




Was gilt als Oberflächenfehler bei Stahl?
Eine dunkle Linie, eine flache Rille, eine Vertiefung, ein Zunderfleck oder eine Farbveränderung ist nicht automatisch ein Stahlfehler. Zunächst handelt es sich um ein physisches Merkmal auf der Oberfläche oder in ihrer Nähe. Seine Bedeutung hängt davon ab, wie das Merkmal entstanden ist, was es über den Werkstoff aussagt, wo es auftritt und welche Anforderungen an das Produkt oder die Prüfung gelten. Ein gewalztes Blech, eine bearbeitete Welle, eine Schweißnaht und ein Stahlgussstück können ähnlich aussehende Spuren aufweisen, während für sie unterschiedliche Begriffe und Annahmegrenzen gelten.
Diese Unterscheidung ist wichtig, weil die Prüfverfahren nicht alle dasselbe erfassen. Eine Person kann eine Unstetigkeit unmittelbar sehen. Eine Eindringprüfung erzeugt eine Anzeige durch Eindringmittel, das in einer Öffnung zurückgehalten wird. Eine Magnetpulverprüfung erzeugt eine Anzeige dort, wo magnetischer Fluss an einer Oberflächen- oder oberflächennahen Unstetigkeit austritt. Eine maschinelle Bildverarbeitung erfasst Bildmerkmale und klassifiziert sie anschließend anhand von Regeln oder trainierten Modellen. Keine dieser Beobachtungen stellt für sich genommen eine endgültige Entscheidung dar, dass der Stahl zurückzuweisen ist.
Prüfvokabular
- Unregelmäßigkeit
- Eine Abweichung vom vorgesehenen Oberflächenzustand; sie ist nicht zwangsläufig schädlich.
- Unstetigkeit
- Eine Unterbrechung der erwarteten Struktur oder Oberfläche.
- Anzeige
- Die durch ein Prüfverfahren erzeugte Reaktion.
- Fehler
- Eine Unregelmäßigkeit oder Unstetigkeit, die anhand einer festgelegten Anforderung als unzulässig beurteilt wird.
- Versagensmechanismus
- Der Vorgang, durch den die geforderte Leistungsfähigkeit verloren geht, etwa durch Ermüdungsrisswachstum oder Korrosionsdurchdringung.
Unvollkommenheit, Anzeige, Unstetigkeit und Fehler
ISO 8785:1998 enthält Begriffe, Definitionen, Parameter, zulässige Unregelmäßigkeiten und Messverfahren für Oberflächenunregelmäßigkeiten. Strong evidence
ISO 8785:1998 stellt eine normungsbasierte Terminologie für Oberflächenunvollkommenheiten bereit, einschließlich Begriffen, Definitionen, Parametern, zulässigen Unvollkommenheiten und Messverfahren. In diesem Rahmen ist eine Unvollkommenheit eine Abweichung vom vorgesehenen Oberflächenzustand. Die Abweichung kann die Geometrie betreffen, etwa in Form einer Vertiefung oder eines Vorsprungs, die Textur, etwa in Form von Rauheit, oder das Erscheinungsbild, etwa in Form einer Verfärbung. Der Begriff ist beschreibend und nicht notwendigerweise wertend. Eine zulässige Walzmarke ist weiterhin eine Unvollkommenheit, wenn sie vom festgelegten Oberflächenzustand abweicht; sie kann jedoch keinerlei Auswirkungen auf den Betrieb haben.
Eine Unstetigkeit ist ein Fehlen der Kontinuität oder eine Unterbrechung in der erwarteten Struktur oder Oberfläche. Beispiele sind ein Riss, eine Überwalzung, eine Falte, eine Längsnaht, ein Hohlraum, eine Pore, ein freigelegter Einschluss oder ein Bindefehler in einer Schweißnaht. Der Begriff beschreibt die physische Form oder Struktur. Er gibt nicht an, ob das Merkmal schädlich ist. Eine flache oberflächennahe Überwalzung in einem unkritischen Bereich kann entfernt und akzeptiert werden; ein Riss ähnlicher Länge am hochbeanspruchten Schweißnahtübergang kann eine Zurückweisung oder Reparatur erfordern.
Eine Anzeige ist die Reaktion, die durch ein Prüfverfahren erzeugt wird. Diese Unterscheidung ist bei der zerstörungsfreien Prüfung besonders wichtig. Die Erläuterung der ASNT aus dem Jahr 2024 unterscheidet die Sichtprüfung von der gewöhnlichen Prüfung mit bloßem Auge: Bei der Sichtprüfung werden sichtbare Unstetigkeiten unmittelbar beobachtet, während bei der Magnetpulver- und Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt werden. Eine Eindringmittelspur ist daher eine Anzeige, die einem zur Oberfläche offenen Riss, einer Längsnaht, einem Kratzer, einer Bearbeitungsrille oder in der Oberflächenrauheit eingeschlossenen Rückstand entsprechen kann. Sie muss interpretiert werden.
Für die Magnetpulverprüfung behandelt ASTM E709-21 trockene und nasse Verfahren zur Erkennung von Rissen und anderen oberflächenbezogenen oder oberflächennahen Unstetigkeiten in ferromagnetischen Werkstoffen, einschließlich Stahl. Das Bauteil wird magnetisiert, und ferromagnetische Partikel sammeln sich an den Feldern des magnetischen Flussaustritts. Das entstehende Partikelmuster ist eine Anzeige. Seine Länge, Breite, Schärfe, Ausrichtung und Lage müssen bewertet werden; eine Ansammlung von Partikeln allein identifiziert nicht die metallurgische Ursache.
Ein Fehler ist eine Unvollkommenheit oder Unstetigkeit, die anhand einer festgelegten Anforderung als unzulässig beurteilt wird. Diese Anforderung kann Abmessungen, Funktion, Erscheinungsbild, Fertigbarkeit, Druckdichtheit, Ermüdungsverhalten oder Sicherheit betreffen. Wenn jede sichtbare Linie als Fehler bezeichnet wird, werden Beobachtung und Beurteilung in einem einzigen Wort zusammengefasst. Außerdem wird die für die weiteren Maßnahmen entscheidende Frage verschleiert: Nach welcher Spezifikation ist das Merkmal unzulässig?
Ein Versagensmechanismus ist wiederum etwas anderes. Er beschreibt, wie ein Bauteil seine geforderte Leistungsfähigkeit verliert, etwa durch Ermüdungsrisswachstum, wasserstoffunterstützte Rissbildung, Spannungsrisskorrosion, Verschleiß, Korrosionsdurchdringung oder Sprödbruch. Eine Oberflächenunvollkommenheit kann als Ausgangsstelle für einen Versagensmechanismus dienen, die beiden Begriffe sind jedoch keine Synonyme. Eine Spur, die keine nennenswerte Spannungskonzentration verursacht, wird möglicherweise niemals ein Versagen einleiten. Umgekehrt kann ein kleiner, kaum sichtbarer Riss unter zyklischer Belastung wachsen.
Warum das Erscheinungsbild allein die Bedeutung nicht bestimmt
Das Erscheinungsbild der Oberfläche liefert Hinweise, aber keine vollständige Diagnose. Eine helle lineare Spur kann ein harmloser Handhabungskratzer, ein eingewalzter Zunderabdruck, eine Längsnaht oder ein Riss sein. Ihre sichtbare Geometrie kann sich überschneiden. Die Farbe ist noch weniger aussagekräftig: Oxid, Öl, Anlassfarbe, Verunreinigungen und örtliche Rauheit können ähnliche Farbtöne erzeugen, obwohl ihre Folgen sehr unterschiedlich sind.
Die sichtbare Oberfläche zeigt außerdem nur eine begrenzte geometrische Schicht. Sie kann eine Öffnung, einen Grat, eine Vertiefung oder einen Fleck erkennen lassen, ohne die Tiefe, die unter der Oberfläche verlaufende Kontinuität oder die Verbindung zu einem inneren Einschluss sichtbar zu machen. Eine Schleifspur kann einen Riss verdecken. Zunder kann eine flache Überwalzung verbergen. Umgekehrt kann eine raue Gussoberfläche zahlreiche sichtbare Merkmale aufweisen, die keine schädlichen Unstetigkeiten darstellen.
Die Prüfphysik verändert die Aussagegrundlage. Die Sichtprüfung erfordert eine ausreichende Beleuchtung, Zugänglichkeit, Oberflächenreinheit, einen geeigneten Betrachtungsabstand und die Qualifikation des Prüfers. ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen an metallischen Werkstoffen fest und kann auch vor dem Schweißen angewendet werden. Ihr Anwendungsbereich macht die Sichtprüfung jedoch nicht zu einem Ersatz für volumetrische oder oberflächensensitive Prüfungen.
Die Eindringprüfung ist empfindlich gegenüber Unstetigkeiten, die zur Oberfläche offen sind und Eindringmittel zurückhalten können. Einen vollständig unter der Oberfläche liegenden Fehler kann sie nicht zuverlässig sichtbar machen, und eine übermäßige Rauheit kann verwirrende Hintergrundanzeigen erzeugen. Die Magnetpulverprüfung kann Oberflächen- und oberflächennahe Unstetigkeiten in ferromagnetischem Stahl erkennen; ihre Empfindlichkeit hängt jedoch von der Magnetisierungsrichtung, der Feldstärke, dem Aufbringen der Partikel, dem Oberflächenzustand und der Ausrichtung der Unstetigkeit ab. Ein Fehler parallel zum wirksamen Magnetfeld kann eine schwache Reaktion erzeugen.
Es gibt keine einheitliche Norm zur Definition und Klassifizierung von Oberflächenfehlern in Stahl. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023Die maschinelle Bildverarbeitung fügt eine weitere Interpretationsebene hinzu. Eine Übersichtsarbeit aus dem Jahr 2023 mit dem Titel Review of Surface Defect Detection of Steel Products Based on Machine Vision stellt fest, dass kein einheitlicher Standard für die Definition und Klassifizierung von Stahloberflächenfehlern existiert, und bezeichnet die kamerabasierte optische Prüfung als wesentlichen Bestandteil maschineller Bildverarbeitungssysteme. Die Dissertation der Universität Oulu aus dem Jahr 2021 beschreibt eine automatisierte optische Prüfung zur Erkennung und Kategorisierung von Fehlern an flachen Stahlerzeugnissen. Diese Systeme können bei Produktionsgeschwindigkeit wiederholbare Bildmerkmale messen; ein Klassifikationsetikett wie „Kratzer“ oder „Linienfehler“ stellt jedoch nicht automatisch eine technische Entscheidung über die weitere Behandlung dar. Beleuchtung, Maßstab, Kamerawinkel, Oberflächenbeschaffenheit, Trainingsdaten und die ausgewählten Klassifizierungsregeln beeinflussen das Ergebnis.
Daher muss die Geometrie erfasst werden, bevor ihre Bedeutung festgelegt wird. Relevante Beobachtungen können Länge, Breite, Tiefe, Abstand, Ausrichtung, Dichte, Lage in Bezug auf eine Schweißnaht oder Kante sowie die Frage umfassen, ob das Merkmal linear oder nichtlinear ist. Eine 2 mm große Vertiefung und ein 2 mm langer Riss stellen nicht dasselbe Risiko dar. Eine Gruppe abgerundeter Anzeigen kann anders behandelt werden als ausgerichtete lineare Anzeigen, selbst wenn ihre insgesamt angezeigte Fläche ähnlich groß ist.
| Prüfnachweis | Was sie zeigen kann | Was sie allein nicht feststellen kann |
|---|---|---|
| Sichtprüfung | Sichtbare Oberflächenzustände und Profil | Werkstoffzustand unterhalb der Oberfläche oder verborgene Fehler |
| Eindringprüfung | Zur Oberfläche offene Hohlräume, in denen sich Eindringmittel hält | Vollständig unter der Oberfläche liegende Unstetigkeiten |
| Magnetpulverprüfung | Unstetigkeiten an und nahe der Oberfläche in ferromagnetischem Stahl | Alle inneren Unstetigkeiten |
| Maschinelles Sehen | Reproduzierbare optische Merkmale und Klassifizierungen | Metallurgische Identität oder automatische Zurückweisung |
Die Rolle von Spezifikation und Annahmekriterien
Annahmekriterien überführen eine Beobachtung in eine Entscheidung. Sie können maximale Größe, zulässige Anzahl, Abstände, Länge, Tiefe, Fläche, Lage oder Art der Anzeige festlegen. Sie können außerdem die Entfernung und eine erneute Prüfung anstelle einer sofortigen Zurückweisung verlangen. Ohne diese Kriterien kann ein Prüfer ein Merkmal beschreiben, jedoch nicht einheitlich feststellen, ob das Produkt den Anforderungen entspricht.
Das maßgebende Dokument kann eine Werkstoffnorm, eine Bestellspezifikation, eine Zeichnung, eine Qualitätsstufe für Schweißnähte, eine Gussnorm, eine Reparaturanweisung oder ein Abnahmedokument des Kunden sein. ASTM A802-19 behandelt die Sichtprüfung und Oberflächenannahmestandards für Stahlgussstücke. ASTM A903/A903M legt Oberflächenannahmekriterien für Stahlgussstücke fest, die mittels Magnetpulver- oder Eindringprüfung untersucht werden, und fordert die Bewertung relevanter linearer und nichtlinearer Anzeigen. Diese Standards zeigen, warum der Begriff „sichtbarer Fehler“ zu weit gefasst ist: Die visuelle Abnahme und die Abnahme anhand von Partikel- oder Eindringmittelanzeigen sind miteinander verbundene Tätigkeiten, verwenden jedoch nicht dieselben Nachweise oder Grenzwerte.
Die Schweißnahtprüfung unterliegt zusätzlichen Kontrollen. ISO 17635:2025 enthält Regeln für die Auswahl zerstörungsfreier Prüfverfahren, Techniken, Annahmepegel und Prüfumfänge entsprechend den Qualitätsanforderungen, dem Werkstoff, der Dicke, dem Schweißverfahren und anderen Bedingungen. Das Verfahren wird ausgewählt, um eine definierte Prüfungsfrage zu beantworten. Die Sichtprüfung kann das Oberflächenprofil, einen Einbrandkerbenfehler, eine Überlappung, Lichtbogenansätze oder sichtbare Rissbildung erkennen. Die Magnetpulverprüfung kann Oberflächen- und oberflächennahe Unstetigkeiten in ferromagnetischen Schweißnähten und Wärmeeinflusszonen sichtbar machen. Die Eindringprüfung kann oberflächenoffene Öffnungen auf geeigneten, sauberen Oberflächen anzeigen. Die Fähigkeit eines Verfahrens, ein Merkmal zu finden, legt nicht den Annahmepegel für dieses Merkmal fest.
Die korrekte Reihenfolge lautet folglich: das Merkmal beschreiben, die Prüfreaktion identifizieren, die wahrscheinliche Ungänze bestimmen, ihre relevanten Parameter messen und diese Parameter mit der zutreffenden Anforderung vergleichen. Erst danach sollte der Begriff Fehler verwendet werden. Eine Oberflächenmarkierung ist eine Beobachtung. Eine Anzeige ist eine Prüfreaktion. Eine Ungänze ist eine physische Unterbrechung. Ein Fehler ist ein nichtkonformer Zustand. Die klare Trennung dieser Kategorien macht Prüfberichte verständlicher und verhindert sowohl eine unnötige Zurückweisung als auch eine unsichere Annahme.
Wie Oberflächenfehler bei der Herstellung von Stahl entstehen
Eine Markierung auf Stahl ist nicht automatisch ein Fehler. Sie kann eine harmlose Oberflächenunregelmäßigkeit, eine festgestellte Anzeige, einen Fehler gemäß einem festgelegten Annahmekriterium oder einen Hinweis auf einen Versagensmechanismus darstellen, der die Gebrauchseigenschaften beeinträchtigen könnte. Diese Begriffe beschreiben unterschiedliche Beurteilungsstufen. ISO 8785:1998 stellt ein Vokabular für Oberflächenunregelmäßigkeiten bereit, einschließlich Definitionen, Parametern, zulässigen Unregelmäßigkeiten und Messverfahren; sie macht jedoch nicht jedes sichtbare Merkmal zu einem zurückzuweisenden Zustand.
Der Prozessursprung ist daher ein nützlicherer Ausgangspunkt als das alleinige Erscheinungsbild. Eine dunkle Linie kann eine Naht, ein eingewalzter Oxidstreifen, ein Riss oder Schmutz sein. Eine Vertiefung kann ein Zunderabdruck, eine Grübchenbildung, eine Riefe oder ein beabsichtigtes Produktmerkmal sein. Der Beitrag Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) zur Prüfung der Erkennung von Oberflächenfehlern bei Stahlprodukten auf Grundlage maschineller Bildverarbeitung stellt fest, dass es keinen einheitlichen Standard für die Definition und Klassifizierung von Oberflächenfehlern bei Stahl gibt. Die nachstehenden Kategorien sind Gruppen nach dem Prozessursprung, die zur Erläuterung der Entstehung verwendet werden, und keine universellen Klassifikationen, die von jedem Hersteller, jeder Produktspezifikation oder jedem Prüfsystem gleichermaßen verwendet werden.
Gussbedingte Ursachen
- Längs- und Querrisse Können während der Erstarrung der Schale, des Abziehens, Biegens, Richtens oder der thermischen Kontraktion entstehen.
- Schlackenzeilen Lineare Unstetigkeiten, die von länglichen Gussfehlern oder unvollständig verschmolzenen Bereichen herrühren, die beim Walzen gestreckt wurden.
- Überwalzungen Auf die Oberfläche gedrücktes, gefaltetes oder vorspringendes Metall ohne metallurgische Verbindung.
- Schuppen Dünne, längliche Fragmente oder teilweise anhaftende Schichten, die mit Schalen, Einschlüssen, Rissen oder oxidierten Faltungen verbunden sind.
- Oberflächenvertiefungen Können als Oszillationsmarken, Unregelmäßigkeiten der Schale oder örtliches Anhaften in der Kokille beginnen.
Erstarrungs- und gießbedingte Ursprünge
Viele Oberflächenprobleme beginnen bereits vor dem Walzen, während der Flüssigstahl in einer Kokille oder einer Stranggießanlage erstarrt. Die äußere Schale muss sich schnell genug bilden, um den flüssigen Kern einzuschließen, und gleichzeitig mit der Kokille in Kontakt bleiben und gleichmäßig wachsen. Ungleichmäßige Wärmeübertragung, Kokillenoszillation, Schmierungsprobleme, Schwankungen des Stahlspiegels oder eine unzureichende Regelung der Gießgeschwindigkeit können diese Schale stören.
Längs- oder Querrisse können entstehen, wenn der teilweise erstarrte Strang gezogen, gebogen, gerichtet oder thermischen Schrumpfspannungen ausgesetzt wird. Ein Riss kann in diesem Stadium an der Oberfläche offen bleiben oder durch die spätere Umformung teilweise wieder verschweißt werden. Eckrisse stehen mit den Temperaturbedingungen an den Ecken und der Beanspruchung beim Abziehen und Richten in Zusammenhang. Eine fehlerhafte Sekundärkühlung kann thermische Gradienten und Zugspannungen erhöhen.
Eine Naht ist häufig eine lineare Oberflächenunterbrechung, die von einem länglichen Gießfehler oder einem unvollständig verschmolzenen Bereich übernommen und beim Walzen gestreckt wird. Der Begriff beschreibt eher das Erscheinungsbild und die Lage als eine einzige metallurgische Ursache. Eine Überlappung entsteht dagegen, wenn ein vorstehender oder umgeschlagener Metallbereich auf die Oberfläche gedrückt wird, ohne metallurgisch verbunden zu sein. Im Gießvormaterial können Überlappungen durch ungleichmäßige Erstarrung, Faltungen der Oberfläche oder eine vorstehende Schale entstehen, die anschließend flachgedrückt wird.
Schuppen sind dünne, längliche Fragmente oder teilweise anhaftende Schichten. Sie können aus ausgewalzten Gießschalen, nichtmetallischen Einschlüssen, unter der Oberfläche liegenden Rissen oder oxidierten Faltungen entstehen. Ihr Erscheinungsbild kann sich mit Nähten und Kratzern überschneiden, sodass die Herstellungsgeschichte von Bedeutung ist. Eine Schuppe, die mit einem einschlussreichen Bereich verbunden ist, wird nicht auf dieselbe Weise interpretiert wie ein flacher Handhabungskratzer.
Nichtmetallische Einschlüsse beeinflussen ebenfalls die spätere Oberflächenqualität. Oxide, Sulfide, Silikate und Aluminiumoxid-Ansammlungen können in der Nähe der Strangoberfläche eingeschlossen werden. Beim Walzen können sie zu Streifen verlängert oder als offene Fehler freigelegt werden. Einschlüsse erzeugen im Gießstadium nicht immer eine sichtbare Markierung; ihre Bedeutung hängt von Größe, Morphologie, Lage, Stahlsorte und der im Betrieb zu erwartenden Belastung ab.
Oberflächenvertiefungen können als Oszillationsmarken, Unregelmäßigkeiten der Schale oder örtliches Anhaften zwischen Strangschale und Kokille beginnen. Wenn sich der Stahl intermittierend von der Kokille ablöst, kann eine Vertiefung oder ein Riss entstehen. Tiefe Fehler können vor dem Walzen durch Abflämmen oder Schleifen entfernt werden. Flache Fehler können weitertransportiert und durch die Umformung verbreitert werden.
| Prozesszustand | Mögliches Oberflächenergebnis |
|---|---|
| Unzureichende Entzunderung | Eingewalztes Oxid oder Zundereindrücke |
| Übermäßiges Wiedererwärmen | Verstärkte Oxidation und mögliche Gefahr des Aufschmelzens der Oberfläche |
| Beschädigte oder falsch ausgerichtete Walzen | Wiederkehrende Rillen, Kratzer oder Maßabweichungen |
| Ungleichmäßige Temperatur oder Umformung | Kronenbildung, Keilform, Bombierung, unzureichende Ebenheit oder Rissbildung |
| Gefaltetes überschüssiges Metall | Überwalzungen an Ecken, Graten oder überfüllten Bereichen |
Mechanismen beim Warmwalzen, Wiedererwärmen und im Zusammenhang mit Zunder
Das Wiedererwärmen bereitet den Gießstahl auf die Warmumformung vor, erzeugt im Ofen jedoch auch Eisenoxidzunder. Zunder besteht hauptsächlich aus Wüstit, Magnetit und Hämatit, wobei sich die Anteile mit Temperatur, Atmosphäre und Zeit verändern. Wird der Zunder vor oder zwischen den Walzstichen nicht entfernt, kann er in den Stahl eingedrückt werden. Das Ergebnis ist eingewalztes Oxid: ein dunkles, längliches und manchmal unregelmäßiges Merkmal aus Oxid, das an oder unmittelbar unter der Oberfläche eingeschlossen ist.
Zunderabdrücke haben einen verwandten, aber unterschiedlichen Ursprung. Ein Zunderfragment kann eine Vertiefung einprägen, wenn es gegen das Werkstück gedrückt wird, während abgelöster Zunder nach der Reinigung der Oberfläche eine flache Grübchenbildung hinterlassen kann. Übermäßiges Wiedererwärmen, eine stark oxidierende Ofenatmosphäre, eine unzureichende Abdeckung durch das Entzunderungswasser oder Verzögerungen zwischen Entzunderung und Walzen erhöhen die Wahrscheinlichkeit solcher Fehler. Auch die Stahltemperatur ist von Bedeutung. Ist die Oberfläche zu kalt, kann die Umformung flache Unterbrechungen möglicherweise nicht schließen; ist sie zu heiß, steigen die Risiken der Oxidation und des Aufschmelzens der Oberfläche.
Das Walzen verändert die Fehlergeometrie. Ein kleiner Gießriss kann sich in Walzrichtung verlängern. Ein Einschluss kann zu einem dünnen Streifen werden. Eine gefaltete Kante kann als Überlappung eingeschlossen werden, und eine Nut eines beschädigten Walzenkörpers kann wiederholt auf Band oder Stab übertragen werden. Walzeneinlauf, Stichplan, Reibung, Zugspannung und Ausrichtung bestimmen, ob sich eine Unterbrechung öffnet, schließt oder verlängert.
Überlappungen entstehen häufig, wenn sich beim Walzen von Knüppeln, Brammen, Stäben oder Profilen überschüssiges Metall umlegt. Sie können an Ecken, Graten oder überfüllten Bereichen entstehen und so eng anliegen, dass sie einer oberflächlichen Sichtprüfung entgehen. Nähte können durch das Walzen geöffnet und anschließend teilweise wieder geschlossen werden, wodurch eine einem Riss ähnliche Linie entsteht. Die Unterscheidung erfordert eine Betrachtung der Lippenform, der Kontinuität, der Tiefe und des Verhältnisses zur Walzrichtung; ein Foto allein ist häufig nicht ausreichend.
Warmrisse unterscheiden sich von gewöhnlichen Walzmarkierungen. Sie sind Trennungen, die entstehen, während der Stahl eine begrenzte Duktilität besitzt, häufig während der Erstarrung oder der Warmumformung, wenn Schrumpfung und Umformung eine schwache oder nur teilweise zusammenhängende Zone einer Zugbeanspruchung aussetzen. Ihre Morphologie, Oxidation und Lage helfen bei der Bestimmung des Entstehungszeitpunkts. Ein beim Warmwalzen freigelegter Riss kann eine blanke, neu geöffnete Oberfläche aufweisen, während ein älterer Gießriss Oxid und eingewalztes Material enthalten kann.
Auch Maßabweichungen haben prozessbedingte Ursachen. Ungleichmäßiger Walzenverschleiß, Wärmeausdehnung, eine falsche Stichwandausrichtung, eine ungleichmäßige Temperatur oder eine instabile Bandzugspannung können Kronenbildung, Keil, Dickenabweichung, Säbeligkeit, schlechte Ebenheit oder unrunde Querschnitte verursachen. Dabei handelt es sich nicht lediglich um kosmetische Zustände. Sie können die nachfolgende Umformung verhindern oder örtliche Spannungen erzeugen, selbst wenn keine Linie und keine Vertiefung sichtbar ist.
Kaltumformung, Fertigbearbeitung und Schäden durch Handhabung
Kaltwalzen und Ziehen bewirken eine Umformung ohne die bei Warmumformtemperaturen mögliche Erholung. Vorhandene Überlappungen, Nähte, Grübchen und Einschlüsse können zugespitzt oder geöffnet werden, anstatt sich zu schließen. Übermäßige Abnahme, eine unzureichende Schmierung, falsch ausgerichtete Walzen oder ein ungeeigneter Stichplan können neue Aufreißungen und Längsrisse erzeugen. Eine Aufreißung ist eine Trennung, die entsteht, wenn die örtliche Dehnung die Duktilität des Werkstoffs überschreitet; sie kann an einem Einschluss, einem Kantenriss, einer Kerbe an der Oberfläche oder einer kaltverfestigten Zone beginnen.
Kantenrisse treten häufig dort auf, wo beim Besäumen, Walzen oder Spannen die Dehnung an einer Bandkante konzentriert wird. Eine spröde oder stark kaltverfestigte Kante kann weitere Umformung weniger gut aufnehmen. Beim Richten, Längsteilen, Biegen oder Umformen kann sich eine kleine Unregelmäßigkeit an der Kante zu einer größeren Aufreißung verlängern. Eigenspannungen infolge ungleichmäßiger Abkühlung und Abnahme können ebenfalls Welligkeit, Wickelkrümmung oder Forminstabilität verursachen.
Fertigbearbeitungsvorgänge entfernen Zunder und verändern die Rauheit, können jedoch eigene Markierungen einführen. Schleifen kann Längskratzer, Rattermarken, örtliche Überhitzung oder flache Nuten hinterlassen. Kugelstrahlen kann eine verfestigte Textur erzeugen oder Grübchen unter der Oberfläche freilegen. Beizen kann Oxid entfernen und gleichzeitig Ätzgrübchen an den Stellen hinterlassen, an denen Zunder oder Verunreinigungen Teile des Stahls geschützt haben. Ein übermäßiger Säureangriff kann bereits vorhandene Unterbrechungen vergrößern.
Kratzer und Riefen entstehen gewöhnlich durch Kontakt mit Führungen, Walzen, Förderanlagen, Haken, Hebezeugen, Anschlagmitteln oder benachbarten Produkten. Ein Kratzer ist im Allgemeinen schmal und flach; eine Riefe trägt mehr Material ab und erzeugt eine schärfere Vertiefung mit erhabenen Lippen oder verdrängtem Metall. Wiederholter Kontakt kann parallele Linien erzeugen, die Walzfehlern ähneln. Schäden durch Handhabung treten häufig nach dem eigentlichen Umformprozess auf und können daher auf eine Fläche, eine Kante oder eine örtliche Aufprallzone begrenzt sein.
ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren zum Nachweis von Rissen und anderen Unstetigkeiten an und nahe der Oberfläche in ferromagnetischen Werkstoffen einschließlich Stahl. Strong evidence
Die Prüfung muss zum vermuteten Ursprung passen. Bei der Sichtprüfung werden sichtbare Unterbrechungen unmittelbar beobachtet, während die Magnetpulver- und die Eindringprüfung Anzeigen beobachten, die durch Prüfmittel erzeugt werden, wie ASNT im Jahr 2024 erläuterte. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren für oberflächennahe und oberflächenoffene Unterbrechungen in ferromagnetischen Werkstoffen, einschließlich Stahl; die Partikel sammeln sich dort, wo die Magnetisierung einen Austritt magnetischen Flusses erzeugt. Dieses Verfahren kann nicht als Ersatz für die Sichtprüfung von Zunderabdrücken, Maßabweichungen oder der allgemeinen Oberflächenbeschaffenheit betrachtet werden.
Für Gussstücke behandelt ASTM A802-19 die Sichtprüfung und Standards für die Oberflächenannahme, während ASTM A903/A903M Annahmekriterien für die Magnetpulver- oder Eindringprüfung sowie für die Bewertung relevanter linearer und nichtlinearer Anzeigen behandelt. ISO 17637:2016 legt die Sichtprüfung für Schmelzschweißverbindungen fest und kann auch vor dem Schweißen angewendet werden. ISO 17635:2025 enthält Regeln für die Auswahl von Verfahren und Techniken der zerstörungsfreien Prüfung von Schweißverbindungen, für Annahmestufen und für den Prüfumfang in Abhängigkeit von Qualitätsanforderungen, Werkstoff, Dicke, Schweißverfahren und weiteren Bedingungen. Der Herstellungsprozess erzeugt das Merkmal; die anzuwendende Norm bestimmt, ob dieses Merkmal zulässig ist.
Geometrie von Unregelmäßigkeiten: Risse, lineare Anzeigen und nichtlineare Merkmale
| Morphologie | Typisches Erscheinungsbild | Beispiele oder mögliche Probleme |
|---|---|---|
| Linear | Länge deutlich größer als Breite | Risse, Schlackenzeilen, Überwalzungen, Faltungen, Bearbeitungsspuren oder Schleifrillen |
| Abgerundet | Kompakter Punkt, ovaler Bereich oder kurze unregelmäßige Fläche | Grübchen, freiliegende Gasporen, vereinzelte Einschlüsse oder Korrosionshohlräume |
| Diffus | Undeutliche Begrenzungen über einen breiten Bereich | Zunderreste, Verfärbungen, Oxidation, Texturunterschiede oder feine Netze von Unstetigkeiten |
Lineare im Vergleich zu abgerundeten oder diffusen Morphologien
Eine beobachtete Markierung ist nicht automatisch ein Riss, und eine Prüfungsanzeige ist nicht automatisch eine zurückzuweisende Unregelmäßigkeit. Die Geometrie liefert den ersten Hinweis, doch für die Diagnose sind Nachweise zur Entstehung, Kontinuität, Tiefe, zum Werkstoffzustand und zur anzuwendenden Norm erforderlich.
Eine lineare Anzeige weist eine deutlich größere Länge als Breite auf und kann als gerades, leicht gekrümmtes, zackiges oder verzweigtes Merkmal erscheinen. Ein Riss ist die schwerwiegendste Möglichkeit, da seine scharfe Spitze Spannungen konzentrieren und sich unter zyklischer oder Zugbelastung ausbreiten kann. Eine schmale Anzeige kann auch durch eine Naht, einen Überwalzungsfehler, eine Falte, eine Bearbeitungsspur, eine Schleifrille oder einen schmalen, an der Oberfläche freigelegten Einschluss verursacht werden. Diese Merkmale können bei der Beleuchtung oder nach einer Magnetpulver- oder Eindringprüfung ähnlich aussehen.
Eine abgerundete Anzeige weist eine kompakte Form auf, beispielsweise einen Punkt, ein Oval oder einen kurzen unregelmäßigen Bereich. Grübchen, an der Oberfläche freigelegte Gasp Poren, isolierte Einschlüsse und kleine Korrosionshohlräume erzeugen häufig diese Morphologie. Auch abgerundete Merkmale müssen bewertet werden: Eine Ansammlung von Grübchen kann die Wanddicke verringern, während ein Hohlraum mit einer scharfen inneren Kante schädlicher sein kann, als sein scheinbarer Durchmesser vermuten lässt.
Ein diffuses Merkmal weist undeutliche Grenzen auf oder bedeckt einen großflächigen Bereich. Es kann sich um eine Veränderung der Oberflächenbeschaffenheit, Rückstände von Zunder, Verfärbungen, flache Oxidation, eine Abweichung der Oberflächenstruktur oder ein Netzwerk sehr feiner Unregelmäßigkeiten handeln. Großflächige Veränderungen der Oberflächenbeschaffenheit beeinflussen häufig lediglich das Aussehen, ohne eine strukturell bedeutende Unregelmäßigkeit zu bilden. Sie können die Prüfung dennoch beeinträchtigen, indem sie einen engen Riss verdecken oder einen Hintergrundkontrast erzeugen, der einer Anzeige ähnelt.
ISO 8785:1998 enthält eine Terminologie, Definitionen, Parameter, zulässige Unvollkommenheiten und Messverfahren für Unvollkommenheiten an Oberflächen. Ihr Wortschatz ist nützlich, weil „Unvollkommenheit“ einen Zustand oder ein Merkmal beschreibt, ohne darüber zu entscheiden, ob es schädlich ist. Die nachfolgenden Entscheidungen – ob das Merkmal relevant ist, ob es sich um eine Unregelmäßigkeit handelt und ob es zulässig ist – hängen von der Produktspezifikation und der Annahmenorm ab.
ASTM A903/A903M verwendet die Kategorien lineare Anzeigen und nichtlineare Anzeigen bei der Festlegung von Oberflächenannahmekriterien für Stahlgussteile, die durch Magnetpulver- oder Eindringprüfung untersucht werden. Strong evidence
ASTM A903/A903M verwendet die Begriffe lineare Anzeigen und nichtlineare Anzeigen, wenn Annahmekriterien für Oberflächen von Stahlgussteilen festgelegt werden, die mittels Magnetpulver- oder Eindringprüfung untersucht wurden. Diese Unterscheidung ersetzt keine Diagnose. Sie zeigt dem Prüfer, wie die Anzeige zur Bewertung klassifiziert werden soll. Ein lineares Muster weist auf einen möglichen Riss, eine Naht, einen Überwalzungsfehler oder eine andere längliche Unregelmäßigkeit hin; ein nichtlineares Muster kann einem Grübchen, einer Pore, einem Einschluss oder einer Ansammlung von Unregelmäßigkeiten entsprechen. Die Form ist ein Untersuchungsbeleg, jedoch keine abschließende werkstoffkundliche Diagnose.
Aufzunehmende Geometrie
- Länge und Breite Sichtbare Ausdehnung beschreiben, ohne anzunehmen, dass sie die vollständige Unstetigkeit darstellt.
- Tiefe Beurteilen, wie viel Material unterbrochen ist und ob eine scharfe Spitze unterhalb der Oberfläche vorhanden sein könnte.
- Orientierung Beziehung zur Walzrichtung, Schweißnahtachse, Hauptspannungsrichtung oder Bauteilgeometrie festhalten.
- Verzweigung Verzweigungen, Kreuzungen und Richtungsänderungen vermerken, da sie auf ein Risssystem hinweisen können.
- Lage Beziehung zu Schweißnahtübergängen, Ecken, Kehlen, Speisern, Kanten oder abrupten Querschnittsänderungen festhalten.
Länge, Breite, Tiefe, Ausrichtung und Verzweigung
Länge und Breite beschreiben lediglich die sichtbare Ausdehnung. Die Tiefe bestimmt, wie viel Werkstoff unterbrochen wurde und ob das Merkmal eine scharfe Spitze unterhalb der Oberfläche aufweist. Eine lange, flache Zunderspur kann weniger bedeutsam sein als ein kurzer, tiefer Riss. Umgekehrt kann ein langer, zur Oberfläche durchgehender Riss einen großen Weg für Korrosions- oder Ermüdungswachstum bilden, selbst wenn seine Öffnung kaum sichtbar ist.
Ein offener Riss weist eine sichtbare Öffnung auf und kann Schmutz, Oxid, Eindringmittel oder Magnetpulver aufnehmen. Seine Grenzen lassen sich häufig durch direkte Sichtprüfung verfolgen, obwohl Blendung, Rauheit, Farbe, Zunder und unzureichende Beleuchtung Teile des Verlaufs verdecken können. Ein enger Riss weist nur eine sehr kleine oder gar keine sichtbare Öffnung auf. Er kann bei einer gewöhnlichen Sichtprüfung unsichtbar sein, aber eine deutliche Eindringanzeige erzeugen, wenn die Unregelmäßigkeit die Oberfläche erreicht und diese sauber genug ist, damit das Eindringmittel eindringen kann. Bei ferromagnetischem Stahl kann eine Magnetpulverprüfung durch Streufluss eine enge, oberflächennahe oder an der Oberfläche liegende Rissbildung sichtbar machen, selbst wenn die Öffnung nur schwer zu erkennen ist.
Die Ausrichtung ist von Bedeutung, weil die Prüfreaktion richtungsabhängig ist. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren zum Nachweis von oberflächenbezogenen und oberflächennahen Unregelmäßigkeiten in ferromagnetischen Werkstoffen, einschließlich Stahl. Pulverteilchen sammeln sich dort, wo die Magnetisierung ein Magnetstreufeld erzeugt. Daher wird ein Riss am stärksten angezeigt, wenn er das Magnetfeld unterbricht, anstatt parallel zu ihm zu verlaufen. Die Prüfer verwenden deshalb geeignete Magnetisierungsrichtungen, häufig mehr als eine, wenn die erwartete Rissausrichtung ungewiss ist. Ein einziger scheinbar günstiger Scan kann nicht beweisen, dass alle Ausrichtungen untersucht wurden.
Die Eindringprüfung beruht auf einer anderen physikalischen Grundlage. Das Eindringmittel muss in eine zur Oberfläche offene Öffnung eindringen und später wieder austreten, um eine Anzeige zu bilden. Eine vollständig unterhalb der Oberfläche liegende Unregelmäßigkeit wird damit nicht zuverlässig sichtbar. Raue oder poröse Oberflächen können zudem einen übermäßigen Hintergrund erzeugen. Die Magnetpulverprüfung kann auf bestimmte oberflächennahe Merkmale reagieren, doch ihre Reaktion hängt vom Ferromagnetismus des Stahls, von Feldstärke und Feldrichtung, vom Aufbringen des Pulvers und vom Oberflächenzustand ab.
Verzweigungen sind besonders wichtig. Eine einzelne Linie kann eine Bearbeitungsrille oder eine Naht sein; ein Netzwerk mit Verzweigungen, wechselnder Richtung oder sich kreuzenden Segmenten entspricht eher einem Risssystem, obwohl auch Schwindung, eingeschlossene Oxide oder Bearbeitungsschäden ähnliche Muster erzeugen können. Der Prüfer sollte den Ort, die scheinbare Länge, die Ausrichtung, die Verzweigungen, die Abstände und den Zusammenhang der Anzeige mit geometrischen Spannungskonzentratoren wie Ecken, Kehlen, Schweißnahtübergängen, Speisern oder abrupten Querschnittsänderungen dokumentieren.
Die Tiefe wird üblicherweise durch eine Folgeprüfung und nicht allein anhand der sichtbaren Form bestimmt. Je nach Bauteil und Spezifikation können eine Reinigung, leichtes örtliches Schleifen, eine örtliche Auftrennung, eine Replik, eine Ultraschallprüfung, eine Durchstrahlungsprüfung oder eine genehmigte Kombination dieser Verfahren erforderlich sein. Durch Schleifen kann eine flache Oberflächenunvollkommenheit entfernt werden; es kann jedoch auch eine enge Unregelmäßigkeit verschmieren oder Belege vernichten, bevor deren Ursprung bewertet wurde.
Warum die Geometrie die Auffindbarkeit und Annahme beeinflusst
Die Geometrie beeinflusst sowohl das mechanische Risiko als auch die Prüfempfindlichkeit. Ein scharfes, längliches Merkmal konzentriert an seinen Enden Spannungen und kann sich unter Ermüdungs- oder Sprödbruchbedingungen ausbreiten. Ein abgerundeter Hohlraum verteilt die Spannung allmählicher, obwohl ein tiefes Grübchen, eine Ansammlung von Poren oder ein freigelegter Einschluss dennoch unzulässig sein kann, weil dadurch tragender Werkstoff entfernt wird oder eine Korrosionsstelle entsteht. Eine großflächige Veränderung der Oberflächenbeschaffenheit kann nur geringe strukturelle Auswirkungen haben, aber eine kleinere, schärfere Unregelmäßigkeit verdecken.
Prüfverfahren erkennen keine „Fehler“ im abstrakten Sinn. Bei der Sichtprüfung wird eine sichtbare Unregelmäßigkeit unmittelbar beobachtet, während die Magnetpulver- und Eindringprüfung Anzeigen erfasst, die durch Prüfmittel erzeugt werden – eine Unterscheidung, die die American Society for Nondestructive Testing im Jahr 2024 getroffen hat. Kamerabasierte maschinelle Bildverarbeitung erfasst Veränderungen der Intensität, Farbe, Textur oder Form. Die Übersichtsarbeit Review of Surface Defect Detection of Steel Products Based on Machine Vision aus dem Jahr 2023 stellt fest, dass kein einheitlicher Standard für die Definition und Klassifizierung von Oberflächenfehlern bei Stahl existiert. Ein Kameraklassifikator kann ein Merkmal daher als „Kratzer“, „Grübchen“ oder „rissähnlich“ bezeichnen, ohne seine metallurgische Identität festzustellen. Die von der University of Oulu im Jahr 2021 für Flachstahlerzeugnisse beschriebene automatisierte optische Prüfung ist für eine einheitliche Erkennung und Kategorisierung nützlich, erfordert jedoch weiterhin eine kalibrierte Bildaufnahme, geeignete Beleuchtung und eine normenbasierte Entscheidungsregel.
Die Annahme ist ein davon getrennt zu betrachtender Schritt. ASTM A802-19 behandelt die Sichtprüfung und Oberflächenannahmestandards für Stahlgussteile, während ASTM A903/A903M die Annahme relevanter linearer und nichtlinearer Anzeigen behandelt, die durch Magnetpulver- oder Eindringprüfung festgestellt wurden. Keine der beiden Normen erklärt jede sichtbare Linie zum Zurückweisungsgrund; ebenso wenig kann ein günstiges Erscheinungsbild eine relevante Prüfungsanzeige außer Kraft setzen. Die maßgebliche Produktspezifikation, die Gussklasse, die Schweißnahtqualitätsstufe, der Prüfumfang und die Bestimmungen zur Instandsetzung steuern die Entscheidung. Für Schweißnähte behandelt ISO 17637:2016 die Sichtprüfung von Schmelzschweißverbindungen und kann auch vor dem Schweißen angewendet werden. ISO 17635:2025 verknüpft die Auswahl des ZfP-Verfahrens, die Technik, die Annahmestufe und den Prüfumfang mit den Qualitätsanforderungen, dem Werkstoff, der Wanddicke, dem Schweißverfahren und anderen Bedingungen.
Die korrekte Abfolge lautet daher: die Geometrie beschreiben, ein auf diese Geometrie ansprechendes Verfahren auswählen, feststellen, ob die Anzeige relevant ist, ihre wahrscheinliche Ursache bestimmen und den verifizierten Zustand mit dem anzuwendenden Annahmekriterium vergleichen. Eine Linie ist kein Urteil. Das gilt ebenso wenig für einen Punkt, einen Fleck, ein Grübchen oder eine großflächige Veränderung der Oberflächenbeschaffenheit.
| Steuerung der Sichtprüfung | Warum sie wichtig ist |
|---|---|
| Beleuchtung | Unzureichendes Licht kann flache Einbrandkerben oder feine Risse verbergen; Blendung kann falsche Linien erzeugen. |
| Zugang | Bei eingeschränktem Zugang zu Oberflächen können Spiegel, Kameras oder ein anderes Prüfverfahren erforderlich sein. |
| Sauberkeit der Oberfläche | Zunder, Öl, Farbe, Schmutz und Korrosionsprodukte können Unstetigkeiten verdecken oder nachahmen. |
| Betrachtungswinkel | Eine Markierung kann erscheinen oder verschwinden, wenn sich das reflektierte Licht verändert. |
| Dokumentation | Lage, Abmessungen, Fotografien, Prüfer, Datum und Annahmegrundlage machen das Ergebnis rückverfolgbar. |
Sichtprüfung: Mehr als nur ein Blick auf das Bauteil
Die Sichtprüfung (VT) wird häufig auf einen kurzen Blick auf eine Stahloberfläche reduziert, gefolgt von einer Aussage wie „keine Mängel festgestellt“. Für Prüfaufgaben ist diese Beschreibung zu vage. Das Metals Handbook von ASM bezeichnet die Sichtprüfung als ein zerstörungsfreies Verfahren zur Erkennung von Oberflächenfehlern, darunter Korrosion, Verunreinigungen, Probleme der Oberflächenbeschaffenheit und sichtbare Oberflächenunregelmäßigkeiten. Die ASNT nimmt eine damit verbundene Unterscheidung vor: Bei der formalen Sichtprüfung werden sichtbare Unregelmäßigkeiten direkt beobachtet, während bei der Magnetpulver- und Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt werden. Dieser Unterschied ist wichtig. Eine Person kann eine dunkle Linie sehen, aber erst eine eindeutig festgelegte Prüfung kann feststellen, was beobachtet wurde, wo es auftrat, wie es vermessen wurde und ob ein anwendbares Annahmekriterium zur Zurückweisung führt.
ISO 8785:1998 stellt ein Vokabular für Oberflächenunvollkommenheiten bereit, einschließlich Begriffen, Definitionen, Parametern, zulässigen Unvollkommenheiten und Messverfahren. Dieses Vokabular hilft zu verhindern, dass eine sichtbare Markierung automatisch als Fehler behandelt wird. Eine Oberflächenunvollkommenheit ist ein Zustand oder eine Abweichung von der vorgesehenen Oberfläche; eine Anzeige ist eine Reaktion oder Beobachtung, die einer Interpretation bedarf; ein Fehler ist eine Unvollkommenheit, die durch die maßgebende Spezifikation als unzulässig beurteilt wird. Ein Versagensmechanismus, etwa Ermüdungsrisswachstum oder korrosionsunterstützte Rissbildung, ist wiederum eine andere Schlussfolgerung. Die Sichtprüfung kann Hinweise erkennen, die mit einem Versagensmechanismus verbunden sind, sie weist jedoch keine unter der Oberfläche liegende Schädigung nach, nur weil die Oberfläche ungewöhnlich erscheint.
Kontrollierter Ablauf der Sichtprüfung
- Prüfbereich bestimmen Bauteil, Oberfläche, Zugang und erforderlichen Prüfungsumfang festlegen.
- Oberfläche vorbereiten Hindernisse entfernen, ohne den zu bewertenden Zustand zu beseitigen oder zu verändern.
- Betrachtungsbedingungen kontrollieren Geeignete Beleuchtung, Entfernung, Winkel und optische Hilfsmittel verwenden.
- Beobachten und messen Profil, Textur, Lage der Unstetigkeit, Abmessungen und Orientierung aufzeichnen.
- Ergebnis dokumentieren Fotografien, Gerätedaten, Identität des Prüfers und Annahmegrundlage aufbewahren.
Direkte Beobachtung und kontrollierte Betrachtungsbedingungen
Bei der direkten Sichtprüfung werden die Augen des Prüfers mit oder ohne festgelegte optische Hilfsmittel verwendet, um eine zugängliche Oberfläche zu untersuchen. Dennoch handelt es sich um eine kontrollierte Prüfung und nicht um eine beiläufige Betrachtung mit bloßem Auge. Das Prüfverfahren sollte das Bauteil, den Prüfbereich, den Oberflächenzustand, den Betrachtungsabstand und -winkel, die Beleuchtungsanordnung, die Ausrüstung, die Qualifikation des Prüfers, das Aufzeichnungsverfahren und den Annahmestandard festlegen. ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen an metallischen Werkstoffen fest und kann auch vor dem Schweißen angewendet werden, wenn Nahtvorbereitung, Zusammenbau, Ausrichtung, Sauberkeit und Kantenzustand überprüft werden.
Die Beleuchtung ist keine nebensächliche Annehmlichkeit. Eine unzureichende Beleuchtungsstärke kann eine flache Einbrandkerbe oder einen feinen oberflächenoffenen Riss verbergen; Blendung kann eine Unregelmäßigkeit verdecken oder eine falsche Linie erzeugen. Die Beleuchtung sollte eine ausreichende Intensität und eine geeignete Richtung aufweisen, um Veränderungen des Profils, der Textur und des Reflexionsvermögens sichtbar zu machen. Schrägbeleuchtung kann dabei helfen, eine flache Vertiefung zu erkennen, während eine direktere Beleuchtung die Beurteilung von Flecken oder Verfärbungen erleichtern kann. Der Prüfer muss möglicherweise den Betrachtungswinkel ändern, weil eine aus einer Richtung sichtbare Markierung verschwinden kann, wenn sich das reflektierte Licht über die Oberfläche bewegt.
Das Bauteil muss für den Zweck der Prüfung ausreichend sauber sein. Zunder, Öl, Schweißspritzer, Farbe, Schmutz, Korrosionsprodukte und Rückstände aus der Handhabung können die Oberfläche verdecken oder eine Unregelmäßigkeit vortäuschen. Die Reinigung selbst darf den zu beurteilenden Zustand nicht entfernen. Bei einer Schweißnaht müssen möglicherweise vor der Profilprüfung Schweißspritzer entfernt werden; aggressives Schleifen kann jedoch Hinweise auf Überlappung, Einbrandkerbe oder einen Riss beseitigen. Wenn das festgelegte Verfahren eine Vergrößerung, einen Spiegel, ein Endoskop oder ein anderes Betrachtungshilfsmittel verlangt, werden diese Hilfsmittel zu einem Bestandteil der Prüfung und nicht zu optionalen Ergänzungen. Eine Vergrößerung kann die Erkennung eines engen oberflächenoffenen Risses verbessern, verwandelt eine unzugängliche oder unzureichend vorbereitete Oberfläche jedoch nicht in eine vollständig geprüfte Oberfläche.
Die Dokumentation verleiht der Beobachtung eine nachvollziehbare Form. Zu den zweckmäßigen Aufzeichnungen gehören die Lage im Verhältnis zu einem Bezugspunkt oder einer Schweißnahtreferenz, die Orientierung, die Länge und Breite, sofern messbar, Fotografien, die Beleuchtungsbedingungen, die Oberflächenvorbereitung, die Identifizierung der Ausrüstung, der Prüfer, das Datum und die Bewertung. Ein Foto allein reicht selten aus: Maßstab, Lage und Bewertungsgrundlage können fehlen.
Was die Sichtprüfung erkennen kann
Die VT eignet sich gut für Zustände, die bis an die sichtbare Oberfläche reichen oder diese verändern. Zu den Beispielen von ASM gehören Korrosion, Verunreinigungen, Probleme der Oberflächenbeschaffenheit und Oberflächenunregelmäßigkeiten. Korrosion kann als gleichmäßiger Materialabtrag, Lochfraß, abblätternder Zunder oder örtlich begrenzter Angriff auftreten. Eine Sichtprüfung kann Flecken und Ablagerungen zeigen, anhand des Erscheinungsbildes allein jedoch weder die verbleibende Wanddicke bestimmen noch die vollständige Tiefe eines Lochfraßes bestätigen. Für diese Fragestellung ist eine Dickenmessung oder ein anderes geeignetes Verfahren erforderlich.
Zu den Verunreinigungen gehören Öl, Feuchtigkeit, eingebettete Fremdkörper, Oxide, Farbrückstände und andere Stoffe, die das Schweißen, Beschichten, Kleben oder den Betrieb beeinträchtigen können. Probleme der Oberflächenbeschaffenheit können Schleifspuren, Riefen, Überwalzungen, Walzmarkierungen, grobe Bearbeitung, übermäßige Rauheit oder einen abrupten Übergang zwischen Oberflächen umfassen. Ihre Zulässigkeit hängt von der Produktspezifikation und der Funktion der Oberfläche ab, nicht einfach davon, ob sie unordentlich aussehen.
An Schweißnähten kann die Sichtprüfung ein unregelmäßiges Profil, übermäßige Überhöhung, unzureichend gefüllte Bereiche, eine mangelhafte Ausrichtung, Kraterschäden, sichtbare Porosität, Lichtbogenansatzstellen, Schweißspritzer, Überlappung und Einbrandkerben erkennen. Sie kann auch einen an der Oberfläche austretenden Riss feststellen, sofern der Riss unter den Prüfbedingungen sichtbar ist. Vor dem Schweißen kann derselbe Ansatz eine mangelhafte Passung, eine falsche Fasen- oder Nahtgeometrie, eine beschädigte Kante, unzureichende Reinigung oder einen unzulässigen Wurzelspalt aufdecken. ISO 17637:2016 ist daher nicht auf die Prüfung einer fertigen Schweißraupe beschränkt.
Offensichtliche mechanische Schäden sind ein weiteres Prüfziel: Dellen, Biegungen, Riefen, Stoßmarkierungen, eingerissene Kanten, Verformungen und Schäden an bearbeiteten oder beschichteten Bereichen. Für Stahlgussstücke behandelt ASTM A802-19 die Sichtprüfung und Standards für die Oberflächenannahme. Für Gussstücke, die mit Magnetpulver- oder Eindringprüfverfahren untersucht werden, legt ASTM A903/A903M Annahmekriterien fest und verlangt die Bewertung relevanter linearer und nichtlinearer Anzeigen. Diese Standards veranschaulichen den wesentlichen Punkt: Beobachtung und Annahme sind miteinander verbunden, aber nicht derselbe Vorgang.
Eine sichtbare Linie kann ein Kratzer, eine Überwalzung, ein Schweißriss, eine Bearbeitungsmarkierung oder ein Rückstand in einer Nut sein. Der Prüfer zeichnet die Anzeige auf und bewertet sie anhand der anwendbaren Anforderung. Wenn die Anforderung das Merkmal nicht definiert, sollte der Bericht nicht stillschweigend eine Zurückweisungsgrenze erfinden.
Grenzen durch Zugänglichkeit, Oberflächenzustand und menschliche Beurteilung
Die Sichtprüfung kann keinen Fehler erkennen, der keinen sichtbaren Ausdruck an der Oberfläche besitzt. Sie weist weder das Vorhandensein noch das Fehlen eines unter der Oberfläche liegenden Risses, einer inneren Porosität, einer unter einer Schweißnahtüberhöhung verborgenen Bindefehlerstelle oder eines eingeschlossenen Fremdkörpers nach. Die Magnetpulverprüfung beruht auf einer anderen physikalischen Grundlage: ASTM E709-21 behandelt trockene und nasse Verfahren für ferromagnetische Werkstoffe, einschließlich Stahl, bei denen Magnetisierung und die Ansammlung von Partikeln an Stellen magnetischer Streufelder Oberflächen- und oberflächennahe Unregelmäßigkeiten sichtbar machen können. Auch die Eindringprüfung beruht darauf, dass ein Eindringmittel in zur Oberfläche offene Fehler eindringt. Keines dieser Verfahren ist mit der direkten VT austauschbar, und die VT kann keines von ihnen ersetzen, wenn die Spezifikation ihre Anwendung verlangt.
Die Zugänglichkeit setzt eine klare Grenze. Ein schmaler Spalt, die Rückseite einer Versteifung, eine Innenbohrung oder eine unter einer Isolierung verborgene Oberfläche können Spiegel, ferngesteuerte Kameras, Endoskope oder ein anderes Prüfverfahren erfordern. Auch dann wird das Ergebnis durch Bildqualität, Fokussierung, Sichtfeld und die Möglichkeit begrenzt, die Ausrüstung richtig zu positionieren. Eine saubere, hell beleuchtete Oberfläche ist nicht zwangsläufig eine geprüfte Oberfläche, wenn der Prüfer sie nicht erreichen oder ausreichend auflösen konnte.
Auch die menschliche Beurteilung führt zu Abweichungen. Ermüdung, mangelnde Vertrautheit mit dem Produkt, Erwartungseffekte und uneinheitliche Terminologie können beeinflussen, wie zwei Prüfer dieselbe Markierung beschreiben. Kompetenz umfasst daher mehr als gutes Sehvermögen. Der Prüfer muss den Werkstoff, den Herstellungsprozess, die wahrscheinlichen Unregelmäßigkeiten, das Prüfverfahren, die Messmittel und die Annahmekriterien verstehen. ISO 17635:2025 behandelt die Auswahl von Verfahren der zerstörungsfreien Schweißnahtprüfung, Techniken, Bewertungsgruppen und dem Prüfumfang in Abhängigkeit von Qualitätsanforderungen, Werkstoff, Dicke, Schweißprozess und anderen Bedingungen. Dieser Rahmen unterstützt eine sachgerechte Entscheidung: Die VT ist einzusetzen, wenn sichtbare Zustände das Prüfziel sind, und ein anderes Verfahren ist auszuwählen, wenn sich die erforderlichen Nachweise unterhalb oder innerhalb der Oberfläche befinden.
Die maschinelle Bildverarbeitung kann die Wiederholbarkeit und die Abdeckung verbessern, insbesondere bei flachen Stahlerzeugnissen; eine Dissertation der Universität Oulu aus dem Jahr 2021 beschreibt eine automatisierte optische Prüfung zur Erkennung und Kategorisierung solcher Fehler. Eine Übersichtsarbeit aus dem Jahr 2023 mit dem Titel Review of Surface Defect Detection of Steel Products Based on Machine Vision stellt jedoch fest, dass kein einheitlicher Standard für die Definition und Klassifizierung von Oberflächenfehlern bei Stahlerzeugnissen existiert. Kameras erfassen Bildmerkmale. Sie machen eine abgestimmte Terminologie, validierte Verfahren, eine kompetente Interpretation und eine festgelegte Annahmeregel nicht überflüssig.
| Die Sichtprüfung kann Folgendes aufdecken | Die Sichtprüfung kann allein Folgendes nicht feststellen |
|---|---|
| Zur Oberfläche offene Risse, Grübchen, Faltungen, Überwalzungen, Schalen und offene Porosität | Tiefe verborgener Unstetigkeiten |
| Anhaftendes Formmaterial, Grate, Schweißreparaturen und Schleifschäden | Innere Lunker, Einschlüsse oder eingeschlossene Porosität |
| Verformung, Versatz, unvollständige Angussentfernung und unregelmäßige Oberflächenbearbeitung | Zuverlässige Erkennung enger, nicht sichtbarer Risse |
| Zugängliche Oberflächenverunreinigungen und Beschichtungsprobleme | Volumetrischer Werkstoffzustand |
Sichtprüfung von Stahlgussteilen nach ASTM A802-19
ASTM A802-19 beschreibt ein Verfahren zur Sichtprüfung und Oberflächenannahmestandards für Stahlgussteile. Strong evidence
ASTM A802-19 ist eine Standardpraxis für die Sichtprüfung und die Kriterien der Oberflächenabnahme von Stahlgussteilen. Gegenstand ist der Zustand, der an der Gussoberfläche beobachtet werden kann, nicht jede möglicherweise darunter vorhandene Unregelmäßigkeit. Diese Abgrenzung ist wichtig. Eine sichtbare dunkle Stelle, ein erhabener Bereich, ein Hohlraum, eine rissähnliche Linie oder ein rauer Bereich ist zunächst ein beobachtetes Merkmal. Es wird erst dann zu einer Imperfektion oder Diskontinuität, wenn seine Beschaffenheit bestimmt wurde; zu einem zurückzuweisenden Fehler wird es erst, wenn es die auf dieses Gussteil angewendeten Annahmebedingungen überschreitet.
Die Terminologie sollte nicht unkritisch verwendet werden. ISO 8785:1998 definiert Begriffe, Definitionen und Parameter für Oberflächenimperfektionen, einschließlich Verfahren zu ihrer Beschreibung und Messung. Eine Gießerei kann ein Merkmal als Schülpe, Einschluss, Gasblase, Kaltverschweißung, Überlappung, Ader, Rauheit oder anhaftenden Formsand melden, doch allein die Bezeichnung bestimmt nicht die weitere Behandlung. Lage, Länge, Breite, Tiefe, Abstand, Orientierung und Einfluss auf den geforderten Oberflächenzustand können sämtlich relevant sein. Der Entstehungsmechanismus ist wiederum eine eigenständige Frage: Schwindung, Gasentwicklung, unzureichende Speisung, Formerodierung, thermische Kontraktion oder Beschädigung bei der Handhabung können erklären, wie das Merkmal entstanden ist; ASTM A802-19 befasst sich jedoch in erster Linie damit, was vorhanden ist und ob es die festgelegte visuelle Anforderung erfüllt.

Umfang der visuellen Oberflächenabnahme
Die Sichtprüfung nach ASTM A802-19 ist eine direkte Prüfung zugänglicher Gussoberflächen. Sie kann zur Oberfläche durchbrechende Risse, Grübchen, Falten, Überlappungen, Schülpen, zur Oberfläche offene Porosität, anhaftendes Formmaterial, Grate, Schweißreparaturen, Lichtbogenabbrand, Schleifschäden und eine unregelmäßige Oberflächenbearbeitung sichtbar machen. Sie kann außerdem Verformungen, Versatz, eine unvollständige Entfernung von Speiser- oder Anschnittmetall sowie Zustände erkennen, die eine spätere Prüfung unzuverlässig machen. Das Metals Handbook der ASM führt die Sichtprüfung als zerstörungsfreies Verfahren zur Erkennung von Oberflächenfehlern wie Korrosion, Verunreinigung, Problemen der Oberflächenbearbeitung und Oberflächenunregelmäßigkeiten auf.
Diese Fähigkeit hat Grenzen. Die Sichtprüfung bestimmt nicht die Tiefe einer verborgenen Diskontinuität, erkennt einen engen Riss, der keinen sichtbaren Kontrast erzeugt, nicht zuverlässig und ersetzt keine volumetrische Prüfung auf innere Schwindungsfehler und Einschlüsse. Eine glatte Oberfläche kann einen unter der Oberfläche liegenden Zustand verbergen. Umgekehrt kann eine auffällige Markierung aus einem harmlosen Metallüberstand oder einer Struktur des Formmaterials bestehen und nicht aus einem Riss.
Die Abnahme hängt daher von der anwendbaren Gussteilspezifikation, den Anforderungen des Käufers, der Zeichnung und der ausgewählten Abnahmestufe ab. ASTM A802-19 liefert die Prüfpraxis und den Rahmen für die Oberflächenabnahme; sie legt nicht für jedes Gussteil eine einheitliche, allgemein geltende Zurückweisungsschwelle fest. Ein Ventilgehäuse, ein Pumpengehäuse, ein druckhaltendes Bauteil und ein strukturelles Gegengewicht können unterschiedliche zulässige Zustände, Prüfbereiche oder Anforderungen an die Oberflächenbearbeitung aufweisen. Die endgültige Entscheidung muss der maßgebenden Einkaufsspezifikation und der darin angegebenen Abnahmestufe folgen.
Die visuelle Abnahme unterscheidet sich außerdem von der Abnahme nach anderen zerstörungsfreien Prüfverfahren. ASNT unterscheidet die Sichtprüfung von der gewöhnlichen Prüfung mit bloßem Auge, da bei der Sichtprüfung sichtbare Diskontinuitäten direkt beobachtet werden, während bei der Magnetpulver- und Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt werden. Nach ASTM E709-21 wird ein ferromagnetisches Stahlgussteil magnetisiert; an den durch oberflächennahe oder oberflächenoffene Diskontinuitäten verursachten Streufeldern des magnetischen Flusses sammeln sich Partikel. Eine Partikelanzeige ist nicht dieselbe physikalische Beobachtung wie eine direkt auf dem Metall sichtbare Linie.
ASTM A903/A903M behandelt Kriterien der Oberflächenabnahme für Stahlgussteile, die einer Magnetpulver- oder Eindringprüfung unterzogen werden, und verlangt die Bewertung relevanter linearer und nichtlinearer Anzeigen. Diese Kriterien dürfen nicht in einen Sichtprüfbericht übernommen werden, sofern der Vertrag nicht ausdrücklich dieses Prüfverfahren und dieses Kriterium fordert. Ein Gussteil kann die Sichtprüfung bestehen und dennoch die Eindringprüfung nicht bestehen, weil ein enger, zur Oberfläche durchbrechender Riss Eindringmittel aufnimmt und eine relevante Anzeige erzeugt. Umgekehrt ist ebenfalls möglich, dass ein rauer oder verfärbter Bereich zwar beanstandungswürdig aussieht, jedoch keine relevante Magnetpulver- oder Eindringanzeige erzeugt.
Zustand und Vorbereitung der Gussoberfläche
Die Prüfung beginnt mit der Oberfläche, die dem Prüfer tatsächlich präsentiert wird. Loser Sand, Zunder, Öl, Farbe, Strahlmittelrückstände, Rost, eingebrannte Formstoffreste, Feuchtigkeit und Bearbeitungsspäne können eine Diskontinuität verdecken oder ein falsches visuelles Merkmal erzeugen. Das erforderliche Reinigungsverfahren hängt vom Gussteil und von der Spezifikation ab. Bürsten, Waschen, Strahlen, Kugelstrahlen, Schleifen oder Bearbeiten können das Metall freilegen, es jedoch auch verändern. Aggressives Schleifen kann Hinweise auf einen flachen Fehler entfernen, Metall über der Rissöffnung verschmieren oder neue Schleifrisse erzeugen. Strahlen kann eine schmale Öffnung schließen oder eine flache Falte durch Verfestigung und Rauheit verdecken.
Die Vorbereitung muss außerdem die für die Abnahme relevante Geometrie erhalten. Eine Kehle, ein Rippenübergang, eine Gewindebohrung, ein Ansatz oder ein innerer Durchgang kann einen anderen Betrachtungswinkel oder eine zusätzliche Beleuchtung erfordern. Gussteile mit komplexer Geometrie können nicht durch einen einzigen Rundgang um die Außenseite beurteilt werden. Ecken und Querschnittsänderungen verdienen besondere Aufmerksamkeit, weil sie Diskontinuitäten verbergen, Reinigungsmedien zurückhalten oder Reflexionen erzeugen können, die linearen Fehlern ähneln.
Die Beleuchtung ist eine Prüfbedingung und kein kosmetisches Detail. Der Prüfer benötigt eine ausreichende Beleuchtungsstärke, um die festgelegte Oberfläche zu erkennen; Schatten müssen kontrolliert und Blendung muss verringert werden. Eine helle Reflexion auf einer bearbeiteten Fläche kann eine feine Linie verdecken; schräg einfallendes Licht kann flache Erhebungen sichtbar machen, aber auch eine harmlose Struktur überbetonen. Betrachtungsabstand, Betrachtungswinkel, Oberflächenkontrast und Sauberkeit sollten für die geforderte Prüfung geeignet sein. Bei eingeschränktem Zugang können Spiegel, Boreskope oder Kameras das Sichtfeld erweitern; im Prüfbericht sollten jedoch dieses indirekte Verfahren und seine Grenzen angegeben werden.
Temperatur, Oberflächenfeuchtigkeit und Zustand der Beschichtung können beeinflussen, was sichtbar ist. Eine feuchte Oberfläche kann einen flachen Hohlraum ausfüllen und den Kontrast verändern. Eine Beschichtung kann das Grundmetall verdecken, sofern die Spezifikation keine Prüfung durch die Beschichtung hindurch zulässt. Wenn die Oberfläche nicht ausreichend gereinigt oder betrachtet werden kann, besteht die sachgerechte Reaktion nicht darin, sie standardmäßig als zulässig einzustufen. Der unzugängliche oder verdeckte Bereich sollte angegeben werden; die zuständige Stelle sollte bestimmen, ob eine zusätzliche Vorbereitung, ein anderes Prüfverfahren oder eine Reparatur erforderlich ist.
Erfassung und Beurteilung beobachteter Merkmale
Ein brauchbarer Sichtprüfbericht erfasst mehr als nur „bestanden“ oder „nicht bestanden“. Er sollte das Gussteil, sofern erforderlich die Schmelze oder das Los, das Prüfdatum, den Prüfer, den Oberflächenzustand, Einschränkungen der Beleuchtung oder Betrachtung, die geprüften Bereiche und die Lage jedes relevanten Merkmals angeben. Die Lage kann durch Bezugspunkt, Zeichnungszone, Gussteilmerkmal, Raster oder ein gekennzeichnetes Foto angegeben werden. Größe und Orientierung sollten erfasst werden, wenn die Annahmekriterien davon abhängen.
Der Bericht sollte die Beobachtung vom Urteil trennen. „Dunkles lineares Merkmal mit einer Länge von 38 mm an der Kehle nahe Bezugspunkt B“ ist eine Beobachtung. „Zurückzuweisender Riss“ ist eine Beurteilung, die anhand des maßgebenden Kriteriums bestätigt werden muss. Wenn das Merkmal unklar ist, können eine Reinigung, ein Schleifen zur Überprüfung, eine Maßprüfung oder ein anderes zerstörungsfreies Prüfverfahren erforderlich sein. Die Magnetpulverprüfung ist für Oberflächen- und oberflächennahe Diskontinuitäten in ferromagnetischem Stahl geeignet; die Eindringprüfung eignet sich für zur Oberfläche offene Fehler auf kompatiblen und entsprechend vorbereiteten Oberflächen. Keines der beiden Verfahren beantwortet automatisch Fragen außerhalb seines physikalischen Erfassungsbereichs.
Die Beurteilung kann in einer Annahme, einer Reparatur mit anschließender erneuter Prüfung, einer Zurückweisung oder einer Weiterleitung zur technischen Bewertung bestehen. Eine Reparatur beseitigt den ursprünglichen Befund nicht: Der Bericht sollte die Lage des Merkmals, sofern festgelegt das Reparaturverfahren und die Ergebnisse der erforderlichen erneuten Prüfung aufbewahren. Wenn die Sichtprüfung einen vermuteten Riss erkennt, sollte das Gussteil nicht allein deshalb freigegeben werden, weil die Linie kurz oder schwer zu fotografieren ist. Die anwendbare Spezifikation, die Anforderungen des Käufers und die Abnahmestufe bestimmen die Entscheidung; ergänzende zerstörungsfreie Prüfverfahren liefern Belege, wenn die visuelle Beobachtung allein das Merkmal nicht ausreichend charakterisieren kann.
| Prüfstufe | Typische Beobachtungen |
|---|---|
| Vor dem Schweißen | Nahtvorbereitung, Zusammenbau, Ausrichtung, Sauberkeit, Wurzelspalt und Kantenzustand |
| Während des Schweißens | Reinigung zwischen den Lagen, Zustand der Wurzellage, Verformung, Lichtbogenmarken und sichtbare Prozessprobleme |
| Nach dem Schweißen | Risse, Porosität, Einbrandkerben, Überlappungen, Schweißnahtprofil, Kraterbereiche und Maßhaltigkeit |
| Nach der Reparatur | Zustand der Ausarbeitung, reparierte Geometrie und Ergebnisse der erforderlichen erneuten Prüfung |
Sichtprüfung von Schweißnähten nach ISO 17637:2016
ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen in metallischen Werkstoffen fest. Die Norm erlaubt außerdem die Sichtprüfung von Verbindungen vor dem Schweißen, was wichtig ist, weil eine Schweißnaht zwar ordnungsgemäß aufgebracht, die Verbindung jedoch falsch vorbereitet oder schlecht angepasst sein kann. Die Prüfung ist daher kein einzelnes Ereignis, das nach dem Abkühlen stattfindet. Sie begleitet die Verbindung durch Vorbereitung, Zusammenbau, Schweißen und abschließende Untersuchung.
Das Verfahren wird häufig auf das „Betrachten der Schweißnaht“ reduziert, doch diese Beschreibung ist zu eng. ASNT unterscheidet die Sichtprüfung von einer informellen Prüfung mit bloßem Auge: Bei der Sichtprüfung werden sichtbare Unregelmäßigkeiten unter festgelegten Prüfbedingungen unmittelbar beobachtet, während bei der Magnetpulver- und Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt werden. Diese Unterscheidung ist relevant, wenn eine Oberfläche sauber und augenscheinlich intakt ist, jedoch einen engen Riss enthält, der ohne Eindringmittel oder Magnetpulver nicht sichtbar ist.
ISO 17637:2016 erklärt nicht jede sichtbare Markierung zu einem Fehler. ISO 8785:1998 enthält Begriffe für Oberflächenunvollkommenheiten, einschließlich Definitionen, Kenngrößen, zulässiger Unvollkommenheiten und Messverfahren. Eine Oberflächenunvollkommenheit ist ein beobachteter Zustand. Eine Anzeige ist ein durch ein Prüfverfahren festgestelltes Signal oder sichtbares Merkmal. Sie wird erst dann zu einem Fehler, wenn die anzuwendende Spezifikation sie als unzulässig bewertet. Ein Versagensmechanismus, beispielsweise die Einleitung eines Ermüdungsrisses, wasserstoffunterstützte Rissbildung oder das Fehlen einer tragenden Verschmelzung, ist eine weitergehende ingenieurtechnische Interpretation und darf nicht mit der eigentlichen Beobachtung verwechselt werden.

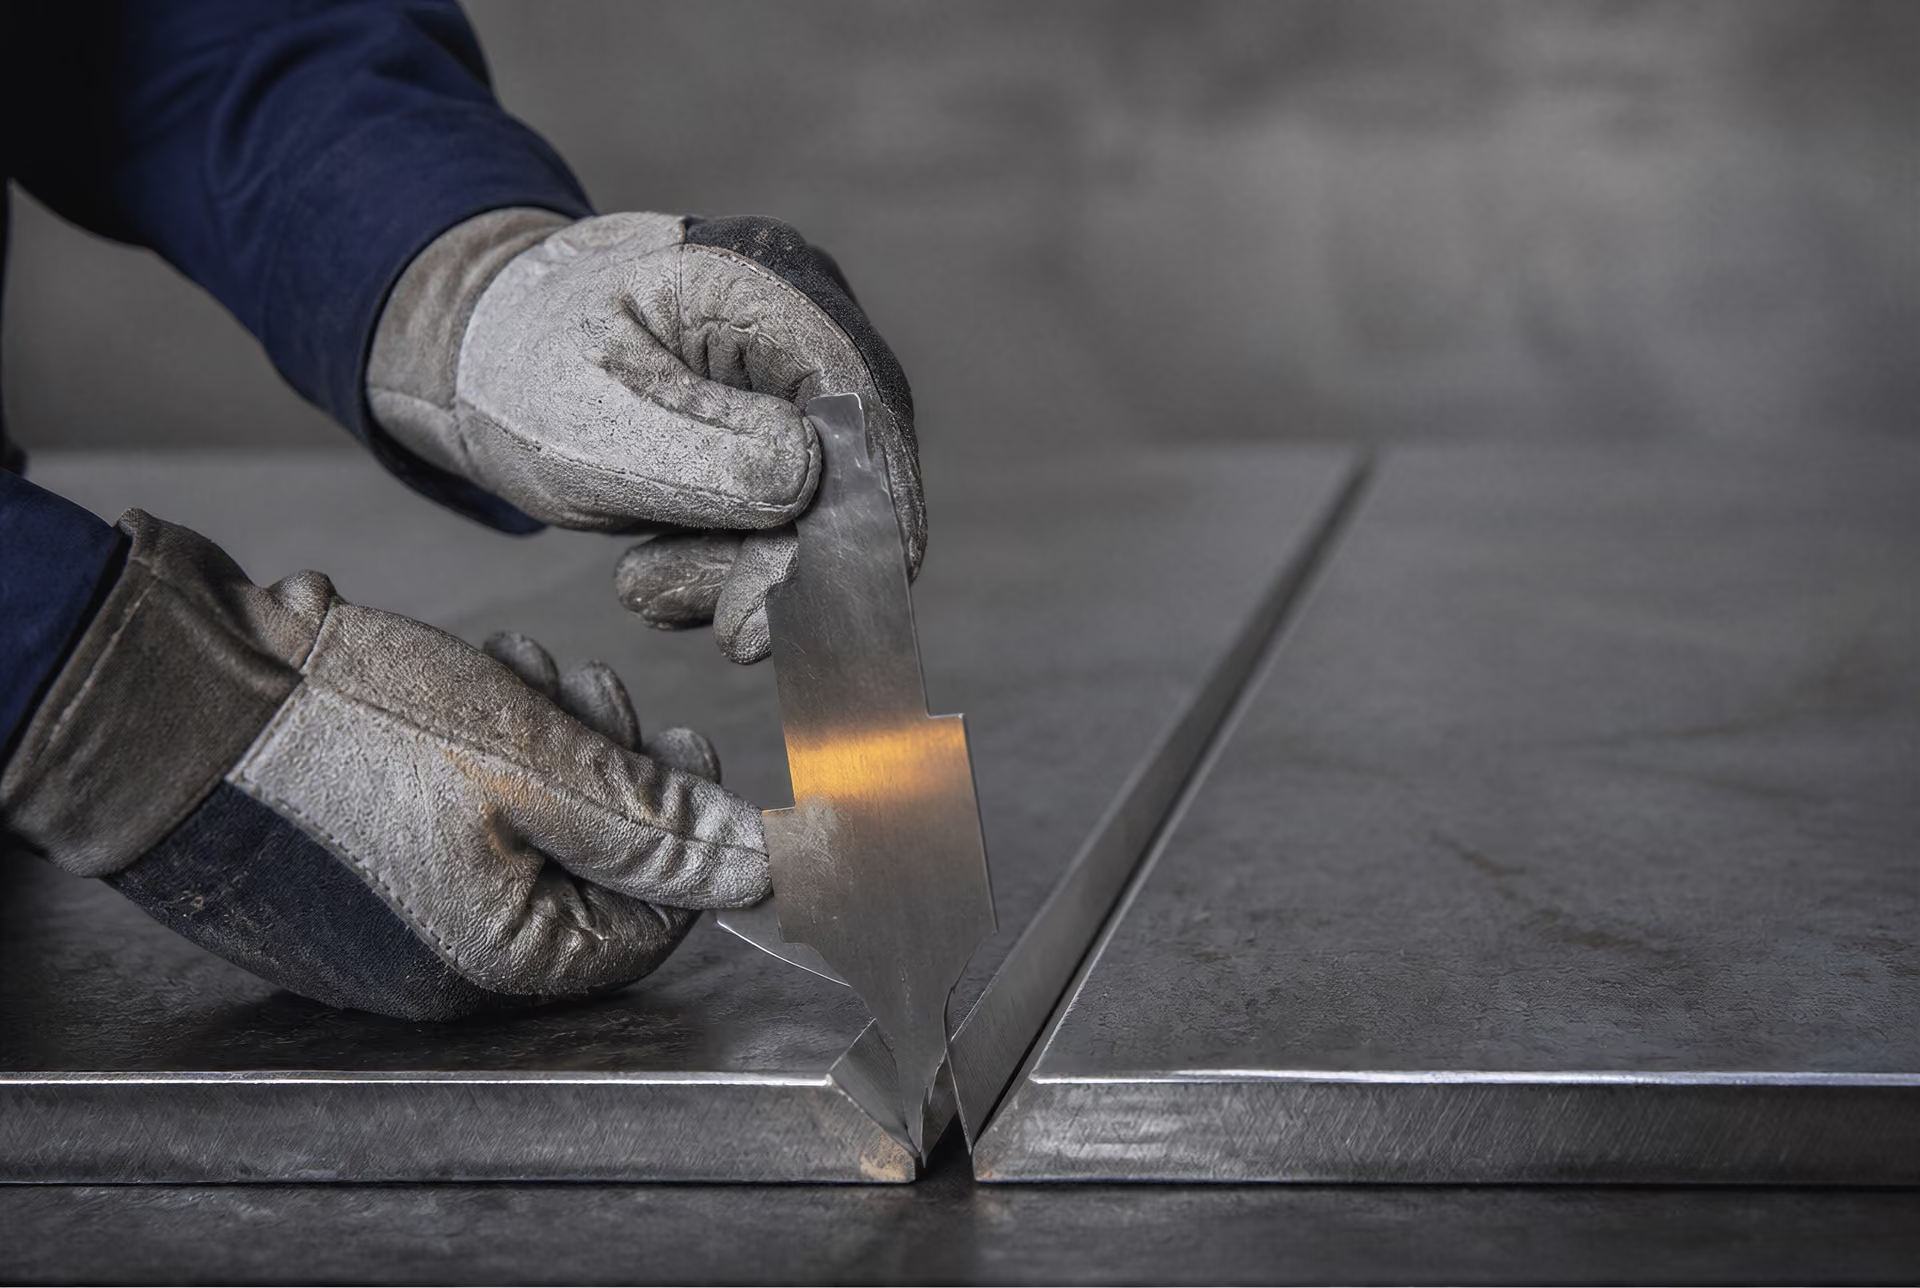
Prüfung vor dem Schweißen
Die Sichtprüfung vor dem Schweißen beginnt bei den Werkstoffen, den Stoßflächen und den Einzelheiten der Vorbereitung. Der Prüfer kontrolliert, ob die vorgeschriebenen Grundwerkstoffe und Schweißzusätze identifiziert wurden, ob die Stoßkanten der Zeichnung oder der Schweißanweisung entsprechen und ob die Oberflächen frei von Öl, Farbe, Zunder, Feuchtigkeit, losem Rost und anderen Verunreinigungen sind, die die Verschmelzung beeinträchtigen oder eine Unregelmäßigkeit verdecken könnten. Der Oberflächenzustand ist keine bloße Frage der Optik. Verunreinigungen können Porosität, instabiles Lichtbogenverhalten oder unvollständige Verschmelzung verursachen, während übermäßiges Schleifen die Verbindungsgeometrie verändern kann.
Die Nahtvorbereitung wird hinsichtlich Fasenwinkel, Wurzelfläche, Wurzelspalt, Sauberkeit der Nut und Beschädigungen an den Kanten geprüft. Diese Abmessungen müssen mit der maßgeblichen Zeichnung, der Schweißanweisung oder der vertraglichen Anforderung verglichen werden, nicht mit einem allgemeinen visuellen Grenzwert. Eine Vorbereitung, die für ein bestimmtes Verfahren und eine bestimmte Dicke zulässig ist, kann für ein anderes Verfahren ungeeignet sein. Der Prüfer achtet außerdem auf Walzfehler, Schweißnähte, Auskerbungen und Risse, die von geschnittenen Kanten ausgehen. Eine sichtbare lineare Markierung im Grundwerkstoff sollte aufgezeichnet und bewertet werden; sie sollte nicht allein deshalb als Schweißriss bezeichnet werden, weil sie in der Nähe der Verbindung liegt.
Als Nächstes wird die Anpassung der Bauteile geprüft. Die Teile sollten entsprechend den Vorgaben ausgerichtet, abgestützt und fixiert sein, wobei die vorgesehene Wurzelöffnung und die Orientierung der Verbindung über die gesamte Schweißnahtlänge beibehalten werden müssen. Übermäßiger Kantenversatz, Winkelverformung, ein ungleichmäßiger Spalt oder abrupte Übergänge können bereits vor dem Zünden des Lichtbogens zu Maßabweichungen führen. Heftschweißungen müssen auf Risse, schlechte Verschmelzung, übermäßige Nahtüberhöhung und ungeeignete Nahtenden geprüft werden. Fehlerhafte Heftschweißungen können innerhalb der Verbindung verbleiben oder bei den nachfolgenden Lagen als Ausgangspunkte für Risse dienen.
Die Prüfung in diesem Stadium bestätigt außerdem den Zugang zum Schweißen und zur späteren Untersuchung. Eine Verbindung kann auf einer Seite geometrisch akzeptabel, auf der anderen Seite jedoch für die Reinigung oder Sichtprüfung unzugänglich sein. Diese Einschränkung gehört in den Prüfbericht. Sie kann nicht dadurch behoben werden, dass die nicht beobachtete Oberfläche als zulässig erklärt wird.
Prüfung während und nach dem Schweißen
Während des Schweißens liefert die Sichtprüfung Rückmeldungen zum Prozess und dient nicht lediglich als abschließende Beurteilung. Der Prüfer beobachtet, ob die Sauberkeit der Verbindung aufrechterhalten wird, ob der Lichtbogen wie vorgeschrieben angesetzt und geführt wird und ob jede Lage vor dem Verdecken durch die nächste Lage ein zulässiges Aussehen aufweist. Die Zwischenlagenreinigung wird auf Schlacke, Oxide, Spritzer und eingeschlossene Rückstände geprüft. Die Wurzellage ist besonders bedeutsam: Sichtbare unzureichende Wurzeldurchschweißung, eine unregelmäßige Wurzelraupe, Durchbrand oder oberflächenoffene Porosität können eine Korrektur rechtfertigen, bevor weiteres Metall aufgebracht wird.
Die Schweißfolge kann Verformung, Bewegung oder eine Vergrößerung des Wurzelspalts erkennen lassen. Auch temporäre Anbauteile und Lichtbogenansetzstellen außerhalb der Verbindung werden geprüft. Eine Lichtbogenansetzstelle kann einen örtlich verhärteten oder gerissenen Bereich hinterlassen, insbesondere bei empfindlichen Stählen, selbst wenn die Markierung klein ist. Schweißspritzer können in einer Anwendung harmloser Rückstand sein, in einer anderen jedoch Beschichtungen beschädigen, die Maßanpassung beeinträchtigen oder einen Riss verdecken. Ihre Bedeutung ergibt sich aus der Spezifikation und den Betriebsbedingungen, nicht allein aus ihrem Aussehen.
Nach dem Schweißen wird die Verbindung ausreichend für die Untersuchung gereinigt. Schlacke, Spritzer, temporäre Anbauteile und Oberflächenverunreinigungen dürfen die Nahtübergänge oder die Nahtoberfläche nicht verdecken. Der Prüfer untersucht die gesamte zugängliche Länge, die Nahtenden, Anfangs- und Endbereiche, die Kraterbereiche, die Nahtübergänge und den angrenzenden Grundwerkstoff. Sichtbare Risse erfordern sofortige Aufmerksamkeit, weil ein Riss eine ebene Unregelmäßigkeit mit potenziell schwerwiegenden Auswirkungen darstellt. Die Sichtprüfung weist jedoch weder seine Tiefe noch seine vollständige Ausdehnung nach. Eine rissähnliche Linie kann eine Entfernung, eine erneute Prüfung oder ein anderes ZfP-Verfahren erforderlich machen.
Oberflächenoffene Porosität kann als abgerundete Hohlräume oder Grübchen erscheinen. Ein Einbrandkerben ist eine Nut am Nahtübergang oder an der Kante des Grundwerkstoffs, während eine Überlappung entsteht, wenn Schweißgut ohne ordnungsgemäße Verschmelzung auf die Grundwerkstoffoberfläche fließt. Beides sind Beobachtungen zum Nahtprofil, jedoch nicht gleichbedeutend. Eine konkave oder konvexe Nahtoberfläche, übermäßige Nahtüberhöhung, unzureichende Auffüllung, ein abrupter Nahtübergang oder eine unregelmäßige Breite können auf ein mangelhaftes Profil hinweisen. Das maßgebliche Abnahmekriterium bestimmt, ob der Zustand zulässig ist und wie er gemessen wird.
Die Maßprüfung umfasst Nahtgröße, Länge, Lage, Ausrichtung, Verformung und Abweichung von der Zeichnung. Die Sichtprüfung kann feststellen, dass eine Schweißnaht falsch positioniert ist oder dass sich ein Bauteil bewegt hat; sie bestimmt jedoch nicht allein die Eigenspannung, eine innere unvollständige Verschmelzung oder eine metallurgische Umwandlung.
Begriffe zum Schweißnahtprofil
- Einbrandkerbe
- Eine Rille am Schweißnahtübergang oder am Rand des Grundmetalls.
- Überlappung
- Schweißgut läuft ohne ordnungsgemäße Verschmelzung auf die Oberfläche des Grundmetalls.
- Porosität
- Abgerundete Hohlräume oder Grübchen, die bis zur Schweißnahtoberfläche durchbrechen können.
- Lichtbogenmarke
- Eine örtliche Markierung außerhalb der vorgesehenen Schweißnaht, die hinsichtlich Rissbildung oder Aufhärtung bewertet werden muss.
- Überhöhung
- Über die Oberfläche des Grundmetalls hinausragendes Schweißgut; die Zulässigkeit hängt vom zutreffenden Kriterium ab.
Beobachtungen zum Schweißnahtprofil und zu Oberflächenunregelmäßigkeiten
Ein nützlicher Prüfbericht beschreibt, was gesehen wurde, wo es auftritt und wie es gemessen wurde. „Schlechte Schweißnaht“ ist kein Prüfergebnis. Ein Bericht kann beispielsweise eine lineare Oberflächenanzeige am Nahtübergang, vereinzelte oberflächenoffene Poren in einem bestimmten Bereich, eine über eine gemessene Länge verlaufende Einbrandkerbe oder eine Lichtbogenansetzstelle neben der Verbindung ausweisen. Fotografien, Ortsangaben, Abmessungen, Beleuchtungsbedingungen und die maßgebliche Anforderung machen die Beobachtung reproduzierbar.
Die Annahme muss an die maßgebliche Produkt-, Fertigungs- oder Projektnorm gebunden bleiben. ASTM A802-19 behandelt die Sichtprüfung und Oberflächenabnahmestandards für Stahlgussstücke, während ASTM A903/A903M Oberflächenkriterien für Stahlgussstücke behandelt, die mit Magnetpulver- oder Eindringverfahren geprüft werden, und eine Bewertung relevanter linearer und nichtlinearer Anzeigen verlangt. Diese Gussnormen dürfen nicht ohne entsprechende Grundlage aus der maßgeblichen Spezifikation auf die Bewertung einer Schweißverbindung übertragen werden.
Die Sichtprüfung hat einen festgelegten Anwendungsbereich. Sie kann zugängliche Oberflächenzustände und Abweichungen des Nahtprofils erkennen, jedoch nicht zuverlässig jeden engen Oberflächenriss, jede oberflächennahe Unregelmäßigkeit oder jeden inneren volumetrischen Fehler. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren für oberflächennahe und nahe der Oberfläche liegende Unregelmäßigkeiten in ferromagnetischen Werkstoffen, einschließlich Stahl; durch die Magnetisierung entstehen Streufelder, an denen sich die Partikel ansammeln. Die Eindringprüfung beruht auf einer anderen physikalischen Grundlage und erfordert eine geeignete, offene Oberfläche. Maschinelles Sehen kann die Wiederholbarkeit bei flachen Stahlerzeugnissen verbessern, doch eine Übersichtsarbeit aus dem Jahr 2023 stellt fest, dass keine einheitliche Norm alle Oberflächenfehler von Stahl definiert und klassifiziert. ISO 17635:2025 stellt daher die Auswahl des Verfahrens, die Annahmestufen und den Prüfumfang in Beziehung zu Qualitätsanforderungen, Werkstoff, Dicke, Schweißverfahren und anderen Bedingungen. Die sichtbare Markierung ist nur der Ausgangspunkt.
| Merkmal | Bedeutung für die Magnetpulverprüfung |
|---|---|
| Werkstoff | Erfordert ferromagnetischen Stahl oder einen anderen ferromagnetischen Werkstoff. |
| Feldrichtung | Unstetigkeiten, die das Feld kreuzen, erzeugen im Allgemeinen stärkere Streufeldreaktionen. |
| Erfassungsbereich | Am empfindlichsten für Unstetigkeiten an und nahe der Oberfläche. |
| Partikeltechnik | Trockenpulver eignet sich für bestimmte raue Oberflächen oder Bedingungen im Außeneinsatz; Nasspartikel ergeben auf geeigneten Oberflächen eine gleichmäßigere Beschichtung. |
| Bewertung | Das Partikelmuster ist eine Anzeige, die eine Relevanzbewertung und einen Vergleich mit den Annahmekriterien erfordert. |
Magnetpulverprüfung für ferromagnetischen Stahl
Die Magnetpulverprüfung (MT) ist ein Verfahren zum Auffinden von oberflächenoffenen und oberflächennahen Unregelmäßigkeiten in ferromagnetischem Stahl. Sie macht nicht jede sichtbare Markierung zu einem Fehler und prüft nicht das vollständige Volumen eines Bauteils. Das Ergebnis ist eine Anzeige: eine sichtbare oder fluoreszierende Ansammlung von Prüfteilchen, die durch die Prüfung erzeugt wird. Ob diese Anzeige einen unzulässigen Fehler darstellt, hängt von ihrer Größe, Form, Lage, Orientierung und den für das Bauteil festgelegten Annahmekriterien ab.
ASNT beschreibt die physikalische Abfolge eindeutig: den ferromagnetischen Stahl magnetisieren, ferromagnetische Teilchen aufbringen und beobachten, wo sie sich an Magnetflussstreufeldern sammeln (American Society for Nondestructive Testing, 2024). ASTM E709-21 behandelt trockene und nasse Magnetpulvertechniken zum Nachweis von Rissen und anderen oberflächenoffenen oder oberflächennahen Unregelmäßigkeiten in ferromagnetischen Werkstoffen, einschließlich Stahl. Das Verfahren unterscheidet sich daher von der Sichtprüfung, bei der ein sichtbarer Zustand unmittelbar beobachtet wird, und von der Eindringprüfung, die darauf beruht, dass ein Eindringmittel in eine zur Oberfläche offene Unregelmäßigkeit eindringt.

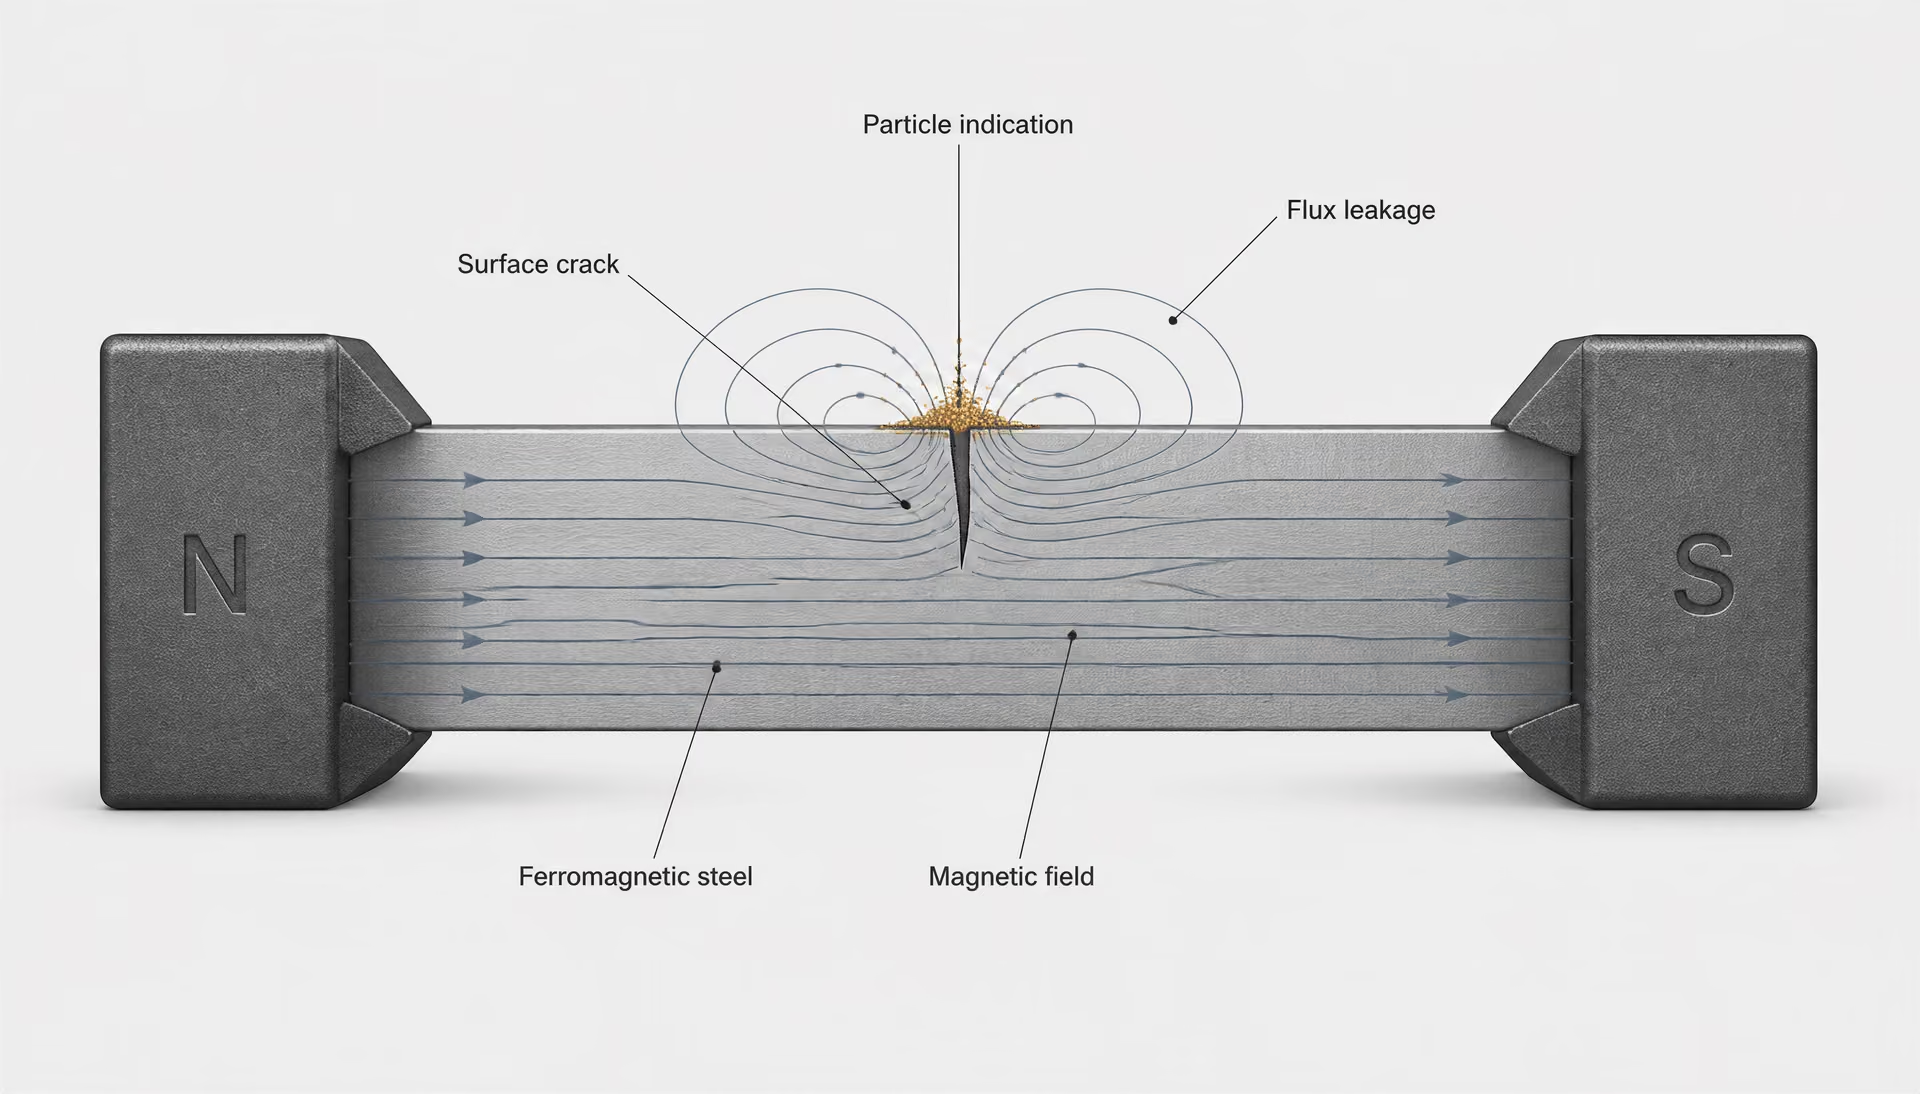
Magnetisierung und Magnetflussstreuung
Ein Magnetisierungsfeld durchdringt den Stahl, wenn Strom durch das Bauteil, durch eine es umgebende Spule oder zwischen den Polen eines elektromagnetischen Jochs fließt. In einem intakten, gleichmäßig magnetisierten Bereich verläuft der Magnetfluss überwiegend durch das Metall. Ein Riss, ein Bindefehler, eine Überwalzung, eine Naht oder eine andere Unregelmäßigkeit unterbricht diesen Weg. Ein Teil des Magnetflusses wird aus dem Stahl heraus und wieder in ihn hinein gezwungen, wodurch an oder nahe der Unregelmäßigkeit ein Streufeld entsteht.
In dieses Feld eingebrachte ferromagnetische Teilchen werden zum Streubereich hingezogen. Sie bilden eine Linie, eine Ansammlung oder ein anderes Muster, das die Ursache umreißt. Die Anzeige kann bei Verwendung sichtbarer Teilchen unter Weißlicht oder bei Verwendung fluoreszierender Teilchen unter Ultraviolett-A-Beleuchtung betrachtet werden. Das Prüfmittel macht eine magnetische Störung sichtbar; es legt nicht die vollständige Geometrie der Unregelmäßigkeit offen.
Die Feldrichtung ist für das Ergebnis entscheidend. Ein Riss erzeugt die stärkste Streuung, wenn er ungefähr senkrecht zum Magnetisierungsfeld liegt. Eine parallel oder nahezu parallel zum Feld verlaufende Unregelmäßigkeit kann eine schwache Streuung und eine schwache Anzeige erzeugen, selbst wenn die Unregelmäßigkeit erheblich ist. Deshalb kann nicht davon ausgegangen werden, dass eine einzige Magnetisierungsrichtung jeden Riss auffindet. Ein Längsfeld eignet sich für Unregelmäßigkeiten quer zu diesem Feld; ein durch Stromfluss durch das Bauteil erzeugtes Rundfeld macht tendenziell Unregelmäßigkeiten sichtbar, die entlang des Bauteils verlaufen. Prüfer wenden häufig zwei deutlich unterschiedliche Feldrichtungen an, in der Regel durch getrennte Stromimpulse oder ein multidirektionales Verfahren, sofern das Verfahren und die Bauteilgeometrie dies zulassen.
Die Magnetisierung muss außerdem für den Werkstoff und die Prüfaufgabe ausreichend sein. Eine zu schwache Magnetisierung kann dazu führen, dass kein nutzbares Streufeld entsteht. Eine übermäßige Magnetisierung kann einen Teilchenhintergrund erzeugen, die Auswertung beeinträchtigen oder die Entfernung der Teilchen erschweren. Auch die Geometrie ist von Bedeutung. Scharfe Kanten, Nuten, Querschnittsänderungen, Bohrungen, Schweißnahtübergänge und Kontaktstellen können das Feld verzerren und nicht relevante Anzeigen erzeugen. Diese Muster sind nicht automatisch Risse. Sie müssen anhand ihrer Lage, Form, Wiederholbarkeit und Reaktion auf Änderungen der Magnetisierung von relevanten Anzeigen unterschieden werden.
Der Oberflächenzustand beeinflusst die Zuverlässigkeit. Öl, Zunder, Farbe, Rost, Schweißspritzer und eine raue Bearbeitung können verhindern, dass sich die Teilchen frei bewegen, oder falsche Teilchenansammlungen erzeugen. Reinigung und Vorbereitung sind daher Bestandteil der Prüfung und keine rein kosmetischen Vorarbeiten. Nach der Prüfung muss möglicherweise der Restmagnetismus entfernt werden, wenn er die Bearbeitung, Montage, Instrumentierung oder den Betrieb beeinflussen könnte.
MT wird bei ferromagnetischem Stahl angewendet, beispielsweise bei ferritischen und vielen martensitischen Sorten. AISI 410 Edelstahl ist normalerweise ferromagnetisch; geglühter AISI 304 Edelstahl ist im Allgemeinen nicht ferromagnetisch und eignet sich nicht für die gewöhnliche MT. Legierungszusammensetzung, Wärmebehandlung, Kaltverformung und Temperatur können das magnetische Verhalten verändern. Daher ersetzt die alleinige Angabe einer Werkstoffsorte nicht die Überprüfung des tatsächlichen Verhaltens des Bauteils. MT ist kein allgemeines Verfahren für Aluminium, Kupfer, Titan oder nicht ferromagnetischen austenitischen Edelstahl.
Trockene und nasse Teilchenverfahren nach ASTM E709-21
ASTM E709-21 beschreibt sowohl Verfahren mit trockenen als auch mit nassen Teilchen. Beim trockenen Verfahren wird trockenes ferromagnetisches Pulver auf die magnetisierte Oberfläche aufgebracht, üblicherweise mit einem Handblasebalg, einem Pulverbläser oder einem anderen kontrollierten Auftragsgerät. Die Teilchen bewegen sich unter dem Streufeld über die Oberfläche und sammeln sich an einer Unregelmäßigkeit. Trockenes Pulver ist auf relativ rauen Oberflächen und unter Einsatzbedingungen vor Ort nützlich, jedoch können Wind, Vibrationen, überschüssiges Pulver und eine stark ausgeprägte Oberflächenstruktur die Empfindlichkeit verringern oder ein feines Muster verdecken.
Bei der Nassprüfung werden fein verteilte magnetische Teilchen in einer flüssigen Trägerflüssigkeit suspendiert. Die Suspension wird durch Aufsprühen, Aufgießen oder Eintauchen aufgebracht, während das Bauteil magnetisiert ist, oder gemäß dem Verfahren während der Magnetisierung. Nasse Teilchen ergeben im Allgemeinen eine gleichmäßigere Beschichtung und sind besonders wirksam bei feinen Oberflächenanzeigen auf glatteren Oberflächen. Fluoreszierende nasse Teilchen werden häufig eingesetzt, wenn kontrollierte Dunkelraum- oder Ultraviolettlichtbedingungen verfügbar sind. Die Flüssigkeit muss die Oberfläche ordnungsgemäß benetzen; Verunreinigungen, eine falsche Konzentration, Sedimentation und unzureichende Durchmischung können das Ergebnis verändern.
Die Wahl zwischen trockenen und nassen Teilchen ist keine einfache Rangordnung. Teilchenart, Trägerflüssigkeit, Oberflächenbeschaffenheit, Beleuchtung, Bauteilgröße, Zugänglichkeit, Magnetisierungseinrichtung und erforderliche Empfindlichkeit sind allesamt von Bedeutung. ASTM E709-21 ist eine Arbeitsanweisung und ein Leitfaden, jedoch keine allgemeingültige Annahmespezifikation. Die Norm behandelt, wie die Prüfung durchgeführt werden kann, während eine Produkt-, Bau- oder Vertragsspezifikation festlegt, welche Anzeigen zulässig sind.
Ein Techniker muss eine ausreichende Feldstärke herstellen und die Leistungsfähigkeit der Ausrüstung anhand der von der jeweils geltenden Verfahrensanweisung geforderten Prüfungen bestätigen. Anschließend wird das Bauteil in einer Richtung magnetisiert, die für die erwartete Unregelmäßigkeit einen geeigneten Kreuzungswinkel ergibt. Das Aufbringen der Teilchen, die Beobachtung, die Entfernung überschüssiger Teilchen und die Auswertung müssen in der richtigen Reihenfolge erfolgen. Wird das Feld entfernt, bevor die Teilchen eine Anzeige gebildet haben, oder werden überschüssige Teilchen nicht entfernt, kann das Bild irreführend sein.
Nachweisgrenzen für oberflächenoffene und oberflächennahe Unregelmäßigkeiten
MT ist am empfindlichsten gegenüber Unregelmäßigkeiten, die die Oberfläche durchbrechen oder unmittelbar darunter liegen. Oberflächenoffene Risse, Nähte, Überwalzungen und Risse am Schweißnahtübergang erzeugen häufig scharfe, konzentrierte Anzeigen. Auch eine flache, unter der Oberfläche liegende Unregelmäßigkeit kann nachgewiesen werden, weil ihr Streufeld die Oberfläche erreicht. Mit zunehmender Tiefe wird das Streufeld jedoch schwächer und breitet sich stärker aus. Die Anzeige wird undeutlicher, und kleine Unregelmäßigkeiten können in den Hintergrundmustern der Teilchen verschwinden.
Es gibt keine einheitliche Tiefengrenze, die für jedes Stahlbauteil gilt. Die Nachweisbarkeit verändert sich mit Größe, Öffnungsweite, Orientierung und Tiefe der Unregelmäßigkeit, der Permeabilität des Stahls, dem Magnetisierungsstrom, der Feldrichtung, der Oberflächenrauheit, den Eigenschaften der Teilchen und den Betrachtungsbedingungen. Ein großflächiger unter der Oberfläche liegender Fehler kann ein nachweisbares Muster erzeugen, während ein kleinerer Fehler in einer günstigeren Tiefe nicht erkannt wird. Daher sind Aussagen wie „MT erkennt Fehler bis zu einer festgelegten Tiefe“ irreführend, sofern sie nicht an ein qualifiziertes Verfahren und einen Referenzstandard gebunden sind.
MT kann außerdem den Volumenzustand nicht bestimmen. Das Verfahren kann innere Porosität, Schlackeneinschlüsse, Walzfehler oder Bindefehler, die nur eine geringe Oberflächenstreuung erzeugen, übersehen. Wenn die innere Fehlerfreiheit Bestandteil der Anforderung ist, können Ultraschallprüfung, Durchstrahlungsprüfung oder ein anderes volumetrisches Verfahren erforderlich sein. MT ist kein Ersatz für eine Volumenprüfung.
Bei der Auswertung muss zwischen Terminologie und Entscheidung über die Zulässigkeit unterschieden werden. ISO 8785:1998 legt Begriffe, Definitionen und Parameter für Oberflächenunvollkommenheiten fest, aber eine Unvollkommenheit ist nicht automatisch ein unzulässiger Fehler. Ein Teilchenmuster ist eine Anzeige. Es wird erst dann zu einem zurückzuweisenden Fehler, wenn es anhand der maßgeblichen Annahmekriterien bewertet wurde. Für Stahlguss legt ASTM A903/A903M Annahmekriterien für Oberflächen bei der Magnetpulver- oder Eindringprüfung fest und fordert die Bewertung relevanter linearer und nichtlinearer Anzeigen. ASTM A802-19 behandelt die Sichtprüfung und Oberflächenannahmestandards für Stahlguss; die Annahme anhand der Sichtprüfung und die Annahme anhand der MT sind miteinander verbunden, aber nicht austauschbar.
Für die Schweißnahtprüfung gilt dieselbe Logik. ISO 17635:2025 verknüpft die Auswahl von ZfP-Verfahren, Techniken, Annahmestufen und Prüfumfang mit Qualitätsanforderungen, Werkstoff, Dicke, Schweißverfahren und anderen Bedingungen. MT kann einen Riss am Schweißnahtübergang sichtbar machen, den die Sichtprüfung übersieht, aber das Verfahren kann nicht bestätigen, dass die Schweißnaht frei von inneren Unregelmäßigkeiten ist. Das Verfahren beantwortet eine spezifische Frage: Erzeugt die Magnetisierung eine Teilchenanzeige, die mit einem oberflächenoffenen oder oberflächennahen Magnetflussstreufeld verbunden ist? Annahmestandards beantworten die davon getrennte Frage: Was darf im Betrieb verbleiben?
| Verfahren | Physikalische Grundlage | Hauptbegrenzung |
|---|---|---|
| Magnetpulverprüfung | Partikel sammeln sich an magnetischen Streufeldern in magnetisiertem ferromagnetischem Stahl. | Die Reaktion wird mit zunehmender Tiefe schwächer und kann bei ungünstiger Orientierung der Unstetigkeit schwach sein. |
| Eindringprüfung | Eindringmittel dringt in eine zur Oberfläche offene Öffnung ein, und der Entwickler zieht es wieder an die Oberfläche. | Eine vollständig unter der Oberfläche liegende Unstetigkeit wird normalerweise nicht erkannt. |
| Sichtprüfung | Der Prüfer beobachtet direkt einen zugänglichen sichtbaren Zustand. | Der verborgene oder innere Werkstoffzustand kann nicht zuverlässig festgestellt werden. |
Oberflächenannahme bei der Magnetpulver- und Eindringprüfung
Eine sichtbare Markierung ist nicht automatisch ein zurückzuweisender Fehler, und eine Magnetpulver- oder Eindringanzeige ist nicht automatisch ein Beweis für eine schädliche Inhomogenität. Das Prüfverfahren liefert Befunde; die anzuwendende Produktnorm legt anschließend fest, wie diese Befunde klassifiziert und akzeptiert werden. Diese Unterscheidung ist insbesondere bei Stahlgussstücken von Bedeutung, da Gussgeometrie, Oberflächenzustand, Bearbeitung, Schweißreparaturen und lokale Änderungen der Permeabilität das Anzeigenbild beeinflussen können.
Für die hier behandelte Annahme von Gussstücken ist ASTM A903/A903M die maßgebliche Referenz. Sie legt Kriterien für die Oberflächenannahme von Stahlgussstücken fest, die einer Magnetpulver- oder Eindringprüfung unterzogen werden, und verlangt die Bewertung relevanter linearer und nichtlinearer Anzeigen. Die anzuwendende Ausgabe muss in der Bestellspezifikation, der Zeichnung, der Prüfanweisung oder dem Vertrag angegeben sein. ASTM A903/A903M darf nicht als allgemeine Annahmeregel für jedes Stahlprodukt, jede Schweißnaht, jedes Schmiedestück oder jedes gefertigte Bauteil behandelt werden.
Relevante lineare und nichtlineare Anzeigen
Das Wort Anzeige beschreibt die bei einer Prüfung erzeugte Reaktion. Es beschreibt für sich genommen weder die tatsächliche Inhomogenität noch deren Auswirkung auf den Betrieb. Ein oberflächenoffener Riss kann eine scharf ausgeprägte lineare Anzeige erzeugen, während ein gerundeter Hohlraum, eine einzelne Pore oder eine Ansammlung kleiner Inhomogenitäten eine nichtlineare Anzeige hervorrufen kann. Das Erscheinungsbild der Anzeige ist wichtig; ihre Interpretation hängt jedoch auch von ihrer Lage, Ausrichtung, Kontinuität, ihrem Kontrast und ihrer Beziehung zur Prüftechnik ab.
Eine relevante Anzeige ist eine Anzeige, von der angenommen wird, dass sie durch eine Inhomogenität und nicht durch die Form des Bauteils, die Oberflächenrauheit, den magnetischen Zustand, verbliebenes Eindringmittel oder ein anderes Prüfungsartefakt verursacht wird. Nichtrelevante Anzeigen können an scharfen Ecken, Keilnuten, Gewinden, abrupten Querschnittsänderungen, Grenzen zwischen unterschiedlichen Werkstoffen oder an Stellen entstehen, an denen sich das Prüfmittel ohne einen für den Betrieb bedeutsamen Fehler sammelt. Der Prüfer muss daher eine durch die Geometrie verursachte Reaktion von einer durch eine Inhomogenität verursachten Reaktion unterscheiden.
Bei der Magnetpulverprüfung ist die Ausrichtung besonders wichtig. Eine Inhomogenität wird am deutlichsten angezeigt, wenn sie ungefähr quer zur Richtung des Magnetfeldes liegt, da sie den magnetischen Weg unterbricht und einen Streufluss erzeugt. Ein parallel zum angelegten Feld verlaufender Riss kann eine schwache oder unvollständige Reaktion hervorrufen. Eine zweite Magnetisierungsrichtung kann erforderlich sein, wenn die Prüfanweisung oder die Annahmenorm eine Erfassung von Fehlern mit unterschiedlichen Ausrichtungen verlangt.
„Linear“ und „nichtlinear“ sind keine beiläufigen Beschreibungen dafür, ob eine Markierung lang oder rund aussieht. ASTM A903/A903M enthält den maßgeblichen Rahmen für die Bewertung dieser Kategorien bei Stahlgussstücken. Der Prüfer muss die Definitionen, Prüfbedingungen, Aufzeichnungsregeln und Annahmeanforderungen der angegebenen Ausgabe anwenden, anstatt eine selbst entwickelte Verhältnisregel für Länge und Breite zu verwenden. Es darf keine allgemeingültige Grenze für die Größe einer Anzeige vorausgesetzt werden. Die zulässige Größe, der zulässige Abstand, die Gruppierung und die Lage hängen von der jeweils geltenden Ausgabe von ASTM A903/A903M sowie von jeder im Vertrag festgelegten produktspezifischen Anforderung ab.
Auch der Oberflächenzustand beeinflusst das Ergebnis. Zunder, Farbe, Öl, Bearbeitungsspuren, Schweißspritzer und übermäßige Rauheit können eine Inhomogenität verdecken oder eine irreführende Reaktion erzeugen. Die Reinigung ist nicht lediglich kosmetischer Natur: Sie ermöglicht die kontrollierte Wechselwirkung von Partikeln oder Eindringmittel mit der Oberfläche. An einem Gussstück kann eine Schleifspur bei der Sichtprüfung einem Riss ähneln, während eine flache, zur Oberfläche offene Schwindungserscheinung Eindringmittel zurückhalten und eine stärkere Anzeige erzeugen kann. Keine dieser Erscheinungen darf allein aufgrund ihres Aussehens akzeptiert oder zurückgewiesen werden.
ASTM A903/A903M und Stahlgussstücke
ASTM A903/A903M behandelt die Oberflächenprüfung von Stahlgussstücken mit Magnetpulver- und Eindringverfahren. Dieser Geltungsbereich unterscheidet sie von einer Verfahrensnorm wie ASTM E709-21. ASTM E709-21 beschreibt trockene und nasse Magnetpulvertechniken zum Nachweis von Rissen und anderen oberflächenbezogenen oder oberflächennahen Inhomogenitäten in ferromagnetischen Werkstoffen, einschließlich Stahl. Sie erläutert die Durchführung der Prüfung. ASTM A903/A903M liefert gussstückbezogene Annahmekriterien und Anforderungen an die Bewertung.
Die Unterscheidung ist von praktischer Bedeutung. ASTM E709-21 kann nachweisen, dass sich unter festgelegten Magnetisierungsbedingungen Partikel in einem bestimmten Muster ansammeln. Für sich allein legt die Norm jedoch nicht fest, dass jedes solche Muster an einem Gussstück unzulässig ist. ASTM A903/A903M, die Gussstückzeichnung und die maßgebliche Beschaffungsspezifikation bestimmen, wie anschließend vorzugehen ist.
Die Magnetpulverprüfung erfordert einen ferromagnetischen Werkstoff. Das Stahlgussstück wird magnetisiert, und trockenes Pulver oder eine wässrige Partikelsuspension wird aufgebracht. Partikel sammeln sich dort, wo magnetischer Streufluss aus der Oberfläche oder dem oberflächennahen Bereich austritt, und bilden eine Anzeige. Das Verfahren kann einige unterhalb der Oberfläche liegende Inhomogenitäten sichtbar machen, wobei die Reaktion mit zunehmender Tiefe abnimmt und von der Größe und Ausrichtung der Inhomogenität, der Magnetisierungsstärke und dem Werkstoffzustand abhängt. Es ist daher kein allgemeiner Ersatz für die Durchstrahlungsprüfung, die Ultraschallprüfung oder die Sichtprüfung.
Die Eindringprüfung beruht auf einer anderen physikalischen Grundlage und kann sowohl bei nichtferromagnetischen Werkstoffen als auch bei Stahl angewendet werden. Ein Eindringmittel muss die Oberfläche benetzen und in eine zur Oberfläche offene Inhomogenität eindringen. Nach dem Entfernen des überschüssigen Eindringmittels zieht der Entwickler das eingeschlossene Eindringmittel wieder zur Oberfläche und erzeugt eine sichtbare oder fluoreszierende Anzeige. Eine abgedichtete, unter der Oberfläche liegende Inhomogenität wird unabhängig von ihrer Größe normalerweise nicht erkannt. Oberflächenreinigung, Einwirkzeit, Entfernungstechnik, Zustand des Entwicklers, Beleuchtung und Empfindlichkeit des Eindringmittelsystems beeinflussen das Ergebnis.
Diese Verfahren können am selben Gussstück zu unterschiedlichen Ergebnissen führen. Magnetpulver können auf einen oberflächennahen Riss reagieren, der nicht zur Oberfläche offen ist, während die Eindringprüfung einen sehr feinen, zur Oberfläche offenen Riss anzeigen kann, dessen magnetischer Streufluss für ein eindeutiges Partikelmuster nicht ausreicht. Umgekehrt können raue oder poröse Gussoberflächen Eindringmittel zurückhalten und diffuse, schwer interpretierbare Anzeigen erzeugen. Die Auswahl des Verfahrens muss dem Werkstoff, dem Oberflächenzustand, der Art der Inhomogenität, dem Prüfstadium und dem geforderten Annahmeniveau entsprechen.
Eine Anzeige vor der Bewertung beurteilen
- Verifizieren Bestätigen, dass die Reaktion echt ist und nicht durch Geometrie, Rauheit, zurückgebliebenes Prüfmittel oder ein anderes Artefakt verursacht wird.
- Klassifizieren Festhalten, ob die relevante Anzeige linear, nichtlinear, abgerundet, gruppiert, intermittierend oder anderweitig im Verfahren definiert ist.
- Messen Abmessungen, Abstände, Lage, Orientierung und andere durch die Annahmeregel geforderte Parameter bestimmen.
- Vergleichen Die angegebene Ausgabe, Produktanforderung, Zeichnung oder Vertragsanforderung anwenden.
- Bewertung Wie autorisiert annehmen, reparieren und erneut prüfen, zurückweisen oder einer technischen Bewertung zuführen.
Bewertung von Anzeigen gegenüber automatischer Zurückweisung
Eine Anzeige leitet einen Entscheidungsprozess ein; sie beendet ihn nicht. Der Prüfer stellt zunächst fest, ob die Anzeige echt und relevant ist, dokumentiert anschließend ihre Form und Lage und vergleicht sie schließlich mit den geltenden Annahmekriterien. Soweit dies nach der Prüfanweisung zulässig ist, können eine Reinigung, ein leichtes Nacharbeiten oder eine erneute Prüfung dabei helfen festzustellen, ob eine Reaktion von einem entfernbaren Oberflächenzustand oder von einer bleibenden Inhomogenität verursacht wird. Alle Anforderungen an Reparaturen und erneute Prüfungen müssen sich aus der maßgeblichen Spezifikation ergeben und dürfen nicht auf einer informellen Praxis beruhen.
Eine automatische Zurückweisung ist daher eine mangelhafte Prüfpraktik, sofern der Vertrag den festgestellten Zustand nicht ausdrücklich als zurückzuweisen definiert. Eine lang erscheinende Anzeige kann nichtrelevant sein. Eine kleine Anzeige kann unzulässig sein, wenn sie in einem kritischen Bereich liegt oder einen Riss darstellt. Ansammlungen und ausgerichtete nichtlineare Anzeigen können ebenfalls anders bewertet werden als einzelne gerundete Anzeigen. Für die geltende Kategorie und Annahmeregel muss ASTM A903/A903M herangezogen werden. Dieser Artikel legt keine numerischen Größengrenzen fest, da diese aus der angegebenen Ausgabe, der Produktspezifikation, der Zeichnung oder der vertraglichen Anforderung hervorgehen müssen.
Der Prüfbericht sollte die Kette vom Verfahren bis zur Entscheidung nachvollziehbar festhalten: Prüfverfahren und Prüftechnik, Oberflächenvorbereitung, Geräte oder Verbrauchsmittel, Lage der relevanten Anzeige, Einstufung als linear oder nichtlinear, Entscheidung und verwendetes Annahmedokument. Diese Aufzeichnung verhindert einen häufigen Fehler: die Meldung „MT nicht bestanden“ oder „PT nicht bestanden“, ohne anzugeben, welche Anzeige festgestellt wurde und welche Anforderung sie unzulässig machte.
Die Sichtprüfung bleibt vor und nach beiden Verfahren nützlich, ist mit ihnen jedoch nicht gleichzusetzen. ISO 8785:1998 enthält Begriffe und Parameter für Oberflächenunvollkommenheiten, während ASTM A802/A802M die Sichtprüfung und Oberflächenannahmestandards für Stahlgussstücke behandelt. Bei der Sichtprüfung werden sichtbare Inhomogenitäten unmittelbar beobachtet; bei der Magnetpulver- und Eindringprüfung werden Reaktionen beobachtet, die durch Prüfmittel erzeugt werden. Das Verfahren, der Werkstoff und die Annahmenorm müssen miteinander verknüpft bleiben.
| Prüffrage | Geeignetes Verfahren oder geeignete Verfahrensgruppe |
|---|---|
| Ist ein zugängliches Oberflächenprofil oder eine sichtbare Unstetigkeit zulässig? | Sichtprüfung |
| Liegt in ferromagnetischem Stahl eine Unstetigkeit an oder nahe der Oberfläche vor? | Magnetpulverprüfung |
| Enthält eine porenfreie Oberfläche eine Öffnung, zu der Eindringmittel Zugang erlangen kann? | Eindringprüfung |
| Ist der innere Zustand einer Schweißnaht oder der volumetrische Zustand erforderlich? | Ein geeignetes volumetrisches Verfahren nach dem Prüfplan |
| Kann ein bewegtes Flachprodukt auf reproduzierbare optische Merkmale geprüft werden? | Maschinelles Sehen oder automatisierte optische Prüfung, gefolgt von einer normbasierten Bewertung |
Auswahl von ZfP-Verfahren für geschweißten Stahl
Eine Markierung an einer Schweißnaht ist nicht automatisch ein Fehler, und eine Prüfungsanzeige ist nicht automatisch unzulässig. Eine Oberflächenunregelmäßigkeit ist ein Merkmal, das durch vereinbarte Terminologie beschrieben wird; eine Anzeige ist die von einem Prüfverfahren erzeugte Reaktion; ein Fehler ist eine Unregelmäßigkeit, die anhand eines festgelegten Kriteriums als unzulässig bewertet wird. Ein Versagensmechanismus ist wiederum etwas anderes: Rissbildung, wasserstoffunterstützter Bruch, Ermüdungswachstum, Korrosion oder Sprödbruch beschreiben, wie ein Bauteil seine Funktion verlieren kann. Bei der Prüfplanung müssen diese Kategorien getrennt gehalten werden.
ISO 17635:2025 enthält Regeln zur Auswahl zerstörungsfreier Prüfverfahren, Techniken, Annahmestufen und des Prüfungsumfangs entsprechend Qualitätsanforderungen, Werkstoff, Wanddicke, Schweißverfahren und anderen Bedingungen. Strong evidence
ISO 17635:2025 bietet den wesentlichen Rahmen für die Auswahl zerstörungsfreier Prüfverfahren (NDT), Techniken, Bewertungsgruppen und des Prüfumfangs für Schweißverbindungen. Die Auswahllogik setzt den Prüfplan in Beziehung zu Qualitätsanforderungen, Werkstoff, Dicke, Schweißverfahren und weiteren Bedingungen. Dadurch wird die Verfahrensauswahl zu einer Konstruktions- und Fertigungsentscheidung und nicht zu einer abschließenden Checkliste, die nach der Fertigung angewendet wird.
Verfahrensauswahl nach ISO 17635:2025
ISO 17635:2025 macht kein einzelnes NDT-Verfahren zur universellen Lösung. Jedes Verfahren reagiert auf bestimmte physikalische Merkmale und weist blinde Bereiche auf. Eine Sichtprüfung kann einen zur Oberfläche offenen Riss, einen Einbrandkerb, ein unregelmäßiges Schweißnahtprofil, Lichtbogenansätze, sichtbare Porosität oder eine schlechte Ausrichtung erkennen, wenn das betreffende Merkmal freiliegt und zugänglich ist. Eine oberflächennahe, eng anliegende Bindefehlerstelle kann sie jedoch nicht zuverlässig erkennen, nur weil die Schweißnahtoberfläche akzeptabel aussieht.
Eine Sichtprüfung bedeutet außerdem mehr als einen unbewaffneten Blick. ASNT unterscheidet die Sichtprüfung von der gewöhnlichen Prüfung mit bloßem Auge: Bei der Sichtprüfung werden sichtbare Unregelmäßigkeiten unmittelbar beobachtet, während die Magnetpulverprüfung (MT) und die Eindringprüfung (PT) Anzeigen erfassen, die durch Prüfmittel erzeugt werden. ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen an metallischen Werkstoffen fest und kann auch vor dem Schweißen angewendet werden. Diese Anwendung vor dem Schweißen ist wichtig, wenn Nahtvorbereitung, Anpassung, Sauberkeit und Kantenzustand die fertige Schweißnaht beeinflussen können.
MT beruht auf Magnetismus. Das Bauteil wird magnetisiert, und ferromagnetische Partikel sammeln sich dort, wo magnetischer Fluss aus einer Unregelmäßigkeit austritt. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren für oberflächennahe und oberflächenoffene Unregelmäßigkeiten in ferromagnetischen Werkstoffen, einschließlich Stahl. MT eignet sich daher für magnetisierbare Kohlenstoffstähle und niedriglegierte Stähle, ist jedoch keine allgemeine Lösung für jede Legierung oder jede Fehlertiefe. Die Anzeige hängt außerdem von der Feldrichtung ab: Eine parallel zum Magnetfeld verlaufende Unregelmäßigkeit kann eine schwache Anzeige erzeugen, sodass möglicherweise mehr als eine Magnetisierungsrichtung erforderlich ist.
PT beruht darauf, dass ein Eindringmittel in eine zur Oberfläche offene Unregelmäßigkeit eindringt und anschließend durch einen Entwickler wieder herausgezogen wird. Das Verfahren kann bei vielen nicht porösen Werkstoffen, einschließlich Stählen, eingesetzt werden, erfasst jedoch nur zur Oberfläche offene Fehler. Farbe, Zunder, Öl, Rauheit, unzureichende Reinigung oder ein ungeeigneter Oberflächenzustand können das Ergebnis verdecken oder verfälschen. PT und MT sind daher nicht allein deshalb austauschbar, weil beide Risse erkennen können.
Die umfassendere Entscheidung nach ISO 17635:2025 kann auch Volumenprüfungen oder andere Prüfungen erfordern, wenn die innere Schweißnahtgeometrie oder der Gehalt an Unregelmäßigkeiten von Bedeutung ist. Die genannten Normen schaffen den Rahmen für die Auswahl solcher Verfahren, rechtfertigen jedoch nicht, die Durchstrahlungsprüfung (RT) oder die Ultraschallprüfung (UT) automatisch als Ersatz für Oberflächenprüfungen zu behandeln. Ein sachgerechter Prüfplan legt fest, welche Fehlerpopulation untersucht wird, auf welche dieser Fehler ein Verfahren physikalisch reagieren kann und welches andere Verfahren das verbleibende Risiko abdeckt.
Maschinelles Sehen gehört in denselben konsequenten Rahmen. Eine Übersichtsarbeit aus dem Jahr 2023 mit dem Titel Review of Surface Defect Detection of Steel Products Based on Machine Vision stellt fest, dass kein einheitlicher Standard für die Definition und Klassifizierung von Oberflächenfehlern bei Stahl existiert, und bezeichnet die kamerabasierte optische Prüfung als eine wesentliche Komponente von Systemen des maschinellen Sehens. Eine Dissertation der Universität Oulu aus dem Jahr 2021 beschreibt eine automatisierte optische Prüfung zur Erkennung und Kategorisierung von Fehlern an flachen Stahlerzeugnissen. Diese Systeme können die Wiederholbarkeit und die Dokumentation verbessern, doch eine Bildklassifizierung ist für sich genommen keine Annahmeentscheidung. Das Fehlerverzeichnis, die Beleuchtung, die Kalibrierung, die Auflösung, der Oberflächenzustand und die maßgebliche Annahmenorm bestimmen weiterhin, was das Ergebnis bedeutet.
Werkstoff, Dicke, Verfahren und Qualitätsanforderungen
Der Werkstoff ist das erste praktische Auswahlkriterium. MT erfordert ferromagnetischen Stahl und kann durch magnetische Permeabilität, Geometrie, Restmagnetismus und Feldstärke beeinflusst werden. PT erfordert keine Magnetisierung, setzt jedoch eine ausreichend saubere, nicht poröse Oberfläche und eine bis zu dieser Oberfläche reichende Unregelmäßigkeit voraus. Die Sichtprüfung erfordert eine freie Sichtlinie, ausreichende Beleuchtung, Zugang und einen Oberflächenzustand, der die Erkennung des relevanten Merkmals ermöglicht.
Die Dicke verändert die Prüfaufgabe. Eine dünne Schweißnaht kann die unmittelbare Beobachtung eines Profils oder eines oberflächenoffenen Risses ermöglichen, lässt jedoch nur ein geringes Volumen für eine innere Unregelmäßigkeit. Eine dicke Verbindung kann ebene oder volumetrische Unregelmäßigkeiten verbergen, die mit Oberflächenverfahren nicht erreicht werden können. Die Auswahl sollte daher der wahrscheinlichen Fehlergeometrie folgen und nicht der Bequemlichkeit der Prüfung: Oberflächenverfahren für freiliegende oder oberflächennahe Merkmale und ein geeignetes Volumenprüfverfahren, wenn die innere Fehlerfreiheit Bestandteil der Anforderung ist.
Das Schweißverfahren verändert die zu erwartende Fehlerpopulation. Gasporen, schlackebezogene Merkmale, Bindefehler, unvollständige Durchschweißung, Endkraterrisse, Erstarrungsrisse, wasserstoffunterstützte Rissbildung, übermäßige Überhöhung und Einbrandkerben weisen nicht dieselbe Geometrie oder Lage auf. Auch Nahtauslegung, Schweißposition, Wärmeeinbringung, Schutz, Zusatzwerkstoff, Vorwärmung, Zwischenlagentemperatur und Einspannung beeinflussen das Risiko. Ein Verfahren, das bekanntermaßen eine Gefahr durch oberflächenoffene Risse erzeugt, kann eine Sichtprüfung gefolgt von MT oder PT rechtfertigen; ein Verfahren und eine Verbindungskonfiguration, die mit inneren Bindefehlern verbunden sind, können ein Verfahren erfordern, das eine Untersuchung des Schweißnahtvolumens ermöglicht.
Die Qualitätsanforderungen müssen vor der Auswahl der Prüfung festgelegt werden. ISO 17635:2025 verknüpft die NDT-Auswahl mit der erforderlichen Schweißnahtqualität und den geltenden Bewertungsgruppen. Ein Druck tragendes Bauteil mit hohen Folgen im Versagensfall, ein ermüdungsempfindlicher Anschluss, ein Hebebauteil und eine gering belastete Tragwerksverbindung benötigen möglicherweise keine identischen Prüfstrategien. Dieser Unterschied erlaubt keine informelle Herabsetzung einer Anforderung. Er bedeutet, dass die für die Auslegung verantwortliche Stelle, die Produktspezifikation, die Schweißnorm und der Prüfplan die maßgebliche Qualitäts- und Bewertungsgrundlage festlegen müssen.
Auch die Terminologie beeinflusst die Entscheidung. ISO 8785:1998 legt Begriffe, Definitionen und Parameter für Oberflächenunregelmäßigkeiten fest, einschließlich zulässiger Unregelmäßigkeiten und Messverfahren. Ohne dieses Vokabular kann ein Prüfer „Riss“, „Linie“, „Markierung“ oder „Anzeige“ uneinheitlich dokumentieren, wodurch der Vergleich mit der Annahmenorm unzuverlässig wird.
Prüfumfang und Bewertungsgruppen
Der Prüfumfang beantwortet die Frage, wie viel von der Schweißnaht untersucht wird: die gesamte Nahtlänge, ausgewählte Abschnitte, bestimmte Zonen oder zusätzliche Bereiche, die durch einen ersten Befund ausgelöst werden. Er ist von der Leistungsfähigkeit des Verfahrens getrennt. Ein Verfahren, das eine relevante Anzeige erkennen kann, beweist nicht, dass ein nicht untersuchter Nahtabschnitt fehlerfrei ist.
Der Prüfplan sollte Nahtkategorien, Orte, Zeitpunkte, Verfahrensfolge, Zugangsbeschränkungen und Eskalationsregeln festlegen. VT wird üblicherweise während der Anpassung, während des Schweißens, sofern festgelegt, und nach Abschluss eingesetzt. MT oder PT können nach der Oberflächenvorbereitung durchgeführt und nach dem Schleifen oder einer Reparatur wiederholt werden. Wird eine relevante Anzeige festgestellt, sollte der Prüfplan festlegen, ob die angrenzende Nahtlänge, verbundene Schweißnähte oder die gesamte Fehlerpopulation einer zusätzlichen Prüfung unterzogen werden.
Annahmekriterien werden auf Anzeigen angewendet, nicht auf vage visuelle Eindrücke. ASTM A903/A903M legt beispielsweise Oberflächenannahmekriterien für Stahlgussstücke fest, die mit MT oder PT geprüft werden, und fordert die Bewertung relevanter linearer und nichtlinearer Anzeigen. ASTM A802-19 behandelt die Sichtprüfung und Oberflächenannahmestandards für Stahlgussstücke. Diese Gussnormen dürfen nicht auf Schweißverbindungen übertragen werden, sofern die maßgebliche Spezifikation sie nicht ausdrücklich heranzieht.
Eine Schweißnaht kann die VT bestehen und dennoch MT, PT, RT oder UT erfordern, weil die Verfahren unterschiedliche Fehlerpopulationen erfassen. Umgekehrt kann eine dokumentierte MT-Anzeige nicht relevant sein, durch entfernbaren Oberflächenbelag verursacht werden oder eine geometrische Reaktion statt eines unzulässigen Risses darstellen. Der Prüfer muss die Anzeige charakterisieren, vermessen und anhand der festgelegten Bewertungsgruppe beurteilen.
Der richtige Ansatz ist eine koordinierte Prüfung: Die Versagensrisiken definieren, Werkstoff und Schweißverfahren bestimmen, Dicke und Zugänglichkeit berücksichtigen, ergänzende Verfahren nach ISO 17635:2025 auswählen, den Prüfumfang festlegen und die Annahmekriterien vor Beginn der Prüfung benennen. Eine einzelne Prüfung beantwortet nur selten jede Frage. Ein belastbares Ergebnis entsteht dadurch, dass jedes Verfahren auf das abgestimmt wird, was die Schweißnaht physikalisch erkennen lässt.
| Stufe des maschinellen Sehens | Ausgabe |
|---|---|
| Bilderfassung | Bildpunkte, die vom reflektierten oder durchgelassenen Licht der Oberfläche dargestellt werden |
| Vorverarbeitung | Korrigiertes, normalisiertes oder rauschreduziertes Bild |
| Lokalisierung oder Segmentierung | Kandidatenbildpunkte, Bereiche oder Koordinaten |
| Merkmalsextraktion | Länge, Breite, Fläche, Orientierung, Textur, Kontrast oder Position |
| Klassifizierung | Eine Bezeichnung wie Kratzer, Grübchen, Zunder, Einschluss oder Fleck |
| Bewertung | Eine normbasierte Entscheidung oder Weiterleitung zur Folgeprüfung |
Maschinelles Sehen und die automatisierte optische Prüfung von Stahl
Maschinelles Sehen Ein kamerabasiertes Prüfsystem, das Oberflächenbilder erfasst und Bildverarbeitungs- oder Klassifizierungsregeln verwendet, um optische Merkmale zu lokalisieren und zu kategorisieren.
Maschinelles Sehen ermöglicht einer Produktionslinie, Stahloberflächen reproduzierbar zu erfassen und zu bewerten. Es bedeutet jedoch nicht, dass jede aufgezeichnete Markierung automatisch als zurückzuweisender Fehler eingestuft wird. Eine Kamera erfasst reflektiertes oder durchgelassenes Licht; anschließend identifiziert die Software Muster innerhalb des Bildes. Das Ergebnis ist eine optische Anzeige, deren Bedeutung von der Produktspezifikation, der Prüfphase und der Annahmeregel abhängt.
Die automatisierte optische Prüfung kann Fehler auf flachen Stahlerzeugnissen erkennen und kategorisieren. Limited evidence
Diese Unterscheidung ist besonders bei Flachprodukten relevant. Band, Blech und Platte können mit hoher Geschwindigkeit an einer Kamera vorbeilaufen, während ihre großflächigen Oberflächen Zunder, Schmiermittel, Walzmarkierungen, Flecken, Kratzer, Grübchen, Schuppen und andere Unregelmäßigkeiten aufweisen. Die Dissertation der Universität Oulu (2021) beschreibt die automatisierte optische Prüfung als ein Verfahren zur Erkennung und Kategorisierung von Fehlern an flachen Stahlprodukten. Die Übersichtsarbeit Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) bezeichnet die kamerabasierte optische Prüfung als einen wesentlichen Bestandteil solcher Systeme und stellt zugleich fest, dass es keinen einheitlichen Standard für die Definition und Klassifizierung von Stahloberflächenfehlern gibt.
Das Fehlen einer einheitlichen Terminologie ist kein geringfügiges Dokumentationsproblem. Eine sichtbare Linie kann in einem Datensatz als Kratzer, in einem anderen als eingewalzter Zunderfehler und in einem dritten als Oberflächenriss bezeichnet werden. Diese Bezeichnungen lassen auf unterschiedliche Ursachen, Abmessungen und Annahmeentscheidungen schließen.

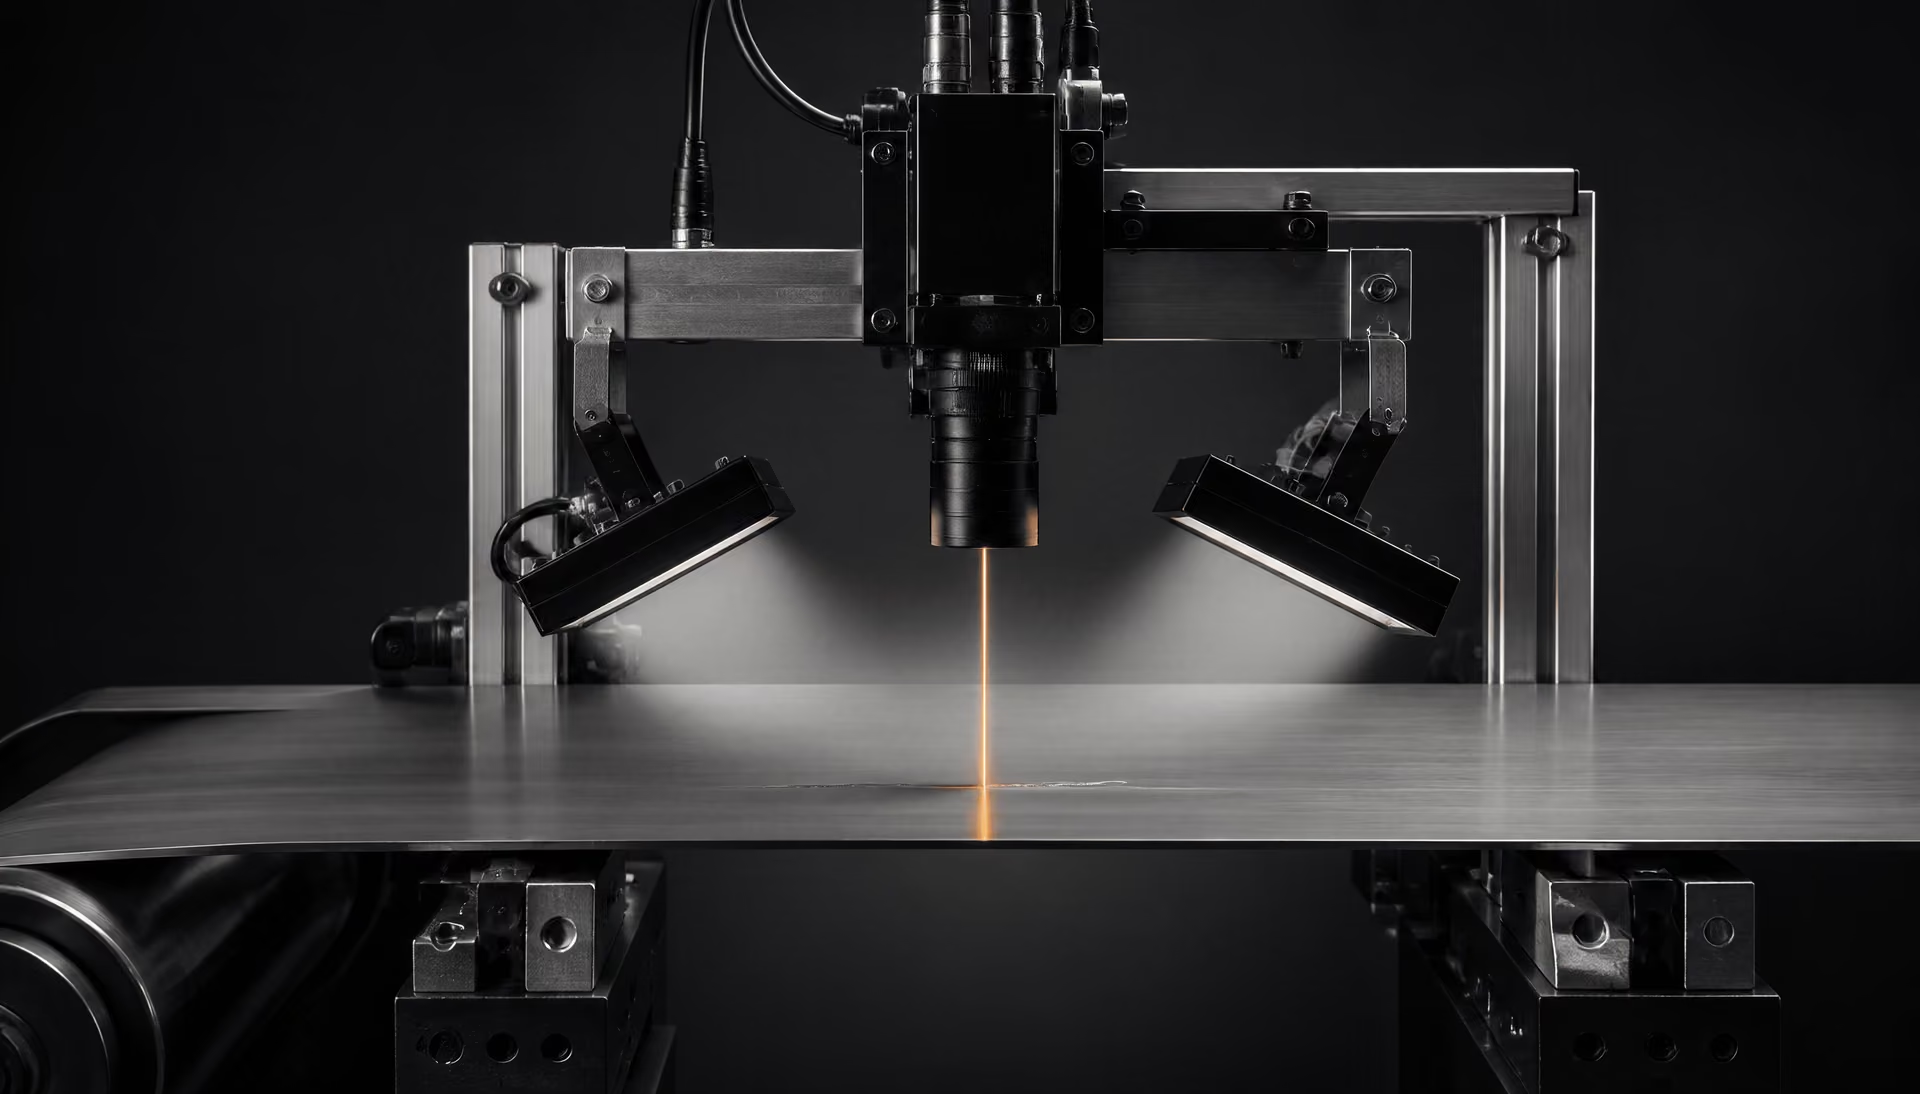
Kameras, Beleuchtung und Bilderfassung
Die Bilderfassung ist die erste technische Phase, die der Segmentierung, Merkmalsextraktion oder Klassifizierung vorausgeht. Das System muss ein nutzbares Bild einer bewegten Stahloberfläche erzeugen und den visuellen Kontrast bewahren, der mit der zu untersuchenden Anzeige verbunden ist. Eine Kamera mit hoher Pixelauflösung kann eine Beleuchtung, die die relevante Geometrie verdeckt, nicht ausgleichen.
Zeilenkameras sind auf kontinuierlichen Bandanlagen weit verbreitet, da sie ein Bild zeilenweise quer zur Bandrichtung aufbauen, während sich das Produkt unter der Kamera bewegt. Ihre Aufnahmefrequenz muss mit der Bandgeschwindigkeit übereinstimmen. Ist die Bilderfassung zu langsam, wird das Bild gestreckt oder es entstehen Lücken; ist sie zu schnell, kann derselbe Oberflächenbereich ineffizient mehrfach abgetastet werden. Flächenkameras erfassen rechteckige Einzelbilder und können für ruhende Platten, zugeschnittene Abschnitte oder langsamere Prüfbereiche geeignet sein. Bei einer großen bewegten Oberfläche können jedoch mehrere Kameras und eine sorgfältige Bildzusammenfügung erforderlich sein.
Die Beleuchtung bestimmt, was als „sichtbar“ gilt. Diffuse Beleuchtung kann Blendungen von poliertem oder hellem Stahl verringern und großflächige Änderungen des Reflexionsvermögens sichtbar machen. Eine flache Beleuchtung oder Dunkelfeldbeleuchtung lässt flache Erhebungen, Rillen und aufliegende Partikel stärkere Intensitätsänderungen erzeugen. Koaxiale Beleuchtung kann bei vergleichsweise ebenen Oberflächen hilfreich sein, während Gegenlicht eher Silhouetten und durchgehende Löcher als die Oberflächenstruktur hervorhebt. Infrarot-, Ultraviolett- oder multispektrale Anordnungen können Verbindungen oder Rückstände unterscheiden, die unter sichtbarem Licht ähnlich erscheinen. Sie bestimmen jedoch nicht automatisch die metallurgische Ursache des Fehlers.
Stahl ist besonders schwierig abzubilden, da sich sein Reflexionsvermögen mit der Oberflächenbeschaffenheit, Oxidation, Rauheit, Krümmung und Verunreinigung verändert. Eine Zunderstelle kann Licht anders streuen als blankes Metall; Kühlmittel kann einen hellen Streifen erzeugen; eine flache Vertiefung kann verschwinden, wenn die Beleuchtung an der Oberfläche ausgerichtet ist. Kamerabelichtung, Objektivwinkel, Polarisation, Arbeitsabstand, Schwingungen und Verunreinigungen des Objektivs werden daher zu Bestandteilen des Prüfergebnisses. Änderungen des Oberflächenzustands oder der Produktionsgeschwindigkeit können die scheinbare Größe und den Kontrast desselben physikalischen Merkmals verändern.
Die optische Prüfung hat außerdem eine physikalische Grenze. Eine Kamera erfasst das Erscheinungsbild einer Oberfläche, nicht den Streufluss oder die Ansammlung von Eindringmittel. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren zur Erkennung von oberflächlichen und oberflächennahen Unregelmäßigkeiten in ferromagnetischen Werkstoffen, einschließlich Stahl. Bei diesem Verfahren erzeugt die Magnetisierung Streufelder, an denen sich ferromagnetische Partikel sammeln. Die Eindringprüfung beruht ebenfalls darauf, dass ein Eindringmittel in zur Oberfläche hin offene Unregelmäßigkeiten eindringt und später wieder austritt. Maschinelles Sehen kann eine Rissöffnung, einen Fleck oder eine Partikelablagerung beobachten, führt jedoch keines dieser Prüfverfahren allein durch die Erzeugung eines schärferen Bildes nach.
Dasselbe Prinzip gilt für die Sichtprüfung. ASNT unterscheidet die Sichtprüfung von der gewöhnlichen Prüfung mit bloßem Auge, da die Sichtprüfung sichtbare Unregelmäßigkeiten direkt nach einem festgelegten Verfahren erfasst, während die Magnetpulver- und Eindringprüfung Anzeigen beobachtet, die durch Prüfmittel erzeugt werden. ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen an metallischen Werkstoffen fest und kann auch vor dem Schweißen angewendet werden. Diese Normen machen ein Kamerabild nicht mit jedem anderen zerstörungsfreien Prüfverfahren gleichwertig.
Erkennung im Vergleich zur Klassifizierung
Ein automatisiertes optisches System führt normalerweise mehrere unterschiedliche Vorgänge durch. Die Bilderfassung zeichnet Pixel auf. Die Vorverarbeitung kann eine ungleichmäßige Beleuchtung korrigieren, Rauschen unterdrücken oder die Helligkeit normalisieren. Die Segmentierung oder Lokalisierung identifiziert Pixel, Bereiche oder Koordinaten, die von der umgebenden Oberfläche abweichen. Die Merkmalsextraktion wandelt diese Bereiche in messbare Eigenschaften wie Länge, Breite, Fläche, Ausrichtung, Kantenschärfe, Textur, Grauwertschwankung oder Position über die Bandbreite um. Anschließend weist die Klassifizierung eine Kategorie wie Kratzer, Grübchen, Zunder, Einschluss oder Fleck zu.
Erkennung und Klassifizierung beantworten unterschiedliche Fragen. Bei der Erkennung lautet die Frage: „Wo befindet sich ein ungewöhnliches Bildmuster?“ Bei der Klassifizierung lautet sie: „Welche Bezeichnung soll diesem Muster zugewiesen werden?“ Ein System kann eine schmale Anzeige präzise lokalisieren und dennoch die falsche Ursache zuweisen. Ebenso kann es einen großen, deutlichen Fleck korrekt klassifizieren, aber einen schwach ausgeprägten Riss übersehen, weil das Bild nicht genügend Kontrast enthält. Ein gemeldetes Erkennungsergebnis sollte daher nicht als Nachweis dafür behandelt werden, dass das System den metallurgischen Versagensmechanismus identifiziert hat.
Die Unterscheidung zwischen einer Anzeige und einem zurückzuweisenden Fehler bleibt auch nach der Klassifizierung wesentlich. ISO 8785:1998 enthält Begriffe, Definitionen und Kenngrößen für Oberflächenunvollkommenheiten, einschließlich zulässiger Unvollkommenheiten und Messverfahren. Ein Modell des maschinellen Sehens kann einen Bereich als „Kratzer“ bezeichnen, während die maßgebliche Produktnorm Kratzer unterhalb einer bestimmten Tiefe, Länge oder Dichte zulässt. Umgekehrt kann eine kleine lineare Anzeige eine weitere Untersuchung erfordern, wenn das geltende Annahmekriterium sie als relevant einstuft.
Für Stahlgussteile behandelt ASTM A802-19 die Sichtprüfung und Oberflächenannahmestandards. ASTM A903/A903M legt Oberflächenannahmekriterien für Stahlgussteile fest, die mittels Magnetpulver- oder Eindringprüfung untersucht werden, und verlangt die Bewertung relevanter linearer und nichtlinearer Anzeigen. Diese Kriterien können nicht aus einem allgemeinen Bildklassifizierer abgeleitet werden. Sie erfordern ein festgelegtes Prüfverfahren, eine Bewertungsregel und eine produktspezifische Entscheidung.
Eine zweckmäßig eingerichtete Anlage des maschinellen Sehens kann solche Entscheidungen dennoch unterstützen. Sie kann einen Markierer auslösen, die Position zum Schleifen oder zur Probenahme aufzeichnen, das Ausmaß eines Oberflächenzustands messen oder verdächtiges Material einer qualifizierten Folgeprüfung zuführen. Sie sollte den Annahmestandard jedoch nicht stillschweigend ersetzen. Für Schweißverbindungen legt ISO 17635:2025 Regeln für die Auswahl zerstörungsfreier Prüfverfahren, Techniken, Annahmestufen und Prüfumfangs entsprechend den Qualitätsanforderungen, dem Werkstoff, der Dicke, dem Schweißverfahren und anderen Bedingungen fest. Das ausgewählte Verfahren richtet sich nach der Prüfaufgabe; eine Kamera ist nicht automatisch die richtige Lösung.
Warum Datensätze und Terminologie die gemeldete Leistung beeinflussen
Leistungskennzahlen aus Studien zum maschinellen Sehen sind nur dann aussagekräftig, wenn die Prüfbedingungen und Bezeichnungen eindeutig sind. Die Feststellung der Übersichtsarbeit von 2023, dass es keinen einheitlichen Standard für die Definition und Klassifizierung von Stahloberflächenfehlern gibt, erklärt, warum zwei Systeme bei der Untersuchung ähnlichen Materials unterschiedliche Ergebnisse melden können. Ein System kann Zunder als Fehlerklasse behandeln, während ein anderes zunderbezogene Bilder während der Vorverarbeitung entfernt. Ein System kann jeden zusammenhängenden Bereich einzeln kennzeichnen, während ein anderes benachbarte Markierungen zu einem Ereignis zusammenfasst.
Eine unausgewogene Klassenverteilung verursacht ein weiteres Problem. Seltene Fehler können betrieblich besonders wichtig sein und dennoch nur wenige Bilder zu einem Datensatz beitragen. Ein Modell kann erfolgreich erscheinen, weil es häufige Flecken und Walzmarkierungen erkennt, während es seltene Risse oder Schuppen nicht identifiziert. Auch eine zufällige Aufteilung der Bilder kann dazu führen, dass nahezu identische Aufnahmen desselben Coils sowohl im Trainings- als auch im Testsatz enthalten sind. Dadurch kann die Leistung besser erscheinen, als sie bei einem anderen Schmelzlos, einer anderen Oberflächenbeschaffenheit, einer anderen Kamerakonfiguration oder einer anderen Produktionskampagne wäre.
Beleuchtung, Reflexionsvermögen, Oberflächenzustand und Bandgeschwindigkeit verändern die Datenverteilung. Ein Modell, das mit mattem warmgewalztem Band trainiert wurde, lässt sich möglicherweise nicht auf blankes kaltgewalztes Blech übertragen. Eine von einem Prüfer vergebene Bezeichnung kann eher einen visuellen Eindruck als eine bestätigte Ursache wiedergeben. Wenn der Datensatz keine Angaben zur Produktgüte, Oberflächenbeschaffenheit, Dicke, Kameraanordnung, Beleuchtung, Geschwindigkeit und Prüfphase enthält, verlieren spätere Vergleiche wertvollen Kontext.
Aus diesem Grund sollte eine belastbare Bewertung die bewertete Einheit angeben: Pixel, Fehlerbereich, Bild, Bandlänge oder Coil. Sie sollte Lokalisierung und Klassifizierung voneinander trennen und darlegen, wie Grenzfälle behandelt wurden. Vor allem sollte sie die Bezeichnungen mit einem dokumentierten Annahmekriterium verknüpfen, anstatt jede Abweichung als automatische Zurückweisung zu behandeln. Maschinelles Sehen ist ein Mess- und Entscheidungsunterstützungssystem. Sein Nutzen hängt ebenso stark von einer kontrollierten Bilderfassung und einer disziplinierten Terminologie wie vom nach der Bildaufnahme angewendeten Algorithmus ab.
Fragen zur Planung
- Sichtbarkeit Kann das Merkmal auf der zugänglichen Oberfläche gesehen oder gemessen werden?
- Oberflächenöffnung Durchbricht das Merkmal die Oberfläche?
- Magnetische Reaktion Liegt es nahe genug an der Oberfläche, um ein Magnetfeld in ferromagnetischem Stahl zu stören?
- Geometrie Verhindern Krümmung, Zugang, Beschichtung oder eine Querschnittsänderung eine zuverlässige Erfassung?
- Annahmegrundlage Fordert die maßgebliche Norm, dass diese Anzeige bewertet wird?
Prüfplanung nach Produktform und Fertigungsphase
Die Prüfplanung beginnt mit der Geometrie des Produkts und dem Fertigungsprozess, durch den seine Oberfläche entstanden ist. Eine dunkle Linie auf einem gewalzten Band, ein Hohlraum in einem Gussteil und eine Nut neben einer Schweißnaht können auf einem Foto ähnlich aussehen, stellen jedoch nicht dieselbe Prüfaufgabe dar. Zugänglichkeit, Oberflächenzustand, magnetisches Verhalten, Beleuchtung, Beschichtung, Krümmung und die erforderliche Annahmenorm beeinflussen sämtlich das Ergebnis.
Die Terminologie muss kontrolliert verwendet werden. ISO 8785:1998 definiert Begriffe, Definitionen und Parameter für Oberflächenunregelmäßigkeiten; sie erklärt nicht jede Unregelmäßigkeit für unzulässig. Ein Prüfverfahren erzeugt eine Beobachtung oder Anzeige. Die anzuwendende Produkt- oder Fertigungsnorm bestimmt anschließend, ob diese Anzeige relevant ist, ob sie ein Annahmekriterium überschreitet und ob sie einen zurückzuweisenden Fehler darstellt. Ein Versagensmechanismus ist ein weiterer Schritt: Rissbildung, Einleitung von Ermüdung, Leckage, Bruch oder Querschnittsverlust können aus einem Fehler resultieren; das Prüfergebnis selbst ist jedoch kein Versagensmechanismus.
Die physikalische Fragestellung ändert sich in jeder Phase:
- Kann das Merkmal auf der zugänglichen Oberfläche gesehen oder gemessen werden?
- Durchbricht es die Oberfläche?
- Liegt es nahe genug an der Oberfläche, um ein Magnetfeld zu stören?
- Verhindert die Geometrie eine zuverlässige Erfassung?
- Verlangt die maßgebende Norm, dass diese Anzeige bewertet wird?
Ein Verfahren sollte ausgewählt werden, um diese Frage zu beantworten, und nicht, weil es vertraut ist oder weil eine sichtbare Markierung bereits als „Fehler“ bezeichnet wurde.
Flacherzeugnisse und kontinuierliche Oberflächen
Flacherzeugnisse wie Blech, Platte, Band und andere großflächige gewalzte Oberflächen bieten ein vergleichsweise kontinuierliches Prüfgebiet. Das begünstigt die optische Prüfung, sofern die Oberfläche zugänglich ist und der Kontrast zwischen dem Merkmal und dem umgebenden Stahl ausreichend ist. Eine direkte Sichtprüfung kann sichtbare Unregelmäßigkeiten, Korrosion, Verunreinigungen, Veränderungen der Oberflächenbeschaffenheit, Flecken, Überwalzungen oder offensichtliche mechanische Beschädigungen erkennen. Das Metals Handbook von ASM behandelt die Sichtprüfung als zerstörungsfreies Verfahren zum Nachweis solcher Oberflächenfehler.
Die optische Prüfung kann durch einen Prüfer oder durch ein kamerabasiertes System erfolgen. Die maschinelle Bildverarbeitung eignet sich besonders für kontinuierliche Erzeugnisse, da Kameras eine sich bewegende Oberfläche wiederholt beobachten können, während eine Software Position, Länge, Breite, Kontrast und Verteilung aufzeichnet. Eine Übersichtsarbeit aus dem Jahr 2023 mit dem Titel Review of Surface Defect Detection of Steel Products Based on Machine Vision stellt fest, dass keine einheitliche Norm zur Definition und Klassifizierung von Oberflächenfehlern bei Stahlerzeugnissen existiert. Diese Einschränkung ist bedeutsam: Eine Kamera kann ein Muster entsprechend ihrer Trainingsdaten oder programmierten Regeln klassifizieren, doch eine Klassifizierung ist nicht dasselbe wie eine Annahmeentscheidung. Eine 2021 veröffentlichte Dissertation der Universität Oulu beschreibt eine automatisierte optische Prüfung zur Erkennung und Kategorisierung von Fehlern auf flachen Stahlerzeugnissen; die erkannte Kategorie muss dennoch der maßgebenden Produktspezifikation zugeordnet werden.
Beleuchtung und Vorbereitung sind Bestandteile des Prüfverfahrens und keine nebensächlichen Einzelheiten. Blendung kann flache Vertiefungen verdecken; Zunder kann einem Riss ähneln; Öl kann eine Öffnung zur Oberfläche maskieren, und eine raue gewalzte Oberfläche kann falsche Kanten erzeugen. Der Prüfplan sollte Betrachtungsabstand, Beleuchtungsstärke, Prüfgeschwindigkeit, Oberflächenreinheit, Kameraposition und die kleinste zu meldende Größe angeben, wenn diese Faktoren die Erkennung beeinflussen.
Die visuelle oder optische Prüfung beantwortet die Frage: „Ist das Merkmal sichtbar?“ Sie beantwortet jedoch nicht zuverlässig, ob eine Linie unter Zunder bis zur Oberfläche reicht oder ob eine unter der Oberfläche liegende Unregelmäßigkeit unter einer scheinbar intakten Fläche vorhanden ist. Bei ferromagnetischem Stahl kann die Magnetpulverprüfung die zweite Frage beantworten, wenn die Unregelmäßigkeit an der Oberfläche oder oberflächennah liegt. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren zum Nachweis von Rissen und anderen oberflächenbezogenen oder oberflächennahen Unregelmäßigkeiten in ferromagnetischen Werkstoffen, einschließlich Stahl. Durch die Magnetisierung entsteht an einer Unregelmäßigkeit ein Magnetflussstreufeld, an dem sich die Prüfmittelteilchen ansammeln. Das Verfahren hängt daher von einer geeigneten Magnetisierungsrichtung, der Sichtbarkeit der Prüfmittelteilchen, dem Oberflächenzustand und der Zugänglichkeit ab. Es ist weder ein Ersatz für die optische Prüfung jedes Quadratmeters eines sich bewegenden Bandes noch weist es jede innere Unregelmäßigkeit nach.
Stahlgussstücke und komplexe Geometrien
Gussteile verändern die Prüfaufgabe durch Krümmungen, Vertiefungen, Rippen, Kehlen, Querschnittsänderungen, Trennfugen und schwer zugängliche Oberflächen. Eine Sichtprüfung kann einen erhabenen Bereich, eine kaltverschlussähnliche Linie, einen offenen Schwindungshohlraum, eine Sandstelle oder eine Bearbeitungsbeschädigung erkennen; Schatten und eine unregelmäßige Textur können das Merkmal jedoch verdecken. Der Prüfplan sollte das Gussteil in zugängliche und eingeschränkt zugängliche Bereiche unterteilen und angeben, ob die Prüfung im Gusszustand, im gereinigten, geschliffenen oder bearbeiteten Zustand erfolgt.
ASTM A802-19 ist eine Standardpraxis für die Sichtprüfung und für Oberflächenannahmestandards von Stahlgussteilen. Sie behandelt die visuelle Bewertung von Gussoberflächen, bei der der Prüfer zwischen einem zulässigen Oberflächenzustand und einer Anzeige, die eine weitergehende Prüfung erfordert, unterscheiden muss. Ein visuell verdächtiger Bereich kann anschließend je nach Werkstoff, Oberflächenzustand, Geometrie und erforderlicher Empfindlichkeit einer Magnetpulver- oder Eindringprüfung unterzogen werden.
Die Magnetpulverprüfung ist bei ferromagnetischem Stahl geeignet, wenn es um eine oberflächenbezogene oder oberflächennahe Unregelmäßigkeit geht. Sie ist empfindlich gegenüber Rissen und anderen Merkmalen, die das Magnetfeld unterbrechen; die Empfindlichkeit hängt jedoch von der Feldorientierung ab. Eine parallel zum angelegten Feld verlaufende Unregelmäßigkeit kann nur eine schwache Streuung erzeugen und übersehen werden, wenn das Bauteil nicht in einer anderen Richtung magnetisiert wird. Eine komplexe Geometrie kann außerdem nicht relevante Teilchenansammlungen an abrupten Querschnittsänderungen, Nuten, Kanten oder Magnetpolen erzeugen.
Die Eindringprüfung stellt eine andere Frage: Öffnet sich eine Unregelmäßigkeit zur Oberfläche und ermöglicht sie das Eindringen des Prüfmittels? Sie kann bei ferro- und nichtferromagnetischen Werkstoffen angewendet werden und ist für bearbeitete Bereiche oder Geometrien nützlich, in denen die Magnetpulverprüfung ungeeignet ist. Eine vollständig unter der Oberfläche liegende Unregelmäßigkeit kann sie nicht nachweisen. Übermäßige Rauheit, Porosität, Schmutz, zurückgebliebenes Prüfmittel oder eine unzureichende Entfernung können Anzeigen verdecken oder vortäuschen. Eindringanzeigen werden durch Prüfmittel erzeugt; sie sind keine direkten Abbildungen der vollständigen Unregelmäßigkeit.
Für Stahlgussteile legt ASTM A903/A903M Oberflächenannahmekriterien für die Magnetpulver- oder Eindringprüfung fest und verlangt die Bewertung relevanter linearer und nichtlinearer Anzeigen. Diese Formulierung ist wichtig. Der Prüfer weist nicht automatisch jede Teilchenansammlung oder jeden Auslauf des Eindringmittels zurück. Die Anzeige muss nach dem festgelegten Verfahren interpretiert, nach Form und Größe kategorisiert und mit der Annahmeanforderung verglichen werden. Die Gussnorm ist für die Entscheidung maßgebend.
Auch die Bearbeitung verändert Zugänglichkeit und Freilegung. Eine unter einem Bearbeitungsaufmaß verborgene Unregelmäßigkeit kann nach dem Materialabtrag bis zur Oberfläche reichen. Umgekehrt kann Schleifen eine flache Anzeige entfernen oder Metall über eine Öffnung verschmieren. Der Zeitpunkt der Prüfung sollte daher mit dem Fertigungsprozess verknüpft werden; nach wesentlichen Reparaturen oder Bearbeitungsschritten ist eine erneute Prüfung durchzuführen, sofern die Norm dies verlangt.
Geschweißte Bauteile, Reparaturen und Abschlussprüfung
Die Schweißnahtprüfung muss vor dem Schweißen beginnen. Nahtvorbereitung, Nutwinkel, Wurzelsteg, Ausrichtung, Sauberkeit, Heftnähte und Anpassung können Zustände sichtbar machen, die später zu Bindefehlern, unvollständiger Durchschweißung, Rissbildung oder einem unzulässigen Schweißnahtprofil führen. ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen an metallischen Werkstoffen fest und kann auch auf die Sichtprüfung von Verbindungen vor dem Schweißen angewendet werden. Die Prüfung vor dem Schweißen ist keine Verwaltungsformalität; sie stellt die Frage, ob sich die Verbindung in einem Zustand befindet, der die Herstellung der vorgesehenen Schweißnaht ermöglicht.
Während des Schweißens können Sichtprüfungen Lichtbogenansätze, übermäßige Überhöhung, Einbrandkerben, Überlappungen, Kraterschäden, Verformungen, Spritzer und sichtbare Risse erkennen. Eine Zwischenlagenprüfung kann Unregelmäßigkeiten aufdecken, bevor zusätzliche Lagen sie verdecken. Bei Reparaturen muss der Aushub nach der Entfernung des fehlerhaften Werkstoffs und vor dem Aufbringen des Ersatzschweißguts geprüft werden. Wird der Reparaturbereich zu diesem Zeitpunkt nicht gereinigt und geprüft, kann der Prozess das ursprüngliche Problem lediglich überdecken.
Nach dem Schweißen werden bei der Sichtprüfung die fertige Oberfläche, die Schweißnahtkontur, der Übergang zum Grundwerkstoff, die Endbereiche und die angrenzenden Wärmeeinflusszonen untersucht. ASNT unterscheidet die Sichtprüfung von einer gewöhnlichen Prüfung mit bloßem Auge: Bei der Sichtprüfung werden sichtbare Unregelmäßigkeiten unmittelbar beobachtet, während bei der Magnetpulver- und Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt wurden. Diese Unterscheidung verhindert einen häufigen Fehler: Alle Verfahren der zerstörungsfreien Prüfung als „visuell“ zu bezeichnen, weil das Endergebnis von einem Prüfer betrachtet wird.
Mit der Magnetpulverprüfung können ferromagnetische geschweißte Bauteile auf oberflächenbezogene und oberflächennahe Unregelmäßigkeiten untersucht werden, einschließlich Rissen an Schweißnahtübergängen, in Kraterbereichen und in reparierten Bereichen. Mit der Eindringprüfung können oberflächenoffene Fehler untersucht werden, wenn die Magnetpulverprüfung ungeeignet ist oder das Verfahren dies vorsieht. Keine der beiden Methoden weist automatisch die Integrität der Schweißnaht über ihre gesamte Dicke nach. Röntgen- oder Ultraschallverfahren können erforderlich sein, wenn sich die physikalische Fragestellung auf innere Bindefehler, volumetrische Unregelmäßigkeiten oder unter der Oberfläche liegende ebene Fehler bezieht.
ISO 17635:2025 enthält Regeln für die Auswahl von Verfahren und Techniken der zerstörungsfreien Prüfung (ZfP) von Schweißnähten, von Bewertungsstufen und vom Prüfumfang in Abhängigkeit von Qualitätsanforderungen, Werkstoff, Wanddicke, Schweißverfahren und sonstigen Bedingungen. Der abschließende Prüfplan sollte daher die Schweißnahtkategorie, die Prüfphase, den Prüfumfang, das Verfahren, die Technik, die Meldeschwelle und die Bewertungsstufe angeben. Eine sichtbare Linie kann nach der Bewertung zulässig sein, während eine schwache Magnetpulveranzeige unzulässig sein kann. Der Unterschied ergibt sich aus Geometrie, Verfahrensreaktion und dem maßgebenden Bewertungskriterium – nicht allein aus dem Erscheinungsbild.
| Schritt | Erforderliche Maßnahme |
|---|---|
| Beschreiben und sichern | Produktform, Werkstoff, Stufe, Lage, Abmessungen, Orientierung und Oberflächenzustand vor einer Veränderung des Bereichs identifizieren und festhalten. |
| Bestätigendes Verfahren auswählen | Je nach vermuteter Geometrie und Werkstoff ein Sicht-, Magnetpulver-, Eindring-, optisches oder anderes Verfahren auswählen. |
| Ergebnis charakterisieren | Verfahren, Technik, Anzeigenform, Abmessungen, Lage, Orientierung und Relevanz festhalten. |
| Mit der maßgeblichen Anforderung vergleichen | Produktspezifikation, Zeichnung, Schweißregelwerk, Gussnorm, Reparaturverfahren oder Betriebsplan anwenden. |
| Bewerten und rückverfolgen | Annehmen, zurückweisen, reparieren, erneut prüfen oder einer technischen Bewertung zuführen; die vollständige Aufzeichnung aufbewahren. |
Ein praktischer Ablauf zur Bewertung eines vermuteten Oberflächenfehlers
Eine dunkle Linie, eine flache Rille, eine aufgeworfene Zunderschicht oder eine einzelne Vertiefung ist nicht automatisch ein Riss. Das sichtbare Merkmal ist zunächst eine Oberflächenunregelmäßigkeit oder eine Beobachtung, die untersucht werden muss. Es wird erst dann zu einer festgestellten Anzeige, wenn ein Prüfverfahren das Merkmal sichtbar macht oder bestätigt. Es wird zu einem Fehler, wenn die Anzeige ein anwendbares Bewertungskriterium überschreitet. Ein Versagensmechanismus ist eine davon getrennte Schlussfolgerung über die Ursache, beispielsweise Ermüdung, wasserstoffunterstützte Rissbildung, Lamellenrissigkeit, Korrosion oder Erstarrungsschwindung.
Diese Abfolge ist wichtig. ISO 8785:1998 enthält Begriffe, Definitionen, Parameter, zulässige Unregelmäßigkeiten und Messverfahren für Oberflächenunregelmäßigkeiten, erklärt jedoch nicht jede Unregelmäßigkeit für unzulässig. Produktform, Werkstoffgüte, Fertigungsweg, Prüfphase und die maßgebende Spezifikation bestimmen die Entscheidung.
Zustand beschreiben und dokumentieren
Beginnen Sie mit der Feststellung, was geprüft wird. Halten Sie fest, ob es sich um ein Blech, ein Feinstblech, einen Stab, ein Rohr, ein Schmiedestück, ein Gussteil, eine Schweißnaht oder ein bearbeitetes Bauteil handelt. Dokumentieren Sie, soweit verfügbar, die Werkstoffbezeichnung sowie die Schmelzen- oder Chargenkennzeichnung, beispielsweise Blech nach ASTM A36, Druckbehälterblech nach ASTM A516/A516M Grade 70, Baustahl EN 10025-2 S355JR oder ein nach ASTM A216/A216M Grade WCB geliefertes Gussteil. Die anzuwendende Norm kann von der Produktform abhängen. Eine Abnahmeregel für Gussteile kann nicht automatisch auf ein gewalztes Blech angewendet werden, und eine Bewertungsstufe für Schweißnähte kann nicht automatisch auf den Grundwerkstoff angewendet werden.
Legen Sie die Prüfphase fest. Ein vor dem Schweißen festgestelltes Merkmal kann anders bewertet werden als ein Merkmal, das in einer fertigen Schweißnaht, nach dem Umformen, nach der Wärmebehandlung oder während des Betriebes festgestellt wird. ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen an metallischen Werkstoffen fest und erlaubt außerdem eine Sichtprüfung vor dem Schweißen. Für die Prüfung von Schweißnähten verknüpft ISO 17635:2025 die Auswahl von Verfahren, Technik, Bewertungsstufe und Prüfumfang mit Qualitätsanforderungen, Werkstoff, Wanddicke, Schweißverfahren und damit zusammenhängenden Bedingungen. Diese Bedingungen sollten vor der Auswahl einer Prüfung ermittelt werden.
Schleifen, bürsten Sie nicht mit einer Drahtbürste, polieren Sie nicht, schweißen Sie nicht über und verändern Sie den Bereich nicht anderweitig, bevor Sie ihn dokumentiert haben. Durch diese Maßnahmen kann der Nachweis entfernt werden, der erforderlich ist, um festzustellen, ob es sich bei der Markierung um einen Riss, eine Überwalzung, eine Beschädigung durch Handhabung, eingebettete Zunderschicht oder eine Bearbeitungsspur handelt. Falls eine Reinigung erforderlich ist, verwenden Sie ein kontrolliertes Verfahren, das Öl, losen Schmutz und Korrosionsprodukte entfernt, ohne die Geometrie zu verändern. Halten Sie das Reinigungsverfahren fest und fertigen Sie, soweit praktikabel, Aufnahmen des Zustands sowohl vor als auch nach der Reinigung an.
Verwenden Sie bei Fotografien einen Maßstab, einen dimensionalen Bezug und eine gleichmäßige Beleuchtung. Kennzeichnen Sie die Position des Merkmals anhand eindeutig identifizierbarer Bezugspunkte, beispielsweise einer Blechkante, eines Schweißnahtübergangs, eines Gussbezugs oder eines Bauteilendes. Dokumentieren Sie seine Ausrichtung in Bezug auf die Walzrichtung, die Schweißnahtachse, die Richtung der Hauptspannung oder die Gussgeometrie. Messen Sie die Länge, die maximal sichtbare Breite, die Tiefe, soweit sie ohne Beschädigung gemessen werden kann, die Abstände zwischen parallelen Merkmalen und den betroffenen Bereich. Halten Sie fest, ob das Merkmal gerade, verzweigt, gekrümmt, unterbrochen oder gruppiert ist, mit einer Schweißnaht fluchtet oder mit einer Vertiefung beziehungsweise einem örtlichen Querschnittsverlust verbunden ist.
Das Erscheinungsbild kann den nächsten Schritt bestimmen, beweist jedoch nicht die Art des Merkmals. Eine scharf begrenzte, durchgehende Linie mit einer dunklen Öffnung kann bis zur Oberfläche reichen. Eine glatte Vertiefung kann eine eingewalzte Markierung oder eine örtliche mechanische Beschädigung sein. Ein eng geschlossener Fehler kann an der Oberfläche geschlossen sein und sich dennoch unterhalb der Oberfläche fortsetzen. Dokumentieren Sie Oxidation, Verfärbung, aufgeworfene Ränder, verschmiertes Metall sowie jeden Zusammenhang mit Zunderschicht oder Beschichtung.
Die erste technische Frage ist daher geometrischer Art: Ist das Merkmal zur Oberfläche hin offen, lediglich aufgrund eines Kontrasts sichtbar oder möglicherweise oberflächennah, aber geschlossen? Die zweite Frage hängt vom Werkstoff ab: Ist der Stahl ferromagnetisch, und ist der Oberflächenzustand für das vorgesehene Verfahren geeignet?
Ein bestätigendes Verfahren auswählen
Die Sichtprüfung ist der Ausgangspunkt, wenn das Merkmal sichtbar ist und Zugang, Beleuchtung, Sauberkeit und Oberflächenzustand ausreichend sind. Sie ist mehr als ein unbefangener Blick. ASNT unterscheidet die Sichtprüfung von einer gewöhnlichen Prüfung mit bloßem Auge, da bei der Sichtprüfung sichtbare Unregelmäßigkeiten unter festgelegten Bedingungen unmittelbar beobachtet werden, während bei der Magnetpulver- und Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt werden. Vergrößerungsgläser, Beleuchtung, Messlehren, Spiegel, Kameras und dokumentierte Verfahrensanweisungen können Bestandteil einer Sichtprüfung sein.
Verwenden Sie bei Schweißnähten das anwendbare Sichtprüfverfahren und die entsprechende Bewertungsstufe anstelle einer allgemeinen Werkstattprüfung. ISO 17637:2016 behandelt Schmelzschweißverbindungen einschließlich der Prüfung vor dem Schweißen. Für Stahlgussteile behandelt ASTM A802-19 die Sichtprüfung und Oberflächenabnahmestandards. Eine Kameraaufnahme kann helfen, ein Merkmal zu lokalisieren und zu vermessen, insbesondere bei Flacherzeugnissen; die maschinelle Bildverarbeitung ist jedoch keine universelle Instanz für die Klassifizierung. Eine Übersichtsarbeit aus dem Jahr 2023 mit dem Titel Review of Surface Defect Detection of Steel Products Based on Machine Vision stellt fest, dass es keine einheitliche Norm für die Definition und Klassifizierung von Oberflächenfehlern bei Stahlerzeugnissen gibt. Die automatisierte optische Prüfung, die in einer Dissertation der University of Oulu aus dem Jahr 2021 zur Erkennung und Kategorisierung von Fehlern bei Flacherzeugnissen aus Stahl beschrieben wird, erfordert weiterhin einen festgelegten Fehlerkatalog und eine Bewertungsregel.
Die Magnetpulverprüfung ist geeignet, wenn das Bauteil ferromagnetisch ist und sowohl oberflächenoffene als auch oberflächennahe Unregelmäßigkeiten in Betracht kommen. ASTM E709-21 behandelt Trocken- und Nassverfahren für ferromagnetische Werkstoffe einschließlich Stahl. Das Bauteil wird magnetisiert, und an Stellen, an denen die Streuung des Magnetfeldes auf eine Unregelmäßigkeit hinweist, sammeln sich die Prüfpartikel. Das Ergebnis ist eine Anzeige und kein fotografisches Abbild des tatsächlichen Risses. Die Ansammlung der Prüfpartikel kann durch Feldrichtung, Feldstärke, Oberflächenrauheit, Beschichtung, Geometrie und benachbarte Magnetfelder beeinflusst werden. Eine einzelne Magnetisierungsrichtung kann eine für das Feld ungünstig ausgerichtete Unregelmäßigkeit übersehen; daher kann das schriftliche Verfahren mehrere Richtungen vorschreiben.
Die Eindringprüfung ist für oberflächenoffene Unregelmäßigkeiten in Werkstoffen und Geometrien geeignet, in die das Eindringmittel in die Öffnung eindringen kann. Ein vollständig unter der Oberfläche liegendes Merkmal wird damit nicht zuverlässig sichtbar. Oberflächenvorbereitung, Einwirkzeit, Entfernung des überschüssigen Eindringmittels, Aufbringen des Entwicklers, Temperatur und Beleuchtung beeinflussen die Anzeige. Porosität, Rauheit, verschmiertes Metall und eine offene Naht können verwirrende Anzeigen erzeugen. Die Eindringprüfung kann die Tiefe außerdem nicht einfach aus der Länge oder Helligkeit der Anzeige bestimmen.
Wählen Sie das Verfahren anhand der vermuteten Geometrie und nicht aus Gründen der Bequemlichkeit aus. Die Sichtprüfung kann eine eingewalzte Markierung oder eine Riefe feststellen. Mit der Magnetpulverprüfung kann der Schweißnahtübergang eines ferromagnetischen Stahls auf eine enge oberflächenoffene oder oberflächennahe Unregelmäßigkeit geprüft werden. Mit der Eindringprüfung kann eine offene, rissähnliche Linie an einem nichtmagnetischen Einsatz oder an einer sorgfältig vorbereiteten Stahloberfläche bestätigt werden. Wenn das Ergebnis die Beurteilung der strukturellen Eignung beeinflussen würde und die Geometrie weiterhin unklar ist, können gemäß dem maßgebenden Verfahren eine ergänzende Prüfung oder eine Untersuchung durch Auftrennen erforderlich sein.
Das Ergebnis mit der maßgebenden Anforderung vergleichen
Charakterisieren Sie nach der Prüfung das Festgestellte, ohne es überzubewerten. Geben Sie das Verfahren, die Geräte oder Prüfmittel, die Oberflächenvorbereitung, die Prüfrichtung, die maßgebenden Abmessungen der Anzeige, deren Lage und Ausrichtung sowie an, ob die Anzeige linear, rund, gruppiert, unterbrochen oder nicht relevant ist. Eine „lineare Anzeige“ ist eine Beschreibung des Prüfergebnisses. Sie ist für sich genommen kein Beweis für einen metallurgischen Riss.
Ermitteln Sie anschließend die maßgebende Anforderung. Dabei kann es sich um die Produktspezifikation, die Bestell- oder Fertigungsspezifikation, die Zeichnung, einen Schweißnahtcode, eine Gussnorm, eine Reparaturanweisung oder einen Prüfplan für den Betrieb handeln. ASTM A903/A903M legt Oberflächenabnahmekriterien für Stahlgussteile fest, die einer Magnetpulver- oder Eindringprüfung unterzogen werden, und verlangt die Bewertung relevanter linearer und nichtlinearer Anzeigen. Diese Kriterien können nicht automatisch auf Bleche, Schmiedestücke oder Schweißnähte übertragen werden. Ebenso behandelt ASTM A802-19 die Sichtprüfung und Abnahmestandards für Stahlgussteile, nicht jedoch jedes Stahlerzeugnis.
Vergleichen Sie Gleiches mit Gleichem: das Verfahren mit dem in der Anforderung genannten Verfahren, die Art der Anzeige mit der festgelegten Kategorie und die gemessene Größe mit dem angegebenen Grenzwert. Prüfen Sie, ob das Kriterium für alle Oberflächen oder nur für bestimmte Bereiche gilt, ob einzelne und ausgerichtete Anzeigen unterschiedlich behandelt werden und ob Schleifen oder Reparaturen zulässig sind. Überprüfen Sie außerdem den vorgeschriebenen Prüfumfang; ein zufriedenstellendes Ergebnis an einer Stelle bestätigt nicht die nicht geprüfte Länge.
Halten Sie drei Entscheidungen voneinander getrennt. Die Diagnose fragt, worum es sich bei dem sichtbaren Merkmal handeln könnte. Die Charakterisierung dokumentiert, was die ausgewählte Prüfung tatsächlich nachweist. Die Bewertung und Entscheidung legt gemäß der maßgebenden Anforderung fest, ob das Bauteil angenommen, zurückgewiesen, repariert, erneut geprüft oder einer technischen Prüfung zugeführt wird. Wenn die Nachweise lediglich eine „lineare Magnetpulveranzeige“ stützen, verwenden Sie diese Bezeichnung. Bezeichnen Sie das Merkmal erst dann als Riss, wenn die Prüfung, metallurgische Nachweise oder eine autorisierte technische Untersuchung diese Schlussfolgerung stützen.
Berichterstattung, Rückverfolgbarkeit und Annahmeentscheidungen
Ein Prüfbericht ist nicht lediglich die Feststellung, dass eine Oberfläche „bestanden“ oder „nicht bestanden“ hat. Er stellt die Verbindung zwischen einer physischen Beobachtung, dem Verfahren, mit dem diese hervorgebracht wurde, und der Anforderung her, anhand derer sie beurteilt wird. Ohne diese Verbindung kann ein späterer Prüfer nicht feststellen, ob das gemeldete Merkmal eine Oberflächenunvollkommenheit, eine Prüfanzeige, ein unzulässiger Fehler oder ein Hinweis auf einen Versagensmechanismus war.
Was ein Prüfprotokoll ausweisen sollte
Das Protokoll sollte zunächst den untersuchten Gegenstand ausweisen: Bauteil- oder Produktnummer, gegebenenfalls Schmelz- oder Gussnummer, Zeichnungs- oder Schweißnahtbezeichnung, Werkstoffgüte und relevante Abmessungen. Ein Schweißnahtbericht sollte die Verbindung, die Schweißnahtnummer, gegebenenfalls das Schweißverfahren und den Prüfungsumfang ausweisen. Ein Gussbericht sollte das Gussteil von angrenzenden Teilen oder Reparaturschweißungen unterscheiden. Die Rückverfolgbarkeit muss auch dann noch möglich sein, wenn das Bauteil den Prüfbereich verlassen hat.
Auch die Ortsangabe muss präzise sein. „Fehler am Flansch“ ist ein schwacher Nachweis. Eine zweckmäßige Beschreibung nennt die Fläche oder Seite, den Bezugspunkt oder die Schweißnahtreferenz, den Abstand zu einem bekannten Merkmal, die Orientierung und den untersuchten Bereich. Für große Bleche, druckhaltende Bauteile und komplexe Gussteile können eine Skizze, ein Rasterbezug, eine Koordinate oder eine gekennzeichnete Zeichnung erforderlich sein. Betrifft die Beobachtung eine Schweißnaht, sollte der Bericht angeben, ob sie im Schweißgut, an der Schmelzgrenze, in der Wärmeeinflusszone oder im Grundwerkstoff liegt, sofern dies festgestellt werden kann.
Der Oberflächenzustand beeinflusst, was sichtbar ist und was eine Prüfung erkennen kann. Der Bericht sollte daher festhalten, ob der Bereich im gewalzten, bearbeiteten, geschliffenen, gestrahlten, lackierten, beschichteten, oxidierten, nassen, verschmutzten oder anderweitig beeinträchtigten Zustand war. ISO 17637:2016 legt die Sichtprüfung von Schmelzschweißverbindungen an metallischen Werkstoffen fest und gestattet außerdem eine Sichtprüfung vor dem Schweißen. Dieser Zeitpunkt ist maßgeblich: Eine Fase kann vor dem Schweißen zulässig sein, jedoch einen Vorbereitungsriss unter dem späteren Schweißgut verbergen, während Lack eine direkte Sichtprüfung verhindern oder die Eindringprüfung beeinträchtigen kann.
Das Verfahren und die Technik müssen angegeben und dürfen nicht nur vorausgesetzt werden. „ZfP abgeschlossen“ hat nur einen geringen technischen Aussagewert. Der Bericht sollte die Sichtprüfung, Eindringprüfung, Magnetpulverprüfung oder Bildverarbeitungsprüfung sowie das anzuwendende Verfahren und dessen Revision ausweisen. Bei der Sichtprüfung sind, sofern erforderlich, die Beleuchtung, der Betrachtungsabstand, optische Hilfsmittel, die Oberflächenvorbereitung und der Zugang zu dokumentieren. Bei der Magnetpulverprüfung sind nasse oder trockene Prüfmittel, sichtbare oder fluoreszierende Prüfmittel, Magnetisierungstechnik und -richtung, Feldstärke oder Verifizierungsmethode, sofern vorgeschrieben, sowie die Kennzeichnung des Prüfgeräts anzugeben. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren zum Nachweis von Unregelmäßigkeiten an der Oberfläche und nahe der Oberfläche ferromagnetischer Werkstoffe, einschließlich Stahl; die Prüfmittel sammeln sich dort, wo der Austritt des magnetischen Flusses eine Unregelmäßigkeit kennzeichnet. Diese physikalische Reaktion ist nicht mit einer direkten Beobachtung gleichzusetzen.
Bei der Eindringprüfung sollte das Protokoll das Eindringsystem, Reiniger und Entwickler, die Einwirkzeiten, das Entfernungsverfahren, die Prüfbeleuchtung und die Angabe ausweisen, ob es sich um ein sichtbarfarbiges oder fluoreszierendes System handelt. Bei der automatisierten optischen Prüfung sind die Anordnung der Kameras oder Sensoren, die Auflösung, die Beleuchtung, die Software- oder Modellversion, der Kalibrierstatus und die betrachtete Produktoberfläche anzugeben. Eine Dissertation der Universität Oulu aus dem Jahr 2021 beschreibt eine automatisierte optische Prüfung zur Erkennung und Kategorisierung von Fehlern an flachen Stahlerzeugnissen; eine automatisierte Kennzeichnung erfordert jedoch weiterhin eine festgelegte Klassifizierung und Annahmeregel.
Der Name oder die Kennung des Prüfers, gegebenenfalls dessen Qualifikation oder Bevollmächtigung, Datum und Uhrzeit der Prüfung, wesentliche Umgebungsbedingungen sowie die Charge des Prüfgeräts oder Prüfmittels sollten aufgezeichnet werden. Der Kalibrier- oder Funktionsprüfstatus ist einzubeziehen. Ein Bericht, der das Messgerät, nicht aber dessen Status nennt, lässt die Messung zweifelhaft erscheinen. Gleiches gilt für ein fluoreszierendes Magnetpulverprüfmittel, bei dem Angaben zu Charge, Konzentration oder Funktionsprüfung fehlen, obwohl das Verfahren diese Kontrollen verlangt.
Berichtsterminologie
- Oberflächenunregelmäßigkeit
- Ein Merkmal oder eine Abweichung von der idealen Geometrie, die nicht automatisch schädlich oder zurückzuweisen ist.
- Anzeige
- Eine während eines festgelegten Prüfverfahrens beobachtete Reaktion.
- Relevante Anzeige
- Eine Anzeige, die als durch eine Unstetigkeit und nicht durch ein Prüfartefakt verursacht beurteilt wird.
- Fehler
- Ein Zustand, der durch die festgelegte Anforderung als unzulässig beurteilt wird.
- Bewertung
- Die autorisierte Entscheidung, anzunehmen, zurückzuweisen, zu reparieren, erneut zu prüfen oder eine technische Bewertung einzuholen.
Terminologie für Anzeigen und fotografische Nachweise
Die Terminologie sollte die Abfolge von der Beobachtung bis zur Entscheidung erhalten. ISO 8785:1998 definiert Begriffe, Definitionen und Parameter für Oberflächenunvollkommenheiten. Eine Unvollkommenheit ist ein Merkmal oder eine Abweichung von der idealen Geometrie; sie ist nicht automatisch schädlich und nicht automatisch zurückzuweisen. Eine Anzeige ist die während einer Prüfung erzeugte oder beobachtete Reaktion. Bei der Magnetpulverprüfung ist beispielsweise eine Ansammlung von Prüfmittelteilchen eine Anzeige. Bei der Eindringprüfung ist ein Austritt des Eindringmittels eine Anzeige. Bei der Sichtprüfung kann die direkt beobachtete Markierung beschrieben werden, ohne sie als Fehler zu bezeichnen.
Ein Fehler ist eine Unvollkommenheit oder Unregelmäßigkeit, die anhand der festgelegten Anforderung als unzulässig beurteilt wird. Das maßgebliche Dokument kann Grenzwerte für Länge, Tiefe, Abstand, Fläche, Ausrichtung oder Anzahl der Anzeigen festlegen. ASTM A903/A903M legt beispielsweise Oberflächenannahmekriterien für Stahlgussteile fest, die mittels Magnetpulver- oder Eindringprüfung untersucht werden, und fordert die Bewertung relevanter linearer und nichtlinearer Anzeigen. ASTM A802-19 behandelt die Sichtprüfung und Oberflächenannahmestandards für Stahlgussteile. Der Bericht sollte die verwendete Klausel, Tabelle, Zeichnungsnotiz, Einkaufsspezifikation oder Schweißnaht-Qualitätsstufe zitieren oder eindeutig benennen. „Entspricht nicht dem Standard“ ist kein Ersatz für das tatsächliche Kriterium.
Die Form muss sorgfältig beschrieben werden. Es ist festzuhalten, ob eine Anzeige linear, rundlich, unterbrochen, gehäuft, ausgerichtet, verzweigt oder diffus ist, und ob ihre Klassifizierung vorläufig ist. Länge, Breite, Abstand und Ausrichtung sind anzugeben, sofern sie gemessen wurden; die Tiefe darf nur angegeben werden, wenn sie mit einem geeigneten Verfahren gemessen wurde. Ein vager visueller Eindruck darf nicht in ein präzises Maß umgewandelt werden. Ein Foto kann das Protokoll unterstützen, jedoch weder die Messung noch die Annahmeklausel ersetzen.
Fotografien sollten die Referenz des gesamten Bauteils, den lokalen Bereich und eine Nahaufnahme mit Maßstab, Orientierungsmarkierung und Kennzeichnung der Anzeige zeigen. Beleuchtung und Kontrast sollten das Merkmal reproduzierbar und nicht lediglich eindrucksvoll darstellen. Bei fluoreszierenden Verfahren sind die maßgeblichen Bildbedingungen aufzubewahren und es ist anzugeben, ob das Foto die tatsächliche Anzeige, eine gereinigte Oberfläche oder eine nachbearbeitete Ansicht zeigt. Digitale Bilder sollten, soweit praktisch möglich, in den Originaldateien einschließlich Metadaten erhalten bleiben. Bei Bildern aus der Bildverarbeitung müssen außerdem die Schwellenwert- oder Klassifizierungsergebnisse vorliegen und nicht nur ein ausgeschnittenes Fehlerbild.
Im Bericht muss zwischen „Anzeige beobachtet“ und „angenommen“ oder „zurückgewiesen“ unterschieden werden. ASNT unterscheidet die Sichtprüfung von der gewöhnlichen Prüfung mit bloßem Auge: Bei der Sichtprüfung werden sichtbare Unregelmäßigkeiten direkt beobachtet, während bei der Magnetpulver- und Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt wurden. Eine sichtbare Linie und eine magnetische Anzeige können demselben Riss, zwei verschiedenen Merkmalen oder einer nicht relevanten Reaktion entsprechen. Der Prüfer dokumentiert zunächst die Reaktion; die Bewertung stellt ihre Relevanz fest; die verantwortliche Annahmeentscheidung folgt anschließend der festgelegten Norm.
Reparatur, erneute Prüfung und ungeklärte Befunde
Eine Reparatur verändert die Beweislage. Durch Schleifen kann eine zur Oberfläche offene Anzeige entfernt, der untersuchte Bereich vergrößert, die örtliche Geometrie verändert und eine Riefenbildung hinterlassen werden, die einer neuen Unregelmäßigkeit ähnelt. Das Ausschleifen einer Schweißnaht legt frisches Metall frei, kann jedoch Rissbildung in der Wärmeeinflusszone, Einbrandkerben, Porosität oder Restverunreinigungen verursachen. Strahlen, Bearbeiten, Reinigen mit Lösungsmitteln und Beschichten können den Oberflächenzustand und die Prüfempfindlichkeit jeweils verändern.
Ein reparierter Bereich kann daher nicht durch das Löschen des ursprünglichen Berichts freigegeben werden. Die ursprüngliche Anzeige, die Entscheidung über ihre Behandlung, das Reparaturverfahren, der reparierte Ort und die verantwortliche Genehmigung müssen rückverfolgbar bleiben. Sofern erforderlich, sind die Abmessungen des Ausschliffs, Angaben zum Zusatzwerkstoff oder zur Reparaturschweißung, Vorwärmung und Nachwärmebehandlung sowie die Prüfphase, in der die Reparatur angenommen wurde, zu dokumentieren.
Die erneute Prüfung muss dem anzuwendenden Verfahren und der Annahmenorm folgen und darf nicht lediglich den vorherigen flüchtigen Blick wiederholen. Eine durch Schleifen beseitigte magnetische Anzeige kann eine Magnetpulverprüfung in zwei Feldrichtungen erfordern. Eine Schweißnahtreparatur kann zusätzlich zur Sichtprüfung die für diese Verbindung festgelegten Durchstrahlungs-, Ultraschall-, Magnetpulver- oder Eindringprüfungen erfordern. ISO 17635:2025 enthält Regeln für die Auswahl von ZfP-Verfahren und -Techniken, Annahmestufen und Prüfungsumfang für Schweißnähte entsprechend den Qualitätsanforderungen, dem Werkstoff, der Dicke, dem Schweißverfahren und anderen Bedingungen. Der erforderliche Prüfungsumfang kann sich daher durch die Reparatur oder durch die maßgebliche Schweißnahtkategorie ändern.
Kann eine Anzeige nicht klassifiziert, gemessen, entfernt oder angemessen geprüft werden, ist sie ungeklärt – nicht automatisch zulässig und nicht automatisch ein bestätigter Fehler. Der Grund ist anzugeben: unzugängliche Oberfläche, unzureichende Reinigung, unsichere Geometrie, widersprüchliche Ergebnisse verschiedener Verfahren oder fehlende Annahmeinformationen. Eine verantwortliche Person und eine weitere Vorgehensweise sind festzulegen, beispielsweise eine zusätzliche Prüfung, eine technische Bewertung, eine Reparatur oder eine Sperrung. Wird der Bericht mit „keine weiteren Maßnahmen“ geschlossen, obwohl die Beweislage unvollständig ist, wird die Rückverfolgbarkeit geschwächt und eine Annahmeentscheidung als Prüfergebnis verschleiert.
Häufige Fehlinterpretationen und Grenzen der Prüfung von Stahloberflächen
Prüfergebnisse werden häufig überbewertet, weil vier unterschiedliche Beurteilungen als austauschbar behandelt werden: eine Oberflächenunregelmäßigkeit, eine detektierte Anzeige, ein Fehler gemäß einer festgelegten Annahmeregel und ein Versagensmechanismus. Diese Begriffe bezeichnen nicht dasselbe. ISO 8785:1998 legt Begriffe, Definitionen und Parameter für Oberflächenunregelmäßigkeiten fest, macht jedoch nicht jede beobachtete Markierung zu einem zurückzuweisenden Fehler. Eine Diskontinuität wird erst dann unzulässig, wenn die zutreffende Produkt-, Guss-, Schweiß- oder Betriebsspezifikation ihren Typ, ihre Größe, ihre Lage, ihre Orientierung oder ihre Ausprägung als außerhalb des zulässigen Bereichs liegend festlegt.
Eine sichtbare Markierung ist nicht automatisch ein Riss
Eine Linie auf Stahl kann ein Riss sein, aber ebenso ein Kratzer, eine Überwalzung, eine Naht, eine Falte, eine Bearbeitungsspur, eine Zunderkante, ein Beschichtungsbruch, eine Schleifrille oder Schmutz, der in einer Vertiefung der Oberfläche eingeschlossen ist. Die Form allein klärt die Frage nur selten. Breite, Kontinuität, Schärfe, Tiefe, Verzweigung, lokale Verformung, das Verhältnis zur Walz- oder Schweißrichtung sowie das Ansprechen auf ein zweites Verfahren sind sämtlich von Bedeutung.
Durch Sichtprüfung kann eine Diskontinuität unmittelbar beobachtet werden, wenn sie unter geeigneter Beleuchtung, Vergrößerung, Oberflächenvorbereitung und mit ausreichendem Zugang zur Betrachtungsstelle sichtbar ist. Dies ist kontrollierter als eine beiläufige Betrachtung des Bauteils, identifiziert jedoch weiterhin nicht jede Ursache der Markierung. Die American Society for Nondestructive Testing unterscheidet die Sichtprüfung von der gewöhnlichen Betrachtung mit bloßem Auge, da eine formale Sichtprüfung festgelegte Bedingungen und Verfahren verwendet, während bei der Magnetpulverprüfung und der Eindringprüfung Anzeigen beobachtet werden, die durch Prüfmittel erzeugt werden.
Magnetische Streufelder Magnetischer Fluss, der aus ferromagnetischem Werkstoff austritt und wieder in ihn eintritt, wenn eine Unstetigkeit den bevorzugten magnetischen Weg unterbricht.
Eine Magnetpulveranzeige ist keine fotografische Abbildung eines Risses. Gemäß ASTM E709-21 wird das Bauteil magnetisiert, und ferromagnetische Partikel sammeln sich dort, wo magnetischer Fluss aus einer oberflächenbezogenen oder oberflächennahen Diskontinuität austritt. Ein Partikelmuster kann daher einen Riss, eine Bindefehlerstelle, eine Naht oder einen anderen Zustand sichtbar machen, der das Magnetfeld stört. Es kann jedoch auch durch die Feldrichtung, die Partikelkonzentration, die Oberflächenrauheit, die Geometrie, den Restmagnetismus und eine unzureichende Magnetisierung beeinflusst werden. Eine gerundete Anzeige und eine lineare Anzeige haben nicht dieselbe Bedeutung. Deshalb fordert ASTM A903/A903M die Bewertung relevanter linearer und nichtlinearer Anzeigen bei Stahlgüssen, die einer Magnetpulver- oder Eindringprüfung unterzogen werden.
Die Eindringprüfung beruht auf einer anderen physikalischen Grundlage. Das Eindringmittel muss eine Öffnung an der Oberfläche erreichen, dort während der vorgeschriebenen Einwirkzeit verbleiben und anschließend wieder austreten, um eine Anzeige zu bilden. Es kann einen vollständig unter der Oberfläche liegenden Hohlraum, einen eingeschlossenen Einschluss oder einen durch Zunder, Farbe, Öl, Oxid, Schweißspritzer oder verschmiertes Metall verschlossenen Riss nicht sichtbar machen. Die Reinigung kann daher unerlässlich und nicht lediglich kosmetischer Natur sein. Eine optisch einwandfreie Oberfläche kann das Eindringen des Prüfmittels dennoch verhindern, während eine übermäßige Hintergrundverfärbung eine relevante Anzeige verdecken kann.
Die richtige Frage lautet nicht: „Sieht diese Linie wie ein Riss aus?“ Sie lautet: „Welche Anzeige wurde durch welches Verfahren unter welchen Bedingungen erzeugt, und stuft die maßgebliche Spezifikation sie als zulässig ein?“ ASTM A802-19 behandelt die Sichtprüfung und Oberflächenannahmestandards für Stahlgüsse; die Norm ersetzt weder ASTM E709-21 noch ein Eindringprüfverfahren. ISO 17637:2016 legt die Sichtprüfung von durch Schmelzschweißen hergestellten Verbindungen in metallischen Werkstoffen fest und kann auch vor dem Schweißen angewendet werden. Diese Dokumente dienen unterschiedlichen Prüfzwecken.
Eine visuell einwandfreie Oberfläche ist kein Beweis für innere Fehlerfreiheit
Die Sichtprüfung hat eine begrenzte Informationstiefe: Sie erfasst, was der Prüfer an der zugänglichen Oberfläche beobachten kann. Sie kann das Fehlen innerer Porosität, von Einschlüssen, Lunkern, Walzlaminierungen, mangelndem Durchschweißen oder oberflächennahen Rissen nicht nachweisen. Selbst eine sorgfältig vorbereitete Oberfläche kann eine unterhalb der Prüfebene liegende Diskontinuität verbergen.
Die Einschränkung ist physikalischer Natur und keine Frage des Vertrauens in den Prüfer. Licht durchdringt undurchsichtigen Stahl nicht in einer Weise, die eine gewöhnliche Sichtprüfung des Inneren ermöglichen würde. Durch die Oberflächenvorbereitung kann ein zuvor verborgener Fehler freigelegt werden; sie kann jedoch das Material unterhalb der freigelegten Schicht nicht bestätigen. Eine saubere Oberfläche kann auf eine gute Endbearbeitung, eine wirksame Reinigung oder das Fehlen sichtbarer, zur Oberfläche durchbrechender Zustände hindeuten. Über die innere Fehlerfreiheit sagt sie wenig aus, sofern nicht andere Prüfverfahren diese Schlussfolgerung stützen.
Die Magnetpulverprüfung erweitert die Detektion auf den oberflächennahen Bereich, jedoch nur innerhalb einer begrenzten Tiefe und nur dann, wenn das Material ausreichend ferromagnetisch ist. ASTM E709-21 behandelt trockene und nasse Magnetpulververfahren für ferromagnetische Werkstoffe, einschließlich Stahl. Austenitische nichtrostende Stähle, wie viele nach ASTM A240/A240M spezifizierte Sorten, sind im Allgemeinen nicht für eine konventionelle Magnetpulverprüfung geeignet, da ihr Ansprechen nicht mit dem von ferritischem oder martensitischem Stahl vergleichbar ist. Auch bei ferromagnetischem Stahl hängt die Detektion von der Magnetisierungsgeometrie ab. Eine Diskontinuität wird am leichtesten angezeigt, wenn sie ungefähr senkrecht zum magnetischen Fluss liegt; ein zum Feld ausgerichteter Riss kann nur eine schwache Streuung verursachen und unentdeckt bleiben. Daher können eine mehrdirektionale Magnetisierung oder getrennte Prüfungen erforderlich sein.
Die Geometrie schafft weitere Bereiche mit eingeschränkter Prüfbarkeit. Scharfe Ecken, Gewinde, Schweißübergänge, Querschnittsänderungen und unzugängliche Flächen können Hintergrundanzeigen verursachen oder eine ausreichende Feldstärke verhindern. Entmagnetisierung, Feldüberprüfung, Aufbringen der Partikel, Beleuchtung und Oberflächenzustand sind verfahrenstechnische Kontrollen und keine optionalen Verbesserungen.
Die Annahme bleibt von der Spezifikation abhängig. Ein Gussstandard kann eine kleine gerundete Anzeige zulassen, während eine kürzere lineare Anzeige in demselben Bereich zurückgewiesen wird. Ein Schweißstandard kann abhängig von Qualitätsstufe, Dicke, Verbindungskategorie oder den Folgen im Betrieb andere Grenzwerte festlegen. ISO 17635:2025 enthält Regeln für die Auswahl von Verfahren der zerstörungsfreien Prüfung von Schweißverbindungen, Techniken, Annahmestufen und Prüfumfang entsprechend den Qualitätsanforderungen, dem Werkstoff, der Dicke, dem Schweißverfahren und anderen Bedingungen. Die Norm macht die Sichtprüfung nicht zu einem Ersatz für die Durchstrahlungsprüfung, Ultraschallprüfung, Magnetpulverprüfung oder Eindringprüfung, wenn diese Verfahren vorgeschrieben sind.
Eine Bildverarbeitungsklassifizierung ist keine metallurgische Diagnose
Die maschinelle Bildverarbeitung kann eine größere Fläche schneller und mit höherer Wiederholbarkeit prüfen als eine Person bei einer einfachen Sichtkontrolle. Die automatisierte optische Prüfung wird zur Erkennung und Kategorisierung von Fehlern an flachen Stahlerzeugnissen eingesetzt, wie in einer Dissertation der Universität Oulu aus dem Jahr 2021 beschrieben. Kameras, Beleuchtung, Bildverarbeitung und trainierte Klassifizierungsmodelle können Muster wie Zunderflecken, Kratzer, Grübchen, Walzmarkierungen, Schuppen oder Verfärbungen erkennen.
Diese Klassifizierung ist durch das Bildgebungssystem und seine Definitionen begrenzt. Eine Kamera erfasst das von der sichtbaren Oberfläche reflektierte oder ausgesendete Licht; sie misst nicht unmittelbar die Risstiefe, die Lage unter der Oberfläche, die Bruchzähigkeit, die Eigenspannung oder den metallurgischen Ursprung. Eine dunkle Linie kann der Klasse „Riss“ zugeordnet werden, weil sie beschrifteten Beispielen ähnelt, obwohl es sich um eine Rille oder eine Zunderkante handelt. Umgekehrt kann ein eng geschlossener Riss übersehen werden, weil sein Kontrast gering, seine Orientierung ungünstig oder die Beleuchtung ungeeignet ist oder weil die Trainingsbilder zu wenige vergleichbare Beispiele enthalten.
Das Problem ist nicht ausschließlich algorithmischer Natur. Eine Übersichtsarbeit aus dem Jahr 2023, Übersicht über die Erkennung von Oberflächenfehlern bei Stahlerzeugnissen auf der Grundlage maschineller Bildverarbeitung, stellt fest, dass kein einheitlicher Standard für die Definition und Klassifizierung von Oberflächenfehlern bei Stahlerzeugnissen existiert. Der „Fehler“ eines Systems kann die „Oberflächenunregelmäßigkeit“ eines anderen Systems sein, während Bezeichnungen das Erscheinungsbild, die vermutete Ursache und den Annahmestatus miteinander verbinden können. Dadurch ist die gemeldete Genauigkeit schwer zu interpretieren, sofern Datensatz, Klassendefinitionen, Auflösung, Beleuchtung, Rate falsch-negativer Ergebnisse und Entscheidungsschwelle nicht angegeben werden.
Die maschinelle Bildverarbeitung sollte daher als optisches Detektions- und Sortierwerkzeug und nicht als metallurgische Diagnose betrachtet werden. Verdächtige Bilder können eine visuelle Bestätigung, eine Oberflächenvorbereitung, eine Magnetpulver- oder Eindringprüfung und, sofern die innere Fehlerfreiheit von Bedeutung ist, ein geeignetes Volumenprüfverfahren erfordern. Die abschließende Beurteilung muss der maßgeblichen Spezifikation folgen. ISO 8785:1998 stellt die Terminologie bereit; ASTM A802-19 behandelt die visuelle Annahme von Stahlgüssen; ASTM A903/A903M behandelt Annahmekriterien für Anzeigen an Gussteilen; ISO 17637:2016 betrifft die Sichtprüfung von Schmelzschweißverbindungen; ASTM E709-21 legt die Praxis der Magnetpulverprüfung fest; und ISO 17635:2025 unterstützt die Auswahl von Verfahren für die zerstörungsfreie Prüfung von Schweißverbindungen. Keine dieser Normen erlaubt es, ein einwandfreies Bild, ein Partikelmuster oder eine Modellbezeichnung an die Stelle der Annahmeregel zu setzen, die für das Stahlerzeugnis und seinen Einsatz gilt.