




粉末冶金鋼とは
粉末冶金鋼の定義
粉末冶金鋼とは、大型の鋳塊を鋳造し、その後に圧延または鍛造して素材にするのではなく、粉末加工プロセスによって製造される鉄系材料である。この用語は、製造プロセスと材料の一群を指すものであり、特定の一つの化学組成、一つの微細組織、または一つの密度レベルを示すものではない。
代表的な粉末冶金加工順序
- 粉末製造 鉄粉または合金鋼粉を製造し、分級する。
- 混合 合金添加元素、黒鉛、銅、ニッケル、モリブデン、および潤滑剤を混合する場合がある。
- 成形 混合粉を加圧し、形状を付与した成形体を作る。
- 焼結 加熱によって粒子間結合を形成し、気孔系を変化させる。
- 二次加工 サイジング、再加圧、含浸、機械加工、浸炭、焼入れ、焼戻し、または緻密化を続けて行う場合がある。
一般的な工程は、鉄粉または合金鋼粉の製造に始まり、粉末の分級、混合、成形、焼結へと続く。その後、成形体には、サイジング、再加圧、含浸、機械加工、浸炭、焼入れ、焼戻し、その他の緻密化処理や熱処理が施されることがある。各段階によって、組成、気孔構造、寸法、機械的挙動の相互関係が変化する。Randall Germanの A-Z of Powder Metallurgy では、粉末製造、成形、焼結、緻密化、微細組織、気孔率を、完成した鋼を指す互換可能な名称ではなく、相互に関連する分野として扱っている。
粉末自体が、最初のばらつきの要因となる。アトマイズ粉、還元粉、その他の粉末は、粒子形状、粒度分布、表面酸化物、内部気孔、流動特性がそれぞれ異なる。これらの特性は、金型内での粒子の充填状態、必要な潤滑剤量、成形体内部での圧力伝達、焼結時の粒子間結合に影響する。粉末混合物には、予合金化粉末、元素添加物、母合金粉末、黒鉛、銅、ニッケル、モリブデン、または加工用潤滑剤が含まれる場合もある。したがって、広義にPM鋼と呼ばれる二つの部品であっても、炉内工程が始まる前の段階で、合金元素の分布が異なっている可能性がある。[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
組成は依然として重要であるが、それだけで決まるわけではない。鉄系PMでは、一般に銅、ニッケル、モリブデンが合金元素として使用され、炭素は黒鉛または炭素含有粉末によって導入されることが多い。ScienceDirect Topicsが2024年に公開した参考資料 Ferrous Powder Metallurgy によれば、鉄–銅–炭素系の組成は、鉄系PM部品のおよそ半数を占める。この数値は主要な組成群を示すものであり、すべてのPM鋼の定義を示すものではない。
ASTM B783-24は、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって、鉄系粉末冶金構造材料を分類する。 Strong evidence
ASTM B783-24は、鋼種名や一般的なプロセス名だけでは不十分である理由を示している。この規格は、鉄系PM構造材料を、化学組成、密度、焼結ままの降伏強さ、熱処理後の引張強さによって分類している。密度は単なる報告上の便宜ではない。残留気孔は荷重を負担する断面積を減少させ、き裂発生の起点となり得る。また、気孔の形状、寸法、連結性は、その後の加工結果に影響する。したがって、仕様では、鉄に添加された元素以上の情報を特定しなければならない。
ISO 5755:2022も、焼結鉄、鋼、合金鋼、ステンレス鋼の構造材料を含む、焼結金属材料の要求事項を規定している。その適用範囲は、このカテゴリーの広さを反映している。「PM鋼」は、残留気孔率が管理された焼結構造材料、高密度の粉末鍛造部品、または主な特徴が炭化物の分布と清浄度にある粉末冶金工具鋼を指す場合がある。
微細組織は、化学組成が名目上類似する鋳塊冶金製品とは異なることがある。粉末冶金工具鋼では、微細で丸みを帯びた、より均一な炭化物組織を形成でき、従来の鋳塊冶金では製造が困難または不可能な炭化物量や炭化物組成にも対応できる。粉末製造時の急速凝固によって、大型鋳塊に伴う偏析が抑制される。その後の固化および熱処理によって、その利点が完成品にどの程度残るかが決まる。結果は、自動的に優れているとも劣っているとも限らない。それは異なる冶金履歴を持つ材料なのである。

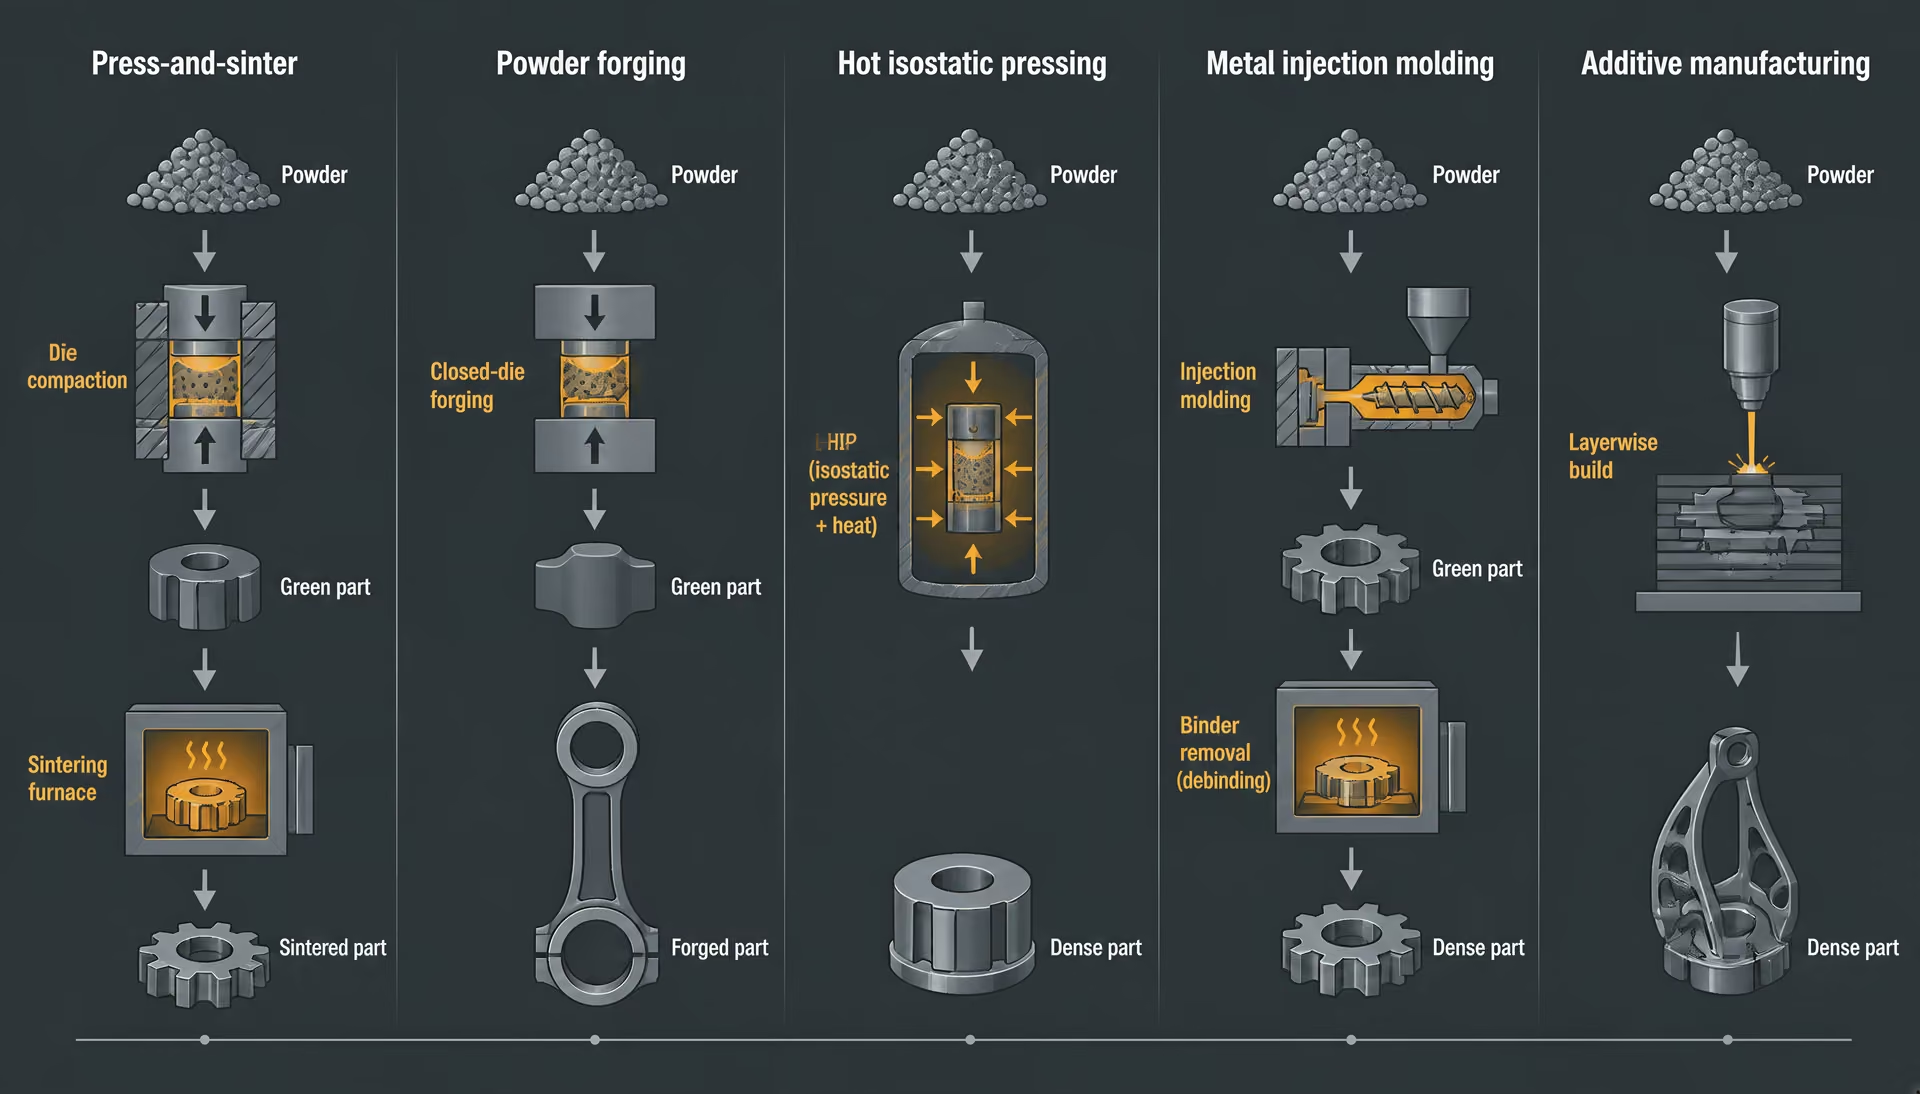
金型成形・焼結、粉末鍛造、および関連工程
| 工程 | 主な緻密化機構 | 代表的な識別特性 |
|---|---|---|
| 加圧焼結 | 金型成形後に炉内焼結を行う | 制御された残留気孔率とニアネット成形 |
| 粉末鍛造 | 焼結予備成形体に熱間鍛造を行う | より大きな気孔減少と鍛造変形 |
| 熱間静水圧加圧 | 高温および高圧 | 内部気孔の閉鎖 |
| 金属射出成形 | 成形、脱脂、および焼結 | 微細粉末原料と複雑形状 |
| 付加製造 | 層ごとの溶融または融合 | デジタル走査経路と層ごとの熱履歴 |
成形体 形状を付与されているが未焼結の圧粉体であり、その一時的な強度は主に粒子のかみ合わせと成形圧力によって得られる。
従来の金型成形・焼結PMは、計量された粉末混合物から始まる。金型とパンチによって粉末混合物を「グリーン」成形体に圧縮する。この成形体は、粒子同士のかみ合わせと成形圧力によって形状を保持する。その後、グリーン成形体を合金の融点範囲未満に加熱し、粒子間で拡散とネック成長を生じさせる。焼結によって粒子ネットワークが強化され、寸法が変化し、気孔構造の一部が丸みを帯びたり収縮したりする。ただし、すべての気孔が必ず除去されるわけではない。
金型内の圧力分布、金型壁面との摩擦、粉末の流動、部品形状によって、密度勾配が生じることがある。焼結では収縮が生じる場合がある一方、組成や初期の充填状態によっては寸法が増加することもある。これらの変化は、粉末の粒子特性および予定されている熱処理と併せて考慮しなければならない。例えば浸炭処理では、炭素の浸透性と変態応答が、気孔、合金元素の分布、焼結後の微細組織の影響を受ける材料を処理することになる。
この工程で製造された構造部品は、焼結ままの状態、または規定された二次加工後の状態で仕様が定められることが多い。サイジングによって寸法制御を改善でき、再加圧によって特定領域の密度を高めることができる。含浸では、連結した気孔を別の材料で充填でき、焼結硬化では、炉冷と硬化変態を組み合わせることができる。ただし、これらの処理によって、すべての金型成形・焼結部品が完全な鍛錬鋼になるわけではない。製造プロセスは、依然としてその材料の特性の一部である。[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
粉末鍛造では、機械的な固化工程が追加される。まず予備成形体を成形して焼結し、次に加熱して鍛造することで、気孔を減少させ、鍛造形状を付与する。その製造履歴は、従来の焼結部品とも、鋳造ビレットから製造した鍛造部品とも異なる。ここでは介在物の管理が重要である。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その方法を粉末鍛造鋼部品に適用することも認めている。この規格は、介在物を粉末段階で評価できる一方で、固化後の部品にとっても介在物が重要であることを明確に示している。
熱間静水圧加圧は、別の粉末固化工程であり、高温と高圧を用いて内部気孔を閉鎖する。一方、金属粉末射出成形では、微細な金属粉末をバインダー系と混合し、成形、脱脂、焼結を行う。これらのプロセスを、通常の金型成形・焼結製造と一括して扱うべきではない。使用する粉末、グリーン体の挙動、熱サイクル、寸法変化、実現可能な形状は、それぞれ異なる。
多くの方式では、付加製造も金属粉末から始まる。しかし、粉末を使用するというだけで、従来のPMになるわけではない。レーザーまたは電子ビームが、デジタルのツールパスに従って、連続する領域を選択的に溶融または融合する。部品は、金型内で完全な形状に成形されるのではなく、層ごとの熱履歴を経て形成される。NISTが発行した、2020年刊行の鋼およびステンレス鋼の付加製造に関するASM Handbookの章では、気孔、介在物、残留応力、造形後の熱処理が、付加製造鋼部品の主要な要因として挙げられている。これらの課題はPMと共通するが、欠陥の発生機構と熱勾配は、焼結炉を通過するプレス成形体の場合と同じではない。
この用語が一つの鋼種を示さない理由
通常、鋼の designation は、規定された化学組成範囲と製品規格または用途規格を示す。「粉末冶金鋼」という語だけでは、そのような情報は示されない。この語は、構造用鋼、ステンレス鋼、工具鋼、軸受関連材料、ならびに粉末鍛造または付加製造向けに設計された合金系まで含む、広範な製造工程を示す。[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
規格は、この違いを明確に示している。ASTM B783-24は、単一の普遍的な鋼種ではなく、相互に関連する複数の基準によって鉄系PM構造材料を扱っている。ISO 5755:2022は、焼結鉄、鋼、合金鋼、ステンレス鋼の構造材料を対象としている。ISO 4957:2018は、粉末冶金によって製造された製品だけでなく、熱間圧延、鍛造、冷間引抜き、冷間圧延によって製造された製品にも工具鋼の要求事項を適用している。したがって、PM工具鋼は、認められた工具鋼の designation によって識別できる一方、その製造工程によって、炭化物組織、偏析パターン、気孔状態、必要な検査内容が説明される。
したがって、意味のある記述は多層的なものとなる。すなわち、粉末の化学組成、粒子形態と粒度分布、成形方法、グリーン密度、焼結サイクル、最終密度、気孔形態、介在物の分布、寸法変化、熱処理である。いずれか一つの層を変更すると、名目上の合金 designation が同じままでも、完成材料が変化する可能性がある。
このため、PM鋼を単に粉末状にした通常鋼として扱うべきではない。PM鋼は、組成と製造履歴が共同して最終的な微細組織を決定する材料群である。鋼種名が示すのは、その履歴の一部にすぎない。
鉄系粉末冶金材料の規格体系
粉末冶金鋼は、粉末の製造方法だけで定義されるものではない。その分類は、粉末成形体の化学組成、加工中に到達する密度、焼結後に残存する気孔構造、ならびに部品が試験される機械的状態に依存する。したがって、ある規格が材料ファミリーを特定していても、完成部品を製造するために必要なすべての工程を記述しているとは限らない。
この区別が重要なのは、鉄、炭素、銅、ニッケル、またはモリブデンの公称含有量が類似する二つの部品であっても、粉末の粒度分布、成形圧力、焼結サイクル、冷却速度、または焼結後処理が異なれば、特性が異なる可能性があるためである。Randall Germanの A-Z of Powder Metallurgy(2005年)は、粉末製造、混合、成形、焼結、緻密化、微細組織、および気孔率を、一つの加工経路を構成する相互に関連した要素として扱っている。規格はこれらの事項を管理可能な要求事項に分割するが、それによって相互関係がなくなるわけではない。
ASTM B783-24の分類ロジック
ASTM Internationalが2024年に発行したASTM B783-24は、鉄系粉末冶金構造用材料を、化学組成、密度、焼結まま降伏強さ、および熱処理後の引張強さという四つの主要属性によって分類している。その適用範囲は、加圧成形および焼結によって製造される部品に関するものである。これは鉄系PM構造用材料の分類体系であり、粉末から製造されるあらゆる鋼に適用する普遍的な命名体系ではない。
化学組成は、合金ファミリーならびに炭素、銅、ニッケル、モリブデンなどの元素について許容される含有量を定める。ScienceDirect Topics(2024年)の Ferrous Powder Metallurgy の項目によれば、鉄・銅・炭素系の組成は鉄系PM部品のおよそ半数を占める。その他の系では、焼入性、強度、寸法変化、または腐食挙動を変化させるために、ニッケル、モリブデン、クロム、マンガン、あるいはこれらの添加元素の組合せが使用される。ただし、材料要求事項に記載された組成は、部品の状態と併せて解釈しなければならない。元素含有量だけでは、気孔率や機械的性能は規定されないからである。
密度は、別個の分類軸である。加圧成形・焼結部品において、密度は成形体のうち、相互に連結した気孔または閉気孔ではなく、固体金属が占める割合を表す。したがって、同じ公称合金組成であっても、複数の密度レベルで実現でき、それぞれで有効な荷重支持面積が異なり、機械加工、疲労、衝撃、または熱処理に対する応答も異なる。ASTM B783-24は、密度を製造上の付随的な結果として扱うのではなく、この相違を認識している。
機械的カテゴリーも、二つの異なる材料状態を区別している。焼結まま降伏強さは、報告される状態を確立するために、その後の硬化処理に依存することなく、成形・焼結工程を経た後の部品について示される。熱処理後の引張強さは、該当する分類に指定された熱処理後に到達する強度を指す。これらは互換可能な数値ではない。焼結まま降伏強さのカテゴリーを満たす鋼が、熱処理後の引張強さのカテゴリーも自動的に満たすわけではなく、図面にはどの状態を受入れ判定の基準とするかを記載しなければならない。
| 体系 | 主な対象 | それだけでは確立できない事項 |
|---|---|---|
| ASTM B783-24 | 鉄系粉末冶金構造材料 | 部品の完全な仕様 |
| ISO 5755:2022 | 焼結鉄、鋼、合金鋼、およびステンレス鋼の構造材料 | 単一の普遍的な粉末冶金等級 |
| ISO 4957:2018 | 各種製品工程における工具鋼の要求事項 | 工程間で同一の微細組織 |
| ISO 13947:2024 | 粉末および粉末鍛造部品中の非金属介在物 | 合金等級、密度、または引張状態 |
したがって、ASTM B783-24は、定義された軸に基づいて材料を比較するための枠組みを提供するが、その枠組みは完成部品の完全な仕様ではない。使用性能に影響する場合には、公差、形状、表面状態、試験方向、サンプリング、寸法変化、含浸または浸透処理の要求事項、ならびに正確な熱サイクルを記載する必要がある。また、分類表示だけでは、粉末形態、潤滑剤の選択、成形金型、焼結雰囲気、または気孔形態を十分に記述できない。
ISO 5755:2022と焼結構造用材料
ISO 5755:2022は、関連性はあるものの異なる水準で機能する。ISO ICS 77.160の下で、焼結鉄、焼結鋼、合金鋼、およびステンレス鋼の構造用材料を含む、焼結金属材料に対する要求事項を規定している。ここで用いられている表現は重要である。この文書は、粉末冶金を従来型の一つの鋼種として提示するのではなく、焼結構造用材料を一つのクラスとして扱っている。
「焼結」もまた、単なる化学的同一性ではなく、工程上の状態を定義するものである。成形体は粉末から形成され、融点未満に加熱され、結合、収縮、気孔の変化、および微細組織の変化を経て変態する。粉末は、元素粉末、プレアロイ粉末、または合金元素や加工助剤を含む混合粉末であり得る。焼結後、部品には、サイジング、コイニング、機械加工、蒸気処理、含浸、浸炭、焼入れ・焼戻し、その他の緻密化処理または熱処理が施される場合がある。特定の工程を材料要求事項に含めるかどうかは、別途記載しなければならない。
したがって、ISO 5755:2022は、焼結鉄および鋼製品に適用される要求事項に有用である一方、製品図面または購入仕様書では、必要な材料記号および状態を特定しなければならない。要求事項には、化学組成範囲、密度、引張特性、硬さ、または試験方法を規定できる。しかし、それによって、製造者がその結果を得るために従うべき完全な工程経路まで規定されるとは限らない。逆に、材料規格に詳細が示されていない場合でも、工程仕様書によって、粉末の種類、成形手順、焼結雰囲気、冷却速度、または熱処理を要求できる。
この区別は、ステンレスPM材料において特に重要になる。「ステンレス鋼」は、該当する化学的要求事項に基づく耐食合金ファミリーを示すが、その部品が加圧成形・焼結によって製造されたのか、金属射出成形によって製造されたのか、熱間静水圧加圧によって製造されたのか、あるいは積層造形によって製造されたのかまでは示さない。これらの製造経路では異なる気孔構造が生じ、異なる受入れ試験が必要になる場合がある。ISO 5755:2022を、粉末を基に製造されたすべてのステンレス部品が一つの微細組織または一つの加工履歴を共有することの宣言として読んではならない。
規格と鋼種記号の違い
鋼種記号は、特定の体系に従って材料を命名または整理するものである。規格は、その体系を定義し、限界値を規定し、試験方法を確立し、または分類カテゴリーを示すことがあるが、両者の概念は依然として異なる。「鋼種」は、大まかにいえば、どの材料を特定しているかに答えるものである。規格は、その特定を有効にするために何を管理、測定、または報告しなければならないかを示す。
ASTM B783-24は、化学組成、密度、焼結まま降伏強さ、および熱処理後の引張強さを組み合わせて使用することで、この違いを示している。この構造に基づく材料記号は、単純な化学組成表示より多くの情報を持つが、それでも部品図面に代わるものではない。図面では、位置ごとの密度、焼結後の寸法公差、許容変形、表面に連通する気孔、および引張試験片を採取する方向を規定する場合がある。
ISO 4957:2018は、熱間圧延、鍛造、冷間引抜き、および冷間圧延の製品だけでなく、粉末冶金製品にも工具鋼の要求事項を適用する。 Strong evidence
同じ原則は工具鋼にも適用される。ISO 4957:2018は、工具鋼に関する要求事項を、粉末冶金によって製造される製品だけでなく、熱間圧延、鍛造、冷間引抜き、および冷間圧延によって製造される製品にも明示的に適用している。この共通規格が存在しても、これらの製品が冶金学的に同一になるわけではない。粉末冶金工具鋼では、微細で丸みを帯びた、比較的均一な炭化物組織や、従来の鋳塊冶金では得ることが困難、または不可能な炭化物量・組成が形成される可能性がある。共通の工具鋼規格が化学組成または特性に関する要求事項を規定している場合でも、製造経路は材料の同一性を構成する要素であり続ける。
介在物は、材料の指定と工程管理の境界を示す別の例である。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その方法を粉末鍛造鋼部品に適用することも認めている。介在物試験によって、疲労き裂の発生に影響する汚染物質または非金属粒子を明らかにできるが、介在物の結果だけで合金鋼種、密度、または熱処理状態が定義されるわけではない。[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
気孔率も同様の注意をもって扱わなければならない。NISTが刊行したASM Handbookの鋼およびステンレス鋼の積層造形に関する章(2020年)では、積層造形された鋼部品における重要な要因として、気孔、介在物、残留応力、および造形後の熱処理について論じている。これらの問題は従来のPMとも重なるが、積層造形を加圧成形・焼結によるPMと混同してはならない。粉末原料、層形成、熱履歴、欠陥形成、および残留応力状態が異なるためである。
したがって、適切な材料指示は、適用される規格、鋼種または分類、製品形態、密度または特性状態、ならびに受入れに影響する加工要求事項を組み合わせたものとなる。規格は管理された用語を確立する。しかし、鋼がたどった粉末としての履歴を消し去るものではない。
粉末製造と原料粉末の変数
粉末は、棒材、ビレット、またはアトマイズ溶湯の中立的な代替品ではない。粉末の粒子形状、粒度分布、内部構造、表面状態、および化学的履歴が、原料粉末が金型をどのように充填し、圧縮にどう応答し、焼結し、気孔や介在物をどのように形成するかを決定する。Randall Germanの A-Z of Powder Metallurgy(2005年)は、これらの特性を相互に関連する工程変数として扱っている。すなわち、粉末製造は圧縮成形に影響し、圧縮成形は成形体の気孔構造を形成し、焼結はその構造と周囲の微細組織を変化させ、その後の緻密化や熱処理によっても、それ以前のすべての選択の影響を完全に消し去ることはできない。[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
この違いは、一見類似した鍛造材の鋼種とPM鋼を比較する際に重要となる。ASTM B783-24は、鉄系粉末冶金構造材料を、化学組成、密度、焼結したままの降伏強さ、および熱処理後の引張強さによって分類している。ISO 5755:2022も、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造材料に対する要求事項を規定している。いずれの規格も、粉末を単なる供給形態として扱ってはいない。原料粉末は材料製造経路の一部である。

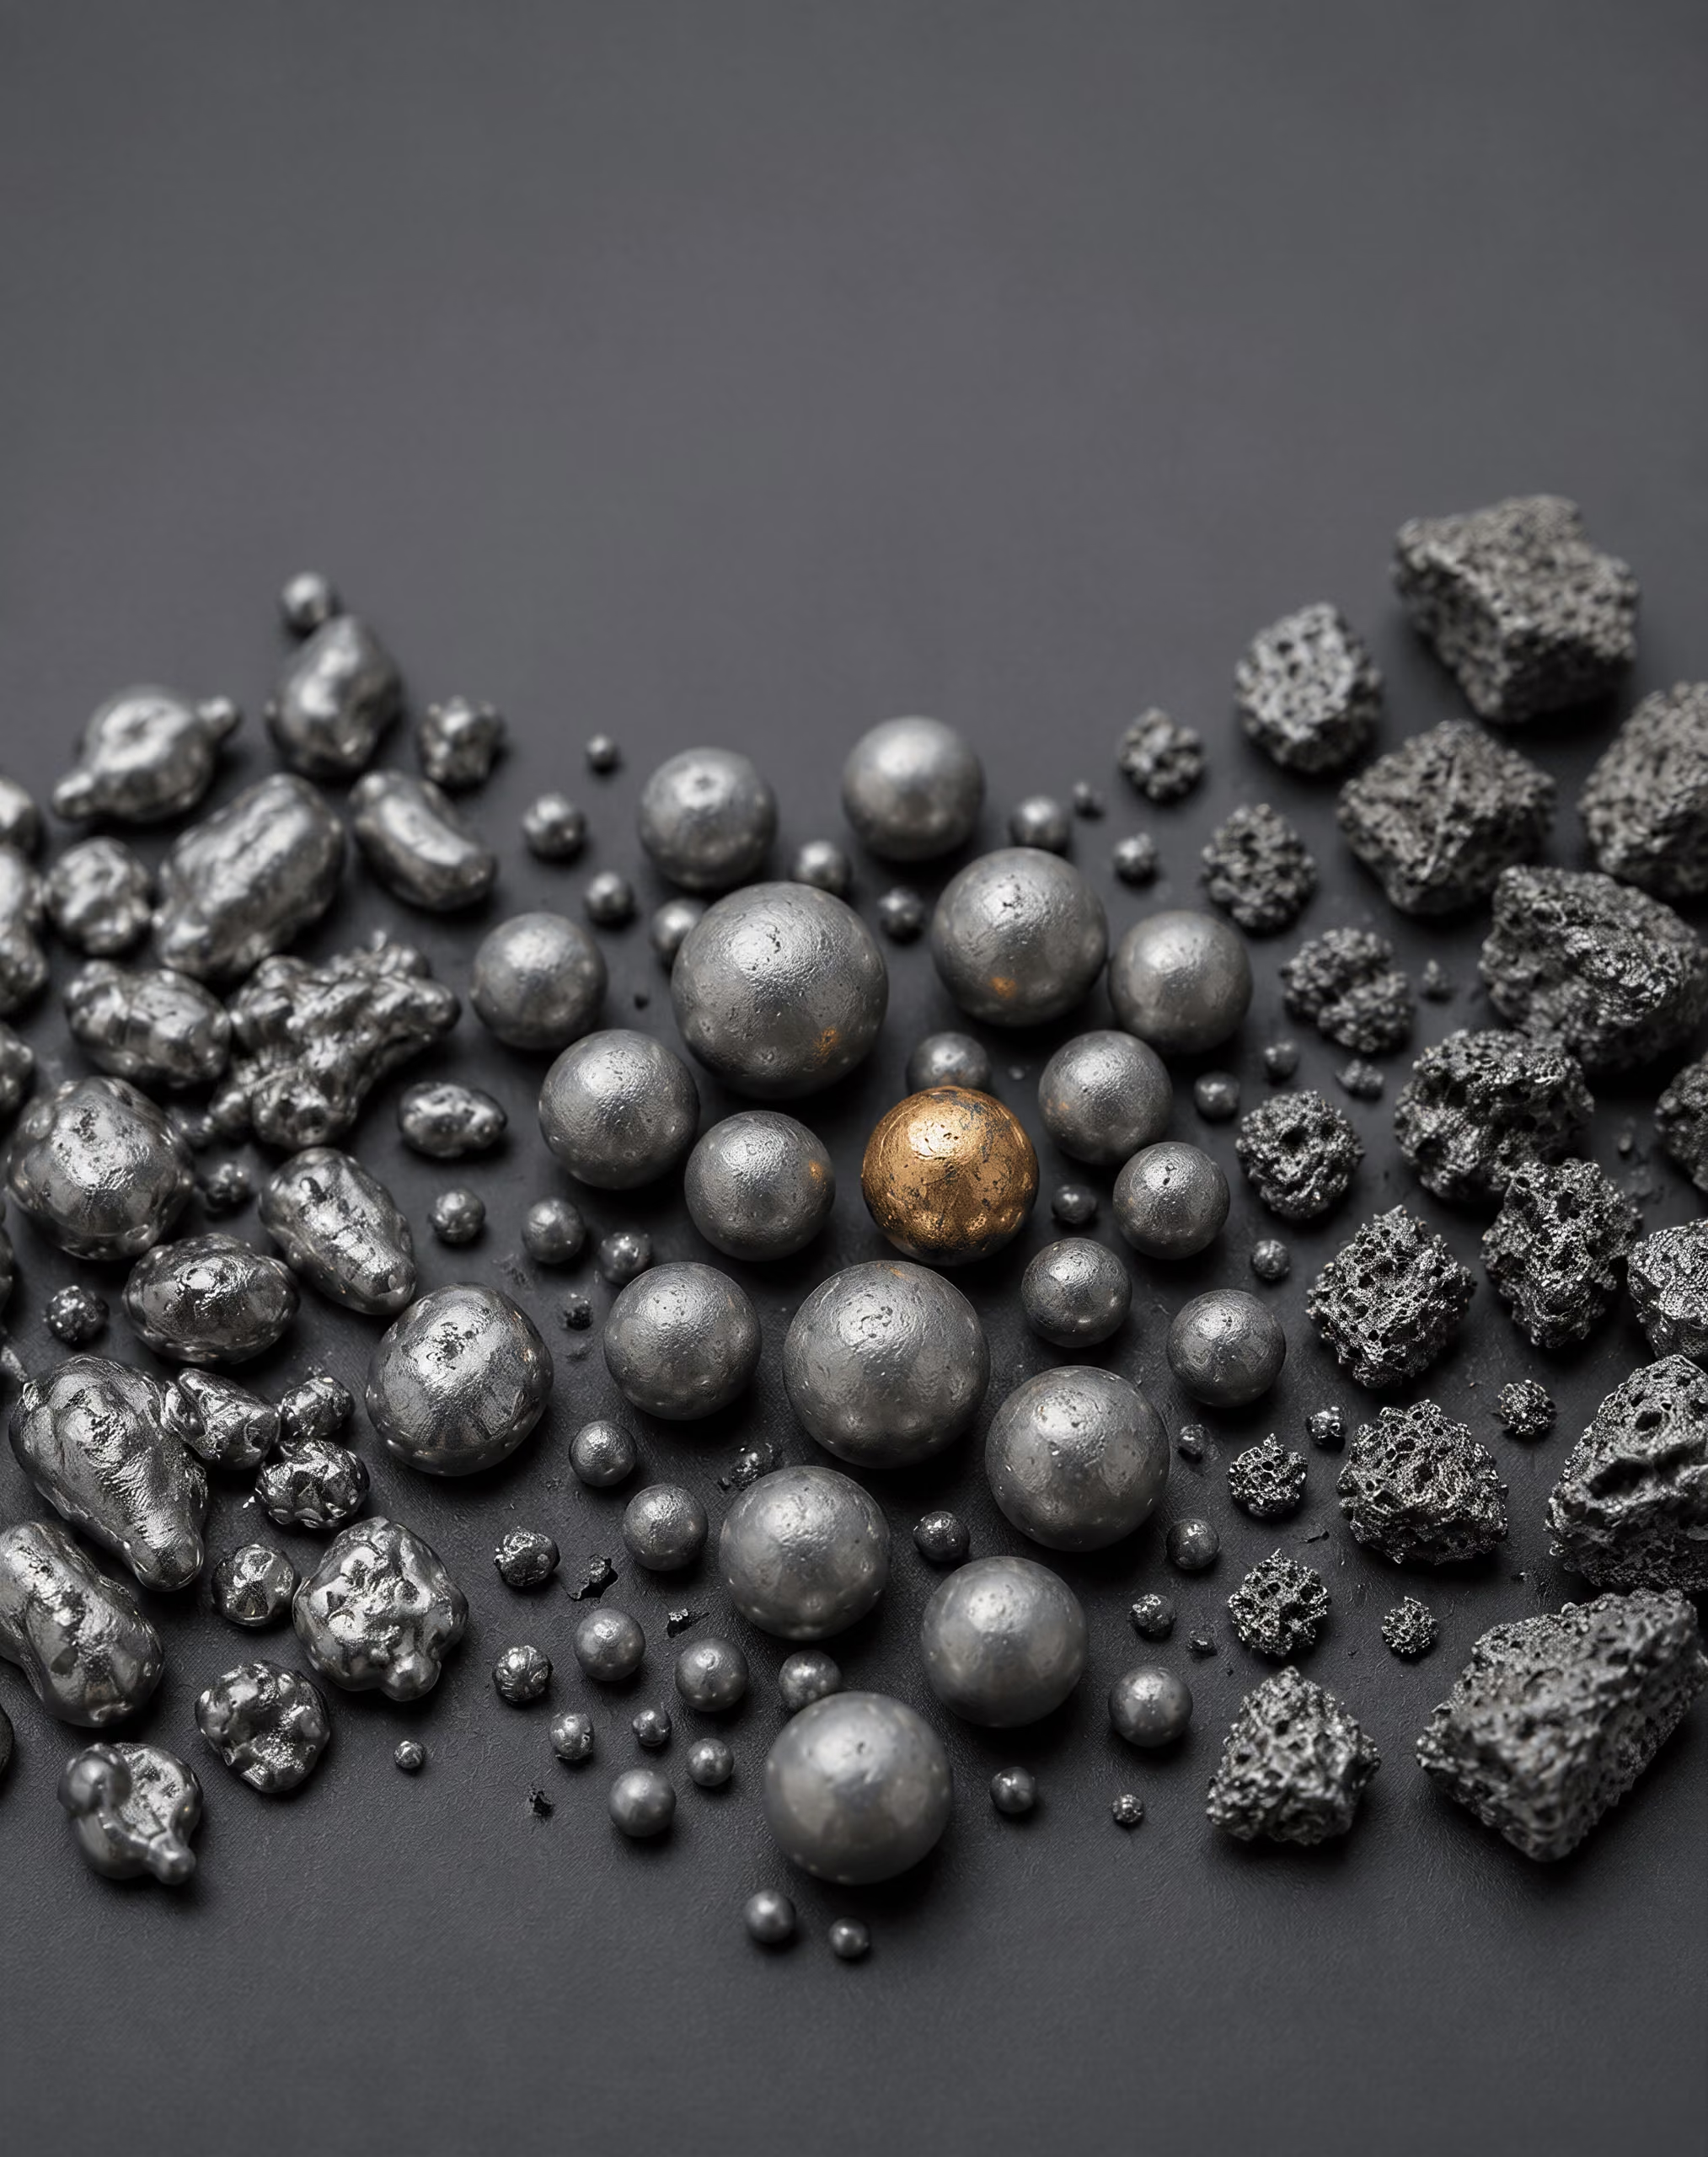
粒子形態と粒度分布
粒子形態とは、個々の粒子の外形を指し、場合によっては粒子内部の気孔も含む。ガスアトマイズ粉末および水アトマイズ粉末は、多くの場合、程度の差はあるものの不規則な形状を示す一方、ガスアトマイズでは、より丸みを帯びた粒子が形成されることがある。還元粉末は、酸化物またはその他の前駆体を還元した結果を反映して、角張った形状、スポンジ状の形状、または多孔質形状を示すことが多い。これらの表現は互換的なものではない。丸みを帯びた粒子は流動しやすい一方、圧縮成形初期における機械的接触点が少なくなる可能性がある。不規則な粒子は互いにかみ合って移動に抵抗する一方、異なる成形体の気孔ネットワークを形成する可能性がある。
識別すべき粉末特性
- 粒度分布 粒径の範囲と割合を記録する。
- 見掛け密度 規定されたかさ粉末体積を占める質量を表す。
- 流動性 粉末が試験装置を通過するのに要する時間または条件を表す。
- 圧縮性 加えた成形圧力と成形体密度との関係を示す。
Germanの用語体系では、「粉末品質」という曖昧な表現にまとめられがちな複数の測定値を区別している。粒度分布は粒子径の範囲と各粒径の割合を記録するのに対し、見掛け密度は、規定された緩充填粉末容積を占める質量を表す。流動性は、規定量の粉末が試験装置を通過するのに必要な時間または条件によって表される。圧縮性は、加えた圧縮圧力と成形密度との関係に関わる。これらの特性は相互に作用するが、ある特性を別の特性の代用にすることはできない。
粒度分布 粉末バッチ中の粒径の範囲および相対的な割合。
広い粒度分布では、小さい粒子が大きい粒子の間の空間を占めることができ、プレス成形前の見掛け密度や充填構造が変化する。同じ微粉は、接触面積、摩擦、粉じんの発生、または凝集傾向を増大させる可能性がある。粗大粒子は金型充填を妨げたり、局所的な密度差を残したりすることがある。加圧中は、粒子間および粒子と工具の界面における摩擦が、粉末柱内の圧力伝達に影響する。その圧力は完全に均一ではないため、公称組成が一定であっても、成形体は密度勾配を有した状態で金型から取り出されることがある。
形態は離型にも影響する。非常に不規則な粒子は、機械的なかみ合わせと金型壁面との摩擦を増大させる可能性がある。丸みを帯びた粒子は一部の抵抗を低減できる一方、配合と加圧スケジュールがその挙動を考慮していなければ、まとまりの弱い成形体を生じることがある。潤滑剤は金型壁面との摩擦や離型に影響するが、粒子形状や表面粗さの影響を取り除くものではない。また、平均粒子径を示しただけでは、充填と局所的な充填状態を支配する粒度分布全体を表すことはできない。
その影響は焼結中も続く。粒子間の接触面積、気孔経路を横切る距離、開気孔の連結性は、収縮、ガス輸送、拡散、および焼結ネックの形成に影響する。したがって、気孔形態は原料粉末と加工履歴の双方を記録したものである。最終密度の値だけでは、熱処理や機械的挙動に異なる影響を及ぼす、細長い気孔、孤立気孔、相互連結気孔、または表面に連結した気孔の存在を見落とす可能性がある。
アトマイズ粉末、還元粉末、混合粉末
アトマイズは、溶融合金を出発材料とし、ガス、水、またはその他の流体を用いて流れを液滴に分断する工程である。凝固の過程では、合金とアトマイズ条件に応じて、粒子内部の偏析、サテライト粒子、巻き込まれたガス、または表面皮膜が形成されることがある。ガスアトマイズ粒子は一般に水アトマイズ粒子より球状に近いが、形態だけでは、清浄度、圧縮性、または特定の鋼製造経路への適合性を判断できない。粉末は、製造方法の名称だけで識別するのではなく、原料粉末として特性評価しなければならない。
還元粉末は、酸化物またはこれに類する前駆体から酸素を化学的に除去して製造される。還元によって、大きな反応性表面を持ち、出発材料から受け継いだ形状を示す多孔質粒子が形成されることがある。このような粉末は、公称化学組成が類似するアトマイズ粉末とは異なる圧縮挙動を示す可能性がある。残留酸素、未還元物質、および表面状態の変化は、焼結反応や加熱中に放出されるガスに影響するため、依然として重要である。
混合粉末は、鉄または合金の基粉末に、元素粉末、母合金粉末、黒鉛、銅、ニッケル、モリブデン、潤滑剤、またはその他の管理された添加物を組み合わせたものである。混合系では、合金元素は別個の粒子または局所的な添加物として存在し始める。金型充填、圧縮成形、および焼結の過程におけるその分布は、粒子径、密度、形態、拡散、および熱サイクルに依存する。「混合」とは、粉末粒子全体が同一の組成を持つことを意味しない。
予合金化粉末は、溶湯製造中に合金元素が各粒子に取り込まれている点で異なる。これにより、各粒子はより均一な公称化学組成を持つが、硬さ、圧縮性、焼結応答、ならびに成形体強度と到達可能な密度とのバランスも変化する可能性がある。元素添加または母合金添加では、異なる加工応答が得られ、焼結中の拡散によって合金化できる場合がある。この区別は、単なる商業上の用語の違いではなく、冶金学的な違いである。
ScienceDirect Topicsが掲載する Ferrous Powder Metallurgy の参考資料(2024年)によれば、鉄–銅–炭素系組成はPM鉄系部品のおよそ半分を占める。この普及度によって、すべての鉄–銅–炭素系原料粉末が同等になるわけではない。銅は、別個の粉末、予合金化された成分、またはその他の管理された添加物として存在し得るため、それぞれの経路が混合、偏析、寸法変化、および局所的な化学組成に影響する。同じ注意は、ニッケルおよびモリブデンの添加にも当てはまる。
工具鋼では、粉末の履歴が構造に及ぼす影響はさらに大きい。急速凝固とその後の固化によって、微細で丸みを帯び、より均一に分布した炭化物が形成されることがある。ScienceDirectの Steel Powder Metallurgy の参考資料(2024年)は、従来のインゴット冶金では得ることが困難または不可能な炭化物量や炭化物組成を、PM工具鋼では得られる場合があると述べている。ISO 4957:2018は、工具鋼に関する要求事項を、粉末冶金によって製造された製品だけでなく、熱間圧延、鍛造、冷間引抜き、および冷間圧延による製品にも明示的に適用している。同じ鋼種記号であっても、炭化物の分布状態や加工履歴が同じであることを意味しない。
表面酸化物、清浄度、取扱い
すべての粉末粒子は、その表面を酸素、水分、炭化水素、取扱い設備、および周囲の大気にさらしている。表面酸化物は、薄く連続した状態、非連続な状態、または汚染物質や介在物と結び付いた状態で存在することがある。その量と化学組成は、焼結中の粒子結合、還元反応、潤滑剤の除去、および成形体から排出しなければならないガスに影響する。したがって、バルクで測定した粉末化学組成だけでは、表面状態を記述できない。
清浄度は、酸素含有量が低いことだけを意味しない。非金属介在物、耐火物の破片、異物粒子、付着したサテライト粒子、および凝集体は、局所的な欠陥として作用したり、粒子間の接触を妨げたりする可能性がある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その方法を粉末鍛造鋼部品に適用することも認めている。この規格の存在は、介在物が固化後の鋼の特徴となる前に、原料粉末の段階で考慮すべき問題であることを示している。
保管や移送によって粉末は変化することがある。振動によって粒子がサイズまたは密度ごとに偏析する場合があり、湿った空気は酸化や凝集を増加させる可能性がある。繰り返しの搬送は微粉の含有量を変化させ、設備由来の異物を混入させることもある。したがって、容器、ふるい、混合器具、および潤滑剤は、汚染源となり得るものとして扱わなければならない。取扱い履歴は材料記録に含めるべき事項である。
プレス・焼結法によるPMは、積層造形とも区別して扱う必要がある。NISTが刊行した、鋼およびステンレス鋼の積層造形に関するASM Handbookの章(2020年)は、気孔、介在物、残留応力、および造形後の熱処理について論じているが、粉末床溶融結合によって形成された層は、プレス成形された成形体ではない。粉末に関する変数には重なる部分があるが、固化の物理現象は同じではない。従来のPMでは、原料粉末の状態が、金型充填、圧縮成形、焼結、およびその後の緻密化と組み合わさって、最終的な気孔構造と介在物構造を決定する。化学組成は仕様の出発点である。それだけで仕様が完結するわけではない。
鉄系粉末冶金における合金設計
鉄系粉末冶金における合金設計は、通常の鍛造用鋼には同じ形では適用されない制約から始まる。すなわち、組成は、粉末製造、混合、圧粉成形、焼結、さらにその後の高密度化や熱処理の各工程で機能しなければならない。公称化学組成は材料の一要素にすぎない。粒子形状、粒度分布、表面酸化物、潤滑剤量、気孔形態、ならびに各合金元素の分布位置が、最終組織に影響を及ぼす。
このため、PM鋼は、たまたま粉末から製造された従来鋼種として扱うべきではない。ASTM B783-24は、鉄系PM構造材料を、化学組成、密度、焼結まま降伏強さ、および熱処理後の引張強さによって分類している。ISO 5755:2022も、焼結鉄、鋼、合金鋼、ステンレス鋼の構造材料に関する要求事項を規定している。これらの規格は、加工履歴が組成および特性と直接結び付いている材料システムを反映している。
鉄–銅–炭素系
鉄–銅–炭素系は、構造用鉄系PMで最もよく知られた合金系である。2024年の ScienceDirect Topics の資料では、鉄–銅–炭素組成がPM鉄系部品のおよそ半数を占めるとされている。この数値は、すべての国、製品区分、報告期間に普遍的に当てはまる規則ではなく、広範な技術資料に基づく推定値である。それでも、この合金化手法の重要性を示すものではある。
銅は通常、混合元素粉末として添加されるが、一部の配合では予合金化鉄粉を通じて導入される。焼結中、銅は鉄系部品の通常の焼結温度範囲より低い温度で溶融し、一時的な液相を形成する。この液相は粒子接触部を通じて広がり、粒子の再配列を促進する可能性がある。また、銅は拡散によって鉄基質にも侵入する。その結果、単純な収縮ではなく、寸法増加が生じることが多い。ただし、寸法変化の方向と大きさは、銅含有量、粉末の状態、圧粉圧力、成形体密度、形状、焼結温度、炉内雰囲気に左右される。
この寸法応答は、単なる小さな補正ではない。設計者は、強度および焼入性に対する銅の寄与と、公差および密度勾配への影響とのバランスを取らなければならない。銅粉は、清浄で非常に圧縮性の高い鉄基粉末と比べて、成形性を低下させることもある。特に、混合粉末に硬質または不規則形状の粒子が多量に含まれる場合に顕著である。潤滑剤は、抜出し性を改善し、金型壁との摩擦を低減するが、体積を占有し、加熱中に炭素質生成物やガス状生成物を残す。そのため、潤滑剤の選択は、成形体強度と初期焼結反応の双方に影響する。
炭素は通常、黒鉛によって供給されるが、その役割は化学分析における最終的な含有率にとどまらない。黒鉛の分布は、焼結中の局所的な炭素ポテンシャルと、拡散後の鉄基質の炭素含有量を制御する。混合が不十分であると、炭素濃化領域と炭素希薄領域が残り、冷却または熱処理中に変態挙動が混在する可能性がある。炭素は銅に対する応答も変化させる。冷却速度、密度、局所的な合金濃度に応じて、これらの添加元素はフェライト、パーライト、ベイナイト、またはマルテンサイト領域を形成し得る。
気孔も組織の一部として残る。銅と炭素によって適切な基質が形成された場合でも、連結した気孔や角張った気孔は有効な荷重支持面積を減少させ、応力集中源として作用する。気孔の大きさ、形状、連結性は、合金の選択だけでなく、圧粉成形および焼結によっても大きく制御される。再加圧、サイジング、または規定された場合の粉末鍛造などの追加的な高密度化によって、これらの特徴が変化し、その後の熱処理に対する応答も変わり得る。
ニッケルおよびモリブデンの添加
単純な鉄–銅–炭素混合物では得られない、より高い焼入性、靭性、または基質強化が必要な場合に、ニッケルが用いられる。従来の混合型PM配合では、ニッケル粒子が焼結中に鉄へ拡散するが、拡散が完全には進まない場合がある。その結果、比較的希薄な領域に隣接してニッケル濃化領域が残る可能性がある。このような化学的偏在は、重要な加工上の課題である。冷却または焼入れ後には、単一の成形体内部に異なる変態生成物が存在する可能性がある。
ニッケルは、銅のように通常の鉄系焼結中に溶融することはないため、同じような液相による再配列をもたらさない。したがって、混合粉末中での分布、粒径、酸化物の状態、焼結スケジュールが極めて重要になる。不均一な均質化は、目標とする組織によって有利にも有害にもなり得るが、公称組成と局所硬さとの関係を単純ではないものにする。熱処理によってニッケル含有部品の強度が向上する可能性はあるものの、その結果は気孔形態ならびにニッケル、炭素、その他の添加元素の分布に依存する。
モリブデンは、鉄基質に対して少量添加され、主として焼入性の向上と変態挙動への影響を目的として用いられる。また、焼結後の冷却時、または別途行う熱処理後に、マルテンサイト組織やベイナイト組織を形成させることを意図した合金設計にも寄与する。モリブデン含有粉末は、混合、拡散合金化、または予合金化によって製造できる。これらの方法によって得られる成形体は同等ではない。予合金化されたアトマイズ粉末では、モリブデンが各粒子内部に存在するのに対し、混合粉末では粒子間の固相拡散に依存し、局所的な組成差が残る可能性がある。
モリブデンは圧縮性にも影響する。圧粉成形前に合金元素が鉄粉へ固溶していると、その粉末は元素鉄基粉末より硬くなり、圧縮性が低下する可能性がある。そのため、合金含有量が高いほど、一定の圧粉圧力で高い成形体密度に到達することが難しくなる場合がある。一方、予合金化によって化学的均一性が向上し、粗大な混合添加物に伴う著しい局所濃化を低減できるという利点がある。
合金化戦略では、焼結雰囲気も考慮しなければならない。鉄、ニッケル、モリブデン、その他の粉末表面に存在する酸化物は、粒子間の結合を遅らせる可能性がある。また、炭素含有雰囲気は表面反応や炭素移動を変化させることがある。炉内サイクルによって、拡散が比較的均一な基質を形成するか、化学的に異なる領域を残すかが決まる。通常のプレス・アンド・シンター成形体では気孔閉鎖が限定的であるため、高密度の鍛造材で良好な応答を示す合金であっても、多孔質PM部品では同じ変態挙動を示さない可能性がある。
予合金化組成と混合組成
混合組成では、元素粉末または母合金粉末を圧粉成形前に鉄粉と混合する。この方法では、銅、ニッケル、モリブデン、黒鉛、その他の添加元素を柔軟に調整でき、比較的軟質な鉄基粉末の高い圧縮性を維持できる場合がある。制約は空間的なものである。混合された粒子は化学的に同一ではなく、意図した組成に近づけるために必要な拡散を焼結によって実現しなければならない。取扱い中の粒子偏析も、別のばらつき要因となり得る。特に、構成粉末の密度や粒径が大きく異なる場合に問題となる。
| 粉末戦略 | 焼結前の合金元素の所在 | 主な加工上の意味 |
|---|---|---|
| 混合添加 | 別個の元素粉末または母合金粉末 | 化学組成の柔軟性が高い一方、混合および拡散への依存性が大きい |
| 予合金化 | 各粒子内部に合金元素を取り込む | 粒子間の化学的均一性が高い一方、圧縮性は低くなることが多い |
| 拡散合金化 | 鉄粒子に元素を付着させるか、部分的に拡散させる | 圧縮性と偏析制御の中間的な均衡 |
予合金化粉末では、圧粉成形前の鉄粒子内部に主要な合金元素が含まれている。このような粉末の製造には、通常、ガスアトマイズまたは水アトマイズが用いられるため、粒子間の化学組成がより均一になる。その結果、焼入性の一貫性が向上し、合金濃化した大きな島状領域を低減できる可能性がある。一方で、合金化粒子は硬いため圧縮性が低下することが多く、粉末形状、酸化皮膜、圧粉圧力をより厳密に制御する必要がある。高い成形体密度を得るには、単純に圧力を高めるのではなく、潤滑剤と金型設計を慎重に選定することが必要になる場合がある。
拡散合金化粉末は、中間的な位置付けにある。合金元素が鉄粉粒子に付着しているか、部分的に拡散しているため、完全な予合金化よりも基礎粉末の圧縮性を多く維持しながら、ばらの元素粉末を混合した場合と比べて偏析を低減できる。ただし、その焼結応答は、合金粒子と鉄基材との接触状態に依然として依存する。
これらの選択は、最終組織を決定する。従来の鉄–銅–炭素成形体では、銅濃化領域を伴うフェライトとパーライトからなる基質が形成されることがある。一方、ニッケルまたはモリブデンを含む設計では、制御冷却または熱処理後に、より高い焼入性を持つ組織を形成できる。PM工具鋼では、この原理がさらに発展する。従来の鋳塊冶金では得ることが困難または不可能な、微細で丸みを帯びた、ほぼ等方的な炭化物組織や、高い炭化物量を、粉末プロセスによって実現できる。ISO 4957:2018は、粉末冶金によって製造された製品に加え、熱間圧延、鍛造、冷間引抜き、冷間圧延による製品にも工具鋼の要求事項を適用している。
介在物の管理も、同じ設計上の議論に含める必要がある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、粉末鍛造鋼部品にも適用できる。NISTが公開した2020年版 ASM Handbook の鋼およびステンレス鋼の積層造形に関する章でも、気孔、介在物、残留応力、造形後の熱処理が重要な変数として挙げられている。ただし、積層造形を従来のプレス・アンド・シンターPMと混同してはならない。いずれの場合も、加工経路によって、公称合金化学組成の意味は変化する。
圧粉成形:粉末をグリーン体に変える
圧粉成形は、計量された粉末混合物を、形状を持つものの、まだ脆弱な成形体へと変える工程である。加圧操作によって最終的な鋼の微細組織が形成されるわけではない。圧粉成形では、粒子を再配列し、元の空隙容積の一部をつぶし、焼結前の取り扱いに必要な一時的強度を成形体に与える。この一時的な成形体がグリーン体である。
その挙動は、名目上の合金化学組成だけで決まるものではない。粒度分布、粒子形状、表面酸化物、見掛け密度、流動性、潤滑剤含有量、金型設計のすべてが、粉末がキャビティにどのように流入するか、また成形体が圧力にどのように応答するかに影響する。Randall Germanの A-Z of Powder Metallurgy(2005年)は、圧粉成形を粉末製造、焼結、緻密化、微細組織、気孔率と併せて扱っている。この理由は、加圧履歴が後工程にも残るためである。
一軸金型圧粉成形
従来の一軸加圧では、粉末を金型キャビティに供給し、所定の充填高さになるように平坦化または計量する。下パンチが粉末を支え、その後、1本または複数のパンチが金型軸に沿って移動し、圧力を加える。粒子は初期段階では滑動・回転し、大きな空隙を埋める。圧力が増加すると、粒子表面の突起部が変形し、該当する場合には脆性粒子が破砕され、接触面積が増大する。成形体は機械的なかみ合わせと局所的な結合によって強度を得るが、まだ焼結体のように冶金的に結合しているわけではない。
粉末混合物には、合金元素粉末、黒鉛、潤滑剤が含まれる場合がある。鉄系粉末冶金では、銅、ニッケル、モリブデンの添加が一般的であり、ScienceDirect Topicsの鉄系粉末冶金に関する資料(2024年)によれば、鉄–銅–炭素組成は鉄系粉末冶金部品のおよそ半分を占める。ステアリン酸亜鉛などの潤滑剤、または粉末に内部添加された有機潤滑剤は、粉末と工具の間の摩擦を低減し、成形体を排出するために必要な力を小さくする。また、パンチ表面や金型壁面への粉末の付着防止にも役立つ。しかし、潤滑剤が過剰になると、鋼になり得ない体積を占有し、加熱中にガスを発生させる可能性がある。そのため、潤滑剤の量と除去スケジュールは、グリーン密度と焼結の双方に影響する。
バインダーは別の問題である。特に粉末の凝集性が低い場合や、別の方法で成形用原料を調製する場合には、造粒体の強度、流動性、取り扱い性を改善するためにバインダーを必要とする混合物もある。通常のプレス・焼結による鋼の製造では、潤滑剤とバインダーは互換的な用語ではない。有機添加物は、制御された脱バインダー工程または加熱初期段階で除去しなければならない。そうしなければ、残留炭素、ガス発生、または気孔形成反応によって部品が変化する可能性がある。
加圧には、単一の可動パンチ、対向パンチ、または異なる高さに配置した複数のパンチを使用できる。選択は、部品の高さ、断面の変化、必要な材料分布によって決まる。比較的単純なリング用の金型セットと、複数の機能面を持つ段付きハブ用の金型セットは異なる。工具は単に図面の形状を再現するだけではない。粉末が移動する方向と、排出時に加わる応力を決定する。

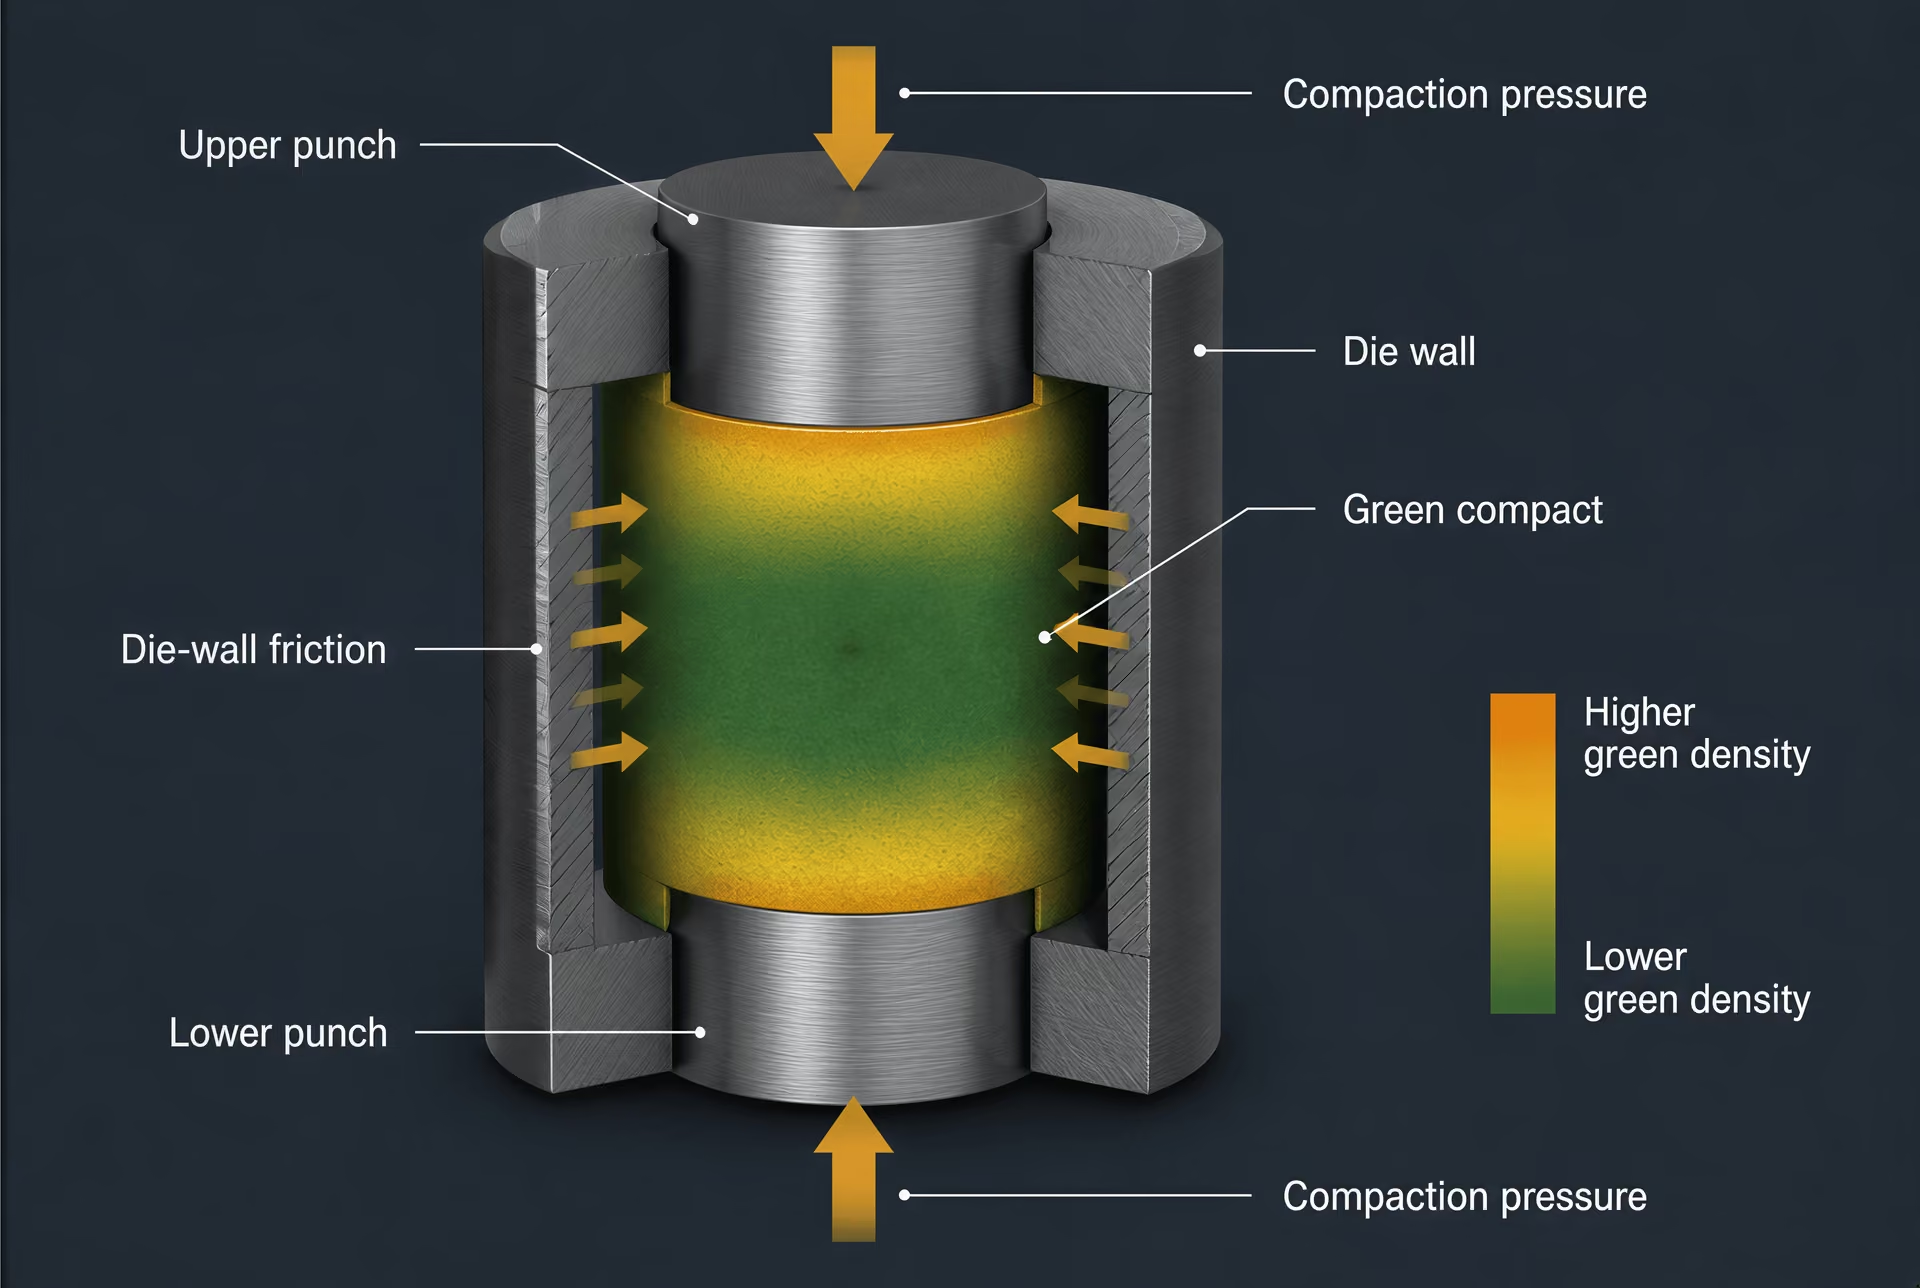
グリーン密度と密度勾配
グリーン密度とは、焼結前における成形体の質量を外形容積で割った値である。これは固定された材料定数ではなく、工程の結果として得られる値である。報告された平均値からは、局所的に大きなばらつきが隠れている可能性がある。可動パンチの近傍では粒子に直接荷重が加わるが、そこから離れた領域では、金型壁との摩擦によって圧力が失われる粒状体を介して力が伝達される。その結果、加圧方向に沿って密度勾配が生じる。
この現象の中心にあるのが金型壁摩擦である。上パンチが下降すると、摩擦が壁面に沿った粒子の下向きの移動に抵抗する。荷重を受けるパンチに近い部分は、遠い領域より強く圧密される可能性がある。一方、対向パンチ配置では両端から荷重を加えることで、この差を小さくできる。潤滑によって摩擦係数は変化するが、問題そのものがなくなるわけではない。高さの大きい成形体、狭いキャビティ、断面厚さの急激な変化は、一般に均一な圧粉成形を難しくする。
密度は、穴、角部、リブ、断面遷移部の周囲でも変化する。粉末はその場で単純に圧縮されるのではなく、これらの領域へ流入しなければならない。厚いボスに接続された薄いフランジは、両方が同じ名目加圧力を受けても、局所密度が異なることがある。後に低密度領域は、高密度領域とは異なる収縮を示す。これは、焼結速度が気孔構造、粒子接触、局所組成に依存するためである。したがって、寸法変化、変形、残留気孔は、充填および加圧パターンから始まっている。
このため、規格は化学組成だけを特定しているのではない。ASTM B783-24は、鉄系粉末冶金構造材料を、化学組成、密度、焼結ままの降伏強さ、熱処理後の引張強さによって分類している。ISO 5755:2022は、焼結鉄、鋼、合金鋼、ステンレス鋼の構造材料に対する要求事項を規定している。いずれの規格も、粉末混合物を密度や加工履歴から独立した単一の等級へと変えるものではない。
グリーン体中の気孔は、粒子間に残された連結した不規則な空間である。その後の形状と連結性は、潤滑剤の除去、焼結、含浸、さらに後続する緻密化に影響する。圧粉成形によって気孔容積を減少させることはできるが、均一な気孔ネットワークを保証することはできない。また、プレス・焼結による粉末冶金は、積層造形とは区別すべきである。NISTが刊行したASM Handbookの鋼およびステンレス鋼の積層造形に関する章(2020年)は、気孔、介在物、残留応力、造形後の熱処理を、堆積層とその熱サイクルに関連付けているのであって、一軸金型充填に関連付けているのではない。
排出、割れ、形状上の限界
加圧後、パンチは後退し、部品は形状を失うことなく金型から取り出されなければならない。成形体は金型壁に対してわずかに膨張しており、静止摩擦に打ち勝つ必要があるため、排出は力学的に厳しい工程である。必要な排出力によってグリーン体内部に引張応力が生じる可能性があり、特に密度が不均一な場合や、部品が長い摺動面を持つ場合に顕著となる。成形体は加圧直後には健全に見えても、金型内を上昇する際に割れることがある。
圧縮中にも割れは発生し得る。粒子間結合の不足、閉じ込められた空気、過剰な潤滑剤、鋭い内部角部、局所密度の大きな差は、いずれもリスクを高める。ラミネーションは、成形体内部に、概ね平面状の弱い分離面が形成される特徴的な欠陥であり、閉じ込められた空気や除荷時の応力解放に関連することが多い。薄肉部が取り扱いやパンチの後退に耐えられない場合には、端部欠けもよく発生する。
したがって、形状は加圧方向に適合していなければならない。パンチの移動方向と平行な貫通穴は、一般に対応しやすい。これは、コアロッドを固定したままにするか、パンチとともに移動させることができるためである。アンダーカット、逆テーパ形状、横穴には、可動工具、二次加工、または別の製造方法が必要となる。部品を機械的に拘束してしまう形状を、金型から取り出すことはできない。ねじ、深い横溝、壁厚の大きな変化も、実用的な工具または排出の限界を超える可能性がある。
断面厚さの変化には、特に注意が必要である。薄いウェブは、隣接する厚肉部とは異なる方法で圧密・排出され、その後、焼結中に異なる速度で収縮する可能性がある。鋭い角部は応力を集中させ、粉末の流動を妨げる。これに対し、丸みは粒子と応力に対して、より緩やかな経路を与える。したがって、グリーン体の設計は、炉内まで続く予測問題である。加圧後の形状は、取り扱いに耐え、バインダーまたは潤滑剤の除去を可能にし、気孔が閉じて粒子間結合が発達することによって生じる寸法変化にも対応しなければならない。
粉末冶金鋼において、圧粉成形は単なる形状付与の近道ではない。圧粉成形によって、空間的な密度分布、気孔形状、そして焼結へと引き継がれる機械的リスクの大部分が決まる。これらの特徴は介在物や合金元素の分布と相互作用する。ISO 13947:2024は、金属粉末中の非金属介在物の測定方法を規定しており、粉末鍛造鋼部品への適用も認めている。グリーン体は未完成ではあるが、その履歴はすでに材料の一部となっている。
焼結と緻密化
焼結とは、圧粉された粉末を熱によって一体化する工程である。プレスによって混合粉末は形状を持つ「グリーン」成形体へと成形されるが、この段階で粒子は機械的にかみ合っているにすぎない。焼結では、成形体を主たる融解温度未満に加熱することにより、原子が粒子接触部を越えて拡散し、結合が発達し、気孔の形状と大きさが変化し、部品が実用的な強度を獲得する。この工程は、単なる乾燥工程でも、従来の製鋼を炉内で行うものでもない。その結果は、粉末の化学組成、粒子形状、成形体密度、潤滑剤の除去、炉内雰囲気、加熱速度、最高温度、保持時間、冷却経路、ならびに特定の組成が示す寸法応答に依存する。
規格も、このような工程履歴を反映している。ASTM B783-24は、鉄系粉末冶金構造材料を、化学組成、密度、焼結ままの降伏強さ、熱処理後の引張強さによって分類している。ISO 5755:2022は、焼結鉄、鋼、合金鋼、ステンレス鋼の構造材料に対する要求事項を規定している。いずれの規格も、「粉末冶金鋼」を単一の等級として扱ってはいない。焼結によって、特定の成形体は材料へと変化するが、その組成と気孔構造は一体として考慮しなければならない。
固相結合とネック成長
焼結ネック 接触している粉末粒子の間で、原子が接触部へ拡散することによって焼結中に成長する固体の橋状結合。
焼結の初期段階では、隣接する粒子間の接触点が原子輸送の起点となる。表面の曲率によって化学ポテンシャル差が生じ、原子は曲率の大きい領域から離れて接触部へ移動し、粒子間に固体の橋、すなわちネックが成長する。このネックは初めは小さいが、拡散が進むにつれて断面積が増加する。これらの橋が連続した荷重支持ネットワークを形成するため、成形体は高密度に達する前から強度を得る。
焼結における物質移動機構
- 表面拡散 収縮を抑えながら、粒子の接触部とネックを拡大する。
- 粒界拡散 粒界に沿って物質を移動させ、緻密化に寄与することがある。
- 格子拡散 結晶格子を通じて原子を移動させ、気孔の減少を促す。
- 液相流動 合金成分が一時的な液相を形成する場合に、支配的となることがある。
複数の拡散経路が同時に作用する場合がある。表面拡散は、大きな収縮を伴わずにネックを成長させることができる。粒界拡散および格子拡散は、材料を気孔空間へ移動させ、緻密化により直接的に寄与する。蒸発と凝縮が関与する系もあれば、合金添加物によって一時的な液相が形成される場合には、粘性流動または液相流動が支配的になることもある。したがって、その機構は温度、粒子径、合金構成元素、ならびに気孔の分布によって変化する。
ScienceDirect Topicsの「Ferrous Powder Metallurgy」の項目(2024年)によれば、鉄‐銅‐炭素系組成は鉄系粉末冶金部品のおよそ半数を占める。加熱中に銅が鉄中へ拡散することがあり、組成および炉内条件によっては、焼結中に銅に富む液相が形成される。この液相は鉄の骨格の一部をぬらし、再配列および気孔充填を促進する可能性がある一方、膨張その他の寸法変化を引き起こすこともある。炭素は鉄相、焼結反応、および最終組織に影響を及ぼすものであり、単に硬さを高める添加物ではない。
ニッケルおよびモリブデンも、鉄系粉末冶金鋼で一般的に用いられる添加元素である。これらの溶解、拡散速度、および空間分布は、局所的な焼入性と、気孔周辺領域の組成に影響する。予合金粉末では、各粒子の内部に合金元素が配置されるのに対し、混合粉末では、焼結前の鉄粒子間に一部の添加元素が分布した状態になる。公称バルク化学組成が類似していても、これらの経路によって均質化速度や局所組織は異なり得る。
収縮は気孔の減少に伴う結果であるが、すべての組成や形状で均一に生じるわけではない。成形体は、ある方向では収縮し、別の方向では膨張することがあり、重力、摩擦、液相の移動、または不均一な生密度によって局所的な寸法変化を示す場合もある。金型と加圧方向もまた、加工履歴を示す特徴を残す。初期の生密度が低かった領域では、閉鎖可能な気孔体積がより多く残っているため、高度に圧密された領域とは異なる収縮を示すことがある。したがって、寸法制御は炉に入れる前から始まっている。
粉末冶金工具鋼では、従来の鋳塊工程よりも微細で、丸みを帯び、均一に分布した炭化物集団が形成されることがある。 Strong evidence
炭化物組織は、なぜ焼結履歴が重要なのかを示すもう一つの例である。ScienceDirect Topics(2024年)が説明しているように、粉末冶金工具鋼では、従来のインゴット冶金では得ることが困難または不可能な炭化物量あるいは炭化物組成を含め、微細で丸みを帯び、より均一に分布した炭化物群が形成されることがある。ISO 4957:2018は、粉末冶金によって製造された製品だけでなく、熱間圧延、鍛造、冷間引抜き、および冷間圧延によって製造された製品にも工具鋼の要求事項を適用する。この共通規格は、組織が同一であることを意味するものではなく、製造経路が材料のアイデンティティーの一部であることを認めている。
雰囲気、温度、および時間
炉内雰囲気は、粒子表面および開放気孔内部で生じる反応を制御する。水素は特定の表面酸化物を還元することができ、真空は反応性ガスの分圧を低下させる。窒素、吸熱型ガス、解離アンモニアなどの制御雰囲気は、鋼の化学組成および必要な炭素ポテンシャルに応じて選択される。酸素または水蒸気は粉末表面を酸化し、ネック形成を妨げ、炭素含有量を変化させ、粒子境界に酸化物膜を閉じ込める可能性がある。炭素含有雰囲気は炭素を添加することができ、脱炭条件では炭素が除去される。したがって、雰囲気制御は目視可能なスケールの発生を防ぐだけでなく、化学的操作でもある。
潤滑剤の除去は、高温サイクルの前、またはその初期段階で行わなければならない。結合剤または潤滑剤の分解によってガスが発生する。そのガスが成形体の連結した気孔を通って逃げられない場合、ふくれ、残留物、または異常な内部圧力が生じる可能性がある。加熱速度とガスの流路は、特に大型部品や強く圧密された部品で重要となる。このような部品では、内部が分解生成物を放出し終える前に、外側が比較的不透過性になることがある。
温度は、どの輸送機構が活性化するか、また合金構成元素が固相のまま存在するか、液相を形成するかを決定する。一般に、温度が高いほど拡散速度は増加するが、有効なサイクルは、粒成長、変形、表面反応、液相の滲出、ならびに鋼と炉内治具との望ましくない相互作用によって制約される。保持時間によって、ネック成長、気孔の球状化、合金元素の再分布、および相変態が進行する。ただし、保持時間があれば気孔が完全に消失するとは限らない。気孔が結晶粒内部で孤立したり、収束する粒界によって取り囲まれたりすると、ガス圧力と収縮する固体骨格によって、その後の閉鎖が遅くなることがある。
冷却も焼結サイクルの一部である。炭素、合金元素、冷却速度、およびその後の熱処理の有無に応じて、相変態によりフェライト、パーライト、ベイナイト、マルテンサイト、またはこれらの混合組織が形成されることがある。ピーク温度が同じであっても、急速冷却工程では、炉冷の場合とは異なる組織が維持される可能性がある。その結果、最終特性はピーク温度だけでなく、完全な熱履歴に依存する。
焼結雰囲気と介在物は、併せて検討しなければならない。酸化物膜、非金属粒子、および残留物は、粒子間の結合を中断したり、気孔が残存する箇所となったりする可能性がある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その適用を粉末鍛造鋼部品にも認めている。この適用範囲は重要である。介在物の管理は粉末の製造および取扱いから始まり、成形、焼結、さらに鍛造工程を行う場合にはその工程まで継続する。清浄な炉であっても、成形体が炉に入る前に生じたすべての欠陥を修正できるわけではない。
気孔の発達と二次緻密化
残留気孔率 焼結またはその他の緻密化操作の後に残る、連結したまたは孤立した空隙の体積。
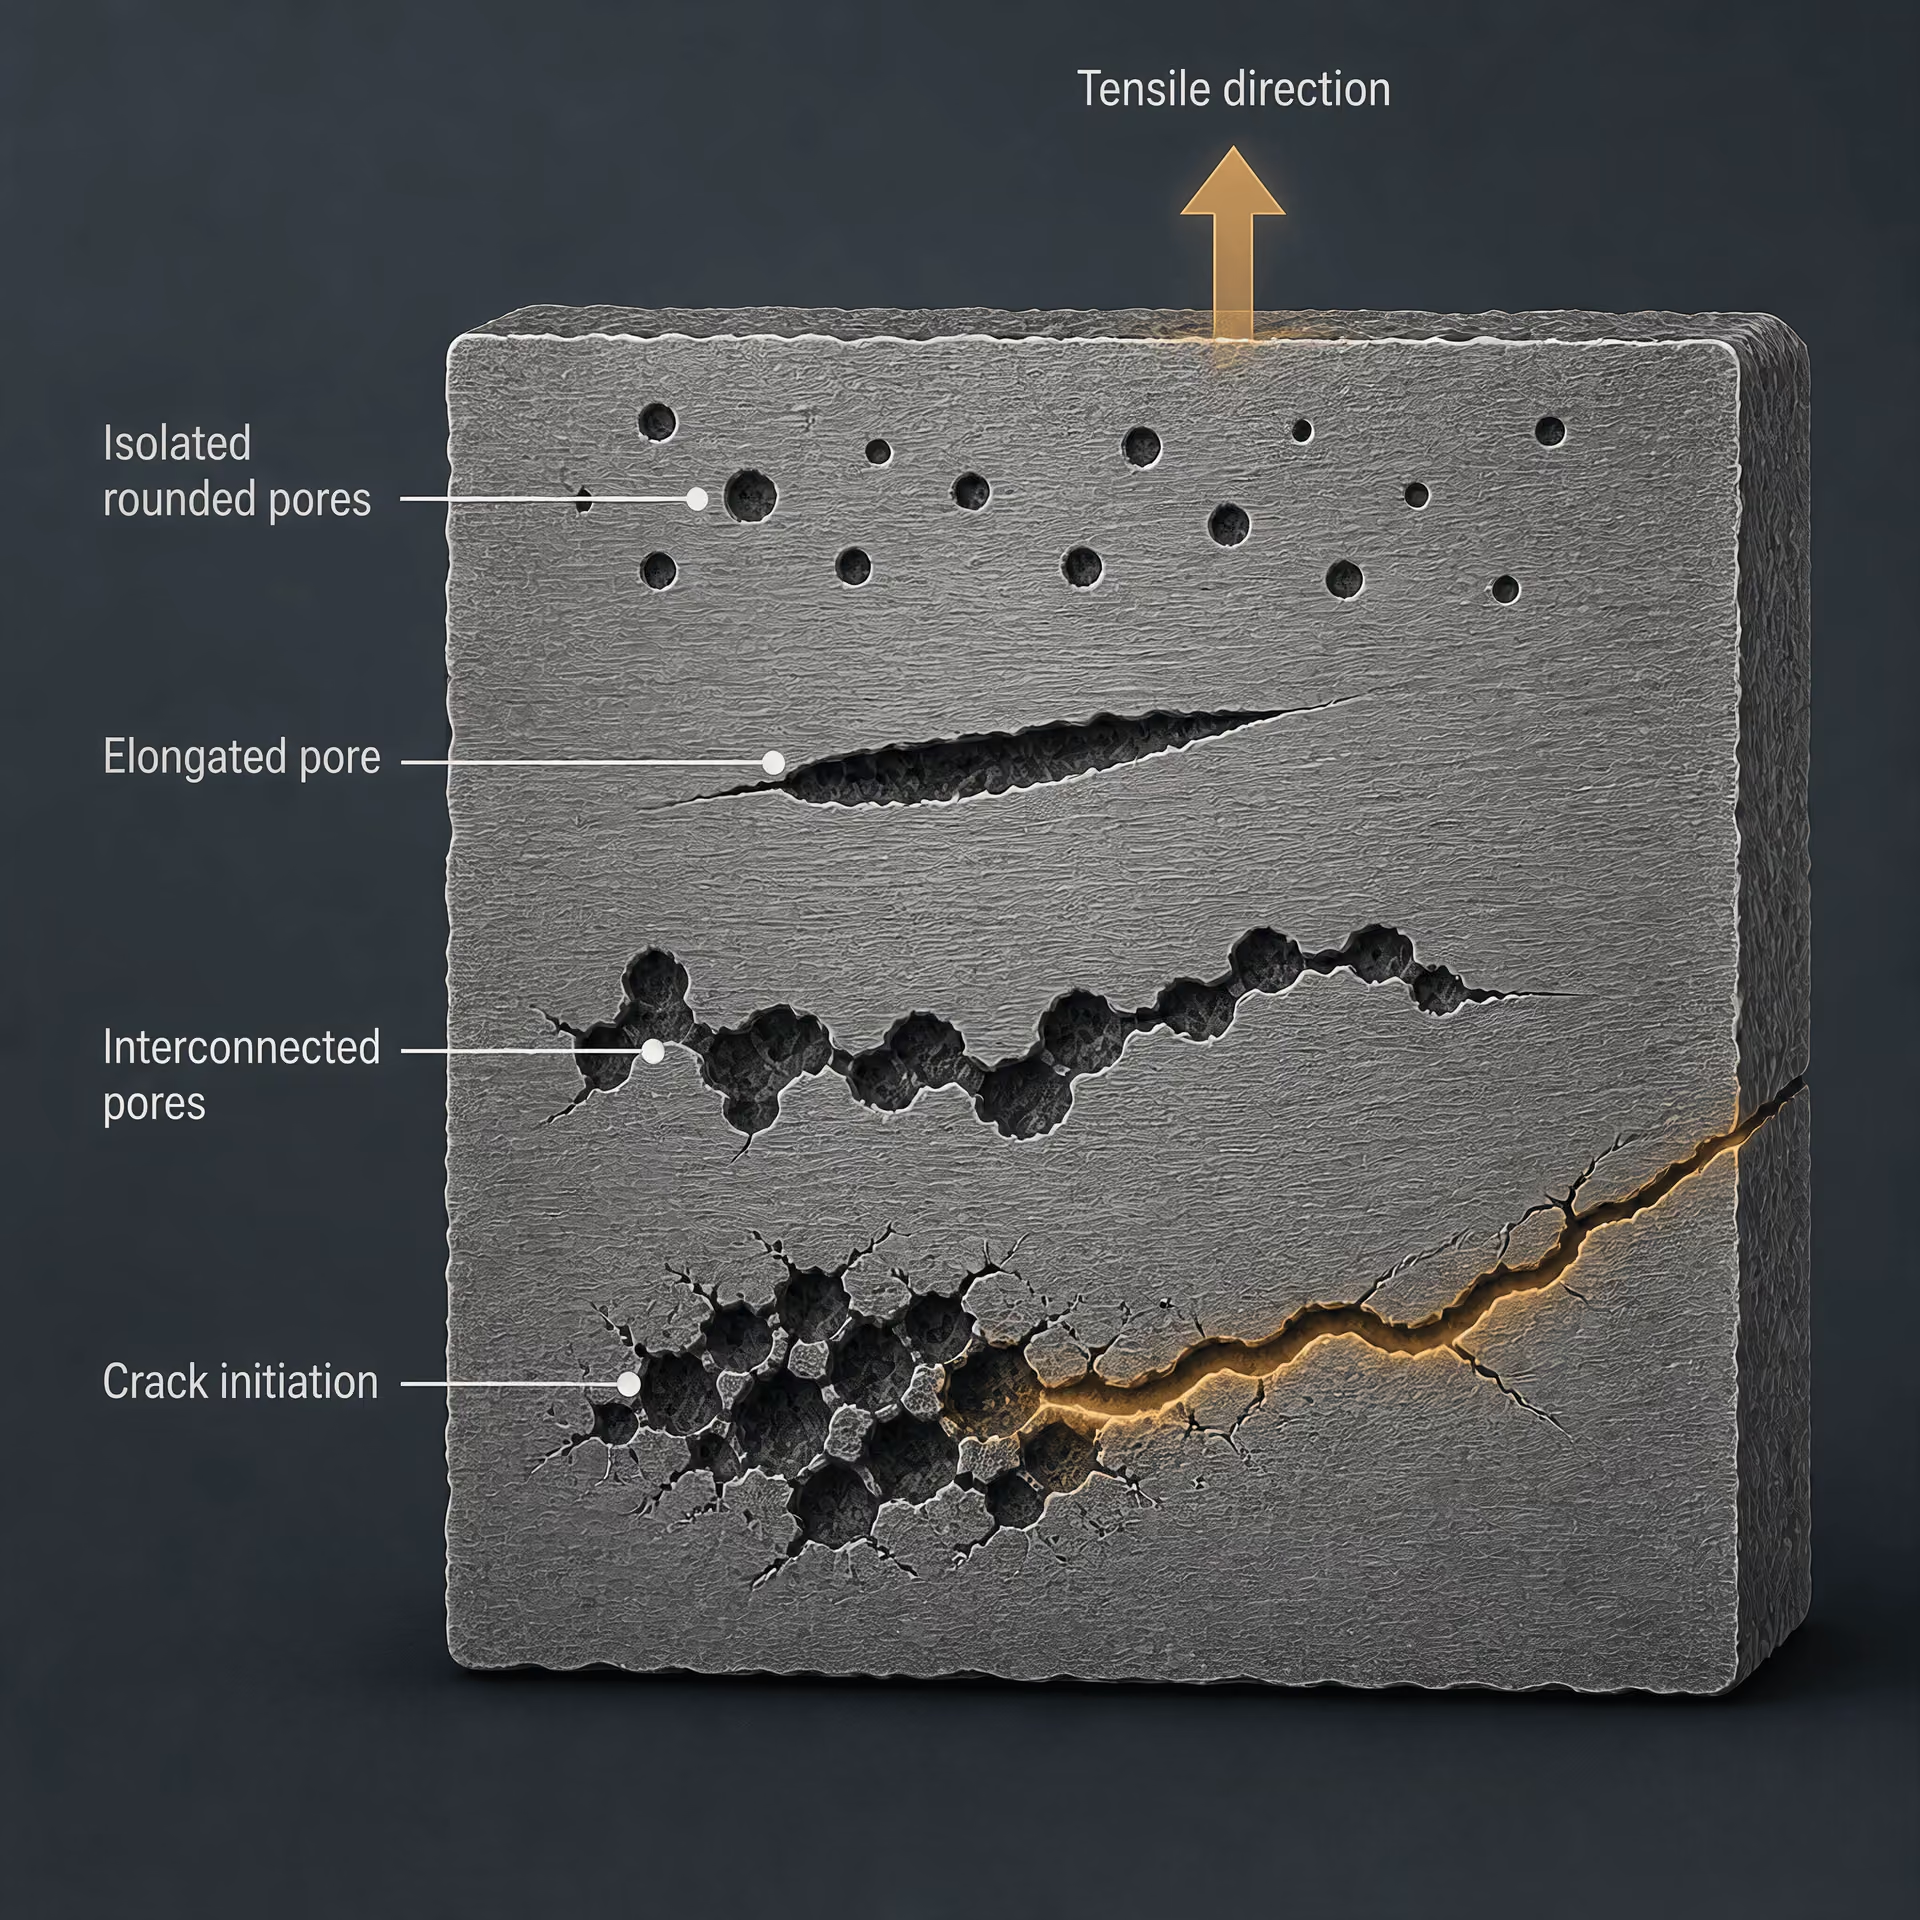
焼結中、気孔は連続的に変化する。初期には、気孔は粒子間の不規則な空間であり、外部と連結していることが多い。ネックの成長によってこれらの空間は分割され、丸みを帯びる。収縮によって体積が減少し、拡散によって粒界へ移動したり、孤立したりすることもある。その結果生じる気孔の大きさ、形状、連結性、および位置は、疲労挙動、破壊の起点、流体透過性、熱処理への応答、ならびに寸法安定性に影響する。したがって、全体密度が同じ二つの部品でも、一方が微細で丸みを帯びた閉気孔を含み、他方が細長く連結した気孔を含む場合には、異なる挙動を示し得る。
残留気孔は、出発成形体が空隙を含み、固体骨格がそれらを常に完全には崩壊させられないため、加圧焼結材料に本質的に残ることがある。閉じ込められたガス、強固な酸化物膜、局所的な加圧不足、合金添加物、および孤立した気孔は、いずれも最終的な閉鎖に抵抗する。金型加圧では、特に複雑形状において、均一に到達できる密度にも限界がある。通常の焼結は気孔ネットワークを縮小し、その形状を変化させるが、自動的に完全な鍛造材相当の組織を形成するわけではない。
| 操作 | 部品への作用 | 主な制約 |
|---|---|---|
| 再加圧 | 焼結後にもう一度成形工程を加える | 体積全体ではなく選択的となる場合がある |
| サイジング | 金型内で選択した寸法を矯正する | 部品全体の気孔率を除去するものではない |
| 含浸 | 連結した気孔内に別の材料を導入する | 適切な気孔連結性とぬれ性が必要 |
| 粉末鍛造 | 焼結予備成形体に熱間変形を加える | 鍛造ひずみ、金型、および寸法変数が加わる |
二次緻密化プロセスは、異なるプロセス群によってこの制約に対処する。再加圧では、通常、気孔を閉鎖し寸法精度を回復させるため、焼結後にもう一度加圧工程を行う。サイジングは関連する工程であり、選択した寸法を修正するため、焼結部品を金型に通して成形する。ただし、部品全体の体積にわたって気孔を除去するものではない。含浸では、より融点の低い構成材料を連結した気孔へ導入し、空隙の一部を満たすとともに、複合組織を変化させる。結果は、気孔の連結性と、含浸材と鋼とのぬれ性の関係に依存する。
粉末鍛造では、多孔質予備成形体に大きな熱間変形を加える。付与されたひずみによって、通常の加圧焼結工程よりも強力に気孔が閉鎖され、結晶粒の流れや介在物の配向が変化する可能性がある。粉末鍛造は、焼結だけの工程とは異なる。温間成形や、特殊な熱間または冷間の緻密化工程を含むその他の高圧プロセスも同様に、気孔閉鎖、変形、および組織形成のバランスを変化させる。
積層造形も金属粉末から始まるという理由だけで、この説明に含めるべきではない。NISTが発行した鋼およびステンレス鋼の積層造形に関するASM Handbookの章(2020年)では、気孔、介在物、残留応力、および造形後の熱処理が中心的な課題として扱われている。しかし、その層ごとの溶融および凝固履歴は、従来の金型加圧後に焼結を行う工程とは異なる。粉末冶金鋼は、粉末、成形体、炉内サイクル、および指定された二次緻密化経路が相互作用することによって定義される。残された気孔と、その周囲に形成された結合は、その履歴の一部である。
組織:気孔、相、および炭化物
粉末冶金鋼は、公称化学組成だけから評価することはできない。炭素、クロム、モリブデン、またはニッケルの含有量が同じ二つの材料であっても、粉末の種類、成形圧力、焼結サイクル、密度勾配、気孔ネットワーク、介在物、または熱処理が異なれば、異なる挙動を示す可能性がある。関連する材料は、単なる合金系ではない。特定の粉末製造、混合、加圧成形、焼結、任意の緻密化、および熱処理の工程順序を経た後の合金系である。
この区別は規格にも反映されている。ASTM B783-24は、鉄系粉末冶金構造材料を、化学組成だけでなく、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって分類している。ISO 5755:2022も同様に、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造材料に対する要求事項を規定している。これらの分類は、密度と加工履歴が材料記述の一部であることを認識したものである。
微細組織には、その履歴が記録されている。微細組織は、鉄基マトリックス、冷却または熱処理中に形成された相生成物、合金炭化物、介在物、ならびに圧粉粒子間または粒子内部に残った気孔から構成される。それぞれの特徴は、他の特徴に影響を及ぼす。焼結中の炭素移動は局所的な相のバランスを変化させ、合金元素の添加は焼入性と炭化物形成を変化させる。気孔は荷重を負担する面積を中断し、き裂が成長し始める表面を提供する。そのため、鋼種 обозначは挙動予測の出発点ではあっても、完全な予測ではない。

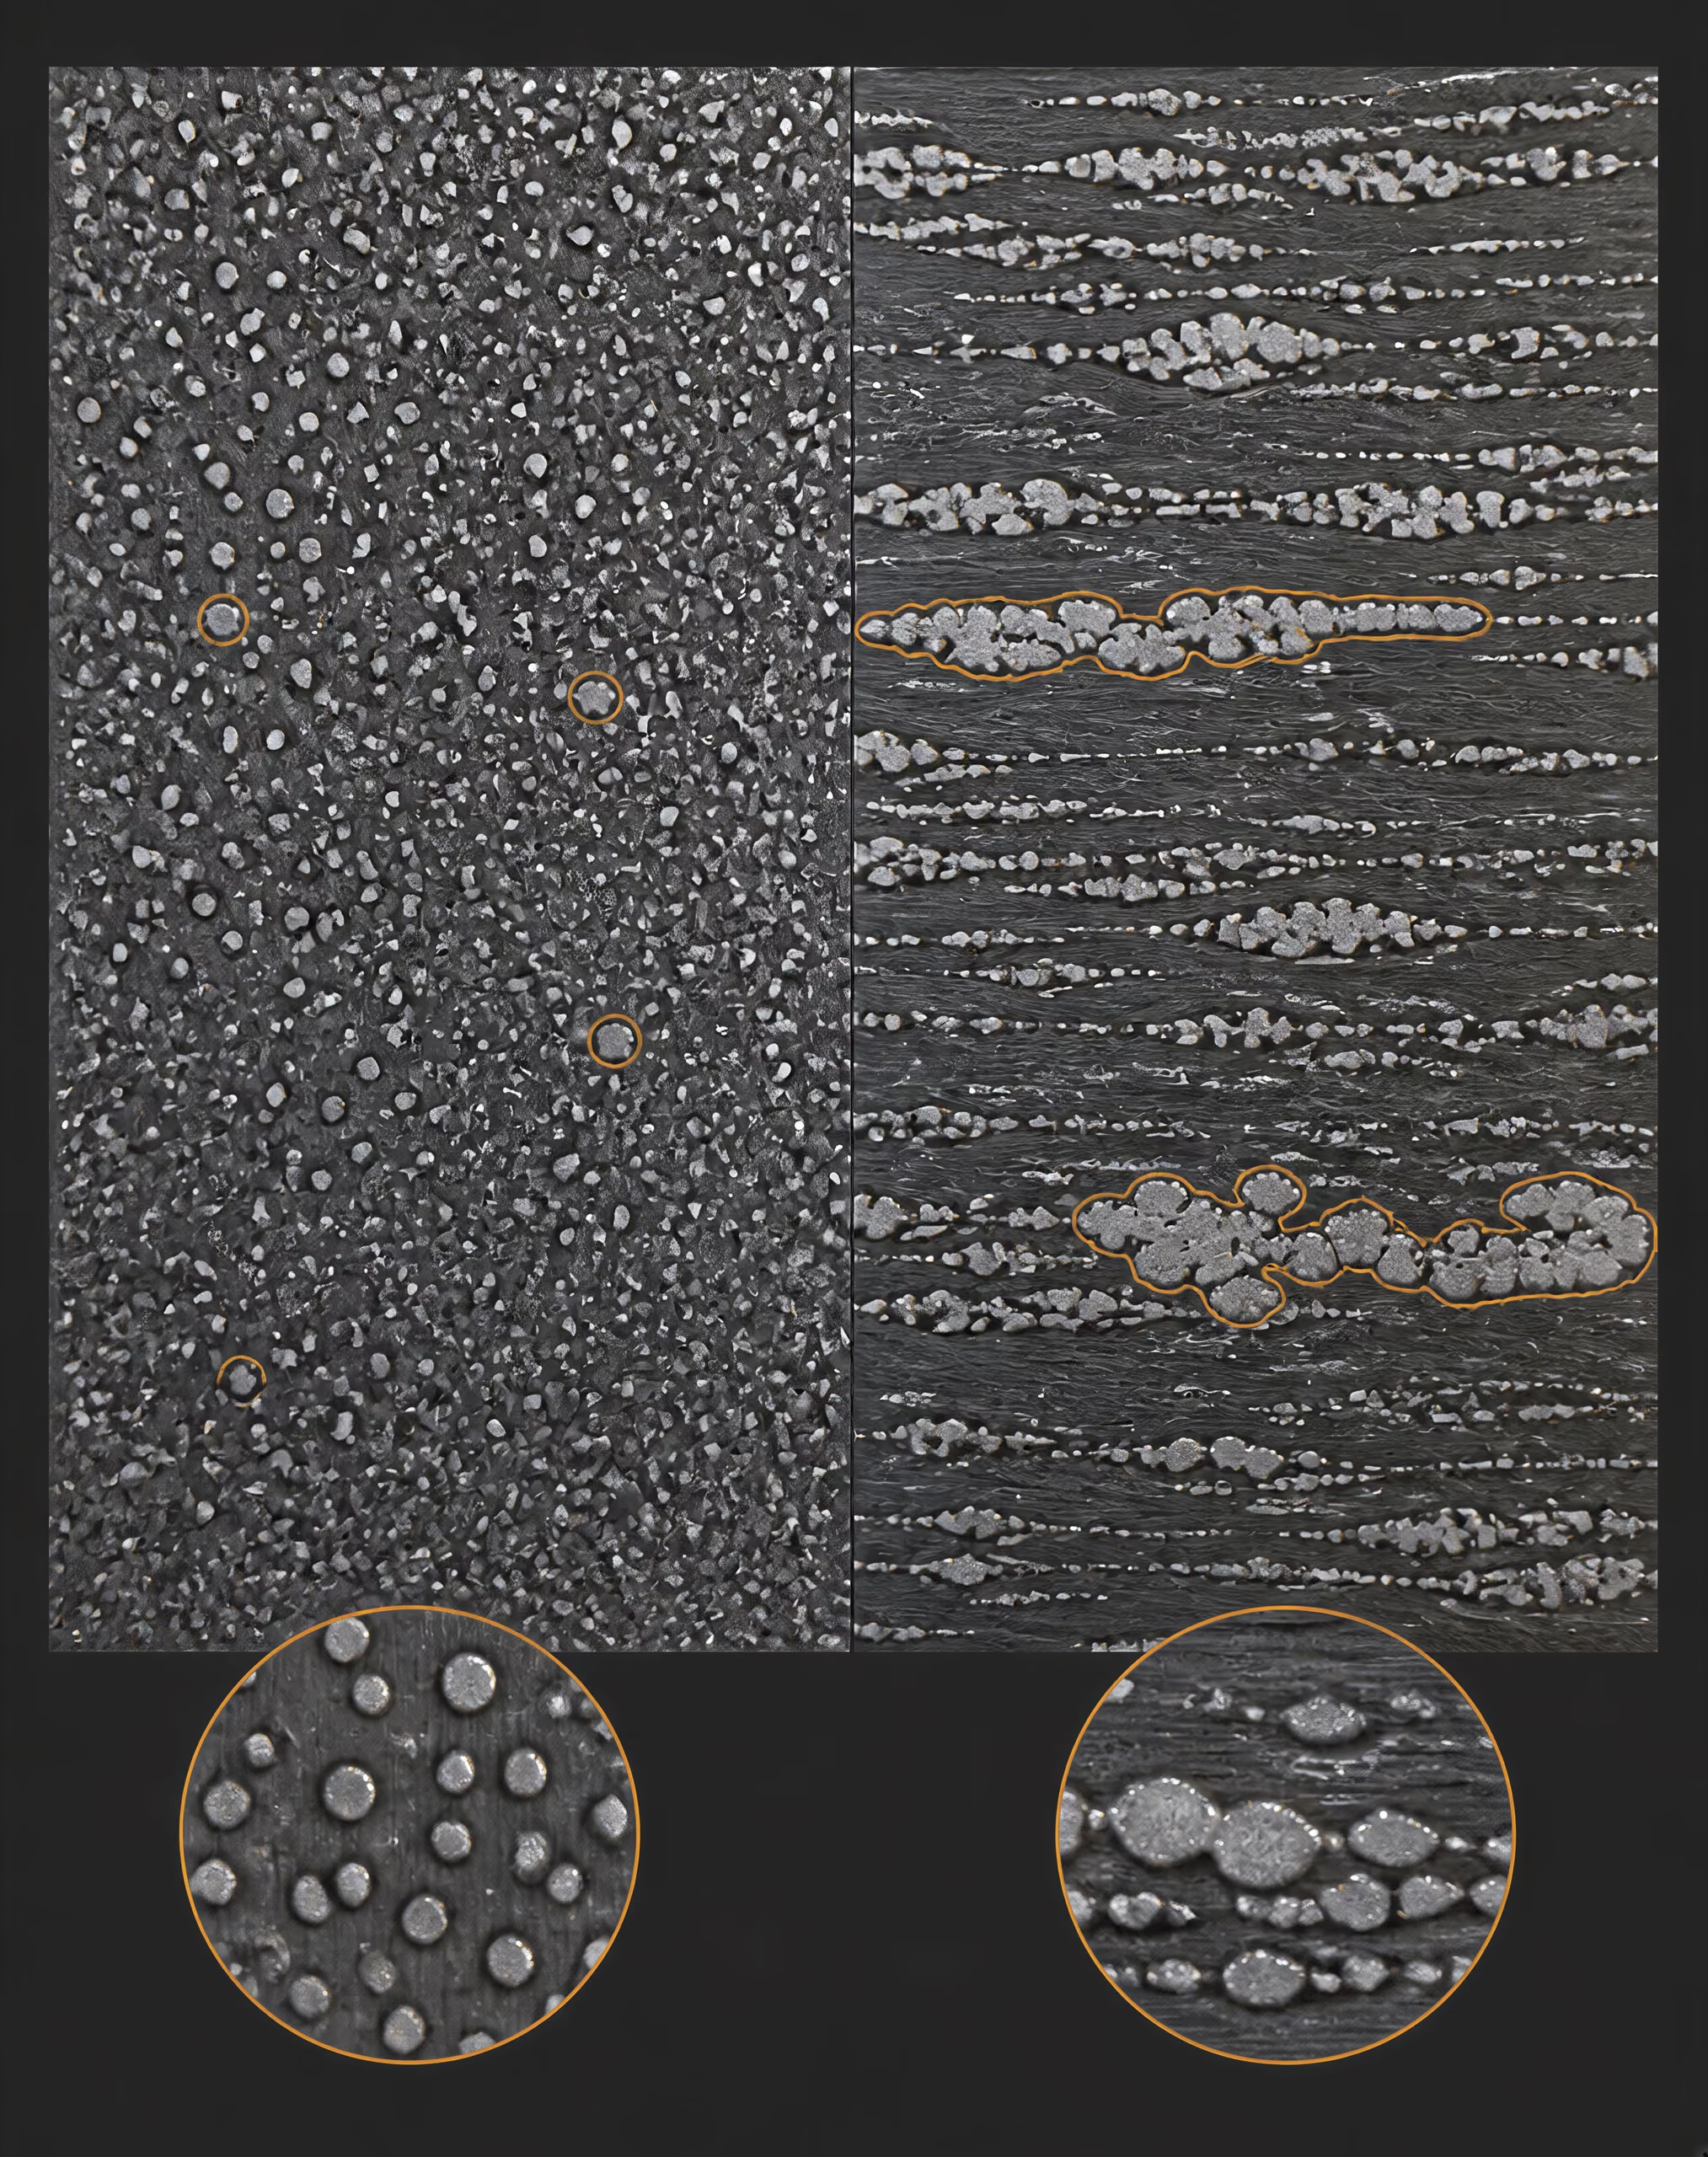
気孔形態と機械的応答
多くの加圧・焼結PM鋼と完全な鍛造鋼との間で、最も明白な構造上の違いは気孔率である。成形中、粉末粒子は再配列および変形し、接触部を形成するが、成形体には通常、相互に連結した空隙または孤立した空隙が残る。焼結によって粒子間結合は強化され、一部の気孔角部は丸みを帯びる。一方、収縮、局所的な粉末充填状態、および炉内条件が最終的な気孔分布を決定する。緻密化工程によって気孔を減少または閉鎖できる場合があるが、その有効性は工程経路と出発成形体に依存する。
気孔体積は重要であるが、気孔形状も同程度に重要である。小さく丸みを帯びた孤立気孔は、鋭く細長い空隙とは異なる応力場を生じさせる。後者は、狭い先端部で局所的な引張応力またはせん断応力を増幅するため、より強い局所応力集中部として作用する。接触した気孔の連鎖は、平均密度が許容範囲に見える場合でも、き裂の優先進展経路を形成する可能性がある。したがって、気孔の大きさ、形状、連続性、および表面や荷重を受ける断面に対する位置は、併せて考慮しなければならない。
位置によって応答は変化する。表面に連結した気孔は、より広い領域を酸化、腐食、および機械的損傷にさらす。一方、高応力状態にある縁部や切欠きの近傍に存在する気孔は、切欠きの応力場と相互作用する可能性がある。内部気孔は、単調荷重の一部の形態では影響が比較的小さいままの場合もあるが、繰返し荷重下では、局所的な塑性変形やき裂先端の開口が繰り返し蓄積することで重要になる可能性がある。したがって、疲労感受性は単純な平均気孔率の数値ではなく、最大かつ最も不利な欠陥と結び付いている。
加圧方向も構造上の痕跡を残すことがある。特に、厚さが変化する断面や、粉末の流動および圧力伝達を不均一にする形状を有する部分では、成形体内で粒子の再配列や密度勾配が変化する可能性がある。焼結によってこれらの差異が小さくなることはあるが、局所的な変動がすべて消えるわけではない。そのため、ある軸に平行に採取した金属組織断面では、垂直に採取した断面とは異なる気孔分布が明らかになる可能性がある。
介在物の管理も同じ議論に含まれる。非金属粒子は、独立した応力集中部として作用することもあれば、気孔や粒子境界と結び付くこともある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その方法を粉末鍛造鋼部品に適用することも認めている。この規格は、介在物測定を微細組織観察の代替手段にするものではない。むしろ、化学組成や密度の測定では見逃される可能性のある材料特徴を特定する必要性を強調するものである。
粉末を用いる関連工程は、従来の加圧・焼結PMと混同してはならない。NISTが公開する2020年版ASM Handbookの鋼およびステンレス鋼の積層造形に関する章では、積層造形部品における気孔、介在物、残留応力、および造形後の熱処理を重要な要因として挙げている。これらの問題はPM冶金と重なる部分があるが、層の堆積、溶融池の凝固、および造形方向の影響によって、加圧・焼結とは異なる加工履歴が形成される。
フェライト、パーライト、ベイナイト、マルテンサイト、および合金炭化物
代表的な母相構成相
- フェライト
- 比較的低炭素の鉄相で、一般に、より硬い変態生成物より軟らかい。
- パーライト
- 拡散変態によって形成されるフェライトとセメンタイトの構成相。
- ベイナイト
- 粗大パーライトまたは完全に変態したマルテンサイトとは異なる硬さと靭性の均衡を持つ変態生成物。
- マルテンサイト
- 拡散変態を抑制するほど急速にオーステナイトを冷却したときに形成される硬い変態生成物。
鉄基マトリックスには、フェライト、パーライト、ベイナイト、マルテンサイト、またはこれらの混合組織が含まれることがある。それらの割合と分布は、炭素活量、合金元素の添加、冷却速度、焼結雰囲気、断面寸法、およびその後の熱処理によって決まる。したがって、公称組成が同じであっても、冷却条件や硬化条件が変化すれば、異なるマトリックス組織が形成される可能性がある。
フェライトは炭素含有量が比較的低く、一般に硬質な変態生成物よりも軟らかい。パーライトはフェライトとセメンタイトが交互に存在する組織であり、その層間隔と分布は変態条件の影響を受ける。ベイナイトは異なる変態経路によって形成され、粗いパーライトや完全に変態したマルテンサイトとは異なる硬さと靱性の組合せを示すことがある。マルテンサイトは、拡散変態を抑制するのに十分な速度でオーステナイトを急冷したときに形成される。その硬さは、炭素、合金元素、焼戻し、および残留オーステナイトに強く依存する。
これらの名称は相または組織構成を表すものであり、特定の特性値を保証するものではない。PM鋼には、気孔や合金元素に富む領域の周囲にフェライト系マトリックスが存在する場合もあれば、残留気孔や炭化物によって連続性が中断されたマルテンサイト系マトリックスが存在する場合もある。熱処理によってマトリックスの硬さを変化させても、気孔形状はほぼそのまま残ることがある。また、残留応力や粒子境界の状態を変化させることもある。そのため、熱処理されたPM鋼は、単に硬さの数値が高くなった焼結まま材ではない。
銅、ニッケル、およびモリブデンは、鉄系PM鋼で一般的に添加される元素である。引用された鉄系粉末冶金に関する技術資料によれば、鉄–銅–炭素系組成はPM鉄系部品のおよそ半数を占める。銅は寸法変化とマトリックス強化に寄与し、ニッケルとモリブデンは焼入性および変態挙動に影響を及ぼす。これらの効果は、添加元素がどのように導入されるか、すなわち元素粉末、予合金化粒子、拡散接合粉末、またはその他の粉末配合物として導入されるかに依存する。焼結前の分布は、拡散距離と最終マトリックスの化学的均一性に影響する。
炭化物は、さらに別の構造的要素を加える。セメンタイトはパーライトやその他の変態生成物に関連する鉄炭化物であり、合金炭化物にはクロム、バナジウム、タングステン、モリブデン、またはこれらの元素の組合せが含まれることがある。その大きさ、化学組成、体積率、および間隔は、摩耗特性、硬さ、靱性、およびき裂進展に影響する。同程度の炭化物量であっても、微細粒子として分散している場合より、大きく不規則な炭化物クラスターとして存在する場合の方が有害になり得る。研磨断面ではこの違いを直接確認できるが、バルク化学分析では確認できない。
粉末冶金工具鋼は、この点で特に重要である。噴霧粉末粒子は急速に凝固するため、大型インゴットに見られる粗大偏析を抑制でき、従来のインゴット冶金では得ることが困難または不可能な炭化物量や炭化物組成を形成できる。その後の固化によって、通常のインゴット加工よりもはるかに微細な分布が維持される。ISO 4957:2018は、工具鋼に関する要求事項を、粉末冶金によって製造された製品だけでなく、熱間圧延、鍛造、冷間引抜き、および冷間圧延によって製造された製品にも明示的に適用している。同じ規格が適用されるからといって、これらの製造経路が同一の微細組織を形成するわけではない。

微細で丸みを帯びた等方的な炭化物組織
等方的炭化物構造 伸長した炭化物または筋状の炭化物パターンと比較して、方向性の配列が比較的限られた炭化物分布。
PM工具鋼の特徴として主張されるのは、単に「炭化物をより多く含む」ということではない。その特徴的な組織は、マトリックス中に分散した、微細で丸みを帯び、比較的等方的な炭化物集団である。ここでいう「等方的」とは、重度に加工されたインゴット製品で一般的に見られる筋状炭化物パターンと比較して、加工方向への配向が弱い分布を指す。
粒子形状が重要なのは、鋭い角部を持つ炭化物や長い炭化物帯が、小さく丸みを帯びた粒子よりも強い局所応力集中を生じさせるためである。微細な炭化物は、途切れのない脆性領域の長さも短くする。その結果、炭化物の間隔と配向が、公称化学組成の類似した従来鋳造・鍛造鋼とは大きく異なる微細組織が形成される。これによって破壊や疲労のリスクがなくなるわけではないが、欠陥の大きさと、き裂が利用できる進展経路が変化する。
粉末工程を採用すれば自動的に十分な結果が得られるわけではない。粉末の清浄度、粒度分布、酸素および介在物含有量、成形の均一性、焼結、緻密化、ならびに熱処理によって、意図した炭化物組織が実際に形成されるかどうかが決まる。粒子内部での過度な偏析、汚染された粉末表面、不完全な結合、または不適切な熱処理は、合金分析が正しくてもマトリックスを損なう可能性がある。
したがって、微細構造の評価では、化学分析に加えて、密度測定、気孔の特性評価、介在物の調査、相の同定、および炭化物形態の評価を組み合わせるべきである。規格によって材料ファミリーを特定することはできるが、その材料がどのように荷重を負担するかを説明するのは、気孔と相である。粉末冶金鋼では、加工履歴も冶金学的特性の一部である。
機械的性質とその規定方法
粉末冶金(PM)鋼には、単一の機械的性質プロファイルが存在するわけではない。その測定挙動は、粉末の化学組成、粒子形状、圧粉圧力、焼結サイクル、気孔構造、寸法変化、およびその後に施される緻密化処理や熱処理の有無に依存する。したがって、引張試験の結果は、特定の材料状態と試験片についての記述であり、同じ公称組成から製造されるすべての部品を完全に説明するものではない。
ASTM B783-24は有用な枠組みを提供している。これは、鉄系PM構造材料を化学組成だけで分類していないためである。この規格では、化学組成、密度、焼結まま降伏強さ、および熱処理後の引張強さを用いる。この構成により、二つの実質的に異なる状態が区別される。すなわち、加圧成形と焼結の後に得られる性質と、規定された熱処理工程の後に得られる性質である。
ISO 5755:2022は、焼結鉄、焼結鋼、合金鋼、およびステンレス鋼の構造材料を含む焼結金属材料を対象としている。その適用範囲は、「PM鋼」を単一の鋼種 designation として扱うのではなく、焼結材料とその状態を特定する必要性を改めて示している。粉末鍛造鋼、溶浸鋼、熱間等方圧加圧鋼、または積層造形鋼には、異なる仕様が必要となる場合があり、根拠なしにプレス・焼結材の結果を割り当てるべきではない。
密度および焼結まま降伏強さ
密度は、最初に報告すべき機械的変数の一つである。残留気孔は荷重を負担する断面積を減少させ、応力集中部として作用するためである。同じ公称合金組成を持つ2つの試験片でも、一方の全気孔率が高い場合、より大きく連結した気孔を有する場合、または気孔形状がより不利な場合には、異なる降伏強さを示す可能性がある。気孔率の位置も重要である。主応力方向に沿って配向した気孔は、小さく丸みを帯びた孤立気孔とは異なる形で、き裂の発生や変形に影響を及ぼす可能性がある。[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
PM鋼について示される密度は、単に合金成分から計算した理論値ではなく、材料の状態として理解しなければならない。圧粉後の成形体密度、焼結密度、および二次緻密化後の密度は、それぞれ異なる量である。潤滑剤の除去、焼結収縮または焼結膨張、銅に起因する寸法変化、ならびに金型充填によって生じる局所的なばらつきは、いずれも最終結果を変化させる可能性がある。Randall GermanのA-Z of Powder Metallurgy(2005年)は、粉末製造、圧粉、焼結、緻密化、微細構造、および気孔率を、工程系列の相互に関連した要素として扱っている。この関連性は、強度データを解釈する際に不可欠である。
焼結まま降伏強さは、硬化処理によって母相または炭化物構造が変化する前に、永久変形が始まる時点を表す。これは、焼結、サイジング、コイニング、またはその他の許容された工程の後、供給された状態のまま使用される部品に特に関係する。通常の金型圧粉では、密度勾配や粒子接触が圧粉方向に沿う場合と横切る場合で同一でないことがあるため、値は試験方向によって変化し得る。したがって、同じ製造ロットから得られた場合でも、横方向試験片と縦方向試験片は異なる局所構造を表す可能性がある。
試験片の形状も、報告される結果を変化させる。より大きな成形体から機械加工した引張試験片では、外側領域が除去されたり、標点部の密度が変化したり、小さな形状成形引張試験片とは異なる気孔集団が露出したりする可能性がある。切欠き試験片、未加工の引張試験片、および機械加工した試験片は、同じ応答を測定するものではない。数値には、標点距離、断面積の測定方法、表面仕上げ、つかみ方法、ひずみ速度、およびオフセット基準などの降伏の定義を併記しなければならない。
ASTM B783-24の分類方法は、焼結まま降伏強さによる designation が、熱処理後の引張強さによる designation と混同されることを防いでいる。この区別は、単なる管理上のものではない。部品は焼結状態では許容可能な降伏挙動を示していても、浸炭、焼入れ・焼戻し、合金添加による析出の影響、またはその他の規定された熱サイクルの後には、異なる応答を示す可能性がある。
熱処理後の引張強さ
| 特性 | 測定対象 | 必要な状態または適格性 |
|---|---|---|
| 焼結ままの降伏強さ | 硬化処理前に永久変形が始まる時点 | 密度、配向、試験片形状、および降伏判定基準 |
| 引張強さ | 引張試験における最大公称応力 | 熱処理状態および引張試験方法 |
| 疲労性能 | 繰返し応力または変動応力に対する応答 | 応力比、周波数、表面状態、気孔、および繰返し数 |
| 破壊靭性 | 規定された荷重下でのき裂進展に対する抵抗 | ノッチ形状、厚さ、配向、および試験方法 |
| 耐摩耗性能 | 接触下での材料損失または損傷 | 相手材、潤滑、荷重、速度、温度、および炭化物形態 |
引張強さ(UTS)は、引張試験中に到達する最大公称応力である。これは降伏強さと同じ性質ではない。降伏強さは、塑性ひずみが選択された基準に基づいて始まる点を示す。一方、UTSには、試験片における塑性変形、ひずみ硬化、くびれ、および破断挙動の影響が含まれる。ASTM B783-24は、分類変数の一つとして熱処理後のUTSを使用しているため、材料 designation とともに熱処理状態を報告しなければならない。
熱処理によって変化するのは硬さだけではない。オーステナイト化温度、雰囲気、焼入れの厳しさ、焼戻し温度、および断面寸法は、母相、残留オーステナイト、残留応力、ならびに炭化物分布に影響を及ぼす。多孔質成形体では、熱サイクルが内部表面および局所密度とも相互作用する。公称上同一のサイクルであっても、冷却速度が異なるため、薄い引張試験片と厚い量産部品では異なる性質が生じる可能性がある。
合金添加は比較をさらに複雑にする。鉄系PM鋼では銅、ニッケル、およびモリブデンが一般的に用いられる。また、ScienceDirect Topicsの鉄系粉末冶金に関する項目(2024年)によれば、鉄–銅–炭素組成は鉄系PM部品のおよそ半数を占める。添加方法も重要である。粉末に予合金化された合金元素は、混合添加された元素粉末と必ずしも同じ焼入性や圧縮性をもたらすわけではない。炭素分布、焼結雰囲気、および局所偏析も、最終的な母相に影響を及ぼす可能性がある。
PM工具鋼は、組成と加工履歴を引張数値だけに還元できない理由を示している。微細で丸みを帯びた炭化物集団は、従来のインゴット冶金では得ることが困難または不可能な炭化物量や組成によって形成できる場合がある。こうした構造は、記載されたUTSとは独立して、摩耗、破壊、被削性、および熱処理応答を変化させる可能性がある。ISO 4957:2018は、熱間圧延、鍛造、冷間引抜き、および冷間圧延による工具鋼製品と並んで、粉末冶金によって製造された製品も明確に含めている。しかし、共通の規格があるからといって、それらの微細構造や使用時の応答が同一になるわけではない。
有効な比較では、密度、方向、試験片形状、機械加工状態、熱処理スケジュール、試験温度、ひずみ速度、および引張試験方法を特定すべきである。完全緻密な粉末鍛造部品、プレス・焼結成形体、および積層造形試験片から得られた結果は、それぞれ異なる気孔形態と残留応力を持つことを考慮せずに、一つの順位表に並べるべきではない。NISTが刊行した、鋼およびステンレス鋼の積層造形に関するASM Handbookの章(2020年)は、気孔率、介在物、残留応力、および造形後の熱処理を主要な影響因子として挙げている。これらの因子は粉末を基盤とする材料全般に関係するが、積層造形は従来の圧粉および焼結と同じ製造経路ではない。
引張、疲労、破壊、および摩耗に関する考慮事項
引張強さが答えるのは、狭い範囲の問いである。すなわち、規定された試験片が、徐々に増加する一軸荷重の下でどのように挙動するかである。引張強さは疲労寿命を予測するものではない。疲労損傷は、繰返し応力または変動応力の下で進展し、多くの場合、引張降伏強さを下回る応力レベルでも発生する。PM鋼では、気孔や介在物が内部き裂の起点となる可能性がある一方、表面に連結した気孔、機械加工痕、および急激な形状変化部も、き裂発生箇所となり得る。疲労比較では、密度、気孔径分布、応力比、周波数、表面状態、およびサイクル数を規定しなければならない。
破壊挙動については、独自の根拠が必要である。気孔、粗大炭化物、介在物、または脆い変態領域によって、き裂が安定した塑性変形をほとんど伴わずに進展できる場合、高いUTSと限られた破壊靱性が併存することがある。破壊試験の結果は、切欠き形状、試験片厚さ、方向、荷重様式、および報告量が衝撃エネルギー、平面ひずみ破壊靱性、き裂進展速度、または関連する尺度のいずれであるかにも依存する。シャルピー衝撃エネルギーを破壊靱性の代わりに用いることはできず、破壊靱性も引張強さだけから推定することはできない。
介在物の管理は、圧粉前から始まる。粉末の清浄度、アトマイズ条件、リサイクル粉末の履歴、潤滑剤残留物、および炉内雰囲気によって、非金属粒子が混入または残存する可能性がある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、粉末鍛造鋼部品にも適用できる。この方法は工程管理を支援するが、介在物の測定によって、完成材料に対する引張、疲労、または破壊試験が不要になるわけではない。
摩耗性能は、接触圧力、滑り速度、潤滑、対向材の材料、温度、硬さ、炭化物の形態、表面粗さ、ならびに摩耗粉の生成によって決まります。微細で均一に分散した炭化物組織は、両材料のUTSが同程度であっても、粗大な炭化物組織や相互に連結した炭化物ネットワークとは異なる挙動を示すことがあります。気孔は、ある用途では潤滑剤を保持できますが、別の用途では流体の浸入を許し、接触支持力を低下させたり、表面損傷を促進したりする可能性があります。したがって、摩耗試験の結果には、試験構成と破損判定基準を明記する必要があります。
寸法性能は、これとは別に評価する必要があります。焼結収縮または膨張、密度勾配、スプリングバック、サイジング、機械加工代、ならびに熱処理変形によって、部品が要求される形状を維持できるかどうかが決まります。引張試験片が規定強度を満たしていても、量産部品では焼入れ後に寸法公差を外れることがあります。したがって、機械的仕様では材料の状態と試験方法を明確にし、設計検証では、疲労、破壊、摩耗、衝撃、および寸法安定性を、それぞれ独立した使用要件として評価する必要があります。
粉末冶金鋼の熱処理
熱処理は、鋳塊由来の棒材に作用する場合と同じようには、完全緻密で均質な鋼体には作用しない。粉末冶金(PM)鋼では、熱サイクルによって、母相、炭化物分布、残留応力状態、さらに場合によっては気孔の形状や連結性が変化する。これらの変化は、硬さや引張特性だけでなく、寸法安定性や破壊挙動にも影響を及ぼす。その結果は、粉末の組成、圧粉圧力、焼結履歴、密度勾配、気孔形態、ならびにその後に施される緻密化処理に依存する。
このため、PM鋼を単に粉末から製造した従来鋼種として説明すべきではない。ASTM B783-24は、鉄系PM構造材料を、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって区分している。焼結ままの分類と熱処理後の分類との区別は重要である。規定された状態は材料記述の一部であり、単なる生産上の付随的な詳細ではない。ISO 5755:2022も、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造材料に対する要求事項を規定している。いずれの規格も、熱処理を焼結と同等のものとして扱ってはいない。
焼入れ、焼戻し、および焼結硬化の概念
焼入れおよび焼戻しの順序
- オーステナイト化 鋼をオーステナイト域まで加熱し、必要な変態のために保持する。
- 焼入れ 意図したマルテンサイト組織または混合組織を形成するのに十分な速度で急冷する。
- 焼戻し より低い温度で再加熱し、硬さ、靭性、および残留応力を調整する。
- 検証 必要に応じて、硬さ、寸法、相の状態、および破壊に敏感な特性を確認する。
通常の焼入れでは、一般に鋼をオーステナイト域まで加熱し、必要な変態が生じるのに十分な時間保持した後、マルテンサイトを形成させるために急冷する。続いて焼戻しを行い、焼入れした材料をより低い温度で再加熱して、焼入れ応力を低減し、硬さ、靭性、および寸法安定性のバランスを調整する。組成や処理条件によっては、焼戻しによって炭化物の析出、マルテンサイト母相の回復、ならびに不安定な残留オーステナイトの変態が生じることがある。
PM鋼でも同じ相変態が生じるが、気孔によって熱流が遮られ、荷重を支持する断面積が減少する。気孔は、周囲の気孔ネットワークとの連結がほとんどない孤立気孔である場合もあれば、ガスの移動を可能にし、内部と炉内雰囲気との間で熱が交換される速度を変化させる連結気孔である場合もある。開気孔は、酸素や焼入れ媒体の通路にもなり得る。したがって、炉内で設定した公称熱サイクルによって、低密度の圧粉体と、ほぼ完全緻密な部品とで、局所的な熱履歴が同一になるとは限らない。
銅、ニッケル、およびモリブデンは、鉄系PM材料で一般的に添加される合金元素である。また、ScienceDirect Topicsの Ferrous Powder Metallurgy 参考情報(2024年)によれば、鉄–銅–炭素系組成はPM鉄系部品のおよそ半数を占める。これらの添加元素は、オーステナイト形成、変態速度論、焼入性、および焼戻し応答に影響を及ぼす。炭素は黒鉛として存在する場合があり、焼結中に拡散することもある。また、偏析や密度勾配によって局所的に変動することもある。そのため、焼入れ後の母相は、部品の領域ごとに異なる可能性がある。
焼結硬化は、別個の鋼種群ではなく、加工概念である。圧粉体を焼結直後に十分速く冷却して、相当量のマルテンサイト変態を生じさせ、独立した焼入れ工程を削減または省略する。冷却速度は、合金、部品形状、密度、および炉の設計に適合させなければならない。焼結硬化は通常の空冷と同じではない。部品内部が意図どおりに変態するためには、十分な焼入性が必要である。残留応力を低減し、最終的な相バランスを制御するために、焼戻しがなお必要となる場合もある。
この工程によって、取扱いや再加熱の工程を削減できる可能性があるが、その影響は部品全体にわたって評価しなければならない。急速に冷却された外側の領域がマルテンサイト化する一方で、冷却の遅い中心部にはベイナイト、パーライト、または残留オーステナイトが残ることがある。このような勾配は、局所的に異なるひずみや破壊応答を生じさせる可能性がある。粉末冶金工具鋼には、さらに別の考慮事項がある。微細で丸みを帯びた比較的等方的な炭化物組織、ならびに従来の鋳塊冶金では得ることが困難または不可能な炭化物量や組成は、オーステナイト化、焼入れ、および焼戻しに対する応答の中核となる。ISO 4957:2018は、粉末冶金によって製造された製品だけでなく、熱間圧延、鍛造、冷間引抜き、および冷間圧延による製品にも工具鋼の要求事項を適用しているが、製造経路は依然として熱処理応答に影響を及ぼす。
焼入性と断面効果
焼入性とは、規定された冷却条件下で、鋼が所定の深さまでマルテンサイトを形成する能力を指すものであり、表面硬さと同じではない。PM部品では、断面効果を決める要因は厚さだけではない。密度、気孔形状、合金元素の分布、断面形状の変化、ならびに工具や治具との接触は、すべて加熱と冷却に影響を及ぼす。
より多孔質な内部を取り囲む緻密な表皮は、均一な断面とは異なる冷却挙動を示す可能性がある。連結気孔は、加熱および酸化の際に炉内ガスの浸透を許すことがある一方、孤立気孔は内部空隙に近い挙動を示し、ガスの通路を形成することなく応力を集中させる可能性がある。大きな気孔や不規則な気孔は、さらにき裂発生起点として作用する。焼入れによって、こうした既存の応力集中に変態応力が加わることがある。表面で硬さの目標値を満たす部品であっても、内部に軟らかい芯部、残留オーステナイト、または気孔集積部の近傍にき裂感受性の高いマルテンサイト領域が残る可能性がある。
合金元素の添加は焼入性を向上させ、より遅い冷却でも断面の深部までマルテンサイトを生成できるようにする。しかし、それによって断面効果がなくなるわけではない。遅い冷却は熱勾配を低減する一方で、望ましくない変態を許す可能性がある。急速な冷却は、変形やき裂の発生可能性を高める。したがって、適切なバランスは特定の圧粉体に固有の特性であり、「PM鋼」全般に共通する普遍的な特性ではない。
充填および圧粉の過程で形成される密度勾配は、特に重要である。異なる成形密度を持つ領域は、焼結中に異なる収縮を示し、焼入れ時にも異なる応答を示す可能性がある。機械加工面では、元の外表面からは確認できなかった気孔が露出し、焼入れ媒体の到達性と局所酸化の両方が変化することがある。粉末の製造および混合も重要である。介在物、凝集体、偏析した合金粒子が局所的な変態サイトとして残る可能性があるためである。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定し、粉末鍛造鋼部品への適用も認めている。したがって、介在物の管理は単なる粉末の清浄度にとどまらず、熱処理の信頼性にも関係する。
変形、酸化、および残留相
熱処理によって、熱膨張、変態中の収縮、応力緩和、ならびに領域間での変態時期の違いを通じて寸法が変化することがある。PM部品は、焼入れおよび焼戻し後に、膨張、収縮、反り、または真直度の変化を示す可能性がある。これらの影響は、異方的な圧粉、連結気孔、不均一な密度、ならびに過去の焼結収縮によって増幅されることがある。冷却中に治具や支持面が移動を拘束すると、残留応力が残り、その後の焼戻し、機械加工、または使用中に解放される可能性がある。
開気孔が表面に達している場合、または内部と連結している場合には、酸化に特に注意が必要である。酸化皮膜は気孔壁や外表面に形成され、局所的に合金元素を消費し、粒子間のネックを弱める可能性がある。また、その後の機械加工や接合を妨げることもある。制御された炉内雰囲気、適切な装入、および慎重に選定された移送条件によって曝露を低減できるが、雰囲気制御によって不適切な気孔構造を補うことはできない。真空、####不活性、または制御雰囲気による処理は、部品の密度と合金化学成分を考慮して選定しなければならない。
残留オーステナイトも、寸法不安定性の原因となる。焼入れによってオーステナイトがすべて変態しなかった場合、残存相は焼戻し中、使用中、またはその後の極低温処理中に変化する可能性がある。その変態によって膨張や追加の応力が生じることがある。これとは反対に、十分な焼戻しを行わずにマルテンサイト量が過剰になると、内部応力が高くなり、破壊許容性が低下するという問題が生じる。これは、気孔や非金属介在物がき裂の起点となる場合に特に顕著である。
NISTが刊行したASM Handbookの鋼およびステンレス鋼の積層造形に関する章(2020年)は、積層造形鋼部品において、気孔、介在物、残留応力、および造形後の熱処理が相互に関連する要因であることを示している。この比較は有用であるが、積層造形を従来のプレス・焼結PMと混同してはならない。熱履歴、気孔形状、層構造、および欠陥集団が異なるためである。プレス・焼結鋼では、実際の圧粉体と焼結状態に基づいて熱処理スケジュールを策定し、その後、寸法測定、硬さまたは相の検査、ならびに必要に応じて破壊感受性試験によって検証しなければならない。
粉末冶金によって製造される工具鋼
粉末冶金(PM)工具鋼は、従来の工具鋼種を単に粉末状で供給したものではない。その特性は、粉末製造、混合、成形、焼結、必要に応じた緻密化、熱処理という相互に関連する工程の連続によって生じる。各段階は次の段階に影響を及ぼす。アトマイズは粉末粒子の化学組成と清浄度を制御し、成形は成形体密度の分布を決定する。焼結は気孔形態と炭化物界面を変化させ、焼入れ、焼戻し、その他の熱処理は最終的な母相組織と残留応力状態を形成する。
この加工履歴によって、独自の材料群が形成される。同時に、すべてのPM工具鋼が鋳塊製造による同等鋼種より優れていると単純に主張することもできない。結果は、鋼種、粉末製造経路、固化方法、熱処理、使用条件によって異なる。
炭化物の制御が重要な理由
炭化物は、高炭素・高合金工具鋼における耐摩耗性の大部分を担うが、性能を決定するのは炭化物の体積率だけではない。大きさ、形状、化学種、間隔、分布も同様に重要である。炭化物の体積率が高い鋼でも、炭化物が連続したネットワークや偏析帯を形成すると、靭性が低下することがある。特に、加工荷重、衝撃、熱サイクルによって局所的な引張応力が生じる場合、大きく角張った粒子はき裂の発生起点となり得る。
従来の鋳塊冶金では、液相合金は比較的大きな鋳造断面を通じて冷却される。初晶デンドライトが凝固するにつれて溶質に富む液相が排出され、残った液相は炭素および炭化物形成元素が次第に濃化する。これによりミクロ偏析が生じる。そのため、クロム、モリブデン、バナジウム、タングステン、炭素はデンドライト間領域に集まり、そこで粗大な共晶炭化物を形成する可能性がある。鍛造および熱機械加工によってこの組織を分断することはできるが、その化学的起源を常に除去できるとは限らない。大断面や高合金組成では、この問題はさらに深刻になる。
粉末製造では、凝固のスケールが変化する。ガスアトマイズは溶湯を微小な液滴に分割し、それらを急速に冷却するため、大型鋳塊で偏析組織が発達する前に合金元素を凝固させることができる。成形・焼結後、または加圧支援による緻密化工程後には、得られる炭化物集団をはるかに微細化できる場合がある。PM工具鋼では、重度に偏析した鋳塊材にしばしば見られる伸長した炭化物帯ではなく、微細で丸みを帯び、比較的等方的に分布した炭化物組織を形成できる。
この形態は重要である。丸みを帯びた粒子は、幾何学的に鋭い応力集中を低減する。より均一な分布は、ミクロ組織中を通る長い弱い経路も減少させ、等方性によって加工方向への依存性を低減する。もっとも、これらは冶金学的な傾向であって保証ではない。不完全な緻密化、不適切な熱処理、粉末の汚染、過度の炭化物粗大化によって、欠陥や異方性が生じる可能性は依然としてある。
また、粉末冶金法では、従来の鋳塊冶金では得ることが困難、場合によっては不可能な炭化物量および炭化物化学種を実現できる。高バナジウム鋼種はその設計上の課題を示すよく知られた例である。これは、目的とするMC型炭化物を大型鋳塊全体に均一に分布させることが難しいためである。その他の合金設計では、クロムに富むM7C3、モリブデンまたはタングステンを含むM6C、バナジウムに富むMCなど、炭化物種を制御して混在させることが重要になる。有用なバランスは、単純に「炭化物が多いほどよい」というものではない。炭化物の割合を増やすと耐摩耗性は向上する一方、靭性、被削性、または欠けに対する抵抗性が低下する可能性がある。
粉末の清浄度は炭化物制御の一部である。非金属介在物は、意図した炭化物集団とは無関係にき裂を発生させる可能性がある。また、粉末粒子表面の酸化皮膜は、雰囲気または焼結サイクルの制御が不十分な場合、元粉末粒子境界に残留することがある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その方法を粉末鍛造鋼部品に適用することも認めている。したがって、介在物試験は最終破損解析だけでなく、材料規格および工程管理システムにも含めるべきである。
気孔率は別の変数を加える。プレス・焼結製品では、緻密化工程によって低減されない限り、連結気孔または閉気孔が残る。気孔は実効的な荷重支持面積を低下させ、き裂発生起点となる場合がある。重要なのは公称密度の値だけではなく、気孔の大きさ、形状、位置である。熱間静水圧プレス、粉末鍛造、その他の緻密化経路によってこの状態を変えることはできるが、同時にコスト、寸法挙動、最終ミクロ組織も変化する。
ISO 4957:2018とPM工具鋼製品
ISO 4957:2018は工具鋼に関する主要な国際規格であり、粉末冶金によって製造された製品を明確に対象に含めている。その適用範囲は、熱間圧延、鍛造、冷間引抜き、冷間圧延による製品にも及ぶ。これは、同規格がPM製造を工具鋼分野における一つの製品製造経路として扱いつつ、その経路固有の組織および加工が、指定された鋼種として納入される材料に影響し得ることも認識しているため、重要である。
この規格を、あらゆる製品形態が冶金学的に互換であると解釈してはならない。PM製品と鍛造製品は、同じ鋼種記号または化学成分範囲を共有していても、炭化物分布、気孔率、清浄度、寸法履歴、熱処理への応答が異なる場合がある。したがって、購入者または設計者は、鋼種名だけに依存せず、製品形態と関連する納入状態を特定しなければならない。
ISO 4957:2018は工具鋼の要求事項を扱うが、粉末加工鋼に関連する規格はこれだけではない。ISO 5755:2022は、焼結鉄、焼結鋼、焼結合金鋼、焼結ステンレス鋼構造材料を含む焼結金属材料の要求事項を規定している。ASTM B783-24は、鉄系PM構造材料を化学成分、密度、焼結状態の降伏強さ、熱処理後の引張強さによって分類し、プレス・焼結によって製造される部品を対象としている。これらの文書は関連分野を扱うものだが、ASTM B783-24はISO 4957:2018の工具鋼要求事項に代わるものではない。
この区別は重要である。ScienceDirect Topicsが2024年に刊行した『Ferrous Powder Metallurgy』の解説によれば、鉄―銅―炭素系組成は鉄系PM部品のおよそ半数を占める。このような構造材料では、制御された密度、寸法挙動、または経済的なニアネットシェイプを得るために粉末冶金が用いられる。その設計上の優先事項は、高速度鋼、冷間加工工具鋼、または高耐摩耗PM鋼種のものとは異なる。
PM工具鋼の仕様では、粉末粒子特性、成形圧力、焼結雰囲気、寸法変化、気孔形態、介在物、熱処理も考慮しなければならない。これらの変数は相互に作用する。例えば、化学分析上適切な粉末であっても、粒度分布によってプレス成形中に密度勾配が生じれば、部品特性が不均一になる可能性がある。正しい焼結温度であっても、保持時間や雰囲気が不適切であれば、過度の結晶粒成長や炭化物粗大化を引き起こすことがある。その後の熱処理は、こうした初期組織に対して作用するものであり、前工程で生じたすべての欠陥を消去できるわけではない。
従来の鋳塊冶金との比較
PMの最も明確な利点は、偏析と炭化物形態を制御できることである。鋳塊冶金による工具鋼は、均質性を改善するために鍛造、焼鈍、再溶解を行うことができ、多くの従来鋼種が優れた使用性能を発揮している。また、その製造経路は十分に確立されており、鍛造、機械加工、熱処理に関する豊富なデータも存在する。PMが自動的にそれらに取って代わるわけではない。
合金元素量と炭化物要求量が増加するほど、PMは技術的に魅力的になる。急速凝固によって出発組織を微細化でき、さらに固化工程によって、大型鋳塊で達成可能なものより均一な分布を維持できる場合がある。これにより、従来の溶解・鍛造では得ることが難しい耐摩耗性と靭性の組み合わせを実現できる可能性がある。ただし、その利点は鋼種に依存する。中程度の合金量の工具鋼では、従来の加工によってすでに十分な清浄度と炭化物制御が得られている場合、粉末経路を追加しても利得が小さいことがある。
PMの主な制約は、工程感度と気孔リスクである。プレス・焼結材は、鍛鋼と同等のほぼ完全な密度に達しない場合があり、焼結中の寸法変化を制御しなければならない。完全緻密化の経路では気孔を低減できるが、熱的および機械的な加工が追加される。粉末製造によって酸化皮膜や介在物が導入される可能性もあり、溶湯自体が化学的に均一であったとしても、取扱いや混合によって粒子間に偏析が生じることがある。
積層造形を、従来のプレス・焼結PMと混同してはならない。いずれも金属粉末から出発するが、層ごとの溶融または結合によって、異なる熱サイクル、残留応力、表面状態、欠陥発生機構が導入される。NISTが2020年に刊行したASM Handbookの鋼およびステンレス鋼の積層造形に関する章では、積層造形鋼部品における主要因として、気孔、介在物、残留応力、造形後の熱処理を挙げている。これらの問題はPMと重なる部分があるが、加工履歴は同一ではない。
| 比較軸 | 粉末冶金工程 | 従来の鋳塊工程 |
|---|---|---|
| 出発組織 | 急速凝固した粉末粒子 | 大型鋳塊またはビレット |
| 偏析の規模 | 微細粒子の凝固によって低減される可能性がある | 大断面の凝固中に形成される |
| 炭化物形態 | 微細で丸みを帯び、比較的等方的となり得る | 粗大または配向した炭化物構造を含む場合がある |
| 気孔率 | 加圧焼結工程後も残る場合がある | 一般に、鍛造による緻密化によって低減される |
| 形状の製造 | ニアネット形状部品に対応できる | 通常、より多くの余肉除去または成形を必要とする |
したがって、適切な比較は抽象的な「PM対従来鋼」ではない。指定された鋼種と製造経路の比較である。すなわち、鋳塊の均質性に対する粉末の化学組成と清浄度、鍛造組織に対する炭化物の大きさと分布、鍛鋼の密度に対する気孔集団、そして使用荷重に対する完全な熱処理履歴を比較する必要がある。PM工具鋼が独自の材料であるのは、これらの変数が一体として設計されているためである。
介在物、清浄度、および粉末鍛造鋼
金属粉末中の非金属介在物
| 特徴 | 定義 | 代表的な意味 |
|---|---|---|
| 気孔 | 金属組織内の空隙 | 荷重を負担する面積を減少させ、応力を集中させる可能性がある |
| 介在物 | 非金属または化学的に異なる固相 | 結合を妨げたり、き裂を発生させたりする可能性がある |
| 炭化物 | 炭素を含む硬質相 | 耐摩耗性を向上させることがあるが、靭性および被削性に影響する |
| 旧粒子境界 | 粉末粒子の接触部から受け継いだ界面 | 酸化物または結合の弱い領域が残留する可能性がある |
非金属介在物とは、金属粉末粒子の内部、または粒子間に存在する異物もしくは化学的に異なる固相である。これは、通常の粉末冶金における気孔と同じものではない。気孔は空隙、すなわち研磨および前処理後に気体または真空を含む領域である。一方、介在物は、酸化物、ケイ酸塩、窒化物、炭化物、スラグ由来粒子、その他の非金属化合物など、粉末または固化後の組織の一部を占める物質である。
この区別が重要なのは、粉末製造において汚染や表面反応の機会が数多く生じるためである。アトマイズでは、酸化皮膜や混入した耐火物が生成することがある。粉末の取扱い、ふるい分け、混合、移送では、設備や周囲の雰囲気に由来する粒子が混入する可能性がある。また、粉末粒子が表面酸化物を伴っている場合、成形後には薄い介在物富化層として現れることがある。鋼の化学組成だけでは、この状態を十分に説明できない。公称上の炭素、クロム、モリブデン、またはニッケル含有量が同じ2つのロットでも、介在物の大きさ、化学組成、または位置が異なれば、挙動は異なり得る。
この問題は、粉末表面が出発時の組織の一部となる鉄系粉末冶金材料において、特に重要である。成形によって粒子同士が接触し、焼結中にネックが形成され、これらの接触部を横切る拡散が可能になる。粒子境界に存在する介在物は、粒子内部に閉じ込められた介在物よりも結合を著しく阻害する可能性がある。薄い酸化皮膜は不連続な境界として残ることがある一方、小さく孤立した粒子は焼結中に鋼に取り囲まれることがある。最終的な影響は、介在物の性質と、その後に受ける熱的・機械的履歴の両方に依存する。
この材料群は、従来の鋼を単に粉末化したものとして単純に分類することもできない。ASTM B783-24は、鉄系粉末冶金構造用材料を、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって分類し、プレス成形および焼結によって製造される部品を対象としている。ISO 5755:2022は、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造用材料に対する要求事項を規定している。いずれの分類も、粉末の清浄度の調査に取って代わるものではない。規格上の呼称によって組成および要求特性を定めることはできても、破壊が酸化皮膜、気孔、炭化物クラスター、またはそれらの界面のいずれを起点としたのかまでは説明できない。
合金設計は、さらに別の側面を加える。銅、ニッケル、モリブデンは鉄系粉末冶金鋼に一般的に添加される元素であり、引用された ScienceDirect Topics の資料(2024年)によれば、鉄–銅–炭素組成は鉄系粉末冶金部品のおよそ半数を占める。これらの合金元素は、焼結、寸法変化、焼入れ性、および相形成を変化させるが、酸化物またはケイ酸塩介在物を意図した合金の一部にするものではない。粉末冶金工具鋼には、従来の鋳塊冶金では得にくい、微細で丸みを帯び、より等方的に近い炭化物組織や、特有の炭化物量または炭化物組成が含まれる場合もある。このような炭化物を非金属介在物として自動的に記録してはならず、相の同定が必要である。
ISO 13947:2024の試験方法
ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定している。その適用範囲は粉末鍛造鋼部品にも適用できるため、ばらの原料粉末の調査にとどまらず関連性を持つ。この拡張は重要である。固化によって介在物の外観および空間的配置が変化するからである。固化前に適用する試験方法が答える問いは、鍛造後に適用する試験方法が答える問いとは異なる。
したがって、この規格は普遍的な清浄度等級ではなく、測定の枠組みとして扱うべきである。規格は測定方法を定める一方、特定の粉末、成形体、または部品に関する仕様では、報告の基準および受入基準の有無を定めなければならない。得られている情報から、すべての粉末冶金鋼に対して、介在物の一般的な最大寸法、面積率、個数、または受入限界を設定することはできない。そのような限界値は、該当する製品規格、購入仕様書、認定計画、または実証された使用要件に基づく必要がある。
解釈は、試験片の前処理にも左右される。研磨断面は、三次元の粒子および界面を二次元的に切断したものを示す。長い介在物が短い断片として現れることがある一方、断面に沿って配向した薄い膜は、実際以上に連続して見える場合がある。前処理による損傷、引き抜け、塗りつぶし、およびエッチングによって、き裂や非金属粒子に似た特徴が生じることもある。したがって、同定にあたっては、規定された観察方法に加え、適切な金属組織学的管理を行い、必要に応じて化学分析または微小分析による確認を組み合わせるべきである。
粉末鍛造鋼では、試料採取位置にも同等の注意を払って記録しなければならない。容器から採取した粉末、鍛造前に調査した成形体、および鍛造領域から取り出した材料は、同じ母集団を代表するものではない。鍛造によって介在物が破断、扁平化、回転、または再分布することがある。また、近傍の気孔が閉鎖され、両者を区別するために用いるコントラストが変化することもある。粉末ロット、部品上の位置、方向、断面前処理、および加工履歴を伴わない結果は、別の結果との比較が困難である。
固化後の介在物の影響
固化によって介在物の形状が変化し、介在物が持つ力学的意味も変わる。プレス成形および焼結の際、粒子接触部にある介在物は局所的なネック成長を妨げ、弱い界面を残す可能性がある。粉末鍛造中には、その特徴がストリンガー状の不連続部に扁平化したり、脆い粒子が破砕したり、周囲の鋼が介在物に押し付けられたりすることがある。研磨断面で目立ちにくくなったからといって、介在物が必ずしも消失したわけではない。
気孔は、介在物と複数の形で相互作用する。介在物は粒子境界における隙間の発生または保持を促し、介在物と気孔の関連部を形成することがある。気孔によって介在物表面がより多く露出し、局所的に鋭い切欠きが形成される場合もある。逆に、鍛造によって気孔が閉鎖されても、介在物または酸化物に富む界面が残ることがある。その場合、元の欠陥が気孔と介在物の双方に関係していたにもかかわらず、組織写真には平面的な不連続部を伴う緻密な領域として現れることがある。暗く見える特徴をすべて気孔と呼ぶと、この加工履歴が見えなくなってしまう。
解釈の中心となるのは形態である。一般に、丸みを帯びて孤立した粒子は、角張った粒子、細長い膜状介在物、または集積した破片とは異なる応力集中を生じさせる。分布も重要である。広く離れて存在する少数の介在物は、元の粉末境界に沿って形成された帯状部や、鍛造方向に沿って繰り返し現れるクラスターと同等ではない。結合状態も別の変数である。鋼に強固に取り囲まれた介在物は、未結合の界面に付着したままの介在物とは異なる影響を示す可能性がある。
これらの違いは、引張破壊、疲労き裂の発生、衝撃応答、ならびに寸法処理または熱処理の結果に影響する。しかし、介在物の化学組成、寸法分布、気孔率、母相組織、負荷様式、および方向が分からなければ、普遍的な順位付けを行うことはできない。NISTが公表した、鋼およびステンレス鋼の積層造形に関するASM Handbookの章(2020年)も、気孔、介在物、残留応力、および造形後の熱処理を、鋼部品に相互に関連する影響因子として扱っている。この比較は欠陥分析に有用であるが、積層造形を従来のプレス・焼結粉末冶金、または粉末鍛造と混同してはならない。
したがって、信頼できる評価では、ISO 13947:2024の結果を、粉末製造工程、成形圧力、焼結サイクル、鍛造減面率、熱処理、密度、気孔形態、および破壊位置と関連付ける必要がある。Randall Germanの A-Z of Powder Metallurgy(2005年)は、粉末製造、成形、焼結、緻密化、組織、および気孔率を、一連の工程の中に位置付けている。介在物もこの工程系列の中に含めるべきである。清浄度は、粉末に付随する独立した証明書ではない。鋼が成形され、焼結され、鍛造され、機械加工され、試験されるにつれて、その重要性が変化し得る特徴である。
粉末冶金鋼と積層造形鋼の比較
粉末冶金(PM)鋼と積層造形(AM)鋼には共通する出発点がある。いずれも、化学組成、粒子径、形態、清浄度、および保管履歴が完成材料に影響する金属粉末から始まる場合がある。しかし、両者は同じ加工経路をたどるわけではない。プレス・焼結による粉末冶金では、金型内で成形体を作り、その後、炉内焼結によって粒子を結合する。積層造形では、通常、粉末を連続する各層で選択的に溶融するか、その他の方法で固化し、部品を段階的に形成する。同じ原料粉末を使用する可能性があるからといって、得られる材料が互換性を持つわけではない。
この区別は、冶金だけでなく規格にとっても重要である。ASTM B783-24は、鉄系粉末冶金構造用材料を、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって分類し、その適用範囲はプレス成形および焼結によって製造される部品を対象としている。ISO 5755:2022は、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造用材料に対する要求事項を規定している。これらの文書は、定められた固化経路に結び付いた材料群を記述するものである。AM部品では、化学的に類似した合金を使用できる場合があるが、その認定では、装置、エネルギー源、積層戦略、造形方向、雰囲気、および熱履歴を考慮しなければならない。
NISTが発行するASM Handbookの章「鋼およびステンレス鋼の積層造形(Additive Manufacturing of Steels and Stainless Steels)」は2020年に刊行され、管理された比較を行ううえで有用である。この章では、AM鋼を粉末加工材料として扱いながら、特に気孔率、介在物、残留応力、造形後の熱処理に重点を置いている。これらの懸念事項はPMと共通するが、その原因と分布は大きく異なる場合がある。
共通する粉末原料上の懸念
粉末は中立的な原料ではない。ガスアトマイズ、水アトマイズ、プラズマアトマイズなどの製造方法によって、粒子形状、表面酸化物、サテライト粒子、内部空隙、粒度分布は異なる。粉末床方式では、球状で流動性の高い粉末が必要となる場合がある一方、加圧成形・焼結工程では、圧縮性、見掛け密度、潤滑剤への応答性、金型充填性を考慮して選択された粉末を使用できる。したがって、粉末仕様は、その粉末が開発された設備および固化方法から切り離して評価することはできない。
化学組成は、原料管理の一側面にすぎない。銅、ニッケル、モリブデンは鉄系PM鋼で一般的に添加される元素であり、2024年に閲覧されたScienceDirect Topicsの項目 Ferrous Powder Metallurgy によれば、鉄–銅–炭素組成はPM鉄系部品のおよそ半分を占める。合金元素は、単体粉末または予合金化粉末として混合できるが、局所的な化学組成、圧縮性、焼結挙動、寸法変化に及ぼす影響はそれぞれ異なる。AMの原料は、より厳密に管理された予合金化粉末として供給されることが多い。しかしAMであっても、粉末の繰り返し取扱いや再使用によって、粒度分布、酸素含有量、湿気への曝露、部分的に溶融した粒子の割合が変化する可能性がある。
表面皮膜には細心の注意が必要である。薄い酸化物層は、焼結時の粒子間結合を妨げたり、AM中の溶融および濡れを阻害したり、酸素に富む欠陥を生じさせたりする可能性がある。非金属介在物は、溶解、アトマイズ、取扱い、またはリサイクルの過程で混入することがある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、粉末鍛造鋼部品への適用も認めている。ただし、この適用範囲によって、その方法があらゆるAM工程に対する自動的な認定手順になるわけではない。この規格の適用範囲は、介在物試験を粉末の製造経路および部品の製造経路と結び付けて考える必要がある理由を示している。
PM粉末は通常、圧粉成形の前に潤滑剤と、必要に応じて黒鉛またはその他の合金元素を混合する。これらの添加物は、圧粉体強度、抜出し性、炭素分布、加熱時に放出されるガスに影響を及ぼす。AM粉末は通常、同じような圧粉用潤滑剤を含む配合を経ずに、リコータまたは粉末供給システムへ投入される。ある製造経路で許容できる性能を示す粉末が、別の経路では流動性不良、過剰なガス発生、偏析、または不安定な固化を引き起こす可能性がある。
異なる固化メカニズム
加圧成形・焼結によるPMでは、まず巨視的な圧力を加える。金型によって粉末を圧縮して圧粉体を形成し、粒子間に接触を生じさせる一方、連結した気孔ネットワークを残す。その後、主たる融解温度範囲未満で圧粉体を加熱することにより、拡散、ネック成長、気孔の球状化、冶金的結合が進行する。炉内雰囲気、加熱速度、焼結温度、保持時間、冷却速度が、炭素損失、酸化、寸法変化、最終的な気孔構造を制御する。二次工程には、サイジング、再加圧、含浸、粉末鍛造、熱間静水圧プレス、熱処理などが含まれる場合がある。
AMでは、局所的かつ反復的にエネルギーを付与する。レーザー粉末床溶融法または電子ビーム粉末床溶融法では、集束ビームが薄い層を走査し、選択された領域を溶融または焼結した後、新たに堆積された次の層と相互作用する。指向性エネルギー堆積法では、部品を形成しながら粉末を溶融池に供給する。各走査トラックおよび各層は、急速な加熱と冷却、再溶融、凝固、後続パスによる再加熱を受ける。したがって、形成される微細組織は、走査戦略、エネルギー密度、層厚、溶融池形状、シールド雰囲気、造形プレートを通じた熱抽出によって決まる。
これは、単に加圧・焼結を高速化したものではない。PMでは、金型が圧粉体の形状を決定し、炉は部品の大部分を比較的長時間の熱サイクルにさらす。AMでは、形状が層ごとに生成され、熱勾配が急になることがある。緻密なAM領域には、微細な凝固セル、柱状晶、または方向依存性の特徴が含まれる場合があり、これらは焼結ままの圧粉体に直接対応するものではない。逆にPMでは、寸法機能、軸受機能、または流体保持機能のために、連結気孔または孤立気孔を意図的に残すことができる。一方、AMの認定では、意図しない未融合欠陥やキーホール気孔は、通常、管理が必要な欠陥として扱われる。
材料の呼称も、類似性だけを根拠に移行させることはできない。ISO 4957:2018は、粉末冶金によって製造された製品に加え、熱間圧延、鍛造、冷間引抜き、冷間圧延による製品にも工具鋼の要求事項を適用している。この認識が対象とするのは、規格内で定められた製品および要求事項であり、AM工具鋼部品が、加圧成形・焼結品または展伸材の特性、熱処理応答、受入れ根拠を自動的に引き継ぐことを意味するものではない。
気孔、介在物、残留応力、造形後処理
気孔は両方の材料群に存在するが、その起源と形状は工程固有である。PMの気孔は、粒子の充填状態と圧粉圧力によって形成され、焼結中に収縮、拡散、気孔の合体、気孔の球状化を通じて変化する。特に摩擦や複雑な金型形状によって圧力伝達が制限される場合、成形された圧粉体内部に密度勾配が生じることがある。このような勾配は、局所的な寸法ばらつきや、焼結後の異なる機械的応答を生じさせる可能性がある。
AMの気孔は、未融合、エネルギー投入不足、不安定な溶融池挙動、閉じ込められたガス、キーホールの不安定性、または粉末床の乱れに関連することが多い。気孔は、トラック間では細長く、融合が不十分な境界では不規則になり、溶融池中にガスが閉じ込められた場合には、より球状になることがある。造形方向および自由表面に対する位置は、検査結果や疲労応答に影響を及ぼす可能性がある。公称密度の値だけでは、欠陥群の内容を特定できない。
介在物も同様に、製造経路に依存する。PMでは、介在物が元の粉末に含まれている場合、混合中に導入される場合、または焼結中の反応によって形成される場合がある。AMでは、粉末由来の介在物に加え、酸化によって生成した介在物や、溶融と凝固の反復によって再分布した介在物が存在し得る。NISTが発行するASM Handbookの章では、気孔と介在物を並べて扱っている。これは、バルクの化学組成が公称仕様を満たしている場合でも、両者が材料の連続性を損ない、損傷の起点となり得るためである。
残留応力は、各層が、周囲の低温材料および造形プレートによって拘束されながら収縮するため、AMを特徴付ける重要な懸念事項である。反復的な熱サイクルによって、表面近傍または形状的に拘束された領域に引張応力が残り、変形、割れ、またはサポート除去および機械加工中の応力解放を引き起こす可能性がある。PMの圧粉体も、圧粉および抜出しによって内部応力を受けるが、その応力場は異なる工程順序によって形成され、その後、焼結、サイジング、熱処理によって変化する。
したがって、造形後処理は製造経路に即して記述しなければならない。PMでは、規定された材料および部品に応じて、焼結、浸炭、焼入れ・焼戻し、熱間静水圧プレス、含浸、サイジングなどが用いられる。AMでは、応力除去、溶体化処理、時効、焼入れ・焼戻し、熱間静水圧プレス、機械加工、表面処理などが必要となる場合がある。これらの処理は、気孔を閉鎖し、炭化物形態を変化させ、応力を緩和し、寸法安定性を改善する可能性があるが、それ以前の加工履歴を消去するものではない。
粉末冶金工具鋼は、この点をよく示している。急速凝固と管理された粉末製造経路によって、微細で丸みを帯びた、比較的等方的な炭化物組織を形成できる。このような組織には、従来のインゴット冶金では得ることが困難または不可能な炭化物量や組成が含まれる場合もある。AM鋼でも微細化された凝固組織が形成される可能性はあるが、その炭化物分布と熱処理への応答は、当該AM工程について確立しなければならない。したがって、PMの鋼種呼称、密度要件、引張特性値、または熱処理スケジュールを、工程固有の根拠なしにAM部品へ割り当ててはならない。同じ禁止事項は逆方向にも適用される。類似した粉末化学組成は、同等の気孔、介在物、残留応力、微細組織、または認定状況を証明するものではない。
設計、検査、および破損解析
密度と荷重経路を考慮した設計
粉末冶金鋼部品は、単に公称合金名で指定するのではなく、材料状態として規定すべきである。設計記録には、材料の呼称、適用規格、密度状態、圧粉方向に対する配向、焼結または緻密化の方法、熱処理、および重要とみなされる断面を明記する必要がある。「鋼」という記載だけでは不十分である。相互に連結した気孔を有するプレス・焼結材、真空浸炭材、熱間静水圧プレス材は、公称化学組成が共通していても、荷重の受け方は大きく異なる場合がある。
ASTM B783-24は、鉄系粉末冶金構造材料を、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって分類している。この構成は設計者に対する有用な警告となる。すなわち、密度は材料定義の一部である。ISO 5755:2022も、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造材料に対する要求事項を規定している。密度状態や要求される機械的状態を示さず、等級だけを記載した図面では、変動の主要因が管理されないままになる。
気孔は、実効的な荷重支持面積と、き裂が進む経路の双方を変化させる。大きく不規則な気孔、気孔クラスター、鋭い気孔角部は応力を集中させる。一方、丸みを帯びた小さく均一に分布した気孔は、異なる影響を及ぼす。また、粉末の移動と摩擦によって各領域に同じ圧力が加わるとは限らないため、圧粉体内部で密度が変化することもある。そのため、厚いボス、薄いウェブ、深い内隅部は、同一の粉末混合物と同一の加圧サイクルから始めた場合でも、異なる局所組織として焼結される可能性がある。
荷重経路は三次元で検討すべきである。密度勾配を横切る引張応力、断面変化部での曲げ、圧粉方向付近での繰返しせん断は、単純な公称強度計算では見落とされる弱点を顕在化させる可能性がある。設計者は、部品図面上に主荷重方向と加圧軸を示し、さらに局所的な応力または摩耗が重要となる表面、穴、スプライン、キー溝、段部を特定すべきである。厚さ全体にわたって均一な密度が必要な形状には、異なる加圧配置、二次緻密化、または通常の鍛造材・圧延材や機械加工部品が必要となる場合がある。
粉末冶金は、単一の標準合金系列を意味するものではない。銅、ニッケル、モリブデンは一般的な添加元素であり、引用されたScienceDirect Topicsの参考資料(2024年)によれば、鉄–銅–炭素系組成は鉄系PM部品のおよそ半数を占める。粉末冶金で製造される工具鋼は、別個の設計対象である。微細で丸みを帯び、より等方的な炭化物組織により、通常の鋳塊冶金では製造が困難または不可能な炭化物量や組成が可能になる場合がある。ISO 4957:2018は、粉末冶金による製品だけでなく、熱間圧延、鍛造、冷間引抜き、冷間圧延による製品にも工具鋼の要求事項を適用しているが、製造方法は依然として仕様書および検査計画に記載すべきである。
寸法管理と後処理
寸法は、金型への充填から最終検査まで一定のままではない。圧粉によって意図した形状の圧粉体が形成され、続く焼結では、結合、収縮、合金元素の拡散、蓄積応力の緩和によって寸法が変化する。変化の方向と大きさは、粉末の種類、潤滑剤、圧粉圧力、形状、炉内雰囲気、温度、時間、および支持条件に左右される。機械加工後であれば容易に維持できる公差でも、焼結ままの状態では現実的でない場合がある。逆に、すべての表面を機械加工する設計では、加圧成形がもたらす経済的・幾何学的利点を失う可能性がある。
サイジングは、一般的な焼結後工程である。制御された金型ストロークによって、特定の寸法を修正し、再現性を高め、または材料をほとんど除去せずに機能上必要な嵌合を回復できる。プレスとサイジングだけでは製造できない厳しい公差の内径、基準面、ねじ、シール面、複雑な形状には、機械加工が適している。多孔質鋼の切削では、エッジの欠け、材料の smeared material、工具摩耗、および一見きれいな表面に連結気孔が露出する可能性に注意が必要である。検査では、機械加工による寸法欠陥と、表面下の気孔または焼結に関連する密度変動を区別すべきである。
接合には、溶接、ろう付け、機械的締結、または別部品との組立てが含まれる場合があるが、気孔率と合金化学組成は、熱移動、ガス放出、ぬれ性、および接合強度に影響する。したがって、接合手順は、鍛造材などの同等材から推定するのではなく、実際のPM材料状態で認定すべきである。含浸では、一部の気孔容積を第二の材料で満たし、実効密度を高めたり、表面特性を変化させたりできる。ただし、これは指定された設計方法であり、不十分な圧粉を自動的に修復する手段ではない。同様に、浸炭、窒化、めっき、蒸気処理、コーティングなどの表面処理は、摩耗、耐食性、摩擦、またはシール性を改善できるが、処理深さと連続性は気孔構造および局所組成によって変動する可能性がある。
焼結後工程は、実施順序に沿って記録しなければならない。熱処理前にサイジングした部品は、熱処理後にサイジングした部品とは異なる挙動を示す可能性がある。浸炭前の機械加工は浸炭層の形状を変化させることがあり、処理後の機械加工は処理層の一部を除去する可能性がある。接合は局所的な熱サイクルを導入し、含浸は質量、寸法、および密度測定の解釈を変化させることがある。検査計画には、工程、管理対象となる形状・寸法、合否判定方法、および測定を実施する材料状態を明記すべきである。
粉末特性、圧粉、焼結、気孔形態、介在物、寸法変化、および熱処理は、相互に関連する工程変数である。Randall GermanのA-Z of Powder Metallurgy(2005年)は、これらの事項を個別の製造工程ではなく、粉末加工における相互に関連した要素として扱っている。重要寸法や破壊を最終的な合金証明書だけでは説明できない場合、この考え方が不可欠となる。
金属組織学的検査と破面調査
破損解析は、顕微鏡ではなく記録から始めるべきである。材料の呼称と規格、粉末ロット、混合添加物、加圧方向、金型構成、焼結サイクル、雰囲気、密度測定値、二次緻密化、熱処理、機械加工、接合、および表面処理を確認する。可能であれば、同じ製造状態にある未使用部品と破損部品を比較する。ASTM B783-24およびISO 5755:2022は、化学組成、密度、機械的状態を区別するための関連枠組みを示している。いずれも、追跡可能な履歴の代わりに曖昧な「PM鋼」という記述を用いることを認めていない。
次に、密度と気孔を特性評価する。適切な方法でかさ密度を記録し、その後、破損部と健全部の双方から採取した断面について、密度勾配、気孔の大きさ、形状、配向、および連結性を調べる。金属組織試料の調製によって気孔が開口したり、気孔周辺の材料が引き延ばされたりすることがあるため、研磨断面は破面と併せて解釈し、必要に応じて連続断面または三次元画像も用いるべきである。配向した気孔または連結気孔に沿って進むき裂は、緻密な焼戻しマルテンサイト領域を横切るき裂とは、異なる原因を示唆する。
第三段階は、介在物と相の調査である。選択した熱処理に関係する場合には、酸化膜、非金属介在物、未固溶粒子、炭化物ネットワーク、偏析、脱炭、再浸炭、未焼戻しマルテンサイト、ベイナイト、フェライト、残留オーステナイトを調べる。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、粉末鍛造鋼部品への適用も認めている。介在物の証拠は、応力や形状を考慮せずに単一の原因の証明とみなすのではなく、粉末の清浄度および工程記録と関連付けるべきである。
続いて、破面解析によって事象の進展順序を明らかにする。破壊起点、安定き裂成長領域、過荷重破壊領域、疲労模様、粒界または粒内の進展経路、ならびに破壊後の擦れや腐食の証拠を特定する。起点を、気孔クラスター、介在物、加工痕、接合界面、密度遷移部、鋭い角部、または処理層と関連付ける。最後に、その位置を実際の荷重、すなわち曲げ、ねじり、接触応力、衝撃、熱サイクル、または熱処理による残留応力と比較する。NISTが公開した、鋼およびステンレス鋼の積層造形に関するASM Handbookの章(2020年)は、気孔、介在物、残留応力、造形後の熱処理について取り上げている。ただし、積層造形を通常のプレス・焼結PMと混同してはならない。欠陥と応力の相互作用に関するその知見は、粉末堆積履歴が異なることを明確にした場合にのみ有用である。
妥当な結論は、材料履歴、局所組織、破壊起点、および使用時荷重を関連付ける。いずれか一つのつながりが欠けていれば、その解析は実証された破壊機構ではなく、もっともらしい説明にとどまる。
粉末冶金鋼の記号を読む方法
粉末冶金の記号は、適用規格、材料状態、および試験要件と併せて読まない限り、完全な記述にはなりません。「PM鋼」は加工方法の一群を示すものであり、化学組成や保証された特性レベルを示すものではありません。同様に、「ステンレス鋼」、「工具鋼」、「合金鋼」、および「鋼」は、いずれも広義の材料記述です。これらの語だけでは、粉末製造経路、気孔率、密度、熱処理、または受入基準のいずれも示されません。
粉末冶金鋼の呼称の読み方
- 規格 適用される規格を特定する。
- 等級 正確な等級または材料呼称を転記する。
- 化学組成 規定された化学組成を確認する。
- 密度 密度の状態を特定する。
- 特性の状態 結果が焼結まま、熱処理済み、含浸済み、またはその他の変更を受けた状態かどうかを確認する。
- 試験 試験方法と試験片の状態を確認する。
- 二次加工 許可されたすべての加工を記録する。
実務上の読み取り手順は次のとおりです。
1. 適用される規格を特定する。 2. 正確な鋼種または材料記号を書き写す。 3. 規定された化学組成を確認する。 4. 密度状態を特定する。 5. 特性が焼結まま、熱処理済み、含浸済み、またはその他の変更を受けた状態のいずれであるかを確認する。 6. 試験方法および試験片の状態を確認する。 7. 許容されるすべての二次加工を記録する。
この手順により、よく知られた鋼種名を完全な仕様と取り違えることを防止できます。
組成と材料分類
最初に確認すべきことは、文書が組成を示しているのか、それとも単に材料クラスを示しているのかです。例えば、鉄–銅–炭素系材料という表現は、組成に関する記述です。しかし、成形圧力、焼結サイクル、最終密度、気孔形態、または引張特性は示していません。ScienceDirect Topicsの Ferrous Powder Metallurgy の項目(2024年)によれば、鉄–銅–炭素系組成は鉄系PM部品のおよそ半数を占めますが、その割合によってこの表現が鋼種記号になるわけではありません。
ASTM B783-24は、鉄系PM構造用材料について、より管理された方法を採用しています。同規格は、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって材料を分類します。したがって、ASTM B783-24に基づく記号は、銅鋼やニッケル鋼のような合金系に単純化するのではなく、これら4つすべての分類要素に照らして読まなければなりません。銅、ニッケル、およびモリブデンは一般的な添加元素ですが、これらの元素のいずれかが存在するだけでは、同規格における材料の特定には不十分です。[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
ISO 5755:2022は、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造用材料を含む、焼結金属材料の要求事項を規定しています。同規格の適用範囲から、「焼結ステンレス鋼」は規定された要求事項によって管理される材料カテゴリーであり、粉末から製造されるあらゆるステンレス組成の同義語ではないことが分かります。適用される表に示された化学成分の限界値、密度要件、および特性規定が、なお支配的な基準となります。
工具鋼については、別の区別が必要です。ISO 4957:2018は、粉末冶金によって製造される製品だけでなく、熱間圧延、鍛造、冷間引抜き、および冷間圧延によって製造される製品にも工具鋼の要求事項を適用します。したがって、PM工具鋼の記号は、鍛造工具鋼の鋼種と公称組成を共有しながら、凝固および緻密化の履歴が異なる場合があります。粉末加工によって、微細で丸みを帯びた、比較的等方的な炭化物組織を形成できるほか、従来のインゴット冶金では得ることが困難または不可能な炭化物量や組成を実現できる場合があります。鋼種名だけでは、その組織は分かりません。
組成は、記号を構成する一つの層として読んでください。次に、その組成に製造経路がどのような影響を及ぼしたかを確認します。粉末製造、混合、成形、焼結、気孔形成、寸法変化、およびその後の緻密化や熱処理は、材料に対して一体となって作用します。これらを、互いに置き換え可能な脚注として扱ってはなりません。
密度と特性の状態
密度は、非公式な材料記号で欠落していることが多い項目です。成形・焼結された部品は、単に形状だけが異なる完全緻密な鍛造材ではありません。残留気孔は、粉末特性、成形方向、潤滑剤の除去、焼結条件、および局所的な形状によって変化する可能性があります。密度は、強度、延性、疲労応答、寸法安定性、熱的挙動、および試験片が完成部品をどの程度代表するかに影響を及ぼします。
ASTM B783-24を読む際は、報告された特性を別の材料と比較する前に、密度分類を確認してください。同規格は、焼結ままの降伏強さと、熱処理後の引張強さを区別しています。これらは状態も測定値も異なります。焼結ままの降伏強さに関する要求事項を、焼入れ・焼戻し後に得られた引張強さの値と直接比較することはできません。
同じ注意がISO 5755:2022にも当てはまります。「焼結」は緻密化された状態を示しますが、すべての部品の気孔率が同じであることや、二次加工が一切許容されないことを自動的に意味するものではありません。仕様書では、密度範囲、最低密度、またはサイジング、蒸気処理、含浸、もしくは熱処理後の特定の状態が要求される場合があります。図面および購入仕様書は、関連する規格と併せて読まなければなりません。
記録には、状態を明示してください。例えば、焼結まま、サイジング済み、熱処理済み、表面硬化済み、含浸済み、またはその他に規定された状態です。文書に状態が記載されていない場合、報告された数値は不完全です。熱処理状態を伴わない硬さの値は、特に根拠として弱いものです。同様に、密度、試験片の方向、および試験方法を伴わない引張値も十分な根拠にはなりません。
積層造形に関する前提をそのまま適用してはなりません。NISTが公開した、鋼およびステンレス鋼の積層造形に関するASM Handbookの章(2020年)では、気孔、介在物、残留応力、および造形後の熱処理について論じていますが、積層造形は従来の成形・焼結PMと同じプロセスではありません。いずれも粉末を用いる製造経路ですが、粉末床、熱履歴、気孔形成、および認定文書は異なります。
規格、鋼種、および購入者固有の要求事項
規格は適用される枠組みであり、鋼種はその枠組みの中での材料の同一性を示し、購入者固有の要求事項は注文内容を変更または補完します。これら3つのレベルは、分けて記録すべきです。
まず、ASTM B783-24、ISO 5755:2022、ISO 4957:2018、またはISO 13947:2024のように、完全な引用を記載します。次に、文書に記載されている正確な記号を、そのまま書き写します。よく知られた鍛造材相当品、供給者独自の略称、または「PMステンレス」のような一般的表現に置き換えてはなりません。その後、組成と特性を定義している表を確認します。最後に、サンプリング、試験片、寸法公差、表面状態、および許容される加工を扱う条項を読みます。
試験方法は、数値限界と同じくらい重要です。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その方法を粉末鍛造鋼部品に適用することも認めています。この規格の引用は、介在物管理が購入者の要求事項である場合に関係する可能性がありますが、それだけで鋼種や引張特性を定義するものではありません。調査対象となった粉末または部品、試験片の調製、評価方法、および受入限界を記録してください。
購入者はさらに、粉末の化学組成、見掛け密度、流動特性、粒度分布、酸素その他の不純物の限界値、焼結後の密度、寸法変化、気孔の特性評価、熱処理パラメータ、または指定された試験位置を規定する場合があります。これらの要求事項は、一般的な材料記述より厳格または具体的である可能性があります。鋼種名から、これらを暗黙に推定してはなりません。
最後に、加工の許可範囲を確認します。仕様書が、サイジング、コイニング、機械加工、含浸、粉末鍛造、浸炭、窒化、焼入れ・焼戻し、またはその他の加工を許可しているかを確認してください。これらはそれぞれ、寸法、気孔、応力、硬さ、または測定される強度を変化させる可能性があります。したがって、明確な記号は「これは何の鋼か」だけに答えるものではありません。適用される規格、要求される化学組成、主張されている密度と状態、特性の測定方法、およびその主張に含まれる加工履歴を示すものです。
利点、限界、および誤解
粉末加工によって可能になること
粉末冶金(PM)は、従来の鋼を単に粒子状にして成形したものではない。粉末の製造、混合、圧粉成形、焼結、緻密化、および熱処理によって、異なる一連の変数が生じる。そして、それらの変数を利用して、化学組成と微細組織の両方を変化させることができる。その結果、従来の鋳塊加工では再現できない鋼が得られる場合がある。これは、あまり一般的でない製造経路で作られた通常の鋼種とは異なる。
最も明確な例は、粉末工具鋼である。鋳塊の凝固過程では、クロム、モリブデン、バナジウム、タングステンなどの合金元素が偏析し、大きな炭化物ネットワークを形成することがある。その後の鍛造や加工によってこの組織を低減できる場合はあるが、最終的な炭化物の大きさ、分布、化学組成は、元の鋳造履歴による制約を受け続ける。ガスアトマイズ粉末では、各粒子が急速に凝固する。これらの粒子を固化・緻密化すると、微細で丸みを帯び、より等方的に近い炭化物分布を持つ鋼が形成される可能性がある。粉末加工によって、従来の鋳塊冶金では製造が困難、または不可能とされる炭化物量や炭化物の組合せにも対応できる場合がある。この違いは、熱処理、耐摩耗性、靭性、寸法安定性、および伸長した介在物や炭化物バンドに伴う方向性に影響する。
したがって、利点の本質は単なる形状製造ではなく、微細組織の制御にある。粉末製造者は、固化・緻密化の前に、粒子の化学組成、粒度分布、形態、および酸素含有量を調整できる。製造業者は、元素粉末または予合金化粉末を混合できるが、これらの選択肢は焼結中に同一の拡散経路を生じさせるわけではない。銅、ニッケル、モリブデンは鉄系PM材料で一般的な添加元素であり、ScienceDirect Topicsが2024年に刊行した参考資料 Ferrous Powder Metallurgy によれば、鉄・銅・炭素系組成は鉄系PM部品のおよそ半分を占める。このような組成は分野の広がりを示すものだが、PM鋼の定義そのものと誤解してはならない。
規格にも、このような幅広い性質が反映されている。ASTM B783-24は、鉄系PM構造材料を、化学組成、密度、焼結ままの降伏強さ、および熱処理後の引張強さによって分類している。この組合せは示唆的である。化学組成だけでは材料を特定するには不十分だからである。密度と材料の状態は、呼称が実際に意味する内容の一部である。ISO 5755:2022も同様に、焼結鉄、鋼、合金鋼、およびステンレス鋼の構造材料に対する要求事項を規定している。これらの文書が対象とするのは、定義された焼結材料の分類であり、粉末を用いた工程をたまたま経たすべての鋼ではない。
粉末加工は、一部の偏析を低減し、適切な形状であればニアネットシェイプ製造を可能にするため、必要な機械加工量を減らすこともできる。しかし、工学的な判断が不要になるわけではない。粒子形状は流動性と充填性を左右し、粒径は表面積と焼結挙動に影響し、潤滑剤の選択は抜出し性と残留汚染に影響する。利点は「粉末」という言葉だけから生じるのではなく、相互に関連するこれらの変数を管理することによって生じる。
残留気孔が制約し得ること
最も根強い誤解は、PM鋼は初めから完全緻密であるというものである。通常の加圧成形・焼結による部品では、追加の緻密化工程で気孔を閉鎖しない限り、気孔が残る。気孔は孤立している場合も連結している場合もあり、丸みを帯びている場合も不規則な場合もある。また、表面付近に集中することも、断面全体に分布することもある。その大きさ、形状、位置は、粉末特性、圧粉圧力、金型形状、潤滑剤の除去、焼結雰囲気、温度、時間、および冷却履歴に左右される。
残留気孔は実効的な荷重負担面積を減少させ、応力集中部として作用する可能性がある。そのため、バルク組成が鍛造鋼と同程度に見える場合でも、引張延性、疲労強度、破壊靭性、衝撃に対する抵抗性、またはき裂進展抵抗を低下させることがある。開放気孔は流体の浸透を許し、表面処理を複雑にする可能性もある。内部気孔は、焼入れ、焼戻し、浸炭、または窒化の際に異なる挙動を示すことがある。そのため、完全緻密な鍛造製品向けに設定された熱処理工程を、焼結製品にそのまま適用することはできない。
焼結が始まる前の段階でも、圧粉成形によって固有の制約が生じる。粉末は連続した固体のように圧力を伝達しない。金型壁との摩擦によって密度勾配が生じることがあり、狭い部分、アンダーカット形状、厚さの変化によって成形体密度に局所的なばらつきが生じることもある。抜出しの際には、き裂や変形が発生する可能性がある。その後の焼結では、粒子間接触が冶金的結合へと発展し、気孔ネットワークが変化するのに伴って寸法が変化する。したがって、図面上の名目寸法は、金型、粉末ロット、潤滑剤、炉のサイクル、および雰囲気と密接に結び付いている。
緻密化によってこの状態は大きく変化し得るが、工程履歴が消えるわけではない。熱間静水圧プレス、粉末鍛造、液相焼結、およびその他の製造経路は、圧力、温度、変形、気孔閉鎖、介在物の挙動においてそれぞれ異なる。ある経路で製造された完全緻密なPM工具鋼は、両者がともに粉末から始まったというだけで、多孔質の加圧成形・焼結構造部品と互換になるわけではない。「粉末冶金鋼」という表現は、単一の密度水準ではなく、一群の製造経路を示すものである。
粉末の品質は、さらに別の懸念をもたらす。非金属介在物は、溶解、アトマイズ、取扱い、ふるい分け、または混合の過程で生じる可能性がある。ISO 13947:2024は、金属粉末中の非金属介在物を測定する方法を規定しており、その方法を粉末鍛造鋼部品に適用することも認めている。介在物の試験が重要なのは、微細な炭化物組織が、重要な位置に存在する有害な酸化物、スラグ粒子、その他の異相を補償するものではないからである。
なぜ製造経路と仕様が答えを決めるのか
PM鋼に関するあらゆる主張には、製造経路と材料状態を付記する必要がある。「PM」は、通常の加圧成形・焼結、粉末鍛造、熱間静水圧プレス、または関連する積層造形プロセスを意味し得る。これらは互換可能ではない。積層造形では材料を層ごとに形成するため、固有の熱サイクル、溶融池欠陥、残留応力、および造形後処理の要件が生じる。NISTが2020年に刊行したASM Handbookの鋼およびステンレス鋼の積層造形に関する章では、気孔、介在物、残留応力、造形後の熱処理が中心的な要因として挙げられている。この知見は粉末ベースの鋼に関連するが、積層造形を従来の加圧成形・焼結PMと混同してはならない。
仕様は、比較が何を意味するかも左右する。ISO 4957:2018は、工具鋼に関する要求事項を、粉末冶金によって製造された製品だけでなく、熱間圧延、鍛造、冷間引抜き、および冷間圧延による製品にも適用している。ただし、これは同じ名称の工具鋼種に属するすべての形態が同等であることを意味しない。これは複数の製品経路にまたがる要求事項を定めるものであり、密度、炭化物形態、介在物、結晶粒組織、熱処理、完成寸法といった製造経路に依存する要因については、管理および検証が必要となる。
したがって、名目化学分析から予測できるのは、結果の一部にすぎない。炭素含有量と合金元素含有量が同じ二つの材料であっても、粉末中の酸素、粒子形態、圧粉密度、気孔形態、焼結雰囲気、炭化物分布、および焼戻し履歴が異なる可能性がある。これらの違いは、被削性、耐摩耗性、靭性、疲労挙動、寸法安定性を変化させ得る。Randall Germanの2005年の著作 A–Z of Powder Metallurgy が、粉末製造、圧粉成形、焼結、緻密化、微細組織、および気孔率を相互に関連する要素として扱っているのは、まさにこの理由による。
適切な問いは、PM鋼が鍛造鋼より自動的に高強度、高靭性、または高い一貫性を持つかどうかではない。試験された材料が、どの粉末、固化・緻密化経路、密度、仕様、および熱処理状態によって製造されたのかが問われるべきである。粉末加工は、他の方法では実現困難な合金組織を可能にする。一方で、気孔、介在物、密度勾配、寸法変化を導入することもある。どちらの説明も正しく、その一方を省けば、材料の一群が誤解を招く鋼種表示へと変わってしまう。
参考文献
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/