




Qué son los aceros pulvimetalúrgicos
Definición del acero pulvimetalúrgico
El acero pulvimetalúrgico es un material ferroso fabricado mediante un proceso de transformación de polvos, en lugar de colar un lingote grande y posteriormente laminarlo o forjarlo para convertirlo en material semielaborado. El término describe una familia de procesos y materiales. No identifica una composición química, una microestructura ni un nivel de densidad determinados.
Secuencia típica de procesamiento pulvimetalúrgico
- Producción de polvo Se produce y clasifica polvo de hierro o de acero aleado.
- Mezclado Pueden combinarse adiciones de aleación, grafito, cobre, níquel, molibdeno y lubricantes.
- Compactación La mezcla se prensa para formar una pieza compactada en verde.
- Sinterización El calentamiento desarrolla enlaces entre las partículas y modifica el sistema de poros.
- Procesamiento secundario Pueden seguir el calibrado, la recompresión, la infiltración, el mecanizado, la carburización, el temple, el revenido o la densificación.
Un proceso típico comienza con la producción de polvo de hierro o de acero aleado, seguida de la clasificación del polvo, la mezcla, la compactación y la sinterización. A continuación, el compacto puede someterse a calibrado, recompresión, infiltración, mecanizado, cementación, temple, revenido u otra operación de densificación y tratamiento térmico. Cada etapa modifica la relación entre la composición, la estructura de poros, las dimensiones y el comportamiento mecánico. A-Z of Powder Metallurgy, de Randall German, aborda la producción de polvos, la compactación, la sinterización, la densificación, la microestructura y la porosidad como partes interrelacionadas de la disciplina, no como denominaciones intercambiables del acero acabado.
El propio polvo constituye la primera fuente de variación. Los polvos atomizados, reducidos y de otros tipos difieren en la forma de las partículas, la distribución granulométrica, el óxido superficial, la porosidad interna y el comportamiento de flujo. Estas características afectan a la forma en que las partículas se empaquetan en una matriz, a la cantidad de lubricante necesaria, a la transmisión de la presión a través del compacto y a la unión de las partículas durante la sinterización. Una mezcla de polvos también puede contener partículas prealeadas, adiciones elementales, partículas de aleación maestra, grafito, cobre, níquel, molibdeno o lubricantes de proceso. En consecuencia, dos piezas descritas genéricamente como acero PM pueden presentar distribuciones de aleación diferentes incluso antes de que comience la etapa en el horno.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
La composición sigue siendo importante, pero no actúa por sí sola. La pulvimetalurgia ferrosa utiliza habitualmente cobre, níquel y molibdeno como adiciones de aleación, mientras que el carbono se introduce con frecuencia mediante grafito o un polvo que contiene carbono. Las composiciones de hierro-cobre-carbono representan aproximadamente la mitad de las piezas ferrosas fabricadas mediante PM, según la referencia Ferrous Powder Metallurgy, publicada por ScienceDirect Topics en 2024. Esta cifra describe un grupo composicional importante, no una definición de todos los aceros PM.
ASTM B783-24 clasifica los materiales estructurales ferrosos pulvimetalúrgicos mediante la composición química, la densidad, el límite elástico en estado de sinterización y la resistencia última a la tracción después del tratamiento térmico. Strong evidence
ASTM B783-24 muestra por qué una denominación de grado o una etiqueta general del proceso resultan insuficientes. La norma clasifica los materiales estructurales ferrosos de PM según la composición química, la densidad, el límite elástico en estado sinterizado y la resistencia última a la tracción tras el tratamiento térmico. La densidad no es una mera cuestión de presentación de datos: los poros residuales reducen la sección transversal portante y pueden constituir puntos de inicio de grietas, mientras que la forma, el tamaño y la conectividad de esos poros influyen en el resultado de las etapas de procesamiento posteriores. Por tanto, una especificación debe identificar algo más que los elementos añadidos al hierro.
ISO 5755:2022 también especifica requisitos para materiales metálicos sinterizados, incluidos materiales estructurales de hierro sinterizado, acero sinterizado, acero aleado sinterizado y acero inoxidable sinterizado. Su alcance refleja la amplitud de la categoría. “Acero PM” puede referirse a un material estructural sinterizado con porosidad residual controlada, a una pieza forjada a partir de polvo con una densidad mucho mayor o a un acero para herramientas pulvimetalúrgico cuya principal particularidad reside en su población y limpieza de carburos.
La microestructura puede diferir de la de un material equivalente obtenido mediante metalurgia de lingote con una composición química nominalmente similar. Los aceros para herramientas pulvimetalúrgicos pueden formar estructuras de carburos finas, redondeadas y más uniformes, y admitir niveles o composiciones de carburos que son difíciles o imposibles de producir mediante la metalurgia convencional de lingotes. La solidificación rápida durante la producción del polvo limita la segregación asociada a un lingote grande colado; la consolidación y el tratamiento térmico posteriores determinan cuánto de esa ventaja permanece en el producto acabado. El resultado no es automáticamente superior ni inferior. Es el resultado de una historia metalúrgica diferente.

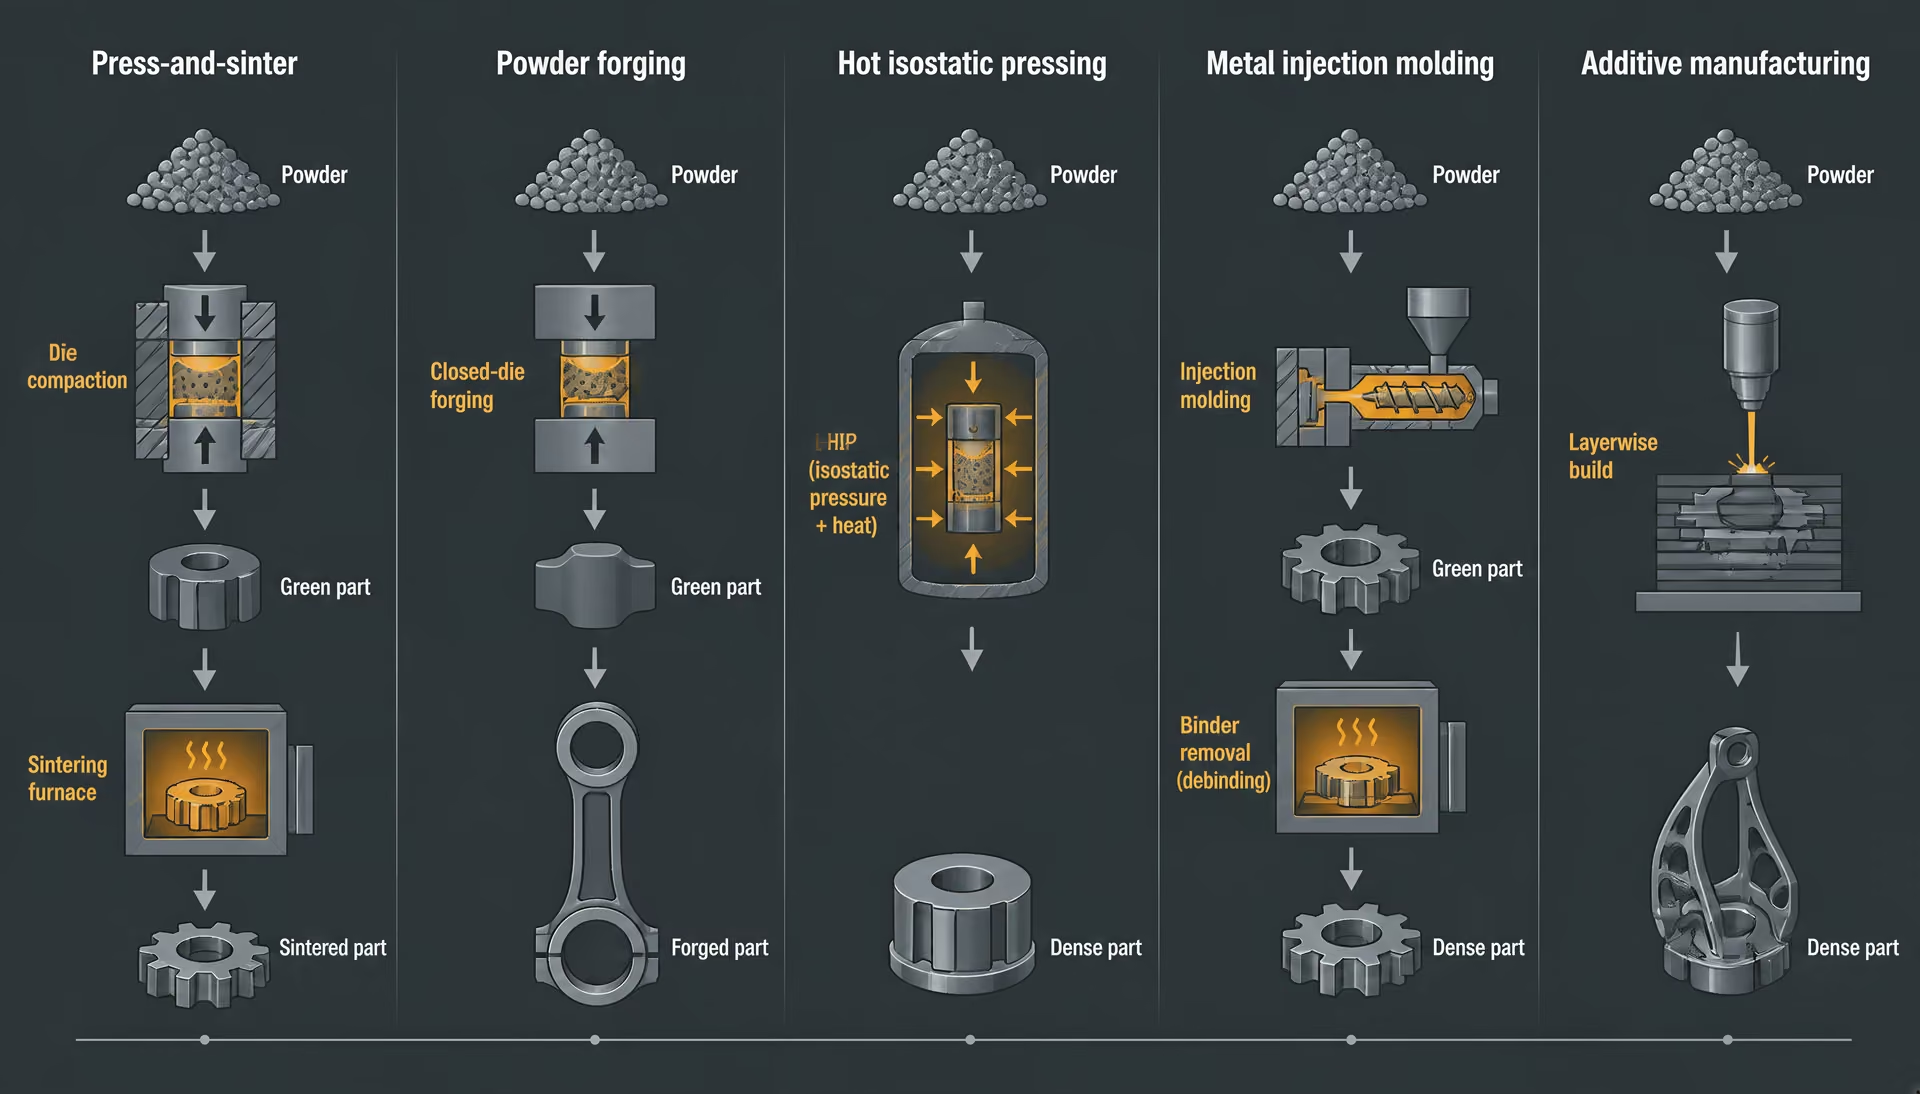
Procesos de prensado y sinterización, forja de polvos y procesos relacionados
| Ruta | Mecanismo principal de consolidación | Característica distintiva típica |
|---|---|---|
| Prensado y sinterización | Compactación en matriz seguida de sinterización en horno | Porosidad residual controlada y conformado casi neto |
| Forjado de polvo | Preforma sinterizada seguida de forjado en caliente | Mayor reducción de poros y deformación por forjado |
| Prensado isostático en caliente | Temperatura y presión elevadas | Cierre de los poros internos |
| Moldeo por inyección de metales | Moldeo, eliminación del aglutinante y sinterización | Materia prima de polvo fino y geometrías complejas |
| Fabricación aditiva | Fusión o unión capa por capa | Trayectoria digital de la herramienta e historial térmico capa por capa |
Pieza en verde Compactado conformado pero no sinterizado cuya resistencia temporal proviene principalmente del engranamiento de las partículas y de la presión de compactación.
La pulvimetalurgia convencional de prensado y sinterización comienza con una mezcla de polvos dosificada. Una matriz y unos punzones compactan la mezcla para formar una pieza “en verde”, cuya forma se mantiene gracias al engranamiento entre las partículas y a la presión de compactación. A continuación, el compacto en verde se calienta por debajo del intervalo de fusión de la aleación, lo que permite la difusión y el crecimiento de cuellos entre las partículas. La sinterización refuerza la red de partículas, modifica las dimensiones y redondea o contrae partes del sistema de poros. No necesariamente elimina toda la porosidad.
La distribución de la presión en la matriz, la fricción en la pared de la matriz, el flujo del polvo y la geometría de la pieza pueden producir gradientes de densidad. La sinterización puede causar contracción o, dependiendo de la composición y del estado inicial de empaquetamiento, crecimiento dimensional. Estos cambios deben considerarse junto con las características de las partículas del polvo y el tratamiento térmico previsto. Un tratamiento de cementación, por ejemplo, actúa sobre un material cuyo acceso del carbono y cuya respuesta a las transformaciones están afectados por sus poros, la distribución de la aleación y la microestructura sinterizada.
Las piezas estructurales fabricadas mediante este proceso suelen especificarse en estado sinterizado o después de una operación secundaria definida. El calibrado puede mejorar el control dimensional; la recompresión puede aumentar la densidad en regiones seleccionadas; la infiltración puede llenar los poros interconectados con otro material; y el endurecimiento por sinterización puede combinar el enfriamiento en el horno con transformaciones de endurecimiento. Ninguna de estas operaciones convierte todas las piezas prensadas y sinterizadas en acero completamente trabajado por deformación. El proceso de fabricación sigue formando parte de su identidad.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
La forja de polvos añade una etapa de consolidación mecánica. Primero se compacta y sinteriza una preforma; después se calienta y se forja para reducir la porosidad y conferir una forma forjada. Por tanto, su historial de fabricación difiere tanto del de una pieza sinterizada convencional como del de una pieza forjada fabricada a partir de un tocho colado. El control de las inclusiones es importante en este proceso: ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicar el método a piezas de acero forjadas a partir de polvo. La norma deja claro que las inclusiones pueden evaluarse en la etapa del polvo y seguir siendo relevantes para el componente consolidado.
El prensado isostático en caliente es otro proceso de consolidación de polvos que utiliza temperatura y presión elevadas para cerrar los poros internos, mientras que el moldeo por inyección de metales combina polvo metálico fino con un sistema aglutinante, moldeo, eliminación del aglutinante y sinterización. Estos procesos no deben asimilarse a la producción ordinaria mediante prensado y sinterización. Sus polvos, el comportamiento del cuerpo en verde, los ciclos térmicos, los cambios dimensionales y las geometrías alcanzables son diferentes.
La fabricación aditiva también comienza con polvo metálico en muchos sistemas, pero no es pulvimetalurgia convencional simplemente porque haya polvo presente. Un láser o un haz de electrones funde o fusiona selectivamente regiones sucesivas de acuerdo con una trayectoria de herramienta digital; la pieza desarrolla un historial térmico capa por capa, en lugar de compactarse como una forma completa dentro de una matriz. El capítulo del ASM Handbook publicado por NIST sobre la fabricación aditiva de aceros y aceros inoxidables, editado en 2020, identifica la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como factores fundamentales en las piezas de acero fabricadas aditivamente. Estas cuestiones se solapan con las de la PM, pero los mecanismos de formación de defectos y los gradientes térmicos no son iguales a los de un compacto prensado que atraviesa un horno de sinterización.
Por qué el término no identifica un grado determinado
Una designación de acero normalmente apunta a un intervalo químico especificado y a una norma de producto o de aplicación. “Acero PM” no hace eso por sí mismo. Identifica un proceso lo bastante amplio como para incluir aceros estructurales, aceros inoxidables, aceros para herramientas, materiales relacionados con los rodamientos y sistemas de aleación diseñados para la forja de polvos o la fabricación aditiva.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
Las normas demuestran esta distinción. ASTM B783-24 aborda los materiales estructurales ferrosos de PM mediante varios criterios relacionados, en lugar de un único grado universal. ISO 5755:2022 contempla materiales estructurales de hierro sinterizado, acero sinterizado, acero aleado sinterizado y acero inoxidable sinterizado. ISO 4957:2018 aplica los requisitos de los aceros para herramientas tanto a los productos fabricados mediante pulvimetalurgia como a los productos laminados en caliente, forjados, estirados en frío y laminados en frío. Así, un acero para herramientas PM puede seguir identificándose mediante una designación reconocida para aceros de herramientas, mientras que su proceso de fabricación explica su estructura de carburos, su patrón de segregación, el estado de sus poros y las inspecciones requeridas.
Por tanto, la descripción significativa debe hacerse por capas: química del polvo, morfología y distribución granulométrica de las partículas, método de compactación, densidad en verde, ciclo de sinterización, densidad final, morfología de los poros, población de inclusiones, cambio dimensional y procesamiento térmico. Si se modifica una de estas capas, el material acabado puede cambiar incluso cuando la designación nominal de la aleación permanezca constante.
Por eso, el acero PM no debe tratarse como acero convencional en forma pulverizada. Es una familia de materiales cuya composición y cuyo historial de procesamiento establecen conjuntamente la microestructura final. La denominación del grado solo aporta una parte de ese historial.
El marco normativo para los materiales ferrosos de pulvimetalurgia
Los aceros de pulvimetalurgia no se definen únicamente por la producción del polvo. Su clasificación depende de la composición química del compacto de polvo, de la densidad alcanzada durante el procesamiento, de la estructura de poros retenida después de la sinterización y de la condición mecánica en la que se ensaya la pieza. Por tanto, una especificación puede identificar una familia de materiales sin describir todas las operaciones necesarias para producir un componente acabado.
La distinción es importante porque dos piezas con contenidos nominales similares de hierro, carbono, cobre, níquel o molibdeno pueden tener propiedades diferentes cuando difieren sus distribuciones granulométricas del polvo, presiones de compactación, ciclos de sinterización, velocidades de enfriamiento o tratamientos posteriores a la sinterización. El libro A-Z de la pulvimetalurgia (2005), de Randall German, considera la producción y mezcla del polvo, la compactación, la sinterización, la densificación, la microestructura y la porosidad como partes interconectadas de una misma ruta de procesamiento. Las normas dividen esos temas en requisitos manejables, pero no hacen desaparecer sus relaciones.
Lógica de clasificación de ASTM B783-24
ASTM B783-24, publicada por ASTM International en 2024, clasifica los materiales estructurales ferrosos de pulvimetalurgia mediante cuatro atributos principales: composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico. Su alcance se refiere a piezas producidas mediante prensado y sinterización. Se trata de un sistema de clasificación para materiales estructurales ferrosos de PM, no de un sistema universal de designación para todos los aceros fabricados a partir de polvo.
La composición química establece la familia de la aleación y los contenidos permitidos de elementos como carbono, cobre, níquel y molibdeno. Las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de PM, según la entrada Ferrous Powder Metallurgy de ScienceDirect Topics (2024). Otros sistemas utilizan níquel, molibdeno, cromo, manganeso o combinaciones de estas adiciones para modificar la templabilidad, la resistencia, la respuesta dimensional o el comportamiento frente a la corrosión. No obstante, la composición indicada en un requisito de material debe interpretarse junto con la condición de la pieza; el contenido elemental no especifica por sí solo la porosidad ni el comportamiento mecánico.
La densidad constituye un eje de clasificación independiente. En una pieza prensada y sinterizada, la densidad expresa qué proporción del compacto está ocupada por metal sólido, en lugar de poros interconectados o cerrados. Por tanto, una composición nominal de aleación puede presentarse en varios niveles de densidad, cada uno con una superficie efectiva de soporte de carga diferente y una respuesta distinta al mecanizado, la fatiga, el impacto o el tratamiento térmico. ASTM B783-24 reconoce esta distinción, en lugar de considerar la densidad como un resultado incidental de la fabricación.
Las categorías mecánicas también separan dos condiciones materiales diferentes. El límite elástico en estado sinterizado describe la pieza después de la ruta de prensado y sinterización, sin depender de un tratamiento posterior de endurecimiento para establecer la condición declarada. La resistencia última a la tracción después del tratamiento térmico se refiere a la resistencia alcanzada tras el tratamiento térmico especificado para la clasificación aplicable. Estas cifras no son intercambiables. Un acero que cumple una categoría de límite elástico en estado sinterizado no cumple automáticamente una categoría de resistencia última a la tracción después del tratamiento térmico, y un plano debe indicar qué condición rige la aceptación.
| Marco | Tema principal | Lo que no establece por sí solo |
|---|---|---|
| ASTM B783-24 | Materiales estructurales ferrosos pulvimetalúrgicos | Especificación completa del componente |
| ISO 5755:2022 | Materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados | Un grado pulvimetalúrgico universal |
| ISO 4957:2018 | Requisitos para aceros de herramientas en distintas rutas de producto | Microestructuras idénticas entre las distintas rutas |
| ISO 13947:2024 | Inclusiones no metálicas en polvos y piezas forjadas a partir de polvo | Grado de aleación, densidad o condición de tracción |
En consecuencia, ASTM B783-24 proporciona un marco para comparar materiales sobre ejes definidos, pero dicho marco no constituye una especificación completa del componente. No elimina la necesidad de indicar las tolerancias, la geometría, el estado superficial, la orientación del ensayo, el muestreo, el cambio dimensional, los requisitos de impregnación o infiltración y el ciclo térmico exacto cuando estos factores afectan al comportamiento en servicio. Tampoco describe por completo una etiqueta de clasificación la morfología del polvo, la elección del lubricante, las herramientas de compactación, la atmósfera de sinterización o la morfología de los poros.
ISO 5755:2022 y los materiales estructurales sinterizados
ISO 5755:2022 opera en un nivel relacionado, aunque distinto. Conforme a ISO ICS 77.160, especifica requisitos para materiales metálicos sinterizados, incluidos los materiales estructurales de hierro sinterizado, acero sinterizado, acero aleado sinterizado y acero inoxidable sinterizado. La redacción es importante: el documento aborda los materiales estructurales sinterizados como una clase, en lugar de presentar la pulvimetalurgia como un único grado convencional de acero.
«Sinterizado» también define una condición de proceso, no simplemente una identidad química. Se forma un compacto a partir de polvo, se calienta por debajo de su punto de fusión y se transforma mediante unión, contracción, evolución de los poros y cambios microestructurales. El polvo puede ser elemental, prealeado o una mezcla que contenga adiciones de aleación y coadyuvantes de procesamiento. Después de la sinterización, la pieza puede someterse a calibrado, acuñado, mecanizado, tratamiento con vapor, infiltración, carburización, temple y revenido, u otra operación de densificación o tratamiento térmico. Debe indicarse por separado si una operación concreta está incluida en el requisito del material.
Por tanto, ISO 5755:2022 resulta útil para los requisitos aplicables a productos de hierro y acero sinterizados, mientras que el plano del producto o la especificación de compra debe identificar la designación y la condición requeridas del material. Un requisito puede establecer un intervalo químico, una densidad, una propiedad de tracción, una dureza o un método de ensayo. No necesariamente prescribe la ruta completa que debe seguir el fabricante para obtener ese resultado. A la inversa, una especificación de proceso puede exigir un tipo de polvo, una secuencia de compactación, una atmósfera de sinterización, una velocidad de enfriamiento o un tratamiento térmico, aunque la norma del material no proporcione esos detalles.
Esta separación resulta especialmente importante en el caso de los materiales inoxidables de PM. «Acero inoxidable» identifica una familia de aleaciones resistentes a la corrosión conforme a los requisitos químicos aplicables; no indica si la pieza se fabricó mediante prensado y sinterización, moldeo por inyección de metales, prensado isostático en caliente o fabricación aditiva. Esas rutas producen estructuras de poros diferentes y pueden requerir ensayos de aceptación distintos. ISO 5755:2022 no debe interpretarse como una declaración de que todas las piezas inoxidables basadas en polvo comparten una única microestructura o un mismo historial de procesamiento.
Cómo difieren las normas de las designaciones de grado
Una designación de grado nombra u organiza un material conforme a un sistema determinado. Una norma puede definir ese sistema, especificar límites, establecer métodos de ensayo o proporcionar categorías de clasificación, pero ambos conceptos siguen siendo diferentes. En términos generales, el «grado» responde a qué material se está identificando. Una norma responde a qué debe controlarse, medirse o declararse para que esa identificación sea válida.
ASTM B783-24 ilustra la diferencia mediante el uso combinado de la composición química, la densidad, el límite elástico en estado sinterizado y la resistencia última a la tracción después del tratamiento térmico. Una designación basada en esa estructura contiene más información que una simple etiqueta química, pero aun así no sustituye al plano del componente. El plano puede controlar la densidad por zonas, las tolerancias dimensionales después de la sinterización, la deformación admisible, la porosidad conectada con la superficie y la dirección en la que se extraen las probetas de tracción.
ISO 4957:2018 aplica los requisitos para aceros de herramientas a los productos pulvimetalúrgicos, así como a los productos laminados en caliente, forjados, estirados en frío y laminados en frío. Strong evidence
El mismo principio se aplica a los aceros para herramientas. ISO 4957:2018 aplica explícitamente los requisitos para aceros para herramientas tanto a los productos fabricados mediante pulvimetalurgia como a los productos laminados en caliente, forjados, trefilados en frío y laminados en frío. Esta norma común no hace que esos productos sean metalúrgicamente idénticos. Los aceros para herramientas de pulvimetalurgia pueden desarrollar estructuras de carburos finas, redondeadas y relativamente uniformes, así como niveles o composiciones de carburos que resultan difíciles o imposibles de obtener mediante la metalurgia convencional de lingote. La ruta de fabricación sigue formando parte de la identidad del material, incluso cuando una norma común para aceros para herramientas proporciona los requisitos químicos o de propiedades.
Las inclusiones constituyen otro límite entre la designación del material y el control del proceso. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicar el método a piezas de acero forjado a partir de polvo. Los ensayos de inclusiones pueden revelar contaminación o partículas no metálicas que afectan al inicio de la fatiga, pero un resultado de inclusiones no define por sí solo el grado de la aleación, la densidad ni la condición de tratamiento térmico.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
La porosidad debe tratarse con el mismo cuidado. El capítulo del ASM Handbook publicado por NIST sobre la fabricación aditiva de aceros y aceros inoxidables (2020) analiza la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como factores importantes en las piezas de acero fabricadas aditivamente. Estas cuestiones se solapan con la PM convencional, pero la fabricación aditiva no debe confundirse con la PM mediante prensado y sinterización: difieren el material de alimentación en polvo, la formación de las capas, el historial térmico, la formación de defectos y el estado de tensiones residuales.
Por tanto, una designación de material sólida combina la norma aplicable, el grado o la clasificación, la forma del producto, la condición de densidad o de propiedades y los requisitos de procesamiento que afectan a la aceptación. Las normas establecen un lenguaje controlado. No borran el historial del acero en forma de polvo.
Producción del Polvo y Variables de la Materia Prima
El polvo no es un sustituto neutro de una barra, un tocho o una masa fundida atomizada. La forma de sus partículas, la distribución de tamaños, la estructura interna, el estado superficial y su historial químico determinan cómo la materia prima llena una matriz, responde a la compactación, se sinteriza y desarrolla poros e inclusiones. A-Z of Powder Metallurgy (2005), de Randall German, trata estas características como variables de proceso vinculadas: la producción del polvo afecta a la compactación; la compactación establece la estructura de poros del compacto en verde; la sinterización modifica dicha estructura y la microestructura circundante; la densificación y el tratamiento térmico posteriores no pueden borrar por completo todas las decisiones anteriores.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Esta distinción es importante al comparar un acero pulvimetalúrgico con un grado forjado aparentemente similar. ASTM B783-24 clasifica los materiales estructurales ferrosos de pulvimetalurgia según su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción tras el tratamiento térmico. ISO 5755:2022 también especifica los requisitos aplicables a los materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Ninguna de las dos normas trata el polvo como una forma de suministro incidental. La materia prima forma parte de la ruta de fabricación del material.

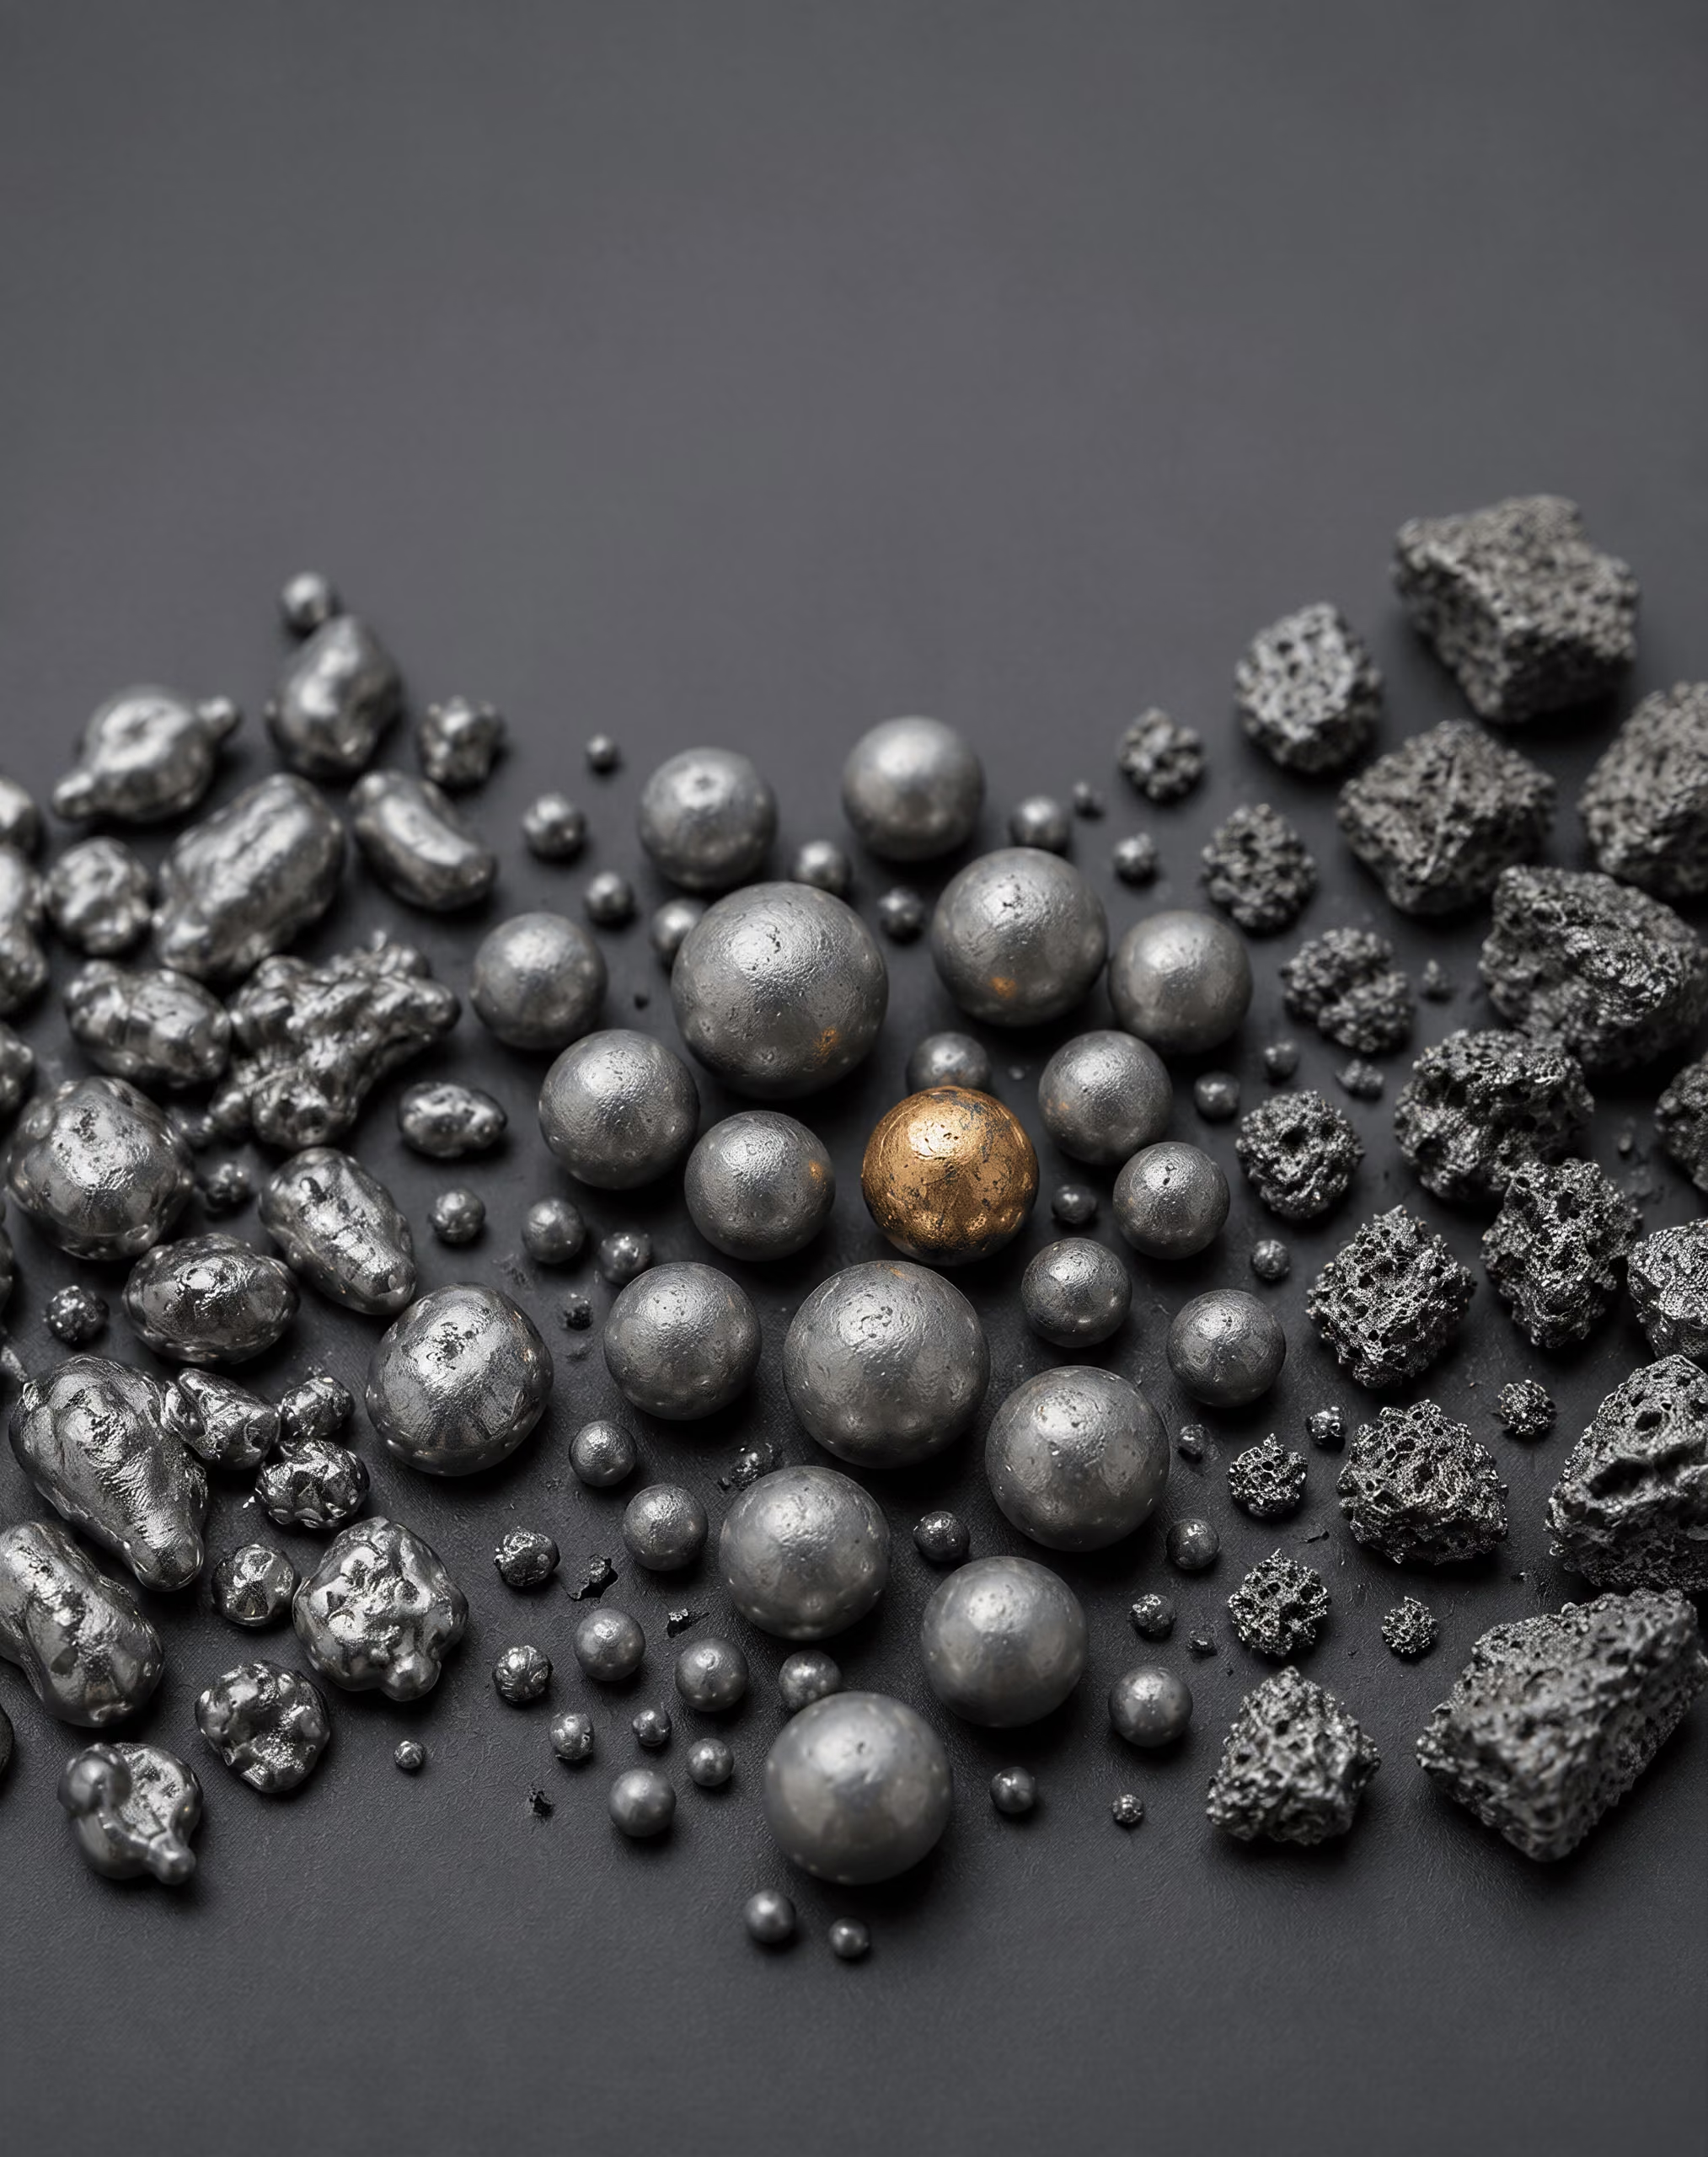
Morfología y distribución de tamaños de las partículas
La morfología de las partículas describe la forma externa de las partículas individuales y, en algunos casos, su porosidad interna. Los polvos atomizados con gas y con agua suelen ser irregulares en distinto grado, mientras que la atomización con gas puede producir partículas más redondeadas. Los polvos reducidos suelen conservar formas angulares, esponjosas o porosas que reflejan la reducción de un óxido u otro precursor. Estas descripciones no son intercambiables. Una partícula redondeada puede fluir con facilidad, pero establecer menos contactos mecánicos durante las primeras etapas de la compactación; una partícula irregular puede encajarse con otras y resistir el movimiento, al tiempo que crea una red de poros diferente en el compacto en verde.
Características del polvo que deben distinguirse
- Distribución granulométrica Registra el rango y la proporción de los tamaños de partícula.
- Densidad aparente Describe la masa que ocupa un volumen definido de polvo suelto.
- Fluidez Describe el tiempo o las condiciones necesarios para que el polvo atraviese un aparato de ensayo.
- Compresibilidad Relaciona la presión de compactación aplicada con la densidad en verde.
La terminología de German separa varias mediciones que a menudo se agrupan bajo la expresión imprecisa «calidad del polvo». La distribución de tamaños de partícula registra el intervalo y la proporción de los distintos tamaños, mientras que la densidad aparente describe la masa que ocupa un volumen definido de polvo suelto. La fluidez describe el tiempo o las condiciones necesarias para que una cantidad especificada atraviese un aparato de ensayo. La compresibilidad se refiere a la relación entre la presión de compactación aplicada y la densidad en verde. Estas propiedades interactúan, pero ninguna puede sustituir a las demás.
Distribución granulométrica Rango y proporción relativa de los tamaños de partícula en un lote de polvo.
Una distribución amplia puede permitir que las partículas más pequeñas ocupen los espacios entre las más grandes, modificando la densidad aparente y la estructura de empaquetamiento antes del prensado. Los mismos finos pueden aumentar el área de contacto, la fricción, la formación de polvo o la tendencia a aglomerarse. Las partículas sobredimensionadas pueden obstaculizar el llenado de la matriz o dejar diferencias locales de densidad. Durante el prensado, la fricción en las interfaces partícula–partícula y partícula–herramienta afecta a la forma en que la presión se transmite a través de la columna de polvo. Esa presión no es perfectamente uniforme, por lo que una pieza puede salir de la matriz con gradientes de densidad incluso cuando la composición nominal es constante.
La morfología también afecta a la expulsión. Las partículas muy irregulares pueden aumentar el encaje mecánico y la fricción contra las paredes; las partículas redondeadas pueden reducir parte de la resistencia, pero producir un compacto menos cohesionado si la formulación y el programa de presión no tienen en cuenta ese comportamiento. Los lubricantes modifican la fricción contra las paredes de la matriz y la expulsión, pero no eliminan la influencia de la forma de las partículas ni de la rugosidad superficial. Asimismo, un tamaño medio de partícula indicado no describe la distribución completa que controla el llenado y el empaquetamiento local.
Las consecuencias continúan durante la sinterización. El área de contacto entre las partículas, la distancia a través de los canales de poros y la conectividad de la porosidad abierta influyen en la contracción, el transporte de gases, la difusión y la formación de cuellos de sinterización. Por tanto, la morfología de los poros es un registro tanto de la materia prima como del historial de procesamiento. Un valor final de densidad puede ocultar poros alargados, aislados, interconectados o conectados con la superficie, con efectos diferentes sobre el tratamiento térmico y el comportamiento mecánico.
Polvos atomizados, reducidos y mezclados
La atomización comienza con una aleación fundida y divide la corriente en gotas mediante gas, agua u otro fluido. La solidificación puede producir partículas con segregación interna, satélites, gas atrapado o películas superficiales, según la aleación y las condiciones de atomización. Las partículas atomizadas con gas suelen ser más esféricas que las partículas atomizadas con agua, pero la morfología por sí sola no establece la limpieza, la compresibilidad ni la idoneidad para una ruta de fabricación específica del acero. El polvo debe caracterizarse como materia prima, no identificarse únicamente por el nombre de su método de producción.
Los polvos reducidos se fabrican eliminando químicamente el oxígeno de un óxido o precursor relacionado. La reducción puede producir una partícula porosa con una gran superficie reactiva y una forma heredada del material de partida. Ese polvo puede compactarse de manera diferente a un polvo atomizado con una composición nominalmente similar. El oxígeno residual, el material no reducido y los cambios en el estado superficial siguen siendo relevantes, ya que afectan a las reacciones de sinterización y a los gases liberados durante el calentamiento.
Los polvos mezclados combinan un polvo base de hierro o de aleación con polvos elementales, polvos de aleación maestra, grafito, cobre, níquel, molibdeno, lubricantes u otras adiciones controladas. En un sistema mezclado, los elementos de aleación comienzan como partículas separadas o como adiciones localizadas. Su distribución durante el llenado de la matriz, la compactación y la sinterización depende del tamaño de partícula, la densidad, la morfología, la difusión y el ciclo térmico. «Mezclado» no significa que las partículas de polvo tengan la misma composición en toda su extensión.
Los polvos prealeados se diferencian en que los elementos de aleación se incorporan a cada partícula durante la producción a partir de la masa fundida. Esto proporciona a cada partícula una composición química nominal más uniforme, pero también puede modificar la dureza, la compresibilidad, la respuesta a la sinterización y el equilibrio entre la resistencia en verde y la densidad alcanzable. Las adiciones elementales o de aleación maestra pueden proporcionar una respuesta de procesamiento diferente y permitir la formación de la aleación mediante difusión durante la sinterización. La distinción es metalúrgica, no meramente una cuestión de terminología comercial.
Las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de pulvimetalurgia, según la referencia Ferrous Powder Metallurgy alojada en ScienceDirect Topics (2024). Esta prevalencia no hace que todas las materias primas de hierro–cobre–carbono sean equivalentes: el cobre puede estar presente como polvo separado, como constituyente prealeado o como otra adición controlada, y cada ruta afecta al mezclado, la segregación, el cambio dimensional y la composición química local. La misma cautela se aplica a las adiciones de níquel y molibdeno.
En los aceros para herramientas, el historial del polvo tiene consecuencias estructurales aún mayores. La solidificación rápida y la consolidación posterior pueden producir carburos finos, redondeados y distribuidos de manera más uniforme. La referencia Steel Powder Metallurgy de ScienceDirect (2024) señala que, en los aceros para herramientas pulvimetalúrgicos, pueden producirse niveles o composiciones de carburos difíciles o imposibles de obtener mediante la metalurgia convencional de lingotes. ISO 4957:2018 aplica explícitamente los requisitos relativos a los aceros para herramientas tanto a los productos fabricados mediante pulvimetalurgia como a los productos laminados en caliente, forjados, estirados en frío y laminados en frío. La designación común no implica una población de carburos ni un historial de procesamiento comunes.
Óxidos superficiales, limpieza y manipulación
Cada partícula de polvo presenta una superficie expuesta al oxígeno, la humedad, los hidrocarburos, los equipos de manipulación y la atmósfera circundante. Los óxidos superficiales pueden ser finos y continuos, discontinuos o estar asociados con contaminantes e inclusiones. Su cantidad y composición química afectan a la unión entre partículas durante la sinterización, las reacciones de reducción, la eliminación del lubricante y los gases que deben escapar del compacto. Por tanto, la composición química del polvo medida a granel no puede describir por sí sola el estado superficial.
La limpieza abarca más que un bajo contenido de oxígeno. Las inclusiones no metálicas, los fragmentos de material refractario, las partículas extrañas, los satélites adheridos y los aglomerados pueden actuar como defectos locales o interrumpir los contactos entre partículas. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicar el método a piezas de acero forjadas a partir de polvo. Su existencia recuerda que las inclusiones son una cuestión relacionada con la materia prima antes de convertirse en una característica del acero consolidado.
El almacenamiento y la transferencia pueden modificar el polvo. La vibración puede segregar las partículas por tamaño o densidad; el aire húmedo puede aumentar la oxidación o la aglomeración; y el transporte repetido puede modificar el contenido de finos e introducir residuos del equipo. Por tanto, los recipientes, tamices, herramientas de mezclado y lubricantes deben considerarse posibles fuentes de contaminación. El historial de manipulación forma parte del registro del material.
La pulvimetalurgia convencional de prensado y sinterización también debe distinguirse de la fabricación aditiva. El capítulo del ASM Handbook sobre fabricación aditiva de aceros y aceros inoxidables, publicado por NIST (2020), analiza la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la construcción, pero una capa fusionada en un lecho de polvo no es un compacto prensado en verde. Las variables del polvo se solapan; la física de la consolidación no. En la pulvimetalurgia convencional, el estado de la materia prima se combina con el llenado de la matriz, la compactación, la sinterización y cualquier densificación posterior para determinar la estructura final de poros e inclusiones. La composición química inicia la especificación. No la concluye.
Diseño de Aleaciones en la Pulvimetalurgia Ferrosa
El diseño de aleaciones en la pulvimetalurgia ferrosa comienza con una restricción que no se aplica de la misma manera al acero conformado convencional: la composición debe funcionar durante la fabricación del polvo, la mezcla, la compactación, la sinterización y cualquier densificación o tratamiento térmico posterior. La composición química nominal es solo una parte del material. La forma de las partículas, la distribución del tamaño de partícula, los óxidos superficiales, el contenido de lubricante, la morfología de los poros y la ubicación de cada elemento de aleación influyen en la estructura final.
Por esta razón, el acero pulvimetalúrgico no debe tratarse como un grado convencional que simplemente se haya fabricado a partir de polvo. ASTM B783-24 clasifica los materiales estructurales ferrosos de pulvimetalurgia según su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico. Del mismo modo, ISO 5755:2022 especifica los requisitos para materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Estas normas reflejan un sistema de materiales en el que el historial de procesamiento está directamente relacionado con la composición y las propiedades.
Sistemas de hierro–cobre–carbono
El hierro–cobre–carbono es la familia de aleaciones más conocida en la pulvimetalurgia ferrosa estructural. Una referencia de ScienceDirect Topics de 2024 indica que las composiciones de hierro–cobre–carbono constituyen aproximadamente la mitad de las piezas ferrosas pulvimetalúrgicas. Esta cifra es una estimación general de referencia técnica, no una regla universal aplicable a todos los países, clases de productos o periodos de presentación de informes. No obstante, indica la importancia de esta vía de aleación.
El cobre se introduce habitualmente como polvo elemental mezclado o, en algunas formulaciones, mediante un polvo de hierro prealeado. Durante la sinterización, el cobre se funde a una temperatura inferior al intervalo de sinterización habitual de las piezas basadas en hierro y forma una fase líquida transitoria. El líquido puede extenderse a través de los contactos entre partículas y favorecer el reordenamiento, mientras que el cobre también penetra en la matriz de hierro por difusión. El resultado suele ser un crecimiento dimensional en lugar de una simple contracción, aunque la dirección y la magnitud del cambio dimensional dependen del contenido de cobre, el estado del polvo, la presión de compactación, la densidad en verde, la geometría, la temperatura de sinterización y la atmósfera del horno.
Esta respuesta dimensional no constituye una corrección menor. El diseñador debe equilibrar la contribución del cobre a la resistencia y la templabilidad con sus efectos sobre las tolerancias y los gradientes de densidad. El polvo de cobre también puede reducir la compactabilidad con respecto a una base de hierro limpia y altamente compresible, particularmente cuando la mezcla contiene cantidades importantes de partículas duras o irregulares. Los lubricantes mejoran la expulsión y reducen la fricción contra las paredes de la matriz, pero ocupan volumen y dejan productos carbonosos o gaseosos durante el calentamiento. Por lo tanto, su selección afecta tanto a la resistencia en verde como a las primeras reacciones de sinterización.
El carbono suele suministrarse en forma de grafito, aunque su función va más allá de representar un porcentaje final en un análisis químico. La distribución del grafito controla el potencial local de carbono durante la sinterización y el contenido de carbono de la matriz de hierro después de la difusión. Una mezcla deficiente puede dejar regiones ricas y pobres en carbono, lo que produce un comportamiento de transformación mixto durante el enfriamiento o el tratamiento térmico. El carbono también modifica la respuesta al cobre: en conjunto, las adiciones pueden producir regiones ferríticas, perlíticas, bainíticas o martensíticas, según la velocidad de enfriamiento, la densidad y la concentración local de la aleación.
Los poros siguen formando parte de la microestructura. Incluso cuando el cobre y el carbono producen una matriz adecuada, los poros interconectados o angulares reducen el área efectiva de soporte de carga y actúan como concentradores de tensiones. Su tamaño, forma y conectividad están controlados tanto por la compactación y la sinterización como por la selección de la aleación. Una densificación adicional, incluido el represado, el calibrado o la forja de polvo cuando se especifique, puede modificar estas características y cambiar la respuesta al tratamiento térmico posterior.
Adiciones de níquel y molibdeno
El níquel se utiliza cuando se requiere una mayor templabilidad, tenacidad o refuerzo de la matriz que la que puede proporcionar una simple mezcla de hierro–cobre–carbono. En las formulaciones pulvimetalúrgicas convencionales de polvos mezclados, las partículas de níquel se difunden en el hierro durante la sinterización, pero la difusión puede no completarse. Esto puede dejar zonas ricas en níquel junto a regiones relativamente pobres. Esta partición química constituye una preocupación característica del procesamiento: después del enfriamiento o el temple, la microestructura puede contener distintos productos de transformación dentro de un mismo compacto.
El níquel no se funde durante la sinterización ordinaria basada en hierro de la misma manera que el cobre, por lo que no proporciona el mismo reordenamiento de fase líquida. En consecuencia, la ubicación del níquel en la mezcla, el tamaño de las partículas, el estado de oxidación y el ciclo de sinterización son de gran importancia. Una homogeneización incompleta puede ser útil o perjudicial, según la estructura prevista, pero hace menos directa la relación entre la composición nominal y la dureza local. El tratamiento térmico puede aumentar la resistencia de una pieza que contenga níquel, pero el resultado depende de la morfología de los poros y de la distribución del níquel, el carbono y las demás adiciones.
El molibdeno se añade en pequeñas cantidades en relación con la matriz de hierro y se valora principalmente por aumentar la templabilidad e influir en el comportamiento de transformación. También puede contribuir a diseños de aleación destinados a formar estructuras martensíticas o bainíticas después del enfriamiento desde la temperatura de sinterización o tras un tratamiento térmico independiente. Los polvos que contienen molibdeno pueden producirse mediante mezcla, aleación por difusión o prealeación. Estas rutas no producen compactos equivalentes. Un polvo atomizado prealeado contiene molibdeno dentro de cada partícula, mientras que un polvo mezclado depende de la difusión en estado sólido entre partículas y puede conservar diferencias locales de composición.
El molibdeno también afecta a la compresibilidad. Cuando los elementos de aleación se disuelven en el polvo de hierro antes de la compactación, el polvo puede volverse más duro y menos compresible que una base de hierro elemental. Por lo tanto, un contenido de aleación más elevado puede dificultar el logro de una alta densidad en verde con una presión de compactación determinada. La contrapartida es que la prealeación puede mejorar la uniformidad química y reducir el enriquecimiento local intenso asociado con adiciones mezcladas de partículas gruesas.
La estrategia de aleación también debe tener en cuenta la atmósfera de sinterización. Los óxidos presentes en las superficies del hierro, el níquel, el molibdeno u otros polvos pueden retrasar la unión entre partículas, mientras que las atmósferas que contienen carbono pueden alterar las reacciones superficiales y la transferencia de carbono. El ciclo del horno determina si la difusión produce una matriz razonablemente uniforme o deja zonas químicamente diferenciadas. El cierre de los poros es limitado en un compacto convencional obtenido mediante prensado y sinterización, por lo que una aleación que responda bien en una barra densa de acero conformado puede no presentar el mismo comportamiento de transformación en una pieza pulvimetalúrgica porosa.
Composiciones prealeadas frente a composiciones mezcladas
En una composición mezclada, los polvos elementales o de aleación madre se mezclan con polvo de hierro antes de la compactación. Este método permite ajustar de forma flexible el cobre, el níquel, el molibdeno, el grafito y otras adiciones, y puede conservar la elevada compresibilidad de una base de hierro relativamente blanda. Su limitación es espacial: las partículas mezcladas no son químicamente idénticas y la sinterización debe proporcionar la difusión necesaria para aproximarse a la composición prevista. La segregación de partículas durante la manipulación puede añadir otra fuente de variación, especialmente cuando los polvos constituyentes difieren considerablemente en densidad o tamaño.
| Estrategia de aleación | Ubicación de la aleación antes de la sinterización | Principal implicación para el procesamiento |
|---|---|---|
| Mezclada | Partículas elementales o de aleación maestra separadas | Química flexible, pero mayor dependencia del mezclado y la difusión |
| Prealeada | Elementos de aleación incorporados en cada partícula | Mayor uniformidad química entre partículas, pero a menudo menor compresibilidad |
| Aleada por difusión | Elementos unidos a las partículas de hierro o parcialmente difundidos en ellas | Equilibrio intermedio entre compresibilidad y control de la segregación |
El polvo prealeado contiene los principales elementos de aleación dentro de las partículas de hierro antes de la compactación. Habitualmente se emplean la atomización con gas o con agua para producir estos polvos y, en consecuencia, la química de las partículas es más uniforme de una partícula a otra. Esto puede mejorar la uniformidad de la templabilidad y reducir las grandes islas ricas en aleación. El precio suele ser una menor compresibilidad, porque las partículas aleadas son más duras, junto con una mayor necesidad de controlar la forma de las partículas, las películas de óxido y la presión de compactación. Para alcanzar una alta densidad en verde puede ser necesario seleccionar cuidadosamente el lubricante y diseñar la matriz, en lugar de limitarse a aumentar la presión.
Los polvos aleados por difusión ocupan una posición intermedia. Los elementos de aleación están fijados a las partículas de polvo de hierro o parcialmente difundidos en ellas, lo que conserva una mayor compresibilidad del polvo base que la prealeación completa, al tiempo que reduce la segregación en comparación con una mezcla elemental suelta. Su respuesta a la sinterización sigue dependiendo del contacto entre las partículas de aleación y el sustrato de hierro.
Estas decisiones determinan la microestructura final. Un compacto convencional de hierro–cobre–carbono puede desarrollar una matriz que contenga ferrita y perlita, con regiones ricas en cobre, mientras que los diseños que contienen níquel o molibdeno pueden producir estructuras más templables después de un enfriamiento controlado o un tratamiento térmico. Los aceros pulvimetalúrgicos para herramientas llevan este principio más lejos: mediante el procesamiento de polvos es posible obtener estructuras de carburos finas, redondeadas y casi isotrópicas, así como niveles de carburos difíciles o imposibles de lograr mediante la metalurgia convencional de lingotes. ISO 4957:2018 aplica los requisitos para aceros de herramientas a productos fabricados mediante pulvimetalurgia, así como a productos laminados en caliente, forjados, estirados en frío y laminados en frío.
El control de las inclusiones forma parte de la misma discusión sobre el diseño. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite su aplicación a piezas de acero forjadas a partir de polvo. El capítulo de 2020 del ASM Handbook, publicado por NIST, sobre la fabricación aditiva de aceros y aceros inoxidables identifica igualmente la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como variables importantes; sin embargo, la fabricación aditiva no debe confundirse con la pulvimetalurgia convencional de prensado y sinterización. En ambos casos, la ruta de procesamiento modifica el significado de la composición nominal de la aleación.
Compactación: convertir el polvo en una pieza en verde
La compactación es la etapa en la que una mezcla de polvos dosificada se convierte en un componente conformado, aunque todavía frágil. La operación de prensado no crea la microestructura final del acero. Reorganiza las partículas, colapsa parte del volumen de poros original y proporciona al compacto la resistencia temporal suficiente para su manipulación antes de la sinterización. Ese cuerpo temporal es la pieza en verde.
Su comportamiento depende de algo más que de la composición nominal de la aleación. La distribución granulométrica, la forma de las partículas, los óxidos superficiales, la densidad aparente, la fluidez, el contenido de lubricante y el diseño de la matriz influyen en la forma en que el polvo entra en la cavidad y en la respuesta del compacto a la presión. Por este motivo, A-Z of Powder Metallurgy (2005), de Randall German, aborda conjuntamente la compactación, la producción de polvos, la sinterización, la densificación, la microestructura y la porosidad: el historial de prensado sigue siendo visible en las etapas posteriores del procesamiento.
Compactación uniaxial en matriz
En el prensado uniaxial convencional, el polvo se introduce en una cavidad de matriz y se nivela o dosifica hasta alcanzar una altura de llenado controlada. Un punzón inferior sostiene la carga; a continuación, uno o más punzones se desplazan a lo largo del eje de la matriz para aplicar presión. Al principio, las partículas se deslizan y giran, llenando los huecos grandes. A medida que aumenta la presión, las asperezas se deforman, las partículas frágiles se fracturan cuando corresponde y las áreas de contacto aumentan. El compacto adquiere resistencia mediante el enclavamiento mecánico y la unión local, aunque todavía no está unido metalúrgicamente como una pieza sinterizada.
La mezcla de polvos puede contener polvos de elementos de aleación, grafito y un lubricante. La pulvimetalurgia ferrosa utiliza habitualmente adiciones de cobre, níquel y molibdeno, mientras que las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas de pulvimetalurgia ferrosa, según la referencia de ScienceDirect Topics sobre pulvimetalurgia ferrosa (2024). Un lubricante como el estearato de zinc o un lubricante orgánico añadido internamente reduce la fricción entre el polvo y las herramientas, y disminuye la fuerza necesaria para expulsar el compacto. También ayuda a evitar la adherencia de polvo en las caras de los punzones y en las paredes de la matriz. Sin embargo, un exceso de lubricante ocupa un volumen que no puede convertirse en acero y puede generar gases durante el calentamiento; por ello, su cantidad y el programa de eliminación afectan tanto a la densidad en verde como a la sinterización.
El aglutinante es una cuestión diferente. Algunas mezclas requieren un aglutinante para mejorar la resistencia de los gránulos, la fluidez o la manipulación, especialmente cuando el polvo presenta una cohesión deficiente o cuando se prepara una materia prima conformada mediante otra ruta. En la producción ordinaria de acero mediante prensado y sinterización, lubricante y aglutinante no son términos intercambiables. Cualquier aditivo orgánico debe eliminarse durante una etapa controlada de desaglutinado o de calentamiento inicial; de lo contrario, el carbono residual, la evolución de gases o las reacciones formadoras de poros pueden alterar la pieza.
El prensado puede realizarse con un único punzón móvil, con punzones opuestos o con varios punzones situados a diferentes niveles. La elección depende de la altura del componente, de los cambios en su sección transversal y de la distribución de material requerida. Un conjunto de matrices para un anillo relativamente sencillo difiere del utilizado para un cubo escalonado con varias superficies funcionales. Las herramientas no se limitan a reproducir un dibujo. Determinan la dirección en la que se desplaza el polvo y las tensiones impuestas durante la extracción.

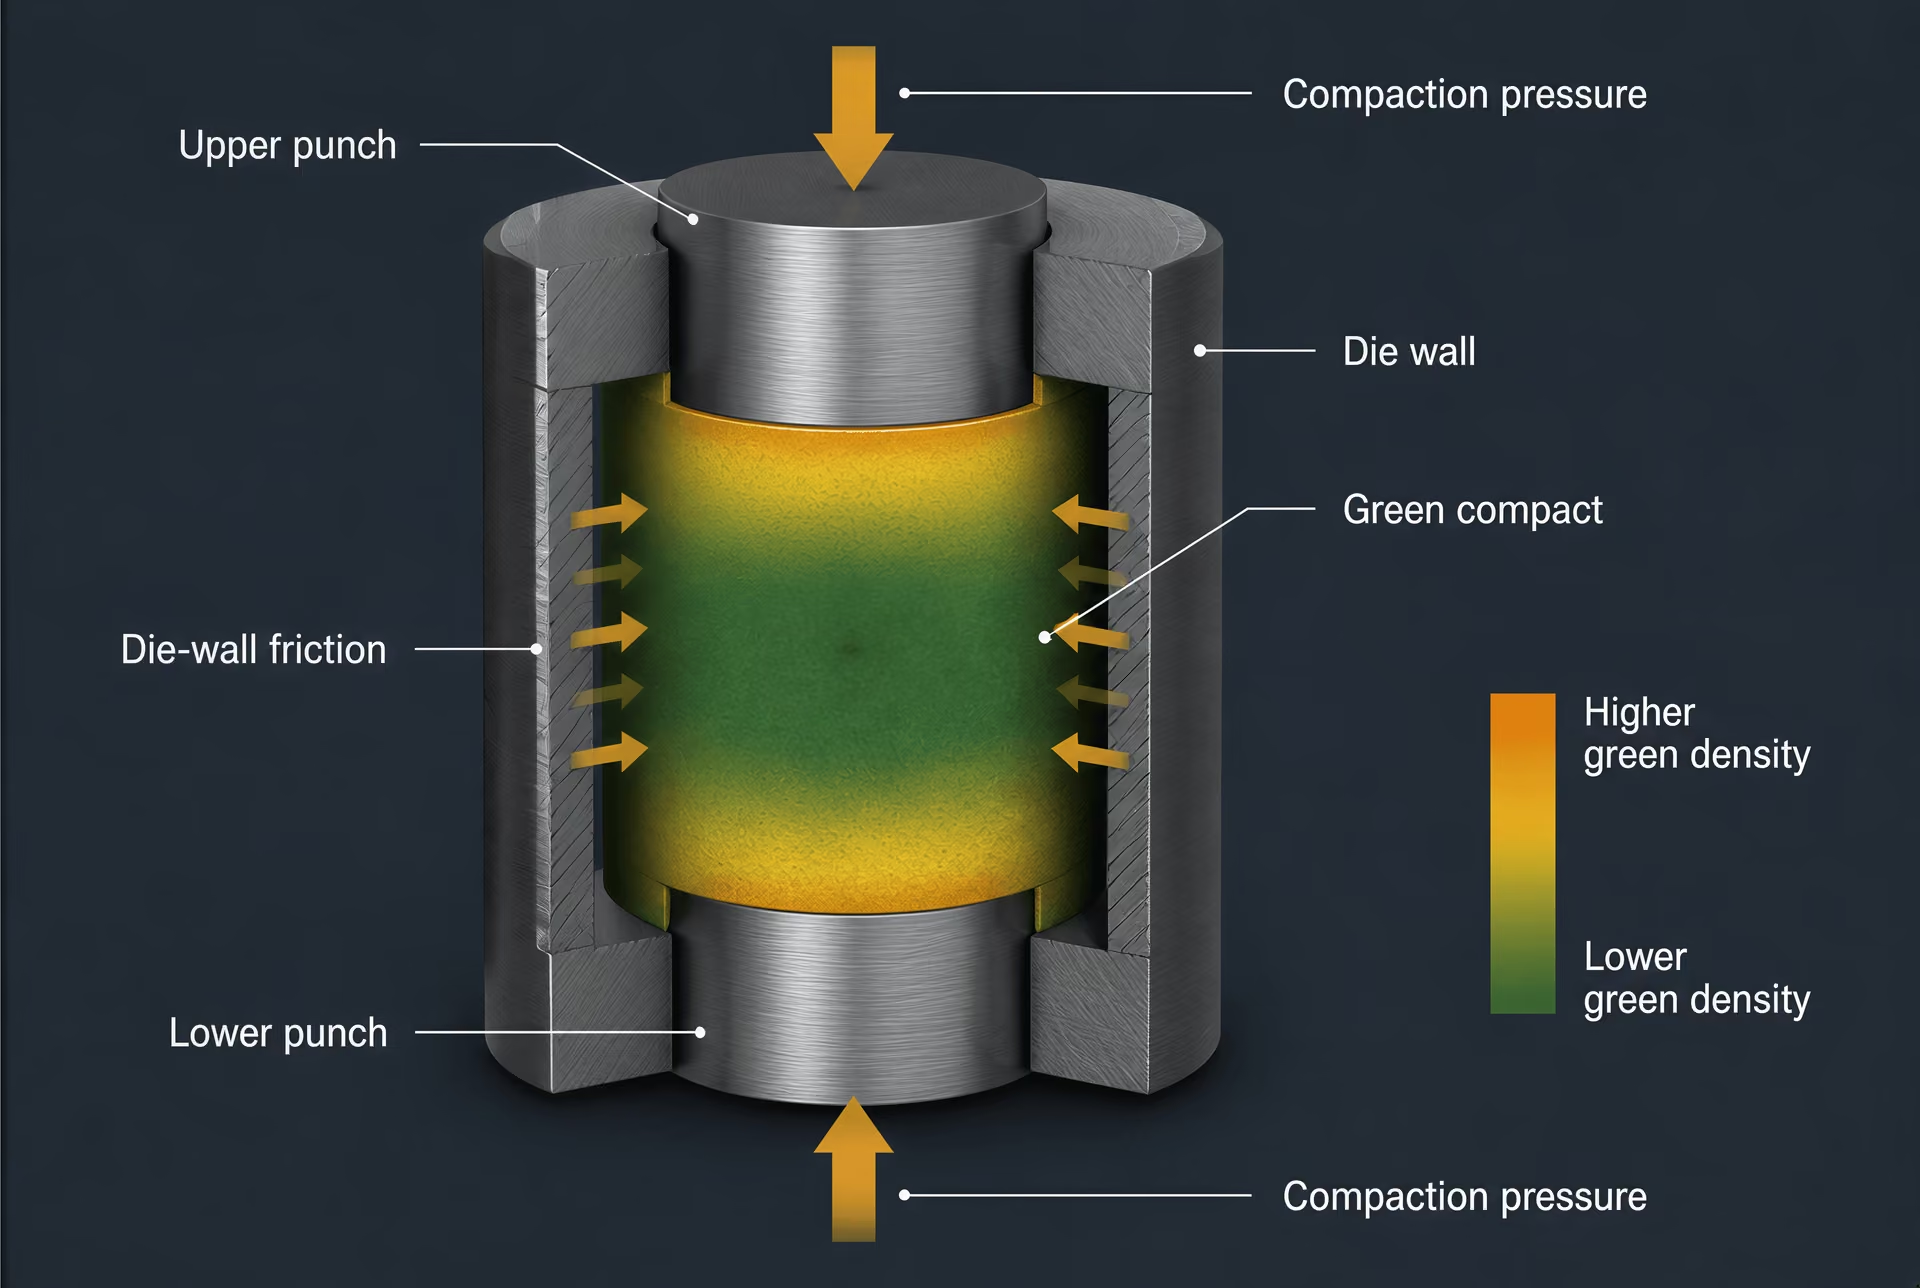
Densidad en verde y gradientes de densidad
La densidad en verde es la masa del compacto dividida por su volumen externo antes de la sinterización. Es el resultado de un proceso, no una constante fija del material. Un promedio declarado puede ocultar variaciones locales considerables. Cerca de un punzón móvil, las partículas reciben una carga directa; más lejos, la fuerza se transmite a través de una masa granular que pierde presión por la fricción contra la pared de la matriz. El resultado es un gradiente de densidad a lo largo de la dirección de prensado.
La fricción contra la pared de la matriz es fundamental para este efecto. Cuando desciende el punzón superior, la fricción se opone al movimiento descendente de las partículas a lo largo de la pared. La zona próxima al punzón cargado puede compactarse con mayor intensidad que una región alejada, mientras que una disposición de punzones opuestos puede reducir la diferencia al aplicar la carga desde ambos extremos. La lubricación modifica el coeficiente de fricción, pero no elimina el problema. Los compactos más altos, las cavidades estrechas y los cambios bruscos en el espesor de la sección suelen dificultar una compactación uniforme.
La densidad también varía alrededor de los orificios, las esquinas, los nervios y las transiciones. El polvo debe fluir hacia esas regiones, en lugar de limitarse a comprimirse en el lugar. Una brida delgada conectada a un resalte grueso puede alcanzar una densidad local diferente aunque ambas zonas estén sometidas a la misma fuerza nominal de prensado. Las zonas de baja densidad se contraen posteriormente de forma distinta a las zonas de alta densidad, porque la velocidad de sinterización depende de la estructura de los poros, del contacto entre partículas y de la composición local. Por tanto, el cambio dimensional, la distorsión y la porosidad residual comienzan con el patrón de llenado y prensado.
Por este motivo, las normas identifican más factores que la composición química. ASTM B783-24 clasifica los materiales estructurales ferrosos de pulvimetalurgia por su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico. ISO 5755:2022 especifica los requisitos para materiales estructurales sinterizados de hierro, acero, acero aleado y acero inoxidable. Ninguna de las dos normas convierte una mezcla de polvos en un grado independiente de su densidad y de su historial de procesamiento.
Los poros de una pieza en verde son espacios interconectados e irregulares que quedan entre las partículas; su forma y conectividad posteriores influyen en la eliminación del lubricante, la sinterización, la infiltración y cualquier densificación posterior. La compactación puede reducir el volumen de poros, pero no puede garantizar una red de poros uniforme. La pulvimetalurgia mediante prensado y sinterización también debe diferenciarse de la fabricación aditiva. El capítulo del ASM Handbook sobre fabricación aditiva de aceros y aceros inoxidables, publicado por NIST (2020), relaciona la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación con las capas depositadas y sus ciclos térmicos, no con el llenado uniaxial de una matriz.
Extracción, agrietamiento y límites geométricos
Después del prensado, los punzones deben retirarse y la pieza debe salir de la matriz sin perder su forma. La extracción exige un esfuerzo mecánico considerable, porque el compacto se ha expandido ligeramente contra la pared de la matriz y debe vencer la fricción estática. La fuerza requerida puede generar tensiones de tracción en el interior de la pieza en verde, especialmente cuando la densidad es irregular o cuando el componente tiene una superficie de apoyo larga. Un compacto puede parecer intacto inmediatamente después del prensado y agrietarse al ascender por la matriz.
También pueden formarse grietas durante la compresión. Una unión insuficiente entre partículas, el aire atrapado, un exceso de lubricante, las esquinas internas agudas y las grandes diferencias de densidad local incrementan el riesgo. La delaminación es un defecto característico en el que se desarrollan separaciones débiles, aproximadamente planas, dentro del compacto, a menudo asociadas con aire atrapado o con la liberación de tensiones durante la descarga. El desportillado de los bordes es habitual cuando una sección delgada no puede soportar la manipulación o la retirada del punzón.
Por tanto, la geometría debe adaptarse a la dirección de prensado. Los orificios pasantes paralelos al desplazamiento de los punzones suelen ser viables, porque una varilla de núcleo puede permanecer fija o desplazarse con los punzones. Los rebajes, las características reentrantes y los orificios laterales requieren herramientas móviles, mecanizado secundario u otra ruta de fabricación. Una matriz no puede liberar una característica que bloquee mecánicamente la pieza en su sitio. Las roscas, las ranuras transversales profundas y los cambios pronunciados en el espesor de pared también pueden superar los límites prácticos de las herramientas o de la extracción.
Los cambios en el espesor de la sección requieren una atención especial. Una nervadura delgada puede compactarse y extraerse de forma distinta a la sección gruesa adyacente y, posteriormente, contraerse a una velocidad diferente durante la sinterización. Las esquinas agudas intensifican las tensiones y obstaculizan el flujo del polvo; los radios proporcionan a las partículas y a las tensiones una trayectoria más gradual. En consecuencia, el diseño de la pieza en verde es un problema de predicción que se prolonga hasta el horno. La forma prensada debe resistir la manipulación, permitir la eliminación del aglutinante o del lubricante y adaptarse a los cambios dimensionales producidos cuando los poros se cierran y se desarrollan las uniones entre partículas.
En los aceros fabricados mediante pulvimetalurgia, la compactación no es un atajo neutral para dar forma. Establece el campo espacial de densidad, la geometría de los poros y gran parte del riesgo mecánico que se transmite a la sinterización. Estas características interactúan con las inclusiones y la distribución de la aleación; ISO 13947:2024 incluso especifica la determinación de inclusiones no metálicas en polvos metálicos y permite su aplicación a piezas de acero forjadas a partir de polvo. El compacto en verde está sin terminar, pero su historial ya se ha convertido en parte del material.
Sinterización y densificación
La sinterización es la consolidación térmica de un polvo compactado. Una prensa conforma el polvo mezclado para producir un compacto con forma, o “en verde”, pero en esa etapa las partículas solo están unidas mecánicamente por enclavamiento. La sinterización calienta el compacto por debajo de su temperatura principal de fusión, lo que permite que los átomos se difundan a través de los contactos entre partículas, que se desarrollen uniones, que los poros cambien de forma y tamaño y que la pieza adquiera una resistencia útil. El proceso no es simplemente una etapa de secado ni una versión en horno de la fabricación convencional del acero. Su resultado depende de la composición química del polvo, la forma de las partículas, la densidad del compacto, la eliminación del lubricante, la atmósfera del horno, la velocidad de calentamiento, la temperatura máxima, el tiempo de mantenimiento, la trayectoria de enfriamiento y la respuesta dimensional de la composición específica.
Las normas reflejan este historial de procesamiento. ASTM B783-24 clasifica los materiales estructurales ferrosos de pulvimetalurgia por su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico. ISO 5755:2022 especifica los requisitos para materiales estructurales sinterizados de hierro, acero, acero aleado y acero inoxidable. Ninguna de las dos normas considera el “acero de pulvimetalurgia” como un único grado. La sinterización transforma un compacto específico en un material cuya composición y estructura de poros deben considerarse conjuntamente.
Unión en estado sólido y crecimiento de cuellos
Cuello de sinterización Puente sólido que crece entre partículas de polvo en contacto durante la sinterización, cuando los átomos difunden hacia el contacto.
Al comienzo de la sinterización, los puntos de contacto entre partículas adyacentes se convierten en sitios de transporte atómico. La curvatura superficial crea una diferencia de potencial químico: los átomos abandonan las regiones de alta curvatura y se desplazan hacia el contacto, donde crece un puente sólido, o cuello, entre las partículas. Este cuello es inicialmente pequeño, pero su área transversal aumenta a medida que avanza la difusión. El compacto adquiere resistencia antes de alcanzar una alta densidad, porque esos puentes crean una red continua capaz de soportar cargas.
Mecanismos de transporte durante la sinterización
- Difusión superficial Aumenta los contactos y cuellos entre partículas con una contracción limitada.
- Difusión por los límites de grano Desplaza material a lo largo de los límites y puede contribuir a la densificación.
- Difusión reticular Transporta átomos a través de la red cristalina y favorece la reducción de los poros.
- Flujo líquido Puede dominar cuando un constituyente de la aleación forma una fase líquida transitoria.
Varios trayectos de difusión pueden operar simultáneamente. La difusión superficial puede agrandar los cuellos sin producir una contracción significativa. La difusión por los límites de grano y la difusión reticular pueden transportar material hacia los espacios porosos y contribuir más directamente a la densificación. La evaporación y la condensación son relevantes en algunos sistemas, mientras que el flujo viscoso o líquido puede predominar cuando una adición de aleación forma un líquido transitorio. Por tanto, el mecanismo cambia con la temperatura, el tamaño de partícula, los elementos constituyentes de la aleación y la distribución de los poros.
Las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas pulvimetalúrgicas ferrosas, según la entrada Ferrous Powder Metallurgy de ScienceDirect Topics (2024). El cobre puede difundirse en el hierro durante el calentamiento y, dependiendo de la composición y de las condiciones del horno, puede formarse una fase líquida rica en cobre durante la sinterización. Esa fase líquida moja partes del esqueleto de hierro y puede acelerar el reordenamiento y el llenado de los poros, pero también puede causar hinchamiento u otros cambios dimensionales. El carbono afecta a la fase de hierro, a las reacciones de sinterización y a la microestructura final; no es simplemente una adición que aumenta la dureza.
El níquel y el molibdeno también son adiciones habituales en los aceros pulvimetalúrgicos ferrosos. Su disolución, velocidad de difusión y distribución espacial afectan a la templabilidad local y a la composición de las regiones que rodean los poros. Los polvos prealeados contienen los elementos de aleación dentro de cada partícula, mientras que los polvos mezclados dejan algunas adiciones distribuidas entre las partículas de hierro antes de la sinterización. Estas vías pueden producir diferentes velocidades de homogeneización y distintas microestructuras locales, incluso cuando la composición química nominal global es similar.
La contracción es una consecuencia de la reducción de los poros, pero no es uniforme en todas las composiciones ni geometrías. Un compacto puede contraerse en una dirección, expandirse en otra o mostrar cambios dimensionales locales causados por la gravedad, la fricción, el movimiento de la fase líquida o una densidad en verde desigual. La matriz y la dirección de compactación también dejan una huella del proceso. Las regiones que comenzaron con una menor densidad en verde tienen más volumen poroso disponible para cerrarse y pueden contraerse de manera diferente a las regiones altamente compactadas. Por tanto, el control dimensional comienza antes de introducir la pieza en el horno.
Los aceros de herramientas pulvimetalúrgicos pueden desarrollar poblaciones de carburos más finas, redondeadas y distribuidas uniformemente que las obtenidas mediante rutas convencionales de lingote. Strong evidence
La estructura de carburos proporciona otro ejemplo de por qué el historial de sinterización es importante. Los aceros para herramientas pulvimetalúrgicos pueden desarrollar poblaciones de carburos finos, redondeados y distribuidos de manera más uniforme, incluidos niveles o composiciones de carburos difíciles o imposibles de obtener mediante la metalurgia convencional de lingotes, tal como describe ScienceDirect Topics (2024). La norma ISO 4957:2018 aplica los requisitos para aceros de herramientas tanto a los productos fabricados mediante pulvimetalurgia como a los productos fabricados mediante laminación en caliente, forja, trefilado en frío y laminación en frío. La norma común no hace que las microestructuras sean idénticas; reconoce que la vía de fabricación forma parte de la identidad del material.
Atmósfera, temperatura y tiempo
La atmósfera del horno controla las reacciones en las superficies de las partículas y dentro de los poros abiertos. El hidrógeno puede reducir determinados óxidos superficiales, mientras que el vacío disminuye la presión parcial de los gases reactivos. El nitrógeno, el gas endotérmico, el amoníaco disociado y otras atmósferas controladas pueden seleccionarse de acuerdo con la composición química del acero y el potencial de carbono requerido. El oxígeno o el vapor de agua pueden oxidar las superficies del polvo, interferir en la formación de cuellos, alterar el contenido de carbono y dejar películas de óxido atrapadas en los límites entre partículas. Las atmósferas que contienen carbono pueden añadir carbono; las condiciones descarburantes pueden eliminarlo. Por tanto, el control de la atmósfera es una operación química, no solo una protección contra la cascarilla visible.
La eliminación del lubricante debe producirse antes del ciclo de alta temperatura o durante su etapa inicial. La descomposición del aglutinante o del lubricante genera gases. Si esos gases no pueden escapar a través de los poros interconectados del compacto, pueden crear ampollas, residuos retenidos o una presión interna anormal. La velocidad de calentamiento y la trayectoria del flujo de gas son especialmente importantes en componentes grandes o muy compactados, en los que el exterior puede volverse relativamente impermeable antes de que el interior haya liberado los productos de descomposición.
La temperatura determina qué mecanismos de transporte están activos y si los constituyentes de la aleación permanecen sólidos o crean una fase líquida. Por lo general, una temperatura más alta aumenta las velocidades de difusión, pero el ciclo útil está limitado por el crecimiento de grano, la distorsión, las reacciones superficiales, la exudación de líquido y las interacciones no deseadas entre el acero y los elementos auxiliares del horno. El tiempo de mantenimiento permite el crecimiento de los cuellos, el redondeamiento de los poros, la redistribución de la aleación y la transformación de fases. No garantiza la eliminación completa de los poros. Cuando los poros quedan aislados dentro de los granos o encerrados por límites de grano convergentes, la presión del gas y el esqueleto sólido en contracción pueden ralentizar el cierre adicional.
El enfriamiento también forma parte del ciclo de sinterización. Las transformaciones de fase pueden producir ferrita, perlita, bainita, martensita o mezclas de estas estructuras, dependiendo del carbono, los elementos de aleación, la velocidad de enfriamiento y cualquier tratamiento térmico posterior. Una etapa de enfriamiento rápido puede conservar una estructura diferente de la obtenida mediante un enfriamiento lento en el horno, incluso cuando la temperatura máxima haya sido la misma. En consecuencia, las propiedades finales dependen de la trayectoria térmica completa y no solo de la temperatura máxima.
La atmósfera de sinterización y las inclusiones deben considerarse conjuntamente. Las películas de óxido, las partículas no metálicas y los residuos pueden interrumpir la unión entre partículas o actuar como sitios en los que permanecen los poros. La norma ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite su aplicación a piezas de acero forjadas a partir de polvo. Este alcance es significativo: el control de las inclusiones comienza con la producción y manipulación del polvo y continúa durante la compactación, la sinterización y cualquier operación de forja. Un horno limpio no puede corregir todos los defectos introducidos antes de que el compacto entre en él.
Evolución de la porosidad y densificación secundaria
Porosidad residual Volumen de vacíos interconectados o aislados que permanece después de la sinterización u otra operación de consolidación.
La porosidad cambia continuamente durante la sinterización. Inicialmente, los poros son espacios irregulares entre las partículas y a menudo están conectados con el exterior. El crecimiento de los cuellos divide y redondea estos espacios; la contracción reduce su volumen; y la difusión puede desplazarlos hacia los límites de grano o hacer que queden aislados. El tamaño, la forma, la conectividad y la ubicación resultantes de los poros afectan al comportamiento a la fatiga, al inicio de la fractura, a la permeabilidad a los fluidos, a la respuesta al tratamiento térmico y a la estabilidad dimensional. Por tanto, dos piezas con la misma densidad global pueden comportarse de manera diferente si una contiene poros finos, redondeados y cerrados, mientras que la otra contiene poros alargados e interconectados.
La porosidad residual puede seguir siendo inherente a los materiales compactados y sinterizados, porque el compacto inicial contiene huecos y el esqueleto sólido no siempre puede colapsarlos por completo. El gas atrapado, las películas de óxido rígidas, una presión local insuficiente, las adiciones de aleación y los poros aislados dificultan el cierre final. La compactación en matriz también impone límites a la densidad que puede alcanzarse de manera uniforme, especialmente en formas complejas. La sinterización convencional reduce y remodela la red de poros; no produce automáticamente una estructura completamente similar a la de un material trabajado por deformación.
| Operación | Acción sobre la pieza | Limitación principal |
|---|---|---|
| Recompresión | Aplica otra etapa de compactación después de la sinterización | Puede ser selectiva en lugar de volumétrica |
| Calibrado | Corrige dimensiones seleccionadas en una matriz | No elimina la porosidad de toda la pieza |
| Infiltración | Introduce otro material en los poros conectados | Requiere una conectividad de poros y una humectación adecuadas |
| Forjado de polvo | Aplica deformación en caliente a una preforma sinterizada | Añade deformación de forjado, utillaje y variables dimensionales |
Los procesos de densificación secundaria abordan esta limitación mediante diferentes familias de procesos. El recompactado aplica otra etapa de compactación después de la sinterización, a menudo para cerrar los poros y recuperar la precisión dimensional. El calibrado es una operación relacionada que hace pasar una pieza sinterizada por una matriz para corregir determinadas dimensiones, aunque no elimina la porosidad en todo el volumen. La infiltración introduce un constituyente de menor punto de fusión en los poros interconectados, llena parte del espacio vacío y modifica la estructura del compuesto. El resultado depende de la conectividad de los poros y de la relación de mojado entre el infiltrante y el acero.
La forja de polvo combina una preforma porosa con una deformación en caliente considerable. La deformación aplicada cierra los poros de manera más intensa que el procesamiento ordinario de compactación y sinterización, y puede modificar el flujo de grano y la orientación de las inclusiones. Sigue siendo distinta de la sinterización por sí sola. Otras vías de alta presión, incluida la compactación templada y las secuencias especializadas de densificación en caliente o en frío, también modifican el equilibrio entre el cierre de los poros, la distorsión y el desarrollo microestructural.
La fabricación aditiva no debe incluirse en esta descripción simplemente porque también comienza con polvo metálico. El capítulo del ASM Handbook sobre la fabricación aditiva de aceros y aceros inoxidables, publicado por NIST (2020), considera la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como cuestiones centrales, pero su historial de fusión y solidificación capa a capa difiere del de la compactación convencional en matriz seguida de sinterización. Los aceros pulvimetalúrgicos se definen por la interacción entre el polvo, el compacto, el ciclo del horno y cualquier vía de densificación especificada. Los poros que permanecen y las uniones que se forman a su alrededor forman parte de ese historial.
Microestructura: poros, fases y carburos
El acero pulvimetalúrgico no puede evaluarse únicamente a partir de su composición química nominal. Dos materiales con el mismo contenido de carbono, cromo, molibdeno o níquel pueden responder de manera diferente si difieren sus polvos, presiones de compactación, ciclos de sinterización, gradientes de densidad, redes de poros, inclusiones o tratamientos térmicos. El material pertinente no es solo un sistema de aleación, sino un sistema de aleación después de una secuencia determinada de producción y mezclado de polvos, prensado, sinterización, densificación opcional y tratamiento térmico.
Esta distinción se refleja en las normas. ASTM B783-24 clasifica los materiales estructurales ferrosos pulvimetalúrgicos según su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico, y no únicamente según su composición química. ISO 5755:2022 también especifica requisitos para materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Estas clasificaciones reconocen que la densidad y el historial de procesamiento forman parte de la descripción del material.
La microestructura registra ese historial. Contiene la matriz basada en hierro, los productos de fase formados durante el enfriamiento o el tratamiento térmico, los carburos de aleación, las inclusiones y los poros que quedan entre las partículas compactadas o dentro de ellas. Cada característica afecta a las demás. El movimiento del carbono durante la sinterización cambia el equilibrio de fases local; las adiciones de aleación modifican la templabilidad y la formación de carburos; los poros interrumpen el área portante y proporcionan superficies desde las que pueden crecer las grietas. Por tanto, la designación de un grado es un punto de partida, no una predicción completa de su comportamiento.

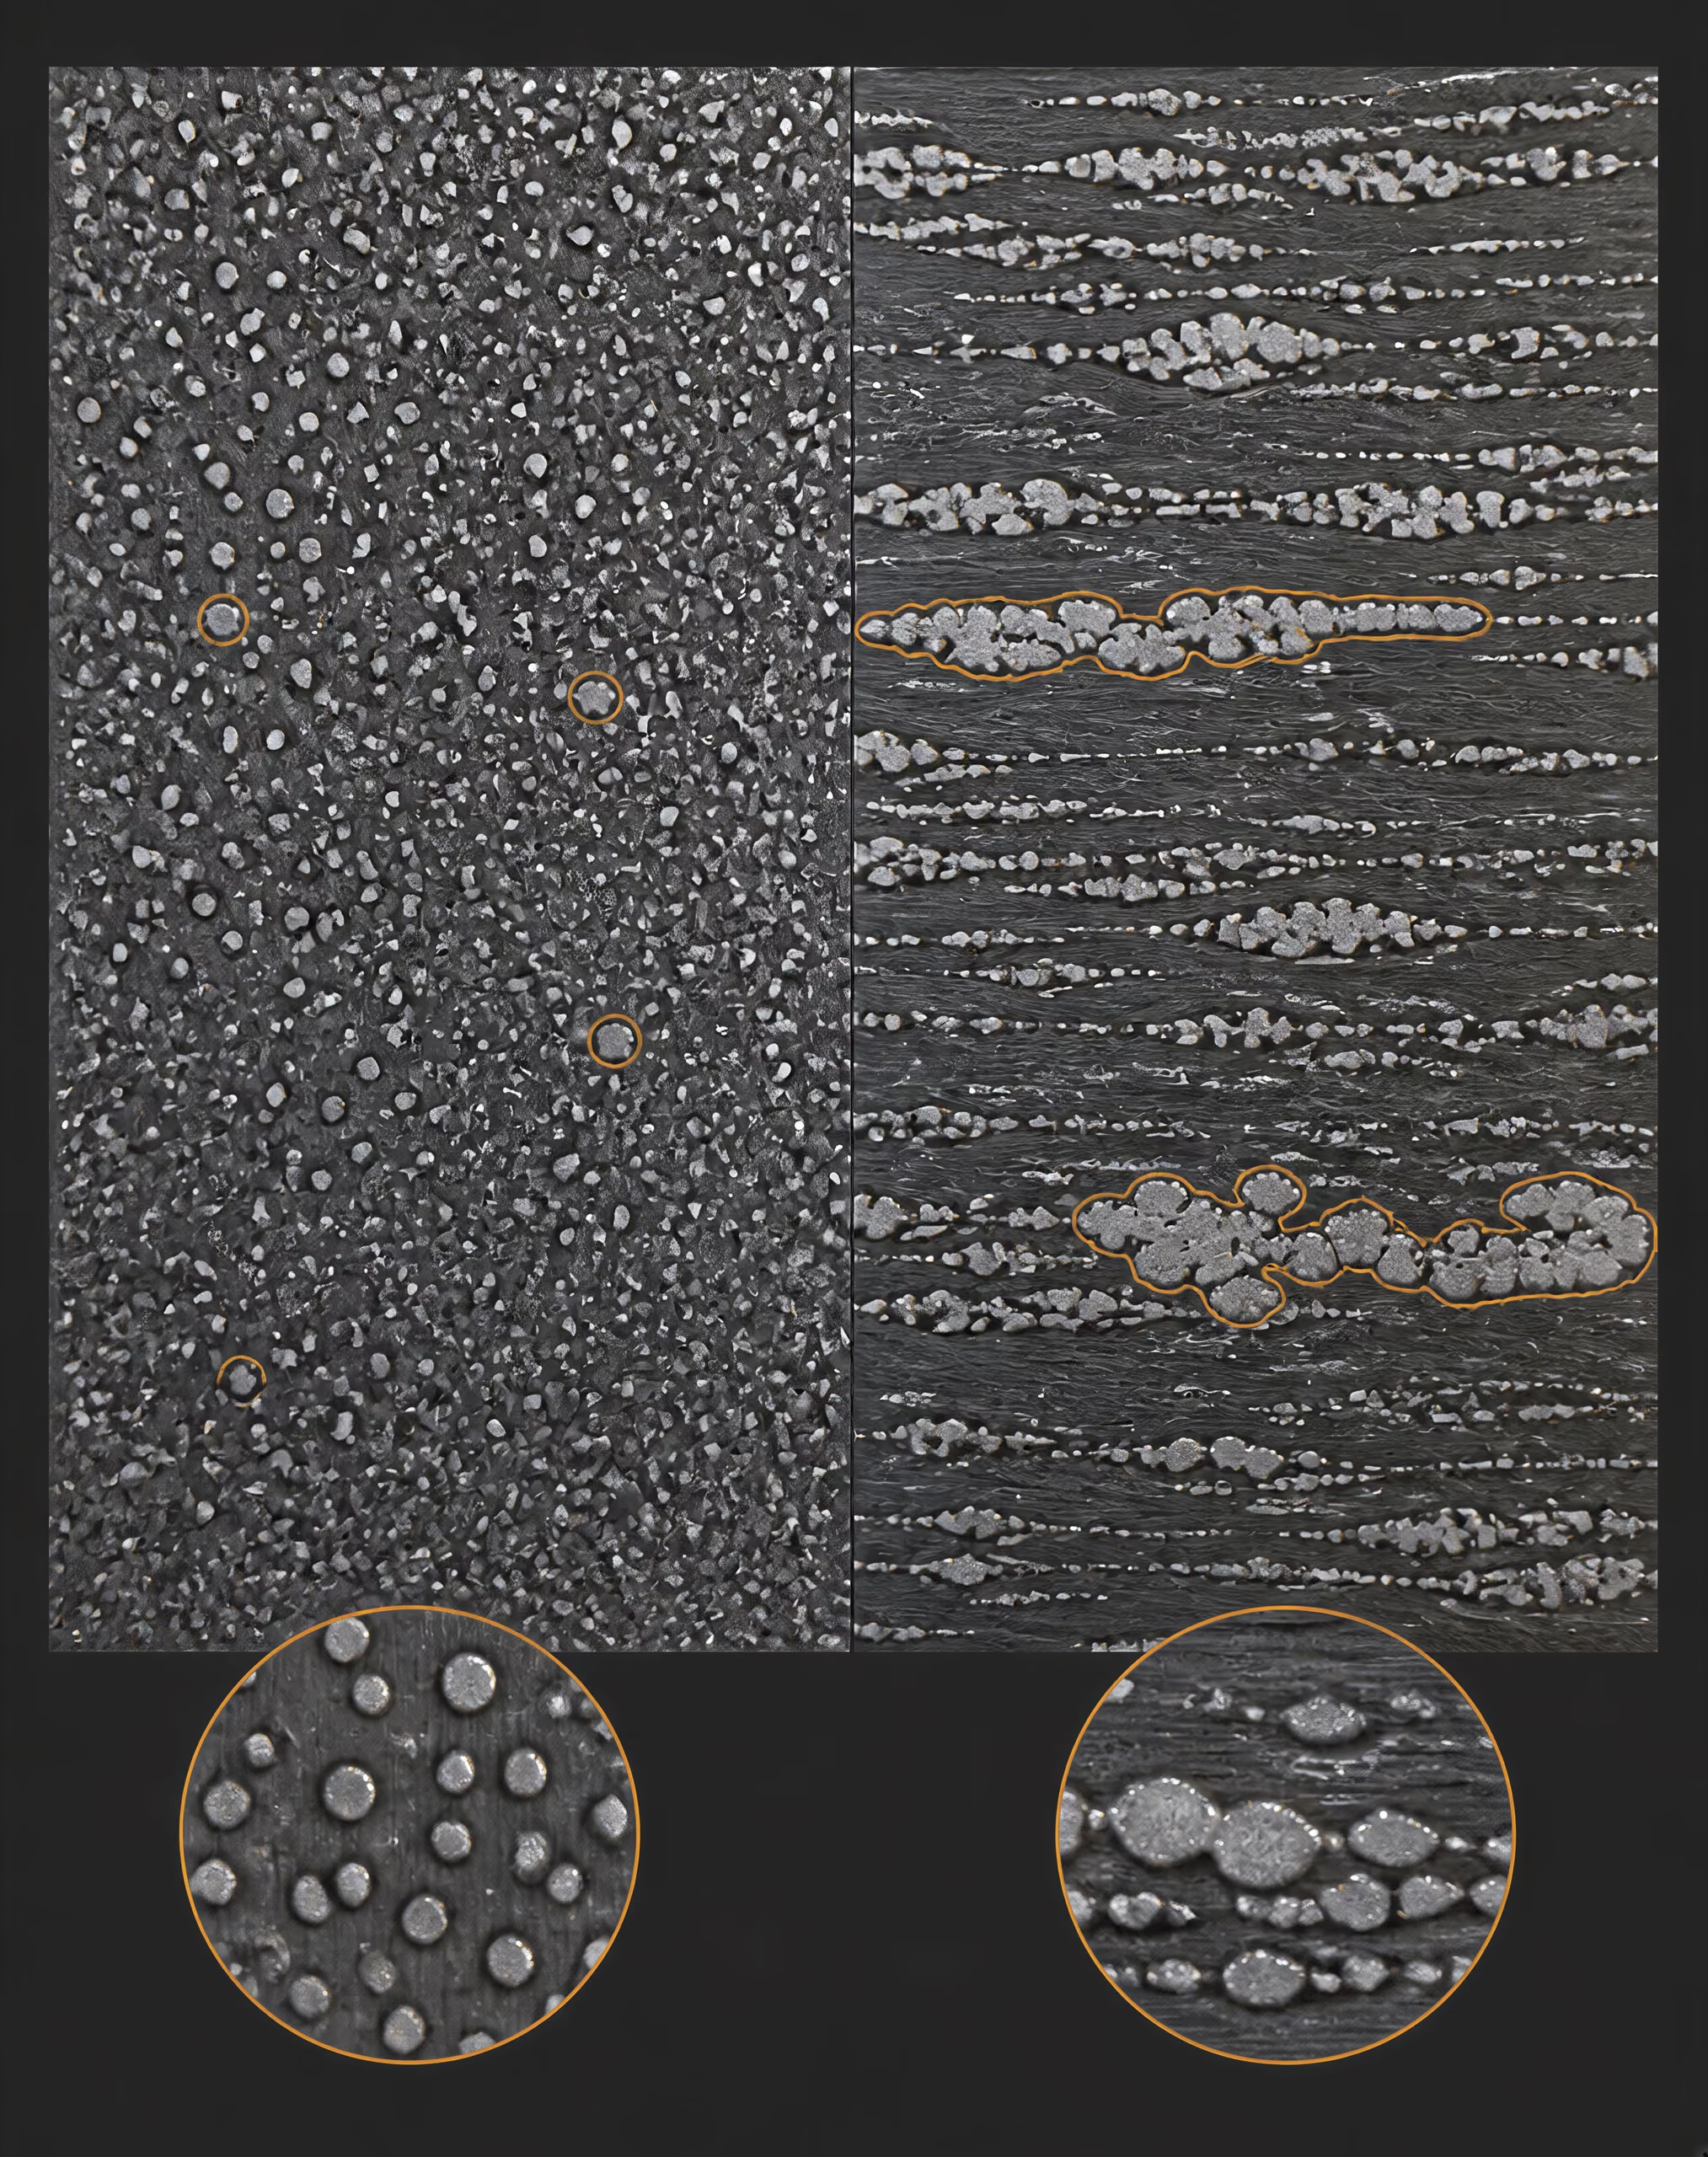
Morfología de los poros y respuesta mecánica
La porosidad es la distinción estructural más evidente entre muchos aceros PM convencionales de prensado y sinterización y los aceros completamente forjados. Durante la compactación, las partículas de polvo se reordenan, se deforman y forman contactos, pero el compacto normalmente conserva vacíos interconectados o aislados. La sinterización fortalece los enlaces entre partículas y redondea algunas esquinas de los poros, mientras que la contracción, el empaquetamiento local del polvo y las condiciones del horno determinan la población final de poros. Los procesos de densificación pueden reducir o cerrar los poros, aunque su eficacia depende de la ruta empleada y del compacto inicial.
El volumen de los poros es importante, pero su geometría lo es en igual medida. Un poro pequeño, redondeado y aislado genera un campo de tensiones diferente del de un vacío afilado y alargado. Este último actúa como un concentrador local de tensiones más intenso porque su punta estrecha amplifica la tensión local de tracción o de cizalladura. Una cadena de poros en contacto puede formar una trayectoria preferente para las grietas incluso cuando la densidad media parece aceptable. Por ello, el tamaño, la forma, la continuidad y la posición de los poros con respecto a la superficie o a una sección sometida a carga deben considerarse conjuntamente.
La ubicación modifica la respuesta. Los poros conectados con la superficie exponen una región mayor a la oxidación, la corrosión y el daño mecánico, mientras que los poros cercanos a un borde o entalla sometidos a alta tensión pueden interactuar con el campo de tensiones de la entalla. Los poros internos pueden tener una influencia menor bajo algunas formas de carga monotónica, pero volverse importantes bajo cargas cíclicas cuando se acumula una plasticidad local repetida o la apertura de la punta de una grieta. En consecuencia, la sensibilidad a la fatiga está vinculada a los defectos más grandes y desfavorables, no simplemente a una cifra media de porosidad.
La dirección de compactación también puede dejar una huella estructural. El reordenamiento de las partículas y los gradientes de densidad pueden variar a través de la pieza prensada, particularmente en secciones con cambios de espesor o con características que hacen que el flujo del polvo y la transmisión de la presión sean desiguales. La sinterización puede reducir estas diferencias, pero no elimina todas las variaciones locales. Por tanto, una sección metalográfica tomada paralelamente a un eje puede revelar una distribución de poros diferente de la observada en una sección tomada perpendicularmente a él.
El control de las inclusiones forma parte de la misma discusión. Las partículas no metálicas pueden actuar como concentradores de tensiones independientes o asociarse con poros y límites entre partículas. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicar el método a piezas de acero forjadas a partir de polvo. La norma no convierte la medición de inclusiones en un sustituto del examen microestructural; refuerza la necesidad de identificar características del material que las mediciones de composición química y densidad pueden pasar por alto.
No debe confundirse una ruta relacionada basada en polvos con la PM convencional de prensado y sinterización. El capítulo del ASM Handbook de 2020, publicado por NIST, sobre la fabricación aditiva de aceros y aceros inoxidables identifica la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como factores importantes en las piezas fabricadas aditivamente. Estas cuestiones se solapan con la metalurgia PM, pero la deposición de capas, la solidificación del baño fundido y los efectos de la dirección de fabricación generan un historial de procesamiento diferente del del prensado y la sinterización.
Ferrita, perlita, bainita, martensita y carburos de aleación
Constituyentes comunes de la matriz
- Ferrita
- Fase de hierro con relativamente poco carbono, generalmente más blanda que los productos de transformación más duros.
- Perlita
- Constituyente de ferrita y cementita formado mediante una transformación por difusión.
- Bainita
- Producto de transformación cuyo equilibrio entre dureza y tenacidad es distinto del de la perlita gruesa o la martensita completamente transformada.
- Martensita
- Producto de transformación duro que se forma cuando la austenita se enfría con suficiente rapidez para suprimir la transformación por difusión.
La matriz de hierro puede contener ferrita, perlita, bainita, martensita o mezclas de estos constituyentes. Sus proporciones y distribuciones dependen de la actividad del carbono, las adiciones de aleación, la velocidad de enfriamiento, la atmósfera de sinterización, el tamaño de la sección y el tratamiento térmico posterior. Por tanto, una misma composición nominal puede producir estructuras de matriz diferentes cuando cambian las condiciones de enfriamiento o de temple.
La ferrita contiene relativamente poco carbono y, por lo general, es más blanda que los productos de transformación más duros. La perlita está constituida por ferrita y cementita alternadas, y su escala y distribución se ven afectadas por las condiciones de transformación. La bainita se forma mediante una vía de transformación diferente y puede proporcionar una combinación de dureza y tenacidad distinta de la de una perlita gruesa o de una martensita completamente transformada. La martensita se forma cuando la austenita se enfría con suficiente rapidez para suprimir la transformación por difusión; su dureza depende entonces en gran medida del carbono, la aleación, el revenido y la austenita retenida.
Estos nombres describen fases o constituyentes, no valores de propiedades garantizados. Un acero PM puede contener una matriz ferrítica alrededor de los poros y de regiones ricas en aleantes, o una matriz martensítica cuya continuidad esté interrumpida por poros residuales y carburos. El tratamiento térmico puede modificar la dureza de la matriz dejando prácticamente intacta la geometría de los poros. También puede cambiar las tensiones residuales y el estado de los límites entre partículas. Por esa razón, un acero PM tratado térmicamente no es simplemente el material sinterizado con un número de dureza más alto.
El cobre, el níquel y el molibdeno son adiciones habituales en los aceros PM ferrosos. La referencia técnica citada sobre pulvimetalurgia ferrosa señala que las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas PM. El cobre puede contribuir al cambio dimensional y al endurecimiento de la matriz; el níquel y el molibdeno influyen en la templabilidad y el comportamiento de transformación. Sus efectos dependen de cómo se incorporen las adiciones: como polvos elementales, partículas prealeadas, polvos unidos por difusión u otras formulaciones de polvo. La distribución previa a la sinterización afecta a la distancia de difusión y a la uniformidad química de la matriz final.
Los carburos añaden otro nivel estructural. La cementita es el carburo de hierro asociado con la perlita y otros productos de transformación, mientras que los carburos de aleación pueden contener cromo, vanadio, wolframio, molibdeno o combinaciones de estos elementos. Su tamaño, composición química, fracción volumétrica y espaciamiento afectan a la resistencia al desgaste, la dureza, la tenacidad y la propagación de grietas. Los grandes aglomerados irregulares de carburos pueden ser más perjudiciales que una cantidad similar de carburos distribuida en forma de partículas finas. Una sección pulida puede revelar directamente esta distinción, mientras que un análisis químico global no puede hacerlo.
Los aceros para herramientas pulvimetalúrgicos son especialmente importantes a este respecto. Pueden producir niveles o composiciones de carburos que son difíciles o imposibles de obtener mediante la metalurgia convencional de lingotes, porque las partículas de polvo atomizado solidifican rápidamente y pueden limitar la segregación gruesa que se encuentra en un lingote grande. La consolidación posterior conserva una distribución mucho más fina que la que puede proporcionar el procesamiento ordinario de lingotes. ISO 4957:2018 aplica explícitamente los requisitos para aceros de herramientas a productos fabricados mediante pulvimetalurgia, así como a productos laminados en caliente, forjados, estirados en frío y laminados en frío. La norma común no significa que estas rutas de producción generen microestructuras idénticas.

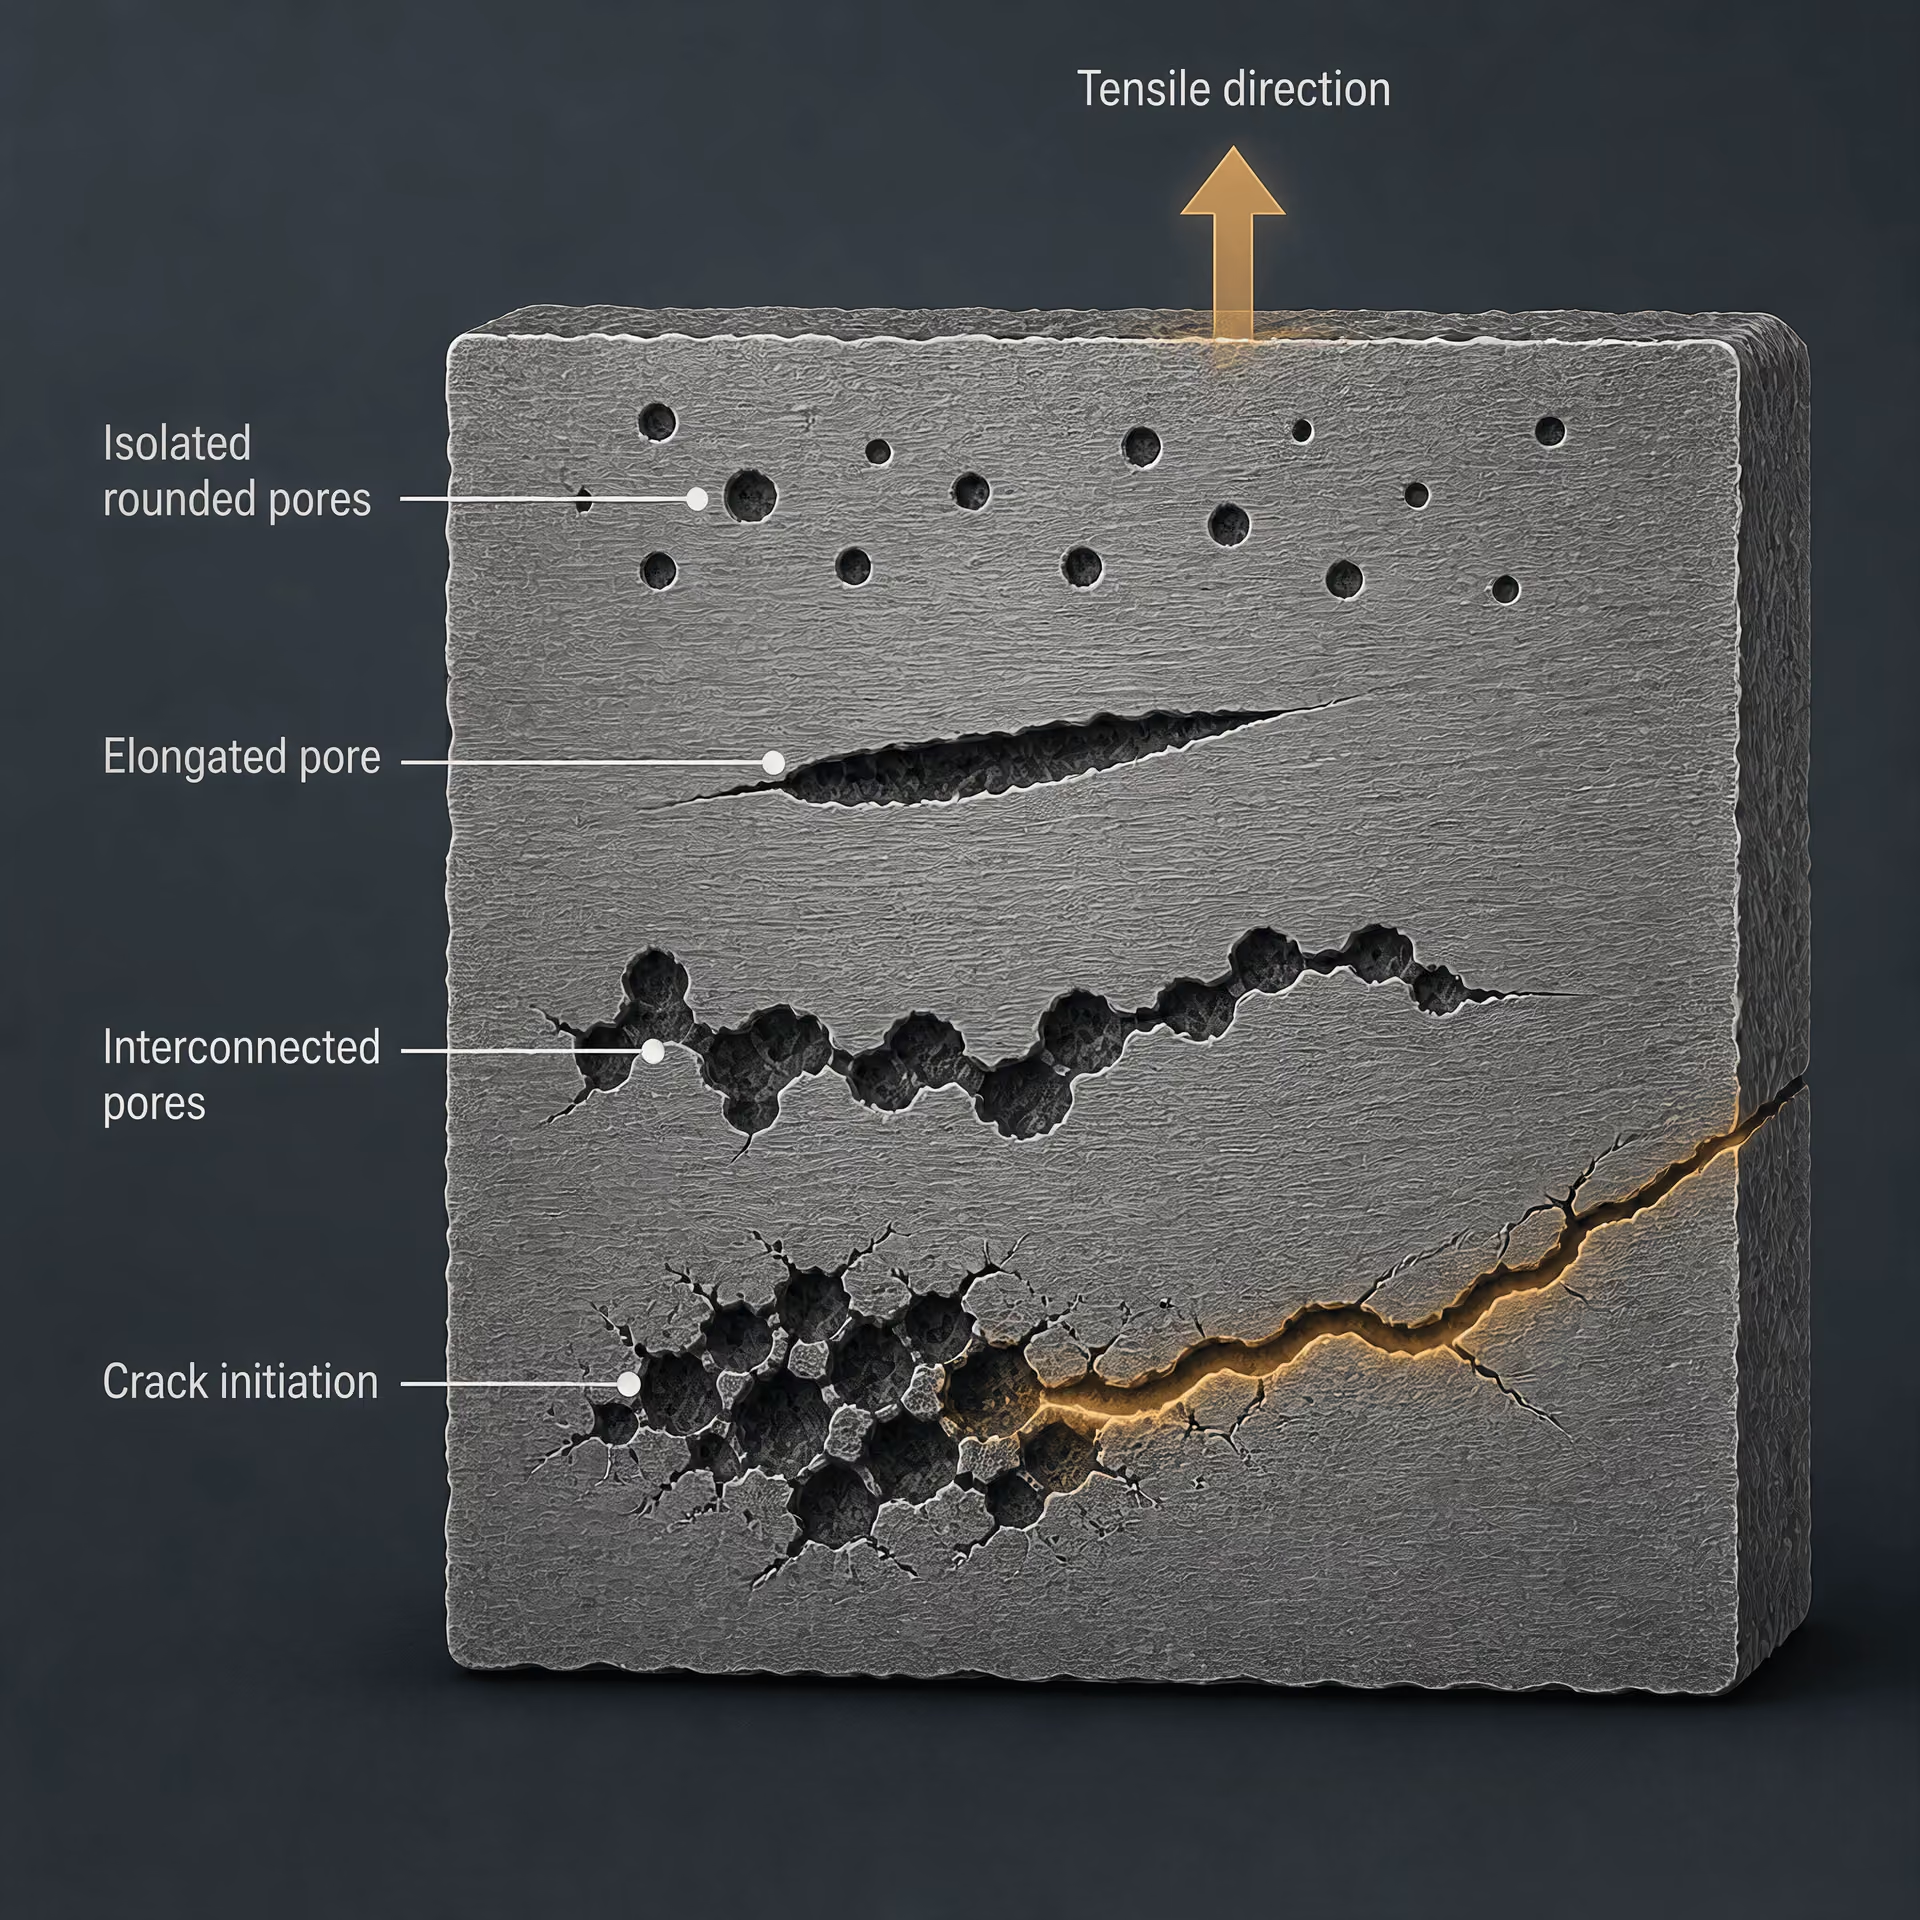
Estructuras de carburos finas, redondeadas e isótropas
Estructura isotrópica de carburos Distribución de carburos con una orientación direccional relativamente limitada en comparación con los patrones de carburos alargados o en bandas.
La afirmación característica sobre los aceros para herramientas PM no es simplemente que contengan «más carburos». Su estructura distintiva es una población de carburos fina, redondeada y relativamente isótropa, dispersa por la matriz. «Isótropa» se refiere aquí a una distribución menos fuertemente alineada con la dirección de trabajo que los patrones de carburos en bandas comúnmente asociados con productos de lingote sometidos a un intenso trabajo mecánico.
La forma de las partículas es importante porque las esquinas agudas de los carburos y las bandas largas de carburos producen concentraciones locales de tensiones más intensas que las partículas pequeñas y redondeadas. Los carburos finos también reducen la longitud de las características frágiles ininterrumpidas. El resultado es una microestructura en la que el espaciamiento y la orientación de los carburos pueden diferir sustancialmente de los de un acero colado y trabajado convencionalmente con una composición química nominal similar. Esto no elimina los riesgos de fractura o fatiga; modifica la escala de los defectos y las trayectorias disponibles para una grieta.
La ruta de los polvos no es suficiente por sí sola. La limpieza del polvo, la distribución del tamaño de partícula, el contenido de oxígeno e inclusiones, la uniformidad de la compactación, la sinterización, la densificación y el tratamiento térmico determinan si la estructura de carburos prevista llega realmente a desarrollarse. Una segregación excesiva dentro de las partículas, superficies de polvo contaminadas, una unión incompleta o un procesamiento térmico inadecuado pueden comprometer la matriz incluso cuando el análisis de la aleación sea correcto.
Por lo tanto, la evaluación microestructural debe combinar el análisis químico con la medición de la densidad, la caracterización de los poros, el examen de las inclusiones, la identificación de las fases y la morfología de los carburos. Una especificación puede identificar una familia de materiales, pero los poros y las fases explican cómo soportará las cargas ese material. En los aceros de pulvimetalurgia (PM), el historial de procesamiento forma parte de la metalurgia.
Propiedades mecánicas y cómo se especifican
El acero de pulvimetalurgia (PM) no tiene un único perfil de propiedades mecánicas. Su comportamiento medido depende de la química del polvo, la forma de las partículas, la presión de compactación, el ciclo de sinterización, la estructura de los poros, los cambios dimensionales y cualquier densificación o tratamiento térmico posterior. Por lo tanto, un resultado de tracción es una declaración sobre una condición material y una probeta de ensayo concretas, no una descripción completa de todas las piezas fabricadas con la misma composición nominal.
ASTM B783-24 proporciona un marco útil porque no clasifica los materiales ferrosos estructurales de PM únicamente por su composición química. La norma utiliza la composición química, la densidad, el límite elástico en estado sinterizado y la resistencia última a la tracción después del tratamiento térmico. Esta disposición separa dos condiciones materialmente diferentes: las propiedades obtenidas después del prensado y la sinterización, y las propiedades obtenidas después de una ruta de tratamiento térmico especificada.
ISO 5755:2022 aborda los materiales metálicos sinterizados, incluidos los materiales estructurales de hierro sinterizado, acero sinterizado, acero aleado y acero inoxidable. Su alcance refuerza la necesidad de identificar el material sinterizado y su condición, en lugar de tratar el «acero PM» como una única designación de grado. Los aceros forjados a partir de polvo, infiltrados, prensados isostáticamente en caliente o fabricados mediante manufactura aditiva pueden requerir especificaciones diferentes y no deben recibir una designación basada en resultados de prensado y sinterización sin la debida evidencia.
Densidad y límite elástico en estado sinterizado
La densidad es una de las primeras variables mecánicas que deben notificarse, porque los poros residuales reducen el área transversal portante y actúan como concentradores de tensiones. Dos probetas con la misma aleación nominal pueden producir diferentes límites elásticos si una presenta una porosidad total mayor, poros interconectados más grandes o una forma de poro menos favorable. La ubicación de la porosidad también es importante. Los poros alineados con la dirección de una tensión principal pueden afectar al inicio de las grietas y a la deformación de manera diferente a los poros pequeños, redondeados y aislados.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
La densidad indicada para un acero PM debe entenderse como una condición material, no simplemente como un valor teórico calculado a partir de sus constituyentes de aleación. La densidad en verde después de la compactación, la densidad sinterizada y la densidad después de una densificación secundaria son magnitudes diferentes. La eliminación del lubricante, la contracción o el crecimiento durante la sinterización, el cambio dimensional relacionado con el cobre y las variaciones locales causadas por el llenado de la matriz pueden alterar el resultado final. A-Z of Powder Metallurgy (2005), de Randall German, trata la producción del polvo, la compactación, la sinterización, la densificación, la microestructura y la porosidad como partes conectadas de la secuencia de procesamiento; dicha conexión es esencial al interpretar los datos de resistencia.
El límite elástico en estado sinterizado describe el inicio de la deformación permanente antes de que un tratamiento de endurecimiento haya modificado la matriz o la estructura de los carburos. Es especialmente relevante para las piezas utilizadas en la condición suministrada después de la sinterización, el calibrado, el acuñado u otras operaciones permitidas. El valor puede variar según la dirección de ensayo, porque la compactación convencional en matriz puede producir gradientes de densidad y contactos entre partículas que no son idénticos a lo largo de la dirección de prensado y transversalmente a ella. Por lo tanto, una probeta transversal y una probeta longitudinal pueden representar estructuras locales diferentes aunque procedan del mismo lote de producción.
La geometría de la probeta también modifica el resultado informado. Una probeta de tracción mecanizada a partir de un compacto más grande puede eliminar la región exterior, modificar la densidad de la sección calibrada o exponer una población de poros diferente a la de una probeta pequeña prensada con su forma final. Las probetas entalladas, las probetas de tracción sin mecanizar y las probetas mecanizadas no miden la misma respuesta. La longitud calibrada, la medición de la sección transversal, el acabado superficial, el método de sujeción, la velocidad de deformación y la definición empleada para el límite elástico —como un criterio de desplazamiento— deben acompañar al valor numérico.
El enfoque de clasificación de ASTM B783-24 evita que una designación del límite elástico en estado sinterizado se confunda con una designación de la resistencia a la tracción después del tratamiento térmico. Esta distinción es más que administrativa. Una pieza puede presentar un comportamiento aceptable respecto al límite elástico en estado sinterizado y, sin embargo, responder de manera diferente después de la cementación, el temple y el revenido, los efectos de precipitación derivados de las adiciones de aleación u otro ciclo térmico especificado.
Resistencia última a la tracción después del tratamiento térmico
| Propiedad | Qué mide | Condición o requisito de calificación |
|---|---|---|
| Límite elástico en estado de sinterización | Inicio de la deformación permanente antes del tratamiento de endurecimiento | Densidad, orientación, geometría de la probeta y criterio de fluencia |
| Resistencia última a la tracción | Máxima tensión de ingeniería en un ensayo de tracción | Condición de tratamiento térmico y método de tracción |
| Desempeño a la fatiga | Respuesta a tensiones repetidas o fluctuantes | Relación de tensiones, frecuencia, superficie, poros y número de ciclos |
| Tenacidad a la fractura | Resistencia al crecimiento de grietas bajo una carga definida | Geometría de la entalla, espesor, orientación y método de ensayo |
| Desempeño frente al desgaste | Pérdida o daño del material bajo contacto | Contracuerpo, lubricación, carga, velocidad, temperatura y morfología de los carburos |
La resistencia última a la tracción (UTS) es la tensión ingenieril máxima alcanzada durante un ensayo de tracción. No es la misma propiedad que el límite elástico. El límite elástico marca el inicio seleccionado de la deformación plástica; la UTS incluye los efectos de la deformación plástica, el endurecimiento por deformación, la estricción y el comportamiento a la fractura de la probeta durante el ensayo. ASTM B783-24 utiliza la UTS después del tratamiento térmico como una de sus variables de clasificación, por lo que la condición de tratamiento térmico debe indicarse junto con la designación del material.
El tratamiento térmico puede modificar algo más que la dureza. La temperatura de austenización, la atmósfera, la severidad del temple, la temperatura de revenido y el tamaño de la sección influyen en la matriz, la austenita retenida, las tensiones residuales y la distribución de los carburos. En un compacto poroso, el ciclo térmico también interactúa con las superficies internas y con la densidad local. Un ciclo nominalmente idéntico puede producir propiedades diferentes en una probeta de tracción delgada y en un componente de producción grueso, debido a que sus velocidades de enfriamiento son diferentes.
Las adiciones de aleación complican aún más las comparaciones. El cobre, el níquel y el molibdeno son comunes en los aceros ferrosos de PM, mientras que las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de PM, según la entrada sobre pulvimetalurgia ferrosa de ScienceDirect Topics (2024). El método de adición es importante: un elemento de aleación prealeado en el polvo no produce necesariamente la misma templabilidad o compresibilidad que un polvo elemental mezclado. La distribución del carbono, la atmósfera de sinterización y la segregación local también pueden afectar a la matriz final.
Los aceros de herramientas de PM ilustran por qué la composición y el historial de procesamiento no pueden reducirse a una cifra de tracción. Pueden obtenerse poblaciones de carburos finos y redondeados con niveles o composiciones de carburos difíciles o imposibles de alcanzar mediante la metalurgia convencional de lingotes. Esas estructuras pueden modificar el desgaste, la fractura, la maquinabilidad y la respuesta al tratamiento térmico independientemente de la UTS indicada. ISO 4957:2018 incluye explícitamente los productos fabricados mediante pulvimetalurgia junto con los productos de acero para herramientas laminados en caliente, forjados, estirados en frío y laminados en frío, pero la norma común no hace que sus microestructuras o respuestas en servicio sean idénticas.
Una comparación válida debe identificar la densidad, la orientación, la geometría de la probeta, la condición de mecanizado, el programa de tratamiento térmico, la temperatura de ensayo, la velocidad de deformación y el método de tracción. Los resultados de una pieza de polvo forjada completamente densa, un compacto de prensado y sinterización y una probeta fabricada mediante manufactura aditiva no deben incluirse en una única clasificación sin tener en cuenta sus diferentes morfologías de poros y tensiones residuales. El capítulo del ASM Handbook sobre manufactura aditiva de aceros y aceros inoxidables, publicado por NIST (2020), identifica la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como influencias principales; estos factores son pertinentes para los materiales basados en polvo en general, pero la manufactura aditiva no es la misma ruta que el prensado y la sinterización convencionales.
Consideraciones sobre tracción, fatiga, fractura y desgaste
La resistencia a la tracción responde a una pregunta limitada: cómo se comporta una probeta especificada bajo una carga uniaxial que aumenta de forma constante. No predice la vida a fatiga. El daño por fatiga se desarrolla bajo tensiones repetidas o fluctuantes, a menudo a niveles inferiores al límite elástico a tracción. En el acero PM, los poros y las inclusiones pueden actuar como iniciadores internos de grietas, mientras que los poros conectados con la superficie, las marcas de mecanizado y las transiciones geométricas pronunciadas proporcionan puntos adicionales de inicio. En una comparación de fatiga deben especificarse la densidad, la distribución del tamaño de los poros, la relación de tensiones, la frecuencia, el estado superficial y el número de ciclos.
El comportamiento a la fractura requiere sus propias evidencias. Una UTS elevada puede coexistir con una tenacidad a la fractura limitada si los poros, los carburos gruesos, las inclusiones o las regiones transformadas frágiles permiten que una grieta avance con poca deformación plástica estable. Los ensayos de fractura también dependen de la geometría de la entalla, el espesor de la probeta, la orientación, el modo de carga y de si la magnitud informada es la energía de impacto, la tenacidad en deformación plana, la velocidad de crecimiento de grieta u otra medida relacionada. La energía de impacto Charpy no puede sustituirse por la tenacidad a la fractura, ni ninguna de las dos puede inferirse únicamente a partir de la resistencia a la tracción.
El control de las inclusiones comienza antes de la compactación. La limpieza del polvo, las condiciones de atomización, el historial del polvo reciclado, los residuos de lubricante y la atmósfera del horno pueden introducir o conservar partículas no metálicas. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite su aplicación a piezas de acero forjadas a partir de polvo. Este método respalda el control del proceso, pero la medición de inclusiones no sustituye los ensayos de tracción, fatiga o fractura del material acabado.
El desgaste está determinado por la presión de contacto, la velocidad de deslizamiento, la lubricación, el material de la contracara, la temperatura, la dureza, la morfología de los carburos, la rugosidad superficial y la formación de residuos. Una estructura de carburos fina y distribuida uniformemente puede comportarse de manera diferente a una red de carburos gruesa o interconectada, incluso cuando ambos materiales tienen una resistencia última a la tracción (UTS) similar. La porosidad puede retener el lubricante en una aplicación y, sin embargo, permitir la entrada de fluidos, reducir el soporte del contacto o acelerar el daño superficial en otra. Por lo tanto, los resultados de los ensayos de desgaste deben especificar la configuración del ensayo y el criterio de fallo.
El comportamiento dimensional es otro aspecto independiente. La contracción o el crecimiento durante la sinterización, los gradientes de densidad, la recuperación elástica, el calibrado, la sobremedida de mecanizado y la deformación por tratamiento térmico determinan si una pieza conserva la geometría requerida. Una probeta de tracción puede cumplir la resistencia especificada, mientras que un componente de producción puede no cumplir una tolerancia dimensional después del temple. En consecuencia, las especificaciones mecánicas deben identificar el estado del material y el método de ensayo, mientras que la validación del diseño debe abordar la fatiga, la fractura, el desgaste, el impacto y la estabilidad dimensional como requisitos de servicio diferenciados.
Tratamiento térmico de los Aceros pulvimetalúrgicos
El tratamiento térmico no actúa sobre un cuerpo de acero completamente denso y homogéneo de la misma manera que sobre una barra obtenida a partir de un lingote. En un acero de pulvimetalurgia (PM), el ciclo térmico modifica la matriz, la distribución de carburos, el estado de tensiones residuales y, en ocasiones, la forma y la conectividad de los poros. Estos cambios afectan a la estabilidad dimensional y al comportamiento frente a la fractura, además de la dureza y las propiedades de tracción. El resultado depende de la composición del polvo, la presión de compactación, el historial de sinterización, los gradientes de densidad, la morfología de los poros y cualquier densificación posterior.
Por eso, el acero PM no debe describirse simplemente como un grado convencional fabricado a partir de polvo. ASTM B783-24 separa los materiales estructurales ferrosos de PM según la composición química, la densidad, el límite elástico en estado sinterizado y la resistencia última a la tracción después del tratamiento térmico. La distinción entre las clasificaciones en estado sinterizado y después del tratamiento térmico es significativa: la condición especificada forma parte de la descripción del material, no es un detalle incidental de producción. ISO 5755:2022 también especifica los requisitos para materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Ninguna de las dos normas considera intercambiables el tratamiento térmico y la sinterización.
Conceptos de temple, revenido y sinterizado con endurecimiento
Secuencia de endurecimiento y revenido
- Austenización Calentar el acero hasta el intervalo de la austenita y mantenerlo durante la transformación requerida.
- Temple Enfriar con suficiente rapidez para formar la estructura martensítica o mixta prevista.
- Revenido Recalentar a una temperatura inferior para ajustar la dureza, la tenacidad y las tensiones residuales.
- Verificación Comprobar la dureza, las dimensiones, el estado de las fases y las propiedades sensibles a la fractura cuando sea necesario.
El endurecimiento convencional normalmente implica calentar el acero hasta formar austenita, mantenerlo el tiempo suficiente para que se produzca la transformación requerida y templarlo para formar martensita. A continuación, el revenido vuelve a calentar el material endurecido a una temperatura más baja para reducir las tensiones de temple y ajustar el equilibrio entre dureza, tenacidad y estabilidad dimensional. Según la composición y el tratamiento, el revenido puede provocar precipitación de carburos, recuperación de la matriz martensítica y transformación de la austenita retenida inestable.
En el acero PM se producen las mismas transformaciones de fase, pero los poros interrumpen el flujo térmico y reducen la sección transversal que soporta la carga. Un poro puede estar aislado, con poca conexión con la red de poros circundante, o interconectado, lo que permite el movimiento de gases y modifica la velocidad a la que el interior intercambia calor con la atmósfera del horno. La porosidad abierta también puede proporcionar vías para el oxígeno o los medios de temple. En consecuencia, un ciclo nominal del horno no garantiza el mismo historial térmico local en un compacto de baja densidad y en una pieza casi completamente densa.
El cobre, el níquel y el molibdeno son adiciones de aleación habituales en los materiales ferrosos de PM, mientras que las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de PM, según la referencia Ferrous Powder Metallurgy de ScienceDirect Topics (2024). Estas adiciones influyen en la formación de austenita, la cinética de transformación, la templabilidad y la respuesta al revenido. El carbono puede estar presente en forma de grafito, difundirse durante la sinterización o variar localmente debido a la segregación y los gradientes de densidad. Por tanto, la matriz después del temple puede diferir de una región a otra de un componente.
El sinterizado con endurecimiento es un concepto de procesamiento, no una familia de aceros independiente. El compacto se enfría con suficiente rapidez directamente después de la sinterización para producir una transformación martensítica sustancial, reduciendo o eliminando una operación de endurecimiento independiente. La velocidad de enfriamiento debe adecuarse a la aleación, la geometría de la pieza, la densidad y el diseño del horno. El sinterizado con endurecimiento no equivale al enfriamiento ordinario al aire: la pieza debe tener una templabilidad suficiente para que su interior se transforme según lo previsto. Aun así, puede ser necesario aplicar un revenido para reducir las tensiones residuales y controlar el equilibrio final de fases.
El proceso puede limitar las operaciones de manipulación y recalentamiento, pero sus efectos deben evaluarse en todo el componente. Una región exterior enfriada rápidamente puede transformarse en martensita, mientras que un núcleo de enfriamiento más lento puede retener bainita, perlita o austenita retenida. Estos gradientes pueden producir diferentes deformaciones locales y respuestas frente a la fractura. Los aceros para herramientas de pulvimetalurgia presentan una consideración adicional. Sus estructuras de carburos finas, redondeadas y relativamente isotrópicas, así como sus niveles o composiciones de carburos, difíciles o imposibles de obtener mediante la metalurgia convencional de lingote, son fundamentales para su respuesta a la austenización, el temple y el revenido. ISO 4957:2018 aplica los requisitos relativos a los aceros para herramientas tanto a los productos fabricados mediante pulvimetalurgia como a los productos laminados en caliente, forjados, estirados en frío y laminados en frío, pero la ruta de fabricación sigue afectando a la respuesta al tratamiento.
Templabilidad y efectos de la sección
La templabilidad describe la capacidad de un acero para formar martensita hasta una profundidad determinada bajo una condición de enfriamiento especificada; no es lo mismo que la dureza superficial. En las piezas de PM, los efectos de la sección están controlados por algo más que el espesor. La densidad, la forma de los poros, la distribución de la aleación, las transiciones de sección y el contacto con las herramientas o los dispositivos de sujeción influyen en el calentamiento y el enfriamiento.
Una capa exterior densa que rodea un interior más poroso puede enfriarse de manera diferente a una sección uniforme. Los poros interconectados pueden permitir la penetración del gas del horno durante el calentamiento y la oxidación, mientras que los poros aislados se comportan más como huecos internos y pueden concentrar tensiones sin proporcionar una vía para los gases. Los poros grandes o irregulares también actúan como puntos de iniciación de grietas. El temple puede añadir tensiones de transformación a estas concentraciones de tensiones preexistentes. Una pieza que cumple el objetivo de dureza en la superficie todavía puede contener un núcleo más blando, austenita retenida o una región martensítica susceptible a la formación de grietas cerca de una agrupación de poros.
Las adiciones de aleación pueden mejorar la templabilidad, permitiendo que un enfriamiento más lento produzca martensita a mayor profundidad de la sección. Esto no elimina los efectos de la sección. El enfriamiento lento reduce los gradientes térmicos, pero puede permitir transformaciones indeseables; el enfriamiento rápido aumenta la probabilidad de deformación y agrietamiento. Por tanto, el equilibrio adecuado es una propiedad del compacto específico, no una característica universal del «acero PM».
Los gradientes de densidad formados durante el llenado y la compactación son especialmente importantes. Las regiones con diferente densidad en verde pueden contraerse de forma distinta durante la sinterización y responder de manera diferente durante el endurecimiento. Las superficies mecanizadas pueden dejar expuestos poros que no eran evidentes en el exterior original, modificando tanto el acceso del medio de temple como la oxidación local. La producción y la mezcla de los polvos también son relevantes, ya que las inclusiones, los aglomerados y las partículas de aleación segregadas pueden permanecer como sitios locales de transformación. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite su aplicación a piezas de acero forjadas a partir de polvo; por tanto, el control de las inclusiones está relacionado con la fiabilidad del tratamiento térmico, no solo con la limpieza del polvo.
Deformación, oxidación y fases retenidas
El tratamiento térmico puede modificar las dimensiones mediante la expansión térmica, la contracción durante la transformación, la relajación de tensiones y las diferencias en el momento de la transformación entre distintas regiones. Las piezas de PM pueden presentar crecimiento, contracción, alabeo o cambios en la rectitud después del temple y el revenido. Estos efectos pueden verse amplificados por la compactación anisotrópica, los poros interconectados, la densidad desigual y la contracción previa durante la sinterización. Los dispositivos de sujeción y las superficies de apoyo pueden restringir el movimiento durante el enfriamiento y dejar tensiones residuales que se liberen posteriormente durante el revenido, el mecanizado o el servicio.
La oxidación requiere especial atención cuando la porosidad abierta llega a la superficie o se conecta con el interior. Pueden formarse películas de óxido en las paredes de los poros y en las superficies externas, consumir localmente elementos de aleación y debilitar los cuellos de unión entre partículas. También pueden interferir con el mecanizado o la unión posteriores. Las atmósferas controladas del horno, una carga adecuada y unas condiciones de transferencia cuidadosamente seleccionadas reducen la exposición, pero el control de la atmósfera no puede compensar una estructura de poros inadecuada. El tratamiento en vacío, en atmósfera inerte o en atmósfera controlada debe seleccionarse teniendo en cuenta la densidad de la pieza y la composición química de la aleación.
La austenita retenida es otra fuente de inestabilidad dimensional. Si el temple no transforma toda la austenita, la fase restante puede cambiar durante el revenido, el servicio o un tratamiento criogénico posterior. Su transformación puede producir expansión y tensiones adicionales. Un exceso de martensita sin un revenido adecuado plantea el problema contrario: altas tensiones internas y menor tolerancia a la fractura, especialmente cuando los poros o las inclusiones no metálicas proporcionan puntos de origen para las grietas.
El capítulo del ASM Handbook sobre fabricación aditiva de aceros y aceros inoxidables, publicado por NIST (2020), identifica la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como factores relacionados en las piezas de acero fabricadas aditivamente. Esta comparación es útil, pero la fabricación aditiva no debe confundirse con la pulvimetalurgia convencional de prensado y sinterización. El historial térmico, la geometría de los poros, la estructura de capas y la población de defectos son diferentes. En los aceros fabricados mediante prensado y sinterización, el ciclo de tratamiento térmico debe desarrollarse a partir del compacto real y de su condición de sinterización, y posteriormente verificarse mediante mediciones dimensionales, determinación de la dureza o examen de fases, así como ensayos sensibles a la fractura cuando sea necesario.
Aceros para herramientas fabricados mediante pulvimetalurgia
Los aceros para herramientas fabricados mediante pulvimetalurgia (PM) no son simplemente calidades convencionales de acero para herramientas suministradas en forma de polvo. Sus propiedades son el resultado de una secuencia interconectada: producción del polvo, mezcla, compactación, sinterización, densificación opcional y tratamiento térmico. Cada etapa afecta a la siguiente. La atomización controla la composición química y la limpieza de las partículas; la compactación determina la distribución de la densidad en verde; la sinterización modifica la morfología de los poros y las interfaces de los carburos; y el temple, el revenido u otros tratamientos térmicos establecen la matriz final y el estado de tensiones residuales.
Este historial de procesamiento crea una familia diferenciada de materiales. También impide afirmar de manera simplista que todo acero para herramientas fabricado mediante PM sea superior a su equivalente fabricado a partir de lingote. El resultado depende de la calidad, la ruta de producción del polvo, el método de consolidación, el tratamiento térmico y los requisitos de servicio.
Por qué es importante controlar los carburos
Los carburos proporcionan gran parte de la resistencia al desgaste en los aceros para herramientas con alto contenido de carbono y de elementos de aleación, pero el volumen de carburos por sí solo no determina el comportamiento. Su tamaño, forma, tipo químico, separación y distribución son igualmente importantes. Un acero que contenga una elevada fracción de carburos puede presentar una tenacidad deficiente si estos forman una red continua o bandas segregadas. Las partículas angulosas de gran tamaño pueden actuar como iniciadores de grietas, especialmente cuando las cargas de mecanizado, los impactos o los ciclos térmicos generan tensiones locales de tracción.
En la metalurgia convencional de lingotes, la aleación líquida se enfría a través de una sección de colada relativamente grande. El líquido rico en solutos es rechazado a medida que solidifican las dendritas primarias, y el líquido restante se enriquece progresivamente en carbono y en elementos formadores de carburos. Esto produce microsegregación. Por tanto, el cromo, el molibdeno, el vanadio, el wolframio y el carbono pueden concentrarse en las regiones interdendríticas, donde se forman carburos eutécticos gruesos. La forja y el trabajo termomecánico pueden descomponer esta estructura, pero no siempre pueden eliminar sus orígenes químicos. Las secciones grandes y las composiciones muy aleadas agravan el problema.
La producción de polvo modifica la escala de solidificación. La atomización con gas descompone la masa fundida en pequeñas gotas que se enfrían rápidamente, fijando los elementos de aleación antes de que pueda desarrollarse el patrón de segregación propio de un lingote grande. Después de la compactación y la sinterización, o tras una etapa de densificación asistida por presión, la población de carburos resultante puede ser mucho más fina. Los aceros para herramientas fabricados mediante PM pueden producir una distribución de carburos fina, redondeada y comparativamente isotrópica, en lugar de las bandas alargadas de carburos que suelen asociarse con material de lingote muy segregado.
Esa morfología es importante. Las partículas redondeadas reducen las concentraciones geométricas pronunciadas de tensiones. Una distribución más uniforme también reduce las trayectorias débiles largas a través de la microestructura, mientras que la isotropía hace que la respuesta dependa menos de la dirección de trabajo. Se trata de tendencias metalúrgicas, no de garantías: una densificación incompleta, un tratamiento térmico inadecuado, la contaminación del polvo o un engrosamiento excesivo de los carburos aún pueden producir defectos y anisotropía.
La ruta PM también permite obtener niveles y composiciones químicas de carburos que son difíciles, y en algunos casos imposibles, de conseguir mediante la metalurgia convencional de lingotes. Las calidades con alto contenido de vanadio son un ejemplo conocido de este desafío de diseño, ya que puede resultar difícil distribuir uniformemente los carburos de tipo MC deseados en un lingote grande. Otros diseños de aleación dependen de una mezcla controlada de tipos de carburos, como los M7C3 ricos en cromo, los M6C que contienen molibdeno o wolframio y los MC ricos en vanadio. El equilibrio útil no consiste simplemente en «más carburos». Una fracción mayor puede mejorar la resistencia a la abrasión, pero reducir la tenacidad, la maquinabilidad o la resistencia al astillado.
La limpieza del polvo forma parte del control de los carburos. Las inclusiones no metálicas pueden iniciar grietas independientemente de la población de carburos prevista, y las películas de óxido presentes en las partículas de polvo pueden permanecer en los límites de las partículas originales si la atmósfera o el ciclo de sinterización no se controlan adecuadamente. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicar dicho método a piezas de acero forjadas a partir de polvo. Por tanto, el ensayo de inclusiones forma parte de la especificación del material y del sistema de control del proceso, y no únicamente del análisis de fallos finales.
La porosidad añade otra variable. Los productos compactados y sinterizados conservan poros interconectados o cerrados, a menos que una operación de densificación los reduzca. Los poros disminuyen el área efectiva portadora de carga y pueden actuar como sitios de nucleación de grietas. Su tamaño, forma y ubicación son más importantes que un único valor nominal de densidad. La prensadura isostática en caliente, la forja de polvo u otras rutas de densificación pueden modificar esta condición, pero también cambian el coste, el comportamiento dimensional y la microestructura final.
ISO 4957:2018 y los productos de acero para herramientas fabricados mediante PM
ISO 4957:2018 es la principal norma internacional para los aceros para herramientas e incluye explícitamente los productos fabricados mediante pulvimetalurgia. Su alcance también comprende los productos laminados en caliente, forjados, trefilados en frío y laminados en frío. Esto es importante porque la norma considera la fabricación mediante PM como una de las rutas de producción dentro del campo de los aceros para herramientas, aunque reconoce que la estructura y el procesamiento específicos de cada ruta pueden afectar al material suministrado bajo una determinada designación.
La norma no debe interpretarse como una declaración de que todas las formas de producto sean metalúrgicamente intercambiables. Un producto PM y un producto forjado pueden compartir una designación de calidad o unos límites de composición química y, aun así, diferir en la distribución de carburos, la porosidad, la limpieza, el historial dimensional y la respuesta al tratamiento térmico. Por tanto, el comprador o el diseñador debe identificar la forma del producto y la condición de suministro pertinente, sin basarse únicamente en el nombre de la calidad.
ISO 4957:2018 aborda los requisitos aplicables a los aceros para herramientas, pero no es la única norma relevante para los aceros procesados a partir de polvo. ISO 5755:2022 especifica los requisitos para los materiales metálicos sinterizados, incluidos los materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. ASTM B783-24 clasifica los materiales estructurales ferrosos fabricados mediante PM según su composición química, densidad, límite elástico en estado de sinterización y resistencia última a la tracción tras el tratamiento térmico, y abarca piezas producidas mediante compactación y sinterización. Estos documentos se refieren a ámbitos relacionados, pero ASTM B783-24 no sustituye a los requisitos para aceros para herramientas establecidos en ISO 4957:2018.
La distinción es importante porque muchos productos ferrosos fabricados mediante PM no son aceros para herramientas. Según la referencia Metalurgia de polvos ferrosos, publicada por ScienceDirect Topics en 2024, las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas fabricadas mediante PM. Estos materiales estructurales utilizan la PM para obtener una densidad controlada, un comportamiento dimensional controlado o formas económicas cercanas a la forma final; sus prioridades de diseño difieren de las de un acero rápido, un acero para herramientas de trabajo en frío o una calidad PM de alta resistencia al desgaste.
Una especificación para acero para herramientas fabricado mediante PM también debe tener en cuenta las características de las partículas del polvo, la presión de compactación, la atmósfera de sinterización, el cambio dimensional, la morfología de los poros, las inclusiones y el tratamiento térmico. Estas variables interactúan. Por ejemplo, un polvo con un análisis químico adecuado puede producir piezas inconsistentes si la distribución granulométrica provoca gradientes de densidad durante el prensado. Una temperatura de sinterización correcta puede producir un crecimiento excesivo del grano o un engrosamiento de los carburos si el tiempo de mantenimiento y la atmósfera no son adecuados. El tratamiento térmico actúa entonces sobre esa estructura previa; no puede borrar todos los defectos creados anteriormente.
Comparación con la metalurgia convencional de lingotes
La ventaja más evidente de la PM es el control de la segregación y de la morfología de los carburos. Los aceros para herramientas obtenidos mediante metalurgia de lingotes pueden forjarse, recocerse y refundirse para mejorar su homogeneidad, y muchas calidades convencionales ofrecen un rendimiento excelente. Sus rutas de producción también están bien establecidas, con abundantes datos sobre forja, mecanizado y tratamiento térmico. La PM no los sustituye automáticamente.
La PM resulta técnicamente más atractiva a medida que aumentan el contenido de elementos de aleación y la cantidad requerida de carburos. La solidificación rápida permite obtener una estructura inicial más fina, mientras que la consolidación conserva una distribución más uniforme que la que puede alcanzar un lingote de gran tamaño. Esto puede facilitar combinaciones de resistencia al desgaste y tenacidad difíciles de obtener mediante la fusión y la forja convencionales. Sin embargo, el beneficio depende de la calidad. Un acero para herramientas moderadamente aleado puede obtener pocas ventajas de la ruta adicional del polvo si el procesamiento convencional ya proporciona una limpieza y un control de los carburos adecuados.
Las principales limitaciones de la PM son la sensibilidad del proceso y el riesgo de porosidad. El material compactado y sinterizado puede no alcanzar la densidad prácticamente total del acero trabajado, y el cambio dimensional durante la sinterización debe controlarse. Las rutas de densificación total reducen los poros, pero añaden procesamiento térmico y mecánico. La producción del polvo también puede introducir películas de óxido o inclusiones, mientras que la manipulación y la mezcla pueden crear segregación entre partículas incluso cuando la masa fundida presentaba una composición química uniforme.
La fabricación aditiva no debe confundirse con la PM convencional de compactación y sinterización. Ambas comienzan con polvos metálicos, pero la fusión o unión capa por capa introduce ciclos térmicos, tensiones residuales, condiciones superficiales y mecanismos de defecto diferentes. El capítulo del ASM Handbook sobre fabricación aditiva de aceros y aceros inoxidables, publicado por NIST en 2020, identifica la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como factores importantes en las piezas de acero fabricadas aditivamente. Estas cuestiones se solapan con las de la PM, pero los historiales de procesamiento no son iguales.
| Eje de comparación | Ruta pulvimetalúrgica | Ruta convencional de lingote |
|---|---|---|
| Estructura inicial | Partículas de polvo solidificadas rápidamente | Lingote o palanquilla grande colada |
| Escala de segregación | Potencialmente reducida por la solidificación de partículas pequeñas | Establecida durante la solidificación de una sección grande |
| Morfología de los carburos | Puede ser fina, redondeada y comparativamente isotrópica | Puede incluir estructuras de carburos gruesas o alineadas |
| Porosidad | Puede permanecer después del procesamiento por prensado y sinterización | Generalmente se reduce mediante la consolidación por deformación |
| Producción de formas | Puede permitir piezas de forma casi neta | Por lo general requiere una mayor eliminación de material o conformado |
Por tanto, la comparación correcta no es «PM frente a acero convencional» en abstracto. Es una comparación entre calidades y rutas especificadas: la composición química y la limpieza del polvo frente a la homogeneidad del lingote; el tamaño y la distribución de los carburos frente a la estructura forjada; la población de poros frente a la densidad del acero trabajado; y el historial completo de tratamiento térmico frente a la carga de servicio. Los aceros para herramientas fabricados mediante PM son materiales diferenciados porque esas variables se diseñan conjuntamente.
Inclusiones, limpieza y acero forjado a partir de polvo
Inclusiones no metálicas en polvos metálicos
| Característica | Definición | Importancia típica |
|---|---|---|
| Poro | Vacío en la estructura metálica | Reduce el área portante y puede concentrar tensiones |
| Inclusión | Fase sólida no metálica o químicamente distinta | Puede interrumpir la unión o iniciar grietas |
| Carburo | Fase dura que contiene carbono | Puede mejorar la resistencia al desgaste, pero afectar la tenacidad y la maquinabilidad |
| Límite de partícula original | Interfaz heredada de los contactos entre partículas de polvo | Puede retener óxidos o regiones débilmente unidas |
Las inclusiones no metálicas son fases sólidas extrañas o químicamente distintas presentes dentro de una partícula de polvo metálico o entre partículas. No son lo mismo que los poros ordinarios de la pulvimetalurgia. Un poro es un vacío: una región que contiene gas o vacío después del pulido y la preparación. Una inclusión es un material, como un óxido, silicato, nitruro, carburo, partícula derivada de escoria u otro compuesto no metálico, que ocupa parte del polvo o de la microestructura consolidada.
La distinción es importante porque la producción de polvo ofrece muchas oportunidades de contaminación y reacción superficial. La atomización puede producir películas de óxido o arrastrar material refractario. La manipulación, el cribado, la mezcla y la transferencia del polvo pueden introducir partículas procedentes de los equipos o de la atmósfera circundante. Una partícula de polvo también puede portar un óxido superficial que, después de la compactación, aparezca como una capa delgada rica en inclusiones. La composición química del acero no describe por completo esta condición. Dos lotes con el mismo contenido nominal de carbono, cromo, molibdeno o níquel pueden comportarse de manera diferente si sus inclusiones difieren en tamaño, composición química o ubicación.
Esta cuestión es especialmente importante en los materiales ferrosos de pulvimetalurgia porque la superficie del polvo forma parte de la microestructura inicial. La compactación pone las partículas en contacto, mientras que la sinterización desarrolla cuellos y permite la difusión a través de esas zonas de contacto. Una inclusión situada en el límite entre partículas puede interrumpir la unión de forma más grave que una inclusión encerrada dentro de una partícula. Una película delgada de óxido puede permanecer como un límite discontinuo, mientras que una partícula pequeña y aislada puede quedar rodeada de acero durante la sinterización. El efecto final depende de la inclusión y de la historia térmica y mecánica posterior.
La familia de materiales en sentido amplio también se resiste a una clasificación sencilla como acero convencional convertido en polvo. ASTM B783-24 clasifica los materiales estructurales ferrosos de pulvimetalurgia según su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico, y abarca piezas producidas mediante prensado y sinterización. ISO 5755:2022 especifica los requisitos para materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Ninguna de estas clasificaciones sustituye el examen de la limpieza del polvo. Una designación puede establecer la composición y las propiedades requeridas sin explicar si una fractura se originó en una película de óxido, un poro, una agrupación de carburos o una interfaz entre ellos.
El diseño de la aleación añade otra capa de complejidad. El cobre, el níquel y el molibdeno son adiciones habituales en los aceros ferrosos de pulvimetalurgia, y las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de pulvimetalurgia, según la referencia citada de ScienceDirect Topics (2024). Estos elementos de aleación modifican la sinterización, el cambio dimensional, la templabilidad y la formación de fases, pero no convierten una inclusión de óxido o silicato en parte de la aleación prevista. Los aceros para herramientas fabricados mediante pulvimetalurgia también pueden contener estructuras de carburos finas, redondeadas y más próximas a la isotropía, así como contenidos o composiciones de carburos difíciles de obtener mediante la metalurgia convencional de lingotes. Estos carburos no deben registrarse automáticamente como inclusiones no metálicas: es necesario identificar la fase.
Método de ensayo de ISO 13947:2024
ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos. Su alcance también permite aplicarlo a piezas de acero forjado a partir de polvo, lo que lo hace pertinente más allá del examen de la materia prima suelta. Esta ampliación es importante porque la consolidación modifica el aspecto y la distribución espacial de una inclusión. Un método de ensayo aplicado antes de la consolidación responde a una pregunta diferente de la que responde uno aplicado después de la forja.
Por tanto, la norma debe considerarse un marco de medición, no un grado universal de limpieza. Establece cómo se realiza la determinación, mientras que la especificación de un polvo, compacto o pieza particular debe establecer la base de notificación requerida y cualquier criterio de aceptación. La información disponible no respalda la asignación de un tamaño máximo general de inclusión, una fracción de área, un recuento o un límite de aceptación aplicable a todos los aceros de pulvimetalurgia. Dicho límite tendría que proceder de la norma de producto aplicable, la especificación de compra, el plan de cualificación o un requisito de servicio demostrado.
La interpretación también depende de la preparación de la probeta. Una sección pulida presenta una intersección bidimensional a través de partículas e interfaces tridimensionales. Una inclusión larga puede aparecer como un fragmento corto, mientras que una película delgada alineada con la sección puede parecer desproporcionadamente continua. Los daños de preparación, el arrancamiento de material, el embadurnamiento y el ataque químico pueden crear características que se asemejen a grietas o partículas no metálicas. Por consiguiente, la identificación debe combinar el método de examen prescrito con un control metalográfico adecuado y, cuando sea necesario, una confirmación química o microanalítica.
En el caso del acero forjado a partir de polvo, la ubicación de la toma de muestras debe registrarse con igual cuidado. El polvo tomado de un recipiente, el compacto examinado antes de la forja y el material extraído de una región forjada no representan la misma población. La forja puede romper, aplanar, girar o redistribuir las inclusiones; también puede cerrar poros próximos y modificar el contraste utilizado para distinguir ambos tipos de defectos. Un resultado que no incluya el lote de polvo, la ubicación en la pieza, la orientación, la preparación de la sección y el historial de procesamiento es difícil de comparar con otro resultado.
Efectos de las inclusiones después de la consolidación
La consolidación modifica la geometría de las inclusiones y el significado mecánico de estas. Durante el prensado y la sinterización, una inclusión situada en un contacto entre partículas puede impedir el crecimiento local del cuello y dejar una interfaz débil. Durante la forja de polvo, la deformación puede aplanar esa característica hasta convertirla en una discontinuidad similar a una veta, fragmentar una partícula frágil o presionar el acero circundante contra ella. La inclusión no necesariamente ha desaparecido porque resulte menos evidente en una sección pulida.
Los poros interactúan con las inclusiones de varias maneras. Una inclusión puede nuclear o conservar un hueco en el límite entre partículas, produciendo una asociación inclusión-poro. Un poro puede dejar expuesta una mayor superficie de inclusión y crear una entalla local aguda. Por el contrario, la forja puede cerrar el poro y dejar atrás la inclusión o una interfaz rica en óxido. Una micrografía puede mostrar entonces una región densa con una discontinuidad plana, aunque el defecto original involucrara tanto un poro como una inclusión. Considerar que toda característica oscura es un poro oculta este historial de procesamiento.
La morfología es fundamental para la interpretación. Por lo general, las partículas redondeadas y aisladas generan una concentración de tensiones diferente de la producida por partículas angulares, películas alargadas o residuos agrupados. La distribución también es importante: un número reducido de inclusiones ampliamente separadas no equivale a una banda situada a lo largo de un antiguo límite entre partículas de polvo ni a una agrupación repetida alineada con la dirección de forja. La unión es otra variable. Una inclusión estrechamente rodeada de acero puede tener un efecto diferente del de otra que permanezca unida a una interfaz sin unir.
Estas distinciones afectan a la fractura por tracción, el inicio de la fatiga, la respuesta al impacto y los resultados de los procesos dimensionales o térmicos, pero no puede establecerse una clasificación universal sin conocer la composición química de las inclusiones, la distribución de tamaños, la porosidad, la microestructura de la matriz, el modo de carga y la orientación. El capítulo del ASM Handbook sobre fabricación aditiva de aceros y aceros inoxidables, publicado por NIST (2020), también considera la porosidad, las inclusiones, la tensión residual y el tratamiento térmico posterior a la fabricación como factores interrelacionados que influyen en las piezas de acero. Esta comparación es útil para el análisis de defectos, pero la fabricación aditiva no debe confundirse con la pulvimetalurgia convencional mediante prensado y sinterización ni con la forja de polvo.
Por tanto, una evaluación defendible relaciona los resultados de ISO 13947:2024 con la ruta de fabricación del polvo, la presión de compactación, el ciclo de sinterización, la reducción de forja, el tratamiento térmico, la densidad, la morfología de los poros y la ubicación de la fractura. Randall German, en A-Z of Powder Metallurgy (2005), sitúa la producción del polvo, la compactación, la sinterización, la densificación, la microestructura y la porosidad dentro de una misma secuencia de proceso. Las inclusiones también forman parte de esa secuencia. La limpieza no es un certificado independiente del polvo; es una característica cuyo significado puede cambiar a medida que el acero se compacta, sinteriza, forja, mecaniza y ensaya.
Aceros de pulvimetalurgia frente a aceros fabricados mediante fabricación aditiva
Los aceros de pulvimetalurgia (PM) y los aceros fabricados mediante fabricación aditiva (AM) comparten un punto de partida: ambos pueden comenzar con un polvo metálico cuya composición química, tamaño y morfología de las partículas, limpieza e historial de almacenamiento afectan al material acabado. Sin embargo, no siguen la misma ruta de procesamiento. La pulvimetalurgia mediante prensado y sinterización forma un compacto en una matriz y después une las partículas durante la sinterización en horno. La fabricación aditiva construye una pieza de forma incremental, normalmente fundiendo selectivamente el polvo o consolidándolo de otro modo en capas sucesivas. El hecho de compartir la materia prima no hace que los materiales resultantes sean intercambiables.
La distinción es importante tanto para las normas como para la metalurgia. ASTM B783-24 clasifica los materiales estructurales ferrosos de pulvimetalurgia según su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico, y su alcance abarca las piezas producidas mediante prensado y sinterización. ISO 5755:2022 especifica los requisitos para materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Estos documentos describen una familia de materiales vinculada a una ruta de consolidación definida. Una pieza fabricada mediante fabricación aditiva puede utilizar una aleación de composición química similar, pero su cualificación debe tener en cuenta la máquina, la fuente de energía, la estrategia de las capas, la orientación de fabricación, la atmósfera y la historia térmica.
El capítulo del ASM Handbook publicado por NIST, titulado “Additive Manufacturing of Steels and Stainless Steels” y publicado en 2020, proporciona una comparación controlada útil. Trata los aceros AM como materiales procesados a partir de polvo, pero pone especial énfasis en la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación. Estas cuestiones coinciden con las de la PM, aunque sus causas y distribuciones pueden diferir considerablemente.
Cuestiones comunes relacionadas con la materia prima en polvo
El polvo no es un ingrediente neutro. La atomización con gas, la atomización con agua, la atomización por plasma y otros métodos de producción generan diferentes formas de partícula, óxidos superficiales, satélites, vacíos internos y distribuciones granulométricas. Para los sistemas de lecho de polvo puede requerirse un polvo esférico y de buena fluidez, mientras que las operaciones de prensado y sinterizado pueden admitir polvos seleccionados por su compresibilidad, densidad aparente, respuesta al lubricante y capacidad de llenado de la matriz. Por tanto, una especificación del polvo no puede evaluarse al margen del equipo y del método de consolidación para los que fue desarrollada.
La composición química es solo una parte del control de la materia prima. El cobre, el níquel y el molibdeno son adiciones habituales en los aceros ferrosos de PM, y las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de PM, según la entrada Ferrous Powder Metallurgy de ScienceDirect Topics, consultada en 2024. Las adiciones de aleación pueden incorporarse como polvos elementales o prealeados, con consecuencias diferentes para la química local, la compresibilidad, la respuesta a la sinterización y el cambio dimensional. La materia prima de AM suele suministrarse como un polvo prealeado sometido a un control estricto, pero incluso en ese caso, la manipulación repetida o la reutilización del polvo pueden alterar la distribución granulométrica, el contenido de oxígeno, la exposición a la humedad y la población de partículas parcialmente fundidas.
Las películas superficiales requieren una atención especial. Una fina capa de óxido puede impedir la unión entre partículas durante la sinterización, interferir con la fusión y el mojado durante la AM o introducir defectos ricos en oxígeno. Las inclusiones no metálicas pueden incorporarse durante la fusión, la atomización, la manipulación o el reciclaje. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite su aplicación a piezas de acero obtenidas mediante forja de polvo. Este alcance no convierte el método en un procedimiento automático de cualificación para todos los procesos de AM; sí demuestra por qué los ensayos de inclusiones deben estar vinculados a la ruta de producción del polvo y a la ruta de fabricación de la pieza.
El polvo de PM suele mezclarse con lubricantes y, cuando es necesario, con grafito u otras adiciones de aleación antes de la compactación. Estas adiciones afectan a la resistencia en verde, la expulsión, la distribución del carbono y los gases liberados durante el calentamiento. Normalmente, el polvo de AM entra en un sistema de recubrimiento o de suministro de polvo sin el mismo paquete de lubricantes de compactación. Un polvo que funciona adecuadamente en una ruta puede presentar una fluidez deficiente, una evolución excesiva de gases, segregación o una consolidación inestable en otra.
Diferentes mecanismos de consolidación
La PM mediante prensado y sinterizado aplica primero una presión macroscópica. Una matriz comprime el polvo para formar un compacto en verde, generando contacto entre las partículas y dejando al mismo tiempo una red de poros interconectados. A continuación, la sinterización calienta el compacto por debajo del intervalo principal de fusión, permitiendo la difusión, el crecimiento de cuellos, el redondeamiento de los poros y la unión metalúrgica. La atmósfera del horno, la velocidad de calentamiento, la temperatura de sinterización, el tiempo y la velocidad de enfriamiento controlan la pérdida de carbono, la oxidación, el cambio dimensional y la estructura final de los poros. Las operaciones secundarias pueden incluir el calibrado, el reprensado, la infiltración, la forja de polvo, el prensado isostático en caliente o el tratamiento térmico.
La AM aplica energía de forma local y repetida. En la fusión de lecho de polvo por láser o en la fusión de lecho de polvo por haz de electrones, un haz focalizado recorre una capa delgada, funde o sinteriza las regiones seleccionadas y después interactúa con la siguiente capa depositada. La deposición de energía dirigida introduce polvo en un baño de fusión mientras se forma la pieza. Cada trayectoria y cada capa experimentan calentamiento y enfriamiento rápidos, refundición, solidificación y recalentamiento debido a pasadas posteriores. Por tanto, la microestructura resultante está determinada por la estrategia de escaneado, la densidad de energía, el espesor de capa, la geometría del baño de fusión, la atmósfera protectora y la extracción de calor a través de la placa de fabricación.
Esto no es simplemente una versión más rápida del prensado y sinterizado. En la PM, la matriz determina la forma del compacto y el horno expone gran parte de la pieza a un ciclo térmico relativamente prolongado. En la AM, la geometría se genera capa por capa y los gradientes térmicos pueden ser pronunciados. Una región densa obtenida mediante AM puede contener células finas de solidificación, granos columnares o características dependientes de la dirección que no tienen una correspondencia directa en un compacto sinterizado. Por el contrario, la PM puede conservar deliberadamente porosidad interconectada o aislada para funciones dimensionales, de soporte o de retención de fluidos, mientras que la cualificación de AM suele considerar la falta de fusión no intencionada y los poros de tipo keyhole como defectos que deben controlarse.
La designación del material tampoco puede transferirse por mera semejanza. ISO 4957:2018 aplica los requisitos para aceros de herramientas a productos fabricados mediante pulvimetalurgia, así como a productos laminados en caliente, forjados, estirados en frío y laminados en frío. Este reconocimiento se refiere a los productos y requisitos incluidos en la norma; no significa que una pieza de acero para herramientas fabricada mediante AM herede automáticamente las propiedades, la respuesta al tratamiento térmico o la base de aceptación de un producto prensado y sinterizado o trabajado por deformación.
Porosidad, inclusiones, tensiones residuales y tratamiento posterior a la fabricación
La porosidad existe en ambas familias, pero su origen y geometría son específicos del proceso. Los poros de la PM comienzan con la disposición de empaquetamiento y la presión de compactación, y posteriormente cambian durante la sinterización mediante contracción, difusión, coalescencia de poros y redondeamiento de poros. Pueden surgir gradientes de densidad dentro de un compacto prensado, especialmente cuando la fricción o una geometría compleja de la matriz limitan la transmisión de la presión. Estos gradientes pueden producir variaciones dimensionales locales y respuestas mecánicas diferentes después de la sinterización.
La porosidad de la AM suele asociarse con falta de fusión, aporte insuficiente de energía, comportamiento inestable del baño de fusión, gas atrapado, inestabilidad del keyhole o perturbaciones del lecho de polvo. Los poros pueden ser alargados entre las trayectorias, irregulares en los límites con fusión deficiente o más esféricos cuando el gas queda atrapado en la masa fundida. Su ubicación con respecto a la dirección de fabricación y a las superficies libres puede afectar a la inspección y a la respuesta a la fatiga. Un valor nominal de densidad por sí solo no identifica la población de defectos.
Las inclusiones también dependen de la ruta de procesamiento. En la PM, las inclusiones pueden estar presentes en el polvo original, introducirse durante la mezcla o formarse debido a reacciones durante la sinterización. En la AM, las inclusiones pueden heredarse del polvo, generarse por oxidación o redistribuirse mediante ciclos repetidos de fusión y solidificación. El capítulo del ASM Handbook publicado por NIST sitúa las inclusiones junto a la porosidad porque ambas pueden interrumpir la continuidad y actuar como puntos de inicio del daño, incluso cuando la composición global cumple la especificación nominal.
Las tensiones residuales constituyen una preocupación característica de la AM porque cada capa se contrae mientras está restringida por el material circundante, más frío, y por la placa de fabricación. Los ciclos térmicos repetidos pueden dejar tensiones de tracción cerca de las superficies o en regiones geométricamente restringidas, provocando distorsión, fisuración o liberación de tensiones durante la retirada de los soportes y el mecanizado. Los compactos de PM también experimentan tensiones internas debidas a la compactación y la expulsión, pero el campo de tensiones se genera mediante una secuencia diferente y posteriormente se modifica por la sinterización, el calibrado y el tratamiento térmico.
En consecuencia, el tratamiento posterior a la fabricación debe describirse según la ruta de procesamiento. La PM puede emplear sinterización, cementación, temple y revenido, prensado isostático en caliente, infiltración o calibrado, dependiendo del material y de la pieza especificados. La AM puede requerir alivio de tensiones, tratamiento de solubilización, envejecimiento, temple y revenido, prensado isostático en caliente, mecanizado o tratamiento superficial. Estas operaciones pueden cerrar poros, modificar la morfología de los carburos, aliviar tensiones y cambiar la estabilidad dimensional, pero no eliminan el historial de procesamiento previo.
Los aceros para herramientas obtenidos mediante pulvimetalurgia ilustran este punto. Su solidificación rápida y su ruta controlada de producción del polvo pueden generar estructuras de carburos finas, redondeadas y relativamente isotrópicas, incluidos niveles o composiciones de carburos difíciles o imposibles de obtener mediante la metalurgia convencional de lingotes. Un acero de AM también puede desarrollar una estructura de solidificación refinada, pero su distribución de carburos y su respuesta al tratamiento térmico deben establecerse para ese proceso de AM. Por tanto, una designación de calidad de PM, un requisito de densidad, un valor de resistencia a la tracción o un programa de tratamiento térmico no deben asignarse a una pieza de AM sin evidencia específica de la ruta de procesamiento. La misma prohibición se aplica en sentido inverso. Una química del polvo similar no demuestra que la porosidad, las inclusiones, las tensiones residuales, la microestructura o el estado de cualificación sean equivalentes.
Diseño, inspección y análisis de fallos
Diseño considerando la densidad y las trayectorias de carga
Un componente de acero pulvimetalúrgico debe especificarse como una condición del material, no simplemente como el nombre nominal de una aleación. El registro de diseño debe identificar la designación del material, la norma aplicable, la condición de densidad, la orientación con respecto a la compactación, la ruta de sinterización o densificación, el tratamiento térmico y las secciones consideradas críticas. «Acero» no describe lo suficiente. Un material compactado y sinterizado con porosidad interconectada, un material carburizado al vacío y un material prensado isostáticamente en caliente pueden compartir una química nominal y, sin embargo, soportar las cargas de maneras muy diferentes.
ASTM B783-24 clasifica los materiales estructurales ferrosos de pulvimetalurgia según su composición química, densidad, límite elástico en estado sinterizado y resistencia última a la tracción después del tratamiento térmico. Esta estructura constituye una advertencia útil para los diseñadores: la densidad forma parte de la definición del material. ISO 5755:2022 también especifica los requisitos para materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Un plano que indique únicamente un grado, sin su condición de densidad o la condición mecánica requerida, deja sin controlar una fuente importante de variación.
La porosidad modifica tanto el área efectiva que soporta la carga como la trayectoria seguida por una grieta. Los poros grandes e irregulares, las agrupaciones de poros y las esquinas de poros agudas concentran las tensiones; los poros redondeados, pequeños y bien distribuidos producen un efecto diferente. La densidad también puede variar dentro de un compacto, porque el movimiento del polvo y la fricción impiden que todas las regiones reciban la misma presión. Por tanto, un resalte grueso, un nervio delgado y una esquina interna profunda pueden sinterizarse formando estructuras locales diferentes, aunque hayan comenzado con una misma mezcla de polvo y un mismo ciclo de prensado.
La trayectoria de carga debe examinarse en tres dimensiones. Las tensiones de tracción que atraviesan un gradiente de densidad, la flexión en un cambio de sección y el esfuerzo cortante cíclico próximo a una dirección de compactación pueden poner de manifiesto debilidades que un cálculo sencillo basado en la resistencia nominal no detecta. Los diseñadores deben indicar en el plano de la pieza la dirección principal de carga y el eje de prensado, y después identificar las superficies, los orificios, los estriados, las chaveteras y los resaltes donde sean importantes las tensiones locales o el desgaste. Las características que requieran una densidad uniforme en todo su espesor pueden exigir una disposición de compactación diferente, una densificación secundaria o una pieza convencional laminada, forjada o mecanizada.
La pulvimetalurgia no se limita a una única familia estándar de aleaciones. El cobre, el níquel y el molibdeno son adiciones habituales, y las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de PM, según la referencia citada de ScienceDirect Topics (2024). Los aceros para herramientas fabricados mediante pulvimetalurgia constituyen un caso de diseño independiente: sus estructuras de carburos finos, redondeados y más isotrópicos pueden permitir contenidos o composiciones de carburos difíciles o imposibles de producir mediante la metalurgia convencional de lingotes. ISO 4957:2018 aplica los requisitos para aceros de herramientas a productos fabricados mediante pulvimetalurgia, así como a productos laminados en caliente, forjados, estirados en frío y laminados en frío; no obstante, la ruta de fabricación sigue formando parte de la especificación y del plan de inspección.
Control dimensional y operaciones posteriores
Las dimensiones no permanecen invariantes desde el llenado de la matriz hasta la inspección final. La compactación produce un compacto en verde con una forma intencionada; la sinterización provoca después cambios dimensionales mediante la unión, la contracción, la difusión de la aleación y la relajación de las tensiones almacenadas. La dirección y la magnitud del cambio dependen del tipo de polvo, el lubricante, la presión de compactación, la geometría, la atmósfera del horno, la temperatura, el tiempo y las condiciones de apoyo. Una tolerancia fácil de mantener después del mecanizado puede ser poco realista en el estado sinterizado. Por el contrario, un diseño basado en mecanizar todas las superficies puede eliminar las ventajas económicas y geométricas del prensado.
El calibrado es una operación posterior a la sinterización habitual. Un recorrido controlado de la matriz puede corregir determinadas dimensiones, mejorar la repetibilidad o restablecer un ajuste funcional sin eliminar mucho material. El mecanizado sigue siendo adecuado cuando un taladro con tolerancias estrechas, un elemento de referencia, una rosca, una superficie de estanqueidad o una geometría compleja no pueden producirse únicamente mediante prensado y calibrado. El corte de acero poroso exige prestar atención al desprendimiento de material en los bordes, al emborronamiento del material, al desgaste de la herramienta y a la posibilidad de que una superficie aparentemente limpia deje expuestos poros conectados. La inspección debe distinguir un defecto dimensional producido por el mecanizado de un poro subsuperficial o de una variación de densidad relacionada con la sinterización.
La unión puede realizarse mediante soldadura, soldadura fuerte, fijación mecánica o ensamblaje con otro componente, pero la porosidad y la composición de la aleación afectan al flujo térmico, la liberación de gases, la humectación y la resistencia de la unión. Por tanto, el procedimiento de unión debe cualificarse en la condición real de PM, en lugar de inferirse a partir de un equivalente laminado o forjado. La infiltración puede llenar parte del volumen de poros con un segundo material y aumentar la densidad efectiva o modificar el comportamiento superficial; es una ruta de diseño especificada, no una reparación automática de una compactación inadecuada. Del mismo modo, los tratamientos superficiales, como la cementación, la nitruración, el recubrimiento metálico, el tratamiento con vapor o la aplicación de revestimientos, pueden mejorar el desgaste, la resistencia a la corrosión, la fricción o la estanqueidad, pero la profundidad y la continuidad del tratamiento pueden variar con la estructura de poros y la composición local.
Las operaciones posteriores a la sinterización deben registrarse en secuencia. Una pieza calibrada antes del tratamiento térmico puede responder de forma distinta de otra calibrada después. El mecanizado anterior a la cementación puede modificar la geometría de la capa endurecida; el mecanizado posterior al tratamiento puede eliminar parte de la capa tratada. La unión puede introducir un ciclo térmico local, mientras que la infiltración puede modificar la masa, las dimensiones y la interpretación de una medición de densidad. El plan de inspección debe indicar la operación, la característica controlada, el método de aceptación y la condición en la que se realiza la medición.
Las características del polvo, la compactación, la sinterización, la morfología de los poros, las inclusiones, el cambio dimensional y el tratamiento térmico son variables de proceso relacionadas entre sí. A-Z of Powder Metallurgy (2005), de Randall German, aborda estos temas como partes conectadas del procesamiento de polvos y no como etapas de producción aisladas. Este enfoque es esencial cuando una dimensión crítica o una fractura no puede explicarse únicamente mediante el certificado final de la aleación.
Metalografía e investigación de fracturas
El análisis de fallos debe comenzar con los registros, no con el microscopio. Hay que confirmar la designación del material y la norma, el lote de polvo, las adiciones de la mezcla, la dirección de compactación, la configuración de las herramientas, el ciclo de sinterización, la atmósfera, las mediciones de densidad, la densificación secundaria, el tratamiento térmico, el mecanizado, la unión y el tratamiento superficial. Cuando sea posible, se debe comparar la pieza fallida con una pieza no utilizada de la misma condición de producción. ASTM B783-24 e ISO 5755:2022 proporcionan el marco pertinente para distinguir entre la composición química, la densidad y la condición mecánica; ninguna de las dos permite sustituir un historial trazable por una descripción vaga como «acero de PM».
A continuación, deben caracterizarse la densidad y los poros. Hay que registrar la densidad aparente mediante un método adecuado y examinar después los gradientes de densidad, así como el tamaño, la forma, la orientación y la conectividad de los poros en secciones tomadas tanto de las regiones fallidas como de las no afectadas. La preparación metalográfica puede abrir o emborronar los poros, por lo que las secciones pulidas deben interpretarse junto con las superficies de fractura y, cuando sea necesario, con secciones seriadas o imágenes tridimensionales. Una grieta que siga poros alineados o interconectados sugiere una causa diferente de la de una grieta que atraviese una región densa de martensita revenida.
La tercera etapa es el examen de las inclusiones y las fases. Deben buscarse películas de óxido, inclusiones no metálicas, partículas no disueltas, redes de carburos, segregación, descarburación, recarburación, martensita no revenida, bainita, ferrita y austenita retenida cuando sean pertinentes para el tratamiento térmico seleccionado. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicarlo a piezas de acero forjadas a partir de polvo. Las evidencias de inclusiones deben correlacionarse con la limpieza del polvo y los registros de proceso, y no considerarse una prueba de una causa única sin tener en cuenta las tensiones y la geometría.
La fractografía aporta después la secuencia del suceso. Deben identificarse el origen, la región de crecimiento estable, la zona de sobrecarga, las marcas de fatiga, la trayectoria intergranular o transgranular y cualquier indicio de frotamiento o corrosión posterior a la fractura. El origen debe correlacionarse con una agrupación de poros, una inclusión, una marca de mecanizado, una interfaz de unión, una transición de densidad, una esquina aguda o una capa tratada. Por último, esa ubicación debe compararse con la carga real: flexión, torsión, tensión de contacto, impacto, ciclos térmicos o tensión residual procedente del tratamiento térmico. El capítulo del ASM Handbook sobre fabricación aditiva de aceros y aceros inoxidables, publicado por NIST (2020), destaca la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación, pero la fabricación aditiva no debe confundirse con la PM convencional mediante prensado y sinterización. Sus conclusiones sobre las interacciones entre defectos y tensiones solo son útiles cuando se mantiene explícita la diferente historia de deposición del polvo.
Una conclusión sólida conecta el historial del material, la estructura local, el origen de la fractura y la carga de servicio. Si falta uno de esos vínculos, el análisis sigue siendo una explicación plausible, no un mecanismo de fallo demostrado.
Cómo leer una designación de acero pulvimetalúrgico
Una designación de pulvimetalurgia no constituye una descripción completa a menos que se lea junto con su norma, el estado del material y los requisitos de ensayo. «Acero PM» identifica una familia de procesos, no una composición química ni un nivel de propiedades garantizado. Del mismo modo, «acero inoxidable», «acero para herramientas», «acero aleado» y «acero» son descripciones amplias de materiales. Ninguna de ellas, por sí sola, indica la ruta de obtención del polvo, la porosidad, la densidad, el tratamiento térmico ni los criterios de aceptación.
Cómo interpretar una designación de acero pulvimetalúrgico
- Norma Identificar la norma aplicable.
- Grado Copiar el grado o la designación exactos del material.
- Composición química Localizar la composición química especificada.
- Densidad Identificar la condición de densidad.
- Condición de la propiedad Establecer si el resultado corresponde al estado de sinterización, al tratamiento térmico, a la infiltración o a otra modificación.
- Ensayos Comprobar el método de ensayo y la condición de la probeta.
- Operaciones secundarias Registrar todas las operaciones permitidas.
Una secuencia práctica de lectura es la siguiente:
1. identificar la norma aplicable; 2. copiar la designación exacta del grado o del material; 3. localizar la composición química especificada; 4. identificar el estado de densidad; 5. determinar si las propiedades corresponden al estado sinterizado, tratado térmicamente, infiltrado o modificado de algún otro modo; 6. comprobar el método de ensayo y el estado de la probeta; y 7. registrar todas las operaciones secundarias permitidas.
Esta secuencia evita que un nombre de grado conocido se confunda con una especificación completa.
Composición frente a clase de material
La primera cuestión es determinar si un documento proporciona una composición o se limita a indicar una clase. Por ejemplo, un material de hierro–cobre–carbono es una descripción composicional. No indica la presión de compactación, el ciclo de sinterización, la densidad final, la morfología de los poros ni las propiedades de tracción. Según la entrada Ferrous Powder Metallurgy de ScienceDirect Topics (2024), las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de PM, pero esa proporción no convierte la expresión en una designación de grado.
ASTM B783-24 adopta un enfoque más controlado para los materiales estructurales ferrosos de PM. Clasifica los materiales mediante la composición química, la densidad, el límite elástico en estado sinterizado y la resistencia última a la tracción después del tratamiento térmico. Por lo tanto, una designación conforme a ASTM B783-24 debe interpretarse teniendo en cuenta los cuatro elementos de clasificación, en lugar de reducirse a una familia de aleaciones como acero al cobre o acero al níquel. El cobre, el níquel y el molibdeno son adiciones habituales, pero la presencia de uno de estos elementos no basta para identificar un material conforme a la norma.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
ISO 5755:2022 especifica requisitos para materiales metálicos sinterizados, incluidos los materiales estructurales de hierro sinterizado, acero sinterizado, acero aleado sinterizado y acero inoxidable sinterizado. Su alcance hace que «acero inoxidable sinterizado» sea una categoría de material sujeta a requisitos establecidos, no un sinónimo de cualquier composición inoxidable fabricada a partir de polvo. Siguen siendo determinantes los límites químicos, los requisitos de densidad y las disposiciones sobre propiedades de la tabla aplicable.
El acero para herramientas requiere otra distinción. ISO 4957:2018 aplica los requisitos para aceros para herramientas tanto a los productos fabricados mediante pulvimetalurgia como a los productos laminados en caliente, forjados, estirados en frío y laminados en frío. Por lo tanto, una designación de acero para herramientas de PM puede compartir una composición nominal con un grado de acero para herramientas de fabricación convencional y, sin embargo, presentar un historial diferente de solidificación y consolidación. El procesamiento de polvos puede producir estructuras de carburos finas, redondeadas y comparativamente isótropas, incluidos niveles o composiciones de carburos difíciles o imposibles de obtener mediante la metalurgia convencional de lingotes. El nombre del grado, por sí solo, no revela esa estructura.
Considere la composición como una capa de la designación. Después, pregúntese qué efectos tuvo la ruta de fabricación sobre dicha composición. La producción del polvo, la mezcla, la compactación, la sinterización, la formación de poros, el cambio dimensional y cualquier densificación o tratamiento térmico posterior afectan conjuntamente al material. No son simples notas a pie de página intercambiables.
Densidad y estado de las propiedades
La densidad suele ser el término que falta en una designación informal. Una pieza compactada y sinterizada no es simplemente una barra laminada de plena densidad con una forma diferente. Su porosidad residual puede variar en función de las características del polvo, la dirección de compactación, la eliminación del lubricante, las condiciones de sinterización y la geometría local. La densidad puede afectar a la resistencia, la ductilidad, la respuesta a la fatiga, la estabilidad dimensional, el comportamiento térmico y la medida en que una probeta representa la pieza terminada.
Al leer ASTM B783-24, localice la clasificación de densidad antes de comparar una propiedad declarada con la de otro material. La norma distingue el límite elástico en estado sinterizado de la resistencia última a la tracción después del tratamiento térmico. Se trata de estados y mediciones diferentes. Un requisito de límite elástico en estado sinterizado no puede compararse directamente con un valor de resistencia última a la tracción obtenido después del temple y el revenido.
La misma precaución se aplica a ISO 5755:2022. «Sinterizado» identifica un estado consolidado, pero no significa automáticamente que todas las piezas tengan la misma fracción de poros ni que no se permita ninguna operación secundaria. Una especificación puede exigir un intervalo de densidad, una densidad mínima o un estado particular después del calibrado, el tratamiento con vapor, la infiltración o el tratamiento térmico. El plano y la especificación de compra deben leerse junto con la norma pertinente.
Especifique explícitamente el estado en las notas: sinterizado, calibrado, tratado térmicamente, cementado, infiltrado u otro estado indicado. Si el documento no indica el estado, el valor declarado está incompleto. Un valor de dureza sin la condición de tratamiento térmico constituye una evidencia especialmente débil; lo mismo ocurre con un valor de tracción sin la densidad, la orientación de la probeta y el método de ensayo.
No transfiera suposiciones de la fabricación aditiva. El capítulo del ASM Handbook publicado por NIST sobre la fabricación aditiva de aceros y aceros inoxidables (2020) analiza la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación, pero la fabricación aditiva no es el mismo proceso que la pulvimetalurgia convencional de compactación y sinterización. Ambas son rutas basadas en polvos; sin embargo, el lecho de polvo, el historial térmico, la formación de poros y los documentos de cualificación son diferentes.
Norma, grado y requisitos específicos del comprador
La norma constituye el marco aplicable; el grado es la identidad del material dentro de ese marco; y el requisito específico del comprador modifica o completa el pedido. Estos tres niveles deben registrarse por separado.
Comience escribiendo la referencia completa, como ASTM B783-24, ISO 5755:2022, ISO 4957:2018 o ISO 13947:2024. A continuación, copie la designación exacta tal como aparece en el documento. No la sustituya por un equivalente conocido de fabricación convencional, una abreviatura del proveedor ni una expresión genérica como «acero inoxidable PM». Después, localice la tabla que define la composición y las propiedades. Por último, lea las cláusulas relativas al muestreo, las probetas de ensayo, las tolerancias dimensionales, el estado superficial y el procesamiento permitido.
El método de ensayo es tan importante como el límite numérico. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicar el método a piezas de acero forjadas a partir de polvo. Esta referencia puede ser pertinente cuando el control de inclusiones constituye un requisito del comprador, pero por sí sola no define el grado de acero ni sus propiedades de tracción. Registre el polvo o la pieza examinados, la preparación de la probeta, el método de evaluación y el límite de aceptación.
El comprador también puede especificar la composición química del polvo, la densidad aparente, el comportamiento de fluidez, la distribución granulométrica, los límites de oxígeno u otras impurezas, la densidad después de la sinterización, el cambio dimensional, la caracterización de los poros, los parámetros del tratamiento térmico o una ubicación de ensayo determinada. Estos requisitos pueden ser más estrictos o específicos que la descripción general del material. No deben inferirse tácitamente del nombre del grado.
La comprobación final es la autorización de los procesos. Pregunte si la especificación permite el calibrado, el acuñado, el mecanizado, la infiltración, la forja de polvo, la cementación, la nitruración, el temple y revenido u otra operación. Cada una puede modificar las dimensiones, los poros, las tensiones, la dureza o la resistencia medida. Por tanto, una designación clara responde a algo más que «¿qué acero es este?». Indica qué norma se aplica, qué composición se exige, qué densidad y estado se declaran, cómo se midieron las propiedades y qué historial de procesamiento incluye la declaración.
Ventajas, limitaciones y conceptos erróneos
Qué hace posible el procesamiento de polvos
La metalurgia de polvos (PM) no consiste simplemente en convertir acero convencional en partículas y prensarlas para darles forma. La producción de polvos, la mezcla, la compactación, la sinterización, la densificación y el tratamiento térmico crean un conjunto diferente de variables, y dichas variables pueden utilizarse para modificar tanto la composición como la microestructura. El resultado puede ser un acero que el procesamiento convencional de lingotes no puede reproducir, en lugar de un grado ordinario fabricado mediante una ruta menos habitual.
El ejemplo más claro es el acero para herramientas producido mediante PM. Durante la solidificación del lingote, elementos de aleación como el cromo, el molibdeno, el vanadio y el tungsteno pueden segregarse y formar grandes redes de carburos. El forjado y el trabajo posteriores pueden reducir esa estructura, pero el tamaño, la distribución y la composición química finales de los carburos siguen estando condicionados por la historia original de colada. El polvo atomizado con gas solidifica rápidamente cada partícula. Cuando esas partículas se consolidan, el acero resultante puede desarrollar una población de carburos fina, redondeada y más próxima a la isotropía. El procesamiento de polvos también puede permitir contenidos o combinaciones de carburos que se describen como difíciles o imposibles de producir mediante la metalurgia convencional de lingotes. Esta diferencia afecta al tratamiento térmico, la respuesta al desgaste, la tenacidad, la estabilidad dimensional y la direccionalidad asociada a inclusiones alargadas o bandas de carburos.
Por tanto, el beneficio es el control microestructural, no simplemente la producción de formas. Un productor de polvos puede ajustar la composición química de las partículas, la distribución del tamaño de partícula, la morfología y el contenido de oxígeno antes de la consolidación. Un fabricante puede mezclar polvos elementales o prealeados, aunque esas opciones no generan trayectorias de difusión idénticas durante la sinterización. El cobre, el níquel y el molibdeno son adiciones habituales en los materiales ferrosos de PM; las composiciones de hierro–cobre–carbono representan aproximadamente la mitad de las piezas ferrosas de PM, según la referencia Ferrous Powder Metallurgy publicada por ScienceDirect Topics en 2024. Estas composiciones ilustran la amplitud del campo, pero no deben confundirse con una definición del acero de PM.
Las normas reflejan esta identidad más amplia. ASTM B783-24 clasifica los materiales estructurales ferrosos de PM según la composición química, la densidad, el límite elástico en estado de sinterización y la resistencia última a la tracción después del tratamiento térmico. Esta combinación resulta reveladora: la composición química por sí sola no basta para identificar el material. La densidad y el estado del material forman parte del significado práctico de la designación. ISO 5755:2022 también especifica requisitos para materiales estructurales de hierro, acero, acero aleado y acero inoxidable sinterizados. Estos documentos se refieren a clases definidas de materiales sinterizados, no a cualquier acero que haya pasado por una operación basada en polvos.
El procesamiento de polvos también puede reducir algunas formas de segregación y permitir la producción de piezas con forma casi neta, reduciendo la cantidad de mecanizado necesaria para geometrías adecuadas. No elimina la necesidad de aplicar criterios de ingeniería. La forma de las partículas controla el flujo y el empaquetamiento; el tamaño de partícula afecta al área superficial y a la respuesta a la sinterización; y la selección del lubricante afecta a la expulsión y a la contaminación residual. Las ventajas surgen de gestionar estas variables interrelacionadas, no de la palabra «polvo» por sí sola.
Qué puede limitar la porosidad residual
El concepto erróneo más persistente es que el acero de PM es completamente denso por defecto. Las piezas convencionales prensadas y sinterizadas conservan poros, a menos que una operación adicional de densificación los cierre. Los poros pueden estar aislados o interconectados, ser redondeados o irregulares, concentrarse cerca de las superficies o distribuirse por toda la sección. Su tamaño, forma y ubicación dependen de las características del polvo, la presión de compactación, la geometría de las herramientas, la eliminación del lubricante, la atmósfera de sinterización, la temperatura, el tiempo y el historial de enfriamiento.
La porosidad residual reduce el área efectiva que soporta la carga y puede actuar como concentrador de tensiones. Puede disminuir la ductilidad a tracción, la resistencia a la fatiga, la tenacidad a la fractura y la resistencia al impacto o al crecimiento de grietas, incluso cuando la composición global parece comparable a la de un acero trabajado. Los poros abiertos también pueden permitir la penetración de fluidos y complicar el tratamiento superficial. Los poros internos pueden responder de forma diferente durante el temple, el revenido, la cementación o la nitruración, por lo que un ciclo de tratamiento térmico establecido para un producto trabajado completamente denso no puede transferirse automáticamente a uno sinterizado.
La compactación crea sus propias limitaciones antes de que comience la sinterización. El polvo no transmite la presión como un sólido continuo. La fricción contra las paredes de la matriz puede producir gradientes de densidad, mientras que las secciones estrechas, las geometrías con entrantes y los cambios de espesor pueden generar variaciones locales en la densidad en verde. La expulsión puede causar grietas o deformaciones. La sinterización provoca después cambios dimensionales a medida que los contactos entre partículas se convierten en uniones metalúrgicas y evoluciona la red de poros. En consecuencia, una dimensión nominal del plano está vinculada a las herramientas, el lote de polvo, el lubricante, el ciclo del horno y la atmósfera.
La densificación puede modificar sustancialmente esta condición, pero no borra la historia del proceso. El prensado isostático en caliente, la forja de polvos, la sinterización en fase líquida y otras rutas difieren en presión, temperatura, deformación, cierre de poros y comportamiento de las inclusiones. Un acero para herramientas de PM completamente denso fabricado mediante una ruta no es intercambiable con una pieza estructural porosa prensada y sinterizada simplemente porque ambos materiales comenzaron como polvos. La expresión «acero de metalurgia de polvos» identifica una familia de rutas, no un único nivel de densidad.
La calidad del polvo introduce preocupaciones adicionales. Las inclusiones no metálicas pueden originarse durante la fusión, la atomización, la manipulación, el cribado o la mezcla. ISO 13947:2024 especifica un método para determinar las inclusiones no metálicas en polvos metálicos y permite aplicar dicho método a piezas de acero forjadas a partir de polvo. El ensayo de inclusiones es importante porque una estructura fina de carburos no compensa la presencia de un óxido perjudicial, una partícula de escoria u otra fase extraña situada en una ubicación crítica.
Por qué la ruta y la especificación determinan la respuesta
Toda afirmación sobre un acero de PM debe asociarse a una ruta y a un estado del material. «PM» puede significar prensado y sinterización convencionales, forja de polvos, prensado isostático en caliente o un proceso relacionado de fabricación aditiva. Estas rutas no son intercambiables. La fabricación aditiva construye el material capa a capa e introduce sus propios ciclos térmicos, defectos del baño de fusión, tensiones residuales y requisitos de tratamiento posterior a la fabricación. El capítulo del ASM Handbook sobre fabricación aditiva de aceros y aceros inoxidables, publicado por NIST en 2020, identifica la porosidad, las inclusiones, las tensiones residuales y el procesamiento térmico posterior a la fabricación como factores centrales. Esta evidencia es pertinente para el acero basado en polvos, pero la fabricación aditiva no debe confundirse con la PM convencional de prensado y sinterización.
La especificación también determina qué significa una comparación. ISO 4957:2018 aplica los requisitos para aceros de herramientas tanto a los productos fabricados mediante metalurgia de polvos como a los productos laminados en caliente, forjados, estirados en frío y laminados en frío. Esto no hace equivalentes todas las formas de un grado de acero para herramientas con una denominación determinada. Establece requisitos para distintas rutas de fabricación, pero deja que los factores dependientes de la ruta —densidad, morfología de los carburos, inclusiones, estructura de grano, tratamiento térmico y dimensiones acabadas— sean controlados y verificados.
Por tanto, un análisis químico nominal solo predice una parte del resultado. Dos materiales pueden compartir los contenidos de carbono y de elementos de aleación y, aun así, diferir en el oxígeno del polvo, la morfología de las partículas, la densidad de compactación, la morfología de los poros, la atmósfera de sinterización, la distribución de los carburos y el historial de revenido. Estas diferencias pueden modificar la maquinabilidad, la resistencia al desgaste, la tenacidad, el comportamiento a la fatiga y la estabilidad dimensional. El A–Z of Powder Metallurgy de Randall German, publicado en 2005, aborda la producción de polvos, la compactación, la sinterización, la densificación, la microestructura y la porosidad como elementos interrelacionados precisamente por este motivo.
La pregunta que puede sostenerse técnicamente no es si el acero de PM es automáticamente más resistente, más tenaz o más uniforme que el acero trabajado. La cuestión es qué polvo, qué ruta de consolidación, qué densidad, qué especificación y qué condición de tratamiento térmico dieron lugar al material ensayado. El procesamiento de polvos puede hacer posibles estructuras de aleación que de otro modo serían inaccesibles. También puede introducir poros, inclusiones, gradientes de densidad y cambios dimensionales. Ambas afirmaciones son ciertas, y omitir cualquiera de ellas convierte a una familia de materiales en una designación de grado engañosa.
Referencias
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/