




ما هو فولاذ تعدين المساحيق؟
تعريف فولاذ تعدين المساحيق
فولاذ تعدين المساحيق هو مادة حديدية تُنتَج من خلال مسار معالجة المساحيق، بدلاً من صب سبيكة كبيرة ثم درفلتها أو طرقها لتحويلها إلى خامات أو مقاطع. ويصف هذا المصطلح عائلة من عمليات المعالجة والمواد، ولا يحدد تركيباً كيميائياً واحداً، أو بنية مجهرية واحدة، أو مستوى كثافة واحداً.
التسلسل النموذجي لمعالجة المساحيق المعدنية
- إنتاج المسحوق يُنتَج مسحوق الحديد أو مسحوق الفولاذ السبائكي ويُصنَّف.
- الخلط قد تُخلط إضافات السبائك والغرافيت والنحاس والنيكل والموليبدينوم ومواد التزييت.
- الكبس يُكبس الخليط ليشكّل جزءاً أخضرَ ذي شكل محدد.
- التلبيد يؤدي التسخين إلى تكوين روابط بين الجسيمات وتغيير نظام المسام.
- المعالجة الثانوية قد تتبع ذلك عمليات المعايرة، وإعادة الكبس، والتشريب، والتشغيل الآلي، والكربنة، والتقسية، والمراجعة، أو التكثيف.
يبدأ المسار المعتاد بإنتاج مسحوق من الحديد أو من فولاذ سبائكي، يليه تصنيف المسحوق وخلطه وكبسه وتلبيده. وقد يخضع الجسم المضغوط بعد ذلك للمعايرة، أو إعادة الكبس، أو التشريب، أو التشغيل الآلي، أو الكربنة، أو التخمير، أو المراجعة، أو عملية أخرى لزيادة الكثافة أو للمعالجة الحرارية. وتغيّر كل مرحلة العلاقة بين التركيب وبنية المسام والأبعاد والسلوك الميكانيكي. ويتناول كتاب A-Z of Powder Metallurgy لراندال جيرمان إنتاج المساحيق والكبس والتلبيد وزيادة الكثافة والبنية المجهرية والمسامية باعتبارها أجزاء مترابطة من الموضوع، لا باعتبارها أسماء قابلة للتبادل للفولاذ النهائي.
ويُعدّ المسحوق نفسه أول مصدر للتباين. فالمساحيق المُذرّاة والمُختزَلة وغيرها تختلف في شكل الجسيمات وتوزيع أحجامها وأكسيد السطح والمسامية الداخلية وسلوك الانسياب. وتؤثر هذه الخصائص في كيفية تراص الجسيمات داخل القالب، وكمية مادة التشحيم المطلوبة، وكيفية انتقال الضغط عبر الجسم المضغوط، وكيفية ترابط الجسيمات أثناء التلبيد. وقد يحتوي خليط المسحوق أيضاً على جسيمات مسبقة التسبيك، أو إضافات عنصرية، أو جسيمات من سبيكة أم، أو الغرافيت، أو النحاس، أو النيكل، أو الموليبدينوم، أو مواد تشحيم للمعالجة. ولذلك قد يكون لجزأين يوصفان على نحو عام بأنهما من فولاذ تعدين المساحيق توزيعات سبائكية مختلفة حتى قبل بدء مرحلة الفرن.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
يبقى التركيب مهماً، لكنه لا يعمل منفرداً. ويستخدم تعدين المساحيق الحديدية عادةً النحاس والنيكل والموليبدينوم كإضافات سبائكية، في حين يُضاف الكربون غالباً على هيئة غرافيت أو مسحوق حامل للكربون. وتشكل تراكيب الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنوعة بتعدين المساحيق، وفقاً لمرجع Ferrous Powder Metallurgy المنشور في ScienceDirect Topics عام 2024. ويصف هذا الرقم مجموعة تركيبية رئيسية، ولا يمثل تعريفاً لجميع أنواع فولاذ تعدين المساحيق.
يصنّف ASTM B783-24 المواد الإنشائية الحديدية المصنّعة بالمساحيق المعدنية باستخدام التركيب الكيميائي، والكثافة، ومقاومة الخضوع في حالة ما بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. Strong evidence
يوضح ASTM B783-24 سبب عدم كفاية اسم الدرجة أو وصف العملية العام. إذ يصنّف المعيار المواد الإنشائية الحديدية المصنوعة بتعدين المساحيق وفقاً للتركيب الكيميائي، والكثافة، ومقاومة الخضوع بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. والكثافة ليست مجرد وسيلة لإعداد التقارير؛ فالمسام المتبقية تقلل مساحة المقطع الحاملة للحمل، وقد توفر مواقع لبدء التشققات، في حين يؤثر شكل هذه المسام وحجمها وترابطها في نتائج المعالجة اللاحقة. ولذلك يجب أن تحدد المواصفة أكثر من مجرد العناصر المضافة إلى الحديد.
كما تحدد ISO 5755:2022 متطلبات المواد المعدنية الملبدة، بما في ذلك المواد الإنشائية المصنوعة من الحديد الملبد، والفولاذ الملبد، والفولاذ السبائكي الملبد، والفولاذ غير القابل للصدأ الملبد. ويعكس نطاقها اتساع هذه الفئة. فقد يشير مصطلح «فولاذ تعدين المساحيق» إلى مادة إنشائية ملبدة ذات مسامية متبقية مضبوطة، أو إلى جزء مطروق بالمساحيق ذي كثافة أعلى بكثير، أو إلى فولاذ عدة مصنوع بتعدين المساحيق، يكمن تميّزه الأساسي في مجموعة الكربيدات ونظافتها.
وقد تختلف البنية المجهرية عن بنية نظير مصنوع من خلال تعدين السبائك في قالب، رغم تشابه التركيب الكيميائي الاسمي. ويمكن لفولاذ العدد المصنوع بتعدين المساحيق أن يشكل بنيات كربيدية دقيقة ومستديرة وأكثر انتظاماً، كما يمكنه استيعاب مستويات من الكربيدات أو تراكيب كربيدية يصعب، أو يستحيل، إنتاجها من خلال تعدين السبائك التقليدي في القوالب. ويحدّ التصلب السريع أثناء إنتاج المسحوق من الانفصال المرتبط بالسبيكة الكبيرة المصبوبة؛ ثم يحدد التوحيد اللاحق والمعالجة الحرارية مقدار ما يبقى من هذه الميزة في المنتج النهائي. والنتيجة ليست متفوقة أو أدنى تلقائياً، بل هي تاريخ معدني مختلف.

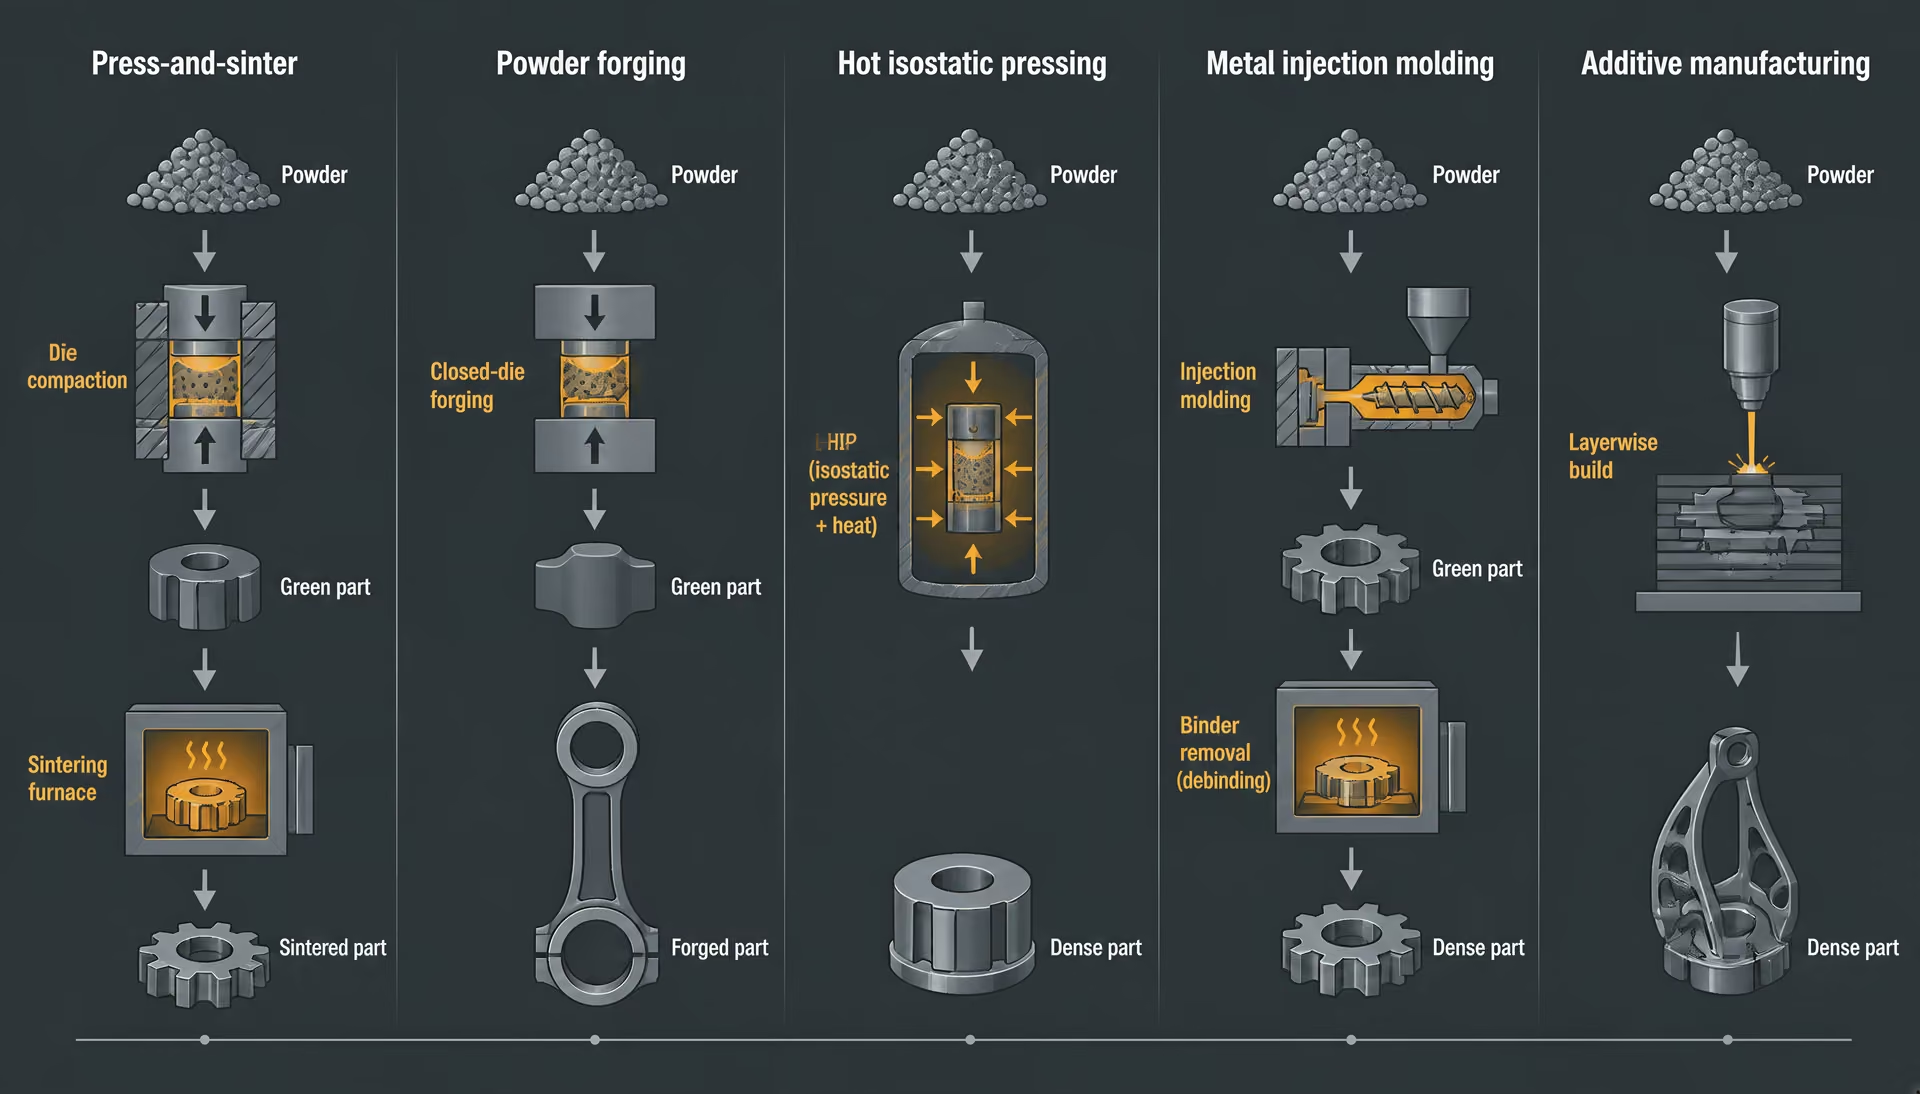
الكبس والتلبيد، والطرق بالمساحيق، والمسارات ذات الصلة
| المسار | آلية التماسك الأولية | السمة المميزة النموذجية |
|---|---|---|
| الكبس والتلبيد | كبس بالقالب يتبعه تلبيد في الفرن | مسامية متبقية مضبوطة وتشكيل قريب من الشكل النهائي |
| طرق المساحيق | مشكّل أولي ملبّد يتبعه تطريق على الساخن | خفض أكبر للمسام وتشوه بالتطريق |
| الكبس المتساوي الساكن على الساخن | درجة حرارة وضغط مرتفعان | إغلاق المسام الداخلية |
| قولبة حقن المعادن | قولبة، وإزالة الرابط، وتلبيد | مادة أولية من مسحوق ناعم وأشكال هندسية معقدة |
| التصنيع الإضافي | صهر أو دمج طبقي | مسار أدوات رقمي وتاريخ حراري طبقي |
الجزء الأخضر مكبوس مشكّل لكنه غير ملبّد، وتأتي مقاومته المؤقتة أساساً من تشابك الجسيمات وضغط الكبس.
تبدأ عملية تعدين المساحيق التقليدية بالكبس والتلبيد بخليط مسحوق مقاس. ويكبس قالب ومكبس أو أكثر هذا الخليط لتشكيل جزء «أخضر»، يحافظ على شكله تشابك الجسيمات وضغط الكبس. ثم يُسخَّن الجسم المضغوط الأخضر إلى درجة أدنى من مجال انصهار السبيكة، مما يتيح الانتشار ونمو أعناق الترابط بين الجسيمات. ويعمل التلبيد على تقوية شبكة الجسيمات، وتغيير الأبعاد، وتدوير أجزاء من نظام المسام أو تقليصها. لكنه لا يزيل بالضرورة كل المسامية.
وقد يؤدي توزيع الضغط داخل القالب، والاحتكاك عند جدار القالب، وانسياب المسحوق، وهندسة الجزء إلى تكوين تدرجات في الكثافة. وقد يسبب التلبيد انكماشاً أو، تبعاً للتركيب وحالة التراص الأولية، نمواً أبعادياً. ويجب مراعاة هذه التغيرات مع خصائص جسيمات المسحوق والمعالجة الحرارية المخطط لها. فعلى سبيل المثال، تؤثر معالجة الكربنة في مادة يتأثر وصول الكربون إليها واستجابتها للتحول بمسامها وتوزيع عناصرها السبائكية وبنيتها المجهرية الملبدة.
وغالباً ما تُحدَّد الأجزاء الإنشائية المصنوعة بهذا المسار في حالتها بعد التلبيد، أو بعد عملية ثانوية محددة. ويمكن للمعايرة أن تحسن التحكم في الأبعاد؛ كما يمكن لإعادة الكبس أن ترفع الكثافة في مناطق مختارة؛ ويمكن للتشريب أن يملأ المسام المترابطة بمادة أخرى؛ كما يمكن للتصلّب بالتلبيد أن يجمع بين التبريد داخل الفرن وتحولات التصلّب. ولا تحول أيٌّ من هذه العمليات كل جزء مكبوس ومُلبَّد إلى فولاذ مشغول بالكامل. إذ يظل مسار المعالجة جزءاً من هويته.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
يضيف الطرق بالمساحيق خطوة توحيد ميكانيكية. إذ تُكبس قطعة أولية وتُلبَّد أولاً، ثم تُسخَّن وتُطرق لتقليل المسامية وفرض شكل مطروق عليها. ولذلك يختلف تاريخ إنتاجها عن كل من الجزء الملبد التقليدي والجزء المطروق المصنوع من كتلة أولية مصبوبة. وتكتسب السيطرة على الشوائب أهمية في هذا المسار؛ إذ تحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، وتسمح بتطبيق الطريقة على الأجزاء الفولاذية المطروقة بالمساحيق. ويوضح المعيار أن الشوائب يمكن تقييمها في مرحلة المسحوق، مع بقائها ذات صلة بالمكوّن الموحد.
ويُعد الكبس المتساوي الساكن على الساخن مساراً آخر لتوحيد المساحيق، إذ يستخدم درجة حرارة وضغطاً مرتفعين لإغلاق المسام الداخلية، في حين يجمع قولبة حقن المعادن بين مسحوق معدني دقيق ونظام رابط، ثم القولبة وإزالة الرابط والتلبيد. ولا ينبغي اختزال هذه العمليات في إنتاج الكبس والتلبيد العادي. فمساحيقها، وسلوك الجسم الأخضر، والدورات الحرارية، والتغيرات الأبعادية، والأشكال الهندسية الممكن تحقيقها، تختلف عن بعضها.
ويبدأ التصنيع الإضافي أيضاً بمسحوق معدني في كثير من الأنظمة، لكنه لا يُعد تعديناً تقليدياً للمساحيق لمجرد وجود المسحوق. إذ يعمل شعاع ليزر أو شعاع إلكتروني على صهر مناطق متعاقبة أو دمجها انتقائياً وفق مسار أدوات رقمي؛ ويتطور الجزء وفق تاريخ حراري طبقي، بدلاً من كبسه على هيئة شكل كامل داخل قالب. ويحدد فصل دليل ASM عن التصنيع الإضافي للفولاذ والفولاذ غير القابل للصدأ، المنشور من NIST عام 2020، المسامية والشوائب والإجهادات المتبقية والمعالجة الحرارية اللاحقة للبناء باعتبارها عوامل محورية في الأجزاء الفولاذية المصنّعة بالتصنيع الإضافي. وتتداخل هذه المسائل مع تعدين المساحيق، لكن آليات العيوب والتدرجات الحرارية ليست هي نفسها الموجودة في جسم مضغوط يمر عبر فرن تلبيد.
لماذا لا يحدد المصطلح درجة واحدة؟
تشير تسمية الفولاذ عادةً إلى مجال كيميائي محدد وإلى معيار للمنتج أو التطبيق. أما «فولاذ تعدين المساحيق» فلا يفعل ذلك بمفرده. فهو يحدد مساراً واسعاً بما يكفي ليشمل الفولاذ الإنشائي، والفولاذ غير القابل للصدأ، وفولاذ العدد، والمواد المرتبطة بالمحامل، وأنظمة السبائك المصممة للطرق بالمساحيق أو للتصنيع الإضافي.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
وتوضح المعايير هذا التمييز. إذ يتناول ASTM B783-24 المواد الإنشائية الحديدية المصنوعة بتعدين المساحيق من خلال عدة معايير مترابطة، وليس من خلال درجة عالمية واحدة. ويغطي ISO 5755:2022 المواد الإنشائية المصنوعة من الحديد الملبد، والفولاذ الملبد، والفولاذ السبائكي الملبد، والفولاذ غير القابل للصدأ الملبد. كما ينطبق ISO 4957:2018 على متطلبات فولاذ العدد للمنتجات المصنّعة بتعدين المساحيق، وكذلك للمنتجات المدرفلة على الساخن، والمطروقة، والمُسحوبة على البارد، والمدرفلة على البارد. ومن ثم يمكن تعريف فولاذ العدد المصنوع بتعدين المساحيق بتسمية معترف بها لفولاذ العدد، في حين يفسر مسار تصنيعه بنيته الكربيدية، ونمط الانفصال، وحالة المسام، ومتطلبات الفحص.
ولذلك فإن الوصف ذي المعنى يتكون من طبقات: كيمياء المسحوق، وشكل الجسيمات وتوزيع أحجامها، وطريقة الكبس، وكثافة الجسم الأخضر، ودورة التلبيد، والكثافة النهائية، وشكل المسام، ومجموعة الشوائب، والتغير الأبعادي، والمعالجة الحرارية. وإذا تغيرت طبقة واحدة، فقد تتغير المادة النهائية حتى عندما تظل تسمية السبيكة الاسمية ثابتة.
ولهذا السبب، لا ينبغي التعامل مع فولاذ تعدين المساحيق باعتباره فولاذاً عادياً في صورة مسحوق. فهو عائلة من المواد يحدد تركيبها وتاريخ معالجتها، مجتمعين، بنيتها المجهرية النهائية. ولا يوفر اسم الدرجة سوى جزء من ذلك التاريخ.
إطار المعايير لمواد PM الحديدية
لا تُعرَّف أنواع الفولاذ المنتج بتقنية تعدين المساحيق بإنتاج المسحوق وحده. إذ يعتمد تصنيفها على كيمياء مدمك المسحوق، والكثافة التي يتم بلوغها أثناء المعالجة، وبنية المسام المحتفظ بها بعد التلبيد، والحالة الميكانيكية التي يُختبر فيها الجزء. ولذلك، قد تحدد المواصفة عائلةً من المواد دون أن تصف كل عملية لازمة لإنتاج مكوّن نهائي.
وتكتسب هذه التفرقة أهميتها لأن جزأين ذوي محتويات اسمية متشابهة من الحديد أو الكربون أو النحاس أو النيكل أو الموليبدينوم قد يمتلكان خواص مختلفة عندما تختلف توزيعات أحجام المسحوق، أو ضغوط الكبس، أو دورات التلبيد، أو معدلات التبريد، أو المعالجات اللاحقة للتلبيد. ويتناول كتاب Randall German المعنون A-Z of Powder Metallurgy (2005) إنتاج المسحوق، والخلط، والكبس، والتلبيد، والتكثيف، والبنية المجهرية، والمسامية بوصفها أجزاء مترابطة من مسار معالجة واحد. وتقسم المعايير هذه الموضوعات إلى متطلبات يمكن التعامل معها، لكنها لا تلغي العلاقات القائمة بينها.
منطق التصنيف في ASTM B783-24
تصنّف ASTM B783-24، التي نشرتها ASTM International في عام 2024، المواد الإنشائية الحديدية المصنّعة بتقنية تعدين المساحيق وفق أربع سمات رئيسية: التركيب الكيميائي، والكثافة، ومقاومة الخضوع في حالة ما بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. ويتناول نطاقها الأجزاء المنتجة بالكبس والتلبيد. وهذا نظام لتصنيف المواد الإنشائية الحديدية المصنّعة بتقنية PM، وليس نظاماً شاملاً لتسمية كل أنواع الفولاذ المصنوعة من المسحوق.
يحدد التركيب الكيميائي عائلة السبيكة والمحتويات المسموح بها لعناصر مثل الكربون والنحاس والنيكل والموليبدينوم. وتمثل تركيبات الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنّعة بتقنية PM، وفقاً لمدخل Ferrous Powder Metallurgy في ScienceDirect Topics (2024). وتستخدم أنظمة أخرى النيكل أو الموليبدينوم أو الكروم أو المنغنيز، أو توليفات من هذه الإضافات، لتعديل قابلية التصلب أو المقاومة أو الاستجابة الأبعادية أو سلوك التآكل. ومع ذلك، يجب قراءة التركيب الوارد في متطلب المادة إلى جانب حالة الجزء؛ فمحتوى العناصر لا يحدد وحده المسامية أو الأداء الميكانيكي.
والكثافة محور تصنيف مستقل. ففي الجزء المكبوس والمُلبَّد، تعبّر الكثافة عن مقدار الجزء الذي تشغله المعادن الصلبة بدلاً من المسام المترابطة أو المغلقة. ولذلك، يمكن أن يوجد تركيب اسمي واحد للسبيكة عند مستويات كثافة متعددة، يملك كل منها مساحة فعالة مختلفة لتحمل الأحمال واستجابة مختلفة للتشغيل الآلي أو الكلال أو الصدم أو المعالجة الحرارية. وتقر ASTM B783-24 بهذا الاختلاف بدلاً من اعتبار الكثافة نتيجة عرضية للتصنيع.
كما تميز الفئات الميكانيكية بين حالتين مختلفتين للمادة. إذ تصف مقاومة الخضوع في حالة ما بعد التلبيد الجزءَ بعد مسار الكبس والتلبيد، من دون الاعتماد على معالجة تقسية لاحقة لتحديد الحالة المبلّغ عنها. أما مقاومة الشد القصوى بعد المعالجة الحرارية فتشير إلى المقاومة التي يتم بلوغها بعد المعالجة الحرارية المحددة للتصنيف المعني. وهذان الرقمان غير قابلين للتبادل. فالفولاذ الذي يستوفي فئة مقاومة الخضوع في حالة ما بعد التلبيد لا يكون قد استوفى تلقائياً فئة مقاومة الشد القصوى بعد المعالجة الحرارية، كما يجب أن يبيّن الرسم أي حالة تحكم القبول.
| الإطار | الموضوع الرئيسي | ما لا يحدده بحد ذاته |
|---|---|---|
| ASTM B783-24 | المواد الإنشائية الحديدية المصنّعة بالمساحيق المعدنية | المواصفة الكاملة للمكوّن |
| ISO 5755:2022 | المواد الإنشائية من الحديد والفولاذ والفولاذ السبائكي والفولاذ غير القابل للصدأ الملبّدة | درجة واحدة عالمية للمساحيق المعدنية |
| ISO 4957:2018 | متطلبات فولاذ العدد عبر مسارات إنتاج المنتجات | بنى مجهرية متطابقة عبر المسارات |
| ISO 13947:2024 | الشوائب غير المعدنية في المساحيق والأجزاء المطروقة من المساحيق | درجة السبيكة أو الكثافة أو حالة الشد |
وبالتالي، توفر ASTM B783-24 إطاراً لمقارنة المواد وفق محاور محددة، لكن الإطار لا يمثل مواصفة كاملة للمكوّن. فهو لا يلغي الحاجة إلى تحديد التفاوتات، والهندسة، وحالة السطح، واتجاه الاختبار، وأخذ العينات، والتغير الأبعادي، ومتطلبات التشريب أو التغلغل، والدورة الحرارية الدقيقة عندما تؤثر هذه العوامل في أداء الخدمة. كما أن وسم التصنيف لا يصف بالكامل مورفولوجيا المسحوق، أو اختيار مادة التشحيم، أو عدد الكبس، أو جو التلبيد، أو مورفولوجيا المسام.
ISO 5755:2022 والمواد الإنشائية الملبَّدة
تعمل ISO 5755:2022 على مستوى ذي صلة لكنه متميز. وضمن التصنيف الدولي للمعايير ISO ICS 77.160، تحدد متطلبات المواد المعدنية الملبَّدة، بما في ذلك المواد الإنشائية المصنوعة من الحديد الملبَّد، والفولاذ الملبَّد، والفولاذ السبائكي الملبَّد، والفولاذ غير القابل للصدأ الملبَّد. وتكمن أهمية الصياغة في أن الوثيقة تتناول المواد الإنشائية الملبَّدة بوصفها فئة، بدلاً من تقديم تعدين المساحيق على أنه درجة فولاذ تقليدية واحدة.
كما أن وصف «ملبَّد» يحدد حالةً مرتبطة بالعملية، وليس مجرد هوية كيميائية. إذ يتشكل المدمك من المسحوق، ويُسخَّن إلى ما دون نقطة انصهاره، ويتحول من خلال الترابط والانكماش وتطور المسام والتغير البنيوي المجهري. وقد يكون المسحوق عنصرياً أو مسبكاً مسبقاً أو مزيجاً يحتوي على إضافات سبائكية ومواد مساعدة على المعالجة. وبعد التلبيد، قد يخضع الجزء للمعايرة، أو الكبس التشكيلي، أو التشغيل الآلي، أو المعالجة بالبخار، أو التشريب، أو الكربنة، أو التخمير والتقسية، أو عملية أخرى للتكثيف أو المعالجة الحرارية. ويجب تحديد ما إذا كانت عملية معينة مشمولة في متطلب المادة بشكل منفصل.
ولذلك، تُعد ISO 5755:2022 مفيدة للمتطلبات المنطبقة على منتجات الحديد والفولاذ الملبَّدة، في حين يجب أن يحدد رسم المنتج أو مواصفة الشراء تعيين المادة وحالتها المطلوبين. وقد يفرض المتطلب نطاقاً كيميائياً، أو كثافة، أو خاصية شد، أو صلادة، أو طريقة اختبار. لكنه لا يفرض بالضرورة المسار الكامل الذي يجب على المصنّع اتباعه للحصول على تلك النتيجة. وعلى العكس، قد تفرض مواصفة العملية نوعاً معيناً من المسحوق، أو تسلسلاً للكبس، أو جواً للتلبيد، أو معدل تبريد، أو معالجة حرارية، حتى عندما لا يورد معيار المادة تلك التفاصيل.
وتصبح هذه التفرقة مهمة بوجه خاص بالنسبة إلى المواد غير القابلة للصدأ المصنّعة بتقنية PM. فمصطلح «الفولاذ غير القابل للصدأ» يحدد عائلة من السبائك المقاومة للتآكل وفق المتطلبات الكيميائية المنطبقة؛ لكنه لا يحدد ما إذا كان الجزء قد صُنّع بالكبس والتلبيد، أو بالقولبة بالحقن المعدني، أو بالكبس المتساوي الساكن على الساخن، أو بالتصنيع الإضافي. وتنتج هذه المسارات بنى مسامية مختلفة، وقد تتطلب اختبارات قبول مختلفة. ولا ينبغي قراءة ISO 5755:2022 على أنها إعلان بأن جميع الأجزاء غير القابلة للصدأ القائمة على المسحوق تشترك في بنية مجهرية واحدة أو تاريخ معالجة واحد.
كيف تختلف المعايير عن تعيينات الدرجات
يُسمّي تعيين الدرجة مادةً أو ينظمها وفق نظام معين. وقد يحدد المعيار ذلك النظام، أو يضع الحدود، أو ينشئ طرائق الاختبار، أو يوفر فئات للتصنيف، لكن المفهومين يظلان مختلفين. فمصطلح «الدرجة» يجيب، بصورة عامة، عن ماهية المادة المحددة. أما المعيار فيجيب عن الأمور التي يجب ضبطها أو قياسها أو الإبلاغ عنها حتى يكون ذلك التحديد صالحاً.
وتوضح ASTM B783-24 هذا الاختلاف من خلال استخدامها المشترك للتركيب الكيميائي، والكثافة، ومقاومة الخضوع في حالة ما بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. ويحمل التعيين القائم على هذا الهيكل معلومات أكثر من مجرد وسم كيميائي، لكنه لا يحل محل رسم المكوّن. فقد يحدد الرسم الكثافة بحسب الموضع، والتفاوتات الأبعادية بعد التلبيد، والتشوه المسموح به، والمسامية المتصلة بالسطح، والاتجاه الذي تؤخذ فيه عينات الشد.
ينطبق ISO 4957:2018 على متطلبات فولاذ العدد للمنتجات المصنّعة بالمساحيق المعدنية، وكذلك المنتجات المدرفلة على الساخن والمطروقة والمسلوبة على البارد والمدرفلة على البارد. Strong evidence
وينطبق المبدأ نفسه على فولاذ العدد. إذ تنطبق متطلبات فولاذ العدد في ISO 4957:2018 صراحةً على المنتجات المصنّعة بتقنية تعدين المساحيق، وكذلك على المنتجات المدرفلة على الساخن، والمطروقة، والمجروبة على البارد، والمدرفلة على البارد. ولا يجعل هذا المعيار المشترك تلك المنتجات متطابقة ميتالورجياً. فقد يطوّر فولاذ العدد المصنّع بتقنية تعدين المساحيق بنيات كربيدية دقيقة ومستديرة ومتجانسة نسبياً، ومستويات أو تراكيب من الكربيدات يصعب أو يستحيل الحصول عليها من خلال تعدين السبائك التقليدي بالقوالب. ويظل مسار التصنيع جزءاً من هوية المادة حتى عندما يوفر معيار مشترك لفولاذ العدد متطلبات التركيب أو الخواص.
وتوفر الشوائب حداً آخر فاصلاً بين تعيين المادة وضبط العملية. إذ تحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، وتسمح بتطبيق الطريقة على الأجزاء الفولاذية المطروقة من المسحوق. ويمكن لاختبار الشوائب أن يكشف عن التلوث أو الجسيمات غير المعدنية التي تؤثر في بدء الكلال، لكن نتيجة الشوائب لا تحدد وحدها درجة السبيكة أو الكثافة أو حالة المعالجة الحرارية.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
ويجب التعامل مع المسامية بالعناية نفسها. إذ يتناول فصل دليل ASM المنشور من قبل NIST بشأن التصنيع الإضافي للفولاذ والفولاذ غير القابل للصدأ (2020) المسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للبناء بوصفها عوامل مهمة في الأجزاء الفولاذية المصنّعة بالتصنيع الإضافي. وتتداخل هذه الشواغل مع تعدين المساحيق التقليدي، لكن لا يجوز الخلط بين التصنيع الإضافي وتعدين المساحيق بالكبس والتلبيد؛ إذ يختلف مسحوق التغذية، وتكوين الطبقات، والتاريخ الحراري، وتكوّن العيوب، وحالة الإجهادات المتبقية.
ولذلك، يجمع الوصف السليم للمادة بين المعيار المنطبق، والدرجة أو التصنيف، وشكل المنتج، وحالة الكثافة أو الخواص، ومتطلبات المعالجة التي تؤثر في القبول. وتضع المعايير لغةً مضبوطة، لكنها لا تمحو تاريخ الفولاذ المرتبط بالمسحوق.
إنتاج المسحوق ومتغيرات المادة الأولية
المسحوق ليس بديلاً محايداً عن القضيب أو الكتلة المعدنية أو المصهور المُذرَّر. إذ تحدد هيئة جسيماته، وتوزيع أحجامها، وبنيتها الداخلية، وحالة سطحها، وتاريخها الكيميائي، كيفية ملء المادة الأولية للقالب، واستجابتها للدمك، وتلبيدها، وتكوّن المسام والشوائب فيها. ويتناول كتاب Randall German المعنون A-Z of Powder Metallurgy (2005) هذه الخصائص بوصفها متغيرات مترابطة في العملية: إذ يؤثر إنتاج المسحوق في الدمك؛ ويُرسِي الدمك بنية المسام في الجسم الأخضر؛ ويغيّر التلبيد تلك البنية والبنية المجهرية المحيطة بها؛ ولا يمكن للتكثيف اللاحق والمعالجة الحرارية أن يمحوا بالكامل كل قرار اتُّخذ في المراحل السابقة.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
يكتسب هذا التمييز أهمية عند مقارنة فولاذ مُنتَج بتقنية تعدين المساحيق PM بدرجة فولاذ مطاوع تبدو مشابهة له. يصنّف المعيار ASTM B783-24 المواد الإنشائية الحديدية المُنتَجة بتعدين المساحيق وفقاً للتركيب الكيميائي، والكثافة، ومقاومة الخضوع بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. كما يحدد المعيار ISO 5755:2022 متطلبات المواد الإنشائية من الحديد، والفولاذ، والفولاذ السبائكي، والفولاذ غير القابل للصدأ بعد التلبيد. ولا يتعامل أيٌّ من المعيارين مع المسحوق بوصفه مجرد شكل عرضي للتوريد. فالمادة الأولية جزء من مسار إنتاج المادة.

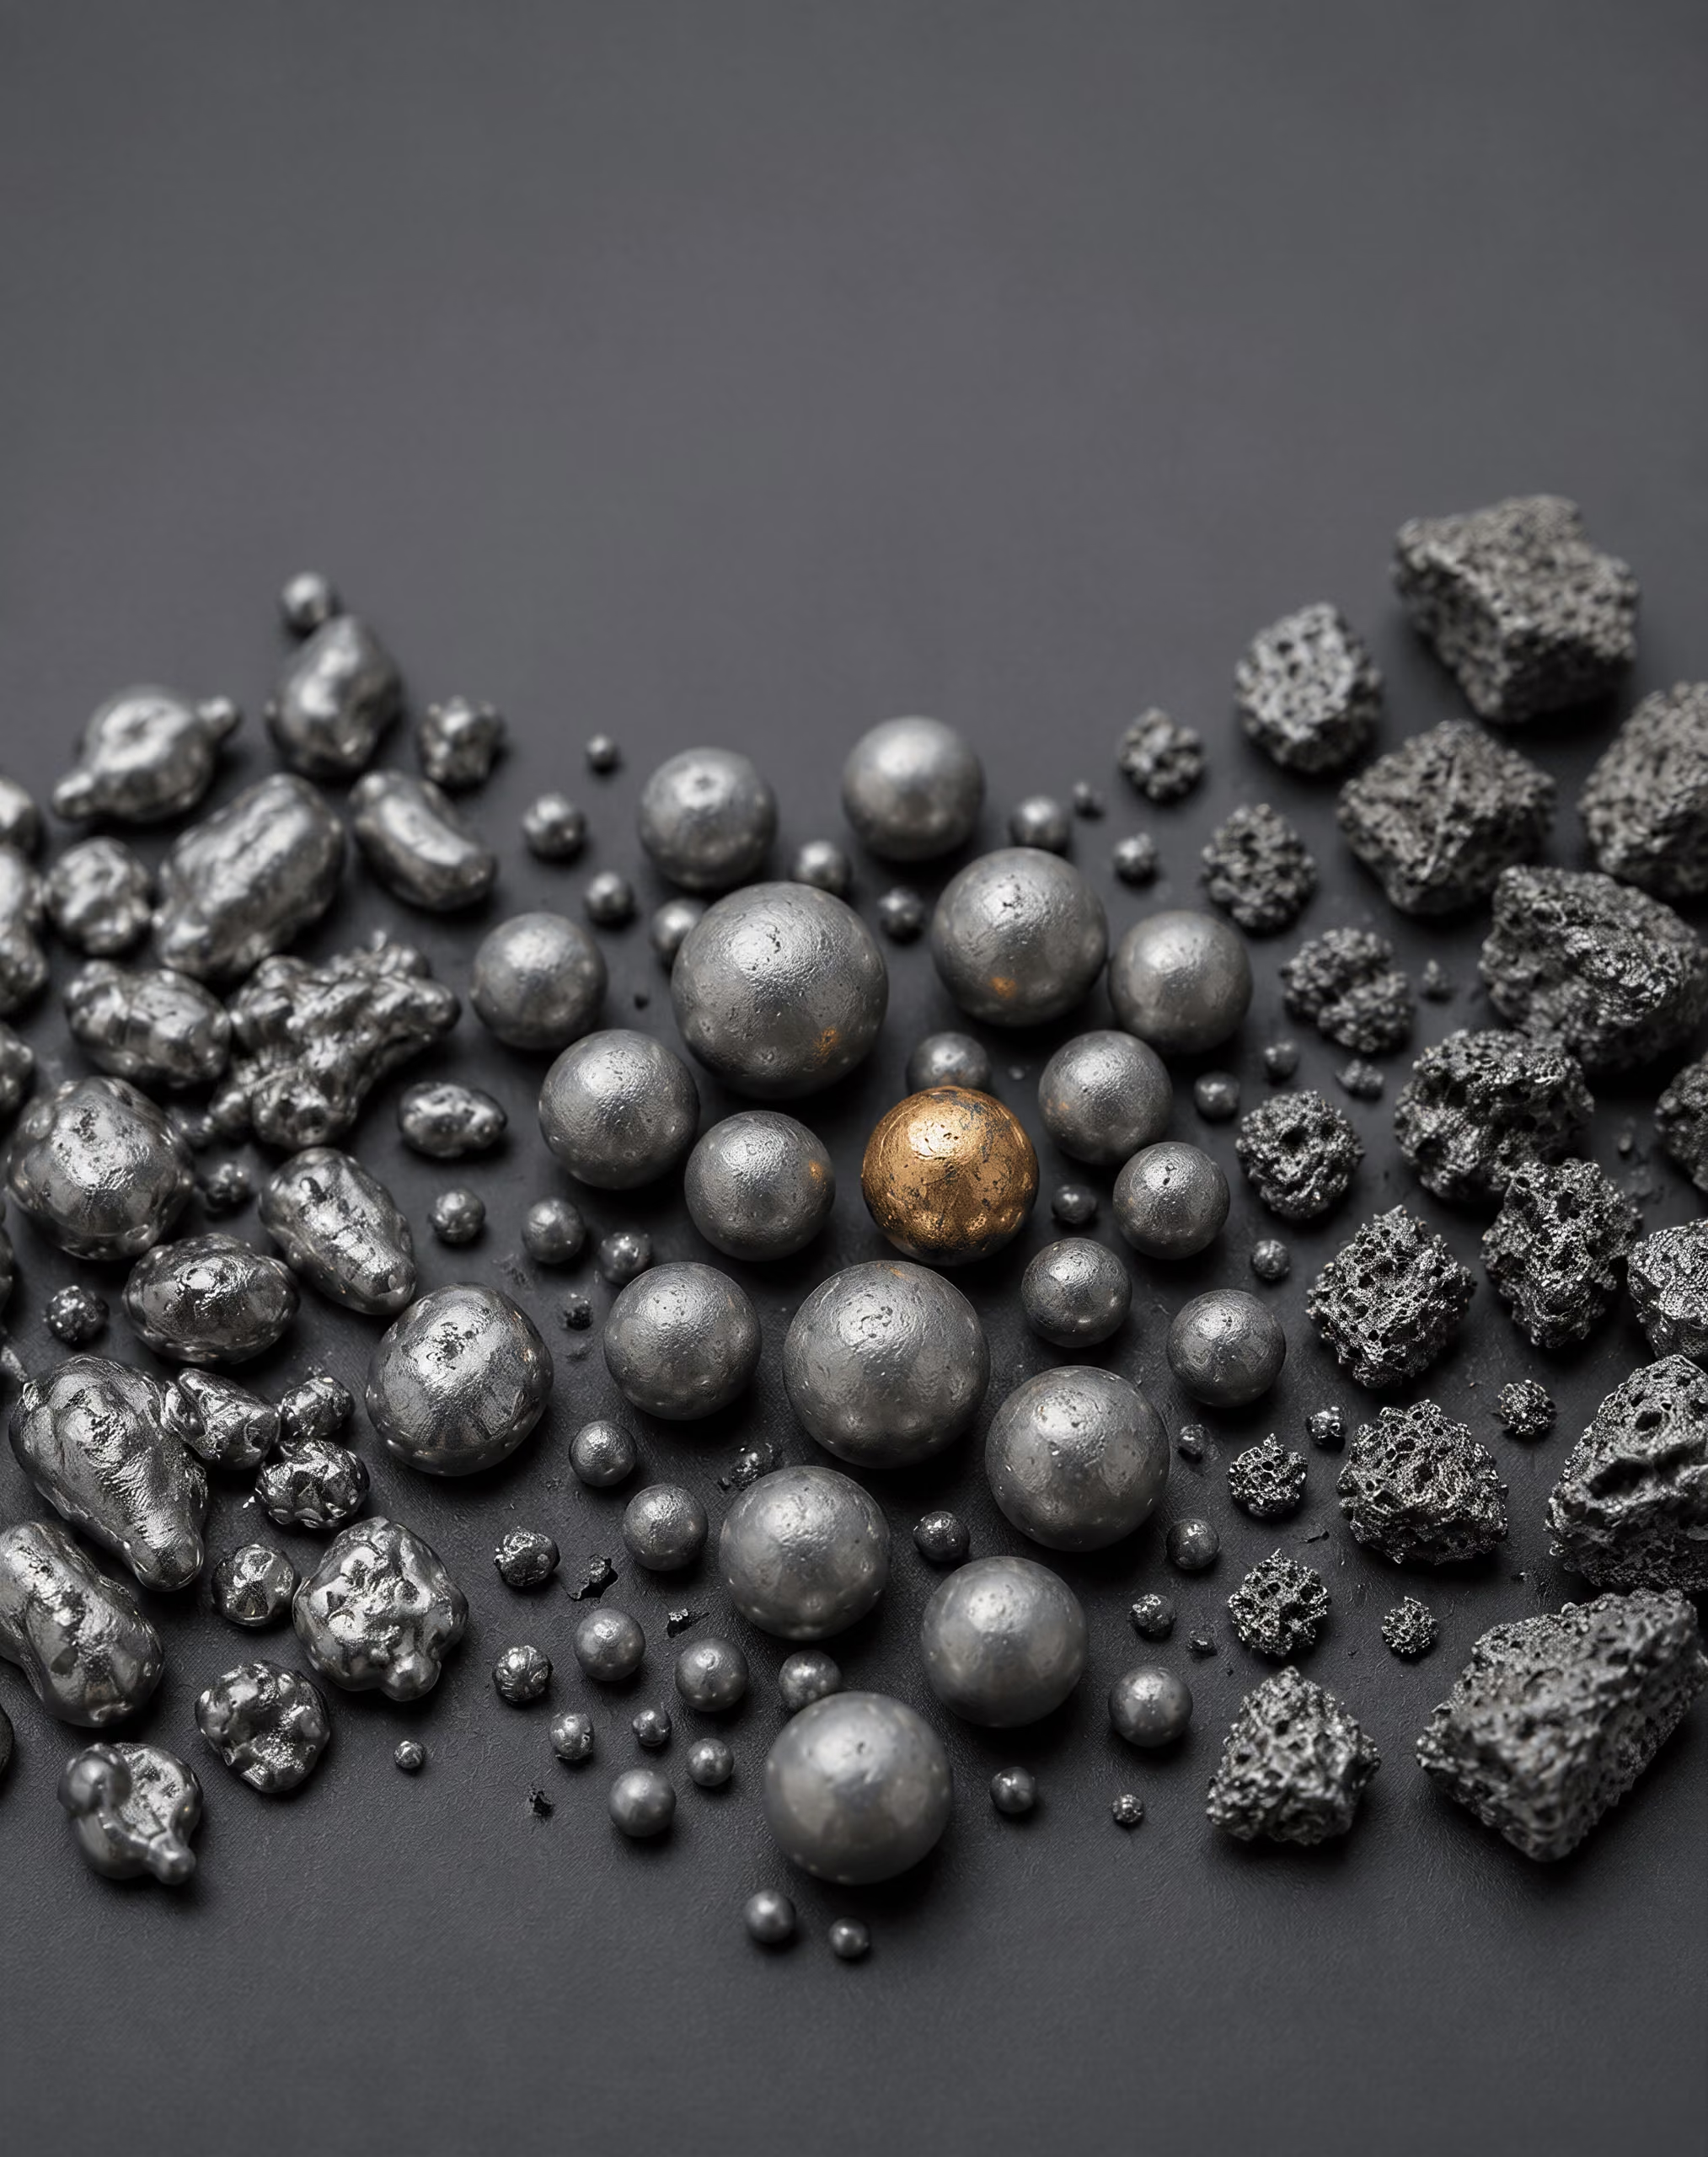
مورفولوجيا الجسيمات وتوزيع الأحجام
تصف مورفولوجيا الجسيمات الشكل الخارجي للجسيمات الفردية، وفي بعض الحالات، مساميتها الداخلية. وغالباً ما تكون المساحيق المُذرَّرة بالغاز أو الماء غير منتظمة بدرجات متفاوتة، في حين يمكن للتذرية بالغاز أن تنتج جسيمات أكثر استدارة. أما المساحيق المختزلة فغالباً ما تحتفظ بأشكال زاوية أو إسفنجية أو مسامية تعكس اختزال أكسيد أو مادة أولية أخرى. وهذه الأوصاف ليست مترادفة. فقد ينساب الجسيم المستدير بسهولة، لكنه يُنشئ عدداً أقل من نقاط التلامس الميكانيكية خلال المراحل الأولى من الدمك؛ بينما قد يتشابك الجسيم غير المنتظم ويقاوم الحركة، مع إنشاء شبكة مختلفة من مسام الجسم الأخضر.
خصائص المسحوق التي يجب تمييزها
- توزيع أحجام الجسيمات يسجل مدى أحجام الجسيمات ونسبها.
- الكثافة الظاهرية تصف الكتلة التي تشغل حجماً محدداً من المسحوق السائب.
- الانسياب يصف الزمن أو الظروف اللازمة لمرور المسحوق عبر جهاز اختبار.
- قابلية الانضغاط تربط ضغط الكبس المطبق بالكثافة الخضراء.
يفصل مصطلح German بين عدة قياسات تُختزل كثيراً في العبارة المبهمة «جودة المسحوق». فسجل توزيع أحجام الجسيمات يبيّن نطاق أحجام الجسيمات ونِسَبها، في حين تصف الكثافة الظاهرية الكتلة التي تشغل حجماً سائبا محدداً من المسحوق. ويصف الانسياب الزمن أو الظروف اللازمة لمرور كمية محددة عبر جهاز اختبار. أما قابلية الانضغاط فتتعلق بالعلاقة بين ضغط الدمك المطبق والكثافة الخضراء. وتتفاعل هذه الخصائص فيما بينها، لكن لا يمكن لإحداها أن تحل محل الأخرى.
توزيع أحجام الجسيمات مدى أحجام الجسيمات ونسبها النسبية في دفعة من المسحوق.
قد يتيح التوزيع الواسع للجسيمات للجسيمات الأصغر أن تشغل الفراغات بين الجسيمات الأكبر، مما يغير الكثافة الظاهرية وبنية التراص قبل الكبس. ويمكن لهذه الجسيمات الدقيقة نفسها أن تزيد مساحة التلامس، والاحتكاك، وتكوّن الغبار، أو الميل إلى التكتل. وقد تعيق الجسيمات كبيرة الحجم ملء القالب أو تترك فروقاً موضعية في الكثافة. وخلال الكبس، يؤثر الاحتكاك عند السطوح البينية بين الجسيمات، وبين الجسيمات وأداة الكبس، في كيفية انتقال الضغط عبر عمود المسحوق. ولا يكون ذلك الضغط متجانساً تماماً، ولذلك قد تخرج القطعة من القالب متضمنة تدرجات في الكثافة حتى عندما يكون التركيب الاسمي ثابتاً.
وتؤثر المورفولوجيا أيضاً في الإخراج من القالب. فقد تزيد الجسيمات شديدة عدم الانتظام من التشابك الميكانيكي واحتكاك الجدار؛ ويمكن للجسيمات المستديرة أن تقلل بعض المقاومة، لكنها قد تنتج مدمكاً أقل تماسكاً ما لم تأخذ التركيبة وجدول الضغط هذا السلوك في الحسبان. وتغيّر مواد التشحيم احتكاك جدار القالب وقوى الإخراج، لكنها لا تلغي تأثير شكل الجسيمات أو خشونة السطح. كما أن ذكر متوسط لحجم الجسيمات لا يصف التوزيع الكامل الذي يتحكم في الملء والتراص الموضعي.
وتستمر هذه الآثار خلال التلبيد. فتؤثر مساحة التلامس بين الجسيمات، والمسافة العابرة لقنوات المسام، وترابط المسامية المفتوحة، في الانكماش، ونقل الغازات، والانتشار، وتكوّن أعناق التلبيد. ولذلك فإن مورفولوجيا المسام تُعد سجلاً لكلٍّ من المادة الأولية وتاريخ المعالجة. وقد تخفي قيمة الكثافة النهائية مساماً ممدودة أو معزولة أو مترابطة أو متصلة بالسطح، لها تأثيرات مختلفة في المعالجة الحرارية والسلوك الميكانيكي.
المساحيق المُذرَّرة والمختزلة والمخلوطة
يبدأ التذرية بسبائك منصهرة، ثم يُجزَّأ التيار إلى قطيرات باستخدام الغاز أو الماء أو مائع آخر. وقد يؤدي التصلب إلى إنتاج جسيمات تتضمن انفصالاً داخلياً للعناصر، أو جسيمات تابعة صغيرة ملتصقة بالجسيمات الرئيسية، أو غازاً محتبساً، أو أغشية سطحية، وذلك بحسب السبيكة وظروف التذرية. وتكون الجسيمات المُذرَّرة بالغاز عادةً أكثر كروية من الجسيمات المُذرَّرة بالماء، لكن المورفولوجيا وحدها لا تثبت النظافة أو قابلية الانضغاط أو الملاءمة لمسار إنتاج فولاذ معين. ولذلك يجب توصيف المسحوق بوصفه مادة أولية، لا تعريفه فقط باسم طريقة إنتاجه.
تُنتَج المساحيق المختزلة بإزالة الأكسجين كيميائياً من أكسيد أو مادة أولية ذات صلة. وقد ينتج عن الاختزال جسيم مسامي ذو سطح تفاعلي كبير وشكل موروث من المادة الابتدائية. وقد ينضغط هذا المسحوق بطريقة مختلفة عن مسحوق مُذرَّر ذي تركيب كيميائي اسمي مشابه. وتظل كمية الأكسجين المتبقية، والمواد غير المختزلة، والتغيرات في حالة السطح، ذات صلة لأنها تؤثر في تفاعلات التلبيد والغازات المنطلقة أثناء التسخين.
تجمع المساحيق المخلوطة بين مسحوق أساس من الحديد أو السبيكة ومساحيق عنصرية، أو مساحيق سبائك أم، أو الجرافيت، أو النحاس، أو النيكل، أو الموليبدينوم، أو مواد التشحيم، أو إضافات أخرى مضبوطة. وفي النظام المخلوط، تبدأ عناصر السبيكة على هيئة جسيمات منفصلة أو إضافات موضعية. ويعتمد توزيعها أثناء ملء القالب والدمك والتلبيد على حجم الجسيمات، والكثافة، والمورفولوجيا، والانتشار، والدورة الحرارية. ولا يعني مصطلح «مخلوط» أن لجسيمات المسحوق التركيب نفسه في جميع أجزائها.
وتختلف المساحيق سابقة السبك في أن عناصر السبيكة تُدمج في كل جسيم أثناء إنتاج المصهور. ويمنح ذلك كل جسيم تركيباً كيميائياً اسمياً أكثر تجانساً، لكنه قد يغير أيضاً الصلادة، وقابلية الانضغاط، والاستجابة للتلبيد، والتوازن بين المقاومة الخضراء والكثافة القابلة للتحقيق. ويمكن للإضافات العنصرية أو إضافات السبائك الأم أن توفر استجابة مختلفة للمعالجة، وقد تتيح إجراء السبك عبر الانتشار أثناء التلبيد. وهذا تمييز ميتالورجي، وليس مجرد مصطلح تجاري.
تشكّل تراكيب الحديد–النحاس–الكربون نحو نصف القطع الحديدية المُنتَجة بتعدين المساحيق PM، وفقاً للمرجع Ferrous Powder Metallurgy المستضاف على ScienceDirect Topics (2024). ولا تجعل هذه الشيوعية كل مادة أولية من الحديد–النحاس–الكربون متكافئة؛ فقد يكون النحاس موجوداً على هيئة مسحوق منفصل، أو مكوّناً سابق السبك، أو إضافة أخرى مضبوطة، ويؤثر كل مسار في الخلط، والانفصال، والتغيرات البُعدية، والتركيب الكيميائي الموضعي. وينطبق الحذر نفسه على إضافات النيكل والموليبدينوم.
أما في فولاذ العدد، فتكون لتاريخ المسحوق عواقب بنيوية أكبر. إذ يمكن أن يؤدي التصلب السريع والتكثيف اللاحق إلى تكوين كربيدات دقيقة ومستديرة وموزعة بصورة أكثر تجانساً. ويشير مرجع Steel Powder Metallurgy الصادر عن ScienceDirect (2024) إلى إمكانية إنتاج مستويات أو تراكيب من الكربيدات يصعب، أو يستحيل، الحصول عليها من خلال ميتالورجيا السبائك التقليدية في فولاذ العدد المُنتَج بتعدين المساحيق PM. وينطبق المعيار ISO 4957:2018 صراحةً على متطلبات فولاذ العدد في المنتجات المصنّعة بتعدين المساحيق، وكذلك في المنتجات المدرفلة على الساخن، والمطروقة، والمُسحوبة على البارد، والمدرفلة على البارد. ولا يعني التصنيف المشترك تشاركاً في مجموعة الكربيدات أو في تاريخ المعالجة.
أكاسيد السطح والنظافة والمناولة
يعرّض كل جسيم مسحوق مساحة سطحية للأكسجين، والرطوبة، والهيدروكربونات، ومعدات المناولة، والجو المحيط. وقد تكون أكاسيد السطح رقيقة ومستمرة، أو متقطعة، أو مرتبطة بملوثات وشوائب. وتؤثر كميتها وتركيبها الكيميائي في ترابط الجسيمات أثناء التلبيد، وتفاعلات الاختزال، وإزالة مواد التشحيم، والغازات التي يجب أن تتسرب من المدمك. ولذلك لا يستطيع التركيب الكيميائي للمسحوق المقاس في كتلته أن يصف حالة السطح بمفرده.
وتشمل النظافة ما هو أكثر من انخفاض محتوى الأكسجين. فقد تعمل الشوائب غير المعدنية، وشظايا المواد المقاومة للحرارة، والجسيمات الغريبة، والجسيمات التابعة الملتصقة، والتكتلات، بوصفها عيوباً موضعية أو تعيق تلامس الجسيمات. ويحدد المعيار ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، ويسمح بتطبيق الطريقة على القطع الفولاذية المطروقة بالمسحوق. ويذكّر وجود هذا المعيار بأن الشوائب تمثل مصدر قلق متعلقاً بالمادة الأولية قبل أن تصبح سمة من سمات الفولاذ المكثّف.
يمكن للتخزين والنقل أن يغيرا المسحوق. فقد يؤدي الاهتزاز إلى فصل الجسيمات بحسب الحجم أو الكثافة؛ ويمكن للهواء الرطب أن يزيد الأكسدة أو التكتل؛ كما قد يغير النقل المتكرر محتوى الجسيمات الدقيقة ويدخل حطاماً من المعدات. ولذلك يجب التعامل مع الحاويات، والمناخل، وأدوات الخلط، ومواد التشحيم، بوصفها مصادر محتملة للتلوث. وينبغي أن يندرج تاريخ المناولة ضمن سجل المادة.
وينبغي أيضاً إبقاء تعدين المساحيق PM بالكبس والتلبيد متميزاً عن التصنيع بالإضافة. إذ يناقش فصل دليل ASM Handbook المنشور من NIST بشأن التصنيع بالإضافة للفولاذ والفولاذ غير القابل للصدأ (2020) المسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للبناء، لكن الطبقة المنصهرة بسرير مسحوق ليست مدمكاً أخضر مكبوساً. وتتداخل متغيرات المسحوق؛ أما فيزياء التكثيف فلا تتداخل. ففي تعدين المساحيق PM التقليدي، تتحد حالة المادة الأولية مع ملء القالب، والدمك، والتلبيد، وأي تكثيف لاحق لتحديد البنية النهائية للمسام والشوائب. يبدأ التركيب الكيميائي عملية تحديد المواصفات. لكنه لا يُنهيها.
تصميم السبائك في تعدين المساحيق الحديدية
يبدأ تصميم السبائك في تعدين المساحيق الحديدية بقيد لا ينطبق بالطريقة نفسها على الفولاذ المشغول التقليدي: إذ يجب أن يعمل التركيب أثناء تصنيع المسحوق، والخلط، والكبس، والتلبيد، وأي تكثيف لاحق أو معالجة حرارية. ولا تمثل الكيمياء الاسمية سوى جزء واحد من المادة. فشكل الجسيمات، وتوزيع أحجامها، والأكاسيد السطحية، ومحتوى مادة التزليق، ومورفولوجيا المسام، وموقع كل عنصر من عناصر السبائك، كلها عوامل تؤثر في البنية النهائية.
ولهذا السبب، لا ينبغي التعامل مع فولاذ تعدين المساحيق على أنه درجة تقليدية صُنعت مصادفةً من مسحوق. يصنّف المعيار ASTM B783-24 المواد الإنشائية الحديدية المصنوعة بتعدين المساحيق وفقاً للتركيب الكيميائي، والكثافة، ومقاومة الخضوع في الحالة بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. كما يحدد المعيار ISO 5755:2022 متطلبات المواد الإنشائية المصنوعة من الحديد الملبّد، والفولاذ، والفولاذ السبائكي، والفولاذ غير القابل للصدأ. وتعكس هذه المعايير نظاماً مادياً ترتبط فيه سيرة المعالجة ارتباطاً مباشراً بالتركيب والخواص.
أنظمة الحديد–النحاس–الكربون
يُعد نظام الحديد–النحاس–الكربون أكثر عائلات السبائك شيوعاً في تعدين المساحيق الحديدية الإنشائية. ويذكر مرجع ScienceDirect Topics لعام 2024 أن تراكيب الحديد–النحاس–الكربون تشكل نحو نصف الأجزاء الحديدية المصنّعة بتعدين المساحيق. وهذه النسبة تقدير تقني عام وارد في مرجع، وليست قاعدة عالمية تنطبق على كل بلد أو فئة من المنتجات أو فترة إعداد تقارير. ومع ذلك، فإنها تشير إلى أهمية مسار السبك هذا.
يُضاف النحاس عادةً على هيئة مسحوق عنصري مخلوط، أو من خلال مسحوق حديد مسبك مسبقاً في بعض التركيبات. وأثناء التلبيد، ينصهر النحاس عند درجة حرارة أدنى من مجال التلبيد المعتاد للأجزاء القائمة على الحديد، ويكوّن طوراً سائلاً عابراً. ويمكن للسائل أن ينتشر عبر مناطق التلامس بين الجسيمات ويعزز إعادة ترتيبها، كما يدخل النحاس إلى مصفوفة الحديد بالانتشار. وغالباً ما تكون النتيجة نمواً أبعاديّاً بدلاً من انكماش بسيط، إلا أن اتجاه التغير الأبعادي ومقداره يعتمدان على محتوى النحاس، وحالة المسحوق، وضغط الكبس، والكثافة الخضراء، والهندسة، ودرجة حرارة التلبيد، وجو الفرن.
ولا تُعد هذه الاستجابة الأبعادية مجرد تصحيح بسيط. إذ يتعين على المصمم أن يوازن بين إسهام النحاس في المقاومة وقابلية التصلد وبين تأثيراته في التفاوتات وتدرجات الكثافة. وقد يقلل مسحوق النحاس أيضاً من قابلية الانضغاط مقارنةً بقاعدة حديدية نظيفة عالية القابلية للانضغاط، ولا سيما عندما يحتوي الخليط على كميات كبيرة من الجسيمات الصلبة أو غير المنتظمة. وتحسن مواد التزليق عملية القذف وتقلل الاحتكاك بجدار القالب، لكنها تشغل حيزاً وتترك نواتج كربونية أو غازية أثناء التسخين. ولذلك يؤثر اختيارها في كل من المقاومة الخضراء وتفاعلات التلبيد المبكرة.
ويُزوَّد الكربون عادةً من خلال الغرافيت، إلا أن دوره يتجاوز مجرد كونه نسبة نهائية في التحليل الكيميائي. إذ يحدد توزيع الغرافيت الجهد الكربوني الموضعي أثناء التلبيد ومحتوى الكربون في مصفوفة الحديد بعد الانتشار. وقد يترك الخلط غير الجيد مناطق غنية بالكربون وأخرى فقيرة به، مما يؤدي إلى سلوك تحولي مختلط أثناء التبريد أو المعالجة الحرارية. كما يغير الكربون استجابة السبيكة للنحاس؛ إذ يمكن للإضافتين معاً أن تنتجا مناطق فريتية أو برليتية أو بينيتية أو مارتنسيتية، تبعاً لمعدل التبريد والكثافة وتركيز السبيكة الموضعي.
وتظل المسام جزءاً من البنية المجهرية. وحتى عندما ينتج النحاس والكربون مصفوفة مناسبة، فإن المسام المترابطة أو الزاوية تقلل مساحة تحمل الأحمال الفعالة وتعمل كمراكز لتركيز الإجهاد. ويتحكم الكبس والتلبيد في حجمها وشكلها وترابطها بقدر ما يؤثر اختيار السبيكة فيها. ويمكن للتكثيف الإضافي، بما في ذلك إعادة الكبس أو المعايرة أو الطرق بالمسحوق حيثما كان ذلك محدداً، أن يغير هذه السمات ويبدل الاستجابة للمعالجة الحرارية اللاحقة.
إضافات النيكل والموليبدينوم
يُستخدم النيكل عند الحاجة إلى قابلية تصلد أو متانة أو تقوية للمصفوفة بدرجة أكبر مما يستطيع خليط بسيط من الحديد–النحاس–الكربون توفيره. وفي تركيبات تعدين المساحيق التقليدية ذات المساحيق المخلوطة، تنتشر جسيمات النيكل في الحديد أثناء التلبيد، إلا أن الانتشار قد لا يكتمل. وقد يؤدي ذلك إلى بقاء مناطق غنية بالنيكل بجوار مناطق فقيرة نسبياً. ويُعد هذا التوزيع الكيميائي غير المتجانس مصدر قلق أساسياً في المعالجة؛ إذ قد تحتوي البنية المجهرية، بعد التبريد أو التخمير، على نواتج تحول مختلفة داخل مكبوس واحد.
ولا ينصهر النيكل أثناء التلبيد العادي القائم على الحديد بالطريقة التي ينصهر بها النحاس، ولذلك لا يوفر إعادة الترتيب بالطور السائل نفسها. ومن ثم تكتسب مواضعه في الخليط، وحجم جسيماته، وحالة أكاسيده، وجدول التلبيد أهمية كبيرة. وقد يكون عدم التجانس الكامل مفيداً أو ضاراً بحسب البنية المستهدفة، لكنه يجعل العلاقة بين الكيمياء الاسمية والصلادة الموضعية أقل مباشرة. وقد تزيد المعالجة الحرارية مقاومة الجزء المحتوي على النيكل، إلا أن النتيجة تعتمد على مورفولوجيا المسام وتوزيع النيكل والكربون والإضافات الأخرى.
يُضاف الموليبدينوم بكميات صغيرة مقارنةً بمصفوفة الحديد، وتتمثل قيمته الأساسية في زيادة قابلية التصلد والتأثير في سلوك التحول. ويمكنه أيضاً دعم تصميمات السبائك الهادفة إلى تكوين بنى مارتنسيتية أو بينيتية بعد التبريد من درجة حرارة التلبيد أو بعد معالجة حرارية منفصلة. وقد تُنتج المساحيق المحتوية على الموليبدينوم بالخلط، أو السبك بالانتشار، أو السبك المسبق. ولا تنتج هذه المسارات مكبوسات متكافئة. فالمسحوق المرذّر المسبوك مسبقاً يحتوي على الموليبدينوم داخل كل جسيم، في حين يعتمد المسحوق المخلوط على الانتشار في الحالة الصلبة بين الجسيمات، وقد يحتفظ بفروق موضعية في التركيب.
ويؤثر الموليبدينوم أيضاً في قابلية الانضغاط. فعندما تُذاب عناصر السبائك في مسحوق الحديد قبل الكبس، قد يصبح المسحوق أصلب وأقل قابلية للانضغاط من قاعدة حديدية عنصرية. ولذلك قد يجعل ارتفاع محتوى السبيكة من الأصعب الوصول إلى كثافة خضراء عالية عند ضغط كبس معين. ويتمثل المقابل في أن السبك المسبق قد يحسن التجانس الكيميائي ويقلل الإثراء الموضعي الشديد المرتبط بالإضافات المخلوطة الخشنة.
ويجب أن تراعي استراتيجية السبك أيضاً جو التلبيد. فقد تؤخر الأكاسيد الموجودة على أسطح مسحوق الحديد أو النيكل أو الموليبدينوم أو غيرها من المساحيق تماسك الجسيمات، في حين يمكن للأجواء المحتوية على الكربون أن تغير التفاعلات السطحية وانتقال الكربون. وتحدد دورة الفرن ما إذا كان الانتشار سيُنتج مصفوفة متجانسة إلى حد معقول أو سيترك مناطق متميزة كيميائياً. ويظل انغلاق المسام محدوداً في المكبوس التقليدي الناتج عن الكبس والتلبيد، ولذلك قد لا تظهر السبيكة التي تستجيب جيداً في قضيب مشغول كثيف السلوك التحولي نفسه في جزء مسامي مصنّع بتعدين المساحيق.
التراكيب المسبوكة مسبقاً مقارنةً بالتراكيب المخلوطة
في التركيب المخلوط، تُخلط مساحيق العناصر أو السبائك الأم مع مسحوق الحديد قبل الكبس. وتتيح هذه الطريقة ضبط النحاس والنيكل والموليبدينوم والغرافيت والإضافات الأخرى بمرونة، كما يمكنها الحفاظ على قابلية الانضغاط العالية لقاعدة حديدية لينة نسبياً. ويتمثل قيدها في التوزيع المكاني: فجسيمات الخليط ليست متماثلة كيميائياً، ويجب أن يوفر التلبيد الانتشار اللازم للاقتراب من التركيب المستهدف. وقد يضيف انفصال الجسيمات أثناء المناولة مصدراً آخر للتباين، ولا سيما عندما تختلف مساحيق المكونات اختلافاً كبيراً في الكثافة أو الحجم.
| استراتيجية المسحوق | موضع عناصر السبيكة قبل التلبيد | الأثر الرئيسي على المعالجة |
|---|---|---|
| مخلوط | جسيمات منفصلة من العناصر أو السبيكة الأم | كيمياء مرنة، لكن مع اعتماد أكبر على الخلط والانتشار |
| مسبك مسبقاً | عناصر السبيكة مدمجة داخل كل جسيم | تجانس كيميائي أكبر من جسيم إلى آخر، لكن قابلية الانضغاط غالباً أقل |
| مسبك بالانتشار | عناصر مثبتة على جسيمات الحديد أو منتشرة فيها جزئياً | توازن متوسط بين قابلية الانضغاط والتحكم في الانفصال |
يحتوي المسحوق المسبوك مسبقاً على عناصر السبائك الرئيسية داخل جسيمات الحديد قبل الكبس. ويُستخدم الترذيذ بالغاز أو الماء عادةً لإنتاج هذه المساحيق، ولذلك يكون التركيب الكيميائي للجسيمات أكثر تجانساً من جسيم إلى آخر. ويمكن أن يحسن ذلك اتساق قابلية التصلد ويقلل الجزر الكبيرة الغنية بالسبائك. وغالباً ما يكون الثمن هو انخفاض قابلية الانضغاط لأن الجسيمات المسبوكة أصلب، إلى جانب الحاجة الأكبر إلى ضبط شكل المسحوق والأغشية الأكسيدية وضغط الكبس. وقد تتطلب الكثافة الخضراء العالية مادة تزليق وتصميماً للقالب مختارين بعناية، بدلاً من مجرد زيادة الضغط.
وتحتل المساحيق المسبوكة بالانتشار موقعاً وسطاً بين الخيارين. إذ تُثبت عناصر السبائك على جسيمات مسحوق الحديد أو تنتشر فيها جزئياً، فتحافظ على قدر أكبر من قابلية انضغاط المسحوق الأساسي مقارنةً بالسبك المسبق الكامل، مع تقليل الانفصال مقارنةً بخليط عنصري مفكك. ومع ذلك، تظل استجابتها للتلبيد معتمدةً على التلامس بين جسيمات السبيكة والركيزة الحديدية.
وتحدد هذه الاختيارات البنية المجهرية النهائية. فقد يطور المكبوس التقليدي من الحديد–النحاس–الكربون مصفوفة تحتوي على الفريت والبرليت مع مناطق غنية بالنحاس، في حين يمكن للتصميمات المحتوية على النيكل أو الموليبدينوم أن تنتج بنى أعلى قابلية للتصلد بعد التبريد المنضبط أو المعالجة الحرارية. وتمتد سبائك العدد المصنّعة بتعدين المساحيق بهذا المبدأ إلى مدى أبعد؛ إذ يمكن، من خلال معالجة المساحيق، الحصول على بنى كربيدية دقيقة ومستديرة وشبه متساوية الخواص، وعلى مستويات من الكربيدات يصعب أو يستحيل الحصول عليها بوسائل تعدين السبائك التقليدية من السبائك المصبوبة. وينطبق المعيار ISO 4957:2018 على متطلبات فولاذ العدد للمنتجات المصنّعة بتعدين المساحيق، وكذلك للمنتجات المدرفلة على الساخن والمطروقة والمسحوبة على البارد والمدرفلة على البارد.
ويندرج ضبط الشوائب ضمن المناقشة التصميمية نفسها. إذ يحدد المعيار ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، ويسمح بتطبيقها على الأجزاء الفولاذية المطروقة بالمسحوق. كما يحدد فصل ASM Handbook لعام 2020، المنشور من قبل NIST، بشأن التصنيع الإضافي للفولاذ والفولاذ غير القابل للصدأ، المسامية والشوائب والإجهادات المتبقية والمعالجة الحرارية اللاحقة للبناء بوصفها متغيرات مهمة؛ إلا أنه لا ينبغي الخلط بين التصنيع الإضافي وتعدين المساحيق التقليدي القائم على الكبس والتلبيد. وفي كلتا الحالتين، يغير مسار المعالجة معنى كيمياء السبيكة الاسمية.
الكبس: تحويل المسحوق إلى جزء أخضر
الكبس هو المرحلة التي يتحول فيها خليط مسحوق مقاس الكمية إلى مكوّن مُشكَّل، لكنه لا يزال هشًّا. لا تؤدي عملية الكبس إلى إنشاء البنية المجهرية النهائية للفولاذ. فهي تعيد ترتيب الجسيمات، وتطوي جزءًا من حجم المسام الأصلي، وتمنح الكتلة المضغوطة قدرًا كافيًا من المتانة المؤقتة لمناولتها قبل التلبيد. ويُسمّى هذا الجسم المؤقت الجزء الأخضر.
يعتمد سلوكه على أكثر من التركيب الاسمي للسبيكة. إذ يؤثر توزيع أحجام الجسيمات، وشكل الجسيمات، وأكاسيد الأسطح، والكثافة الظاهرية، وقابلية الجريان، ومحتوى مادة التشحيم، وتصميم القالب، في كيفية دخول المسحوق إلى التجويف وفي استجابة الكتلة المضغوطة للضغط. ولهذا السبب يتناول كتاب Randall German المعنون A-Z of Powder Metallurgy (2005) الكبس إلى جانب إنتاج المساحيق، والتلبيد، والتكثيف، والبنية المجهرية، والمسامية؛ إذ يظل تاريخ الكبس ظاهرًا في مراحل المعالجة اللاحقة.
كبس القالب أحادي المحور
في الكبس التقليدي أحادي المحور، يُغذّى المسحوق إلى تجويف القالب، ثم يُسوّى أو تُحدَّد كميته للوصول إلى ارتفاع ملء مضبوط. يسند لكمة سفلية الشحنة، ثم تتحرك لكمة واحدة أو عدة لكمات على امتداد محور القالب لتطبيق الضغط. تنزلق الجسيمات وتدور في البداية، فتملأ الفراغات الكبيرة. ومع ازدياد الضغط، تتشوه النتوءات السطحية، وتتفتت الجسيمات الهشة عند الاقتضاء، وتزداد مساحات التلامس. وتكتسب الكتلة المضغوطة متانتها من خلال التشابك الميكانيكي والترابط الموضعي، رغم أنها لم ترتبط معدنيًا بعد كما هو حال الجزء الملبد.
قد يحتوي خليط المسحوق على مساحيق سبائكية، والغرافيت، ومادة تشحيم. ويستخدم تعدين المساحيق الحديدية عادةً إضافات من النحاس والنيكل والموليبدينوم، في حين تمثل تراكيب الحديد–النحاس–الكربون نحو نصف أجزاء تعدين المساحيق الحديدية، وفقًا لمرجع ScienceDirect Topics بشأن تعدين المساحيق الحديدية (2024). وتقلل مادة تشحيم مثل ستيرات الزنك أو مادة تشحيم عضوية مضافة داخليًا من الاحتكاك بين المسحوق وأدوات التشكيل، وتخفض القوة اللازمة لإخراج الكتلة المضغوطة. كما تساعد على منع التصاق المسحوق بوجوه اللكمات وجدران القالب. غير أن مادة التشحيم الزائدة تشغل حجمًا لا يمكن أن يتحول إلى فولاذ، وقد تولّد غازات أثناء التسخين؛ ولذلك تؤثر كميتها وجدول إزالتها في كل من الكثافة الخضراء والتلبيد.
أما المادة الرابطة فهي مسألة منفصلة. فبعض الخلطات تحتاج إلى مادة رابطة لتحسين متانة الحبيبات أو قابليتها للجريان أو مناولتها، ولا سيما عندما يكون تماسك المسحوق ضعيفًا أو عندما تُحضَّر مادة أولية مُشكَّلة بطريقة أخرى. وفي إنتاج الفولاذ العادي بالكبس والتلبيد، لا يُعد مصطلحا مادة التشحيم والمادة الرابطة مترادفين. ويجب إزالة أي إضافة عضوية في مرحلة مضبوطة لإزالة المادة الرابطة أو في مرحلة التسخين المبكرة؛ وإلا فقد يغير الكربون المتبقي، أو تصاعد الغاز، أو التفاعلات المكوِّنة للمسام، الجزءَ الناتج.
يمكن أن يستخدم الكبس لكمة متحركة واحدة، أو لكمات متقابلة، أو عدة لكمات على مستويات مختلفة. ويخضع اختيار الترتيب لارتفاع المكوّن، والتغيرات في مقطعِه العرضي، والتوزيع المطلوب للمادة. وتختلف مجموعة قوالب مخصصة لحلقة بسيطة نسبيًا عن مجموعة مخصصة لمحور ذي كتف متدرج وعدة أسطح وظيفية. ولا تقتصر وظيفة أدوات التشكيل على إعادة إنتاج الرسم الهندسي، بل تحدد اتجاه إزاحة المسحوق والإجهادات المفروضة أثناء الإخراج.

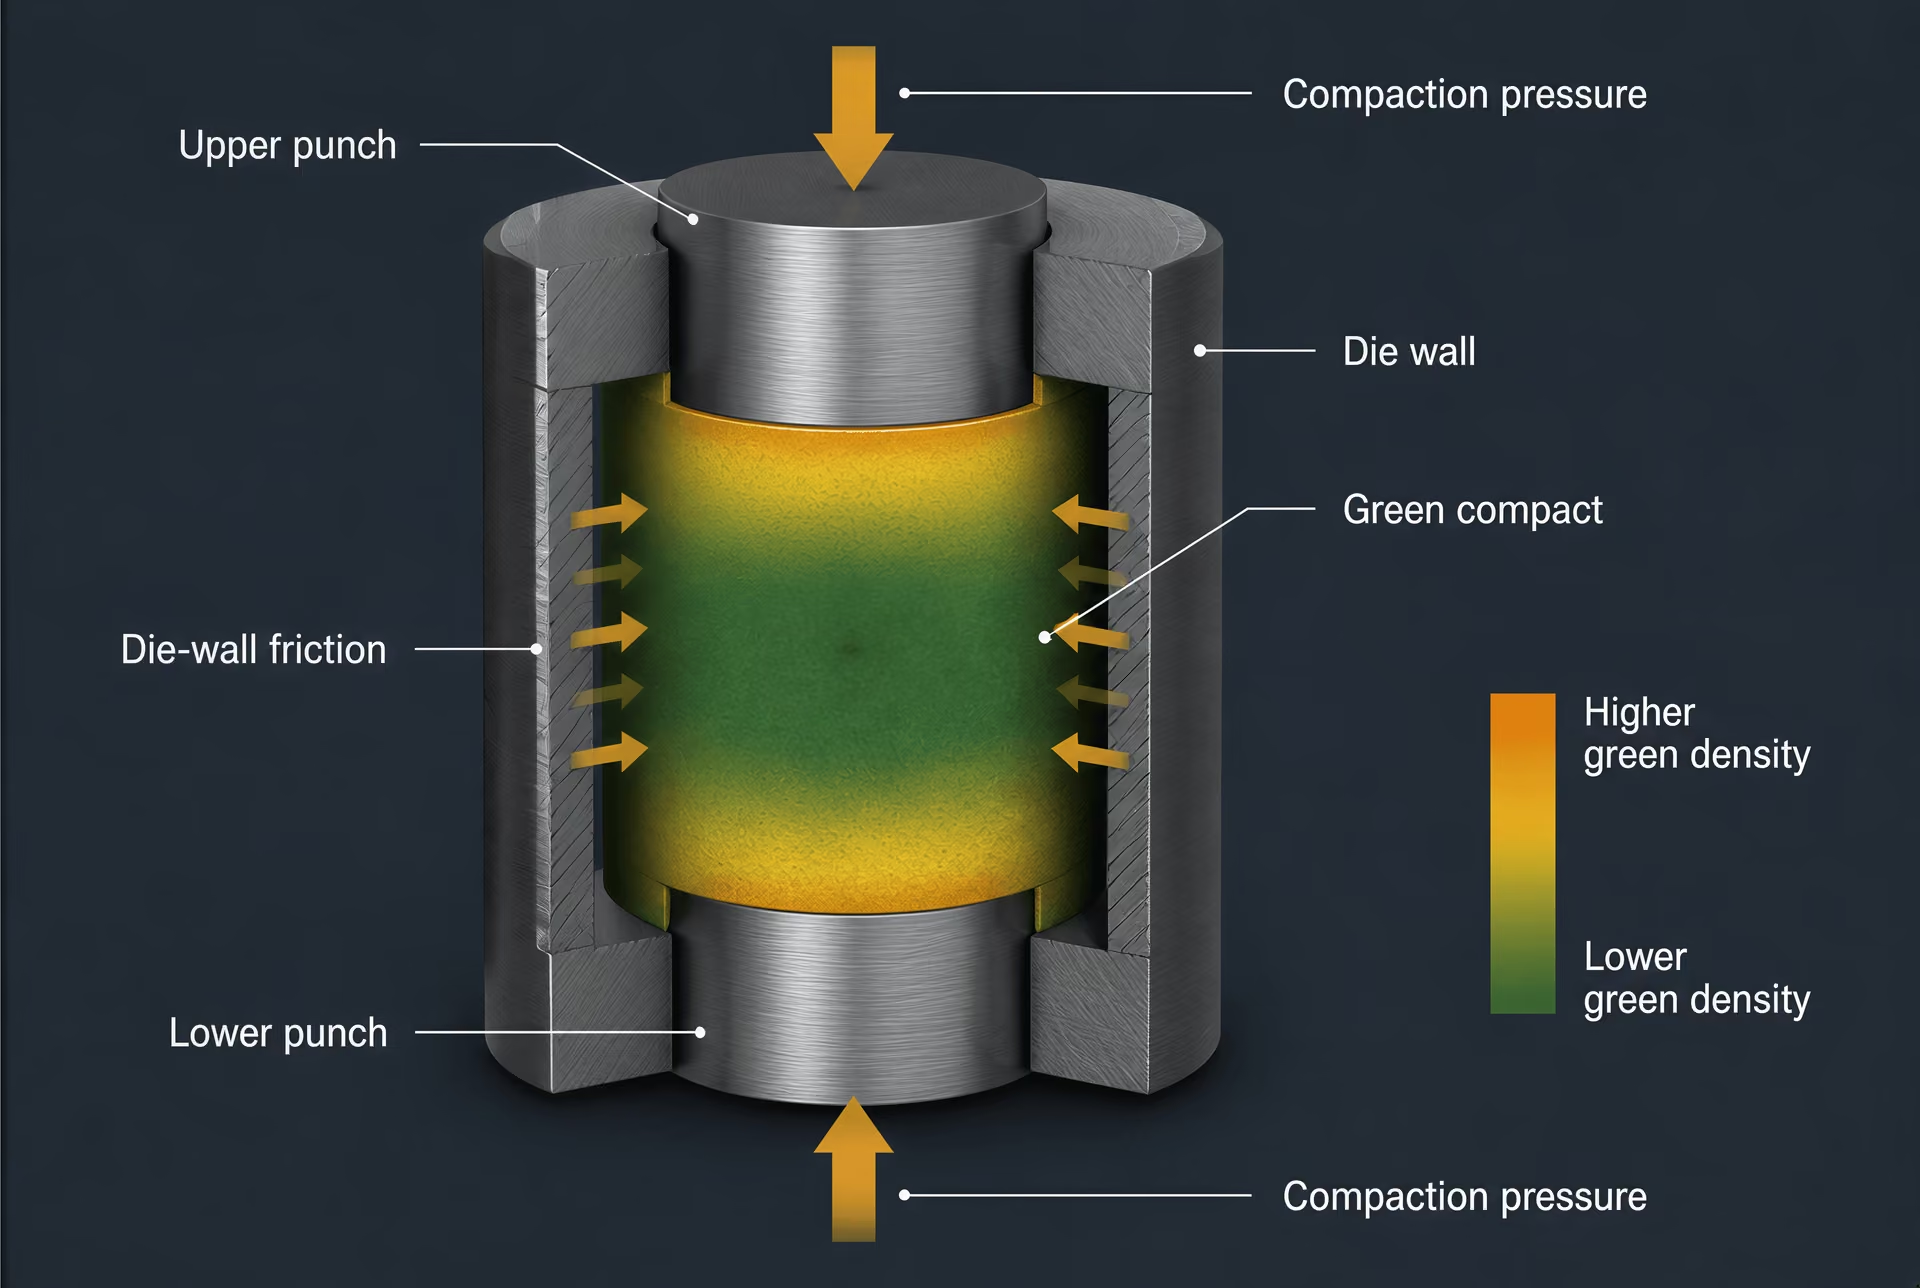
الكثافة الخضراء وتدرجات الكثافة
الكثافة الخضراء هي كتلة الكتلة المضغوطة مقسومة على حجمها الخارجي قبل التلبيد. وهي نتيجة لعملية التصنيع وليست ثابتًا ماديًا محددًا. وقد يخفي المتوسط المبلّغ عنه تفاوتًا موضعيًا كبيرًا. فعند موضع اللكمة المتحركة تتعرض الجسيمات لتحميل مباشر، بينما تنتقل القوة في المناطق الأبعد عبر كتلة حبيبية تفقد الضغط بسبب الاحتكاك بجدار القالب. وينتج عن ذلك تدرج في الكثافة على امتداد اتجاه الكبس.
ويُعد احتكاك جدار القالب عاملًا أساسيًا في هذا التأثير. فعندما تهبط اللكمة العلوية، يقاوم الاحتكاك حركة الجسيمات إلى أسفل بمحاذاة الجدار. وقد تنضغط المنطقة القريبة من اللكمة المحمّلة بدرجة أكبر من منطقة بعيدة، في حين يمكن لترتيب اللكمات المتقابلة أن يقلل الفرق من خلال التحميل من الطرفين. ويغير التشحيم معامل الاحتكاك، لكنه لا يلغي المشكلة. وعادةً ما تجعل الكتل المضغوطة الأطول، والتجاويف الضيقة، والتغيرات المفاجئة في سُمك المقطع، تحقيق كبس متجانس أكثر صعوبة.
تتغير الكثافة أيضًا حول الثقوب، والزوايا، والأضلاع، ومناطق الانتقال. ويجب أن يتدفق المسحوق إلى تلك المناطق بدلًا من أن ينضغط في موضعه فحسب. فقد يصل شِفَة رقيقة متصلة بكتف سميك إلى كثافة موضعية مختلفة، حتى عندما يتعرض كلاهما لقوة الكبس الاسمية نفسها. وتنكمش المناطق منخفضة الكثافة لاحقًا بمعدل يختلف عن المناطق عالية الكثافة، لأن معدل التلبيد يعتمد على بنية المسام، وتلامس الجسيمات، والتركيب الموضعي. ولذلك يبدأ التغير البُعدي والتشوه والمسامية المتبقية من نمط الملء والكبس.
ولهذا تحدد المعايير ما هو أكثر من التركيب الكيميائي وحده. يصنّف ASTM B783-24 المواد الحديدية الإنشائية المصنّعة بتعدين المساحيق وفقًا للتركيب الكيميائي، والكثافة، ومقاومة الخضوع في الحالة الملبدة، ومقاومة الشد القصوى بعد المعالجة الحرارية. ويحدد ISO 5755:2022 متطلبات المواد الإنشائية من الحديد، والفولاذ، والفولاذ السبائكي، والفولاذ غير القابل للصدأ الملبدة. ولا يحوّل أيٌّ من المعيارين خليط مسحوق إلى درجة مستقلة عن كثافته وتاريخ معالجته.
المسام الموجودة في الجزء الأخضر هي فراغات متصلة وغير منتظمة متبقية بين الجسيمات؛ ويؤثر شكلها وترابطها اللاحق في إزالة مادة التشحيم، والتلبيد، والتشريب، وأي تكثيف لاحق. ويمكن للكبس أن يقلل حجم المسام، لكنه لا يستطيع ضمان شبكة مسام متجانسة. وينبغي كذلك التمييز بين تعدين المساحيق بالكبس والتلبيد والتصنيع الإضافي. ففصل دليل ASM بشأن التصنيع الإضافي للفولاذ والفولاذ غير القابل للصدأ، المنشور من NIST (2020)، يربط المسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للبناء، بالطبقات المترسبة ودوراتها الحرارية، لا بملء القالب أحادي المحور.
الإخراج والتشقق والحدود الهندسية
بعد الكبس، يجب سحب اللكمات وإخراج الجزء من القالب من دون أن يفقد شكله. ويكون الإخراج شاقًا ميكانيكيًا لأن الكتلة المضغوطة تكون قد تمددت قليلًا مقابل جدار القالب، وعليها التغلب على الاحتكاك الساكن. وقد تولّد القوة المطلوبة إجهادات شد داخل الجزء الأخضر، ولا سيما عندما تكون الكثافة غير متجانسة أو عندما يكون للمكوّن سطح ارتكاز طويل. وقد تبدو الكتلة المضغوطة سليمة مباشرة بعد الكبس، ثم تتشقق أثناء صعودها عبر القالب.
يمكن أن تتكون الشقوق أثناء الكبس أيضًا. فضعف ترابط الجسيمات، والهواء المحتجز، وزيادة مادة التشحيم، والزوايا الداخلية الحادة، والفروق الكبيرة في الكثافة الموضعية، كلها تزيد من المخاطر. والتطبّق هو عيب مميز تتكون فيه انفصالات ضعيفة، مستوية تقريبًا، داخل الكتلة المضغوطة، وغالبًا ما يرتبط بالهواء المحتجز أو بتحرر الإجهاد أثناء إزالة الحمل. ويشيع تقشر الحواف عندما لا يستطيع مقطع رقيق تحمل المناولة أو سحب اللكمة.
ولذلك يجب أن تلائم الهندسة اتجاه الكبس. وتكون الثقوب النافذة الموازية لحركة اللكمة قابلة للتنفيذ عمومًا، لأن قضيبًا لبيًا يمكن أن يظل ثابتًا أو يتحرك مع اللكمات. أما التجاويف السفلية، والسمات الراجعة إلى الداخل، والثقوب الجانبية، فتتطلب أدوات متحركة، أو تشغيلًا آليًا ثانويًا، أو مسارًا تصنيعيًا آخر. فلا يستطيع القالب تحرير سمة تقفل الجزء ميكانيكيًا في موضعه. وقد تتجاوز القلاوظ، والأخاديد العرضية العميقة، والتغيرات الشديدة في سُمك الجدار، حدود أدوات التشكيل أو الإخراج العملية أيضًا.
وتستحق التغيرات في سُمك المقطع اهتمامًا خاصًا. فقد تنضغط شبكة رقيقة وتُخرج بطريقة تختلف عن المقطع السميك المجاور، ثم تنكمش بمعدل مختلف أثناء التلبيد. وتزيد الزوايا الحادة من تركيز الإجهاد وتعيق تدفق المسحوق، بينما تتيح أنصاف الأقطار للجسيمات والإجهادات مسارًا أكثر تدرجًا. وبالتالي فإن تصميم الجزء الأخضر هو مسألة تنبؤية تمتد إلى داخل الفرن. ويجب أن يظل الشكل المضغوط سليمًا أثناء المناولة، وأن يسمح بإزالة المادة الرابطة أو مادة التشحيم، وأن يستوعب التغيرات البُعدية الناتجة عن انغلاق المسام وتكوّن الروابط بين الجسيمات.
وبالنسبة إلى فولاذ تعدين المساحيق، لا يُعد الكبس اختصارًا محايدًا للتشكيل. فهو يحدد مجال الكثافة المكاني، وهندسة المسام، وجزءًا كبيرًا من المخاطر الميكانيكية المنقولة إلى مرحلة التلبيد. وتتفاعل هذه السمات مع الشوائب وتوزيع عناصر السبيكة؛ بل إن ISO 13947:2024 يحدد أيضًا طريقة تعيين الشوائب غير المعدنية في المساحيق المعدنية، ويسمح بتطبيقها على أجزاء الفولاذ المطروق بالمسحوق. فالكتلة الخضراء غير مكتملة، لكن تاريخها أصبح بالفعل جزءًا من المادة.
التلبيد والتكثيف
التلبيد هو التكثيف الحراري لمسحوق مضغوط. إذ يحوّل الكبس المسحوق المخلوط إلى كتلة خضراء مُشكَّلة، لكن الجسيمات تكون في تلك المرحلة متشابكة ميكانيكيًا فقط. ويسخّن التلبيد الكتلة المضغوطة إلى درجة أقل من درجة انصهارها الرئيسية، مما يتيح للذرات أن تنتشر عبر نقاط تلامس الجسيمات، وأن تتطور الروابط، وأن يتغير شكل المسام وحجمها، وأن يكتسب الجزء متانة مفيدة. ولا تقتصر العملية على كونها مرحلة تجفيف أو نسخةً فرنّية من صناعة الفولاذ التقليدية. إذ تعتمد نتيجتها على كيمياء المسحوق، وشكل الجسيمات، وكثافة الكتلة المضغوطة، وإزالة مادة التشحيم، وجو الفرن، ومعدل التسخين، ودرجة الحرارة القصوى، وزمن التثبيت، ومسار التبريد، والاستجابة البُعدية للتركيب المحدد.
وتعكس المعايير هذا التاريخ المعالجي. إذ يصنّف ASTM B783-24 المواد الحديدية الإنشائية المصنّعة بتعدين المساحيق وفقًا للتركيب الكيميائي، والكثافة، ومقاومة الخضوع في الحالة الملبدة، ومقاومة الشد القصوى بعد المعالجة الحرارية. ويحدد ISO 5755:2022 متطلبات المواد الإنشائية من الحديد، والفولاذ، والفولاذ السبائكي، والفولاذ غير القابل للصدأ الملبدة. ولا يتعامل أيٌّ من المعيارين مع «فولاذ تعدين المساحيق» بوصفه درجة واحدة. فالتلبيد يحوّل كتلة مضغوطة معينة إلى مادة يجب النظر في تركيبها وبنية مسامها معًا.
الترابط في الحالة الصلبة ونمو أعناق التلامس
عنق التلبيد جسر صلب ينمو بين جسيمات المسحوق المتلامسة أثناء التلبيد، إذ تنتشر الذرات نحو موضع التلامس.
في بداية التلبيد، تصبح نقاط التلامس بين الجسيمات المتجاورة مواقع لانتقال الذرات. وينشئ انحناء السطح فرقًا في الجهد الكيميائي؛ إذ تغادر الذرات المناطق ذات الانحناء الكبير وتتحرك نحو موضع التلامس، حيث ينمو جسر صلب، أو عنق، بين الجسيمات. يكون هذا العنق صغيرًا في البداية، لكن مساحة مقطعه العرضي تزداد مع استمرار الانتشار. وتكتسب القطعة المدموكة متانة قبل أن تصل إلى كثافة عالية، لأن تلك الجسور تنشئ شبكة متصلة حاملة للأحمال.
آليات انتقال المادة أثناء التلبيد
- الانتشار السطحي يوسّع مناطق تلامس الجسيمات والأعناق مع انكماش محدود.
- الانتشار على حدود الحبيبات ينقل المادة على امتداد الحدود، وقد يسهم في التكثيف.
- الانتشار الشبكي ينقل الذرات عبر الشبكة البلورية ويدعم خفض المسامية.
- الجريان السائل قد يهيمن عندما يشكّل أحد مكونات السبيكة طوراً سائلاً عابراً.
قد تعمل عدة مسارات للانتشار في الوقت نفسه. ويمكن للانتشار السطحي أن يوسّع الأعناق من دون أن يسبب انكماشًا كبيرًا. أما الانتشار عبر حدود الحبيبات والانتشار الشبكي فيمكنهما نقل المادة إلى فراغات المسام والمساهمة بصورة أكثر مباشرة في التكثيف. ويكون التبخر والتكثف مهمين في بعض الأنظمة، بينما قد يهيمن الجريان اللزج أو السائل عندما تؤدي إضافة سبائكية إلى تكوين سائل عابر. ولذلك تتغير الآلية بتغير درجة الحرارة، وحجم الجسيمات، ومكونات السبيكة، وتوزيع المسام.
تشكل تراكيب الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنّعة بالمساحيق المعدنية، وفقًا لمدخل Ferrous Powder Metallurgy في ScienceDirect Topics (2024). وقد ينتشر النحاس داخل الحديد أثناء التسخين، وبحسب التركيب وظروف الفرن، قد يتكوّن طور سائل غني بالنحاس أثناء التلبيد. يبلل هذا السائل أجزاءً من الهيكل الحديدي وقد يسرّع إعادة الترتيب وملء المسام، لكنه قد يسبب أيضًا انتفاخًا أو تغيرات أبعادية أخرى. ويؤثر الكربون في الطور الحديدي، وتفاعلات التلبيد، والبنية المجهرية النهائية؛ فهو ليس مجرد إضافة ترفع الصلادة.
كما تُعدّ النيكل والموليبدينوم إضافتين شائعتين في فولاذ المساحيق المعدنية الحديدي. ويؤثر ذوبانهما، ومعدل انتشارهما، وتوزيعهما المكاني في قابلية التصلد الموضعية وتركيب المناطق المحيطة بالمسام. وتضع المساحيق المصهّرة مسبقًا العناصر السبائكية داخل كل جسيم، بينما تترك المساحيق المخلوطة بعض الإضافات موزعة بين جسيمات الحديد قبل التلبيد. ويمكن لهذين المسارين أن يحققا معدلات تجانس مختلفة وبنى مجهرية موضعية مختلفة، حتى عندما تكون الكيمياء الاسمية الكلية متشابهة.
يُعدّ الانكماش نتيجة لانخفاض المسامية، لكنه لا يحدث بصورة موحّدة في كل تركيب أو هندسة. فقد تنكمش القطعة المدموكة في اتجاه، وتتمدد في اتجاه آخر، أو تُظهر تغيرات أبعادية موضعية تسببها الجاذبية، أو الاحتكاك، أو حركة الطور السائل، أو عدم تجانس الكثافة الخضراء. كما يترك القالب واتجاه الكبس أثرًا مميزًا للعملية. وتكون للمناطق التي بدأت بكثافة خضراء أقل كمية أكبر من حجم المسام القابلة للانغلاق، ولذلك قد تنكمش بصورة مختلفة عن المناطق ذات الكبس العالي. ومن ثم تبدأ السيطرة على الأبعاد قبل دخول الفرن.
يمكن لفولاذ العدد المصنّع بالمساحيق المعدنية أن يكوّن تجمعات كربيدية أدق وأكثر استدارة وتوزيعاً بانتظام أكبر من تلك المتكوّنة في مسارات السبائك التقليدية المصبوبة. Strong evidence
وتقدم بنية الكربيدات مثالًا آخر على أهمية تاريخ التلبيد. إذ يمكن لفولاذ العدد المصنّع بالمساحيق المعدنية أن يطوّر تجمعات دقيقة ومستديرة وأكثر تجانسًا من الكربيدات، بما في ذلك مستويات أو تراكيب من الكربيدات يصعب أو يستحيل الحصول عليها من خلال تعدين السبائك التقليدي، كما يوضح ScienceDirect Topics (2024). وتنطبق ISO 4957:2018 الخاصة بمتطلبات فولاذ العدد على المنتجات المصنّعة بتقنية المساحيق المعدنية، وكذلك على المنتجات المصنّعة بالدرفلة على الساخن، والتطريق، والسحب على البارد، والدرفلة على البارد. ولا يجعل المعيار المشترك البنى المجهرية متطابقة؛ بل يقر بأن مسار التصنيع جزء من هوية المادة.
الغلاف الجوي ودرجة الحرارة والزمن
يتحكم جوّ الفرن في التفاعلات التي تحدث على أسطح الجسيمات وداخل المسام المفتوحة. ويمكن للهيدروجين أن يختزل بعض أكاسيد السطح، بينما يخفض الفراغ الضغط الجزئي للغازات التفاعلية. وقد يُختار النيتروجين، أو الغاز الماص للحرارة، أو الأمونيا المتفككة، أو غيرها من الأجواء المضبوطة وفقًا لكيمياء الفولاذ وإمكانات الكربون المطلوبة. ويمكن للأكسجين أو بخار الماء أن يؤكسدا أسطح المسحوق، ويعيقا تكوّن الأعناق، ويغيرا محتوى الكربون، ويتركا أغشية أكسيد محبوسة عند حدود الجسيمات. وقد تضيف الأجواء الحاوية للكربون كربونًا، بينما يمكن لظروف نزع الكربنة أن تزيله. ولذلك فإن التحكم في الجو عملية كيميائية، وليس مجرد حماية من القشور المرئية.
يجب أن تتم إزالة المزلّق قبل دورة درجات الحرارة العالية، أو خلال الجزء المبكر منها. إذ ينتج عن تحلل المادة الرابطة أو المزلّق غازات. وإذا تعذر على تلك الغازات الخروج عبر المسام المتصلة في القطعة المدموكة، فقد تُحدث فقاعات، أو بقايا محتجزة، أو ضغطًا داخليًا غير طبيعي. ويكتسب معدل التسخين ومسار تدفق الغاز أهمية خاصة في المكونات الكبيرة أو شديدة الكبس، حيث قد يصبح الجزء الخارجي قليل النفاذية نسبيًا قبل أن يطرح الجزء الداخلي نواتج التحلل.
وتحدد درجة الحرارة آليات النقل النشطة، وما إذا كانت المكونات السبائكية ستظل صلبة أو ستنشئ طورًا سائلًا. وترفع درجة الحرارة الأعلى عمومًا معدلات الانتشار، لكن الدورة المفيدة تكون مقيّدة بنمو الحبيبات، والتشوه، وتفاعلات السطح، ونضح السائل، والتفاعل غير المرغوب فيه بين الفولاذ وتجهيزات الفرن. ويتيح زمن التثبيت نمو الأعناق، واستدارة المسام، وإعادة توزيع السبيكة، والتحول الطوري. لكنه لا يضمن إزالة المسام بالكامل. فعندما تصبح المسام معزولة داخل الحبيبات أو محاطة بحدود حبيبات متقاربة، يمكن لضغط الغاز والهيكل الصلب المنكمش أن يبطئا انغلاقها اللاحق.
ويندرج التبريد أيضًا ضمن دورة التلبيد. فقد تنتج التحولات الطورية فريتًا، أو بيرليت، أو بينيت، أو مارتنسيت، أو مخاليط من هذه البنى، تبعًا للكربون، والعناصر السبائكية، ومعدل التبريد، وأي معالجة حرارية لاحقة. ويمكن لمرحلة تبريد سريعة أن تحافظ على بنية مختلفة عن التبريد البطيء داخل الفرن، حتى عندما تكون درجة الحرارة القصوى متماثلة. ولذلك تعتمد الخواص النهائية على المسار الحراري الكامل، وليس على درجة الحرارة القصوى وحدها.
ويجب النظر إلى جوّ التلبيد والشوائب معًا. فقد تعيق أغشية الأكسيد، والجسيمات غير المعدنية، والبقايا ترابط الجسيمات أو تعمل مواقعَ لبقاء المسام. وتحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، وتسمح بتطبيقها على الأجزاء الفولاذية المطروقة بالمساحيق. ولهذا النطاق أهمية كبيرة؛ إذ تبدأ السيطرة على الشوائب بإنتاج المسحوق ومناولته، ثم تستمر خلال الكبس، والتلبيد، وأي عملية تطريق. ولا يستطيع فرن نظيف تصحيح كل عيب أُدخل قبل دخول القطعة المدموكة إليه.
تطور المسامية والتكثيف الثانوي
المسامية المتبقية حجم الفراغات المترابطة أو المعزولة الذي يبقى بعد التلبيد أو عملية تماسك أخرى.
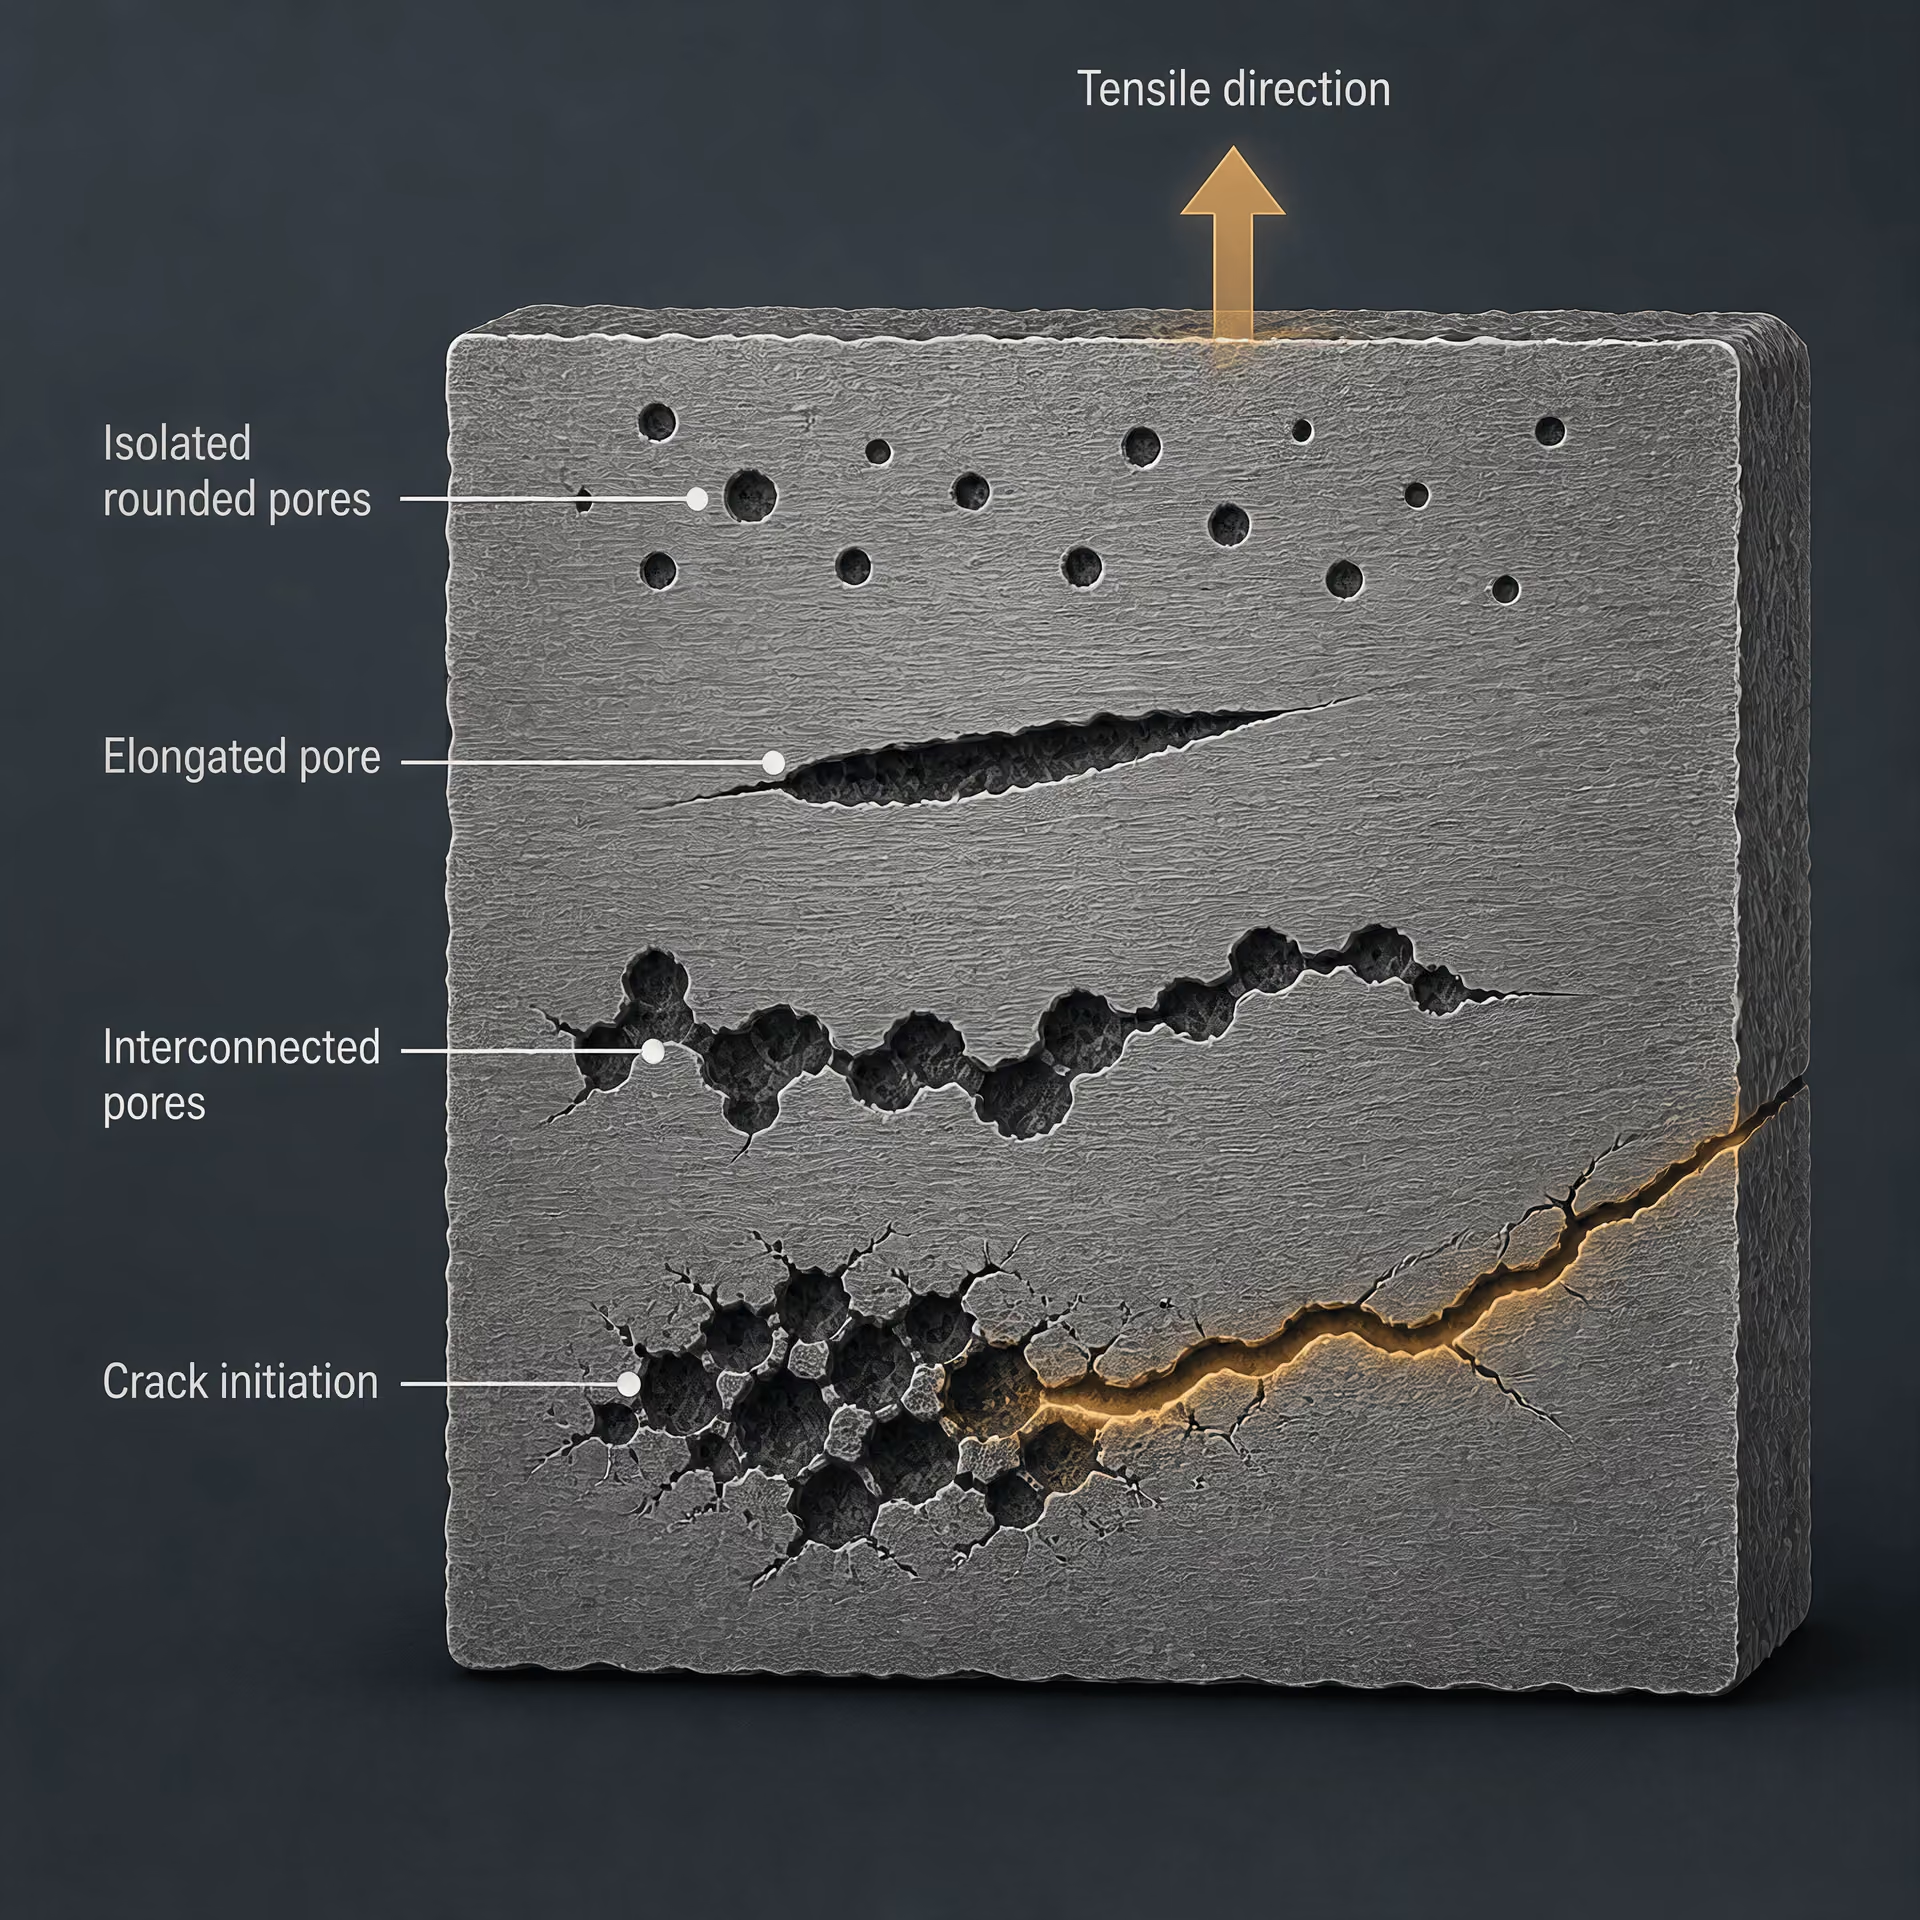
تتغير المسامية باستمرار أثناء التلبيد. ففي البداية، تكون المسام فراغات غير منتظمة بين الجسيمات، وغالبًا ما تكون متصلة بالسطح الخارجي. ويؤدي نمو الأعناق إلى تقسيم هذه الفراغات وتدويرها؛ ويقلل الانكماش حجمها؛ وقد ينقلها الانتشار نحو حدود الحبيبات أو يتسبب في عزلها. ويؤثر حجم المسام الناتج وشكلها واتصالها وموقعها في سلوك الكلال، وبدء الكسر، ونفاذية الموائع، والاستجابة للمعالجة الحرارية، والاستقرار الأبعادي. ولذلك قد تتصرف قطعتان لهما الكثافة الكلية نفسها بصورة مختلفة إذا كانت إحداهما تحتوي على مسام دقيقة مستديرة ومغلقة، بينما تحتوي الأخرى على مسام ممدودة ومتصلة.
قد تبقى المسامية المتبقية سمة ملازمة لمواد الكبس والتلبيد، لأن القطعة المدموكة الابتدائية تحتوي على فراغات، ولأن الهيكل الصلب لا يستطيع دائمًا طيّها بالكامل. ويقاوم الغاز المحتجز، والأغشية الأكسيدية الصلبة، والضغط الموضعي غير الكافي، والإضافات السبائكية، والمسام المعزولة، الانغلاق النهائي جميعًا. كما يفرض الكبس بالقالب حدودًا على الكثافة التي يمكن الوصول إليها بصورة متجانسة، ولا سيما في الأشكال المعقدة. ويقلل التلبيد التقليدي شبكة المسام ويعيد تشكيلها؛ لكنه لا ينتج تلقائيًا بنية مماثلة تمامًا للبنية المشغولة على الساخن.
| العملية | التأثير في الجزء | القيد الرئيسي |
|---|---|---|
| إعادة الكبس | تطبيق خطوة كبس أخرى بعد التلبيد | قد تكون انتقائية لا حجمية |
| المعايرة | تصحيح أبعاد محددة في قالب | لا تزيل المسامية في جميع أنحاء الجزء |
| التشريب | إدخال مادة أخرى إلى المسام المترابطة | يتطلب ترابطاً مناسباً للمسام وقابلية ابتلال ملائمة |
| تطريق المساحيق | تطبيق تشوه على الساخن لمشكّل أولي ملبّد | يضيف انفعال التطريق، وأدوات التشكيل، ومتغيرات الأبعاد |
تعالج عمليات التكثيف الثانوية هذا القيد من خلال عائلات مختلفة من العمليات. إذ يطبّق إعادة الكبس خطوة كبس أخرى بعد التلبيد، غالبًا لإغلاق المسام واستعادة الدقة الأبعادية. ويُعدّ المعايرة عملية ذات صلة، إذ تُمرَّر القطعة الملبدة عبر قالب لتصحيح أبعاد محددة، لكنها لا تزيل المسامية من كامل الحجم. أما التغلغل فيُدخل مكوّنًا ذا نقطة انصهار منخفضة إلى المسام المتصلة، فيملأ جزءًا من الفراغات ويغير بنية المركب. وتعتمد النتيجة على اتصال المسام وعلاقة التبلل بين مادة التغلغل والفولاذ.
ويجمع التطريق بالمساحيق بين قالب أولي مسامي وتشوه ساخن كبير. ويغلق الانفعال المطبق المسام بصورة أشد من عمليات الكبس والتلبيد العادية، كما يمكن أن يغير انسياب الحبيبات ومحاذاة الشوائب. لكنه يظل متميزًا عن التلبيد وحده. وكذلك تغير المسارات الأخرى عالية الضغط، بما فيها الكبس الدافئ وتسلسلات التكثيف الساخن أو البارد المتخصصة، التوازن بين انغلاق المسام، والتشوه، وتطور البنية المجهرية.
ولا ينبغي إدراج التصنيع بالإضافة في هذا الوصف لمجرد أنه يبدأ أيضًا بمسحوق معدني. إذ يتناول فصل دليل ASM المنشور من NIST عن التصنيع بالإضافة للفولاذ والفولاذ غير القابل للصدأ (2020) المسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للبناء بوصفها مسائل محورية، غير أن تاريخ الانصهار والتصلب طبقةً بعد طبقة يختلف عن الكبس التقليدي بالقالب الذي يعقبه التلبيد. وتُعرَّف أنواع الفولاذ المصنّعة بالمساحيق المعدنية من خلال تفاعل المسحوق، والقطعة المدموكة، ودورة الفرن، وأي مسار تكثيف محدد. وتشكل المسام المتبقية والروابط المتكوّنة حولها جزءًا من ذلك التاريخ.
البنية المجهرية: المسام والأطوار والكربيدات
لا يمكن الحكم على فولاذ تعدين المساحيق استنادًا إلى التركيب الكيميائي الاسمي وحده. فقد تستجيب مادتان لهما المحتوى نفسه من الكربون أو الكروم أو الموليبدينوم أو النيكل بطرق مختلفة إذا اختلفت مساحيقهما، أو ضغوط كبسهما، أو دورات تلبيدهما، أو تدرجات الكثافة فيهما، أو شبكات مسامهما، أو شوائبهما، أو معالجاتهما الحرارية. فالمادة ذات الصلة ليست مجرد نظام سبيكة، بل هي نظام سبيكة بعد تسلسل محدد من إنتاج المسحوق، وخلطه، وكبسه، وتلبيده، وزيادة كثافته اختياريًا، ومعالجته حراريًا.
وينعكس هذا التمييز في المواصفات القياسية. إذ يصنّف المعيار ASTM B783-24 مواد الإنشاء الحديدية المصنّعة بتعدين المساحيق وفقًا للتركيب الكيميائي، والكثافة، ومقاومة الخضوع في حالة ما بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية، وليس وفقًا للكيمياء وحدها. كما يحدد المعيار ISO 5755:2022 متطلبات مواد الإنشاء المصنّعة من الحديد، والفولاذ، والفولاذ السبائكي، والفولاذ غير القابل للصدأ بعد التلبيد. وتقر هذه التصنيفات بأن الكثافة وتاريخ المعالجة جزء من وصف المادة.
يسجل البنية المجهرية ذلك التاريخ. فهي تحتوي على المصفوفة القائمة على الحديد، ونواتج الأطوار المتكوّنة أثناء التبريد أو المعالجة الحرارية، وكربيدات السبيكة، والشوائب، والمسام المتبقية بين الجسيمات المكبوسة أو داخلها. ويؤثر كل عنصر في العناصر الأخرى. فتغيّر حركة الكربون أثناء التلبيد توازن الأطوار المحلي؛ وتعدّل الإضافات السبائكية قابلية التصليد وتكوّن الكربيدات؛ بينما تقطع المسام المساحة الحاملة للحمل وتوفر أسطحًا يمكن أن تنمو منها الشقوق. ولذلك فإن تعيين الدرجة يمثل نقطة بداية، وليس تنبؤًا كاملًا بالسلوك.

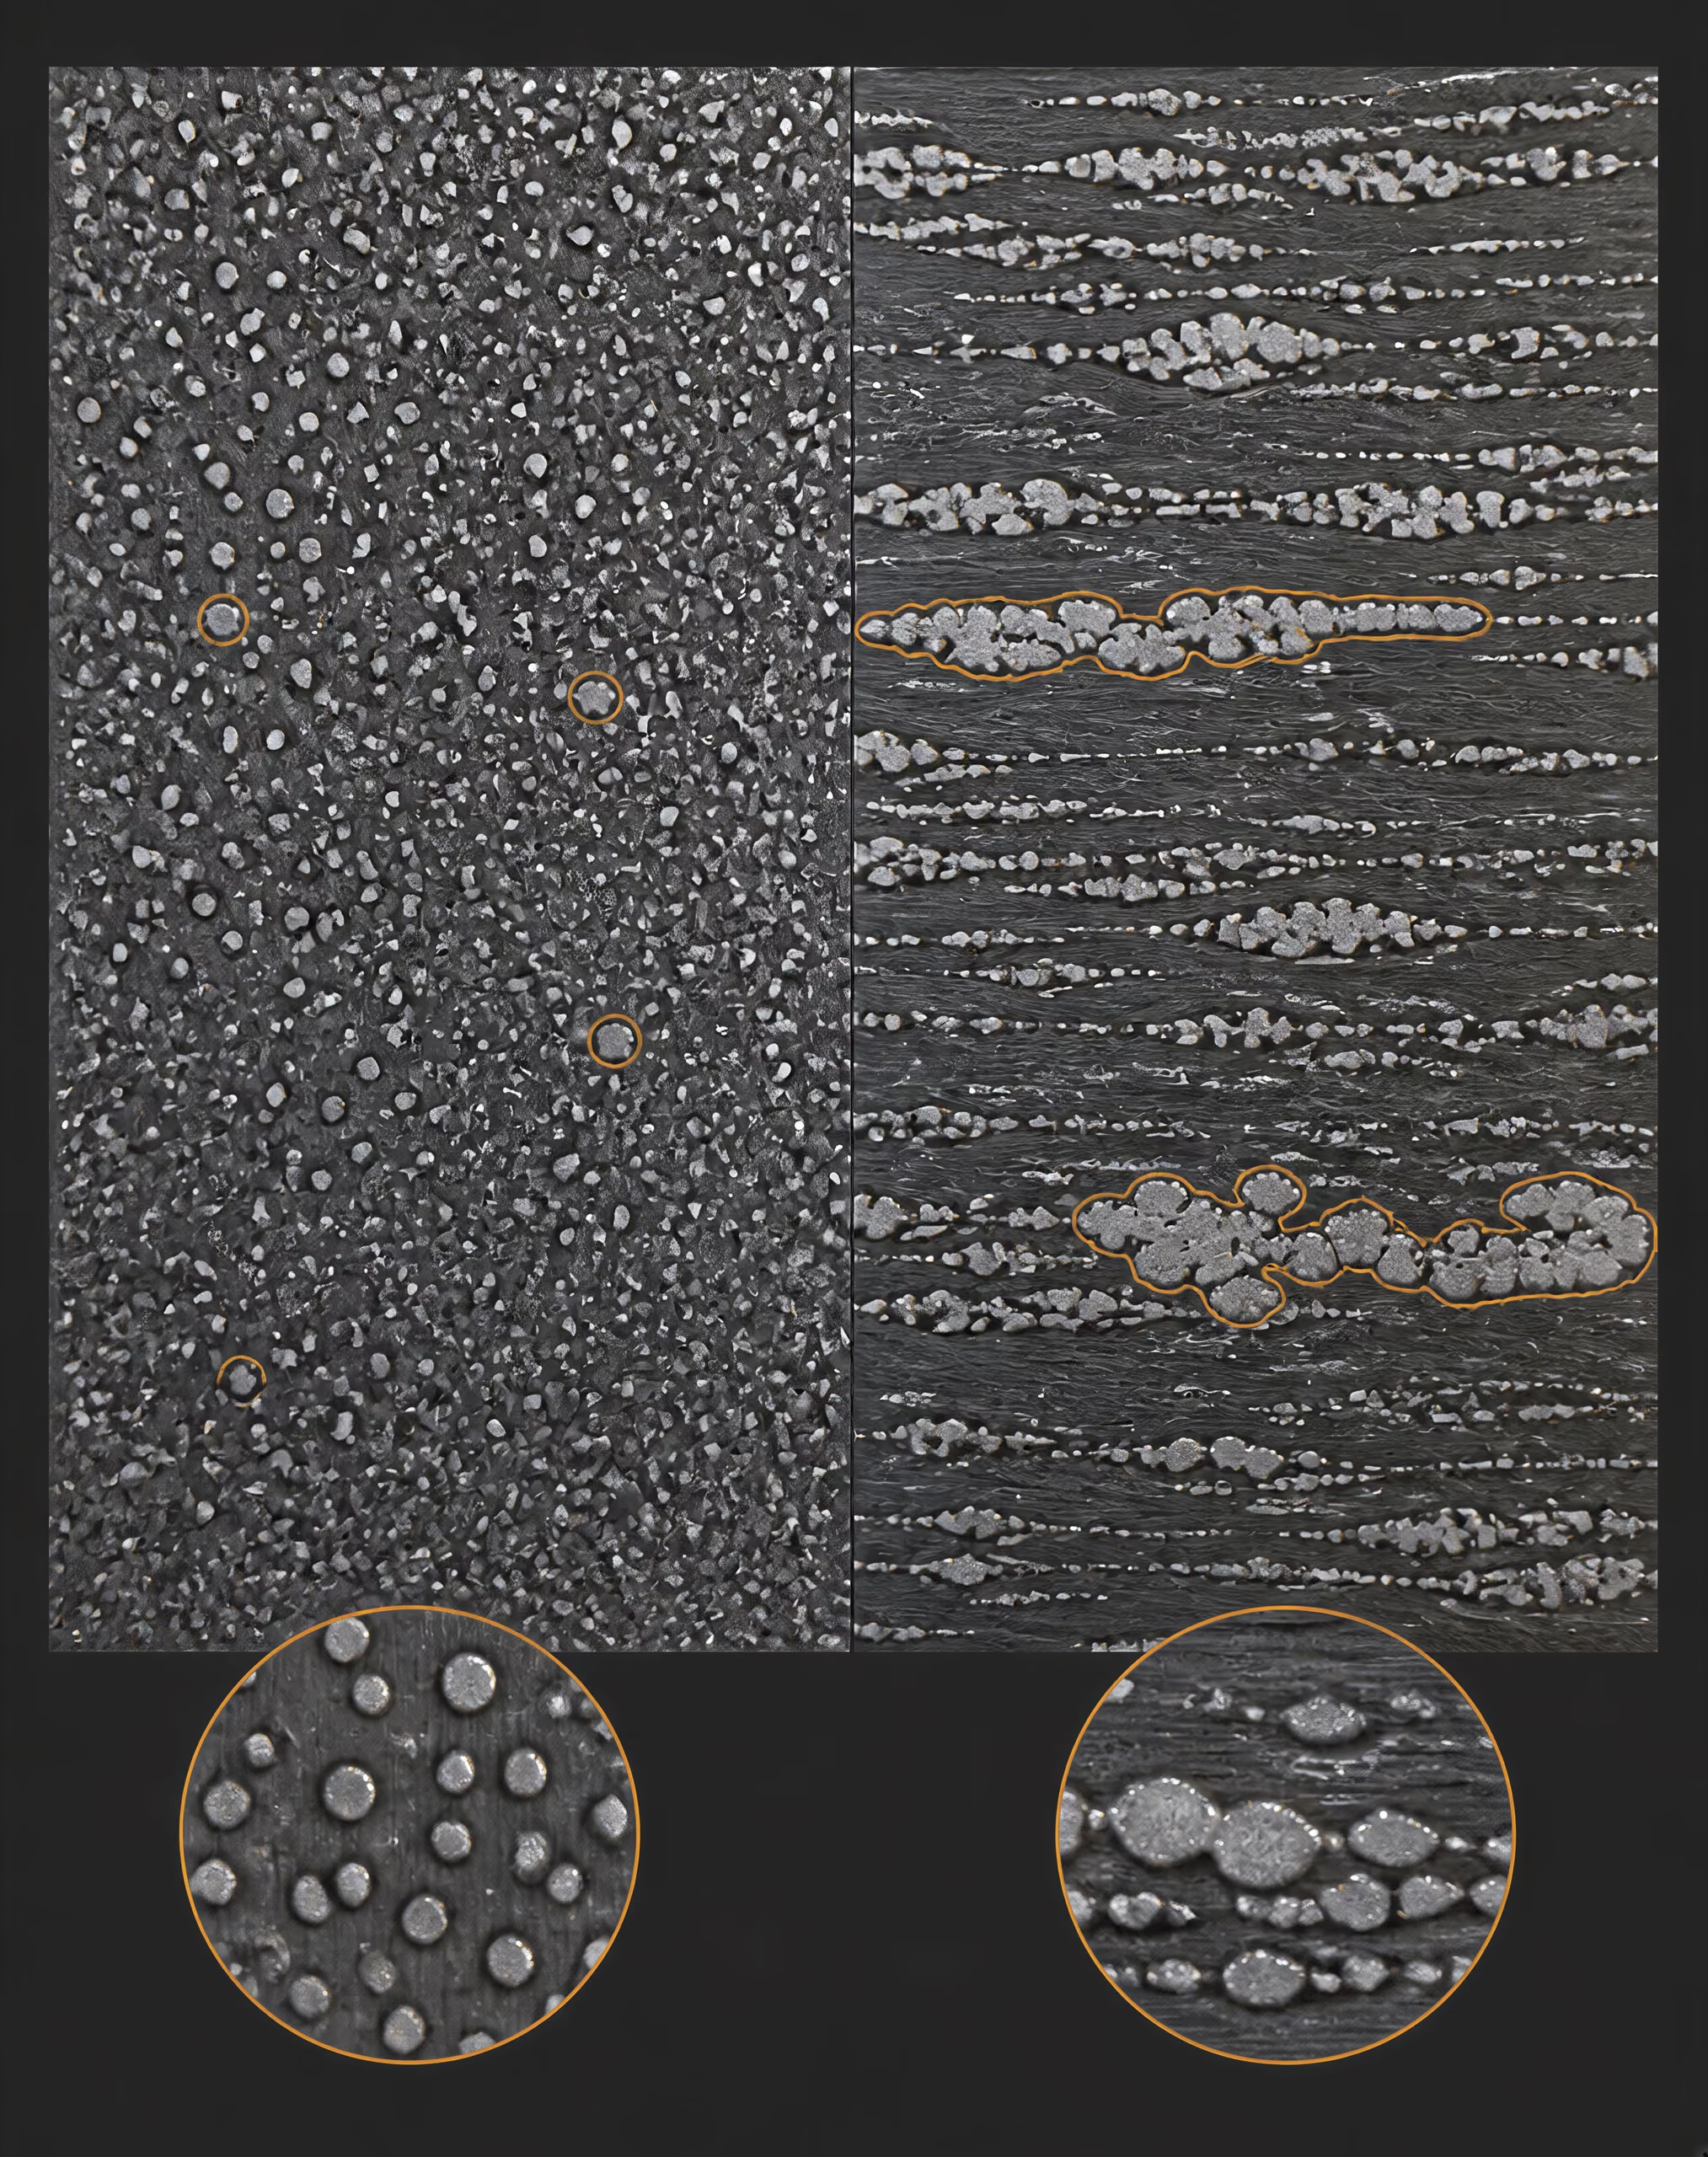
مورفولوجيا المسام والاستجابة الميكانيكية
تُعد المسامية أبرز تمييز بنيوي بين كثير من أنواع فولاذ PM المكبوس والمُلبَّد وبين الفولاذ المشغول بالكامل. فأثناء الكبس، تعيد جسيمات المسحوق ترتيب نفسها وتتشوه وتكوّن نقاط تماس، لكن الجسم المكبوس يحتفظ عادةً بفراغات مترابطة أو معزولة. ويزيد التلبيد من قوة الروابط بين الجسيمات ويدوّر بعض زوايا المسام، في حين يحدد الانكماش، وتراص المسحوق المحلي، وظروف الفرن مجموعة المسام النهائية. ويمكن لعمليات زيادة الكثافة أن تقلل المسام أو تغلقها، إلا أن فعاليتها تعتمد على المسار التصنيعي وعلى الجسم المكبوس الابتدائي.
يهم حجم المسام، لكن هندستها لا تقل أهمية. فالمسام الصغيرة المستديرة والمعزولة تُنشئ مجال إجهاد مختلفًا عن الفراغ الحاد والممدود. ويتصرف الفراغ الأخير كمركّز موضعي أقوى للإجهاد، لأن طرفه الضيق يضخّم إجهاد الشد أو القص المحلي. وقد تشكل سلسلة من المسام المتلامسة مسارًا مفضّلًا لنمو الشقوق حتى عندما تبدو الكثافة المتوسطة مقبولة. ولذلك يجب النظر إلى حجم المسام وشكلها واستمراريتها وموضعها بالنسبة إلى السطح أو إلى الجزء الواقع تحت الحمل بصورة مترابطة.
يغيّر الموضع الاستجابة. فالمسام المتصلة بالسطح تعرّض منطقة أكبر للأكسدة والتآكل والضرر الميكانيكي، في حين يمكن للمسام القريبة من حافة أو حزّ شديد الإجهاد أن تتفاعل مع مجال الإجهاد عند الحزّ. وقد تظل المسام الداخلية أقل تأثيرًا في بعض أشكال التحميل الساكن، لكنها تصبح مهمة تحت التحميل الدوري عندما تتراكم اللدونة المحلية المتكررة أو انفتاح طرف الشق. ومن ثم ترتبط الحساسية للإجهادات المتكررة بأكبر العيوب وأكثرها سوءًا من حيث الموضع، وليس بمجرد رقم متوسط للمسامية.
يمكن لاتجاه الكبس أن يترك أيضًا بصمة بنيوية. فقد يختلف ترتيب الجسيمات وتدرجات الكثافة عبر الشكل المكبوس، ولا سيما في المقاطع التي تتغير فيها السماكة أو التي تتضمن سمات تجعل تدفق المسحوق وانتقال الضغط غير متساويين. وقد يقلل التلبيد هذه الفروق، لكنه لا يمحو كل تغير موضعي. ولذلك يمكن لمقطع ميتالوغرافي مأخوذ موازياً لمحور معين أن يكشف توزيعًا مختلفًا للمسام عن ذلك الذي يكشفه مقطع مأخوذ عموديًا عليه.
وتندرج السيطرة على الشوائب ضمن المناقشة نفسها. فقد تعمل الجسيمات غير المعدنية كمركّزات منفصلة للإجهاد، أو ترتبط بالمسام وحدود الجسيمات. ويحدد المعيار ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، ويسمح بتطبيق الطريقة على الأجزاء الفولاذية المطروقة من المسحوق. ولا يحوّل المعيار قياس الشوائب إلى بديل عن الفحص البنيوي المجهري؛ بل يعزز الحاجة إلى تحديد سمات المادة التي قد تفوت قياسات الكيمياء والكثافة.
ولا ينبغي الخلط بين مسار آخر قائم على المسحوق وبين فولاذ PM التقليدي المكبوس والمُلبَّد. إذ يحدد فصل دليل ASM لعام 2020 بشأن التصنيع الإضافي للفولاذ والفولاذ غير القابل للصدأ، المنشور من NIST، المسامية والشوائب والإجهادات المتبقية والمعالجة الحرارية اللاحقة للبناء بوصفها عوامل مهمة في الأجزاء المصنّعة بالإضافة. وتتداخل هذه الشواغل مع ميتالورجيا PM، إلا أن ترسيب الطبقات وتصلب حوض الانصهار وتأثيرات اتجاه البناء تنشئ تاريخ معالجة مختلفًا عن الكبس والتلبيد.
الفيريت والبرليت والباينيت والمارتنسيت وكربيدات السبيكة
مكوّنات المصفوفة الشائعة
- الفيريت
- طور حديدي منخفض الكربون نسبياً، يكون عموماً ألين من نواتج التحول الأعلى صلادة.
- البيرليت
- مكوّن من الفيريت والأسمنتيت يتكوّن بتحول انتشاري.
- البينيت
- ناتج تحول ذي توازن في الصلادة والمتانة يختلف عن البيرليت الخشن أو المارتنسيت المتحول بالكامل.
- المارتنسيت
- ناتج تحول صلب يتكوّن عندما تُبرَّد الأوستنيت بسرعة تكفي لكبح التحول الانتشاري.
قد تحتوي مصفوفة الحديد على الفيريت أو البرليت أو الباينيت أو المارتنسيت أو مخاليط من هذه المكونات. وتعتمد نسبها وتوزيعاتها على نشاط الكربون، والإضافات السبائكية، ومعدل التبريد، وجو التلبيد، وحجم المقطع، والمعالجة الحرارية اللاحقة. ولذلك يمكن للتركيب الاسمي نفسه أن ينتج بنى مختلفة للمصفوفة عندما تتغير ظروف التبريد أو التصليد.
يتميز الفيريت بمحتوى كربون منخفض نسبيًا، ويكون عمومًا ألين من نواتج التحول الأكثر صلادة. ويتكون البرليت من صفائح متناوبة من الفيريت والسمنتيت، وتتأثر بنيته وتوزيعه بظروف التحول. أما الباينيت فيتكوّن عبر مسار تحول مختلف، ويمكن أن يوفر مزيجًا من الصلادة والمتانة يختلف عن ذلك الموجود في البرليت الخشن أو المارتنسيت المتحول بالكامل. ويتكوّن المارتنسيت عندما يُبرَّد الأوستنيت بسرعة كافية لكبح التحول الانتشاري؛ وتعتمد صلادته بعد ذلك بدرجة كبيرة على الكربون، والعناصر السبائكية، والمراجعة، والأوستنيت المحتجز.
تصف هذه التسميات أطوارًا أو مكونات، ولا تضمن قيمًا محددة للخواص. فقد يحتوي فولاذ PM على مصفوفة فيريتية حول المسام والمناطق الغنية بالسبيكة، أو على مصفوفة مارتنسيتية يقطع استمراريتها وجود مسام متبقية وكربيدات. ويمكن للمعالجة الحرارية أن تغيّر صلادة المصفوفة مع إبقاء هندسة المسام إلى حد كبير دون تغيير. كما يمكنها تغيير الإجهادات المتبقية وحالة حدود الجسيمات. ولهذا السبب، فإن فولاذ PM المعالج حراريًا ليس ببساطة المادة ذاتها في حالة ما بعد التلبيد مع رقم صلادة أعلى.
يُعد النحاس والنيكل والموليبدينوم من الإضافات الشائعة في أنواع فولاذ PM الحديدية. ويذكر المرجع التقني المستشهد به بشأن تعدين المساحيق الحديدية أن تراكيب الحديد–النحاس–الكربون تمثل نحو نصف الأجزاء الحديدية المصنّعة بتعدين المساحيق. ويمكن للنحاس أن يسهم في التغير الأبعادي وتقوية المصفوفة؛ بينما يؤثر النيكل والموليبدينوم في قابلية التصليد وسلوك التحول. وتعتمد تأثيراتهما على كيفية إدخال الإضافات: هل تكون على هيئة مساحيق عنصرية، أو جسيمات مسبوكة مسبقًا، أو مساحيق مرتبطة بالانتشار، أو تركيبات مسحوقية أخرى. ويؤثر التوزيع قبل التلبيد في مسافة الانتشار والتجانس الكيميائي للمصفوفة النهائية.
وتضيف الكربيدات مستوى آخر من البنية. فالسمنتيت هو كربيد الحديد المرتبط بالبرليت وبناتج التحول الأخرى، في حين قد تحتوي كربيدات السبيكة على الكروم أو الفاناديوم أو التنغستن أو الموليبدينوم أو توليفات من هذه العناصر. ويؤثر حجمها وكيمياؤها وكسرها الحجمي وتباعدها في مقاومة التآكل والصلادة والمتانة وانتشار الشقوق. وقد تكون تجمعات الكربيدات الكبيرة وغير المنتظمة أكثر ضررًا من كمية مماثلة من الكربيدات الموزعة على هيئة جسيمات دقيقة. ويمكن للمقطع المصقول أن يكشف هذا التمييز مباشرة، بينما لا يستطيع التحليل الكيميائي الكلي كشفه.
وتكتسب أنواع فولاذ العدد المصنّعة بتعدين المساحيق أهمية خاصة في هذا الصدد. إذ يمكنها إنتاج مستويات من الكربيدات أو تراكيب كربيدية يصعب أو يستحيل الحصول عليها بواسطة ميتالورجيا السبائك التقليدية، لأن جسيمات المسحوق المرذّذ تتصلب بسرعة، مما قد يحد من الانفصال الخشن الموجود في السبائك الكبيرة. ويحافظ التكثيف اللاحق على توزيع أدق بكثير مما قد توفره المعالجة التقليدية للسبائك. وينطبق المعيار ISO 4957:2018 صراحةً على متطلبات فولاذ العدد للمنتجات المصنّعة بتعدين المساحيق، وكذلك للمنتجات المدرفلة على الساخن والمطروقة والمجروية على البارد والمدرفلة على البارد. ولا يعني اشتراك هذه المنتجات في معيار واحد أن مسارات إنتاجها تُنشئ بنى مجهرية متطابقة.

البنى الكربيدية الدقيقة والمستديرة ومتساوية الخواص
بنية كربيدية متساوية الخواص توزيع للكربيدات ذي اصطفاف اتجاهي محدود نسبياً مقارنة بأنماط الكربيدات الممدودة أو الخيطية.
لا يتمثل الادعاء المميز لفولاذ العدد المصنّع بتعدين المساحيق في أنه يحتوي ببساطة على «كمية أكبر من الكربيد». فبنيته المميزة هي مجموعة دقيقة ومستديرة نسبيًا ومتساوية الخواص من الكربيدات، موزعة داخل المصفوفة. ويشير مصطلح «متساوي الخواص» هنا إلى توزيع أقل اصطفافًا بقوة مع اتجاه التشغيل من أنماط الكربيدات الخيطية المرتبطة عادةً بمنتجات السبائك المشغولة بشدة.
ويهم شكل الجسيمات لأن زوايا الكربيدات الحادة وأشرطة الكربيدات الطويلة تنتج تركيزات إجهاد محلية أقوى من تلك التي تنتجها الجسيمات الصغيرة المستديرة. كما تقلل الكربيدات الدقيقة طول السمات الهشة غير المنقطعة. والنتيجة هي بنية مجهرية يمكن أن يختلف فيها تباعد الكربيدات واتجاهها اختلافًا كبيرًا عن فولاذ مصبوب ومشغول تقليديًا ذي كيمياء اسمية مماثلة. ولا يزيل ذلك مخاطر الكسر أو الإجهادات المتكررة؛ بل يغيّر مقياس العيوب والمسارات المتاحة للشق.
ولا يكفي مسار المسحوق تلقائيًا. فنظافة المسحوق، وتوزيع أحجام الجسيمات، ومحتوى الأكسجين والشوائب، وانتظام الكبس، والتلبيد، وزيادة الكثافة، والمعالجة الحرارية، كلها تحدد ما إذا كانت البنية الكربيدية المقصودة ستتكون بالفعل. ويمكن للانفصال المفرط داخل الجسيمات، أو أسطح المسحوق الملوثة، أو عدم اكتمال الترابط، أو المعالجة الحرارية غير الملائمة أن تضر بالمصفوفة حتى عندما يكون التحليل السبائكي صحيحًا.
لذلك ينبغي أن يقرن التقييم البنيوي المجهري التحليلَ الكيميائي بقياس الكثافة، وتوصيف المسام، وفحص الشوائب، وتحديد الأطوار، ودراسة مورفولوجيا الكربيدات. وقد تحدد المواصفة عائلةً من المواد، لكن المسام والأطوار تفسر كيفية تحمّل تلك المادة للأحمال. وفي فولاذ تعدين المساحيق (PM)، يُعد تاريخ المعالجة جزءًا من علم تعدين الفلزات.
الخواص الميكانيكية وكيفية تحديدها
لا يمتلك فولاذ تعدين المساحيق (PM) ملفًا واحدًا للخواص الميكانيكية. فسلوكه المقاس يعتمد على كيمياء المسحوق، وشكل الجسيمات، وضغط الكبس، ودورة التلبيد، وبنية المسام، والتغيرات البُعدية، وأي تكثيف لاحق أو معالجة حرارية. ولذلك فإن نتيجة اختبار الشد تمثل حالةً مادية معينة وعينة اختبار محددة، ولا تُعد وصفًا كاملًا لكل جزء مصنوع من التركيب الاسمي نفسه.
توفر المواصفة ASTM B783-24 إطارًا مفيدًا لأنها لا تصنف المواد الإنشائية الحديدية المصنوعة بتعدين المساحيق اعتمادًا على التركيب الكيميائي وحده. إذ تستخدم المواصفة التركيب الكيميائي، والكثافة، ومقاومة الخضوع بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. ويفصل هذا الترتيب بين حالتين مختلفتين ماديًا: الخواص المكتسبة بعد الكبس والتلبيد، والخواص المكتسبة بعد مسار معالجة حرارية محدد.
تتناول المواصفة ISO 5755:2022 المواد المعدنية الملبدة، بما في ذلك الحديد الملبد، والفولاذ، والفولاذ السبائكي، والمواد الإنشائية المصنوعة من الفولاذ المقاوم للصدأ. ويؤكد نطاقها ضرورة تحديد المادة الملبدة وحالتها، بدل التعامل مع «فولاذ تعدين المساحيق» باعتباره تسميةً لدرجة واحدة. وقد تتطلب أنواع الفولاذ المطروق بالمسحوق، أو المتسلل، أو المكبوس بالضغط المتساوي الساكن على الساخن، أو المصنّع بالإضافة، مواصفات مختلفة، ولا ينبغي إسناد نتيجة خاصة بالكبس والتلبيد إليها من دون دليل.
الكثافة ومقاومة الخضوع بعد التلبيد
تُعد الكثافة من أوائل المتغيرات الميكانيكية التي ينبغي الإبلاغ عنها، لأن المسام المتبقية تقلل مساحة المقطع العرضي الحاملة للحمل وتعمل كمركزات للإجهاد. ويمكن لعينتين من السبيكة الاسمية نفسها أن تنتجا مقاومتي خضوع مختلفتين إذا كانت إحداهما ذات مسامية كلية أعلى، أو مسام مترابطة أكبر، أو شكل مسام أقل ملاءمة. كما أن موضع المسامية مهم أيضًا. فقد تؤثر المسام المتراصفة مع اتجاه إجهاد رئيسي في بدء التشققات والتشوه بطريقة مختلفة عن المسام الصغيرة المستديرة والمعزولة.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
يجب فهم الكثافة المعلنة لفولاذ تعدين المساحيق على أنها خاصية لحالة مادية معينة، لا مجرد قيمة نظرية محسوبة من مكونات السبيكة. فكثافة الجسم الأخضر بعد الكبس، والكثافة بعد التلبيد، والكثافة بعد التكثيف الثانوي، هي كميات مختلفة. ويمكن لإزالة المزلّق، وانكماش التلبيد أو نموه، والتغير البُعدي المرتبط بالنحاس، والتباينات الموضعية الناجمة عن ملء القالب، أن تغير النتيجة النهائية جميعًا. ويتناول كتاب Randall German المعنون A-Z of Powder Metallurgy (2005) إنتاج المساحيق، والكبس، والتلبيد، والتكثيف، والبنية المجهرية، والمسامية باعتبارها أجزاء مترابطة من تسلسل العملية؛ ويُعد هذا الترابط أساسيًا عند تفسير بيانات المقاومة.
تصف مقاومة الخضوع بعد التلبيد بدء التشوه الدائم قبل أن تغير معالجة التقسية بنية المصفوفة أو بنية الكربيدات. وتكتسب هذه الخاصية أهمية خاصة للأجزاء المستخدمة في الحالة التي تُورّد بها بعد التلبيد، أو المعايرة، أو الكبس النهائي، أو غير ذلك من العمليات المسموح بها. ويمكن أن تختلف القيمة باختلاف اتجاه الاختبار، لأن كبس القالب التقليدي قد ينتج تدرجات في الكثافة وتماسات بين الجسيمات لا تكون متماثلة على امتداد اتجاه الكبس وعبره. ولذلك قد تمثل العينة المستعرضة والعينة الطولية بنيتين موضعيتين مختلفتين، حتى إذا أُخذتا من دفعة الإنتاج نفسها.
كما يغير شكل العينة نتيجة الاختبار المعلنة. فقد تؤدي عينة شد مشغّلة آليًا من جسم مدمج أكبر إلى إزالة المنطقة الخارجية، أو تغيير كثافة الجزء المعياري، أو كشف مجموعة مختلفة من المسام مقارنة بعينة اختبار صغيرة كُبست على شكلها. ولا تقيس العينات ذات الحز، أو عينات الشد غير المشغّلة آليًا، أو العينات المشغّلة آليًا الاستجابة نفسها. ويجب أن ترافق القيمة العدديةَ معلوماتُ طول الجزء المعياري، وقياس المقطع العرضي، وتشطيب السطح، وطريقة التثبيت، ومعدل الانفعال، والتعريف المستخدم للخضوع، مثل معيار الإزاحة.
يمنع نهج التصنيف في ASTM B783-24 الخلط بين تسمية مقاومة الخضوع بعد التلبيد وتسمية مقاومة الشد بعد المعالجة الحرارية. وهذا التمييز يتجاوز كونه إجراءً إداريًا. فقد يُظهر الجزء سلوك خضوع مقبولًا في حالته الملبدة، ثم يستجيب بصورة مختلفة بعد الكربنة، أو التخمير والتطبيع؟
يمكن لعمليات المعالجة الحرارية، مثل الكربنة، والتقسية والمراجعة، أو تأثيرات الترسيب الناتجة عن الإضافات السبائكية، أو أي دورة حرارية أخرى محددة، أن تغير خواص الجزء.
مقاومة الشد القصوى بعد المعالجة الحرارية
| الخاصية | ما الذي تقيسه | الشرط أو التأهيل المطلوب |
|---|---|---|
| مقاومة الخضوع بعد التلبيد | بدء التشوه الدائم قبل معالجة التقسية | الكثافة، والاتجاه، وهندسة العينة، ومعيار الخضوع |
| مقاومة الشد القصوى | أقصى إجهاد هندسي في اختبار الشد | حالة المعالجة الحرارية وطريقة الشد |
| أداء الكلال | الاستجابة للإجهاد المتكرر أو المتذبذب | نسبة الإجهاد، والتردد، والسطح، والمسام، وعدد الدورات |
| متانة الكسر | مقاومة نمو التشققات تحت تحميل محدد | هندسة الشق، والسماكة، والاتجاه، وطريقة الاختبار |
| أداء التآكل | فقدان المادة أو تلفها تحت التلامس | السطح المقابل، والتزييت، والحمل، والسرعة، ودرجة الحرارة، وتشكل الكربيدات |
مقاومة الشد القصوى (UTS) هي أقصى إجهاد هندسي يُبلَغ أثناء اختبار الشد. وهي ليست الخاصية نفسها التي تمثلها مقاومة الخضوع. فمقاومة الخضوع تحدد بداية الانفعال اللدن المختارة، بينما تشمل مقاومة الشد القصوى تأثيرات التشوه اللدن، والتصلد بالانفعال، وتكوّن العنق، وسلوك الكسر في عينة الاختبار. وتستخدم ASTM B783-24 مقاومة الشد القصوى بعد المعالجة الحرارية كأحد متغيرات التصنيف، ولذلك يجب الإبلاغ عن حالة المعالجة الحرارية مع تسمية المادة.
يمكن للمعالجة الحرارية أن تغير أكثر من الصلادة. إذ تؤثر درجة حرارة الأوستنة، والجو المحيط، وشدة التبريد، ودرجة حرارة المراجعة، وحجم المقطع، في المصفوفة، والأوستنيت المحتجز، والإجهاد المتبقي، وتوزيع الكربيدات. وفي الجسم المدمج المسامي، تتفاعل الدورة الحرارية أيضًا مع الأسطح الداخلية والكثافة الموضعية. وقد تنتج دورة متماثلة اسميًا خواصًا مختلفة في عينة شد رقيقة ومكوّن إنتاجي سميك، بسبب اختلاف معدلات التبريد بينهما.
وتزيد الإضافات السبائكية المقارنات تعقيدًا. فالنحاس والنيكل والموليبدينوم شائعة في أنواع فولاذ تعدين المساحيق الحديدية، بينما تمثل تراكيب الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنوعة بتعدين المساحيق، وفقًا لمدخل ScienceDirect Topics عن تعدين المساحيق الحديدية (2024). كما أن طريقة الإضافة مهمة؛ فعنصر السبائك المضاف مسبقًا إلى المسحوق لا ينتج بالضرورة قابلية للتقسية أو قابلية للانضغاط مماثلة لما ينتجه مسحوق عنصري مضاف خلطًا. ويمكن أيضًا لتوزيع الكربون، وجو التلبيد، والانفصال الموضعي أن تؤثر في المصفوفة النهائية.
وتوضح فولاذات العدد المصنوعة بتعدين المساحيق سبب عدم إمكانية اختزال التركيب وتاريخ المعالجة في رقم واحد لمقاومة الشد. إذ يمكن إنتاج مجموعات دقيقة ومستديرة من الكربيدات بمستويات أو تراكيب من الكربيدات يصعب أو يستحيل الحصول عليها من خلال تعدين السبائك التقليدي باستخدام السبائك المصبوبة. وقد تغير هذه البنى مقاومة التآكل، والكسر، وقابلية التشغيل الآلي، والاستجابة للمعالجة الحرارية، بصورة مستقلة عن قيمة مقاومة الشد القصوى المعلنة. وتدرج ISO 4957:2018 صراحةً المنتجات المصنّعة بتعدين المساحيق إلى جانب منتجات فولاذ العدد المدرفلة على الساخن، والمطروقة، والمسلوبة على البارد، والمدرفلة على البارد، لكن المواصفة المشتركة لا تجعل بنياتها المجهرية أو استجابتها أثناء الخدمة متطابقة.
وينبغي أن يحدد أيٌُّ من المقارنات الصحيحة الكثافة، والاتجاه، وهندسة العينة، وحالة التشغيل الآلي، وجدول المعالجة الحرارية، ودرجة حرارة الاختبار، ومعدل الانفعال، وطريقة الشد. ولا ينبغي وضع نتائج جزء مطروق بالمسحوق وكثيف تمامًا، وجسم مدمج بالكبس والتلبيد، وعينة مصنّعة بالإضافة، في ترتيب واحد من دون مراعاة اختلاف مورفولوجيا المسام والإجهادات المتبقية بينها. ويحدد فصل دليل ASM عن التصنيع بالإضافة للفولاذ والفولاذ المقاوم للصدأ، المنشور من NIST (2020)، المسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للبناء، بوصفها تأثيرات رئيسية؛ وهذه العوامل ذات صلة بالمواد المسحوقية عمومًا، غير أن التصنيع بالإضافة ليس المسار نفسه الذي يمثله الكبس والتلبيد التقليديان.
اعتبارات الشد والتعب والكسر والتآكل
تجيب مقاومة الشد عن سؤال ضيق النطاق: كيف تتصرف عينة محددة تحت حمل أحادي المحور يزداد باستمرار؟ وهي لا تتنبأ بعمر التعب. إذ يتطور ضرر التعب تحت إجهاد متكرر أو متذبذب، وغالبًا عند مستويات إجهاد أدنى من مقاومة الخضوع في الشد. وفي فولاذ تعدين المساحيق، يمكن للمسام والشوائب أن تعمل كبادئات داخلية للتشققات، في حين توفر المسام المتصلة بالسطح، وعلامات التشغيل الآلي، والانتقالات الهندسية الحادة، مواقع إضافية لبدء التشققات. ويجب تحديد الكثافة، وتوزيع أحجام المسام، ونسبة الإجهاد، والتردد، وحالة السطح، وعدد الدورات عند إجراء مقارنة للتعب.
ويتطلب سلوك الكسر أدلةً خاصة به. فقد تترافق مقاومة شد قصوى مرتفعة مع متانة كسر محدودة إذا أتاحت المسام، أو الكربيدات الخشنة، أو الشوائب، أو المناطق المتحولة الهشة، تقدمَ التشقق مع قدر ضئيل من التشوه اللدن المستقر. كما تعتمد اختبارات الكسر على هندسة الحز، وسمك العينة، والاتجاه، ونمط التحميل، وما إذا كانت الكمية المعلنة هي طاقة الصدم، أو متانة الانفعال المستوي، أو معدل نمو التشقق، أو مقياسًا ذا صلة. ولا يجوز استبدال طاقة صدم شاربي بمتانة الكسر، كما لا يمكن استنتاج أي منهما من مقاومة الشد وحدها.
تبدأ السيطرة على الشوائب قبل الكبس. فقد تؤدي نظافة المسحوق، وظروف التفتيت بالذرّ، وتاريخ المسحوق المعاد تدويره، وبقايا المزلّقات، وجو الفرن، إلى إدخال جسيمات غير معدنية أو الإبقاء عليها. وتحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، وتسمح بتطبيقها على الأجزاء الفولاذية المطروقة بالمسحوق. وتدعم هذه الطريقة ضبط العملية، لكن قياس الشوائب لا يحل محل اختبارات الشد أو التعب أو الكسر على المادة النهائية.
يتحكم في أداء التآكل كلٌّ من ضغط التلامس، وسرعة الانزلاق، والتزييت، ومادة السطح المقابل، ودرجة الحرارة، والصلادة، وشكل الكربيدات، وخشونة السطح، وتكوّن الحطام. وقد تتصرف بنية كربيدية دقيقة وموزعة بانتظام بصورة مختلفة عن شبكة كربيدية خشنة أو مترابطة، حتى عندما تكون للمادتين قيم متقاربة من مقاومة الشد القصوى (UTS). ويمكن للمسامية أن تحتفظ بالمُزلِّق في أحد التطبيقات، لكنها قد تسمح في تطبيق آخر بنفاذ السوائل، أو تقلل من إسناد التلامس، أو تسرّع تلف السطح. ولذلك، ينبغي أن تتضمن نتائج اختبارات التآكل تكوين الاختبار ومعيار الفشل.
ويُعد الأداء الأبعادي مسألة مختلفة أيضاً. فتحدد انكماشات التلبيد أو نموّه، وتدرجات الكثافة، والارتداد المرن، والمعايرة، وسماحية التشغيل، والتشوه الناتج عن المعالجة الحرارية ما إذا كان الجزء سيحافظ على هندسته المطلوبة. فقد تستوفي عينة شد مواصفة المقاومة المحددة لها، في حين يفشل مكوّن إنتاجي في تحقيق سماحية أبعادية بعد التبريد السريع. ومن ثم، يجب أن تحدد المواصفات الميكانيكية حالة المادة وطريقة الاختبار، بينما يتناول التحقق من صحة التصميم كلاً من الكلال، والكسر، والتآكل، والصدم، والاستقرار الأبعادي بوصفها متطلبات خدمة متميزة.
المعالجة الحرارية لفولاذ تعدين المساحيق
لا تؤثر المعالجة الحرارية في جسم فولاذي كامل الكثافة ومتجانس بالطريقة نفسها التي تؤثر بها في قضيب مشتق من سبيكة مصبوبة. ففي فولاذ تعدين المساحيق (PM)، تغيّر الدورة الحرارية المصفوفة، وتوزيع الكربيدات، وحالة الإجهادات المتبقية، وأحيانًا شكل المسام وترابطها. وتؤثر هذه التغيرات في الاستقرار الأبعادي وسلوك الكسر، فضلًا عن الصلادة وخواص الشد. وتعتمد النتيجة على تركيب المسحوق، وضغط الكبس، وتاريخ التلبيد، وتدرجات الكثافة، ومورفولوجيا المسام، وأي تكثيف لاحق.
ولهذا السبب، لا ينبغي وصف فولاذ تعدين المساحيق ببساطة بأنه درجة فولاذ تقليدية مصنوعة من مسحوق. يفصل المعيار ASTM B783-24 مواد تعدين المساحيق الحديدية الإنشائية وفقًا للتركيب الكيميائي، والكثافة، ومقاومة الخضوع في حالة ما بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. ويكتسب التمييز بين تصنيفات حالة ما بعد التلبيد وحالة ما بعد المعالجة الحرارية أهمية كبيرة؛ إذ إن الحالة المحددة تُعد جزءًا من وصف المادة، وليست مجرد تفصيل عرضي من تفاصيل الإنتاج. كما يحدد المعيار ISO 5755:2022 متطلبات المواد الإنشائية من الحديد، والفولاذ، والفولاذ السبائكي، والفولاذ غير القابل للصدأ الملبدة. ولا يجعل أيٌّ من المعيارين المعالجة الحرارية بديلًا عن التلبيد.
مفاهيم التقسية والمراجعة والتقسية أثناء التلبيد
تسلسل التقسية والمراجعة
- الأوستنة سخّن الفولاذ إلى نطاق الأوستنيت وأبقِه عنده للتحول المطلوب.
- التبريد المفاجئ برّد بسرعة كافية لتكوين البنية المارتنسيتية المقصودة أو البنية المختلطة.
- المراجعة أعد التسخين عند درجة حرارة أقل لضبط الصلادة والمتانة والإجهاد المتبقي.
- التحقق تحقق من الصلادة والأبعاد وحالة الطور والخواص الحساسة للكسر عند اللزوم.
تتضمن التقسية التقليدية عادةً تسخين الفولاذ إلى نطاق الأوستنيت، وإبقائه عنده مدة تكفي لتحقيق التحول المطلوب، ثم تبريده بالتقسية لتكوين المارتنسيت. وبعد ذلك تُعاد تسخين المادة المقساة عند درجة حرارة أقل لإجراء المراجعة، بهدف تقليل إجهادات التبريد وضبط التوازن بين الصلادة والمتانة والاستقرار الأبعادي. وبحسب التركيب والمعالجة، قد تؤدي المراجعة إلى ترسيب الكربيدات، واستعادة مصفوفة المارتنسيت، وتحول الأوستنيت المحتجز غير المستقر.
في فولاذ تعدين المساحيق، تحدث تحولات الأطوار نفسها، إلا أن المسام تعيق انتقال الحرارة وتقلل مساحة المقطع الحاملة للحمل. وقد تكون المسامة معزولة، فلا ترتبط إلا قليلًا بشبكة المسام المحيطة، أو مترابطة، بما يسمح بحركة الغاز ويغيّر معدل تبادل الجزء الداخلي للحرارة مع جو الفرن. كما يمكن للمسامية المفتوحة أن توفر مسارات للأكسجين أو لوسائط التبريد. وبناءً على ذلك، لا تضمن دورة الفرن الاسمية التاريخ الحراري الموضعي نفسه في مكبوس منخفض الكثافة وفي جزء يكاد يكون كامل الكثافة.
يُعد النحاس والنيكل والموليبدينوم من إضافات السبائك الشائعة في المواد الحديدية المصنوعة بتعدين المساحيق، بينما تمثل تراكيب الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنوعة بتعدين المساحيق، وفقًا لمرجع Ferrous Powder Metallurgy في ScienceDirect Topics (2024). وتؤثر هذه الإضافات في تكوّن الأوستنيت، وحركية التحول، وقابلية التقسية، والاستجابة للمراجعة. وقد يوجد الكربون في صورة غرافيت، أو ينتشر أثناء التلبيد، أو يتفاوت موضعيًا بسبب الانفصال وتدرجات الكثافة. ولذلك قد تختلف المصفوفة بعد التبريد بالتقسية من منطقة إلى أخرى داخل المكوّن.
التقسية أثناء التلبيد مفهومٌ للمعالجة وليس عائلة فولاذية منفصلة. إذ يُبرَّد المكبوس بسرعة كافية مباشرةً بعد التلبيد لإحداث تحول مارتنسيتـي كبير، مما يقلل عملية تقسية منفصلة أو يلغيها. ويجب مواءمة معدل التبريد مع السبيكة، وهندسة الجزء، والكثافة، وتصميم الفرن. ولا تعادل التقسية أثناء التلبيد التبريد العادي بالهواء؛ إذ يجب أن يتمتع الجزء بقابلية تقسية كافية لكي يتحول الجزء الداخلي كما هو مقصود. وقد تظل المراجعة ضرورية لتقليل الإجهادات المتبقية والتحكم في التوازن النهائي للأطوار.
يمكن للعملية أن تقلل خطوات المناولة وإعادة التسخين، إلا أنه يجب تقييم آثارها في كامل المكوّن. فقد تصبح المنطقة الخارجية سريعة التبريد مارتنسيتية، بينما يحتفظ القلب الأبطأ تبريدًا بالباينيت أو البرليت أو الأوستنيت المحتجز. ويمكن لهذه التدرجات أن تُحدث انفعالات موضعية واستجابات كسر مختلفة. كما تطرح فولاذات العدد المصنوعة بتعدين المساحيق اعتبارًا إضافيًا. فبنيتها الدقيقة والمستديرة نسبيًا للكربيدات، والمتناحية نسبيًا، إلى جانب مستويات أو تراكيب الكربيدات التي يصعب أو يستحيل الحصول عليها بتعدين السبائك التقليدي من السبائك المصبوبة، تُعد عوامل أساسية في استجابتها للأوستنة والتبريد بالتقسية والمراجعة. وينطبق المعيار ISO 4957:2018 على متطلبات فولاذ العدد للمنتجات المصنّعة بتعدين المساحيق، وكذلك للمنتجات المدرفلة على الساخن والمطروقة والمسحوبة على البارد والمدرفلة على البارد، إلا أن مسار التصنيع يظل مؤثرًا في استجابة المعالجة.
قابلية التقسية وتأثيرات المقطع
تصف قابلية التقسية قدرة الفولاذ على تكوين المارتنسيت إلى عمق معين تحت شرط تبريد محدد؛ وهي ليست مماثلة لصلادة السطح. وفي الأجزاء المصنوعة بتعدين المساحيق، لا تتحكم السماكة وحدها في تأثيرات المقطع. فالكثافة، وشكل المسام، وتوزيع السبيكة، وانتقالات المقطع، والتلامس مع العدد أو المثبتات، كلها تؤثر في التسخين والتبريد.
يمكن لطبقة سطحية كثيفة تحيط بداخل أكثر مسامية أن تبرد بطريقة مختلفة عن مقطع متجانس. وقد تسمح المسام المترابطة باختراق غاز الفرن أثناء التسخين والأكسدة، في حين تتصرف المسام المعزولة بصورة أقرب إلى الفراغات الداخلية، وقد تركز الإجهاد من دون توفير مسار للغاز. كما تعمل المسام الكبيرة أو غير المنتظمة كمواقع لبدء الشقوق. وقد يضيف التبريد بالتقسية إجهادات تحول إلى تركّزات الإجهاد الموجودة مسبقًا. وقد يحتوي الجزء الذي يحقق هدف الصلادة على السطح على قلب أكثر ليونة، أو أوستنيت محتجز، أو منطقة مارتنسيت حساسة للتشقق قرب عنقود من المسام.
يمكن لإضافات السبائك أن تحسن قابلية التقسية، مما يسمح بتبريد أبطأ لتكوين المارتنسيت على عمق أكبر داخل المقطع. إلا أن ذلك لا يلغي تأثيرات المقطع. فالتبريد البطيء يقلل التدرجات الحرارية، لكنه قد يتيح تحولات غير مرغوبة؛ بينما يزيد التبريد السريع احتمال التشوه والتشقق. ولذلك فإن التوازن الملائم يُعد خاصية للمكبوس المحدد، وليس سمة عامة لـ«فولاذ تعدين المساحيق».
وتكتسب تدرجات الكثافة المتكونة أثناء الملء والكبس أهمية خاصة. فقد تنكمش المناطق ذات الكثافة الخضراء المختلفة بدرجات مختلفة أثناء التلبيد، كما قد تستجيب بصورة مختلفة أثناء التقسية. وقد تكشف الأسطح المشغَّلة مسامًا لم تكن ظاهرة على السطح الخارجي الأصلي، مما يغيّر إمكانية وصول وسيط التبريد وكذلك الأكسدة الموضعية. كما يهم إنتاج المسحوق وخلطه، إذ يمكن للشوائب، والتكتلات، وجسيمات السبيكة المنفصلة أن تبقى كمواقع تحول موضعية. ويحدد المعيار ISO 13947:2024 طريقة لتحديد الشوائب غير المعدنية في المساحيق المعدنية، ويسمح بتطبيقها على الأجزاء الفولاذية المشكلة بالطرق؛ ولذلك يرتبط التحكم في الشوائب بموثوقية المعالجة الحرارية، وليس بنظافة المسحوق فحسب.
التشوه والأكسدة والأطوار المحتجزة
يمكن للمعالجة الحرارية أن تغيّر الأبعاد من خلال التمدد الحراري، والانكماش أثناء التحول، وتخفيف الإجهاد، والاختلافات في توقيت التحول بين المناطق. وقد تُظهر الأجزاء المصنوعة بتعدين المساحيق نموًا أو انكماشًا أو التواءً أو تغيرًا في الاستقامة بعد التبريد بالتقسية والمراجعة. ويمكن أن تتضخم هذه الآثار بسبب الكبس المتباين الخواص، والمسام المترابطة، وعدم انتظام الكثافة، والانكماش السابق أثناء التلبيد. وقد تقيّد المثبتات وأسطح الإسناد الحركة أثناء التبريد، فتترك إجهادات متبقية تتحرر لاحقًا أثناء المراجعة أو التشغيل أو الخدمة.
وتتطلب الأكسدة اهتمامًا خاصًا عندما تصل المسامية المفتوحة إلى السطح أو تتصل بالداخل. فقد تتكون أغشية أكسيدية على جدران المسام والأسطح الخارجية، فتستهلك عناصر السبيكة موضعيًا وتضعف أعناق الاتصال بين الجسيمات. كما قد تتداخل هذه الأغشية مع التشغيل أو الوصل اللاحق. وتقلل أجواء الأفران المضبوطة، والتحميل الملائم، وظروف النقل المختارة بعناية من التعرض، إلا أن التحكم في الجو لا يمكنه تعويض بنية مسام غير ملائمة. ويجب اختيار المعالجة بالتفريغ أو بالجو الخامل أو بالجو المضبوط مع مراعاة كثافة الجزء وكيمياء السبيكة.
ويمثل الأوستنيت المحتجز مصدرًا آخر لعدم الاستقرار الأبعادي. فإذا لم يحوّل التبريد بالتقسية كل الأوستنيت، فقد يتحول الطور المتبقي أثناء المراجعة أو الخدمة أو المعالجة بالتبريد العميق اللاحقة. وقد يُحدث تحوله تمددًا وإجهادًا إضافيًا. وتطرح زيادة المارتنسيت من دون مراجعة كافية مشكلة معاكسة، تتمثل في ارتفاع الإجهاد الداخلي وانخفاض تحمل الكسر، ولا سيما حيث توفر المسام أو الشوائب غير المعدنية منشأً للشقوق.
يحدد فصل دليل ASM Handbook المنشور من NIST بشأن التصنيع الإضافي للفولاذ والفولاذ غير القابل للصدأ (2020) المسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للتصنيع بوصفها عوامل مترابطة في الأجزاء الفولاذية المصنّعة بالإضافة. وتُعد هذه المقارنة مفيدة، إلا أنه لا ينبغي الخلط بين التصنيع الإضافي وتعدين المساحيق التقليدي بالكبس والتلبيد. فالتاريخ الحراري، وهندسة المسام، وبنية الطبقات، وتوزيع العيوب تختلف فيما بينها. وبالنسبة إلى فولاذ الكبس والتلبيد، يجب تطوير جدول المعالجة الحرارية انطلاقًا من حالة المكبوس والتلبيد الفعلية، ثم التحقق منه من خلال القياسات البُعدية، وفحص الصلادة أو الأطوار، واختبارات الحساسية للكسر عند الحاجة.
فولاذ العدد المُنتَج بالتصنيع المعدني بالمساحيق
لا يُعد فولاذ العدد المُنتَج بالتصنيع المعدني بالمساحيق (PM) مجرد درجات تقليدية من فولاذ العدد مُورَّدة في صورة مسحوق. إذ تنتج خواصه عن سلسلة مترابطة من العمليات: إنتاج المسحوق، والخلط، والكبس، والتلبيد، والتكثيف الاختياري، والمعالجة الحرارية. وتؤثر كل مرحلة في المرحلة التالية. فالذرّ يتحكم في كيمياء الجسيمات ونظافتها؛ ويحدد الكبس توزيع الكثافة الخضراء؛ ويغير التلبيد مورفولوجيا المسام وواجهات الكربيدات؛ بينما تؤسس عمليات التقسية والمراجعة أو المعالجات الحرارية الأخرى للمصفوفة النهائية وحالة الإجهادات المتبقية.
يُنشئ تاريخ المعالجة هذا عائلة متميزة من المواد. كما أنه يحول دون إطلاق ادعاء بسيط مفاده أن كل فولاذ عدد مُنتَج بالتصنيع المعدني بالمساحيق يتفوق على نظيره المصنوع من السبائك المصبوبة في شكل سبائك أولية. فالنتيجة تعتمد على الدرجة، ومسار إنتاج المسحوق، وطريقة التكثيف، والمعالجة الحرارية، ومتطلبات الخدمة.
لماذا تُعد السيطرة على الكربيدات مهمة؟
توفر الكربيدات جزءاً كبيراً من مقاومة التآكل في فولاذ العدد عالي الكربون وعالي السبيكة، لكن حجم الكربيدات وحده لا يحدد الأداء. فالحجم والشكل والنوع الكيميائي والتباعد والتوزيع عوامل مهمة بالقدر نفسه. وقد يُظهر فولاذ يحتوي على نسبة مرتفعة من الكربيدات متانة ضعيفة إذا شكلت الكربيدات شبكة مترابطة أو نطاقات منفصلة. ويمكن للجسيمات الكبيرة ذات الزوايا الحادة أن تعمل بوصفها بادئات للتشقق، ولا سيما عندما تفرض أحمال التشغيل الآلي أو الصدمات أو الدورات الحرارية إجهادات شد موضعية.
في علم المعادن التقليدي للسبائك المصبوبة، تبرد السبيكة السائلة عبر مقطع صب كبير نسبياً. ويُطرَد السائل الغني بالعناصر المذابة مع تصلب التغصنات الأولية، فيما يزداد السائل المتبقي غنىً بالكربون والعناصر المكوِّنة للكربيدات. وينتج عن ذلك انفصال مجهري. ولذلك قد تتجمع عناصر الكروم والموليبدينوم والفاناديوم والتنغستن والكربون في المناطق بين التغصنات، حيث تتشكل كربيدات يوتكتيكية خشنة. ويمكن للتطريق والتشغيل الحراري-الميكانيكي تفتيت هذا التركيب، لكنهما لا يستطيعان دائماً إزالة أصوله الكيميائية. وتزيد المقاطع الكبيرة والتركيبات عالية السبيكة من حدة المشكلة.
يغير إنتاج المسحوق مقياس التصلب. إذ يعمل الذرّ الغازي على تفتيت المصهور إلى قطرات صغيرة تبرد بسرعة، فتتجمد عناصر السبيكة قبل أن يتمكن نمط الانفصال الموجود في سبيكة أولية كبيرة من التطور. وبعد الكبس والتلبيد، أو بعد خطوة تكثيف بمساعدة الضغط، يمكن أن يصبح تجمع الكربيدات الناتج أدق بكثير. وقد ينتج فولاذ العدد المُنتَج بالتصنيع المعدني بالمساحيق توزيعاً دقيقاً ومستديراً ومتساوي الاتجاهات نسبياً للكربيدات، بدلاً من نطاقات الكربيدات الممدودة المرتبطة غالباً بمواد السبائك الأولية ذات الانفصال الشديد.
وتهم هذه المورفولوجيا. فالجسيمات المستديرة تقلل تركّزات الإجهاد الهندسية الحادة. كما يقلل التوزيع الأكثر انتظاماً من المسارات الضعيفة الطويلة عبر البنية المجهرية، في حين تجعل التساوية الاتجاهية الاستجابة أقل اعتماداً على اتجاه التشغيل. وهذه اتجاهات معدنية وليست ضمانات؛ إذ يمكن أن يؤدي عدم اكتمال التكثيف أو المعالجة الحرارية غير الملائمة أو تلوث المسحوق أو التخشّن المفرط للكربيدات إلى عيوب وتباين اتجاهي.
كما يتيح مسار المسحوق مستويات من الكربيدات وتركيبات كيميائية للكربيدات يصعب، وفي بعض الحالات يستحيل، الحصول عليها باستخدام علم المعادن التقليدي للسبائك المصبوبة. وتُعد الدرجات عالية الفاناديوم مثالاً مألوفاً على تحدي التصميم، إذ قد يصعب توزيع الكربيدات من نوع MC المرغوبة بالتساوي عبر سبيكة أولية كبيرة. وتعتمد تصميمات سبائكية أخرى على مزيج مضبوط من أنواع الكربيدات، مثل M7C3 الغنية بالكروم، وM6C المحتوية على الموليبدينوم أو التنغستن، وMC الغنية بالفاناديوم. ولا يكمن التوازن المفيد ببساطة في «المزيد من الكربيدات». فقد تحسن النسبة الأكبر مقاومة السَّحج، لكنها تقلل المتانة أو قابلية التشغيل الآلي أو مقاومة التفتت.
وتُعد نظافة المسحوق جزءاً من السيطرة على الكربيدات. فقد تبدأ الشوائب غير المعدنية التشققات بصورة مستقلة عن تجمع الكربيدات المقصود، كما قد تبقى أغشية الأكسيد الموجودة على جسيمات المسحوق عند حدود الجسيمات السابقة إذا لم يُضبط الغلاف الجوي أو دورة التلبيد جيداً. ويحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، ويسمح بتطبيق هذه الطريقة على الأجزاء الفولاذية المطروقة من المسحوق. ولذلك ينتمي اختبار الشوائب إلى منظومة مواصفات المادة وضبط العملية، وليس إلى تحليل الأعطال النهائية فحسب.
وتضيف المسامية متغيراً آخر. فمنتجات الكبس والتلبيد تحتفظ بمسام مترابطة أو مغلقة ما لم تقلل عملية تكثيف من حجمها. وتخفض المسام مساحة تحمل الحمل الفعالة، وقد تعمل مواقعَ لتكوّن النوى الأولية للتشقق. ويهم حجمها وشكلها وموقعها أكثر من قيمة الكثافة الاسمية وحدها. ويمكن للكبس المتوازن الساخن، أو التطريق بالمسحوق، أو مسارات التكثيف الأخرى أن تغير هذه الحالة، لكنها تغير أيضاً التكلفة والسلوك الأبعادي والبنية المجهرية النهائية.
ISO 4957:2018 ومنتجات فولاذ العدد
يُعد ISO 4957:2018 المعيار الدولي الرئيسي لفولاذ العدد، وهو يشمل صراحةً المنتجات المصنَّعة بالتصنيع المعدني بالمساحيق. كما يشمل نطاقه المنتجات المدرفلة على الساخن، والمطروقة، والمسحوبة على البارد، والمدرفلة على البارد. وتكتسب هذه النقطة أهميتها لأن المعيار يتعامل مع التصنيع بالمساحيق بوصفه أحد مسارات إنتاج منتجات فولاذ العدد، مع الإقرار في الوقت نفسه بأن البنية والمعالجة الخاصتين بالمسار قد تؤثران في المادة المسلَّمة تحت تصنيف معين.
ولا ينبغي تفسير المعيار على أنه يجعل كل أشكال المنتجات قابلة للتبادل من الناحية المعدنية. فقد يشترك منتج مُنتَج بالمساحيق ومنتج مطروق في تصنيف الدرجة أو الحدود الكيميائية، مع اختلافهما في توزيع الكربيدات والمسامية والنظافة والتاريخ الأبعادي والاستجابة للمعالجة الحرارية. ولذلك يجب على المشتري أو المصمم تحديد شكل المنتج وحالة التسليم ذات الصلة، وعدم الاعتماد على اسم الدرجة وحده.
يتناول ISO 4957:2018 متطلبات فولاذ العدد، لكنه ليس المعيار الوحيد ذي الصلة بالفولاذ المُعالَج بالمساحيق. إذ يحدد ISO 5755:2022 متطلبات المواد المعدنية الملبدة، بما في ذلك المواد الإنشائية من الحديد والفولاذ والفولاذ السبائكي والفولاذ غير القابل للصدأ الملبدة. ويصنف ASTM B783-24 المواد الإنشائية الحديدية المُنتَجة بالتصنيع المعدني بالمساحيق وفقاً للتركيب الكيميائي والكثافة ومقاومة الخضوع في الحالة الملبدة ومقاومة الشد القصوى بعد المعالجة الحرارية، كما يشمل الأجزاء المنتجة بالكبس والتلبيد. وتتناول هذه الوثائق مجالات مترابطة، لكن ASTM B783-24 ليس بديلاً عن متطلبات فولاذ العدد الواردة في ISO 4957:2018.
ويهم هذا التمييز لأن كثيراً من المنتجات الحديدية المُنتَجة بالتصنيع المعدني بالمساحيق ليست من فولاذ العدد. فتركيبات الحديد–النحاس–الكربون تمثل نحو نصف الأجزاء الحديدية المُنتَجة بالتصنيع المعدني بالمساحيق، وفقاً لمرجع Ferrous Powder Metallurgy المنشور في ScienceDirect Topics عام 2024. وتستخدم هذه المواد الإنشائية التصنيع المعدني بالمساحيق للحصول على كثافة مضبوطة أو سلوك أبعادي أو أشكال اقتصادية قريبة من الشكل النهائي؛ وتختلف أولويات تصميمها عن أولويات الفولاذ السريع القطع أو فولاذ العدد العامل على البارد أو درجات التصنيع المعدني بالمساحيق عالية التآكل.
ويجب أن تراعي مواصفة فولاذ العدد المُنتَج بالتصنيع المعدني بالمساحيق أيضاً خصائص جسيمات المسحوق، وضغط الكبس، وغلاف التلبيد الجوي، والتغير الأبعادي، ومورفولوجيا المسام، والشوائب، والمعالجة الحرارية. وتتفاعل هذه المتغيرات معاً. فعلى سبيل المثال، قد يظل المسحوق ذو التحليل الكيميائي الملائم منتجاً لأجزاء غير متسقة إذا تسبب توزيع أحجام الجسيمات في تدرجات كثافة أثناء الكبس. وقد تؤدي درجة حرارة التلبيد الصحيحة إلى نمو مفرط للحبيبات أو تخشّن الكربيدات إذا كان زمن المكوث والغلاف الجوي غير ملائمين. ثم تعمل المعالجة الحرارية على تلك البنية السابقة؛ ولا يمكنها محو كل عيب نشأ في مرحلة سابقة.
المقارنة مع علم المعادن التقليدي للسبائك المصبوبة
تتمثل أوضح مزايا التصنيع المعدني بالمساحيق في السيطرة على الانفصال ومورفولوجيا الكربيدات. ويمكن تطريق فولاذ العدد المصنوع من السبائك المصبوبة، وتخميره، وإعادة صهره لتحسين التجانس، كما أن كثيراً من الدرجات التقليدية يقدم أداءً ممتازاً في الخدمة. كما أن مسارات إنتاجها راسخة جيداً، مع توافر بيانات واسعة عن التطريق والتشغيل الآلي والمعالجة الحرارية. ولا يحل التصنيع المعدني بالمساحيق محلها تلقائياً.
ويصبح التصنيع المعدني بالمساحيق أكثر جاذبية من الناحية التقنية كلما ارتفع محتوى السبيكة وازداد الطلب على الكربيدات. فالتصلب السريع يتيح بنية ابتدائية أدق، بينما يحافظ التكثيف على توزيع أكثر انتظاماً مما قد تحققه سبيكة أولية مصبوبة كبيرة. وقد يدعم ذلك توليفات من مقاومة التآكل والمتانة يصعب الحصول عليها من الصهر والتطريق التقليديين. غير أن الفائدة تعتمد على الدرجة. فقد لا يستفيد فولاذ عدد متوسط السبيكة إلا قليلاً من إضافة مسار المسحوق إذا كانت المعالجة التقليدية توفر بالفعل نظافة وسيطرة كافيتين على الكربيدات.
وتتمثل القيود الرئيسية للتصنيع المعدني بالمساحيق في حساسية العملية وخطر المسامية. فقد لا تصل مادة الكبس والتلبيد إلى الكثافة القريبة من الكاملة التي يحققها الفولاذ المشغول، كما يجب ضبط التغير الأبعادي أثناء التلبيد. وتقلل مسارات التكثيف الكامل من المسام، لكنها تضيف معالجة حرارية وميكانيكية. وقد يؤدي إنتاج المسحوق أيضاً إلى إدخال أغشية أكسيد أو شوائب، في حين يمكن أن تؤدي المناولة والخلط إلى نشوء انفصال بين الجسيمات حتى عندما يكون المصهور نفسه متجانساً كيميائياً.
ولا ينبغي الخلط بين التصنيع بالإضافة والتصنيع المعدني التقليدي بالمساحيق القائم على الكبس والتلبيد. فكلاهما يبدأ بمساحيق معدنية، لكن الصهر أو الترابط طبقةً بعد طبقة يُدخل دورات حرارية وإجهادات متبقية وحالات سطحية وآليات عيوب مختلفة. ويحدد فصل دليل ASM المنشور من NIST عام 2020 بشأن التصنيع بالإضافة للفولاذ والفولاذ غير القابل للصدأ المسامية والشوائب والإجهادات المتبقية والمعالجة الحرارية اللاحقة للبناء بوصفها عوامل رئيسية في الأجزاء الفولاذية المُنتَجة بالتصنيع بالإضافة. وتتداخل هذه الشواغل مع التصنيع المعدني بالمساحيق، لكن تاريخي المعالجة ليسا متماثلين.
| محور المقارنة | مسار المساحيق المعدنية | مسار السبائك التقليدي المصبوب |
|---|---|---|
| البنية الابتدائية | جسيمات مسحوق متصلدة بسرعة | سبيكة أو كتلة أولية مصبوبة كبيرة |
| مقياس الانفصال | قد ينخفض بفضل تصلب الجسيمات الصغيرة | يتحدد أثناء تصلب المقاطع الكبيرة |
| تشكل الكربيدات | قد يكون دقيقاً ومستديراً ومتساوي الخواص نسبياً | قد يشتمل على بنى كربيدية خشنة أو مصطفة |
| المسامية | قد تبقى بعد معالجة الكبس والتلبيد | تنخفض عموماً من خلال التماسك بالتشغيل |
| إنتاج الشكل | يمكن أن يدعم أجزاء قريبة من الشكل النهائي | يتطلب عادة إزالة مخزون أكبر أو إجراء تشكيل إضافي |
لذلك، فإن المقارنة الصحيحة ليست «التصنيع المعدني بالمساحيق مقابل الفولاذ التقليدي» بصورة مجردة. بل هي مقارنة بين درجات ومسارات محددة: كيمياء المسحوق ونظافته مقابل تجانس السبيكة الأولية؛ وحجم الكربيدات وتوزيعها مقابل البنية المطروقة؛ وتجمع المسام مقابل كثافة الفولاذ المشغول؛ وتاريخ المعالجة الحرارية الكامل مقابل حمل الخدمة. ويُعد فولاذ العدد المُنتَج بالتصنيع المعدني بالمساحيق مادة متميزة لأن هذه المتغيرات تُصمَّم بصورة متكاملة.
الشوائب والنظافة والفولاذ المُشكَّل من المسحوق
الشوائب غير المعدنية في المساحيق المعدنية
| السمة | التعريف | الأهمية النموذجية |
|---|---|---|
| المسام | فراغ في البنية المعدنية | يقلل المساحة الحاملة للحمل وقد يركز الإجهاد |
| الشائبة | طور صلب غير معدني أو متميز كيميائياً | قد يقطع الترابط أو يبدأ التشققات |
| الكربيد | طور صلب يحتوي على الكربون | قد يحسن مقاومة التآكل، لكنه يؤثر في المتانة وقابلية التشغيل الآلي |
| حدود الجسيمات الأصلية | سطح تماس موروث من تلامس المساحيق | قد يحتفظ بالأكاسيد أو بمناطق ضعيفة الترابط |
الشوائب غير المعدنية هي أطوار صلبة غريبة أو مختلفة كيميائياً داخل جسيم مسحوق معدني أو بين الجسيمات. وهي ليست مماثلة للمسام العادية في تعدين المساحيق. فالمسام فراغ، أي منطقة تحتوي على غاز أو فراغ مفرغ بعد التلميع والتحضير. أما الشائبة فهي مادة، مثل الأكاسيد أو السيليكات أو النتريدات أو الكربيدات أو الجسيمات المشتقة من الخبث أو أي مركب آخر غير معدني، تشغل جزءاً من المسحوق أو من البنية المجهرية المتماسكة.
وتكتسب هذه التفرقة أهميتها لأن إنتاج المسحوق يتيح فرصاً كثيرة للتلوث والتفاعل السطحي. فقد تؤدي عملية التذرية إلى تكوين أغشية أكسيدية أو إلى احتجاز مواد حرارية. كما يمكن لمناولة المسحوق وغربلته وخلطه ونقله أن تُدخل جسيمات من المعدات أو من الغلاف الجوي المحيط. وقد يحمل جسيم المسحوق أيضاً أكسيداً سطحياً يظهر، بعد الكبس، في صورة طبقة رقيقة غنية بالشوائب. ولا يصف التركيب الكيميائي للفولاذ هذه الحالة وصفاً كاملاً. فقد تتصرف دفعتان لهما المحتوى الاسمي نفسه من الكربون أو الكروم أو الموليبدينوم أو النيكل بشكل مختلف إذا اختلفت شوائبهما من حيث الحجم أو الكيمياء أو الموقع.
وتتسم هذه المسألة بأهمية خاصة في مواد تعدين المساحيق الحديدية، لأن سطح المسحوق يمثل جزءاً من البنية المجهرية الابتدائية. إذ يؤدي الكبس إلى تلامس الجسيمات، بينما يعمل التلبيد على تكوين أعناق ترابط ويسمح بالانتشار عبر مناطق التلامس. وقد تعيق شائبة عند حد فاصل بين الجسيمات عملية الترابط بدرجة أكبر من شائبة محصورة داخل جسيم. ويمكن أن يبقى غشاء أكسيدي رقيق على هيئة حد فاصل متقطع، في حين قد يُحاط جسيم صغير ومعزول بالفولاذ أثناء التلبيد. ويتوقف الأثر النهائي على طبيعة الشائبة وعلى التاريخ الحراري والميكانيكي اللاحق.
كما تقاوم عائلة المواد الأوسع تصنيفها ببساطة على أنها فولاذ تقليدي حُوِّل إلى مسحوق. إذ يصنف ASTM B783-24 المواد الإنشائية الحديدية المصنوعة بتعدين المساحيق وفقاً للتركيب الكيميائي والكثافة ومقاومة الخضوع في حالة ما بعد التلبيد ومقاومة الشد القصوى بعد المعالجة الحرارية، مع تغطية الأجزاء المنتجة بالكبس والتلبيد. وتحدد ISO 5755:2022 متطلبات المواد الإنشائية المصنوعة من الحديد والفولاذ والفولاذ السبائكي والفولاذ غير القابل للصدأ بعد التلبيد. ولا يحل أي من التصنيفين محل فحص نظافة المسحوق. فقد يحدد التصنيف التركيب والخواص المطلوبة، من دون أن يوضح ما إذا كان الكسر قد بدأ عند غشاء أكسيدي أو مسام أو تجمع كربيدي أو حد فاصل بينها.
ويضيف تصميم السبيكة طبقة أخرى من التعقيد. فالنحاس والنيكل والموليبدينوم إضافات شائعة إلى الفولاذ الحديدي المصنوع بتعدين المساحيق، وتشكل تراكيب الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنوعة بتعدين المساحيق، وفقاً للمرجع المذكور في ScienceDirect Topics (2024). وتغير هذه العناصر السبائكية سلوك التلبيد والتغيرات البُعدية وقابلية التصلب وتكوّن الأطوار، لكنها لا تجعل شائبة الأكسيد أو السيليكات جزءاً من السبيكة المقصودة. وقد تحتوي فولاذات العدد المصنوعة بتعدين المساحيق أيضاً على تراكيب كربيدية دقيقة ومستديرة وأكثر تقارباً مع الخواص متساوية الاتجاه، وعلى محتويات أو تراكيب من الكربيدات يصعب الحصول عليها من خلال تعدين السبائك التقليدي. ولا يجوز تسجيل هذه الكربيدات تلقائياً على أنها شوائب غير معدنية؛ إذ يلزم تحديد الطور.
طريقة الاختبار وفقاً للمواصفة ISO 13947:2024
تحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية. كما يتيح نطاقها تطبيقها على الأجزاء الفولاذية المُشكَّلة من المسحوق، مما يجعلها ذات صلة تتجاوز فحص مادة التغذية السائبة. وتكتسب هذه الإضافة أهمية لأن التماسك يغير مظهر الشائبة وترتيبها المكاني. فطريقة الاختبار المطبقة قبل التماسك تجيب عن سؤال مختلف عن ذلك الذي تجيب عنه الطريقة المطبقة بعد التشكيل.
ولذلك ينبغي التعامل مع المواصفة بوصفها إطاراً للقياس، لا بوصفها درجة عالمية للنظافة. فهي تحدد كيفية إجراء التعيين، في حين يجب أن تحدد مواصفة مسحوق أو مدمك أو جزء معين أساس الإبلاغ المطلوب وأي معايير للقبول. ولا تدعم المعلومات المتاحة تحديد حد أقصى عام لحجم الشائبة أو نسبة المساحة أو العدد أو حد القبول لجميع الفولاذات المصنوعة بتعدين المساحيق. إذ ينبغي أن يأتي هذا الحد من مواصفة المنتج المعمول بها أو مواصفة الشراء أو خطة التأهيل أو متطلبات الخدمة المثبتة.
ويعتمد التفسير أيضاً على تحضير العينة. فالمقطع المصقول يعرض مقطعاً ثنائي الأبعاد يمر عبر جسيمات وحدود فاصلة ثلاثية الأبعاد. وقد تظهر شائبة طويلة على هيئة جزء قصير، في حين قد يبدو غشاء رقيق محاذٍ للمقطع مستمراً بدرجة مبالغ فيها. كما يمكن أن يؤدي تلف التحضير أو اقتلاع المادة أو التلطخ أو الحفر الكيميائي إلى تكوين سمات تشبه الشقوق أو الجسيمات غير المعدنية. ولذلك ينبغي أن يجمع التعرف بين طريقة الفحص المحددة والضبط المعدني المجهري المناسب، والتأكيد الكيميائي أو التحليل المجهري عند الضرورة.
وفي حالة الفولاذ المُشكَّل من المسحوق، يجب تسجيل موضع أخذ العينة بالقدر نفسه من العناية. فالمسحوق المأخوذ من حاوية، والمدمك المفحوص قبل التشكيل، والمادة المستخرجة من منطقة مُشكَّلة لا تمثل المجموعة نفسها. وقد يؤدي التشكيل إلى كسر الشوائب أو تسطيحها أو تدويرها أو إعادة توزيعها؛ كما قد يغلق المسام القريبة ويغير التباين المستخدم للتمييز بين الاثنين. وتصبح النتيجة، من دون تسجيل دفعة المسحوق وموقع الجزء والاتجاه وتحضير المقطع وتاريخ المعالجة، صعبة المقارنة مع نتيجة أخرى.
تأثيرات الشوائب بعد التماسك
يغير التماسك هندسة الشائبة ويغير المعنى الميكانيكي لوجودها. فأثناء الكبس والتلبيد، يمكن لشائبة عند موضع تلامس الجسيمات أن تمنع نمو عنق الترابط محلياً وأن تترك حداً فاصلاً ضعيفاً. وأثناء تشكيل المسحوق، قد يؤدي التشوه إلى تسطيح هذه السمة وتحويلها إلى انقطاع يشبه الشريط، أو إلى تفتيت جسيم هش، أو إلى ضغط الفولاذ المحيط عليها. ولا يعني كون الشائبة أقل وضوحاً في مقطع مصقول أنها اختفت بالضرورة.
وتتفاعل المسام مع الشوائب بعدة طرق. فقد تؤدي الشائبة إلى بدء فجوة عند حد فاصل بين الجسيمات أو إلى إبقائها، مكوِّنة ارتباطاً بين شائبة ومسام. وقد تكشف المسام مساحة أكبر من سطح الشائبة وتكوّن حزاً موضعياً حاداً. وعلى العكس، قد يؤدي التشكيل إلى إغلاق المسام مع إبقاء الشائبة أو الحد الفاصل الغني بالأكاسيد. وقد تُظهر الصورة المجهرية عندئذ منطقة كثيفة ذات انقطاع مستوٍ، رغم أن العيب الأصلي كان يضم كلاً من مسام وشائبة. إن تسمية كل سمة داكنة بأنها مسام تحجب تاريخ المعالجة هذا.
ويحتل الشكل الهندسي موقعاً محورياً في التفسير. فالجسيمات المستديرة والمعزولة عموماً تُحدث تركيزاً للإجهاد يختلف عن ذلك الذي تُحدثه الجسيمات الزاوية أو الأغشية المستطيلة أو الحطام المتجمع. كما يهم التوزيع؛ فعدد قليل من الشوائب المتباعدة على نطاق واسع لا يعادل شريطاً يقع على امتداد حد سابق للمسحوق أو تجمعاً متكرراً مصطفاً مع اتجاه التشكيل. ويُعد الترابط متغيراً آخر. فقد يكون تأثير شائبة محاطة بإحكام بالفولاذ مختلفاً عن تأثير شائبة تظل متصلة بحد فاصل غير مترابط.
وتؤثر هذه الفروق في كسر الشد وبدء الكلال والاستجابة للصدم ونتائج المعالجة البُعدية أو الحرارية، لكن لا يمكن تحديد ترتيب عام من دون معرفة كيمياء الشائبة وتوزيع أحجامها والمسامية والبنية المجهرية للمصفوفة ونمط التحميل والاتجاه. كما يتعامل فصل دليل ASM المنشور من قبل NIST عن التصنيع بالإضافة للفولاذ والفولاذ غير القابل للصدأ (2020) مع المسامية والشوائب والإجهاد المتبقي والمعالجة الحرارية اللاحقة للبناء بوصفها تأثيرات مترابطة في الأجزاء الفولاذية. وتفيد هذه المقارنة في تحليل العيوب، لكن لا يجوز الخلط بين التصنيع بالإضافة وتعدين المساحيق التقليدي بالكبس والتلبيد أو بتشكيل المسحوق.
ولذلك يربط التقييم القابل للدفاع نتائج ISO 13947:2024 بمسار إنتاج المسحوق وضغط الكبس ودورة التلبيد ومقدار الاختزال بالتشكيل والمعالجة الحرارية والكثافة وشكل المسام وموقع الكسر. ويضع كتاب Randall German، A-Z of Powder Metallurgy (2005)، إنتاج المسحوق والكبس والتلبيد والتكثيف والبنية المجهرية والمسامية ضمن تسلسل واحد للمعالجة. وينبغي أن تُدرج الشوائب في هذا التسلسل أيضاً. فالنظافة ليست شهادة منفصلة للمسحوق؛ بل هي سمة قد تتغير دلالتها مع كبس الفولاذ وتلبيده وتشكيله وتشغيله واختباره.
الفولاذ المصنوع بتعدين المساحيق في مقابل الفولاذ المصنَّع بالإضافة
يشترك الفولاذ المصنوع بتعدين المساحيق (PM) والفولاذ المصنَّع بالإضافة (AM) في نقطة بداية واحدة: فكلاهما قد يبدأ بمسحوق معدني يؤثر تركيبه الكيميائي وحجم جسيماته وشكلها ونظافته وتاريخ تخزينه في المادة النهائية. لكنهما لا يتبعان مسار المعالجة نفسه. ففي تعدين المساحيق بالكبس والتلبيد، يُشكَّل مدمك داخل قالب، ثم تُربط الجسيمات أثناء التلبيد في الفرن. أما التصنيع بالإضافة فيبني الجزء تدريجياً، عادةً من خلال صهر المسحوق انتقائياً أو تماسكه بطريقة أخرى في طبقات متعاقبة. ولا يجعل اشتراكهما في مادة التغذية المواد الناتجة قابلة للتبادل.
وتهم هذه التفرقة المعايير بقدر ما تهم علم الفلزات. إذ يصنف ASTM B783-24 المواد الإنشائية الحديدية المصنوعة بتعدين المساحيق وفقاً للتركيب الكيميائي والكثافة ومقاومة الخضوع في حالة ما بعد التلبيد ومقاومة الشد القصوى بعد المعالجة الحرارية، ويغطي نطاقها الأجزاء المنتجة بالكبس والتلبيد. كما تحدد ISO 5755:2022 متطلبات المواد الإنشائية المصنوعة من الحديد والفولاذ والفولاذ السبائكي والفولاذ غير القابل للصدأ بعد التلبيد. وتصف هذه الوثائق عائلة مواد مرتبطة بمسار تماسك محدد. وقد يستخدم الجزء المصنَّع بالإضافة سبيكة مماثلة كيميائياً، إلا أن تأهيله يجب أن يأخذ في الحسبان الآلة ومصدر الطاقة واستراتيجية الطبقات واتجاه البناء والغلاف الجوي والتاريخ الحراري.
يوفّر فصل دليل ASM Handbook المنشور من قِبل NIST بعنوان «التصنيع الإضافي للفولاذ والفولاذ غير القابل للصدأ»، والمنشور في عام 2020، مقارنةً مضبوطة مفيدة. ويتعامل الفصل مع أنواع فولاذ AM بوصفها مواد مُعالجة بالمساحيق، لكنه يولي اهتمامًا خاصًا للمسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للبناء. وتتداخل هذه الشواغل مع PM، إلا أن أسبابها وتوزيعاتها قد تختلف اختلافًا حادًا.
الشواغل المشتركة المتعلقة بمادة المسحوق الأولية
المسحوق ليس مكوّنًا محايدًا. فالتذرية بالغاز، والتذرية بالماء، والتذرية بالبلازما، وغيرها من أساليب الإنتاج، تولّد أشكالًا مختلفة للجسيمات، وأكاسيد سطحية، وجسيمات تابعة، وفجوات داخلية، وتوزيعات مختلفة للأحجام. وقد تكون هناك حاجة إلى مسحوق كروي سهل الجريان في أنظمة طبقة المسحوق، في حين يمكن لعمليات الكبس والتلبيد أن تستوعب مساحيق مختارة من أجل قابلية الانضغاط، والكثافة الظاهرية، والاستجابة للمُزلِقات، وملء القالب. ولذلك لا يمكن تقييم مواصفة المسحوق بمعزل عن المعدات وطريقة التماسك التي طُوّرت من أجلها.
لا تمثل التركيبة الكيميائية سوى جزء واحد من التحكم في المادة الأولية. ويُعدّ النحاس والنيكل والموليبدينوم إضافات شائعة في أنواع فولاذ PM الحديدية، كما تمثل تراكيب الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنوعة بتقنية PM، وفقًا لمدخل Ferrous Powder Metallurgy في ScienceDirect Topics، الذي تم الاطلاع عليه في عام 2024. وقد تُخلط إضافات السبك على هيئة مساحيق عنصرية أو مساحيق مسبوكة مسبقًا، مع ما يترتب على ذلك من آثار مختلفة في الكيمياء الموضعية، وقابلية الانضغاط، واستجابة التلبيد، والتغيرات البُعدية. وغالبًا ما تُورَّد المادة الأولية الخاصة بـ AM على هيئة مسحوق مسبوك مسبقًا يخضع لضبط دقيق، إلا أن تداول المسحوق أو إعادة استخدامه بصورة متكررة قد يغير، حتى في هذه الحالة، توزيع أحجام الجسيمات، ومحتوى الأكسجين، والتعرض للرطوبة، وعدد الجسيمات المنصهرة جزئيًا.
وتستحق الأغشية السطحية اهتمامًا دقيقًا. فقد تعيق طبقة أكسيد رقيقة الترابط بين الجسيمات أثناء التلبيد، أو تتداخل مع الانصهار والابتلال أثناء AM، أو تُدخل عيوبًا غنية بالأكسجين. وقد تدخل الشوائب غير المعدنية أثناء الانصهار، أو التذرية، أو التداول، أو إعادة التدوير. وتحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، وتسمح بتطبيقها على الأجزاء الفولاذية المطروقة من المسحوق. ولا يحوّل نطاق هذه المواصفة الطريقةَ إلى إجراء تأهيل تلقائي لكل عملية AM؛ لكنه يوضح سبب ضرورة ربط اختبار الشوائب بمسار إنتاج المسحوق ومسار تصنيع الجزء.
يُخلط مسحوق PM عادةً بالمُزلِقات، وبالغرافيت أو بإضافات سبك أخرى عند الحاجة، قبل الكبس. وتؤثر هذه الإضافات في المتانة الخضراء، والإخراج من القالب، وتوزيع الكربون، والغازات المنطلقة أثناء التسخين. أما مسحوق AM فعادةً ما يدخل إلى نظام إعادة توزيع المسحوق أو توصيله من دون حزمة المُزلِقات الخاصة بالكبس نفسها. وقد يؤدي مسحوق يعمل بصورة مقبولة في مسار معين إلى جريان رديء، أو تطور مفرط للغازات، أو انفصال مكوّنات، أو تماسك غير مستقر في مسار آخر.
آليات التماسك المختلفة
تطبّق عمليات PM بالكبس والتلبيد ضغطًا عيانيًا أولًا. إذ يضغط القالب المسحوقَ لتكوين مدمك أخضر، فينشأ تلامس بين الجسيمات مع بقاء شبكة مترابطة من المسام. ثم يُسخَّن المدمك أثناء التلبيد إلى درجة أدنى من مجال الانصهار الرئيسي، بما يسمح بالانتشار، ونمو أعناق التلامس، واستدارة المسام، والترابط الفلزي. ويتحكم جو الفرن، ومعدل التسخين، ودرجة حرارة التلبيد، والزمن، ومعدل التبريد في فقدان الكربون، والأكسدة، والتغير البُعدي، والبنية النهائية للمسام. وقد تشمل العمليات الثانوية المعايرة، أو إعادة الكبس، أو التشريب، أو الطرق بالمسحوق، أو الكبس المتساوي السكون الساخن، أو المعالجة الحرارية.
تطبّق AM الطاقة موضعيًا وبصورة متكررة. ففي الاندماج بسرير المسحوق بالليزر أو الاندماج بسرير المسحوق بحزمة الإلكترونات، يمسح شعاع مركّز طبقةً رقيقة، فيصهر أو يلبّد المناطق المختارة، ثم يتفاعل مع الطبقة المترسبة التالية. أما الترسيب بالطاقة الموجّهة فيغذي مسحوقًا إلى حوض انصهار أثناء تشكيل الجزء. وتتعرّض كل مسار وكل طبقة إلى تسخين وتبريد سريعين، وإعادة انصهار، وتصلب، وإعادة تسخين بفعل المسارات اللاحقة. ولذلك تتحكم في البنية المجهرية الناتجة استراتيجية المسح، وكثافة الطاقة، وسماكة الطبقة، وهندسة حوض الانصهار، وغاز الحماية، واستخلاص الحرارة عبر صفيحة البناء.
وهذا ليس مجرد إصدار أسرع من الكبس والتلبيد. ففي PM يحدد القالب شكل المدمك، ويعرّض الفرن جزءًا كبيرًا من الجزء إلى دورة حرارية طويلة نسبيًا. أما في AM فتتولد الهندسة طبقةً بعد طبقة، وقد تكون التدرجات الحرارية شديدة الانحدار. وقد تحتوي منطقة AM كثيفة على خلايا تصلب دقيقة، أو حبيبات عمودية، أو سمات تعتمد على الاتجاه، لا يوجد لها نظير مباشر في مدمك ملبّد كما هو. وعلى العكس، يمكن لـ PM أن يحتفظ عمدًا بمسامية مترابطة أو معزولة لأغراض بُعدية، أو تحملية، أو وظيفية للاحتفاظ بالسوائل، في حين يتعامل تأهيل AM عادةً مع عدم الاندماج غير المقصود ومسام ثقب المفتاح بوصفهما عيوبًا تتطلب التحكم.
كما لا يجوز نقل تعيين المادة اعتمادًا على التشابه وحده. فالمواصفة ISO 4957:2018 تطبق متطلبات فولاذ العدد على المنتجات المصنوعة بتقنية تعدين المساحيق، وكذلك على المنتجات المدرفلة على الساخن، والمطروقة، والمسلوبة على البارد، والمدرفلة على البارد. ويتعلق هذا الإقرار بالمنتجات والمتطلبات الداخلة في نطاق المواصفة؛ ولا يعني أن جزءًا من فولاذ العدد مصنوعًا بتقنية AM يرث تلقائيًا خواص منتج مصنوع بالكبس والتلبيد أو منتج مشغول، أو استجابته للمعالجة الحرارية، أو أساس قبوله.
المسامية والشوائب والإجهاد المتبقي والمعالجة اللاحقة للبناء
توجد المسامية في كلتا المجموعتين، لكن منشأها وهندستها يعتمدان على العملية. تبدأ مسام PM من ترتيب تراص الجسيمات وضغط الكبس، ثم تتغير أثناء التلبيد بفعل الانكماش، والانتشار، وتلاحم المسام، واستدارتها. وقد تنشأ تدرجات في الكثافة داخل المدمك المكبوس، ولا سيما حيث يحد الاحتكاك أو تعقيد هندسة القالب من انتقال الضغط. ويمكن أن تؤدي هذه التدرجات إلى تغيرات بُعدية موضعية واستجابات ميكانيكية مختلفة بعد التلبيد.
وغالبًا ما ترتبط مسامية AM بعدم الاندماج، أو بعدم كفاية مدخل الطاقة، أو بعدم استقرار سلوك حوض الانصهار، أو باحتجاز الغاز، أو بعدم استقرار ثقب المفتاح، أو باضطراب سرير المسحوق. وقد تكون المسام ممدودة بين المسارات، أو غير منتظمة عند الحدود ضعيفة الاندماج، أو أكثر كروية عندما يُحتجز الغاز في المصهور. ويمكن أن يؤثر موقعها بالنسبة إلى اتجاه البناء والأسطح الحرة في الفحص وفي استجابة الكلال. ولا تحدد قيمة الكثافة الاسمية وحدها مجموعة العيوب الموجودة.
وتعتمد الشوائب بدورها على مسار التصنيع. ففي PM قد تكون الشوائب موجودة في المسحوق الأصلي، أو تُدخل أثناء الخلط، أو تتكون نتيجة تفاعلات أثناء التلبيد. أما في AM فقد تكون الشوائب موروثة من المسحوق، أو ناتجة عن الأكسدة، أو يعاد توزيعها بفعل الانصهار والتصلب المتكررين. ويضع فصل ASM Handbook المنشور من قِبل NIST الشوائب إلى جانب المسامية، لأن كليهما قد يقطع الاستمرارية ويعمل كموقع لبدء الضرر، حتى عندما تستوفي الكيمياء الكلية المواصفة الاسمية.
ويُعد الإجهاد المتبقي من الشواغل المميزة لـ AM، لأن كل طبقة تنكمش وهي مقيّدة بالمادة الأبرد المحيطة وبصفيحة البناء. وقد تترك الدورات الحرارية المتكررة إجهادًا شدّيًا قرب الأسطح أو في المناطق المقيدة هندسيًا، مما يسبب التشوه أو التشقق أو تحرر الإجهاد أثناء إزالة الدعامات والتشغيل الآلي. كما تتعرض مدمكات PM لإجهادات داخلية ناتجة عن الكبس والإخراج، إلا أن مجال الإجهاد فيها يتولد عبر تسلسل مختلف، ثم يتغير لاحقًا بفعل التلبيد، والمعايرة، والمعالجة الحرارية.
وبناءً على ذلك، يجب وصف المعالجة اللاحقة للبناء وفقًا لمسار التصنيع. فقد تستخدم PM التلبيد، أو الكربنة، أو التقسية والمراجعة، أو الكبس المتساوي السكون الساخن، أو التشريب، أو المعايرة، تبعًا للمادة والجزء المحددين. وقد تتطلب AM إزالة الإجهاد، أو معالجة المحلول، أو التعتيق، أو التقسية والمراجعة، أو الكبس المتساوي السكون الساخن، أو التشغيل الآلي، أو معالجة السطح. ويمكن لهذه العمليات أن تغلق المسام، وتغير مورفولوجيا الكربيدات، وتخفف الإجهاد، وتعدل الاستقرار البُعدي، لكنها لا تمحو تاريخ المعالجة السابق.
وتوضح فولاذ العدد المصنوع بتعدين المساحيق هذه النقطة. إذ يمكن للتصلب السريع ومسار المسحوق المضبوط أن ينتجا بنيات كربيدية دقيقة ومستديرة ومتساوية الخواص نسبيًا، بما في ذلك مستويات أو تراكيب من الكربيدات يصعب أو يستحيل الحصول عليها من خلال تعدين السبائك التقليدي بالقالب. وقد يطوّر فولاذ AM أيضًا بنية تصلب مكررة، إلا أن توزيع كربيداته واستجابته للمعالجة الحرارية يجب تحديدهما بالنسبة إلى عملية AM المعنية. ولذلك لا يجوز إسناد تعيين درجة PM، أو متطلب كثافة، أو قيمة مقاومة شد، أو جدول معالجة حرارية إلى جزء AM من دون أدلة خاصة بالمسار. وينطبق الحظر نفسه بالعكس. فالتشابه في كيمياء المسحوق لا يثبت تكافؤ المسامية، أو الشوائب، أو الإجهاد المتبقي، أو البنية المجهرية، أو حالة التأهيل.
التصميم والفحص وتحليل الأعطال
التصميم مع مراعاة الكثافة ومسارات الأحمال
ينبغي تحديد مكوّن فولاذي مُصنَّع بتعدين المساحيق باعتباره حالةً مادية، لا مجرد اسم سبيكة اسمي. وينبغي أن يحدد سجل التصميم تعيين المادة، والمواصفة القياسية السارية، وحالة الكثافة، والاتجاه بالنسبة إلى الكبس، ومسار التلبيد أو التكثيف، والمعالجة الحرارية، والمقاطع المصنفة على أنها حرجة. فكلمة «فولاذ» لا تقدم وصفًا كافيًا. فقد تتشارك مادة مكبوسة ومُلبَّدة ذات مسامية مترابطة، ومادة مُكربنة بالتفريغ، ومادة مكبوسة بالضغط المتساوي السكون الساخن، في تركيب كيميائي اسمي واحد، مع أنها تحمل الأحمال بطرق مختلفة جدًا.
يصنّف ASTM B783-24 المواد الإنشائية الحديدية المُصنَّعة بتعدين المساحيق وفقًا للتركيب الكيميائي، وحالة الكثافة، ومقاومة الخضوع في حالة ما بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. ويمثل هذا الهيكل تحذيرًا مفيدًا للمصممين: فالكثافة جزء من تعريف المادة. كما تحدد ISO 5755:2022 متطلبات المواد الإنشائية المصنوعة من الحديد والفولاذ والفولاذ السبائكي والفولاذ المقاوم للصدأ المُلبَّدة. ويترك الرسم الذي يذكر درجة المادة فقط، من دون حالة كثافتها أو حالتها الميكانيكية المطلوبة، مصدرًا رئيسيًا للتباين خارج نطاق التحكم.
تغيّر المسامية كلًا من مساحة تحمّل الأحمال الفعالة والمسار الذي يسلكه الشق. فالمسام الكبيرة غير المنتظمة، وتجمعات المسام، والزوايا الحادة للمسام، تركز الإجهاد؛ بينما يكون تأثير المسام المستديرة والصغيرة والموزعة جيدًا مختلفًا. وقد تتباين الكثافة أيضًا داخل الجسم المضغوط، لأن حركة المسحوق والاحتكاك يحولان دون تلقي كل منطقة الضغط نفسه. ولذلك قد تتلبد نتوءة سميكة، وشبكة رقيقة، وزاوية داخلية عميقة إلى بنيات محلية مختلفة، حتى لو بدأت جميعها بخليط مسحوق واحد ودورة كبس واحدة.
ينبغي فحص مسار الحمل في ثلاثة أبعاد. فقد تكشف إجهادات الشد التي تعبر تدرجًا في الكثافة، والانحناء عند تغير المقطع، والقص الدوري بالقرب من اتجاه الكبس، عن نقاط ضعف لا يُظهرها حساب بسيط للقوة الاسمية. وينبغي للمصممين تحديد اتجاه الحمل الرئيسي ومحور الكبس على رسم الجزء، ثم تحديد الأسطح والثقوب والتخديدات ومجاري المفاتيح والكتوف التي تكون فيها الإجهادات الموضعية أو التآكل مهمة. وقد تتطلب السمات التي تستلزم كثافة موحدة عبر كامل سُمكها ترتيبًا مختلفًا للكبس، أو تكثيفًا ثانويًا، أو استخدام جزء تقليدي مشغول بالتشكيل أو التشغيل الآلي.
لا يعني تعدين المساحيق الاقتصار على عائلة واحدة قياسية من السبائك. فالنحاس والنيكل والموليبدينوم إضافات شائعة، كما أن تراكيب الحديد–النحاس–الكربون تمثل نحو نصف أجزاء تعدين المساحيق الحديدية، وفقًا للمرجع المذكور في ScienceDirect Topics (2024). وتمثل فولاذات العدد المصنَّعة بتعدين المساحيق حالة تصميمية منفصلة؛ إذ يمكن لبنياتها الكربيدية الدقيقة والمستديرة والأكثر تماثلًا أن تتيح محتويات أو تراكيب من الكربيدات يصعب أو يستحيل إنتاجها بتعدين السبائك التقليدي في شكل سبائك مصبوبة. وتنطبق ISO 4957:2018 على متطلبات فولاذ العدد للمنتجات المُصنَّعة بتعدين المساحيق، وكذلك المنتجات المدرفلة على الساخن والمطروقة والمسلوبة على البارد والمدرفلة على البارد، إلا أن مسار التصنيع يظل جزءًا من المواصفة وخطة الفحص.
التحكم في الأبعاد والمعالجة اللاحقة
لا تبقى الأبعاد ثابتة من مرحلة ملء القالب حتى الفحص النهائي. إذ ينتج عن الكبس جسم مضغوط أخضر مُشكَّل عمدًا؛ ثم يسبب التلبيد تغيرًا في الأبعاد من خلال الترابط والانكماش وانتشار عناصر السبيكة وتحرير الإجهادات المختزنة. ويعتمد اتجاه التغير ومقداره على نوع المسحوق، والمادة المزلِّقة، وضغط الكبس، والهندسة، وجو الفرن، ودرجة الحرارة، والزمن، وظروف الإسناد. وقد يكون من غير الواقعي الحفاظ على سماحية يسهل تحقيقها بعد التشغيل الآلي في حالة ما بعد التلبيد. وعلى العكس، قد يؤدي تصميم يقوم على تشغيل كل سطح آليًا إلى إهدار المزايا الاقتصادية والهندسية للكبس.
تُعدّ المعايرة بالحجم عملية شائعة بعد التلبيد. ويمكن لشوط قالب مضبوط أن يصحح أبعادًا محددة، ويحسن قابلية التكرار، أو يعيد ملاءمة وظيفية من دون إزالة كمية كبيرة من المادة. ويظل التشغيل الآلي مناسبًا عندما يتعذر إنتاج تجويف دقيق أو سطح مرجعي أو لولب أو سطح إحكام أو سمة معقدة بالكبس والمعايرة وحدهما. ويتطلب قطع الفولاذ المسامي الانتباه إلى تفتت الحواف، وانسحاق المادة أو انلطاخها، وتآكل أداة القطع، وإمكان أن يكشف السطح الذي يبدو نظيفًا عن مسام مترابطة. وينبغي أن يميز الفحص بين عيب أبعادي ناتج عن التشغيل الآلي ومسام تحت سطحية أو تباين في الكثافة مرتبط بالتلبيد.
وقد تشمل عمليات الوصل اللحام أو اللحام بالنحاس أو التثبيت الميكانيكي أو التجميع مع مكوّن آخر، إلا أن المسامية والتركيب الكيميائي للسبيكة يؤثران في انتقال الحرارة، وانطلاق الغاز، والابتلال، ومقاومة الوصلة. ولذلك ينبغي اعتماد إجراء الوصل على حالة تعدين المساحيق الفعلية، لا استنتاجه من نظير مصنوع بالتشكيل التقليدي. ويمكن للتشريب أن يملأ جزءًا من حجم المسام بمادة ثانية، وأن يزيد الكثافة الفعالة أو يغير سلوك السطح؛ وهو مسار تصميم محدد، وليس إصلاحًا تلقائيًا لكبس غير كافٍ. وبالمثل، قد تحسن المعالجات السطحية، مثل الكربنة أو النترتة أو الطلاء الكهربائي أو المعالجة بالبخار أو الطلاء، مقاومة التآكل أو التآكل الكيميائي أو الاحتكاك أو التسرب، إلا أن عمق المعالجة واستمراريتها قد يختلفان باختلاف بنية المسام والتركيب المحلي.
يجب تسجيل عمليات ما بعد التلبيد بالتسلسل. فقد يستجيب الجزء الذي عُيِّر قبل المعالجة الحرارية بطريقة مختلفة عن جزء عُيِّر بعدها. وقد يغير التشغيل الآلي قبل الكربنة هندسة الطبقة السطحية؛ بينما قد يزيل التشغيل الآلي بعد المعالجة جزءًا من الطبقة المعالجة. ويمكن أن يؤدي الوصل إلى إدخال دورة حرارية موضعية، في حين قد يغير التشريب الكتلة والأبعاد وتفسير قياس الكثافة. وينبغي أن تسمي خطة الفحص العملية، والسمة الخاضعة للتحكم، وطريقة القبول، والحالة التي يُجرى فيها القياس.
ترتبط خصائص المسحوق والكبس والتلبيد ومورفولوجيا المسام والشوائب والتغيرات البعدية والمعالجة الحرارية بكونها متغيرات عملية مترابطة. ويتناول كتاب Randall German، A-Z of Powder Metallurgy (2005)، هذه الموضوعات باعتبارها أجزاء مترابطة من معالجة المساحيق، لا خطوات إنتاج معزولة. ويكتسب هذا النهج أهمية أساسية عندما يتعذر تفسير بُعد حرج أو كسر بالاعتماد على شهادة السبيكة النهائية وحدها.
الفحص المعدني والتحقيق في الكسر
ينبغي أن يبدأ تحليل الأعطال بالسجلات، لا بالمجهر. ويجب التحقق من تعيين المادة والمواصفة القياسية، وتشغيلة المسحوق، وإضافات الخليط، واتجاه الكبس، وتكوين العدد، ودورة التلبيد، والجو، وقياسات الكثافة، والتكثيف الثانوي، والمعالجة الحرارية، والتشغيل الآلي، والوصل، والمعالجة السطحية. وينبغي، متى أمكن، مقارنة الجزء المتعطل بجزء غير مستخدم من حالة الإنتاج نفسها. وتوفر ASTM B783-24 وISO 5755:2022 الإطار ذي الصلة للتمييز بين التركيب الكيميائي والكثافة والحالة الميكانيكية؛ ولا تسمح أي منهما باستبدال وصف مبهم مثل «فولاذ مُصنَّع بتعدين المساحيق» بتاريخ قابل للتتبع.
بعد ذلك، ينبغي توصيف الكثافة والمسام. ويُسجَّل أولًا حجم الكثافة بطريقة مناسبة، ثم تُفحص تدرجات الكثافة وحجم المسام وشكلها واتجاهها وترابطها في مقاطع مأخوذة من المناطق المتعطلة وغير المتأثرة على حد سواء. وقد يؤدي تحضير العينات للفحص المعدني إلى فتح المسام أو طمسها، ولذلك ينبغي تفسير المقاطع المصقولة بالاقتران مع أسطح الكسر، ومع المقاطع المتسلسلة أو التصوير ثلاثي الأبعاد عند الضرورة. ويشير الشق الذي يتبع مسام مصطفة أو مترابطة إلى سبب مختلف عن شق يقطع منطقة كثيفة من المارتنسيت المراجَع.
والمرحلة الثالثة هي فحص الشوائب والأطوار. وينبغي البحث عن أغشية الأكاسيد، والشوائب غير المعدنية، والجسيمات غير المنحلة، وشبكات الكربيدات، والانفصال، ونزع الكربون، وإعادة الكربنة، والمارتنسيت غير المراجَع، والبينيت، والفريت، والأوستنيت المحتجز، حيثما كان ذلك ذا صلة بالمعالجة الحرارية المختارة. وتحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، وتسمح بتطبيقها على أجزاء الفولاذ المطروقة بالمسحوق. وينبغي ربط دلائل الشوائب بنظافة المسحوق وسجلات المعالجة، لا اعتبارها دليلًا على سبب واحد من دون مراعاة الإجهاد والهندسة.
ثم يقدم التحليل الفراكتوغرافي تسلسل الحدث. إذ ينبغي تحديد منشأ الكسر، ومنطقة النمو المستقر، ومنطقة الحمل الزائد، وعلامات الكلال، والمسار بين الحبيبات أو عبر الحبيبات، وأي دليل على الاحتكاك أو التآكل بعد الكسر. ويجب ربط المنشأ بتجمع مسام أو شائبة أو علامة تشغيل آلي أو سطح وصل أو انتقال في الكثافة أو زاوية حادة أو طبقة معالجة. وأخيرًا، ينبغي مقارنة ذلك الموضع بالحمل الفعلي: الانحناء أو الالتواء أو إجهاد التلامس أو الصدم أو التدوير الحراري أو الإجهاد المتبقي الناتج عن المعالجة الحرارية. ويسلط فصل دليل ASM Handbook المنشور من NIST عن التصنيع الإضافي للفولاذ والفولاذ المقاوم للصدأ (2020) الضوء على المسامية والشوائب والإجهادات المتبقية والمعالجة الحرارية اللاحقة للبناء، إلا أنه لا يجوز الخلط بين التصنيع الإضافي وتعدين المساحيق التقليدي بالكبس والتلبيد. ولا تكون الدروس المتعلقة بتفاعلات العيوب والإجهادات مفيدة إلا عند إبقاء تاريخ ترسيب المسحوق المختلف واضحًا وصريحًا.
يربط الاستنتاج السليم بين تاريخ المادة والبنية المحلية ومنشأ الكسر وحمل الخدمة. وإذا غابت إحدى هذه الحلقات، ظل التحليل قصة محتملة بدل أن يكون آلية فشل مثبتة.
كيفية قراءة تسمية فولاذ تعدين المساحيق
لا تُعد تسمية تعدين المساحيق وصفًا كاملًا ما لم تُقرأ بالاقتران مع المعيار المعتمد، وحالة المادة، ومتطلبات الاختبار. يحدد مصطلح «فولاذ PM» فئةً من عمليات المعالجة، وليس تركيبًا كيميائيًا أو مستوى خواص مضمونًا. وبالمثل، فإن «الفولاذ غير القابل للصدأ» و«فولاذ العدد» و«الفولاذ السبائكي» و«الفولاذ» أوصاف عامة للمواد. ولا يحدد أيٌّ منها، بمفرده، مسار إنتاج المسحوق، أو المسامية، أو الكثافة، أو المعالجة الحرارية، أو معايير القبول.
كيفية قراءة تعيين فولاذ المساحيق المعدنية
- المعيار حدّد المعيار الحاكم.
- الدرجة انسخ الدرجة أو تعيين المادة بدقة.
- التركيب الكيميائي ابحث عن التركيب الكيميائي المحدد.
- الكثافة حدّد حالة الكثافة.
- حالة الخاصية حدّد ما إذا كانت النتيجة في حالة ما بعد التلبيد، أو بعد المعالجة الحرارية، أو بعد التشريب، أو بعد تعديل آخر.
- الاختبار تحقق من طريقة الاختبار وحالة العينة.
- العمليات الثانوية سجّل كل عملية مسموح بها.
التسلسل العملي للقراءة هو:
1. تحديد المعيار الحاكم؛ 2. نسخ رمز الدرجة أو تسمية المادة بدقة؛ 3. العثور على التركيب الكيميائي المحدد؛ 4. تحديد حالة الكثافة؛ 5. التحقق مما إذا كانت الخواص في حالة ما بعد التلبيد، أو بعد المعالجة الحرارية، أو بعد التشريب، أو بعد تعديل آخر؛ 6. التحقق من طريقة الاختبار وحالة العينة؛ و 7. تسجيل كل عملية ثانوية مسموح بها.
يمنع هذا التسلسل الخلط بين اسم درجة مألوف ومواصفة كاملة.
التركيب مقابل فئة المادة
السؤال الأول هو ما إذا كانت الوثيقة تقدم تركيبًا أم تكتفي بتحديد فئة. فعلى سبيل المثال، تُعد مادة الحديد–النحاس–الكربون وصفًا تركيبيًا. ولا يحدد هذا الوصف ضغط الكبس، أو دورة التلبيد، أو الكثافة النهائية، أو شكل المسام، أو خواص الشد. وتمثل تراكيب الحديد–النحاس–الكربون نحو نصف الأجزاء الحديدية المصنوعة بتعدين المساحيق، وفقًا لمدخل Ferrous Powder Metallurgy في ScienceDirect Topics (2024)، إلا أن هذه النسبة لا تجعل العبارة تسميةً لدرجة معينة.
يتبع ASTM B783-24 نهجًا أكثر ضبطًا بالنسبة إلى المواد الإنشائية الحديدية المصنوعة بتعدين المساحيق. فهو يصنف المواد باستخدام التركيب الكيميائي، والكثافة، ومقاومة الخضوع في حالة ما بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. ولذلك، يجب قراءة أي تسمية وفق ASTM B783-24 في ضوء عناصر التصنيف الأربعة جميعها، لا اختزالها في فئة سبائكية مثل فولاذ النحاس أو فولاذ النيكل. ويُعد النحاس والنيكل والموليبدينوم إضافات شائعة، لكن وجود أحد هذه العناصر لا يكفي لتحديد مادة بموجب المعيار.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
يحدد ISO 5755:2022 متطلبات المواد المعدنية الملبدة، بما في ذلك المواد الإنشائية الملبدة من الحديد، والفولاذ، والفولاذ السبائكي، والفولاذ غير القابل للصدأ. ويجعل نطاقه عبارة «الفولاذ غير القابل للصدأ الملبد» فئةً من المواد تحكمها متطلبات محددة، وليس مرادفًا لكل تركيب من الفولاذ غير القابل للصدأ يُنتج من المسحوق. وتظل الحدود الكيميائية، ومتطلبات الكثافة، وأحكام الخواص الواردة في الجدول المنطبق هي المرجع الحاكم.
ويتطلب فولاذ العدد تمييزًا آخر. إذ ينطبق ISO 4957:2018 على متطلبات فولاذ العدد للمنتجات المصنَّعة بتعدين المساحيق، وكذلك على المنتجات المدرفلة على الساخن، والمطروقة، والمسحوبة على البارد، والمدرفلة على البارد. ولذلك، يمكن أن تتشارك تسمية فولاذ العدد المصنوع بتعدين المساحيق في تركيب اسمي مع درجة من فولاذ العدد المشغول، مع اختلاف تاريخ التصلب والتكثيف بينهما. ويمكن لمعالجة المساحيق أن تنتج بُنى كربيدية دقيقة ومستديرة نسبيًا ومتساوية الخواص إلى حد كبير، بما في ذلك مستويات أو تراكيب من الكربيدات يصعب، أو يستحيل، الحصول عليها من خلال تعدين السبائك التقليدي باستخدام السبائك الخام. ولا يكشف اسم الدرجة وحده عن هذه البنية.
اقرأ التركيب باعتباره طبقة واحدة من طبقات التسمية. ثم اسأل عما فعلته طريقة التصنيع بهذا التركيب. فإنتاج المسحوق، والخلط، والكبس، والتلبيد، وتكوين المسام، والتغير البُعدي، وأي تكثيف أو معالجة حرارية لاحقة، تؤثر في المادة مجتمعةً. وليست هذه الأمور حواشي قابلة للاستبدال.
الكثافة وحالة الخواص
غالبًا ما تكون الكثافة هي المصطلح المفقود في التسمية غير الرسمية. فالجزء المكبوس والملبد ليس ببساطة قضيبًا مشغولًا كامل الكثافة، لكن في شكل مختلف. وقد تختلف مساميته المتبقية باختلاف خصائص المسحوق، واتجاه الكبس، وإزالة مادة التزييت، وظروف التلبيد، والهندسة الموضعية. ويمكن للكثافة أن تؤثر في المقاومة، والمطيلية، والاستجابة للإجهادات المتكررة، والاستقرار البُعدي، والسلوك الحراري، ومدى تمثيل عينة الاختبار للجزء النهائي.
عند قراءة ASTM B783-24، حدد تصنيف الكثافة قبل مقارنة خاصية مُبلَّغ عنها بمادة أخرى. ويميز المعيار بين مقاومة الخضوع في حالة ما بعد التلبيد ومقاومة الشد القصوى بعد المعالجة الحرارية. فهاتان حالتان وقياسان مختلفان. ولا يجوز مقارنة متطلب مقاومة الخضوع في حالة ما بعد التلبيد مباشرةً بقيمة مقاومة الشد القصوى تم الحصول عليها بعد التقسية والمراجعة.
وينطبق التحذير نفسه على ISO 5755:2022. فمصطلح «ملبد» يحدد حالةً متكثفة، لكنه لا يعني تلقائيًا أن جميع الأجزاء لها الكسر الحجمي نفسه من المسام، أو أنه لا يُسمح بأي عملية ثانوية. فقد تتطلب المواصفة نطاقًا للكثافة، أو كثافة دنيا، أو حالةً معينة بعد المعايرة بالأبعاد، أو المعالجة بالبخار، أو التشريب، أو المعالجة الحرارية. ويجب قراءة الرسم والمواصفة الشرائية بالاقتران مع المعيار ذي الصلة.
دوّن الحالة صراحةً في الملاحظات: كما هو بعد التلبيد، أو معاير بالأبعاد، أو معالج حراريًا، أو مقسى سطحيًا، أو مُشَرَّب، أو أي حالة أخرى مذكورة. وإذا لم تحدد الوثيقة الحالة، فإن الرقم المُبلَّغ عنه يكون ناقصًا. وتُعد قيمة الصلادة من دون تحديد حالة المعالجة الحرارية دليلًا ضعيفًا بوجه خاص؛ وينطبق الأمر نفسه على قيمة الشد من دون تحديد الكثافة، واتجاه العينة، وطريقة الاختبار.
لا تنقل افتراضاتك من التصنيع بالإضافة. يناقش فصل دليل ASM المنشور من قبل NIST بشأن التصنيع بالإضافة للفولاذ والفولاذ غير القابل للصدأ (2020) المسامية، والشوائب، والإجهادات المتبقية، والمعالجة الحرارية اللاحقة للبناء، إلا أن التصنيع بالإضافة ليس العملية نفسها التي تنطوي عليها عملية الكبس والتلبيد التقليدية في تعدين المساحيق. فكلاهما مساران يعتمدان على المسحوق، لكن سرير المسحوق، والتاريخ الحراري، وتكوين المسام، ووثائق التأهيل تختلف فيما بينها.
المعيار والدرجة ومتطلبات المشتري الخاصة
المعيار هو الإطار الحاكم؛ والدرجة هي هوية المادة ضمن ذلك الإطار؛ أما المتطلب الخاص بالمشتري فيعدّل الطلب أو يستكمله. وينبغي تسجيل هذه المستويات الثلاثة على نحو منفصل.
ابدأ بكتابة الاستشهاد الكامل، مثل ASTM B783-24 أو ISO 5755:2022 أو ISO 4957:2018 أو ISO 13947:2024. ثم انسخ التسمية الدقيقة كما وردت في الوثيقة، من دون تغيير. ولا تستبدلها بمكافئ مألوف من الفولاذ المشغول، أو اختصار مورّد، أو عبارة عامة مثل «فولاذ غير قابل للصدأ PM». بعد ذلك، حدد الجدول الذي يعرّف التركيب والخواص. وأخيرًا، اقرأ البنود التي تغطي أخذ العينات، وعينات الاختبار، والتفاوتات البُعدية، وحالة السطح، وعمليات المعالجة المسموح بها.
وتتساوى أهمية طريقة الاختبار مع أهمية الحد العددي. إذ يحدد ISO 13947:2024 طريقة تعيين الشوائب غير المعدنية في المساحيق المعدنية، ويسمح بتطبيق الطريقة على الأجزاء الفولاذية المطروقة بالمساحيق. وقد يكون هذا المرجع ذا صلة عندما يكون التحكم في الشوائب متطلبًا من متطلبات المشتري، لكنه لا يحدد بمفرده درجة الفولاذ أو خواص الشد الخاصة بها. وسجّل المسحوق أو الجزء الذي جرى فحصه، وتحضير العينة، وطريقة التقييم، وحد القبول.
وقد يحدد المشتري أيضًا كيمياء المسحوق، أو الكثافة الظاهرية، أو سلوك الانسياب، أو توزيع أحجام الجسيمات، أو حدود الأكسجين أو غيره من الشوائب، أو الكثافة بعد التلبيد، أو التغير البُعدي، أو توصيف المسام، أو معاملات المعالجة الحرارية، أو موضع اختبار محدد. وقد تكون هذه المتطلبات أكثر صرامة أو أكثر تحديدًا من الوصف العام للمادة. ولا يجوز استنتاجها ضمنيًا من اسم الدرجة.
أما الفحص النهائي فيتعلق بالسماح بالعمليات. اسأل عما إذا كانت المواصفة تسمح بالمعايرة بالأبعاد، أو التكبيس، أو التشغيل الآلي، أو التشريب، أو الطرق بالمساحيق، أو الكربنة، أو النترتة، أو التبريد السريع والمراجعة، أو أي عملية أخرى. إذ يمكن لكل منها أن يغير الأبعاد، أو المسام، أو الإجهادات، أو الصلادة، أو المقاومة المقاسة. ولذلك، تجيب التسمية الواضحة عن أكثر من سؤال «ما نوع هذا الفولاذ؟». فهي تحدد المعيار المنطبق، والتركيب الكيميائي المطلوب، والكثافة والحالة المدّعى بهما، وطريقة قياس الخواص، وتاريخ المعالجة الذي يشمله هذا الادعاء.
المزايا والقيود والمفاهيم الخاطئة
ما يتيحه تجهيز المساحيق
إن تعدين المساحيق (PM) ليس مجرد تفتيت الفولاذ التقليدي إلى جسيمات ثم كبسها في شكل معين. فإنتاج المسحوق، وخلطه، وكبسه، وتلبيده، وتكثيفه، ومعالجته حرارياً، كلها عمليات تنشئ مجموعة مختلفة من المتغيرات، ويمكن استخدام هذه المتغيرات لتعديل كلٍّ من التركيب والبنية المجهرية. وقد تكون النتيجة فولاذاً لا تستطيع معالجة السبائك التقليدية إنتاجه، بدلاً من كونها درجة فولاذ عادية صُنعت بطريقة أقل شيوعاً.
أوضح مثال على ذلك هو فولاذ العدد المصنّع بتعدين المساحيق. أثناء تصلب السبيكة في القالب، قد تنفصل عناصر السبائك مثل الكروم والموليبدينوم والفاناديوم والتنغستن، فتتجمع في شبكات كبيرة من الكربيدات. وقد يقلل التطريق والتشغيل اللاحقان من هذه البنية، لكن حجم الكربيدات النهائي وتوزيعها وكيمياءها تظل مقيدة بتاريخ الصب الأصلي. أما المسحوق المتذرّى بالغاز، فتتصلب كل جسيمة فيه بسرعة. وعند دمج هذه الجسيمات، يمكن للفولاذ الناتج أن يطوّر تجمعاً دقيقاً ومستديراً وأقرب إلى التماثل الاتجاهي من الكربيدات. كما يمكن لتجهيز المساحيق أن يدعم محتويات من الكربيدات أو توليفات منها توصف بأنها صعبة أو مستحيلة الإنتاج من خلال تعدين السبائك التقليدي في القوالب. ويؤثر هذا الفرق في المعالجة الحرارية، واستجابة التآكل، والمتانة، والاستقرار الأبعادي، والاتجاهية المرتبطة بالشوائب أو أشرطة الكربيدات الممدودة.
ومن ثم، فإن الفائدة تتمثل في التحكم في البنية المجهرية، لا في إنتاج الشكل فحسب. إذ يستطيع منتج المسحوق ضبط كيمياء الجسيمات، وتوزيع أحجامها، وشكلها، ومحتواها من الأكسجين قبل الدمج. ويمكن للمصنّع خلط مساحيق عنصرية أو مسبقة السبك، مع أن هذه الخيارات لا تنتج مسارات انتشار متماثلة أثناء التلبيد. ويُعد النحاس والنيكل والموليبدينوم من الإضافات الشائعة في مواد تعدين المساحيق الحديدية؛ إذ تمثل التركيبات الحديدية–النحاسية–الكربونية نحو نصف الأجزاء الحديدية المصنّعة بتعدين المساحيق، وفقاً لمرجع Ferrous Powder Metallurgy المنشور في ScienceDirect Topics عام 2024. وتوضح هذه التركيبات اتساع نطاق المجال، لكنها لا ينبغي أن تُفهم على أنها تعريف لفولاذ تعدين المساحيق.
وتعكس المعايير هذه الهوية الأوسع. إذ يصنّف ASTM B783-24 المواد الإنشائية الحديدية المصنّعة بتعدين المساحيق وفقاً للتركيب الكيميائي، والكثافة، ومقاومة الخضوع في الحالة بعد التلبيد، ومقاومة الشد القصوى بعد المعالجة الحرارية. وهذا المزيج دالٌّ؛ فالكيمياء وحدها لا تكفي لتحديد المادة. فالكثافة والحالة جزء من المعنى العملي للتسمية. كما تحدد ISO 5755:2022 المتطلبات الخاصة بالمواد الإنشائية المصنوعة من الحديد والفولاذ والفولاذ السبائكي والفولاذ غير القابل للصدأ الملبّدة. وتتعلق هذه الوثائق بفئات محددة من المواد الملبّدة، لا بكل فولاذ مرّ مصادفةً بعملية قائمة على المساحيق.
ويمكن لتجهيز المساحيق أيضاً أن يقلل بعض أشكال الانفصال، وأن يتيح إنتاج أشكال قريبة من الشكل النهائي، مما يقلل مقدار التشغيل الآلي المطلوب للأشكال الملائمة. لكنه لا يلغي الحاجة إلى الحكم الهندسي. فشكل الجسيمات يتحكم في الانسياب والتراص؛ وحجم الجسيمات يؤثر في المساحة السطحية واستجابة التلبيد؛ كما يؤثر اختيار مادة التزليق في الإخراج وبقايا التلوث. وتنشأ المزايا من إدارة هذه المتغيرات المترابطة، لا من كلمة «مسحوق» وحدها.
ما الذي يمكن أن تحدّه المسامية المتبقية
أكثر المفاهيم الخاطئة استمراراً هو أن فولاذ تعدين المساحيق يكون كامل الكثافة تلقائياً. إذ تحتفظ الأجزاء التقليدية المصنّعة بالكبس والتلبيد بالمسام ما لم تُجرَ عملية تكثيف إضافية لإغلاقها. وقد تكون المسام معزولة أو مترابطة، مستديرة أو غير منتظمة، متركزة بالقرب من الأسطح، أو موزعة عبر المقطع. ويعتمد حجمها وشكلها وموقعها على خصائص المسحوق، وضغط الكبس، وهندسة العدد، وإزالة مادة التزليق، وجو التلبيد، ودرجة الحرارة، والزمن، وتاريخ التبريد.
وتقلل المسامية المتبقية مساحة تحمل الحمل الفعالة، وقد تعمل كمركّز للإجهاد. ويمكن أن تخفض المطيلية تحت الشد، ومقاومة الكلال، ومتانة الكسر، ومقاومة الصدم أو نمو الشقوق، حتى عندما يبدو تركيب المادة السائب مماثلاً لتركيب فولاذ مشغول بالطرق. كما قد تسمح المسام المفتوحة بنفاذ السوائل، وتزيد تعقيد المعالجة السطحية. وقد تستجيب المسام الداخلية بشكل مختلف أثناء التخمير أو المراجعة أو الكربنة أو النترتة؛ لذلك لا يمكن نقل جدول معالجة حرارية موضوع لمنتج مشغول بالطرق كامل الكثافة إلى منتج ملبّد بصورة تلقائية.
ويفرض الكبس قيوده الخاصة قبل بدء التلبيد. فالمسحوق لا ينقل الضغط كما تنقله مادة صلبة متصلة. وقد يؤدي الاحتكاك مع جدران القالب إلى توليد تدرجات في الكثافة، في حين يمكن للمقاطع الضيقة، والسمات المرتجعة إلى الداخل، والتغيرات في السمك، أن تولد اختلافات موضعية في الكثافة الخضراء. وقد يسبب الإخراج تشققات أو تشوهاً. ثم يسبب التلبيد تغيراً أبعادياً، إذ تتحول نقاط تماس الجسيمات إلى روابط معدنية، وتتطور شبكة المسام. ولذلك يرتبط البعد الاسمي في الرسم الهندسي بالعدد، وتشغيلة المسحوق، ومادة التزليق، ودورة الفرن، والجو.
ويمكن للتكثيف أن يغير هذه الحالة بصورة كبيرة، لكنه لا يمحو تاريخ العملية. فالكبس المتساوي السكون الساخن، والتطريق بالمسحوق، والتلبيد في الطور السائل، وغير ذلك من المسارات، تختلف في الضغط ودرجة الحرارة والتشوه وإغلاق المسام وسلوك الشوائب. ولا يكون فولاذ العدد المصنّع بتعدين المساحيق وكامل الكثافة باستخدام أحد المسارات قابلاً للتبادل مع جزء إنشائي مسامي مصنّع بالكبس والتلبيد، لمجرد أن كليهما بدأ على هيئة مسحوق. فعبارة «فولاذ تعدين المساحيق» تحدد عائلة من المسارات، لا مستوى كثافة واحداً.
وتثير جودة المسحوق مخاوف إضافية. فقد تنشأ الشوائب غير المعدنية أثناء الصهر أو التذرية أو التداول أو الغربلة أو الخلط. وتحدد ISO 13947:2024 طريقة لتعيين الشوائب غير المعدنية في المساحيق المعدنية، وتسمح بتطبيق هذه الطريقة على الأجزاء الفولاذية المطروقة بالمسحوق. وتكتسب اختبارات الشوائب أهمية لأن البنية الدقيقة للكربيدات لا تعوّض عن أكسيد ضار أو جسيم خبث أو طور غريب آخر متموضع في موقع حرج.
لماذا يحدد المسار والمواصفة الإجابة
تحتاج كل دعوى بشأن فولاذ تعدين المساحيق إلى ربطها بمسار تصنيع وحالة محددين. فقد يشير الاختصار «PM» إلى الكبس والتلبيد التقليديين، أو التطريق بالمسحوق، أو الكبس المتساوي السكون الساخن، أو عملية تصنيع مضافة ذات صلة. وهذه المسارات ليست قابلة للتبادل. فالتصنيع المضاف يبني المادة طبقةً فوق طبقة، ويدخل دورات حرارية خاصة به، وعيوباً في بركة الانصهار، وإجهادات متبقية، ومتطلبات للمعالجة بعد البناء. ويحدد فصل دليل ASM المنشور من NIST عام 2020 بشأن التصنيع المضاف للفولاذ والفولاذ غير القابل للصدأ المسامية والشوائب والإجهادات المتبقية والمعالجة الحرارية اللاحقة للبناء بوصفها عوامل محورية. وهذه الأدلة ذات صلة بالفولاذ القائم على المساحيق، لكن يجب عدم الخلط بين التصنيع المضاف وتعدين المساحيق التقليدي بالكبس والتلبيد.
وتتحكم المواصفة أيضاً في معنى المقارنة. إذ تنطبق متطلبات فولاذ العدد في ISO 4957:2018 على المنتجات المصنّعة بتعدين المساحيق، وكذلك على المنتجات المدرفلة على الساخن والمطروقة والمسحوبة على البارد والمدرفلة على البارد. ولا يجعل ذلك جميع أشكال درجة فولاذ العدد المسماة متكافئة. فهو يضع متطلبات عبر مسارات إنتاج مختلفة، مع ترك العوامل المعتمدة على المسار—مثل الكثافة، وشكل الكربيدات، والشوائب، وبنية الحبيبات، والمعالجة الحرارية، والأبعاد النهائية—لتُضبط وتُتحقق.
ولذلك لا يتنبأ التحليل الكيميائي الاسمي إلا بجزء من النتيجة. فقد تتشارك مادتان في محتويي الكربون والعناصر السبائكية، ومع ذلك تختلفان في أكسجين المسحوق، وشكل الجسيمات، وكثافة الكبس، وشكل المسام، وجو التلبيد، وتوزيع الكربيدات، وتاريخ المراجعة. ويمكن لهذه الاختلافات أن تغير قابلية التشغيل الآلي، ومقاومة التآكل، والمتانة، وسلوك الكلال، والاستقرار الأبعادي. ويتناول كتاب Randall German الصادر عام 2005 بعنوان A–Z of Powder Metallurgy إنتاج المسحوق والكبس والتلبيد والتكثيف والبنية المجهرية والمسامية بوصفها عناصر مترابطة، ولهذا السبب تحديداً.
والسؤال القابل للدفاع عنه ليس ما إذا كان فولاذ تعدين المساحيق أقوى أو أصلب أو أكثر اتساقاً تلقائياً من الفولاذ المشغول بالطرق، بل أي مسحوق ومسار دمج وكثافة ومواصفة وحالة معالجة حرارية أنتجت المادة المختبرة. فقد يجعل تجهيز المساحيق بنيات سبائكية يتعذر الوصول إليها بوسائل أخرى أمراً ممكناً. لكنه قد يُدخل أيضاً مساماً وشوائب وتدرجات في الكثافة وتغيرات أبعادية. وكلتا العبارتين صحيحة، وإغفال أي منهما يحوّل عائلة من المواد إلى تسمية مضللة لدرجة فولاذ.
المراجع
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/