




पाउडर धातुकर्म इस्पात क्या होते हैं
पाउडर धातुकर्म इस्पात की परिभाषा
पाउडर धातुकर्म इस्पात एक लौह-आधारित पदार्थ है, जिसे बड़े सिल्ले की ढलाई करके और बाद में उसे स्टॉक के रूप में रोलिंग या फोर्जिंग करने के बजाय पाउडर-प्रसंस्करण मार्ग से बनाया जाता है। यह शब्द एक प्रसंस्करण-विधि और पदार्थ-परिवार को दर्शाता है। इससे किसी एक रासायनिक संघटन, किसी एक सूक्ष्मसंरचना या घनत्व के किसी एक स्तर की पहचान नहीं होती।
सामान्य पीएम प्रसंस्करण अनुक्रम
- पाउडर उत्पादन लोहा या मिश्रधातु-इस्पात पाउडर का उत्पादन और वर्गीकरण किया जाता है।
- मिश्रण मिश्रधातुकारक योजक, ग्रेफाइट, ताँबा, निकेल, मोलिब्डेनम और स्नेहक मिलाए जा सकते हैं।
- संहतन मिश्रण को दबाकर आकारित कच्चा भाग बनाया जाता है।
- सिंटरन तापन से कणों के बीच बंध विकसित होते हैं और छिद्र-तंत्र बदलता है।
- द्वितीयक प्रसंस्करण आकार-संशोधन, पुनः-दबावन, अंतःस्रवण, मशीनिंग, कार्बुरीकरण, शमन, टेम्परिंग या सघनीकरण इसके बाद किए जा सकते हैं।
एक सामान्य मार्ग की शुरुआत लौह या मिश्रधातु-इस्पात पाउडर के उत्पादन से होती है, जिसके बाद पाउडर का वर्गीकरण, मिश्रण, संघनन और सिंटरिंग की जाती है। इसके बाद कॉम्पैक्ट पर आकार-संशोधन, पुनः-दाबन, अंतःस्रवण, मशीनिंग, कार्ब्यूराइज़िंग, शमन, टेम्परिंग या कोई अन्य घनीकरण और ऊष्मा-उपचार प्रक्रिया की जा सकती है। प्रत्येक चरण संघटन, छिद्र-संरचना, आयाम और यांत्रिक व्यवहार के बीच संबंध को बदलता है। Randall German की A-Z of Powder Metallurgy में पाउडर उत्पादन, संघनन, सिंटरिंग, घनीकरण, सूक्ष्मसंरचना और सरंध्रता को इस विषय के परस्पर जुड़े हुए भागों के रूप में देखा गया है, न कि तैयार इस्पात के लिए एक-दूसरे के स्थान पर प्रयुक्त होने वाले नामों के रूप में।
पाउडर स्वयं विविधता का पहला स्रोत होता है। परमाणुकृत, अपचयित और अन्य पाउडर कणों के आकार, आकार-वितरण, सतही ऑक्साइड, आंतरिक सरंध्रता और प्रवाह-व्यवहार में भिन्न होते हैं। ये विशेषताएँ प्रभावित करती हैं कि डाई में कण किस प्रकार व्यवस्थित होते हैं, कितने स्नेहक की आवश्यकता होती है, कॉम्पैक्ट के भीतर दाब किस प्रकार संचारित होता है और सिंटरिंग के दौरान कण किस प्रकार बंधते हैं। किसी पाउडर-मिश्रण में पूर्व-मिश्रधातुकृत कण, तत्वीय मिलावटें, मास्टर-मिश्रधातु कण, ग्रेफाइट, तांबा, निकेल, मोलिब्डेनम या प्रसंस्करण स्नेहक भी हो सकते हैं। इसलिए, PM इस्पात के रूप में व्यापक रूप से वर्णित दो भागों में भट्ठी-चरण शुरू होने से पहले ही मिश्रधातु-तत्वों का वितरण अलग-अलग हो सकता है।[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
संघटन महत्वपूर्ण बना रहता है, लेकिन यह अकेले कार्य नहीं करता। लौह-आधारित PM में सामान्यतः तांबा, निकेल और मोलिब्डेनम का उपयोग मिश्रधातु मिलावटों के रूप में किया जाता है, जबकि कार्बन को प्रायः ग्रेफाइट या कार्बन-युक्त पाउडर के माध्यम से मिलाया जाता है। ScienceDirect Topics द्वारा 2024 में प्रकाशित Ferrous Powder Metallurgy संदर्भ के अनुसार, लौह–तांबा–कार्बन संघटन PM के लौह-आधारित भागों का लगभग आधा हिस्सा बनाते हैं। यह आँकड़ा एक प्रमुख संघटन-समूह का वर्णन करता है, PM इस्पातों की समग्र परिभाषा का नहीं।
ASTM B783-24 लौह-आधारित पीएम संरचनात्मक सामग्रियों का वर्गीकरण रासायनिक संघटन, घनत्व, सिंटरन-के-बाद की पराभव शक्ति और ताप-उपचारित अंतिम तनन शक्ति के आधार पर करता है। Strong evidence
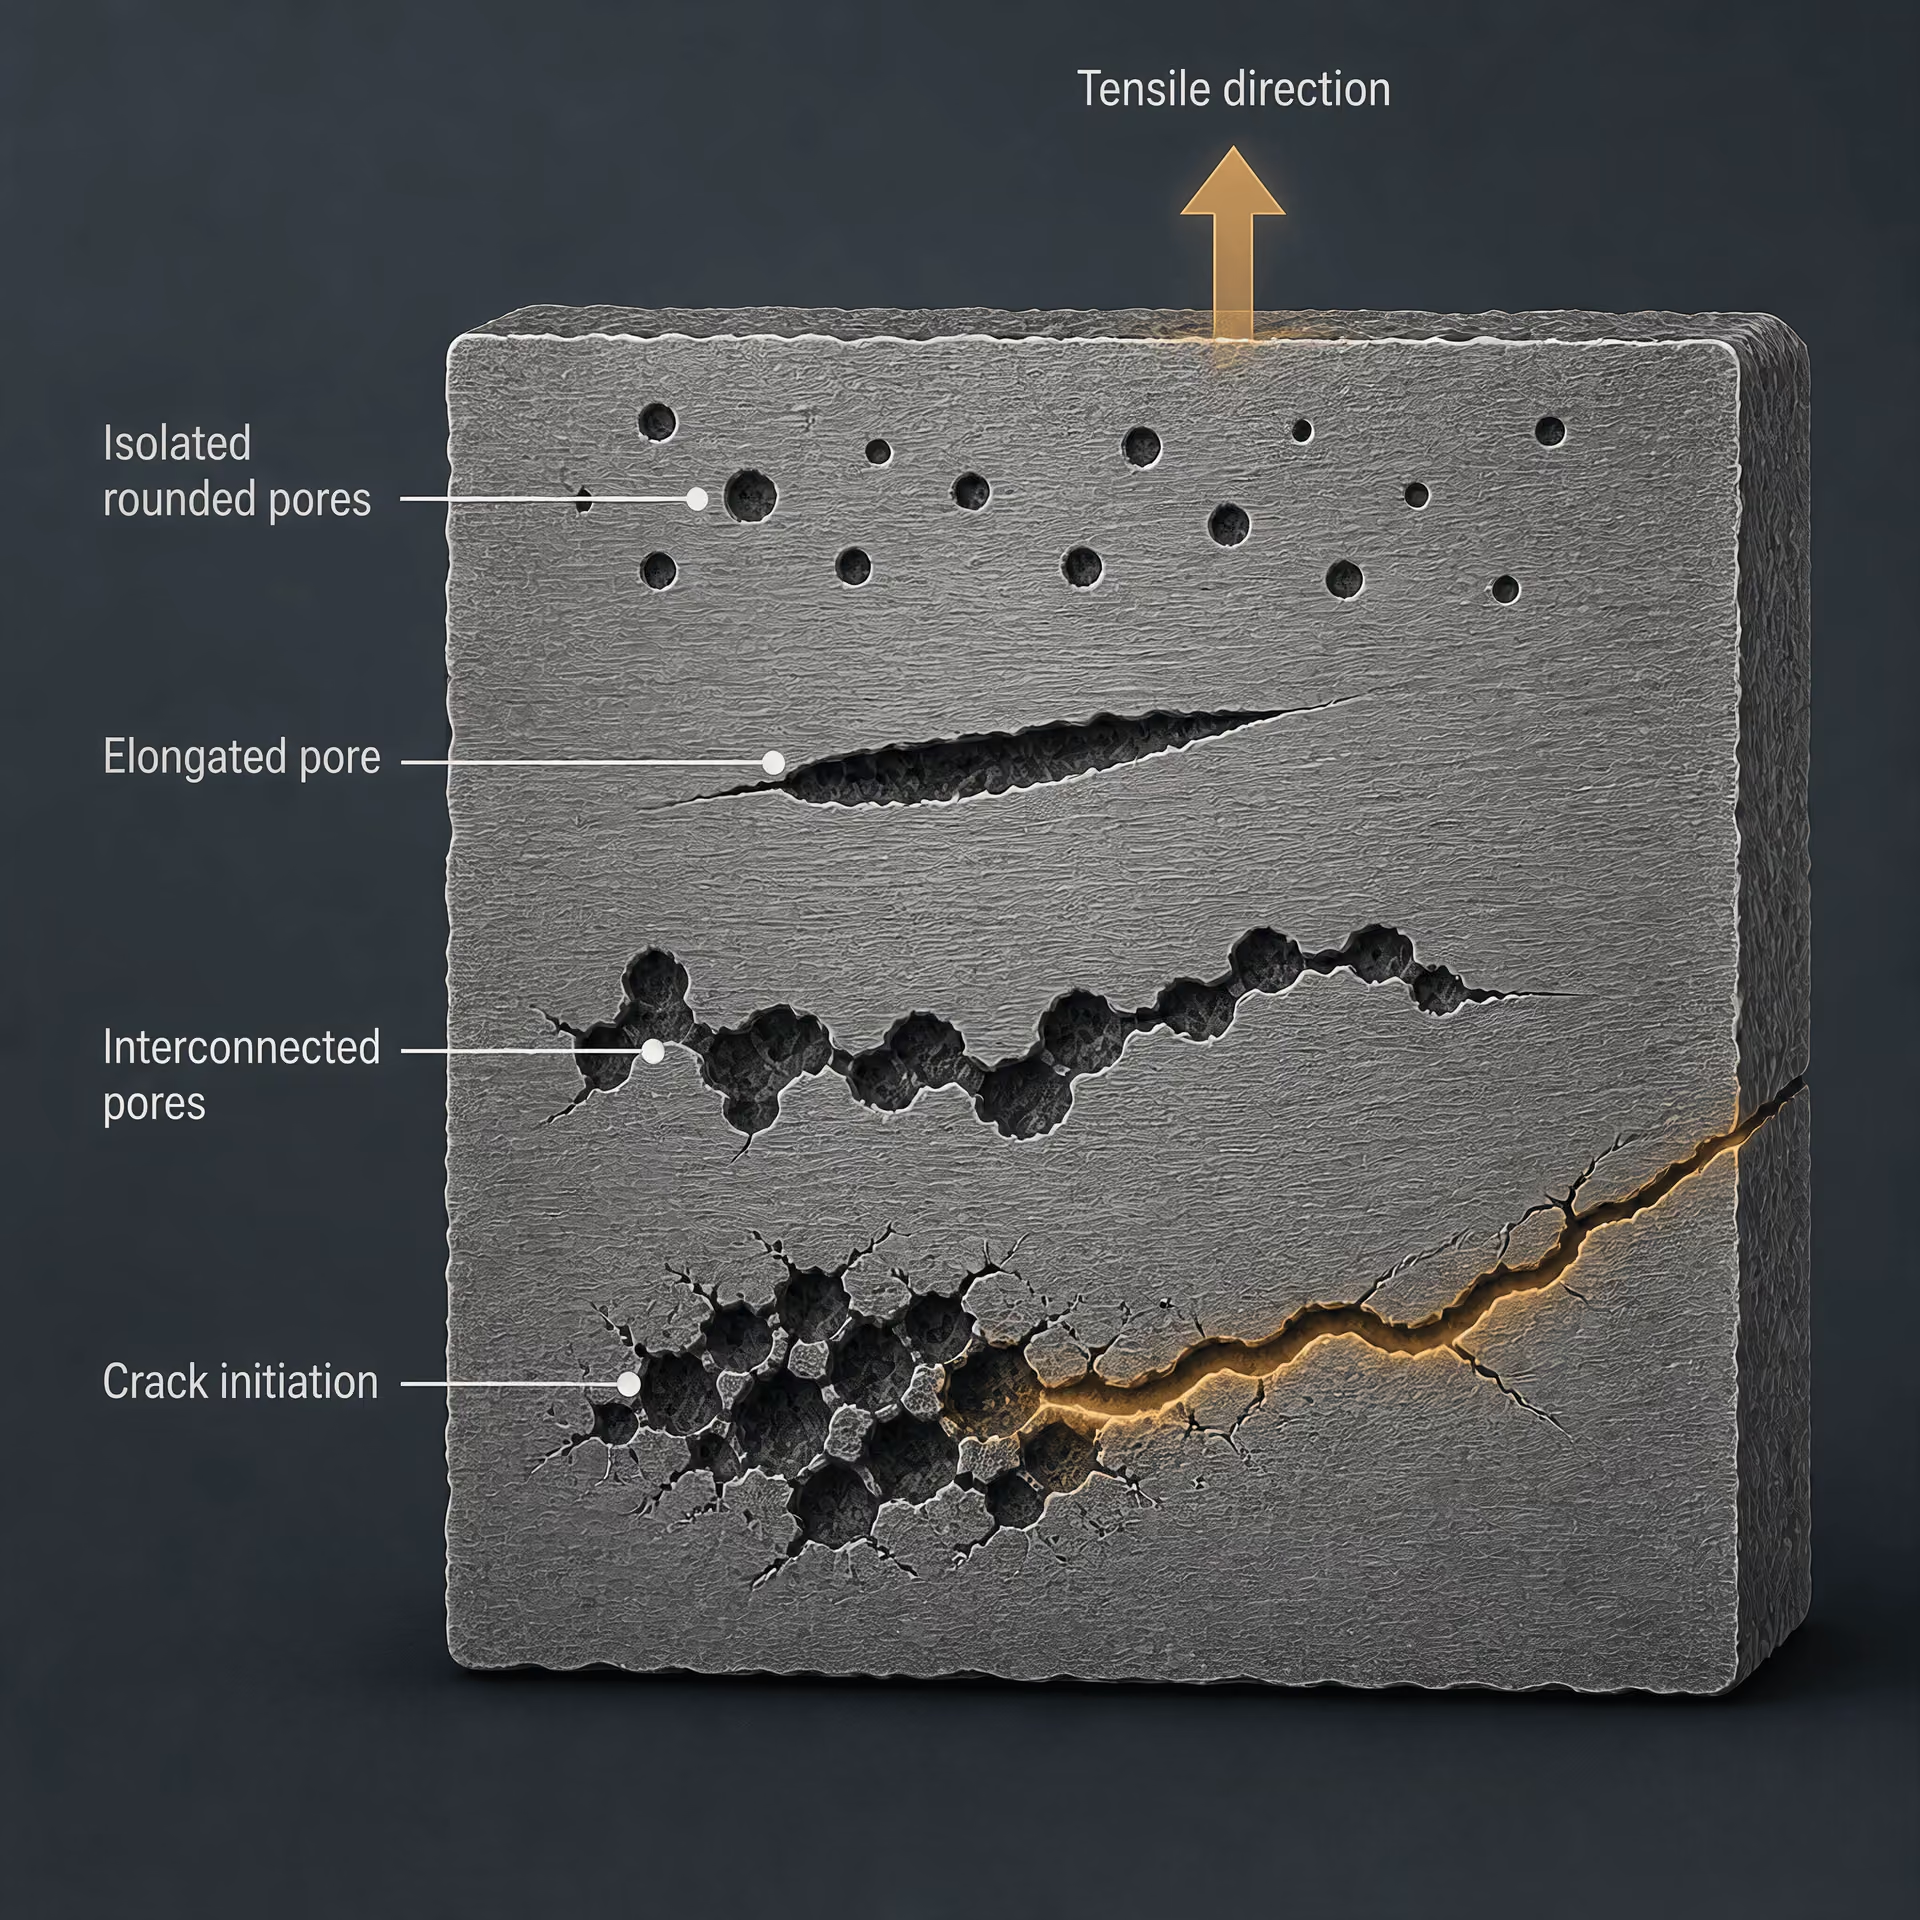
ASTM B783-24 यह दर्शाता है कि किसी ग्रेड का नाम या सामान्य प्रसंस्करण-लेबल पर्याप्त क्यों नहीं है। यह मानक लौह-आधारित PM संरचनात्मक पदार्थों का वर्गीकरण रासायनिक संघटन, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तनन शक्ति के आधार पर करता है। घनत्व केवल रिपोर्टिंग की सुविधा नहीं है: अवशिष्ट छिद्र भार-वहन करने वाले अनुप्रस्थ काट को कम करते हैं और दरार आरंभ होने के स्थलों के रूप में कार्य कर सकते हैं, जबकि इन छिद्रों का आकार, आकृति और परस्पर जुड़ाव बाद के प्रसंस्करण के परिणाम को प्रभावित करता है। इसलिए किसी विनिर्देशन में लौह में मिलाए गए तत्वों से अधिक जानकारी की पहचान आवश्यक होती है।
ISO 5755:2022 भी सिंटरित धातु पदार्थों, जिनमें सिंटरित लौह, इस्पात, मिश्रधातुकृत इस्पात और स्टेनलेस-इस्पात संरचनात्मक पदार्थ शामिल हैं, के लिए आवश्यकताएँ निर्धारित करता है। इसका दायरा इस श्रेणी की व्यापकता को दर्शाता है। “PM इस्पात” का अर्थ नियंत्रित अवशिष्ट सरंध्रता वाला सिंटरित संरचनात्मक पदार्थ, कहीं अधिक घनत्व वाला पाउडर-फोर्जित भाग, या ऐसा पाउडर-धातुकर्म टूल इस्पात हो सकता है जिसकी प्रमुख विशिष्टता उसके कार्बाइडों की मात्रा और स्वच्छता में निहित हो।
सूक्ष्मसंरचना नाममात्र रूप से समान रासायनिक संघटन वाले सिल्ला-धातुकर्म समकक्ष से भिन्न हो सकती है। पाउडर-धातुकर्म टूल इस्पातों में महीन, गोलाकार और अधिक समान कार्बाइड-संरचनाएँ बन सकती हैं; साथ ही, इनमें कार्बाइड की ऐसी मात्रा या कार्बाइड-संघटन भी संभव हो सकता है जिसका उत्पादन पारंपरिक सिल्ला-धातुकर्म द्वारा कठिन या असंभव हो। पाउडर उत्पादन के दौरान तीव्र ठोसीकरण बड़े ढले हुए सिल्ले से जुड़ी असमान वितरण-प्रवृत्ति को सीमित करता है; इसके बाद का संघनन और ऊष्मा-उपचार यह निर्धारित करते हैं कि यह लाभ तैयार उत्पाद में कितना बना रहता है। परिणाम स्वतः ही श्रेष्ठ या निम्नतर नहीं होता। यह एक भिन्न धातुकर्मीय इतिहास वाला पदार्थ होता है।

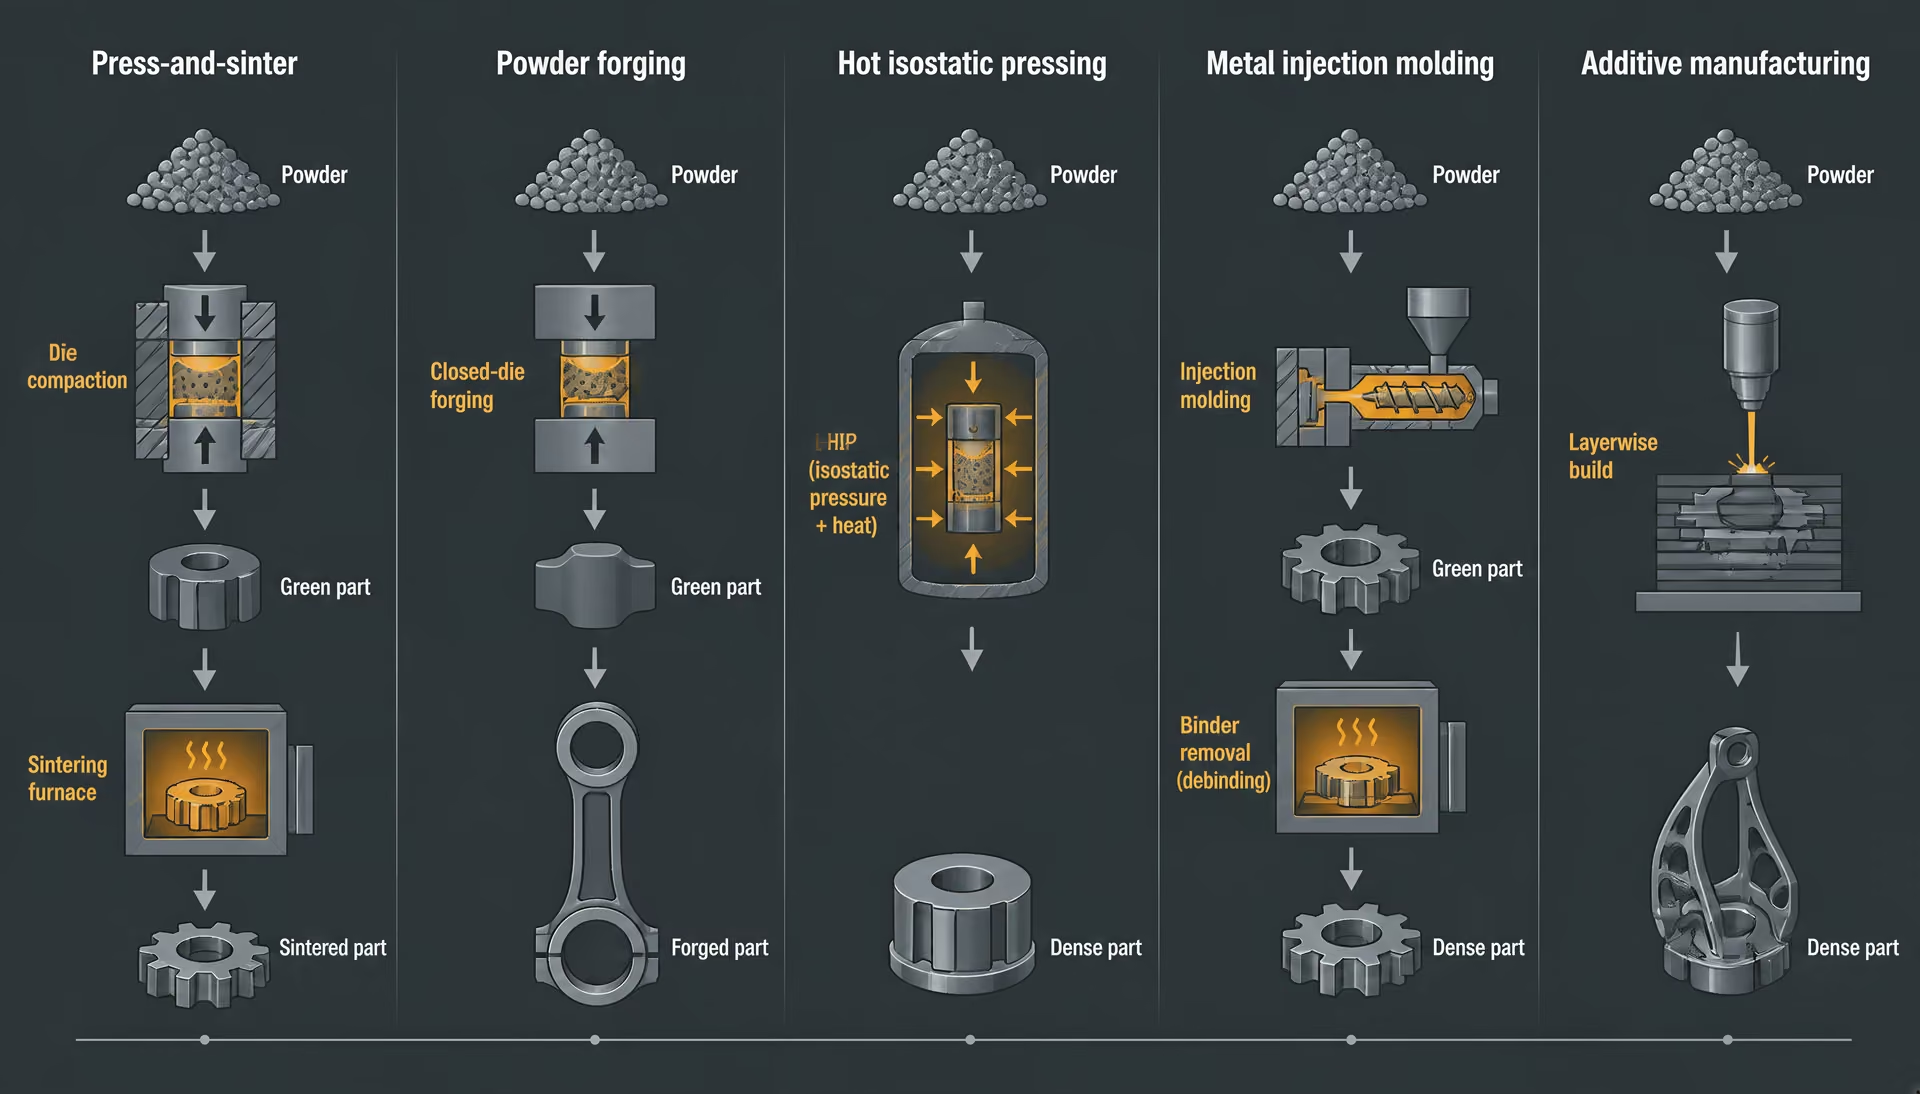
प्रेस-और-सिंटर, पाउडर-फोर्जिंग और संबंधित मार्ग
| मार्ग | प्राथमिक संहति-निर्माण तंत्र | सामान्य विशिष्ट विशेषता |
|---|---|---|
| दबावन-और-सिंटरन | डाई में संहतन, जिसके बाद भट्ठी में सिंटरन | नियंत्रित अवशिष्ट सरंध्रता और लगभग अंतिम आकार-निर्माण |
| पाउडर फोर्जन | सिंटरित पूर्वरूप, जिसके बाद गर्म फोर्जन | अधिक छिद्र-ह्रास और फोर्जित विरूपण |
| गर्म समदाब-दाबन | उन्नत तापमान और दाब | आंतरिक छिद्र-बंदन |
| धातु अंतःक्षेपण ढलाई | ढलाई, बंधक-विमोचन और सिंटरन | सूक्ष्म-पाउडर फीडस्टॉक और जटिल ज्यामितियाँ |
| योगात्मक विनिर्माण | परत-दर-परत गलन या संलयन | डिजिटल औजार-पथ और परत-दर-परत तापीय इतिहास |
कच्चा भाग एक आकारित किंतु असिंटरित संहत पदार्थ, जिसकी अस्थायी दृढ़ता मुख्यतः कणों के परस्पर फँसने और संहतन-दाब से आती है।
पारंपरिक प्रेस-और-सिंटर PM की शुरुआत मापे गए पाउडर-मिश्रण से होती है। डाई और पंच उस मिश्रण को एक “ग्रीन” भाग में संघनित करते हैं, जिसका आकार कणों के परस्पर फँसाव और संघनन-दाब द्वारा बना रहता है। इसके बाद ग्रीन कॉम्पैक्ट को मिश्रधातु के गलन-परास से कम तापमान पर गर्म किया जाता है, जिससे कणों के बीच विसरण और संपर्क-गर्दन का विकास होता है। सिंटरिंग कण-जाल को मजबूत करती है, आयामों को बदलती है और छिद्र-तंत्र के कुछ हिस्सों को गोल या संकुचित करती है। इससे आवश्यक रूप से सारी सरंध्रता समाप्त नहीं होती।
डाई में दाब का वितरण, डाई की दीवार पर घर्षण, पाउडर का प्रवाह और भाग की ज्यामिति घनत्व-प्रवणताएँ उत्पन्न कर सकते हैं। सिंटरिंग के कारण सिकुड़न हो सकती है या, संघटन और प्रारंभिक पैकिंग की स्थिति के आधार पर, आयामी वृद्धि भी हो सकती है। इन परिवर्तनों पर पाउडर की कण-विशेषताओं और नियोजित ऊष्मा-उपचार के साथ विचार करना आवश्यक है। उदाहरण के लिए, कार्ब्यूराइज़िंग उपचार ऐसे पदार्थ पर कार्य करता है जिसमें कार्बन की पहुँच और रूपांतरण-प्रतिक्रिया उसके छिद्रों, मिश्रधातु-वितरण और सिंटरित सूक्ष्मसंरचना से प्रभावित होती है।
इस मार्ग से बनाए गए संरचनात्मक भागों के विनिर्देशन प्रायः सिंटरिंग के बाद की अवस्था में या किसी निर्धारित द्वितीयक प्रक्रिया के बाद दिए जाते हैं। आकार-संशोधन से आयामी नियंत्रण बेहतर हो सकता है; पुनः-दाबन से चयनित क्षेत्रों में घनत्व बढ़ाया जा सकता है; अंतःस्रवण से परस्पर जुड़े छिद्रों को किसी अन्य पदार्थ से भरा जा सकता है; और सिंटर-हार्डनिंग भट्ठी में शीतलन को कठोरीकरण रूपांतरणों के साथ संयोजित कर सकती है। इनमें से कोई भी प्रक्रिया प्रत्येक प्रेस-और-सिंटर भाग को पूर्णतः रॉट इस्पात में परिवर्तित नहीं करती। प्रसंस्करण मार्ग उसकी पहचान का हिस्सा बना रहता है।[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
पाउडर फोर्जिंग में एक यांत्रिक संघनन-चरण जोड़ा जाता है। पहले एक प्रीफॉर्म का संघनन और सिंटरिंग की जाती है, फिर उसे गर्म करके फोर्ज किया जाता है, जिससे सरंध्रता कम होती है और फोर्जित आकार प्राप्त होता है। इसलिए इसका उत्पादन-इतिहास पारंपरिक सिंटरित भाग तथा ढले हुए बिलेट से बनाए गए फोर्जित भाग—दोनों से भिन्न होता है। इस मार्ग में समावेशन-नियंत्रण महत्वपूर्ण है: ISO 13947:2024 धात्विक पाउडरों में गैर-धात्विक समावेशनों के निर्धारण की एक विधि निर्दिष्ट करता है और इस विधि को पाउडर-फोर्जित इस्पात भागों पर लागू करने की अनुमति देता है। यह मानक स्पष्ट करता है कि समावेशनों का आकलन पाउडर-चरण में किया जा सकता है, जबकि वे संघनित घटक के लिए भी प्रासंगिक बने रहते हैं।
हॉट आइसोस्टैटिक प्रेसिंग एक अन्य पाउडर-संघनन मार्ग है, जिसमें आंतरिक छिद्रों को बंद करने के लिए ऊँचे तापमान और दाब का उपयोग किया जाता है। दूसरी ओर, मेटल इंजेक्शन मोल्डिंग में महीन धातु-पाउडर को बाइंडर प्रणाली के साथ मिलाना, मोल्डिंग, बाइंडर हटाना और सिंटरिंग शामिल होता है। इन प्रक्रियाओं को सामान्य प्रेस-और-सिंटर उत्पादन में नहीं समेटना चाहिए। इनके पाउडर, ग्रीन-बॉडी का व्यवहार, ऊष्मीय चक्र, आयामी परिवर्तन और प्राप्त की जा सकने वाली ज्यामितियाँ अलग-अलग होती हैं।
कई प्रणालियों में एडिटिव मैन्युफैक्चरिंग की शुरुआत भी धातु-पाउडर से होती है, लेकिन केवल पाउडर की उपस्थिति के कारण इसे पारंपरिक PM नहीं कहा जा सकता। लेज़र या इलेक्ट्रॉन बीम किसी डिजिटल टूलपाथ के अनुसार क्रमिक क्षेत्रों को चुनिंदा रूप से पिघलाती या फ्यूज़ करती है; भाग का विकास परत-दर-परत ऊष्मीय इतिहास के साथ होता है, न कि डाई में पूर्ण आकार के रूप में संघनित होकर। 2020 में प्रकाशित, NIST द्वारा जारी ASM Handbook के इस्पात और स्टेनलेस इस्पात के एडिटिव मैन्युफैक्चरिंग संबंधी अध्याय में सरंध्रता, समावेशन, अवशिष्ट तनाव और निर्माण-पश्चात ऊष्मीय प्रसंस्करण को एडिटिव रूप से निर्मित इस्पात भागों के केंद्रीय कारकों के रूप में पहचाना गया है। ये चिंताएँ PM से मिलती-जुलती हैं, लेकिन दोष-तंत्र और ऊष्मीय प्रवणताएँ उस प्रेसित कॉम्पैक्ट जैसी नहीं होतीं जो सिंटरिंग भट्ठी से गुजरता है।
यह शब्द किसी एक ग्रेड की पहचान क्यों नहीं करता
इस्पात का कोई पदनाम सामान्यतः एक निर्दिष्ट रासायनिक परास और किसी उत्पाद या अनुप्रयोग-मानक की ओर संकेत करता है। “पाउडर धातुकर्म इस्पात” अपने आप में ऐसा नहीं करता। यह इतना व्यापक मार्ग दर्शाता है कि इसमें संरचनात्मक इस्पात, स्टेनलेस इस्पात, टूल इस्पात, बेयरिंग-संबंधी पदार्थ और पाउडर फोर्जिंग या एडिटिव मैन्युफैक्चरिंग के लिए बनाए गए मिश्रधातु तंत्र शामिल हो सकते हैं।[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
मानक इस अंतर को स्पष्ट करते हैं। ASTM B783-24 लौह-आधारित PM संरचनात्मक पदार्थों को एकल सार्वभौमिक ग्रेड के बजाय कई परस्पर संबद्ध मानदंडों के माध्यम से संबोधित करता है। ISO 5755:2022 सिंटरित लौह, इस्पात, मिश्रधातुकृत इस्पात और स्टेनलेस-इस्पात संरचनात्मक पदार्थों को शामिल करता है। ISO 4957:2018 टूल-इस्पात की आवश्यकताओं को पाउडर धातुकर्म द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्जित, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी लागू करता है। इसलिए PM टूल इस्पात की पहचान किसी मान्यताप्राप्त टूल-इस्पात पदनाम से की जा सकती है, जबकि उसका विनिर्माण मार्ग उसकी कार्बाइड-संरचना, असमानता-वितरण, छिद्र-अवस्था और आवश्यक निरीक्षण को स्पष्ट करता है।
इसलिए सार्थक विवरण कई स्तरों वाला होता है: पाउडर का रासायनिक संघटन, कणों की आकृति-विज्ञान और आकार-वितरण, संघनन-विधि, ग्रीन घनत्व, सिंटरिंग चक्र, अंतिम घनत्व, छिद्रों की आकृति-विज्ञान, समावेशनों का समूह, आयामी परिवर्तन और ऊष्मीय प्रसंस्करण। किसी एक स्तर को बदलने पर तैयार पदार्थ बदल सकता है, भले ही नाममात्र मिश्रधातु-पदनाम वही बना रहे।
इसी कारण PM इस्पात को केवल चूर्णित रूप में मौजूद साधारण इस्पात नहीं समझना चाहिए। यह पदार्थों का एक परिवार है, जिसमें संघटन और प्रसंस्करण-इतिहास मिलकर अंतिम सूक्ष्मसंरचना निर्धारित करते हैं। किसी ग्रेड का नाम उस इतिहास का केवल एक भाग बताता है।
लौह PM सामग्रियों के लिए मानक रूपरेखा
पाउडर धातुकर्म इस्पात केवल पाउडर उत्पादन के आधार पर परिभाषित नहीं होते। उनका वर्गीकरण पाउडर कॉम्पैक्ट की रासायनिक संरचना, प्रसंस्करण के दौरान प्राप्त घनत्व, सिंटरिंग के बाद बनी रहने वाली छिद्र संरचना और उस यांत्रिक अवस्था पर निर्भर करता है जिसमें भाग का परीक्षण किया जाता है। इसलिए कोई विनिर्देशन किसी सामग्री-परिवार की पहचान कर सकता है, बिना तैयार घटक के उत्पादन के लिए आवश्यक प्रत्येक प्रक्रिया का वर्णन किए।
यह अंतर महत्वपूर्ण है, क्योंकि समान नाममात्र लौह, कार्बन, तांबा, निकेल या मोलिब्डेनम मात्रा वाले दो भागों के गुण अलग हो सकते हैं, यदि उनके पाउडर के कण-आकार वितरण, संघनन दाब, सिंटरिंग चक्र, शीतलन दर या सिंटरिंग के बाद के उपचार अलग-अलग हों। Randall German की A-Z of Powder Metallurgy (2005) पाउडर उत्पादन, मिश्रण, संघनन, सिंटरिंग, घनीकरण, सूक्ष्मसंरचना और छिद्रता को एक ही प्रसंस्करण मार्ग के परस्पर जुड़े भागों के रूप में प्रस्तुत करती है। मानक इन विषयों को प्रबंधनीय आवश्यकताओं में विभाजित करते हैं, लेकिन इससे उनके बीच के संबंध समाप्त नहीं हो जाते।
ASTM B783-24 का वर्गीकरण तर्क
ASTM International द्वारा 2024 में प्रकाशित ASTM B783-24, लौह पाउडर-धातुकर्म संरचनात्मक सामग्रियों का वर्गीकरण चार प्रमुख गुणों के आधार पर करता है: रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तन्य शक्ति। इसका दायरा प्रेसिंग और सिंटरिंग द्वारा निर्मित भागों से संबंधित है। यह लौह PM संरचनात्मक सामग्रियों के लिए एक वर्गीकरण प्रणाली है, न कि पाउडर से बनाए गए प्रत्येक इस्पात के लिए सार्वभौमिक नामकरण प्रणाली।
रासायनिक संरचना मिश्रधातु-परिवार और कार्बन, तांबा, निकेल तथा मोलिब्डेनम जैसे तत्वों की अनुमत मात्रा निर्धारित करती है। ScienceDirect Topics (2024) में Ferrous Powder Metallurgy प्रविष्टि के अनुसार, लौह–तांबा–कार्बन संरचनाएँ लौह PM भागों का लगभग आधा हिस्सा बनाती हैं। अन्य प्रणालियाँ कठोरणीयता, मजबूती, आयामी प्रतिक्रिया या संक्षारण व्यवहार में परिवर्तन के लिए निकेल, मोलिब्डेनम, क्रोमियम, मैंगनीज या इन तत्वों के संयोजनों का उपयोग करती हैं। फिर भी, सामग्री आवश्यकता में दी गई संरचना को भाग की अवस्था के साथ पढ़ना आवश्यक है; केवल तत्वीय मात्रा से छिद्रता या यांत्रिक प्रदर्शन निर्धारित नहीं होता।
घनत्व एक अलग वर्गीकरण-अक्ष है। प्रेस किए गए और सिंटर किए गए भाग में घनत्व यह दर्शाता है कि कॉम्पैक्ट का कितना भाग ठोस धातु से बना है और कितना भाग परस्पर जुड़े या बंद छिद्रों से बना है। इसलिए किसी नाममात्र मिश्रधातु संरचना के कई घनत्व-स्तर हो सकते हैं, जिनमें प्रत्येक का प्रभावी भार-वहन क्षेत्र तथा मशीनिंग, थकान, आघात या ऊष्मा-उपचार के प्रति प्रतिक्रिया अलग होती है। ASTM B783-24 इस अंतर को मान्यता देता है, बजाय इसके कि घनत्व को निर्माण का आकस्मिक परिणाम माना जाए।
यांत्रिक श्रेणियाँ भी सामग्री की दो अलग अवस्थाओं को अलग करती हैं। सिंटरिंग के बाद की यील्ड स्ट्रेंथ उस भाग का वर्णन करती है जो प्रेसिंग और सिंटरिंग मार्ग के बाद प्राप्त होता है, और जिसकी रिपोर्ट की गई अवस्था स्थापित करने के लिए बाद के कठोरण उपचार पर निर्भर नहीं किया जाता। ऊष्मा-उपचार के बाद की अंतिम तन्य शक्ति उस शक्ति को दर्शाती है जो लागू वर्गीकरण के लिए निर्दिष्ट ऊष्मा-उपचार के बाद प्राप्त होती है। ये दोनों परस्पर विनिमेय संख्याएँ नहीं हैं। सिंटरिंग के बाद की यील्ड-स्ट्रेंथ श्रेणी को पूरा करने वाला इस्पात स्वतः ऊष्मा-उपचार के बाद की अंतिम तन्य-शक्ति श्रेणी को पूरा नहीं करता, और स्वीकृति के लिए कौन-सी अवस्था लागू होगी, यह ड्रॉइंग में स्पष्ट होना चाहिए।
| ढाँचा | प्राथमिक विषय | जो यह अपने-आप स्थापित नहीं करता |
|---|---|---|
| ASTM B783-24 | लौह-आधारित पीएम संरचनात्मक सामग्री | पूर्ण घटक विनिर्देशन |
| ISO 5755:2022 | सिंटरित लोहा, इस्पात, मिश्रधातु-इस्पात और स्टेनलेस-इस्पात संरचनात्मक सामग्री | एक सार्वभौमिक पीएम ग्रेड |
| ISO 4957:2018 | विभिन्न उत्पाद मार्गों में औजार-इस्पात की आवश्यकताएँ | विभिन्न मार्गों में समान सूक्ष्मसंरचनाएँ |
| ISO 13947:2024 | पाउडरों और पाउडर-फोर्जित भागों में अधात्विक समावेशन | मिश्रधातु ग्रेड, घनत्व या तनन अवस्था |
इसलिए ASTM B783-24 निर्धारित अक्षों के आधार पर सामग्रियों की तुलना के लिए एक रूपरेखा प्रदान करता है, लेकिन यह पूर्ण घटक-विनिर्देशन नहीं है। जहाँ ये कारक सेवा-प्रदर्शन को प्रभावित करते हों, वहाँ सहनशीलताओं, ज्यामिति, सतह की अवस्था, परीक्षण अभिविन्यास, नमूना-ग्रहण, आयामी परिवर्तन, संसेचन या अंतःप्रवेशन संबंधी आवश्यकताओं तथा सटीक तापीय चक्र को निर्दिष्ट करने की आवश्यकता समाप्त नहीं होती। इसी प्रकार, कोई वर्गीकरण-लेबल पाउडर की आकृति-विज्ञान, स्नेहक के चयन, संघनन टूलिंग, सिंटरिंग वातावरण या छिद्र आकृति-विज्ञान का पूर्ण वर्णन नहीं करता।
ISO 5755:2022 और सिंटर किए गए संरचनात्मक पदार्थ
ISO 5755:2022 संबंधित लेकिन अलग स्तर पर कार्य करता है। ISO ICS 77.160 के अंतर्गत यह सिंटर की गई धातु सामग्रियों के लिए आवश्यकताएँ निर्दिष्ट करता है, जिनमें सिंटर किया हुआ लौह, इस्पात, मिश्रधातु इस्पात और स्टेनलेस इस्पात संरचनात्मक सामग्रियाँ शामिल हैं। इसकी भाषा महत्वपूर्ण है: यह दस्तावेज़ सिंटर किए गए संरचनात्मक पदार्थों को एक वर्ग के रूप में संबोधित करता है, न कि पाउडर धातुकर्म को किसी एक पारंपरिक इस्पात ग्रेड के रूप में प्रस्तुत करता है।
“सिंटर किया हुआ” केवल रासायनिक पहचान नहीं, बल्कि एक प्रक्रिया-अवस्था भी निर्धारित करता है। पाउडर से एक कॉम्पैक्ट बनाया जाता है, उसे उसके गलनांक से नीचे गर्म किया जाता है, और बंधन, सिकुड़न, छिद्र-विकास तथा सूक्ष्मसंरचनात्मक परिवर्तन के माध्यम से रूपांतरित किया जाता है। पाउडर तत्वीय, प्री-अलॉयड या मिश्रधातु-योगों और प्रसंस्करण-सहायकों वाला मिश्रण हो सकता है। सिंटरिंग के बाद भाग को साइजिंग, कॉइनिंग, मशीनिंग, भाप-उपचार, अंतःप्रवेशन, कार्ब्यूराइजिंग, क्वेंचिंग और टेम्परिंग या किसी अन्य घनीकरण अथवा ऊष्मा-उपचार प्रक्रिया से गुजारा जा सकता है। किसी विशेष प्रक्रिया को सामग्री आवश्यकता में शामिल किया गया है या नहीं, यह अलग से निर्दिष्ट किया जाना चाहिए।
इसलिए ISO 5755:2022 सिंटर किए गए लौह और इस्पात उत्पादों पर लागू आवश्यकताओं के लिए उपयोगी है, जबकि उत्पाद-ड्रॉइंग या खरीद-विनिर्देशन में आवश्यक सामग्री-पदनाम और अवस्था की पहचान करनी चाहिए। कोई आवश्यकता रासायनिक सीमा, घनत्व, तन्य गुण, कठोरता या परीक्षण विधि निर्धारित कर सकती है। यह आवश्यक नहीं कि वह उस पूरे मार्ग को भी निर्धारित करे जिसके द्वारा निर्माता को वह परिणाम प्राप्त करना है। इसके विपरीत, किसी प्रक्रिया-विनिर्देशन में पाउडर का प्रकार, संघनन क्रम, सिंटरिंग वातावरण, शीतलन दर या ऊष्मा-उपचार आवश्यक हो सकता है, भले ही सामग्री मानक इन विवरणों को प्रदान न करता हो।
स्टेनलेस PM सामग्रियों के लिए यह पृथक्करण विशेष रूप से महत्वपूर्ण हो जाता है। “स्टेनलेस इस्पात” लागू रासायनिक आवश्यकताओं के अंतर्गत संक्षारण-रोधी मिश्रधातु-परिवार की पहचान करता है; यह नहीं बताता कि भाग प्रेस-एंड-सिंटरिंग, धातु-इंजेक्शन-मोल्डिंग, हॉट आइसोस्टैटिक प्रेसिंग या एडिटिव मैन्युफैक्चरिंग द्वारा बनाया गया था। इन मार्गों से अलग-अलग छिद्र संरचनाएँ बनती हैं और इनके लिए अलग-अलग स्वीकृति परीक्षण आवश्यक हो सकते हैं। ISO 5755:2022 को इस घोषणा के रूप में नहीं पढ़ना चाहिए कि सभी पाउडर-आधारित स्टेनलेस भागों की एक ही सूक्ष्मसंरचना या एक ही प्रसंस्करण इतिहास होता है।
मानक ग्रेड-पदनामों से किस प्रकार भिन्न होते हैं
ग्रेड-पदनाम किसी विशेष प्रणाली के अनुसार किसी सामग्री का नामकरण या उसका संगठन करता है। कोई मानक उस प्रणाली को परिभाषित कर सकता है, सीमाएँ निर्दिष्ट कर सकता है, परीक्षण विधियाँ स्थापित कर सकता है या वर्गीकरण श्रेणियाँ प्रदान कर सकता है, लेकिन दोनों अवधारणाएँ अलग रहती हैं। “ग्रेड” व्यापक रूप से यह बताता है कि किस सामग्री की पहचान की जा रही है। मानक यह बताता है कि उस पहचान को वैध बनाने के लिए क्या नियंत्रित, मापा या रिपोर्ट किया जाना चाहिए।
ASTM B783-24 रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तन्य शक्ति के संयुक्त उपयोग के माध्यम से यह अंतर स्पष्ट करता है। इस संरचना पर आधारित पदनाम में केवल रासायनिक लेबल की तुलना में अधिक जानकारी होती है, फिर भी यह घटक-ड्रॉइंग का स्थान नहीं लेता। ड्रॉइंग स्थान के अनुसार घनत्व, सिंटरिंग के बाद की आयामी सहनशीलताएँ, अनुमत विकृति, सतह से जुड़े छिद्र और तन्य नमूनों को लेने की दिशा नियंत्रित कर सकती है।
ISO 4957:2018 पाउडर-धातुकर्म उत्पादों के साथ-साथ गर्म-रोलित, फोर्जित, ठंडे-खींचे और ठंडे-रोलित उत्पादों पर औजार-इस्पात की आवश्यकताएँ लागू करता है। Strong evidence
यही सिद्धांत टूल इस्पात पर भी लागू होता है। ISO 4957:2018 स्पष्ट रूप से टूल-इस्पात आवश्यकताओं को पाउडर धातुकर्म द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी लागू करता है। यह साझा मानक इन उत्पादों को धातुकर्मीय रूप से एकसमान नहीं बना देता। पाउडर-धातुकर्म टूल इस्पात में महीन, गोलाकार, अपेक्षाकृत समान कार्बाइड संरचनाएँ तथा ऐसे कार्बाइड स्तर या संरचनाएँ विकसित हो सकती हैं जिन्हें पारंपरिक इंगट धातुकर्म द्वारा प्राप्त करना कठिन या असंभव होता है। जहाँ साझा टूल-इस्पात मानक रासायनिक या गुण-संबंधी आवश्यकताएँ प्रदान करता है, वहाँ भी निर्माण मार्ग सामग्री की पहचान का हिस्सा बना रहता है।
समावेशन सामग्री-पदनाम और प्रक्रिया-नियंत्रण के बीच एक और सीमा प्रस्तुत करते हैं। ISO 13947:2024 धात्विक पाउडरों में गैर-धात्विक समावेशन निर्धारित करने की विधि निर्दिष्ट करता है और इस विधि को पाउडर-फोर्ज्ड इस्पात भागों पर लागू करने की अनुमति देता है। समावेशन परीक्षण ऐसे संदूषण या गैर-धात्विक कणों का पता लगा सकता है जो थकान-आरंभ को प्रभावित करते हैं, लेकिन समावेशन का परिणाम अपने-आप मिश्रधातु ग्रेड, घनत्व या ऊष्मा-उपचार अवस्था को परिभाषित नहीं करता।[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
छिद्रता के साथ भी उतनी ही सावधानी बरती जानी चाहिए। NIST द्वारा प्रकाशित ASM Handbook के इस्पात और स्टेनलेस इस्पात के एडिटिव मैन्युफैक्चरिंग संबंधी अध्याय (2020) एडिटिव रूप से निर्मित इस्पात भागों में छिद्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर तापीय प्रसंस्करण को महत्वपूर्ण कारकों के रूप में चर्चा करता है। ये चिंताएँ पारंपरिक PM से मिलती-जुलती हैं, लेकिन एडिटिव मैन्युफैक्चरिंग को प्रेस-एंड-सिंटरिंग PM के साथ मिला-जुला नहीं समझना चाहिए: पाउडर फीडस्टॉक, परत-निर्माण, तापीय इतिहास, दोष-निर्माण और अवशिष्ट-तनाव की अवस्था अलग होती है।
इसलिए एक सुविचारित सामग्री-निर्देशन में लागू मानक, ग्रेड या वर्गीकरण, उत्पाद-रूप, घनत्व या गुण-अवस्था तथा स्वीकृति को प्रभावित करने वाली प्रसंस्करण आवश्यकताओं को संयुक्त रूप से निर्दिष्ट किया जाता है। मानक नियंत्रित भाषा स्थापित करते हैं। वे इस्पात के पाउडर-आधारित इतिहास को समाप्त नहीं करते।
पाउडर उत्पादन और फीडस्टॉक के चर
पाउडर, बार, बिलेट या एटमाइज़्ड मेल्ट का कोई तटस्थ विकल्प नहीं है। इसके कणों का आकार, आकार-वितरण, आंतरिक संरचना, सतह की अवस्था और रासायनिक इतिहास यह निर्धारित करते हैं कि फीडस्टॉक डाई को कैसे भरता है, संपीड़न पर कैसी प्रतिक्रिया देता है, सिंटर होता है और रंध्र तथा समावेशन कैसे विकसित करता है। Randall German की A-Z of Powder Metallurgy (2005) इन विशेषताओं को परस्पर संबद्ध प्रक्रिया-चरों के रूप में देखती है: पाउडर उत्पादन संपीड़न को प्रभावित करता है; संपीड़न ग्रीन-बॉडी की रंध्र संरचना स्थापित करता है; सिंटरिंग उस संरचना और आसपास की सूक्ष्मसंरचना को बदलती है; बाद की सघनीकरण प्रक्रियाएँ और ऊष्मा उपचार पहले लिए गए प्रत्येक निर्णय के प्रभाव को पूरी तरह समाप्त नहीं कर सकते।[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
यह भेद तब महत्वपूर्ण हो जाता है जब PM स्टील की तुलना देखने में समान रॉट ग्रेड से की जाती है। ASTM B783-24 लौह पाउडर-धातुकर्म संरचनात्मक सामग्रियों का वर्गीकरण रासायनिक संघटन, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तन्य शक्ति के आधार पर करता है। ISO 5755:2022 इसी प्रकार सिंटर किए गए लौह, स्टील, मिश्रधातु स्टील और स्टेनलेस-स्टील संरचनात्मक सामग्रियों के लिए आवश्यकताएँ निर्दिष्ट करता है। इनमें से कोई भी मानक पाउडर को केवल एक आकस्मिक आपूर्ति-रूप नहीं मानता। फीडस्टॉक, सामग्री-निर्माण मार्ग का एक हिस्सा है।

कण आकृति-विज्ञान और आकार-वितरण
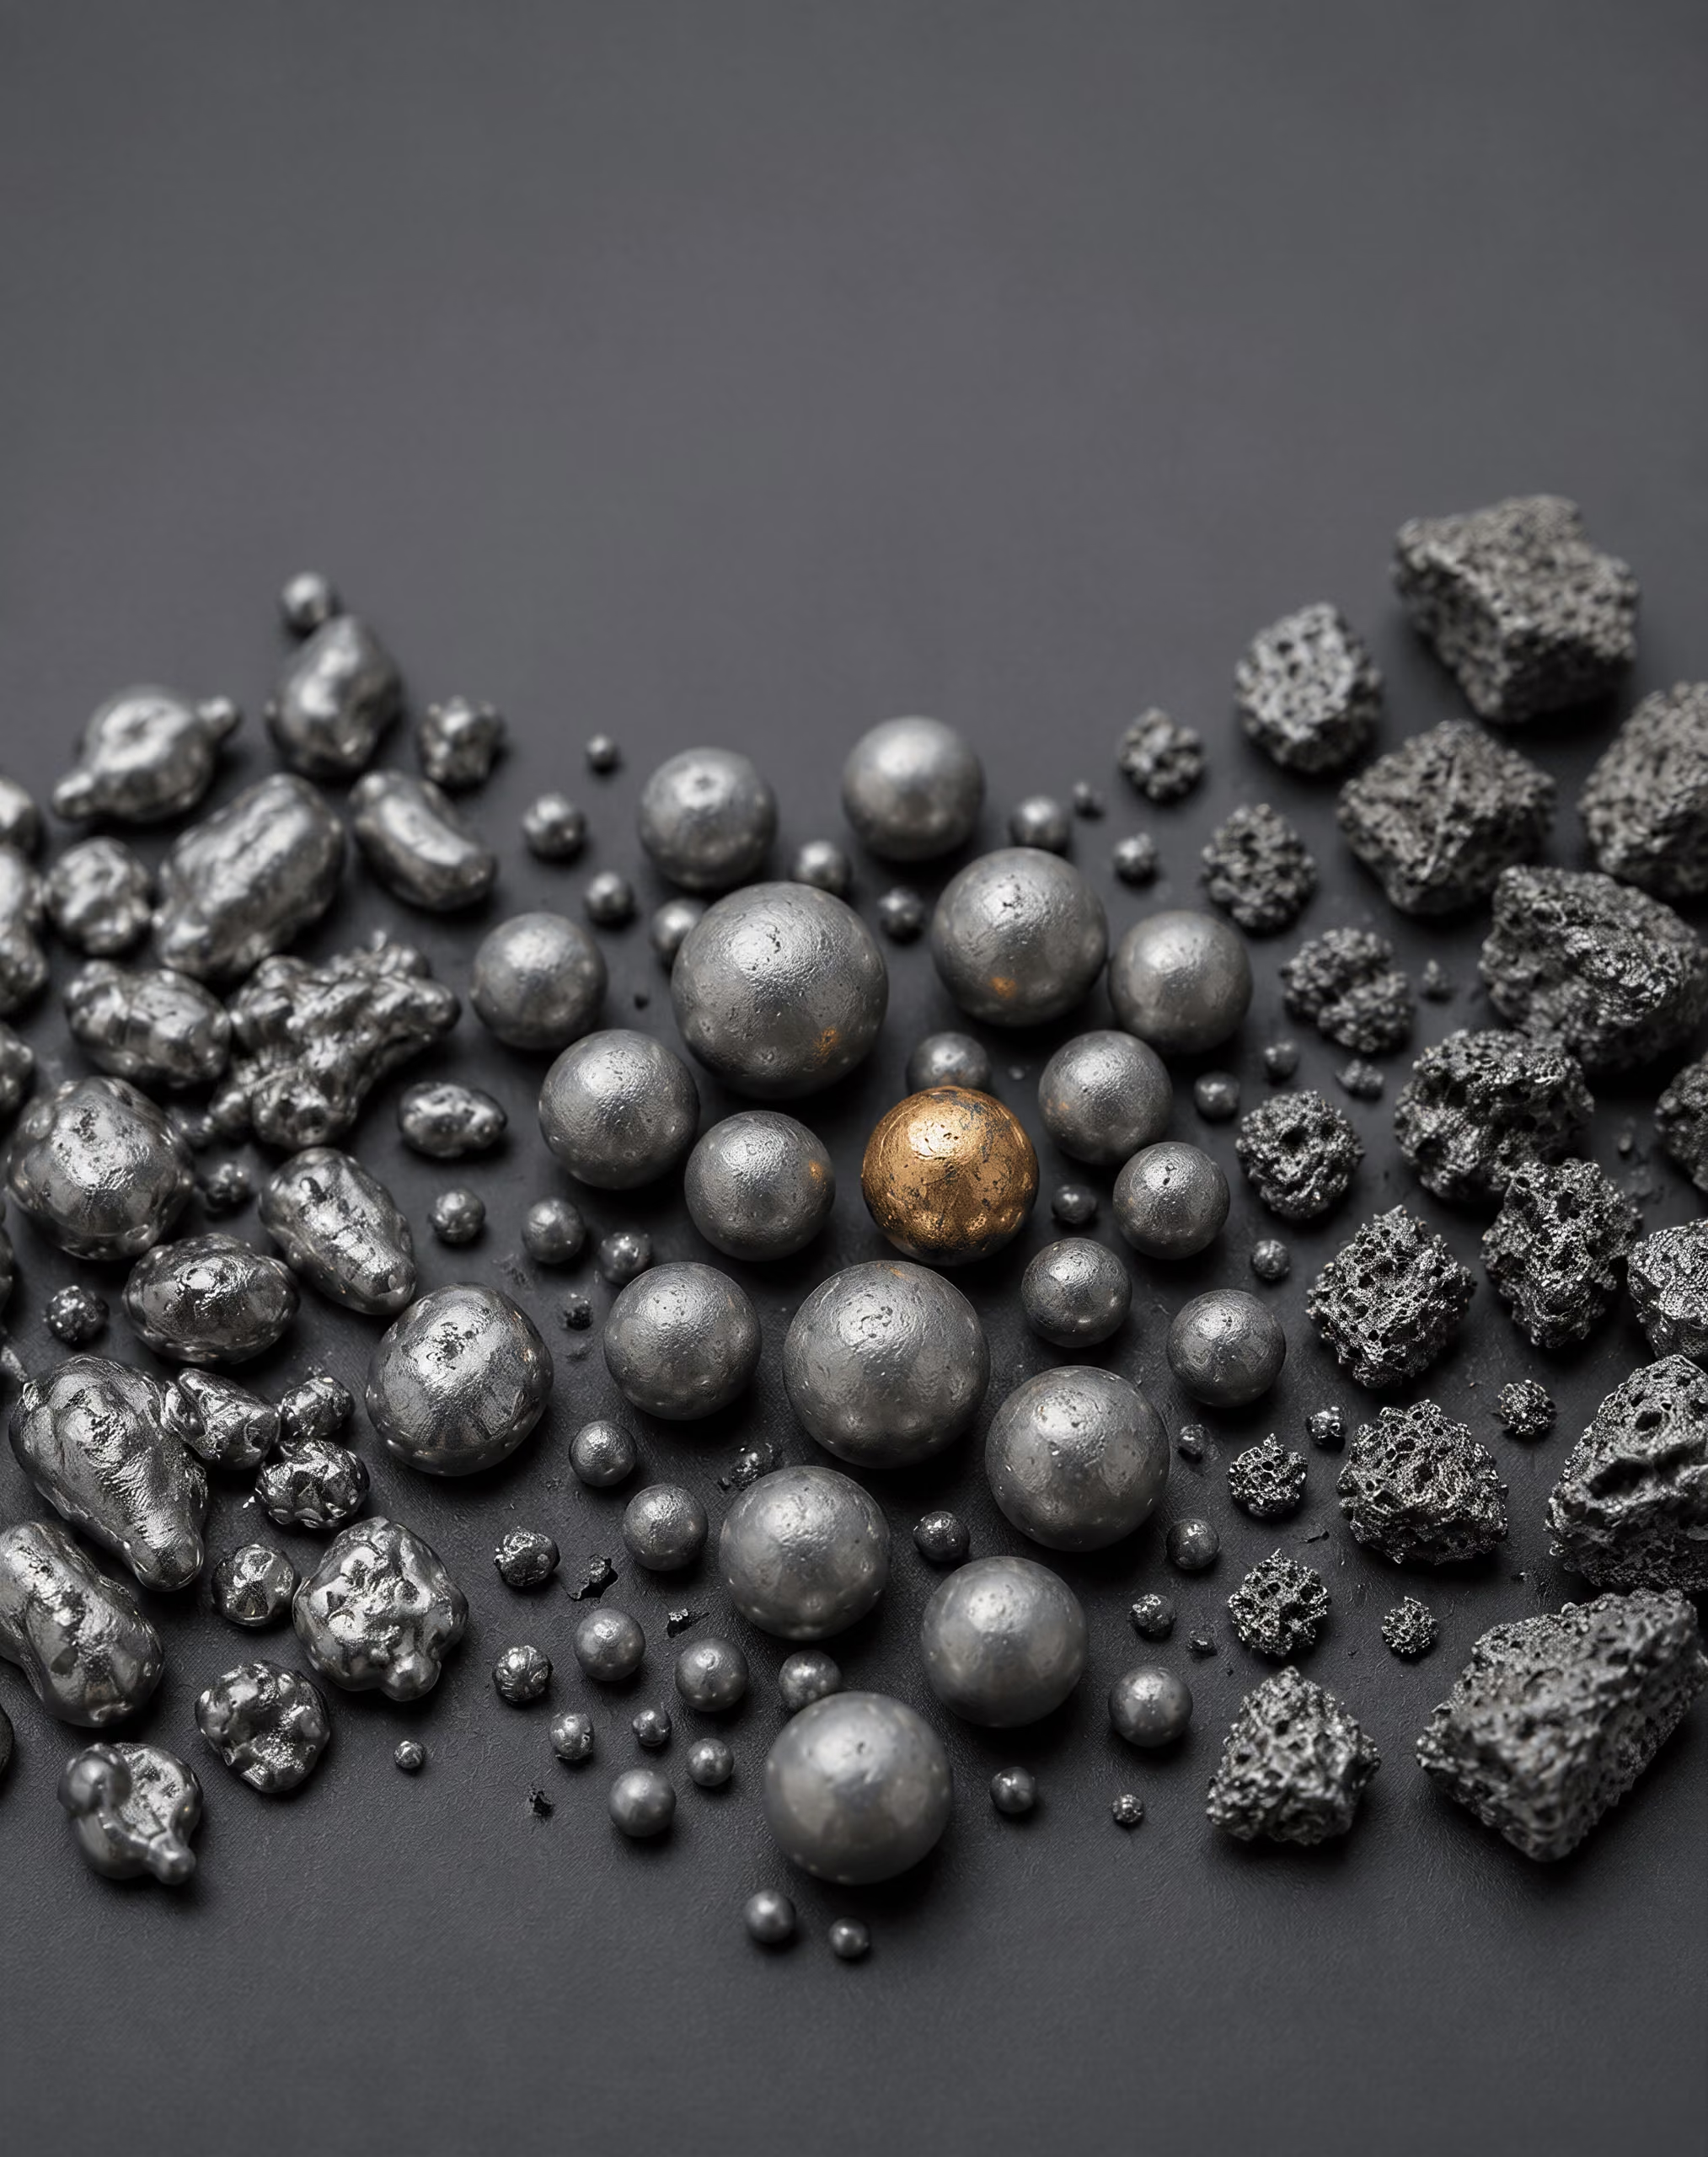
कण आकृति-विज्ञान व्यक्तिगत कणों के बाहरी रूप और, कुछ मामलों में, उनकी आंतरिक रंध्रता का वर्णन करता है। गैस- और जल-एटमाइज़्ड पाउडर प्रायः अलग-अलग程度 तक अनियमित होते हैं, जबकि गैस एटमाइज़ेशन से अधिक गोलाकार कण उत्पन्न हो सकते हैं। रिड्यूस्ड पाउडर में प्रायः कोणीय, स्पंज-जैसे या रंध्रयुक्त रूप बने रहते हैं, जो ऑक्साइड या किसी अन्य पूर्वगामी पदार्थ के अपचयन को दर्शाते हैं। ये वर्णन एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते। गोलाकार कण आसानी से प्रवाहित हो सकता है, लेकिन प्रारंभिक संपीड़न के दौरान उसके यांत्रिक संपर्क कम हो सकते हैं; अनियमित कण परस्पर फँस सकते हैं और गति का प्रतिरोध कर सकते हैं, साथ ही अलग प्रकार का ग्रीन-बॉडी रंध्र नेटवर्क बना सकते हैं।
पाउडर की वे विशेषताएँ जिनमें अंतर करना आवश्यक है
- कण-आकार वितरण कण-आकारों की परास और उनके अनुपात को दर्ज करता है।
- प्रकट घनत्व निर्धारित ढीले-पाउडर आयतन में स्थित द्रव्यमान का वर्णन करता है।
- प्रवाह परीक्षण उपकरण से पाउडर के गुजरने के लिए आवश्यक समय या परिस्थितियों का वर्णन करता है।
- संपीड्यता लगाए गए संहतन-दाब और कच्चे भाग के घनत्व के बीच संबंध बताती है।
German की शब्दावली कई ऐसे मापों को अलग-अलग रखती है, जिन्हें अक्सर “पाउडर गुणवत्ता” जैसे अस्पष्ट वाक्यांश में समेट दिया जाता है। कण-आकार वितरण कणों के आकारों की सीमा और उनके अनुपात को दर्ज करता है, जबकि प्रकट घनत्व किसी निश्चित ढीले पाउडर आयतन में मौजूद द्रव्यमान का वर्णन करता है। प्रवाहशीलता यह बताती है कि किसी निर्दिष्ट मात्रा को परीक्षण उपकरण से गुज़रने में कितना समय लगता है या किन परिस्थितियों की आवश्यकता होती है। संपीड्यता, लगाए गए संपीड़न-दाब और ग्रीन घनत्व के बीच संबंध से संबंधित है। ये गुण परस्पर क्रिया करते हैं, लेकिन एक गुण दूसरे का स्थान नहीं ले सकता।
कण-आकार वितरण पाउडर के एक बैच में कण-आकारों की परास और उनका सापेक्ष अनुपात।
व्यापक आकार-वितरण छोटे कणों को बड़े कणों के बीच के स्थानों में भरने की अनुमति दे सकता है, जिससे दाब देने से पहले प्रकट घनत्व और पैकिंग संरचना बदल जाती है। यही सूक्ष्म कण संपर्क क्षेत्र, घर्षण, धूल-निर्माण या एग्लोमरेट बनने की प्रवृत्ति बढ़ा सकते हैं। अत्यधिक बड़े कण डाई भरने में बाधा डाल सकते हैं या स्थानीय घनत्व-अंतर छोड़ सकते हैं। दाब देने के दौरान कण–कण और कण–उपकरण अंतरफलक पर घर्षण यह प्रभावित करता है कि दाब पाउडर-स्तंभ में कैसे संचारित होता है। यह दाब पूर्णतः समान नहीं होता, इसलिए नाममात्र संघटन स्थिर होने पर भी कोई भाग डाई से घनत्व-प्रवणताओं के साथ बाहर निकल सकता है।
आकृति-विज्ञान निष्कासन को भी प्रभावित करता है। अत्यधिक अनियमित कण यांत्रिक परस्पर-फँसाव और दीवार-घर्षण बढ़ा सकते हैं; गोलाकार कण कुछ प्रतिरोध कम कर सकते हैं, लेकिन यदि सूत्रीकरण और दाब-क्रम उस व्यवहार को ध्यान में न रखें, तो कम सुसंगत कॉम्पैक्ट उत्पन्न हो सकता है। स्नेहक डाई-दीवार घर्षण और निष्कासन को बदलते हैं, फिर भी वे कण-आकार या सतह-खुरदरापन के प्रभाव को समाप्त नहीं करते। इसी प्रकार, उद्धृत औसत कण-आकार उस पूर्ण वितरण का वर्णन नहीं करता जो भराव और स्थानीय पैकिंग को नियंत्रित करता है।
इसके प्रभाव सिंटरिंग तक जारी रहते हैं। कणों के बीच संपर्क क्षेत्र, रंध्र-चैनलों के आर-पार की दूरी और खुले रंध्रों की परस्पर-संयोजकता संकुचन, गैस परिवहन, विसरण और सिंटर-नेक के निर्माण को प्रभावित करती है। इसलिए रंध्र आकृति-विज्ञान फीडस्टॉक और प्रसंस्करण-इतिहास, दोनों का अभिलेख है। अंतिम घनत्व का एक मान लम्बे, पृथक, परस्पर-संयोजित या सतह से जुड़े रंध्रों को छिपा सकता है, जिनका ऊष्मा उपचार और यांत्रिक व्यवहार पर अलग-अलग प्रभाव होता है।
एटमाइज़्ड, रिड्यूस्ड और मिश्रित पाउडर
एटमाइज़ेशन की शुरुआत पिघली हुई मिश्रधातु से होती है और गैस, जल या किसी अन्य द्रव का उपयोग करके धार को बूंदों में तोड़ा जाता है। मिश्रधातु और एटमाइज़ेशन परिस्थितियों के आधार पर ठोसकरण से आंतरिक पृथक्करण, सैटेलाइट कण, फँसी हुई गैस या सतही फिल्म वाले कण उत्पन्न हो सकते हैं। गैस-एटमाइज़्ड कण सामान्यतः जल-एटमाइज़्ड कणों से अधिक गोलाकार होते हैं, लेकिन केवल आकृति-विज्ञान से स्वच्छता, संपीड्यता या किसी विशेष स्टील-निर्माण मार्ग के लिए उपयुक्तता निर्धारित नहीं की जा सकती। पाउडर को केवल उसकी उत्पादन-विधि के नाम से नहीं, बल्कि फीडस्टॉक के रूप में अभिलक्षित किया जाना चाहिए।
रिड्यूस्ड पाउडर किसी ऑक्साइड या संबंधित पूर्वगामी पदार्थ से रासायनिक रूप से ऑक्सीजन हटाकर बनाए जाते हैं। अपचयन से बड़े प्रतिक्रियाशील सतह-क्षेत्र वाला रंध्रयुक्त कण उत्पन्न हो सकता है, जिसका आकार प्रारंभिक पदार्थ से विरासत में मिलता है। नाममात्र रूप से समान रासायनिक संघटन वाले एटमाइज़्ड पाउडर की तुलना में ऐसा पाउडर अलग प्रकार से संपीडित हो सकता है। अवशिष्ट ऑक्सीजन, अपचयित न हुआ पदार्थ और सतह की अवस्था में परिवर्तन महत्वपूर्ण बने रहते हैं, क्योंकि वे सिंटरिंग अभिक्रियाओं और तापन के दौरान निकलने वाली गैसों को प्रभावित करते हैं।
मिश्रित पाउडर में मूल लौह या मिश्रधातु पाउडर के साथ तत्त्वीय पाउडर, मास्टर-मिश्रधातु पाउडर, ग्रेफाइट, तांबा, निकेल, मोलिब्डेनम, स्नेहक या अन्य नियंत्रित योग मिलाए जाते हैं। मिश्रित प्रणाली में मिश्रधातु तत्त्व अलग-अलग कणों या स्थानीयकृत योगों के रूप में प्रारंभ होते हैं। डाई भरने, संपीड़न और सिंटरिंग के दौरान उनका वितरण कण-आकार, घनत्व, आकृति-विज्ञान, विसरण और ऊष्मीय चक्र पर निर्भर करता है। “मिश्रित” का अर्थ यह नहीं है कि पाउडर के सभी कणों का संघटन पूरे कण में समान है।
प्रीऐलॉयड पाउडर इससे भिन्न होते हैं, क्योंकि पिघली हुई धातु के उत्पादन के दौरान मिश्रधातु तत्त्व प्रत्येक कण में सम्मिलित कर दिए जाते हैं। इससे प्रत्येक कण का नाममात्र रासायनिक संघटन अधिक समान होता है, लेकिन यह कठोरता, संपीड्यता, सिंटरिंग-प्रतिक्रिया तथा ग्रीन स्ट्रेंथ और प्राप्त की जा सकने वाली घनता के बीच संतुलन को भी बदल सकता है। तत्त्वीय या मास्टर-मिश्रधातु योग अलग प्रकार की प्रसंस्करण-प्रतिक्रिया दे सकते हैं और सिंटरिंग के दौरान विसरण के माध्यम से मिश्रधातुकरण की अनुमति दे सकते हैं। यह अंतर धातुकर्मीय है, केवल वाणिज्यिक शब्दावली का अंतर नहीं।
ScienceDirect Topics पर उपलब्ध Ferrous Powder Metallurgy संदर्भ (2024) के अनुसार, लौह–तांबा–कार्बन संघटन PM लौह-आधारित भागों का लगभग आधा हिस्सा बनाते हैं। यह प्रचलन प्रत्येक लौह–तांबा–कार्बन फीडस्टॉक को समान नहीं बनाता: तांबा अलग पाउडर, प्रीऐलॉयड घटक या किसी अन्य नियंत्रित योग के रूप में उपस्थित हो सकता है, और प्रत्येक मार्ग मिश्रण, पृथक्करण, आयामी परिवर्तन तथा स्थानीय रसायन को प्रभावित करता है। यही सावधानी निकेल और मोलिब्डेनम के योगों पर भी लागू होती है।
टूल स्टील के लिए पाउडर का इतिहास संरचनात्मक परिणामों पर और भी अधिक प्रभाव डालता है। तीव्र ठोसकरण और उसके बाद का सघनीकरण सूक्ष्म, गोलाकार और अधिक समान रूप से वितरित कार्बाइड उत्पन्न कर सकता है। ScienceDirect के Steel Powder Metallurgy संदर्भ (2024) में उल्लेख है कि पारंपरिक इनगट धातुकर्म के माध्यम से प्राप्त करना कठिन या असंभव कार्बाइड-स्तर अथवा कार्बाइड-संघटन PM टूल स्टील में बनाए जा सकते हैं। ISO 4957:2018 स्पष्ट रूप से टूल-स्टील आवश्यकताओं को पाउडर धातुकर्म द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी लागू करता है। समान पदनाम का अर्थ समान कार्बाइड-वितरण या समान प्रसंस्करण-इतिहास नहीं है।
सतही ऑक्साइड, स्वच्छता और हैंडलिंग
प्रत्येक पाउडर कण की सतह ऑक्सीजन, नमी, हाइड्रोकार्बन, हैंडलिंग उपकरण और आसपास के वातावरण के संपर्क में आती है। सतही ऑक्साइड पतली और सतत, असतत, या संदूषकों और समावेशनों से संबद्ध हो सकते हैं। उनकी मात्रा और रसायन सिंटरिंग के दौरान कण-बन्धन, अपचयन अभिक्रियाओं, स्नेहक हटाने और कॉम्पैक्ट से बाहर निकलने वाली गैसों को प्रभावित करते हैं। इसलिए थोक में मापा गया पाउडर-रसायन अकेले सतह की अवस्था का वर्णन नहीं कर सकता।
स्वच्छता का अर्थ केवल कम ऑक्सीजन होना नहीं है। अधात्विक समावेशन, रिफ्रैक्टरी टुकड़े, बाहरी कण, चिपके हुए सैटेलाइट कण और एग्लोमरेट स्थानीय दोष के रूप में कार्य कर सकते हैं या कण-संपर्कों को बाधित कर सकते हैं। ISO 13947:2024 धात्विक पाउडरों में अधात्विक समावेशनों के निर्धारण की एक विधि निर्दिष्ट करता है और इस विधि को पाउडर-फोर्ज्ड स्टील भागों पर लागू करने की अनुमति देता है। इसका अस्तित्व इस बात की याद दिलाता है कि समावेशन सघनीकृत स्टील की विशेषता बनने से पहले ही फीडस्टॉक से संबंधित चिंता होते हैं।
भंडारण और स्थानांतरण पाउडर को बदल सकते हैं। कंपन आकार या घनत्व के आधार पर कणों को अलग कर सकता है; नम वायु ऑक्सीकरण या एग्लोमरेशन बढ़ा सकती है; बार-बार कन्वेइंग से सूक्ष्म कणों की मात्रा बदल सकती है और उपकरणों का मलबा शामिल हो सकता है। इसलिए कंटेनर, छलनियाँ, मिश्रण उपकरण और स्नेहक को संदूषण के संभावित स्रोतों के रूप में देखा जाना चाहिए। हैंडलिंग का इतिहास सामग्री-अभिलेख का हिस्सा है।
प्रेस-एंड-सिंटर PM को योगात्मक विनिर्माण से भी अलग रखा जाना चाहिए। स्टील और स्टेनलेस स्टील के योगात्मक विनिर्माण पर NIST द्वारा प्रकाशित ASM Handbook अध्याय (2020) रंध्रता, समावेशन, अवशिष्ट तनाव और बिल्ड के बाद के ऊष्मीय प्रसंस्करण पर चर्चा करता है, लेकिन पाउडर-बेड फ्यूज़न से बनी परत दबाए गए ग्रीन कॉम्पैक्ट के समान नहीं होती। पाउडर के चर समान हो सकते हैं; सघनीकरण का भौतिकी समान नहीं है। पारंपरिक PM में फीडस्टॉक की अवस्था, डाई भरने, संपीड़न, सिंटरिंग और बाद की किसी भी सघनीकरण प्रक्रिया के साथ मिलकर अंतिम रंध्र और समावेशन संरचना निर्धारित करती है। रसायन विनिर्देशन की शुरुआत करता है। उसे पूरा नहीं करता।
लौह-आधारित पाउडर धातुकर्म में मिश्रधातु अभिकल्पना
लौह-आधारित पाउडर धातुकर्म में मिश्रधातु अभिकल्पना एक ऐसी बाध्यता से शुरू होती है, जो सामान्य रॉट इस्पात पर उसी प्रकार लागू नहीं होती: संघटन को पाउडर निर्माण, मिश्रण, संपीड़न, सिंटरिंग तथा बाद में होने वाले किसी भी घनत्व-वृद्धि या ऊष्मा-उपचार के दौरान कार्यक्षम रहना चाहिए। नाममात्र रासायनिक संघटन पदार्थ का केवल एक भाग है। कणों का आकार, कण-आकार वितरण, सतही ऑक्साइड, स्नेहक की मात्रा, छिद्रों की आकृति-विज्ञान और प्रत्येक मिश्रधातु तत्व का स्थान अंतिम संरचना को प्रभावित करते हैं।
इसी कारण PM इस्पात को ऐसे पारंपरिक ग्रेड के रूप में नहीं देखा जाना चाहिए, जिसे संयोगवश पाउडर से बनाया गया हो। ASTM B783-24 लौह-आधारित PM संरचनात्मक पदार्थों का वर्गीकरण रासायनिक संघटन, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तनन शक्ति के आधार पर करता है। इसी प्रकार ISO 5755:2022 सिंटरित लौह, इस्पात, मिश्रधातु इस्पात और स्टेनलेस इस्पात संरचनात्मक पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है। ये मानक ऐसी पदार्थ-प्रणाली को दर्शाते हैं, जिसमें प्रसंस्करण इतिहास सीधे संघटन और गुणों से जुड़ा होता है।
लौह–तांबा–कार्बन प्रणालियाँ
लौह–तांबा–कार्बन संरचनात्मक लौह-आधारित PM में सबसे परिचित मिश्रधातु परिवार है। 2024 के ScienceDirect Topics संदर्भ के अनुसार, लौह–तांबा–कार्बन संघटन PM लौह-आधारित पुर्जों का लगभग आधा हिस्सा बनाते हैं। यह आँकड़ा एक व्यापक तकनीकी-संदर्भ अनुमान है, न कि प्रत्येक देश, उत्पाद वर्ग या रिपोर्टिंग अवधि के लिए सार्वभौमिक नियम। फिर भी, यह इस मिश्रधातु-मार्ग के महत्व को दर्शाता है।
तांबे को सामान्यतः मिश्रित मौलिक पाउडर के रूप में या कुछ संघटनों में पूर्व-मिश्रधातुकृत लौह पाउडर के माध्यम से जोड़ा जाता है। सिंटरिंग के दौरान तांबा लौह-आधारित पुर्जों की सामान्य सिंटरिंग सीमा से कम तापमान पर पिघलता है और एक अस्थायी द्रव चरण बनाता है। यह द्रव कण-संपर्कों के बीच फैल सकता है और पुनर्विन्यास को बढ़ावा दे सकता है, जबकि तांबा विसरण द्वारा लौह मैट्रिक्स में भी प्रवेश करता है। इसका परिणाम अक्सर साधारण संकुचन के बजाय आयामी वृद्धि के रूप में दिखाई देता है, यद्यपि आयामी परिवर्तन की दिशा और परिमाण तांबे की मात्रा, पाउडर की अवस्था, संपीड़न दाब, ग्रीन घनत्व, ज्यामिति, सिंटरिंग तापमान और भट्ठी के वातावरण पर निर्भर करते हैं।
यह आयामी प्रतिक्रिया कोई मामूली सुधार नहीं है। अभिकल्पक को शक्ति और कठोरणीयता में तांबे के योगदान तथा सहनशीलताओं और घनत्व-प्रवणताओं पर उसके प्रभावों के बीच संतुलन स्थापित करना होता है। विशेष रूप से तब, जब मिश्रण में कठोर या अनियमित कणों की पर्याप्त मात्रा हो, तांबे का पाउडर स्वच्छ और अत्यधिक संपीड्य लौह-आधार की तुलना में संपीडनीयता को कम कर सकता है। स्नेहक निष्कासन को सुगम बनाते और डाई-दीवार घर्षण को कम करते हैं, लेकिन वे आयतन घेरते हैं और गर्म करने के दौरान कार्बनी या गैसीय उत्पाद छोड़ते हैं। इसलिए उनका चयन ग्रीन स्ट्रेंथ तथा आरंभिक सिंटरिंग अभिक्रियाओं—दोनों को प्रभावित करता है।
कार्बन सामान्यतः ग्रेफाइट के माध्यम से प्रदान किया जाता है, यद्यपि इसकी भूमिका रासायनिक विश्लेषण में दर्ज अंतिम प्रतिशत से अधिक व्यापक होती है। ग्रेफाइट का वितरण सिंटरिंग के दौरान स्थानीय कार्बन विभव तथा विसरण के बाद लौह मैट्रिक्स में कार्बन की मात्रा को नियंत्रित करता है। खराब मिश्रण के कारण कार्बन-समृद्ध और कार्बन-गरीब क्षेत्र बन सकते हैं, जिससे शीतलन या ऊष्मा-उपचार के दौरान मिश्रित रूपांतरण व्यवहार उत्पन्न होता है। कार्बन तांबे के प्रति प्रतिक्रिया को भी बदलता है: साथ मिलकर ये मिश्रण शीतलन दर, घनत्व और स्थानीय मिश्रधातु सांद्रता के आधार पर फेरिटिक, पर्लिटिक, बैनिटिक या मार्टेंसिटिक क्षेत्र उत्पन्न कर सकते हैं।
छिद्र सूक्ष्मसंरचना का हिस्सा बने रहते हैं। तांबा और कार्बन उपयुक्त मैट्रिक्स उत्पन्न कर दें, तब भी परस्पर जुड़े या कोणीय छिद्र प्रभावी भार-वहन क्षेत्र को कम करते हैं और तनाव-सांद्रक के रूप में कार्य करते हैं। उनका आकार, आकृति और परस्पर संबद्धता मिश्रधातु चयन जितनी ही मात्रा में संपीड़न और सिंटरिंग द्वारा नियंत्रित होती है। जहाँ निर्दिष्ट हो, वहाँ रीप्रेसिंग, साइज़िंग या पाउडर फोर्जिंग सहित अतिरिक्त घनत्व-वृद्धि इन विशेषताओं को बदल सकती है और बाद के ऊष्मा-उपचार की प्रतिक्रिया में परिवर्तन ला सकती है।
निकेल और मोलिब्डेनम के योग
जब साधारण लौह–तांबा–कार्बन मिश्रण की तुलना में अधिक कठोरणीयता, दृढ़ता या मैट्रिक्स सुदृढ़ीकरण आवश्यक हो, तब निकेल का उपयोग किया जाता है। पारंपरिक मिश्रित PM संघटनों में निकेल के कण सिंटरिंग के दौरान लौह में विसरित होते हैं, लेकिन विसरण पूर्ण नहीं भी हो सकता है। इससे अपेक्षाकृत कम निकेल वाले क्षेत्रों के पास निकेल-समृद्ध क्षेत्र बने रह सकते हैं। ऐसा रासायनिक विभाजन एक प्रमुख प्रसंस्करण-संबंधी चिंता है: शीतलन या क्वेंचिंग के बाद एक ही कॉम्पैक्ट के भीतर सूक्ष्मसंरचना में विभिन्न रूपांतरण उत्पाद मौजूद हो सकते हैं।
साधारण लौह-आधारित सिंटरिंग के दौरान निकेल तांबे की तरह नहीं पिघलता, इसलिए यह उसी प्रकार का द्रव-चरण पुनर्विन्यास प्रदान नहीं करता। अतः मिश्रण में इसका स्थान, कण-आकार, ऑक्साइड की अवस्था और सिंटरिंग अनुसूची अत्यंत महत्वपूर्ण होते हैं। अपूर्ण समांगन इच्छित संरचना के आधार पर उपयोगी या हानिकारक हो सकता है, लेकिन इससे नाममात्र रासायनिक संघटन और स्थानीय कठोरता के बीच संबंध कम प्रत्यक्ष हो जाता है। ऊष्मा-उपचार निकेल-युक्त पुर्जे की शक्ति बढ़ा सकता है, फिर भी परिणाम छिद्रों की आकृति-विज्ञान तथा निकेल, कार्बन और अन्य योगों के वितरण पर निर्भर करता है।
लौह मैट्रिक्स की तुलना में कम मात्रा में मोलिब्डेनम मिलाया जाता है और इसका प्रमुख महत्व कठोरणीयता बढ़ाने तथा रूपांतरण व्यवहार को प्रभावित करने में है। यह ऐसे मिश्रधातु अभिकल्पनों में भी सहायक हो सकता है, जिनका उद्देश्य सिंटरिंग से शीतलन के बाद या अलग ऊष्मा-उपचार के पश्चात मार्टेंसिटिक या बैनिटिक संरचनाएँ बनाना हो। मोलिब्डेनम-युक्त पाउडर मिश्रण, विसरण-मिश्रधातुकरण या पूर्व-मिश्रधातुकरण द्वारा बनाए जा सकते हैं। इन मार्गों से समान गुणों वाले कॉम्पैक्ट प्राप्त नहीं होते। पूर्व-मिश्रधातुकृत परमाणुकृत पाउडर में मोलिब्डेनम प्रत्येक कण के भीतर स्थित होता है, जबकि मिश्रित पाउडर कणों के बीच ठोस-अवस्था विसरण पर निर्भर करता है और स्थानीय संघटन-अंतर बनाए रख सकता है।
मोलिब्डेनम संपीडनीयता को भी प्रभावित करता है। जब संपीड़न से पहले मिश्रधातु तत्व लौह पाउडर में घुला दिए जाते हैं, तो पाउडर मौलिक लौह-आधार की तुलना में अधिक कठोर और कम संपीड्य हो सकता है। इसलिए अधिक मिश्रधातु मात्रा से किसी दिए गए संपीड़न दाब पर उच्च ग्रीन घनत्व प्राप्त करना कठिन हो सकता है। इसके बदले, पूर्व-मिश्रधातुकरण रासायनिक समरूपता सुधार सकता है और मोटे मिश्रित योगों से जुड़े तीव्र स्थानीय समृद्धीकरण को कम कर सकता है।
मिश्रधातुकरण रणनीति में सिंटरिंग वातावरण को भी ध्यान में रखना आवश्यक है। लौह, निकेल, मोलिब्डेनम या अन्य पाउडर सतहों पर मौजूद ऑक्साइड कणों के बीच बंधन में विलंब कर सकते हैं, जबकि कार्बन-युक्त वातावरण सतही अभिक्रियाओं और कार्बन स्थानांतरण को बदल सकते हैं। भट्ठी चक्र यह निर्धारित करता है कि विसरण से पर्याप्त रूप से समरूप मैट्रिक्स बनेगा या रासायनिक रूप से भिन्न क्षेत्र शेष रहेंगे। पारंपरिक प्रेस-और-सिंटर कॉम्पैक्ट में छिद्रों का बंद होना सीमित रहता है, इसलिए जो मिश्रधातु सघन रॉट बार में अच्छी प्रतिक्रिया देती है, वह सछिद्र PM पुर्जे में समान रूपांतरण व्यवहार प्रदर्शित नहीं कर सकती।
पूर्व-मिश्रधातुकृत बनाम मिश्रित संघटन
मिश्रित संघटन में मौलिक या मास्टर-मिश्रधातु पाउडरों को संपीड़न से पहले लौह पाउडर के साथ मिलाया जाता है। यह विधि तांबा, निकेल, मोलिब्डेनम, ग्रेफाइट और अन्य योगों के लचीले समायोजन की अनुमति देती है तथा अपेक्षाकृत नरम लौह-आधार की उच्च संपीडनीयता को बनाए रख सकती है। इसकी सीमा स्थानिक होती है: मिश्रित कण रासायनिक रूप से समान नहीं होते और इच्छित संघटन के निकट पहुँचने के लिए सिंटरिंग को आवश्यक विसरण उपलब्ध कराना पड़ता है। हैंडलिंग के दौरान कणों का पृथक्करण भिन्नता का एक और स्रोत बन सकता है, विशेषकर तब जब घटक पाउडरों के घनत्व या आकार में बहुत अंतर हो।
| पाउडर रणनीति | सिंटरन से पहले मिश्रधातु तत्वों का स्थान | मुख्य प्रसंस्करण निहितार्थ |
|---|---|---|
| मिश्रित | अलग-अलग तत्त्वीय या मातृ-मिश्रधातु कण | लचीला रसायन, किंतु मिश्रण और विसरण पर अधिक निर्भरता |
| पूर्व-मिश्रधातुकृत | प्रत्येक कण के भीतर समाविष्ट मिश्रधातु तत्व | कण-से-कण रासायनिक एकरूपता अधिक, किंतु प्रायः कम संपीड्यता |
| विसरण-मिश्रधातुकृत | लौह कणों से जुड़े या उनमें आंशिक रूप से विसरित तत्व | संपीड्यता और पृथक्करण-नियंत्रण के बीच मध्यवर्ती संतुलन |
पूर्व-मिश्रधातुकृत पाउडर में संपीड़न से पहले ही प्रमुख मिश्रधातु तत्व लौह कणों के भीतर मौजूद होते हैं। ऐसे पाउडर बनाने के लिए सामान्यतः गैस या जल परमाणुकरण का उपयोग किया जाता है और परिणामस्वरूप कण-दर-कण पाउडर रसायन अधिक समरूप होता है। इससे कठोरणीयता की स्थिरता सुधर सकती है और बड़े मिश्रधातु-समृद्ध द्वीप कम हो सकते हैं। इसकी कीमत अक्सर कम संपीडनीयता होती है, क्योंकि मिश्रधातुकृत कण अधिक कठोर होते हैं; साथ ही पाउडर की आकृति, ऑक्साइड फिल्मों और संपीड़न दाब के अधिक कठोर नियंत्रण की आवश्यकता पड़ती है। उच्च ग्रीन घनत्व प्राप्त करने के लिए केवल दाब बढ़ाने के बजाय सावधानी से चुने गए स्नेहक और डाई अभिकल्पना की आवश्यकता हो सकती है।
विसरण-मिश्रधातुकृत पाउडर मध्यवर्ती स्थिति रखते हैं। मिश्रधातु तत्व लौह-पाउडर कणों से जुड़े होते हैं या उनमें आंशिक रूप से विसरित होते हैं। इस प्रकार पूर्ण पूर्व-मिश्रधातुकरण की तुलना में आधार पाउडर की अधिक संपीडनीयता बनी रहती है, जबकि ढीले मौलिक मिश्रण की तुलना में पृथक्करण कम होता है। फिर भी, उनकी सिंटरिंग प्रतिक्रिया मिश्रधातु कणों और लौह सब्सट्रेट के बीच संपर्क पर निर्भर करती है।
ये विकल्प अंतिम सूक्ष्मसंरचना निर्धारित करते हैं। पारंपरिक लौह–तांबा–कार्बन कॉम्पैक्ट में फेराइट और पर्लाइट वाली मैट्रिक्स के साथ तांबा-समृद्ध क्षेत्र विकसित हो सकते हैं, जबकि निकेल या मोलिब्डेनम-युक्त अभिकल्पन नियंत्रित शीतलन या ऊष्मा-उपचार के बाद अधिक कठोरणीय संरचनाएँ उत्पन्न कर सकते हैं। PM टूल स्टील इस सिद्धांत को और आगे बढ़ाते हैं: महीन, गोलाकार, लगभग समदैशिक कार्बाइड संरचनाएँ तथा ऐसे कार्बाइड स्तर, जिन्हें पारंपरिक इनगट धातुकर्म द्वारा प्राप्त करना कठिन या असंभव है, पाउडर प्रसंस्करण के माध्यम से संभव हो जाते हैं। ISO 4957:2018 पाउडर धातुकर्म द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी टूल-स्टील संबंधी आवश्यकताएँ लागू करता है।
समावेशन नियंत्रण भी इसी अभिकल्पना-चर्चा का हिस्सा है। ISO 13947:2024 धात्विक पाउडरों में अधात्विक समावेशों के निर्धारण की एक विधि निर्दिष्ट करता है और इसे पाउडर-फोर्ज्ड इस्पात पुर्जों पर लागू करने की अनुमति देता है। NIST द्वारा प्रकाशित 2020 ASM Handbook का इस्पात और स्टेनलेस इस्पात के योज्य विनिर्माण पर अध्याय भी सछिद्रता, समावेशन, अवशिष्ट तनाव और बिल्ड के बाद के ऊष्मीय प्रसंस्करण को महत्वपूर्ण चर के रूप में पहचानता है, लेकिन योज्य विनिर्माण को पारंपरिक प्रेस-और-सिंटर PM के साथ एक नहीं समझना चाहिए। दोनों ही मामलों में, प्रसंस्करण मार्ग नाममात्र मिश्रधातु रसायन के अर्थ को बदल देता है।
संपीड़न: पाउडर को ग्रीन पार्ट में बदलना
संपीड़न वह चरण है जिसमें मापे गए पाउडर मिश्रण को आकार दिए गए, लेकिन अभी भी नाज़ुक, घटक में बदला जाता है। प्रेसिंग प्रक्रिया अंतिम इस्पात सूक्ष्मसंरचना नहीं बनाती। यह कणों को पुनर्व्यवस्थित करती है, मूल छिद्र-आयतन के एक हिस्से को समाप्त करती है और सिंटरिंग से पहले संभालने के लिए कॉम्पैक्ट को पर्याप्त अस्थायी मजबूती देती है। इस अस्थायी पिंड को ग्रीन पार्ट कहा जाता है।
इसके व्यवहार पर केवल नाममात्र की मिश्रधातु-रासायनिक संरचना का प्रभाव नहीं पड़ता। कण-आकार वितरण, कणों का आकार, सतही ऑक्साइड, आभासी घनत्व, प्रवाहशीलता, स्नेहक की मात्रा और डाई का डिज़ाइन—ये सभी प्रभावित करते हैं कि पाउडर कैविटी में किस प्रकार प्रवेश करता है और कॉम्पैक्ट दाब के प्रति कैसी प्रतिक्रिया देता है। इसी कारण Randall German की A-Z of Powder Metallurgy (2005) में संपीड़न को पाउडर उत्पादन, सिंटरिंग, घनीकरण, सूक्ष्मसंरचना और सरंध्रता के साथ संबद्ध रूप से समझाया गया है: प्रेसिंग का इतिहास बाद की प्रक्रियाओं में भी दिखाई देता रहता है।
एकअक्षीय डाई संपीड़न
पारंपरिक एकअक्षीय प्रेसिंग में पाउडर को डाई कैविटी में डाला जाता है और नियंत्रित भराव-ऊँचाई तक समतल या मापा जाता है। एक निचला पंच चार्ज को सहारा देता है; इसके बाद एक या अधिक पंच दाब लगाने के लिए डाई-अक्ष के साथ गति करते हैं। प्रारंभ में कण सरकते और घूमते हुए बड़े रिक्त स्थानों को भरते हैं। दाब बढ़ने पर सतही उभार विकृत होते हैं, जहाँ लागू हो वहाँ भंगुर कण टूटते हैं और संपर्क क्षेत्र बढ़ते हैं। कॉम्पैक्ट यांत्रिक इंटरलॉकिंग और स्थानीय बंधन के कारण मजबूत होता है, हालांकि वह अभी सिंटर किए गए भाग की तरह धातुकर्मीय रूप से बंधा हुआ नहीं होता।
पाउडर मिश्रण में मिश्रधातुकारी पाउडर, ग्रेफाइट और स्नेहक शामिल हो सकते हैं। ScienceDirect Topics के लौह-आधारित पाउडर धातुकर्म संबंधी संदर्भ (2024) के अनुसार, लौह-आधारित PM में सामान्यतः तांबा, निकेल और मोलिब्डेनम मिलाए जाते हैं, जबकि लौह–तांबा–कार्बन संरचनाएँ लौह-आधारित PM भागों का लगभग आधा हिस्सा बनाती हैं। जिंक स्टीयरेट या अंदर से मिलाया गया कोई कार्बनिक स्नेहक पाउडर और टूलिंग के बीच घर्षण कम करता है तथा कॉम्पैक्ट को बाहर निकालने के लिए आवश्यक बल घटाता है। यह पंच के मुखों और डाई की दीवारों पर पाउडर चिपकने से रोकने में भी सहायता करता है। हालांकि, अत्यधिक स्नेहक उस आयतन पर कब्ज़ा कर लेता है जो इस्पात में परिवर्तित नहीं हो सकता और गरम करने के दौरान गैसें उत्पन्न कर सकता है। इसलिए इसकी मात्रा और निष्कासन-अनुसूची, दोनों ग्रीन घनत्व और सिंटरिंग को प्रभावित करते हैं।
बाइंडर अलग विषय है। कुछ मिश्रणों में कणिकाओं की मजबूती, प्रवाह या संभालने की क्षमता सुधारने के लिए बाइंडर आवश्यक होता है, विशेषकर तब जब पाउडर में सुसंगति कम हो या किसी अन्य विधि से आकारित फीडस्टॉक तैयार किया जा रहा हो। सामान्य प्रेस-एंड-सिंटर इस्पात उत्पादन में स्नेहक और बाइंडर परस्पर विनिमेय शब्द नहीं हैं। किसी भी कार्बनिक योजक को नियंत्रित डीबाइंडिंग या प्रारंभिक-तापन चरण में हटाना आवश्यक है; अन्यथा अवशिष्ट कार्बन, गैस-विकास या छिद्र-निर्माण अभिक्रियाएँ भाग को बदल सकती हैं।
प्रेसिंग में एकल गतिशील पंच, विपरीत दिशाओं में चलने वाले पंच या अलग-अलग स्तरों पर स्थित अनेक पंचों का उपयोग किया जा सकता है। चुनाव घटक की ऊँचाई, अनुप्रस्थ काट में होने वाले परिवर्तनों और आवश्यक पदार्थ-वितरण पर निर्भर करता है। अपेक्षाकृत सरल रिंग के लिए डाई-सेट, कई कार्यात्मक सतहों वाले स्टेप्ड हब के डाई-सेट से भिन्न होगा। टूलिंग केवल किसी ड्रॉइंग की प्रतिकृति नहीं बनाती। यह निर्धारित करती है कि पाउडर किस दिशा में विस्थापित होगा और बाहर निकालते समय उस पर कौन-से तनाव लगाए जाएँगे।

ग्रीन घनत्व और घनत्व-प्रवणताएँ
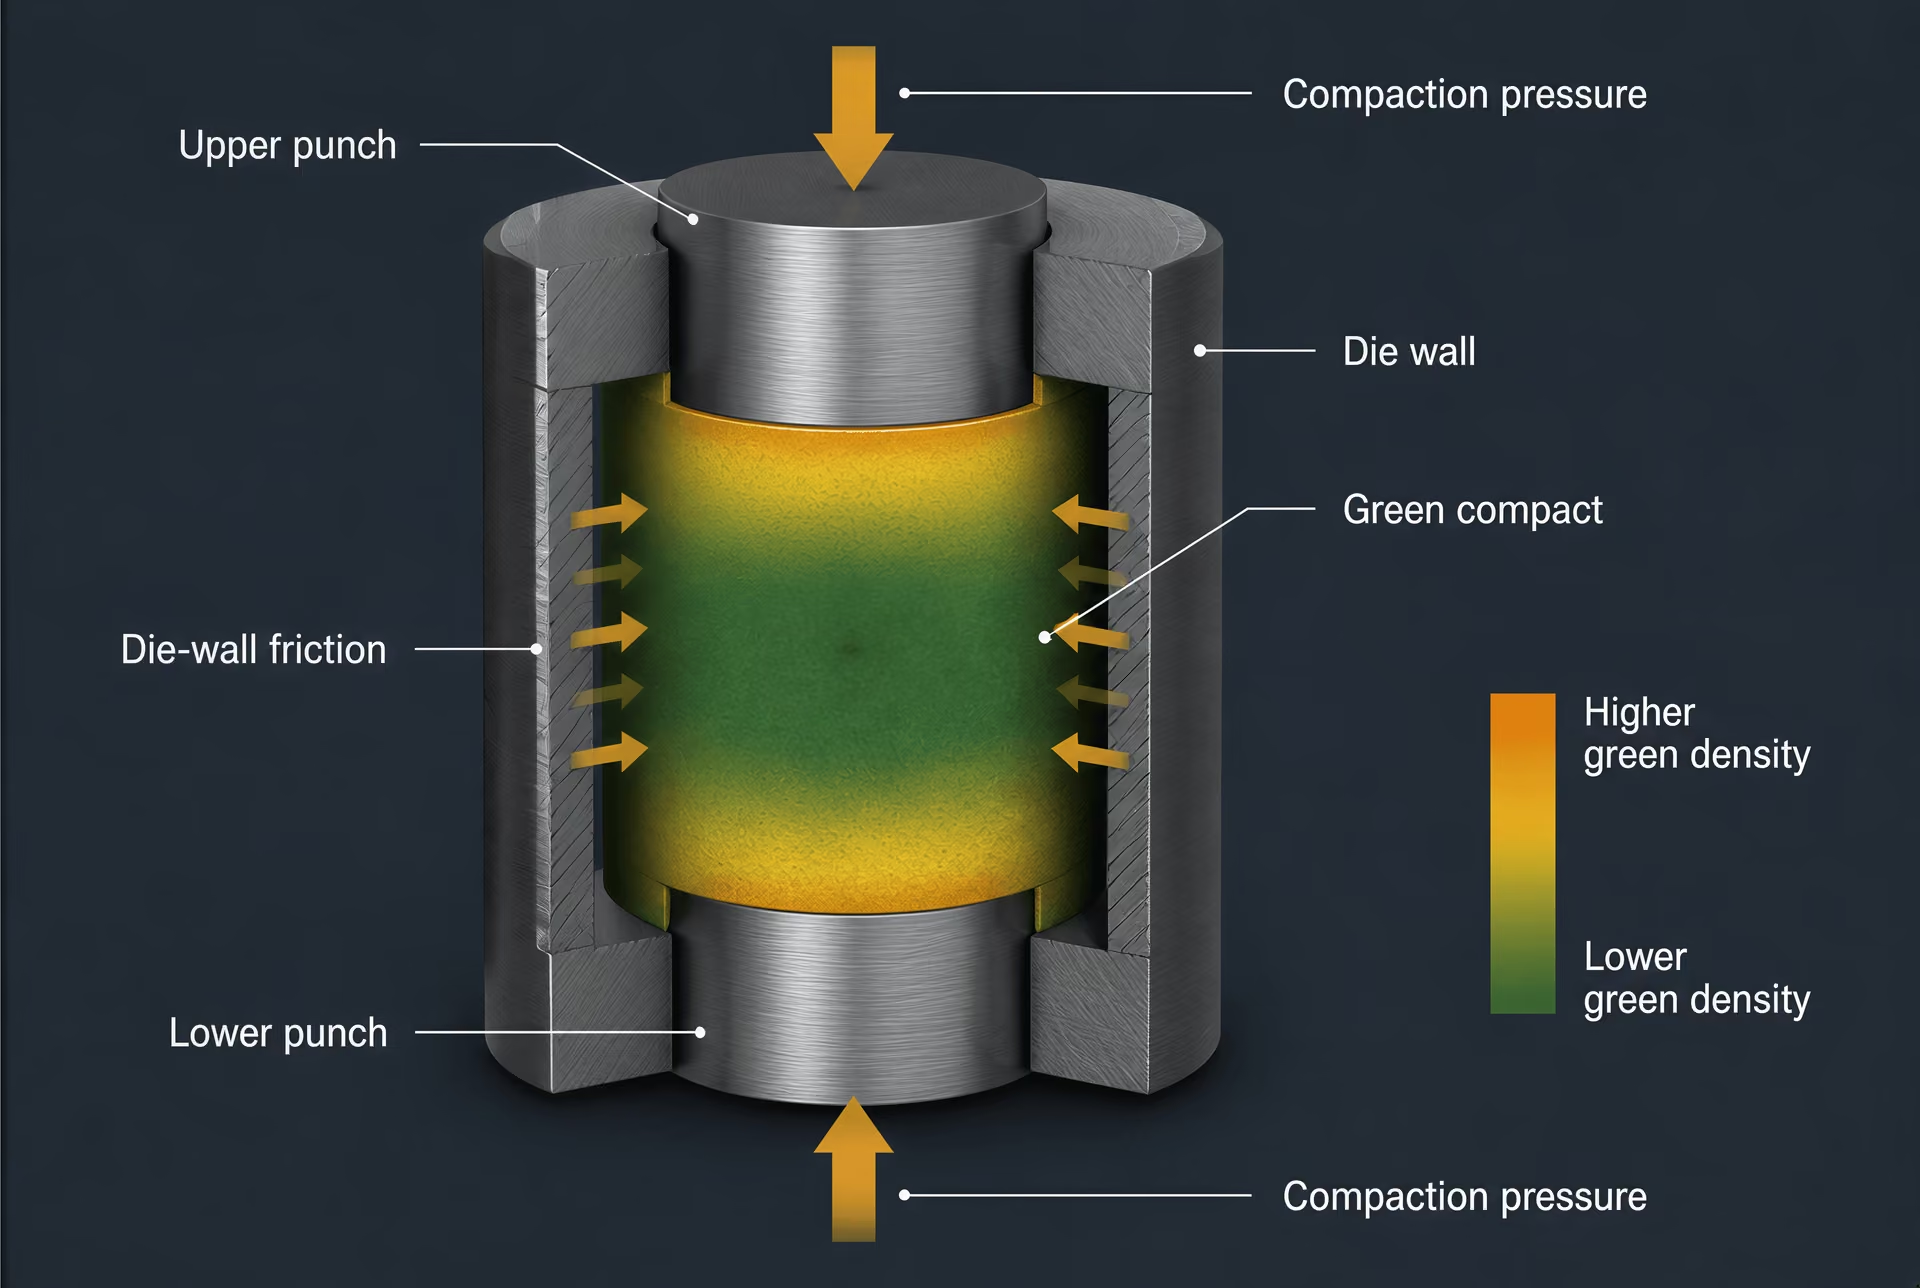
ग्रीन घनत्व, सिंटरिंग से पहले कॉम्पैक्ट के द्रव्यमान को उसके बाहरी आयतन से विभाजित करने पर प्राप्त मान है। यह प्रक्रिया का परिणाम है, कोई स्थिर पदार्थ-नियतांक नहीं। औसत के रूप में बताया गया मान स्थानीय स्तर पर मौजूद पर्याप्त भिन्नताओं को छिपा सकता है। गतिशील पंच के निकट कणों पर सीधा भार पड़ता है; इससे दूर बल ऐसे कणिकीय द्रव्यमान के माध्यम से संचारित होता है, जिसमें डाई की दीवार के विरुद्ध घर्षण के कारण दाब कम हो जाता है। इसका परिणाम प्रेसिंग-दिशा में घनत्व-प्रवणता के रूप में सामने आता है।
डाई-दीवार का घर्षण इस प्रभाव में केंद्रीय भूमिका निभाता है। जैसे-जैसे ऊपरी पंच नीचे आता है, घर्षण दीवार के साथ नीचे की ओर कणों की गति का प्रतिरोध करता है। लोड किए गए पंच के निकट का भाग दूर स्थित क्षेत्र की तुलना में अधिक दृढ़ता से संपीड़ित हो सकता है, जबकि विपरीत-पंच व्यवस्था दोनों सिरों से भार देकर इस अंतर को कम कर सकती है। स्नेहन घर्षण-गुणांक को बदलता है, लेकिन समस्या को समाप्त नहीं करता। अधिक ऊँचे कॉम्पैक्ट, संकीर्ण कैविटी और अनुप्रस्थ काट की मोटाई में अचानक होने वाले परिवर्तन सामान्यतः एकसमान संपीड़न को अधिक कठिन बनाते हैं।
छिद्रों, कोनों, रिब और संक्रमण-क्षेत्रों के आसपास भी घनत्व बदलता है। पाउडर को उन क्षेत्रों में प्रवाहित होना पड़ता है; वह केवल उसी स्थान पर संपीड़ित नहीं हो सकता। मोटे बॉस से जुड़े पतले फ्लैंज का स्थानीय घनत्व अलग हो सकता है, भले ही दोनों पर समान नाममात्र प्रेस-बल लगा हो। बाद में कम-घनत्व वाले क्षेत्र उच्च-घनत्व वाले क्षेत्रों से अलग मात्रा में सिकुड़ते हैं, क्योंकि सिंटरिंग की दर छिद्र-संरचना, कण-संपर्क और स्थानीय संरचना पर निर्भर करती है। इसलिए आयामी परिवर्तन, विकृति और अवशिष्ट सरंध्रता की शुरुआत भरने और प्रेसिंग के पैटर्न से ही हो जाती है।
इसी कारण मानक केवल रासायनिक संरचना से अधिक बातों की पहचान करते हैं। ASTM B783-24 लौह-आधारित PM संरचनात्मक पदार्थों का वर्गीकरण रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तन्य शक्ति के आधार पर करता है। ISO 5755:2022 सिंटर किए गए लौह, इस्पात, मिश्रधातु इस्पात और स्टेनलेस इस्पात संरचनात्मक पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है। कोई भी मानक पाउडर मिश्रण को उसके घनत्व और प्रक्रिया-इतिहास से स्वतंत्र ग्रेड में परिवर्तित नहीं करता।
ग्रीन पार्ट में मौजूद छिद्र कणों के बीच बचे हुए जुड़े हुए, अनियमित रिक्त स्थान होते हैं; बाद में उनका आकार और परस्पर जुड़ाव स्नेहक-निष्कासन, सिंटरिंग, इनफिल्ट्रेशन और किसी भी आगे के घनीकरण को प्रभावित करता है। संपीड़न छिद्र-आयतन को कम कर सकता है, लेकिन एकसमान छिद्र-नेटवर्क की गारंटी नहीं दे सकता। प्रेस-एंड-सिंटर PM को एडिटिव मैन्युफैक्चरिंग से भी अलग समझना चाहिए। इस्पात और स्टेनलेस इस्पात की एडिटिव मैन्युफैक्चरिंग पर NIST द्वारा प्रकाशित ASM Handbook अध्याय (2020) सरंध्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर ऊष्मीय प्रसंस्करण को जमा की गई परतों तथा उनके ऊष्मीय चक्रों से जोड़ता है, न कि एकअक्षीय डाई-फिलिंग से।
इजेक्शन, दरारें और ज्यामितीय सीमाएँ
प्रेसिंग के बाद पंचों को पीछे हटना होता है और भाग को अपना आकार खोए बिना डाई से बाहर निकलना होता है। इजेक्शन यांत्रिक रूप से चुनौतीपूर्ण होता है, क्योंकि कॉम्पैक्ट डाई की दीवार के विरुद्ध थोड़ा फैल चुका होता है और उसे स्थैतिक घर्षण पर काबू पाना पड़ता है। आवश्यक बल ग्रीन पार्ट के भीतर तन्य तनाव उत्पन्न कर सकता है, विशेषकर तब जब घनत्व असमान हो या घटक की बेयरिंग सतह लंबी हो। कोई कॉम्पैक्ट प्रेसिंग के तुरंत बाद ठोस दिखाई दे सकता है, लेकिन डाई से ऊपर उठते समय उसमें दरार पड़ सकती है।
संपीड़न के दौरान भी दरारें बन सकती हैं। अपर्याप्त कण-बन्धन, फँसी हुई हवा, अत्यधिक स्नेहक, तीखे आंतरिक कोने और स्थानीय घनत्व में बड़े अंतर—ये सभी जोखिम बढ़ाते हैं। लैमिनेशन एक विशिष्ट दोष है, जिसमें कॉम्पैक्ट के भीतर लगभग समतलीय कमजोर अलगाव विकसित हो जाते हैं; यह अक्सर फँसी हुई हवा या अनलोडिंग के दौरान तनाव-मुक्ति से संबंधित होता है। पतले भाग के संभालने या पंच के पीछे हटने को सहन न कर पाने पर किनारों का टूटना सामान्य है।
इसलिए ज्यामिति को प्रेसिंग-दिशा के अनुरूप होना चाहिए। पंच की गति के समानांतर थ्रू-होल सामान्यतः संभाले जा सकते हैं, क्योंकि कोर रॉड स्थिर रह सकती है या पंचों के साथ चल सकती है। अंडरकट, री-एंट्रेंट फीचर और पार्श्व छिद्रों के लिए गतिशील टूलिंग, द्वितीयक मशीनिंग या किसी अन्य निर्माण-विधि की आवश्यकता होती है। कोई डाई ऐसे फीचर को बाहर नहीं निकाल सकती जो भाग को यांत्रिक रूप से उसी स्थान पर लॉक कर दे। थ्रेड, गहरी अनुप्रस्थ ग्रूव और दीवार की मोटाई में अत्यधिक परिवर्तन भी व्यावहारिक टूलिंग या इजेक्शन सीमाओं से बाहर हो सकते हैं।
अनुप्रस्थ काट की मोटाई में होने वाले परिवर्तनों पर विशेष ध्यान देना आवश्यक है। पतला वेब, उससे जुड़े मोटे भाग की तुलना में अलग तरह से संपीड़ित और बाहर निकाला जा सकता है तथा बाद में सिंटरिंग के दौरान अलग दर से सिकुड़ सकता है। तीखे कोने तनाव को बढ़ाते हैं और पाउडर के प्रवाह में बाधा डालते हैं; रेडियस कणों और तनावों के लिए अधिक क्रमिक मार्ग प्रदान करते हैं। इसलिए ग्रीन पार्ट का डिज़ाइन ऐसी पूर्वानुमान-समस्या है जो भट्ठी के भीतर तक विस्तारित होती है। प्रेस किया गया आकार संभालने के दौरान सुरक्षित रहना चाहिए, बाइंडर या स्नेहक को हटाने की अनुमति देनी चाहिए और छिद्रों के बंद होने तथा कणों के बीच बंधन विकसित होने से उत्पन्न आयामी परिवर्तनों को समायोजित करना चाहिए।
पाउडर-धातुकर्म इस्पातों के लिए संपीड़न कोई तटस्थ आकार-निर्माण शॉर्टकट नहीं है। यह स्थानिक घनत्व-क्षेत्र, छिद्र-ज्यामिति और सिंटरिंग तक पहुँचने वाले यांत्रिक जोखिम का बड़ा हिस्सा निर्धारित करता है। ये विशेषताएँ समावेशन और मिश्रधातु-वितरण के साथ परस्पर क्रिया करती हैं; ISO 13947:2024 धात्विक पाउडरों में अधात्विक समावेशन के निर्धारण को भी निर्दिष्ट करता है और इसके अनुप्रयोग की अनुमति पाउडर-फोर्ज्ड इस्पात भागों तक देता है। ग्रीन कॉम्पैक्ट अधूरा होता है, लेकिन उसका इतिहास पहले ही पदार्थ का हिस्सा बन चुका होता है।
सिंटरिंग और घनीकरण
सिंटरिंग संपीड़ित पाउडर का ऊष्मीय समेकन है। प्रेस मिश्रित पाउडर को आकार देकर “ग्रीन” कॉम्पैक्ट बनाती है, लेकिन उस चरण में कण केवल यांत्रिक रूप से इंटरलॉक होते हैं। सिंटरिंग कॉम्पैक्ट को उसके प्रमुख गलनांक से कम तापमान पर गरम करती है, जिससे परमाणु कण-संपर्कों के पार विसरित हो सकते हैं, बंधन विकसित हो सकते हैं, छिद्रों का आकार और आकृति बदल सकती है और भाग उपयोगी मजबूती प्राप्त कर सकता है। यह केवल सुखाने का चरण या पारंपरिक इस्पात-निर्माण का भट्ठी-आधारित रूप नहीं है। इसका परिणाम पाउडर की रासायनिक संरचना, कणों के आकार, कॉम्पैक्ट के घनत्व, स्नेहक-निष्कासन, भट्ठी के वातावरण, तापन-दर, अधिकतम तापमान, धारण-समय, शीतलन-पथ और विशिष्ट संरचना की आयामी प्रतिक्रिया पर निर्भर करता है।
मानक इस प्रक्रिया-इतिहास को प्रतिबिंबित करते हैं। ASTM B783-24 लौह-आधारित पाउडर-धातुकर्म संरचनात्मक पदार्थों का वर्गीकरण रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तन्य शक्ति के आधार पर करता है। ISO 5755:2022 सिंटर किए गए लौह, इस्पात, मिश्रधातु इस्पात और स्टेनलेस इस्पात संरचनात्मक पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है। कोई भी मानक “पाउडर धातुकर्म इस्पात” को एक ही ग्रेड नहीं मानता। सिंटरिंग किसी विशिष्ट कॉम्पैक्ट को ऐसे पदार्थ में बदलती है जिसकी संरचना और छिद्र-संरचना परस्पर संबद्ध रूप से विचार की जानी चाहिए।
ठोस-अवस्था बंधन और नेक का विकास
सिंटर ग्रीवा सिंटरन के दौरान संपर्करत पाउडर कणों के बीच बनने वाला ठोस सेतु, जो परमाणुओं के संपर्क-बिंदु की ओर विसरित होने से बढ़ता है।
सिन्टरिंग की शुरुआत में, आसन्न कणों के बीच संपर्क-बिंदु परमाणु परिवहन के स्थल बन जाते हैं। सतही वक्रता रासायनिक-विभव में अंतर उत्पन्न करती है: परमाणु उच्च-वक्रता वाले क्षेत्रों से निकलकर संपर्क-बिंदु की ओर बढ़ते हैं, जहाँ कणों के बीच एक ठोस सेतु, या नेक, विकसित होता है। यह नेक आरंभ में छोटा होता है, लेकिन विसरण आगे बढ़ने पर इसका अनुप्रस्थ क्षेत्रफल बढ़ता जाता है। उच्च घनत्व प्राप्त होने से पहले ही कॉम्पैक्ट की मजबूती बढ़ जाती है, क्योंकि ये सेतु एक सतत भार-वहन नेटवर्क बनाते हैं।
सिंटरन में पदार्थ-स्थानांतरण तंत्र
- सतह विसरण सीमित संकुचन के साथ कण-संपर्कों और ग्रीवाओं को बड़ा करता है।
- कण-सीमा विसरण सीमाओं के साथ पदार्थ को स्थानांतरित करता है और सघनीकरण में योगदान दे सकता है।
- जालिका विसरण क्रिस्टल जालिका के माध्यम से परमाणुओं का परिवहन करता है और छिद्र-ह्रास में सहायक होता है।
- द्रव प्रवाह जब कोई मिश्रधातु घटक क्षणिक द्रव प्रावस्था बनाता है, तब यह प्रमुख हो सकता है।
कई विसरण-पथ एक साथ सक्रिय हो सकते हैं। सतही विसरण बहुत अधिक संकुचन उत्पन्न किए बिना नेक को बड़ा कर सकता है। कण-सीमा विसरण और जालिका विसरण पदार्थ को रंध्र-स्थानों में पहुँचा सकते हैं और सघनीकरण में अधिक प्रत्यक्ष योगदान दे सकते हैं। कुछ प्रणालियों में वाष्पीकरण और संघनन भी प्रासंगिक होते हैं, जबकि जब कोई मिश्रधातु-योग अस्थायी द्रव बनाता है, तब श्यान या द्रव प्रवाह प्रमुख हो सकता है। इसलिए क्रियाविधि तापमान, कण-आकार, मिश्रधातु-घटकों और रंध्रों के वितरण के साथ बदलती है।
ScienceDirect Topics (2024) में दिए गए Ferrous Powder Metallurgy लेख के अनुसार, लौह–ताँबा–कार्बन संघटन लौह-आधारित PM पुर्जों का लगभग आधा भाग बनाते हैं। गरम करने के दौरान ताँबा लौह में विसरित हो सकता है और, संघटन तथा भट्ठी की दशाओं के आधार पर, सिन्टरिंग के दौरान ताँबा-समृद्ध द्रव-चरण बन सकता है। यह द्रव लौह कंकाल के कुछ हिस्सों को भिगोता है और पुनर्व्यवस्था तथा रंध्र-भराव को तेज कर सकता है, लेकिन इससे उभार या अन्य विमीय परिवर्तन भी हो सकते हैं। कार्बन लौह-चरण, सिन्टरिंग अभिक्रियाओं और अंतिम सूक्ष्मसंरचना को प्रभावित करता है; यह केवल कठोरता बढ़ाने वाला योग नहीं है।
निकेल और मोलिब्डेनम भी लौह-आधारित PM इस्पातों में सामान्य योग हैं। उनका विलयन, विसरण-दर और स्थानिक वितरण स्थानीय कठोरीकरण-क्षमता तथा रंध्रों के आसपास के क्षेत्रों के संघटन को प्रभावित करते हैं। पूर्व-मिश्रधातुकृत चूर्ण में मिश्रधातु-तत्व प्रत्येक कण के भीतर मौजूद होते हैं, जबकि मिश्रित चूर्ण में कुछ योग सिन्टरिंग से पहले लौह-कणों के बीच वितरित रहते हैं। नाममात्र का समग्र रासायनिक संघटन समान होने पर भी, इन विधियों से समांगीकरण की अलग-अलग दरें और भिन्न स्थानीय सूक्ष्मसंरचनाएँ उत्पन्न हो सकती हैं।
संकुचन रंध्रों में कमी का परिणाम है, लेकिन प्रत्येक संघटन या ज्यामिति में यह समान नहीं होता। कोई कॉम्पैक्ट एक दिशा में सिकुड़ सकता है, दूसरी दिशा में फैल सकता है, या गुरुत्व, घर्षण, द्रव-चरण की गति अथवा असमान ग्रीन घनत्व के कारण स्थानीय विमीय परिवर्तन दिखा सकता है। डाई और संपीडन-दिशा भी एक प्रक्रिया-चिह्न छोड़ते हैं। जिन क्षेत्रों का प्रारंभिक ग्रीन घनत्व कम था, उनमें बंद होने के लिए अधिक रंध्र-आयतन उपलब्ध रहता है और वे अत्यधिक संपीडित क्षेत्रों से अलग ढंग से सिकुड़ सकते हैं। इसलिए विमीय नियंत्रण भट्ठी में जाने से पहले ही शुरू हो जाता है।
पाउडर-धातुकर्म औजार-इस्पात में पारंपरिक पिंड मार्गों की तुलना में अधिक सूक्ष्म, अधिक गोलाकार और अधिक समान रूप से वितरित कार्बाइड समुदाय विकसित हो सकते हैं। Strong evidence
कार्बाइड संरचना इस बात का एक और उदाहरण प्रस्तुत करती है कि सिन्टरिंग का इतिहास क्यों महत्वपूर्ण है। ScienceDirect Topics (2024) के वर्णन के अनुसार, पाउडर-मेटलर्जी टूल इस्पातों में महीन, गोलाकार और अधिक समान रूप से वितरित कार्बाइड-समूह विकसित हो सकते हैं; इनमें कार्बाइड के ऐसे स्तर या संघटन भी शामिल हैं जिन्हें पारंपरिक पिंड-मेटलर्जी द्वारा प्राप्त करना कठिन या असंभव होता है। ISO 4957:2018 टूल-इस्पात की आवश्यकताओं को पाउडर-मेटलर्जी से निर्मित उत्पादों के साथ-साथ हॉट रोलिंग, फोर्जिंग, कोल्ड ड्रॉइंग और कोल्ड रोलिंग से निर्मित उत्पादों पर भी लागू करता है। सामान्य मानक सूक्ष्मसंरचनाओं को एकसमान नहीं बनाता; वह यह मानता है कि विनिर्माण-विधि पदार्थ की पहचान का एक भाग है।
वातावरण, तापमान और समय
भट्ठी का वातावरण कण-सतहों पर और खुले रंध्रों के भीतर होने वाली अभिक्रियाओं को नियंत्रित करता है। हाइड्रोजन कुछ सतही ऑक्साइडों को अपचयित कर सकता है, जबकि निर्वात अभिक्रियाशील गैसों का आंशिक दाब कम करता है। इस्पात के रासायनिक संघटन और आवश्यक कार्बन विभव के अनुसार नाइट्रोजन, एंडोथर्मिक गैस, विघटित अमोनिया तथा अन्य नियंत्रित वातावरण चुने जा सकते हैं। ऑक्सीजन या जल-वाष्प चूर्ण की सतहों का ऑक्सीकरण कर सकते हैं, नेक-निर्माण में बाधा डाल सकते हैं, कार्बन-सामग्री बदल सकते हैं और कण-सीमाओं पर फँसी हुई ऑक्साइड-फिल्में छोड़ सकते हैं। कार्बन-युक्त वातावरण कार्बन जोड़ सकते हैं; डीकार्ब्यूराइजिंग दशाएँ इसे हटा सकती हैं। इसलिए वातावरण-नियंत्रण केवल दिखाई देने वाले स्केल से सुरक्षा नहीं, बल्कि एक रासायनिक प्रचालन भी है।
उच्च-तापमान चक्र से पहले या उसके आरंभिक चरण के दौरान स्नेहक को हटाना आवश्यक है। बाइंडर या स्नेहक के अपघटन से गैसें उत्पन्न होती हैं। यदि ये गैसें कॉम्पैक्ट के परस्पर जुड़े रंध्रों से बाहर नहीं निकल पातीं, तो वे ब्लिस्टर, अवशिष्ट पदार्थ या असामान्य आंतरिक दाब उत्पन्न कर सकती हैं। बड़े या अत्यधिक संपीडित घटकों में ताप-वृद्धि दर और गैस-प्रवाह पथ विशेष रूप से महत्वपूर्ण होते हैं, क्योंकि आंतरिक भाग द्वारा अपघटन-उत्पाद छोड़ने से पहले बाहरी भाग अपेक्षाकृत अपारगम्य हो सकता है।
तापमान यह निर्धारित करता है कि कौन-सी परिवहन-क्रियाविधियाँ सक्रिय होंगी और मिश्रधातु-घटक ठोस रहेंगे या द्रव-चरण बनाएँगे। अधिक तापमान सामान्यतः विसरण-दरों को बढ़ाता है, लेकिन उपयोगी चक्र को कण-वृद्धि, विरूपण, सतही अभिक्रियाओं, द्रव-बहिर्स्रवण तथा इस्पात और भट्ठी के सहायक उपकरणों के बीच अवांछित अंतःक्रिया द्वारा सीमित किया जाता है। धारण-समय नेक-वृद्धि, रंध्र-गोलाई, मिश्रधातु-पुनर्वितरण और चरण-परिवर्तन के लिए अवसर देता है। यह पूर्ण रंध्र-उन्मूलन की गारंटी नहीं देता। जब रंध्र कणों के भीतर अलग-थलग हो जाते हैं या अभिसारी कण-सीमाओं से घिर जाते हैं, तब गैस-दाब और सिकुड़ता हुआ ठोस कंकाल आगे के बंद होने की प्रक्रिया को धीमा कर सकते हैं।
शीतलन भी सिन्टरिंग चक्र का एक भाग है। कार्बन, मिश्रधातु-तत्वों, शीतलन-दर और किसी बाद के ताप-उपचार के आधार पर चरण-परिवर्तनों से फेराइट, पर्लाइट, बैनाइट, मार्टेन्साइट या इनकी मिश्रित संरचनाएँ बन सकती हैं। तीव्र शीतलन खंड, धीमी भट्ठी-शीतलन की तुलना में भिन्न संरचना को बनाए रख सकता है, भले ही चरम तापमान समान रहा हो। फलतः अंतिम गुण केवल चरम तापमान पर नहीं, बल्कि संपूर्ण तापीय पथ पर निर्भर करते हैं।
सिन्टरिंग वातावरण और समावेशन परस्पर साथ-साथ विचार किए जाने चाहिए। ऑक्साइड-फिल्में, अधात्विक कण और अवशेष कण-बन्धन में बाधा डाल सकते हैं या ऐसे स्थल के रूप में कार्य कर सकते हैं जहाँ रंध्र बने रहते हैं। ISO 13947:2024 धात्विक चूर्णों में अधात्विक समावेशनों के निर्धारण की एक विधि निर्दिष्ट करता है और इसके उपयोग की अनुमति पाउडर-फोर्ज्ड इस्पात पुर्जों पर भी देता है। इसका दायरा महत्वपूर्ण है: समावेशन-नियंत्रण चूर्ण-उत्पादन और हैंडलिंग से शुरू होता है और फिर संपीडन, सिन्टरिंग तथा किसी भी फोर्जिंग प्रचालन के दौरान जारी रहता है। कॉम्पैक्ट के भट्ठी में प्रवेश करने से पहले उत्पन्न प्रत्येक दोष को स्वच्छ भट्ठी ठीक नहीं कर सकती।
रंध्रता का विकास और द्वितीयक सघनीकरण
अवशिष्ट सरंध्रता सिंटरन या किसी अन्य संहनन प्रचालन के बाद बचा हुआ परस्पर-संबद्ध या पृथक रिक्त आयतन।
सिन्टरिंग के दौरान रंध्रता निरंतर बदलती रहती है। प्रारंभ में रंध्र कणों के बीच अनियमित स्थान होते हैं और अक्सर बाहरी सतह से जुड़े रहते हैं। नेक-वृद्धि इन स्थानों को विभाजित और गोल करती है; संकुचन उनका आयतन घटाता है; और विसरण उन्हें कण-सीमाओं की ओर ले जा सकता है या उन्हें अलग-थलग कर सकता है। परिणामस्वरूप रंध्रों का आकार, आकृति, परस्पर संबद्धता और स्थान थकान-व्यवहार, भंग-विफलता की शुरुआत, द्रव-पारगम्यता, ताप-उपचार की प्रतिक्रिया और विमीय स्थिरता को प्रभावित करते हैं। इसलिए समान समग्र घनत्व वाले दो पुर्जे अलग ढंग से व्यवहार कर सकते हैं, यदि एक में महीन, गोलाकार, बंद रंध्र हों और दूसरे में लम्बे, परस्पर जुड़े रंध्र हों।
प्रेस-एंड-सिन्टर पदार्थों में अवशिष्ट रंध्रता अंतर्निहित रह सकती है, क्योंकि प्रारंभिक कॉम्पैक्ट में रिक्त स्थान होते हैं और ठोस कंकाल उन्हें हमेशा पूरी तरह बंद नहीं कर पाता। फँसी हुई गैस, कठोर ऑक्साइड-फिल्में, अपर्याप्त स्थानीय दाब, मिश्रधातु-योग और अलग-थलग रंध्र अंतिम बंद होने का प्रतिरोध करते हैं। डाई-संपीडन भी समान रूप से प्राप्त किए जा सकने वाले घनत्व पर सीमाएँ लगाता है, विशेषकर जटिल आकारों में। पारंपरिक सिन्टरिंग रंध्र-नेटवर्क को कम और पुनःआकारित करती है; यह स्वतः पूर्णतः रॉटेड-सदृश संरचना उत्पन्न नहीं करती।
| प्रचालन | भाग पर क्रिया | प्राथमिक सीमा |
|---|---|---|
| पुनः-दबावन | सिंटरन के बाद एक और संहतन चरण लागू करता है | पूरे आयतन के बजाय चयनित क्षेत्रों तक सीमित हो सकता है |
| आकार-संशोधन | डाई में चयनित आयामों को ठीक करता है | पूरे भाग में सरंध्रता को दूर नहीं करता |
| अंतःस्रवण | परस्पर-संबद्ध छिद्रों में दूसरी सामग्री प्रविष्ट कराता है | उपयुक्त छिद्र-संबद्धता और गीलेपन की आवश्यकता होती है |
| पाउडर फोर्जन | सिंटरित पूर्वरूप पर गर्म विरूपण लागू करता है | फोर्जन विकृति, औजार और आयामी चर जोड़ता है |
द्वितीयक सघनीकरण प्रक्रियाएँ विभिन्न प्रक्रिया-परिवारों के माध्यम से इस सीमा का समाधान करती हैं। रीप्रेसिंग में सिन्टरिंग के बाद एक और संपीडन-चरण लागू किया जाता है, जो प्रायः रंध्रों को बंद करने और विमीय शुद्धता बहाल करने के लिए होता है। साइजिंग एक संबंधित प्रचालन है, जिसमें चयनित आयामों को ठीक करने के लिए सिन्टर किए गए पुर्जे को डाई के माध्यम से प्रवाहित किया जाता है, हालांकि इससे पूरे आयतन में रंध्रता समाप्त नहीं होती। इन्फिल्ट्रेशन में कम गलनांक वाले घटक को परस्पर जुड़े रंध्रों में प्रविष्ट कराया जाता है, जिससे कुछ रिक्त स्थान भरते हैं और संयुक्त संरचना बदल जाती है। परिणाम रंध्रों की परस्पर संबद्धता तथा इन्फिल्ट्रेंट और इस्पात के बीच वेटिंग-संबंध पर निर्भर करता है।
पाउडर फोर्जिंग एक रंध्रमय प्रीफॉर्म को पर्याप्त गर्म विरूपण के साथ संयोजित करती है। लगाया गया विकृति-संचय सामान्य प्रेस-एंड-सिन्टर प्रसंस्करण की तुलना में रंध्रों को अधिक आक्रामक ढंग से बंद करता है और कण-प्रवाह तथा समावेशन-संरेखण को बदल सकता है। यह केवल सिन्टरिंग से भिन्न रहता है। अन्य उच्च-दाब विधियाँ, जिनमें वार्म कम्पैक्शन तथा विशिष्ट हॉट या कोल्ड सघनीकरण अनुक्रम शामिल हैं, रंध्र-बंदन, विरूपण और सूक्ष्मसंरचनात्मक विकास के बीच संतुलन को इसी प्रकार बदलती हैं।
योज्य विनिर्माण को केवल इसलिए इस विवरण में शामिल नहीं किया जाना चाहिए कि इसकी शुरुआत भी धातु-चूर्ण से होती है। इस्पात और स्टेनलेस इस्पात के योज्य विनिर्माण पर NIST द्वारा प्रकाशित ASM Handbook अध्याय (2020) रंध्रता, समावेशन, अवशिष्ट प्रतिबल और निर्माणोत्तर तापीय प्रसंस्करण को केंद्रीय चिंताओं के रूप में देखता है, लेकिन इसका परत-दर-परत गलन और ठोसकरण इतिहास पारंपरिक डाई-संपीडन के बाद होने वाली सिन्टरिंग से भिन्न है। पाउडर-मेटलर्जी इस्पातों की पहचान चूर्ण, कॉम्पैक्ट, भट्ठी-चक्र और निर्दिष्ट सघनीकरण-विधि की पारस्परिक क्रिया से होती है। पीछे बचे रंध्र और उनके आसपास बने बन्धन उस इतिहास का हिस्सा हैं।
सूक्ष्मसंरचना: रंध्र, चरण और कार्बाइड
पाउडर-मेटलर्जी स्टील का मूल्यांकन केवल नाममात्र की रासायनिक संरचना के आधार पर नहीं किया जा सकता। समान कार्बन, क्रोमियम, मोलिब्डेनम या निकेल मात्रा वाले दो पदार्थ अलग-अलग व्यवहार कर सकते हैं, यदि उनके पाउडर, संघनन-दाब, सिंटरिंग चक्र, घनत्व-प्रवणताएँ, छिद्र-जाल, समावेशन या ताप-उपचार अलग हों। प्रासंगिक पदार्थ केवल एक मिश्रधातु-तंत्र नहीं है। वह पाउडर उत्पादन, मिश्रण, दबाव-निर्माण, सिंटरिंग, वैकल्पिक घनीकरण और तापीय उपचार के किसी विशिष्ट क्रम से गुजरने के बाद का मिश्रधातु-तंत्र है।
यह भेद मानकों में भी परिलक्षित होता है। ASTM B783-24 लौह पाउडर-मेटलर्जी संरचनात्मक पदार्थों का वर्गीकरण केवल रसायन के आधार पर नहीं, बल्कि रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ताप-उपचार के बाद की अंतिम तनन शक्ति के आधार पर करता है। इसी प्रकार ISO 5755:2022 सिंटरित लौह, स्टील, मिश्रधातु स्टील और स्टेनलेस-स्टील संरचनात्मक पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है। ये वर्गीकरण इस बात को स्वीकार करते हैं कि घनत्व और प्रसंस्करण-इतिहास पदार्थ के विवरण का हिस्सा हैं।
सूक्ष्मसंरचना उस इतिहास को दर्ज करती है। इसमें लौह-आधारित मैट्रिक्स, शीतलन या ताप-उपचार के दौरान बनने वाले चरण-उत्पाद, मिश्रधातु कार्बाइड, समावेशन तथा संघनित कणों के बीच या उनके भीतर बचे हुए छिद्र शामिल होते हैं। प्रत्येक विशेषता अन्य विशेषताओं को प्रभावित करती है। सिंटरिंग के दौरान कार्बन का संचरण स्थानीय चरण-संतुलन को बदलता है; मिश्रधातु तत्व कठोरीकरण-क्षमता और कार्बाइड-निर्माण को प्रभावित करते हैं; छिद्र भार-वहन क्षेत्र को बाधित करते हैं और ऐसी सतहें प्रदान करते हैं, जहाँ से दरारें बढ़ सकती हैं। इसलिए ग्रेड का पदनाम व्यवहार के पूर्ण पूर्वानुमान के बजाय केवल एक प्रारंभिक बिंदु है।

छिद्र आकृति-विज्ञान और यांत्रिक प्रतिक्रिया
कई प्रेस-एंड-सिंटर PM स्टील और पूर्णतः रॉट स्टील के बीच छिद्रिलता सबसे स्पष्ट संरचनात्मक भिन्नता है। संघनन के दौरान पाउडर कण पुनर्व्यवस्थित होते हैं, विकृत होते हैं और संपर्क बनाते हैं, लेकिन कॉम्पैक्ट में सामान्यतः परस्पर जुड़े या पृथक रिक्त स्थान बने रहते हैं। सिंटरिंग कण-से-कण बंधों को मजबूत करती है और कुछ छिद्रों के कोनों को गोल करती है, जबकि संकुचन, स्थानीय पाउडर-पैकिंग और भट्ठी की स्थितियाँ अंतिम छिद्र-समूह को निर्धारित करती हैं। घनीकरण प्रक्रियाएँ छिद्रों को कम या बंद कर सकती हैं, यद्यपि उनकी प्रभावशीलता प्रक्रिया-विधि और प्रारंभिक कॉम्पैक्ट पर निर्भर करती है।
छिद्रों का आयतन महत्वपूर्ण है, लेकिन उनकी ज्यामिति भी उतनी ही महत्वपूर्ण है। एक छोटा, गोल और पृथक छिद्र एक नुकीले, लंबे रिक्त स्थान से भिन्न तनाव-क्षेत्र उत्पन्न करता है। बाद वाला अधिक शक्तिशाली स्थानीय तनाव-सांद्रक की तरह व्यवहार करता है, क्योंकि उसका संकीर्ण सिरा स्थानीय तनन या अपरूपण तनाव को बढ़ा देता है। एक-दूसरे को स्पर्श करने वाले छिद्रों की श्रृंखला प्राथमिकता वाला दरार-पथ बना सकती है, भले ही औसत घनत्व स्वीकार्य दिखाई दे। इसलिए छिद्र का आकार, आकृति, निरंतरता और सतह या भारित अनुभाग के सापेक्ष उसकी स्थिति—इन सभी पर एक साथ विचार करना आवश्यक है।
स्थिति प्रतिक्रिया को बदल देती है। सतह से जुड़े छिद्र अधिक बड़े क्षेत्र को ऑक्सीकरण, संक्षारण और यांत्रिक क्षति के संपर्क में लाते हैं, जबकि अत्यधिक तनावग्रस्त किनारे या नॉच के निकट स्थित छिद्र नॉच-तनाव क्षेत्र के साथ परस्पर क्रिया कर सकते हैं। कुछ प्रकार के एकदिशीय भारण के अंतर्गत आंतरिक छिद्रों का प्रभाव कम रह सकता है, लेकिन चक्रीय भारण के दौरान वे महत्वपूर्ण हो सकते हैं, जब बार-बार होने वाली स्थानीय प्लास्टिकता या दरार-शीर्ष का खुलना संचित होता जाता है। इसलिए थकान-संवेदनशीलता केवल औसत छिद्रिलता-संख्या से नहीं, बल्कि सबसे बड़े और सबसे प्रतिकूल दोषों से जुड़ी होती है।
संघनन की दिशा भी एक संरचनात्मक संकेत छोड़ सकती है। दबाए गए आकार में कणों का पुनर्विन्यास और घनत्व-प्रवणताएँ अलग-अलग हो सकती हैं, विशेषकर ऐसे अनुभागों में जहाँ मोटाई बदलती हो या ऐसी विशेषताएँ हों जो पाउडर-प्रवाह और दाब-संचरण को असमान बना दें। सिंटरिंग इन भिन्नताओं को कम कर सकती है, लेकिन प्रत्येक स्थानीय भिन्नता को समाप्त नहीं करती। इसलिए एक अक्ष के समानांतर लिया गया धातुवैज्ञानिक अनुभाग, उस अक्ष के लंबवत लिए गए अनुभाग से अलग छिद्र-वितरण दिखा सकता है।
समावेशन-नियंत्रण भी इसी चर्चा का हिस्सा है। अधात्विक कण पृथक तनाव-सांद्रक के रूप में कार्य कर सकते हैं या छिद्रों और कण-सीमाओं से संबद्ध हो सकते हैं। ISO 13947:2024 धात्विक पाउडरों में अधात्विक समावेशनों के निर्धारण की एक विधि निर्दिष्ट करता है और इस विधि को पाउडर-फोर्ज्ड स्टील भागों पर लागू करने की अनुमति देता है। यह मानक समावेशन-मापन को सूक्ष्मसंरचनात्मक परीक्षण का विकल्प नहीं बनाता; बल्कि यह उन पदार्थ-विशेषताओं की पहचान की आवश्यकता को मजबूत करता है, जिन्हें रसायन और घनत्व-मापन से नज़रअंदाज़ किया जा सकता है।
पाउडर-आधारित एक संबंधित प्रक्रिया को पारंपरिक प्रेस-एंड-सिंटर PM के साथ भ्रमित नहीं करना चाहिए। NIST द्वारा प्रकाशित 2020 ASM Handbook के स्टील और स्टेनलेस स्टील के एडिटिव मैन्युफैक्चरिंग संबंधी अध्याय में छिद्रिलता, समावेशन, अवशिष्ट तनाव और निर्माण-पश्चात तापीय प्रसंस्करण को एडिटिव रूप से निर्मित भागों के महत्वपूर्ण कारकों के रूप में पहचाना गया है। ये सरोकार PM धातुकर्म से मिलते-जुलते हैं, लेकिन परत-जमाव, मेल्ट-पूल ठोसीकरण और निर्माण-दिशा के प्रभाव, दबाव-निर्माण तथा सिंटरिंग से अलग प्रक्रिया-इतिहास उत्पन्न करते हैं।
फेराइट, पर्लाइट, बैनाइट, मार्टेंसाइट और मिश्रधातु कार्बाइड
सामान्य मैट्रिक्स घटक
- फेराइट
- अपेक्षाकृत कम-कार्बन वाली लौह प्रावस्था, जो सामान्यतः कठोरतर रूपांतरण उत्पादों से नरम होती है।
- पर्लाइट
- विसरणात्मक रूपांतरण से बनने वाला फेराइट और सीमेंटाइट घटक।
- बेनाइट
- ऐसा रूपांतरण उत्पाद जिसकी कठोरता और दृढ़ता का संतुलन मोटे पर्लाइट या पूर्णतः रूपांतरित मार्टेंसाइट से भिन्न होता है।
- मार्टेंसाइट
- जब ऑस्टेनाइट को विसरणात्मक रूपांतरण को दबाने के लिए पर्याप्त तेजी से ठंडा किया जाता है, तब बनने वाला कठोर रूपांतरण उत्पाद।
लौह मैट्रिक्स में फेराइट, पर्लाइट, बैनाइट, मार्टेंसाइट या इन घटकों के मिश्रण हो सकते हैं। इनके अनुपात और वितरण कार्बन-गतिशीलता, मिश्रधातु तत्वों, शीतलन-दर, सिंटरिंग वातावरण, अनुभाग-आकार और बाद के ताप-उपचार पर निर्भर करते हैं। इसलिए शीतलन या कठोरीकरण की स्थितियाँ बदलने पर समान नाममात्र संरचना भी अलग-अलग मैट्रिक्स संरचनाएँ उत्पन्न कर सकती है।
फेराइट में कार्बन की मात्रा अपेक्षाकृत कम होती है और यह सामान्यतः कठोर रूपांतरण-उत्पादों की तुलना में नरम होता है। पर्लाइट में फेराइट और सीमेंटाइट की वैकल्पिक परतें होती हैं, जिनकी सूक्ष्मता और वितरण रूपांतरण-स्थितियों से प्रभावित होते हैं। बैनाइट एक अलग रूपांतरण-पथ से बनता है और मोटे पर्लाइट या पूर्णतः रूपांतरित मार्टेंसाइट से अलग कठोरता और दृढ़ता का संयोजन प्रदान कर सकता है। मार्टेंसाइट तब बनता है जब ऑस्टेनाइट को इतनी तेजी से ठंडा किया जाता है कि विसरण-आधारित रूपांतरण दब जाए; इसकी कठोरता कार्बन, मिश्रधातु तत्वों, टेम्परिंग और अवशिष्ट ऑस्टेनाइट पर अत्यधिक निर्भर करती है।
ये नाम चरणों या संरचनात्मक घटकों का वर्णन करते हैं, सुनिश्चित गुण-मूल्यों का नहीं। PM स्टील में छिद्रों और मिश्रधातु-समृद्ध क्षेत्रों के आसपास फेराइटिक मैट्रिक्स हो सकता है, या ऐसी मार्टेंसिटिक मैट्रिक्स हो सकती है जिसकी निरंतरता अवशिष्ट छिद्रों और कार्बाइडों से बाधित हो। ताप-उपचार छिद्र-ज्यामिति को लगभग अपरिवर्तित रखते हुए मैट्रिक्स की कठोरता बदल सकता है। यह अवशिष्ट तनावों और कण-सीमाओं की स्थिति को भी बदल सकता है। इसलिए ताप-उपचारित PM स्टील केवल सिंटरिंग के बाद प्राप्त पदार्थ नहीं है, जिसमें कठोरता-संख्या अधिक हो।
तांबा, निकेल और मोलिब्डेनम लौह PM स्टील में सामान्य मिश्रधातु तत्व हैं। लौह पाउडर-मेटलर्जी पर उद्धृत तकनीकी संदर्भ के अनुसार, लौह–तांबा–कार्बन संरचनाएँ PM लौह भागों का लगभग आधा हिस्सा बनाती हैं। तांबा आयामी परिवर्तन और मैट्रिक्स-सुदृढ़ीकरण में योगदान दे सकता है; निकेल और मोलिब्डेनम कठोरीकरण-क्षमता तथा रूपांतरण-व्यवहार को प्रभावित करते हैं। इनके प्रभाव इस बात पर निर्भर करते हैं कि इन्हें किस रूप में मिलाया गया है: तात्विक पाउडर, प्री-अलॉयड कण, डिफ्यूजन-बॉन्डेड पाउडर या अन्य पाउडर-फॉर्मुलेशन। सिंटरिंग से पहले का वितरण विसरण-दूरी और अंतिम मैट्रिक्स की रासायनिक एकरूपता को प्रभावित करता है।
कार्बाइड संरचना का एक और स्तर जोड़ते हैं। सीमेंटाइट वह लौह कार्बाइड है जो पर्लाइट और अन्य रूपांतरण-उत्पादों से संबद्ध होता है, जबकि मिश्रधातु कार्बाइड में क्रोमियम, वैनेडियम, टंग्स्टन, मोलिब्डेनम या इन तत्वों के संयोजन हो सकते हैं। उनका आकार, रसायन, आयतन-अंश और अंतराल घिसाव-व्यवहार, कठोरता, दृढ़ता और दरार-प्रसार को प्रभावित करते हैं। बड़े, अनियमित कार्बाइड-समूह समान मात्रा में सूक्ष्म कणों के रूप में वितरित कार्बाइडों की तुलना में अधिक हानिकारक हो सकते हैं। पॉलिश किए गए अनुभाग से यह भेद सीधे देखा जा सकता है, जबकि थोक रासायनिक विश्लेषण ऐसा नहीं कर सकता।
पाउडर-मेटलर्जी टूल स्टील इस संदर्भ में विशेष रूप से महत्वपूर्ण हैं। वे ऐसे कार्बाइड-स्तर या कार्बाइड-संयोजन उत्पन्न कर सकते हैं जिन्हें पारंपरिक इंगट धातुकर्म द्वारा प्राप्त करना कठिन या असंभव होता है, क्योंकि एटमाइज्ड पाउडर कण तेजी से ठोस होते हैं और बड़े इंगट में पाए जाने वाले मोटे पृथक्करण को सीमित कर सकते हैं। इसके बाद का संहतन सामान्य इंगट-प्रसंस्करण की तुलना में कहीं अधिक सूक्ष्म वितरण बनाए रखता है। ISO 4957:2018 टूल-स्टील आवश्यकताओं को पाउडर-मेटलर्जी द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी स्पष्ट रूप से लागू करता है। समान मानक का होना यह नहीं दर्शाता कि ये उत्पादन-प्रक्रियाएँ समान सूक्ष्मसंरचनाएँ उत्पन्न करती हैं।

सूक्ष्म, गोल और समदैशिक कार्बाइड संरचनाएँ
समदैशिक कार्बाइड संरचना लम्बी या तंतु-जैसी कार्बाइड संरचनाओं की तुलना में अपेक्षाकृत सीमित दिशात्मक संरेखण वाला कार्बाइड वितरण।
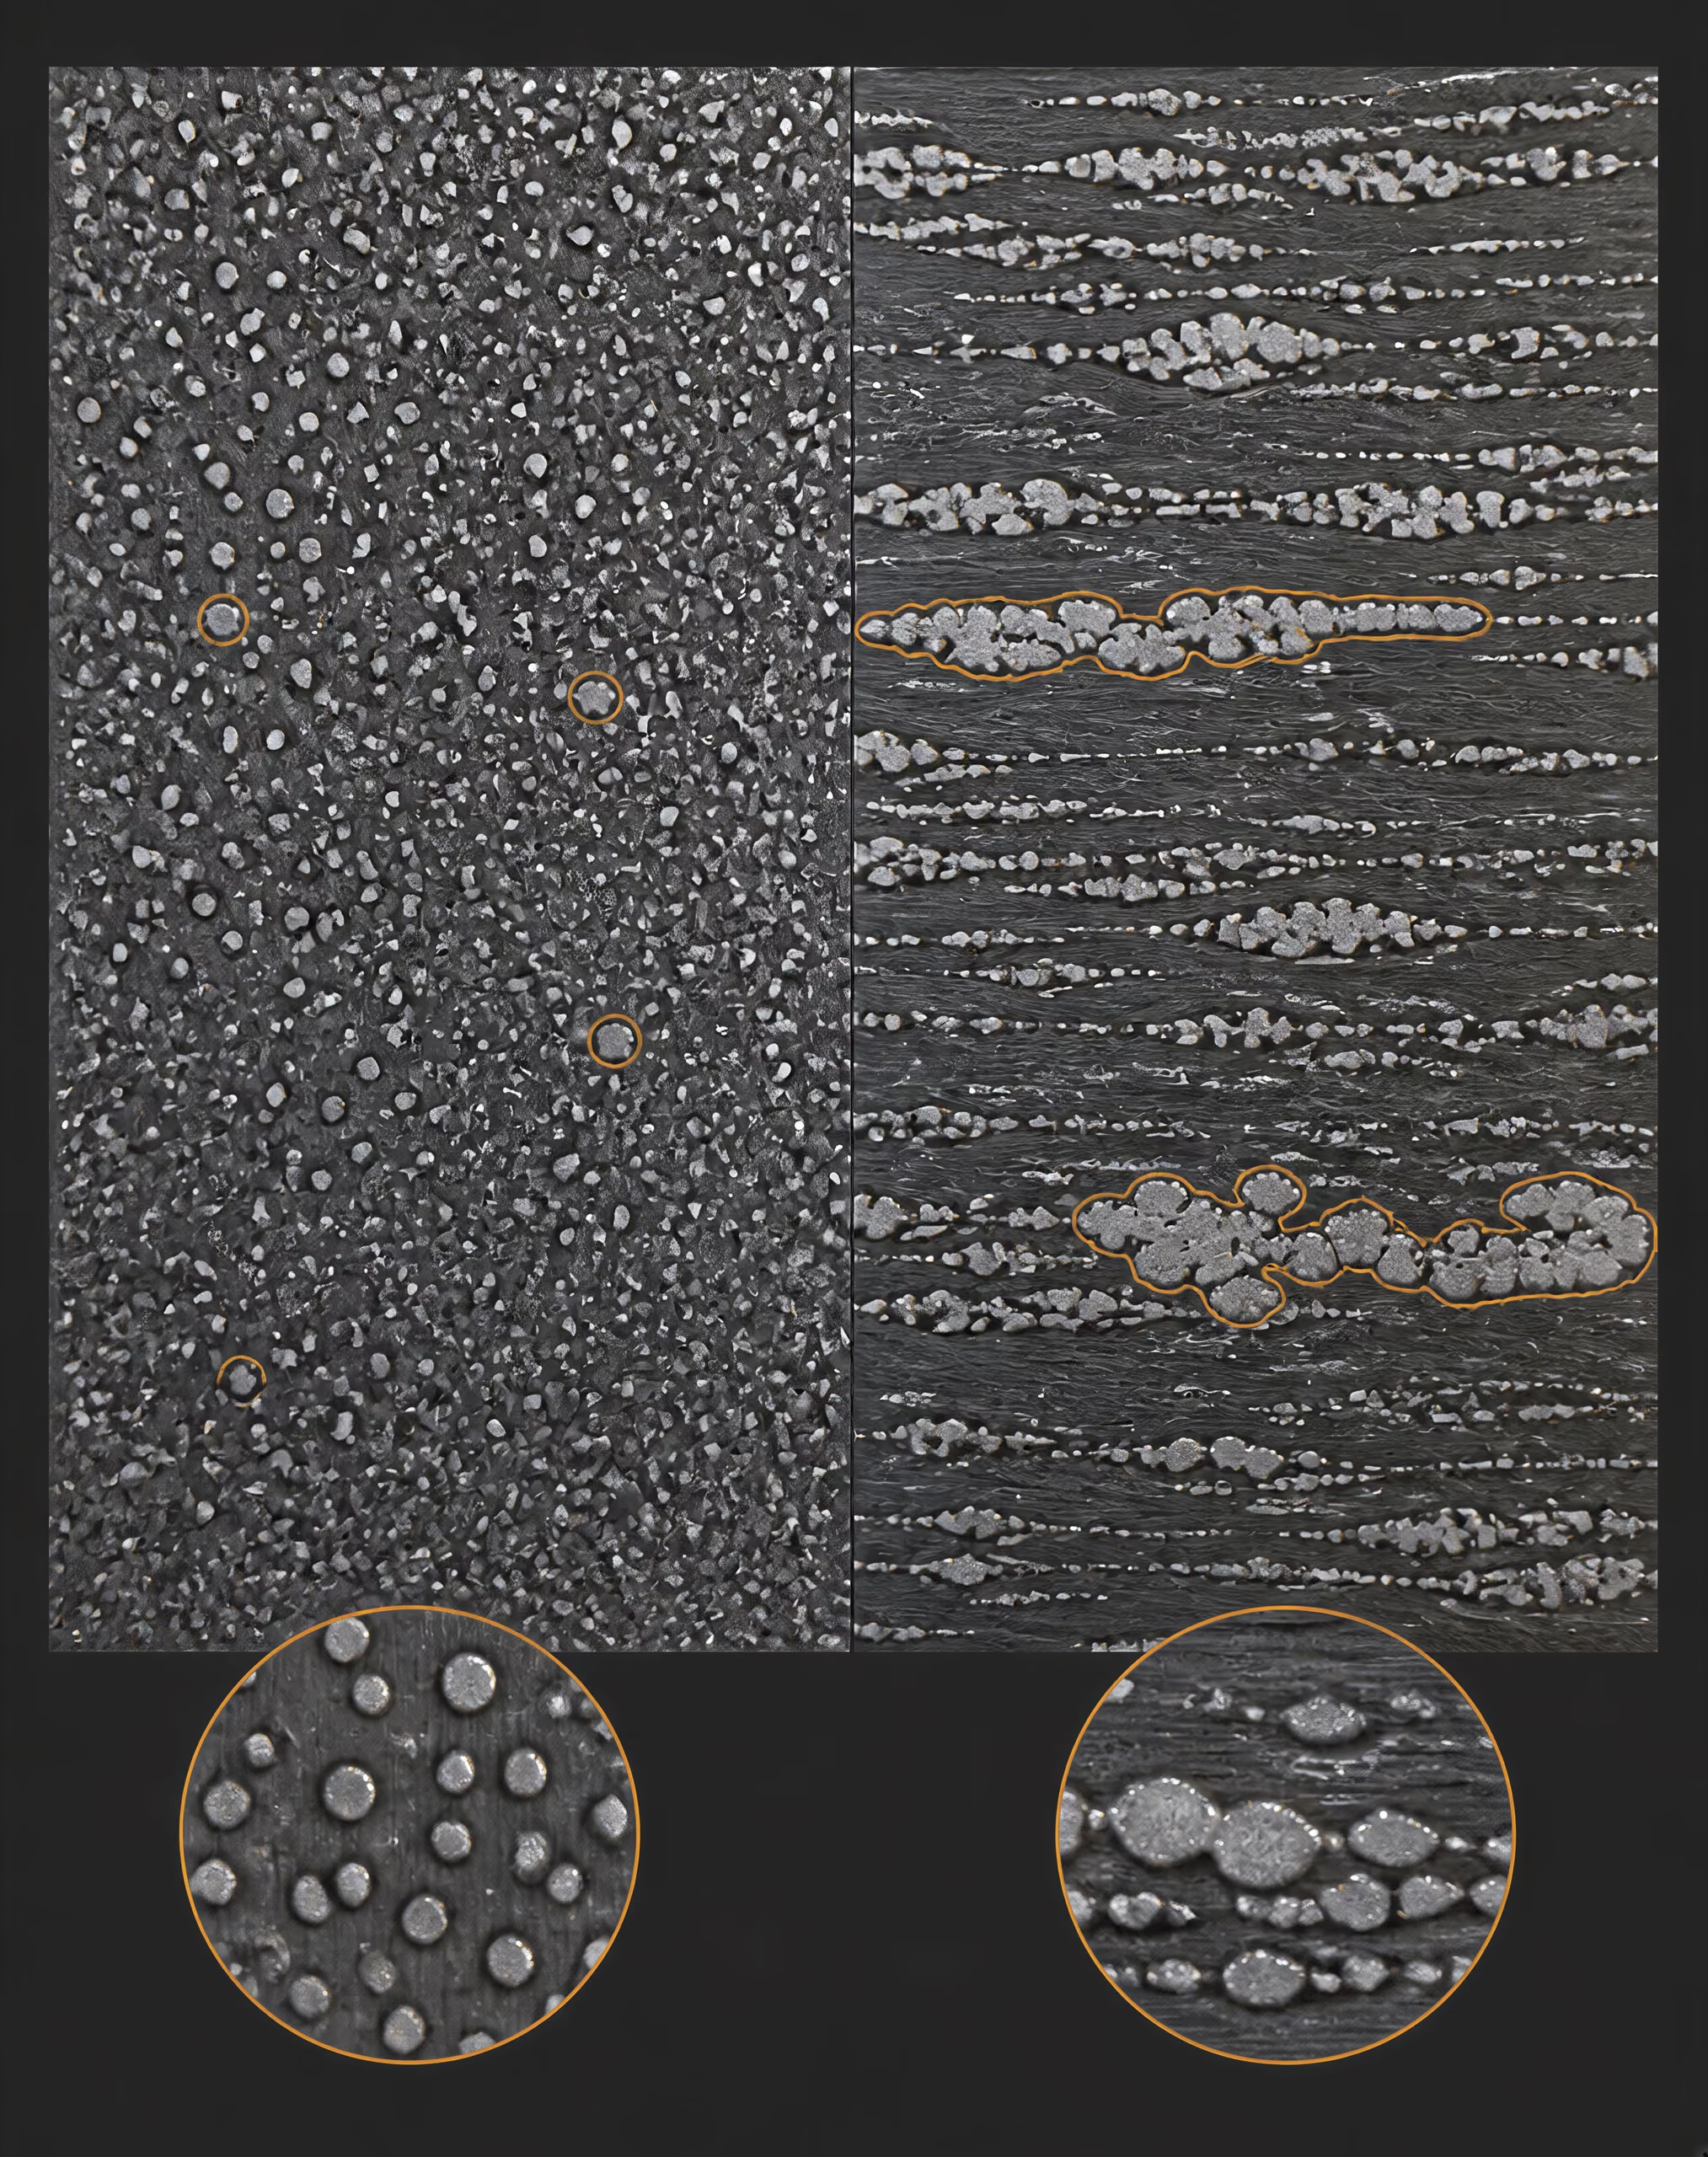
PM टूल स्टील का विशिष्ट दावा केवल यह नहीं है कि उनमें “अधिक कार्बाइड” होते हैं। उनकी विशिष्ट संरचना मैट्रिक्स में फैली हुई सूक्ष्म, गोल और अपेक्षाकृत समदैशिक कार्बाइड-समष्टि है। यहाँ “समदैशिक” से आशय ऐसे वितरण से है जो अत्यधिक कार्यित इंगट उत्पादों से सामान्यतः संबद्ध स्ट्रिंगर-जैसे कार्बाइड पैटर्न की तुलना में कार्य-दिशा के साथ कम दृढ़ता से संरेखित हो।
कण का आकार महत्वपूर्ण है, क्योंकि नुकीले कार्बाइड कोने और लंबे कार्बाइड-बैंड छोटे, गोल कणों की तुलना में अधिक शक्तिशाली स्थानीय तनाव-सांद्रण उत्पन्न करते हैं। सूक्ष्म कार्बाइड अखंड भंगुर विशेषताओं की लंबाई को भी कम करते हैं। इसका परिणाम ऐसी सूक्ष्मसंरचना के रूप में मिलता है, जिसमें कार्बाइड-अंतराल और अभिविन्यास समान नाममात्र रसायन वाले पारंपरिक रूप से ढले और रॉट स्टील से काफी अलग हो सकते हैं। इससे फ्रैक्चर या थकान के जोखिम समाप्त नहीं होते; यह दोष के पैमाने और दरार के लिए उपलब्ध पथों को बदलता है।
पाउडर-प्रक्रिया अपने-आप में पर्याप्त नहीं होती। पाउडर की शुद्धता, कण-आकार वितरण, ऑक्सीजन और समावेशन की मात्रा, संघनन की एकरूपता, सिंटरिंग, घनीकरण और ताप-उपचार यह निर्धारित करते हैं कि इच्छित कार्बाइड संरचना वास्तव में विकसित होगी या नहीं। कणों के भीतर अत्यधिक पृथक्करण, दूषित पाउडर-सतहें, अपूर्ण बंधन या अनुपयुक्त तापीय प्रसंस्करण मैट्रिक्स को कमजोर कर सकते हैं, भले ही मिश्रधातु का विश्लेषण सही हो।
इसलिए सूक्ष्मसंरचनात्मक मूल्यांकन में रासायनिक विश्लेषण के साथ घनत्व मापन, छिद्रों का अभिलक्षणन, समावेशन परीक्षण, प्रावस्था पहचान और कार्बाइड आकृति-विज्ञान को भी शामिल किया जाना चाहिए। कोई विनिर्देशन किसी पदार्थ-परिवार की पहचान कर सकता है, लेकिन छिद्र और प्रावस्थाएँ यह स्पष्ट करती हैं कि वह पदार्थ भार कैसे वहन करेगा। PM इस्पातों में प्रसंस्करण इतिहास धातुकर्म का एक अभिन्न भाग है।
यांत्रिक गुण और उनका विनिर्देशन
पाउडर धातुकर्म (PM) इस्पात का कोई एक यांत्रिक-गुण प्रोफ़ाइल नहीं होता। इसका मापा गया व्यवहार पाउडर की रासायनिक संरचना, कणों के आकार, संघनन दाब, सिंटरिंग चक्र, छिद्र संरचना, आयामी परिवर्तनों तथा बाद में की गई किसी भी सघनीकरण प्रक्रिया या ऊष्मा उपचार पर निर्भर करता है। इसलिए तनन परीक्षण का परिणाम किसी विशिष्ट पदार्थ-अवस्था और परीक्षण नमूने के बारे में कथन होता है, न कि समान नाममात्र संरचना से बनाए गए प्रत्येक भाग का पूर्ण विवरण।
ASTM B783-24 एक उपयोगी ढाँचा प्रदान करता है, क्योंकि यह लौह-आधारित PM संरचनात्मक पदार्थों का वर्गीकरण केवल रासायनिक संरचना के आधार पर नहीं करता। यह मानक रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तनन सामर्थ्य का उपयोग करता है। यह व्यवस्था दो भौतिक रूप से भिन्न अवस्थाओं को अलग करती है: दाबन और सिंटरिंग के बाद प्राप्त गुण, तथा निर्दिष्ट ऊष्मा-उपचार मार्ग के बाद प्राप्त गुण।
ISO 5755:2022 सिंटर्ड धातु पदार्थों को संबोधित करता है, जिनमें सिंटर्ड लोहा, इस्पात, मिश्रधातु इस्पात और स्टेनलेस इस्पात के संरचनात्मक पदार्थ शामिल हैं। इसका दायरा इस आवश्यकता को पुष्ट करता है कि सिंटर्ड पदार्थ और उसकी अवस्था की पहचान की जाए, न कि “PM इस्पात” को एकल ग्रेड पदनाम माना जाए। पाउडर-फोर्ज्ड, इन्फिल्ट्रेटेड, हॉट-आइसोस्टैटिकली प्रेस्ड या एडिटिवली निर्मित इस्पातों के लिए अलग विनिर्देश आवश्यक हो सकते हैं और प्रमाण के बिना उन्हें दाबन-और-सिंटरिंग परिणाम नहीं दिया जाना चाहिए।
घनत्व और सिंटरिंग के बाद की यील्ड स्ट्रेंथ
घनत्व उन प्रथम यांत्रिक चरों में से एक है जिन्हें दर्ज किया जाना चाहिए, क्योंकि अवशिष्ट छिद्र भार-वहन करने वाले अनुप्रस्थ काट के क्षेत्रफल को कम करते हैं और तनाव-सांद्रक के रूप में कार्य करते हैं। समान नाममात्र मिश्रधातु वाले दो नमूने अलग-अलग यील्ड स्ट्रेंथ दे सकते हैं, यदि एक में कुल सरंध्रता अधिक हो, बड़े परस्पर जुड़े हुए छिद्र हों या छिद्रों का आकार कम अनुकूल हो। सरंध्रता का स्थान भी महत्वपूर्ण है। मुख्य तनाव-दिशा के अनुरूप स्थित छिद्र, छोटे, गोलाकार और पृथक छिद्रों की तुलना में, दरार आरंभन और विरूपण को अलग ढंग से प्रभावित कर सकते हैं।[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
PM इस्पात के लिए उद्धृत घनत्व को केवल उसके मिश्रधातु घटकों से गणना किए गए सैद्धांतिक मान के रूप में नहीं, बल्कि पदार्थ-अवस्था के रूप में समझना चाहिए। संघनन के बाद का ग्रीन घनत्व, सिंटर्ड घनत्व और द्वितीयक सघनीकरण के बाद का घनत्व अलग-अलग राशियाँ हैं। स्नेहक का निष्कासन, सिंटरिंग के दौरान संकुचन या वृद्धि, ताँबे से संबंधित आयामी परिवर्तन और डाई-फिलिंग के कारण होने वाले स्थानीय परिवर्तन—ये सभी अंतिम परिणाम को प्रभावित कर सकते हैं। Randall German की A-Z of Powder Metallurgy (2005) में पाउडर उत्पादन, संघनन, सिंटरिंग, सघनीकरण, सूक्ष्मसंरचना और सरंध्रता को प्रक्रिया-क्रम के परस्पर जुड़े हुए भागों के रूप में प्रस्तुत किया गया है; सामर्थ्य के आँकड़ों की व्याख्या करते समय यह संबंध अत्यंत आवश्यक है।
सिंटरिंग के बाद की यील्ड स्ट्रेंथ स्थायी विरूपण की शुरुआत को दर्शाती है, इससे पहले कि कोई कठोरीकरण उपचार मैट्रिक्स या कार्बाइड संरचना को बदल दे। यह उन भागों के लिए विशेष रूप से प्रासंगिक है जिन्हें सिंटरिंग, साइज़िंग, कॉइनिंग या अन्य अनुमत प्रक्रियाओं के बाद प्राप्त अवस्था में ही उपयोग किया जाता है। परीक्षण-दिशा के अनुसार इसका मान बदल सकता है, क्योंकि पारंपरिक डाई-संघनन से घनत्व-प्रवणताएँ और कण-संपर्क उत्पन्न हो सकते हैं, जो दाबन-दिशा के साथ और उसके आर-पार समान नहीं होते। इसलिए अनुप्रस्थ नमूना और अनुदैर्ध्य नमूना, भले ही एक ही उत्पादन लॉट से लिए गए हों, अलग-अलग स्थानीय संरचनाओं का प्रतिनिधित्व कर सकते हैं।
नमूने की ज्यामिति भी दर्ज किए गए परिणाम को बदलती है। बड़े कॉम्पैक्ट से मशीन द्वारा बनाए गए तनन बार में बाहरी क्षेत्र हट सकता है, गेज-खंड का घनत्व बदल सकता है या छोटे आकार में दबाकर बनाए गए परीक्षण बार की तुलना में अलग छिद्र-समष्टि सामने आ सकती है। नॉचयुक्त नमूने, बिना मशीनिंग वाले तनन बार और मशीनिंग किए हुए बार समान प्रतिक्रिया नहीं मापते। गेज लंबाई, अनुप्रस्थ काट का मापन, सतह की फिनिश, पकड़ने की विधि, विकृति-दर और यील्ड के लिए प्रयुक्त परिभाषा—जैसे ऑफ़सेट मानदंड—इन सबका उल्लेख संख्यात्मक मान के साथ किया जाना चाहिए।
ASTM B783-24 की वर्गीकरण-पद्धति यह सुनिश्चित करती है कि सिंटरिंग के बाद की यील्ड-स्ट्रेंथ पदनाम को ऊष्मा-उपचारित तनन-सामर्थ्य पदनाम के साथ भ्रमित न किया जाए। यह अंतर केवल प्रशासनिक नहीं है। किसी भाग में सिंटर्ड अवस्था में स्वीकार्य यील्ड व्यवहार हो सकता है, फिर भी कार्ब्यूराइज़िंग, क्वेंचिंग और टेम्परिंग, मिश्रधातु-योगों से होने वाले अवक्षेपण प्रभाव या किसी अन्य निर्दिष्ट तापीय चक्र के बाद उसकी प्रतिक्रिया अलग हो सकती है।
ऊष्मा-उपचारित अंतिम तनन सामर्थ्य
| गुण | यह क्या मापता है | आवश्यक अवस्था या अर्हता |
|---|---|---|
| सिंटरन-के-बाद की पराभव शक्ति | कठोरीकरण उपचार से पहले स्थायी विरूपण का आरंभ | घनत्व, अभिविन्यास, नमूना ज्यामिति और पराभव मानदंड |
| अंतिम तनन शक्ति | तनन परीक्षण में अधिकतम अभियांत्रिक प्रतिबल | ताप-उपचार अवस्था और तनन विधि |
| थकान कार्य-निष्पादन | दोहराए गए या उतार-चढ़ाव वाले प्रतिबल की प्रतिक्रिया | प्रतिबल अनुपात, आवृत्ति, सतह, छिद्र और चक्र संख्या |
| भंग-कठोरता | निर्धारित भारण के अंतर्गत दरार-वृद्धि का प्रतिरोध | नॉच ज्यामिति, मोटाई, अभिविन्यास और परीक्षण विधि |
| घिसाव कार्य-निष्पादन | संपर्क के दौरान सामग्री की हानि या क्षति | प्रतिस्पर्शी सतह, स्नेहन, भार, गति, तापमान और कार्बाइड आकारिकी |
अंतिम तनन सामर्थ्य (UTS) तनन परीक्षण के दौरान प्राप्त अधिकतम इंजीनियरिंग तनाव है। यह यील्ड स्ट्रेंथ के समान गुण नहीं है। यील्ड स्ट्रेंथ प्लास्टिक विकृति की चयनित आरंभिक अवस्था को दर्शाती है; UTS में परीक्षण बार के प्लास्टिक विरूपण, विकृति-कठोरीकरण, गर्दनीकरण और फ्रैक्चर व्यवहार के प्रभाव शामिल होते हैं। ASTM B783-24 ऊष्मा-उपचारित UTS को अपने वर्गीकरण चरों में से एक के रूप में उपयोग करता है, इसलिए पदार्थ-पदनाम के साथ ऊष्मा-उपचार की अवस्था भी दर्ज की जानी चाहिए।
ऊष्मा उपचार केवल कठोरता को ही नहीं बदलता। ऑस्टेनिटाइज़िंग तापमान, वातावरण, क्वेंच की तीव्रता, टेम्परिंग तापमान और अनुप्रस्थ काट का आकार—ये सभी मैट्रिक्स, अवशिष्ट ऑस्टेनाइट, अवशिष्ट तनाव और कार्बाइड वितरण को प्रभावित करते हैं। सरंध्र कॉम्पैक्ट में तापीय चक्र आंतरिक सतहों और स्थानीय घनत्व के साथ भी अंतःक्रिया करता है। नाममात्र रूप से समान चक्र पतले तनन बार और मोटे उत्पादन घटक में अलग-अलग गुण उत्पन्न कर सकता है, क्योंकि उनकी शीतलन दरें भिन्न होती हैं।
मिश्रधातु-योग तुलना को और जटिल बनाते हैं। लौह-आधारित PM इस्पातों में ताँबा, निकेल और मोलिब्डेनम सामान्यतः प्रयुक्त होते हैं, जबकि लौह–ताँबा–कार्बन संरचनाएँ ScienceDirect Topics के लौह पाउडर धातुकर्म संबंधी प्रविष्टि (2024) के अनुसार लगभग आधे लौह-आधारित PM भागों का गठन करती हैं। मिश्रधातु-योग की विधि महत्वपूर्ण है: पाउडर में पूर्व-मिश्रित कोई तत्व, आवश्यक नहीं कि उसी कठोरीकरण-क्षमता या संघननीयता को उत्पन्न करे जो मिश्रित मूलद्रव्य पाउडर से प्राप्त होती है। कार्बन का वितरण, सिंटरिंग वातावरण और स्थानीय पृथक्करण भी अंतिम मैट्रिक्स को प्रभावित कर सकते हैं।
PM टूल इस्पात यह दर्शाते हैं कि संरचना और प्रसंस्करण इतिहास को तनन-सामर्थ्य की एक संख्या तक सीमित क्यों नहीं किया जा सकता। कार्बाइड की ऐसी महीन, गोलाकार समष्टियाँ उत्पन्न की जा सकती हैं जिनके कार्बाइड स्तर या संरचनाएँ पारंपरिक इंगट धातुकर्म द्वारा प्राप्त करना कठिन या असंभव हो। ऐसी संरचनाएँ उद्धृत UTS से स्वतंत्र रूप से घिसाव, फ्रैक्चर, मशीननीयता और ऊष्मा-उपचार प्रतिक्रिया को बदल सकती हैं। ISO 4957:2018 में हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड टूल-इस्पात उत्पादों के साथ पाउडर धातुकर्म द्वारा निर्मित उत्पादों को भी स्पष्ट रूप से शामिल किया गया है, लेकिन समान मानक उनकी सूक्ष्मसंरचनाओं या सेवा-प्रतिक्रियाओं को समान नहीं बनाता।
वैध तुलना में घनत्व, अभिविन्यास, नमूने की ज्यामिति, मशीनिंग की अवस्था, ऊष्मा-उपचार अनुसूची, परीक्षण तापमान, विकृति-दर और तनन-विधि की पहचान होनी चाहिए। पूर्णतः सघन पाउडर-फोर्ज्ड भाग, दाबन-और-सिंटरिंग से बने कॉम्पैक्ट और एडिटिवली निर्मित नमूने के परिणामों को उनके अलग-अलग छिद्र-आकार-विज्ञान और अवशिष्ट तनावों को ध्यान में रखे बिना एक ही क्रम में नहीं रखा जाना चाहिए। NIST द्वारा प्रकाशित इस्पात और स्टेनलेस इस्पात के एडिटिव मैन्युफैक्चरिंग पर ASM Handbook अध्याय (2020) में सरंध्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर तापीय प्रसंस्करण को प्रमुख प्रभावों के रूप में पहचाना गया है; ये कारक सामान्यतः पाउडर-आधारित पदार्थों के लिए प्रासंगिक हैं, लेकिन एडिटिव मैन्युफैक्चरिंग पारंपरिक दाबन और सिंटरिंग मार्ग के समान नहीं है।
तनन, थकान, फ्रैक्चर और घिसाव संबंधी विचार
तनन सामर्थ्य एक सीमित प्रश्न का उत्तर देती है: निर्दिष्ट नमूना लगातार बढ़ते हुए एकअक्षीय भार के अधीन कैसा व्यवहार करता है। यह थकान-आयु का पूर्वानुमान नहीं लगाती। थकान क्षति दोहराए जाने वाले या उतार-चढ़ाव वाले तनाव के अधीन विकसित होती है, जो प्रायः तनन यील्ड स्ट्रेंथ से कम तनाव-स्तरों पर भी हो सकती है। PM इस्पात में छिद्र और समावेशन आंतरिक दरार-आरंभक के रूप में कार्य कर सकते हैं, जबकि सतह से जुड़े छिद्र, मशीनिंग के निशान और तीव्र ज्यामितीय संक्रमण अतिरिक्त आरंभन-स्थल प्रदान करते हैं। थकान-तुलना में घनत्व, छिद्र-आकार वितरण, तनाव अनुपात, आवृत्ति, सतह की अवस्था और चक्रों की संख्या निर्दिष्ट की जानी चाहिए।
फ्रैक्चर व्यवहार के लिए अलग से प्रमाण आवश्यक हैं। यदि छिद्र, मोटे कार्बाइड, समावेशन या भंगुर रूपांतरित क्षेत्र दरार को बहुत कम स्थिर प्लास्टिक विरूपण के साथ आगे बढ़ने दें, तो उच्च UTS सीमित फ्रैक्चर टफनेस के साथ सह-अस्तित्व रख सकती है। फ्रैक्चर परीक्षण भी नॉच की ज्यामिति, नमूने की मोटाई, अभिविन्यास, भारण-विधि और इस बात पर निर्भर करते हैं कि रिपोर्ट की गई राशि प्रभाव ऊर्जा, प्लेन-स्ट्रेन टफनेस, दरार-वृद्धि दर या संबंधित कोई अन्य माप है। Charpy प्रभाव ऊर्जा को फ्रैक्चर टफनेस के स्थान पर नहीं रखा जा सकता और न ही दोनों में से किसी का अनुमान केवल तनन सामर्थ्य से लगाया जा सकता है।
समावेशन नियंत्रण संघनन से पहले ही शुरू हो जाता है। पाउडर की स्वच्छता, एटोमाइज़ेशन की परिस्थितियाँ, पुनर्चक्रित पाउडर का इतिहास, स्नेहक अवशेष और भट्ठी का वातावरण गैर-धात्विक कणों को ला या सुरक्षित रख सकते हैं। ISO 13947:2024 धात्विक पाउडरों में गैर-धात्विक समावेशन निर्धारित करने की एक विधि निर्दिष्ट करता है और इसे पाउडर-फोर्ज्ड इस्पात भागों पर लागू करने की अनुमति देता है। यह विधि प्रक्रिया नियंत्रण में सहायक है, लेकिन समावेशन का मापन तैयार पदार्थ पर तनन, थकान या फ्रैक्चर परीक्षण का स्थान नहीं लेता।
घिसाव का प्रदर्शन संपर्क-दाब, सरकने की गति, स्नेहन, प्रतिपक्षीय सतह की सामग्री, तापमान, कठोरता, कार्बाइड की आकृति-विज्ञान, सतह की खुरदरापन और मलबे के निर्माण से निर्धारित होता है। समान रूप से वितरित महीन कार्बाइड संरचना, मोटे या परस्पर जुड़े हुए कार्बाइड नेटवर्क से भिन्न व्यवहार कर सकती है, भले ही दोनों सामग्रियों का UTS समान हो। एक अनुप्रयोग में रंध्रता स्नेहक को बनाए रख सकती है, जबकि दूसरे में यह द्रव के प्रवेश की अनुमति दे सकती है, संपर्क-सहारे को कम कर सकती है या सतही क्षति को तेज कर सकती है। इसलिए घिसाव-परीक्षण के परिणामों के साथ परीक्षण विन्यास और विफलता-मानदंड भी निर्दिष्ट किए जाने चाहिए।
आयामी प्रदर्शन एक अलग विषय है। सिंटरिंग के दौरान होने वाला संकुचन या वृद्धि, घनत्व-प्रवणताएँ, प्रत्यास्थ प्रतिवर्तन, आकार-निर्धारण, मशीनिंग भत्ता और ऊष्मा-उपचार से होने वाला विरूपण यह निर्धारित करते हैं कि कोई पुर्जा अपनी आवश्यक ज्यामिति बनाए रखेगा या नहीं। कोई तनन-परीक्षण छड़ अपनी निर्दिष्ट सामर्थ्य पूरी कर सकती है, जबकि शमन के बाद उत्पादन-पुर्जा आयामी सहनशीलता में विफल हो सकता है। इसलिए यांत्रिक विनिर्देशों में सामग्री की अवस्था और परीक्षण-विधि की पहचान आवश्यक है, जबकि डिज़ाइन सत्यापन में थकान, भंग, घिसाव, आघात और आयामी स्थिरता को अलग-अलग सेवा-आवश्यकताओं के रूप में संबोधित किया जाना चाहिए।
पाउडर धातुकर्म इस्पात का ऊष्मा उपचार
ऊष्मा उपचार पूर्णतः सघन और समांगी इस्पात-पिंड पर उसी प्रकार प्रभाव नहीं डालता, जिस प्रकार पिंड-व्युत्पन्न बार पर डालता है। पाउडर धातुकर्म (PM) इस्पात में ऊष्मीय चक्र मैट्रिक्स, कार्बाइड-वितरण, अवशिष्ट तनाव-अवस्था तथा कभी-कभी छिद्रों के आकार और उनकी परस्पर संबद्धता को बदल देता है। ये परिवर्तन कठोरता और तनन गुणों के साथ-साथ आयामी स्थिरता और भंग-विफलता के व्यवहार को भी प्रभावित करते हैं। परिणाम पाउडर की संरचना, संपीड़न-दाब, सिंटरिंग इतिहास, घनत्व-प्रवणताओं, छिद्रों की आकृति-विज्ञान तथा बाद में की गई किसी भी सघनीकरण प्रक्रिया पर निर्भर करता है।
इसी कारण PM इस्पात को केवल पाउडर से निर्मित पारंपरिक ग्रेड के रूप में वर्णित नहीं किया जाना चाहिए। ASTM B783-24 लौह-आधारित PM संरचनात्मक पदार्थों को रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ तथा ऊष्मा-उपचार के बाद की अंतिम तनन शक्ति के आधार पर अलग करता है। सिंटरिंग के बाद की और ऊष्मा-उपचारित वर्गीकरणों के बीच का अंतर महत्वपूर्ण है: निर्दिष्ट अवस्था पदार्थ के विवरण का हिस्सा है, न कि उत्पादन का कोई आकस्मिक विवरण। इसी प्रकार ISO 5755:2022 सिंटर्ड आयरन, इस्पात, मिश्रधातु इस्पात और स्टेनलेस इस्पात से बने संरचनात्मक पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है। कोई भी मानक ऊष्मा उपचार को सिंटरिंग के समतुल्य नहीं मानता।
हार्डनिंग, टेम्परिंग और सिंटर-हार्डनिंग की अवधारणाएँ
कठोरीकरण और टेम्परिंग अनुक्रम
- ऑस्टेनाइटीकरण इस्पात को ऑस्टेनाइट परास में गर्म करें और आवश्यक रूपांतरण के लिए रोके रखें।
- शमन अपेक्षित मार्टेंसिटिक या मिश्रित संरचना बनाने के लिए पर्याप्त तेजी से ठंडा करें।
- टेम्परिंग कठोरता, दृढ़ता और अवशिष्ट प्रतिबल को समायोजित करने के लिए कम तापमान पर पुनः गर्म करें।
- सत्यापन जहाँ आवश्यक हो, कठोरता, आयाम, प्रावस्था-अवस्था और भंग-संवेदी गुणों की जाँच करें।
पारंपरिक हार्डनिंग में सामान्यतः इस्पात को ऑस्टेनाइट अवस्था में गर्म करना, आवश्यक रूपांतरण के लिए पर्याप्त समय तक उस तापमान पर रखना और फिर मार्टेनसाइट बनाने के लिए शमन करना शामिल होता है। इसके बाद टेम्परिंग में कठोर किए गए पदार्थ को कम तापमान पर पुनः गर्म किया जाता है, ताकि शमन-जनित तनाव कम हो और कठोरता, दृढ़ता तथा आयामी स्थिरता के बीच संतुलन समायोजित किया जा सके। संरचना और उपचार के आधार पर, टेम्परिंग से कार्बाइड अवक्षेपण, मार्टेनसिटिक मैट्रिक्स की रिकवरी तथा अस्थिर अवशिष्ट ऑस्टेनाइट का रूपांतरण हो सकता है।
PM इस्पात में भी यही प्रावस्था-रूपांतरण होते हैं, लेकिन छिद्र ऊष्मा-प्रवाह को बाधित करते हैं और भार-वहन करने वाले अनुप्रस्थ क्षेत्रफल को कम कर देते हैं। कोई छिद्र अलग-थलग हो सकता है और आसपास के छिद्र-जाल से उसका संपर्क बहुत कम हो सकता है, या वह परस्पर संबद्ध हो सकता है, जिससे गैस का आवागमन संभव होता है और आंतरिक भाग द्वारा भट्ठी के वातावरण के साथ ऊष्मा के आदान-प्रदान की दर बदल जाती है। खुले छिद्र ऑक्सीजन या शमन-माध्यम के लिए मार्ग भी उपलब्ध करा सकते हैं। इसलिए, नाममात्र का भट्ठी-चक्र कम-घनत्व वाले कॉम्पैक्ट और लगभग पूर्णतः सघन पुर्जे में समान स्थानीय ऊष्मीय इतिहास की गारंटी नहीं देता।
लौह-आधारित PM पदार्थों में तांबा, निकेल और मोलिब्डेनम सामान्य मिश्रधातु-योग हैं, जबकि ScienceDirect Topics (2024) में दिए गए Ferrous Powder Metallurgy संदर्भ के अनुसार लौह–तांबा–कार्बन संरचनाएँ PM लौह-आधारित पुर्जों का लगभग आधा भाग बनाती हैं। ये योग ऑस्टेनाइट निर्माण, रूपांतरण की गतिकी, हार्डनेबिलिटी और टेम्परिंग प्रतिक्रिया को प्रभावित करते हैं। कार्बन ग्रेफाइट के रूप में उपस्थित हो सकता है, सिंटरिंग के दौरान विसरित हो सकता है, या पृथक्करण और घनत्व-प्रवणताओं के कारण स्थानीय रूप से भिन्न हो सकता है। इसलिए शमन के बाद का मैट्रिक्स किसी घटक के एक क्षेत्र से दूसरे क्षेत्र तक अलग हो सकता है।
सिंटर-हार्डनिंग एक प्रसंस्करण अवधारणा है, कोई अलग इस्पात-परिवार नहीं। सिंटरिंग के तुरंत बाद कॉम्पैक्ट को इतनी तेजी से ठंडा किया जाता है कि पर्याप्त मार्टेनसिटिक रूपांतरण हो सके और अलग से हार्डनिंग की आवश्यकता कम या समाप्त हो जाए। शीतलन-दर को मिश्रधातु, पुर्जे की ज्यामिति, घनत्व और भट्ठी की संरचना के अनुरूप निर्धारित करना आवश्यक है। सिंटर-हार्डनिंग सामान्य वायु-शीतलन के समतुल्य नहीं है: पुर्जे में पर्याप्त हार्डनेबिलिटी होनी चाहिए, ताकि उसका आंतरिक भाग अपेक्षित रूप से रूपांतरित हो सके। अवशिष्ट तनाव कम करने और अंतिम प्रावस्था-संतुलन को नियंत्रित करने के लिए टेम्परिंग फिर भी आवश्यक हो सकती है।
यह प्रक्रिया हैंडलिंग और पुनःतापन के चरणों को सीमित कर सकती है, लेकिन इसके प्रभावों का मूल्यांकन पूरे घटक में किया जाना चाहिए। तेजी से ठंडा हुआ बाहरी क्षेत्र मार्टेनसिटिक बन सकता है, जबकि धीमी गति से ठंडा होने वाला कोर बैनाइट, पर्लाइट या अवशिष्ट ऑस्टेनाइट बनाए रख सकता है। ऐसी प्रवणताएँ अलग-अलग स्थानीय विकृतियाँ और भंग-विफलता प्रतिक्रियाएँ उत्पन्न कर सकती हैं। पाउडर-धातुकर्म टूल इस्पातों में एक अतिरिक्त बात पर विचार करना आवश्यक है। उनकी महीन, गोलाकार और अपेक्षाकृत समदैशिक कार्बाइड संरचनाएँ तथा ऐसे कार्बाइड-स्तर या संरचनाएँ, जिन्हें पारंपरिक पिंड धातुकर्म द्वारा प्राप्त करना कठिन या असंभव है, ऑस्टेनाइटकरण, शमन और टेम्परिंग के प्रति उनकी प्रतिक्रिया के लिए केंद्रीय महत्व रखती हैं। ISO 4957:2018 टूल-इस्पात की आवश्यकताओं को पाउडर धातुकर्म द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी लागू करता है, लेकिन निर्माण-विधि फिर भी उपचार की प्रतिक्रिया को प्रभावित करती है।
हार्डनेबिलिटी और अनुप्रस्थ-अनुभागीय प्रभाव
हार्डनेबिलिटी से आशय किसी निर्दिष्ट शीतलन-स्थिति में इस्पात के एक निश्चित गहराई तक मार्टेनसाइट बनाने की क्षमता से है; यह सतही कठोरता के समान नहीं है। PM पुर्जों में अनुप्रस्थ-अनुभागीय प्रभाव केवल मोटाई से नियंत्रित नहीं होते। घनत्व, छिद्रों का आकार, मिश्रधातु का वितरण, अनुभागीय संक्रमण तथा टूलिंग या फिक्स्चर के साथ संपर्क—ये सभी तापन और शीतलन को प्रभावित करते हैं।
अधिक छिद्रयुक्त आंतरिक भाग को घेरने वाली सघन बाहरी परत, एकसमान अनुभाग की तुलना में अलग प्रकार से ठंडी हो सकती है। परस्पर संबद्ध छिद्र तापन और ऑक्सीकरण के दौरान भट्ठी की गैस को भीतर प्रवेश करने दे सकते हैं, जबकि अलग-थलग छिद्र आंतरिक रिक्तियों की तरह व्यवहार करते हैं और गैस के लिए मार्ग उपलब्ध कराए बिना तनाव को केंद्रित कर सकते हैं। बड़े या अनियमित छिद्र दरार-आरंभ स्थलों के रूप में भी कार्य करते हैं। शमन इन पहले से मौजूद तनाव-सांद्रताओं पर रूपांतरण-तनाव जोड़ सकता है। सतह पर कठोरता का लक्ष्य पूरा करने वाले पुर्जे के कोर में फिर भी नरम क्षेत्र, अवशिष्ट ऑस्टेनाइट या छिद्र-समूह के निकट दरार के प्रति संवेदनशील मार्टेनसिटिक क्षेत्र हो सकता है।
मिश्रधातु-योग हार्डनेबिलिटी में सुधार कर सकते हैं, जिससे धीमे शीतलन पर भी अनुभाग की अधिक गहराई तक मार्टेनसाइट बन सके। इससे अनुप्रस्थ-अनुभागीय प्रभाव समाप्त नहीं होते। धीमा शीतलन ऊष्मीय प्रवणताओं को कम करता है, लेकिन अवांछनीय रूपांतरणों की अनुमति दे सकता है; तेज शीतलन विकृति और दरार की संभावना बढ़ाता है। इसलिए उपयुक्त संतुलन किसी विशिष्ट कॉम्पैक्ट का गुण है, “PM इस्पात” की कोई सार्वभौमिक विशेषता नहीं।
भराई और संपीड़न के दौरान बनने वाली घनत्व-प्रवणताएँ विशेष रूप से महत्वपूर्ण हैं। अलग-अलग ग्रीन-घनत्व वाले क्षेत्र सिंटरिंग के दौरान अलग-अलग सिकुड़ सकते हैं और हार्डनिंग के दौरान अलग-अलग प्रतिक्रिया दे सकते हैं। मशीनीकृत सतहें ऐसे छिद्रों को उजागर कर सकती हैं जो मूल बाहरी सतह पर दिखाई नहीं देते थे, जिससे शमन-माध्यम की पहुँच और स्थानीय ऑक्सीकरण दोनों बदल जाते हैं। पाउडर का उत्पादन और मिश्रण भी महत्वपूर्ण है, क्योंकि समावेशन, एग्लोमरेट और पृथक मिश्रधातु-कण स्थानीय रूपांतरण-स्थलों के रूप में बने रह सकते हैं। ISO 13947:2024 धात्विक पाउडरों में अधात्विक समावेशों के निर्धारण की एक विधि निर्दिष्ट करता है और इसे पाउडर-फोर्ज्ड इस्पात पुर्जों पर लागू करने की अनुमति देता है; इसलिए समावेशन का नियंत्रण केवल पाउडर की स्वच्छता से नहीं, बल्कि ऊष्मा-उपचार की विश्वसनीयता से भी संबंधित है।
विकृति, ऑक्सीकरण और अवशिष्ट प्रावस्थाएँ
ऊष्मा उपचार तापीय प्रसार, रूपांतरण के दौरान संकुचन, तनाव-निवारण तथा विभिन्न क्षेत्रों में रूपांतरण के समय के अंतर के कारण आयामों को बदल सकता है। शमन और टेम्परिंग के बाद PM पुर्जों में वृद्धि, सिकुड़न, वॉरपेज या सीधाई में परिवर्तन दिखाई दे सकता है। इन प्रभावों को असमदैशिक संपीड़न, परस्पर संबद्ध छिद्र, असमान घनत्व और पहले से हुई सिंटरिंग-सिकुड़न बढ़ा सकती है। शीतलन के दौरान फिक्स्चर और सहारा देने वाली सतहें गति को रोक सकती हैं, जिससे अवशिष्ट तनाव उत्पन्न होते हैं और बाद में टेम्परिंग, मशीनिंग या सेवा के दौरान मुक्त हो सकते हैं।
जहाँ खुले छिद्र सतह तक पहुँचते हैं या आंतरिक भाग से जुड़े होते हैं, वहाँ ऑक्सीकरण पर विशेष ध्यान देना आवश्यक है। छिद्रों की दीवारों और बाहरी सतहों पर ऑक्साइड फिल्म बन सकती है, स्थानीय रूप से मिश्रधातु-तत्वों का उपभोग कर सकती है और कणों के बीच बने नेक को कमजोर कर सकती है। वे बाद की मशीनिंग या जोड़ाई में भी बाधा डाल सकती हैं। नियंत्रित भट्ठी-वातावरण, उपयुक्त लोडिंग और सावधानीपूर्वक चुनी गई स्थानांतरण-स्थितियाँ संपर्क को कम करती हैं, लेकिन वातावरण का नियंत्रण अनुपयुक्त छिद्र-संरचना की भरपाई नहीं कर सकता। निर्वात, निष्क्रिय या नियंत्रित-वातावरण उपचार का चयन पुर्जे के घनत्व और मिश्रधातु की रासायनिक संरचना को ध्यान में रखकर किया जाना चाहिए।
अवशिष्ट ऑस्टेनाइट आयामी अस्थिरता का एक अन्य स्रोत है। यदि शमन से पूरा ऑस्टेनाइट रूपांतरित नहीं होता, तो बची हुई प्रावस्था टेम्परिंग, सेवा या बाद के क्रायोजेनिक उपचार के दौरान बदल सकती है। इसके रूपांतरण से प्रसार और अतिरिक्त तनाव उत्पन्न हो सकते हैं। पर्याप्त टेम्परिंग के बिना अत्यधिक मार्टेनसाइट इसके विपरीत समस्या उत्पन्न करता है: उच्च आंतरिक तनाव और कम भंग- सहनशीलता, विशेष रूप से वहाँ जहाँ छिद्र या अधात्विक समावेशन दरार के आरंभिक स्थल प्रदान करते हैं।
NIST द्वारा प्रकाशित ASM Handbook के इस्पात और स्टेनलेस इस्पात के एडिटिव मैन्युफैक्चरिंग संबंधी अध्याय (2020) में एडिटिव रूप से निर्मित इस्पात पुर्जों में छिद्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर ऊष्मीय प्रसंस्करण को परस्पर संबद्ध कारकों के रूप में पहचाना गया है। यह तुलना उपयोगी है, लेकिन एडिटिव मैन्युफैक्चरिंग को पारंपरिक प्रेस-एंड-सिंटर PM के साथ नहीं मिलाना चाहिए। ऊष्मीय इतिहास, छिद्रों की ज्यामिति, परत-संरचना और दोष-समूह अलग होते हैं। प्रेस-एंड-सिंटर इस्पातों के लिए ऊष्मा-उपचार चक्र वास्तविक कॉम्पैक्ट और सिंटरिंग-अवस्था के आधार पर विकसित किया जाना चाहिए और फिर आयामी माप, कठोरता या प्रावस्था-परीक्षण तथा जहाँ आवश्यक हो, भंग-संवेदनशील परीक्षणों द्वारा सत्यापित किया जाना चाहिए।
चूर्ण धातुकर्म द्वारा निर्मित औजार-इस्पात
चूर्ण-धातुकर्म (PM) औजार-इस्पात केवल परंपरागत औजार-इस्पात ग्रेडों का चूर्णित रूप में आपूर्ति किया गया संस्करण नहीं होते। उनके गुण एक परस्पर संबद्ध क्रम से उत्पन्न होते हैं: चूर्ण उत्पादन, मिश्रण, संघनन, सिंटरिंग, वैकल्पिक सघनीकरण और ऊष्मा-उपचार। प्रत्येक चरण अगले चरण को प्रभावित करता है। परमाणीकरण कणों की रासायनिक संरचना और स्वच्छता को नियंत्रित करता है; संघनन ग्रीन घनत्व के वितरण को निर्धारित करता है; सिंटरिंग रंध्रों की आकृति-विज्ञान और कार्बाइड अंतरापृष्ठों को बदलती है; तथा कठोरीकरण, टेम्परिंग या अन्य ऊष्मीय उपचार अंतिम मैट्रिक्स और अवशिष्ट-तनाव अवस्था स्थापित करते हैं।
यह प्रसंस्करण इतिहास पदार्थों का एक विशिष्ट परिवार निर्मित करता है। साथ ही, यह सरल दावा करने से रोकता है कि प्रत्येक PM औजार-इस्पात इंगट से निर्मित समकक्ष इस्पात से श्रेष्ठ होता है। परिणाम ग्रेड, चूर्ण-निर्माण विधि, संघटन विधि, ऊष्मा-उपचार और सेवा-आवश्यकता पर निर्भर करता है।
कार्बाइड नियंत्रण क्यों महत्वपूर्ण है
उच्च-कार्बन और उच्च-मिश्रधातु औजार-इस्पातों में घिसाव-प्रतिरोध का बड़ा भाग कार्बाइड प्रदान करते हैं, लेकिन केवल कार्बाइड का आयतन ही कार्य-निष्पादन निर्धारित नहीं करता। उनका आकार, आकृति, रासायनिक प्रकार, अंतराल और वितरण भी समान रूप से महत्वपूर्ण हैं। अधिक कार्बाइड-अंश वाले इस्पात में भी यदि कार्बाइड परस्पर जुड़ा हुआ नेटवर्क या पृथक बैंड बनाते हैं, तो दृढ़ता कम हो सकती है। बड़े, कोणीय कण दरार आरंभ करने वाले स्थल के रूप में कार्य कर सकते हैं, विशेष रूप से तब जब मशीनिंग भार, आघात या ऊष्मीय चक्रीयता स्थानीय तन्य तनाव उत्पन्न करे।
परंपरागत इंगट धातुकर्म में द्रव मिश्रधातु अपेक्षाकृत बड़े ढलाई-अनुप्रस्थ क्षेत्र से होकर ठंडी होती है। प्राथमिक डेंड्राइट के जमने पर विलेय-समृद्ध द्रव बाहर की ओर विस्थापित होता है और शेष द्रव में कार्बन तथा कार्बाइड-निर्माता तत्वों की मात्रा लगातार बढ़ती जाती है। इससे सूक्ष्म-पृथक्करण उत्पन्न होता है। इसलिए क्रोमियम, मोलिब्डेनम, वैनेडियम, टंग्स्टन और कार्बन अंतर-डेंड्राइटिक क्षेत्रों में एकत्र हो सकते हैं, जहाँ मोटे यूटेक्टिक कार्बाइड बनते हैं। फोर्जिंग और ताप-यांत्रिक प्रसंस्करण इस संरचना को तोड़ सकते हैं, लेकिन वे हमेशा इसके रासायनिक मूल को समाप्त नहीं कर सकते। बड़े अनुप्रस्थ क्षेत्र और अत्यधिक मिश्रधातुकृत संघटन इस समस्या को और गंभीर बना देते हैं।
चूर्ण उत्पादन ठोसकरण के पैमाने को बदल देता है। गैस परमाणीकरण द्रव धातु को छोटी बूंदों में तोड़ देता है, जो तेजी से ठंडी होती हैं और बड़े इंगट में विकसित होने वाले पृथक्करण-पैटर्न के बनने से पहले ही मिश्रधातु तत्वों को जमाकर स्थिर कर देती हैं। संघनन और सिंटरिंग के बाद, या दाब-सहायित सघनीकरण चरण के बाद, परिणामी कार्बाइड-समुदाय बहुत अधिक महीन हो सकता है। PM औजार-इस्पात एक महीन, गोलाकार और तुलनात्मक रूप से समदिशी कार्बाइड-वितरण उत्पन्न कर सकते हैं, जो अत्यधिक पृथक्कृत इंगट पदार्थ से प्रायः संबद्ध लंबे कार्बाइड-बैंडों के विपरीत होता है।
यह आकृति-विज्ञान महत्वपूर्ण है। गोलाकार कण तीक्ष्ण ज्यामितीय तनाव-सांद्रण को कम करते हैं। अधिक समान वितरण सूक्ष्मसंरचना में लंबे कमजोर मार्गों को भी कम करता है, जबकि समदिशता प्रतिक्रिया को कार्य-दिशा पर कम निर्भर बनाती है। ये धातुकर्मीय प्रवृत्तियाँ हैं, गारंटी नहीं: अपूर्ण सघनीकरण, अनुपयुक्त ऊष्मा-उपचार, चूर्ण-दूषण या अत्यधिक कार्बाइड-मोटापन अब भी दोष और विषमदिशता उत्पन्न कर सकते हैं।
PM विधि ऐसे कार्बाइड-स्तरों और कार्बाइड-रसायनों की भी अनुमति देती है जिन्हें परंपरागत इंगट धातुकर्म से प्राप्त करना कठिन, और कुछ मामलों में असंभव, होता है। उच्च-वैनेडियम ग्रेड इस डिजाइन-चुनौती का परिचित उदाहरण हैं, क्योंकि वांछित MC-प्रकार के कार्बाइडों को बड़े इंगट में समान रूप से वितरित करना कठिन हो सकता है। अन्य मिश्रधातु-डिजाइन नियंत्रित कार्बाइड-प्रकारों के मिश्रण पर निर्भर करते हैं, जैसे क्रोमियम-समृद्ध M7C3, मोलिब्डेनम या टंग्स्टन युक्त M6C और वैनेडियम-समृद्ध MC। उपयोगी संतुलन केवल “अधिक कार्बाइड” नहीं है। अधिक अंश घर्षण-प्रतिरोध बढ़ा सकता है, जबकि दृढ़ता, मशीननीयता या चिपिंग-प्रतिरोध घटा सकता है।
चूर्ण की स्वच्छता कार्बाइड नियंत्रण का एक भाग है। गैर-धात्विक समावेशन इच्छित कार्बाइड-समुदाय से स्वतंत्र रूप से दरारें आरंभ कर सकते हैं, और यदि वातावरण या सिंटरिंग चक्र ठीक से नियंत्रित न हो, तो चूर्ण-कणों पर बनी ऑक्साइड फिल्में पूर्व-कण सीमाओं पर बनी रह सकती हैं। ISO 13947:2024 धात्विक चूर्णों में गैर-धात्विक समावेशन निर्धारित करने की एक विधि निर्दिष्ट करता है और इस विधि को चूर्ण-फोर्जित इस्पात भागों पर लागू करने की अनुमति देता है। इसलिए समावेशन परीक्षण केवल अंतिम विफलता-विश्लेषण का विषय नहीं, बल्कि पदार्थ-विनिर्देशन और प्रक्रिया-नियंत्रण प्रणाली का भी भाग है।
रंध्रता एक अन्य चर जोड़ती है। प्रेस-और-सिंटर उत्पादों में तब तक परस्पर जुड़े या बंद रंध्र बने रहते हैं, जब तक कोई सघनीकरण प्रक्रिया उन्हें कम न कर दे। रंध्र प्रभावी भार-वहन क्षेत्र को घटाते हैं और दरार-नाभिकरण स्थलों के रूप में कार्य कर सकते हैं। केवल नाममात्र घनत्व-मूल्य की तुलना में उनका आकार, आकृति और स्थान अधिक महत्वपूर्ण होते हैं। उष्ण समदिशिक दाबन, चूर्ण-फोर्जिंग या अन्य सघनीकरण विधियाँ इस स्थिति को बदल सकती हैं, लेकिन वे लागत, आयामी व्यवहार और अंतिम सूक्ष्मसंरचना में भी परिवर्तन लाती हैं।
ISO 4957:2018 और PM औजार-इस्पात उत्पाद
ISO 4957:2018 औजार-इस्पातों के लिए प्रमुख अंतरराष्ट्रीय मानक है और इसमें चूर्ण धातुकर्म द्वारा निर्मित उत्पादों को स्पष्ट रूप से शामिल किया गया है। इसका क्षेत्र गर्म-रोलित, फोर्जित, ठंडे-खींचे और ठंडे-रोलित उत्पादों तक भी विस्तृत है। यह महत्वपूर्ण है क्योंकि मानक PM निर्माण को औजार-इस्पात क्षेत्र में एक उत्पाद-विधि के रूप में मानता है, साथ ही यह भी स्वीकार करता है कि विधि-विशिष्ट संरचना और प्रसंस्करण किसी निर्दिष्ट नाम के अंतर्गत आपूर्ति किए गए पदार्थ को प्रभावित कर सकते हैं।
मानक को इस अर्थ में नहीं पढ़ा जाना चाहिए कि प्रत्येक उत्पाद-रूप धातुकर्मीय दृष्टि से परस्पर विनिमेय है। किसी PM उत्पाद और फोर्जित उत्पाद का ग्रेड-निर्देशन या रासायनिक सीमाएँ समान हो सकती हैं, जबकि उनके कार्बाइड-वितरण, रंध्रता, स्वच्छता, आयामी इतिहास और ऊष्मा-उपचार के प्रति प्रतिक्रिया भिन्न हो सकती है। इसलिए क्रेता या डिजाइनर को केवल ग्रेड-नाम पर निर्भर न रहकर उत्पाद-रूप और प्रासंगिक आपूर्ति-अवस्था की पहचान करनी चाहिए।
ISO 4957:2018 औजार-इस्पात की आवश्यकताओं को संबोधित करता है, लेकिन चूर्ण-प्रसंस्कृत इस्पातों से संबंधित यह एकमात्र प्रासंगिक मानक नहीं है। ISO 5755:2022 सिंटरित धातु पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है, जिनमें सिंटरित लोहा, इस्पात, मिश्रधातु-इस्पात और स्टेनलेस-इस्पात संरचनात्मक पदार्थ शामिल हैं। ASTM B783-24 लौह-आधारित PM संरचनात्मक पदार्थों का वर्गीकरण रासायनिक संरचना, घनत्व, सिंटरित-अवस्था की उपज-शक्ति और ऊष्मा-उपचारित अंतिम तन्य-शक्ति के आधार पर करता है तथा प्रेसिंग और सिंटरिंग द्वारा निर्मित भागों को शामिल करता है। ये दस्तावेज संबंधित क्षेत्रों से जुड़े हैं, लेकिन ASTM B783-24, ISO 4957:2018 की औजार-इस्पात आवश्यकताओं का विकल्प नहीं है।
यह अंतर महत्वपूर्ण है क्योंकि अनेक लौह-आधारित PM उत्पाद औजार-इस्पात नहीं होते। ScienceDirect Topics द्वारा 2024 में प्रकाशित Ferrous Powder Metallurgy संदर्भ के अनुसार, लौह–तांबा–कार्बन संघटन लौह-आधारित PM भागों का लगभग आधा हिस्सा बनाते हैं। ऐसे संरचनात्मक पदार्थ नियंत्रित घनत्व, आयामी व्यवहार या किफायती निकट-अंतिम-आकार प्राप्त करने के लिए PM का उपयोग करते हैं; उनकी डिजाइन-प्राथमिकताएँ हाई-स्पीड स्टील, कोल्ड-वर्क औजार-इस्पात या उच्च-घिसाव वाले PM ग्रेडों से भिन्न होती हैं।
PM औजार-इस्पात के विनिर्देशन में चूर्ण-कणों की विशेषताओं, संघनन-दाब, सिंटरिंग वातावरण, आयामी परिवर्तन, रंध्र-आकृति-विज्ञान, समावेशन और ऊष्मा-उपचार को भी ध्यान में रखना चाहिए। ये चर परस्पर क्रिया करते हैं। उदाहरण के लिए, उपयुक्त रासायनिक विश्लेषण वाला चूर्ण भी असंगत भाग उत्पन्न कर सकता है, यदि कण-आकार वितरण प्रेसिंग के दौरान घनत्व-प्रवणताएँ पैदा करे। सही सिंटरिंग तापमान पर भी यदि होल्ड-समय और वातावरण अनुपयुक्त हों, तो अत्यधिक दाना-वृद्धि या कार्बाइड-मोटापन हो सकता है। इसके बाद ऊष्मा-उपचार उस पूर्ववर्ती संरचना पर कार्य करता है; वह पहले उत्पन्न प्रत्येक दोष को समाप्त नहीं कर सकता।
परंपरागत इंगट धातुकर्म से तुलना
PM का सबसे स्पष्ट लाभ पृथक्करण और कार्बाइड-आकृति-विज्ञान का नियंत्रण है। इंगट-धातुकर्म से निर्मित औजार-इस्पातों को समांगता सुधारने के लिए फोर्ज, एनील और पुनःपिघलित किया जा सकता है, तथा अनेक परंपरागत ग्रेड उत्कृष्ट सेवा-प्रदर्शन देते हैं। उनकी उत्पादन-विधियाँ भी अच्छी तरह स्थापित हैं और फोर्जिंग, मशीनिंग तथा ऊष्मा-उपचार के लिए व्यापक आँकड़े उपलब्ध हैं। PM स्वतः ही उनका स्थान नहीं लेता।
मिश्रधातु-सामग्री और कार्बाइड की आवश्यकता बढ़ने पर PM तकनीकी रूप से अधिक आकर्षक हो जाता है। तीव्र ठोसकरण अधिक महीन प्रारंभिक संरचना की अनुमति देता है, जबकि संघटन बड़े ढले हुए इंगट की तुलना में अधिक समान वितरण बनाए रख सकता है। इससे घिसाव-प्रतिरोध और दृढ़ता के ऐसे संयोजन संभव हो सकते हैं जिन्हें परंपरागत गलन और फोर्जिंग से प्राप्त करना कठिन हो। हालांकि, लाभ ग्रेड-विशिष्ट होता है। मध्यम रूप से मिश्रधातुकृत औजार-इस्पात को अतिरिक्त चूर्ण-विधि से बहुत कम लाभ मिल सकता है, यदि परंपरागत प्रसंस्करण पहले से पर्याप्त स्वच्छता और कार्बाइड-नियंत्रण प्रदान करता हो।
PM की मुख्य सीमाएँ प्रक्रिया-संवेदनशीलता और रंध्रता का जोखिम हैं। प्रेस-और-सिंटर पदार्थ फोर्जित इस्पात के निकट-पूर्ण घनत्व तक नहीं पहुँच सकता, और सिंटरिंग के दौरान आयामी परिवर्तन को नियंत्रित करना आवश्यक होता है। पूर्ण सघनीकरण विधियाँ रंध्रों को कम करती हैं, लेकिन अतिरिक्त ऊष्मीय और यांत्रिक प्रसंस्करण जोड़ती हैं। चूर्ण उत्पादन ऑक्साइड फिल्में या समावेशन भी ला सकता है, जबकि संभालने और मिश्रण की प्रक्रियाएँ कणों के बीच पृथक्करण उत्पन्न कर सकती हैं, भले ही स्वयं द्रव धातु रासायनिक रूप से समान रही हो।
योज्य विनिर्माण को परंपरागत प्रेस-और-सिंटर PM के साथ मिलाकर नहीं देखना चाहिए। दोनों की शुरुआत धातु-चूर्णों से होती है, लेकिन परत-दर-परत गलन या बंधन अलग-अलग ऊष्मीय चक्र, अवशिष्ट तनाव, सतही अवस्थाएँ और दोष-तंत्र उत्पन्न करता है। इस्पात और स्टेनलेस-इस्पात के योज्य विनिर्माण पर 2020 में NIST द्वारा प्रकाशित ASM Handbook अध्याय, योज्य-विनिर्मित इस्पात भागों में रंध्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर ऊष्मीय प्रसंस्करण को प्रमुख कारकों के रूप में पहचानता है। ये चिंताएँ PM से मिलती-जुलती हैं, लेकिन दोनों की प्रक्रिया-इतिहास समान नहीं हैं।
| तुलना का आधार | पाउडर-धातुकर्म मार्ग | पारंपरिक पिंड मार्ग |
|---|---|---|
| प्रारंभिक संरचना | तीव्रता से ठोस बने पाउडर कण | बड़ा ढला हुआ पिंड या बिलेट |
| पृथक्करण का पैमाना | छोटे-कणों के ठोसकरण से संभावित रूप से घटा हुआ | बड़े-अनुप्रस्थ-काट के ठोसकरण के दौरान स्थापित |
| कार्बाइड आकारिकी | सूक्ष्म, गोलाकार और तुलनात्मक रूप से समदैशिक हो सकती है | मोटी या संरेखित कार्बाइड संरचनाएँ शामिल हो सकती हैं |
| सरंध्रता | दबावन-और-सिंटरन प्रसंस्करण के बाद बनी रह सकती है | गढ़ित संहनन के माध्यम से सामान्यतः घट जाती है |
| आकार उत्पादन | लगभग अंतिम आकार वाले भागों का समर्थन कर सकता है | सामान्यतः अधिक अतिरिक्त सामग्री हटाने या रूपण की आवश्यकता होती है |
इसलिए सही तुलना अमूर्त रूप से “PM बनाम परंपरागत इस्पात” नहीं है। तुलना निर्दिष्ट ग्रेडों और विधियों के बीच होनी चाहिए: चूर्ण की रासायनिक संरचना और स्वच्छता की तुलना इंगट की समांगता से; कार्बाइड के आकार और वितरण की तुलना फोर्जित संरचना से; रंध्र-समुदाय की तुलना फोर्जित पदार्थ के घनत्व से; तथा संपूर्ण ऊष्मा-उपचार इतिहास की तुलना सेवा-भार से। PM औजार-इस्पात विशिष्ट पदार्थ हैं क्योंकि इन सभी चरों को एक साथ डिजाइन किया जाता है।
समावेशन, स्वच्छता और चूर्ण-फोर्जित इस्पात
धात्विक चूर्णों में अधात्विक समावेशन
| विशेषता | परिभाषा | सामान्य महत्त्व |
|---|---|---|
| छिद्र | धात्विक संरचना में एक रिक्ति | भार-वहन क्षेत्र को घटाता है और प्रतिबल को केंद्रित कर सकता है |
| समावेशन | एक अधात्विक या रासायनिक रूप से भिन्न ठोस प्रावस्था | बंधन में बाधा डाल सकता है या दरार आरंभ कर सकता है |
| कार्बाइड | कार्बन-युक्त कठोर प्रावस्था | घिसाव-प्रतिरोध सुधार सकता है, किंतु दृढ़ता और मशीननीयता को प्रभावित कर सकता है |
| पूर्व-कण सीमा | पाउडर संपर्कों से विरासत में मिली अंतरापृष्ठ | ऑक्साइड या कमजोर रूप से बंधे क्षेत्रों को बनाए रख सकती है |
अधात्विक समावेशन, धात्विक चूर्ण के किसी कण के भीतर या कणों के बीच स्थित विदेशी अथवा रासायनिक रूप से भिन्न ठोस प्रावस्थाएँ होते हैं। ये सामान्य चूर्ण-धातुकर्मीय रंध्रों के समान नहीं होते। रंध्र एक रिक्त स्थान होता है—अर्थात् पॉलिश और तैयारी के बाद गैस या निर्वात से भरा क्षेत्र। इसके विपरीत, समावेशन ऐसी सामग्री होता है, जैसे ऑक्साइड, सिलिकेट, नाइट्राइड, कार्बाइड, स्लैग-व्युत्पन्न कण या कोई अन्य अधात्विक यौगिक, जो चूर्ण या संघनित सूक्ष्मसंरचना के किसी भाग पर अधिकार करता है।
यह भेद महत्वपूर्ण है, क्योंकि चूर्ण-उत्पादन में संदूषण और सतही अभिक्रिया के अनेक अवसर होते हैं। परमाणीकरण से ऑक्साइड फिल्म या साथ आई हुई रिफ्रैक्टरी सामग्री उत्पन्न हो सकती है। चूर्ण का संचालन, छनाई, सम्मिश्रण और स्थानांतरण उपकरणों या आसपास के वातावरण से कणों को प्रविष्ट करा सकता है। किसी चूर्ण-कण की सतह पर ऑक्साइड भी हो सकता है, जो संघनन के बाद एक पतली, समावेशन-समृद्ध परत के रूप में दिखाई दे। इस स्थिति का पूरा वर्णन केवल इस्पात की रासायनिक संरचना से नहीं किया जा सकता। समान नाममात्र कार्बन, क्रोमियम, मोलिब्डेनम या निकेल-सामग्री वाले दो बैच अलग ढंग से व्यवहार कर सकते हैं, यदि उनके समावेशन आकार, रसायन या स्थान के आधार पर भिन्न हों।
यह मुद्दा लौह-आधारित PM सामग्रियों में विशेष रूप से महत्वपूर्ण है, क्योंकि चूर्ण की सतह प्रारंभिक सूक्ष्मसंरचना का हिस्सा होती है। संघनन कणों को संपर्क में लाता है, जबकि सिंटरन इन संपर्कों पर नेत्रिकाएँ विकसित करता है और उनके आर-पार विसरण की अनुमति देता है। कण-सीमा पर स्थित समावेशन, कण के भीतर घिरे समावेशन की तुलना में बंधन को अधिक गंभीर रूप से बाधित कर सकता है। पतली ऑक्साइड फिल्म एक असंतत सीमा के रूप में बनी रह सकती है, जबकि छोटा, पृथक कण सिंटरन के दौरान इस्पात से घिर सकता है। अंतिम प्रभाव समावेशन तथा उसके बाद के तापीय और यांत्रिक इतिहास, दोनों पर निर्भर करता है।
सामग्री का व्यापक वर्गीकरण भी इसे केवल चूर्ण में बदले गए पारंपरिक इस्पात के रूप में सरलता से वर्गीकृत करने की अनुमति नहीं देता। ASTM B783-24 लौह-आधारित चूर्ण-धातुकर्मीय संरचनात्मक सामग्रियों का वर्गीकरण रासायनिक संरचना, घनत्व, सिंटरन के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तन्य स्ट्रेंथ के आधार पर करता है तथा दबाने और सिंटरन द्वारा निर्मित पुर्जों को सम्मिलित करता है। ISO 5755:2022 सिंटरित लौह, इस्पात, मिश्रधातु इस्पात और स्टेनलेस-स्टील संरचनात्मक सामग्रियों के लिए आवश्यकताएँ निर्दिष्ट करता है। इनमें से कोई भी वर्गीकरण चूर्ण की स्वच्छता की जाँच का स्थान नहीं लेता। कोई पदनाम संरचना और अपेक्षित गुण निर्धारित कर सकता है, लेकिन यह नहीं बताता कि फ्रैक्चर ऑक्साइड फिल्म, रंध्र, कार्बाइड-समूह या इनके बीच के इंटरफेस पर उत्पन्न हुआ था।
मिश्रधातु अभिकल्पना एक और स्तर जोड़ती है। लौह-आधारित PM इस्पातों में तांबा, निकेल और मोलिब्डेनम सामान्य मिश्रधातु-योग हैं, और उद्धृत ScienceDirect Topics संदर्भ (2024) के अनुसार लौह–तांबा–कार्बन संरचनाएँ लौह-आधारित PM पुर्जों का लगभग आधा हिस्सा बनाती हैं। ये मिश्रधातु-तत्व सिंटरन, आयामी परिवर्तन, कठोरीकरण-क्षमता और प्रावस्था-निर्माण को बदलते हैं, लेकिन वे ऑक्साइड या सिलिकेट समावेशन को इच्छित मिश्रधातु का हिस्सा नहीं बनाते। चूर्ण-धातुकर्मीय टूल स्टीलों में महीन, गोलाकार, अधिक निकटता से समदैशिक कार्बाइड-संरचनाएँ तथा ऐसी कार्बाइड-सामग्री या संरचनाएँ भी हो सकती हैं जिन्हें पारंपरिक इंगट धातुकर्म द्वारा प्राप्त करना कठिन हो। ऐसे कार्बाइडों को स्वतः अधात्विक समावेशन के रूप में दर्ज नहीं किया जाना चाहिए: इसके लिए प्रावस्था-पहचान आवश्यक है।
ISO 13947:2024 परीक्षण विधि
ISO 13947:2024 धात्विक चूर्णों में अधात्विक समावेशन निर्धारित करने की एक विधि निर्दिष्ट करता है। इसका कार्यक्षेत्र चूर्ण-फोर्जित इस्पात पुर्जों पर भी लागू होने की अनुमति देता है, जिससे यह ढीले प्रारंभिक चूर्ण की जाँच से आगे भी प्रासंगिक हो जाता है। यह विस्तार महत्वपूर्ण है, क्योंकि संघनन किसी समावेशन के स्वरूप और स्थानिक व्यवस्था को बदल देता है। संघनन से पहले लागू की गई परीक्षण विधि, फोर्जिंग के बाद लागू की गई विधि से अलग प्रश्न का उत्तर देती है।
इसलिए इस मानक को सार्वभौमिक स्वच्छता-ग्रेड के रूप में नहीं, बल्कि मापन-ढाँचे के रूप में देखा जाना चाहिए। यह निर्धारित करता है कि मापन कैसे किया जाए, जबकि किसी विशेष चूर्ण, कॉम्पैक्ट या पुर्जे के विनिर्देशन में आवश्यक रिपोर्टिंग-आधार और कोई भी स्वीकृति-मानदंड निर्धारित होने चाहिए। उपलब्ध जानकारी सभी PM इस्पातों के लिए सामान्य अधिकतम समावेशन आकार, क्षेत्रफल-अंश, संख्या या स्वीकृति-सीमा निर्धारित करने का समर्थन नहीं करती। ऐसी सीमा संबंधित उत्पाद-मानक, क्रय-विनिर्देशन, योग्यता-योजना या सिद्ध सेवा-आवश्यकता से आनी चाहिए।
व्याख्या नमूना-तैयारी पर भी निर्भर करती है। पॉलिश किया गया अनुभाग त्रि-आयामी कणों और इंटरफेसों से होकर गुजरने वाला द्वि-आयामी प्रतिच्छेद प्रस्तुत करता है। लंबा समावेशन छोटे खंड के रूप में दिखाई दे सकता है, जबकि अनुभाग के साथ संरेखित पतली फिल्म असंगत रूप से निरंतर दिखाई दे सकती है। तैयारी से हुई क्षति, उखड़ना, फैलाव और एचिंग ऐसी विशेषताएँ उत्पन्न कर सकते हैं जो दरारों या अधात्विक कणों जैसी लगें। इसलिए पहचान में निर्धारित परीक्षण-विधि को उपयुक्त धातुवैज्ञानिक नियंत्रण के साथ जोड़ा जाना चाहिए और, जहाँ आवश्यक हो, रासायनिक या सूक्ष्म-विश्लेषणात्मक पुष्टि की जानी चाहिए।
चूर्ण-फोर्जित इस्पात के लिए नमूना-स्थान भी समान सावधानी से दर्ज किया जाना चाहिए। किसी कंटेनर से लिया गया चूर्ण, फोर्जिंग से पहले जाँचा गया कॉम्पैक्ट और फोर्ज किए गए क्षेत्र से निकाली गई सामग्री एक ही जनसंख्या का प्रतिनिधित्व नहीं करते। फोर्जिंग समावेशनों को तोड़, चपटा, घुमा या पुनर्वितरित कर सकती है; यह समीपवर्ती रंध्रों को बंद कर सकती है और दोनों के बीच भेद करने के लिए प्रयुक्त कंट्रास्ट को बदल सकती है। चूर्ण-लॉट, पुर्जे के स्थान, अभिविन्यास, अनुभाग-तैयारी और प्रसंस्करण-इतिहास के बिना प्राप्त परिणाम की दूसरे परिणाम से तुलना करना कठिन होता है।
संघनन के बाद समावेशन के प्रभाव
संघनन समावेशन की ज्यामिति और उसके यांत्रिक अर्थ, दोनों को बदल देता है। दबाने और सिंटरन के दौरान, कण-संपर्क पर स्थित समावेशन स्थानीय नेत्रिका-वृद्धि को रोक सकता है और एक कमजोर इंटरफेस छोड़ सकता है। चूर्ण-फोर्जिंग के दौरान विकृति इस विशेषता को स्ट्रिंगर-जैसी असंततता में चपटा कर सकती है, भंगुर कण को खंडित कर सकती है या आसपास के इस्पात को उसके विरुद्ध दबा सकती है। पॉलिश किए गए अनुभाग में कम स्पष्ट दिखाई देने के कारण समावेशन आवश्यक रूप से समाप्त नहीं हो जाता।
रंध्र कई प्रकार से समावेशन के साथ अंतःक्रिया करते हैं। कोई समावेशन कण-सीमा पर अंतराल के बनने या बने रहने का केंद्रक बन सकता है, जिससे समावेशन–रंध्र संबद्धता उत्पन्न होती है। रंध्र समावेशन की अधिक सतह को उजागर कर सकता है और स्थानीय रूप से तीव्र नॉच बना सकता है। इसके विपरीत, फोर्जिंग रंध्र को बंद कर सकती है, जबकि समावेशन या ऑक्साइड-समृद्ध इंटरफेस पीछे रह जाता है। तब माइक्रोग्राफ में समतलीय असंततता वाला सघन क्षेत्र दिखाई दे सकता है, भले ही मूल दोष में रंध्र और समावेशन दोनों शामिल रहे हों। प्रत्येक गहरे रंग की विशेषता को रंध्र कहना इस प्रसंस्करण-इतिहास को अस्पष्ट कर देता है।
व्याख्या में आकृति-विज्ञान केंद्रीय भूमिका निभाता है। सामान्यतः गोलाकार, पृथक कण कोणीय कणों, लम्बी फिल्मों या समूहित मलबे से अलग तनाव-सांद्रण उत्पन्न करते हैं। वितरण भी महत्वपूर्ण है: दूर-दूर स्थित समावेशनों की कम संख्या, पूर्ववर्ती चूर्ण-सीमा के साथ स्थित किसी बैंड या फोर्जिंग-दिशा के अनुरूप बार-बार दिखाई देने वाले समूह के बराबर नहीं होती। बंधन एक अन्य चर है। इस्पात से कसकर घिरा हुआ समावेशन, उस समावेशन से भिन्न प्रभाव डाल सकता है जो अब भी एक अबंधित इंटरफेस से जुड़ा हो।
ये भेद तन्य फ्रैक्चर, थकान-आरंभ, आघात-प्रतिक्रिया तथा आयामी या तापीय प्रसंस्करण के परिणामों को प्रभावित करते हैं, लेकिन समावेशन के रसायन, आकार-वितरण, सरंध्रता, मैट्रिक्स सूक्ष्मसंरचना, भारण-विधि और अभिविन्यास के बिना कोई सार्वभौमिक क्रम निर्धारित नहीं किया जा सकता। NIST द्वारा प्रकाशित इस्पात और स्टेनलेस स्टील के योगात्मक विनिर्माण पर ASM Handbook अध्याय (2020) भी सरंध्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर तापीय प्रसंस्करण को इस्पात पुर्जों पर परस्पर संबद्ध प्रभावों के रूप में देखता है। यह तुलना दोष-विश्लेषण के लिए उपयोगी है, लेकिन योगात्मक विनिर्माण को पारंपरिक प्रेस-और-सिंटर PM या चूर्ण-फोर्जिंग के साथ मिला-जुला नहीं समझना चाहिए।
इसलिए एक विश्वसनीय आकलन में ISO 13947:2024 के परिणामों को चूर्ण-मार्ग, संघनन-दाब, सिंटरन-चक्र, फोर्जिंग-अपचयन, ऊष्मा-उपचार, घनत्व, रंध्र-आकृति-विज्ञान और फ्रैक्चर-स्थान से जोड़ा जाता है। Randall German की A-Z of Powder Metallurgy (2005) चूर्ण-उत्पादन, संघनन, सिंटरन, सघनीकरण, सूक्ष्मसंरचना और सरंध्रता को एक ही प्रक्रिया-क्रम में रखती है। समावेशन भी इसी क्रम का हिस्सा हैं। स्वच्छता कोई अलग-थलग चूर्ण प्रमाणपत्र नहीं है; यह ऐसी विशेषता है जिसका महत्व इस्पात के संघनित, सिंटरित, फोर्जित, मशीनित और परीक्षण किए जाने के साथ बदल सकता है।
चूर्ण धातुकर्मीय इस्पात बनाम योगात्मक रूप से निर्मित इस्पात
चूर्ण धातुकर्मीय (PM) इस्पात और योगात्मक रूप से निर्मित (AM) इस्पात एक प्रारंभिक बिंदु साझा करते हैं: दोनों की शुरुआत ऐसे धात्विक चूर्ण से हो सकती है जिसकी रसायन, कण-आकार, आकृति-विज्ञान, स्वच्छता और भंडारण-इतिहास अंतिम सामग्री को प्रभावित करते हैं। फिर भी, दोनों एक ही प्रसंस्करण-मार्ग का अनुसरण नहीं करते। प्रेस-और-सिंटर PM में डाई के भीतर एक कॉम्पैक्ट बनाया जाता है और फिर भट्ठी में सिंटरन के दौरान कणों को जोड़ा जाता है। योगात्मक विनिर्माण में किसी पुर्जे का निर्माण क्रमिक रूप से किया जाता है, सामान्यतः क्रमिक परतों में चूर्ण को चुनिंदा रूप से पिघलाकर या अन्यथा संघनित करके। समान प्रारंभिक चूर्ण होने से परिणामी सामग्रियाँ परस्पर विनिमेय नहीं हो जातीं।
यह भेद मानकों और धातुकर्म, दोनों के लिए महत्वपूर्ण है। ASTM B783-24 लौह-आधारित PM संरचनात्मक सामग्रियों का वर्गीकरण रासायनिक संरचना, घनत्व, सिंटरन के बाद की यील्ड स्ट्रेंथ और ऊष्मा-उपचार के बाद की अंतिम तन्य स्ट्रेंथ के आधार पर करता है, तथा इसका कार्यक्षेत्र दबाने और सिंटरन द्वारा निर्मित पुर्जों को सम्मिलित करता है। ISO 5755:2022 सिंटरित लौह, इस्पात, मिश्रधातु इस्पात और स्टेनलेस स्टील संरचनात्मक सामग्रियों के लिए आवश्यकताएँ निर्दिष्ट करता है। ये दस्तावेज़ एक निश्चित संघनन-मार्ग से जुड़े सामग्री-वर्ग का वर्णन करते हैं। AM पुर्जा रासायनिक रूप से समान मिश्रधातु का उपयोग कर सकता है, फिर भी उसकी योग्यता-निर्धारण में मशीन, ऊर्जा-स्रोत, परत-रणनीति, निर्माण-अभिविन्यास, वातावरण और तापीय इतिहास को ध्यान में रखना आवश्यक है।
NIST द्वारा प्रकाशित ASM Handbook का अध्याय “Additive Manufacturing of Steels and Stainless Steels”, जो 2020 में प्रकाशित हुआ था, एक उपयोगी नियंत्रित तुलना प्रस्तुत करता है। इसमें AM स्टीलों को पाउडर-प्रसंस्कृत पदार्थों के रूप में माना गया है, लेकिन जोर विशेष रूप से रंध्रता, अंतर्वेशन, अवशिष्ट प्रतिबलों और निर्माणोत्तर तापीय प्रसंस्करण पर दिया गया है। ये चिंताएँ PM के साथ समान हैं, जबकि उनके कारण और वितरण काफी भिन्न हो सकते हैं।
साझा पाउडर फीडस्टॉक संबंधी चिंताएँ
पाउडर कोई निष्पक्ष या तटस्थ घटक नहीं है। गैस एटोमाइज़ेशन, जल एटोमाइज़ेशन, प्लाज़्मा एटोमाइज़ेशन और अन्य उत्पादन विधियाँ अलग-अलग कण-आकृतियाँ, सतही ऑक्साइड, सैटेलाइट कण, आंतरिक रिक्तियाँ और कण-आकार वितरण उत्पन्न करती हैं। पाउडर-बेड प्रणालियों के लिए गोलाकार और आसानी से प्रवाहित होने वाला पाउडर आवश्यक हो सकता है, जबकि प्रेस-एंड-सिन्टर प्रक्रियाएँ ऐसे पाउडरों को स्वीकार कर सकती हैं जिन्हें संपीड्यता, प्रकट घनत्व, स्नेहक-प्रतिक्रिया और डाई-भराव के आधार पर चुना गया हो। इसलिए पाउडर विनिर्देशन का मूल्यांकन उस उपकरण और संघनन-विधि से अलग करके नहीं किया जा सकता जिसके लिए उसे विकसित किया गया था।
रासायनिक संघटन फीडस्टॉक नियंत्रण का केवल एक भाग है। लौह-आधारित PM स्टीलों में तांबा, निकल और मोलिब्डेनम सामान्य मिश्रधातु-योग हैं, और 2024 में अभिगमित ScienceDirect Topics की Ferrous Powder Metallurgy प्रविष्टि के अनुसार, लौह–तांबा–कार्बन संघटन PM के लौह-आधारित पुर्जों का लगभग आधा भाग बनाते हैं। मिश्रधातु-योगों को तत्त्वीय या पूर्व-मिश्रधातुकृत पाउडरों के रूप में मिलाया जा सकता है, जिसके स्थानीय रसायन, संपीड्यता, सिंटरिंग-प्रतिक्रिया और आयामी परिवर्तन पर अलग-अलग प्रभाव पड़ते हैं। AM फीडस्टॉक प्रायः कठोर रूप से नियंत्रित पूर्व-मिश्रधातुकृत पाउडर के रूप में उपलब्ध कराया जाता है, लेकिन वहाँ भी पाउडर की बार-बार हैंडलिंग या पुनःउपयोग से कण-आकार वितरण, ऑक्सीजन की मात्रा, नमी के संपर्क और आंशिक रूप से जुड़े हुए कणों की संख्या में परिवर्तन हो सकता है।
सतही परतों पर विशेष ध्यान देना आवश्यक है। ऑक्साइड की पतली परत सिंटरिंग के दौरान कणों के बीच बंधन को बाधित कर सकती है, AM के दौरान पिघलने और गीला होने की प्रक्रिया में हस्तक्षेप कर सकती है, या ऑक्सीजन-समृद्ध दोष उत्पन्न कर सकती है। धात्विकेतर अंतर्वेशन पिघलाने, एटोमाइज़ेशन, हैंडलिंग या पुनर्चक्रण के दौरान प्रवेश कर सकते हैं। ISO 13947:2024 धात्विक पाउडरों में धात्विकेतर अंतर्वेशनों के निर्धारण की एक विधि निर्दिष्ट करता है और इसे पाउडर-फोर्जित स्टील पुर्जों पर लागू करने की अनुमति देता है। यह कार्यक्षेत्र इस विधि को प्रत्येक AM प्रक्रिया के लिए स्वतः अर्हता-निर्धारण प्रक्रिया नहीं बनाता; यह अवश्य दर्शाता है कि अंतर्वेशन परीक्षण को पाउडर-मार्ग और पुर्जा-निर्माण मार्ग से संबद्ध करना क्यों आवश्यक है।
संपीडन से पहले PM पाउडर को सामान्यतः स्नेहकों के साथ और, जहाँ आवश्यक हो, ग्रेफाइट या अन्य मिश्रधातु-योगों के साथ मिलाया जाता है। ये योग ग्रीन सामर्थ्य, निष्कासन, कार्बन वितरण और गर्म करने के दौरान निकलने वाली गैसों को प्रभावित करते हैं। AM पाउडर सामान्यतः उसी प्रकार के संघनन-स्नेहक पैकेज के बिना रीकौटर या पाउडर-वितरण प्रणाली में प्रवेश करता है। एक मार्ग में स्वीकार्य प्रदर्शन करने वाला पाउडर दूसरे मार्ग में खराब प्रवाह, अत्यधिक गैस-विकास, पृथक्करण या अस्थिर संघनन उत्पन्न कर सकता है।
विभिन्न संघनन-तंत्र
प्रेस-एंड-सिन्टर PM में पहले स्थूल स्तर का दाब लगाया जाता है। एक डाई पाउडर को ग्रीन कॉम्पैक्ट में संपीडित करती है, जिससे कणों के बीच संपर्क बनता है, जबकि परस्पर जुड़ा हुआ रंध्र-जाल बना रहता है। इसके बाद सिंटरिंग में कॉम्पैक्ट को प्रमुख गलन-सीमा से नीचे गर्म किया जाता है, जिससे प्रसरण, गर्दन-वृद्धि, रंध्र-गोलाईकरण और धातुकर्मीय बंधन संभव होते हैं। भट्ठी का वातावरण, गर्म करने की दर, सिंटरिंग तापमान, समय और शीतलन दर कार्बन-हानि, ऑक्सीकरण, आयामी परिवर्तन और अंतिम रंध्र-संरचना को नियंत्रित करते हैं। द्वितीयक प्रक्रियाओं में साइज़िंग, पुनःसंपीडन, अंतःस्रवण, पाउडर फोर्जिंग, हॉट आइसोस्टैटिक प्रेसिंग या ऊष्मा-उपचार शामिल हो सकते हैं।
AM में स्थानीय रूप से और बार-बार ऊर्जा लागू की जाती है। लेज़र पाउडर-बेड फ्यूज़न या इलेक्ट्रॉन बीम पाउडर-बेड फ्यूज़न में एक केंद्रित बीम पतली परत को स्कैन करता है, चयनित क्षेत्रों को पिघलाता या सिंटर करता है और फिर अगली जमा की गई परत के साथ अंतःक्रिया करता है। डायरेक्टेड एनर्जी डिपॉज़िशन में पुर्जा बनाते समय पाउडर को पिघलन-कुंड में प्रविष्ट कराया जाता है। प्रत्येक ट्रैक और परत तीव्र गर्म होने और ठंडा होने, पुनःपिघलने, ठोसीकरण तथा बाद के पासों से पुनःगर्म होने का अनुभव करती है। इसलिए परिणामी सूक्ष्मसंरचना स्कैन रणनीति, ऊर्जा घनत्व, परत की मोटाई, पिघलन-कुंड की ज्यामिति, परिरक्षण वातावरण और बिल्ड प्लेट के माध्यम से होने वाले ऊष्मा-निष्कर्षण द्वारा नियंत्रित होती है।
यह प्रेसिंग और सिंटरिंग का केवल अधिक तीव्र संस्करण नहीं है। PM में डाई कॉम्पैक्ट का आकार निर्धारित करती है और भट्ठी पुर्जे के अधिकांश भाग को तुलनात्मक रूप से लंबे तापीय चक्र के संपर्क में लाती है। AM में ज्यामिति परत-दर-परत उत्पन्न होती है और तापीय प्रवणताएँ तीव्र हो सकती हैं। AM के किसी सघन क्षेत्र में सूक्ष्म ठोसीकरण कोशिकाएँ, स्तंभीय कण या दिशा-निर्भर विशेषताएँ हो सकती हैं, जिनका सिंटरिंग के बाद के कॉम्पैक्ट में कोई प्रत्यक्ष समकक्ष नहीं होता। इसके विपरीत, PM में आयामी, बेयरिंग या द्रव-धारण संबंधी कार्यों के लिए परस्पर जुड़ी हुई अथवा पृथक रंध्रता को जानबूझकर बनाए रखा जा सकता है, जबकि AM अर्हता-निर्धारण में अनपेक्षित अपूर्ण संलयन और कीहोल रंध्रों को सामान्यतः ऐसे दोष माना जाता है जिनका नियंत्रण आवश्यक है।
पदार्थ का नामांकन भी केवल समानता के आधार पर स्थानांतरित नहीं किया जा सकता। ISO 4957:2018, पाउडर धातुकर्म द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर टूल-स्टील संबंधी आवश्यकताएँ लागू करता है। यह मान्यता मानक के अंतर्गत आने वाले उत्पादों और आवश्यकताओं से संबंधित है; इसका अर्थ यह नहीं है कि AM टूल-स्टील पुर्जा स्वतः ही प्रेस-एंड-सिन्टर या व्रॉट उत्पाद के गुण, ऊष्मा-उपचार प्रतिक्रिया या स्वीकृति-आधार प्राप्त कर लेता है।
रंध्रता, अंतर्वेशन, अवशिष्ट प्रतिबल और निर्माणोत्तर उपचार
दोनों परिवारों में रंध्रता मौजूद होती है, लेकिन उसका उद्गम और ज्यामिति प्रक्रिया-विशिष्ट होते हैं। PM के रंध्र पैकिंग व्यवस्था और संपीडन-दाब से प्रारंभ होते हैं, फिर सिंटरिंग के दौरान संकुचन, प्रसरण, रंध्र-सहसंयोजन और रंध्र-गोलाईकरण के माध्यम से बदलते हैं। प्रेस किए गए कॉम्पैक्ट के भीतर घनत्व-प्रवणताएँ उत्पन्न हो सकती हैं, विशेषकर वहाँ जहाँ घर्षण या जटिल डाई-ज्यामिति दाब-संचरण को सीमित करती है। ऐसी प्रवणताएँ सिंटरिंग के बाद स्थानीय आयामी विविधता और अलग-अलग यांत्रिक प्रतिक्रियाएँ उत्पन्न कर सकती हैं।
AM की रंध्रता प्रायः अपूर्ण संलयन, अपर्याप्त ऊर्जा-इनपुट, अस्थिर पिघलन-कुंड व्यवहार, फँसी हुई गैस, कीहोल अस्थिरता या पाउडर-बेड में व्यवधान से संबद्ध होती है। ट्रैकों के बीच रंध्र लंबे आकार के हो सकते हैं, खराब रूप से जुड़े सीमांतों पर अनियमित हो सकते हैं, या पिघल में गैस फँसने पर अधिक गोलाकार हो सकते हैं। बिल्ड दिशा और मुक्त सतहों के सापेक्ष उनका स्थान निरीक्षण तथा थकान-प्रतिक्रिया को प्रभावित कर सकता है। केवल नाममात्र घनत्व का मान दोषों के समुदाय की पहचान नहीं करता।
इसी प्रकार अंतर्वेशन भी मार्ग-निर्भर होते हैं। PM में अंतर्वेशन मूल पाउडर में मौजूद हो सकते हैं, मिश्रण के दौरान प्रविष्ट हो सकते हैं या सिंटरिंग के दौरान अभिक्रियाओं से बन सकते हैं। AM में अंतर्वेशन पाउडर से विरासत में मिल सकते हैं, ऑक्सीकरण से उत्पन्न हो सकते हैं या बार-बार पिघलने और ठोस बनने की प्रक्रिया से पुनर्वितरित हो सकते हैं। NIST द्वारा प्रकाशित ASM Handbook का अध्याय अंतर्वेशनों को रंध्रता के साथ रखता है, क्योंकि दोनों पदार्थ की निरंतरता को बाधित कर सकते हैं और क्षति के स्थल के रूप में कार्य कर सकते हैं, भले ही समग्र रसायन नाममात्र विनिर्देशन के अनुरूप हो।
अवशिष्ट प्रतिबल AM की एक प्रमुख चिंता है, क्योंकि प्रत्येक परत ठंडी आसपास की सामग्री और बिल्ड प्लेट द्वारा प्रतिबंधित रहते हुए सिकुड़ती है। बार-बार होने वाले तापीय चक्र सतहों के निकट या ज्यामितीय रूप से प्रतिबंधित क्षेत्रों में तनन प्रतिबल छोड़ सकते हैं, जिससे विरूपण, दरार या सपोर्ट हटाने और मशीनिंग के दौरान प्रतिबल-मुक्ति हो सकती है। PM कॉम्पैक्ट भी संपीडन और निष्कासन से आंतरिक प्रतिबल अनुभव करते हैं, लेकिन प्रतिबल-क्षेत्र एक अलग अनुक्रम से उत्पन्न होता है और बाद में सिंटरिंग, साइज़िंग तथा ऊष्मा-उपचार द्वारा बदल जाता है।
इसलिए निर्माणोत्तर उपचार का वर्णन संबंधित मार्ग के आधार पर किया जाना चाहिए। निर्दिष्ट पदार्थ और पुर्जे के अनुसार PM में सिंटरिंग, कार्ब्यूराइज़िंग, क्वेंचिंग और टेम्परिंग, हॉट आइसोस्टैटिक प्रेसिंग, अंतःस्रवण या साइज़िंग का उपयोग किया जा सकता है। AM में प्रतिबल-मुक्ति, सॉल्यूशन ट्रीटमेंट, एजिंग, क्वेंचिंग और टेम्परिंग, हॉट आइसोस्टैटिक प्रेसिंग, मशीनिंग या सतह-उपचार आवश्यक हो सकते हैं। ये प्रक्रियाएँ रंध्रों को बंद कर सकती हैं, कार्बाइड की आकृति-विज्ञान बदल सकती हैं, प्रतिबल कम कर सकती हैं और आयामी स्थिरता को संशोधित कर सकती हैं, लेकिन वे पूर्ववर्ती प्रसंस्करण इतिहास को मिटाती नहीं हैं।
पाउडर-धातुकर्म टूल स्टील इस बिंदु को स्पष्ट करते हैं। उनका तीव्र ठोसीकरण और नियंत्रित पाउडर-मार्ग सूक्ष्म, गोलाकार और तुलनात्मक रूप से समदैशिक कार्बाइड संरचनाएँ उत्पन्न कर सकता है, जिनमें ऐसे कार्बाइड स्तर या संघटन शामिल हो सकते हैं जिन्हें पारंपरिक इंगट धातुकर्म द्वारा प्राप्त करना कठिन या असंभव हो। AM स्टील में भी परिष्कृत ठोसीकरण संरचना विकसित हो सकती है, फिर भी उसके कार्बाइड वितरण और ऊष्मा-उपचार के प्रति प्रतिक्रिया को उस AM प्रक्रिया के लिए स्थापित करना आवश्यक है। इसलिए मार्ग-विशिष्ट प्रमाण के बिना किसी PM ग्रेड-नामांकन, घनत्व-आवश्यकता, तनन-मान या ऊष्मा-उपचार अनुसूची को AM पुर्जे पर लागू नहीं किया जाना चाहिए। यही निषेध उलटे मामले में भी लागू होता है। समान पाउडर-रसायन, समतुल्य रंध्रता, अंतर्वेशन, अवशिष्ट प्रतिबल, सूक्ष्मसंरचना या अर्हता-स्थिति का प्रमाण नहीं है।
डिजाइन, निरीक्षण और विफलता विश्लेषण
घनत्व और भार-पथ के आधार पर डिजाइन
पाउडर धातुकर्म से निर्मित इस्पात घटक को केवल किसी नाममात्र मिश्रधातु-नाम के रूप में नहीं, बल्कि एक विशिष्ट पदार्थ-अवस्था के रूप में निर्दिष्ट किया जाना चाहिए। डिजाइन अभिलेख में पदार्थ का पदनाम, लागू मानक, घनत्व-अवस्था, संघनन के सापेक्ष अभिविन्यास, सिंटरिंग या घनत्वीकरण की विधि, ऊष्मा-उपचार तथा महत्वपूर्ण माने गए अनुभागों का उल्लेख होना चाहिए। केवल “इस्पात” कहना पर्याप्त विवरण नहीं देता। परस्पर जुड़े रंध्रों वाली प्रेसित और सिंटरित सामग्री, निर्वात-कार्ब्यूरित सामग्री तथा उष्म-समदाब-प्रेसित सामग्री की नाममात्र रासायनिक संरचना समान हो सकती है, जबकि वे भार को बिल्कुल अलग तरीकों से वहन कर सकती हैं।
ASTM B783-24 लौह-आधारित पाउडर धातुकर्म संरचनात्मक सामग्रियों का वर्गीकरण रासायनिक संरचना, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ तथा ऊष्मा-उपचार के बाद की अल्टीमेट टेन्साइल स्ट्रेंथ के आधार पर करता है। यह संरचना डिजाइनरों के लिए एक उपयोगी चेतावनी है: घनत्व पदार्थ की परिभाषा का एक भाग है। ISO 5755:2022 भी सिंटरित लौह, इस्पात, मिश्रधातु इस्पात और स्टेनलेस इस्पात संरचनात्मक सामग्रियों के लिए आवश्यकताएँ निर्दिष्ट करता है। ऐसा ड्रॉइंग जिसमें केवल ग्रेड दिया गया हो, लेकिन उसकी घनत्व-अवस्था या अपेक्षित यांत्रिक अवस्था का उल्लेख न हो, परिवर्तनशीलता के एक बड़े स्रोत को अनियंत्रित छोड़ देता है।
रंध्रता प्रभावी भार-वहन क्षेत्र और दरार द्वारा अपनाए जाने वाले पथ—दोनों को बदल देती है। बड़े, अनियमित रंध्र, रंध्र-समूह और तीखे रंध्र-कोने तनाव को संकेंद्रित करते हैं; गोलाकार, छोटे और समान रूप से वितरित रंध्रों का प्रभाव अलग होता है। कॉम्पैक्ट के भीतर घनत्व भी अलग-अलग हो सकता है, क्योंकि पाउडर की गति और घर्षण प्रत्येक क्षेत्र को समान दाब प्राप्त करने से रोकते हैं। इसलिए मोटा बॉस, पतला वेब और गहरा आंतरिक कोना—एक ही पाउडर मिश्रण और एक ही प्रेसिंग चक्र से प्रारंभ होने पर भी—सिंटरिंग के बाद अलग-अलग स्थानीय संरचनाएँ ग्रहण कर सकते हैं।
भार-पथ की जाँच तीन आयामों में की जानी चाहिए। घनत्व-प्रवणता को पार करने वाले तन्य तनाव, अनुभाग-परिवर्तन पर होने वाला मोड़ और संघनन-दिशा के निकट चक्रीय कर्तन—ऐसी कमजोरियों को उजागर कर सकते हैं जिन्हें साधारण नाममात्र-शक्ति गणना नहीं पकड़ पाती। डिजाइनरों को पार्ट ड्रॉइंग पर प्रमुख भार-दिशा और प्रेसिंग-अक्ष अंकित करने चाहिए। इसके बाद उन सतहों, छिद्रों, स्प्लाइन, की-वे और शोल्डर की पहचान करनी चाहिए जहाँ स्थानीय तनाव या घिसाव महत्वपूर्ण हो। जिन विशेषताओं में पूरी मोटाई में समान घनत्व आवश्यक हो, उनके लिए अलग संघनन व्यवस्था, द्वितीयक घनत्वीकरण या पारंपरिक व्रॉट अथवा मशीनित भाग की आवश्यकता हो सकती है।
पाउडर धातुकर्म का अर्थ किसी एक मानक मिश्रधातु-परिवार से नहीं है। तांबा, निकेल और मॉलिब्डेनम सामान्य योगात्मक तत्व हैं, और उद्धृत ScienceDirect Topics संदर्भ (2024) के अनुसार लौह–तांबा–कार्बन संरचनाएँ लौह-आधारित पाउडर धातुकर्म के लगभग आधे भागों का प्रतिनिधित्व करती हैं। पाउडर धातुकर्म से निर्मित टूल स्टील एक अलग डिजाइन-प्रकरण है: इसकी महीन, गोलाकार और अधिक समदैशिक कार्बाइड संरचनाएँ ऐसे कार्बाइड-अंश या संरचनाएँ संभव बना सकती हैं जिन्हें पारंपरिक इंगट धातुकर्म से बनाना कठिन या असंभव हो। ISO 4957:2018 टूल-स्टील आवश्यकताओं को पाउडर धातुकर्म से निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी लागू करता है, लेकिन निर्माण-विधि को फिर भी विनिर्देशन और निरीक्षण योजना में शामिल किया जाना चाहिए।
आयामी नियंत्रण और पश्च-प्रसंस्करण
डाई भरने से लेकर अंतिम निरीक्षण तक आयाम अपरिवर्तित नहीं रहते। संघनन से जानबूझकर आकार दिया गया ग्रीन कॉम्पैक्ट बनता है; इसके बाद सिंटरिंग में बंधन, संकुचन, मिश्रधातु-विसरण और संचित तनावों के मुक्त होने के कारण आयामी परिवर्तन होता है। परिवर्तन की दिशा और परिमाण पाउडर के प्रकार, स्नेहक, संघनन-दाब, ज्यामिति, भट्ठी के वातावरण, तापमान, समय और सहारा देने की स्थितियों पर निर्भर करते हैं। मशीनिंग के बाद बनाए रखना आसान कोई टॉलरेंस सिंटरिंग के बाद की अवस्था में अवास्तविक हो सकता है। इसके विपरीत, ऐसा डिजाइन जिसमें प्रत्येक सतह की मशीनिंग पर निर्भरता हो, प्रेसिंग के आर्थिक और ज्यामितीय लाभों को समाप्त कर सकता है।
साइजिंग सिंटरिंग के बाद की एक सामान्य प्रक्रिया है। नियंत्रित डाई-स्ट्रोक चयनित आयामों को ठीक कर सकता है, पुनरावृत्तिता सुधार सकता है या बहुत अधिक सामग्री हटाए बिना कार्यात्मक फिट को पुनर्स्थापित कर सकता है। जहाँ टाइट बोर, डेटम, थ्रेड, सीलिंग सतह या जटिल विशेषता केवल प्रेसिंग और साइजिंग से निर्मित न हो सके, वहाँ मशीनिंग उपयुक्त रहती है। रंध्रयुक्त इस्पात की कटिंग में एज ब्रेकआउट, फैली हुई या घिसी हुई सामग्री, टूल-वियर और इस संभावना पर ध्यान देना आवश्यक है कि साफ दिखाई देने वाली सतह वास्तव में परस्पर जुड़े रंध्रों को उजागर कर रही हो। निरीक्षण में मशीनित आयामी दोष और उपसतही रंध्र अथवा सिंटरिंग-संबंधी घनत्व-परिवर्तन के बीच अंतर किया जाना चाहिए।
जोड़ने में वेल्डिंग, ब्रेजिंग, यांत्रिक फास्टनिंग या किसी अन्य घटक के साथ असेंबली शामिल हो सकती है, लेकिन रंध्रता और मिश्रधातु-रसायन ऊष्मा-प्रवाह, गैस-निर्गमन, वेटिंग और जोड़ की मजबूती को प्रभावित करते हैं। इसलिए जोड़ने की प्रक्रिया को व्रॉट समतुल्य पदार्थ से अनुमानित करने के बजाय वास्तविक पाउडर धातुकर्म अवस्था पर योग्य ठहराया जाना चाहिए। इन्फिल्ट्रेशन कुछ रंध्र-आयतन को किसी दूसरी सामग्री से भर सकता है और प्रभावी घनत्व बढ़ा सकता है या सतह के व्यवहार को बदल सकता है; यह एक निर्दिष्ट डिजाइन-विधि है, अपर्याप्त संघनन के लिए स्वतः लागू होने वाली मरम्मत नहीं। इसी प्रकार, कार्ब्यूराइजिंग, नाइट्राइडिंग, प्लेटिंग, स्टीम ट्रीटमेंट या कोटिंग जैसे सतह-उपचार घिसाव, संक्षारण-प्रतिरोध, घर्षण या सीलिंग में सुधार कर सकते हैं, लेकिन उपचार की गहराई और निरंतरता रंध्र-संरचना तथा स्थानीय संरचना के साथ बदल सकती है।
सिंटरिंग के बाद की प्रक्रियाओं को क्रम सहित दर्ज किया जाना चाहिए। ऊष्मा-उपचार से पहले साइज किए गए भाग की प्रतिक्रिया, बाद में साइज किए गए भाग से अलग हो सकती है। कार्ब्यूराइजिंग से पहले की गई मशीनिंग केस की ज्यामिति बदल सकती है; उपचार के बाद की गई मशीनिंग उपचारित परत का कुछ भाग हटा सकती है। जोड़ने से स्थानीय ऊष्मीय चक्र उत्पन्न हो सकता है, जबकि इन्फिल्ट्रेशन द्रव्यमान और आयाम बदल सकता है तथा घनत्व-मापन की व्याख्या को प्रभावित कर सकता है। निरीक्षण योजना में प्रक्रिया, नियंत्रित विशेषता, स्वीकृति-विधि और वह अवस्था स्पष्ट रूप से दी जानी चाहिए जिसमें मापन किया गया है।
पाउडर की विशेषताएँ, संघनन, सिंटरिंग, रंध्र-आकृति-विज्ञान, समावेशन, आयामी परिवर्तन और ऊष्मा-उपचार—ये सभी परस्पर संबद्ध प्रक्रिया-चर हैं। Randall German की A-Z of Powder Metallurgy (2005) इन विषयों को पृथक उत्पादन-चरणों के बजाय पाउडर-प्रसंस्करण के परस्पर जुड़े भागों के रूप में प्रस्तुत करती है। जब किसी महत्वपूर्ण आयाम या फ्रैक्चर को केवल अंतिम मिश्रधातु प्रमाणपत्र से समझाया नहीं जा सकता, तब यह दृष्टिकोण आवश्यक हो जाता है।
मेटलोग्राफी और फ्रैक्चर जाँच
विफलता विश्लेषण माइक्रोस्कोप से नहीं, बल्कि अभिलेखों से शुरू होना चाहिए। पदार्थ का पदनाम और मानक, पाउडर लॉट, मिश्रण में किए गए योग, संघनन-दिशा, टूलिंग विन्यास, सिंटरिंग चक्र, वातावरण, घनत्व-मापन, द्वितीयक घनत्वीकरण, ऊष्मा-उपचार, मशीनिंग, जोड़ने की प्रक्रिया और सतह-उपचार की पुष्टि करें। जहाँ संभव हो, विफल भाग की तुलना उसी उत्पादन-अवस्था के अप्रयुक्त भाग से करें। ASTM B783-24 और ISO 5755:2022 रासायनिक संरचना, घनत्व और यांत्रिक अवस्था में अंतर करने के लिए प्रासंगिक ढाँचा प्रदान करते हैं; इनमें से कोई भी ट्रेस किए जा सकने वाले इतिहास के स्थान पर अस्पष्ट “PM स्टील” विवरण को स्वीकार नहीं करता।
इसके बाद घनत्व और रंध्रों का चरित्र-निर्धारण करें। उपयुक्त विधि से थोक घनत्व दर्ज करें, फिर विफल और अप्रभावित दोनों क्षेत्रों से लिए गए अनुभागों में घनत्व-प्रवणता, रंध्रों का आकार, आकृति, अभिविन्यास और परस्पर संबद्धता जाँचें। मेटलोग्राफिक तैयारी रंध्रों को खोल या फैला सकती है, इसलिए पॉलिश किए गए अनुभागों की व्याख्या फ्रैक्चर सतहों के साथ-साथ की जानी चाहिए और आवश्यकता होने पर सीरियल अनुभागों या त्रि-आयामी इमेजिंग का उपयोग किया जाना चाहिए। संरेखित या परस्पर जुड़े रंध्रों का अनुसरण करने वाली दरार, सघन टेम्पर्ड मार्टेंसाइट क्षेत्र को काटने वाली दरार से अलग कारण का संकेत देती है।
तीसरे चरण में समावेशन और चरणों की जाँच की जाती है। जहाँ चयनित ऊष्मा-उपचार के लिए प्रासंगिक हों, वहाँ ऑक्साइड फिल्म, अधात्विक समावेशन, अविघटित कण, कार्बाइड नेटवर्क, पृथक्करण, डीकार्ब्यूराइजेशन, रीकार्ब्यूराइजेशन, अनटेम्पर्ड मार्टेंसाइट, बैनाइट, फेराइट और अवशिष्ट ऑस्टेनाइट की तलाश करें। ISO 13947:2024 धात्विक पाउडरों में अधात्विक समावेशन निर्धारित करने की विधि निर्दिष्ट करता है और इसे पाउडर-फोर्ज्ड इस्पात भागों पर लागू करने की अनुमति देता है। समावेशन से मिले साक्ष्यों का संबंध पाउडर की स्वच्छता और प्रसंस्करण अभिलेखों से जोड़ा जाना चाहिए; तनाव और ज्यामिति पर विचार किए बिना इसे किसी एक कारण का प्रमाण नहीं माना जाना चाहिए।
इसके बाद फ्रैक्टोग्राफी घटना-क्रम उपलब्ध कराती है। उद्गम, स्थिर-वृद्धि क्षेत्र, ओवरलोड क्षेत्र, थकान-चिह्न, इंटरग्रेन्युलर या ट्रांसग्रेन्युलर पथ तथा फ्रैक्चर के बाद रगड़ या संक्षारण के किसी भी प्रमाण की पहचान करें। उद्गम का संबंध रंध्र-समूह, समावेशन, मशीनिंग-चिह्न, जोड़ने की इंटरफेस, घनत्व-परिवर्तन, तीखे कोने या उपचारित परत से स्थापित करें। अंत में उस स्थान की वास्तविक भार के साथ तुलना करें: बेंडिंग, टॉर्शन, संपर्क-तनाव, आघात, तापीय चक्रण या ऊष्मा-उपचार से उत्पन्न अवशिष्ट तनाव। NIST द्वारा प्रकाशित ASM Handbook के इस्पात और स्टेनलेस इस्पात के एडिटिव मैन्युफैक्चरिंग संबंधी अध्याय (2020) में रंध्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर ऊष्मीय प्रसंस्करण पर प्रकाश डाला गया है, लेकिन एडिटिव मैन्युफैक्चरिंग को पारंपरिक प्रेस-एंड-सिंटर पाउडर धातुकर्म के साथ नहीं मिलाया जाना चाहिए। दोष और तनाव की पारस्परिक क्रियाओं से संबंधित उसके निष्कर्ष तभी उपयोगी हैं जब पाउडर-जमाव के भिन्न इतिहास को स्पष्ट रूप से ध्यान में रखा जाए।
एक ठोस निष्कर्ष पदार्थ के इतिहास, स्थानीय संरचना, फ्रैक्चर-उद्गम और सेवा-भार को परस्पर जोड़ता है। यदि इनमें से कोई एक कड़ी अनुपस्थित हो, तो विश्लेषण सिद्ध विफलता-तंत्र के बजाय केवल एक संभावित कहानी बना रहता है।
पाउडर धातुकर्म स्टील के पदनाम को कैसे पढ़ें
किसी पाउडर धातुकर्म पदनाम को तब तक पूर्ण विवरण नहीं माना जा सकता, जब तक उसे उसके मानक, पदार्थ की अवस्था और परीक्षण आवश्यकताओं के साथ पढ़ा न जाए। “PM steel” किसी रासायनिक संघटन या सुनिश्चित गुण-स्तर की पहचान नहीं करता, बल्कि एक प्रसंस्करण-समूह की पहचान करता है। इसी प्रकार, “stainless steel”, “tool steel”, “alloyed steel” और “steel” व्यापक पदार्थ-विवरण हैं। इनमें से कोई भी अकेले पाउडर-निर्माण मार्ग, सरंध्रता, घनत्व, ताप-उपचार या स्वीकृति मानदंड नहीं बताता।
पीएम इस्पात पदनाम कैसे पढ़ें
- मानक लागू मानक की पहचान करें।
- ग्रेड सटीक ग्रेड या सामग्री पदनाम की प्रतिलिपि बनाएँ।
- रासायनिक संघटन निर्दिष्ट रासायनिक संघटन खोजें।
- घनत्व घनत्व की अवस्था पहचानें।
- गुण-अवस्था निर्धारित करें कि परिणाम सिंटरन-के-बाद का, ताप-उपचारित, अंतःस्रवित या किसी अन्य प्रकार से संशोधित है।
- परीक्षण परीक्षण विधि और नमूना-अवस्था की जाँच करें।
- द्वितीयक प्रचालन प्रत्येक अनुमत प्रचालन दर्ज करें।
व्यावहारिक रूप से पढ़ने का क्रम यह है:
1. लागू मानक की पहचान करें; 2. ग्रेड या पदार्थ-पदनाम को ठीक उसी रूप में लिखें; 3. निर्दिष्ट रासायनिक संघटन खोजें; 4. घनत्व की अवस्था की पहचान करें; 5. निर्धारित करें कि गुण सिंटरिंग के बाद की अवस्था में हैं, ताप-उपचारित अवस्था में, अंतःसंचारित अवस्था में या किसी अन्य प्रकार से संशोधित अवस्था में; 6. परीक्षण विधि और नमूने की अवस्था की जाँच करें; और 7. अनुमत प्रत्येक द्वितीयक प्रक्रिया को दर्ज करें।
यह क्रम किसी परिचित ग्रेड-नाम को पूर्ण विनिर्देशन समझ लेने से बचाता है।
संघटन बनाम पदार्थ-वर्ग
पहला प्रश्न यह है कि दस्तावेज़ संघटन देता है या केवल कोई वर्ग। उदाहरण के लिए, लौह–तांबा–कार्बन पदार्थ एक संघटनात्मक विवरण है। यह संपीडन दाब, सिंटरिंग चक्र, अंतिम घनत्व, छिद्र-विन्यास या तन्य गुणों के बारे में कुछ नहीं बताता। ScienceDirect Topics में Ferrous Powder Metallurgy प्रविष्टि (2024) के अनुसार, लौह–तांबा–कार्बन संघटन लौह-आधारित PM पुर्जों के लगभग आधे भाग के लिए उत्तरदायी हैं, लेकिन यह अनुपात इस पद को ग्रेड-पदनाम में परिवर्तित नहीं करता।
ASTM B783-24 लौह-आधारित PM संरचनात्मक पदार्थों के लिए अधिक नियंत्रित दृष्टिकोण अपनाता है। यह रासायनिक संघटन, घनत्व, सिंटरिंग के बाद की उपज शक्ति और ताप-उपचार के बाद की अंतिम तन्य शक्ति का उपयोग करके पदार्थों का वर्गीकरण करता है। इसलिए ASTM B783-24 के अंतर्गत किसी पदनाम को इन चारों वर्गीकरण तत्वों के आधार पर पढ़ना चाहिए, न कि उसे तांबा-स्टील या निकेल-स्टील जैसे किसी मिश्रधातु-समूह तक सीमित कर देना चाहिए। तांबा, निकेल और मोलिब्डेनम सामान्यतः मिलाए जाने वाले तत्व हैं, लेकिन इनमें से किसी एक तत्व की उपस्थिति मात्र से मानक के अंतर्गत पदार्थ की पहचान नहीं की जा सकती।[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
ISO 5755:2022 सिंटरित धातु पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है, जिनमें सिंटरित लौह, स्टील, मिश्रधातु-स्टील और स्टेनलेस स्टील के संरचनात्मक पदार्थ शामिल हैं। इसका कार्यक्षेत्र “सिंटरित स्टेनलेस स्टील” को ऐसी पदार्थ-श्रेणी बनाता है जो निर्दिष्ट आवश्यकताओं द्वारा नियंत्रित होती है; यह पाउडर से बनाए गए प्रत्येक स्टेनलेस संघटन का पर्याय नहीं है। लागू तालिका में दिए गए रासायनिक सीमाएँ, घनत्व संबंधी आवश्यकताएँ और गुण-संबंधी प्रावधान ही निर्णायक रहते हैं।
टूल स्टील के मामले में एक और भेद आवश्यक है। ISO 4957:2018 टूल-स्टील की आवश्यकताओं को पाउडर धातुकर्म द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी लागू करता है। इसलिए PM टूल-स्टील का पदनाम किसी रॉट टूल-स्टील ग्रेड के साथ नाममात्र संघटन साझा कर सकता है, जबकि उसका ठोसकरण और संघनन इतिहास अलग हो सकता है। पाउडर प्रसंस्करण से महीन, गोलाकार और तुलनात्मक रूप से समदैशिक कार्बाइड संरचनाएँ बन सकती हैं, जिनमें ऐसे कार्बाइड स्तर या संघटन भी शामिल हैं जिन्हें पारंपरिक पिंड धातुकर्म द्वारा प्राप्त करना कठिन या असंभव होता है। केवल ग्रेड-नाम से उस संरचना का पता नहीं चलता।
संघटन को पदनाम की एक परत के रूप में पढ़ें। इसके बाद पूछें कि निर्माण-मार्ग ने उस संघटन को किस प्रकार प्रभावित किया। पाउडर उत्पादन, मिश्रण, संपीडन, सिंटरिंग, छिद्र निर्माण, आयामी परिवर्तन तथा बाद में किया गया कोई भी घनीकरण या ताप-उपचार—इन सभी का प्रभाव पदार्थ पर संयुक्त रूप से पड़ता है। इन्हें एक-दूसरे के स्थान पर प्रयुक्त किए जा सकने वाले फुटनोट न समझें।
घनत्व और गुणों की अवस्था
अनौपचारिक पदनाम में घनत्व प्रायः अनुपस्थित रहने वाला महत्वपूर्ण पद है। दबाए और सिंटर किए गए पुर्जे को केवल अलग आकार की पूर्णतः सघन रॉट छड़ नहीं माना जा सकता। उसकी अवशिष्ट सरंध्रता पाउडर के गुणों, संपीडन की दिशा, स्नेहक हटाने की प्रक्रिया, सिंटरिंग की स्थितियों और स्थानीय ज्यामिति के अनुसार बदल सकती है। घनत्व शक्ति, तन्यता, थकान-प्रतिक्रिया, आयामी स्थिरता, तापीय व्यवहार और इस बात को प्रभावित कर सकता है कि परीक्षण नमूना तैयार पुर्जे का कितना सही प्रतिनिधित्व करता है।
ASTM B783-24 पढ़ते समय किसी रिपोर्ट किए गए गुण की दूसरे पदार्थ से तुलना करने से पहले घनत्व-वर्गीकरण खोजें। यह मानक सिंटरिंग के बाद की उपज शक्ति और ताप-उपचार के बाद की अंतिम तन्य शक्ति में भेद करता है। ये अलग-अलग अवस्थाएँ और अलग-अलग माप हैं। सिंटरिंग के बाद की उपज-शक्ति की आवश्यकता की तुलना सीधे कठोरीकरण और टेम्परिंग के बाद प्राप्त अंतिम तन्य-शक्ति मान से नहीं की जा सकती।
यही सावधानी ISO 5755:2022 पर भी लागू होती है। “सिंटरित” शब्द संघनित अवस्था की पहचान करता है, लेकिन इसका यह अर्थ स्वतः नहीं है कि सभी पुर्जों में समान छिद्र-अंश होगा या कोई द्वितीयक प्रक्रिया अनुमत नहीं होगी। किसी विनिर्देशन में घनत्व-सीमा, न्यूनतम घनत्व या साइजिंग, भाप-उपचार, अंतःसंचरण अथवा ताप-उपचार के बाद की कोई विशेष अवस्था आवश्यक हो सकती है। ड्रॉइंग और क्रय-विनिर्देशन को संबंधित मानक के साथ पढ़ना आवश्यक है।
टिप्पणियों में अवस्था को स्पष्ट रूप से लिखें: सिंटरिंग के बाद की अवस्था, साइज्ड, ताप-उपचारित, केस-हार्डेन्ड, अंतःसंचारित या कोई अन्य निर्दिष्ट अवस्था। यदि दस्तावेज़ अवस्था नहीं बताता, तो रिपोर्ट किया गया आँकड़ा अधूरा है। ताप-उपचार की अवस्था के बिना कठोरता का मान विशेष रूप से कमजोर प्रमाण है; इसी प्रकार घनत्व, नमूने की दिशा और परीक्षण विधि के बिना तन्य मान भी कमजोर प्रमाण है।
एडिटिव मैन्युफैक्चरिंग से संबंधित धारणाएँ लागू न करें। स्टील और स्टेनलेस स्टील के एडिटिव मैन्युफैक्चरिंग पर NIST द्वारा प्रकाशित ASM Handbook अध्याय (2020) में सरंध्रता, समावेशन, अवशिष्ट प्रतिबल और निर्माणोत्तर तापीय प्रसंस्करण पर चर्चा की गई है, लेकिन एडिटिव मैन्युफैक्चरिंग पारंपरिक प्रेस-एंड-सिंटर PM प्रक्रिया के समान नहीं है। दोनों पाउडर-आधारित मार्ग हैं, फिर भी पाउडर-बेड, तापीय इतिहास, छिद्र निर्माण और योग्यता-संबंधी दस्तावेज़ अलग-अलग होते हैं।
मानक, ग्रेड और क्रेता-विशिष्ट आवश्यकताएँ
मानक नियंत्रक ढाँचा है; ग्रेड उस ढाँचे के भीतर पदार्थ की पहचान है; और क्रेता-विशिष्ट आवश्यकता ऑर्डर में संशोधन करती है या उसे पूर्ण करती है। इन तीनों स्तरों को अलग-अलग दर्ज किया जाना चाहिए।
सबसे पहले पूरा संदर्भ लिखें, जैसे ASTM B783-24, ISO 5755:2022, ISO 4957:2018 या ISO 13947:2024। इसके बाद दस्तावेज़ में दिए गए सटीक पदनाम की हूबहू प्रतिलिपि बनाएँ। उसे किसी परिचित रॉट समकक्ष, आपूर्तिकर्ता के संक्षिप्त रूप या “PM stainless” जैसे सामान्य पद से न बदलें। फिर संघटन और गुणों को परिभाषित करने वाली तालिका खोजें। अंत में नमूना-ग्रहण, परीक्षण नमूनों, आयामी सहनशीलताओं, सतह की अवस्था और अनुमत प्रसंस्करण से संबंधित धाराओं को पढ़ें।
परीक्षण विधि संख्यात्मक सीमा जितनी ही महत्वपूर्ण है। ISO 13947:2024 धात्विक पाउडरों में अधात्विक समावेशों के निर्धारण की विधि निर्दिष्ट करता है और इस विधि को पाउडर-फोर्ज्ड स्टील पुर्जों पर लागू करने की अनुमति देता है। जब समावेशन-नियंत्रण क्रेता की आवश्यकता हो, तब यह संदर्भ प्रासंगिक हो सकता है, लेकिन यह अपने-आप स्टील ग्रेड या उसके तन्य गुणों को परिभाषित नहीं करता। जाँचे गए पाउडर या पुर्जे, नमूना-तैयारी, मूल्यांकन-विधि और स्वीकृति-सीमा को दर्ज करें।
क्रेता पाउडर का रासायनिक संघटन, प्रकट घनत्व, प्रवाह व्यवहार, कण-आकार वितरण, ऑक्सीजन या अन्य अशुद्धियों की सीमाएँ, सिंटरिंग के बाद का घनत्व, आयामी परिवर्तन, छिद्र-लक्षणन, ताप-उपचार के मानदंड या परीक्षण का आवश्यक स्थान भी निर्दिष्ट कर सकता है। ऐसी आवश्यकताएँ सामान्य पदार्थ-विवरण से अधिक कठोर या अधिक विशिष्ट हो सकती हैं। इन्हें ग्रेड-नाम से चुपचाप अनुमानित नहीं किया जाना चाहिए।
अंतिम जाँच प्रक्रिया की अनुमति से संबंधित है। पूछें कि क्या विनिर्देशन साइजिंग, कॉइनिंग, मशीनिंग, अंतःसंचरण, पाउडर फोर्जिंग, कार्ब्यूराइजिंग, नाइट्राइडिंग, क्वेंचिंग और टेम्परिंग या किसी अन्य प्रक्रिया की अनुमति देता है। इनमें से प्रत्येक आयाम, छिद्रों, प्रतिबलों, कठोरता या मापी गई शक्ति को बदल सकता है। इसलिए स्पष्ट पदनाम केवल यह नहीं बताता कि “यह स्टील कौन-सा है?” वह यह भी बताता है कि कौन-सा मानक लागू है, कौन-सा रासायनिक संघटन आवश्यक है, किस घनत्व और अवस्था का दावा किया जा रहा है, गुणों को किस प्रकार मापा गया है और दावे में कौन-सा प्रसंस्करण इतिहास शामिल है।
लाभ, सीमाएँ और भ्रांतियाँ
पाउडर प्रसंस्करण क्या संभव बनाता है
पाउडर धातुकर्म (PM) केवल पारंपरिक इस्पात को कणों में तोड़कर आकार में दबा देना नहीं है। पाउडर उत्पादन, मिश्रण, संघनन, सिंटरिंग, सघनीकरण और ताप-उपचार से परिवर्तनीय कारकों का एक अलग समूह बनता है, और इन कारकों का उपयोग संघटन तथा सूक्ष्मसंरचना—दोनों को बदलने के लिए किया जा सकता है। परिणामस्वरूप ऐसा इस्पात प्राप्त हो सकता है जिसे पारंपरिक पिंड-प्रसंस्करण द्वारा पुनरुत्पादित नहीं किया जा सके, न कि केवल कम परिचित विधि से निर्मित कोई सामान्य ग्रेड।
इसका सबसे स्पष्ट उदाहरण PM टूल स्टील है। पिंड के ठोसकरण के दौरान क्रोमियम, मोलिब्डेनम, वैनेडियम और टंग्स्टन जैसे मिश्रधातु तत्व बड़े कार्बाइड-जालों में अलग-अलग एकत्रित हो सकते हैं। बाद की फोर्जिंग और प्रसंस्करण इस संरचना को कम कर सकते हैं, लेकिन अंतिम कार्बाइड का आकार, वितरण और रासायनिक स्वरूप मूल ढलाई-इतिहास से सीमित रहते हैं। गैस-एटमाइज़्ड पाउडर का प्रत्येक कण तेजी से ठोस होता है। जब इन कणों को समेकित किया जाता है, तो परिणामी इस्पात में महीन, गोलाकार और अधिक निकटता से समदैशिक कार्बाइड-समूह विकसित हो सकता है। पाउडर प्रसंस्करण ऐसे कार्बाइड-सामग्री स्तरों या कार्बाइड-संयोजनों को भी संभव बना सकता है जिन्हें पारंपरिक पिंड धातुकर्म द्वारा बनाना कठिन या असंभव माना जाता है। यह अंतर ताप-उपचार, घिसाव-प्रतिक्रिया, दृढ़ता, आयामी स्थिरता तथा लंबे समावेशन या कार्बाइड-बैंड से संबंधित दिशात्मकता को प्रभावित करता है।
इसलिए लाभ केवल आकार-उत्पादन में नहीं, बल्कि सूक्ष्मसंरचना के नियंत्रण में है। समेकन से पहले पाउडर निर्माता कणों के रासायनिक संघटन, कण-आकार वितरण, आकृति-विज्ञान और ऑक्सीजन-सामग्री को समायोजित कर सकता है। निर्माता तात्विक या पूर्व-मिश्रधातुकृत पाउडरों का मिश्रण कर सकता है, हालांकि सिंटरिंग के दौरान ये विकल्प समान विसरण-पथ उत्पन्न नहीं करते। लौह PM पदार्थों में तांबा, निकल और मोलिब्डेनम सामान्य मिलावटी तत्व हैं; 2024 में ScienceDirect Topics द्वारा प्रकाशित Ferrous Powder Metallurgy संदर्भ के अनुसार, लौह–तांबा–कार्बन संघटन PM लौह-आधारित पुर्जों के लगभग आधे भाग के लिए उत्तरदायी हैं। ऐसे संघटन इस क्षेत्र की व्यापकता को दर्शाते हैं, लेकिन इन्हें PM इस्पात की परिभाषा नहीं समझना चाहिए।
मानक भी इस व्यापक पहचान को प्रतिबिंबित करते हैं। ASTM B783-24 लौह-आधारित PM संरचनात्मक पदार्थों का वर्गीकरण रासायनिक संघटन, घनत्व, सिंटरिंग के बाद की यील्ड स्ट्रेंथ और ताप-उपचार के बाद की अल्टीमेट टेन्साइल स्ट्रेंथ के आधार पर करता है। यह संयोजन महत्वपूर्ण है: पदार्थ की पहचान के लिए केवल रसायन पर्याप्त नहीं है। घनत्व और अवस्था भी पदनाम के व्यावहारिक अर्थ का हिस्सा हैं। इसी प्रकार ISO 5755:2022 सिंटर्ड लौह, इस्पात, मिश्रधातुकृत इस्पात और स्टेनलेस स्टील संरचनात्मक पदार्थों के लिए आवश्यकताएँ निर्दिष्ट करता है। ये दस्तावेज़ सिंटर्ड पदार्थों के परिभाषित वर्गों से संबंधित हैं, न कि ऐसे प्रत्येक इस्पात से जो संयोगवश पाउडर-आधारित प्रक्रिया से गुज़रा हो।
पाउडर प्रसंस्करण कुछ प्रकार के पृथक्करण को कम कर सकता है और निकट-नेट-आकार उत्पादन की अनुमति दे सकता है, जिससे उपयुक्त ज्यामितियों के लिए आवश्यक मशीनिंग की मात्रा कम हो जाती है। फिर भी इससे इंजीनियरिंग निर्णय की आवश्यकता समाप्त नहीं होती। कणों का आकार और आकृति प्रवाह तथा पैकिंग को नियंत्रित करते हैं; कण-आकार सतह-क्षेत्र और सिंटरिंग-प्रतिक्रिया को प्रभावित करता है; स्नेहक का चयन निष्कासन और अवशिष्ट संदूषण को प्रभावित करता है। लाभ इन परस्पर संबद्ध परिवर्तनीय कारकों के प्रबंधन से उत्पन्न होते हैं, केवल “पाउडर” शब्द से नहीं।
अवशिष्ट रंध्रता किन बातों को सीमित कर सकती है
सबसे स्थायी भ्रांति यह है कि PM इस्पात डिफ़ॉल्ट रूप से पूर्णतः सघन होता है। पारंपरिक प्रेस-और-सिंटर पुर्जों में तब तक रंध्र बने रहते हैं जब तक कोई अतिरिक्त सघनीकरण प्रक्रिया उन्हें बंद न कर दे। रंध्र अलग-अलग या परस्पर जुड़े हुए, गोलाकार या अनियमित, सतहों के निकट केंद्रित या पूरे अनुप्रस्थ भाग में वितरित हो सकते हैं। उनका आकार, आकृति और स्थान पाउडर के गुणों, संघनन-दाब, टूलिंग-ज्यामिति, स्नेहक-निष्कासन, सिंटरिंग-वातावरण, तापमान, समय और शीतलन-इतिहास पर निर्भर करते हैं।
अवशिष्ट रंध्रता प्रभावी भार-वहन क्षेत्र को कम करती है और तनाव-सांद्रक के रूप में कार्य कर सकती है। इससे तन्य नमनीयता, थकान-प्रतिरोध, फ्रैक्चर टफनेस तथा आघात या दरार-वृद्धि के प्रति प्रतिरोध कम हो सकता है, भले ही थोक संघटन गढ़े हुए इस्पात के संघटन के तुलनीय दिखाई दे। खुले रंध्र द्रव के प्रवेश की अनुमति दे सकते हैं और सतह-उपचार को जटिल बना सकते हैं। आंतरिक रंध्र क्वेंचिंग, टेम्परिंग, कार्ब्यूराइज़िंग या नाइट्राइडिंग के दौरान अलग प्रकार से प्रतिक्रिया कर सकते हैं; इसलिए पूर्णतः सघन गढ़े हुए उत्पाद के लिए स्थापित ताप-उपचार चक्र को बिना अतिरिक्त जाँच के सिंटर्ड उत्पाद पर लागू नहीं किया जा सकता।
सिंटरिंग शुरू होने से पहले ही संघनन अपनी सीमाएँ उत्पन्न करता है। पाउडर किसी सतत ठोस की तरह दाब का संचार नहीं करता। डाई की दीवारों के विरुद्ध घर्षण घनत्व-प्रवणताएँ उत्पन्न कर सकता है, जबकि संकीर्ण खंड, भीतर की ओर लौटने वाली आकृतियाँ और मोटाई में परिवर्तन हरित घनत्व में स्थानीय भिन्नताएँ पैदा कर सकते हैं। निष्कासन के दौरान दरारें या विकृति उत्पन्न हो सकती है। इसके बाद सिंटरिंग में आयामी परिवर्तन होता है, क्योंकि कण-संपर्क धातुकर्मीय बंधों में विकसित होते हैं और रंध्र-जाल बदलता रहता है। परिणामतः ड्रॉइंग में दिया गया नाममात्र आयाम टूलिंग, पाउडर-लॉट, स्नेहक, भट्ठी-चक्र और वातावरण से जुड़ा होता है।
सघनीकरण इस अवस्था को काफी हद तक बदल सकता है, लेकिन प्रक्रिया-इतिहास को मिटाता नहीं है। हॉट आइसोस्टैटिक प्रेसिंग, पाउडर फोर्जिंग, द्रव-चरण सिंटरिंग और अन्य विधियाँ दाब, तापमान, विरूपण, रंध्र-बंद होने और समावेशन-व्यवहार के मामले में अलग-अलग होती हैं। किसी एक विधि से निर्मित पूर्णतः सघन PM टूल स्टील को केवल इस कारण छिद्रयुक्त प्रेस-और-सिंटर संरचनात्मक पुर्जे के साथ अदल-बदलकर उपयोग नहीं किया जा सकता कि दोनों की शुरुआत पाउडर से हुई थी। “पाउडर धातुकर्म इस्पात” वाक्यांश विभिन्न प्रक्रियाओं के एक परिवार की पहचान करता है, किसी एक घनत्व-स्तर की नहीं।
पाउडर की गुणवत्ता से अतिरिक्त चिंताएँ भी उत्पन्न होती हैं। गैर-धात्विक समावेशन गलन, एटमाइज़ेशन, हैंडलिंग, छंटाई या मिश्रण के दौरान उत्पन्न हो सकते हैं। ISO 13947:2024 धात्विक पाउडरों में गैर-धात्विक समावेशन निर्धारित करने की एक विधि निर्दिष्ट करता है और इस विधि को पाउडर-फोर्ज्ड इस्पात पुर्जों पर लागू करने की अनुमति देता है। समावेशन-परीक्षण महत्वपूर्ण है, क्योंकि महीन कार्बाइड-संरचना किसी महत्वपूर्ण स्थान पर स्थित हानिकारक ऑक्साइड, स्लैग-कण या अन्य बाहरी अवस्था की भरपाई नहीं कर सकती।
मार्ग और विनिर्देशन उत्तर को क्यों निर्धारित करते हैं
PM इस्पात के बारे में प्रत्येक दावे के साथ प्रक्रिया-विधि और अवस्था निर्दिष्ट होनी चाहिए। “PM” का अर्थ पारंपरिक प्रेसिंग और सिंटरिंग, पाउडर फोर्जिंग, हॉट आइसोस्टैटिक प्रेसिंग या संबंधित एडिटिव मैन्युफैक्चरिंग प्रक्रिया हो सकता है। ये एक-दूसरे के स्थान पर उपयोग योग्य नहीं हैं। एडिटिव मैन्युफैक्चरिंग पदार्थ का निर्माण परत-दर-परत करती है और अपने विशिष्ट ताप-चक्र, मेल्ट-पूल दोष, अवशिष्ट तनाव तथा निर्माणोत्तर उपचार आवश्यकताएँ उत्पन्न करती है। 2020 में NIST द्वारा प्रकाशित ASM Handbook के इस्पात और स्टेनलेस स्टील की एडिटिव मैन्युफैक्चरिंग पर अध्याय में रंध्रता, समावेशन, अवशिष्ट तनाव और निर्माणोत्तर तापीय प्रसंस्करण को केंद्रीय कारकों के रूप में पहचाना गया है। यह साक्ष्य पाउडर-आधारित इस्पात के लिए प्रासंगिक है, लेकिन एडिटिव मैन्युफैक्चरिंग को पारंपरिक प्रेस-और-सिंटर PM के साथ एक नहीं समझना चाहिए।
विनिर्देशन यह भी नियंत्रित करता है कि तुलना का अर्थ क्या होगा। ISO 4957:2018 टूल-स्टील की आवश्यकताओं को PM द्वारा निर्मित उत्पादों के साथ-साथ हॉट-रोल्ड, फोर्ज्ड, कोल्ड-ड्रॉन और कोल्ड-रोल्ड उत्पादों पर भी लागू करता है। इससे किसी नामित टूल-स्टील ग्रेड के सभी रूप समतुल्य नहीं हो जाते। यह विभिन्न उत्पाद-मार्गों के लिए आवश्यकताएँ स्थापित करता है, जबकि घनत्व, कार्बाइड-आकृति-विज्ञान, समावेशन, दाना-संरचना, ताप-उपचार और अंतिम आयाम जैसे मार्ग-निर्भर कारकों का नियंत्रण तथा सत्यापन आवश्यक रहता है।
इसलिए नाममात्र रासायनिक विश्लेषण परिणाम के केवल एक हिस्से का अनुमान लगाता है। दो पदार्थों में कार्बन और मिश्रधातु-सामग्री समान हो सकती है, फिर भी उनके पाउडर-ऑक्सीजन, कण-आकृति-विज्ञान, संघनन-घनत्व, रंध्र-आकृति-विज्ञान, सिंटरिंग-वातावरण, कार्बाइड-वितरण और टेम्परिंग-इतिहास अलग हो सकते हैं। ये अंतर मशीनिंग-क्षमता, घिसाव, दृढ़ता, थकान-व्यवहार और आयामी स्थिरता को बदल सकते हैं। Randall German की 2005 की A–Z of Powder Metallurgy में पाउडर उत्पादन, संघनन, सिंटरिंग, सघनीकरण, सूक्ष्मसंरचना और रंध्रता को परस्पर संबद्ध तत्वों के रूप में प्रस्तुत किया गया है—ठीक इसी कारण।
सुदृढ़ निष्कर्ष वाला प्रश्न यह नहीं है कि PM इस्पात स्वतः गढ़े हुए इस्पात से अधिक मजबूत, अधिक दृढ़ या अधिक सुसंगत होता है या नहीं। वास्तविक प्रश्न यह है कि परीक्षित पदार्थ के निर्माण में कौन-सा पाउडर, कौन-सी समेकन-विधि, कौन-सा घनत्व, कौन-सा विनिर्देशन और कौन-सी ताप-उपचार अवस्था प्रयुक्त हुई। पाउडर प्रसंस्करण ऐसी मिश्रधातु-संरचनाओं को संभव बना सकता है जो अन्यथा प्राप्त नहीं की जा सकतीं। साथ ही, यह रंध्र, समावेशन, घनत्व-प्रवणताएँ और आयामी परिवर्तन भी उत्पन्न कर सकता है। दोनों कथन सत्य हैं, और इनमें से किसी एक को छोड़ देने पर पदार्थों का एक परिवार भ्रामक ग्रेड-लेबल में बदल जाता है।
संदर्भ
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/