




Ce que sont les aciers issus de la métallurgie des poudres
Définition de l’acier issu de la métallurgie des poudres
L’acier issu de la métallurgie des poudres est un matériau ferreux fabriqué par une voie de transformation des poudres, plutôt que par coulée d’un gros lingot ensuite laminé ou forgé pour obtenir un produit sidérurgique. Le terme désigne une famille de procédés et de matériaux. Il ne définit ni une composition chimique unique, ni une microstructure unique, ni un niveau de densité déterminé.
Séquence type de mise en œuvre par métallurgie des poudres
- Production de poudre La poudre de fer ou d’acier allié est produite et classifiée.
- Mélange Des additions d’alliage, du graphite, du cuivre, du nickel, du molybdène et des lubrifiants peuvent être combinés.
- Compactage Le mélange est comprimé pour former une pièce verte mise en forme.
- Frittage Le chauffage développe les liaisons entre les particules et modifie le réseau de pores.
- Traitement secondaire Un calibrage, un recompactage, une infiltration, un usinage, une carburation, une trempe, un revenu ou une densification peuvent suivre.
Une voie de fabrication typique commence par la production d’une poudre de fer ou d’acier allié, suivie de la classification, du mélange, du compactage et du frittage de la poudre. Le compact peut ensuite subir un calibrage, un repressage, une infiltration, un usinage, une cémentation, une trempe, un revenu ou une autre opération de densification et de traitement thermique. Chaque étape modifie la relation entre la composition, la structure des pores, les dimensions et le comportement mécanique. Le A-Z of Powder Metallurgy de Randall German traite la production des poudres, le compactage, le frittage, la densification, la microstructure et la porosité comme des aspects liés du domaine, et non comme des appellations interchangeables désignant l’acier fini.
La poudre elle-même constitue la première source de variation. Les poudres atomisées, réduites et autres diffèrent par la forme des particules, la distribution granulométrique, l’oxyde de surface, la porosité interne et les propriétés d’écoulement. Ces caractéristiques influencent la manière dont les particules s’empilent dans une matrice, la quantité de lubrifiant nécessaire, la transmission de la pression dans le compact et la liaison entre les particules pendant le frittage. Un mélange de poudres peut également contenir des particules préalliées, des additions élémentaires, des particules de ferroalliage, du graphite, du cuivre, du nickel, du molybdène ou des lubrifiants de mise en œuvre. Par conséquent, deux pièces décrites de manière générale comme des aciers PM peuvent présenter une répartition différente des éléments d’alliage avant même le début de l’étape au four.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
La composition demeure importante, mais elle n’agit pas seule. La métallurgie des poudres ferreuses utilise couramment le cuivre, le nickel et le molybdène comme additions d’alliage, tandis que le carbone est souvent introduit sous forme de graphite ou de poudre contenant du carbone. Les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses fabriquées par métallurgie des poudres, selon la référence Ferrous Powder Metallurgy publiée par ScienceDirect Topics en 2024. Ce chiffre décrit un groupe de compositions majeur, et non une définition de tous les aciers PM.
La norme ASTM B783-24 classe les matériaux structuraux ferreux issus de la métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. Strong evidence
ASTM B783-24 montre pourquoi une désignation de nuance ou une appellation générale du procédé ne suffit pas. La norme classe les matériaux structuraux ferreux issus de la métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. La densité n’est pas une simple commodité de déclaration : les pores résiduels réduisent la section porteuse et peuvent constituer des sites d’amorçage des fissures, tandis que la forme, la taille et la connectivité de ces pores influencent le résultat des opérations ultérieures. Une spécification doit donc identifier davantage que les éléments ajoutés au fer.
L’ISO 5755:2022 spécifie de même les exigences applicables aux matériaux métalliques frittés, notamment au fer fritté, à l’acier fritté, à l’acier allié fritté et aux matériaux structuraux en acier inoxydable fritté. Son domaine d’application reflète l’étendue de la catégorie. L’expression « acier PM » peut désigner un matériau structural fritté à porosité résiduelle contrôlée, une pièce forgée à partir de poudre présentant une densité nettement plus élevée, ou un acier à outils issu de la métallurgie des poudres dont la principale particularité réside dans sa population de carbures et sa propreté inclusionnaire.
La microstructure peut différer de celle d’un matériau équivalent issu de la métallurgie des lingots et présentant une composition nominale similaire. Les aciers à outils issus de la métallurgie des poudres peuvent former des structures de carbures fines, arrondies et plus uniformes, et permettre des teneurs ou des compositions de carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle des lingots. La solidification rapide au cours de la production de la poudre limite la ségrégation associée à un gros lingot coulé ; la consolidation et le traitement thermique ultérieurs déterminent la part de cet avantage qui subsiste dans le produit fini. Le résultat n’est pas automatiquement supérieur ou inférieur. Il correspond à une histoire métallurgique différente.

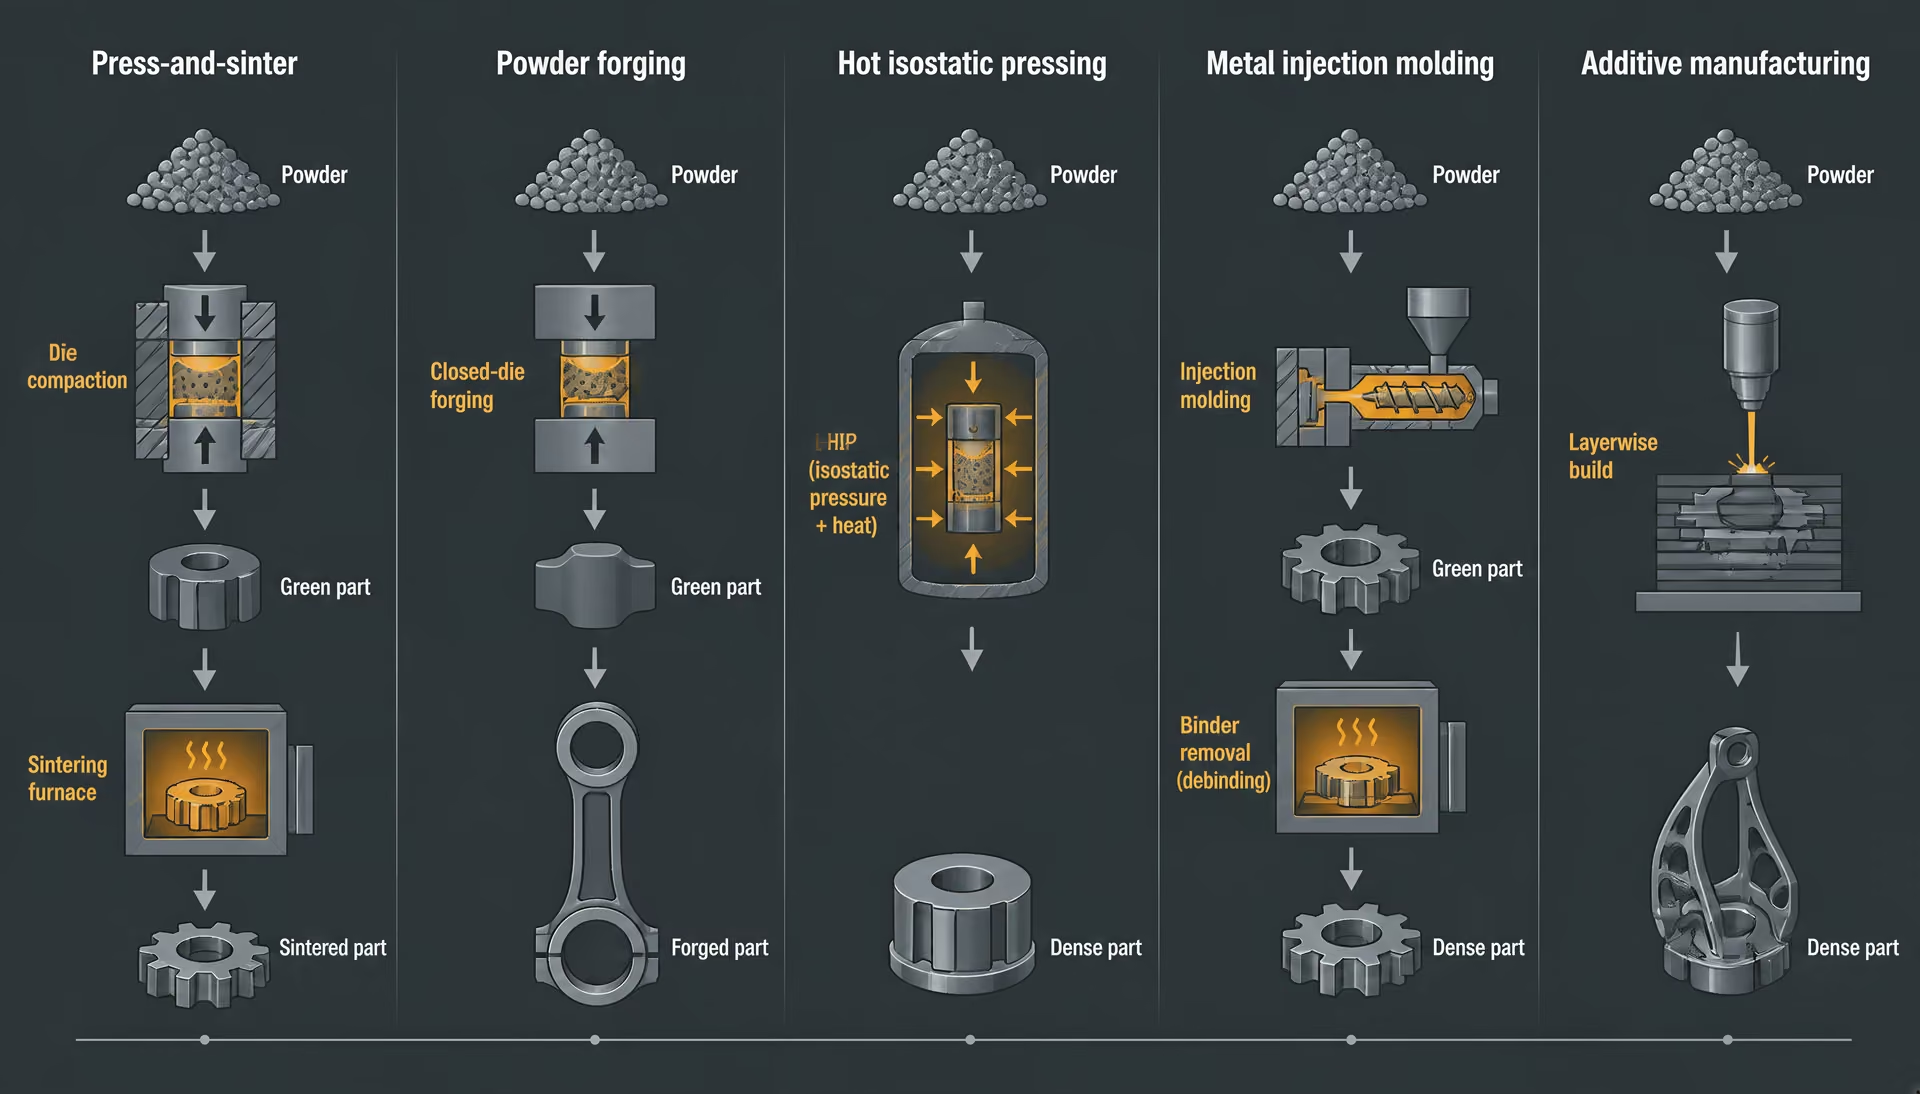
Procédés de compactage-frittage, de forgeage de poudre et procédés apparentés
| Procédé | Mécanisme principal de consolidation | Caractéristique distinctive type |
|---|---|---|
| Compactage-frittage | Compactage en matrice suivi d’un frittage au four | Porosité résiduelle contrôlée et mise en forme quasi définitive |
| Forgeage de poudre | Préforme frittée suivie d’un forgeage à chaud | Réduction accrue de la porosité et déformation par forgeage |
| Compression isostatique à chaud | Température et pression élevées | Fermeture des pores internes |
| Moulage par injection de poudres métalliques | Moulage, déliantage et frittage | Matière première à base de poudre fine et géométries complexes |
| Fabrication additive | Fusion ou coalescence couche par couche | Trajectoire d’outil numérique et historique thermique couche par couche |
Pièce verte Un compact mis en forme mais non fritté, dont la résistance temporaire provient principalement de l’imbrication des particules et de la pression de compactage.
La métallurgie des poudres conventionnelle par compactage-frittage commence par un mélange de poudres dosé. Une matrice et des poinçons compactent ce mélange pour former une pièce « verte », dont la forme est maintenue par l’imbrication des particules et la pression de compactage. Le compact vert est ensuite chauffé à une température inférieure à la plage de fusion de l’alliage, ce qui permet la diffusion et la croissance de ponts entre les particules. Le frittage renforce le réseau de particules, modifie les dimensions et arrondit ou contracte certaines parties du système poreux. Il n’élimine pas nécessairement toute la porosité.
La répartition de la pression dans la matrice, le frottement contre la paroi de la matrice, l’écoulement de la poudre et la géométrie de la pièce peuvent produire des gradients de densité. Le frittage peut provoquer un retrait ou, selon la composition et les conditions initiales de compactage, une croissance dimensionnelle. Ces changements doivent être pris en compte avec les caractéristiques des particules de la poudre et le traitement thermique prévu. Un traitement de cémentation, par exemple, agit sur un matériau dont l’accès du carbone et la réponse aux transformations sont influencés par les pores, la répartition des éléments d’alliage et la microstructure frittée.
Les pièces structurales fabriquées par cette voie sont souvent spécifiées à l’état fritté ou après une opération secondaire définie. Le calibrage peut améliorer la maîtrise dimensionnelle ; le repressage peut accroître la densité dans certaines zones ; l’infiltration peut remplir les pores interconnectés avec un autre matériau ; et le durcissement par frittage peut associer un refroidissement au four à des transformations de durcissement. Aucune de ces opérations ne transforme toute pièce compactée-frittée en acier totalement corroyé. La voie de fabrication demeure constitutive de son identité.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
Le forgeage de poudre ajoute une étape de consolidation mécanique. Une préforme est d’abord compactée et frittée, puis chauffée et forgée afin de réduire la porosité et de lui donner une forme forgée. Son historique de fabrication diffère donc à la fois de celui d’une pièce frittée conventionnelle et de celui d’une pièce forgée fabriquée à partir d’une billette coulée. La maîtrise des inclusions est importante dans ce procédé : l’ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise l’application de cette méthode aux pièces en acier forgées à partir de poudre. La norme montre clairement que les inclusions peuvent être évaluées au stade de la poudre tout en restant pertinentes pour le composant consolidé.
Le pressage isostatique à chaud constitue une autre voie de consolidation des poudres ; il utilise une température et une pression élevées pour fermer les pores internes. Le moulage par injection de métal associe quant à lui une poudre métallique fine à un système de liant, au moulage, au déliantage et au frittage. Ces procédés ne doivent pas être assimilés à la production ordinaire par compactage-frittage. Leurs poudres, le comportement du corps vert, les cycles thermiques, les variations dimensionnelles et les géométries réalisables diffèrent.
La fabrication additive commence également par une poudre métallique dans de nombreux systèmes, mais elle ne constitue pas une métallurgie des poudres conventionnelle simplement parce qu’elle utilise de la poudre. Un faisceau laser ou d’électrons fait fondre ou fusionne sélectivement des zones successives selon un parcours d’outil numérique ; la pièce acquiert un historique thermique par couches au lieu d’être compactée sous la forme complète dans une matrice. Le chapitre du ASM Handbook publié par le NIST sur la fabrication additive des aciers et des aciers inoxydables, paru en 2020, identifie la porosité, les inclusions, les contraintes résiduelles et le traitement thermique après fabrication comme des facteurs centraux des pièces en acier fabriquées par fabrication additive. Ces préoccupations recoupent celles de la métallurgie des poudres, mais les mécanismes de formation des défauts et les gradients thermiques ne sont pas les mêmes que pour un compact pressé traversant un four de frittage.
Pourquoi le terme ne désigne pas une nuance unique
Une désignation d’acier renvoie normalement à une plage de composition chimique spécifiée ainsi qu’à une norme de produit ou d’application. L’expression « acier PM » ne fait pas cela à elle seule. Elle désigne une voie suffisamment large pour inclure les aciers structuraux, les aciers inoxydables, les aciers à outils, les matériaux liés aux applications de roulement et les systèmes d’alliage conçus pour le forgeage de poudre ou la fabrication additive.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
Les normes illustrent cette distinction. ASTM B783-24 traite les matériaux structuraux ferreux issus de la métallurgie des poudres au moyen de plusieurs critères liés, plutôt qu’au moyen d’une nuance universelle unique. L’ISO 5755:2022 couvre le fer fritté, l’acier fritté, l’acier allié fritté et les matériaux structuraux en acier inoxydable fritté. L’ISO 4957:2018 s’applique aux exigences relatives aux aciers à outils pour les produits fabriqués par métallurgie des poudres comme pour les produits laminés à chaud, forgés, étirés à froid et laminés à froid. Ainsi, un acier à outils PM peut toujours être identifié par une désignation reconnue d’acier à outils, tandis que sa voie de fabrication explique sa structure de carbures, son profil de ségrégation, son état poreux et les contrôles requis.
La description pertinente est donc stratifiée : composition chimique de la poudre, morphologie et distribution granulométrique des particules, méthode de compactage, densité à vert, cycle de frittage, densité finale, morphologie des pores, population d’inclusions, variation dimensionnelle et traitement thermique. Modifier une seule de ces composantes peut changer le matériau fini, même lorsque la désignation nominale de l’alliage reste constante.
C’est pourquoi l’acier PM ne doit pas être considéré comme un acier ordinaire sous forme pulvérulente. Il s’agit d’une famille de matériaux dont la composition et l’historique de fabrication déterminent conjointement la microstructure finale. Une désignation de nuance n’en fournit qu’une partie.
Le cadre normatif des matériaux ferreux issus de la métallurgie des poudres
Les aciers issus de la métallurgie des poudres ne sont pas définis par la seule production de la poudre. Leur classification dépend de la composition chimique du compact de poudre, de la densité atteinte au cours de la mise en œuvre, de la structure poreuse conservée après frittage et de l’état mécanique dans lequel la pièce est essayée. Une spécification peut donc identifier une famille de matériaux sans décrire chacune des opérations nécessaires à la fabrication d’un composant fini.
Cette distinction est importante, car deux pièces présentant des teneurs nominales similaires en fer, carbone, cuivre, nickel ou molybdène peuvent avoir des propriétés différentes lorsque la distribution granulométrique de leurs poudres, les pressions de compactage, les cycles de frittage, les vitesses de refroidissement ou les traitements postérieurs au frittage diffèrent. Dans A-Z of Powder Metallurgy (2005), Randall German considère la production des poudres, le mélange, le compactage, le frittage, la densification, la microstructure et la porosité comme des éléments liés d’un même procédé. Les normes répartissent ces sujets en exigences gérables, mais elles ne suppriment pas leurs interdépendances.
Logique de classification de l’ASTM B783-24
L’ASTM B783-24, publiée par ASTM International en 2024, classe les matériaux structuraux ferreux issus de la métallurgie des poudres selon quatre caractéristiques principales : la composition chimique, la densité, la limite d’élasticité à l’état fritté et la résistance ultime à la traction après traitement thermique. Son domaine d’application concerne les pièces produites par compression et frittage. Il s’agit d’un système de classification des matériaux structuraux ferreux issus de la métallurgie des poudres, et non d’un système universel de désignation de tous les aciers fabriqués à partir de poudres.
La composition chimique établit la famille d’alliages ainsi que les teneurs autorisées en éléments tels que le carbone, le cuivre, le nickel et le molybdène. Les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses issues de la métallurgie des poudres, selon l’article Ferrous Powder Metallurgy de ScienceDirect Topics (2024). D’autres systèmes utilisent du nickel, du molybdène, du chrome, du manganèse ou des combinaisons de ces additions afin de modifier la trempabilité, la résistance, le comportement dimensionnel ou la résistance à la corrosion. La composition indiquée dans une exigence relative au matériau doit toutefois être interprétée conjointement avec l’état de la pièce ; la teneur en éléments ne spécifie pas à elle seule la porosité ni les performances mécaniques.
La densité constitue un axe de classification distinct. Dans une pièce comprimée puis frittée, la densité exprime la proportion du compact occupée par le métal massif plutôt que par des pores interconnectés ou fermés. Une composition nominale d’alliage peut donc exister à plusieurs niveaux de densité, chacun présentant une aire portante effective différente et une réponse différente à l’usinage, à la fatigue, aux chocs ou au traitement thermique. L’ASTM B783-24 reconnaît cette distinction au lieu de considérer la densité comme un résultat accessoire de la fabrication.
Les catégories mécaniques distinguent également deux états différents du matériau. La limite d’élasticité à l’état fritté décrit la pièce après le procédé de compression et de frittage, sans dépendre d’un traitement ultérieur de durcissement pour établir l’état déclaré. La résistance ultime à la traction après traitement thermique désigne la résistance atteinte après le traitement thermique spécifié pour la classification applicable. Ces deux valeurs ne sont pas interchangeables. Un acier qui satisfait à une catégorie de limite d’élasticité à l’état fritté ne satisfait pas automatiquement à une catégorie de résistance ultime à la traction après traitement thermique, et un plan doit préciser quel état régit l’acceptation.
| Cadre normatif | Objet principal | Ce que le cadre n’établit pas à lui seul |
|---|---|---|
| ASTM B783-24 | Matériaux structuraux ferreux issus de la métallurgie des poudres | Spécification complète d’un composant |
| ISO 5755:2022 | Matériaux structuraux en fer fritté, en acier, en acier allié et en acier inoxydable | Une nuance universelle de métallurgie des poudres |
| ISO 4957:2018 | Exigences applicables aux aciers à outils pour les différents procédés de fabrication | Des microstructures identiques quel que soit le procédé |
| ISO 13947:2024 | Inclusions non métalliques dans les poudres et les pièces forgées à partir de poudre | La nuance d’alliage, la densité ou l’état de traction |
L’ASTM B783-24 fournit donc un cadre permettant de comparer les matériaux selon des axes définis, mais ce cadre ne constitue pas une spécification complète du composant. Il ne dispense pas de préciser les tolérances, la géométrie, l’état de surface, l’orientation des essais, l’échantillonnage, les variations dimensionnelles, les exigences d’imprégnation ou d’infiltration, ainsi que le cycle thermique exact lorsque ces facteurs influent sur les performances en service. De même, une désignation de classification ne décrit pas entièrement la morphologie de la poudre, le choix du lubrifiant, l’outillage de compactage, l’atmosphère de frittage ou la morphologie des pores.
ISO 5755:2022 et matériaux structuraux frittés
L’ISO 5755:2022 se situe à un niveau connexe, mais distinct. Relevant de l’ISO ICS 77.160, elle spécifie les exigences applicables aux matériaux métalliques frittés, notamment aux matériaux structuraux en fer fritté, en acier fritté, en acier allié fritté et en acier inoxydable fritté. Le choix des termes est important : le document traite les matériaux structuraux frittés comme une classe, plutôt que de présenter la métallurgie des poudres comme une nuance d’acier conventionnelle unique.
Le terme « fritté » définit également un état de procédé, et non une simple identité chimique. Un compact est formé à partir de poudre, chauffé à une température inférieure à son point de fusion, puis transformé par liaison, retrait, évolution des pores et modification microstructurale. La poudre peut être élémentaire, préalliée ou constituer un mélange contenant des additions d’alliage et des auxiliaires de mise en œuvre. Après le frittage, la pièce peut subir un calibrage, un matriçage, un usinage, un traitement à la vapeur, une infiltration, une cémentation, une trempe et un revenu, ou une autre opération de densification ou de traitement thermique. L’inclusion d’une opération donnée dans l’exigence relative au matériau doit être précisée séparément.
L’ISO 5755:2022 est donc utile pour les exigences applicables aux produits en fer et en acier frittés, tandis qu’un plan de produit ou une spécification d’achat doit identifier la désignation et l’état requis du matériau. Une exigence peut prescrire une plage de composition chimique, une densité, une propriété en traction, une dureté ou une méthode d’essai. Elle ne prescrit pas nécessairement l’ensemble du procédé que le fabricant doit suivre pour obtenir ce résultat. Inversement, une spécification de procédé peut imposer un type de poudre, une séquence de compactage, une atmosphère de frittage, une vitesse de refroidissement ou un traitement thermique, même lorsque la norme relative au matériau ne fournit pas ces détails.
Cette séparation revêt une importance particulière pour les matériaux PM inoxydables. « Acier inoxydable » désigne une famille d’alliages résistants à la corrosion au regard des exigences chimiques applicables ; cette appellation n’indique pas si la pièce a été produite par compression et frittage, par moulage par injection de métal, par compression isostatique à chaud ou par fabrication additive. Ces procédés produisent des structures poreuses différentes et peuvent nécessiter des essais d’acceptation différents. L’ISO 5755:2022 ne doit pas être interprétée comme affirmant que toutes les pièces inoxydables à base de poudre possèdent une microstructure ou un historique de fabrication identiques.
Différence entre les normes et les désignations de nuance
Une désignation de nuance nomme ou organise un matériau selon un système particulier. Une norme peut définir ce système, spécifier des limites, établir des méthodes d’essai ou fournir des catégories de classification, mais les deux concepts demeurent différents. La « nuance » répond, dans les grandes lignes, à la question de savoir quel matériau est identifié. Une norme précise ce qui doit être contrôlé, mesuré ou déclaré pour que cette identification soit valide.
L’ASTM B783-24 illustre cette différence par l’utilisation combinée de la composition chimique, de la densité, de la limite d’élasticité à l’état fritté et de la résistance ultime à la traction après traitement thermique. Une désignation fondée sur cette structure fournit davantage d’informations qu’une simple désignation chimique, mais elle ne remplace toujours pas le plan du composant. Le plan peut imposer une densité variable selon l’emplacement, des tolérances dimensionnelles après frittage, une déformation admissible, une porosité débouchante en surface et la direction dans laquelle les éprouvettes de traction doivent être prélevées.
La norme ISO 4957:2018 applique les exigences relatives aux aciers à outils aux produits de métallurgie des poudres ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid. Strong evidence
Le même principe s’applique aux aciers à outils. L’ISO 4957:2018 s’applique explicitement aux exigences relatives aux aciers à outils fabriqués par métallurgie des poudres ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid. Cette norme commune ne rend pas ces produits métallurgiquement identiques. Les aciers à outils issus de la métallurgie des poudres peuvent développer des structures de carbures fines, arrondies et relativement uniformes, ainsi que des teneurs ou des compositions en carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle en lingots. Le procédé de fabrication demeure une composante de l’identité du matériau, même lorsqu’une norme commune relative aux aciers à outils fournit les exigences de composition chimique ou de propriétés.
Les inclusions constituent une autre limite entre la désignation du matériau et le contrôle du procédé. L’ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise l’application de cette méthode aux pièces en acier forgées à partir de poudre. Les essais relatifs aux inclusions peuvent révéler une contamination ou la présence de particules non métalliques influant sur l’amorçage de la fatigue, mais un résultat d’analyse des inclusions ne définit pas à lui seul la nuance d’alliage, la densité ou l’état de traitement thermique.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
La porosité doit être considérée avec la même rigueur. Le chapitre de l’ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST (2020), traite la porosité, les inclusions, les contraintes résiduelles et le traitement thermique post-fabrication comme des facteurs importants pour les pièces en acier fabriquées par fabrication additive. Ces préoccupations recoupent celles de la métallurgie conventionnelle des poudres, mais la fabrication additive ne doit pas être confondue avec la métallurgie des poudres par compression et frittage : la matière première pulvérulente, la formation des couches, l’historique thermique, la formation des défauts et l’état des contraintes résiduelles diffèrent.
Une désignation complète du matériau doit donc associer la norme applicable, la nuance ou la classification, la forme du produit, l’état de densité ou de propriété, ainsi que les exigences de fabrication qui influent sur l’acceptation. Les normes établissent un langage contrôlé. Elles n’effacent pas l’historique poudreux de l’acier.
Production des poudres et variables des matières premières
Une poudre ne constitue pas un substitut neutre à une barre, à un lopin ou à un métal fondu atomisé. La forme de ses particules, sa distribution granulométrique, sa structure interne, l’état de sa surface et son histoire chimique déterminent la manière dont la matière première remplit une matrice, réagit à la compaction, se fritte et développe des pores et des inclusions. L’ouvrage A-Z of Powder Metallurgy (2005) de Randall German traite ces caractéristiques comme des variables de procédé interdépendantes : la production de la poudre influe sur la compaction ; la compaction établit la structure poreuse du compact à vert ; le frittage modifie cette structure ainsi que la microstructure environnante ; la densification et le traitement thermique ultérieurs ne peuvent pas effacer complètement chacune des décisions antérieures.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Cette distinction est importante lorsqu’on compare un acier de métallurgie des poudres à une nuance corroyée apparemment similaire. ASTM B783-24 classe les matériaux ferreux structuraux de métallurgie des poudres selon leur composition chimique, leur masse volumique, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. ISO 5755:2022 spécifie également les exigences applicables aux matériaux structuraux en fer fritté, en acier, en acier allié et en acier inoxydable. Aucune de ces deux normes ne considère la poudre comme une simple forme de livraison accessoire. La matière première fait partie de la voie d’élaboration du matériau.

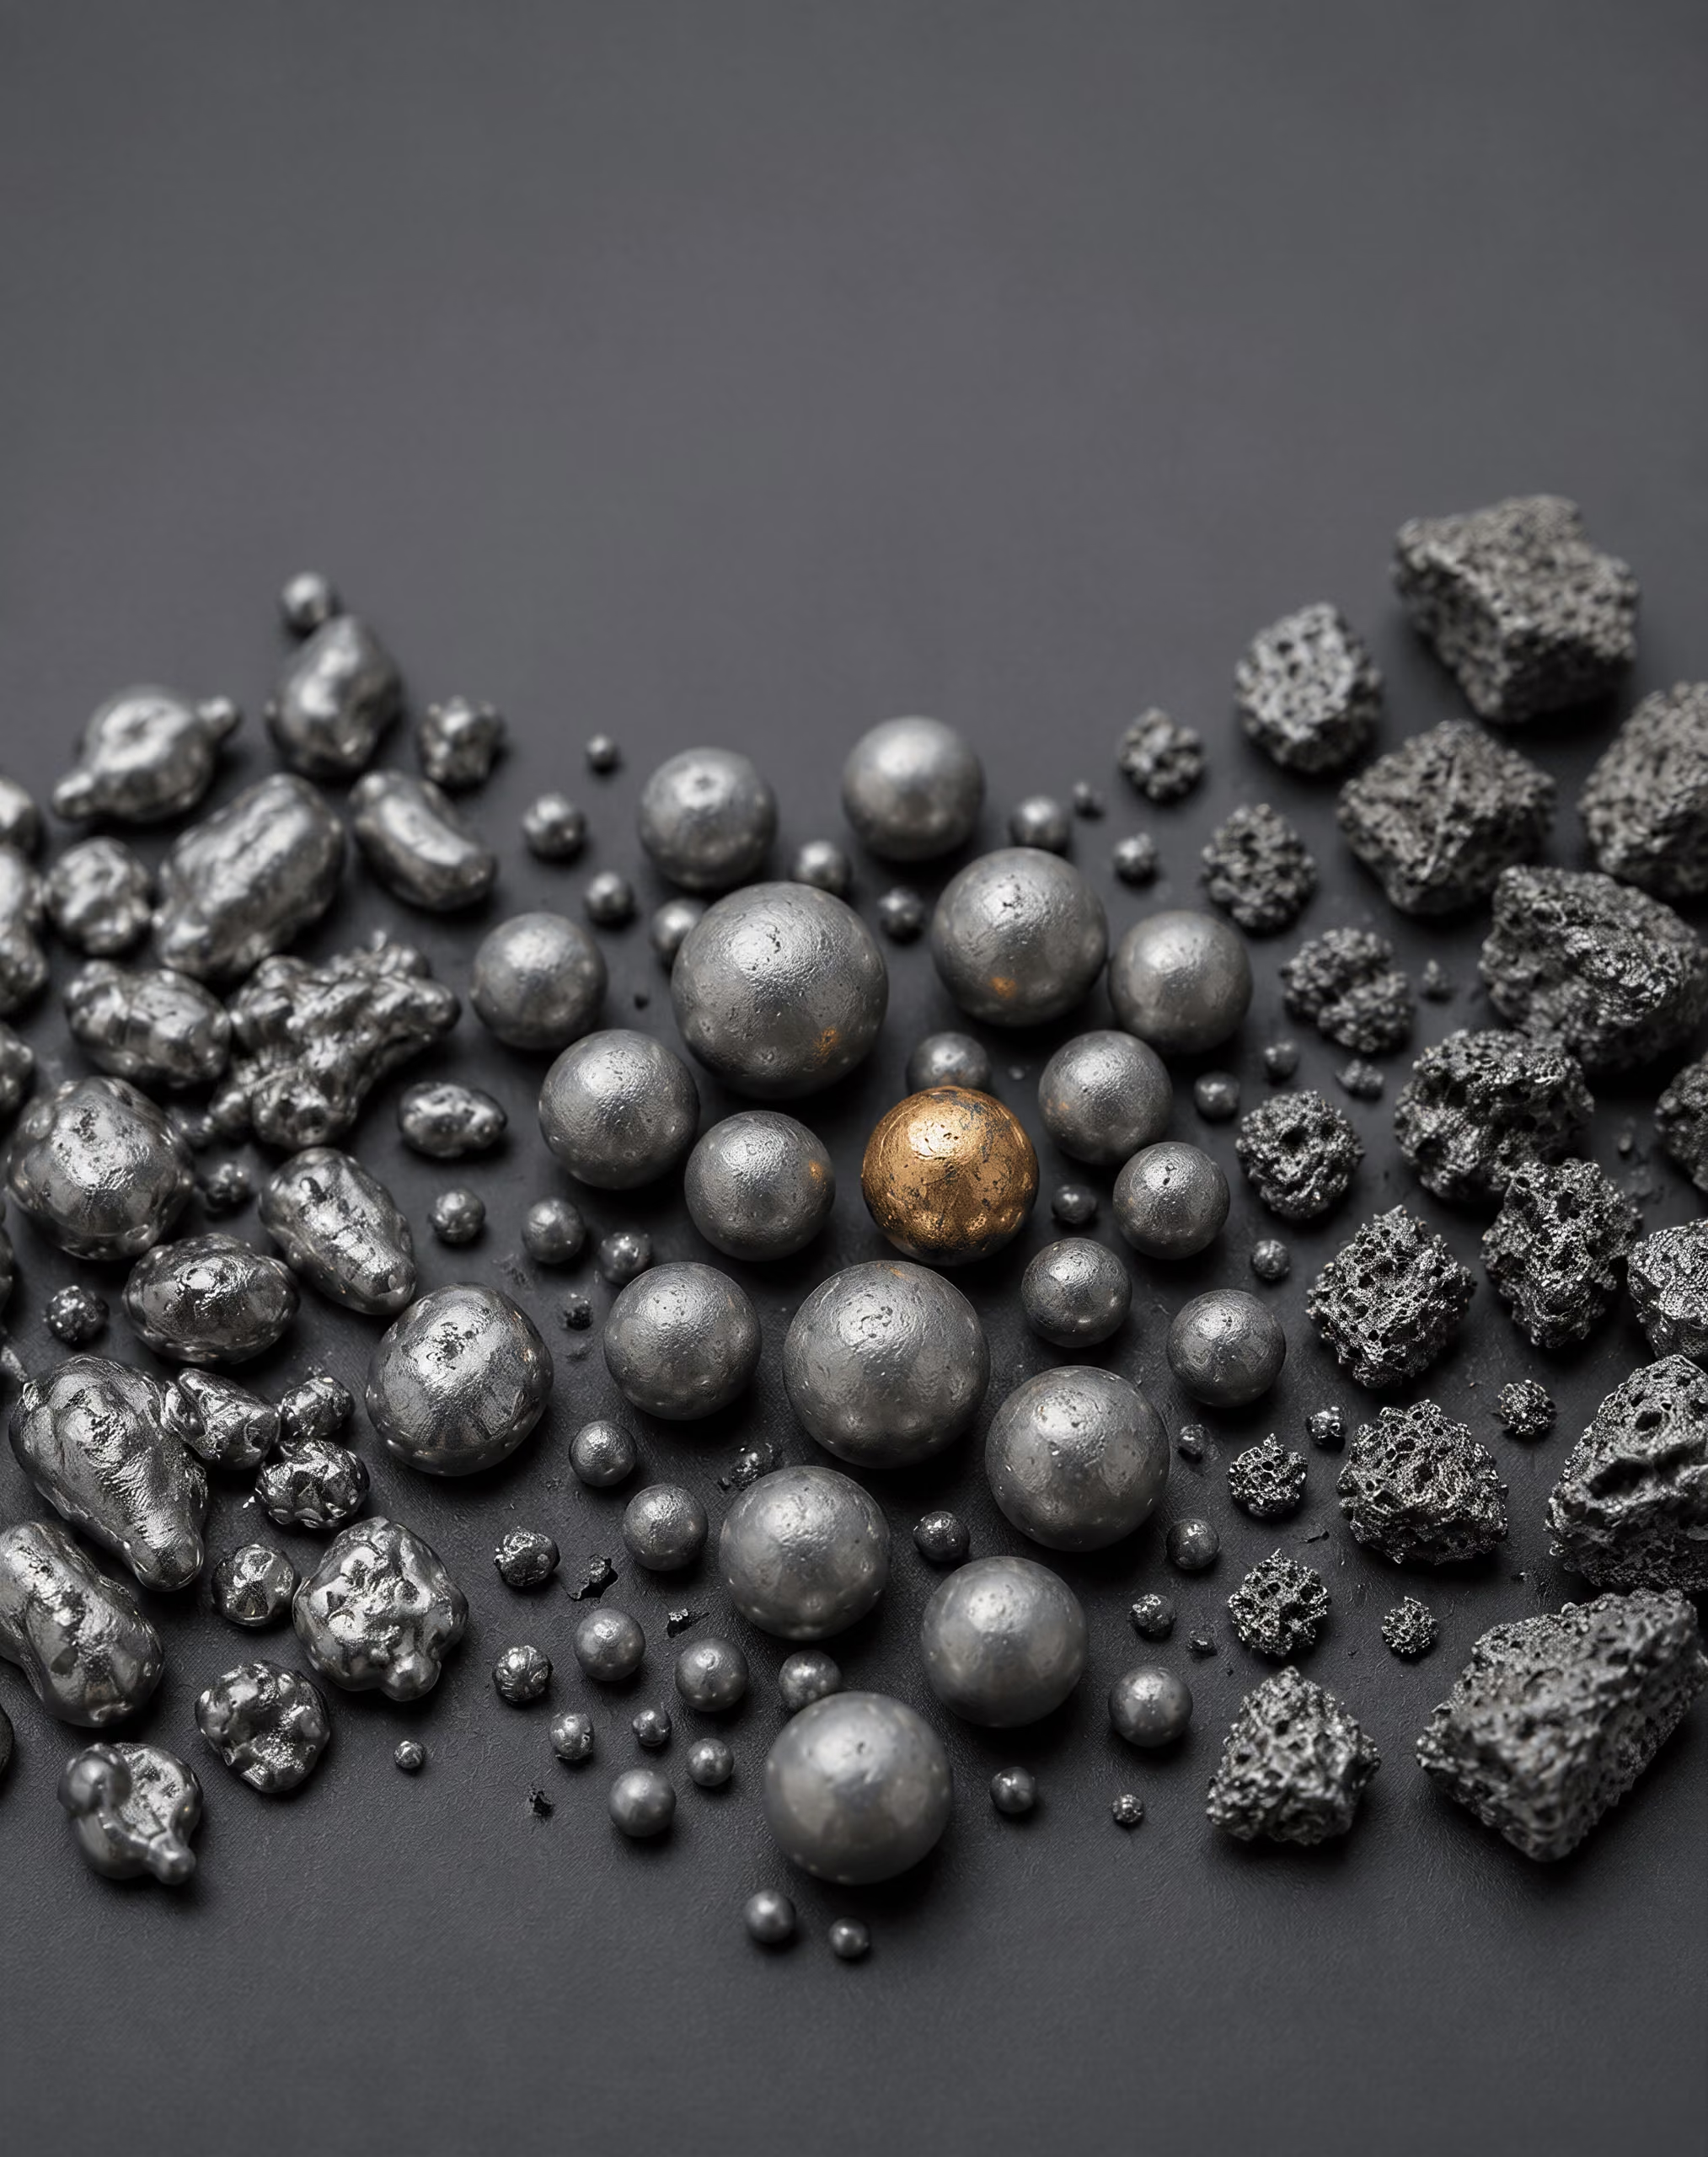
Morphologie des particules et distribution granulométrique
La morphologie des particules décrit la forme extérieure des particules individuelles et, dans certains cas, leur porosité interne. Les poudres atomisées au gaz et à l’eau sont souvent irrégulières à des degrés variables, tandis que l’atomisation au gaz peut produire des particules plus arrondies. Les poudres réduites conservent généralement des formes anguleuses, spongieuses ou poreuses qui reflètent la réduction d’un oxyde ou d’un autre précurseur. Ces descriptions ne sont pas interchangeables. Une particule arrondie peut s’écouler facilement, mais établir moins de contacts mécaniques pendant les premières étapes de la compaction ; une particule irrégulière peut s’emboîter et résister au déplacement tout en créant un réseau poreux différent dans le compact à vert.
Caractéristiques de la poudre à distinguer
- Distribution granulométrique Consigne l’étendue et la proportion des tailles de particules.
- Masse volumique apparente Décrit la masse occupant un volume défini de poudre en vrac.
- Écoulement Décrit le temps ou les conditions nécessaires pour que la poudre traverse un appareil d’essai.
- Compressibilité Relie la pression de compactage appliquée à la masse volumique de la pièce verte.
La terminologie de German distingue plusieurs mesures souvent regroupées sous l’expression vague de « qualité de la poudre ». La distribution granulométrique indique l’intervalle et la proportion des différentes tailles de particules, tandis que la masse volumique apparente décrit la masse occupant un volume défini de poudre non tassée. L’aptitude à l’écoulement décrit le temps ou les conditions nécessaires pour qu’une quantité déterminée traverse un appareil d’essai. La compressibilité concerne la relation entre la pression de compaction appliquée et la masse volumique à vert. Ces propriétés interagissent, mais aucune ne peut se substituer à une autre.
Distribution granulométrique L’étendue et la proportion relative des tailles de particules dans un lot de poudre.
Une distribution étendue peut permettre aux particules plus petites d’occuper les espaces entre les particules plus grandes, modifiant ainsi la masse volumique apparente et la structure de l’empilement avant le pressage. Ces mêmes particules fines peuvent accroître la surface de contact, le frottement, la formation de poussières ou la tendance à l’agglomération. Des particules surdimensionnées peuvent gêner le remplissage de la matrice ou créer des différences locales de masse volumique. Pendant le pressage, le frottement aux interfaces particule–particule et particule–outil influence la transmission de la pression à travers la colonne de poudre. Cette pression n’est pas parfaitement uniforme ; une pièce peut donc sortir de la matrice avec des gradients de masse volumique, même lorsque la composition nominale reste constante.
La morphologie influence également l’éjection. Des particules très irrégulières peuvent accroître l’emboîtement mécanique et le frottement contre les parois ; des particules arrondies peuvent réduire une partie de cette résistance, mais produire un compact moins cohérent si la formulation et le programme de pression ne tiennent pas compte de ce comportement. Les lubrifiants modifient le frottement contre les parois de la matrice et l’éjection, mais ils ne suppriment pas l’influence de la forme des particules ni celle de leur rugosité superficielle. De même, une taille moyenne de particule donnée ne décrit pas la distribution complète qui contrôle le remplissage et l’empilement local.
Les conséquences se prolongent pendant le frittage. La surface de contact entre les particules, la distance à travers les canaux poreux et la connectivité de la porosité ouverte influencent le retrait, le transport des gaz, la diffusion et la formation des cols de frittage. La morphologie des pores constitue donc la trace à la fois de la matière première et de l’histoire du procédé. Une valeur finale de masse volumique peut dissimuler des pores allongés, isolés, interconnectés ou reliés à la surface, qui ont des effets différents sur le traitement thermique et le comportement mécanique.
Poudres atomisées, réduites et mélangées
L’atomisation commence par un alliage liquide et fragmente le flux en gouttelettes au moyen de gaz, d’eau ou d’un autre fluide. La solidification peut produire des particules présentant une ségrégation interne, des satellites, du gaz piégé ou des films superficiels, selon l’alliage et les conditions d’atomisation. Les particules atomisées au gaz sont généralement plus sphériques que celles atomisées à l’eau, mais la morphologie seule ne permet pas d’établir la propreté, la compressibilité ou l’adéquation à une voie particulière d’élaboration de l’acier. La poudre doit être caractérisée comme une matière première, et non identifiée uniquement par le nom de son procédé de production.
Les poudres réduites sont fabriquées par élimination chimique de l’oxygène contenu dans un oxyde ou un précurseur apparenté. La réduction peut produire une particule poreuse présentant une grande surface réactive et une forme héritée du matériau de départ. Une telle poudre peut se compacter différemment d’une poudre atomisée de composition nominale similaire. L’oxygène résiduel, les matériaux non réduits et les modifications de l’état de surface restent importants, car ils influencent les réactions de frittage ainsi que les gaz libérés pendant le chauffage.
Les poudres mélangées associent une poudre de fer ou d’alliage de base à des poudres élémentaires, des poudres de ferroalliages, du graphite, du cuivre, du nickel, du molybdène, des lubrifiants ou d’autres additions contrôlées. Dans un système mélangé, les éléments d’alliage se présentent initialement sous forme de particules distinctes ou d’additions localisées. Leur distribution pendant le remplissage de la matrice, la compaction et le frittage dépend de la taille des particules, de leur masse volumique, de leur morphologie, de la diffusion et du cycle thermique. « Mélangée » ne signifie pas que les particules de poudre ont partout la même composition.
Les poudres préalliées se distinguent par le fait que les éléments d’alliage sont incorporés dans chaque particule lors de la production à l’état fondu. Chaque particule possède ainsi une composition chimique nominale plus uniforme, mais cela peut également modifier la dureté, la compressibilité, le comportement au frittage et l’équilibre entre la résistance à vert et la masse volumique atteignable. Les additions élémentaires ou de ferroalliages peuvent offrir une réponse différente au traitement et permettre l’alliage par diffusion pendant le frittage. La distinction est métallurgique, et non simplement commerciale.
Les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses de métallurgie des poudres, selon l’ouvrage de référence Ferrous Powder Metallurgy hébergé par ScienceDirect Topics (2024). Cette prévalence ne rend pas pour autant toutes les matières premières fer–cuivre–carbone équivalentes : le cuivre peut être présent sous forme de poudre distincte, de constituant préallié ou d’une autre addition contrôlée, et chaque voie influe sur le mélange, la ségrégation, les variations dimensionnelles et la composition locale. La même prudence s’applique aux additions de nickel et de molybdène.
Pour les aciers à outils, l’histoire de la poudre a des conséquences structurelles encore plus importantes. La solidification rapide et la consolidation ultérieure peuvent produire des carbures fins, arrondis et répartis plus uniformément. L’ouvrage de référence Steel Powder Metallurgy de ScienceDirect (2024) indique que des teneurs ou des compositions en carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle en lingots peuvent être produites dans les aciers à outils de métallurgie des poudres. ISO 4957:2018 s’applique explicitement aux exigences relatives aux aciers à outils fabriqués par métallurgie des poudres ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid. Une désignation commune n’implique ni une population de carbures ni une histoire de mise en œuvre communes.
Oxydes superficiels, propreté et manutention
Chaque particule de poudre présente une surface exposée à l’oxygène, à l’humidité, aux hydrocarbures, aux équipements de manutention et à l’atmosphère environnante. Les oxydes superficiels peuvent être minces et continus, discontinus, ou associés à des contaminants et à des inclusions. Leur quantité et leur composition chimique influencent la liaison entre les particules pendant le frittage, les réactions de réduction, l’élimination du lubrifiant et les gaz qui doivent s’échapper du compact. La composition chimique de la poudre mesurée en vrac ne peut donc pas, à elle seule, décrire l’état de surface.
La propreté ne se résume pas à une faible teneur en oxygène. Les inclusions non métalliques, les fragments réfractaires, les particules étrangères, les satellites adhérents et les agglomérats peuvent agir comme des défauts locaux ou interrompre les contacts entre particules. ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et permet d’appliquer cette méthode aux pièces en acier forgées à partir de poudre. L’existence de cette norme rappelle que les inclusions constituent un problème lié à la matière première avant de devenir une caractéristique de l’acier consolidé.
Le stockage et le transfert peuvent modifier la poudre. Les vibrations peuvent ségréguer les particules selon leur taille ou leur masse volumique ; l’air humide peut accroître l’oxydation ou l’agglomération ; les transports répétés peuvent modifier la teneur en particules fines et introduire des débris provenant des équipements. Les conteneurs, les tamis, les outils de mélange et les lubrifiants doivent donc être considérés comme des sources possibles de contamination. L’historique de manutention fait partie du dossier du matériau.
La métallurgie des poudres conventionnelle par pressage-frittage doit également rester distincte de la fabrication additive. Le chapitre du ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST (2020), traite de la porosité, des inclusions, des contraintes résiduelles et du traitement thermique post-construction, mais une couche fondue dans un lit de poudre n’est pas un compact pressé à vert. Les variables liées à la poudre se recoupent ; la physique de la consolidation, elle, ne se recoupe pas. Dans la métallurgie des poudres conventionnelle, l’état de la matière première se combine au remplissage de la matrice, à la compaction, au frittage et à toute densification ultérieure pour déterminer la structure finale des pores et des inclusions. La composition chimique constitue le point de départ de la spécification. Elle n’en constitue pas le point final.
Conception des Alliages en Métallurgie des Poudres Ferreuses
La conception des alliages en métallurgie des poudres ferreuses commence par une contrainte qui ne s’applique pas de la même manière à un acier corroyé ordinaire : la composition doit être adaptée à la fabrication de la poudre, au mélange, à la compression, au frittage, ainsi qu’à toute densification ou tout traitement thermique ultérieur. La composition chimique nominale ne constitue qu’une partie du matériau. La forme des particules, la distribution granulométrique, les oxydes de surface, la teneur en lubrifiant, la morphologie des pores et la localisation de chaque élément d’alliage influencent la structure finale.
C’est pourquoi un acier PM ne doit pas être considéré comme une nuance conventionnelle qui aurait simplement été fabriquée à partir de poudre. La norme ASTM B783-24 classe les matériaux structuraux ferreux obtenus par métallurgie des poudres selon leur composition chimique, leur masse volumique, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. La norme ISO 5755:2022 spécifie de même les exigences applicables aux matériaux structuraux en fer fritté, en acier fritté, en acier allié fritté et en acier inoxydable fritté. Ces normes reflètent un système de matériau dans lequel l’historique de mise en œuvre est directement lié à la composition et aux propriétés.
Systèmes fer–cuivre–carbone
Le système fer–cuivre–carbone constitue la famille d’alliages la plus connue dans la métallurgie des poudres ferreuses structurales. Une référence ScienceDirect Topics de 2024 indique que les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses obtenues par métallurgie des poudres. Ce chiffre est une estimation générale issue d’une référence technique, et non une règle universelle applicable à tous les pays, à toutes les catégories de produits ou à toutes les périodes considérées. Il indique néanmoins l’importance de cette voie d’alliage.
Le cuivre est généralement introduit sous forme de poudre élémentaire mélangée ou, dans certaines formulations, au moyen d’une poudre de fer préalliée. Lors du frittage, le cuivre fond à une température inférieure à la plage habituelle de frittage des pièces à base de fer et forme une phase liquide transitoire. Le liquide peut se répartuer à travers les contacts entre particules et favoriser leur réarrangement, tandis que le cuivre pénètre également dans la matrice de fer par diffusion. Il en résulte souvent une croissance dimensionnelle plutôt qu’un simple retrait, bien que le sens et l’ampleur de la variation dimensionnelle dépendent de la teneur en cuivre, de l’état de la poudre, de la pression de compression, de la densité à cru, de la géométrie, de la température de frittage et de l’atmosphère du four.
Cette réponse dimensionnelle ne constitue pas une correction secondaire. Le concepteur doit équilibrer la contribution du cuivre à la résistance et à la trempabilité avec ses effets sur les tolérances et les gradients de densité. La poudre de cuivre peut également réduire la compactabilité par rapport à une base de fer propre et fortement compressible, en particulier lorsque le mélange contient des quantités importantes de particules dures ou irrégulières. Les lubrifiants facilitent l’éjection et réduisent le frottement contre les parois de la matrice, mais ils occupent un volume et produisent des résidus carbonés ou gazeux lors de la montée en température. Leur sélection influe donc à la fois sur la résistance à cru et sur les premières réactions de frittage.
Le carbone est généralement fourni sous forme de graphite, bien que son rôle dépasse celui d’un simple pourcentage final dans une analyse chimique. La répartition du graphite contrôle le potentiel de carbone local pendant le frittage ainsi que la teneur en carbone de la matrice de fer après diffusion. Un mauvais mélange peut laisser subsister des régions riches et pauvres en carbone, ce qui entraîne un comportement de transformation hétérogène pendant le refroidissement ou le traitement thermique. Le carbone modifie également la réponse au cuivre : ces additions combinées peuvent produire des régions ferritiques, perlitiques, bainitiques ou martensitiques selon la vitesse de refroidissement, la densité et la concentration locale en éléments d’alliage.
Les pores demeurent une partie intégrante de la microstructure. Même lorsque le cuivre et le carbone produisent une matrice appropriée, les pores interconnectés ou anguleux réduisent la section efficace supportant les charges et jouent le rôle de concentrateurs de contraintes. Leur taille, leur forme et leur connectivité sont déterminées par la compression et le frittage autant que par le choix de l’alliage. Une densification supplémentaire, notamment par repressage, calibrage ou forgeage de poudre lorsque cela est prévu, peut modifier ces caractéristiques et changer la réponse au traitement thermique ultérieur.
Additions de nickel et de molybdène
Le nickel est utilisé lorsqu’une trempabilité, une ténacité ou un renforcement de la matrice supérieurs à ceux qu’offre un simple mélange fer–cuivre–carbone sont nécessaires. Dans les formulations PM conventionnelles à poudres mélangées, les particules de nickel diffusent dans le fer pendant le frittage, mais la diffusion peut rester incomplète. Il peut alors subsister des zones riches en nickel à côté de régions relativement pauvres. Cette ségrégation chimique constitue une préoccupation majeure liée à la mise en œuvre : après refroidissement ou trempe, la microstructure peut contenir différents produits de transformation au sein d’un même compact.
Le nickel ne fond pas pendant le frittage ordinaire à base de fer comme le fait le cuivre et ne procure donc pas le même réarrangement en phase liquide. Sa localisation dans le mélange, sa granulométrie, son état d’oxydation et le cycle de frittage revêtent par conséquent une grande importance. Une homogénéisation incomplète peut être utile ou préjudiciable selon la structure recherchée, mais elle rend moins directe la relation entre la composition nominale et la dureté locale. Le traitement thermique peut accroître la résistance d’une pièce contenant du nickel, mais le résultat dépend de la morphologie des pores et de la répartition du nickel, du carbone et des autres additions.
Le molybdène est ajouté en petites quantités par rapport à la matrice de fer et est principalement utilisé pour accroître la trempabilité et influencer le comportement des transformations. Il peut également contribuer à des conceptions d’alliages destinées à former des structures martensitiques ou bainitiques après le refroidissement suivant le frittage ou après un traitement thermique distinct. Les poudres contenant du molybdène peuvent être produites par mélange, par alliage par diffusion ou par préalliage. Ces voies ne produisent pas des compacts équivalents. Une poudre atomisée préalliée contient du molybdène dans chaque particule, tandis qu’une poudre mélangée dépend de la diffusion à l’état solide entre les particules et peut conserver des différences locales de composition.
Le molybdène influence également la compressibilité. Lorsque les éléments d’alliage sont dissous dans la poudre de fer avant la compression, la poudre peut devenir plus dure et moins compressible qu’une base de fer élémentaire. Une teneur plus élevée en éléments d’alliage peut donc rendre plus difficile l’obtention d’une densité à cru élevée pour une pression de compression donnée. En contrepartie, le préalliage peut améliorer l’uniformité chimique et réduire l’enrichissement local marqué associé aux additions mélangées à gros grains.
La stratégie d’alliage doit également tenir compte de l’atmosphère de frittage. Les oxydes présents à la surface des poudres de fer, de nickel, de molybdène ou d’autres éléments peuvent retarder la liaison entre les particules, tandis que les atmosphères contenant du carbone peuvent modifier les réactions de surface et le transfert de carbone. Le cycle du four détermine si la diffusion produit une matrice raisonnablement uniforme ou laisse subsister des zones chimiquement distinctes. La fermeture des pores est limitée dans un compact conventionnel obtenu par compression et frittage ; un alliage qui réagit favorablement dans une barre corroyée dense peut donc présenter un comportement de transformation différent dans une pièce PM poreuse.
Compositions préalliées et compositions mélangées
Dans une composition mélangée, des poudres élémentaires ou de préalliage maître sont mélangées à de la poudre de fer avant la compression. Cette méthode permet d’ajuster souplement les teneurs en cuivre, nickel, molybdène, graphite et autres additions, tout en préservant la forte compressibilité d’une base de fer relativement tendre. Sa limite est spatiale : les particules mélangées ne sont pas chimiquement identiques et le frittage doit fournir la diffusion nécessaire pour se rapprocher de la composition visée. La ségrégation des particules pendant la manutention peut constituer une autre source de variation, notamment lorsque les poudres constitutives présentent de grandes différences de masse volumique ou de granulométrie.
| Stratégie d’alliage | Emplacement de l’alliage avant le frittage | Principale conséquence sur la mise en œuvre |
|---|---|---|
| Mélangé | Particules élémentaires ou de préalliage distinctes | Chimie flexible, mais dépendance accrue au mélange et à la diffusion |
| Préallié | Éléments d’alliage incorporés dans chaque particule | Uniformité chimique accrue d’une particule à l’autre, mais compressibilité souvent plus faible |
| Allié par diffusion | Éléments fixés aux particules de fer ou partiellement diffusés dans celles-ci | Compromis intermédiaire entre compressibilité et maîtrise de la ségrégation |
La poudre préalliée contient les principaux éléments d’alliage au sein des particules de fer avant la compression. L’atomisation au gaz ou à l’eau est couramment utilisée pour produire ces poudres, et la composition chimique des particules est ainsi plus uniforme d’une particule à l’autre. Cette caractéristique peut améliorer la régularité de la trempabilité et réduire la présence de grands îlots riches en éléments d’alliage. En contrepartie, la compressibilité est souvent plus faible, car les particules alliées sont plus dures, et il est davantage nécessaire de maîtriser la forme des particules, les films d’oxyde et la pression de compression. Une densité à cru élevée peut exiger un lubrifiant et une conception de matrice soigneusement sélectionnés, plutôt qu’une simple augmentation de la pression.
Les poudres alliées par diffusion occupent une position intermédiaire. Les éléments d’alliage sont fixés aux particules de poudre de fer ou y ont partiellement diffusé, ce qui préserve davantage la compressibilité de la poudre de base qu’un préalliage complet, tout en réduisant la ségrégation par rapport à un mélange élémentaire libre. Leur comportement au frittage dépend toutefois encore du contact entre les particules d’alliage et le substrat de fer.
Ces choix déterminent la microstructure finale. Un compact conventionnel fer–cuivre–carbone peut développer une matrice contenant de la ferrite et de la perlite, avec des régions riches en cuivre, tandis que les conceptions contenant du nickel ou du molybdène peuvent produire des structures plus trempables après un refroidissement contrôlé ou un traitement thermique. Les aciers à outils PM prolongent davantage ce principe : la mise en œuvre par poudre permet d’obtenir des structures de carbures fines, arrondies et presque isotropes, ainsi que des teneurs en carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle des lingots. La norme ISO 4957:2018 s’applique aux exigences relatives aux aciers à outils pour les produits fabriqués par métallurgie des poudres, ainsi que pour les produits laminés à chaud, forgés, étirés à froid et laminés à froid.
La maîtrise des inclusions doit être intégrée à la même réflexion de conception. La norme ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise son application aux pièces en acier forgées à partir de poudre. Le chapitre de l’ASM Handbook publié par NIST en 2020 sur la fabrication additive des aciers et des aciers inoxydables identifie de même la porosité, les inclusions, les contraintes résiduelles et le traitement thermique post-fabrication comme des variables importantes ; toutefois, la fabrication additive ne doit pas être assimilée à la métallurgie conventionnelle des poudres par compression et frittage. Dans les deux cas, la voie de mise en œuvre modifie la signification de la composition nominale de l’alliage.
Compaction : transformer une poudre en pièce crue
La compaction est l’étape au cours de laquelle un mélange de poudres dosé devient un composant façonné, mais encore fragile. L’opération de pressage ne crée pas la microstructure finale de l’acier. Elle réarrange les particules, réduit une partie du volume poreux initial et confère au compact une résistance temporaire suffisante pour sa manutention avant le frittage. Ce corps temporaire constitue la pièce crue.
Son comportement dépend de bien plus que de la composition nominale de l’alliage. La distribution granulométrique, la forme des particules, les oxydes de surface, la masse volumique apparente, l’aptitude à l’écoulement, la teneur en lubrifiant et la conception de la matrice influencent tous la manière dont la poudre pénètre dans l’empreinte et dont le compact réagit à la pression. C’est pour cette raison que A-Z of Powder Metallurgy de Randall German (2005) traite conjointement la compaction, la production des poudres, le frittage, la densification, la microstructure et la porosité : l’historique du pressage reste visible lors des étapes ultérieures.
Compaction uniaxiale en matrice
Lors du pressage uniaxial conventionnel, la poudre est introduite dans une empreinte de matrice, puis nivelée ou dosée jusqu’à une hauteur de remplissage contrôlée. Un poinçon inférieur soutient la charge ; un ou plusieurs poinçons se déplacent ensuite selon l’axe de la matrice pour appliquer la pression. Les particules glissent et tournent d’abord afin de remplir les grands vides. Lorsque la pression augmente, les aspérités se déforment, les particules fragiles se fracturent lorsque cela est possible et les surfaces de contact s’accroissent. Le compact gagne en résistance grâce à l’imbrication mécanique et à des liaisons locales, bien qu’il ne soit pas encore lié métallurgiquement comme une pièce frittée.
Le mélange de poudres peut contenir des poudres d’alliage, du graphite et un lubrifiant. La métallurgie des poudres ferreuses utilise couramment des additions de cuivre, de nickel et de molybdène, tandis que les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses fabriquées par métallurgie des poudres, selon la référence ScienceDirect Topics consacrée à la métallurgie des poudres ferreuses (2024). Un lubrifiant tel que le stéarate de zinc ou un lubrifiant organique ajouté au mélange réduit le frottement entre la poudre et l’outillage et diminue la force nécessaire pour éjecter le compact. Il contribue également à prévenir l’adhérence de poudre sur les faces des poinçons et les parois de la matrice. Toutefois, un excès de lubrifiant occupe un volume qui ne peut pas devenir de l’acier et peut produire des gaz lors du chauffage ; sa quantité et son programme d’élimination influencent donc à la fois la masse volumique à l’état cru et le frittage.
Le liant constitue une question distincte. Certains mélanges nécessitent un liant pour améliorer la résistance des granulés, l’écoulement ou la manutention, en particulier lorsque la poudre présente une faible cohésion ou lorsqu’une matière première façonnée est préparée par une autre voie. Dans la production ordinaire d’aciers par pressage-frittage, les termes lubrifiant et liant ne sont pas interchangeables. Tout ajout organique doit être éliminé lors d’une étape contrôlée de déliantage ou de chauffage initial ; dans le cas contraire, le carbone résiduel, le dégagement gazeux ou les réactions génératrices de pores peuvent modifier la pièce.
Le pressage peut faire appel à un seul poinçon mobile, à des poinçons opposés ou à plusieurs poinçons disposés à différents niveaux. Le choix dépend de la hauteur du composant, des variations de section et de la répartition de matière requise. Un jeu de matrices destiné à une bague relativement simple diffère de celui conçu pour un moyeu à gradins comportant plusieurs surfaces fonctionnelles. L’outillage ne se contente pas de reproduire un dessin. Il détermine la direction dans laquelle la poudre est déplacée et les contraintes imposées lors de l’éjection.

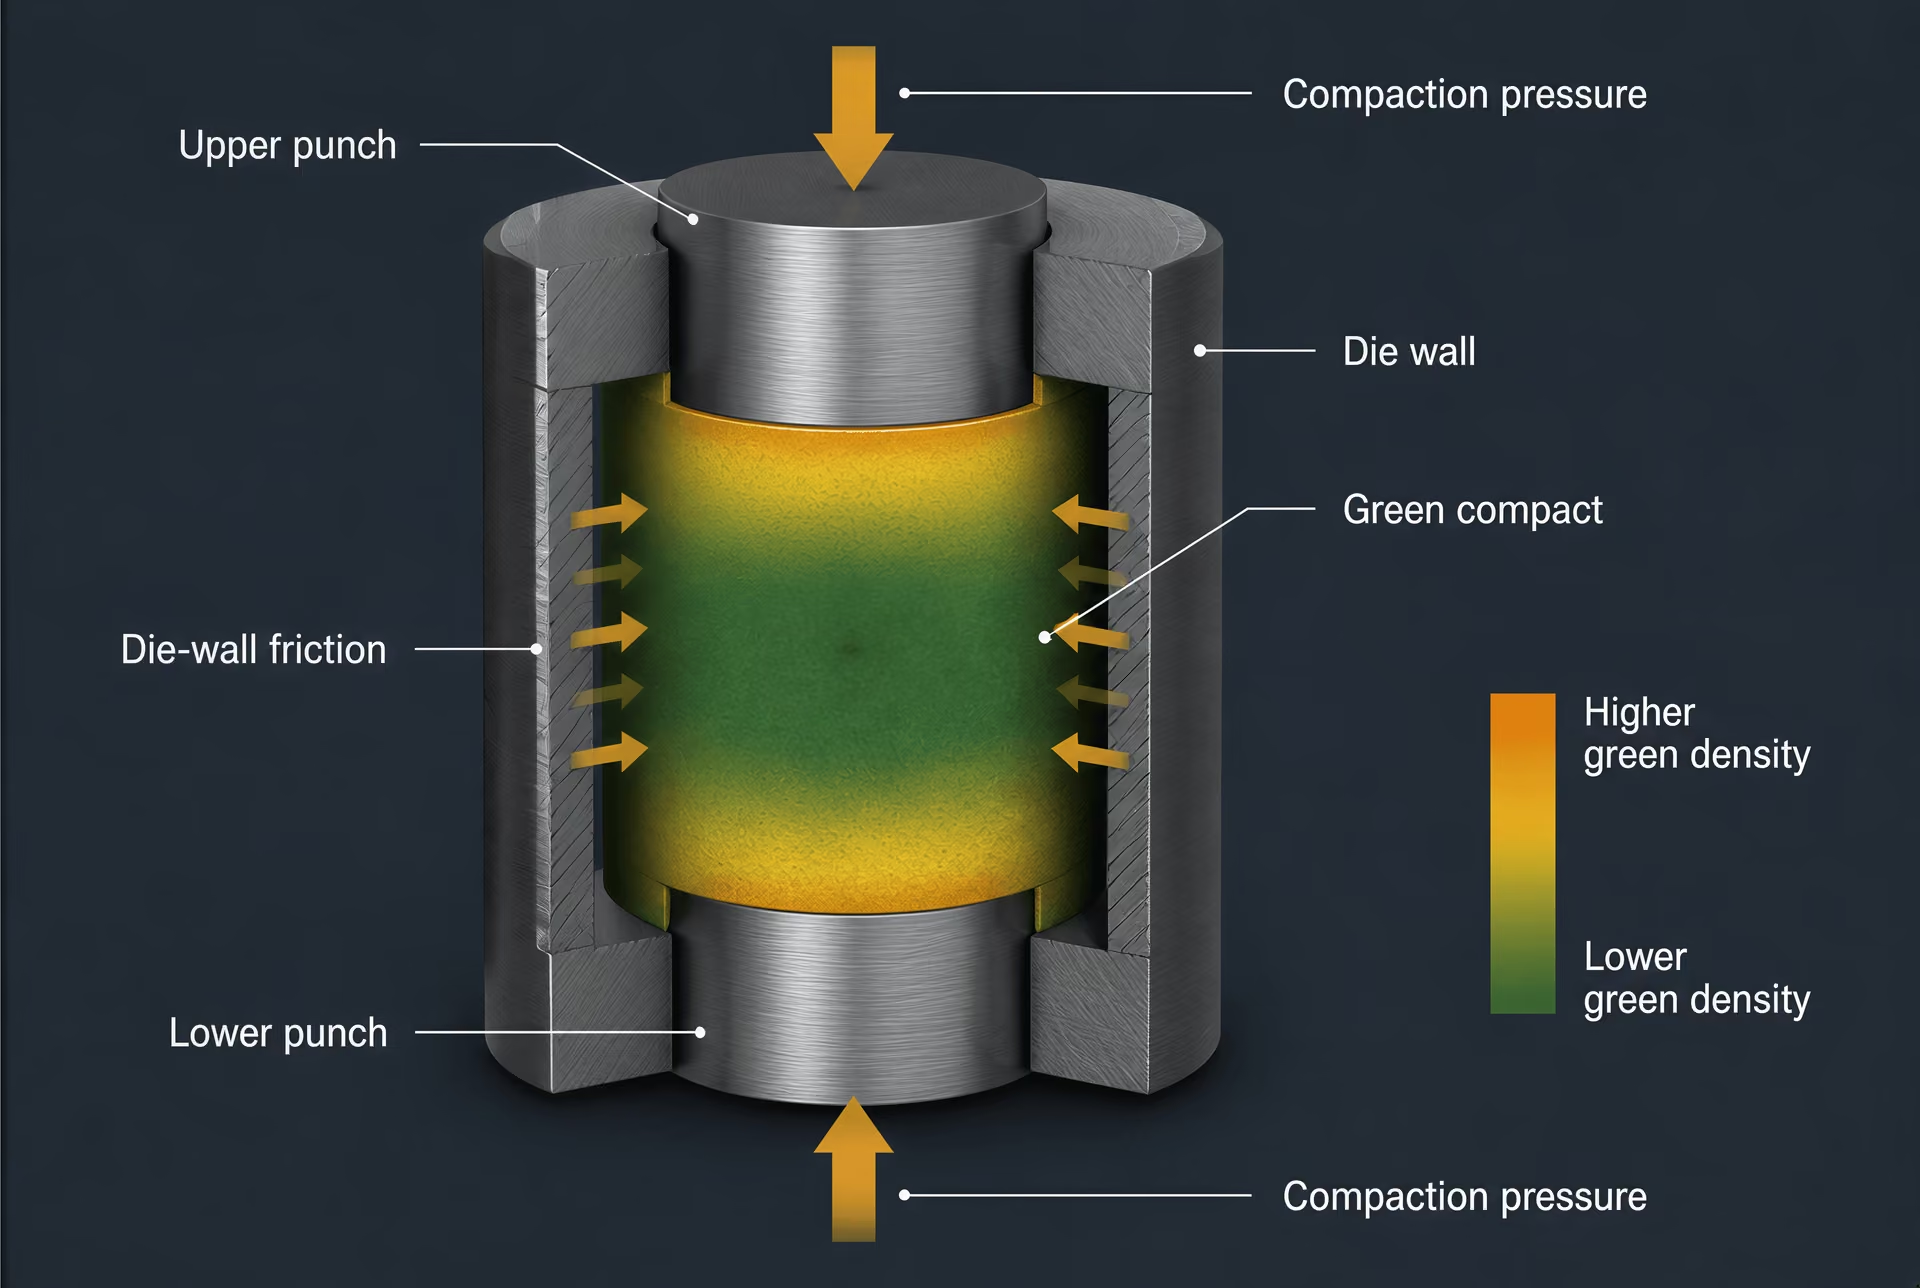
Masse volumique à l’état cru et gradients de densité
La masse volumique à l’état cru est la masse du compact divisée par son volume extérieur avant le frittage. Il s’agit d’un résultat du procédé, et non d’une constante intrinsèque du matériau. Une valeur moyenne peut dissimuler d’importantes variations locales. À proximité d’un poinçon mobile, les particules reçoivent directement la charge ; plus loin, la force est transmise à travers une masse granulaire qui perd de la pression en raison du frottement contre la paroi de la matrice. Il en résulte un gradient de densité dans la direction du pressage.
Le frottement contre les parois de la matrice joue un rôle central dans cet effet. Lorsque le poinçon supérieur descend, le frottement s’oppose au déplacement des particules vers le bas le long de la paroi. La zone proche du poinçon chargé peut être davantage compactée qu’une région éloignée, tandis qu’une configuration à poinçons opposés peut réduire la différence en appliquant la charge depuis les deux extrémités. La lubrification modifie le coefficient de frottement, mais n’élimine pas le problème. Les compacts de grande hauteur, les empreintes étroites et les variations brusques d’épaisseur de section rendent généralement plus difficile l’obtention d’une compaction uniforme.
La densité varie également autour des trous, des angles, des nervures et des transitions. La poudre doit s’écouler dans ces zones plutôt que simplement s’y comprimer sur place. Une bride mince reliée à un bossage épais peut atteindre une densité locale différente, même si les deux zones subissent la même force nominale de pressage. Les zones de faible densité se rétractent ensuite différemment des zones de forte densité, car la vitesse de frittage dépend de la structure des pores, du contact entre les particules et de la composition locale. Les variations dimensionnelles, les déformations et la porosité résiduelle commencent donc avec le schéma de remplissage et de pressage.
C’est pourquoi les normes prennent en compte davantage que la seule composition chimique. ASTM B783-24 classe les matériaux structuraux ferreux de métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. ISO 5755:2022 spécifie les exigences applicables aux matériaux structuraux en fer, en acier, en acier allié et en acier inoxydable frittés. Aucune de ces normes ne transforme un mélange de poudres en une nuance indépendante de sa densité et de son historique de fabrication.
Les pores d’une pièce crue sont des espaces irréguliers et interconnectés laissés entre les particules ; leur forme et leur connectivité ultérieures influencent l’élimination du lubrifiant, le frittage, l’infiltration et toute densification ultérieure. La compaction peut réduire le volume poreux, mais elle ne peut pas garantir un réseau de pores uniforme. La métallurgie des poudres par pressage-frittage doit également être distinguée de la fabrication additive. Le chapitre du ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST (2020), relie la porosité, les inclusions, les contraintes résiduelles et les traitements thermiques post-fabrication aux couches déposées et à leurs cycles thermiques, et non au remplissage uniaxial d’une matrice.
Éjection, fissuration et limites géométriques
Après le pressage, les poinçons doivent se retirer et la pièce doit sortir de la matrice sans perdre sa forme. L’éjection est mécaniquement exigeante, car le compact s’est légèrement dilaté contre la paroi de la matrice et doit vaincre le frottement statique. La force nécessaire peut produire des contraintes de traction à l’intérieur de la pièce crue, en particulier lorsque la densité est irrégulière ou lorsque le composant possède une longue surface de portée. Un compact peut sembler intact immédiatement après le pressage, puis se fissurer lorsqu’il remonte dans la matrice.
Des fissures peuvent également se former pendant la compression. Une liaison insuffisante entre les particules, de l’air piégé, une quantité excessive de lubrifiant, des angles internes vifs et de grandes différences de densité locale accroissent tous le risque. La délamination est un défaut caractéristique dans lequel des séparations faibles, approximativement planes, se développent à l’intérieur du compact ; elle est souvent associée à de l’air piégé ou à une libération des contraintes lors de la décharge. L’écaillage des bords est fréquent lorsqu’une section mince ne peut pas résister à la manutention ou au retrait du poinçon.
La géométrie doit donc être adaptée à la direction du pressage. Les trous débouchants parallèles au déplacement des poinçons sont généralement réalisables, car une tige de noyau peut rester fixe ou se déplacer avec les poinçons. Les contre-dépouilles, les formes rentrantes et les trous latéraux nécessitent un outillage mobile, un usinage secondaire ou un autre procédé de fabrication. Une matrice ne peut pas libérer une forme qui verrouille mécaniquement la pièce en place. Les filetages, les rainures transversales profondes et les variations importantes d’épaisseur de paroi peuvent également dépasser les limites pratiques de l’outillage ou de l’éjection.
Les variations d’épaisseur de section méritent donc une attention particulière. Une âme mince peut se compacter et s’éjecter différemment d’une section épaisse adjacente, puis se rétracter à une vitesse différente pendant le frittage. Les angles vifs concentrent les contraintes et entravent l’écoulement de la poudre ; les rayons offrent aux particules et aux contraintes une transition plus progressive. La conception de la pièce crue est par conséquent un problème de prédiction qui se prolonge jusqu’au four. La forme pressée doit résister à la manutention, permettre l’élimination du liant ou du lubrifiant et tenir compte des variations dimensionnelles produites lorsque les pores se ferment et que les liaisons entre les particules se développent.
Pour les aciers fabriqués par métallurgie des poudres, la compaction n’est pas un simple raccourci neutre de mise en forme. Elle établit le champ spatial de densité, la géométrie des pores et une grande partie des risques mécaniques reportés sur le frittage. Ces caractéristiques interagissent avec les inclusions et la répartition des éléments d’alliage ; ISO 13947:2024 spécifie même la détermination des inclusions non métalliques dans les poudres métalliques et autorise son application aux pièces en acier forgées à partir de poudres. Le compact cru n’est pas achevé, mais son historique fait déjà partie du matériau.
Frittage et densification
Le frittage est la consolidation thermique d’une poudre compactée. Une presse transforme la poudre mélangée en un compact « cru » façonné, mais les particules ne sont alors liées que mécaniquement. Le frittage chauffe le compact à une température inférieure à sa température principale de fusion, ce qui permet aux atomes de diffuser à travers les contacts entre particules, aux liaisons de se développer, aux pores de modifier leur forme et leur taille, et à la pièce d’acquérir une résistance utile. Le procédé n’est pas simplement une étape de séchage ni une version au four de la sidérurgie conventionnelle. Son résultat dépend de la chimie de la poudre, de la forme des particules, de la densité du compact, de l’élimination du lubrifiant, de l’atmosphère du four, de la vitesse de chauffage, de la température maximale, du temps de maintien, de la trajectoire de refroidissement et de la réponse dimensionnelle de la composition concernée.
Les normes tiennent compte de cet historique de fabrication. ASTM B783-24 classe les matériaux structuraux ferreux de métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. ISO 5755:2022 spécifie les exigences applicables aux matériaux structuraux en fer, en acier, en acier allié et en acier inoxydable frittés. Aucune de ces normes ne considère « l’acier de métallurgie des poudres » comme une nuance unique. Le frittage transforme un compact donné en un matériau dont la composition et la structure des pores doivent être considérées conjointement.
Liaison à l’état solide et croissance des ponts de liaison
Col de frittage Pont solide qui se développe entre des particules de poudre en contact pendant le frittage, lorsque les atomes diffusent vers la zone de contact.
Au début du frittage, les points de contact entre les particules adjacentes deviennent des sites de transport atomique. La courbure de la surface crée une différence de potentiel chimique : les atomes quittent les régions à forte courbure et se déplacent vers le contact, où un pont solide, ou col, se développe entre les particules. Ce col est initialement de petite taille, mais sa section augmente à mesure que la diffusion progresse. La pièce compactée gagne en résistance avant d’atteindre une forte densité, car ces ponts créent un réseau porteur continu.
Mécanismes de transport lors du frittage
- Diffusion superficielle Agrandit les zones de contact et les cols avec un retrait limité.
- Diffusion aux joints de grains Déplace la matière le long des joints et peut contribuer à la densification.
- Diffusion dans le réseau cristallin Transporte les atomes à travers le réseau cristallin et favorise la réduction des pores.
- Écoulement liquide Peut prédominer lorsqu’un constituant d’alliage forme une phase liquide transitoire.
Plusieurs voies de diffusion peuvent fonctionner simultanément. La diffusion de surface peut élargir les cols sans provoquer beaucoup de retrait. La diffusion aux joints de grains et la diffusion en réseau peuvent déplacer de la matière vers les espaces poreux et contribuer plus directement à la densification. L’évaporation et la condensation sont pertinentes pour certains systèmes, tandis qu’un écoulement visqueux ou liquide peut dominer lorsqu’un ajout d’alliage forme une phase liquide transitoire. Le mécanisme varie donc en fonction de la température, de la taille des particules, des constituants de l’alliage et de la répartition des pores.
Selon l’article Ferrous Powder Metallurgy de ScienceDirect Topics (2024), les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses de métallurgie des poudres. Le cuivre peut diffuser dans le fer pendant le chauffage et, selon la composition et les conditions du four, une phase liquide riche en cuivre peut se former pendant le frittage. Cette phase liquide mouille certaines parties du squelette de fer et peut accélérer le réarrangement ainsi que le remplissage des pores, mais elle peut également provoquer un gonflement ou d’autres variations dimensionnelles. Le carbone agit sur la phase ferreuse, les réactions de frittage et la microstructure finale ; il ne s’agit pas simplement d’un ajout destiné à augmenter la dureté.
Le nickel et le molybdène sont également des ajouts courants dans les aciers ferreux de métallurgie des poudres. Leur dissolution, leur vitesse de diffusion et leur répartition spatiale influent sur la trempabilité locale et sur la composition des régions entourant les pores. Les poudres préalliées contiennent les éléments d’alliage dans chaque particule, tandis que les poudres prémélangées laissent certains ajouts répartis entre les particules de fer avant le frittage. Ces voies peuvent produire des vitesses d’homogénéisation et des microstructures locales différentes, même lorsque la composition chimique globale nominale est similaire.
Le retrait est une conséquence de la réduction des pores, mais il n’est pas uniforme pour toutes les compositions ou géométries. Une pièce compactée peut se contracter dans une direction, se dilater dans une autre ou présenter des variations dimensionnelles locales dues à la gravité, au frottement, au déplacement de la phase liquide ou à une densité à vert inégale. La matrice et la direction de compactage laissent également une empreinte du procédé. Les régions qui présentaient initialement une densité à vert plus faible disposent d’un volume poreux plus important susceptible de se refermer et peuvent subir un retrait différent de celui des régions fortement compactées. Le contrôle dimensionnel commence donc avant le passage au four.
Les aciers à outils issus de la métallurgie des poudres peuvent présenter des populations de carbures plus fines, plus arrondies et plus uniformément réparties que celles obtenues par les procédés conventionnels à partir de lingots. Strong evidence
La structure des carbures constitue un autre exemple de l’importance de l’histoire thermique du frittage. Les aciers à outils élaborés par métallurgie des poudres peuvent développer des populations de carbures fines, arrondies et plus uniformément réparties, notamment des teneurs ou des compositions de carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle des lingots, comme le décrit ScienceDirect Topics (2024). La norme ISO 4957:2018 s’applique aux exigences relatives aux aciers à outils produits par métallurgie des poudres ainsi qu’à ceux obtenus par laminage à chaud, forgeage, étirage à froid et laminage à froid. Le fait de relever d’une même norme ne rend pas les microstructures identiques ; cela reconnaît que la voie de fabrication fait partie de l’identité du matériau.
Atmosphère, température et durée
L’atmosphère du four contrôle les réactions à la surface des particules et à l’intérieur des pores ouverts. L’hydrogène peut réduire certains oxydes de surface, tandis que le vide diminue la pression partielle des gaz réactifs. L’azote, le gaz endothermique, l’ammoniac dissocié et d’autres atmosphères contrôlées peuvent être sélectionnés en fonction de la composition de l’acier et du potentiel de carbone requis. L’oxygène ou la vapeur d’eau peuvent oxyder les surfaces des poudres, perturber la formation des cols, modifier la teneur en carbone et laisser des films d’oxyde piégés aux joints entre les particules. Les atmosphères contenant du carbone peuvent ajouter du carbone ; les conditions décarburantes peuvent en éliminer. Le contrôle de l’atmosphère constitue donc une opération chimique, et pas seulement une protection contre la calamine visible.
L’élimination du lubrifiant doit avoir lieu avant, ou au début, du cycle à haute température. La décomposition du liant ou du lubrifiant produit des gaz. Si ces gaz ne peuvent pas s’échapper par les pores interconnectés de la pièce compactée, ils peuvent créer des cloques, des résidus persistants ou une pression interne anormale. La vitesse de chauffage et le parcours de l’écoulement gazeux sont particulièrement importants dans les composants de grande taille ou fortement compactés, dont la surface extérieure peut devenir relativement imperméable avant que l’intérieur n’ait libéré les produits de décomposition.
La température détermine quels mécanismes de transport sont actifs et si les constituants de l’alliage restent solides ou créent une phase liquide. Une température plus élevée augmente généralement les vitesses de diffusion, mais le cycle utile est limité par la croissance des grains, la déformation, les réactions de surface, l’exsudation de liquide et les interactions indésirables entre l’acier et les équipements du four. Le maintien en température permet la croissance des cols, l’arrondissement des pores, la redistribution de l’alliage et les transformations de phase. Il ne garantit pas l’élimination complète des pores. Lorsque les pores deviennent isolés à l’intérieur des grains ou sont enfermés par des joints de grains convergents, la pression des gaz et le squelette solide en cours de retrait peuvent ralentir leur fermeture ultérieure.
Le refroidissement fait également partie du cycle de frittage. Selon la teneur en carbone, les éléments d’alliage, la vitesse de refroidissement et tout traitement thermique ultérieur, les transformations de phase peuvent produire de la ferrite, de la perlite, de la bainite, de la martensite ou des mélanges de ces structures. Une phase de refroidissement rapide peut préserver une structure différente de celle obtenue par un refroidissement lent dans le four, même lorsque la température maximale était identique. Les propriétés finales dépendent par conséquent de l’ensemble du parcours thermique et non de la seule température maximale.
L’atmosphère de frittage et les inclusions doivent être étudiées conjointement. Les films d’oxyde, les particules non métalliques et les résidus peuvent interrompre la liaison entre les particules ou constituer des sites où les pores persistent. La norme ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise son application aux pièces en acier forgées à partir de poudres. Cette portée est importante : le contrôle des inclusions commence avec la production et la manipulation des poudres, puis se poursuit lors du compactage, du frittage et de toute opération de forgeage. Un four propre ne peut pas corriger tous les défauts introduits avant l’entrée de la pièce compactée dans celui-ci.
Évolution de la porosité et densification secondaire
Porosité résiduelle Volume de vides interconnectés ou isolés qui subsiste après le frittage ou une autre opération de consolidation.
La porosité évolue continuellement pendant le frittage. Initialement, les pores sont des espaces irréguliers entre les particules et sont souvent reliés à l’extérieur. La croissance des cols divise et arrondit ces espaces ; le retrait réduit leur volume ; et la diffusion peut les déplacer vers les joints de grains ou les isoler. La taille, la forme, la connectivité et la localisation des pores qui en résultent influent sur le comportement en fatigue, l’amorçage des ruptures, la perméabilité aux fluides, la réponse aux traitements thermiques et la stabilité dimensionnelle. Deux pièces présentant la même densité globale peuvent donc se comporter différemment si l’une contient des pores fins, arrondis et fermés, tandis que l’autre contient des pores allongés et interconnectés.
Une porosité résiduelle peut rester intrinsèque aux matériaux compactés-frittés, car la pièce compactée initiale contient des vides et que le squelette solide ne peut pas toujours les refermer complètement. Les gaz piégés, les films d’oxyde rigides, une pression locale insuffisante, les ajouts d’alliage et les pores isolés s’opposent tous à la fermeture finale. Le pressage en matrice impose également des limites à la densité pouvant être atteinte uniformément, en particulier pour les formes complexes. Le frittage conventionnel réduit et remodèle le réseau poreux ; il ne produit pas automatiquement une structure entièrement comparable à celle d’un matériau corroyé.
| Opération | Action sur la pièce | Limitation principale |
|---|---|---|
| Recompactage | Applique une nouvelle étape de compactage après le frittage | Peut être sélectif plutôt que volumique |
| Calibrage | Corrige certaines dimensions dans une matrice | Ne supprime pas la porosité dans l’ensemble de la pièce |
| Infiltration | Introduit un autre matériau dans les pores connectés | Nécessite une connectivité des pores et un mouillage appropriés |
| Forgeage de poudre | Applique une déformation à chaud à une préforme frittée | Ajoute des déformations de forgeage ainsi que des variables liées à l’outillage et aux dimensions |
Les procédés de densification secondaire répondent à cette limitation au moyen de différentes familles de procédés. Le repressage applique une nouvelle étape de compactage après le frittage, souvent pour fermer les pores et rétablir la précision dimensionnelle. Le calibrage est une opération apparentée qui force une pièce frittée à travers une matrice afin de corriger certaines dimensions, mais il ne supprime pas la porosité dans l’ensemble du volume. L’infiltration introduit un constituant à plus bas point de fusion dans les pores interconnectés, remplissant une partie des espaces vides et modifiant la structure du composite. Le résultat dépend de la connectivité des pores et de la relation de mouillage entre l’infiltrant et l’acier.
Le forgeage de poudres combine une préforme poreuse avec une déformation à chaud importante. La déformation appliquée ferme les pores plus efficacement qu’un traitement ordinaire de compactage-frittage et peut modifier la direction d’écoulement des grains ainsi que l’alignement des inclusions. Ce procédé reste distinct du frittage seul. D’autres voies à haute pression, notamment le compactage tiède et les séquences spécialisées de densification à chaud ou à froid, modifient également l’équilibre entre la fermeture des pores, la déformation et le développement microstructural.
La fabrication additive ne doit pas être intégrée à cette description au seul motif qu’elle commence elle aussi avec une poudre métallique. Le chapitre du ASM Handbook publié par le NIST sur la fabrication additive des aciers et des aciers inoxydables (2020) traite la porosité, les inclusions, les contraintes résiduelles et le traitement thermique après fabrication comme des préoccupations centrales, mais son histoire de fusion et de solidification couche par couche diffère de celle d’un compactage conventionnel en matrice suivi d’un frittage. Les aciers de métallurgie des poudres sont définis par l’interaction entre la poudre, la pièce compactée, le cycle thermique du four et toute voie de densification spécifiée. Les pores subsistants et les liaisons formées autour d’eux font partie de cette histoire.
Microstructure : pores, phases et carbures
L’acier issu de la métallurgie des poudres ne peut pas être évalué à partir de sa seule composition chimique nominale. Deux matériaux présentant les mêmes teneurs en carbone, en chrome, en molybdène ou en nickel peuvent réagir différemment si leurs poudres, leurs pressions de compactage, leurs cycles de frittage, leurs gradients de densité, leurs réseaux de pores, leurs inclusions ou leurs traitements thermiques diffèrent. Le matériau pertinent n’est pas seulement un système d’alliage. Il s’agit d’un système d’alliage après une séquence particulière de production et de mélange des poudres, de compression, de frittage, de densification éventuelle et de traitement thermique.
Cette distinction se reflète dans les normes. ASTM B783-24 classe les matériaux ferreux de structure issus de la métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance à la traction ultime après traitement thermique, plutôt que selon leur seule composition chimique. ISO 5755:2022 spécifie de même les exigences applicables aux matériaux de structure en fer fritté, en acier fritté, en acier allié fritté et en acier inoxydable fritté. Ces classifications reconnaissent que la densité et l’historique de transformation font partie de la description du matériau.
La microstructure conserve la trace de cet historique. Elle comprend la matrice à base de fer, les produits de phase formés pendant le refroidissement ou le traitement thermique, les carbures d’alliage, les inclusions et les pores subsistant entre les particules compactées ou à l’intérieur de celles-ci. Chaque élément influence les autres. La migration du carbone pendant le frittage modifie l’équilibre local des phases ; les additions d’alliage modifient la trempabilité et la formation des carbures ; les pores interrompent la section porteuse et fournissent des surfaces à partir desquelles des fissures peuvent se propager. Une désignation de nuance constitue donc un point de départ, et non une prédiction complète du comportement.

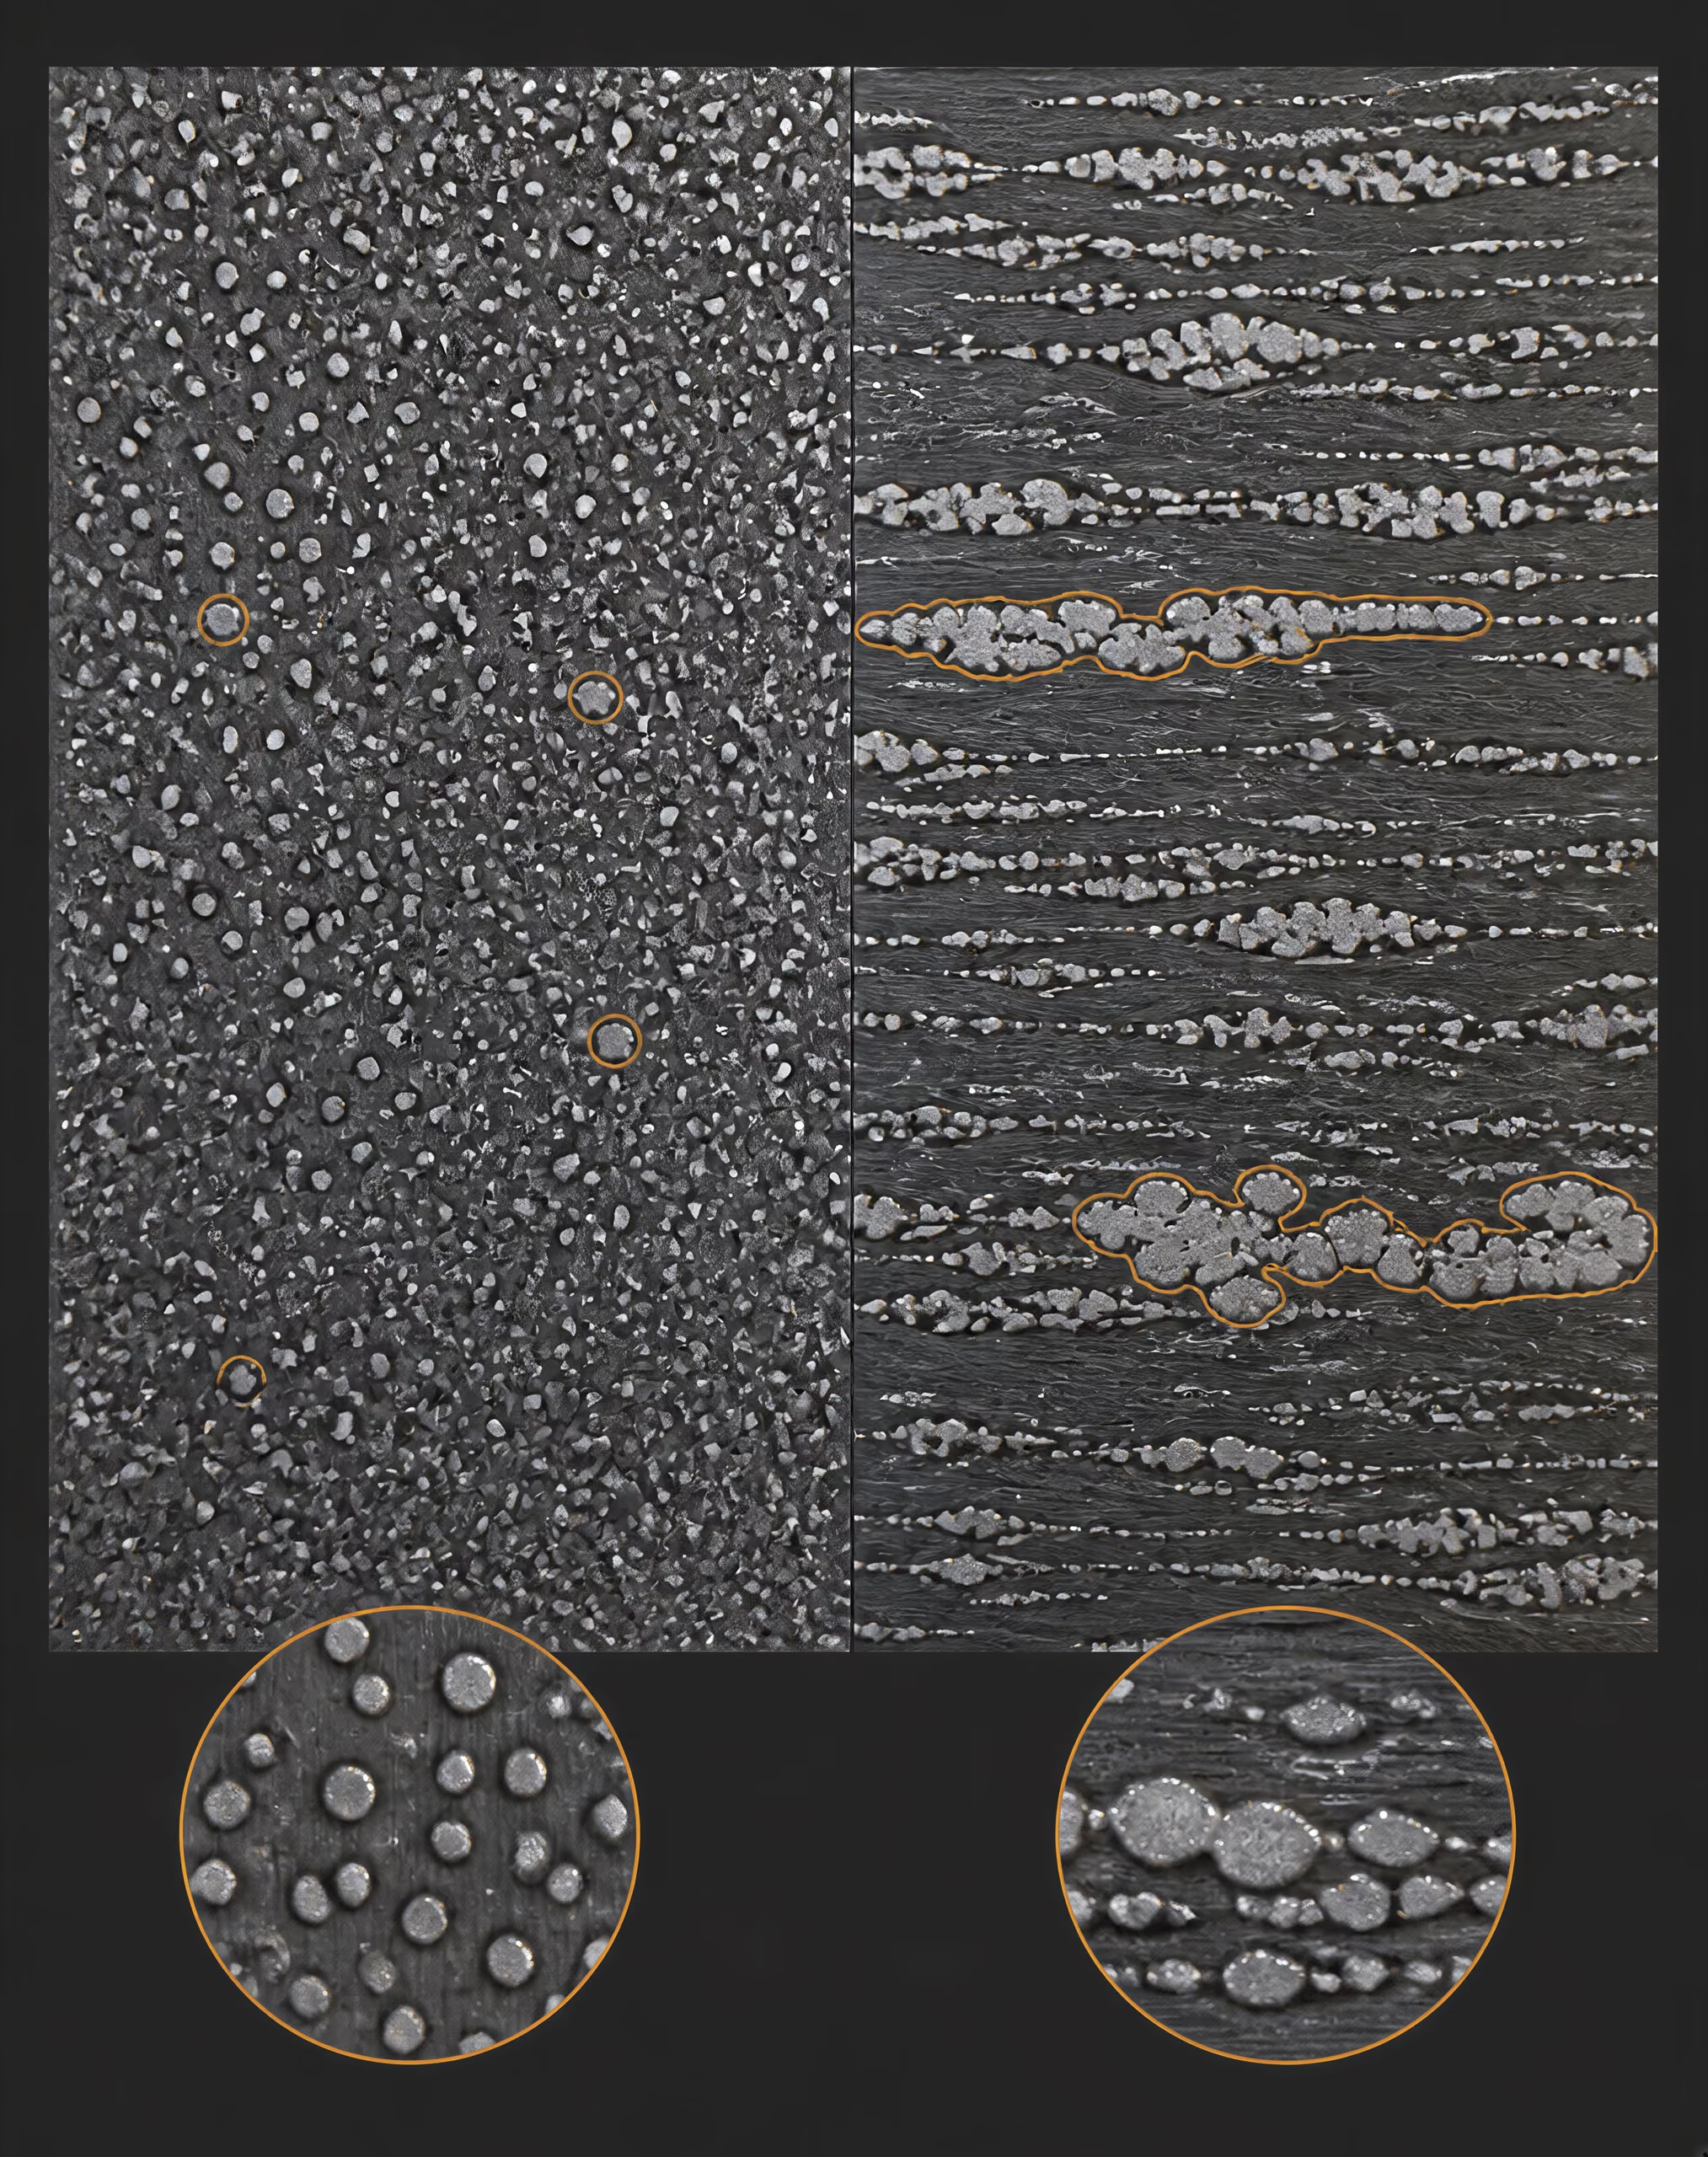
Morphologie des pores et réponse mécanique
La porosité constitue la distinction structurelle la plus évidente entre de nombreux aciers PM compactés-frittés et les aciers corroyés entièrement denses. Pendant le compactage, les particules de poudre se réarrangent, se déforment et forment des contacts, mais le compact conserve normalement des vides interconnectés ou isolés. Le frittage renforce les liaisons entre les particules et arrondit certains angles de pores, tandis que le retrait, le conditionnement local de la poudre et les conditions du four déterminent la population finale de pores. Les procédés de densification peuvent réduire ou fermer les pores, bien que leur efficacité dépende de la voie de fabrication et du compact initial.
Le volume des pores est important, mais leur géométrie l’est tout autant. Un petit pore arrondi et isolé crée un champ de contraintes différent de celui produit par un vide aigu et allongé. Ce dernier se comporte comme un concentrateur local de contraintes plus marqué, car son extrémité étroite amplifie la contrainte locale de traction ou de cisaillement. Une chaîne de pores en contact peut former un chemin préférentiel de propagation des fissures, même lorsque la densité moyenne semble acceptable. La taille, la forme, la continuité et la position des pores par rapport à la surface ou à une section chargée doivent donc être considérées conjointement.
L’emplacement modifie la réponse. Les pores débouchant en surface exposent une région plus importante à l’oxydation, à la corrosion et aux dommages mécaniques, tandis que les pores situés près d’un bord ou d’une entaille fortement sollicités peuvent interagir avec le champ de contraintes de l’entaille. Les pores internes peuvent avoir une influence moindre dans certaines formes de chargement monotone, mais devenir importants sous chargement cyclique lorsque la plasticité locale répétée ou l’ouverture en tête de fissure s’accumule. La sensibilité à la fatigue est donc liée aux défauts les plus grands et les plus défavorablement placés, et pas simplement à une valeur moyenne de porosité.
La direction du compactage peut également laisser une signature structurelle. Le réarrangement des particules et les gradients de densité peuvent varier à travers la pièce comprimée, en particulier dans les sections présentant des variations d’épaisseur ou des géométries qui rendent l’écoulement de la poudre et la transmission de la pression inégaux. Le frittage peut réduire ces différences, mais il n’efface pas toutes les variations locales. Une coupe métallographique réalisée parallèlement à un axe peut donc révéler une distribution des pores différente de celle observée sur une coupe perpendiculaire.
La maîtrise des inclusions doit être abordée dans le même contexte. Les particules non métalliques peuvent agir comme des concentrateurs de contraintes distincts ou être associées à des pores et à des joints entre particules. ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise l’application de cette méthode aux pièces en acier forgées à partir de poudre. La norme ne transforme pas la mesure des inclusions en substitut à l’examen microstructural ; elle renforce la nécessité d’identifier les caractéristiques du matériau que les mesures de la composition chimique et de la densité peuvent ne pas révéler.
Il ne faut pas confondre une voie de fabrication apparentée à base de poudre avec la métallurgie conventionnelle des poudres par compactage-frittage. Le chapitre de l’ASM Handbook publié par le NIST en 2020 sur la fabrication additive des aciers et des aciers inoxydables identifie la porosité, les inclusions, les contraintes résiduelles et le traitement thermique post-construction comme des facteurs importants dans les pièces fabriquées de manière additive. Ces préoccupations recoupent celles de la métallurgie des poudres, mais le dépôt couche par couche, la solidification du bain de fusion et les effets liés à la direction de fabrication créent un historique de transformation différent de celui du compactage et du frittage.
Ferrite, perlite, bainite, martensite et carbures d’alliage
Constituants courants de la matrice
- Ferrite
- Phase du fer relativement pauvre en carbone, généralement plus douce que les produits de transformation plus durs.
- Perlite
- Constituant formé de ferrite et de cémentite, issu d’une transformation diffusionnelle.
- Bainite
- Produit de transformation présentant un équilibre de dureté et de ténacité distinct de celui de la perlite grossière ou de la martensite totalement transformée.
- Martensite
- Produit de transformation dur formé lorsque l’austénite est refroidie assez rapidement pour empêcher la transformation diffusionnelle.
La matrice de fer peut contenir de la ferrite, de la perlite, de la bainite, de la martensite ou des mélanges de ces constituants. Leurs proportions et leurs distributions dépendent de l’activité du carbone, des additions d’alliage, de la vitesse de refroidissement, de l’atmosphère de frittage, de la dimension de la section et du traitement thermique ultérieur. Une même composition nominale peut ainsi produire des structures matricielles différentes lorsque les conditions de refroidissement ou de durcissement varient.
La ferrite est relativement pauvre en carbone et généralement plus tendre que les produits de transformation plus durs. La perlite est constituée de ferrite et de cémentite alternées, sa morphologie et sa distribution étant influencées par les conditions de transformation. La bainite se forme selon une voie de transformation différente et peut offrir une combinaison de dureté et de ténacité distincte de celle d’une perlite grossière ou d’une martensite entièrement transformée. La martensite se forme lorsque l’austénite est refroidie suffisamment rapidement pour supprimer la transformation par diffusion ; sa dureté dépend alors fortement du carbone, des éléments d’alliage, du revenu et de l’austénite retenue.
Ces appellations décrivent des phases ou des constituants, et non des valeurs de propriétés garanties. Un acier PM peut contenir une matrice ferritique autour des pores et des régions riches en alliage, ou une matrice martensitique dont la continuité est interrompue par des pores résiduels et des carbures. Le traitement thermique peut modifier la dureté de la matrice tout en laissant la géométrie des pores largement intacte. Il peut également modifier les contraintes résiduelles et l’état des interfaces entre particules. Pour cette raison, un acier PM traité thermiquement n’est pas simplement le matériau à l’état fritté avec une valeur de dureté plus élevée.
Le cuivre, le nickel et le molybdène sont des additions courantes dans les aciers ferreux PM. La référence technique citée sur la métallurgie des poudres ferreuses indique que les compositions fer-cuivre-carbone représentent environ la moitié des pièces ferreuses PM. Le cuivre peut contribuer à la variation dimensionnelle et au durcissement de la matrice ; le nickel et le molybdène influencent la trempabilité et le comportement lors des transformations. Leurs effets dépendent de la manière dont les additions sont introduites : sous forme de poudres élémentaires, de particules préalliées, de poudres liées par diffusion ou d’autres formulations de poudres. La distribution avant le frittage influence la distance de diffusion et l’uniformité chimique de la matrice finale.
Les carbures ajoutent un niveau structurel supplémentaire. La cémentite est le carbure de fer associé à la perlite et à d’autres produits de transformation, tandis que les carbures d’alliage peuvent contenir du chrome, du vanadium, du tungstène, du molybdène ou des combinaisons de ces éléments. Leur taille, leur composition chimique, leur fraction volumique et leur espacement influencent la résistance à l’usure, la dureté, la ténacité et la propagation des fissures. De gros amas de carbures irréguliers peuvent être plus dommageables qu’une quantité similaire de carbures distribuée sous forme de particules fines. Une coupe polie peut révéler directement cette distinction, contrairement à une analyse chimique globale.
Les aciers à outils issus de la métallurgie des poudres sont particulièrement importants à cet égard. Ils peuvent produire des teneurs ou des compositions de carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle des lingots, car les particules de poudre atomisées se solidifient rapidement, ce qui peut limiter la ségrégation grossière observée dans un gros lingot. La consolidation ultérieure préserve une distribution beaucoup plus fine que celle que peut fournir un traitement classique de lingot. ISO 4957:2018 s’applique explicitement aux exigences relatives aux aciers à outils fabriqués par métallurgie des poudres ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid. Le fait de relever d’une même norme ne signifie pas que ces voies de fabrication produisent des microstructures identiques.

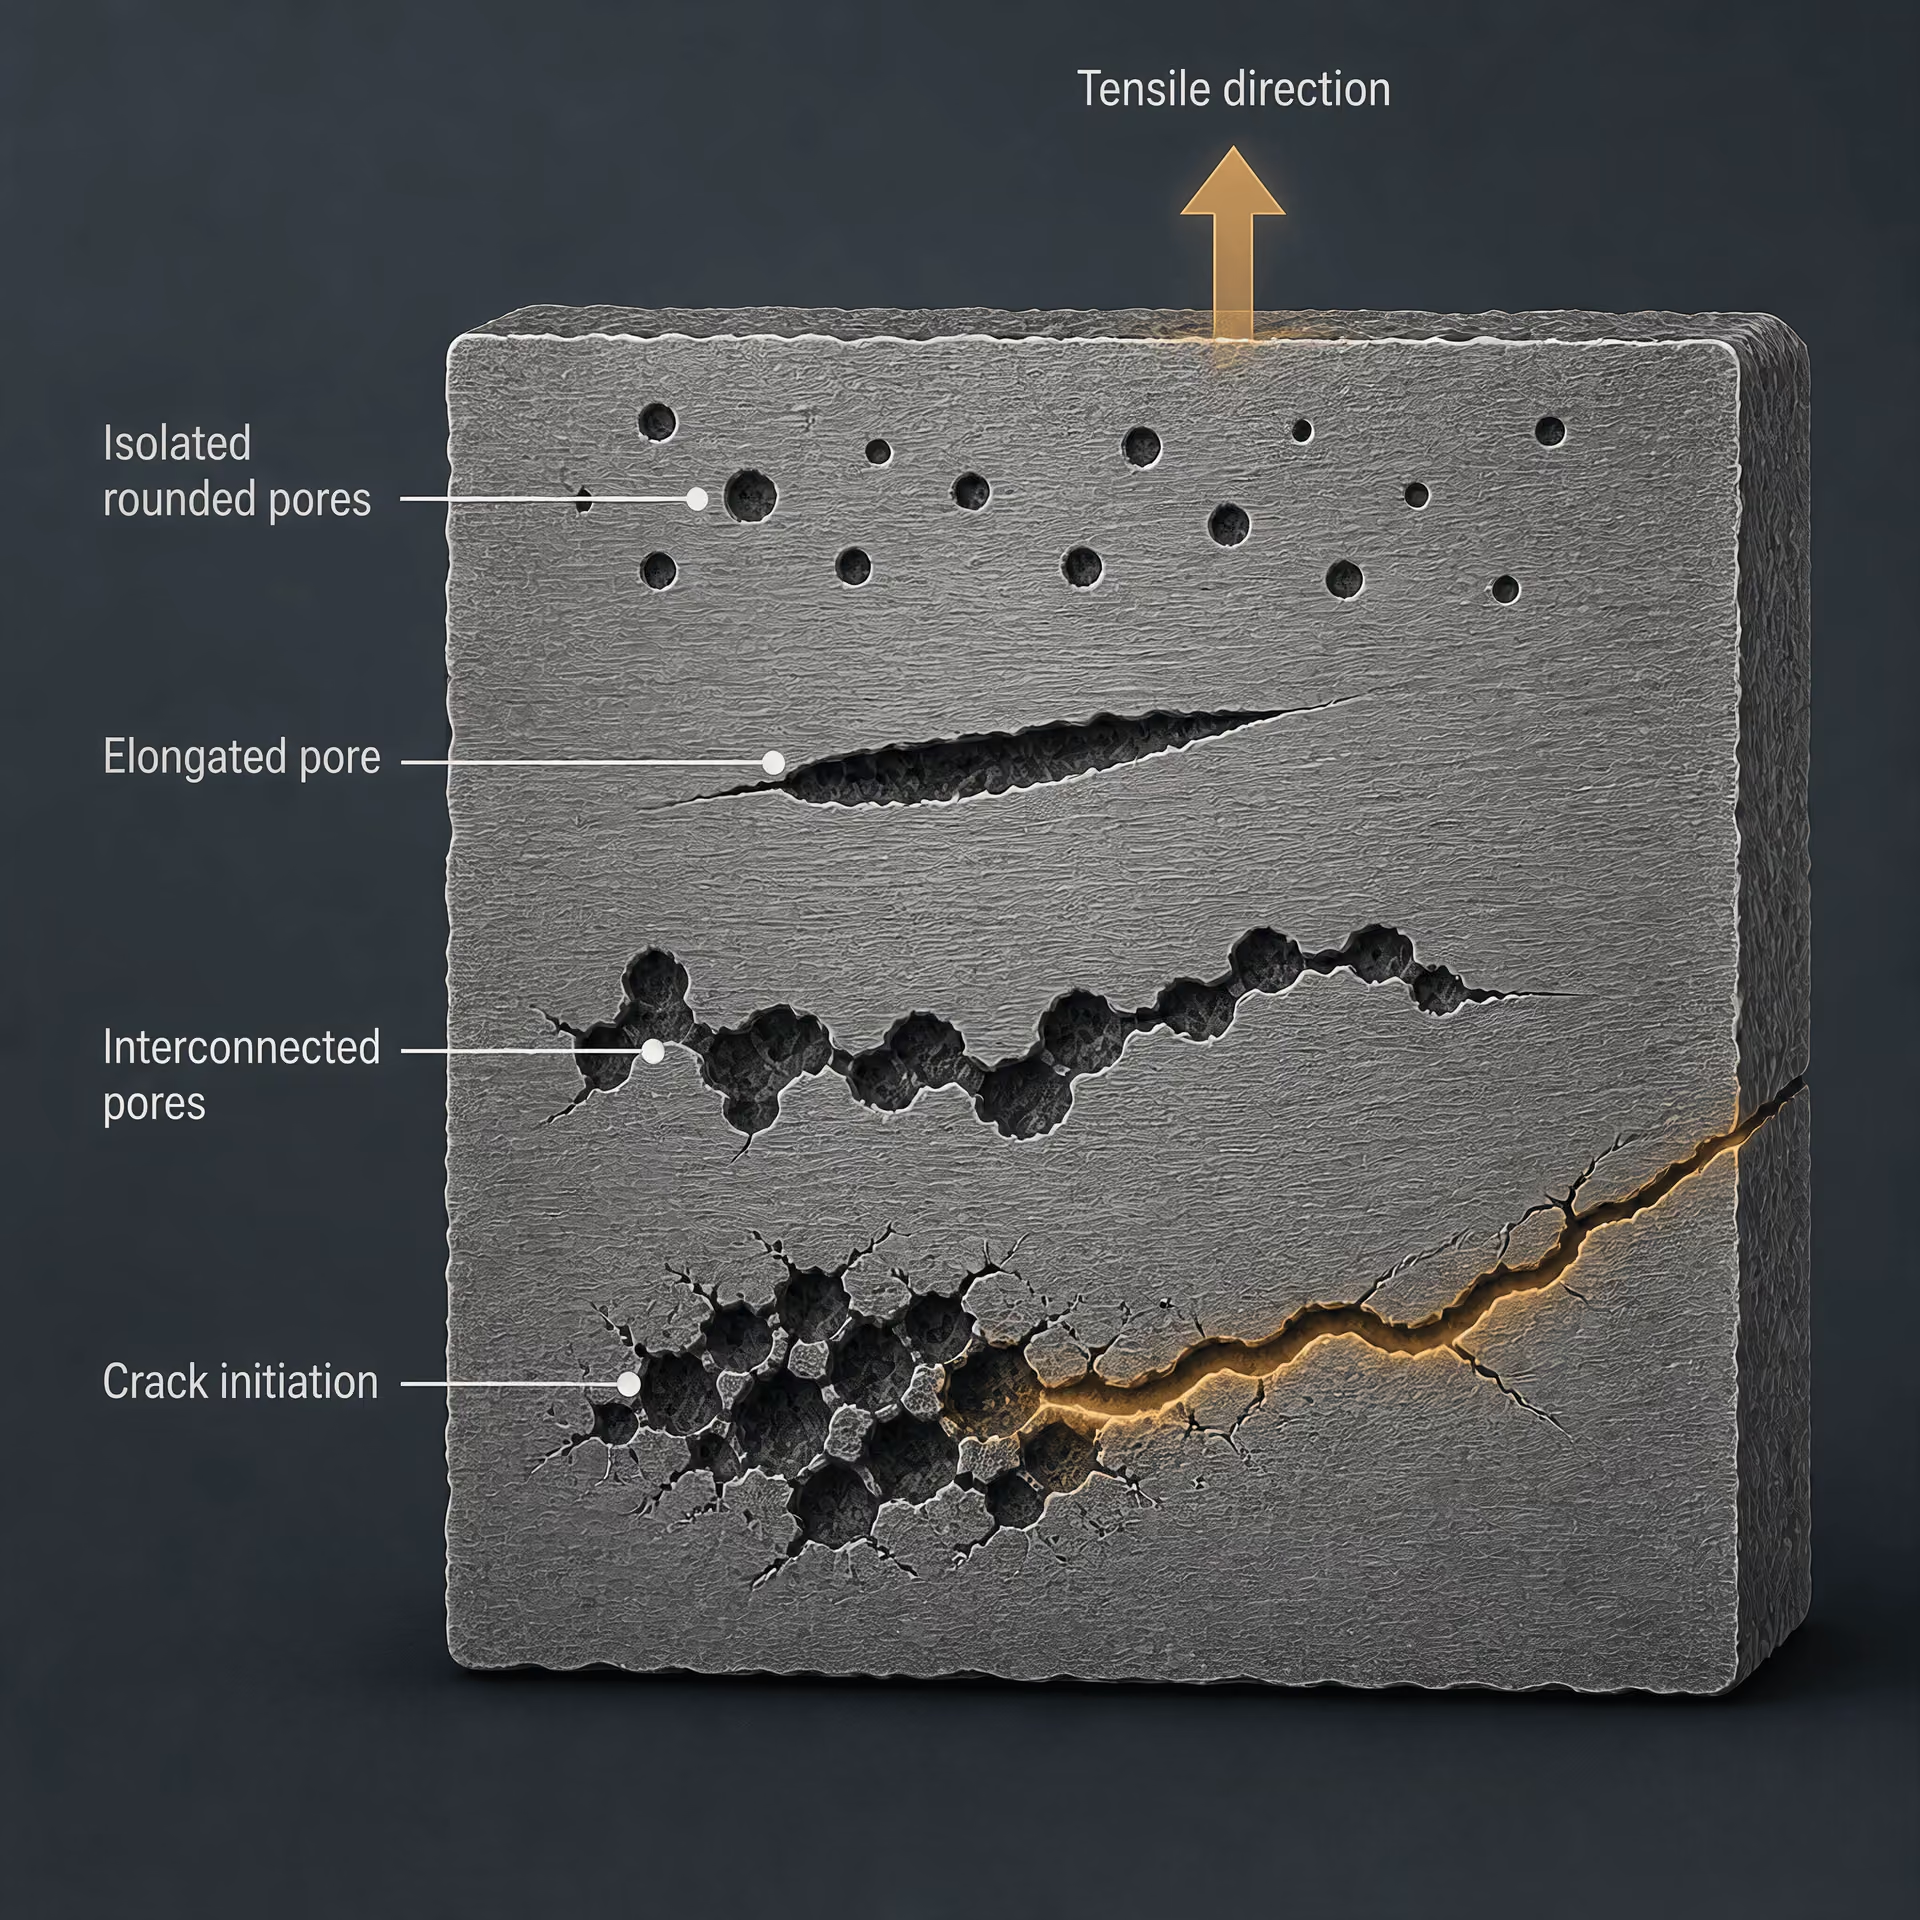
Structures fines et arrondies de carbures isotropes
Structure isotrope des carbures Distribution des carbures présentant une orientation directionnelle relativement limitée par rapport aux configurations de carbures allongés ou en chapelets.
L’affirmation caractéristique concernant les aciers à outils PM ne tient pas simplement au fait qu’ils contiennent « davantage de carbures ». Leur structure distinctive est constituée d’une population fine et arrondie de carbures, relativement isotrope, dispersée dans la matrice. Le terme « isotrope » désigne ici une distribution moins fortement alignée avec la direction de mise en forme que les motifs de carbures en chapelets couramment associés aux produits de lingots fortement corroyés.
La forme des particules est importante, car les angles aigus des carbures et les longues bandes de carbures produisent des concentrations locales de contraintes plus fortes que les petites particules arrondies. Les carbures fins réduisent également la longueur des caractéristiques fragiles ininterrompues. Il en résulte une microstructure dans laquelle l’espacement et l’orientation des carbures peuvent différer considérablement de ceux d’un acier coulé puis corroyé conventionnel présentant une composition chimique nominale similaire. Cela ne supprime pas les risques de rupture ou de fatigue ; cela modifie l’échelle des défauts et les chemins accessibles à une fissure.
La voie poudreuse ne suffit pas automatiquement. La propreté de la poudre, sa distribution granulométrique, sa teneur en oxygène et en inclusions, l’uniformité du compactage, le frittage, la densification et le traitement thermique déterminent si la structure de carbures recherchée se développe effectivement. Une ségrégation excessive à l’intérieur des particules, des surfaces de poudre contaminées, une liaison incomplète ou un traitement thermique inadapté peuvent compromettre la matrice, même lorsque l’analyse de l’alliage est correcte.
L’évaluation microstructurale doit donc associer l’analyse chimique à la mesure de la densité, à la caractérisation des pores, à l’examen des inclusions, à l’identification des phases et à l’étude de la morphologie des carbures. Une spécification peut identifier une famille de matériaux, mais les pores et les phases expliquent comment ce matériau supportera les charges. Dans les aciers issus de la métallurgie des poudres (MP), l’historique de mise en œuvre fait partie intégrante de la métallurgie.
Propriétés mécaniques et modalités de leur spécification
L’acier issu de la métallurgie des poudres (MP) ne possède pas un profil unique de propriétés mécaniques. Son comportement mesuré dépend de la composition chimique de la poudre, de la forme des particules, de la pression de compactage, du cycle de frittage, de la structure des pores, des variations dimensionnelles ainsi que de toute densification ultérieure ou de tout traitement thermique. Un résultat de traction constitue donc une indication relative à un état particulier du matériau et à une éprouvette d’essai donnée, et non une description complète de toutes les pièces fabriquées à partir de la même composition nominale.
ASTM B783-24 fournit un cadre utile, car cette norme ne classe pas les matériaux ferreux de structure issus de la métallurgie des poudres selon leur seule composition chimique. La norme utilise la composition chimique, la densité, la limite d’élasticité à l’état fritté et la résistance ultime à la traction après traitement thermique. Cette organisation distingue deux états de matériau sensiblement différents : les propriétés obtenues après compactage et frittage, et celles obtenues après un traitement thermique spécifié.
ISO 5755:2022 traite des matériaux métalliques frittés, notamment du fer fritté, des aciers frittés, des aciers alliés frittés et des aciers inoxydables frittés destinés à la construction. Son domaine d’application renforce la nécessité d’identifier le matériau fritté et son état, plutôt que de considérer l’« acier MP » comme une désignation unique de nuance. Les aciers obtenus par forgeage de poudres, infiltration, compression isostatique à chaud ou fabrication additive peuvent nécessiter des spécifications différentes et ne doivent pas se voir attribuer un résultat de compactage-frittage sans éléments probants.
Densité et limite d’élasticité à l’état fritté
La densité constitue l’une des premières variables mécaniques à déclarer, car les pores résiduels réduisent la section transversale porteuse et agissent comme des concentrateurs de contraintes. Deux éprouvettes constituées du même alliage nominal peuvent présenter des limites d’élasticité différentes si l’une possède une porosité totale plus élevée, des pores interconnectés plus importants ou une morphologie des pores moins favorable. La localisation de la porosité joue également un rôle. Des pores alignés avec une direction principale de contrainte peuvent influencer l’amorçage des fissures et la déformation différemment de pores petits, arrondis et isolés.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
La densité indiquée pour un acier MP doit être comprise comme une caractéristique d’un état du matériau, et non simplement comme une valeur théorique calculée à partir de ses constituants d’alliage. La densité à vert après compactage, la densité après frittage et la densité après densification secondaire sont des grandeurs différentes. L’élimination du lubrifiant, le retrait ou la croissance au frittage, les variations dimensionnelles liées au cuivre et les variations locales dues au remplissage de la matrice peuvent toutes modifier le résultat final. Dans A-Z of Powder Metallurgy (2005), Randall German considère la production des poudres, le compactage, le frittage, la densification, la microstructure et la porosité comme des éléments liés de la séquence de fabrication ; cette relation est essentielle pour interpréter les données de résistance.
La limite d’élasticité à l’état fritté décrit le début de la déformation permanente avant qu’un traitement de durcissement n’ait modifié la matrice ou la structure des carbures. Elle est particulièrement pertinente pour les pièces utilisées dans l’état fourni après frittage, calibrage, matriçage ou autres opérations autorisées. La valeur peut varier selon la direction d’essai, car le compactage conventionnel en matrice peut produire des gradients de densité et des contacts entre particules qui ne sont pas identiques dans la direction de compactage et transversalement à celle-ci. Une éprouvette transversale et une éprouvette longitudinale peuvent donc représenter des structures locales différentes, même si elles proviennent du même lot de production.
La géométrie de l’éprouvette modifie également le résultat indiqué. Une éprouvette de traction usinée à partir d’un compact de plus grande taille peut éliminer la région périphérique, modifier la densité de la section utile ou exposer une population de pores différente de celle d’une petite éprouvette de traction compactée directement à la forme voulue. Les éprouvettes entaillées, les éprouvettes de traction non usinées et les éprouvettes usinées ne mesurent pas la même réponse. La longueur utile, la mesure de la section transversale, l’état de surface, le mode de serrage, la vitesse de déformation et la définition utilisée pour la limite d’élasticité — par exemple un critère de décalage — doivent accompagner la valeur numérique.
L’approche de classification de l’ASTM B783-24 empêche de confondre une désignation de limite d’élasticité à l’état fritté avec une désignation de résistance à la traction après traitement thermique. Cette distinction est plus qu’administrative. Une pièce peut présenter un comportement à la limite d’élasticité acceptable à l’état fritté, puis réagir différemment après cémentation, trempe et revenu, effets de précipitation liés aux éléments d’alliage ou autre cycle thermique spécifié.
Résistance ultime à la traction après traitement thermique
| Propriété | Ce qu’elle mesure | Condition ou qualification requise |
|---|---|---|
| Limite d’élasticité à l’état fritté | Début de la déformation permanente avant le traitement de durcissement | Densité, orientation, géométrie de l’éprouvette et critère de limite d’élasticité |
| Résistance ultime à la traction | Contrainte nominale maximale lors d’un essai de traction | État de traitement thermique et méthode de traction |
| Comportement en fatigue | Réponse à une contrainte répétée ou fluctuante | Rapport de contraintes, fréquence, surface, pores et nombre de cycles |
| Ténacité à la rupture | Résistance à la propagation des fissures sous un chargement défini | Géométrie de l’entaille, épaisseur, orientation et méthode d’essai |
| Comportement à l’usure | Perte ou endommagement du matériau au contact | Matériau antagoniste, lubrification, charge, vitesse, température et morphologie des carbures |
La résistance ultime à la traction (UTS) est la contrainte nominale maximale atteinte au cours d’un essai de traction. Il ne s’agit pas de la même propriété que la limite d’élasticité. La limite d’élasticité marque le début retenu de la déformation plastique ; la UTS intègre les effets de la déformation plastique, de l’écrouissage, de la striction et du comportement à la rupture de l’éprouvette. ASTM B783-24 utilise la UTS après traitement thermique comme l’une de ses variables de classification ; l’état de traitement thermique doit donc être indiqué avec la désignation du matériau.
Le traitement thermique peut modifier bien davantage que la dureté. La température d’austénitisation, l’atmosphère, la sévérité de la trempe, la température de revenu et la dimension de la section influencent la matrice, l’austénite retenue, les contraintes résiduelles et la répartition des carbures. Dans un compact poreux, le cycle thermique interagit également avec les surfaces internes et la densité locale. Un cycle nominalement identique peut produire des propriétés différentes dans une éprouvette de traction mince et dans un composant de production épais, car leurs vitesses de refroidissement diffèrent.
Les ajouts d’alliage compliquent davantage les comparaisons. Le cuivre, le nickel et le molybdène sont courants dans les aciers ferreux MP, tandis que les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses MP selon l’article ScienceDirect Topics consacré à la métallurgie des poudres ferreuses (2024). Le mode d’ajout est important : un élément d’alliage préallié à la poudre ne produit pas nécessairement la même trempabilité ou la même compressibilité qu’une poudre élémentaire mélangée. La répartition du carbone, l’atmosphère de frittage et la ségrégation locale peuvent également influencer la matrice finale.
Les aciers à outils MP illustrent pourquoi la composition et l’historique de mise en œuvre ne peuvent pas être réduits à une seule valeur de traction. Des populations de carbures fins et arrondis peuvent être obtenues avec des teneurs ou des compositions en carbures difficiles, voire impossibles, à atteindre par la métallurgie conventionnelle des lingots. Ces structures peuvent modifier la résistance à l’usure, la rupture, l’usinabilité et la réponse au traitement thermique indépendamment de la UTS indiquée. ISO 4957:2018 inclut explicitement les produits fabriqués par métallurgie des poudres aux côtés des produits en acier à outils laminés à chaud, forgés, étirés à froid et laminés à froid, mais la norme commune ne rend pas leurs microstructures ou leurs comportements en service identiques.
Toute comparaison valide devrait préciser la densité, l’orientation, la géométrie de l’éprouvette, l’état d’usinage, le programme de traitement thermique, la température d’essai, la vitesse de déformation et la méthode de traction. Les résultats obtenus sur une pièce forgée à partir de poudre et entièrement dense, un compact obtenu par compactage-frittage et une éprouvette fabriquée par fabrication additive ne doivent pas être classés ensemble sans tenir compte de leurs morphologies de pores et de leurs contraintes résiduelles différentes. Le chapitre du ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST (2020), identifie la porosité, les inclusions, les contraintes résiduelles et le traitement thermique post-fabrication comme des facteurs majeurs ; ces facteurs concernent plus généralement les matériaux à base de poudres, mais la fabrication additive ne constitue pas le même procédé que le compactage et le frittage conventionnels.
Considérations relatives à la traction, à la fatigue, à la rupture et à l’usure
La résistance à la traction répond à une question étroite : comment une éprouvette spécifiée se comporte-t-elle sous une charge uniaxiale augmentant progressivement ? Elle ne permet pas de prédire la durée de vie en fatigue. Les dommages de fatigue se développent sous des contraintes répétées ou fluctuantes, souvent à des niveaux inférieurs à la limite d’élasticité en traction. Dans un acier MP, les pores et les inclusions peuvent agir comme des amorces internes de fissures, tandis que les pores débouchant en surface, les marques d’usinage et les transitions géométriques marquées constituent des sites d’amorçage supplémentaires. La densité, la distribution granulométrique des pores, le rapport de contraintes, la fréquence, l’état de surface et le nombre de cycles doivent être spécifiés dans toute comparaison en fatigue.
Le comportement à la rupture exige ses propres éléments probants. Une UTS élevée peut coexister avec une ténacité à la rupture limitée si des pores, des carbures grossiers, des inclusions ou des régions transformées fragiles permettent à une fissure de progresser avec une faible déformation plastique stable. Les essais de rupture dépendent également de la géométrie de l’entaille, de l’épaisseur de l’éprouvette, de l’orientation, du mode de chargement et de la grandeur indiquée — énergie d’impact, ténacité en déformation plane, vitesse de propagation de fissure ou mesure apparentée. L’énergie d’impact Charpy ne peut pas être substituée à la ténacité à la rupture, pas plus que cette dernière ne peut être déduite de la seule résistance à la traction.
La maîtrise des inclusions commence avant le compactage. La propreté de la poudre, les conditions d’atomisation, l’historique de la poudre recyclée, les résidus de lubrifiant et l’atmosphère du four peuvent introduire ou préserver des particules non métalliques. ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et permet son application aux pièces en acier forgées à partir de poudre. Cette méthode contribue au contrôle du procédé, mais la mesure des inclusions ne remplace pas les essais de traction, de fatigue ou de rupture réalisés sur le matériau fini.
Les performances en matière d’usure sont régies par la pression de contact, la vitesse de glissement, la lubrification, le matériau de la contre-surface, la température, la dureté, la morphologie des carbures, la rugosité de surface et la formation de débris. Une structure de carbures fine et uniformément répartie peut se comporter différemment d’un réseau de carbures grossier ou interconnecté, même lorsque les deux matériaux présentent une résistance ultime à la traction (UTS) similaire. Dans une application, la porosité peut retenir le lubrifiant, tandis que dans une autre, elle peut permettre la pénétration de fluides, réduire le soutien au contact ou accélérer l’endommagement de la surface. Les résultats des essais d’usure doivent donc préciser la configuration de l’essai et le critère de défaillance.
Les performances dimensionnelles constituent un autre aspect distinct. Le retrait ou la croissance au frittage, les gradients de densité, le retour élastique, le calibrage, la surépaisseur d’usinage et les déformations dues au traitement thermique déterminent si une pièce conserve la géométrie requise. Une éprouvette de traction peut satisfaire à la résistance spécifiée alors qu’un composant de production ne respecte plus une tolérance dimensionnelle après la trempe. Les spécifications mécaniques doivent par conséquent préciser l’état du matériau et la méthode d’essai, tandis que la validation de la conception traite séparément la fatigue, la rupture, l’usure, les chocs et la stabilité dimensionnelle en tant qu’exigences de service distinctes.
Traitement thermique des aciers de métallurgie des poudres
Le traitement thermique n’agit pas sur un corps en acier totalement dense et homogène de la même manière que sur une barre issue d’un lingot. Dans un acier de métallurgie des poudres (PM), le cycle thermique modifie la matrice, la répartition des carbures, l’état des contraintes résiduelles et, parfois, la forme et l’interconnexion des pores. Ces modifications influent sur la stabilité dimensionnelle et le comportement à la rupture, ainsi que sur la dureté et les propriétés en traction. Le résultat dépend de la composition de la poudre, de la pression de compactage, de l’historique de frittage, des gradients de densité, de la morphologie des pores et de toute densification ultérieure.
C’est pourquoi un acier PM ne doit pas être décrit simplement comme une nuance conventionnelle fabriquée à partir de poudre. La norme ASTM B783-24 distingue les matériaux de construction ferreux de métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. La distinction entre les classifications à l’état fritté et après traitement thermique est importante : l’état spécifié fait partie de la description du matériau et ne constitue pas un simple détail de production accessoire. La norme ISO 5755:2022 spécifie également les exigences applicables aux matériaux de construction en fer fritté, en acier, en acier allié et en acier inoxydable. Aucune de ces deux normes ne considère le traitement thermique comme interchangeable avec le frittage.
Concepts de la trempe, du revenu et du durcissement par frittage
Séquence de durcissement et de revenu
- Austénitisation Chauffer l’acier dans la plage de l’austénite et le maintenir pendant la transformation requise.
- Trempe Refroidir assez rapidement pour former la structure martensitique ou mixte recherchée.
- Revenu Réchauffer à une température plus basse afin d’ajuster la dureté, la ténacité et les contraintes résiduelles.
- Vérification Vérifier la dureté, les dimensions, l’état des phases et, lorsque cela est requis, les propriétés sensibles à la rupture.
La trempe conventionnelle consiste normalement à chauffer l’acier jusqu’à la formation d’austénite, à le maintenir assez longtemps pour permettre la transformation requise, puis à le refroidir rapidement afin de former de la martensite. Le revenu consiste ensuite à réchauffer le matériau trempé à une température plus basse afin de réduire les contraintes de trempe et d’ajuster l’équilibre entre dureté, ténacité et stabilité dimensionnelle. Selon la composition et le traitement, le revenu peut provoquer la précipitation de carbures, la restauration de la matrice martensitique et la transformation de l’austénite résiduelle instable.
Dans un acier PM, les mêmes transformations de phases se produisent, mais les pores interrompent le transfert thermique et réduisent la section porteuse. Un pore peut être isolé, avec peu de connexions au réseau de pores environnant, ou interconnecté, ce qui permet la circulation des gaz et modifie la vitesse à laquelle l’intérieur échange de la chaleur avec l’atmosphère du four. La porosité ouverte peut également fournir des voies d’accès à l’oxygène ou aux milieux de trempe. Par conséquent, un cycle nominal du four ne garantit pas le même historique thermique local dans un compact de faible densité et dans une pièce presque totalement dense.
Le cuivre, le nickel et le molybdène sont des additions d’alliage courantes dans les matériaux ferreux de métallurgie des poudres, tandis que les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses PM, selon la référence Ferrous Powder Metallurgy de ScienceDirect Topics (2024). Ces additions influencent la formation de l’austénite, la cinétique de transformation, la trempabilité et la réponse au revenu. Le carbone peut être présent sous forme de graphite, diffuser pendant le frittage ou varier localement en raison de la ségrégation et des gradients de densité. La matrice obtenue après trempe peut donc différer d’une région à l’autre d’un composant.
Le durcissement par frittage est un concept de mise en œuvre et non une famille d’aciers distincte. Le compact est refroidi suffisamment rapidement directement après le frittage pour produire une transformation martensitique importante, ce qui réduit ou élimine la nécessité d’une opération de trempe distincte. La vitesse de refroidissement doit être adaptée à l’alliage, à la géométrie de la pièce, à sa densité et à la conception du four. Le durcissement par frittage n’est pas équivalent à un simple refroidissement à l’air : la pièce doit présenter une trempabilité suffisante pour que son intérieur se transforme comme prévu. Un revenu peut néanmoins être nécessaire afin de réduire les contraintes résiduelles et de maîtriser l’équilibre final des phases.
Ce procédé peut limiter les étapes de manutention et de réchauffage, mais ses effets doivent être évalués sur l’ensemble du composant. Une région externe refroidie rapidement peut devenir martensitique tandis qu’un cœur refroidi plus lentement conserve de la bainite, de la perlite ou de l’austénite résiduelle. De tels gradients peuvent produire des déformations locales et des comportements à la rupture différents. Les aciers à outils de métallurgie des poudres présentent une considération supplémentaire. Leurs structures de carbures fines, arrondies et relativement isotropes, ainsi que des teneurs ou des compositions en carbures difficiles, voire impossibles, à obtenir par métallurgie conventionnelle des lingots, sont déterminantes pour leur réponse à l’austénitisation, à la trempe et au revenu. La norme ISO 4957:2018 applique les exigences relatives aux aciers à outils aux produits fabriqués par métallurgie des poudres ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid, mais la voie de fabrication influe néanmoins sur la réponse au traitement.
Trempabilité et effets de section
La trempabilité décrit l’aptitude d’un acier à former de la martensite jusqu’à une profondeur donnée dans des conditions de refroidissement spécifiées ; elle ne correspond pas à la dureté de surface. Dans les pièces PM, les effets de section dépendent de facteurs autres que l’épaisseur. La densité, la forme des pores, la répartition de l’alliage, les variations de section et le contact avec l’outillage ou les dispositifs de maintien influencent tous le chauffage et le refroidissement.
Une peau externe dense entourant un intérieur plus poreux peut refroidir différemment d’une section uniforme. Les pores interconnectés peuvent permettre la pénétration des gaz du four pendant le chauffage et favoriser l’oxydation, tandis que les pores isolés se comportent davantage comme des vides internes et peuvent concentrer les contraintes sans offrir de voie de circulation aux gaz. Les pores de grande taille ou de forme irrégulière constituent également des sites d’amorçage des fissures. La trempe peut ajouter des contraintes de transformation à ces concentrations de contraintes préexistantes. Une pièce qui atteint la dureté visée en surface peut néanmoins présenter un cœur plus tendre, de l’austénite résiduelle ou une région martensitique sensible à la fissuration à proximité d’un amas de pores.
Les additions d’alliage peuvent améliorer la trempabilité et permettre à un refroidissement plus lent de produire de la martensite plus profondément dans une section. Cela ne supprime pas les effets de section. Un refroidissement lent réduit les gradients thermiques, mais peut permettre des transformations indésirables ; un refroidissement rapide accroît la probabilité de déformations et de fissures. L’équilibre approprié est donc une propriété du compact spécifique et non une caractéristique universelle de l’« acier PM ».
Les gradients de densité formés lors du remplissage et du compactage sont particulièrement importants. Des régions présentant des densités à vert différentes peuvent se rétracter différemment pendant le frittage et réagir différemment lors de la trempe. Les surfaces usinées peuvent exposer des pores qui n’étaient pas visibles sur l’extérieur initial, ce qui modifie à la fois l’accès du milieu de trempe et l’oxydation locale. La production et le mélange des poudres jouent également un rôle, car les inclusions, les agglomérats et les particules d’alliage ségrégées peuvent subsister en tant que sites locaux de transformation. La norme ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise son application aux pièces en acier forgées à partir de poudre ; la maîtrise des inclusions est donc liée à la fiabilité du traitement thermique et pas uniquement à la propreté de la poudre.
Déformations, oxydation et phases résiduelles
Le traitement thermique peut modifier les dimensions par dilatation thermique, contraction au cours de la transformation, relaxation des contraintes et différences de moment de transformation entre les régions. Les pièces PM peuvent présenter une croissance, un retrait, un gauchissement ou des variations de rectitude après trempe et revenu. Ces effets peuvent être amplifiés par un compactage anisotrope, des pores interconnectés, une densité non uniforme et le retrait de frittage antérieur. Les montages et les surfaces d’appui peuvent entraver les mouvements pendant le refroidissement, laissant des contraintes résiduelles qui seront libérées ultérieurement au cours du revenu, de l’usinage ou en service.
L’oxydation exige une attention particulière lorsque la porosité ouverte atteint la surface ou communique avec l’intérieur. Des films d’oxyde peuvent se former sur les parois des pores et les surfaces externes, consommer localement des éléments d’alliage et affaiblir les ponts de liaison entre particules. Ils peuvent également gêner les opérations ultérieures d’usinage ou d’assemblage. Des atmosphères de four contrôlées, un chargement approprié et des conditions de transfert soigneusement choisies réduisent l’exposition, mais le contrôle de l’atmosphère ne peut pas compenser une structure de pores inadaptée. Le traitement sous vide, sous atmosphère inerte ou sous atmosphère contrôlée doit être choisi en fonction de la densité de la pièce et de la chimie de l’alliage.
L’austénite résiduelle constitue une autre source d’instabilité dimensionnelle. Si la trempe ne transforme pas toute l’austénite, la phase restante peut évoluer pendant le revenu, en service ou lors d’un traitement cryogénique ultérieur. Sa transformation peut provoquer une dilatation et des contraintes supplémentaires. À l’inverse, une quantité excessive de martensite sans revenu adéquat entraîne des contraintes internes élevées et une tolérance réduite à la rupture, en particulier lorsque des pores ou des inclusions non métalliques constituent des sites d’amorçage des fissures.
Le chapitre du ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST (2020), identifie la porosité, les inclusions, les contraintes résiduelles et le traitement thermique post-fabrication comme des facteurs liés dans les pièces en acier fabriquées par fabrication additive. Cette comparaison est utile, mais la fabrication additive ne doit pas être confondue avec la métallurgie conventionnelle des poudres par pressage-frittage. L’historique thermique, la géométrie des pores, la structure en couches et la population de défauts diffèrent. Pour les aciers fabriqués par pressage-frittage, le cycle de traitement thermique doit être élaboré à partir du compact réel et de son état de frittage, puis vérifié au moyen de mesures dimensionnelles, d’un examen de la dureté ou des phases et, lorsque cela est nécessaire, d’essais sensibles à la rupture.
Aciers à outils fabriqués par métallurgie des poudres
Les aciers à outils élaborés par métallurgie des poudres (PM) ne sont pas simplement des nuances conventionnelles d’acier à outils fournies sous forme de poudre. Leurs propriétés résultent d’une séquence étroitement liée : production de la poudre, mélange, compactage, frittage, densification éventuelle et traitement thermique. Chaque étape influence la suivante. L’atomisation contrôle la composition chimique et la propreté des particules ; le compactage détermine la répartition de la densité à vert ; le frittage modifie la morphologie des pores et les interfaces avec les carbures ; enfin, la trempe, le revenu ou d’autres traitements thermiques établissent la matrice finale et l’état des contraintes résiduelles.
Cet historique de fabrication crée une famille de matériaux distincte. Il empêche également d’affirmer simplement que tout acier à outils PM est supérieur à son équivalent fabriqué à partir d’un lingot. Le résultat dépend de la nuance, du procédé de fabrication de la poudre, de la méthode de consolidation, du traitement thermique et des exigences en service.
Pourquoi le contrôle des carbures est important
Les carbures assurent une grande partie de la résistance à l’usure des aciers à outils à forte teneur en carbone et fortement alliés, mais la seule fraction volumique de carbures ne détermine pas les performances. Leur taille, leur forme, leur nature chimique, leur espacement et leur répartition sont tout aussi importants. Un acier contenant une forte fraction de carbures peut présenter une faible ténacité si les carbures forment un réseau continu ou des bandes ségrégées. De grosses particules anguleuses peuvent amorcer des fissures, en particulier lorsque les charges d’usinage, les chocs ou les cycles thermiques imposent des contraintes de traction locales.
Dans la métallurgie conventionnelle des lingots, l’alliage liquide se refroidit dans une section de coulée relativement importante. Le liquide riche en soluté est rejeté à mesure que les dendrites primaires se solidifient, et le liquide restant s’enrichit progressivement en carbone et en éléments formant des carbures. Il en résulte une microségrégation. Le chrome, le molybdène, le vanadium, le tungstène et le carbone peuvent ainsi se concentrer dans les régions interdendritiques, où se forment des carbures eutectiques grossiers. Le forgeage et le corroyage thermomécanique peuvent fragmenter cette structure, mais ils ne peuvent pas toujours éliminer ses origines chimiques. Les fortes sections et les compositions fortement alliées aggravent le problème.
La production de poudre modifie l’échelle de la solidification. L’atomisation au gaz fragmente le métal en fusion en petites gouttelettes qui refroidissent rapidement, figeant les éléments d’alliage avant que le schéma de ségrégation observé dans un gros lingot puisse se développer. Après compactage et frittage, ou après une étape de densification assistée par pression, la population de carbures obtenue peut être beaucoup plus fine. Les aciers à outils PM peuvent produire une répartition de carbures fine, arrondie et relativement isotrope, plutôt que les bandes de carbures allongées souvent associées à un matériau issu d’un lingot fortement ségrégé.
Cette morphologie est importante. Les particules arrondies réduisent les concentrations géométriques aiguës de contraintes. Une répartition plus uniforme réduit également les longs chemins de faiblesse au sein de la microstructure, tandis que l’isotropie rend la réponse moins dépendante de la direction de corroyage. Il s’agit de tendances métallurgiques et non de garanties : une densification incomplète, un traitement thermique inadapté, une contamination de la poudre ou un grossissement excessif des carbures peuvent toujours entraîner des défauts et de l’anisotropie.
Le procédé PM permet également d’obtenir des teneurs et des compositions de carbures difficiles, voire dans certains cas impossibles, à atteindre avec la métallurgie conventionnelle des lingots. Les nuances à forte teneur en vanadium constituent un exemple bien connu de difficulté de conception, car il peut être difficile de répartir uniformément les carbures de type MC souhaités dans un gros lingot. D’autres conceptions d’alliages reposent sur un mélange contrôlé de types de carbures, tels que les M7C3 riches en chrome, les M6C contenant du molybdène ou du tungstène et les MC riches en vanadium. L’équilibre utile ne consiste pas simplement à avoir « davantage de carbures ». Une fraction plus élevée peut améliorer la résistance à l’abrasion tout en réduisant la ténacité, l’usinabilité ou la résistance à l’écaillage.
La propreté de la poudre fait partie du contrôle des carbures. Les inclusions non métalliques peuvent amorcer des fissures indépendamment de la population de carbures recherchée, et les films d’oxyde présents à la surface des particules de poudre peuvent subsister aux joints entre particules initiales si l’atmosphère ou le cycle de frittage est mal maîtrisé. L’ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise l’application de cette méthode aux pièces en acier forgées à partir de poudre. La recherche des inclusions relève donc de la spécification du matériau et du système de contrôle du procédé, et pas uniquement de l’analyse finale des ruptures.
La porosité ajoute une autre variable. Les produits compactés-frittés conservent des pores interconnectés ou fermés, à moins qu’une opération de densification ne les réduise. Les pores diminuent la section efficace porteuse et peuvent constituer des sites d’amorçage des fissures. Leur taille, leur forme et leur emplacement sont plus importants que la seule valeur nominale de la densité. La compression isostatique à chaud, le forgeage de poudre ou d’autres procédés de densification peuvent modifier cette situation, mais ils changent également le coût, le comportement dimensionnel et la microstructure finale.
L’ISO 4957:2018 et les produits en acier à outils PM
L’ISO 4957:2018 est la principale norme internationale relative aux aciers à outils et inclut explicitement les produits fabriqués par métallurgie des poudres. Son domaine d’application couvre également les produits laminés à chaud, forgés, étirés à froid et laminés à froid. Cette disposition est importante, car la norme considère la fabrication PM comme une voie de production parmi d’autres dans le domaine des aciers à outils, tout en reconnaissant que la structure et le traitement propres à cette voie peuvent influer sur le matériau livré sous une désignation donnée.
La norme ne doit pas être interprétée comme rendant métallurgiquement interchangeables toutes les formes de produits. Un produit PM et un produit forgé peuvent partager une même désignation de nuance ou les mêmes limites de composition chimique, tout en différant par la répartition des carbures, la porosité, la propreté, l’historique dimensionnel et la réponse au traitement thermique. L’acheteur ou le concepteur doit donc identifier la forme du produit et l’état de livraison pertinent, plutôt que de se fier uniquement au nom de la nuance.
L’ISO 4957:2018 traite des exigences applicables aux aciers à outils, mais ce n’est pas la seule norme pertinente pour les aciers élaborés à partir de poudres. L’ISO 5755:2022 spécifie les exigences relatives aux matériaux métalliques frittés, notamment au fer fritté, à l’acier fritté, aux aciers alliés frittés et aux matériaux structuraux en acier inoxydable fritté. L’ASTM B783-24 classe les matériaux structuraux ferreux PM selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique ; elle couvre les pièces produites par compactage et frittage. Ces documents concernent des domaines connexes, mais l’ASTM B783-24 ne remplace pas les exigences relatives aux aciers à outils de l’ISO 4957:2018.
Cette distinction est importante, car de nombreux produits ferreux PM ne sont pas des aciers à outils. Les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses PM, selon l’ouvrage de référence Ferrous Powder Metallurgy publié par ScienceDirect Topics en 2024. Ces matériaux structuraux utilisent la métallurgie des poudres pour obtenir une densité maîtrisée, un comportement dimensionnel contrôlé ou des formes quasi-nettes économiques ; leurs priorités de conception diffèrent de celles d’un acier rapide, d’un acier à outils pour travail à froid ou d’une nuance PM fortement résistante à l’usure.
Une spécification concernant un acier à outils PM doit également tenir compte des caractéristiques des particules de poudre, de la pression de compactage, de l’atmosphère de frittage, de la variation dimensionnelle, de la morphologie des pores, des inclusions et du traitement thermique. Ces variables interagissent. Par exemple, une poudre dont l’analyse chimique est appropriée peut néanmoins produire des pièces irrégulières si la distribution granulométrique provoque des gradients de densité pendant le compactage. Une température de frittage correcte peut entraîner une croissance excessive des grains ou un grossissement des carbures si la durée de maintien et l’atmosphère ne sont pas adaptées. Le traitement thermique agit ensuite sur cette structure préexistante ; il ne peut pas effacer tous les défauts créés antérieurement.
Comparaison avec la métallurgie conventionnelle des lingots
Le principal avantage de la métallurgie des poudres réside dans le contrôle de la ségrégation et de la morphologie des carbures. Les aciers à outils issus de la métallurgie des lingots peuvent être forgés, recuits et refondus afin d’améliorer leur homogénéité, et de nombreuses nuances conventionnelles offrent d’excellentes performances en service. Leurs procédés de fabrication sont également bien établis, avec une vaste base de données concernant le forgeage, l’usinage et le traitement thermique. La métallurgie des poudres ne les remplace donc pas automatiquement.
La métallurgie des poudres devient techniquement plus intéressante lorsque la teneur en éléments d’alliage et la quantité de carbures augmentent. La solidification rapide permet d’obtenir une structure initiale plus fine, tandis que la consolidation préserve une répartition plus uniforme que celle qu’un gros lingot coulé peut atteindre. Cela peut permettre d’associer une résistance à l’usure et une ténacité difficiles à obtenir par fusion et forgeage conventionnels. L’avantage dépend toutefois de la nuance. Un acier à outils modérément allié peut tirer peu de bénéfices de la voie poudre supplémentaire si le traitement conventionnel assure déjà une propreté et un contrôle des carbures suffisants.
Les principales limites de la métallurgie des poudres sont la sensibilité du procédé et le risque de porosité. Un matériau compacté-fritté peut ne pas atteindre la densité quasi totale d’un acier corroyé, et la variation dimensionnelle au cours du frittage doit être maîtrisée. Les procédés de densification complète réduisent les pores, mais ajoutent des opérations thermiques et mécaniques. La production de poudre peut également introduire des films d’oxyde ou des inclusions, tandis que la manutention et le mélange peuvent créer une ségrégation entre les particules, même lorsque le métal en fusion était chimiquement homogène.
La fabrication additive ne doit pas être assimilée à la métallurgie conventionnelle des poudres par compactage-frittage. Les deux procédés commencent avec des poudres métalliques, mais la fusion ou la liaison couche par couche introduit des cycles thermiques, des contraintes résiduelles, des états de surface et des mécanismes de défaut différents. Le chapitre de l’ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST en 2020, identifie la porosité, les inclusions, les contraintes résiduelles et les traitements thermiques post-fabrication comme des facteurs majeurs pour les pièces en acier fabriquées de manière additive. Ces préoccupations recoupent celles de la métallurgie des poudres, mais les historiques de fabrication ne sont pas identiques.
| Axe de comparaison | Procédé de métallurgie des poudres | Procédé conventionnel à partir de lingots |
|---|---|---|
| Structure initiale | Particules de poudre solidifiées rapidement | Gros lingot ou billette coulée |
| Échelle de la ségrégation | Potentiellement réduite par la solidification de petites particules | Établie lors de la solidification d’une grande section |
| Morphologie des carbures | Peut être fine, arrondie et relativement isotrope | Peut comprendre des structures de carbures grossières ou orientées |
| Porosité | Peut subsister après un traitement par compactage-frittage | Généralement réduite par la consolidation par corroyage |
| Production de la forme | Peut permettre des pièces de forme quasi définitive | Nécessite généralement davantage d’enlèvement de matière ou de mise en forme |
La comparaison pertinente n’est donc pas celle entre « métallurgie des poudres et acier conventionnel » considérés de manière abstraite. Il s’agit de comparer des nuances et des voies de fabrication spécifiées : composition chimique et propreté de la poudre par rapport à l’homogénéité du lingot ; taille et répartition des carbures par rapport à la structure forgée ; population de pores par rapport à la densité d’un matériau corroyé ; et historique complet du traitement thermique par rapport aux charges en service. Les aciers à outils PM sont des matériaux distincts parce que ces variables sont conçues conjointement.
Inclusions, propreté et acier forgé à partir de poudre
Inclusions non métalliques dans les poudres métalliques
| Caractéristique | Définition | Importance type |
|---|---|---|
| Pore | Vide dans la structure métallique | Réduit la surface porteuse et peut concentrer les contraintes |
| Inclusion | Phase solide non métallique ou chimiquement distincte | Peut interrompre les liaisons ou amorcer des fissures |
| Carbure | Phase dure contenant du carbone | Peut améliorer la résistance à l’usure, mais affecter la ténacité et l’usinabilité |
| Joint entre particules initiales | Interface héritée des contacts entre particules de poudre | Peut retenir des oxydes ou des zones faiblement liées |
Les inclusions non métalliques sont des phases solides étrangères ou chimiquement distinctes présentes à l’intérieur d’une particule de poudre métallique ou entre plusieurs particules. Elles ne sont pas assimilables aux pores ordinaires de la métallurgie des poudres. Un pore est un vide : une région contenant du gaz ou du vide après polissage et préparation. Une inclusion est un matériau — par exemple un oxyde, un silicate, un nitrure, un carbure, une particule issue de laitier ou un autre composé non métallique — qui occupe une partie de la poudre ou de la microstructure consolidée.
Cette distinction est importante, car la production des poudres offre de nombreuses possibilités de contamination et de réaction de surface. L’atomisation peut produire des films d’oxyde ou entraîner des matériaux réfractaires. La manipulation, le tamisage, le mélange et le transfert de la poudre peuvent introduire des particules provenant des équipements ou de l’atmosphère environnante. Une particule de poudre peut également porter un oxyde de surface qui apparaît, après compactage, sous la forme d’une fine couche riche en inclusions. La composition chimique de l’acier ne décrit pas entièrement cette situation. Deux lots présentant les mêmes teneurs nominales en carbone, chrome, molybdène ou nickel peuvent se comporter différemment si leurs inclusions diffèrent par leur taille, leur composition chimique ou leur localisation.
Cette question revêt une importance particulière pour les matériaux ferreux de métallurgie des poudres, car la surface de la poudre fait partie de la microstructure initiale. Le compactage met les particules en contact, tandis que le frittage développe des cols et permet la diffusion à travers ces zones de contact. Une inclusion située à la frontière entre deux particules peut interrompre la liaison plus fortement qu’une inclusion enfermée à l’intérieur d’une particule. Un film d’oxyde mince peut subsister sous la forme d’une frontière discontinue, tandis qu’une petite particule isolée peut se retrouver entourée d’acier pendant le frittage. L’effet final dépend de l’inclusion ainsi que de l’histoire thermique et mécanique qui suit.
La famille de matériaux considérée ici ne se laisse pas non plus classer simplement comme de l’acier conventionnel transformé en poudre. ASTM B783-24 classe les matériaux structuraux ferreux de métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique, tout en couvrant les pièces produites par compactage et frittage. ISO 5755:2022 spécifie les exigences applicables aux matériaux structuraux en fer fritté, en acier, en acier allié et en acier inoxydable. Aucune de ces classifications ne remplace l’examen de la propreté de la poudre. Une désignation peut établir la composition et les propriétés requises sans expliquer si une rupture a pris naissance au niveau d’un film d’oxyde, d’un pore, d’un amas de carbures ou d’une interface entre ces éléments.
La conception de l’alliage ajoute un autre niveau de complexité. Le cuivre, le nickel et le molybdène sont des additions courantes dans les aciers ferreux de métallurgie des poudres, et les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses de métallurgie des poudres, selon la référence ScienceDirect Topics citée (2024). Ces éléments d’alliage modifient le frittage, les variations dimensionnelles, la trempabilité et la formation des phases, mais ils ne font pas d’une inclusion d’oxyde ou de silicate un constituant de l’alliage intentionnel. Les aciers à outils élaborés par métallurgie des poudres peuvent également contenir des structures de carbures fines, arrondies et plus proches de l’isotropie, ainsi que des teneurs ou des compositions en carbures difficiles à obtenir par métallurgie conventionnelle des lingots. Ces carbures ne doivent pas être automatiquement enregistrés comme des inclusions non métalliques : une identification des phases est nécessaire.
Méthode d’essai selon ISO 13947:2024
ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques. Son domaine d’application permet également son utilisation pour les pièces en acier forgé à partir de poudre, ce qui lui confère une pertinence au-delà de l’examen de la matière première en vrac. Cette extension est importante, car la consolidation modifie l’aspect et la répartition spatiale d’une inclusion. Une méthode d’essai appliquée avant la consolidation répond à une question différente de celle à laquelle répond la même méthode appliquée après le forgeage.
La norme doit donc être considérée comme un cadre de mesure, et non comme une classe universelle de propreté. Elle établit la manière dont la détermination est effectuée, tandis que la spécification applicable à une poudre, à un comprimé ou à une pièce donnée doit définir la base de rapport requise ainsi que les éventuels critères d’acceptation. Les informations disponibles ne permettent pas d’attribuer une taille maximale générale, une fraction surfacique, un nombre ou une limite d’acceptation des inclusions à l’ensemble des aciers de métallurgie des poudres. Une telle limite devrait provenir de la norme produit applicable, de la spécification d’achat, du plan de qualification ou d’une exigence de service démontrée.
L’interprétation dépend également de la préparation de l’éprouvette. Une coupe polie présente une intersection bidimensionnelle à travers des particules et des interfaces tridimensionnelles. Une inclusion longue peut apparaître comme un fragment court, tandis qu’un film mince aligné avec la coupe peut sembler disproportionnellement continu. Les dommages de préparation, l’arrachement, l’étalement et l’attaque peuvent créer des caractéristiques ressemblant à des fissures ou à des particules non métalliques. L’identification doit par conséquent associer la méthode d’examen prescrite à un contrôle métallographique approprié et, si nécessaire, à une confirmation chimique ou microanalytique.
Pour l’acier forgé à partir de poudre, l’emplacement de l’échantillonnage doit être consigné avec le même soin. Une poudre prélevée dans un conteneur, un comprimé examiné avant forgeage et un matériau prélevé dans une région forgée ne représentent pas la même population. Le forgeage peut fragmenter, aplatir, faire pivoter ou redistribuer les inclusions ; il peut également refermer les pores voisins et modifier le contraste utilisé pour distinguer les deux. Un résultat ne précisant ni le lot de poudre, ni l’emplacement sur la pièce, ni l’orientation, ni la préparation de la coupe, ni l’historique de transformation est difficile à comparer à un autre résultat.
Effets des inclusions après consolidation
La consolidation modifie la géométrie des inclusions ainsi que leur signification mécanique. Lors du compactage et du frittage, une inclusion située au contact entre deux particules peut empêcher localement la croissance du col et laisser une interface fragile. Lors du forgeage de la poudre, la déformation peut aplatir cette caractéristique en une discontinuité de type filiforme, fragmenter une particule fragile ou comprimer l’acier environnant contre celle-ci. L’inclusion n’a pas nécessairement disparu parce qu’elle est moins visible sur une coupe polie.
Les pores interagissent avec les inclusions de plusieurs manières. Une inclusion peut favoriser la nucléation ou préserver un espace à la frontière entre des particules, créant une association inclusion–pore. Un pore peut exposer une plus grande surface d’inclusion et créer une entaille locale vive. À l’inverse, le forgeage peut refermer le pore tout en laissant l’inclusion ou une interface riche en oxydes. Une micrographie peut alors montrer une région dense comportant une discontinuité planaire, alors que le défaut initial impliquait à la fois un pore et une inclusion. Considérer toute caractéristique sombre comme un pore masque cet historique de transformation.
La morphologie est essentielle à l’interprétation. Les particules arrondies et isolées produisent généralement une concentration de contraintes différente de celle produite par des particules anguleuses, des films allongés ou des débris agglomérés. La répartition est également importante : un faible nombre d’inclusions largement séparées n’est pas équivalent à une bande située le long d’une ancienne frontière entre particules de poudre, ni à un amas répétitif orienté dans la direction du forgeage. La liaison constitue une autre variable. Une inclusion étroitement entourée d’acier peut avoir un effet différent de celui d’une inclusion qui reste attachée à une interface non liée.
Ces distinctions influent sur la rupture en traction, l’amorçage de la fatigue, la résistance aux chocs ainsi que les résultats des traitements dimensionnels ou thermiques, mais aucun classement universel ne peut être établi sans connaître la composition chimique des inclusions, leur distribution granulométrique, la porosité, la microstructure de la matrice, le mode de sollicitation et l’orientation. Le chapitre du ASM Handbook consacré par le NIST à la fabrication additive des aciers et des aciers inoxydables (2020) traite de même la porosité, les inclusions, les contraintes résiduelles et les traitements thermiques post-fabrication comme des facteurs liés influençant les pièces en acier. Cette comparaison est utile pour l’analyse des défauts, mais la fabrication additive ne doit pas être confondue avec la métallurgie conventionnelle des poudres par compactage et frittage, ni avec le forgeage de poudres.
Une évaluation défendable relie donc les résultats obtenus selon ISO 13947:2024 au procédé d’élaboration de la poudre, à la pression de compactage, au cycle de frittage, à la réduction par forgeage, au traitement thermique, à la densité, à la morphologie des pores et à l’emplacement de la rupture. Dans A-Z of Powder Metallurgy (2005), Randall German inscrit la production des poudres, le compactage, le frittage, la densification, la microstructure et la porosité dans une même séquence de procédés. Les inclusions doivent également être intégrées à cette séquence. La propreté n’est pas un certificat isolé concernant la poudre ; c’est une caractéristique dont l’importance peut évoluer à mesure que l’acier est compacté, fritté, forgé, usiné et soumis à des essais.
Aciers de métallurgie des poudres et aciers fabriqués par fabrication additive
Les aciers de métallurgie des poudres (PM) et les aciers fabriqués par fabrication additive (AM) ont un point de départ commun : les deux peuvent être élaborés à partir d’une poudre métallique dont la composition chimique, la granulométrie, la morphologie, la propreté et l’historique de stockage influent sur le matériau fini. Ils ne suivent toutefois pas le même itinéraire de transformation. La métallurgie des poudres par compactage et frittage forme un comprimé dans une matrice, puis lie les particules lors du frittage au four. La fabrication additive construit progressivement une pièce, généralement en faisant fondre sélectivement la poudre ou en la consolidant d’une autre manière, couche après couche. Le fait que la matière première soit commune ne rend pas les matériaux obtenus interchangeables.
Cette distinction concerne la métallurgie aussi bien que les normes. ASTM B783-24 classe les matériaux structuraux ferreux de métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique ; son domaine d’application couvre les pièces produites par compactage et frittage. ISO 5755:2022 spécifie les exigences applicables aux matériaux structuraux en fer fritté, en acier, en acier allié et en acier inoxydable. Ces documents décrivent une famille de matériaux liée à un itinéraire de consolidation défini. Une pièce fabriquée par fabrication additive peut utiliser un alliage de composition chimique similaire, mais sa qualification doit tenir compte de la machine, de la source d’énergie, de la stratégie de dépôt des couches, de l’orientation de fabrication, de l’atmosphère et de l’historique thermique.
Le chapitre du manuel ASM « Additive Manufacturing of Steels and Stainless Steels », publié par le NIST en 2020, fournit une comparaison contrôlée utile. Il traite les aciers destinés à l’AM comme des matériaux élaborés à partir de poudres, mais met particulièrement l’accent sur la porosité, les inclusions, les contraintes résiduelles et les traitements thermiques post-fabrication. Ces préoccupations recoupent celles de la PM, tandis que leurs causes et leur répartition peuvent différer fortement.
Préoccupations communes concernant les poudres d’alimentation
La poudre n’est pas un ingrédient neutre. L’atomisation au gaz, l’atomisation à l’eau, l’atomisation au plasma et d’autres méthodes de production génèrent des formes de particules, des oxydes de surface, des satellites, des vides internes et des distributions granulométriques différents. Une poudre sphérique et bien coulante peut être requise pour les systèmes à lit de poudre, tandis que les opérations de compression-frittage peuvent accepter des poudres sélectionnées pour leur compressibilité, leur masse volumique apparente, leur interaction avec le lubrifiant et leur aptitude au remplissage de la matrice. Une spécification de poudre ne peut donc pas être évaluée indépendamment de l’équipement et de la méthode de consolidation pour lesquels elle a été élaborée.
La composition chimique ne constitue qu’un aspect du contrôle de la matière première. Le cuivre, le nickel et le molybdène sont des additions courantes dans les aciers ferreux de PM, et les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses de PM, selon l’article Ferrous Powder Metallurgy de ScienceDirect Topics, consulté en 2024. Les additions d’alliage peuvent être incorporées sous forme de poudres élémentaires ou préalliées, avec des conséquences différentes sur la chimie locale, la compressibilité, le comportement au frittage et la variation dimensionnelle. La matière première destinée à l’AM est plus souvent fournie sous forme de poudre préalliée étroitement contrôlée, mais même dans ce cas, des manipulations répétées ou la réutilisation de la poudre peuvent modifier la distribution granulométrique, la teneur en oxygène, l’exposition à l’humidité et la population de particules partiellement fondues.
Les films de surface méritent une attention particulière. Une mince couche d’oxyde peut entraver la liaison entre les particules pendant le frittage, perturber la fusion et le mouillage pendant l’AM, ou introduire des défauts riches en oxygène. Des inclusions non métalliques peuvent apparaître pendant la fusion, l’atomisation, la manipulation ou le recyclage. La norme ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise son application aux pièces en acier forgées à partir de poudre. Ce domaine d’application ne transforme pas la méthode en procédure automatique de qualification pour chaque procédé d’AM ; il montre toutefois pourquoi l’analyse des inclusions doit être mise en relation avec la voie d’élaboration de la poudre et la voie de fabrication de la pièce.
La poudre de PM est généralement mélangée à des lubrifiants et, lorsque cela est nécessaire, à du graphite ou à d’autres additions d’alliage avant la compression. Ces additions influencent la résistance à cru, l’éjection, la répartition du carbone et les gaz libérés pendant le chauffage. La poudre destinée à l’AM entre normalement dans un système de raclage ou d’alimentation en poudre sans le même ensemble de lubrifiants de compactage. Une poudre qui fonctionne de manière acceptable dans une voie peut présenter un mauvais écoulement, un dégagement gazeux excessif, une ségrégation ou une consolidation instable dans une autre.
Différents mécanismes de consolidation
La PM par compression-frittage applique d’abord une pression macroscopique. Une matrice comprime la poudre pour former un compact à cru, créant des contacts entre les particules tout en laissant subsister un réseau de pores interconnectés. Le frittage chauffe ensuite le compact au-dessous de la principale plage de fusion, ce qui permet la diffusion, la croissance des cols, l’arrondissement des pores et la liaison métallurgique. L’atmosphère du four, la vitesse de chauffage, la température de frittage, la durée et la vitesse de refroidissement contrôlent la perte de carbone, l’oxydation, la variation dimensionnelle et la structure finale des pores. Les opérations secondaires peuvent comprendre le calibrage, la recompression, l’infiltration, le forgeage de poudre, le pressage isostatique à chaud ou le traitement thermique.
L’AM applique localement et de manière répétée de l’énergie. Dans la fusion sur lit de poudre par laser ou par faisceau d’électrons, un faisceau focalisé balaie une couche mince, fait fondre ou frit les régions sélectionnées, puis interagit avec la couche déposée suivante. Le dépôt d’énergie dirigé introduit la poudre dans un bain de fusion tandis que la pièce est formée. Chaque cordon et chaque couche subissent un chauffage et un refroidissement rapides, une refusion, une solidification et un réchauffage lors des passes ultérieures. La microstructure obtenue est donc régie par la stratégie de balayage, la densité d’énergie, l’épaisseur de couche, la géométrie du bain de fusion, l’atmosphère de protection et l’évacuation de la chaleur par la plaque de fabrication.
Il ne s’agit pas simplement d’une version plus rapide de la compression et du frittage. En PM, la matrice détermine la forme du compact et le four expose une grande partie de la pièce à un cycle thermique comparativement long. En AM, la géométrie est générée couche par couche et les gradients thermiques peuvent être importants. Une région dense obtenue par AM peut contenir des cellules de solidification fines, des grains colonnaires ou des caractéristiques dépendant de la direction qui n’ont pas d’équivalent direct dans un compact à l’état fritté. À l’inverse, la PM peut conserver délibérément une porosité interconnectée ou isolée pour des fonctions dimensionnelles, de palier ou de rétention des fluides, tandis que la qualification de l’AM considère généralement le manque de fusion non intentionnel et les pores en trou de serrure comme des défauts à contrôler.
La désignation du matériau ne peut pas non plus être transposée sur la seule base d’une ressemblance. La norme ISO 4957:2018 s’applique aux exigences relatives aux aciers à outils pour les produits fabriqués par métallurgie des poudres ainsi que pour les produits laminés à chaud, forgés, étirés à froid et laminés à froid. Cette reconnaissance concerne les produits et les exigences définis dans la norme ; elle ne signifie pas qu’une pièce en acier à outils obtenue par AM hérite automatiquement des propriétés, du comportement au traitement thermique ou de la base d’acceptation d’un produit obtenu par compression-frittage ou par une voie de transformation conventionnelle.
Porosité, inclusions, contraintes résiduelles et traitements post-fabrication
La porosité existe dans les deux familles de procédés, mais son origine et sa géométrie dépendent du procédé. Dans la PM, les pores commencent par dépendre de l’arrangement des particules et de la pression de compactage, puis évoluent pendant le frittage sous l’effet du retrait, de la diffusion, de la coalescence des pores et de leur arrondissement. Des gradients de densité peuvent apparaître au sein d’un compact comprimé, notamment lorsque le frottement ou la géométrie complexe de la matrice limite la transmission de la pression. Ces gradients peuvent produire des variations dimensionnelles locales et des réponses mécaniques différentes après frittage.
La porosité en AM est souvent associée au manque de fusion, à un apport énergétique insuffisant, à un comportement instable du bain de fusion, à des gaz piégés, à une instabilité de l’effet de trou de serrure ou à une perturbation du lit de poudre. Les pores peuvent être allongés entre les cordons, irréguliers au niveau des interfaces mal fusionnées ou plus sphériques lorsque du gaz est piégé dans le bain de fusion. Leur position par rapport à la direction de fabrication et aux surfaces libres peut influencer le contrôle non destructif et la tenue en fatigue. Une valeur nominale de masse volumique ne suffit pas à identifier la population de défauts.
Les inclusions dépendent également de la voie d’élaboration. En PM, elles peuvent être présentes dans la poudre d’origine, introduites pendant le mélange ou formées par des réactions au cours du frittage. En AM, elles peuvent provenir de la poudre, être générées par oxydation ou être redistribuées par les cycles répétés de fusion et de solidification. Le chapitre du manuel ASM publié par le NIST place les inclusions aux côtés de la porosité, car toutes deux peuvent interrompre la continuité et servir de sites d’amorçage de l’endommagement, même lorsque la composition globale respecte la spécification nominale.
Les contraintes résiduelles constituent une préoccupation caractéristique de l’AM, car chaque couche se contracte tout en étant contrainte par le matériau environnant plus froid et par la plaque de fabrication. Les cycles thermiques répétés peuvent laisser des contraintes de traction près des surfaces ou dans les régions soumises à des contraintes géométriques, ce qui peut provoquer une distorsion, une fissuration ou une libération des contraintes lors du retrait des supports et de l’usinage. Les compacts de PM subissent également des contraintes internes dues au compactage et à l’éjection, mais le champ de contraintes est produit par une séquence différente et est ensuite modifié par le frittage, le calibrage et le traitement thermique.
Le traitement post-fabrication doit par conséquent être décrit en fonction de la voie d’élaboration. La PM peut faire appel au frittage, à la cémentation, à la trempe et au revenu, au pressage isostatique à chaud, à l’infiltration ou au calibrage, selon le matériau et la pièce spécifiés. L’AM peut nécessiter une détension, une mise en solution, un vieillissement, une trempe et un revenu, un pressage isostatique à chaud, un usinage ou un traitement de surface. Ces opérations peuvent fermer les pores, modifier la morphologie des carbures, réduire les contraintes et améliorer la stabilité dimensionnelle, mais elles n’effacent pas l’historique du procédé antérieur.
Les aciers à outils issus de la métallurgie des poudres illustrent ce point. Leur solidification rapide et leur voie d’élaboration contrôlée à partir de poudre peuvent produire des structures de carbures fines, arrondies et relativement isotropes, avec notamment des teneurs ou des compositions en carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle des lingots. Un acier obtenu par AM peut également développer une structure de solidification affinée, mais la répartition de ses carbures et sa réponse au traitement thermique doivent être établies pour ce procédé d’AM. Une désignation de nuance de PM, une exigence de masse volumique, une valeur de résistance à la traction ou un cycle de traitement thermique ne doivent donc pas être attribués à une pièce obtenue par AM sans données spécifiques à la voie d’élaboration. La même interdiction s’applique en sens inverse. Une chimie de poudre similaire ne constitue pas une preuve d’équivalence en matière de porosité, d’inclusions, de contraintes résiduelles, de microstructure ou de statut de qualification.
Conception, inspection et analyse des défaillances
Concevoir en fonction de la densité et des chemins de charge
Un composant en acier issu de la métallurgie des poudres doit être spécifié en fonction de son état matière, et non simplement par le nom nominal de l’alliage. Le dossier de conception doit identifier la désignation du matériau, la norme applicable, l’état de densité, l’orientation par rapport au compactage, le procédé de frittage ou de densification, le traitement thermique et les sections considérées comme critiques. Le terme « acier » ne fournit pas une description suffisante. Un matériau compacté puis fritté présentant une porosité interconnectée, un matériau cémenté sous vide et un matériau compacté par pression isostatique à chaud peuvent avoir une composition chimique nominale similaire tout en transmettant les charges de manière très différente.
ASTM B783-24 classe les matériaux ferreux de structure issus de la métallurgie des poudres selon leur composition chimique, leur densité, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. Cette structure constitue un avertissement utile pour les concepteurs : la densité fait partie de la définition du matériau. ISO 5755:2022 spécifie également les exigences applicables aux matériaux de structure en fer fritté, en acier fritté, en acier allié fritté et en acier inoxydable fritté. Un dessin qui indique uniquement une nuance, sans préciser l’état de densité ou l’état mécanique requis, laisse sans contrôle une source majeure de variation.
La porosité modifie à la fois la surface efficace porteuse de charge et le chemin suivi par une fissure. Les pores importants et irréguliers, les amas de pores et les angles vifs des pores concentrent les contraintes ; les pores arrondis, petits et bien répartis ont un effet différent. La densité peut également varier au sein d’un compact, car le déplacement de la poudre et les frottements empêchent chaque région de recevoir la même pression. Un bossage épais, une nervure mince et un angle interne profond peuvent donc développer des structures locales différentes au frittage, même s’ils proviennent initialement du même mélange de poudres et du même cycle de compactage.
Le chemin de charge doit être examiné en trois dimensions. Les contraintes de traction traversant un gradient de densité, la flexion au niveau d’une variation de section et le cisaillement cyclique à proximité d’une direction de compactage peuvent révéler des faiblesses qu’un simple calcul fondé sur la résistance nominale ne mettrait pas en évidence. Les concepteurs doivent indiquer sur le dessin de la pièce la direction principale de la charge et l’axe de compactage, puis recenser les surfaces, les trous, les cannelures, les rainures de clavette et les épaulements où les contraintes locales ou l’usure sont importantes. Les éléments qui exigent une densité uniforme sur toute leur épaisseur peuvent nécessiter une configuration de compactage différente, une densification secondaire ou le recours à une pièce conventionnelle corroyée ou usinée.
La métallurgie des poudres ne se limite pas à une seule famille d’alliages standard. Le cuivre, le nickel et le molybdène sont des additions courantes, et les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses issues de la métallurgie des poudres, selon la référence ScienceDirect Topics citée (2024). Les aciers à outils fabriqués par métallurgie des poudres constituent un cas de conception distinct : leurs structures de carbures fines, arrondies et plus isotropes peuvent permettre des teneurs ou des compositions en carbures difficiles, voire impossibles, à obtenir par la métallurgie conventionnelle des lingots. ISO 4957:2018 s’applique aux exigences relatives aux aciers à outils pour les produits fabriqués par métallurgie des poudres, ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid ; toutefois, le procédé de fabrication doit toujours figurer dans la spécification et le plan d’inspection.
Maîtrise dimensionnelle et opérations de parachèvement
Les dimensions ne restent pas inchangées entre le remplissage de la matrice et l’inspection finale. Le compactage produit un compact cru intentionnellement mis en forme ; le frittage entraîne ensuite une variation dimensionnelle due à la liaison, au retrait, à la diffusion des éléments d’alliage et à la relaxation des contraintes emmagasinées. La direction et l’amplitude de cette variation dépendent du type de poudre, du lubrifiant, de la pression de compactage, de la géométrie, de l’atmosphère du four, de la température, de la durée et des conditions de support. Une tolérance facile à respecter après usinage peut être irréaliste à l’état fritté. À l’inverse, une conception fondée sur l’usinage de toutes les surfaces peut éliminer les avantages économiques et géométriques du compactage.
Le calibrage est une opération courante après frittage. Une course contrôlée de la matrice peut corriger certaines dimensions, améliorer la répétabilité ou rétablir un ajustement fonctionnel sans enlever beaucoup de matière. L’usinage reste approprié lorsqu’un alésage de précision, une référence, un filetage, une surface d’étanchéité ou une forme complexe ne peuvent pas être obtenus par le seul compactage et calibrage. La coupe d’un acier poreux exige de prêter attention à l’arrachement des arêtes, au matériau étalé, à l’usure de l’outil et au risque qu’une surface apparemment propre révèle des pores interconnectés. L’inspection doit distinguer un défaut dimensionnel d’usinage d’un pore sous-jacent ou d’une variation de densité liée au frittage.
L’assemblage peut faire appel au soudage, au brasage, à la fixation mécanique ou à l’association avec un autre composant, mais la porosité et la composition de l’alliage influencent le transfert thermique, le dégazage, le mouillage et la résistance de l’assemblage. Une procédure d’assemblage doit donc être qualifiée sur l’état réel du matériau issu de la métallurgie des poudres, plutôt que déduite d’un équivalent corroyé. L’infiltration peut remplir une partie du volume poreux avec un second matériau et augmenter la densité effective ou modifier le comportement de surface ; il s’agit d’un procédé de conception spécifié, et non d’une réparation automatique destinée à compenser un compactage insuffisant. De même, les traitements de surface tels que la cémentation, la nitruration, le dépôt électrolytique, le traitement à la vapeur ou le revêtement peuvent améliorer la résistance à l’usure, la résistance à la corrosion, le frottement ou l’étanchéité, mais la profondeur et la continuité du traitement peuvent varier en fonction de la structure des pores et de la composition locale.
Les opérations effectuées après frittage doivent être consignées dans l’ordre chronologique. Une pièce calibrée avant le traitement thermique peut réagir différemment d’une pièce calibrée après celui-ci. L’usinage avant cémentation peut modifier la géométrie de la couche cémentée ; l’usinage après traitement peut éliminer une partie de la couche traitée. L’assemblage peut introduire un cycle thermique local, tandis que l’infiltration peut modifier la masse, les dimensions et l’interprétation d’une mesure de densité. Le plan d’inspection doit préciser l’opération, la caractéristique contrôlée, la méthode d’acceptation et l’état dans lequel la mesure est effectuée.
Les caractéristiques de la poudre, le compactage, le frittage, la morphologie des pores, les inclusions, la variation dimensionnelle et le traitement thermique sont des variables de procédé liées entre elles. L’ouvrage A-Z of Powder Metallurgy de Randall German (2005) traite ces sujets comme des éléments interdépendants de la mise en œuvre des poudres, plutôt que comme des étapes de production isolées. Cette approche est essentielle lorsqu’une dimension critique ou une rupture ne peut pas être expliquée par le seul certificat final de l’alliage.
Métallographie et analyse des ruptures
L’analyse d’une défaillance doit commencer par l’examen des dossiers, et non par celui d’un microscope. Il faut confirmer la désignation du matériau et la norme, le lot de poudre, les additions au mélange, la direction de compactage, la configuration de l’outillage, le cycle de frittage, l’atmosphère, les mesures de densité, la densification secondaire, le traitement thermique, l’usinage, l’assemblage et le traitement de surface. Dans la mesure du possible, il faut comparer la pièce rompue avec une pièce non utilisée provenant du même état de production. ASTM B783-24 et ISO 5755:2022 fournissent le cadre pertinent pour distinguer la composition chimique, la densité et l’état mécanique ; aucune de ces normes ne permet de remplacer un historique traçable par une description vague telle que « acier PM ».
Il faut ensuite caractériser la densité et les pores. La densité apparente doit être mesurée au moyen d’une méthode appropriée, puis les gradients de densité, la taille, la forme, l’orientation et l’interconnexion des pores doivent être examinés dans des sections prélevées à la fois dans les régions rompues et dans les régions intactes. La préparation métallographique peut ouvrir ou étaler les pores ; les coupes polies doivent donc être interprétées conjointement avec les surfaces de rupture et, si nécessaire, avec des coupes sériées ou une imagerie tridimensionnelle. Une fissure qui suit des pores alignés ou interconnectés suggère une cause différente de celle d’une fissure traversant une région dense de martensite revenue.
La troisième étape consiste à examiner les inclusions et les phases. Il faut rechercher les films d’oxydes, les inclusions non métalliques, les particules non dissoutes, les réseaux de carbures, la ségrégation, la décarburation, la recarburation, la martensite non revenue, la bainite, la ferrite et l’austénite résiduelle, lorsque ces constituants sont pertinents pour le traitement thermique choisi. ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise son application aux pièces en acier forgées à partir de poudres. Les indices relatifs aux inclusions doivent être corrélés à la propreté de la poudre et aux dossiers de fabrication ; ils ne doivent pas être considérés comme la preuve d’une cause unique sans prise en compte des contraintes et de la géométrie.
La fractographie permet ensuite de reconstituer la séquence des événements. Il faut identifier l’origine, la zone de propagation stable, la zone de surcharge, les marques de fatigue, le chemin intergranulaire ou transgranulaire, ainsi que tout indice de frottement ou de corrosion postérieur à la rupture. L’origine doit être mise en corrélation avec un amas de pores, une inclusion, une marque d’usinage, une interface d’assemblage, une transition de densité, un angle vif ou une couche traitée. Enfin, il faut comparer cet emplacement avec le chargement réel : flexion, torsion, contrainte de contact, choc, cycles thermiques ou contraintes résiduelles dues au traitement thermique. Le chapitre de l’ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par NIST (2020), souligne l’importance de la porosité, des inclusions, des contraintes résiduelles et du traitement thermique après fabrication ; toutefois, il ne faut pas confondre la fabrication additive avec la métallurgie des poudres conventionnelle par compactage et frittage. Ses enseignements sur les interactions entre défauts et contraintes ne sont utiles que si l’historique différent du dépôt de poudre reste explicitement pris en compte.
Une conclusion solide établit le lien entre l’historique du matériau, la structure locale, l’origine de la rupture et le chargement en service. Si l’un de ces liens manque, l’analyse demeure une interprétation plausible plutôt qu’un mécanisme de défaillance démontré.
Comment lire une désignation d’acier issu de la métallurgie des poudres
Une désignation relevant de la métallurgie des poudres ne constitue pas une description complète tant qu’elle n’est pas lue avec sa norme, l’état du matériau et les exigences d’essai applicables. « Acier PM » désigne une famille de procédés, et non une composition chimique ou un niveau de propriétés garanti. De même, « acier inoxydable », « acier à outils », « acier allié » et « acier » sont des descriptions générales des matériaux. Aucune de ces expressions ne précise à elle seule le procédé utilisant des poudres, la porosité, la densité, le traitement thermique ou les critères d’acceptation.
Comment lire une désignation d’acier de métallurgie des poudres
- Norme Identifier la norme applicable.
- Nuance Recopier exactement la nuance ou la désignation du matériau.
- Composition chimique Rechercher la composition chimique spécifiée.
- Densité Identifier l’état de densité.
- État de la propriété Établir si le résultat correspond à l’état fritté, traité thermiquement, infiltré ou autrement modifié.
- Essais Vérifier la méthode d’essai et l’état de l’éprouvette.
- Opérations secondaires Consigner chaque opération autorisée.
Une séquence de lecture pratique est la suivante :
1. identifier la norme applicable ; 2. recopier la nuance exacte ou la désignation exacte du matériau ; 3. rechercher la composition chimique spécifiée ; 4. identifier l’état de densité ; 5. déterminer si les propriétés sont à l’état fritté, après traitement thermique, après infiltration ou après une autre modification ; 6. vérifier la méthode d’essai et l’état de l’éprouvette ; et 7. consigner toute opération secondaire autorisée.
Cette séquence évite de prendre un nom de nuance familier pour une spécification complète.
Composition et classe de matériau
La première question consiste à déterminer si un document fournit une composition ou se contente d’indiquer une classe. Un matériau fer–cuivre–carbone, par exemple, constitue une description de composition. Il n’indique ni la pression de compactage, ni le cycle de frittage, ni la densité finale, ni la morphologie des pores, ni les propriétés en traction. Les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses fabriquées par métallurgie des poudres, selon l’article Métallurgie des poudres ferreuses de ScienceDirect Topics (2024), mais cette proportion ne transforme pas cette expression en désignation de nuance.
La norme ASTM B783-24 adopte une approche plus encadrée pour les matériaux de construction ferreux fabriqués par métallurgie des poudres. Elle classe les matériaux au moyen de la composition chimique, de la densité, de la limite d’élasticité à l’état fritté et de la résistance à la traction après traitement thermique. Par conséquent, une désignation conforme à l’ASTM B783-24 doit être lue au regard de ces quatre éléments de classification, et non réduite à une famille d’alliages telle que l’acier au cuivre ou l’acier au nickel. Le cuivre, le nickel et le molybdène sont des additions courantes, mais la présence de l’un de ces éléments ne suffit pas à identifier un matériau selon la norme.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
L’ISO 5755:2022 spécifie les exigences applicables aux matériaux métalliques frittés, notamment aux matériaux de construction en fer fritté, en acier fritté, en acier allié fritté et en acier inoxydable fritté. Son domaine d’application fait de l’expression « acier inoxydable fritté » une catégorie de matériaux régie par des exigences spécifiées, et non un synonyme de toute composition inoxydable fabriquée à partir de poudre. Les limites chimiques, les exigences de densité et les dispositions relatives aux propriétés figurant dans le tableau applicable restent déterminantes.
L’acier à outils nécessite une autre distinction. L’ISO 4957:2018 applique les exigences relatives aux aciers à outils aux produits fabriqués par métallurgie des poudres ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid. Une désignation d’acier à outils PM peut donc avoir une composition nominale commune avec celle d’une nuance d’acier à outils corroyé, tout en présentant un historique différent de solidification et de consolidation. La mise en œuvre de poudres peut produire des structures de carbures fines, arrondies et relativement isotropes, notamment des teneurs ou des compositions en carbures qu’il est difficile, voire impossible, d’obtenir par la métallurgie conventionnelle des lingots. Le seul nom de la nuance ne révèle pas cette structure.
Considérez la composition comme l’un des niveaux de la désignation. Demandez-vous ensuite ce que le procédé de fabrication a fait subir à cette composition. La production de la poudre, le mélange, le compactage, le frittage, la formation des pores, la variation dimensionnelle et toute densification ou tout traitement thermique ultérieur influencent conjointement le matériau. Il ne s’agit pas de simples remarques annexes interchangeables.
Densité et état des propriétés
La densité est souvent le terme manquant dans une désignation informelle. Une pièce comprimée puis frittée n’est pas simplement une barre corroyée entièrement dense ayant une forme différente. Sa porosité résiduelle peut varier en fonction des caractéristiques de la poudre, de la direction de compactage, de l’élimination du lubrifiant, des conditions de frittage et de la géométrie locale. La densité peut influer sur la résistance, la ductilité, le comportement en fatigue, la stabilité dimensionnelle, le comportement thermique et la manière dont une éprouvette représente la pièce finie.
Lors de la lecture de l’ASTM B783-24, repérez la classification de densité avant de comparer une propriété mesurée à celle d’un autre matériau. La norme distingue la limite d’élasticité à l’état fritté de la résistance à la traction après traitement thermique. Il s’agit d’états et de mesures différents. Une exigence de limite d’élasticité à l’état fritté ne peut pas être comparée directement à une valeur de résistance à la traction obtenue après trempe et revenu.
La même prudence s’applique à l’ISO 5755:2022. Le terme « fritté » identifie un état consolidé, mais ne signifie pas automatiquement que toutes les pièces présentent la même fraction de pores ou qu’aucune opération secondaire n’est autorisée. Une spécification peut exiger une plage de densité, une densité minimale ou un état particulier après calibrage, traitement à la vapeur, infiltration ou traitement thermique. Le plan et la spécification d’achat doivent être lus conjointement avec la norme pertinente.
Indiquez explicitement l’état dans vos notes : à l’état fritté, calibré, traité thermiquement, durci superficiellement, infiltré ou tout autre état spécifié. Si le document ne précise pas l’état, la valeur indiquée est incomplète. Une valeur de dureté dépourvue de l’état de traitement thermique constitue notamment un élément de preuve très faible ; il en va de même d’une valeur de traction dépourvue de la densité, de l’orientation de l’éprouvette et de la méthode d’essai.
Ne transposez pas les hypothèses issues de la fabrication additive. Le chapitre de l’ASM Handbook consacré à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST (2020), traite de la porosité, des inclusions, des contraintes résiduelles et du traitement thermique après fabrication, mais la fabrication additive n’est pas le même procédé que la métallurgie conventionnelle des poudres par compression et frittage. Les deux sont des procédés utilisant des poudres, mais le lit de poudre, l’historique thermique, la formation des pores et les documents de qualification diffèrent.
Norme, nuance et exigences propres à l’acheteur
La norme constitue le cadre de référence ; la nuance est l’identité du matériau dans ce cadre ; l’exigence propre à l’acheteur modifie ou complète la commande. Ces trois niveaux doivent être consignés séparément.
Commencez par écrire la référence complète, par exemple ASTM B783-24, ISO 5755:2022, ISO 4957:2018 ou ISO 13947:2024. Recopiez ensuite la désignation exacte telle qu’elle figure dans le document. Ne la remplacez pas par un équivalent corroyé connu, une abréviation utilisée par un fournisseur ou une expression générique telle que « acier inoxydable PM ». Repérez ensuite le tableau définissant la composition et les propriétés. Enfin, lisez les articles relatifs à l’échantillonnage, aux éprouvettes d’essai, aux tolérances dimensionnelles, à l’état de surface et aux procédés autorisés.
La méthode d’essai est aussi importante que la limite numérique. L’ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise l’application de cette méthode aux pièces en acier issues du forgeage de poudres. Cette référence peut être pertinente lorsqu’un contrôle des inclusions constitue une exigence de l’acheteur, mais elle ne définit pas à elle seule la nuance d’acier ni ses propriétés en traction. Consignez la poudre ou la pièce examinée, la préparation de l’éprouvette, la méthode d’évaluation et la limite d’acceptation.
L’acheteur peut également spécifier la composition chimique de la poudre, la masse volumique apparente, le comportement à l’écoulement, la distribution granulométrique, les limites relatives à l’oxygène ou à d’autres impuretés, la densité après frittage, la variation dimensionnelle, la caractérisation des pores, les paramètres de traitement thermique ou un emplacement d’essai imposé. Ces exigences peuvent être plus strictes ou plus précises que la description générale du matériau. Elles ne doivent pas être déduites tacitement du seul nom de la nuance.
La dernière vérification porte sur les opérations autorisées par le procédé. Demandez-vous si la spécification autorise le calibrage, le matriçage, l’usinage, l’infiltration, le forgeage de poudres, la cémentation, la nitruration, la trempe et le revenu ou toute autre opération. Chacune peut modifier les dimensions, les pores, les contraintes, la dureté ou la résistance mesurée. Une désignation claire répond donc à une question plus vaste que « de quel acier s’agit-il ? ». Elle indique quelle norme s’applique, quelle composition chimique est requise, quelle densité et quel état sont revendiqués, comment les propriétés ont été mesurées et quel historique de fabrication la revendication englobe.
Avantages, limites et idées reçues
Ce que permet le traitement des poudres
La métallurgie des poudres (PM) ne consiste pas simplement à réduire un acier conventionnel en particules avant de les comprimer pour leur donner une forme. La production des poudres, le mélange, la compaction, le frittage, la densification et le traitement thermique créent un ensemble différent de variables, qui peuvent être utilisées pour modifier à la fois la composition et la microstructure. Il peut en résulter un acier qu’il est impossible de reproduire par l’élaboration conventionnelle en lingot, plutôt qu’une nuance ordinaire obtenue par une voie moins familière.
L’acier à outils PM en est l’exemple le plus clair. Lors de la solidification d’un lingot, des éléments d’alliage tels que le chrome, le molybdène, le vanadium et le tungstène peuvent se ségréguer pour former de grands réseaux de carbures. Le forgeage et la mise en forme ultérieurs peuvent réduire cette structure, mais la taille, la répartition et la composition chimique finales des carbures restent limitées par l’historique initial de coulée. Une poudre atomisée au gaz se solidifie rapidement dans chaque particule. Lorsque ces particules sont consolidées, l’acier obtenu peut développer une population de carbures fine, arrondie et plus proche de l’isotropie. Le traitement des poudres peut également permettre des teneurs en carbures ou des associations de carbures décrites comme difficiles, voire impossibles, à produire par la métallurgie conventionnelle des lingots. Cette distinction influe sur le traitement thermique, le comportement à l’usure, la ténacité, la stabilité dimensionnelle et l’anisotropie associée aux inclusions allongées ou aux bandes de carbures.
L’avantage réside donc dans le contrôle de la microstructure, et non simplement dans la production de formes. Un producteur de poudres peut ajuster la composition des particules, leur distribution granulométrique, leur morphologie et leur teneur en oxygène avant la consolidation. Un fabricant peut mélanger des poudres élémentaires ou préalliées, bien que ces choix ne produisent pas des chemins de diffusion identiques pendant le frittage. Le cuivre, le nickel et le molybdène sont des additions courantes dans les matériaux ferreux PM ; les compositions fer–cuivre–carbone représentent environ la moitié des pièces ferreuses PM selon la référence Ferrous Powder Metallurgy publiée par ScienceDirect Topics en 2024. De telles compositions illustrent l’étendue du domaine, mais ne doivent pas être confondues avec une définition de l’acier PM.
Les normes reflètent cette identité plus large. ASTM B783-24 classe les matériaux ferreux PM de construction selon leur composition chimique, leur masse volumique, leur limite d’élasticité à l’état fritté et leur résistance ultime à la traction après traitement thermique. Cette combinaison est révélatrice : la chimie seule ne suffit pas à identifier le matériau. La masse volumique et l’état du matériau font partie de la signification pratique de sa désignation. ISO 5755:2022 spécifie également les exigences applicables aux matériaux de construction en fer fritté, en acier, en acier allié et en acier inoxydable. Ces documents concernent des classes définies de matériaux frittés, et non tout acier ayant simplement fait l’objet d’une opération utilisant une base pulvérulente.
Le traitement des poudres peut également réduire certaines formes de ségrégation et permettre une production proche de la forme finale, ce qui diminue la quantité d’usinage nécessaire pour les géométries adaptées. Il ne supprime pas pour autant la nécessité d’un jugement d’ingénierie. La forme des particules contrôle l’écoulement et le compactage ; la taille des particules influe sur la surface spécifique et la réponse au frittage ; le choix du lubrifiant agit sur l’éjection et la contamination résiduelle. Les avantages résultent de la maîtrise de ces variables interdépendantes, et non du seul mot « poudre ».
Ce que la porosité résiduelle peut limiter
L’idée reçue la plus tenace veut que l’acier PM soit par défaut totalement dense. Les pièces conventionnelles obtenues par compression et frittage conservent des pores, à moins qu’une opération supplémentaire de densification ne les ferme. Les pores peuvent être isolés ou interconnectés, arrondis ou irréguliers, concentrés près des surfaces ou répartis dans la section. Leur taille, leur forme et leur emplacement dépendent des caractéristiques de la poudre, de la pression de compaction, de la géométrie de l’outillage, de l’élimination du lubrifiant, de l’atmosphère de frittage, de la température, de la durée et de l’historique de refroidissement.
La porosité résiduelle réduit la section efficace supportant les charges et peut agir comme concentrateur de contraintes. Elle peut diminuer la ductilité en traction, la résistance à la fatigue, la ténacité à la rupture et la résistance aux chocs ou à la propagation des fissures, même lorsque la composition globale paraît comparable à celle d’un acier corroyé. Les pores ouverts peuvent également permettre la pénétration de fluides et compliquer les traitements de surface. Les pores internes peuvent réagir différemment lors de la trempe, du revenu, de la cémentation ou de la nitruration ; un cycle de traitement thermique établi pour un produit corroyé totalement dense ne peut donc pas être automatiquement transposé à un produit fritté.
La compaction crée ses propres contraintes avant même le début du frittage. La poudre ne transmet pas la pression comme un solide continu. Le frottement contre les parois de la matrice peut produire des gradients de densité, tandis que les sections étroites, les formes rentrantes et les variations d’épaisseur peuvent provoquer des variations locales de la densité à vert. L’éjection peut entraîner des fissures ou des déformations. Le frittage provoque ensuite une variation dimensionnelle lorsque les contacts entre particules se transforment en liaisons métallurgiques et que le réseau poreux évolue. Une dimension nominale de plan est donc liée à l’outillage, au lot de poudre, au lubrifiant, au cycle du four et à l’atmosphère.
La densification peut modifier considérablement cet état, mais elle n’efface pas l’historique du procédé. La compression isostatique à chaud, le forgeage de poudres, le frittage en phase liquide et les autres voies diffèrent par leur pression, leur température, leur déformation, la fermeture des pores et le comportement des inclusions. Un acier à outils PM totalement dense obtenu par une voie donnée n’est pas interchangeable avec une pièce de construction poreuse produite par compression et frittage, simplement parce que les deux matériaux ont commencé sous forme de poudres. L’expression « acier de métallurgie des poudres » désigne une famille de voies d’élaboration, et non un niveau unique de densité.
La qualité des poudres soulève d’autres questions. Les inclusions non métalliques peuvent provenir de la fusion, de l’atomisation, de la manutention, du tamisage ou du mélange. ISO 13947:2024 spécifie une méthode de détermination des inclusions non métalliques dans les poudres métalliques et autorise l’application de cette méthode aux pièces en acier forgées à partir de poudres. La recherche d’inclusions est importante, car une structure fine de carbures ne compense pas la présence d’un oxyde nocif, d’une particule de laitier ou d’une autre phase étrangère située à un emplacement critique.
Pourquoi la voie d’élaboration et la spécification déterminent la réponse
Toute affirmation concernant un acier PM doit être associée à une voie d’élaboration et à un état du matériau. « PM » peut désigner la compression et le frittage conventionnels, le forgeage de poudres, la compression isostatique à chaud ou un procédé apparenté de fabrication additive. Ces voies ne sont pas interchangeables. La fabrication additive construit le matériau couche par couche et introduit ses propres cycles thermiques, défauts de bain de fusion, contraintes résiduelles et exigences de traitement post-fabrication. Le chapitre du ASM Handbook consacré en 2020 à la fabrication additive des aciers et des aciers inoxydables, publié par le NIST, identifie la porosité, les inclusions, les contraintes résiduelles et les traitements thermiques post-fabrication comme des facteurs centraux. Ces données sont pertinentes pour les aciers élaborés à partir de poudres, mais la fabrication additive ne doit pas être assimilée à la métallurgie des poudres conventionnelle par compression et frittage.
La spécification détermine également la signification d’une comparaison. ISO 4957:2018 s’applique aux exigences relatives aux aciers à outils pour les produits fabriqués par métallurgie des poudres, ainsi qu’aux produits laminés à chaud, forgés, étirés à froid et laminés à froid. Cela ne rend pas équivalentes toutes les formes d’une nuance d’acier à outils donnée. La norme établit des exigences pour différentes voies de production, tout en laissant les facteurs dépendant de la voie — densité, morphologie des carbures, inclusions, structure des grains, traitement thermique et dimensions finales — être maîtrisés et vérifiés.
Une analyse chimique nominale ne prédit donc qu’une partie du résultat. Deux matériaux peuvent présenter des teneurs identiques en carbone et en éléments d’alliage, tout en différant par la teneur en oxygène de la poudre, la morphologie des particules, la densité après compaction, la morphologie des pores, l’atmosphère de frittage, la répartition des carbures et l’historique du revenu. Ces différences peuvent modifier l’usinabilité, la résistance à l’usure, la ténacité, le comportement en fatigue et la stabilité dimensionnelle. Le A–Z of Powder Metallurgy de Randall German, publié en 2005, traite la production des poudres, la compaction, le frittage, la densification, la microstructure et la porosité comme des éléments interdépendants, précisément pour cette raison.
La question défendable n’est pas de savoir si l’acier PM est automatiquement plus résistant, plus tenace ou plus homogène que l’acier corroyé. Il faut déterminer quelle poudre, quelle voie de consolidation, quelle densité, quelle spécification et quel état de traitement thermique ont produit le matériau soumis à l’essai. Le traitement des poudres peut rendre possibles des structures d’alliage autrement inaccessibles. Il peut également introduire des pores, des inclusions, des gradients de densité et des variations dimensionnelles. Ces deux affirmations sont vraies, et omettre l’une ou l’autre transforme une famille de matériaux en une désignation de nuance trompeuse.
Références
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/