




Czym są stale metalurgii proszków
Definicja stali metalurgii proszków
Stal metalurgii proszków jest materiałem żelaznym wytwarzanym metodą przetwarzania proszku, a nie przez odlewanie dużego wlewka, a następnie walcowanie lub kucie go w wyrób hutniczy. Termin ten opisuje metodę wytwarzania i rodzinę materiałów. Nie wskazuje jednego składu chemicznego, jednej mikrostruktury ani jednego poziomu gęstości.
Typowa sekwencja przetwarzania metodami metalurgii proszków
- Wytwarzanie proszku Wytwarza się proszek żelazny lub ze stali stopowej i poddaje go klasyfikacji.
- Mieszanie Można łączyć dodatki stopowe, grafit, miedź, nikiel, molibden i środki poślizgowe.
- Zagęszczanie Mieszanka jest prasowana w celu uzyskania kształtki surowej.
- Spiekanie Ogrzewanie rozwija połączenia między cząstkami i zmienia układ porów.
- Obróbka wtórna Można następnie stosować kalibrowanie, ponowne prasowanie, infiltrację, obróbkę skrawaniem, nawęglanie, hartowanie, odpuszczanie lub dogęszczanie.
Typowa metoda wytwarzania rozpoczyna się od produkcji proszku żelaza lub stali stopowej, po czym następują klasyfikacja proszku, mieszanie, zagęszczanie i spiekanie. Następnie wypraska może być poddana kalibrowaniu, ponownemu prasowaniu, infiltracji, obróbce skrawaniem, nawęglaniu, hartowaniu, odpuszczaniu lub innej operacji zagęszczania i obróbki cieplnej. Każdy etap zmienia zależności między składem, strukturą porów, wymiarami i właściwościami mechanicznymi. A-Z of Powder Metallurgy Randalla Germana przedstawia wytwarzanie proszku, zagęszczanie, spiekanie, dogęszczanie, mikrostrukturę i porowatość jako powiązane elementy tej dziedziny, a nie jako wymienne określenia gotowej stali.
Sam proszek jest pierwszym źródłem zróżnicowania. Proszki atomizowane, redukowane i inne różnią się kształtem cząstek, rozkładem wielkości cząstek, tlenkiem powierzchniowym, porowatością wewnętrzną i właściwościami płynięcia. Cechy te wpływają na sposób upakowania cząstek w matrycy, ilość wymaganego środka poślizgowego, przenoszenie nacisku przez wypraskę oraz łączenie się cząstek podczas spiekania. Mieszanka proszków może również zawierać cząstki pre stopowe, dodatki pierwiastkowe, cząstki stopów wstępnych, grafit, miedź, nikiel, molibden lub środki poślizgowe stosowane w procesie. W konsekwencji dwie części ogólnie określane jako stal PM mogą mieć różny rozkład składników stopowych jeszcze przed rozpoczęciem procesu w piecu.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
Skład chemiczny pozostaje ważny, ale nie działa samodzielnie. W metalurgii proszków materiałów żelaznych jako dodatki stopowe często stosuje się miedź, nikiel i molibden, natomiast węgiel jest często wprowadzany w postaci grafitu lub proszku zawierającego węgiel. Według opublikowanego w 2024 roku przez ScienceDirect Topics opracowania Ferrous Powder Metallurgy, kompozycje żelazo–miedź–węgiel stanowią około połowy żelaznych części PM. Wartość ta opisuje główną grupę składów, a nie definicję wszystkich stali PM.
Norma ASTM B783-24 klasyfikuje żelazne materiały konstrukcyjne wytwarzane metodami metalurgii proszków na podstawie składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie w stanie po obróbce cieplnej. Strong evidence
ASTM B783-24 pokazuje, dlaczego sama nazwa gatunku lub ogólne określenie metody wytwarzania są niewystarczające. Norma klasyfikuje żelazne materiały konstrukcyjne PM według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. Gęstość nie jest jedynie kwestią sprawozdawczości: pozostałe pory zmniejszają przekrój przenoszący obciążenie i mogą stanowić miejsca inicjacji pęknięć, natomiast kształt, wielkość i wzajemne połączenie tych porów wpływają na wynik późniejszej obróbki. Specyfikacja musi zatem określać więcej niż tylko pierwiastki dodane do żelaza.
ISO 5755:2022 również określa wymagania dotyczące spiekanych materiałów metalowych, w tym spiekanego żelaza, stali, stali stopowej i nierdzewnych materiałów konstrukcyjnych. Zakres tej normy odzwierciedla szerokość tej kategorii. „Stal PM” może oznaczać spiekany materiał konstrukcyjny o kontrolowanej porowatości resztkowej, część kutą z proszku o znacznie większej gęstości lub stal narzędziową metalurgii proszków, której główne wyróżniki stanowią udział węglików i czystość metalurgiczna.
Mikrostruktura może różnić się od mikrostruktury odpowiednika otrzymanego metodą metalurgii wlewków, nawet jeśli nominalne składy chemiczne są podobne. W stalach narzędziowych metalurgii proszków mogą powstawać drobne, zaokrąglone i bardziej równomierne struktury węglików, a także możliwe jest uzyskanie udziału węglików lub ich składów, które są trudne albo niemożliwe do wytworzenia konwencjonalną metodą metalurgii wlewków. Szybkie krzepnięcie podczas produkcji proszku ogranicza segregację związaną z dużym wlewkiem odlewanym; późniejsze zagęszczanie i obróbka cieplna decydują o tym, jaka część tej przewagi pozostanie w gotowym wyrobie. Rezultat nie jest automatycznie lepszy ani gorszy. Jest wynikiem innej historii metalurgicznej.

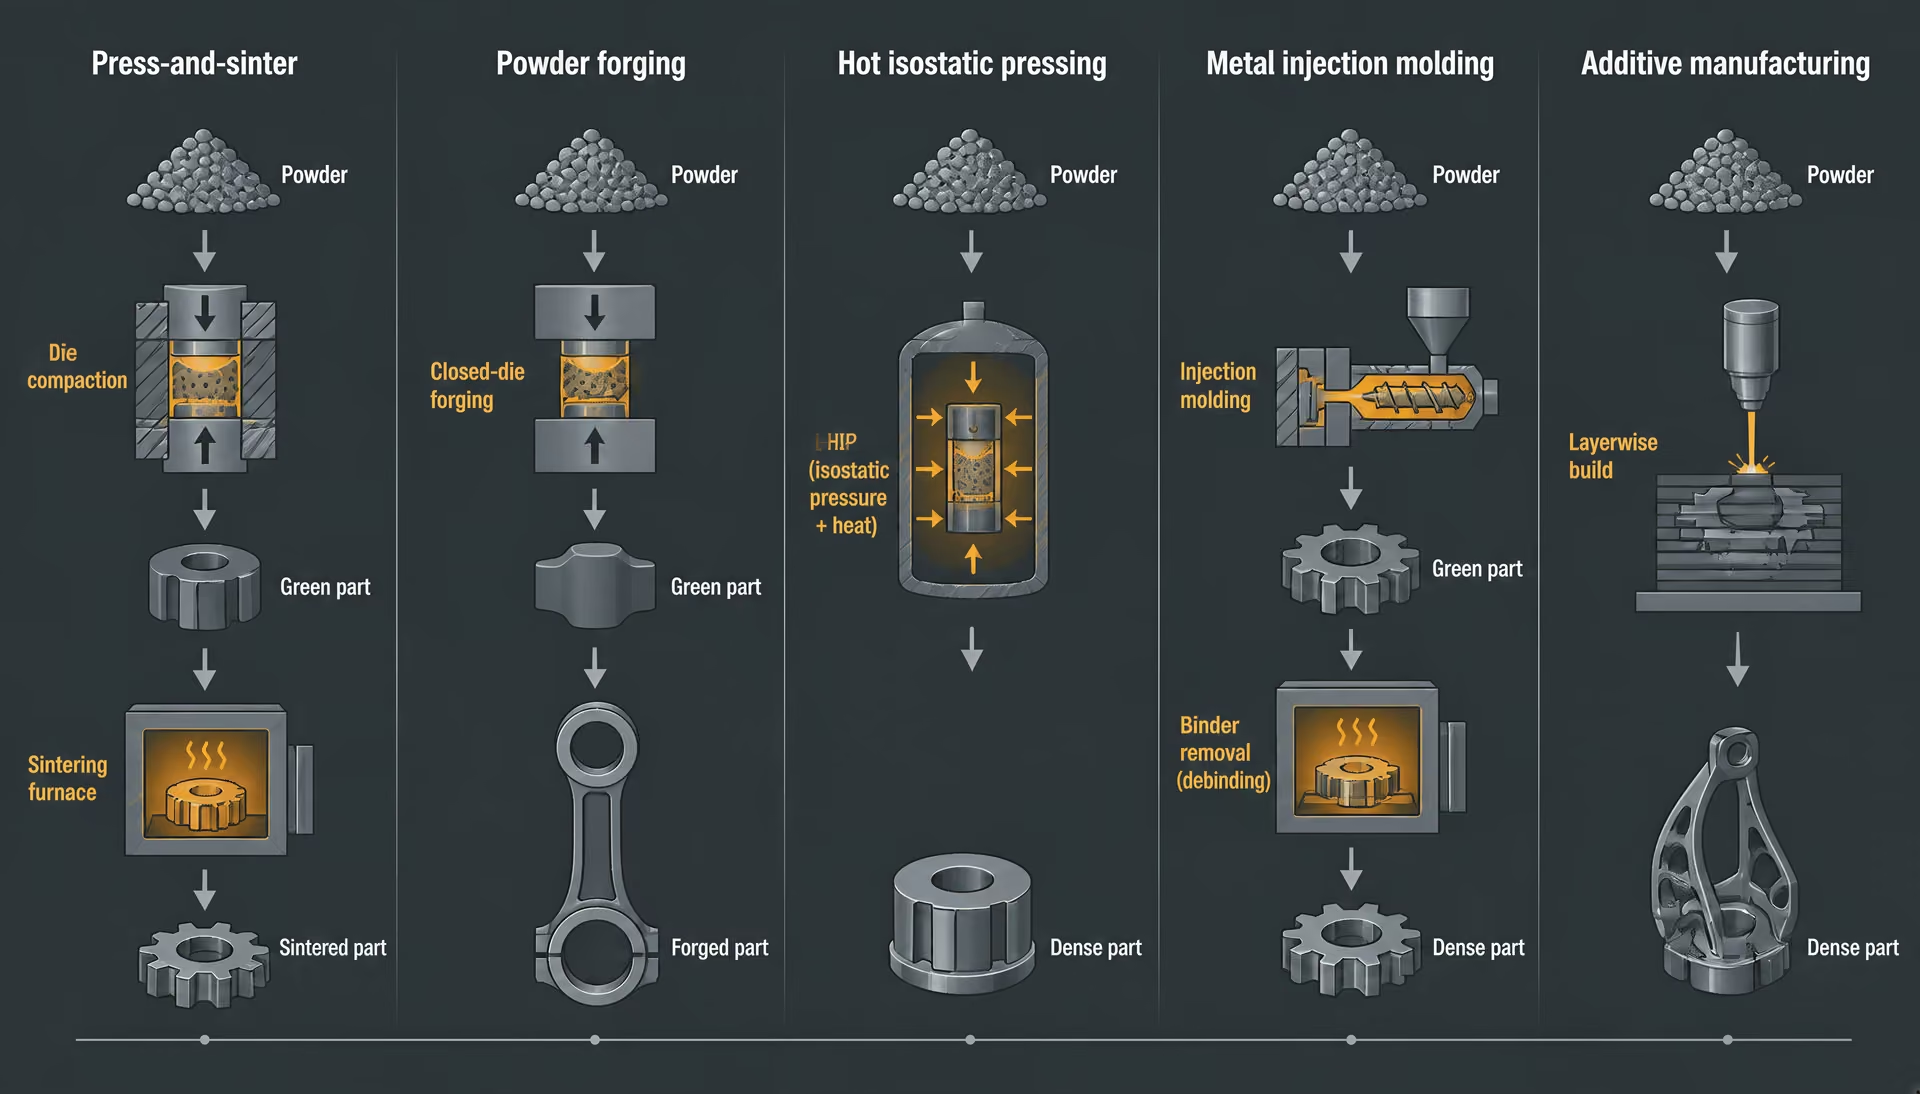
Metody prasowania i spiekania, kucia z proszku oraz metody pokrewne
| Ścieżka technologiczna | Podstawowy mechanizm konsolidacji | Typowa cecha wyróżniająca |
|---|---|---|
| Prasowanie i spiekanie | Zagęszczanie w matrycy, a następnie spiekanie w piecu | Kontrolowana porowatość resztkowa i kształtowanie zbliżone do wymiaru końcowego |
| Kucie proszkowe | Spiekana kształtka wstępna, a następnie kucie na gorąco | Większa redukcja porów i odkształcenie kute |
| Prasowanie izostatyczne na gorąco | Podwyższona temperatura i ciśnienie | Zamykanie porów wewnętrznych |
| Wtryskowe formowanie metali | Formowanie, usuwanie lepiszcza i spiekanie | Surowiec z drobnego proszku i złożone geometrie |
| Wytwarzanie przyrostowe | Topienie lub stapianie warstwowe | Cyfrowa ścieżka narzędzia i warstwowa historia cieplna |
Kształtka surowa Ukształtowana, lecz niespiekana kształtka, której tymczasowa wytrzymałość wynika przede wszystkim z zazębiania się cząstek i ciśnienia zagęszczania.
Konwencjonalna metalurgia proszków metodą prasowania i spiekania rozpoczyna się od odmierzonej mieszanki proszków. Matryca i stemple zagęszczają mieszankę, tworząc „surową” wypraskę, której kształt utrzymują wzajemne zazębianie się cząstek oraz nacisk zagęszczający. Następnie wypraska jest ogrzewana do temperatury niższej od zakresu topnienia stopu, co umożliwia dyfuzję i wzrost szyjek między cząstkami. Spiekanie wzmacnia sieć połączeń między cząstkami, zmienia wymiary oraz zaokrągla lub zmniejsza części układu porów. Nie musi jednak usuwać całej porowatości.
Rozkład nacisku w matrycy, tarcie o ściankę matrycy, płynięcie proszku i geometria części mogą powodować gradienty gęstości. Spiekanie może prowadzić do skurczu lub, zależnie od składu i początkowego sposobu upakowania, do wzrostu wymiarów. Zmiany te należy rozpatrywać łącznie z charakterystyką cząstek proszku i planowaną obróbką cieplną. Na przykład nawęglanie oddziałuje na materiał, w którym dostęp węgla i reakcja na przemiany fazowe zależą od porów, rozkładu składników stopowych i mikrostruktury po spiekaniu.
Części konstrukcyjne wytwarzane tą metodą są często określane w stanie po spiekaniu lub po wykonaniu zdefiniowanej operacji wtórnej. Kalibrowanie może poprawić kontrolę wymiarów; ponowne prasowanie może zwiększyć gęstość w wybranych obszarach; infiltracja może wypełnić wzajemnie połączone pory innym materiałem; natomiast utwardzanie podczas spiekania może łączyć chłodzenie w piecu z przemianami prowadzącymi do utwardzenia. Żadna z tych operacji nie przekształca każdej części prasowanej i spiekanej w stal w pełni przerobioną plastycznie. Metoda wytwarzania nadal stanowi część jej tożsamości.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
Kucie z proszku dodaje etap mechanicznego zagęszczania. Najpierw półwyrób jest zagęszczany i spiekany, a następnie nagrzewany i kuty w celu zmniejszenia porowatości oraz nadania kształtu kutego. Historia wytwarzania takiego wyrobu różni się zatem zarówno od historii konwencjonalnej części spiekanej, jak i od historii części kutej z kęsiska odlewanego. Kontrola wtrąceń ma w tej metodzie istotne znaczenie: ISO 13947:2024 określa metodę oznaczania niemetalicznych wtrąceń w proszkach metalowych i dopuszcza zastosowanie tej metody do kutych z proszku części stalowych. Norma jasno wskazuje, że wtrącenia można oceniać na etapie proszku, a jednocześnie pozostają one istotne dla zagęszczonego elementu.
Prasowanie izostatyczne na gorąco jest kolejną metodą zagęszczania proszku, wykorzystującą podwyższoną temperaturę i ciśnienie do zamykania porów wewnętrznych, natomiast formowanie wtryskowe metali łączy drobny proszek metalowy z układem spoiwa, formowaniem, usuwaniem spoiwa i spiekaniem. Metod tych nie należy utożsamiać ze zwykłą produkcją metodą prasowania i spiekania. Stosowane w nich proszki, zachowanie wypraski surowej, cykle cieplne, zmiany wymiarów i możliwe do uzyskania geometrie są odmienne.
W wielu systemach wytwarzanie przyrostowe również rozpoczyna się od proszku metalowego, ale sama obecność proszku nie czyni go konwencjonalną metalurgią proszków. Laser lub wiązka elektronów selektywnie topi albo stapia kolejne obszary zgodnie z cyfrową ścieżką narzędzia; część uzyskuje warstwową historię cieplną, zamiast być zagęszczana jako pełny kształt w matrycy. Opublikowany przez NIST rozdział ASM Handbook dotyczący wytwarzania przyrostowego stali i stali nierdzewnych, wydany w 2020 roku, wskazuje porowatość, wtrącenia, naprężenia własne i późniejszą obróbkę cieplną po wytworzeniu jako podstawowe czynniki dotyczące części stalowych wytwarzanych przyrostowo. Zagadnienia te częściowo pokrywają się z problemami metalurgii proszków, lecz mechanizmy powstawania wad i gradienty cieplne nie są takie same jak w przypadku prasowanej wypraski przechodzącej przez piec do spiekania.
Dlaczego termin ten nie oznacza jednego gatunku
Oznaczenie stali zwykle wskazuje określony zakres składu chemicznego oraz normę dotyczącą wyrobu lub zastosowania. Samo określenie „stal metalurgii proszków” tego nie robi. Oznacza ono metodę na tyle szeroką, że obejmuje stale konstrukcyjne, stale nierdzewne, stale narzędziowe, materiały związane z zastosowaniami łożyskowymi oraz układy stopowe przeznaczone do kucia z proszku lub wytwarzania przyrostowego.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
Normy pokazują tę różnicę. ASTM B783-24 obejmuje żelazne materiały konstrukcyjne PM za pomocą kilku powiązanych kryteriów, a nie jednego uniwersalnego gatunku. ISO 5755:2022 obejmuje spiekane żelazo, stal, stal stopową i nierdzewne materiały konstrukcyjne. ISO 4957:2018 stosuje wymagania dotyczące stali narzędziowych zarówno do wyrobów wytwarzanych metodą metalurgii proszków, jak i do wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno oraz walcowanych na zimno. Stal narzędziowa PM może zatem nadal być identyfikowana za pomocą uznanego oznaczenia stali narzędziowej, podczas gdy metoda jej wytwarzania wyjaśnia strukturę węglików, układ segregacji, stan porów i wymagane badania kontrolne.
Znaczący opis ma zatem charakter warstwowy: obejmuje skład chemiczny proszku, morfologię i rozkład wielkości cząstek, metodę zagęszczania, gęstość wypraski surowej, cykl spiekania, końcową gęstość, morfologię porów, populację wtrąceń, zmianę wymiarów i obróbkę cieplną. Zmiana jednej warstwy może zmienić gotowy materiał, nawet gdy nominalne oznaczenie stopu pozostaje takie samo.
Dlatego stali PM nie należy traktować jako zwykłej stali w postaci sproszkowanej. Jest to rodzina materiałów, w której skład i historia obróbki wspólnie określają końcową mikrostrukturę. Nazwa gatunku dostarcza tylko części informacji o tej historii.
System klasyfikacji materiałów żelaznych PM
Stale wytwarzane metodą metalurgii proszków nie są definiowane wyłącznie przez sposób produkcji proszku. Ich klasyfikacja zależy od składu chemicznego wypraski proszkowej, gęstości osiąganej podczas procesu, struktury porów zachowanej po spiekaniu oraz stanu mechanicznego, w którym część jest badana. Specyfikacja może zatem identyfikować rodzinę materiałów bez opisywania każdej operacji niezbędnej do wytworzenia gotowego elementu.
Rozróżnienie to ma znaczenie, ponieważ dwie części o podobnej nominalnej zawartości żelaza, węgla, miedzi, niklu lub molibdenu mogą mieć różne właściwości, jeżeli różnią się rozkładem wielkości cząstek proszku, ciśnieniem prasowania, cyklami spiekania, szybkością chłodzenia lub obróbką po spiekaniu. Randall German w publikacji A-Z of Powder Metallurgy (2005) traktuje produkcję proszku, mieszanie, prasowanie, spiekanie, zagęszczanie, mikrostrukturę i porowatość jako powiązane elementy jednej ścieżki technologicznej. Normy dzielą te zagadnienia na możliwe do zarządzania wymagania, lecz nie powodują zaniku zależności między nimi.
Logika klasyfikacji według ASTM B783-24
Norma ASTM B783-24, opublikowana przez ASTM International w 2024 roku, klasyfikuje konstrukcyjne materiały żelazne wytwarzane metodą metalurgii proszków według czterech głównych cech: składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. Zakres normy obejmuje części wytwarzane przez prasowanie i spiekanie. Jest to system klasyfikacji konstrukcyjnych materiałów żelaznych PM, a nie uniwersalny system nazewnictwa każdej stali wytwarzanej z proszku.
Skład chemiczny określa rodzinę stopu oraz dopuszczalne zawartości takich pierwiastków jak węgiel, miedź, nikiel i molibden. Według hasła Ferrous Powder Metallurgy w ScienceDirect Topics (2024) kompozycje żelazo–miedź–węgiel stanowią około połowy części wykonanych z materiałów żelaznych PM. W innych układach stosuje się nikiel, molibden, chrom, mangan lub połączenia tych dodatków w celu zmiany hartowności, wytrzymałości, zmian wymiarowych lub odporności korozyjnej. Skład podany w wymaganiach materiałowych należy jednak zawsze odczytywać wraz ze stanem części; sama zawartość pierwiastków nie określa porowatości ani właściwości mechanicznych.
Gęstość stanowi odrębną oś klasyfikacji. W części prasowanej i spiekanej gęstość określa, jaka część wypraski jest zajęta przez lity metal, a jaka przez pory połączone lub zamknięte. Nominalny skład stopu może zatem występować na kilku poziomach gęstości, z których każdy odpowiada innej efektywnej powierzchchni przenoszącej obciążenie oraz innej reakcji na obróbkę skrawaniem, zmęczenie, udar lub obróbkę cieplną. ASTM B783-24 uwzględnia to rozróżnienie, zamiast traktować gęstość jako przypadkowy rezultat procesu wytwarzania.
Kategorie mechaniczne rozdzielają również dwa różne stany materiału. Granica plastyczności w stanie po spiekaniu opisuje część po zakończeniu procesu prasowania i spiekania, bez polegania na późniejszej obróbce utwardzającej w celu uzyskania deklarowanego stanu. Wytrzymałość na rozciąganie po obróbce cieplnej odnosi się do wytrzymałości osiągniętej po obróbce cieplnej określonej dla danej klasyfikacji. Wartości te nie są wzajemnie zamienne. Stal spełniająca wymagania kategorii granicy plastyczności w stanie po spiekaniu nie spełnia automatycznie wymagań kategorii wytrzymałości na rozciąganie po obróbce cieplnej, a rysunek techniczny musi wskazywać, który stan decyduje o odbiorze.
| System klasyfikacji | Główny przedmiot | Czego sam w sobie nie ustanawia |
|---|---|---|
| ASTM B783-24 | Żelazne materiały konstrukcyjne wytwarzane metodami metalurgii proszków | Kompletna specyfikacja elementu |
| ISO 5755:2022 | Spiekane materiały konstrukcyjne z żelaza, stali, stali stopowej i stali nierdzewnej | Jednego uniwersalnego gatunku materiału proszkowego |
| ISO 4957:2018 | Wymagania dotyczące stali narzędziowych w różnych ścieżkach technologicznych wytwarzania | Identycznych mikrostruktur w różnych ścieżkach technologicznych |
| ISO 13947:2024 | Wtrącenia niemetaliczne w proszkach i częściach kutych z proszku | Gatunku stopu, gęstości ani stanu wytrzymałości na rozciąganie |
ASTM B783-24 zapewnia zatem ramy do porównywania materiałów według określonych osi, lecz ramy te nie stanowią kompletnej specyfikacji komponentu. Nie eliminują potrzeby określenia tolerancji, geometrii, stanu powierzchni, orientacji podczas badania, sposobu pobierania próbek, zmian wymiarowych, wymagań dotyczących impregnacji lub infiltracji oraz dokładnego cyklu cieplnego, jeżeli czynniki te wpływają na właściwości eksploatacyjne. Sama etykieta klasyfikacyjna nie opisuje też w pełni morfologii proszku, doboru środka poślizgowego, oprzyrządowania do prasowania, atmosfery spiekania ani morfologii porów.
ISO 5755:2022 a spiekane materiały konstrukcyjne
ISO 5755:2022 działa na poziomie powiązanym, lecz odrębnym. W ramach ISO ICS 77.160 norma ta określa wymagania dotyczące spiekanych materiałów metalowych, w tym spiekanego żelaza, stali, stali stopowej i stali nierdzewnej przeznaczonych na materiały konstrukcyjne. Sformułowanie to ma znaczenie: dokument dotyczy spiekanych materiałów konstrukcyjnych jako klasy, a nie przedstawia metalurgii proszków jako jednego konwencjonalnego gatunku stali.
Określenie „spiekany” definiuje również stan procesu, a nie tylko tożsamość chemiczną. Wypraska jest formowana z proszku, ogrzewana do temperatury niższej od temperatury topnienia, a następnie ulega przemianom obejmującym tworzenie połączeń, skurcz, ewolucję porów i zmiany mikrostruktury. Proszek może być pierwiastkowy, wstępnie stopowany lub stanowić mieszaninę zawierającą dodatki stopowe i środki pomocnicze stosowane w procesie. Po spiekaniu część może zostać poddana kalibrowaniu, dogniataniu, obróbce skrawaniem, obróbce parowej, infiltracji, nawęglaniu, hartowaniu i odpuszczaniu albo innym operacjom zagęszczania lub obróbki cieplnej. To, czy dana operacja wchodzi w zakres wymagań materiałowych, należy określić oddzielnie.
ISO 5755:2022 jest zatem przydatna w odniesieniu do wymagań dotyczących wyrobów ze spiekanego żelaza i stali, natomiast rysunek wyrobu lub specyfikacja zakupu musi określać wymaganą nazwę materiału i jego stan. Wymaganie może określać zakres składu chemicznego, gęstość, właściwość wytrzymałościową, twardość lub metodę badania. Nie musi ono jednak określać pełnej technologii, za pomocą której producent ma uzyskać dany wynik. Z kolei specyfikacja procesu może wymagać określonego rodzaju proszku, sekwencji prasowania, atmosfery spiekania, szybkości chłodzenia lub obróbki cieplnej, nawet jeżeli norma materiałowa nie zawiera tych szczegółów.
Rozdzielenie to ma szczególne znaczenie w przypadku nierdzewnych materiałów PM. „Stal nierdzewna” identyfikuje rodzinę stopów odpornych na korozję zgodnie z właściwymi wymaganiami chemicznymi; nie określa natomiast, czy część została wykonana metodą prasowania i spiekania, formowania wtryskowego metali, prasowania izostatycznego na gorąco czy wytwarzania przyrostowego. Poszczególne technologie prowadzą do powstania różnych struktur porów i mogą wymagać odmiennych badań odbiorczych. Normy ISO 5755:2022 nie należy interpretować jako stwierdzenia, że wszystkie nierdzewne części wytwarzane z proszku mają taką samą mikrostrukturę lub taką samą historię technologiczną.
Różnice między normami a oznaczeniami gatunków
Oznaczenie gatunku identyfikuje materiał lub porządkuje go według określonego systemu. Norma może definiować ten system, określać wartości graniczne, ustanawiać metody badań lub podawać kategorie klasyfikacyjne, lecz oba pojęcia pozostają różne. „Gatunek” odpowiada w ogólnym ujęciu na pytanie, jaki materiał jest identyfikowany. Norma określa, co należy kontrolować, mierzyć lub raportować, aby identyfikacja ta była ważna.
ASTM B783-24 ilustruje tę różnicę poprzez łączne wykorzystanie składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. Oznaczenie oparte na takiej strukturze przekazuje więcej informacji niż prosta etykieta chemiczna, lecz nadal nie zastępuje rysunku komponentu. Rysunek może określać gęstość w poszczególnych miejscach, tolerancje wymiarowe po spiekaniu, dopuszczalne odkształcenie, porowatość połączoną z powierzchnią oraz kierunek pobierania próbek do badań rozciągania.
Norma ISO 4957:2018 stosuje wymagania dotyczące stali narzędziowych zarówno do wyrobów wytwarzanych metodami metalurgii proszków, jak i do wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno i walcowanych na zimno. Strong evidence
Ta sama zasada dotyczy stali narzędziowych. ISO 4957:2018 wyraźnie stosuje wymagania dotyczące stali narzędziowych zarówno do wyrobów wytwarzanych metodą metalurgii proszków, jak i do wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno i walcowanych na zimno. Wspólna norma nie sprawia, że wyroby te stają się identyczne pod względem metalurgicznym. W stalach narzędziowych wytwarzanych metodą metalurgii proszków mogą powstawać drobne, zaokrąglone i stosunkowo jednorodne struktury węglików, a także poziomy lub składy węglików trudne albo niemożliwe do uzyskania za pomocą konwencjonalnej metalurgii wlewków. Technologia wytwarzania pozostaje częścią tożsamości materiału, nawet gdy wspólna norma dotycząca stali narzędziowych określa wymagania chemiczne lub właściwości.
Wtrącenia stanowią kolejną granicę między oznaczeniem materiału a kontrolą procesu. ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalowych i dopuszcza stosowanie tej metody do części stalowych wytwarzanych metodą kucia proszków. Badanie wtrąceń może ujawnić zanieczyszczenia lub cząstki niemetaliczne wpływające na inicjację pęknięć zmęczeniowych, lecz wynik badania wtrąceń sam w sobie nie definiuje gatunku stopu, gęstości ani stanu obróbki cieplnej.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
Porowatość należy traktować z taką samą uwagą. Opublikowany przez NIST rozdział ASM Handbook dotyczący wytwarzania przyrostowego stali i stali nierdzewnych (2020) omawia porowatość, wtrącenia, naprężenia własne oraz obróbkę cieplną po wytworzeniu jako istotne czynniki w częściach stalowych wytwarzanych przyrostowo. Zagadnienia te częściowo pokrywają się z konwencjonalną metalurgią proszków, jednak wytwarzania przyrostowego nie należy utożsamiać z metodą prasowania i spiekania PM: inny jest materiał wsadowy w postaci proszku, formowanie warstw, historia cieplna, powstawanie wad oraz stan naprężeń własnych.
Prawidłowe oznaczenie materiału powinno zatem łączyć właściwą normę, gatunek lub klasyfikację, postać wyrobu, wymagany stan gęstości lub właściwości oraz wymagania procesowe wpływające na odbiór. Normy ustanawiają kontrolowany język. Nie zacierają one historii proszku, z którego powstała stal.
Wytwarzanie Proszku i Zmienne Materiału Wsadowego
Proszek nie jest neutralnym zamiennikiem pręta, kęsa ani rozpylonego stopionego metalu. Jego kształt cząstek, rozkład wielkości, struktura wewnętrzna, stan powierzchni oraz historia chemiczna decydują o tym, jak materiał wsadowy wypełnia matrycę, reaguje na zagęszczanie, ulega spiekaniu oraz tworzy pory i wtrącenia. Randall German w publikacji A-Z of Powder Metallurgy (2005) traktuje te właściwości jako powiązane zmienne procesu: wytwarzanie proszku wpływa na zagęszczanie; zagęszczanie kształtuje strukturę porów w wyprasce surowej; spiekanie zmienia tę strukturę oraz otaczającą ją mikrostrukturę; późniejsze dogęszczanie i obróbka cieplna nie są w stanie całkowicie wyeliminować skutków każdej wcześniejszej decyzji.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Rozróżnienie to ma znaczenie przy porównywaniu stali wytwarzanej metodą metalurgii proszków z pozornie podobnym gatunkiem przerabianym plastycznie. Norma ASTM B783-24 klasyfikuje konstrukcyjne materiały żelazne wytwarzane metodą metalurgii proszków według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. Norma ISO 5755:2022 również określa wymagania dotyczące spiekanych konstrukcyjnych materiałów z żelaza, stali, stali stopowych i stali nierdzewnych. Żadna z tych norm nie traktuje proszku jako przypadkowej formy dostawy. Materiał wsadowy jest częścią technologicznej drogi wytwarzania materiału.

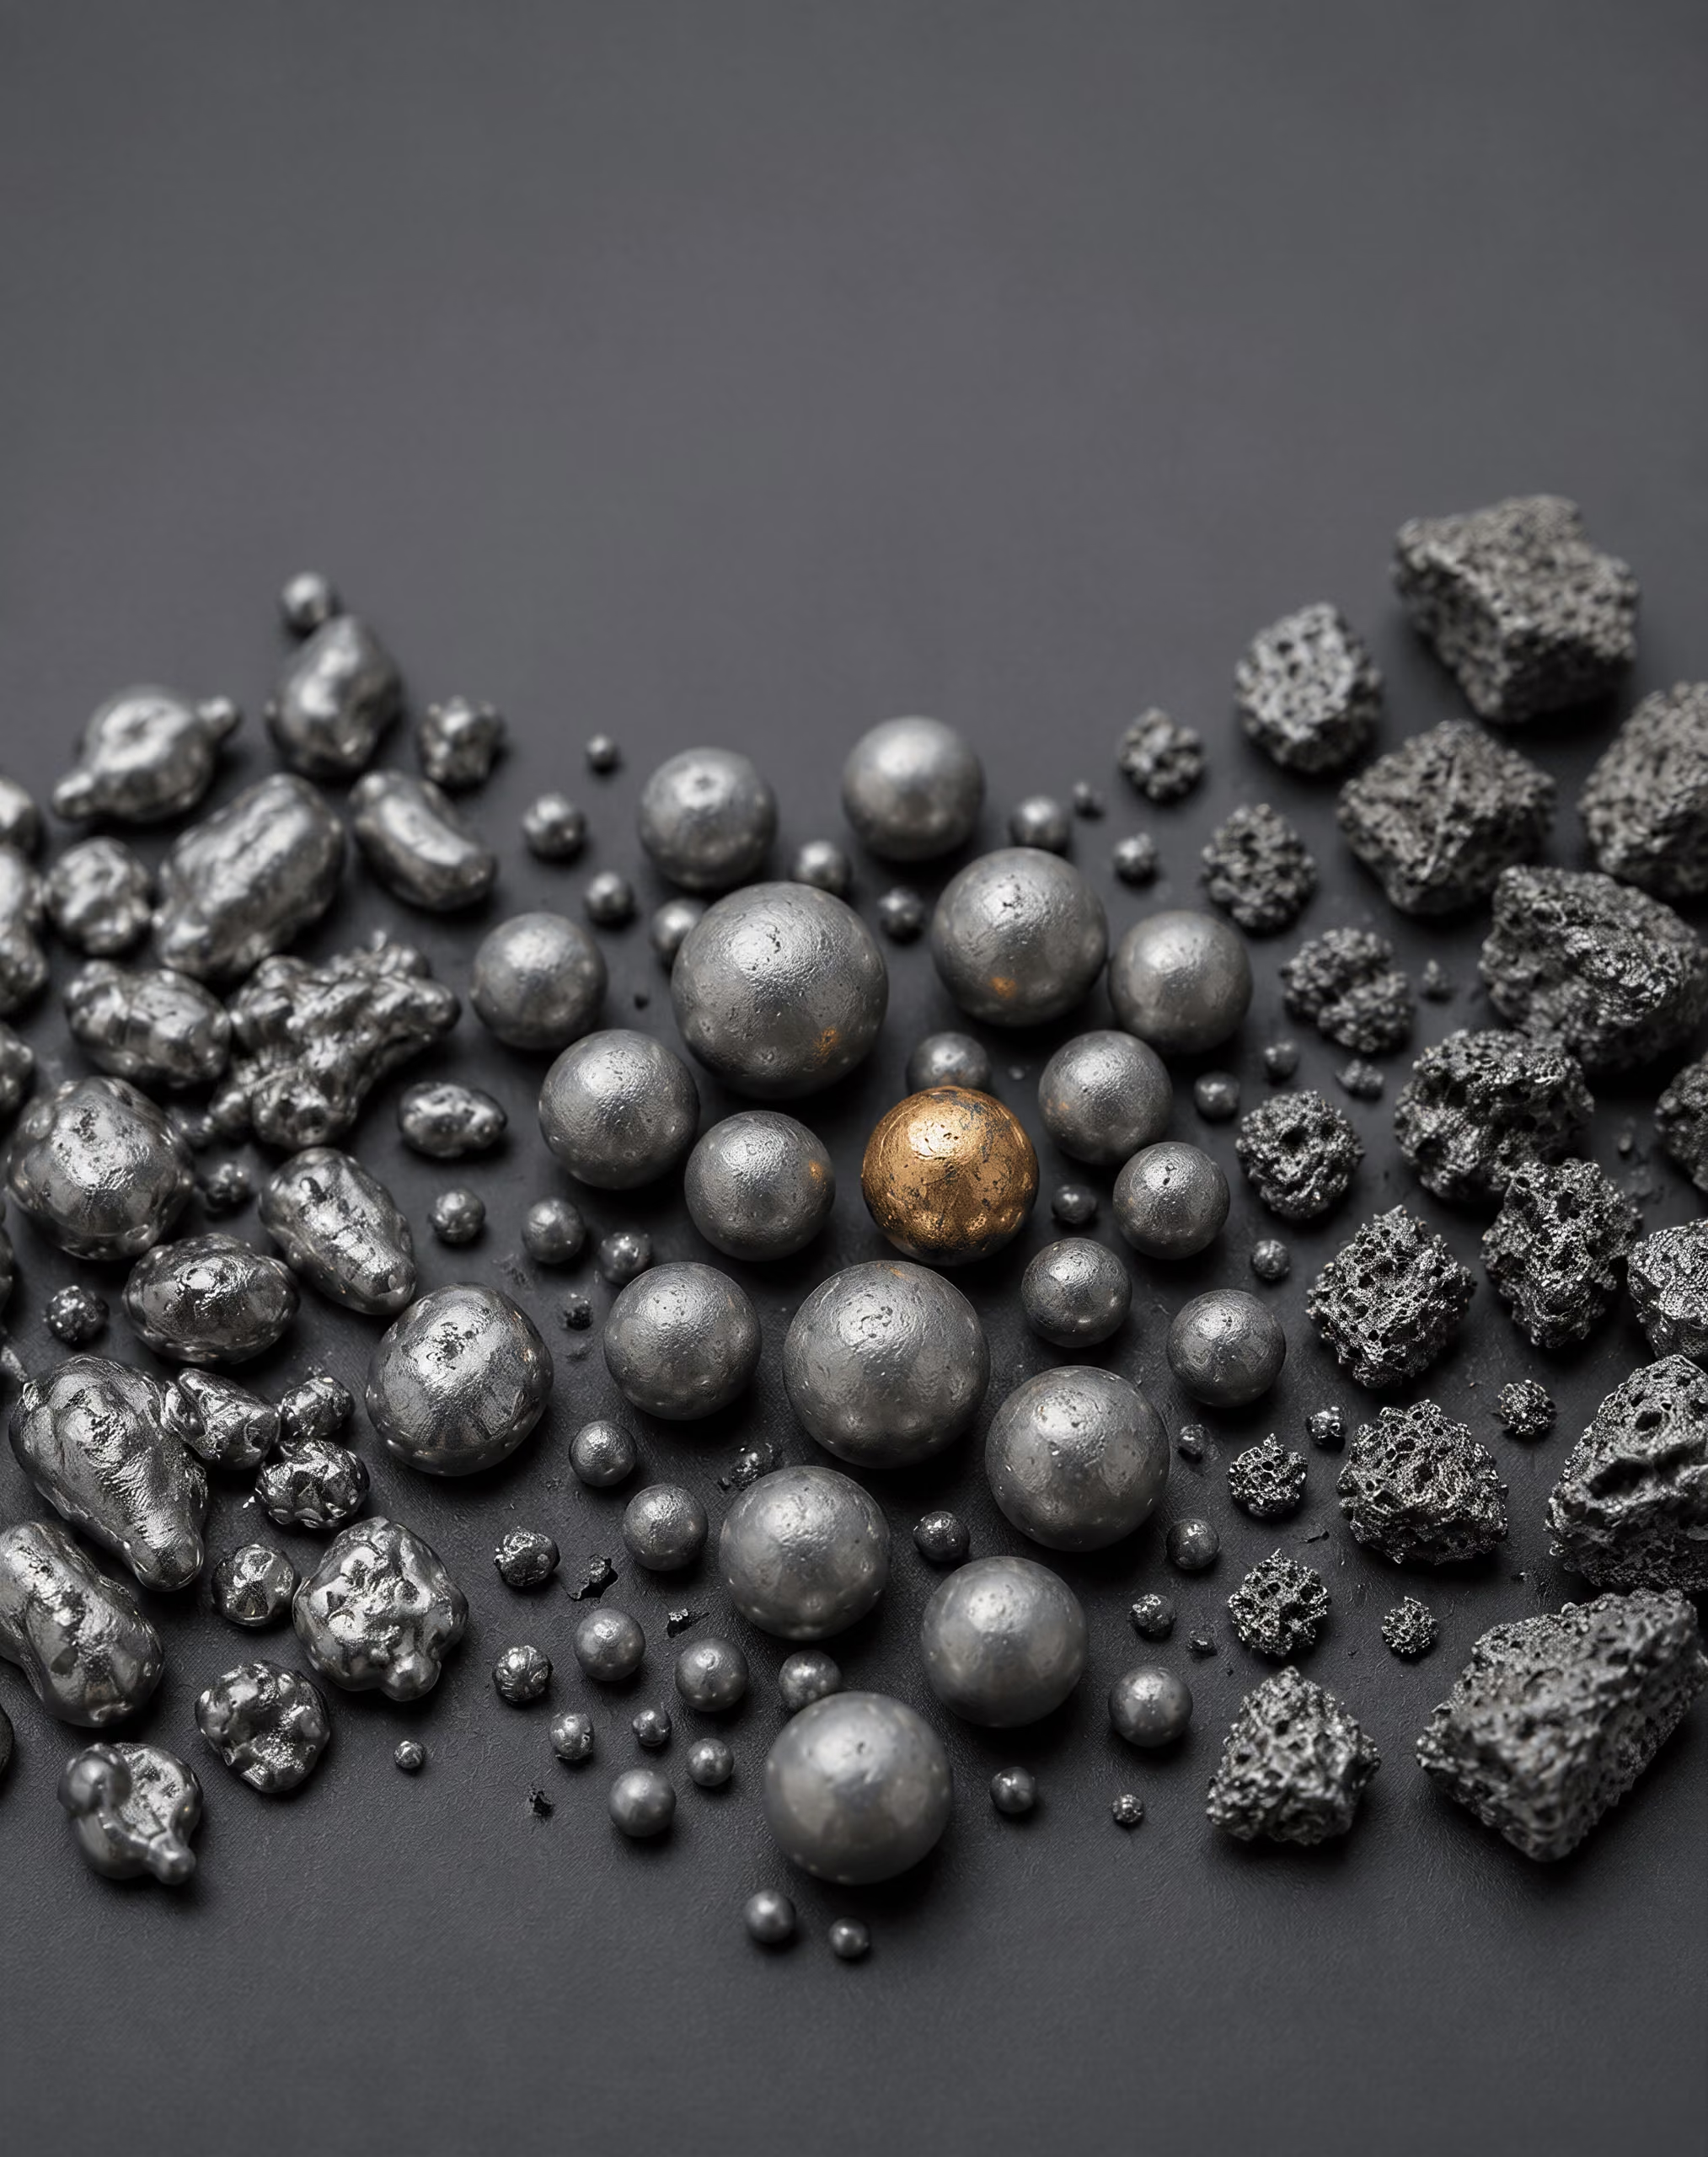
Morfologia cząstek i rozkład wielkości
Morfologia cząstek opisuje zewnętrzny kształt poszczególnych cząstek, a w niektórych przypadkach także ich porowatość wewnętrzną. Proszki rozpylane gazem i wodą są często w różnym stopniu nieregularne, podczas gdy rozpylanie gazem może prowadzić do powstawania cząstek bardziej zaokrąglonych. Proszki redukowane zwykle zachowują kształty kanciaste, gąbczaste lub porowate, odzwierciedlające redukcję tlenku albo innego prekursora. Opisów tych nie można stosować zamiennie. Zaokrąglona cząstka może łatwo płynąć, lecz podczas początkowego zagęszczania tworzyć mniej styków mechanicznych; cząstka nieregularna może się wzajemnie zazębiać i stawiać opór przemieszczaniu, jednocześnie tworząc inną sieć porów w wyprasce surowej.
Cechy proszku, które należy rozróżniać
- Rozkład wielkości cząstek Określa zakres i udział poszczególnych wielkości cząstek.
- Gęstość nasypowa Opisuje masę zajmującą określoną objętość luźnego proszku.
- Płynność Opisuje czas lub warunki wymagane do przepływu proszku przez aparat badawczy.
- Prasowalność Łączy przyłożone ciśnienie zagęszczania z gęstością kształtki surowej.
Terminologia stosowana przez Germana rozróżnia kilka pomiarów, które często są sprowadzane do nieprecyzyjnego określenia „jakość proszku”. Rozkład wielkości cząstek określa zakres i udział poszczególnych rozmiarów cząstek, natomiast gęstość nasypowa opisuje masę zajmującą określoną objętość luźnego proszku. Sypkość określa czas lub warunki wymagane do przejścia określonej ilości proszku przez urządzenie badawcze. Ściśliwość dotyczy zależności między przyłożonym ciśnieniem zagęszczania a gęstością wypraski surowej. Właściwości te wzajemnie na siebie oddziałują, lecz żadna z nich nie może zastąpić innej.
Rozkład wielkości cząstek Zakres wielkości cząstek oraz ich względne udziały w partii proszku.
Szeroki rozkład wielkości może umożliwiać mniejszym cząstkom zajmowanie przestrzeni między większymi, zmieniając gęstość nasypową i strukturę upakowania przed prasowaniem. Te same drobne cząstki mogą zwiększać powierzchnię styku, tarcie, powstawanie pyłu lub skłonność do aglomeracji. Cząstki nadwymiarowe mogą utrudniać wypełnianie matrycy albo powodować lokalne różnice gęstości. Podczas prasowania tarcie na granicach cząstka–cząstka i cząstka–narzędzie wpływa na sposób przenoszenia ciśnienia przez słup proszku. Ciśnienie to nie jest idealnie równomierne, dlatego część może opuszczać matrycę z gradientami gęstości, nawet gdy nominalny skład pozostaje stały.
Morfologia wpływa również na wypychanie wypraski. Silnie nieregularne cząstki mogą zwiększać wzajemne zazębianie mechaniczne i tarcie o ścianki; cząstki zaokrąglone mogą zmniejszać część oporów, lecz mogą prowadzić do powstania mniej spójnej wypraski, jeśli receptura i harmonogram ciśnienia nie uwzględniają tego zachowania. Środki smarne zmieniają tarcie o ścianki matrycy i warunki wypychania, lecz nie eliminują wpływu kształtu cząstek ani chropowatości powierzchni. Również podana średnia wielkość cząstek nie opisuje pełnego rozkładu, który decyduje o wypełnianiu i lokalnym upakowaniu.
Skutki tych czynników utrzymują się również podczas spiekania. Powierzchnia styku między cząstkami, odległość w poprzek kanałów porowych oraz wzajemne połączenie porowatości otwartej wpływają na skurcz, transport gazów, dyfuzję i tworzenie szyjek spiekowych. Morfologia porów jest zatem zapisem zarówno właściwości materiału wsadowego, jak i historii procesu. Końcowa wartość gęstości może ukrywać pory wydłużone, izolowane, wzajemnie połączone lub połączone z powierzchnią, które odmiennie wpływają na obróbkę cieplną i właściwości mechaniczne.
Proszki rozpylane, redukowane i mieszane
Rozpylanie rozpoczyna się od stopionego stopu, którego strumień jest rozbijany na krople za pomocą gazu, wody lub innego płynu. Krzepnięcie może prowadzić do powstania segregacji wewnętrznej cząstek, satelitów, uwięzionego gazu lub warstw powierzchniowych, zależnie od stopu i warunków rozpylania. Cząstki rozpylane gazem są zazwyczaj bardziej kuliste niż cząstki rozpylane wodą, lecz sama morfologia nie przesądza o czystości, ściśliwości ani przydatności do określonej technologii wytwarzania stali. Proszek należy charakteryzować jako materiał wsadowy, a nie identyfikować wyłącznie nazwą metody jego produkcji.
Proszki redukowane wytwarza się przez chemiczne usunięcie tlenu z tlenku lub pokrewnego prekursora. Redukcja może prowadzić do powstania porowatej cząstki o dużej powierzchni reaktywnej i kształcie odziedziczonym po materiale wyjściowym. Taki proszek może zagęszczać się inaczej niż proszek rozpylany o nominalnie podobnym składzie chemicznym. Pozostałości tlenu, materiał niecałkowicie zredukowany oraz zmiany stanu powierzchni pozostają istotne, ponieważ wpływają na reakcje spiekania i gazy uwalniane podczas nagrzewania.
Proszki mieszane łączą bazowy proszek żelaza lub stopu z proszkami pierwiastkowymi, proszkami stopów macierzystych, grafitem, miedzią, niklem, molibdenem, środkami smarnymi lub innymi kontrolowanymi dodatkami. W układzie mieszanym pierwiastki stopowe występują początkowo jako odrębne cząstki lub lokalne dodatki. Ich rozmieszczenie podczas napełniania matrycy, zagęszczania i spiekania zależy od wielkości cząstek, gęstości, morfologii, dyfuzji oraz cyklu cieplnego. Określenie „mieszany” nie oznacza, że wszystkie cząstki proszku mają ten sam skład w całej swojej objętości.
Proszki wstępnie stopowe różnią się tym, że pierwiastki stopowe zostają wprowadzone do każdej cząstki podczas wytwarzania stopionego metalu. Zapewnia to bardziej jednolity nominalny skład chemiczny każdej cząstki, lecz może również zmieniać twardość, ściśliwość, przebieg spiekania oraz równowagę między wytrzymałością wypraski surowej a możliwą do uzyskania gęstością. Dodatki pierwiastkowe lub dodatki stopów macierzystych mogą zapewniać inną charakterystykę procesu i umożliwiać stopowanie poprzez dyfuzję podczas spiekania. Rozróżnienie to ma charakter metalurgiczny, a nie wyłącznie handlowy.
Według opracowania Ferrous Powder Metallurgy opublikowanego w serwisie ScienceDirect Topics (2024), kompozycje żelazo–miedź–węgiel stanowią około połowy żelaznych części wytwarzanych metodą metalurgii proszków. Ich rozpowszechnienie nie oznacza, że każdy materiał wsadowy żelazo–miedź–węgiel jest równoważny: miedź może występować jako odrębny proszek, składnik wstępnie stopowy lub inny kontrolowany dodatek, a każda z tych dróg wpływa na mieszanie, segregację, zmianę wymiarów i lokalny skład chemiczny. Ta sama ostrożność dotyczy dodatków niklu i molibdenu.
W przypadku stali narzędziowych historia proszku ma jeszcze większe konsekwencje strukturalne. Szybkie krzepnięcie, a następnie konsolidacja mogą prowadzić do powstania drobnych, zaokrąglonych i bardziej równomiernie rozmieszczonych węglików. Opracowanie Steel Powder Metallurgy serwisu ScienceDirect (2024) wskazuje, że w stalach narzędziowych wytwarzanych metodą metalurgii proszków można uzyskać poziomy lub składy węglików trudne albo niemożliwe do osiągnięcia konwencjonalną metalurgią wlewków. Norma ISO 4957:2018 wyraźnie obejmuje wymaganiami dotyczącymi stali narzędziowych zarówno wyroby wytwarzane metodą metalurgii proszków, jak i wyroby walcowane na gorąco, kute, ciągnione na zimno oraz walcowane na zimno. Wspólne oznaczenie gatunku nie oznacza wspólnej populacji węglików ani wspólnej historii procesu.
Tlenki powierzchniowe, czystość i obchodzenie się z proszkiem
Każda cząstka proszku ma powierzchnię wystawioną na działanie tlenu, wilgoci, węglowodorów, urządzeń transportujących i otaczającej atmosfery. Tlenki powierzchniowe mogą tworzyć cienką, ciągłą warstwę, występować nieciągle albo być związane z zanieczyszczeniami i wtrąceniami. Ich ilość i skład chemiczny wpływają na wiązanie cząstek podczas spiekania, reakcje redukcji, usuwanie środka smarnego oraz gazy, które muszą wydostać się z wypraski. Skład chemiczny proszku mierzony w całej objętości nie wystarcza zatem do opisania jego stanu powierzchni.
Czystość obejmuje więcej niż niską zawartość tlenu. Wtrącenia niemetaliczne, fragmenty materiałów ogniotrwałych, obce cząstki, przywarte satelity i aglomeraty mogą działać jako lokalne defekty lub przerywać styki między cząstkami. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza stosowanie tej metody do stalowych części spiekanych po kuciu proszkowym. Istnienie tej normy przypomina, że wtrącenia są problemem materiału wsadowego, zanim staną się cechą skonsolidowanej stali.
Przechowywanie i transport mogą zmieniać proszek. Wibracje mogą powodować segregację cząstek według wielkości lub gęstości; wilgotne powietrze może nasilać utlenianie lub aglomerację; wielokrotne przenoszenie może zmieniać udział drobnych cząstek i wprowadzać zanieczyszczenia pochodzące z urządzeń. Pojemniki, sita, narzędzia do mieszania i środki smarne należy zatem traktować jako potencjalne źródła zanieczyszczeń. Historia obchodzenia się z proszkiem należy do dokumentacji materiału.
Konwencjonalną metalurgię proszków typu prasowanie i spiekanie należy również wyraźnie odróżniać od wytwarzania przyrostowego. Rozdział podręcznika ASM dotyczący wytwarzania przyrostowego stali i stali nierdzewnych, opublikowany przez NIST (2020), omawia porowatość, wtrącenia, naprężenia własne i cieplną obróbkę po wytworzeniu, lecz warstwa proszku scalona w procesie przetapiania w złożu proszkowym nie jest prasowaną wypraską surową. Zmienne dotyczące proszku częściowo się pokrywają, lecz fizyka konsolidacji jest inna. W konwencjonalnej metalurgii proszków stan materiału wsadowego w połączeniu z napełnianiem matrycy, zagęszczaniem, spiekaniem i ewentualnym późniejszym dogęszczaniem decyduje o końcowej strukturze porów i wtrąceń. Skład chemiczny rozpoczyna specyfikację. Nie kończy jej.
Projektowanie Stopów w Metalurgii Proszków Metali Żelaznych
Projektowanie stopów w metalurgii proszków metali żelaznych rozpoczyna się od ograniczenia, które nie dotyczy w taki sam sposób konwencjonalnej stali przerabianej plastycznie: skład chemiczny musi sprawdzać się podczas wytwarzania proszku, mieszania, zagęszczania, spiekania oraz wszelkiego późniejszego dogęszczania lub obróbki cieplnej. Nominalny skład chemiczny stanowi tylko jedną z cech materiału. Kształt cząstek, rozkład wielkości cząstek, tlenki powierzchniowe, zawartość środka poślizgowego, morfologia porów oraz rozmieszczenie poszczególnych pierwiastków stopowych wpływają na strukturę końcową.
Z tego względu stali PM nie należy traktować jak konwencjonalnego gatunku, który po prostu wytworzono z proszku. Norma ASTM B783-24 klasyfikuje konstrukcyjne materiały PM na bazie żelaza według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. Norma ISO 5755:2022 również określa wymagania dotyczące spiekanych konstrukcyjnych materiałów z żelaza, stali, stali stopowej i stali nierdzewnej. Normy te odzwierciedlają system materiałowy, w którym historia procesu jest bezpośrednio powiązana ze składem i właściwościami.
Układy żelazo–miedź–węgiel
Żelazo–miedź–węgiel to najbardziej znana rodzina stopów stosowanych w konstrukcyjnej metalurgii proszków metali żelaznych. Zgodnie z opublikowanym w 2024 roku opracowaniem ScienceDirect Topics, kompozycje żelazo–miedź–węgiel stanowią około połowy żelaznych części PM. Wartość ta jest szerokim szacunkiem technicznym, a nie uniwersalną regułą obowiązującą w każdym kraju, dla każdej grupy wyrobów lub okresu sprawozdawczego. Niemniej wskazuje ona na znaczenie tej metody stopowania.
Miedź jest zwykle wprowadzana w postaci domieszkowanego proszku pierwiastkowego lub, w niektórych formulacjach, za pośrednictwem wstępnie stopowego proszku żelaza. Podczas spiekania miedź topi się w temperaturze niższej niż typowy zakres temperatur spiekania części na bazie żelaza i tworzy przejściową fazę ciekłą. Ciecz może rozprzestrzeniać się wzdłuż styków cząstek i sprzyjać ich przemieszczaniu, a jednocześnie miedź wnika dyfuzyjnie do osnowy żelaznej. W rezultacie często występuje zwiększenie wymiarów zamiast prostego skurczu, jednak kierunek i wielkość zmiany wymiarów zależą od zawartości miedzi, stanu proszku, nacisku zagęszczania, gęstości wypraski, geometrii, temperatury spiekania oraz atmosfery pieca.
Ta reakcja wymiarowa nie jest drobną poprawką. Projektant musi zrównoważyć wpływ miedzi na wytrzymałość i hartowność z jej oddziaływaniem na tolerancje oraz gradienty gęstości. Proszek miedzi może również zmniejszać prasowalność w porównaniu z czystą, łatwo zagęszczalną bazą żelazną, zwłaszcza gdy mieszanka zawiera znaczne ilości twardych lub nieregularnych cząstek. Środki poślizgowe ułatwiają wypychanie wypraski i zmniejszają tarcie o ścianki matrycy, lecz zajmują objętość i podczas ogrzewania pozostawiają produkty węglowe lub gazowe. Ich dobór wpływa zatem zarówno na wytrzymałość wypraski, jak i na początkowe reakcje spiekania.
Węgiel jest zwykle dostarczany w postaci grafitu, jednak jego rola wykracza poza końcową wartość procentową w analizie chemicznej. Rozmieszczenie grafitu określa lokalny potencjał węglowy podczas spiekania oraz zawartość węgla w osnowie żelaznej po dyfuzji. Niedostateczne wymieszanie może pozostawiać obszary bogate i ubogie w węgiel, powodując zróżnicowany przebieg przemian podczas chłodzenia lub obróbki cieplnej. Węgiel zmienia również reakcję na obecność miedzi: oba dodatki mogą prowadzić do powstania obszarów ferrytycznych, perlitycznych, bainitycznych lub martenzytycznych, zależnie od szybkości chłodzenia, gęstości oraz lokalnego stężenia dodatków stopowych.
Pory pozostają częścią mikrostruktury. Nawet gdy miedź i węgiel wytworzą odpowiednią osnowę, pory połączone ze sobą lub kanciaste zmniejszają efektywny przekrój przenoszący obciążenie i działają jako koncentratory naprężeń. Ich wielkość, kształt i wzajemne połączenie są kontrolowane przez zagęszczanie i spiekanie w takim samym stopniu jak przez dobór stopu. Dodatkowe dogęszczanie, w tym ponowne prasowanie, kalibrowanie lub kucie proszkowe, jeśli jest przewidziane, może zmieniać te cechy oraz modyfikować reakcję na późniejszą obróbkę cieplną.
Dodatki niklu i molibdenu
Nikiel stosuje się wtedy, gdy wymagana jest większa hartowność, ciągliwość lub umocnienie osnowy, niż może zapewnić prosty układ żelazo–miedź–węgiel. W konwencjonalnych mieszankach PM z dodatkami niklu cząstki niklu dyfundują do żelaza podczas spiekania, lecz dyfuzja może nie być całkowita. Może to pozostawiać obszary bogate w nikiel obok obszarów o stosunkowo małej jego zawartości. Taka segregacja chemiczna jest kluczowym zagadnieniem procesowym: po chłodzeniu lub hartowaniu mikrostruktura może zawierać różne produkty przemian w obrębie jednej wypraski.
Nikiel nie topi się podczas typowego spiekania na bazie żelaza w taki sposób jak miedź, dlatego nie zapewnia takiego samego przemieszczania w fazie ciekłej. Z tego względu duże znaczenie mają jego rozmieszczenie w mieszance, wielkość cząstek, stan tlenkowy oraz cykl spiekania. Niepełna homogenizacja może być korzystna lub szkodliwa, zależnie od zamierzonej struktury, jednak sprawia, że zależność między nominalnym składem chemicznym a lokalną twardością staje się mniej bezpośrednia. Obróbka cieplna może zwiększyć wytrzymałość części zawierającej nikiel, lecz wynik zależy od morfologii porów oraz rozmieszczenia niklu, węgla i innych dodatków.
Molibden dodaje się w niewielkich ilościach w stosunku do osnowy żelaznej, a jego główną zaletą jest zwiększanie hartowności i wpływanie na przebieg przemian. Może on również wspomagać projektowanie stopów przeznaczonych do tworzenia struktur martenzytycznych lub bainitycznych po chłodzeniu ze spiekania albo po oddzielnej obróbce cieplnej. Proszki zawierające molibden mogą być wytwarzane przez domieszkowanie, stopowanie dyfuzyjne lub wstępne stopowanie. Metody te nie prowadzą do uzyskania równoważnych wyprasek. Wstępnie stopowy proszek rozpylany zawiera molibden w każdej cząstce, natomiast proszek z dodatkiem domieszki zależy od dyfuzji w stanie stałym między cząstkami i może zachowywać lokalne różnice składu.
Molibden wpływa również na prasowalność. Gdy pierwiastki stopowe zostaną rozpuszczone w proszku żelaza przed zagęszczaniem, proszek może stać się twardszy i mniej ściśliwy niż baza z żelaza pierwiastkowego. Większa zawartość dodatków stopowych może zatem utrudniać osiągnięcie wysokiej gęstości wypraski przy danym nacisku zagęszczania. Kompromis polega na tym, że wstępne stopowanie może poprawić jednorodność chemiczną i ograniczyć znaczne lokalne wzbogacenie związane z grubymi dodatkami domieszkowymi.
Strategia stopowania musi również uwzględniać atmosferę spiekania. Tlenki na powierzchniach proszków żelaza, niklu, molibdenu lub innych proszków mogą opóźniać łączenie się cząstek, natomiast atmosfery zawierające węgiel mogą zmieniać reakcje powierzchniowe i przenoszenie węgla. Cykl pracy pieca decyduje o tym, czy dyfuzja doprowadzi do powstania w miarę jednorodnej osnowy, czy też pozostawi strefy o odmiennym składzie chemicznym. W konwencjonalnej wyprasce wytwarzanej metodą prasowania i spiekania zamykanie porów jest ograniczone, dlatego stop, który dobrze reaguje w zwartej przerabianej plastycznie sztabie, może nie wykazywać takiego samego przebiegu przemian w porowatej części PM.
Składy wstępnie stopowe a domieszkowane
W składzie domieszkowanym proszki pierwiastkowe lub proszki stopów pośrednich miesza się z proszkiem żelaza przed zagęszczaniem. Metoda ta umożliwia elastyczne dostosowywanie zawartości miedzi, niklu, molibdenu, grafitu i innych dodatków, a także pozwala zachować wysoką prasowalność stosunkowo miękkiej bazy żelaznej. Jej ograniczenie ma charakter przestrzenny: cząstki mieszanki nie są identyczne pod względem chemicznym, a spiekanie musi zapewnić dyfuzję niezbędną do zbliżenia się do zamierzonego składu. Segregacja cząstek podczas transportu i obróbki może stanowić kolejne źródło zmienności, zwłaszcza gdy proszki składnikowe znacznie różnią się gęstością lub wielkością.
| Strategia stopowania proszku | Położenie składników stopowych przed spiekaniem | Główne znaczenie dla procesu |
|---|---|---|
| Mieszanka proszków | Oddzielne cząstki pierwiastków lub stopu macierzystego | Elastyczny dobór składu chemicznego, lecz większa zależność od mieszania i dyfuzji |
| Proszek wstępnie stopowy | Pierwiastki stopowe wprowadzone do wnętrza każdej cząstki | Większa jednorodność chemiczna między cząstkami, lecz często mniejsza prasowalność |
| Proszek stopowany dyfuzyjnie | Pierwiastki przyłączone do cząstek żelaza lub częściowo w nie wdyfundowane | Pośredni kompromis między prasowalnością a kontrolą segregacji |
Proszek wstępnie stopowy zawiera główne pierwiastki stopowe wewnątrz cząstek żelaza jeszcze przed zagęszczaniem. Do wytwarzania takich proszków powszechnie stosuje się rozpylanie gazowe lub wodne, dzięki czemu skład chemiczny cząstek jest bardziej jednorodny. Może to poprawić powtarzalność hartowności i ograniczyć powstawanie dużych wysp bogatych w dodatki stopowe. Ceną jest często mniejsza prasowalność, ponieważ cząstki stopowe są twardsze, a także większa potrzeba kontrolowania kształtu proszku, warstw tlenkowych i nacisku zagęszczania. Osiągnięcie wysokiej gęstości wypraski może wymagać starannie dobranego środka poślizgowego i konstrukcji matrycy, a nie tylko zwiększenia nacisku.
Proszki stopowane dyfuzyjnie zajmują pozycję pośrednią. Pierwiastki stopowe są przyłączone do cząstek proszku żelaza lub częściowo do nich dyfundują, co pozwala zachować większą prasowalność proszku bazowego niż w przypadku pełnego wstępnego stopowania, a jednocześnie ograniczyć segregację w porównaniu z luźną mieszanką pierwiastkową. Ich reakcja podczas spiekania nadal zależy od kontaktu między cząstkami dodatku stopowego a podłożem z proszku żelaza.
Wybory te określają końcową mikrostrukturę. Konwencjonalna wypraska żelazo–miedź–węgiel może wykształcić osnowę zawierającą ferryt i perlit z obszarami bogatymi w miedź, natomiast konstrukcje zawierające nikiel lub molibden mogą po kontrolowanym chłodzeniu albo obróbce cieplnej tworzyć struktury o większej hartowności. Stale narzędziowe PM rozwijają tę zasadę jeszcze dalej: dzięki przetwarzaniu proszkowemu możliwe jest uzyskanie drobnych, zaokrąglonych i niemal izotropowych struktur węglikowych oraz poziomów węglików trudnych lub niemożliwych do osiągnięcia metodą konwencjonalnej metalurgii wlewków. Norma ISO 4957:2018 obejmuje wymagania dotyczące stali narzędziowych zarówno dla wyrobów wytwarzanych metodą metalurgii proszków, jak i dla wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno oraz walcowanych na zimno.
Kontrola wtrąceń należy do tego samego obszaru projektowania. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza jej stosowanie do części stalowych wytwarzanych metodą kucia proszkowego. Opublikowany przez NIST rozdział 2020 ASM Handbook dotyczący wytwarzania addytywnego stali i stali nierdzewnych również wskazuje porowatość, wtrącenia, naprężenia własne oraz obróbkę cieplną po wytworzeniu jako istotne zmienne, jednak wytwarzania addytywnego nie należy utożsamiać z konwencjonalną metodą PM polegającą na prasowaniu i spiekaniu. W obu przypadkach droga przetwarzania zmienia znaczenie nominalnego składu chemicznego stopu.
Zagęszczanie: przekształcanie proszku w wypraskę
Zagęszczanie jest etapem, na którym odmierzona mieszanka proszkowa staje się ukształtowanym, lecz nadal kruchym elementem. Operacja prasowania nie tworzy końcowej mikrostruktury stali. Przemieszcza cząstki, częściowo zmniejsza początkową objętość porów i nadaje wyprasce wystarczającą tymczasową wytrzymałość, aby można było nią manipulować przed spiekaniem. Tak uformowany, lecz niespiekany element to wypraska.
Jej właściwości zależą od czegoś więcej niż tylko nominalnego składu stopu. Rozkład wielkości cząstek, kształt cząstek, tlenki powierzchniowe, gęstość nasypowa, płynność, zawartość środka poślizgowego oraz konstrukcja matrycy wpływają zarówno na sposób wprowadzania proszku do gniazda, jak i na reakcję wypraski na nacisk. Z tego powodu Randall German w publikacji A-Z of Powder Metallurgy (2005) omawia zagęszczanie łącznie z wytwarzaniem proszków, spiekaniem, zagęszczaniem podczas spiekania, mikrostrukturą i porowatością: historia prasowania pozostaje widoczna w późniejszych etapach obróbki.
Jednoosiowe zagęszczanie w matrycy
W konwencjonalnym prasowaniu jednoosiowym proszek jest podawany do gniazda matrycy, a następnie wyrównywany lub dozowany do określonej wysokości napełnienia. Dolny stempel podtrzymuje wsad; następnie jeden lub więcej stempli porusza się wzdłuż osi matrycy, wywierając nacisk. Początkowo cząstki przesuwają się i obracają, wypełniając większe puste przestrzenie. Wraz ze wzrostem nacisku odkształcają się nierówności powierzchni, w odpowiednich przypadkach kruche cząstki ulegają pękaniu, a powierzchnie kontaktu zwiększają się. Wypraska uzyskuje wytrzymałość dzięki mechanicznemu zazębianiu się cząstek i lokalnemu wiązaniu, choć nie jest jeszcze związana metalurgicznie tak jak element spiekany.
Mieszanka proszkowa może zawierać proszki stopowe, grafit i środek poślizgowy. W żelaznej metalurgii proszków powszechnie stosuje się dodatki miedzi, niklu i molibdenu, natomiast według opracowania ScienceDirect Topics dotyczącego metalurgii proszków żelaza (2024) kompozycje żelazo–miedź–węgiel stanowią około połowy elementów wytwarzanych metodami żelaznej metalurgii proszków. Środek poślizgowy, taki jak stearynian cynku lub dodawany wewnętrznie organiczny środek poślizgowy, zmniejsza tarcie między proszkiem a oprzyrządowaniem oraz obniża siłę wymaganą do wypchnięcia wypraski. Pomaga również zapobiegać przywieraniu proszku do powierzchni stempli i ścianek matrycy. Nadmiar środka poślizgowego zajmuje jednak objętość, która nie może stać się stalą, a podczas nagrzewania może powodować wydzielanie gazów. Z tego względu jego ilość i harmonogram usuwania wpływają zarówno na gęstość wypraski, jak i na spiekanie.
Środek wiążący jest odrębną kwestią. Niektóre mieszanki wymagają jego zastosowania w celu poprawy wytrzymałości granulatu, płynności lub podatności na manipulowanie, zwłaszcza gdy proszek wykazuje słabą kohezję albo gdy ukształtowany materiał wsadowy jest przygotowywany inną metodą. W typowej produkcji stalowych elementów metodą prasowania i spiekania terminy „środek poślizgowy” i „środek wiążący” nie są wymienne. Każdy dodatek organiczny musi zostać usunięty w kontrolowanym etapie usuwania środka wiążącego lub we wczesnym etapie nagrzewania; w przeciwnym razie pozostały węgiel, wydzielanie gazów lub reakcje tworzące pory mogą zmienić właściwości elementu.
Prasowanie może odbywać się z użyciem pojedynczego ruchomego stempla, stempli przeciwbieżnych albo wielu stempli ustawionych na różnych poziomach. Wybór zależy od wysokości elementu, zmian przekroju oraz wymaganego rozkładu materiału. Zespół matrycy przeznaczony do stosunkowo prostego pierścienia różni się od zespołu dla stopniowanej piasty z kilkoma powierzchniami funkcjonalnymi. Oprzyrządowanie nie tylko odwzorowuje rysunek. Określa kierunek przemieszczania proszku oraz naprężenia występujące podczas wyjmowania wypraski.

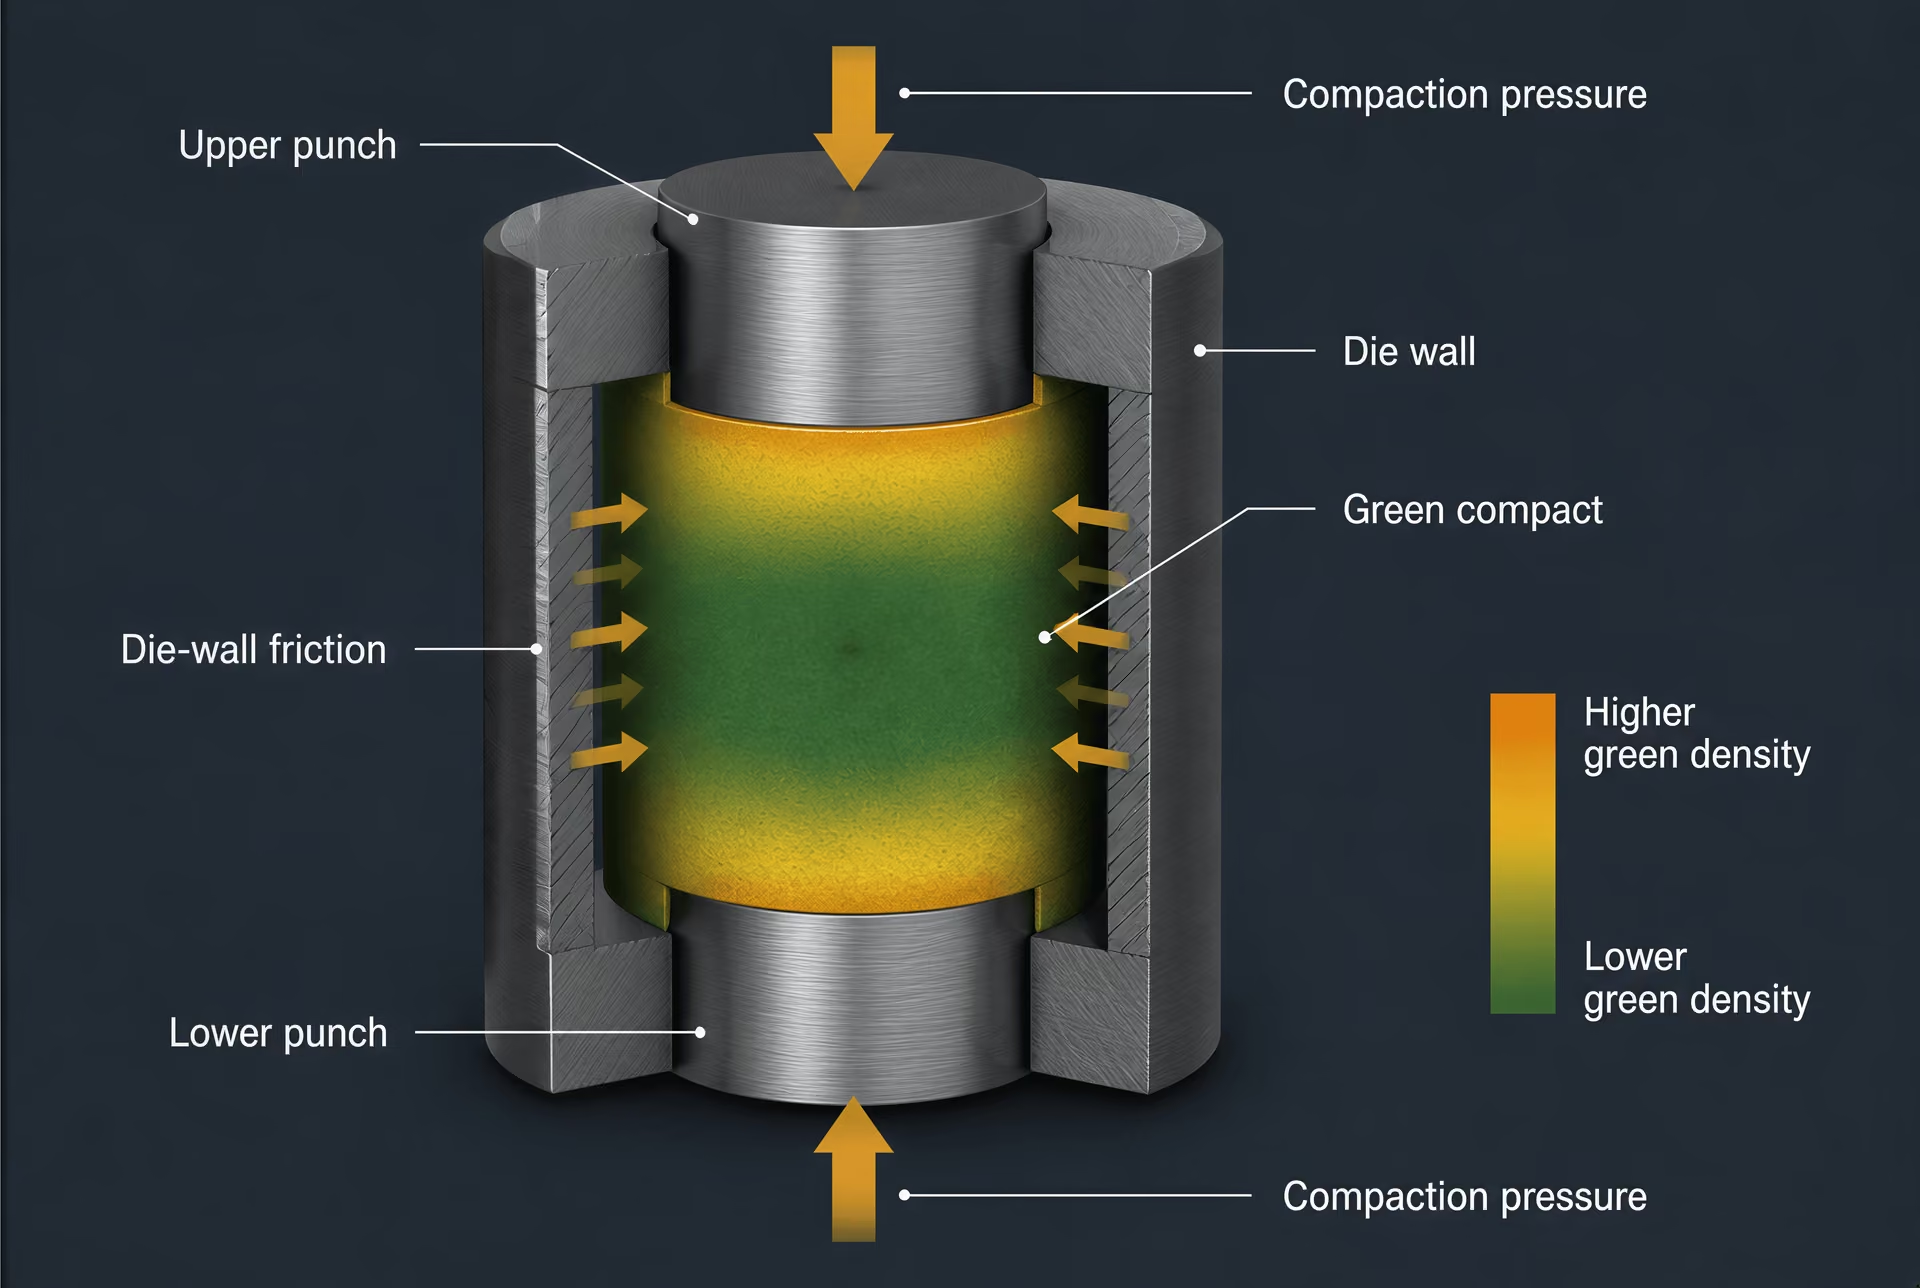
Gęstość wypraski i gradienty gęstości
Gęstość wypraski jest ilorazem jej masy i objętości zewnętrznej przed spiekaniem. Jest wynikiem procesu, a nie stałą materiałową. Podana wartość średnia może ukrywać znaczne lokalne zróżnicowanie. W pobliżu ruchomego stempla cząstki są obciążane bezpośrednio; dalej nacisk jest przekazywany przez ziarnistą masę, która traci część ciśnienia wskutek tarcia o ściankę matrycy. W rezultacie powstaje gradient gęstości w kierunku prasowania.
Tarcie o ścianki matrycy ma zasadnicze znaczenie dla tego zjawiska. Gdy górny stempel opuszcza się, tarcie przeciwstawia się ruchowi cząstek w dół wzdłuż ścianki. Obszar znajdujący się blisko obciążonego stempla może zostać silniej zagęszczony niż obszar odległy, natomiast układ stempli przeciwbieżnych może zmniejszyć tę różnicę dzięki obciążaniu z obu stron. Smarowanie zmienia współczynnik tarcia, lecz nie eliminuje problemu. Wyższe wypraski, wąskie gniazda i nagłe zmiany grubości przekroju na ogół utrudniają uzyskanie jednorodnego zagęszczenia.
Gęstość zmienia się również wokół otworów, naroży, żeber i przejść. Proszek musi dopłynąć do tych obszarów, a nie tylko zostać w nich ściśnięty. Cienki kołnierz połączony z grubą piastą może osiągnąć inną lokalną gęstość, nawet gdy oba obszary podlegają takiej samej nominalnej sile prasowania. Strefy o niskiej gęstości kurczą się później inaczej niż strefy o wysokiej gęstości, ponieważ szybkość spiekania zależy od struktury porów, kontaktu między cząstkami i lokalnego składu. Zmiana wymiarów, odkształcenie i porowatość resztkowa zaczynają się zatem od sposobu napełnienia i prasowania.
Dlatego normy uwzględniają więcej niż sam skład chemiczny. ASTM B783-24 klasyfikuje konstrukcyjne materiały żelaznej metalurgii proszków według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. ISO 5755:2022 określa wymagania dla spiekanych konstrukcyjnych materiałów z żelaza, stali, stali stopowej i stali nierdzewnej. Żadna z tych norm nie przekształca mieszanki proszkowej w gatunek niezależny od jej gęstości i historii procesu.
Pory w wyprasce są połączonymi, nieregularnymi przestrzeniami pozostawionymi między cząstkami; ich późniejszy kształt i wzajemne połączenia wpływają na usuwanie środka poślizgowego, spiekanie, infiltrację i wszelkie późniejsze zagęszczanie. Zagęszczanie może zmniejszyć objętość porów, lecz nie gwarantuje jednorodnej sieci porów. Metalurgię proszków opartą na prasowaniu i spiekaniu należy również wyraźnie odróżnić od wytwarzania przyrostowego. Opublikowany przez NIST rozdział podręcznika ASM dotyczący wytwarzania przyrostowego stali i stali nierdzewnych (2020) wiąże porowatość, wtrącenia, naprężenia resztkowe i obróbkę cieplną po wytworzeniu z nanoszonymi warstwami i ich cyklami cieplnymi, a nie z jednoosiowym napełnianiem matrycy.
Wypychanie, pękanie i ograniczenia geometryczne
Po prasowaniu stemple muszą się wycofać, a element musi opuścić matrycę bez utraty kształtu. Wypychanie jest wymagające mechanicznie, ponieważ wypraska nieznacznie rozszerzyła się pod wpływem nacisku na ściankę matrycy i musi pokonać tarcie statyczne. Wymagana siła może powodować naprężenia rozciągające wewnątrz wypraski, szczególnie gdy gęstość jest nierównomierna albo element ma długą powierzchnię prowadzącą. Wypraska może wydawać się nienaruszona bezpośrednio po prasowaniu, a pęknąć podczas wysuwania z matrycy.
Pęknięcia mogą również powstawać podczas ściskania. Ryzyko zwiększają niewystarczające wiązanie między cząstkami, uwięzione powietrze, nadmiar środka poślizgowego, ostre naroża wewnętrzne oraz duże różnice lokalnej gęstości. Rozwarstwienie jest charakterystyczną wadą, w której wewnątrz wypraski powstają słabe, w przybliżeniu płaskie rozdzielenia, często związane z uwięzionym powietrzem lub uwolnieniem naprężeń podczas odciążania. Wykruszanie krawędzi jest częste w miejscach, gdzie cienki przekrój nie wytrzymuje manipulowania lub wycofywania stempla.
Geometria musi zatem być dostosowana do kierunku prasowania. Otwory przelotowe równoległe do ruchu stempla są na ogół możliwe do wykonania, ponieważ trzpień rdzeniowy może pozostać nieruchomy albo poruszać się wraz ze stemplami. Podcięcia, elementy o kształcie zazębionym oraz otwory boczne wymagają ruchomego oprzyrządowania, dodatkowej obróbki skrawaniem albo innej metody wytwarzania. Matryca nie może uwolnić elementu, który mechanicznie blokuje go w miejscu. Gwinty, głębokie rowki poprzeczne i znaczne zmiany grubości ścianki również mogą przekraczać praktyczne możliwości oprzyrządowania lub wypychania.
Szczególnej uwagi wymagają zmiany grubości przekroju. Cienki żebro może zagęszczać się i być wypychane inaczej niż przylegający do niego gruby fragment, a następnie kurczyć się z inną szybkością podczas spiekania. Ostre naroża zwiększają naprężenia i utrudniają przepływ proszku; zaokrąglenia zapewniają cząstkom i naprężeniom bardziej stopniową drogę. Projektowanie wypraski jest więc zadaniem prognostycznym, które obejmuje również zachowanie w piecu. Ukształtowany element musi przetrwać manipulowanie, umożliwiać usunięcie środka wiążącego lub poślizgowego oraz uwzględniać zmiany wymiarów powstające w miarę zamykania porów i rozwoju wiązań międzycząsteczkowych.
W przypadku stali wytwarzanych metodami metalurgii proszków zagęszczanie nie jest neutralnym skrótem w kształtowaniu elementu. Ustala przestrzenny rozkład gęstości, geometrię porów i znaczną część ryzyka mechanicznego przenoszonego do etapu spiekania. Cechy te oddziałują z wtrąceniami i rozkładem składników stopowych; ISO 13947:2024 określa nawet sposób oznaczania wtrąceń niemetalicznych w proszkach metali i dopuszcza zastosowanie do stalowych elementów kutych z proszku. Wypraska jest nieukończona, lecz jej historia stała się już częścią materiału.
Spiekanie i zagęszczanie podczas spiekania
Spiekanie jest cieplnym procesem konsolidacji zagęszczonego proszku. Prasa formuje mieszany proszek w ukształtowaną wypraskę, lecz na tym etapie cząstki są jedynie połączone mechanicznie. Spiekanie nagrzewa wypraskę do temperatury niższej od głównej temperatury topnienia materiału, umożliwiając dyfuzję atomów przez miejsca kontaktu cząstek, rozwój wiązań, zmianę kształtu i rozmiaru porów oraz uzyskanie przez element użytecznej wytrzymałości. Proces ten nie jest zwykłym etapem suszenia ani odpowiednikiem konwencjonalnego wytapiania stali w piecu. Jego wynik zależy od składu chemicznego proszku, kształtu cząstek, gęstości wypraski, usuwania środka poślizgowego, atmosfery pieca, szybkości nagrzewania, temperatury maksymalnej, czasu wytrzymania, przebiegu chłodzenia oraz zmian wymiarowych właściwych dla danego składu.
Normy odzwierciedlają tę historię procesu. ASTM B783-24 klasyfikuje konstrukcyjne materiały żelaznej metalurgii proszków według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. ISO 5755:2022 określa wymagania dla spiekanych konstrukcyjnych materiałów z żelaza, stali, stali stopowej i stali nierdzewnej. Żadna z tych norm nie traktuje „stali wytwarzanej metodami metalurgii proszków” jako jednego gatunku. Spiekanie przekształca konkretną wypraskę w materiał, którego skład i struktura porów muszą być rozpatrywane łącznie.
Wiązanie w stanie stałym i rozrost szyjek
Szyjka spiekowa Stały mostek, który podczas spiekania rośnie między stykającymi się cząstkami proszku, gdy atomy dyfundują w kierunku miejsca styku.
Na początku spiekania punkty styku między sąsiednimi cząstkami stają się miejscami transportu atomowego. Krzywizna powierzchni powoduje różnicę potencjału chemicznego: atomy opuszczają obszary o dużej krzywiźnie i przemieszczają się w kierunku miejsca styku, gdzie między cząstkami rośnie mostek stały, czyli szyjka. Początkowo szyjka jest mała, lecz jej pole przekroju zwiększa się w miarę postępu dyfuzji. Wypraska zyskuje wytrzymałość, zanim osiągnie dużą gęstość, ponieważ mostki te tworzą ciągłą sieć przenoszącą obciążenia.
Mechanizmy transportu podczas spiekania
- Dyfuzja powierzchniowa Powiększa obszary styku cząstek i szyjki przy ograniczonym skurczu.
- Dyfuzja po granicach ziaren Przemieszcza materiał wzdłuż granic i może przyczyniać się do dogęszczania.
- Dyfuzja sieciowa Transportuje atomy przez sieć krystaliczną i sprzyja redukcji porów.
- Przepływ cieczy Może dominować, gdy składnik stopowy tworzy przejściową fazę ciekłą.
Jednocześnie może zachodzić kilka dróg dyfuzji. Dyfuzja powierzchniowa może powiększać szyjki bez powodowania znacznego skurczu. Dyfuzja wzdłuż granic ziaren i dyfuzja sieciowa mogą przemieszczać materiał do przestrzeni porowych, przyczyniając się bardziej bezpośrednio do zagęszczania. W niektórych układach znaczenie ma parowanie i kondensacja, natomiast przepływ lepki lub ciekły może dominować, gdy dodatek stopowy tworzy przejściową fazę ciekłą. Mechanizm zmienia się zatem w zależności od temperatury, wielkości cząstek, składników stopowych i rozkładu porów.
Według hasła Ferrous Powder Metallurgy w serwisie ScienceDirect Topics (2024) składy żelazo–miedź–węgiel stanowią około połowy części PM z materiałów żelaznych. Miedź może dyfundować do żelaza podczas nagrzewania, a w zależności od składu i warunków w piecu podczas spiekania może powstać faza ciekła bogata w miedź. Faza ta zwilża fragmenty szkieletu żelaznego i może przyspieszać przegrupowanie cząstek oraz wypełnianie porów, ale może również powodować pęcznienie lub inne zmiany wymiarów. Węgiel wpływa na fazę żelazową, reakcje spiekania i końcową mikrostrukturę; nie jest jedynie dodatkiem zwiększającym twardość.
Nikiel i molibden są również powszechnie stosowanymi dodatkami w stalach PM na bazie żelaza. Ich rozpuszczanie, szybkość dyfuzji i rozmieszczenie przestrzenne wpływają na lokalną hartowność oraz skład obszarów otaczających pory. Proszki prealloyed zawierają pierwiastki stopowe w każdej cząstce, natomiast w przypadku proszków admixed część dodatków jest rozmieszczona między cząstkami żelaza przed spiekaniem. Te dwa sposoby mogą prowadzić do różnej szybkości homogenizacji i powstawania odmiennych mikrostruktur lokalnych, nawet gdy nominalny skład chemiczny całej objętości jest podobny.
Skurcz jest następstwem zmniejszania objętości porów, lecz nie przebiega jednakowo dla każdego składu ani każdej geometrii. Wypraska może kurczyć się w jednym kierunku, rozszerzać w innym lub wykazywać lokalne zmiany wymiarów spowodowane działaniem grawitacji, tarciem, przemieszczaniem się fazy ciekłej albo nierównomierną gęstością w stanie surowym. Matryca i kierunek prasowania również pozostawiają ślad procesu. Obszary, które początkowo miały mniejszą gęstość w stanie surowym, zawierają więcej przestrzeni porowej możliwej do zamknięcia i mogą kurczyć się inaczej niż obszary silnie zagęszczone. Kontrola wymiarów zaczyna się zatem jeszcze przed umieszczeniem wypraski w piecu.
Stale narzędziowe wytwarzane metodami metalurgii proszków mogą wykazywać drobniejsze, bardziej zaokrąglone i równomierniej rozmieszczone populacje węglików niż stale wytwarzane konwencjonalną metodą wlewków. Strong evidence
Struktura węglików stanowi kolejny przykład tego, dlaczego historia spiekania ma znaczenie. Stale narzędziowe wytwarzane metodami metalurgii proszków mogą tworzyć drobne, zaokrąglone i bardziej równomiernie rozmieszczone skupiska węglików, w tym węgliki o zawartości lub składzie, które trudno albo wręcz niemożliwe byłoby uzyskać konwencjonalną metodą metalurgii wlewków, jak opisano w ScienceDirect Topics (2024). Norma ISO 4957:2018 określa wymagania dotyczące stali narzędziowych zarówno dla wyrobów wytwarzanych metodami metalurgii proszków, jak i dla wyrobów wytwarzanych przez walcowanie na gorąco, kucie, ciągnienie na zimno i walcowanie na zimno. Wspólna norma nie oznacza, że mikrostruktury są identyczne; uznaje ona, że metoda wytwarzania jest częścią tożsamości materiału.
Atmosfera, temperatura i czas
Atmosfera w piecu steruje reakcjami na powierzchniach cząstek i wewnątrz otwartych porów. Wodór może redukować niektóre tlenki powierzchniowe, natomiast próżnia obniża ciśnienie cząstkowe gazów reaktywnych. Azot, gaz endotermiczny, amoniak zdysocjowany i inne kontrolowane atmosfery dobiera się w zależności od składu chemicznego stali oraz wymaganego potencjału węglowego. Tlen lub para wodna mogą utleniać powierzchnie proszku, zakłócać tworzenie szyjek, zmieniać zawartość węgla i pozostawiać warstwy tlenkowe uwięzione na granicach cząstek. Atmosfery zawierające węgiel mogą dostarczać węgla, natomiast warunki odwęglające mogą go usuwać. Kontrola atmosfery jest zatem operacją chemiczną, a nie jedynie ochroną przed widoczną zgorzeliną.
Usuwanie środka smarnego musi nastąpić przed cyklem wysokotemperaturowym lub w jego początkowej fazie. Rozkład spoiwa lub środka smarnego powoduje powstawanie gazów. Jeżeli gazy te nie mogą wydostać się przez połączone pory wypraski, mogą tworzyć pęcherze, pozostające resztki lub nienormalne ciśnienie wewnętrzne. Szybkość nagrzewania i droga przepływu gazu mają szczególne znaczenie w przypadku dużych lub silnie zagęszczonych elementów, w których powierzchnia zewnętrzna może stać się względnie nieprzepuszczalna, zanim wnętrze uwolni produkty rozkładu.
Temperatura decyduje o tym, które mechanizmy transportu są aktywne oraz czy składniki stopowe pozostają w stanie stałym, czy tworzą fazę ciekłą. Wyższa temperatura na ogół zwiększa szybkość dyfuzji, lecz użyteczny cykl ograniczają rozrost ziaren, odkształcenia, reakcje powierzchniowe, wydzielanie fazy ciekłej oraz niepożądane oddziaływania między stalą a wyposażeniem pieca. Wygrzewanie umożliwia wzrost szyjek, zaokrąglanie porów, redystrybucję składników stopowych i przemiany fazowe. Nie gwarantuje jednak całkowitego wyeliminowania porów. Gdy pory zostają odizolowane wewnątrz ziaren lub zamknięte przez zbliżające się granice ziaren, ciśnienie gazu i kurczący się szkielet stały mogą spowalniać ich dalsze zamykanie.
Chłodzenie również stanowi część cyklu spiekania. W zależności od zawartości węgla, pierwiastków stopowych, szybkości chłodzenia i ewentualnej późniejszej obróbki cieplnej przemiany fazowe mogą prowadzić do powstania ferrytu, perlitu, bainitu, martenzytu lub mieszanin tych struktur. Szybki etap chłodzenia może zachować inną strukturę niż powolne chłodzenie w piecu, nawet gdy temperatura maksymalna była taka sama. Końcowe właściwości zależą zatem od pełnego przebiegu cieplnego, a nie tylko od temperatury maksymalnej.
Atmosferę spiekania i wtrącenia należy rozpatrywać łącznie. Warstwy tlenkowe, cząstki niemetaliczne i pozostałości mogą przerywać wiązanie między cząstkami lub działać jako miejsca utrzymywania się porów. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza jej stosowanie do stalowych części kutych z proszku. Zakres tej normy ma istotne znaczenie: kontrola wtrąceń rozpoczyna się podczas produkcji i obróbki proszku, a następnie jest kontynuowana podczas prasowania, spiekania i ewentualnego kucia. Czysty piec nie może skorygować każdej wady wprowadzonej przed umieszczeniem wypraski w jego wnętrzu.
Ewolucja porowatości i wtórne zagęszczanie
Porowatość resztkowa Połączona lub odizolowana objętość pustek pozostająca po spiekaniu lub innej operacji konsolidacji.
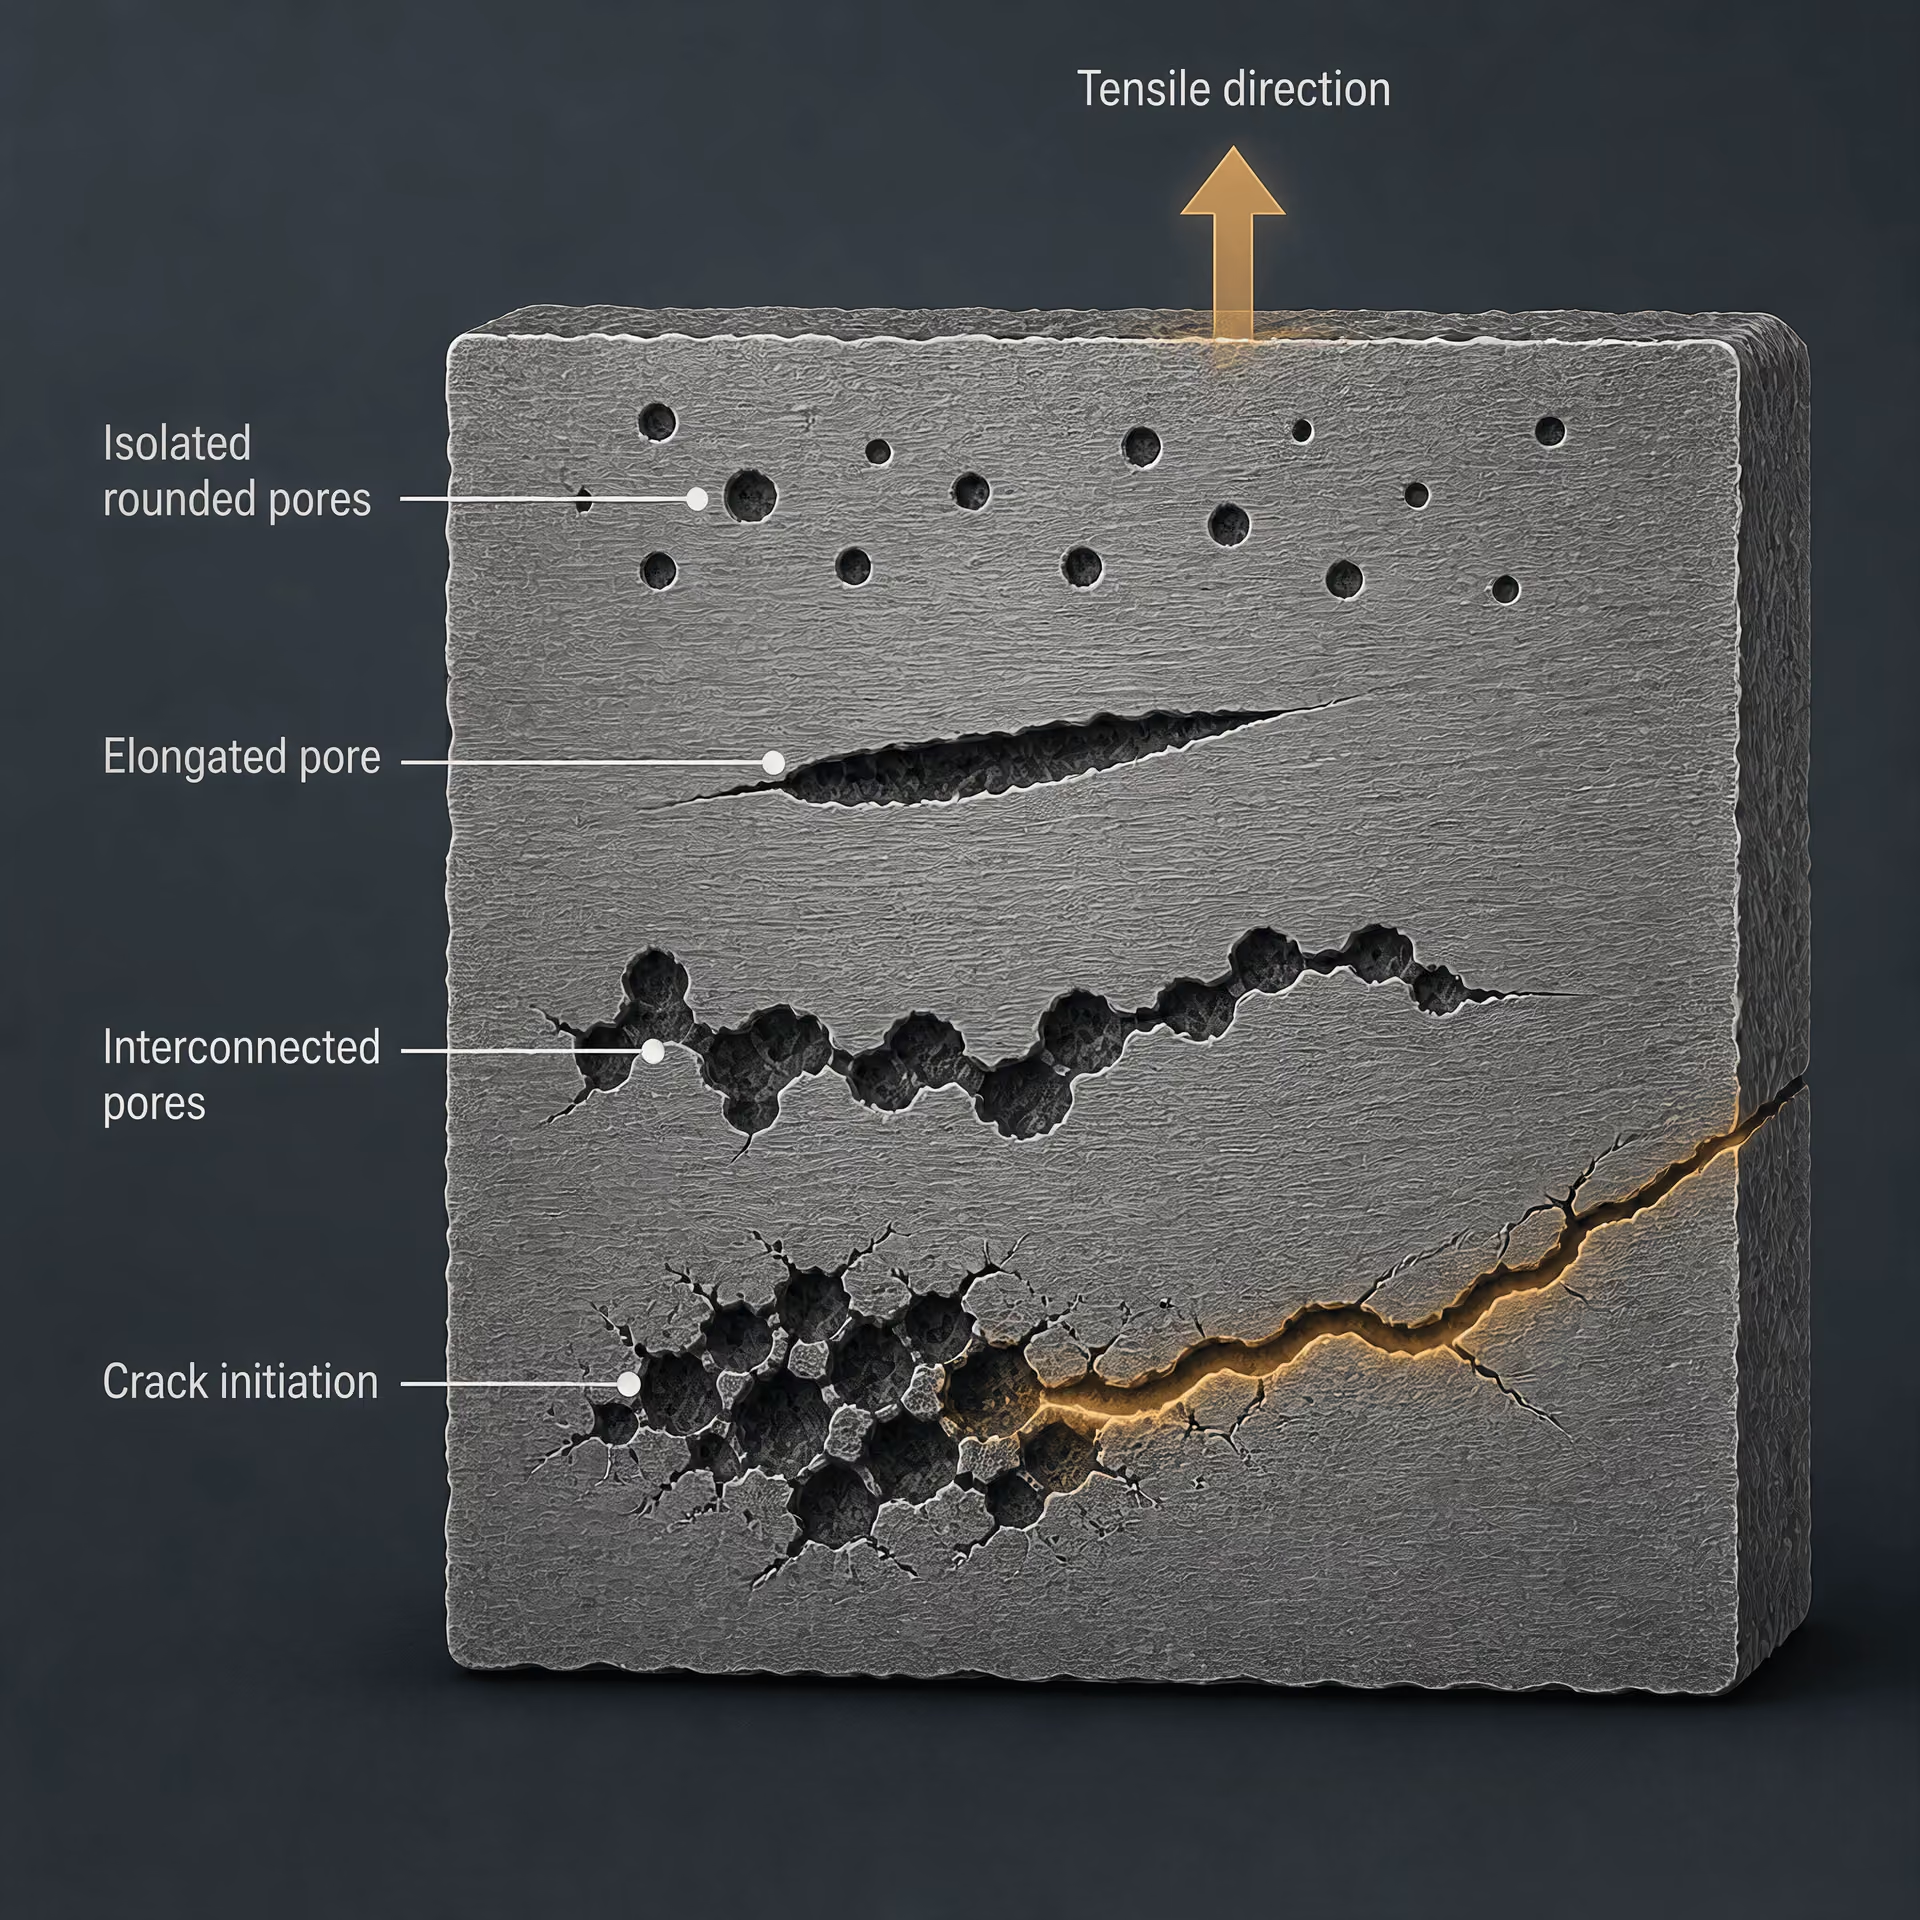
Porowatość zmienia się nieustannie podczas spiekania. Początkowo pory są nieregularnymi przestrzeniami między cząstkami i często łączą się z otoczeniem zewnętrznym. Wzrost szyjek dzieli i zaokrągla te przestrzenie; skurcz zmniejsza ich objętość, a dyfuzja może przesuwać je w kierunku granic ziaren lub powodować ich izolowanie. Powstałe rozmiar, kształt, połączenie i położenie porów wpływają na zachowanie zmęczeniowe, inicjację pękania, przepuszczalność dla płynów, reakcję na obróbkę cieplną i stabilność wymiarową. Dwie części o tej samej gęstości całkowitej mogą zatem zachowywać się odmiennie, jeśli jedna zawiera drobne, zaokrąglone, zamknięte pory, a druga — wydłużone pory połączone ze sobą.
Porowatość resztkowa może być nieodłączną cechą materiałów prasowanych i spiekanych, ponieważ wyjściowa wypraska zawiera pustki, a stały szkielet nie zawsze może całkowicie je zamknąć. Uwięziony gaz, sztywne warstwy tlenkowe, niewystarczające ciśnienie lokalne, dodatki stopowe i odizolowane pory — wszystko to utrudnia ich ostateczne zamknięcie. Prasowanie w matrycy również ogranicza gęstość, którą można osiągnąć w sposób jednorodny, szczególnie w przypadku złożonych kształtów. Konwencjonalne spiekanie zmniejsza i przekształca sieć porów; nie prowadzi automatycznie do powstania struktury w pełni podobnej do struktury materiału przerabianego plastycznie.
| Operacja | Oddziaływanie na część | Główne ograniczenie |
|---|---|---|
| Ponowne prasowanie | Wykonuje kolejne zagęszczanie po spiekaniu | Może być wybiórcze, a nie objętościowe |
| Kalibrowanie | Koryguje wybrane wymiary w matrycy | Nie usuwa porowatości w całej części |
| Infiltracja | Wprowadza inny materiał do połączonych porów | Wymaga odpowiedniego połączenia porów i zwilżania |
| Kucie proszkowe | Podだaje spiekanej kształtce wstępnej odkształceniu na gorąco | Wprowadza odkształcenie kute oraz zmienne związane z oprzyrządowaniem i wymiarami |
Wtórne procesy zagęszczania odnoszą się do tego ograniczenia poprzez różne grupy metod. Prasowanie wtórne polega na zastosowaniu kolejnego etapu prasowania po spiekaniu, często w celu zamknięcia porów i przywrócenia dokładności wymiarowej. Kalibrowanie jest operacją pokrewną, w której spieczoną część przepycha się przez matrycę, aby skorygować wybrane wymiary, choć nie usuwa ono porowatości w całej objętości. Infiltracja polega na wprowadzeniu składnika o niższej temperaturze topnienia do połączonych porów, wypełnieniu części przestrzeni pustych i zmianie struktury kompozytowej. Rezultat zależy od połączenia porów oraz od zwilżania między infiltrantem a stalą.
Kucie proszków łączy porowaty półwyrób ze znacznym odkształceniem na gorąco. Przyłożone odkształcenie zamyka pory bardziej intensywnie niż zwykłe prasowanie i spiekanie, a także może zmieniać płynięcie ziaren i ukierunkowanie wtrąceń. Proces ten pozostaje odmienny od samego spiekania. Inne metody wysokociśnieniowe, w tym prasowanie na ciepło oraz specjalistyczne sekwencje zagęszczania na gorąco lub na zimno, również zmieniają równowagę między zamykaniem porów, odkształceniami i rozwojem mikrostruktury.
Produkcji addytywnej nie należy włączać do tego opisu wyłącznie dlatego, że również rozpoczyna się od proszku metalicznego. Opublikowany przez NIST rozdział ASM Handbook dotyczący wytwarzania addytywnego stali i stali nierdzewnych (2020) traktuje porowatość, wtrącenia, naprężenia szczątkowe i obróbkę cieplną po wytworzeniu jako zagadnienia kluczowe, jednak historia stapiania i krzepnięcia warstwowego różni się od konwencjonalnego prasowania w matrycy, po którym następuje spiekanie. Stale wytwarzane metodami metalurgii proszków definiuje wzajemne oddziaływanie proszku, wypraski, cyklu w piecu i każdej określonej metody zagęszczania. Pozostające pory oraz powstające wokół nich połączenia są częścią tej historii.
Mikrostruktura: pory, fazy i węgliki
Stali metalurgii proszków nie można oceniać wyłącznie na podstawie nominalnego składu chemicznego. Dwa materiały o takiej samej zawartości węgla, chromu, molibdenu czy niklu mogą reagować odmiennie, jeśli różnią się proszkami, ciśnieniem prasowania, cyklami spiekania, gradientami gęstości, siecią porów, wtrąceniami lub obróbką cieplną. Istotny materiał to nie tylko układ stopowy. Jest to układ stopowy po określonej sekwencji wytwarzania i mieszania proszku, prasowania, spiekania, opcjonalnego dogęszczania oraz obróbki cieplnej.
Rozróżnienie to znajduje odzwierciedlenie w normach. ASTM B783-24 klasyfikuje konstrukcyjne materiały metalurgii proszków na bazie żelaza według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej, a nie wyłącznie według składu chemicznego. ISO 5755:2022 również określa wymagania dotyczące spiekanych konstrukcyjnych materiałów z żelaza, stali, stali stopowej i stali nierdzewnej. Klasyfikacje te uznają, że gęstość i historia przetwarzania stanowią część opisu materiału.
Mikrostruktura zapisuje tę historię. Zawiera osnowę na bazie żelaza, produkty przemian fazowych powstałe podczas chłodzenia lub obróbki cieplnej, węgliki stopowe, wtrącenia oraz pory pozostające między zagęszczonymi cząstkami lub wewnątrz nich. Każdy z tych elementów wpływa na pozostałe. Przemieszczanie się węgla podczas spiekania zmienia lokalną równowagę faz; dodatki stopowe modyfikują hartowność i powstawanie węglików; pory zmniejszają powierzchnię przenoszącą obciążenie i zapewniają powierzchnie, z których mogą rozwijać się pęknięcia. Oznaczenie gatunku jest zatem punktem wyjścia, a nie kompletną prognozą zachowania materiału.

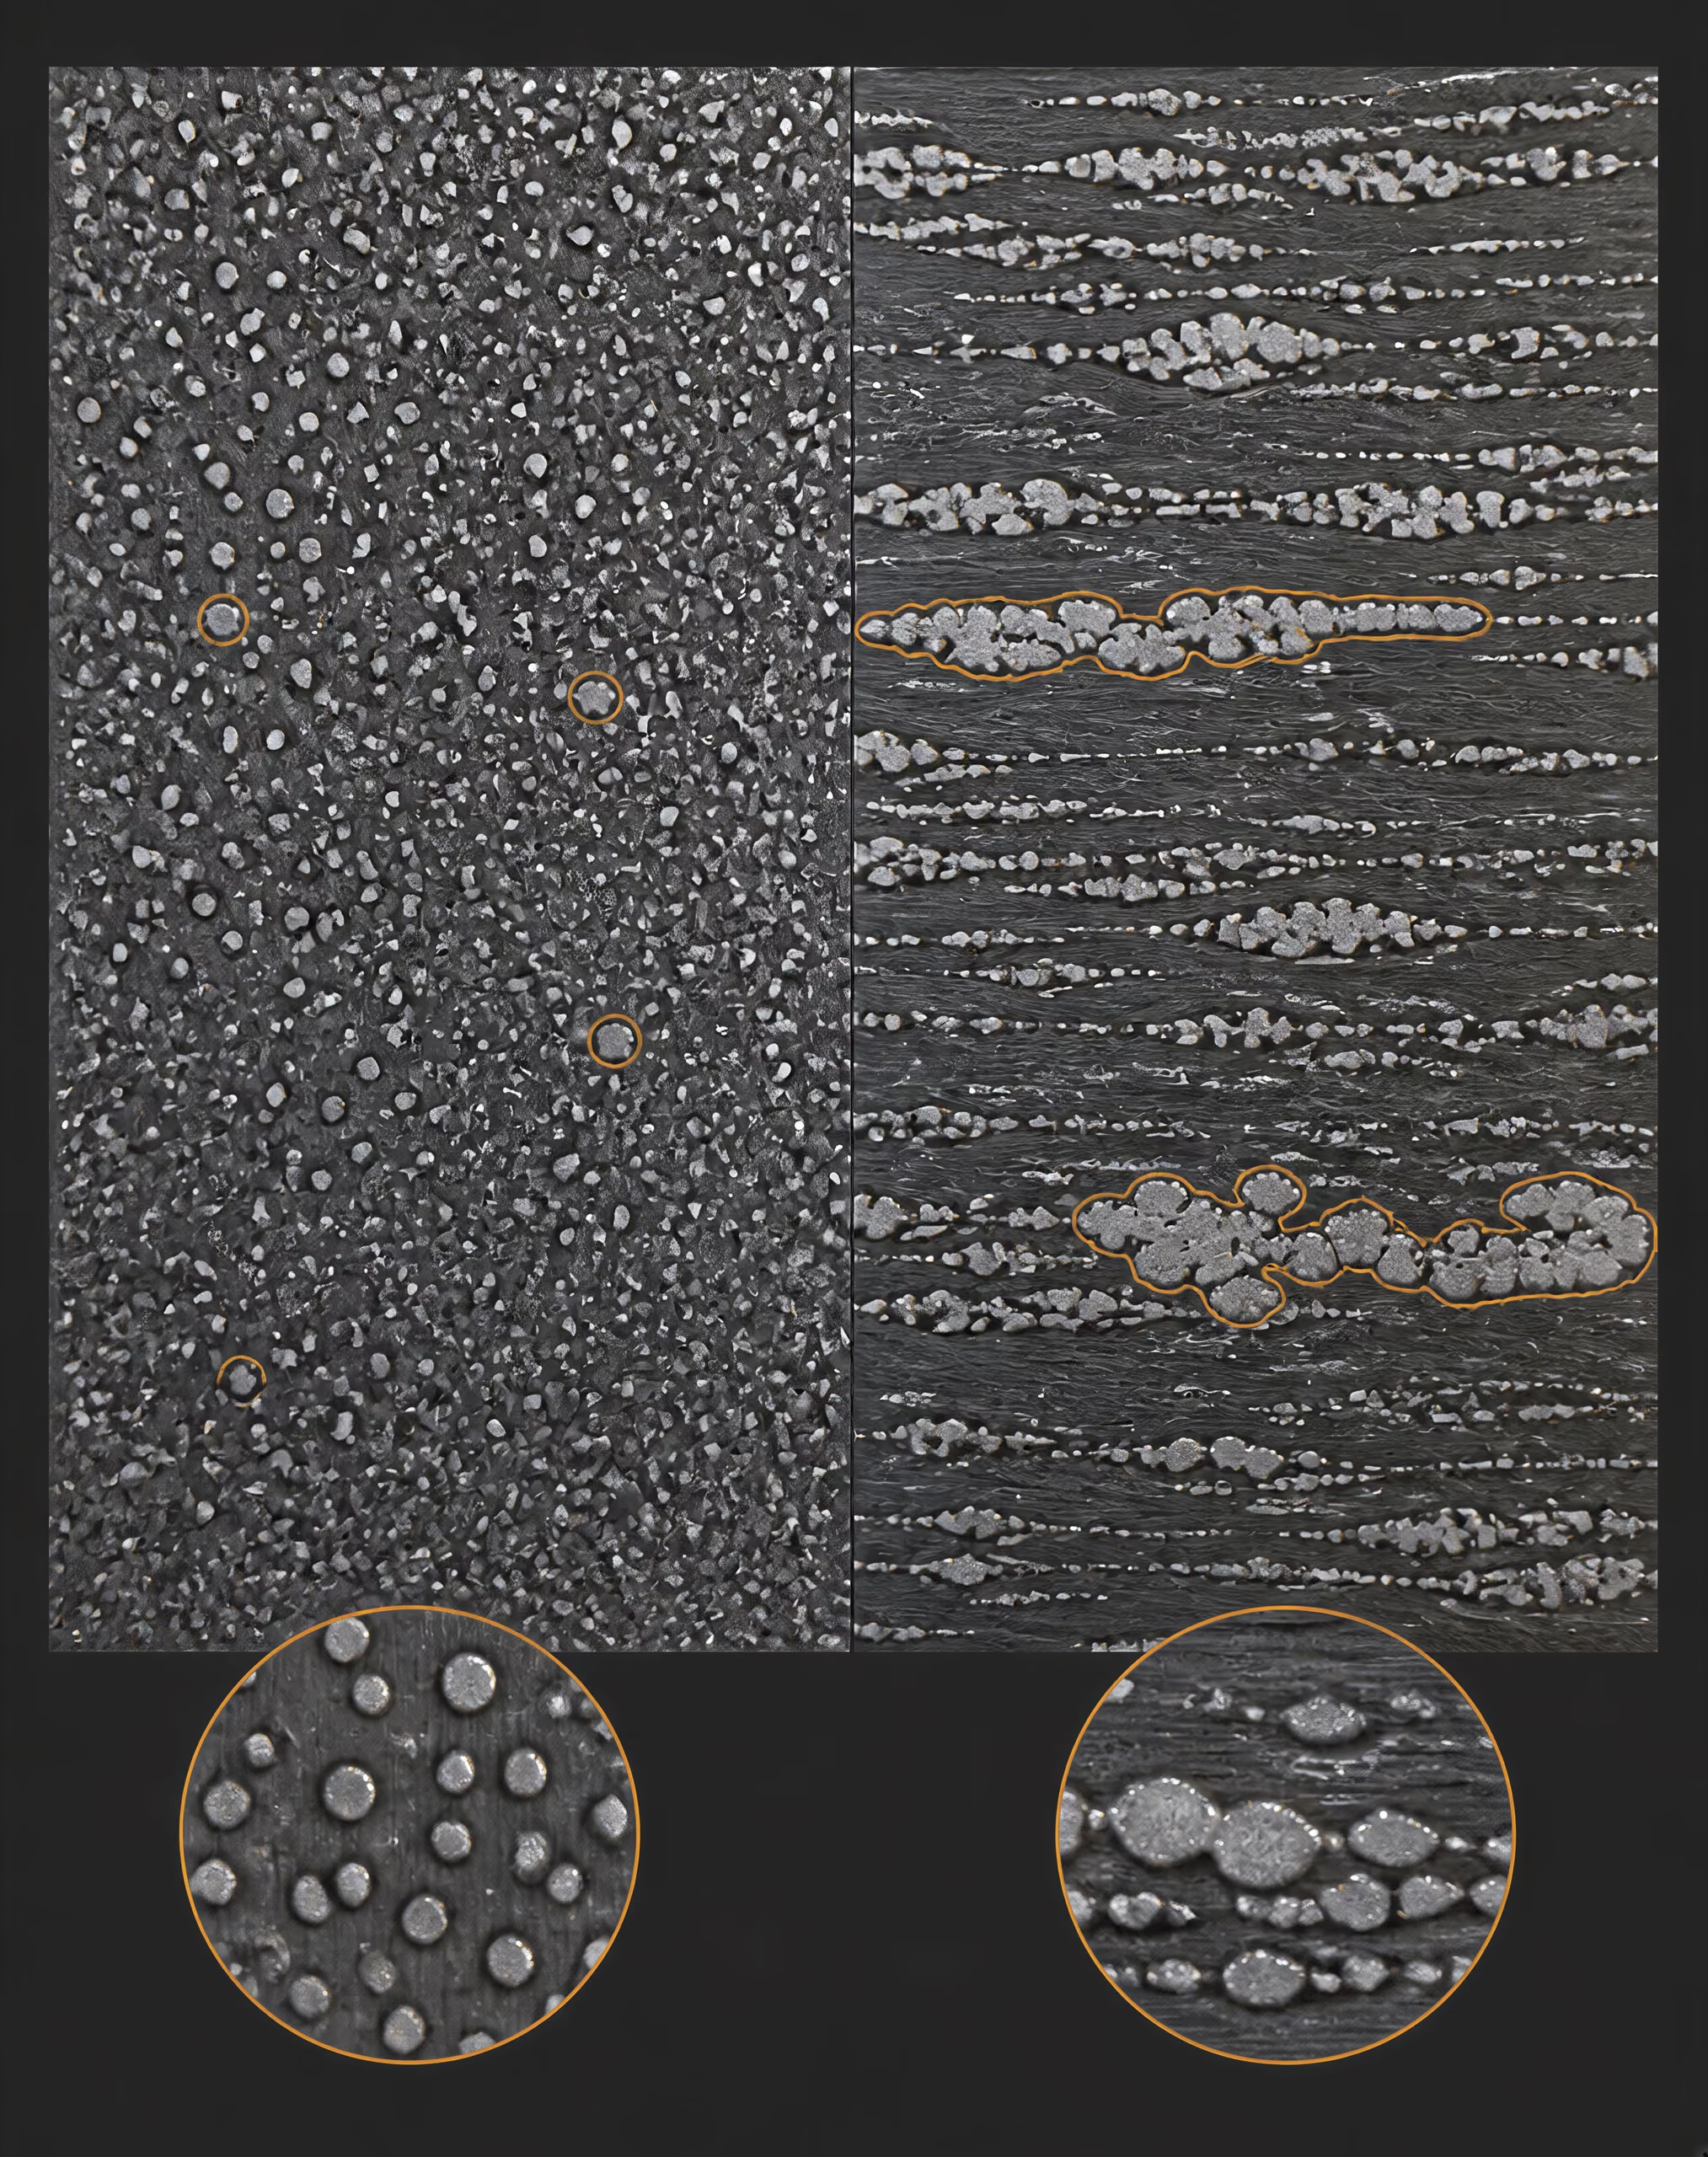
Morfologia porów i odpowiedź mechaniczna
Porowatość jest najbardziej oczywistą różnicą strukturalną między wieloma stalami PM wytwarzanymi metodą prasowania i spiekania a stalami w pełni przerobionymi plastycznie. Podczas zagęszczania cząstki proszku przemieszczają się, odkształcają i tworzą kontakty, jednak spiek zazwyczaj zachowuje połączone ze sobą lub odizolowane pustki. Spiekanie wzmacnia wiązania między cząstkami i zaokrągla niektóre naroża porów, natomiast skurcz, lokalne upakowanie proszku i warunki panujące w piecu określają końcową populację porów. Procesy dogęszczania mogą zmniejszać pory lub je zamykać, jednak ich skuteczność zależy od zastosowanej metody i materiału wyjściowego.
Objętość porów ma znaczenie, ale geometria porów jest równie istotna. Mały, zaokrąglony i odizolowany por wywołuje inne pole naprężeń niż ostra, wydłużona pustka. Ta druga działa jak silniejszy lokalny koncentrator naprężeń, ponieważ jej wąski wierzchołek zwiększa lokalne naprężenie rozciągające lub ścinające. Łańcuch stykających się porów może utworzyć uprzywilejowaną ścieżkę pękania, nawet gdy średnia gęstość wydaje się zadowalająca. Wielkość, kształt, ciągłość i położenie porów względem powierzchni lub obciążanego przekroju należy zatem rozpatrywać łącznie.
Położenie zmienia odpowiedź materiału. Pory połączone z powierzchnią wystawiają większy obszar na działanie utleniania, korozji i uszkodzeń mechanicznych, natomiast pory znajdujące się w pobliżu silnie obciążonej krawędzi lub karbu mogą oddziaływać z polem naprężeń karbu. Pory wewnętrzne mogą mieć mniejsze znaczenie podczas niektórych rodzajów obciążenia monotonicznego, lecz stają się istotne podczas obciążenia cyklicznego, gdy powtarzające się lokalne odkształcenia plastyczne lub rozwieranie wierzchołka pęknięcia narastają. Wrażliwość zmęczeniowa jest w konsekwencji związana z największymi i najbardziej niekorzystnie położonymi defektami, a nie tylko z uśrednioną wartością porowatości.
Kierunek prasowania również może pozostawić ślad strukturalny. Przemieszczanie się cząstek i gradienty gęstości mogą zmieniać się w obrębie prasowanego kształtu, zwłaszcza w przekrojach o zmiennej grubości lub zawierających elementy powodujące nierównomierny przepływ proszku i przekazywanie ciśnienia. Spiekanie może zmniejszyć te różnice, ale nie usuwa każdej lokalnej zmienności. Przekrój metalograficzny wykonany równolegle do jednej osi może zatem ujawnić inny rozkład porów niż przekrój wykonany prostopadle do niej.
Kontrola wtrąceń należy do tego samego zagadnienia. Cząstki niemetaliczne mogą działać jako odrębne koncentratory naprężeń lub występować w powiązaniu z porami i granicami cząstek. ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza zastosowanie tej metody do stalowych części wytwarzanych metodą kucia proszkowego. Norma nie sprawia, że pomiar wtrąceń staje się zamiennikiem badania mikrostruktury; wzmacnia natomiast potrzebę identyfikowania cech materiału, których nie można wykryć na podstawie samego składu chemicznego i pomiarów gęstości.
Pokrewnej metody opartej na proszku nie należy mylić z konwencjonalną metalurgią proszków wykorzystującą prasowanie i spiekanie. Opublikowany przez NIST rozdział Handbooku ASM z 2020 roku dotyczący przyrostowego wytwarzania stali i stali nierdzewnych wskazuje porowatość, wtrącenia, naprężenia własne oraz poprocesową obróbkę cieplną jako istotne czynniki w częściach wytwarzanych przyrostowo. Zagadnienia te pokrywają się z metalurgią proszków, jednak nakładanie warstw, krzepnięcie jeziorka ciekłego metalu i wpływ kierunku wytwarzania tworzą inną historię procesu niż prasowanie i spiekanie.
Ferryt, perlit, bainit, martenzyt i węgliki stopowe
Typowe składniki osnowy
- Ferryt
- Faza żelaza o stosunkowo małej zawartości węgla, na ogół bardziej miękka niż twardsze produkty przemian.
- Perlit
- Składnik złożony z ferrytu i cementytu, powstający w wyniku przemiany dyfuzyjnej.
- Bainit
- Produkt przemiany o równowadze twardości i ciągliwości odmiennej od gruboziarnistego perlitu lub całkowicie przemienionego martenzytu.
- Martenzyt
- Twardy produkt przemiany powstający, gdy austenit jest chłodzony wystarczająco szybko, aby zahamować przemianę dyfuzyjną.
Osnowa żelazna może zawierać ferryt, perlit, bainit, martenzyt lub mieszaniny tych składników. Ich udział i rozmieszczenie zależą od aktywności węgla, dodatków stopowych, szybkości chłodzenia, atmosfery spiekania, wielkości przekroju oraz późniejszej obróbki cieplnej. Ten sam nominalny skład może zatem prowadzić do powstania różnych struktur osnowy, gdy zmienią się warunki chłodzenia lub hartowania.
Ferryt zawiera stosunkowo mało węgla i jest na ogół bardziej miękki niż twardsze produkty przemian. Perlit składa się z naprzemiennych warstw ferrytu i cementytu, przy czym jego skala i rozmieszczenie zależą od warunków przemiany. Bainit powstaje w wyniku innej ścieżki przemiany i może zapewniać kombinację twardości i ciągliwości odmienną zarówno od grubego perlitu, jak i całkowicie przemienionego martenzytu. Martenzyt powstaje, gdy austenit jest chłodzony wystarczająco szybko, aby zahamować przemianę dyfuzyjną; jego twardość zależy następnie w dużym stopniu od zawartości węgla, dodatków stopowych, odpuszczania i austenitu szczątkowego.
Nazwy te opisują fazy lub składniki struktury, a nie gwarantowane wartości właściwości. Stal PM może zawierać ferrytyczną osnowę wokół porów i obszarów bogatych w składniki stopowe albo martenzytyczną osnowę, której ciągłość jest przerwana przez pory szczątkowe i węgliki. Obróbka cieplna może zmienić twardość osnowy, pozostawiając geometrię porów w dużej mierze niezmienioną. Może również zmienić naprężenia własne i stan granic cząstek. Z tego powodu stal PM po obróbce cieplnej nie jest po prostu materiałem po spiekaniu o wyższej wartości twardości.
Miedź, nikiel i molibden są powszechnymi dodatkami w stalach PM na bazie żelaza. W przywołanym opracowaniu technicznym dotyczącym metalurgii proszków na bazie żelaza podano, że kompozycje żelazo–miedź–węgiel stanowią około połowy części wykonanych ze stali PM. Miedź może wpływać na zmianę wymiarów i umacnianie osnowy; nikiel i molibden oddziałują na hartowność oraz przebieg przemian. Ich działanie zależy od sposobu wprowadzenia dodatków: w postaci proszków pierwiastkowych, cząstek wstępnie stopowych, proszków dyfuzyjnie związanych lub innych preparatów proszkowych. Rozmieszczenie składników przed spiekaniem wpływa na odległość dyfuzji i jednorodność chemiczną końcowej osnowy.
Węgliki wprowadzają kolejny poziom struktury. Cementyt jest węglikiem żelaza związanym z perlitem i innymi produktami przemian, natomiast węgliki stopowe mogą zawierać chrom, wanad, wolfram, molibden lub kombinacje tych pierwiastków. Ich wielkość, skład chemiczny, udział objętościowy i odległości między nimi wpływają na odporność na zużycie, twardość, ciągliwość i propagację pęknięć. Duże, nieregularne skupiska węglików mogą być bardziej szkodliwe niż podobna ilość węglików rozmieszczona w postaci drobnych cząstek. Przekrój po przygotowaniu zgładu może ujawnić tę różnicę bezpośrednio, podczas gdy analiza składu chemicznego całej objętości materiału nie jest w stanie jej wykazać.
Stale narzędziowe wytwarzane metodą metalurgii proszków są pod tym względem szczególnie istotne. Mogą one osiągać poziomy lub składy węglików, które są trudne albo niemożliwe do uzyskania za pomocą konwencjonalnej metalurgii wlewków, ponieważ atomizowane cząstki proszku krzepną szybko, ograniczając grubą segregację występującą w dużym wlewku. Późniejsze konsolidowanie zachowuje znacznie drobniejszy rozkład, niż może zapewnić zwykła obróbka wlewka. ISO 4957:2018 wyraźnie stosuje wymagania dotyczące stali narzędziowych zarówno do wyrobów wytwarzanych metodą metalurgii proszków, jak i do wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno i walcowanych na zimno. Wspólna norma nie oznacza, że te metody wytwarzania prowadzą do identycznych mikrostruktur.

Drobne, zaokrąglone, izotropowe struktury węglików
Izotropowa struktura węglików Rozmieszczenie węglików o stosunkowo ograniczonym uporządkowaniu kierunkowym w porównaniu z wydłużonymi lub pasmowymi układami węglików.
Charakterystyczne twierdzenie dotyczące stali narzędziowych PM nie polega jedynie na tym, że zawierają one „więcej węglików”. Ich wyróżniającą cechą jest drobna, zaokrąglona i względnie izotropowa populacja węglików rozproszonych w osnowie. „Izotropowa” oznacza tu rozkład mniej silnie zorientowany zgodnie z kierunkiem przeróbki niż pasmowe układy węglików, typowo związane z intensywnie przerabianymi produktami wytwarzanymi z wlewków.
Kształt cząstek ma znaczenie, ponieważ ostre naroża węglików i długie pasma węglikowe powodują silniejsze lokalne koncentracje naprężeń niż małe, zaokrąglone cząstki. Drobne węgliki zmniejszają również długość nieprzerwanych kruchych struktur. W rezultacie powstaje mikrostruktura, w której odległości między węglikami i ich orientacja mogą znacznie różnić się od występujących w konwencjonalnie odlewanej i przerabianej plastycznie stali o podobnym nominalnym składzie chemicznym. Nie eliminuje to ryzyka pękania ani zmęczenia; zmienia natomiast skalę defektów i dostępne dla pęknięcia ścieżki propagacji.
Sama metoda proszkowa nie jest automatycznie wystarczająca. Czystość proszku, rozkład wielkości cząstek, zawartość tlenu i wtrąceń, jednorodność zagęszczania, spiekanie, dogęszczanie oraz obróbka cieplna decydują o tym, czy zamierzona struktura węglików rzeczywiście powstanie. Nadmierna segregacja wewnątrz cząstek, zanieczyszczone powierzchnie proszku, niepełne związanie lub niewłaściwa obróbka cieplna mogą pogorszyć stan osnowy, nawet gdy analiza stopu jest prawidłowa.
Ocena mikrostrukturalna powinna zatem łączyć analizę chemiczną z pomiarem gęstości, charakterystyką porów, badaniem wtrąceń, identyfikacją faz oraz analizą morfologii węglików. Specyfikacja może wskazywać rodzinę materiałów, ale to pory i fazy wyjaśniają, w jaki sposób materiał będzie przenosił obciążenie. W stalach PM historia procesu jest częścią metalurgii.
Właściwości mechaniczne i sposób ich określania
Stal metalurgii proszków (PM) nie ma jednego profilu właściwości mechanicznych. Jej zmierzone zachowanie zależy od składu chemicznego proszku, kształtu cząstek, ciśnienia prasowania, cyklu spiekania, struktury porów, zmian wymiarowych oraz wszelkiego późniejszego dogęszczania lub obróbki cieplnej. Wynik próby rozciągania jest zatem informacją o określonym stanie materiału i konkretnej próbce, a nie pełnym opisem każdej części wykonanej z tego samego nominalnego składu.
ASTM B783-24 zapewnia użyteczne ramy, ponieważ nie klasyfikuje konstrukcyjnych materiałów żelaznych PM wyłącznie na podstawie składu chemicznego. Norma wykorzystuje skład chemiczny, gęstość, granicę plastyczności w stanie po spiekaniu oraz wytrzymałość na rozciąganie w stanie po obróbce cieplnej. Taki układ rozdziela dwa zasadniczo różne stany materiału: właściwości uzyskiwane po prasowaniu i spiekaniu oraz właściwości uzyskiwane po określonej technologii obróbki cieplnej.
ISO 5755:2022 dotyczy spiekanych materiałów metalowych, w tym spiekanego żelaza, stali, stali stopowych i nierdzewnych materiałów konstrukcyjnych. Zakres tej normy wzmacnia potrzebę identyfikowania spiekanego materiału i jego stanu, zamiast traktowania „stali PM” jako jednego oznaczenia gatunku. Stale wytwarzane metodą kucia proszkowego, infiltracji, prasowania izostatycznego na gorąco lub technikami przyrostowymi mogą wymagać innych specyfikacji i nie powinny być przypisywane do wyników uzyskanych metodą prasowania i spiekania bez odpowiednich dowodów.
Gęstość i granica plastyczności w stanie po spiekaniu
Gęstość jest jedną z pierwszych właściwości mechanicznych, które należy podawać, ponieważ pory resztkowe zmniejszają nośny przekrój poprzeczny i działają jako koncentratory naprężeń. Dwie próbki wykonane z tego samego nominalnego stopu mogą wykazywać różne granice plastyczności, jeżeli jedna z nich ma większą całkowitą porowatość, większe pory połączone ze sobą lub mniej korzystny kształt porów. Znaczenie ma również rozmieszczenie porowatości. Pory ułożone zgodnie z kierunkiem głównego naprężenia mogą wpływać na inicjację pęknięć i odkształcenie inaczej niż małe, zaokrąglone i izolowane pory.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
Gęstość podawana dla stali PM musi być rozumiana jako cecha określonego stanu materiału, a nie jedynie jako wartość teoretyczna obliczona na podstawie składników stopowych. Gęstość wypraski po zagęszczaniu, gęstość po spiekaniu oraz gęstość po wtórnym dogęszczaniu są różnymi wielkościami. Usuwanie środka poślizgowego, skurcz lub wzrost wymiarów podczas spiekania, zmiany wymiarowe związane z miedzią oraz lokalne różnice wynikające z napełniania matrycy mogą wpływać na wynik końcowy. Publikacja Randalla Germana A-Z of Powder Metallurgy (2005) przedstawia wytwarzanie proszków, zagęszczanie, spiekanie, dogęszczanie, mikrostrukturę i porowatość jako wzajemnie powiązane elementy sekwencji procesu; powiązanie to ma zasadnicze znaczenie przy interpretacji danych dotyczących wytrzymałości.
Granica plastyczności w stanie po spiekaniu opisuje początek trwałego odkształcenia, zanim obróbka umacniająca zmieni osnowę lub strukturę węglików. Jest szczególnie istotna w przypadku części użytkowanych w stanie dostarczonym po spiekaniu, kalibrowaniu, dogniataniu lub innych dozwolonych operacjach. Wartość ta może różnić się w zależności od kierunku badania, ponieważ konwencjonalne zagęszczanie w matrycy może powodować gradienty gęstości oraz kontakty między cząstkami, które nie są takie same wzdłuż kierunku prasowania i w kierunku poprzecznym. Próbka poprzeczna i próbka wzdłużna mogą zatem reprezentować różne struktury lokalne, nawet jeśli pochodzą z tej samej partii produkcyjnej.
Geometria próbki również zmienia raportowany wynik. Pręt do próby rozciągania obrobiony skrawaniem z większej wypraski może usuwać obszar zewnętrzny, zmieniać gęstość w odcinku pomiarowym lub odsłaniać inną populację porów niż mały pręt próbny sprasowany do kształtu. Próbki z karbem, nieobrobione pręty do prób rozciągania i pręty obrobione skrawaniem nie mierzą tej samej odpowiedzi materiału. Wraz z wartością liczbową należy podawać długość pomiarową, sposób pomiaru przekroju poprzecznego, stan powierzchni, metodę mocowania, szybkość odkształcania oraz zastosowaną definicję granicy plastyczności, na przykład kryterium umownego przesunięcia.
Podejście klasyfikacyjne zastosowane w ASTM B783-24 zapobiega pomyleniu oznaczenia granicy plastyczności w stanie po spiekaniu z oznaczeniem wytrzymałości na rozciąganie w stanie po obróbce cieplnej. To rozróżnienie ma znaczenie większe niż administracyjne. Część może wykazywać akceptowalne zachowanie pod względem granicy plastyczności w stanie spieczonym, a następnie reagować inaczej po nawęglaniu, hartowaniu i odpuszczaniu, wystąpieniu efektów wydzieleniowych związanych z dodatkami stopowymi lub innym określonym cyklu cieplnym.
Wytrzymałość na rozciąganie w stanie po obróbce cieplnej
| Właściwość | Co mierzy | Wymagany stan lub warunek kwalifikacyjny |
|---|---|---|
| Granica plastyczności w stanie po spiekaniu | Początek trwałego odkształcenia przed obróbką umacniającą | Gęstość, orientacja, geometria próbki i kryterium plastyczności |
| Wytrzymałość na rozciąganie | Maksymalne naprężenie umowne w próbie rozciągania | Stan po obróbce cieplnej i metoda rozciągania |
| Odporność zmęczeniowa | Reakcja na powtarzające się lub zmienne naprężenia | Współczynnik asymetrii cyklu, częstotliwość, powierzchnia, pory i liczba cykli |
| Odporność na pękanie | Odporność na rozwój pęknięcia przy określonym obciążeniu | Geometria karbu, grubość, orientacja i metoda badania |
| Odporność na zużycie | Utrata materiału lub uszkodzenie wskutek kontaktu | Przeciwpróbka, smarowanie, obciążenie, prędkość, temperatura i morfologia węglików |
Wytrzymałość na rozciąganie (UTS) jest maksymalnym naprężeniem nominalnym osiąganym podczas próby rozciągania. Nie jest ona tą samą właściwością co granica plastyczności. Granica plastyczności wyznacza przyjęty początek odkształcenia plastycznego, natomiast UTS obejmuje wpływ odkształcenia plastycznego, umocnienia odkształceniowego, przewężenia oraz zachowania podczas pękania w badanym pręcie. ASTM B783-24 wykorzystuje UTS w stanie po obróbce cieplnej jako jedną ze zmiennych klasyfikacyjnych, dlatego stan obróbki cieplnej musi być podawany wraz z oznaczeniem materiału.
Obróbka cieplna może zmieniać więcej niż tylko twardość. Temperatura austenityzowania, atmosfera, intensywność hartowania, temperatura odpuszczania oraz wielkość przekroju wpływają na osnowę, austenit szczątkowy, naprężenia własne i rozkład węglików. W porowatej wyprasce cykl cieplny oddziałuje również na powierzchnie wewnętrzne i lokalną gęstość. Nominalnie identyczny cykl może prowadzić do różnych właściwości w cienkim pręcie do próby rozciągania i w grubym elemencie produkcyjnym, ponieważ różnią się one szybkością chłodzenia.
Dodatki stopowe dodatkowo komplikują porównania. Miedź, nikiel i molibden są powszechnie stosowane w stalach żelaznych PM, podczas gdy składy żelazo–miedź–węgiel odpowiadają za około połowę żelaznych części PM, zgodnie z hasłem ScienceDirect Topics dotyczącym metalurgii proszków metali żelaznych (2024). Znaczenie ma metoda wprowadzania dodatku: pierwiastek stopowy wstępnie stopowany z proszkiem nie musi zapewniać takiej samej hartowności ani prasowalności jak domieszany proszek pierwiastkowy. Na końcową osnowę mogą również wpływać rozkład węgla, atmosfera spiekania i lokalna segregacja.
Stale narzędziowe PM pokazują, dlaczego składu i historii procesu nie można sprowadzać do jednej wartości wytrzymałości na rozciąganie. Drobne, zaokrąglone skupiska węglików można uzyskać przy poziomach lub składach węglików trudnych albo niemożliwych do osiągnięcia metodą konwencjonalnej metalurgii wlewków. Struktury te mogą niezależnie od podanej wartości UTS wpływać na zużycie, pękanie, skrawalność i reakcję na obróbkę cieplną. ISO 4957:2018 wyraźnie obejmuje wyroby wytwarzane metodą metalurgii proszków, obok wyrobów ze stali narzędziowej walcowanych na gorąco, kutych, ciągnionych na zimno i walcowanych na zimno, jednak wspólna norma nie sprawia, że ich mikrostruktury lub zachowanie eksploatacyjne stają się identyczne.
Prawidłowe porównanie powinno uwzględniać gęstość, orientację, geometrię próbki, stan obróbki skrawaniem, harmonogram obróbki cieplnej, temperaturę badania, szybkość odkształcania oraz metodę próby rozciągania. Wyników uzyskanych dla w pełni gęstej części kutej z proszku, wypraski wykonanej metodą prasowania i spiekania oraz próbki wytworzonej addytywnie nie należy umieszczać w jednym rankingu bez uwzględnienia różnic w morfologii porów i naprężeniach własnych. Opublikowany przez NIST rozdział ASM Handbook dotyczący wytwarzania przyrostowego stali i stali nierdzewnych (2020) wskazuje porowatość, wtrącenia, naprężenia własne oraz cieplną obróbkę poprocesową jako główne czynniki wpływające na właściwości; czynniki te mają znaczenie ogólnie dla materiałów proszkowych, jednak wytwarzanie przyrostowe nie jest tym samym procesem co konwencjonalne prasowanie i spiekanie.
Zagadnienia dotyczące rozciągania, zmęczenia, pękania i zużycia
Wytrzymałość na rozciąganie odpowiada na wąskie pytanie: jak określona próbka zachowuje się pod wpływem stale rosnącego jednoosiowego obciążenia. Nie przewiduje ona trwałości zmęczeniowej. Uszkodzenia zmęczeniowe rozwijają się pod wpływem powtarzających się lub zmiennych naprężeń, często przy poziomach naprężeń niższych od granicy plastyczności przy rozciąganiu. W stali PM pory i wtrącenia mogą działać jako wewnętrzne zarodki pęknięć, podczas gdy pory połączone z powierzchnią, ślady obróbki skrawaniem i ostre przejścia geometryczne stanowią dodatkowe miejsca inicjacji. W porównaniu zmęczeniowym należy określić gęstość, rozkład wielkości porów, współczynnik asymetrii cyklu naprężenia, częstotliwość, stan powierzchni i liczbę cykli.
Zachowanie podczas pękania wymaga odrębnych dowodów. Wysoka UTS może współistnieć z ograniczoną odpornością na pękanie, jeżeli pory, grube węgliki, wtrącenia lub kruche obszary przemienione umożliwiają propagację pęknięcia przy niewielkim stabilnym odkształceniu plastycznym. Wyniki prób pękania zależą również od geometrii karbu, grubości próbki, orientacji, rodzaju obciążenia oraz od tego, czy raportowaną wielkością jest energia udarności, odporność na pękanie w warunkach płaskiego stanu odkształcenia, szybkość wzrostu pęknięcia czy wielkość pokrewna. Energii udarności Charpy’ego nie można zastępować odpornością na pękanie, a żadnej z tych wielkości nie można wywnioskować wyłącznie z wytrzymałości na rozciąganie.
Kontrola wtrąceń rozpoczyna się przed zagęszczaniem. Czystość proszku, warunki rozpylania, historia proszku z recyklingu, pozostałości środków poślizgowych i atmosfera pieca mogą wprowadzać lub zachowywać cząstki niemetaliczne. ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalowych i dopuszcza jej stosowanie do części stalowych wytwarzanych metodą kucia proszkowego. Metoda ta wspiera kontrolę procesu, lecz oznaczenie wtrąceń nie zastępuje badań rozciągania, zmęczenia ani pękania gotowego materiału.
Odporność na zużycie zależy od nacisku kontaktowego, prędkości poślizgu, smarowania, materiału powierzchni współpracującej, temperatury, twardości, morfologii węglików, chropowatości powierzchni oraz powstawania produktów zużycia. Drobnoziarnista, równomiernie rozmieszczona struktura węglików może zachowywać się inaczej niż gruboziarnista lub wzajemnie połączona sieć węglików, nawet jeśli oba materiały mają podobną wytrzymałość na rozciąganie (UTS). W jednym zastosowaniu porowatość może zatrzymywać środek smarny, natomiast w innym umożliwiać wnikanie cieczy, zmniejszać podparcie kontaktowe lub przyspieszać uszkodzenia powierzchni. Dlatego wyniki badań zużycia należy interpretować z uwzględnieniem konfiguracji testu i kryterium uszkodzenia.
Właściwości wymiarowe stanowią odrębną kwestię. Skurcz lub wzrost podczas spiekania, gradienty gęstości, sprężynowanie, kalibrowanie, naddatek na obróbkę skrawaniem oraz odkształcenia podczas obróbki cieplnej decydują o tym, czy część zachowa wymaganą geometrię. Próbka do próby rozciągania może spełniać określoną specyfikację wytrzymałości, podczas gdy element produkcyjny po hartowaniu nie będzie spełniać wymaganej tolerancji wymiarowej. Specyfikacje mechaniczne muszą zatem określać stan materiału i metodę badania, natomiast walidacja konstrukcji powinna uwzględniać zmęczenie, pękanie, zużycie, udarność oraz stabilność wymiarową jako odrębne wymagania eksploatacyjne.
Obróbka cieplna stali wytwarzanych metodą metalurgii proszków
Obróbka cieplna nie oddziałuje na całkowicie gęsty, jednorodny korpus stalowy w taki sam sposób jak na pręt uzyskany z wlewka. W stali wytwarzanej metodą metalurgii proszków (PM) cykl cieplny zmienia osnowę, rozmieszczenie węglików, stan naprężeń szczątkowych, a niekiedy także kształt i wzajemne połączenie porów. Zmiany te wpływają na stabilność wymiarową i zachowanie podczas pękania, a także na twardość oraz właściwości rozciągane. Wynik zależy od składu proszku, ciśnienia prasowania, historii spiekania, gradientów gęstości, morfologii porów oraz wszelkich późniejszych procesów dogęszczania.
Dlatego stali PM nie należy opisywać po prostu jako konwencjonalnego gatunku wytworzonego z proszku. Norma ASTM B783-24 rozdziela ferrometalurgiczne materiały konstrukcyjne PM według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie w stanie po obróbce cieplnej. Rozróżnienie między klasyfikacją w stanie po spiekaniu a klasyfikacją po obróbce cieplnej ma istotne znaczenie: określony stan jest częścią opisu materiału, a nie przypadkowym szczegółem procesu produkcyjnego. Norma ISO 5755:2022 również określa wymagania dotyczące spiekanych materiałów konstrukcyjnych z żelaza, stali, stali stopowych i stali nierdzewnych. Żadna z tych norm nie uznaje obróbki cieplnej za proces zamienny ze spiekaniem.
Pojęcia hartowania, odpuszczania i utwardzania podczas spiekania
Sekwencja hartowania i odpuszczania
- Austenityzowanie Nagrzać stal do zakresu austenitu i wygrzewać ją przez czas wymagany do zajścia przemiany.
- Hartowanie Chłodzić wystarczająco szybko, aby utworzyć zamierzoną strukturę martenzytyczną lub mieszaną.
- Odpuszczanie Ponownie nagrzać do niższej temperatury w celu dostosowania twardości, ciągliwości i naprężeń resztkowych.
- Weryfikacja W razie potrzeby sprawdzić twardość, wymiary, stan fazowy i właściwości wrażliwe na pękanie.
Konwencjonalne hartowanie zwykle obejmuje nagrzanie stali do zakresu austenitu, wygrzewanie przez czas wystarczający do uzyskania wymaganej przemiany oraz chłodzenie w celu wytworzenia martenzytu. Następnie odpuszczanie polega na ponownym nagrzaniu zahartowanego materiału do niższej temperatury, aby zmniejszyć naprężenia hartownicze i dostosować równowagę między twardością, ciągliwością a stabilnością wymiarową. W zależności od składu i zastosowanej obróbki odpuszczanie może powodować wydzielanie węglików, odprężenie osnowy martenzytycznej oraz przemianę nietrwałego austenitu szczątkowego.
W stali PM zachodzą te same przemiany fazowe, jednak pory zakłócają przepływ ciepła i zmniejszają przekrój przenoszący obciążenie. Pora może być odizolowana, z niewielkim połączeniem z otaczającą siecią porów, albo wzajemnie połączona z innymi porami, umożliwiając przepływ gazu i zmieniając szybkość wymiany ciepła między wnętrzem a atmosferą pieca. Pory otwarte mogą również tworzyć drogi dla tlenu lub ośrodka chłodzącego. W rezultacie nominalny cykl piecowy nie gwarantuje takiej samej lokalnej historii cieplnej w porowatym wyprasku o małej gęstości i w elemencie o gęstości bliskiej pełnej.
Miedź, nikiel i molibden są powszechnymi dodatkami stopowymi w ferrometalurgicznych materiałach PM, natomiast — zgodnie z opracowaniem Ferrous Powder Metallurgy w ScienceDirect Topics (2024) — kompozycje żelazo–miedź–węgiel stanowią około połowy części ferrometalurgicznych PM. Dodatki te wpływają na powstawanie austenitu, kinetykę przemian, hartowność oraz reakcję na odpuszczanie. Węgiel może występować w postaci grafitu, dyfundować podczas spiekania lub wykazywać lokalne zróżnicowanie wskutek segregacji i gradientów gęstości. W rezultacie osnowa po hartowaniu może różnić się w poszczególnych obszarach elementu.
Utwardzanie podczas spiekania jest koncepcją technologiczną, a nie odrębną rodziną stali. Wypraska jest bezpośrednio po spiekaniu chłodzona na tyle szybko, aby uzyskać znaczną przemianę martenzytyczną, co ogranicza lub eliminuje konieczność przeprowadzania oddzielnej operacji hartowania. Szybkość chłodzenia musi być dostosowana do stopu, geometrii elementu, jego gęstości oraz konstrukcji pieca. Utwardzanie podczas spiekania nie jest równoważne zwykłemu chłodzeniu na powietrzu: element musi mieć wystarczającą hartowność, aby jego wnętrze uległo zamierzonej przemianie. Odpuszczanie może być nadal wymagane w celu zmniejszenia naprężeń szczątkowych i kontrolowania końcowego udziału poszczególnych faz.
Proces ten może ograniczyć liczbę etapów manipulowania elementem i ponownego nagrzewania, jednak jego skutki należy oceniać w całym elemencie. Szybko chłodzony obszar zewnętrzny może stać się martenzytyczny, podczas gdy wolniej chłodzący się rdzeń zachowuje bainit, perlit lub austenit szczątkowy. Takie gradienty mogą powodować różne lokalne odkształcenia i różne reakcje podczas pękania. Stale narzędziowe wytwarzane metodą metalurgii proszków wymagają dodatkowego uwzględnienia. Ich drobnoziarnista, zaokrąglona i względnie izotropowa struktura węglików, a także poziomy lub składy węglików trudne albo niemożliwe do uzyskania metodą konwencjonalnej metalurgii wlewków, mają kluczowe znaczenie dla ich reakcji na austenityzowanie, hartowanie i odpuszczanie. Norma ISO 4957:2018 obejmuje wymagania dotyczące stali narzędziowych stosowanych zarówno w wyrobach wytwarzanych metodą metalurgii proszków, jak i w wyrobach walcowanych na gorąco, kutych, ciągnionych na zimno oraz walcowanych na zimno, jednak zastosowana metoda wytwarzania nadal wpływa na reakcję materiału na obróbkę cieplną.
Hartowność i wpływ przekroju
Hartowność opisuje zdolność stali do tworzenia martenzytu na określoną głębokość w określonych warunkach chłodzenia; nie jest tym samym co twardość powierzchni. W elementach PM wpływ przekroju zależy od większej liczby czynników niż sama grubość. Na nagrzewanie i chłodzenie wpływają między innymi gęstość, kształt porów, rozkład składników stopowych, zmiany przekroju oraz kontakt z oprzyrządowaniem lub uchwytami.
Gęsta warstwa zewnętrzna otaczająca bardziej porowate wnętrze może chłodzić się inaczej niż przekrój o jednolitej strukturze. Pory wzajemnie połączone mogą umożliwiać penetrację gazu piecowego podczas nagrzewania i utleniania, natomiast pory odizolowane zachowują się bardziej jak wewnętrzne pustki i mogą powodować koncentrację naprężeń bez zapewnienia drogi przepływu gazu. Duże lub nieregularne pory również działają jako miejsca inicjacji pęknięć. Hartowanie może nakładać naprężenia przemiany na istniejące wcześniej koncentracje naprężeń. Element, który spełnia wymagania dotyczące twardości powierzchni, może mimo to zawierać bardziej miękki rdzeń, austenit szczątkowy lub podatny na pękanie martenzytyczny obszar w pobliżu skupiska porów.
Dodatki stopowe mogą poprawiać hartowność, umożliwiając uzyskanie martenzytu na większej głębokości przekroju przy wolniejszym chłodzeniu. Nie eliminuje to jednak wpływu przekroju. Wolne chłodzenie zmniejsza gradienty cieplne, lecz może umożliwiać niepożądane przemiany; szybkie chłodzenie zwiększa prawdopodobieństwo odkształceń i pękania. Odpowiednia równowaga jest zatem właściwością konkretnego wyprasku, a nie uniwersalną cechą „stali PM”.
Szczególne znaczenie mają gradienty gęstości powstające podczas napełniania formy i prasowania. Obszary o różnej gęstości surowej mogą kurczyć się w różny sposób podczas spiekania i odmiennie reagować podczas hartowania. Obrabiane powierzchnie mogą odsłonić pory, które nie były widoczne na pierwotnej powierzchni zewnętrznej, zmieniając zarówno dostęp ośrodka chłodzącego, jak i lokalne utlenianie. Znaczenie mają także wytwarzanie i mieszanie proszków, ponieważ wtrącenia, aglomeraty i segregujące cząstki składników stopowych mogą pozostać lokalnymi miejscami przemian. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza jej stosowanie do elementów stalowych kutych z proszków; kontrola wtrąceń jest zatem związana z niezawodnością obróbki cieplnej, a nie tylko z czystością proszku.
Odkształcenia, utlenianie i fazy szczątkowe
Obróbka cieplna może zmieniać wymiary wskutek rozszerzalności cieplnej, skurczu podczas przemiany, odprężenia oraz różnic w czasie zachodzenia przemian w poszczególnych obszarach. Elementy PM mogą po hartowaniu i odpuszczaniu wykazywać przyrost wymiarów, skurcz, zwichrowanie lub zmiany prostoliniowości. Efekty te mogą być nasilane przez anizotropię prasowania, pory wzajemnie połączone, nierównomierną gęstość oraz wcześniejszy skurcz podczas spiekania. Przyrządy i powierzchnie podpierające mogą ograniczać ruch podczas chłodzenia, pozostawiając naprężenia szczątkowe, które zostaną później uwolnione podczas odpuszczania, obróbki skrawaniem lub eksploatacji.
Szczególną uwagę należy zwrócić na utlenianie w miejscach, gdzie pory otwarte sięgają powierzchni lub łączą się z wnętrzem. Warstwy tlenkowe mogą tworzyć się na ściankach porów i powierzchniach zewnętrznych, lokalnie zużywać składniki stopowe oraz osłabiać przewężenia międzycząsteczkowe. Mogą również utrudniać późniejszą obróbkę skrawaniem lub łączenie. Kontrolowana atmosfera pieca, odpowiednie rozmieszczenie wsadu i starannie dobrane warunki przenoszenia ograniczają ekspozycję, lecz kontrola atmosfery nie może skompensować nieodpowiedniej struktury porów. Obróbkę w próżni, atmosferze obojętnej lub atmosferze kontrolowanej należy dobierać z uwzględnieniem gęstości elementu i składu chemicznego stopu.
Austenit szczątkowy jest kolejnym źródłem niestabilności wymiarowej. Jeżeli podczas hartowania nie cały austenit ulegnie przemianie, pozostała faza może zmienić się podczas odpuszczania, eksploatacji lub późniejszej obróbki kriogenicznej. Jej przemiana może powodować rozszerzenie i dodatkowe naprężenia. Przeciwny problem stanowi nadmierna ilość martenzytu bez odpowiedniego odpuszczania: prowadzi ona do wysokich naprężeń wewnętrznych i zmniejszonej odporności na pękanie, szczególnie w miejscach, gdzie pory lub wtrącenia niemetaliczne stanowią źródła pęknięć.
Opublikowany przez NIST rozdział ASM Handbook dotyczący wytwarzania przyrostowego stali i stali nierdzewnych (2020) wskazuje porowatość, wtrącenia, naprężenia szczątkowe i późniejszą obróbkę cieplną po wytworzeniu jako wzajemnie powiązane czynniki w elementach stalowych wytwarzanych przyrostowo. Porównanie to jest użyteczne, lecz wytwarzania przyrostowego nie należy utożsamiać z konwencjonalną metodą prasowania i spiekania PM. Historia cieplna, geometria porów, struktura warstwowa i populacja defektów są odmienne. W przypadku stali wytwarzanych metodą prasowania i spiekania harmonogram obróbki cieplnej należy opracować na podstawie rzeczywistego stanu wypraski i warunków spiekania, a następnie zweryfikować za pomocą pomiarów wymiarowych, badań twardości lub faz oraz — w razie potrzeby — badań wrażliwych na pękanie.
Stale narzędziowe wytwarzane metodą metalurgii proszków
Stale narzędziowe wytwarzane metodą metalurgii proszków (PM) nie są po prostu konwencjonalnymi gatunkami stali narzędziowych dostarczanymi w postaci proszku. Ich właściwości wynikają z powiązanej sekwencji procesów: wytwarzania proszku, mieszania, zagęszczania, spiekania, opcjonalnego dogęszczania oraz obróbki cieplnej. Każdy etap wpływa na następny. Atomizacja decyduje o składzie chemicznym i czystości cząstek; zagęszczanie określa rozkład gęstości wypraski; spiekanie zmienia morfologię porów i granice węglików; natomiast hartowanie, odpuszczanie lub inne procesy cieplne kształtują końcową osnowę i stan naprężeń resztkowych.
Ta historia przetwarzania tworzy odrębną rodzinę materiałów. Uniemożliwia również proste stwierdzenie, że każda stal narzędziowa PM przewyższa odpowiednik wytwarzany metodą wlewków. Wynik zależy od gatunku, metody wytwarzania proszku, sposobu konsolidacji, obróbki cieplnej i wymagań eksploatacyjnych.
Dlaczego kontrola węglików ma znaczenie
Węgliki zapewniają znaczną część odporności na zużycie w wysokowęglowych i wysokostopowych stalach narzędziowych, jednak sama objętościowa zawartość węglików nie decyduje o właściwościach użytkowych. Równie ważne są ich rozmiar, kształt, rodzaj chemiczny, odległości między nimi i rozmieszczenie. Stal zawierająca dużą frakcję węglików może wykazywać niską udarność, jeśli węgliki tworzą ciągłą sieć lub pasma segregacyjne. Duże, kanciaste cząstki mogą działać jako inicjatory pęknięć, szczególnie gdy obciążenia występujące podczas obróbki skrawaniem, udar lub cykle cieplne powodują lokalne naprężenia rozciągające.
W konwencjonalnej metalurgii wlewków ciekły stop krzepnie w stosunkowo dużym przekroju odlewu. W miarę krzepnięcia pierwotnych dendrytów ciecz bogata w składniki stopowe jest wypierana, a pozostała ciecz staje się coraz bardziej wzbogacona w węgiel i pierwiastki tworzące węgliki. Prowadzi to do mikrosegregacji. Chrom, molibden, wanad, wolfram i węgiel mogą zatem gromadzić się w obszarach międzydendrytycznych, w których powstają gruboziarniste węgliki eutektyczne. Kucie i przeróbka termomechaniczna mogą rozbić tę strukturę, lecz nie zawsze są w stanie usunąć jej chemiczne przyczyny. Duże przekroje i silnie stopowe składy chemiczne nasilają ten problem.
Wytwarzanie proszku zmienia skalę krzepnięcia. Atomizacja gazowa rozbija ciekły metal na małe krople, które szybko stygną, zamrażając pierwiastki stopowe, zanim rozwinie się wzór segregacji typowy dla dużego wlewka. Po zagęszczeniu i spiekaniu lub po zastosowaniu etapu dogęszczania wspomaganego ciśnieniem powstała populacja węglików może być znacznie drobniejsza. Stale narzędziowe PM mogą tworzyć drobną, zaokrągloną i stosunkowo izotropową strukturę węglików zamiast wydłużonych pasm węglików często związanych z silnie segregowanym materiałem wlewków.
Taka morfologia ma znaczenie. Zaokrąglone cząstki zmniejszają ostre geometryczne koncentracje naprężeń. Bardziej równomierne rozmieszczenie ogranicza również występowanie długich, osłabionych ścieżek w mikrostrukturze, natomiast izotropia sprawia, że odpowiedź materiału w mniejszym stopniu zależy od kierunku przeróbki. Są to tendencje metalurgiczne, a nie gwarancje: niepełne zagęszczenie, niewłaściwa obróbka cieplna, zanieczyszczenie proszku lub nadmierne rozrost węglików nadal mogą prowadzić do powstawania wad i anizotropii.
Metoda PM umożliwia również uzyskanie poziomów zawartości węglików i ich składów chemicznych, które są trudne, a w niektórych przypadkach niemożliwe do osiągnięcia przy użyciu konwencjonalnej metalurgii wlewków. Znanym przykładem wyzwania projektowego są gatunki o dużej zawartości wanadu, ponieważ równomierne rozmieszczenie pożądanych węglików typu MC w dużym wlewku może być trudne. Inne rozwiązania stopowe opierają się na kontrolowanej mieszaninie różnych rodzajów węglików, takich jak bogate w chrom węgliki M7C3, zawierające molibden lub wolfram węgliki M6C oraz bogate w wanad węgliki MC. Korzystna równowaga nie oznacza po prostu „większej ilości węglików”. Większa frakcja może poprawić odporność na zużycie ścierne, jednocześnie zmniejszając udarność, skrawalność lub odporność na wykruszanie.
Czystość proszku jest częścią kontroli węglików. Wtrącenia niemetaliczne mogą inicjować pęknięcia niezależnie od zamierzonej populacji węglików, a warstwy tlenkowe na cząstkach proszku mogą pozostać na granicach byłych cząstek, jeśli atmosfera lub cykl spiekania są niewłaściwie kontrolowane. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza zastosowanie tej metody do części stalowych kutych z proszku. Badanie wtrąceń należy zatem do specyfikacji materiału i systemu kontroli procesu, a nie wyłącznie do końcowej analizy przyczyn zniszczenia.
Porowatość stanowi kolejną zmienną. Wyroby prasowane i spiekane zachowują pory połączone lub zamknięte, chyba że operacja dogęszczania ograniczy ich ilość. Pory zmniejszają efektywną powierzchnię przenoszącą obciążenie i mogą działać jako miejsca zarodkowania pęknięć. Ich rozmiar, kształt i położenie mają większe znaczenie niż sama nominalna wartość gęstości. Prasowanie izostatyczne na gorąco, kucie proszków lub inne metody dogęszczania mogą zmienić ten stan, ale wpływają również na koszty, zachowanie wymiarowe i końcową mikrostrukturę.
ISO 4957:2018 i wyroby ze stali narzędziowych PM
ISO 4957:2018 jest główną normą międzynarodową dotyczącą stali narzędziowych i wyraźnie obejmuje wyroby wytwarzane metodą metalurgii proszków. Jej zakres obejmuje również wyroby walcowane na gorąco, kute, ciągnione na zimno i walcowane na zimno. Ma to istotne znaczenie, ponieważ norma traktuje wytwarzanie PM jako jedną z metod produkcji w obszarze stali narzędziowych, a jednocześnie uznaje, że struktura i przetwarzanie charakterystyczne dla danej metody mogą wpływać na materiał dostarczany pod określonym oznaczeniem.
Normy tej nie należy interpretować jako stwierdzenia, że wszystkie postacie wyrobów są pod względem metalurgicznym wzajemnie zamienne. Wyrób PM i wyrób kuty mogą mieć to samo oznaczenie gatunku lub te same ograniczenia składu chemicznego, a jednocześnie różnić się rozmieszczeniem węglików, porowatością, czystością, historią zmian wymiarowych i reakcją na obróbkę cieplną. Nabywca lub projektant musi zatem określić postać wyrobu i odpowiedni stan dostawy, a nie opierać się wyłącznie na nazwie gatunku.
ISO 4957:2018 określa wymagania dotyczące stali narzędziowych, lecz nie jest jedyną normą odnoszącą się do stali przetwarzanych metodą proszkową. ISO 5755:2022 określa wymagania dla spiekanych materiałów metalowych, w tym spiekanego żelaza, stali, stali stopowej i nierdzewnych materiałów konstrukcyjnych. ASTM B783-24 klasyfikuje konstrukcyjne materiały żelazne PM według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej, a także obejmuje części wytwarzane przez prasowanie i spiekanie. Dokumenty te dotyczą powiązanych obszarów, jednak ASTM B783-24 nie zastępuje wymagań dotyczących stali narzędziowych określonych w ISO 4957:2018.
To rozróżnienie ma znaczenie, ponieważ wiele żelaznych wyrobów PM nie jest stalami narzędziowymi. Według opublikowanego w 2024 roku przez ScienceDirect Topics opracowania Ferrous Powder Metallurgy składy żelazo–miedź–węgiel stanowią około połowy żelaznych części PM. Takie materiały konstrukcyjne wykorzystują PM w celu uzyskania kontrolowanej gęstości, przewidywalnych zmian wymiarowych lub ekonomicznej produkcji kształtów zbliżonych do końcowych; ich priorytety projektowe różnią się od priorytetów właściwych dla stali szybkotnącej, stali narzędziowej do pracy na zimno lub gatunku PM o wysokiej odporności na zużycie.
Specyfikacja stali narzędziowej PM musi również uwzględniać charakterystykę cząstek proszku, ciśnienie zagęszczania, atmosferę spiekania, zmiany wymiarowe, morfologię porów, wtrącenia i obróbkę cieplną. Zmienne te wzajemnie na siebie oddziałują. Na przykład proszek o odpowiednim składzie chemicznym może nadal prowadzić do powstawania niejednorodnych części, jeśli rozkład wielkości cząstek powoduje występowanie gradientów gęstości podczas prasowania. Prawidłowa temperatura spiekania może spowodować nadmierny rozrost ziaren lub węglików, jeśli czas wygrzewania i atmosfera są niewłaściwe. Obróbka cieplna oddziałuje następnie na wcześniej powstałą strukturę; nie jest jednak w stanie usunąć każdej wady utworzonej na wcześniejszym etapie.
Porównanie z konwencjonalną metalurgią wlewków
Najwyraźniejszą zaletą PM jest kontrola segregacji i morfologii węglików. Stale narzędziowe wytwarzane metodą wlewków można kuć, wyżarzać i przetapiać w celu poprawy jednorodności, a wiele konwencjonalnych gatunków zapewnia doskonałe właściwości użytkowe. Ich metody produkcji są również dobrze ugruntowane, a dla kucia, obróbki skrawaniem i obróbki cieplnej dostępne są obszerne dane. PM nie zastępuje ich automatycznie.
PM staje się bardziej atrakcyjna technicznie wraz ze wzrostem zawartości składników stopowych i wymagań dotyczących węglików. Szybkie krzepnięcie umożliwia uzyskanie drobniejszej struktury wyjściowej, natomiast konsolidacja pozwala zachować bardziej równomierne rozmieszczenie, niż może zapewnić duży odlew wlewka. Może to umożliwić uzyskanie kombinacji odporności na zużycie i udarności trudnych do osiągnięcia w konwencjonalnym procesie topienia i kucia. Korzyść ta zależy jednak od gatunku. Stal narzędziowa o umiarkowanym stopniu stopowania może niewiele zyskać dzięki dodatkowej metodzie proszkowej, jeśli konwencjonalne przetwarzanie zapewnia już wystarczającą czystość i kontrolę węglików.
Główne ograniczenia PM to wrażliwość procesu i ryzyko wystąpienia porowatości. Materiał prasowany i spiekany może nie osiągać gęstości zbliżonej do pełnej gęstości stali przerabianej plastycznie, a zmiany wymiarowe podczas spiekania muszą być kontrolowane. Metody pełnego zagęszczania ograniczają porowatość, lecz wymagają dodatkowego przetwarzania cieplnego i mechanicznego. Wytwarzanie proszku może również prowadzić do powstawania warstw tlenkowych lub wtrąceń, natomiast transport i mieszanie mogą powodować segregację między cząstkami, nawet jeśli sam ciekły metal miał jednorodny skład chemiczny.
Wytwarzania przyrostowego nie należy utożsamiać z konwencjonalnym prasowaniem i spiekaniem PM. Obie metody rozpoczynają się od proszków metali, lecz stapianie lub spajanie warstwowe powoduje odmienne cykle cieplne, naprężenia resztkowe, stan powierzchni i mechanizmy powstawania wad. Rozdział opublikowany przez NIST w ASM Handbook w 2020 roku, dotyczący wytwarzania przyrostowego stali i stali nierdzewnych, wskazuje porowatość, wtrącenia, naprężenia resztkowe i cieplną obróbkę po wytworzeniu jako główne czynniki wpływające na części stalowe wytwarzane przyrostowo. Czynniki te częściowo pokrywają się z zagadnieniami dotyczącymi PM, lecz historie procesów nie są takie same.
| Oś porównania | Ścieżka technologiczna metalurgii proszków | Konwencjonalna ścieżka technologiczna wlewka |
|---|---|---|
| Struktura wyjściowa | Szybko zestalone cząstki proszku | Duży odlany wlewek lub kęs |
| Skala segregacji | Potencjalnie zmniejszona dzięki krzepnięciu małych cząstek | Ustalona podczas krzepnięcia dużego przekroju |
| Morfologia węglików | Może być drobna, zaokrąglona i stosunkowo izotropowa | Może obejmować gruboziarniste lub uporządkowane kierunkowo struktury węglików |
| Porowatość | Może pozostać po przetwarzaniu metodą prasowania i spiekania | Na ogół zmniejszana w wyniku konsolidacji przeróbką plastyczną |
| Wytwarzanie kształtu | Może umożliwiać wytwarzanie części o kształcie zbliżonym do końcowego | Zwykle wymaga większego usuwania naddatku lub formowania |
Prawidłowe porównanie nie polega zatem na abstrakcyjnym zestawieniu „PM ze stalą konwencjonalną”. Należy porównywać określone gatunki i metody: skład chemiczny oraz czystość proszku z jednorodnością wlewka; rozmiar i rozmieszczenie węglików ze strukturą kutą; populację porów z gęstością stali przerabianej plastycznie; a także pełną historię obróbki cieplnej z obciążeniem eksploatacyjnym. Stale narzędziowe PM są odrębnymi materiałami, ponieważ te zmienne są w nich projektowane łącznie.
Wtrącenia, czystość i stal kuta z proszku
Wtrącenia niemetaliczne w proszkach metalicznych
| Cecha | Definicja | Typowe znaczenie |
|---|---|---|
| Por | Pustka w strukturze metalicznej | Zmniejsza powierzchnię przenoszącą obciążenie i może koncentrować naprężenia |
| Wtrącenie | Niemetaliczna lub odmienna chemicznie stała faza | Może przerywać połączenia lub inicjować pęknięcia |
| Węglik | Twarda faza zawierająca węgiel | Może zwiększać odporność na zużycie, lecz wpływać na ciągliwość i skrawalność |
| Granica pierwotnej cząstki | Granica odziedziczona po stykach cząstek proszku | Może zachowywać tlenki lub obszary słabo związane |
Wtrącenia niemetaliczne są obcymi lub chemicznie odrębnymi fazami stałymi występującymi wewnątrz cząstki proszku metalicznego lub pomiędzy cząstkami. Nie są tym samym co zwykłe pory występujące w metalurgii proszków. Pora jest pustką — obszarem zawierającym gaz lub próżnię po polerowaniu i przygotowaniu próbki. Wtrącenie jest natomiast materiałem, takim jak tlenek, krzemian, azotek, węglik, cząstka pochodząca z żużla lub inny związek niemetaliczny, który zajmuje część proszku albo skonsolidowanej mikrostruktury.
To rozróżnienie ma znaczenie, ponieważ wytwarzanie proszku stwarza wiele możliwości zanieczyszczenia i reakcji powierzchniowych. Atomizacja może prowadzić do powstawania warstw tlenkowych lub przedostawania się materiału ogniotrwałego. Obsługa proszku, przesiewanie, mieszanie i transport mogą wprowadzać cząstki pochodzące z urządzeń lub otaczającej atmosfery. Cząstka proszku może również mieć tlenek powierzchniowy, który po zagęszczaniu ujawnia się jako cienka warstwa bogata we wtrącenia. Sam skład chemiczny stali nie opisuje w pełni tego stanu. Dwie partie o takiej samej nominalnej zawartości węgla, chromu, molibdenu lub niklu mogą zachowywać się odmiennie, jeśli różnią się wielkością, składem chemicznym lub rozmieszczeniem wtrąceń.
Zagadnienie to ma szczególne znaczenie w przypadku materiałów na bazie żelaza wytwarzanych metodami PM, ponieważ powierzchnia proszku jest częścią mikrostruktury wyjściowej. Zagęszczanie powoduje zetknięcie cząstek, natomiast spiekanie prowadzi do rozwoju szyjek i umożliwia dyfuzję w obrębie tych kontaktów. Wtrącenie znajdujące się na granicy cząstek może silniej zakłócać ich połączenie niż wtrącenie zamknięte wewnątrz cząstki. Cienka warstwa tlenkowa może pozostać jako nieciągła granica, podczas gdy mała, odizolowana cząstka może podczas spiekania zostać otoczona stalą. Ostateczny efekt zależy od rodzaju wtrącenia oraz od późniejszej historii cieplnej i mechanicznej.
Szersza rodzina materiałów również nie pozwala na prostą klasyfikację jako konwencjonalnej stali przetworzonej w proszek. ASTM B783-24 klasyfikuje konstrukcyjne materiały na bazie żelaza wytwarzane metodami metalurgii proszków według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej, obejmując części wytwarzane przez prasowanie i spiekanie. ISO 5755:2022 określa wymagania dla spiekanych konstrukcyjnych materiałów z żelaza, stali, stali stopowej i stali nierdzewnej. Żadna z tych klasyfikacji nie zastępuje badania czystości proszku. Oznaczenie może określać skład i wymagane właściwości, ale nie wyjaśnia, czy pęknięcie powstało na warstwie tlenkowej, w porze, w skupisku węglików czy na granicy między nimi.
Projektowanie stopu dodaje kolejną warstwę złożoności. Miedź, nikiel i molibden są powszechnie stosowanymi dodatkami w stalach na bazie żelaza wytwarzanych metodami PM, a według cytowanego źródła ScienceDirect Topics (2024) stopy żelazo–miedź–węgiel stanowią około połowy części wytwarzanych z wykorzystaniem metalurgii proszków na bazie żelaza. Te pierwiastki stopowe zmieniają przebieg spiekania, zmianę wymiarów, hartowność i powstawanie faz, ale nie sprawiają, że wtrącenie tlenkowe lub krzemianowe staje się częścią zamierzonego stopu. Stale narzędziowe wytwarzane metodami metalurgii proszków mogą również zawierać drobne, zaokrąglone, bardziej izotropowe struktury węglikowe oraz zawartość lub skład węglików trudne do uzyskania metodami konwencjonalnej metalurgii wlewków. Takich węglików nie należy automatycznie rejestrować jako wtrąceń niemetalicznych — konieczna jest identyfikacja faz.
Metoda badania według ISO 13947:2024
ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych. Zakres tej normy dopuszcza również jej stosowanie do części ze stali kutej z proszku, dzięki czemu ma ona znaczenie wykraczające poza badanie sypkiego materiału wsadowego. Rozszerzenie to jest istotne, ponieważ konsolidacja zmienia wygląd i przestrzenne rozmieszczenie wtrącenia. Metoda badawcza zastosowana przed konsolidacją odpowiada na inne pytanie niż ta sama metoda zastosowana po kuciu.
Normę należy zatem traktować jako ramy pomiarowe, a nie jako uniwersalną klasę czystości. Określa ona sposób przeprowadzenia oznaczenia, natomiast specyfikacja danego proszku, wypraski lub części musi określać podstawę raportowania oraz ewentualne kryteria akceptacji. Dostępne informacje nie uzasadniają przypisania wszystkim stalom PM ogólnej maksymalnej wielkości wtrąceń, udziału powierzchniowego, liczby wtrąceń ani limitu akceptacji. Taki limit powinien wynikać z właściwej normy wyrobu, specyfikacji zakupowej, planu kwalifikacji lub wykazanego wymagania eksploatacyjnego.
Interpretacja zależy również od przygotowania próbki. Wypolerowany przekrój przedstawia dwuwymiarowy przekrój przez trójwymiarowe cząstki i granice. Długie wtrącenie może wyglądać jak krótki fragment, natomiast cienka warstwa zorientowana w płaszczyźnie przekroju może sprawiać wrażenie nieproporcjonalnie ciągłej. Uszkodzenia powstałe podczas przygotowania, wyrywanie materiału, rozmazywanie i trawienie mogą tworzyć struktury przypominające pęknięcia lub cząstki niemetaliczne. Identyfikacja powinna zatem łączyć zalecaną metodę badania z odpowiednią kontrolą metalograficzną oraz, w razie potrzeby, potwierdzeniem chemicznym lub mikroanalitycznym.
W przypadku stali kutej z proszku miejsce pobrania próbki należy rejestrować z taką samą starannością. Proszek pobrany z pojemnika, wypraska zbadana przed kuciem oraz materiał pobrany z obszaru odkuwki nie reprezentują tej samej populacji. Kucie może rozłamać, spłaszczyć, obrócić lub przemieścić wtrącenia; może również zamknąć znajdujące się w pobliżu pory i zmienić kontrast stosowany do ich rozróżniania. Wynik, któremu nie towarzyszą informacje o partii proszku, lokalizacji w części, orientacji, przygotowaniu przekroju i historii procesu, trudno porównać z innym wynikiem.
Oddziaływanie wtrąceń po konsolidacji
Konsolidacja zmienia geometrię wtrąceń, a także mechaniczne znaczenie ich obecności. Podczas prasowania i spiekania wtrącenie znajdujące się w miejscu kontaktu cząstek może uniemożliwiać lokalny rozwój szyjki i pozostawić słabą granicę. Podczas kucia proszku odkształcenie może spłaszczyć tę strukturę do postaci nieciągłości przypominającej pasmo, rozkruszyć kruchą cząstkę lub docisnąć do niej otaczającą stal. Wtrącenie niekoniecznie zniknęło tylko dlatego, że jest mniej widoczne na wypolerowanym przekroju.
Pory oddziałują z wtrąceniami na kilka sposobów. Wtrącenie może zainicjować lub zachować szczelinę na granicy cząstek, tworząc związek wtrącenie–pora. Pora może odsłonić większą powierzchnię wtrącenia i utworzyć ostre lokalne karby. Z kolei kucie może zamknąć porę, pozostawiając wtrącenie lub granicę bogatą w tlenki. Mikrografia może wówczas ukazywać zwarty obszar z płaską nieciągłością, mimo że pierwotna wada obejmowała zarówno porę, jak i wtrącenie. Nazywanie każdej ciemnej struktury porą zaciera tę historię procesu.
Morfologia ma kluczowe znaczenie dla interpretacji. Zaokrąglone, odizolowane cząstki na ogół powodują inną koncentrację naprężeń niż cząstki kanciaste, wydłużone warstwy lub skupiska pozostałości. Znaczenie ma również rozmieszczenie: niewielka liczba szeroko rozdzielonych wtrąceń nie jest równoważna pasmu znajdującemu się wzdłuż wcześniejszej granicy proszku ani powtarzającemu się skupisku zorientowanemu w kierunku kucia. Kolejną zmienną jest stopień związania. Wtrącenie ściśle otoczone stalą może oddziaływać inaczej niż wtrącenie, które pozostaje połączone z niezwiązaną granicą.
Rozróżnienia te wpływają na pękanie podczas rozciągania, inicjację zmęczenia, reakcję na uderzenie oraz wyniki obróbki wymiarowej lub cieplnej, jednak bez znajomości składu chemicznego wtrąceń, rozkładu ich wielkości, porowatości, mikrostruktury osnowy, sposobu obciążenia i orientacji nie można ustalić uniwersalnej hierarchii znaczenia. Opublikowany przez NIST rozdział ASM Handbook dotyczący wytwarzania przyrostowego stali i stali nierdzewnych (2020) również traktuje porowatość, wtrącenia, naprężenia własne i cieplną obróbkę poprocesową jako powiązane czynniki wpływające na części stalowe. Porównanie to jest przydatne w analizie wad, jednak wytwarzania przyrostowego nie należy utożsamiać z konwencjonalną metalurgią proszków opartą na prasowaniu i spiekaniu ani z kuciem proszku.
Rzetelna ocena powinna zatem łączyć wyniki według ISO 13947:2024 z metodą wytwarzania proszku, ciśnieniem zagęszczania, cyklem spiekania, stopniem odkształcenia podczas kucia, obróbką cieplną, gęstością, morfologią porów i miejscem pęknięcia. Randall German w publikacji A-Z of Powder Metallurgy (2005) ujmuje wytwarzanie proszku, zagęszczanie, spiekanie, densyfikację, mikrostrukturę i porowatość jako elementy jednego ciągu technologicznego. Wtrącenia również należą do tego ciągu. Czystość nie jest odrębnym świadectwem dotyczącym proszku; jest cechą, której znaczenie może się zmieniać w miarę zagęszczania, spiekania, kucia, obróbki mechanicznej i badania stali.
Stale wytwarzane metodami metalurgii proszków a stale wytwarzane przyrostowo
Stale wytwarzane metodami metalurgii proszków (PM) oraz stale wytwarzane przyrostowo (AM) mają wspólny punkt wyjścia: w obu przypadkach proces może rozpoczynać się od proszku metalicznego, którego skład chemiczny, wielkość i morfologia cząstek, czystość oraz historia przechowywania wpływają na materiał końcowy. Nie przebiegają jednak tą samą drogą technologiczną. W metalurgii proszków opartej na prasowaniu i spiekaniu wypraska jest formowana w matrycy, a następnie cząstki są łączone podczas spiekania w piecu. Wytwarzanie przyrostowe buduje część etapami, zwykle przez selektywne topienie lub inne konsolidowanie proszku w kolejnych warstwach. Wspólny materiał wsadowy nie oznacza, że otrzymane materiały są wzajemnie zamienne.
Rozróżnienie to ma znaczenie zarówno dla norm, jak i dla metalurgii. ASTM B783-24 klasyfikuje konstrukcyjne materiały na bazie żelaza wytwarzane metodami metalurgii proszków według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej, a jej zakres obejmuje części wytwarzane przez prasowanie i spiekanie. ISO 5755:2022 określa wymagania dla spiekanych konstrukcyjnych materiałów z żelaza, stali, stali stopowej i stali nierdzewnej. Dokumenty te opisują rodzinę materiałów powiązaną z określoną metodą konsolidacji. Część AM może być wykonana ze stopu o podobnym składzie chemicznym, jednak jej kwalifikacja musi uwzględniać maszynę, źródło energii, strategię układania warstw, orientację podczas budowy, atmosferę i historię cieplną.
Opublikowany przez NIST rozdział ASM Handbook „Additive Manufacturing of Steels and Stainless Steels” z 2020 r. stanowi użyteczne kontrolowane porównanie. Traktuje stale AM jako materiały przetwarzane z proszków, kładąc jednak szczególny nacisk na porowatość, wtrącenia, naprężenia szczątkowe oraz obróbkę cieplną po wytworzeniu. Zagadnienia te pokrywają się z problematyką PM, choć ich przyczyny i rozkład mogą się znacznie różnić.
Wspólne zagadnienia dotyczące proszku wsadowego
Proszek nie jest obojętnym składnikiem. Atomizacja gazowa, atomizacja wodna, atomizacja plazmowa i inne metody produkcji prowadzą do powstawania odmiennych kształtów cząstek, tlenków powierzchniowych, satelitów, pustek wewnętrznych oraz rozkładów wielkości cząstek. W systemach ze złożem proszkowym może być wymagany proszek sferyczny i dobrze płynący, podczas gdy procesy prasowania i spiekania mogą wykorzystywać proszki dobierane pod kątem ściśliwości, gęstości nasypowej, reakcji na środek poślizgowy oraz wypełniania matrycy. Specyfikacji proszku nie można zatem oceniać w oderwaniu od urządzeń i metody konsolidacji, dla których została opracowana.
Skład chemiczny stanowi tylko jeden z elementów kontroli materiału wsadowego. Miedź, nikiel i molibden są powszechnie stosowanymi dodatkami w stalach żelaznych PM, a według hasła Ferrous Powder Metallurgy w ScienceDirect Topics, sprawdzonego w 2024 r., kompozycje żelazo–miedź–węgiel odpowiadają za około połowę żelaznych części PM. Dodatki stopowe mogą być wprowadzane w postaci proszków pierwiastkowych lub proszków wstępnie stopowanych, co prowadzi do odmiennych skutków w zakresie lokalnego składu chemicznego, ściśliwości, przebiegu spiekania i zmiany wymiarów. Materiał wsadowy AM jest częściej dostarczany jako ściśle kontrolowany proszek wstępnie stopowany, jednak nawet w tym przypadku wielokrotne przeładunki lub ponowne użycie proszku mogą zmieniać rozkład wielkości cząstek, zawartość tlenu, narażenie na wilgoć oraz udział cząstek częściowo stopionych.
Na szczególną uwagę zasługują warstwy powierzchniowe. Cienka warstwa tlenku może utrudniać wiązanie międzycząsteczkowe podczas spiekania, zakłócać topienie i zwilżanie podczas procesu AM albo prowadzić do powstawania wad bogatych w tlen. Wtrącenia niemetaliczne mogą pojawić się podczas topienia, atomizacji, transportu, obsługi lub recyklingu. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza jej stosowanie do części stalowych wytwarzanych metodą kucia proszków. Zakres tej normy nie czyni z metody automatycznej procedury kwalifikacji dla każdego procesu AM; pokazuje jednak, dlaczego badanie wtrąceń musi być powiązane zarówno ze sposobem wytwarzania proszku, jak i ze sposobem wytwarzania części.
Proszek PM jest zwykle przed prasowaniem mieszany ze środkami poślizgowymi oraz, w razie potrzeby, z grafitem lub innymi dodatkami stopowymi. Dodatki te wpływają na wytrzymałość wypraski, wypychanie z matrycy, rozkład węgla oraz gazy uwalniane podczas nagrzewania. Proszek AM zazwyczaj trafia do układu rozprowadzania proszku lub podawania proszku bez tego samego pakietu środków poślizgowych stosowanych przy prasowaniu. Proszek, który prawidłowo sprawdza się w jednej technologii, w innej może powodować słabą płynność, nadmierne wydzielanie gazów, segregację lub niestabilną konsolidację.
Odmienne mechanizmy konsolidacji
W procesie PM typu prasowanie–spiekanie najpierw stosuje się nacisk makroskopowy. Matryca zagęszcza proszek do postaci wypraski, powodując kontakt między cząstkami, lecz pozostawiając połączoną sieć porów. Następnie wypraska jest nagrzewana podczas spiekania do temperatury niższej od głównego zakresu topnienia, co umożliwia dyfuzję, wzrost szyjek, zaokrąglanie porów i utworzenie wiązań metalurgicznych. Atmosfera pieca, szybkość nagrzewania, temperatura i czas spiekania oraz szybkość chłodzenia kontrolują utratę węgla, utlenianie, zmianę wymiarów i końcową strukturę porów. Operacje dodatkowe mogą obejmować kalibrowanie, ponowne prasowanie, infiltrację, kucie proszków, prasowanie izostatyczne na gorąco lub obróbkę cieplną.
Proces AM wykorzystuje energię lokalnie i wielokrotnie. W przypadku laserowego łożyska proszkowego lub elektronowego łożyska proszkowego skupiona wiązka skanuje cienką warstwę, topi lub spieka wybrane obszary, a następnie oddziałuje z kolejną naniesioną warstwą. W osadzaniu z wykorzystaniem skoncentrowanej energii proszek jest podawany do jeziorka ciekłego metalu podczas formowania części. Każda ścieżka i warstwa podlega szybkiemu nagrzewaniu i chłodzeniu, ponownemu przetopieniu, krzepnięciu oraz ponownemu nagrzewaniu wskutek kolejnych przejść. Wynikająca z tego mikrostruktura jest zatem kształtowana przez strategię skanowania, gęstość energii, grubość warstwy, geometrię jeziorka ciekłego metalu, atmosferę osłonową oraz odprowadzanie ciepła przez płytę bazową.
Nie jest to po prostu szybsza wersja prasowania i spiekania. W PM matryca określa kształt wypraski, a piec poddaje dużą część wypraski stosunkowo długiemu cyklowi cieplnemu. W AM geometria powstaje warstwa po warstwie, a gradienty temperatury mogą być strome. Gęsty obszar AM może zawierać drobne komórki krzepnięcia, ziarna kolumnowe lub cechy zależne od kierunku, które nie mają bezpośredniego odpowiednika w stanie po spiekaniu. Z drugiej strony PM może celowo zachowywać wzajemnie połączoną lub izolowaną porowatość w celu uzyskania funkcji związanych z wymiarami, łożyskowaniem lub zatrzymywaniem płynów, podczas gdy w kwalifikacji AM niezamierzony brak przetopienia i pory typu keyhole są zwykle traktowane jako wady wymagające kontroli.
Oznaczenia materiału również nie można przenosić wyłącznie na podstawie podobieństwa. Norma ISO 4957:2018 określa wymagania dotyczące stali narzędziowych dla produktów wytwarzanych metodą metalurgii proszków, a także dla produktów walcowanych na gorąco, kutych, ciągnionych na zimno i walcowanych na zimno. Uznanie to dotyczy produktów i wymagań objętych normą; nie oznacza, że część ze stali narzędziowej wytworzona metodą AM automatycznie uzyskuje właściwości, reakcję na obróbkę cieplną lub podstawę odbioru właściwą dla produktu prasowanego i spiekanego albo produktu przerabianego plastycznie.
Porowatość, wtrącenia, naprężenia szczątkowe i obróbka po wytworzeniu
Porowatość występuje w obu grupach materiałów, lecz jej pochodzenie i geometria zależą od procesu. Pory w PM powstają w wyniku sposobu upakowania cząstek i ciśnienia prasowania, a następnie zmieniają się podczas spiekania wskutek skurczu, dyfuzji, łączenia się porów i ich zaokrąglania. W wyprasce mogą powstawać gradienty gęstości, szczególnie tam, gdzie tarcie lub złożona geometria matrycy ograniczają przenoszenie nacisku. Gradienty te mogą prowadzić do lokalnych różnic wymiarowych oraz odmiennego zachowania mechanicznego po spiekaniu.
Porowatość AM jest często związana z brakiem przetopienia, niewystarczającym doprowadzeniem energii, niestabilnym zachowaniem jeziorka ciekłego metalu, uwięzionym gazem, niestabilnością zjawiska keyhole lub zaburzeniami złoża proszkowego. Pory mogą być wydłużone między ścieżkami, nieregularne na granicach obszarów słabo przetopionych albo bardziej sferyczne, gdy gaz zostanie uwięziony w ciekłym metalu. Ich położenie względem kierunku wytwarzania i powierzchni swobodnych może wpływać na wyniki kontroli oraz odporność zmęczeniową. Sama nominalna wartość gęstości nie pozwala określić populacji wad.
Wtrącenia również zależą od zastosowanej technologii. W PM mogą być obecne w wyjściowym proszku, zostać wprowadzone podczas mieszania albo powstać w wyniku reakcji podczas spiekania. W AM wtrącenia mogą pochodzić z proszku, powstawać wskutek utleniania lub ulegać redystrybucji w wyniku wielokrotnego topienia i krzepnięcia. Opublikowany przez NIST rozdział ASM Handbook omawia wtrącenia obok porowatości, ponieważ oba rodzaje nieciągłości mogą przerywać ciągłość materiału i działać jako miejsca inicjacji uszkodzeń, nawet gdy skład chemiczny materiału masowego spełnia nominalną specyfikację.
Naprężenia szczątkowe są charakterystycznym zagadnieniem w AM, ponieważ każda warstwa kurczy się, będąc ograniczana przez chłodniejszy otaczający materiał i płytę bazową. Wielokrotne cykle cieplne mogą pozostawić naprężenia rozciągające w pobliżu powierzchni lub w obszarach ograniczonych geometrycznie, powodując odkształcenia, pękanie albo uwalnianie naprężeń podczas usuwania podpór i obróbki skrawaniem. Wypraski PM również doświadczają naprężeń wewnętrznych wskutek prasowania i wypychania, lecz pole naprężeń powstaje w wyniku innej sekwencji operacji, a następnie ulega zmianie podczas spiekania, kalibrowania i obróbki cieplnej.
Obróbkę po wytworzeniu należy zatem opisywać w odniesieniu do zastosowanej technologii. W PM, zależnie od określonego materiału i części, można stosować spiekanie, nawęglanie, hartowanie i odpuszczanie, prasowanie izostatyczne na gorąco, infiltrację lub kalibrowanie. W AM mogą być wymagane odprężanie, przesycanie, starzenie, hartowanie i odpuszczanie, prasowanie izostatyczne na gorąco, obróbka skrawaniem lub obróbka powierzchniowa. Operacje te mogą zamykać pory, zmieniać morfologię węglików, usuwać naprężenia i modyfikować stabilność wymiarową, lecz nie usuwają wcześniejszej historii przetwarzania.
Stale narzędziowe wytwarzane metodą metalurgii proszków dobrze ilustrują tę kwestię. Szybkie krzepnięcie i kontrolowany proces wytwarzania proszku mogą prowadzić do powstania drobnej, zaokrąglonej i stosunkowo izotropowej struktury węglików, w tym poziomów lub składów węglików trudnych albo niemożliwych do uzyskania za pomocą konwencjonalnej metalurgii wlewków. W stali AM również może powstać rozdrobniona struktura krzepnięcia, jednak rozkład węglików i reakcję na obróbkę cieplną należy ustalić dla danego procesu AM. Oznaczenia gatunku PM, wymagania dotyczącego gęstości, wartości wytrzymałości na rozciąganie lub harmonogramu obróbki cieplnej nie można zatem przypisywać części AM bez dowodów właściwych dla danej technologii. Ten sam zakaz obowiązuje w odwrotnym kierunku. Podobny skład chemiczny proszku nie stanowi dowodu równoważności w zakresie porowatości, wtrąceń, naprężeń szczątkowych, mikrostruktury ani statusu kwalifikacji.
Projektowanie, kontrola i analiza uszkodzeń
Projektowanie z uwzględnieniem gęstości i dróg przenoszenia obciążeń
Element stalowy wytwarzany metodą metalurgii proszków powinien być określany przez stan materiału, a nie tylko przez nominalną nazwę stopu. Dokumentacja projektowa powinna zawierać oznaczenie materiału, mającą zastosowanie normę, stan gęstości, orientację względem kierunku prasowania, metodę spiekania lub zagęszczania, obróbkę cieplną oraz wskazanie przekrojów uznanych za krytyczne. Określenie „stal” nie opisuje wystarczająco materiału. Materiał prasowany i spiekany, zawierający połączoną porowatość, materiał nawęglany próżniowo oraz materiał prasowany izostatycznie na gorąco mogą mieć ten sam nominalny skład chemiczny, a jednocześnie przenosić obciążenia w całkowicie odmienny sposób.
ASTM B783-24 klasyfikuje konstrukcyjne materiały wytwarzane metodą metalurgii proszków na bazie żelaza według składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. Taka struktura klasyfikacji stanowi ważne ostrzeżenie dla projektantów: gęstość jest częścią definicji materiału. Norma ISO 5755:2022 również określa wymagania dotyczące konstrukcyjnych materiałów ze spiekanego żelaza, stali, stali stopowej i stali nierdzewnej. Rysunek, na którym podano wyłącznie gatunek materiału, bez określenia stanu gęstości lub wymaganych właściwości mechanicznych, pozostawia istotne źródło zmienności bez kontroli.
Porowatość zmienia zarówno efektywną powierzchnię przenoszącą obciążenie, jak i drogę propagacji pęknięcia. Duże, nieregularne pory, skupiska porów oraz ostre naroża porów powodują koncentrację naprężeń; pory zaokrąglone, małe i równomiernie rozmieszczone wywierają inny wpływ. Gęstość może również zmieniać się w obrębie wypraski, ponieważ przemieszczanie się proszku i tarcie uniemożliwiają uzyskanie takiego samego nacisku we wszystkich obszarach. W rezultacie gruby występ, cienkie żebro i głęboki narożnik wewnętrzny mogą podczas spiekania uzyskać różne struktury lokalne, mimo że powstały z jednej mieszanki proszkowej i w jednym cyklu prasowania.
Drogę przenoszenia obciążenia należy analizować w trzech wymiarach. Naprężenia rozciągające przecinające gradient gęstości, zginanie w miejscu zmiany przekroju oraz cykliczne ścinanie w pobliżu kierunku prasowania mogą ujawnić słabości pomijane przez proste obliczenia oparte na nominalnej wytrzymałości. Projektanci powinni zaznaczyć na rysunku elementu główny kierunek obciążenia i oś prasowania, a następnie wskazać powierzchnie, otwory, wielowypusty, rowki wpustowe i uskoki, w których istotne są lokalne naprężenia lub zużycie. Elementy wymagające równomiernej gęstości na całej grubości mogą wymagać innego układu prasowania, dodatkowego zagęszczania albo zastosowania konwencjonalnej części wykonanej z materiału przerabianego plastycznie lub obrabianego skrawaniem.
Metalurgia proszków nie oznacza jednej standardowej rodziny stopów. Często stosuje się dodatki miedzi, niklu i molibdenu, a według przywołanego źródła ScienceDirect Topics (2024) kompozycje żelazo–miedź–węgiel stanowią około połowy elementów wykonanych metodą metalurgii proszków na bazie żelaza. Stale narzędziowe wytwarzane metodą metalurgii proszków stanowią odrębny przypadek projektowy: ich drobna, zaokrąglona i bardziej izotropowa struktura węglików może umożliwiać zastosowanie zawartości węglików lub składów, których wytworzenie konwencjonalną metodą metalurgii wlewków byłoby trudne lub niemożliwe. Norma ISO 4957:2018 obejmuje wymaganiami dotyczącymi stali narzędziowych również wyroby wytwarzane metodą metalurgii proszków, obok wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno i walcowanych na zimno, jednak metoda wytwarzania nadal powinna być uwzględniona w specyfikacji i planie kontroli.
Kontrola wymiarów i obróbka po spiekaniu
Wymiary nie pozostają niezmienne od napełnienia matrycy do kontroli końcowej. Prasowanie tworzy celowo ukształtowaną wypraskę w stanie surowym; następnie spiekanie powoduje zmianę wymiarów wskutek łączenia cząstek, skurczu, dyfuzji składników stopowych i uwalniania zgromadzonych naprężeń. Kierunek i wielkość tej zmiany zależą od rodzaju proszku, środka poślizgowego, nacisku prasowania, geometrii, atmosfery w piecu, temperatury, czasu i warunków podparcia. Tolerancja, którą łatwo utrzymać po obróbce skrawaniem, może być nierealistyczna w stanie po spiekaniu. Z drugiej strony projekt oparty na obróbce skrawaniem każdej powierzchni może pozbawić element ekonomicznych i geometrycznych zalet prasowania.
Wymiarowanie jest powszechną operacją wykonywaną po spiekaniu. Kontrolowany skok matrycy może skorygować wybrane wymiary, poprawić powtarzalność lub przywrócić wymagane pasowanie bez usuwania znacznej ilości materiału. Obróbka skrawaniem pozostaje właściwa w przypadku ciasnego otworu, bazy wymiarowej, gwintu, powierzchni uszczelniającej lub złożonego elementu, którego nie można wytworzyć wyłącznie przez prasowanie i wymiarowanie. Obróbka skrawaniem stali porowatej wymaga zwrócenia uwagi na wykruszanie krawędzi, rozmazywanie materiału, zużycie narzędzia oraz możliwość, że pozornie czysta powierzchnia ujawni połączone pory. Kontrola powinna rozróżniać wadę wymiarową powstałą podczas obróbki skrawaniem od podpowierzchniowego poru lub zmiany gęstości związanej ze spiekaniem.
Łączenie może obejmować spawanie, lutowanie twarde, łączenie mechaniczne lub montaż z innym elementem, jednak porowatość i skład chemiczny stopu wpływają na przepływ ciepła, wydzielanie gazu, zwilżanie i wytrzymałość połączenia. Dlatego procedurę łączenia należy kwalifikować na rzeczywistym materiale PM, a nie wyprowadzać jej jedynie z odpowiednika wykonanego z materiału przerabianego plastycznie. Nasycanie może wypełnić część objętości porów drugim materiałem i zwiększyć efektywną gęstość lub zmienić właściwości powierzchni; jest ono określoną metodą projektową, a nie automatyczną naprawą niedostatecznego zagęszczenia. Podobnie obróbki powierzchniowe, takie jak nawęglanie, azotowanie, powlekanie, obróbka parą wodną lub nakładanie powłoki, mogą poprawić odporność na zużycie, odporność korozyjną, tarcie lub szczelność, jednak głębokość i ciągłość obróbki mogą zmieniać się w zależności od struktury porów i lokalnego składu.
Operacje wykonywane po spiekaniu należy rejestrować w kolejności ich przeprowadzania. Element wymiarowany przed obróbką cieplną może zachowywać się inaczej niż element wymiarowany po niej. Obróbka skrawaniem przed nawęglaniem może zmienić geometrię warstwy nawęglanej; obróbka po nawęglaniu może usunąć część obrobionej warstwy. Łączenie może wprowadzić lokalny cykl cieplny, natomiast nasycanie może zmienić masę i wymiary oraz sposób interpretacji pomiaru gęstości. Plan kontroli powinien określać operację, kontrolowany element, metodę odbioru oraz stan, w którym wykonywany jest pomiar.
Właściwości proszku, prasowanie, spiekanie, morfologia porów, wtrącenia, zmiana wymiarów i obróbka cieplna są powiązanymi zmiennymi procesu. Randall German w publikacji A-Z of Powder Metallurgy (2005) przedstawia te zagadnienia jako powiązane elementy przetwarzania proszków, a nie odrębne etapy produkcji. Takie podejście jest niezbędne, gdy krytycznego wymiaru lub pęknięcia nie można wyjaśnić wyłącznie na podstawie końcowego świadectwa dotyczącego stopu.
Metalografia i badanie pęknięcia
Analizę uszkodzenia należy rozpocząć od dokumentacji, a nie od mikroskopu. Należy potwierdzić oznaczenie materiału i normę, partię proszku, dodatki do mieszanki, kierunek prasowania, konfigurację oprzyrządowania, cykl spiekania, atmosferę, pomiary gęstości, dodatkowe zagęszczanie, obróbkę cieplną, obróbkę skrawaniem, łączenie i obróbkę powierzchniową. W miarę możliwości uszkodzony element należy porównać z nieużywanym elementem pochodzącym z tego samego stanu produkcyjnego. ASTM B783-24 i ISO 5755:2022 zapewniają odpowiednie ramy do rozróżniania składu chemicznego, gęstości i stanu mechanicznego; żadna z tych norm nie dopuszcza zastąpienia identyfikowalnej historii ogólnym określeniem „stal PM”.
Następnie należy scharakteryzować gęstość i pory. Gęstość objętościową należy określić odpowiednią metodą, a następnie zbadać gradienty gęstości, wielkość, kształt, orientację i połączenia porów w przekrojach pobranych zarówno z obszarów uszkodzonych, jak i nieuszkodzonych. Przygotowanie metalograficzne może otwierać pory lub je rozmazywać, dlatego wypolerowane przekroje należy interpretować w połączeniu z powierzchniami przełomu oraz, w razie potrzeby, z przekrojami seryjnymi lub obrazowaniem trójwymiarowym. Pęknięcie przebiegające wzdłuż ustawionych w określonym kierunku lub połączonych porów wskazuje na inną przyczynę niż pęknięcie przecinające zwarty obszar odpuszczonego martenzytu.
Trzeci etap obejmuje badanie wtrąceń i faz. Należy szukać warstw tlenkowych, wtrąceń niemetalicznych, nierozpuszczonych cząstek, sieci węglików, segregacji, odwęglenia, nawęglenia wtórnego, nieodpuszczonego martenzytu, bainitu, ferrytu i austenitu szczątkowego, jeżeli mają one znaczenie dla zastosowanej obróbki cieplnej. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza jej zastosowanie do stalowych elementów prasowanych z proszku. Ślady wtrąceń należy korelować z czystością proszku i dokumentacją procesu, a nie traktować ich jako dowodu jednej przyczyny bez uwzględnienia naprężeń i geometrii.
Fraktografia dostarcza następnie informacji o przebiegu zdarzenia. Należy zidentyfikować miejsce zarodkowania, obszar stabilnego wzrostu, strefę przeciążenia, oznaki zmęczenia, przebieg międzykrystaliczny lub transkrystaliczny oraz wszelkie dowody tarcia albo korozji występującej po pęknięciu. Miejsce zarodkowania należy skorelować ze skupiskiem porów, wtrąceniem, śladem obróbki skrawaniem, granicą połączenia, przejściem gęstości, ostrym narożem lub warstwą obrobioną. Na koniec należy porównać tę lokalizację z rzeczywistym obciążeniem: zginaniem, skręcaniem, naprężeniem kontaktowym, udarem, cyklami cieplnymi lub naprężeniami własnymi powstałymi podczas obróbki cieplnej. Opublikowany przez NIST rozdział ASM Handbook dotyczący przyrostowego wytwarzania stali i stali nierdzewnych (2020) podkreśla znaczenie porowatości, wtrąceń, naprężeń własnych i obróbki cieplnej po wytworzeniu, jednak wytwarzania przyrostowego nie należy utożsamiać z konwencjonalną metodą prasowania i spiekania PM. Wnioski dotyczące wzajemnego oddziaływania wad i naprężeń są użyteczne wyłącznie wtedy, gdy odmienna historia nanoszenia proszku pozostaje jasno uwzględniona.
Rzetelny wniosek łączy historię materiału, strukturę lokalną, miejsce zarodkowania pęknięcia i obciążenie eksploatacyjne. Jeżeli brakuje któregokolwiek z tych ogniw, analiza pozostaje prawdopodobną narracją, a nie potwierdzonym mechanizmem uszkodzenia.
Jak odczytywać oznaczenie stali wytwarzanej metodą metalurgii proszków
Oznaczenie materiału wytwarzanego metodą metalurgii proszków nie stanowi kompletnego opisu, jeżeli nie odczytuje się go wraz z odpowiednią normą, stanem materiału i wymaganiami dotyczącymi badań. „Stal PM” oznacza rodzinę procesów wytwarzania, a nie skład chemiczny ani gwarantowany poziom właściwości. Podobnie określenia „stal nierdzewna”, „stal narzędziowa”, „stal stopowa” i „stal” są ogólnymi opisami materiału. Żadne z nich samo w sobie nie określa technologii proszkowej, porowatości, gęstości, obróbki cieplnej ani kryteriów odbioru.
Jak odczytywać oznaczenie stali wytwarzanej metodami metalurgii proszków
- Norma Zidentyfikować normę nadrzędną.
- Gatunek Przepisać dokładny gatunek lub oznaczenie materiału.
- Skład chemiczny Odszukać określony skład chemiczny.
- Gęstość Zidentyfikować stan gęstości.
- Stan właściwości Ustalić, czy wynik dotyczy stanu po spiekaniu, po obróbce cieplnej, po infiltracji czy po innej modyfikacji.
- Badania Sprawdzić metodę badania i stan próbki.
- Operacje wtórne Odnotować każdą dozwoloną operację.
Praktyczna kolejność odczytu jest następująca:
1. określić obowiązującą normę; 2. przepisać dokładny gatunek lub oznaczenie materiału; 3. znaleźć określony skład chemiczny; 4. określić stan pod względem gęstości; 5. ustalić, czy właściwości dotyczą stanu po spiekaniu, po obróbce cieplnej, po infiltracji czy innego zmodyfikowanego stanu; 6. sprawdzić metodę badania i stan próbki; oraz 7. odnotować każdą dopuszczoną operację dodatkową.
Taka kolejność zapobiega pomyleniu znanej nazwy gatunku z kompletną specyfikacją.
Skład chemiczny a klasa materiału
Pierwszym pytaniem jest to, czy dokument podaje skład chemiczny, czy jedynie klasę materiału. Materiał na bazie żelaza, miedzi i węgla jest na przykład opisem składu. Nie określa on ciśnienia prasowania, cyklu spiekania, końcowej gęstości, morfologii porów ani właściwości na rozciąganie. Według hasła Ferrous Powder Metallurgy w serwisie ScienceDirect Topics (2024) materiały o składzie żelazo–miedź–węgiel stanowią około połowy części ferrometalowych wytwarzanych metodą PM, jednak udział ten nie sprawia, że określenie to staje się oznaczeniem gatunku.
Norma ASTM B783-24 przyjmuje bardziej kontrolowane podejście do ferrometalowych materiałów konstrukcyjnych wytwarzanych metodą PM. Klasyfikuje materiały na podstawie składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie w stanie po obróbce cieplnej. Dlatego oznaczenie zgodne z ASTM B783-24 należy odczytywać z uwzględnieniem wszystkich czterech elementów klasyfikacji, a nie sprowadzać go do rodziny stopów, takiej jak stal miedziowa czy stal niklowa. Miedź, nikiel i molibden są częstymi dodatkami stopowymi, lecz obecność któregokolwiek z tych pierwiastków nie wystarcza do zidentyfikowania materiału zgodnie z normą.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
Norma ISO 5755:2022 określa wymagania dotyczące spiekanych materiałów metalowych, w tym spiekanych materiałów konstrukcyjnych z żelaza, stali, stali stopowej i stali nierdzewnej. Zakres normy sprawia, że „spiekana stal nierdzewna” jest kategorią materiału podlegającą określonym wymaganiom, a nie synonimem każdej kompozycji stali nierdzewnej wytworzonej z proszku. Nadal obowiązują ograniczenia składu chemicznego, wymagania dotyczące gęstości oraz postanowienia dotyczące właściwości zawarte w odpowiedniej tabeli.
W przypadku stali narzędziowej konieczne jest kolejne rozróżnienie. Norma ISO 4957:2018 obejmuje wymagania dotyczące stali narzędziowych w odniesieniu zarówno do wyrobów wytwarzanych metodą metalurgii proszków, jak i do wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno oraz walcowanych na zimno. Oznaczenie narzędziowej stali PM może zatem odpowiadać nominalnie składowi gatunku narzędziowej stali przerabianej plastycznie, a jednocześnie odnosić się do innej historii krzepnięcia i konsolidacji. Obróbka proszkowa może prowadzić do powstania drobnych, zaokrąglonych i stosunkowo izotropowych struktur węglików, w tym poziomów lub składów węglików, które są trudne albo niemożliwe do uzyskania metodą konwencjonalnej metalurgii wlewków. Sama nazwa gatunku nie ujawnia tej struktury.
Skład chemiczny należy traktować jako jedną z warstw oznaczenia. Następnie trzeba ustalić, jaki wpływ na ten skład miała technologia wytwarzania. Wytwarzanie proszku, mieszanie, prasowanie, spiekanie, powstawanie porów, zmiana wymiarów oraz późniejsze dogęszczanie lub obróbka cieplna oddziałują na materiał łącznie. Nie są to wzajemnie wymienne przypisy.
Gęstość i stan właściwości
Gęstość jest często brakującym elementem nieformalnego oznaczenia. Część prasowana i spiekana nie jest po prostu w pełni gęstym prętem ze stali przerabianej plastycznie o innym kształcie. Pozostała porowatość może zależeć od charakterystyki proszku, kierunku prasowania, usuwania środka poślizgowego, warunków spiekania oraz lokalnej geometrii. Gęstość może wpływać na wytrzymałość, ciągliwość, odporność zmęczeniową, stabilność wymiarową, właściwości cieplne oraz na to, w jakim stopniu próbka badawcza reprezentuje gotową część.
Podczas odczytywania normy ASTM B783-24 należy ustalić klasę gęstości przed porównaniem zgłoszonej właściwości z właściwością innego materiału. Norma rozróżnia granicę plastyczności w stanie po spiekaniu od wytrzymałości na rozciąganie w stanie po obróbce cieplnej. Są to różne stany i różne pomiary. Wymagania dotyczącego granicy plastyczności w stanie po spiekaniu nie można bezpośrednio porównywać z wartością wytrzymałości na rozciąganie uzyskaną po hartowaniu i odpuszczaniu.
Ta sama ostrożność dotyczy normy ISO 5755:2022. Określenie „spiekany” wskazuje na stan po konsolidacji, ale nie oznacza automatycznie, że wszystkie części mają taki sam udział porów ani że żadna operacja dodatkowa nie jest dopuszczalna. Specyfikacja może wymagać zakresu gęstości, minimalnej gęstości albo określonego stanu po kalibrowaniu, obróbce parowej, infiltracji lub obróbce cieplnej. Rysunek i specyfikację zakupu należy odczytywać wraz z odpowiednią normą.
W notatkach należy wyraźnie zapisać stan: po spiekaniu, po kalibrowaniu, po obróbce cieplnej, po utwardzaniu powierzchniowemu, po infiltracji lub inny określony stan. Jeżeli dokument nie podaje tego stanu, zgłoszona wartość jest niepełna. Wartość twardości bez informacji o stanie po obróbce cieplnej stanowi szczególnie słaby dowód; podobnie jest z wartością wytrzymałości na rozciąganie bez danych dotyczących gęstości, orientacji próbki i metody badania.
Nie należy przenosić założeń z technologii przyrostowych. Opublikowany przez NIST rozdział ASM Handbook dotyczący wytwarzania przyrostowego stali i stali nierdzewnych (2020) omawia porowatość, wtrącenia, naprężenia własne oraz obróbkę cieplną po wytworzeniu, lecz wytwarzanie przyrostowe nie jest tym samym procesem co konwencjonalna technologia PM prasowania i spiekania. Obie technologie wykorzystują proszki, jednak złoże proszku, historia cieplna, powstawanie porów i dokumenty kwalifikacyjne są różne.
Norma, gatunek i wymagania właściwe dla nabywcy
Norma stanowi nadrzędne ramy; gatunek jest tożsamością materiału w tych ramach; wymaganie właściwe dla nabywcy modyfikuje zamówienie lub je uzupełnia. Te trzy poziomy należy rejestrować oddzielnie.
Najpierw należy zapisać pełne oznaczenie dokumentu, na przykład ASTM B783-24, ISO 5755:2022, ISO 4957:2018 lub ISO 13947:2024. Następnie trzeba dokładnie przepisać oznaczenie, w formie użytej w dokumencie. Nie należy zastępować go znanym odpowiednikiem stali przerabianej plastycznie, skrótem stosowanym przez dostawcę ani ogólnym określeniem, takim jak „nierdzewna stal PM”. Potem należy znaleźć tabelę określającą skład chemiczny i właściwości. Na koniec trzeba przeczytać postanowienia dotyczące pobierania próbek, próbek do badań, tolerancji wymiarowych, stanu powierzchni i dopuszczalnego przetwarzania.
Metoda badania jest równie istotna jak wartość graniczna. Norma ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metali i dopuszcza stosowanie tej metody do części stalowych kształtowanych metodą kucia proszków. Odniesienie to może być istotne, gdy kontrola wtrąceń jest wymaganiem nabywcy, lecz samo w sobie nie definiuje gatunku stali ani jej właściwości na rozciąganie. Należy odnotować badany proszek lub część, przygotowanie próbki, metodę oceny oraz kryterium odbioru.
Nabywca może również określić skład chemiczny proszku, gęstość nasypową, właściwości przepływowe, rozkład wielkości cząstek, zawartość tlenu lub limity innych zanieczyszczeń, gęstość po spiekaniu, zmianę wymiarów, charakterystykę porów, parametry obróbki cieplnej lub wymagane miejsce wykonania badania. Wymagania takie mogą być bardziej rygorystyczne lub bardziej szczegółowe niż ogólny opis materiału. Nie wolno ich domyślnie wyprowadzać z nazwy gatunku.
Ostatnia kontrola dotyczy dopuszczalności operacji technologicznych. Należy ustalić, czy specyfikacja dopuszcza kalibrowanie, dogniatanie, obróbkę skrawaniem, infiltrację, kucie proszków, nawęglanie, azotowanie, hartowanie i odpuszczanie lub inną operację. Każda z nich może zmienić wymiary, pory, naprężenia, twardość albo zmierzoną wytrzymałość. Jasne oznaczenie odpowiada zatem na pytanie szersze niż „jaka to stal?”. Określa, jaka norma ma zastosowanie, jaki skład chemiczny jest wymagany, jaką gęstość i stan deklaruje się, w jaki sposób zmierzono właściwości oraz jaką historię przetwarzania obejmuje deklaracja.
Zalety, ograniczenia i błędne przekonania
Co umożliwia przetwarzanie proszków
Metalurgia proszków (PM) nie polega po prostu na rozdrobnieniu konwencjonalnej stali na cząstki i sprasowaniu ich do odpowiedniego kształtu. Wytwarzanie proszku, mieszanie, zagęszczanie, spiekanie, dogęszczanie i obróbka cieplna tworzą odmienny zestaw zmiennych, które można wykorzystywać do modyfikowania zarówno składu, jak i mikrostruktury. W rezultacie może powstać stal, której nie da się odtworzyć za pomocą konwencjonalnego przetwarzania wlewków, a nie zwykły gatunek wytworzony mniej znaną metodą.
Najbardziej przejrzystym przykładem jest spiekana stal narzędziowa. Podczas krzepnięcia wlewka pierwiastki stopowe, takie jak chrom, molibden, wanad i wolfram, mogą segregować, tworząc duże sieci węglików. Późniejsze kucie i przeróbka plastyczna mogą ograniczyć tę strukturę, jednak końcowa wielkość, rozmieszczenie i skład chemiczny węglików nadal pozostają uwarunkowane pierwotną historią odlewania. Proszek rozpylany gazowo krzepnie bardzo szybko w obrębie każdej cząstki. Po skonsolidowaniu tych cząstek w powstałej stali może rozwinąć się drobna, zaokrąglona i bardziej zbliżona do izotropowej populacja węglików. Przetwarzanie proszków może również umożliwiać uzyskanie zawartości węglików lub kombinacji węglików określanych jako trudne albo niemożliwe do wytworzenia za pomocą konwencjonalnej metalurgii wlewków. Różnica ta wpływa na obróbkę cieplną, odporność na zużycie, ciągliwość, stabilność wymiarową oraz kierunkowość związaną z wydłużonymi wtrąceniami lub pasmami węglików.
Korzyść polega zatem na kontroli mikrostruktury, a nie wyłącznie na wytwarzaniu kształtu. Producent proszku może przed konsolidacją regulować skład chemiczny cząstek, rozkład wielkości cząstek, morfologię oraz zawartość tlenu. Wytwórca może mieszać proszki pierwiastkowe lub proszki wstępnie stopowe, chociaż wybór tych składników nie prowadzi do identycznych dróg dyfuzji podczas spiekania. Miedź, nikiel i molibden są powszechnie stosowanymi dodatkami w materiałach żelaznych PM; według opublikowanego w 2024 roku przez ScienceDirect Topics opracowania Ferrous Powder Metallurgy kompozycje żelazo–miedź–węgiel stanowią około połowy żelaznych części PM. Takie składy ilustrują szeroki zakres tej dziedziny, lecz nie powinny być utożsamiane z definicją stali PM.
Normy odzwierciedlają tę szerszą tożsamość. ASTM B783-24 klasyfikuje spiekane żelazne materiały konstrukcyjne PM na podstawie składu chemicznego, gęstości, granicy plastyczności w stanie po spiekaniu oraz wytrzymałości na rozciąganie po obróbce cieplnej. To połączenie jest wymowne: sam skład chemiczny nie wystarcza do identyfikacji materiału. Gęstość i stan materiału stanowią część praktycznego znaczenia oznaczenia gatunku. ISO 5755:2022 również określa wymagania dla spiekanych materiałów konstrukcyjnych z żelaza, stali, stali stopowej i stali nierdzewnej. Dokumenty te dotyczą zdefiniowanych klas materiałów spiekanych, a nie każdej stali, która przypadkowo przeszła przez proces wykorzystujący proszek.
Przetwarzanie proszków może również ograniczać niektóre formy segregacji i umożliwiać wytwarzanie kształtów zbliżonych do finalnych, zmniejszając ilość obróbki skrawaniem wymaganą dla odpowiednich geometrii. Nie eliminuje jednak potrzeby stosowania osądu inżynierskiego. Kształt cząstek wpływa na płynięcie i upakowanie; wielkość cząstek wpływa na powierzchnię właściwą i przebieg spiekania; dobór środka poślizgowego wpływa na wypychanie oraz zanieczyszczenia resztkowe. Zalety wynikają z zarządzania tymi powiązanymi zmiennymi, a nie z samego słowa „proszek”.
Jak porowatość resztkowa może ograniczać właściwości
Najtrwalszym błędnym przekonaniem jest założenie, że stal PM jest z definicji całkowicie zwarta. Części wytwarzane konwencjonalną metodą prasowania i spiekania zachowują pory, chyba że zostanie zastosowana dodatkowa operacja dogęszczania, która je zamknie. Pory mogą być odizolowane lub wzajemnie połączone, zaokrąglone lub nieregularne, skupione w pobliżu powierzchni albo rozłożone w całym przekroju. Ich wielkość, kształt i lokalizacja zależą od właściwości proszku, nacisku zagęszczania, geometrii oprzyrządowania, usuwania środka poślizgowego, atmosfery spiekania, temperatury, czasu i historii chłodzenia.
Porowatość resztkowa zmniejsza efektywną powierzchnię przenoszącą obciążenie i może działać jako koncentrator naprężeń. Może obniżać ciągliwość przy rozciąganiu, odporność zmęczeniową, odporność na pękanie oraz odporność na uderzenia lub propagację pęknięć, nawet gdy skład materiału w objętości jest porównywalny ze składem stali przerabianej plastycznie. Pory otwarte mogą również umożliwiać przenikanie płynów i komplikować obróbkę powierzchniową. Pory wewnętrzne mogą reagować odmiennie podczas hartowania, odpuszczania, nawęglania lub azotowania, dlatego cyklu obróbki cieplnej ustalonego dla całkowicie zwartego wyrobu przerabianego plastycznie nie można automatycznie przenosić na wyrób spiekany.
Zagęszczanie stwarza własne ograniczenia jeszcze przed rozpoczęciem spiekania. Proszek nie przekazuje nacisku tak jak ciało ciągłe. Tarcie o ścianki matrycy może powodować gradienty gęstości, natomiast wąskie przekroje, cechy wklęsłe i zmiany grubości mogą prowadzić do lokalnych różnic w gęstości wypraski. Wypychanie może powodować pęknięcia lub odkształcenia. Następnie spiekanie wywołuje zmianę wymiarów, gdy styki między cząstkami przekształcają się w wiązania metalurgiczne, a sieć porów ewoluuje. Nominalny wymiar z rysunku technicznego jest zatem powiązany z oprzyrządowaniem, partią proszku, środkiem poślizgowym, cyklem pracy pieca i atmosferą.
Dogęszczanie może zasadniczo zmienić ten stan, ale nie usuwa historii procesu. Prasowanie izostatyczne na gorąco, kucie proszków, spiekanie z fazą ciekłą i inne metody różnią się pod względem ciśnienia, temperatury, odkształcenia, zamykania porów oraz zachowania wtrąceń. Całkowicie zwarta stal narzędziowa PM wykonana jedną metodą nie jest zamienna z porowatą częścią konstrukcyjną wykonaną metodą prasowania i spiekania tylko dlatego, że oba materiały wyjściowe miały postać proszku. Określenie „stal PM” identyfikuje rodzinę metod, a nie jeden poziom gęstości.
Jakość proszku wiąże się z dodatkowymi zagadnieniami. Wtrącenia niemetaliczne mogą pochodzić z procesów topienia, rozpylania, przeładunku, przesiewania lub mieszania. ISO 13947:2024 określa metodę oznaczania wtrąceń niemetalicznych w proszkach metalicznych i dopuszcza zastosowanie tej metody do części stalowych kutych z proszku. Badanie wtrąceń ma istotne znaczenie, ponieważ drobna struktura węglikowa nie kompensuje szkodliwego tlenku, cząstki żużla ani innej obcej fazy umiejscowionej w krytycznym miejscu.
Dlaczego metoda wytwarzania i specyfikacja decydują o odpowiedzi
Każde twierdzenie dotyczące stali PM wymaga wskazania metody wytwarzania i stanu materiału. „PM” może oznaczać konwencjonalne prasowanie i spiekanie, kucie proszków, prasowanie izostatyczne na gorąco lub powiązany proces wytwarzania przyrostowego. Metody te nie są zamienne. Wytwarzanie przyrostowe buduje materiał warstwa po warstwie i wprowadza własne cykle cieplne, wady jeziorka ciekłego metalu, naprężenia resztkowe oraz wymagania dotyczące obróbki po zakończeniu budowy. Rozdział opublikowanego przez NIST w 2020 roku podręcznika ASM Handbook dotyczący wytwarzania przyrostowego stali i stali nierdzewnych wskazuje porowatość, wtrącenia, naprężenia resztkowe oraz obróbkę cieplną po zakończeniu budowy jako czynniki kluczowe. Informacje te są istotne dla stali wytwarzanej z proszku, jednak wytwarzania przyrostowego nie należy utożsamiać z konwencjonalną metodą prasowania i spiekania PM.
Specyfikacja określa również znaczenie porównania. ISO 4957:2018 stosuje wymagania dotyczące stali narzędziowych zarówno do wyrobów wytwarzanych metodą metalurgii proszków, jak i do wyrobów walcowanych na gorąco, kutych, ciągnionych na zimno oraz walcowanych na zimno. Nie oznacza to, że wszystkie postacie określonego gatunku stali narzędziowej są równoważne. Norma ustanawia wymagania dla różnych metod wytwarzania, pozostawiając czynniki zależne od metody — gęstość, morfologię węglików, wtrącenia, strukturę ziarnistą, obróbkę cieplną i wymiary końcowe — do kontrolowania i weryfikacji.
Nominalna analiza chemiczna przewiduje zatem tylko część wyniku. Dwa materiały mogą mieć taką samą zawartość węgla i składników stopowych, a mimo to różnić się zawartością tlenu w proszku, morfologią cząstek, gęstością po zagęszczaniu, morfologią porów, atmosferą spiekania, rozmieszczeniem węglików i historią odpuszczania. Różnice te mogą zmieniać skrawalność, odporność na zużycie, ciągliwość, zachowanie zmęczeniowe i stabilność wymiarową. Randall German w publikacji A–Z of Powder Metallurgy z 2005 roku traktuje wytwarzanie proszku, zagęszczanie, spiekanie, dogęszczanie, mikrostrukturę i porowatość jako powiązane elementy właśnie z tego powodu.
Uzasadnione pytanie nie brzmi, czy stal PM jest automatycznie mocniejsza, bardziej odporna na pękanie lub bardziej jednorodna niż stal przerabiana plastycznie. Należy ustalić, jaki proszek, jaka metoda konsolidacji, jaka gęstość, jaka specyfikacja i jaki stan po obróbce cieplnej dotyczy badanego materiału. Przetwarzanie proszków może umożliwiać uzyskanie struktur stopowych, które w innym przypadku byłyby niedostępne. Może również wprowadzać pory, wtrącenia, gradienty gęstości i zmiany wymiarów. Oba stwierdzenia są prawdziwe, a pominięcie któregokolwiek z nich zmienia rodzinę materiałów w mylące oznaczenie gatunku.
Źródła
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/