




O que são os aços da metalurgia do pó
Definição de aço da metalurgia do pó
O aço da metalurgia do pó é um material ferroso produzido por meio de uma rota de processamento de pós, em vez de ser obtido pela fundição de um grande lingote, seguida de laminação ou forjamento para transformá-lo em produto semiacabado. O termo descreve uma família de processos e materiais. Ele não identifica uma composição química, uma microestrutura ou um nível de densidade específicos.
Sequência típica de processamento da metalurgia do pó
- Produção do pó O pó de ferro ou de aço-liga é produzido e classificado.
- Mistura Adições de elementos de liga, grafite, cobre, níquel, molibdênio e lubrificantes podem ser combinadas.
- Compactação A mistura é prensada para formar uma peça verde moldada.
- Sinterização O aquecimento desenvolve ligações entre as partículas e modifica o sistema de poros.
- Processamento secundário Calibragem, repressão, infiltração, usinagem, cementação, têmpera, revenimento ou densificação podem ser realizados posteriormente.
Uma rota típica começa com a produção de pó de ferro ou de aço-liga, seguida de classificação do pó, mistura, compactação e sinterização. O compactado pode então passar por calibragem, recompactação, infiltração, usinagem, cementação, têmpera, revenimento ou outra operação de densificação e tratamento térmico. Cada etapa altera a relação entre composição, estrutura dos poros, dimensões e comportamento mecânico. O livro A-Z of Powder Metallurgy, de Randall German, trata a produção do pó, a compactação, a sinterização, a densificação, a microestrutura e a porosidade como partes interligadas do tema, e não como nomes intercambiáveis para o aço acabado.
O próprio pó é a primeira fonte de variação. Pós atomizados, reduzidos e de outros tipos diferem quanto à forma das partículas, à distribuição granulométrica, ao óxido superficial, à porosidade interna e ao comportamento de escoamento. Essas características afetam a forma como as partículas se acomodam na matriz, a quantidade de lubrificante necessária, a maneira como a pressão é transmitida através do compactado e a forma como as partículas se ligam durante a sinterização. Uma mistura de pós também pode conter partículas pré-ligadas, adições elementares, partículas de liga-mestra, grafite, cobre, níquel, molibdênio ou lubrificantes de processamento. Consequentemente, duas peças descritas de maneira ampla como aço PM podem apresentar distribuições de elementos de liga diferentes antes mesmo do início da etapa no forno.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
A composição continua sendo importante, mas não atua sozinha. A metalurgia do pó ferrosa utiliza normalmente cobre, níquel e molibdênio como adições de liga, enquanto o carbono é frequentemente introduzido por meio de grafite ou de um pó que contenha carbono. As composições ferro–cobre–carbono representam aproximadamente metade das peças ferrosas produzidas por PM, de acordo com a referência Ferrous Powder Metallurgy, publicada pela ScienceDirect Topics em 2024. Esse número descreve um importante grupo de composições, e não uma definição de todos os aços PM.
A ASTM B783-24 classifica os materiais estruturais ferrosos de metalurgia do pó usando composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração última após tratamento térmico. Strong evidence
A ASTM B783-24 demonstra por que o nome de uma classe ou um rótulo geral de processo são insuficientes. A norma classifica os materiais estruturais ferrosos da metalurgia do pó com base na composição química, na densidade, no limite de escoamento no estado sinterizado e na resistência à tração máxima após o tratamento térmico. A densidade não é apenas uma conveniência de registro: os poros residuais reduzem a seção transversal capaz de suportar carga e podem fornecer locais para a iniciação de trincas, enquanto a forma, o tamanho e a conectividade desses poros influenciam o resultado de etapas posteriores de processamento. Portanto, uma especificação precisa identificar mais do que os elementos adicionados ao ferro.
A ISO 5755:2022 também especifica requisitos para materiais metálicos sinterizados, incluindo materiais estruturais de ferro sinterizado, aço sinterizado, aço-liga sinterizado e aço inoxidável sinterizado. Seu escopo reflete a amplitude da categoria. “Aço PM” pode referir-se a um material estrutural sinterizado com porosidade residual controlada, a uma peça forjada a partir de pó com densidade muito maior ou a um aço-ferramenta da metalurgia do pó cuja principal distinção esteja em sua população de carbonetos e em seu grau de limpeza.
A microestrutura pode diferir daquela de um material equivalente produzido pela metalurgia de lingote com composição química nominalmente semelhante. Os aços-ferramenta da metalurgia do pó podem formar estruturas de carbonetos finas, arredondadas e mais uniformes, além de permitir níveis ou composições de carbonetos difíceis ou impossíveis de produzir pela metalurgia convencional de lingotes. A solidificação rápida durante a produção do pó limita a segregação associada a um grande lingote fundido; a consolidação subsequente e o tratamento térmico determinam quanto dessa vantagem permanece no produto acabado. O resultado não é automaticamente superior nem inferior. Trata-se de uma história metalúrgica diferente.

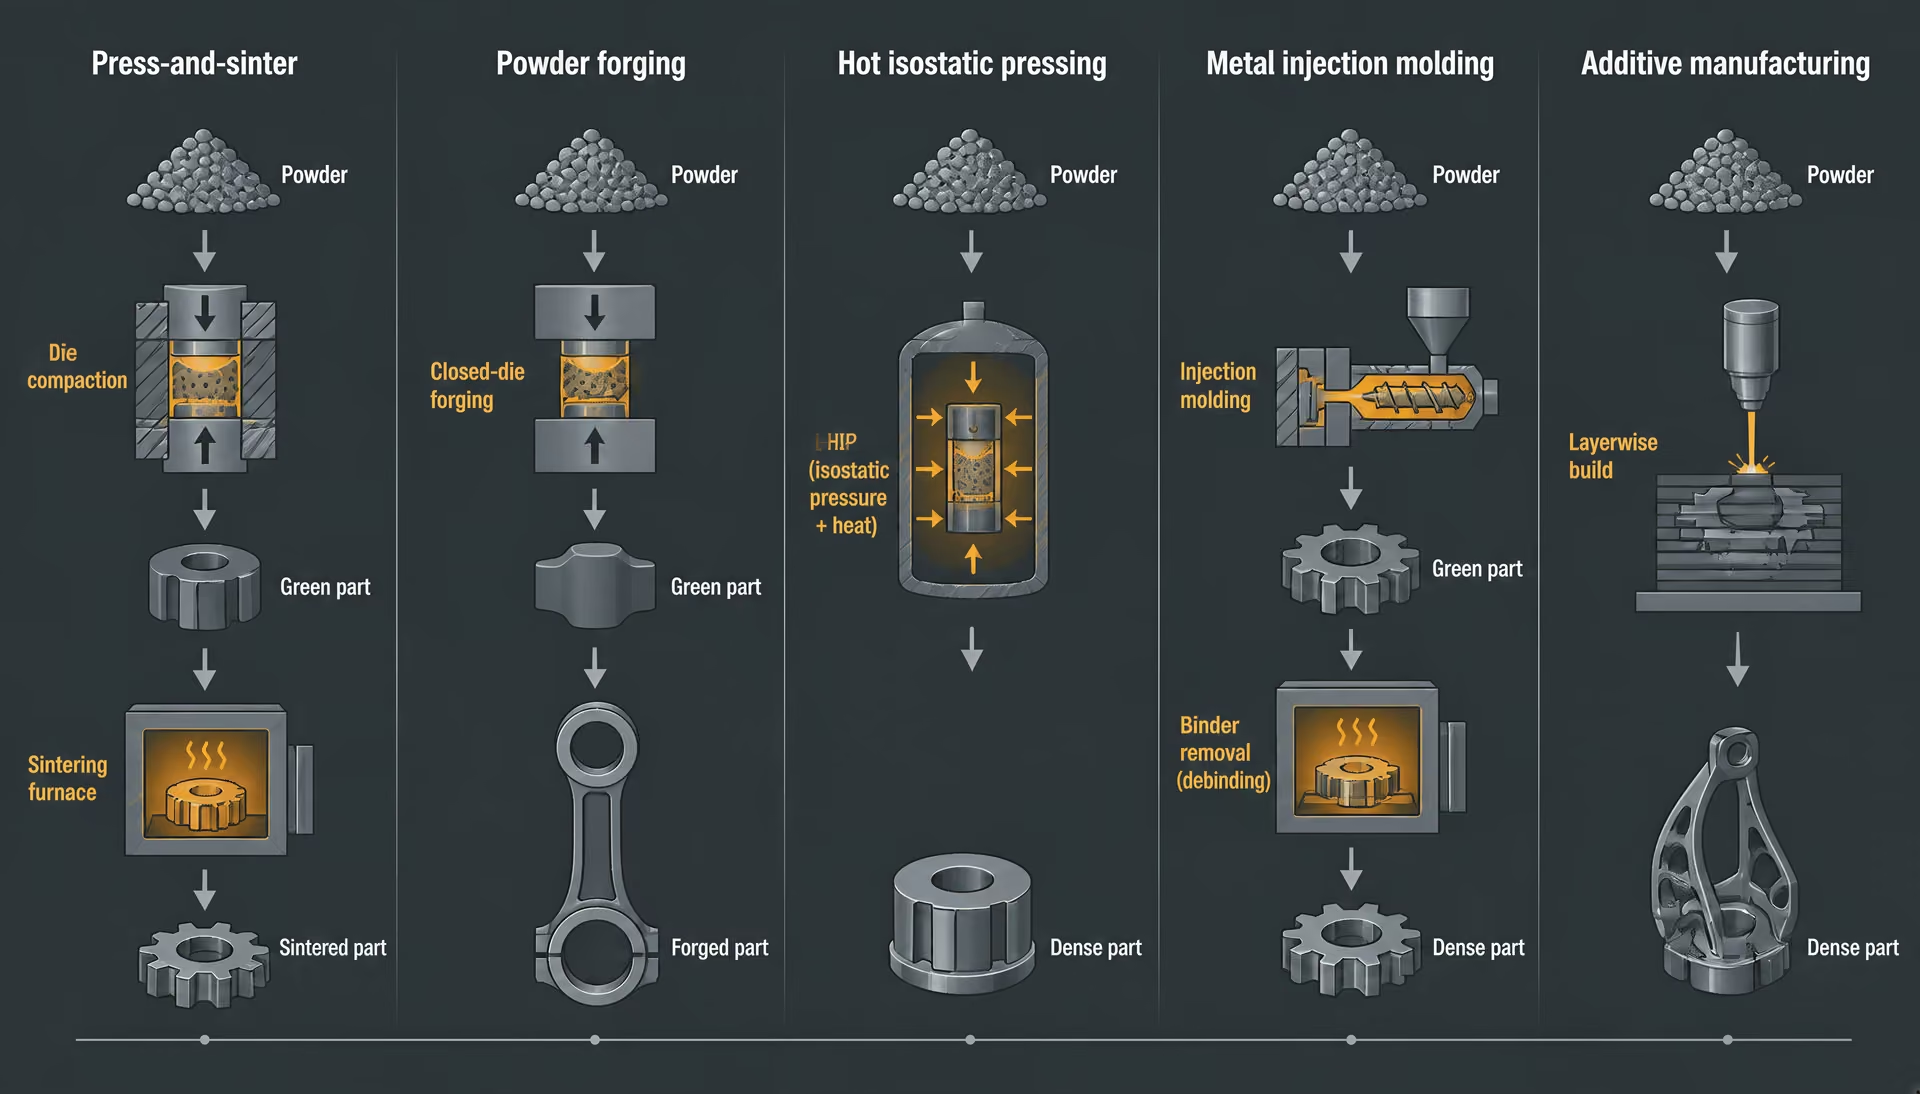
Rotas de compactação e sinterização, forjamento de pós e processos relacionados
| Rota | Mecanismo primário de consolidação | Característica distintiva típica |
|---|---|---|
| Prensagem e sinterização | Compactação em matriz seguida de sinterização em forno | Porosidade residual controlada e conformação quase final |
| Forjamento de pó | Pré-forma sinterizada seguida de forjamento a quente | Maior redução dos poros e deformação por forjamento |
| Prensagem isostática a quente | Temperatura e pressão elevadas | Fechamento dos poros internos |
| Moldagem por injeção de metais | Moldagem, remoção do aglutinante e sinterização | Matéria-prima de pó fino e geometrias complexas |
| Manufatura aditiva | Fusão ou união camada a camada | Trajetória digital da ferramenta e histórico térmico camada a camada |
Peça verde Um compacto moldado, mas não sinterizado, cuja resistência temporária provém principalmente do entrelaçamento das partículas e da pressão de compactação.
A metalurgia do pó convencional por compactação e sinterização começa com uma mistura de pós medida. Uma matriz e punções compactam essa mistura para formar uma peça “a verde”, cuja forma é mantida pelo entrelaçamento das partículas e pela pressão de compactação. O compactado a verde é então aquecido abaixo da faixa de fusão da liga, permitindo a difusão e o crescimento de pescoços entre as partículas. A sinterização fortalece a rede de partículas, altera as dimensões e arredonda ou contrai partes do sistema de poros. Ela não necessariamente elimina toda a porosidade.
A distribuição de pressão na matriz, o atrito na parede da matriz, o escoamento do pó e a geometria da peça podem produzir gradientes de densidade. A sinterização pode causar contração ou, dependendo da composição e da condição inicial de empacotamento, crescimento dimensional. Essas alterações devem ser consideradas em conjunto com as características das partículas do pó e com o tratamento térmico planejado. Um tratamento de cementação, por exemplo, atua sobre um material cujo acesso do carbono e cuja resposta à transformação são afetados por seus poros, pela distribuição dos elementos de liga e pela microestrutura sinterizada.
As peças estruturais produzidas por essa rota são frequentemente especificadas no estado sinterizado ou após uma operação secundária definida. A calibragem pode melhorar o controle dimensional; a recompactação pode aumentar a densidade em regiões selecionadas; a infiltração pode preencher poros interconectados com outro material; e o endurecimento por sinterização pode combinar o resfriamento no forno com transformações de endurecimento. Nenhuma dessas operações transforma toda peça compactada e sinterizada em aço totalmente conformado por processos mecânicos. A rota de processamento continua fazendo parte de sua identidade.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
O forjamento de pós acrescenta uma etapa de consolidação mecânica. Primeiro, uma pré-forma é compactada e sinterizada; depois, é aquecida e forjada para reduzir a porosidade e assumir uma forma forjada. Portanto, seu histórico de produção difere tanto do de uma peça sinterizada convencional quanto do de uma peça forjada produzida a partir de um tarugo fundido. O controle de inclusões é importante nessa rota: a ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite a aplicação do método a peças de aço forjadas a partir de pó. A norma deixa claro que as inclusões podem ser avaliadas na etapa do pó, embora continuem sendo relevantes para o componente consolidado.
A prensagem isostática a quente é outra rota de consolidação de pós, que utiliza temperatura e pressão elevadas para fechar poros internos, enquanto a moldagem por injeção de metais combina pó metálico fino com um sistema aglutinante, moldagem, remoção do aglutinante e sinterização. Esses processos não devem ser agrupados com a produção convencional por compactação e sinterização. Seus pós, o comportamento do corpo a verde, os ciclos térmicos, as alterações dimensionais e as geometrias possíveis são diferentes.
A manufatura aditiva também começa com pó metálico em muitos sistemas, mas não é metalurgia do pó convencional simplesmente porque há pó presente. Um laser ou feixe de elétrons funde ou une seletivamente regiões sucessivas de acordo com uma trajetória digital da ferramenta; a peça desenvolve um histórico térmico camada a camada, em vez de ser compactada como uma forma completa dentro de uma matriz. O capítulo do ASM Handbook sobre manufatura aditiva de aços e aços inoxidáveis, publicado pelo NIST em 2020, identifica a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção como fatores centrais nas peças de aço produzidas por manufatura aditiva. Essas questões se sobrepõem às da metalurgia do pó, mas os mecanismos de formação de defeitos e os gradientes térmicos não são os mesmos de um compactado prensado que atravessa um forno de sinterização.
Por que o termo não identifica uma classe específica
Uma designação de aço normalmente aponta para uma faixa de composição química especificada e para uma norma de produto ou aplicação. “Aço da metalurgia do pó” não faz isso por si só. Ele identifica uma rota ampla o suficiente para incluir aços estruturais, aços inoxidáveis, aços-ferramenta, materiais relacionados a rolamentos e sistemas de ligas projetados para forjamento de pós ou manufatura aditiva.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
As normas demonstram essa distinção. A ASTM B783-24 aborda os materiais estruturais ferrosos da metalurgia do pó por meio de vários critérios relacionados, e não de uma única classe universal. A ISO 5755:2022 abrange materiais estruturais de ferro sinterizado, aço sinterizado, aço-liga sinterizado e aço inoxidável sinterizado. A ISO 4957:2018 aplica os requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. Assim, um aço-ferramenta PM ainda pode ser identificado por uma designação reconhecida para aços-ferramenta, enquanto sua rota de fabricação explica sua estrutura de carbonetos, seu padrão de segregação, sua condição de porosidade e as inspeções necessárias.
A descrição relevante é, portanto, estratificada: composição química do pó, morfologia e distribuição granulométrica das partículas, método de compactação, densidade a verde, ciclo de sinterização, densidade final, morfologia dos poros, população de inclusões, alteração dimensional e processamento térmico. A alteração de uma dessas camadas pode modificar o material acabado, mesmo quando a designação nominal da liga permanece constante.
Por isso, o aço PM não deve ser tratado como aço comum na forma de pó. Ele é uma família de materiais cuja composição e histórico de processamento estabelecem conjuntamente a microestrutura final. O nome da classe fornece apenas parte desse histórico.
A estrutura normativa para materiais ferrosos de metalurgia do pó
Os aços produzidos por metalurgia do pó não são definidos apenas pela produção do pó. Sua classificação depende da composição química do compactado de pó, da densidade alcançada durante o processamento, da estrutura dos poros retida após a sinterização e da condição mecânica em que a peça é ensaiada. Portanto, uma especificação pode identificar uma família de materiais sem descrever todas as operações necessárias para produzir um componente acabado.
Essa distinção é importante porque duas peças com teores nominais semelhantes de ferro, carbono, cobre, níquel ou molibdênio podem apresentar propriedades diferentes quando suas distribuições granulométricas dos pós, pressões de compactação, ciclos de sinterização, taxas de resfriamento ou tratamentos pós-sinterização são diferentes. A obra A-Z of Powder Metallurgy (2005), de Randall German, trata a produção e a mistura dos pós, a compactação, a sinterização, a densificação, a microestrutura e a porosidade como partes interligadas de uma única rota de processamento. As normas dividem esses assuntos em requisitos administráveis, mas não fazem desaparecer as relações entre eles.
Lógica de classificação da ASTM B783-24
A ASTM B783-24, publicada pela ASTM International em 2024, classifica materiais estruturais ferrosos produzidos por metalurgia do pó segundo quatro atributos principais: composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração última após tratamento térmico. Seu escopo abrange peças produzidas por prensagem e sinterização. Trata-se de um sistema de classificação para materiais estruturais ferrosos de metalurgia do pó, e não de um sistema universal de nomenclatura para todo aço produzido a partir de pó.
A composição química estabelece a família da liga e os teores permitidos de elementos como carbono, cobre, níquel e molibdênio. As composições ferro–cobre–carbono respondem por aproximadamente metade das peças ferrosas produzidas por metalurgia do pó, de acordo com o verbete Ferrous Powder Metallurgy em ScienceDirect Topics (2024). Outros sistemas utilizam níquel, molibdênio, cromo, manganês ou combinações desses elementos de adição para modificar a temperabilidade, a resistência, a resposta dimensional ou o comportamento à corrosão. Ainda assim, a composição indicada em um requisito de material deve ser analisada juntamente com a condição da peça; o teor elementar, por si só, não especifica a porosidade nem o desempenho mecânico.
A densidade é um eixo de classificação separado. Em uma peça prensada e sinterizada, a densidade expressa quanto do compactado é ocupado por metal sólido, em vez de poros interconectados ou fechados. Assim, uma composição nominal de liga pode ocorrer em vários níveis de densidade, cada um com uma área efetiva de suporte de carga diferente e uma resposta distinta à usinagem, à fadiga, ao impacto ou ao tratamento térmico. A ASTM B783-24 reconhece essa distinção, em vez de tratar a densidade como um resultado incidental da fabricação.
As categorias mecânicas também distinguem duas condições diferentes do material. O limite de escoamento no estado sinterizado descreve a peça após a rota de prensagem e sinterização, sem depender de um tratamento posterior de endurecimento para estabelecer a condição declarada. A resistência à tração última após tratamento térmico refere-se à resistência alcançada depois do tratamento térmico especificado para a classificação aplicável. Esses valores não são intercambiáveis. Um aço que atende a uma categoria de limite de escoamento no estado sinterizado não atende automaticamente a uma categoria de resistência à tração última após tratamento térmico, e um desenho deve indicar qual condição rege a aceitação.
| Estrutura | Assunto principal | O que ela não estabelece por si só |
|---|---|---|
| ASTM B783-24 | Materiais estruturais ferrosos de metalurgia do pó | Especificação completa do componente |
| ISO 5755:2022 | Materiais estruturais de ferro sinterizado, aço, aço-liga e aço inoxidável | Uma única classe universal de metalurgia do pó |
| ISO 4957:2018 | Requisitos para aços-ferramenta em diferentes rotas de fabricação | Microestruturas idênticas entre as rotas |
| ISO 13947:2024 | Inclusões não metálicas em pós e peças forjadas de pó | Classe da liga, densidade ou condição de tração |
Consequentemente, a ASTM B783-24 fornece uma estrutura para comparar materiais segundo eixos definidos, mas essa estrutura não constitui uma especificação completa do componente. Ela não elimina a necessidade de declarar tolerâncias, geometria, condição superficial, orientação dos ensaios, amostragem, variação dimensional, requisitos de impregnação ou infiltração e o ciclo térmico exato quando esses fatores afetam o desempenho em serviço. Tampouco uma designação de classificação descreve integralmente a morfologia do pó, a escolha do lubrificante, as ferramentas de compactação, a atmosfera de sinterização ou a morfologia dos poros.
ISO 5755:2022 e materiais estruturais sinterizados
A ISO 5755:2022 atua em um nível relacionado, porém distinto. No âmbito da ISO ICS 77.160, ela especifica requisitos para materiais metálicos sinterizados, incluindo materiais estruturais de ferro sinterizado, aço sinterizado, aço ligado sinterizado e aço inoxidável sinterizado. A redação é importante: o documento trata dos materiais estruturais sinterizados como uma classe, em vez de apresentar a metalurgia do pó como um único grau convencional de aço.
“Sinterizado” também define uma condição de processo, e não simplesmente uma identidade química. Um compactado é formado a partir de pó, aquecido abaixo de seu ponto de fusão e transformado por meio de ligação, retração, evolução dos poros e mudanças microestruturais. O pó pode ser elementar, pré-ligado ou uma mistura que contenha elementos de liga e auxiliares de processamento. Após a sinterização, a peça pode receber calibração, cunhagem, usinagem, tratamento a vapor, infiltração, cementação, têmpera e revenimento ou outra operação de densificação ou tratamento térmico. A inclusão de uma determinada operação no requisito do material deve ser declarada separadamente.
A ISO 5755:2022 é, portanto, útil para requisitos aplicáveis a produtos de ferro e aço sinterizados, enquanto um desenho de produto ou uma especificação de compra deve identificar a designação e a condição requeridas do material. Um requisito pode prescrever uma faixa de composição química, densidade, propriedade de tração, dureza ou método de ensaio. Ele não prescreve necessariamente a rota completa pela qual o fabricante deve obter esse resultado. Por outro lado, uma especificação de processo pode exigir um tipo de pó, uma sequência de compactação, uma atmosfera de sinterização, uma taxa de resfriamento ou um tratamento térmico, mesmo quando a norma do material não fornece esses detalhes.
Essa separação se torna especialmente importante no caso de materiais inoxidáveis produzidos por metalurgia do pó. “Aço inoxidável” identifica uma família de ligas resistentes à corrosão segundo os requisitos químicos aplicáveis; não identifica se a peça foi produzida por prensagem e sinterização, moldagem por injeção de metais, prensagem isostática a quente ou fabricação aditiva. Essas rotas produzem estruturas de poros diferentes e podem exigir ensaios de aceitação distintos. A ISO 5755:2022 não deve ser interpretada como uma declaração de que todas as peças inoxidáveis à base de pó compartilham uma única microestrutura ou um único histórico de processamento.
Como as normas diferem das designações de grau
Uma designação de grau nomeia ou organiza um material segundo um sistema específico. Uma norma pode definir esse sistema, especificar limites, estabelecer métodos de ensaio ou fornecer categorias de classificação, mas os dois conceitos continuam sendo diferentes. “Grau” responde, em termos gerais, qual material está sendo identificado. Uma norma responde o que deve ser controlado, medido ou declarado para que essa identificação seja válida.
A ASTM B783-24 ilustra essa diferença por meio do uso combinado de composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração última após tratamento térmico. Uma designação baseada nessa estrutura contém mais informações do que uma simples designação química, mas ainda não substitui o desenho do componente. O desenho pode controlar a densidade por região, as tolerâncias dimensionais após a sinterização, a distorção admissível, a porosidade conectada à superfície e a direção na qual os corpos de prova de tração são retirados.
A ISO 4957:2018 aplica requisitos para aços-ferramenta a produtos de metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. Strong evidence
O mesmo princípio se aplica aos aços-ferramenta. A ISO 4957:2018 aplica explicitamente os requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. Essa norma comum não torna esses produtos metalurgicamente idênticos. Os aços-ferramenta produzidos por metalurgia do pó podem desenvolver estruturas de carbonetos finas, arredondadas e comparativamente uniformes, além de níveis ou composições de carbonetos difíceis ou impossíveis de obter por meio da metalurgia convencional de lingotes. A rota de fabricação continua fazendo parte da identidade do material, mesmo quando uma norma comum para aços-ferramenta fornece os requisitos químicos ou de propriedades.
As inclusões constituem outro limite entre a designação do material e o controle do processo. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite a aplicação do método a peças de aço forjadas a partir de pó. O ensaio de inclusões pode revelar contaminação ou partículas não metálicas que afetam o início de trincas por fadiga, mas um resultado de inclusões, por si só, não define o grau da liga, a densidade ou a condição de tratamento térmico.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
A porosidade deve ser tratada com o mesmo cuidado. O capítulo do ASM Handbook sobre fabricação aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), discute a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-fabricação como fatores significativos em peças de aço produzidas por fabricação aditiva. Essas questões se sobrepõem às da metalurgia do pó convencional, mas a fabricação aditiva não deve ser confundida com a metalurgia do pó por prensagem e sinterização: o material de alimentação em pó, a formação das camadas, o histórico térmico, a formação de defeitos e o estado de tensões residuais são diferentes.
Uma designação adequada do material, portanto, combina a norma aplicável, o grau ou a classificação, a forma do produto, a condição de densidade ou de propriedades e os requisitos de processamento que afetam a aceitação. As normas estabelecem uma linguagem controlada. Elas não apagam o histórico do aço como material produzido a partir de pó.
Produção do Pó e Variáveis da Matéria-Prima
O pó não é um substituto neutro para barra, tarugo ou material fundido atomizado. Sua forma das partículas, distribuição granulométrica, estrutura interna, condição superficial e histórico químico determinam como a matéria-prima preenche uma matriz, responde à compactação, sinteriza e desenvolve poros e inclusões. O livro A-Z of Powder Metallurgy (2005), de Randall German, trata essas características como variáveis de processo interligadas: a produção do pó afeta a compactação; a compactação estabelece a estrutura de poros do corpo verde; a sinterização modifica essa estrutura e a microestrutura circundante; a densificação posterior e o tratamento térmico não conseguem apagar completamente todas as decisões anteriores.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Essa distinção é importante ao comparar um aço produzido por metalurgia do pó com uma qualidade laminada ou forjada aparentemente semelhante. A ASTM B783-24 classifica materiais ferrosos estruturais produzidos por metalurgia do pó de acordo com a composição química, a densidade, o limite de escoamento no estado sinterizado e a resistência à tração após tratamento térmico. A ISO 5755:2022 também especifica requisitos para materiais estruturais de ferro sinterizado, aço, aço-liga e aço inoxidável. Nenhuma das duas normas trata o pó como uma forma incidental de fornecimento. A matéria-prima faz parte da rota de produção do material.

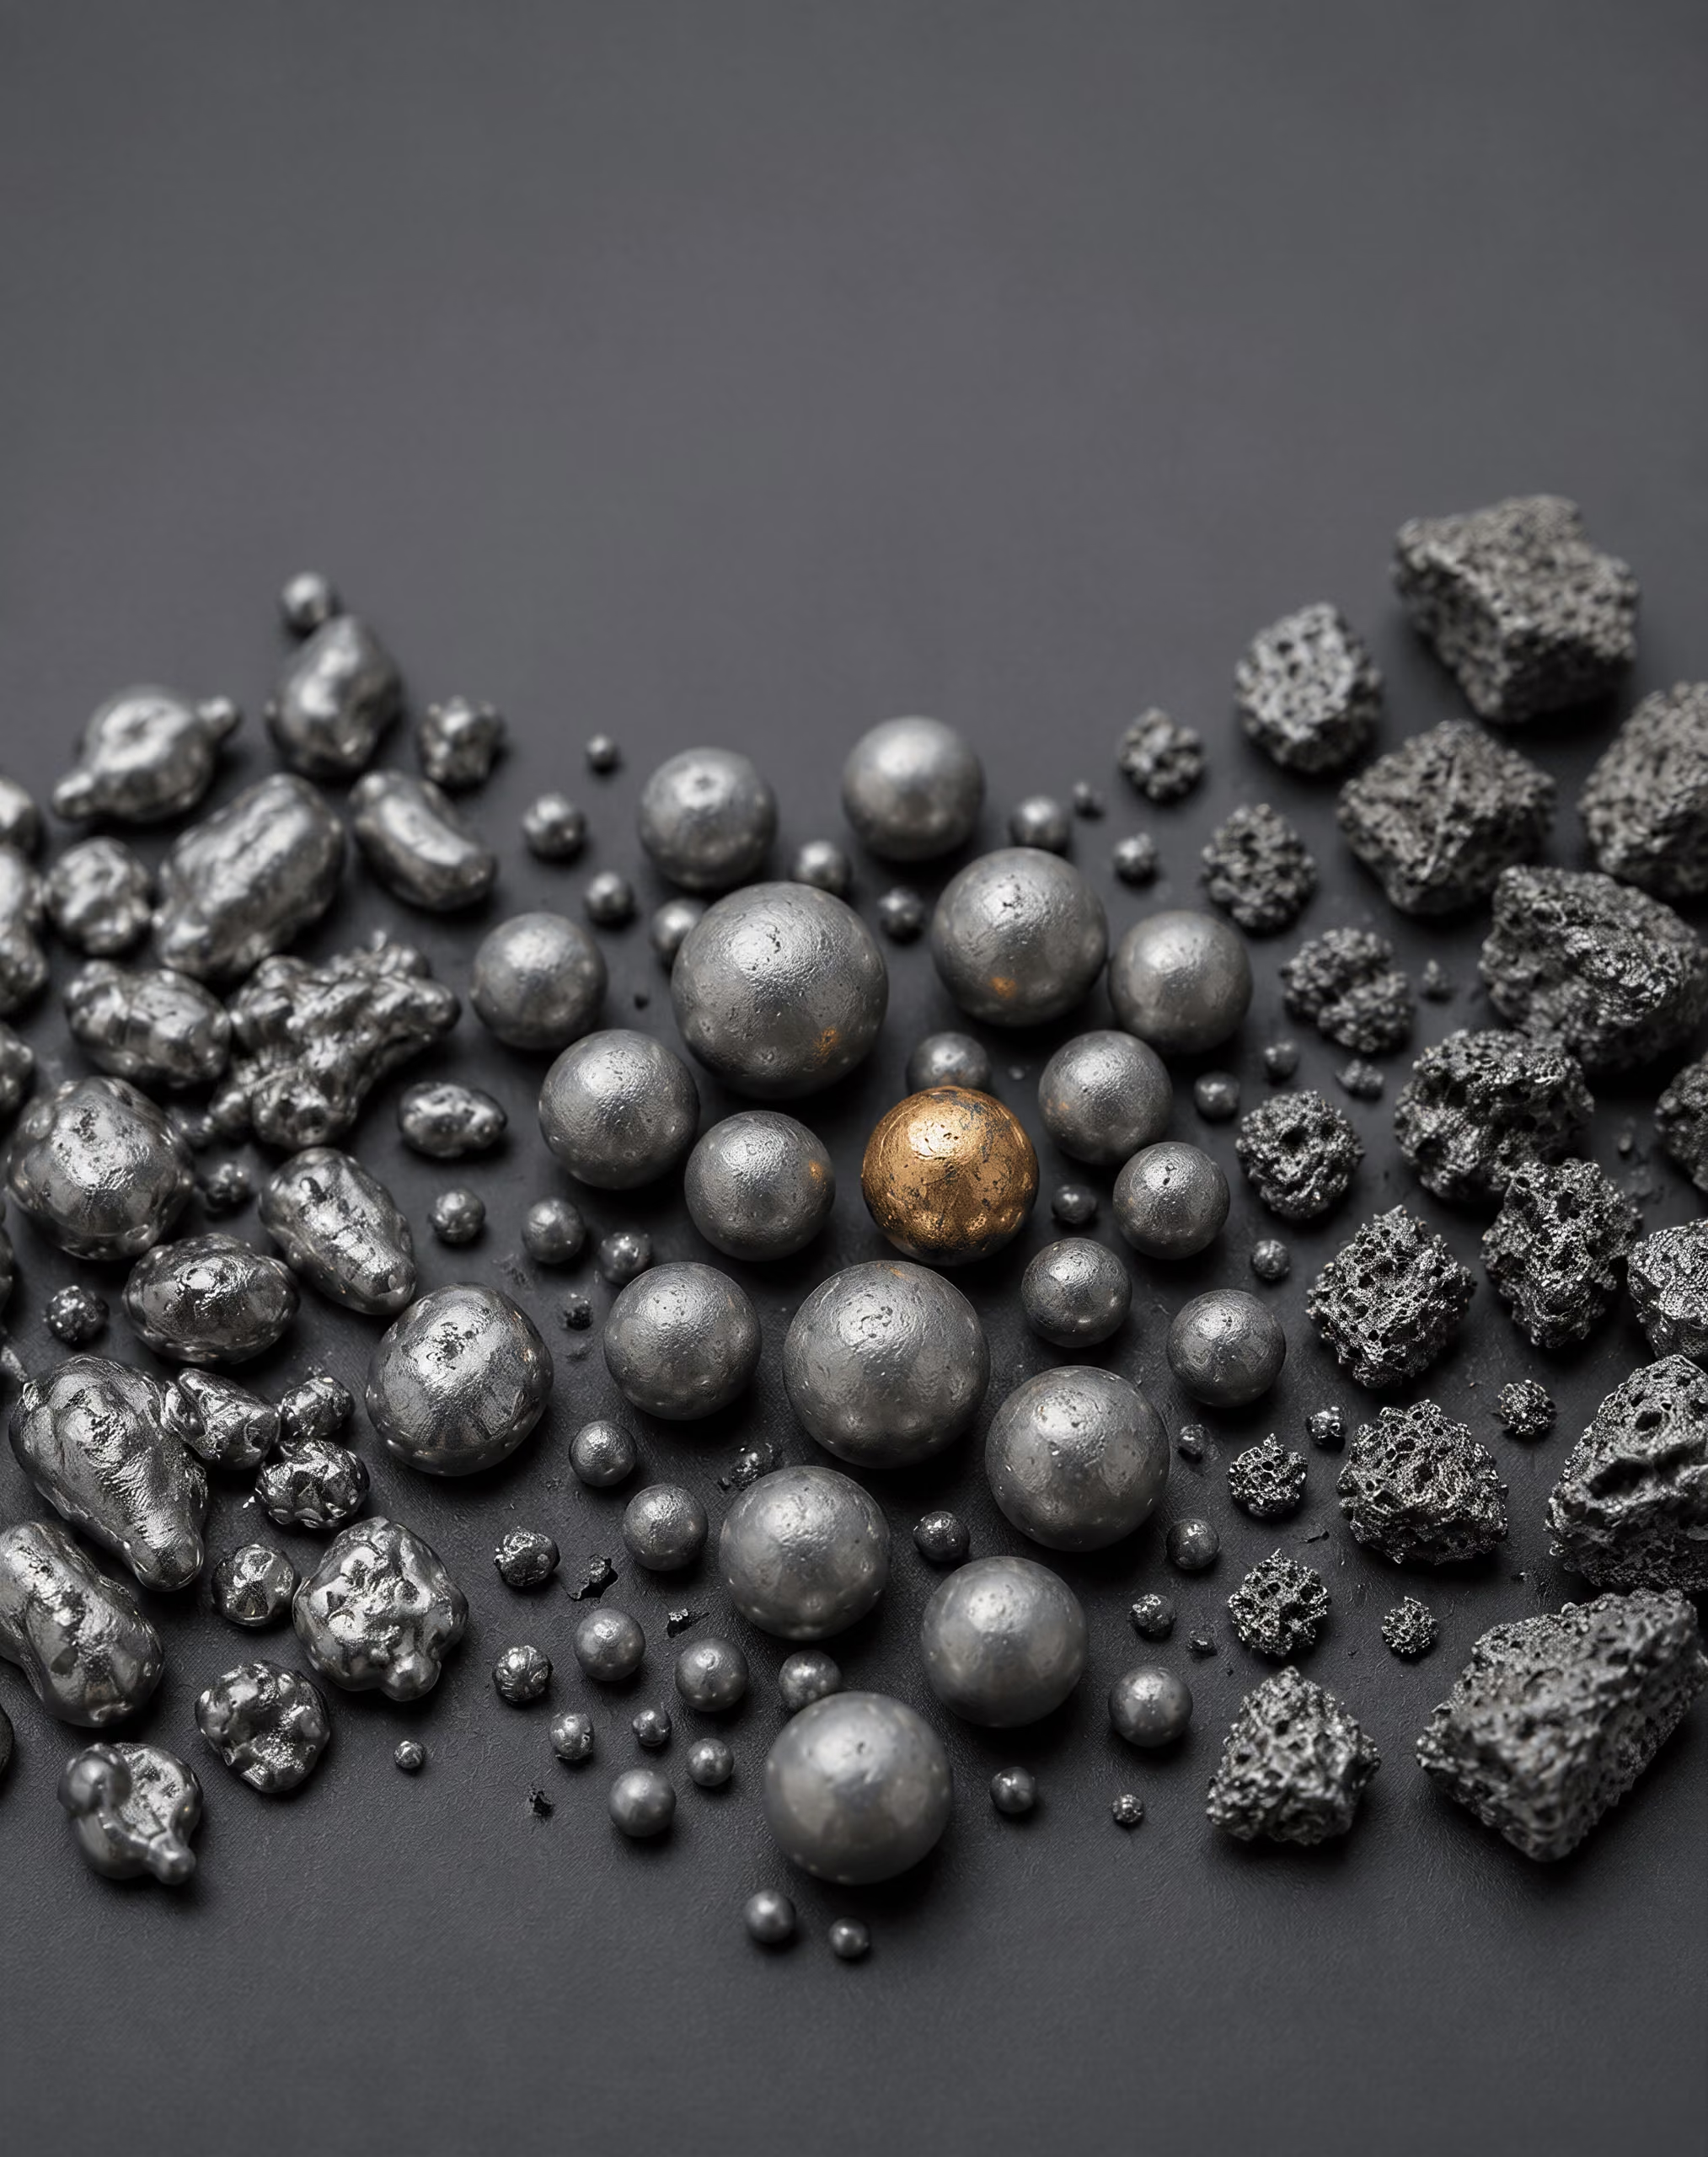
Morfologia das partículas e distribuição granulométrica
A morfologia das partículas descreve a forma externa das partículas individuais e, em alguns casos, sua porosidade interna. Pós atomizados a gás e a água frequentemente são irregulares em diferentes graus, enquanto a atomização a gás pode produzir partículas mais arredondadas. Pós reduzidos geralmente mantêm formas angulares, semelhantes a uma esponja ou porosas, que refletem a redução de um óxido ou de outro precursor. Essas descrições não são intercambiáveis. Uma partícula arredondada pode escoar com facilidade, mas estabelecer menos contatos mecânicos durante os estágios iniciais da compactação; uma partícula irregular pode se engrenar e resistir ao movimento, ao mesmo tempo que cria uma rede de poros do corpo verde diferente.
Características do pó que devem ser diferenciadas
- Distribuição granulométrica Registra a faixa e a proporção dos tamanhos de partícula.
- Densidade aparente Descreve a massa que ocupa um volume definido de pó solto.
- Escoabilidade Descreve o tempo ou as condições necessárias para que o pó atravesse um aparelho de ensaio.
- Compressibilidade Relaciona a pressão de compactação aplicada à densidade da peça verde.
A terminologia de German separa várias medições que frequentemente são agrupadas na expressão vaga “qualidade do pó”. A distribuição granulométrica registra a faixa e a proporção dos diferentes tamanhos de partículas, enquanto a densidade aparente descreve a massa que ocupa um volume definido de pó solto. A fluidez descreve o tempo ou as condições necessários para que uma quantidade especificada passe por um aparelho de ensaio. A compressibilidade diz respeito à relação entre a pressão de compactação aplicada e a densidade verde. Essas propriedades interagem, mas uma não pode substituir outra.
Distribuição granulométrica A faixa e a proporção relativa dos tamanhos de partícula em um lote de pó.
Uma distribuição ampla pode permitir que partículas menores ocupem os espaços entre partículas maiores, modificando a densidade aparente e a estrutura de empacotamento antes da prensagem. Essas mesmas partículas finas podem aumentar a área de contato, o atrito, a formação de poeira ou a tendência à aglomeração. Partículas superdimensionadas podem obstruir o preenchimento da matriz ou deixar diferenças locais de densidade. Durante a prensagem, o atrito nas interfaces partícula–partícula e partícula–ferramenta afeta a maneira como a pressão se transmite pela coluna de pó. Essa pressão não é perfeitamente uniforme; portanto, uma peça pode sair da matriz com gradientes de densidade mesmo quando a composição nominal é constante.
A morfologia também afeta a extração. Partículas altamente irregulares podem aumentar o engrenamento mecânico e o atrito com a parede; partículas arredondadas podem reduzir parte dessa resistência, mas talvez produzam um compactado menos coeso, a menos que a formulação e o ciclo de aplicação da pressão levem esse comportamento em consideração. Lubrificantes alteram o atrito com a parede da matriz e a extração, mas não eliminam a influência da forma das partículas nem da rugosidade superficial. Da mesma forma, um tamanho médio de partícula informado não descreve a distribuição completa que controla o preenchimento e o empacotamento local.
As consequências prosseguem durante a sinterização. A área de contato entre as partículas, a distância através dos canais de poros e a conectividade da porosidade aberta influenciam a contração, o transporte de gases, a difusão e a formação dos pescoços de sinterização. A morfologia dos poros é, portanto, um registro tanto da matéria-prima quanto do histórico de processamento. Um valor de densidade final pode ocultar poros alongados, isolados, interconectados ou conectados à superfície, com efeitos diferentes sobre o tratamento térmico e o comportamento mecânico.
Pós atomizados, reduzidos e misturados
A atomização começa com uma liga fundida e fragmenta o fluxo em gotículas usando gás, água ou outro fluido. A solidificação pode produzir partículas com segregação interna, satélites, gás aprisionado ou filmes superficiais, dependendo da liga e das condições de atomização. As partículas atomizadas a gás são geralmente mais esféricas que as partículas atomizadas a água, mas a morfologia, por si só, não estabelece a limpeza, a compressibilidade ou a adequação a uma determinada rota de produção do aço. O pó deve ser caracterizado como matéria-prima, e não identificado apenas pelo nome de seu método de produção.
Os pós reduzidos são produzidos pela remoção química do oxigênio de um óxido ou precursor relacionado. A redução pode produzir uma partícula porosa, com grande superfície reativa e forma herdada do material de partida. Esse pó pode se compactar de maneira diferente de um pó atomizado com composição nominal semelhante. O oxigênio residual, o material não reduzido e as mudanças na condição superficial continuam sendo relevantes porque afetam as reações de sinterização e os gases liberados durante o aquecimento.
Os pós misturados combinam um pó de ferro ou de liga-base com pós elementares, pós de ligas-mestre, grafite, cobre, níquel, molibdênio, lubrificantes ou outras adições controladas. Em um sistema misturado, os elementos de liga começam como partículas separadas ou adições localizadas. Sua distribuição durante o preenchimento da matriz, a compactação e a sinterização depende do tamanho das partículas, da densidade, da morfologia, da difusão e do ciclo térmico. “Misturado” não significa que as partículas do pó tenham a mesma composição em toda a sua extensão.
Os pós pré-ligados diferem porque os elementos de liga são incorporados a cada partícula durante a produção a partir do material fundido. Isso confere a cada partícula uma composição nominal mais uniforme, mas também pode alterar a dureza, a compressibilidade, a resposta à sinterização e o equilíbrio entre a resistência do corpo verde e a densidade alcançável. Adições elementares ou de ligas-mestre podem proporcionar uma resposta de processamento diferente e permitir a formação da liga por difusão durante a sinterização. A distinção é metalúrgica, e não apenas uma questão de terminologia comercial.
As composições ferro–cobre–carbono correspondem a aproximadamente metade das peças ferrosas produzidas por metalurgia do pó, segundo a referência Ferrous Powder Metallurgy, hospedada pelo ScienceDirect Topics (2024). Essa prevalência não torna equivalentes todas as matérias-primas de ferro–cobre–carbono: o cobre pode estar presente como pó separado, constituinte pré-ligado ou outra adição controlada, e cada rota afeta a mistura, a segregação, a variação dimensional e a química local. A mesma cautela se aplica às adições de níquel e molibdênio.
Para aços-ferramenta, o histórico do pó tem consequências estruturais ainda maiores. A solidificação rápida e a consolidação subsequente podem produzir carbonetos finos, arredondados e distribuídos de maneira mais uniforme. A referência Steel Powder Metallurgy (2024), do ScienceDirect, observa que níveis ou composições de carbonetos difíceis ou impossíveis de obter por meio da metalurgia convencional de lingotes podem ser produzidos em aços-ferramenta fabricados por metalurgia do pó. A ISO 4957:2018 aplica explicitamente os requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. A designação compartilhada não implica uma população de carbonetos nem um histórico de processamento compartilhados.
Óxidos superficiais, limpeza e manuseio
Cada partícula de pó apresenta uma área superficial exposta ao oxigênio, à umidade, aos hidrocarbonetos, aos equipamentos de manuseio e à atmosfera circundante. Os óxidos superficiais podem ser finos e contínuos, descontínuos ou estar associados a contaminantes e inclusões. Sua quantidade e composição química afetam a união entre as partículas durante a sinterização, as reações de redução, a remoção do lubrificante e os gases que precisam escapar do compactado. Portanto, a composição química do pó medida em massa não consegue, por si só, descrever a condição superficial.
A limpeza envolve mais do que baixo teor de oxigênio. Inclusões não metálicas, fragmentos refratários, partículas estranhas, satélites aderidos e aglomerados podem atuar como defeitos locais ou interromper os contatos entre as partículas. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite a aplicação do método a peças de aço forjadas a partir de pó. A existência dessa norma é um lembrete de que as inclusões são uma preocupação da matéria-prima antes de se tornarem uma característica do aço consolidado.
O armazenamento e a transferência podem modificar o pó. A vibração pode segregar as partículas por tamanho ou densidade; o ar úmido pode aumentar a oxidação ou a aglomeração; o transporte repetido pode alterar o teor de partículas finas e introduzir resíduos dos equipamentos. Recipientes, peneiras, ferramentas de mistura e lubrificantes devem, portanto, ser tratados como possíveis fontes de contaminação. O histórico de manuseio faz parte do registro do material.
A metalurgia do pó convencional por prensagem e sinterização também deve permanecer distinta da manufatura aditiva. O capítulo do ASM Handbook sobre manufatura aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), aborda porosidade, inclusões, tensões residuais e processamento térmico pós-construção, mas uma camada fundida em leito de pó não é um compactado verde prensado. As variáveis do pó se sobrepõem; a física da consolidação, não. Na metalurgia do pó convencional, a condição da matéria-prima se combina com o preenchimento da matriz, a compactação, a sinterização e qualquer densificação posterior para determinar a estrutura final de poros e inclusões. A composição química inicia a especificação. Ela não a encerra.
Projeto de Ligas na Metalurgia do Pó de Ligas Ferrosas
O projeto de ligas na metalurgia do pó de ligas ferrosas começa com uma restrição que não se aplica da mesma forma ao aço convencional trabalhado: a composição deve funcionar durante a fabricação do pó, a mistura, a compactação, a sinterização e qualquer densificação ou tratamento térmico posterior. A composição química nominal é apenas uma parte do material. A forma das partículas, a distribuição granulométrica, os óxidos superficiais, o teor de lubrificante, a morfologia dos poros e a localização de cada elemento de liga influenciam a estrutura final.
É por isso que o aço produzido por PM não deve ser tratado como uma classe convencional que, por acaso, foi produzida a partir de pó. A ASTM B783-24 classifica os materiais estruturais ferrosos produzidos por PM de acordo com a composição química, a densidade, o limite de escoamento no estado sinterizado e a resistência à tração máxima após tratamento térmico. A ISO 5755:2022 também especifica requisitos para materiais estruturais de ferro sinterizado, aço sinterizado, aço-liga sinterizado e aço inoxidável sinterizado. Essas normas refletem um sistema de materiais no qual o histórico de processamento está diretamente associado à composição e às propriedades.
Sistemas ferro–cobre–carbono
O sistema ferro–cobre–carbono é a família de ligas mais conhecida na PM estrutural de ligas ferrosas. Uma referência de 2024 do ScienceDirect Topics afirma que as composições ferro–cobre–carbono constituem aproximadamente metade das peças ferrosas produzidas por PM. Esse número é uma estimativa ampla de referência técnica, não uma regra universal para todos os países, classes de produtos ou períodos de análise. Ainda assim, ele indica a importância dessa rota de liga.
O cobre é normalmente introduzido como pó elementar misturado ou, em algumas formulações, por meio de um pó de ferro pré-ligado. Durante a sinterização, o cobre se funde a uma temperatura inferior à faixa usual de sinterização de peças à base de ferro e forma uma fase líquida transitória. O líquido pode se espalhar pelos contatos entre as partículas e promover seu rearranjo, enquanto o cobre também penetra na matriz de ferro por difusão. O resultado costuma ser um crescimento dimensional, e não uma simples retração, embora a direção e a magnitude da variação dimensional dependam do teor de cobre, das condições do pó, da pressão de compactação, da densidade a verde, da geometria, da temperatura de sinterização e da atmosfera do forno.
Essa resposta dimensional não é uma correção secundária. O projetista deve equilibrar a contribuição do cobre para a resistência e a temperabilidade com seus efeitos sobre as tolerâncias e os gradientes de densidade. O pó de cobre também pode reduzir a compactabilidade em comparação com uma base de ferro limpa e altamente compressível, especialmente quando a mistura contém quantidades substanciais de partículas duras ou irregulares. Os lubrificantes melhoram a ejeção e reduzem o atrito entre as paredes da matriz, mas ocupam volume e deixam produtos carbonáceos ou gasosos durante o aquecimento. Sua seleção, portanto, afeta tanto a resistência a verde quanto as reações iniciais de sinterização.
O carbono é geralmente fornecido na forma de grafite, embora sua função seja mais ampla do que simplesmente representar um percentual final em uma análise química. A distribuição do grafite controla o potencial local de carbono durante a sinterização e o teor de carbono da matriz de ferro após a difusão. Uma mistura inadequada pode deixar regiões ricas e pobres em carbono, produzindo comportamentos de transformação distintos durante o resfriamento ou o tratamento térmico. O carbono também modifica a resposta ao cobre: em conjunto, essas adições podem produzir regiões ferríticas, perlíticas, bainíticas ou martensíticas, dependendo da taxa de resfriamento, da densidade e da concentração local da liga.
Os poros permanecem como parte da microestrutura. Mesmo quando o cobre e o carbono produzem uma matriz adequada, poros interconectados ou angulares reduzem a área efetiva de suporte de carga e atuam como concentradores de tensão. Seu tamanho, forma e conectividade são controlados tanto pela compactação e pela sinterização quanto pela seleção da liga. Uma densificação adicional, incluindo recompactação, calibração ou forjamento de pó, quando especificada, pode alterar essas características e modificar a resposta ao tratamento térmico subsequente.
Adições de níquel e molibdênio
O níquel é utilizado quando são necessárias maior temperabilidade, tenacidade ou reforço da matriz do que os proporcionados por uma simples mistura ferro–cobre–carbono. Nas formulações convencionais de PM misturadas, as partículas de níquel se difundem no ferro durante a sinterização, mas a difusão pode não ser completa. Isso pode deixar áreas ricas em níquel ao lado de regiões relativamente pobres. Essa partição química é uma preocupação fundamental do processamento: após o resfriamento ou a têmpera, a microestrutura pode conter diferentes produtos de transformação dentro de um único compacto.
O níquel não se funde durante a sinterização convencional à base de ferro da mesma maneira que o cobre e, portanto, não proporciona o mesmo rearranjo associado à fase líquida. Sua localização na mistura, o tamanho das partículas, a condição dos óxidos e o ciclo de sinterização são, por isso, de grande importância. A homogeneização incompleta pode ser útil ou prejudicial, dependendo da estrutura pretendida, mas torna menos direta a relação entre a composição nominal e a dureza local. O tratamento térmico pode aumentar a resistência de uma peça contendo níquel, mas o resultado depende da morfologia dos poros e da distribuição do níquel, do carbono e de outras adições.
O molibdênio é adicionado em pequenas quantidades em relação à matriz de ferro e é valorizado principalmente por aumentar a temperabilidade e influenciar o comportamento de transformação. Ele também pode favorecer projetos de ligas destinados a formar estruturas martensíticas ou bainíticas após o resfriamento a partir da sinterização ou após um tratamento térmico separado. Os pós contendo molibdênio podem ser produzidos por mistura, por liga por difusão ou por pré-ligação. Essas rotas não produzem compactos equivalentes. Um pó atomizado pré-ligado contém molibdênio em cada partícula, enquanto um pó misturado depende da difusão no estado sólido entre as partículas e pode manter diferenças locais de composição.
O molibdênio também afeta a compressibilidade. Quando os elementos de liga são dissolvidos no pó de ferro antes da compactação, o pó pode se tornar mais duro e menos compressível do que uma base de ferro elementar. Um teor mais elevado de liga pode, portanto, dificultar a obtenção de alta densidade a verde a uma determinada pressão de compactação. A contrapartida é que a pré-ligação pode melhorar a uniformidade química e reduzir o enriquecimento local intenso associado a adições misturadas de partículas grosseiras.
A estratégia de liga também deve considerar a atmosfera de sinterização. Os óxidos presentes nas superfícies do ferro, do níquel, do molibdênio ou de outros pós podem retardar a ligação entre as partículas, enquanto atmosferas contendo carbono podem alterar as reações superficiais e a transferência de carbono. O ciclo do forno determina se a difusão produzirá uma matriz razoavelmente uniforme ou deixará zonas quimicamente distintas. O fechamento dos poros é limitado em um compacto convencional obtido por prensagem e sinterização; assim, uma liga que responde bem em uma barra trabalhada densa pode não apresentar o mesmo comportamento de transformação em uma peça porosa produzida por PM.
Composições pré-ligadas versus misturadas
Em uma composição misturada, pós elementares ou de ligas-mãe são misturados ao pó de ferro antes da compactação. Esse método permite ajustar com flexibilidade as adições de cobre, níquel, molibdênio, grafite e outros elementos, além de poder preservar a alta compressibilidade de uma base de ferro relativamente macia. Sua limitação é espacial: as partículas misturadas não são quimicamente idênticas, e a sinterização deve fornecer a difusão necessária para aproximar a composição pretendida. A segregação das partículas durante o manuseio pode acrescentar outra fonte de variação, especialmente quando os pós constituintes diferem significativamente em densidade ou tamanho.
| Estratégia de liga | Localização dos elementos de liga antes da sinterização | Principal implicação no processamento |
|---|---|---|
| Misturado | Partículas elementares ou de liga-mestre separadas | Química flexível, mas maior dependência da mistura e da difusão |
| Pré-ligado | Elementos de liga incorporados em cada partícula | Maior uniformidade química entre partículas, mas frequentemente menor compressibilidade |
| Ligado por difusão | Elementos aderidos às partículas de ferro ou parcialmente difundidos nelas | Equilíbrio intermediário entre compressibilidade e controle da segregação |
O pó pré-ligado contém os principais elementos de liga nas partículas de ferro antes da compactação. A atomização a gás ou a água é normalmente utilizada para produzir esses pós e, consequentemente, a composição química das partículas é mais uniforme de uma partícula para outra. Isso pode melhorar a consistência da temperabilidade e reduzir grandes ilhas ricas em liga. O custo é frequentemente uma menor compressibilidade, pois as partículas ligadas são mais duras, além de uma necessidade maior de controlar a forma das partículas, as películas de óxido e a pressão de compactação. Uma alta densidade a verde pode exigir um lubrificante e um projeto de matriz cuidadosamente selecionados, em vez de simplesmente aumentar a pressão.
Os pós ligados por difusão ocupam uma posição intermediária. Os elementos de liga são aderidos às partículas de pó de ferro ou parcialmente difundidos nelas, preservando mais da compressibilidade do pó-base do que a pré-ligação completa e, ao mesmo tempo, reduzindo a segregação em comparação com uma mistura solta de elementos. Sua resposta à sinterização ainda depende do contato entre as partículas de liga e o substrato de ferro.
Essas escolhas determinam a microestrutura final. Um compacto convencional de ferro–cobre–carbono pode desenvolver uma matriz contendo ferrita e perlita, com regiões ricas em cobre, enquanto projetos contendo níquel ou molibdênio podem produzir estruturas mais temperáveis após resfriamento controlado ou tratamento térmico. Os aços-ferramenta produzidos por PM ampliam ainda mais esse princípio: por meio do processamento de pós, é possível obter estruturas de carbonetos finas, arredondadas e quase isotrópicas, além de teores de carbonetos difíceis ou impossíveis de alcançar pela metalurgia convencional de lingotes. A ISO 4957:2018 aplica requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio.
O controle de inclusões faz parte da mesma discussão sobre o projeto. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite sua aplicação a peças de aço forjadas a partir de pó. O capítulo de 2020 do ASM Handbook, publicado pelo NIST, sobre fabricação aditiva de aços e aços inoxidáveis identifica, de forma semelhante, a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção como variáveis importantes; entretanto, a fabricação aditiva não deve ser confundida com a PM convencional por prensagem e sinterização. Em ambos os casos, a rota de processamento modifica o significado da composição nominal da liga.
Compactação: Transformando Pó em uma Peça Verde
A compactação é a etapa na qual uma mistura de pós medida se transforma em um componente conformado, porém ainda frágil. A operação de prensagem não cria a microestrutura final do aço. Ela rearranja as partículas, colapsa parte do volume de poros original e confere ao compacto resistência temporária suficiente para o manuseio antes da sinterização. Esse corpo temporário é a peça verde.
Seu comportamento depende de mais do que da composição nominal da liga. A distribuição granulométrica, o formato das partículas, os óxidos superficiais, a densidade aparente, a fluidez, o teor de lubrificante e o projeto da matriz afetam a maneira como o pó entra na cavidade e como o compacto responde à pressão. Por esse motivo, A-Z of Powder Metallurgy (2005), de Randall German, aborda a compactação juntamente com a produção de pós, a sinterização, a densificação, a microestrutura e a porosidade: o histórico de prensagem permanece visível nas etapas posteriores do processamento.
Compactação uniaxial em matriz
Na prensagem uniaxial convencional, o pó é alimentado em uma cavidade da matriz e nivelado ou dosado até uma altura de enchimento controlada. Um punção inferior sustenta a carga; em seguida, um ou mais punções se deslocam ao longo do eixo da matriz para aplicar pressão. Inicialmente, as partículas deslizam e giram, preenchendo os vazios maiores. Com o aumento da pressão, as asperezas se deformam, as partículas frágeis se fraturam quando aplicável e as áreas de contato aumentam. O compacto ganha resistência por meio do intertravamento mecânico e da ligação local, embora ainda não esteja ligado metalurgicamente como uma peça sinterizada.
A mistura de pós pode conter pós de elementos de liga, grafite e um lubrificante. A metalurgia do pó ferrosa utiliza comumente adições de cobre, níquel e molibdênio, enquanto as composições ferro–cobre–carbono correspondem a aproximadamente metade das peças de metalurgia do pó ferrosa, segundo a referência ScienceDirect Topics sobre metalurgia do pó ferrosa (2024). Um lubrificante, como o estearato de zinco ou um lubrificante orgânico adicionado internamente, reduz o atrito entre o pó e as ferramentas e diminui a força necessária para ejetar o compacto. Ele também ajuda a evitar a aderência de pó às faces dos punções e às paredes da matriz. O excesso de lubrificante, entretanto, ocupa um volume que não pode se transformar em aço e pode gerar gases durante o aquecimento; portanto, sua quantidade e o cronograma de sua remoção afetam tanto a densidade verde quanto a sinterização.
O ligante é uma questão distinta. Algumas misturas necessitam de um ligante para melhorar a resistência dos grânulos, a fluidez ou o manuseio, especialmente quando o pó apresenta baixa coesão ou quando se prepara uma matéria-prima conformada por outra rota. Na produção convencional de aço por prensagem e sinterização, lubrificante e ligante não são termos intercambiáveis. Qualquer aditivo orgânico deve ser removido em uma etapa controlada de remoção do ligante ou de aquecimento inicial; caso contrário, o carbono residual, a evolução de gases ou as reações formadoras de poros podem alterar a peça.
A prensagem pode utilizar um único punção móvel, punções opostos ou vários punções em diferentes níveis. A escolha é determinada pela altura do componente, pelas mudanças na seção transversal e pela distribuição necessária do material. Um conjunto de ferramentas para um anel relativamente simples difere daquele destinado a um cubo escalonado com várias superfícies funcionais. As ferramentas não apenas reproduzem um desenho. Elas determinam a direção na qual o pó é deslocado e as tensões impostas durante a remoção.

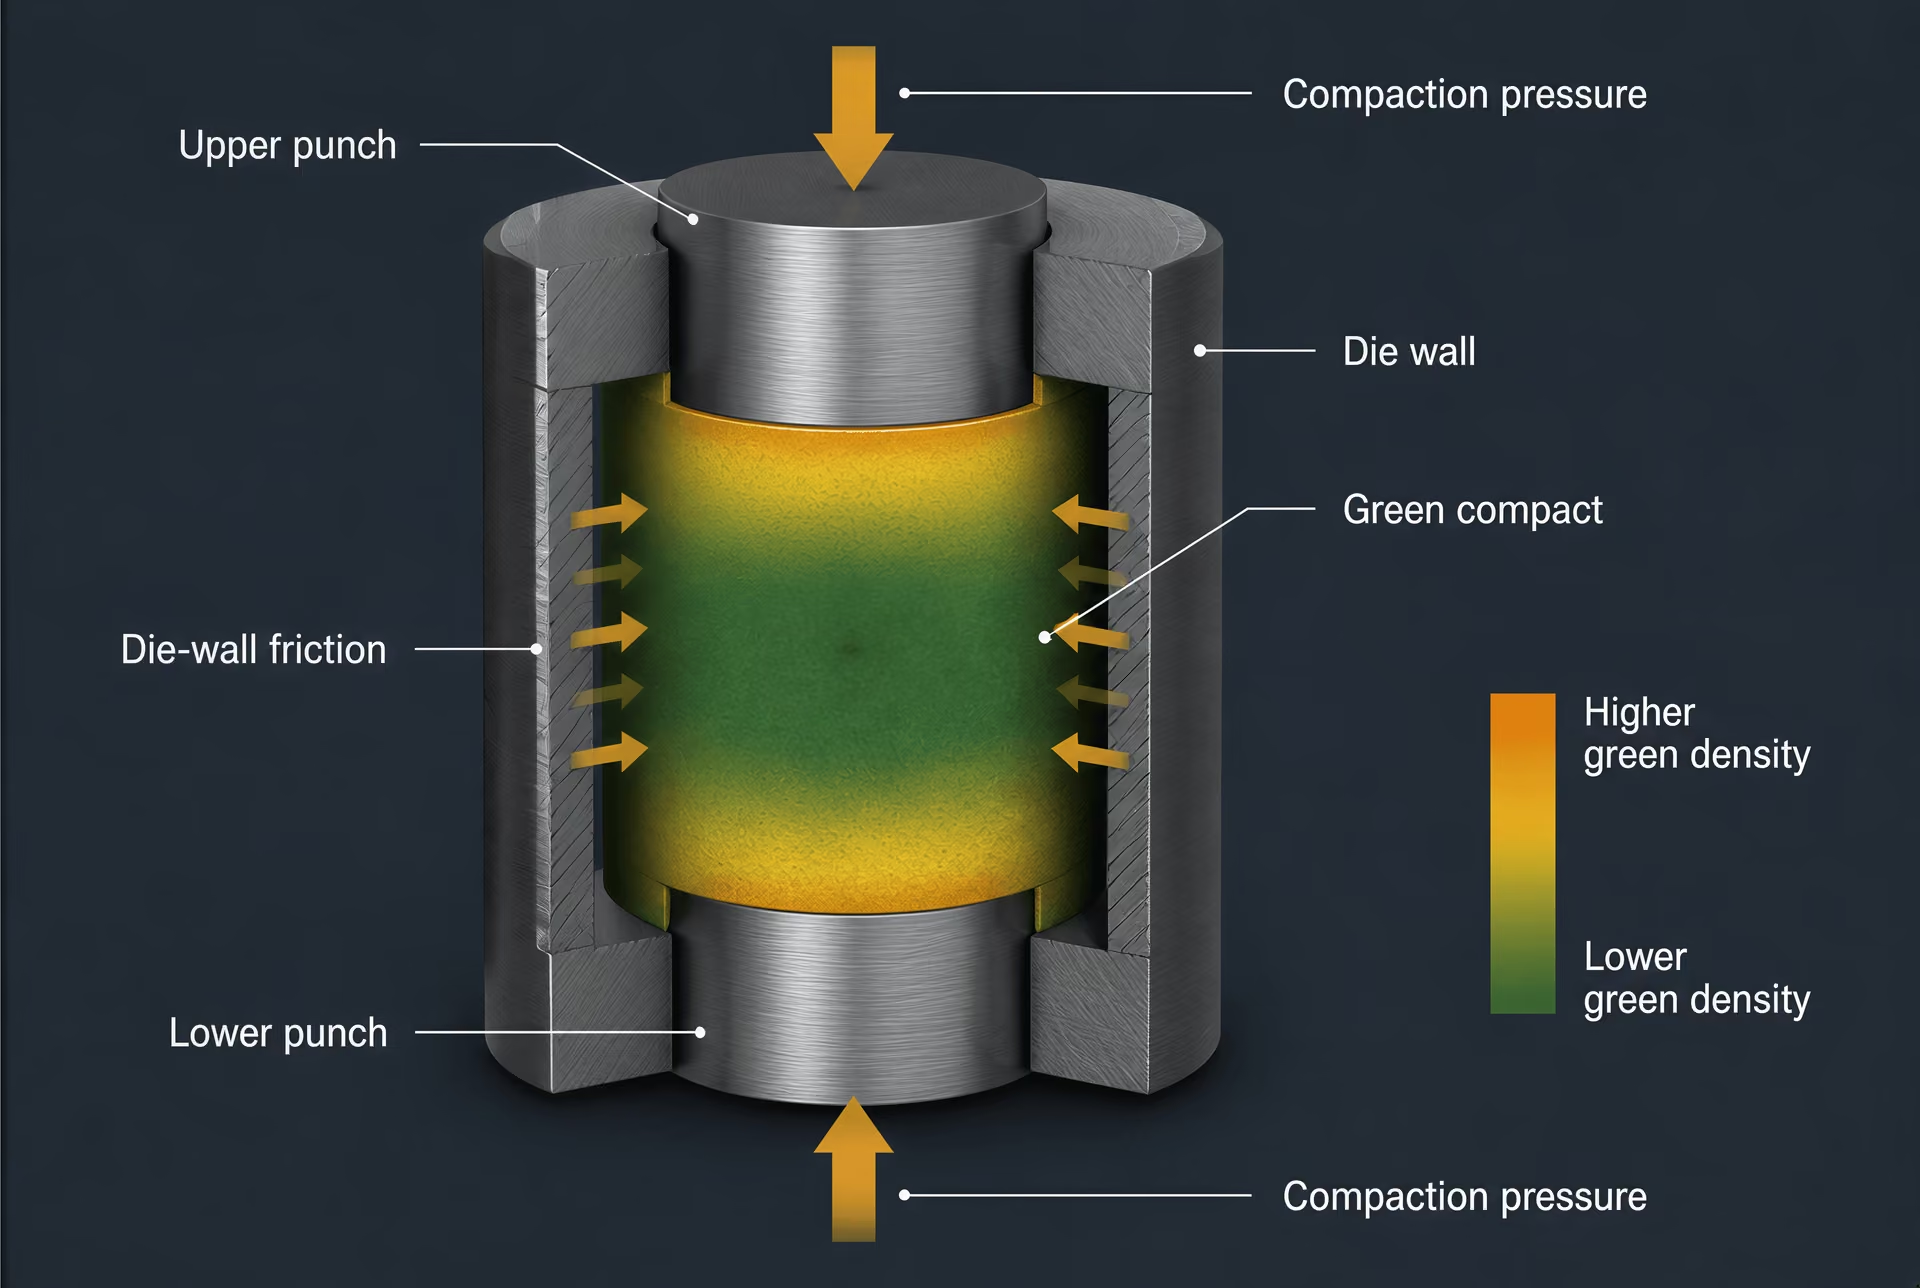
Densidade verde e gradientes de densidade
A densidade verde é a massa do compacto dividida por seu volume externo antes da sinterização. Ela é um resultado do processo, não uma constante fixa do material. Uma média informada pode ocultar uma variação local substancial. Próximo a um punção móvel, as partículas recebem carregamento direto; mais afastadas, a força é transmitida através de uma massa granular que perde pressão pelo atrito contra a parede da matriz. O resultado é um gradiente de densidade ao longo da direção de prensagem.
O atrito com a parede da matriz é fundamental para esse efeito. À medida que o punção superior desce, o atrito se opõe ao movimento descendente das partículas ao longo da parede. A região próxima ao punção carregado pode ser compactada mais intensamente que uma região distante, enquanto uma configuração com punções opostos pode reduzir a diferença ao aplicar carga pelas duas extremidades. A lubrificação altera o coeficiente de atrito, mas não elimina o problema. Compactos mais altos, cavidades estreitas e mudanças abruptas na espessura da seção geralmente tornam mais difícil obter uma compactação uniforme.
A densidade também varia ao redor de furos, cantos, nervuras e transições. O pó precisa escoar para essas regiões, em vez de simplesmente ser comprimido no local. Uma flange fina conectada a um ressalto espesso pode atingir uma densidade local diferente, mesmo quando ambos são submetidos à mesma força nominal de prensagem. As zonas de baixa densidade posteriormente se retraem de maneira diferente das zonas de alta densidade, pois a taxa de sinterização depende da estrutura dos poros, do contato entre as partículas e da composição local. A variação dimensional, a distorção e a porosidade residual, portanto, começam com o padrão de enchimento e prensagem.
É por isso que as normas identificam mais do que apenas a composição química. A ASTM B783-24 classifica os materiais estruturais ferrosos de metalurgia do pó por composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração última após tratamento térmico. A ISO 5755:2022 especifica requisitos para materiais estruturais de ferro, aço, aço ligado e aço inoxidável sinterizados. Nenhuma das duas normas transforma uma mistura de pós em um grau independente de sua densidade e de seu histórico de processamento.
Os poros de uma peça verde são espaços interconectados e irregulares deixados entre as partículas; sua forma e conectividade posteriores influenciam a remoção do lubrificante, a sinterização, a infiltração e qualquer densificação subsequente. A compactação pode reduzir o volume de poros, mas não pode garantir uma rede de poros uniforme. A metalurgia do pó por prensagem e sinterização também deve permanecer distinta da manufatura aditiva. O capítulo do ASM Handbook sobre manufatura aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), relaciona porosidade, inclusões, tensões residuais e processamento térmico pós-construção às camadas depositadas e a seus ciclos térmicos, e não ao enchimento uniaxial de uma matriz.
Ejeção, trincas e limites geométricos
Após a prensagem, os punções precisam recuar e a peça deve deixar a matriz sem perder sua forma. A ejeção é mecanicamente exigente porque o compacto se expandiu ligeiramente contra a parede da matriz e precisa vencer o atrito estático. A força necessária pode produzir tensões de tração no interior da peça verde, particularmente quando a densidade é desigual ou quando o componente possui uma superfície de apoio longa. Um compacto pode parecer íntegro imediatamente após a prensagem e trincar ao subir através da matriz.
As trincas também podem se formar durante a compressão. A ligação insuficiente entre as partículas, o ar aprisionado, o excesso de lubrificante, os cantos internos agudos e grandes diferenças na densidade local aumentam o risco. A delaminação é um defeito característico no qual se desenvolvem separações frágeis, aproximadamente planas, dentro do compacto, frequentemente associadas ao ar aprisionado ou à liberação de tensões durante o descarregamento. O lascamento das bordas é comum quando uma seção fina não consegue suportar o manuseio ou a retirada do punção.
A geometria deve, portanto, ser compatível com a direção de prensagem. Furos passantes paralelos ao deslocamento dos punções são geralmente viáveis, pois uma haste de núcleo pode permanecer fixa ou se mover com os punções. Rebaixos, características reentrantes e furos laterais exigem ferramentas móveis, usinagem secundária ou outra rota de fabricação. Uma matriz não pode liberar uma característica que trave mecanicamente a peça em seu lugar. Roscas, ranhuras transversais profundas e mudanças severas na espessura da parede também podem exceder os limites práticos das ferramentas ou da ejeção.
As mudanças na espessura da seção exigem atenção especial. Uma alma fina pode ser compactada e ejetada de maneira diferente de uma seção espessa adjacente e, posteriormente, retrair a uma taxa diferente durante a sinterização. Cantos agudos intensificam as tensões e obstruem o escoamento do pó; raios proporcionam às partículas e às tensões um trajeto mais gradual. Projetar a peça verde é, consequentemente, um problema de previsão que se estende até o forno. A forma prensada deve sobreviver ao manuseio, permitir a remoção do ligante ou do lubrificante e acomodar as mudanças dimensionais produzidas à medida que os poros se fecham e as ligações entre as partículas se desenvolvem.
Para aços produzidos por metalurgia do pó, a compactação não é uma simples alternativa neutra de conformação. Ela estabelece o campo espacial de densidade, a geometria dos poros e grande parte do risco mecânico levado à sinterização. Essas características interagem com as inclusões e a distribuição dos elementos de liga; a ISO 13947:2024 especifica inclusive a determinação de inclusões não metálicas em pós metálicos e permite sua aplicação a peças de aço forjadas a partir de pós. O compacto verde está inacabado, mas sua história já se tornou parte do material.
Sinterização e densificação
A sinterização é a consolidação térmica de um pó compactado. Uma prensa transforma o pó misturado em um compacto verde conformado, mas, nessa etapa, as partículas estão apenas intertravadas mecanicamente. A sinterização aquece o compacto abaixo de sua principal temperatura de fusão, permitindo que os átomos se difundam através dos contatos entre as partículas, que as ligações se desenvolvam, que os poros mudem de forma e tamanho e que a peça adquira resistência útil. O processo não é simplesmente uma etapa de secagem nem uma versão em forno da fabricação convencional de aço. Seu resultado depende da composição química do pó, do formato das partículas, da densidade do compacto, da remoção do lubrificante, da atmosfera do forno, da taxa de aquecimento, da temperatura máxima, do tempo de permanência, da trajetória de resfriamento e da resposta dimensional da composição específica.
As normas refletem esse histórico de processamento. A ASTM B783-24 classifica os materiais estruturais ferrosos de metalurgia do pó por composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração última após tratamento térmico. A ISO 5755:2022 especifica requisitos para materiais estruturais de ferro, aço, aço ligado e aço inoxidável sinterizados. Nenhuma das duas normas trata o “aço de metalurgia do pó” como um único grau. A sinterização transforma um compacto específico em um material cuja composição e estrutura de poros devem ser consideradas em conjunto.
Ligação no estado sólido e crescimento dos pescoços
Pescoço de sinterização Uma ponte sólida que cresce entre partículas de pó em contato durante a sinterização, à medida que os átomos se difundem em direção ao contato.
No início da sinterização, os pontos de contato entre partículas adjacentes tornam-se locais de transporte atômico. A curvatura superficial cria uma diferença de potencial químico: os átomos deixam as regiões de alta curvatura e se deslocam em direção ao contato, onde uma ponte sólida, ou pescoço, cresce entre as partículas. Esse pescoço é inicialmente pequeno, mas sua área de seção transversal aumenta à medida que a difusão prossegue. O compactado adquire resistência antes de alcançar alta densidade, porque essas pontes criam uma rede contínua capaz de suportar cargas.
Mecanismos de transporte na sinterização
- Difusão superficial Aumenta as áreas de contato e os pescoços entre as partículas, com retração limitada.
- Difusão pelos contornos de grão Move material ao longo dos contornos e pode contribuir para a densificação.
- Difusão pela rede cristalina Transporta átomos através da rede cristalina e favorece a redução dos poros.
- Escoamento líquido Pode dominar quando um constituinte da liga forma uma fase líquida transitória.
Vários caminhos de difusão podem operar simultaneamente. A difusão superficial pode aumentar os pescoços sem produzir muita retração. A difusão pelos contornos de grão e a difusão pela rede cristalina podem transportar material para os espaços dos poros e contribuir mais diretamente para a densificação. A evaporação e a condensação são relevantes para alguns sistemas, enquanto o escoamento viscoso ou líquido pode predominar quando uma adição de liga forma um líquido transitório. Portanto, o mecanismo varia conforme a temperatura, o tamanho das partículas, os constituintes da liga e a distribuição dos poros.
As composições ferro–cobre–carbono correspondem a aproximadamente metade dos componentes de PM ferrosos, de acordo com a entrada Metalurgia do Pó Ferroso em ScienceDirect Topics (2024). O cobre pode se difundir no ferro durante o aquecimento e, dependendo da composição e das condições do forno, uma fase líquida rica em cobre pode se formar durante a sinterização. Essa fase líquida molha partes do esqueleto de ferro e pode acelerar o rearranjo e o preenchimento dos poros, mas também pode causar inchamento ou outras alterações dimensionais. O carbono afeta a fase de ferro, as reações de sinterização e a microestrutura final; não é simplesmente uma adição que aumenta a dureza.
O níquel e o molibdênio também são adições comuns em aços ferrosos de PM. Sua dissolução, taxa de difusão e distribuição espacial afetam a temperabilidade local e a composição das regiões ao redor dos poros. Os pós pré-ligados contêm os elementos de liga dentro de cada partícula, enquanto os pós misturados deixam algumas adições distribuídas entre as partículas de ferro antes da sinterização. Essas rotas podem produzir diferentes taxas de homogeneização e diferentes microestruturas locais, mesmo quando a composição química nominal do volume é semelhante.
A retração é uma consequência da redução dos poros, mas não é uniforme em todas as composições ou geometrias. Um compactado pode se contrair em uma direção, expandir em outra ou apresentar alterações dimensionais locais causadas pela gravidade, pelo atrito, pelo movimento da fase líquida ou por uma densidade a verde desigual. A matriz e a direção de compactação também deixam uma marca do processo. As regiões que começaram com menor densidade a verde têm mais volume de poros disponível para se fechar e podem se retrair de maneira diferente das regiões altamente compactadas. Portanto, o controle dimensional começa antes do forno.
Os aços-ferramenta de metalurgia do pó podem desenvolver populações de carbonetos mais finas, mais arredondadas e mais uniformemente distribuídas do que as obtidas em rotas convencionais de lingotamento. Strong evidence
A estrutura dos carbonetos fornece outro exemplo de por que o histórico de sinterização é importante. Os aços-ferramenta produzidos por metalurgia do pó podem desenvolver populações de carbonetos finas, arredondadas e distribuídas de maneira mais uniforme, incluindo níveis ou composições de carbonetos difíceis ou impossíveis de obter por meio da metalurgia convencional de lingotes, conforme descrito por ScienceDirect Topics (2024). A ISO 4957:2018 estabelece requisitos para aços-ferramenta aplicáveis tanto a produtos produzidos por metalurgia do pó quanto a produtos produzidos por laminação a quente, forjamento, trefilação a frio e laminação a frio. A norma comum não torna as microestruturas idênticas; ela reconhece que a rota de fabricação faz parte da identidade do material.
Atmosfera, temperatura e tempo
A atmosfera do forno controla as reações nas superfícies das partículas e no interior dos poros abertos. O hidrogênio pode reduzir determinados óxidos superficiais, enquanto o vácuo reduz a pressão parcial dos gases reativos. Nitrogênio, gás endotérmico, amônia dissociada e outras atmosferas controladas podem ser selecionados de acordo com a composição química do aço e o potencial de carbono requerido. O oxigênio ou o vapor de água podem oxidar as superfícies do pó, interferir na formação dos pescoços, alterar o teor de carbono e deixar filmes de óxido aprisionados nos contornos entre as partículas. Atmosferas contendo carbono podem adicionar carbono; condições descarbonetantes podem removê-lo. Portanto, o controle da atmosfera é uma operação química, e não apenas uma proteção contra a carepa visível.
A remoção do lubrificante deve ocorrer antes ou durante a etapa inicial do ciclo de alta temperatura. A decomposição do aglutinante ou do lubrificante produz gases. Se esses gases não puderem escapar pelos poros interconectados do compactado, poderão criar bolhas, resíduos retidos ou uma pressão interna anormal. A taxa de aquecimento e o caminho do fluxo de gás são particularmente importantes em componentes grandes ou fortemente compactados, nos quais a parte externa pode se tornar relativamente impermeável antes que a parte interna tenha liberado os produtos de decomposição.
A temperatura determina quais mecanismos de transporte estão ativos e se os constituintes da liga permanecem sólidos ou formam uma fase líquida. Em geral, uma temperatura mais alta aumenta as taxas de difusão, mas o ciclo útil é limitado pelo crescimento de grão, pela distorção, pelas reações superficiais, pela exsudação de líquido e por interações indesejadas entre o aço e os componentes internos do forno. O tempo de permanência permite o crescimento dos pescoços, o arredondamento dos poros, a redistribuição da liga e a transformação de fases. Ele não garante a eliminação completa dos poros. Quando os poros se tornam isolados no interior dos grãos ou são envolvidos por contornos de grão convergentes, a pressão do gás e o esqueleto sólido em retração podem retardar um fechamento adicional.
O resfriamento também faz parte do ciclo de sinterização. Dependendo do carbono, dos elementos de liga, da taxa de resfriamento e de qualquer tratamento térmico subsequente, as transformações de fase podem produzir ferrita, perlita, bainita, martensita ou misturas dessas estruturas. Uma etapa de resfriamento rápido pode preservar uma estrutura diferente daquela obtida por um resfriamento lento no forno, mesmo quando a temperatura máxima foi a mesma. Consequentemente, as propriedades finais dependem do caminho térmico completo, e não apenas da temperatura máxima.
A atmosfera de sinterização e as inclusões devem ser consideradas em conjunto. Filmes de óxido, partículas não metálicas e resíduos podem interromper a ligação entre as partículas ou atuar como locais de retenção de poros. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite sua aplicação a componentes de aço forjados a partir de pó. Esse escopo é significativo: o controle de inclusões começa com a produção e o manuseio do pó e continua durante a compactação, a sinterização e qualquer operação de forjamento. Um forno limpo não consegue corrigir todos os defeitos introduzidos antes da entrada do compactado.
Evolução da porosidade e densificação secundária
Porosidade residual O volume de vazios interconectados ou isolados que permanece após a sinterização ou outra operação de consolidação.
A porosidade muda continuamente durante a sinterização. Inicialmente, os poros são espaços irregulares entre as partículas e frequentemente estão conectados ao exterior. O crescimento dos pescoços divide e arredonda esses espaços; a retração reduz seu volume; e a difusão pode deslocá-los em direção aos contornos de grão ou fazer com que se tornem isolados. O tamanho, a forma, a conectividade e a localização resultantes dos poros afetam o comportamento em fadiga, a iniciação de fraturas, a permeabilidade a fluidos, a resposta ao tratamento térmico e a estabilidade dimensional. Portanto, duas peças com a mesma densidade global podem se comportar de maneira diferente se uma contiver poros finos, arredondados e fechados, enquanto a outra contiver poros alongados e interconectados.
A porosidade residual pode permanecer intrínseca aos materiais compactados e sinterizados porque o compactado inicial contém vazios e o esqueleto sólido nem sempre consegue colapsá-los completamente. Gás aprisionado, filmes rígidos de óxido, pressão local insuficiente, adições de liga e poros isolados resistem ao fechamento final. A compactação em matriz também impõe limites à densidade que pode ser alcançada de maneira uniforme, especialmente em formas complexas. A sinterização convencional reduz e remodela a rede de poros; ela não produz automaticamente uma estrutura totalmente semelhante à de um material conformado.
| Operação | Ação sobre a peça | Limitação principal |
|---|---|---|
| Repressão | Aplica outra etapa de compactação após a sinterização | Pode ser seletiva, e não volumétrica |
| Calibragem | Corrige dimensões selecionadas em uma matriz | Não remove a porosidade em toda a peça |
| Infiltração | Introduz outro material nos poros conectados | Requer conectividade adequada dos poros e molhabilidade apropriada |
| Forjamento de pó | Aplica deformação a quente a uma pré-forma sinterizada | Acrescenta deformação de forjamento, ferramental e variáveis dimensionais |
Os processos de densificação secundária abordam essa limitação por meio de diferentes famílias de processos. A recomp compactação aplica outra etapa de compactação após a sinterização, geralmente para fechar poros e recuperar a precisão dimensional. O calibramento é uma operação relacionada que força uma peça sinterizada a passar por uma matriz para corrigir determinadas dimensões, embora não remova a porosidade em todo o volume. A infiltração introduz um constituinte de menor ponto de fusão nos poros interconectados, preenchendo parte do espaço vazio e alterando a estrutura do compósito. O resultado depende da conectividade dos poros e da relação de molhabilidade entre o infiltrante e o aço.
O forjamento de pós combina uma pré-forma porosa com uma deformação a quente substancial. A deformação aplicada fecha os poros de maneira mais intensa do que o processamento convencional de compactação e sinterização e pode alterar o fluxo de grãos e o alinhamento das inclusões. Ele continua sendo distinto da sinterização isolada. Outras rotas de alta pressão, incluindo a compactação morna e sequências especializadas de densificação a quente ou a frio, também alteram o equilíbrio entre o fechamento dos poros, a distorção e o desenvolvimento microestrutural.
A manufatura aditiva não deve ser incorporada a esta descrição simplesmente porque também começa com pó metálico. O capítulo do ASM Handbook sobre manufatura aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), trata a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-fabricação como questões centrais, mas seu histórico de fusão e solidificação camada a camada difere da compactação convencional em matriz seguida de sinterização. Os aços produzidos por metalurgia do pó são definidos pela interação entre o pó, o compactado, o ciclo do forno e qualquer rota de densificação especificada. Os poros deixados para trás e as ligações formadas ao seu redor fazem parte desse histórico.
Microestrutura: poros, fases e carbonetos
O aço produzido por metalurgia do pó não pode ser avaliado apenas com base na composição química nominal. Dois materiais com os mesmos teores de carbono, cromo, molibdênio ou níquel podem responder de maneira diferente se seus pós, pressões de compactação, ciclos de sinterização, gradientes de densidade, redes de poros, inclusões ou tratamentos térmicos forem diferentes. O material relevante não é apenas um sistema de liga. Trata-se de um sistema de liga após uma sequência específica de produção e mistura do pó, prensagem, sinterização, eventual densificação e tratamento térmico.
Essa distinção está refletida nas normas. A ASTM B783-24 classifica os materiais ferrosos estruturais produzidos por metalurgia do pó segundo a composição química, a densidade, o limite de escoamento no estado sinterizado e a resistência última à tração após tratamento térmico, e não apenas segundo a composição química. A ISO 5755:2022 também especifica requisitos para materiais estruturais de ferro sinterizado, aço sinterizado, aço-liga sinterizado e aço inoxidável sinterizado. Essas classificações reconhecem que a densidade e o histórico de processamento fazem parte da descrição do material.
A microestrutura registra esse histórico. Ela contém a matriz à base de ferro, os produtos de fase formados durante o resfriamento ou o tratamento térmico, os carbonetos de liga, as inclusões e os poros remanescentes entre ou dentro das partículas compactadas. Cada característica afeta as demais. A movimentação do carbono durante a sinterização altera o equilíbrio local de fases; as adições de elementos de liga modificam a temperabilidade e a formação de carbonetos; os poros interrompem a área resistente à carga e fornecem superfícies a partir das quais as trincas podem crescer. Uma designação de grau é, portanto, um ponto de partida, não uma previsão completa do comportamento.

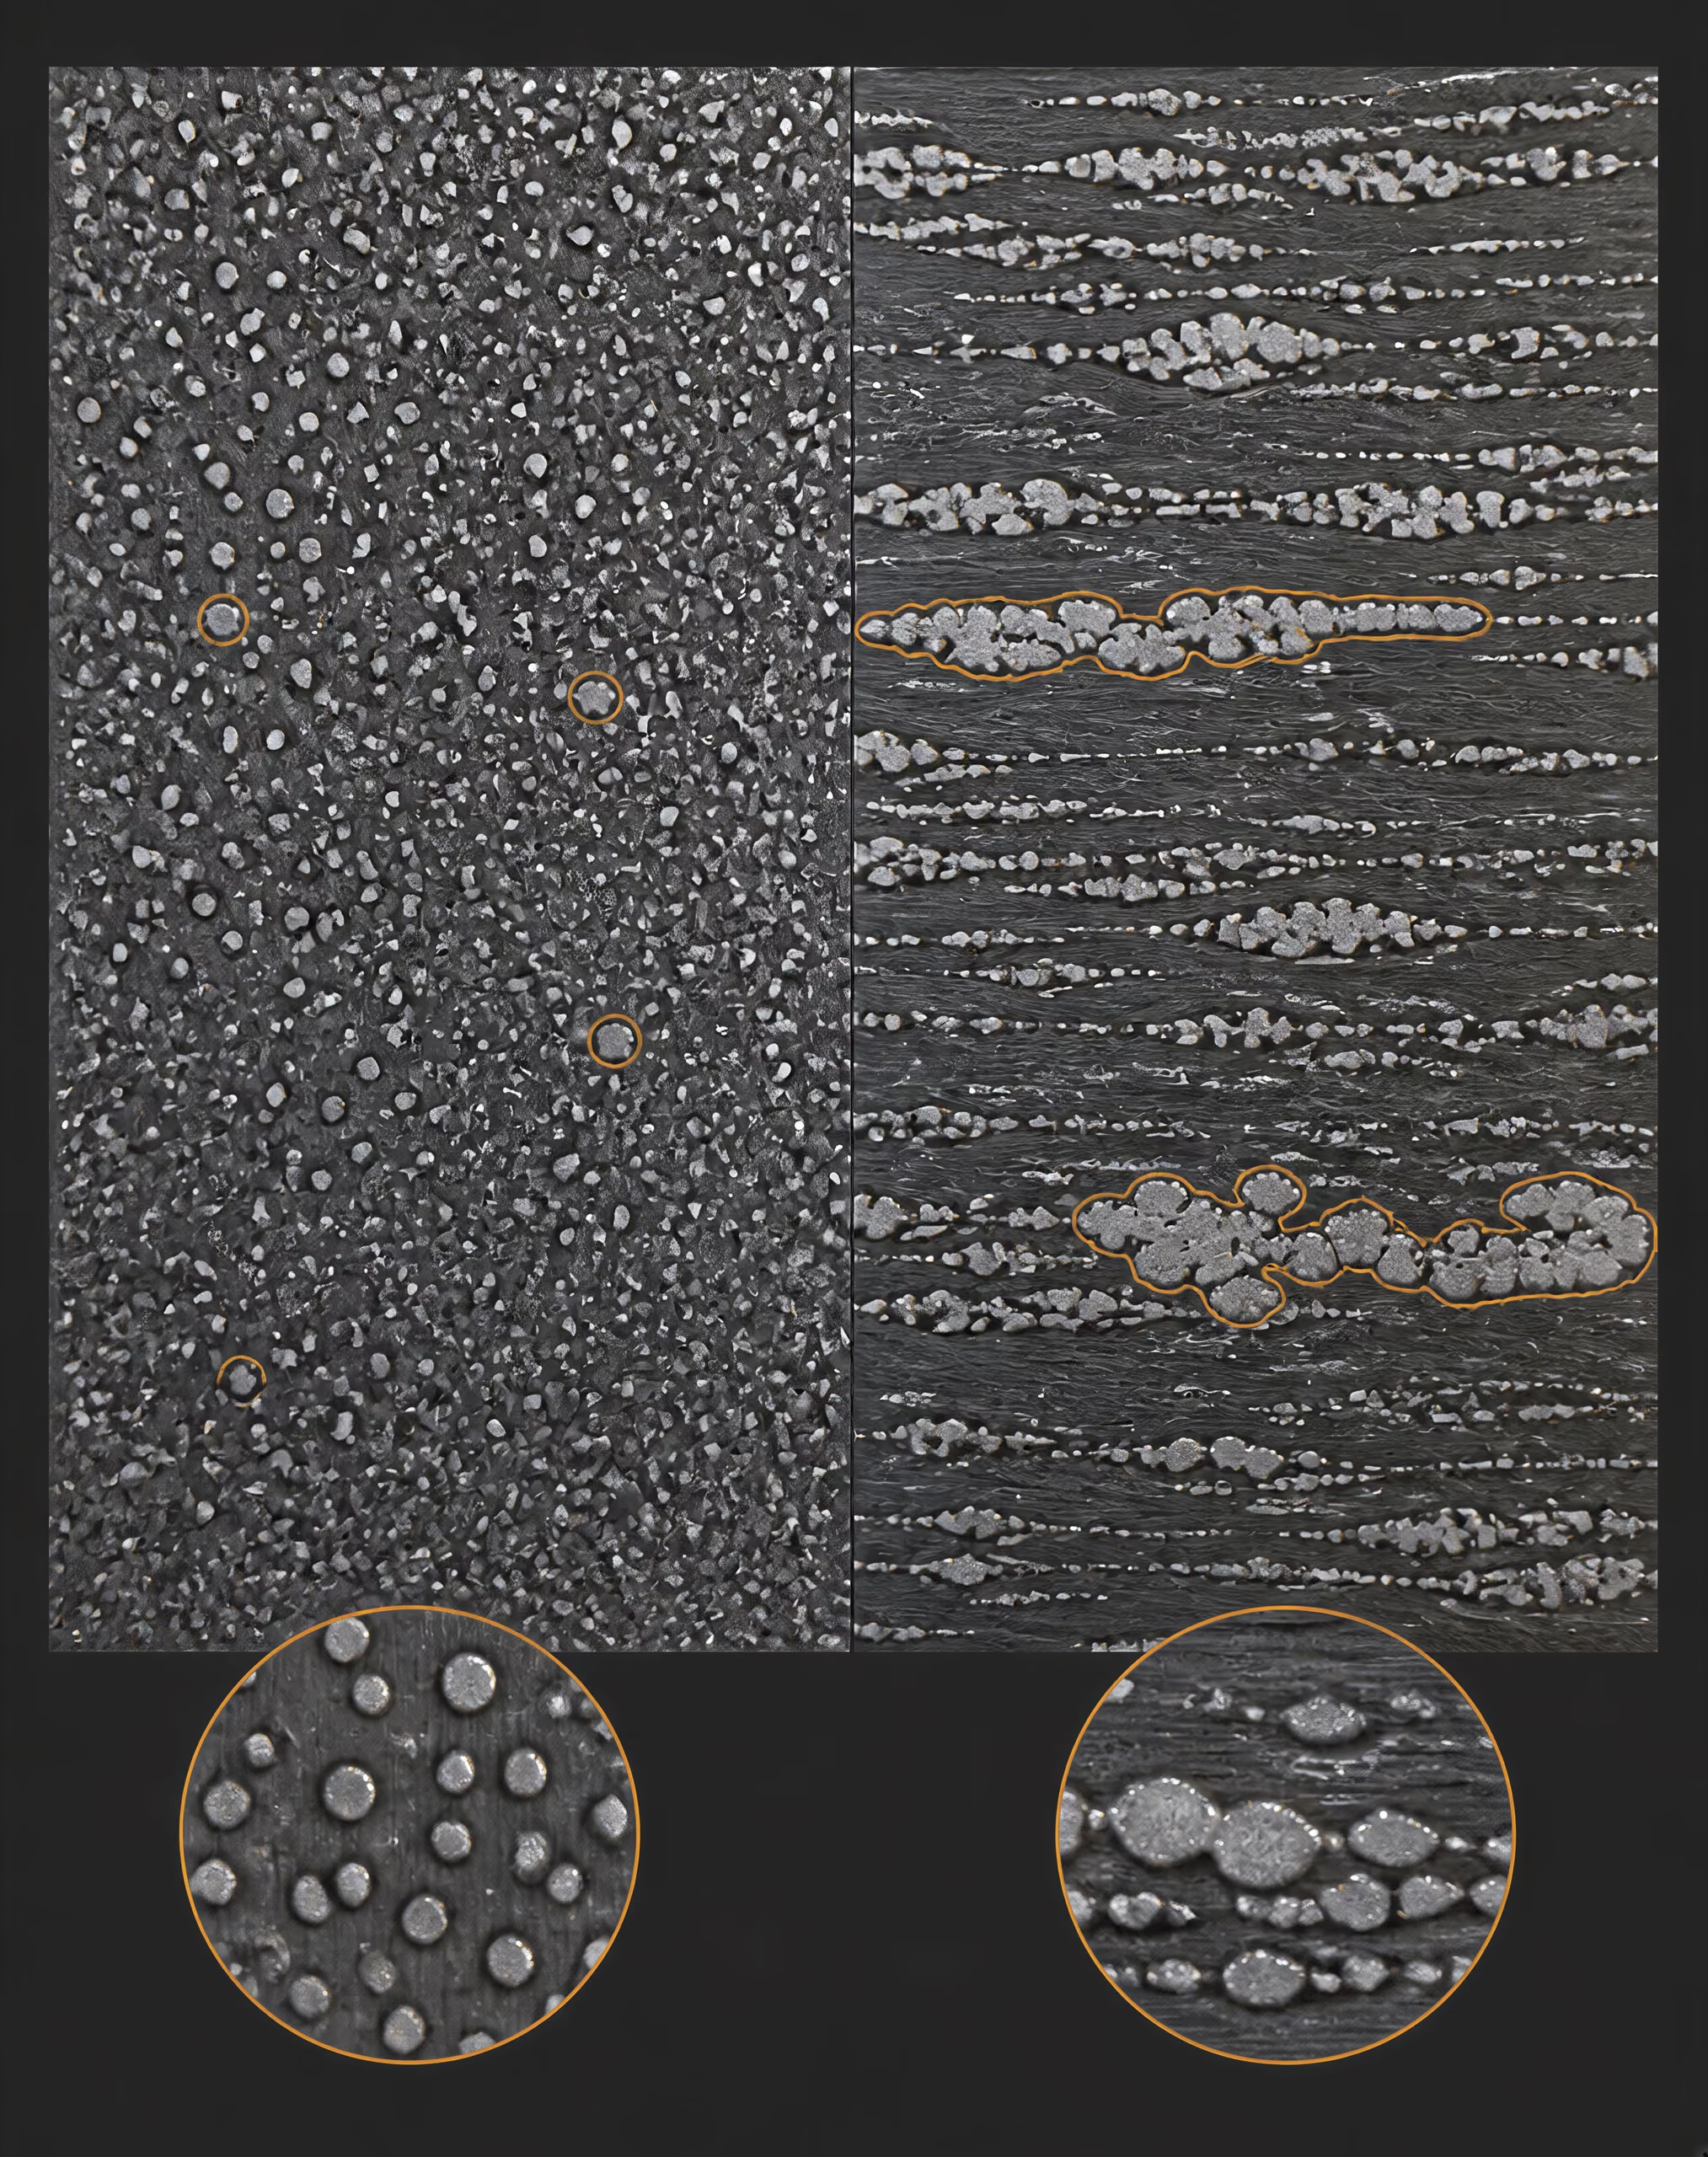
Morfologia dos poros e resposta mecânica
A porosidade é a distinção estrutural mais evidente entre muitos aços PM compactados e sinterizados e aços totalmente conformados mecanicamente. Durante a compactação, as partículas de pó se rearranjam, deformam-se e formam contatos, mas o compactado normalmente conserva vazios interconectados ou isolados. A sinterização fortalece as ligações entre as partículas e arredonda alguns cantos dos poros, enquanto a contração, o empacotamento local do pó e as condições do forno determinam a população final de poros. Os processos de densificação podem reduzir ou fechar os poros, embora sua eficácia dependa da rota de processamento e do compactado inicial.
O volume dos poros é importante, mas sua geometria é igualmente relevante. Um poro pequeno, arredondado e isolado cria um campo de tensões diferente do produzido por um vazio pontiagudo e alongado. Este último atua como um concentrador local de tensões mais intenso, pois sua extremidade estreita amplifica a tensão local de tração ou cisalhamento. Uma cadeia de poros em contato pode formar um caminho preferencial para a trinca, mesmo quando a densidade média parece aceitável. O tamanho, a forma, a continuidade e a posição dos poros em relação à superfície ou a uma seção submetida a carga devem, portanto, ser considerados em conjunto.
A localização altera a resposta. Poros conectados à superfície expõem uma região maior à oxidação, à corrosão e aos danos mecânicos, enquanto poros próximos a uma borda ou entalhe altamente tensionado podem interagir com o campo de tensões do entalhe. Em alguns tipos de carregamento monotônico, os poros internos podem exercer uma influência menor; contudo, tornam-se importantes sob carregamento cíclico, quando a plasticidade local repetida ou a abertura da ponta da trinca se acumulam. A sensibilidade à fadiga está, consequentemente, relacionada aos defeitos maiores e mais desfavoráveis, e não simplesmente a um valor médio de porosidade.
A direção de compactação também pode deixar uma assinatura estrutural. O rearranjo das partículas e os gradientes de densidade podem variar ao longo da forma prensada, particularmente em seções com mudanças de espessura ou com características que tornam desiguais o escoamento do pó e a transmissão da pressão. A sinterização pode reduzir essas diferenças, mas não elimina todas as variações locais. Uma seção metalográfica obtida paralelamente a um eixo pode, portanto, revelar uma distribuição de poros diferente daquela observada em uma seção perpendicular a ele.
O controle de inclusões deve ser incluído na mesma discussão. Partículas não metálicas podem atuar como concentradores de tensões independentes ou associar-se a poros e contornos de partículas. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite a aplicação do método a peças de aço forjadas a partir de pó. A norma não transforma a medição de inclusões em substituta do exame microestrutural; ela reforça a necessidade de identificar características do material que as medições de composição química e densidade podem não detectar.
Uma rota relacionada baseada em pó não deve ser confundida com a metalurgia do pó convencional por compactação e sinterização. O capítulo de 2020 do ASM Handbook sobre fabricação aditiva de aços e aços inoxidáveis, publicado pelo NIST, identifica a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção como fatores importantes em peças fabricadas aditivamente. Essas questões se sobrepõem à metalurgia do pó, mas a deposição em camadas, a solidificação da poça de fusão e os efeitos da direção de construção criam um histórico de processamento diferente daquele da prensagem e sinterização.
Ferrita, perlita, bainita, martensita e carbonetos de liga
Constituintes comuns da matriz
- Ferrita
- Uma fase de ferro com teor de carbono relativamente baixo, geralmente mais macia do que os produtos de transformação mais duros.
- Perlita
- Um constituinte de ferrita e cementita formado por uma transformação difusional.
- Bainita
- Um produto de transformação com equilíbrio de dureza e tenacidade distinto do da perlita grosseira ou da martensita totalmente transformada.
- Martensita
- Um produto de transformação duro formado quando a austenita é resfriada rapidamente o suficiente para suprimir a transformação difusional.
A matriz de ferro pode conter ferrita, perlita, bainita, martensita ou misturas desses constituintes. Suas proporções e distribuições dependem da atividade do carbono, das adições de elementos de liga, da taxa de resfriamento, da atmosfera de sinterização, do tamanho da seção e do tratamento térmico subsequente. A mesma composição nominal pode, portanto, produzir diferentes estruturas de matriz quando as condições de resfriamento ou de têmpera mudam.
A ferrita contém relativamente pouco carbono e, em geral, é mais macia do que os produtos de transformação mais duros. A perlita consiste em ferrita e cementita alternadas, sendo sua escala e distribuição afetadas pelas condições de transformação. A bainita se forma por uma rota de transformação diferente e pode proporcionar uma combinação de dureza e tenacidade distinta tanto da perlita grosseira quanto da martensita totalmente transformada. A martensita se forma quando a austenita é resfriada com rapidez suficiente para suprimir a transformação difusional; sua dureza depende fortemente do carbono, dos elementos de liga, do revenimento e da austenita retida.
Esses nomes descrevem fases ou constituintes, e não valores garantidos de propriedades. Um aço PM pode conter uma matriz ferrítica ao redor de poros e regiões ricas em elementos de liga, ou uma matriz martensítica cuja continuidade é interrompida por poros residuais e carbonetos. O tratamento térmico pode alterar a dureza da matriz, deixando praticamente intacta a geometria dos poros. Também pode modificar as tensões residuais e a condição dos contornos das partículas. Por esse motivo, um aço PM tratado termicamente não é simplesmente o material sinterizado com um número de dureza mais elevado.
Cobre, níquel e molibdênio são adições comuns em aços ferrosos PM. A referência técnica citada sobre metalurgia do pó de materiais ferrosos informa que as composições ferro–cobre–carbono correspondem a aproximadamente metade das peças ferrosas PM. O cobre pode contribuir para a variação dimensional e o endurecimento da matriz; o níquel e o molibdênio influenciam a temperabilidade e o comportamento de transformação. Seus efeitos dependem da forma como as adições são introduzidas: como pós elementares, partículas pré-ligadas, pós ligados por difusão ou outras formulações de pó. A distribuição antes da sinterização afeta a distância de difusão e a uniformidade química da matriz final.
Os carbonetos acrescentam outro nível de estrutura. A cementita é o carboneto de ferro associado à perlita e a outros produtos de transformação, enquanto os carbonetos de liga podem conter cromo, vanádio, tungstênio, molibdênio ou combinações desses elementos. Seu tamanho, composição química, fração volumétrica e espaçamento afetam a resistência ao desgaste, a dureza, a tenacidade e a propagação de trincas. Aglomerados grandes e irregulares de carbonetos podem ser mais prejudiciais do que uma quantidade semelhante de carbonetos distribuída na forma de partículas finas. Uma seção polida pode revelar diretamente essa distinção, enquanto uma análise química global não pode.
Os aços-ferramenta produzidos por metalurgia do pó são especialmente importantes nesse aspecto. Eles podem produzir níveis ou composições de carbonetos difíceis ou impossíveis de obter por meio da metalurgia convencional de lingotes, porque as partículas de pó atomizado se solidificam rapidamente e podem limitar a segregação grosseira encontrada em um lingote grande. A consolidação subsequente preserva uma distribuição muito mais fina do que a que o processamento convencional de lingotes pode proporcionar. A ISO 4957:2018 aplica explicitamente os requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. A existência de uma norma comum não significa que essas rotas de produção criem microestruturas idênticas.

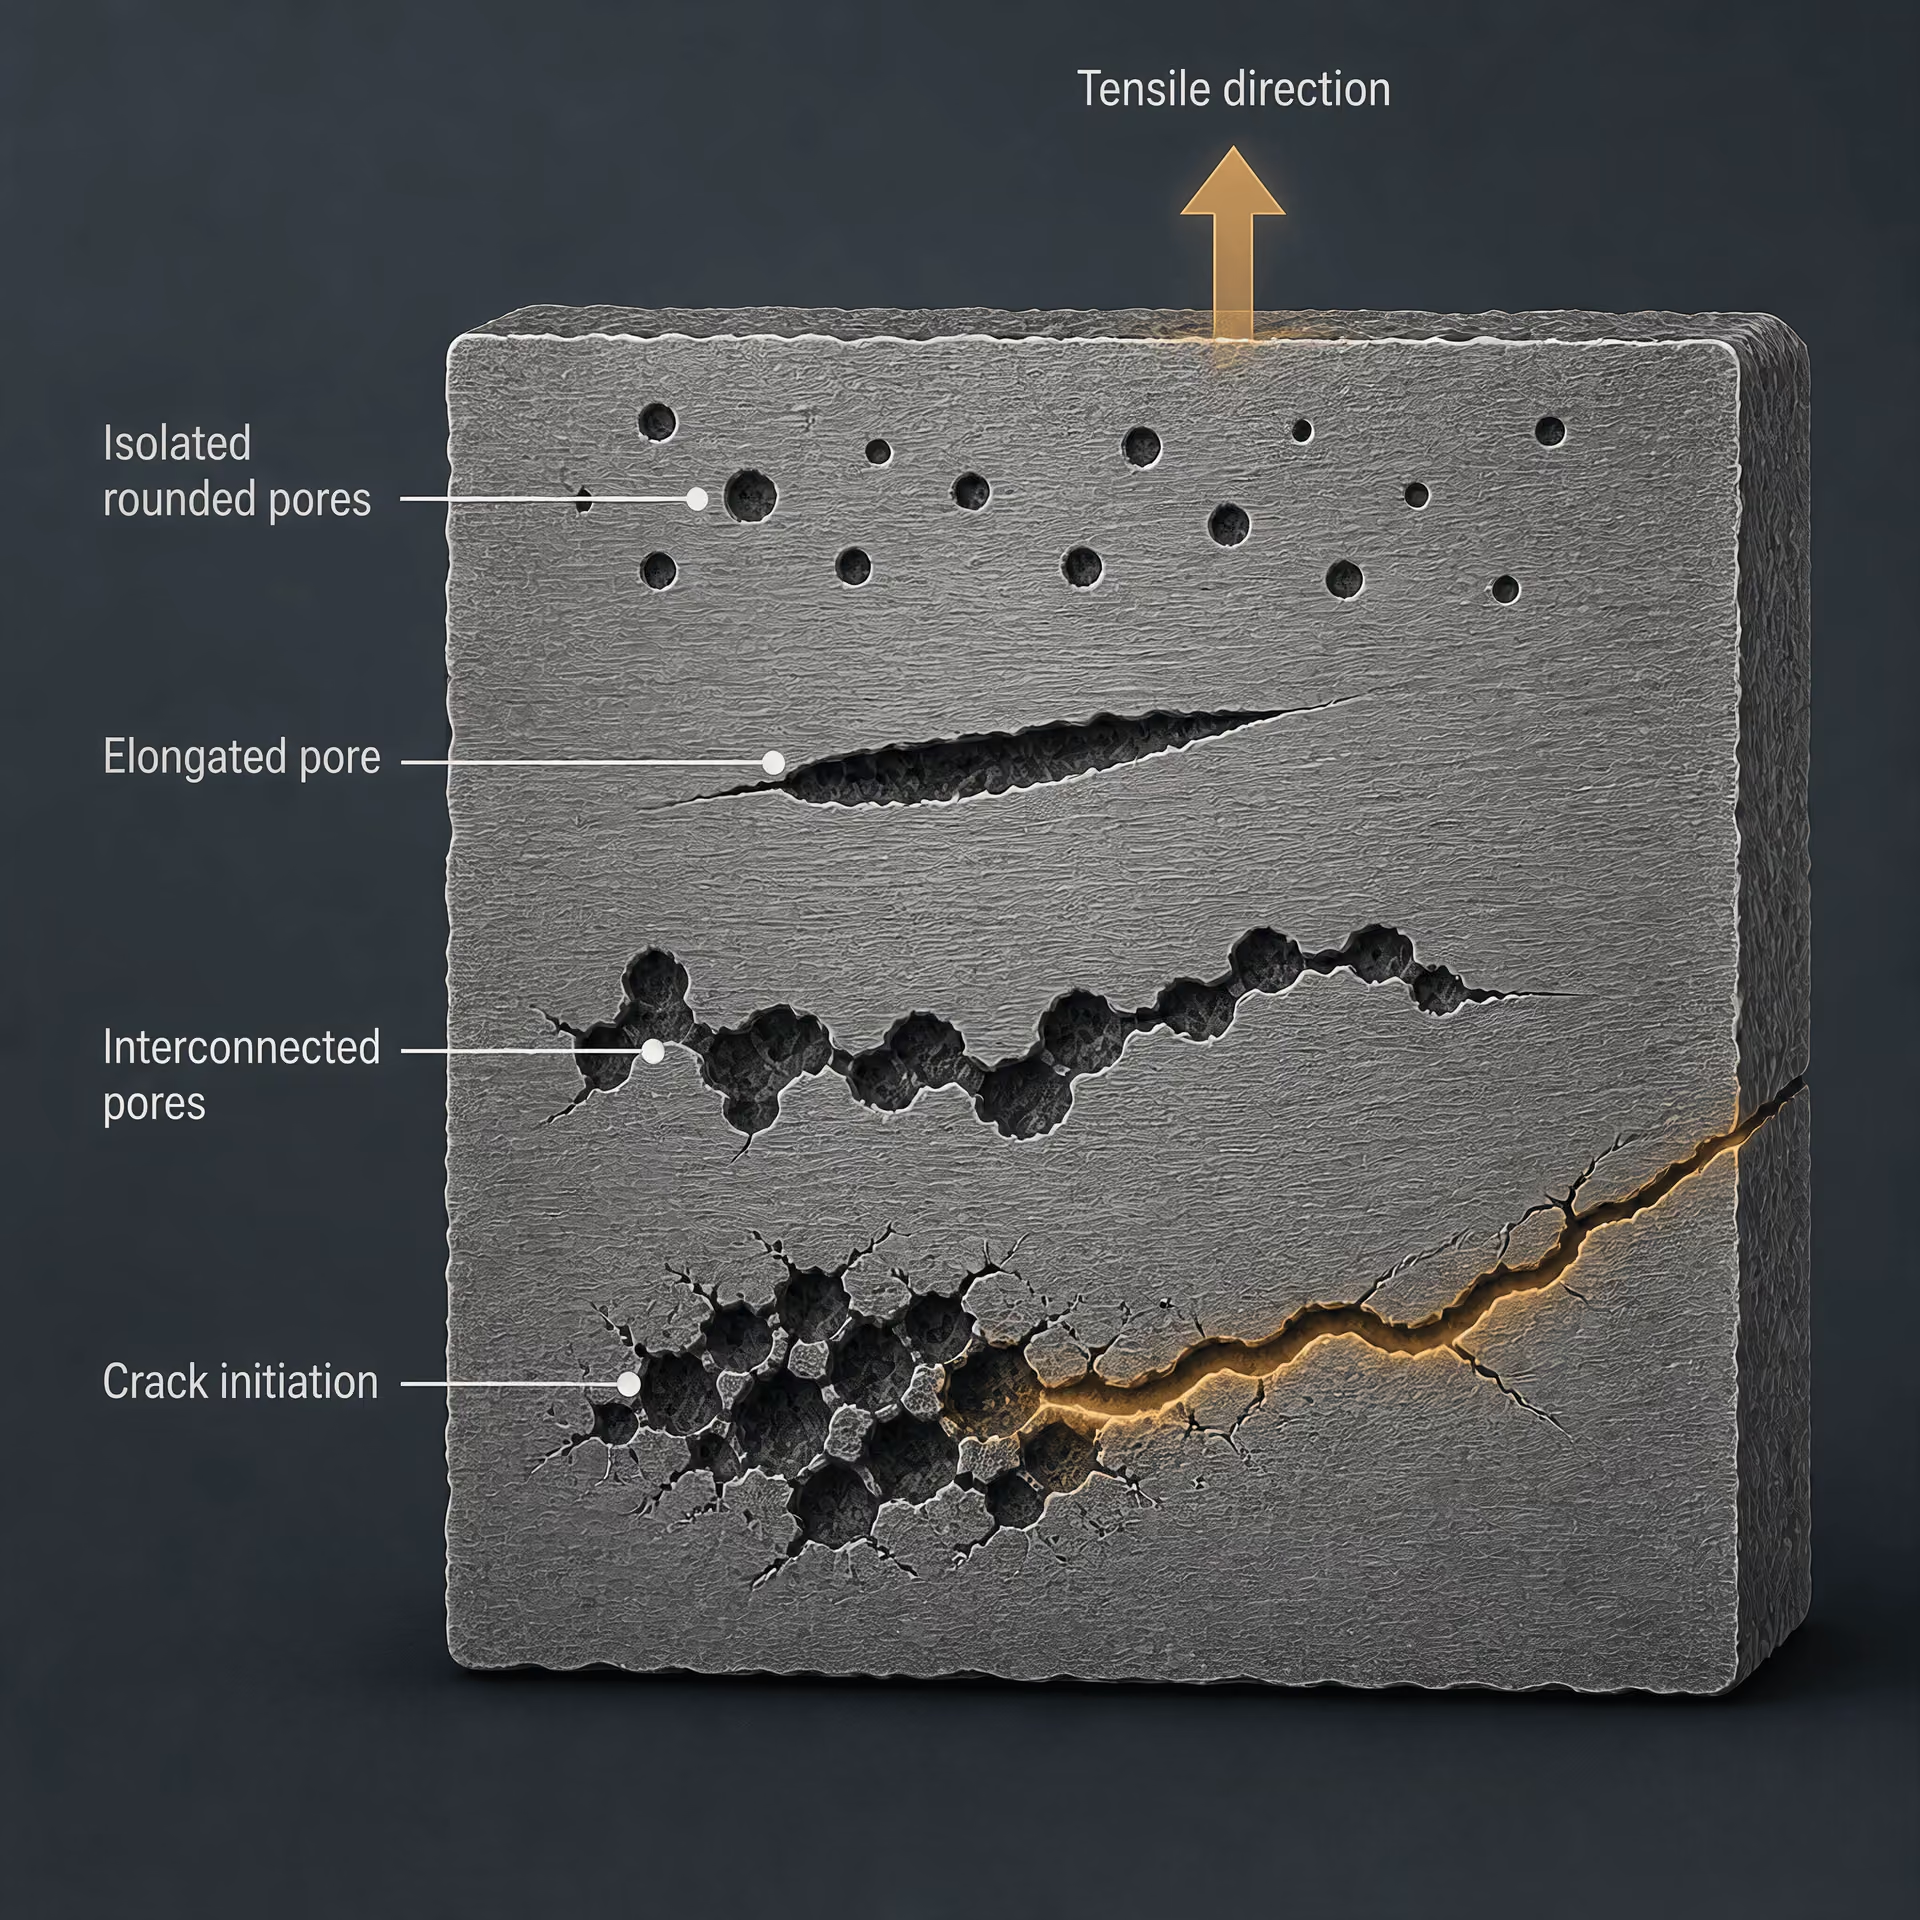
Estruturas finas e arredondadas de carbonetos isotrópicos
Estrutura isotrópica de carbonetos Uma distribuição de carbonetos com alinhamento direcional relativamente limitado em comparação com padrões de carbonetos alongados ou em fileiras.
A afirmação característica sobre os aços-ferramenta PM não é simplesmente que eles contêm “mais carboneto”. Sua estrutura distintiva é uma população fina, arredondada e relativamente isotrópica de carbonetos dispersos na matriz. Aqui, “isotrópica” refere-se a uma distribuição menos fortemente alinhada com a direção de trabalho do que os padrões de carbonetos em forma de cordões comumente associados a produtos de lingote submetidos a intenso processamento mecânico.
A forma das partículas é importante porque cantos agudos de carbonetos e bandas longas de carbonetos produzem concentrações locais de tensões mais intensas do que partículas pequenas e arredondadas. Carbonetos finos também reduzem o comprimento de características frágeis contínuas. O resultado é uma microestrutura na qual o espaçamento e a orientação dos carbonetos podem diferir substancialmente daqueles de um aço fundido e conformado mecanicamente de maneira convencional, com composição química nominal semelhante. Isso não elimina os riscos de fratura ou fadiga; modifica a escala dos defeitos e os caminhos disponíveis para uma trinca.
A rota do pó não é automaticamente suficiente. A limpeza do pó, a distribuição granulométrica das partículas, o teor de oxigênio e de inclusões, a uniformidade da compactação, a sinterização, a densificação e o tratamento térmico determinam se a estrutura de carbonetos pretendida realmente se desenvolve. A segregação excessiva dentro das partículas, superfícies de pó contaminadas, a ligação incompleta ou um processamento térmico inadequado podem comprometer a matriz mesmo quando a análise da liga está correta.
A avaliação microestrutural deve, portanto, associar a análise química à medição da densidade, à caracterização dos poros, ao exame das inclusões, à identificação das fases e à morfologia dos carbonetos. Uma especificação pode identificar uma família de materiais, mas os poros e as fases explicam como esse material suportará carga. Nos aços produzidos por metalurgia do pó (PM), o histórico de processamento faz parte da metalurgia.
Propriedades Mecânicas e Como São Especificadas
O aço produzido por metalurgia do pó (PM) não possui um único perfil de propriedades mecânicas. Seu comportamento medido depende da composição química do pó, da forma das partículas, da pressão de compactação, do ciclo de sinterização, da estrutura dos poros, das alterações dimensionais e de qualquer densificação posterior ou tratamento térmico. Portanto, um resultado de tração é uma afirmação sobre uma condição material e um corpo de prova específicos, não uma descrição completa de todas as peças fabricadas com a mesma composição nominal.
A ASTM B783-24 fornece uma estrutura útil porque não classifica os materiais ferrosos estruturais produzidos por metalurgia do pó apenas pela composição química. A norma utiliza a composição química, a densidade, o limite de escoamento no estado sinterizado e a resistência última à tração após tratamento térmico. Essa organização separa duas condições materialmente diferentes: as propriedades obtidas após a compactação e a sinterização e as propriedades obtidas após uma rota de tratamento térmico especificada.
A ISO 5755:2022 aborda materiais metálicos sinterizados, incluindo materiais estruturais de ferro sinterizado, aço sinterizado, aço ligado e aço inoxidável sinterizado. Seu escopo reforça a necessidade de identificar o material sinterizado e sua condição, em vez de tratar “aço PM” como uma única designação de grau. Aços obtidos por forjamento de pó, infiltração, prensagem isostática a quente ou fabricação aditiva podem exigir especificações diferentes e não devem receber uma classificação de resultado de compactação e sinterização sem evidências.
Densidade e limite de escoamento no estado sinterizado
A densidade é uma das primeiras variáveis mecânicas a serem reportadas porque os poros residuais reduzem a área transversal efetiva que suporta carga e atuam como concentradores de tensão. Dois corpos de prova com a mesma liga nominal podem apresentar limites de escoamento diferentes se um deles tiver maior porosidade total, poros interconectados maiores ou uma forma de poro menos favorável. A localização da porosidade também importa. Poros alinhados com uma direção principal de tensão podem afetar a iniciação de trincas e a deformação de maneira diferente de poros pequenos, arredondados e isolados.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
A densidade informada para um aço PM deve ser entendida como uma condição material, e não simplesmente como um valor teórico calculado a partir de seus constituintes de liga. A densidade a verde após a compactação, a densidade sinterizada e a densidade após a densificação secundária são grandezas diferentes. A remoção do lubrificante, a contração ou o crescimento durante a sinterização, a alteração dimensional associada ao cobre e as variações locais causadas pelo preenchimento da matriz podem alterar o resultado final. A-Z of Powder Metallurgy, de Randall German (2005), trata a produção do pó, a compactação, a sinterização, a densificação, a microestrutura e a porosidade como partes interligadas da sequência de processamento; essa conexão é essencial ao interpretar dados de resistência.
O limite de escoamento no estado sinterizado descreve o início da deformação permanente antes que um tratamento de endurecimento tenha alterado a matriz ou a estrutura dos carbonetos. Ele é particularmente relevante para peças utilizadas na condição fornecida após a sinterização, o calibramento, a cunhagem ou outras operações permitidas. O valor pode variar com a direção do ensaio porque a compactação convencional em matriz pode produzir gradientes de densidade e contatos entre partículas que não são idênticos ao longo e transversalmente à direção de compactação. Assim, um corpo de prova transversal e um corpo de prova longitudinal podem representar estruturas locais diferentes, mesmo quando provêm do mesmo lote de produção.
A geometria do corpo de prova também altera o resultado reportado. Uma barra de tração usinada a partir de um compacto maior pode remover a região externa, alterar a densidade na seção útil ou expor uma população de poros diferente daquela de uma pequena barra de ensaio compactada já em seu formato final. Corpos de prova entalhados, barras de tração não usinadas e barras usinadas não medem a mesma resposta. O comprimento útil, a medição da seção transversal, o acabamento superficial, o método de fixação, a taxa de deformação e a definição utilizada para o escoamento — como um critério de deslocamento — devem acompanhar o valor numérico.
A abordagem de classificação da ASTM B783-24 impede que uma designação de limite de escoamento no estado sinterizado seja confundida com uma designação de resistência à tração após tratamento térmico. Essa distinção é mais do que administrativa. Uma peça pode apresentar comportamento de escoamento aceitável no estado sinterizado e, ainda assim, responder de maneira diferente após cementação, têmpera e revenimento, efeitos de precipitação decorrentes de adições de liga ou outro ciclo térmico especificado.
Resistência última à tração após tratamento térmico
| Propriedade | O que ela mede | Condição ou qualificação necessária |
|---|---|---|
| Limite de escoamento no estado sinterizado | Início da deformação permanente antes do tratamento de endurecimento | Densidade, orientação, geometria do corpo de prova e critério de escoamento |
| Resistência à tração última | Tensão nominal máxima em um ensaio de tração | Condição do tratamento térmico e método de tração |
| Desempenho em fadiga | Resposta a tensões repetidas ou flutuantes | Razão de tensões, frequência, superfície, poros e número de ciclos |
| Tenacidade à fratura | Resistência ao crescimento de trincas sob carregamento definido | Geometria do entalhe, espessura, orientação e método de ensaio |
| Desempenho em desgaste | Perda ou dano do material sob contato | Contraface, lubrificação, carga, velocidade, temperatura e morfologia dos carbonetos |
A resistência última à tração (UTS) é a máxima tensão de engenharia atingida durante um ensaio de tração. Ela não é a mesma propriedade que o limite de escoamento. O limite de escoamento indica o início selecionado da deformação plástica; a UTS inclui os efeitos da deformação plástica, do encruamento, da estricção e do comportamento à fratura na barra de ensaio. A ASTM B783-24 utiliza a UTS após tratamento térmico como uma de suas variáveis de classificação; portanto, a condição do tratamento térmico deve ser informada juntamente com a designação do material.
O tratamento térmico pode alterar mais do que a dureza. A temperatura de austenitização, a atmosfera, a severidade da têmpera, a temperatura de revenimento e o tamanho da seção influenciam a matriz, a austenita retida, as tensões residuais e a distribuição dos carbonetos. Em um compacto poroso, o ciclo térmico também interage com as superfícies internas e com a densidade local. Um ciclo nominalmente idêntico pode produzir propriedades diferentes em uma barra de tração fina e em um componente de produção espesso, porque suas taxas de resfriamento são diferentes.
As adições de liga complicam ainda mais as comparações. Cobre, níquel e molibdênio são comuns nos aços ferrosos PM, enquanto as composições ferro–cobre–carbono representam aproximadamente metade das peças ferrosas produzidas por metalurgia do pó, segundo a entrada sobre metalurgia do pó de metais ferrosos da ScienceDirect Topics (2024). O método de adição é importante: um elemento de liga pré-ligado ao pó não produz necessariamente a mesma temperabilidade ou compactabilidade que um pó elementar misturado. A distribuição do carbono, a atmosfera de sinterização e a segregação local também podem afetar a matriz final.
Os aços-ferramenta PM ilustram por que a composição e o histórico de processamento não podem ser reduzidos a um número de tração. Populações finas e arredondadas de carbonetos podem ser produzidas com níveis ou composições de carbonetos difíceis ou impossíveis de obter por meio da metalurgia convencional de lingotes. Essas estruturas podem alterar o desgaste, a fratura, a usinabilidade e a resposta ao tratamento térmico independentemente da UTS informada. A ISO 4957:2018 inclui explicitamente produtos fabricados por metalurgia do pó juntamente com produtos de aço-ferramenta laminados a quente, forjados, trefilados a frio e laminados a frio, mas a norma comum não torna idênticas suas microestruturas ou respostas em serviço.
Uma comparação válida deve identificar a densidade, a orientação, a geometria do corpo de prova, a condição de usinagem, o ciclo de tratamento térmico, a temperatura de ensaio, a taxa de deformação e o método de tração. Os resultados de uma peça totalmente densa obtida por forjamento de pó, de um compacto produzido por compactação e sinterização e de um corpo de prova fabricado aditivamente não devem ser colocados em uma única classificação sem considerar suas diferentes morfologias de poros e tensões residuais. O capítulo do ASM Handbook publicado pelo NIST sobre fabricação aditiva de aços e aços inoxidáveis (2020) identifica a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção como influências importantes; esses fatores são relevantes para materiais à base de pó em geral, mas a fabricação aditiva não é a mesma rota que a compactação e a sinterização convencionais.
Considerações sobre tração, fadiga, fratura e desgaste
A resistência à tração responde a uma pergunta restrita: como um corpo de prova especificado se comporta sob uma carga uniaxial continuamente crescente. Ela não prevê a vida em fadiga. O dano por fadiga se desenvolve sob tensões repetidas ou flutuantes, frequentemente em níveis inferiores ao limite de escoamento à tração. No aço PM, os poros e as inclusões podem atuar como iniciadores internos de trincas, enquanto poros conectados à superfície, marcas de usinagem e transições geométricas acentuadas fornecem locais adicionais de iniciação. Densidade, distribuição do tamanho dos poros, razão de tensões, frequência, condição superficial e número de ciclos devem ser especificados em uma comparação de fadiga.
O comportamento à fratura exige evidências próprias. Uma UTS elevada pode coexistir com tenacidade à fratura limitada se poros, carbonetos grosseiros, inclusões ou regiões transformadas frágeis permitirem que uma trinca avance com pouca deformação plástica estável. Os ensaios de fratura também dependem da geometria do entalhe, da espessura do corpo de prova, da orientação, do modo de carregamento e de a grandeza reportada ser energia de impacto, tenacidade em deformação plana, taxa de crescimento de trinca ou uma medida relacionada. A energia de impacto Charpy não pode ser substituída pela tenacidade à fratura, e nenhuma das duas pode ser inferida apenas a partir da resistência à tração.
O controle de inclusões começa antes da compactação. A limpeza do pó, as condições de atomização, o histórico do pó reciclado, os resíduos de lubrificante e a atmosfera do forno podem introduzir ou preservar partículas não metálicas. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite sua aplicação a peças de aço obtidas por forjamento de pó. Esse método auxilia no controle do processo, mas uma medição de inclusões não substitui os ensaios de tração, fadiga ou fratura no material acabado.
O desempenho quanto ao desgaste é determinado pela pressão de contato, pela velocidade de deslizamento, pela lubrificação, pelo material da superfície contraposta, pela temperatura, pela dureza, pela morfologia dos carbonetos, pela rugosidade superficial e pela formação de detritos. Uma estrutura de carbonetos fina e uniformemente distribuída pode apresentar um comportamento diferente do de uma rede de carbonetos grosseira ou interconectada, mesmo quando ambos os materiais têm resistência à tração última semelhante. A porosidade pode reter o lubrificante em uma aplicação, mas permitir a penetração de fluidos, reduzir o suporte ao contato ou acelerar os danos superficiais em outra. Portanto, os resultados dos ensaios de desgaste precisam especificar a configuração do ensaio e o critério de falha.
O desempenho dimensional é uma questão distinta. A retração ou o crescimento durante a sinterização, os gradientes de densidade, o retorno elástico, o dimensionamento, a sobremedida de usinagem e a distorção decorrente do tratamento térmico determinam se uma peça mantém a geometria exigida. Uma barra de tração pode atender à resistência especificada, enquanto um componente de produção pode não atender à tolerância dimensional após a têmpera. Consequentemente, as especificações mecânicas devem identificar a condição do material e o método de ensaio, enquanto a validação do projeto deve tratar a fadiga, a fratura, o desgaste, o impacto e a estabilidade dimensional como requisitos distintos de serviço.
Tratamento Térmico de Aços da Metalurgia do Pó
O tratamento térmico não atua sobre um corpo de aço totalmente denso e homogêneo da mesma forma que atua sobre uma barra derivada de lingote. Em um aço da metalurgia do pó (PM), o ciclo térmico modifica a matriz, a distribuição de carbonetos, o estado de tensões residuais e, às vezes, a forma e a conectividade dos poros. Essas modificações afetam a estabilidade dimensional e o comportamento à fratura, além da dureza e das propriedades de tração. O resultado depende da composição do pó, da pressão de compactação, do histórico de sinterização, dos gradientes de densidade, da morfologia dos poros e de qualquer densificação subsequente.
Por isso, o aço PM não deve ser descrito simplesmente como um grau convencional produzido a partir de pó. A ASTM B783-24 separa os materiais estruturais ferrosos da metalurgia do pó por composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração no estado tratado termicamente. A distinção entre as classificações no estado sinterizado e no estado tratado termicamente é significativa: a condição especificada faz parte da descrição do material, não sendo um detalhe incidental de produção. A ISO 5755:2022 também especifica requisitos para materiais estruturais de ferro sinterizado, aço sinterizado, aço-liga sinterizado e aço inoxidável sinterizado. Nenhuma das duas normas considera o tratamento térmico intercambiável com a sinterização.
Conceitos de têmpera, revenimento e endurecimento por sinterização
Sequência de endurecimento e revenimento
- Austenitização Aqueça o aço até a faixa da austenita e mantenha-o nessa temperatura pelo tempo necessário à transformação.
- Têmpera Resfrie rapidamente o suficiente para formar a estrutura martensítica ou mista pretendida.
- Revenimento Reaqueça a uma temperatura mais baixa para ajustar a dureza, a tenacidade e a tensão residual.
- Verificação Verifique a dureza, as dimensões, a condição das fases e, quando necessário, as propriedades sensíveis à fratura.
A têmpera convencional normalmente envolve aquecer o aço até a região da austenita, mantê-lo nessa condição pelo tempo necessário para a transformação requerida e resfriá-lo bruscamente para formar martensita. Em seguida, o revenimento reaquecе o material temperado a uma temperatura mais baixa, a fim de reduzir as tensões de têmpera e ajustar o equilíbrio entre dureza, tenacidade e estabilidade dimensional. Dependendo da composição e do tratamento, o revenimento pode causar precipitação de carbonetos, recuperação da matriz martensítica e transformação da austenita retida instável.
No aço PM, ocorrem as mesmas transformações de fase, mas os poros interrompem o fluxo de calor e reduzem a seção transversal resistente. Um poro pode ser isolado, com pouca conexão com a rede de poros circundante, ou interconectado, permitindo a movimentação de gases e alterando a velocidade com que o interior troca calor com a atmosfera do forno. A porosidade aberta também pode fornecer caminhos para o oxigênio ou para os meios de têmpera. Consequentemente, um ciclo nominal do forno não garante o mesmo histórico térmico local em um compactado de baixa densidade e em uma peça quase totalmente densa.
Cobre, níquel e molibdênio são adições de liga comuns em materiais ferrosos da metalurgia do pó, enquanto as composições ferro–cobre–carbono correspondem a aproximadamente metade das peças ferrosas PM, de acordo com a referência Ferrous Powder Metallurgy do ScienceDirect Topics (2024). Essas adições influenciam a formação da austenita, a cinética de transformação, a temperabilidade e a resposta ao revenimento. O carbono pode estar presente como grafita, difundir-se durante a sinterização ou variar localmente devido à segregação e aos gradientes de densidade. Portanto, a matriz após a têmpera pode diferir de uma região para outra de um mesmo componente.
O endurecimento por sinterização é um conceito de processamento, e não uma família distinta de aços. O compactado é resfriado rapidamente o suficiente, diretamente após a sinterização, para produzir uma transformação martensítica substancial, reduzindo ou eliminando uma operação separada de têmpera. A velocidade de resfriamento deve ser compatível com a liga, a geometria da peça, a densidade e o projeto do forno. O endurecimento por sinterização não equivale ao resfriamento comum ao ar: a peça deve apresentar temperabilidade suficiente para que seu interior se transforme conforme pretendido. Ainda pode ser necessário realizar o revenimento para reduzir as tensões residuais e controlar o equilíbrio final de fases.
O processo pode limitar as etapas de manuseio e reaquecimento, mas seus efeitos devem ser avaliados em todo o componente. Uma região externa resfriada rapidamente pode se tornar martensítica, enquanto um núcleo de resfriamento mais lento retém bainita, perlita ou austenita retida. Esses gradientes podem produzir diferentes deformações locais e respostas à fratura. Os aços-ferramenta produzidos por metalurgia do pó apresentam uma consideração adicional. Suas estruturas finas, arredondadas e relativamente isotrópicas de carbonetos, bem como níveis ou composições de carbonetos difíceis ou impossíveis de obter pela metalurgia convencional de lingotes, são fundamentais para sua resposta à austenitização, à têmpera e ao revenimento. A ISO 4957:2018 aplica requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, assim como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio, mas a rota de fabricação ainda afeta a resposta ao tratamento.
Temperabilidade e efeitos da seção
A temperabilidade descreve a capacidade de um aço de formar martensita até determinada profundidade sob uma condição de resfriamento especificada; ela não é o mesmo que dureza superficial. Nas peças PM, os efeitos da seção são controlados por mais fatores que a espessura. A densidade, a forma dos poros, a distribuição da liga, as transições de seção e o contato com ferramentas ou dispositivos de fixação influenciam tanto o aquecimento quanto o resfriamento.
Uma camada externa densa envolvendo um interior mais poroso pode resfriar-se de maneira diferente de uma seção uniforme. Poros interconectados podem permitir a penetração do gás do forno durante o aquecimento e a oxidação, enquanto poros isolados se comportam mais como vazios internos e podem concentrar tensões sem fornecer um caminho para gases. Poros grandes ou irregulares também atuam como locais de iniciação de trincas. A têmpera pode adicionar tensões de transformação a essas concentrações de tensão preexistentes. Uma peça que atinge a dureza-alvo na superfície ainda pode conter um núcleo mais macio, austenita retida ou uma região martensítica sensível à formação de trincas próxima a um agrupamento de poros.
As adições de liga podem melhorar a temperabilidade, permitindo que um resfriamento mais lento produza martensita em maior profundidade na seção. Isso não elimina os efeitos da seção. O resfriamento lento reduz os gradientes térmicos, mas pode permitir transformações indesejáveis; o resfriamento rápido aumenta a probabilidade de deformação e trincamento. Portanto, o equilíbrio adequado é uma propriedade do compactado específico, não uma característica universal do “aço PM”.
Os gradientes de densidade formados durante o enchimento e a compactação são especialmente importantes. Regiões com diferentes densidades a verde podem contrair-se de maneira diferente durante a sinterização e responder de modo distinto durante a têmpera. Superfícies usinadas podem expor poros que não eram evidentes no exterior original, alterando tanto o acesso do meio de têmpera quanto a oxidação local. A produção e a mistura dos pós também são relevantes, pois inclusões, aglomerados e partículas de liga segregadas podem permanecer como locais locais de transformação. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite sua aplicação a peças de aço forjadas a partir de pó; portanto, o controle de inclusões está relacionado à confiabilidade do tratamento térmico, e não apenas à limpeza do pó.
Deformação, oxidação e fases retidas
O tratamento térmico pode alterar as dimensões por meio da expansão térmica, da contração durante a transformação, do alívio de tensões e das diferenças no momento de transformação entre as regiões. As peças PM podem apresentar crescimento, contração, empenamento ou alterações de retilineidade após a têmpera e o revenimento. Esses efeitos podem ser amplificados pela compactação anisotrópica, poros interconectados, densidade não uniforme e contração de sinterização anterior. Dispositivos de fixação e superfícies de apoio podem restringir o movimento durante o resfriamento, deixando tensões residuais que são liberadas posteriormente durante o revenimento, a usinagem ou o serviço.
A oxidação exige atenção especial quando a porosidade aberta atinge a superfície ou se conecta ao interior. Filmes de óxido podem formar-se nas paredes dos poros e nas superfícies externas, consumir localmente elementos de liga e enfraquecer os pescoços de ligação entre partículas. Eles também podem interferir na usinagem ou na união subsequentes. Atmosferas controladas de forno, carregamento adequado e condições de transferência cuidadosamente selecionadas reduzem a exposição, mas o controle da atmosfera não pode compensar uma estrutura de poros inadequada. O tratamento a vácuo, em atmosfera inerte ou em atmosfera controlada deve ser selecionado considerando a densidade da peça e a química da liga.
A austenita retida é outra fonte de instabilidade dimensional. Se a têmpera não transformar toda a austenita, a fase remanescente pode se modificar durante o revenimento, o serviço ou um tratamento criogênico posterior. Sua transformação pode produzir expansão e tensão adicional. Uma quantidade excessiva de martensita sem revenimento adequado apresenta o problema oposto: alta tensão interna e menor tolerância à fratura, especialmente quando poros ou inclusões não metálicas fornecem origens para trincas.
O capítulo do ASM Handbook sobre fabricação aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), identifica porosidade, inclusões, tensões residuais e processamento térmico pós-fabricação como fatores inter-relacionados em peças de aço fabricadas aditivamente. Essa comparação é útil, mas a fabricação aditiva não deve ser confundida com a metalurgia do pó convencional por prensagem e sinterização. O histórico térmico, a geometria dos poros, a estrutura em camadas e a população de defeitos são diferentes. Para aços produzidos por prensagem e sinterização, o ciclo de tratamento térmico deve ser desenvolvido com base no compactado e na condição de sinterização reais e, em seguida, verificado por meio de medições dimensionais, exame de dureza ou de fases e ensaios sensíveis à fratura, quando necessário.
Aços-ferramenta produzidos por metalurgia do pó
Os aços-ferramenta produzidos por metalurgia do pó (PM) não são simplesmente graus convencionais de aço-ferramenta fornecidos na forma de pó. Suas propriedades resultam de uma sequência interligada: produção do pó, mistura, compactação, sinterização, densificação opcional e tratamento térmico. Cada etapa afeta a seguinte. A atomização controla a composição química e a limpeza das partículas; a compactação determina a distribuição da densidade a verde; a sinterização altera a morfologia dos poros e as interfaces dos carbonetos; e a têmpera, o revenimento ou outros tratamentos térmicos estabelecem a matriz final e o estado de tensões residuais.
Esse histórico de processamento cria uma família distinta de materiais. Ele também impede a afirmação simplista de que todo aço-ferramenta PM é superior ao equivalente produzido por lingotamento. O resultado depende do grau, da rota de produção do pó, do método de consolidação, do tratamento térmico e dos requisitos de serviço.
Por que o controle dos carbonetos é importante
Os carbonetos proporcionam grande parte da resistência ao desgaste em aços-ferramenta de alto teor de carbono e altamente ligados, mas apenas o volume de carbonetos não determina o desempenho. O tamanho, a forma, o tipo químico, o espaçamento e a distribuição são igualmente importantes. Um aço que contenha uma alta fração de carbonetos pode apresentar baixa tenacidade se os carbonetos formarem uma rede contínua ou bandas segregadas. Partículas grandes e angulares podem atuar como iniciadoras de trincas, particularmente quando cargas de usinagem, impacto ou ciclos térmicos impõem tensões de tração locais.
Na metalurgia convencional de lingotamento, a liga líquida resfria através de uma seção de fundição comparativamente grande. À medida que os dendritos primários se solidificam, o líquido rico em solutos é rejeitado, e o líquido remanescente se torna progressivamente enriquecido em carbono e elementos formadores de carbonetos. Isso produz microssegregação. Cromo, molibdênio, vanádio, tungstênio e carbono podem, portanto, concentrar-se em regiões interdendríticas, onde se formam carbonetos eutéticos grosseiros. O forjamento e o processamento termomecânico podem fragmentar essa estrutura, mas nem sempre conseguem eliminar suas origens químicas. Seções grandes e composições altamente ligadas tornam o problema mais grave.
A produção do pó altera a escala de solidificação. A atomização a gás fragmenta o metal fundido em pequenas gotas que resfriam rapidamente, solidificando os elementos de liga antes que o padrão de segregação encontrado em um lingote grande possa se desenvolver. Após a compactação e a sinterização, ou após uma etapa de densificação assistida por pressão, a população resultante de carbonetos pode ser muito mais fina. Os aços-ferramenta PM podem produzir uma distribuição de carbonetos fina, arredondada e comparativamente isotrópica, em vez das bandas alongadas de carbonetos frequentemente associadas ao material de lingotamento intensamente segregado.
Essa morfologia é importante. Partículas arredondadas reduzem as concentrações geométricas acentuadas de tensão. Uma distribuição mais uniforme também reduz os caminhos frágeis longos através da microestrutura, enquanto a isotropia torna a resposta menos dependente da direção de processamento. Essas são tendências metalúrgicas, não garantias: densificação incompleta, tratamento térmico inadequado, contaminação do pó ou coalescimento excessivo dos carbonetos ainda podem produzir defeitos e anisotropia.
A rota PM também permite níveis e composições químicas de carbonetos que são difíceis — e, em alguns casos, impossíveis — de obter com a metalurgia convencional de lingotamento. Os graus com alto teor de vanádio são um exemplo conhecido do desafio de projeto, pois pode ser difícil distribuir uniformemente os carbonetos do tipo MC desejados através de um lingote grande. Outros projetos de liga dependem de uma mistura controlada de tipos de carbonetos, como M7C3 rico em cromo, M6C contendo molibdênio ou tungstênio e MC rico em vanádio. O equilíbrio útil não consiste simplesmente em “mais carbonetos”. Uma fração maior pode melhorar a resistência à abrasão, mas reduzir a tenacidade, a usinabilidade ou a resistência ao lascamento.
A limpeza do pó faz parte do controle dos carbonetos. Inclusões não metálicas podem iniciar trincas independentemente da população de carbonetos pretendida, e películas de óxido nas partículas do pó podem permanecer nos contornos entre partículas originais se a atmosfera ou o ciclo de sinterização forem mal controlados. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite a aplicação desse método a peças de aço forjadas a partir de pó. Portanto, o ensaio de inclusões pertence à especificação do material e ao sistema de controle do processo, e não apenas à análise final de falhas.
A porosidade acrescenta outra variável. Produtos compactados e sinterizados retêm poros interconectados ou fechados, a menos que uma operação de densificação os reduza. Os poros diminuem a área efetiva capaz de suportar carga e podem atuar como locais de nucleação de trincas. Seu tamanho, forma e localização são mais importantes do que um valor nominal de densidade isolado. A prensagem isostática a quente, o forjamento de pó ou outras rotas de densificação podem alterar essa condição, mas também modificam o custo, o comportamento dimensional e a microestrutura final.
ISO 4957:2018 e produtos de aço-ferramenta PM
A ISO 4957:2018 é a principal norma internacional para aços-ferramenta e inclui explicitamente produtos fabricados por metalurgia do pó. Seu escopo também abrange produtos laminados a quente, forjados, trefilados a frio e laminados a frio. Isso é significativo porque a norma trata a fabricação PM como uma rota de produção dentro do campo dos aços-ferramenta, reconhecendo ao mesmo tempo que a estrutura e o processamento específicos da rota podem afetar o material fornecido sob determinada designação.
A norma não deve ser interpretada como se tornasse todas as formas de produto metalurgicamente intercambiáveis. Um produto PM e um produto forjado podem compartilhar uma designação de grau ou limites químicos, mas diferir quanto à distribuição de carbonetos, à porosidade, à limpeza, ao histórico dimensional e à resposta ao tratamento térmico. Portanto, o comprador ou projetista deve identificar a forma do produto e a condição de fornecimento relevante, sem depender apenas do nome do grau.
A ISO 4957:2018 trata dos requisitos para aços-ferramenta, mas não é a única norma relevante para aços processados a partir de pó. A ISO 5755:2022 especifica requisitos para materiais metálicos sinterizados, incluindo materiais estruturais de ferro sinterizado, aço sinterizado, aço ligado e aço inoxidável. A ASTM B783-24 classifica materiais estruturais ferrosos PM por composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração após tratamento térmico, abrangendo peças produzidas por compactação e sinterização. Esses documentos tratam de áreas relacionadas, mas a ASTM B783-24 não substitui os requisitos para aços-ferramenta da ISO 4957:2018.
A distinção é importante porque muitos produtos ferrosos PM não são aços-ferramenta. De acordo com a referência Ferrous Powder Metallurgy, publicada pela ScienceDirect Topics em 2024, as composições de ferro–cobre–carbono respondem por aproximadamente metade das peças ferrosas PM. Esses materiais estruturais utilizam a PM para obter densidade controlada, comportamento dimensional ou formas próximas da dimensão final a um custo econômico; suas prioridades de projeto diferem das de um aço rápido, de um aço-ferramenta para trabalho a frio ou de um grau PM de alta resistência ao desgaste.
Uma especificação para aço-ferramenta PM também deve considerar as características das partículas do pó, a pressão de compactação, a atmosfera de sinterização, a variação dimensional, a morfologia dos poros, as inclusões e o tratamento térmico. Essas variáveis interagem. Por exemplo, um pó com análise química adequada ainda pode produzir peças inconsistentes se a distribuição granulométrica causar gradientes de densidade durante a prensagem. Uma temperatura de sinterização correta pode provocar crescimento excessivo de grão ou coalescimento dos carbonetos se o tempo de permanência e a atmosfera forem inadequados. O tratamento térmico então atua sobre essa estrutura preexistente; ele não pode eliminar todos os defeitos criados anteriormente.
Comparação com a metalurgia convencional de lingotamento
A vantagem mais evidente da PM é o controle da segregação e da morfologia dos carbonetos. Aços-ferramenta produzidos por metalurgia de lingotamento podem ser forjados, recozidos e refundidos para melhorar a homogeneidade, e muitos graus convencionais apresentam excelente desempenho em serviço. Suas rotas de produção também são bem estabelecidas, com ampla disponibilidade de dados para forjamento, usinagem e tratamento térmico. A PM não os substitui automaticamente.
A PM torna-se tecnicamente mais atraente à medida que aumentam o teor de liga e a demanda por carbonetos. A solidificação rápida permite uma estrutura inicial mais fina, enquanto a consolidação preserva uma distribuição mais uniforme do que aquela que um grande lingote fundido pode alcançar. Isso pode viabilizar combinações de resistência ao desgaste e tenacidade difíceis de obter por fusão e forjamento convencionais. No entanto, o benefício é específico de cada grau. Um aço-ferramenta moderadamente ligado pode obter pouca vantagem com a rota adicional do pó se o processamento convencional já proporcionar limpeza e controle dos carbonetos adequados.
As principais limitações da PM são a sensibilidade do processo e o risco de porosidade. O material compactado e sinterizado pode não atingir a densidade quase total do aço trabalhado mecanicamente, e a variação dimensional durante a sinterização precisa ser controlada. Rotas de densificação total reduzem os poros, mas acrescentam processamento térmico e mecânico. A produção do pó também pode introduzir películas de óxido ou inclusões, enquanto o manuseio e a mistura podem criar segregação entre partículas, mesmo quando o metal fundido apresentava composição química uniforme.
A manufatura aditiva não deve ser confundida com a PM convencional de compactação e sinterização. Ambas começam com pós metálicos, mas a fusão ou união camada a camada introduz ciclos térmicos, tensões residuais, condições superficiais e mecanismos de defeito diferentes. O capítulo do ASM Handbook de 2020, publicado pelo NIST, sobre manufatura aditiva de aços e aços inoxidáveis identifica a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção como fatores importantes em peças de aço fabricadas aditivamente. Essas questões se sobrepõem às da PM, mas os históricos de processamento não são iguais.
| Eixo de comparação | Rota de metalurgia do pó | Rota convencional de lingotamento |
|---|---|---|
| Estrutura inicial | Partículas de pó solidificadas rapidamente | Grande lingote ou tarugo fundido |
| Escala da segregação | Potencialmente reduzida pela solidificação de partículas pequenas | Estabelecida durante a solidificação de uma seção grande |
| Morfologia dos carbonetos | Pode ser fina, arredondada e comparativamente isotrópica | Pode incluir estruturas de carbonetos grosseiras ou alinhadas |
| Porosidade | Pode permanecer após o processamento por prensagem e sinterização | Geralmente reduzida por meio da consolidação por trabalho mecânico |
| Produção da forma | Pode permitir peças com formato quase final | Geralmente exige maior remoção de material ou conformação |
A comparação correta, portanto, não é entre “PM e aço convencional” em termos abstratos. Trata-se de uma comparação entre graus e rotas especificados: composição química e limpeza do pó em relação à homogeneidade do lingote; tamanho e distribuição dos carbonetos em relação à estrutura forjada; população de poros em relação à densidade do aço trabalhado mecanicamente; e o histórico completo de tratamento térmico em relação à carga de serviço. Os aços-ferramenta PM são materiais distintos porque essas variáveis são projetadas em conjunto.
Inclusões, Limpeza e Aço Forjado a Partir de Pó
Inclusões não metálicas em pós metálicos
| Característica | Definição | Significado típico |
|---|---|---|
| Poro | Um vazio na estrutura metálica | Reduz a área resistente à carga e pode concentrar tensões |
| Inclusão | Uma fase sólida não metálica ou quimicamente distinta | Pode interromper a ligação entre partículas ou iniciar trincas |
| Carboneto | Uma fase dura que contém carbono | Pode melhorar a resistência ao desgaste, mas afetar a tenacidade e a usinabilidade |
| Contorno de partícula original | Uma interface herdada dos contatos entre as partículas de pó | Pode reter óxidos ou regiões fracamente ligadas |
Inclusões não metálicas são fases sólidas estranhas ou quimicamente distintas presentes no interior de uma partícula de pó metálico ou entre partículas. Elas não são iguais aos poros comuns da metalurgia do pó. Um poro é um vazio: uma região que contém gás ou vácuo após o polimento e a preparação. Uma inclusão é um material, como um óxido, silicato, nitreto, carbeto, partícula derivada de escória ou outro composto não metálico, que ocupa parte do pó ou da microestrutura consolidada.
Essa distinção é importante porque a produção de pó cria muitas oportunidades para contaminação e reação superficial. A atomização pode produzir filmes de óxido ou incorporar material refratário. O manuseio, o peneiramento, a mistura e a transferência do pó podem introduzir partículas provenientes dos equipamentos ou da atmosfera circundante. Uma partícula de pó também pode apresentar um óxido superficial que aparece como uma fina camada rica em inclusões após a compactação. A composição química do aço não descreve completamente essa condição. Dois lotes com os mesmos teores nominais de carbono, cromo, molibdênio ou níquel podem apresentar comportamentos diferentes se suas inclusões diferirem em tamanho, composição química ou localização.
Essa questão é particularmente importante em materiais ferrosos de metalurgia do pó, porque a superfície do pó faz parte da microestrutura inicial. A compactação coloca as partículas em contato, enquanto a sinterização desenvolve pescoços de sinterização e permite a difusão através desses contatos. Uma inclusão no contorno entre partículas pode interromper a união de forma mais severa do que uma inclusão encerrada no interior de uma partícula. Um filme fino de óxido pode permanecer como um contorno descontínuo, enquanto uma partícula pequena e isolada pode ficar envolvida pelo aço durante a sinterização. O efeito final depende da inclusão e do histórico térmico e mecânico subsequente.
A família mais ampla de materiais também resiste a uma classificação simples como aço convencional transformado em pó. A ASTM B783-24 classifica materiais estruturais ferrosos de metalurgia do pó de acordo com a composição química, a densidade, o limite de escoamento no estado sinterizado e a resistência à tração última após tratamento térmico, abrangendo peças produzidas por compactação e sinterização. A ISO 5755:2022 especifica requisitos para materiais estruturais sinterizados de ferro, aço, aço-liga e aço inoxidável. Nenhuma das duas classificações substitui o exame da limpeza do pó. Uma designação pode estabelecer a composição e as propriedades exigidas sem explicar se uma fratura se originou em um filme de óxido, em um poro, em um aglomerado de carbetos ou em uma interface entre esses elementos.
O projeto da liga acrescenta outra camada de complexidade. Cobre, níquel e molibdênio são adições comuns aos aços ferrosos de metalurgia do pó, e as composições ferro–cobre–carbono correspondem a aproximadamente metade das peças ferrosas de metalurgia do pó, de acordo com a referência citada do ScienceDirect Topics (2024). Esses elementos de liga alteram a sinterização, a variação dimensional, a temperabilidade e a formação de fases, mas não fazem com que uma inclusão de óxido ou silicato passe a fazer parte da liga pretendida. Os aços-ferramenta produzidos por metalurgia do pó também podem conter estruturas de carbetos finas, arredondadas e mais próximas da isotropia, além de teores ou composições de carbetos difíceis de obter por meio da metalurgia convencional de lingotes. Esses carbetos não devem ser automaticamente registrados como inclusões não metálicas: é necessária a identificação das fases.
Método de ensaio da ISO 13947:2024
A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos. Seu escopo também permite a aplicação a peças de aço forjadas a partir de pó, tornando-a relevante para além do exame da matéria-prima em pó solta. Essa extensão é significativa porque a consolidação altera a aparência e a distribuição espacial de uma inclusão. Um método de ensaio aplicado antes da consolidação responde a uma questão diferente daquela respondida quando aplicado após o forjamento.
Portanto, a norma deve ser tratada como uma estrutura de medição, e não como um grau universal de limpeza. Ela estabelece como a determinação deve ser realizada, enquanto a especificação de um determinado pó, compacto ou peça deve estabelecer a base de relato exigida e quaisquer critérios de aceitação. As informações disponíveis não justificam a atribuição de um tamanho máximo geral de inclusão, fração de área, contagem ou limite de aceitação aplicável a todos os aços de metalurgia do pó. Esse limite teria de ser definido pela norma de produto aplicável, pela especificação de compra, pelo plano de qualificação ou por um requisito de serviço demonstrado.
A interpretação também depende da preparação da amostra. Uma seção polida apresenta uma interseção bidimensional através de partículas e interfaces tridimensionais. Uma inclusão longa pode aparecer como um fragmento curto, enquanto um filme fino alinhado com a seção pode parecer desproporcionalmente contínuo. Danos de preparação, arrancamento, arraste e ataque químico podem criar características semelhantes a trincas ou partículas não metálicas. Consequentemente, a identificação deve combinar o método de exame prescrito com um controle metalográfico adequado e, quando necessário, uma confirmação química ou microanalítica.
No caso do aço forjado a partir de pó, o local de amostragem deve ser registrado com o mesmo cuidado. O pó retirado de um recipiente, o compacto examinado antes do forjamento e o material removido de uma região forjada não representam a mesma população. O forjamento pode quebrar, achatar, girar ou redistribuir as inclusões; também pode fechar poros próximos e alterar o contraste utilizado para distinguir os dois tipos de defeito. Um resultado sem o lote do pó, a localização na peça, a orientação, a preparação da seção e o histórico de processamento é difícil de comparar com outro resultado.
Efeitos das inclusões após a consolidação
A consolidação altera a geometria das inclusões e o significado mecânico de uma inclusão. Durante a compactação e a sinterização, uma inclusão em um contato entre partículas pode impedir o crescimento local do pescoço de sinterização e deixar uma interface fraca. Durante o forjamento do pó, a deformação pode achatar essa característica, transformando-a em uma descontinuidade semelhante a uma linha de segregação, fragmentar uma partícula frágil ou pressionar o aço circundante contra ela. A inclusão não necessariamente desapareceu apenas porque se tornou menos evidente em uma seção polida.
Os poros interagem com as inclusões de várias maneiras. Uma inclusão pode nuclear ou preservar uma lacuna no contorno entre partículas, produzindo uma associação entre inclusão e poro. Um poro pode expor uma área maior da inclusão e criar um entalhe local agudo. Por outro lado, o forjamento pode fechar o poro e deixar para trás a inclusão ou uma interface rica em óxido. Uma micrografia pode então mostrar uma região densa com uma descontinuidade planar, embora o defeito original envolvesse tanto um poro quanto uma inclusão. Chamar toda característica escura de poro obscurece esse histórico de processamento.
A morfologia é fundamental para a interpretação. Partículas arredondadas e isoladas geralmente produzem uma concentração de tensões diferente daquela produzida por partículas angulares, filmes alongados ou detritos aglomerados. A distribuição também é importante: uma baixa quantidade de inclusões amplamente separadas não equivale a uma faixa localizada ao longo de um antigo contorno entre partículas de pó nem a um aglomerado repetido alinhado com a direção do forjamento. A união é outra variável. Uma inclusão firmemente envolvida pelo aço pode produzir um efeito diferente daquele de uma inclusão que permanece ligada a uma interface não unida.
Essas distinções afetam a fratura por tração, a iniciação de fadiga, a resposta ao impacto e os resultados de processamento dimensional ou térmico, mas nenhuma classificação universal pode ser atribuída sem conhecer a composição química das inclusões, a distribuição de tamanhos, a porosidade, a microestrutura da matriz, o modo de carregamento e a orientação. O capítulo do ASM Handbook sobre fabricação aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), também trata a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção como influências interligadas nas peças de aço. Essa comparação é útil para a análise de defeitos, mas a fabricação aditiva não deve ser confundida com a metalurgia convencional do pó por compactação e sinterização nem com o forjamento de pó.
Uma avaliação defensável, portanto, relaciona os resultados da ISO 13947:2024 à rota de produção do pó, à pressão de compactação, ao ciclo de sinterização, à redução no forjamento, ao tratamento térmico, à densidade, à morfologia dos poros e ao local da fratura. A-Z of Powder Metallurgy (2005), de Randall German, reúne a produção do pó, a compactação, a sinterização, a densificação, a microestrutura e a porosidade em uma única sequência de processo. As inclusões também pertencem a essa sequência. A limpeza não é um certificado independente do pó; é uma característica cujo significado pode mudar à medida que o aço é compactado, sinterizado, forjado, usinado e ensaiado.
Aços de Metalurgia do Pó em Comparação com Aços Produzidos por Fabricação Aditiva
Os aços de metalurgia do pó (PM) e os aços produzidos por fabricação aditiva (AM) compartilham um ponto de partida: ambos podem começar com um pó metálico cuja composição química, granulometria, morfologia, limpeza e histórico de armazenamento afetam o material acabado. No entanto, eles não seguem a mesma rota de processamento. A metalurgia do pó por compactação e sinterização forma um compacto em uma matriz e, em seguida, une as partículas durante a sinterização em forno. A fabricação aditiva constrói uma peça progressivamente, geralmente fundindo seletivamente ou consolidando de outra forma o pó em camadas sucessivas. O fato de a matéria-prima ser comum não torna os materiais resultantes intercambiáveis.
A distinção é importante tanto para as normas quanto para a metalurgia. A ASTM B783-24 classifica materiais estruturais ferrosos de metalurgia do pó de acordo com a composição química, a densidade, o limite de escoamento no estado sinterizado e a resistência à tração última após tratamento térmico, e seu escopo abrange peças produzidas por compactação e sinterização. A ISO 5755:2022 especifica requisitos para materiais estruturais sinterizados de ferro, aço, aço-liga e aço inoxidável. Esses documentos descrevem uma família de materiais vinculada a uma rota de consolidação definida. Uma peça produzida por fabricação aditiva pode utilizar uma liga quimicamente semelhante, mas sua qualificação deve levar em conta a máquina, a fonte de energia, a estratégia de deposição das camadas, a orientação de construção, a atmosfera e o histórico térmico.
O capítulo do ASM Handbook publicado pelo NIST, intitulado “Additive Manufacturing of Steels and Stainless Steels” e publicado em 2020, fornece uma comparação controlada útil. Ele trata os aços produzidos por AM como materiais processados a partir de pós, mas dá ênfase especial à porosidade, às inclusões, às tensões residuais e ao processamento térmico pós-construção. Essas preocupações se sobrepõem às da PM, embora suas causas e distribuições possam diferir acentuadamente.
Preocupações compartilhadas com a matéria-prima em pó
O pó não é um ingrediente neutro. A atomização a gás, a atomização a água, a atomização por plasma e outros métodos de produção geram diferentes formatos de partículas, óxidos superficiais, satélites, vazios internos e distribuições granulométricas. Um pó esférico e de boa fluidez pode ser necessário para sistemas de leito de pó, enquanto operações de compactação e sinterização podem acomodar pós selecionados com base na compressibilidade, na densidade aparente, na resposta ao lubrificante e no preenchimento da matriz. Portanto, uma especificação de pó não pode ser avaliada separadamente do equipamento e do método de consolidação para os quais foi desenvolvida.
A composição química é apenas uma parte do controle da matéria-prima. Cobre, níquel e molibdênio são adições comuns em aços ferrosos para PM, e as composições ferro–cobre–carbono respondem por aproximadamente metade das peças ferrosas produzidas por PM, segundo a entrada Ferrous Powder Metallurgy em ScienceDirect Topics, consultada em 2024. As adições de liga podem ser misturadas na forma de pós elementares ou pré-ligados, com diferentes consequências para a química local, a compressibilidade, a resposta à sinterização e a variação dimensional. A matéria-prima para AM é mais frequentemente fornecida como um pó pré-ligado rigorosamente controlado, mas, mesmo nesse caso, o manuseio repetido ou a reutilização do pó podem alterar a distribuição granulométrica, o teor de oxigênio, a exposição à umidade e a população de partículas parcialmente fundidas.
Os filmes superficiais merecem atenção especial. Uma fina camada de óxido pode impedir a ligação entre partículas durante a sinterização, interferir na fusão e no molhamento durante a AM ou introduzir defeitos ricos em oxigênio. Inclusões não metálicas podem ser introduzidas durante a fusão, a atomização, o manuseio ou a reciclagem. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite sua aplicação a peças de aço forjado a pó. Esse escopo não transforma o método em um procedimento automático de qualificação para todo processo de AM; ele demonstra, porém, por que os ensaios de inclusões devem estar relacionados à rota de produção do pó e à rota de fabricação da peça.
O pó para PM é comumente misturado a lubrificantes e, quando necessário, a grafite ou outras adições de liga antes da compactação. Essas adições afetam a resistência do compacto verde, a ejeção, a distribuição do carbono e os gases liberados durante o aquecimento. O pó para AM normalmente entra em um sistema de recobrimento ou de alimentação de pó sem o mesmo conjunto de lubrificantes de compactação. Um pó que apresenta desempenho aceitável em uma rota pode produzir fluxo deficiente, evolução excessiva de gases, segregação ou consolidação instável em outra.
Diferentes mecanismos de consolidação
A PM por compactação e sinterização aplica primeiro uma pressão macroscópica. Uma matriz comprime o pó em um compacto verde, produzindo contato entre as partículas e, ao mesmo tempo, mantendo uma rede de poros conectada. Em seguida, a sinterização aquece o compacto abaixo da principal faixa de fusão, permitindo a difusão, o crescimento dos pescoços, o arredondamento dos poros e a ligação metalúrgica. A atmosfera do forno, a taxa de aquecimento, a temperatura de sinterização, o tempo e a taxa de resfriamento controlam a perda de carbono, a oxidação, a variação dimensional e a estrutura final dos poros. As operações secundárias podem incluir calibração, recompressão, infiltração, forjamento de pó, prensagem isostática a quente ou tratamento térmico.
A AM aplica energia localmente e de forma repetida. Na fusão em leito de pó a laser ou na fusão em leito de pó por feixe de elétrons, um feixe focalizado percorre uma camada fina, funde ou sinteriza regiões selecionadas e, em seguida, interage com a próxima camada depositada. Na deposição de energia direcionada, o pó é alimentado em uma poça de fusão enquanto a peça é formada. Cada trajetória e cada camada passam por aquecimento e resfriamento rápidos, refusão, solidificação e reaquecimento decorrente de passadas posteriores. Portanto, a microestrutura resultante é determinada pela estratégia de varredura, pela densidade de energia, pela espessura da camada, pela geometria da poça de fusão, pela atmosfera de proteção e pela extração de calor através da placa de construção.
Isso não é simplesmente uma versão mais rápida da compactação e sinterização. Na PM, a matriz determina o formato do compacto, e o forno expõe grande parte da peça a um ciclo térmico relativamente longo. Na AM, a geometria é gerada camada por camada, e os gradientes térmicos podem ser acentuados. Uma região densa produzida por AM pode conter células finas de solidificação, grãos colunares ou características dependentes da direção que não têm uma contraparte direta em um compacto no estado sinterizado. Por outro lado, a PM pode reter deliberadamente porosidade interconectada ou isolada para funções dimensionais, de suporte de carga ou de retenção de fluidos, enquanto a qualificação de AM normalmente trata a falta de fusão não intencional e os poros de tipo keyhole como defeitos que exigem controle.
A designação do material também não pode ser transferida com base apenas na semelhança. A ISO 4957:2018 aplica requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. Esse reconhecimento diz respeito aos produtos e requisitos abrangidos pela norma; ele não significa que uma peça de aço-ferramenta produzida por AM herde automaticamente as propriedades, a resposta ao tratamento térmico ou a base de aceitação de um produto obtido por compactação e sinterização ou de um produto conformado mecanicamente.
Porosidade, inclusões, tensão residual e tratamento pós-construção
A porosidade existe em ambas as famílias, mas sua origem e sua geometria são específicas de cada processo. Os poros na PM começam com o arranjo de empacotamento e a pressão de compactação e depois se modificam durante a sinterização por meio de retração, difusão, coalescência dos poros e arredondamento dos poros. Gradientes de densidade podem surgir dentro de um compacto prensado, especialmente quando o atrito ou a geometria complexa da matriz limita a transmissão da pressão. Esses gradientes podem produzir variação dimensional local e diferentes respostas mecânicas após a sinterização.
Na AM, a porosidade é frequentemente associada à falta de fusão, à insuficiência de aporte de energia, ao comportamento instável da poça de fusão, ao gás aprisionado, à instabilidade do keyhole ou à perturbação do leito de pó. Os poros podem ser alongados entre as trajetórias, irregulares em limites com fusão deficiente ou mais esféricos quando o gás fica aprisionado na fusão. Sua localização em relação à direção de construção e às superfícies livres pode afetar a inspeção e a resposta à fadiga. Um valor nominal de densidade, isoladamente, não identifica a população de defeitos.
As inclusões também dependem da rota. Na PM, as inclusões podem estar presentes no pó original, ser introduzidas durante a mistura ou se formar por meio de reações durante a sinterização. Na AM, as inclusões podem ser herdadas do pó, geradas por oxidação ou redistribuídas por fusões e solidificações repetidas. O capítulo do ASM Handbook publicado pelo NIST coloca as inclusões lado a lado com a porosidade porque ambas podem interromper a continuidade e atuar como locais de iniciação de danos, mesmo quando a química global atende à especificação nominal.
A tensão residual é uma preocupação característica da AM porque cada camada se contrai enquanto está restringida pelo material circundante mais frio e pela placa de construção. Ciclos térmicos repetidos podem deixar tensão de tração próxima às superfícies ou em regiões geometricamente restringidas, causando distorção, trincas ou liberação de tensão durante a remoção dos suportes e a usinagem. Os compactos de PM também sofrem tensões internas decorrentes da compactação e da ejeção, mas o campo de tensões é produzido por uma sequência diferente e posteriormente alterado pela sinterização, pela calibração e pelo tratamento térmico.
Consequentemente, o tratamento pós-construção deve ser descrito de acordo com a rota. A PM pode utilizar sinterização, cementação, têmpera e revenimento, prensagem isostática a quente, infiltração ou calibração, dependendo do material e da peça especificados. A AM pode exigir alívio de tensões, tratamento de solubilização, envelhecimento, têmpera e revenimento, prensagem isostática a quente, usinagem ou tratamento superficial. Essas operações podem fechar poros, alterar a morfologia dos carbonetos, aliviar tensões e modificar a estabilidade dimensional, mas não eliminam o histórico de processamento anterior.
Os aços-ferramenta produzidos por metalurgia do pó ilustram esse ponto. Sua solidificação rápida e sua rota controlada de produção do pó podem produzir estruturas finas, arredondadas e relativamente isotrópicas de carbonetos, incluindo níveis ou composições de carbonetos difíceis ou impossíveis de obter por meio da metalurgia convencional de lingotes. Um aço produzido por AM também pode desenvolver uma estrutura de solidificação refinada, mas sua distribuição de carbonetos e sua resposta ao tratamento térmico devem ser estabelecidas para esse processo de AM. Portanto, uma designação de grau para PM, um requisito de densidade, um valor de resistência à tração ou um ciclo de tratamento térmico não deve ser atribuído a uma peça produzida por AM sem evidências específicas da rota. A mesma proibição se aplica no sentido inverso. Uma química de pó semelhante não comprova equivalência de porosidade, inclusões, tensão residual, microestrutura ou status de qualificação.
Projeto, Inspeção e Análise de Falhas
Projeto considerando a densidade e os caminhos de carga
Um componente de aço produzido por metalurgia do pó deve ser especificado como uma condição do material, e não simplesmente como o nome nominal de uma liga. O registro do projeto deve identificar a designação do material, a norma aplicável, a condição de densidade, a orientação em relação à compactação, a rota de sinterização ou densificação, o tratamento térmico e as seções consideradas críticas. “Aço” não é uma descrição suficiente. Um material compactado e sinterizado com porosidade interconectada, um material cementado a vácuo e um material prensado isostaticamente a quente podem compartilhar uma composição química nominal, embora suportem cargas de maneiras muito diferentes.
A ASTM B783-24 classifica os materiais estruturais ferrosos produzidos por metalurgia do pó com base na composição química, na densidade, no limite de escoamento no estado sinterizado e na resistência à tração última após tratamento térmico. Essa estrutura traz um alerta importante aos projetistas: a densidade faz parte da definição do material. A ISO 5755:2022 também especifica requisitos para materiais estruturais de ferro, aço, aço-liga e aço inoxidável sinterizados. Um desenho que indique apenas um grau, sem sua condição de densidade ou condição mecânica requerida, deixa uma importante fonte de variação sem controle.
A porosidade altera tanto a área efetiva de suporte de carga quanto o caminho percorrido por uma trinca. Poros grandes e irregulares, aglomerados de poros e cantos de poros agudos concentram tensão; poros arredondados, pequenos e bem distribuídos produzem um efeito diferente. A densidade também pode variar ao longo de um compacto, pois o movimento do pó e o atrito impedem que todas as regiões recebam a mesma pressão. Assim, um ressalto espesso, uma nervura fina e um canto interno profundo podem sinterizar formando estruturas locais diferentes, mesmo quando tiveram origem na mesma mistura de pós e no mesmo ciclo de compactação.
O caminho de carga deve ser analisado em três dimensões. Tensões de tração que atravessam um gradiente de densidade, flexão em uma mudança de seção e cisalhamento cíclico próximo à direção de compactação podem revelar fragilidades que um cálculo simples de resistência nominal não identifica. Os projetistas devem indicar no desenho da peça a direção principal da carga e o eixo de compactação e, em seguida, identificar superfícies, furos, estrias, rasgos de chaveta e ressaltos nos quais a tensão local ou o desgaste sejam relevantes. Características que exigem densidade uniforme em toda a sua espessura podem requerer uma configuração de compactação diferente, densificação secundária ou uma peça convencional forjada ou usinada.
Metalurgia do pó não significa uma única família padrão de ligas. Cobre, níquel e molibdênio são adições comuns, e as composições ferro–cobre–carbono representam aproximadamente metade das peças ferrosas produzidas por metalurgia do pó, segundo a referência citada de ScienceDirect Topics (2024). Os aços-ferramenta produzidos por metalurgia do pó constituem um caso de projeto separado: suas estruturas de carbonetos finas, arredondadas e mais isotrópicas podem permitir teores ou composições de carbonetos difíceis ou impossíveis de produzir pela metalurgia convencional de lingotes. A ISO 4957:2018 aplica os requisitos para aços-ferramenta a produtos fabricados por metalurgia do pó, bem como a produtos laminados a quente, forjados, trefilados a frio e laminados a frio; contudo, a rota de fabricação ainda deve constar da especificação e do plano de inspeção.
Controle dimensional e pós-processamento
As dimensões não permanecem inalteradas desde o preenchimento da matriz até a inspeção final. A compactação produz um compacto verde com forma intencionalmente definida; a sinterização, então, provoca alterações dimensionais por meio da união, da retração, da difusão da liga e do alívio das tensões armazenadas. A direção e a magnitude da alteração dependem do tipo de pó, do lubrificante, da pressão de compactação, da geometria, da atmosfera do forno, da temperatura, do tempo e das condições de apoio. Uma tolerância fácil de manter após a usinagem pode ser irrealista no estado sinterizado. Por outro lado, um projeto baseado na usinagem de todas as superfícies pode eliminar as vantagens econômicas e geométricas da compactação.
O calibramento é uma operação pós-sinterização comum. Um curso controlado da matriz pode corrigir determinadas dimensões, melhorar a repetibilidade ou restabelecer um ajuste funcional sem remover muito material. A usinagem continua sendo apropriada quando um furo com tolerância estreita, uma referência, uma rosca, uma superfície de vedação ou uma característica complexa não pode ser produzido apenas por compactação e calibramento. O corte de aço poroso exige atenção à quebra nas bordas, ao espalhamento do material, ao desgaste da ferramenta e à possibilidade de que uma superfície aparentemente limpa exponha poros conectados. A inspeção deve distinguir um defeito dimensional de usinagem de um poro subsuperficial ou de uma variação de densidade relacionada à sinterização.
A união pode envolver soldagem, brasagem, fixação mecânica ou montagem com outro componente, mas a porosidade e a composição da liga afetam o fluxo de calor, a liberação de gases, o molhamento e a resistência da junta. Portanto, um procedimento de união deve ser qualificado na condição real de PM, em vez de ser inferido a partir de um equivalente trabalhado. A infiltração pode preencher parte do volume de poros com um segundo material e aumentar a densidade efetiva ou alterar o comportamento da superfície; trata-se de uma rota de projeto especificada, e não de um reparo automático para uma compactação inadequada. Da mesma forma, tratamentos superficiais como cementação, nitretação, revestimento metálico, tratamento a vapor ou aplicação de revestimento podem melhorar o desgaste, a resistência à corrosão, o atrito ou a vedação, mas a profundidade e a continuidade do tratamento podem variar conforme a estrutura dos poros e a composição local.
As operações pós-sinterização devem ser registradas em sequência. Uma peça calibrada antes do tratamento térmico pode responder de maneira diferente de outra calibrada depois dele. A usinagem antes da cementação pode alterar a geometria da camada cementada; a usinagem após o tratamento pode remover parte da camada tratada. A união pode introduzir um ciclo térmico local, enquanto a infiltração pode alterar a massa, as dimensões e a interpretação de uma medição de densidade. O plano de inspeção deve indicar a operação, a característica controlada, o método de aceitação e a condição na qual a medição é realizada.
As características do pó, a compactação, a sinterização, a morfologia dos poros, as inclusões, a alteração dimensional e o tratamento térmico são variáveis de processo interligadas. A-Z of Powder Metallurgy, de Randall German (2005), trata esses assuntos como partes conectadas do processamento de pós, e não como etapas isoladas da produção. Essa abordagem é essencial quando uma dimensão crítica ou uma fratura não pode ser explicada apenas pelo certificado final da liga.
Metalografia e investigação de fraturas
A análise de falhas deve começar pelos registros, e não pelo microscópio. Confirme a designação e a norma do material, o lote do pó, as adições da mistura, a direção de compactação, a configuração do ferramental, o ciclo de sinterização, a atmosfera, as medições de densidade, a densificação secundária, o tratamento térmico, a usinagem, a união e o tratamento superficial. Quando possível, compare a peça fraturada com uma peça não utilizada da mesma condição de produção. A ASTM B783-24 e a ISO 5755:2022 fornecem a estrutura pertinente para distinguir composição química, densidade e condição mecânica; nenhuma delas permite que uma descrição vaga como “aço PM” substitua um histórico rastreável.
Em seguida, caracterize a densidade e os poros. Registre a densidade aparente por um método apropriado e, depois, examine os gradientes de densidade, o tamanho, a forma, a orientação e a conectividade dos poros em seções obtidas tanto das regiões fraturadas quanto das regiões não afetadas. A preparação metalográfica pode abrir ou espalhar os poros; portanto, as seções polidas devem ser interpretadas em conjunto com as superfícies de fratura e, quando necessário, com seções seriadas ou imagens tridimensionais. Uma trinca que segue poros alinhados ou interconectados sugere uma causa diferente daquela de uma trinca que atravessa uma região densa de martensita revenida.
A terceira etapa é o exame das inclusões e das fases. Procure películas de óxido, inclusões não metálicas, partículas não dissolvidas, redes de carbonetos, segregação, descarbonetação, recarbonetação, martensita não revenida, bainita, ferrita e austenita retida, quando forem relevantes para o tratamento térmico selecionado. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite sua aplicação a peças de aço forjadas a partir de pó. As evidências de inclusões devem ser correlacionadas com a limpeza do pó e os registros de processamento, e não tratadas como prova de uma causa única sem considerar a tensão e a geometria.
A fractografia fornece, então, a sequência dos eventos. Identifique a origem, a região de crescimento estável, a zona de sobrecarga, as marcas de fadiga, o caminho intergranular ou transgranular e qualquer evidência de atrito ou corrosão após a fratura. Correlacione a origem com um aglomerado de poros, uma inclusão, uma marca de usinagem, uma interface de união, uma transição de densidade, um canto agudo ou uma camada tratada. Por fim, compare esse local com o carregamento real: flexão, torção, tensão de contato, impacto, ciclagem térmica ou tensão residual do tratamento térmico. O capítulo do ASM Handbook sobre fabricação aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), destaca a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção, mas a fabricação aditiva não deve ser confundida com a PM convencional por compactação e sinterização. As lições sobre as interações entre defeitos e tensões são úteis somente quando o histórico diferente de deposição do pó é mantido explícito.
Uma conclusão sólida conecta o histórico do material, a estrutura local, a origem da fratura e o carregamento em serviço. Se faltar uma dessas conexões, a análise continuará sendo uma história plausível, e não um mecanismo de falha demonstrado.
Como Ler uma Designação de Aço para Metalurgia do Pó
Uma designação de metalurgia do pó não é uma descrição completa a menos que seja lida em conjunto com sua norma, condição do material e requisitos de ensaio. “Aço PM” identifica uma família de processos, não uma composição química nem um nível de propriedades garantido. Da mesma forma, “aço inoxidável”, “aço-ferramenta”, “aço ligado” e “aço” são descrições amplas de materiais. Nenhuma delas, por si só, informa a rota de produção do pó, a porosidade, a densidade, o tratamento térmico ou os critérios de aceitação.
Como interpretar uma designação de aço de metalurgia do pó
- Norma Identifique a norma aplicável.
- Classe Copie a classe ou designação exata do material.
- Composição química Encontre a composição química especificada.
- Densidade Identifique a condição de densidade.
- Condição da propriedade Estabeleça se o resultado é sinterizado, tratado termicamente, infiltrado ou modificado de outra forma.
- Ensaios Verifique o método de ensaio e a condição do corpo de prova.
- Operações secundárias Registre todas as operações permitidas.
Uma sequência prática de leitura é:
1. identificar a norma aplicável; 2. transcrever a designação exata do grau ou do material; 3. localizar a composição química especificada; 4. identificar a condição de densidade; 5. estabelecer se as propriedades são no estado sinterizado, tratadas termicamente, infiltradas ou de alguma outra forma modificadas; 6. verificar o método de ensaio e a condição do corpo de prova; e 7. registrar todas as operações secundárias permitidas.
Essa sequência evita que um nome de grau familiar seja confundido com uma especificação completa.
Composição versus classe do material
A primeira questão é saber se um documento fornece uma composição ou apenas uma classe. Um material ferro–cobre–carbono, por exemplo, é uma descrição composicional. Ele não informa a pressão de compactação, o ciclo de sinterização, a densidade final, a morfologia dos poros ou as propriedades de tração. As composições de ferro–cobre–carbono representam aproximadamente metade dos componentes ferrosos de PM, de acordo com a entrada Ferrous Powder Metallurgy no ScienceDirect Topics (2024), mas essa proporção não transforma a expressão em uma designação de grau.
A ASTM B783-24 adota uma abordagem mais controlada para materiais estruturais ferrosos de PM. Ela classifica os materiais utilizando a composição química, a densidade, o limite de escoamento no estado sinterizado e a resistência à tração após tratamento térmico. Portanto, uma designação segundo a ASTM B783-24 deve ser interpretada com base nos quatro elementos de classificação, e não reduzida a uma família de ligas, como aço-cobre ou aço-níquel. Cobre, níquel e molibdênio são adições comuns, mas a presença de um desses elementos não é suficiente para identificar um material segundo a norma.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
A ISO 5755:2022 especifica requisitos para materiais metálicos sinterizados, incluindo materiais estruturais de ferro sinterizado, aço sinterizado, aço ligado sinterizado e aço inoxidável sinterizado. Seu escopo faz de “aço inoxidável sinterizado” uma categoria de material regida por requisitos especificados, e não um sinônimo de toda composição de aço inoxidável produzida a partir de pó. Os limites químicos, os requisitos de densidade e as disposições relativas às propriedades constantes da tabela aplicável continuam sendo determinantes.
O aço-ferramenta exige outra distinção. A ISO 4957:2018 aplica requisitos para aços-ferramenta tanto a produtos fabricados por metalurgia do pó quanto a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. Uma designação de aço-ferramenta PM pode, portanto, compartilhar uma composição nominal com um grau de aço-ferramenta trabalhado, embora tenha um histórico diferente de solidificação e consolidação. O processamento do pó pode produzir estruturas de carbonetos finas, arredondadas e relativamente isotrópicas, incluindo níveis ou composições de carbonetos difíceis ou impossíveis de obter por meio da metalurgia convencional de lingotes. O nome do grau, por si só, não revela essa estrutura.
Leia a composição como uma camada da designação. Em seguida, pergunte o que a rota de fabricação fez com essa composição. A produção do pó, a mistura, a compactação, a sinterização, a formação de poros, a alteração dimensional e qualquer densificação ou tratamento térmico posterior afetam o material em conjunto. Eles não são observações secundárias intercambiáveis.
Densidade e condição das propriedades
A densidade é frequentemente o termo ausente em uma designação informal. Uma peça compactada e sinterizada não é simplesmente uma barra trabalhada totalmente densa em um formato diferente. Sua porosidade residual pode variar em função das características do pó, da direção de compactação, da remoção do lubrificante, das condições de sinterização e da geometria local. A densidade pode afetar a resistência, a ductilidade, a resposta à fadiga, a estabilidade dimensional, o comportamento térmico e a forma como um corpo de prova representa a peça acabada.
Ao ler a ASTM B783-24, localize a classificação de densidade antes de comparar uma propriedade relatada com a de outro material. A norma distingue o limite de escoamento no estado sinterizado da resistência à tração após tratamento térmico. São condições e medições diferentes. Um requisito de limite de escoamento no estado sinterizado não pode ser comparado diretamente com um valor de resistência à tração obtido após têmpera e revenimento.
A mesma cautela se aplica à ISO 5755:2022. “Sinterizado” identifica uma condição consolidada, mas não significa automaticamente que todas as peças tenham a mesma fração de poros ou que nenhuma operação secundária seja permitida. Uma especificação pode exigir uma faixa de densidade, uma densidade mínima ou uma condição específica após calibragem, tratamento a vapor, infiltração ou tratamento térmico. O desenho e a especificação de compra devem ser lidos em conjunto com a norma pertinente.
Registre explicitamente a condição nas anotações: no estado sinterizado, calibrado, tratado termicamente, cementado, infiltrado ou outra condição especificada. Se o documento não indicar a condição, o número relatado estará incompleto. Um valor de dureza sem a condição do tratamento térmico é uma evidência especialmente fraca; o mesmo vale para um valor de tração sem a densidade, a orientação do corpo de prova e o método de ensaio.
Não transfira pressupostos da fabricação aditiva. O capítulo do ASM Handbook sobre fabricação aditiva de aços e aços inoxidáveis, publicado pelo NIST (2020), aborda porosidade, inclusões, tensões residuais e processamento térmico pós-construção, mas a fabricação aditiva não é o mesmo processo que a metalurgia do pó convencional por compactação e sinterização. Ambos são processos baseados em pó, mas o leito de pó, o histórico térmico, a formação de poros e os documentos de qualificação são diferentes.
Norma, grau e requisitos específicos do comprador
A norma é a estrutura normativa aplicável; o grau é a identidade do material dentro dessa estrutura; o requisito específico do comprador modifica ou completa o pedido. Esses três níveis devem ser registrados separadamente.
Comece escrevendo a referência completa, como ASTM B783-24, ISO 5755:2022, ISO 4957:2018 ou ISO 13947:2024. Em seguida, transcreva exatamente a designação conforme escrita no documento. Não a substitua por um equivalente conhecido de aço trabalhado, por uma abreviação do fornecedor ou por uma expressão genérica como “aço inoxidável PM”. Depois, localize a tabela que define a composição e as propriedades. Por fim, leia as cláusulas que abrangem a amostragem, os corpos de prova, as tolerâncias dimensionais, a condição superficial e os processos permitidos.
O método de ensaio é tão importante quanto o limite numérico. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite a aplicação do método a peças de aço forjadas a partir de pó. Essa referência pode ser relevante quando o controle de inclusões é um requisito do comprador, mas, por si só, não define o grau do aço nem suas propriedades de tração. Registre o pó ou a peça examinada, a preparação do corpo de prova, o método de avaliação e o limite de aceitação.
O comprador também pode especificar a química do pó, a densidade aparente, o comportamento de escoamento, a distribuição granulométrica, os limites de oxigênio ou de outras impurezas, a densidade após a sinterização, a alteração dimensional, a caracterização dos poros, os parâmetros de tratamento térmico ou um local de ensaio obrigatório. Esses requisitos podem ser mais rigorosos ou mais específicos do que a descrição geral do material. Eles não devem ser inferidos silenciosamente a partir do nome do grau.
A verificação final diz respeito às operações permitidas pelo processo. Pergunte se a especificação permite calibragem, cunhagem, usinagem, infiltração, forjamento de pó, cementação, nitretação, têmpera e revenimento ou outra operação. Cada uma delas pode alterar dimensões, poros, tensões, dureza ou resistência medida. Uma designação clara, portanto, responde a mais do que “que aço é este?”. Ela informa qual norma se aplica, qual composição é exigida, qual densidade e condição estão sendo declaradas, como as propriedades foram medidas e qual histórico de processamento está incluído na declaração.
Vantagens, Limitações e Equívocos
O que o processamento em pó possibilita
A metalurgia do pó (MP) não é simplesmente aço convencional quebrado em partículas e prensado até adquirir uma forma. A produção do pó, a mistura, a compactação, a sinterização, a densificação e o tratamento térmico criam um conjunto diferente de variáveis, que podem ser usadas para alterar tanto a composição quanto a microestrutura. O resultado pode ser um aço que o processamento convencional de lingotes não consegue reproduzir, e não apenas um grau comum produzido por uma rota menos familiar.
O exemplo mais claro é o aço-ferramenta produzido por MP. Durante a solidificação do lingote, elementos de liga como cromo, molibdênio, vanádio e tungstênio podem segregar e formar grandes redes de carbonetos. O forjamento e o processamento subsequentes podem reduzir essa estrutura, mas o tamanho, a distribuição e a composição química finais dos carbonetos continuam limitados pelo histórico original de fundição. O pó atomizado a gás solidifica rapidamente em cada partícula. Quando essas partículas são consolidadas, o aço resultante pode desenvolver uma população de carbonetos fina, arredondada e mais próxima da isotropia. O processamento em pó também pode viabilizar teores ou combinações de carbonetos descritos como difíceis ou impossíveis de produzir por meio da metalurgia convencional de lingotes. Essa distinção afeta o tratamento térmico, a resposta ao desgaste, a tenacidade, a estabilidade dimensional e a direcionalidade associada a inclusões alongadas ou bandas de carbonetos.
O benefício, portanto, é o controle microestrutural, e não apenas a produção de formas. Um produtor de pó pode ajustar a composição química, a distribuição granulométrica, a morfologia e o teor de oxigênio das partículas antes da consolidação. Um fabricante pode misturar pós elementares ou pré-ligados, embora essas escolhas não produzam trajetórias de difusão idênticas durante a sinterização. Cobre, níquel e molibdênio são adições comuns em materiais ferrosos de MP; as composições ferro–cobre–carbono representam aproximadamente metade das peças ferrosas de MP, de acordo com a referência Ferrous Powder Metallurgy, publicada pela ScienceDirect Topics em 2024. Essas composições ilustram a amplitude do campo, mas não devem ser confundidas com uma definição de aço de MP.
As normas refletem essa identidade mais ampla. A ASTM B783-24 classifica os materiais ferrosos estruturais de MP por composição química, densidade, limite de escoamento no estado sinterizado e resistência à tração última após tratamento térmico. Essa combinação é reveladora: a química, isoladamente, não é suficiente para identificar o material. A densidade e a condição fazem parte do significado prático da designação. A ISO 5755:2022 também especifica requisitos para materiais estruturais de ferro, aço, aço-liga e aço inoxidável sinterizados. Esses documentos tratam de classes definidas de materiais sinterizados, e não de todo aço que tenha passado por alguma operação baseada em pó.
O processamento em pó também pode reduzir algumas formas de segregação e permitir a produção de peças próximas da forma final, reduzindo a quantidade de usinagem necessária para geometrias adequadas. Isso não elimina a necessidade de julgamento de engenharia. A forma das partículas controla o escoamento e o empacotamento; o tamanho das partículas afeta a área superficial e a resposta à sinterização; a seleção do lubrificante afeta a extração e a contaminação residual. As vantagens surgem do gerenciamento dessas variáveis interligadas, e não apenas da palavra “pó”.
O que a porosidade residual pode limitar
O equívoco mais persistente é a ideia de que o aço de MP é totalmente denso por padrão. As peças convencionais prensadas e sinterizadas retêm poros, a menos que uma operação adicional de densificação os feche. Os poros podem ser isolados ou interconectados, arredondados ou irregulares, concentrados próximos às superfícies ou distribuídos por toda a seção. Seu tamanho, forma e localização dependem das características do pó, da pressão de compactação, da geometria da ferramenta, da remoção do lubrificante, da atmosfera de sinterização, da temperatura, do tempo e do histórico de resfriamento.
A porosidade residual reduz a área efetiva de sustentação de carga e pode atuar como concentrador de tensões. Ela pode diminuir a ductilidade à tração, a resistência à fadiga, a tenacidade à fratura e a resistência ao impacto ou ao crescimento de trincas, mesmo quando a composição do material a granel parece comparável à de um aço trabalhado. Poros abertos também podem permitir a penetração de fluidos e complicar o tratamento superficial. Os poros internos podem responder de maneira diferente durante a têmpera, o revenimento, a cementação ou a nitretação; por isso, um ciclo de tratamento térmico estabelecido para um produto trabalhado totalmente denso não pode ser automaticamente transferido para um produto sinterizado.
A compactação cria suas próprias limitações antes do início da sinterização. O pó não transmite pressão como um sólido contínuo. O atrito contra as paredes da matriz pode produzir gradientes de densidade, enquanto seções estreitas, características reentrantes e mudanças de espessura podem gerar variações locais na densidade a verde. A extração pode causar trincas ou deformações. A sinterização, então, provoca alterações dimensionais à medida que os contatos entre as partículas se transformam em ligações metalúrgicas e a rede de poros evolui. Consequentemente, uma dimensão nominal de desenho está vinculada à ferramenta, ao lote de pó, ao lubrificante, ao ciclo do forno e à atmosfera.
A densificação pode alterar substancialmente essa condição, mas não apaga o histórico do processo. A prensagem isostática a quente, o forjamento de pós, a sinterização em fase líquida e outras rotas diferem quanto à pressão, à temperatura, à deformação, ao fechamento dos poros e ao comportamento das inclusões. Um aço-ferramenta de MP totalmente denso produzido por uma determinada rota não é intercambiável com uma peça estrutural porosa prensada e sinterizada simplesmente porque ambos começaram como pós. A expressão “aço de metalurgia do pó” identifica uma família de rotas, e não um único nível de densidade.
A qualidade do pó introduz preocupações adicionais. Inclusões não metálicas podem ter origem na fusão, na atomização, no manuseio, no peneiramento ou na mistura. A ISO 13947:2024 especifica um método para determinar inclusões não metálicas em pós metálicos e permite a aplicação desse método a peças de aço forjadas a partir de pó. O ensaio de inclusões é importante porque uma estrutura fina de carbonetos não compensa a presença de um óxido prejudicial, de uma partícula de escória ou de outra fase estranha posicionada em um local crítico.
Por que a rota e a especificação determinam a resposta
Toda afirmação sobre um aço de MP precisa estar associada a uma rota e a uma condição. “MP” pode significar prensagem e sinterização convencionais, forjamento de pós, prensagem isostática a quente ou um processo relacionado de manufatura aditiva. Essas opções não são intercambiáveis. A manufatura aditiva constrói o material camada por camada e introduz seus próprios ciclos térmicos, defeitos de poça de fusão, tensões residuais e requisitos de tratamento pós-construção. O capítulo do ASM Handbook sobre manufatura aditiva de aços e aços inoxidáveis, publicado pelo NIST em 2020, identifica a porosidade, as inclusões, as tensões residuais e o processamento térmico pós-construção como fatores centrais. Essa evidência é relevante para o aço produzido a partir de pó, mas a manufatura aditiva não deve ser confundida com a MP convencional por prensagem e sinterização.
A especificação também controla o significado de uma comparação. A ISO 4957:2018 aplica requisitos para aços-ferramenta tanto a produtos fabricados por metalurgia do pó quanto a produtos laminados a quente, forjados, trefilados a frio e laminados a frio. Isso não torna equivalentes todas as formas de um determinado grau de aço-ferramenta. A norma estabelece requisitos para diferentes rotas de produção, deixando que fatores dependentes da rota — densidade, morfologia dos carbonetos, inclusões, estrutura dos grãos, tratamento térmico e dimensões finais — sejam controlados e verificados.
Uma análise química nominal, portanto, prevê apenas parte do resultado. Dois materiais podem compartilhar teores de carbono e de elementos de liga e, ainda assim, diferir quanto ao oxigênio do pó, à morfologia das partículas, à densidade de compactação, à morfologia dos poros, à atmosfera de sinterização, à distribuição dos carbonetos e ao histórico de revenimento. Essas diferenças podem alterar a usinabilidade, a resistência ao desgaste, a tenacidade, o comportamento à fadiga e a estabilidade dimensional. A obra A–Z of Powder Metallurgy, de Randall German, publicada em 2005, trata a produção do pó, a compactação, a sinterização, a densificação, a microestrutura e a porosidade como elementos interligados precisamente por esse motivo.
A pergunta defensável não é se o aço de MP é automaticamente mais resistente, mais tenaz ou mais consistente que o aço trabalhado. A questão é: qual pó, qual rota de consolidação, qual densidade, qual especificação e qual condição de tratamento térmico produziram o material ensaiado? O processamento em pó pode viabilizar estruturas de ligas que, de outra forma, seriam inacessíveis. Também pode introduzir poros, inclusões, gradientes de densidade e alterações dimensionais. Ambas as afirmações são verdadeiras, e omitir qualquer uma delas transforma uma família de materiais em uma designação de grau enganosa.
Referências
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/