




Что представляют собой стали порошковой металлургии
Определение стали порошковой металлургии
Сталь порошковой металлургии — это железосодержащий материал, изготовленный методом переработки порошка, а не путем литья крупного слитка с последующей прокаткой или ковкой в заготовку. Этот термин обозначает технологический процесс и семейство материалов. Он не указывает на один химический состав, одну микроструктуру или один уровень плотности.
Типичная последовательность операций порошковой металлургии
- Производство порошка Производят и классифицируют порошок железа или легированной стали.
- Смешивание Могут сочетаться легирующие добавки, графит, медь, никель, молибден и смазочные материалы.
- Прессование Смесь прессуют, формируя прессовку заданной формы.
- Спекание Нагрев формирует связи между частицами и изменяет поровую систему.
- Вторичная обработка После этого могут выполняться калибровка, повторное прессование, пропитка, механическая обработка, цементация, закалка, отпуск или уплотнение.
Типичный технологический маршрут начинается с производства порошка железа или легированной стали, после чего выполняются классификация порошка, смешивание, прессование и спекание. Затем прессовка может подвергаться калибровке, повторному прессованию, пропитке, механической обработке, цементации, закалке, отпуску или другой операции уплотнения и термической обработки. Каждый этап изменяет взаимосвязь между составом, структурой пор, размерами и механическими свойствами. В книге Randall German A-Z of Powder Metallurgy производство порошка, прессование, спекание, уплотнение, микроструктура и пористость рассматриваются как взаимосвязанные аспекты предмета, а не как взаимозаменяемые названия готовой стали.
Сам порошок является первым источником вариаций. Распыленные, восстановленные и другие порошки различаются формой частиц, распределением частиц по размерам, поверхностными оксидами, внутренней пористостью и текучестью. Эти характеристики влияют на укладку частиц в пресс-форме, необходимое количество смазки, передачу давления через прессовку и связывание частиц во время спекания. Смесь порошков также может содержать предварительно легированные частицы, элементарные добавки, частицы лигатур, графит, медь, никель, молибден или технологические смазки. Поэтому две детали, в общем случае описываемые как стали порошковой металлургии, могут иметь различное распределение легирующих элементов еще до начала обработки в печи.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
Состав по-прежнему имеет большое значение, однако он не действует изолированно. В порошковой металлургии железа в качестве легирующих добавок обычно применяются медь, никель и молибден, тогда как углерод часто вводится в виде графита или углеродсодержащего порошка. Согласно справочному материалу Ferrous Powder Metallurgy, опубликованному ScienceDirect Topics в 2024 году, на составы железо–медь–углерод приходится примерно половина деталей из железосодержащих материалов, изготовленных методом порошковой металлургии. Эта цифра характеризует крупную группу составов, но не является определением всех сталей порошковой металлургии.
ASTM B783-24 классифицирует железосодержащие конструкционные материалы порошковой металлургии по химическому составу, плотности, пределу текучести в спечённом состоянии и временному сопротивлению разрыву после термической обработки. Strong evidence
ASTM B783-24 показывает, почему одного обозначения марки или общего названия технологического процесса недостаточно. Этот стандарт классифицирует конструкционные железосодержащие материалы порошковой металлургии по химическому составу, плотности, пределу текучести в состоянии после спекания и пределу прочности при растяжении после термической обработки. Плотность — это не просто удобный параметр отчетности: остаточные поры уменьшают несущую площадь поперечного сечения и могут служить местами зарождения трещин, а форма, размер и взаимосвязанность этих пор влияют на результат последующей обработки. Поэтому спецификация должна указывать не только элементы, добавленные к железу.
ISO 5755:2022 аналогичным образом устанавливает требования к спеченным металлическим материалам, включая конструкционные материалы из спеченного железа, стали, легированной стали и нержавеющей стали. Область его применения отражает широту данной категории. Термин «сталь порошковой металлургии» может обозначать спеченный конструкционный материал с контролируемой остаточной пористостью, деталь, изготовленную методом порошковой ковки и обладающую значительно более высокой плотностью, или инструментальную сталь порошковой металлургии, главное отличие которой заключается в распределении карбидов и чистоте материала.
Микроструктура может отличаться от микроструктуры материала, изготовленного традиционной слитковой металлургией, даже при номинально сходном химическом составе. В инструментальных сталях порошковой металлургии могут формироваться мелкие, округлые и более однородные карбидные структуры; кроме того, в них можно получать содержание карбидов или составы карбидов, которые трудно либо невозможно обеспечить традиционной слитковой металлургией. Быстрое затвердевание при производстве порошка ограничивает сегрегацию, характерную для крупного литого слитка; последующие уплотнение и термическая обработка определяют, какая часть этого преимущества сохранится в готовом изделии. Получаемый результат не является автоматически ни лучшим, ни худшим. Это иная металлургическая история.

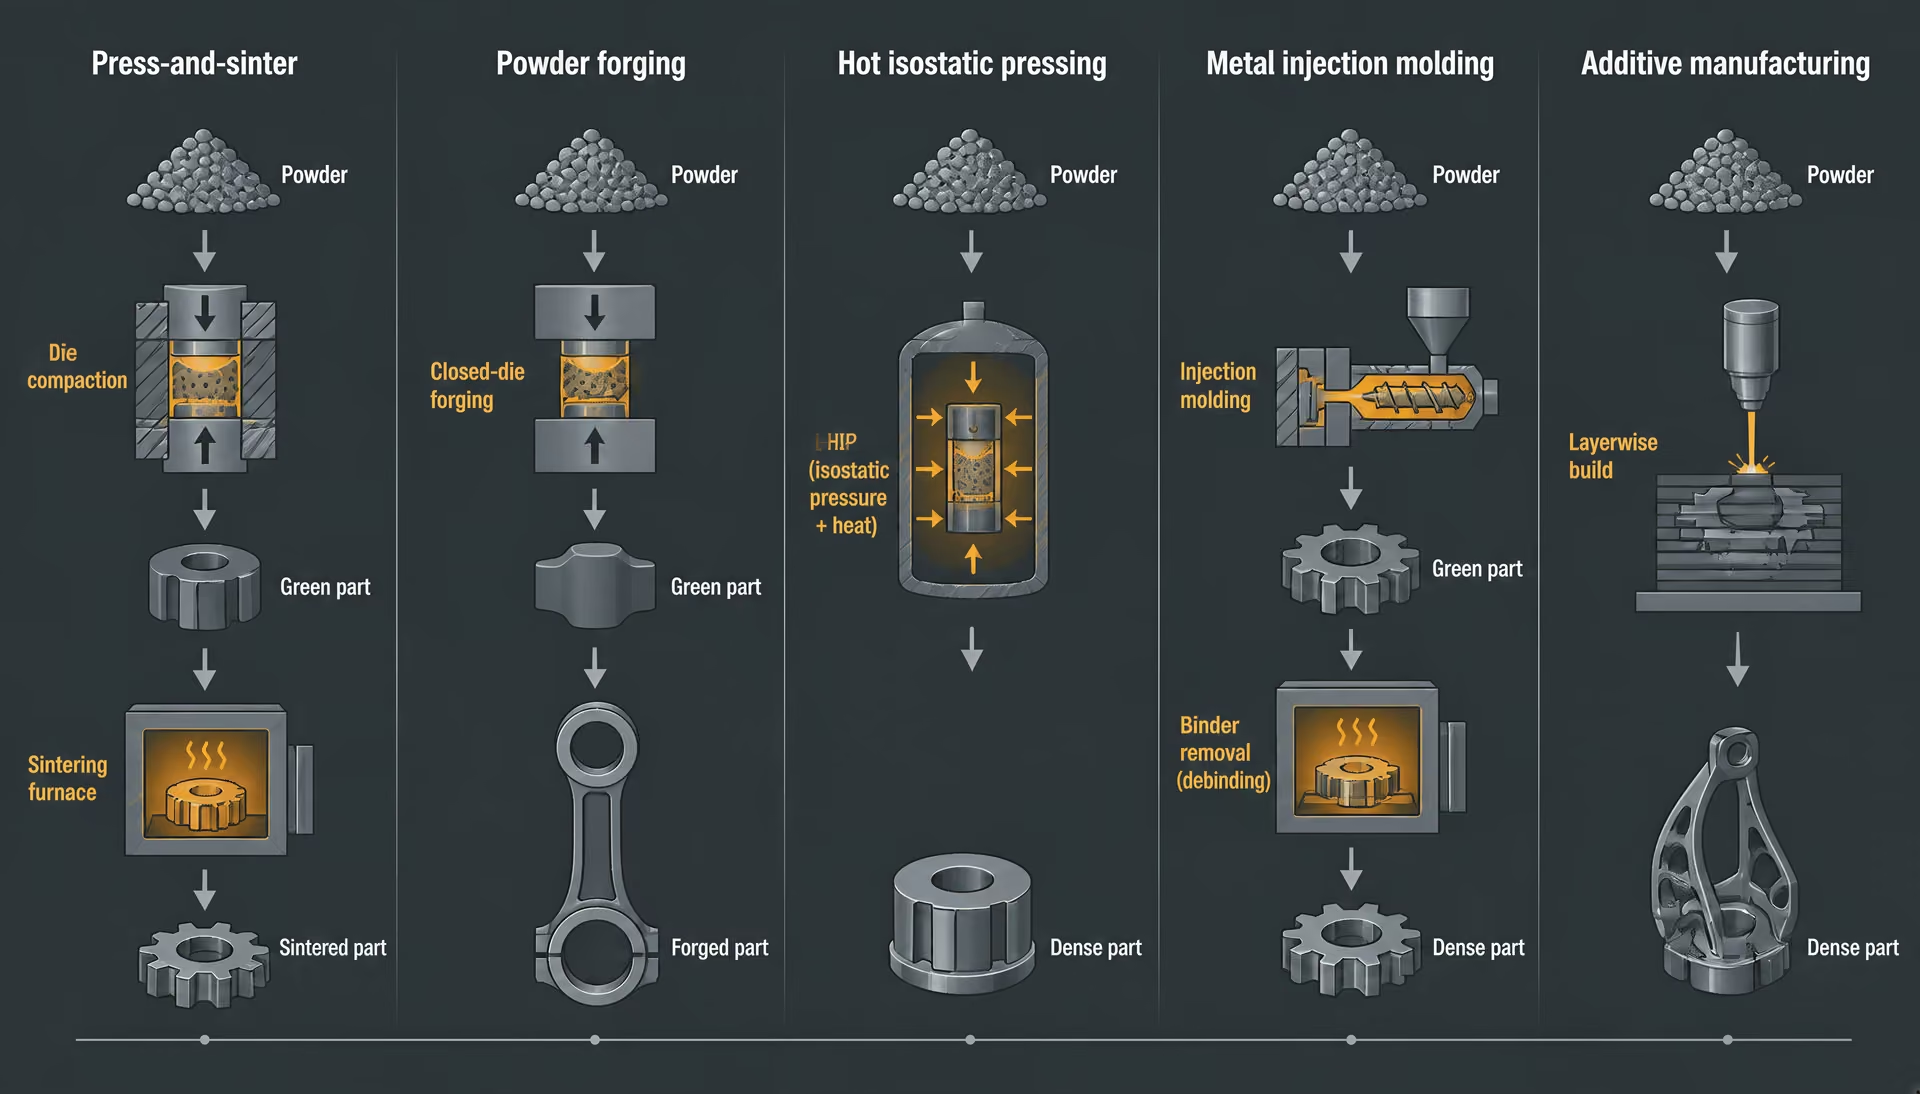
Прессование и спекание, порошковая ковка и родственные процессы
| Маршрут | Основной механизм уплотнения | Типичный отличительный признак |
|---|---|---|
| Прессование и спекание | Прессование в матрице с последующим спеканием в печи | Контролируемая остаточная пористость и формообразование практически окончательной формы |
| Порошковая ковка | Спечённая заготовка с последующей горячей ковкой | Большее уменьшение пористости и ковочная деформация |
| Горячее изостатическое прессование | Повышенные температура и давление | Закрытие внутренних пор |
| Литьё под давлением металлических порошков | Формование, удаление связующего и спекание | Шихта из мелкодисперсного порошка и сложная геометрия |
| Аддитивное производство | Послойное плавление или сплавление | Цифровая траектория инструмента и послойная тепловая история |
Прессовка Сформированное, но неспечённое уплотнение, временная прочность которого обусловлена главным образом зацеплением частиц и давлением прессования.
Традиционная порошковая металлургия с прессованием и спеканием начинается с подготовленной смеси порошков. Пресс-форма и пуансоны уплотняют эту смесь, формируя «зеленую» заготовку, форма которой удерживается за счет зацепления частиц и давления прессования. Затем зеленую заготовку нагревают до температуры ниже диапазона плавления сплава, что обеспечивает диффузию и рост межчастичных контактных шеек. Спекание упрочняет сеть связей между частицами, изменяет размеры и округляет либо сжимает отдельные участки поровой системы. Оно не обязательно устраняет всю пористость.
Распределение давления в пресс-форме, трение о стенки пресс-формы, течение порошка и геометрия детали могут приводить к градиентам плотности. Спекание может вызывать усадку или, в зависимости от состава и исходных условий укладки, увеличение размеров. Эти изменения необходимо рассматривать с учетом характеристик частиц порошка и планируемой термической обработки. Например, цементационная обработка воздействует на материал, доступ углерода к которому и реакция превращения которого зависят от пор, распределения легирующих элементов и микроструктуры после спекания.
Конструкционные детали, изготовленные этим способом, часто нормируются в состоянии после спекания или после определенной вторичной операции. Калибровка может повысить точность размеров; повторное прессование — увеличить плотность в отдельных областях; пропитка — заполнить взаимосвязанные поры другим материалом; а закалка при спекании — объединить охлаждение в печи с превращениями при закалке. Ни одна из этих операций не превращает каждую прессованную и спеченную деталь в полностью деформированную сталь. Технологический маршрут остается частью ее идентичности.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
Порошковая ковка добавляет этап механического уплотнения. Сначала заготовку прессуют и спекают, затем нагревают и куют для уменьшения пористости и придания кованой формы. Поэтому история ее изготовления отличается как от обычной спеченной детали, так и от кованой детали, изготовленной из литой заготовки. В этом процессе важен контроль неметаллических включений: ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает применение этого метода к деталям из стали, изготовленным методом порошковой ковки. Стандарт ясно показывает, что включения можно оценивать на стадии порошка, хотя они по-прежнему имеют значение для уплотненного компонента.
Горячее изостатическое прессование представляет собой еще один способ уплотнения порошка, при котором для закрытия внутренних пор используются повышенные температура и давление. Литье металлов под давлением с использованием порошковой смеси, в свою очередь, объединяет мелкодисперсный металлический порошок со связующей системой, формование, удаление связующего и спекание. Эти процессы не следует сводить к обычному производству прессованных и спеченных изделий. Их порошки, поведение заготовки в сыром состоянии, термические циклы, изменения размеров и достижимые геометрические формы различаются.
Аддитивное производство во многих системах также начинается с металлического порошка, однако само наличие порошка не делает его обычной порошковой металлургией. Лазерный или электронный луч селективно расплавляет или сплавляет последовательные области в соответствии с цифровой траекторией инструмента; деталь формируется послойно и приобретает соответствующую термическую историю, а не уплотняется в пресс-форме как цельная форма. В опубликованной NIST главе ASM Handbook об аддитивном производстве сталей и нержавеющих сталей, выпущенной в 2020 году, пористость, включения, остаточные напряжения и последующая термическая обработка после построения названы ключевыми факторами для деталей из стали, изготовленных аддитивным методом. Эти вопросы пересекаются с проблематикой порошковой металлургии, однако механизмы образования дефектов и температурные градиенты здесь не совпадают с теми, которые возникают в прессованной заготовке при прохождении через печь для спекания.
Почему этот термин не обозначает одну марку
Обозначение стали обычно указывает на установленный диапазон химического состава и стандарт на продукцию или область применения. Термин «сталь порошковой металлургии» сам по себе этого не делает. Он обозначает достаточно широкое технологическое направление, включающее конструкционные стали, нержавеющие стали, инструментальные стали, материалы для подшипников, а также сплавы, разработанные для порошковой ковки или аддитивного производства.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
Стандарты демонстрируют это различие. ASTM B783-24 рассматривает конструкционные железосодержащие материалы порошковой металлургии на основе нескольких взаимосвязанных критериев, а не одной универсальной марки. ISO 5755:2022 распространяется на конструкционные материалы из спеченного железа, стали, легированной стали и нержавеющей стали. ISO 4957:2018 устанавливает требования к инструментальным сталям для продукции, изготовленной методом порошковой металлургии, а также для горячекатаной, кованой, холоднотянутой и холоднокатаной продукции. Следовательно, инструментальная сталь порошковой металлургии может по-прежнему обозначаться признанной маркой инструментальной стали, тогда как технологический маршрут объясняет ее карбидную структуру, характер сегрегации, состояние пористости и необходимые виды контроля.
Таким образом, содержательное описание должно быть многоуровневым: химический состав порошка, морфология частиц и их распределение по размерам, метод прессования, плотность зеленой заготовки, цикл спекания, конечная плотность, морфология пор, совокупность включений, изменение размеров и термическая обработка. Изменение одного из этих уровней может изменить готовый материал, даже если номинальное обозначение сплава остается неизменным.
Именно поэтому сталь порошковой металлургии не следует рассматривать как обычную сталь в порошкообразном виде. Это семейство материалов, в котором состав и история технологической обработки совместно определяют конечную микроструктуру. Обозначение марки отражает лишь часть этой истории.
Система стандартов для материалов из чёрных металлов, получаемых методом порошковой металлургии
Стали, получаемые методом порошковой металлургии, определяются не только способом производства порошка. Их классификация зависит от химического состава порошкового компакта, достигнутой в ходе обработки плотности, структуры пор, сохраняющейся после спекания, и механического состояния, в котором испытывается деталь. Поэтому нормативная спецификация может обозначать семейство материалов, не описывая каждую операцию, необходимую для изготовления готового компонента.
Это различие имеет значение, поскольку две детали с близким номинальным содержанием железа, углерода, меди, никеля или молибдена могут обладать разными свойствами, если различаются распределение частиц порошка по размерам, давления прессования, циклы спекания, скорости охлаждения или последующая обработка после спекания. В книге Randall German A-Z of Powder Metallurgy (2005) производство порошка, смешивание, прессование, спекание, уплотнение, микроструктура и пористость рассматриваются как взаимосвязанные элементы единого технологического маршрута. Стандарты разделяют эти вопросы на управляемые требования, но не устраняют существующие между ними взаимосвязи.
Логика классификации по ASTM B783-24
ASTM B783-24, опубликованный ASTM International в 2024 году, классифицирует конструкционные материалы из чёрных металлов, получаемые методом порошковой металлургии, по четырём основным признакам: химическому составу, плотности, пределу текучести в состоянии после спекания и пределу прочности при растяжении после термической обработки. Его область применения охватывает детали, изготовленные прессованием и спеканием. Это система классификации конструкционных материалов из чёрных металлов, получаемых методом порошковой металлургии, а не универсальная система обозначений для любых сталей, изготовленных из порошка.
Химический состав определяет семейство сплава и допустимое содержание таких элементов, как углерод, медь, никель и молибден. Согласно статье Ferrous Powder Metallurgy в ScienceDirect Topics (2024), на составы железо–медь–углерод приходится примерно половина деталей из материалов на основе чёрных металлов, получаемых методом порошковой металлургии. В других системах используются никель, молибден, хром, марганец или сочетания этих добавок для изменения прокаливаемости, прочности, размерных изменений или коррозионных свойств. Однако состав, указанный в требовании к материалу, необходимо рассматривать вместе с состоянием детали; содержание элементов само по себе не определяет пористость или механические характеристики.
Плотность является отдельной классификационной осью. В детали, изготовленной прессованием и спеканием, плотность показывает, какая доля компакта занята твёрдым металлом, а какая приходится на взаимосвязанные или замкнутые поры. Поэтому сплав с номинальным химическим составом может существовать при нескольких уровнях плотности, каждый из которых характеризуется своей эффективной несущей площадью и по-разному реагирует на механическую обработку, усталость, ударные нагрузки или термическую обработку. ASTM B783-24 признаёт это различие, не рассматривая плотность как случайный результат производства.
Механические категории также разделяют два различных состояния материала. Предел текучести в состоянии после спекания характеризует деталь после маршрута прессования и спекания, без опоры на последующую закалочную обработку для получения заявленного состояния. Предел прочности при растяжении после термической обработки относится к прочности, достигнутой после термической обработки, установленной для соответствующей классификации. Это не взаимозаменяемые показатели. Сталь, соответствующая категории по пределу текучести в состоянии после спекания, автоматически не соответствует категории по пределу прочности при растяжении после термической обработки; в конструкторской документации должно быть указано, какое состояние определяет приемку.
| Основа классификации | Основной предмет | Что само по себе не устанавливает |
|---|---|---|
| ASTM B783-24 | Железосодержащие конструкционные материалы порошковой металлургии | Полную спецификацию детали |
| ISO 5755:2022 | Конструкционные материалы из спечённого железа, стали, легированной стали и нержавеющей стали | Единую универсальную марку материала порошковой металлургии |
| ISO 4957:2018 | Требования к инструментальным сталям для различных маршрутов изготовления продукции | Идентичную микроструктуру при разных маршрутах |
| ISO 13947:2024 | Неметаллические включения в порошках и кованых из порошка деталях | Марку сплава, плотность или состояние по прочности при растяжении |
Таким образом, ASTM B783-24 предоставляет основу для сравнения материалов по определённым параметрам, но эта основа не является полной спецификацией компонента. Она не отменяет необходимости указывать допуски, геометрию, состояние поверхности, ориентацию при испытании, порядок отбора образцов, размерные изменения, требования к пропитке или инфильтрации, а также точный термический цикл, если эти факторы влияют на эксплуатационные характеристики. Классификационное обозначение также не описывает полностью морфологию порошка, выбор смазки, прессовый инструмент, атмосферу спекания или морфологию пор.
ISO 5755:2022 и спечённые конструкционные материалы
ISO 5755:2022 действует на взаимосвязанном, но отличающемся уровне. В рамках ISO ICS 77.160 он устанавливает требования к спечённым металлическим материалам, включая спечённые конструкционные материалы из железа, стали, легированной стали и нержавеющей стали. Формулировка имеет важное значение: документ рассматривает спечённые конструкционные материалы как отдельный класс, а не представляет порошковую металлургию как одну стандартную марку стали.
Термин «спечённый» также определяет технологическое состояние, а не просто химическую принадлежность. Компакт формируют из порошка, нагревают ниже температуры плавления и преобразуют посредством связывания частиц, усадки, изменения пор и микроструктуры. Порошок может быть элементарным, предварительно легированным или представлять собой смесь, содержащую легирующие добавки и технологические вспомогательные вещества. После спекания деталь может подвергаться калибровке, чеканке, механической обработке, паровой обработке, пропитке, цементации, закалке и отпуску либо другой операции уплотнения или термической обработки. Включение конкретной операции в требование к материалу должно оговариваться отдельно.
Поэтому ISO 5755:2022 полезен для установления требований к спечённым изделиям из железа и стали, тогда как чертёж изделия или закупочная спецификация должны определять требуемое обозначение материала и его состояние. Требование может устанавливать диапазон химического состава, плотность, механические свойства при растяжении, твёрдость или метод испытания. При этом оно не обязательно предписывает полный технологический маршрут, посредством которого изготовитель должен получить данный результат. И наоборот, технологическая спецификация может требовать определённый тип порошка, последовательность прессования, атмосферу спекания, скорость охлаждения или термическую обработку, даже если стандарт на материал не содержит таких подробностей.
Это разделение особенно важно для нержавеющих материалов, получаемых методом порошковой металлургии. Термин «нержавеющая сталь» обозначает семейство коррозионностойких сплавов в соответствии с применимыми требованиями к химическому составу; он не указывает, была ли деталь изготовлена прессованием и спеканием, литьём под давлением металлического порошка, горячим изостатическим прессованием или аддитивным производством. Эти технологические маршруты формируют различную структуру пор и могут требовать разных приёмочных испытаний. ISO 5755:2022 не следует интерпретировать как утверждение, что все детали из нержавеющей стали на основе порошка имеют одну и ту же микроструктуру или одинаковую технологическую историю.
Чем стандарты отличаются от обозначений марок
Обозначение марки называет материал или систематизирует его в соответствии с определённой системой. Стандарт может определять эту систему, устанавливать ограничения, методы испытаний или классификационные категории, однако эти два понятия остаются различными. «Марка» в общих чертах отвечает на вопрос, какой материал идентифицируется. Стандарт отвечает на вопрос, что необходимо контролировать, измерять или указывать, чтобы эта идентификация считалась действительной.
ASTM B783-24 демонстрирует это различие посредством совокупного использования химического состава, плотности, предела текучести в состоянии после спекания и предела прочности при растяжении после термической обработки. Обозначение, основанное на такой структуре, содержит больше информации, чем простая химическая маркировка, однако всё равно не заменяет чертёж компонента. Чертёж может устанавливать плотность в различных зонах, размерные допуски после спекания, допустимую деформацию, поверхностно-связанную пористость и направление, в котором должны вырезаться образцы для испытаний на растяжение.
ISO 4957:2018 распространяет требования к инструментальным сталям на изделия порошковой металлургии, а также на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Strong evidence
Тот же принцип применяется к инструментальным сталям. ISO 4957:2018 прямо распространяет требования к инструментальным сталям на изделия, изготовленные методом порошковой металлургии, а также на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Наличие общего стандарта не делает эти изделия металлургически идентичными. В инструментальных сталях, получаемых методом порошковой металлургии, могут формироваться мелкодисперсные, округлые и сравнительно однородные карбидные структуры, а также уровни или составы карбидов, которые трудно либо невозможно получить традиционным методом выплавки слитка. Технологический маршрут остаётся частью идентичности материала даже в тех случаях, когда общий стандарт на инструментальные стали устанавливает требования к химическому составу или свойствам.
Неметаллические включения представляют собой ещё одну границу между обозначением материала и управлением технологическим процессом. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает применение этого метода к стальным деталям, изготовленным методом порошковой ковки. Испытание на включения может выявить загрязнение или неметаллические частицы, влияющие на зарождение усталостных трещин, но результат определения включений сам по себе не устанавливает марку сплава, плотность или состояние после термической обработки.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
К пористости следует относиться столь же тщательно. Опубликованная NIST глава ASM Handbook, посвящённая аддитивному производству сталей и нержавеющих сталей (2020), рассматривает пористость, включения, остаточные напряжения и последующую термическую обработку как значимые факторы для деталей из стали, изготовленных аддитивным методом. Эти вопросы частично совпадают с вопросами традиционной порошковой металлургии, однако аддитивное производство нельзя отождествлять с порошковой металлургией по схеме прессования и спекания: исходный порошок, формирование слоёв, термическая история, образование дефектов и состояние остаточных напряжений различаются.
Таким образом, корректное обозначение материала должно сочетать применимый стандарт, марку или классификацию, форму изделия, состояние по плотности или свойствам, а также технологические требования, влияющие на приёмку. Стандарты устанавливают контролируемый язык. Они не стирают порошковую историю стали.
Производство Порошка и Переменные Исходного Материала
Порошок не является нейтральной заменой прутка, заготовки или распылённого расплава. Форма частиц, гранулометрический состав, внутреннее строение, состояние поверхности и химическая история определяют, как исходный материал заполняет пресс-форму, реагирует на уплотнение, спекается и формирует поры и включения. В книге Randall German A-Z of Powder Metallurgy (2005) эти характеристики рассматриваются как взаимосвязанные переменные процесса: производство порошка влияет на уплотнение; уплотнение формирует поровую структуру прессовки; спекание изменяет эту структуру и окружающую микроструктуру; последующие уплотнение и термическая обработка не могут полностью устранить последствия каждого предшествующего решения.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Это различие важно при сравнении стали, полученной методом порошковой металлургии, с внешне схожей деформируемой маркой. ASTM B783-24 классифицирует конструкционные материалы на основе железных порошков по химическому составу, плотности, пределу текучести в состоянии после спекания и пределу прочности при растяжении после термической обработки. ISO 5755:2022 также устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Ни один из этих стандартов не рассматривает порошок как случайную форму поставки. Исходный материал является частью технологического маршрута.

Морфология Частиц и Гранулометрический Состав
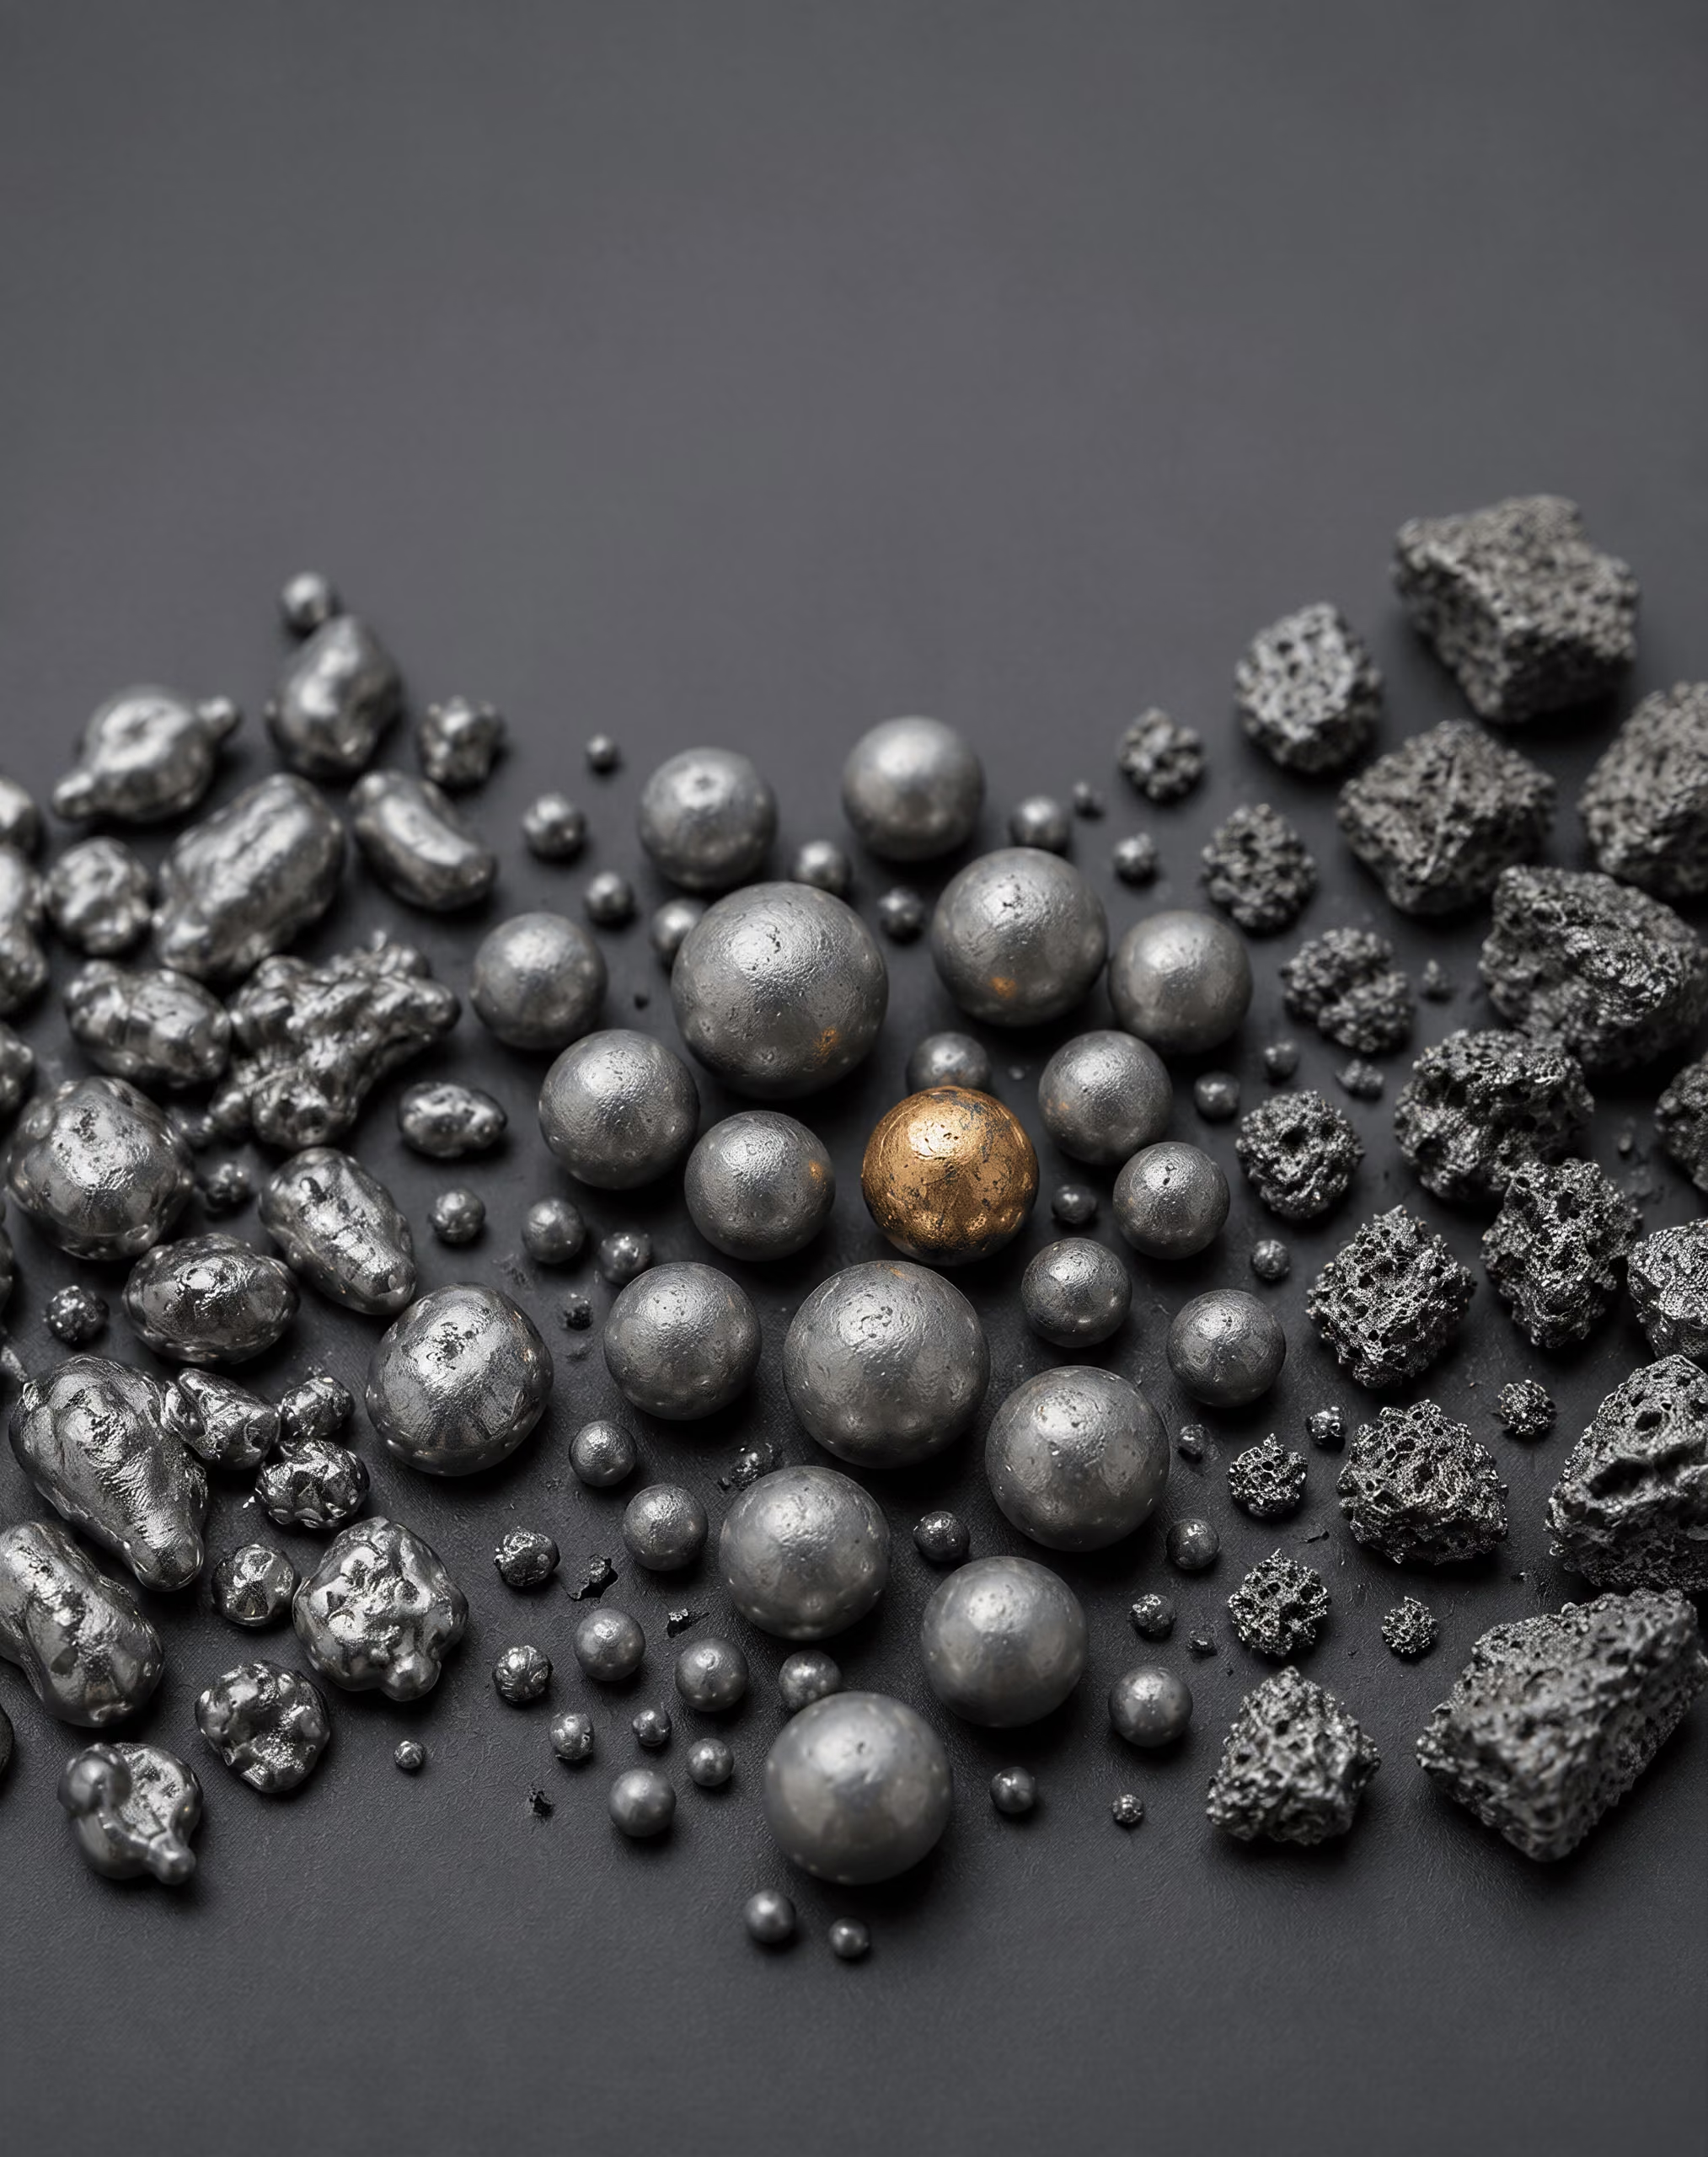
Морфология частиц описывает внешнюю форму отдельных частиц и в некоторых случаях их внутреннюю пористость. Порошки, полученные газовым и водяным распылением, обычно имеют различную степень неправильности формы, тогда как газовое распыление может давать более округлые частицы. Восстановленные порошки часто сохраняют угловатую, губчатую или пористую форму, отражающую восстановление оксида или другого исходного материала. Эти характеристики не являются взаимозаменяемыми. Округлая частица может легко течь, но создавать меньше механических контактов на ранней стадии уплотнения; неправильная частица может сцепляться с другими и сопротивляться перемещению, одновременно формируя иную поровую сеть прессовки.
Характеристики порошка, которые необходимо различать
- Распределение частиц по размерам Отражает диапазон размеров частиц и их соотношение.
- Насыпная плотность Описывает массу, занимающую заданный объём рыхлого порошка.
- Текучесть Описывает время или условия, необходимые порошку для прохождения через испытательный аппарат.
- Прессуемость Связывает приложенное давление прессования с плотностью прессовки.
Терминология German разделяет несколько показателей, которые часто объединяют в расплывчатое понятие «качество порошка». Гранулометрический состав отражает диапазон размеров частиц и их долю, тогда как насыпная плотность описывает массу, занимающую заданный объём рыхлого порошка. Текучесть характеризует время или условия, необходимые для прохождения заданного количества материала через испытательный прибор. Сжимаемость касается зависимости между приложенным давлением уплотнения и плотностью прессовки. Эти свойства взаимосвязаны, однако одно из них не может заменить другое.
Распределение частиц по размерам Диапазон размеров частиц и их относительное соотношение в партии порошка.
Широкий гранулометрический состав может позволить мелким частицам занимать пространство между крупными, изменяя насыпную плотность и структуру упаковки до прессования. Те же мелкие фракции могут увеличивать площадь контакта, трение, образование пыли или склонность к агломерации. Крупные частицы могут препятствовать заполнению пресс-формы или создавать локальные различия плотности. Во время прессования трение на границах «частица–частица» и «частица–инструмент» влияет на распространение давления через столб порошка. Это давление не является идеально равномерным, поэтому деталь может выходить из пресс-формы с градиентами плотности даже при постоянном номинальном составе.
Морфология также влияет на выталкивание. Сильно неправильные частицы могут усиливать механическое сцепление и трение о стенки; округлые частицы способны уменьшать некоторое сопротивление, но могут формировать менее связную прессовку, если состав и режим давления не учитывают такое поведение. Смазочные материалы изменяют трение о стенки пресс-формы и условия выталкивания, однако не устраняют влияние формы частиц или шероховатости их поверхности. Указанный средний размер частиц также не описывает весь гранулометрический состав, определяющий заполнение и локальную упаковку.
Последствия сохраняются и на стадии спекания. Площадь контакта между частицами, расстояние поперёк поровых каналов и связность открытой пористости влияют на усадку, перенос газов, диффузию и формирование межчастичных перешейков. Поэтому морфология пор представляет собой результат воздействия как исходного материала, так и истории обработки. Итоговое значение плотности может скрывать вытянутые, изолированные, взаимосвязанные или выходящие на поверхность поры, по-разному влияющие на термическую обработку и механическое поведение.
Распылённые, Восстановленные и Смешанные Порошки
Распыление начинается с расплавленного сплава, который разбивается на капли с помощью газа, воды или другой жидкости. В зависимости от сплава и условий распыления затвердевание может приводить к внутренней ликвации в частицах, образованию спутников, захвату газа или формированию поверхностных плёнок. Частицы, полученные газовым распылением, обычно более сферичны, чем частицы водяного распыления, однако одна лишь морфология не позволяет установить чистоту, сжимаемость или пригодность для конкретного технологического маршрута производства стали. Порошок необходимо характеризовать как исходный материал, а не идентифицировать только по названию метода его производства.
Восстановленные порошки получают химическим удалением кислорода из оксида или родственного исходного материала. В результате восстановления может образоваться пористая частица с большой реакционноспособной поверхностью и формой, унаследованной от исходного материала. Такой порошок может уплотняться иначе, чем распылённый порошок номинально сходного химического состава. Остаточный кислород, невосстановленный материал и изменения состояния поверхности сохраняют значение, поскольку влияют на реакции спекания и на газы, выделяющиеся при нагреве.
Смешанные порошки объединяют базовый железный или легированный порошок с элементарными порошками, порошками лигатур, графитом, медью, никелем, молибденом, смазочными материалами или другими контролируемыми добавками. В смешанной системе легирующие элементы изначально присутствуют в виде отдельных частиц или локализованных добавок. Их распределение при заполнении пресс-формы, уплотнении и спекании зависит от размера частиц, плотности, морфологии, диффузии и температурного цикла. Термин «смешанный» не означает, что состав порошковых частиц одинаков по всему объёму.
Предварительно легированные порошки отличаются тем, что легирующие элементы вводятся в каждую частицу в процессе производства расплава. Это обеспечивает более однородный номинальный химический состав каждой частицы, но также может изменять твёрдость, сжимаемость, поведение при спекании и соотношение между прочностью прессовки и достижимой плотностью. Добавки элементарных порошков или лигатур могут обеспечивать иной отклик при обработке и позволять осуществлять легирование посредством диффузии во время спекания. Это различие является металлургическим, а не просто коммерческим терминологическим.
По данным справочного материала Ferrous Powder Metallurgy, размещённого на ScienceDirect Topics (2024), на составы железо–медь–углерод приходится примерно половина деталей из железных порошков, изготовленных методом порошковой металлургии. Однако такая распространённость не делает любой исходный материал на основе железа, меди и углерода эквивалентным: медь может присутствовать в виде отдельного порошка, предварительно легированного компонента или другой контролируемой добавки, и каждый маршрут влияет на смешивание, сегрегацию, изменение размеров и локальный химический состав. Такая же осторожность необходима в отношении добавок никеля и молибдена.
Для инструментальных сталей история порошка имеет ещё более существенные структурные последствия. Быстрое затвердевание и последующее уплотнение могут приводить к образованию мелких, округлых и более равномерно распределённых карбидов. В справочном материале ScienceDirect Steel Powder Metallurgy (2024) отмечается, что в инструментальных сталях, полученных методом порошковой металлургии, можно формировать уровни или составы карбидов, труднодостижимые или невозможные при традиционной слитковой металлургии. ISO 4957:2018 прямо распространяет требования к инструментальным сталям на изделия, изготовленные методом порошковой металлургии, а также на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Одинаковое обозначение марки не подразумевает одинакового карбидного распределения или одинаковой истории обработки.
Поверхностные Оксиды, Чистота и Обращение с Порошком
Каждая частица порошка имеет поверхность, контактирующую с кислородом, влагой, углеводородами, оборудованием для обращения с материалом и окружающей атмосферой. Поверхностные оксиды могут быть тонкими и сплошными, прерывистыми либо связанными с загрязнителями и включениями. Их количество и химический состав влияют на связывание частиц при спекании, восстановительные реакции, удаление смазочного материала и состав газов, которые должны выйти из прессовки. Поэтому химический состав порошка, измеренный в объёме, сам по себе не может описать состояние поверхности.
Чистота означает не только низкое содержание кислорода. Неметаллические включения, фрагменты огнеупорных материалов, посторонние частицы, прилипшие спутники и агломераты могут выступать в качестве локальных дефектов или нарушать контакты между частицами. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает применение этого метода к стальным деталям, полученным ковкой порошка. Сам факт существования такого стандарта напоминает о том, что включения являются проблемой исходного материала ещё до того, как становятся характеристикой консолидированной стали.
Хранение и перемещение могут изменять порошок. Вибрация способна разделять частицы по размеру или плотности; влажный воздух может усиливать окисление или агломерацию; многократная транспортировка может изменять содержание мелкой фракции и приводить к попаданию частиц из оборудования. Поэтому контейнеры, сита, инструменты для смешивания и смазочные материалы следует рассматривать как возможные источники загрязнения. История обращения с порошком должна фиксироваться в документации на материал.
Технологию порошковой металлургии с прессованием и спеканием также следует отличать от аддитивного производства. В опубликованной NIST главе ASM Handbook, посвящённой аддитивному производству сталей и нержавеющих сталей (2020), рассматриваются пористость, включения, остаточные напряжения и последующая термическая обработка изделия, однако слой порошка, сформированный методом сплавления в порошковой подложке, не является прессованной прессовкой. Переменные порошка частично совпадают; физика консолидации — нет. В традиционной порошковой металлургии состояние исходного материала в сочетании с заполнением пресс-формы, уплотнением, спеканием и любой последующей консолидацией определяет итоговую структуру пор и включений. Химический состав задаёт исходные требования. Но не исчерпывает их.
Проектирование Сплавов в Порошковой Металлургии Железа
Проектирование сплавов в порошковой металлургии железа начинается с ограничения, которое не действует в такой же степени для обычной деформируемой стали: состав должен обеспечивать надлежащие свойства на стадиях производства порошка, смешивания, прессования, спекания, а также любой последующей операции уплотнения или термической обработки. Номинальный химический состав — лишь одна из характеристик материала. Форма частиц, гранулометрический состав, поверхностные оксиды, содержание смазки, морфология пор и распределение каждого легирующего элемента влияют на конечную структуру.
Именно поэтому порошковую сталь не следует рассматривать как обычную марку стали, которую просто изготовили из порошка. Стандарт ASTM B783-24 классифицирует конструкционные материалы на основе железа, получаемые методом порошковой металлургии, по химическому составу, плотности, пределу текучести после спекания и пределу прочности при растяжении после термической обработки. Стандарт ISO 5755:2022 также устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Эти стандарты отражают особенности материальной системы, в которой история технологической обработки непосредственно связана с составом и свойствами.
Системы железо–медь–углерод
Железо–медь–углерод — наиболее распространённое семейство сплавов в конструкционной порошковой металлургии железа. В справочном материале ScienceDirect Topics за 2024 год указано, что составы железо–медь–углерод составляют примерно половину деталей из материалов на основе железа, изготовленных методом порошковой металлургии. Эта цифра представляет собой обобщённую оценку из технического справочного источника, а не универсальное правило для каждой страны, категории продукции или отчётного периода. Тем не менее она показывает важность этого направления легирования.
Медь обычно вводят в виде добавки элементарного порошка или, в некоторых составах, используют предварительно легированный порошок железа. При спекании медь плавится при температуре ниже обычного диапазона спекания деталей на основе железа и образует переходную жидкую фазу. Жидкость может распространяться по контактам между частицами и способствовать их перестройке, а медь одновременно проникает в железную матрицу посредством диффузии. Результатом часто становится увеличение размеров, а не простая усадка, хотя направление и величина изменения размеров зависят от содержания меди, состояния порошка, давления прессования, плотности прессовки, геометрии детали, температуры спекания и атмосферы в печи.
Такая реакция размеров не является второстепенной поправкой. Конструктор должен уравновесить вклад меди в прочность и прокаливаемость с её влиянием на допуски и градиенты плотности. Медный порошок также может снижать прессуемость по сравнению с чистой, хорошо сжимаемой основой из железа, особенно если смесь содержит значительное количество твёрдых частиц неправильной формы. Смазки облегчают выпрессовку и уменьшают трение о стенки матрицы, но занимают объём и при нагреве выделяют углеродсодержащие или газообразные продукты. Поэтому их выбор влияет как на прочность прессовки, так и на ранние реакции спекания.
Углерод обычно вводят в виде графита, однако его роль не сводится к конечному процентному содержанию, определяемому химическим анализом. Распределение графита регулирует локальный углеродный потенциал при спекании и содержание углерода в железной матрице после диффузии. Неравномерное смешивание может приводить к образованию областей, обогащённых и обеднённых углеродом, что вызывает различный характер превращений при охлаждении или термической обработке. Углерод также изменяет действие меди: совместно эти добавки могут формировать ферритные, перлитные, бейнитные или мартенситные области в зависимости от скорости охлаждения, плотности и локальной концентрации легирующих элементов.
Поры остаются частью микроструктуры. Даже если медь и углерод обеспечивают подходящую матрицу, взаимосвязанные или угловатые поры уменьшают эффективную площадь несущего сечения и служат концентраторами напряжений. Их размер, форма и взаимосвязность определяются прессованием и спеканием не в меньшей степени, чем выбором сплава. Дополнительное уплотнение, включая повторное прессование, калибрование или ковку порошковой заготовки, если это предусмотрено технологией, может изменить эти характеристики и повлиять на реакцию при последующей термической обработке.
Добавки никеля и молибдена
Никель применяют, когда требуются более высокая прокаливаемость, вязкость или упрочнение матрицы по сравнению с теми, которые может обеспечить простая смесь железо–медь–углерод. В традиционных смесях для порошковой металлургии частицы никеля диффундируют в железо во время спекания, однако диффузия может быть неполной. В результате рядом с относительно обеднёнными областями могут сохраняться участки, обогащённые никелем. Такое химическое расслоение является одной из ключевых технологических проблем: после охлаждения или закалки в одной прессовке могут присутствовать различные продукты превращения.
Никель не плавится при обычном спекании материалов на основе железа подобно меди и поэтому не обеспечивает такой же перестройки с участием жидкой фазы. Следовательно, большое значение имеют его распределение в смеси, размер частиц, состояние оксидной плёнки и режим спекания. Неполная гомогенизация может быть полезной или вредной в зависимости от требуемой структуры, однако она усложняет прямую связь между номинальным химическим составом и локальной твёрдостью. Термическая обработка может повысить прочность детали, содержащей никель, но результат зависит от морфологии пор и распределения никеля, углерода и других добавок.
Молибден вводят в небольших количествах по отношению к железной матрице; главным образом он ценится за повышение прокаливаемости и влияние на характер превращений. Он также способствует разработке сплавов, предназначенных для формирования мартенситных или бейнитных структур после охлаждения от температуры спекания либо после отдельной термической обработки. Порошки, содержащие молибден, могут производиться посредством смешивания, диффузионного легирования или предварительного легирования. Эти методы не обеспечивают одинаковых свойств прессовок. В предварительно легированном распылённом порошке молибден присутствует внутри каждой частицы, тогда как при использовании смеси процесс зависит от твердотельной диффузии между частицами и может сохранять локальные различия состава.
Молибден также влияет на прессуемость. Если легирующие элементы растворены в порошке железа до прессования, порошок может стать более твёрдым и менее сжимаемым, чем основа из элементарного железа. Поэтому при заданном давлении прессования увеличение содержания легирующих элементов может затруднить достижение высокой плотности прессовки. Компромисс состоит в том, что предварительное легирование может улучшить химическую однородность и уменьшить выраженное локальное обогащение, связанное с крупными добавками элементарных порошков.
Стратегия легирования должна также учитывать атмосферу спекания. Оксиды на поверхности частиц железа, никеля, молибдена или других порошков могут замедлять образование связей между частицами, тогда как углеродсодержащие атмосферы способны изменять поверхностные реакции и перенос углерода. Цикл работы печи определяет, приведёт ли диффузия к относительно однородной матрице или сохранит химически различные зоны. В обычной прессовке, изготовленной по технологии прессования и спекания, закрытие пор ограничено, поэтому сплав, хорошо проявляющий себя в плотном деформируемом прутке, может демонстрировать иное поведение при превращениях в пористой детали, изготовленной методом порошковой металлургии.
Предварительно легированные и смешанные составы
При использовании смешанного состава элементарные порошки или порошки лигатур смешивают с порошком железа до прессования. Этот метод позволяет гибко регулировать содержание меди, никеля, молибдена, графита и других добавок, а также сохранять высокую прессуемость относительно мягкой основы из железа. Его ограничение связано с пространственной неоднородностью: частицы смеси имеют различный химический состав, и при спекании должна обеспечиваться необходимая диффузия для приближения к заданному составу. Сегрегация частиц при обращении с порошком может стать ещё одним источником вариаций, особенно если компоненты смеси значительно различаются по плотности или размеру.
| Стратегия легирования порошка | Расположение легирующих элементов до спекания | Основное следствие для обработки |
|---|---|---|
| Механически смешанный | Раздельные частицы чистых элементов или лигатуры | Гибкий химический состав, но большая зависимость от смешивания и диффузии |
| Предварительно легированный | Легирующие элементы введены внутрь каждой частицы | Более высокая химическая однородность от частицы к частице, но часто меньшая прессуемость |
| Диффузионно легированный | Элементы присоединены к частицам железа или частично продиффундировали в них | Промежуточный баланс между прессуемостью и контролем сегрегации |
Предварительно легированный порошок содержит основные легирующие элементы внутри частиц железа ещё до прессования. Для производства таких порошков обычно применяют газовое или водяное распыление, поэтому химический состав частиц от частицы к частице оказывается более однородным. Это может повысить стабильность прокаливаемости и уменьшить образование крупных островков, обогащённых легирующими элементами. Обратной стороной часто становится более низкая прессуемость из-за повышенной твёрдости легированных частиц, а также необходимость более тщательно контролировать форму порошка, оксидные плёнки и давление прессования. Для достижения высокой плотности прессовки может потребоваться тщательно подобранная смазка и конструкция матрицы, а не простое увеличение давления.
Диффузионно-легированные порошки занимают промежуточное положение. Легирующие элементы закреплены на частицах порошка железа или частично продиффундировали в них. Это позволяет сохранить большую часть прессуемости исходного порошка по сравнению с полным предварительным легированием и одновременно уменьшить сегрегацию по сравнению со свободной смесью элементарных порошков. Тем не менее реакция такого порошка при спекании по-прежнему зависит от контакта между легирующими частицами и основой из железа.
Эти решения определяют конечную микроструктуру. В обычной прессовке из системы железо–медь–углерод может сформироваться матрица, содержащая феррит и перлит, с областями, обогащёнными медью, тогда как составы с никелем или молибденом после контролируемого охлаждения или термической обработки способны образовывать более прокаливаемые структуры. Порошковые инструментальные стали развивают этот принцип ещё дальше: благодаря порошковой технологии можно получать тонкие, округлые, практически изотропные карбидные структуры и уровни карбидов, достижение которых методами традиционной слитковой металлургии затруднительно или невозможно. Стандарт ISO 4957:2018 распространяет требования к инструментальным сталям на изделия, изготовленные методом порошковой металлургии, а также на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия.
Контроль включений также должен рассматриваться в рамках этого же проектирования. Стандарт ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает его применение к деталям из стали, изготовленным ковкой порошковой заготовки. В опубликованной NIST главе 2020 года из ASM Handbook, посвящённой аддитивному производству сталей и нержавеющих сталей, аналогичным образом указываются пористость, включения, остаточные напряжения и последующая термическая обработка после построения как важные переменные. Однако аддитивное производство нельзя отождествлять с традиционной технологией прессования и спекания в порошковой металлургии. В обоих случаях технологический маршрут изменяет смысл номинального химического состава сплава.
Компактирование: превращение порошка в зелёную заготовку
Компактирование — это этап, на котором дозированная порошковая смесь превращается в фасонную, но всё ещё хрупкую деталь. Операция прессования не формирует окончательную микроструктуру стали. Она перераспределяет частицы, частично уменьшает исходный объём пор и придаёт компакту достаточную временную прочность для обращения с ним перед спеканием. Такое временное тело называется зелёной заготовкой.
Её поведение зависит не только от номинального химического состава сплава. Распределение частиц по размерам, форма частиц, поверхностные оксиды, насыпная плотность, сыпучесть, содержание смазки и конструкция пресс-формы — всё это влияет на поступление порошка в полость и на реакцию компакта на давление. Именно поэтому Randall German в книге A-Z of Powder Metallurgy (2005) рассматривает компактирование вместе с производством порошков, спеканием, уплотнением, микроструктурой и пористостью: история прессования остаётся заметной на последующих этапах обработки.
Одноосное прессование в пресс-форме
При обычном одноосном прессовании порошок подают в полость пресс-формы и разравнивают либо дозируют до заданной высоты заполнения. Нижний пуансон поддерживает засыпку, после чего один или несколько пуансонов перемещаются вдоль оси пресс-формы, создавая давление. Сначала частицы скользят и поворачиваются, заполняя крупные пустоты. При увеличении давления неровности поверхностей деформируются, хрупкие частицы — если это применимо — разрушаются, а площади контакта увеличиваются. Компакт приобретает прочность за счёт механического зацепления и локального связывания, хотя металлургической связи, характерной для спечённой детали, ещё нет.
Порошковая смесь может содержать легирующие порошки, графит и смазку. В железных порошковых материалах обычно применяются добавки меди, никеля и молибдена, тогда как составы железо–медь–углерод, согласно справочному материалу ScienceDirect Topics по порошковой металлургии железа (2024), составляют примерно половину деталей из железных порошковых материалов. Смазка, например стеарат цинка или органическая смазка, вводимая непосредственно в смесь, уменьшает трение между порошком и инструментом и снижает усилие, необходимое для выталкивания компакта. Она также помогает предотвращать налипание порошка на поверхности пуансонов и стенки пресс-формы. Однако избыток смазки занимает объём, который не может превратиться в сталь, и при нагревании способен образовывать газы, поэтому её количество и режим удаления влияют как на плотность зелёной заготовки, так и на спекание.
Связующее — отдельный вопрос. Для некоторых смесей оно необходимо, чтобы повысить прочность гранул, улучшить сыпучесть или облегчить обращение с порошком, особенно если порошок плохо сцепляется или если формуемое сырьё получают другим способом. В обычном производстве стали методом прессования и спекания термины «смазка» и «связующее» не являются взаимозаменяемыми. Любая органическая добавка должна удаляться контролируемым образом на стадии удаления связующего или начального нагрева; в противном случае остаточный углерод, выделение газов или реакции порообразования могут изменить свойства детали.
При прессовании может использоваться один подвижный пуансон, встречное движение пуансонов или несколько пуансонов, расположенных на разных уровнях. Выбор определяется высотой детали, изменениями поперечного сечения и требуемым распределением материала. Комплект инструмента для относительно простого кольца отличается от комплекта для ступенчатой ступицы с несколькими функциональными поверхностями. Оснастка не просто воспроизводит чертёж. Она определяет направление перемещения порошка и напряжения, возникающие при извлечении детали.

Плотность зелёной заготовки и градиенты плотности
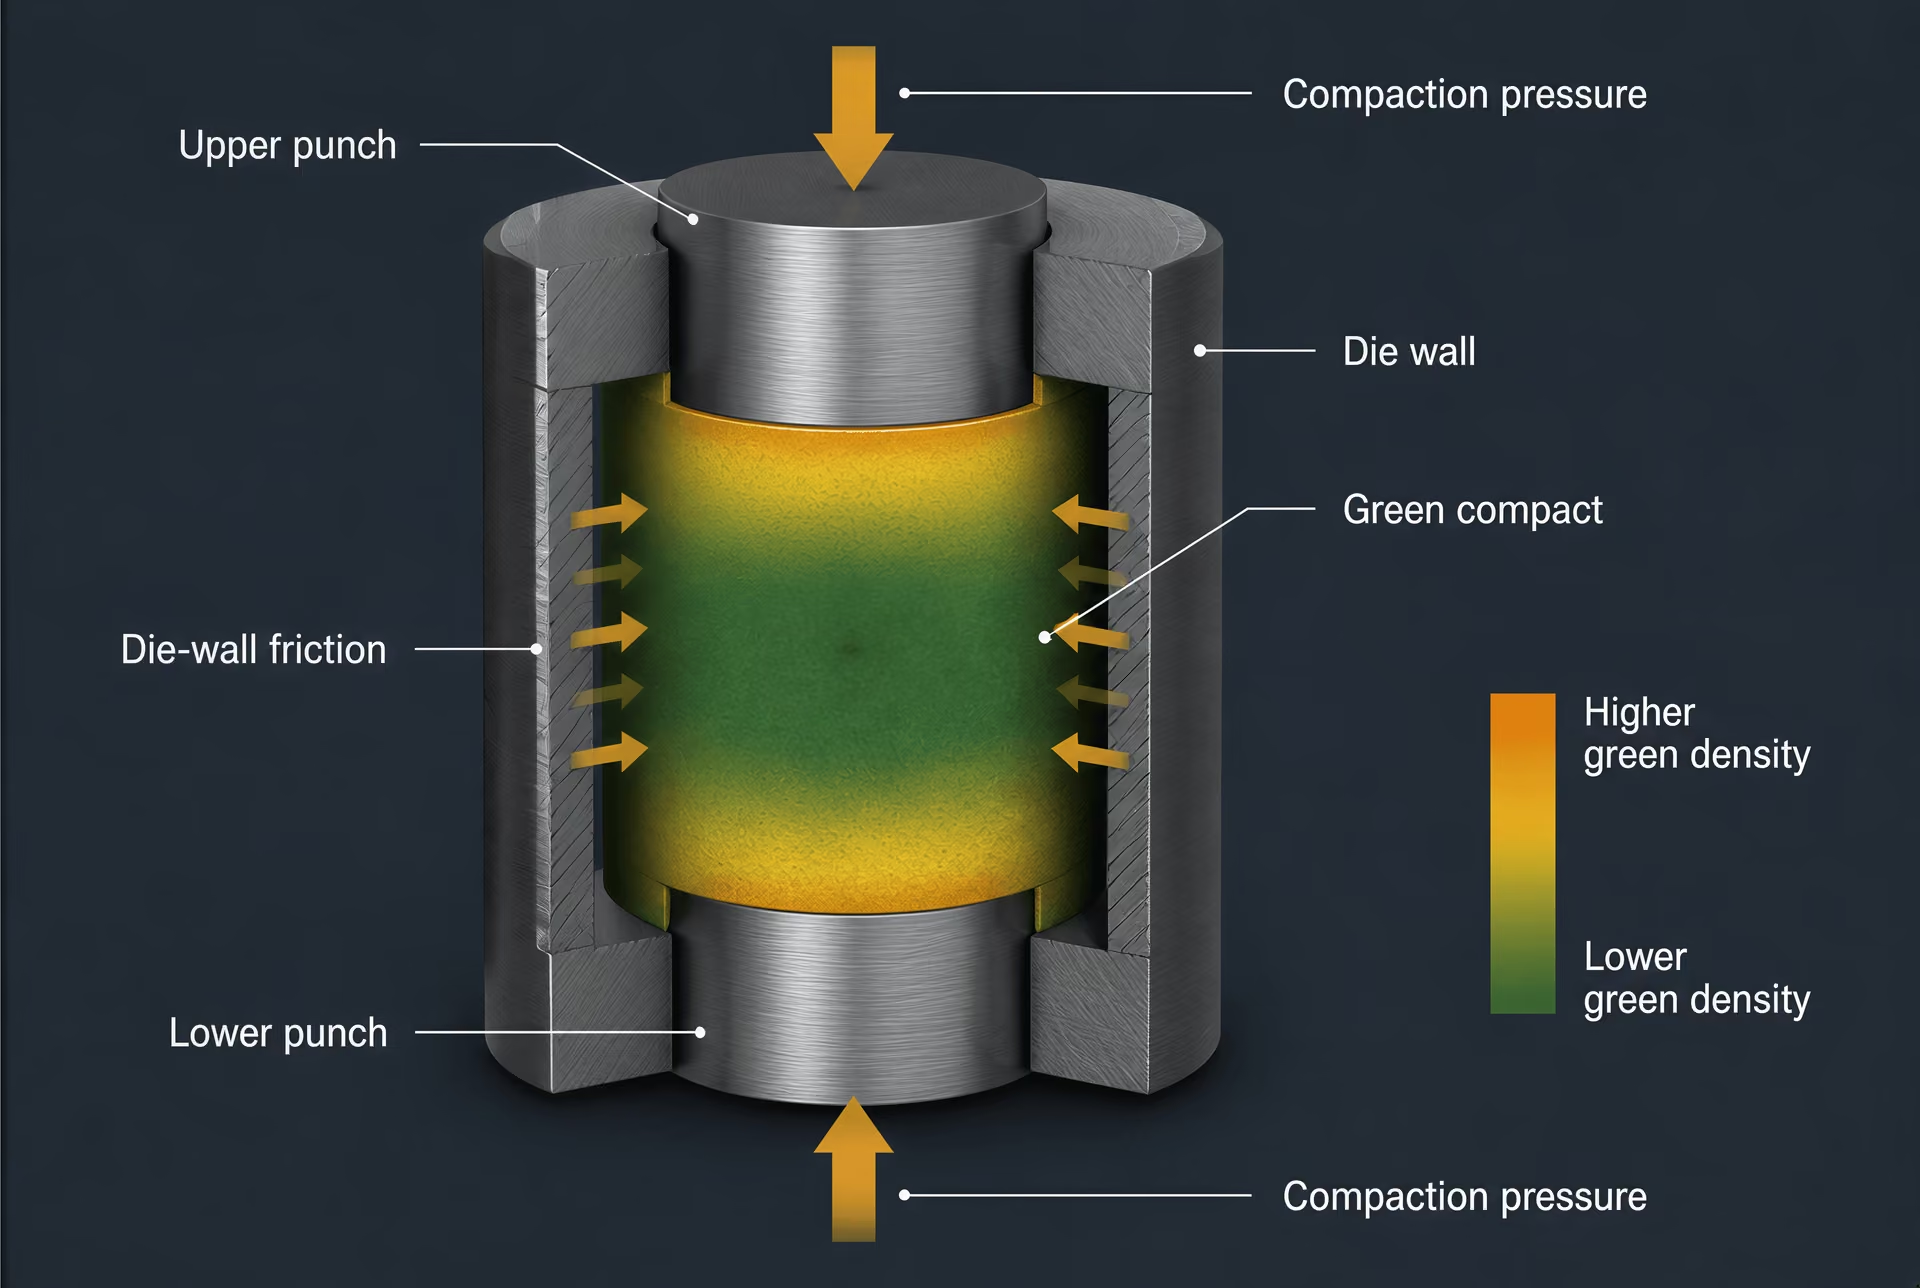
Плотность зелёной заготовки — это масса компакта, делённая на его внешний объём до спекания. Это результат процесса, а не постоянная характеристика материала. Среднее указанное значение может скрывать значительные локальные различия. Вблизи подвижного пуансона частицы подвергаются непосредственному нагружению; дальше от него усилие передаётся через зернистую массу, теряющую давление из-за трения о стенку пресс-формы. В результате вдоль направления прессования возникает градиент плотности.
Трение о стенку пресс-формы играет ключевую роль в этом эффекте. Когда верхний пуансон опускается, трение препятствует перемещению частиц вниз вдоль стенки. Участок, расположенный рядом с нагружаемым пуансоном, может уплотняться сильнее, чем удалённая область, тогда как схема с встречными пуансонами способна уменьшить разницу за счёт нагружения с обоих концов. Смазка изменяет коэффициент трения, но не устраняет проблему. Более высокие компакты, узкие полости и резкие изменения толщины сечения обычно затрудняют равномерное уплотнение.
Плотность также изменяется вокруг отверстий, углов, рёбер и переходов. Порошок должен поступать в эти области, а не просто сжиматься на месте. Тонкий фланец, соединённый с массивной бобышкой, может иметь другую локальную плотность, даже если оба участка испытывают одинаковое номинальное усилие прессования. Впоследствии зоны с низкой плотностью дают усадку иначе, чем зоны с высокой плотностью, поскольку скорость спекания зависит от структуры пор, контактов между частицами и локального состава. Поэтому изменение размеров, коробление и остаточная пористость начинаются уже на этапах заполнения и прессования.
Именно поэтому стандарты учитывают не только химический состав. ASTM B783-24 классифицирует конструкционные материалы на основе железных порошков по химическому составу, плотности, пределу текучести в состоянии после спекания и временному сопротивлению разрыву после термической обработки. ISO 5755:2022 устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Ни один из этих стандартов не превращает порошковую смесь в марку материала, не зависящую от её плотности и истории обработки.
Поры в зелёной заготовке представляют собой соединённые между собой неравномерные пространства, оставшиеся между частицами; их последующая форма и взаимосвязанность влияют на удаление смазки, спекание, пропитку и последующее уплотнение, если оно выполняется. Компактирование может уменьшить объём пор, но не гарантирует однородную поровую сеть. Порошковую металлургию с прессованием и спеканием также следует отличать от аддитивного производства. Опубликованная NIST глава ASM Handbook по аддитивному производству сталей и нержавеющих сталей (2020) связывает пористость, включения, остаточные напряжения и последующую термическую обработку с нанесёнными слоями и их тепловыми циклами, а не с одноосным заполнением пресс-формы.
Выталкивание, растрескивание и геометрические ограничения
После прессования пуансоны должны отойти, а деталь — покинуть пресс-форму, не потеряв своей формы. Выталкивание представляет механическую сложность, поскольку компакт слегка расширился, прижавшись к стенке пресс-формы, и должен преодолеть статическое трение. Необходимое усилие может создавать растягивающие напряжения внутри зелёной заготовки, особенно при неравномерной плотности или наличии длинной опорной поверхности у детали. Компакт может выглядеть целым сразу после прессования, но растрескаться при подъёме внутри пресс-формы.
Трещины могут образовываться и во время сжатия. Недостаточное связывание частиц, захваченный воздух, избыток смазки, острые внутренние углы и значительные различия локальной плотности повышают риск. Расслоение — характерный дефект, при котором внутри компакта формируются слабые, примерно плоские разделения; часто оно связано с захваченным воздухом или высвобождением напряжений при разгрузке. Сколы кромок часто возникают там, где тонкий участок не выдерживает обращения с деталью или отвода пуансона.
Поэтому геометрия детали должна соответствовать направлению прессования. Сквозные отверстия, параллельные ходу пуансона, обычно не вызывают затруднений, поскольку стержень-оправка может оставаться неподвижным или перемещаться вместе с пуансонами. Поднутрения, возвратные элементы и боковые отверстия требуют подвижной оснастки, последующей механической обработки или другого производственного маршрута. Пресс-форма не может освободить элемент, который механически запирает деталь на месте. Резьбы, глубокие поперечные канавки и резкие изменения толщины стенки также могут выходить за практические пределы возможностей оснастки или выталкивания.
Особого внимания требуют изменения толщины сечения. Тонкая перемычка может уплотняться и выталкиваться иначе, чем прилегающий толстый участок, а затем давать усадку с другой скоростью во время спекания. Острые углы усиливают напряжения и препятствуют перемещению порошка; радиусы обеспечивают для частиц и напряжений более плавный путь. Поэтому проектирование зелёной заготовки — это задача прогнозирования, распространяющаяся и на печь. Прессованная форма должна выдерживать обращение с деталью, обеспечивать удаление связующего или смазки и учитывать изменения размеров, возникающие по мере закрытия пор и развития связей между частицами.
Для сталей, получаемых методами порошковой металлургии, компактирование не является нейтральным способом придания формы. Оно формирует пространственное поле плотности, геометрию пор и значительную часть механических рисков, переходящих на стадию спекания. Эти особенности взаимодействуют с включениями и распределением легирующих элементов; ISO 13947:2024 даже устанавливает метод определения неметаллических включений в металлических порошках и допускает применение к деталям из стали, полученным ковкой порошковой заготовки. Зелёный компакт ещё не завершён, но его история уже стала частью материала.
Спекание и уплотнение
Спекание — это термическое уплотнение спрессованного порошка. Пресс превращает смешанный порошок в фасонный «зелёный» компакт, однако на этой стадии частицы связаны лишь механическим зацеплением. При спекании компакт нагревают ниже основной температуры плавления, что позволяет атомам диффундировать через контакты между частицами, связям развиваться, а порам изменять форму и размер; в результате деталь приобретает полезную прочность. Этот процесс не является просто сушкой или вариантом традиционного сталеплавильного производства в печи. Его результат зависит от химического состава порошка, формы частиц, плотности компакта, удаления смазки, атмосферы печи, скорости нагрева, максимальной температуры, времени выдержки, траектории охлаждения и изменения размеров, характерного для конкретного состава.
Стандарты отражают эту историю процесса. ASTM B783-24 классифицирует конструкционные материалы на основе железных порошков по химическому составу, плотности, пределу текучести в состоянии после спекания и временному сопротивлению разрыву после термической обработки. ISO 5755:2022 устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Ни один из этих стандартов не рассматривает «сталь порошковой металлургии» как одну марку. При спекании конкретный компакт превращается в материал, состав и поровую структуру которого необходимо рассматривать совместно.
Твердотельное связывание и рост шеек
Шейка спекания Твёрдый мостик, который формируется между контактирующими частицами порошка при спекании вследствие диффузии атомов к месту контакта.
В начале спекания точки контакта между соседними частицами становятся участками атомного транспорта. Кривизна поверхности создаёт разность химических потенциалов: атомы покидают области с высокой кривизной и перемещаются к месту контакта, где между частицами растёт твёрдый мостик, или шейка. Изначально эта шейка мала, но по мере протекания диффузии площадь её поперечного сечения увеличивается. Прессовка приобретает прочность ещё до достижения высокой плотности, поскольку эти мостики создают непрерывную сеть, воспринимающую нагрузку.
Механизмы переноса при спекании
- Поверхностная диффузия Увеличивает контакты и шейки между частицами при ограниченной усадке.
- Диффузия по границам зёрен Перемещает материал вдоль границ и может способствовать уплотнению.
- Диффузия по кристаллической решётке Переносит атомы через кристаллическую решётку и способствует уменьшению пористости.
- Течение жидкой фазы Может преобладать, когда легирующий компонент образует переходную жидкую фазу.
Одновременно могут действовать несколько путей диффузии. Поверхностная диффузия может увеличивать шейки, практически не вызывая усадки. Диффузия по границам зёрен и решёточная диффузия способны перемещать материал в поровое пространство и в большей степени непосредственно способствовать уплотнению. Для некоторых систем существенны испарение и конденсация, тогда как вязкое или жидкое течение может доминировать, если легирующая добавка образует переходную жидкую фазу. Поэтому механизм изменяется в зависимости от температуры, размера частиц, компонентов сплава и распределения пор.
Составы на основе железа, меди и углерода составляют примерно половину деталей из железных порошковых материалов согласно статье Ferrous Powder Metallurgy в издании ScienceDirect Topics (2024). При нагреве медь может диффундировать в железо, а в зависимости от состава и условий в печи во время спекания может образовываться богатая медью жидкая фаза. Эта жидкость смачивает отдельные участки железного каркаса и может ускорять перегруппировку частиц и заполнение пор, но также способна вызывать разбухание и другие размерные изменения. Углерод влияет на железную фазу, реакции спекания и конечную микроструктуру; он не является лишь добавкой, повышающей твёрдость.
Никель и молибден также являются распространёнными добавками в сталях для порошковой металлургии на основе железа. Их растворение, скорость диффузии и пространственное распределение влияют на локальную прокаливаемость и состав областей, окружающих поры. Предлегированные порошки содержат легирующие элементы внутри каждой частицы, тогда как порошки со смешанными добавками оставляют часть легирующих компонентов распределённой между частицами железа до начала спекания. Эти технологические маршруты могут приводить к различным скоростям гомогенизации и различной локальной микроструктуре даже при сходном номинальном объёмном химическом составе.
Усадка является следствием уменьшения пористости, но для разных составов и геометрических форм она не бывает равномерной. Прессовка может сжиматься в одном направлении, расширяться в другом или демонстрировать локальные размерные изменения, вызванные силой тяжести, трением, перемещением жидкой фазы или неравномерной плотностью прессовки-сырца. Матрица и направление прессования также оставляют технологический след. Области, имевшие меньшую исходную плотность прессовки-сырца, располагают большим объёмом пор, который может быть закрыт, и поэтому могут усаживаться иначе, чем сильно уплотнённые области. Таким образом, управление размерами начинается ещё до помещения изделия в печь.
В инструментальных сталях порошковой металлургии могут формироваться более мелкие, более округлые и более равномерно распределённые карбиды, чем при традиционном получении из слитка. Strong evidence
Структура карбидов — ещё один пример того, почему история спекания имеет значение. В инструментальных сталях, изготовленных методом порошковой металлургии, могут формироваться мелкие, округлые и более равномерно распределённые карбидные выделения, включая такие уровни содержания или составы карбидов, которые трудно либо невозможно получить традиционной металлургией слитка, как описано в ScienceDirect Topics (2024). Стандарт ISO 4957:2018 распространяет требования к инструментальным сталям на изделия, изготовленные методом порошковой металлургии, а также на изделия, изготовленные горячей прокаткой, ковкой, холодным волочением и холодной прокаткой. Наличие общего стандарта не делает микроструктуры идентичными; оно признаёт, что способ изготовления является частью идентичности материала.
Атмосфера, температура и время
Атмосфера в печи управляет реакциями на поверхностях частиц и внутри открытых пор. Водород может восстанавливать некоторые поверхностные оксиды, тогда как вакуум снижает парциальное давление реакционноспособных газов. Азот, эндотермический газ, диссоциированный аммиак и другие контролируемые атмосферы выбирают с учётом химического состава стали и требуемого углеродного потенциала. Кислород или водяной пар могут окислять поверхности порошка, препятствовать образованию шеек, изменять содержание углерода и оставлять оксидные плёнки, захваченные на границах частиц. Углеродсодержащие атмосферы могут добавлять углерод, а обезуглероживающие условия — удалять его. Поэтому контроль атмосферы является химической операцией, а не просто защитой от видимой окалины.
Удаление смазки должно происходить до высокотемпературного цикла или на его начальной стадии. Разложение связующего или смазки сопровождается выделением газов. Если эти газы не могут выйти через сообщающиеся поры прессовки, они способны образовывать вздутия, остаточные продукты разложения или аномальное внутреннее давление. Скорость нагрева и пути движения газа имеют особенно большое значение для крупных или сильно уплотнённых компонентов, в которых наружная часть может стать относительно непроницаемой до того, как из внутренних областей будут удалены продукты разложения.
Температура определяет, какие механизмы транспорта активны и остаются ли легирующие компоненты в твёрдом состоянии либо образуют жидкую фазу. Более высокая температура обычно увеличивает скорости диффузии, однако полезный цикл ограничивается ростом зёрен, деформацией, поверхностными реакциями, выпотеванием жидкой фазы и нежелательным взаимодействием между сталью и элементами печного оборудования. Выдержка обеспечивает рост шеек, округление пор, перераспределение легирующих элементов и фазовое превращение. Она не гарантирует полного устранения пор. После того как поры изолируются внутри зёрен или оказываются заключёнными сходящимися границами зёрен, давление газа и усаживающийся твёрдый каркас могут замедлить дальнейшее закрытие пор.
Охлаждение также является частью цикла спекания. В зависимости от содержания углерода, легирующих элементов, скорости охлаждения и последующей термической обработки могут образовываться феррит, перлит, бейнит, мартенсит или смеси этих структур. Участок быстрого охлаждения может сохранить структуру, отличную от структуры после медленного охлаждения вместе с печью, даже если пиковая температура была одинаковой. Следовательно, конечные свойства зависят от полного температурно-временного пути, а не только от пиковой температуры.
Атмосферу спекания и включения необходимо рассматривать совместно. Оксидные плёнки, неметаллические частицы и остаточные продукты могут нарушать соединение частиц или служить участками сохранения пор. Стандарт ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает его применение к стальным деталям, изготовленным методом порошковой ковки. Эта область применения имеет существенное значение: контроль включений начинается с производства и обращения с порошком, а затем продолжается на этапах прессования, спекания и любой последующей ковки. Чистая печь не может исправить каждый дефект, внесённый до поступления прессовки в печь.
Эволюция пористости и вторичное уплотнение
Остаточная пористость Объём взаимосвязанных или изолированных пустот, остающийся после спекания или другой операции уплотнения.
Пористость непрерывно изменяется в процессе спекания. Вначале поры представляют собой неправильные промежутки между частицами и часто сообщаются с внешней средой. Рост шеек разделяет и округляет эти промежутки; усадка уменьшает их объём, а диффузия может перемещать их к границам зёрен или приводить к их изоляции. Получающиеся размер, форма, сообщаемость и расположение пор влияют на усталостное поведение, зарождение разрушения, проницаемость для жидкостей и газов, реакцию на термическую обработку и размерную стабильность. Поэтому две детали с одинаковой общей плотностью могут вести себя по-разному, если одна содержит мелкие округлые закрытые поры, а другая — вытянутые сообщающиеся поры.
Остаточная пористость может быть неотъемлемой особенностью материалов, полученных прессованием и спеканием, поскольку исходная прессовка содержит пустоты, а твёрдый каркас не всегда может полностью их устранить. Захваченный газ, жёсткие оксидные плёнки, недостаточное локальное давление, легирующие добавки и изолированные поры препятствуют окончательному закрытию пор. Прессование в матрице также ограничивает равномерно достижимую плотность, особенно для деталей сложной формы. Обычное спекание уменьшает и изменяет форму поровой сети, но автоматически не создаёт полностью структуру, аналогичную деформированному металлу.
| Операция | Воздействие на деталь | Основное ограничение |
|---|---|---|
| Повторное прессование | Повторно прессует деталь после спекания | Может быть выборочным, а не объёмным |
| Калибровка | Исправляет выбранные размеры в матрице | Не удаляет пористость по всему объёму детали |
| Пропитка | Вводит другой материал во взаимосвязанные поры | Требует подходящей взаимосвязанности пор и смачивания |
| Порошковая ковка | Подвергает спечённую заготовку горячей деформации | Добавляет ковочную деформацию, инструментальную оснастку и размерные переменные |
Процессы вторичного уплотнения устраняют это ограничение посредством различных технологических подходов. Повторное прессование предусматривает ещё одну операцию уплотнения после спекания, часто с целью закрытия пор и восстановления размерной точности. Калибрование является родственной операцией: спечённую деталь проталкивают через матрицу для корректировки отдельных размеров, однако пористость по всему объёму при этом не устраняется. При инфильтрации легкоплавкий компонент вводится в сообщающиеся поры, заполняет часть пустот и изменяет структуру композита. Результат зависит от сообщаемости пор и характера смачивания между инфильтрантом и сталью.
Порошковая ковка сочетает пористую заготовку со значительной горячей деформацией. Прилагаемая деформация закрывает поры более интенсивно, чем обычная обработка прессованием и спеканием, а также может изменять направление течения зёрен и ориентацию включений. Этот процесс остаётся отличным от одного лишь спекания. Другие методы уплотнения под высоким давлением, включая тёплое прессование и специализированные последовательности горячего или холодного уплотнения, также изменяют соотношение между закрытием пор, деформацией и развитием микроструктуры.
Аддитивное производство не следует включать в это описание лишь потому, что оно также начинается с металлического порошка. Опубликованная NIST глава ASM Handbook об аддитивном производстве сталей и нержавеющих сталей (2020) рассматривает пористость, включения, остаточные напряжения и последующую термическую обработку как ключевые вопросы, однако история послойного плавления и затвердевания в этом случае отличается от традиционного прессования в матрице с последующим спеканием. Стали порошковой металлургии определяются взаимодействием порошка, прессовки, цикла в печи и любого предусмотренного способа уплотнения. Оставшиеся поры и образовавшиеся вокруг них связи являются частью этой истории.
Микроструктура: поры, фазы и карбиды
Сталь, полученная методом порошковой металлургии, не может оцениваться только по номинальному химическому составу. Два материала с одинаковым содержанием углерода, хрома, молибдена или никеля могут вести себя по-разному, если различаются их порошки, давления прессования, циклы спекания, градиенты плотности, сети пор, включения или термическая обработка. Соответствующий материал представляет собой не только определённую легирующую систему. Это легирующая система после конкретной последовательности операций производства порошка, смешивания, прессования, спекания, возможного уплотнения и термической обработки.
Это различие отражено в стандартах. ASTM B783-24 классифицирует конструкционные материалы из железных порошков по химическому составу, плотности, пределу текучести в спечённом состоянии и пределу прочности при растяжении после термической обработки, а не только по химическому составу. ISO 5755:2022 также устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Эти классификации признают, что плотность и история обработки являются частью описания материала.
Микроструктура сохраняет следы этой истории. Она включает матрицу на основе железа, фазовые составляющие, образовавшиеся при охлаждении или термической обработке, легированные карбиды, включения и поры, оставшиеся между уплотнёнными частицами или внутри них. Каждый из этих элементов влияет на остальные. Перемещение углерода во время спекания изменяет локальное фазовое равновесие; легирующие добавки влияют на прокаливаемость и образование карбидов; поры уменьшают площадь, воспринимающую нагрузку, и создают поверхности, от которых могут развиваться трещины. Поэтому обозначение марки служит отправной точкой, но не позволяет полностью предсказать поведение материала.

Морфология пор и механический отклик
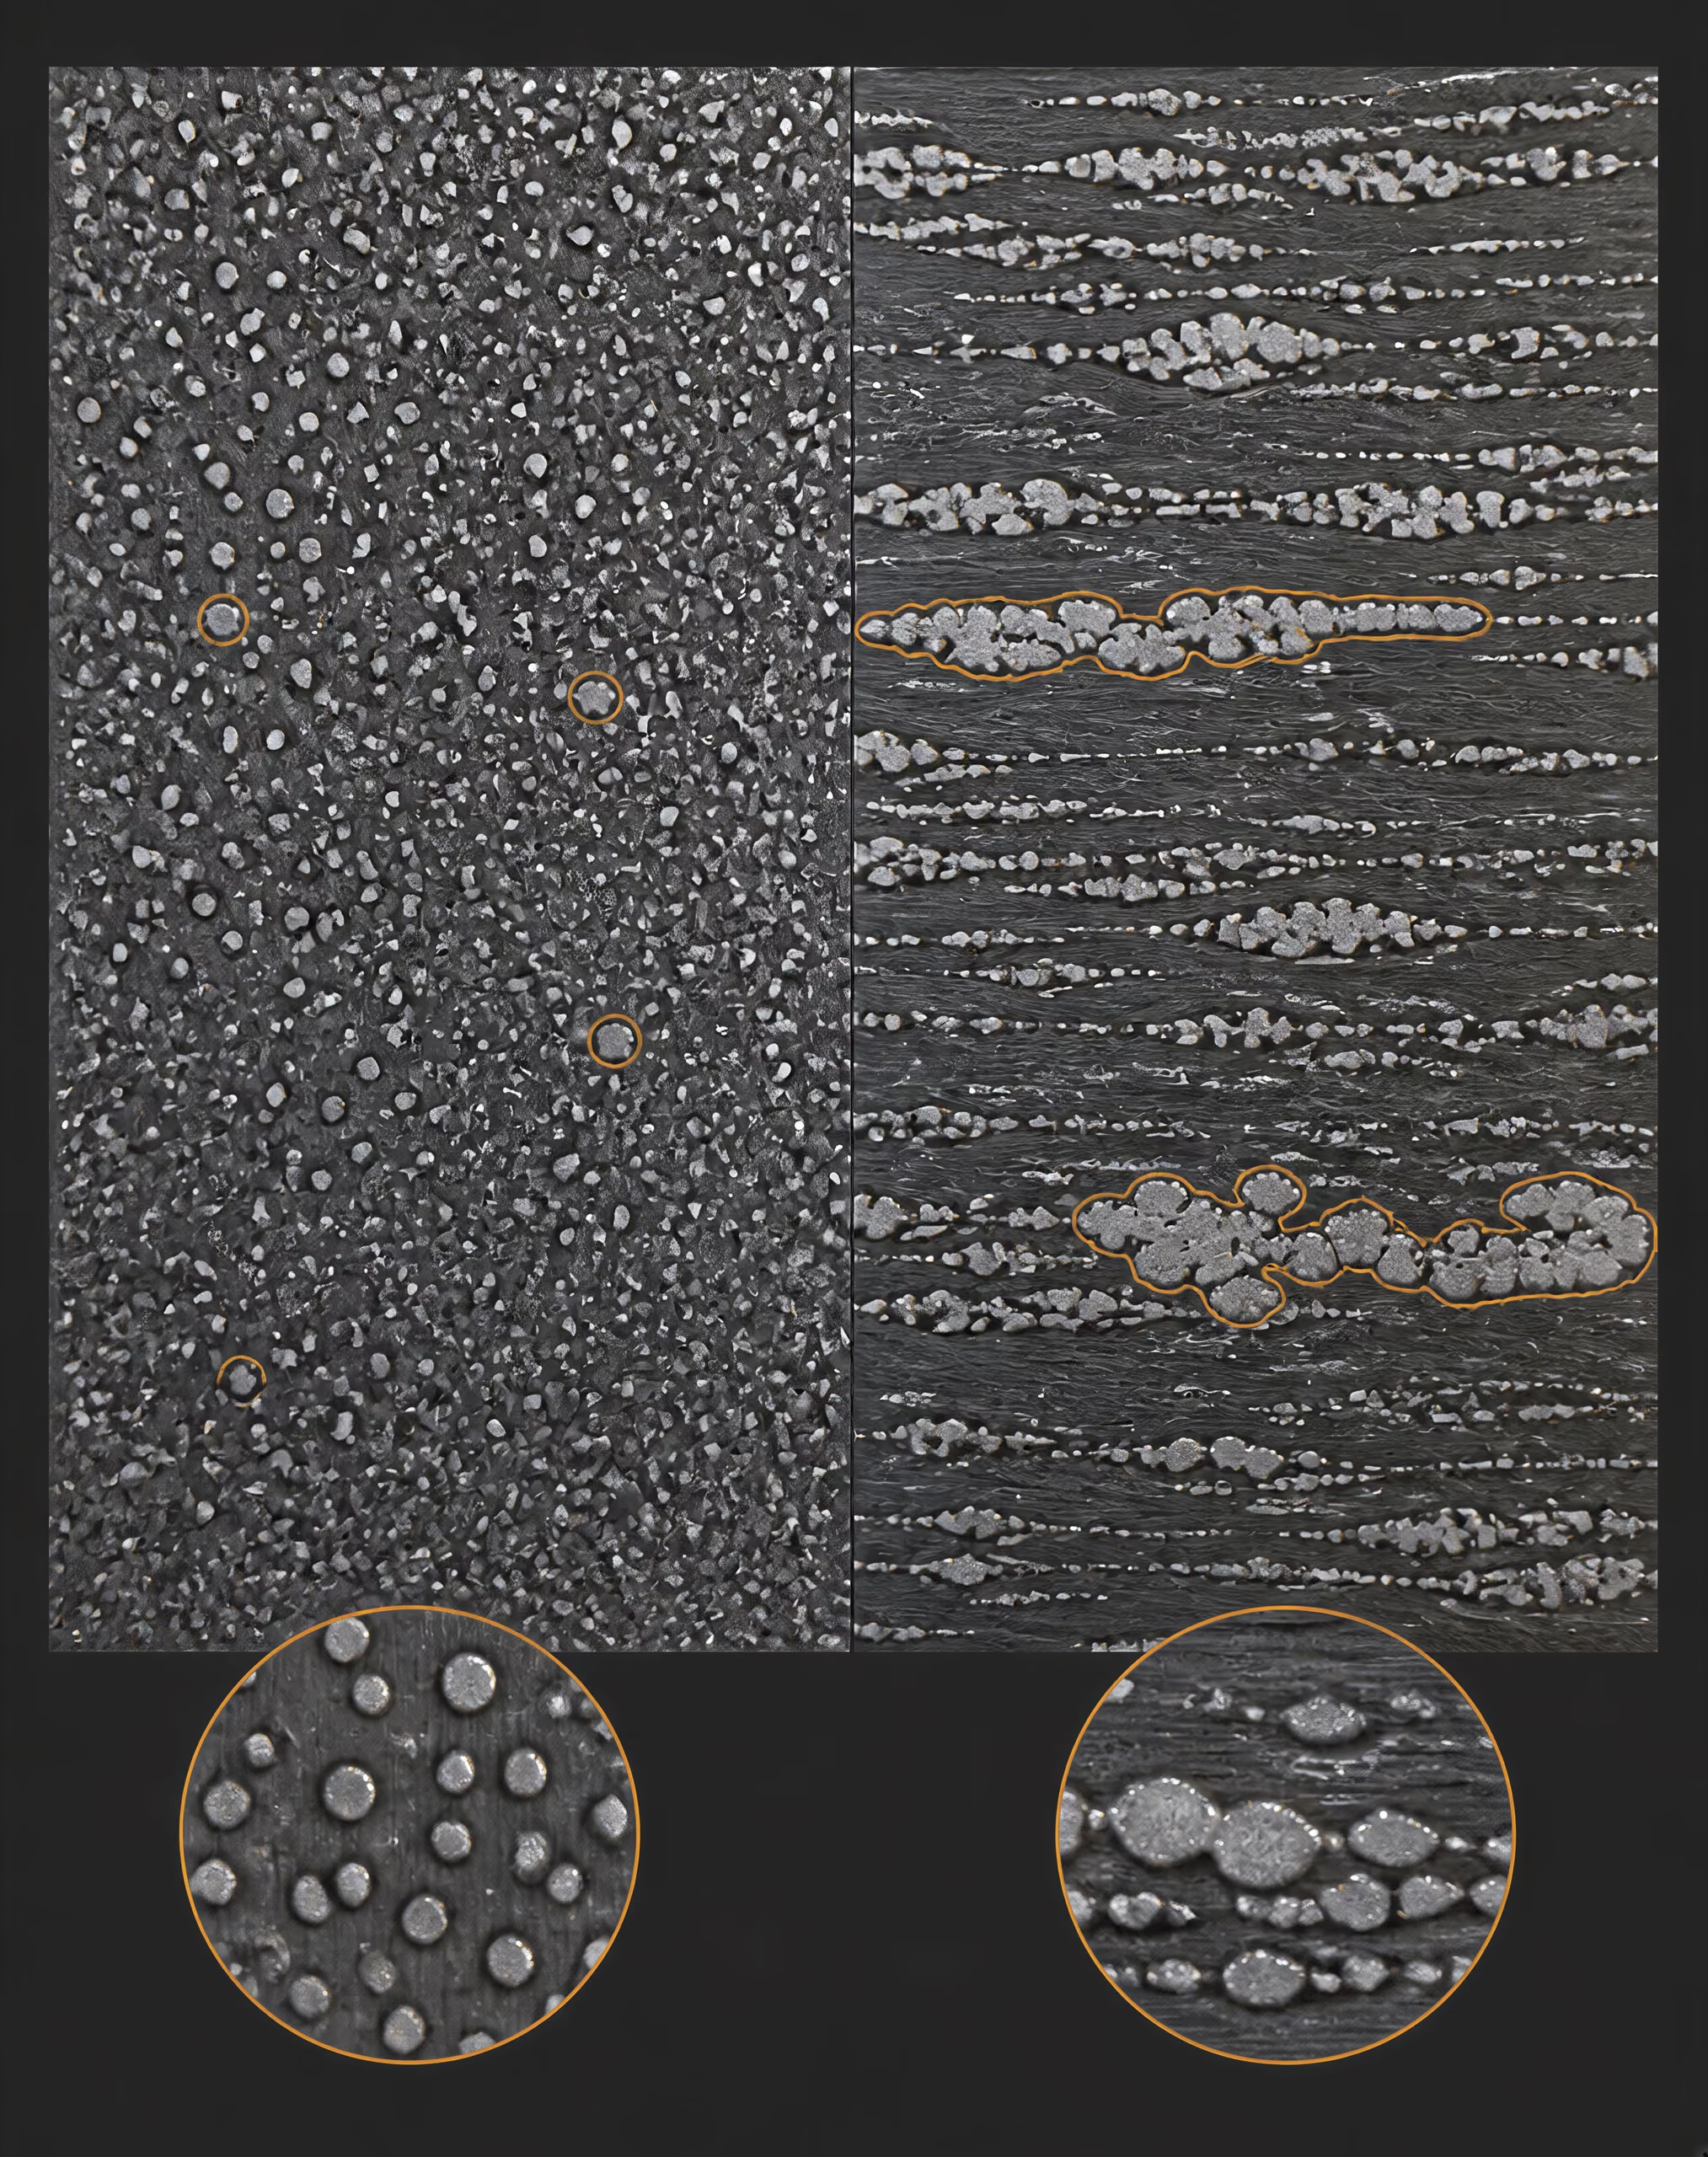
Пористость является наиболее очевидным структурным различием между многими сталями PM, изготовленными прессованием и спеканием, и полностью деформированными сталями. При уплотнении частицы порошка перемещаются, деформируются и образуют контакты, однако в спрессованной заготовке обычно сохраняются взаимосвязанные или изолированные пустоты. Спекание упрочняет связи между частицами и скругляет некоторые углы пор, тогда как усадка, локальная упаковка порошка и условия в печи определяют окончательную совокупность пор. Процессы уплотнения могут уменьшать размер пор или закрывать их, однако их эффективность зависит от выбранного технологического маршрута и исходной заготовки.
Объём пор имеет значение, но геометрия пор не менее важна. Небольшая округлая изолированная пора создаёт иное поле напряжений, чем острая вытянутая пустота. Последняя действует как более сильный локальный концентратор напряжений, поскольку её узкий кончик многократно увеличивает локальное растягивающее или касательное напряжение. Цепочка соприкасающихся пор может образовать предпочтительный путь распространения трещины, даже если средняя плотность выглядит приемлемой. Поэтому размер, форма, непрерывность пор и их положение относительно поверхности или нагруженного сечения необходимо рассматривать совместно.
Расположение изменяет характер отклика. Поры, сообщающиеся с поверхностью, подвергают большую область воздействию окисления, коррозии и механического повреждения, тогда как поры вблизи сильно нагруженной кромки или надреза могут взаимодействовать с полем напряжений у надреза. Внутренние поры при некоторых видах монотонного нагружения могут оказывать меньшее влияние, но становятся значимыми при циклическом нагружении, когда накапливаются повторяющаяся локальная пластичность или раскрытие вершины трещины. Поэтому чувствительность к усталости связана с наиболее крупными и неблагоприятно расположенными дефектами, а не просто со средним показателем пористости.
Направление прессования также может оставлять структурный след. Перемещение частиц и градиенты плотности могут изменяться по объёму прессованной детали, особенно в сечениях с изменением толщины или с элементами, из-за которых течение порошка и передача давления становятся неравномерными. Спекание может уменьшить эти различия, но не устраняет каждую локальную неоднородность. Поэтому металлографический шлиф, выполненный параллельно одной оси, может выявить распределение пор, отличающееся от распределения на шлифе, выполненном перпендикулярно ей.
Контроль включений следует рассматривать в том же контексте. Неметаллические частицы могут выступать самостоятельными концентраторами напряжений либо быть связаны с порами и границами частиц. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает применение этого метода к деталям из стали, изготовленным методом порошковой ковки. Стандарт не превращает измерение включений в замену исследованию микроструктуры; напротив, он подчёркивает необходимость выявлять особенности материала, которые могут быть пропущены при анализе химического состава и измерении плотности.
Сходный маршрут на основе порошка не следует смешивать с обычной технологией PM прессованием и спеканием. В опубликованной NIST главе ASM Handbook 2020 года, посвящённой аддитивному производству сталей и нержавеющих сталей, пористость, включения, остаточные напряжения и последующая термическая обработка изготовленных деталей названы важными факторами. Эти вопросы пересекаются с металлургией PM, однако послойное нанесение, затвердевание расплавленной ванны и влияние направления построения создают иную историю обработки, чем прессование и спекание.
Феррит, перлит, бейнит, мартенсит и легированные карбиды
Распространённые составляющие матрицы
- Феррит
- Относительно низкоуглеродистая фаза железа, обычно более мягкая, чем более твёрдые продукты превращения.
- Перлит
- Составляющая из феррита и цементита, образующаяся в результате диффузионного превращения.
- Бейнит
- Продукт превращения с балансом твёрдости и вязкости, отличающимся от крупнопластинчатого перлита или полностью превращённого мартенсита.
- Мартенсит
- Твёрдый продукт превращения, образующийся при достаточно быстром охлаждении аустенита, подавляющем диффузионное превращение.
Матрица на основе железа может содержать феррит, перлит, бейнит, мартенсит или смеси этих составляющих. Их доли и распределение зависят от активности углерода, легирующих добавок, скорости охлаждения, атмосферы спекания, размера сечения и последующей термической обработки. Поэтому один и тот же номинальный состав может приводить к формированию различных структур матрицы при изменении условий охлаждения или закалки.
Феррит относительно беден углеродом и обычно мягче более твёрдых продуктов превращения. Перлит состоит из чередующихся участков феррита и цементита, причём его дисперсность и распределение зависят от условий превращения. Бейнит образуется по другому механизму превращения и может обеспечивать сочетание твёрдости и вязкости, отличное как от крупнопластинчатого перлита, так и от полностью превращённого мартенсита. Мартенсит образуется, когда аустенит охлаждается достаточно быстро для подавления диффузионного превращения; его твёрдость в значительной степени зависит от содержания углерода, легирования, отпуска и количества остаточного аустенита.
Эти названия обозначают фазы или структурные составляющие, а не гарантированные значения свойств. Сталь PM может содержать ферритную матрицу вокруг пор и областей, обогащённых легирующими элементами, либо мартенситную матрицу, непрерывность которой нарушается остаточными порами и карбидами. Термическая обработка может изменить твёрдость матрицы, практически не изменив геометрию пор. Она также может изменить остаточные напряжения и состояние границ частиц. Поэтому термообработанная сталь PM — это не просто спечённый материал с более высоким числом твёрдости.
Медь, никель и молибден являются распространёнными добавками в сталях PM на основе железа. В цитируемом техническом справочнике по порошковой металлургии железа указано, что составы железо—медь—углерод составляют примерно половину деталей из железных порошков, изготовленных методом PM. Медь может способствовать изменению размеров и упрочнению матрицы; никель и молибден влияют на прокаливаемость и характер превращений. Их воздействие зависит от способа введения добавок: в виде элементарных порошков, предварительно легированных частиц, диффузионно связанных порошков или других порошковых композиций. Распределение добавок до спекания влияет на диффузионное расстояние и химическую однородность конечной матрицы.
Карбиды вносят ещё один уровень структурной организации. Цементит — это карбид железа, связанный с перлитом и другими продуктами превращения, тогда как легированные карбиды могут содержать хром, ванадий, вольфрам, молибден или сочетания этих элементов. Их размер, химический состав, объёмная доля и расстояние между частицами влияют на износостойкость, твёрдость, вязкость и распространение трещин. Крупные неравномерные скопления карбидов могут быть более опасными, чем такое же количество карбидов, распределённых в виде мелких частиц. Полированный шлиф позволяет непосредственно выявить это различие, тогда как валовой химический анализ — нет.
Инструментальные стали, изготовленные методом порошковой металлургии, особенно важны в этом отношении. В них можно получать содержание карбидов или составы карбидов, которые трудно или невозможно получить обычной слитковой металлургией, поскольку распылённые частицы порошка быстро затвердевают, ограничивая крупную ликвацию, характерную для большого слитка. Последующее уплотнение сохраняет гораздо более тонкое распределение, чем может обеспечить обычная обработка слитка. ISO 4957:2018 прямо распространяет требования к инструментальным сталям на изделия, изготовленные методом порошковой металлургии, а также на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Наличие общего стандарта не означает, что эти производственные маршруты создают идентичные микроструктуры.

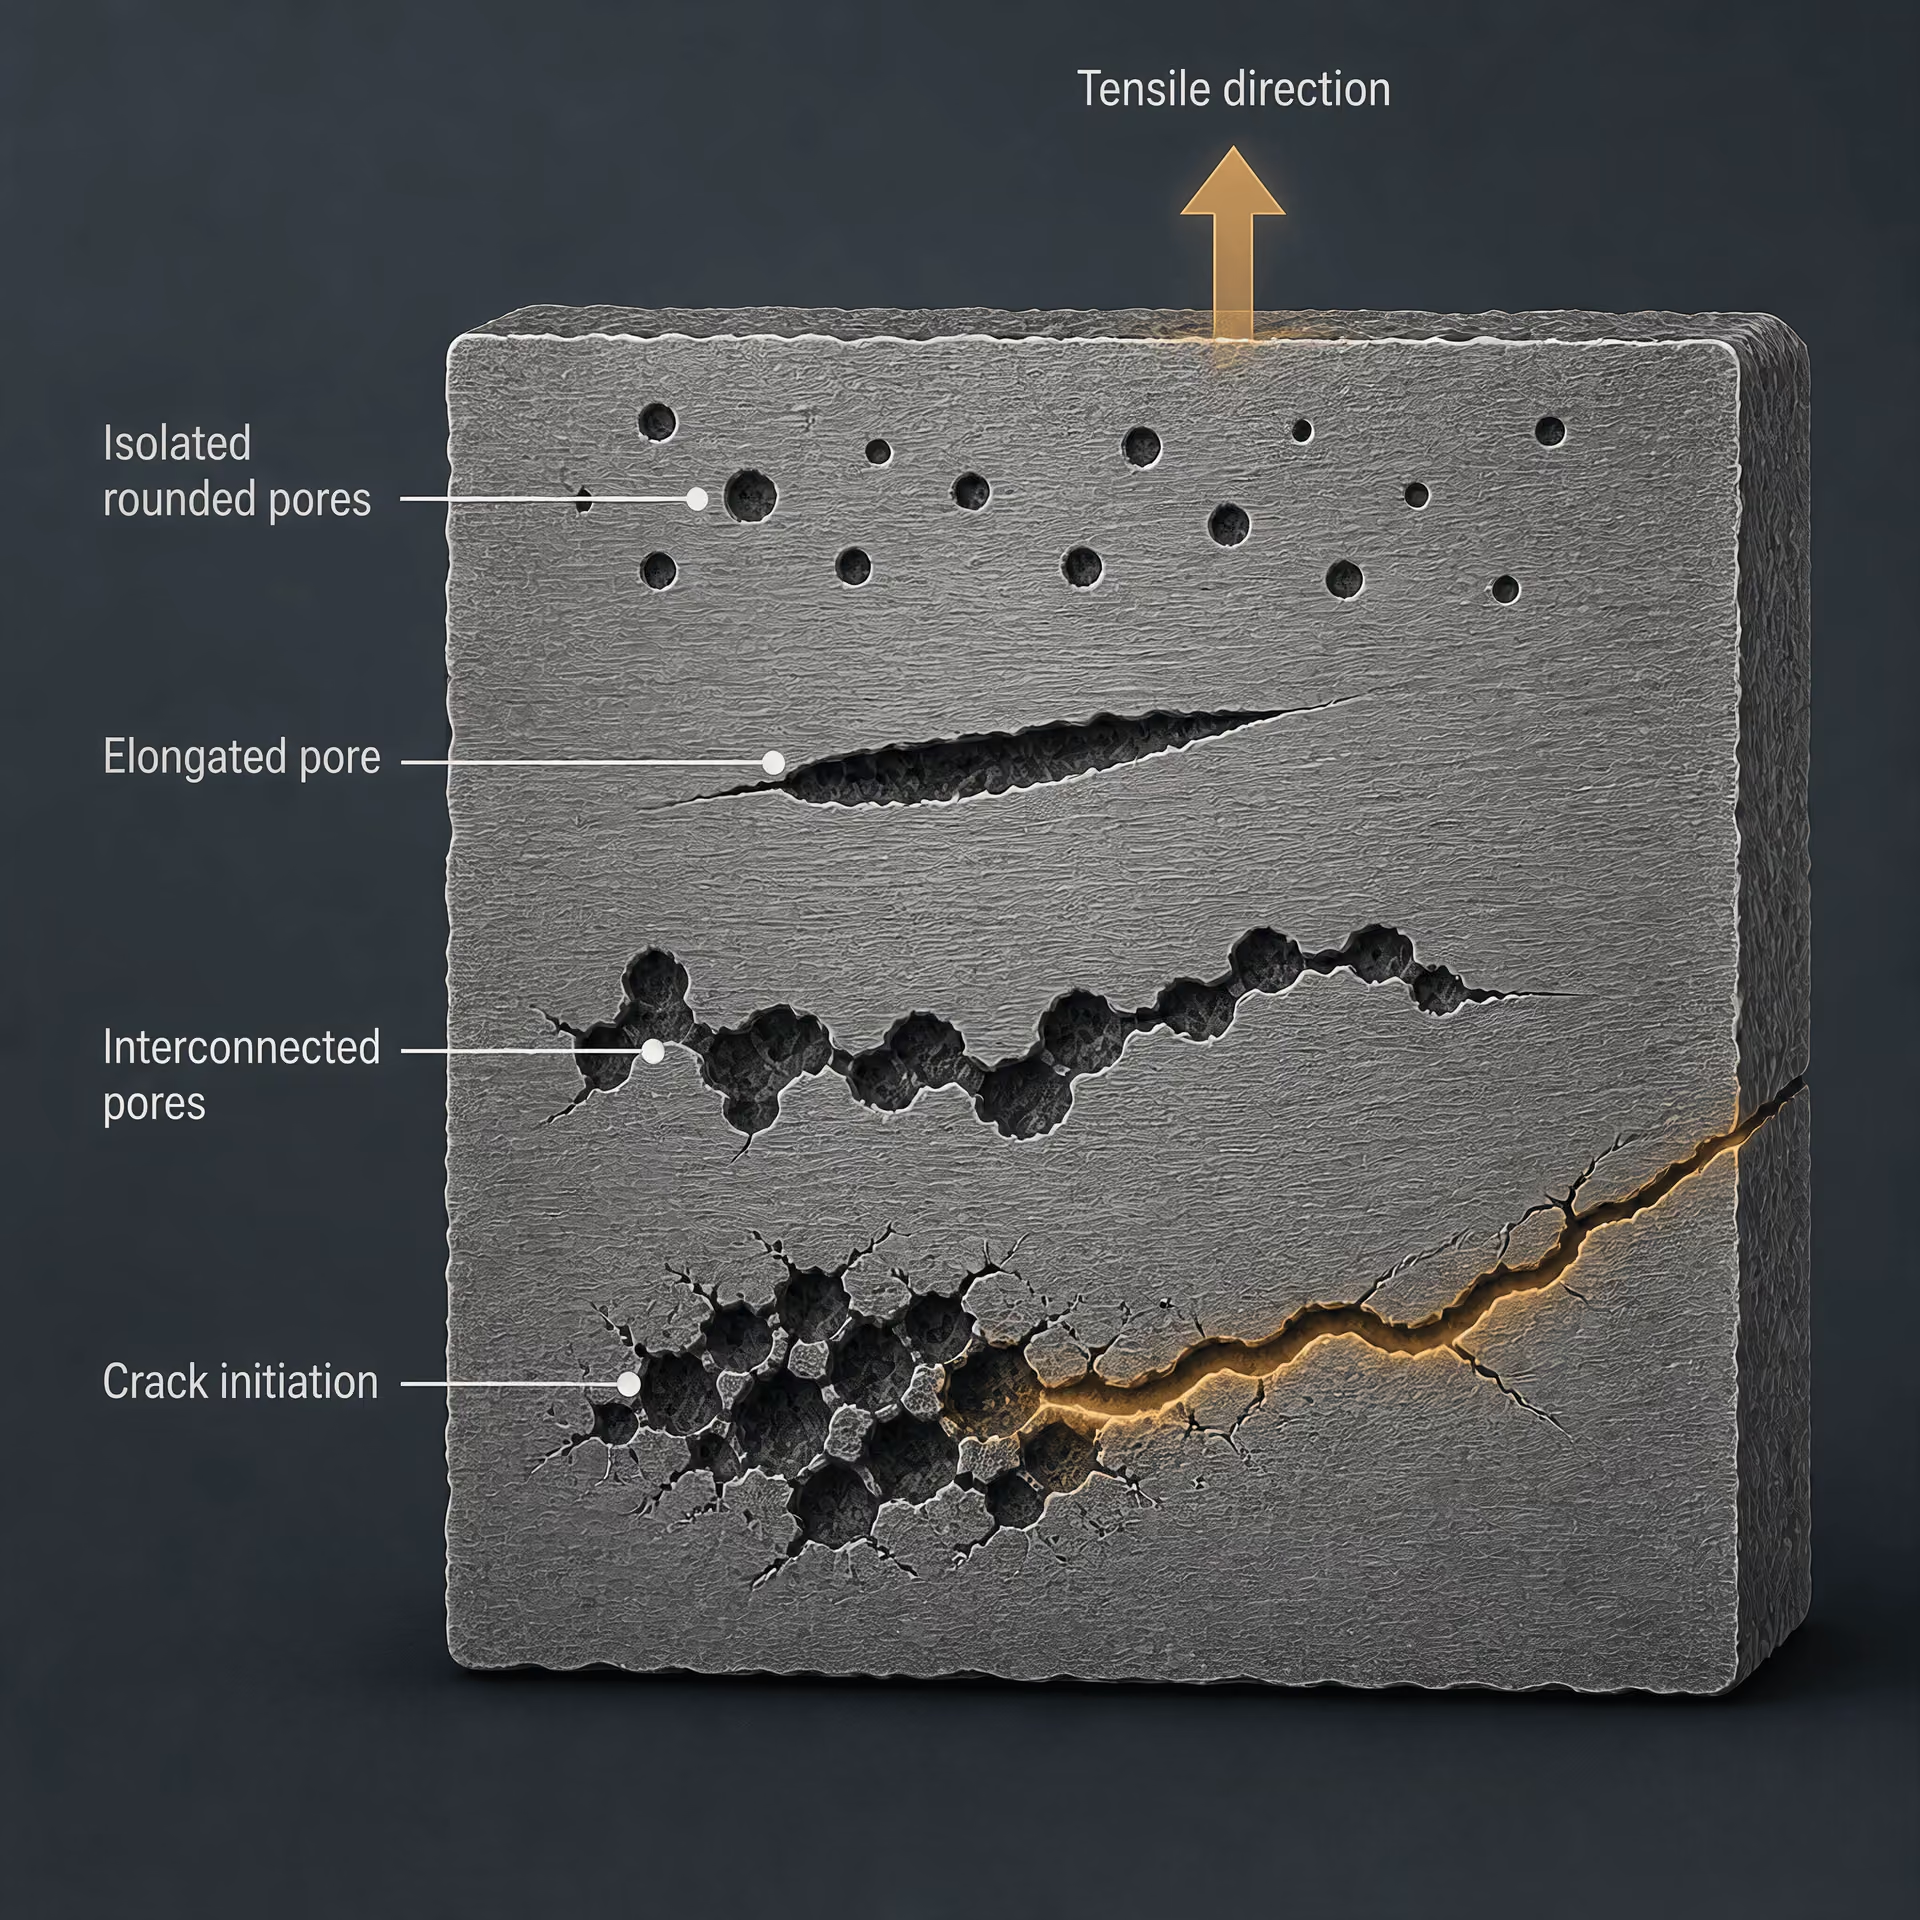
Тонкодисперсные округлые изотропные структуры карбидов
Изотропная карбидная структура Распределение карбидов с относительно слабой направленной ориентацией по сравнению с вытянутыми или строчечными карбидами.
Характерное преимущество инструментальных сталей PM заключается не просто в том, что они содержат «больше карбидов». Их отличительная структура представляет собой тонкодисперсную, округлую, относительно изотропную совокупность карбидов, распределённых в матрице. Здесь «изотропный» означает распределение, в меньшей степени ориентированное по направлению обработки, чем полосчатые карбидные структуры, обычно связанные с интенсивно деформированными слитковыми изделиями.
Форма частиц имеет значение, поскольку острые углы карбидов и длинные карбидные полосы создают более сильные локальные концентрации напряжений, чем мелкие округлые частицы. Мелкие карбиды также уменьшают длину непрерывных хрупких участков. В результате формируется микроструктура, в которой расстояние между карбидами и их ориентация могут существенно отличаться от соответствующих характеристик традиционно литой и деформированной стали с аналогичным номинальным химическим составом. Это не устраняет риски разрушения или усталости; оно изменяет масштаб дефектов и возможные пути распространения трещины.
Сам по себе порошковый маршрут не гарантирует необходимого результата. Чистота порошка, распределение частиц по размерам, содержание кислорода и включений, равномерность уплотнения, спекание, уплотнение и термическая обработка определяют, сформируется ли фактически предполагаемая карбидная структура. Чрезмерная ликвация внутри частиц, загрязнённые поверхности порошка, неполное соединение или неподходящая термическая обработка могут нарушить структуру матрицы даже при правильном анализе сплава.
Поэтому микроструктурная оценка должна сочетать химический анализ с измерением плотности, характеристикой пор, исследованием включений, идентификацией фаз и оценкой морфологии карбидов. Спецификация может указывать семейство материалов, однако именно поры и фазы объясняют, каким образом этот материал будет воспринимать нагрузку. Для сталей порошковой металлургии история обработки является частью металлургии.
Механические свойства и их нормирование
Сталь порошковой металлургии (PM-сталь) не обладает единственным профилем механических свойств. Ее измеряемое поведение зависит от химического состава порошка, формы частиц, давления прессования, цикла спекания, структуры пор, размерных изменений, а также от последующего уплотнения или термической обработки. Поэтому результат испытания на растяжение представляет собой характеристику конкретного состояния материала и конкретного образца, а не полное описание каждой детали, изготовленной из того же номинального состава.
ASTM B783-24 представляет полезную систему, поскольку классифицирует конструкционные материалы на основе железа, полученные методом порошковой металлургии, не только по химическому составу. Стандарт использует химический состав, плотность, предел текучести в состоянии после спекания и предел прочности при растяжении после термической обработки. Такое построение разграничивает два существенно различных состояния: свойства, полученные после прессования и спекания, и свойства, полученные после заданного режима термической обработки.
ISO 5755:2022 распространяется на спеченные металлические материалы, включая конструкционные материалы из спеченного железа, стали, легированной стали и нержавеющей стали. Область применения стандарта подтверждает необходимость идентифицировать спеченный материал и его состояние, а не рассматривать «PM-сталь» как единое обозначение марки. Для сталей, полученных ковкой порошковой заготовки, инфильтрацией, горячим изостатическим прессованием или аддитивным производством, могут требоваться другие спецификации; им не следует приписывать результат, характерный для прессования и спекания, без соответствующих подтверждений.
Плотность и предел текучести в состоянии после спекания
Плотность является одной из первых механических характеристик, подлежащих регистрации, поскольку остаточные поры уменьшают несущую площадь поперечного сечения и служат концентраторами напряжений. Два образца из одного и того же номинального сплава могут иметь различные пределы текучести, если один из них обладает большей общей пористостью, более крупными взаимосвязанными порами или менее благоприятной формой пор. Важное значение имеет также расположение пористости. Поры, ориентированные вдоль направления главного напряжения, могут влиять на зарождение трещин и деформацию иначе, чем мелкие округлые изолированные поры.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
Плотность, приводимая для PM-стали, должна рассматриваться как характеристика определенного состояния материала, а не просто как теоретическое значение, рассчитанное по составляющим сплава. Плотность прессовки после уплотнения, плотность после спекания и плотность после вторичного уплотнения — это разные величины. Удаление смазки, усадка или рост при спекании, размерные изменения, связанные с медью, а также локальные вариации, вызванные заполнением пресс-формы, могут изменить конечный результат. В книге Randall German A-Z of Powder Metallurgy (2005) производство порошка, уплотнение, спекание, уплотнение заготовки, микроструктура и пористость рассматриваются как взаимосвязанные этапы технологической последовательности; эта взаимосвязь имеет решающее значение при интерпретации данных о прочности.
Предел текучести в состоянии после спекания характеризует начало остаточной деформации до того, как упрочняющая обработка изменила матрицу или структуру карбидов. Он особенно важен для деталей, используемых в состоянии поставки после спекания, калибровки, чеканки или других разрешенных операций. Значение может изменяться в зависимости от направления испытания, поскольку обычное уплотнение в пресс-форме способно создавать градиенты плотности и контакты между частицами, неодинаковые вдоль и поперек направления прессования. Поэтому поперечный и продольный образцы могут представлять различные локальные структуры, даже если они изготовлены из одной производственной партии.
Геометрия образца также изменяет регистрируемый результат. Обработанный на станке образец для испытания на растяжение, вырезанный из более крупной прессовки, может не включать наружную область, иметь иную плотность в рабочей части или демонстрировать другую совокупность пор, чем небольшой образец, спрессованный непосредственно в требуемую форму. Образцы с надрезом, необработанные образцы для испытания на растяжение и обработанные образцы измеряют неодинаковую реакцию материала. Числовое значение должно сопровождаться указанием расчетной длины, измерения поперечного сечения, состояния поверхности, способа закрепления, скорости деформации и использованного определения предела текучести — например, критерия условного смещения.
Классификационный подход ASTM B783-24 не допускает смешения обозначения предела текучести в состоянии после спекания с обозначением предела прочности при растяжении после термической обработки. Это различие имеет не только административное значение. Деталь может обладать приемлемым поведением по пределу текучести в спеченном состоянии, но иначе реагировать после цементации, закалки и отпуска, выделительных эффектов, обусловленных легирующими добавками, или другого заданного термического цикла.
Предел прочности при растяжении после термической обработки
| Свойство | Что оно измеряет | Требуемое состояние или условие квалификации |
|---|---|---|
| Предел текучести в спечённом состоянии | Начало остаточной деформации до упрочняющей обработки | Плотность, ориентация, геометрия образца и критерий текучести |
| Временное сопротивление разрыву | Максимальное инженерное напряжение при испытании на растяжение | Состояние после термической обработки и метод испытания на растяжение |
| Усталостные характеристики | Реакция на повторяющееся или переменное напряжение | Коэффициент асимметрии цикла, частота, поверхность, поры и число циклов |
| Трещиностойкость | Сопротивление росту трещины при заданном нагружении | Геометрия надреза, толщина, ориентация и метод испытания |
| Износостойкость | Потеря материала или повреждение при контакте | Контртело, смазка, нагрузка, скорость, температура и морфология карбидов |
Предел прочности при растяжении (UTS) — это максимальное условное напряжение, достигаемое в ходе испытания на растяжение. Это не то же самое свойство, что предел текучести. Предел текучести обозначает выбранное начало пластической деформации; UTS включает влияние пластической деформации, деформационного упрочнения, образования шейки и характера разрушения образца. ASTM B783-24 использует UTS после термической обработки в качестве одной из классификационных характеристик, поэтому состояние после термической обработки должно указываться вместе с обозначением материала.
Термическая обработка может изменять не только твердость. Температура аустенитизации, атмосфера, интенсивность закалки, температура отпуска и размер сечения влияют на матрицу, остаточный аустенит, остаточные напряжения и распределение карбидов. В пористой прессовке термический цикл также взаимодействует с внутренними поверхностями и локальной плотностью. Номинально одинаковый цикл может приводить к различным свойствам тонкого образца для испытания на растяжение и массивной производственной детали, поскольку скорости их охлаждения различаются.
Легирующие добавки еще более усложняют сравнения. Медь, никель и молибден часто используются в сталях порошковой металлургии на основе железа, тогда как, согласно статье ScienceDirect Topics о порошковой металлургии металлов на основе железа (2024), составы железо–медь–углерод составляют примерно половину деталей из PM-материалов на основе железа. Важен и способ введения добавок: элемент, предварительно легированный с порошком, не обязательно обеспечивает такую же прокаливаемость или прессуемость, как смешанный элементный порошок. На конечную матрицу также могут влиять распределение углерода, атмосфера спекания и локальная сегрегация.
Инструментальные стали, полученные методом порошковой металлургии, показывают, почему состав и история обработки не могут быть сведены к одному значению прочности при растяжении. Мелкие округлые карбиды могут формироваться при уровнях или составах карбидов, которые трудно или невозможно получить с помощью традиционной металлургии слитка. Такие структуры способны независимо от указанного UTS изменять износостойкость, характер разрушения, обрабатываемость и реакцию на термическую обработку. ISO 4957:2018 прямо включает изделия, изготовленные методом порошковой металлургии, наряду с изделиями из инструментальной стали горячей прокатки, ковки, холодного волочения и холодной прокатки, однако единый стандарт не делает их микроструктуры или эксплуатационные характеристики идентичными.
Корректное сравнение должно включать плотность, ориентацию, геометрию образца, состояние после механической обработки, режим термической обработки, температуру испытания, скорость деформации и метод испытания на растяжение. Результаты для полностью плотной детали, полученной ковкой порошковой заготовки, прессованной и спеченной прессовки и образца, изготовленного аддитивным методом, не следует объединять в единый рейтинг без учета различий в морфологии пор и остаточных напряжениях. Опубликованная NIST глава ASM Handbook, посвященная аддитивному производству сталей и нержавеющих сталей (2020), выделяет пористость, включения, остаточные напряжения и последующую термическую обработку как основные факторы влияния; эти факторы в целом применимы к материалам на основе порошков, однако аддитивное производство не является тем же технологическим маршрутом, что обычные прессование и спекание.
Особенности растяжения, усталости, разрушения и износа
Прочность при растяжении отвечает на узкий вопрос: как заданный образец ведет себя под действием монотонно возрастающей одноосной нагрузки. Она не позволяет прогнозировать долговечность при усталости. Усталостное повреждение развивается при повторяющихся или переменных напряжениях, часто на уровнях ниже предела текучести при растяжении. В PM-стали поры и включения могут служить внутренними очагами зарождения трещин, тогда как выходящие на поверхность поры, следы механической обработки и резкие переходы геометрии создают дополнительные места зарождения. При сравнении усталостных характеристик должны быть указаны плотность, распределение пор по размерам, коэффициент асимметрии цикла, частота, состояние поверхности и число циклов.
Поведение при разрушении требует самостоятельного обоснования. Высокий UTS может сочетаться с ограниченной трещиностойкостью, если поры, крупные карбиды, включения или хрупкие превращенные области позволяют трещине распространяться при малой стабильной пластической деформации. Результаты испытаний на разрушение также зависят от геометрии надреза, толщины образца, ориентации, режима нагружения и от того, какая именно величина приводится: энергия удара, трещиностойкость в условиях плоской деформации, скорость роста трещины или связанная с ними характеристика. Энергию удара по Шарпи нельзя подменять трещиностойкостью, и ни одну из этих характеристик нельзя вывести только из прочности при растяжении.
Контроль включений начинается еще до уплотнения. Чистота порошка, условия распыления, история использования переработанного порошка, остатки смазки и атмосфера печи могут приводить к появлению или сохранению неметаллических частиц. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает его применение к деталям из стали, полученным ковкой порошковой заготовки. Этот метод поддерживает технологический контроль, однако измерение включений не заменяет испытаний готового материала на растяжение, усталость или разрушение.
Износостойкость определяется контактным давлением, скоростью скольжения, смазкой, материалом контртела, температурой, твёрдостью, морфологией карбидов, шероховатостью поверхности и образованием продуктов износа. Мелкодисперсная, равномерно распределённая карбидная структура может вести себя иначе, чем грубая или взаимосвязанная карбидная сетка, даже если оба материала имеют сходный предел прочности при растяжении (UTS). Пористость в одном случае применения может удерживать смазку, а в другом — обеспечивать проникновение жидкости, снижать опору в зоне контакта или ускорять повреждение поверхности. Поэтому результаты испытаний на износ должны сопровождаться указанием конфигурации испытания и критерия разрушения.
Размерная стабильность представляет собой отдельный аспект. Усадка или рост при спекании, градиенты плотности, упругий возврат, калибровка, припуск на механическую обработку и деформации при термической обработке определяют, сохраняет ли деталь требуемую геометрию. Испытательный образец для испытания на растяжение может соответствовать заданной прочности, тогда как серийная деталь после закалки может выйти за пределы допуска по размерам. Поэтому в механических спецификациях необходимо указывать состояние материала и метод испытания, а при валидации конструкции следует отдельно оценивать усталостную прочность, разрушение, износ, ударную нагрузку и размерную стабильность как самостоятельные эксплуатационные требования.
Термическая обработка сталей порошковой металлургии
Термическая обработка воздействует на полностью плотное однородное стальное тело не так, как на пруток, полученный из слитка. В стали порошковой металлургии (PM) термический цикл изменяет матрицу, распределение карбидов, состояние остаточных напряжений, а иногда также форму и взаимосвязанность пор. Эти изменения влияют не только на твердость и характеристики при растяжении, но и на стабильность размеров и характер разрушения. Результат зависит от состава порошка, давления прессования, истории спекания, градиентов плотности, морфологии пор и любой последующей операции уплотнения.
Именно поэтому сталь PM не следует описывать просто как обычную марку стали, изготовленную из порошка. Стандарт ASTM B783-24 классифицирует конструкционные материалы из железных порошков по химическому составу, плотности, пределу текучести в спеченном состоянии и пределу прочности при растяжении после термической обработки. Различие между классификациями для спеченного состояния и после термической обработки существенно: заданное состояние является частью описания материала, а не случайной особенностью производства. Стандарт ISO 5755:2022 также устанавливает требования к конструкционным материалам из спеченного железа, стали, легированной стали и нержавеющей стали. Ни один из этих стандартов не рассматривает термическую обработку как взаимозаменяемую со спеканием.
Концепции закалки, отпуска и закалки при спекании
Последовательность закалки и отпуска
- Аустенитизация Нагрейте сталь до диапазона аустенита и выдержите её в течение времени, необходимого для превращения.
- Закалка Охладите достаточно быстро, чтобы сформировалась заданная мартенситная или смешанная структура.
- Отпуск Повторно нагрейте до более низкой температуры, чтобы скорректировать твёрдость, вязкость и остаточные напряжения.
- Проверка При необходимости проверьте твёрдость, размеры, фазовое состояние и свойства, чувствительные к разрушению.
Обычная закалка, как правило, включает нагрев стали до образования аустенита, выдержку в течение времени, достаточного для необходимого превращения, и охлаждение с целью формирования мартенсита. Затем выполняют отпуск: закаленный материал повторно нагревают до более низкой температуры, чтобы снизить напряжения после закалки и отрегулировать соотношение твердости, вязкости и стабильности размеров. В зависимости от состава и режима обработки отпуск может вызывать выделение карбидов, восстановление мартенситной матрицы и превращение нестабильного остаточного аустенита.
В стали PM происходят те же фазовые превращения, однако поры нарушают теплоперенос и уменьшают несущую площадь поперечного сечения. Пора может быть изолированной и практически не связанной с окружающей сетью пор либо взаимосвязанной, обеспечивая перемещение газа и изменяя скорость теплообмена внутренней части с атмосферой печи. Открытая пористость также может создавать пути для проникновения кислорода или закалочной среды. Поэтому номинальный режим печи не гарантирует одинаковую локальную термическую историю для прессовки низкой плотности и детали, близкой к полностью плотной.
Медь, никель и молибден являются распространенными легирующими добавками в железных материалах PM, а составы железо–медь–углерод, согласно справочному материалу Ferrous Powder Metallurgy на платформе ScienceDirect Topics (2024), составляют примерно половину деталей из железных материалов PM. Эти добавки влияют на образование аустенита, кинетику превращений, прокаливаемость и реакцию на отпуск. Углерод может присутствовать в виде графита, диффундировать при спекании или локально изменяться из-за сегрегации и градиентов плотности. Поэтому матрица после закалки в разных областях одной детали может различаться.
Закалка при спекании является технологической концепцией, а не отдельным семейством сталей. После спекания прессовку охлаждают достаточно быстро, чтобы обеспечить значительное мартенситное превращение и сократить либо исключить отдельную операцию закалки. Скорость охлаждения должна соответствовать составу сплава, геометрии детали, ее плотности и конструкции печи. Закалка при спекании не эквивалентна обычному охлаждению на воздухе: деталь должна обладать достаточной прокаливаемостью, чтобы ее внутренняя часть претерпела требуемое превращение. Для снижения остаточных напряжений и регулирования конечного фазового состава может по-прежнему требоваться отпуск.
Этот процесс позволяет сократить количество операций транспортирования и повторного нагрева, однако его воздействие необходимо оценивать по всему объему детали. Быстро охлаждаемая наружная область может стать мартенситной, тогда как сердцевина, охлаждаемая медленнее, сохранит бейнит, перлит или остаточный аустенит. Такие градиенты способны приводить к различным локальным деформациям и характеристикам разрушения. Инструментальные стали порошковой металлургии требуют дополнительного рассмотрения. Их мелкодисперсные, округлые и относительно изотропные карбидные структуры, а также уровни или составы карбидов, которые трудно или невозможно получить обычной слитковой металлургией, во многом определяют их реакцию на аустенитизацию, закалку и отпуск. Стандарт ISO 4957:2018 распространяет требования к инструментальным сталям на изделия, изготовленные как методом порошковой металлургии, так и горячей прокаткой, ковкой, холодным волочением и холодной прокаткой, однако способ производства по-прежнему влияет на реакцию материала на термическую обработку.
Прокаливаемость и влияние сечения
Прокаливаемость характеризует способность стали образовывать мартенсит на заданную глубину при определенном режиме охлаждения; она не то же самое, что поверхностная твердость. В деталях PM влияние сечения определяется не только толщиной. На нагрев и охлаждение влияют плотность, форма пор, распределение легирующих элементов, переходы между сечениями, а также контакт с оснасткой или приспособлениями.
Плотная наружная оболочка, окружающая более пористую внутреннюю часть, может охлаждаться иначе, чем однородное сечение. Взаимосвязанные поры могут обеспечивать проникновение печного газа при нагреве и окислении, тогда как изолированные поры ведут себя скорее как внутренние пустоты и могут концентрировать напряжения, не создавая пути для движения газа. Крупные или неправильной формы поры также служат очагами зарождения трещин. При закалке к этим исходным концентраторам напряжений могут добавляться напряжения превращения. Деталь, соответствующая требованиям по твердости на поверхности, все же может содержать более мягкую сердцевину, остаточный аустенит или склонную к растрескиванию мартенситную область рядом со скоплением пор.
Легирующие добавки могут повышать прокаливаемость, позволяя при более медленном охлаждении формировать мартенсит на большей глубине сечения. Однако это не устраняет влияния сечения. Медленное охлаждение уменьшает температурные градиенты, но может способствовать нежелательным превращениям; быстрое охлаждение повышает вероятность деформации и образования трещин. Поэтому подходящий баланс является свойством конкретной прессовки, а не универсальной характеристикой «стали PM».
Особенно важны градиенты плотности, сформировавшиеся при заполнении пресс-формы и прессовании. Области с различной плотностью сырой прессовки могут по-разному усаживаться при спекании и по-разному реагировать на закалку. Механически обработанные поверхности могут открывать поры, которые не были заметны на исходной наружной поверхности, изменяя как доступ закалочной среды, так и локальное окисление. Имеют значение также производство и смешивание порошков, поскольку включения, агломераты и сегрегированные частицы легирующих элементов могут сохраняться в качестве локальных центров превращений. Стандарт ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает его применение к стальным деталям, полученным ковкой из порошка; следовательно, контроль включений связан с надежностью термической обработки, а не только с чистотой порошка.
Деформация, окисление и остаточные фазы
Термическая обработка может изменять размеры вследствие теплового расширения, усадки при превращении, снятия напряжений и различий во времени превращений в разных областях. После закалки и отпуска детали PM могут демонстрировать рост, усадку, коробление или изменение прямолинейности. Эти эффекты могут усиливаться из-за анизотропии прессования, взаимосвязанных пор, неоднородной плотности и предшествующей усадки при спекании. Приспособления и опорные поверхности могут ограничивать перемещение при охлаждении, оставляя остаточные напряжения, которые впоследствии высвобождаются при отпуске, механической обработке или эксплуатации.
Особого внимания требует окисление в тех случаях, когда открытая пористость выходит на поверхность или соединяется с внутренним объемом. Оксидные пленки могут образовываться на стенках пор и внешних поверхностях, локально расходовать легирующие элементы и ослаблять межчастичные перешейки. Они также могут мешать последующей механической обработке или соединению. Контролируемая атмосфера печи, правильная загрузка и тщательно выбранные условия переноса снижают воздействие, однако контроль атмосферы не может компенсировать неподходящую структуру пор. Термическую обработку в вакууме, инертной или контролируемой атмосфере следует выбирать с учетом плотности детали и химического состава сплава.
Остаточный аустенит является еще одним источником нестабильности размеров. Если при закалке не превращается весь аустенит, оставшаяся фаза может изменяться при отпуске, эксплуатации или последующей криогенной обработке. Ее превращение может приводить к расширению и дополнительным напряжениям. Противоположная проблема возникает при образовании чрезмерного количества мартенсита без достаточного отпуска: это приводит к высоким внутренним напряжениям и сниженной трещиностойкости, особенно если поры или неметаллические включения служат очагами зарождения трещин.
В опубликованной NIST главе ASM Handbook, посвященной аддитивному производству сталей и нержавеющих сталей (2020), пористость, включения, остаточные напряжения и последующая термическая обработка рассматриваются как взаимосвязанные факторы для деталей из стали, изготовленных аддитивными методами. Это сравнение полезно, однако аддитивное производство нельзя отождествлять с традиционным прессованием и спеканием в порошковой металлургии. Термическая история, геометрия пор, слоистая структура и совокупность дефектов различаются. Для сталей, изготовленных прессованием и спеканием, режим термической обработки необходимо разрабатывать на основе фактического состояния прессовки и условий спекания, а затем проверять посредством измерения размеров, определения твердости или исследования фазового состава, а при необходимости — испытаний, чувствительных к разрушению.
Инструментальные стали, изготовленные методом порошковой металлургии
Инструментальные стали, изготовленные методом порошковой металлургии (PM), — это не просто обычные марки инструментальных сталей, поставляемые в виде порошка. Их свойства формируются взаимосвязанной последовательностью операций: производством порошка, смешиванием, прессованием, спеканием, дополнительным уплотнением при необходимости и термической обработкой. Каждый этап влияет на следующий. Распыление определяет химический состав и чистоту частиц; прессование — распределение плотности прессовки; спекание изменяет морфологию пор и границы карбидов; а закалка, отпуск и другие термические обработки формируют окончательную матрицу и состояние остаточных напряжений.
Такая история обработки формирует особое семейство материалов. Она также не позволяет утверждать, что любая инструментальная сталь, изготовленная методом PM, превосходит эквивалентную сталь, полученную из слитка. Результат зависит от марки, способа получения порошка, метода консолидации, термической обработки и требований к эксплуатации.
Почему контроль карбидов имеет значение
Карбиды обеспечивают значительную часть износостойкости высокоуглеродистых и высоколегированных инструментальных сталей, однако одна лишь объемная доля карбидов не определяет эксплуатационные характеристики. Не менее важны их размер, форма, химический тип, расстояние между ними и распределение. Сталь с высокой долей карбидов может обладать низкой вязкостью разрушения, если карбиды образуют связанную сеть или полосы сегрегации. Крупные частицы с острыми углами могут служить инициаторами трещин, особенно когда при механической обработке, ударных воздействиях или термоциклировании возникают локальные растягивающие напряжения.
При обычной слитковой металлургии жидкий сплав охлаждается в сравнительно крупном сечении отливки. По мере затвердевания первичных дендритов жидкость, обогащенная растворенными элементами, вытесняется, а оставшаяся жидкая фаза постепенно обогащается углеродом и карбидообразующими элементами. Это приводит к микросегрегации. Поэтому хром, молибден, ванадий, вольфрам и углерод могут концентрироваться в междендритных областях, где образуются крупные эвтектические карбиды. Ковка и термомеханическая обработка способны разрушить такую структуру, но не всегда могут устранить ее химические предпосылки. В крупных сечениях и в составах с высокой степенью легирования проблема становится более выраженной.
Производство порошка изменяет масштаб затвердевания. Газовое распыление разбивает расплав на мелкие капли, которые быстро охлаждаются, фиксируя легирующие элементы до того, как успевает развиться характерная для крупного слитка картина сегрегации. После прессования и спекания либо после стадии уплотнения под давлением получаемая совокупность карбидов может быть значительно более дисперсной. Инструментальные стали, изготовленные методом PM, способны формировать мелкодисперсное, округлое и сравнительно изотропное распределение карбидов вместо вытянутых карбидных полос, часто связанных с сильно сегрегированным материалом, полученным из слитка.
Такая морфология имеет большое значение. Округлые частицы уменьшают острые геометрические концентрации напряжений. Более равномерное распределение также сокращает протяженные ослабленные пути в микроструктуре, а изотропность делает отклик материала менее зависимым от направления обработки. Это металлургические тенденции, а не гарантии: неполное уплотнение, неподходящая термическая обработка, загрязнение порошка или чрезмерное укрупнение карбидов по-прежнему могут привести к дефектам и анизотропии.
Метод PM также позволяет получать уровни и химический состав карбидов, достижение которых при обычной слитковой металлургии затруднено, а в некоторых случаях невозможно. Хорошо известным примером является разработка марок с высоким содержанием ванадия, поскольку желательные карбиды типа MC трудно равномерно распределить по крупному слитку. Другие легированные системы основаны на контролируемом сочетании различных типов карбидов, например богатых хромом M7C3, содержащих молибден или вольфрам M6C и богатых ванадием MC. Оптимальный баланс — это не просто «больше карбидов». Увеличение их доли может повысить сопротивление абразивному износу, одновременно снизив вязкость разрушения, обрабатываемость или сопротивление выкрашиванию.
Чистота порошка является частью контроля карбидов. Неметаллические включения могут независимо от предусмотренной карбидной фазы инициировать трещины, а оксидные пленки на частицах порошка могут сохраняться на границах бывших частиц порошка, если атмосфера или цикл спекания контролируются недостаточно тщательно. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает применение этого метода к деталям из порошковой стали, изготовленным ковкой. Поэтому контроль включений относится к системе спецификации материала и управления процессом, а не только к анализу разрушения готового изделия.
Пористость добавляет еще одну переменную. Изделия, полученные прессованием и спеканием, сохраняют соединенные между собой или замкнутые поры, если операция уплотнения не уменьшает их количество. Поры снижают эффективную площадь, воспринимающую нагрузку, и могут служить очагами зарождения трещин. Их размер, форма и расположение имеют большее значение, чем одно лишь номинальное значение плотности. Горячее изостатическое прессование, порошковая ковка и другие методы уплотнения способны изменить это состояние, но одновременно они влияют на стоимость, размерные изменения и конечную микроструктуру.
ISO 4957:2018 и изделия из инструментальной стали, изготовленные методом PM
ISO 4957:2018 является основным международным стандартом для инструментальных сталей и прямо включает изделия, изготовленные методом порошковой металлургии. Его область применения также охватывает горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Это существенно, поскольку стандарт рассматривает производство методом PM как один из способов изготовления изделий в области инструментальных сталей, одновременно признавая, что структура и технологический процесс, характерные для конкретного способа производства, могут влиять на материал, поставляемый под определенным обозначением.
Стандарт не следует трактовать так, будто изделия любой формы являются металлургически взаимозаменяемыми. Изделие, изготовленное методом PM, и кованое изделие могут иметь одно и то же обозначение марки или одинаковые пределы химического состава, но различаться по распределению карбидов, пористости, чистоте, технологической истории изменения размеров и реакции на термическую обработку. Поэтому заказчик или разработчик должен указывать форму изделия и соответствующее состояние поставки, а не полагаться только на название марки.
ISO 4957:2018 устанавливает требования к инструментальным сталям, однако это не единственный стандарт, относящийся к сталям, обработанным методом порошковой металлургии. ISO 5755:2022 устанавливает требования к спеченным металлическим материалам, включая конструкционные материалы из спеченного железа, стали, легированной стали и нержавеющей стали. ASTM B783-24 классифицирует конструкционные материалы на основе железа, изготовленные методом PM, по химическому составу, плотности, пределу текучести в состоянии после спекания и временному сопротивлению разрыву после термической обработки; стандарт охватывает детали, полученные прессованием и спеканием. Эти документы относятся к смежным областям, однако ASTM B783-24 не заменяет требования к инструментальным сталям, установленные ISO 4957:2018.
Это различие важно, поскольку многие изделия из железосодержащих материалов, изготовленные методом PM, не являются инструментальными сталями. Согласно справочному материалу Ferrous Powder Metallurgy, опубликованному в ScienceDirect Topics в 2024 году, на составы железо–медь–углерод приходится приблизительно половина деталей из железосодержащих материалов, изготовленных методом PM. Для таких конструкционных материалов метод PM используется для получения контролируемой плотности, заданного размерного поведения или экономически эффективных заготовок, приближенных к окончательной форме; их приоритеты проектирования отличаются от приоритетов быстрорежущей стали, инструментальной стали для холодной обработки или высокоизносостойкой стали, изготовленной методом PM.
Спецификация на инструментальную сталь, изготовленную методом PM, также должна учитывать характеристики частиц порошка, давление прессования, атмосферу спекания, изменение размеров, морфологию пор, включения и термическую обработку. Эти переменные взаимодействуют между собой. Например, порошок с подходящим результатом химического анализа все же может давать нестабильные свойства деталей, если гранулометрический состав вызывает градиенты плотности при прессовании. Правильная температура спекания может привести к чрезмерному росту зерна или укрупнению карбидов, если продолжительность выдержки и атмосфера выбраны неправильно. Затем термическая обработка воздействует на сформировавшуюся структуру, но не может устранить каждый дефект, возникший на предыдущих этапах.
Сравнение с обычной слитковой металлургией
Наиболее очевидное преимущество метода PM — контроль сегрегации и морфологии карбидов. Инструментальные стали, полученные из слитка, можно ковать, отжигать и подвергать переплаву для повышения однородности; многие обычные марки обеспечивают отличные эксплуатационные характеристики. Их производственные процессы также хорошо отработаны, а для ковки, механической обработки и термической обработки накоплен большой объем данных. Метод PM не заменяет их автоматически.
Метод PM становится технически более привлекательным по мере увеличения содержания легирующих элементов и требуемого количества карбидов. Быстрое затвердевание позволяет получить более дисперсную исходную структуру, а консолидация сохраняет более равномерное распределение, чем то, которого можно достичь в крупном литом слитке. Это может обеспечить сочетание износостойкости и вязкости разрушения, труднодостижимое при обычных плавке и ковке. Однако преимущество зависит от конкретной марки. Умеренно легированная инструментальная сталь может получить лишь небольшие выгоды от дополнительного порошкового маршрута, если обычная технология уже обеспечивает достаточную чистоту и контроль карбидов.
Основные ограничения метода PM связаны с чувствительностью к технологическим параметрам и риском пористости. Материал, полученный прессованием и спеканием, может не достигать почти полной плотности деформированной стали, а изменение размеров при спекании необходимо контролировать. Методы полного уплотнения уменьшают пористость, но добавляют термические и механические операции. Производство порошка также может приводить к появлению оксидных пленок или включений, тогда как обращение с порошком и его смешивание способны вызвать сегрегацию частиц даже в том случае, если сам расплав имел однородный химический состав.
Аддитивное производство не следует отождествлять с обычным прессованием и спеканием в порошковой металлургии. Оба процесса начинаются с металлических порошков, однако послойное плавление или связывание вносит иные термические циклы, остаточные напряжения, характеристики поверхности и механизмы образования дефектов. В главе справочника ASM по аддитивному производству сталей и нержавеющих сталей, опубликованной NIST в 2020 году, пористость, включения, остаточные напряжения и последующая термическая обработка изготовленных деталей названы основными факторами. Эти вопросы частично совпадают с проблематикой PM, но истории технологического процесса не являются одинаковыми.
| Критерий сравнения | Маршрут порошковой металлургии | Традиционный маршрут получения из слитка |
|---|---|---|
| Исходная структура | Быстро затвердевшие частицы порошка | Крупный литой слиток или блюм |
| Масштаб сегрегации | Потенциально уменьшен благодаря затвердеванию мелких частиц | Формируется при затвердевании крупного сечения |
| Морфология карбидов | Может быть мелкой, округлой и сравнительно изотропной | Может включать крупные или ориентированные карбидные структуры |
| Пористость | Может сохраняться после прессования и спекания | Обычно уменьшается в результате деформационного уплотнения |
| Изготовление формы | Может обеспечивать детали практически окончательной формы | Обычно требует большего удаления припуска или формообразования |
Таким образом, корректное сравнение — это не абстрактное сопоставление «PM и обычной стали». Следует сравнивать конкретные марки и технологические маршруты: химический состав и чистоту порошка — с однородностью слитка; размер и распределение карбидов — со структурой кованого материала; совокупность пор — с плотностью деформированной стали; а полный цикл термической обработки — с эксплуатационной нагрузкой. Инструментальные стали, изготовленные методом PM, являются особым классом материалов, поскольку эти переменные проектируются совместно.
Включения, чистота и сталь, полученная ковкой порошка
Неметаллические включения в металлических порошках
| Признак | Определение | Типичное значение |
|---|---|---|
| Пора | Пустота в металлической структуре | Уменьшает несущую площадь и может концентрировать напряжения |
| Включение | Неметаллическая или химически отличающаяся твёрдая фаза | Может нарушать связи или инициировать трещины |
| Карбид | Твёрдая фаза, содержащая углерод | Может повышать износостойкость, но влиять на вязкость и обрабатываемость |
| Граница бывшей частицы | Граница, унаследованная от контактов между частицами порошка | Может сохранять оксиды или слабо связанные области |
Неметаллические включения — это посторонние или химически отличающиеся твёрдые фазы внутри частицы металлического порошка или между частицами. Они не являются тем же самым, что и обычные поры порошковой металлургии. Пора представляет собой пустоту — область, содержащую газ или вакуум после шлифовки и подготовки образца. Включение — это материал, например оксид, силикат, нитрид, карбид, частица шлакового происхождения или другое неметаллическое соединение, занимающий часть порошка или уплотнённой микроструктуры.
Это различие имеет значение, поскольку производство порошка создаёт множество возможностей для загрязнения и поверхностных реакций. Распыление может приводить к образованию оксидных плёнок или захвату тугоплавкого материала. При обращении с порошком, просеивании, смешивании и транспортировке в него могут попадать частицы с оборудования или из окружающей атмосферы. Частица порошка также может иметь поверхностный оксид, который после прессования проявляется как тонкий слой, обогащённый включениями. Химический состав стали не позволяет полностью описать такое состояние. Две партии с одинаковым номинальным содержанием углерода, хрома, молибдена или никеля могут вести себя по-разному, если их включения отличаются размером, химическим составом или расположением.
Этот вопрос особенно важен для железных материалов порошковой металлургии, поскольку поверхность порошка является частью исходной микроструктуры. При прессовании частицы вступают в контакт, а при спекании формируются шейки и становится возможной диффузия через эти контакты. Включение на границе частиц может сильнее нарушать сцепление, чем включение, заключённое внутри частицы. Тонкая оксидная плёнка может сохраняться в виде прерывистой границы, тогда как небольшая изолированная частица при спекании может оказаться окружённой сталью. Конечный эффект зависит от самого включения, а также от последующей термической и механической истории материала.
Более широкое семейство материалов также не поддаётся простой классификации как обычная сталь, превращённая в порошок. ASTM B783-24 классифицирует конструкционные материалы на основе железа, полученные методом порошковой металлургии, по химическому составу, плотности, пределу текучести в состоянии после спекания и временному сопротивлению после термической обработки, охватывая детали, изготовленные прессованием и спеканием. ISO 5755:2022 устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Ни одна из этих классификаций не заменяет исследование чистоты порошка. Обозначение может устанавливать состав и требуемые свойства, но не объяснять, возникло ли разрушение на оксидной плёнке, у поры, карбидного скопления или на границе между ними.
Легирование добавляет ещё один уровень сложности. Медь, никель и молибден являются распространёнными добавками к сталям железной основы для порошковой металлургии, а составы железо–медь–углерод составляют приблизительно половину деталей из материалов железной основы для порошковой металлургии согласно цитируемому источнику ScienceDirect Topics (2024). Эти легирующие элементы изменяют процессы спекания, размерные изменения, прокаливаемость и фазообразование, но не превращают оксидное или силикатное включение в часть предусмотренного состава сплава. Инструментальные стали порошковой металлургии также могут содержать мелкие, округлые, более близкие к изотропным карбидные структуры, а также такое содержание или состав карбидов, которые трудно получить методами обычной слитковой металлургии. Такие карбиды нельзя автоматически регистрировать как неметаллические включения: требуется идентификация фазы.
Метод испытаний ISO 13947:2024
ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках. Область его применения также допускает использование для деталей из стали, полученных ковкой порошка, что делает его актуальным не только для исследования исходного сыпучего материала. Это расширение существенно, поскольку уплотнение изменяет внешний вид и пространственное распределение включения. Метод испытаний, применённый до уплотнения, отвечает на другой вопрос, чем тот же метод, применённый после ковки.
Поэтому данный стандарт следует рассматривать как основу для измерений, а не как универсальную категорию чистоты. Он устанавливает порядок проведения определения, тогда как спецификация для конкретного порошка, прессовки или детали должна устанавливать основу для представления результатов и любые критерии приемки. Имеющаяся информация не позволяет установить общее максимальное значение размера включения, доли площади, количества включений или предела приемки для всех сталей порошковой металлургии. Такое ограничение должно быть предусмотрено применимым стандартом на продукцию, техническими условиями закупки, планом квалификации или подтверждёнными требованиями эксплуатации.
Интерпретация также зависит от подготовки образца. Шлиф представляет собой двумерное сечение, пересекающее трёхмерные частицы и границы раздела. Длинное включение может выглядеть как короткий фрагмент, тогда как тонкая плёнка, ориентированная вдоль плоскости сечения, может казаться непропорционально непрерывной. Повреждение при подготовке, выкрашивание, размазывание и травление могут создавать признаки, напоминающие трещины или неметаллические частицы. Поэтому идентификация должна сочетать предписанный метод исследования с надлежащим металлографическим контролем и, при необходимости, химическим или микроаналитическим подтверждением.
Для стали, полученной ковкой порошка, место отбора образца также должно регистрироваться с такой же тщательностью. Порошок, взятый из контейнера, прессовка, исследованная до ковки, и материал, извлечённый из кованой области, не представляют одну и ту же совокупность. Ковка может разрушить, сплющить, повернуть или перераспределить включения; кроме того, она может закрыть расположенные рядом поры и изменить контраст, используемый для различения этих двух типов дефектов. Результат без указания партии порошка, расположения детали, ориентации, подготовки сечения и истории обработки трудно сопоставить с другим результатом.
Влияние включений после уплотнения
Уплотнение изменяет геометрию включения и механическое значение его присутствия. При прессовании и спекании включение в месте контакта частиц может препятствовать локальному росту шейки и оставлять слабую границу. При ковке порошка деформация может сплющить такой дефект, превратив его в прерывистость, напоминающую стрингер, раздробить хрупкую частицу или прижать окружающую сталь к включению. Включение не обязательно исчезает только потому, что в шлифе оно стало менее заметным.
Поры взаимодействуют с включениями несколькими способами. Включение может инициировать или сохранять зазор на границе частиц, формируя ассоциацию «включение–пора». Пора может открыть большую поверхность включения и создать острый локальный надрез. И наоборот, ковка может закрыть пору, оставив включение или границу, обогащённую оксидом. На микрофотографии тогда может быть видна плотная область с плоской прерывистостью, хотя исходный дефект включал и пору, и включение. Если называть каждую тёмную область порой, это скрывает историю обработки материала.
Морфология имеет центральное значение для интерпретации. Округлые изолированные частицы обычно создают иную концентрацию напряжений, чем угловатые частицы, вытянутые плёнки или скопления обломков. Важным является и распределение: небольшое количество широко разнесённых включений не равно полосе, расположенной вдоль бывшей границы порошковой частицы, или повторяющемуся скоплению, ориентированному по направлению ковки. Ещё одной переменной является сцепление. Включение, плотно окружённое сталью, может оказывать иное воздействие, чем включение, сохраняющее связь с несцепленной границей.
Эти различия влияют на разрушение при растяжении, зарождение усталостных трещин, ударную вязкость, а также на результаты размерной или термической обработки, однако универсальную иерархию невозможно установить без данных о химическом составе включений, распределении их размеров, пористости, микроструктуре матрицы, режиме нагружения и ориентации. Опубликованная NIST глава ASM Handbook по аддитивному производству сталей и нержавеющих сталей (2020) также рассматривает пористость, включения, остаточные напряжения и последующую термическую обработку как взаимосвязанные факторы, влияющие на стальные детали. Это сопоставление полезно для анализа дефектов, однако аддитивное производство нельзя смешивать с обычной порошковой металлургией прессования и спекания или с ковкой порошка.
Таким образом, обоснованная оценка связывает результаты по ISO 13947:2024 с маршрутом получения порошка, давлением прессования, циклом спекания, степенью обжатия при ковке, термической обработкой, плотностью, морфологией пор и местом разрушения. В книге Рэндалла Германа A-Z of Powder Metallurgy (2005) производство порошка, прессование, спекание, уплотнение, микроструктура и пористость рассматриваются как элементы единой последовательности процессов. Включения также относятся к этой последовательности. Чистота — это не отдельный сертификат на порошок, а характеристика, значение которой может изменяться по мере того, как сталь прессуют, спекают, куют, обрабатывают механически и испытывают.
Стали порошковой металлургии и стали, изготовленные аддитивным методом
Стали порошковой металлургии (PM) и стали, изготовленные аддитивным методом (AM), имеют общую исходную основу: оба материала могут начинаться с металлического порошка, химический состав, размер и морфология частиц, чистота и история хранения которого влияют на конечный материал. Однако технологические маршруты у них различаются. При прессовании и спекании в порошковой металлургии формируют прессовку в пресс-форме, а затем соединяют частицы при спекании в печи. При аддитивном производстве деталь создаётся послойно, обычно посредством выборочного плавления или иного уплотнения порошка в последовательных слоях. Общий исходный материал не делает получаемые материалы взаимозаменяемыми.
Это различие имеет значение как для стандартов, так и для металлургии. ASTM B783-24 классифицирует конструкционные материалы на основе железа для порошковой металлургии по химическому составу, плотности, пределу текучести в состоянии после спекания и временному сопротивлению после термической обработки; область его применения охватывает детали, изготовленные прессованием и спеканием. ISO 5755:2022 устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Эти документы описывают семейство материалов, связанное с определённым маршрутом уплотнения. Деталь, изготовленная аддитивным методом, может использовать химически сходный сплав, однако при её квалификации необходимо учитывать оборудование, источник энергии, стратегию послойного построения, ориентацию при изготовлении, атмосферу и термическую историю.
Опубликованная NIST в 2020 году глава ASM Handbook «Аддитивное производство сталей и нержавеющих сталей» содержит полезное контролируемое сравнение. В ней стали для AM рассматриваются как материалы, получаемые из порошка, однако особое внимание уделяется пористости, включениям, остаточным напряжениям и термической обработке после изготовления. Эти вопросы имеют много общего с PM, но их причины и распределение могут существенно различаться.
Общие вопросы, связанные с порошковым сырьём
Порошок не является нейтральным исходным компонентом. Газовая, водяная и плазменная атомизация, а также другие методы производства создают частицы различной формы, поверхностные оксидные плёнки, спутники, внутренние пустоты и распределение частиц по размерам. Для систем с порошковым слоем может требоваться сферический, хорошо сыпучий порошок, тогда как операции прессования и спекания допускают применение порошков, выбранных с учётом прессуемости, насыпной плотности, взаимодействия со смазкой и заполнения пресс-формы. Поэтому спецификацию порошка нельзя оценивать в отрыве от оборудования и метода консолидации, для которых она была разработана.
Химический состав — лишь одна из составляющих контроля сырья. Медь, никель и молибден являются распространёнными добавками в железных сталях для PM, а составы железо—медь—углерод составляют примерно половину деталей из железных сплавов, получаемых методом PM, согласно статье Порошковая металлургия железа в ScienceDirect Topics, просмотренной в 2024 году. Легирующие добавки могут вводиться в виде элементных или предварительно легированных порошков, что по-разному влияет на локальный химический состав, прессуемость, поведение при спекании и изменение размеров. Сырьё для AM чаще поставляется в виде тщательно контролируемого предварительно легированного порошка, однако даже в этом случае многократное обращение с порошком или его повторное использование может изменить гранулометрический состав, содержание кислорода, воздействие влаги и долю частично сплавившихся частиц.
Поверхностным плёнкам следует уделять пристальное внимание. Тонкий оксидный слой может препятствовать межчастичному соединению при спекании, мешать плавлению и смачиванию в процессе AM или приводить к образованию дефектов, обогащённых кислородом. Неметаллические включения могут появляться при плавлении, атомизации, обращении с порошком или его переработке. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает его применение к деталям из порошково-кованой стали. Такая область применения не превращает этот метод в автоматическую процедуру квалификации для любого процесса AM; однако она показывает, почему испытания на включения должны быть связаны с маршрутом получения порошка и маршрутом изготовления детали.
Перед прессованием порошок для PM обычно смешивают со смазками, а при необходимости — с графитом или другими легирующими добавками. Эти добавки влияют на прочность прессовки, выталкивание из пресс-формы, распределение углерода и газы, выделяющиеся при нагреве. Порошок для AM обычно поступает в систему нанесения слоя или подачи порошка без аналогичного комплекса прессовочной смазки. Порошок, приемлемо работающий в одном технологическом маршруте, в другом может вызывать плохую сыпучесть, чрезмерное выделение газов, сегрегацию или нестабильную консолидацию.
Различия в механизмах консолидации
При прессовании и спекании в рамках PM сначала прикладывают макроскопическое давление. Пресс-форма уплотняет порошок в прессовку, обеспечивая контакт между частицами, но сохраняя связанную сеть пор. Затем прессовку нагревают при температуре ниже основного интервала плавления, что позволяет протекать диффузии, росту шеек между частицами, округлению пор и металлургическому соединению. Атмосфера печи, скорость нагрева, температура спекания, продолжительность выдержки и скорость охлаждения определяют потери углерода, окисление, изменение размеров и конечную структуру пор. К вторичным операциям могут относиться калибрование, повторное прессование, пропитка, порошковая ковка, горячее изостатическое прессование или термическая обработка.
В AM энергия подводится локально и многократно. При лазерном или электронно-лучевом сплавлении в порошковом слое сфокусированный луч сканирует тонкий слой, расплавляет или спекает выбранные области, а затем взаимодействует со следующим нанесённым слоем. При прямом нанесении энергии порошок подаётся в ванну расплава по мере формирования детали. Каждый трек и каждый слой подвергаются быстрому нагреву и охлаждению, повторному плавлению, затвердеванию и повторному нагреву при последующих проходах. Поэтому формирующаяся микроструктура определяется стратегией сканирования, плотностью энергии, толщиной слоя, геометрией ванны расплава, защитной атмосферой и отводом тепла через платформу построения.
Это не просто ускоренный вариант прессования и спекания. При PM пресс-форма определяет форму прессовки, а печь подвергает значительную часть детали сравнительно длительному термическому циклу. При AM геометрия формируется слой за слоем, и температурные градиенты могут быть значительными. Плотная область, полученная методом AM, может содержать мелкие ячейки затвердевания, столбчатые зёрна или особенности, зависящие от направления, не имеющие прямого аналога в неспечённой прессовке после спекания. В то же время PM позволяет целенаправленно сохранять связанную или изолированную пористость для обеспечения функций, связанных с размерами, подшипниковыми свойствами или удержанием жидкости, тогда как при квалификации AM непреднамеренное неполное сплавление и поры типа «замочная скважина» обычно рассматриваются как дефекты, требующие контроля.
Обозначение материала также нельзя переносить по одному лишь сходству. ISO 4957:2018 распространяет требования к инструментальным сталям на изделия, изготовленные методом порошковой металлургии, а также на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Это положение касается изделий и требований, установленных данным стандартом; оно не означает, что деталь из инструментальной стали, изготовленная методом AM, автоматически наследует свойства, реакцию на термическую обработку или основу для приёмки прессованного и спечённого либо деформированного изделия.
Пористость, включения, остаточные напряжения и обработка после изготовления
Пористость присутствует в обеих группах материалов, однако её происхождение и геометрия зависят от конкретного процесса. В PM поры возникают из исходной упаковки частиц и давления прессования, а затем изменяются в ходе спекания вследствие усадки, диффузии, коалесценции и округления пор. В прессовке могут возникать градиенты плотности, особенно там, где трение или сложная геометрия пресс-формы ограничивают передачу давления. Такие градиенты способны вызывать локальные отклонения размеров и различия в механическом поведении после спекания.
Пористость в AM часто связана с неполным сплавлением, недостаточным подводом энергии, нестабильным поведением ванны расплава, захваченным газом, нестабильностью режима «замочной скважины» или нарушением состояния порошкового слоя. Поры могут быть вытянутыми и располагаться между треками, иметь неправильную форму на плохо сплавленных границах или быть более сферическими при захвате газа расплавом. Их расположение относительно направления построения и свободных поверхностей может влиять на результаты контроля и усталостную долговечность. Одного номинального значения плотности недостаточно для идентификации совокупности дефектов.
Включения также зависят от технологического маршрута. В PM включения могут присутствовать в исходном порошке, появляться при смешивании или образовываться в результате реакций во время спекания. В AM включения могут наследоваться от порошка, возникать вследствие окисления или перераспределяться при многократном плавлении и затвердевании. Опубликованная NIST глава ASM Handbook рассматривает включения наряду с пористостью, поскольку и те и другие могут нарушать непрерывность материала и служить местами зарождения повреждений, даже если объёмный химический состав соответствует номинальной спецификации.
Остаточные напряжения являются характерной проблемой AM, поскольку каждый слой даёт усадку, будучи ограниченным более холодным окружающим материалом и платформой построения. Повторяющиеся термические циклы могут оставлять растягивающие напряжения у поверхностей или в геометрически ограниченных областях, вызывая коробление, растрескивание или релаксацию напряжений при удалении опор и механической обработке. Прессовки для PM также испытывают внутренние напряжения, возникающие при прессовании и выталкивании, однако поле напряжений формируется в другой последовательности и впоследствии изменяется при спекании, калибровании и термической обработке.
Поэтому последующая обработка должна описываться с учётом технологического маршрута. В PM в зависимости от заданного материала и детали могут применяться спекание, цементация, закалка и отпуск, горячее изостатическое прессование, пропитка или калибрование. В AM могут требоваться снятие напряжений, растворяющая обработка, старение, закалка и отпуск, горячее изостатическое прессование, механическая обработка или обработка поверхности. Эти операции способны закрывать поры, изменять морфологию карбидов, снимать напряжения и повышать стабильность размеров, однако они не устраняют историю предшествующей обработки.
Инструментальные стали, получаемые методом порошковой металлургии, наглядно демонстрируют этот принцип. Их быстрое затвердевание и контролируемый порошковый маршрут позволяют формировать мелкие, округлые и относительно изотропные карбидные структуры, включая такие уровни или составы карбидов, которые трудно или невозможно получить с помощью традиционной металлургии слитка. Сталь, изготовленная методом AM, также может приобретать измельчённую структуру затвердевания, однако распределение карбидов и реакция на термическую обработку должны быть установлены для конкретного процесса AM. Поэтому обозначение марки PM, требование к плотности, значение прочности при растяжении или режим термической обработки нельзя назначать детали, изготовленной методом AM, без подтверждения, полученного для конкретного технологического маршрута. Тот же запрет действует и в обратном направлении. Сходный химический состав порошка не доказывает эквивалентность пористости, включений, остаточных напряжений, микроструктуры или статуса квалификации.
Проектирование, контроль и анализ разрушений
Проектирование с учетом плотности и путей передачи нагрузки
Компонент из стали, изготовленной методом порошковой металлургии, следует задавать как материал в определенном состоянии, а не просто как сплав с номинальным наименованием. В конструкторской документации должны быть указаны обозначение материала, применимый стандарт, состояние по плотности, ориентация относительно направления прессования, способ спекания или уплотнения, термическая обработка и участки, считающиеся критическими. Одного обозначения «сталь» недостаточно. Материал, полученный прессованием и спеканием и содержащий взаимосвязанную пористость, вакуумно-цементованный материал и материал, уплотненный горячим изостатическим прессованием, могут иметь одинаковый номинальный химический состав, но совершенно по-разному воспринимать нагрузку.
ASTM B783-24 классифицирует конструкционные материалы на основе железа, полученные методом порошковой металлургии, по химическому составу, плотности, пределу текучести в состоянии после спекания и пределу прочности при растяжении после термической обработки. Такая структура классификации служит важным предупреждением для конструкторов: плотность является частью определения материала. ISO 5755:2022 аналогичным образом устанавливает требования к конструкционным материалам из спеченного железа, стали, легированной стали и нержавеющей стали. Чертеж, в котором указана только марка без состояния по плотности или требуемого механического состояния, оставляет без контроля значительный источник вариаций.
Пористость изменяет как эффективную площадь, воспринимающую нагрузку, так и путь распространения трещины. Крупные неровные поры, скопления пор и острые углы пор концентрируют напряжения; округлые, мелкие и равномерно распределенные поры оказывают иное воздействие. Плотность также может изменяться по объему прессовки, поскольку перемещение порошка и трение не позволяют каждой области получать одинаковое давление. Поэтому массивный выступ, тонкая перемычка и глубокий внутренний угол могут после спекания иметь различную локальную структуру, даже если исходно использовались одна порошковая смесь и один цикл прессования.
Путь передачи нагрузки следует анализировать в трех измерениях. Растягивающие напряжения, пересекающие градиент плотности, изгиб в месте изменения сечения и циклический сдвиг вблизи направления прессования могут выявить слабые места, которые не обнаруживаются при простом расчете по номинальной прочности. Конструкторы должны обозначать на чертеже детали основное направление нагрузки и ось прессования, а затем определять поверхности, отверстия, шлицы, шпоночные пазы и уступы, в которых важны локальные напряжения или износ. Элементы, требующие равномерной плотности по всей толщине, могут потребовать иной схемы прессования, вторичного уплотнения либо изготовления обычной кованой или механически обработанной детали.
Порошковая металлургия не означает применение одного стандартного семейства сплавов. Медь, никель и молибден являются распространенными легирующими добавками, а составы железо–медь–углерод, согласно цитируемому источнику ScienceDirect Topics (2024), составляют примерно половину деталей из материалов на основе железа, изготовленных методом ПМ. Инструментальные стали, полученные методом порошковой металлургии, представляют собой отдельный конструкторский случай: их мелкодисперсная, округлая и более изотропная карбидная структура может допускать содержание карбидов или составы, получение которых традиционной слитковой металлургией затруднительно или невозможно. ISO 4957:2018 распространяет требования к инструментальным сталям на изделия, изготовленные методом порошковой металлургии, а также на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия, однако способ изготовления по-прежнему должен быть указан в спецификации и плане контроля.
Размерный контроль и последующая обработка
Размеры не остаются неизменными от заполнения пресс-формы до окончательного контроля. При прессовании формируется намеренно заданная по форме сырая прессовка; затем при спекании происходят изменения размеров вследствие образования связей, усадки, диффузии легирующих элементов и снятия накопленных напряжений. Направление и величина этих изменений зависят от типа порошка, смазки, давления прессования, геометрии, атмосферы печи, температуры, времени и условий опирания. Допуск, который легко обеспечить после механической обработки, может быть нереалистичным для состояния после спекания. И наоборот, конструкция, предусматривающая механическую обработку всех поверхностей, может лишить изделие экономических и геометрических преимуществ прессования.
Калибровка является распространенной операцией после спекания. Контролируемый ход калибрующего пуансона может исправить отдельные размеры, повысить воспроизводимость или восстановить функциональную посадку без значительного удаления материала. Механическая обработка остается целесообразной там, где точное отверстие, база, резьба, уплотнительная поверхность или сложный элемент не могут быть изготовлены только прессованием и калибровкой. При резании пористой стали необходимо учитывать выкрашивание кромок, размазывание материала, износ инструмента и возможность того, что внешне чистая поверхность вскроет взаимосвязанные поры. При контроле следует отличать размерный дефект механической обработки от подповерхностной поры или изменения плотности, связанного со спеканием.
Соединение может выполняться сваркой, пайкой, механическим креплением или сборкой с другим компонентом, однако пористость и химический состав сплава влияют на теплопередачу, выделение газа, смачивание и прочность соединения. Поэтому технологию соединения следует квалифицировать на фактическом состоянии материала, изготовленного методом ПМ, а не выводить по аналогии с деформированным материалом. Пропитка может заполнить часть объема пор вторым материалом, повысить эффективную плотность или изменить свойства поверхности; это предусмотренный конструкцией технологический маршрут, а не автоматический способ устранения недостаточного уплотнения. Аналогично, такие поверхностные обработки, как цементация, азотирование, нанесение гальванического покрытия, паровая обработка или нанесение покрытия, могут улучшить износостойкость, коррозионную стойкость, трение или герметичность, но глубина и сплошность обработки могут изменяться в зависимости от структуры пор и локального состава.
Операции после спекания должны быть записаны в последовательности их выполнения. Деталь, откалиброванная до термической обработки, может вести себя иначе, чем деталь, откалиброванная после нее. Механическая обработка до цементации может изменить геометрию цементованного слоя; обработка после цементации может удалить часть упрочненного слоя. Соединение может создать локальный термический цикл, а пропитка — изменить массу, размеры и интерпретацию измерения плотности. В плане контроля должны быть указаны операция, контролируемый элемент, метод приемки и состояние, в котором выполняется измерение.
Характеристики порошка, прессование, спекание, морфология пор, включения, изменение размеров и термическая обработка являются взаимосвязанными переменными процесса. В книге Randall German A-Z of Powder Metallurgy (2005) эти темы рассматриваются как взаимосвязанные составляющие переработки порошков, а не как изолированные производственные операции. Такой подход необходим, когда критический размер или разрушение невозможно объяснить только сертификатом на конечный сплав.
Металлография и исследование разрушения
Анализ разрушения следует начинать с документации, а не с микроскопа. Необходимо подтвердить обозначение материала и стандарт, партию порошка, добавки к смеси, направление прессования, конфигурацию оснастки, цикл спекания, атмосферу, измерения плотности, вторичное уплотнение, термическую обработку, механическую обработку, соединение и поверхностную обработку. По возможности разрушенную деталь следует сравнить с неиспользованной деталью, изготовленной в тех же производственных условиях. ASTM B783-24 и ISO 5755:2022 создают соответствующую основу для различения химического состава, плотности и механического состояния; ни один из этих стандартов не допускает замены прослеживаемой истории расплывчатым описанием «сталь ПМ».
Следующий этап — характеристика плотности и пор. Сначала следует определить объемную плотность подходящим методом, затем исследовать градиенты плотности, размер, форму, ориентацию и взаимосвязанность пор на шлифах, взятых как из разрушенных, так и из неповрежденных областей. Металлографическая подготовка может вскрывать или размазывать поры, поэтому результаты исследования полированных шлифов следует интерпретировать совместно с фрактографией и, при необходимости, с серийными шлифами или трехмерной визуализацией. Трещина, распространяющаяся вдоль ориентированных или взаимосвязанных пор, указывает на иную причину, чем трещина, проходящая через плотную область отпущенного мартенсита.
На третьем этапе исследуют включения и фазы. Следует выявлять оксидные пленки, неметаллические включения, нерастворившиеся частицы, карбидные сетки, ликвацию, обезуглероживание, повторное науглероживание, неотпущенный мартенсит, бейнит, феррит и остаточный аустенит, если они имеют отношение к выбранной термической обработке. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает его применение к стальным деталям, полученным методом порошковой ковки. Данные о включениях следует сопоставлять с чистотой порошка и технологической документацией, а не рассматривать как доказательство единственной причины без учета напряжений и геометрии.
Затем фрактография позволяет восстановить последовательность событий. Необходимо определить очаг разрушения, область стабильного роста, зону перегрузки, признаки усталостного разрушения, межкристаллитный или транскристаллитный путь, а также любые свидетельства трения или коррозии после разрушения. Очаг следует сопоставить со скоплением пор, включением, следом механической обработки, границей соединения, переходом плотности, острым углом или обработанным слоем. Наконец, это место необходимо сравнить с фактическим характером нагрузки: изгибом, кручением, контактными напряжениями, ударом, термическими циклами или остаточными напряжениями после термической обработки. Опубликованная NIST глава ASM Handbook, посвященная аддитивному производству сталей и нержавеющих сталей (2020), выделяет пористость, включения, остаточные напряжения и последующую термическую обработку после построения, однако аддитивное производство нельзя смешивать с традиционным изготовлением деталей методом прессования и спекания в рамках ПМ. Выводы о взаимодействии дефектов и напряжений полезны только при явном учете различий в истории послойного нанесения порошка.
Обоснованный вывод связывает историю материала, локальную структуру, очаг разрушения и эксплуатационную нагрузку. Если одно из этих звеньев отсутствует, анализ остается правдоподобной историей, а не доказанным механизмом разрушения.
Как читать обозначение стали порошковой металлургии
Обозначение, относящееся к порошковой металлургии, не является полным описанием, если его не рассматривать вместе со стандартом, состоянием материала и требованиями к испытаниям. «PM-сталь» обозначает технологическую группу, а не химический состав или гарантированный уровень свойств. Аналогично, «нержавеющая сталь», «инструментальная сталь», «легированная сталь» и просто «сталь» — это широкие описания материала. Ни одно из них само по себе не указывает способ получения порошка, пористость, плотность, термическую обработку или критерии приемки.
Как читать обозначение стали порошковой металлургии
- Стандарт Определите применимый стандарт.
- Марка Перепишите точную марку или обозначение материала.
- Химический состав Найдите заданный химический состав.
- Плотность Определите состояние по плотности.
- Состояние по свойствам Установите, относится ли результат к спечённому состоянию, термически обработанному, пропитанному или иным образом модифицированному материалу.
- Испытания Проверьте метод испытания и состояние образца.
- Вторичные операции Зафиксируйте каждую разрешённую операцию.
Практический порядок анализа таков:
1. определить применимый стандарт; 2. переписать точную марку или обозначение материала; 3. найти установленный химический состав; 4. определить состояние по плотности; 5. установить, относятся ли свойства к состоянию после спекания, термически обработанному, пропитанному или иным образом модифицированному состоянию; 6. проверить метод испытания и состояние образца; и 7. зафиксировать все разрешенные последующие операции.
Такая последовательность не позволяет принять знакомое название марки за полную спецификацию.
Состав и класс материала
Первый вопрос заключается в том, приводит ли документ состав или лишь обозначает класс материала. Например, материал на основе железа, меди и углерода — это описание состава. Оно не указывает давление прессования, цикл спекания, конечную плотность, морфологию пор или свойства при растяжении. Согласно статье Порошковая металлургия железа в издании ScienceDirect Topics (2024), на составы железо—медь—углерод приходится приблизительно половина деталей из железосодержащих материалов, изготовленных методом PM, однако эта доля не превращает данное словосочетание в обозначение марки.
ASTM B783-24 использует более регламентированный подход к конструкционным материалам на основе железа, изготовленным методом PM. Материалы классифицируют по химическому составу, плотности, пределу текучести в состоянии после спекания и временному сопротивлению разрыву после термической обработки. Поэтому обозначение по ASTM B783-24 необходимо рассматривать с учетом всех четырех элементов классификации, а не сводить его к семейству сплавов, например к медистой или никелистой стали. Медь, никель и молибден являются распространенными добавками, но присутствия одного из этих элементов недостаточно для идентификации материала по данному стандарту.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
ISO 5755:2022 устанавливает требования к спеченным металлическим материалам, включая конструкционные материалы из спеченного железа, стали, легированной стали и нержавеющей стали. Область применения стандарта делает «спеченную нержавеющую сталь» категорией материала, регулируемой установленными требованиями, а не синонимом любого состава нержавеющей стали, изготовленного из порошка. Определяющими по-прежнему являются пределы химического состава, требования к плотности и положения о свойствах, приведенные в применимой таблице.
Для инструментальной стали необходимо провести еще одно различие. ISO 4957:2018 распространяет требования к инструментальной стали как на изделия, изготовленные методом порошковой металлургии, так и на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Поэтому обозначение инструментальной стали PM может иметь номинальный состав, совпадающий с составом марки деформируемой инструментальной стали, но отличаться историей затвердевания и консолидации. Порошковая технология позволяет получать мелкодисперсные, округлые и сравнительно изотропные карбидные структуры, включая уровни содержания или составы карбидов, которые трудно либо невозможно получить традиционной металлургией слитка. Одно лишь название марки не раскрывает эту структуру.
Рассматривайте состав как один из уровней обозначения. Затем выясняйте, каким образом технология производства повлияла на этот состав. Получение порошка, смешивание, прессование, спекание, образование пор, изменение размеров, а также последующее уплотнение или термическая обработка совместно определяют свойства материала. Это не взаимозаменяемые примечания, которые можно рассматривать независимо друг от друга.
Плотность и состояние материала при определении свойств
Плотность часто является недостающим параметром в неофициальном обозначении. Деталь после прессования и спекания — это не просто полностью плотный прокатный пруток, имеющий другую форму. Ее остаточная пористость может зависеть от характеристик порошка, направления прессования, удаления смазки, условий спекания и локальной геометрии. Плотность может влиять на прочность, пластичность, усталостные свойства, стабильность размеров, тепловое поведение и то, насколько образец для испытаний представляет готовую деталь.
При изучении ASTM B783-24 определите класс плотности до того, как сравнивать указанное свойство с характеристикой другого материала. Стандарт различает предел текучести в состоянии после спекания и временное сопротивление разрыву после термической обработки. Это разные состояния и разные измеряемые показатели. Требование к пределу текучести после спекания нельзя напрямую сравнивать со значением временного сопротивления разрыву, полученным после закалки и отпуска.
Такая же осторожность необходима при применении ISO 5755:2022. Термин «спеченный» указывает на консолидированное состояние, но автоматически не означает, что все детали имеют одинаковую долю пор или что никакая последующая операция не допускается. Спецификация может устанавливать диапазон плотности, минимальную плотность или определенное состояние после калибровки, паровой обработки, пропитки или термической обработки. Чертеж и спецификацию на поставку необходимо рассматривать вместе с соответствующим стандартом.
Явно указывайте состояние в примечаниях: после спекания, калиброванный, термически обработанный, упрочненный поверхностный слой, пропитанный или другое установленное состояние. Если состояние не указано в документе, приведенное числовое значение является неполным. Особенно малоинформативно значение твердости без указания условий термической обработки; то же относится к значению при растяжении без указания плотности, ориентации образца и метода испытания.
Не переносите допущения из аддитивного производства. В опубликованной NIST главе ASM Handbook об аддитивном производстве сталей и нержавеющих сталей (2020) рассматриваются пористость, включения, остаточные напряжения и последующая термическая обработка изделия, однако аддитивное производство не является тем же процессом, что традиционная PM-технология прессования и спекания. Оба процесса используют порошок, но порошковый слой, термическая история, образование пор и квалификационная документация различаются.
Стандарт, марка и требования заказчика
Стандарт представляет собой регулирующую основу; марка — идентичность материала в рамках этой основы; требование заказчика изменяет заказ или дополняет его. Эти три уровня следует фиксировать раздельно.
Начните с указания полной ссылки, например ASTM B783-24, ISO 5755:2022, ISO 4957:2018 или ISO 13947:2024. Затем точно перепишите обозначение, приведенное в документе. Не заменяйте его знакомым эквивалентом из деформируемой стали, сокращением поставщика или общим выражением вроде «PM-нержавеющая сталь». После этого найдите таблицу, определяющую состав и свойства. В заключение изучите пункты, посвященные отбору проб, образцам для испытаний, допускам размеров, состоянию поверхности и допустимым операциям обработки.
Метод испытания имеет не меньшее значение, чем числовой предел. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает применение этого метода к деталям из стали, полученным методом порошковой ковки. Эта ссылка может иметь значение, если контроль включений является требованием заказчика, но сама по себе она не определяет марку стали или ее свойства при растяжении. Зафиксируйте, какой порошок или деталь исследовались, как подготавливался образец, какой метод оценки применялся и каков предел приемки.
Заказчик также может установить требования к химическому составу порошка, насыпной плотности, текучести, гранулометрическому составу, содержанию кислорода или других примесей, плотности после спекания, изменению размеров, характеристике пор, параметрам термической обработки или месту проведения испытания. Такие требования могут быть более строгими или конкретными, чем общее описание материала. Их нельзя молча выводить из названия марки.
Последняя проверка касается разрешенных технологических операций. Выясните, допускает ли спецификация калибровку, чеканку, механическую обработку, пропитку, порошковую ковку, цементацию, азотирование, закалку и отпуск либо другую операцию. Каждая из них может изменить размеры, поры, напряжения, твердость или измеренную прочность. Поэтому четкое обозначение отвечает не только на вопрос «что это за сталь?». Оно указывает применимый стандарт, требуемый химический состав, заявленные плотность и состояние, способ измерения свойств и технологическую историю, включенную в это заявление.
Преимущества, ограничения и заблуждения
Что делает возможным обработка порошка
Порошковая металлургия (PM) — это не просто обычная сталь, измельчённая до частиц и спрессованная в нужную форму. Получение порошка, смешивание, прессование, спекание, уплотнение и термическая обработка создают иной набор переменных, которые можно использовать для изменения как состава, так и микроструктуры. В результате может быть получена сталь, которую невозможно воспроизвести традиционной слитковой технологией, а не обычная марка, изготовленная менее привычным способом.
Наиболее наглядный пример — инструментальная сталь, полученная методом PM. При затвердевании слитка легирующие элементы, такие как хром, молибден, ванадий и вольфрам, могут ликвировать, образуя крупные карбидные сетки. Последующая ковка и обработка способны уменьшить выраженность этой структуры, однако окончательные размеры, распределение и химический состав карбидов по-прежнему ограничены исходной историей литья. Газораспылённый порошок быстро затвердевает в каждой отдельной частице. При консолидации таких частиц получаемая сталь может приобретать мелкодисперсную, округлую и более близкую к изотропной совокупность карбидов. Порошковая технология также может обеспечивать содержание карбидов или сочетания карбидов, которые считаются трудными или невозможными для получения традиционной слитковой металлургией. Это различие влияет на термическую обработку, износостойкость, ударную вязкость, размерную стабильность и анизотропию, связанную с вытянутыми включениями или карбидными полосами.
Таким образом, преимущество заключается в контроле микроструктуры, а не только в изготовлении формы. Производитель порошка может регулировать химический состав частиц, распределение частиц по размерам, морфологию и содержание кислорода до консолидации. Производитель может смешивать элементарные или предварительно легированные порошки, хотя такие варианты не обеспечивают одинаковые пути диффузии при спекании. Медь, никель и молибден являются распространёнными добавками в железных материалах PM; согласно справочному материалу Ferrous Powder Metallurgy, опубликованному ScienceDirect Topics в 2024 году, на составы железо–медь–углерод приходится примерно половина железных деталей, изготовленных методом PM. Такие составы демонстрируют широту данной области, но их не следует принимать за определение стали PM.
Стандарты отражают эту более широкую идентичность. ASTM B783-24 классифицирует конструкционные материалы на основе железа, изготовленные методом PM, по химическому составу, плотности, пределу текучести после спекания и пределу прочности при растяжении после термической обработки. Такое сочетание показателей показательно: одного химического состава недостаточно для идентификации материала. Плотность и состояние материала являются частью практического смысла его обозначения. ISO 5755:2022 также устанавливает требования к конструкционным материалам из спечённого железа, стали, легированной стали и нержавеющей стали. Эти документы относятся к определённым классам спечённых материалов, а не ко всякой стали, которая случайно прошла порошковую операцию.
Порошковая технология также может уменьшать некоторые виды ликвации и обеспечивать изготовление деталей, близких к окончательной форме, сокращая объём механической обработки, необходимой для подходящих геометрий. Однако она не устраняет необходимость инженерной оценки. Форма частиц определяет текучесть и упаковку; размер частиц влияет на площадь поверхности и поведение при спекании; выбор смазки влияет на выталкивание и остаточное загрязнение. Преимущества возникают благодаря управлению этими взаимосвязанными переменными, а не благодаря одному лишь слову «порошок».
Что может ограничивать остаточная пористость
Наиболее устойчивое заблуждение состоит в том, что сталь PM по умолчанию является полностью плотной. В деталях, изготовленных традиционным прессованием и спеканием, сохраняются поры, если не применяется дополнительная операция уплотнения, закрывающая их. Поры могут быть изолированными или взаимосвязанными, округлыми или неправильной формы, сосредоточенными у поверхности или распределёнными по всему сечению. Их размер, форма и расположение зависят от характеристик порошка, давления прессования, геометрии инструмента, удаления смазки, атмосферы спекания, температуры, продолжительности процесса и истории охлаждения.
Остаточная пористость уменьшает эффективную площадь, воспринимающую нагрузку, и может действовать как концентратор напряжений. Она способна снижать пластичность при растяжении, усталостную прочность, вязкость разрушения, сопротивление удару и росту трещин, даже если объёмный состав материала выглядит сопоставимым с составом деформированной стали. Открытые поры также могут способствовать проникновению жидкостей и осложнять поверхностную обработку. Внутренние поры могут по-разному реагировать на закалку, отпуск, цементацию или азотирование, поэтому режим термической обработки, установленный для полностью плотного деформированного изделия, нельзя автоматически переносить на спечённое изделие.
Прессование создаёт собственные ограничения ещё до начала спекания. Порошок передаёт давление не так, как непрерывное твёрдое тело. Трение о стенки матрицы может приводить к градиентам плотности, а узкие участки, внутренние выступы и изменения толщины — к локальным вариациям плотности прессовки. При выталкивании могут возникать трещины или деформация. Затем при спекании происходят изменения размеров по мере того, как контакты между частицами превращаются в металлургические связи, а поровая сеть эволюционирует. Поэтому номинальный размер по чертежу связан с инструментом, партией порошка, смазкой, режимом работы печи и атмосферой.
Уплотнение может существенно изменить это состояние, но не стирает историю процесса. Горячее изостатическое прессование, порошковая ковка, жидкофазное спекание и другие способы различаются по давлению, температуре, деформации, закрытию пор и поведению включений. Полностью плотная инструментальная сталь PM, изготовленная одним способом, не является взаимозаменяемой с пористой конструкционной деталью, полученной прессованием и спеканием, лишь потому, что обе начинались с порошков. Термин «сталь порошковой металлургии» обозначает семейство технологических маршрутов, а не один определённый уровень плотности.
Качество порошка создаёт дополнительные проблемы. Неметаллические включения могут возникать при плавке, распылении, транспортировке, просеивании или смешивании. ISO 13947:2024 устанавливает метод определения неметаллических включений в металлических порошках и допускает применение этого метода к стальным деталям, изготовленным методом порошковой ковки. Испытания на включения имеют большое значение, поскольку мелкодисперсная карбидная структура не компенсирует вредное воздействие оксида, частицы шлака или другой чужеродной фазы, расположенной в критическом месте.
Почему результат определяют технологический маршрут и спецификация
Любое утверждение о стали PM должно учитывать технологический маршрут и состояние материала. Обозначение «PM» может означать традиционные прессование и спекание, порошковую ковку, горячее изостатическое прессование или родственный процесс аддитивного производства. Эти варианты не взаимозаменяемы. Аддитивное производство формирует материал слой за слоем и сопровождается собственными термическими циклами, дефектами плавильной ванны, остаточными напряжениями и требованиями к обработке после изготовления. В главе справочника ASM по аддитивному производству сталей и нержавеющих сталей, опубликованной NIST в 2020 году, пористость, включения, остаточные напряжения и последующая термическая обработка названы центральными факторами. Эти сведения относятся к сталям, изготовленным из порошка, однако аддитивное производство нельзя смешивать с традиционным PM, основанным на прессовании и спекании.
Спецификация также определяет смысл сравнения. ISO 4957:2018 распространяет требования к инструментальным сталям как на изделия, изготовленные методом порошковой металлургии, так и на горячекатаные, кованые, холоднотянутые и холоднокатаные изделия. Это не означает, что все формы инструментальной стали одной названной марки эквивалентны. Стандарт устанавливает требования для различных технологических маршрутов, оставляя зависящие от маршрута факторы — плотность, морфологию карбидов, включения, структуру зерна, термическую обработку и окончательные размеры — подлежащими контролю и проверке.
Следовательно, номинальный химический анализ предсказывает лишь часть результата. Два материала могут иметь одинаковое содержание углерода и легирующих элементов, но различаться по содержанию кислорода в порошке, морфологии частиц, плотности прессовки, морфологии пор, атмосфере спекания, распределению карбидов и истории отпуска. Эти различия могут изменять обрабатываемость, износостойкость, вязкость, усталостные характеристики и размерную стабильность. Именно поэтому в книге Randall German A–Z of Powder Metallurgy (2005) получение порошка, прессование, спекание, уплотнение, микроструктура и пористость рассматриваются как взаимосвязанные элементы.
Корректно сформулированный вопрос заключается не в том, является ли сталь PM автоматически более прочной, более вязкой или более стабильной, чем деформированная сталь. Важно установить, какой порошок, какой технологический маршрут консолидации, какая плотность, какая спецификация и какое состояние после термической обработки соответствовали испытанному материалу. Порошковая технология может сделать возможными ранее недоступные структуры сплавов. Но она также способна создавать поры, включения, градиенты плотности и изменения размеров. Оба утверждения верны, и исключение любого из них превращает семейство материалов в вводящее в заблуждение обозначение марки.
Источники
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/