




Что измеряет углеродный эквивалент — и чего он не измеряет
От элементного состава к эквивалентному содержанию углерода
Углеродный эквивалент (CE) — это расчётный показатель состава. Это не свойство материала, измеряемое испытанием на растяжение, испытанием на твёрдость или прибором для химического анализа. Лаборатория определяет элементный состав стали, после чего выбранное уравнение преобразует массовые доли элементов в одно число, призванное приблизительно отражать совокупное влияние легирующих элементов на прокаливаемость и риск при сварке.
Углерод имеет наибольший коэффициент, поскольку он оказывает сильное непосредственное влияние на превращения в стали и на твёрдость, которая может сформироваться при быстром охлаждении аустенита. Он также влияет на количество углерода, доступного для образования твёрдых продуктов превращения, включая мартенсит, в зоне термического влияния сварного шва (ЗТВ). Остальные элементы не вносят одинаковый вклад. Поэтому марганец и кремний, хром, молибден и ванадий, а также никель и медь входят в сгруппированные слагаемые с различными делителями в уравнении International Institute of Welding:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
В документе AWS D8.10M:2021 это уравнение приводится, а углеродный эквивалент описывается как ориентир для оценки свариваемости, а не как абсолютный параметр. Формулу обычно применяют, подставляя массовые доли элементов. Её коэффициенты представляют собой эмпирические приближения, а не универсальные физические константы. Они сводят сложные эффекты — такие как кинетика превращений и взаимодействие легирующих элементов — к удобному показателю.
Именно такое упрощение объясняет, почему формулы различаются. В руководстве AWS по горячекатаной стали, опубликованном в 2007 году, выражение CE имеет вид C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, тогда как соответствующее выражение Pcm имеет вид C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Выражение CET имеет вид C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. В этих уравнениях кремний учитывается по-разному, а бор явно включён в Pcm, поскольку даже небольшая добавка бора может существенно влиять на прокаливаемость.
| Формула | Основной контекст состава | Отличительная особенность расчёта |
|---|---|---|
| CEIIW | Обычные углеродистые и низколегированные стали | Группирует Mn + Si, Cr + Mo + V и Ni + Cu |
| CEq | Руководства Американского общества сварки для горячекатаной стали | Не включает кремний в приведённое выражение |
| Pcm | Современные низкоуглеродистые стали, приблизительно 0.11 wt% C или менее | Включает 5B и использует отдельный делитель для кремния |
| CET | Руководства Американского общества сварки для горячекатаной стали | Использует отдельные коэффициенты для Mn, Mo, Cr, Cu и Ni |
| CEN | Более широкий ряд сталей | Зависимая от содержания углерода обработка вкладов легирующих элементов |
Это не взаимозаменяемые оценки. TWI относит CEIIW, Pcm, CEq и CEN к формулам, используемым при оценке водородного растрескивания; каждая из них разработана для определённых групп сталей или подходов к оценке. Pcm был разработан главным образом для современных низкоуглеродистых сталей с содержанием углерода приблизительно 0,11 % масс. или менее. Применение этой формулы за пределами указанного контекста может изменить смысл результата, даже если арифметический расчёт выполнен правильно. Группирование материалов — отдельный вопрос: ISO 15608:2025 устанавливает единую систему группирования сталей и других семейств металлических материалов для целей сварки; обозначение группы не заменяет расчёт углеродного эквивалента.
Почему CE является показателем свариваемости, а не критерием «годен/не годен»
Значение CE отвечает на ограниченный вопрос: насколько сильно указанный состав может способствовать упрочнению при соответствующем термическом цикле сварки? Оно не отвечает на вопрос о том, растрескается ли конкретное соединение, аттестована ли сварочная процедура или соответствует ли сталь автоматически требованиям строительного нормативного документа.
Значение углеродного эквивалента должно направлять решения по сварке, но не может самостоятельно служить критерием годности или браковки. Strong evidence
В AWS D8.10M:2021 прямо указано основное ограничение: CE является ориентиром, а не абсолютным параметром. Численный результат может использоваться при выборе процедуры, сравнении плавок и принятии решений о предварительном подогреве или контроле содержания водорода, но сам по себе не может служить критерием «годен/не годен». Две стали с одинаковым CE могут вести себя по-разному из-за различий в соотношении легирующих элементов, толщине листа, предшествующей обработке, структуре зерна и фактическом распределении углерода. И наоборот, стали с различными значениями CE могут безопасно свариваться по процедурам, учитывающим присущие им отдельные риски.
| Фактор | Почему он важен для оценки склонности к растрескиванию |
|---|---|
| Жёсткость закрепления соединения | Может повышать растягивающее напряжение и ограничивать усадку |
| Погонная энергия | Изменяет термический цикл сварки и характер охлаждения зоны термического влияния |
| Температура между проходами | Помогает контролировать термический цикл между сварочными проходами |
| Диффузионно-подвижный водород | Создаёт одно из условий, необходимых для водородного растрескивания |
| Толщина | Влияет на теплопередачу и скорость охлаждения |
| Послесварочная термическая обработка | Может изменять остаточные напряжения и отпускать твёрдые участки, если это предусмотрено |
Решение по сварке также зависит от жёсткости закрепления соединения, погонной энергии, температуры между проходами, содержания водорода в сварочных материалах и на поверхностях, условий охлаждения, температуры окружающей среды, толщины и любой послесварочной термической обработки. В руководстве AWS по углеродистым и низколегированным сталям и химический состав, и прокаливаемость рассматриваются как факторы свариваемости, а не как замена полной технологической инструкции по сварке или протокола аттестации.
Пороговое значение может иметь смысл только в рамках заявленной области применения. Например, в руководстве TWI 2024 года по требованиям NACE к твёрдости приводятся рекомендуемые пределы углеродного эквивалента ниже 0,43, или 0,45 для компонентов толщиной более 1 дюйма, если содержание углерода превышает 0,18 % масс., — в контексте контроля образования твёрдых ЗТВ. Эти значения не следует переосмысливать как универсальные пределы для любой марки стали, толщины, эксплуатационной среды или сварочного процесса.

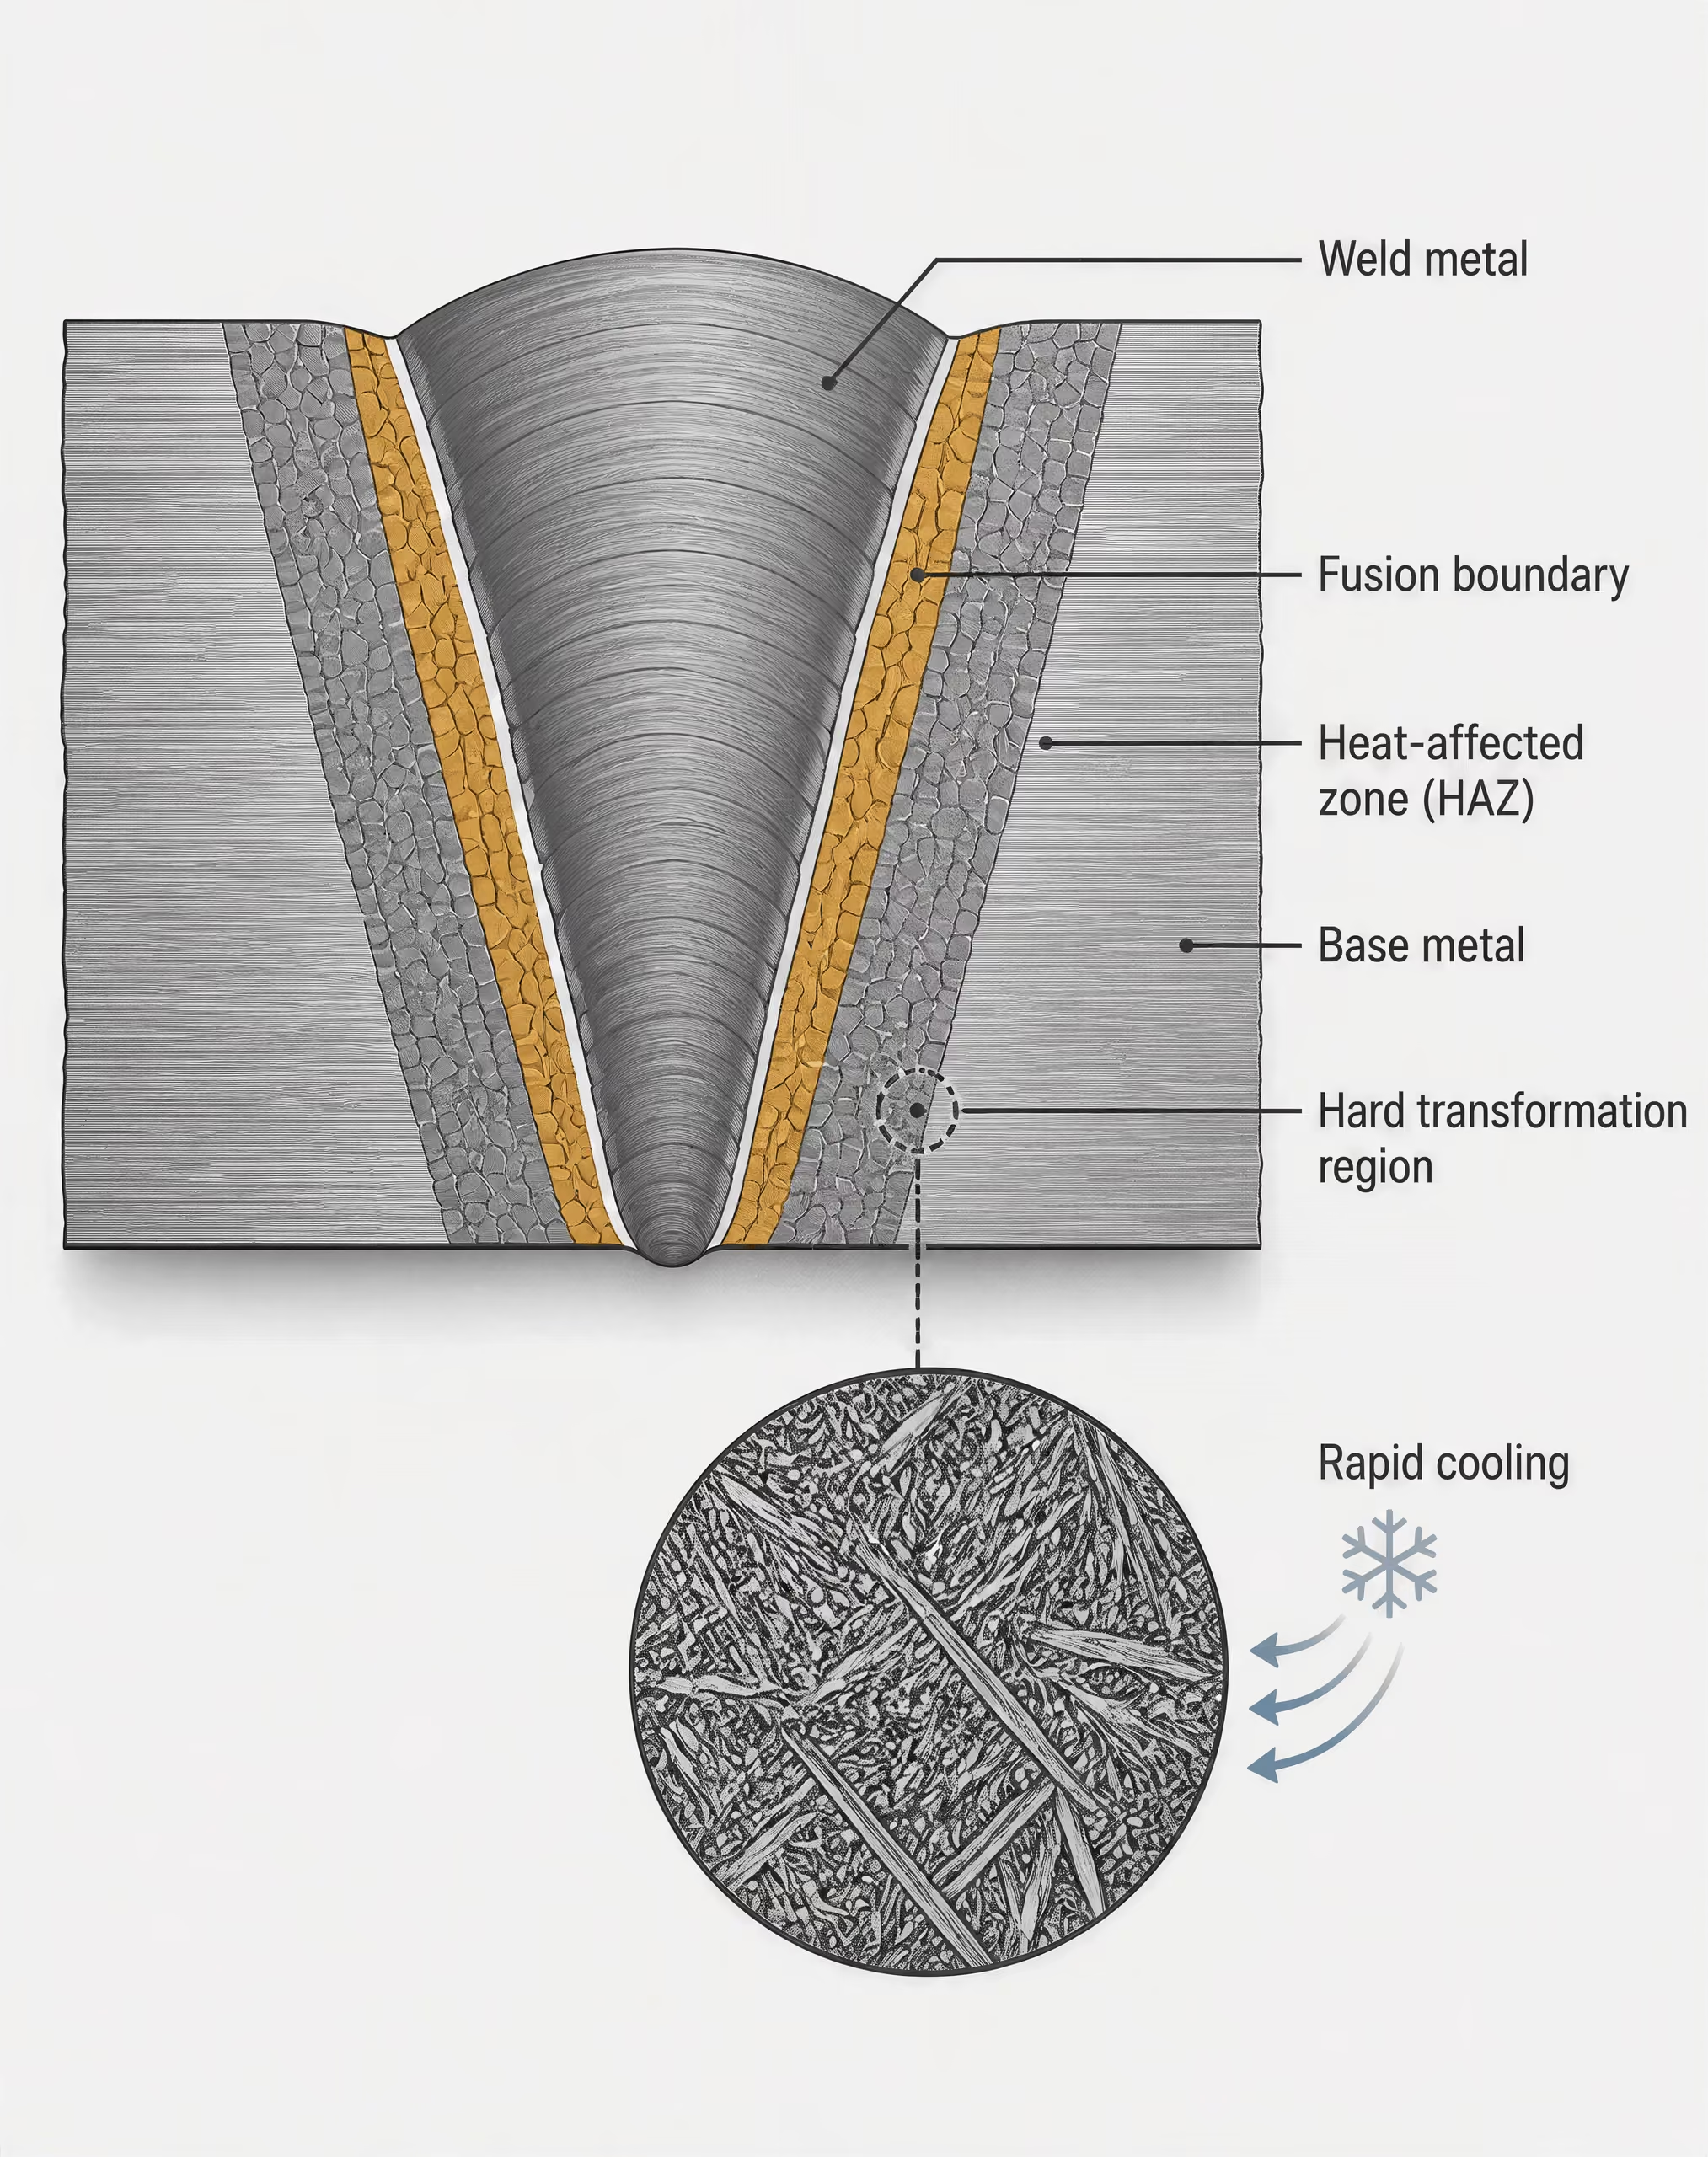
Связь между прокаливаемостью, зонами термического влияния и растрескиванием
В процессе сварки ЗТВ нагревается выше температур превращения, а затем охлаждается. Состав с большей прокаливаемостью может приводить к формированию более твёрдой микроструктуры при достаточно быстром охлаждении, особенно в крупнозернистой области вблизи границы сплавления. Опасность связана не с твёрдостью самой по себе. Твёрдая ЗТВ менее устойчива к диффузионно-подвижному водороду и локальным напряжениям, поэтому в ней могут возникнуть условия для замедленного водородного растрескивания.
Диффузионно-подвижный водород Водород, способный перемещаться через металл шва и прилегающую сталь во время и после сварки и потенциально концентрироваться в областях с напряжениями или дефектами.
Для водородного растрескивания обычно требуется сочетание диффузионно-подвижного водорода, восприимчивой твёрдой микроструктуры и растягивающих напряжений или жёсткого закрепления. CE косвенно характеризует главным образом второй фактор, указывая на прокаливаемость. Он не измеряет содержание водорода, не оценивает степень закрепления, не прогнозирует скорость охлаждения в каждой точке соединения и не устанавливает итоговую твёрдость ЗТВ. Поэтому высокое CE может указывать на необходимость более тщательного контроля предварительного подогрева, температуры между проходами, применения низководородной технологии и погонной энергии, но не позволяет предсказать любой исход сварки. Более низкое значение снижает одну из проблем, но не устраняет риск водородного растрескивания.
От химического состава к решению по сварке
- Выберите формулу Сопоставьте CEIIW, Pcm, CEq, CET или CEN с совокупностью сталей и методом оценки.
- Проверьте химический состав Используйте сертифицированный плавочный анализ или контролируемый анализ и внесите все требуемые элементы в указанных единицах измерения.
- Рассчитайте индекс Сохраните структуру уравнения, оставьте дополнительные разряды и документируйте допущения.
- Оцените соединение Учитывайте толщину, жёсткость закрепления, контроль водорода, тепловые условия и послесварочную обработку.
- Установите параметры процесса Используйте результат для проверки требований к предварительному подогреву, температуре между проходами, погонной энергии и контролю.
Таким образом, практическая последовательность включает расчёт по составу с последующей инженерной оценкой. Выбранная формула должна соответствовать стали и принимаемому решению; затем полученный показатель необходимо рассматривать с учётом толщины, конструкции соединения, жёсткости закрепления, контроля водорода, тепловых условий и послесварочной обработки. CE полезен именно потому, что позволяет сосредоточить внимание на реальном металлургическом риске. Он вводит в заблуждение, когда его рассматривают как полную оценку свариваемости.
Формула углеродного эквивалента IIW: CEIIW
Уравнение CEIIW и его элементные составляющие[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
Углеродный эквивалент Международного института сварки, обычно обозначаемый как CEIIW, оценивает совокупное влияние нескольких легирующих элементов на прокаливаемость стали. В AWS D8.10M:2021 уравнение приводится в следующем виде:
Руководство D-Range Британской ассоциации строительных стальных конструкций приводит то же уравнение. В этом выражении C, Mn, Si, Cr, Mo, V, Ni и Cu обозначают массовое содержание углерода, марганца, кремния, хрома, молибдена, ванадия, никеля и меди соответственно. Значения обычно вводятся как массовые проценты, а не как доли и не как атомные проценты.
Углерод представлен отдельным слагаемым, поэтому каждое увеличение содержания углерода на единицу непосредственно увеличивает CEIIW. Содержание марганца и кремния делится на 6; содержание хрома, молибдена и ванадия — на 5; содержание никеля и меди — на 15. Эти знаменатели являются частью эмпирической формулы. Это не коэффициенты пересчёта, которые можно изменять применительно к конкретной марке стали.
Прокаливаемость Склонность стали образовывать более твёрдые продукты превращения на заданную глубину или при заданном режиме охлаждения; она отличается от самой твёрдости.
Уравнение отражает важный металлургический аспект: увеличение содержания углерода и многих легирующих добавок, как правило, повышает прокаливаемость. При сварке сталь с более высокой прокаливаемостью при соответствующих условиях охлаждения может образовывать более твёрдую зону термического влияния. Если одновременно присутствуют диффузионно-подвижный водород и жёсткое закрепление, такая зона может быть более восприимчивой к водородному растрескиванию. Поэтому руководства AWS по углеродистым и низколегированным сталям рассматривают химический состав и прокаливаемость как факторы свариваемости наряду с условиями выполнения процедуры и изготовления.
CEIIW — не единственная формула углеродного эквивалента. TWI различает CEIIW, Pcm, CEq и CEN как отдельные методы, применяемые при оценке водородного растрескивания. Например, Pcm разрабатывался главным образом для современных низкоуглеродистых сталей, содержащих приблизительно 0,11 мас.% углерода или менее, поэтому его выбор лишь потому, что он даёт удобное числовое значение, может привести к ошибочным выводам. В руководствах AWS по сварке также приводятся связанные выражения, такие как CE, Pcm и CET, каждое из которых использует различные весовые коэффициенты для элементов.
Как подставлять химический состав стали в формулу
Используйте сертифицированный плавочный анализ, спецификацию продукции или другой контролируемый химический анализ оцениваемой стали. Химический состав должен соответствовать рассматриваемому материалу и состоянию продукции. Не подставляйте обозначение марки, номинальное максимальное содержание или десятичную долю, если только формула и источник прямо не требуют именно такой формы.
Метод символического расчёта
Предположим, что в сертификате на материал указано следующее процентное содержание элементов:
- углерод:
- марганец:
- кремний:
- хром:
- молибден:
- ванадий:
- никель:
- медь:
Тогда расчёт записывается следующим образом:
Сначала сложите процентные содержания марганца и кремния, затем разделите полученную сумму на 6. Отдельно сложите содержания хрома, молибдена и ванадия и разделите результат на 5. Наконец, сложите содержания никеля и меди и разделите сумму на 15. Прибавьте три вклада групп легирующих элементов к значению содержания углерода. Это сохраняет структуру формулы и облегчает выявление ошибок при переносе данных.
При реальном расчёте символические переменные заменяются значениями из сертификата для конкретной плавки. Значение содержания углерода, указанное как 0,20 мас.%, вводится как 0,20, а не как 20 и не как 0,0020. Если какой-либо элемент не указан, порядок обращения с ним должен соответствовать применимой спецификации на материал или процедуре оценки; безоговорочно принимать его содержание равным нулю может быть небезопасно, если следовые количества легирующих элементов влияют на результат. Стандарты на продукцию также могут указывать диапазоны, тогда как сертификат содержит анализ конкретной плавки. Это разные исходные данные, и их не следует смешивать без указания сделанного выбора.
Группирование материалов — отдельная задача. ISO 15608:2025 устанавливает единую систему группирования металлических материалов для целей сварки, включая стали и другие семейства сплавов. Поэтому сталь может одновременно иметь обозначение группы по ISO 15608 и рассчитанное значение CEIIW, однако номер группы не заменяет расчёт.
Интерпретация результата без ложной точности
Результат CEIIW — это показатель, основанный на химическом составе, а не полное основание для принятия сварочного решения. AWS D8.10M:2021 характеризует углеродный эквивалент как ориентир для оценки свариваемости, а не как абсолютный параметр. Отображение результата с несколькими десятичными знаками не делает исходный прогноз более точным. Округление данных сертификата, ликвация, отбор проб, выбор формулы и фактические условия сварки ограничивают возможности интерпретации этого числа.
Более высокое значение CE обычно указывает на большую прокаливаемость и необходимость более тщательного анализа сварочного процесса, но само по себе не прогнозирует растрескивание. Limited evidence
Более высокое значение CEIIW обычно указывает на большую прокаливаемость и на необходимость более тщательно оценить контроль водорода, предварительный подогрев, межслойную температуру и характер охлаждения. Само по себе оно не задаёт температуру предварительного подогрева и не доказывает, что растрескивание произойдёт. Уравнение не учитывает самостоятельно толщину листа, жёсткость закрепления соединения, содержание диффузионно-подвижного водорода, скорость охлаждения, погонную тепловую энергию сварки, условия окружающей среды, термическую обработку после сварки или термический цикл, формируемый конкретным процессом.
Толщина и жёсткость закрепления могут изменять риск растрескивания даже в том случае, если две стали имеют одинаковое значение CEIIW. И наоборот, различная погонная тепловая энергия может создавать разные скорости охлаждения зоны термического влияния у одной и той же марки стали. Поэтому при оценке процедуры необходимо учитывать фактическое соединение, уровень содержания водорода в сварочных материалах, последовательность сварки, предварительный подогрев, контроль межслойной температуры и любую последующую обработку.
Опубликованные предельные значения также относятся к контексту, в котором они установлены. TWI сообщает рекомендуемые пределы углеродного эквивалента ниже 0,43 или 0,45 для компонентов толщиной более 1 дюйма, если содержание углерода превышает 0,18 мас.%, в руководстве, посвящённом контролю твёрдых зон термического влияния в соответствии с требованиями NACE. Эти значения не являются универсальными пределами приемки для любых сталей, толщин или сварочных процессов. CEIIW полезен для сравнения химических составов и выявления случаев, когда необходим более строгий контроль процедуры; его не следует принимать за самостоятельную оценку свариваемости.
Почему существует несколько формул углеродного эквивалента
Углеродный эквивалент не является универсальным показателем свариваемости. Это оценка на основе химического состава, показывающая, как легирующие элементы влияют на прокаливаемость и риск водородного растрескивания, однако каждое уравнение было разработано для определённой совокупности сталей, набора данных и модели растрескивания. Поэтому числовой результат зависит не только от анализа плавки: он зависит и от того, какое уравнение выбрано.
AWS D8.10M:2021 характеризует углеродный эквивалент как ориентир для оценки свариваемости, а не как абсолютный параметр. Эта оговорка имеет важное значение. Сам по себе углеродный эквивалент не определяет предварительный подогрев, температуру между проходами, погонную энергию или послесварочную обработку. На результат также влияют уровень водорода, степень жёсткости закрепления, толщина, скорость охлаждения, конструкция соединения и выбранный процесс сварки.
CEIIW, CEq, Pcm и CEN
Уравнение Международного института сварки, обычно обозначаемое как CEIIW, широко применяется для обычных углеродистых и низколегированных сталей. В AWS D8.10M:2021 оно приведено в следующем виде:
Содержание элементов подставляется в массовых процентах. Таким образом, значения для углерода, марганца, кремния, хрома, молибдена, ванадия, никеля и меди должны быть выражены на одной и той же основе определения состава.
Близкое выражение в нормативных документах и руководствах по сварке часто обозначают как CEq или просто CE. В руководстве AWS для горячекатаной стали приведена следующая формула:
От формулы CEIIW она отличается учётом кремния: в CEIIW кремний входит в числитель вместе с марганцем, тогда как в приведённое здесь выражение CE он не включён. В одних документах CEq используется как общее обозначение обычного расчёта углеродного эквивалента, а в других закреплено за конкретным уравнением. Поэтому это обозначение следует рассматривать вместе с источником, а не воспринимать как фиксированное международное определение.
Pcm и CEN возникли в результате попыток точнее описать различные составы сталей и характер растрескивания, чем это позволяет сделать одно традиционное выражение. В обсуждении формул водородного растрескивания, опубликованном TWI, CEIIW, Pcm, CEq и CEN рассматриваются как различные показатели, а не как взаимозаменяемые названия. Это различие отражает историческое развитие методов. В формулах используются разные коэффициенты для углерода и легирующих элементов, поскольку стали и экспериментальные зависимости, лежавшие в их основе, не были идентичными.
CEN представляет собой формулу углеродного эквивалента с зависящим от содержания углерода учётом вклада легирующих элементов. Она была разработана для более широкого диапазона сталей, чем низкоуглеродистая совокупность, связанная с Pcm, при сохранении зависимости от состава, прокаливаемости и склонности к водородному растрескиванию. Поэтому CEIIW, CEq, Pcm и CEN могут давать различные значения для одной сертифицированной плавки. Это не ошибка расчёта, а ожидаемое следствие применения разных моделей.
Название формулы должно указываться вместе с каждым сообщаемым значением. Запись «CE = 0,42» неполна, если в документе не указано, является ли это значение CEIIW, CEq, Pcm, CEN или другим установленным индексом. Сопоставление значения, рассчитанного по IIW, с предельным значением Pcm может привести к ошибочному решению по сварке.
Группировка материалов — отдельный вопрос. ISO 15608:2025 устанавливает единую систему группирования металлических материалов для сварки, включая стали и другие семейства сплавов. Обозначение группы стали по ISO не заменяет расчёт углеродного эквивалента, а значение углеродного эквивалента не определяет группу по ISO 15608.
Контекст применения Pcm для низкоуглеродистых сталей[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
Согласно TWI (2024), Pcm был разработан главным образом для современных низкоуглеродистых сталей с содержанием углерода приблизительно 0,11 % по массе или менее. Это указание на область применимости должно приводиться вместе с формулой. Pcm не становится автоматически правильной заменой CEIIW только потому, что сталь имеет низкое числовое значение эквивалента; кроме того, его не следует применять за пределами предусмотренного диапазона состава без указаний соответствующего стандарта или квалификации процедуры.
В руководстве AWS по сварке приведено следующее выражение для Pcm:
Здесь — содержание бора в массовых процентах, причём слагаемое, учитывающее бор, является обязательным, а не необязательным. Даже небольшая концентрация бора может внести заметный вклад, поскольку она умножается на 5. Исключение этого слагаемого изменяет определённый индекс.
В Pcm углероду придаётся больший вес, а несколько легирующих добавок учитываются иначе, чем в CEIIW. Такая структура соответствует низкоуглеродистым микролегированным сталям, для которых был разработан Pcm, но не превращает Pcm в универсальную замену уравнения IIW. Для сталей с содержанием углерода выше приблизительно 0,11 % по массе инженер должен подтвердить, что выбранный метод Pcm и его предельное значение применимы к данной марке, форме продукции и оценке склонности к растрескиванию.
CET как альтернативный индекс состава
CET — ещё один индекс состава, используемый в руководствах по сварке:
Руководство AWS для горячекатаной стали, опубликованное в 2007 году, приводит CET наряду с CE и Pcm. Его коэффициенты отличаются от коэффициентов обеих этих формул, поэтому для одной и той же плавки при расчёте по всем трём уравнениям обычно получают три разных числовых результата. Поэтому CET следует использовать вместе с предельными значениями, диаграммами или правилами процедуры, разработанными для CET, а не преобразовывать неформальным образом в значение CEIIW или Pcm.
Практический вопрос заключается не в том, какая формула даёт наименьшее число. Важно, какой индекс соответствует совокупности сталей, применимому стандарту и модели водородного растрескивания. В руководстве AWS химический состав и прокаливаемость указаны как факторы, учитываемые при оценке свариваемости углеродистых и низколегированных сталей; разработанная процедура сварки также должна обеспечивать контроль диффузионно-подвижного водорода, степени жёсткости закрепления, толщины, предварительного подогрева, температуры между проходами и погонной энергии. В некоторых случаях дополнительные ограничения создаются требованиями к твёрдости. TWI сообщает о рекомендуемых предельных значениях углеродного эквивалента ниже 0,43, или 0,45 для компонентов толщиной более 1 дюйма, если содержание углерода превышает 0,18 % по массе; эти рекомендации направлены на предотвращение образования твёрдых зон термического влияния. Такие пределы являются условными требованиями, а не свидетельством того, что одна формула углеродного эквивалента применяется к каждой стали или сварному соединению.
Методика расчета химического состава стали
Результат расчета эквивалента углерода имеет смысл только в том случае, если известны формула, основа химического состава и правила представления результата. В AWS D8.10M:2021 уравнение Международного института сварки приведено в следующем виде:
AWS также описывает эквивалент углерода как ориентир для оценки свариваемости, а не как абсолютный параметр. Полученный результат не заменяет аттестацию сварочной процедуры и сам по себе не определяет температуру предварительного подогрева. Температура предварительного подогрева, температура между проходами, тепловложение, диффузионно-подвижный водород, степень закрепления, толщина и послесварочная обработка по-прежнему имеют значение.
Считывание значений углерода и легирующих элементов из химического анализа
Начните со спецификации на продукцию и фактического химического анализа. Уточните, являются ли приведенные значения результатами плавочного анализа, анализа готового продукта или другого предусмотренного договором анализа, а затем определите элементы, необходимые для выбранного уравнения. Сертификат качества металлургического завода может содержать углерод как C, марганец как Mn, кремний как Si, хром как Cr, молибден как Mo, ванадий как V, никель как Ni, медь как Cu и бор как B. Обозначения следует проверять по легенде сертификата, а не предполагать на основании положения столбца.
Для уравнения IIW запишите значения углерода, марганца, кремния, хрома, молибдена, ванадия, никеля и меди. Ни один из них нельзя без пояснения исключать. Даже элемент с небольшой концентрацией вносит вклад в уравнение, а пропущенный член может сделать приведенный результат невоспроизводимым. Бор не входит в приведенное выше выражение IIW, однако его необходимо учитывать, если он включен в используемую формулу. Выражение AWS для Pcm имеет вид:
Коэффициент делает значимым даже небольшое содержание бора. Согласно сравнению формул эквивалента углерода, опубликованному TWI в 2024 году, Pcm был разработан главным образом для современных низкоуглеродистых сталей с содержанием углерода приблизительно 0,11 мас. % или менее. Его не следует выбирать лишь потому, что он дает удобное числовое значение.
Значения должны представлять собой процентное содержание элементов в основе, требуемой формулой, обычно в массовых процентах. Значение содержания углерода 0,18 мас. % в сертификате вводится как 0,18, а не как 18 и не как 0,0018. Если анализ приведен в виде массовой доли, частей на миллион или в другой единице, перед началом расчета преобразуйте значения всех необходимых элементов. Не смешивайте содержание углерода в мас. % с содержанием бора в ppm.
Расчет по сертификату представляет собой арифметический результат, полученный на основе приведенного химического состава. Это не лабораторное измерение свариваемости, твердости или склонности к образованию трещин. Лаборатория определила состав с учетом погрешностей отбора проб и аналитического метода; эквивалент углерода рассчитывается позднее на основе этих приведенных значений. Если в сертификате указаны предел обнаружения, диапазон или результат в форме «менее», расчет должен отражать это ограничение, а не представлять необоснованно точное значение.
Контроль единиц и порядок арифметических действий
Запишите выбранную формулу до подстановки чисел. Это предотвращает смешение расчета CEIIW с Pcm, CEq или CET. В руководстве AWS по сварке горячекатаной стали, опубликованном в 2007 году, CEIIW приведен в той же форме, а также указано:
Эти уравнения не являются взаимозаменяемыми. TWI указывает, что CEIIW, Pcm, CEq и CEN представляют собой разные формулы, используемые при оценке водородного растрескивания.
В качестве явно иллюстративного примера предположим гипотетический химический состав — не состав конкретной марки и не статистическое значение из источника, — приведенный в мас. %: C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 и Cu 0,25. Применим уравнение IIW по сгруппированным членам:
Сначала рассчитаем каждый вклад:
Затем сложим неокругленные значения:
При представлении с точностью до трех знаков после запятой результат составляет CEIIW = 0.542; рядом с ним должны быть указаны формула и основа химического состава. Группировка имеет значение. Деление значений марганца и кремния по отдельности может дать тот же арифметический результат, однако запись в виде предусмотренных формулой групп облегчает проверку расчета и снижает вероятность случайного использования неправильного знаменателя.
Округление, представление результата и прослеживаемость
На промежуточных этапах сохраняйте больше знаков, чем будет приведено в итоговом отчете. Округление 1,45/6 до 0,24 перед сложением изменяет отображаемый результат, а многократное раннее округление становится более значимым при наличии нескольких членов. В практическом отчете следует сохранять точность, указанную в сертификате, использовать дополнительные защитные знаки при выполнении расчета и округлять только итоговое значение в соответствии с применимой спецификацией или принятой в проекте конвенцией.
Запись должна включать обозначение плавки или образца, исходный документ, значения химического состава, единицы измерения, выбранную формулу, промежуточные вклады, неокругленный результат и окончательный округленный результат. Если значение было преобразовано из ppm или массовой доли, зафиксируйте это преобразование. Если элемент отсутствовал в сертификате, укажите, рассматривался ли он как нулевой, ограничивался ли пределом обнаружения или был направлен на уточнение; никогда не скрывайте сделанное допущение.
Наконец, отделяйте расчет эквивалента углерода от классификации материала по группам. ISO 15608:2025 устанавливает единую систему группирования металлических материалов для целей сварки, включая стали и другие семейства сплавов. Обозначение группы не заменяет расчет химического состава, а результат расчета CE не устанавливает группу по ISO 15608. Оба показателя могут быть приведены в сварочной документации, однако отвечают на разные вопросы.
Углеродный эквивалент и водородное растрескивание в ЗТВ
Углеродный эквивалент связывает химический состав стали с прокаливаемостью, однако сам по себе не позволяет прогнозировать водородное растрескивание. Уравнение Международного института сварки, указанное в AWS D8.10M:2021, имеет вид:
Содержание элементов в этом выражении указано в массовых процентах. Более высокое значение, как правило, свидетельствует о большей прокаливаемости и повышенной вероятности образования твердых участков в зоне термического влияния (ЗТВ), особенно если условия сварки приводят к быстрому охлаждению. AWS характеризует углеродный эквивалент как ориентир для оценки свариваемости, а не как абсолютный параметр. Это различие имеет существенное значение, поскольку растрескивание зависит не только от химического состава, но и от термического цикла сварки, уровня водорода и механического стеснения.
TWI различает CEIIW, , CEq и CEN как формулы, применяемые для оценки водородного растрескивания. Они не имеют одинакового значения для всех групп сталей. Например, TWI указывает, что разрабатывался прежде всего для современных низкоуглеродистых сталей с содержанием углерода приблизительно 0,11 % по массе или менее. В руководстве AWS приведены связанные с ними выражения:
Поэтому выбор уравнения должен осуществляться с учетом типа стали, применимого стандарта и выполняемой оценки сварки. ISO 15608:2025 классифицирует материалы для целей сварки; эта система классификации не связана напрямую с расчетом углеродного эквивалента.

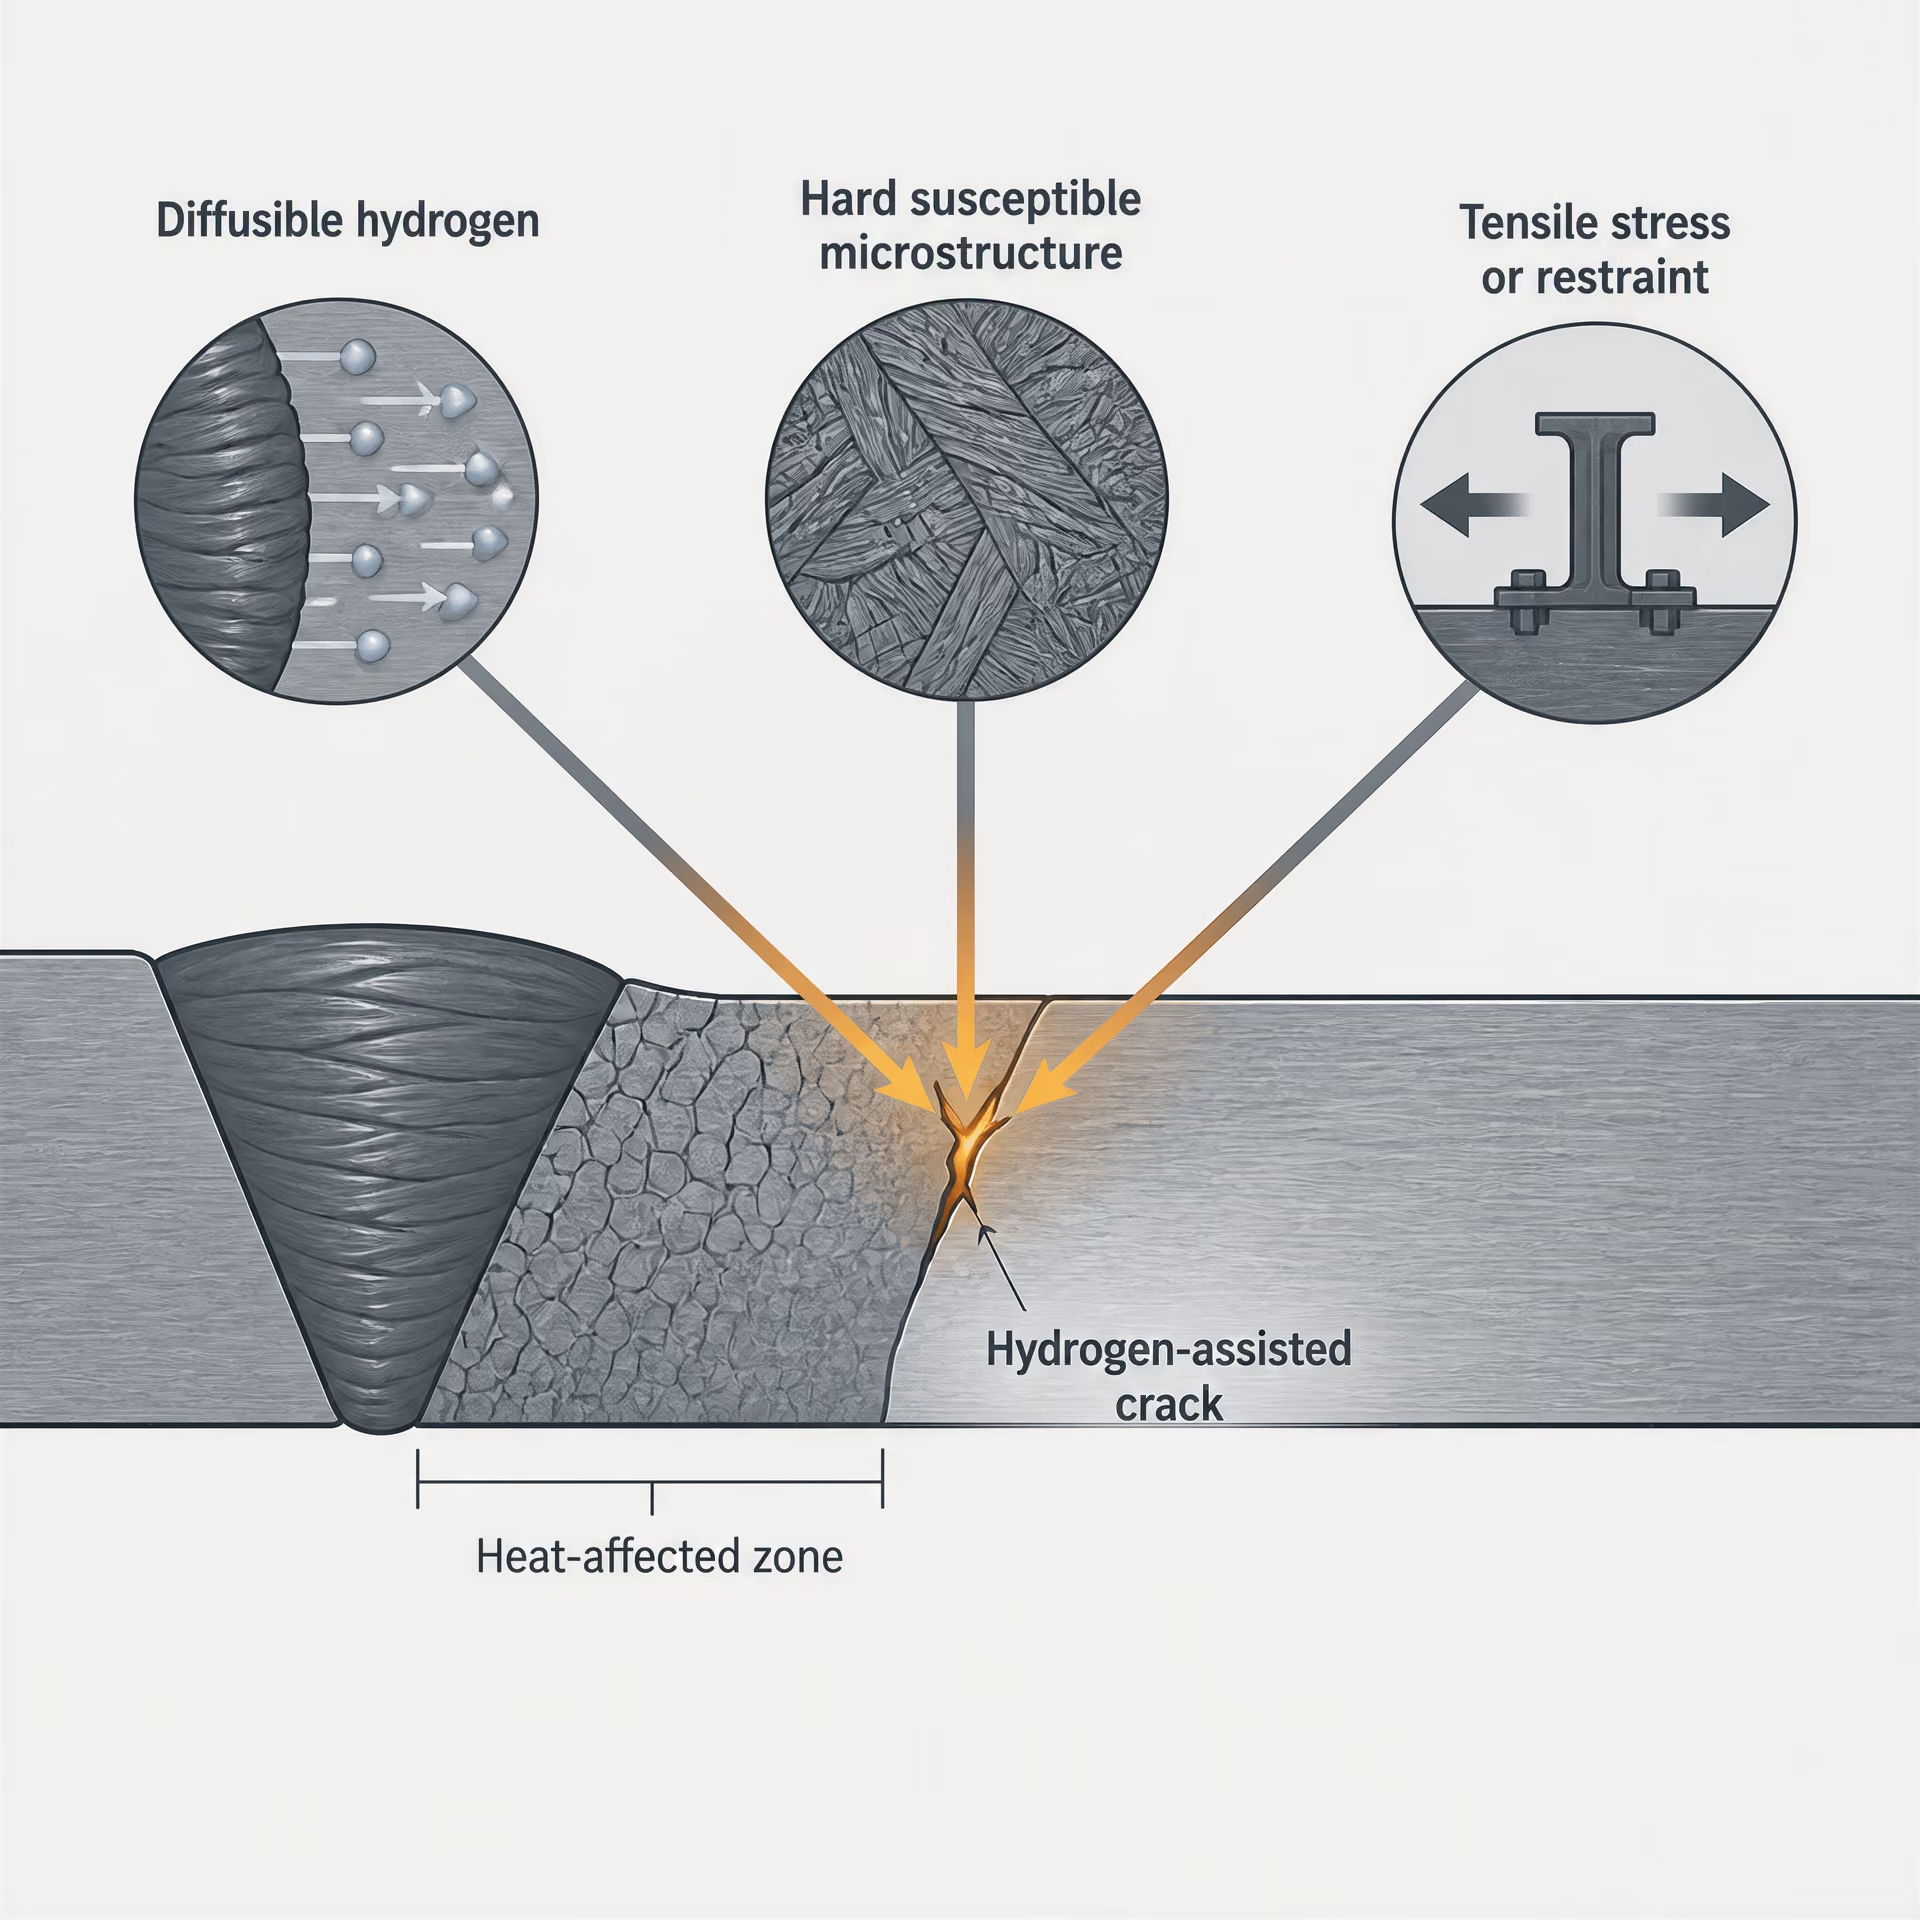
Три условия, лежащие в основе водородного растрескивания
Для водородного растрескивания необходимо одновременное наличие трех условий: диффузионно-подвижного водорода, склонной к растрескиванию твердой или хрупкой микроструктуры и растягивающих напряжений либо стеснения деформации. Устранение одного из этих условий снижает вероятность растрескивания, хотя ни одна отдельная мера контроля не гарантирует полной защиты от него.
Диффузионно-подвижный водород поступает из влаги, загрязнений, увлажненного флюса, неправильно хранившихся электродов, поверхностных покрытий и других источников, содержащих водород. В процессе сварки часть водорода растворяется в расплавленном металле, а затем по мере охлаждения соединения перемещается в ЗТВ. Он может накапливаться у дефектов, включений, границ бывших аустенитных зерен или в областях с высокими локальными напряжениями. Важен не просто объем водорода в сварочном материале до начала сварки, а тот водород, который становится доступным для диффузии через металл шва и прилегающую сталь.
Вторым условием является склонная к растрескиванию микроструктура. Твердая ЗТВ может обладать пониженной устойчивостью к воздействию водорода и локальных напряжений, особенно если продукты ее превращения являются хрупкими. Третьим условием являются растягивающие напряжения. Стеснение соединения, усадка, остаточные напряжения, приложенная нагрузка и концентрация напряжений в области несплавления или у надреза могут создавать движущую силу для образования трещины. Высокое значение CE вызывает обеспокоенность главным образом потому, что может повышать прокаливаемость; оно не доказывает наличия водорода или достаточности стеснения для возникновения растрескивания.
Твердые микроструктуры и скорость охлаждения
ЗТВ нагревается выше температур фазовых превращений, а затем охлаждается со скоростью, определяемой толщиной листа, геометрией соединения, погонной энергией, предварительным подогревом, температурой между проходами и окружающим материалом. Сталь с высокой прокаливаемостью при быстром охлаждении может превращаться в твердые мартенситные или иные склонные к растрескиванию области. При том же химическом составе более медленный термический цикл может привести к образованию менее склонной к растрескиванию ЗТВ.
Толщина влияет на этот цикл, поскольку толстый лист или соединение с высокой теплопроводностью могут быстро отводить тепло. Стеснение соединения также обычно возрастает с увеличением размера и жесткости соединения, а также с увеличением числа компонентов, препятствующих свободной усадке. Погонная энергия изменяет ширину ЗТВ и характер ее охлаждения, однако увеличение погонной энергии не является универсальным решением: чрезмерное тепловложение может снизить ударную вязкость, увеличить ЗТВ или повлиять на деформацию и остаточные напряжения. Процедура должна учитывать совокупность этих факторов, а не рассматривать CE как критерий «соответствует/не соответствует».[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
Руководство TWI, связанное с NACE, иллюстрирует ограниченную применимость численных рекомендаций по CE. Если содержание углерода превышает 0,18 % по массе и целью является контроль твердости ЗТВ, в нем указаны рекомендуемые пределы углеродного эквивалента ниже 0,43 либо ниже 0,45 для компонентов толщиной более 1 дюйма. Эти значения не являются универсальными правилами приемки для любых сталей, толщин, условий эксплуатации или процессов сварки. Они относятся к конкретному контексту контроля твердости.

Логика предварительного подогрева и контроля водорода
Предварительный подогрев замедляет охлаждение, предоставляя прокаливаемой ЗТВ больше времени для превращения в менее склонные к растрескиванию продукты и позволяя водороду диффундировать из областей с высокими напряжениями до того, как соединение достигнет низкой температуры. Контроль температуры между проходами поддерживает заданный термический цикл между сварочными проходами. Оба параметра должны быть установлены и контролироваться в рамках аттестованной процедуры сварки с учетом фактической толщины, стеснения соединения, условий окружающей среды и химического состава стали.
Контроль водорода начинается до зажигания дуги. Сварочные материалы должны выбираться и использоваться в соответствии с применимой процедурой и требованиями производителя к хранению; электроды и флюсы с низким содержанием водорода могут поглощать влагу при несоблюдении требований к сушке, хранению при рабочей температуре или допустимой продолжительности пребывания на воздухе. Поверхности соединения должны быть очищены от воды, масла, продуктов коррозии, краски и других загрязнений, которые могут служить источником водорода или вызывать образование дефектов.
Сроки проведения контроля также являются частью этой логики. Водородные трещины могут образовываться после сварки, а не во время визуально наблюдаемого процесса сварки, поэтому в случаях, когда процедура или применимый нормативный документ указывает на наличие риска, может потребоваться отложенный контроль. Такая отсрочка не заменяет предварительный подогрев, надлежащий контроль сварочных материалов или оценку стеснения. Она повышает вероятность обнаружения трещин, образовавшихся с задержкой, при последующем контроле.
Таким образом, результат расчета углеродного эквивалента является исходной точкой для принятия решений по процедуре сварки. Окончательная оценка должна объединять данные о химическом составе с контролем диффузионно-подвижного водорода, скоростью охлаждения, толщиной, стеснением, погонной энергией, предварительным подогревом, температурой между проходами и любой предусмотренной послесварочной обработкой.
Применение CE к маркам стали и техническим условиям
Углеродистые и низколегированные конструкционные стали
| Тип информации | Что это сообщает инженеру | Что это не заменяет |
|---|---|---|
| Марка продукции | Требуемые свойства продукции и класс нормативной спецификации | Расчёт химического состава конкретной плавки |
| Плавочный анализ металлургического предприятия | Заявленный элементный состав соединяемого материала | Полную оценку свариваемости |
| Группа ISO 15608 | Связь с материалами, применяемыми для аттестации процедуры сварки | Значение углеродного эквивалента |
| Расчёт CE | Показатель прокаливаемости и риска при сварке, основанный на составе | Аттестацию процедуры сварки или специальные меры для конкретного соединения |
Расчёты углеродного эквивалента можно применять к углеродистым сталям и низколегированным конструкционным сталям, когда при оценке свариваемости требуется получить основанный на химическом составе показатель прокаливаемости и риска водородного растрескивания. К типичным техническим условиям на продукцию относятся ASTM A36/A36M, ASTM A572/A572M и такие марки по EN 10025-2, как S275 и S355. Обозначение идентифицирует класс материала и требуемые свойства продукции; само по себе оно не содержит информации о составе конкретной плавки, из которой изготавливается свариваемый материал.
Для метода International Institute of Welding в AWS D8.10M:2021 приведено следующее выражение:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Содержание элементов подставляют в массовых процентах. В некоторых руководствах по сварке горячекатаной стали это же выражение записывают без нижнего индекса: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, поскольку в таком представлении кремний не учитывается. Расчёт представляет собой оценку совокупного влияния легирующих элементов на прокаливаемость, а не прямое измерение свариваемости.
Это различие имеет значение даже для хорошо известных конструкционных марок. Плавка, сертифицированная по ASTM A36/A36M или EN 10025-2 S355, должна соответствовать ограничениям по химическому составу и механическим требованиям соответствующего стандарта, однако заявленные содержания углерода, марганца, хрома, молибдена, никеля, меди и ванадия могут отличаться от показателей другой соответствующей требованиям плавки. Поэтому значения CE могут различаться, хотя оба материала имеют одно и то же номинальное обозначение марки.
В руководствах AWS по углеродистым и низколегированным сталям химический состав и прокаливаемость рассматриваются как факторы свариваемости. Практически это означает, что CE может помочь определить, требуется ли более жёсткий контроль предварительного подогрева, температуры между проходами, погонной энергии, содержания водорода в сварочных материалах и условий охлаждения. На оценку также влияют толщина, жёсткость закрепления соединения, условия окружающей среды и метод контроля водорода. Результат расчёта CE сам по себе не позволяет выбрать технологию сварки и не устанавливает, что соединение защищено от замедленного водородного растрескивания.
Для конкретной группы сталей или определённого решения могут быть более подходящими другие выражения. В руководстве AWS по сварке, опубликованном в 2007 году, наряду с уравнением IIW приведены Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B и CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. В 2024 году TWI сообщал, что Pcm первоначально разрабатывался главным образом для современных низкоуглеродистых сталей с содержанием углерода примерно 0,11 % масс. или менее. Выбор Pcm только потому, что он даёт удобное числовое значение, не учитывал бы диапазон составов и назначение, для которых была разработана эта формула.
Высокопрочные низколегированные стали и стали после закалки и отпуска
Для HSLA сталей необходимо так же разграничивать идентификацию марки и расчёт по данным конкретной плавки. К примерам относятся изделия из HSLA сталей по ASTM A572/A572M и ASTM A709/A709M, тогда как конструкционные стали после закалки и отпуска могут поставляться по ASTM A514/A514M, EN 10025-6 S690Q или другому применимому стандарту на продукцию. Эти обозначения устанавливают требования к прочности, вязкости, состоянию поставки и химическому составу, однако не заменяют проверку сертификата заводских испытаний.
Микролегирующие добавки, такие как ванадий, ниобий и титан, могут влиять на выделение вторичных фаз, измельчение зерна и прочность; хром, молибден и марганец могут влиять на прокаливаемость и характер превращений. Формула учитывает эти элементы с весовыми коэффициентами, определяемыми её построением. Она не воспроизводит полную термическую историю сварного соединения или сформировавшуюся микроструктуру зоны термического влияния. В стали после закалки и отпуска термический цикл сварки также может изменить исходное состояние отпуска, поэтому твёрдость, вязкость и требования после сварки могут иметь не меньшее значение, чем величина CE.
Для этих сталей окончательную оценку определяют применимые технические условия на продукцию и стандарт по сварке. Квалификация технологической процедуры сварки может требовать подтверждения механических свойств, твёрдости, вязкости или мер контроля замедленного растрескивания при заданных существенных переменных. Предварительный подогрев и ограничения температуры между проходами, погонная энергия, последовательность наложения валиков, хранение сварочных материалов, жёсткость закрепления и послесварочная термическая обработка должны рассматриваться в совокупности. Если ключевым является контроль твёрдости, то в обсуждении требований NACE, опубликованном TWI в 2024 году, сообщаются рекомендуемые пределы углеродного эквивалента ниже 0,43 или 0,45 для компонентов толщиной более 1 дюйма, когда содержание углерода превышает 0,18 % масс.; эти значения относятся к указанному контексту и не должны переноситься на любые HSLA стали или стали после закалки и отпуска.
В AWS D8.10M:2021 углеродный эквивалент описывается как ориентир для оценки свариваемости, а не как абсолютный параметр. Такая формулировка особенно важна для высокопрочных сталей, у которых уровень прочности, требования к вязкости, толщина листа, жёсткость закрепления и состояние поставки могут изменить риск при сварке, не меняя номинальную марку.
Почему одного обозначения марки недостаточно для замены химического состава плавки
Обозначение марки определяет диапазон, установленный стандартом, или требования к продукции. Расчёт CE для конкретной плавки использует фактические заявленные значения содержания элементов в материале, который соединяют сваркой. Это разные виды информации. Первое устанавливает, каким требованиям должна соответствовать продукция; второе оценивает, как её измеренный химический состав может влиять на прокаливаемость и меры контроля при сварке.
Поэтому правильная последовательность действий включает идентификацию стандарта на продукцию, получение данных о химическом составе применимой плавки, выбор формулы, соответствующей данной стали и оценке риска растрескивания, а затем сопоставление результата с требованиями технологической процедуры сварки и применимого нормативного документа. В расчёте следует указывать, получены ли значения из сертифицированного анализа плавки, взяты ли они как максимальные значения по стандарту на продукцию или получены из другого разрешённого источника. Подстановка максимальных значений по стандарту вместо измеренных значений может дать консервативный результат предварительной оценки, однако это не то же самое, что указание фактического CE данной плавки.
Группирование материалов добавляет ещё один уровень оценки, но не заменяет расчёт. ISO 15608:2025 устанавливает унифицированную систему группирования металлических материалов для целей сварки, включая стали и другие семейства сплавов. Обозначение группы используется для квалификации технологической процедуры и контроля материалов; оно не является формулой углеродного эквивалента. Окончательные решения должны приниматься в соответствии с применимыми стандартами на продукцию и сварку с учётом фактического химического состава и полного набора условий сварки.
Стандарты, группирование материалов и аттестация технологии сварки
ISO 15608:2025 и группирование материалов[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025 устанавливает единую систему группирования металлических материалов для целей сварки. Область применения стандарта шире, чем только углеродистые и низколегированные стали: система также охватывает нержавеющие стали, никель и никелевые сплавы, алюминий и алюминиевые сплавы, медь и медные сплавы, титан и титановые сплавы, а также другие семейства материалов, рассматриваемые в стандарте. Материал относят к определённой группе и, если применимо, подгруппе в соответствии с его установленным химическим составом, формой выпуска, механическими характеристиками и металлургической классификацией.
Обозначение используется для систематизации аттестации технологии сварки и определения случаев, когда данные аттестации могут быть применены к другому материалу, относящемуся к той же разрешённой группе или подгруппе. Например, конструкционной стали, идентифицированной по стандарту на продукцию и отнесённой к группе ISO 15608, не присваивается показатель свариваемости. Группа отражает взаимосвязь этой стали с другими материалами для целей аттестации.
Это различие имеет существенное значение, поскольку группирование материалов представляет собой классификационную систему, тогда как углеродный эквивалент является расчётным показателем, основанным на химическом составе. ISO 15608:2025 не преобразует номер группы в значение CE. И наоборот, результат расчёта CE не устанавливает группу материала по ISO 15608. По-прежнему необходимо проверять сертификат на материал, обозначение продукции, применимое издание ISO 15608 и обязательный строительный код или нормативный документ.
Обозначение группы не может заменить фактический химический анализ плавки. Две стали могут относиться к взаимосвязанным группам материалов, но различаться по содержанию углерода, марганца, хрома, молибдена, никеля, меди, ванадия, бора или других элементов, влияющих на прокаливаемость и риск водородного растрескивания. Толщина и состояние поставки также влияют на термический цикл и формирующуюся зону термического влияния. Группирование упрощает систему аттестации; оно не устраняет эти различия.
Разграничение группирования и расчёта углеродного эквивалента
Углеродный эквивалент следует выбирать с учётом конкретной задачи сварки, а не рассматривать как универсальное число, закреплённое за определённой маркой. AWS D8.10M:2021 приводит уравнение Международного института сварки:
Содержание элементов в этом и других уравнениях обычно вводится в массовых процентах. Поэтому значение углерода 0,20 мас.% вводится в уравнение как 0,20, а не как 20. Результат полезен для оценки прокаливаемости и вероятности того, что зона термического влияния сварного соединения станет восприимчивой к растрескиванию при определённых условиях содержания водорода, жёсткости закрепления и охлаждения.
В других формулах элементы имеют иные весовые коэффициенты. В руководстве AWS для горячекатаной стали, опубликованном в 2007 году, приведены следующие уравнения:
и
В руководстве TWI за 2024 год CEIIW, Pcm, CEq и CEN разграничиваются, а не представляются как взаимозаменяемые обозначения. Pcm разрабатывался главным образом для современных низкоуглеродистых сталей с содержанием углерода примерно 0,11 мас.% или менее. Применение этого показателя за пределами совокупности материалов и модели растрескивания, для которых он был разработан, может создать вводящее в заблуждение впечатление точности.
AWS D8.10M:2021 характеризует углеродный эквивалент как ориентир для оценки свариваемости, а не как абсолютный параметр. Именно этим следует руководствоваться при использовании данного числа. Расчёт CE может служить основанием для пересмотра требований к предварительному подогреву, контролю водорода, погонной энергии или риску образования повышенной твёрдости, однако сам по себе он не может служить основанием для одобрения WPS. Обязательный нормативный документ на изготовление может устанавливать конкретное уравнение, предельное значение или порядок аттестации технологии сварки. Его требования имеют приоритет перед общей формулой.
То же относится к опубликованным предельным значениям. В обсуждении требований NACE к твёрдости, приведённом TWI в 2024 году, сообщаются рекомендуемые пределы CE ниже 0,43 или ниже 0,45 для компонентов толщиной более 1 дюйма, если содержание углерода превышает 0,18 мас.%; это относится к контролю образования твёрдых зон термического влияния. Эти значения не являются универсальным правилом приемки для любой стали, толщины, эксплуатационной среды или сварочного процесса.
Параметры аттестации технологии, которые CE не может заменить
Аттестованная технология сварки связывает материал с конкретным соединением и фактической сварочной операцией. Она устанавливает конструкцию и подготовку соединения, диапазон толщин основного металла, положение при сварке, процесс, полярность или род тока, классификацию сварочного материала, защитный газ, если он используется, предварительный подогрев, температуру межслойного прохода, погонную энергию и параметры перемещения. Кроме того, она может регламентировать уровень водорода, последовательность наложения валиков, жёсткость закрепления, охлаждение, послесварочную термическую обработку, а также требования к твёрдости или растрескиванию.
CE предоставляет информацию для этой системы управления. Высокое значение CE может указывать на повышенную прокаливаемость и необходимость более строгого контроля теплового режима и водорода, тогда как низкое значение CE не гарантирует отсутствия растрескивания. Толстые сечения охлаждаются иначе, чем тонкие; соединения с высокой жёсткостью закрепления ведут себя иначе, чем соединения со слабым закреплением; а сварочный материал с низким содержанием водорода не устраняет последствия неподходящего предварительного подогрева или чрезмерной жёсткости закрепления.
Сам сварочный процесс изменяет термический цикл. Ручная дуговая сварка покрытыми электродами, дуговая сварка плавящимся электродом в среде защитного газа, дуговая сварка под флюсом и дуговая сварка порошковой проволокой могут обеспечивать различную погонную энергию, воздействие водорода и скорость охлаждения даже при сварке одной и той же марки стали. Классификация сварочного материала также имеет значение, поскольку прочность, обозначение по диффузионному водороду и химический состав наплавленного металла являются параметрами аттестации, а не показателями, содержащимися в значении CE.
Послесварочная термическая обработка может изменить остаточные напряжения и отпустить твёрдые участки, однако её требуемые температура, время выдержки и скорость нагрева или охлаждения должны определяться применимым нормативным документом и аттестованной технологией. Испытание твёрдости, контроль водородного растрескивания и отложенный контроль могут быть обязательными, если этого требуют условия эксплуатации или требования спецификации. В руководствах AWS по углеродистым и низколегированным сталям химический состав и прокаливаемость рассматриваются как факторы свариваемости, однако ни AWS, ни ISO 15608:2025 не рассматривают CE как замену аттестации технологии сварки.
Таким образом, практическая последовательность действий очевидна: определить материал и его группу по ISO 15608, получить подтверждённый химический состав, рассчитать значение CE по формуле, требуемой обязательным нормативным документом, а затем аттестовать и применять WPS с установленными параметрами соединения, толщины, процесса, сварочного материала и теплового режима. CE является лишь одним из исходных данных для принятия решения. Самой аттестацией он не является.
Ограничения, неправильное применение и практическая интерпретация
Ошибка рассмотрения CE как универсального порогового значения
Углеродный эквивалент представляет собой оценку прокаливаемости и риска водородного растрескивания, основанную на химическом составе. Это не комплексная оценка свариваемости, и он не дает ответа в формате «соответствует/не соответствует» независимо от условий сварки. В AWS D8.10M:2021 это сформулировано непосредственно: углеродный эквивалент является ориентиром для оценки свариваемости, а не абсолютным параметром.
Распространенная ошибка — называть каждый расчет углеродного эквивалента «CEIIW». В AWS D8.10M:2021 CEIIW определяется именно следующим образом:
Значения элементов обычно вводятся в массовых процентах. Это обозначение не следует автоматически применять к Pcm, CET, CEq или CEN. Уравнения отражают различные группы сталей и различные подходы к оценке прокаливаемости или склонности к водородному растрескиванию.
Pcm наглядно показывает это различие:
В 2024 году TWI сообщило, что Pcm первоначально разрабатывался главным образом для современных низкоуглеродистых сталей с содержанием углерода приблизительно 0,11 мас. % или менее. В нем применяются иные коэффициенты для кремния и ряда легирующих элементов по сравнению с CEIIW, а также явно учитывается бор. Исключение бора не является безобидным упрощением, если сталь содержит целенаправленно введенную добавку бора. И наоборот, прямое сравнение значения Pcm с пределом CEIIW, как если бы оба числа имели одинаковый смысл, технически необоснованно.
Пороговые значения также связаны с источником и областью применения. В обсуждении требований NACE к твердости, опубликованном TWI в 2024 году, сообщаются рекомендуемые пределы углеродного эквивалента ниже 0,43 или 0,45 для компонентов толщиной более 1 дюйма, если содержание углерода превышает 0,18 мас. %, в контексте контроля твердых зон термического влияния. Это утверждение не устанавливает универсальный предел для каждой марки стали, соединения, толщины, уровня водорода, степени жесткости закрепления или условий эксплуатации. Предел, установленный требованиями для эксплуатации в сероводородосодержащей среде, нельзя просто перенести на технологию изготовления мостовых конструкций; аналогично, предел из одного стандарта на материал не может заменить применяемый сварочный нормативный документ.
Сам расчет может быть точным, тогда как вывод — ошибочным. Фактический риск зависит также от содержания углерода, скорости охлаждения, диффузионно-подвижного водорода, степени жесткости закрепления, погонной энергии, предварительного подогрева, температуры между проходами и послесварочной обработки.
Когда выбор формулы изменяет инженерный вывод
Выбор формулы имеет наибольшее значение вблизи границы, установленной технологией. Рассмотрим низкоуглеродистую микролегированную сталь с небольшим содержанием бора. CEIIW может дать умеренный результат, поскольку бор в этом уравнении отсутствует, тогда как значение Pcm увеличивается за счет члена . Если инженер использует Pcm для оценки водородного растрескивания, но рассчитывает его без учета бора, результат может занижать предполагаемое влияние химического состава. Если затем это же значение сравнивается с пределом CEIIW, два отдельных ошибочных допущения суммируются.
Обратная проблема возникает, когда CEIIW применяется к стали, не относящейся к той группе материалов, для которой была разработана другая формула. TWI выделяет CEIIW, Pcm, CEq и CEN как часто используемые формулы для оценки водородного растрескивания. Это не взаимозаменяемые обозначения. В руководстве AWS для горячекатаной стали, опубликованном в 2007 году, отдельно перечислены CE типа CEIIW, Pcm и CET:
Поэтому CET может давать иной результат ранжирования по сравнению с CEIIW для одной и той же плавки, особенно при существенном содержании марганца, молибдена, хрома, меди или никеля. Это различие не является математическим дефектом; оно отражает иные эмпирические коэффициенты и иное предполагаемое применение.
Качество данных о химическом составе — еще один источник отличий в выводах. Сертификат металлургического предприятия может содержать анализ плавки, тогда как спецификация может указывать только номинальные максимальные значения или диапазоны. Подстановка номинальных значений без соответствующего указания может скрыть, является ли результат консервативным, неконсервативным или лишь иллюстративным. Когда решение зависит от небольшого запаса, следует использовать фактический химический состав плавки. В отчете необходимо указать, является ли каждое значение результатом фактического анализа, установленным максимальным значением, номинальным составом или принятым допущением.
Группирование материалов также следует отделять от расчета углеродного эквивалента. ISO 15608:2025 устанавливает единую систему группирования металлических материалов для целей сварки, охватывающую стали и другие группы сплавов. Номер группы помогает определить, может ли существующая аттестованная технология сварки применяться к данному материалу; он не заменяет расчет CE и не доказывает эквивалентность поведения двух сталей с точки зрения растрескивания.
Контрольный перечень решений для инженеров и инспекторов
Контрольный список для оценки углеродного эквивалента
- Формула и источник Укажите CEIIW, Pcm, CET, CEq или CEN и документ, регулирующий их применение.
- Основа химического состава Зафиксируйте плавочный анализ, единицы измерения и порядок обращения с отсутствующими или ограниченными значениями.
- Сталь и толщина Зафиксируйте марку, стандарт на продукцию, группирование по ISO 15608 и определяющую толщину.
- Условия растрескивания Оцените диффузионно-подвижный водород, жёсткость закрепления, скорость охлаждения и риск образования твёрдой зоны термического влияния.
- Меры контроля сварки Документируйте предварительный подогрев, температуру между проходами, погонную энергию, контроль после выдержки и послесварочную обработку.
- Запись решения Укажите рассчитанное значение, применимый предел, допущения, отклонения и обусловленные ими меры контроля.
Перед принятием результата расчета углеродного эквивалента необходимо задокументировать следующее:
- Формула и источник: указать CEIIW, Pcm, CET, CEq или CEN, а также привести ссылку на применимый стандарт, документ AWS, проектную спецификацию или технические рекомендации.
- Основа химического состава и единицы измерения: проверить, что значения C, Mn, Si, Cr, Mo, V, Ni, Cu и B введены в массовых процентах, если это требуется; отличать фактический анализ плавки от номинальных или максимальных значений.
- Семейство и обозначение стали: указать марку и стандарт на материал, например соответствующее обозначение ASTM, EN, API или другого стандарта, и концептуально отделять группирование материалов по ISO 15608 от CE.
- Толщина и содержание углерода: определить расчетную толщину и отметить, превышает ли содержание углерода 0,18 мас. %, если рассматривается приведенный предел, связанный с требованиями NACE.
- Предполагаемая область применимости формулы: подтвердить, относится ли сталь к современным низкоуглеродистым материалам, для которых подходит Pcm, либо применяемый нормативный документ требует CEIIW, CET или другого выражения.
- Условия возникновения трещин: оценить содержание диффузионно-подвижного водорода, контроль сварочных материалов, жесткость закрепления соединения, сборку и подгонку, термическую историю, скорость охлаждения и риск образования твердых зон термического влияния.
- Меры управления сваркой: определить предварительный подогрев, температуру между проходами, погонную энергию, меры по предотвращению попадания водорода, выдержку перед контролем и любую послесварочную термическую обработку в соответствии с применяемым стандартом или аттестованной технологией.
- Документирование решения: указать рассчитанное значение, применимый предел, если он установлен, принятые допущения, отступления и обусловленные ими меры управления сваркой.
CE наиболее полезен как один из прозрачных исходных параметров комплексной оценки свариваемости, а не как универсальный порог или замена утвержденной технологии сварки.
Источники
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html