




Elektrik Çeliği Nedir ve Kalite Adı Size Neleri Söylemez?
Manyetik devre malzemesi olarak elektrik çeliği
Elektrik çeliği, alternatif manyetik akıyı kontrollü kayıplarla taşımak üzere tasarlanmış ferromanyetik sac ve şerit ürünlerinden oluşan bir ailedir. Tek bir bileşimden, tek bir dokudan veya tek bir işleme durumundan ibaret değildir. Bu malzeme; motorlarda, jeneratörlerde, transformatörlerde, reaktörlerde ve diğer manyetik devrelerde laminasyonları veya sarılmış şeridi oluşturur. Bu uygulamalarda çeliğin, çok fazla elektrik enerjisini ısıya dönüştürmeden defalarca mıknatıslanıp mıknatıslığını kaybetmesi gerekir.
Bu işlev, yapı çeliğine uygulananlardan farklı gereklilikler doğurur. Bir manyetik çekirdeğin, amaçlanan çalışma indüksiyonunda yüksek geçirgenliğe, amaçlanan frekansta sınırlı çekirdek kaybına, yeterli mekanik taşıma dayanımına ve bitişik laminasyonlar arasında elektriksel olarak yalıtkan bir yüzeye sahip olması gerekir. Bu nedenle çelik; manyetik tepkisini kontrol etmek amacıyla ergitme, haddeleme, tavlama, yüzey işlemi ve kimi zaman gerinim veya lazer işlemlerinden geçirilir.
Üç elektrik çeliği sınıfı
- Tam işlenmiş yönlendirilmemiş
- Kullanım amacı olan manyetik durumu oluşturulmuş olarak tedarik edilir ve sac düzlemi içinde nispeten benzer manyetik davranış için tasarlanmıştır.
- Yarı işlenmiş yönlendirilmemiş
- Kullanıcının nihai manyetik iyileştirme ısıl işleminden önce tedarik edilir.
- Tam işlenmiş taneleri yönlendirilmiş
- Haddeleme yönünde mıknatıslanmayı destekleyen güçlü bir kristalografik dokuya sahip olarak tedarik edilir.
| Malzeme sınıfı | Manyetik yönlülük | Tedarik durumu | Tipik tasarım bağlamı |
|---|---|---|---|
| Tam işlenmiş yönlendirilmemiş | Sac düzlemi içinde nispeten benzer tepki | Nihai manyetik durum oluşturulmuş | Döner makineler |
| Yarı işlenmiş yönlendirilmemiş | Nihai işleme sonrasında sac düzlemi içinde nispeten benzer tepki | Kullanıcı tarafından ek işleme yapılması beklenir | Nihai tavlama gerektiren döner makine bileşenleri |
| Tam işlenmiş taneleri yönlendirilmiş | Haddeleme yönünde güçlü tercih | Tedarik öncesinde tamamen işlenmiş | Transformatör manyetik devreleri |
Üç ürün sınıfı birbirinden ayrı tutulmalıdır. Tam işlenmiş yönlendirilmemiş elektrik çeliği, düzlem içindeki farklı yönlerde nispeten benzer manyetik davranış gösterecek şekilde tasarlanır ve bu nedenle döner makinelerde yaygın olarak kullanılır. Yarı işlenmiş yönlendirilmemiş çelik, kullanıcının gerçekleştireceği son tavlama işlemi sırasında daha fazla manyetik iyileşme beklenerek teslim edilir. Tam işlenmiş tane yönlendirilmiş elektrik çeliği ise güçlü bir kristalografik dokuya, geleneksel olarak Goss dokusuna sahip olacak şekilde üretilir; böylece haddeleme yönündeki mıknatıslanma özellikle elverişli hale gelir. Bunlar, yalnızca silikon içeriği ölçeğinde farklı noktalar değil, farklı mühendislik ürünleridir.
Nüve kaybının bileşenleri
- Histerezis kaybı Mıknatıslanma çevrimleri sırasında geri döndürülemez domen duvarı hareketiyle harcanan enerji.
- Klasik girdap akımı kaybı İletken sacın içinde indüklenen dolaşım akımlarının oluşturduğu ısı.
- Ek kayıp Hareket eden domen yapıları ve yerel etkileşimlerle ilişkili ilave dinamik kayıp.
Kayıp mekanizmaları, sacın neden laminasyonlara ayrıldığını açıklar. Karlsruhe Institute of Technology tarafından 2017 yılında gerçekleştirilen çalışma, transformatör çekirdeği kaybını histerezis kaybı, klasik girdap akımı kaybı ve artık kayıp olarak ayırır. Histerezis kaybı, manyetik alan çevrim yaptıkça domain duvarlarının hareketinin geri döndürülemez yönlerinden kaynaklanır. Alternatif akı, çeliğin içinde dolaşan akımlar da indükler; bu klasik girdap akımları, elektriksel direnç yoluyla enerjiyi dağıtır. Artık kayıp, hareket eden domain yapıları ve bunların yerel etkileşimleriyle ilişkili ek dinamik kaybı ifade eder.
İnce sac, girdap akımlarının kullanabileceği yolu kısaltır. Yalıtkan bir kaplama, bir laminasyonu diğerinden elektriksel olarak ayırır. Artan silikon ve alüminyum içeriği genel olarak elektriksel özdirenci yükseltirken, işleme ve doku kontrolü domain duvarlarının hareketini ve geçirgenliği etkiler. Tane hizalanması, tercih edilen bir yöndeki kaybı azaltabilir. Ancak bu önlemlerin hiçbiri evrensel bir sıralama kuralı oluşturmaz: kalınlık, kimyasal bileşim, doku, kaplama, tavlama, gerilme ve çalışma indüksiyonu birlikte etki eder.
Kalite tanımı ile ölçülen manyetik özellik arasındaki fark
Bir kalite tanımı, yalnızca onu yöneten standart ve teslimat koşuluyla birlikte anlamlıdır. Bir haddehane sertifikasında basılı olan ad, tek başına, her çekirdek tasarımına değişmeden aktarılabilecek tek bir manyetik özelliği belirtmez. Tanım, bir sınıfı ve spesifikasyon çerçevesini belirler; ölçülen sonuç ise bir test koşuluna aittir.
| Standart | Kapsam | Tedarik veya işlev |
|---|---|---|
| ASTM A677 | Tam işlenmiş yönlendirilmemiş elektrik çeliği | Malzeme spesifikasyonu |
| ASTM A683 | Yarı işlenmiş yönlendirilmemiş elektrik çeliği | Malzeme spesifikasyonu |
| ASTM A876 | Tam işlenmiş taneleri yönlendirilmiş elektrik çeliği | Malzeme spesifikasyonu |
| ASTM A976 | Elektrik çeliği yalıtım kaplamaları | Kaplama sınıflandırması |
| ASTM A804/A804M | Tek yönlü manyetik ölçümler | Deney yöntemi |
ASTM International, A06.02 Alt Komitesi aracılığıyla yararlı bir standartlar haritası sunar. ASTM A677, tam işlenmiş yönlendirilmemiş elektrik çeliklerini; ASTM A683, yarı işlenmiş yönlendirilmemiş elektrik çeliklerini; ASTM A876, tam işlenmiş tane yönlendirilmiş elektrik çeliklerini; ASTM A976 ise elektrik çeliği yalıtkan kaplamalarını sınıflandırır. A677 ile A683 arasındaki fark yalnızca biçimsel değildir. İlki, bitmiş manyetik durumda teslim edilen malzemeyi tanımlarken, diğeri son işlemin manyetik özellikleri değiştirebileceği malzemeyi kapsar.
ASTM A677, tam işlenmiş yönlendirilmemiş elektrik çeliği kalitelerini, Epstein yöntemi kullanılarak 60 Hz ve 1,5 T koşullarındaki azami nüve kaybına göre sınıflandırır. Strong evidence
[1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International. ASTM International standard, 2007.Burada atıfta bulunulan 2007 baskısında belirtildiği üzere ASTM A677 kapsamında, öncelikle 50 ve 60 Hz’lik manyetik cihazlara yönelik kaliteler, Epstein test yöntemiyle 60 Hz ve 1,5 T’de ölçülen azami çekirdek kaybına göre sınıflandırılır. Bu nedenle belirtilen bir A677 kayıp değeri, frekanstan bağımsız bir sabit olarak değil, “60 Hz, 1,5 T, Epstein koşullarındaki kayıp” şeklinde okunmalıdır. 1,0 T’de veya 400 Hz’de ölçülen bir değer farklı bir soruya yanıt verir.
| Taneleri yönlendirilmiş çelik tanımlaması | Belirtilen deney indüksiyonu |
|---|---|
| Geleneksel kaliteler | 1,5 T |
| Diğer taneleri yönlendirilmiş kaliteler | 1,7 T |
Tane yönlendirilmiş çelik tanımları daha da dikkatli yorumlanmalıdır. Burada 2017 baskısına atıfta bulunulan ASTM A876, yaklaşık %3,2 silikon içeren düşük karbonlu silisyum-demir tane yönlendirilmiş çelikleri kapsar ve geleneksel, yüksek geçirgenlikli ve lazerle işaretlenmiş kaliteleri içerir. ASTM uygulaması, 1,5 T’de test edilmek üzere tanımlanan geleneksel tane yönlendirilmiş kaliteleri, 1,7 T’de test edilmek üzere tanımlanan diğer tane yönlendirilmiş kalitelerden ayırır. Bir indüksiyonda daha düşük bildirilen kayıpla ilişkilendirilen bir kalite, farklı bir indüksiyonda test edilen başka bir kaliteden üstün ilan edilemez.
IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve saclarını kapsar. Bu standardın nominal kalınlıkları arasında, manyetik özellikler, boyutlar, toleranslar ve muayeneye ilişkin gerekliliklerle birlikte 0,47; 0,50; 0,64; 0,65 ve 0,79 mm bulunur. IEC 60404-8-7:2017 ise tam işlenmiş olarak teslim edilen soğuk haddelenmiş tane yönlendirilmiş şerit ve sacları kapsar; buna 0,23; 0,27; 0,30 ve 0,35 mm nominal kalınlıklardaki Goss dokulu malzeme de dahildir. Bu kalınlık tanımları, bir standart kapsamındaki ürünleri açıklar; monte edilmiş her çekirdeğin toplam kayıp davranışını öngörmez.
Silikon içeriği de aynı sınırlamaya sahiptir. ASTM A876’daki yaklaşık %3,2 silikon tanımı, kapsanan tane yönlendirilmiş çelikler için önemli bir kimyasal bileşim aralığını belirtir; ancak yalnızca silikon yüzdesi, dokunun keskinliğini, domain inceltmesini, kaplama davranışını, gerilmeye duyarlılığı veya ölçülen kaybı ortaya koymaz. Haddeleme, tavlama, tane boyutu ve dokuları farklı olduğu için benzer silikon içeriğine sahip iki çelik farklı tepki verebilir.
Frekans, indüksiyon, yön ve numune yönteminin önemi
Çekirdek kaybı koşullara bağlıdır. Frekans, saniyedeki mıknatıslanma çevrimi sayısını değiştirir ve histerezis, girdap akımı ve artık kaybın göreli katkılarını etkiler. İndüksiyon, manyetik salınımı değiştirir ve malzemeyi domain duvarı davranışının ve yerel doygunluğun çok daha yüksek kayıp oluşturduğu bir bölgeye taşıyabilir. Kalınlık, özellikle girdap akımı kaybı açısından önemlidir; ancak özdirençten ve yalıtım kalitesinden ayrı değerlendirilemez.
Yön, tane yönlendirilmiş çelik için belirleyicidir. Bu çeliğin elverişli manyetik yolu büyük ölçüde haddeleme yönü boyunca uzanır; enine veya eğik bir yol ise farklı geçirgenlik ve kayıp değerleri gösterebilir. Yönlendirilmemiş çelik daha az yönlüdür, ancak tamamen yönden bağımsız değildir. Kesilmiş kenarlar, zımbalama gerilmesi, bükme, ek yerleri ve sıkıştırma da deforme edilmemiş sac üzerinde ölçülen değerden farklı sonuçlara yol açabilir.
ASTM A804/A804M, termal olarak düzleştirilmiş taneleri yönlendirilmiş elektrik çeliği üzerinde tek yönlü ölçümler sağlar; sonuçlar 25 cm'lik Epstein yöntemiyle karşılaştırılabilir. Strong evidence
Burada 2021 baskısına atıfta bulunulan ASTM A804/A804M, esas olarak transformatör çekirdeği laminasyon malzemesi olarak kullanılan, termik düzleştirme işleminden geçirilmiş tane yönlendirilmiş elektrik çeliğinde tek yönlü alternatif akım manyetik ölçümleri için tasarlanmıştır. Elde edilen sonuçlar 25 cm’lik Epstein yöntemiyle karşılaştırılabilir; ancak bu ifade, her manyetik testin birbiriyle değiştirilebilir olduğu anlamına gelmez. Tek şeritli veya tek yönlü bir sonuç ile Epstein sonucu; yöntem, yön ve numune hazırlama koşulları belirtilerek tanımlanmalıdır.
Sorumlu bir karşılaştırma için asgari alanlar
- Malzeme sınıfı Yönlendirilmemiş, taneleri yönlendirilmiş veya yarı işlenmiş yönlendirilmemiş çeliği belirtin.
- Standart ve tanımlama Geçerli spesifikasyonu ve kalite çerçevesini adlandırın.
- Tedarik durumu Ürünün tam işlenmiş mi yoksa yarı işlenmiş mi olduğunu belirtin.
- Kalınlık Nominal kalınlığı kaliteden ayrı olarak kaydedin.
- Manyetik koşullar Frekansı, tepe indüksiyonunu, ilgili durumlarda dalga biçimini ve yine ilgili durumlarda haddeleme yönünü belirtin.
- Deney ve yüzey durumu Numune yöntemini ve kaplama durumunu belirtin.
Bu nedenle güvenli bir karşılaştırma formatı; malzeme sınıfını, standardı ve tanımı, teslimat durumunu, nominal kalınlığı, frekansı, tepe indüksiyonunu, ilgili olduğu durumlarda haddeleme yönünü, numune yöntemini ve kaplama koşulunu içermelidir. “0,30 mm tane yönlendirilmiş çelik” ifadesi eksiktir. “Tam işlenmiş tane yönlendirilmiş çelik, IEC 60404-8-7:2017, 0,30 mm; belirtilen bir frekans ve indüksiyonda, belirtilen bir yöntemle haddeleme yönü boyunca ölçülmüş” ifadesi sorumlu bir karşılaştırmaya olanak sağlar.
Bu koşullar belirtilmeden verilen bir çekirdek kaybı değeri, farklı durumlara aktarılabilir bir performans derecelendirmesi değildir. Yalnızca bağlamından koparılmış bir ölçümdür.
Üç Malzeme Sınıfı: Yönlendirilmemiş, Tane Yönlendirilmiş ve Yarı İşlenmiş
Elektrik çeliği, “düşük silisyum”dan “yüksek silisyum”a uzanan tek bir sıralamaya sahip tek bir malzeme kategorisi değildir. İlk ayrım, teslimat sınıfı ve kristalografik yapıdır: tamamen işlenmiş yönlendirilmemiş elektrik çeliği, tamamen işlenmiş tane yönlendirilmiş elektrik çeliği veya yarı işlenmiş yönlendirilmemiş elektrik çeliği. Her sınıf kullanıcıya farklı bir metalurjik durumda ulaşır; farklı manyetik yönler ve test koşulları altında ölçülür ve zımbalama, gerilim giderme, kaplama ve montaj işlemlerine farklı tepkiler verebilir.
ASTM A06.02 Alt Komitesi, yararlı bir standartlar haritası sunar. ASTM A677, tamamen işlenmiş yönlendirilmemiş elektrik çeliğini; ASTM A683, yarı işlenmiş yönlendirilmemiş elektrik çeliğini; ASTM A876, tamamen işlenmiş tane yönlendirilmiş elektrik çeliğini; ASTM A976 ise elektrik çeliği yalıtım kaplamalarını sınıflandırır. Buna karşılık gelen IEC belgeleri önemli bir ayrım ekler: IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve saclarını kapsarken, IEC 60404-8-7:2017 tamamen işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlendirilmiş elektrik çeliği şerit ve saclarını kapsar.
Manyetik sonuç yalnızca kalite adından okunamaz. Belirtilen herhangi bir nüve kaybı veya geçirgenlik değeriyle birlikte frekans, tepe indüksiyonu, numune yöntemi, haddeleme yönü, kalınlık, kaplama ve teslimat koşulu da verilmelidir.
Tamamen işlenmiş yönlendirilmemiş elektrik çeliği
Tamamen işlenmiş yönlendirilmemiş elektrik çeliği, manyetik özelliklerinin malzeme bileşen üreticisine ulaşmadan önce büyük ölçüde belirlenmiş olması amacıyla tasarlanır. Taneleri, transformatör sınıfı tane yönlendirilmiş çeliğin karakteristik güçlü tercihli hizalanmasına sahip değildir. Bunun yerine, düzlem içindeki manyetik tepki yaklaşık olarak izotroptur: Akı, Goss dokusuyla ilişkili haddeleme yönü üstünlüğü çok belirgin olmadan sacın farklı yönlerinde ilerleyebilir. Burada “yaklaşık olarak” ifadesi önemlidir. İşleme hâlâ doku, artık gerilme, kenar etkileri ve yönsel farklılıklar oluşturur; dolayısıyla yönlendirilmemiş, yön bağımlılığının tamamen ortadan kalktığı anlamına gelmez.
ASTM International tarafından 2007’de atıfta bulunulan ASTM A677, başlıca 50 ve 60 Hz manyetik cihazlarda kullanılan tamamen işlenmiş yönlendirilmemiş elektrik çeliklerini kapsar. Kaliteleri, Epstein test yöntemi kullanılarak 60 Hz ve 1.5 T değerlerinde ölçülen azami nüve kaybına göre sınıflandırılır. Bu tanımlama, test temelli bir sınıflandırmadır; her motor, jeneratör veya endüktör için geçerli evrensel bir kayıp değeri değildir. Farklı bir indüksiyon, frekans veya dalga biçiminde test edilen bir numune farklı bir sonuç verebilir. Epstein sonucu, kesme gerilmesinin, çapakların, ek yerlerinin, sıkıştırmanın ve yerel akı bozulmasının kaybı etkilediği zımbalanmış ve monte edilmiş bir nüvenin manyetik davranışını da otomatik olarak öngörmez.
Bu nedenle yönlendirilmemiş sac, akının makine veya bileşen çevresinde yön değiştirdiği manyetik devrelerle ilişkilendirilir. Motor ve jeneratör statorları bilinen örneği oluşturur; ancak malzeme sınıfının kendisi belirli bir makine tasarımını zorunlu kılmaz. Güçlü tek yönlü hizalanmanın bulunmaması, akı yolunun döndüğü veya sacın birden çok yönünü kapladığı durumlarda düzlem içindeki ortalama tepkiyi daha kullanışlı kılar.
Nüve kaybının birbirinden ayrı fiziksel kaynakları vardır. Karlsruhe Institute of Technology tarafından 2017’de gerçekleştirilen çalışma, transformatör nüvesi kaybını histerezis, klasik girdap akımı ve ek kayıp bileşenlerine ayırır. Histerezis kaybı, mıknatıslanma tersine dönerken manyetik bölge duvarlarının hareketine eşlik eder. Klasik girdap akımı kaybı, değişen akının iletken sacda dolaşan akımlar indüklemesiyle ortaya çıkar. Ek kayıp ise hareketli manyetik bölge yapıları ve bunların yerel etkileşimleriyle ilişkili ilave dinamik etkileri kapsar. Bir kalitenin belirtilen nüve kaybı, belirlenmiş koşullar altındaki birleşik ölçümdür; tek bir mekanizmanın doğrudan ölçümü değildir.
Kalınlık, özellikle klasik girdap akımı bileşeniyle bağlantılıdır; çünkü daha ince laminasyonlar akım halkalarının boyutunu sınırlar. Laminasyonlar arasındaki elektriksel yalıtım, istif düzeyinde aynı temel elektriksel görevi yerine getirir. Artan silisyum ve alüminyum içeriği elektriksel özdirenci yükselterek girdap akımı kaybını azaltabilir; ancak bileşim aynı zamanda doyum indüksiyonunu, sünekliği, işleme tepkisini ve dokuyu da etkiler. Bu nedenle silisyum yüzdesi bir tasarım değişkenidir; malzeme sınıflandırmasının veya ölçülmüş kaybın yerine geçmez.
Tamamen işlenmiş malzeme, imalat sırasında yine de özellik değişikliklerine uğrayabilir. Zımbalama, kesilmiş kenarların yakınında plastik deformasyon ve artık gerilme oluşturur. Kaynak, sıkıştırma ve keskin bükmeler yerel geçirgenliği değiştirebilir ve kaybı artırabilir. “İşlenmiş” sözcüğü çeliğin teslimat durumunu tanımlar; bitmiş bir nüvenin tedarikçinin sac test sonucunu koruyacağını garanti etmez.
Tamamen işlenmiş tane yönlendirilmiş elektrik çeliği
Goss dokusu Taneleri yönlendirilmiş elektrik çeliğinde, elverişli kolay mıknatıslanma yönünü yaklaşık olarak haddeleme yönüne yerleştiren kristalografik doku.
Tamamen işlenmiş tane yönlendirilmiş elektrik çeliği, güçlü bir kristalografik tercihe sahip olacak şekilde özel olarak tasarlanır. Alışılagelen transformatör yönelimli dokuda, kolay mıknatıslanma yönü haddeleme yönüyle yakından hizalanır. Bunun sonucunda manyetik davranış büyük ölçüde yönseldir: Akı haddeleme yönünü izlediğinde geçirgenlik yüksektir ve kayıp görece elverişlidir; enine veya haddeleme yönüne çapraz davranış ise önemli ölçüde farklı olabilir. Tane yönlendirilmiş bir kalite, tek bir yönsüz manyetik sayıyla tanımlanmamalıdır.[2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International. ASTM International standard, 2017.[3] IEC 60404-8-7:2017. International Electrotechnical Commission. IEC standard, 2017.
ASTM International tarafından 2017’de tanımlanan ASTM A876, yaklaşık %3.2 silisyum içeren düşük karbonlu silisyum-demir tane yönlendirilmiş çelikleri kapsar ve geleneksel, yüksek geçirgenlikli ve lazerle çizilmiş kaliteleri içerir. IEC 60404-8-7:2017, tamamen işlenmiş olarak teslim edilen soğuk haddelenmiş tane yönlendirilmiş şerit ve sacları kapsar. Standartta listelenen nominal kalınlıklar arasında, IEC 60404-8-3:2023’te belirtilen yarı işlenmiş yönlendirilmemiş çeliklerin nominal kalınlıklarından önemli ölçüde daha ince olan 0.23, 0.27, 0.30 ve 0.35 mm değerleri bulunur.
Bu kalınlıklar evrensel bir performans basamağı oluşturmaz. Tane yönelimi, manyetik bölge inceltme işlemi, kaplama, gerilme durumu ve manyetik test koşulunun tümü katkıda bulunur. Örneğin lazerle çizme, manyetik davranışı değiştirmeyi amaçlayan bir manyetik bölge kontrol işlemidir; tane yönlendirilmiş sacı yönlendirilmemiş hâle getirmez.
ASTM uygulaması ayrıca, 1.5 T değerinde test edilmek üzere tanımlanan geleneksel tane yönlendirilmiş kaliteleri, 1.7 T değerinde test edilmek üzere tanımlanan diğer tane yönlendirilmiş kalitelerden ayırır. İndüksiyon, özellik değeriyle birlikte verilmelidir. “Bir tane yönlendirilmiş kalitenin nüve kaybı” ifadesi, frekans, indüksiyon, numune yöntemi ve yön belirtilmediği sürece eksiktir. ASTM A804/A804M:2021, esas olarak transformatör nüvesi laminasyon malzemesi olarak kullanılan, termal olarak düzleştirilmiş tane yönlendirilmiş elektrik çeliğinde tek yönlü alternatif akım manyetik ölçümleri için tasarlanmıştır. Sonuçları 25 cm Epstein yöntemiyle karşılaştırılabilir; ancak bu karşılaştırma yine tanımlanmış numuneye ve prosedüre bağlıdır.
Tane yönelimi, ana akı yolunun haddeleme yönü boyunca düzenlenebildiği transformatör nüvesi tasarımlarını destekler. Ek yerleri bu yolu kesintiye uğratır ve köşelerin veya kademeli bindirme bölgelerinin yakınında yerel akı sac boyunca yönelebilir. Bu nedenle ölçülen haddeleme yönü özelliği, monte edilmiş nüvenin her noktasını değil, kritik bir malzeme yönünü tanımlar.
Yarı işlenmiş yönlendirilmemiş elektrik çeliği
Yarı işlenmiş yönlendirilmemiş elektrik çeliği, nihai manyetik durumu belirlenmeden önce üreticiye ulaşır. Sonraki işlemler—genellikle zımbalamayı takiben uygulanan belirli bir ısıl işlem—tane yapısı, artık gerilme, karbon kontrolü, yalıtım durumu ve manyetik kayıp açısından önemini korur. Teslimat durumu, kalite tanımının bir parçasıdır; ikincil bir not değildir.[4] IEC 60404-8-3:2023. International Electrotechnical Commission. IEC standard, 2023.
IEC 60404-8-3:2023, yarı işlenmiş olarak teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve saclarını kapsar; nominal kalınlıklar 0.47, 0.50, 0.64, 0.65 ve 0.79 mm’dir. Standart, manyetik özellikleri, boyutsal toleransları ve muayene prosedürlerini ele alır. ASTM A683, ASTM A06.02 standartlar haritasında buna karşılık gelen yarı işlenmiş yönlendirilmemiş konumu kapsar.
Yarı işlenmiş Amaçlanan manyetik durum oluşturulmadan önce kullanıcının genellikle nihai bir tavlama işlemi olmak üzere ek işleme yapmasının beklendiği tedarik durumu.
Üreticinin ısıl işleminden önce test edilen yarı işlenmiş sac özelliği, bu işlemden sonraki özelliğe mutlaka eşit değildir. Zımbalama deformasyon ve kenar hasarı oluşturabilir; sonraki ısıl çevrim ise gerilmenin bir bölümünü azaltabilir ve nihai manyetik tepkiyi değiştirebilir. Sıcaklık, süre, atmosfer, fırın uygulaması, bileşen geometrisi ve kaplamanın dayanıklılığı önem taşıyabilir. Bu nedenle aynı teslimat tanımından üretilen iki nüve, imalat geçmişleri farklıysa birbirinden farklı olabilir.
Bu sınıf, her ikisi de yönlendirilmemiş olduğundan ve her ikisi de döner makinelerin manyetik devrelerinde kullanılabildiğinden, çoğu zaman tamamen işlenmiş yönlendirilmemiş çelikle karıştırılır. Fark, tamamlanmamış manyetik işleme rotasıdır. Kalınlık, silisyum içeriği ve “yönlendirilmemiş” sözcüğü, daha sonraki bir işlemin beklenip beklenmediğini gösteremez. Önce ilgili standart ve teslimat durumu kontrol edilmelidir; ancak bundan sonra belirtilen frekans, indüksiyon, yön, numune yöntemi ve kayıp bileşenleri anlamlı bir karşılaştırma sağlayabilir.
ASTM ve IEC Standartları Elektrik Çeliği Kalitelerini Nasıl Düzenler?
Elektrik çeliği standartları tek bir evrensel kalite tablosu oluşturmaz. Malzemeyi manyetik sınıfa, işlenme durumuna, ürün biçimine, deney koşuluna ve yüzey yalıtımına göre ayırırlar. Bu nedenle bir dokümandaki bir tanımlama, başka bir dokümandaki tanımlamanın doğrudan karşılığı olarak okunamaz.
Başlıca ASTM sınıflandırması, A06.02 Alt Komitesi tarafından oluşturulmuştur. ASTM A677, tamamen işlenmiş yönlendirilmemiş elektrik çeliğini; ASTM A683, yarı işlenmiş yönlendirilmemiş elektrik çeliğini; ASTM A876, tamamen işlenmiş yönlendirilmiş elektrik çeliğini; ASTM A976 ise elektrik çeliği yalıtım kaplamalarının sınıflandırılmasını kapsar. Bu dokümanların görevleri farklıdır. A677 ve A876 malzeme spesifikasyonlarıdır; A976 kaplama sınıflandırmasıyla ilgilidir; ASTM A804/A804M gibi deney standartları ise belirli manyetik özelliklerin nasıl ölçüleceğini tanımlar.
IEC dokümanları malzemeyi benzer, ancak özdeş olmayan bir biçimde düzenler. IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve sacını kapsar. IEC 60404-8-7:2017 ise tamamen işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmiş elektrik çeliği şerit ve sacını kapsar. Standartlar, izin verilen ürün kategorilerini ve gerekli özellikleri tanımlar; kalınlığı, silikon içeriğini veya bir kaplama sınıfını evrensel bir performans sıralamasına dönüştürmez.
ASTM A677 ve tamamen işlenmiş yönlendirilmemiş kaliteler
ASTM A677, başlıca 50 ve 60 Hz manyetik cihazlarda kullanılan tamamen işlenmiş yönlendirilmemiş elektrik çelikleri için hazırlanmış spesifikasyondur. “Yönlendirilmemiş”, manyetik özelliklerin, yönlendirilmiş transformatör çeliğinde olduğu gibi, kasıtlı olarak geliştirilmiş tek bir haddeleme yönünde yoğunlaşmadığı anlamına gelir. Malzeme, manyetik açıdan sonlandırılmış bir durumda tedarik edilir; dolayısıyla alıcının, yarı işlenmiş uygulamayı tanımlayan nihai gerilim giderme tavlamasını gerçekleştirmesi beklenmez.
ASTM A677 kapsamında kaliteler, 2007 yılında kayda geçirilen ASTM International açıklamasına göre, Epstein deney yöntemiyle 60 Hz ve 1,5 T’de ölçülen azami nüve kaybına göre sınıflandırılır. Bu ifade dört zorunlu niteleyici içerir: azami kayıp, 60 Hz, 1,5 T ve Epstein numuneleri. Bunlardan herhangi biri çıkarılırsa kalite karşılaştırması eksik kalır. 50 Hz’de, farklı bir indüksiyonda veya farklı bir numune geometrisiyle ölçülen kayıp, bildirilen aynı özellik değildir.
Tamamen işlenmiş tanımlaması, tek başına histerezis, klasik girdap akımı ve ilave kayıp arasındaki kesin ayrım hakkında da hiçbir şey söylemez. Karlsruhe Institute of Technology tarafından 2017 yılında gerçekleştirilen çalışma, bunları transformatör nüvesi kaybının ayrı bileşenleri olarak ele alır. Manyetik bölge duvarlarının hareketi histerezis kaybına katkıda bulunur. Değişken akı, sac içinde dolaşan akımları harekete geçirerek klasik girdap akımı kaybı oluştururken ilave kayıp, ek dinamik manyetik bölge süreçlerini ifade eder. Tane boyutu, tekstür, artık gerilme, laminasyon kalınlığı ve elektriksel yalıtım bu dengenin etkilenmesine neden olur.
Bu nedenle A677, her yönlendirilmemiş kalitenin bir motorda, reaktörde veya yüksek frekanslı bir bileşende aynı şekilde davrandığı iddiası olarak değil, tanımlanmış bir spesifikasyon ve deney çerçevesi olarak okunmalıdır. 1,5 T’lik deney indüksiyonu, kalite sınıflandırmasının bir parçasıdır. Genel bir çalışma sınırı değildir.
ASTM A683, komşu kategoriyi, yani yarı işlenmiş yönlendirilmemiş elektrik çeliğini kapsar. A06.02 standartları içindeki sınıflandırmada bunun yer alması önemlidir; çünkü yarı işlenmiş sac, amaçlanan manyetik durumun oluşturulmasından önce, genellikle nihai tavlama işlemi olmak üzere, sonraki bir işleme tabi tutulmasını gerektiren bir durumda teslim edilir. Bu nedenle A677 ve A683 yalnızca manyetik sınıfı değil, teslim durumunu da birbirinden ayırır. Her iki ürünü de yalnızca “yönlendirilmemiş elektrik çeliği” olarak adlandırmak, kullanıcının işleme adımından sonra ölçülen sonucu değiştirebilecek bir üretim farkını gizler.
ASTM A876 ve yönlendirilmiş çelik tanımlamaları
ASTM A876, ASTM International’ın 2017 tarihli açıklamasına göre, yaklaşık %3,2 silikon içeren, tamamen işlenmiş, düşük karbonlu silikon-demir yönlendirilmiş elektrik çeliklerini kapsar. Bu çeliklerin kristalografik tekstürü, manyetik davranışın haddeleme yönünde belirgin biçimde elverişli olacak şekilde geliştirilir. Bu, tamamen işlenmiş yönlendirilmemiş çelikten farklı bir malzeme sınıfıdır; yalnızca daha yüksek silikon içeren bir çeşidi değildir.
Spesifikasyon; geleneksel, yüksek geçirgenlikli ve lazerle çizilmiş yönlendirilmiş kaliteleri içerir. Lazerle çizilmiş kategori, manyetik bölge yapısını ve manyetik kaybı değiştirmeyi amaçlayan bir işleme yolunu ifade eder; aynı deney koşulları kullanılmadan malzemenin çizilmemiş bir kaliteyle karşılaştırılabileceği anlamına gelmez. ASTM kalite tanımlama uygulaması ayrıca, 1,5 T’de deney yapılmak üzere tanımlanan geleneksel yönlendirilmiş kaliteler ile 1,7 T’de deney yapılmak üzere tanımlanan diğer yönlendirilmiş kaliteleri birbirinden ayırır. İndüksiyon, bildirilen özelliğin yanında verilmelidir. Belirtilen indüksiyon olmadan sayısal bir kayıp değeri eksiktir.
Haddeleme yönü, yönlendirilmiş çelik açısından özellikle önemlidir. Haddeleme yönüne paralel ölçülen bir sonuç, imal edilmiş bir nüvede enine yöne veya kesim kenarındaki bölgeye doğrudan aktarılamaz. Kesme, zımbalama, bükme, eklem tasarımı ve uygulanan gerilme, spesifikasyonun kontrollü numuneler üzerinde ölçtüğü manyetik davranışı bozabilir.
ASTM A804/A804M, esas olarak termik olarak düzleştirilmiş yönlendirilmiş elektrik çeliğinin tek yönlü alternatif akım manyetik özellikleri için kullanılan bir ölçüm standardıdır. ASTM’nin 2021 baskı kaydında belirtildiği üzere, sonuçları 25 cm’lik Epstein yöntemiyle elde edilen sonuçlarla karşılaştırılabilir. Bu standart, A876’nın malzeme spesifikasyonunun yerine geçmez ve ayrı bir kalite ailesi olarak değerlendirilmemelidir. İlgili bir yönlendirilmiş nüve malzemesi sınıfı için bir deney yöntemi sağlar.
IEC 60404-8-3:2023 ve IEC 60404-8-7:2017
IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve sacını belirtir. Belgede belirtilen anma kalınlığı serisi 0,47, 0,50, 0,64, 0,65 ve 0,79 mm’dir. Doküman, ürün spesifikasyonunun bir parçası olarak manyetik özellikleri, boyutsal toleransları ve muayene prosedürlerini ele alır.
Bu kalınlıklar birbirinin yerine kullanılabilen kalite adları değildir. Kalınlık, daha ince bir elektriksel yolun dolaşan akımların gelişebileceği mesafeyi sınırlaması nedeniyle klasik girdap akımı kaybını etkiler; ancak ölçülen nüve kaybı özdirenç, yalıtım, frekans, indüksiyon, tekstür, gerilme ve nihai işleme koşuluna da bağlıdır. 0,50 mm’lik bir ürün, her deney veya uygulama koşulunda otomatik olarak 0,65 mm’lik bir üründen daha üstün değildir.
IEC 60404-8-7:2017, tamamen işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmiş elektrik çeliği şerit ve sacını kapsar. Standart; 0,23, 0,27, 0,30 ve 0,35 mm anma kalınlıklarında Goss tekstürlü malzemeyi ve ayrıca geleneksel ve yüksek geçirgenlikli sınıfları içerir. Goss tekstürü, elverişli kristalografik yönleri haddeleme yönüyle hizalar; malzemenin belirgin yönlü karakterini açıklayan unsur budur.
IEC ve ASTM dokümanları, her tanımlamayı kelimesi kelimesine çevirmeye çalışarak değil, kapsamları ve deney koşulları bakımından karşılaştırılmalıdır. IEC 60404-8-3 yarı işlenmiş yönlendirilmemiş sacı ele alırken ASTM A677 tamamen işlenmiş yönlendirilmemiş çeliği ele alır. IEC 60404-8-7 tamamen işlenmiş yönlendirilmiş sacı kapsarken ASTM A876 tamamen işlenmiş yönlendirilmiş silikon-demir çeliğini ele alır. Benzer ifadeler, teslim durumundaki farkı ortadan kaldırmaz.
ASTM A976, yalıtım kaplamalarını sınıflandırarak başka bir katman ekler. Kaplama, laminasyonlar arasındaki elektriksel teması sınırlar ve bu nedenle laminasyonlar arası girdap akımlarını etkiler; ancak bir kaplama sınıfı, manyetik çelik kalitesi değildir. Benzer şekilde, artan silikon veya alüminyum içeriği, daha ince sac, tane hizalanması ve yüzey yalıtımı, kaybı kontrol etme mekanizmalarıdır; bir malzemenin davranışı için evrensel göstergeler değildir. Standart tanımlaması; sınıfı, teslim durumu, frekansı, indüksiyonu, numune yöntemini ve —ilgili olduğu durumlarda— haddeleme yönüyle birlikte ele alındığında anlamlı kalır.
Yönsüz Elektrik Çeliği: Kaliteler, İşleme ve Manyetik Kullanım
Tam işlenmiş yönsüz çeliğin anlamı
Tam işlenmiş yönsüz elektrik çeliği, son manyetik durumu üretici tarafından oluşturulmuş şekilde teslim edilen, soğuk haddelenmiş ve silisyum içeren bir manyetik çeliktir. Taneleri tek bir güçlü kristalografik doğrultuda düzenlenmiş değildir. Bunun yerine malzeme, akı levha düzlemi içindeki farklı doğrultularda ilerlediğinde manyetik özelliklerin makul ölçüde benzer kalmasını sağlayacak şekilde işlenir. Bu nedenle “yönsüz” ifadesi manyetik dokuyu, “tam işlenmiş” ifadesi ise teslim durumunu tanımlar. Bu terimlerin hiçbiri tek başına silisyum içeriğini, kalınlığı veya belirli bir öz kayıp değerini belirtmez.
Bu ayrım önemlidir; çünkü elektrik çeliği tanımlamaları standartlara ve deney koşullarına bağlıdır. ASTM A677, başlıca 50 ve 60 Hz manyetik cihazlarda kullanılan tam işlenmiş yönsüz elektrik çeliklerini kapsar. Bu spesifikasyon kapsamında kaliteler, Epstein deney yöntemiyle 60 Hz ve 1,5 T’de ölçülen azami öz kayba göre sınıflandırılır (ASTM International, 2007). Dolayısıyla bir kalite tanımı, belirtilmiş bir ölçüm prosedürü kapsamındaki bir sınırdır; her frekansta, manyetik indüksiyonda, dalga biçiminde, sıcaklıkta veya mıknatıslanma doğrultusunda kaybın evrensel bir öngörüsü değildir.
Epstein sonucu da bağlam içinde değerlendirilmelidir. Deneyde tanımlanmış bir numune düzeni ve belirlenmiş bir alternatif manyetik koşul kullanılır; bu yöntem bir motor statorundaki tüm gerilmeleri, birleşim yerlerini, zımbalama kenarlarını, kaplamaları veya yerel akı bozulmalarını yeniden oluşturmaz. 60 Hz ve 1,5 T’de ölçülen öz kayıp, bu koşullar belirtilerek raporlanmalıdır. Frekans, indüksiyon ve numune yöntemi belirtilmeden verilen bir değer, yanıltıcı bir karşılaştırmaya yol açar.
Tam işlenmiş yönsüz sac, yarı işlenmiş yönsüz sacdan farklıdır. ASTM A06.02 Alt Komitesi, tam işlenmiş yönsüz çelik için ASTM A677’yi ve yarı işlenmiş yönsüz çelik için ASTM A683’ü tanımlar. IEC 60404-8-3:2023, 0,47, 0,50, 0,64, 0,65 ve 0,79 mm nominal kalınlıklar dâhil olmak üzere yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönsüz elektrik çeliği şerit ve saclarını kapsar. Yarı işlenmiş malzeme, damgalama işleminden sonra, çoğu zaman üreticinin işleme güzergâhının bir parçası olarak, son tavlama işlemine tabi tutulabilir; bu nedenle teslim edildiği manyetik durum, tam işlenmiş sacınkiyle eşdeğer değildir.
Bu ayrım, yaygın bir hatayı önler: bir kalınlığı veya nominal silisyum düzeyini bir kaliteymiş gibi değerlendirmek. Aynı kalınlıktaki iki sac; doku, tane boyutu, artık gerilme, kaplama ve ölçülen kayıp bakımından farklılık gösterebilir. Buna karşılık, işleme veya manyetik deney koşulları farklıysa daha ince bir sacın toplam kaybı otomatik olarak daha düşük olmaz.
Haddeleme ve tavlama geçmişinin rolü
Manyetik tepkiyi etkileyen üretim değişkenleri
- Soğuk haddeleme oranı Dislokasyonlar, birikmiş gerinim ve doku değişiklikleri oluşturur.
- Toparlanma ve yeniden kristalleşme Deformasyonu giderir ve yeni tane yapıları oluşturur.
- Tane büyümesi Tane sınırı yoğunluğunu ve manyetik domen duvarlarının izlediği yolları değiştirir.
- Kesme ve zımbalama Yerel plastik deformasyon ve artık gerilme ekler.
- Sıkıştırma ve istifleme Mekanik gerilme uygular ve katmanlar arası yalıtıma zarar verebilir.
Haddeleme sacın geometrisini oluşturur; ancak aynı zamanda metalin iç durumunu da değiştirir. Plastik deformasyon dislokasyonlar oluşturur, kristalografik dokuyu değiştirir ve gerinim enerjisi depolar. Tavlama öncesinde bu etkiler genellikle domen duvarlarının hareketini zorlaştırır ve manyetik kaybı artırır. Zımbalama, kesme, bükme ve montaj, özellikle kesilmiş kenarların yakınında ilave yerel gerilmeler oluşturabilir. Bu nedenle nihai özellik yalnızca kimyasal bileşimin değil, işleme sürecinin sonucudur.
Tavlama, toparlanma ve yeniden kristalleşmeye olanak sağlar. Toparlanma sırasında depolanmış deformasyon enerjisinin bir bölümü giderilir. Yeniden kristalleşme sırasında nispeten gerinimsiz yeni taneler oluşur ve büyür. Tane boyutu ve kristalografik doku daha sonra sıcaklıklara, sürelere, ısıtma ve soğutma koşullarına, redüksiyon programına ve önceki çelik üretim aşamalarına bağlı olur. Tane büyümesi, hareket eden domen duvarlarının karşılaştığı tane sınırı sayısını azaltabilir; ancak aşırı veya kötü kontrol edilen büyüme mekanik davranışı etkileyebilir ve uygun olmayan bir doku oluşturabilir. İşlevsel manyetik durum, tüm üretim güzergâhı boyunca kurulan bir dengedir.
Silisyum ve alüminyum içeriği elektriksel özdirenci ve manyetik davranışı etkiler; ancak kimyasal bileşim tek başına performansı belirlemez. Artan özdirenç, dolaşan girdap akımlarını azaltabilirken haddeleme ve tavlama, bu kimyanın doku, tane boyutu ve gerilme durumu üzerinden nasıl ortaya çıktığını belirler. Bu nedenle nominal olarak benzer iki kalite, bunlardan biri imalat sırasında gerilime maruz kalmışsa veya farklı bir tavlamadan sonra test edilmişse farklı kayıp değerleri gösterebilir.
Kaybın kendisi farklı bileşenlerden oluşur. Karlsruhe Institute of Technology tarafından 2017 yılında gerçekleştirilen bir çalışma, transformatör nüvesi kaybını histerezis, klasik girdap akımı ve aşırı kayıp bileşenleri üzerinden açıklamaktadır. Histerezis kaybı, geri döndürülemez domen duvarı hareketi ve mıknatıslanma değişimleriyle ilişkilidir. Klasik girdap akımı kaybı, alternatif akının çelik içinde elektrik akımları indüklemesi sonucunda ortaya çıkar. Aşırı kayıp ise manyetik domenlerin hareketi ve etkileşimiyle bağlantılı ilave dinamik etkileri temsil eder. Bu bileşenler frekansa, indüksiyona, özdirence, tane yapısına ve gerilmeye farklı biçimlerde tepki verir.
Sac kalınlığı esas olarak girdap akımları için mevcut yolu belirler; daha ince laminasyonların bu bileşeni azaltabilmesinin nedeni budur. Ancak daha ince kalınlık, histerezis veya aşırı kaybı ortadan kaldırmaz. Ayrıca damgalama işlemi ciddi artık gerilme bırakırsa veya laminasyonlar hasar görmüş kaplama nedeniyle elektriksel olarak birbirine bağlanırsa, nominal olarak düşük kayıplı bir kalite test edilmiş davranışını korumaz.
Yüzey yalıtımı manyetik sistemin bir parçasıdır. Yalıtkan bir kaplama, bitişik laminasyonlar arasındaki elektriksel direnci artırır ve laminasyonlar arası akımı sınırlar. ASTM A976, elektrik çeliği yalıtım kaplamalarının sınıflandırılmasını ele alır. Kaplama türü, kaplama kapsamı, aderans, kürlenme ve kesme veya istifleme sırasında oluşan hasar, monte edilmiş nüvenin kaybını etkileyebilir. Bu nedenle çelik altlık ile kaplaması birlikte değerlendirilmelidir.
Döner manyetik devrelerde yönsüz davranışın önemi
Bir transformatör genellikle akıyı tercih edilen bir doğrultu boyunca yönlendirir; bu da tane yönlendirmeli elektrik çeliğinin güçlü kristalografik hizalanmasından yararlanmasını sağlar. Bir motor veya jeneratör ise farklıdır. Rotor hareket ettikçe stator dişleri ve boyunduruğu, makine çevresinde doğrultusu değişen manyetik akıya maruz kalır. Akı ayrıca diş kökleri, oluklar, köşeler ve birleşim yerleri yakınında yerel olarak yön değiştirir. Yalnızca tek bir tercih edilen doğrultuda düşük kayıp sağlayan bir sac, döner bir devrenin tamamında bu özelliği sunamaz.
Yönsüz çelik, sac düzlemindeki manyetik tepkiler arasındaki farkı sınırlayarak bu doğrultusal soruna çözüm getirir. Amaç her doğrultuda özdeş davranış değildir; gerçek doku ve işleme süreçleri yine de doğrultusal farklılıklar oluşturur. Amaç, döner makinelerde bulunan değişken akı yolları boyunca uygun bir manyetik tepki elde etmektir.[5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International. ASTM International standard, 2021.
Tane yönlendirmeli çelikten fark, standartlar haritasında açıkça belirtilmiştir. ASTM A876, yaklaşık %3,2 silisyum içeren düşük karbonlu silisyum-demir tane yönlendirmeli çelikleri kapsar; bu kapsamda geleneksel, yüksek geçirgenlikli ve lazerle işaretlenmiş kaliteler bulunur. IEC 60404-8-7:2017, 0,23, 0,27, 0,30 ve 0,35 mm nominal kalınlıklardaki tam işlenmiş tane yönlendirmeli sacları kapsar. Geleneksel tane yönlendirmeli kaliteler 1,5 T’de test edilmek üzere tanımlanırken, diğer tane yönlendirmeli kaliteler 1,7 T’de test edilmek üzere tanımlanır. ASTM A804/A804M esas olarak termik olarak düzleştirilmiş tane yönlendirmeli çelik üzerinde tek yönlü ölçümler için hazırlanmıştır ve sonuçları 25 cm’lik Epstein yöntemiyle karşılaştırılabilir. Bu sonuçlar doğrudan döner makineye yönelik yönsüz bir kaliteye aktarılamaz.
Yönsüz malzeme için mühendisler, uygulamayla uyuşan frekans, indüksiyon, dalga biçimi, haddeleme doğrultusu, numune yöntemi ve teslim durumu kapsamında ilgili kaybı ve geçirgenliği karşılaştırır. Doğru soru, bir sacın daha fazla silisyum içerip içermediği veya daha ince olup olmadığı değildir. Doğru soru, işlenmiş manyetik yapısının, yalıtımının ve test edilmiş kaybının, akı bitmiş nüve içinde tekrar tekrar doğrultu değiştirirken hâlâ uygun olup olmadığıdır.
Tane Yönlendirmeli Elektrik Çeliği ve Goss Dokusu

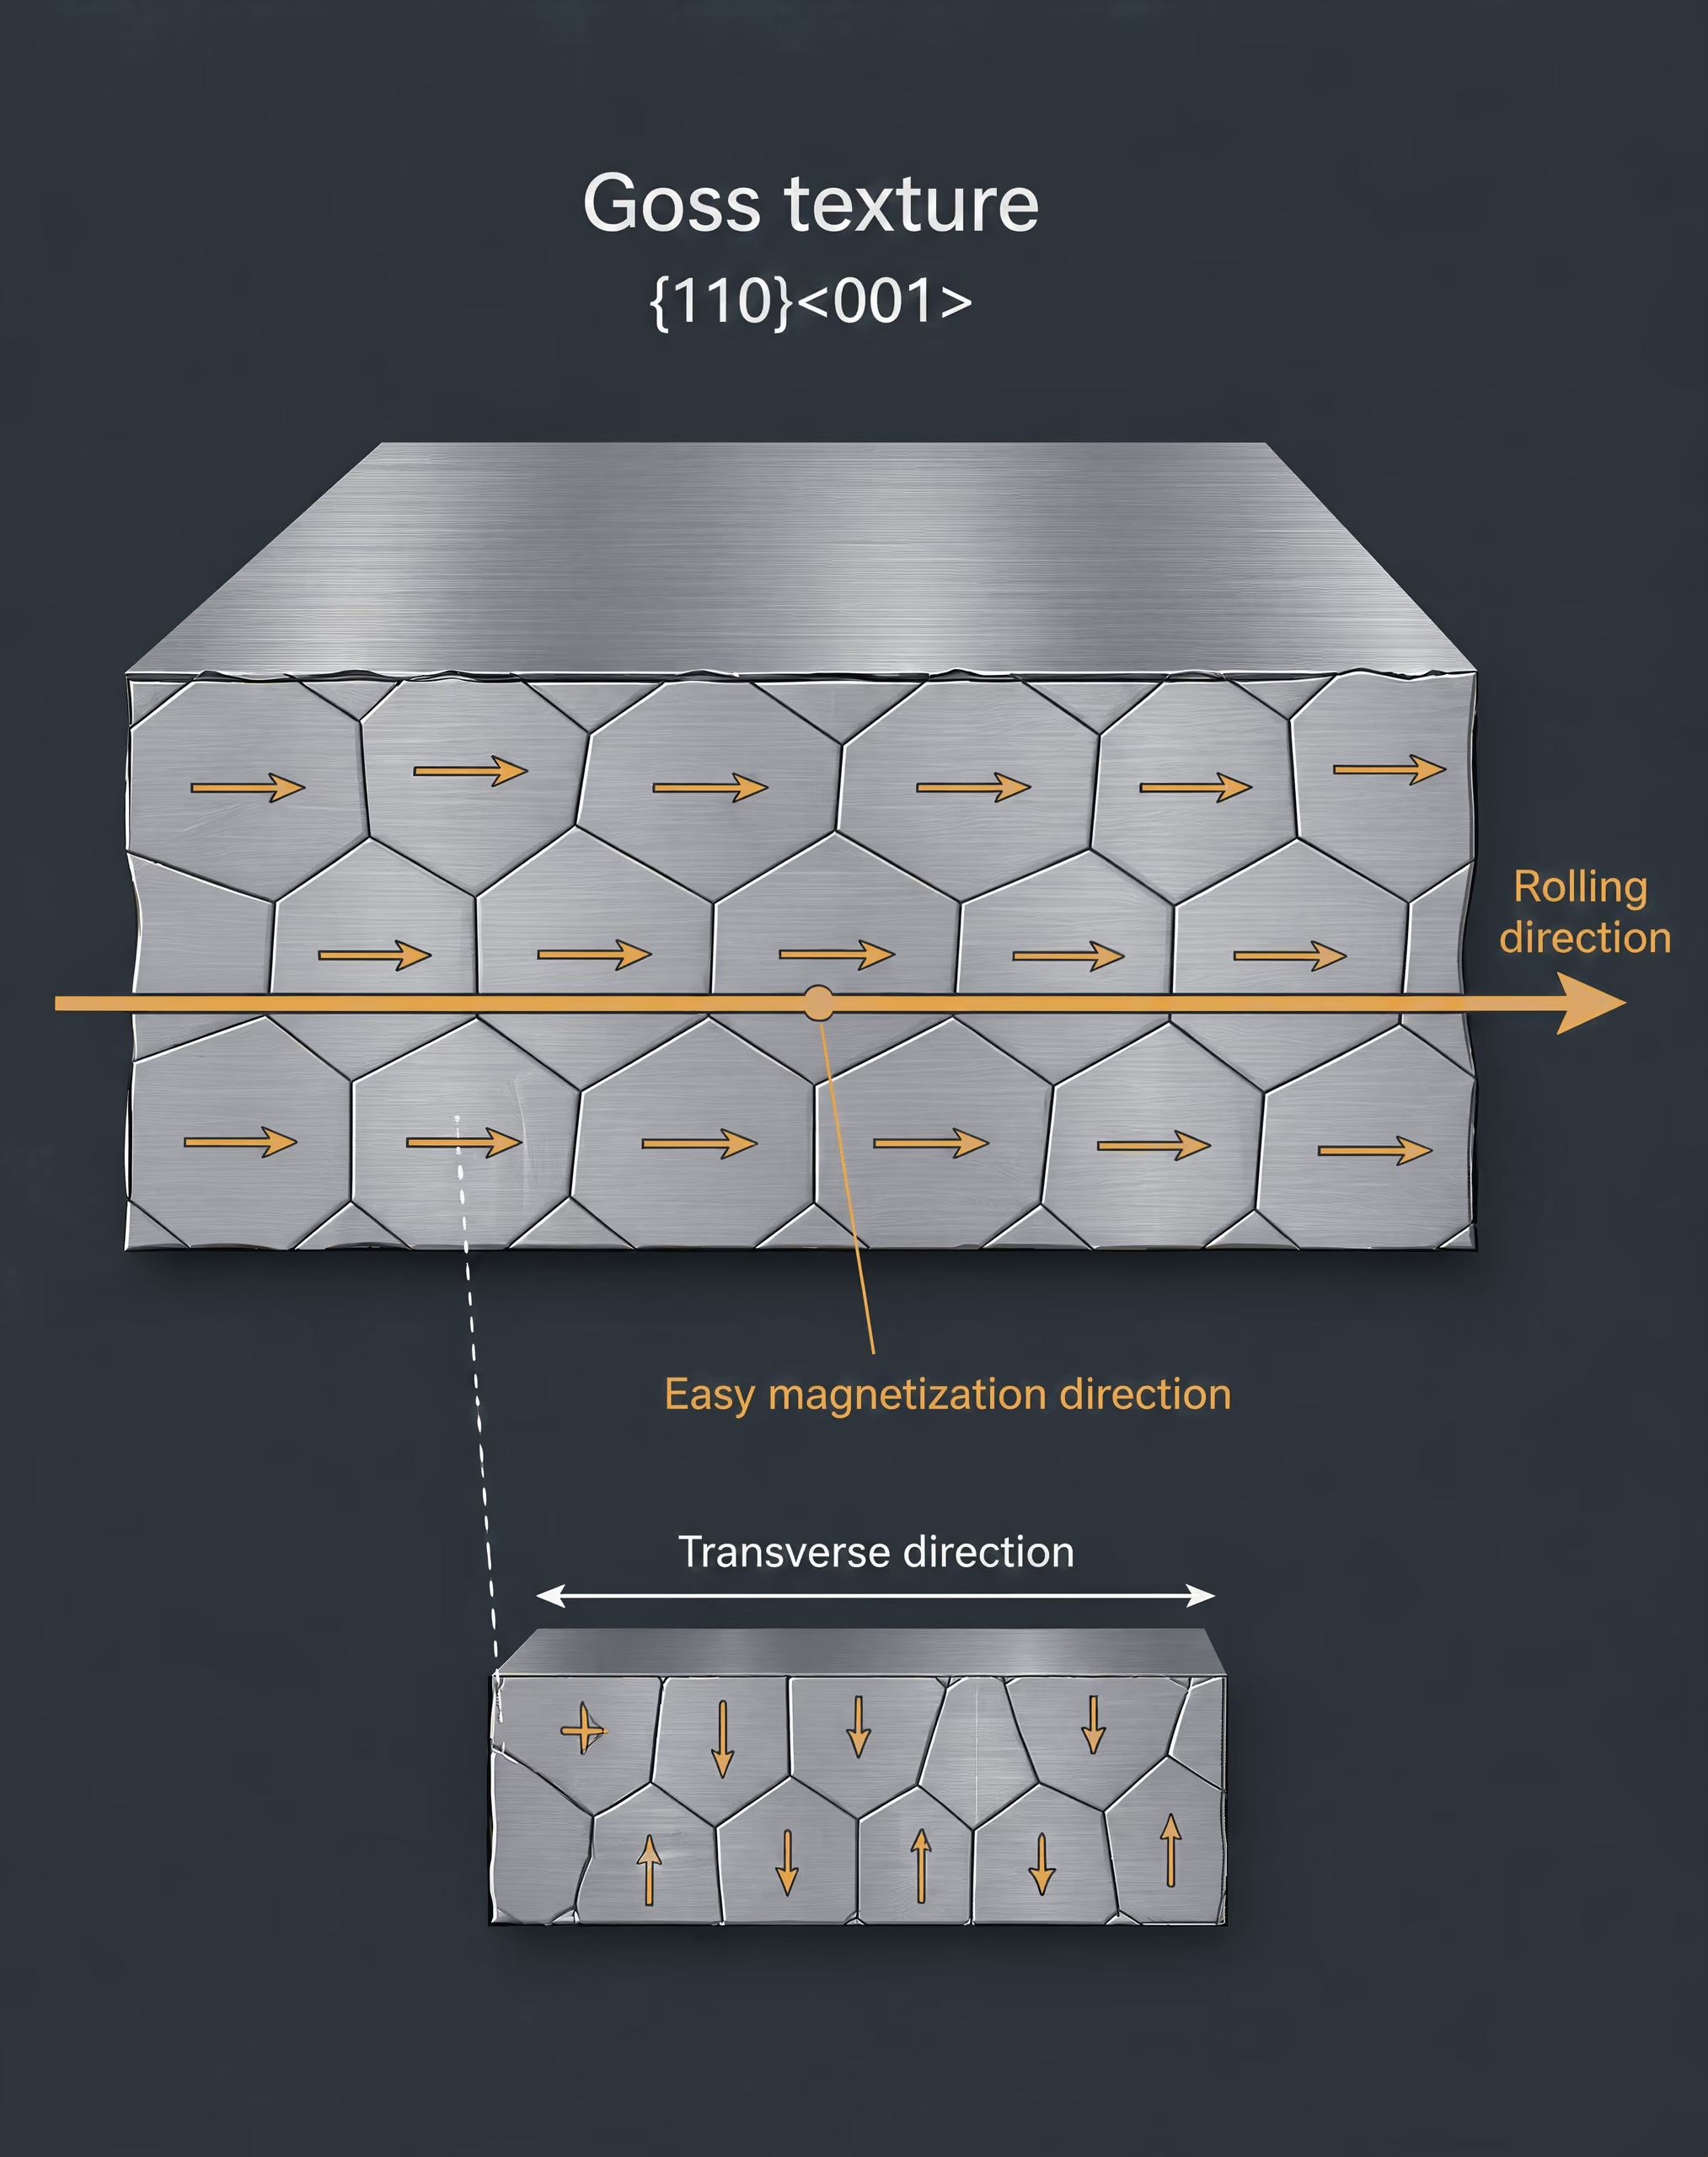
Goss dokusu ve haddeleme yönünde mıknatıslanma
Tane yönlendirmeli elektrik çeliği yalnızca silikon içeriği veya sac kalınlığı ile tanımlanmaz. Bu çeliğin belirleyici özelliği, haddeleme, tavlama ve ikincil yeniden kristalleşme yoluyla oluşturulan kontrollü kristalografik dokudur. Arzu edilen Goss yönlenmesinde, hacim merkezli kübik demir kristalinin yaklaşık olarak \(\{110\}\) düzlemi sac yüzeyine paralel, \(\langle001\rangle\) yönü ise haddeleme yönüne paraleldir. Bu gösterim sıklıkla \(\{110\}\langle001\rangle\) şeklinde yazılır.
Bu yönlenme önemlidir; çünkü mıknatıslanma, kübik \(\langle001\rangle\) yönleri boyunca daha zor kristalografik yönlere kıyasla daha kolay gerçekleşir. Çok sayıda tane, kolay mıknatıslanma yönünü haddeleme yönüne yakın konumlandırdığında, manyetik bölgeler daha kolay büyüyebilir ve bölge duvarları daha düşük uygulanan alanla hareket edebilir. Bunun sonucunda, alternatif akı haddeleme yönünü izlediğinde yüksek geçirgenlik ve daha düşük histerezis kaybı elde edilir. Sac boyunca aynı malzeme, manyetik açıdan önemli ölçüde farklı davranış gösterebilir. Bu nedenle haddeleme yönüne dik ölçülen bir değer, haddeleme yönündeki değerle birbirinin yerine kullanılamaz.
Doku hiçbir zaman tamamen homojen değildir. Taneler ideal Goss yönlenmesinden sapar ve sapma dağılımı geçirgenliği, koersif alanı ve kaybı etkiler. Yerel doku, tane boyutu, artık gerilme, yüzey durumu ve komşu taneler arasındaki manyetik etkileşim de katkıda bulunur. Bir kalite adı, bu değişkenleri tek başına ifade edemez.
Tane yönlendirmeli sac normal olarak manyetik yol haddeleme yönüyle hizalanacak şekilde, örneğin transformatör bacaklarında ve boyunduruklarında kullanılır. Kesme, eklem tasarımı, zımbalama gerinimi, bükme ve sıkıştırma, amaçlanan davranışı bozabilir. Bu nedenle hasar görmemiş ve tamamen işlenmiş bir numune olarak ölçülen bir şerit, kesilmiş kenarlar, ek yerleri ve uygulanan gerilmeler içeren bitmiş bir nüveden daha düşük kayıp gösterebilir.
Nüve kaybı da fiziksel bileşenlerine ayrılmalıdır. Karlsruhe Institute of Technology tarafından 2017 yılında yayımlanan çalışma, transformatör nüvesi kaybını histerezis kaybı, klasik girdap akımı kaybı ve ek kaybın toplamı olarak ele alır. Histerezis kaybı, her mıknatıslanma çevrimi sırasında bölge duvarlarının geri dönüşümsüz hareketi ve dönmesiyle ilişkilidir. Klasik girdap akımı kaybı, değişen manyetik akının indüklediği akımlardan kaynaklanırken ek kayıp, bölge duvarlarının homojen olmayan hareketi ve yerel manyetik süreçlerle bağlantılı ilave dinamik kayıpları ifade eder.
İnce sac, girdap akımlarının izleyebileceği yolları azaltır. Elektriksel olarak yalıtkan bir kaplama, laminasyonlar arasındaki elektrik direncini daha da artırarak nüve paketindeki akım dolaşımını sınırlar. Silikon ve alüminyum elektriksel özdirenci artırabilir; ancak bunların etkileri doku, işleme, süneklik, tane yapısı ve tavlama ile de etkileşir. Bu önlemlerin hiçbiri tek başına bir kalitenin toplam kaybını belirlemez.
Her özellik ifadesiyle birlikte test koşulları da belirtilmelidir. Frekans, tepe endüksiyonu, numune yöntemi ve yön belirtilmeden kullanılan “nüve kaybı” ifadesi eksiktir. Tek yönlü ölçümler için ASTM A804/A804M-04(2021), esas olarak termik olarak düzleştirilmiş tane yönlendirmeli elektrik çeliği için hazırlanmıştır ve 25 cm Epstein yöntemiyle karşılaştırılabilir sonuçlar verir. Bu ölçüm, akının birçok motor nüvesinde olduğu gibi dönmesinden ziyade tek yönde ilerlemesinin amaçlandığı transformatör nüvesi laminasyon malzemesi açısından özellikle önemlidir.
Geleneksel ve yüksek geçirgenlikli sınıflar
IEC 60404-8-7:2017, tamamen işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlendirmeli elektrik çeliği şerit ve saclarını kapsar. Kapsamında nominal kalınlıkları 0,23, 0,27, 0,30 ve 0,35 mm olan Goss dokulu malzemeler bulunur ve geleneksel ile yüksek geçirgenlikli sınıflar birbirinden ayrılır. “Tamamen işlenmiş” ifadesi, ürün için belirtilen son tavlama ve yalıtım işlemi dâhil olmak üzere manyetik işlemenin teslimattan önce tamamlandığı anlamına gelir; kullanıcının manyetik özellikleri ilave bir son tavlama yoluyla geliştirmesi beklenmez.
Geleneksel ve yüksek geçirgenlikli etiketleri, tane yönlendirmeli çelik içerisindeki manyetik performans sınıflarını tanımlar. Bunlar, her yüksek geçirgenlikli sacın her olası endüksiyon, frekans, yön veya nüve yapısı altında daha düşük kayba sahip olduğu anlamına gelmez. Geçirgenlik, alana ve endüksiyona bağlıdır; nüve kaybı ise frekans, tepe endüksiyonu, dalga şekli, gerilme, numune geometrisi ve laminasyonlar arası yalıtıma göre değişir.
ASTM A876, yaklaşık %3,2 silikon içeren düşük karbonlu silisyum-demir tane yönlendirmeli çelikleri ele alır. Standart; geleneksel, yüksek geçirgenlikli ve lazerle çizilmiş kategorileri içerir. ASTM kalite tanımlama uygulaması ayrıca 1,5 T’de test edilmek üzere belirtilen geleneksel tane yönlendirmeli kaliteleri, 1,7 T’de test edilmek üzere belirtilen diğer tane yönlendirmeli kalitelerden ayırır. Bu endüksiyon tanımları zorunludur: 1,5 T’deki bir kayıp değeri, 1,7 T’deki bir değerle doğrudan karşılaştırılamaz ve yalnızca çeliğin bir sıralaması olarak değerlendirilemez.
Kalite numaralarının ve kalınlıkların ölçülmüş manyetik verilerin yerine geçememesinin nedenlerinden biri budur. Diğer koşullar karşılaştırılabilir kaldığında, daha ince bir laminasyon genellikle klasik girdap akımı kaybını azaltır; ancak ölçülen sonuç aynı zamanda doku kalitesini, özdirenci, kaplama direncini, bölge yapısını ve uygulanan endüksiyon dalga şeklini de yansıtır. Yüksek geçirgenlik tanımı, ilgili standardın gereklilikleriyle tanımlanan bir sınıfı gösterir; kalınlığı evrensel bir performans göstergesine dönüştürmez.
Standartların sınıflandırma haritası, çelik sınıfları arasındaki ayrımı güçlendirir. ASTM A06.02 Alt Komitesi; tamamen işlenmiş yönlendirilmemiş elektrik çeliği için ASTM A677’yi, yarı işlenmiş yönlendirilmemiş elektrik çeliği için ASTM A683’ü, tamamen işlenmiş tane yönlendirmeli elektrik çeliği için ASTM A876’yı ve elektrik çeliği yalıtım kaplamalarının sınıflandırılması için ASTM A976’yı belirtir. Bu belgeler, birbiriyle değiştirilebilen tek bir malzeme ailesini tanımlamaz. Tane yönlendirmeli çelik belirli bir akı yönünü destekleyecek şekilde işlenirken, yönlendirilmemiş çelik sac düzleminde birbirine daha yakın manyetik davranış sağlamak üzere tasarlanır.
Karşılaştırma amacıyla ASTM A677, başlıca 50 ve 60 Hz’lik manyetik cihazlarda kullanılan tamamen işlenmiş yönlendirilmemiş elektrik çeliklerini kapsar. Bu kaliteler, Epstein test yöntemiyle 60 Hz ve 1,5 T’de ölçülen azami nüve kaybına göre sınıflandırılır. Çelik sınıfı, numune yöntemi, yön, endüksiyon ve teslim durumu korunmadan bu sınıflandırma ASTM A876 kapsamındaki bir tane yönlendirmeli kaliteye aktarılamaz.
Lazerle çizilmiş tane yönlendirmeli kaliteler
Lazerle çizme, alan inceltme işlemidir; yüksek geçirgenlik ile eş anlamlı değildir. Lazer, yüzeyde yerel termik veya gerilme değişiklikleri oluşturarak genellikle ana haddeleme yönü akısına enine uzanan, birbirine yakın izler meydana getirir. Bu izler manyetik bölgeleri alt bölümlere ayırır veya genişliklerini sınırlar. Daha küçük bölgeler, dinamik bölge duvarı hareketini azaltabilir ve belirtilen test koşulları altında toplam nüve kaybını düşürebilir.
Bu işlem Goss dokusunun yerini almaz. Lazerle çizilmiş bir ürün, haddeleme yönündeki davranışı kristalografik hizalanmasına, işleme geçmişine ve manyetik gerilme durumuna bağlı olan tane yönlendirmeli bir çelik olarak kalır. Lazerle çizme, malzemeyi otomatik olarak yüksek geçirgenlikli sınıfa da dâhil etmez. ASTM A876, lazerle çizilmiş kaliteleri geleneksel ve yüksek geçirgenlikli kalitelerin yanında ayrı bir kategori olarak listeler; çünkü sınıflandırma, tek bir evrensel geçirgenlik düzeyinden ziyade işleme yolunu veya ortaya çıkan kategoriyi tanımlar.
Etkisi koşullara bağlıdır. Çizme işlemi, belirli bir frekans ve endüksiyonda kaybı azaltırken başka bir endüksiyonda geçirgenlikte, manyetostriksiyonda veya kayıpta farklı bir değişim oluşturabilir. İz aralığı, derinlik, enerji girdisi, kaplama durumu ve sonraki gerilmeler önem taşıyabilir. Nüvenin montajı da sonucu değiştirebilir: kesme ve istifleme amaçlanan bölge desenini kesintiye uğratabilir, sıkıştırma gerilmesi ise kaybı artırabilir.
Bu nedenle uygun bir spesifikasyonda sınıf, nominal kalınlık, teslim durumu, haddeleme yönü, test endüksiyonu, frekans ve yöntem belirtilmelidir. Örneğin, haddeleme yönünde 1,5 T’de, ilgili Epstein veya tek yönlü prosedür kapsamında test edilen tamamen işlenmiş Goss dokulu bir sac, tanımlı bir ölçümdür. “%3,2 silikon içeren, ince, yüksek geçirgenlikli çelik” ise tanımlı değildir. İlk açıklama, manyetik davranışı kontrol eden değişkenleri korur; ikincisi ise dokuyu, işlemeyi, bölge inceltmeyi ve test koşullarını yanıltıcı bir etiket içinde birleştirir.
Silisyum, Alüminyum, Karbon ve Manyetik Kayıp Metalurjisi
Silisyum ve elektriksel özdirenç
Silisyum, esas olarak elektriksel özdirenci artırdığı ve alaşımın manyetik davranışını değiştirdiği için demire eklenir. Daha yüksek özdirenç, manyetik akı değiştiğinde bir çelik sacın içinde dolaşabilecek akımı azaltır. Bu dolaşan akımlar, çekirdek kaybının klasik girdap akımı bileşenidir. Belirli bir indüksiyon dalga biçimi ve frekans için daha ince laminasyonlar ile daha yüksek özdirenç, bu akım yollarının boyutunu sınırlar; ancak bunların hiçbiri girdap akımı kaybını tamamen ortadan kaldırmaz.
Silisyum ayrıca demirin kristal ve manyetik özelliklerini değiştirir. Genellikle doyum indüksiyonunu düşürür ve konsantrasyon yükseldiğinde işlenmesini zorlaştırabilir. Bu nedenle bileşim, kalitenin tek yönde artıp azaldığı bir ölçekten ziyade bir denge unsurudur. Elektriksel özdirenç etkisi yine de önemini korur: silisyum ilavesi, elektrik çeliğinin davranışını, daha düşük özdirencin daha yüksek indüklenmiş akıma izin verdiği düşük karbonlu yapı demirinin davranışından ayırır.
Kalite sınıfı tanımı yine de test koşuluyla birlikte okunmalıdır. ASTM International tarafından 2007 yılında atıfta bulunulan ASTM A677, esas olarak 50 ve 60 Hz’lik manyetik cihazlarda kullanılan tam işlenmiş, tane yönlenmemiş elektrik çeliklerini kapsar. Bu kalite sınıfları, Epstein test yöntemiyle 60 Hz ve 1,5 T’de ölçülen azami çekirdek kaybına göre sınıflandırılır. Bu koşul altında bildirilen bir kayıp, evrensel bir malzeme sabiti değildir. Belirli bir çeliği, teslim durumunu, numune düzenini, frekansı ve indüksiyonu tanımlar.
Tane yönlendirilmiş çelikle ilişkilendirilen silisyum düzeyi de çoğu zaman yanlış biçimde basitleştirilir. ASTM A876, yaklaşık %3,2 silisyum içeren düşük karbonlu silisyum-demir tane yönlendirilmiş çelikleri tanımlar. Bu değer, sınıfın genel kimyasal bileşimini belirtir; tek başına geçirgenliği veya çekirdek kaybını belirlemez. Tane yönlendirilmiş çelik, manyetik üstünlüğünün büyük bölümünü kristalografik tekstürden, özellikle elverişli kristal yönlerinin haddeleme yönüyle hizalanmasından alır. Silisyum elektriksel ve manyetik tasarımı destekler; ancak Goss tekstürünü yalnızca kimyasal bileşim yoluyla oluşturmaz.
Frekans, özdirencin avantajını daha önemli hâle getirir. Klasik girdap akımı kaybı frekansla güçlü biçimde artar ve laminasyon kalınlığına, özdirence ve yerel akı dalga biçimine bağlıdır. Daha yüksek özdirençli çelikten üretilmiş daha kalın bir sac, daha düşük özdirençli çelikten üretilmiş daha ince bir sactan farklı bir kayıp gösterebilir; buna karşılık histerezis ve fazla kayıp bağımsız olarak değişebilir. Bu nedenle “daha fazla silisyum”, kalınlığın, frekansın, indüksiyonun ve ölçülen kayıp bileşeninin veya toplam kaybın belirtilmesinin yerine geçmez.
Alüminyum, karbon kontrolü ve ikincil etkiler
Alüminyum özdirenci artırabilir ve elektrik çeliklerinin işleme metalurjisine katkıda bulunur. Tane yönlendirilmiş kalite sınıflarında alüminyum içeren çökeltiler, özellikle alüminyum nitrür, anormal tane büyümesini kontrol eden tavlama işlemleri dizisi sırasında inhibitör görevi görebilir. İstenen nihai tekstür; bileşim, sıcak haddeleme, soğuk redüksiyon, tavlama ve çökelti kararlılığının etkileşimine bağlıdır. Bu nedenle alüminyum, tane yönlendirilmiş üretimde basit bir özdirenç katkısından daha fazlasıdır.
Etkisi koşullara bağlıdır. Alüminyum içeren parçacıkların miktarı, biçimi ve ısıl geçmişi önem taşıdığı gibi azot, mangan, kükürt ve tavlama programı da önemlidir. Çökelti durumu belirtilmeden yalnızca alüminyum içeriğini bildiren bir kimyasal analiz, nihai tane yapısının amaçlanan manyetik tepkiyi üretip üretmeyeceği konusunda çok az bilgi verir. İnhibitörler çok zayıf veya çok kaba olursa ya da yanlış aşamada çözünürse ikincil yeniden kristalleşme ve tekstür gelişimi değişebilir.
Karbon kontrolü de aynı derecede önemlidir. Düşük karbon, nihai işlem sırasında dekarbürizasyona izin verir ve manyetik yaşlanma riskini azaltır. Kalıntı karbon, demir ve alaşım elementleriyle birleşerek karbürler oluşturabilir; ara yer atomları ise domen duvarlarının hareketini engelleyebilir veya zaman ve sıcaklıkla değişebilir. Bu etkiler histerezis kaybını artırabilir ya da manyetik özelliklerin daha az kararlı hâle gelmesine yol açabilir. Tam işlenmiş tane yönlendirilmiş çelikte, nihai yalıtım ve manyetik durum oluşturulmadan önce karbon düşük bir düzeye indirilir; burada önemli olan, her standarda uygulanabilecek evrensel bir karbon sayısı değil, işleme sonucudur.
Karbon ayrıca tane büyümesini ve tekstürü dolaylı olarak etkiler. Yeniden kristalleşmeyi, karbür çökelmesini ve tanelerin komşularını tükettiği koşulları etkiler. Düşük karbonlu bir bileşim, büyük ve elverişli yönde yönlenmiş taneleri garanti etmez. Yalnızca gerekli işleme güzergâhını destekleyebilecek bir kimya oluşturur. Nihai sonuç; haddeleme deformasyonunun, tavlamanın, inhibitörlerin ve dekarbürizasyonun amaçlanan tane yapısını oluşturup oluşturmadığına bağlıdır.
Kayıp mekanizması, bu ayrıntıların neden önemli olduğunu açıklar. Karlsruhe Institute of Technology tarafından 2017 yılında gerçekleştirilen çalışma, transformatör çekirdeği kaybını histerezis, klasik girdap akımı ve fazla kayıp bileşenlerine ayırır. Histerezis kaybı, mıknatıslanma tersine dönerken domen duvarlarının geri döndürülemez hareketini yansıtır. Klasik girdap akımı kaybı, değişen akının indüklediği akımlardan kaynaklanır. Fazla kayıp, klasik terimle kapsanmayan ilave dinamik domen süreçlerini ifade eder. Silisyum ve alüminyum temel olarak özdirenci artırarak ve mikroyapıyı etkileyerek yardımcı olurken, karbon kontrolü domen duvarlarının davranışını, tane yapısını ve manyetik yaşlanmayı etkiler. Etkileri örtüşür; ancak birbirlerinin yerine geçmezler.
Yalıtım, başka bir kimyasal ve işleme değişkeni sağlar. Laminasyonlar arasındaki bir kaplama, sacdan saca temaslar boyunca elektriksel direnci artırır ve laminasyonlar arası akımı sınırlar. ASTM A976, elektrik çeliği yalıtım kaplamalarını sınıflandırır; kaplama tanımını toplam çekirdek kaybı için doğrudan bir sıralamaya dönüştürmez. Kaplama kalınlığı, kaplama kapsamı, yapışma, zımbalama sırasında oluşan hasar ve bunun sonucunda ortaya çıkan sıkıştırma gerilmesi, tamamlanmış bir çekirdeği etkileyebilir.
Bileşim, birçok değişkenden yalnızca biri olarak
Elektrik çeliği tek bir malzeme kategorisi değildir. Tam işlenmiş tane yönlenmemiş çelik, yarı işlenmiş tane yönlenmemiş çelik ve tam işlenmiş tane yönlendirilmiş çelik farklı üretim güzergâhlarını izler ve yalnızca silisyum yüzdesi üzerinden karşılaştırılmamalıdır. ASTM Alt Komitesi A06.02; tam işlenmiş tane yönlenmemiş çelik için ASTM A677’yi, yarı işlenmiş tane yönlenmemiş çelik için ASTM A683’ü, tam işlenmiş tane yönlendirilmiş çelik için ASTM A876’yı ve yalıtım kaplamalarının sınıflandırılması için ASTM A976’yı tanımlar. IEC 60404-8-3:2023, 0,47, 0,50, 0,64, 0,65 ve 0,79 mm nominal kalınlıklar dâhil olmak üzere yarı işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlenmemiş şerit ve sacı kapsar. IEC 60404-8-7:2017 ise 0,23, 0,27, 0,30 ve 0,35 mm nominal kalınlıklardaki tam işlenmiş tane yönlendirilmiş sacı kapsar.
Bu kalınlıklar önemlidir; çünkü girdap akımı kaybı laminasyon kalınlığına güçlü biçimde tepki verir. Ancak diğer test açıklamaları olmadan kalınlık toplam kaybı öngörmez. Tane boyutu, tekstürün keskinliği, artık gerilme, yüzey durumu, zımbalama hasarı, kaplama ve uygulanan gerilim, domen duvarlarının hareketini ve dolayısıyla histerezis veya fazla kaybı değiştirebilir. Lazerle çizilmiş bir tane yönlendirilmiş sac, nominal kimyası benzer olan geleneksel veya yüksek geçirgenlikli bir kalite sınıfından farklı biçimde domenleri kontrol edebilir.
Test yönü ve indüksiyon temel unsurlardır. ASTM A804/A804M, esas olarak transformatör çekirdeği laminasyon malzemesi olarak kullanılan, termik olarak düzleştirilmiş tane yönlendirilmiş elektrik çeliği üzerinde tek yönlü alternatif akım ölçümleri için tasarlanmıştır; sonuçları 25 cm’lik Epstein yöntemiyle karşılaştırılabilir. ASTM A876, 1,5 veya 1,7 T’de test edilen geleneksel, yüksek geçirgenlikli ve lazerle çizilmiş kalite sınıflarını içerir. ASTM kalite sınıfı tanımlama uygulaması, 1,5 T’de test edilmek üzere belirlenen geleneksel tane yönlendirilmiş kalite sınıfları ile 1,7 T’de test edilmek üzere belirlenen kalite sınıflarını birbirinden ayırır. 1,5 T’de bildirilen bir kayıp, 1,7 T’de ölçülen bir kayba eşdeğer kabul edilemez.
Aynı disiplin tane yönlenmemiş çelik için de geçerlidir. ASTM A677 kapsamında sınıflandırılan bir değer, Epstein yöntemiyle 60 Hz ve 1,5 T’de ölçülen azami çekirdek kaybı anlamına gelir; her motor frekansındaki, indüksiyondaki veya dalga biçimindeki performansı ifade etmez. IEC 60404-8-3:2023 kapsamındaki yarı işlenmiş malzeme, manyetik özelliklerinin amaçlanan kullanım durumunu temsil etmesinden önce nihai tavlama veya üretici tarafından tanımlanan başka bir işlem gerektirebilir.
Bileşim manyetik performansı destekler; ancak onu tek başına belirlemez. Silisyum ve alüminyum, daha yüksek özdirenç yoluyla girdap akımı kaybını azaltabilir; alüminyum içeren çökeltiler de tane gelişiminin kontrolüne yardımcı olabilir. Düşük karbon, dekarbürizasyonu, işleme kararlılığını ve manyetik yaşlanmaya direnci destekler. Bununla birlikte tamamlanmış özellik; kimyanın tekstür, tane boyutu, gerilme, kalınlık, kaplama, teslim durumu ve ölçüm koşullarıyla birleşiminden ortaya çıkar. Bu değişkenleri göz ardı eden her karşılaştırma, manyetik davranışları değil, etiketleri karşılaştırır.

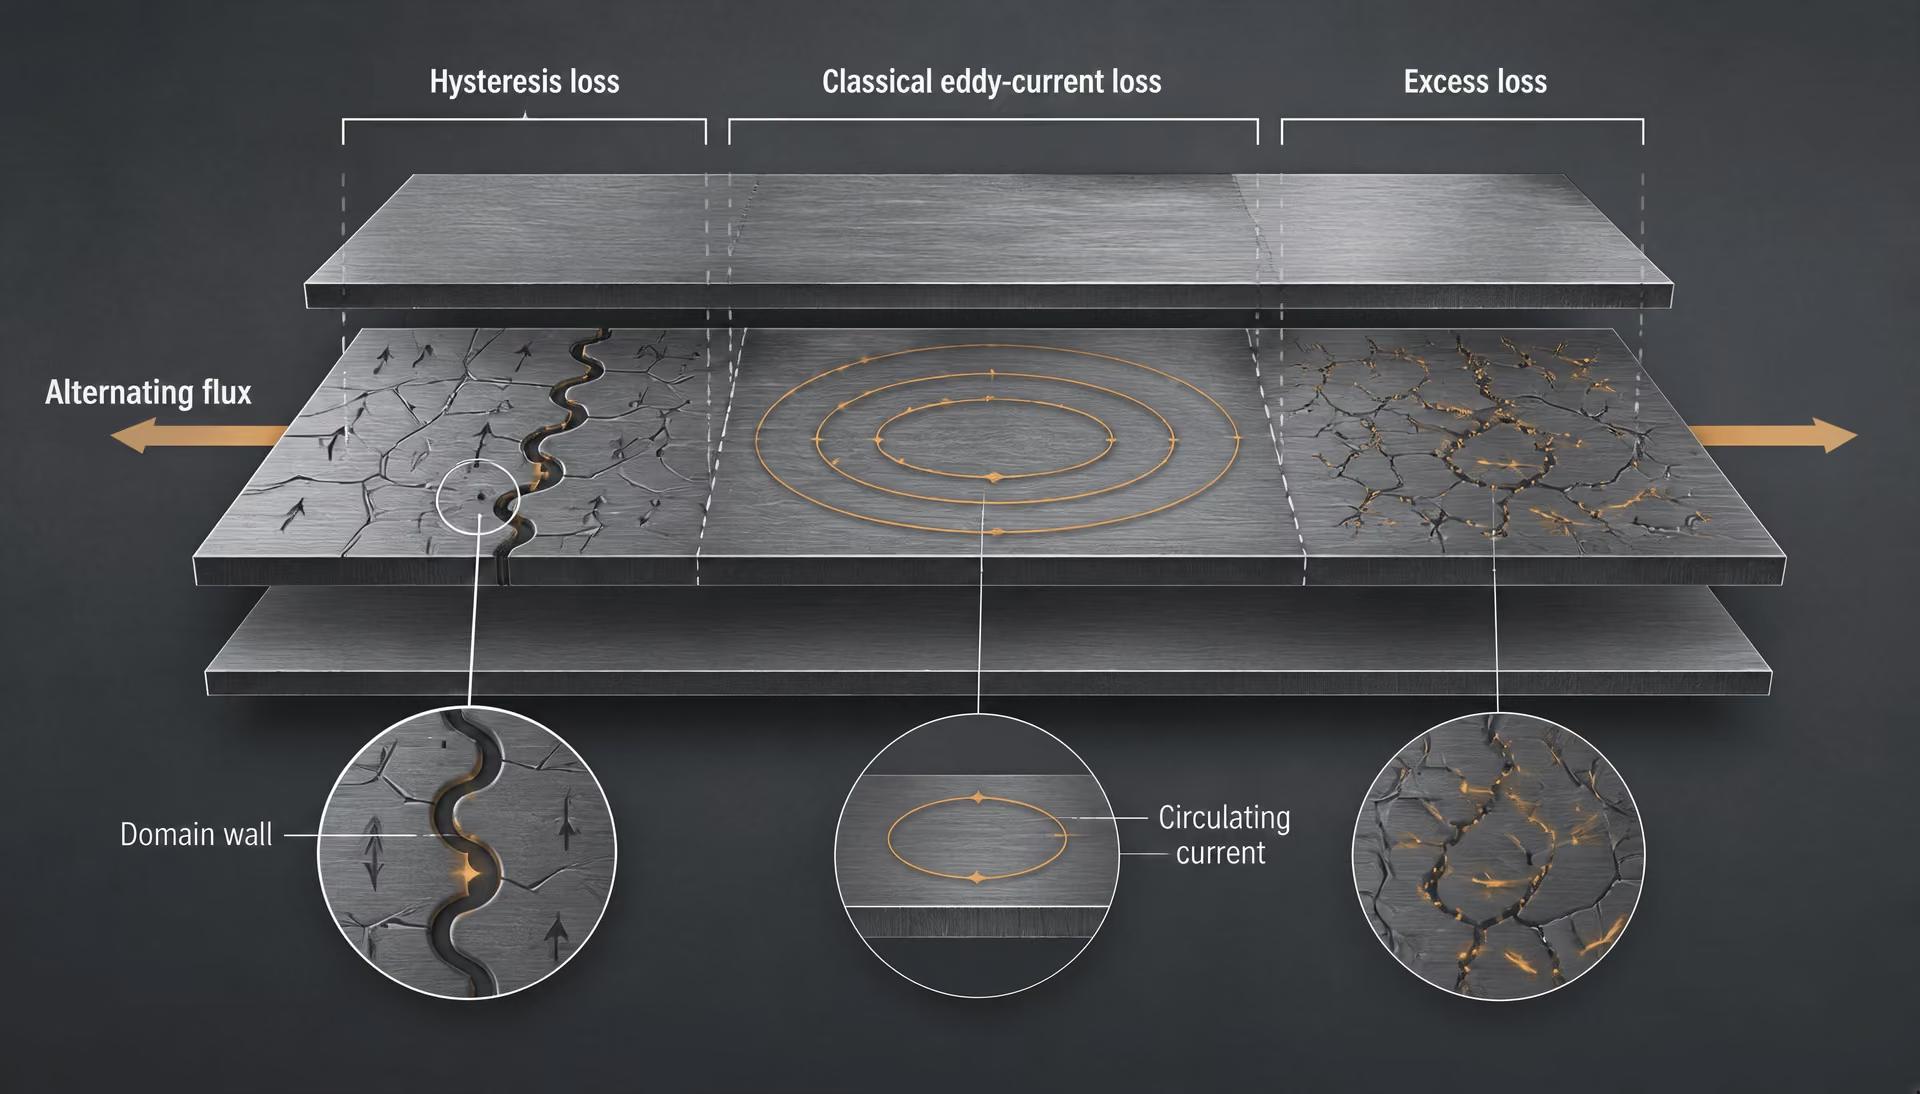
Çekirdek Kaybının Ayrıştırılması: Histerezis, Girdap Akımları ve Fazla Kayıp
Çekirdek kaybı, ferromanyetik bir çekirdek alternatif manyetik akı taşıdığında elektriksel gücün ısıya dönüştürülen kısmıdır. Ölçülen değer tek bir malzeme sabiti değildir. Frekansa, tepe indüksiyonuna, dalga biçimine, numune geometrisine, haddeleme yönüne, laminasyon kalınlığına, yalıtıma, gerilmeye ve çeliğin teslim durumuna bağlıdır. 60 Hz ve 1,5 T’de bildirilen bir kayıp, her iki numune de aynı kalite sınıfı tanımına sahip olsa bile 50 Hz ve 1,7 T’de bildirilen bir kayıpla doğrudan karşılaştırılamaz.[6] Transformer-core loss separation study. Karlsruhe Institute of Technology. Karlsruhe Institute of Technology publication, 2017.
Karlsruhe Institute of Technology (KIT) tarafından 2017 yılında gerçekleştirilen çalışma, transformatör çekirdeği kaybını üç bileşene ayırır: histerezis kaybı, klasik girdap akımı kaybı ve fazla ya da anormal kayıp. Bu ayrım, standart bir sertifikada birbirinden bağımsız olarak basılan üç özellikten ziyade fiziksel bir çerçevedir. Ölçülen toplam değer, bu bileşenlerin birleşik sonucudur:
Terimler, işleme ve mikroyapı aracılığıyla birbirleriyle etkileşebilir. Tane boyutu, kristalografik doku, artık gerilme, kaplama direnci ve domenlerin inceltilmesi aynı anda birden fazla katkıyı değiştirebilir.
Histerezis kaybı ve domen duvarı hareketi
Histerezis kaybı, tersinmez mıknatıslanma çevrimi sırasında harcanan enerjidir. Alternatif bir alan yön değiştirdiğinde, manyetik domenler aynı mıknatıslanma yolu boyunca geri dönmez. Manyetik histerezis döngüsünün çevrelediği alan, çevrim başına ve birim hacim başına kaybedilen enerjiyi temsil eder. Bu enerjinin frekansla çarpılması, güç kaybına yapılan katkıyı verir.
Domen duvarı Farklı mıknatıslanma yönlerine sahip manyetik domenleri birbirinden ayıran geçiş bölgesi.
Düşük indüksiyonda mıknatıslanma çoğu zaman domen duvarlarının hareketiyle başlar. Bir domen duvarı, manyetik momentleri farklı kristalografik yönleri gösteren bölgeleri birbirinden ayırır. Kusursuz bir kristalde, küçük bir uygulanan alan bir duvarı çok az dirençle hareket ettirebilir. Gerçek elektrik çeliği; dislokasyonlar, tane sınırları, kapanımlar, artık gerilme, yüzey düzensizlikleri ve dokudaki yerel değişimler içerir. Bu özellikler duvarları sabitler veya biçimlerini bozar. Bunun sonucunda, bir duvar serbest kalmadan önce alanın yükselmesi gerekir; bu da tersinmez sıçramalara ve enerji harcanmasına yol açar.
Daha yüksek indüksiyonda, domen duvarlarının hareketine mıknatıslanmanın uygulanan alana doğru dönmesi de eşlik eder. Duvar hareketi ile dönme arasındaki denge, kristalografik yönelime bağlıdır. Dokunun önemli olmasının nedeni budur. Tam işlenmiş tane yönlendirilmiş elektrik çeliği, güçlü bir Goss dokusu geliştirir ve çok sayıda taneyi, haddeleme yönünde düşük kayıplı mıknatıslanmayı destekleyen bir yönelimde konumlandırır. Düşük kaybı, belirtilen yön ve test koşulları için geçerlidir; bu durum sacın her yönde aynı manyetik tepkiye sahip olduğu anlamına gelmez.
Yönlendirilmemiş elektrik çeliği, baskın tek bir kolay yön oluşturmak yerine yönler arasındaki farkları azaltacak şekilde işlenir. Tam işlenmiş yönlendirilmemiş malzeme, öncelikle 50 ve 60 Hz manyetik cihazlarda kullanılan uygulamalar için ASTM A677 kapsamındadır. Bu standarda göre sınıflar, Epstein test yöntemiyle 60 Hz ve 1,5 T değerlerinde ölçülen azami çekirdek kaybına göre sınıflandırılır. Dolayısıyla sınıf etiketi, her indüksiyon ve frekansta geçerli evrensel bir histerezis kaybı değerini değil, tanımlanmış bir test koşulundaki sonucu ifade eder.
Teslim durumu da duvar hareketini değiştirir. Tam işlenmiş sac, manyetik durumunu oluşturmak amacıyla uygulanan son tavlama ve yüzey işleminden geçirilmiştir. ASTM A683 ve IEC 60404-8-3:2023 kapsamındaki yarı işlenmiş yönlendirilmemiş sac, kullanıcı tarafından uygulanacak sonraki bir işlem için tedarik edilir. Kesme, zımbalama, gerilim giderme ve son tavlama, domen duvarlarının sabitlenmesini değiştirebilir. Yarı işlenmiş tanımı, tam işlenmiş bir sınıfın daha düşük çözünürlüklü bir sürümü olarak değerlendirilemez.
Silisyum ve alüminyum elektriksel özdirenci artırabilir ve manyetik davranışı değiştirebilir; ancak kimyasal bileşim tek başına histerezis kaybını belirlemez. Tavlama, tane büyümesi, doku ve gerilme kontrolü, döngü biçimi üzerinde nominal silisyum yüzdelerinin basit bir karşılaştırmasının düşündürdüğünden daha büyük bir etkiye sahip olabilir. Aynı uyarı kalınlık için de geçerlidir: daha ince bir sac girdap akımı kaybını azaltabilir; ancak histerezis kaybı esas olarak doku, kusurlar ve domen duvarlarının sabitlenmesi tarafından belirlenmeye devam eder.
Lamine saclarda klasik girdap akımı kaybı
Değişen manyetik akı, iletken bir çelik sacın içinde elektrik alanları indükler. Bu alanlar, değişen akıyı çevreleyen düzlemlerde girdap akımları olarak adlandırılan dolaşım akımlarını sürer. Akımlar, çeliğin elektriksel direnciyle karşılaşır ve gücü ısı olarak harcar. Bu, klasik girdap akımı katkısıdır.
Sinüzoidal uyarım altındaki basit bir lamine sac modeli için klasik girdap akımı kaybı yaklaşık olarak frekansın karesi, tepe indüksiyonun karesi ve laminasyon kalınlığının karesi ile artarken, elektriksel özdirenç arttıkça azalır. Bu bağıntı, kalınlığın tek başına karşılaştırılmasına izin vermez. Katsayı; geometriye, akı dağılımına, dalga biçimine ve yalıtımın akım yollarını ne ölçüde kestiğine bağlıdır.
Laminasyonlar, dolaşım akımlarının kullanabileceği alanı azaltır. Her sac üzerindeki elektriksel olarak yalıtkan bir kaplama, bitişik katmanlar arasındaki direnci artırarak büyük bir akım döngüsünün yığın boyunca geçmesini önler. ASTM A976, elektrik çeliği yalıtım kaplamalarını sınıflandırır; dolayısıyla kaplama tanımı yalnızca bir yüzey bitirme açıklaması değil, manyetik yapının da bir parçasıdır. Hasarlı, ince, süreksiz veya elektriksel olarak iletken bir kaplama, temel çelik belirtilen manyetik sınıfı karşılasa bile yığın kaybını artırabilir.
Silisyum özdirenci artırır; alüminyum da ilgili bileşim ve işleme sistemi içinde bulunduğunda aynı kayıp kontrolü stratejisine katkıda bulunabilir. Daha yüksek özdirenç klasik girdap akımlarını bastırır; ancak sünekliği, doku gelişimini, tane büyümesini ve doyma davranışını da etkileyebilir. Bu nedenle silisyum içeriği bir tasarım değişkenidir; sınıf eşdeğerliği kuralı değildir. “Daha fazla silisyum”, belirli bir standart sınıfı tanımlamaz veya ölçülen toplam kaybın daha düşük olacağını garanti etmez.
Kalınlık da aynı şekilde test koşuluyla birlikte değerlendirilmelidir. IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve saclarını kapsar; buna 0,47, 0,50, 0,64, 0,65 ve 0,79 mm nominal kalınlıklar da dahildir. IEC 60404-8-7:2017, 0,23, 0,27, 0,30 ve 0,35 mm nominal kalınlıklardaki tam işlenmiş tane yönlendirilmiş malzemeyi kapsar. Bu aralıklar bir yapısal farklılığı gösterir; ancak her 0,23 mm sacın her 0,35 mm sacdan daha düşük toplam kayba sahip olduğunu kanıtlamaz. Histerezis ve artık kayıp katkıları devam eder; ayrıca test indüksiyonu farklı olabilir.
Kesme ve istifleme de pratik sonucu etkiler. Çapaklar laminasyonlar arasında elektriksel köprüler oluşturabilir. Zımbalama, kenarların yakınında plastik deformasyon ve artık gerilme oluşturarak yerel histerezis kaybını artırır ve domen desenlerini değiştirir. Gerilim giderme tavlaması manyetik performansın bir bölümünü geri kazandırabilir; ancak etkisi çeliğin sınıfına, kaplamaya, atmosfere ve ısıl çevrime bağlıdır.
Artık veya anormal kayıp ve gerçek mikroyapı
Artık kayıp, domen yapısı ve düzgün olmayan mıknatıslanmayla ilişkili ilave dinamik katkıdır. Bu kayıp, yalnızca kalınlık ve özdirençten hesaplanan klasik girdap akımı terimi değildir. Alternatif uyarım sırasında domen duvarları, tek ve düzgün biçimde ilerleyen bir cephe gibi hareket etmek yerine süreksiz adımlarla hareket eder. Hareket eden her duvar, manyetik akıda yerel değişiklikler ve dolayısıyla yerel girdap akımları oluşturur. Bu akımlar duvar hareketiyle etkileşerek idealize edilmiş klasik hesaplamanın ötesinde dinamik bir kayıp meydana getirir.
Gerçek domen deseni bu katkıyı kontrol eder. Tane sınırları, kapanımlar, gerilme alanları, yüzey hasarı ile domenlerin aralığı ve biçimi, farklı alan ve zamanlarda anahtarlanan bölgeler oluşturur. Frekans yükseldikçe, uygulanan alan yeniden değişmeden önce duvarların tepki vermek için daha az zamanı olur. Bunun sonucunda oluşan düzgün olmayan mıknatıslanma, artık bileşeni artırır. Domenlerin inceltilmesi, yerel akı değişikliklerinin büyüklüğünü azaltabilir ve hareket eden duvarların çevresindeki akım yollarını kısaltabilir; bu nedenle bazı tane yönlendirilmiş ürünlerde domen kontrol işlemleri kullanılır.
Tane yönlendirilmiş elektrik çeliği, bu mekanizmaların birbirinden ayrılmasının önemini gösterir. ASTM A876, yaklaşık %3,2 silisyum içeren düşük karbonlu silisyum-demir tane yönlendirilmiş çelikleri kapsar ve geleneksel, yüksek geçirgenlikli ve lazerle çizilmiş sınıfları içerir. ASTM sınıf tanımlama uygulaması, 1,5 T değerinde test edilmek üzere belirlenen geleneksel tane yönlendirilmiş sınıfları, 1,7 T değerinde test edilmek üzere belirlenen sınıflardan ayırır. Raporlanan bir kayıp, bu indüksiyon koşulunu korumalıdır. ASTM A804/A804M, esas olarak termik olarak düzleştirilmiş tane yönlendirilmiş çelik üzerinde tek yönlü alternatif akım ölçümleri için tasarlanmıştır ve sonuçları 25 cm Epstein yöntemiyle karşılaştırılabilir; tek yönlü düzenek, izotropik bir testle birbirinin yerine kullanılamaz.
Lazerle çizme, domen yapısını yerel olarak değiştirerek belirtilen koşullar altında kaybı azaltabilir; ancak gerilmenin, kesmenin, istiflemenin veya enine akının etkilerini ortadan kaldırmaz. Benzer şekilde, tanelerin hizalanması haddeleme yönünde ölçülen kaybı azaltabilirken bu yönden uzaklaşıldığında farklı bir tepki oluşturabilir. Bu nedenle IEC 60404-8-7:2017 kapsamındaki tam işlenmiş tane yönlendirilmiş çelik ile ASTM A677 kapsamındaki tam işlenmiş yönlendirilmemiş çelik, tek bir test sonucu toplam kayıplarını benzer gösterse bile farklı manyetik sınıflara aittir.
Pratik sonuç açıktır: çekirdek kaybının kontrolü için çelik sınıfı, teslim durumu, kalınlık, kaplama, yönelim, frekans, indüksiyon, dalga biçimi ve numune yönteminin uygulamayla uyumlu hâle getirilmesi gerekir. Histerezis kaybı tersinmez çevrimleri, klasik girdap akımı kaybı değişen akının indüklediği akımları, artık kayıp ise domen yapısından ve düzgün olmayan mıknatıslanmadan kaynaklanan dinamik etkileri açıklar. Ölçülen toplam kayıp bu üç bileşenin tamamını içerir. Bu kaybı bunlardan yalnızca biri olarak değerlendirmek yanlış bir açıklamaya yol açar ve yanlış malzeme veya işleme kararına neden olabilir.
Kayıpların Kontrolünde Kalınlık, Laminasyon ve Yalıtım Kaplamaları
Elektrik çeliğinin kalınlığı, kaplama kalınlığı ve monte edilmiş nüvenin boyutları farklı fiziksel özellikleri ifade eder. Bunların birbirinin yerine kullanılabilecek özellikler olarak ele alınması, nüve kaybına ilişkin hatalı öngörülere yol açar. Sac kalınlığı, tek bir çelik laminasyonunun kalınlığıdır. Kaplama kalınlığı, yüzeydeki elektriksel olarak dirençli filmin kalınlığıdır. İstif geometrisi; laminasyonların sayısını, bindirmelerini ve ek yerlerini, istif faktörünü, akının yönünü ve monte edilmiş manyetik yolu kapsar. Daha ince sacdan üretilmiş bir nüvenin toplam kaybı, kesim hasarı, yetersiz yalıtım, aşırı sıkıştırma veya uygun olmayan bir manyetik kalite, girdap akımı kaybındaki azalmayı telafi ederse otomatik olarak daha düşük olmaz.
2017 yılında yayımlanan KIT çalışması, transformatör nüvesi kaybını histerezis kaybı, klasik girdap akımı kaybı ve fazla kayıp olarak ayırır. Manyetik alan duvarlarının hareketi histerezis kaybıyla ilişkilidir; alternatif bir manyetik akı, dolaşım akımlarını indükler; geriye kalan dinamik katkı ise fazla kayıp olarak ele alınır. Laminasyon ve kaplama tasarımı, akımla ilişkili terimleri doğrudan etkiler; ancak uygun kristalografik tekstürün, kimyanın, gerilim kontrolünün veya test koşullarının yerine geçmez.
Daha ince sac neden genellikle laminasyonlar arası girdap akımı yollarını azaltır?
Değişen bir manyetik akı, bir elektrik alanı oluşturur. Masif bir çelik nüvede bu alan, malzemenin geneline yayılan ilmekler boyunca dolaşım akımlarını sürükleyebilir. Bu akımlar, çeliğin elektriksel direnci üzerinden güç harcayarak klasik girdap akımı kaybı oluşturur ve yerel manyetik alanı değiştirir. Değişen akıdan etkilenen yöndeki mevcut ilmek boyutu ne kadar büyükse, o ilmek çevresinde indüklenen gerilim de o kadar yüksek olur.
Lamine edilmiş bir nüve, tek bir büyük iletken hacmi çok sayıda ince saca ayırır. Her sac akıyı esas olarak kendi düzlemi içinde taşırken, saclar arasındaki ara yüzler akımın bir laminasyondan diğerine geçişini keser. Klasik girdap akımı bileşeni için kullanılan bilinen basitleştirilmiş bağıntı, laminasyon kalınlığının karesini içerir: frekans, indüksiyon, özdirenç ve dalga şekli sabit tutulduğunda, kalınlığın azaltılması genellikle bu bileşende orantısal olarak daha büyük bir azalma sağlar. Bu ifade bir eğilimi belirtir; kalite sınıfından bağımsız bir garanti değildir. Gerçek kayıp, histerezis ve fazla kayıp terimlerini de içerir ve üretim gerilimleri bunları artırabilir.
Fiziksel fayda, birbiriyle ilişkili iki etkiden kaynaklanır. İlk olarak, daha ince bir sac, indüklenen akım ilmekleri için daha kısa bir boyut sağlar. İkinci olarak, tek tek yalıtılmış saclardan oluşan bir istif, bu ilmeklerin komşu laminasyonların geniş yüzeyleri üzerinden birleşmesini önler. Ara yüzler elektriksel olarak köprülenirse, etkin ilmek boyutu nüvenin önemli bir bölümünün yüksekliğine veya genişliğine yaklaşabilir ve laminasyon tasarımının faydasının büyük kısmını ortadan kaldırabilir.
Bu nedenle bir ürün standardında belirtilen kalınlık değerleri, yalnızca malzeme sınıfı ve teslim durumu ile birlikte anlamlıdır. IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve saclarını kapsar; nominal kalınlıklar 0,47, 0,50, 0,64, 0,65 ve 0,79 mm’dir. Bunlar standartlarla tanımlanmış ürün kalınlıklarıdır; evrensel performans sıralamaları değildir. Bu kalınlıklardan birine sahip yarı işlenmiş yönlendirilmemiş bir sacın, yine de belirtilen manyetik test ve işleme koşulları altında değerlendirilmesi gerekir.
IEC 60404-8-7:2017, tam işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlendirilmiş elektrik çeliğini kapsar; buna 0,23, 0,27, 0,30 ve 0,35 mm nominal kalınlıklar dahildir. Tane yönlendirilmiş malzeme genellikle akı esas olarak haddeleme yönünde olacak şekilde kullanılır; dolayısıyla kalınlık ve tekstür birlikte etki eder. 0,27 mm’lik tane yönlendirilmiş bir sac ile 0,50 mm’lik yarı işlenmiş yönlendirilmemiş bir sac, yalnızca kalınlıklarına göre karşılaştırılamaz; çünkü tekstürleri, ısıl işlemleri, manyetik yönleri ve teslim durumları farklıdır.
Daha ince laminasyonlar, belirli bir istif yüksekliğindeki ara yüzlerin sayısını da artırır. Bu durum, kaplamalar ve küçük boşluklar istifin bir bölümünü kapladığından, dış boyutun birimi başına çelik hacmini azaltabilir. Bunun sonucunda ortaya çıkan istif faktörü önemlidir: nominal olarak 100 mm yüksekliğindeki bir paket, 100 mm manyetik çelik içermez. Kesme ve zımbalama işlemleri de başka bir sınırlama getirir. Çapaklar, komşu laminasyonları elektriksel olarak birbirine bağlayabilir; kesilmiş kenarların yakınındaki artık gerilim ise histerezis ve fazla kaybı artırabilir. Dolayısıyla daha ince malzeme klasik girdap akımı kaybını azaltırken, yetersiz imalat diğer katkıları artırabilir.
Yüzey yalıtımının elektriksel rolü
Kaplama yalnızca bir korozyon bariyeri veya işlemeyi kolaylaştıran bir yüzey kaplaması değildir. Elektriksel işlevi, komşu laminasyonların geniş yüzeyleri arasında yüksek direnci koruyarak indüklenen akımın büyük ölçüde kendi sacı içinde kalmasını sağlamaktır. Kaplamanın akımın bir laminasyon boyunca akmasını durdurması gerekmez; çeliğin kendisi değiştirilmeden bu mümkün olmaz. Kaplama, akımın laminasyonlar arasındaki ara yüzden geçişini sınırlamalıdır.
Bu ayrım, kaplama sürekliliğinin neden önemli olduğunu açıklar. Küçük bir hasarlı alan, açıkta kalmış bir kenar, iletken bir kirletici veya bir zımba çapaklanması, birkaç sac boyunca bir köprü oluşturabilir. Tek bir köprü, tüm nüveyi mutlaka kısa devre etmez; ancak çok sayıda köprü, uzamış laminasyonlar arası akım yolları oluşturabilir. Sıkıştırma basıncı da kaplamayı sıkıştırabilir veya hasarlandırabilir; kaynak ya da yapıştırma işlemleri yerel iletken bağlantılar oluşturabilir. Bu nedenle çelik sac ve nominal kaplaması değişmemiş olsa bile nüvenin montajı kaybı etkiler.
Kaplama kalınlığı ile sac kalınlığının sonuçları farklıdır. Sac kalınlığının artırılması, akının ve girdap akımlarının geliştiği çelik bölgesini değiştirir. Kaplama kalınlığının artırılması ise esas olarak elektriksel ayrımı artırır ve sabit bir istifin kapladığı hacimde çeliğin payını azaltır. Kalın bir laminasyonu ince bir laminasyona dönüştürmez. Buna karşılık, ince bir sac üzerindeki çok ince bir kaplama, toplam paket kalınlığı aynı olan daha kalın bir sacla eşdeğer değildir.
Yalıtımın, belirtilen imalat ve ısıl işlemlere dayanması da gerekir. Tam işlenmiş tane yönlendirilmiş çelik, spesifikasyonuyla ilişkili gerilim giderme veya diğer kontrollü işlemlere tabi tutulabilir; yarı işlenmiş yönlendirilmemiş çelik ise manyetik özelliklerini değiştirebilecek sonraki işlemler için tedarik edilir. Elektriksel direnç, yapışma, sıcaklık toleransı ve kesme veya tavlamaya verilen tepki birlikte değerlendirilmelidir; ancak bir kaplama tanımı sayısal bir nüve kaybı değeri olarak ele alınmamalıdır.
ASTM A976, elektrik çeliği yalıtım kaplamalarının sınıflandırılmasıyla ilgili ASTM spesifikasyonudur. ASTM, A976’yı manyetik çelik ürün standartlarının yerine kullanmaz. ASTM A06.02 Alt Komitesi; tam işlenmiş yönlendirilmemiş elektrik çeliği için ASTM A677’yi, yarı işlenmiş yönlendirilmemiş elektrik çeliği için ASTM A683’ü, tam işlenmiş tane yönlendirilmiş elektrik çeliği için ASTM A876’yı ve yalıtım kaplamalarının sınıflandırılması için ASTM A976’yı tanımlar. Kaplama sınıflandırması, geçerli standart çerçevesi kapsamında kaplama türünü veya sınıfını tanımlar; tek başına, belirtilmemiş bir frekans ve indüksiyonda belirli bir çeliğin nüve kaybını ortaya koymaz. Bu nedenle kaplama sınıfları ve ölçülen performans, sacın görünümünden çıkarılmak veya atanmak yerine ASTM A976’nın geçerli baskısından alınmalıdır.
Nüve kaybı karşılaştırmaları ölçüm koşullarına bağlı kalmaya devam eder. Örneğin ASTM A677, esas olarak 50 ve 60 Hz’lik manyetik cihazlarda kullanılan tam işlenmiş yönlendirilmemiş elektrik çeliklerini kapsar; kalite sınıfları, Epstein test yöntemi kullanılarak 60 Hz ve 1,5 T’de ölçülen azami nüve kaybına göre sınıflandırılır. ASTM A804/A804M esas olarak ısıl olarak düzleştirilmiş tane yönlendirilmiş elektrik çeliğinde tek yönlü alternatif akım ölçümleri içindir ve sonuçlar 25 cm’lik Epstein yöntemiyle karşılaştırılabilir. Tane yönlendirilmiş kalite sınıflandırmaları ayrıca 1,5 T’de test edilen geleneksel kalite sınıfları ile 1,7 T’de test edilmek üzere tanımlanan diğer kalite sınıflarını birbirinden ayırır. Frekansı, indüksiyonu, numune yöntemini, geçerli olduğu durumlarda haddeleme yönünü ve teslim durumunu belirtmeden verilen bir kayıp değeri eksiktir. Kalınlık ve kaplama elektriksel yolları kontrol eder; ancak bu ölçüm koşullarını ortadan kaldırmaz.
Manyetik Testler: Epstein, Tek Sac ve Tek Yönlü Yöntemler
Manyetik bir özellik, tek başına duran bir sayı değildir. Bu özellik; malzeme sınıfına, teslim durumuna, numune geometrisine, manyetik devreye, frekansa, tepe indüksiyonuna, haddeleme yönüne göre yönelime ve laminasyonlar arasındaki elektrik yalıtımına bağlı bir test koşuluna aittir. Bu ayrıntılar verilmeden “çekirdek kaybı” raporlamak, geçerli iki ölçümün çelişkili görünmesine yol açabilir.
Bu ayrım önemlidir; çünkü elektrik çelikleri tek bir malzeme kategorisi değildir. Tam işlenmiş yönlendirilmemiş elektrik çeliği, yarı işlenmiş yönlendirilmemiş elektrik çeliği ve tam işlenmiş tane yönlendirilmiş elektrik çeliği; farklı dokulara, ısıl işlemlere, amaçlanan uygulamalara ve test kurallarına sahiptir. ASTM Alt Komitesi A06.02 bu ayrımları ayrı standartlara dönüştürür: ASTM A677 tam işlenmiş yönlendirilmemiş çeliği, ASTM A683 yarı işlenmiş yönlendirilmemiş çeliği, ASTM A876 tam işlenmiş tane yönlendirilmiş çeliği, ASTM A976 ise yalıtım kaplamalarını sınıflandırır.
Ölçülen kaybın da birkaç fiziksel kaynağı vardır. Karlsruhe Institute of Technology tarafından 2017 yılında gerçekleştirilen çalışma, transformatör çekirdeği kaybını histerezis kaybı, klasik girdap akımı kaybı ve artık kayıp olarak ayırır. Histerezis kaybı, mıknatıslanmanın tersine çevrilmesi sırasında alan duvarlarının kusurlar ve sabitleme bölgeleri boyunca hareket etmesiyle ortaya çıkar. Klasik girdap akımı kaybı, alternatif akı değiştiğinde çelikte indüklenen akımlardan kaynaklanır. Artık kayıp, düzgün olmayan alan duvarı hareketi ve yerel manyetik süreçlerle ilişkili ilave dinamik kaybı ifade eder. Bir test yöntemi, belirli bir dalga biçimi ve frekans altında bunların birleşik etkisini kaydeder; yalnızca kimyasal bileşime dayanarak bir kaliteyi tanımlamaz.
25 cm Epstein yöntemi ve şerit numuneler
| Deney yaklaşımı | Manyetik devre | En ilgili kullanım |
|---|---|---|
| 25 cm'lik Epstein | Yönlü ortalama tepkiye sahip, tanımlı şerit tertibatı | Standartlaştırılmış sac karşılaştırması |
| Tek sac veya tek yönlü | Belirlenmiş seçili yön | Yönlü taneleri yönlendirilmiş ölçümler |
| Bitmiş nüve ölçümü | Gerçek ek yerleri, istifleme, gerilme ve montaj | Bileşen düzeyinde doğrulama |
25 cm Epstein yöntemi, kare biçimli bir manyetik devre oluşturacak şekilde bir araya getirilen dar, dikdörtgen şeritleri kullanır. Numune uzunluğu geleneksel olarak 25 cm’dir ve şeritler, manyetik devrenin ana test yönlerinde kesilmiş malzemeyi içereceği şekilde düzenlenir. Bu test, yalıtılmış bir sac parçası üzerinde gerçekleştirilen bir ölçüm değildir. Uygulanan mıknatıslama kuvveti, indüklenen gerilim, akı ve numunenin kütlesi veya hacminin, raporlanan manyetik büyüklüklerle ilişkilendirildiği kontrollü bir montajdır.
Yönlendirilmemiş sac için bu düzenek, farklı yönlerden alınan malzemenin standartlaştırılmış ortalama tepkisini verir. Bu ortalama değerlidir; çünkü yönlendirilmemiş elektrik çeliği, manyetik performansını tek bir kristalografik yönde yoğunlaştırmak yerine yönler arasındaki farklılıkları sınırlayacak şekilde tasarlanır. Bununla birlikte sonuç; kesim işlemine, çapaklara, numunenin durumuna, istiflemeye, yalıtıma ve uyarımın kontrol edilme biçimine bağlı olmaya devam eder.
ASTM A677 bunun temel örneğidir. Bu standart, esas olarak 50 ve 60 Hz’lik manyetik cihazlarda kullanılan tam işlenmiş yönlendirilmemiş elektrik çeliklerini kapsar ve kaliteleri, Epstein test yöntemi kullanılarak 60 Hz ve 1.5 T’de ölçülen maksimum çekirdek kaybına göre sınıflandırır. Frekans ve indüksiyon, kalite kriterinin bir parçasıdır. Şeritler ve cihaz aynı kalsa bile 50 Hz’de veya 1.0 T’de ölçülen bir değer, aynı ASTM A677 sınıflandırma sonucu değildir.
Şeritler ayrıca belirtilen teslim durumunu temsil etmelidir. Tam işlenmiş sac, tedarik edilen manyetik durumunu oluşturmak için gerekli son tavlama ve yalıtım işlemlerinden geçirilmiştir. Yarı işlenmiş yönlendirilmemiş çelik ise farklıdır: nihai manyetik gelişimi, çoğunlukla gerilim giderme tavlamasını da içeren kullanıcının işlemlerine bağlı olabilir. IEC 60404-8-3:2023, 0.47, 0.50, 0.64, 0.65 ve 0.79 mm’lik nominal kalınlıklar dâhil olmak üzere, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş elektrik çeliği şerit ve sacı kapsar. Bu kalınlık tanımları, ASTM A677 kapsamındaki tam işlenmiş kalite sınıflarına otomatik olarak dönüştürülemez.
Kalınlık kaybı etkiler; ancak kalite tanımının yerine geçmez. Laminasyon kalınlığının azaltılması, genellikle dolaşan girdap akımlarının kullanabileceği yolu kısaltır. Yüzeydeki elektrik yalıtımı bu akımları ayrıca kesintiye uğratırken, silisyum ve alüminyum ilaveleri elektriksel özdirenci artırır. Bununla birlikte nihai kayıp; dokuya, tane boyutuna, gerilmeye, kaplamaya, dalga biçimine ve frekansa da bağlıdır. Bir durumda test edilmiş ince bir sac, başka bir standart altında test edilmiş daha kalın bir saca karşı yalnızca kalınlığına bakılarak sıralanamaz.
Tane yönlendirilmiş sac için ASTM A804/A804M
Tane yönlendirilmiş elektrik çeliği, manyetik davranışı bilinçli olarak yönlü olduğundan farklı bir yaklaşım gerektirir. Isıl olarak düzleştirilmiş tane yönlendirilmiş malzemede haddeleme yönü, güçlü bir Goss dokusuyla ilişkilidir; bu nedenle bu yöndeki mıknatıslanma, enine yöndeki mıknatıslanmadan belirgin biçimde farklı olabilir. Yönlerin ortalamasını alan bir test, transformatör çekirdeğinde önem taşıyan özelliği gizleyebilir.
ASTM A804/A804M, esas olarak transformatör çekirdeği laminasyon malzemesi olarak kullanılan, ısıl olarak düzleştirilmiş tane yönlendirilmiş elektrik çeliği üzerinde tek yönlü alternatif akım manyetik ölçümleri gerçekleştirmek amacıyla hazırlanmıştır. Geleneksel bir Epstein düzeneğinden farklı olarak bu yöntem, malzemeyi tanımlanmış bir manyetik yönde ölçmek üzere tasarlanmıştır. ASTM International, ASTM A804/A804M sonuçlarının 25 cm Epstein yöntemi sonuçlarıyla karşılaştırılabilir olduğunu belirtir; ancak “karşılaştırılabilir”, numune düzeninin ve yön bilg isinin birbirinin yerine kullanılabileceği anlamına gelmez. Yöntem, sonuçla birlikte yine belirtilmelidir.
Tek sac veya tek yönlü test, tane yönlendirilmiş malzemenin haddeleme yönündeki davranışını çok yönlü bir şerit düzeneğine kıyasla daha doğrudan ortaya koyabilir. Numune seçilen bir yönde mıknatıslanır ve alternatif indüksiyon, indüklenen gerilimden belirlenir. Bu nedenle raporlanan kayıp yön bilgisi taşır: haddeleme yönündeki bir değer, izotropik sac ortalaması olarak okunmamalı ve enine yöndeki bir sonuç onun yerine kullanılmamalıdır.
ASTM A876, yaklaşık %3.2 silisyum içeren düşük karbonlu silisyum-demir tane yönlendirilmiş çelikleri kapsar. Bu standart; geleneksel, yüksek geçirgenlikli ve lazerle işaretlenmiş kaliteleri içerir. IEC 60404-8-7:2017, Goss dokulu malzeme dâhil olmak üzere, tam işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlendirilmiş elektrik çeliği şerit ve sacını kapsar; nominal kalınlıklar 0.23, 0.27, 0.30 ve 0.35 mm’dir. Bu belgeler sınıfları ve teslim koşullarını tanımlar; test yöntemi ise listelenen manyetik özelliği anlamlı kılan ölçüm bağlamını sağlar.
İndüksiyon ve frekans koşullarının yorumlanması
Genellikle tesla cinsinden ifade edilen indüksiyon, manyetik alan şiddetiyle birbirinin yerine kullanılamaz. Alternatif akım testinde indüksiyon dalga biçimi ve tepe değeri, malzemenin mıknatıslanma eğrisi boyunca ne ölçüde sürüleceğini belirler. Daha yüksek indüksiyonda alan süreçleri ve doygunluk etkileri kaybı önemli ölçüde artırabilir. Frekans, saniyedeki mıknatıslanma tersinimlerinin sayısını değiştirir ve özellikle girdap akımı ile artık kayıp olmak üzere dinamik katkıları artırır.
Bu nedenle ASTM uygulaması, tane yönlendirilmiş çelik tanımlarını 1.5 T ve 1.7 T değerlerinde test edilen sınıflar olarak birbirinden ayırır. Geleneksel tane yönlendirilmiş kaliteler 1.5 T’de test edilmek üzere tanımlanırken, diğer tane yönlendirilmiş kaliteler 1.7 T’de test edilmek üzere tanımlanır. Tanım, sınıflandırma veya raporlanan özellik için öngörülen indüksiyonu belirtir; yalnızca tercih edilen bir çalışma noktası değildir. 1.5 T’de elde edilen bir sonuç ile 1.7 T’de elde edilen bir sonucu aynı kalite testiymiş gibi karşılaştırmak, görünürdeki sıralamaları tersine çevirebilir.
Aynı dikkat frekans için de geçerlidir. ASTM A677’nin sınıflandırma koşulu 60 Hz ve 1.5 T’dir; bu koşul, standardın esas olarak 50 ve 60 Hz’lik cihazlarda kullanılmasını yansıtır. 400 Hz’de yapılan bir test, histerezis, klasik girdap akımı ve artık kayıpların farklı bir dengesini ölçer. Malzeme, kalınlık ve numune yöntemi aynı kalsa bile, uygun bir frekans modeli ve uyumlu dalga biçimi varsayımları olmadan bu sayı başka bir koşula aktarılamaz.
Bu nedenle güvenilir bir raporda malzeme standardı ve kalite tanımı, teslim durumu, nominal kalınlık, numune yöntemi, frekans, tepe indüksiyonu, ilgili olduğu durumlarda dalga biçimi, yalıtım durumu ve test yönü belirtilmelidir. Tane yönlendirilmiş çelik için haddeleme yönü açıkça belirtilmelidir. “Çekirdek kaybı: 1.5 W/kg” ifadesi eksiktir; “tam işlenmiş yönlendirilmemiş çelik üzerinde, 60 Hz ve 1.5 T’de 25 cm Epstein yöntemiyle ölçülen çekirdek kaybı” kullanılabilir bir sonucu tanımlar. Tek yönlü tane yönlendirilmiş ölçümde yön ve ASTM A804/A804M yöntemi de aynı ölçüde gereklidir.
Test yöntemi, özelliğin bir parçasıdır; sonradan eklenen bir dipnot değildir.
Bir Kalite Sınıfı veya Veri Sayfası Yanlış Yorumlamadan Nasıl Okunur
Veri sayfası okuma sırası
- 1. Standardı belirleyin Geçerli ASTM veya IEC belgesini bulun.
- 2. Tedarik durumunu belirleyin Sacın tam işlenmiş mi yoksa yarı işlenmiş mi olduğunu belirleyin.
- 3. Malzeme ailesini belirleyin Yönlendirilmemiş çeliği taneleri yönlendirilmiş çelikten ayırın.
- 4. Deney koşullarını kaydedin İlgili durumlarda frekansı, indüksiyonu, yönü, numune yöntemini ve dalga biçimini kaydedin.
- 5. Üretim koşullarını kontrol edin Kalınlığı, kaplamayı, kesmeyi, gerilim giderme işlemini, istiflemeyi ve sıkıştırmayı inceleyin.
Bir kalite sınıfı tanımı, tam bir manyetik spesifikasyon değildir. Bir standardın içinde bir malzemeyi tanımlar; ancak bildirilen davranış aynı zamanda teslimat durumuna, kalınlığa, test frekansına, indüksiyona, numune yönüne ve ölçüm yöntemine de bağlıdır. Sistematik bir okuma sırası, silisyum yüzdesini veya ince bir nominal kalınlığı manyetik performansın doğrudan karşılığı olarak görme şeklindeki yaygın hatayı önler.
Standardı, teslimat durumunu ve kalite sınıfı ailesini çözümleyin
İşe kalite sınıfı numarasından değil, geçerli standarttan başlayın. Örneğin ASTM A677, esas olarak 50 ve 60 Hz’lik manyetik cihazlarda kullanılmak üzere tasarlanmış, tamamen işlenmiş yönlenmemiş elektrik çeliklerini kapsar. Kalite sınıfları, ASTM A677-07’de (ASTM International, 2007) belirtilen Epstein test yöntemiyle 60 Hz ve 1,5 T’de ölçülen maksimum çekirdek kaybına göre sınıflandırılır. Bu sınıflandırma, olası tüm çalışma koşullarını açıklamaz.
Ardından teslimat durumunu belirleyin. Tamamen işlenmiş malzeme, spesifikasyonunun gerektirdiği manyetik ısıl işlemi görmüş olarak teslim edilir ve manyetik özellikleri belirlenmiş durumdadır. Yarı işlenmiş malzeme, genellikle son tavlama da dâhil olmak üzere kullanıcı tarafından daha ileri işlemlerden geçirilmek üzere teslim edilir. Teslim edildiği andaki manyetik davranışı, tamamen işlenmiş sacınkiyle eşdeğer kabul edilmemelidir.
ASTM standartları haritası bu ayrımı açıkça ortaya koyar. ASTM Alt Komitesi A06.02, tamamen işlenmiş yönlenmemiş çelik için ASTM A677’yi, yarı işlenmiş yönlenmemiş çelik için ASTM A683’ü ve tamamen işlenmiş yönlenmiş çelik için ASTM A876’yı listeler. ASTM A976 ise yalıtım kaplamalarının sınıflandırılmasını ele alır. Yalnızca “elektrik çeliği” ifadesini içeren bir veri sayfası, malzemeyi bu harita içinde konumlandırmak için gerekli bilgileri sunmamış olur.
Sonraki adım çelik ailesini belirlemektir. Yönlenmemiş elektrik çeliği, düzlem içindeki farklı yönlerde nispeten benzer manyetik davranış sağlamak üzere tasarlanır; ancak yönlerden tamamen bağımsız değildir. Yönlenmiş elektrik çeliği, genellikle Goss yönelimiyle ilişkilendirilen güçlü bir kristalografik dokuya sahiptir ve normal olarak haddeleme yönünde veya belirtilen başka bir yönde değerlendirilir. Bu iki aile farklı manyetik devre tasarımlarında kullanılır ve tek bir kalite sınıfı numarası hiyerarşisi üzerinden karşılaştırılmamalıdır.
ASTM A876, yaklaşık %3,2 silisyum içeren düşük karbonlu silisyum-demir yönlenmiş çeliği kapsar. Standart; geleneksel, yüksek geçirgenlikli ve lazerle çizilmiş kalite sınıflarını içerir. IEC 60404-8-7:2017, tamamen işlenmiş durumda teslim edilen soğuk haddelenmiş yönlenmiş elektrik çeliği şerit ve sacları kapsar; buna 0,23, 0,27, 0,30 ve 0,35 mm nominal kalınlıklar da dâhildir. Bu kalınlıklar, söz konusu ürün standardındaki karakteristik girişlerdir; kendi başlarına performans sıralaması oluşturmazlar.
Yarı işlenmiş yönlenmemiş malzeme için IEC 60404-8-3:2023; manyetik özelliklerin yanı sıra boyutsal toleransları ve muayene prosedürlerini de belirterek 0,47, 0,50, 0,64, 0,65 ve 0,79 mm nominal kalınlıkları tanımlar. Bu listede bir kalınlığın yer alması, bir sacı aynı kalınlıktaki tamamen işlenmiş yönlenmemiş kalite sınıfına eşdeğer hâle getirmez.
Nominal kalınlığı kalite sınıfından ayrı olarak kaydedin. Kaplama veya yalıtım bilgilerini de kaydedin. Elektriksel olarak yalıtkan bir kaplama, laminasyonlar arası direnci artırır ve bitişik laminasyonlar arasında dolaşan akımı azaltır; ASTM A976, ilgili kaplama sınıflandırma çerçevesini sağlar. Silisyum ve alüminyum elektriksel özdirenci artırabilir; doku kontrolü ve işleme ise histerezis ile geçirgenliği etkiler. Bu özelliklerin hiçbiri tek başına nihai çekirdek kaybı değerini belirlemez.
Maksimum çekirdek kaybı sınıflandırmalarını doğru okuyun
Maksimum çekirdek kaybı sınıfı, belirtilen koşullar altında geçerli bir kabul sınırıdır; evrensel bir kayıp sabiti değildir. ASTM A677 bir kalite sınıfını 60 Hz, 1,5 T ve Epstein testi koşullarındaki maksimum kayba göre belirliyorsa, bu değer tanımlanmış ölçüm için geçerlidir. Bu değer otomatik olarak 400 Hz’de, 1,0 T’de, döner akı altında veya farklı bir kesme ve gerilim giderme işleminden sonra oluşacak kaybı öngörmez.
Kullanışlı bir kayıt, koşulu sayının yanında tutar: “maksimum özgül toplam kayıp, [frekans], [indüksiyon], Epstein testi.” Köşeli parantez içindeki koşulların kaldırılması, nitelikli bir sonucu yanıltıcı bir sonuca dönüştürür. Aynı disiplin yönlenmiş kalite sınıfları için de geçerlidir. ASTM uygulaması, 1,5 T’de test edilmek üzere tanımlanan geleneksel kalite sınıfları ile 1,7 T’de test edilmek üzere tanımlanan diğer yönlenmiş kalite sınıfları arasında ayrım yapar (ASTM International, 2024). Test indüksiyonu belirtilmeden sayısal sınırlarının karşılaştırılması geçersizdir.
Numune yöntemi de sonucu değiştirebilir. ASTM A804/A804M, esas olarak transformatör çekirdeği laminasyon malzemesi olarak kullanılan, termal olarak düzleştirilmiş yönlenmiş elektrik çeliğinde tek yönlü alternatif akım ölçümleri için tasarlanmıştır. Sonuçları 25 cm’lik Epstein yöntemiyle karşılaştırılabilir; ancak “karşılaştırılabilir” ifadesi, her test geometrisinin aynı okumaları ürettiği anlamına gelmez. Bu nedenle bir veri sayfasında ASTM A804/A804M-04 kapsamında, 2021’de yeniden teyit edilmiş ölçümler yer alıyorsa bu standart belirtilmelidir.
Çekirdek kaybının kendisi çeşitli fiziksel katkılardan oluşur. Karlsruhe Institute of Technology tarafından 2017’de yayımlanan çalışma, transformatör çekirdeği kaybını histerezis kaybı, klasik girdap akımı kaybı ve ek kayıp olarak ayırır. Manyetik yapı içindeki domain duvarlarının hareketi histerezis kaybına katkıda bulunur. Değişen akı çelikte girdap akımları indükleyerek klasik girdap akımı kaybı oluşturur; domain yapısı ve yerel akım yolları ise ek kayba katkıda bulunur.
Doku, işleme, kaplama, gerilme veya deney koşulları farklı olduğunda daha ince elektrik çeliği sacı otomatik olarak daha düşük kayıplı değildir. Limited evidence
Kalınlık, esas olarak girdap akımı katkısını etkiler; çünkü daha kısa elektriksel yollar dolaşan akım kaybını azaltır. Daha düşük kayıp; daha yüksek özdirençten, uygun yalıtımdan, azaltılmış gerilimden veya geliştirilmiş tane hizalanmasından da kaynaklanabilir. Daha ince bir sac, dokusu, işlenme durumu, kaplaması veya test koşulu farklıysa ölçülen toplam kaybı yine de daha yüksek gösterebilir. “0,27 mm” bir kalınlıktır; tam bir manyetik kalite sınıfı değildir.
Geçirgenlik, indüksiyon ve kaybı birbirinden ayırın
Geçirgenlik, belirli bir mıknatıslama alanı için ne kadar manyetik indüksiyon üretildiğini açıklar. Basitleştirilmiş biçimde bağıl geçirgenlik, malzemenin tepkisini boşluğun tepkisiyle karşılaştırır. Bir veri sayfası başlangıç geçirgenliğini, maksimum geçirgenliği veya belirtilen bir indüksiyondaki geçirgenliği bildirebilir. Bunlar farklı büyüklüklerdir ve tek bir sayıya indirgenmemelidir.
İndüksiyon, genellikle tesla cinsinden bildirilen manyetik akı yoğunluğudur. Bir özelliğin ölçüldüğü çalışma veya test noktasıdır. Yüksek geçirgenlikli bir yönlenmiş çelik, belirtilen bir indüksiyona başka bir çeliğe kıyasla daha düşük bir mıknatıslama alanıyla ulaşabilir; ancak toplam kaybı yine de frekansa, dalga şekline, kalınlığa, dokuya, gerilime ve yalıtıma bağlıdır. Mıknatıslanmanın kolay olması, çevrim başına enerji dağılımının düşük olmasıyla aynı şey değildir.
Çekirdek kaybı, tanımlanmış bir alternatif manyetik uyarım altında birim kütle veya hacim başına harcanan güçtür. Değeri hem frekansa hem de indüksiyona güçlü biçimde bağlıdır. İki sac, bir indüksiyonda benzer geçirgenliğe sahipken farklı kayıplar gösterebilir veya bir test noktasında benzer kayba sahipken mıknatıslanma eğrisinin başka bir bölgesinde farklı geçirgenlik sergileyebilir.
Her özelliği tam bir demet olarak okuyun: teslimat durumu, kalite sınıfı ailesi, nominal kalınlık, frekans, indüksiyon, yön, numune yöntemi ve bildirilen özellik. Yönlenmiş çelik için haddeleme yönünü ve testin boyuna, enine veya başka şekilde belirtilmiş olup olmadığını da ekleyin. Bir karşılaştırmada her seferinde yalnızca bir değişkeni değiştirin. Bu koşulları içermeyen bir veri sayfası yine de bir ürün ailesini tanımlayabilir; ancak güvenilir bir manyetik karşılaştırmayı desteklemez.
Manyetik Performansı Değiştiren Üretim Değişkenleri
Elektrik çeliği, manyetik davranışını yalnızca silikon içeriğinden veya nominal kalınlıktan almaz. Haddeleme geçmişi, tavlama, tane yönelimi, artık gerilme, yüzey yalıtımı ve sacın nüve üretim tesisine ulaştığı durum, ölçülen sonucu etkiler. Bu nedenle tamamen işlenmiş yönsüz, yarı işlenmiş yönsüz ve tamamen işlenmiş tane yönlendirilmiş çelik arasındaki ayrım, standartlara ilişkin bir ayrım olmasının yanı sıra bir üretim ayrımıdır.
ASTM A06.02 Alt Komitesi; tamamen işlenmiş yönsüz çelik için ASTM A677’yi, yarı işlenmiş yönsüz çelik için ASTM A683’ü, tamamen işlenmiş tane yönlendirilmiş çelik için ASTM A876’yı ve elektrik çeliği yalıtım kaplamaları için ASTM A976’yı tanımlar. IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönsüz elektrik çeliğini kapsarken IEC 60404-8-7:2017, tamamen işlenmiş durumda teslim edilen soğuk haddelenmiş tane yönlendirilmiş elektrik çeliğini kapsar. Bir kalite tanımı, yalnızca teslimat durumu ve manyetik özelliğine ilişkin test koşullarıyla birlikte anlam taşır.
Soğuk haddeleme oranı, yeniden kristalleşme ve tane boyutu
Soğuk haddeleme oranı, sac kalınlığından daha fazlasını değiştirir. Taneleri uzatır, dislokasyon yoğunluğunu artırır, deformasyon enerjisi depolar ve kristalografik ve mekanik anizotropi oluşturur. Bu değişiklikler, manyetik alan duvarlarının hareketini ve mıknatıslanmanın uygulanan alanı izleme kolaylığını etkiler. Bu nedenle yoğun biçimde deforme edilmiş bir şerit, aynı bileşime ve nominal kalınlığa sahip tavlanmış bir şeritten önemli ölçüde farklı manyetik davranış gösterebilir.
Yeniden kristalleşme, ısıl işlem sırasında yeni ve görece gerinimsiz taneler oluşturarak soğuk işlem görmüş yapının büyük bölümünü ortadan kaldırır. Ortaya çıkan tekstür; başlangıç yapısına, haddeleme oranı geçmişine, tavlama koşullarına, inhibitörlere ve alaşım kimyasına bağlıdır. Tane büyümesi daha sonra tane sınırlarının sayısını ve karakterini değiştirir. Sınırlar, manyetik alan duvarlarını engelleyebilirken aşırı büyük veya düzensiz taneler yerel manyetik düzensizliği artırabilir ve birleşim bölgeleri ile kesilmiş kenarlar çevresindeki yanıtı karmaşıklaştırabilir. Yönsüz ve tane yönlendirilmiş ürünlere eşit biçimde uygulanabilecek evrensel bir tane boyutu kuralı yoktur.
Yönsüz elektrik çeliğinde işleme, düzlem içindeki birden fazla yönde yararlı manyetik yanıt sağlayan bir kristalografik yönelim dağılımı elde etmeyi amaçlar. Tamamen işlenmiş yönsüz malzeme, üretici tarafından uygulanan nihai manyetik tavlamayı görmüştür. Yarı işlenmiş yönsüz malzeme ise nihai işlemin tamamını görmemiştir; kullanıcının daha sonra uyguladığı tavlama ve imalat dizisi, yeniden kristalleşmiş yapısını, tane boyutunu ve manyetik özelliklerini değiştirebilir. IEC 60404-8-3:2023, 0,47, 0,50, 0,64, 0,65 ve 0,79 mm nominal kalınlıklardaki yarı işlenmiş malzemeyi kapsar; ancak bu kalınlıklar, tanımlanmamış bir sonraki işlem ısıl işleminden sonra oluşacak nihai kaybı belirtmez.
Tane yönlendirilmiş çelik farklı bir hedef doğrultusunda üretilir. İşleme, yaygın olarak {110}<001> yönelimiyle tanımlanan güçlü bir Goss tekstürü geliştirir; böylece çok sayıda tanenin kolay mıknatıslanma yönü haddeleme yönüne paralel olur. ASTM A876, yaklaşık %3,2 silikon içeren düşük karbonlu silisyum-demir tane yönlendirilmiş çelikleri kapsar ve geleneksel, yüksek geçirgenlikli ve lazerle işaretlenmiş kaliteleri içerir. IEC 60404-8-7:2017, 0,23, 0,27, 0,30 ve 0,35 mm nominal kalınlıklardaki tamamen işlenmiş tane yönlendirilmiş şeridi kapsar.
Tane yönlendirilmiş performans raporlanırken haddeleme yönü temel öneme sahiptir. Amaçlanan akı yönünde ölçülen bir değer, doğrudan enine bir bölgeye veya birleşimlerin baskın olduğu bir bölgeye aktarılamaz. ASTM A804/A804M, esas olarak termal olarak düzleştirilmiş tane yönlendirilmiş çelik üzerinde tek yönlü alternatif akım ölçümleri için tasarlanmıştır ve sonuçları 25 cm Epstein yöntemiyle karşılaştırılabilir. Numune geometrisi ve yönü, sonucun parçalarıdır.
Tane boyutu, nüve kaybının ayrı bileşenleriyle de etkileşir. Karlsruhe Institute of Technology tarafından 2017 yılında gerçekleştirilen çalışma, transformatör nüvesi kaybını histerezis, klasik girdap akımı ve ilave kayıp bileşenlerine ayırır. Histerezis kaybı, geri döndürülemez manyetik alan duvarı hareketini ve mıknatıslanma süreçlerini yansıtır. Klasik girdap akımı kaybı, alternatif akının sac içinde dolaşan akımlar indüklemesiyle ortaya çıkar. İlave kayıp, basit klasik terimle açıklanamayan ek dinamik manyetik alan süreçlerini temsil eder. Tavlama, gerinimi gidererek histerezisle ilişkili etkileri azaltabilir; kalınlık, özdirenç, manyetik alan yapısı ve frekans ise diğer bileşenleri etkiler.
Gerilim giderme ve düzlük
Kesme, zımbalama, makaslama, bükme ve istifleme, düz test şeridinde bulunmayan gerilmeler oluşturur. Zımbalanmış bir kenar plastik deformasyon ve artık gerilme içerir; dar bir diş veya köşe, genişliğine kıyasla büyük bir gerilme gradyanı taşıyabilir. Bu bölgeler manyetik alan duvarlarının hareketini engelleyebilir ve yerel histerezis kaybını artırabilir. Etki, büyük bir Epstein numunesinde küçük olabilirken kompakt bir motor statorunda, transformatör köşesinde veya keskin biçimde şekillendirilmiş bir parçada önemli hale gelebilir.
Teslimat durumu önemlidir; çünkü tamamen işlenmiş malzeme imalatın etkilerinden mutlaka bağımsız değildir. Tamamen işlenmiş bir sac, üretici tarafında belirtilen manyetik işlemi tamamlamıştır; ancak kesme ve şekillendirme, bitmiş laminasyonun manyetik yanıtını yine de bozabilir. Yarı işlenmiş yönsüz çelik, alıcının daha sonra uyguladığı tavlama ve şekillendirme dizisine daha fazla bağımlıdır. Bu nedenle imalattan önce test edilmiş saclardan birleştirilen bir nüve, sertifikanın gösterdiğinden daha yüksek kayba sahip olabilir.
Termal düzleştirme hem geometriyi hem de gerilmeyi ele alır. Isıl işlem, haddeleme, kesme veya taşıma kaynaklı artık gerilmeyi azaltabilir ve düzlük değerini iyileştirebilir; ancak sıcaklığa maruz kalma aynı zamanda tane yapısını, kaplama davranışını ve manyetik özellikleri de etkiler. ASTM A804/A804M, özellikle transformatör nüvesi laminasyon malzemesi olarak kullanılan termal düzleştirilmiş tane yönlendirilmiş malzemeyi kapsar. Bu nitelendirme önemlidir: termal olarak düzleştirilmiş ve tek yönlü olarak test edilmiş bir şeride ait değer, makaslanmış, istiflenmiş ve sıkıştırılmış bir nüveyi kendiliğinden tanımlamaz.
Mekanik sıkıştırma başka bir gerilme kaynağı oluşturur. Aşırı basınç, düzensiz istifleme, sıkı sarım veya yerel çapak teması, manyetostriksiyonu ve manyetik alan hareketini kısıtlayabilir. Düzlük sorunları, laminasyonlar arasında boşluklar veya noktasal temaslar oluşturarak akı dağılımını değiştirebilir ve yerel kaybı artırabilir. Termal düzleştirme, her işleme etkisini ortadan kaldıran genel amaçlı bir onarım adımı değildir. Sonuç; önceki deformasyona, ısıl işleme, çelik sınıfına ve kaplama sistemine bağlıdır.
Manyetik alan inceltme ve yüzey durumu
Manyetik alanların inceltilmesi, manyetik alanların tersine döndüğü mesafeyi azaltır; böylece manyetik alan duvarlarının hareketiyle ilişkili enerjiyi sınırlar ve uygun koşullarda kaybı azaltır. Lazerle çizme, tane yönlendirilmiş çelikle kullanılan yöntemlerden biridir. Bu işlem, sac boyunca manyetik alanları bölümlere ayıran dar ve kontrollü yüzey bozulmaları oluşturur. Bu işlem, ana malzemedeki silikon yüzdesini değiştirmekle eşdeğer değildir ve etkisi, kalitenin belirtilen test indüksiyonu ile birlikte değerlendirilmelidir.
ASTM A876; 1,5 T’de tanımlanan geleneksel kaliteleri ve 1,7 T’de tanımlanan diğer kaliteleri içeren tane yönlendirilmiş kaliteler ile test koşulları arasında ayrım yapar. Bu farklı indüksiyonlarda elde edilen kayıp değerlerinin karşılaştırılması hatalı bir sıralamaya yol açabilir. Frekans, indüksiyon, haddeleme yönü, numune yöntemi ve teslimat durumu, belirtilen her manyetik değerle birlikte verilmelidir.
Yüzey kaplamasının iki görevi vardır. Komşu laminasyonları elektriksel olarak yalıtarak laminasyonlar arası direnci yükseltir ve dolaşan girdap akımlarını azaltır; aynı zamanda gerilimi, zımbalanabilirliği, ısıl işlem uyumluluğunu ve istifleme davranışını da etkiler. ASTM A976, elektrik çeliği yalıtım kaplamaları için sınıflandırma çerçevesini sağlar. Hasarlı bir kaplama, iletken bir çapak, aşırı kaplama kalınlığı veya kötü bir temas düzeni, çelik altlık sac spesifikasyonunu karşılasa bile birleştirilmiş nüvenin kaybını değiştirebilir.
Yüzey durumu gerilmeyi de etkiler. Pürüzlülük, çizikler, oksit kalıntıları ve kaplama düzensizliği, istifleme sırasında yerel temas noktaları oluşturabilir veya sacı kısıtlayabilir. Lazerle çizme, kaplama gerilimi ve kesim sonrası kenar hasarı birbirlerinden bağımsız değil, birlikte etkili olabilir. İnce laminasyonlar klasik girdap akımı kaybını azaltmaya yardımcı olur; ancak daha ince sac, zayıf tekstür, artık gerilme veya elverişsiz uyarım nedeniyle oluşan histerezis ya da ilave kaybı ortadan kaldırmaz.
Bu nedenle ilgili soru yalnızca hangi kalitenin tedarik edildiği değildir. Asıl soru; belirtilen kalite, işleme durumu, tekstür, yüzey yalıtımı, kesim uygulaması, gerilim giderme işlemi ve nüve montajının, gerçek frekans ve indüksiyonda gerekli kaybı sağlayıp sağlamadığıdır. Kullanılan manyetik bileşen bitmiş nüvedir; başlangıçtaki düz şerit testi ise üretim geçmişi boyunca gerçekleştirilen kontrollü ölçümlerden yalnızca biridir.
Malzeme Davranışına Göre Transformatör ve Döner Makine Nüvelerinin Tasarlanması
Bir nüve, bir sac kalitesini sınıflandırmak için kullanılan manyetik koşulların aynısına maruz kalmaz. Malzeme belirli bir geometriye göre kesilir, yalıtılır, istiflenir, sıkıştırılır ve belirli bir dalga biçimiyle sürülür. Bu adımların her biri, bitmiş bileşenin maruz kaldığı manyetik tepkiyi değiştirebilir. Bu nedenle kalite adı, her monte edilmiş nüve için garanti edilmiş bir kayıp değerini değil, bir malzeme sınıfını ve belirlenmiş bir test koşulunu tanımlar.
Teslim durumları arasındaki ayrım, tasarım aşamasında önem taşır. ASTM A677, başlıca 50 ve 60 Hz manyetik cihazlarda kullanılan, tamamen işlenmiş yönsüz elektrik çeliklerini kapsar; bu kaliteler, Epstein test yöntemiyle 60 Hz ve 1.5 T'de ölçülen maksimum nüve kaybına göre sınıflandırılır. ASTM A683, yarı işlenmiş yönsüz çeliği; ASTM A876 ise tamamen işlenmiş yönlenmiş çeliği kapsar. IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönsüz elektrik çeliği şerit ve sacı belirtirken, IEC 60404-8-7:2017 tamamen işlenmiş yönlenmiş malzemeyi kapsar.
Bu standartlar birbirinin yerine kullanılabilen ürünleri tanımlamaz. Farklı bileşim, doku, işleme, manyetik test ve teslim durumu bileşimlerini tanımlar.
Transformatör nüveleri ve tercih edilen akı yönü
Bir transformatör nüvesi, alternatif akının büyük bölümünün yönlenmiş elektrik çeliğinin haddeleme yönü boyunca kontrollü bir yol izleyeceği şekilde tasarlanır. Tamamen işlenmiş yönlenmiş çelikte güçlü bir Goss dokusu, çok sayıda kristal yönünü haddeleme yönüne göre elverişli konuma getirir. Böylece özellikle tasarımda kullanılan indüksiyon ve frekansta mıknatıslanma, rastgele yönlenmiş bir agrega ile karşılaştırıldığında bu yönde daha düşük bir alan gerektirir.
Transformatör laminasyonlarının yalnızca birbirinin aynısı dikdörtgenlerden oluşan bir istif şeklinde düzenlenmemesinin nedeni budur. Şerit, akının bacaklar ve boyunduruklar boyunca mümkün olduğunca az ani yön değişikliğiyle ilerlemesini sağlayacak şekilde kesilir ve yönlendirilir. Kademeli bindirmeli ve benzeri ek düzenlemeleri, geçişi birkaç laminasyona yayar; böylece tüm akının tek bir keskin alın ekleminden geçmesi önlenir. Amaç yalnızca daha kısa bir manyetik yol elde etmek değildir. Yerel mıknatıslama alanının daha düşük düzeyde yoğunlaşması ve tercih edilen dokunun daha az bozulması da amaçlanır.
ASTM A876, yaklaşık %3.2 silisyum içeren düşük karbonlu silisyum-demir yönlenmiş çelikleri kapsar ve geleneksel, yüksek geçirgenlikli ve lazerle çizilmiş kaliteleri içerir. Bildirilen her özelliğe test indüksiyonunun tanımı eklenmelidir: geleneksel yönlenmiş kaliteler 1.5 T'de test edilmek üzere tanımlanırken, diğer yönlenmiş çelik kaliteleri, ASTM International tarafından 2024 yılında belirtilen ASTM sınıflandırma uygulaması kapsamında 1.7 T'de test edilmek üzere tanımlanır. 1.5 T'deki bir kayıp değeri, 1.7 T'deki bir değerle gelişigüzel karşılaştırılamaz.
ASTM A804/A804M esas olarak termik olarak düzleştirilmiş yönlenmiş çelik üzerinde tek yönlü alternatif akım manyetik ölçümleri içindir. Sonuçları 25 cm'lik Epstein yöntemiyle karşılaştırılabilir; ancak test düzeni, ekler, köşeler, sıkıştırma donanımı ve sargıların oluşturduğu alanları içeren bitmiş bir transformatörden yine de farklıdır. Haddeleme yönü ve numunenin yönlendirilmesi, ölçüm tanımının bir parçasıdır.
Kristal yönlenmesi, manyetik yükün bir bileşenini azaltır; ancak nüve kaybının üç fiziksel kaynağını ortadan kaldırmaz. Karlsruhe Institute of Technology tarafından 2017 yılında gerçekleştirilen çalışma, histerezis kaybını, klasik girdap akımı kaybını ve artık kaybı birbirinden ayırır. Manyetik alan duvarlarının hareketi histerezis kaybına katkıda bulunur. Alternatif akı, büyüklüğü laminasyon kalınlığından, elektriksel özdirençten ve saclar arasındaki yalıtımdan etkilenen girdap akımlarını indükler. Artık kayıp, manyetik alan süreçleri ve yerel manyetik türdeşsizlikle ilişkili ilave dinamik etkileri ifade eder. Silisyum, alüminyum, ince şerit, yüzey yalıtımı ve doku bu terimleri farklı şekillerde etkileyebilir.
Bu nedenle bir transformatör tasarımcısı, çeliğin tercih edilen yönünü akı yoluyla eşleştirmeli ve ardından üretim sırasında bu avantajı korumalıdır. Standartlaştırılmış kaybı düşük olan bir sac, kesilmiş kenarları, ek yerleri veya gerilim altındaki bölgeleri monte edilmiş nüveye hâkim olursa kötü performans gösterebilir.
Döner makineler ve düzlem içindeki değişken akı
Döner bir makinedeki manyetik yol daha az düzenlidir. Stator dişlerinde, arka demirde ve rotor bileşenlerinde yerel akı yönü, rotor hareket ettikçe ve sargı alanı döndükçe değişir. Bu akının büyük bölümü laminasyonların düzlemi içinde kalır; ancak haddeleme yönüyle yaptığı açı sürekli değişir. Yönlenmiş bir sac, en güçlü tepkisini yalnızca belirli yönlerde gösterir; bu da onu, düzlem içinde tekrarlanan yön değişikliklerini karşılaması gereken bir nüveyle uyumsuz hâle getirir.
Bu nedenle tamamen işlenmiş yönsüz elektrik çeliği, bu tür manyetik yollar için genellikle kullanılan malzeme sınıfıdır. Kristalografik dokusu, tek bir baskın kolay mıknatıslanma yönü oluşturmak yerine yönler arasındaki farkları sınırlayacak şekilde kontrol edilir. İlgili tercih yine yalnızca “yüksek silisyum ve düşük silisyum” arasında yapılmaz. Belirlenmiş kaliteyi, nominal kalınlığı, teslim durumunu, özdirenci, yüzey yalıtımını, manyetik indüksiyonu, frekansı ve işleme geçmişini de kapsar.
Yarı işlenmiş yönsüz çelik başka bir tasarım koşulu sunar. IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen şerit ve sac için 0.47, 0.50, 0.64, 0.65 ve 0.79 mm nominal kalınlıkların yanı sıra manyetik özellikleri, boyutsal toleransları ve muayene prosedürlerini içerir. Son tavlama, kullanıcının üretim sürecinin bir parçası olabilir; bu nedenle zımbalama ve ısıl işlem sonrasındaki manyetik durum, tamamen işlenmiş bir malzeme tanımından çıkarılamaz. ASTM Subcommittee A06.02, yarı işlenmiş yönsüz çelik için A683'ü, tamamen işlenmiş yönsüz çelik için ise A677'yi listeler; bu tanımlar birbirinin yerine kullanılmamalıdır.
Döner makine nüveleri ayrıca oluk açma, diş ucu doygunluğu, harmonikler ve mekanik asimetri nedeniyle oluşan yerel akı bileşenlerine maruz kalır. Bu alanlar, bir katalogda veya standart testte kullanılan sinüzoidal ve düzgün uyarımdan farklı olabilir. Nominal çalışma frekansı değişmese bile ortaya çıkan kayıp artabilir. İnce laminasyonlar, her yalıtılmış sacın dolaşan akım yolunu sınırlaması sayesinde klasik girdap akımı kaybının azaltılmasına yardımcı olur; ancak daha ince malzeme, hasarlı kenarların, gerilimin veya bozulmuş akının neden olduğu histerezis ya da artık kaybı kendiliğinden çözmez.
İstifleme, ek yerleri ve yerel gerilim
Bitmiş nüve, manyetik devrenin etkin olarak kullandığı çelikten daha fazla çelik içerir. İstifleme faktörü, katı çelik hacminin toplam istiflenmiş hacme oranıdır; geri kalan hacmi kaplama, yüzey pürüzlülüğü, dalgalılık ve küçük boşluklar oluşturur. Daha düşük bir istifleme faktörü, nüve kesitinden aynı ortalama akıyı geçirmek için çelikte daha yüksek akı yoğunluğu gerektirir. Tek tek sac yine ilk Epstein sonucunu karşılıyor olsa bile bu durum kaybı ve mıknatıslama akımını artırabilir.
Laminasyonlar arasındaki elektriksel yalıtım, katmanlar arası girdap akımlarının sınırlandırılması için zorunludur. ASTM A976, elektrik çeliği yalıtım kaplamaları için ASTM sınıflandırma çerçevesini sağlar. Hasar görmüş, kirlenmiş, yeterince kürlenmemiş veya amaçlanan koşulun ötesinde sıkıştırılmış bir kaplama, birden fazla sac boyunca iletken köprüler oluşturabilir. Bu tür köprüler girdap akımı halkalarını büyütür. Nominal çelik kalitesi değişmemiştir; ancak istif içindeki elektrik devresi değişmiştir.
Kesme ve zımbalama, sac testi ile nüve davranışı arasında başka bir uyumsuzluk yaratır. Makasla kesme, bir kenarın yakınındaki malzemeyi plastik olarak deforme eder, yerel manyetik alan duvarlarını değiştirir ve histerezis ile artık kaybı artırabilir. Zımbalama, deliklerin ve dar diş kesitlerinin çevresinde daha şiddetli gerinim oluşturabilir. Dar bir hasarlı bölge, bir dişin büyük bir bölümünü kapladığında veya akı kenarın yakınında yoğunlaştığında orantısız ölçüde önem kazanabilir. Çapak alma, uygun takımların kullanılması, teslim durumu ve kaplamanın izin verdiği yerlerde gerilim giderme tavlaması ve boşluğun dikkatle kontrol edilmesi bu kaybı sınırlama yollarıdır; bunların hiçbiri standartlaştırılmış kalite sonucunu geriye dönük olarak değiştirmez.
Çapaklar hem mekanik hem de elektriksel bir kusurdur. Bir çapak, bitişik laminasyonlar arasındaki etkin boşluğu azaltabilir, yalıtımı delebilir veya yerinden oynatabilir ve istif boyunca iletken temas oluşturabilir. Ayrıca sıkıştırma sırasında gerilimi yoğunlaştıran yerel bir geometrik çıkıntı meydana getirebilir. Bunun sonucunda akı yoğunluğu değişmiş ve ilave dolaşan akım yolları oluşmuş bir bölge ortaya çıkar.
Ek yerleri ayrıca ele alınmalıdır. Bir transformatör köşesinde akı, bir bacaktan veya boyunduruk bölümünden diğerine aktarılmalıdır. İyi tasarlanmış bir kademeli bindirmeli ek bile relüktans ekler ve yerel saçaklanma oluşturur. Kötü uyum, aşırı boşluk, hizalanmamış laminasyonlar veya çapak, alanı yalnızca birkaç sac üzerinde yoğunlaştırabilir. Bunun sonucunda komple nüveden ölçülen kayıp, bir sac kaybı değerinin kütleyle çarpılmasıyla tahmin edilen değeri aşabilir.
Geometrinin korunması için sıkıştırma basıncı gereklidir; ancak aşırı veya eşit olmayan basınç, elastik ve plastik gerilim oluşturur. Gerilim, manyetik alan duvarlarının hareketini değiştirir ve özellikle deliklerin, köşelerin, ek yerlerinin ve dar dişlerin yakınında geçirgenliği azaltabilir. Aynı etki, laminasyonlar istifleme sırasında deforme edildiğinde veya bir çerçeve termal genleşmeyi kısıtladığında da görülür. Nüve tasarımı, çelik tanımının yanı sıra basınç dağılımını, düzlüğü, ek uyumunu, kaplama durumunu ve kenar kalitesini de belirtmelidir.
Pratik kural basittir: malzemeyi manyetik yöne ve test koşuluna göre seçin; ardından bu özelliklerin montajdan sonra da korunmasını sağlayacak üretim sürecini tasarlayın. Standartlaştırılmış bir sonuç, tanımlanmış bir numuneye aittir. Makine nüvesi ise gerilim altında bulunan, yalıtılmış ve eklenmiş bir manyetik yapıdır.
Elektrik Çeliği Kaliteleri İçin Uygulamalı Bir Karşılaştırma Çerçevesi
Benzerleri benzerlerle karşılaştırın
“Elektrik çeliği” tek birbiriyle değiştirilebilir ürünü değil, çeşitli malzeme sınıflarını ifade eder. Tam işlenmiş yönlendirilmemiş çelik, yarı işlenmiş yönlendirilmemiş çelik ve tam işlenmiş tane yönlendirilmiş çelik, farklı manyetik devrelerde kullanılmalarına ve farklı ölçütlerle karşılaştırılmaları gerekmelerine rağmen elektrik çeliği olarak adlandırılabilir.
Tam işlenmiş yönlendirilmemiş elektrik çeliği, üretici manyetik işleme sürecini tamamladıktan sonra karakterize edilir. Özelliklerinin, düzlem içindeki farklı yönlerde nispeten benzer olması amaçlanır; ancak hiçbir zaman tamamen izotropik değildir. ASTM A677, esas olarak 50 ve 60 Hz’lik manyetik cihazlarda kullanılan bu sınıfı kapsar. Kaliteleri, Epstein test yöntemiyle 60 Hz ve 1,5 T’de ölçülen maksimum çekirdek kaybına göre sınıflandırılır. Bu sınıflandırma, yalnızca tasarım yaklaşık olarak aynı frekansta, indüksiyonda, numune yönteminde ve teslimat koşulunda çalışıyorsa anlamlıdır.
Yarı işlenmiş yönlendirilmemiş çelik farklı bir karşılaştırma konusudur. Alıcı veya imalatçı, malzemenin belirtilen manyetik durumunu geliştirmesine olanak tanımak amacıyla delme, presleme veya şekillendirme sonrasında son bir tavlama işlemi uygulayabilir. ASTM A683, yarı işlenmiş yönlendirilmemiş çeliği ele alırken IEC 60404-8-3:2023, yarı işlenmiş durumda teslim edilen soğuk haddelenmiş yönlendirilmemiş şerit ve sacı kapsar. IEC standardı 0,47, 0,50, 0,64, 0,65 ve 0,79 mm nominal kalınlıkları içerir. Aynı nominal kalınlığa sahip yarı işlenmiş bir sac ile tam işlenmiş bir sac, yalnızca her ikisi de bir kayıp sınıflandırmasına sahip olduğu için eşdeğer değildir.
Tane yönlendirilmiş elektrik çeliği ise yine başka bir kategoriye girer. Goss dokusu, elverişli kristalografik yönlenmeyi haddeleme yönünde yoğunlaştırarak akının bu yönde ilerlediği manyetik devreler için özellikle uygun hâle getirir. ASTM A876, yaklaşık %3,2 silisyum içeren düşük karbonlu silisyum-demir tane yönlendirilmiş çelikleri kapsar ve geleneksel, yüksek geçirgenlikli ve lazerle işaretlenmiş kaliteleri içerir. IEC 60404-8-7:2017, 0,23, 0,27, 0,30 ve 0,35 mm nominal kalınlıklardaki tam işlenmiş tane yönlendirilmiş sacı kapsar. Bu daha ince ürünler, daha kalın yönlendirilmemiş saclara göre daha düşük girdap akımı kaybı gösterebilir; ancak bu durum onları, önemli ölçüde enine veya döner akıya sahip bir elektrik makinesinde doğrudan ikame ürün hâline getirmez.
| Karşılaştırma alanı | Neden önemlidir |
|---|---|
| Malzeme sınıfı | Yönlülüğü ve amaçlanan manyetik devreyi belirler. |
| Tedarik durumu | Kullanıcı tarafından ek ısıl işlem yapılmasının beklenip beklenmediğini belirler. |
| Nominal kalınlık | Klasik girdap akımı yollarını etkiler. |
| Doku ve yön | Yönlü geçirgenliği ve kaybı kontrol eder. |
| Frekans ve indüksiyon | Manyetik çalışma veya deney koşulunu tanımlar. |
| Numune yöntemi | Geometriyi ve manyetik devreyi tanımlar. |
| Kaplama ve montaj | Bitmiş nüvedeki katmanlar arası akım yollarını kontrol eder. |
Bu nedenle ilk karşılaştırma sorusu “Hangi kalitenin sayısal değeri daha düşük?” değildir. Soru, “Bu malzemeler aynı sınıfa, teslimat durumuna ve manyetik uygulamaya mı aittir?” olmalıdır.
Standartlara dayalı özellik kontrol listesi
Yararlı bir karşılaştırma, özelliği ölçüm koşullarıyla birlikte kaydeder. Önce standardı ve kalite tanımını belirtin, ardından malzemenin tam işlenmiş mi yoksa yarı işlenmiş mi olduğunu ifade edin. İşleme durumu; geçirgenliği, histerezis davranışını, preslenebilirliği, artık gerilmeyi ve gerekli olabilecek son tavlamadan sonra elde edilen sonucu etkiler.
Nominal kalınlığı ölçülen kalınlıktan ayrı olarak kaydedin. Kalınlık, klasik girdap akımı kaybını etkiler; çünkü alternatif akı sac içinde dolaşan akımlar oluşturur. Laminasyon kalınlığının azaltılması, bu akımların izlediği yolu kısaltır ve ilgili akım çevrimleri boyunca elektriksel direnci artırır. Bununla birlikte, kalınlık tek başına toplam çekirdek kaybını tanımlamaz. 2017’de yayımlanan KIT çalışması, transformatör çekirdeği kaybını histerezis, klasik girdap akımı ve ek kayıp bileşenlerine ayırır. Manyetik alan duvarlarının hareketi histerezis kaybı oluştururken, değişen akı girdap akımlarını indükler; ek kayıp ise ilave dinamik manyetik alan bölgesi süreçlerini yansıtır. Diğer iki katkıyı göz ardı eden bir kalınlık karşılaştırması, belirleyici mekanizmanın yanlış tanımlanmasına yol açabilir.
Test frekansı ve indüksiyon, her kayıp değerinin yanında belirtilmelidir. ASTM A677, sınıflandırma temelinde 60 Hz ve 1,5 T kullanır. Tane yönlendirilmiş kaliteler özel dikkat gerektirir: ASTM uygulaması, test için 1,5 T’de belirlenmiş geleneksel kaliteleri, 1,7 T’de test için belirlenmiş diğer kalitelerden ayırır. 1,5 T’de ölçülen bir değer, mıknatıslanma eğrisinin farklı bir noktasında ölçülen 1,7 T değerine, bu fark hesaba katılmadan doğrudan kıyaslanamaz. Frekans da histerezis, girdap akımı ve ek kayıp arasındaki dengeyi değiştirir.
Numune yöntemini belirtin. Epstein testi, tanımlanmış bir şerit tertibatındaki manyetik davranışın ortalamasını alırken ASTM A804/A804M, esas olarak transformatör çekirdeği laminasyon malzemesi olarak kullanılan, termik düzleştirme uygulanmış tane yönlendirilmiş elektrik çeliğinde tek yönlü alternatif akım ölçümleri için tasarlanmıştır. ASTM A804/A804M sonuçları 25 cm’lik Epstein yöntemiyle karşılaştırılabilir; ancak bu yöntemler birbirinin yerine kullanılabilecek etiketler değildir. Ölçüm yönü de aynı derecede önemlidir. Yönlendirilmemiş çelik için yönü veya ortalama alma prosedürünü bildirin. Tane yönlendirilmiş çelik için haddeleme yönünü, enine yönü veya akı ile haddeleme yönü arasındaki açıyı belirtin. Haddeleme yönüne paralel ölçülen bir tane yönlendirilmiş çelik sonucu, enine akının baskın olduğu bir devre hakkında çok az bilgi verir.
Kontrol listesinde yalnızca kayıp değil, geçirgenlik de yer almalıdır. Verilen çekirdek kaybı değeri benzer olsa bile yüksek geçirgenlik, mıknatıslama akımını ve yerel akı gerilimini azaltabilir. Tane yönlenmesi bir yöndeki geçirgenliği artırırken anizotropiyi de yükseltebilir; bu durum köşe birleşimlerinin, çarpık akının ve enine bileşenlerin yönetilmesini zorlaştırabilir. Lazerle işaretleme, belirli bir test koşulunda manyetik alan bölgesi yapısını değiştirebilir ve kaybı azaltabilir; ancak yönsel davranışı ortadan kaldırmaz.
Son olarak yalıtım kaplamasının sınıflandırmasını ve imalat sonrasında yüzeyin durumunu kaydedin. ASTM A976, elektrik çeliği yalıtım kaplamaları için sınıflandırma çerçevesini sağlar. Kaplama kalınlığı, lameller arası direnç, preslenebilirlik, kaynaklanabilirlik ve kesim sonrasında gerilim giderme işlemi, birleştirilmiş çekirdeğin tamamını etkiler. Lameller arası direnci artıran bir kaplama, laminasyonlar arasındaki dolaşım akımlarını azaltabilir; buna karşılık aşırı kaplama veya hasarlı ara yüzeyler doluluk faktörünü ve birleşim davranışını değiştirebilir.
Daha düşük nominal kayıp tasarım açısından tek başına yeterli olmadığında
Daha düşük katalog kaybı, farklı bir indüksiyon, frekans, yön veya numune yöntemi altında elde edilmişse yanlış bir seçim olabilir. Tane yönlendirilmiş ve yönlendirilmemiş malzemeler karşılaştırıldığında hata özellikle ciddi hâle gelir. Tane yönlendirilmiş çelik, haddeleme yönünde çok düşük kayıp ve yüksek geçirgenlik sağlayabilir; ancak bir motor statoru döner akıya maruz kalır ve bir transformatör birleşimi yerel akı sapmaları içerir. Yönlendirilmemiş çelik, daha dengeli düzlem içi davranış karşılığında en yüksek yönsel performanstan ödün verir; bu da çoğu zaman manyetik devreyi ve üretim sürecini basitleştirir.
İmal edilebilirlik de sonucu değiştirir. Presleme, kenar hasarı ve artık gerilme oluşturabilir; bu durum histerezis kaybını artırırken geçirgenliği azaltabilir. Yarı işlenmiş malzeme, kontrollü bir son tavlama sırasında manyetik özelliklerini geri kazanabilir; ancak bu işlem atmosfer, sıcaklık, temizlik, fikstür ve boyutsal koşullar getirir. Tam işlenmiş malzeme bu özel işlemi gerektirmez; yine de kesim gerilmesine, sıkıştırmaya, bükülmeye ve birleşim basıncına duyarlı olmaya devam eder.
Silisyum ve alüminyum içeriği daha yüksek elektriksel özdirence katkıda bulunabilir ve girdap akımı kaybını azaltabilir; ancak bileşim, kaliteleri evrensel olarak sıralamak için yeterli değildir. Doku, tane boyutu, çökelti kontrolü, tavlama geçmişi, kaplama ve gerilme durumu, basit bir silisyum karşılaştırmasından daha etkili olabilir. İnce laminasyonlar, yalıtım kaplamaları, artan silisyum ve alüminyum içeriği ile tane yönlenmesi, kayıp kontrol mekanizmalarıdır; bunlar genel manyetik uygunluğun birbiriyle değiştirilebilir göstergeleri değildir.
Yeniden kullanılabilir bir karşılaştırma çerçevesi şöyledir:
malzeme sınıfı; teslimat ve işleme durumu; nominal kalınlık; doku ve anizotropi; belirtilen geçirgenlik ve kayıp; test indüksiyonu; frekans; numune yöntemi; manyetik yön; kaplama sınıflandırması ve lameller arası direnç; imalat ve gerilme durumu; ve amaçlanan manyetik devre.
Ancak bu alanlar eşleştiğinde veya aralarındaki farklar modellenmiş olduğunda bir kalite diğeriyle karşılaştırılmalıdır. Doğru karşılaştırma etiket eşleştirmesine değil, koşul eşleştirmesine dayanır.
Kaynaklar
- [1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International standard, 2007. https://store.astm.org/a0677-07.html
- [2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International standard, 2017. https://store.astm.org/a0876-17r26.html
- [3] IEC 60404-8-7:2017. IEC standard, 2017. https://webstore.iec.ch/en/publication/32891
- [4] IEC 60404-8-3:2023. IEC standard, 2023. https://webstore.iec.ch/en/publication/68450
- [5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International standard, 2021. https://store.astm.org/a0804_a0804m-04r21.html
- [6] Transformer-core loss separation study. Karlsruhe Institute of Technology publication, 2017. https://publikationen.bibliothek.kit.edu/1000066142/4047647