




Menevişlemenin Çelikte Değiştirdikleri
Alt kritik sıcaklığın altında tanım
ASM International, menevişlemeyi “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılması” olarak tanımlar (ASM Handbook Volume 4A, 2024). Bu tanım, menevişlemenin çeliği yumuşatmak için yeniden ısıtılması şeklindeki yaygın açıklamadan daha kesindir. Menevişleme, bir sertleştirme işleminden sonra uygulanır; ayrıca normalizasyon işleminden sonra da uygulanabilir. Çelik yeniden ısıtılır, seçilen bir süre boyunca bu sıcaklıkta tutulur ve kontrollü koşullar altında soğutulur; bu sırada alt kritik sıcaklık kasıtlı olarak aşılmaz ve yeni bir kütlesel östenitik yapı oluşturulmaz.
| İşlem | Temel amaç | Temperlemeyle ilişkisi |
|---|---|---|
| Temperleme | Alt kritik sıcaklığın altında sertleştirilmiş veya normalize edilmiş çeliği değiştirmek | Mevcut yapıyı değiştirir |
| Normalizasyon | Östenitik aralığa ısıtmayı ve ardından soğutmayı içeren bir işlemle yapıyı inceltmek veya başlangıç durumuna getirmek | Sertleştirme veya temperlemeden önce uygulanabilir |
| Tavlama | Denetimli bir ısıl çevrimle yumuşatmak ve gerilimi gidermek | Farklı bir ısıl amaca sahiptir |
| İkincil sertleştirme | Su verme öncesinde yeni bir kütlesel östenitik yapı oluşturmak | Önceki yapıyı değiştirmek yerine onun yerini alır |
Alt kritik sıcaklık genellikle ötektoid dönüşüm aralığıyla ilişkilendirilir; ancak kesin konumu bileşime ve ısıtma koşullarına bağlıdır. Bu sıcaklığın altında kalmak önemlidir; çünkü menevişleme, sertleştirme sonucunda oluşan yapıyı tamamen yeniden östenitleştirme yoluyla değiştirmek yerine, bu yapıda değişiklikler meydana getirir. Bu nedenle bir menevişleme çevriminin metalurjik amacı; normalizasyon, tavlama veya ikinci bir sertleştirme işleminden farklıdır.
Tepkiyi şekillendiren değişkenler
- Isıl çevrim Temperleme sıcaklığı, bekletme süresi ve ısıtma hızı, difüzyon kontrollü tepkimelerin ne ölçüde ilerleyeceğini belirler.
- Bileşim Karbon ve alaşım elementleri, aşırı doymuşluğu, karbür kararlılığını ve çökelme potansiyelini belirler.
- Başlangıç yapısı Östenit tane boyutu, martenzit morfolojisi, kalıntı östenit ve çözünmemiş karbürler tepkiyi etkiler.
- Su verme ve geometri Su verme şiddeti ve kesit boyutu, farklı yerel mikroyapılar ve ısıl geçmişler oluşturur.
Başlıca değişkenler menevişleme sıcaklığı, bekletme süresi, karbon içeriği, alaşım elementlerinin içeriği ve artık elementlerdir. Başlangıç mikroyapısı da önemlidir. Östenitleme sıcaklığı, önceki normalizasyon veya dövme geçmişi, su verme şiddeti, kesit boyutu ve ısıtma hızı da aynı şekilde önem taşır. Bu nedenle nominal olarak benzer çeliklerden üretilen iki bileşen, ısıl geçmişleri farklı olduğunda farklı tepkiler gösterebilir.
Sıcaklık genellikle reaksiyonları tek başına süreden daha güçlü biçimde hızlandırır; ancak bu reaksiyonların ne ölçüde ilerleyeceğini yine de süre belirler. Karbon içeriği, su verme sonrasında martenzitte hapsolmuş karbonun miktarını ve aşırı doygunluğunu etkiler. Krom, molibden, vanadyum, tungsten ve diğer alaşım elementleri karbür kararlılığını, difüzyon hızlarını ve çökelme davranışını değiştirir. Artık elementler, kasıtlı olarak ilave edilmemiş olsalar bile dönüşüm kinetiğini ve menevişleme direncini değiştirebilir. Menevişleme tek bir sertlik ayarı değil, izlenen ısıl yola bağlı bir işlemdir.

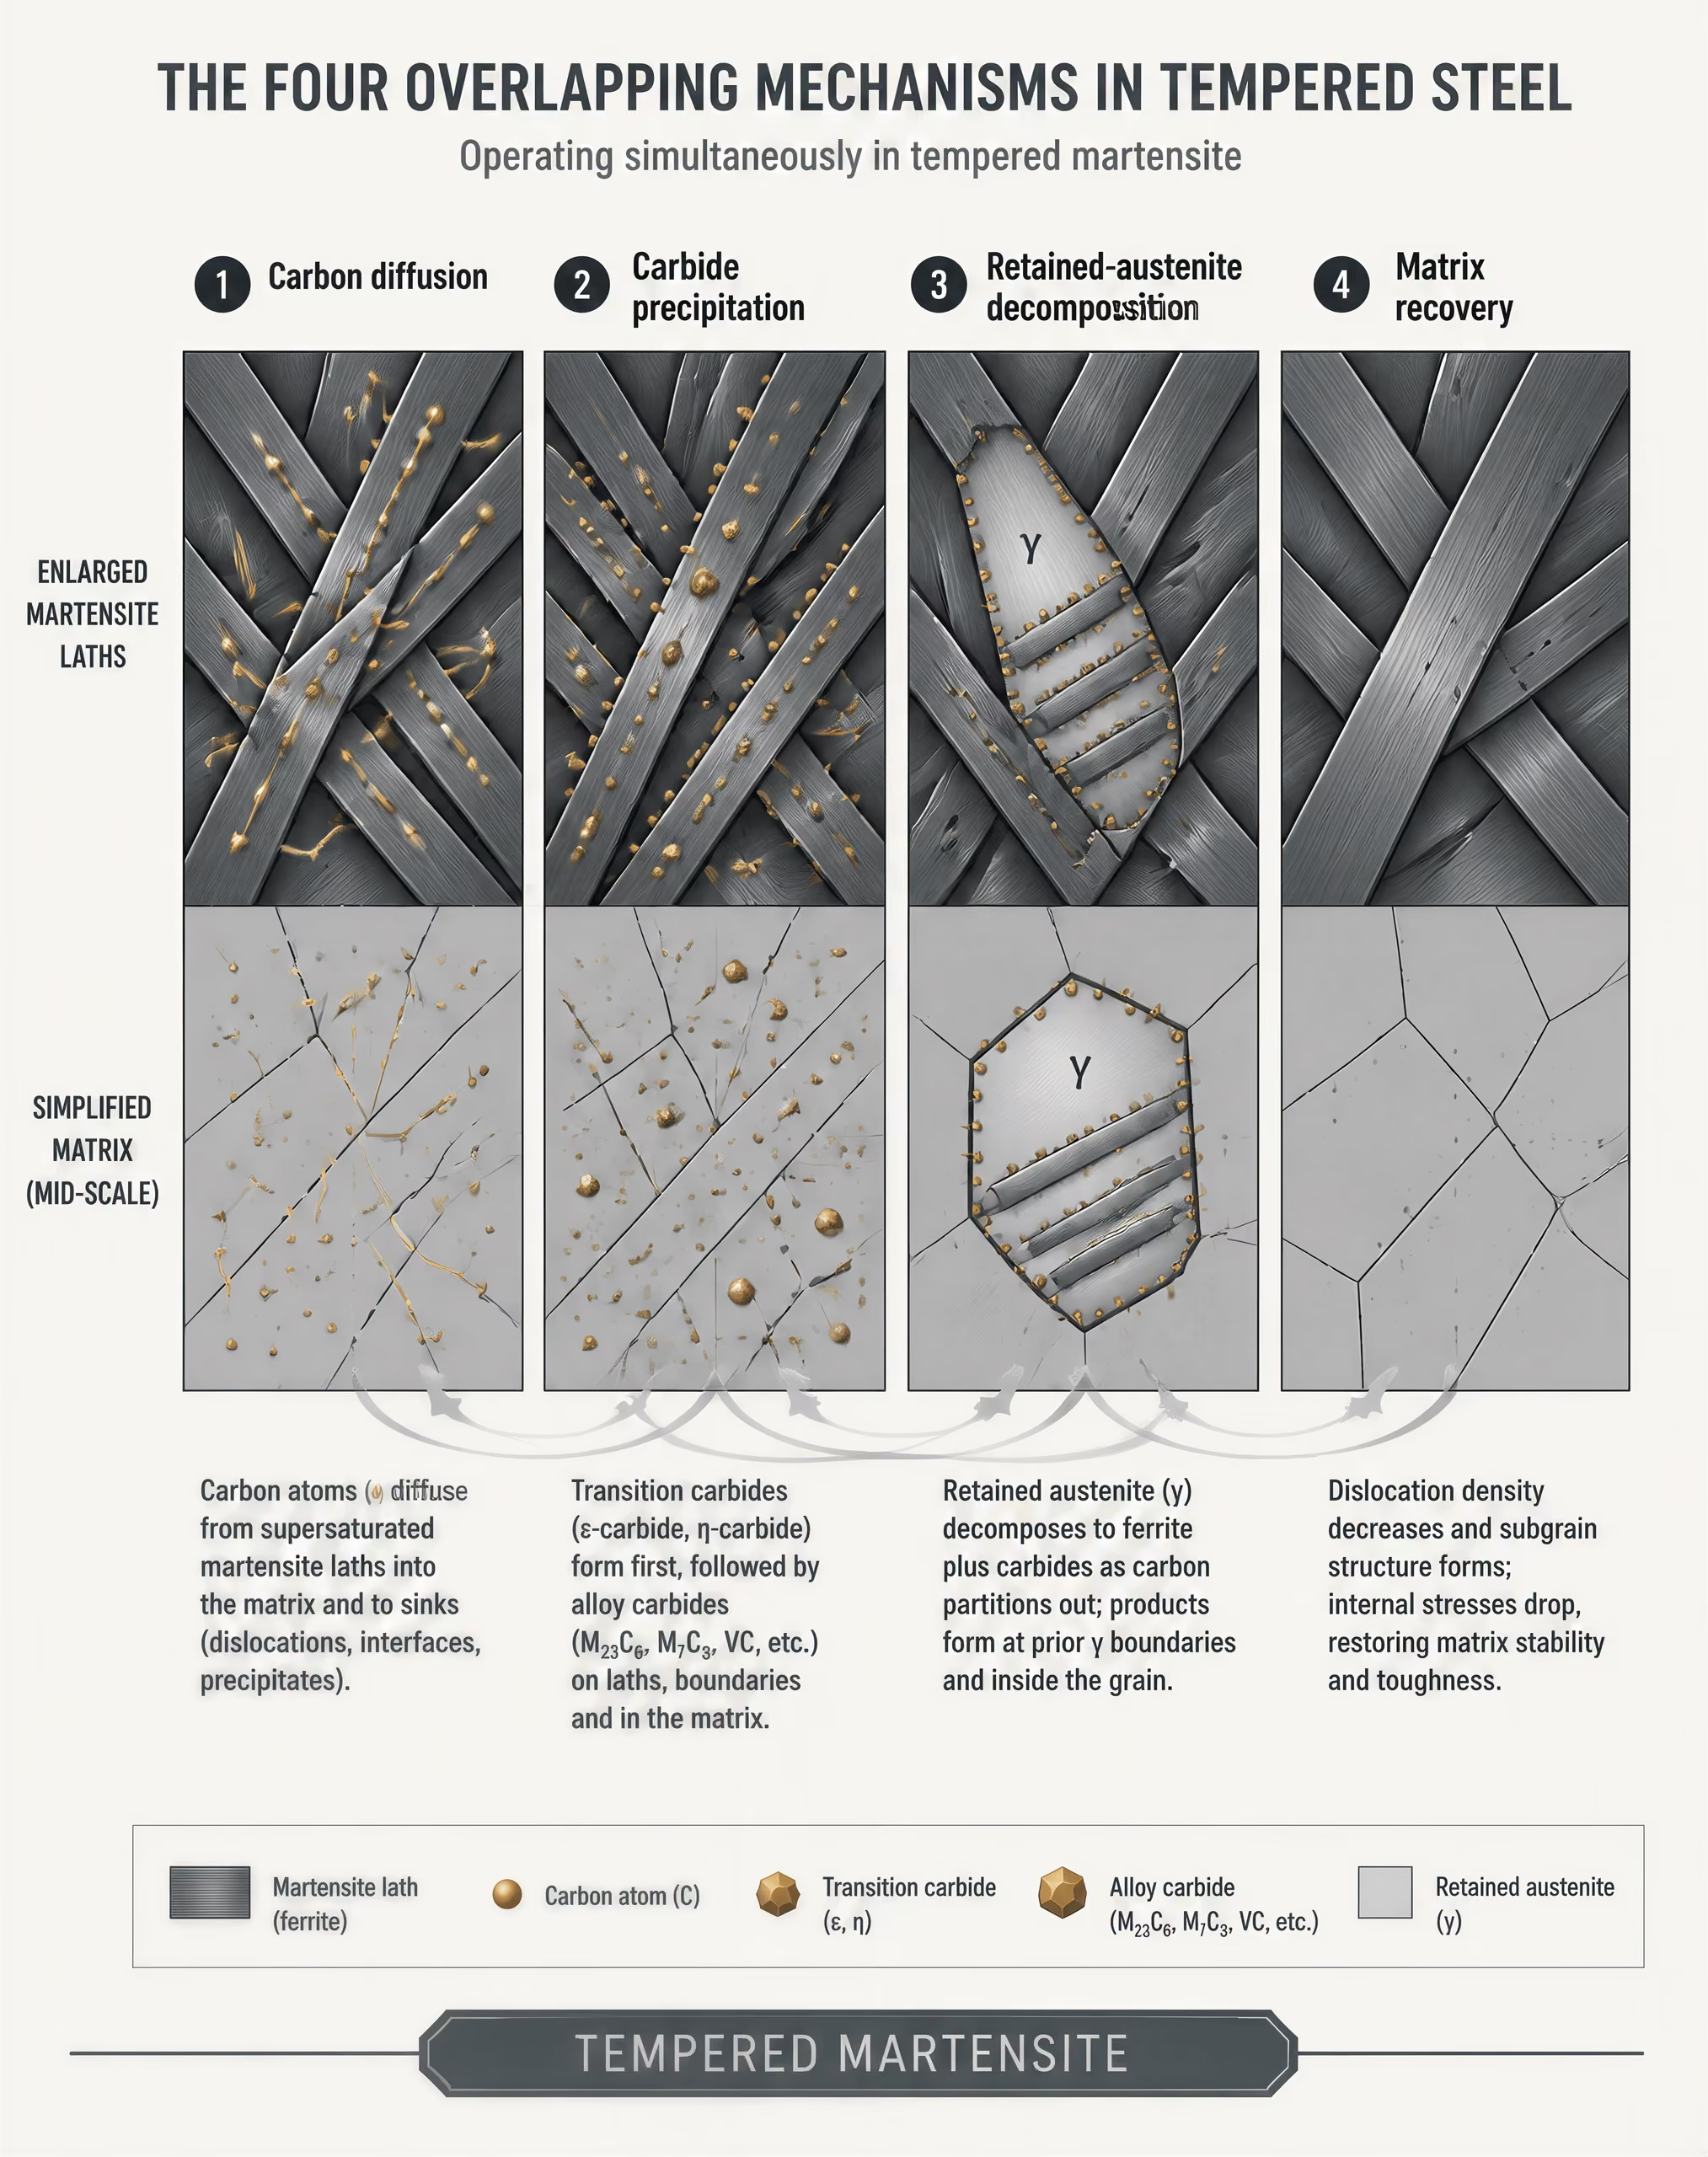
Su verme sonrası martenzitten menevişlenmiş mikroyapıya
Su verilmiş martenzit Östenitin hızlı soğutulmasıyla oluşan; yüksek dislokasyon yoğunluğuna ve depolanmış iç enerjiye sahip, sert ve karbonca aşırı doymuş bir fazdır.
Su verilmiş durumdaki yapının değişimi
- Karbonun yeniden dağılması Karbon, aşırı doymuş martenzitten kusurlara, sınırlara ve oluşmakta olan karbür parçacıklarına doğru hareket eder.
- Karbür çökelmesi Geçiş karbürleri veya daha kararlı karbürler oluşur; bileşimleri değişir, büyür veya irileşir.
- Kalıntı östenitin ayrışması Kalıntı östenit karbonu dışarı verebilir ve dönüşebilir; bu durum boyutları ve özellikleri etkiler.
- Matrisin toparlanması Dislokasyonlar yeniden düzenlenir veya yok olur; şekil değiştirme sertleşmesi ve iç gerilme azalır.
Su verme sonrası martenzit, aşırı doymuş ve gerinimli bir fazdır. Yüksek dislokasyon yoğunluğu ve karbon aşırı doygunluğu, sertliğinin büyük bölümünü açıklar; ancak bunlar aynı zamanda elastik ve kimyasal enerji depolar. Menevişleme, çeşitli ve birbiriyle örtüşen reaksiyonlar yoluyla yapının bu enerjiyi azaltmasını sağlar. U.S. Department of Energy, karbon difüzyonunu, karbür oluşumunu, östenit ayrışmasını ve toparlanmayı sürecin temel unsurları olarak tanımlar (2010).
Görece düşük menevişleme sıcaklıklarında karbon kısa mesafelerde hareket eder ve kusurlarda segregasyona uğrayabilir veya geçiş karbürleri oluşturabilir. İç gerilmeler azalır ve karbon martenzitik kafesten ayrıldıkça martenzitin tetragonalliği düşer. Çelik bir miktar sertlik kaybedebilirken boyutsal kararlılık ve gecikmiş çatlamaya direnç kazanabilir. Mevcut olması durumunda kalıntı östenit, sonraki menevişleme aşamalarında da ayrışabilir ve hem boyutları hem de mekanik özellikleri etkileyen yeni dönüşüm ürünleri oluşturabilir.
Daha yüksek sıcaklık veya daha uzun bekletme süresiyle karbür parçacıkları irileşir ya da daha kararlı bileşiklere dönüşür; ferritik matris ise toparlanır ve dislokasyon pekleşmesinin bir bölümünü kaybeder. Bu değişiklikler genellikle sertliği ve akma dayanımını azaltırken tokluğu ve sünekliği artırır. Sonuç, bir karbür parçacıkları dağılımı içeren ferritik bir matristen oluşan menevişlenmiş martenzittir; bu dağılım yalnızca sıcaklık tarafından değil, bileşim ve işlem geçmişi tarafından belirlenir.
Yüksek alaşımlı takım çeliklerinde, ince alaşım karbürlerinin çökelmesi yoluyla temperleme sırasında ikincil sertleşme gelişebilir. Strong evidence
İkincil sertleşme Daha önceki yumuşama tepkimelerinin ardından ince alaşım karbürlerinin çökelmesiyle temperleme sırasında sertlikte meydana gelen artış.
Yüksek alaşımlı takım çelikleri, basit yumuşama davranışına önemli bir istisna oluşturur. ASM International, molibden, vanadyum ve tungsten ile ilişkili karbürler de dâhil olmak üzere ince alaşım karbürlerinin çökelmesiyle ikincil sertleşmenin meydana geldiğini belirtir (2024). Menevişleme sırasında bu parçacıklar matrisi, önceki düşüşün ardından sertlik artışı sağlayacak ölçüde pekiştirebilir. Bu etkiye ikincil sertleşme adı verilir ve daha güçlü çökelme genellikle daha yüksek menevişleme direnci sağlar.
National Institute of Standards and Technology, 1930 yılında “ikincil sertleşme tepesinin şiddetinin östenitleşme derecesiyle arttığını” bildirmiştir. Bu bulgu, tepe noktasını yalnızca menevişleme sıcaklığına değil, önceki sertleştirme çevrimine de bağlar. Daha yüksek östenitleşme derecesi, su verme öncesinde daha fazla alaşım elementinin ve karbonun östenit içinde çözünmesini sağlayabilir; bu da sonraki çökelme için mevcut bileşimi değiştirir. Sonuç olarak aynı nominal menevişleme programı, farklı östenitleme işlemlerinden sonra farklı sertlik eğrileri oluşturabilir.
H13 takım çeliği, ısıtma geçmişinin neden dikkate alınması gerektiğini gösterir. Hakemli bir çalışma, ikincil sertleşme davranışı da dâhil olmak üzere H13’ün izotermal, yavaş ısıtma ve hızlı ısıtma programları altındaki menevişleme tepkisini öngörmek için bir yöntem kaydetmiştir (University of Arizona publication record, 2013). Bir çökelme aralığı boyunca sürekli olarak ısıtılan bir bileşen, bu sıcaklıkta izotermal olarak bekletilen bir bileşenle zorunlu olarak aynı reaksiyonları yaşamaz. Nihai nominal sıcaklık aynı olsa bile hesaplanan sertlik tepkisi farklı olabilir.
J. H. Hollomon ve L. D. Jaffe, 1945 yılında su verilmiş çelik için menevişleme süresi, sıcaklık ve bileşim arasındaki ilişkiyi formüle ederek zaman-sıcaklık problemini ele almıştır. Hollomon-Jaffe ifadesi yaygın olarak şu şekilde yazılır:
T(log t + c)
Burada T mutlak sıcaklığı, t menevişleme süresini ve c bileşime ve koşula bağlı sabiti ifade eder. Bu ifade, maruz kalma koşullarını karşılaştırmak ve martenzitin menevişlenme derecesini nicel olarak belirlemek için bir menevişleme parametresi sağlar. Sıcaklık ve sürenin tek bir endekste birleştirilebilmesi nedeniyle kullanışlıdır; ancak eşdeğer bir parametre, ısıtma hızındaki, önceki mikroyapıdaki, östenitlemedeki, kesit boyutundaki veya alaşım tepkisindeki farklılıkları ortadan kaldırmaz.
ASM Handbook Volume 4C, indüksiyonla sertleştirilmiş çelikler değerlendirilirken Hollomon-Jaffe ve Grange-Baughman korelasyonlarının eşdeğer zaman-sıcaklık koşullarını temsil edebileceğini belirtir (ASM International, 2024). Bu uyum korelasyonla ilgilidir; her ısıl yolun aynı mikroyapıyı oluşturduğunun kanıtı değildir. Bu ayrım, dik bir sıcaklık gradyanının ve kesit sıcaklığındaki değişimin gerçek menevişleme geçmişini homojen olmayan hâle getirebildiği yüzey sertleştirilmiş parçalar açısından önemlidir.
Sertlik neden tek yanıt değişkeni değildir?
Sertliğin ölçülmesi pratiktir; ancak menevişlemenin yalnızca bir sonucudur. Martenzitik gerinim ve dislokasyon yoğunluğu azaldıkça dayanım düşebilir; ardından ince alaşım karbürleri çöktüğünde yerel olarak yeniden artabilir. İç gerilmeler giderildiği için tokluk iyileşebilir; ancak kalıntı östenitin ayrışması, karbür morfolojisi veya gevrekleşmeye neden olan sıcaklık aralıkları, belirli çeliklerde tokluğu azaltabilir. Gerilim giderme yoluyla boyutsal kararlılık iyileşebilir; buna karşılık kalıntı östenitin dönüşümü ölçülebilir bir genleşmeye neden olabilir.
Mikroyapı, bu birbiriyle yarışan eğilimlerin ardındaki açıklamayı sağlar. Karbon difüzyonu, toparlanma, karbür çökelmesi, kalıntı östenitin ayrışması ve parçacıkların irileşmesi ardışık olarak gerçekleşebilir veya birbirleriyle örtüşebilir. Nihai yapı; yalnızca sertlik testinde elde edilen batma sayısını değil, yorulma davranışını, aşınma direncini, kırılma direncini ve daha ileri ısıl maruziyete karşı direnci belirler.
2013 yılında sıcak ve ılık dövme kalıp çelikleri üzerine yapılan bir çalışmada, zaman-sıcaklık maruziyetini sertlik değişimiyle ilişkilendirmek için menevişleme parametresi —Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır— kullanılmıştır. Bu tür korelasyonlar, belirli bir kaliteyi ve işlem aralığını tanımlamak açısından pratiktir. Bunlar evrensel sertlik yasaları değildir. Kalite, başlangıç durumu ve işlem geçmişi belirleyici olmaya devam eder; bu nedenle menevişleme yalnızca “yumuşama” olarak değil, bir ısıl yol ve bunun sonucunda oluşan mikroyapı olarak belirtilmelidir.
Menevişleme Tepkisini Kontrol Eden Değişkenler
Menevişleme yalnızca fırın ayar sıcaklığıyla tanımlanmaz. ASM International, ASM Handbook Volume 4A (2024) adlı kaynakta menevişlemeyi şöyle tanımlar: “Menevişleme, sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılmasıdır.” Bu tanım, tek bir işlemi değil, bir dönüşüm yolunu tanımlar. Sıcaklık, süre, karbon içeriği, alaşım içeriği ve kalıntı elementlerin tümü ortaya çıkan mikroyapıyı ve özellikleri etkiler. Isıtma hızı, çeliğin kendisinin ulaştığı sıcaklık, önceki östenitleme işlemi ve su verme de önem taşır.
Sıcaklık ve süre
Menevişleme sırasında karbon, aşırı doymuş martenzitten difüzyonla uzaklaşır; karbürler oluşur veya bileşimlerini değiştirir; kalıntı östenit ayrışabilir ve martenzitik yapı toparlanma geçirir. U.S. Department of Energy, bu süreci basitçe ısının neden olduğu bir yumuşama olarak değil, birbiriyle bağlantılı difüzyon, çökelme, ayrışma ve toparlanma tepkileri aracılığıyla açıklar. Görece düşük sıcaklıklarda karbon segregasyonu ve geçiş karbürü çökelmesi, önemli ölçüde sertliği korurken iç gerilmeyi azaltabilir. Sıcaklığın veya bekletme süresinin artmasıyla karbürlerin kabalaşması, ferritin toparlanması ve ilave dönüşümler genellikle sertlik ile dayanımı azaltır.
| Çelik veya durum | Tipik baskın tepki | Önemli denetleyici etkenler |
|---|---|---|
| Karbonlu veya düşük alaşımlı martenzitik çelik | Sertlik ve dayanım genellikle azalır | Karbon difüzyonu, karbür oluşumu ve toparlanma |
| Yüksek alaşımlı takım çeliği | Daha önceki düşüşün ardından sertlik artabilir | Molibden, vanadyum veya tungstenla ilişkili ince karbürlerin çökelmesi |
| Kalıntı östenit içeren çelik | Ayrışmaya boyutsal ve sertlik değişimleri eşlik edebilir | Östenit kararlılığı, karbon içeriği ve temperleme geçmişi |
| Büyük kesit | Yüzey ve çekirdek farklı özelliklere ulaşabilir | Isıl gradyanlar, kesit boyutu ve ölçüm konumu |
“Genellikle” sözcüğü önemlidir. Yüksek alaşımlı takım çeliklerinde sertlik, başlangıçtaki düşüşün ardından artabilir. ASM International, 2024 yılında ikincil sertleşmenin molibden, vanadyum ve tungstenle ilişkili karbürler de dâhil olmak üzere ince alaşım karbürlerinin çökelmesiyle oluştuğunu bildirmiştir. Bir çeliğin önce yeterli miktarda çözünmüş alaşım elementi ve karbon içermesi, ayrıca önceki östenitleme işleminin bu elementleri çökelmenin gerçekleşebileceği bir duruma getirmiş olması gerekir. Daha güçlü çökelme, menevişlemeye karşı daha yüksek direnç sağlar; ancak tepe noktası ve büyüklüğü çeliğin kalitesine ve işlem geçmişine bağlıdır. Evrensel bir ikincil sertleşme sıcaklığı yoktur.
Nominal sıcaklık aynı olsa bile süre sonucu değiştirir. Kısa süreli bir maruz kalma eksik çökelmeye veya toparlanmaya yol açabilirken, daha uzun bir bekletme difüzyon kontrollü tepkilerin daha ileri düzeyde gerçekleşmesini sağlar. Tekrarlı menevişleme çevrimleri işlem geçmişine başka bir boyut ekler: ilk çevrim kalıntı östeniti dönüştürebilir veya çekirdeklenme bölgelerinin dağılımını değiştirebilir; bu nedenle ikinci çevrim başlangıçtaki martenzit üzerinde etkili olmaz.
Fırın sıcaklığı da parça sıcaklığıyla zorunlu olarak aynı değildir. Küçük bir numune ayar sıcaklığına hızla yaklaşabilirken büyük bir kalıp, mil veya levha kesiti boyunca sıcaklık gradyanları oluşturur. Hızlı ısıtma çevriminde yüzey, çekirdek bu sıcaklığa ulaşmadan önce nominal menevişleme sıcaklığına maruz kalabilir. Buna karşılık yavaş bir sıcaklık artışı, her ara sıcaklıkta tepkilerin sürekli olarak başlamasına olanak tanır. Bu nedenle “iki saat boyunca 540 °C”, parçanın nasıl ısıtıldığı, bekletme süresinin ne zaman başladığı ve belirtilen sıcaklığın fırında mı yoksa çelikte mi ölçüldüğü belirtilmedikçe eksik bir tanımdır.
J. H. Hollomon ve L. D. Jaffe, 1945 tarihli Metals Technology makalelerinde menevişleme süresi, sıcaklık ve bileşimi; su verilmiş çeliğin yapısı ve özellikleriyle ilişkilendirerek bu sorunu ele almıştır. Hollomon-Jaffe bağıntısı yaygın olarak şu şekilde yazılır:
Burada mutlak sıcaklık, süre, ise bileşime ve malzemeye bağlı bir sabittir. U.S. Department of Energy, bu parametreyi martenzitin menevişlenme derecesini nicel olarak ifade etmenin bir yolu olarak açıklar. Maruz kalma koşullarını karşılaştırmak için yararlıdır; ancak eşit bir parametre, ısıtma hızı, önceki mikroyapı, östenitleme, kesit boyutu veya alaşımın tepkisi arasındaki farkları ortadan kaldırmaz. Hesaplanan değeri aynı olan iki çevrim yine de farklı sertlik profilleri oluşturabilir.
Karbon, alaşım elementleri ve kalıntı elementler
Karbon, su verme sırasında oluşan martenzitin miktarını ve aşırı doymuşluk derecesini kontrol eder. Bu nedenle nominal karbon içeriği, başlangıç sertliğini ve menevişleme tepkileri için kullanılabilir karbon miktarını güçlü biçimde etkiler. Daha fazla karbon, daha sert martenziti ve daha büyük bir karbür oluşturucu element stoğunu destekleyebilir; ancak nihai tepki östenitin kararlılığına ve su verme öncesinde çözünmüş olan karbon miktarına da bağlıdır. Çözünmemiş karbürlerde bağlı bulunan karbon, östenitte çözünmüş karbonla eşdeğer değildir.
Krom, molibden, vanadyum ve tungsten; karbür kararlılığını, difüzyonu ve çökelme kinetiğini değiştirir. Krom sertleşebilirliği artırabilir ve kararlı karbürlerin oluşumuna katkıda bulunabilir; molibden, vanadyum ve tungsten ise ikincil sertleşme sırasında ince alaşım-karbür çökelmesini destekleyebilir. Bu elementler yüksek menevişleme sıcaklıklarında yumuşamayı geciktirebilir; ancak etkileri östenitleme sırasında çözünmelerine ve mevcut karbürlerin boyutu ile dağılımına bağlıdır. Aşırı östenitleme daha fazla karbürü çözerek östeniti alaşım elementlerince zenginleştirebilir; yetersiz östenitleme ise alaşım elementlerinin daha sonra gerçekleşecek çökelme için kullanılamadan kalmasına neden olabilir.
Ulusal Standartlar ve Teknoloji Enstitüsünün incelediği yüksek hız çeliğinde, ikincil sertleşme tepesinin şiddeti östenitleme derecesiyle arttı. Strong evidence
1930 yılında yayımlanan yüksek hız çeliği üzerine NIST çalışmasında “ikincil sertleşme tepesinin şiddeti, östenitleşme derecesiyle artar” ifadesi yer almıştır. Bu sonuç, nominal bir kaliteye tek ve sabit bir menevişleme eğrisi atanmaması gerektiğine dair doğrudan bir uyarıdır. Daha yüksek derecede östenitleşme; çözeltideki karbon ve alaşım elementlerinin miktarını, kalıntı östenit miktarını, martenzitin bileşimini ve çökelme potansiyelini değiştirebilir. Ayrıca önceki östenit tane boyutunu büyütebilir; bu da dönüşüm davranışını ve tokluğu etkiler.
Kalıntı elementler ve üretim geçmişi daha küçük, ancak bazen önemli değişkenler ekler. Silisyum, manganez, nikel, bakır, fosfor, kükürt, azot, oksijen ve eser ilaveler; karbür tepkilerini, kalıntı östeniti, segregasyonu ve meneviş gevrekleşmesini etkileyebilir. Kalıntı gerilmeler ve önceki deformasyon, çekirdeklenme bölgelerini ve toparlanma hızlarını değiştirir. Bu nedenle aynı nominal kaliteye sahip olduğu belgelenmiş iki numune, ısıl işlemin başlamasından önce dahi ergitme partileri, karbür dağılımları veya dövme redüksiyonları farklı olduğu için birbirinden farklı olabilir.
Yüksek alaşımlı bir takım çeliği bu noktayı açıkça gösterir. Menevişlenmemiş martenzit, karbonun aşırı doymuş bölgelerden ayrılması ve toparlanmanın ilerlemesiyle olağan menevişleme sırasında yumuşar. İkincil sertleşme, ince alaşım karbürlerinin çökelme sertleşmesi sağlaması ve toparlanmayı sınırlaması nedeniyle işlem çizelgesinin bir bölümünde sertlik eğilimini tersine çevirir. Daha sonraki tepe noktası menevişlemenin durduğunu göstermez; rekabet hâlindeki tepkilerin, sertliği hangi tepkinin kontrol ettiğini değiştirdiğini gösterir.
Başlangıç durumu, su verme şiddeti ve kesit boyutu
Su verilmiş yapı, menevişlemenin başlangıç durumudur. Östenit tane boyutu, çözünmüş karbon, çözünmemiş karbürler, kalıntı östenit, martenzit morfolojisi ve su verme gerilmeleri sonraki tepkinin tümünü etkiler. Çoğunlukla martenzit oluşturacak kadar hızlı soğutulmuş bir numune, beynit veya perlit içeren bir numune gibi menevişlenmez. Kalın bir kesitin merkezi de zorunlu olarak yüzeyiyle aynı davranışı göstermez.
Su verme şiddeti, soğuma hızını ve dolayısıyla oluşan dönüşüm ürünlerini belirler. Su, polimer, yağ ve gazla su verme farklı soğuma geçmişleri oluşturur; ayrıca tek bir soğutucu bile karıştırma, sıcaklık ve yükleme koşullarındaki değişikliklerle farklı sonuçlar verebilir. Büyük bir kesit, çekirdeğinde yavaş soğur ve küçük bir numunenin martenzit oluşturduğu bölgelerde beynit, perlit veya kalıntı östenit oluşmasına olanak tanır. Menevişleme sırasında bu bölgeler farklı tepkilere maruz kalır ve farklı sertlik değerlerine ulaşabilir.
Kesit boyutu, östenitleme ve menevişleme gecikmesini de değiştirir. Yüzey hedef sıcaklığı aşarken çekirdek hâlâ ısınıyor olabilir ve bu durum radyal bir menevişleme gradyanı oluşturur. Bir kontrolör bekletmeyi fırın ayar sıcaklığına ulaştığında başlatırsa merkez, çizelgenin öngördüğünden daha kısa süre boyunca sıcaklıkta kalır. Termokupl yüzeye yerleştirilmişse kaydedilen geçmiş, iç kısmın maruz kaldığı koşulları olduğundan fazla gösterebilir.
H13 takım çeliği, izotermal, yavaş ısıtmalı ve hızlı ısıtmalı temperleme programlarında ikincil sertleşme davranışı da dâhil olmak üzere farklı öngörülen sertlik tepkileri gösterebilir. Limited evidence
H13 takım çeliği üzerine 2013 yılında yayımlanan hakemli bir çalışmada izotermal, yavaş ısıtmalı ve hızlı ısıtmalı menevişleme çizelgeleri modellenmiş ve ikincil sertleşme davranışı da dâhil olmak üzere farklı sertlik tepkileri öngörülmüştür. Bu bulgu, menevişlemenin sürekli bir ısıl geçmiş olarak ele alınmasını destekler. ASM Handbook Volume 4C (2024) de indüksiyonla sertleştirilmiş çelikler için Hollomon-Jaffe ve Grange-Baughman bağıntılarını, gerçek sürecin ölçülmesinin yerine geçen yöntemler olarak değil, eşdeğer zaman-sıcaklık koşullarını temsil etme yolları olarak karşılaştırır.
2013 tarihli Journal of Materials Processing Technology çalışmasında sıcak ve ılık dövme kalıp çelikleri için menevişleme parametresi — Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır — zaman-sıcaklık maruziyeti ile sertlik değişimini ilişkilendirmek amacıyla kullanılmıştır. Bu tür bağıntılar süreçleri karşılaştırmak için değerlidir; ancak belirli bir çelik ve başlangıç durumu için geliştirilmiş ampirik açıklamalar olarak kalırlar. Isıtma hızı, kesit boyutu, östenitleme, su verme veya önceki menevişleme değiştiğinde, aynı nominal sıcaklık etiketi farklı metalurjik işlemleri ifade edebilir.
Menevişleme Mekanizmaları: Difüzyon, Ayrışma ve Toparlanma
ASM International, menevişlemeyi “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılması” olarak tanımlar (ASM Handbook Volume 4A, 2024). Bu tanım tek bir reaksiyonu değil, işlem aralığını belirtir. Ortaya çıkan mikroyapı ve özellikler; menevişleme sıcaklığına ve süresine, karbon içeriğine, alaşım içeriğine, artık elementlere, önceki östenitleştirmeye, su verme koşullarına ve ısıtma geçmişine bağlıdır. Bu nedenle su verilmiş bir çelik yumuşayabilir, sertliğinin büyük bölümünü koruyabilir veya aşırı doymuş martenzitik matrisi değiştikçe daha sonra sertlik artışı geliştirebilir.
U.S. Department of Energy, menevişlemeyi karbon difüzyonu, karbür oluşumu, kalıntı östenitin ayrışması ve toparlanmayı içeren bir dizi süreç olarak tanımlar. Bu olaylar, birbirinden tamamen ayrılmış dört kusursuz aşama şeklinde değil, birbiriyle örtüşerek gerçekleşir. Bunların hızları ve göreli önemleri bileşime ve termal yola göre değişir. “Düşük sıcaklıkta menevişleme”, “orta sıcaklıkta menevişleme” ve “yüksek sıcaklıkta menevişleme” yararlı işlem tanımlarıdır; ancak evrensel bir reaksiyon dizisini belirtmezler. Yüksek alaşımlı bir takım çeliği ile sade karbonlu martenzitik bir çelik, aynı nominal sıcaklıkta çok farklı tepkiler verebilir.
Karbon difüzyonu ve erken aşama menevişlemesi
Yeni oluşmuş martenzit, aşırı doymuş ve gerinimli bir fazdır. Karbon, hacim merkezli tetragonal martenzitik kafesle dengede olmayan ara yerleri doldururken, su verme işlemi önemli miktarda dislokasyon yoğunluğu ve artık gerilme oluşturmuştur. Menevişlemenin ilk bölümünde karbon, daha elverişli bölgelere doğru kısa mesafelerde hareket eder: dislokasyonlara, çıta sınırlarına, kendiliğinden menevişlenmiş bölgelere ve yeni oluşmaya başlayan demir-karbür parçacıklarına. Bu yeniden dağılım, kafes tetragonalliğini azaltır ve su verilmiş durumla ilişkili elastik gerilmeleri ve şekil değiştirme gerilmelerini düşürür.
Erken reaksiyon yalnızca “sertliğin giderilmesi” değildir. Karbon segregasyonu, tanınabilir bir karbür topluluğu gelişmeden önce yerel yapıları stabilize edebilir; gerilme gideriminin kapsamı ise sıcaklığa, süreye ve ısıtma hızına bağlıdır. Yavaş ısıtılan bir bileşen, çekirdeği ile yüzeyi hâlâ farklı sıcaklıklardayken değişmeye başlar. Hızlı ısıtılan bir bileşen, difüzyon aynı karbon dağılımını oluşturmadan önce aynı nominal sıcaklık aralığından geçebilir. Kesit boyutu da aynı nedenle önem taşır.
Sade karbonlu ve düşük alaşımlı martenzitlerde, daha kararlı sementit oluşmadan önce geçiş karbürleri meydana gelebilir. Kesin sıra; karbon düzeyine, alaşım ilavelerine ve başlangıçtaki martenzit morfolojisine bağlıdır. Bazı düşük karbonlu martenzitler daha az aşırı doymuş karbon içerdiğinden daha zayıf bir erken reaksiyon gösterebilir; daha yüksek karbonlu martenzitler ise daha yüksek tetragonallik ve daha güçlü bir başlangıç gerilme giderimi sergileyebilir. Bir sıcaklık etiketinin mekanizma temelli bir tanımın yerini alamamasının nedeni bu farklılıklardır.
J. H. Hollomon ve L. D. Jaffe tarafından 1945 yılında formüle edilen Hollomon-Jaffe yöntemi, menevişlenmiş çelikte gelişen yapı ve özelliklerle menevişleme süresi, sıcaklığı ve bileşimi ilişkilendirir. Bilinen biçimiyle , martenzitin menevişlenme derecesini nicel olarak belirlemek için kullanılır; burada mutlak sıcaklığı, süreyi ve bileşimle ilişkili bir sabiti ifade eder. Bu yöntem yararlı bir karşılaştırma aracıdır; ancak metalurjik geçmişi ortadan kaldırmaz. Isıtma hızı, önceki mikroyapı, östenitleştirme, kesit boyutu veya alaşımın tepkisi farklı olduğunda eşit parametreler eşit sonuçları garanti etmez.
Karbür oluşumu ve büyümesi
Karbon, aşırı doymuş martenzitten ayrıldıkça karbür çökelmesi menevişleme tepkisinin temel bir parçası hâline gelir. Birçok çelikte ürünler, ince geçiş karbürlerinden daha kararlı sementite doğru gelişirken alaşım elementleri bu diziyi geciktirebilir, değiştirebilir veya onun yerini alabilir. Karbür çekirdeklenmesi karbonu tüketir ve matrisin bileşimini değiştirir; büyüme ve kabalaşma ise dislokasyonların hareketine karşı mevcut engelleri azaltır. Matris aşırı doymuşluğunu kaybettiğinde ve çökeltiler büyüdüğünde veya birbirinden daha uzak hâle geldiğinde genellikle olağan menevişleme yumuşaması meydana gelir.
Yüksek alaşımlı takım çelikleri bu eğilimi tersine çevirebilir. ASM International, “yüksek alaşımlı takım çeliklerinde ikincil sertleşmenin, molibden, vanadyum ve tungstenle ilişkili karbürler de dâhil olmak üzere ince alaşım karbürlerinin çökelmesiyle oluştuğunu” belirtir (2024). Koherent veya yarı koherent ilişkili ince alaşım karbürleri, dislokasyon hareketini kaba sementitten daha etkili biçimde engelleyebilir ve daha sonraki bir menevişleme aralığında sertlik artışı oluşturabilir. Daha güçlü çökelme genellikle daha yüksek menevişleme direnci sağlar; ancak sonuç, çözeltide bulunan alaşım miktarına, menevişleme programına ve matrisin kararlılığına bağlıdır.
| Östenitleme durumu | Temperleme öncesindeki olası etki | Temperleme sırasındaki olası sonuç |
|---|---|---|
| Daha fazla çözünme | Daha fazla karbon ve alaşım elementi östenite girer | Alaşım karbürü çökelmesi ve ikincil sertleşme için daha yüksek potansiyel |
| Yetersiz çözünme | Alaşımın daha büyük bölümü çözünmemiş karbürlerde kalır | Daha düşük çözünen madde bulunabilirliği ve amaçlanan çökelme tepkisinin zayıflaması |
| Aşırı östenitleme | Daha fazla çözünme ve olası tane büyümesi | Kalıntı östenit, tokluk ve çökelme davranışı değişir |
Östenitleştirme bu tepkide belirleyicidir; çünkü hangi karbürlerin çözüneceğini ve su verme öncesinde ne kadar alaşım elementi ile karbonun östenite gireceğini belirler. National Institute of Standards and Technology tarafından 1930 yılında yüksek hız çeliği üzerine yürütülen bir çalışmada, “ikincil sertleşme tepesinin şiddetinin östenitleştirme derecesiyle arttığı” bildirilmiştir. Bu gözlem, her yüksek hız çeliği için tek ve sabit bir tepe sıcaklığı veya sertlik değeri ortaya koymaz. Başlangıç durumunun çökelme potansiyelini belirlediğini gösterir.
H13 takım çeliği üzerine 2013 yılında yayımlanan hakemli çalışma da aynı nedenle yararlıdır. Çalışmanın yöntemi, ikincil sertleşme davranışı da dâhil olmak üzere izotermal, yavaş ısıtmalı ve hızlı ısıtmalı menevişleme programlarından sonraki sertliği öngörür. Nominal maruz kalma aralıkları örtüşse bile bu programlar farklı öngörülen sertlik tepkileri oluşturabilir. Sürekli ısıtma sırasında sıcaklık yükselirken çökelme ve toparlanma ilerler; izotermal işlem ise reaksiyonlara seçilmiş tek bir sıcaklıkta daha fazla zaman tanır. Yalnızca hesaplanmış bir menevişleme parametresini paylaşmaları nedeniyle her iki programı eşdeğer kabul etmek, bu farklılıkları gizleyebilir.
Kalıntı östenitin ayrışması ve matrisin toparlanması
Su verme işlemi, özellikle alaşım ilaveleri dönüşüm sıcaklıklarını düşürdüğünde veya östenitleştirme koşulu önemli miktarda karbon ve alaşım içeriğini çözdüğünde, kalıntı östenit bırakabilir. Menevişleme sırasında kalıntı östenit karbonu dışarı atabilir, ferritik ürünlere ve karbürlere dönüşebilir veya soğuma sırasında dönüşmeden önce daha az kararlı hâle gelebilir. Kalıntı östenitin ayrışması boyutsal kararlılığı, sertliği ve artık gerilmeyi değiştirebilir. Zamanlaması çeliğin kalitesine bağlıdır ve kalıntı östenit her çelikte aynı yolu izlemez.
Matrisin toparlanması bu reaksiyonlarla eş zamanlı gerçekleşir. Dislokasyonlar yeniden düzenlenir veya yok olur, çıta ve levha gerilmeleri azalır, yerel gerinim alanları daha az şiddetli hâle gelir. Toparlanma genellikle dayanımı ve sertliği azaltır; ancak ikincil sertleşme gösteren kalitelerde çökelme bu kaybı dengeleyebilir veya aşabilir. Bu nedenle nihai özellik; matrisin yumuşaması, gerilme giderimi, kalıntı östenitin dönüşümü, karbür çökelmesi ve karbür kabalaşması arasındaki dengeyle belirlenir.
ASM Handbook Volume 4C, indüksiyonla sertleştirilmiş çeliklerin değerlendirilmesinde eşdeğer zaman-sıcaklık koşullarının gösterimleri olarak Hollomon-Jaffe ve Grange-Baughman bağıntılarını karşılaştırır. Bu tür bağıntılar verileri düzenlemek için kullanılan pratik araçlardır; iki termal geçmişin özdeş mikroyapılar oluşturduğunun kanıtı değildir. Journal of Materials Processing Technology dergisinde 2013 yılında yayımlanan sıcak veya ılık dövme kalıp çeliği üzerine bir çalışma da zaman-sıcaklık maruziyetini sertlik değişimiyle ilişkilendirmek için menevişleme parametresini —Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır— kullanmıştır. Bu araçlar, tanımlı bir malzeme ve işlem aralığı içindeki eğilimleri açıklar. Evrensel sertlik değerleri veya garantili özellik değişimleri sağlamazlar; çünkü kalite, başlangıç durumu, östenitleştirme, ısıtma yolu ve soğuma geçmişi menevişleme mekanizmasının bir parçası olmaya devam eder.
Yüksek Alaşımlı Takım Çeliklerinde İkincil Sertleşme

Temperleme sırasında sertlik neden artabilir?
Temperleme yalnızca yumuşama olarak tanımlanmaz. ASM International, ASM Handbook Volume 4A (2024) adlı kaynakta şunu belirtir: “Temperleme, sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılmasıdır.” Ortaya çıkan yapı ve özellikler; temperleme sıcaklığına ve süresine, karbon içeriğine, alaşım içeriğine, artık elementlere ve sertleştirme veya normalizasyon sonucunda oluşan duruma bağlıdır. Bu değişkenler, hangi reaksiyonların gerçekleşeceğini ve bunların ne ölçüde ilerleyeceğini belirler.
Karbonlu çeliklerde ve birçok düşük alaşımlı çelikte olağan sonuç sertlikte düşüştür. Su verilmiş martenzit, aşırı doymuş karbon, yüksek dislokasyon yoğunluğu ve önemli miktarda iç gerilme içerir. Temperleme sırasında karbon martenzitten difüze olur, geçiş karbürleri veya sementit oluşur, kalıntı östenit ayrışabilir ve martenzitik yapı toparlanır. U.S. Department of Energy’nin 2010 tarihli temperleme açıklamasında bu bağlantılı süreçler karbon difüzyonu, karbür oluşumu, östenit ayrışması ve toparlanma olarak tanımlanır. Bunların her biri genel olarak depolanmış şekil değiştirme enerjisini ve plastik deformasyona karşı direnci azaltır.
Yüksek alaşımlı takım çelikleri farklı bir yol izleyebilir. Sıcaklık yükseldikçe, su verme sırasında çözünmüş halde kalan alaşım elementleri kısa mesafelerde difüze olabilir ve son derece küçük alaşım karbürlerinden oluşan yoğun bir dağılım meydana getirebilir. Bu parçacıklar dislokasyon hareketini engeller. Bunların güçlendirme etkisi, martenzitin toparlanmasından kaynaklanan yumuşamayı aşarsa, ölçülen sertlik temperleme sırasında artar. Bu olaya ikincil sertleşme denir.
ASM International, “yüksek alaşımlı takım çeliklerinde ikincil sertleşmenin ince alaşım karbürlerinin çökelmesiyle meydana geldiğini” ve bunlar arasında molibden, vanadyum ve tungstenle ilişkili karbürlerin bulunduğunu açıklar. Burada ince sözcüğü önemlidir. İri bir karbür dağılımı matrisi aynı ölçüde etkili biçimde güçlendirmez; çünkü parçacıklar birbirinden daha uzaktadır ve hareket eden dislokasyonlara daha düşük direnç gösterir. Temperlenmiş martenzit içinde dağılmış çok küçük çökeltiler, matris hâlâ toparlanma geçirirken çökelme sertleşmesi oluşturur.
Dolayısıyla ortaya çıkan tepki, yumuşama ile güçlenme arasındaki rekabetin sonucudur. Erken temperleme aşamasında karbon martenzitten ayrılırken sertlik azalabilir. Daha yüksek bir sıcaklıkta alaşım karbürlerinin çökelmesi bu eğilimi tersine çevirebilir. Daha uzun süreli veya daha yüksek sıcaklıktaki maruziyette ise çökeltiler irileşir, matris martenzitik dayanımının daha büyük bir bölümünü kaybeder ve sertlik yeniden düşer. Her kalite büyük bir artış göstermez; ayrıca sertlik eğrisi tek ve belirgin bir tepe yerine birbiriyle örtüşen reaksiyonlar içerebilir.
Molibden, vanadyum ve tungstenle ilişkili karbürler
Molibden, vanadyum ve tungsten, güçlü karbür oluşturma eğilimlerine sahip olmaları ve uygun temperleme işlemleri sırasında çelik matrisinden çökeltilere difüze olmaları nedeniyle ikincil sertleşmede merkezi bir role sahiptir. Kesin fazlar bileşime ve ısıl geçmişe bağlıdır. Karbürler; M’nin bir veya daha fazla metalik elementi temsil ettiği MC, M₂C, M₆C veya M₂₃C₆ gibi kristal yapı ya da bileşim gösterimleriyle tanımlanabilir. Bu gösterimler, her çeliğin listelenen fazların tamamını oluşturduğu anlamına gelmez.
Vanadyum genellikle çok kararlı, vanadyumca zengin MC karbürlerinin oluşumuna katkıda bulunur. Bu karbürlerin çözünmeye karşı dirençli olması, daha az kararlı parçacıkların irileşeceği veya çözüneceği sıcaklıklarda bile etkili kalmalarını sağlar. Molibden, ince M₂C tipi çökelmelere ve karma alaşım karbürü dağılımlarına katılabilir. Tungsten, çeliğe ve temperleme programına bağlı olarak M₆C tipi karbürlere veya diğer karma karbürlere girebilir. Tungsten, molibden, vanadyum, krom ve karbonun yüksek düzeylerde bir araya getirildiği yüksek hız çeliklerinde çeşitli karbür aileleri ardışık olarak veya eş zamanlı biçimde oluşabilir.
Temperleme öncesindeki matris kimyası kritik öneme sahiptir. Östenitleme, bazı karbürleri çözer ve östeniti karbon ile alaşım elementleri bakımından zenginleştirirken, çözünmemiş karbürler diğer elementleri matrisin dışında tutar. Ardından su verme, çoğu zaman kalıntı östenitle birlikte martenzit oluşturur. Daha yüksek bir östenitleme sıcaklığı veya daha uzun bekletme süresi daha fazla karbürü çözebilir; ancak aşırı östenitleme tane büyümesine ve başka hasarlara yol açabilir. Sonraki çökelme için kullanılabilir durumdaki çözünmüş alaşım içeriği bu nedenle ikincil sertleşme tepkisini değiştirebilir.
National Institute of Standards and Technology tarafından 1930 yılında yüksek hız çeliği üzerine yayımlanan bir çalışmada, “ikincil sertleşme tepesinin şiddeti östenitleşme derecesiyle artar” ifadesi yer almıştır. Bu gözlem, evrensel bir sıcaklık veya sertlik artışı olarak yorumlanmamalıdır. Daha yüksek derecede östenitleşme, çökelme için alaşım elementleri tedarikini artırabilir; ancak aynı zamanda tane boyutunu, kalıntı östeniti, karbon aktivitesini ve çözünmemiş karbür miktarını da değiştirir. Nihai eğri, tüm bu değişikliklerin bileşkesini yansıtır.
Temperleme direnci ve ikincil sertleşme tepesi
Temperleme direnci, belirli bir ısıl maruziyet sırasında sertliği, dayanımı veya boyutsal kararlılığı koruyabilme anlamına gelir. İnce alaşım karbürlerinin çökelmesi, çökeltiler dislokasyon hareketine karşı koyduğu ve martenzitik dayanım kaybını geciktirdiği için temperleme direncini artırır. İkincil sertleşmesi güçlü bir çelik, karbonlu bir çeliğin sertliğini hızla kaybedeceği bir sıcaklık aralığında çok az yumuşama gösterebilir. Bu, çeliğin temperlemeye karşı bağışık olduğu anlamına gelmez; sürekli maruziyet sonunda toparlanmaya, karbürlerin irileşmesine, kalıntı östenitin dönüşümüne ve diğer yumuşama reaksiyonlarına izin verir.
Tepenin konumu ve büyüklüğü kaliteye ve ısıl geçmişe bağlıdır. Çeliğin, başlangıç sertliğinin, östenitleme işleminin, su verme koşullarının, temperleme süresinin, ısıtma hızının, soğutma yönteminin ve sertlik deneyinin adı verilmeden bunlar sabit değerler olarak sorumlu biçimde ifade edilemez. Örneğin AISI H13, alaşım dengesi ve karbür dağılımı farklı olduğu için tungsten bakımından zengin bir yüksek hız çeliğinden farklı bir tepki gösterebilir. Hatta iki H13 numunesi bile farklı östenitleme veya su verme işlemlerinden sonra farklı eğriler oluşturabilir.
J. H. Hollomon ve L. D. Jaffe’nin 1945 tarihli yöntemi, su verilmiş çelikte gelişen yapı ve özelliklerle temperleme süresi, sıcaklığı ve bileşimini ilişkilendirir. Yöntemin yaygın biçimi temperleme parametresidir:
Burada T mutlak sıcaklığı, t süreyi ve c bileşime ve tepkiye bağlı bir sabiti ifade eder. U.S. Department of Energy, bu ifadeyi martenzitin temperlenme derecesini nicel olarak belirleyen bir yöntem olarak tanımlar. Bu ifade, maruziyetleri karşılaştırmak ve sertlik verilerine uyum sağlamak için yararlıdır; ancak eşit bir parametre değeri, ısıtma hızı, önceki mikroyapı, östenitleme, kesit boyutu veya alaşım tepkisi arasındaki farklılıkları ortadan kaldırmaz.
Bu sınırlama, özellikle izotermal olmayan işlemler açısından önemlidir. H13 takım çeliği üzerine 2013 yılında yayımlanan hakemli çalışmada izotermal, yavaş ısıtmalı ve hızlı ısıtmalı temperleme programları incelenmiş ve ikincil sertleşme davranışı da dâhil olmak üzere farklı sertlik tepkilerini öngören bir yöntem geliştirilmiştir. Hızla ısıtılan bir kesit, difüzyon ve karbür büyümesi izotermal bir varsayımla örtüşmeden önce çökelme aralıklarından geçebilir. Sıcaklık gradyanları da yüzeyin ve çekirdeğin farklı ısıl yollardan geçmesine neden olur.
ASM Handbook Volume 4C (2024), indüksiyonla sertleştirilmiş çelikler için Hollomon-Jaffe ve Grange-Baughman korelasyonlarını karşılaştırır ve bunları temperleme tepkisini değerlendirmek üzere eşdeğer zaman-sıcaklık koşullarını ifade etmenin yolları olarak ele alır. “Eşdeğer” ifadesi, incelenen korelasyon ve malzeme aralığı içinde eşdeğer anlamına gelir; mikroyapısal geçmişin özdeş olduğu anlamına gelmez.
2013 tarihli bir Journal of Materials Processing Technology çalışmasında sıcak ve ılık dövme kalıp çelikleri de incelenmiş; zaman-sıcaklık maruziyeti ile sertlik değişimini ilişkilendirmek için temperleme parametresinden —Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır— yararlanılmıştır. Bu tür korelasyonlar değerli proses araçlarıdır; ancak belirli çelikler ve işlemler için ölçülen davranışı tanımlar. Evrensel bir ikincil sertleşme tepesi ortaya koymazlar. Yüksek alaşımlı takım çeliklerinde temperleme; difüzyon, çökelme, dönüşüm ve toparlanma reaksiyonlarının rekabet ettiği bir dizi süreç olmaya devam eder.
İkincil Sertleşmenin Bir Etkeni Olarak Östenitleme
Östenitleme, yalnızca su verme öncesindeki bir ön ısıtma aşaması değildir. Martenzitin oluştuğu kimyasal ve yapısal koşulları belirler ve bu koşullar, çeliğin temperleme sırasında nasıl tepki vereceğini yönetir. ASM Handbook Volume 4A, temperlemeyi “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altında bir sıcaklığa ısıtılması” olarak tanımlar. Ortaya çıkan mikroyapı; temperleme sıcaklığına ve süresine, karbon içeriğine, alaşım içeriğine ve artık elementlere bağlıdır. Bu değişkenler, östenitleme, çözünme, tane büyümesi ve su verme yoluyla oluşturulmuş önceki bir koşul üzerinde etkili olur.

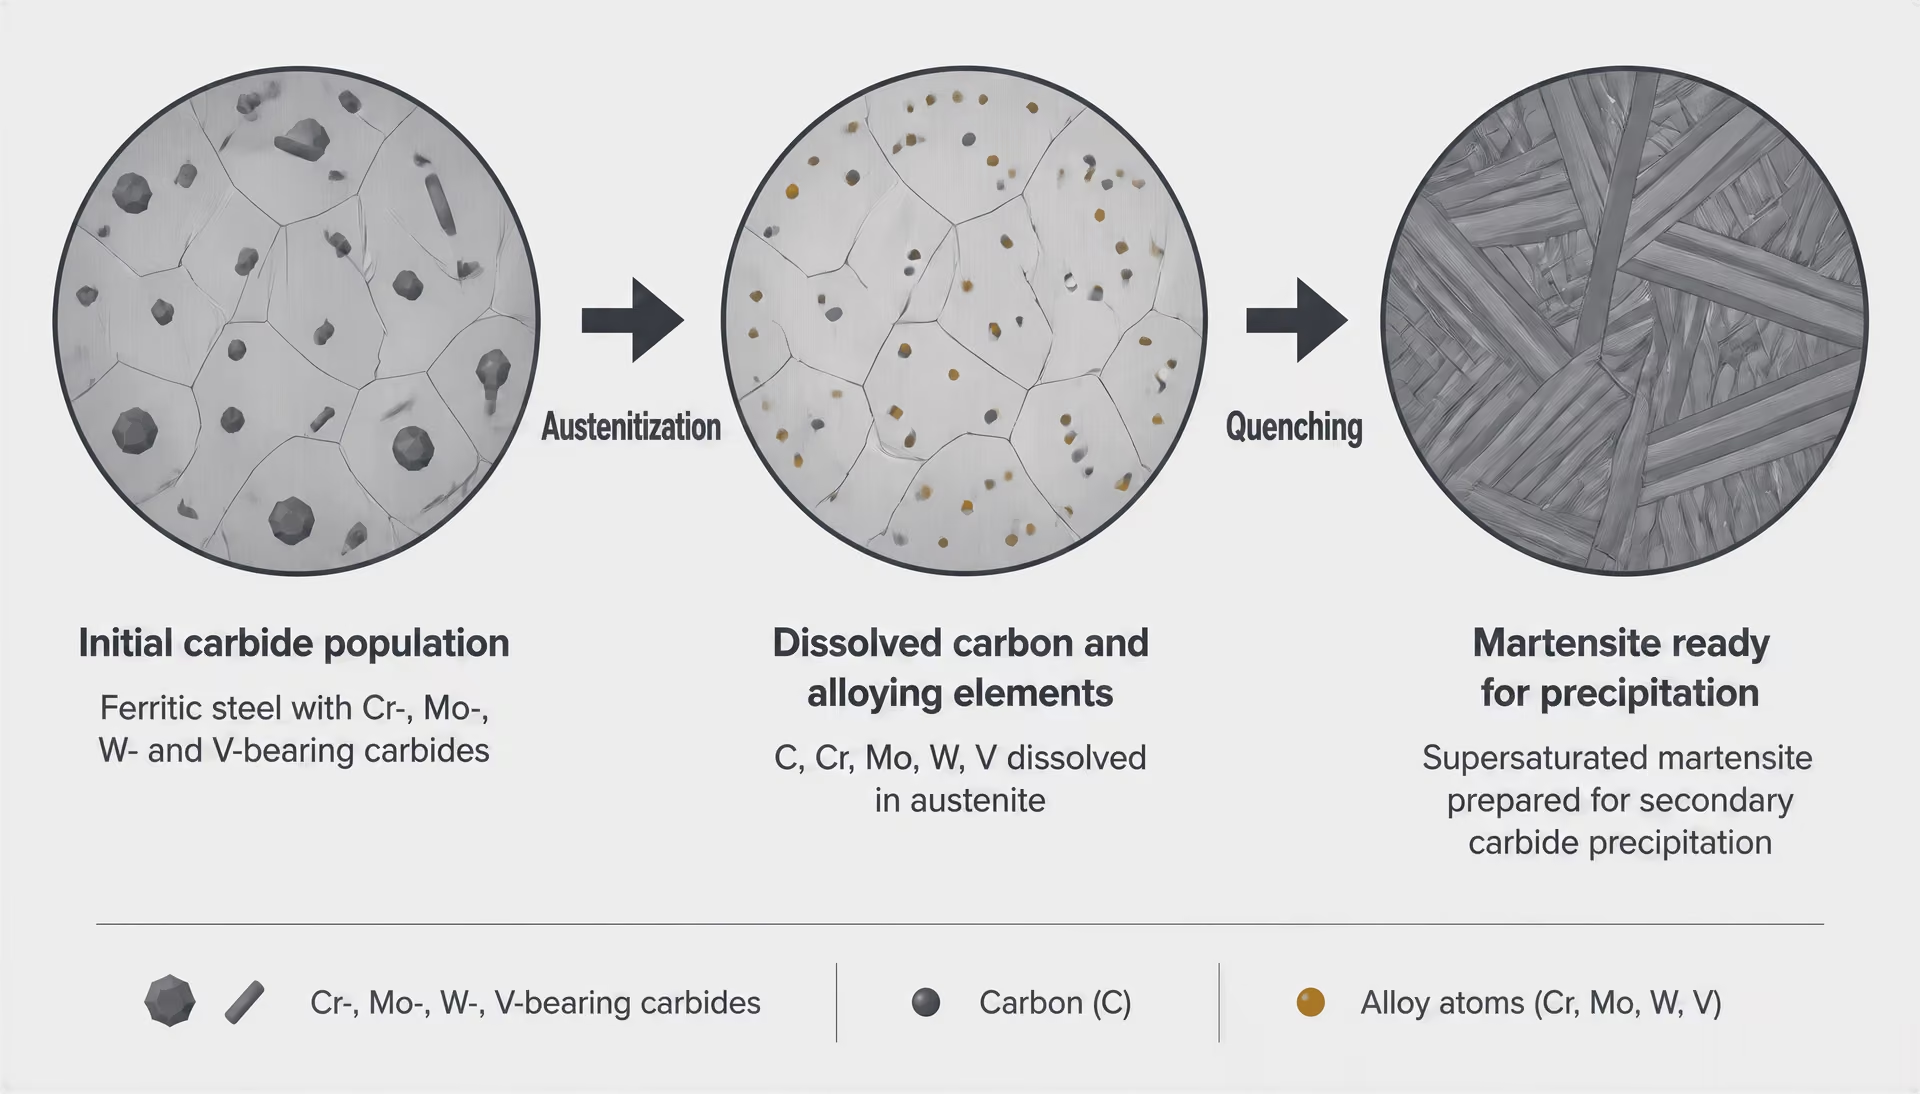
Su verme öncesinde alaşım elementlerinin çözünmesi
Östenitleme sırasında bazı karbürler östenit içinde çözünürken diğerleri çözünmeden kalır. Sıcaklık, bekletme süresi, ısıtma hızı ve başlangıçtaki karbür dağılımı bu dengeyi belirler. Karbon ile krom, molibden, tungsten ve vanadyum gibi ikame alaşım elementleri çözeltiye aynı hızlarda girmediğinden, iki işlem aynı nominal çelik kalitesini kullansa bile östenit fırından çok farklı çözünen madde içerikleriyle çıkabilir.
Çözünmüş bu malzeme, su verme sonrasında önem taşır. Östenitteki daha yüksek miktarda karbon ve alaşım elementi, daha fazla aşırı doymuş martenzitik matris oluşturabilir. Temperleme sırasında karbon difüzyonu, karbür oluşumu, kalıntı östenitin ayrışması ve toparlanma, bu yapıda depolanmış enerjiyi ve kimyasal kararsızlığı aşamalı olarak azaltır. U.S. Department of Energy, bu süreçleri temperlemenin temel unsurları olarak tanımlar; ancak bunlar her çelikte veya her östenitleme koşulunda aynı hızla ilerlemez.
Yüksek alaşımlı takım çeliklerinde başka bir mekanizma daha devreye girer: ikincil sertleşme. ASM International, 2024 tarihli açıklamasında “yüksek alaşımlı takım çeliklerinde ikincil sertleşmenin ince alaşım karbürlerinin çökelmesiyle meydana geldiğini” belirtir; bunlar arasında molibden, vanadyum ve tungsten ile ilişkili karbürler de bulunur. Su verilmiş matris yeterli miktarda çözünmüş alaşım elementi içeriyorsa temperleme, ince ve dayanıklı karbürlerin yoğun bir dağılımını oluşturabilir. Bu karbürlerin çökelmesi, martenzitin temperlenmesinden kaynaklanan yumuşamayı dengeleyebilir veya geçici olarak aşabilir. Bu nedenle temperleme sıcaklığı yükseldikçe sertliğin zorunlu olarak monoton biçimde azalması gerekmez.
Östenitleme, matrisin dışında nelerin kalacağını da kontrol eder. Çözünmemiş birincil karbürler, östenit tane büyümesini sınırlayabilir ve aksi takdirde ikincil çökelmeye katkıda bulunacak alaşım elementlerini bünyelerinde tutabilir. Östenit daha fazla çözünmüş karbon ve alaşım elementi içerdiğinde kalıntı östenit miktarı artabilir; bunun nedeni martenzit başlangıç sıcaklığının düşmesidir. Daha sonraki temperleme sırasında bu kalıntı östenit ayrışabilir veya dönüşebilir ve çökelme ile toparlanma reaksiyonlarına ayrı bir sertlik değişimi ekleyebilir.
Yüksek hız çeliğinde NIST bulguları
National Institute of Standards and Technology tarafından 1930 yılında yayımlanan bir makale, yüksek hız çeliğinde östenitleme ile ikincil sertleşme arasında doğrudan bir bağlantı ortaya koyar. Makalenin belirttiği bulgu, “ikincil sertleşme tepe noktasının şiddetinin östenitleme derecesiyle arttığıdır.” Bu bağlamda östenitleme derecesi, ısıtma işleminin karbür bileşenlerini ne ölçüde çözündürdüğünü ve su verme öncesinde östeniti ne ölçüde zenginleştirdiğini ifade eder; yalnızca bir teknik şartname föyünde listelenen fırın sıcaklığını ifade etmez.
Metalurjik mantık açıktır. Daha tam bir çözünme, daha fazla karbür oluşturucu elementin aşırı doymuş martenzit içine girmesini sağlayabilir. Temperleme sırasında bu matris, ince molibden, tungsten veya vanadyum bakımından zengin karbürlerin çökelmesi için daha yüksek bir potansiyele sahip olur. Ortaya çıkan çökelme, matrisi güçlendirir ve temperleme yumuşamasına karşı direnci artırır. Dolayısıyla NIST gözlemi, ikincil sertleşme tepkisinin yüksekliğini, su verilmiş çeliğin başlangıçtaki çözünen madde koşuluyla ilişkilendirir.
Bu bulgu, östenitleme sıcaklığının yükseltilmesine yönelik evrensel bir talimat oluşturmaz. Aşırı ısıtma, önceki östenit tanelerini büyütebilir, kalıntı östenit miktarını artırabilir, dekarbürizasyonu veya aşırı ısınmayı teşvik edebilir ve su verme sırasında çatlama duyarlılığını değiştirebilir. Ayrıca tane kontrolü için çözünmeden kalması gereken karbürleri de çözündürebilir. Tane boyutundaki artış, nihai sertlik kabul edilebilir görünse bile sertleşebilirliği ve kırılma davranışını değiştirebilir. Bu nedenle nominal alaşım çözünmesi daha yüksek olsa dahi elde edilen tepki daha az yararlı hâle gelebilir.
Yetersiz östenitleme ise bunun karşıt sorununu oluşturur. Çözünmemiş alaşım karbürleri, amaçlanan martenzitik sertlik veya ikincil çökelme tepkisi için östenitte çok az karbon ve çok az alaşım elementi kalmasına neden olabilir. Eksik çözünme, matris bölgeleri ile karbür bakımından zengin bölgeler arasında kimyasal segregasyon da oluşturabilir. Bunun sonucunda su verme daha az homojen bir yapı meydana getirir ve temperleme bu başlangıç koşulunu tamamen düzeltemez.
Östenitleme ile nihai tepki arasındaki denge
Nihai tepki tek bir sıcaklığın etkisi değil, işlem geçmişinin sonucudur. J. H. Hollomon ve L. D. Jaffe’nin 1945 tarihli yöntemi, temperleme süresi, sıcaklığı ve bileşimini, martenzitin temperlenme derecesini nicel olarak ifade etmekte kullanılan ve genellikle T(log t + c) biçiminde yazılan bir temperleme parametresi aracılığıyla ilişkilendirir. Bu parametre, ısıl maruziyetlerin karşılaştırılmasında yararlıdır; ancak eşdeğer bir değer, ısıtma hızı, önceki mikroyapı, östenitleme, kesit boyutu, kalıntı östenit veya alaşıma özgü çökelme arasındaki farkları ortadan kaldırmaz.
H13 takım çeliği üzerine 2013 yılında yayımlanan hakemli bir çalışma, izotermal, yavaş ısıtmalı ve hızlı ısıtmalı çevrimleri ayrı ayrı ele alarak bu sınırlamayı göstermiştir. Öngörülen sertlik tepkileri farklılık göstermiş ve hesaplamalara ikincil sertleşme davranışı da dâhil edilmiştir. Hızlı ısıtılan bir kesit, dönüşüm ve çökelme aralıklarını geçerken izotermal olarak temperlenen bir kesitle aynı süreyi geçirmez; bu nedenle nominal tepe sıcaklığı ve bekletme süresi aynı şekilde ifade edilse bile farklı reaksiyonlar gizlenebilir.[1] Tempering of Induction-Hardened Steels. ASM International. ASM Handbook Volume 4C, 2024.
ASM Handbook Volume 4C de indüksiyonla sertleştirilmiş çelikler için Hollomon-Jaffe ve Grange-Baughman korelasyonlarını karşılaştırır. Her ikisi de temperleme tepkisini değerlendirmek üzere eşdeğer zaman-sıcaklık koşullarını ifade eder; ancak yararlılıkları, korelasyonu oluşturmak için kullanılan ısıl çevrime ve malzeme koşuluna bağlıdır. Journal of Materials Processing Technology dergisinde 2013 yılında yayımlanan sıcak ve ılık dövme kalıp çeliği çalışması, zaman-sıcaklık maruziyetini sertlik değişimiyle ilişkilendirmek için temperleme parametresini —Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır— kullanmıştır. Bu tür korelasyonlar verileri düzenler; kaliteler arasında sabit sertlik değerleri veya garanti edilmiş özellik değişimleri sağlamaz.
Bu nedenle östenitleme; çözünme, tane kontrolü, kalıntı östenitin yönetimi, su verme tepkisi ve istenen çökelme dizisi arasında denge sağlayacak şekilde seçilmelidir. NIST sonucu, incelenen yüksek hız çeliğinde daha yüksek östenitleme derecesiyle daha güçlü bir ikincil sertleşme tepesinin elde edildiğini destekler. Ancak bu sonuç, maksimum çözünmeyi genel amaç hâline getirmez. Yararlı hedef, eksiksiz su verme ve temperleme geçmişinin ardından gerekli nihai tepkiyi sağlayan başlangıç yapısıdır.
Zaman-Sıcaklık Eşdeğerliği ve Hollomon-Jaffe Parametresi
Hollomon ve Jaffe’nin 1945 Formülasyonu
Menevişleme, basitçe “su verme sonrasında yumuşama” olarak tanımlanmaz. ASM Handbook Volume 4A bunu, “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılması” olarak tanımlar (ASM International, 2024). Bu işlem sırasında karbon, aşırı doymuş martenzitten difüze olur; geçiş karbürleri ve sementit oluşabilir; kalıntı östenit ayrışabilir ve martenzitik yapı toparlanmaya uğrar. Nihai sertlik ve tokluk; sıcaklık ve sürenin yanı sıra karbon içeriğine, alaşım ilavelerine, artık elementlere, önceki östenitleştirmeye ve su verme ile oluşturulan yapıya da bağlıdır.[2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. J. H. Hollomon, L. D. Jaffe. Metals Technology, 1945.
J. H. Hollomon ve L. D. Jaffe, 1945 yılında Metals Technology dergisinde yayımlanan “Transformation of Austenite: Time-Temperature Relations in Tempering Steel” başlıklı çalışmalarında menevişleme işlemlerinin karşılaştırılması gereksinimini ele aldılar. Yöntemleri, menevişleme süresini, sıcaklığını ve bileşimini, su verilmiş çelikte gelişen yapı ve özelliklerle ilişkilendirdi. Pratik sorun açıktı: yüksek sıcaklıkta kısa süre menevişlenen bir çelik, daha düşük sıcaklıkta çok daha uzun süre tutulan bir çeliğe benzer bir duruma ulaşabilirdi. Tek bir menevişleme sıcaklığı, her iki işlemi de tanımlayamazdı.
Ampirik bağıntı genellikle şu şekilde yazılır:
Burada , Hollomon-Jaffe menevişleme parametresi; , kelvin cinsinden mutlak sıcaklık; , menevişleme süresi ve , bileşime ve reaksiyona bağlı bir sabittir. Birçok mühendislik hesabında için 20’ye yakın bir değer kullanılır; ancak bu sayı, her kalite ve her reaksiyon için geçerli ortak bir malzeme sabiti değil, bir uzlaşı değeridir. Zaman birimi de belirtilmelidir; çünkü saatten saniyeye geçilmesi logaritmik terimi ve dolayısıyla parametrenin sayısal değerini değiştirir.
Bu bağıntı ampiriktir. Hollomon ve Jaffe, tüm menevişleme işlemlerini birbirinin yerine geçebilir kılan evrensel bir termodinamik yasa ortaya koymamışlardır. Aynı çeliğin, aynı başlangıç koşulunun ve baskın menevişleme mekanizmasının karşılaştırıldığı veri kümeleri için yararlı bir korelasyon sağlamışlardır. Parametre, iki değişkeni tek bir indise sıkıştırarak sertlik, çekme dayanımı veya ölçülen başka bir özelliğin ortak bir maruziyet ölçüsüne karşı çizilmesine olanak tanır.
İfadesinin Anlamı
Sıcaklık terimi, parametreye termal maruziyete karşı yüksek duyarlılığını kazandırır. Bağıntının difüzyon kontrollü reaksiyonların sıcaklığa bağımlılığını yansıtması amaçlandığından, sıcaklık normal olarak kelvin cinsinden mutlak bir ölçekle ifade edilmelidir. Zamanın logaritması, bekletme süresinin uzatılmasından elde edilen kazanımların giderek azalmasını temsil eder: bir işlemin 1 saatten 10 saate çıkarılması ’yi bir birim değiştirirken, 100 saatten 110 saate çıkarılması yalnızca küçük bir değişiklik oluşturur.
Genellikle şeklinde yazılan sabiti, bağıntıyı çeliğe ve modellenen menevişleme tepkisine göre düzenler. Karbon ve alaşım içeriği difüzyonu, karbür kararlılığını, çökelme kinetiğini ve toparlanmaya karşı direnci değiştirdiği için bu sabit bazen bileşimle ilişkili bir sabit olarak açıklanır. Ancak uygulamada, elde edilen değer; seçilen özellik aralığı, zaman birimleri ve verilerle temsil edilen reaksiyon mekanizması da dâhil olmak üzere deneysel uzlaşıları da içerebilir. değerinin evrensel bir yasa olarak ele alınması, yanıltıcı bir kesinlik izlenimi verebilir.
Adi karbonlu ve düşük alaşımlı çeliklerde parametre, sınırlı bir sıcaklık ve zaman aralığında ilerleyen meneviş yumuşamasıyla çoğu zaman makul ölçüde korelasyon gösterir. Fiziksel sıra; karbonun yeniden dağılımını, demir karbürlerinin oluşumunu, kalıntı östenitin ayrışmasını ve dislokasyon yapısının toparlanmasını içerebilir. U.S. Department of Energy, ifadesini martenzitin menevişlenme derecesinin bir ölçüsü olarak tanımlar; ancak bu yorum, her mikroyapısal olayın aynı hızda ilerlediği anlamına gelmez.
Aynı parametre, sertlik artışını da tanımlayabilir. Yüksek alaşımlı takım çeliklerinde menevişleme, sürekli yumuşama yerine ikincil sertleşmeye neden olabilir. ASM International, ikincil sertleşmeyi molibden, vanadyum ve tungsten ile ilişkili karbürler de dâhil olmak üzere ince alaşım karbürlerinin çökelmesine bağlamaktadır. Daha güçlü çökelme, menevişlemeye karşı direnci artırabilir. National Institute of Standards and Technology, yüksek hız çeliği için “ikincil sertleşme pikinin şiddetinin östenitleştirme derecesiyle arttığını” bildirmiştir. Bu gözlem önemlidir; çünkü östenitleştirme, su verme öncesinde östenit içinde çözünmüş alaşım elementleri ve karbon miktarını değiştirir. Bu nedenle, aynı nominal kaliteye sahip iki numune, östenitleştirme işlemleri farklıysa farklı ikincil sertleşme piklerine ulaşabilir.
Belirli bir Hollomon-Jaffe parametresinde sertlik değerinin yükselmesi, tanım gereği bir hata değildir. Bu durum çökelme sertleşmesine işaret edebilir; sertlikteki düşüş ise martenzitin menevişlenmesini ve toparlanmasını gösterebilir. Parametre, hesaplanmış bir maruziyeti kaydeder; ölçülen özellikten sorumlu reaksiyonu tanımlamaz.
Eşdeğer Menevişleme Parametresinin Öngörebilecekleri ve Öngöremeyecekleri
Eşdeğer bir parametre; aynı kalite, kesit boyutu, su verilmiş yapı, östenitleştirme programı, atmosfer ve özellik ölçümünün kullanıldığı kontrollü bir işlem ailesi içindeki karşılaştırmalarda en yararlıdır. Bu sınırlar içinde, sıcaklık ve bekletme süresinin yeniden düzenlenmiş bir bileşiminin benzer bir sertlik eğilimi oluşturup oluşturmayacağını tahmin etmeye yardımcı olabilir. ASM Handbook Volume 4C, indüksiyonla sertleştirilmiş çeliklerin menevişleme tepkisini değerlendirmek için Hollomon-Jaffe ve Grange-Baughman korelasyonlarını eşdeğer zaman-sıcaklık yöntemleri olarak sunar. Bu tür korelasyonlar sonuçları düzenlemeye yarayan mühendislik araçlarıdır; termal geçmişlerin fiziksel olarak özdeş olduğunun kanıtı değildir.
Isıtma hızı önemli bir sınırlamadır. Hızla menevişleme sıcaklığına çıkarılan bir numune, düşük sıcaklık aralığında çok az zaman geçirirken, yavaş ısıtılan bir numune nominal bekletme sıcaklığına ulaşmadan önce karbonun yeniden dağılımına, karbür oluşumuna veya kalıntı östenitin ayrışmasına başlayabilir. H13 takım çeliği üzerinde 2013 yılında yayımlanan hakemli bir çalışma, izotermal, yavaş ısıtmalı ve hızlı ısıtmalı programlar için öngörüler geliştirmiş ve ikincil sertleşme davranışını da kapsamıştır. Çalışmanın önemi, nominal parametre değerleri karşılaştırılabilir olan programların, ısıtma yolu değiştiğinde yine de farklı öngörülen sertlik tepkileri oluşturabilmesidir.
Kesintili menevişleme başka bir sorun yaratır. İki menevişleme kademesi arasındaki soğuma; çökelmeyi, kalıntı östenitin ayrışmasını ve geçiş karbürlerinin miktarını değiştirebilir. Yeniden ısıtma, aynı reaksiyonu aynı hızda kaldığı yerden sürdürmeyebilir. Kesit boyutu da önemlidir: büyük bir kalıbın yüzeyi ve merkezi, fırın sıcaklığı tek bir değer olarak kaydedilse bile farklı ısıtma ve soğutma geçmişlerine maruz kalabilir.
Önceki mikroyapı da aynı derecede önemlidir. Östenit tane boyutu, martenzitin karbon içeriği, kalıntı östenit, segregasyon ve çözünmemiş karbürlerin tümü sonraki reaksiyonları etkiler. Östenitleştirme, yüksek hız ve sıcak iş takım çeliklerinde özellikle etkilidir; çünkü ikincil karbür çökelmesi için çözünen elementlerin kullanılabilirliğini kontrol eder. Nominal olarak eşdeğer bir parametre, bu başlangıç koşulunu yeniden oluşturamaz.
Sınırlama, dönüşüm veya çökelme piklerinin yakınında daha belirgin hâle gelir. Tek bir monotonik yumuşama eğrisi; önce yumuşayan, ardından molibden, vanadyum veya tungsten bakımından zengin ince karbürlerin çökelmesiyle sertleşen ve sonrasında aşırı yaşlanmanın ardından yeniden yumuşayan bir çeliği temsil edemez. Journal of Materials Processing Technology dergisinde 2013 yılında yayımlanan sıcak ve ılık dövme kalıp çeliği çalışmasında, zaman-sıcaklık maruziyeti ile sertlik değişimlerini ilişkilendirmek için menevişleme parametresi — aynı zamanda Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır — kullanılmıştır. Bu yaklaşım, kalıp çeliğinin davranışını haritalandırmak için yararlıdır; ancak elde edilen bağıntı, incelenen çeliğe ve işlem aralığına bağlı kalır.
Sonuç olarak, bir karşılaştırma indisidir; termal geçmişin veya mikroyapısal kanıtların yerine geçmez. Menevişleme verilerini düzenleyebilir ve test edilmiş koşullar arasındaki interpolasyonu destekleyebilir. Ancak ısıtma hızı, kesintiler, östenitleştirme, önceki yapı veya alaşımın tepkisi farklı olduğunda eşit sertlik, eşit tokluk, eşit karbür dağılımı ya da eşit kalıntı östenit içeriğini garanti edemez.
İzotermal Olmayan Menevişleme ve Gerçek Isıtma Programları
Menevişleme yalnızca fırının ayar sıcaklığıyla tanımlanmaz. ASM International, ASM Handbook Volume 4A (2024) adlı kaynakta menevişlemeyi şöyle tanımlar: “Menevişleme, sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılmasıdır.” Ortaya çıkan durum; menevişleme sıcaklığına ve süresine, ayrıca karbon içeriğine, alaşım elementlerine, artık elementlere, önceki östenitleştirme işlemine ve bekletme sıcaklığına ulaşmak için kullanılan ısıl yola bağlıdır.
Bu ayrım önemlidir; çünkü endüstriyel parçalar nadiren her noktasında aynı hızla ısınır. Bir kalıbın, kesici ucun veya büyük bir milin yüzeyi sıcak olabilirken çekirdeği hâlâ hedeflenen menevişleme aralığının altında kalabilir. Bu süre boyunca farklı bölgelerde farklı reaksiyonlar gerçekleşir.

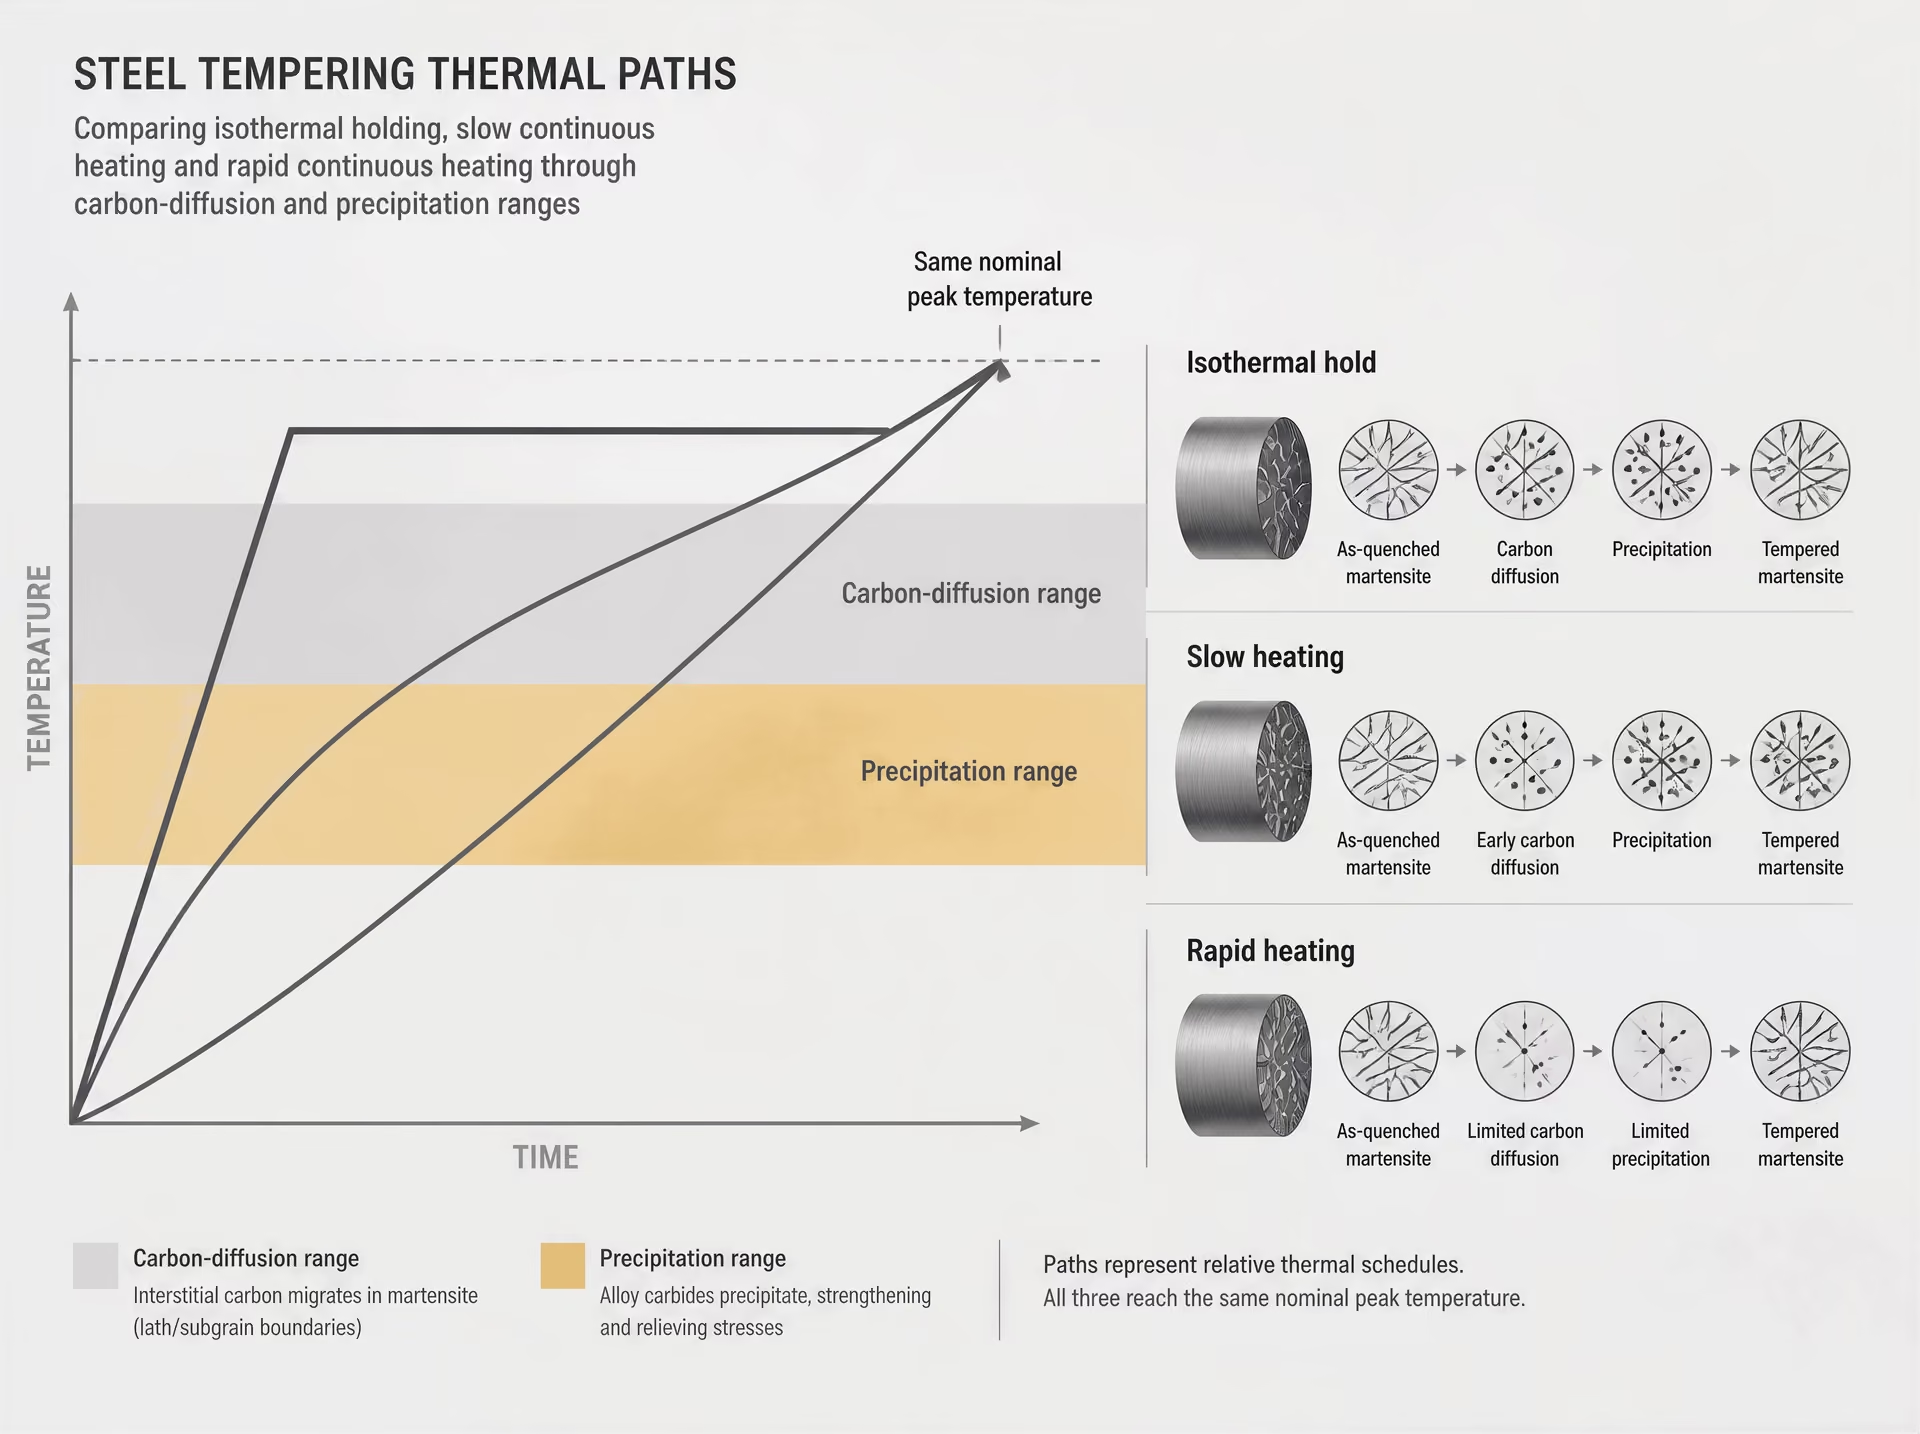
İzotermal bekletme ve sürekli ısıtma
| Program | Isıl yol | Yorumlama sınırlaması |
|---|---|---|
| İzotermal | Seçilen bir sıcaklığa ısıt ve beklet | Gerçek bir ısıtma rampası sırasında gerçekleşen tepkimeleri yeniden oluşturmaz |
| Yavaş ısıtma | Uzun bir rampa boyunca ara sıcaklıklardan geç | Son bekletmeden önce erken difüzyon ve çökelme başlayabilir |
| Hızlı ısıtma | Ara sıcaklıklardan hızla geç | Düşük sıcaklıktaki tepkimeler için daha az zaman bulunur |
İzotermal menevişleme deneyinde numune seçilen bir sıcaklığa ısıtılır ve bu sıcaklıkta bekletilir. Bu yöntem, bekletme süresinin etkisini ayırmak açısından yararlıdır; ancak gerçek bir parçanın tüm ısıl geçmişini yeniden oluşturmaz. Sürekli ısıtma, çeliği art arda gelen sıcaklıklara maruz bırakır ve her sıcaklık; karbon difüzyonu, karbür oluşumu, östenitin ayrışması ve toparlanmanın farklı bir bileşimine olanak sağlar.
U.S. Department of Energy, menevişlemeyi karbon difüzyonu ve buna eşlik eden karbür oluşumu, kalıntı östenitin ayrışması ve martenzitik yapının toparlanması açısından açıklar. Bu reaksiyonlar aynı hızda başlamaz, ilerlemez veya tamamlanmaz. Yavaş ısıtılan bir numune, nominal menevişleme sıcaklığına ulaşmadan önce karbonun yeniden dağıldığı ve geçiş karbürlerinin oluştuğu daha düşük sıcaklık aralıklarında önemli ölçüde zaman geçirebilir. Hızlı ısıtılan bir numune ise bu aralıklarda daha kısa süre kalır; dolayısıyla çökelme ve toparlanma farklı bir koşullar dizisi altında başlar.
Aradaki fark, yalnızca seçilen bir sıcaklığın üzerinde geçirilen sürenin toplanmasından ibaret değildir. Difüzyon sıcaklığa duyarlıdır; çökelme ise hem çözünen elementin bulunabilirliğine hem de parçacıkların çekirdeklenme ve büyüme geçmişine bağlıdır. Yavaş ısıtma sırasında başlayan bir reaksiyon, matrisi değiştirebilir ve böylece son bekletme sırasında gerçekleşecek olayları etkileyebilir. Buna karşılık hızlı ısıtma, aynı ara reaksiyonlar karşılaştırılabilir bir düzeye ulaşmadan önce çeliği daha yüksek sıcaklıklı bir rejime taşıyabilir.
J. H. Hollomon ve L. D. Jaffe tarafından 1945 yılında formüle edilen Hollomon-Jaffe yöntemi, su verilmiş çelik için zaman-sıcaklık-bileşim ilişkisini ifade eder. Yaygın olarak kullanılan biçimi şöyledir:
Burada mutlak sıcaklığı, menevişleme süresini, ise bileşime ve cevaba bağlı bir sabiti ifade eder. U.S. Department of Energy, bu ifadeyi martenzitin menevişlenme derecesini nicel olarak belirlemenin bir yolu olarak açıklar. Bu, yararlı bir karşılaştırma parametresidir; ancak fiziksel geçmişi ortadan kaldıran bir araç değildir. Hesaplanan değeri aynı olan iki program; ısıtma hızı, önceki mikroyapı, östenitleştirme, kesit boyutu ve alaşıma özgü çökelme reaksiyonları nedeniyle farklı sonuçlar verebilir.
ASM Handbook Volume 4C (2024), indüksiyonla sertleştirilmiş çelikler için benzer bir pratik noktaya dikkat çeker: Hollomon-Jaffe ve Grange-Baughman korelasyonları, menevişleme davranışını değerlendirmek amacıyla eşdeğer zaman-sıcaklık koşullarını temsil edebilir; ancak bu uyum, test edilen malzeme ve proses aralığı içinde geçerlidir. Korelasyon, her ısıl yolun aynı mikroyapıyı oluşturduğunun kanıtı değildir.
Vaka çalışması olarak H13 takım çeliği[3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. University of Arizona publication record. Peer-reviewed publication record, 2013.
University of Arizona yayın veri tabanında kayıtlı, hakemli bir çalışma olan Hardness of H13 Tool Steel After Non-Isothermal Tempering (2013), AISI H13 için izotermal, yavaş ısıtmalı ve hızlı ısıtmalı programlarda öngörülen tepkileri karşılaştırdığı için özellikle yararlıdır. Çalışma, sertliği zorunlu olarak monoton biçimde azalması gereken bir nicelik olarak ele almak yerine ikincil sertleşme davranışını da kapsar.
AISI H13; krom, molibden ve vanadyum içeren bir sıcak iş takım çeliğidir. ASM International, yüksek alaşımlı takım çeliklerinde ikincil sertleşmeyi, molibden, vanadyum ve tungsten ile ilişkili karbürler de dâhil olmak üzere ince alaşım karbürlerinin çökelmesi olarak tanımlar. Çökelme, menevişleme aralığının bir bölümünde martenzitin toparlanmasının neden olduğu yumuşamayı dengeleyebilir veya aşabilir. Kesin tepki, çeliğin kimyasına ve başlangıç durumuna bağlıdır; H13 çalışması, tüm H13 ürünleri için tek bir evrensel sertlik değeri veya sabit bir ikincil sertleşme sıcaklığı belirlediği şeklinde yorumlanmamalıdır.
Çalışmanın ısıtma programlarını karşılaştırması temel noktayı gösterir: izotermal, yavaş ısıtmalı ve hızlı ısıtmalı işlemler, ikincil sertleşme tepesinin farklı biçimlerde ortaya çıkması da dâhil olmak üzere farklı öngörülen sertlik geçmişleri oluşturabilir. Yavaş ısıtmada malzeme, nominal hedef sıcaklığa ulaşmadan önce menevişlenmeye başlar. Hızlı ısıtmada ise düşük sıcaklıktaki difüzyon ve erken çökelme için mevcut süre azalır. Bu nedenle son sertlik yalnızca bekletmenin kendisini değil, bekletme sıcaklığına ulaşma yolunu da yansıtır.
İkincil sertleşme, östenitleştirmeye de güçlü biçimde bağlıdır. National Institute of Standards and Technology tarafından yayımlanan bir çalışmada (1930), “ikincil sertleşme tepesinin şiddetinin östenitleştirme derecesiyle arttığı” bildirilmiştir. Daha yüksek düzeyde östenitleştirme, östenitte çözünen alaşım miktarını ve su verilmiş matrisin durumunu değiştirebilir; bu da menevişleme sırasında gerçekleşen çökelme tepkisini değiştirir. Bu bulgu, doğrulama yapılmadan bir ısıl işlem geçmişine ait menevişleme diyagramının başka bir ısıl işlem geçmişine aktarılmaması için bir başka nedendir.
Pratik sonuç doğrudandır: Isıtma rampası, önceki östenitleştirme işlemi, numune boyutu veya soğuma geçmişi değişirse, görünüşte aynı olan bir H13 menevişleme programı farklı sonuçlar verebilir. Öngörü değerlidir; ancak öngörünün çelik kalitesine ve prosese göre kalibre edilmesi gerekir.
Fırın diyagramları parçayı neden tam olarak açıklamaz?
Bir fırın diyagramı genellikle hava sıcaklığını veya seçilen tek bir konumda termokupl ile ölçülen sıcaklığı gösterir. Bu değer, çeliğin yüzey sıcaklığı olmak zorunda değildir; kalın bir kalıbın merkezi hakkında ise daha da az bilgi verir. Fırın yüklemesi, fikstürlerle temas, ışınım, taşınım ve parça geometrisi termal gradyanı etkiler.
Büyük bir dövme kalıbını ele alalım. Kalıbın açıkta kalan köşeleri menevişleme aralığına ulaşırken girintili bir bölüm daha soğuk kalabilir. Böylece yüzey yüksek sıcaklıkta daha uzun süre reaksiyona maruz kalırken iç kısım hâlâ menevişleme aralığının alt bölümünden geçerek ısınır. Kalıp, fırın diyagramında programlanan bekletme süresine ulaşıldığında çıkarılırsa yüzey ve çekirdek eşdeğer bir ısıl maruziyet yaşamış olmaz.
Ölçüm konumu, aşırı ısınmayı ve gecikmeyi de gizleyebilir. Bir kontrol termokuplu fırın havasına hızlı tepki verirken parçanın merkezine yakın gömülü bir termokupl daha yavaş bir sıcaklık artışı kaydedebilir. Proses yeterlilik çalışmaları açısından her iki konum da önemli olabilir: fırın ölçümü ekipmanın davranışını ortaya koyarken parça termokuplları, dönüşüm ve çökelmeyi belirleyen gerçek maruziyeti gösterir.
Journal of Materials Processing Technology dergisinde yayımlanan sıcak ve ılık dövme kalıp çelikleri çalışması (2013), zaman-sıcaklık maruziyetini sertlik değişimiyle ilişkilendirmek için menevişleme parametresini—Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır—kullanır. Böyle bir parametre, çeşitli programlardan elde edilen verilerin düzenlenmesine yardımcı olur; ancak sonuçta uyarlanmış bir ilişkidir. Parametreyi doğrulamak için kaliteye özgü kuponlar, temsili kesit boyutları, ölçülmüş parça sıcaklıkları ve sertlik veya mikroyapı kontrolleri gereklidir. Fırın diyagramı, ısıtma ortamının bir kaydıdır. Tek başına çeliğin menevişleme geçmişinin eksiksiz bir açıklaması değildir.
Endüksiyonla Sertleştirilmiş Çeliklerin Menevişlenmesi

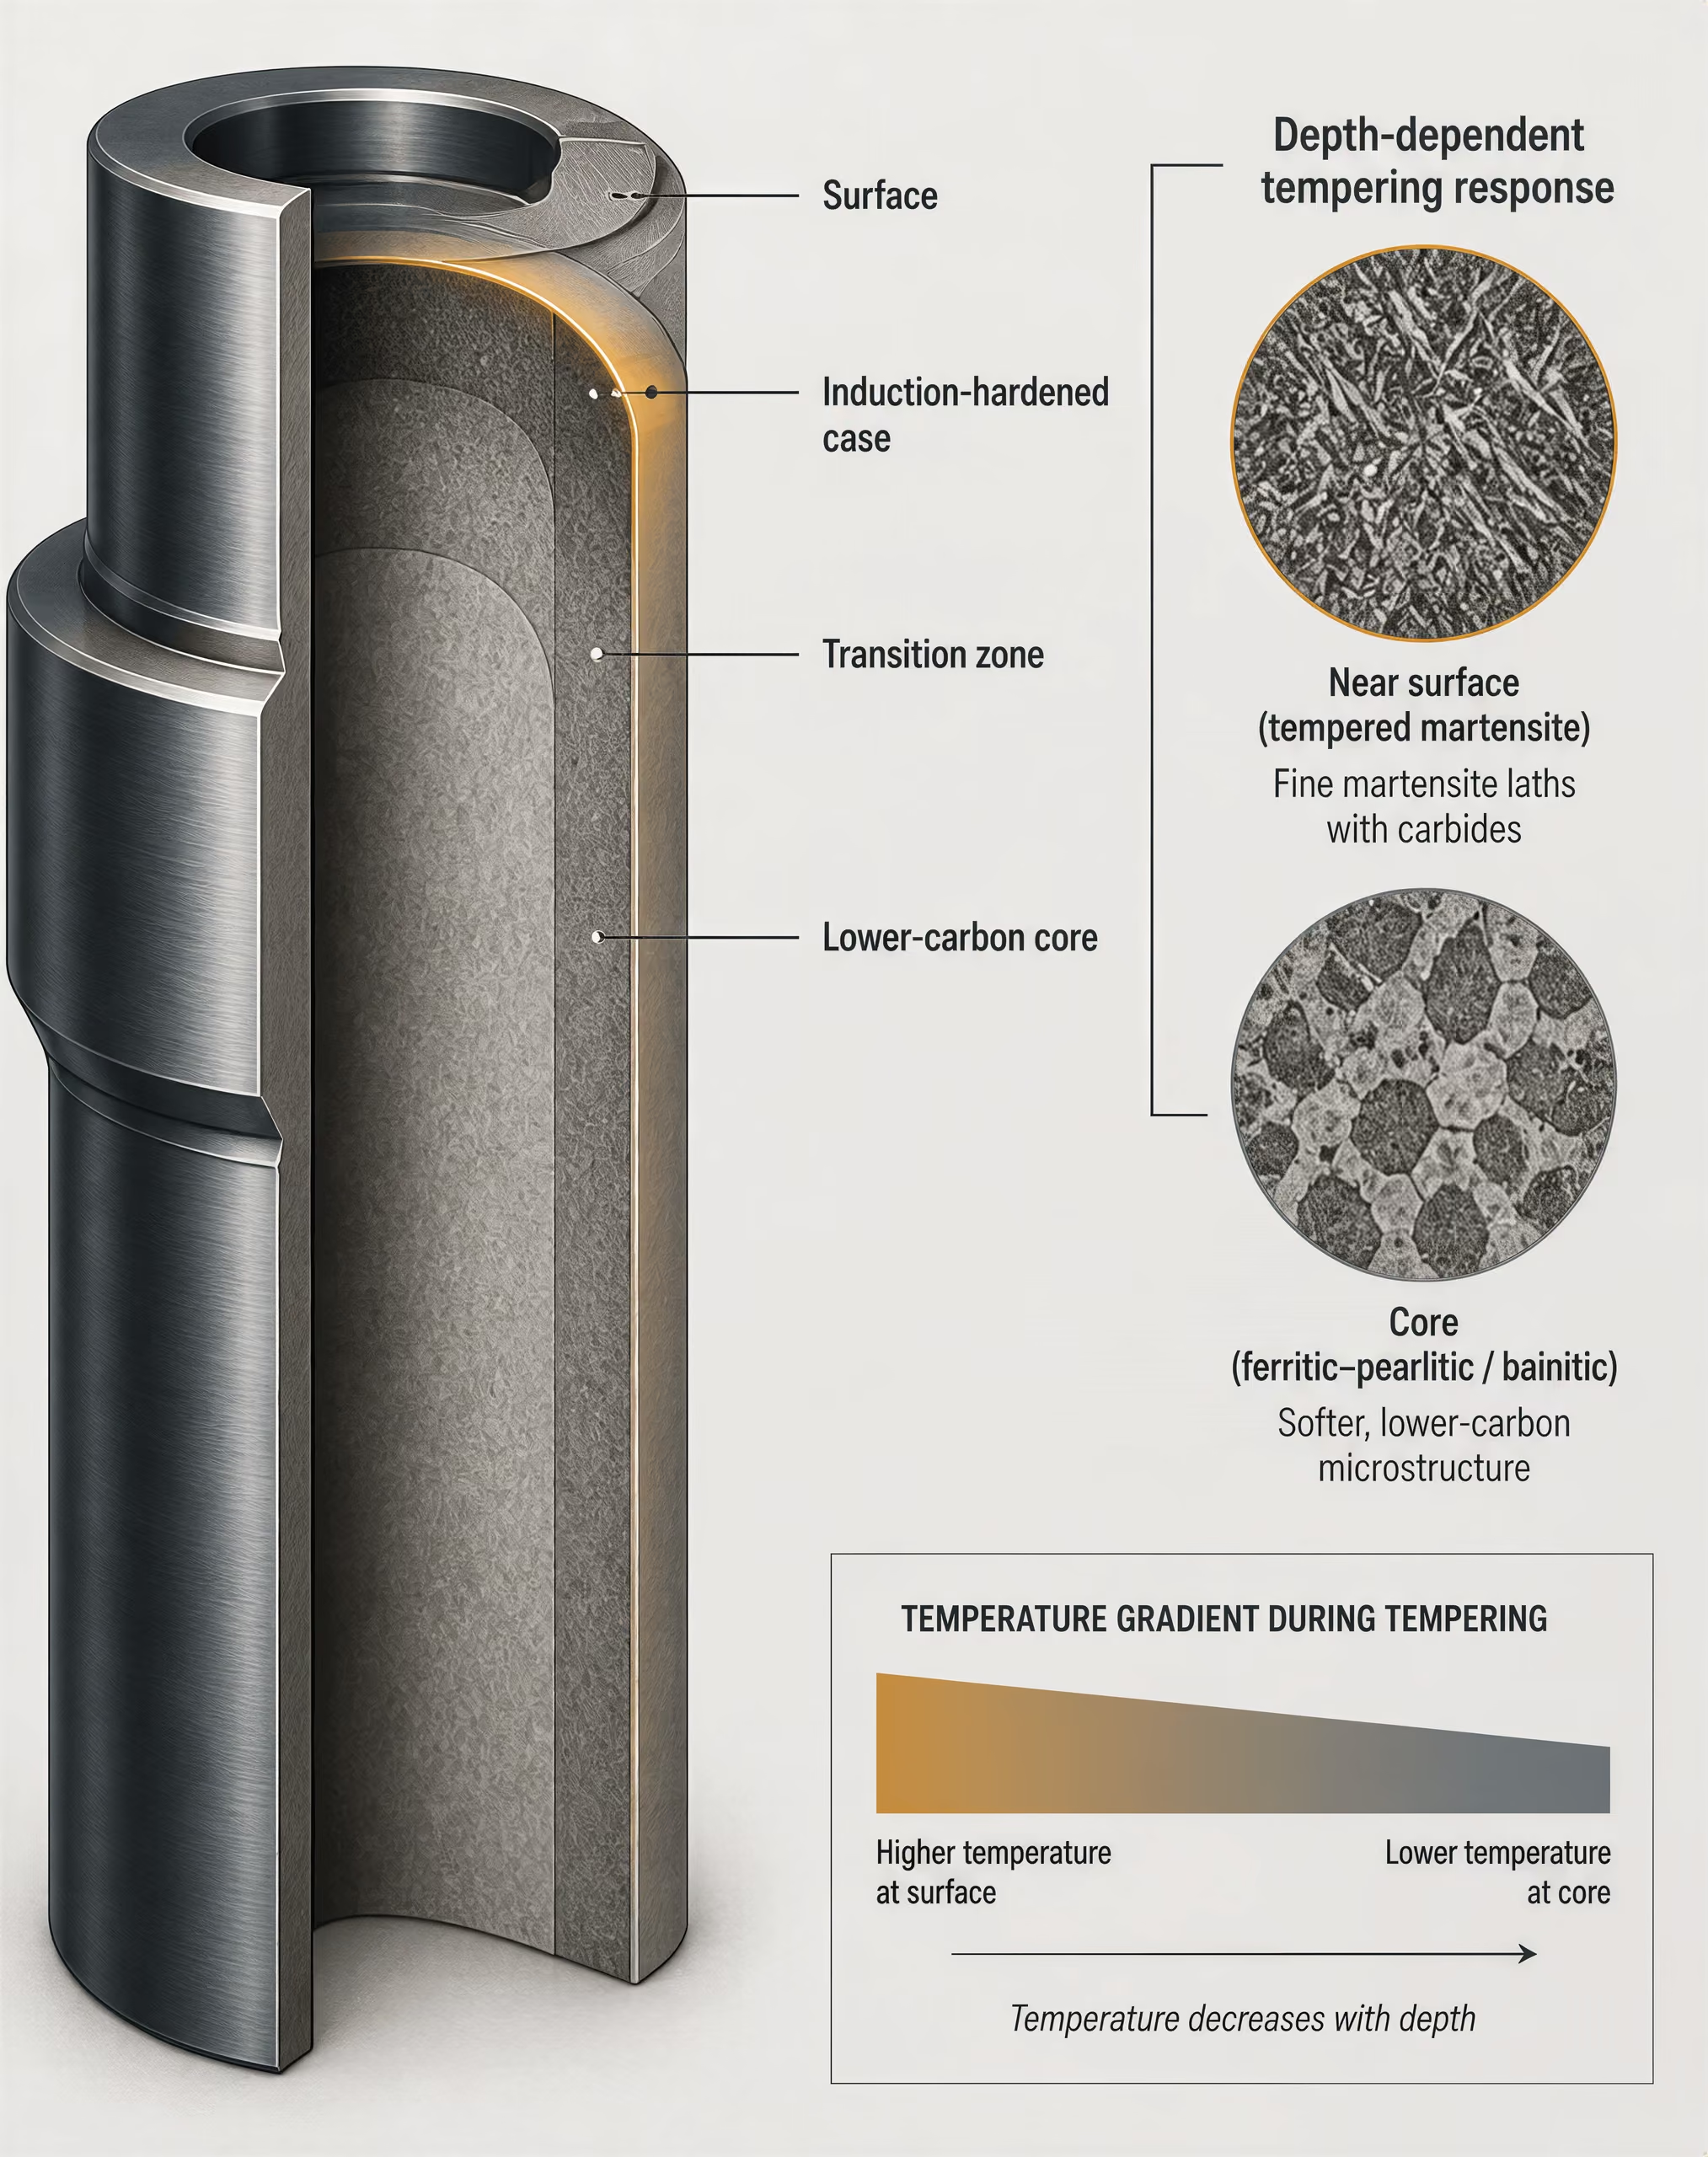
Sertleştirilmiş yüzey tabakası ve daha düşük karbonlu çekirdek
ASM International, menevişlemeyi “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılması” olarak tanımlar (ASM Handbook Volume 4A, 2024). Bu tanım basittir; ancak endüksiyonla sertleştirilmiş bir kesit basit değildir. Endüksiyonla ısıtma, ardından hızlı su verme ile birlikte, östeniti esas olarak yüzeye yakın bölgede oluşturur. Bunun sonucunda genellikle daha düşük karbonlu ve daha yumuşak bir çekirdeğin üzerinde, yüksek karbonlu martenzitik bir yüzey tabakası oluşur. Çekirdek, başlangıçtaki duruma ve ısıl çevrimin ulaştığı derinliğe bağlı olarak ferritik-perlitik, beynitik, menevişlenmiş veya kısmen dönüşmüş halde kalabilir.
Bu nedenle yüzey tabakası ve çekirdek, menevişlemeye aynı mikroyapıdan başlamaz. Yüzeye yakın bölgede karbon içeriği; ana çeliğin kalitesini, sementasyon veya karbonitrürlemeyi, dekarbürizasyonu, segregasyonu ya da östenitleme sırasında karbürlerin tamamen çözünmemesini yansıtabilir. Daha derindeki malzeme daha az çözünmüş karbon içerebilir ve östenitleme aralığını hiçbir zaman aşmamış olabilir. Sertleştirilmiş tabakanın içinde dahi önceki östenit tane boyutu, martenzitin karbon içeriği, kalıntı östenit, alaşım karbürlerinin çözünmesi ve su verme hızı derinliğe göre değişebilir.
Menevişleme daha sonra birbiriyle örtüşen çeşitli reaksiyonları harekete geçirir. U.S. Department of Energy; karbon difüzyonunu, karbür oluşumunu, kalıntı östenitin ayrışmasını ve toparlanmayı prosesin önemli unsurları olarak tanımlar. Bu reaksiyonların hızları sıcaklığa ve zamana, ayrıca reaksiyona girebilecek yerel yapıya bağlıdır. Menevişleme sıcaklığına hızla ısıtılan bir yüzey bölgesi, iletim yoluyla yavaşça ısınan bir çekirdekle aynı reaksiyon dizisini yaşamaz. Endüksiyonla menevişleme sırasında yüzey hedef sıcaklığa ulaşırken yüzeyin altındaki bölge hâlâ ısınıyor olabilir; ayrı bir fırın menevişlemesinde ise kesit boyutu gereken süreyi hâlâ belirlese de parçanın tamamı daha homojen bir sıcaklığa yaklaşabilir.
Olağan menevişleme, karbonun aşırı doymuş martenzitten ayrılarak geçiş karbürleri veya sementit oluşturması nedeniyle, su verilmiş durumdaki martenzitin sertliğini genellikle düşürür. Bu eğilim evrensel değildir. ASM International, yüksek alaşımlı takım çeliklerinde ikincil sertleşmenin; molibden, vanadyum ve tungsten ile ilişkili karbürler de dâhil olmak üzere ince alaşım-karbür çökelmesiyle meydana geldiğini belirtir. Daha güçlü çökelme, meneviş yumuşamasına karşı daha yüksek direnç oluşturabilir ve ilk düşüşün ardından sertliği artırabilir. National Institute of Standards and Technology, 1930 yılında “ikincil sertleşme tepesinin şiddetinin östenitleme derecesiyle arttığını” bildirmiştir. Daha ileri östenitleme, daha fazla alaşım elementini çözebilir; ancak kalıntı östeniti artırabilir ve tane boyutunu değiştirebilir. Bu nedenle tepe noktası, her kalite veya işlem için tek bir sabit sıcaklığa atanamaz.
Hollomon-Jaffe ve Grange-Baughman bağıntılarının uygulanması
J. H. Hollomon ve L. D. Jaffe, 1945 yılında yöntemlerini su verilmiş çelik için bir zaman-sıcaklık-bileşim ilişkisi olarak geliştirmiştir. Bu yöntemin yaygın biçimi menevişleme parametresidir:
Burada mutlak sıcaklık, zaman ve bileşime ve reaksiyona bağlı bir sabittir. ifadesi, farklı zaman-sıcaklık maruziyetlerini eşdeğer bir ölçeğe yerleştirerek martenzitin menevişlenme derecesini temsil eder. Bu nedenle, bağıntının malzeme ve reaksiyon aralığı için uygun olması koşuluyla, düşük sıcaklıktaki uzun süreli bir maruziyet yüksek sıcaklıktaki daha kısa süreli bir maruziyetle karşılaştırılabilir.
ASM Handbook Volume 4C, bu tür bir analizi endüksiyonla sertleştirilmiş çeliklere uygular ve eşdeğer zaman-sıcaklık koşullarını ifade etmek için Hollomon-Jaffe bağıntısını Grange-Baughman bağıntısıyla karşılaştırır. Bu bağıntılar, ölçülmüş veya hesaplanmış bir ısıl çevrimi sertlik değişimiyle ilişkilendirilebilecek bir parametreye dönüştürmek için yararlıdır. Ancak bunlar metalografinin veya kesiti alınmış sertlik ölçümlerinin yerine geçmez. Eşdeğer bir parametre; ısıtma hızındaki, östenitlemedeki, önceki mikroyapıdaki, kesit boyutundaki, kalıntı östenitteki veya alaşımın tepkisindeki farklılıkları ortadan kaldırmaz.
İkincil sertleşmenin meydana geldiği durumlarda bu sınırlama özellikle önemlidir. Tekdüze meneviş yumuşamasına göre uyarlanmış bir bağıntı, alaşım-karbür çökelmesinin neden olduğu sertlik artışını yanlış temsil edebilir. H13 takım çeliği üzerinde 2013 yılında yayımlanan hakemli bir çalışma; ikincil sertleşme davranışı da dâhil olmak üzere izotermal, yavaş ısıtmalı ve hızlı ısıtmalı menevişleme programlarına ilişkin tahminler ortaya koymuştur. Nominal ısıl maruziyetleri karşılaştırılabilir görünse bile bu programlar, tahmin edilen sertlik tepkilerinin farklı olmasına yol açabilmiştir. Önemli miktarda krom, molibden ve vanadyum içeren H13, her endüksiyonla sertleştirme kalitesi için bir model değildir.
Derinliğe bağlı tepki ve prosesin yorumlanması
Yararlı bir yorumlama, tek bir fırın ayar noktasıyla değil, her derinlikteki sıcaklık-zaman geçmişiyle başlar. Yüzey hızlı bir östenitleme çevrimi geçirebilir, martenzite dönüşecek şekilde su verilebilir ve ardından kısa süreli bir menevişleme uygulanabilir. Sertleşme sınırına yakın bir derinlikte tepe sıcaklığı tam östenitlemenin altında kalabilir; ancak mevcut yapıyı menevişlemeye yetecek kadar yüksek olabilir. Çekirdek ise yalnızca iletim yoluyla ısınabilir ve özelliklerini büyük ölçüde başlangıçtaki normalizasyon, tavlama veya önceki menevişleme tarafından belirlenen şekilde koruyabilir.
Bu nedenle sertlik taramaları, ölçüm başlangıç noktası, aralık, yük ve yüzey durumu kaydedilerek uygun şekilde hazırlanmış bir kesit üzerinde gerçekleştirilmelidir. Yüzey tabakası sertliği, etkin sertlik tabakası derinliği, geçiş bölgesinin davranışı ve çekirdek sertliği ayrı ayrı raporlanmalıdır. Metalografi, kalıntı östenit ölçümü ve gerektiğinde karbür veya bileşim analizi, hesaplanmış bir profilden sapmaların açıklanmasına yardımcı olur.
2013 yılında sıcak ve ılık dövme kalıp çelikleri üzerinde gerçekleştirilen çalışma da aynı noktayı başka bir bağlamda ortaya koymaktadır: Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılan bir menevişleme parametresi, zaman-sıcaklık maruziyetini sertlik değişimiyle ilişkilendirebilir; ancak bağıntı, test edilen çeliğe ve işlem aralığına bağlılığını korur. Endüksiyonla sertleştirilmiş parçalar için Hollomon-Jaffe ve Grange-Baughman değerleri en iyi şekilde proses karşılaştırma araçları olarak kullanılmalıdır. Doğrulama yine hem sertleştirilmiş yüzey tabakasının hem de daha düşük karbonlu çekirdeğin derinliğe göre çözümlenmiş ısıl kayıtlarını ve kesiti alınmış ölçümlerini gerektirir.
Kalıp Çelikleri ve Proses Kontrolünde Temperleme Parametrelerinin Kullanılması
Sıcak ve ılık dövme kalıp çelikleri
Temperleme, yalnızca planlanmış bir sertlik azaltma işlemi değildir. ASM International bunu “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altında bir sıcaklığa ısıtılması” olarak tanımlar (ASM Handbook Volume 4A, 2024). Bu işlem sırasında karbon aşırı doymuş martenzitten difüze olur, karbürler oluşur veya kabalaşır, kalıntı östenit ayrışabilir ve matris toparlanma geçirir. U.S. Department of Energy, bu süreçleri tek bir yumuşama reaksiyonundan ziyade birbirine bağlı değişimler olarak açıklar.
Bu ayrım, sıcak ve ılık dövme kalıp çelikleri açısından önemlidir. ASTM A681 H13 gibi kaliteler genellikle östenitleme işleminden sonra su verilerek sertleştirilir ve sertlik, tokluk ve termal çevrimlere direnç arasında kontrollü bir denge oluşturmak amacıyla temperlenir. H11 ve H10 dâhil diğer sıcak iş kaliteleri ise kendi karbon, krom, molibden ve vanadyum içeriklerine, önceki tane durumuna ve su verme geçmişine bağlı olarak tepki verir. H13’te belirli bir sertlik oluşturan bir temperleme programı, nominal temperleme sıcaklıkları benzer diye başka bir kaliteye doğrudan uygulanamaz.
Yüksek alaşımlı takım çelikleri temperleme sırasında sertleşebilir. ASM International, ikincil sertleşmeyi molibden, vanadyum ve tungstenle ilişkili karbürler dâhil olmak üzere ince alaşım karbürlerinin çökelmesine bağlamaktadır. Çökelme reaksiyonu ne kadar güçlü olursa, temperleme yumuşamasına karşı direnç de o kadar yüksek olabilir. National Institute of Standards and Technology, 1930 yılında “ikincil sertleşme pikinin şiddetinin östenitleme derecesiyle arttığını” bildirmiştir. Daha yüksek bir östenitleme sıcaklığı daha fazla alaşım karbürünü çözebilir ve östenit içindeki alaşım elementleri içeriğini artırabilir; ancak önceki östenit tanelerini büyütebilir ve kalıntı östenit miktarını da değiştirebilir. Bu nedenle ortaya çıkan sertlik piki yalnızca temperleme sıcaklığının değil, tüm ısıl işlem geçmişinin sonucudur.
Dövme kalıplarında proses kontrolü; çelik tanımını, ergitme veya parti numarasını, başlangıç sertliğini, östenitleme sıcaklığını ve bekletme süresini, transfer süresini, su verme ortamını, soğuma hızını, temperleme sıcaklığını, ısıtma hızını, bekletme süresini ve soğutma yöntemini kaydetmelidir. Fırın sıcaklık düzgünlüğü de önemlidir. Özellikle büyük kesitlerde kalıp yüzeyi ile çekirdeği farklı termal çevrimlere maruz kalabilir.
Temperleme parametreleri aracılığıyla sertlik korelasyonu
J. H. Hollomon ve L. D. Jaffe, 1945 yılında su verilmiş çelik için zaman-sıcaklık-bileşim ilişkisi önermiştir. Bu yöntem, martenzitin temperlenme derecesini şu ifadeyle gösterir:
Burada mutlak sıcaklık, süre ve malzemeyle ilişkili bir sabittir. Kaynağa ve uygulamaya bağlı olarak bu büyüklük Hollomon-Jaffe parametresi veya Larson-Miller parametresi olarak adlandırılır. Süre, korelasyonu oluşturmak için kullanılan birimlerle belirtilmeli; sıcaklık ise Celsius yerine mutlak sıcaklık olarak verilmelidir.
Bu parametre yararlıdır; çünkü maruz kalma süresi ile sıcaklığı tek bir karşılaştırma değerinde birleştirir. Proses mühendisi, ölçülen sertliği ’ye karşı grafiğe aktararak bir üretim çevriminin test edilen aralık içinde olup olmadığını belirleyebilir. Journal of Materials Processing Technology dergisinde 2013 yılında yayımlanan dövme kalıp çelikleri çalışmasında, sıcak ve ılık dövme kalıp çeliklerinde zaman-sıcaklık maruziyeti ile sertlik değişimini ilişkilendirmek için bu temperleme parametresi —Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır— kullanılmıştır.
Korelasyon nedensellik değildir. Aynı değerine sahip iki çevrim, biri hızlı ısıtma, diğeri ise uzun süreli fırın rampası kullanıyorsa aynı mikroyapıyı oluşturmayabilir. Önceki martenzitin morfolojisi, kalıntı östenit, kesit boyutu, östenitleme işlemi, su verme şiddeti ve alaşım karbürlerinin dağılımı tepkiyi değiştirebilir. Parametre ayrıca birbiriyle ilişkili olmayan kaliteler arasında doğrudan sertlik tahmini sağlamaz. sabiti, uydurulan eğri ve kullanılabilir aralık, değerlendirilen çelik ve koşuldan elde edilen kanıtları gerektirir.
Hakemli bir H13 çalışmasında; izotermal, yavaş ısıtmalı ve hızlı ısıtmalı temperleme programları için ikincil sertleşme davranışı da dâhil olmak üzere farklı tahmini sertlik tepkileri kaydedilmiştir (University of Arizona yayın kaydı, 2013). Bu sonuç, tek bir eşdeğer parametrenin izotermal olmayan üretim çevrimlerinde kullanımını doğrudan sınırlar. ASM Handbook Volume 4C de indüksiyonla sertleştirilmiş çelikler için Hollomon-Jaffe ve Grange-Baughman korelasyonlarını karşılaştırır ve bunları temperleme tepkisini değerlendirmeye yönelik eşdeğer zaman-sıcaklık koşulları olarak tanımlar; evrensel özellik denklemleri olarak değil.
Sertlik ve mikroyapı yoluyla doğrulama
Doğrulama, malzemenin kesin olarak tanımlanmasıyla başlar: kalite tanımı, geçerli spesifikasyon, ergitme numarası, teslimat durumu, östenitleme işlemi ve su verme koşulu. Denetçi daha sonra fırın kalibrasyonu, mevcutsa yük sıcaklığı, rampa hızı, bekleme süresi, transfer gecikmeleri ve birden fazla temperleme işlemi arasındaki soğuma dâhil olmak üzere eksiksiz termal kaydı muhafaza etmelidir. “550 °C’de iki temperleme” ifadesi, süre ve ısıtma geçmişi de bilinmediği sürece eksiktir.
Sertlik testi yöntemi belirtilerek yapılmalıdır. Yeterli kalınlığa sahip bir kalıp kesiti için ASTM E18’e göre Rockwell C testi uygun olabilir; raporda yüzey hazırlığı, test konumları, girinti sayısı ve cihaz doğrulaması yer almalıdır. ASTM E384’e göre Vickers testi; ince kesitler, gradyanlar, dekarbürize tabakalar veya bölgesel incelemeler için daha uygundur. Kesit boyutunun izin verdiği ölçüde ölçümler çalışma yüzeyini, yüzey altını ve çekirdeği kapsamalıdır. Konumu ve yöntemi belirtilmeyen bir sertlik değeri, proses açısından zayıf bir kanıttır.
Beklenmedik yumuşama, olağandışı derecede yüksek sertlik veya beklenen temperleme yumuşaması aralığında sertlik artışı, metalografik inceleme gerektirir. Parlatılmış ve uygun şekilde dağlanmış bir kesit; temperlenmiş martenziti, karbür dağılımını, kalıntı östenit ürünlerini, tane kabalaşmasını ve dekarbürizasyonu gösterebilir. Optik mikroskopi genel durumu ortaya koyabilir; taramalı elektron mikroskobu ince ikincil karbürleri çözümleyebilir. Sertlik taramaları ise termal gradyanları açığa çıkarabilir. Boyutsal değişimden veya gecikmiş dönüşümden şüphelenildiğinde X-ışını kırınımı ya da başka kalıntı östenit ölçümleri gerekebilir.
Kabul kararı, hem sertliği hem de yapıyı nitelikli bir referans durumla karşılaştırmalıdır. Eşleşen bir Hollomon-Jaffe değeri yararlı bir kanıttır; ancak kalıbın aynı metalurjik işlemden geçtiğini kanıtlamaz. İkincil sertleşme söz konusu olduğunda, ölçülen sertlik piki ve karbür durumu, kaliteye özgü doğrulanmış proses penceresiyle uyumlu olmalıdır.
Bir Menevişleme Eğrisi Yanlış Yorumlanmadan Nasıl Okunur?
Bir menevişleme eğrisi genellikle sertliği menevişleme sıcaklığına, menevişleme süresine veya birleşik bir zaman–sıcaklık parametresine karşı gösterir. Bu eğri, “ısıyla birlikte kaybedilen sertliğin” evrensel bir haritası değildir. ASM Handbook Volume 4A, menevişlemeyi “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılması” olarak tanımlar. Ortaya çıkan yapı sıcaklık ve zamana bağlıdır; ancak karbon içeriği, alaşım içeriği, artık elementler, östenitleme işlemi, su verme ve çeliğin menevişleme öncesindeki durumu da belirleyicidir.
Eğriyi birbirleriyle rekabet eden reaksiyonların bir kaydı olarak okuyun. Karbon, aşırı doymuş martenzitten difüze olur; geçiş karbürleri veya sementit oluşabilir; kalıntı östenit ayrışabilir; alaşım karbürleri çökelmesini gerçekleştirebilir ve matris toparlanabilir. U.S. Department of Energy, karbon difüzyonunu, karbür oluşumunu, östenit ayrışmasını ve toparlanmayı temel menevişleme süreçleri olarak tanımlar. Bu süreçlerin sırası ve hızı, çelik kaliteleri ile ısıtma programlarına göre değişir.
Yumuşama bölgeleri ve ikincil sertleşme tepeleri
Bir eğrinin ilk düşen bölümü genellikle normal menevişleme yumuşamasını yansıtır. Su verilmiş martenzit aşırı doymuş karbonunu ve iç gerilmesini kaybettikçe sertliği genel olarak azalır. Bu nedenle bir düşüş, karbür oluşumuna ve matrisin toparlanmasına işaret edebilir; ancak kalıntı östenitin dönüşümünü veya sert fazların hacim oranındaki değişimi de içerebilir. Neredeyse yatay bir bölge, “hiçbir şey olmadığı” anlamına gelmez. Ölçülen sertlik üzerindeki etkileri kısmen birbirini dengelerken birçok reaksiyon aynı anda gerçekleşiyor olabilir.
Daha sonraki bir yükseliş, menevişlemeyi sürekli bir yumuşama süreci olarak ele almaya karşı karakteristik bir uyarıdır. ASM International, yüksek alaşımlı takım çeliklerinde ikincil sertleşmenin molibden, vanadyum ve tungstenle ilişkili karbürler de dâhil olmak üzere ince alaşım karbürlerinin çökelmesiyle meydana geldiğini belirtir. Bu parçacıklar menevişlenmiş matrisi güçlendirirken daha güçlü çökelme genellikle daha ileri menevişlemeye karşı direnci artırır. Bu yükseliş, yüksek hız çelikleri ve sıcak iş kalıp çeliklerinde özellikle önemli olabilir; ancak sıcaklık aralığı ve büyüklüğü, çelik kategorisinin sabit özellikleri değil, çelik kalitesine özgü özelliklerdir.
National Institute of Standards and Technology tarafından 1930 yılında yüksek hız çeliği üzerine yapılan bir çalışmada, “ikincil sertleşme tepesinin şiddeti östenitleme derecesiyle artar” sonucuna varılmıştır. Bu sonucun yorumlama açısından doğrudan bir anlamı vardır: Nominal olarak aynı çelik için çizilen iki eğri, numunelerden biri daha şiddetli östenitlenmişse, daha fazla alaşım karbürü çözündürmüşse veya farklı miktarda östenit tutmuşsa farklı tepeler gösterebilir. Isıl işlem geçmişini eşleştirmeden AISI M2 yüksek hız çeliğindeki bir tepeyi başka bir yüksek hız çeliğine veya AISI H13’teki bir tepeyi başka bir sıcak iş kalitesi çeliğine aktarmayın.
Zaman, en az sıcaklık kadar önemlidir. J. H. Hollomon ve L. D. Jaffe’nin 1945 tarihli yöntemi, su verilmiş çelikte gelişen yapı ve özellikleri menevişleme süresi, sıcaklığı ve bileşimiyle ilişkilendirir. Yaygın olarak yazılan parametresi T(log t + c), martenzitin menevişlenme derecesini nicel olarak ifade eder; sıcaklık normalde mutlak sıcaklıktır, zaman maruz kalma süresidir ve c, bileşime ve cevaba bağlı bir sabiti temsil eder. Bu parametre, farklı programları nominal olarak eşdeğer bir menevişleme koşulunda konumlandırabilir; ancak ısıtma hızı, önceki mikroyapı, östenitleme, kesit boyutu veya alaşımın tepkisi arasındaki farklılıkları ortadan kaldırmaz.
H13 takım çeliği üzerine hakemli bir 2013 çalışması bu sınırlamayı desteklemektedir. Çalışmanın yöntemi, ikincil sertleşme davranışı da dâhil olmak üzere izotermal, yavaş ısıtmalı ve hızlı ısıtmalı programlar için farklı sertlik tepkileri öngörmüştür. Çökelme aralığından geçerken dakikalar harcayan bir fırın programı, son sıcaklığa anlık bir sıçramayla ulaşılmasıyla mutlaka eşdeğer değildir.
Tepe sertliği ile kullanım açısından yararlı özellikler
Grafikteki en yüksek nokta, yalnızca söz konusu deney prosedürü altında ölçülen en yüksek sertliktir. Bu nokta otomatik olarak en iyi menevişleme koşulu değildir. İkincil sertlik tepesine, daha düşük tokluk, çatlamaya karşı daha yüksek hassasiyet, artık gerilme veya kalıntı östenitin dönüşümünden kaynaklanan boyutsal değişim eşlik edebilir. Aşınma direnci bir temas koşulunda iyileşirken termal yorulma direnci veya darbe performansı düşebilir.
Bir kalıp çeliğinde kabul edilebilir tokluk ve boyutsal kararlılık elde etmek için ikincil sertleşme maksimumunun altındaki bir sertlik gerekebilir. Buna karşılık sıcak çalışan bir takım, oda sıcaklığındaki sertliği mevcut en yüksek değer olmasa bile yumuşamaya karşı dirençten yararlanabilir. Sertlik tek başına kırılma tokluğu, çekme sünekliği, termal yorulma, deformasyon veya kullanım sırasında meydana gelen yumuşama hakkında da çok az bilgi verir. Bu nedenle eğri; darbe, çekme, tokluk, boyutsal ve uygulamaya özgü verilerle birlikte okunmalıdır.
İndüksiyonla sertleştirilmiş çelikler için ASM Handbook Volume 4C, eşdeğer zaman–sıcaklık koşullarının gösterimleri olarak Hollomon–Jaffe ve Grange–Baughman korelasyonlarını karşılaştırır. “Eşdeğer”, test edilen malzeme ve model aralığı içinde eşdeğer anlamına gelir; her çelik veya ısıtma yolu için birbirinin yerine kullanılabilir anlamına gelmez. Benzer şekilde, 2013 tarihli Journal of Materials Processing Technology çalışması, sıcak ve ılık dövme kalıp çeliklerinde maruz kalma süresini sertlik değişimiyle ilişkilendirmek için menevişleme parametresini —Hollomon–Jaffe veya Larson–Miller parametresi olarak da adlandırılır— kullanmıştır. Bu tür korelasyonlar verileri düzenler; garanti edilmiş sertlik değerleri veya sabit tepe sıcaklıkları sağlamaz.
Kaliteyi, durumu ve deney yöntemini bildirme
Yararlı bir eğri, AISI H13 veya AISI M2 gibi tam çelik tanımını ve standardını, ayrıca ilgili olduğunda ASTM A681 gibi geçerli spesifikasyonu belirtmelidir. Biliniyorsa, karbon ve başlıca karbür oluşturucu elementler dâhil olmak üzere kimyasal bileşimi bildirin. Malzemenin deneyden önce tavlanmış, normalize edilmiş, su verilmiş ve menevişlenmiş veya başka bir işlemden geçirilmiş olup olmadığını belirtin.
Isıl işlem kaydı; östenitleme sıcaklığını, bekletme süresini, atmosferi, numune boyutunu, ısıtma hızını, su verme ortamını ve su verme gecikmesini içermelidir. Menevişleme sıcaklığını, sıcaklıkta bekletme süresini, ısıtma hızını, soğutma yöntemini ve menevişleme çevrimlerinin sayısını verin. Numunenin konumunu —yüzey, merkez, enine kesit, boyuna kesit veya tanımlanmış başka bir konum— belirtin; çünkü kesit boyutu ve termal gradyanlar sonucu değiştirebilir.
Son olarak sertlik yöntemini ve skalasını belirtin: örneğin HRC, HV veya HBW; uygun olduğunda batıcı uç ve yük; yüzey hazırlığı; deney sıcaklığı; ayrıca ölçümlerin sayısı ve dağılımı. Bu ayrıntılar olmadan bir eğri gerçek bir deneyi tanımlayabilir, ancak karşılaştırma için güvenli olmayabilir. Sertlik tepesi, tüm menevişleme işlemleri için genel bir kural değil; belirli bir çelik, belirli bir koşul ve belirli bir ölçüm yöntemi hakkında kanıttır.
Gerekçelendirilebilir Bir Menevişleme Şartnamesi İçin Referans Çerçevesi
Malzemeyi ve başlangıç koşulunu tanımlayın
Bir menevişleme şartnamesi, çeliği kesin olarak tanımlamadığı sürece gerekçelendirilebilir değildir. Uygulanabilir olduğu şekilde kaliteyi, ürün standardını, ısıl işlem standardını ve tanımlamayı tam olarak belirtin: örneğin ASTM A681 H13, UNS T20813 veya geçerli şartnamenin gerektirdiği başka bir tanımlama. Yalnızca “takım çeliği” veya “sertleştirilmiş çelik” yazmayın. Kimyasal bileşim, mevcut karbonu, alaşım-karbür oluşturan elementleri ve artık elementleri belirlerken kesit boyutu ve önceki işlemler, menevişlemeye tepki verecek yapıyı etkiler.
Başlangıç metalurjik koşulu da kaydedilmelidir. Malzemenin tavlanmış, normalize edilmiş, su verilmiş ve menevişlenmemiş ya da daha önce menevişlenmiş olup olmadığını belirtin ve biliniyorsa önceki sertlik değerini ekleyin. Sertleştirilmiş bir koşul için östenitleme sıcaklığını, bekletme süresini, fırın atmosferini, transfer süresini ve su verme ortamını belgeleyin. Su verme sırasında karıştırma, işlemin kesintiye uğraması ve soğutma şiddeti; kalıntı östeniti, martenzit morfolojisini, artık gerilmeyi ve çökelme potansiyelini değiştirebilir. Daha önce menevişlenmiş çeliğe uygulanan ikinci menevişleme, fırın sıcaklığı ve bekletme süresi aynı olsa bile ilk menevişlemeye eşdeğer değildir.
ASM Handbook Volume 4A, menevişlemeyi “sertleştirilmiş veya normalize edilmiş çeliğin alt kritik sıcaklığın altındaki bir sıcaklığa ısıtılması” olarak tanımlar. Bu tanım, evrensel bir reçeteyi değil, proses sınırını belirler. Aynı kaynak; menevişleme sıcaklığını, süreyi, karbon içeriğini, alaşım içeriğini ve artık elementleri, ortaya çıkan mikroyapı ile özellikleri kontrol eden unsurlar olarak tanımlar.
Isıl çevrimi belirtin
Çevrimi tek bir nominal sıcaklık olarak değil, bir dizi işlem şeklinde yazın. Şartname; hedef sıcaklığı ve izin verilen aralığı, ısıtma hızını veya fırın sıcaklık rampasını, yük sıcaklığını ölçmek için kullanılan yöntemi, sıcaklıkta bekletme süresini, menevişleme çevrimlerinin sayısını ve soğutma yöntemini belirtmelidir. “550 °C’de iki saat menevişleyin” ifadesi, iş parçası 550 °C’ye yavaşça ulaşıyorsa, termokupl yük yerine fırın havasını ölçüyorsa veya soğutma durgun havada, cebri havada ya da başka bir kontrollü ortamda gerçekleşiyorsa önemli soruları yanıtsız bırakır.
Menevişleme, birbirine bağlı bir prosestir. U.S. Department of Energy; karbon difüzyonunu, karbür oluşumunu, östenitin ayrışmasını ve toparlanmayı, tepkimenin eşzamanlı veya ardışık bölümleri olarak tanımlar. Sıradan karbon çeliklerinin menevişlenmesi, genellikle aşırı doymuş martenzitin ayrışması ve toparlanmanın ilerlemesiyle sertlikte azalmaya yol açar. Yüksek alaşımlı takım çelikleri farklı davranabilir: ASM International, ikincil sertleşmenin molibden, vanadyum ve tungstenle ilişkili karbürler de dâhil olmak üzere ince alaşım karbürlerinin çökelmesiyle meydana geldiğini belirtir. Daha güçlü çökelme, meneviş yumuşamasına karşı direnci artırabilir ve bir sertlik tepe noktası oluşturabilir.
Bu tepe noktası anormal bir test sonucu olarak değil, normal bir metalurjik tepki olarak değerlendirilmelidir. National Institute of Standards and Technology tarafından 1930’da bildirilen bir çalışmada, “ikincil sertleşme tepesinin şiddetinin östenitleşme derecesiyle arttığı” belirtilmiştir. Bu sonuç, her kalite için tek bir tepe sıcaklığı belirlemez. Daha kapsamlı östenitleme; alaşım elementlerinin çözünmesini, kalıntı östeniti ve daha sonraki çökelme için mevcut çözünen madde miktarını değiştirebilir.
Sıcaklık-zaman parametreleri çevrimlerin karşılaştırılmasına yardımcı olur, ancak belirtilmiş bir çevrimin yerini tutmaz. J. H. Hollomon ve L. D. Jaffe tarafından 1945’te geliştirilen yöntem, su verilmiş çelikte oluşan yapı ve özelliklerle menevişleme süresi, sıcaklığı ve bileşimi ilişkilendirir. Yaygın olarak kullanılan biçimde parametre, mutlak sıcaklığın, sürenin ve bileşimle ilişkili bir sabitin, martenzitin menevişlenme derecesini nicel olarak ifade etmek üzere kullanıldığı T(log t + c) şeklinde gösterilir. Eşdeğer bir parametre; ısıtma hızındaki, önceki mikroyapıdaki, östenitleme uygulamasındaki, kesit boyutundaki veya alaşımın tepkisindeki farklılıkları ortadan kaldırmaz.
Bu sınırlama, özellikle izotermal olmayan ısıtma için önemlidir. H13 takım çeliği üzerine hakemli bir 2013 çalışmada izotermal, yavaş ısıtmalı ve hızlı ısıtmalı programlar karşılaştırılmış ve ikincil sertleşme davranışı da dâhil olmak üzere farklı sertlik tepkileri öngörülmüştür. ASM Handbook Volume 4C de indüksiyonla sertleştirilmiş çelikler için Hollomon-Jaffe ve Grange-Baughman korelasyonlarını karşılaştırır; her ikisi de eşdeğer sıcaklık-zaman koşullarını temsil edebilir, ancak korelasyon, iki fiziksel çevrimin özdeş mikroyapılar oluşturduğunun kanıtı değildir. Sıcak ve ılık dövme kalıp çelikleri üzerine 2013’te gerçekleştirilen bir çalışmada, maruz kalma süresi ve sıcaklık ile sertlik değişimi arasındaki ilişkiyi kurmak için menevişleme parametresi—Hollomon-Jaffe veya Larson-Miller parametresi olarak da adlandırılır—kullanılmıştır. Böyle bir parametre bir karşılaştırma aracıdır; ısıtma geçmişinin belirtilmemesi için bir izin değildir.
Sonucu hedeflenen özellikler kümesine göre doğrulayın
Şartname, kabulün ne anlama geldiğini tanımlamalıdır. Gerekli sertlik ölçeğini, test yöntemini, yükü, ölçüm konumlarını ve izin verilen aralığı belirtin. Büyük veya gradyanla sertleştirilmiş bir bileşen için tek bir uygun okuma bildirmek yerine yüzey, çekirdek ve ara konumları belirtin. Gerçek menevişleme grafiğini ve yük sıcaklığını kaydedin; çünkü yalnızca fırın ayar noktası, uygunluğun kanıtlanması için yeterli değildir.
Kalite, servis riski veya ikincil sertleşme tepkisi gerektiriyorsa sertlik doğrulaması mikroyapısal incelemeyle desteklenmelidir. İncelemede menevişlenmiş martenzit, alaşım karbürlerinin çökelmesi, kalıntı östenit, beynit, dekarbürizasyon ve su verme çatlakları değerlendirilebilir. Metalografik kanıt, her karbürün kimyasını ışık mikroskobuyla belirleyemez; bu nedenle performansı belirlediği durumlarda karbür bileşimi veya dağılımı için daha yüksek çözünürlüklü yöntemler gerekebilir. Boyutsal değişim, tokluk veya artık gerilme testleri de özellikler kümesine dâhil olabilir; yalnızca sertlik, bir menevişlemenin uygun olduğunu kanıtlayamaz.
Bu nedenle kısa bir değerlendirme çerçevesi şöyledir: kesin kaliteyi ve geçerli tanımlamayı belirleyin; başlangıç metalurjik koşulunu belirtin; östenitleme ve su verme işlemlerini belgeleyin; menevişleme sıcaklığını, süresini, ısıtma hızını, çevrim sayısını ve soğutma yöntemini tanımlayın; ardından sertliği ve gerektiğinde mikroyapıyı belirtilen kabul kriterlerine göre doğrulayın. Şartname; difüzyon, çökelme, ayrışma ve toparlanmanın birbirleriyle etkileştiğini kabul etmelidir. Sürekli yumuşama olası sonuçlardan biridir; her çelik için geçerli temel kural değildir.
Kaynaklar
- [1] Tempering of Induction-Hardened Steels. ASM Handbook Volume 4C, 2024. https://dl.asminternational.org/handbooks/edited-volume/11/chapter-abstract/127400/Tempering-of-Induction-Hardened-Steels
- [2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. Metals Technology, 1945. https://onetunnel.org/documents/transformation-of-austenite-time-temperature-relations-in-tempering-steel-metals-technology-september-1945-with-discussion-
- [3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. Peer-reviewed publication record, 2013. https://experts.arizona.edu/en/publications/hardness-of-h13-tool-steel-after-non-isothermal-tempering/