




Was das Kohlenstoffäquivalent misst – und was nicht
Von der Elementzusammensetzung zu einem äquivalenten Kohlenstoffwert
Das Kohlenstoffäquivalent (CE) ist ein berechneter Zusammensetzungsindex. Es handelt sich nicht um eine Werkstoffeigenschaft, die durch einen Zugversuch, eine Härteprüfung oder ein Gerät zur chemischen Analyse gemessen wird. Ein Labor bestimmt die Elementzusammensetzung des Stahls; eine ausgewählte Gleichung wandelt diese Massenprozentangaben anschließend in eine einzelne Zahl um, die ungefähr die kombinierte Wirkung der Legierungselemente auf die Härtbarkeit und das Schweißrisiko darstellen soll.
Kohlenstoff hat den führenden Koeffizienten, weil er das Umwandlungsverhalten des Stahls und die Härte, die sich beim raschen Abkühlen von Austenit entwickeln kann, stark und unmittelbar beeinflusst. Außerdem wirkt er sich auf den für die Bildung harter Umwandlungsprodukte, einschließlich Martensit, verfügbaren Kohlenstoff in der Wärmeeinflusszone (WEZ) der Schweißnaht aus. Die übrigen Elemente tragen nicht in gleichem Maß bei. Mangan und Silizium, Chrom, Molybdän und Vanadium sowie Nickel und Kupfer erscheinen daher in zusammengefassten Termen mit unterschiedlichen Divisoren in der Gleichung des International Institute of Welding:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021 führt diese Gleichung an und beschreibt das Kohlenstoffäquivalent als Richtwert für die Schweißbarkeit, nicht als absoluten Parameter. Die Formel wird üblicherweise angewendet, indem die Elementgehalte als Massenprozent eingesetzt werden. Ihre Koeffizienten sind empirische Näherungen und keine universellen physikalischen Konstanten. Sie verdichten komplexe Effekte – etwa die Umwandlungskinetik und Wechselwirkungen zwischen Legierungselementen – zu einem zweckmäßigen Index.
Diese Verdichtung erklärt, warum sich die Formeln unterscheiden. In den von AWS im Jahr 2007 veröffentlichten Richtlinien für warmgewalzten Stahl lautet der Ausdruck für CE C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, während der entsprechende Ausdruck für Pcm C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B lautet. Der Ausdruck für CET lautet C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. Silizium wird in diesen Gleichungen unterschiedlich behandelt, und Bor erscheint in Pcm ausdrücklich, weil bereits ein geringer Borzusatz die Härtbarkeit stark beeinflussen kann.
| Formel | Wesentlicher Zusammensetzungskontext | Besondere Behandlung |
|---|---|---|
| CEIIW | Konventionelle Kohlenstoffstähle und niedriglegierte Stähle | Gruppiert Mn + Si, Cr + Mo + V sowie Ni + Cu |
| CEq | Leitlinie von AWS für warmgewalzten Stahl | Bezieht Silizium in der angegebenen Gleichung nicht ein |
| Pcm | Moderne kohlenstoffarme Stähle, etwa 0,11 Gew.-% C oder weniger | Bezieht 5B ein und verwendet für Silizium einen eigenen Divisor |
| CET | Leitlinie von AWS für warmgewalzten Stahl | Verwendet eigene Koeffizienten für Mn, Mo, Cr, Cu und Ni |
| CEN | Größere Bandbreite von Stählen | Von Kohlenstoff abhängige Behandlung der Legierungsbeiträge |
Diese Werte sind nicht austauschbar. TWI nennt CEIIW, Pcm, CEq und CEN als Formulierungen, die bei der Bewertung von Wasserstoffrissbildung verwendet werden, wobei jede für bestimmte Stahlgruppen oder Bewertungsansätze entwickelt wurde. Pcm wurde hauptsächlich für moderne kohlenstoffarme Stähle mit ungefähr 0,11 Gew.-% Kohlenstoff oder weniger entwickelt. Seine Anwendung außerhalb dieses Kontextes kann die Bedeutung des Ergebnisses verändern, selbst wenn die Berechnung korrekt ist. Die Werkstoffgruppierung ist davon unabhängig: ISO 15608:2025 legt ein einheitliches System zur Gruppierung von Stählen und anderen metallischen Werkstofffamilien für Schweißzwecke fest; eine Gruppenzuordnung ersetzt keine Berechnung des Kohlenstoffäquivalents.
Warum CE ein Schweißbarkeitsindikator und keine Bestehens- oder Versagenزseigenschaft ist
Ein CE-Wert beantwortet eine begrenzte Frage: Wie stark könnte die angegebene Zusammensetzung die Härtung unter einem relevanten thermischen Schweißzyklus fördern? Er beantwortet nicht, ob eine bestimmte Verbindung reißen wird, ob ein Schweißverfahren qualifiziert ist oder ob ein Stahl automatisch eine Bauvorschrift erfüllt.
Ein Kohlenstoffäquivalentwert sollte Schweißentscheidungen leiten, kann jedoch nicht allein als Kriterium für Bestanden/Nicht bestanden dienen. Strong evidence
AWS D8.10M:2021 formuliert die zentrale Einschränkung ausdrücklich: CE ist ein Richtwert und kein absoluter Parameter. Ein numerisches Ergebnis kann die Auswahl eines Verfahrens, den Vergleich zwischen Schmelzen sowie Entscheidungen über Vorwärmung oder Wasserstoffkontrolle unterstützen; es kann jedoch nicht allein als Kriterium für Bestehen oder Nichtbestehen dienen. Zwei Stähle mit demselben CE können sich unterschiedlich verhalten, weil sich ihr Verhältnis der Legierungselemente, ihre Blechdicke, ihre Vorbehandlung, ihr Gefüge und ihre tatsächliche Kohlenstoffverteilung unterscheiden. Umgekehrt können Stähle mit unterschiedlichen CE-Werten unter Verfahren sicher geschweißt werden, die ihre jeweils eigenen Risiken berücksichtigen.
| Faktor | Bedeutung für die Bewertung der Rissbildung |
|---|---|
| Nahtbehinderung | Kann die Zugspannung erhöhen und die Schrumpfung begrenzen |
| Wärmeeinbringung | Verändert den thermischen Schweißzyklus und das Abkühlverhalten der Wärmeeinflusszone |
| Zwischenlagentemperatur | Hilft, den thermischen Zyklus zwischen den Schweißlagen zu kontrollieren |
| Diffusibler Wasserstoff | Stellt eine der für wasserstoffunterstützte Rissbildung erforderlichen Bedingungen bereit |
| Dicke | Beeinflusst den Wärmefluss und die Abkühlgeschwindigkeit |
| Wärmebehandlung nach dem Schweißen | Kann, sofern vorgeschrieben, die Eigenspannung verändern und harte Bereiche anlassen |
Die Schweißentscheidung hängt außerdem von der Einspann- und Bauteilbehinderung, dem Wärmeeintrag, der Zwischenlagentemperatur, dem Wasserstoffgehalt in Verbrauchsstoffen und auf Oberflächen, den Abkühlbedingungen, der Umgebungstemperatur, der Dicke und jeder nach dem Schweißen durchgeführten Wärmebehandlung ab. Die AWS-Richtlinien für Kohlenstoffstähle und niedriglegierte Stähle nennen sowohl die chemische Zusammensetzung als auch die Härtbarkeit als Gesichtspunkte der Schweißbarkeit – nicht als Ersatz für eine vollständige Schweißanweisung oder einen Qualifikationsnachweis.
Ein Grenzwert kann nur innerhalb seines angegebenen Anwendungsbereichs aussagekräftig sein. Beispielsweise nennt die TWI-Richtlinie von 2024 zu den NACE-Härteanforderungen empfohlene Grenzwerte für das Kohlenstoffäquivalent von unter 0,43 beziehungsweise 0,45 für Bauteile mit einer Dicke von mehr als 1 Zoll, wenn der Kohlenstoffgehalt 0,18 Gew.-% überschreitet; dies gilt im Zusammenhang mit der Kontrolle harter WEZ. Diese Werte sollten nicht als universelle Grenzwerte für jede Güte, jede Dicke, jede Einsatzumgebung oder jedes Schweißverfahren interpretiert werden.

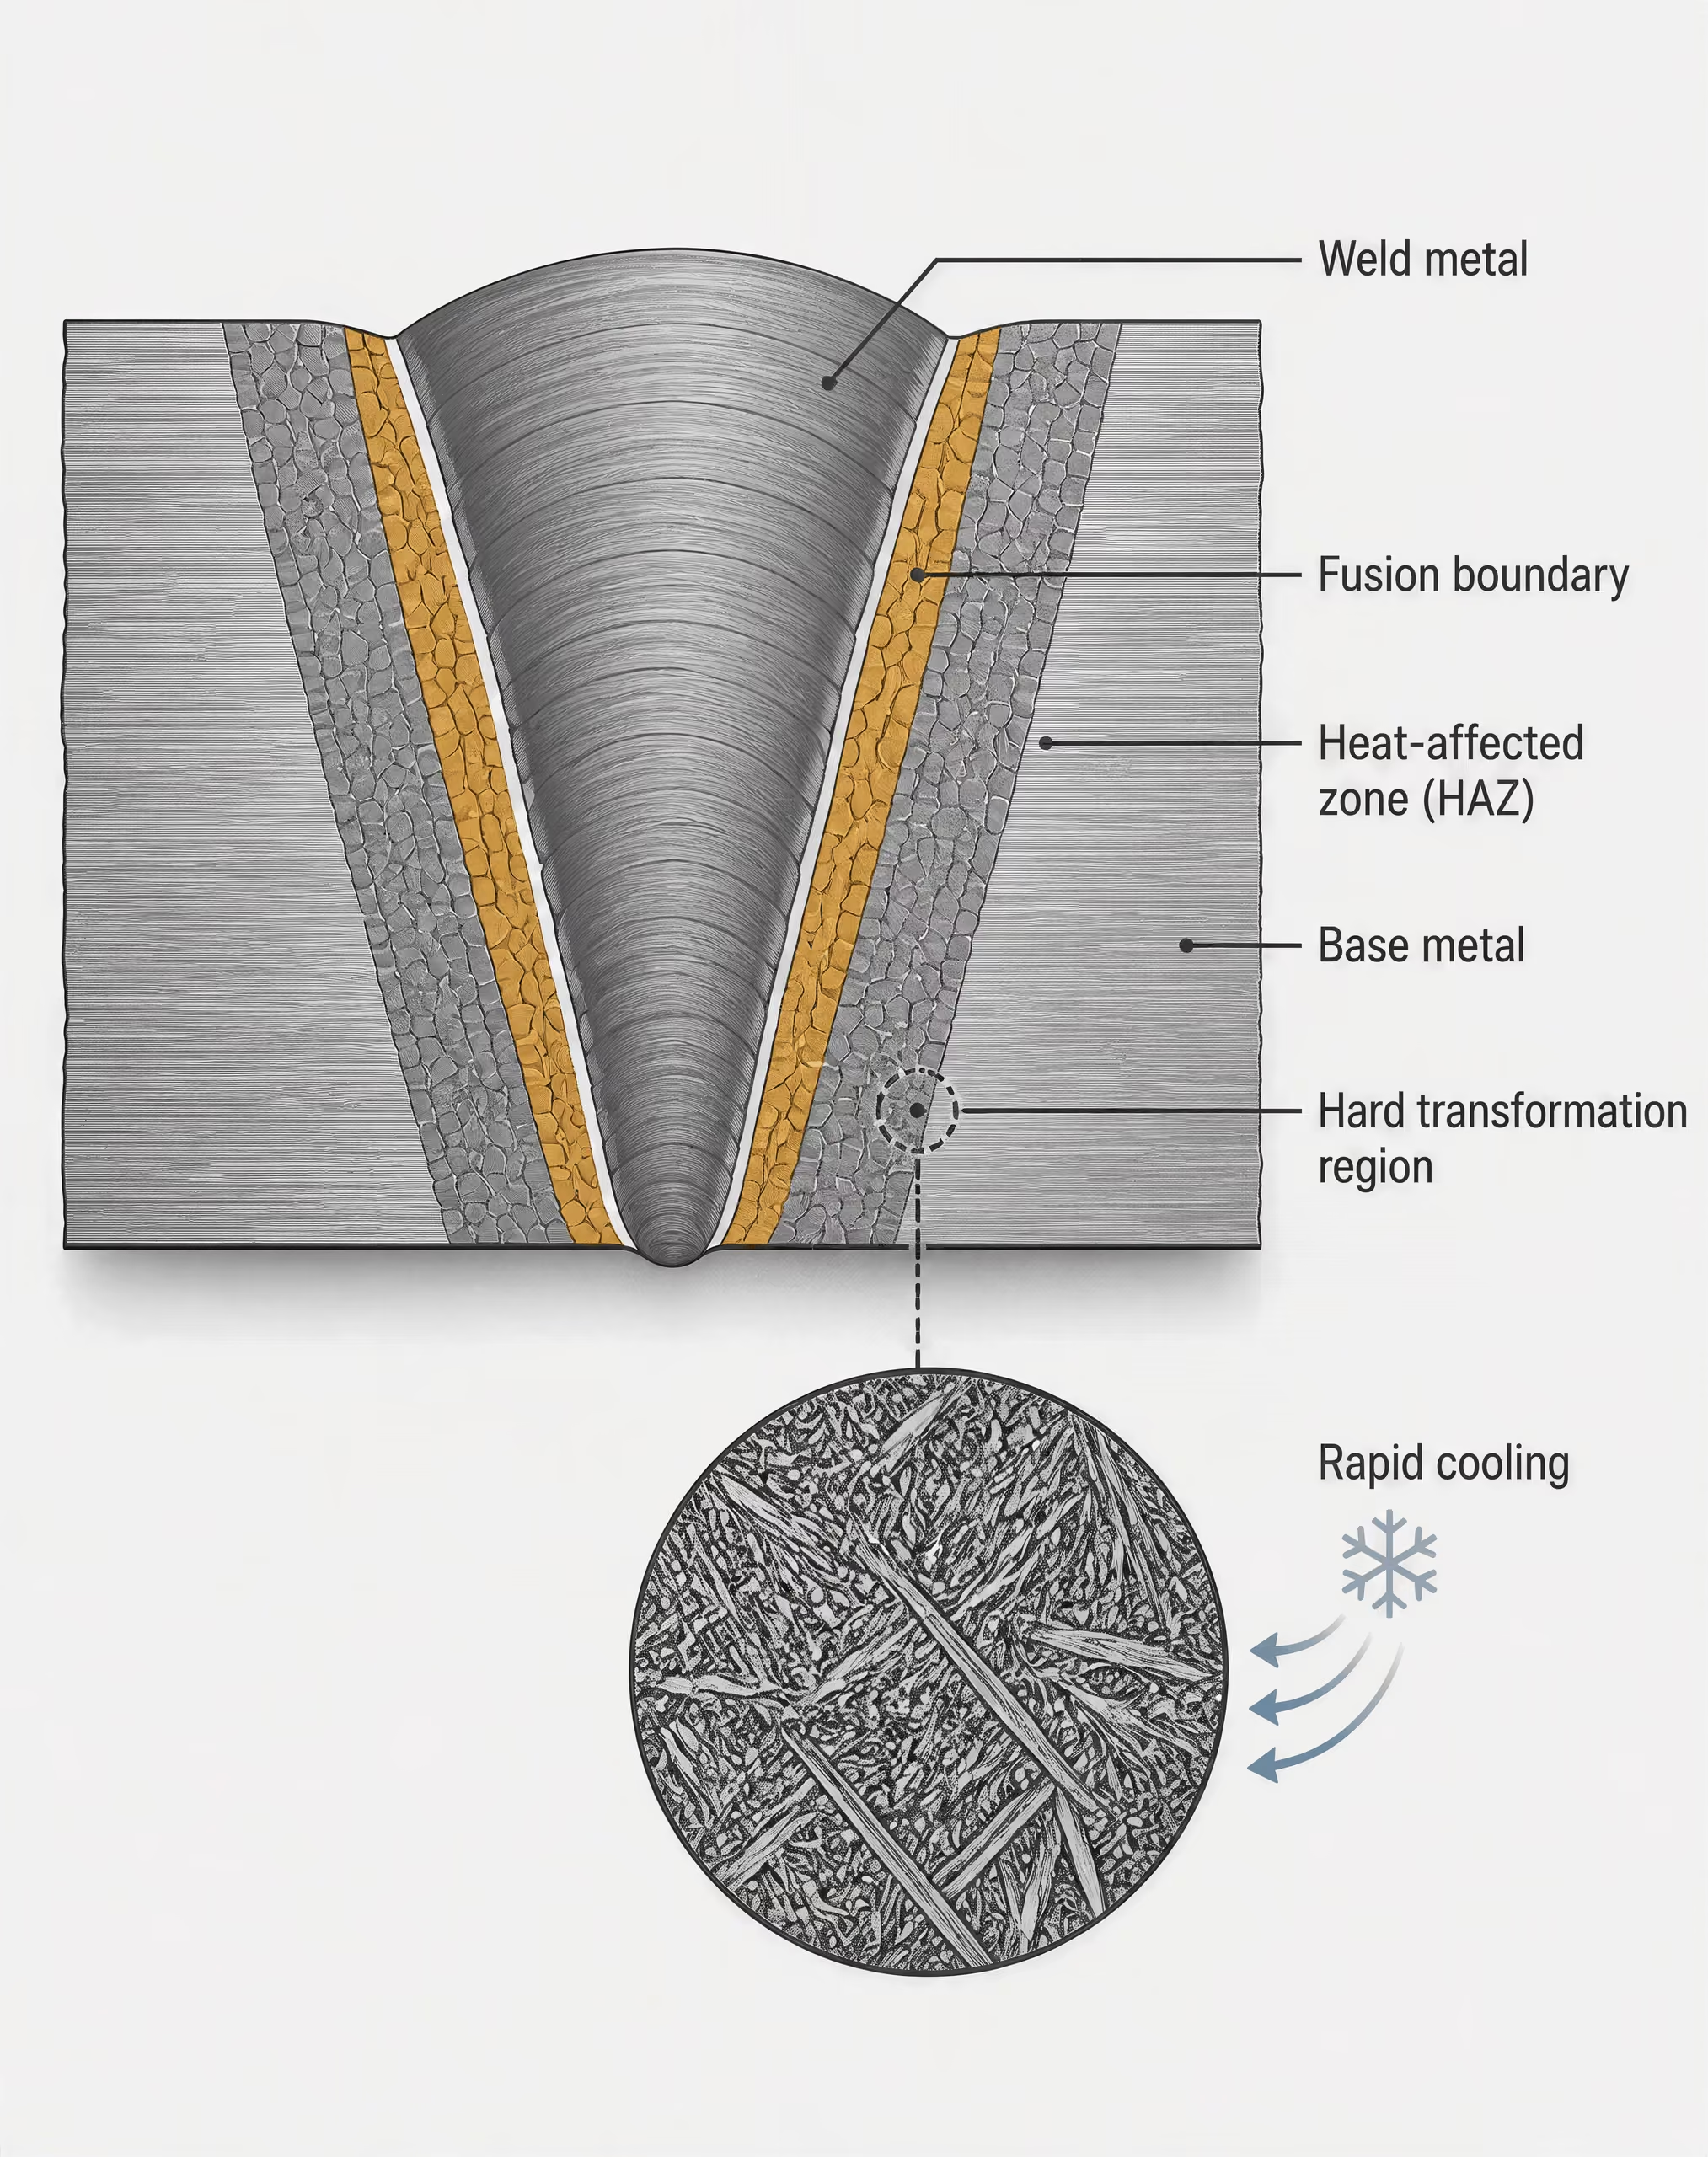
Das Verhältnis zwischen Härtbarkeit, Wärmeeinflusszonen und Rissbildung
Beim Schweißen wird die WEZ über die Umwandlungstemperaturen hinaus erwärmt und anschließend abgekühlt. Eine Zusammensetzung mit höherer Härtbarkeit kann bei ausreichend schneller Abkühlung ein härteres Gefüge bilden, insbesondere im grobkörnigen Bereich nahe der Schmelzgrenze. Die maßgebliche Gefahr ist nicht die Härte allein. Eine harte WEZ ist weniger tolerant gegenüber diffusiblem Wasserstoff und lokalen Spannungen und kann daher die Bedingungen für eine verzögerte, wasserstoffunterstützte Rissbildung schaffen.
Diffusibler Wasserstoff Wasserstoff, der sich während und nach dem Schweißen durch das Schweißgut und den angrenzenden Stahl bewegen kann und sich möglicherweise in beanspruchten oder fehlerhaften Bereichen konzentriert.
Wasserstoffrissbildung erfordert im Allgemeinen eine Kombination aus diffusiblem Wasserstoff, einem empfindlichen harten Gefüge und Zugspannung oder Behinderung. CE erfasst hauptsächlich den zweiten Faktor indirekt, indem es auf die Härtbarkeit hinweist. Es misst weder Wasserstoff, quantifiziert die Behinderung noch sagt es die Abkühlgeschwindigkeit an jedem Punkt der Verbindung voraus oder bestimmt die endgültige Härte der WEZ. Ein hoher CE-Wert kann daher auf einen erhöhten Bedarf an Vorwärmung, Zwischenlagenkontrolle, wasserstoffarmer Arbeitsweise und Kontrolle des Wärmeeintrags hinweisen; er kann jedoch nicht jedes Schweißergebnis vorhersagen. Ein niedrigerer Wert verringert ein Risiko, beseitigt aber nicht die Gefahr der Wasserstoffrissbildung.
Von der Zusammensetzung zur Schweißentscheidung
- Formel auswählen CEIIW, Pcm, CEq, CET oder CEN der Stahlgruppe und dem Bewertungsverfahren zuordnen.
- Zusammensetzung überprüfen Die zertifizierte Chargenanalyse oder eine kontrollierte Analyse verwenden und alle erforderlichen Elemente in den angegebenen Einheiten eingeben.
- Index berechnen Die Struktur der Gleichung beibehalten, zusätzliche Stellen erhalten und Annahmen dokumentieren.
- Naht bewerten Dicke, Einspanngrad, Wasserstoffkontrolle, thermische Bedingungen und Nachbehandlung nach dem Schweißen berücksichtigen.
- Verfahrenskontrollen festlegen Das Ergebnis zur Überprüfung von Vorwärmung, Zwischenlagentemperatur, Wärmeeinbringung und Prüfanforderungen verwenden.
Die praktische Abfolge besteht daher zunächst aus der Berechnung der Zusammensetzung und anschließend aus einer technischen Bewertung. Die ausgewählte Formel muss für den Stahl und die zu treffende Entscheidung geeignet sein; der daraus resultierende Index muss anschließend zusammen mit Dicke, Nahtauslegung, Behinderung, Wasserstoffkontrolle, thermischen Bedingungen und der Wärmebehandlung nach dem Schweißen betrachtet werden. CE ist gerade deshalb nützlich, weil es die Aufmerksamkeit auf ein reales metallurgisches Risiko lenkt. Es wird irreführend, wenn es als vollständige Bewertung der Schweißbarkeit behandelt wird.
Die IIW-Kohlenstoffäquivalentformel: CEIIW
Die CEIIW-Gleichung und ihre Elementterme[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
Das Kohlenstoffäquivalent des International Institute of Welding, üblicherweise als CEIIW bezeichnet, schätzt die kombinierte Wirkung mehrerer Legierungselemente auf die Härtbarkeit von Stahl. AWS D8.10M:2021 gibt die Gleichung wie folgt an:
Die D-Range-Leitlinien der British Constructional Steelwork Association stellen dieselbe Gleichung dar. In diesem Ausdruck stehen C, Mn, Si, Cr, Mo, V, Ni und Cu für die Elementgehalte von Kohlenstoff, Mangan, Silicium, Chrom, Molybdän, Vanadium, Nickel und Kupfer. Die Werte werden normalerweise als Gewichtsprozente eingegeben, nicht als Bruchteile und nicht als Atomprozente.
Kohlenstoff erscheint als separater Term, sodass jede Erhöhung des Kohlenstoffgehalts um eine Einheit direkt zu CEIIW beiträgt. Mangan und Silicium werden durch 6 dividiert; Chrom, Molybdän und Vanadium durch 5; Nickel und Kupfer durch 15. Die Nenner sind Bestandteil der empirischen Formulierung. Sie sind keine Umrechnungsfaktoren, die an eine bestimmte Stahlsorte angepasst werden können.
Härtbarkeit Die Neigung von Stahl, bis zu einer bestimmten Tiefe oder unter einer bestimmten Abkühlbedingung härtere Umwandlungsprodukte zu bilden; sie unterscheidet sich von der Härte selbst.
Die Gleichung trägt einer metallurgischen Problematik Rechnung: Eine Erhöhung des Kohlenstoffgehalts und vieler Legierungszugaben steigert im Allgemeinen die Härtbarkeit. Beim Schweißen kann ein besser härtbarer Stahl unter geeigneten Abkühlbedingungen eine härtere Wärmeeinflusszone bilden. Wenn zusätzlich diffusibler Wasserstoff und eine hohe Einspannung vorhanden sind, kann diese härtere Zone eine höhere Anfälligkeit für wasserstoffunterstützte Rissbildung aufweisen. Die AWS-Leitlinien zu Kohlenstoffstählen und niedriglegierten Stählen betrachten die chemische Zusammensetzung und die Härtbarkeit daher neben den Verfahrens- und Fertigungsbedingungen als Aspekte der Schweißbarkeit.
CEIIW ist nicht die einzige Formulierung für ein Kohlenstoffäquivalent. TWI unterscheidet CEIIW, Pcm, CEq und CEN als separate Verfahren, die bei der Bewertung von Wasserstoffrissen eingesetzt werden. Pcm wurde beispielsweise hauptsächlich für moderne kohlenstoffarme Stähle mit etwa 0,11 Gew.-% Kohlenstoff oder weniger entwickelt. Daher kann es irreführend sein, dieses Verfahren lediglich deshalb auszuwählen, weil es eine zweckmäßige Zahl ergibt. Die AWS-Schweißleitlinien enthalten ebenfalls verwandte Ausdrücke wie CE, Pcm und CET, jeweils mit unterschiedlichen Gewichtungen der Elemente.
Einsetzen der Stahlchemie in die Formel
Verwenden Sie die zertifizierte Schmelzenanalyse, die Produktspezifikation oder eine andere kontrollierte chemische Analyse für den zu bewertenden Stahl. Die chemische Zusammensetzung muss dem betrachteten Werkstoff und Produktzustand entsprechen. Setzen Sie keinen Sortennamen, keinen nominalen Höchstwert und keinen Dezimalbruch ein, sofern die Formel und die Quelle nicht ausdrücklich diese Form verlangen.
Symbolische Berechnungsmethode
Angenommen, ein Werkstoffzeugnis weist die folgenden Elementgehalte aus:
- Kohlenstoff:
- Mangan:
- Silicium:
- Chrom:
- Molybdän:
- Vanadium:
- Nickel:
- Kupfer:
Die Berechnung wird dann wie folgt geschrieben:
Addieren Sie zunächst die Mangan- und Siliciumgehalte und dividieren Sie diese Summe anschließend durch 6. Addieren Sie getrennt davon Chrom, Molybdän und Vanadium und dividieren Sie die Summe durch 5. Addieren Sie schließlich Nickel und Kupfer und dividieren Sie durch 15. Addieren Sie die drei Beiträge der Legierungsgruppen zum Kohlenstoffwert. Dadurch bleibt die Struktur der Formel erhalten, und Übertragungsfehler lassen sich leichter erkennen.
Bei einer tatsächlichen Berechnung würden die symbolischen Variablen durch die Zeugniswerte der tatsächlichen Schmelze ersetzt. Ein Wert von 0,20 Gew.-% Kohlenstoff wird als 0,20 eingesetzt, nicht als 20 und nicht als 0,0020. Wenn ein Element nicht aufgeführt ist, sollte seine Behandlung der maßgeblichen Werkstoffspezifikation oder dem Bewertungsverfahren folgen. Eine stillschweigende Annahme des Wertes null kann unsicher sein, wenn Spurenlegierungen das Ergebnis beeinflussen. Produktnormen können außerdem Bereiche angeben, während ein Zeugnis eine schmelzenspezifische Analyse ausweist. Dies sind unterschiedliche Eingaben und sollten nicht vermischt werden, ohne die getroffene Auswahl anzugeben.
Die Werkstoffgruppierung ist eine eigenständige Aufgabe. ISO 15608:2025 legt ein einheitliches System zur Gruppierung metallischer Werkstoffe für Schweißzwecke fest, einschließlich Stählen und anderen Legierungsfamilien. Ein Stahl kann daher sowohl eine ISO-15608-Gruppenbezeichnung als auch einen berechneten CEIIW-Wert besitzen; die Gruppennummer ersetzt jedoch nicht die Berechnung.
Interpretation des Ergebnisses ohne Scheingenauigkeit
Ein CEIIW-Ergebnis ist ein zusammensetzungsbasierter Indikator und keine vollständige schweißtechnische Entscheidung. AWS D8.10M:2021 beschreibt das Kohlenstoffäquivalent als Leitlinie für die Schweißbarkeit und nicht als absoluten Parameter. Die Angabe eines Ergebnisses mit mehreren Dezimalstellen macht die zugrunde liegende Vorhersage nicht genauer. Rundungen im Zeugnis, Seigerungen, Probenahme, die Auswahl der Formel und die tatsächlichen Schweißbedingungen begrenzen sämtlich die Aussagekraft des Wertes.
Ein höherer CE-Wert weist im Allgemeinen auf eine größere Härtbarkeit und die Notwendigkeit einer eingehenderen Überprüfung des Schweißprozesses hin, sagt jedoch für sich allein keine Rissbildung voraus. Limited evidence
Ein höherer CEIIW-Wert weist im Allgemeinen auf eine größere Härtbarkeit und einen höheren Bedarf hin, die Wasserstoffkontrolle, das Vorwärmen, die Zwischenlagentemperatur und das Abkühlverhalten zu prüfen. Er legt jedoch allein weder eine Vorwärmtemperatur fest noch beweist er, dass Rissbildung auftreten wird. Die Gleichung berücksichtigt nicht eigenständig die Blechdicke, die Nahtbeanspruchung durch Einspannung, den diffusiblen Wasserstoff, die Abkühlgeschwindigkeit, den Schweißwärmeeintrag, die Umgebungsbedingungen, die Wärmebehandlung nach dem Schweißen oder den von einem bestimmten Verfahren erzeugten Wärmezyklus.
Dicke und Einspannung können das Rissbildungsrisiko verändern, selbst wenn zwei Stähle denselben CEIIW-Wert aufweisen. Umgekehrt können unterschiedliche Wärmeeinträge bei derselben Stahlsorte zu unterschiedlichen Abkühlgeschwindigkeiten der Wärmeeinflusszone führen. Eine Verfahrensbewertung muss daher die tatsächliche Verbindung, den Wasserstoffgehalt der Verbrauchsstoffe, die Schweißreihenfolge, das Vorwärmen, die Kontrolle der Zwischenlagentemperatur und jede Wärmebehandlung nach dem Schweißen berücksichtigen.
Veröffentlichte Grenzwerte gelten ebenfalls nur in dem Kontext, für den sie angegeben wurden. TWI nennt empfohlene Kohlenstoffäquivalentgrenzwerte von unter 0,43 beziehungsweise 0,45 für Bauteile mit einer Dicke von mehr als 1 Zoll, wenn der Kohlenstoffgehalt 0,18 Gew.-% überschreitet. Diese Leitlinien befassen sich mit der Kontrolle harter Wärmeeinflusszonen unter NACE-Anforderungen. Diese Werte sind keine universellen Annahmegrenzwerte für jeden Stahl, jede Dicke oder jedes Schweißverfahren. CEIIW ist nützlich, um Zusammensetzungen zu vergleichen und zu erkennen, wann eine engere Verfahrenskontrolle erforderlich ist. Es sollte jedoch nicht mit einer eigenständigen Bewertung der Schweißbarkeit verwechselt werden.
Warum mehrere Formeln für das Kohlenstoffäquivalent existieren
Das Kohlenstoffäquivalent ist kein universeller Schweißbarkeitsscore. Es ist eine auf der Zusammensetzung basierende Abschätzung darüber, wie Legierungselemente die Härtbarkeit und das Risiko wasserstoffunterstützter Rissbildung beeinflussen. Jede Gleichung wurde jedoch für eine bestimmte Stahlpopulation, einen bestimmten Datensatz und ein bestimmtes Rissbildungsmodell entwickelt. Das numerische Ergebnis hängt daher von mehr als nur der Schmelzenanalyse ab: Es hängt davon ab, welche Gleichung ausgewählt wird.
AWS D8.10M:2021 beschreibt das Kohlenstoffäquivalent als Richtwert für die Schweißbarkeit und nicht als absoluten Parameter. Diese Einschränkung ist wichtig. Ein Kohlenstoffäquivalent bestimmt für sich allein weder die Vorwärmung, die Zwischenlagentemperatur, den Wärmeeintrag noch die Nachbehandlung nach dem Schweißen. Auch der Wasserstoffgehalt, die Einspannung, die Wanddicke, die Abkühlgeschwindigkeit, die Nahtausführung und das ausgewählte Schweißverfahren beeinflussen das Ergebnis.
CEIIW, CEq, Pcm und CEN
Die Gleichung des International Institute of Welding, die üblicherweise als CEIIW bezeichnet wird, ist weitgehend mit herkömmlichen Kohlenstoff- und niedriglegierten Stählen verbunden. AWS D8.10M:2021 gibt sie wie folgt an:
Die Elementwerte werden als Massenprozentsätze eingesetzt. Daher müssen die Werte für Kohlenstoff, Mangan, Silizium, Chrom, Molybdän, Vanadium, Nickel und Kupfer alle auf derselben Zusammensetzungsgrundlage beruhen.
Ein eng verwandter Ausdruck wird in Schweißspezifikationen und Leitfäden häufig mit CEq oder einfach mit CE bezeichnet. Die AWS-Leitlinie für warmgewalzten Stahl gibt folgende Gleichung an:
Diese unterscheidet sich vom CEIIW-Ausdruck durch die Behandlung von Silizium: Bei CEIIW erscheint Silizium zusammen mit Mangan im Zähler, während es in diesem angegebenen CE-Ausdruck nicht enthalten ist. Einige Dokumente verwenden CEq als allgemeine Bezeichnung für eine herkömmliche Berechnung des Kohlenstoffäquivalents, während andere die Bezeichnung einer bestimmten Gleichung vorbehalten. Die Bezeichnung muss daher zusammen mit ihrer Quelle gelesen und darf nicht als feststehende internationale Definition behandelt werden.
Pcm und CEN entstanden aus Versuchen, unterschiedliche Stahlzusammensetzungen und Rissbildungsmechanismen genauer abzubilden, als dies mit einem einzigen herkömmlichen Ausdruck möglich ist. Die Erörterung von Gleichungen für wasserstoffinduzierte Rissbildung durch TWI unterscheidet zwischen CEIIW, Pcm, CEq und CEN, anstatt diese als austauschbare Bezeichnungen darzustellen. Diese Unterscheidung spiegelt die historische Entwicklung wider. Die Gleichungen gewichten Kohlenstoff und Legierungselemente unterschiedlich, weil die zugrunde liegenden Stähle und experimentellen Zusammenhänge nicht identisch waren.
CEN ist eine Formulierung des Kohlenstoffäquivalents mit einer kohlenstoffabhängigen Behandlung der Beiträge der Legierungselemente. Sie wurde entwickelt, um einen größeren Stahlbereich abzudecken als die mit Pcm verbundene Population kohlenstoffarmer Stähle und zugleich einen auf der Zusammensetzung basierenden Zusammenhang mit der Härtbarkeit und der Empfindlichkeit gegenüber wasserstoffinduzierter Rissbildung beizubehalten. CEIIW, CEq, Pcm und CEN können daher für ein und dieselbe zertifizierte Schmelze unterschiedliche Werte ergeben. Das ist kein Berechnungsfehler, sondern die erwartete Folge der Verwendung unterschiedlicher Modelle.
Der Name der Formel muss jeden angegebenen Wert begleiten. „CE = 0,42“ ist unvollständig, sofern das Dokument nicht angibt, ob es sich bei dem Wert um CEIIW, CEq, Pcm, CEN oder einen anderen festgelegten Index handelt. Der Vergleich eines IIW-Wertes mit einem Pcm-Grenzwert kann zu einer ungültigen Schweißentscheidung führen.
Die Werkstoffgruppierung ist eine davon getrennte Angelegenheit. ISO 15608:2025 legt ein einheitliches Gruppierungssystem für metallische Werkstoffe zum Schweißen fest, einschließlich Stählen und anderen Legierungsfamilien. Die ISO-15608-Gruppenbezeichnung eines Stahls ersetzt nicht die Berechnung des Kohlenstoffäquivalents, und ein Kohlenstoffäquivalent legt nicht die ISO-15608-Gruppe fest.
Der Kontext kohlenstoffarmer Stähle bei Pcm[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
Pcm wurde laut TWI (2024) in erster Linie für moderne kohlenstoffarme Stähle mit einem Kohlenstoffgehalt von ungefähr 0,11 Gew.-% oder weniger entwickelt. Dieser Hinweis zur Anwendbarkeit sollte der Formel stets zugeordnet bleiben. Pcm ist nicht automatisch der richtige Ersatz für CEIIW, nur weil ein Stahl ein niedriges numerisches Äquivalent aufweist. Ebenso sollte Pcm außerhalb seines vorgesehenen Zusammensetzungsbereichs nicht ohne Hinweise aus der maßgeblichen Norm oder der Verfahrensqualifikation angewendet werden.
Leitlinien von AWS zum Schweißen geben folgenden Pcm-Ausdruck an:
Hier steht für Bor in Massenprozent, und der Borterm ist wesentlich und nicht optional. Selbst eine geringe Borkonzentration kann einen messbaren Beitrag leisten, da sie mit 5 multipliziert wird. Wird dieser Term weggelassen, verändert sich der definierte Index.
Pcm legt größeres Gewicht auf Kohlenstoff und behandelt mehrere Legierungszusätze anders als CEIIW. Diese Auslegung eignet sich für die kohlenstoffarmen, mikrolegierten Stähle, für die Pcm entwickelt wurde, macht Pcm jedoch nicht zu einem universellen Ersatz für die IIW-Gleichung. Bei Stählen mit mehr als ungefähr 0,11 Gew.-% Kohlenstoff sollte der Ingenieur bestätigen, dass die ausgewählte Pcm-Methode und ihr Grenzwert für die Güte, die Erzeugnisform und die Bewertung der Rissbildung gelten.
CET als alternativer Zusammensetzungsindex
CET ist ein weiterer in Schweißleitfäden verwendeter Zusammensetzungsindex:
Die 2007 veröffentlichte AWS-Leitlinie für warmgewalzten Stahl stellt CET neben CE und Pcm dar. Seine Koeffizienten unterscheiden sich von beiden, sodass dieselbe Schmelze bei Berechnung aller drei Gleichungen normalerweise drei verschiedene numerische Ergebnisse erhält. CET sollte daher zusammen mit den für CET entwickelten Grenzwerten, Diagrammen oder Verfahrensregeln verwendet werden, anstatt informell in einen CEIIW- oder Pcm-Wert umgerechnet zu werden.
Die praktische Frage lautet nicht, welche Formel die kleinste Zahl ergibt. Entscheidend ist, welcher Index zur Stahlpopulation, zur maßgeblichen Norm und zum Modell der wasserstoffinduzierten Rissbildung passt. AWS-Leitlinien nennen die chemische Zusammensetzung und die Härtbarkeit als Gesichtspunkte der Schweißbarkeit von Kohlenstoff- und niedriglegierten Stählen. Das daraus resultierende Schweißverfahren muss außerdem den diffusionsfähigen Wasserstoff, die Einspannung, die Wanddicke, die Vorwärmung, die Zwischenlagentemperatur und den Wärmeeintrag kontrollieren. In manchen Anwendungen stellen Anforderungen an die Härte eine zusätzliche Einschränkung dar. TWI berichtet empfohlene Grenzwerte für das Kohlenstoffäquivalent von unter 0,43 beziehungsweise 0,45 für Bauteile mit einer Dicke von mehr als 1 Zoll, wenn der Kohlenstoffgehalt über 0,18 Gew.-% liegt. Diese Empfehlungen zielen auf die Kontrolle harter Wärmeeinflusszonen ab. Solche Grenzwerte sind bedingte Anforderungen und kein Beleg dafür, dass eine bestimmte Formel für das Kohlenstoffäquivalent bei jedem Stahl oder jeder Schweißung maßgeblich ist.
Berechnungsmethode für die Stahlchemie
Ein Ergebnis für das Kohlenstoffäquivalent ist nur dann aussagekräftig, wenn die Formel, die chemische Grundlage und die Konvention für die Ergebnisdarstellung bekannt sind. AWS D8.10M:2021 nennt die Gleichung des International Institute of Welding:
AWS beschreibt das Kohlenstoffäquivalent außerdem als Richtwert für die Schweißbarkeit und nicht als absoluten Parameter. Das Ergebnis ersetzt weder eine Schweißverfahrensprüfung noch bestimmt es allein die Vorwärmung. Vorwärmung, Zwischenlagentemperatur, Wärmeeinbringung, diffusibler Wasserstoff, Einspannbedingungen, Wanddicke und Nachbehandlung nach dem Schweißen bleiben weiterhin relevant.
Ablesen von Kohlenstoff- und Legierungswerten aus einer chemischen Analyse
Beginnen Sie mit der Produktspezifikation und der tatsächlichen chemischen Analyse. Stellen Sie fest, ob es sich bei den angegebenen Werten um eine Schmelzenanalyse, Produktanalyse oder eine andere vertraglich festgelegte Analyse handelt, und identifizieren Sie anschließend die von der ausgewählten Gleichung benötigten Elemente. Ein Abnahmeprüfzeugnis kann Kohlenstoff als C, Mangan als Mn, Silicium als Si, Chrom als Cr, Molybdän als Mo, Vanadium als V, Nickel als Ni, Kupfer als Cu und Bor als B aufführen. Die Abkürzungen sollten anhand der Legende des Zeugnisses überprüft werden, statt sie anhand der Spaltenposition zu unterstellen.
Für die IIW-Gleichung sind Kohlenstoff, Mangan, Silicium, Chrom, Molybdän, Vanadium, Nickel und Kupfer zu erfassen. Keines dieser Elemente sollte stillschweigend weggelassen werden. Auch ein Element mit geringer Konzentration trägt zur Gleichung bei, und ein ausgelassener Term kann dazu führen, dass das angegebene Ergebnis nicht reproduzierbar ist. Bor ist nicht Bestandteil des oben angegebenen IIW-Ausdrucks, muss jedoch erfasst werden, wenn eine Formel es einschließt. Der AWS-Ausdruck für Pcm lautet:
Der Koeffizient macht selbst einen kleinen Borwert relevant. Pcm wurde laut dem Vergleich von Formeln für Kohlenstoffäquivalente des TWI aus dem Jahr 2024 in erster Linie für moderne kohlenstoffarme Stähle mit etwa 0,11 Gew.-% Kohlenstoff oder weniger entwickelt. Es sollte nicht allein deshalb ausgewählt werden, weil damit eine zweckmäßige Zahl entsteht.
Bei den Werten muss es sich um Elementprozentsätze auf der von der Formel geforderten Grundlage handeln, normalerweise um Massenprozente. Ein Zeugniswert von 0,18 Gew.-% Kohlenstoff wird als 0,18 eingesetzt, nicht als 18 und nicht als 0,0018. Wenn die Analyse als Massenanteil, in Teilen pro Million oder in einer anderen Einheit angegeben ist, müssen alle benötigten Elemente vor Beginn umgerechnet werden. Ein Kohlenstoffwert in Gew.-% darf nicht mit Bor in ppm kombiniert werden.
Eine Berechnung aus einem Zeugnis ist ein aus der angegebenen chemischen Zusammensetzung ermitteltes Rechenergebnis. Sie ist keine Laborbestimmung der Schweißbarkeit, Härte oder Rissanfälligkeit. Das Labor hat die Zusammensetzung unter Berücksichtigung seiner Probenahme- und Analyseunsicherheit gemessen; das Kohlenstoffäquivalent wird erst anschließend aus diesen angegebenen Werten berechnet. Wenn das Zeugnis eine Nachweisgrenze, einen Wertebereich oder ein Ergebnis „kleiner als“ angibt, sollte die Berechnung diese Einschränkung kenntlich machen, anstatt einen unbegründet exakten Wert darzustellen.
Einheitendisziplin und Reihenfolge der Rechenschritte
Schreiben Sie die ausgewählte Formel auf, bevor Sie Zahlen einsetzen. Dadurch wird verhindert, dass eine CEIIW-Berechnung mit Pcm, CEq oder CET verwechselt wird. Eine im Jahr 2007 veröffentlichte AWS-Schweißempfehlung für warmgewalzten Stahl gibt CEIIW in derselben Form an und führt außerdem folgende Gleichung auf:
Diese Gleichungen sind nicht austauschbar. TWI bezeichnet CEIIW, Pcm, CEq und CEN als unterschiedliche Formulierungen, die bei der Bewertung von Wasserstoffrissen verwendet werden.
Für ein ausdrücklich beispielhaftes Rechenbeispiel wird eine hypothetische chemische Zusammensetzung angenommen – keine bezeichnete Güte und keine quellenbasierte Statistik –, angegeben in Gew.-% als C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 und Cu 0,25. Wenden Sie die IIW-Gleichung in gruppierten Termen an:
Berechnen Sie zunächst jeden Beitrag:
Addieren Sie anschließend die nicht gerundeten Beiträge:
Auf drei Dezimalstellen angegeben lautet das Ergebnis CEIIW = 0.542, wobei die Formel und die chemische Grundlage daneben angegeben werden. Die Gruppierung ist von Bedeutung. Eine getrennte Division von Mangan und Silicium kann zwar zum gleichen Rechenergebnis führen, aber die Darstellung der vorgeschriebenen Gruppen erleichtert die Prüfung der Berechnung und verringert die Wahrscheinlichkeit, dass versehentlich ein falscher Nenner verwendet wird.
Runden, Berichten und Rückverfolgbarkeit
Behalten Sie während der Zwischenschritte mehr Stellen bei, als im abschließenden Bericht erscheinen werden. Wird 1,45/6 vor der Addition auf 0,24 gerundet, verändert sich das dargestellte Ergebnis; bei mehreren Termen fallen wiederholte frühe Rundungen stärker ins Gewicht. Ein zweckmäßiger Bericht sollte die im Zeugnis angegebene Genauigkeit beibehalten, während der Berechnung zusätzliche Stellen als Schutzstellen führen und erst den Endwert gemäß der maßgeblichen Spezifikation oder der projektspezifischen Konvention runden.
Die Dokumentation sollte die Kennzeichnung der Schmelze oder Probe, das Quelldokument, die Werte der chemischen Zusammensetzung, die Einheiten, die ausgewählte Formel, die Zwischenbeiträge, das nicht gerundete Ergebnis und das abschließend gerundete Ergebnis enthalten. Wurde ein Wert aus ppm oder einem Massenanteil umgerechnet, ist diese Umrechnung zu dokumentieren. Wenn ein Element im Zeugnis nicht aufgeführt war, ist anzugeben, ob es als null behandelt, durch eine Nachweisgrenze eingegrenzt oder zur Klärung zurückverwiesen wurde; die Annahme darf niemals verborgen werden.
Halten Sie die Berechnung des Kohlenstoffäquivalents schließlich von der Werkstoffgruppierung getrennt. ISO 15608:2025 stellt ein einheitliches System für die Gruppierung metallischer Werkstoffe zu Schweißzwecken bereit, einschließlich Stählen und anderen Legierungsfamilien. Eine Gruppenzuordnung ersetzt keine Berechnung der chemischen Zusammensetzung, und ein CE-Ergebnis legt nicht die ISO-15608-Gruppe fest. Beide Angaben können in einem Schweißdokument enthalten sein, beantworten jedoch unterschiedliche Fragen.
Kohlenstoffäquivalent und Wasserstoffrissbildung in der Wärmeeinflusszone
Das Kohlenstoffäquivalent stellt einen Zusammenhang zwischen der Stahlchemie und der Härtbarkeit her, sagt jedoch für sich allein keine Wasserstoffrissbildung voraus. Die durch AWS D8.10M:2021 ausgewiesene Gleichung des International Institute of Welding lautet:
Die Elementwerte in diesem Ausdruck sind Massenanteile in Prozent. Ein höheres Ergebnis weist im Allgemeinen auf eine größere Härtbarkeit und eine höhere Wahrscheinlichkeit für die Bildung harter Bereiche in der Wärmeeinflusszone (HAZ) hin, insbesondere wenn die Schweißbedingungen eine schnelle Abkühlung bewirken. AWS beschreibt das Kohlenstoffäquivalent als Richtwert für die Schweißeignung und nicht als absoluten Parameter. Diese Unterscheidung ist wichtig, weil die Rissbildung neben der chemischen Zusammensetzung auch vom thermischen Schweißzyklus, vom Wasserstoffgehalt und von der mechanischen Einspannung abhängt.
TWI unterscheidet CEIIW, , CEq und CEN als Formulierungen, die zur Bewertung der Wasserstoffrissbildung verwendet werden. Sie haben nicht für jede Stahlgruppe dieselbe Bedeutung. TWI weist beispielsweise darauf hin, dass hauptsächlich für moderne kohlenstoffarme Stähle mit einem Kohlenstoffgehalt von etwa 0,11 Gew.-% oder weniger entwickelt wurde. Die AWS-Leitlinien enthalten die zugehörigen Ausdrücke:
Die Auswahl einer Gleichung sollte daher dem Stahltyp, der maßgeblichen Norm und der durchgeführten Schweißbewertung folgen. ISO 15608:2025 gruppiert Werkstoffe für Schweißzwecke; dieses Gruppierungssystem ist von der Berechnung eines Kohlenstoffäquivalents getrennt.

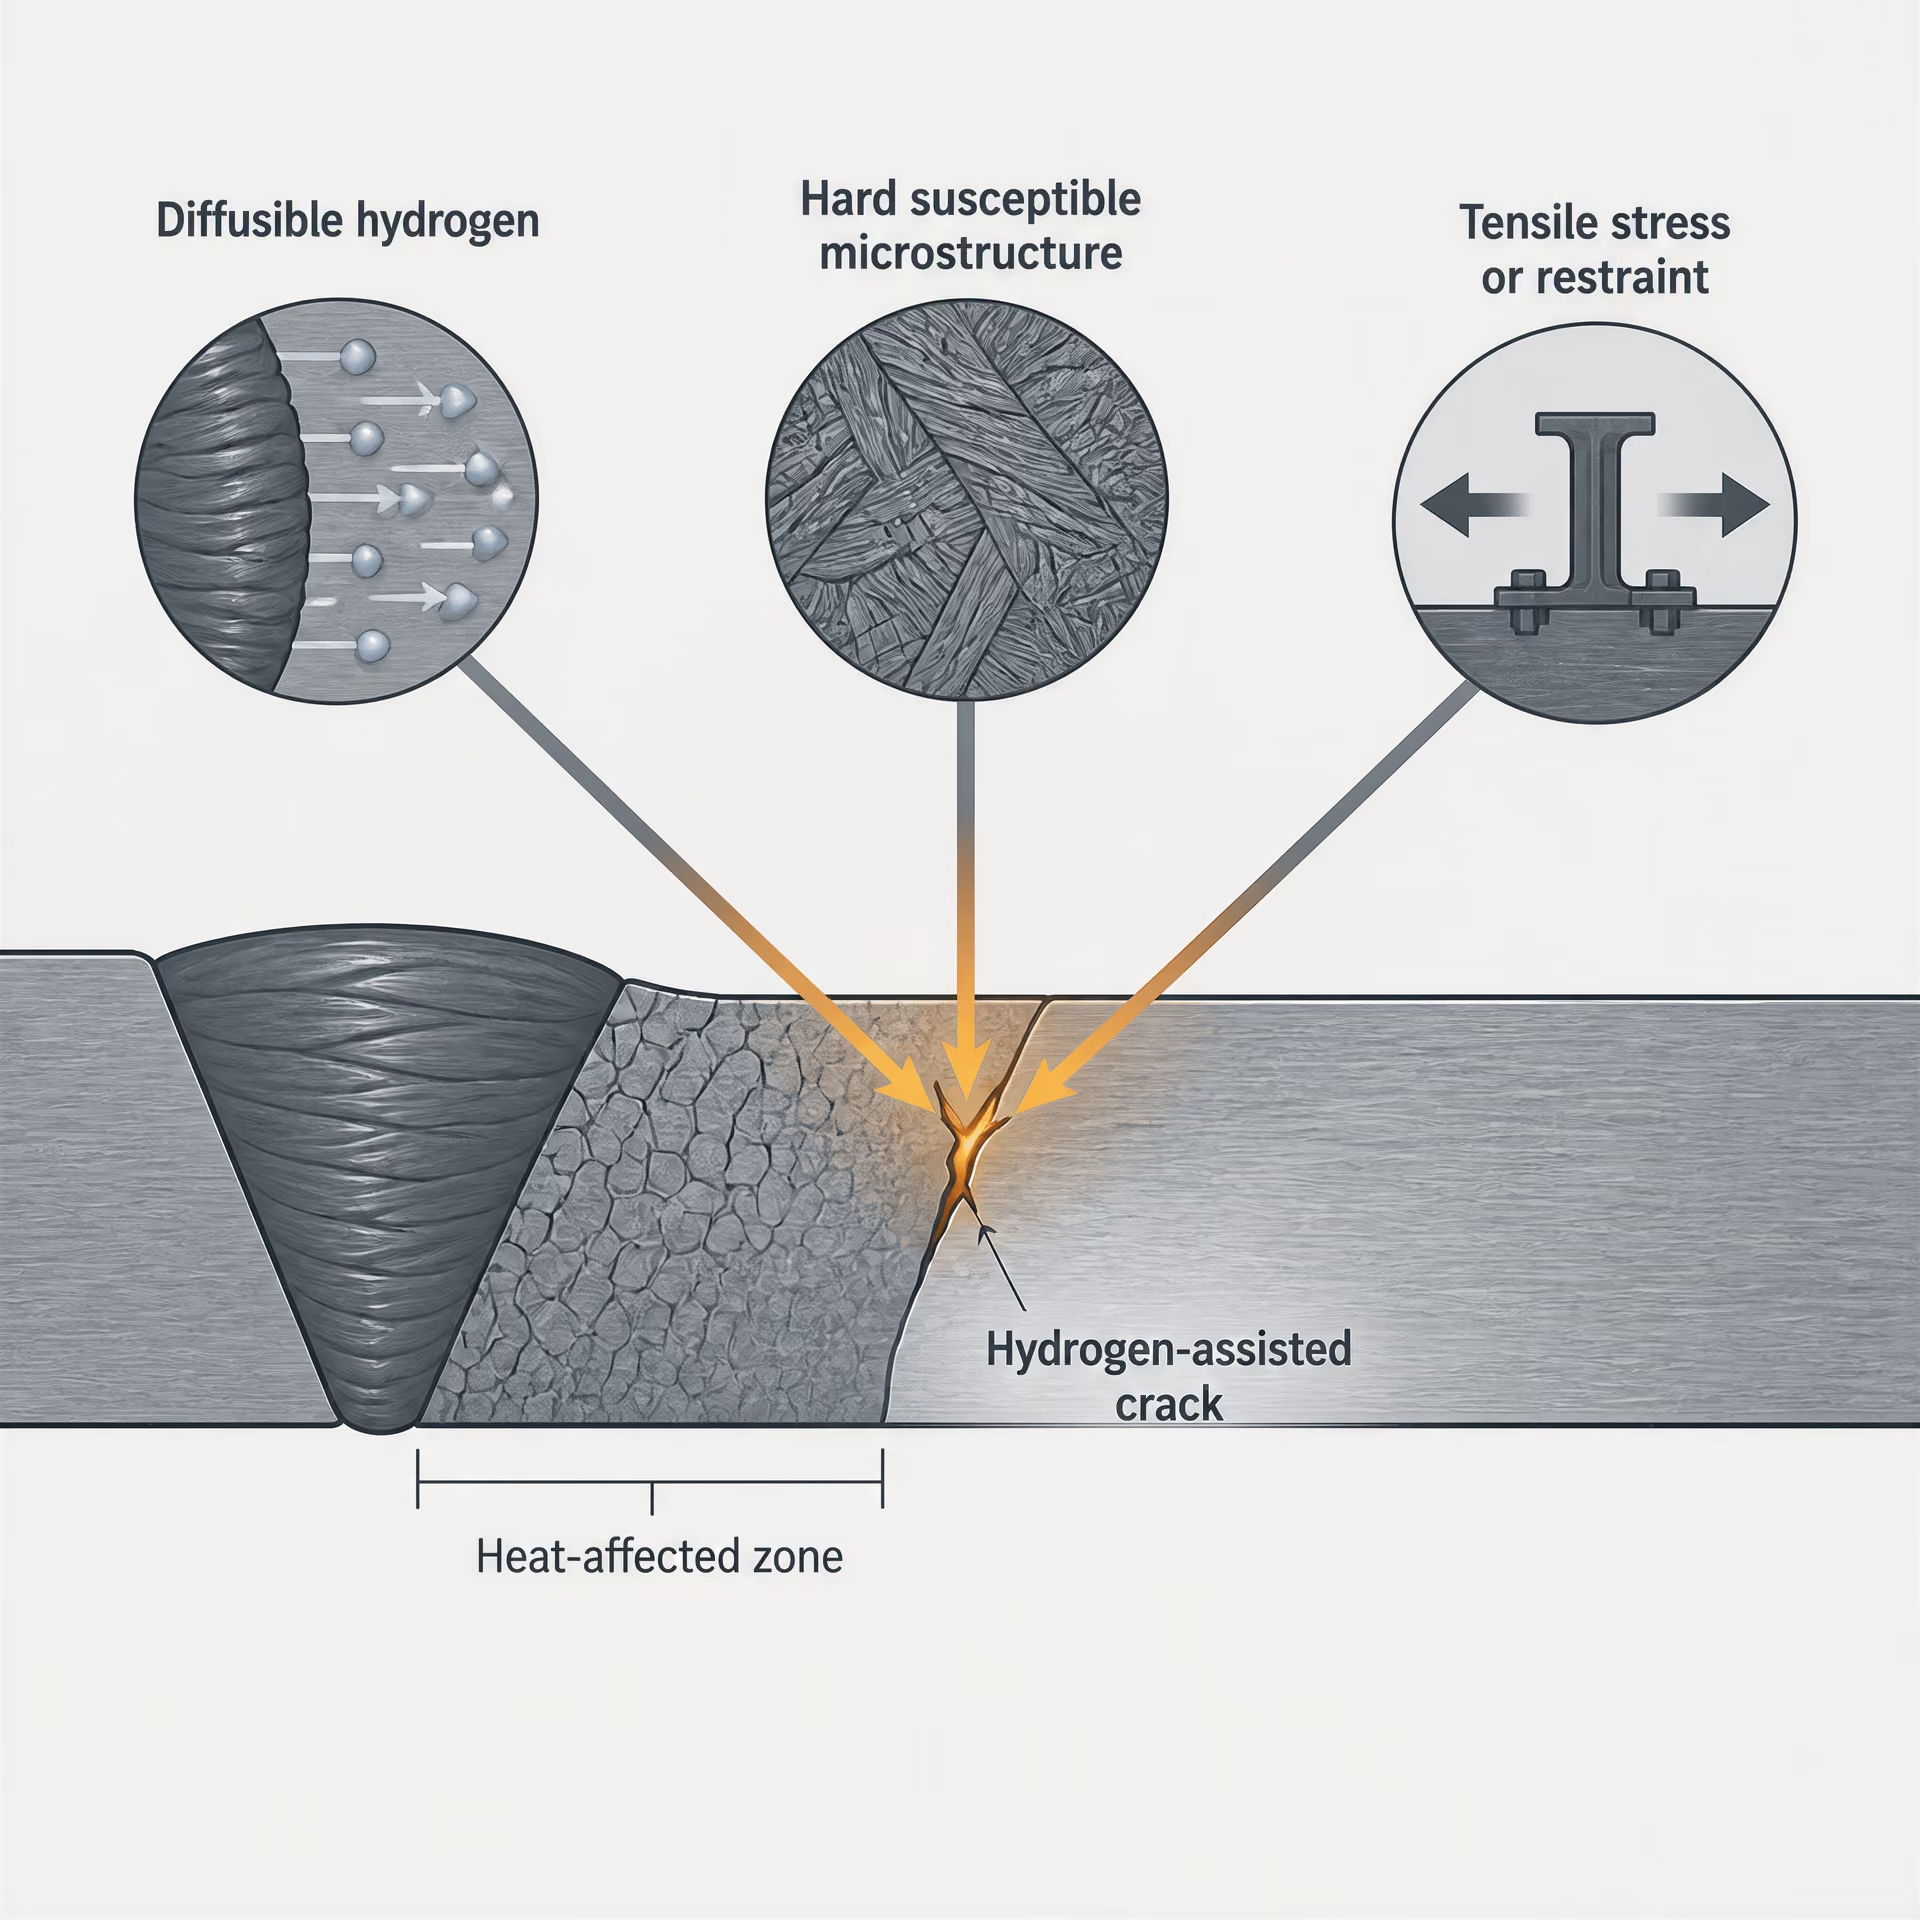
Die drei Voraussetzungen für wasserstoffunterstützte Rissbildung
Wasserstoffunterstützte Rissbildung setzt das gleichzeitige Vorliegen von drei Bedingungen voraus: diffusionsfähigem Wasserstoff, einem anfälligen harten oder spröden Gefüge sowie Zugspannung oder Einspannung. Wird eine dieser Bedingungen beseitigt, sinkt die Wahrscheinlichkeit einer Rissbildung, auch wenn keine einzelne Kontrollmaßnahme eine vollständige Risssicherheit gewährleistet.
Diffusionsfähiger Wasserstoff gelangt durch Feuchtigkeit, Verunreinigungen, feuchtes Flussmittel, unsachgemäß gelagerte Elektroden, Oberflächenbeschichtungen und andere wasserstoffhaltige Quellen in den Schweißbereich. Während des Schweißens löst sich ein Teil des Wasserstoffs im geschmolzenen Metall und wandert anschließend beim Abkühlen der Verbindung in die HAZ. Er kann sich an Fehlstellen, Einschlüssen, ehemaligen Austenitkorngrenzen oder Bereichen mit hohen lokalen Spannungen sammeln. Maßgeblich ist nicht einfach der Wasserstoffgehalt des Schweißzusatzes vor dem Schweißen, sondern der Wasserstoff, der für die Diffusion durch das Schweißgut und den angrenzenden Stahl verfügbar wird.
Die zweite Bedingung ist ein anfälliges Gefüge. Eine harte HAZ kann eine verringerte Toleranz gegenüber Wasserstoff und lokalen Spannungen aufweisen, insbesondere wenn ihre Umwandlungsprodukte spröde sind. Die dritte Bedingung ist eine Zugspannung. Einspannung der Verbindung, Schrumpfung, Eigenspannung, äußere Belastung und Spannungskonzentrationen an einem nicht aufgeschmolzenen Bereich oder an einer Kerbe können die treibende Kraft für einen Riss liefern. Ein hoher CE-Wert gibt hauptsächlich deshalb Anlass zur Besorgnis, weil er die Härtbarkeit erhöhen kann; er weist weder das Vorhandensein von Wasserstoff nach noch bestätigt er, dass die Einspannung für eine Rissbildung ausreicht.
Harte Gefüge und Abkühlgeschwindigkeit
Die HAZ wird über die Umwandlungstemperaturen hinaus erwärmt und anschließend mit einer Geschwindigkeit abgekühlt, die von der Blechdicke, der Verbindungsgeometrie, dem Wärmeeintrag, der Vorwärmung, der Zwischenlagentemperatur und dem umgebenden Werkstoff bestimmt wird. Ein Stahl mit hoher Härtbarkeit kann sich bei schneller Abkühlung in harte martensitische oder anderweitig rissempfindliche Bereiche umwandeln. Bei derselben chemischen Zusammensetzung kann ein langsamerer thermischer Zyklus eine weniger anfällige HAZ erzeugen.
Die Dicke beeinflusst diesen Zyklus, weil eine dicke Platte oder eine stark wärmeleitende Verbindung Wärme schnell abführen kann. Auch die Einspannung der Verbindung nimmt tendenziell mit der Größe und Steifigkeit der Verbindung sowie mit der Anzahl der Bauteile zu, die eine freie Schrumpfung verhindern. Der Wärmeeintrag verändert die Breite und das Abkühlverhalten der HAZ, doch eine Erhöhung des Wärmeeintrags ist kein allgemeingültiges Abhilfemittel: Übermäßige Wärmezufuhr kann die Zähigkeit beeinträchtigen, die HAZ vergrößern oder Verzug und Eigenspannungen beeinflussen. Das Schweißverfahren muss diese Auswirkungen gegeneinander abwägen, anstatt das CE als Bestehens- oder Nichtbestehenskriterium zu behandeln.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
Die NACE-bezogenen Leitlinien von TWI veranschaulichen den begrenzten Anwendungsbereich numerischer Empfehlungen zum CE. Wenn der Kohlenstoffgehalt mehr als 0,18 Gew.-% beträgt und das Ziel in der Begrenzung harter HAZs besteht, nennt TWI empfohlene Kohlenstoffäquivalentgrenzen von unter 0,43 beziehungsweise von unter 0,45 für Bauteile mit einer Dicke von mehr als 1 Zoll. Diese Werte sind keine allgemeingültigen Abnahmeregeln für jeden Stahl, jede Dicke, jeden Betriebszustand oder jedes Schweißverfahren. Sie gehören in den Kontext der Härtekontrolle.

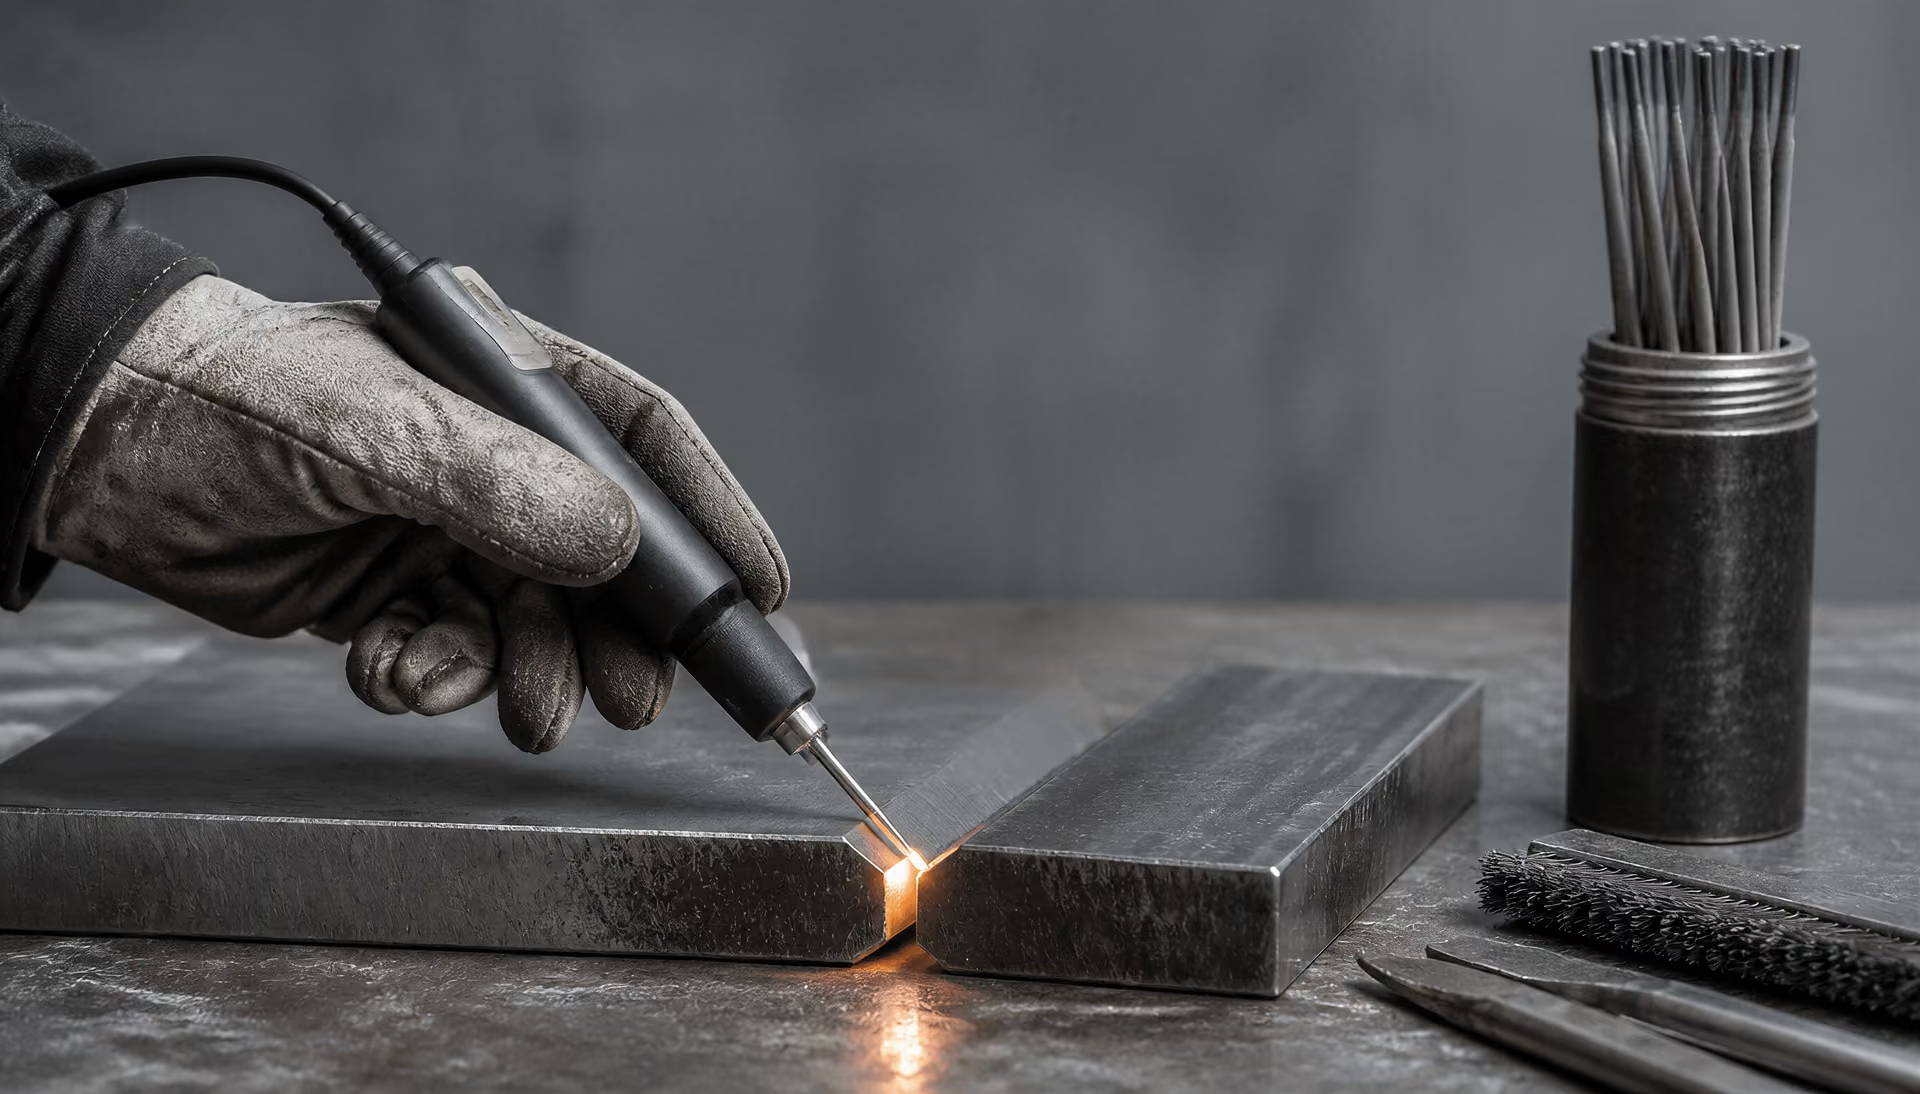
Logik der Vorwärmung und der Wasserstoffkontrolle
Die Vorwärmung verlangsamt die Abkühlung. Dadurch erhält eine härtbare HAZ mehr Zeit, sich in weniger rissempfindliche Gefügeprodukte umzuwandeln, und Wasserstoff kann aus hoch beanspruchten Bereichen diffundieren, bevor die Verbindung eine niedrige Temperatur erreicht. Die Zwischenlagenkontrolle hält den vorgesehenen thermischen Zyklus zwischen den Schweißlagen aufrecht. Beide Werte müssen als Bestandteil des qualifizierten Schweißverfahrens festgelegt und überwacht werden, wobei die tatsächliche Dicke, die Einspannung der Verbindung, die Umgebungsbedingungen und die chemische Zusammensetzung des Stahls zu berücksichtigen sind.
Die Wasserstoffkontrolle beginnt, bevor der Lichtbogen gezündet wird. Schweißzusätze müssen entsprechend dem maßgeblichen Verfahren und den Lageranforderungen des Herstellers ausgewählt und gehandhabt werden; Elektroden und Flussmittel mit niedrigem Wasserstoffgehalt können Feuchtigkeit aufnehmen, wenn Vorgaben zur Trocknung, zur Warmhaltung oder zur zulässigen Exposition nicht eingehalten werden. Die Verbindungsflächen sollten frei von Wasser, Öl, Zunder, Farbe und anderen Verunreinigungen sein, die Wasserstoff einbringen oder Fehlstellen erzeugen können.
Auch der Zeitpunkt der Prüfung ist Teil dieser Logik. Wasserstoffrisse können sich nach dem Schweißen und nicht während des sichtbaren Schweißvorgangs bilden. Daher kann bei einem durch das Verfahren oder die maßgebliche Vorschrift erkannten Risiko eine verzögerte Prüfung erforderlich sein. Die Verzögerung ersetzt weder die Vorwärmung noch eine ordnungsgemäße Kontrolle der Schweißzusätze oder die Bewertung der Einspannung. Sie erhöht die Wahrscheinlichkeit, dass eine spätere Untersuchung verzögerte Rissbildung erkennt.
Ein Ergebnis für das Kohlenstoffäquivalent ist daher ein Ausgangspunkt für Entscheidungen zum Schweißverfahren. Die abschließende Bewertung muss die chemische Zusammensetzung mit der Kontrolle des diffusionsfähigen Wasserstoffs, der Abkühlgeschwindigkeit, der Dicke, der Einspannung, des Wärmeeintrags, der Vorwärmung, der Zwischenlagentemperatur und jeder festgelegten Wärmebehandlung nach dem Schweißen verbinden.
Anwendung des CE auf bezeichnete Stahlsorten und Spezifikationen
Unlegierte und niedriglegierte Baustähle
| Informationstyp | Was er dem Ingenieur mitteilt | Was er nicht ersetzt |
|---|---|---|
| Produktgüte | Erforderliche Produkteigenschaften und Spezifikationsklasse | Zusammensetzungsberechnung für die konkrete Charge |
| Werkschargenanalyse | Angegebene Elementzusammensetzung des zu verbindenden Werkstoffs | Vollständige Bewertung der Schweißbarkeit |
| ISO-15608-Gruppe | Beziehung zu Werkstoffen für die Qualifizierung von Schweißverfahren | Kohlenstoffäquivalentwert |
| CE-Berechnung | Zusammensetzungsbasierter Hinweis auf Härtbarkeit und Schweißrisiko | Qualifizierung der Schweißanweisung oder nahtspezifische Kontrollen |
Berechnungen des Kohlenstoffäquivalents können bei unlegierten Stählen und niedriglegierten Baustählen angewendet werden, wenn die Schweißbewertung einen auf der Zusammensetzung basierenden Hinweis auf die Härtbarkeit und das Risiko von Wasserstoffrissen benötigt. Typische Produktspezifikationen umfassen ASTM A36/A36M, ASTM A572/A572M sowie Stahlsorten nach EN 10025-2 wie S275 und S355. Die Bezeichnung kennzeichnet eine Werkstoffklasse und deren geforderte Produkteigenschaften; sie liefert nicht selbst die Zusammensetzung der konkreten Schmelze, die geschweißt wird.
Für die Methode des International Institute of Welding gibt AWS D8.10M:2021 Folgendes an:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Die Elementgehalte werden als Massenprozent eingesetzt. In einigen Schweißrichtlinien für warmgewalzten Stahl wird derselbe Ausdruck ohne den Index angegeben: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, da Silizium in dieser Darstellung nicht berücksichtigt wird. Die Berechnung ist eine Abschätzung der kombinierten Wirkung der Legierungselemente auf die Härtbarkeit und keine direkte Messung der Schweißbarkeit.
Diese Unterscheidung ist auch bei bekannten Baustahlsorten von Bedeutung. Eine Schmelze, die nach ASTM A36/A36M oder EN 10025-2 S355 zertifiziert ist, muss die chemischen Grenzwerte und mechanischen Anforderungen ihrer Spezifikation erfüllen; die angegebenen Gehalte an Kohlenstoff, Mangan, Chrom, Molybdän, Nickel, Kupfer und Vanadium können sich jedoch von denen einer anderen konformen Schmelze unterscheiden. Die resultierenden CE-Werte können daher voneinander abweichen, obwohl beide Werkstoffe dieselbe nominale Sortenbezeichnung tragen.
Die AWS-Richtlinien zu unlegierten und niedriglegierten Stählen nennen die chemische Zusammensetzung und die Härtbarkeit als Gesichtspunkte der Schweißbarkeit. In der Praxis kann das CE daher dazu beitragen, zu bestimmen, ob ein Schweißverfahren eine strengere Kontrolle der Vorwärmtemperatur, der Zwischenlagentemperatur, des Wärmeeintrags, des Wasserstoffgehalts der Schweißzusätze und der Abkühlbedingungen erfordert. Auch die Dicke, die Nahtbehinderung, die Umgebungsbedingungen und das Verfahren zur Wasserstoffkontrolle beeinflussen die Bewertung. Ein CE-Ergebnis kann allein kein Schweißverfahren auswählen und nicht nachweisen, dass eine Verbindung vor verzögerten Wasserstoffrissen sicher ist.
Andere Ausdrücke können für eine bestimmte Stahlgruppe oder Entscheidung geeigneter sein. In den im Jahr 2007 veröffentlichten AWS-Schweißrichtlinien werden neben der IIW-Gleichung Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B und CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 angegeben. TWI berichtete im Jahr 2024, dass Pcm in erster Linie für moderne kohlenstoffarme Stähle mit ungefähr 0,11 Massenprozent Kohlenstoff oder weniger entwickelt wurde. Pcm lediglich deshalb auszuwählen, weil damit eine zweckmäßige Zahl entsteht, würde den Zusammensetzungsbereich und den Zweck außer Acht lassen, für den die Formel entwickelt wurde.
Hochfeste niedriglegierte sowie vergütete Stähle
Bei HSLA-Stählen ist dieselbe Trennung zwischen Sortenidentifikation und schmelzenspezifischer Berechnung erforderlich. Beispiele umfassen HSLA-Produkte nach ASTM A572/A572M und ASTM A709/A709M, während vergütete Baustähle nach ASTM A514/A514M, EN 10025-6 S690Q oder einer anderen anwendbaren Produktspezifikation festgelegt sein können. Diese Bezeichnungen enthalten Anforderungen an Festigkeit, Zähigkeit, Lieferzustand und chemische Zusammensetzung, ersetzen jedoch nicht die Prüfung des Werkszeugnisses.
Mikrolegierungszusätze wie Vanadium, Niob und Titan können Ausscheidungen, Kornfeinung und Festigkeit beeinflussen; Chrom, Molybdän und Mangan können die Härtbarkeit und das Umwandlungsverhalten beeinflussen. Eine Formel gewichtet diese Elemente entsprechend ihrer Konstruktion. Sie bildet weder die vollständige thermische Vorgeschichte einer Schweißung noch die daraus entstehende Mikrostruktur der Wärmeeinflusszone ab. Bei vergütetem Stahl kann der thermische Schweißzyklus außerdem den ursprünglichen Vergütungszustand verändern, sodass Härte, Zähigkeit und Anforderungen nach dem Schweißen ebenso wichtig wie der CE-Wert sein können.
Für diese Stähle bestimmen die anwendbare Spezifikation und die Schweißnorm die abschließende Bewertung. Eine Schweißverfahrensprüfung muss möglicherweise unter festgelegten wesentlichen Variablen mechanische Eigenschaften, Härte, Zähigkeit oder Maßnahmen zur Kontrolle verzögerter Rissbildung nachweisen. Grenzwerte für Vorwärm- und Zwischenlagentemperaturen, Wärmeeintrag, Raupenfolge, Lagerung der Schweißzusätze, Nahtbehinderung und Wärmebehandlung nach dem Schweißen müssen gemeinsam betrachtet werden. Wenn die Härtekontrolle entscheidend ist, berichtet die Erörterung der NACE-Anforderungen durch TWI aus dem Jahr 2024 empfohlene Kohlenstoffäquivalentgrenzwerte unter 0,43 beziehungsweise 0,45 für Bauteile mit einer Dicke von mehr als 1 Zoll, wenn der Kohlenstoffgehalt 0,18 Massenprozent überschreitet; diese Werte gehören zu dem genannten Kontext und sollten nicht auf jede HSLA- oder vergütete Stahlsorte übertragen werden.
AWS D8.10M:2021 beschreibt das Kohlenstoffäquivalent als Richtlinie für die Schweißbarkeit und nicht als absoluten Parameter. Diese Formulierung ist insbesondere bei hochfesten Stählen wichtig, da Festigkeitsniveau, Zähigkeitsanforderungen, Blechdicke, Nahtbehinderung und Lieferzustand das Schweißrisiko verändern können, ohne die nominale Sortenbezeichnung zu ändern.
Warum die Sortenbezeichnung allein die Schmelzenanalyse nicht ersetzen kann
Eine Sortenbezeichnung definiert einen Spezifikationsbereich oder eine Produktanforderung. Bei einer schmelzenspezifischen CE-Berechnung werden die tatsächlich angegebenen Elementgehalte des zu verbindenden Werkstoffs verwendet. Dabei handelt es sich um unterschiedliche Arten von Informationen. Die erste legt fest, welche Anforderungen das Produkt erfüllen muss; die zweite schätzt ab, wie sich seine gemessene Zusammensetzung auf die Härtbarkeit und die Schweißkontrollen auswirken kann.
Der korrekte Ablauf besteht daher darin, die Produktspezifikation zu bestimmen, die für die Schmelze geltende chemische Zusammensetzung zu beschaffen, eine für den Stahl und die Rissbewertung geeignete Formel auszuwählen und anschließend das Ergebnis mit den Anforderungen des Schweißverfahrens und der maßgebenden Norm zu vergleichen. In der Berechnung sollte angegeben werden, ob die Werte aus einer zertifizierten Schmelzenanalyse, einem Produktgrenzwert oder einer anderen zulässigen Quelle stammen. Das Ersetzen gemessener Werte durch Spezifikationshöchstwerte kann ein konservatives Prüfergebnis für die Vorbewertung liefern, ist jedoch nicht dasselbe wie die Angabe des tatsächlichen CE der Schmelze.
Die Werkstoffgruppierung fügt eine weitere Ebene hinzu, ersetzt jedoch nicht die Berechnung. ISO 15608:2025 stellt ein einheitliches System zur Gruppierung metallischer Werkstoffe für Schweißzwecke bereit, einschließlich Stählen und anderen Legierungsfamilien. Eine Gruppeneinteilung unterstützt die Schweißverfahrensprüfung und die Werkstoffkontrolle; sie ist keine Formel für das Kohlenstoffäquivalent. Abschließende Entscheidungen müssen den anwendbaren Produkt- und Schweißnormen folgen und durch die tatsächliche chemische Zusammensetzung sowie die vollständigen Schweißbedingungen gestützt werden.
Normen, Werkstoffgruppierung und Qualifizierung von Schweißverfahren
ISO 15608:2025 und Werkstoffgruppierung[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025 legt ein einheitliches System zur Gruppierung metallischer Werkstoffe für Schweißzwecke fest. Sein Anwendungsbereich ist weiter gefasst als Kohlenstoff- und niedriglegierte Stähle: Das System umfasst auch nichtrostende Stähle, Nickel und Nickellegierungen, Aluminium und Aluminiumlegierungen, Kupfer und Kupferlegierungen, Titan und Titanlegierungen sowie andere in der Norm behandelte Werkstofffamilien. Ein Werkstoff wird entsprechend seiner festgelegten chemischen Zusammensetzung, Produktform, mechanischen Eigenschaften und metallurgischen Klassifizierung einer Gruppe und, sofern zutreffend, einer Untergruppe zugeordnet.
Die Bezeichnung dient dazu, die Qualifizierung von Schweißverfahren zu organisieren und festzustellen, wann Qualifizierungsdaten auf einen anderen Werkstoff derselben zulässigen Gruppe oder Untergruppe angewendet werden dürfen. Beispielsweise erhält ein Baustahl, der durch seine Produktnorm identifiziert und einer Gruppe nach ISO 15608 zugeordnet wurde, dadurch keine Schweißbarkeitseinstufung. Die Gruppe dokumentiert seine Beziehung zu anderen Werkstoffen für Qualifizierungszwecke.
Diese Unterscheidung ist wichtig, weil die Werkstoffgruppierung ein Klassifizierungssystem ist, während das Kohlenstoffäquivalent eine zusammensetzungsbasierte Berechnung darstellt. ISO 15608:2025 wandelt eine Gruppennummer nicht in einen CE-Wert um. Umgekehrt bestimmt ein CE-Ergebnis keine Werkstoffgruppe nach ISO 15608. Das Werkstoffzeugnis, die Produktbezeichnung, die jeweils anzuwendende Ausgabe von ISO 15608 und das maßgebende Regelwerk für die Konstruktion müssen weiterhin überprüft werden.
Eine Gruppenbezeichnung kann die tatsächliche Schmelzenanalyse nicht ersetzen. Zwei Stähle können einer verwandten Werkstoffgruppe angehören und sich dennoch hinsichtlich Kohlenstoff, Mangan, Chrom, Molybdän, Nickel, Kupfer, Vanadium, Bor oder anderer Elemente unterscheiden, die die Härtbarkeit und das Risiko von Wasserstoffrissen beeinflussen. Auch die Dicke und der Lieferzustand beeinflussen den Wärmezyklus und die daraus entstehende Wärmeeinflusszone. Die Gruppierung vereinfacht den Rahmen für die Qualifizierung; sie beseitigt diese Unterschiede jedoch nicht.
Trennung von Gruppierung und Berechnung des Kohlenstoffäquivalents
Das Kohlenstoffäquivalent sollte entsprechend der jeweils zu beantwortenden schweißtechnischen Frage ausgewählt und nicht als universelle, einer Güte zugeordnete Zahl behandelt werden. AWS D8.10M:2021 gibt die Gleichung des International Institute of Welding wie folgt an:
Die Elementwerte werden in dieser und den anderen Gleichungen normalerweise als Massenprozentsätze eingesetzt. Ein Kohlenstoffwert von 0,20 Gew.-% geht daher als 0,20 und nicht als 20 in die Gleichung ein. Das Ergebnis ist hilfreich für die Beurteilung der Härtbarkeit und der Wahrscheinlichkeit, dass eine Wärmeeinflusszone unter bestimmten Bedingungen hinsichtlich Wasserstoff, Zwangsbeanspruchung und Abkühlung rissgefährdet wird.
Andere Formulierungen gewichten die Elemente unterschiedlich. Eine 2007 veröffentlichte AWS-Leitlinie für warmgewalzten Stahl gibt Folgendes an:
und
Die Leitlinie von TWI aus dem Jahr 2024 unterscheidet zwischen CEIIW, Pcm, CEq und CEN, anstatt diese als austauschbare Bezeichnungen darzustellen. Pcm wurde hauptsächlich für moderne kohlenstoffarme Stähle mit einem Kohlenstoffgehalt von etwa 0,11 Gew.-% oder weniger entwickelt. Wird Pcm außerhalb der Werkstoffpopulation und des Rissmodells angewendet, für die es entwickelt wurde, kann dies einen irreführenden Eindruck von Genauigkeit vermitteln.
AWS D8.10M:2021 beschreibt das Kohlenstoffäquivalent als Leitlinie für die Schweißbarkeit und nicht als absoluten Parameter. Diese Formulierung sollte maßgebend dafür sein, wie die Zahl verwendet wird. Eine CE-Berechnung kann die Entscheidung unterstützen, eine Überprüfung der Vorwärmung, der Wasserstoffkontrolle, des Wärmeeintrags oder des Härterisikos durchzuführen; sie kann jedoch allein keine WPS genehmigen. Das maßgebende Fertigungsregelwerk kann eine bestimmte Gleichung, einen Grenzwert oder einen Weg zur Qualifizierung des Schweißverfahrens vorschreiben. Seine Anforderungen haben Vorrang vor einer allgemeinen Formel.
Dasselbe gilt für veröffentlichte Grenzwerte. Die Erörterung der Härteanforderungen von NACE durch TWI aus dem Jahr 2024 nennt im Zusammenhang mit der Begrenzung harter Wärmeeinflusszonen empfohlene CE-Grenzwerte von unter 0,43 beziehungsweise unter 0,45 für Bauteile mit einer Dicke von mehr als 1 Zoll, wenn der Kohlenstoffgehalt über 0,18 Gew.-% liegt. Diese Werte stellen keine allgemeingültige Annahmeregel für jeden Stahl, jede Dicke, jede Einsatzumgebung oder jedes Schweißverfahren dar.
Variablen der Verfahrensqualifizierung, die CE nicht ersetzen kann
Ein qualifiziertes Schweißverfahren verknüpft den Werkstoff mit einer tatsächlichen Verbindung und einem konkreten Schweißvorgang. Es legt die Gestaltung und Vorbereitung der Verbindung, den Dickenbereich des Grundwerkstoffs, die Schweißposition, das Verfahren, die Polarität oder Stromart, die Klassifizierung des Zusatzwerkstoffs, gegebenenfalls das Schutzgas, die Vorwärmung, die Zwischenlagentemperatur, den Wärmeeintrag und die Schweißgeschwindigkeit fest. Außerdem können Wasserstoffgehalte, die Lagenfolge, die Zwangsbeanspruchung, die Abkühlung, die Wärmebehandlung nach dem Schweißen sowie Anforderungen an Härte oder Rissfreiheit geregelt werden.
CE liefert Informationen für dieses Kontrollsystem. Ein hoher CE-Wert kann auf eine größere Härtbarkeit und die Notwendigkeit strengerer thermischer Kontrollen und Wasserstoffkontrollen hinweisen, während ein niedrigerer CE-Wert keine Rissfreiheit garantiert. Dicke Querschnitte kühlen anders ab als dünne Querschnitte; stark zwangsbeanspruchte Verbindungen verhalten sich anders als gering zwangsbeanspruchte Verbindungen; und ein Zusatzwerkstoff mit niedrigem Wasserstoffgehalt beseitigt weder die Auswirkungen einer ungeeigneten Vorwärmung noch einer übermäßigen Zwangsbeanspruchung.
Das Schweißverfahren selbst verändert den Wärmezyklus. Lichtbogenhandschweißen, Metall-Schutzgasschweißen, Unterpulverschweißen und Fülldrahtschweißen können selbst bei derselben Güte zu einem unterschiedlichen Wärmeeintrag, einer unterschiedlichen Wasserstoffexposition und unterschiedlichen Abkühlgeschwindigkeiten führen. Auch die Klassifizierung des Zusatzwerkstoffs ist von Bedeutung, da Festigkeit, Bezeichnung des diffusiblen Wasserstoffgehalts und Chemie des abgeschiedenen Schweißguts Qualifizierungsvariablen sind und keine Begriffe, die in einem CE-Wert enthalten wären.
Eine Wärmebehandlung nach dem Schweißen kann Eigenspannungen verändern und harte Bereiche anlassen. Ihre erforderliche Temperatur, Haltezeit sowie Aufheiz- oder Abkühlgeschwindigkeit müssen jedoch aus dem anzuwendenden Regelwerk und dem qualifizierten Verfahren hervorgehen. Härteprüfungen, Prüfungen auf Wasserstoffrisse und zeitverzögerte Prüfungen können vorgeschrieben sein, wenn Einsatzbedingungen oder Spezifikationsanforderungen dies verlangen. Die AWS-Leitlinien zu Kohlenstoff- und niedriglegierten Stählen nennen die chemische Zusammensetzung und die Härtbarkeit als Gesichtspunkte der Schweißbarkeit. Weder AWS noch ISO 15608:2025 behandeln CE jedoch als Ersatz für eine Verfahrensqualifizierung.
Die praktische Vorgehensweise ist daher eindeutig: Den Werkstoff und seine Gruppe nach ISO 15608 bestimmen, die zertifizierte chemische Zusammensetzung beschaffen, die durch das maßgebende Regelwerk vorgeschriebene CE-Formulierung berechnen und anschließend die WPS mit der festgelegten Verbindung, Dicke, dem Verfahren, Zusatzwerkstoff und den thermischen Kontrollen qualifizieren und anwenden. CE ist ein Eingangsparameter für diese Entscheidung. Es ist nicht die Qualifizierung selbst.
Grenzen, Fehlanwendung und praktische Interpretation
Der Fehler, CE als universellen Grenzwert zu behandeln
Das Kohlenstoffäquivalent ist eine auf der Zusammensetzung basierende Abschätzung der Härtbarkeit und des Risikos von Wasserstoffrissen. Es ist keine vollständige Bewertung der Schweißeignung und liefert unabhängig von den Schweißbedingungen keine Bestehens- oder Nichtbestehensentscheidung. AWS D8.10M:2021 stellt dies ausdrücklich fest: Das Kohlenstoffäquivalent ist eine Richtlinie zur Beurteilung der Schweißeignung und kein absoluter Parameter.
Ein häufiger Fehler besteht darin, jede Berechnung eines Kohlenstoffäquivalents als „CEIIW“ zu bezeichnen. In AWS D8.10M:2021 ist CEIIW ausdrücklich definiert als:
Die Elementgehalte werden normalerweise als Gewichtsprozente eingesetzt. Diese Bezeichnung sollte nicht automatisch auf Pcm, CET, CEq oder CEN angewendet werden. Die Gleichungen beziehen sich auf unterschiedliche Stahlgruppen und auf unterschiedliche Versuche, die Härtbarkeit oder die Empfindlichkeit gegenüber Wasserstoffrissbildung abzubilden.
Pcm verdeutlicht diesen Unterschied:
TWI berichtete 2024, dass Pcm in erster Linie für moderne kohlenstoffarme Stähle mit einem Kohlenstoffgehalt von ungefähr 0,11 Gew.-% oder weniger entwickelt wurde. Für Silizium und mehrere Legierungselemente verwendet Pcm eine andere Gewichtung als CEIIW und berücksichtigt ausdrücklich Bor. Das Weglassen von Bor ist keine harmlose Vereinfachung, wenn der Stahl gezielt mit Bor legiert wurde. Umgekehrt ist es technisch nicht sachgerecht, einen Pcm-Wert direkt mit einem CEIIW-Grenzwert zu vergleichen, als hätten beide Zahlen dieselbe Bedeutung.
Grenzwerte gehören außerdem zu ihrer jeweiligen Quelle und Anwendung. Die Erörterung der NACE-Härteanforderungen durch TWI aus dem Jahr 2024 nennt empfohlene Grenzwerte für das Kohlenstoffäquivalent unter 0,43 beziehungsweise 0,45 für Bauteile mit einer Dicke von mehr als 1 inch, wenn der Kohlenstoffgehalt über 0,18 Gew.-% liegt, und zwar im Zusammenhang mit der Begrenzung harter Wärmeeinflusszonen. Diese Aussage begründet keinen universellen Grenzwert für jede Stahlsorte, jede Verbindung, jede Wanddicke, jeden Wasserstoffgehalt, jeden Einspannungszustand oder jede Einsatzumgebung. Ein Grenzwert aus einer Anforderung für den Sauergasbetrieb kann nicht einfach auf ein Schweißverfahren für den Brückenbau übertragen werden; ebenso wenig kann ein Grenzwert aus einer bestimmten Werkstoffnorm die maßgebliche Schweißnorm ersetzen.
Die Berechnung selbst kann präzise sein, während die Schlussfolgerung falsch ist. Kohlenstoffgehalt, Abkühlgeschwindigkeit, diffusibler Wasserstoff, Einspannung, Wärmeeinbringung, Vorwärmung, Zwischenlagentemperatur und Nachbehandlung nach dem Schweißen beeinflussen allesamt das tatsächliche Risiko.
Wann die Auswahl der Formel die technische Schlussfolgerung verändert
Die Auswahl der Formel ist vor allem in der Nähe einer verfahrenstechnischen Grenze von Bedeutung. Betrachtet man einen niedrigkohlenstoffhaltigen mikrolegierten Stahl mit einem geringen Borzusatz, kann CEIIW ein mittleres Ergebnis liefern, weil Bor in dieser Gleichung nicht enthalten ist, während Pcm durch den Term ansteigt. Verwendet der Ingenieur Pcm zur Bewertung der Wasserstoffrissbildung, berechnet es jedoch ohne Bor, kann das Ergebnis die beabsichtigte Wirkung der Zusammensetzung unterschätzen. Wird derselbe Wert anschließend mit einem CEIIW-Grenzwert verglichen, summieren sich zwei voneinander unabhängige Fehler.
Das umgekehrte Problem tritt auf, wenn CEIIW auf einen Stahl angewendet wird, der außerhalb der Werkstoffgruppe liegt, für die eine andere Gleichung entwickelt wurde. TWI unterscheidet CEIIW, Pcm, CEq und CEN als häufig verwendete Formulierungen zur Bewertung der Wasserstoffrissbildung. Es handelt sich nicht um austauschbare Bezeichnungen. Eine 2007 veröffentlichte AWS-Leitlinie für warmgewalzten Stahl führt CE vom CEIIW-Typ, Pcm und CET getrennt auf:
CET kann daher für dieselbe Schmelze zu einer anderen Rangfolge als CEIIW führen, insbesondere wenn die Gehalte an Mangan, Molybdän, Chrom, Kupfer oder Nickel erheblich sind. Der Unterschied ist kein mathematischer Mangel; er spiegelt eine andere empirische Gewichtung und einen anderen vorgesehenen Anwendungsbereich wider.
Die Qualität der chemischen Analyse ist eine weitere Ursache für abweichende Schlussfolgerungen. Ein Werkszeugnis kann eine Schmelzenanalyse enthalten, während eine Spezifikation lediglich nominale Höchstwerte oder Wertebereiche ausweist. Werden nominale Werte eingesetzt, ohne dies kenntlich zu machen, kann verschleiert werden, ob das Ergebnis konservativ, nichtkonservativ oder lediglich veranschaulichend ist. Wenn die Entscheidung von einer geringen Marge abhängt, sollte die tatsächliche Schmelzenanalyse verwendet werden. Im Bericht sollte angegeben werden, ob jeder Wert einer tatsächlichen Analyse, einem spezifizierten Höchstwert, einer nominalen Zusammensetzung oder einer Annahme entspricht.
Die Werkstoffgruppierung muss ebenfalls von der Berechnung des Kohlenstoffäquivalents getrennt bleiben. ISO 15608:2025 legt ein einheitliches System zur Gruppierung metallischer Werkstoffe für Schweißzwecke fest, das Stähle und andere Legierungsfamilien umfasst. Eine Gruppennummer hilft bei der Bestimmung, ob ein bestehendes Schweißverfahren anwendbar sein kann; sie ersetzt jedoch keine CE-Berechnung und belegt nicht, dass zwei Stähle ein gleichwertiges Rissverhalten aufweisen.
Eine Entscheidungscheckliste für Ingenieure und Prüfpersonal
Prüfliste zur Bewertung des Kohlenstoffäquivalents
- Formel und Quelle CEIIW, Pcm, CET, CEq oder CEN sowie das Dokument bestimmen, das deren Verwendung regelt.
- Grundlage der Zusammensetzung Chargenanalyse, Einheiten und Behandlung fehlender oder begrenzter Werte dokumentieren.
- Stahl und Dicke Güte, Produktnorm, ISO-15608-Gruppierung und maßgebende Dicke dokumentieren.
- Bedingungen der Rissbildung Diffusiblen Wasserstoff, Einspanngrad, Abkühlgeschwindigkeit und das Risiko einer harten Wärmeeinflusszone bewerten.
- Schweißkontrollen Vorwärmung, Zwischenlagentemperatur, Wärmeeinbringung, verzögerte Prüfung und Nachbehandlung nach dem Schweißen dokumentieren.
- Entscheidungsdokumentation Berechneten Wert, anwendbaren Grenzwert, Annahmen, Abweichungen und daraus resultierende Kontrollen angeben.
Vor der Akzeptanz eines Ergebnisses für das Kohlenstoffäquivalent ist Folgendes zu dokumentieren:
- Die Formel und die Quelle: CEIIW, Pcm, CET, CEq oder CEN angeben und die anwendbare Norm, das AWS-Dokument, die Projektspezifikation oder die technische Leitlinie zitieren.
- Die Grundlage der chemischen Zusammensetzung und die Einheiten: Überprüfen, dass C, Mn, Si, Cr, Mo, V, Ni, Cu und B, sofern erforderlich, als Gewichtsprozente eingesetzt werden; zwischen tatsächlicher Schmelzenanalyse sowie nominalen oder maximalen Werten unterscheiden.
- Die Stahlfamilie und die Bezeichnung: Die Stahlsorte und die Werkstoffnorm, beispielsweise die maßgebliche ASTM-, EN-, API- oder sonstige Bezeichnung, dokumentieren und das Konzept der Werkstoffgruppierung nach ISO 15608 gedanklich von CE getrennt halten.
- Die Wanddicke und der Kohlenstoffgehalt: Die maßgebliche Dicke bestimmen und vermerken, ob der Kohlenstoffgehalt über 0,18 Gew.-% liegt, sofern ein angeführter NACE-bezogener Grenzwert berücksichtigt wird.
- Die vorgesehene Werkstoffgruppe der Formel: Bestätigen, ob es sich um einen modernen kohlenstoffarmen Werkstoff handelt, für den Pcm geeignet ist, oder ob das maßgebliche Dokument CEIIW, CET oder einen anderen Ausdruck verlangt.
- Die Bedingungen für die Rissbildung: Diffusiblen Wasserstoff, Kontrolle der Verbrauchsstoffe, Einspannung der Verbindung, Anpassung und Heftung, thermische Vorgeschichte, Abkühlgeschwindigkeit sowie das Risiko harter Wärmeeinflusszonen bewerten.
- Die Schweißtechnischen Maßnahmen: Vorwärmung, Zwischenlagentemperatur, Wärmeeinbringung, Maßnahmen zur Wasserstoffvermeidung, verzögerte Prüfung und eine etwaige Wärmebehandlung nach dem Schweißen anhand der maßgeblichen Norm oder des qualifizierten Verfahrens festlegen.
- Die Entscheidungsdokumentation: Den berechneten Wert, den gegebenenfalls geltenden Grenzwert, die Annahmen, Abweichungen und die daraus resultierenden Schweißtechnischen Maßnahmen angeben.
CE ist am nützlichsten als ein transparenter Eingangswert in einer umfassenderen Bewertung der Schweißeignung – nicht als universeller Grenzwert oder als Ersatz für ein zugelassenes Schweißverfahren.
Quellen
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html