




Qué mide el equivalente de carbono y qué no mide
De la composición elemental a un valor equivalente de carbono
El equivalente de carbono (CE) es un índice calculado de composición. No es una propiedad del material medida mediante un ensayo de tracción, un ensayo de dureza o un instrumento de análisis químico. Un laboratorio determina la composición elemental del acero; posteriormente, una ecuación seleccionada convierte esos porcentajes en peso en un único número destinado a representar, de manera aproximada, el efecto combinado de los elementos de aleación sobre la templabilidad y el riesgo asociado a la soldadura.
El carbono tiene el coeficiente principal porque ejerce un efecto fuerte y directo sobre el comportamiento de transformación del acero y sobre la dureza que puede desarrollarse cuando la austenita se enfría rápidamente. También influye en el carbono disponible para formar productos de transformación duros, incluida la martensita, en la zona afectada por el calor (HAZ) de la soldadura. Los demás elementos no contribuyen en la misma medida. Por ello, el manganeso y el silicio, el cromo, el molibdeno y el vanadio, así como el níquel y el cobre, aparecen agrupados en términos con distintos divisores en la ecuación del International Institute of Welding:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021 identifica esta ecuación y describe el equivalente de carbono como una directriz de soldabilidad, no como un parámetro absoluto. La fórmula se aplica habitualmente sustituyendo los porcentajes elementales expresados en porcentaje en peso. Sus coeficientes son aproximaciones empíricas, no constantes físicas universales. Estos condensan efectos complejos —como la cinética de transformación y las interacciones entre elementos de aleación— en un índice práctico.
Esta simplificación explica por qué las fórmulas difieren. En una guía para acero laminado en caliente publicada por AWS en 2007, la expresión de CE es C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, mientras que la expresión correspondiente de Pcm es C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. La expresión de CET es C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. El silicio se trata de forma diferente en estas ecuaciones, y el boro aparece explícitamente en Pcm porque incluso una pequeña adición de boro puede influir considerablemente en la templabilidad.
| Fórmula | Contexto composicional clave | Tratamiento distintivo |
|---|---|---|
| CEIIW | Aceros convencionales al carbono y de baja aleación | Agrupa Mn + Si, Cr + Mo + V y Ni + Cu |
| CEq | Orientación de la Sociedad Estadounidense de Soldadura (AWS) para aceros laminados en caliente | No incluye silicio en la expresión indicada |
| Pcm | Aceros modernos de bajo contenido de carbono, aproximadamente 0.11 wt% C o menos | Incluye 5B y asigna al silicio un divisor independiente |
| CET | Orientación de la Sociedad Estadounidense de Soldadura (AWS) para aceros laminados en caliente | Utiliza coeficientes independientes para Mn, Mo, Cr, Cu y Ni |
| CEN | Gama más amplia de aceros | Tratamiento de las contribuciones de aleación dependiente del carbono |
Estos valores no son intercambiables. TWI identifica CEIIW, Pcm, CEq y CEN como formulaciones utilizadas en la evaluación del agrietamiento por hidrógeno, cada una desarrollada para determinadas poblaciones de aceros o enfoques de evaluación. Pcm se desarrolló principalmente para aceros modernos de bajo contenido de carbono que contienen aproximadamente 0,11 % en peso de carbono o menos. Aplicarlo fuera de ese contexto puede cambiar el significado del resultado, aunque el cálculo aritmético sea correcto. La agrupación de materiales es una cuestión distinta: ISO 15608:2025 especifica un sistema uniforme para agrupar aceros y otras familias de materiales metálicos con fines de soldadura; la designación de grupo no sustituye al cálculo de un equivalente de carbono.
Por qué el CE es un indicador de soldabilidad y no una propiedad de aceptación o rechazo
Un valor de CE responde a una pregunta limitada: ¿en qué medida podría la composición indicada favorecer el endurecimiento durante un ciclo térmico de soldadura pertinente? No responde a si una unión concreta se agrietará, si un procedimiento de soldadura está cualificado o si un acero cumple automáticamente un código de construcción.
Un valor de equivalente de carbono debe orientar las decisiones de soldadura, pero no puede utilizarse por sí solo como criterio de aprobación o rechazo. Strong evidence
AWS D8.10M:2021 explicita la limitación central: el CE es una directriz, no un parámetro absoluto. Un resultado numérico puede respaldar la selección de procedimientos, la comparación entre coladas y las decisiones relativas al precalentamiento o al control del hidrógeno, pero no puede utilizarse por sí solo como criterio de aceptación o rechazo. Dos aceros con el mismo CE pueden comportarse de manera diferente porque difieren en el equilibrio de sus elementos de aleación, el espesor de la placa, el procesamiento previo, la estructura de grano y la distribución real del carbono. A la inversa, aceros con distintos valores de CE pueden soldarse de forma segura mediante procedimientos que tengan en cuenta sus riesgos específicos.
| Factor | Por qué es importante para la evaluación del agrietamiento |
|---|---|
| Restricción de la unión | Puede aumentar la tensión de tracción y limitar la contracción |
| Aporte térmico | Modifica el ciclo térmico de soldadura y el comportamiento del enfriamiento de la ZAC |
| Temperatura entre pasadas | Ayuda a controlar el ciclo térmico entre las pasadas de soldadura |
| Hidrógeno difusible | Proporciona una de las condiciones necesarias para el agrietamiento asistido por hidrógeno |
| Espesor | Afecta al flujo de calor y a la velocidad de enfriamiento |
| Tratamiento térmico posterior a la soldadura | Puede modificar la tensión residual y revenir las zonas endurecidas cuando así se especifica |
La decisión de soldadura también depende de la restricción de la unión, el aporte térmico, la temperatura entre pasadas, el contenido de hidrógeno de los consumibles y las superficies, las condiciones de enfriamiento, la temperatura ambiente, el espesor y cualquier tratamiento térmico posterior a la soldadura. La guía de AWS sobre aceros al carbono y de baja aleación identifica tanto la composición química como la templabilidad como factores de la soldabilidad, no como sustitutos de una especificación completa del procedimiento de soldadura o de un registro de cualificación.
Un umbral solo puede ser significativo dentro de la aplicación indicada. Por ejemplo, la guía de TWI de 2024 sobre los requisitos de dureza de NACE informa de límites recomendados del equivalente de carbono inferiores a 0,43, o 0,45 para componentes de más de 1 pulgada de espesor, cuando el carbono supera el 0,18 % en peso, en el contexto del control de las zonas afectadas por el calor (HAZ) duras. Estas cifras no deben reinterpretarse como límites universales para todos los grados, espesores, entornos de servicio o procesos de soldadura.

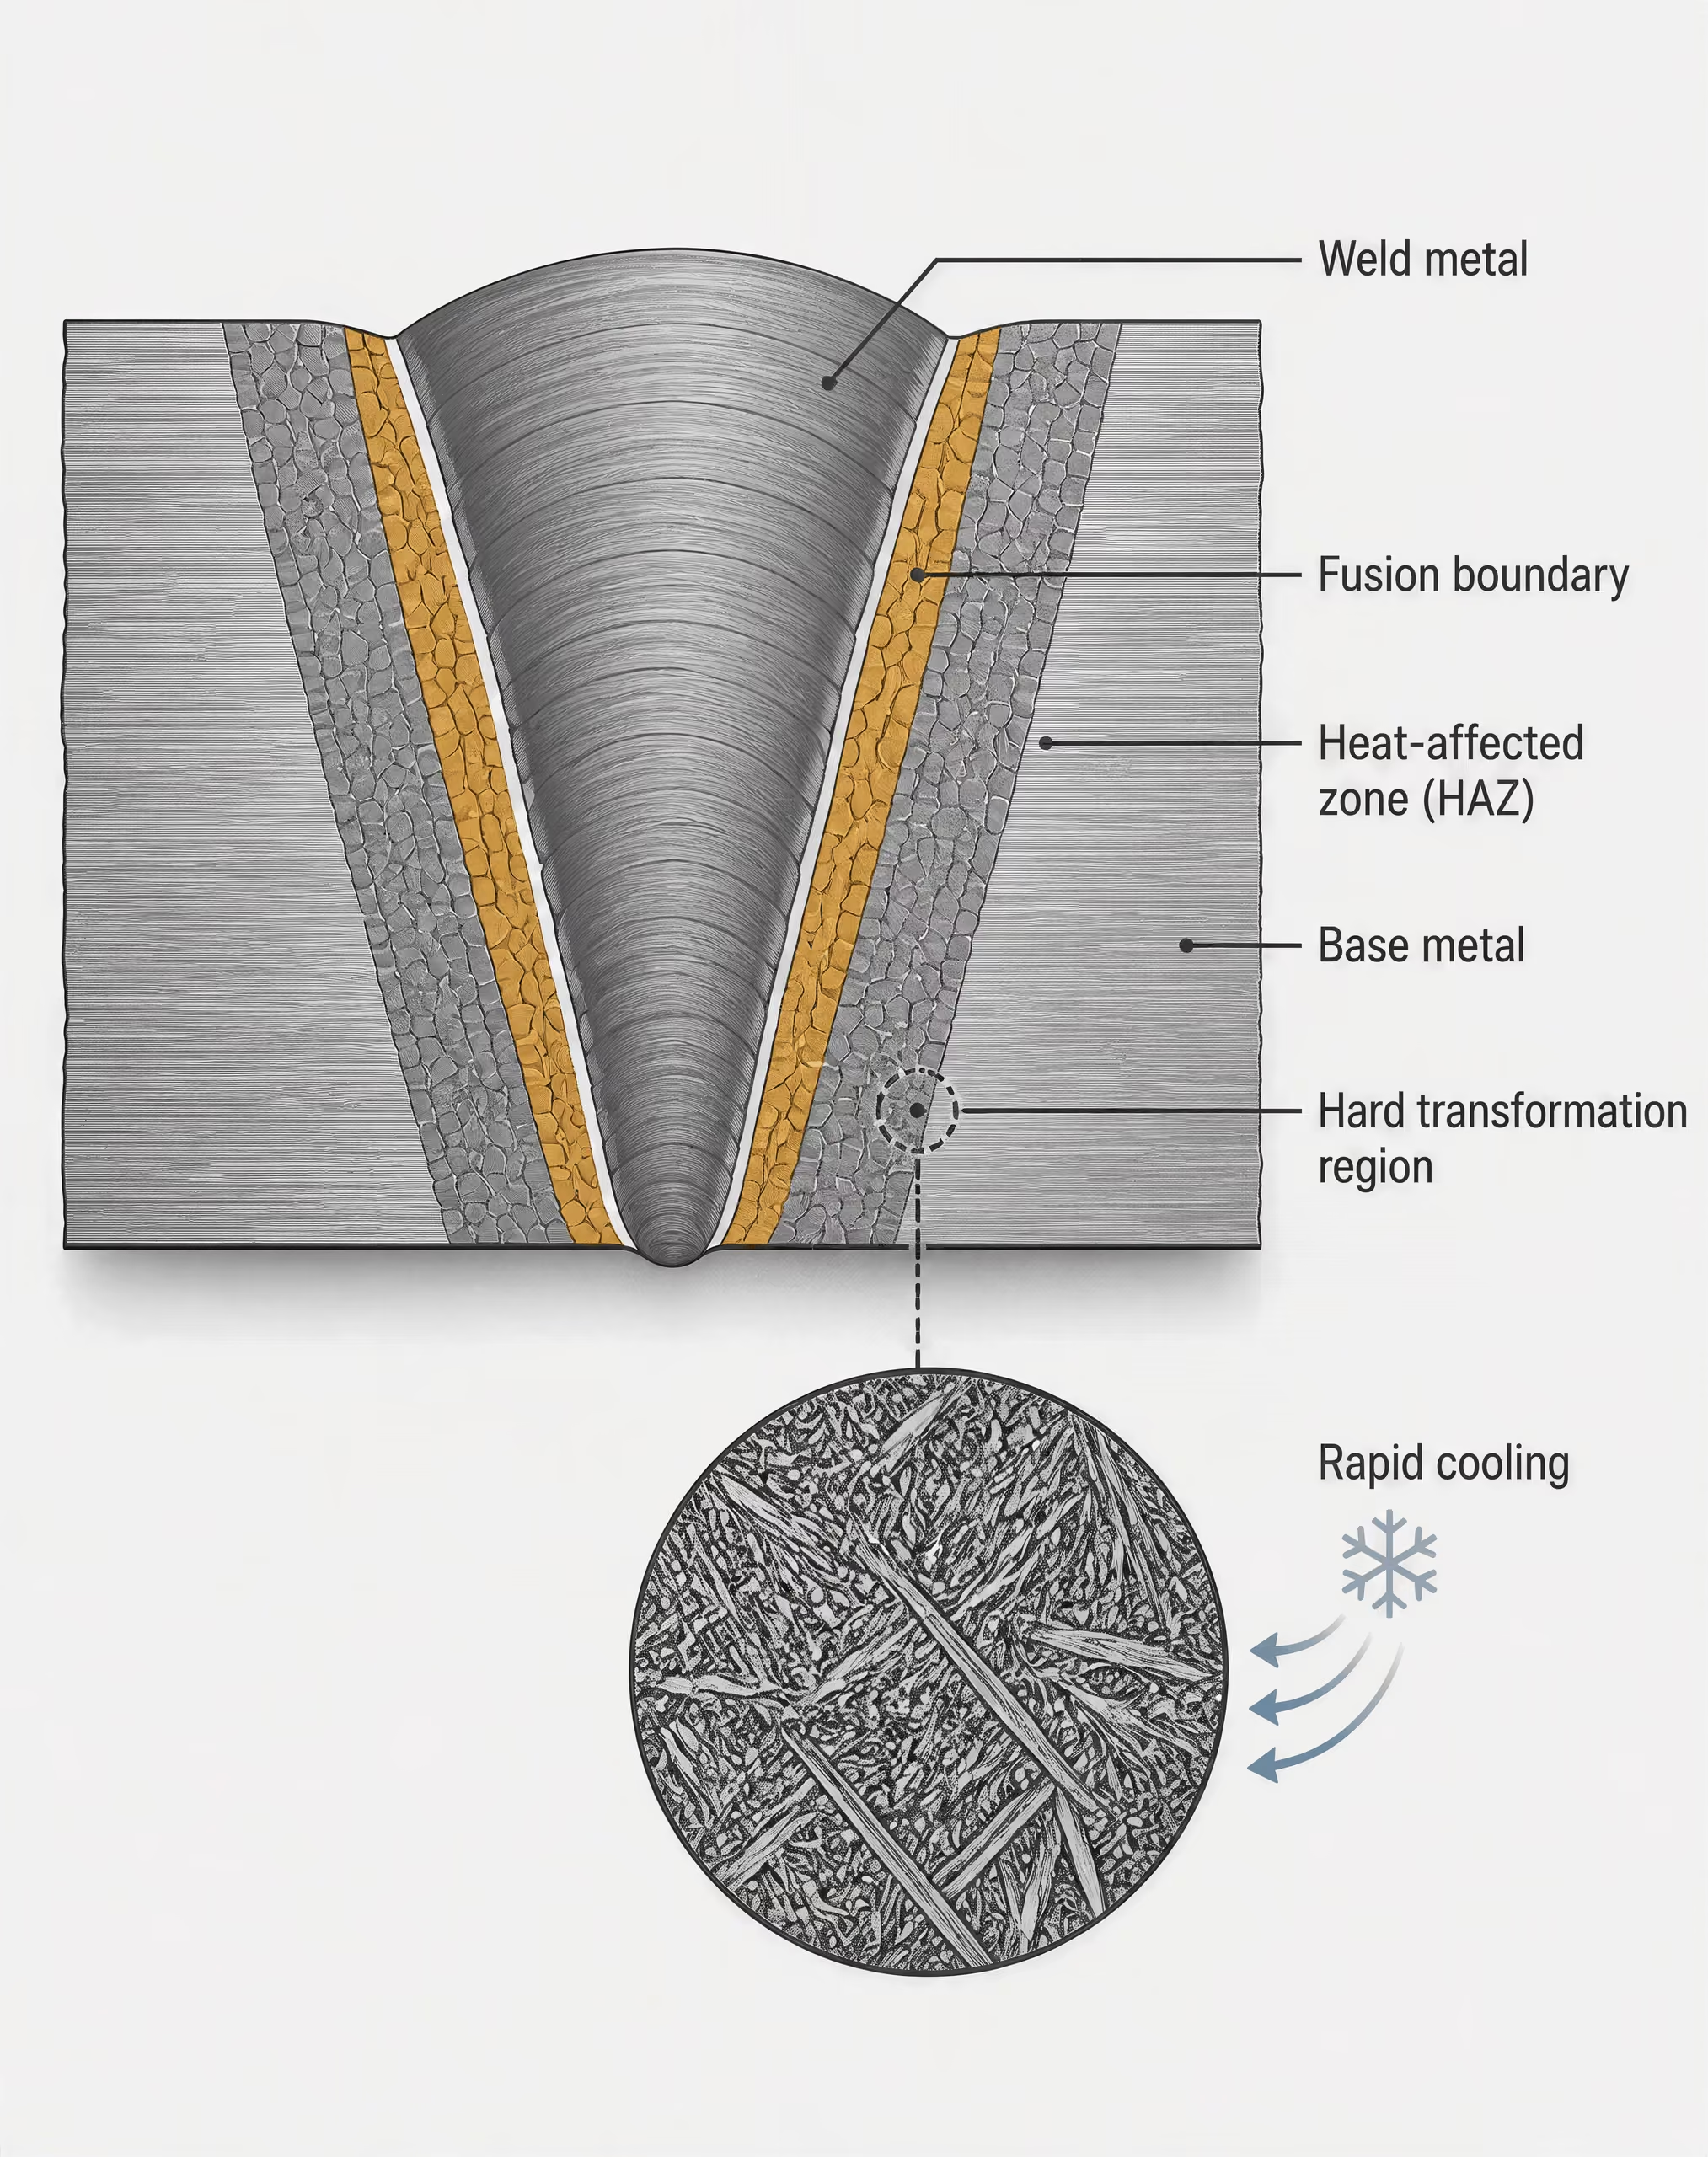
Relación entre la templabilidad, las zonas afectadas por el calor y el agrietamiento
Durante la soldadura, la zona afectada por el calor (HAZ) se calienta por encima de las temperaturas de transformación y después se enfría. Una composición con mayor templabilidad puede formar una microestructura más dura cuando el enfriamiento alcanza una velocidad suficientemente elevada, especialmente en la región de grano grueso próxima al límite de fusión. El peligro pertinente no es la dureza por sí sola. Una HAZ dura tolera peor el hidrógeno difusible y las tensiones locales, por lo que puede generar las condiciones para un agrietamiento retardado asistido por hidrógeno.
Hidrógeno difusible Hidrógeno que puede desplazarse a través del metal de soldadura y del acero adyacente durante y después de la soldadura, concentrándose potencialmente en regiones sometidas a tensión o con defectos.
El agrietamiento por hidrógeno generalmente requiere una combinación de hidrógeno difusible, una microestructura dura susceptible y tensiones de tracción o restricción. El CE aborda principalmente el segundo factor de forma indirecta, al indicar la templabilidad. No mide el hidrógeno, cuantifica la restricción, predice la velocidad de enfriamiento en cada punto de la unión ni establece la dureza final de la HAZ. Por tanto, un CE elevado puede indicar la necesidad de prestar mayor atención al precalentamiento, al control de la temperatura entre pasadas, a las prácticas de bajo hidrógeno y al aporte térmico, pero no puede predecir todos los resultados de una soldadura. Un valor inferior reduce una de las preocupaciones, pero no elimina el riesgo de agrietamiento por hidrógeno.
De la composición química a una decisión de soldadura
- Seleccione la fórmula Adapte CEIIW, Pcm, CEq, CET o CEN a la población de aceros y al método de evaluación.
- Verifique la composición química Utilice el análisis certificado de la colada o el análisis controlado e introduzca todos los elementos requeridos en las unidades indicadas.
- Calcule el índice Conserve la estructura de la ecuación, mantenga los dígitos de guarda y documente las hipótesis.
- Evalúe la unión Considere el espesor, la restricción, el control del hidrógeno, las condiciones térmicas y el tratamiento posterior a la soldadura.
- Establezca los controles del procedimiento Utilice el resultado para revisar el precalentamiento, la temperatura entre pasadas, el aporte térmico y los requisitos de inspección.
Por tanto, la secuencia práctica consiste en calcular la composición y después realizar una evaluación de ingeniería. La fórmula seleccionada debe ser adecuada para el acero y para la decisión que se deba tomar; posteriormente, el índice resultante debe considerarse junto con el espesor, el diseño de la unión, la restricción, el control del hidrógeno, las condiciones térmicas y el tratamiento posterior a la soldadura. El CE es útil precisamente porque centra la atención en un riesgo metalúrgico real. Resulta engañoso cuando se trata como si constituyera toda la evaluación de la soldabilidad.
La fórmula del equivalente de carbono del IIW: CEIIW
La ecuación CEIIW y sus términos elementales[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
El equivalente de carbono del Instituto Internacional de Soldadura, normalmente escrito CEIIW, estima el efecto combinado de varios elementos de aleación sobre la templabilidad del acero. AWS D8.10M:2021 presenta la ecuación de la siguiente manera:
La guía D-Range de la British Constructional Steelwork Association presenta la misma ecuación. En esta expresión, C, Mn, Si, Cr, Mo, V, Ni y Cu representan los contenidos elementales de carbono, manganeso, silicio, cromo, molibdeno, vanadio, níquel y cobre. Normalmente, los valores se introducen como porcentajes en peso, no como fracciones ni como porcentajes atómicos.
El carbono aparece como un término independiente, por lo que cada incremento unitario del contenido de carbono contribuye directamente al CEIIW. El manganeso y el silicio se dividen entre 6; el cromo, el molibdeno y el vanadio se dividen entre 5; el níquel y el cobre se dividen entre 15. Los denominadores forman parte de la formulación empírica. No son factores de conversión que puedan modificarse para adaptarlos a un determinado grado de acero.
Templabilidad Tendencia del acero a formar productos de transformación más duros hasta una profundidad determinada o bajo una condición de enfriamiento determinada; es diferente de la dureza propiamente dicha.
La ecuación refleja una consideración metalúrgica: el aumento del contenido de carbono y de muchas adiciones de aleación generalmente incrementa la templabilidad. Durante la soldadura, un acero con mayor templabilidad puede formar una zona afectada por el calor más dura en condiciones de enfriamiento adecuadas. Si también están presentes hidrógeno difusible y restricción, esa zona más dura puede presentar una mayor susceptibilidad a la fisuración asistida por hidrógeno. Por ello, las directrices de AWS sobre aceros al carbono y de baja aleación consideran la composición química y la templabilidad como factores de soldabilidad, junto con las condiciones del procedimiento y de fabricación.
CEIIW no es la única formulación del equivalente de carbono. TWI distingue CEIIW, Pcm, CEq y CEN como métodos independientes utilizados en la evaluación de la fisuración por hidrógeno. Pcm, por ejemplo, se desarrolló principalmente para aceros modernos de bajo contenido de carbono con aproximadamente 0,11 % en peso de carbono o menos, por lo que seleccionarlo simplemente porque produce un número conveniente puede inducir a error. Las directrices de AWS sobre soldadura también incluyen expresiones relacionadas, como CE, Pcm y CET, cada una con diferentes ponderaciones de los elementos.
Cómo introducir la composición química del acero en la fórmula
Utilice el análisis certificado de colada, la especificación del producto u otro análisis químico controlado correspondiente al acero que se está evaluando. La composición química debe corresponder al material y al estado del producto objeto de consideración. No introduzca el nombre de un grado, un máximo nominal ni una fracción decimal, salvo que la fórmula y la fuente exijan explícitamente ese formato.
Método de cálculo simbólico
Supongamos que un certificado de material indica los siguientes porcentajes elementales:
- carbono:
- manganeso:
- silicio:
- cromo:
- molibdeno:
- vanadio:
- níquel:
- cobre:
El cálculo se escribe entonces de la siguiente manera:
Primero sume los porcentajes de manganeso y silicio y, a continuación, divida esa suma entre 6. Por separado, sume el cromo, el molibdeno y el vanadio y divida el resultado entre 5. Finalmente, sume el níquel y el cobre y divida el resultado entre 15. Sume las tres contribuciones de los grupos de aleación al valor del carbono. Esto conserva la estructura de la fórmula y facilita la identificación de errores de transcripción.
En un cálculo real, las variables simbólicas se sustituirían por los valores del certificado correspondientes a la colada concreta. Un valor indicado como 0,20 % en peso de carbono se introduce como 0,20, no como 20 ni como 0,0020. Si un elemento no figura en la lista, su tratamiento debe ajustarse a la especificación del material o al procedimiento de evaluación aplicable; asumir silenciosamente un valor igual a cero puede ser inseguro cuando elementos de aleación presentes en trazas afectan al resultado. Las normas de producto también pueden indicar intervalos, mientras que un certificado proporciona un análisis específico de la colada. Se trata de datos de entrada diferentes y no deben mezclarse sin indicar la elección realizada.
La agrupación de materiales es una tarea independiente. ISO 15608:2025 especifica un sistema uniforme para agrupar materiales metálicos con fines de soldadura, incluidos los aceros y otras familias de aleaciones. Por tanto, un acero puede tener tanto una designación de grupo según ISO 15608 como un valor CEIIW calculado, pero el número de grupo no sustituye al cálculo.
Interpretación del resultado sin una precisión falsa
Un resultado CEIIW es un indicador basado en la composición, no una decisión de soldadura completa. AWS D8.10M:2021 describe el equivalente de carbono como una guía de soldabilidad y no como un parámetro absoluto. Expresar un resultado con varias cifras decimales no hace más exacta la predicción subyacente. El redondeo del certificado, la segregación, el muestreo, la selección de la fórmula y las condiciones reales de soldadura limitan todo lo que el número puede indicar.
Un CE más alto generalmente indica una mayor templabilidad y la necesidad de una revisión más rigurosa del proceso de soldadura, pero no predice por sí solo el agrietamiento. Limited evidence
Un CEIIW más elevado generalmente indica una mayor templabilidad y una mayor necesidad de examinar el control del hidrógeno, el precalentamiento, la temperatura entre pasadas y el comportamiento del enfriamiento. Por sí solo, no especifica una temperatura de precalentamiento ni demuestra que vaya a producirse fisuración. La ecuación no incorpora de forma independiente el espesor de la chapa, la restricción de la unión, el hidrógeno difusible, la velocidad de enfriamiento, el aporte térmico de la soldadura, las condiciones ambientales, el tratamiento térmico posterior a la soldadura ni el ciclo térmico producido por un proceso concreto.
El espesor y la restricción pueden modificar el riesgo de fisuración incluso cuando dos aceros tienen el mismo CEIIW. Por el contrario, distintos aportes térmicos pueden producir diferentes velocidades de enfriamiento en la zona afectada por el calor de un mismo grado de acero. Por tanto, la evaluación de un procedimiento debe considerar la unión real, el nivel de hidrógeno del consumible, la secuencia de soldadura, el precalentamiento, el control de la temperatura entre pasadas y cualquier tratamiento posterior a la soldadura.
Los límites publicados también pertenecen al contexto en el que se establecieron. TWI indica límites recomendados del equivalente de carbono inferiores a 0,43, o 0,45 para componentes de más de 1 pulgada de espesor, cuando el contenido de carbono supera el 0,18 % en peso, en una guía orientada al control de zonas afectadas por el calor duras conforme a los requisitos de NACE. Esas cifras no son límites universales de aceptación para todos los aceros, espesores o procesos de soldadura. CEIIW resulta útil para comparar composiciones e identificar cuándo se justifica un control más estricto del procedimiento; no debe confundirse con una puntuación independiente de soldabilidad.
Por qué existen varias fórmulas de equivalente de carbono
El equivalente de carbono no es un índice universal de soldabilidad. Es una estimación basada en la composición de cómo los elementos de aleación afectan la templabilidad y el riesgo de fisuración asistida por hidrógeno, pero cada ecuación se desarrolló para una población de aceros, un conjunto de datos y un modelo de fisuración determinados. Por lo tanto, el resultado numérico depende de algo más que del análisis de la colada: depende de la ecuación seleccionada.
AWS D8.10M:2021 describe el equivalente de carbono como una guía de soldabilidad, no como un parámetro absoluto. Esta salvedad es importante. Un equivalente de carbono no determina por sí mismo el precalentamiento, la temperatura entre pasadas, el aporte térmico ni el tratamiento posterior a la soldadura. El nivel de hidrógeno, la restricción, el espesor, la velocidad de enfriamiento, el detalle de la unión y el proceso de soldadura seleccionado también afectan el resultado.
CEIIW, CEq, Pcm y CEN
La ecuación del International Institute of Welding, comúnmente identificada como CEIIW, se asocia ampliamente con los aceros al carbono y de baja aleación convencionales. AWS D8.10M:2021 la presenta de la siguiente manera:
Los valores de los elementos se introducen como porcentajes en masa. Por lo tanto, los valores de carbono, manganeso, silicio, cromo, molibdeno, vanadio, níquel y cobre deben utilizar todos la misma base composicional.
Una expresión estrechamente relacionada suele denominarse CEq, o simplemente CE, en las especificaciones y guías de soldadura. La guía de AWS para acero laminado en caliente proporciona:
Esta expresión difiere de la expresión CEIIW en el tratamiento del silicio: en CEIIW, el silicio aparece en el numerador junto con el manganeso, pero no está incluido en esta expresión CE indicada. Algunos documentos utilizan CEq como denominación general para un cálculo convencional del equivalente de carbono, mientras que otros lo reservan para una ecuación determinada. Por lo tanto, la designación debe interpretarse junto con su fuente y no considerarse una definición internacional fija.
Pcm y CEN surgieron de intentos de representar con mayor precisión distintas composiciones de acero y comportamientos de fisuración que los que puede representar una sola expresión convencional. El análisis de TWI sobre las fórmulas de fisuración por hidrógeno distingue entre CEIIW, Pcm, CEq y CEN, en lugar de presentarlas como denominaciones intercambiables. Esta distinción refleja su desarrollo histórico. Las ecuaciones asignan pesos diferentes al carbono y a los elementos de aleación porque los aceros y las relaciones experimentales en las que se basan no eran idénticos.
CEN es una formulación del equivalente de carbono con un tratamiento de las contribuciones de aleación que depende del contenido de carbono. Se desarrolló para abarcar una gama de aceros más amplia que la población de aceros de bajo carbono asociada con Pcm, manteniendo al mismo tiempo una relación basada en la composición con la templabilidad y la susceptibilidad a la fisuración por hidrógeno. En consecuencia, CEIIW, CEq, Pcm y CEN pueden producir valores diferentes para una misma colada certificada. Esto no es un error de cálculo; es la consecuencia esperada de utilizar modelos diferentes.
El nombre de la fórmula debe acompañar a cada valor comunicado. “CE = 0,42” está incompleto a menos que el documento indique si el valor corresponde a CEIIW, CEq, Pcm, CEN u otro índice especificado. Comparar un valor IIW con un límite de Pcm puede conducir a una decisión de soldadura no válida.
La agrupación de materiales es una cuestión independiente. ISO 15608:2025 especifica un sistema uniforme de agrupación de materiales metálicos para la soldadura, incluidos los aceros y otras familias de aleaciones. La designación del grupo ISO de un acero no sustituye al cálculo del equivalente de carbono, y un valor de equivalente de carbono no establece el grupo conforme a ISO 15608.
El contexto de los aceros de bajo carbono para Pcm[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
Pcm se desarrolló principalmente para aceros modernos de bajo carbono con aproximadamente un 0,11 % en masa de carbono o menos, según TWI (2024). Esta nota sobre su aplicabilidad debe mantenerse asociada a la fórmula. Pcm no es automáticamente el sustituto correcto de CEIIW siempre que un acero tenga un equivalente numérico bajo, ni debe aplicarse fuera de su intervalo composicional previsto sin la orientación de la norma pertinente o de la calificación del procedimiento.
La guía de soldadura de AWS proporciona la siguiente expresión de Pcm:
Aquí, es el boro expresado en porcentaje en masa, y el término del boro es esencial, no opcional. Incluso una pequeña concentración de boro puede realizar una contribución medible porque se multiplica por 5. Omitir dicho término modifica el índice definido.
Pcm concede mayor importancia al carbono y trata varias adiciones de aleación de forma diferente a CEIIW. Esta formulación es adecuada para los aceros de bajo carbono y microaleados para los que se desarrolló Pcm, pero no convierte a Pcm en un sustituto universal de la ecuación IIW. Para aceros con más de aproximadamente un 0,11 % en masa de carbono, el ingeniero debe confirmar que el método Pcm elegido y su límite sean aplicables al grado, la forma del producto y la evaluación de la fisuración.
CET como índice composicional alternativo
CET es otro índice composicional utilizado en las guías de soldadura:
La guía de AWS para acero laminado en caliente publicada en 2007 presenta CET junto con CE y Pcm. Sus coeficientes difieren de los de ambos, por lo que una misma colada normalmente recibirá tres resultados numéricos diferentes cuando se calculen las tres ecuaciones. Por lo tanto, CET debe asociarse a los límites, diagramas o reglas de procedimiento desarrollados para CET, en lugar de convertirse informalmente en un valor CEIIW o Pcm.
La cuestión práctica no es qué fórmula produce el número más pequeño. Es qué índice corresponde a la población de aceros, la norma aplicable y el modelo de fisuración por hidrógeno. La guía de AWS identifica la composición química y la templabilidad como consideraciones de soldabilidad para los aceros al carbono y de baja aleación; el procedimiento de soldadura resultante también debe controlar el hidrógeno difusible, la restricción, el espesor, el precalentamiento, la temperatura entre pasadas y el aporte térmico. En algunas aplicaciones, los requisitos de dureza añaden otra restricción. TWI comunica límites recomendados de equivalente de carbono inferiores a 0,43, o a 0,45 para componentes de más de 1 pulgada de espesor, cuando el contenido de carbono supera el 0,18 % en masa, en una guía orientada a controlar las zonas afectadas por el calor de alta dureza. Tales límites son requisitos condicionales, no evidencia de que una única fórmula de equivalente de carbono rija para todos los aceros o soldaduras.
Método de cálculo detallado para la química del acero
Un resultado de equivalente de carbono solo es significativo cuando se conocen la fórmula, la base química y la convención de presentación de resultados. AWS D8.10M:2021 identifica la ecuación del International Institute of Welding como:
AWS también describe el equivalente de carbono como una guía de soldabilidad, no como un parámetro absoluto. El resultado no sustituye a la cualificación de un procedimiento de soldadura ni determina por sí solo el precalentamiento. El precalentamiento, la temperatura entre pasadas, el aporte térmico, el hidrógeno difusible, la restricción, el espesor y el tratamiento posterior a la soldadura siguen siendo factores relevantes.
Lectura de los valores de carbono y elementos de aleación a partir de un análisis químico
Comience con la especificación del producto y el análisis químico real. Confirme si los valores indicados corresponden a un análisis de colada, un análisis de producto u otro análisis contractual; después, identifique los elementos requeridos por la ecuación seleccionada. Un certificado de ensayo de colada puede indicar el carbono como C, el manganeso como Mn, el silicio como Si, el cromo como Cr, el molibdeno como Mo, el vanadio como V, el níquel como Ni, el cobre como Cu y el boro como B. Las abreviaturas deben comprobarse en la leyenda del certificado, en lugar de darse por supuestas según la posición de la columna.
Para la ecuación del IIW, registre el carbono, el manganeso, el silicio, el cromo, el molibdeno, el vanadio, el níquel y el cobre. Ninguno debe omitirse de forma inadvertida. Un elemento con una concentración pequeña sigue contribuyendo a la ecuación, y la omisión de un término puede hacer que el resultado indicado no sea reproducible. El boro no forma parte de la expresión del IIW anterior, pero debe registrarse cuando una fórmula lo incluya. La expresión de AWS para Pcm es:
El coeficiente hace que incluso un valor pequeño de boro sea relevante. Pcm se desarrolló principalmente para aceros modernos de bajo contenido de carbono con aproximadamente un 0,11 % en peso de carbono o menos, según la comparación de fórmulas de equivalentes de carbono publicada por TWI en 2024. No debe seleccionarse simplemente porque produzca un número conveniente.
Los valores deben ser porcentajes elementales expresados sobre la base requerida por la fórmula, normalmente en porcentaje en peso. Un valor del certificado de 0,18 % en peso de carbono se introduce como 0,18, no como 18 ni como 0,0018. Si el análisis se proporciona como fracción másica, partes por millón u otra unidad, convierta todos los elementos requeridos antes de comenzar. No mezcle un valor de carbono en porcentaje en peso con boro en ppm.
Un cálculo basado en un certificado es un resultado aritmético obtenido a partir de la composición indicada. No es una medición de laboratorio de la soldabilidad, la dureza o la susceptibilidad al agrietamiento. El laboratorio midió la composición, sujeta a la incertidumbre del muestreo y del análisis; el equivalente de carbono se calcula posteriormente a partir de esos valores indicados. Si el certificado proporciona un límite de detección, un intervalo o un resultado del tipo «inferior a», el cálculo debe señalar esa limitación en lugar de presentar un valor exacto no justificado.
Disciplina de unidades y orden de las operaciones aritméticas
Escriba la fórmula seleccionada antes de introducir los números. Esto evita confundir un cálculo de CEIIW con Pcm, CEq o CET. La guía de AWS para la soldadura de acero laminado en caliente, publicada en 2007, proporciona CEIIW en la misma forma y también incluye:
Estas ecuaciones no son intercambiables. TWI identifica CEIIW, Pcm, CEq y CEN como formulaciones diferentes utilizadas en la evaluación del agrietamiento inducido por hidrógeno.
Para un ejemplo explícitamente ilustrativo, suponga una composición química hipotética —no correspondiente a un grado designado ni a una estadística procedente de una fuente— indicada en porcentaje en peso como C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 y Cu 0,25. Aplique la ecuación del IIW en términos agrupados:
Calcule primero cada contribución:
A continuación, sume las contribuciones sin redondear:
Expresado con tres cifras decimales, el resultado es CEIIW = 0.542, indicando junto a él la fórmula y la base química. La agrupación es importante. Dividir el manganeso y el silicio por separado puede producir el mismo resultado aritmético, pero escribir los grupos prescritos facilita la auditoría del cálculo y reduce la probabilidad de introducir accidentalmente un denominador incorrecto.
Redondeo, presentación de resultados y trazabilidad
Conserve más cifras durante los pasos intermedios de las que aparecerán en el informe final. Redondear 1,45/6 a 0,24 antes de sumarlo modifica el resultado mostrado, y los redondeos prematuros repetidos adquieren mayor relevancia cuando hay varios términos. Un informe práctico debe conservar la precisión indicada en el certificado, mantener cifras adicionales de protección durante el cálculo y redondear únicamente el valor final de acuerdo con la especificación aplicable o la convención del proyecto.
El registro debe incluir la identificación de la colada o de la muestra, el documento de origen, los valores químicos, las unidades, la fórmula seleccionada, las contribuciones intermedias, el resultado sin redondear y el resultado final redondeado. Si un valor se convirtió a partir de ppm o de una fracción másica, registre dicha conversión. Si un elemento no figuraba en el certificado, indique si se trató como cero, si se acotó mediante un límite de detección o si se remitió para aclaración; nunca oculte la suposición.
Por último, mantenga separado el cálculo del equivalente de carbono de la agrupación de materiales. ISO 15608:2025 proporciona un sistema uniforme para agrupar materiales metálicos con fines de soldadura, incluidos los aceros y otras familias de aleaciones. Una designación de grupo no sustituye a un cálculo químico, y un resultado de CE no establece el grupo de ISO 15608. Ambos pueden figurar en un registro de soldadura, pero responden a preguntas diferentes.
Equivalente de carbono y fisuración por hidrógeno en la ZAC
El equivalente de carbono relaciona la composición química del acero con su templabilidad, pero por sí solo no predice la fisuración por hidrógeno. La ecuación del International Institute of Welding identificada por AWS D8.10M:2021 es:
Los valores elementales de esta expresión son porcentajes de composición en peso. Un resultado más alto generalmente indica una mayor templabilidad y una mayor posibilidad de formar regiones duras en la zona afectada por el calor (ZAC), particularmente cuando las condiciones de soldadura producen un enfriamiento rápido. AWS describe el equivalente de carbono como una directriz de soldabilidad, no como un parámetro absoluto. Esta distinción es importante porque la fisuración depende del ciclo térmico de soldadura, del nivel de hidrógeno y de la restricción mecánica, además de la composición química.
TWI distingue CEIIW, , CEq y CEN como formulaciones utilizadas para evaluar la fisuración por hidrógeno. No se aplican con el mismo significado a todas las poblaciones de aceros. Por ejemplo, TWI indica que se desarrolló principalmente para aceros modernos de bajo contenido de carbono que contienen aproximadamente un 0,11 % en peso de carbono o menos. La orientación de AWS proporciona las expresiones relacionadas:
Por lo tanto, la selección de una ecuación debe basarse en el tipo de acero, la norma aplicable y la evaluación de soldadura que se esté realizando. ISO 15608:2025 agrupa los materiales con fines de soldadura; ese sistema de agrupación es independiente del cálculo de un equivalente de carbono.

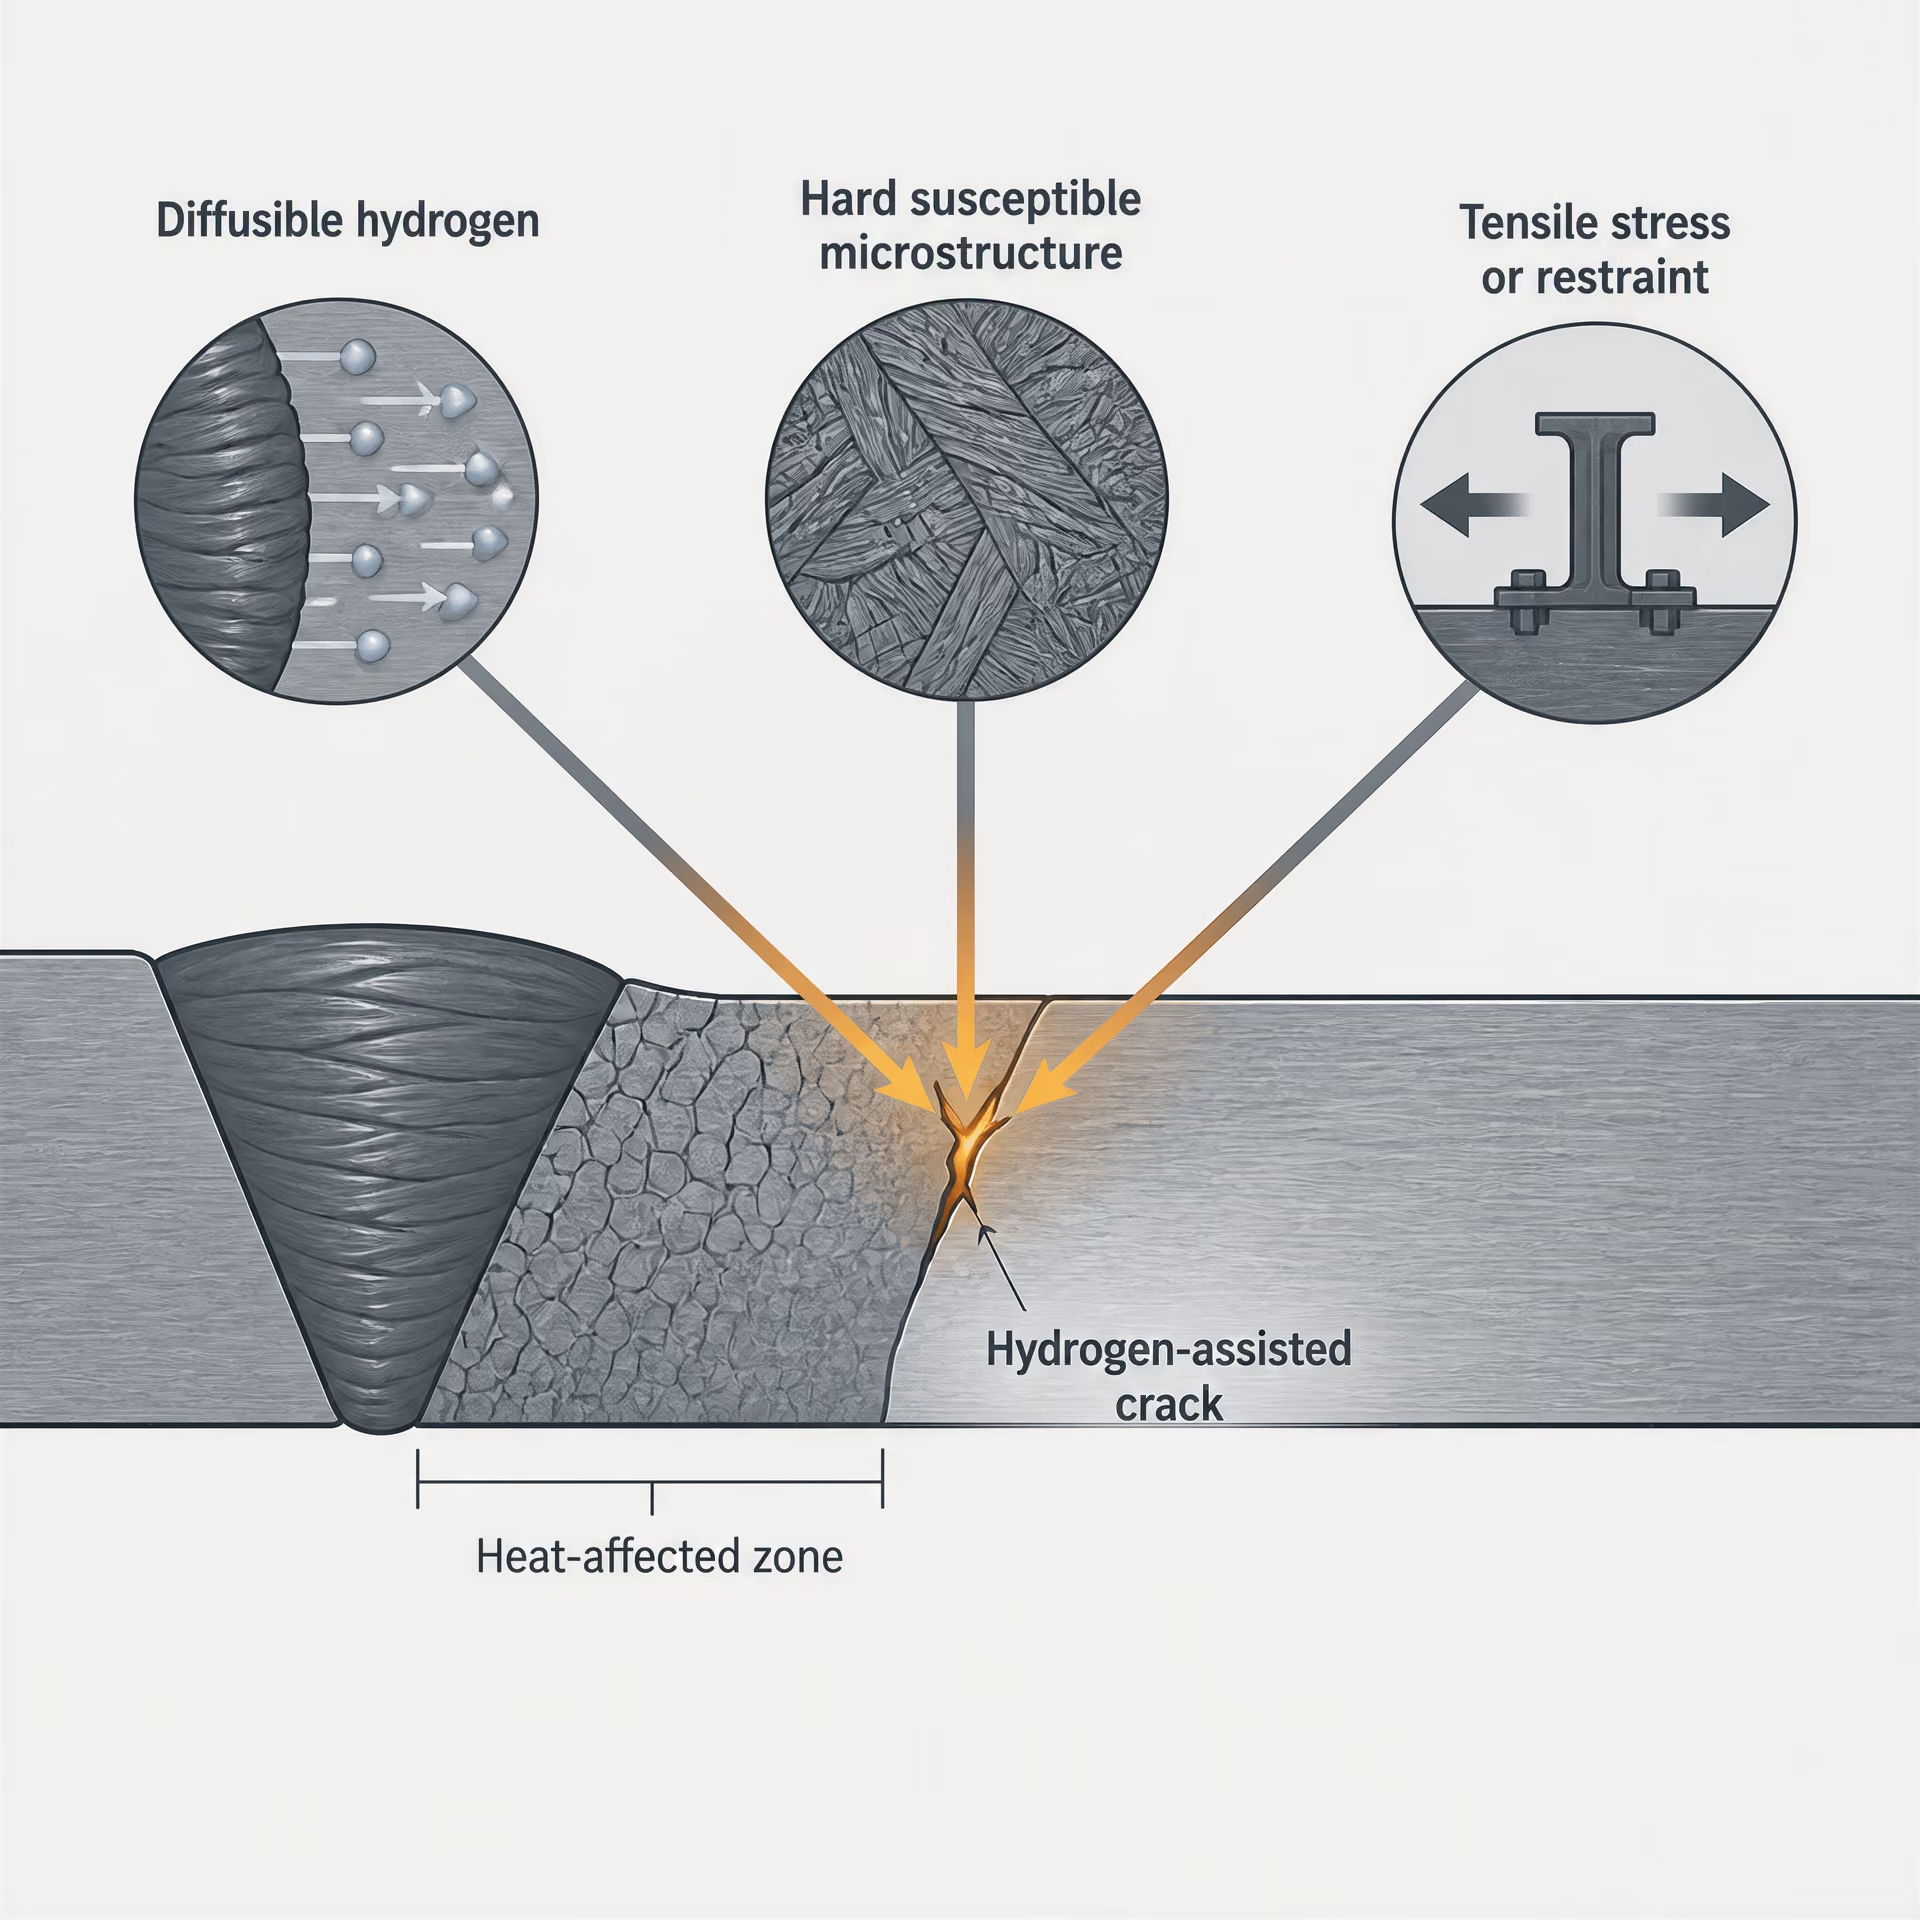
Las tres condiciones que intervienen en la fisuración asistida por hidrógeno
La fisuración asistida por hidrógeno requiere la coincidencia de tres condiciones: hidrógeno difusible, una microestructura dura o frágil susceptible y tensión de tracción o restricción. Si se elimina una de estas condiciones, disminuye la probabilidad de fisuración, aunque ninguna medida de control individual garantiza la inmunidad.
El hidrógeno difusible ingresa a través de la humedad, la contaminación, el fundente húmedo, los electrodos almacenados de forma inadecuada, los recubrimientos superficiales y otras fuentes que contienen hidrógeno. Durante la soldadura, parte del hidrógeno se disuelve en el metal fundido y posteriormente migra hacia la ZAC a medida que se enfría la unión. Puede acumularse en defectos, inclusiones, límites de grano de la austenita previa o regiones sometidas a una alta tensión local. La cantidad relevante no es simplemente el hidrógeno presente en el consumible antes de la soldadura, sino el hidrógeno que queda disponible para difundirse a través de la soldadura y del acero adyacente.
La segunda condición es una microestructura susceptible. Una ZAC dura puede tener una tolerancia reducida frente al hidrógeno y la tensión local, especialmente cuando sus productos de transformación son frágiles. La tercera es la tensión de tracción. La restricción de la unión, la contracción, la tensión residual, la carga aplicada y la concentración de tensiones en una región sin fusión o en una entalla pueden proporcionar la fuerza impulsora para una fisura. Un valor alto de CE genera preocupación principalmente porque puede aumentar la templabilidad; no demuestra que haya hidrógeno presente ni que la restricción sea suficiente para provocar fisuración.
Microestructuras duras y velocidad de enfriamiento
La ZAC se calienta por encima de las temperaturas de transformación y después se enfría a una velocidad controlada por el espesor de la placa, la geometría de la unión, el aporte térmico, el precalentamiento, la temperatura entre pasadas y el material circundante. Un acero con alta templabilidad puede transformarse en regiones martensíticas duras o en otras regiones sensibles a la fisuración durante un enfriamiento rápido. La misma composición química puede producir una ZAC menos susceptible bajo un ciclo térmico más lento.
El espesor afecta a este ciclo porque una placa gruesa o una unión con alta conductividad puede extraer el calor rápidamente. La restricción de la unión también tiende a aumentar con el tamaño y la rigidez de la unión, así como con el número de componentes que impiden la contracción libre. El aporte térmico modifica la anchura y el comportamiento del enfriamiento de la ZAC, pero aumentarlo no constituye una solución universal: un calor excesivo puede reducir la tenacidad, ampliar la ZAC o afectar a la deformación y a la tensión residual. El procedimiento debe equilibrar estos efectos, en lugar de tratar el CE como una puntuación de apto o no apto.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
La orientación de TWI relacionada con NACE ilustra el contexto limitado de las recomendaciones numéricas sobre CE. Cuando el contenido de carbono supera el 0,18 % en peso y el objetivo es controlar las ZAC duras, indica límites recomendados del equivalente de carbono inferiores a 0,43, o inferiores a 0,45 para componentes de más de 1 pulgada de espesor. Estas cifras no son reglas universales de aceptación para todos los aceros, espesores, condiciones de servicio o procesos de soldadura. Corresponden a ese contexto de control de la dureza.

Lógica del precalentamiento y del control del hidrógeno
El precalentamiento ralentiza el enfriamiento, lo que proporciona a una ZAC templable más tiempo para transformarse en productos menos sensibles a la fisuración y permite que el hidrógeno se difunda fuera de las regiones sometidas a altas tensiones antes de que la unión alcance una temperatura baja. El control de la temperatura entre pasadas mantiene el ciclo térmico previsto entre los cordones de soldadura. Ambos valores deben especificarse y supervisarse como parte del procedimiento de soldadura cualificado, teniendo en cuenta el espesor real, la restricción de la unión, las condiciones ambientales y la composición química del acero.
El control del hidrógeno comienza antes de encender el arco. Los consumibles deben seleccionarse y manipularse de acuerdo con el procedimiento aplicable y los requisitos de almacenamiento del fabricante; los electrodos y fundentes de bajo contenido de hidrógeno pueden absorber humedad si se descuidan los controles de secado, mantenimiento en caliente o exposición. Las superficies de la unión deben estar libres de agua, aceite, cascarilla de óxido, pintura y otros contaminantes que puedan añadir hidrógeno o generar defectos.
El momento de la inspección también forma parte de esta lógica. Las fisuras por hidrógeno pueden formarse después de la soldadura y no durante la operación de soldadura visible, por lo que puede requerirse una inspección diferida cuando el procedimiento o el código aplicable identifique un riesgo. La demora no sustituye al precalentamiento, al control adecuado de los consumibles ni a la evaluación de la restricción. Permite que un examen posterior tenga mayores probabilidades de detectar la fisuración diferida.
Por lo tanto, el resultado del equivalente de carbono constituye un punto de partida para las decisiones relativas al procedimiento. La evaluación final debe combinar la composición química con el control del hidrógeno difusible, la velocidad de enfriamiento, el espesor, la restricción, el aporte térmico, el precalentamiento, la temperatura entre pasadas y cualquier tratamiento posterior a la soldadura especificado.
Aplicación del CE a grados y especificaciones de acero determinados
Aceros estructurales al carbono y de baja aleación
| Tipo de información | Qué comunica al ingeniero | Qué no sustituye |
|---|---|---|
| Grado del producto | Propiedades requeridas del producto y clase de especificación | Cálculo de la composición química específica de la colada |
| Análisis de la colada en la acería | Composición elemental comunicada para el material que se va a unir | Evaluación completa de la soldabilidad |
| Grupo ISO 15608 | Relación con los materiales para la cualificación del procedimiento de soldadura | Valor del equivalente de carbono |
| Cálculo de CE | Indicación de la templabilidad y del riesgo de soldadura basada en la composición | Cualificación de la especificación del procedimiento de soldadura o controles específicos de la unión |
Los cálculos del equivalente de carbono pueden aplicarse a los aceros al carbono y a los aceros estructurales de baja aleación cuando la evaluación de la soldadura necesita una indicación basada en la composición sobre la templabilidad y el riesgo de fisuración inducida por hidrógeno. Entre las especificaciones de producto habituales se incluyen ASTM A36/A36M, ASTM A572/A572M y grados de EN 10025-2 como S275 y S355. La designación identifica una clase de material y las propiedades exigidas al producto; por sí sola, no proporciona la composición de la colada concreta que se va a soldar.
Para el método del International Institute of Welding, AWS D8.10M:2021 establece:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Los valores elementales se introducen como porcentajes en peso. Algunas directrices de soldadura para aceros laminados en caliente escriben la misma expresión sin el subíndice: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, porque el silicio no se incluye en esa formulación. El cálculo es una estimación del efecto combinado de los elementos de aleación sobre la templabilidad, no una medición directa de la soldabilidad.
Esta distinción es importante incluso para grados estructurales conocidos. Una colada certificada conforme a ASTM A36/A36M o EN 10025-2 S355 debe cumplir los límites de composición química y los requisitos mecánicos de su especificación, pero los contenidos declarados de carbono, manganeso, cromo, molibdeno, níquel, cobre y vanadio pueden diferir de los de otra colada conforme. Por tanto, los valores de CE resultantes pueden diferir aunque ambos materiales lleven la misma designación nominal de grado.
Las directrices de AWS sobre aceros al carbono y de baja aleación identifican la composición química y la templabilidad como factores que deben tenerse en cuenta para la soldabilidad. La consecuencia práctica es que el CE puede ayudar a determinar si un procedimiento requiere un control más estricto del precalentamiento, de la temperatura entre pasadas, del aporte térmico, del hidrógeno del consumible y de las condiciones de enfriamiento. El espesor, la restricción de la junta, las condiciones ambientales y el método de control del hidrógeno también influyen en la evaluación. Un resultado de CE no puede, por sí solo, seleccionar un procedimiento de soldadura ni establecer que una junta esté a salvo de la fisuración retardada por hidrógeno.
Otras expresiones pueden ser más adecuadas para una población de aceros o una decisión determinada. Las directrices de AWS sobre soldadura publicadas en 2007 proporcionan Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B y CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40, junto con la ecuación del IIW. TWI informó en 2024 de que Pcm se desarrolló principalmente para aceros modernos de bajo contenido de carbono con aproximadamente un 0,11 % en peso de carbono o menos. Seleccionar Pcm simplemente porque produce un número conveniente ignoraría el intervalo de composición y el propósito para el que se desarrolló la fórmula.
Aceros de alta resistencia y baja aleación, y aceros templados y revenidos
Los aceros HSLA requieren la misma separación entre la identificación del grado y el cálculo específico de la colada. Entre los ejemplos se incluyen los productos HSLA de ASTM A572/A572M y ASTM A709/A709M, mientras que los aceros de construcción templados y revenidos pueden especificarse conforme a ASTM A514/A514M, EN 10025-6 S690Q u otra norma de producto aplicable. Estas designaciones establecen requisitos de resistencia, tenacidad, condición de suministro y composición química, pero no sustituyen el examen del certificado de ensayo de la colada.
Las adiciones de microaleación, como vanadio, niobio y titanio, pueden afectar a la precipitación, el afino de grano y la resistencia; el cromo, el molibdeno y el manganeso pueden afectar a la templabilidad y al comportamiento de transformación. Una fórmula pondera estos elementos de acuerdo con su propia estructura. No reproduce el historial térmico completo de una soldadura ni la microestructura resultante de la zona afectada térmicamente. En los aceros templados y revenidos, el ciclo térmico de soldadura también puede alterar la condición de revenido original, por lo que la dureza, la tenacidad y los requisitos posteriores a la soldadura pueden ser tan importantes como el valor de CE.
Para estos aceros, la especificación aplicable y la norma de soldadura rigen la evaluación final. La cualificación de un procedimiento de soldadura puede tener que demostrar propiedades mecánicas, dureza, tenacidad o controles de fisuración retardada conforme a las variables esenciales especificadas. Los límites de precalentamiento y de temperatura entre pasadas, el aporte térmico, la secuencia de los cordones, el almacenamiento de los consumibles, la restricción y el tratamiento térmico posterior a la soldadura deben considerarse conjuntamente. Cuando el control de la dureza es fundamental, el análisis de TWI de 2024 sobre los requisitos de NACE recoge límites recomendados del equivalente de carbono inferiores a 0,43, o a 0,45 para componentes de más de 1 pulgada de espesor, cuando el carbono supera el 0,18 % en peso; esos valores pertenecen al contexto indicado y no deben transferirse a todos los grados HSLA o templados y revenidos.
AWS D8.10M:2021 describe el equivalente de carbono como una directriz de soldabilidad y no como un parámetro absoluto. Esta formulación es especialmente importante para los aceros de alta resistencia, en los que el nivel de resistencia, los requisitos de tenacidad, el espesor de la chapa, la restricción y la condición de suministro pueden modificar el riesgo asociado a la soldadura sin cambiar el grado nominal.
Por qué la designación del grado por sí sola no puede sustituir a la composición química de la colada
Una designación de grado define un intervalo de especificación o un requisito de producto. Un cálculo específico del CE de una colada utiliza los valores elementales reales declarados para el material que se va a unir. Se trata de tipos de información diferentes. El primero establece lo que debe cumplir el producto; el segundo estima cómo su composición química medida puede influir en la templabilidad y en los controles de soldadura.
Por tanto, el procedimiento correcto consiste en identificar la norma de producto, obtener la composición química aplicable de la colada, seleccionar una fórmula adecuada para el acero y la evaluación de la fisuración, y comparar después el resultado con los requisitos del procedimiento de soldadura y del código aplicable. El cálculo debe indicar si los valores proceden de un análisis certificado de la colada, de un valor máximo de producto o de otra fuente permitida. Sustituir los valores máximos de la especificación por valores medidos puede producir un resultado conservador de cribado, pero no equivale a informar del CE real de la colada.
La agrupación de materiales añade otro nivel, pero no sustituye al cálculo. ISO 15608:2025 proporciona un sistema uniforme para agrupar materiales metálicos con fines de soldadura, incluidos los aceros y otras familias de aleaciones. Una designación de grupo facilita la cualificación de procedimientos y el control de materiales; no es una fórmula de equivalente de carbono. Las decisiones finales deben ajustarse a las normas de producto y de soldadura aplicables, respaldadas por la composición química real y por el conjunto completo de las condiciones de soldadura.
Normas, agrupación de materiales y cualificación del procedimiento de soldeo
ISO 15608:2025 y agrupación de materiales[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025 especifica un sistema uniforme para la agrupación de materiales metálicos con fines de soldeo. Su alcance es más amplio que el de los aceros al carbono y de baja aleación: el sistema también abarca los aceros inoxidables, el níquel y las aleaciones de níquel, el aluminio y las aleaciones de aluminio, el cobre y las aleaciones de cobre, el titanio y las aleaciones de titanio, así como otras familias de materiales contempladas por la norma. A un material se le asigna un grupo y, cuando corresponde, un subgrupo, de acuerdo con su composición química especificada, forma del producto, características mecánicas y clasificación metalúrgica.
La designación se utiliza para organizar la cualificación de los procedimientos de soldeo y determinar cuándo los datos de cualificación pueden aplicarse a otro material perteneciente al mismo grupo o subgrupo permitido. Por ejemplo, un acero estructural identificado por su norma de producto y asignado a un grupo de ISO 15608 no está recibiendo una puntuación de soldabilidad. El grupo registra su relación con otros materiales a efectos de cualificación.
Esta distinción es importante porque la agrupación de materiales es un sistema de clasificación, mientras que el equivalente de carbono es un cálculo basado en la composición. ISO 15608:2025 no convierte un número de grupo en un valor de CE. A la inversa, un resultado de CE no establece un grupo de materiales de ISO 15608. No obstante, deben comprobarse el certificado del material, la designación del producto, la edición aplicable de ISO 15608 y el código de construcción aplicable.
Una designación de grupo no puede sustituir al análisis real de colada. Dos aceros pueden pertenecer a una agrupación de materiales relacionada y, aun así, diferir en su contenido de carbono, manganeso, cromo, molibdeno, níquel, cobre, vanadio, boro u otros elementos que afectan a la templabilidad y al riesgo de fisuración inducida por hidrógeno. El espesor y el estado de suministro también afectan al ciclo térmico y a la zona afectada por el calor resultante. La agrupación simplifica el marco de cualificación; no elimina esas diferencias.
Separación entre la agrupación y el cálculo del equivalente de carbono
El equivalente de carbono debe seleccionarse en función de la cuestión de soldeo que se esté evaluando, y no tratarse como un número universal asociado a un grado. AWS D8.10M:2021 identifica la ecuación del International Institute of Welding de la siguiente manera:
Los valores elementales de esta y de las demás ecuaciones normalmente se introducen como porcentajes en peso. Por tanto, un valor de carbono de 0,20 % en peso se introduce en la ecuación como 0,20, no como 20. El resultado es útil para evaluar la templabilidad y la probabilidad de que una zona afectada por el calor de una soldadura sea susceptible a la fisuración bajo determinadas condiciones de hidrógeno, restricción y enfriamiento.
Otras formulaciones asignan una ponderación diferente a los elementos. La orientación de AWS para el acero laminado en caliente, publicada en 2007, proporciona:
y
La orientación de TWI de 2024 distingue entre CEIIW, Pcm, CEq y CEN, en lugar de presentarlos como denominaciones intercambiables. Pcm se desarrolló principalmente para aceros modernos de bajo contenido de carbono, con aproximadamente un 0,11 % en peso de carbono o menos. Su aplicación fuera de la población de materiales y del modelo de fisuración para los que se desarrolló puede dar una impresión engañosa de precisión.
AWS D8.10M:2021 describe el equivalente de carbono como una orientación sobre la soldabilidad, no como un parámetro absoluto. Esta formulación debe determinar cómo se utiliza el número. Un cálculo de CE puede respaldar la decisión de revisar el precalentamiento, el control del hidrógeno, el aporte térmico o el riesgo de dureza, pero por sí solo no puede aprobar un WPS. El código de fabricación aplicable puede especificar una ecuación, un límite o una vía de cualificación del procedimiento concretos. Sus requisitos prevalecen sobre una fórmula genérica.
El mismo criterio se aplica a los límites publicados. El análisis de TWI de 2024 sobre los requisitos de dureza de NACE indica límites de CE recomendados inferiores a 0,43, o inferiores a 0,45 para componentes de más de 1 pulgada de espesor, cuando el carbono supera el 0,18 % en peso, en el contexto del control de zonas afectadas por el calor de elevada dureza. Esas cifras no constituyen una regla universal de aceptación para todos los aceros, espesores, entornos de servicio o procesos de soldeo.
Variables de cualificación del procedimiento que el CE no puede sustituir
Un procedimiento de soldeo cualificado relaciona el material con una unión y una operación de soldeo reales. Especifica el diseño y la preparación de la unión, el intervalo de espesores del metal base, la posición de soldeo, el proceso, la polaridad o el tipo de corriente, la clasificación del consumible, el gas de protección cuando corresponda, el precalentamiento, la temperatura entre pasadas, el aporte térmico y las condiciones de avance. También puede controlar los niveles de hidrógeno, la secuencia de los cordones, la restricción, el enfriamiento, el tratamiento térmico posterior al soldeo y los requisitos de dureza o de fisuración.
El CE informa a ese sistema de control. Un CE elevado puede indicar una mayor templabilidad y la necesidad de controles térmicos y de hidrógeno más estrictos, mientras que un CE inferior no garantiza la ausencia de fisuración. Las secciones gruesas se enfrían de manera diferente a las secciones delgadas; las uniones con un alto grado de restricción se comportan de manera diferente a las uniones con poca restricción; y un consumible de bajo contenido de hidrógeno no elimina los efectos de un precalentamiento inadecuado o de una restricción excesiva.
El propio proceso de soldeo modifica el ciclo térmico. El soldeo por arco con electrodo revestido, el soldeo por arco con gas y electrodo metálico, el soldeo por arco sumergido y el soldeo por arco con alambre tubular pueden proporcionar diferentes aportes térmicos, exposiciones al hidrógeno y velocidades de enfriamiento incluso en el mismo grado. La clasificación del consumible también es importante, ya que la resistencia, la designación del hidrógeno difusible y la composición química del metal depositado son variables de cualificación, no términos contenidos en un valor de CE.
El tratamiento térmico posterior al soldeo puede modificar las tensiones residuales y revenir las zonas endurecidas, pero su temperatura, tiempo de mantenimiento y velocidad de calentamiento o enfriamiento requeridos deben proceder del código aplicable y del procedimiento cualificado. Los ensayos de dureza, la inspección para detectar fisuración inducida por hidrógeno y la inspección diferida pueden ser obligatorios cuando lo exijan las condiciones de servicio o los requisitos de la especificación. La orientación de AWS sobre los aceros al carbono y de baja aleación identifica la composición química y la templabilidad como factores relacionados con la soldabilidad, pero ni AWS ni ISO 15608:2025 consideran el CE un sustituto de la cualificación del procedimiento.
Por tanto, la secuencia práctica es clara: identificar el material y su grupo de ISO 15608, obtener la composición química certificada, calcular la formulación de CE exigida por el código aplicable y, a continuación, cualificar y aplicar el WPS con la unión, el espesor, el proceso, el consumible y los controles térmicos especificados. El CE es uno de los elementos de esa decisión. No constituye la cualificación en sí misma.
Límites, uso indebido e interpretación práctica
El error de tratar el CE como un umbral universal
El equivalente de carbono es una estimación basada en la composición de la templabilidad y del riesgo de fisuración por hidrógeno. No es una evaluación completa de la soldabilidad y no proporciona una respuesta de aprobado o rechazado independiente de las condiciones de soldeo. AWS D8.10M:2021 lo establece directamente: el equivalente de carbono es una guía de soldabilidad, no un parámetro absoluto.
Un error común consiste en denominar “CEIIW” a todo cálculo del equivalente de carbono. En AWS D8.10M:2021, CEIIW es específicamente:
Normalmente, los valores de los elementos se introducen como porcentajes en peso. Esta designación no debe aplicarse automáticamente a Pcm, CET, CEq o CEN. Las ecuaciones reflejan diferentes grupos de aceros y distintos intentos de representar la templabilidad o la susceptibilidad a la fisuración por hidrógeno.
Pcm ilustra la diferencia:
En 2024, TWI informó de que Pcm se desarrolló principalmente para aceros modernos de bajo contenido de carbono, con aproximadamente un 0,11 % en peso de carbono o menos. Asigna a silicio y a varios elementos de aleación una ponderación diferente de la de CEIIW e incluye explícitamente el boro. Omitir el boro no es una simplificación inocua cuando el acero contiene una adición deliberada de boro. Por el contrario, comparar directamente un valor de Pcm con un límite de CEIIW como si ambos números tuvieran el mismo significado carece de fundamento técnico.
Los límites también dependen de su fuente y aplicación. El análisis de TWI de 2024 sobre los requisitos de dureza de NACE informa de límites recomendados del equivalente de carbono inferiores a 0,43, o de 0,45 para componentes de más de 1 pulgada de espesor, cuando el carbono supera el 0,18 % en peso, en el contexto del control de las zonas afectadas térmicamente duras. Esta afirmación no establece un límite universal para todos los grados, uniones, espesores, niveles de hidrógeno, condiciones de restricción o entornos de servicio. Un límite procedente de un requisito para servicio ácido no puede transferirse sin más a un procedimiento de fabricación de puentes, del mismo modo que un límite de una norma de materiales no puede sustituir al código de soldeo aplicable.
El cálculo en sí puede ser preciso mientras que la conclusión sea errónea. El contenido de carbono, la velocidad de enfriamiento, el hidrógeno difusible, la restricción, el aporte térmico, el precalentamiento, la temperatura entre pasadas y el tratamiento posterior al soldeo influyen en el riesgo real.
Cuándo la selección de la fórmula cambia la conclusión de ingeniería
La selección de la fórmula es más importante cerca del límite de un procedimiento. Considérese un acero microaleado de bajo contenido de carbono con una pequeña adición de boro. CEIIW puede producir un resultado moderado porque el boro no aparece en esa ecuación, mientras que Pcm aumenta mediante el término . Si el ingeniero utiliza Pcm para evaluar la fisuración por hidrógeno, pero lo calcula sin incluir el boro, el resultado puede subestimar el efecto previsto de la composición. Si posteriormente ese mismo valor se compara con un límite de CEIIW, se acumulan dos errores independientes.
El problema inverso se produce cuando CEIIW se aplica a un acero fuera del grupo de materiales para el que se desarrolló otra ecuación. TWI distingue CEIIW, Pcm, CEq y CEN como formulaciones de uso habitual para la evaluación de la fisuración por hidrógeno. No son denominaciones intercambiables. La guía de AWS para aceros laminados en caliente, publicada en 2007, enumera por separado el CE de tipo CEIIW, Pcm y CET:
Por tanto, CET puede producir una clasificación diferente de la de CEIIW para la misma colada, especialmente cuando los contenidos de manganeso, molibdeno, cromo, cobre o níquel son importantes. La diferencia no es un defecto matemático; refleja una ponderación empírica diferente y un uso previsto distinto.
La calidad de los datos de composición es otra fuente de conclusiones diferentes. Un certificado del fabricante puede proporcionar un análisis de colada, mientras que una especificación puede mostrar únicamente valores máximos nominales o intervalos. Sustituir los valores nominales sin indicarlo puede ocultar si el resultado es conservador, no conservador o simplemente ilustrativo. Debe utilizarse la composición real de la colada cuando la decisión dependa de un margen estrecho. El informe debe indicar si cada valor corresponde a un análisis real, un valor máximo especificado, una composición nominal o un valor supuesto.
La agrupación de materiales también debe mantenerse separada del cálculo del equivalente de carbono. ISO 15608:2025 especifica un sistema uniforme para agrupar materiales metálicos con fines de soldeo, incluidos los aceros y otras familias de aleaciones. Un número de grupo ayuda a determinar si puede aplicarse un procedimiento de soldeo existente; no sustituye al cálculo del CE ni demuestra que dos aceros tengan un comportamiento equivalente frente a la fisuración.
Lista de comprobación para ingenieros e inspectores
Lista de comprobación para la revisión del equivalente de carbono
- Fórmula y fuente Identifique CEIIW, Pcm, CET, CEq o CEN y el documento que rige su uso.
- Base de la composición química Registre el análisis de la colada, las unidades y el tratamiento de los valores faltantes o acotados.
- Acero y espesor Registre el grado, la norma del producto, la agrupación según ISO 15608 y el espesor determinante.
- Condiciones de agrietamiento Evalúe el hidrógeno difusible, la restricción, la velocidad de enfriamiento y el riesgo de una ZAC dura.
- Controles de soldadura Documente el precalentamiento, la temperatura entre pasadas, el aporte térmico, la inspección retardada y el tratamiento posterior a la soldadura.
- Registro de la decisión Indique el valor calculado, el límite aplicable, las hipótesis, las desviaciones y los controles resultantes.
Antes de aceptar un resultado del equivalente de carbono, documente lo siguiente:
- La fórmula y la fuente: identifique CEIIW, Pcm, CET, CEq o CEN, y cite la norma aplicable, el documento de AWS, la especificación del proyecto o la guía técnica correspondiente.
- La base química y las unidades: verifique que C, Mn, Si, Cr, Mo, V, Ni, Cu y B se introduzcan como porcentajes en peso cuando así se requiera; distinga el análisis real de la colada de los valores nominales o máximos.
- La familia y la designación del acero: registre el grado y la norma del material, como la designación pertinente de ASTM, EN, API u otra, y mantenga separado conceptualmente de CE el criterio de agrupación de materiales de ISO 15608.
- El espesor y el contenido de carbono: identifique el espesor determinante y señale si el carbono supera el 0,18 % en peso cuando se esté considerando un límite citado relacionado con NACE.
- La población prevista para la fórmula: confirme si el acero es un material moderno de bajo contenido de carbono adecuado para Pcm o si el documento aplicable exige CEIIW, CET u otra expresión.
- Las condiciones de fisuración: evalúe el hidrógeno difusible, el control de los consumibles, la restricción de la unión, el ajuste, el historial térmico, la velocidad de enfriamiento y el riesgo de que se formen zonas afectadas térmicamente duras.
- Los controles de soldeo: determine el precalentamiento, la temperatura entre pasadas, el aporte térmico, las precauciones frente al hidrógeno, la inspección diferida y cualquier tratamiento térmico posterior al soldeo conforme a la norma aplicable o al procedimiento cualificado.
- El registro de la decisión: indique el valor calculado, el límite aplicable si existe, las hipótesis, las desviaciones y los controles de soldeo resultantes.
El CE es más útil como un dato transparente dentro de una evaluación más amplia de la soldabilidad, no como un umbral universal ni como sustituto de un procedimiento de soldeo aprobado.
Referencias
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html