




Ce que signifie la résistance à la corrosion de l’acier inoxydable
La résistance à la corrosion de l’acier inoxydable est la capacité d’un alliage à former, maintenir et réparer un film passif riche en chrome dans un environnement de service donné. Il ne s’agit pas d’une propriété permanente que le matériau conserverait depuis sa production jusqu’à toutes ses applications. Une nuance d’acier inoxydable peut rester passive dans une eau propre et aérée, puis subir une attaque localisée rapide dans une fissure étroite contenant des chlorures à température plus élevée. La désignation de l’alliage indique sa composition chimique nominale ; les performances en service dépendent également de la géométrie, de l’état de surface, de l’historique de fabrication, des contraintes et de l’exposition.

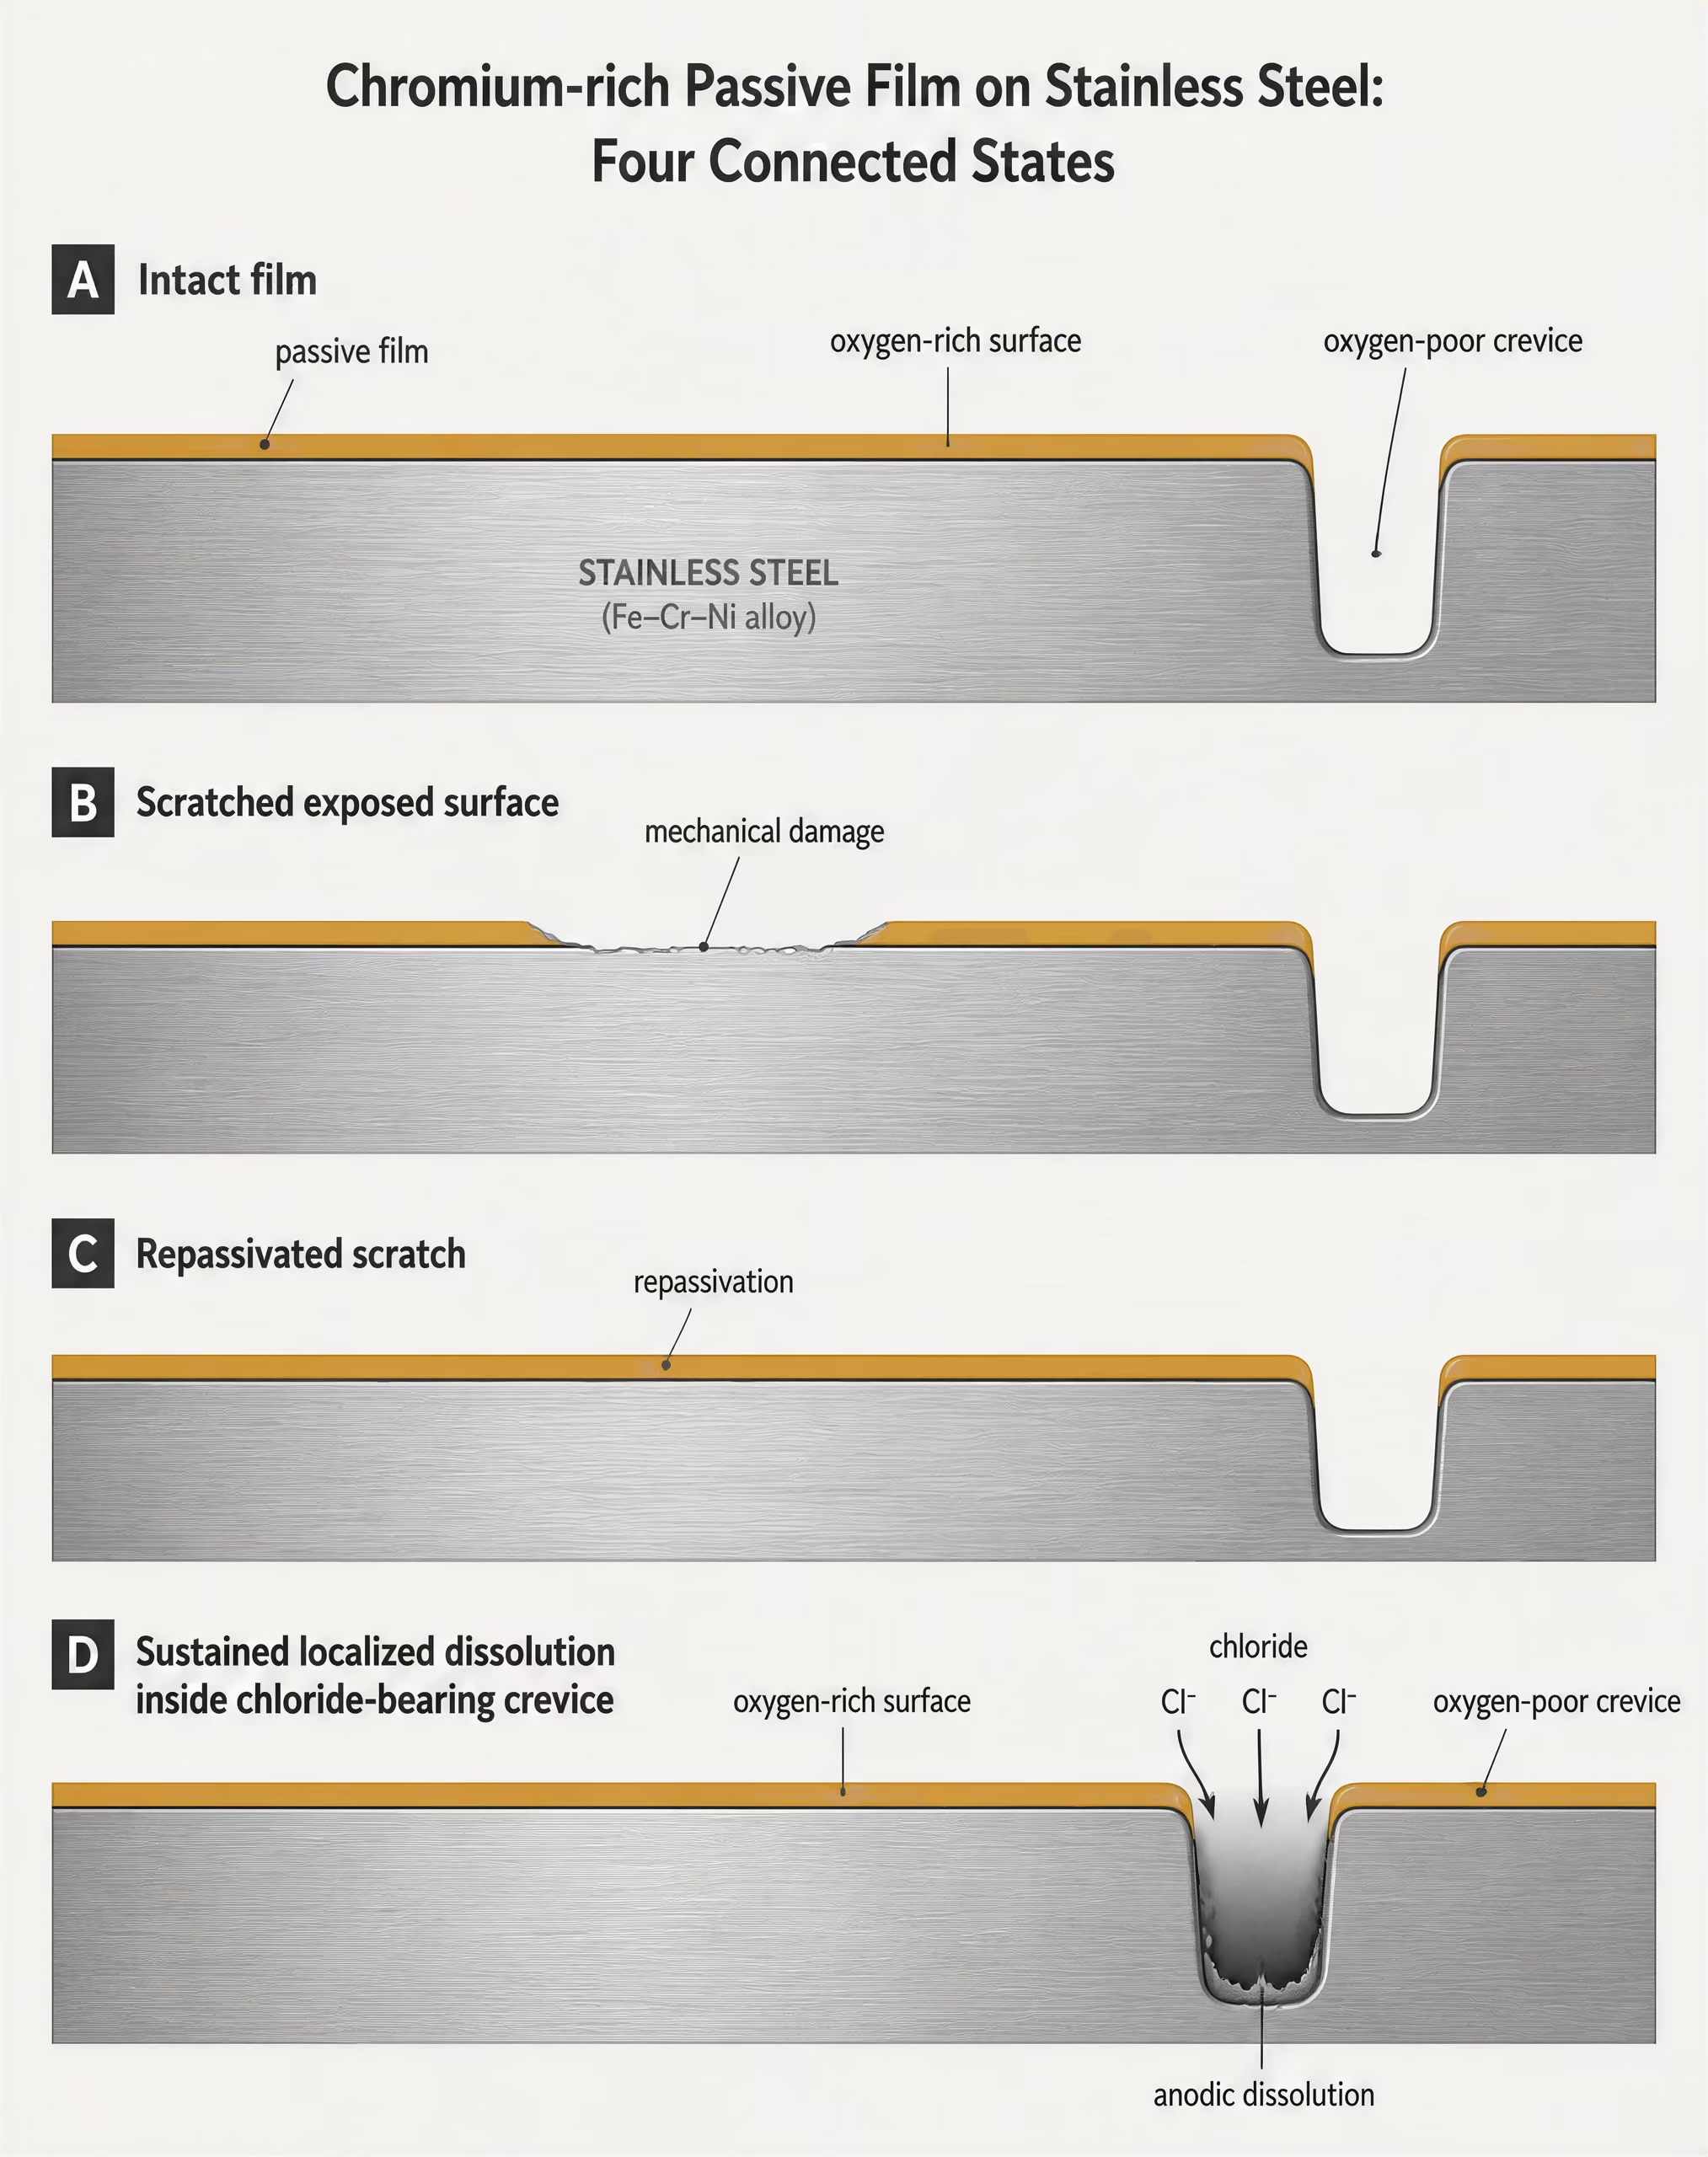
Films passifs et dépassivation
Lorsqu’un alliage inoxydable contenant suffisamment de chrome est exposé à l’air ou à l’eau, le chrome présent à la surface réagit avec l’oxygène et forme un film extrêmement mince, riche en oxydes. Cette couche passive réduit fortement la vitesse de dissolution du fer, du chrome et des autres éléments d’alliage. Il ne s’agit pas d’un revêtement de peinture, et elle n’isole pas définitivement le métal de l’environnement. Le film reste dynamique : il peut être endommagé mécaniquement, dissous localement ou modifié par des variations du pH, de la concentration en chlorures, de la température et du potentiel électrochimique.
Repassivation Reformation d’un film passif protecteur après une dégradation locale lorsque l’alliage et les conditions environnementales permettent la réparation du film.
Une surface propre peut souvent réparer rapidement le film, car l’alliage environnant fournit du chrome et l’environnement fournit de l’oxygène. Cette réparation est plus difficile à l’intérieur d’une fissure stagnante, sous des dépôts, sur une teinte thermique de soudage rugueuse ou sous un contaminant qui concentre les chlorures. Cette distinction est importante. Une rayure sur une surface exposée et bien aérée peut se repassiver, tandis qu’un petit défaut dans une fissure confinée peut devenir le siège d’une dissolution métallique persistante.
Principaux mécanismes de corrosion
- Corrosion par piqûres Rupture localisée du film passif, entretenue par une chimie riche en chlorures.
- Corrosion caverneuse Attaque dans les interstices, joints et dépôts appauvris en oxygène.
- Corrosion intergranulaire Attaque préférentielle associée à la chimie sensible des joints de grains.
- Fissuration par corrosion sous contrainte Fissuration nécessitant une contrainte de traction et des facteurs environnementaux spécifiques.
- Corrosion galvanique Attaque électrochimique provoquée par le couplage de métaux dissemblables.
- Corrosion généralisée Dissolution relativement uniforme sur une surface exposée.
La dépassivation ne produit pas nécessairement un amincissement uniforme. Les aciers inoxydables défaillent couramment par des mécanismes localisés. La British Stainless Steel Association cite la corrosion par piqûres, la corrosion caverneuse, la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion générale parmi les principaux mécanismes affectant les aciers inoxydables. La corrosion par piqûres commence lorsqu’une petite zone de rupture du film passif devient une région anodique et que les ions chlorure contribuent à maintenir la dissolution. Selon la BSSA, la corrosion caverneuse commence lorsque la disponibilité en oxygène est extrêmement faible. La chimie qui se forme à l’intérieur de la fissure diffère de celle de la solution environnante : les ions métalliques s’hydrolysent, l’acidité augmente et les chlorures peuvent migrer dans le volume confiné afin de maintenir l’équilibre des charges.
L’ASM Handbook décrit la corrosion caverneuse comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière. Cette description explique pourquoi un détail de conception apparemment mineur peut déterminer la défaillance. Un assemblage à recouvrement boulonné, le bord d’un joint, une connexion filetée ou un point de contact avec un support peuvent limiter le transport de l’oxygène et retenir la solution, même lorsque la surface environnante semble propre. La corrosion caverneuse n’est donc pas simplement un indicateur de la teneur en chrome. Il s’agit d’un système réactionnel impliquant l’alliage, les dimensions de la fissure et la solution qui y est piégée.
Variables de corrosion liées à la fabrication
- Coloration thermique Peut laisser un oxyde moins protecteur et une surface localement altérée.
- Fer incrusté Peut produire des taches de rouille et des sites électrochimiques locaux.
- Contamination due au meulage Peut introduire des particules d’acier au carbone ou des rainures retenant les chlorures.
- Histoire thermique du soudage Peut modifier le risque de sensibilisation ou l’équilibre des phases du duplex.
- Dépôts de surface Peuvent limiter l’accès de l’oxygène et retenir un électrolyte concentré.
La fabrication peut modifier l’état initial du film passif. Une teinte thermique, du fer incrusté, une contamination due au meulage, des projections de soudage et des surfaces rugueuses affectées thermiquement peuvent réduire la résistance locale ou créer des sites où les dépôts persistent. Le nettoyage, le décapage ou une procédure appropriée de finition mécanique et chimique peuvent restaurer une surface plus adaptée, mais ne peuvent pas compenser une fissure qui concentre continuellement les chlorures. La conception et la fabrication font partie intégrante de la maîtrise de la corrosion.
Pourquoi les désignations de nuances ne suffisent pas à prédire le comportement en service
| Nuance inoxydable | Désignation EN courante | Caractéristique distinctive |
|---|---|---|
| Nuance 304L | 1.4307 | Nuance austénitique à faible teneur en carbone |
| Nuance 316L | 1.4404 | Nuance austénitique à faible teneur en carbone contenant du molybdène |
| Nuance 444 | 1.4521 | Nuance ferritique contenant du molybdène |
| Duplex 2205 | 1.4462 | Structure duplex austénite-ferrite |
Une désignation de nuance correspond à une catégorie chimique, et non à une garantie universelle de résistance à la corrosion. Le Type 304L, par exemple, est généralement désigné 1.4307 dans le système EN, tandis que le Type 316L correspond à 1.4404. Leurs compositions nominales diffèrent, notamment en ce qui concerne la teneur en molybdène, mais aucune de ces désignations ne précise la concentration en chlorures, la température, les conditions d’oxygénation, la géométrie de la fissure ou les contraintes appliquées au composant. Ces variables non indiquées peuvent déterminer la survie du film passif.
| Niveau de preuve | Ce qu’il peut démontrer | Ce qu’il ne peut pas établir |
|---|---|---|
| Comparaison des alliages | Résistance relative dans des conditions définies | Performance universelle en service |
| Essai en laboratoire | Performance pour une solution, une éprouvette et une procédure spécifiées | Durée de vie de chaque assemblage fabriqué |
| Expérience sur composant | Performance réelle dans une application documentée | Transposabilité à une géométrie ou une exposition différente |
La résistance relative des alliages constitue un premier niveau de preuve. La comparaison en laboratoire en constitue un autre. Les performances réelles d’un composant constituent un troisième niveau, et ces trois éléments ne doivent pas être considérés comme interchangeables. Un classement obtenu par essai peut montrer qu’un alliage résiste plus longtemps qu’un autre à la corrosion par piqûres ou à la corrosion caverneuse dans la solution et selon la procédure d’essai utilisées. Il ne permet pas d’établir la durée de vie en service d’un assemblage fabriqué comportant des soudures, des dépôts et des températures fluctuantes.
PREN Indice équivalent de résistance aux piqûres, indice de présélection fondé sur la composition chimique pour comparer la résistance relative aux piqûres provoquées par les chlorures ; il ne constitue pas une prévision de la durée de vie en service.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
Le PREN illustre à la fois l’intérêt et les limites d’une comparaison fondée sur les nuances. L’International Molybdenum Association donne l’expression applicable aux aciers austénitiques et duplex comme suit :
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Un PREN plus élevé indique généralement une plus grande résistance relative aux piqûres provoquées par les chlorures dans des conditions comparables. Limited evidence
Une valeur calculée plus élevée indique généralement une plus grande résistance relative à la corrosion par piqûres induite par les chlorures dans des conditions comparables. Elle ne prédit pas le délai avant défaillance d’un composant particulier et ne représente pas entièrement la corrosion caverneuse, les effets du soudage, la contamination de surface, le couplage galvanique ou la fissuration par corrosion sous contrainte. L’azote, le molybdène et le chrome peuvent améliorer la résistance de l’alliage, mais une fissure sévère peut néanmoins venir à bout d’un matériau fortement allié.
World Stainless donne des valeurs de PRE de 19 pour le 1.4301, de 25 pour les 1.4401 et 1.4521, et de 34 pour le duplex 1.4462 dans ses recommandations 2025 relatives aux sols et au béton. Ces valeurs permettent des comparaisons relatives ; elles ne signifient pas que le 1.4462 restera exempt de corrosion dans toutes les applications enterrées. Les mêmes recommandations identifient la concentration en chlorures, la résistivité du sol et le pH comme des facteurs de sélection. World Stainless associe les scores de sélection les plus faibles aux Types 304/304L, les conditions intermédiaires aux Types 316/316L ou 444, les conditions plus sévères au Type 317L, et les environnements très agressifs aux nuances 904L, superduplex et aux alliages à 6 % de molybdène. Cette progression constitue un cadre de présélection, et non un substitut à l’analyse de l’exposition.
La température peut être déterminante. La corrosion par piqûres et la corrosion caverneuse deviennent plus probables lorsque les solutions contenant des chlorures se réchauffent, tandis que l’évaporation peut concentrer les sels sur des surfaces seulement mouillées par intermittence. Les embruns côtiers, les sels de déverglaçage, les condensats acides et les atmosphères polluées présentent des risques différents de ceux d’une immersion propre. Un alliage sélectionné pour une cuve intérieure peut donc être inadapté à une bride extérieure, même lorsque les deux composants sont en contact avec de l’eau.
Le mécanisme, l’exposition et la conception comme système unique
Séquence de sélection fondée sur le système
- Mécanisme Déterminer si la corrosion par piqûres, la corrosion caverneuse, la fissuration, l’attaque galvanique ou la corrosion généralisée est le mécanisme déterminant.
- Exposition Définir la teneur en chlorures, la température, le pH, l’oxygène, les dépôts, les cycles d’humidification et de séchage.
- Conception Examiner le drainage, les joints, les crevasses, l’association des matériaux et les contraintes.
- Fabrication Tenir compte de la coloration thermique des soudures, de la contamination, du traitement thermique et de l’état de surface.
La sélection de la nuance devrait commencer par le mécanisme attendu, puis relier ce mécanisme à l’exposition et à la conception du composant. La British Stainless Steel Association indique que la fissuration par corrosion sous contrainte nécessite la présence simultanée de contraintes de traction et de facteurs environnementaux spécifiques. Les contraintes résiduelles de soudage, les déformations dues au formage, les charges d’assemblage et la pression appliquée peuvent fournir la composante de traction ; les chlorures, la température et la sensibilité de l’alliage fournissent la composante environnementale. Augmenter uniquement la teneur en chrome ne supprime pas ce risque combiné.
La corrosion galvanique dépend également de l’assemblage, et non d’une nuance considérée isolément. Le contact électrique entre l’acier inoxydable et un métal moins noble, la présence d’un électrolyte conducteur et un rapport de surfaces défavorable peuvent accélérer l’attaque de l’élément anodique de plus petite surface. L’isolation, le drainage et l’association des matériaux peuvent avoir autant d’importance que le changement de nuance d’acier inoxydable.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
ASTM G78-95 fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à la corrosion caverneuse d’alliages inoxydables à base de fer et de nickel dans des environnements aqueux contenant des chlorures spécifiés. L’expression « environnements spécifiés » est essentielle. Le résultat obtenu par cette méthode constitue une preuve concernant une exposition et une configuration d’éprouvette définies, et non un certificat universel d’aptitude au service.
Questions relatives à l’exposition à consigner
- Chlorures Comment les chlorures pénètrent-ils sur la surface, s’y concentrent-ils et y restent-ils ?
- Température Quelles températures normales, perturbées et locales aux points chauds sont atteintes ?
- Oxygène Où l’accès de l’oxygène diffère-t-il sur le composant ?
- Géométrie Où se trouvent les joints d’étanchéité, joints à recouvrement, filetages, dépôts ou contacts avec les supports ?
- Contraintes Quelles contraintes résiduelles, appliquées ou thermiques de traction subsistent ?
- Maintenance La surface peut-elle être drainée, nettoyée et inspectée ?
La sélection pratique consiste donc à déterminer où l’eau s’accumule, si les dépôts sèchent puis sont à nouveau mouillés, comment les chlorures pénètrent, quelles températures surviennent, si l’accès à l’oxygène diffère selon les zones de la surface et quelles contraintes subsistent après la fabrication. Une application structurelle côtière peut justifier l’emploi du 1.4401 ou d’une nuance duplex appropriée plutôt que du 1.4301 lorsque la présence de sels de déverglaçage ou de dépôts marins est plausible, comme l’indiquent les recommandations relatives aux aciers inoxydables de construction. Une fissure confinée peut néanmoins nécessiter une refonte de la conception, un drainage, un autre détail d’assemblage ou un autre alliage.
La résistance à la corrosion est donc le résultat du fonctionnement d’un système. La composition chimique détermine le potentiel de passivité ; l’exposition met le film à l’épreuve ; la fabrication et les contraintes modifient les conditions locales ; la conception détermine si l’environnement peut être éliminé ou s’il se concentre. La sélection d’une nuance n’est pertinente que lorsque ces quatre aspects sont pris en compte conjointement.
La métallurgie à l’origine de la passivité et des attaques localisées
L’acier inoxydable résiste à la corrosion parce que sa surface peut former un mince film d’oxyde riche en chrome. Ce film passif n’a que quelques nanomètres d’épaisseur, mais il sépare le métal de l’eau, de l’oxygène dissous et des ions agressifs. La passivité ne constitue pas une protection permanente. Les chlorures peuvent pénétrer par les points faibles du film, et une petite zone endommagée peut devenir anodique tandis que la surface passive environnante joue le rôle de cathode. Il en résulte une attaque localisée : une piqûre ou une crevasse peut s’approfondir alors que la surface visible reste en grande partie inchangée.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
La British Stainless Steel Association identifie la corrosion par piqûres, la corrosion caverneuse, la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion généralisée comme les principaux mécanismes affectant les aciers inoxydables. Chacun dépend de facteurs qui dépassent la composition chimique nominale de la nuance. La température, la concentration en chlorures, l’acidité, l’apport d’oxygène, les dépôts, la rugosité de surface, les contraintes résiduelles, l’historique thermique du soudage et la géométrie des crevasses influencent tous la persistance de la passivité.
Rôles des principaux éléments d’alliage
- Chrome
- Favorise la formation du film passif riche en chrome.
- Molybdène
- Améliore la résistance aux piqûres et à la corrosion caverneuse provoquées par les chlorures.
- Azote
- Contribue à la résistance aux piqûres et renforce les aciers austénitiques et duplex.
- Nickel
- Stabilise l’austénite et favorise la ductilité et la ténacité.
Chrome, molybdène, azote et nickel
Le chrome est l’élément qui confère à l’acier inoxydable sa capacité à former un film passif. Dans les nuances inoxydables courantes, le chrome favorise la formation d’un film d’oxyde enrichi en composés du chrome, plus protecteur que les oxydes de fer formés sur un acier au carbone ordinaire. L’augmentation de la teneur en chrome améliore généralement la résistance à la corrosion généralisée et aux piqûres, mais le pourcentage nominal ne décrit pas à lui seul l’état complet de la surface. Une coloration thermique laissée à proximité d’une soudure, des particules de fer incrustées, une contamination due au meulage ou une surface rugueuse et mécaniquement endommagée peuvent créer des sites où le film est moins protecteur que ne le laisserait prévoir la composition globale.
Le molybdène renforce la résistance aux piqûres et à la corrosion caverneuse induites par les chlorures. Son effet est particulièrement important après le début de l’acidification d’une piqûre ou d’une crevasse. La chimie locale à l’intérieur d’une piqûre diffère fortement de celle de la solution environnante : les ions métalliques s’y accumulent, l’hydrolyse abaisse le pH et les chlorures migrent vers la zone active afin de maintenir l’équilibre des charges. Les alliages contenant du molybdène tolèrent généralement mieux cette chimie locale agressive que les alliages comparables contenant uniquement du chrome. Cela ne les rend pas immunisés. Une solution stagnante, chaude et chlorurée dans un assemblage étroit peut attaquer une nuance contenant du molybdène alors qu’une surface ouverte et propre exposée à la même solution reste passive.
L’azote contribue à la résistance aux piqûres et renforce également les aciers inoxydables austénitiques et duplex. Dans les nuances duplex, l’azote contribue à stabiliser l’austénite pendant le traitement et favorise un équilibre maîtrisé entre austénite et ferrite. Son effet bénéfique se reflète dans l’indice d’équivalence de résistance aux piqûres, ou PREN, utilisé pour les aciers inoxydables austénitiques et duplex par l’International Molybdenum Association (IMOA) :
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Le coefficient associé à l’azote est élevé, mais l’azote ne constitue pas simplement un substitut à chacun des autres éléments d’alliage. Sa concentration utile est limitée par la solubilité, l’équilibre des phases et les conditions de fabrication. Une teneur excessive ou mal maîtrisée en azote peut favoriser la porosité ou la formation indésirable de nitrures, tandis qu’une teneur insuffisante en azote dans une soudure duplex peut perturber l’équilibre des phases et réduire la résistance à la corrosion localisée.
Le nickel a une fonction principale différente. Il stabilise l’austénite, favorise la ductilité et la ténacité et influence le comportement électrochimique de la surface passive. Le nickel n’entre pas dans l’expression du PREN de l’IMOA, car le PREN vise principalement à estimer la résistance relative aux piqûres dues aux chlorures à partir du chrome, du molybdène, du tungstène et de l’azote. Un alliage riche en nickel peut donc présenter des propriétés de résistance à la corrosion que ne reflète pas une simple comparaison des PREN, notamment en présence d’acides réducteurs, de solutions caustiques ou de fissuration par corrosion sous contrainte.
Résistance aux piqûres et PREN
Le PREN est un calcul utile pour une première sélection, et non une prédiction de la durée de service. Des valeurs plus élevées indiquent une résistance relative plus importante aux piqûres dans les environnements contenant des chlorures, à condition de comparer les nuances dans des conditions pertinentes et raisonnablement similaires. Cette valeur ne décrit ni la géométrie des crevasses, ni la qualité des soudures, ni les inclusions, ni l’état de surface, ni l’activité des chlorures, ni la température, ni la durée d’exposition. Elle renseigne également peu sur la résistance à l’acide sulfurique, à l’acide formique, aux bases fortes, à l’érosion-corrosion ou à la fissuration par corrosion sous contrainte due aux chlorures.
World Stainless illustre la fonction de classement sans la présenter comme une règle universelle. Ses recommandations de 2025 concernant les sols et le béton donnent des valeurs de PRE de 19 pour le 1.4301, de 25 pour les 1.4401 et 1.4521, et de 34 pour le duplex 1.4462. Le même document souligne que la concentration en chlorures, la résistivité du sol et le pH doivent être pris en compte pour les applications enterrées. Un sol associé à une nuance dont le PREN calculé est plus élevé peut néanmoins provoquer une attaque si une crevasse humide et appauvrie en oxygène piège les chlorures contre une surface contaminée ou mal préparée.
La distinction pratique entre corrosion par piqûres et corrosion caverneuse est importante. Les piqûres commencent sur une surface exposée après une rupture locale du film. La corrosion caverneuse se développe dans des espaces protégés situés sous des rondelles, dans des joints à recouvrement, sous des dépôts, des joints d’étanchéité ou dans des géométries mal drainées. La British Stainless Steel Association indique que la corrosion caverneuse commence lorsque la disponibilité de l’oxygène est extrêmement faible. À l’intérieur de la crevasse, l’appauvrissement en oxygène et l’hydrolyse créent des conditions qui entretiennent une zone anodique active. L’ASM Handbook décrit le processus comme l’association de réactions électrochimiques couplées, de réactions chimiques homogènes et de transferts de matière ; le matériau, l’environnement et la géométrie de la crevasse agissent donc conjointement.
La norme ASTM G78-95 fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à cette corrosion d’alliages inoxydables à base de fer et de nickel dans des environnements aqueux chlorurés spécifiés. Cette précision est importante. Un résultat d’essai obtenu pour une solution de chlorures, une température, une durée d’exposition et un initiateur de crevasse définis ne doit pas être transformé en classement universel applicable à toutes les installations industrielles, structures marines ou installations enterrées.
World Stainless associe les faibles niveaux de sélection aux nuances de type 304/304L, les conditions intermédiaires aux nuances de type 316/316L ou 444, les conditions plus sévères à la nuance de type 317L, et les environnements très agressifs à des nuances telles que 904L, les nuances superduplex et les alliages à 6 % de molybdène. Ces regroupements constituent des orientations pour la sélection et non une autorisation à négliger la conception. Le drainage, l’étanchéité des assemblages, le nettoyage, la finition des soudures et la maîtrise de l’exposition thermique peuvent déterminer si une nuance se comporte conformément à sa résistance attendue.

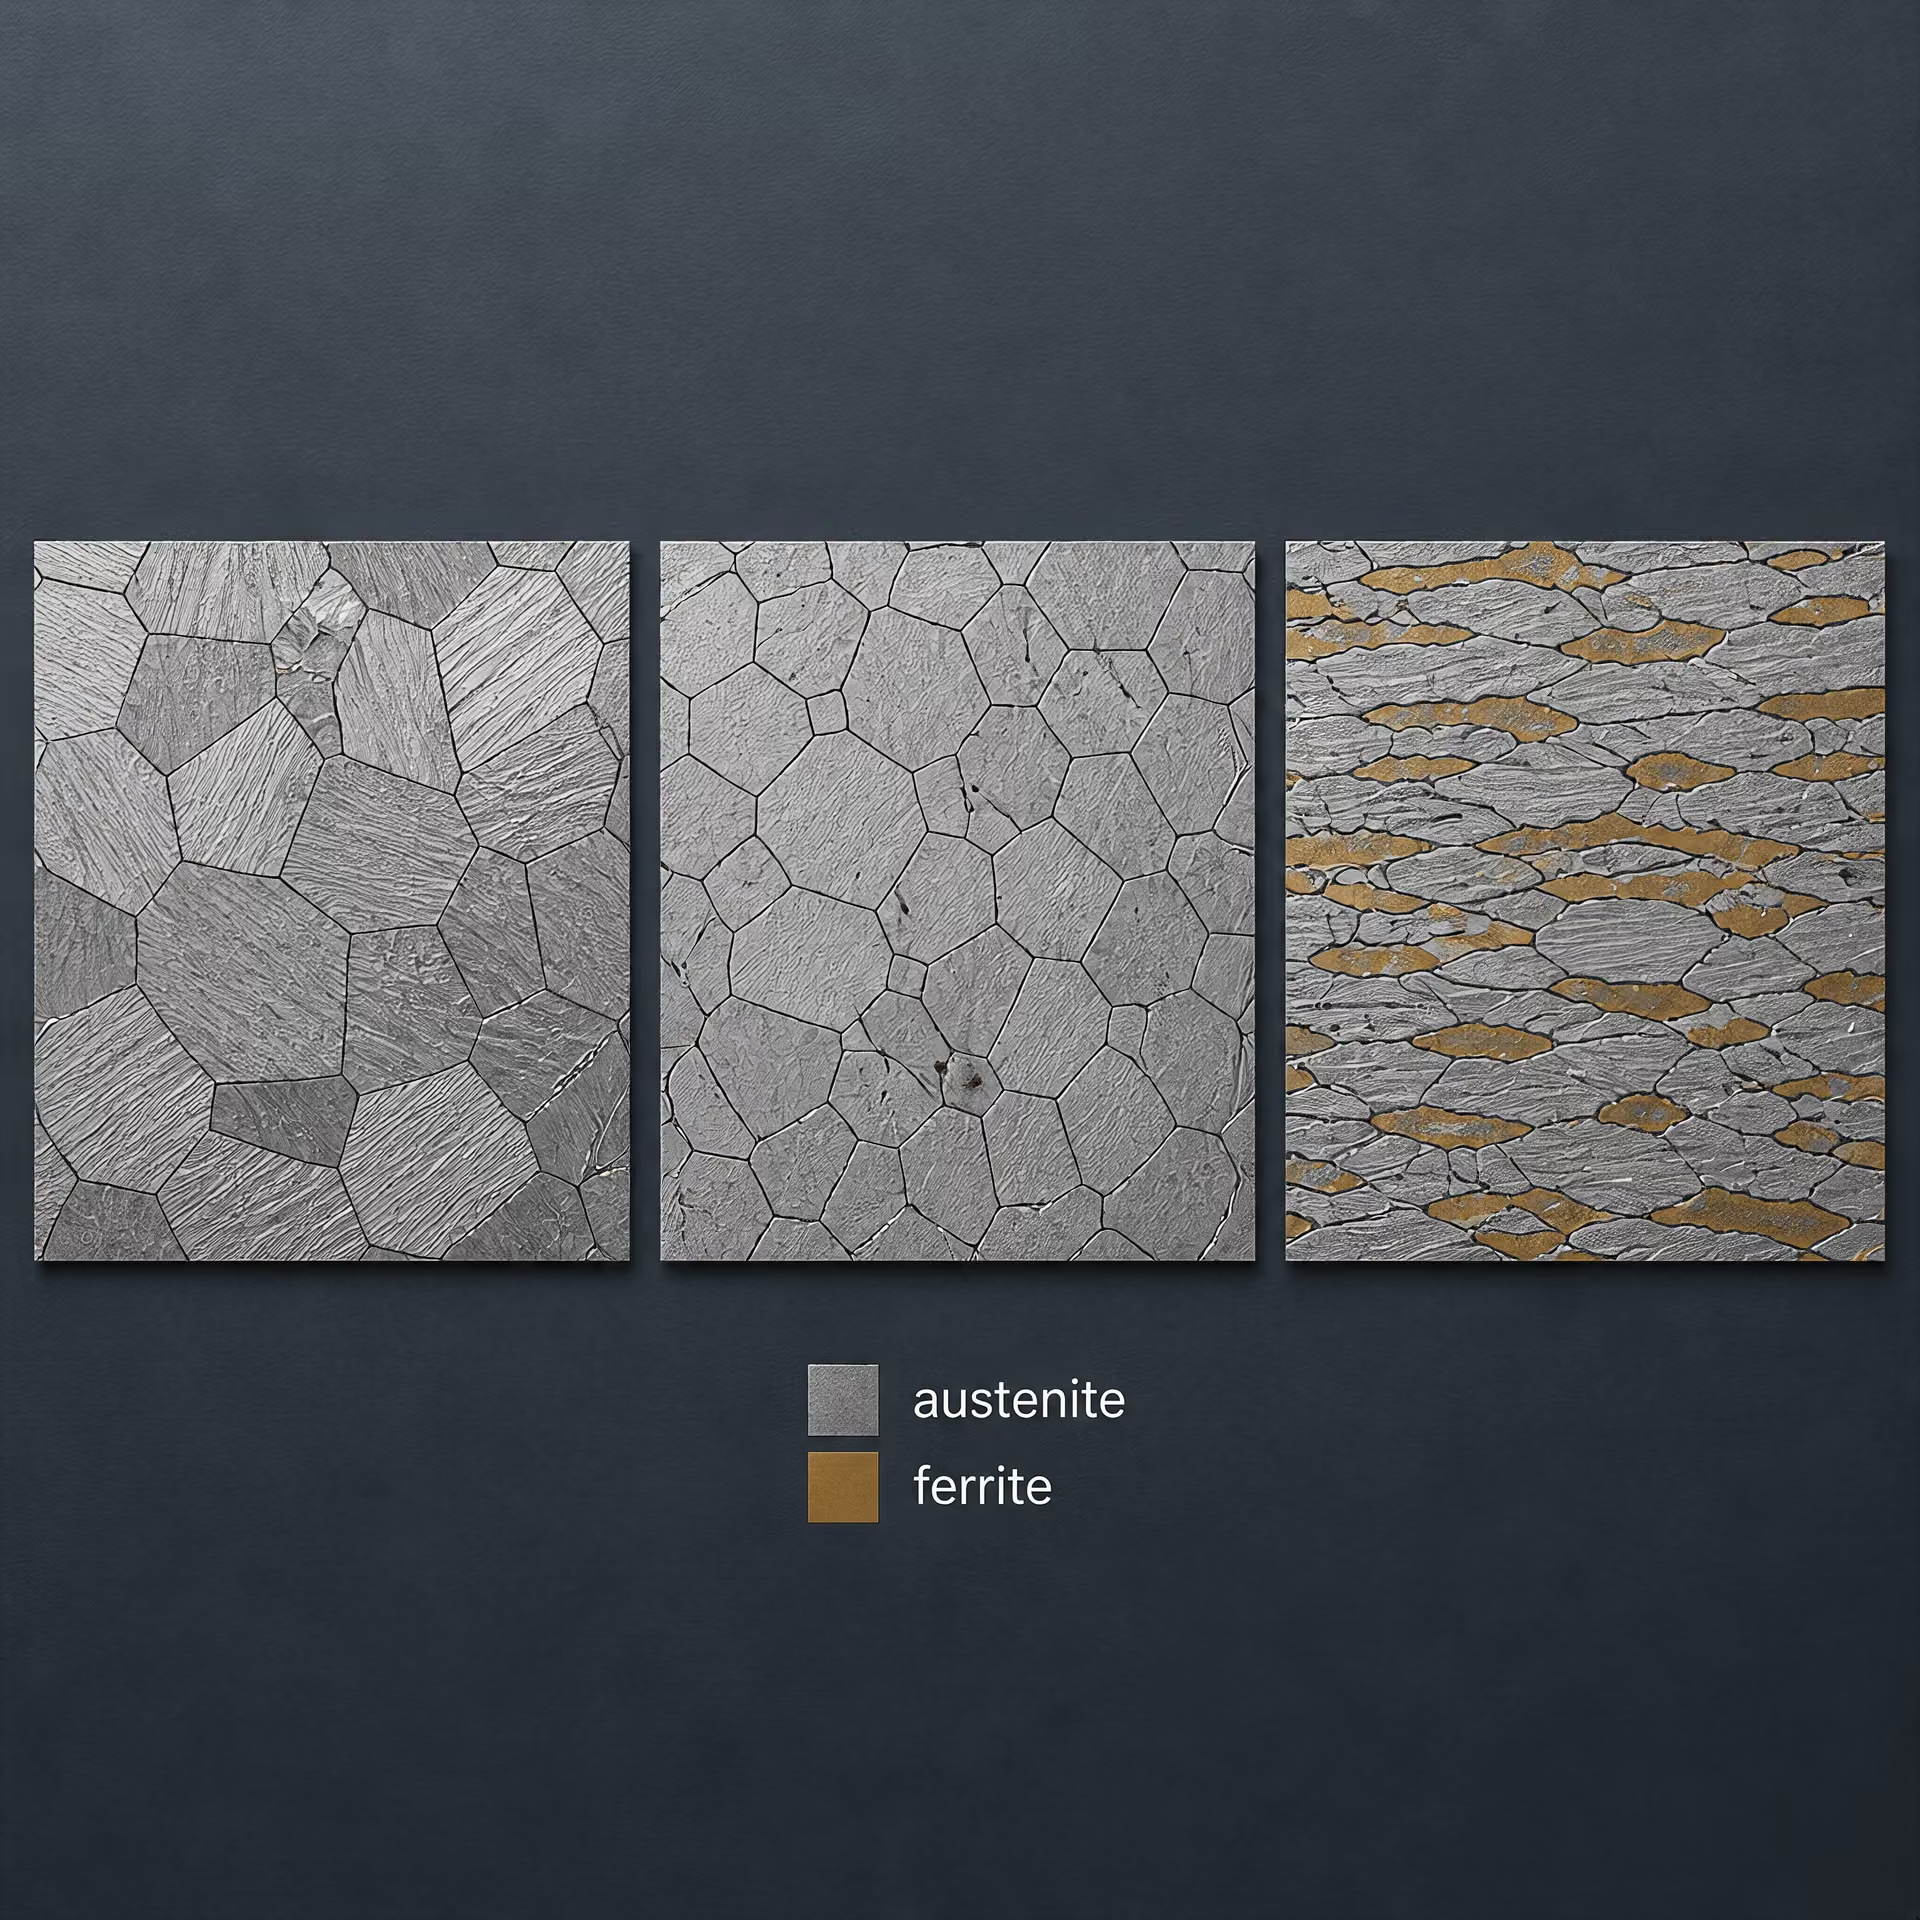
Microstructures austénitiques, ferritiques et duplex
Les aciers inoxydables austénitiques, notamment les nuances de type 304/304L et 316/316L, possèdent à la température de service une matrice austénitique à structure cubique à faces centrées. Le nickel stabilise généralement cette structure, tandis que le chrome, le molybdène et l’azote modifient la passivité et la résistance mécanique. Leur ductilité et leur ténacité sont précieuses dans les équipements fabriqués, mais l’écrouissage peut créer de la martensite induite par déformation dans certaines compositions. Ce matériau transformé peut réagir différemment de l’austénite environnante lors d’une corrosion localisée ou d’une exposition à la corrosion sous contrainte.
Les aciers inoxydables ferritiques possèdent une matrice ferritique à structure cubique centrée et contiennent généralement peu ou pas de nickel par rapport aux nuances austénitiques courantes. La nuance 444, par exemple, associe une structure ferritique à des teneurs importantes en chrome et en molybdène. Les nuances ferritiques évitent le problème de la martensite induite par déformation associé à certains aciers austénitiques métastables et présentent une résistance utile à la fissuration par corrosion sous contrainte due aux chlorures, mais les cycles thermiques de soudage, le grossissement des grains et les risques de sensibilisation doivent néanmoins être maîtrisés. Leur ténacité et leur aptitude à la fabrication dépendent également fortement de la composition et de l’épaisseur de la section.
Les aciers inoxydables duplex contiennent à la fois de la ferrite et de l’austénite. La nuance 1.4462, communément désignée UNS S31803/S32205 selon la composition du produit et la spécification applicable, est une composition duplex largement référencée. Son comportement vis-à-vis de la corrosion dépend de l’équilibre des phases et du maintien du chrome, du molybdène et de l’azote disponibles dans les deux phases. Un recuit de mise en solution inadéquat, un refroidissement lent ou un apport thermique excessif lors du soudage peuvent produire des nitrures de chrome, une phase sigma ou d’autres phases intermétalliques. Ces phases consomment localement les éléments d’alliage et peuvent laisser les régions adjacentes appauvries, réduisant ainsi la résistance aux piqûres et à la corrosion intergranulaire, même si l’analyse globale reste inchangée.
Les inclusions constituent une autre variable locale. Les inclusions de sulfures, les particules d’oxyde et les débris de fabrication peuvent interrompre le film passif et servir de sites d’amorçage des piqûres. Le soudage introduit d’autres risques : coloration thermique, oxydation, ségrégation de la composition et modification de l’équilibre des phases. Le décapage, la passivation, l’utilisation d’un gaz de protection approprié et l’élimination du fer incrusté peuvent rétablir une surface plus homogène, mais aucun traitement de surface ne peut corriger une conception de crevasse inadéquate ou l’exposition d’un alliage au-delà de ses limites environnementales.
Les contraintes ajoutent un mode de rupture distinct. La British Stainless Steel Association indique que la fissuration par corrosion sous contrainte nécessite la présence de contraintes de traction ainsi que de facteurs environnementaux spécifiques. Les contraintes résiduelles de soudage, les déformations dues au formage à froid et les charges appliquées peuvent donc être aussi importantes que la nuance nominale en présence de solutions chaudes contenant des chlorures. La sélection de la nuance doit mettre en relation la composition chimique avec la microstructure, le procédé de fabrication et la géométrie en service. Le PREN aide à déterminer la résistance relative aux piqûres ; il ne remplace pas cette évaluation d’ingénierie.
Corrosion généralisée et perte uniforme de métal
La corrosion généralisée est la dissolution relativement uniforme du métal sur une surface exposée. Si une paroi en acier inoxydable perd de la matière à peu près au même rythme sur sa surface mouillée, le résultat peut être estimé sous la forme d’un taux moyen de perte d’épaisseur, souvent exprimé en mm/an. La surface peut se ternir, devenir rugueuse ou perdre sa finition d’origine, mais aucun trou nettement délimité ni aucune zone d’attaque étroite ne domine les dommages.
Ce mécanisme diffère de la corrosion localisée. La corrosion par piqûres enlève du métal sur de petites zones et peut perforer un composant alors que l’épaisseur moyenne reste presque inchangée. La corrosion caverneuse concentre l’attaque sous les joints, les assemblages à recouvrement, les dépôts et les têtes de fixation. La corrosion intergranulaire suit les joints de grains sensibles, tandis que la fissuration par corrosion sous contrainte peut produire des fissures avec une faible perte générale de métal. La British Stainless Steel Association répertorie la corrosion par piqûres, la corrosion caverneuse, la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion généralisée parmi les principaux mécanismes affectant les aciers inoxydables. Le choix de la nuance ne peut donc pas reposer sur une simple mention de « résistance à la corrosion ».
Les aciers inoxydables résistent à la corrosion généralisée parce que le chrome favorise la formation d’un mince film d’oxyde passif. Ce film ne constitue pas une protection permanente. L’acidité, les conditions réductrices, les ions halogénure, la température, les contaminations, l’apport thermique du soudage, les dépôts de surface et une solution stagnante peuvent empêcher la repassivation ou accroître la vitesse de dissolution du métal. Les recommandations d’Outokumpu en matière de corrosion considèrent la composition de l’alliage et les conditions de service comme des variables interdépendantes : le chrome, le nickel, le molybdène, l’azote et le cuivre modifient la passivité et la résistance aux acides, mais c’est la solution environnante qui détermine si ces avantages restent efficaces.
Exposition aux acides et aux solutions alcalines
Un service en milieu acide doit être décrit par davantage que son pH. L’acide sulfurique, l’acide chlorhydrique, l’acide nitrique, l’acide phosphorique et les acides organiques produisent des réactions différentes avec l’acier inoxydable. Une solution à faible pH contenant une espèce oxydante peut favoriser la passivation, tandis qu’un acide moins oxydant peut dissoudre le film passif et provoquer une attaque généralisée rapide. L’acide chlorhydrique est particulièrement difficile à maîtriser, car les chlorures peuvent déstabiliser le film et favoriser la corrosion localisée, même lorsque la vitesse moyenne de dissolution semble modeste.
La concentration de l’acide peut modifier le mécanisme aussi bien que la vitesse. Un acier inoxydable peut tolérer un acide oxydant dilué, mais être attaqué rapidement à une concentration intermédiaire, puis se comporter de nouveau différemment à très forte concentration en raison de changements de conductivité, d’activité de l’eau et de nature des produits de réaction. L’acide sulfurique en est un exemple classique : les performances de l’alliage dépendent fortement de la concentration, de la température, de l’aération et des impuretés telles que les chlorures ou les fluorures. Une entrée de tableau indiquant simplement « acide sulfurique » sans ces précisions ne constitue pas une prédiction de comportement en service.
Les nuances austénitiques telles que le Type 304L et le Type 316L ne sont pas interchangeables pour un service en milieu acide. Le Type 316L, correspondant à UNS S31603 et couramment désigné par 1.4404, contient du molybdène, ce qui améliore sa résistance à la corrosion localisée favorisée par les chlorures, mais le molybdène ne le rend pas universellement résistant aux acides réducteurs. Des nuances à plus forte teneur en éléments d’alliage, notamment le 904L, peuvent être envisagées lorsque des conditions à l’acide sulfurique ou à des acides mixtes exigent une résistance supérieure, mais leur aptitude dépend toujours de la concentration et de la température.
Les solutions alcalines présentent généralement moins de risques de corrosion généralisée que les acides forts, mais « alcalin » ne signifie pas inoffensif. La soude caustique ou la potasse concentrée à température élevée peut provoquer une dissolution généralisée, une fissuration caustique ou d’autres formes de dégradation assistée par l’environnement. Les aciers inoxydables austénitiques peuvent également subir une fissuration par corrosion sous contrainte dans des milieux alcalins chauds et concentrés lorsqu’une contrainte de traction est présente. La BSSA indique que la fissuration par corrosion sous contrainte nécessite une contrainte de traction associée à des facteurs environnementaux spécifiques ; la suppression des contraintes résiduelles ou appliquées peut donc être aussi importante que le changement de nuance.
Les nuances ferritiques et duplex nécessitent une évaluation distincte. Leur teneur en chrome peut favoriser la passivité dans de nombreux services en milieu alcalin, tandis que leur plus faible teneur en nickel modifie l’équilibre des phases et le comportement lors de la fabrication. Les zones soudées, les zones affectées thermiquement et les contaminations carbonées peuvent présenter un comportement différent de celui du métal de base. Les recommandations de sélection de l’ESDEP considèrent donc l’état de fabrication, les détails de conception et l’inspection comme des éléments du contrôle de la corrosion, et non comme des questions distinctes du choix de la nuance.
Effets de la concentration des produits chimiques et de la température
La concentration et la température agissent conjointement. L’élévation de la température accélère généralement les réactions électrochimiques, augmente la diffusion et réduit le temps nécessaire pour qu’un défaut devienne significatif. Elle peut également réduire la solubilité de l’oxygène et modifier la stabilité du film passif. Une nuance qui se comporte convenablement dans une solution froide exposée à l’humidité de manière intermittente peut subir une attaque rapide dans la même solution maintenue en continu à 80 °C.
La durée d’exposition est tout aussi importante. Un bref contact en laboratoire peut révéler une surface acceptable, tandis que des mois d’évaporation et de renouvellement peuvent concentrer les chlorures sous un dépôt. Les alternances répétées d’humidification et de séchage laissent des résidus salins ; une solution en vrac apparemment peu agressive peut donc créer un environnement local sévère au niveau d’un joint, d’un support ou d’une soudure. Les taux de corrosion généralisée mesurés en immersion complète peuvent ne pas représenter ces cycles.
L’analyse chimique doit identifier les principales espèces et leurs plages de concentration : chlorures en mg/L ou en fraction massique, concentration en acide, pH, agents oxydants, oxygène dissous, fluorures, composés soufrés et contaminants. Elle doit également préciser la plage de température, la pression, la vitesse d’écoulement, le temps de séjour, le mode d’humidification, les produits chimiques de nettoyage et les conditions d’arrêt. « Eau corrosive » ne constitue pas une spécification suffisante.
Le PREN illustre pourquoi la composition est utile, mais limitée. L’International Molybdenum Association donne l’expression applicable aux nuances austénitiques et duplex : « PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N ». Une valeur plus élevée indique une résistance relative supérieure à la corrosion par piqûres dans les milieux contenant des chlorures ; elle ne calcule pas un taux de corrosion uniforme, ne prédit pas la fissuration et n’établit pas une durée de vie en service. La fabrication, la géométrie des crevasses et la température peuvent inverser un classement simplifié.
Utiliser les tableaux de corrosion sans leur faire dire plus qu’ils ne disent
Les tableaux de corrosion sont des outils de présélection, et non des garanties. Les tableaux d’Outokumpu et les recommandations de l’ESDEP sont utiles lorsque l’alliage, la composition de la solution et la température correspondent aux conditions publiées. Une évaluation telle que « bon », « limité » ou « déconseillé » synthétise généralement des données d’essai et l’expérience d’exploitation en une vaste catégorie. Elle peut ne pas prendre en compte les soudures, les dépôts de surface, les pics de concentration en chlorures, les variations d’aération ou une exposition prolongée.
World Stainless illustre le caractère relatif des comparaisons entre nuances dans les sols et le béton. Ses recommandations de 2025 donnent des valeurs de PRE de 19 pour le 1.4301, de 25 pour les 1.4401 et 1.4521, et de 34 pour le duplex 1.4462, tout en soulignant l’importance de la concentration en chlorures, de la résistivité du sol et du pH pour les applications enterrées. La même source associe les faibles niveaux de sélection au Type 304/304L, les conditions intermédiaires au Type 316/316L ou au 444, les conditions plus sévères au Type 317L, et les environnements très agressifs au 904L, aux alliages superduplex et aux alliages à 6 % de molybdène. Il s’agit d’orientations pour la sélection, et non de seuils universels.
Pour une exposition côtière ou aux sels de déverglaçage, les recommandations de conception des structures en acier inoxydable indiquent que le 1.4401 ou des nuances duplex appropriées sont préférables au 1.4301, car les dépôts de chlorures et l’humidification rendent la corrosion localisée plus probable. La norme ASTM G78-95, publiée en 1995, fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer les alliages inoxydables dans des milieux aqueux contenant des chlorures, dans des conditions spécifiées. Cette formulation est importante : l’essai s’applique à des conditions définies.
Une décision fondée sur un tableau et pouvant être justifiée consigne la désignation exacte de la nuance, la forme du produit, le traitement thermique, l’état de soudage, la composition de la solution, la concentration, la température et la durée d’exposition. Elle vérifie ensuite si le risque dominant est une corrosion uniforme ou un mécanisme localisé. Sans ces informations, affirmer que « l’acier inoxydable résiste » fournit trop peu d’éléments pour étayer une conception.
Corrosion par piqûres dans les environnements contenant des chlorures
Initiation et propagation des piqûres
La corrosion par piqûres est une forme localisée de corrosion dans laquelle un film passif normalement protecteur se dégrade en de petites zones de la surface. L’acier inoxydable reste passif parce qu’un oxyde riche en chrome se forme rapidement dans l’air ou dans l’eau, mais ce film n’est pas une barrière immuable. Un ion chlorure peut s’adsorber sur un point faible, une marque d’usinage, une inclusion de sulfure, un défaut de surface lié au soudage ou un dépôt sous lequel la chimie de surface diffère de celle du métal environnant. Lorsque le film se rompt localement, le métal se dissout à partir d’une très petite zone anodique, tandis que la surface passive environnante agit comme une grande cathode.
La piqûre qui en résulte peut être d’abord microscopique tout en créant déjà un problème d’ingénierie sérieux. Les ions métalliques dissous s’hydrolysent dans la piqûre, ce qui produit de l’acidité. Les ions chlorure migrent vers la piqûre pour maintenir l’équilibre des charges et forment des espèces solubles de chlorures métalliques. La piqûre devient donc plus acide et plus riche en chlorures que la solution en vrac. Il s’agit d’un processus autocatalytique : la chimie créée par la première dissolution rend la repassivation moins probable et accélère la dissolution ultérieure. Une piqûre peut progresser en profondeur sous une surface apparemment intacte ; l’inspection visuelle peut donc surestimer l’épaisseur de paroi restante.
L’initiation et la propagation d’une piqûre sont des phénomènes liés, mais distincts. Une surface peut subir une brève rupture du film puis se repassiver sans dommage mesurable. La propagation commence lorsque les conditions électrochimiques locales restent suffisamment agressives pour maintenir l’environnement acide et concentré en chlorures. La température, le potentiel, l’état de surface et le transport de matière influent tous sur cette transition. La température critique de piqûration, souvent déterminée par une méthode d’essai normalisée, constitue donc un résultat d’essai comparatif plutôt qu’un seuil fixe de fonctionnement applicable à tous les composants.
La géométrie peut transformer une petite piqûre en un problème de corrosion plus étendu. Les joints d’étanchéité, les assemblages à recouvrement, les dépôts, les pièces rapportées soudées et les raccords filetés retiennent la solution chlorurée et limitent le transport de l’oxygène. La British Stainless Steel Association identifie la corrosion caverneuse comme l’un des principaux mécanismes de corrosion de l’acier inoxydable et indique qu’elle commence lorsque la disponibilité de l’oxygène est extrêmement faible. Une crevasse peut ainsi favoriser l’aération différentielle, l’acidification et la concentration des chlorures, même lorsque la surface exposée à l’extérieur de la crevasse reste brillante. La norme ASTM G78-95 fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à cette corrosion de nuances d’aciers inoxydables à base de fer et de nickel dans des environnements aqueux spécifiés contenant des chlorures. Ses résultats ne dispensent pas d’évaluer la conception réelle de l’assemblage.
Cette distinction est importante lors de l’inspection et de l’analyse des défaillances. Un composant peut présenter des piqûres isolées, une attaque caverneuse étendue, ou les deux. La corrosion de l’acier inoxydable ne se limite pas à la corrosion par piqûres : la British Stainless Steel Association mentionne également la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion généralisée parmi les principaux mécanismes. La fissuration par corrosion sous contrainte, par exemple, nécessite une contrainte de traction associée à des facteurs environnementaux spécifiques ; une valeur plus élevée de résistance à la piqûration n’exclut pas à elle seule la fissuration.
Chlorures, température, acidité et conditions oxydantes
Les chlorures constituent le facteur déclencheur le plus connu, car ils pénètrent dans les films passifs ou les déstabilisent et se concentrent facilement dans les zones d’évaporation, les crevasses et les dépôts de surface. L’eau de mer, le sel de déverglaçage, la saumure, l’eau de procédé chlorée, les résidus de nettoyage et le béton contaminé peuvent tous fournir des chlorures. La concentration globale en chlorures ne représente qu’une partie de l’exposition. Un cycle d’humidification et de séchage peut laisser du sel après l’évaporation de l’eau, tandis qu’une surface horizontale mal drainée peut maintenir un électrolyte concentré pendant de longues périodes. Les recommandations de World Stainless relatives à l’acier inoxydable enterré demandent spécifiquement de prendre en compte la concentration en chlorures, la résistivité du sol et le pH, plutôt que de considérer l’exposition au sol comme une catégorie unique.
La température augmente généralement la vitesse des réactions électrochimiques et réduit la marge disponible avant l’initiation des piqûres. Une nuance qui reste passive dans une eau fraîche et propre peut subir des piqûres à la même concentration nominale en chlorures, mais à une température plus élevée. La chaleur accroît également l’évaporation et peut concentrer les sels autour des lignes d’eau, des bords d’isolants et des toitures d’équipements. Pour cette raison, une valeur de chlorures indiquée sans la température ni l’historique d’humidification présente une valeur prédictive limitée.
Le risque de corrosion par piqûres dépend de variables d’exposition qui interagissent, et non de la seule concentration en chlorures. Strong evidence
L’acidité rend la réparation locale du film plus difficile et favorise la dissolution du métal une fois qu’une piqûre s’est formée. Un pH faible peut provenir du fluide de procédé lui-même, d’un condensat acide, de l’hydrolyse à l’intérieur d’une piqûre ou de polluants déposés sur une surface. Les polluants sont importants même lorsqu’ils sont présents en petites quantités : les sulfures, les fumées industrielles, les poussières, les dépôts marins et les résidus de fabrication ou de nettoyage peuvent retenir l’humidité ou modifier la chimie locale. Le manuel de conception des structures en acier inoxydable identifie la teneur en chlorures, la température, les polluants, l’acidité, les agents oxydants et l’oxygène comme des facteurs influant sur la corrosion par piqûres. Ces variables interagissent au lieu d’agir comme des interrupteurs indépendants.
Les conditions oxydantes doivent être interprétées avec précaution. Une solution oxydante peut élever le potentiel de corrosion dans une plage où la rupture du film passif devient plus probable, en particulier en présence de chlorures. L’oxygène dissous favorise également la réaction cathodique nécessaire à la corrosion à l’extérieur d’une piqûre active et crée des différences de concentration en oxygène autour des dépôts et dans les crevasses. Toutefois, une crevasse complètement privée d’oxygène se comporte différemment d’une surface exposée : l’accès limité à l’oxygène peut détruire l’état passif normal à l’intérieur de la crevasse, tandis que la surface extérieure reste cathodique. Les oxydants contenant du chlore, les ions ferriques et d’autres espèces fortement oxydantes peuvent être particulièrement exigeants. La chimie de l’eau, l’écoulement, les dépôts et la géométrie du composant déterminent leur effet.
La fabrication ajoute un autre ensemble de variables. La teinte thermique d’une soudure peut contenir une couche d’oxyde appauvrie en chrome ou insuffisamment protectrice ; du fer incrusté provenant d’outils en acier au carbone peut créer des taches de rouille et des sites galvaniques locaux ; des marques de meulage grossières peuvent retenir les chlorures. Le décapage, la passivation, la manipulation propre et l’élimination des contaminations de soudage sont des mesures de maîtrise de la corrosion, et non des traitements esthétiques. La conception revêt une importance équivalente. Le drainage, les surfaces faciles à nettoyer, l’évitement des zones stagnantes et des joints correctement comprimés réduisent les effets de concentration locale à l’origine de l’attaque.
Pourquoi la résistance à la piqûration n’est pas synonyme d’immunité
Le nombre équivalent de résistance à la piqûration, ou PREN, est un moyen utile de comparer la composition des alliages destinés à un service en présence de chlorures. L’International Molybdenum Association donne l’expression suivante pour les nuances austénitiques et duplex :
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Le chrome favorise la passivité, le molybdène améliore la résistance à la rupture localisée et la repassivation, et l’azote contribue fortement à la valeur calculée. Ce nombre est utile pour une présélection des nuances, mais il ne permet pas de prédire la durée de vie en service. Des formes de produits, des traitements thermiques, des états de surface, des zones soudées, des inclusions, des températures, des activités des chlorures et des méthodes d’essai différents peuvent produire des performances différentes pour des alliages présentant un PREN calculé similaire. Cette expression ne décrit pas non plus la géométrie des crevasses, les contraintes résiduelles, les dépôts ou la maintenance.
Dans ses recommandations de 2025 sur les sols et le béton, World Stainless indique des valeurs PRE indicatives de 19 pour EN 1.4301, de 25 pour EN 1.4401 et EN 1.4521, et de 34 pour l’acier duplex EN 1.4462. Ces valeurs montrent clairement, à titre comparatif, l’effet de la composition de l’alliage. EN 1.4301, généralement associé au Type 304, ne contient pas d’ajout intentionnel de molybdène et présente une résistance calculée plus faible à la corrosion par piqûres due aux chlorures que EN 1.4401, généralement associé au Type 316, qui contient du molybdène. EN 1.4521, généralement associé au Type 444, atteint la valeur citée grâce à l’équilibre entre sa teneur en chrome, en molybdène et en azote. L’acier duplex EN 1.4462 associe des teneurs importantes en chrome et en molybdène à de l’azote et présente la valeur indicative la plus élevée parmi ces quatre nuances.
Cette comparaison ne signifie pas que EN 1.4462 ne peut pas subir de piqûres, que EN 1.4301 échouera toujours, ou que EN 1.4521 et EN 1.4401 se comporteront de manière identique dans toutes les conditions de fabrication. World Stainless associe les Types 304/304L à de faibles niveaux de sélection, les Types 316/316L ou 444 à des conditions intermédiaires, le Type 317L à des conditions plus sévères, et des nuances telles que 904L, les aciers superduplex et les alliages à 6 % de molybdène à des environnements très agressifs. Il s’agit d’un cadre de sélection, et non d’une limite universelle entre des concentrations de chlorures sûres et dangereuses.
La conception en service doit donc associer le PREN aux détails de l’exposition et de la construction. Les zones d’embruns côtiers, le sel de déverglaçage, les solutions chaudes contenant des chlorures et les assemblages stagnants nécessitent généralement un examen plus approfondi que ne le laisse penser leur analyse moyenne de l’eau. Le manuel de conception des structures en acier inoxydable indique qu’il convient de préférer EN 1.4401 ou des nuances duplex appropriées à EN 1.4301 en cas d’exposition côtière ou au sel de déverglaçage, mais le choix final dépend toujours de la température, de l’acidité, des polluants, de l’accès de l’oxygène, de l’état de surface, du soudage et du drainage. La résistance à la piqûration constitue une marge vis-à-vis d’un mécanisme de défaillance particulier. Elle ne confère pas l’immunité.
Corrosion caverneuse : la géométrie peut mettre en défaut un alliage approprié
Une nuance d’acier inoxydable peut résister à la corrosion sur une surface ouverte tout en subissant une attaque sévère à l’intérieur d’une crevasse étroite et humide. La contradiction n’est qu’apparente. La résistance à la corrosion est mesurée sur la surface exposée, mais une crevasse crée un environnement électrochimique distinct dont la chimie évolue à mesure que l’attaque progresse. Le choix de l’alliage reste important, notamment par l’intermédiaire des teneurs en chrome, en molybdène et en azote, mais la géométrie, l’humidification, la température, les chlorures, les dépôts, l’état de fabrication et le drainage peuvent déterminer si le film passif reste stable.
La British Stainless Steel Association (BSSA) identifie la corrosion par piqûres, la corrosion caverneuse, la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion générale comme les principaux mécanismes affectant les aciers inoxydables. Son explication de la corrosion caverneuse est directe : l’initiation se produit là où la disponibilité en oxygène est extrêmement faible. Une région protégée n’est donc pas simplement une version moins ventilée de la surface exposée. Elle devient un réacteur chimique différent.

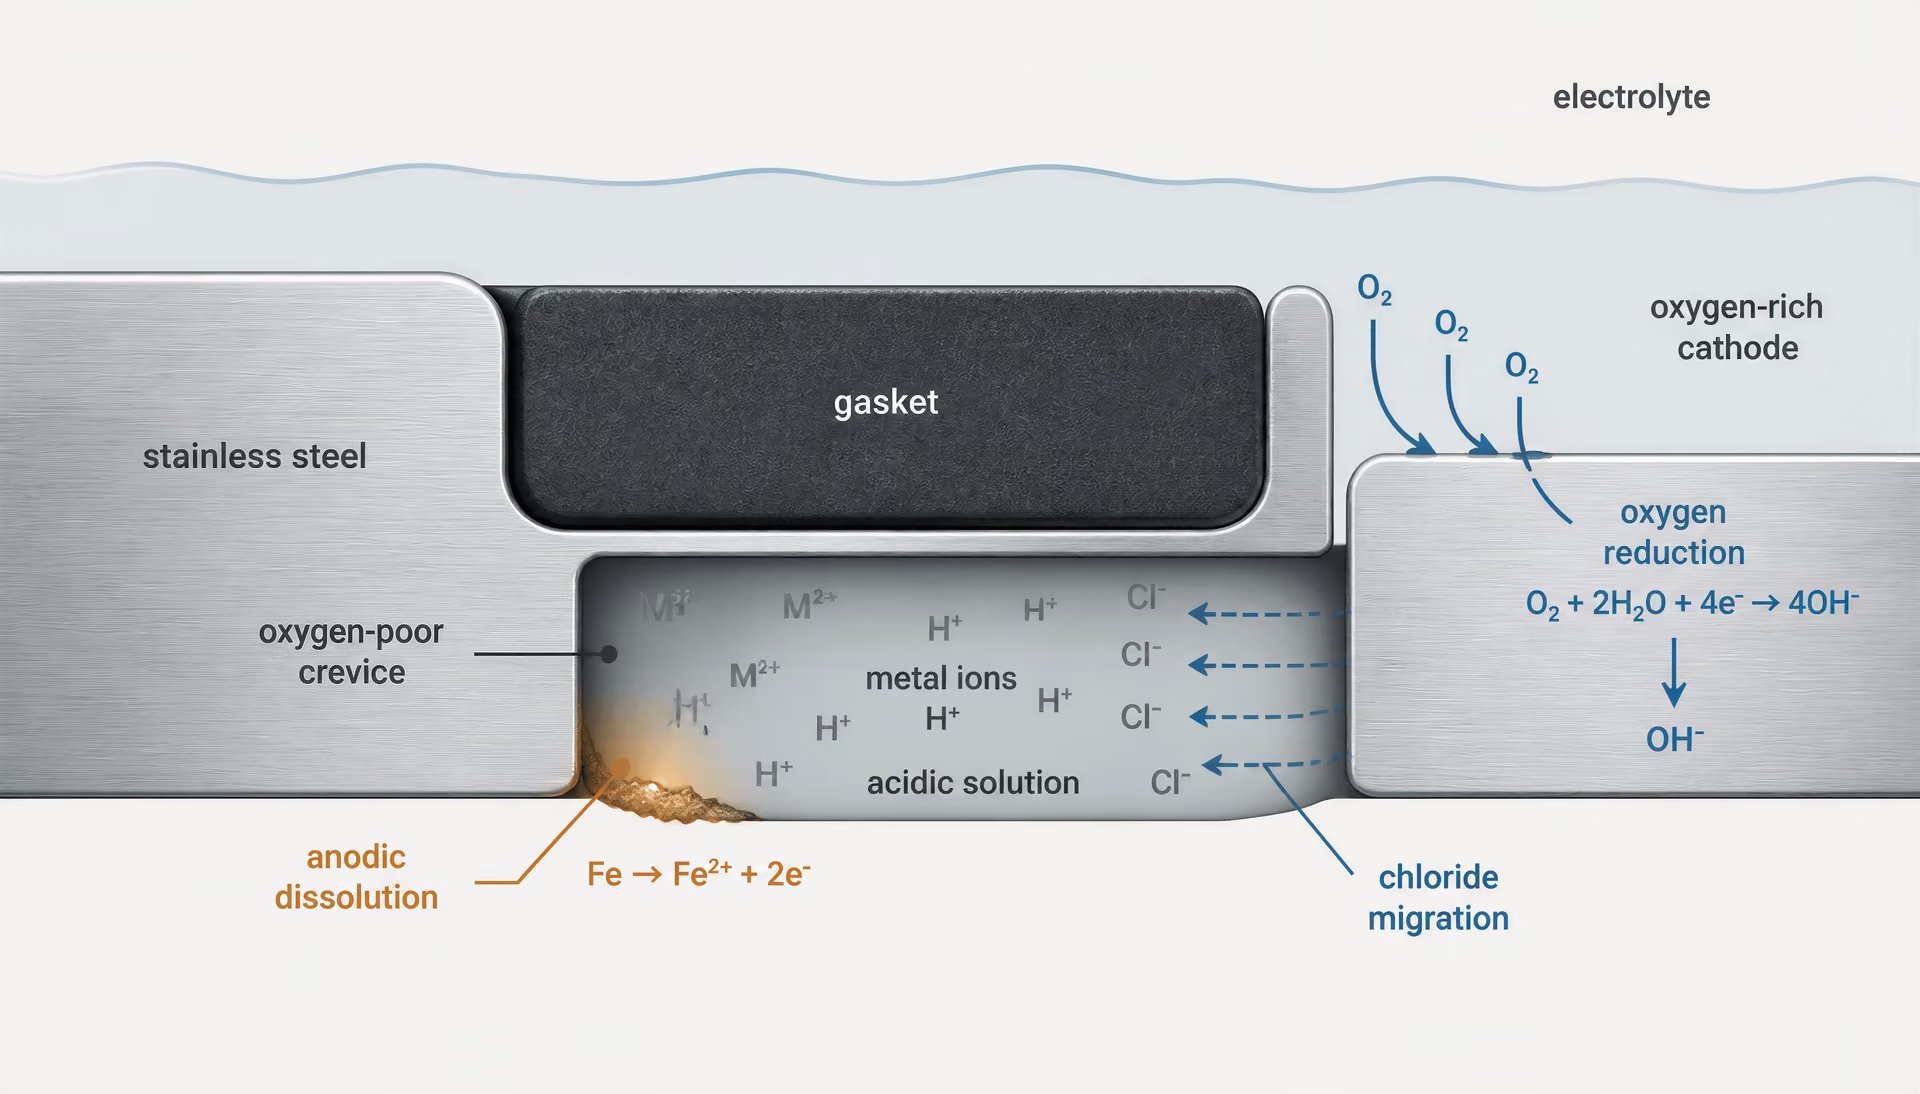
Épuisement de l’oxygène et chimie à l’intérieur d’une crevasse
Une crevasse commence généralement par une zone étroite contenant un mince film d’électrolyte. L’oxygène dissous dans ce liquide est consommé par la réaction cathodique à la surface du métal :
À l’entrée de la crevasse et sur la surface exposée environnante, l’oxygène peut être renouvelé par l’atmosphère ou par un liquide en mouvement. À l’extrémité fermée, la diffusion est lente. La réaction cathodique consomme donc l’oxygène plus rapidement que le transport de matière ne peut le remplacer. La crevasse devient pauvre en oxygène, tandis que la surface extérieure reste relativement riche en oxygène.
Cellule d’aération différentielle Cellule électrochimique formée lorsque des zones d’un même métal reçoivent des apports d’oxygène différents, la zone pauvre en oxygène devenant généralement anodique.
Cette différence établit une cellule d’aération différentielle. La zone privée d’oxygène favorise moins la réaction cathodique et devient anodique par rapport à la surface exposée. Le fer, le chrome et le nickel se dissolvent au niveau anodique :
Les ions métalliques libérés s’hydrolysent dans l’électrolyte confiné. Par exemple, les espèces ferriques et ferreuses peuvent participer à des réactions qui génèrent des ions hydrogène et abaissent le pH. Les ions chlorure migrent dans la crevasse afin de maintenir la neutralité électrique à mesure que les ions métalliques chargés positivement s’accumulent. La solution ainsi formée peut être acide et riche en chlorures, des conditions qui déstabilisent le film passif riche en chrome. Dès que la dissolution locale commence, la région endommagée admet davantage de courant, produit davantage d’ions métalliques et devient encore plus agressive.
La description de l’ASM traite la corrosion caverneuse comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière. Cette distinction est importante. Les réactions électrochimiques produisent des espèces dissoutes ; l’hydrolyse et les autres réactions chimiques modifient l’acidité et la spéciation ; la diffusion, la migration et la convection déterminent ce qui entre dans la crevasse ou en sort. Un calcul fondé uniquement sur la concentration globale en chlorures ne tient pas compte de cette rétroaction. Le liquide extérieur peut présenter une teneur modérée en chlorures, tandis que le liquide présent à l’intérieur d’une crevasse stagnante peut devenir nettement plus acide et plus concentré.
La stagnation modifie également les effets de la température et de l’évaporation. Une surface chaude accélère la cinétique des réactions et réduit la solubilité de l’oxygène dans l’eau. Pendant le séchage, les sels dissous se concentrent ; lors de la remise en eau, la saumure concentrée peut entrer en contact avec une surface qui n’a pas entièrement retrouvé son état passif. Les cycles répétés d’humidification et de séchage sont particulièrement importants sous les dépôts et dans les assemblages horizontaux. Ils peuvent produire plusieurs expositions brèves et agressives plutôt qu’une seule exposition constante représentée par un essai en eau en vrac.
La nuance détermine la probabilité et la vitesse de rupture du film passif, et non une durée de vie garantie pour chaque géométrie. L’International Molybdenum Association donne l’expression couramment utilisée pour les aciers austénitiques et duplex :
Le PREN est utile pour présélectionner la résistance relative à la corrosion localisée, mais ne prédit pas la durée de vie en service du composant. Limited evidence
Une valeur de PREN plus élevée indique généralement une meilleure résistance relative à l’initiation des piqûres et de la corrosion caverneuse dans les environnements contenant des chlorures, mais la PREN ne décrit ni la largeur de la crevasse, ni la chimie du dépôt, ni les défauts de fabrication, ni la température, ni la propagation après l’initiation. Il s’agit d’un outil de comparaison, et non d’une équation de durée de vie en service.
Assemblages boulonnés, joints, dépôts et joints à recouvrement
Les assemblages boulonnés créent simultanément plusieurs crevasses possibles : sous une rondelle, entre les surfaces en contact, sous une tête de boulon, autour des filets et au bord d’une plaque serrée. L’étanchéité n’est pas une propriété unique du matériau. Un assemblage peut être fortement serré lors du montage tout en comportant des vallées de rugosité, un contact incomplet, une déformation ou un passage étroit retenant l’électrolyte. Un interstice très étroit peut limiter le transport de l’oxygène et créer de forts gradients de concentration. Un interstice plus large peut se drainer plus facilement, mais son comportement dépend de l’orientation, de la rugosité de surface et de la possibilité de circulation du liquide.
Les joints peuvent soit réduire l’exposition, soit créer la condition locale la plus sévère. Un joint continu et chimiquement compatible peut empêcher l’eau de pénétrer dans l’assemblage. Un joint discontinu, endommagé ou mal comprimé peut piéger un liquide contenant des chlorures sur son pourtour. Les matériaux de joint organiques peuvent absorber l’eau, gonfler, se rétracter ou se dégrader, ce qui modifie la pression de contact en service. La région critique n’est souvent pas le centre du joint, mais son périmètre humide, où l’apport d’oxygène est limité et où l’évaporation concentre les contaminants.
Les dépôts agissent comme des générateurs artificiels de crevasses. Le sel routier, les aérosols marins, les solides de procédé, les produits de corrosion, les projections de soudage et les films biologiques peuvent protéger le métal de l’oxygène tout en retenant l’humidité. Une surface inoxydable propre et bien drainée peut rester passive, puis subir une attaque locale après la formation d’un dépôt. Le dépôt n’a pas besoin d’être épais. Sa capacité à retenir durablement un électrolyte et à empêcher le renouvellement de l’oxygène est plus importante que sa taille apparente.
Les joints à recouvrement sont particulièrement sensibles, car leurs tôles superposées peuvent contenir des interfaces longues, étroites et mal drainées. Le soudage d’étanchéité peut supprimer le chemin interne de l’électrolyte, à condition que la soudure soit continue et que le procédé de soudage ne laisse pas de contamination inacceptable ni de dommages dus à la zone affectée thermiquement. Des soudures intermittentes peuvent laisser des poches non étanches aux extrémités des recouvrements. L’assemblage peut sembler fermé de l’extérieur tout en permettant une pénétration capillaire de l’eau.
La conception doit donc traiter la crevasse elle-même, et pas seulement imposer une nuance plus résistante à la corrosion. Un drainage continu, des rebords orientés vers le bas, des surfaces de nettoyage accessibles et l’élimination des pièges à liquide horizontaux réduisent l’exposition. Les bords des assemblages ne doivent pas créer de poches borgnes. Lorsque le boulonnage est nécessaire, les rondelles, les produits d’étanchéité, les détails des joints et les charges de serrage doivent être évalués comme un système. Les éléments soudés nécessitent un nettoyage approprié et l’élimination des teintes thermiques, car une surface passive endommagée ou contaminée peut constituer un site d’initiation plus favorable.
Le même principe s’applique au choix de la nuance. World Stainless associe les scores de sélection les plus faibles aux nuances Type 304/304L, les conditions intermédiaires aux nuances Type 316/316L ou 444, les conditions plus sévères à la nuance Type 317L, et les environnements très agressifs à des nuances telles que 904L, les superduplex et les alliages à 6 % de molybdène. Ces associations ne peuvent pas compenser une crevasse mal conçue. Un assemblage en Type 316L mal drainé peut subir une défaillance là où une surface en Type 304L librement exposée ne subirait pas d’attaque. À l’inverse, une résistance accrue de l’alliage peut être nécessaire lorsque la crevasse ne peut pas être éliminée.
Pour l’acier inoxydable enterré, World Stainless cite la concentration en chlorures, la résistivité du sol et le pH comme facteurs de sélection pertinents. Ses recommandations de 2025 sur les sols et le béton donnent des valeurs de PRE de 19 pour le 1.4301, de 25 pour les 1.4401 et 1.4521, et de 34 pour le duplex 1.4462. Ces chiffres aident à comparer les familles d’alliages, mais un recouvrement enterré, un manchon contaminé ou une poche compacte à faible résistivité peut imposer une condition locale plus sévère que la classification nominale du sol.
Essais ASTM G78 et interprétation
La norme ASTM G78-95 est une méthode de laboratoire comparative, et non une prédiction universelle de la durée de vie sur le terrain. ASTM International la décrit comme fournissant des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à la corrosion caverneuse des alliages inoxydables à base de fer et de nickel dans des environnements aqueux spécifiés contenant des chlorures. Le qualificatif « spécifiés » détermine l’interprétation. Les résultats concernent l’alliage testé, l’état de surface, le générateur de crevasse, la solution de chlorures, la température, la durée d’exposition et la méthode d’examen.
La méthode est utile lorsque la question d’ingénierie est comparative : dans le cadre d’une exposition définie contenant des chlorures et d’un assemblage de crevasse défini, un alliage présente-t-il moins d’attaques caverneuses, ou des attaques moins profondes, qu’un autre ? De tels essais peuvent révéler un classement que les vitesses de corrosion en immersion libre dissimuleraient. Ils peuvent également montrer si un alliage proposé reste sensible lorsqu’un générateur de crevasse normalisé maintient un contact protégé.
Un résultat d’essai ne doit pas être traduit directement par « cet assemblage durera X années ». Les crevasses sur le terrain varient par leur pression de contact, leur largeur, leur profondeur, leur rugosité et leur propreté. Elles subissent également des variations de concentration en chlorures, de température, d’apport d’oxygène, de charge et de cycles d’humidification et de séchage. Un joint qui se comporte d’une certaine manière dans un dispositif de laboratoire peut se rétracter en service ; un dépôt peut s’accumuler progressivement ; un assemblage boulonné peut être perturbé par la dilatation thermique ou les vibrations.
L’interprétation doit également distinguer l’initiation de la propagation. Une légère tache, une piqûre superficielle et une pénétration profonde sous un joint ne constituent pas des observations équivalentes. L’examen doit consigner l’emplacement et le nombre des attaques, leur profondeur et leur relation avec la géométrie de la crevasse, tout en préservant l’état de surface et l’historique d’exposition. Des essais comparatifs répétés peuvent étayer le choix d’une nuance, mais ils ne suppriment pas la nécessité de concevoir les assemblages de manière à éliminer les poches stagnantes.
Les contraintes ajoutent une autre voie de défaillance. La BSSA indique que la fissuration par corrosion sous contrainte nécessite une contrainte de traction associée à des facteurs environnementaux spécifiques. Une crevasse peut fournir une chimie agressive, tandis que les contraintes résiduelles dues au formage à froid, au soudage, à la précharge des boulons ou aux charges en service fournissent la condition mécanique. La maîtrise des crevasses et l’évaluation des contraintes doivent donc être prises en compte conjointement, en particulier dans les environnements chauds contenant des chlorures. La géométrie peut mettre en échec un alliage approprié ; une conception rigoureuse détermine si cette géométrie est autorisée à exister.
Corrosion galvanique et assemblages de métaux dissemblables
La corrosion galvanique n’est pas une propriété fixe de l’acier inoxydable. Il s’agit d’une interaction électrochimique entre deux métaux reliés électriquement et exposés au même électrolyte. L’un des métaux devient l’anode, où le métal se dissout, tandis que l’autre assure la réaction cathodique, généralement la réduction de l’oxygène. L’électrolyte transporte le courant ionique ; la liaison métal-métal transporte le courant électronique. Supprimez l’un ou l’autre de ces deux chemins et la cellule galvanique ne peut pas entretenir la corrosion.
L’erreur pratique consiste à qualifier universellement un matériau de « noble » et un autre d’« actif ». L’acier inoxydable peut se comporter comme la cathode dans un assemblage et comme l’anode dans un autre. Sa position dépend de la composition de l’alliage, de l’état de surface, de la passivation, de l’apport d’oxygène, de la concentration en chlorures, de la température, de l’écoulement, des dépôts et du potentiel du métal en contact. Le Corrosion Handbook de Uhlig traite la corrosion galvanique comme un problème de système régi par les potentiels couplés et le comportement de polarisation des métaux dans leur environnement réel, et non simplement par leur position dans une série galvanique théorique.
Différences de potentiel et couplage galvanique
Lorsque l’acier inoxydable est couplé à de l’acier au carbone dans une eau aérée et conductrice, la surface inoxydable se comporte généralement comme l’élément le plus cathodique et l’acier au carbone devient l’anode. La dissolution de l’acier au carbone peut alors s’accélérer à proximité de la jonction, en particulier lorsque la surface exposée d’acier au carbone est faible et que celle de l’acier inoxydable est importante. L’acier inoxydable peut présenter peu d’attaque visible tout en protégeant le mauvais composant à ses propres dépens.
La configuration inverse est également possible. Une surface inoxydable passive peut devenir anodique par rapport à un matériau plus noble dans certaines conditions, notamment si le film passif de l’acier inoxydable est endommagé, chimiquement déstabilisé ou confiné dans une crevasse contenant des chlorures. Les alliages de cuivre, le titane et le graphite sont des exemples fréquents de matériaux susceptibles de créer des conditions galvaniques sévères pour les composants en acier inoxydable, bien que le résultat réel dépende de la chimie de l’eau et de l’état de surface. Un élément de fixation en acier inoxydable installé dans un grand raccord en alliage de cuivre n’est pas automatiquement sûr parce qu’il est « inoxydable » ; l’assemblage doit être évalué comme un système électrochimique couplé.
La BSSA cite la corrosion galvanique aux côtés de la corrosion par piqûres, de la corrosion caverneuse, de la corrosion intergranulaire, de la fissuration par corrosion sous contrainte et de la corrosion généralisée parmi les principaux mécanismes affectant les aciers inoxydables. Ces mécanismes peuvent se chevaucher. Un couple galvanique peut accroître le courant cathodique sur l’acier inoxydable tandis qu’une crevasse adjacente à la jonction devient privée d’oxygène. La BSSA indique que la corrosion caverneuse débute lorsque la disponibilité de l’oxygène est extrêmement faible. L’acidification et l’augmentation de la concentration en chlorures qui en résultent à l’intérieur de la crevasse peuvent dépassiver l’acier inoxydable, même lorsque la surface exposée à l’air libre reste passive.
La continuité électrique est essentielle. Deux métaux séparés par un revêtement non conducteur, un joint ou une couche d’oxyde peuvent présenter peu d’interaction galvanique jusqu’à ce que la barrière soit perforée ou contournée par un élément de fixation. À l’inverse, un petit contact métallique peut conduire un courant important si l’électrolyte environnant fournit un chemin continu et conducteur. Une jonction sèche ne constitue pas une cellule galvanique active ; une jonction humide reliée par une eau contaminée par des sels peut en constituer une.
Rapport des surfaces et continuité de l’électrolyte
| Configuration de l’assemblage | Préoccupation probable | Mesure de maîtrise privilégiée |
|---|---|---|
| Petite surface en acier au carbone couplée à une grande surface en acier inoxydable | Forte densité de courant anodique sur l’acier au carbone | Augmenter la surface anodique, isoler les métaux ou modifier leur association |
| Petit élément de fixation en acier inoxydable couplé à une grande plaque en acier au carbone | Attaque potentiellement moindre de l’acier inoxydable, mais le couplage reste dépendant de l’exposition | Assurer le drainage, isoler les métaux et évaluer les défauts du revêtement |
| Métaux dissemblables dans l’eau salée | Courant galvanique traversant un électrolyte conducteur | Interrompre la continuité électrique et empêcher la formation d’un pont d’eau |
Le rapport entre la surface cathodique et la surface anodique détermine souvent si les dommages galvaniques restent tolérables ou deviennent sévères. Une grande surface cathodique peut entraîner une réaction cathodique totale importante, tandis que le courant anodique se concentre sur une petite surface. Il en résulte une forte densité de courant locale et une attaque rapide de l’anode. Un petit boulon en acier inoxydable couplé à une grande plaque en acier au carbone est généralement moins préoccupant qu’un petit boulon en acier au carbone couplé à une grande plaque en acier inoxydable, bien qu’aucune de ces configurations ne doive être acceptée sans prendre en compte l’électrolyte et les détails de l’assemblage.
Le rapport doit être évalué à partir de la surface activement mouillée, et non simplement de la surface fabriquée. Une plaque en acier au carbone peinte peut ne présenter qu’un petit défaut exposé, tandis qu’une rondelle en acier inoxydable non revêtue reste entièrement mouillée. Les revêtements peuvent donc modifier le rapport effectif, et un revêtement endommagé peut concentrer l’attaque au niveau de son défaut. Peindre la cathode peut réduire le courant moteur, tandis que le fait de revêtir uniquement l’anode peut créer un petit défaut anodique exposé entouré d’une grande surface cathodique. Il s’agit d’un piège de conception courant.
La continuité de l’électrolyte dépend de davantage que la simple présence d’eau. La conductivité augmente avec les sels dissous, notamment les chlorures, et un mince film salin peut relier des métaux qui semblent séparés dans des conditions sèches. Un mouillage intermittent peut être plus dommageable qu’une immersion continue, car l’évaporation laisse des dépôts concentrés, suivis d’un nouveau mouillage. La température influe sur les vitesses de réaction et le transport de l’oxygène. L’écoulement peut éliminer les produits de corrosion et modifier la polarisation, tandis que l’eau stagnante favorise la formation de dépôts et de cellules de concentration.
Les crevasses exigent une attention particulière. Le dessous d’une rondelle, une liaison filetée, un joint à recouvrement ou un support mal drainé peuvent retenir l’électrolyte après le séchage de la surface environnante. L’épuisement de l’oxygène à l’intérieur de l’espace crée une cellule d’aération différentielle, et la solution confinée peut devenir plus acide et plus riche en chlorures. L’ASM Handbook décrit la corrosion caverneuse comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière ; la géométrie, le matériau et l’environnement contrôlent tous le résultat. La norme ASTM G78-95 fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à cette corrosion d’alliages inoxydables à base de fer et de nickel dans des environnements aqueux spécifiés contenant des chlorures. Un calcul galvanique qui ignore la crevasse peut donc donner une fausse impression de sécurité.
Isolation, drainage et choix de matériaux compatibles
La première mesure de conception est souvent géométrique plutôt que métallurgique : empêcher l’eau de rester au niveau de la jonction entre métaux dissemblables. Orienter les surfaces horizontales afin de permettre leur drainage, étancher ou supprimer les joints à recouvrement, éviter les rondelles en forme de coupelle et prévoir un accès pour l’inspection et le nettoyage. Une jonction étanchée peut être préférable à une jonction qui retient et fait évaporer à répétition une eau contenant des chlorures, mais les produits d’étanchéité doivent rester compatibles avec la température de service, les produits chimiques et les mouvements. Un produit d’étanchéité mal appliqué peut créer une crevasse cachée au lieu de la supprimer.
L’isolation électrique peut interrompre le courant galvanique. Les manchons, rondelles, douilles et joints non conducteurs ne sont utiles que s’ils restent intacts pendant l’assemblage et en service. Le système d’isolation doit également empêcher l’eau de contourner la barrière. Les trous de fixation, les arêtes vives et les revêtements endommagés nécessitent une attention particulière, car un seul contournement métallique peut rétablir le couple. L’isolation doit être vérifiée après l’installation et non présumée du seul fait de la présence d’une rondelle en plastique.
Le choix des matériaux reste important. Les matériaux en contact doivent présenter des potentiels de corrosion compatibles dans l’électrolyte réel, et la conception doit éviter de coupler une petite surface anodique à une grande surface cathodique. Pour une exposition côtière ou aux sels de déverglaçage, les recommandations de conception des structures en acier inoxydable identifient le Type 316/316L, correspondant aux nuances EN 1.4401/1.4404 le cas échéant, ou des nuances duplex appropriées, comme préférables au Type 304/304L, correspondant aux nuances EN 1.4301/1.4307. Cette recommandation concerne la corrosion localisée induite par les chlorures ainsi que les conséquences galvaniques d’une surface passive endommagée.
Les indicateurs de nuance ne remplacent pas l’évaluation de l’assemblage. L’International Molybdenum Association donne l’expression applicable aux aciers austénitiques et duplex : « PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N » ; une valeur plus élevée indique une résistance relative supérieure à la corrosion par piqûres dans les environnements contenant des chlorures, et non une immunité contre la corrosion galvanique ou caverneuse. World Stainless indique des valeurs de PRE de 19 pour le 1.4301, de 25 pour les 1.4401 et 1.4521, et de 34 pour le duplex 1.4462, tout en soulignant l’importance de la concentration en chlorures, de la résistivité du sol et du pH pour les installations enterrées. Ces valeurs peuvent éclairer le choix de la nuance, mais le drainage, l’isolation, le rapport des surfaces et la continuité électrique déterminent si la nuance sélectionnée restera un élément sûr du système assemblé.
Corrosion intergranulaire et sensibilisation
La corrosion intergranulaire correspond à une attaque préférentielle le long des joints de grains ou à proximité de ceux-ci, car la chimie locale au niveau de ces joints diffère de celle qui règne à l’intérieur des grains. Le mécanisme ne consiste pas simplement en une « corrosion du joint de grain ». Un acier inoxydable peut rester passif sur la majeure partie de sa surface, tandis que d’étroites régions adjacentes aux joints deviennent anodiques et se dissolvent. La sensibilisation est l’état métallurgique qui rend ce phénomène possible, généralement après une exposition à une plage de températures permettant la précipitation de carbures de chrome.
Zones appauvries en chrome au niveau des joints de grains
Dans les aciers inoxydables austénitiques, le carbone peut réagir avec le chrome lors d’une exposition thermique pour former des carbures riches en chrome, couramment décrits comme , le chrome étant leur principal constituant métallique. Ces carbures précipitent préférentiellement aux joints de grains, où la diffusion et la nucléation sont favorables. Le chrome est extrait de la solution solide environnante, laissant de part et d’autre du joint une étroite zone appauvrie en chrome.
Le carbure lui-même n’est généralement pas la principale source de l’attaque rapide. C’est la zone appauvrie adjacente qui en est à l’origine. Si sa concentration en chrome diminue suffisamment, cette zone ne peut pas reconstituer un film passif stable d’oxyde de chrome aussi rapidement que le matériau environnant. Un électrolyte peut alors attaquer la région du joint, produisant un chemin de corrosion en réseau à travers la microstructure affectée. Dans les cas sévères, les grains se séparent physiquement de la matrice.
La sensibilisation dépend de bien davantage que de la température maximale atteinte. Le temps passé à cette température, la teneur en carbone, l’écrouissage préalable, la taille des grains, la composition de l’alliage et la vitesse de refroidissement influencent tous la précipitation des carbures. Les nuances austénitiques peuvent devenir sensibles après une exposition située approximativement dans la plage de 500 à 850 °C, bien que la réponse précise en fonction du temps et de la température varie selon la coulée et la forme du produit. Un bref passage dans cette plage peut avoir peu de conséquences dans un composant mince, tandis qu’un cycle thermique plus lent ou des chauffages répétés peuvent produire une zone fortement sensibilisée.
Ce mécanisme doit être distingué de la corrosion par piqûres et de la corrosion caverneuse. La corrosion par piqûres est une rupture hautement localisée de la passivité, souvent associée aux ions chlorure. La corrosion caverneuse est fortement gouvernée par une géométrie confinée et par l’appauvrissement en oxygène ; la British Stainless Steel Association indique qu’elle commence lorsque la disponibilité en oxygène est extrêmement faible. La corrosion intergranulaire suit, quant à elle, un chemin métallurgique créé par la chimie des joints de grains. Ces mécanismes peuvent coexister, notamment dans des conditions de service soudées en présence de chlorures, mais ils ne constituent pas des explications interchangeables.
Cycles thermiques de soudage et stabilisation
Le soudage est une source courante de sensibilisation, car la zone affectée thermiquement (ZAT) subit un cycle thermique mobile plutôt qu’un traitement uniforme en four. Le matériau situé immédiatement à côté de la limite de fusion peut entrer, pendant le chauffage, dans la plage de précipitation des carbures, puis refroidir suffisamment lentement pour que la précipitation se poursuive. La bande affectée peut être étroite, irrégulière et différente de part et d’autre d’un assemblage. Les fortes épaisseurs, un bridage important et de grands cordons de soudure augmentent généralement la rétention de chaleur, mais le risque réel dépend de la température entre passes, de la séquence des cordons, de la conception de l’assemblage, des conditions ambiantes et de la conductivité thermique de l’ensemble.
Un apport de chaleur élevé ne produit pas automatiquement une corrosion intergranulaire, et un apport de chaleur faible ne garantit pas l’immunité. L’apport de chaleur influence la température maximale et le temps passé à température élevée, tandis que l’historique de refroidissement détermine si la précipitation des carbures a le temps de se développer. Le soudage multipasse peut réchauffer un matériau qui n’avait auparavant pas été affecté ou qui n’était que partiellement sensibilisé. Une soudure de réparation peut donc créer un second cycle thermique dans une ZAT déjà modifiée.
Les nuances à faible teneur en carbone réduisent ce risque en diminuant la quantité de carbone disponible pour la formation des carbures. Le Type 304L, couramment désigné UNS S30403, et le Type 316L, couramment désigné UNS S31603, présentent une teneur maximale en carbone de 0,030 % selon les spécifications de produit applicables, contre 0,08 % pour les limites conventionnelles des Types 304 et 316 dans de nombreuses spécifications. Cette teneur réduite en carbone permet un soudage plus pratique sans recourir ensuite à un recuit de mise en solution, en particulier pour les fabrications de faible et moyenne épaisseur.
La désignation « L » ne constitue pas une garantie universelle contre la corrosion. Elle concerne le risque de sensibilisation associé à la précipitation du carbone ; elle n’empêche ni la corrosion par piqûres due aux chlorures, ni la corrosion caverneuse, ni l’attaque galvanique, ni la corrosion-érosion, ni la fissuration par corrosion sous contrainte. La BSSA indique qu’une contrainte de traction combinée à des facteurs environnementaux spécifiques est nécessaire à l’apparition de la fissuration par corrosion sous contrainte. Un récipient en Type 316L soudé peut donc éviter l’attaque intergranulaire tout en rompant par fissuration induite par les chlorures ou en subissant une corrosion caverneuse si la conception et l’environnement de service permettent à ces mécanismes de se produire.
Les nuances stabilisées utilisent des éléments ayant une affinité pour le carbone plus forte que celle du chrome. Le Type 321 contient du titane, tandis que le Type 347 contient du niobium (columbium) ; ces éléments forment préférentiellement des carbures stables et réduisent la précipitation des carbures de chrome. Leurs performances dépendent néanmoins de l’historique thermique du produit et des pratiques de fabrication. La stabilisation ne remplace pas une bonne maîtrise du soudage, et une exposition thermique excessive ou inhabituelle peut créer d’autres problèmes microstructuraux.
Types 304L et 316L : considérations après fabrication
Le choix de la nuance doit commencer par l’environnement de service, puis prendre en compte la fabrication. Le Type 304L peut convenir lorsque la charge en chlorures, la température et la sévérité des crevasses sont limitées. Le Type 316L contient du molybdène et offre généralement une meilleure résistance à la corrosion par piqûres et à la corrosion caverneuse liées aux chlorures, mais cet avantage ne dispense pas de maîtriser la contamination des soudures, la teinte thermique, les géométries favorisant la stagnation et les dépôts. World Stainless classe les Types 304/304L dans des conditions correspondant à des scores de sélection faibles, et les Types 316/316L ou 444 dans des conditions intermédiaires ; l’organisme répertorie les Types 317L, 904L, les alliages superduplex et les alliages à 6 % de molybdène pour des environnements progressivement plus agressifs.
L’état après soudage est important. La teinte thermique peut contenir une couche superficielle appauvrie en chrome ainsi que des oxydes qui réduisent la passivité locale ; un nettoyage et, lorsque cela est spécifié, un décapage ou un autre traitement de surface approuvé peuvent donc être nécessaires. Les dommages mécaniques, les particules d’acier au carbone incrustées et les projections de soudure peuvent créer des sites de corrosion sans rapport avec la sensibilisation classique. Le recuit de mise en solution peut dissoudre les carbures de chrome et rétablir une solution solide plus homogène, mais il est souvent impraticable pour les fabrications de grande taille et doit être suivi d’un refroidissement rapide afin d’éviter une nouvelle précipitation.
L’inspection doit correspondre au mécanisme suspecté. Une soudure visuellement propre ne prouve pas que sa ZAT est exempte de sensibilisation. La qualification de la procédure, la maîtrise de l’apport de chaleur et de la température entre passes, le choix d’un métal d’apport approprié, la préparation propre des joints et l’évitement des réchauffages inutiles fournissent des éléments plus probants. L’épaisseur de la section et le traitement thermique après fabrication doivent être pris en compte dans l’évaluation, de même que la concentration en chlorures, la température, la géométrie des crevasses et la durée d’exposition.
Le PREN peut aider à comparer la résistance relative à la corrosion par piqûres, au moyen de l’expression de l’International Molybdenum Association : « PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N », mais il ne permet pas de prédire la corrosion intergranulaire ni la durée de vie en service. La chimie des joints de grains et l’historique du soudage doivent être évalués séparément.
Fissuration par corrosion sous contrainte
La fissuration par corrosion sous contrainte (CSC) n’est pas simplement une corrosion qui se produit dans un composant soumis à une contrainte. La British Stainless Steel Association (BSSA) précise qu’elle nécessite une contrainte de traction associée à des facteurs environnementaux spécifiques. Les trois éléments sont importants : un matériau sensible, un champ de contraintes de traction et un environnement capable d’entretenir l’amorçage et la propagation des fissures. Si l’un d’eux est supprimé, le processus caractéristique de fissuration peut s’arrêter, même si un autre mécanisme de corrosion peut subsister.
La contrainte peut être appliquée ou résiduelle. Une contrainte de traction appliquée provient de charges de service telles que la pression, la flexion, les vibrations, le bridage thermique ou un déplacement imposé de l’extérieur. Une contrainte résiduelle de traction subsiste après la fabrication, même lorsque le composant est déchargé. Le soudage en est une source courante : le métal fondu et la zone affectée thermiquement se contractent en refroidissant, tandis que le matériau environnant s’oppose à cette contraction. Le formage à froid, l’usinage, le meulage, le redressage, l’emmanchement forcé et un traitement thermique non uniforme peuvent également laisser des contraintes de traction près de la surface.
Cette distinction a des conséquences sur l’inspection et la conception. Un récipient qui semble déchargé peut néanmoins se fissurer, car ses assemblages soudés contiennent des contraintes résiduelles de traction. À l’inverse, un composant soumis à une charge nominale de traction peut subir une contrainte locale plus élevée au fond d’un filet, dans un angle vif, une piqûre, un pied de soudure ou une crevasse. La CSC se développe généralement sous la forme d’une fissure étroite ou ramifiée, souvent avec une perte générale de métal limitée autour de celle-ci. La corrosion par piqûres est différente. Une piqûre est une cavité de corrosion localisée produite par la rupture du film passif et une dissolution électrochimique localisée ; elle peut agir comme concentrateur de contraintes et site d’amorçage d’une fissure, mais la corrosion par piqûres et la CSC ne sont pas des diagnostics interchangeables.
Exigences combinées de la contrainte et de l’environnement
L’environnement doit permettre les étapes électrochimiques et chimiques nécessaires pour maintenir une fissure active. Pour l’acier inoxydable, l’eau contenant des chlorures constitue une préoccupation majeure, en particulier lorsque l’accès de l’oxygène, l’évaporation, les dépôts, les crevasses et la température créent des conditions localement agressives. La seule concentration globale en chlorures ne décrit pas l’exposition. Un mince film humide peut devenir beaucoup plus concentré à mesure que l’eau s’évapore, tandis qu’un dépôt ou un assemblage avec joint peut retenir l’humidité après que la surface environnante semble sèche.
L’oxygène joue un rôle complexe. La BSSA explique que la corrosion caverneuse commence là où la disponibilité de l’oxygène est extrêmement faible. Une crevasse peut donc établir une cellule d’aération différentielle, une zone confinée devenant anodique par rapport à la surface exposée. Une fois que la crevasse s’acidifie et concentre les chlorures, elle peut créer un environnement local sévère à proximité d’une zone soumise à des contraintes. Ailleurs, l’accès de l’oxygène et les conditions oxydantes peuvent favoriser la rupture du film passif ou influencer sa repassivation. La question pertinente n’est pas de savoir si l’oxygène est simplement « présent » ou « absent », mais comment l’oxygène, l’humidité, les chlorures et le transport de matière varient sur le composant.
La géométrie des crevasses constitue par conséquent une variable de conception, et non un simple détail secondaire. L’ASM Handbook décrit la corrosion caverneuse comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière. La largeur et la profondeur de l’espace, l’état de surface, le drainage et le matériau en contact avec la crevasse influencent tous la chimie locale. La norme ASTM G78-95, publiée par ASTM International en 1995, fournit des procédures pour identifier les conditions susceptibles de provoquer une corrosion caverneuse et pour comparer la résistance relative à la corrosion caverneuse d’alliages inoxydables à base de fer et de nickel dans des environnements aqueux spécifiés contenant des chlorures. Ces essais comparent des conditions définies ; ils ne fournissent pas une limite universelle de durée de service pour toutes les géométries.
La CSC doit donc être évaluée comme un problème de système. La BSSA cite la corrosion par piqûres, la corrosion caverneuse, la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion générale parmi les principaux mécanismes affectant les aciers inoxydables. Une pièce défaillante peut présenter plusieurs de ces mécanismes simultanément : une crevasse peut concentrer les chlorures, une piqûre peut s’amorcer à l’embouchure de la crevasse, et une contrainte résiduelle de traction peut transformer un défaut localisé en fissure propagative. Qualifier chaque marque sombre ou chaque piqûre de « fissuration par corrosion sous contrainte » masque la cause et peut conduire à prendre des mesures correctives inadaptées.
Fissuration par les chlorures dans les aciers inoxydables austénitiques
La CSC due aux chlorures est fortement associée aux aciers inoxydables austénitiques, notamment les nuances de type 304/304L et 316/316L, lorsque des contraintes de traction et un environnement approprié contenant des chlorures sont présents simultanément. La sensibilité augmente avec la température et avec les conditions qui maintiennent une surface concentrée, humide et oxydante. L’eau chaude de procédé, les dépôts salins, les isolants qui deviennent humides, les projections côtières, les résidus de produits de dégivrage et les surfaces soumises à l’évaporation peuvent tous créer des conditions plus sévères que ne le laisse supposer la composition nominale de l’eau.
Il n’existe pas de concentration unique en chlorures ni de température unique permettant de séparer un service « sûr » d’un service « dangereux » pour toutes les nuances austénitiques. La composition de l’alliage, l’écrouissage, l’état de surface, l’intensité de contrainte, la disponibilité de l’oxygène, le pH, les contaminants, les cycles d’humidification et de séchage ainsi que la durée d’exposition modifient le résultat. Un seuil cité sans ces précisions ne constitue pas une règle de conception. Le manuel de conception des structures en acier inoxydable identifie la teneur en chlorures, la température, les polluants, l’acidité, les agents oxydants et l’oxygène comme des facteurs influençant la corrosion localisée ; ces mêmes variables peuvent déterminer si un film passif soumis à des contraintes et localement endommagé évolue vers une CSC.
La résistance à la corrosion par piqûres reste importante, mais elle ne permet pas à elle seule de prédire la CSC. L’International Molybdenum Association donne l’expression suivante pour les aciers austénitiques et duplex :
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
Une valeur de PREN plus élevée indique une résistance relative accrue à la corrosion par piqûres dans les environnements contenant des chlorures, mais ne signifie ni immunité à la CSC ni prédiction complète de la durée de service. Une nuance contenant davantage de molybdène ou d’azote peut réduire l’amorçage des piqûres tout en restant sensible à la fissuration dans des conditions particulières de température, de contrainte et d’exposition aux chlorures. À l’inverse, supprimer une crevasse ou réduire les contraintes résiduelles peut être plus efficace que de changer uniquement de nuance.
Les familles ferritique, duplex et austénitique fortement alliée doivent être évaluées en fonction du mécanisme réel de défaillance. Les nuances ferritiques ne présentent pas la même sensibilité austénitique à la CSC due aux chlorures, mais elles imposent d’autres contraintes liées au soudage, à la ténacité, au formage et à la qualité de fabrication. Les aciers inoxydables duplex offrent souvent une résistance supérieure à la corrosion localisée induite par les chlorures ainsi qu’une résistance mécanique plus élevée, mais leurs cycles thermiques de soudage, leur équilibre de phases et leurs exigences de fabrication doivent faire l’objet d’une attention particulière. Les nuances austénitiques fortement alliées, les nuances superduplex et les alliages contenant 6 % de molybdène peuvent élargir le domaine d’utilisation en présence de chlorures, mais leur sélection dépend toujours des contraintes, de la température, des crevasses et de la fabrication.
World Stainless illustre la logique relative de sélection des nuances en associant des scores de sélection faibles aux nuances de type 304/304L, des conditions intermédiaires aux nuances de type 316/316L ou 444, des conditions plus sévères à la nuance 317L, et les environnements très agressifs à des nuances telles que 904L, les nuances superduplex et les alliages contenant 6 % de molybdène. Ces catégories ne constituent pas des garanties contre la CSC. Elles servent de points de départ pour faire correspondre la famille d’alliage et la résistance à la corrosion localisée avec l’exposition.
Contraintes résiduelles, température et mesures de conception
La réduction des contraintes est souvent le moyen de maîtrise le plus direct. Les concepteurs peuvent réduire les contraintes appliquées, éviter autant que possible les sollicitations de traction prolongées, augmenter les rayons dans les angles, supprimer les changements brusques de section et éviter les filetages ou pieds de soudure formant des entailles. Les assemblages doivent permettre l’évacuation de l’eau plutôt que retenir l’eau salée. Les joints, assemblages à recouvrement, colliers et dépôts doivent être évalués comme des crevasses potentielles, en particulier lorsque les cycles thermiques font pénétrer la solution dans un espace étroit.
La maîtrise de la fabrication est tout aussi importante. Les modes opératoires de soudage doivent limiter l’apport thermique et les déformations préjudiciables tout en préservant l’état métallurgique spécifié. Les surfaces soudées doivent être nettoyées et débarrassées de la coloration thermique lorsque les conditions de service l’exigent ; le meulage ne doit pas créer de rainures vives ni étaler de contaminants. Les zones écrouies, les bords découpés et les soudures réparées nécessitent un examen distinct, car leurs contraintes résiduelles et leur état de surface peuvent différer de ceux de la tôle de base. Un traitement thermique de détensionnement ne convient pas automatiquement à toutes les nuances inoxydables ni à tous les assemblages soudés ; ses effets sur la sensibilisation, l’équilibre de phases, les déformations et les propriétés mécaniques doivent donc être vérifiés.
La température doit faire l’objet d’un examen explicite. Elle accélère de nombreuses réactions de corrosion et peut rendre les films de chlorures plus concentrés par évaporation. Les systèmes d’isolation sont particulièrement préoccupants lorsqu’ils laissent pénétrer et retiennent les chlorures tout en empêchant l’inspection. La conception doit prendre en compte la température maximale du métal, les points chauds locaux, les cycles d’humidification et de séchage, ainsi que la possibilité qu’un flux de procédé nominalement dilué se concentre pendant un arrêt ou par évaporation.
Le choix de la nuance constitue la dernière étape de la stratégie de maîtrise, et non un substitut à une géométrie et une fabrication appropriées. World Stainless a indiqué en 2025 des valeurs de PRE de 19 pour le 1.4301, de 25 pour les 1.4401 et 1.4521, et de 34 pour le duplex 1.4462 dans ses recommandations relatives aux sols et au béton, tout en soulignant l’importance de la concentration en chlorures, de la résistivité du sol et du pH pour les applications enterrées. Ces valeurs permettent de comparer la résistance à la corrosion localisée dans un cadre défini ; elles n’établissent pas de limites de CSC. La sélection doit associer la famille de nuances pertinente à l’analyse des contraintes, à l’élimination des crevasses, à la maîtrise de la température, aux dossiers de fabrication et à l’inspection visant à détecter les premières piqûres, les défauts de soudage et les indications de type fissure.
Corrosion sous les dépôts, dans les sols et dans le béton
Dépôts, eau stagnante et aération différentielle
Une surface en acier inoxydable ne se trouve pas dans un environnement uniforme lorsque de la boue, des dépôts, des concrétions marines, des solides de procédé ou de l’eau piégée en recouvrent une partie. La région couverte devient une anode pauvre en oxygène, tandis que la surface exposée et oxygénée agit comme une cathode. Cette cellule d’aération différentielle peut concentrer l’attaque à la limite du dépôt ou à l’intérieur de la zone couverte, même lorsque l’eau environnante n’est que modérément agressive. Le dépôt retient également les chlorures, réduit le renouvellement local de l’eau et peut empêcher la reconstitution du film passif riche en chrome après une petite rupture.
L’eau stagnante produit un résultat similaire. L’évaporation peut accroître la concentration en chlorures ; l’hydrolyse des chlorures métalliques dissous peut abaisser le pH ; et la consommation d’oxygène à l’intérieur d’un interstice étroit peut créer une chimie différente de celle mesurée dans le liquide en vrac. ASM International décrit la corrosion caverneuse comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière. La géométrie est donc aussi importante que la composition nominale de l’alliage. Le bord d’un joint, un assemblage à recouvrement, une liaison filetée, une sous-coupe de soudure, une bride de support ou un drain rempli de sédiments peuvent devenir une crevasse dotée de son propre électrolyte.
La British Stainless Steel Association indique que la corrosion caverneuse commence là où la disponibilité en oxygène est extrêmement faible. Une fois le film passif rompu, la dissolution du métal à l’intérieur de la crevasse produit des ions chargés positivement. Les chlorures migrent dans l’interstice afin de maintenir l’équilibre des charges, tandis que l’hydrolyse acide rend la repassivation plus difficile. L’attaque peut alors progresser sous une surface apparemment intacte. La corrosion par piqûres et la corrosion caverneuse peuvent coexister : une piqûre peut créer sa propre géométrie confinée, et un dépôt peut dissimuler les piqûres lors de l’inspection visuelle.
La norme ASTM G78-95, publiée par ASTM International en 1995, fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à la corrosion caverneuse des alliages inoxydables à base de fer et à base de nickel dans des environnements aqueux spécifiés contenant des chlorures. Ses résultats constituent des données comparatives d’essai et non une prédiction directe de la durée de vie en service. La température, la concentration en chlorures, la durée de mouillage, l’élément formant la crevasse, l’état de surface et les contraintes appliquées peuvent modifier le résultat.
La conception permet souvent de maîtriser la première défaillance plus efficacement qu’une modification limitée de nuance. Les surfaces doivent favoriser l’écoulement plutôt que retenir les sédiments, les corniches horizontales doivent être évitées ou inclinées, et les assemblages ne doivent pas former d’interstices impossibles à inspecter. Des soudures continues peuvent supprimer une crevasse créée par une fixation intermittente, mais les colorations thermiques de soudage et les contaminations doivent néanmoins être traitées par un nettoyage et une finition appropriés. Un composant en 1.4301 doté d’une géométrie propre et permettant un drainage libre peut être plus performant qu’une nuance nominalement plus résistante piégée sous un dépôt contenant des chlorures. Cela ne fait pas de 1.4301 un choix universel ; cela montre pourquoi le choix de l’alliage et les détails de conception ne peuvent être dissociés.
Les dépôts peuvent également créer des effets galvaniques lorsque des particules d’acier au carbone, de l’oxyde de fer ou une fixation incompatible est en contact avec la surface inoxydable. Le fer libre ne constitue pas en lui-même un mécanisme de corrosion de l’acier inoxydable, mais il peut tacher la surface, retenir l’humidité et favoriser la formation de cellules locales. Les zones de fabrication exposées aux poussières de meulage d’acier au carbone nécessitent une séparation, un nettoyage et une inspection avant la mise en service.
Acier inoxydable enterré et variables liées au sol
L’enfouissement remplace une surface contrôlée et visible par un électrolyte poreux variable. L’humidité du sol varie selon les précipitations, le drainage, le niveau de la nappe phréatique et l’assèchement saisonnier. Les chlorures peuvent provenir de l’eau de mer, des sels de déverglaçage, d’une contamination industrielle ou d’un remblai contaminé. Certains sols restent presque secs et résistifs ; d’autres retiennent longtemps contre le métal une eau conductrice. Un composant enterré peut donc rencontrer plusieurs conditions d’exposition sur toute sa longueur.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
Les recommandations de World Stainless publiées en 2025 identifient la concentration en chlorures, la résistivité du sol et le pH comme des variables à prendre en compte lors du choix d’un acier inoxydable enterré. La résistivité du sol est un indicateur pratique de la facilité avec laquelle un courant ionique peut traverser le sol, bien qu’elle ne décrive pas toute sa chimie. Une faible résistivité accompagne généralement une humidité et une teneur en sels dissous plus élevées, tandis qu’une résistivité élevée ne garantit pas la sécurité si une poche humide contenant des chlorures, une zone acide ou une crevasse est présente. Le pH influe sur la stabilité du film passif ainsi que sur les réactions qui se produisent au niveau des inclusions, des dépôts et des zones endommagées.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
Dans ses recommandations relatives aux sols et au béton, World Stainless indique des valeurs comparatives de PRE de 19 pour 1.4301, de 25 pour 1.4401, de 25 pour 1.4521 et de 34 pour le duplex 1.4462. Ces chiffres permettent d’illustrer l’effet relatif de la composition de l’alliage, mais ne constituent pas à eux seuls des règles de sélection. L’International Molybdenum Association définit l’expression applicable aux nuances austénitiques et duplex comme suit : « PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N. » Une valeur calculée plus élevée indique généralement une plus grande résistance relative à la corrosion par piqûres induite par les chlorures dans des environnements spécifiés ; elle ne tient pas compte du drainage du sol, de la géométrie des crevasses, de l’état de surface, des courants vagabonds, des défauts de fabrication ni de la durée de mouillage.
Cette distinction est importante pour les aciers inoxydables enterrés 1.4301, 1.4401, 1.4521 et 1.4462. Une comparaison des valeurs PRE ne peut pas établir une concentration admissible en chlorures pour chaque sol, pas plus qu’elle ne peut prédire si une soudure, un raccord ou une zone de transition restera passif pendant des décennies. World Stainless présente le Type 304/304L pour les faibles niveaux de sélection, le Type 316/316L ou le 444 pour les conditions intermédiaires, le 317L pour les conditions plus sévères, ainsi que des nuances telles que le 904L, les nuances superduplex et les alliages à 6 % de molybdène pour les environnements très agressifs. Le choix effectif de la nuance doit s’appuyer sur des données du site mesurées ou justifiables, ainsi que sur les conséquences d’une défaillance.
La conception des éléments enterrés doit empêcher la formation de pièges à eau aux points d’entrée et tenir compte de la transition entre le sol et l’air, le béton, le coulis ou une chambre inondée. La zone de la ligne de sol est souvent plus exposée que la section entièrement enterrée, car elle subit une alternance de mouillage et de séchage, un accès à l’oxygène et une concentration des sels. Le remblai doit être propre, compatible et exempt de débris d’acier au carbone, de déchets contenant des chlorures et de produits chimiques de construction. Le compactage d’un remblai inadapté autour de l’acier inoxydable peut créer un dépôt permanent. Le drainage ainsi que les interactions cathodiques avec l’acier au carbone voisin, les armatures en acier ou les systèmes à courant imposé doivent également faire l’objet d’un examen.
Béton armé, chlorures et contexte de la carbonatation
L’acier inoxydable noyé dans un béton sain et alcalin bénéficie d’un environnement passif. Cette protection n’est pas absolue. Les fissures, les pores, les nids de cailloux, un enrobage mal compacté et les joints peuvent fournir des voies à l’eau et aux sels dissous. Les ions chlorure provenant d’une exposition marine, de granulats contaminés, de sels de déverglaçage ou de l’eau de gâchage peuvent migrer vers les armatures. Lorsque la concentration en chlorures au niveau de l’acier atteint une condition critique pour l’alliage et l’environnement en béton considérés, une dépassivation locale peut produire des piqûres.
La carbonatation suit un mécanisme différent. Le dioxyde de carbone atmosphérique réagit avec les hydrates du ciment et réduit l’alcalinité depuis la surface vers l’intérieur. Le béton carbonaté peut réduire la protection passive disponible pour les armatures conventionnelles en acier au carbone, mais les nuances inoxydables conservent généralement une résistance utile dans une plage plus étendue de conditions du béton. La carbonatation reste importante lorsqu’elle coïncide avec une pénétration des chlorures, des fissures, un enrobage mince, des cycles de mouillage ou des crevasses autour des raccordements d’armatures. Elle ne doit pas être considérée comme une explication de remplacement pour toute défaillance des armatures.
Le béton peut également créer des cellules de concentration. Une fissure ou une zone poreuse peut rester humide tandis que le béton adjacent sèche, et une barre traversant cette limite peut subir des conditions différentes d’oxygène et de chlorures sur sa longueur. L’assemblage d’armatures inoxydables avec de l’acier au carbone peut introduire un couplage galvanique, en particulier lorsqu’une petite surface inoxydable est reliée à une grande surface active en acier au carbone ou lorsque les chlorures ont dépassivé l’acier au carbone. La continuité électrique, la disposition des barres, l’enrobage, la maîtrise de la fissuration et le drainage doivent être pris en compte dans l’évaluation.
Les mêmes numéros de nuance ne peuvent pas être transposés d’une façade exposée à des armatures sans tenir compte du système en béton. 1.4401 et 1.4521 présentent une valeur comparative PRE de 25 selon World Stainless, tandis que le duplex 1.4462 est indiqué à 34 ; ces valeurs indiquent la résistance relative de l’alliage et non une durée de vie garantie dans le béton. La fixation des chlorures par le ciment, le transport de l’humidité, la résistivité du béton, la largeur des fissures et la température influent tous sur le moment et l’emplacement de l’attaque. Les détails qui empêchent l’eau de pénétrer dans les joints et évitent que des eaux de ruissellement chargées en sels ne s’accumulent contre le béton peuvent être aussi déterminants que le choix d’un alliage à PRE plus élevé.
Comment sont sélectionnées les nuances d’acier inoxydable
Le choix d’une nuance d’acier inoxydable repose sur une évaluation de l’exposition et non sur un classement des alliages, du plus faible au plus résistant. Une même nuance peut fonctionner correctement dans une installation intérieure propre et bien drainée, puis se détériorer rapidement dans une crevasse chaude contenant des chlorures. La sélection commence donc par le mécanisme de corrosion susceptible de déterminer la durée de vie en service : corrosion par piqûres, corrosion caverneuse, attaque intergranulaire, fissuration par corrosion sous contrainte, corrosion galvanique ou corrosion généralisée. La British Stainless Steel Association identifie ces six mécanismes comme les principaux mécanismes affectant les aciers inoxydables.
Une séquence pratique publiée par World Stainless associe des conditions de sélection de plus en plus sévères à des nuances présentant un degré d’alliage progressivement plus élevé : Type 304/304L pour de faibles scores de sélection ; Type 316/316L ou Type 444 pour des scores intermédiaires ; Type 317L pour des conditions plus sévères ; et des nuances telles que 904L, les alliages superduplex et les alliages à 6 % de molybdène pour les environnements extrêmement agressifs. Cette séquence est conditionnelle. Elle ne s’applique que lorsque l’exposition a été définie à l’aide de la méthode de sélection de World Stainless référencée, y compris ses hypothèses concernant les chlorures, la température, le mouillage, la contamination et la conception. Il ne s’agit pas d’un tableau universel de durée de vie en service.
La première question consiste à déterminer si le composant proposé restera sec, s’égouttera librement ou retiendra une solution concentrée. La concentration en chlorures peut augmenter fortement à mesure que l’eau s’évapore. Un joint, un assemblage à recouvrement, un raccord fileté ou un dépôt peut empêcher le renouvellement de l’oxygène et créer une crevasse. La BSSA indique que la corrosion caverneuse débute là où la disponibilité en oxygène est extrêmement faible. L’ASM Handbook décrit l’attaque qui en résulte comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière. La géométrie est aussi importante que la composition nominale de l’alliage.
La température, le pH, les espèces oxydantes, les polluants, l’état de surface, l’apport thermique de soudage et les contraintes résiduelles modifient ensuite la sélection. La norme ASTM G78-95, publiée en 1995, fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à la corrosion caverneuse des alliages inoxydables à base de fer et à base de nickel dans des environnements aqueux définis contenant des chlorures. Ses résultats ne se transposent pas directement en une prévision de durée de vie pour toute structure fabriquée.
Type 304/304L et 1.4301
| Famille de nuances | Position de sélection typique | Limitation importante |
|---|---|---|
| Nuances 304/304L | Faibles scores de sélection | Marge limitée dans les crevasses contenant des chlorures |
| Nuances 316/316L ou 444 | Conditions intermédiaires | Restent vulnérables aux chlorures chauds et concentrés |
| Nuance 317L | Conditions plus sévères | Nécessite une maîtrise de la conception et de la fabrication |
| 904L, superduplex et alliages à 6 % de molybdène | Environnements très agressifs | Non immunisés contre la corrosion caverneuse ou les attaques liées aux contraintes |
Les Type 304 et Type 304L sont des aciers inoxydables austénitiques au chrome-nickel utilisés lorsque l’exposition produit un faible score de sélection et que la concentration en chlorures reste limitée. La désignation 1.4301 de l’EN 10088 correspond au Type 304, tandis que la nuance à faible teneur en carbone est généralement désignée 1.4307 ; Type 304L est la désignation ASTM/UNS utilisée pour la composition à faible teneur en carbone. La faible teneur en carbone réduit le risque de sensibilisation pendant le soudage, mais elle ne rend pas l’alliage résistant à la corrosion par piqûres ou à la corrosion caverneuse provoquées par les chlorures.
La distinction utile est celle entre l’état de fabrication et la résistance environnementale. Le Type 304L peut réduire la sensibilité à la précipitation de carbures de chrome dans les zones affectées thermiquement par le soudage, ce qui contribue à éviter la corrosion intergranulaire après soudage. Il n’ajoute pas de molybdène et n’apporte donc aucune augmentation spécifique, fondée sur le molybdène, de la résistance aux attaques localisées induites par les chlorures. Une surface en 304L polie et propre dans une application intérieure ventilée constitue un problème de corrosion différent de celui d’une bride en 304L placée sous un joint contaminé par du sel.
World Stainless attribue une valeur PRE de 19 au 1.4301 dans ses recommandations de 2025 concernant les sols et le béton. Ici, la PRE est un indicateur comparatif, et non une prévision de vitesse de pénétration ou de durée de vie de conception. L’International Molybdenum Association définit l’expression couramment utilisée pour les nuances austénitiques et duplex comme suit : « PREN = %Cr + 3,3(%Mo + 0,5%W) + 16%N ». Comme le 1.4301 contient peu ou pas de molybdène et une teneur en azote relativement limitée, sa valeur calculée est inférieure à celle des nuances contenant du molybdène ou alliées à l’azote.
Le Type 304/304L constitue donc un point de départ rationnel pour un service à faible teneur en chlorures, à basse température et bien drainé, avec une fabrication maîtrisée. Il devient un mauvais choix lorsque les dépôts, l’eau stagnante, le sel de déverglaçage, les embruns marins ou les crevasses étroites sont des éléments centraux de la conception. La propreté de la surface et le drainage peuvent avoir davantage d’importance qu’une légère différence nominale de composition.
Type 316/316L, 1.4401 et 1.4404
Les Type 316 et Type 316L ajoutent du molybdène au système austénitique au chrome-nickel. Le molybdène augmente la résistance aux corrosions par piqûres et caverneuse favorisées par les chlorures par rapport au Type 304, sans toutefois éliminer l’un ou l’autre de ces mécanismes. La désignation 1.4401 de l’EN 10088 correspond au Type 316, tandis que 1.4404 correspond au Type 316L à faible teneur en carbone. La plus faible teneur en carbone du 1.4404 favorise les constructions soudées en réduisant le risque de sensibilisation ; elle ne doit pas être interprétée comme une augmentation générale de la résistance à tous les environnements corrosifs.
World Stainless attribue une valeur PRE de 25 au 1.4401 dans ses recommandations de 2025, contre 19 pour le 1.4301. L’écart numérique est utile pour une comparaison relative dans le cadre défini d’un matériau et d’un environnement chloruré, mais il ne spécifie ni la température critique de piqûration, ni le seuil de corrosion caverneuse, ni la concentration admissible en chlorures pour un composant réel. Ces valeurs dépendent de l’état de surface, des inclusions, des soudures, des dépôts, de la chimie de la solution et de la méthode d’essai.
Le Type 316/316L est associé à des scores de sélection intermédiaires dans la séquence de World Stainless. Cette nuance peut convenir à une exposition atmosphérique marine, à de nombreux services avec des eaux de procédé et à des conditions dans le béton ou le sol dépassant la plage supposée pour le Type 304, à condition que le composant se draine et que la température soit maîtrisée. Elle reste vulnérable dans les chlorures chauds et concentrés ainsi que dans les crevasses étroites et stagnantes. Un réservoir en 316L portant des dépôts contenant des chlorures au niveau d’une conduite de liquide chaud peut subir une attaque localisée, même lorsque sa composition globale est parfaitement conforme.
Le manuel de conception des structures en acier inoxydable cité dans la base documentaire de la recherche identifie la teneur en chlorures, la température, les polluants, l’acidité, les agents oxydants et l’oxygène comme des facteurs influençant la corrosion par piqûres. Il place également le 1.4401 ou des nuances duplex appropriées devant le 1.4301 en cas d’exposition côtière ou au sel de déverglaçage. Cette recommandation exige néanmoins de prêter attention à la qualité des soudures, aux détails favorisant les crevasses et aux contacts galvaniques. Un assemblage de métaux dissemblables peut concentrer l’attaque sur l’élément le moins noble ou sur une surface passive endommagée.
444, 317L, 904L, nuances duplex et nuances à 6 % de molybdène
Le Type 444 est un acier inoxydable ferritique contenant du molybdène, généralement associé à la désignation EN 1.4521. Sa structure ferritique évite la matrice austénitique riche en nickel et offre une résistance utile à la corrosion par piqûres provoquée par les chlorures ainsi qu’à la fissuration par corrosion sous contrainte dans certains environnements. Il ne constitue pas un simple substitut au Type 316L : le comportement au formage, la ténacité des soudures, la dilatation thermique et les limites de fabrication diffèrent. World Stainless indique une valeur PRE de 25 pour le 1.4521, soit la même valeur que celle indiquée pour le 1.4401 dans ses recommandations de 2025 concernant les sols et le béton. Cette égalité ne signifie pas une performance identique pour toutes les géométries ou tous les mécanismes de corrosion.
Le Type 317L est une nuance austénitique à teneur plus élevée en molybdène, destinée à des conditions plus sévères que la gamme 304/304L et 316/316L. Sa sélection dépend de la capacité du molybdène et du chrome supplémentaires à répondre à l’exposition déterminante aux chlorures ou aux produits chimiques. Elle exige néanmoins une fabrication faiblement contaminée et une conception raisonnable des crevasses. Si une contrainte de traction et un environnement spécifique sont présents simultanément, la fissuration par corrosion sous contrainte demeure une préoccupation distincte ; la BSSA indique que la fissuration nécessite à la fois une contrainte de traction et des facteurs environnementaux spécifiques. L’augmentation de la PREN à elle seule ne supprime pas cette exigence.
Les aciers inoxydables duplex combinent des phases austénitique et ferritique. Une nuance courante, l’EN 1.4462, est souvent identifiée à un acier inoxydable duplex de type 2205. Sa composition et sa teneur en azote peuvent produire une résistance à la corrosion par piqûres supérieure à celle des 304 ou 316, tandis que la phase ferritique peut améliorer la résistance à la fissuration par corrosion sous contrainte due aux chlorures. World Stainless attribue une valeur PRE de 34 au 1.4462, contre 25 pour les 1.4401 et 1.4521 et 19 pour le 1.4301. Les nuances duplex impliquent d’autres paramètres de maîtrise : l’équilibre des phases, le recuit de mise en solution, les cycles thermiques de soudage et la température de fabrication doivent être contrôlés. Un traitement inadéquat peut réduire la ténacité ou la résistance locale à la corrosion malgré une analyse nominale favorable.
Le 904L est une nuance austénitique fortement alliée contenant des teneurs importantes en nickel et en molybdène, le cuivre contribuant également à la résistance dans certains milieux acides réducteurs. Il se situe à l’extrémité correspondant aux fortes agressivités de la séquence de World Stainless, mais sa sélection doit correspondre à la chimie de l’environnement plutôt que reposer sur sa seule désignation. Les nuances superduplex combinent des teneurs élevées en chrome, molybdène et azote avec une métallurgie duplex. Elles peuvent répondre à des expositions sévères aux chlorures, à des charges mécaniques élevées et aux préoccupations liées à la fissuration par corrosion sous contrainte due aux chlorures, sous réserve de respecter les exigences relatives au soudage et au contrôle des phases.
Les nuances austénitiques à 6 % de molybdène se situent dans une gamme d’alliage encore plus élevée. Leurs teneurs en chrome, molybdène et azote leur confèrent une forte résistance aux corrosions par piqûres et caverneuse dans les solutions chlorurées exigeantes, mais la géométrie des crevasses, la température et les conditions oxydantes peuvent encore déterminer la défaillance. Elles doivent être évaluées au moyen d’essais et de données de service pertinents, et non sur la seule base de la PREN. L’équation de l’IMOA indique une résistance relative à la corrosion par piqûres dans les environnements contenant des chlorures ; elle ne prend pas pleinement en compte la corrosion galvanique, l’érosion-corrosion, l’attaque intergranulaire, les défauts de fabrication ou la fissuration par corrosion sous contrainte.
Pour l’acier inoxydable enterré, World Stainless demande expressément de prendre en compte la concentration en chlorures, la résistivité du sol et le pH. Une nuance sélectionnée à partir d’un score sans disposer de ces mesures n’a pas fait l’objet d’un processus de sélection complet. La même rigueur s’applique au béton, aux équipements de procédé et aux structures marines : définir le mouillage et la concentration, identifier les crevasses et les contraintes, tenir compte de la fabrication, puis sélectionner la famille de nuances présentant le plus faible degré d’alliage qui maîtrise le mécanisme identifié avec une marge crédible. Lorsque l’exposition est incertaine, modifier la conception afin de supprimer les crevasses stagnantes peut fournir une protection plus fiable que de passer simplement à la nuance supérieure.
Fabrication, état de surface et maintenance en tant que variables de corrosion
Une nuance d’acier inoxydable ne conserve pas nécessairement sa résistance nominale à la corrosion après sa fabrication et pendant son utilisation. Le soudage, le meulage, la manutention, les dépôts et l’évacuation des liquides peuvent modifier suffisamment la surface locale pour amorcer une attaque qui ne se produirait pas sur une éprouvette propre et correctement finie. Le choix de la nuance reste important, mais il ne peut pas automatiquement compenser une soudure présentant une teinte thermique, la présence d’acier au carbone incrusté, une crevasse rugueuse ou une saillie horizontale retenant une solution chlorurée.
Cette distinction est importante, car la corrosion des aciers inoxydables est souvent localisée plutôt qu’uniforme. La British Stainless Steel Association identifie la corrosion par piqûres, la corrosion caverneuse, la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion généralisée comme les principaux mécanismes. La fabrication peut accroître simultanément la sensibilité à plusieurs de ces mécanismes.

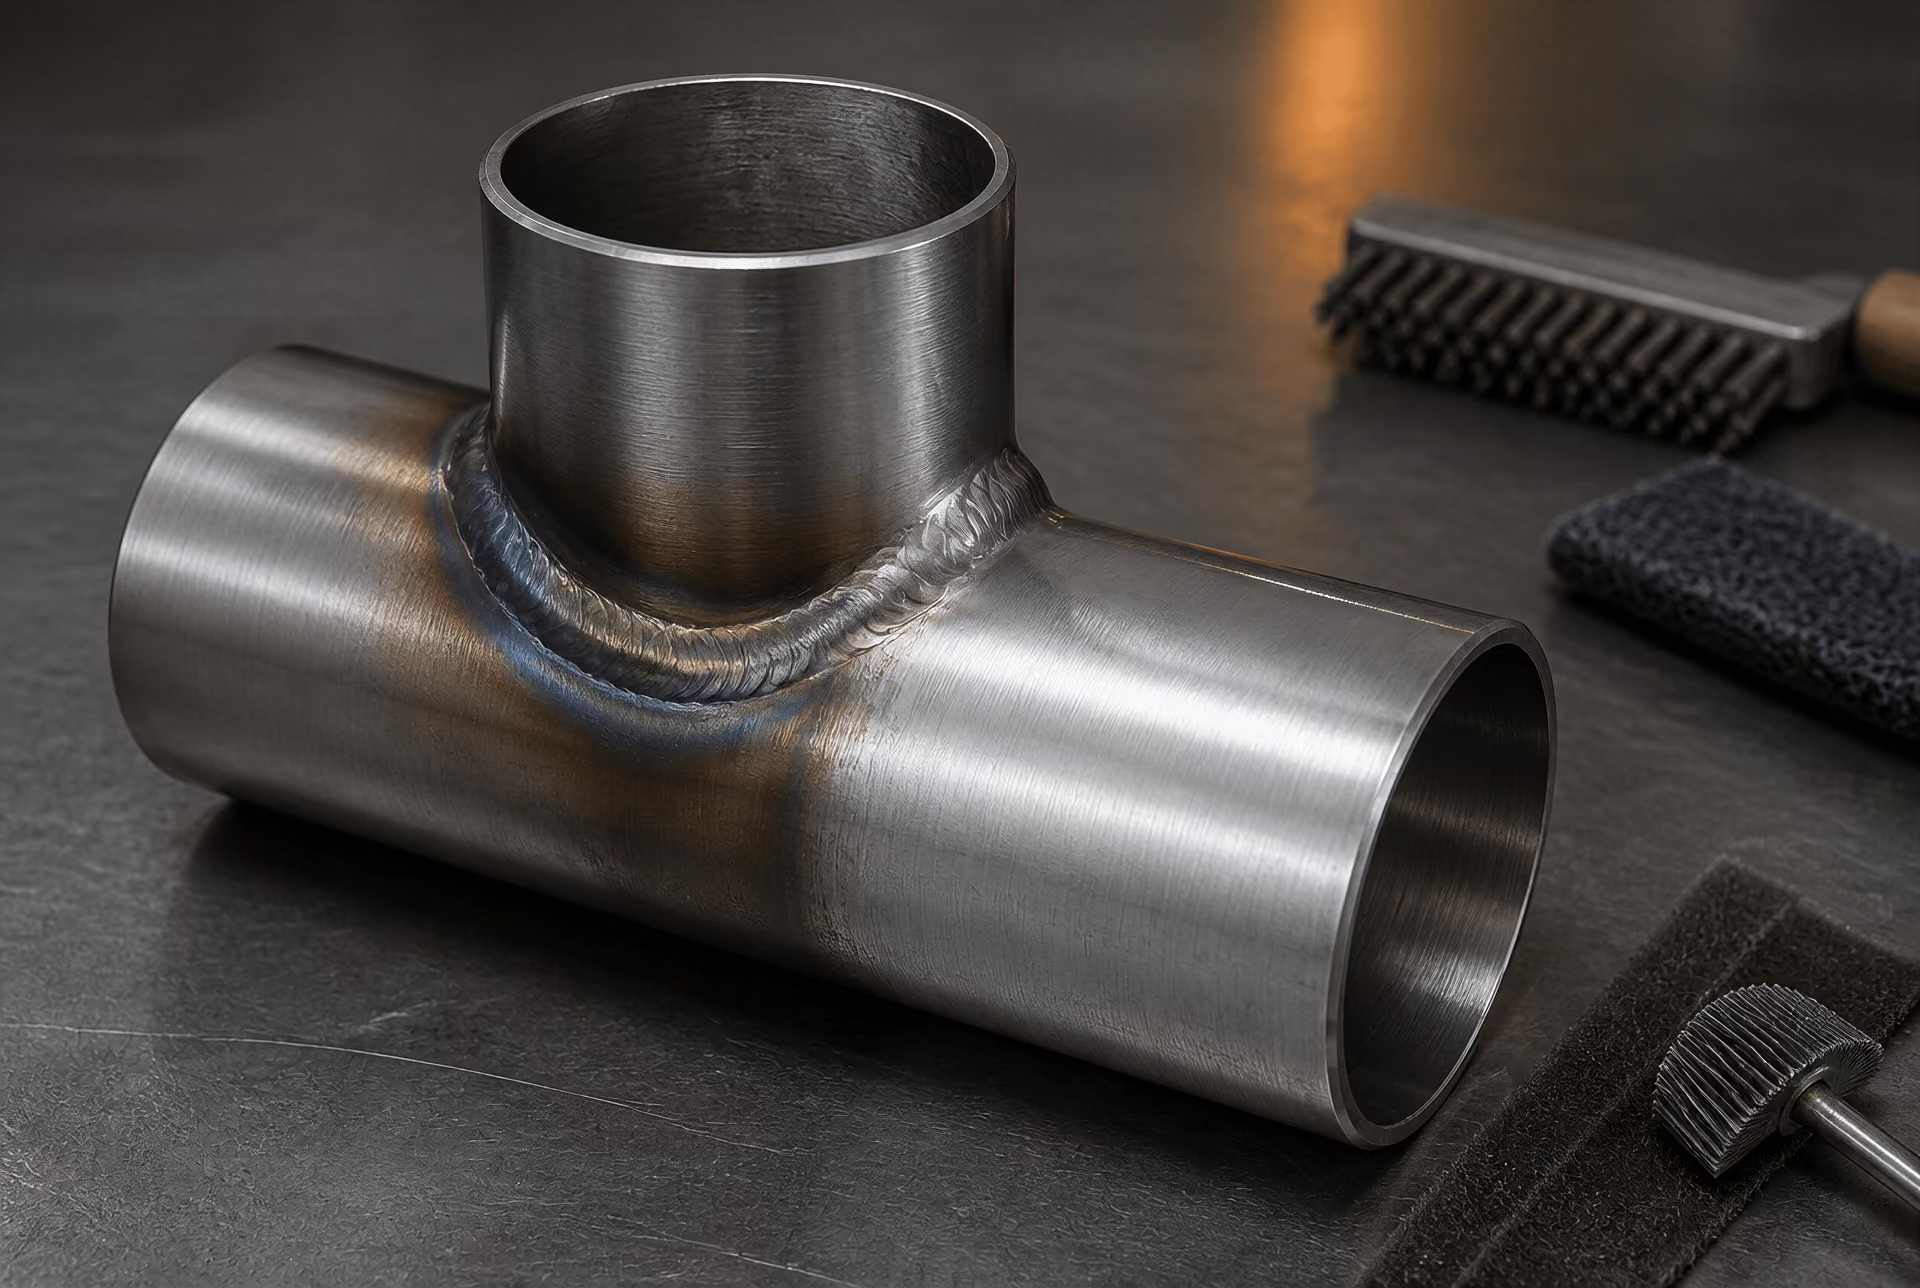
Soudage, teinte thermique et contamination
Le soudage modifie à la fois le métal et son oxyde de surface. La teinte thermique est la coloration visible produite lorsque la surface chauffée de l’acier inoxydable réagit avec l’oxygène. Sa couleur ne constitue pas une mesure fiable du comportement en service, mais l’oxyde situé sous la teinte et autour de celle-ci est généralement moins protecteur que le film passif correctement formé sur une surface propre. La teneur locale en chrome peut être réduite sous l’oxyde, tandis que la calamine rugueuse et irrégulière peut retenir l’humidité et les chlorures. Sur un composant soudé en Type 304L ou Type 316L, le fait de laisser la teinte thermique dans un environnement humide ou contenant des chlorures peut donc créer des sites favorables à la corrosion par piqûres et à la corrosion caverneuse.
Le traitement après soudage doit être adapté à la méthode de fabrication et à l’environnement de service. L’élimination mécanique au moyen d’abrasifs appropriés exclusivement réservés à l’acier inoxydable peut enlever la calamine, mais elle peut aussi étaler le métal en surface ou créer des rainures si elle est réalisée sans précaution. Le décapage chimique élimine plus uniformément la teinte thermique et l’oxyde associé, tandis que les traitements de passivation peuvent favoriser la formation d’un film passif propre et riche en chrome après la fabrication. Il s’agit de deux opérations différentes : le décapage élimine les contaminations et la calamine ; la passivation conditionne la surface nettoyée. Le traitement doit être contrôlé en ce qui concerne la concentration, la température, le temps d’exposition et la gestion des déchets, plutôt qu’être appliqué comme une simple étape de nettoyage non spécifiée.
La conception des soudures est tout aussi importante. Une pénétration incomplète, une morsure, un chevauchement, des amorçages d’arc et des soudures intermittentes peuvent former des cavités étroites. Une crevasse sous une fixation soudée, une bande de support ou un assemblage à recouvrement peut rester humide après le séchage de la surface environnante. L’ASM Handbook décrit la corrosion caverneuse comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et des transferts de matière. La géométrie contrôle ces processus. Une nuance à teneur en éléments d’alliage plus élevée ne supprime pas la différence de teneur en oxygène ni la chimie stagnante créées par un assemblage mal conçu.
Le soudage peut également influer sur la corrosion intergranulaire. Un apport de chaleur excessif, des cycles thermiques inadéquats ou une exposition prolongée dans la plage de sensibilisation peuvent permettre la précipitation de carbures de chrome aux joints de grains dans les aciers inoxydables austénitiques sensibles. Les nuances à faible teneur en carbone telles que Type 304L et Type 316L réduisent ce risque, tout comme les nuances stabilisées telles que Type 321 et Type 347 lorsque la conception et le mode opératoire de soudage le requièrent. Le choix correct du métal d’apport, la maîtrise de la chaleur et l’utilisation d’un mode opératoire de soudage approuvé restent nécessaires. Les aciers inoxydables duplex ajoutent une autre difficulté : un apport de chaleur excessif ou insuffisant peut perturber l’équilibre ferrite-austénite et réduire les performances locales en matière de corrosion ou la ténacité.
La contamination par le fer constitue un défaut de fabrication distinct et fréquent. Les outils en acier au carbone, les brosses métalliques, les chaînes de levage, les poussières de meulage et les débris d’atelier peuvent laisser du fer libre sur l’acier inoxydable. Le substrat inoxydable peut être intact, tandis que le fer déposé rouille dans des conditions humides ou contenant des chlorures et peut produire une coloration brun-rouge trompeuse. Plus important encore, les particules peuvent établir des cellules électrochimiques locales et isoler certaines zones de l’oxygène. Les brosses et abrasifs exclusivement réservés à l’acier inoxydable doivent être séparés des équipements destinés à l’acier au carbone ; les surfaces doivent être protégées contre les poussières et les étincelles de meulage. Un nettoyage final et une inspection doivent permettre d’identifier toute contamination avant la mise en service du composant.
Rugosité de surface, inclusions et passivation
L’état de surface influe sur la facilité avec laquelle un film passif se forme et sur la durée pendant laquelle les dépôts restent adhérents. Les marques de meulage profondes, les bavures, les replis et les projections de soudure augmentent la surface disponible pour retenir l’eau, les sels et les solides issus du procédé. La direction du meulage est également importante. De longues rainures traversant un chemin d’écoulement peuvent retenir le liquide, tandis que des rayures grossières et orientées aléatoirement créent de nombreux sites abrités. La finition doit éliminer les défauts plutôt que simplement les polir autour d’eux, et sa direction finale doit favoriser l’évacuation des liquides lorsque cela est possible.
L’abrasif doit être adapté à l’acier inoxydable. Les abrasifs ayant déjà été utilisés sur de l’acier au carbone peuvent transférer du fer ; un meulage ayant provoqué une surchauffe peut produire une couche endommagée et oxydée ; et un meulage local trop agressif peut amincir un composant ou créer des concentrations de contraintes. Une apparence lisse, à elle seule, ne prouve pas grand-chose. L’inspection doit notamment porter sur les pieds de cordon, les crevasses, les angles, les surfaces inférieures et les zones masquées par les accessoires.
Les inclusions non métalliques présentes dans l’acier peuvent également devenir des sites d’amorçage lorsqu’elles sont mises à nu par l’usinage ou le meulage. Les inclusions de sulfure de manganèse, par exemple, peuvent se dissoudre préférentiellement dans une eau contenant des chlorures et laisser de petites cavités qui évoluent en piqûres. Une élaboration propre de l’acier réduit le risque lié aux inclusions, mais la fabrication détermine toujours si celles-ci sont ouvertes, recouvertes par étalement du métal ou laissées sous une surface endommagée. Le PREN aide à comparer la résistance relative à la corrosion par piqûres entre des nuances appropriées ; il ne permet pas de prédire la durée de vie en service d’une surface particulière rayée ou contaminée. L’International Molybdenum Association donne l’expression applicable aux aciers austénitiques et duplex sous la forme suivante : « PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N ». Il s’agit d’un indicateur utile pour le choix de la nuance, et non d’un substitut au contrôle de l’état de surface.
La passivation dépend de la propreté et de l’accès à l’oxygène. L’huile, les adhésifs, les salissures d’atelier, la calamine et les particules de fer perturbent la formation du film. Le nettoyage doit précéder la passivation, et la surface finie doit être rincée afin que les résidus de traitement ne sèchent pas et ne se transforment pas en dépôts. World Stainless indique, dans ses recommandations de 2025 relatives aux salissures et au béton, des valeurs de PRE pour 1.4301, 1.4401 et 1.4521 respectivement égales à 19, 25 et 25, ainsi qu’une valeur de 34 pour le duplex 1.4462. Ces différences sont importantes, mais une surface en 1.4401 mal finie peut néanmoins subir des piqûres dans une crevasse là où une surface propre, correctement drainée et constituée d’une nuance moins fortement alliée pourrait rester intacte.
Nettoyage, inspection et élimination des pièges à eau
La maintenance commence par des détails de conception permettant aux surfaces de sécher. Les soudures continues sont généralement préférables aux soudures intermittentes lorsque ces dernières créent des poches ; les assemblages doivent éviter les recouvrements non étanchés ; et les saillies horizontales, les tronçons morts, les boulons en retrait et les rondelles ajustées au plus près ne doivent pas retenir le liquide de procédé. Les trous de drainage doivent être suffisamment grands pour rester efficaces après la fabrication et doivent évacuer les liquides sans diriger une eau contaminée vers un autre composant. La corrosion caverneuse commence là où la disponibilité en oxygène est extrêmement faible, comme l’explique la British Stainless Steel Association, de sorte que l’élimination des zones stagnantes est souvent plus efficace que la simple spécification d’une nuance plus résistante.
Les dépôts méritent une attention particulière, même lorsque la nuance de base est appropriée. Les sels chlorurés provenant de l’eau de mer, des produits de déverglaçage, des agents de nettoyage ou du contact avec les mains peuvent se concentrer à mesure que l’eau s’évapore. La saleté, la calamine et les dépôts biologiques retiennent l’humidité contre le métal et créent des cellules d’aération différentielle. La fréquence du nettoyage doit tenir compte de la charge en contaminants, de la température, du mode de mouillage et des conséquences d’une défaillance. Un rinçage à l’eau douce peut éliminer les sels solubles ; des détergents neutres et des tampons non contaminants peuvent éliminer les salissures. Les nettoyants contenant des chlorures, l’acide chlorhydrique et la laine d’acier ne conviennent pas à la maintenance courante de l’acier inoxydable.
L’inspection doit rechercher les colorations, les piqûres, les taches de rouille, les dépôts dans les crevasses, les défauts de soudage et les zones qui restent humides après le séchage des surfaces adjacentes. Un examen visuel sous grossissement peut révéler des piqûres qu’une inspection générale ne permettrait pas de détecter ; une mesure de la rugosité, une inspection au boroscope ou un contrôle des résidus chlorurés peuvent être justifiés dans les services critiques. Si une corrosion est détectée, son emplacement et sa géométrie doivent être consignés avant que le nettoyage n’élimine des indices utiles. La norme ASTM G78-95 fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à cette corrosion dans des environnements aqueux spécifiés contenant des chlorures.
Enfin, la maintenance ne peut pas éliminer tous les risques liés à la fabrication. Les contraintes résiduelles de traction dues au soudage ou au formage peuvent se combiner aux chlorures et à la température pour provoquer une fissuration par corrosion sous contrainte ; la British Stainless Steel Association indique que cette fissuration nécessite une contrainte de traction associée à des facteurs environnementaux spécifiques. Le changement de nuance peut réduire une sensibilité tout en laissant intact le problème de géométrie, de contraintes et de dépôts. La durabilité repose donc sur une coordination entre le choix de la nuance, une fabrication maîtrisée, des surfaces propres, des assemblages inspectables et un drainage fiable.
Une méthode de décision fondée sur l’environnement de service
La sélection d’une nuance d’acier inoxydable doit commencer par le domaine de service, et non par une appellation de matériau telle que « marin », « côtier » ou « chimique ». Ces appellations condensent trop de variables en un seul mot. Une toiture côtière abritée, une conduite d’eau de mer constamment mouillée, une structure routière contaminée par le sel et une cuve de procédé contenant un acide chargé en chlorures peuvent toutes être décrites comme relevant d’un service côtier ou chimique, tout en imposant des conditions de corrosion très différentes.
La question pratique n’est pas de savoir si une nuance résiste globalement à la corrosion. Il faut déterminer si sa surface, sa microstructure, son état de fabrication et son état de contrainte peuvent tolérer l’environnement déterminant pendant la durée requise.
Définir l’exposition avant de nommer une nuance
Consignez l’exposition sous la forme d’un domaine opératoire. Commencez par la concentration en chlorures, mais ne considérez pas une seule valeur de laboratoire ou d’eau en vrac comme représentative de l’ensemble de l’exposition. Les chlorures peuvent se concentrer par évaporation sous des dépôts, au niveau des lignes de liquide, à l’intérieur de l’isolation, sous les joints et dans les assemblages étroits. Des projections intermittentes peuvent donc être plus dommageables qu’une immersion dans une eau plus propre et renouvelée en continu. Prenez en compte les pics prévus, et pas seulement la composition moyenne.
La température influe sur les vitesses de réaction, la solubilité de l’oxygène, l’évaporation et la stabilité des films passifs. Consignez les températures normales et anormales, les cycles thermiques et les points chauds à proximité des soudures ou des échangeurs de chaleur. Mesurez ou spécifiez le pH, et identifiez les acides, les bases, les sulfures, les sels oxydants, les espèces réductrices et les contaminants organiques. L’acide nitrique, l’hypochlorite, les ions ferriques et le peroxyde d’hydrogène n’imposent pas les mêmes conditions électrochimiques que le chlorure de sodium seul. Les conditions oxydantes peuvent accroître le potentiel de corrosion et rendre l’attaque localisée plus probable dans un environnement contenant des chlorures.
Décrivez également avec soin l’état d’humidité. La surface est-elle immergée en permanence, mouillée périodiquement ou nominalement sèche mais exposée à la condensation ? À quelle vitesse sèche-t-elle ? Des dépôts de sel, de boue, de calamine, de résidus de produit ou de matière biologique sont-ils présents ? Les dépôts peuvent retenir l’humidité et créer des différences de concentration ou d’accès à l’oxygène. Une surface extérieure propre et la face inférieure d’une bride contaminée constituent des environnements différents.
La géométrie doit figurer dans la spécification. Notez les assemblages à recouvrement, les raccords filetés, les faces de joint, les têtes de boulons, les clips de support, les poches de drainage et les cavités partiellement obturées. La British Stainless Steel Association indique que la corrosion caverneuse commence lorsque la disponibilité en oxygène est extrêmement faible. Cette situation peut se produire sous une rondelle, même lorsque la surface environnante reste brillante. L’ASM Handbook décrit la corrosion caverneuse comme un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière ; la largeur et la profondeur de la cavité, l’état de surface et le renouvellement de la solution sont tous importants.
Les contraintes doivent être consignées et non écartées par hypothèse. Incluez les contraintes résiduelles dues au formage à froid, à l’usinage et au soudage, les contraintes de traction appliquées, les charges cycliques et la limitation de la dilatation thermique. La BSSA indique que la fissuration par corrosion sous contrainte nécessite une contrainte de traction associée à des facteurs environnementaux spécifiques. Les chlorures, la température et la structure de l’alliage deviennent alors déterminants. Une nuance qui résiste à la corrosion par piqûres sur une éprouvette non contrainte peut néanmoins être inadaptée à un composant chaud, contaminé par des chlorures et soumis à une contrainte de traction persistante.
Pour l’acier inoxydable enterré ou incorporé, ajoutez la résistivité du sol, la rétention d’humidité, le drainage, les teneurs en chlorures et en sulfates, le pH, les conditions d’oxydo-réduction, les courants vagabonds et le contact avec le béton ou d’autres métaux. World Stainless identifie spécifiquement la concentration en chlorures, la résistivité du sol et le pH comme des variables de sélection pour l’acier inoxydable enterré. Enfin, identifiez les partenaires galvaniques : acier au carbone, acier galvanisé, alliages de cuivre, alliages de nickel, titane et même dépôts de soudage peuvent modifier la configuration électrochimique. Le rapport des surfaces, la continuité électrique et la conductivité de l’électrolyte déterminent l’importance du couplage galvanique.
L’état de fabrication complète la définition de l’exposition. Spécifiez la forme réelle du produit, le traitement thermique, le procédé de soudage, le métal d’apport, le décapage et la passivation, l’état de surface, l’élimination de la calamine, la maîtrise des contaminations et le nettoyage après soudage. Une tôle hypertrempée en solution et un assemblage soudé présentant une coloration thermique ne constituent pas des surfaces équivalentes. Le mécanisme prépondérant peut être la corrosion par piqûres, la corrosion caverneuse, la corrosion générale, la corrosion intergranulaire, la corrosion galvanique ou la fissuration par corrosion sous contrainte ; la sélection de la nuance découle de ce diagnostic.
Sélection préliminaire au moyen du PREN et des tableaux de corrosion
Une fois le mécanisme et l’exposition définis, présélectionnez les nuances candidates à l’aide des données de composition publiées, du PREN et des tableaux de corrosion. Pour les aciers inoxydables austénitiques et duplex, l’International Molybdenum Association donne l’expression suivante :
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Un PREN plus élevé indique généralement une meilleure résistance relative aux piqûres induites par les chlorures dans des conditions comparables. Il ne prédit ni une durée de vie garantie, ni une concentration critique en chlorures, ni la résistance à toutes les formes de corrosion. La formule ne tient pas non plus compte de la géométrie des cavités, de la contamination de surface, de la microstructure de la soudure, des contraintes résiduelles, de l’historique thermique ou des effets galvaniques. Les teneurs en azote et la composition de chaque coulée sont importantes, et différentes conventions de PREN peuvent être utilisées pour les alliages contenant du tungstène.
Utilisez le PREN comme indice de présélection, et non comme limite d’acceptation ou de rejet. World Stainless donne, pour les environnements de sol et de béton, des valeurs de PRE de 19 pour le 1.4301, de 25 pour les 1.4401 et 1.4521, et de 34 pour le duplex 1.4462. Ces valeurs aident à classer les candidats, mais elles ne signifient pas que le 1.4521 se comportera de manière identique au 1.4401 dans tous les sols, ni que le 1.4462 soit insensible à l’attaque caverneuse. Un appauvrissement local en oxygène et la présence de dépôts peuvent neutraliser l’avantage d’une composition globale favorable.
Les tableaux de corrosion publiés fournissent le filtre suivant. World Stainless associe des scores de sélection faibles aux nuances de type 304/304L, des conditions intermédiaires aux nuances de type 316/316L ou 444, des conditions plus sévères au 317L, et les environnements très agressifs au 904L, aux alliages superduplex ou aux alliages à 6 % de molybdène. Considérez ces associations comme des indications conditionnelles. Une nuance de type 316L peut constituer un candidat raisonnable pour un composant côtier drainé et régulièrement lavé, tandis qu’un raccord présentant des crevasses, exposé à des chlorures chauds et concentrés, peut nécessiter une autre conception, un autre alliage, ou les deux. L’expression « nuance marine » ne définit ni le niveau de chlorures, ni la température, ni le cycle d’humidification et de séchage.
Vérifiez les indications du tableau au regard du mécanisme prépondérant réel. Le PREN aide à évaluer la corrosion par piqûres et fournit souvent des informations comparatives utiles sur la résistance à la corrosion caverneuse, mais il ne permet pas de présélectionner les matériaux contre la corrosion intergranulaire causée par la sensibilisation et n’établit pas non plus la résistance à la fissuration par corrosion sous contrainte due aux chlorures. Une nuance moins alliée, associée à une conception saine et bien drainée, peut être plus performante qu’une nuance à PREN plus élevé piégée sous des dépôts. À l’inverse, une surface lisse et ouverte peut masquer un risque sérieux au niveau d’un joint ou d’une soudure.
Confirmation du choix par les essais et les normes
Les essais doivent reproduire le mécanisme de défaillance suspecté et la condition de service réaliste la plus défavorable. Si la corrosion caverneuse est déterminante, la norme ASTM G78-95 est directement pertinente. ASTM International décrit cette pratique comme fournissant des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative à la corrosion caverneuse des alliages inoxydables à base de fer et de nickel dans des environnements aqueux spécifiés contenant des chlorures. Ses dispositifs générateurs de crevasses et ses conditions d’exposition rendent la comparaison plus significative que celle obtenue avec une éprouvette polie et exposée librement.
Pour comparer la corrosion par piqûres, les méthodes au chlorure ferrique de l’ASTM G48 ou les essais de température critique de piqûration de l’ASTM G150 peuvent être utiles, à condition d’en préciser les limites. Le chlorure ferrique est un milieu de présélection agressif, et non la réplique de toutes les solutions de procédé. La température critique de piqûration constitue un élément de comparaison dans le cadre d’un protocole défini, et non une prédiction directe de la durée de vie en usine. Les méthodes ASTM A262 traitent de la sensibilité à l’attaque intergranulaire des aciers inoxydables austénitiques, tandis qu’une qualification de soudage et un examen métallographique peuvent être nécessaires lorsque l’historique thermique est important.
L’évaluation de la fissuration par corrosion sous contrainte doit appliquer la contrainte de traction, l’état de contrainte résiduelle, la température et l’environnement chimique pertinents. Un essai qui omet l’une de ces variables ne peut pas exclure la fissuration. Lorsque la corrosion galvanique est possible, essayez les matériaux effectivement couplés, avec des rapports de surfaces, une continuité électrique et une chimie de l’électrolyte représentatifs. Pour les composants enterrés, utilisez des sols ou des solutions synthétiques de pores reproduisant la résistivité, l’humidité, les chlorures et le pH, plutôt que de vous appuyer uniquement sur des données relatives à l’eau de mer.
La décision finale doit consigner le domaine d’exposition, le mécanisme prépondérant, les compositions candidates, le calcul du PREN, la comparaison avec les tableaux publiés, les contrôles de fabrication, la méthode d’essai, les critères d’acceptation et le plan d’inspection. Si la conception dépend d’une hypothèse non vérifiée — drainage rapide, absence de concentration en chlorures ou contraintes résiduelles négligeables, par exemple — cette hypothèse doit figurer dans la base de conception et faire l’objet d’inspections lors de la maintenance. La sélection de la nuance constitue donc une décision d’ingénierie itérative : définir l’environnement, identifier comment l’attaque peut commencer, présélectionner les alliages, tester la faiblesse plausible, puis réviser la géométrie ou les exigences de fabrication lorsqu’un simple changement de nuance ne suffit pas à maîtriser le risque.
Erreurs courantes dans la sélection des nuances
Considérer le 304 comme universellement résistant à la corrosion
L’acier inoxydable austénitique de nuance 304, généralement désigné 1.4301 selon les normes EN, est souvent considéré comme une réponse polyvalente à tout problème de corrosion. Il s’agit d’une erreur de conception. Sa teneur en chrome favorise la formation d’un film passif, mais le 1.4301 ne contient pas d’ajout délibéré de molybdène et présente donc une résistance moindre à la corrosion par piqûres et à la corrosion caverneuse induites par les chlorures que les nuances contenant du molybdène, telles que 1.4401 (nuance 316), ou que certaines nuances duplex appropriées.
Cette distinction est particulièrement importante lorsque les surfaces restent mouillées, que des dépôts s’accumulent ou que le sel se concentre de manière répétée par évaporation. Les embruns côtiers, les zones de projection soumises aux marées, les sels de déverglaçage routier et les ruissellements contaminés peuvent créer des teneurs en chlorures très supérieures à celles que laisserait supposer l’atmosphère environnante. Une main courante en 1.4301, propre et correctement drainée, peut offrir des performances acceptables, tandis que la même nuance, sous un joint, au niveau d’un recouvrement boulonné ou à l’intérieur d’un support partiellement étanche, peut subir une attaque localisée.
Le manuel de conception des structures en acier inoxydable identifie la teneur en chlorures, la température, les polluants, l’acidité, les agents oxydants et la disponibilité de l’oxygène comme des facteurs influant sur la corrosion par piqûres. Il indique spécifiquement que le 1.4401 ou des nuances duplex appropriées sont préférables au 1.4301 en cas d’exposition côtière ou aux sels de déverglaçage. Le terme « préférables » constitue ici un jugement fondé sur l’environnement de service, et non une garantie que le 1.4401 restera exempt de corrosion. Une nuance duplex telle que 1.4462 peut offrir une marge plus importante contre l’attaque localisée par les chlorures, mais son adéquation dépend toujours de la conception, de la fabrication et de l’exposition.
Les recommandations de World Stainless publiées en 2025 sur les sols et le béton illustrent le caractère relatif, et non absolu, de telles comparaisons. Elles donnent des valeurs PRE de 19 pour le 1.4301, de 25 pour le 1.4401 et le 1.4521, et de 34 pour le duplex 1.4462. Ces valeurs justifient le choix d’une nuance davantage alliée lorsque l’exposition aux chlorures est plus sévère ; elles ne transforment pas une crevasse exposée en détail sûr. Pour les applications enterrées, ces mêmes recommandations préconisent de prendre en compte la concentration en chlorures, la résistivité du sol et le pH. Une nuance sélectionnée à partir d’hypothèses relatives à l’exposition atmosphérique peut être mal adaptée à un sol humide contenant des chlorures.
La fabrication peut également réduire une partie de l’avantage attendu. Les colorations thermiques, le fer incrusté, les marques de meulage grossières et la contamination des soudures peuvent dégrader l’état passif local ou créer des sites d’amorçage. Un mauvais drainage produit un effet similaire. Sélectionner le 1.4401 tout en conservant des crevasses étroites, des surfaces horizontales en saillie et des soudures contaminées ne remplace pas la maîtrise de ces facteurs.
Supposer que le 316 élimine la corrosion par les chlorures
Le 1.4401, ou nuance 316, résiste mieux à la corrosion par piqûres induite par les chlorures que le 1.4301, car son ajout de molybdène améliore la stabilité du film passif dans de nombreux environnements contenant des chlorures. Il s’agit d’un avantage comparatif, et non d’une immunité. Les chlorures peuvent encore amorcer des piqûres ou attaquer des crevasses privées d’oxygène dans le 1.4401, en particulier lorsque la température, la concentration, la durée de mouillage et les dépôts accroissent la sévérité locale.
La corrosion caverneuse est particulièrement facile à sous-estimer. La British Stainless Steel Association indique qu’elle commence là où la disponibilité de l’oxygène est extrêmement faible. À l’intérieur d’un assemblage muni d’un joint ou sous une rondelle, l’appauvrissement en oxygène modifie l’électrochimie locale ; l’acidification et la concentration en chlorures peuvent alors accélérer la dissolution. L’ASM Handbook décrit ce processus comme une interaction couplée entre des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière. La géométrie de la crevasse, l’état de l’alliage et l’environnement agissent conjointement. Un alliage davantage allié ne supprime pas la crevasse.
La norme ASTM G78-95, Guide standard pour les essais de corrosion caverneuse des alliages inoxydables à base de fer et de nickel dans l’eau de mer et d’autres environnements aqueux contenant des chlorures, fournit des procédures permettant d’identifier les conditions susceptibles de provoquer une corrosion caverneuse et de comparer la résistance relative dans des environnements d’essai spécifiés. Son domaine d’application est important. Une comparaison réalisée dans des conditions définies ne peut constituer une garantie de comportement sur site pour des conceptions d’assemblages, des températures, des dépôts ou des cycles d’exposition différents.
Le couplage galvanique constitue une autre voie de défaillance. Si le 1.4401 est relié électriquement à un métal moins noble alors qu’il est immergé dans une solution conductrice contenant des chlorures, le rapport des surfaces, la continuité électrique et les surfaces exposées relatives influent sur le courant de corrosion. L’acier inoxydable peut rester passif, ou le métal moins noble peut subir une attaque accélérée ; le résultat dépend du couple et de la géométrie, et non de la seule désignation de l’acier inoxydable. Des rondelles isolantes, un drainage approprié et le choix de fixations compatibles peuvent avoir davantage d’importance que le passage d’une nuance inoxydable à une autre.
Les contraintes modifient également le problème. La BSSA indique que la fissuration par corrosion sous contrainte nécessite la présence de contraintes de traction conjointement à certains facteurs environnementaux. Les contraintes résiduelles de soudage, la mise en forme à froid, les mouvements thermiques empêchés et les charges appliquées peuvent se combiner à des conditions chaudes contenant des chlorures. La nuance 316 n’est pas une solution universelle contre la fissuration par corrosion sous contrainte en présence de chlorures, en particulier lorsque les températures et les concentrations sont élevées.
Utiliser le PREN comme calcul de conception complet
Le nombre équivalent de résistance à la corrosion par piqûres est utile pour effectuer un premier tri des nuances, mais il ne constitue ni un modèle de durée de vie en service, ni un critère d’acceptation, ni une garantie sur site. L’International Molybdenum Association donne l’expression applicable aux nuances austénitiques et duplex : PREN = %Cr + 3,3(%Mo + 0,5%W) + 16%N. Une valeur calculée plus élevée indique généralement une résistance relative accrue à la corrosion par piqûres dans les environnements contenant des chlorures.
Le terme « relative » revêt ici une signification technique. Le PREN compare la composition chimique nominale des alliages ; il ne calcule pas la température critique de corrosion par piqûres d’un produit, d’une soudure ou d’un état de surface particulier. Il ne décrit ni les dimensions des crevasses, ni les dépôts de chlorures, ni le pH, ni le transport de l’oxygène, ni le courant galvanique, ni les contraintes, ni les cycles de mouillage. Dans les matériaux duplex, l’azote, le molybdène et le chrome peuvent être répartis différemment entre les phases, tandis que la ségrégation et le traitement thermique peuvent influer sur le comportement local. Le métal fondu et les zones affectées thermiquement nécessitent également une attention distincte.
World Stainless associe les faibles niveaux de sélection au Type 304/304L, les conditions intermédiaires au Type 316/316L ou 444, les conditions plus sévères au Type 317L, et les environnements hautement agressifs à des nuances telles que le 904L, les nuances superduplex et les alliages à 6 % de molybdène. Il s’agit d’un cadre de sélection gradué, et non d’une autorisation de sélectionner une nuance sur la seule base du PREN. Les recommandations du même document concernant les applications enterrées remettent les variables environnementales au premier plan : la concentration en chlorures, la résistivité du sol et le pH doivent être pris en compte.
L’acceptation doit donc découler de la spécification de service, des méthodes d’essai applicables et de la vérification de la conception. La norme ASTM G78-95 peut contribuer à des essais comparatifs de corrosion caverneuse ; elle ne peut pas certifier chaque assemblage installé. Une sélection défendable consigne l’exposition, la température, la source de chlorures, la géométrie, l’état de fabrication, l’état de contrainte, l’accessibilité pour l’inspection ainsi que les dispositions de nettoyage ou de drainage. Le PREN peut réduire le nombre de nuances candidates. Il ne peut pas prendre ces décisions à la place du concepteur.
Cadre de référence : normes, manuels et guides techniques
Les affirmations concernant la corrosion de l’acier inoxydable doivent s’appuyer sur une source adaptée à la question posée. Une méthode d’essai ne remplace pas la description d’un mécanisme ; une équation PREN ne permet pas de prévoir la durée de vie en service ; et un tableau de sélection des nuances ne peut pas neutraliser les effets des interstices, du soudage, des dépôts, des contraintes ou du drainage. Les références ci-dessous sont donc particulièrement utiles lorsqu’elles sont lues comme un cadre cohérent plutôt que comme des autorités interchangeables.
ASTM G78 et essais comparatifs de corrosion
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, traite d’un problème expérimental spécifique : comment identifier les conditions susceptibles de produire une corrosion caverneuse et comparer la résistance relative des alliages lors d’expositions définies en milieux aqueux contenant des chlorures. Ses procédures utilisent des régions délibérément protégées ou en contact, afin que l’essai puisse examiner la corrosion associée à un transport de matière et à un accès à l’oxygène limités.
Cette portée est importante. ASTM G78-95 est un guide d’essai comparatif, et non un classement universel des nuances d’acier inoxydable applicable à toute installation. Les résultats dépendent de la solution, de la teneur en chlorures, de la température, de la durée d’exposition, du générateur d’interstice, de l’état de surface et de la méthode d’évaluation. Un matériau qui offre de meilleures performances lors d’un essai standardisé en eau de mer peut néanmoins subir une défaillance dans un assemblage à joint fortement confiné, un détail en béton contaminé par des chlorures ou un support de tuyauterie rempli de dépôts. L’essai peut révéler une sensibilité dans des conditions spécifiées ; il ne peut pas reproduire toutes les géométries ni tous les historiques d’exploitation.
Il convient également de distinguer cette méthode des essais de corrosion par piqûres. La corrosion par piqûres et la corrosion caverneuse dépendent toutes deux de la rupture du film passif, mais un interstice impose un environnement local distinct. Le transport limité de l’oxygène, l’acidification et la concentration des chlorures dans la région protégée peuvent rendre dommageable, au niveau du contact, une solution en apparence acceptable dans le milieu environnant. ASTM G78 contribue donc à la comparaison des alliages et à l’évaluation préliminaire de l’exposition, tandis que l’évaluation de la conception doit toujours examiner l’assemblage réel, l’état de surface, l’état des soudures et les pratiques de nettoyage.
ASM International fournit l’explication du mécanisme sous-jacent. Son analyse de la corrosion caverneuse décrit un processus couplé faisant intervenir des réactions électrochimiques, des réactions chimiques homogènes et le transport de matière. La géométrie de l’interstice contrôle la vitesse à laquelle l’oxygène et les espèces dissoutes y entrent ou en sortent ; l’alliage contrôle la stabilité du film et la repassivation ; et l’environnement contrôle les réactions qui concentrent une chimie agressive. C’est pourquoi la seule désignation nominale d’une nuance ne peut pas établir sa résistance dans un interstice donné.
Orientations de la BSSA, de World Stainless et de l’IMOA
La British Stainless Steel Association (BSSA) est particulièrement utile pour distinguer les mécanismes souvent regroupés sous le seul terme de « corrosion ». Ses documents techniques identifient la corrosion par piqûres, la corrosion caverneuse, la corrosion intergranulaire, la fissuration par corrosion sous contrainte, la corrosion galvanique et la corrosion généralisée comme les principaux mécanismes affectant les aciers inoxydables. Ils indiquent que la corrosion caverneuse commence là où la disponibilité en oxygène est extrêmement faible, ce qui constitue une description concise de la condition d’aération différentielle à l’origine des modifications de la chimie locale dans une région protégée.
La BSSA clarifie également l’exigence de contrainte pour la fissuration par corrosion sous contrainte : une contrainte de traction doit agir conjointement avec certains facteurs environnementaux. Cette précision permet d’éviter une erreur fréquente dans la sélection des nuances. Une résistance accrue de l’alliage à la corrosion par piqûres due aux chlorures n’élimine pas automatiquement le risque de fissuration, car les contraintes résiduelles, les contraintes appliquées, la température, la concentration en chlorures et la microstructure sensible restent pertinentes. Les documents de la BSSA constituent des orientations explicatives, et non un calcul de conception propre à un composant ni une garantie d’absence de fissuration en service.
World Stainless élargit la discussion à la sélection des matériaux. Ses recommandations pédagogiques associent les faibles niveaux de sélection aux nuances de type 304/304L, les conditions intermédiaires aux nuances de type 316/316L ou 444, les conditions plus sévères à la nuance 317L, et les environnements très agressifs à des nuances telles que 904L, les aciers superduplex et les alliages à 6 % de molybdène. Ces catégories constituent des orientations de présélection et ne permettent pas d’ignorer les détails de l’exposition. Le choix d’une nuance doit également tenir compte de l’eau stagnante, de l’évaporation, des dépôts, de l’apport thermique de soudage, des interstices, des produits chimiques de nettoyage et de la température.
Ses recommandations de 2025 relatives aux sols et au béton sont plus spécifiques aux applications enterrées. Elles donnent des valeurs PRE de 19 pour 1.4301, de 25 pour 1.4401 et 1.4521, et de 34 pour le duplex 1.4462. Elles soulignent également l’importance de la concentration en chlorures, de la résistivité du sol et du pH. Ces variables peuvent différer considérablement d’un point à l’autre d’un site ; ces valeurs ne doivent donc pas être interprétées comme une échelle de durée de vie en service enterré. La chimie des pores du béton, la carbonatation, la fissuration, les mouvements d’humidité et le contact avec d’autres métaux peuvent modifier l’exposition réellement subie par l’acier.
L’International Molybdenum Association (IMOA) définit l’expression couramment utilisée du nombre équivalent de résistance à la corrosion par piqûres pour les aciers inoxydables austénitiques et duplex comme suit : « PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N ». Une valeur calculée plus élevée indique généralement une résistance relative accrue à la corrosion par piqûres dans les environnements contenant des chlorures. Le PREN est toutefois une comparaison fondée sur la composition chimique. Il ne tient pas compte de l’état de surface, de la métallurgie des soudures, de la géométrie des interstices, de l’activité des chlorures, de la température, des contraintes mécaniques ni de la contamination liée à la fabrication. Il ne constitue pas une prédiction complète de la durée de vie en service, et des nuances présentant un PREN similaire peuvent se comporter différemment en raison de différences de microstructure et d’historique de transformation.
Références ASM, Outokumpu, ESDEP et Uhlig
L’ASM Handbook fournit le contexte général le plus solide sur les mécanismes dans cet ensemble de sources. Son contenu met en relation le comportement du film passif, l’électrochimie locale, le transport et l’état du matériau, ce qui aide à expliquer pourquoi la corrosion par piqûres, la corrosion caverneuse, l’attaque galvanique et la fissuration par corrosion sous contrainte réagissent différemment dans un même environnement. Il s’agit d’une référence technique destinée à comprendre les causes et les variables, et non d’un substitut à une spécification de projet, à un essai de qualification ou à une évaluation de la rupture.
Les recommandations techniques d’Outokumpu sur les aciers inoxydables apportent un contexte pratique concernant les familles d’alliages, les mécanismes de corrosion, la fabrication et la sélection des nuances. Elles sont utiles pour mettre en relation le chrome, le nickel, le molybdène et l’azote avec les nuances austénitiques, ferritiques et duplex, tout en montrant pourquoi le soudage, les teintes thermiques, la contamination de surface et la finition influencent les performances réelles. Certaines recommandations étant organisées autour des familles de produits et des applications types, leurs tableaux doivent être vérifiés au regard de la norme exacte applicable au produit, du traitement thermique et des conditions de service.
Le manuel de conception des structures en acier inoxydable de l’ESDEP inscrit la résistance à la corrosion dans le cadre de la conception structurale. Il identifie la teneur en chlorures, la température, les polluants, l’acidité, les agents oxydants et l’oxygène comme des facteurs influençant la corrosion par piqûres. Pour une exposition côtière ou aux sels de déverglaçage, il indique que la nuance 1.4401 ou des nuances duplex appropriées sont préférables à la nuance 1.4301. Il s’agit d’une recommandation axée sur la conception, et non d’une règle côtière universelle : les zones d’éclaboussures, les corniches abritées, le drainage, la rétention de sel, les détails de soudage et l’accès pour l’inspection peuvent faire que deux structures situées dans le même environnement atmosphérique se comportent différemment.
Enfin, le Corrosion Handbook d’Uhlig fournit un contexte plus large sur la maîtrise de la corrosion, notamment les principes électrochimiques, la corrosion galvanique, la fissuration par corrosion sous contrainte, la sélection des matériaux, les revêtements, les inhibiteurs et la maîtrise de l’environnement. Sa valeur réside dans le fait qu’il relie les problèmes des aciers inoxydables à l’ingénierie générale de la corrosion, plutôt que de considérer la composition de la nuance comme l’unique variable. Comme les autres références, il présente des limites. Les recommandations d’un manuel doivent être transposées à l’alliage, à la géométrie, au procédé de fabrication, à l’environnement et aux conséquences réelles d’une défaillance. Utilisées conjointement, ces sources permettent de suivre une démarche défendable : identifier le mécanisme, caractériser l’exposition, sélectionner les nuances candidates, maîtriser la fabrication et la géométrie, puis valider le choix au moyen d’essais pertinents ou de données issues du terrain.
Références
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf