




Ce que mesure l’équivalent carbone — et ce qu’il ne mesure pas
De la composition élémentaire à une valeur d’équivalent carbone
L’équivalent carbone (CE) est un indice de composition calculé. Il ne s’agit pas d’une propriété du matériau mesurée par un essai de traction, un essai de dureté ou un instrument d’analyse chimique. Un laboratoire détermine la composition élémentaire de l’acier ; une équation choisie convertit ensuite ces pourcentages massiques en un nombre unique destiné à représenter, de manière approximative, l’effet combiné des éléments d’alliage sur la trempabilité et le risque lié au soudage.
Le carbone possède le coefficient principal, car il exerce un effet direct important sur le comportement de transformation de l’acier et sur la dureté susceptible de se développer lorsque l’austénite refroidit rapidement. Il influe également sur le carbone disponible pour former des produits de transformation durs, notamment de la martensite, dans la zone affectée thermiquement (ZAT) du soudage. Les autres éléments ne contribuent pas de manière équivalente. Le manganèse et le silicium, le chrome, le molybdène et le vanadium, ainsi que le nickel et le cuivre apparaissent donc sous forme de termes regroupés avec des diviseurs différents dans l’équation de l’International Institute of Welding :
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021 identifie cette équation et décrit l’équivalent carbone comme une ligne directrice concernant la soudabilité, et non comme un paramètre absolu. La formule est couramment appliquée en substituant des pourcentages élémentaires exprimés en pourcentage massique. Ses coefficients sont des approximations empiriques, et non des constantes physiques universelles. Ils condensent des effets complexes — tels que la cinétique des transformations et les interactions entre éléments d’alliage — en un indice pratique.
Cette condensation explique pourquoi les formules diffèrent. Pour les recommandations relatives aux aciers laminés à chaud publiées par AWS en 2007, l’expression de CE est C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, tandis que l’expression correspondante de Pcm est C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. L’expression de CET est C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. Le silicium est traité différemment dans ces équations, et le bore apparaît explicitement dans Pcm, car même une faible addition de bore peut exercer une forte influence sur la trempabilité.
| Formule | Contexte essentiel de la composition | Traitement distinctif |
|---|---|---|
| CEIIW | Aciers conventionnels au carbone et faiblement alliés | Regroupe Mn + Si, Cr + Mo + V et Ni + Cu |
| CEq | Recommandations de l’American Welding Society (AWS) pour les aciers laminés à chaud | N’inclut pas le silicium dans l’expression indiquée |
| Pcm | Aciers modernes à faible teneur en carbone, contenant environ 0.11 wt% de C ou moins | Inclut 5B et attribue au silicium un diviseur distinct |
| CET | Recommandations de l’American Welding Society (AWS) pour les aciers laminés à chaud | Utilise des coefficients distincts pour Mn, Mo, Cr, Cu et Ni |
| CEN | Gamme d’aciers plus étendue | Traitement des contributions des éléments d’alliage dépendant du carbone |
Ces indices ne sont pas interchangeables. Le TWI identifie CEIIW, Pcm, CEq et CEN comme des formulations utilisées pour l’évaluation de la fissuration à l’hydrogène, chacune ayant été développée pour certaines populations d’aciers ou certaines approches d’évaluation. Pcm a été développé principalement pour les aciers modernes à faible teneur en carbone contenant environ 0,11 % massique de carbone ou moins. Son application en dehors de ce contexte peut modifier la signification du résultat, même lorsque le calcul arithmétique est correct. Le classement des matériaux est une question distincte : ISO 15608:2025 spécifie un système uniforme de classement des aciers et des autres familles de matériaux métalliques à des fins de soudage ; une désignation de groupe ne remplace pas un calcul d’équivalent carbone.
Pourquoi le CE est un indicateur de soudabilité plutôt qu’une propriété déterminant la conformité
Une valeur de CE répond à une question limitée : dans quelle mesure la composition indiquée pourrait-elle favoriser le durcissement au cours d’un cycle thermique de soudage pertinent ? Elle ne permet pas de déterminer si un assemblage donné se fissurera, si une procédure de soudage est qualifiée, ni si un acier satisfait automatiquement aux exigences d’un code de construction.
Une valeur d’équivalent carbone doit guider les décisions de soudage, mais ne peut pas constituer à elle seule un critère d’acceptation ou de rejet. Strong evidence
AWS D8.10M:2021 énonce clairement la principale limite : le CE constitue une ligne directrice et non un paramètre absolu. Un résultat numérique peut contribuer au choix d’une procédure, à la comparaison entre coulées et aux décisions relatives au préchauffage ou au contrôle de l’hydrogène, mais il ne peut à lui seul servir de critère de conformité ou de non-conformité. Deux aciers présentant le même CE peuvent réagir différemment, car leur équilibre d’éléments d’alliage, l’épaisseur de la tôle, les traitements antérieurs, la structure des grains et la répartition réelle du carbone diffèrent. Inversement, des aciers ayant des valeurs de CE différentes peuvent être soudés en toute sécurité au moyen de procédures qui tiennent compte de leurs risques respectifs.
| Facteur | Pourquoi il importe pour l’évaluation de la fissuration |
|---|---|
| Retenue de l’assemblage | Peut accroître la contrainte de traction et limiter la contraction |
| Apport thermique | Modifie le cycle thermique de soudage et le comportement au refroidissement de la ZAT |
| Température entre passes | Contribue à maîtriser le cycle thermique entre les passes de soudage |
| Hydrogène diffusible | Fournit l’une des conditions nécessaires à la fissuration assistée par l’hydrogène |
| Épaisseur | Influence le flux thermique et la vitesse de refroidissement |
| Traitement thermique post-soudage | Peut modifier les contraintes résiduelles et revenu les zones dures lorsqu’il est spécifié |
La décision relative au soudage dépend également du bridage de l’assemblage, de l’apport de chaleur, de la température entre passes, de la teneur en hydrogène des consommables et des surfaces, des conditions de refroidissement, de la température ambiante, de l’épaisseur et de tout traitement thermique après soudage. Les recommandations AWS relatives aux aciers au carbone et faiblement alliés identifient à la fois la composition chimique et la trempabilité comme des facteurs de soudabilité, et non comme un substitut à une spécification complète de mode opératoire de soudage ou à un dossier de qualification.
Un seuil ne peut avoir de signification que dans le cadre de l’application pour laquelle il est spécifié. Par exemple, les recommandations 2024 du TWI relatives aux exigences de dureté de la NACE indiquent des limites recommandées d’équivalent carbone inférieures à 0,43, ou à 0,45 pour les composants de plus de 1 pouce d’épaisseur, lorsque la teneur en carbone dépasse 0,18 % massique, dans le contexte de la maîtrise des ZAT dures. Ces valeurs ne doivent pas être présentées comme des limites universelles applicables à chaque nuance, épaisseur, environnement de service ou procédé de soudage.

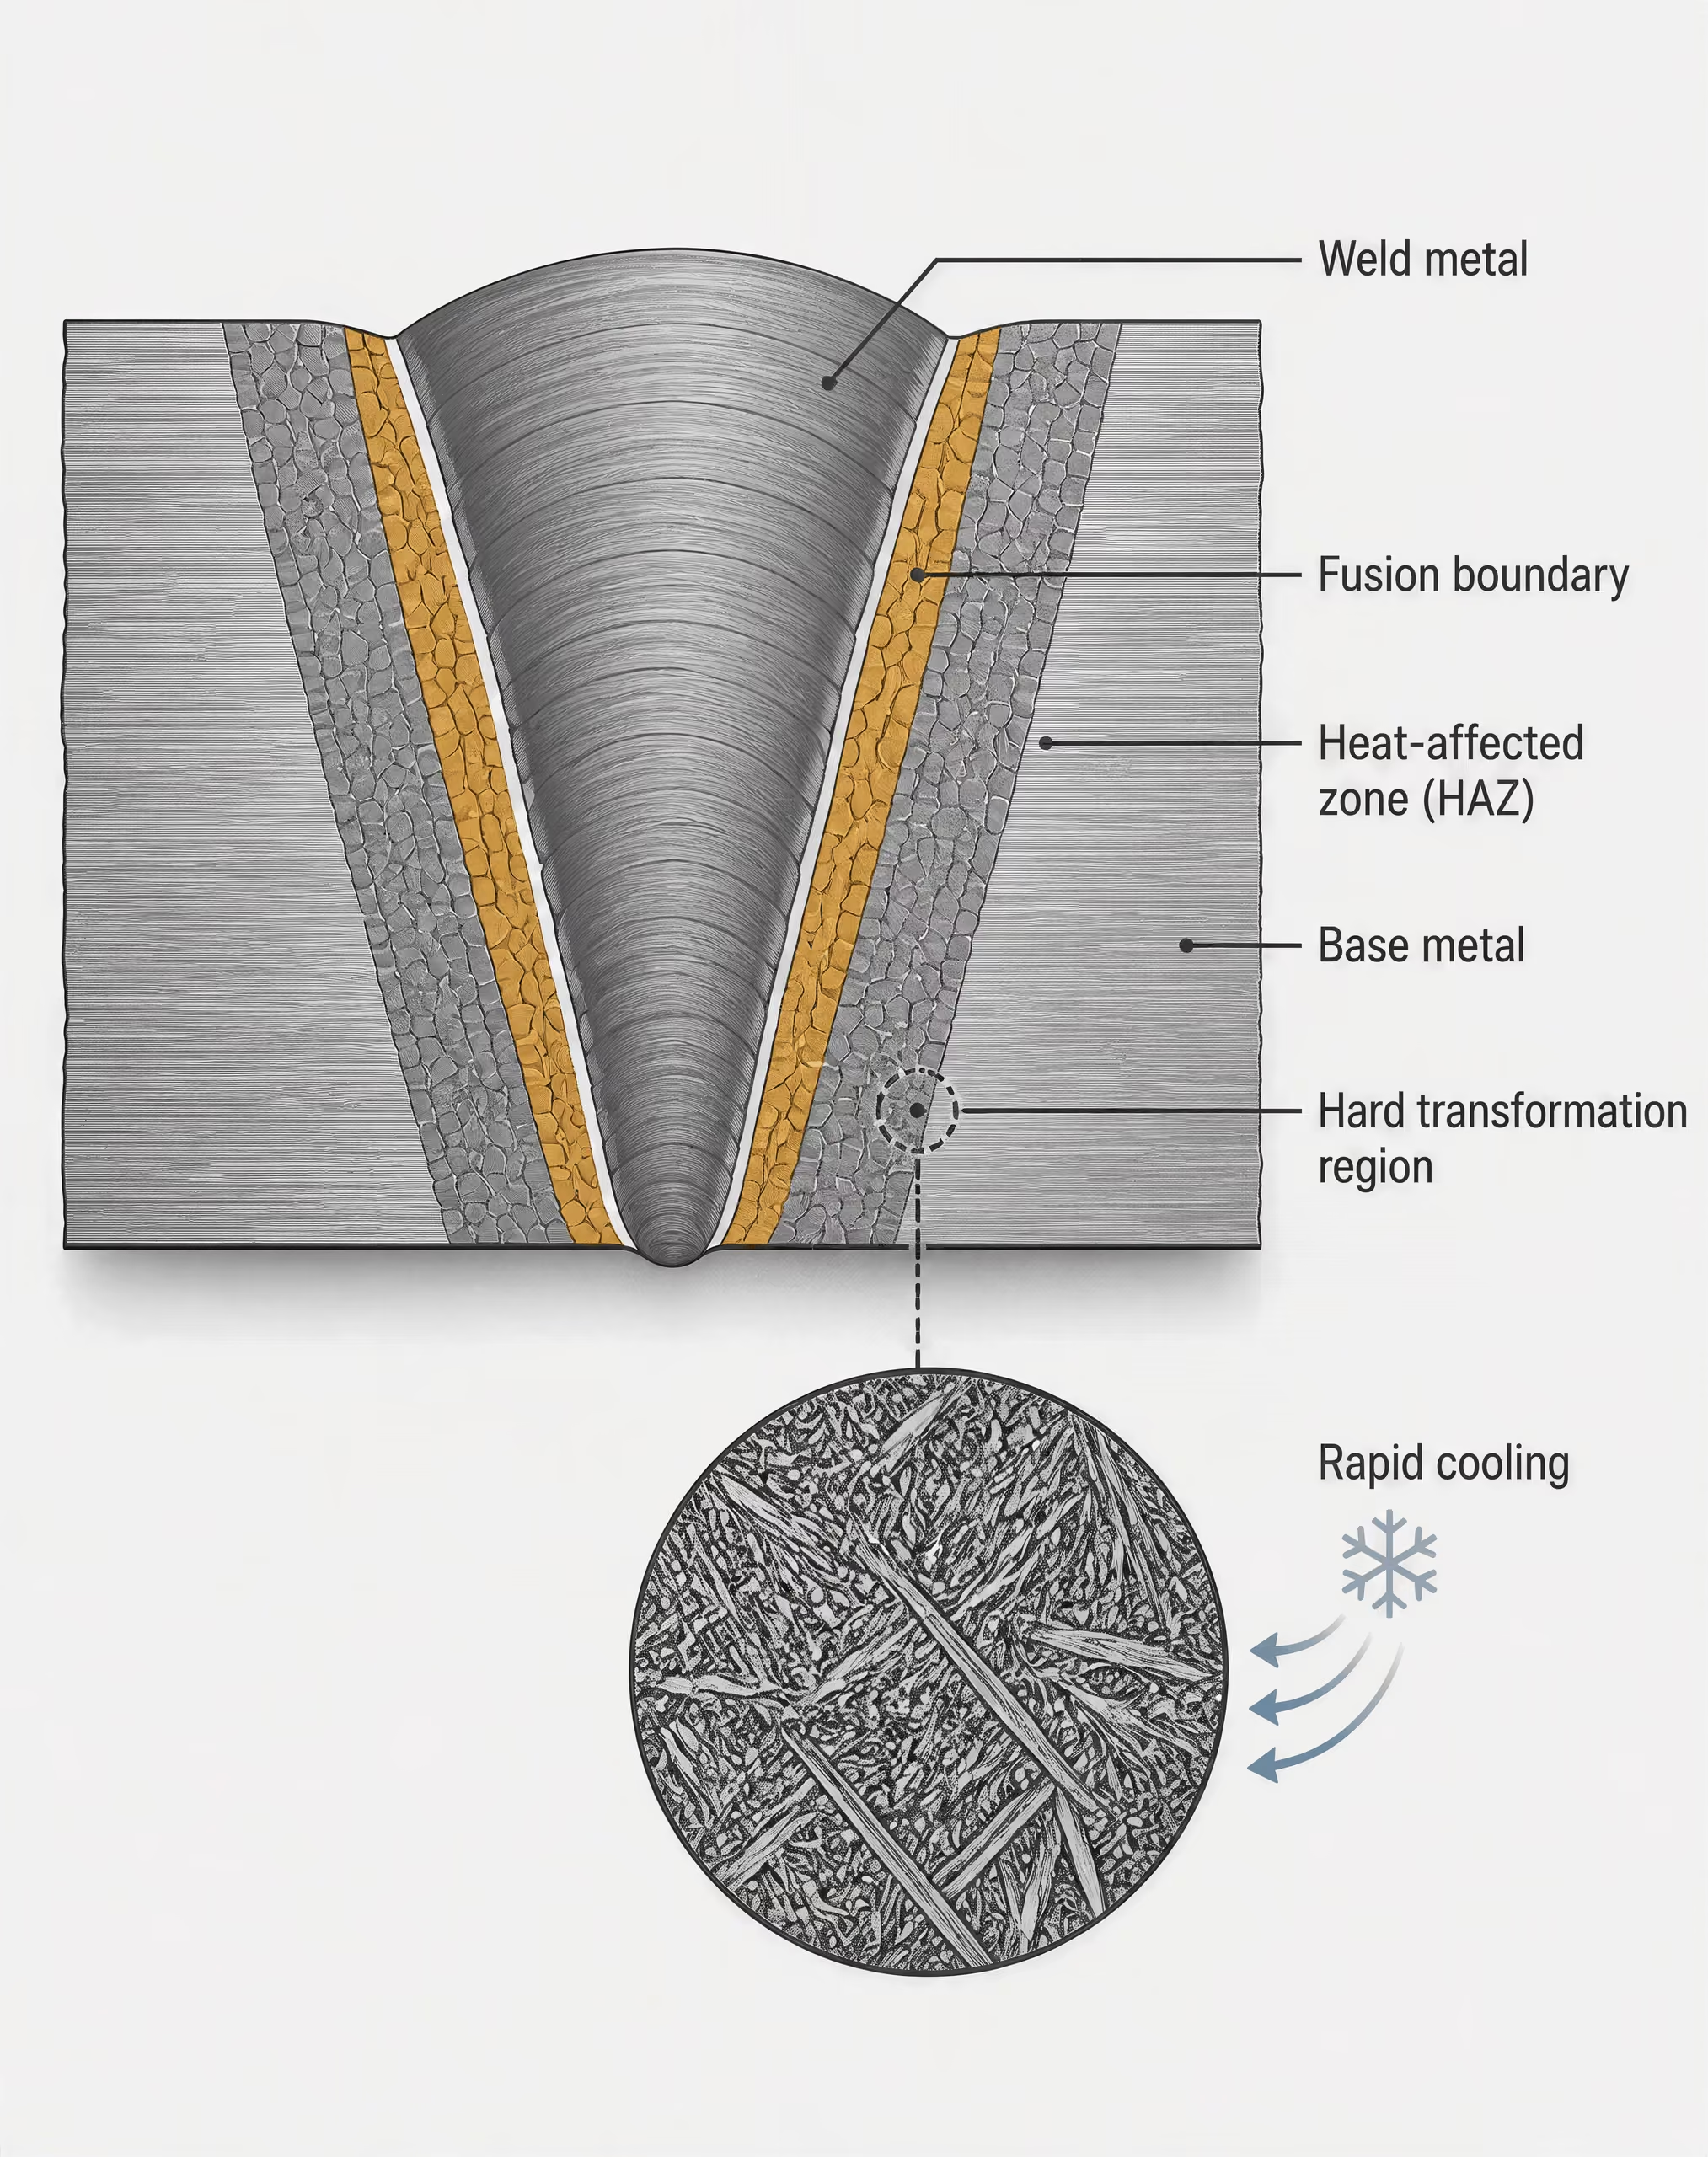
Relation entre trempabilité, zones affectées thermiquement et fissuration
Lors du soudage, la ZAT est chauffée au-dessus des températures de transformation, puis refroidie. Une composition présentant une plus grande trempabilité peut former une microstructure plus dure lorsque le refroidissement devient suffisamment rapide, en particulier dans la région à gros grains située près de la ligne de fusion. Le danger pertinent n’est pas la dureté en elle-même. Une ZAT dure tolère moins bien l’hydrogène diffusible et les contraintes locales ; elle peut donc réunir les conditions favorables à une fissuration différée assistée par l’hydrogène.
Hydrogène diffusible Hydrogène pouvant se déplacer dans le métal fondu et l’acier adjacent pendant et après le soudage, et pouvant se concentrer dans des zones soumises à des contraintes ou présentant des défauts.
La fissuration à l’hydrogène nécessite généralement la combinaison d’hydrogène diffusible, d’une microstructure dure sensible et de contraintes de traction ou d’un bridage. Le CE concerne principalement le deuxième facteur, de manière indirecte, en indiquant la trempabilité. Il ne mesure pas l’hydrogène, ne quantifie pas le bridage, ne prédit pas la vitesse de refroidissement en chaque point de l’assemblage et n’établit pas la dureté finale de la ZAT. Un CE élevé peut donc signaler la nécessité d’accorder une plus grande attention au préchauffage, au contrôle de la température entre passes, aux pratiques à faible teneur en hydrogène et à l’apport de chaleur, mais il ne permet pas de prédire l’ensemble des résultats du soudage. Une valeur plus faible réduit l’un des sujets de préoccupation sans supprimer le risque de fissuration à l’hydrogène.
De la composition chimique à la décision de soudage
- Sélectionner la formule Adapter CEIIW, Pcm, CEq, CET ou CEN à la population d’aciers et à la méthode d’évaluation.
- Vérifier la composition chimique Utiliser l’analyse certifiée de la coulée ou l’analyse contrôlée et saisir tous les éléments requis dans les unités indiquées.
- Calculer l’indice Conserver la structure de l’équation, garder les chiffres de garde et documenter les hypothèses.
- Évaluer l’assemblage Prendre en compte l’épaisseur, la retenue, la maîtrise de l’hydrogène, les conditions thermiques et le traitement post-soudage.
- Définir les contrôles du mode opératoire Utiliser le résultat pour réexaminer le préchauffage, la température entre passes, l’apport thermique et les exigences d’inspection.
La démarche pratique consiste donc à calculer la composition, puis à procéder à une évaluation technique. La formule choisie doit être adaptée à l’acier et à la décision à prendre ; l’indice obtenu doit ensuite être examiné en tenant compte de l’épaisseur, de la conception de l’assemblage, du bridage, du contrôle de l’hydrogène, des conditions thermiques et du traitement après soudage. Le CE est utile précisément parce qu’il concentre l’attention sur un risque métallurgique réel. Il devient trompeur lorsqu’il est considéré comme l’intégralité de l’évaluation de la soudabilité.
La formule de l’équivalent carbone IIW : CEIIW
L’équation CEIIW et ses termes élémentaires[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
L’équivalent carbone de l’International Institute of Welding, généralement noté CEIIW, estime l’effet combiné de plusieurs éléments d’alliage sur la trempabilité de l’acier. La norme AWS D8.10M:2021 donne l’équation suivante :
Les recommandations D-Range de la British Constructional Steelwork Association présentent la même équation. Dans cette expression, C, Mn, Si, Cr, Mo, V, Ni et Cu désignent les teneurs élémentaires en carbone, manganèse, silicium, chrome, molybdène, vanadium, nickel et cuivre. Les valeurs sont normalement saisies en pourcentages massiques, et non sous forme de fractions ni de pourcentages atomiques.
Le carbone apparaît comme un terme distinct ; chaque augmentation d’une unité de la teneur en carbone contribue donc directement à la valeur de CEIIW. Le manganèse et le silicium sont divisés par 6 ; le chrome, le molybdène et le vanadium sont divisés par 5 ; le nickel et le cuivre sont divisés par 15. Les dénominateurs font partie de la formulation empirique. Il ne s’agit pas de facteurs de conversion pouvant être modifiés en fonction d’une nuance particulière.
Trempabilité Tendance de l’acier à former des produits de transformation plus durs jusqu’à une profondeur donnée ou dans une condition de refroidissement donnée ; elle diffère de la dureté elle-même.
L’équation traduit une préoccupation métallurgique : l’augmentation de la teneur en carbone et de nombreux ajouts d’alliage accroît généralement la trempabilité. Lors du soudage, un acier plus trempant peut former une zone affectée thermiquement plus dure dans des conditions de refroidissement appropriées. Si de l’hydrogène diffusible et une forte bridage sont également présents, cette zone plus dure peut être davantage susceptible à la fissuration assistée par l’hydrogène. Les recommandations de l’AWS relatives aux aciers au carbone et aux aciers faiblement alliés considèrent donc la composition chimique et la trempabilité comme des facteurs de soudabilité, au même titre que les conditions de réalisation et le mode opératoire de fabrication.
La CEIIW n’est pas la seule formulation de l’équivalent carbone. TWI distingue la CEIIW, la Pcm, la CEq et la CEN comme des méthodes distinctes utilisées pour l’évaluation de la fissuration par l’hydrogène. La Pcm, par exemple, a été développée principalement pour les aciers modernes à faible teneur en carbone contenant environ 0,11 % massique de carbone ou moins. Il peut donc être trompeur de la sélectionner simplement parce qu’elle produit une valeur pratique. Les recommandations de l’AWS relatives au soudage donnent également des expressions apparentées telles que CE, Pcm et CET, chacune appliquant des pondérations différentes aux éléments.
Comment introduire la composition chimique de l’acier dans la formule
Utilisez l’analyse certifiée de coulée, la spécification du produit ou une autre analyse chimique contrôlée de l’acier évalué. La composition chimique doit correspondre au matériau et à l’état du produit pris en considération. N’introduisez pas un nom de nuance, une valeur maximale nominale ou une fraction décimale, sauf si la formule et la source exigent explicitement cette forme.
Méthode de calcul symbolique
Supposons qu’un certificat matière indique les pourcentages élémentaires suivants :
- carbone :
- manganèse :
- silicium :
- chrome :
- molybdène :
- vanadium :
- nickel :
- cuivre :
Le calcul s’écrit alors :
Commencez par additionner les pourcentages de manganèse et de silicium, puis divisez cette somme par 6. Additionnez séparément le chrome, le molybdène et le vanadium, puis divisez le résultat par 5. Enfin, additionnez le nickel et le cuivre et divisez le résultat par 15. Ajoutez les trois contributions des groupes d’éléments d’alliage à la valeur du carbone. Cette méthode préserve la structure de la formule et facilite l’identification des erreurs de transcription.
Pour un calcul réel, les variables symboliques seraient remplacées par les valeurs indiquées sur le certificat pour la coulée concernée. Une valeur indiquée comme 0,20 % massique de carbone doit être saisie sous la forme 0,20, et non 20 ni 0,0020. Si un élément n’est pas indiqué, son traitement doit suivre la spécification matière ou la procédure d’évaluation applicable ; supposer silencieusement une valeur nulle peut être dangereux lorsque des éléments d’alliage à l’état de traces influencent le résultat. Les normes de produit peuvent également indiquer des plages de composition, tandis qu’un certificat fournit une analyse spécifique à une coulée. Il s’agit de données d’entrée différentes qui ne doivent pas être combinées sans préciser le choix effectué.
Le classement des matériaux constitue une tâche distincte. L’ISO 15608:2025 spécifie un système uniforme de classement des matériaux métalliques à des fins de soudage, notamment pour les aciers et les autres familles d’alliages. Un acier peut donc posséder à la fois une désignation de groupe selon l’ISO 15608 et une valeur CEIIW calculée, mais le numéro de groupe ne remplace pas le calcul.
Interpréter le résultat sans fausse précision
Une valeur de CEIIW est un indicateur fondé sur la composition, et non une décision complète concernant le soudage. La norme AWS D8.10M:2021 décrit l’équivalent carbone comme une recommandation relative à la soudabilité plutôt qu’un paramètre absolu. Indiquer un résultat avec plusieurs décimales ne rend pas la prévision sous-jacente plus exacte. L’arrondissement des valeurs du certificat, la ségrégation, l’échantillonnage, le choix de la formule et les conditions réelles de soudage limitent tous ce que le nombre peut indiquer.
Un CE plus élevé indique généralement une plus grande trempabilité et la nécessité d’un examen plus approfondi du procédé de soudage, mais ne permet pas à lui seul de prévoir la fissuration. Limited evidence
Une valeur de CEIIW plus élevée signale généralement une trempabilité accrue et la nécessité d’examiner plus attentivement la maîtrise de l’hydrogène, le préchauffage, la température entre passes et le comportement au refroidissement. Elle ne permet pas, à elle seule, de définir une température de préchauffage ni de prouver qu’une fissuration se produira. L’équation ne prend pas indépendamment en compte l’épaisseur de la tôle, le bridage du joint, l’hydrogène diffusible, la vitesse de refroidissement, l’apport thermique de soudage, les conditions ambiantes, le traitement thermique après soudage ni le cycle thermique produit par un procédé donné.
L’épaisseur et le bridage peuvent modifier le risque de fissuration même lorsque deux aciers possèdent la même valeur de CEIIW. À l’inverse, des apports thermiques différents peuvent produire des vitesses de refroidissement différentes dans la zone affectée thermiquement d’une même nuance. L’évaluation d’un mode opératoire doit donc prendre en compte le joint réel, le niveau d’hydrogène du consommable, la séquence de soudage, le préchauffage, la maîtrise de la température entre passes et tout traitement ultérieur au soudage.
Les limites publiées s’inscrivent également dans le contexte qui leur est propre. TWI indique des limites recommandées de l’équivalent carbone inférieures à 0,43, ou à 0,45 pour les composants d’une épaisseur supérieure à 1 pouce, lorsque la teneur en carbone dépasse 0,18 % massique, dans le cadre de recommandations visant à maîtriser la formation de zones affectées thermiquement dures conformément aux exigences de la NACE. Ces valeurs ne constituent pas des limites universelles d’acceptation applicables à tous les aciers, à toutes les épaisseurs ou à tous les procédés de soudage. La CEIIW est utile pour comparer les compositions et déterminer lorsqu’une maîtrise plus étroite du mode opératoire est justifiée ; elle ne doit pas être confondue avec un indice autonome de soudabilité.
Pourquoi plusieurs formules d’équivalent carbone existent
L’équivalent carbone n’est pas un indice universel de soudabilité. Il s’agit d’une estimation fondée sur la composition de l’influence des éléments d’alliage sur la trempabilité et le risque de fissuration assistée par l’hydrogène, mais chaque équation a été élaborée pour une population d’aciers, un ensemble de données et un modèle de fissuration particuliers. La valeur numérique obtenue dépend donc de davantage que de l’analyse de la coulée : elle dépend de l’équation choisie.
AWS D8.10M:2021 décrit l’équivalent carbone comme une ligne directrice pour la soudabilité, et non comme un paramètre absolu. Cette précision est importante. Un équivalent carbone ne détermine pas à lui seul le préchauffage, la température entre passes, l’apport thermique ou le traitement après soudage. Le niveau d’hydrogène, le bridage, l’épaisseur, la vitesse de refroidissement, la configuration du joint et le procédé de soudage sélectionné influent également sur le résultat.
CEIIW, CEq, Pcm et CEN
L’équation de l’International Institute of Welding, généralement désignée par CEIIW, est largement associée aux aciers conventionnels au carbone et faiblement alliés. AWS D8.10M:2021 la donne sous la forme suivante :
Les valeurs des éléments sont introduites sous forme de pourcentages massiques. Ainsi, les teneurs en carbone, manganèse, silicium, chrome, molybdène, vanadium, nickel et cuivre doivent toutes reposer sur la même base de composition.
Une expression étroitement apparentée est souvent désignée par CEq, ou simplement CE, dans les spécifications et les recommandations de soudage. Les recommandations d’AWS relatives aux aciers laminés à chaud donnent l’équation suivante :
Cette équation diffère de l’expression CEIIW par le traitement du silicium : dans CEIIW, le silicium figure au numérateur avec le manganèse, alors qu’il n’est pas inclus dans l’expression CE présentée ici. Certains documents utilisent CEq comme désignation générale d’un calcul conventionnel de l’équivalent carbone, tandis que d’autres la réservent à une équation particulière. La désignation doit donc être interprétée en fonction de sa source et ne doit pas être considérée comme une définition internationale fixe.
Pcm et CEN sont issus de tentatives visant à représenter plus fidèlement des compositions d’aciers et des comportements de fissuration différents qu’il n’est possible de le faire avec une seule expression conventionnelle. L’étude du TWI consacrée aux formules de fissuration par l’hydrogène distingue CEIIW, Pcm, CEq et CEN au lieu de les présenter comme des appellations interchangeables. Cette distinction reflète leur développement historique. Les équations attribuent des coefficients différents au carbone et aux éléments d’alliage, car les aciers et les relations expérimentales sur lesquels elles reposent n’étaient pas identiques.
CEN est une formulation de l’équivalent carbone qui traite les contributions des éléments d’alliage en fonction de la teneur en carbone. Elle a été élaborée pour couvrir une gamme d’aciers plus étendue que la population d’aciers à faible teneur en carbone associée à Pcm, tout en conservant un lien fondé sur la composition avec la trempabilité et la susceptibilité à la fissuration par l’hydrogène. CEIIW, CEq, Pcm et CEN peuvent par conséquent donner des valeurs différentes pour une même coulée certifiée. Il ne s’agit pas d’une erreur de calcul, mais de la conséquence attendue de l’utilisation de modèles différents.
Le nom de la formule doit accompagner toute valeur communiquée. « CE = 0,42 » est incomplet si le document ne précise pas s’il s’agit de CEIIW, CEq, Pcm, CEN ou d’un autre indice spécifié. Comparer une valeur IIW à une limite Pcm peut conduire à une décision de soudage non valide.
Le classement des matériaux est une question distincte. ISO 15608:2025 spécifie un système uniforme de groupement des matériaux métalliques destinés au soudage, notamment des aciers et d’autres familles d’alliages. La désignation du groupe ISO d’un acier ne remplace pas le calcul de l’équivalent carbone, et une valeur d’équivalent carbone ne permet pas d’établir le groupe ISO 15608.
Le contexte des aciers à faible teneur en carbone pour Pcm[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
Pcm a été principalement développé pour les aciers modernes à faible teneur en carbone contenant environ 0,11 % massique de carbone ou moins, selon le TWI (2024). Cette note d’applicabilité doit rester associée à la formule. Pcm ne constitue pas automatiquement le substitut correct de CEIIW lorsqu’un acier présente un équivalent numérique faible, et ne devrait pas être appliqué en dehors de sa plage de composition prévue sans se référer aux recommandations de la norme pertinente ou de la qualification de mode opératoire.
Les recommandations de soudage d’AWS donnent l’expression Pcm suivante :
Ici, représente le bore en pourcentage massique, et le terme relatif au bore est essentiel, et non facultatif. Même une faible concentration de bore peut apporter une contribution mesurable, car elle est multipliée par 5. Omettre ce terme modifie l’indice défini.
Pcm accorde davantage d’importance au carbone et traite plusieurs additions d’alliage différemment de CEIIW. Cette construction convient aux aciers à faible teneur en carbone et microalliés pour lesquels Pcm a été développé, mais elle ne fait pas de Pcm un substitut universel de l’équation IIW. Pour les aciers dont la teneur en carbone dépasse environ 0,11 % massique, l’ingénieur doit vérifier que la méthode Pcm choisie et sa limite s’appliquent à la nuance, à la forme du produit et à l’évaluation de la fissuration.
CET comme autre indice de composition
CET est un autre indice de composition utilisé dans les recommandations de soudage :
Les recommandations d’AWS relatives aux aciers laminés à chaud, publiées en 2007, présentent CET aux côtés de CE et de Pcm. Ses coefficients diffèrent de ceux des deux autres indices ; une même coulée recevra donc normalement trois résultats numériques différents lorsque les trois équations sont calculées. CET doit par conséquent être associé aux limites, diagrammes ou règles de mode opératoire élaborés pour CET, plutôt que d’être converti de manière informelle en une valeur CEIIW ou Pcm.
La question pratique n’est pas de savoir quelle formule produit le plus petit nombre. Il s’agit de déterminer quel indice correspond à la population d’aciers, à la norme applicable et au modèle de fissuration par l’hydrogène. Les recommandations d’AWS identifient la composition chimique et la trempabilité comme des facteurs de soudabilité pour les aciers au carbone et faiblement alliés ; le mode opératoire de soudage qui en résulte doit également maîtriser l’hydrogène diffusible, le bridage, l’épaisseur, le préchauffage, la température entre passes et l’apport thermique. Dans certaines applications, les exigences de dureté ajoutent une contrainte supplémentaire. Le TWI fait état de limites recommandées d’équivalent carbone inférieures à 0,43, ou à 0,45 pour les composants d’une épaisseur supérieure à 1 pouce, lorsque la teneur en carbone dépasse 0,18 % massique, dans des recommandations visant à maîtriser les zones affectées thermiquement fortement durcies. De telles limites sont des exigences conditionnelles ; elles ne prouvent pas qu’une seule formule d’équivalent carbone s’applique à tous les aciers ou à tous les assemblages soudés.
Méthode de calcul détaillée pour la chimie de l’acier
Un résultat d’équivalent carbone n’est pertinent que lorsque la formule, la base de composition chimique et la convention de présentation sont connues. AWS D8.10M:2021 identifie l’équation de l’International Institute of Welding comme suit :
AWS décrit également l’équivalent carbone comme une ligne directrice relative à la soudabilité, et non comme un paramètre absolu. Le résultat ne remplace pas une qualification de mode opératoire de soudage et ne permet pas, à lui seul, de déterminer la température de préchauffage. Le préchauffage, la température entre passes, l’apport de chaleur, l’hydrogène diffusible, le bridage, l’épaisseur et le traitement post-soudage restent pertinents.
Lecture des teneurs en carbone et en éléments d’alliage dans une analyse chimique
Commencez par consulter la spécification du produit et l’analyse chimique réelle. Vérifiez si les valeurs indiquées correspondent à une analyse de coulée, à une analyse de produit ou à une autre analyse contractuelle, puis identifiez les éléments requis par l’équation sélectionnée. Un certificat de contrôle usine peut indiquer le carbone sous la forme C, le manganèse sous la forme Mn, le silicium sous la forme Si, le chrome sous la forme Cr, le molybdène sous la forme Mo, le vanadium sous la forme V, le nickel sous la forme Ni, le cuivre sous la forme Cu et le bore sous la forme B. Les abréviations doivent être vérifiées à l’aide de la légende du certificat, plutôt que déduites de la position des colonnes.
Pour l’équation IIW, relevez le carbone, le manganèse, le silicium, le chrome, le molybdène, le vanadium, le nickel et le cuivre. Aucun de ces éléments ne doit être omis sans justification. Même un élément présent à faible concentration contribue à l’équation, et l’omission d’un terme peut rendre le résultat présenté impossible à reproduire. Le bore ne fait pas partie de l’expression IIW ci-dessus, mais il doit être relevé lorsqu’une formule l’inclut. L’expression AWS pour Pcm est la suivante :
Le coefficient rend pertinente même une faible teneur en bore. Selon la comparaison des formules d’équivalent carbone publiée par TWI en 2024, Pcm a été élaboré principalement pour les aciers modernes à faible teneur en carbone contenant environ 0,11 % en masse de carbone ou moins. Il ne doit pas être sélectionné simplement parce qu’il produit un nombre pratique.
Les valeurs doivent être exprimées en pourcentages élémentaires selon la base requise par la formule, normalement en pourcentage massique. Une valeur de certificat de 0,18 % massique de carbone doit être saisie comme 0,18, et non comme 18 ni comme 0,0018. Si l’analyse est fournie sous forme de fraction massique, en parties par million ou dans une autre unité, convertissez chaque élément requis avant de commencer. Ne mélangez pas une teneur en carbone exprimée en % massique avec une teneur en bore exprimée en ppm.
Un calcul effectué à partir d’un certificat est un résultat arithmétique obtenu à partir de la composition chimique indiquée. Il ne constitue pas une mesure de laboratoire de la soudabilité, de la dureté ou de la susceptibilité à la fissuration. Le laboratoire a mesuré la composition, sous réserve des incertitudes liées à l’échantillonnage et à l’analyse ; l’équivalent carbone est ensuite calculé à partir de ces valeurs rapportées. Si le certificat indique une limite de détection, une plage ou un résultat « inférieur à », le calcul doit signaler cette limitation au lieu de présenter une valeur exacte injustifiée.
Maîtrise des unités et ordre des opérations arithmétiques
Écrivez la formule sélectionnée avant d’y insérer les valeurs. Cela évite de confondre un calcul de CEIIW avec Pcm, CEq ou CET. Les recommandations AWS relatives au soudage des aciers laminés à chaud, publiées en 2007, donnent CEIIW sous la même forme et indiquent également :
Ces équations ne sont pas interchangeables. TWI indique que CEIIW, Pcm, CEq et CEN sont des formulations différentes utilisées dans l’évaluation de la fissuration induite par l’hydrogène.
À titre d’exemple explicitement illustratif, supposons une composition chimique hypothétique — ne correspondant ni à une nuance désignée ni à une statistique issue d’une source — indiquée en % massique : C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 et Cu 0,25. Appliquez l’équation IIW en regroupant les termes :
Calculez d’abord chaque contribution :
Faites ensuite la somme des contributions non arrondies :
À trois décimales, le résultat est CEIIW = 0,542, la formule et la base de composition chimique étant indiquées à côté. Le regroupement est important. Diviser séparément le manganèse et le silicium peut donner le même résultat arithmétique, mais l’écriture des groupes prescrits facilite l’audit du calcul et réduit le risque d’introduire accidentellement un mauvais dénominateur.
Arrondissement, présentation et traçabilité
Conservez davantage de chiffres lors des étapes intermédiaires qu’il n’en apparaîtra dans le rapport final. Arrondir 1,45/6 à 0,24 avant de l’additionner modifie le résultat affiché, et les arrondissements répétés effectués trop tôt deviennent plus significatifs lorsque plusieurs termes sont présents. Un rapport pratique doit préserver la précision indiquée sur le certificat, conserver des chiffres de garde pendant le calcul et n’arrondir la valeur finale que conformément à la spécification applicable ou à la convention du projet.
Le dossier doit inclure l’identification de la coulée ou de l’échantillon, le document source, les valeurs de composition chimique, les unités, la formule sélectionnée, les contributions intermédiaires, le résultat non arrondi et le résultat final arrondi. Si une valeur a été convertie à partir de ppm ou d’une fraction massique, consignez cette conversion. Si un élément ne figurait pas sur le certificat, indiquez s’il a été traité comme nul, limité par une limite de détection ou renvoyé pour clarification ; ne dissimulez jamais cette hypothèse.
Enfin, séparez le calcul de l’équivalent carbone du classement des matériaux. ISO 15608:2025 fournit un système uniforme de classement des matériaux métalliques à des fins de soudage, notamment pour les aciers et les autres familles d’alliages. Une désignation de groupe ne remplace pas un calcul de composition chimique, et un résultat de CE n’établit pas le groupe selon ISO 15608. Les deux informations peuvent figurer dans un dossier de soudage, mais elles répondent à des questions différentes.
Équivalent carbone et fissuration par l’hydrogène dans la ZAT
L’équivalent carbone relie la composition chimique de l’acier à sa trempabilité, mais il ne permet pas, à lui seul, de prédire la fissuration par l’hydrogène. L’équation de l’International Institute of Welding citée par AWS D8.10M:2021 est la suivante :
Les valeurs des éléments figurant dans cette expression correspondent à des pourcentages massiques. Un résultat plus élevé indique généralement une trempabilité accrue et une plus grande possibilité de formation de zones dures dans la zone affectée thermiquement (ZAT), en particulier lorsque les conditions de soudage entraînent un refroidissement rapide. AWS décrit l’équivalent carbone comme une ligne directrice pour la soudabilité, et non comme un paramètre absolu. Cette distinction est importante, car la fissuration dépend du cycle thermique de soudage, de la teneur en hydrogène et de la contrainte de bridage, ainsi que de la composition chimique.
TWI distingue CEIIW, , CEq et CEN comme des formulations utilisées pour l’évaluation de la fissuration par l’hydrogène. Elles ne s’appliquent pas avec la même signification à toutes les catégories d’aciers. Par exemple, TWI indique que a été élaboré principalement pour les aciers modernes à faible teneur en carbone contenant environ 0,11 % massique de carbone ou moins. Les recommandations d’AWS donnent les expressions associées suivantes :
Le choix d’une équation doit donc tenir compte du type d’acier, de la norme applicable et de l’évaluation du soudage réalisée. ISO 15608:2025 regroupe les matériaux à des fins de soudage ; ce système de groupement est distinct du calcul d’un équivalent carbone.

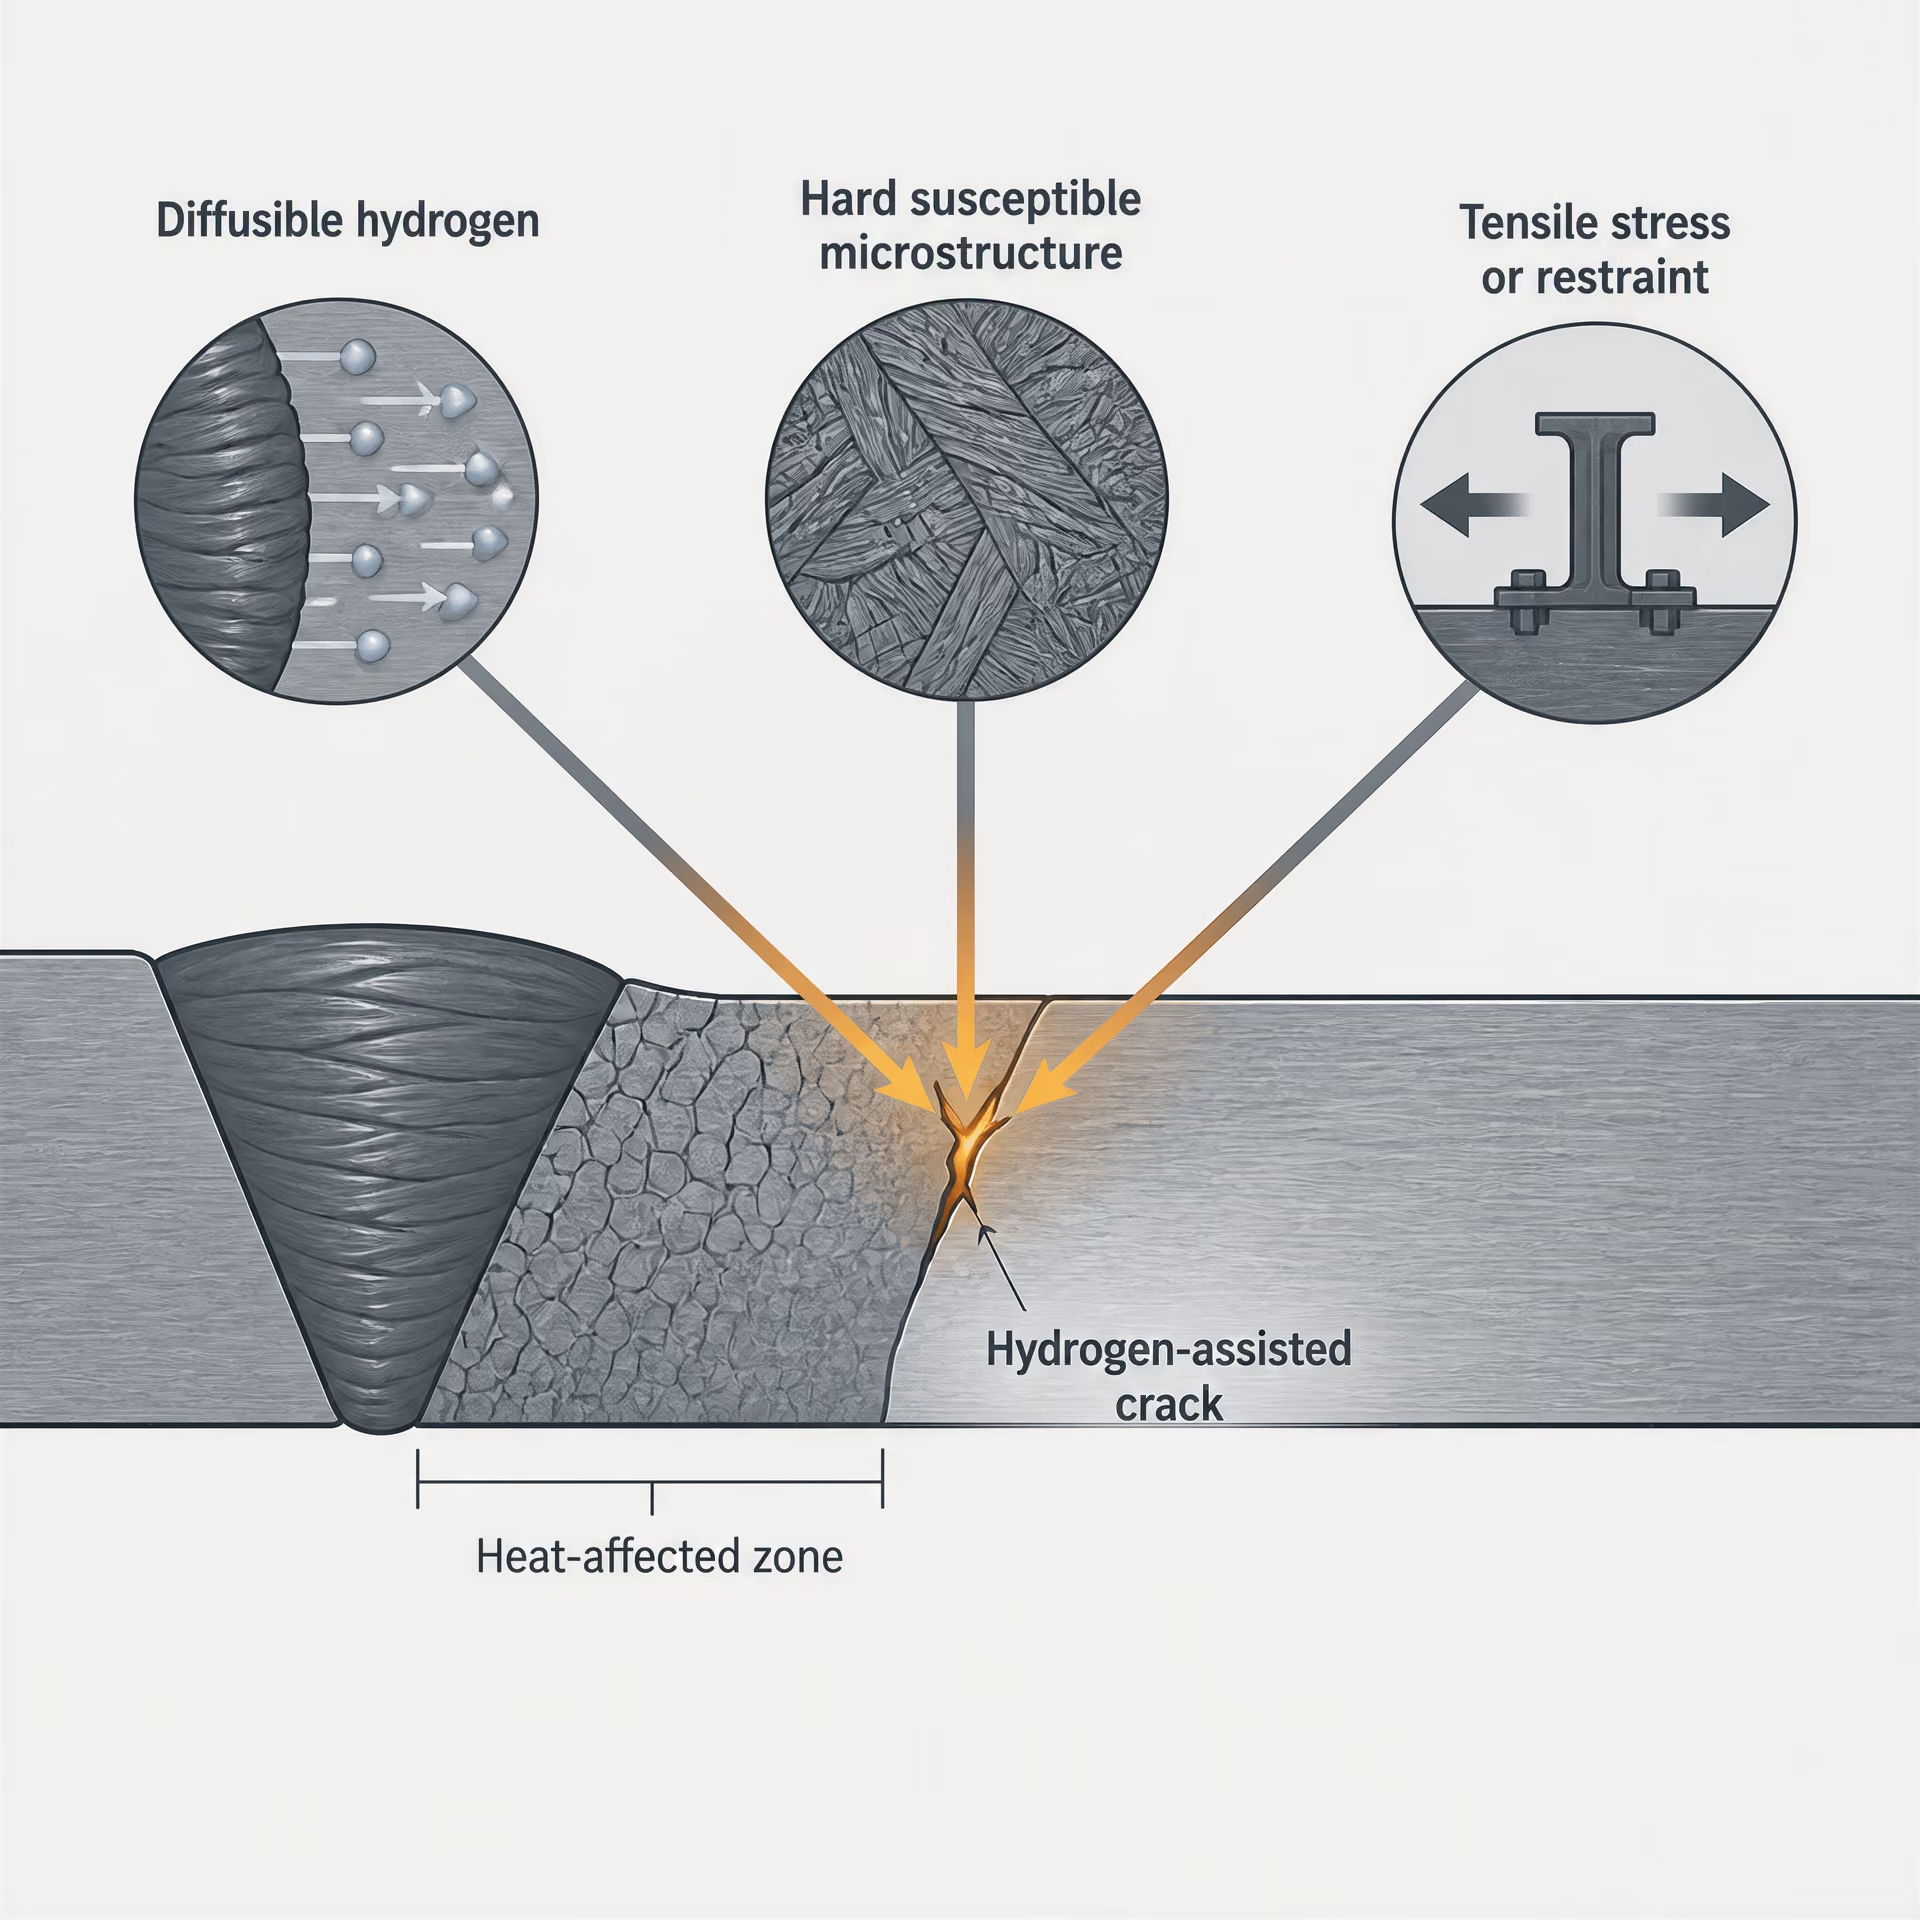
Les trois conditions à l’origine de la fissuration assistée par l’hydrogène
La fissuration assistée par l’hydrogène nécessite la réunion de trois conditions : la présence d’hydrogène diffusible, une microstructure dure ou fragile sensible à la fissuration, et une contrainte de traction ou un bridage. La suppression de l’une de ces conditions réduit la probabilité de fissuration, même si aucune mesure de prévention prise isolément ne garantit une immunité totale.
L’hydrogène diffusible peut être introduit par l’humidité, les contaminations, le flux humide, des électrodes mal stockées, les revêtements de surface et d’autres sources contenant de l’hydrogène. Pendant le soudage, une partie de l’hydrogène se dissout dans le métal en fusion, puis migre vers la ZAT à mesure que l’assemblage refroidit. Il peut s’accumuler au niveau de défauts, d’inclusions, de joints de grains d’austénite antérieure ou de zones soumises à une forte contrainte locale. La grandeur pertinente n’est donc pas simplement la quantité d’hydrogène présente dans le consommable avant le soudage, mais celle qui devient disponible pour diffuser à travers le métal soudé et l’acier adjacent.
La deuxième condition est une microstructure sensible. Une ZAT dure peut présenter une tolérance réduite à l’hydrogène et aux contraintes locales, en particulier lorsque ses produits de transformation sont fragiles. La troisième condition est une contrainte de traction. Le bridage de l’assemblage, le retrait, les contraintes résiduelles, la charge appliquée et la concentration de contraintes au niveau d’une zone non fusionnée ou d’une entaille peuvent fournir la force motrice nécessaire à l’apparition d’une fissure. Une valeur élevée de CE est principalement préoccupante parce qu’elle peut accroître la trempabilité ; elle ne prouve ni la présence d’hydrogène ni l’existence d’un bridage suffisant pour provoquer une fissuration.
Microstructures dures et vitesse de refroidissement
La ZAT est chauffée au-dessus des températures de transformation, puis refroidie à une vitesse déterminée par l’épaisseur de la tôle, la géométrie de l’assemblage, l’apport de chaleur, le préchauffage, la température entre passes et le matériau environnant. Un acier à forte trempabilité peut se transformer en régions martensitiques dures ou en d’autres régions sensibles à la fissuration lors d’un refroidissement rapide. La même composition chimique peut produire une ZAT moins sensible dans le cadre d’un cycle thermique plus lent.
L’épaisseur influe sur ce cycle, car une tôle épaisse ou un assemblage fortement conducteur peut évacuer rapidement la chaleur. Le bridage de l’assemblage tend également à augmenter avec la taille et la rigidité de l’assemblage, ainsi qu’avec le nombre de composants empêchant la contraction libre. L’apport de chaleur modifie la largeur et le comportement au refroidissement de la ZAT, mais l’augmentation de l’apport de chaleur ne constitue pas une solution universelle : un apport excessif peut dégrader la ténacité, élargir la ZAT ou modifier la déformation et les contraintes résiduelles. Le mode opératoire doit équilibrer ces effets plutôt que considérer la valeur de CE comme un critère binaire d’acceptation ou de rejet.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
Les recommandations de TWI relatives à NACE illustrent le contexte limité des conseils numériques concernant la CE. Lorsque la teneur en carbone dépasse 0,18 % massique et que l’objectif est de maîtriser la dureté des ZAT, TWI rapporte des limites recommandées d’équivalent carbone inférieures à 0,43, ou inférieures à 0,45 pour les composants d’une épaisseur supérieure à 1 pouce. Ces valeurs ne constituent pas des règles universelles d’acceptation applicables à tous les aciers, toutes les épaisseurs, toutes les conditions de service ou tous les procédés de soudage. Elles s’inscrivent dans ce contexte particulier de maîtrise de la dureté.

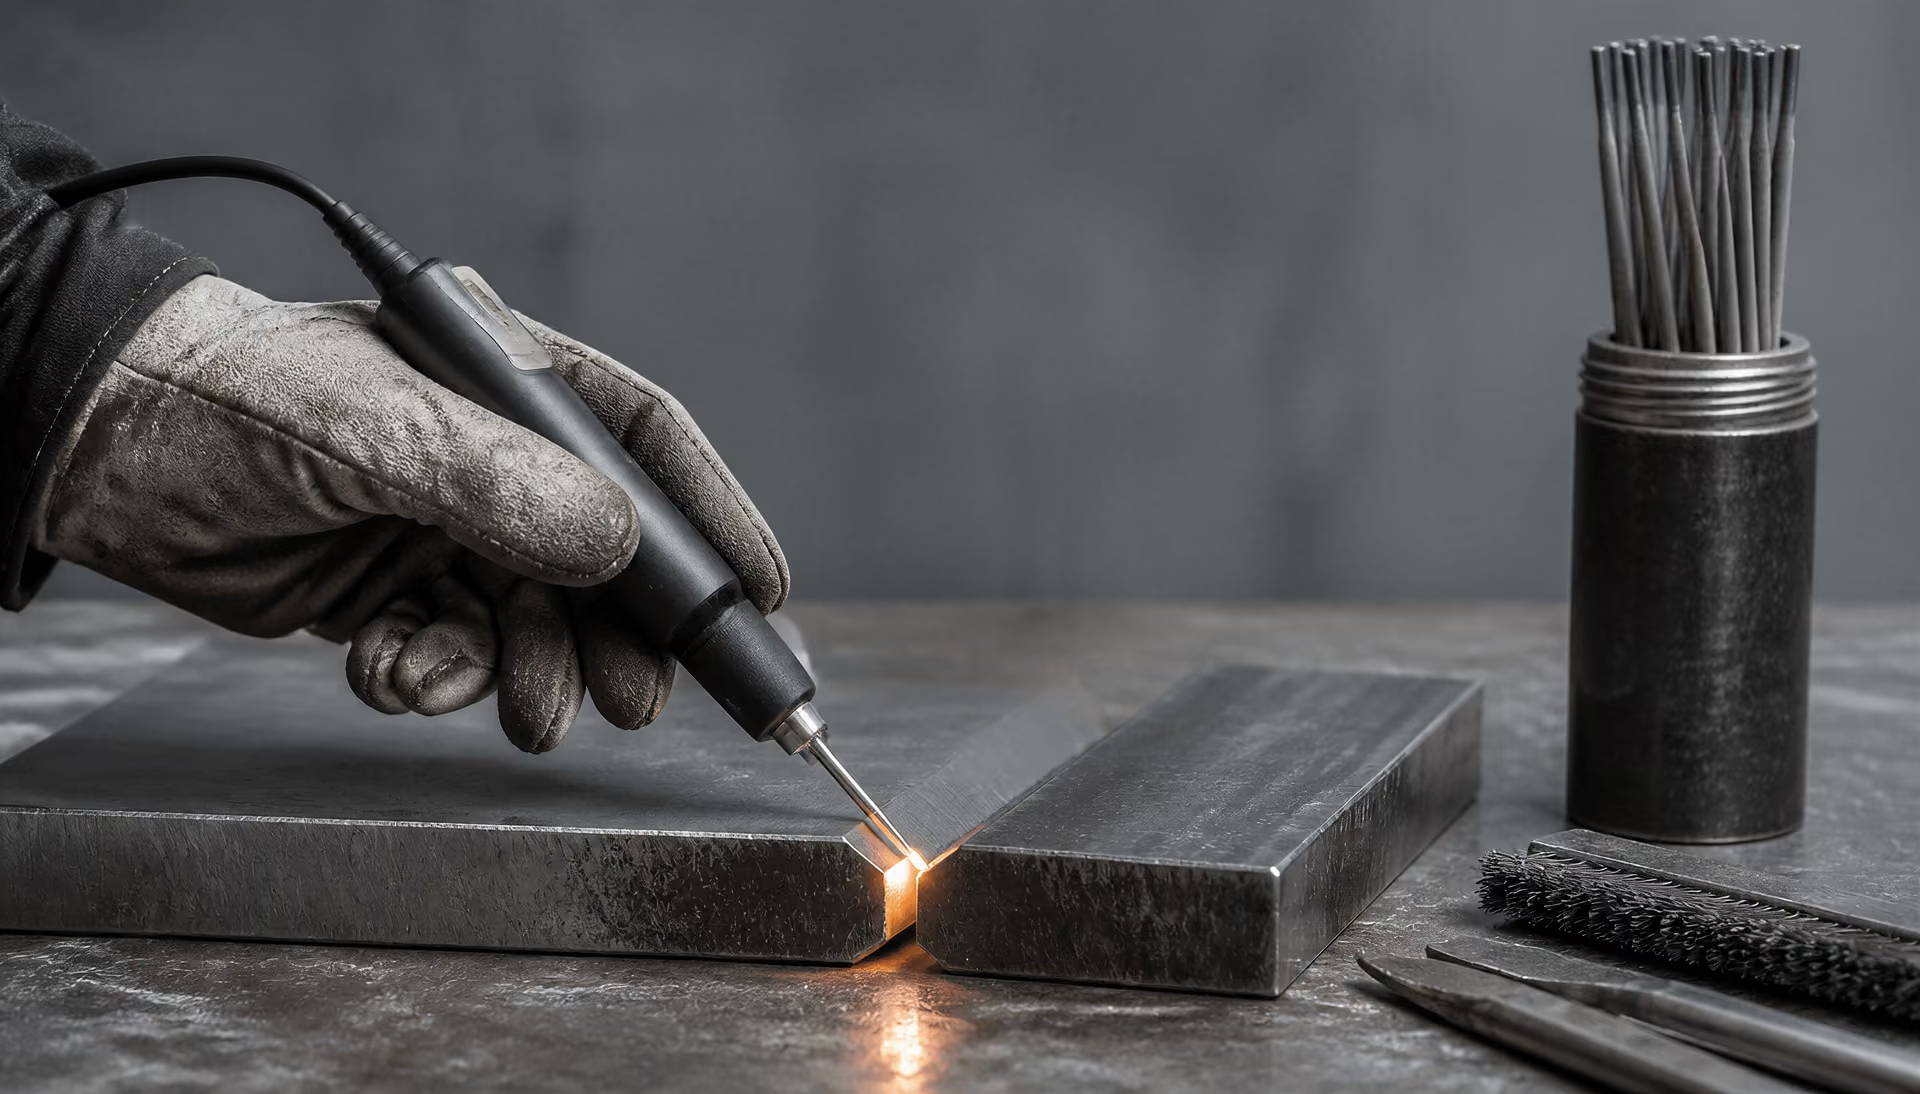
Logique du préchauffage et de la maîtrise de l’hydrogène
Le préchauffage ralentit le refroidissement, ce qui laisse à une ZAT trempable davantage de temps pour se transformer en produits moins sensibles à la fissuration et permet à l’hydrogène de diffuser hors des régions fortement sollicitées avant que l’assemblage n’atteigne une basse température. La maîtrise de la température entre passes maintient le cycle thermique prévu entre les passes de soudage. Ces deux paramètres doivent être spécifiés et surveillés dans le cadre du mode opératoire de soudage qualifié, en tenant compte de l’épaisseur réelle, du bridage de l’assemblage, des conditions ambiantes et de la composition chimique de l’acier.
La maîtrise de l’hydrogène commence avant l’amorçage de l’arc. Les consommables doivent être sélectionnés et manipulés conformément au mode opératoire applicable et aux exigences de stockage du fabricant ; les électrodes et flux à faible teneur en hydrogène peuvent absorber de l’humidité si les contrôles relatifs au séchage, au maintien en température ou à l’exposition ne sont pas respectés. Les surfaces de l’assemblage doivent être exemptes d’eau, d’huile, de calamine, de peinture et d’autres contaminants susceptibles d’ajouter de l’hydrogène ou de créer des défauts.
Le moment de l’inspection fait également partie de cette logique. Des fissures induites par l’hydrogène peuvent apparaître après le soudage plutôt que pendant l’opération de soudage elle-même, de sorte qu’une inspection différée peut être exigée lorsque le mode opératoire ou le code applicable identifie un risque. Ce délai ne remplace ni le préchauffage, ni une bonne maîtrise des consommables, ni l’évaluation du bridage. Il permet à un examen ultérieur d’avoir davantage de chances de détecter une fissuration différée.
Un résultat d’équivalent carbone constitue donc un point de départ pour les décisions relatives au mode opératoire. L’évaluation finale doit associer la composition chimique à la maîtrise de l’hydrogène diffusible, à la vitesse de refroidissement, à l’épaisseur, au bridage, à l’apport de chaleur, au préchauffage, à la température entre passes et à tout traitement post-soudage spécifié.
Application du CE à des nuances et spécifications d’acier désignées
Aciers de construction au carbone et faiblement alliés
| Type d’information | Ce qu’il indique à l’ingénieur | Ce qu’il ne remplace pas |
|---|---|---|
| Nuance du produit | Propriétés requises du produit et classe de spécification | Calcul de la composition chimique propre à la coulée |
| Analyse de coulée réalisée par l’aciérie | Composition élémentaire déclarée du matériau assemblé | Évaluation complète de la soudabilité |
| Groupe ISO 15608 | Relation avec les matériaux utilisés pour la qualification du mode opératoire de soudage | Valeur de l’équivalent carbone |
| Calcul du CE | Indication de la trempabilité et du risque de soudage fondée sur la composition | Qualification du DMOS ou contrôles propres à l’assemblage |
Les calculs de l’équivalent carbone peuvent être appliqués aux aciers au carbone et aux aciers de construction faiblement alliés lorsque l’évaluation du soudage nécessite une indication, fondée sur la composition, de la trempabilité et du risque de fissuration par l’hydrogène. Les spécifications de produits courantes comprennent ASTM A36/A36M, ASTM A572/A572M et les nuances de l’EN 10025-2 telles que S275 et S355. La désignation identifie une classe de matériau et les propriétés exigées du produit ; elle ne fournit pas en elle-même la composition de la coulée particulière à souder.
Pour la méthode de l’International Institute of Welding, AWS D8.10M:2021 donne :
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Les valeurs des éléments sont introduites en pourcentages massiques. Certaines recommandations de soudage relatives aux aciers laminés à chaud écrivent la même expression sans indice : CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, car le silicium n’est pas inclus dans cette présentation. Le calcul constitue une estimation de l’effet combiné des éléments d’alliage sur la trempabilité, et non une mesure directe de la soudabilité.
Cette distinction est importante, même pour des nuances de construction courantes. Une coulée certifiée conforme à ASTM A36/A36M ou à la nuance S355 de l’EN 10025-2 doit respecter les limites de composition chimique et les exigences mécaniques de sa spécification, mais les teneurs déclarées en carbone, manganèse, chrome, molybdène, nickel, cuivre et vanadium peuvent différer de celles d’une autre coulée conforme. Les valeurs de CE qui en résultent peuvent donc être différentes, alors que les deux matériaux portent la même désignation nominale de nuance.
Les recommandations AWS relatives aux aciers au carbone et faiblement alliés identifient la composition chimique et la trempabilité comme des facteurs à prendre en compte pour la soudabilité. En pratique, le CE peut aider à déterminer si une procédure nécessite un contrôle plus strict du préchauffage, de la température entre passes, de l’apport thermique, de l’hydrogène des consommables et des conditions de refroidissement. L’épaisseur, le bridage du joint, les conditions ambiantes et la méthode de maîtrise de l’hydrogène influencent également l’évaluation. Une valeur de CE ne peut pas, à elle seule, sélectionner une procédure de soudage ni établir qu’un joint est à l’abri de la fissuration retardée par l’hydrogène.
D’autres expressions peuvent être mieux adaptées à une population d’aciers ou à une décision particulière. Les recommandations AWS de soudage publiées en 2007 donnent Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B et CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40, parallèlement à l’équation de l’IIW. TWI a indiqué en 2024 que Pcm avait été développé principalement pour les aciers modernes à faible teneur en carbone contenant environ 0,11 % massique de carbone ou moins. Choisir Pcm simplement parce qu’il produit une valeur pratique reviendrait à ignorer la plage de composition et la finalité pour lesquelles la formule a été développée.
Aciers à haute résistance faiblement alliés et aciers trempés et revenus
Les aciers HSLA exigent la même distinction entre l’identification de la nuance et le calcul propre à la coulée. Ils comprennent notamment les produits HSLA conformes à ASTM A572/A572M et ASTM A709/A709M, tandis que les aciers de construction trempés et revenus peuvent être spécifiés selon ASTM A514/A514M, l’EN 10025-6 S690Q ou une autre norme de produit applicable. Ces désignations comportent des exigences relatives à la résistance, à la ténacité, à l’état de livraison et à la composition chimique, mais elles ne remplacent pas l’examen du certificat d’essai du fabricant.
Des additions de microalliage telles que le vanadium, le niobium et le titane peuvent influer sur la précipitation, l’affinement du grain et la résistance ; le chrome, le molybdène et le manganèse peuvent influer sur la trempabilité et le comportement lors des transformations. Une formule pondère ces éléments en fonction de sa construction. Elle ne reproduit pas l’historique thermique complet d’un soudage ni la microstructure résultante de la zone affectée thermiquement. Dans les aciers trempés et revenus, le cycle thermique de soudage peut également modifier l’état de revenu initial ; la dureté, la ténacité et les exigences après soudage peuvent donc être aussi importantes que la valeur de CE.
Pour ces aciers, la spécification applicable et la norme de soudage régissent l’évaluation finale. La qualification d’une procédure de soudage peut devoir démontrer les propriétés mécaniques, la dureté, la ténacité ou les mesures de prévention de la fissuration retardée dans les conditions spécifiées pour les variables essentielles. Les limites de préchauffage et de température entre passes, l’apport thermique, la séquence des cordons, le stockage des consommables, le bridage et le traitement thermique après soudage doivent être pris en compte conjointement. Lorsque le contrôle de la dureté est essentiel, l’analyse publiée par TWI en 2024 des exigences de NACE indique des limites recommandées d’équivalent carbone inférieures à 0,43, ou à 0,45 pour les composants d’une épaisseur supérieure à 1 pouce, lorsque la teneur en carbone dépasse 0,18 % massique ; ces valeurs appartiennent au contexte indiqué et ne doivent pas être transposées à toutes les nuances HSLA ou à tous les aciers trempés et revenus.
AWS D8.10M:2021 décrit l’équivalent carbone comme une recommandation relative à la soudabilité plutôt que comme un paramètre absolu. Cette formulation est particulièrement importante pour les aciers à haute résistance, pour lesquels le niveau de résistance, les exigences de ténacité, l’épaisseur de la tôle, le bridage et l’état de livraison peuvent modifier le risque lié au soudage sans changer la nuance nominale.
Pourquoi la désignation de la nuance ne peut pas, à elle seule, remplacer la composition chimique de la coulée
Une désignation de nuance définit une plage spécifiée ou une exigence applicable au produit. Un calcul du CE propre à une coulée utilise les valeurs élémentaires effectivement déclarées pour le matériau assemblé. Il s’agit de deux types d’informations différents. La première établit les exigences auxquelles le produit doit satisfaire ; la seconde estime l’influence possible de sa composition mesurée sur la trempabilité et les mesures de maîtrise du soudage.
La démarche correcte consiste donc à identifier la norme de produit, à obtenir la composition chimique applicable à la coulée, à sélectionner une formule adaptée à l’acier et à l’évaluation de la fissuration, puis à comparer le résultat aux exigences de la procédure de soudage et du code applicable. Le calcul doit préciser si les valeurs proviennent d’une analyse certifiée de la coulée, d’une valeur maximale spécifiée pour le produit ou d’une autre source autorisée. Remplacer les valeurs mesurées par les valeurs maximales de la spécification peut produire un résultat de présélection conservateur, mais ce n’est pas la même chose que de déclarer le CE réel de la coulée.
Le regroupement des matériaux ajoute un niveau supplémentaire, sans remplacer le calcul. L’ISO 15608:2025 fournit un système uniforme de regroupement des matériaux métalliques à des fins de soudage, notamment pour les aciers et les autres familles d’alliages. Une désignation de groupe facilite la qualification des procédures et le contrôle des matériaux ; ce n’est pas une formule d’équivalent carbone. Les décisions finales doivent respecter les normes de produit et de soudage applicables, sur la base de la composition chimique réelle et de l’ensemble des conditions de soudage.
Normes, regroupement des matériaux et qualification des modes opératoires de soudage
ISO 15608:2025 et regroupement des matériaux[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
L’ISO 15608:2025 spécifie un système uniforme de regroupement des matériaux métalliques à des fins de soudage. Son domaine d’application est plus large que celui des aciers au carbone et faiblement alliés : le système couvre également les aciers inoxydables, le nickel et les alliages de nickel, l’aluminium et les alliages d’aluminium, le cuivre et les alliages de cuivre, le titane et les alliages de titane, ainsi que les autres familles de matériaux visées par la norme. Un matériau est affecté à un groupe et, le cas échéant, à un sous-groupe en fonction de sa composition chimique spécifiée, de sa forme de produit, de ses caractéristiques mécaniques et de sa classification métallurgique.
La désignation sert à organiser la qualification des modes opératoires de soudage et à déterminer dans quels cas les données de qualification peuvent s’appliquer à un autre matériau appartenant au même groupe ou sous-groupe autorisé. Par exemple, un acier de construction identifié par sa norme de produit et affecté à un groupe de l’ISO 15608 ne reçoit pas pour autant une note de soudabilité. Le groupe consigne sa relation avec d’autres matériaux aux fins de la qualification.
Cette distinction est importante, car le regroupement des matériaux est un système de classification, tandis que l’équivalent carbone est un calcul fondé sur la composition. L’ISO 15608:2025 ne transforme pas un numéro de groupe en valeur de CE. Inversement, un résultat de CE n’établit pas le groupe de matériau selon l’ISO 15608. Le certificat matière, la désignation du produit, l’édition applicable de l’ISO 15608 et le code de construction applicable doivent toujours être vérifiés.
Une désignation de groupe ne peut pas remplacer l’analyse chimique réelle de la coulée. Deux aciers peuvent relever d’un regroupement de matériaux apparenté tout en différant par leur teneur en carbone, manganèse, chrome, molybdène, nickel, cuivre, vanadium, bore ou autres éléments qui influent sur la trempabilité et le risque de fissuration par l’hydrogène. L’épaisseur et l’état de livraison influent également sur le cycle thermique et sur la zone affectée thermiquement qui en résulte. Le regroupement simplifie le cadre de qualification ; il n’efface pas ces différences.
Distinguer le regroupement du calcul de l’équivalent carbone
L’équivalent carbone doit être choisi en fonction de la question de soudage posée, et non traité comme un nombre universel associé à une nuance. AWS D8.10M:2021 identifie l’équation de l’International Institute of Welding comme suit :
Les teneurs élémentaires utilisées dans cette équation et dans les autres équations sont normalement saisies en pourcentages massiques. Une teneur en carbone de 0,20 % massique est donc introduite dans l’équation sous la forme 0,20, et non 20. Le résultat est utile pour évaluer la trempabilité et la probabilité qu’une zone affectée thermiquement par le soudage devienne sensible à la fissuration dans des conditions données d’hydrogène, de bridage et de refroidissement.
D’autres formulations pondèrent différemment les éléments. Les recommandations AWS relatives aux aciers laminés à chaud, publiées en 2007, donnent les équations suivantes :
et
Les recommandations de TWI publiées en 2024 distinguent CEIIW, Pcm, CEq et CEN, au lieu de les présenter comme des désignations interchangeables. Le Pcm a été principalement développé pour les aciers modernes à faible teneur en carbone contenant environ 0,11 % massique de carbone ou moins. Son application en dehors de la population de matériaux et du modèle de fissuration pour lesquels il a été développé peut donner une impression trompeuse de précision.
AWS D8.10M:2021 décrit l’équivalent carbone comme une recommandation pour évaluer la soudabilité, et non comme un paramètre absolu. Cette formulation doit guider l’utilisation du résultat. Un calcul de CE peut justifier l’examen du préchauffage, de la maîtrise de l’hydrogène, de l’apport thermique ou du risque lié à la dureté, mais il ne peut à lui seul approuver un WPS. Le code de fabrication applicable peut spécifier une équation, une limite ou une voie particulière de qualification du mode opératoire. Ses exigences prévalent sur toute formule générique.
Le même principe s’applique aux limites publiées. L’analyse de TWI publiée en 2024 sur les exigences de dureté de NACE indique des limites recommandées de CE inférieures à 0,43, ou inférieures à 0,45 pour les composants d’une épaisseur supérieure à 1 pouce, lorsque la teneur en carbone dépasse 0,18 % massique, dans le contexte de la maîtrise de la dureté des zones affectées thermiquement. Ces valeurs ne constituent pas une règle universelle d’acceptation pour chaque acier, chaque épaisseur, chaque environnement de service ou chaque procédé de soudage.
Variables de qualification du mode opératoire que le CE ne peut pas remplacer
Un mode opératoire de soudage qualifié relie le matériau à un assemblage et à une opération de soudage réels. Il spécifie la conception et la préparation de l’assemblage, la plage d’épaisseurs du métal de base, la position de soudage, le procédé, la polarité ou le type de courant, la classification du produit consommable, le gaz de protection le cas échéant, le préchauffage, la température entre passes, l’apport thermique et les conditions d’avance. Il peut également imposer des limites concernant les niveaux d’hydrogène, la séquence des passes, le bridage, le refroidissement, le traitement thermique après soudage ainsi que les exigences relatives à la dureté ou à la fissuration.
Le CE renseigne ce système de maîtrise. Un CE élevé peut indiquer une trempabilité accrue et la nécessité d’un contrôle plus strict des paramètres thermiques et de l’hydrogène, tandis qu’un CE plus faible ne garantit pas l’absence de fissuration. Les pièces épaisses se refroidissent différemment des pièces minces ; les assemblages fortement bridés se comportent différemment des assemblages faiblement bridés ; et un produit consommable à faible teneur en hydrogène ne supprime pas les effets d’un préchauffage inadapté ou d’un bridage excessif.
Le procédé de soudage lui-même modifie le cycle thermique. Le soudage à l’arc avec électrode enrobée, le soudage à l’arc sous protection gazeuse avec fil-électrode fusible, le soudage à l’arc submergé et le soudage à l’arc avec fil fourré peuvent produire des apports thermiques, des expositions à l’hydrogène et des vitesses de refroidissement différents, même sur une même nuance. La classification du produit consommable est également importante, car la résistance, la désignation relative à l’hydrogène diffusible et la composition chimique du métal déposé sont des variables de qualification, et non des termes contenus dans une valeur de CE.
Le traitement thermique après soudage peut modifier les contraintes résiduelles et effectuer un revenu des zones dures, mais sa température, sa durée de maintien ainsi que ses vitesses de chauffage et de refroidissement doivent être définies par le code applicable et le mode opératoire qualifié. Des essais de dureté, des contrôles visant à détecter les fissures par l’hydrogène et des contrôles différés peuvent être obligatoires lorsque les conditions de service ou les exigences de la spécification l’imposent. Les recommandations AWS relatives aux aciers au carbone et faiblement alliés identifient la composition chimique et la trempabilité comme des facteurs de soudabilité, mais ni AWS ni l’ISO 15608:2025 ne considèrent le CE comme un substitut à la qualification du mode opératoire.
La séquence pratique est donc claire : identifier le matériau et son groupe selon l’ISO 15608, obtenir la composition chimique certifiée, calculer la formulation de CE requise par le code applicable, puis qualifier et appliquer le WPS avec l’assemblage, l’épaisseur, le procédé, le produit consommable et les paramètres thermiques spécifiés. Le CE constitue une donnée parmi d’autres pour cette décision. Il ne constitue pas la qualification elle-même.
Limites, mauvais usage et interprétation pratique
L’erreur consistant à traiter le CE comme un seuil universel
L’équivalent carbone est une estimation, fondée sur la composition, de la trempabilité et du risque de fissuration induite par l’hydrogène. Il ne constitue pas une évaluation complète de la soudabilité et ne permet pas de conclure indépendamment des conditions de soudage qu’une pièce satisfait ou non à une exigence. AWS D8.10M:2021 l’indique directement : l’équivalent carbone est une recommandation pour l’évaluation de la soudabilité, et non un paramètre absolu.
Une erreur courante consiste à appeler « CEIIW » tout calcul d’équivalent carbone. Dans AWS D8.10M:2021, CEIIW désigne spécifiquement :
Les teneurs élémentaires sont normalement saisies en pourcentages massiques. Cette désignation ne doit pas être appliquée automatiquement à Pcm, CET, CEq ou CEN. Ces équations correspondent à des populations d’aciers différentes et à diverses tentatives de représentation de la trempabilité ou de la sensibilité à la fissuration induite par l’hydrogène.
Pcm illustre cette distinction :
TWI a indiqué en 2024 que Pcm avait été élaboré principalement pour les aciers modernes à faible teneur en carbone, contenant environ 0,11 % massique de carbone ou moins. Il attribue au silicium et à plusieurs éléments d’alliage des coefficients différents de ceux de CEIIW et inclut explicitement le bore. Omettre le bore ne constitue pas une simplification sans conséquence lorsque l’acier contient un ajout intentionnel de bore. À l’inverse, comparer directement une valeur Pcm à une limite CEIIW comme si les deux nombres avaient la même signification est techniquement erroné.
Les seuils sont également liés à leur source et à leur application. Dans sa discussion de 2024 sur les exigences de dureté de NACE, TWI rapporte des limites recommandées d’équivalent carbone inférieures à 0,43, ou à 0,45 pour les composants d’une épaisseur supérieure à 1 pouce, lorsque la teneur en carbone dépasse 0,18 % massique, dans le contexte de la maîtrise des zones affectées thermiquement dures. Cette indication ne définit pas une limite universelle applicable à toutes les nuances, tous les assemblages, toutes les épaisseurs, tous les niveaux d’hydrogène, toutes les conditions de bridage ou tous les environnements de service. Une limite issue d’une exigence relative au service en milieu acide ne peut pas être simplement transposée à une procédure de fabrication de pont, pas plus qu’une limite provenant d’une norme de matériau ne peut remplacer le code de soudage applicable.
Le calcul lui-même peut être précis alors que la conclusion est erronée. La teneur en carbone, la vitesse de refroidissement, l’hydrogène diffusible, le bridage, l’apport de chaleur, le préchauffage, la température entre passes et le traitement post-soudage influencent tous le risque réel.
Quand le choix de la formule modifie la conclusion technique
Le choix de la formule est particulièrement important à proximité d’une limite procédurale. Considérons un acier microallié à faible teneur en carbone avec un faible ajout de bore. CEIIW peut produire un résultat modéré parce que le bore n’apparaît pas dans cette équation, tandis que Pcm augmente en raison du terme . Si l’ingénieur utilise Pcm pour évaluer la fissuration induite par l’hydrogène, mais le calcule sans le bore, le résultat peut sous-estimer l’effet recherché de la composition. Si cette même valeur est ensuite comparée à un seuil CEIIW, deux erreurs distinctes se cumulent.
Le problème inverse se produit lorsque CEIIW est appliqué à un acier ne relevant pas de la population pour laquelle une autre équation a été élaborée. TWI distingue CEIIW, Pcm, CEq et CEN comme des formulations couramment utilisées pour l’évaluation de la fissuration induite par l’hydrogène. Ces appellations ne sont pas interchangeables. Les recommandations AWS relatives aux aciers laminés à chaud, publiées en 2007, répertorient séparément le CE de type CEIIW, Pcm et CET :
CET peut donc produire un classement différent de celui de CEIIW pour la même coulée, en particulier lorsque les teneurs en manganèse, molybdène, chrome, cuivre ou nickel sont importantes. Cette différence ne constitue pas un défaut mathématique ; elle traduit une pondération empirique et une utilisation prévue différentes.
La qualité des données de composition constitue une autre source de conclusions différentes. Un certificat de coulée peut fournir une analyse de coulée, tandis qu’une spécification peut n’indiquer que des valeurs maximales nominales ou des plages de composition. Remplacer les valeurs réelles par des valeurs nominales sans le préciser peut masquer le caractère conservatif, non conservatif ou simplement illustratif du résultat. L’analyse réelle de la coulée doit être utilisée lorsque la décision dépend d’une marge étroite. Le rapport doit préciser si chaque valeur correspond à une analyse réelle, à une valeur maximale spécifiée, à une composition nominale ou à une valeur supposée.
Le classement des matériaux doit également rester distinct du calcul de l’équivalent carbone. ISO 15608:2025 spécifie un système uniforme de classement des matériaux métalliques à des fins de soudage, couvrant les aciers et d’autres familles d’alliages. Un numéro de groupe aide à déterminer si une procédure de soudage existante peut s’appliquer ; il ne remplace pas un calcul de CE et ne prouve pas que deux aciers présentent un comportement équivalent vis-à-vis de la fissuration.
Liste de contrôle décisionnelle pour les ingénieurs et les inspecteurs
Liste de vérification de l’évaluation de l’équivalent carbone
- Formule et source Identifier CEIIW, Pcm, CET, CEq ou CEN ainsi que le document qui régit leur utilisation.
- Base de la composition chimique Consigner l’analyse de coulée, les unités et le traitement des valeurs manquantes ou bornées.
- Acier et épaisseur Consigner la nuance, la norme produit, le regroupement ISO 15608 et l’épaisseur déterminante.
- Conditions de fissuration Évaluer l’hydrogène diffusible, la retenue, la vitesse de refroidissement et le risque de formation d’une ZAT dure.
- Contrôles du soudage Documenter le préchauffage, la température entre passes, l’apport thermique, l’inspection différée et le traitement post-soudage.
- Compte rendu de décision Indiquer la valeur calculée, la limite applicable, les hypothèses, les écarts et les contrôles qui en résultent.
Avant d’accepter un résultat d’équivalent carbone, documenter les éléments suivants :
- La formule et la source : identifier CEIIW, Pcm, CET, CEq ou CEN, et citer la norme applicable, le document AWS, la spécification du projet ou les recommandations techniques pertinentes.
- La base de composition et les unités : vérifier que C, Mn, Si, Cr, Mo, V, Ni, Cu et B sont saisis en pourcentages massiques lorsque cela est requis ; distinguer l’analyse réelle de la coulée des valeurs nominales ou maximales.
- La famille d’acier et la désignation : consigner la nuance et la norme du matériau, par exemple la désignation ASTM, EN, API ou autre désignation pertinente, et maintenir conceptuellement distinct le classement des matériaux selon ISO 15608 de l’équivalent carbone.
- L’épaisseur et la teneur en carbone : identifier l’épaisseur déterminante et préciser si le carbone dépasse 0,18 % massique lorsqu’une limite liée à NACE est prise en considération.
- La population visée par la formule : vérifier si l’acier est un matériau moderne à faible teneur en carbone adapté à Pcm, ou si CEIIW, CET ou une autre expression est exigé par le document applicable.
- Les conditions de fissuration : évaluer l’hydrogène diffusible, la maîtrise des consommables, le bridage de l’assemblage, l’ajustage, l’historique thermique, la vitesse de refroidissement et le risque de formation de zones affectées thermiquement dures.
- Les contrôles du soudage : déterminer le préchauffage, la température entre passes, l’apport de chaleur, les précautions relatives à l’hydrogène, l’inspection différée et tout traitement thermique post-soudage conformément à la norme applicable ou à la procédure qualifiée.
- La consignation de la décision : indiquer la valeur calculée, la limite applicable lorsqu’il en existe une, les hypothèses, les écarts et les contrôles de soudage qui en résultent.
Le CE est surtout utile comme l’un des éléments transparents d’une évaluation plus large de la soudabilité, et non comme un seuil universel ou comme un substitut à une procédure de soudage approuvée.
Références
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html