




1. ऊष्मा-प्रभावित क्षेत्र क्या है—और क्या नहीं है
संलयन क्षेत्र और अप्रभावित मूल धातु के सापेक्ष परिभाषा
ऊष्मा-प्रभावित क्षेत्र (HAZ) मूल धातु का वह भाग है जिसकी सूक्ष्मसंरचना, गुण, या दोनों वेल्डिंग की ऊष्मा के कारण बदल गए हों, लेकिन जो पिघला न हो। यह संलयन सीमा और अप्रभावित मूल धातु के बीच स्थित होता है। संलयन क्षेत्र इससे भिन्न होता है: यह वह वेल्ड धातु है जो द्रव अवस्था में गई, किसी भी पिघली हुई मूल सामग्री के साथ मिश्रित हुई और फिर ठोस हुई। इसकी संरचना मुख्यतः ठोसकरण की परिस्थितियों, तनुकरण, वेल्ड-धातु की संघटन और उसके बाद होने वाले शीतलन से निर्धारित होती है।
यह सीमा केवल दृश्य नहीं, बल्कि धातुकर्मीय होती है। अम्ल-उत्कीर्णन से संलयन रेखा दिखाई दे सकती है, लेकिन HAZ उससे आगे तक विस्तृत होता है, क्योंकि ऊष्मा प्लेट, पाइप या फिटिंग के भीतर संचारित होती है। संलयन सीमा के ठीक बाहर स्थित धातु का तापमान ऊपरी क्रांतिक परास से ऊपर पहुँच गया हो सकता है और शीतलन से पहले वह पूर्णतः ऑस्टेनाइट में रूपांतरित हो सकती है। इससे अधिक दूरी पर, अधिकतम तापमान केवल मौजूदा कणों को सूक्ष्म करने, संरचना को आंशिक रूप से रूपांतरित करने, मार्टेंसाइट को टेम्पर करने या कार्बाइडों के स्थूलन के लिए पर्याप्त रहा हो सकता है। उससे भी दूर तापमान इतना कम हो सकता है कि कोई मापनीय परिवर्तन उत्पन्न न हो।
इसलिए HAZ न तो वेल्ड धातु है और न ही अप्रभावित मूल सामग्री। यह अपने मूल स्थान पर स्थित ऊष्मीय रूप से परिवर्तित मूल धातु है। इसकी रासायनिक संघटन सामान्यतः मूल इस्पात जैसी ही रहती है, हालांकि संलयन सीमा के निकट स्थानीय पिघलन, पृथक्करण, ऑक्सीकरण, कार्बन का प्रवासन या किसी कोटिंग के साथ अंतःक्रिया इस विवरण को जटिल बना सकती है।
HAZ एकल सामग्री के बजाय ऊष्मीय-इतिहास का मानचित्र क्यों है
तापीय-चक्र चर
- अधिकतम तापमान
- यह निर्धारित करता है कि पिघलना, पूर्ण ऑस्टेनाइटीकरण, आंशिक रूपांतरण या टेम्परिंग हो सकता है या नहीं।
- तापन दर
- विसरण, कार्बाइड-विघटन और ऑस्टेनाइट-निर्माण के लिए उपलब्ध समय को बदलती है।
- शीतलन दर
- फेराइट, पर्लाइट, बेनाइट और मार्टेंसाइट के निर्माण के बीच प्रतिस्पर्धा को नियंत्रित करती है।
- पुनर्तापन का इतिहास
- बाद के पासों के दौरान टेम्परिंग, परिष्करण, आंशिक पुनःऑस्टेनाइटीकरण या अति-टेम्परिंग जोड़ता है।
एक लोकप्रिय आरेख अक्सर HAZ को वेल्ड के बगल में स्थित एक संकीर्ण, एकसमान पट्टी के रूप में दिखाता है। उसका स्थान निर्धारित करने के लिए यह प्रस्तुतीकरण उपयोगी है, लेकिन धातुकर्म के विवरण के रूप में भ्रामक है। HAZ के प्रत्येक स्थान पर अलग-अलग तापमान–समय चक्र अंकित होता है। अधिकतम तापमान, ऊँचे तापमान पर बिताया गया समय, ऊष्मण दर, शीतलन दर और ऊष्मीय चक्रों की संख्या यह निर्धारित करती है कि कौन-सी अभिक्रियाएँ हो सकती हैं।
| टीडब्ल्यूआई शब्दावली | एनआईएसटी पाइपलाइन-इस्पात शब्दावली | परिभाषित करने वाला तापीय अनावरण |
|---|---|---|
| कण-मोटा हुआ | मोटे-कण वाला | Ac3 से ऊपर, जहाँ ऑस्टेनाइट कणों की पर्याप्त वृद्धि होती है |
| कण-परिष्कृत | सूक्ष्म-कण वाला | Ac3 से ऊपर, परंतु समान स्तर की कण-वृद्धि के बिना |
| आंशिक रूप से रूपांतरित या अंतर-क्रांतिक | अंतर-क्रांतिक | Ac1 और Ac3 के बीच; आंशिक ऑस्टेनाइटीकरण |
| टेम्पर्ड | अति-टेम्पर्ड | Ac1 से नीचे; मृदुकरण या अवक्षेपों और कार्बाइडों का मोटा होना |
TWI पारंपरिक इस्पात के HAZ क्षेत्रों का वर्णन कण-स्थूलित, कण-सूक्ष्मित, आंशिक रूप से रूपांतरित और टेम्पर्ड क्षेत्रों के रूप में करता है। इनका वर्गीकरण अधिकतम तापमान और वेल्ड से दूरी के आधार पर किया जाता है। National Institute of Standards and Technology की एक रिपोर्ट में पाइपलाइन इस्पात के लिए इससे निकटता से संबंधित शब्दों—स्थूल-कणित, सूक्ष्म-कणित, इंटरक्रिटिकल और ओवर-टेम्पर्ड—का उपयोग किया गया है। ये परतों में निक्षेपित अलग-अलग मिश्रधातुएँ नहीं हैं। ये उसी मूल इस्पात के भीतर मौजूद प्रवणताएँ हैं।
कण-स्थूलित HAZ में अधिकतम तापमान इतना ऊँचा होता है कि ऑस्टेनाइट कण पर्याप्त रूप से बढ़ सकें। शीतलन के दौरान ये बड़े पूर्व-ऑस्टेनाइट कण ऐसी स्थूल रूपांतरण-संरचना उत्पन्न कर सकते हैं जिसमें विखंडन भंग के प्रति प्रतिरोध कम हो जाता है; यह संघटन और शीतलन की परिस्थितियों पर निर्भर करता है। कण-सूक्ष्मित या सूक्ष्म-कणित HAZ में ऑस्टेनाइट बनता है, लेकिन अधिकतम तापमान कम होता है या प्रभावी समय कम होता है; पुनःक्रिस्टलीकरण या ऑस्टेनाइट का निर्माण कण-वृद्धि की उसी मात्रा के बिना होता है।
आंशिक रूप से रूपांतरित या इंटरक्रिटिकल HAZ निचले और ऊपरी क्रांतिक रूपांतरण तापमानों के बीच का तापमान प्राप्त करता है। मूल संरचना का केवल एक भाग ऑस्टेनाइट में बदलता है। शीतलन के दौरान यह ऑस्टेनाइट नया फेराइट, बैनाइट या मार्टेंसाइट बना सकता है, जबकि अपरिवर्तित क्षेत्र अपनी पूर्व अवस्था को बनाए रखते हैं और उसमें परिवर्तन भी कर सकते हैं। टेम्पर्ड या ओवर-टेम्पर्ड क्षेत्र में अधिकतम तापमान पूर्ण ऑस्टेनाइटीकरण से नीचे रहता है, लेकिन इतना ऊँचा होता है कि सुदृढ़कारी अवक्षेपों और कार्बाइडों को नरम या स्थूल कर सके। यह क्षेत्र विशेष रूप से क्वेंच्ड-एंड-टेम्पर्ड इस्पातों और क्रीप-प्रतिरोधी मिश्रधातुओं में महत्वपूर्ण है।
फेरिटिक-इस्पात के उष्मा-प्रभावित क्षेत्र की सूक्ष्मसंरचना और कठोरता मुख्यतः रूपांतरण-परास के दौरान शीतलन दर, इस्पात के रासायनिक संघटन और कठोरणीयता तथा पूर्ववर्ती ऑस्टेनाइट कण आकार पर निर्भर करती है। Strong evidence
महत्वपूर्ण चर केवल अधिकतम तापमान नहीं है। TWI के अनुसार फेरिटिक-इस्पात HAZ की सूक्ष्मसंरचना और कठोरता मुख्यतः रूपांतरण परास से होकर गुजरने वाली शीतलन दर, इस्पात की संघटन और कठोरीकरण-क्षमता तथा पूर्व-ऑस्टेनाइट कण-आकार पर निर्भर करती है। पर्याप्त कार्बन और कठोरीकरण-क्षमता वाला निम्न-मिश्रधातु इस्पात तीव्र शीतलन के दौरान कठोर बैनाइट या मार्टेंसाइट बना सकता है, जबकि उसी ऊष्मीय चक्र के अंतर्गत कम कठोरीकरण-क्षमता वाला इस्पात फेराइट और पर्लाइट बना सकता है। नाममात्र ग्रेड नहीं बदला है, लेकिन स्थानीय संरचना और गुण बदल गए हैं।
इसी कारण HAZ की कठोरता, दृढ़ता, अवशिष्ट प्रतिबल और दरार पड़ने की प्रवृत्ति को केवल एक ग्रेड-निर्देशन से निर्धारित नहीं किया जा सकता। वेल्डिंग धारा, आर्क वोल्टेज, गति, जोड़ की ज्यामिति, प्लेट की मोटाई, प्रीहीटिंग, इंटरपास तापमान, बंधन और बहुपास क्रम—ये सभी ऊष्मीय चक्र को बदलते हैं। EN 1011-2 फेरिटिक इस्पातों की आर्क वेल्डिंग के लिए मार्गदर्शन देता है, फेरिटिक स्टेनलेस स्टीलों को छोड़कर, क्योंकि ऐसे चरों को इस्पात की संघटन और वेल्डेबिलिटी के संबंध में नियंत्रित करना आवश्यक है, न कि उन्हें आकस्मिक सेटिंग मानना।
Δt8/5 किसी वेल्डित घटक में स्थित किसी स्थान को 800 °C से 500 °C तक ठंडा होने में लगने वाला बीता हुआ समय; यह रूपांतरण-परास का उपयोगी सूचक है, परंतु पूर्ण तापीय इतिहास नहीं है।
शीतलन का वर्णन प्रायः Δt8/5 द्वारा किया जाता है—अर्थात किसी स्थान को 800 °C से 500 °C तक ठंडा होने में लगने वाला समय। अनेक फेरिटिक इस्पातों के लिए यह अंतराल एक व्यावहारिक माप है, क्योंकि इसमें ऑस्टेनाइट-से-फेराइट, बैनाइट या मार्टेंसाइट रूपांतरण परास का बड़ा भाग शामिल होता है। NIST की पाइपलाइन रिपोर्ट Δt8/5 को ऊष्मा-आदान, रसायनिकी, वेल्ड से दूरी और दीवार की मोटाई से संबंधित करती है। यह एक उपयोगी वर्णक है, लेकिन HAZ का पूर्ण परिचय-पत्र नहीं: दो बिंदुओं के Δt8/5 मान समान हो सकते हैं, फिर भी उनके अधिकतम तापमान, पूर्व-ऑस्टेनाइट कण-आकार या पुनःऊष्मण चक्रों की संख्या भिन्न हो सकती है।

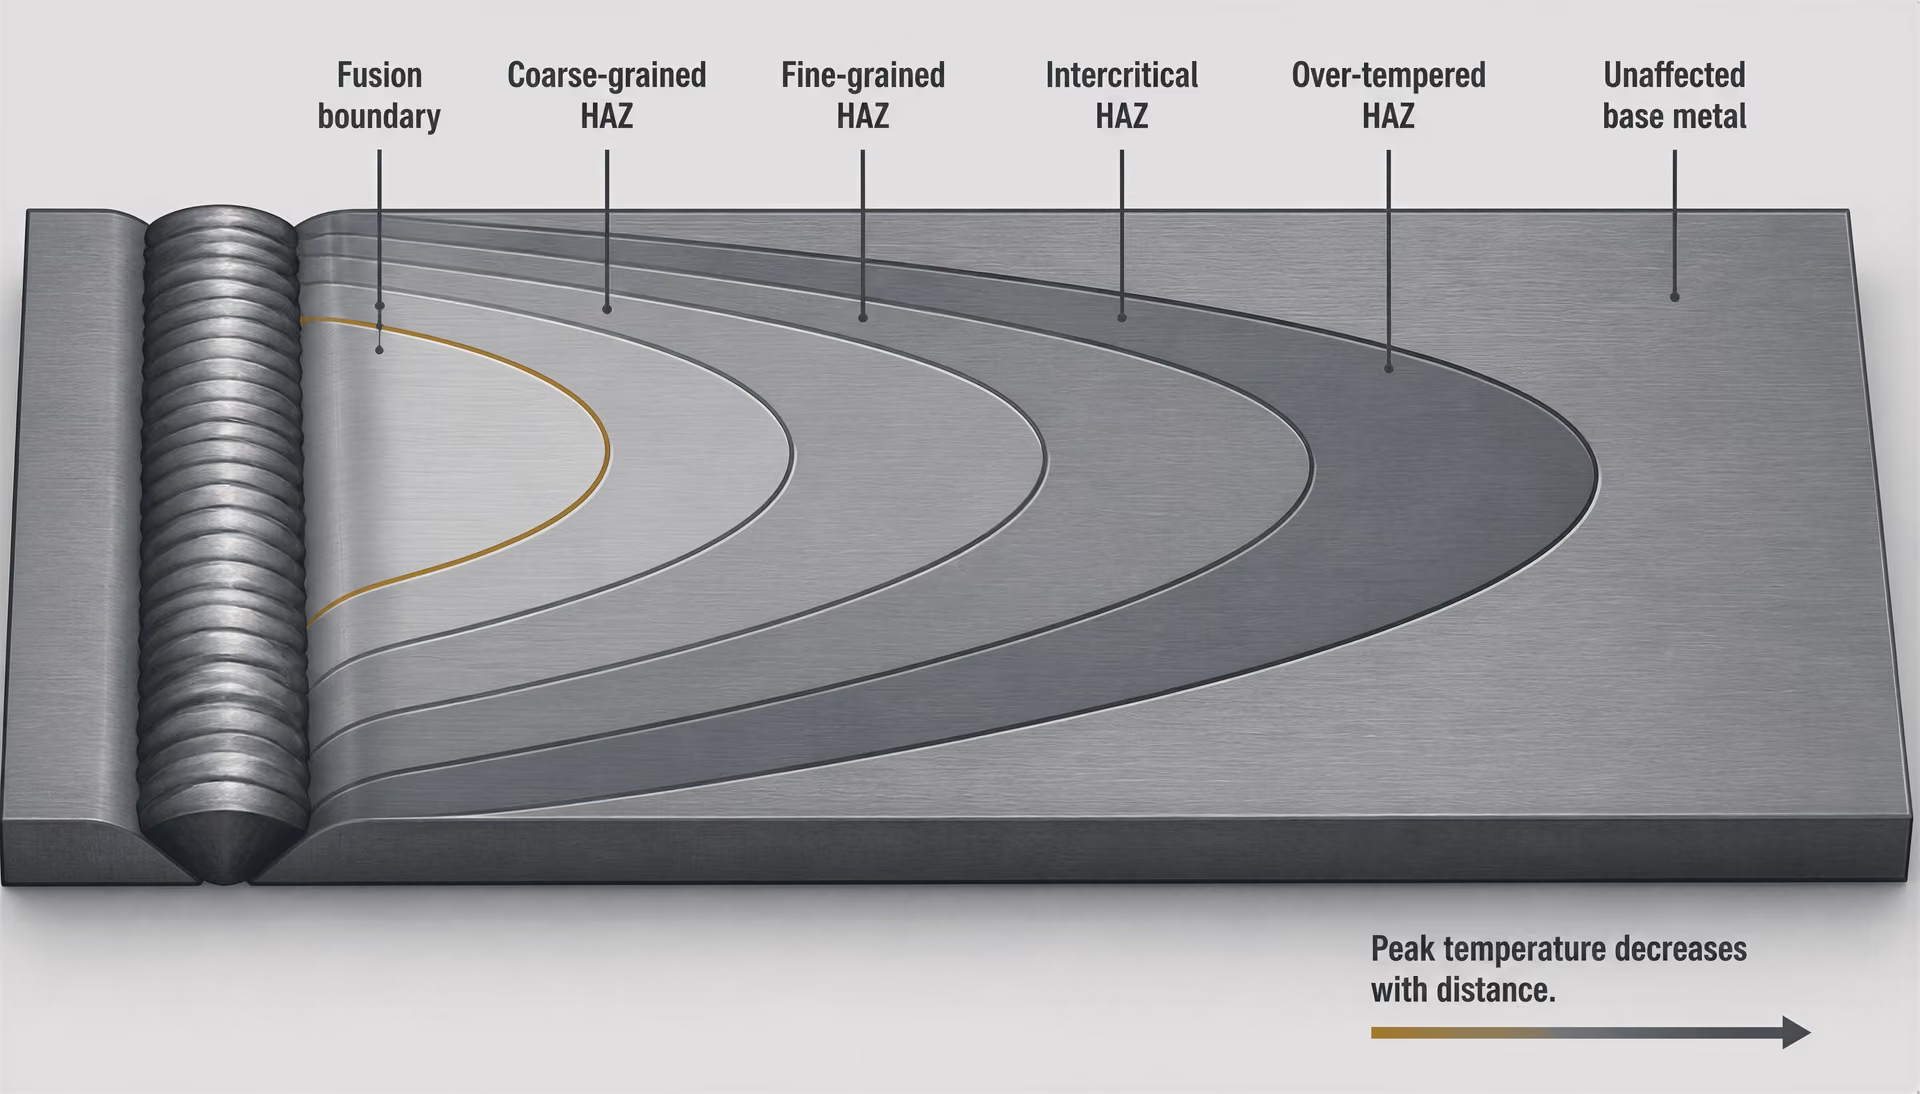
अधिकतम तापमान और वेल्ड से दूरी किस प्रकार क्षेत्रों को निर्धारित करते हैं
ऊष्मा-स्रोत से दूरी बढ़ने पर तापमान घटता है, लेकिन यह गिरावट न तो तात्कालिक होती है और न ही पूर्णतः एकसमान। संलयन सीमा उस स्थान को दर्शाती है जहाँ स्थानीय अधिकतम तापमान लिक्विडस तक पहुँचा था। इसके ठीक बाहर अधिकतम तापमान इतना ऊँचा रहता है कि स्थूल-कणित HAZ बन सके। बाहर की ओर बढ़ने पर अधिकतम तापमान कण-सूक्ष्मीकरण और इंटरक्रिटिकल परासों से गुजरता है, फिर टेम्परिंग परास तक पहुँचता है, और अंततः इतना कम हो जाता है कि इस्पात में पता लगाने योग्य परिवर्तन उत्पन्न न कर सके।
| प्रक्रिया चर | सामान्य तापीय प्रभाव | संभावित उष्मा-प्रभावित क्षेत्र परिणाम |
|---|---|---|
| अधिक ऊष्मा निवेश | व्यापक तापीय क्षेत्र और लंबा अनावरण | अधिक कण-वृद्धि और लंबा शीतलन समय |
| पूर्वतापन | उच्चतर आरंभिक तापमान और कम तापीय प्रवणता | आमतौर पर लंबा शीतलन समय और अधिक हाइड्रोजन-निर्गमन |
| अधिक मोटाई | भिन्न त्रिविमीय ऊष्मा-प्रवाह | पतली सामग्री की तुलना में परिवर्तित शीतलन प्रतिक्रिया |
| बहुपासी अनुक्रम | अतिरिक्त अतिव्यापी तापीय चक्र | टेम्परिंग, परिष्करण, आंशिक पुनःऑस्टेनाइटीकरण या अति-टेम्परिंग |
वेल्डिंग प्रक्रिया बदलने पर ये सीमाएँ भी स्थान बदलती हैं। अधिक ऊष्मा-आदान सामान्यतः ऊष्मीय क्षेत्र को फैलाता है और कण-वृद्धि तथा रूपांतरण के लिए उपलब्ध समय को बढ़ाता है। प्रीहीटिंग प्रारंभिक तापमान बढ़ाती है और सामान्यतः शीतलन समय को बढ़ाती है। मोटा अनुभाग ऊष्मा को पतले अनुभाग से अलग ढंग से बाहर संचालित करता है। अगला पास पहले के HAZ को पुनःऊष्मित कर सकता है और पहले ऊष्मीय चक्र के भीतर या उसके निकट एक नया सूक्ष्म-कणित या इंटरक्रिटिकल क्षेत्र उत्पन्न कर सकता है। इसके बाद वेल्डोत्तर ऊष्मा उपचार (PWHT) कई क्षेत्रों में एक साथ मार्टेंसाइट को टेम्पर कर सकता है, प्रतिबल कम कर सकता है और अवक्षेपों में परिवर्तन कर सकता है।
स्थान के अनुसार विफलता-तंत्र
- हाइड्रोजन-प्रेरित दरार सामान्यतः विसरणशील हाइड्रोजन और तनन प्रतिबल की उपस्थिति में संवेदनशील, कठोर उष्मा-प्रभावित क्षेत्र को प्रभावित करती है।
- द्रवीकरण दरार स्थानीय रूप से पिघली हुई उष्मा-प्रभावित क्षेत्र की कण-सीमाओं या पृथक्कृत क्षेत्रों में बनती है।
- ठोसकरण दरार मुख्यतः अप्रगलित उष्मा-प्रभावित क्षेत्र के बजाय ठोस होते वेल्ड धातु में बनती है।
- परतदार फटना मोटाई-दिशा में विकृति और समावेशन-संवेदनशील प्लेट से संबंधित है।
- पुनर्तापन दरार संवेदनशील मिश्रधातुओं में बाद के तापन या उच्च-तापमान सेवा के दौरान विकसित होती है।
परिणाम गंभीर हो सकते हैं, भले ही वे एकसमान न हों। Grade 91 इस्पात, जो क्रीप-प्रतिरोधी मार्टेंसिटिक मिश्रधातु है, मूल-धातु HAZ में Type IV cracking के प्रति संवेदनशील होता है, विशेष रूप से सूक्ष्म-कणित और इंटरक्रिटिकल क्षेत्रों में। ASM International और EPRI ने 2016 में इस संवेदनशीलता की सूचना दी; अनुकरण किए गए ऊष्मीय चक्रों ने यह भी दिखाया कि इंटरक्रिटिकल HAZ में फेराइट का निर्माण उच्च-तापमान तनन-शक्ति को कम कर सकता है। इसलिए संवेदनशील स्थान केवल “वेल्ड” नहीं, बल्कि मूल धातु का कोई विशिष्ट रूपांतरित भाग होता है।
HAZ का धातुकर्म भंग के अलावा होने वाले अन्य क्षरणों को भी नियंत्रित करता है। हाइड्रोजन-प्रेरित क्रैकिंग, लिक्वेशन क्रैकिंग, लैमेलर टीयरिंग और रीहीट क्रैकिंग के कारण और स्थान अलग-अलग होते हैं; ठोसकरण क्रैकिंग मुख्यतः ठोस होते हुए संलयन क्षेत्र से संबंधित होती है, स्वतः HAZ से नहीं। ESDEP संरचनात्मक इस्पातों की प्रमुख वेल्डेबिलिटी समस्याओं में HAZ लिक्वेशन क्रैकिंग, हाइड्रोजन-प्रेरित क्रैकिंग और रीहीट क्रैकिंग को शामिल करता है। प्रत्येक वेल्ड असंतति को “HAZ क्रैकिंग” कहना उसके तंत्र को छिपा देता है।[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
संक्षारण व्यवहार भी इसी स्थानिक तर्क का अनुसरण करता है। 2002 में TWI के एक अध्ययन ने सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्डों की HAZ सूक्ष्मसंरचनाओं का परीक्षण संक्षारण, स्ट्रेस-करोजन क्रैकिंग, सल्फाइड-स्ट्रेस क्रैकिंग, बाद के पासों द्वारा पुनःऊष्मण और PWHT के संदर्भ में किया। स्थानीय टेम्परिंग, नया मार्टेंसाइट, अवक्षेपों में परिवर्तन और संघटनात्मक प्रभाव सेवा-स्थिति में आसन्न HAZ क्षेत्रों की प्रतिक्रिया को अलग-अलग बना सकते हैं। ISO 13916:2025 संलयन वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन को निर्दिष्ट करता है, लेकिन PWHT तापमान के मापन को बाहर रखता है। यह अंतर महत्वपूर्ण है, क्योंकि वेल्डिंग और बाद का पुनःऊष्मण—दोनों—HAZ के ऊष्मीय-इतिहास मानचित्र में योगदान करते हैं।
2. तापीय चक्र: चरम तापमान, तापण दर और शीतलन समय
तापीय इतिहास HAZ धातुकर्म का संगठनात्मक सिद्धांत है। वेल्ड अपने समीपवर्ती समस्त आधार धातु को एक ही अवधि के लिए एक ही तापमान पर गर्म नहीं करता। प्रत्येक बिंदु अपना विशिष्ट चक्र अपनाता है: तीव्र तापण, एक चरम तापमान, क्रांतिक रूपांतरण तापमानों से ऊपर रहने की अवधि, तथा ऐसी दर से शीतलन जो समय के साथ निरंतर बदलती रहती है। इसलिए HAZ कोई समान मोटाई वाली पट्टी नहीं, बल्कि स्थान के अनुसार क्रमशः परिवर्तित होने वाला क्षेत्र है। इसकी स्थानीय संरचना चरम तापमान, तापण दर, शीतलन दर, इस्पात की रासायनिक संरचना, पूर्व-ऑस्टेनाइट कण आकार, प्रतिबंध तथा बाद में होने वाले पुनर्तापण के संयुक्त प्रभावों पर निर्भर करती है।
पारंपरिक इस्पातों के लिए TWI, चरम तापमान और वेल्ड से दूरी के आधार पर कण-मोटे, कण-परिष्कृत, आंशिक रूप से रूपांतरित या अंतर-क्रांतिक, तथा टेम्पर्ड क्षेत्रों का वर्णन करता है। NIST की पाइपलाइन-इस्पात रिपोर्ट में संबंधित रूप से मोटे-कण, सूक्ष्म-कण, अंतर-क्रांतिक और अति-टेम्पर्ड क्षेत्रों के पदनाम प्रयुक्त किए गए हैं। ये सीमाएँ धातुकर्म संबंधी विवरण हैं, न कि ऐसी निश्चित दूरियाँ जो प्रत्येक वेल्ड पर लागू हों। आर्क ऊर्जा, जोड़ की ज्यामिति, प्लेट की मोटाई या वेल्डिंग गति में परिवर्तन से इनकी स्थिति बदल जाती है।
HAZ में चरम तापमान के प्रवणता
संलयन सीमा के ठीक बाहर चरम तापमान सर्वाधिक होता है। कण-मोटे HAZ में धातु इतना उच्च तापमान प्राप्त करती है कि ऑस्टेनाइट बन सके और शीतलन के दौरान रूपांतरण से पहले ऑस्टेनाइट-कणों की पर्याप्त वृद्धि हो सके। पूर्व-ऑस्टेनाइट की मोटे-कण वाली संरचना शीतलन के दौरान बनने वाले उत्पादों को बदल सकती है और स्थानीय दृढ़ता को कम कर सकती है, भले ही वेल्ड धातु स्वयं अपनी निर्दिष्ट आवश्यकताओं को पूरा करती हो।
संलयन सीमा से दूर जाने पर चरम तापमान घटता जाता है। कण-परिष्कृत HAZ को ऑस्टेनाइट रूपांतरण परास से ऊपर गर्म किया जाता है, लेकिन मोटे-कण वाले क्षेत्र के समान अवधि या समान तापमान पर नहीं। इसलिए पुनर्क्रिस्टलीकृत ऑस्टेनाइट कण छोटे बने रहते हैं। अंतर-क्रांतिक HAZ में मूल फेराइट-पर्लाइट, bainitic या टेम्पर्ड संरचना का केवल कुछ भाग ऑस्टेनाइट में रूपांतरित होता है। अपरिवर्तित क्षेत्र नवगठित ऑस्टेनाइट के साथ-साथ स्थित रहते हैं और बाद में शीतलन के दौरान अलग-अलग घटक प्राप्त करते हैं। इससे भी अधिक दूरी पर चरम तापमान निम्न क्रांतिक रूपांतरण तापमान से नीचे रह सकता है। ऐसी स्थिति में धातु रूपांतरित होने के बजाय टेम्पर्ड या अति-टेम्पर्ड होती है, जिससे क्वेंच्ड-एंड-टेम्पर्ड इस्पातों में कठोरता और सामर्थ्य कम हो सकती है।
तापमान प्रवणता समय की प्रवणता भी होती है। संलयन सीमा के निकट कोई बिंदु अधिक ऊँचे चरम तापमान तक तेजी से पहुँचता है और संभवतः ऑस्टेनाइट-आरंभ या ऑस्टेनाइट-अंत तापमानों से ऊपर, उससे दूर स्थित बिंदु की अपेक्षा अधिक समय तक रहता है। तापण दर महत्वपूर्ण है, क्योंकि रूपांतरण की गतिविज्ञान केवल चरम तापमान से निर्धारित नहीं होती। तीव्र तापण विसरण-नियंत्रित अभिक्रियाओं में विलंब कर सकता है और अल्पकालिक तापीय विचलन के दौरान रूपांतरित होने वाली सामग्री की मात्रा बदल सकता है। धीमा चक्र कार्बन के पुनर्वितरण, कार्बाइड के विलयन और कण-वृद्धि को अधिक आगे बढ़ने की अनुमति देता है।
इसीलिए समान चरम तापमान वाले दो स्थान भी अलग-अलग सूक्ष्मसंरचनाएँ विकसित कर सकते हैं। TWI के अनुसार HAZ की सूक्ष्मसंरचना और कठोरता मुख्यतः रूपांतरण परास से होकर गुजरने वाली शीतलन दर, इस्पात की संरचना और कठोरीकरण-क्षमता, तथा पूर्व-ऑस्टेनाइट कण आकार पर निर्भर करती हैं। जहाँ तीव्र शीतलन से मार्टेंसाइट या कठोर bainite बनती है, वहाँ कठोरता बढ़ सकती है, जबकि मोटे कणों, भंगुर घटकों या स्थानीय कार्बन-संवर्धन के कारण दृढ़ता घट सकती है। इसके विपरीत, धीमा चक्र अधिक नरम फेराइट-पर्लाइट या टेम्पर्ड संरचनाएँ बना सकता है, लेकिन अत्यधिक नरमी से कठोर क्षेत्रों के पास सामर्थ्य का न्यूनतम क्षेत्र बन सकता है।
Δt8/5 का अर्थ और सीमाएँ
Δt8/5 संकेतांकन, जिसे प्रायः Δt8/5 या t8/5 लिखा जाता है, 800 °C और 500 °C के बीच बीतने वाले शीतलन समय को दर्शाता है। यह एक व्यावहारिक वेल्डिंग पैरामीटर है, क्योंकि यह अंतराल प्रायः फेरिटिक इस्पातों में महत्वपूर्ण ऑस्टेनाइट-विघटन अभिक्रियाओं के साथ आच्छादित होता है। सामान्यतः छोटा Δt8/5 तीव्र शीतलन का संकेत देता है और संवेदनशील संरचना में मार्टेंसाइट या कठोर bainitic उत्पाद बनने की संभावना बढ़ाता है। सामान्यतः लंबा Δt8/5 अधिक विसरणात्मक रूपांतरण की अनुमति देता है और अपेक्षाकृत नरम फेरिटिक या bainitic संरचनाओं की ओर ले जाता है। फिर भी वास्तविक परिणाम इस्पात पर निर्भर करता है।
पाइपलाइन इस्पातों पर NIST की रिपोर्ट Δt8/5 को ताप-प्रवेश, रासायनिक संरचना, वेल्ड से दूरी और दीवार की मोटाई से विशेष रूप से संबंधित करती है। यह संबंध केंद्रीय महत्व रखता है: ताप-प्रवेश तापीय क्षेत्र को बदलता है, रासायनिक संरचना रूपांतरण की गतिविज्ञान को बदलती है, दूरी स्थानीय चरम तापमान और ऊष्मा-प्रवाह को बदलती है, तथा दीवार की मोटाई जोड़ से ऊष्मा के बाहर निकलने के उपलब्ध मार्गों को बदलती है। मोटा खंड पतली प्लेट से भिन्न ढंग से ऊष्मा निकाल सकता है, जबकि प्रतिबंधित जोड़, बैकिंग की व्यवस्था या निकटवर्ती वेल्ड बीड तापीय सीमा-स्थितियों को बदल सकते हैं।
Δt8/5 पूर्ण तापीय इतिहास नहीं है। यह शीतलन वक्र को एक समय-अंतराल में संक्षिप्त कर देता है और तापण दर, सटीक चरम तापमान, ऑस्टेनाइट-अंत तापमान से ऊपर रहने का समय या 800 °C से पहले होने वाले शीतलन के बारे में बहुत कम जानकारी देता है। दो चक्रों का Δt8/5 समान हो सकता है, लेकिन उनके चरम तापमान और पूर्व-ऑस्टेनाइट कण आकार अलग हो सकते हैं। इसलिए वे मार्टेंसाइट, bainite, फेराइट या पर्लाइट के अलग-अलग अंश उत्पन्न कर सकते हैं। उन क्षेत्रों के लिए भी इस पैरामीटर का अर्थ सीमित है जो कभी ऑस्टेनाइटीकरण तक नहीं पहुँचते, कुछ ऐसे stainless steels के लिए जिनके रूपांतरण कार्बन-मैंगनीज इस्पातों से भिन्न होते हैं, तथा पुनर्तापित क्षेत्रों के लिए जिनकी पूर्ववर्ती संरचना पहले ही बदल चुकी होती है।
इसी कारण Δt8/5 को धात्विक सूक्ष्मपरीक्षण, कठोरता-मानचित्रण और उपयुक्त सतत-शीतलन-रूपांतरण या वेल्ड तापीय अनुकरण का समर्थन करना चाहिए, उनका स्थान नहीं लेना चाहिए। यह एक नियंत्रण चर है, सार्वभौमिक सूक्ष्मसंरचना पूर्वानुमानक नहीं।
ताप-प्रवेश, प्लेट की मोटाई, प्रतिबंध और बहु-पास पुनर्तापण
नाममात्र ताप-प्रवेश की गणना सामान्यतः वेल्डिंग धारा, वोल्टेज और वेल्डिंग गति से की जाती है तथा उपयुक्त होने पर दक्षता गुणक लागू किया जाता है। यह प्रति इकाई लंबाई आपूर्ति की गई ऊर्जा का वर्णन करता है, लेकिन स्थानीय HAZ चक्र को विशिष्ट रूप से निर्धारित नहीं करता। समान नाममात्र मान से मोटे प्रतिबंधित जोड़, पतली प्लेट, बड़े ऊष्मा-सिंक वाली पाइप या प्रीहीट वाले जोड़ में अलग-अलग तापीय क्षेत्र उत्पन्न हो सकते हैं। बीड का आकार, आर्क दक्षता, इंटरपास तापमान, जोड़ की तैयारी तथा क्लैंप या बैकिंग को होने वाला ऊष्मा-हस्तांतरण भी महत्वपूर्ण हैं।
रासायनिक संरचना किसी दिए गए चक्र के प्रति प्रतिक्रिया को बदलती है। कार्बन समतुल्य, मिश्रधातु तत्वों के योग और कठोरीकरण-क्षमता यह निर्धारित करते हैं कि शीतलन के दौरान ऑस्टेनाइट कितनी सरलता से मार्टेंसाइट या bainite में रूपांतरित होगा। समान मापा गया Δt8/5 रखने वाला कम कठोरीकरण-क्षमता वाले इस्पात की तुलना में निम्न-मिश्रधातु इस्पात अधिक कठोर HAZ बना सकता है। पूर्व तापीय संपर्क भी महत्वपूर्ण है। टेम्पर्ड मार्टेंसाइट, सामान्यीकृत फेराइट-पर्लाइट और bainitic पाइपलाइन इस्पात एक नए चक्र की शुरुआत समान सूक्ष्मसंरचनात्मक अवस्था से नहीं करते।
प्लेट या दीवार की मोटाई त्रि-आयामी ऊष्मा-प्रवाह को बदलती है। पतली सामग्री अपनी सतहों के माध्यम से तेजी से ऊष्मा खो सकती है, जबकि मोटा खंड अधिक ऊष्मा संचित करता है और वेल्डिंग आगे बढ़ने पर अलग ढंग से ठंडा हो सकता है। प्रीहीटिंग तापमान प्रवणता को कम करती है और सामान्यतः शीतलन समय को बढ़ाती है। प्रतिबंध केवल तापमान को नहीं बदलता; यह HAZ के संकुचन के दौरान और कठोर, संभावित रूप से भंगुर क्षेत्र में हाइड्रोजन के विसरण के दौरान लगाए जाने वाले तनावों को बढ़ाता है। इसलिए हाइड्रोजन-प्रेरित दरार वेल्ड धातु में ठोसीकरण-दरार, पूरे-पार्श्व-मोटाई विकृति और समावेशन से संबंधित लैमेलर फटने, आंशिक रूप से पिघली कण-सीमाओं के निकट द्रवण-दरार तथा बाद के तापन के दौरान होने वाली पुनर्तापन-दरार से अलग होती है। ESDEP संरचनात्मक इस्पातों में प्रमुख वेल्डेबिलिटी समस्याओं में HAZ द्रवण-दरार, हाइड्रोजन-प्रेरित दरार और पुनर्तापन-दरार को शामिल करता है।
बहु-पास वेल्डिंग से जोड़ के अंतिम अवस्था तक ठंडा होने से पहले नए तापीय चक्र जुड़ जाते हैं। बाद का पास पहले के पास द्वारा निर्मित HAZ को टेम्पर, परिष्कृत, आंशिक रूप से पुनः-ऑस्टेनाइटीकृत या अति-टेम्पर कर सकता है। इसका चरम तापमान पिछले बीड और HAZ के विभिन्न भागों में अलग-अलग होता है; इसलिए एक स्थान नरम हो सकता है, जबकि दूसरे स्थान पर नई कण-वृद्धि या अंतर-क्रांतिक रूपांतरण हो सकता है। Grade 91 इसके परिणाम को स्पष्ट करता है: ASM International और EPRI ने 2016 में बताया कि Type IV दरार आधार धातु के HAZ, विशेष रूप से सूक्ष्म-कण और अंतर-क्रांतिक क्षेत्रों, से संबंधित है। अनुकरण किए गए चक्रों ने यह भी दिखाया कि अंतर-क्रांतिक HAZ में फेराइट का बनना उच्च-तापमान तनन सामर्थ्य को कम कर सकता है।
ISO 13916:2025 संलयन वेल्डिंग के दौरान पूर्वतापन, पास-अंतराल और पूर्वतापन-रखरखाव तापमान के मापन को सम्मिलित करता है, परंतु पीडब्ल्यूएचटी तापमान के मापन को बाहर रखता है। Strong evidence
यही सिद्धांत सामर्थ्य और दरारों से आगे भी लागू होता है। सुपरमार्टेंसिटिक stainless-steel वेल्डों पर TWI के 2002 के अध्ययन में HAZ की संरचना का परीक्षण संक्षारण, तनाव-संक्षारण दरार, सल्फाइड-तनाव दरार, बाद के पासों द्वारा पुनर्तापण और वेल्डोत्तर ऊष्मा उपचार (PWHT) के संदर्भ में किया गया। इसलिए तापमान-नियंत्रण को मान लेने के बजाय मापा जाना चाहिए। ISO 13916:2025 संलयन वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन को निर्दिष्ट करता है, लेकिन PWHT तापमान के मापन को बाहर रखता है। EN 1011-2 फेरिटिक इस्पातों की आर्क वेल्डिंग को शामिल करता है, लेकिन फेरिटिक stainless steels को बाहर रखता है। समग्र रूप से, केवल नाममात्र ताप-प्रवेश नहीं, बल्कि तापीय चक्र ही वेल्डिंग प्रक्रिया, स्थानीय संरचना और सेवा-व्यवहार के बीच सार्थक संबंध प्रदान करता है।
3. ऑस्टेनिटीकरण और पारंपरिक HAZ के उपक्षेत्र
| उष्मा-प्रभावित क्षेत्र का उपक्षेत्र | ऑस्टेनाइटीकरण की स्थिति | संभावित रूपांतरण या गुण-प्रभाव |
|---|---|---|
| मोटे-कण वाला उष्मा-प्रभावित क्षेत्र | Ac3 से ऊपर, कण-वृद्धि के लिए पर्याप्त रूप से उच्च अधिकतम तापमान पर | मोटे पूर्ववर्ती ऑस्टेनाइट कण; आघात-कठोरता में संभावित हानि |
| सूक्ष्म-कण वाला उष्मा-प्रभावित क्षेत्र | Ac3 से ऊपर, स्पष्ट कण-वृद्धि के बिना | अधिक सूक्ष्म रूपांतरित संरचना, परंतु कठोरता रासायनिक संघटन पर निर्भर रहती है |
| अंतर-क्रांतिक उष्मा-प्रभावित क्षेत्र | Ac1 और Ac3 के बीच | रूपांतरित और अरूपांतरित संरचना का मिश्रण; स्थानीय मृदुकरण संभव |
| अति-टेम्पर्ड उष्मा-प्रभावित क्षेत्र | Ac1 से नीचे | टेम्परिंग, कार्बाइड-वृद्धि और कम कठोरता या सामर्थ्य |
फेरिटिक-स्टील HAZ का पारंपरिक विभाजन संलयन सीमा से मापी गई किसी निश्चित दूरी के बजाय, वेल्डिंग के दौरान प्राप्त अधिकतम तापमान पर आधारित होता है। वेल्ड के निकट स्थित कोई बिंदु ऊपरी क्रांतिक तापमान से ऊपर गर्म हो सकता है और ठंडा होने से पहले पूर्णतः ऑस्टेनाइट में परिवर्तित हो सकता है। अधिक दूर स्थित कोई बिंदु केवल और के बीच के अंतर-क्रांतिक क्षेत्र से गुजर सकता है, जबकि कोई अन्य बिंदु से नीचे रहकर केवल टेम्परिंग चक्र प्राप्त कर सकता है। इसलिए सीमाएँ तीक्ष्ण धातुकर्मीय रेखाएँ नहीं, बल्कि तापीय समोच्च रेखाएँ होती हैं।
TWI पारंपरिक-स्टील HAZ को मोटे-दानेदार, सूक्ष्म-दानेदार, आंशिक रूप से परिवर्तित और टेम्पर्ड क्षेत्रों के रूप में वर्णित करता है, जिनका वर्गीकरण शिखर तापमान और वेल्ड से दूरी के आधार पर किया जाता है। NIST पाइपलाइन स्टीलों के लिए निकट-संबंधित शब्दों का उपयोग करता है: मोटे-दानेदार, महीन-दानेदार, अंतर-क्रांतिक और अति-टेम्पर्ड क्षेत्र। एक ही वेल्ड में ये सभी क्षेत्र हो सकते हैं, लेकिन उनकी चौड़ाई आर्क ऊर्जा, वेल्डिंग गति, प्लेट या पाइप की दीवार की मोटाई, जोड़ की ज्यामिति, प्रीहीट और स्टील की तापीय चालकता के साथ बदलती है।
ऑस्टेनाइटीकरण क्रांतिक तापमान-परास से होकर तापन के दौरान फेराइट, पर्लाइट, बेनाइट या टेम्पर्ड मार्टेंसाइट का ऑस्टेनाइट में रूपांतरण।
HAZ के अधिक गर्म भाग में ऑस्टेनिटीकरण केंद्रीय घटना है। से होकर गर्म किए जाने पर, फेराइट तथा कोई भी पर्लाइट, बैनाइट या टेम्पर्ड मार्टेंसाइट ऑस्टेनाइट में परिवर्तित होना शुरू करते हैं। से ऊपर कम-कार्बन हाइपोयूटेक्टॉइड स्टील नाममात्र रूप से ऑस्टेनिटिक होता है, हालांकि गर्म करने की दर, मिश्रधातु का पृथक्करण, अविघटित कार्बाइड और पूर्ववर्ती सूक्ष्मसंरचना इस परिवर्तन की पूर्णता को प्रभावित करते हैं। इसके बाद दाना-वृद्धि तापमान और समय, दोनों पर निर्भर करती है। वेल्डिंग का चक्र छोटा होने पर भी दानों में पर्याप्त वृद्धि हो सकती है, क्योंकि संलयन सीमा के निकट तापमान अत्यंत अधिक होता है, भले ही संपर्क केवल कुछ सेकंड का हो।
मोटे-दानेदार या दाना-मोटा HAZ
पारंपरिक फेरिटिक स्टीलों में मोटे-दानेदार HAZ (CGHAZ) संलयन सीमा के ठीक बाहर स्थित होता है। इसका शिखर तापमान से ऊपर और इतना अधिक होता है कि ऑस्टेनाइट दानों की तीव्र वृद्धि सक्रिय हो जाती है; कई विवरणों में यह ठोस अवस्था बनाए रखते हुए सॉलिडस के निकट की सीमा तक विस्तृत माना जाता है, हालांकि यह संलयन क्षेत्र का हिस्सा नहीं होता। मूल फेराइट मैट्रिक्स में पूरे क्षेत्र में ऑस्टेनाइट बनता है और मूल फेराइट दाना-सीमाएँ परिवर्तित संरचना को परिभाषित करना बंद कर देती हैं। ठंडा होने पर, संघटन और ठंडा होने की दर के आधार पर, विस्तारित पूर्व-ऑस्टेनाइट दानों के भीतर फेराइट, पर्लाइट, बैनाइट या मार्टेंसाइट बनते हैं।
बड़े पूर्व-ऑस्टेनाइट दाने परिवर्तन के दौरान नाभिकन के लिए उपलब्ध कुल सीमा-क्षेत्र को कम कर देते हैं। इससे विसरणीय फेराइट के निर्माण में विलंब हो सकता है और स्थानीय तापीय चक्र में कठोरणीयता बढ़ सकती है। इसलिए पर्याप्त तीव्र शीतलन की स्थिति में कम-मिश्रधातु वाला स्टील CGHAZ में बैनाइट या मार्टेंसाइट विकसित कर सकता है, भले ही अप्रभावित प्लेट फेरिटिक-पर्लिटिक हो। कार्बन की मात्रा, मैंगनीज, क्रोमियम, मोलिब्डेनम, निकेल, सूक्ष्म-मिश्रधातु योजक और बोरॉन—सभी इस प्रतिक्रिया को प्रभावित करते हैं। टाइटेनियम, नायोबियम और वैनेडियम के कार्बोनाइट्राइड, स्थिर बने रहने पर, ऑस्टेनाइट की वृद्धि को रोक सकते हैं; लेकिन उच्च तापमान पर अत्यधिक घुलनशीलता इस पिनिंग प्रभाव को समाप्त कर देती है।
मोटे पूर्ववर्ती ऑस्टेनाइट कण आघात-कठोरता घटा सकते हैं, जबकि शीतलन की स्थितियाँ यह निर्धारित करती हैं कि अधिक कठोर बेनाइटिक या मार्टेंसिटिक उत्पाद बनेंगे या नहीं। Strong evidence
परिणाम केवल “अधिक कठोर HAZ” नहीं होता। मोटे पूर्व-ऑस्टेनाइट दाने प्रभाव-कठोरता को कम कर सकते हैं, क्योंकि वे प्रभावी क्लिवेज-फैसेट आकार बढ़ाते हैं और प्रतिकूल परिवर्तन-उत्पादों के निर्माण की अनुमति देते हैं। जब विसरणशील हाइड्रोजन, तन्य अवशिष्ट तनाव और पर्याप्त रूप से दरार-संवेदनशील सूक्ष्मसंरचना एक साथ उपस्थित हों, तब कठोर CGHAZ हाइड्रोजन-प्रेरित दरार के प्रति भी संवेदनशील हो सकता है। शीतलन दर निर्णायक बनी रहती है। TWI परिवर्तन-सीमा के आर-पार शीतलन दर, संघटन और कठोरणीयता तथा पूर्व-ऑस्टेनाइट दाना-आकार को HAZ की सूक्ष्मसंरचना और कठोरता को नियंत्रित करने वाले प्रमुख कारकों के रूप में पहचानता है।
पाइपलाइन स्टीलों के लिए व्यावहारिक शीतलन-सूचक प्रायः होता है, अर्थात किसी स्थान को 800 °C से 500 °C तक ठंडा होने में लगने वाला समय। छोटा सामान्यतः अधिक तीव्र शीतलन और बैनिटिक या मार्टेंसिटिक उत्पादों की अधिक प्रवृत्ति को दर्शाता है; लंबा मान अधिक विसरणीय परिवर्तन और टेम्परिंग की अनुमति देता है। यह संबंध सार्वभौमिक या एक-आयामी नहीं है। NIST की पाइपलाइन-स्टील संबंधी एक रिपोर्ट के अनुसार ऊष्मा-इनपुट, रासायनिक संघटन, वेल्ड से दूरी और दीवार की मोटाई पर निर्भर करता है। परिणामस्वरूप, अलग-अलग पाइप ज्यामितियों या वेल्डिंग प्रक्रियाओं में वेल्ड से समान नाममात्र दूरी पर स्थित दो बिंदु अलग-अलग शीतलन इतिहास अनुभव कर सकते हैं।
महीन-दानेदार या दाना-परिष्कृत HAZ
महीन-दानेदार HAZ (FGHAZ) का शिखर तापमान से ऊपर पहुँचता है, इसलिए संरचना पर्याप्त रूप से या पूर्णतः ऑस्टेनिटीकृत हो जाती है; लेकिन इसका शिखर तापमान उस सीमा से नीचे रहता है जहाँ ऑस्टेनाइट दानों की स्पष्ट मोटाई होती है। ऑस्टेनाइट दाने CGHAZ की तुलना में छोटे रहते हैं। ठंडा होने के दौरान यह महीन पूर्व-ऑस्टेनाइट संरचना अधिक नाभिकन-स्थल प्रदान करती है और सामान्यतः अधिक महीन फेराइट-बैनाइट या मार्टेंसिटिक विन्यास को बढ़ावा देती है।
“महीन-दानेदार” होना कम कठोरता या उच्च कठोरता की गारंटी नहीं देता। अत्यधिक कठोरणीय स्टील में तीव्र तापीय चक्र अब भी कठोर बैनाइट या मार्टेंसाइट उत्पन्न कर सकता है। इसके विपरीत, धीमा चक्र नरम फेराइट और पर्लाइट उत्पन्न कर सकता है। FGHAZ प्रायः CGHAZ की तुलना में यांत्रिक दृष्टि से अधिक अनुकूल होता है, क्योंकि इसके परिवर्तित घटक अधिक महीन होते हैं; लेकिन स्थानीय कठोरता वास्तविक परिवर्तन-उत्पाद, कार्बन की मात्रा, समावेशन, पृथक्करण और पुनःतापन इतिहास पर निर्भर करती है।
एकाधिक वेल्ड पास इस स्थिति को जटिल बना देते हैं। बाद का कोई पास पहले से बने CGHAZ के एक भाग को महीन-दानेदार ऑस्टेनिटिक सीमा में या अंतर-क्रांतिक सीमा में गर्म कर सकता है, जिससे एक संकीर्ण पट्टी बनती है जिसकी संरचना मूल CGHAZ और अप्रभावित आधार धातु—दोनों से भिन्न होती है। इसलिए HAZ की नामावली किसी निश्चित स्टील-खंड से स्थायी रूप से जुड़ा लेबल नहीं, बल्कि किसी विशिष्ट तापीय चक्र का वर्णन करती है।
अंतर-क्रांतिक, आंशिक रूप से परिवर्तित और अति-टेम्पर्ड क्षेत्र
अंतर-क्रांतिक HAZ (ICHAZ) का शिखर तापमान और के बीच पहुँचता है। मूल सूक्ष्मसंरचना का केवल एक भाग ऑस्टेनाइट में परिवर्तित होता है। फेरिटिक-पर्लिटिक स्टील में पर्लिटिक या कार्बन-समृद्ध घटक तथा फेराइट के चुनिंदा क्षेत्र प्राथमिकता से परिवर्तित होते हैं, जबकि कुछ फेराइट अपरिवर्तित रहता है। ठंडा होने पर नवगठित ऑस्टेनाइट फेराइट, बैनाइट या मार्टेंसाइट में परिवर्तित हो सकता है, जबकि अपरिवर्तित फेराइट अलग तापीय इतिहास बनाए रखता है। यह मिश्रित संरचना बहुत छोटी दूरियों में कठोरता और विकृति-प्रतिरोध के तीक्ष्ण स्थानीय अंतर उत्पन्न कर सकती है।
ICHAZ क्रीप-प्रतिरोधी Grade 91 स्टील में विशेष रूप से महत्वपूर्ण है, जिसे EN 10088-1 में नाममात्र रूप से X10CrWMoVNb9-2 निर्दिष्ट किया गया है और इंजीनियरिंग व्यवहार में सामान्यतः Grade 91 या P91 के रूप में पहचाना जाता है। ASM International और EPRI ने 2016 में रिपोर्ट किया कि Grade 91 आधार-धातु HAZ में Type IV cracking के प्रति संवेदनशील है, विशेष रूप से महीन-दानेदार और अंतर-क्रांतिक क्षेत्रों में। तापीय-चक्र सिमुलेशन ने यह भी दर्शाया है कि अंतर-क्रांतिक HAZ में फेराइट का निर्माण उच्च-तापमान तन्य शक्ति को कम कर सकता है। इसलिए Type IV cracking साधारण हाइड्रोजन क्रैकिंग के समतुल्य नहीं है: यह दीर्घकालिक सेवा के दौरान नरम और सूक्ष्मसंरचनात्मक रूप से परिवर्तित HAZ से जुड़ी क्रीप-क्षति की समस्या है।
से नीचे व्यापक ऑस्टेनिटीकरण नहीं होता, लेकिन फिर भी महत्वपूर्ण परिवर्तन हो सकते हैं। सामान्यीकृत फेरिटिक स्टील में इस क्षेत्र को सबक्रिटिकल HAZ कहा जा सकता है। क्वेंच्ड-एंड-टेम्पर्ड स्टील में वेल्ड तापीय चक्र मार्टेंसाइट को टेम्पर कर सकता है, कार्बाइडों को मोटा कर सकता है और कठोरता कम कर सकता है। यदि शिखर तापमान और होल्डिंग समय पर्याप्त रूप से अधिक हों, तो इस क्षेत्र को टेम्पर्ड या अति-टेम्पर्ड कहा जाता है। इसकी शक्ति घट सकती है, भले ही नया ऑस्टेनाइट न बने। अवक्षेपण-सुदृढ़ित या क्रीप-प्रतिरोधी ग्रेडों में फेराइट के परिवर्तन की तुलना में सुदृढ़ीकरण चरणों का घुलना, मोटा होना या पुनर्वितरण अधिक महत्वपूर्ण हो सकता है।
बाद के पास द्वारा पुनःतापन इस जटिलता को और बढ़ाता है। पहले से कठोर हुआ क्षेत्र बाद के पास द्वारा टेम्पर किया जा सकता है; पहले से टेम्पर किया गया क्षेत्र आंशिक रूप से पुनःऑस्टेनिटीकृत हो सकता है; और एक अंतर-क्रांतिक पट्टी को फिर से अलग परिवर्तन-सीमा में गर्म किया जा सकता है। सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्ड यह स्पष्ट करते हैं कि HAZ को केवल शक्ति-प्रवणता के रूप में नहीं देखा जा सकता। TWI के 2002 के एक अध्ययन में उनके HAZ की सूक्ष्मसंरचनाओं का परीक्षण संक्षारण, तनाव-संक्षारण क्रैकिंग, सल्फाइड-तनाव क्रैकिंग, बाद के पासों द्वारा पुनःतापन और वेल्डोत्तर ऊष्मा उपचार (PWHT) के संदर्भ में किया गया। तापीय चक्र क्रोमियम के वितरण, मार्टेंसाइट की टेम्परिंग और अवशिष्ट ऑस्टेनाइट को बदल सकता है, जिससे यांत्रिक प्रतिक्रिया और संक्षारण व्यवहार—दोनों प्रभावित होते हैं।
EN 1011-2 फेरिटिक स्टीलों की आर्क वेल्डिंग के लिए मार्गदर्शन प्रदान करता है, जिसमें फेरिटिक स्टेनलेस स्टील शामिल नहीं हैं, जबकि ISO 13916:2025 संलयन वेल्डिंग के दौरान प्रीहीट, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन को निर्दिष्ट करता है; यह PWHT तापमान के मापन को शामिल नहीं करता। ऐसे नियंत्रण महत्वपूर्ण हैं, क्योंकि पारंपरिक क्षेत्र तापीय इतिहास के परिणाम होते हैं। उन्हें केवल दूरी के आधार पर विश्वसनीय रूप से परिभाषित नहीं किया जा सकता।
4. परिवर्तन-उत्पाद और HAZ की सूक्ष्मसंरचना
ऊष्मा-प्रभावित क्षेत्र (HAZ) एकसमान संरचना प्राप्त नहीं करता। संलयन सीमा के पास प्रत्येक स्थान अलग-अलग शिखर तापमान, क्रांतिक तापमानों से ऊपर रहने का समय और ऑस्टेनाइट-से-फेराइट परिवर्तन-सीमा के आर-पार अलग-अलग शीतलन-पथ अनुभव करता है। पारंपरिक स्टीलों में TWI शिखर तापमान और वेल्ड से दूरी के आधार पर HAZ को मोटे-दानेदार, महीन-दानेदार, आंशिक रूप से परिवर्तित और टेम्पर्ड क्षेत्रों में विभाजित करता है। पाइपलाइन संबंधी विवरणों में इसी स्थानिक क्रम के लिए सामान्यतः मोटे-दानेदार, महीन-दानेदार, अंतर-क्रांतिक और अति-टेम्पर्ड क्षेत्रों का उपयोग किया जाता है।
ये लेबल तापीय एक्सपोज़र का वर्णन करते हैं, गारंटीकृत गुणों का नहीं। सूक्ष्म-दानेदार क्षेत्र, उसके समीप स्थित मोटे-दानेदार क्षेत्र से अधिक दृढ़ हो सकता है, लेकिन उसकी कठोरता फिर भी संघटन और शीतलन दर पर निर्भर करती है। मार्टेंसिटिक के रूप में वर्णित क्षेत्र में उच्च कठोरता हो सकती है, फिर भी उसमें दरार पड़ने की संवेदनशीलता कार्बन की मात्रा, हाइड्रोजन, अवरोध, टेम्परिंग की स्थिति और स्थानीय प्रतिबलों पर निर्भर करती है। फेज़ के नाम आवश्यक हैं, लेकिन वे गुणों का पूर्वानुमान नहीं होते।

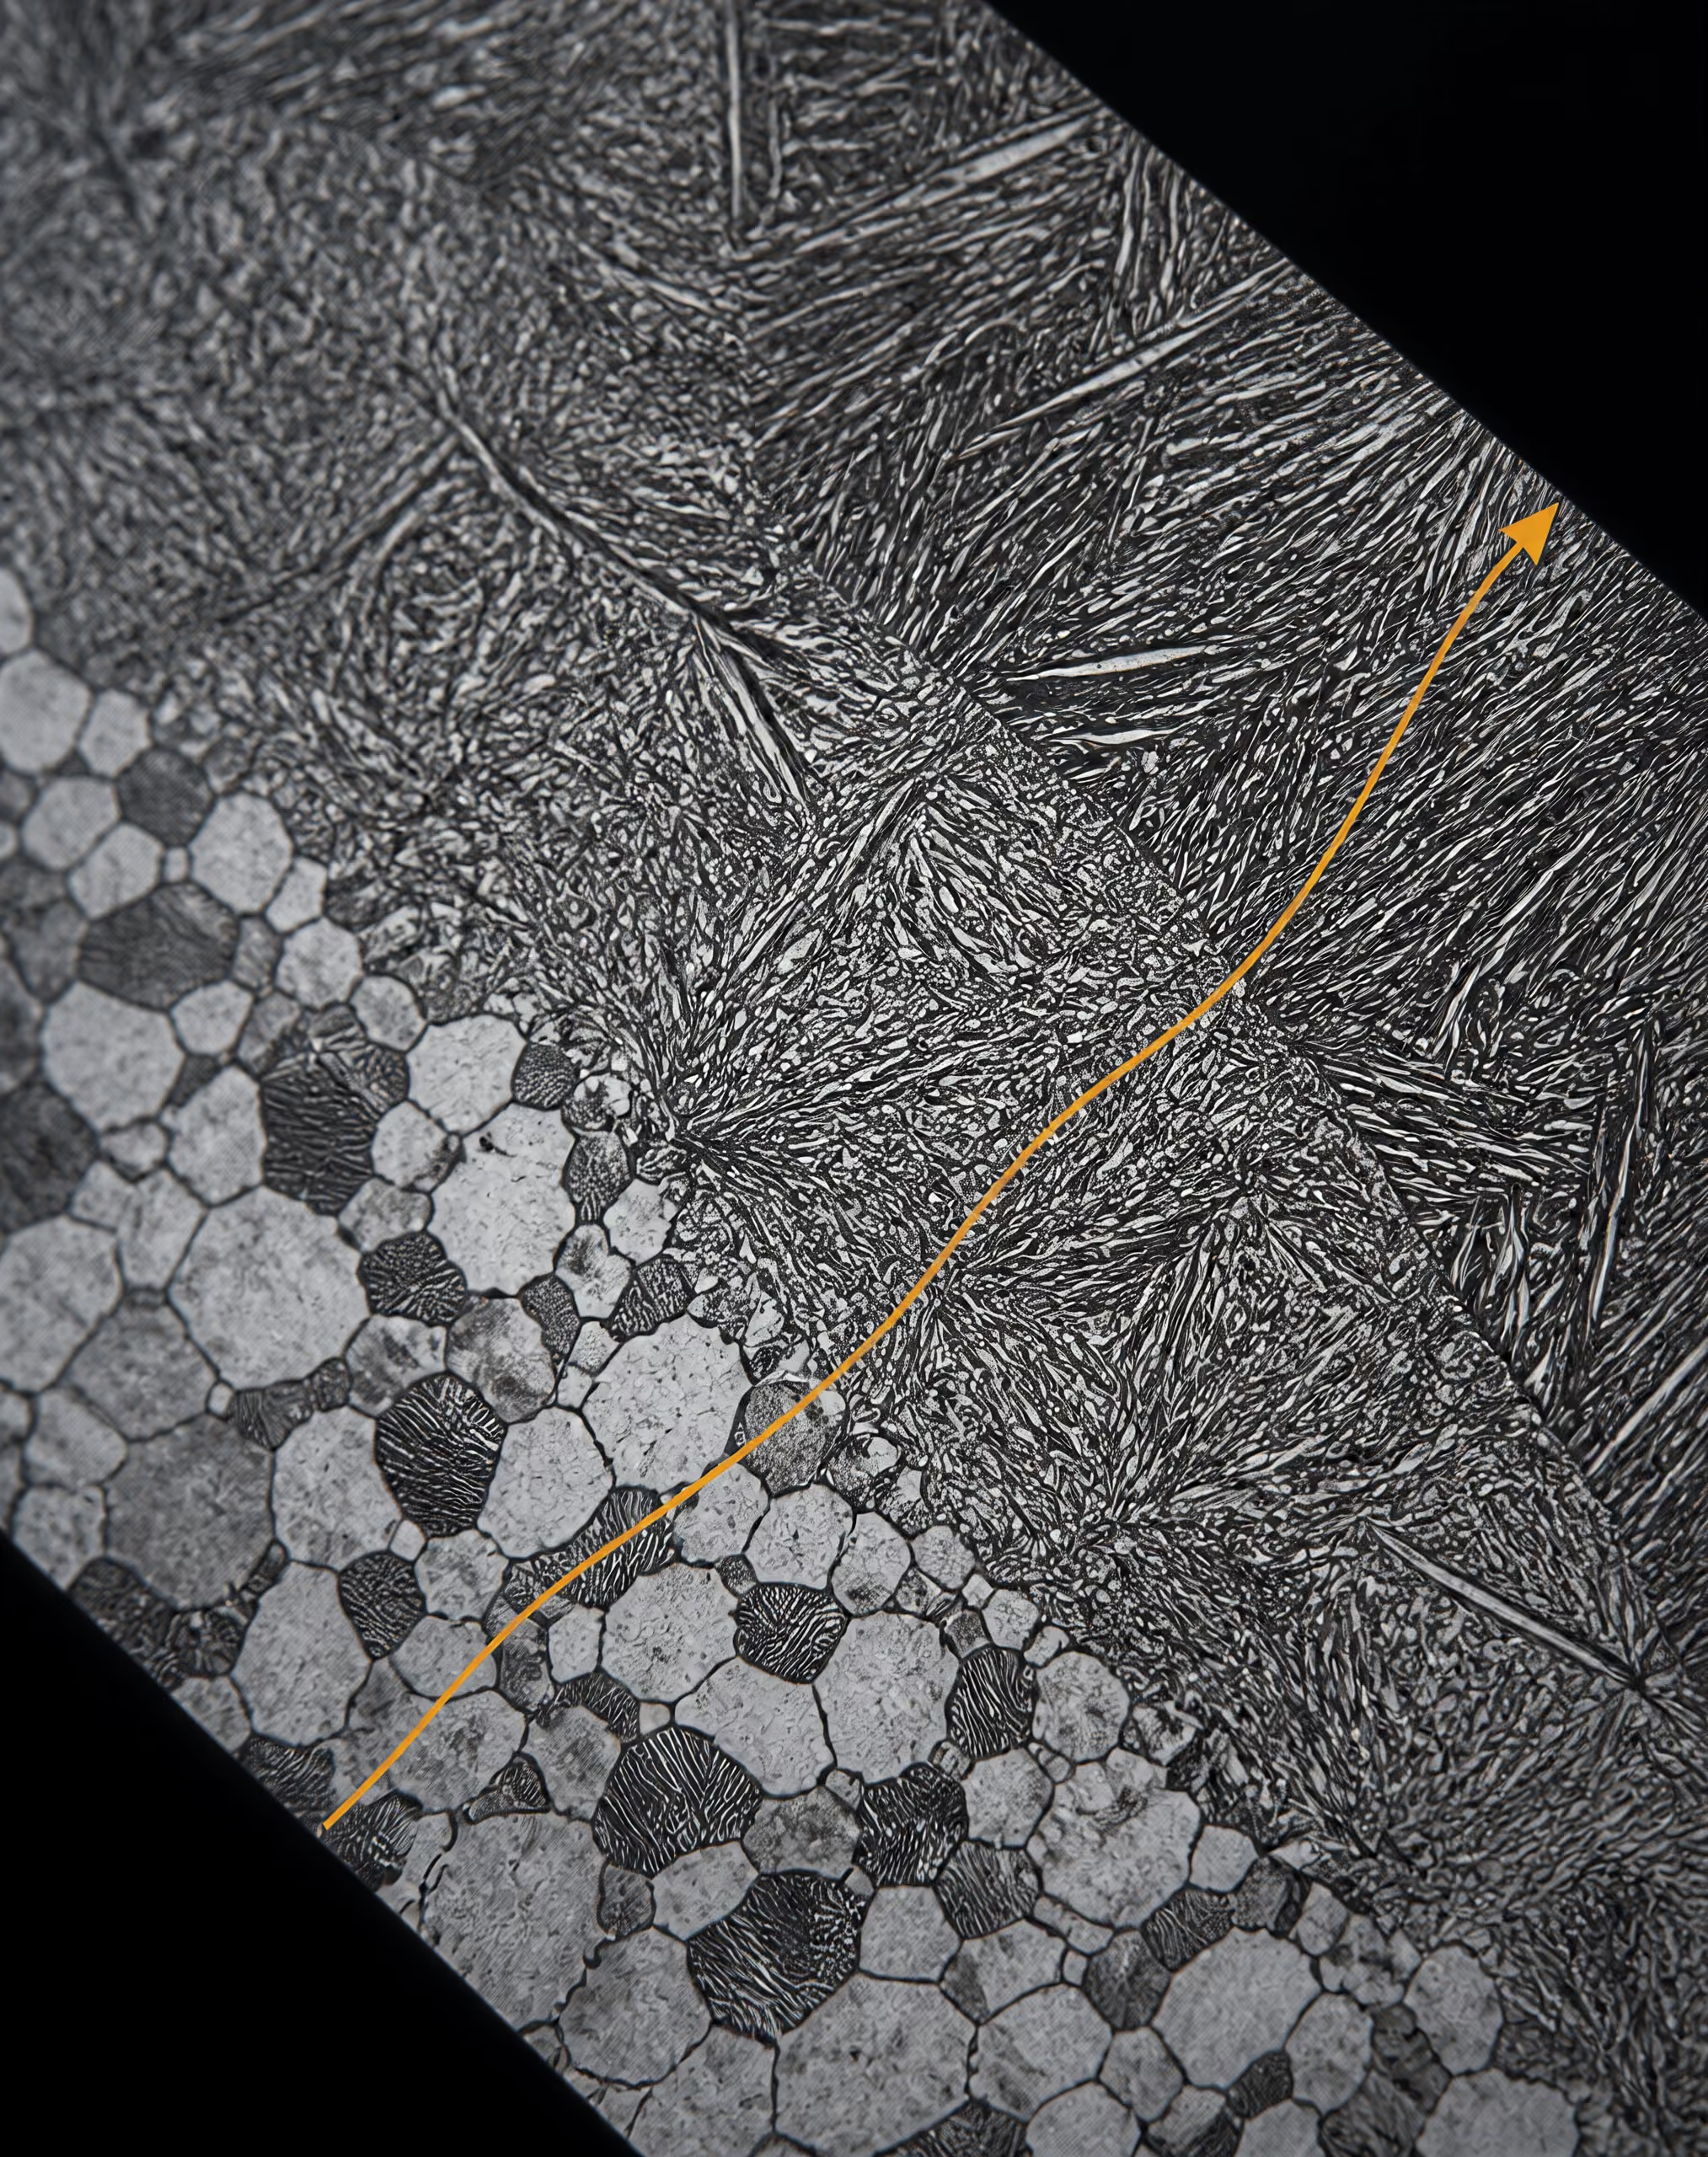
फेराइट, पर्लाइट, बैनाइट और मार्टेंसाइट का निर्माण
जब फेरिटिक स्टील को उसके ऊपरी क्रांतिक तापमान से ऊपर गर्म किया जाता है, तो मूल फेराइट और पर्लाइट ऑस्टेनाइट में परिवर्तित हो जाते हैं। अधिकतम तापमान यह नियंत्रित करता है कि कितना ऑस्टेनाइट बनेगा और ऑस्टेनाइट के कण कितने बढ़ेंगे। इसके बाद होने वाले शीतलन के दौरान, वह ऑस्टेनाइट प्रतिस्पर्धी रूपांतरण अभिक्रियाओं के माध्यम से विघटित होता है। शीतलन दर को अक्सर Δt8/5 द्वारा दर्शाया जाता है, जो उस बीता हुआ समय है जिसमें पदार्थ 800 °C से 500 °C तक ठंडा होता है। यह अंतराल वेल्डिंग का एक व्यावहारिक पैरामीटर है, क्योंकि कार्बन और निम्न-मिश्रधातु स्टीलों में ऑस्टेनाइट का अधिकांश रूपांतरण इसी सीमा के भीतर या इसके आसपास होता है।
| शीतलन व्यवस्था | प्रमुख संभावित उत्पाद | सामान्य गुण-प्रवृत्ति |
|---|---|---|
| अपेक्षाकृत धीमी | बहुभुजीय फेराइट और पर्लाइट | कम कठोरता; संभावित मृदुकरण |
| मध्यवर्ती | ऊपरी, निचली या कणिकीय बेनाइट | आकृति-विज्ञान और रासायनिक संघटन के आधार पर मध्यवर्ती से उच्च कठोरता |
| तीव्र | मार्टेंसाइट, प्रायः बेनाइट या फेराइट के साथ | अधिक कठोरता और हाइड्रोजन-दरार संबंधी अधिक चिंता |
| उपक्रांतिक पुनर्तापन | टेम्पर्ड मार्टेंसाइट या बेनाइट | टेम्परिंग के माध्यम से कम कठोरता और सामर्थ्य |
अपेक्षाकृत धीमे शीतलन के साथ, विसरणीय रूपांतरण से बहुभुजीय फेराइट बनता है, जिसके बाद अक्सर पर्लाइट बनता है। बढ़ते हुए फेराइट द्वारा बाहर निकाला गया कार्बन शेष ऑस्टेनाइट को समृद्ध करता है, जिससे फेराइट और सीमेंटाइट साथ मिलकर पर्लाइट बना सकते हैं। हालांकि, HAZ में फेराइट संरेखित, विडमैनश्टेटेन अथवा किसी अन्य गैर-सम-अक्षीय रूप में हो सकता है, क्योंकि ऑस्टेनाइट की कण-सीमाएँ और तापीय प्रवणता नाभिकन तथा वृद्धि को प्रभावित करती हैं। परिणामी आकारिकी महत्वपूर्ण होती है। दो क्षेत्रों की पहचान फेरिटिक-पर्लाइटिक के रूप में की जा सकती है, फिर भी उनके कण-आकार, सीमेंटाइट के वितरण और आघात दृढ़ता में पर्याप्त अंतर हो सकता है।
मध्यवर्ती शीतलन दरों पर, बैनाइटिक रूपांतरण फेराइट-पर्लाइट अभिक्रिया के बड़े हिस्से का स्थान ले सकता है। बैनाइट उस तापमान-सीमा के नीचे बनता है जिसमें सामान्य बहुभुजीय फेराइट और पर्लाइट प्रमुख होते हैं, लेकिन उस सीमा से ऊपर बनता है जिसमें मार्टेंसाइट विसरण-रहित कर्तन द्वारा बनता है। ऊपरी बैनाइट और निचली बैनाइट परस्पर विनिमेय विवरण नहीं हैं: उनकी फेराइट आकारिकी और कार्बाइड व्यवस्था अलग होती है, तथा निचली बैनाइट में सामान्यतः कार्बाइड का अधिक सूक्ष्म वितरण होता है। वेल्डिंग मेटालोग्राफी में ग्रैन्युलर बैनाइट या बैनाइटिक फेराइट की भी पहचान की जा सकती है; ये शब्द किसी एक सार्वभौमिक संरचना के बजाय आकारिकी और एचिंग की प्रतिक्रिया को दर्शाते हैं।
तीव्र शीतलन कार्बन की विसरणीय गति को दबा देता है और ऑस्टेनाइट को मार्टेंसाइट में परिवर्तित कर सकता है। मार्टेंसाइट, विसरण-रहित रूपांतरण से उत्पन्न फेराइट का अतिसंतृप्त और विकृत रूप है। निम्न-कार्बन संरचनात्मक स्टीलों में यह लैथ मार्टेंसाइट के रूप में हो सकता है, जो अक्सर बैनाइट या फेराइट के साथ मिश्रित रहता है; अधिक कार्बन वाली सामग्री अधिक कठोर और अधिक भंगुर मार्टेंसिटिक क्षेत्रों का निर्माण कर सकती है। ताज़ा, अनटेम्पर्ड मार्टेंसाइट हाइड्रोजन-प्रेरित क्रैकिंग में विशेष रूप से महत्वपूर्ण है, क्योंकि उच्च कठोरता, तन्य अवशिष्ट प्रतिबल और विसरणशील हाइड्रोजन मिलकर प्रभाव डाल सकते हैं। प्रीहीटिंग और नियंत्रित ऊष्मा-इनपुट शीतलन-अंतराल को लंबा करते हैं, लेकिन वे अपने-आप यह सिद्ध नहीं करते कि मार्टेंसाइट बनने से बचा गया है।
इसके बाद का कोई वेल्ड पास इन सभी उत्पादों को बदल सकता है। पुनःतापन से मार्टेंसाइट का टेम्परिंग हो सकता है, पहले से बने HAZ की संरचना सूक्ष्म हो सकती है या वह आंशिक रूप से पुनःऑस्टेनाइटीकृत हो सकता है, अथवा एक इंटरक्रिटिकल क्षेत्र बन सकता है जिसमें नवगठित ऑस्टेनाइट, अपरिवर्तित फेराइट के साथ मौजूद हो। वेल्ड के बाद का ऊष्मा-उपचार मार्टेंसाइट को टेम्पर कर सकता है और अवशिष्ट प्रतिबल को कम कर सकता है, जबकि अत्यधिक एक्सपोज़र से टेम्पर्ड क्षेत्रों में नरमी आ सकती है और कार्बाइड का वितरण बदल सकता है। इसलिए अंतिम क्रॉस-सेक्शन केवल प्रथम-पास के शीतलन-घटना का नहीं, बल्कि एक-दूसरे पर आरोपित तापीय चक्रों का अभिलेख होता है।
NIST के अनुसार, पाइपलाइन स्टीलों में Δt8/5 ऊष्मा-इनपुट, वेल्ड से दूरी, रासायनिक संघटन और दीवार की मोटाई पर निर्भर करता है। यह निर्भरता महत्वपूर्ण है: एक ही नाममात्र वेल्डिंग प्रक्रिया फ्यूज़न सीमा पर, मोटे-दानेदार HAZ के किनारे और प्लेट के भीतर अधिक दूरी पर अलग-अलग संरचनाएँ उत्पन्न कर सकती है। ऊष्मा-इनपुट पूर्ण तापीय इतिहास नहीं होता, क्योंकि आर्क दक्षता, जोड़ की ज्यामिति, अवरोध और इंटरपास तापमान भी स्थानीय चक्र को प्रभावित करते हैं।
पूर्व-ऑस्टेनाइट कण-आकार और हार्डनेबिलिटी
पूर्व-ऑस्टेनाइट कण-आकार उस ऑस्टेनाइट के कणों का आकार है जो शीतलन के दौरान रूपांतरण शुरू होने से ठीक पहले मौजूद होते हैं। यह अंतिम फेराइट कण-आकार के समान नहीं होता। कण-मोटे HAZ में उच्च अधिकतम तापमान और ऑस्टेनाइट कण-मोटा होने की सीमा से ऊपर लंबे समय तक रहने के कारण कण बढ़ सकते हैं। इसके बाद कण-सीमाएँ विसरणीय फेराइट के नाभिकन के लिए कम स्थल उपलब्ध कराती हैं, इसलिए रूपांतरण कम तापमान तक विलंबित हो सकता है। कम रूपांतरण तापमान और कम नाभिकन, विशेष रूप से तब, बैनाइट या मार्टेंसाइट बनने को बढ़ावा दे सकते हैं जब स्टील में पर्याप्त हार्डनेबिलिटी हो।
कठोरणीयता निर्दिष्ट शीतलन स्थिति में इस्पात के अपने अनुप्रस्थ भाग में मार्टेंसाइट बनाने की क्षमता; यह प्राप्त की जा सकने वाली अधिकतम कठोरता से भिन्न है।
हार्डनेबिलिटी उस गहराई या विस्तार का वर्णन करती है जहाँ तक किसी निर्धारित शीतलन दशा में स्टील मार्टेंसाइट बना सकता है; यह अधिकतम प्राप्त की जा सकने वाली कठोरता के समान नहीं है। मैंगनीज, क्रोमियम, मोलिब्डेनम और निकेल जैसे मिश्रधातु तत्व सामान्यतः फेराइट और पर्लाइट अभिक्रियाओं को विलंबित करते हैं तथा सतत-शीतलन-रूपांतरण आरेख पर रूपांतरण को अधिक लंबे समय की ओर स्थानांतरित करते हैं। जब बोरॉन ऑस्टेनाइट की कण-सीमाओं पर सही स्थिति में बना रहता है, तो वह हार्डनेबिलिटी को बहुत बढ़ा सकता है। कार्बन मार्टेंसाइट की कठोरता बढ़ाता है और हार्डनेबिलिटी को भी प्रभावित करता है, लेकिन इसके प्रभाव को रासायनिक संघटन के अन्य घटकों से अलग करके नहीं देखा जा सकता।
कण-आकार इस संतुलन को बदलता है। बड़े पूर्व-ऑस्टेनाइट कण अक्सर हार्डनेबिलिटी बढ़ाते हैं, क्योंकि वे फेराइट और पर्लाइट के नाभिकन के लिए उपलब्ध कुल कण-सीमा क्षेत्रफल को कम कर देते हैं। वे बड़े अंतिम रूपांतरण पैकेट या क्लिवेज-प्रभावी इकाइयाँ उत्पन्न करके दृढ़ता को भी कम कर सकते हैं। छोटे पूर्व-ऑस्टेनाइट कण सामान्यतः पहले होने वाले विसरणीय रूपांतरण को प्रोत्साहित करते हैं और अधिक सूक्ष्म रूपांतरित संरचना प्रदान करते हैं, हालांकि यदि शीतलन दर और मिश्रधातु की मात्रा पर्याप्त हो, तो सूक्ष्म-दानेदार क्षेत्र भी कठोर बन सकता है।
इसीलिए TWI HAZ की माइक्रोस्ट्रक्चर और कठोरता पर नियंत्रण रखने वाले प्रमुख कारकों के रूप में शीतलन दर, स्टील का संघटन और हार्डनेबिलिटी, तथा पूर्व-ऑस्टेनाइट कण-आकार की पहचान करता है। समान कठोरता का मान मार्टेंसाइट, बैनाइट और फेराइट के अलग-अलग मिश्रणों से उत्पन्न हो सकता है और उनके भंजन व्यवहार अलग हो सकते हैं। इसके विपरीत, मार्टेंसाइट के समान अंश समान दृढ़ता की गारंटी नहीं देते, क्योंकि पैकेट-आकार, कार्बन की मात्रा, समावेशन और टेम्परिंग की अवस्था अलग हो सकती है।
ग्रेड 91 HAZ को एकल मार्टेंसिटिक पट्टी मानने के खतरे को दर्शाता है। ASM International और EPRI द्वारा 2016 में रिपोर्ट किए अनुसार, ग्रेड 91 आधार-धातु HAZ में टाइप IV क्रैकिंग के प्रति संवेदनशील है, विशेष रूप से सूक्ष्म-दानेदार और इंटरक्रिटिकल क्षेत्रों में। ये क्षेत्र केवल वेल्ड के सबसे कठोर भाग नहीं होते। दीर्घकालिक क्रीप क्षति उन स्थानों पर केंद्रित होती है जहाँ तापीय चक्र और उसके बाद का टेम्परिंग या आंशिक रूपांतरण एक अपेक्षाकृत कमजोर स्थानीय माइक्रोस्ट्रक्चर उत्पन्न करता है। सिमुलेटेड तापीय चक्रों ने यह भी दर्शाया है कि इंटरक्रिटिकल HAZ में फेराइट का निर्माण उच्च-तापमान तनन सामर्थ्य को कम कर सकता है।
कार्बन समतुल्य और संघटन-संवेदी रूपांतरण
- सूत्र
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- आधार
- द्रव्यमान प्रतिशत
- व्याख्या
- उच्च मान सामान्यतः अधिक कठोरणीयता और उष्मा-प्रभावित क्षेत्र के कठोरीकरण के जोखिम का संकेत देते हैं
- सीमा
- यह एक प्रारंभिक छनाई पैरामीटर है, तापीय-चक्र विश्लेषण का विकल्प नहीं
कार्बन समतुल्य सूत्र कई मिश्रधातु प्रभावों को एक ही वेल्डेबिलिटी सूचकांक में संक्षिप्त करते हैं। IIW कार्बन समतुल्य, जिसे सामान्यतः इस प्रकार लिखा जाता है:
द्रव्यमान प्रतिशतों का उपयोग करता है। अधिक मान सामान्यतः अधिक हार्डनेबिलिटी और निर्धारित शीतलन चक्र के दौरान कठोर HAZ घटक बनने की अधिक संभावना को दर्शाता है। CET और Pcm सूत्र विशेष निम्न-मिश्रधातु स्टील श्रेणियों तथा वेल्डिंग आकलनों में प्रयुक्त वैकल्पिक कार्बन-समतुल्य प्रणालियाँ हैं। जिस मानक या प्रक्रिया में वे निर्दिष्ट हों, उसकी परवाह किए बिना उन्हें परस्पर विनिमेय नहीं माना जा सकता।
इसलिए कार्बन समतुल्य एक प्रारंभिक जाँच पैरामीटर है, तापीय-चक्र विश्लेषण का विकल्प नहीं। समान CEIIW वाले दो स्टीलों का रूपांतरण व्यवहार अलग हो सकता है, क्योंकि उनके मिश्रधातु तत्व फेराइट, बैनाइट और मार्टेंसाइट अभिक्रियाओं को अलग-अलग ढंग से प्रभावित करते हैं। Ni, Cr, Mo, Mn, V, Nb, Ti और B अवक्षेपण, ऑस्टेनाइट कण-वृद्धि और टेम्परिंग प्रतिक्रिया को भी प्रभावित करते हैं। वास्तविक HAZ थोक रासायनिक संघटन के साथ-साथ अधिकतम तापमान, Δt8/5, पूर्व-ऑस्टेनाइट कण-आकार और पुनःतापन इतिहास पर निर्भर करता है।
EN 1011-2 फेरिटिक स्टीलों की आर्क वेल्डिंग से संबंधित है, फेरिटिक स्टेनलेस स्टीलों को छोड़कर, और हाइड्रोजन क्रैकिंग के जोखिम को नियंत्रित करने के लिए संघटन तथा वेल्डिंग दशाओं का उपयोग करता है। तापमान मापन पर अलग से ध्यान देना आवश्यक है: ISO 13916:2025 फ्यूज़न वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-मेंटेनेंस तापमानों के मापन को निर्दिष्ट करता है, लेकिन वेल्ड के बाद के ऊष्मा-उपचार तापमान के मापन को शामिल नहीं करता। न तो कार्बन-समतुल्य मान और न ही इंटरपास रीडिंग अपने-आप अंतिम फेज़-मिश्रण की पहचान करती है।
संघटन-संवेदी सिद्धांत का विस्तार कार्बन और निम्न-मिश्रधातु संरचनात्मक स्टीलों से आगे तक होता है। सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्डों पर TWI की 2002 की चर्चा HAZ माइक्रोस्ट्रक्चर को संक्षारण, तनाव-संक्षारण क्रैकिंग, सल्फाइड-तनाव क्रैकिंग, बाद के पासों द्वारा पुनःतापन और वेल्ड के बाद के ऊष्मा-उपचार (PWHT) से संबंधित करती है। ऐसे स्टीलों में ऑस्टेनाइट का पुनर्गठन, मार्टेंसाइट का टेम्परिंग तथा अवशिष्ट या पुनःपरिवर्तित ऑस्टेनाइट संक्षारण प्रतिक्रिया के साथ-साथ सामर्थ्य को भी बदल सकते हैं। परिणामस्वरूप, HAZ मेटालर्जी केवल कठोरता से अधिक का निर्धारण करती है: यह स्थानीय दृढ़ता, क्रीप सामर्थ्य, हाइड्रोजन के प्रति प्रतिक्रिया और संक्षारण व्यवहार को नियंत्रित कर सकती है।
5. HAZ में कठोरता, दृढ़ता और सामर्थ्य
ऊष्मा-प्रभावित क्षेत्र (HAZ) में न तो एकसमान कठोरता होती है और न ही एकसमान यांत्रिक प्रतिक्रिया। इसमें विभिन्न अधिकतम तापमानों और शीतलन-पथों से बने क्षेत्रों का क्रम होता है: मोटे-दानेदार, सूक्ष्म-दानेदार, आंशिक रूप से रूपांतरित या इंटरक्रिटिकल, तथा टेम्पर्ड या अत्यधिक-टेम्पर्ड क्षेत्र। TWI इन क्षेत्रों को संलयन सीमा से अधिकतम तापमान और दूरी के आधार पर पारंपरिक इस्पातों के उपविभागों के रूप में वर्णित करता है। National Institute of Standards and Technology (NIST) द्वारा पाइपलाइन-इस्पात के लिए किए गए वर्णन में इससे मिलते-जुलते coarse-grained, fine-grained, intercritical और over-tempered HAZ शब्दों का उपयोग किया गया है।
प्रत्येक क्षेत्र में पूर्व-ऑस्टेनाइट दाने का अपना आकार, रूपांतरण-उत्पाद, अवशिष्ट तनाव और बाद के तापीय चक्रों के प्रति अपनी प्रतिक्रिया होती है। इसलिए कठोरता-प्रोफ़ाइल “HAZ” के किसी एक गुण को नहीं, बल्कि स्थानिक प्रवणता को दर्ज करती है। संलयन सीमा के निकट कठोरता बढ़ सकती है, इंटरक्रिटिकल क्षेत्र में घट सकती है, और उस स्थान पर फिर बदल सकती है जहाँ मूल धातु को पूर्ण रूप से पुनः-ऑस्टेनाइटीकृत किए बिना टेम्पर किया गया हो। तनन सामर्थ्य, दृढ़ता और तन्यता इससे संबंधित, किंतु एकसमान नहीं, प्रवृत्तियों का अनुसरण करते हैं।
शीतलन-दर के साथ कठोरता क्यों बदलती है
TWI द्वारा पहचाना गया केंद्रीय संबंध शीतलन-दर, इस्पात की संरचना और कठोरीकरण-क्षमता तथा पूर्व-ऑस्टेनाइट दाने के आकार के बीच है। ये चर निर्धारित करते हैं कि ऑस्टेनाइट रूपांतरण-परास से होकर ठंडा होने पर कौन-से रूपांतरण होंगे। तीव्र तापीय चक्र फेराइट और पर्लाइट के विसरण-आधारित निर्माण को दबा सकता है, जिससे बैनाइट या मार्टेंसाइट शेष रह जाते हैं। धीमे चक्र में कार्बन और मिश्रधातु तत्त्वों को विसरण के लिए अधिक समय मिलता है, जिससे प्रायः अधिक नरम फेरिटिक या पर्लिटिक संरचनाएँ बनती हैं। इसका परिणाम अधिक या कम कठोरता के रूप में दिखाई देता है, लेकिन कठोरता हर अन्य यांत्रिक गुण का सीधा माप नहीं है।
वेल्ड तापीय चक्रों का वर्णन प्रायः Δt8/5 द्वारा किया जाता है, जो 800 °C से 500 °C तक ठंडा होने में लगा समय है। फेरिटिक इस्पातों के लिए यह अंतराल एक व्यावहारिक संकेतक है, क्योंकि ऑस्टेनाइट का बड़ा भाग इसी परास के भीतर या इसके निकट रूपांतरित होता है। NIST के अनुसार Δt8/5 ताप-निवेश, रासायनिक संरचना, वेल्ड से दूरी और दीवार की मोटाई पर निर्भर करता है। यह कोई सार्वभौमिक पदार्थ-स्थिरांक नहीं है। समान वेल्डिंग परिस्थितियों में मोटा खंड पतले खंड की तुलना में ऊष्मा बनाए रख सकता है और अधिक धीमी गति से ठंडा हो सकता है; पूर्वतापन और इंटरपास तापमान का प्रभाव भी इसी प्रकार का होता है।
संरचना किसी दिए गए शीतलन-समय के प्रति प्रतिक्रिया को बदल देती है। कार्बन मार्टेंसाइट बनने की क्षमता बढ़ाता है, जबकि मैंगनीज, क्रोमियम, मोलिब्डेनम और निकेल जैसे मिश्रधातु-योगी तत्त्व कठोरीकरण-क्षमता और रूपांतरण-गतिकी को बदलते हैं। पूर्व-ऑस्टेनाइट दाने का आकार भी महत्त्वपूर्ण है। मोटे ऑस्टेनाइट दानों में विसरण-आधारित उत्पादों के लिए नाभिकीकरण-स्थल कम होते हैं और किसी विशेष शीतलन-चक्र के अंतर्गत अधिक कठोर रूपांतरण-उत्पाद बनने की संभावना बढ़ सकती है। इसलिए समान नाममात्र Δt8/5 दो अलग-अलग ग्रेडों में, या एक ही घटक के दो HAZ क्षेत्रों में, अलग कठोरता उत्पन्न कर सकता है, यदि अधिकतम तापमान और दानेदार संरचनाएँ अलग हों।
कठोर HAZ सामान्यतः मार्टेंसाइट, बैनाइट या किसी अन्य रूपांतरण-जनित कठोर संरचना का संकेत देता है। यह अवलोकन महत्त्वपूर्ण है, लेकिन केवल कठोरता किसी विशिष्ट प्रावस्था की उपस्थिति सिद्ध नहीं करती। इस व्याख्या के लिए धातु-चित्रवैज्ञानिक परीक्षण, कार्बन-सामग्री, वेल्डिंग प्रक्रिया और शीतलन-इतिहास आवश्यक हैं। जब विसरणशील हाइड्रोजन और तनन-प्रतिबंध भी उपस्थित हों, तब अधिक कठोरता कम दृढ़ता और हाइड्रोजन-प्रेरित दरार बनने की अधिक संवेदनशीलता के साथ हो सकती है। प्रत्येक कठोर क्षेत्र को दरार, या वेल्ड के निकट प्रत्येक दरार को “HAZ cracking” कहना सही नहीं है। ESDEP HAZ द्रवीकरण-दरार, हाइड्रोजन-प्रेरित दरार और पुनर्तापन-दरार को अलग-अलग वेल्डेबिलिटी समस्याओं के रूप में पहचानता है; ठोसीकरण-दरार और लैमेलर टियरिंग फिर अलग तंत्र हैं।
पूर्वतापन और इंटरपास नियंत्रण शीतलन-पथ तथा हाइड्रोजन के बाहर निकलने को प्रभावित करते हैं। EN 1011-2 फेरिटिक इस्पातों की आर्क वेल्डिंग को शामिल करता है, फेरिटिक स्टेनलेस इस्पातों को छोड़कर, और वेल्ड तापीय परिस्थितियों तथा दरार-जोखिम के नियंत्रण से संबंधित मार्गदर्शन प्रदान करता है। ISO 13916:2025 संलयन वेल्डिंग के दौरान पूर्वतापन, इंटरपास और पूर्वतापन-रखरखाव तापमानों के मापन को निर्दिष्ट करता है, लेकिन वेल्डोत्तर ऊष्मा-उपचार तापमान के मापन को शामिल नहीं करता। जब किसी कठोरता-परिणाम की तुलना योग्य वेल्डिंग प्रक्रिया से की जाती है, तब ये भेद महत्त्वपूर्ण होते हैं।
मोटे-दानेदार क्षेत्रों में दृढ़ता की हानि
मोटे-दानेदार HAZ (CGHAZ) में तापमान इतना अधिक हो जाता है कि इस्पात पुनः-ऑस्टेनाइटीकृत हो जाता है और पूर्व-ऑस्टेनाइट दाने बढ़ते हैं। दाना-वृद्धि से क्लिवेज फ्रैक्चर के लिए प्रभावी अवरोधों की संख्या कम हो जाती है और संरचना तथा शीतलन-दर के आधार पर बड़े बैनिटिक या मार्टेंसिटिक पैकेट बन सकते हैं। इसलिए CGHAZ में तनन सामर्थ्य अधिक होने पर भी चार्पी आघात ऊर्जा कम और तन्य से भंगुर संक्रमण तापमान अधिक हो सकता है।
कठोरता और दृढ़ता को परस्पर विनिमेय नहीं मानना चाहिए। अधिक कठोर संरचना में उच्चतर उपज और तनन सामर्थ्य हो सकती है, जबकि वह फ्रैक्चर से पहले कम आघात ऊर्जा अवशोषित कर सकती है। इसके विपरीत, मध्यम कठोरता वाले क्षेत्र में भी खराब दृढ़ता हो सकती है, यदि उसका दाना-आकार, समावेशन, स्थानीय पृथक्करण या मार्टेंसाइट–ऑस्टेनाइट घटक दरार के लिए सरल पथ बनाते हों। निम्न-तापमान फ्रैक्चर के आकलन में मोटे-दानेदार क्षेत्र अक्सर महत्त्वपूर्ण स्थान होता है, लेकिन वास्तविक रूप से सबसे कमजोर क्षेत्र इस्पात ग्रेड और तापीय चक्र पर निर्भर करता है।
दूसरा वेल्डिंग पास पहले पास से गर्म हुई सामग्री को आंशिक रूप से रूपांतरित या टेम्पर कर सकता है। यह पुनर्तापन कुछ संरचनाओं को सूक्ष्म-दानेदार या टेम्पर्ड कर सकता है, जबकि उनसे सटे मोटे दाने अपरिवर्तित रह सकते हैं। इसलिए बहुपास वेल्डों में HAZ किसी एक पास की सीमा न होकर तापीय इतिहासों का अध्यारोपण होता है। वेल्डोत्तर ऊष्मा-उपचार अवशिष्ट तनाव कम कर सकता है और मार्टेंसिटिक घटकों को टेम्पर कर सकता है, लेकिन इससे मूल सूक्ष्म-दानेदार मूल-धातु संरचना पुनः निर्मित नहीं होती।
Grade 91 यह स्पष्ट करता है कि स्थानीय दृढ़ता और उच्च-तापमान सामर्थ्य पर अलग-अलग ध्यान देना क्यों आवश्यक है। ASM International और EPRI के 2016 के एक योगदान में मूल-धातु HAZ में Type IV cracking की संवेदनशीलता की सूचना दी गई है, विशेष रूप से सूक्ष्म-दानेदार और इंटरक्रिटिकल क्षेत्रों में। अनुकरण किए गए तापीय चक्रों से पता चला कि इंटरक्रिटिकल HAZ में फेराइट का निर्माण उच्च-तापमान तनन सामर्थ्य को कम कर सकता है। इसलिए संवेदनशील क्षेत्र आवश्यक रूप से वेल्ड का सबसे कठोर या सबसे मोटे-दानेदार भाग नहीं होता। रेंगन-सेवा के दौरान अपेक्षाकृत नरम, सूक्ष्म-दानेदार पट्टी अधिक मजबूत सामग्री के पास विकृति और क्षति संचित कर सकती है।
नरमी, स्थानीय तन्यता और गुणों की प्रवणताएँ
इंटरक्रिटिकल HAZ को निम्न क्रांतिक तापमान से ऊपर, लेकिन इतनी दूर तक नहीं, गर्म किया जाता है कि पूरी सूक्ष्म-संरचना ऑस्टेनाइट में रूपांतरित हो जाए। संरचना का केवल एक भाग पुनः-ऑस्टेनाइटीकृत होता है। शीतलन के दौरान नए बने रूपांतरण-उत्पाद उन फेराइट या टेम्पर्ड घटकों के निकट विकसित होते हैं जो चक्र के दौरान बचे रहते हैं। इसके परिणामस्वरूप बनी मिश्रित संरचना में समीपवर्ती CGHAZ की तुलना में कम कठोरता हो सकती है, विशेषकर तब जब मूल इस्पात क्वेंच और टेम्पर किया गया हो या अवक्षेपण द्वारा सुदृढ़ किया गया हो।
अत्यधिक-टेम्पर्ड क्षेत्र उप-क्रांतिक तापीय चक्र से गुजरता है। यह पुनः-ऑस्टेनाइटीकृत नहीं होता, लेकिन कार्बाइड मोटे हो सकते हैं, अवक्षेप सुदृढ़ीकरण-प्रभाव खो सकते हैं और पहले से कठोर किए गए घटक आगे टेम्पर हो सकते हैं। स्थानीय कठोरता और उपज सामर्थ्य घट सकते हैं। तनन लोडिंग, बंकन या सेवा-रेंगन के दौरान यह नरम पट्टी पसंदीदा विकृति-स्थल बन सकती है। इसकी अधिक स्थानीय तन्यता अपने-आप जोड़ को अधिक सुरक्षित नहीं बनाती: विकृति वहाँ संकेंद्रित होती है क्योंकि पड़ोसी क्षेत्र अधिक मजबूत बने रहते हैं, और संचित विकृति Type IV क्षति, थकान की शुरुआत या धातुकर्मीय सीमा पर विफलता को बढ़ावा दे सकती है।
तनन सामर्थ्य तनन परीक्षण में प्राप्त अधिकतम इंजीनियरी तनाव को दर्शाता है। उपज सामर्थ्य पर्याप्त प्लास्टिक विकृति की शुरुआत को दर्शाता है। कठोरता इंडेंटेशन के प्रति स्थानीय प्रतिरोध है और प्रायः सामर्थ्य के तीव्र संकेतक के रूप में काम करती है, लेकिन यह तनन परीक्षण का स्थान नहीं ले सकती। तन्यता फ्रैक्चर से पहले होने वाली प्लास्टिक विकृति या बढ़ाव को दर्शाती है। दृढ़ता किसी निर्दिष्ट परीक्षण-स्थिति में ऊर्जा अवशोषण और दरार-विस्तार के प्रतिरोध को दर्शाती है। एक ही HAZ में ये गुण अलग-अलग दिशाओं में बदल सकते हैं।
वेल्ड के पास कठोरता में न्यूनतम मान अत्यधिक-टेम्परिंग या इंटरक्रिटिकल नरमी का संकेत दे सकता है, जबकि अधिकतम मान मार्टेंसिटिक रूपांतरण और हाइड्रोजन-दरार के जोखिम का संकेत दे सकता है। इनमें से कोई भी परिणाम अपने-आप स्थानीय फ्रैक्चर दृढ़ता, थकान-आयु या सेवा-सामर्थ्य स्थापित नहीं करता। कठोरता-प्रोफ़ाइल को मैक्रोस्ट्रक्चर, सूक्ष्म-संरचना, तनन या बंकन परीक्षण, जहाँ आवश्यक हो वहाँ आघात परीक्षण, तथा अपेक्षित सेवा तापमान और लोडिंग-विधि के साथ पढ़ा जाना चाहिए।
बाद के पासों से होने वाला पुनर्तापन और PWHT इन प्रवणताओं को और बदलते हैं। सुपरमार्टेंसिटिक स्टेनलेस-इस्पात वेल्डों पर TWI के 2002 के अध्ययन में HAZ सूक्ष्म-संरचनाओं का परीक्षण जंग, तनाव-जंग दरार, सल्फाइड-तनाव दरार, बाद के पासों से होने वाले पुनर्तापन और PWHT के संबंध में किया गया। यह उदाहरण दर्शाता है कि यांत्रिक-गुणों के मानचित्रण को पर्यावरणीय प्रदर्शन से अलग नहीं किया जा सकता: नरम या रूपांतरित पट्टी में जंग-क्षमता, निष्क्रिय-फिल्म स्थिरता और हाइड्रोजन अवशोषण भी अलग हो सकते हैं। इस प्रकार HAZ क्रमिक यांत्रिक और रासायनिक गुणों वाला क्षेत्र है, जिसमें नियंत्रक जोखिम स्थानीय संरचना और उस पर प्रभाव डालने वाली सेवा-स्थितियों से निर्धारित होता है।
6. कार्बन और निम्न-मिश्रधातु इस्पातों में HAZ दरार-तंत्र
वेल्ड के निकट बनने वाली दरार कोई एक धातुकर्मीय घटना नहीं है। ASM International और European Steel Design Education Programme (ESDEP) वेल्ड-दरारों का वर्गीकरण उनके स्थान, समय और प्रेरक बल के आधार पर करते हैं: कुछ दरारें वेल्डिंग के बाद ठोस-अवस्था वाले HAZ में बनती हैं, कुछ तब बनती हैं जब वेल्ड धातु या स्थानीय रूप से पिघली हुई मूल धातु ठोस हो रही होती है, और कुछ केवल पुनर्तापन या सेवा के दौरान दिखाई देती हैं। यह भेद महत्त्वपूर्ण है, क्योंकि संलयन सीमा के पास बनी दरार हाइड्रोजन, दाना-सीमा द्रवीकरण, ठोसीकरण-संकुचन, रेंगन-क्षति या मोटाई-दिशा में तन्यता की हानि के कारण हो सकती है।
HAZ में एकल संरचना के बजाय तापीय प्रवणता होती है। पारंपरिक इस्पात के क्षेत्रों को सामान्यतः मोटे दाने वाले, सूक्ष्म-दाने वाले, आंशिक रूप से रूपांतरित या इंटरक्रिटिकल, तथा टेम्पर्ड या अति-टेम्पर्ड क्षेत्रों के रूप में वर्णित किया जाता है। पाइपलाइन इस्पातों के लिए NIST वर्गीकरण में मोटे-दाने वाले, सूक्ष्म-दाने वाले, इंटरक्रिटिकल और अति-टेम्पर्ड क्षेत्रों का उपयोग किया जाता है। प्रत्येक स्थान पर अलग-अलग अधिकतम तापमान और शीतलन-पथ अनुभव होता है। व्यावहारिक शीतलन-विवरणक Δt8/5—800 °C से 500 °C तक ठंडा होने में लगने वाला समय—तापीय चक्रों को रूपांतरण-उत्पादों से जोड़ने में सहायक होता है, हालांकि इसका उपयोग इस्पात और वेल्डिंग प्रक्रिया पर निर्भर करता है। NIST की एक पाइपलाइन रिपोर्ट में ऊष्मा-इनपुट, रासायनिक संघटन, वेल्ड से दूरी और दीवार की मोटाई को Δt8/5 को प्रभावित करने वाले कारकों के रूप में पहचाना गया है।
शीतलन-दर, संघटन, कठोरीकरण-क्षमता और पूर्व-ऑस्टेनाइट दाने का आकार परिणामी HAZ सूक्ष्मसंरचना और कठोरता को नियंत्रित करते हैं। कम शीतलन-अंतराल कठोरीकरण-क्षम कार्बन या निम्न-मिश्रधातु इस्पात में मार्टेंसाइट या बैनाइट उत्पन्न कर सकता है; अधिक लंबा अंतराल फेराइट, पर्लाइट या टेम्पर्ड रूपांतरण-उत्पादों के बनने की अनुमति दे सकता है। परिणामी संरचना यह निर्धारित करती है कि दरार आरंभ हो सकती है या नहीं, वह आगे बढ़ सकती है या नहीं, और क्या अवरोधन इतना तनन तनाव प्रदान करता है कि दरार खुली रह सके। प्रीहीटिंग और इंटरपास नियंत्रण तापीय चक्र को बदलते हैं, लेकिन वे इस्पात के रासायनिक संघटन, जोड़ के अवरोधन और हाइड्रोजन नियंत्रण के आकलन की आवश्यकता समाप्त नहीं करते। EN 1011-2 फेरिटिक इस्पातों की आर्क वेल्डिंग को कवर करता है, लेकिन फेरिटिक स्टेनलेस इस्पातों को नहीं। ISO 13916:2025 फ्यूजन वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन को निर्दिष्ट करता है; यह वेल्डोत्तर ऊष्मा-उपचार तापमान के मापन को निर्दिष्ट नहीं करता।
हाइड्रोजन-प्रेरित या शीत-दरार
हाइड्रोजन-प्रेरित दरार, जिसे शीत-दरार या विलंबित दरार भी कहा जाता है, वेल्ड के ठोस हो जाने और उससे सटे HAZ के ठंडा होने के बाद उत्पन्न होती है। इसलिए इसका विशिष्ट समय-क्रम हॉट क्रैकिंग से भिन्न होता है, हालांकि वेल्डिंग के कई घंटे बाद दरार का पता चल सकता है। ASM की चर्चाओं में सामान्यतः इस तंत्र को तीन परस्पर क्रियाशील आवश्यकताओं से जोड़ा जाता है: विसरणशील हाइड्रोजन, दरार के प्रति संवेदनशील कठोर या भंगुर सूक्ष्मसंरचना, और तनन तनाव। अवरोधन तथा वेल्ड-रूपांतरण तनाव स्थानीय तनाव-क्षेत्र प्रदान करते हैं; बाहरी रूप से लगाया गया भार शून्य होने पर भी अवशिष्ट तनाव उच्च बना रह सकता है।
हाइड्रोजन नमी, संदूषण, फ्लक्स-कवरिंग, स्नेहक या प्रक्रिया के अन्य स्रोतों से वेल्ड पूल में प्रवेश करता है। ठोसकरण के बाद परमाण्विक हाइड्रोजन वेल्ड और HAZ में विसरित होता है। यह समावेशों, पूर्व-ऑस्टेनाइट दाना-सीमाओं, मार्टेंसाइट इंटरफेस, विस्थापन-संबंधी क्षेत्रों और उच्च स्थानीय तनाव वाले अन्य क्षेत्रों में एकत्रित हो सकता है। सटीक भंग-प्रक्रिया इस्पात, सूक्ष्मसंरचना और भारण पर निर्भर करती है, इसलिए हाइड्रोजन की एकल सार्वभौमिक सीमा निर्धारित नहीं की जानी चाहिए। हाइड्रोजन कठोर और तनावग्रस्त सूक्ष्मसंरचना की दरार के प्रति सहनशीलता घटाता है; यह अवरोधन या धातुकर्मीय संवेदनशीलता से स्वतंत्र रूप से कार्य नहीं करता।
सबसे अधिक संवेदनशील HAZ प्रायः मोटे-दाने वाला क्षेत्र या ऐसा अन्य क्षेत्र होता है जो तीव्र शीतलन के दौरान अनटेम्पर्ड मार्टेंसाइट अथवा कठोर बैनाइटिक संरचना में रूपांतरित हो जाता है। मोटे पूर्व-ऑस्टेनाइट दाने दृढ़ता घटा सकते हैं और दरार-वृद्धि के लिए अपेक्षाकृत सरल मार्ग प्रदान कर सकते हैं। सूक्ष्म-दाने वाले और इंटरक्रिटिकल क्षेत्र भी प्रभावित हो सकते हैं, विशेषकर तब जब स्थानीय कठोरता, अवशिष्ट तनाव या सेवा-भारण प्रतिकूल हो। इसलिए किसी वेल्ड में फ्यूजन सीमा से अलग-अलग दूरियों पर हाइड्रोजन-क्रैकिंग का जोखिम भिन्न हो सकता है।
दरार की दिशा तनाव-क्षेत्र और ज्यामिति को दर्शाती है। वेल्ड धातु में अनुदैर्ध्य या अनुप्रस्थ दरारें हो सकती हैं, जबकि HAZ दरारें फ्यूजन सीमा के समानांतर चल सकती हैं या टो से कठोर आधार-धातु के भीतर तक बढ़ सकती हैं। रूट क्षेत्र, आरंभ और समाप्ति बिंदु, अंडरकट तथा जोड़ के अवरोधन में अचानक परिवर्तन तनाव को केंद्रित करते हैं। विलंबित निरीक्षण हाइड्रोजन-तंत्र का प्रमाण नहीं है, लेकिन विलंबित रूप से दिखाई देना एक उपयोगी चेतावनी-संकेत है।
नियंत्रण कारण-श्रृंखला का अनुसरण करता है: विसरणशील हाइड्रोजन को कम करना, अत्यधिक HAZ कठोरता से बचना, तथा तनन अवरोधन और अवशिष्ट तनाव को कम या नियंत्रित करना। सूखी उपभोज्य सामग्री और स्वच्छ जोड़-सतहें हाइड्रोजन के प्रवेश को नियंत्रित करती हैं। प्रीहीटिंग शीतलन को धीमा करती है और HAZ के अत्यधिक तनावग्रस्त, निम्न-तापमान अवस्था तक पहुँचने से पहले हाइड्रोजन को बाहर निकलने का अवसर देती है। वेल्डिंग प्रक्रिया में निर्दिष्ट होने पर पोस्टहीटिंग हाइड्रोजन हटाने में सहायक हो सकती है, जबकि वेल्डोत्तर ऊष्मा-उपचार संवेदनशील संरचनाओं को टेम्पर कर सकता है और अवशिष्ट तनाव घटा सकता है। इन उपायों का चयन ग्रेड और मोटाई के अनुसार किया जाना चाहिए; इन्हें किसी सामान्य तापमान-नियम का परस्पर विकल्प नहीं माना जा सकता।
द्रवीकरण, ठोसकरण और पुनःतापन-दरार
द्रवीकरण-दरार HAZ में उत्पन्न होने वाली हॉट क्रैक है। यह सामान्यतः उन दाना-सीमाओं के साथ बनती है जो वेल्डिंग के तापीय चक्र से स्थानीय रूप से पिघल गई हों, लेकिन मुख्य फ्यूजन क्षेत्र के बाहर स्थित हों। शीतलन और संकुचन के दौरान इस पतली द्रव-फिल्म पर खिंचाव पड़ने से दरार बनती है। पृथकित अशुद्धियाँ, निम्न-गलनांक यूक्टेक्टिक अवयव, समावेश या मिश्रधातु-समृद्ध दाना-सीमा क्षेत्र स्थानीय गलनांक को घटा सकते हैं। इसलिए HAZ में दरार पड़ सकती है, भले ही आधार-धातु का बड़ा भाग पिघला न हो।
यह तंत्र फ्यूजन क्षेत्र में होने वाली ठोसकरण-दरार से भिन्न है। ठोसकरण-दरार में फ्यूजन क्षेत्र की द्रव वेल्ड धातु बढ़ते हुए डेंड्राइटों के बीच ठोस होती है। विलेय का पृथक्करण और पूर्ति की सीमाएँ एक कमजोर, द्रव-अवशेष वाली सीमा-जालिका छोड़ देती हैं; इसके बाद वेल्ड धातु का संकुचन डेंड्राइटों के बीच के क्षेत्र को खोल देता है। इसका स्थान जमा की गई या पिघली हुई वेल्ड धातु के भीतर होता है, न कि अपिघलित HAZ में। फ्यूजन सीमा का अनुसरण करने वाली दरार में दोनों संभावनाओं की जाँच आवश्यक है: स्थानीय रूप से पिघली हुई HAZ सामग्री द्रवीकरण का संकेत देती है, जबकि वेल्ड धातु के भीतर डेंड्राइटों के बीच का मार्ग ठोसकरण-दरार का संकेत देता है। जहाँ फ्यूजन सीमा और HAZ का तापीय क्षेत्र एक-दूसरे पर आरोपित होते हैं, वहाँ मिश्रित दरारें भी उत्पन्न हो सकती हैं।
ESDEP संरचनात्मक इस्पातों में प्रमुख वेल्डेबिलिटी समस्याओं के बीच HAZ द्रवीकरण-दरार, हाइड्रोजन-प्रेरित दरार और पुनःतापन-दरार को सूचीबद्ध करता है। द्रवीकरण के प्रति संवेदनशीलता आधार-धातु के रासायनिक संघटन, पृथक्करण, दाने के आकार, अधिकतम तापमान और तापीय विकृति से प्रभावित होती है। मोटे दाने लंबी दाना-सीमा मार्ग प्रदान करते हैं, जबकि बार-बार होने वाले तापीय चक्र पहले से गर्म किए गए क्षेत्रों को फिर से पिघला सकते हैं या कमजोर कर सकते हैं। यहाँ प्रासंगिक प्रेरक-बल उच्च-तापमान शीतलन के दौरान उत्पन्न तनन विकृति है, न कि ठोसकरण के बाद संचित विसरणशील हाइड्रोजन।
पुनःतापन-दरार बाद के तापीय अनावरण के दौरान उत्पन्न होती है, जो सामान्यतः तनाव-निवारण ऊष्मा-उपचार या ऊँचे तापमान पर सेवा के समय होता है। यह पहले से वेल्ड किए गए HAZ या वेल्ड क्षेत्र में ठोस-अवस्था की, प्रायः अंतर-दाणिक, विफलता होती है। अवक्षेपण और पुनर्प्राप्ति दाने के आंतरिक भागों को मजबूत कर सकते हैं, जबकि दाना-सीमाएँ अपेक्षाकृत कमजोर रह जाती हैं; इसके बाद अवशिष्ट तनाव का शमन और रेंगन-विकृति उन सीमाओं पर विकृति को केंद्रित करते हैं। संवेदनशीलता विशेष मिश्रधातु प्रणालियों तथा अशुद्धियों या अवक्षेपों की स्थितियों से जुड़ी होती है, इसलिए इसका अनुमान केवल वेल्ड की उपस्थिति या कमरे के तापमान की कठोरता से नहीं लगाया जा सकता।
ग्रेड 91 यह स्पष्ट करता है कि HAZ को कई सूक्ष्मसंरचनात्मक क्षेत्रों के रूप में क्यों देखा जाना चाहिए। ASM International और EPRI ने 2016 में रिपोर्ट किया कि ग्रेड 91 आधार-धातु HAZ में Type IV दरार के प्रति संवेदनशील है, विशेष रूप से सूक्ष्म-दाने वाले और इंटरक्रिटिकल क्षेत्रों में। Type IV क्षति सेवा-तापमान पर होने वाली रेंगन-विफलता है, न कि सामान्य हाइड्रोजन-शीत-दरार। अनुकरण किए गए तापीय चक्रों से पता चला कि इंटरक्रिटिकल HAZ में फेराइट का बनना उच्च-तापमान तनन-शक्ति को घटा सकता है। इसके बाद के पासों से होने वाला पुनःतापन और PWHT अवक्षेपों, टेम्परिंग की अवस्था तथा स्थानीय शक्ति को और बदल देते हैं; इसलिए अंतिम दरार-संवेदनशीलता संपूर्ण वेल्ड तापीय इतिहास पर निर्भर करती है।
परतदार फटन और मोटाई-दिशा में संवेदनशीलता
परतदार फटन आधार-धातु में होने वाली दरार की एक प्रक्रिया है, जो रोल्ड प्लेट की सतह के अभिलंब दिशा में तनन-विकृति से जुड़ी होती है। यह सामान्यतः अवरोधित वेल्ड के नीचे विकसित होती है, विशेषकर T-जोड़, कोने के जोड़ या बड़े अटैचमेंट के आसपास, जहाँ वेल्ड का संकुचन प्लेट को उसकी मोटाई के आर-पार खींचता है। दरार का मार्ग सामान्यतः सीढ़ीनुमा या टेरेस-जैसा होता है: यह लम्बे समावेशों के बीच आगे बढ़ती है और उन्हें तन्य कतरनी क्षेत्रों के माध्यम से जोड़ती है।
निर्णायक पदार्थ-गुण मोटाई-दिशीय तन्यता-लचक है, न कि केवल अनुप्रस्थ तनन-शक्ति या HAZ कठोरता। रोल्ड प्लेट में अधात्विक समावेश होते हैं—ऐतिहासिक रूप से मैंगनीज सल्फाइड, तथा इस्पात-निर्माण प्रक्रिया के अनुसार ऑक्साइड या सिलिकेट समावेश भी—जो रोलिंग के दौरान चपटे और संरेखित हो जाते हैं। जब प्लेट को लघु-अनुप्रस्थ दिशा में विकृत किया जाता है, तब ये समावेश रिक्ति-नाभिकीकरण स्थलों के रूप में कार्य करते हैं। कम या कम गंभीर समावेश-श्रृंखलाओं वाला स्वच्छ इस्पात कम संवेदनशील होता है, जबकि उच्च अवरोधन, मोटी प्लेट, बड़े वेल्ड जमाव और प्रतिकूल जोड़-डिजाइन लगाए गए मोटाई-दिशीय विकृति को बढ़ाते हैं।
परतदार फटन HAZ के नीचे आधार-धातु में आरंभ हो सकता है और इसे HAZ दरार समझ लिया जा सकता है, क्योंकि दरार वेल्ड के निकट स्थित होती है। इसका प्रेरक-बल प्लेट की मोटाई के आर-पार कार्य करने वाली वेल्ड-संकुचन विकृति और अवरोधन है; हाइड्रोजन इसकी परिभाषित आवश्यकता नहीं है। इसी प्रकार कठोर मार्टेंसाइटिक HAZ का होना भी आवश्यक नहीं है। धातुवैज्ञानिक स्थिति, दरार की आकृति, समावेशों का संरेखण और लगाए गए विकृति की दिशा इसे हाइड्रोजन-प्रेरित दरार तथा द्रवीकरण-दरार से अलग करते हैं।
डिजाइन और प्रक्रिया में परिवर्तन विकृति को घटा सकते हैं: जोड़ को इस प्रकार उन्मुख करें कि प्लेट की मोटाई के आर-पार खिंचाव से बचा जा सके, अत्यधिक वेल्ड आयतन कम करें, उपयुक्त जोड़-विवरण का उपयोग करें, अवरोधन नियंत्रित करें और, जहाँ निर्दिष्ट हो, सत्यापित मोटाई-दिशीय गुणों वाली प्लेट चुनें। केवल दिखाई देने वाले सतही संकेत को हटाने वाला वेल्ड-मरम्मत कार्य अधःसतही, समावेश-संबद्ध दरार को छोड़ सकता है। जाँच में केवल फ्यूजन रेखा ही नहीं, बल्कि अटैचमेंट के आसपास प्लेट के पूरे आयतन को शामिल किया जाना चाहिए।
7. प्रीहीट, इंटरपास नियंत्रण और वेल्डिंग प्रक्रिया चर
प्रीहीट का धातुकर्मीय उद्देश्य
प्रीहीट एक तापीय नियंत्रण है, HAZ संबंधी समस्याओं का सार्वभौमिक उपचार नहीं। यह आर्क ऊष्मा लगाए जाने से पहले जोड़ का तापमान बढ़ाता है, जिससे वेल्ड पूल और आसपास के इस्पात के बीच तापमान प्रवणता कम हो जाती है। इसका तात्कालिक परिणाम रूपांतरण-परास से होकर होने वाली धीमी शीतलन है। फेरिटिक इस्पातों में, संघटन, कठोरीकरण-क्षमता, पूर्व-ऑस्टेनाइट कण आकार और वास्तविक तापीय चक्र के आधार पर, यह परिवर्तन अत्यधिक कठोर मार्टेंसाइटिक या बेनाइटिक HAZ बनने से रोक सकता है।
एक उपयोगी वर्णन Δt8/5 है: वेल्डेड भाग में किसी बिंदु को 800 °C से 500 °C तक ठंडा होने में लगने वाला समय। अनेक इस्पातों में यह अंतराल ऑस्टेनाइट अपघटन के एक महत्वपूर्ण भाग को समेटता है, हालांकि यह प्रत्येक मिश्रधातु या वेल्ड स्थिति का पूर्ण वर्णन नहीं करता। सामान्यतः छोटा Δt8/5 तीव्र शीतलन और कठोर, भंगुर रूपांतरण उत्पादों के अधिक जोखिम का संकेत देता है; लंबा अंतराल अधिक विसरणीय रूपांतरण और टेम्परिंग प्रभावों की अनुमति देता है। National Institute of Standards and Technology (NIST) के अनुसार, पाइपलाइन-इस्पात का Δt8/5 ऊष्मा इनपुट, रासायनिक संघटन, वेल्ड से दूरी और दीवार की मोटाई पर निर्भर करता है। प्रीहीट प्रारंभिक तापमान और मूल धातु में ऊष्मा प्रवाह को बदलकर इस संबंध को प्रभावित करता है।
प्रीहीट हाइड्रोजन प्रबंधन में भी सहायता करता है। नमी, सतह संदूषण, उपभोज्य पदार्थों या परिरक्षण गैस संबंधी समस्याओं से प्रविष्ट हाइड्रोजन, इस्पात के निम्न तापमान तक पहुँचने से पहले ऑस्टेनाइटिक या कठोर HAZ क्षेत्रों से विसरित होकर बाहर निकल सकता है। इससे तन्य अवशिष्ट प्रतिबल और संवेदनशील सूक्ष्मसंरचना के साथ संयोजित होने के लिए उपलब्ध हाइड्रोजन की सांद्रता कम हो जाती है। यह प्रभाव सशर्त है। प्रीहीट गीले इलेक्ट्रोड, संदूषित जोड़-सतहों, अत्यधिक प्रतिबंध या ऐसी इस्पात-ग्रेड की भरपाई नहीं कर सकता जिसकी प्रक्रिया अस्वीकार्य कठोरता उत्पन्न करती हो। हाइड्रोजन-प्रेरित दरार एक विशिष्ट तंत्र है, वेल्ड के निकट बनने वाली प्रत्येक दरार के लिए प्रयुक्त नाम नहीं।
इसलिए आवश्यक तापमान का चयन इस्पात के संघटन, उत्पाद की मोटाई, प्रतिबंध, हाइड्रोजन नियंत्रण, वेल्डिंग प्रक्रिया और प्रक्रिया-अर्हता के आधार पर किया जाता है। अत्यधिक प्रीहीट की अपनी लागतें होती हैं। इससे शीतलन समय इतना बढ़ सकता है कि कण मोटे हो जाएँ, स्थानीय सामर्थ्य घट जाए, टेम्पर्ड इस्पातों में अत्यधिक मृदुकरण हो और ऊँचे तापमान के संपर्क में आने वाला क्षेत्र विस्तृत हो जाए। क्वेंच्ड-एंड-टेम्पर्ड इस्पातों में अत्यधिक गर्म चक्र मूल-धातु के HAZ को टेम्पर कर सकता है। अवक्षेपण-सुदृढ़ या क्रीप-प्रतिरोधी ग्रेडों में यह अपेक्षित अवक्षेप कण-समूह को प्रभावित कर सकता है।
एकल निर्दिष्ट प्रीहीट मान के बावजूद HAZ स्थानिक रूप से क्रमिक बना रहता है। संलयन सीमा के सबसे निकट, उच्चतम शिखर तापमान के बाद किसी पारंपरिक इस्पात में मोटे-कणों वाला क्षेत्र बन सकता है। इससे अधिक दूरी पर कण-परिष्कृत, इंटरक्रिटिकल तथा टेम्पर्ड या अत्यधिक-टेम्पर्ड क्षेत्रों को अलग-अलग शिखर तापमान और रूपांतरण पथों का अनुभव होता है। TWI इन चार पारंपरिक-इस्पात उपविभागों की पहचान शिखर तापमान और वेल्ड से दूरी के आधार पर करता है। प्रीहीट उनके शीतलन इतिहास को बदलता है; वह उन्हें धातुकर्मीय रूप से समान नहीं बनाता।
इंटरपास तापमान और तापीय संचय
| तापमान पद | जहाँ लागू होता है | उद्देश्य |
|---|---|---|
| पूर्वतापन तापमान | वेल्डिंग या निर्दिष्ट वेल्ड खंड के आरंभ होने से पहले | आरंभिक तापीय स्थिति निर्धारित करता है |
| पास-अंतराल तापमान | अगला पास निक्षेपित करने से ठीक पहले | पासों के बीच तापीय संचय को नियंत्रित करता है |
| पूर्वतापन-रखरखाव तापमान | किसी व्यवधान के दौरान या प्रक्रियाओं के बीच | जोड़ को निर्दिष्ट न्यूनतम तापमान से नीचे जाने से रोकता है |
| पीडब्ल्यूएचटी तापमान | बाद के वेल्डोत्तर ताप-उपचार के दौरान | अलग मापन और नियंत्रण आवश्यक करता है |
प्रीहीट तापमान वह न्यूनतम तापमान है जो वेल्डिंग शुरू होने से पहले, या किसी निर्दिष्ट वेल्ड खंड की शुरुआत से पहले, जोड़ में स्थापित किया जाता है। इंटरपास तापमान अगले पास को जमा करने से ठीक पहले वेल्ड क्षेत्र का तापमान होता है। प्रीहीट-रखरखाव तापमान वह न्यूनतम तापमान है जिसे वेल्डिंग बाधित होने पर या परिचालनों के बीच जोड़ को गर्म बनाए रखना आवश्यक होने पर बनाए रखना चाहिए। इन शब्दों को परस्पर विनिमेय नहीं माना जाना चाहिए।
इंटरपास नियंत्रण तापीय संचय को नियंत्रित करता है। बहुपास वेल्ड में दूसरा और उसके बाद के पास पिछले वेल्ड धातु तथा निकटवर्ती HAZ को पुनः गर्म करते हैं। उच्च इंटरपास तापमान का अर्थ है कि अगला तापीय चक्र अधिक गर्म आधार अवस्था से शुरू होता है, जिससे सामान्यतः शीतलन धीमा होता है और Δt8/5 कम होता है। यह पहले के पासों को बार-बार टेम्परिंग या आंशिक पुनः-ऑस्टेनिटीकरण के संपर्क में भी ला सकता है। परिणामी सूक्ष्मसंरचना में केवल कुछ मिलीमीटर की दूरी पर अलग-अलग कठोरता और दृढ़ता वाली संकीर्ण पट्टियाँ हो सकती हैं।
अधिकतम इंटरपास सीमा प्रायः न्यूनतम प्रीहीट आवश्यकता जितनी ही महत्वपूर्ण होती है। यदि यह सीमा पार हो जाए, तो संचित ऊष्मा अत्यधिक कण-वृद्धि, मृदुकरण या कम दृढ़ता उत्पन्न कर सकती है, विशेषकर क्वेंच्ड-एंड-टेम्पर्ड तथा क्रीप-प्रतिरोधी इस्पातों में। यदि तापमान निर्दिष्ट न्यूनतम से नीचे गिर जाए, तो तीव्र शीतलन और हाइड्रोजन-दरार जोखिम लौट सकता है। सही मान प्रक्रिया-विशिष्ट होता है; यह किसी वेल्डिंग प्रक्रिया का स्थिर गुण नहीं है।
Grade 91 यह स्पष्ट करता है कि सरल तापमान नियम क्यों विफल होते हैं। 2016 के ASM International और EPRI अध्ययन में मूल-धातु HAZ में Type IV दरारों का वर्णन किया गया है, विशेषकर सूक्ष्म-कणीय और इंटरक्रिटिकल क्षेत्रों में। ये क्षेत्र वे मोटे-कणों वाली पट्टियाँ नहीं हैं जिन्हें सरलीकृत आरेखों में अक्सर दिखाया जाता है। अनुकरण किए गए तापीय चक्रों से यह भी पता चला कि इंटरक्रिटिकल HAZ में फेराइट का निर्माण उच्च-तापमान तन्य सामर्थ्य को कम कर सकता है। बार-बार होने वाला पास-पुनःतापन कुछ मार्टेंसाइट को टेम्पर कर सकता है, जबकि अन्य स्थानों पर नया इंटरक्रिटिकल पदार्थ बनाता है। इसलिए नियम-अनुरूप इंटरपास रीडिंग अपने-आप Type IV क्षति के प्रति प्रतिरोध स्थापित नहीं कर सकती।
यही सिद्धांत स्टेनलेस इस्पातों पर भी लागू होता है। सुपरमार्टेंसिटिक स्टेनलेस-इस्पात वेल्डों पर TWI के 2002 के अध्ययन में संक्षारण, तनाव-संक्षारण दरार और सल्फाइड-तनाव दरार के संबंध में HAZ सूक्ष्मसंरचनाओं की जाँच की गई; साथ ही बाद के पासों और वेल्डोत्तर ताप उपचार (PWHT) से होने वाले पुनःतापन का भी अध्ययन किया गया। स्थानीय पुनःतापन क्रोमियम वितरण, मार्टेंसाइट टेम्परिंग और संक्षारण प्रतिक्रिया को बदल सकता है। इसलिए HAZ नियंत्रण का संबंध सेवा-जनित अवनयन से भी है, केवल कठोरता और दरार से नहीं।
EN 1011-2 और ISO 13916:2025
EN 1011-2 फेरिटिक इस्पातों की आर्क वेल्डिंग के लिए अनुशंसाएँ प्रदान करता है। इसका कार्यक्षेत्र फेरिटिक इस्पातों तक सीमित है और इसमें फेरिटिक स्टेनलेस इस्पात शामिल नहीं हैं। यह दस्तावेज हाइड्रोजन नियंत्रण, ऊष्मा इनपुट, प्रीहीट और शीतलन स्थितियों जैसे वेल्डिंग प्रक्रिया कारकों को संबोधित करता है तथा अभियंता को HAZ कठोरता और शीत-दरार जोखिम का आकलन करने में सहायता करता है। यह वेल्डिंग प्रक्रिया के चयन और नियंत्रण के लिए मार्गदर्शन है, अर्हता-साक्ष्य या ग्रेड-विशिष्ट आवश्यकताओं का विकल्प नहीं।
ISO 13916:2025 पूर्ण धातुकर्मीय प्रक्रिया-डिजाइन के बजाय मापन को संबोधित करता है। यह मानक संलयन वेल्डिंग के दौरान प्रीहीट, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन की आवश्यकताएँ निर्दिष्ट करता है। इसमें PWHT तापमान का मापन शामिल नहीं है। यह अपवर्जन महत्वपूर्ण है: वेल्ड पास से पहले दर्ज किया गया तापमान इस बात का प्रमाण नहीं है कि बाद का तनाव-मुक्ति या टेम्परिंग उपचार अपने निर्दिष्ट तापमान या एकरूपता तक पहुँचा।
मापन का स्थान और समय उस पदार्थ का प्रतिनिधित्व करना चाहिए जो वेल्ड के तापीय चक्र को नियंत्रित करता है, न कि केवल उस सुविधाजनक सतह का जो सबसे गर्म हो। विशेषकर प्रतिबंधित खंडों, संलग्नकों और मोटी-दीवार वाले अवयवों में, मोटाई के आर-पार और जोड़ के आसपास तापमान भिन्न हो सकता है। प्रक्रिया में यह स्पष्ट होना चाहिए कि रीडिंग कब और कहाँ ली जाती है तथा अनुमत न्यूनतम या अधिकतम मान क्या है।
ऊष्मा इनपुट और पास अनुक्रम नियंत्रण की एक और परत जोड़ते हैं। आर्क ऊर्जा का संबंध सामान्यतः धारा, वोल्टता और गमन गति से होता है; प्रक्रिया-दक्षता और बीड ज्यामिति कार्यखंड में वास्तव में स्थानांतरित ऊष्मा को प्रभावित करते हैं। अधिक ऊष्मा इनपुट सामान्यतः गर्म किए गए क्षेत्र को विस्तृत करता है और शीतलन समय बढ़ाता है, लेकिन जोड़ की ज्यामिति, प्लेट की मोटाई और प्रतिबंध सरल पूर्वानुमान को उलट सकते हैं। स्ट्रिंगर-बीड अनुक्रम, चौड़ा वीव, बारी-बारी से दोनों ओर वेल्डिंग या नियोजित इंटरपास विराम यह बदलते हैं कि कौन-से क्षेत्र और किस समय पुनः गर्म होंगे। परिणामस्वरूप, समान नाममात्र प्रीहीट वाले दो वेल्डों में HAZ कण आकार, कठोरता, दृढ़ता और दरार-प्रवणता अलग-अलग हो सकती है। वेल्डिंग प्रक्रिया को केवल एक तापमान रीडिंग नहीं, बल्कि संपूर्ण तापीय इतिहास नियंत्रित करना चाहिए।
8. बहु-पास वेल्डिंग: पुनर्तापन, टेम्परिंग और HAZ का अतिव्यापन
बहु-पास वेल्ड से फ्यूज़न सीमा के पास केवल एक निश्चित HAZ नहीं बनता। प्रत्येक पास एक नया तापीय चक्र जोड़ता है, और उस पास का तापमान-क्षेत्र पहले के पासों से परिवर्तित सामग्री के साथ अतिव्यापित होता है। जो क्षेत्र पहले कभी मोटे दानों वाले HAZ के रूप में बना था, उसे बाद में निम्न क्रांतिक तापमान से नीचे पुनः गर्म करके टेम्पर किया जा सकता है; कोई अन्य क्षेत्र इंटरक्रिटिकल परास तक गर्म हो सकता है, जहाँ कुछ फेराइट ऑस्टेनाइट में परिवर्तित होता है; और बाद की फ्यूज़न सीमा के निकट की सामग्री पूर्ण रूप से पुनः-ऑस्टेनिटीकृत होकर ठंडा होने पर फिर से रूपांतरित हो सकती है।
इसलिए अंतिम अनुप्रस्थ काट किसी एक घटना के बजाय घटनाओं का एक क्रम दर्शाता है। अधिकतम तापमान, उस तापमान पर रहने की अवधि, रूपांतरण परास से होकर ठंडा होने की प्रक्रिया, तथा पुनर्तापन चक्रों की संख्या और उनके बीच की दूरी—सभी महत्वपूर्ण हैं। TWI पारंपरिक इस्पात के HAZ क्षेत्रों को अधिकतम तापमान और वेल्ड से दूरी के आधार पर दाना-मोटा, दाना-सूक्ष्मीकृत, आंशिक रूप से रूपांतरित और टेम्पर्ड क्षेत्रों के रूप में वर्णित करता है। बहु-पास जोड़ में ये नाम कई पासों के प्रति स्थानीय प्रतिक्रियाओं को दर्शाते हैं, न कि आवश्यक रूप से चार स्थायी, समानांतर पट्टियों को।

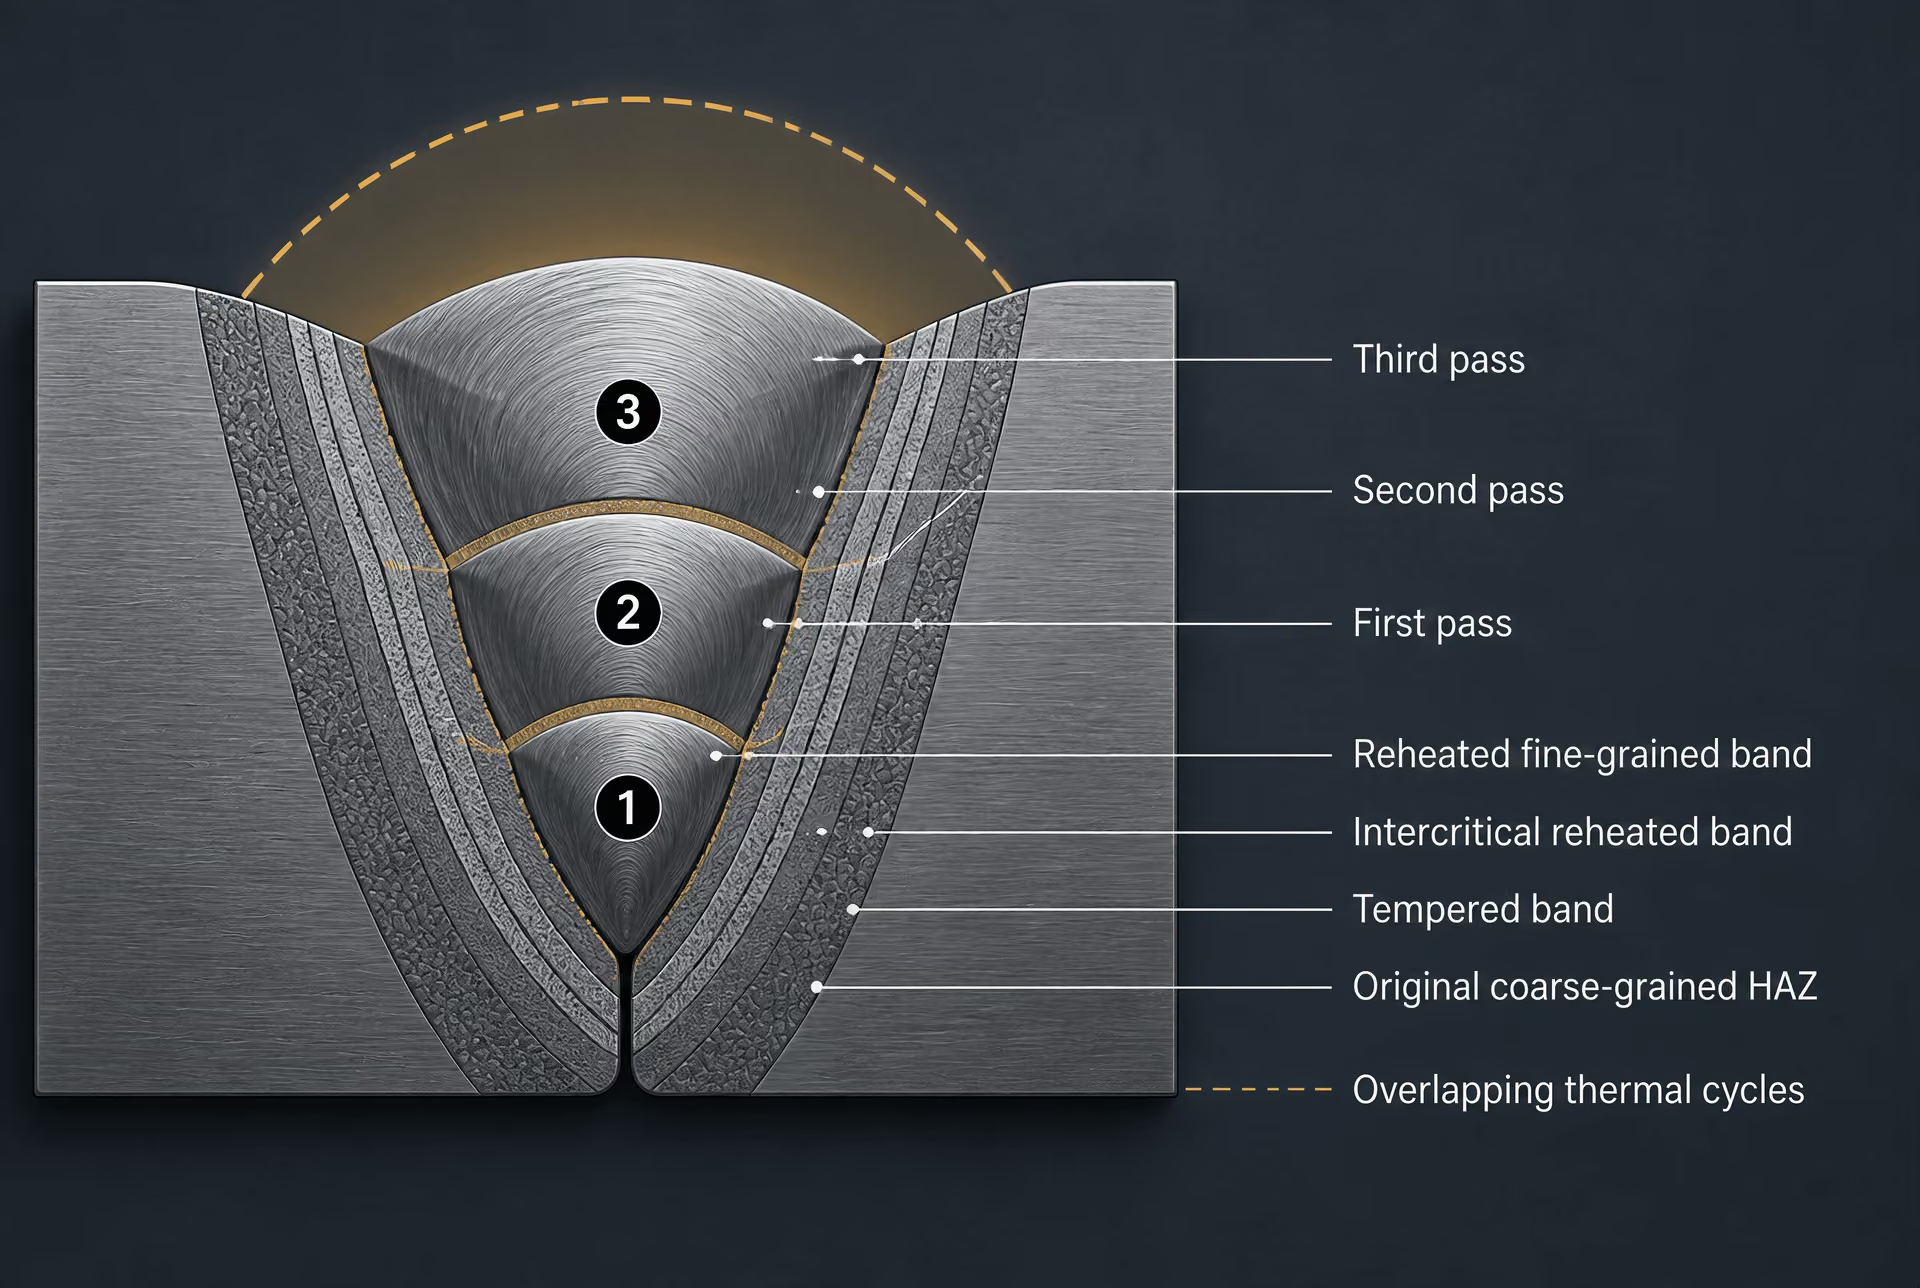
बाद के पास द्वारा पहले के HAZ क्षेत्रों का पुनर्तापन
बाद के पास के पुनर्तापन के प्रभाव
- टेम्परिंग कम तापमान वाला चक्र मार्टेंसिटिक कठोरता और अवशिष्ट प्रतिबल को कम कर सकता है।
- परिष्करण बाद का ऑस्टेनाइटिक चक्र नए, अधिक सूक्ष्म ऑस्टेनाइट कण बना सकता है।
- आंशिक पुनःऑस्टेनाइटीकरण अंतर-क्रांतिक चक्र पिछली संरचना के केवल एक भाग को रूपांतरित करता है।
- अति-टेम्परिंग दोहराया गया उपक्रांतिक अनावरण कार्बाइडों या अवक्षेपों को मोटा कर सकता है और सामर्थ्य घटा सकता है।
बाद का बीड पहले के वेल्ड धातु और पहले के HAZ के एक हिस्से को पुनः गर्म करता है। इसका विस्तार बीड के आकार, यात्रा-वेग, आर्क ऊर्जा, जोड़ की ज्यामिति, प्लेट या दीवार की मोटाई, इंटरपास तापमान और पास के स्थान पर निर्भर करता है। ऊष्मा-आदान और तापीय चालकता यह नियंत्रित करते हैं कि आसपास की धातु किसी दिए गए तापमान तक कितनी तेजी से पहुँचती है, जबकि नई फ्यूज़न सीमा से दूरी अधिकतम तापमान निर्धारित करती है। एक ही बिंदु को एक पास के दौरान उच्च-तापमान चक्र और अगले पास के दौरान निम्न-तापमान टेम्परिंग चक्र का अनुभव हो सकता है।
व्यावहारिक शीतलन पैरामीटर Δt8/5 उस बीते समय को दर्शाता है, जिसमें सामग्री 800 °C से 500 °C तक ठंडी होती है। जहाँ इस परास में इस्पात ऑस्टेनाइट अपघटन से गुजरता है, वहाँ यह उपयोगी है, लेकिन यह बहु-पास तापीय इतिहास का पूर्ण वर्णन नहीं करता। National Institute of Standards and Technology की पाइपलाइन रिपोर्ट Δt8/5 को ऊष्मा-आदान, रासायनिक संघटन, वेल्ड से दूरी और दीवार की मोटाई से संबंधित करती है। इसका अर्थ यह नहीं है कि किसी जोड़ के प्रत्येक बिंदु का शीतलन समय समान होता है। आसन्न बिंदुओं पर चक्रों में पर्याप्त अंतर हो सकता है और बाद के पास पहले चक्र से बनी संरचना को बदल सकते हैं।
निम्न-मिश्रधातु फेरिटिक इस्पात में पहला पास फ्यूज़न सीमा के पास मोटे पूर्व-ऑस्टेनाइट दाने बना सकता है। ऐसा बाद का पास जिसका अधिकतम तापमान ऑस्टेनाइट क्षेत्र में पहुँचता है, स्थानीय अधिकतम तापमान और चक्र की अवधि पर निर्भर करते हुए, नए ऑस्टेनाइट दाने बनाकर इस संरचना को सूक्ष्मीकृत कर सकता है। यदि बाद का अधिकतम तापमान केवल इंटरक्रिटिकल परास तक पहुँचता है, तो मूल फेराइट का एक अंश ऑस्टेनाइट में रूपांतरित होता है। ठंडा होने पर यह अंश नए बैनाइट, मार्टेंसाइट या किसी अन्य रूपांतरण-उत्पाद में बदल सकता है, जबकि अरूपांतरित मैट्रिक्स पहले की कुछ विशेषताओं को बनाए रखता है। निम्न-तापमान चक्र इस्पात को बिल्कुल भी पुनः-ऑस्टेनिटीकृत नहीं कर सकता, लेकिन मार्टेंसाइट को टेम्पर कर सकता है या पहले से कठोर किए गए क्षेत्र को मृदु कर सकता है।
इसीलिए वेल्ड प्रक्रिया का नियंत्रण केवल नाममात्र आर्क ऊर्जा तक सीमित नहीं किया जा सकता। इंटरपास तापमान प्रत्येक पास के प्रारंभिक तापमान को बदलता है और प्रभावी शीतलन-अंतराल को कम कर सकता है। ISO 13916:2025 फ्यूज़न वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन को निर्दिष्ट करता है; यह वेल्ड-पश्चात ताप-उपचार तापमान के मापन को स्पष्ट रूप से बाहर रखता है। EN 1011-2 फेरिटिक स्टेनलेस स्टील को छोड़कर फेरिटिक इस्पातों की आर्क वेल्डिंग से संबंधित है और संबंधित फेरिटिक ग्रेडों में वेल्डिंग परिस्थितियों के नियंत्रण के लिए मार्गदर्शन प्रदान करता है।
टेम्पर्ड और अति-टेम्पर्ड संरचनाएँ
निम्न क्रांतिक रूपांतरण तापमान से नीचे पुनः गर्म करने पर नया ऑस्टेनाइट क्षेत्र बनाए बिना मार्टेंसिटिक या बैनिटिक HAZ को टेम्पर किया जा सकता है। कार्बन का पुनर्वितरण होता है, संक्रमण कार्बाइड बन सकते हैं या उनमें परिवर्तन हो सकता है, अवशिष्ट प्रतिबल घटते हैं और कठोरता सामान्यतः कम हो जाती है। परिणामी संरचना में बिना टेम्पर किए गए मार्टेंसिटिक क्षेत्र की तुलना में हाइड्रोजन-प्रेरित दरार के प्रति अधिक प्रतिरोध हो सकता है, लेकिन यह परिवर्तन सामर्थ्य को भी कम कर सकता है। परिणाम मूल घटक, पुनर्तापन तापमान, धारण-अवधि और चक्रों की संख्या पर निर्भर करता है।
इसलिए “Tempered HAZ” कोई एकल सूक्ष्मसंरचना नहीं है। छोटा और अपेक्षाकृत ठंडा चक्र सीमित टेम्परिंग उत्पन्न कर सकता है, जबकि अधिक गर्म या दोहराया गया चक्र कार्बाइडों के पर्याप्त स्थूलन और अवक्षेपण-सुदृढ़ीकरण की हानि का कारण बन सकता है। “Over-tempered” का अर्थ है कि तापीय संपर्क ने गुणों को इच्छित टेम्परिंग अवस्था से आगे घटा दिया है। क्वेंच्ड-एंड-टेम्पर्ड इस्पातों में यह मृदुकृत क्षेत्र स्थानीय न्यूनतम सामर्थ्य वाला क्षेत्र बन सकता है। क्रीप-प्रतिरोधी इस्पातों में पुनर्तापन अवक्षेपों के उस सावधानीपूर्वक नियंत्रित वितरण को बिगाड़ सकता है, जो दीर्घकालिक सामर्थ्य बनाए रखता है।
Grade 91 यह दर्शाता है कि मृदुकरण को स्वतः लाभकारी मानना क्यों जोखिमपूर्ण है। ASM International और EPRI ने 2016 में रिपोर्ट किया कि Grade 91 आधार-धातु HAZ में Type IV दरार के प्रति संवेदनशील है, विशेषकर सूक्ष्म-दानेदार और इंटरक्रिटिकल क्षेत्रों में। तापीय-चक्र अनुकरणों से पता चला कि इंटरक्रिटिकल HAZ में फेराइट का बनना उच्च-तापमान तनन-सामर्थ्य को कम कर सकता है। निर्णायक स्थान केवल स्पष्ट रूप से मोटे दानों वाला क्षेत्र नहीं होता: इंटरक्रिटिकल परास से होकर बार-बार गुजरने से प्रतिकूल क्रीप-विकृति और क्षति-व्यवहार वाली सूक्ष्म-दानेदार, आंशिक रूप से रूपांतरित संरचना बन सकती है। बाद के वेल्ड पास कुछ मार्टेंसाइट को टेम्पर करने के साथ-साथ इस संवेदनशील क्षेत्र को बना या बड़ा भी सकते हैं।
वेल्ड-पश्चात ताप-उपचार पूरे जोड़ में एक और नियंत्रित तापीय चक्र जोड़ता है। यह कठोर रूपांतरण-उत्पादों को टेम्पर कर सकता है और अवशिष्ट प्रतिबल को घटा सकता है, लेकिन यह कार्बाइड या अवक्षेपों में परिवर्तन को बढ़ावा दे सकता है, कठोरता-प्रवणताओं को बदल सकता है और पुनर्तप्त क्षेत्रों को आगे के क्षरण के संपर्क में ला सकता है। इसलिए PWHT को इस्पात ग्रेड, मोटाई, वेल्डिंग प्रक्रिया और सेवा-परिस्थिति के अनुसार निर्दिष्ट किया जाना चाहिए; यह मान लेना उचित नहीं है कि इससे HAZ के सभी अंतर समाप्त हो जाएंगे।
Supermartensitic stainless steels इसी बिंदु को स्पष्ट करते हैं, साथ ही संक्षारण प्रभावों को भी जोड़ते हैं। TWI के 2002 के अध्ययन में उनके HAZ सूक्ष्मसंरचनाओं का परीक्षण संक्षारण, तनाव-संक्षारण दरार, सल्फाइड-तनाव दरार, बाद के पासों द्वारा पुनर्तापन और PWHT के संदर्भ में किया गया। बाद का पास ताजे मार्टेंसाइट को टेम्पर कर सकता है, पहले के क्षेत्र को आंशिक रूप से पुनः-ऑस्टेनिटीकृत कर सकता है या संकीर्ण पुनर्तप्त पट्टी में मिश्रित संरचना उत्पन्न कर सकता है। ये परिवर्तन क्रोमियम के विभाजन, कार्बाइड निर्माण, कठोरता, अवशिष्ट प्रतिबल और सतह के विद्युत-रासायनिक व्यवहार को प्रभावित करते हैं। कम कठोरता से दरार बनने की एक प्रवृत्ति घट सकती है, जबकि स्थानीय संघटनात्मक या प्रावस्था-परिवर्तन संक्षारण-प्रतिरोध को कम कर सकते हैं या हाइड्रोजन-युक्त सेवा में एक संवेदनशील मार्ग बना सकते हैं।
वेल्ड के अनुप्रस्थ काट में अतिव्यापी तापीय इतिहास क्यों होता है
बहु-पास जोड़ के अनुप्रस्थ काट को तापीय अधिकतमों और शीतलन-पथों के मानचित्र के रूप में पढ़ना चाहिए। किसी पास के निकट धातु पिघल सकती है या पूर्ण रूप से पुनः-ऑस्टेनिटीकृत हो सकती है। इससे अधिक दूरी पर वह दाना-वृद्धि परास, दाना-सूक्ष्मीकरण परास, इंटरक्रिटिकल परास या केवल टेम्परिंग तापमान तक पहुँच सकती है। अगला पास इन सीमाओं को स्थानांतरित करता है और क्षेत्रों का एक और समूह आरोपित करता है। ये क्षेत्र साफ-सुथरे ढंग से एक-दूसरे के ऊपर रखे हुए नहीं होते, बल्कि वक्राकार, विस्थापित और आंशिक रूप से संपाती होते हैं।
यह अतिव्यापन कई स्तरों पर गुणों में विषमता उत्पन्न करता है। जहाँ तीव्र शीतलन से मार्टेंसाइट बनता है, वहाँ कठोरता बढ़ सकती है; जहाँ मार्टेंसाइट टेम्पर होता है, वहाँ कठोरता घट सकती है; और जहाँ बाद का चक्र नए, बिना टेम्पर किए गए रूपांतरण-उत्पाद बनाता है, वहाँ कठोरता फिर बदल सकती है। दृढ़ता दाने के आकार, प्रावस्था-संतुलन, रूपांतरित अंश में कार्बन की मात्रा और स्थानीय अवशिष्ट प्रतिबल पर निर्भर करती है; इसका अनुमान केवल वेल्ड से दूरी के आधार पर नहीं लगाया जा सकता। इसी प्रकार दरार-संवेदनशीलता भी बिंदु-बिंदु बदलती है। ESDEP HAZ द्रवीकरण-दरार, हाइड्रोजन-प्रेरित दरार और पुनर्तापन-दरार को संरचनात्मक इस्पात की वेल्डेबिलिटी से संबंधित अलग-अलग समस्याओं के रूप में पहचानता है, जबकि ठोसकरण-दरार वेल्ड धातु में होती है और लैमेलर टियरिंग मोटाई-दिशा की तन्यता से संबंधित होती है। पुनर्तापन इन तंत्रों को एक-दूसरे का पर्याय नहीं बनाता।
यही स्थानिक प्रवणता स्टेनलेस वेल्डों में संक्षारण और सेवा-दौरान दरार को भी नियंत्रित करती है। कोई पुनर्तप्त पट्टी आसन्न धातु से कठोरता, निष्क्रिय फिल्म की स्थिरता, अवक्षेपों की मात्रा और तनन प्रतिबल के संदर्भ में भिन्न हो सकती है। इसलिए धातुवैज्ञानिक परीक्षण और कठोरता-प्रोफाइल को वास्तविक बीड-क्रम को ध्यान में रखकर निर्धारित करना चाहिए। फ्यूज़न सीमा पर किया गया एकल मापन मृदुकृत इंटरक्रिटिकल पट्टी, पुनर्तप्त मार्टेंसिटिक पट्टी या उस अति-टेम्पर्ड क्षेत्र को नहीं पकड़ सकता, जो विफलता को नियंत्रित करता है।
9. Grade 91 और Type IV क्रैकिंग
| ग्रेड 91 उष्मा-प्रभावित क्षेत्र का भाग | तापीय इतिहास | रिपोर्ट की गई चिंता |
|---|---|---|
| मोटे-कण वाला | कण-वृद्धि के साथ उच्च-तापमान पर पूर्ण ऑस्टेनाइटीकरण | मोटी रूपांतरित संरचना और आघात-कठोरता में संभावित हानि |
| सूक्ष्म-कण वाला | स्पष्ट कण-वृद्धि के बिना पूर्ण या पर्याप्त ऑस्टेनाइटीकरण | टाइप IV के प्रति संवेदनशील आधार-धातु उष्मा-प्रभावित क्षेत्र का एक भाग |
| अंतर-क्रांतिक | Ac1 और Ac3 के बीच आंशिक रूपांतरण | फेराइट का निर्माण और उच्च-तापमान तनन सामर्थ्य में कमी |
| अति-टेम्पर्ड | उपक्रांतिक पुनर्तापन | मृदुकरण और परिवर्तित अवक्षेप स्थिति |
Grade 91 एक उपयोगी केस स्टडी है, क्योंकि इसकी वेल्डेबिलिटी की समस्या केवल दिखाई देने वाली फ्यूज़न सीमा तक सीमित नहीं है। यह स्टील टेम्पर्ड-मार्टेंसिटिक, क्रीप-प्रतिरोधी मिश्रधातु है, जिसे सामान्यतः Grade 91, पाइप के लिए P91 और बॉयलर ट्यूबिंग के लिए T91 कहा जाता है। इसमें लगभग 9% क्रोमियम तथा मोलिब्डेनम, वैनेडियम, नायोबियम और नाइट्रोजन जैसे तत्व मिलाए जाते हैं। ऊँचे तापमान पर इसकी मजबूती एक सूक्ष्म रूप से टेम्पर्ड मार्टेंसिटिक संरचना पर निर्भर करती है, जिसमें स्थिर अवक्षेप, विशेषकर कार्बोनाइट्राइड और दीर्घकालिक टेम्परिंग से संबंधित क्रोमियम-समृद्ध कार्बाइडों का समूह, मौजूद होते हैं।
वेल्डिंग इस सावधानीपूर्वक विकसित संरचना को स्थानीय तापीय चक्रों के क्रम से बदल देती है। फ्यूज़न रेखा के ठीक पास का स्थान पूरी तरह ऑस्टेनिटीकृत होकर मोटे मार्टेंसाइट में परिवर्तित हो सकता है। उससे कुछ दूर, अधिकतम तापमान ऑस्टेनाइट को सूक्ष्म कर सकता है, लेकिन उतनी दाना-वृद्धि उत्पन्न नहीं करता। इससे और दूर, मूल सूक्ष्मसंरचना का केवल कुछ भाग ही परिवर्तित हो सकता है। परिणामस्वरूप एक समान पट्टी नहीं, बल्कि क्रमिक रूप से परिवर्तित HAZ बनता है।
2016 में प्रकाशित ASM-EPRI Grade 91 अध्ययन ने आधार-धातु के HAZ में, विशेष रूप से सूक्ष्म-दाना और इंटरक्रिटिकल क्षेत्रों में, Type IV क्रैकिंग के प्रति संवेदनशीलता की पहचान की। यह अंतर महत्वपूर्ण है। फ्रैक्चर सतह वेल्ड के पास हो सकती है, लेकिन वेल्ड के निकट होना फ्यूज़न सीमा को नियंत्रक धातुकर्मीय स्थान नहीं बना देता।

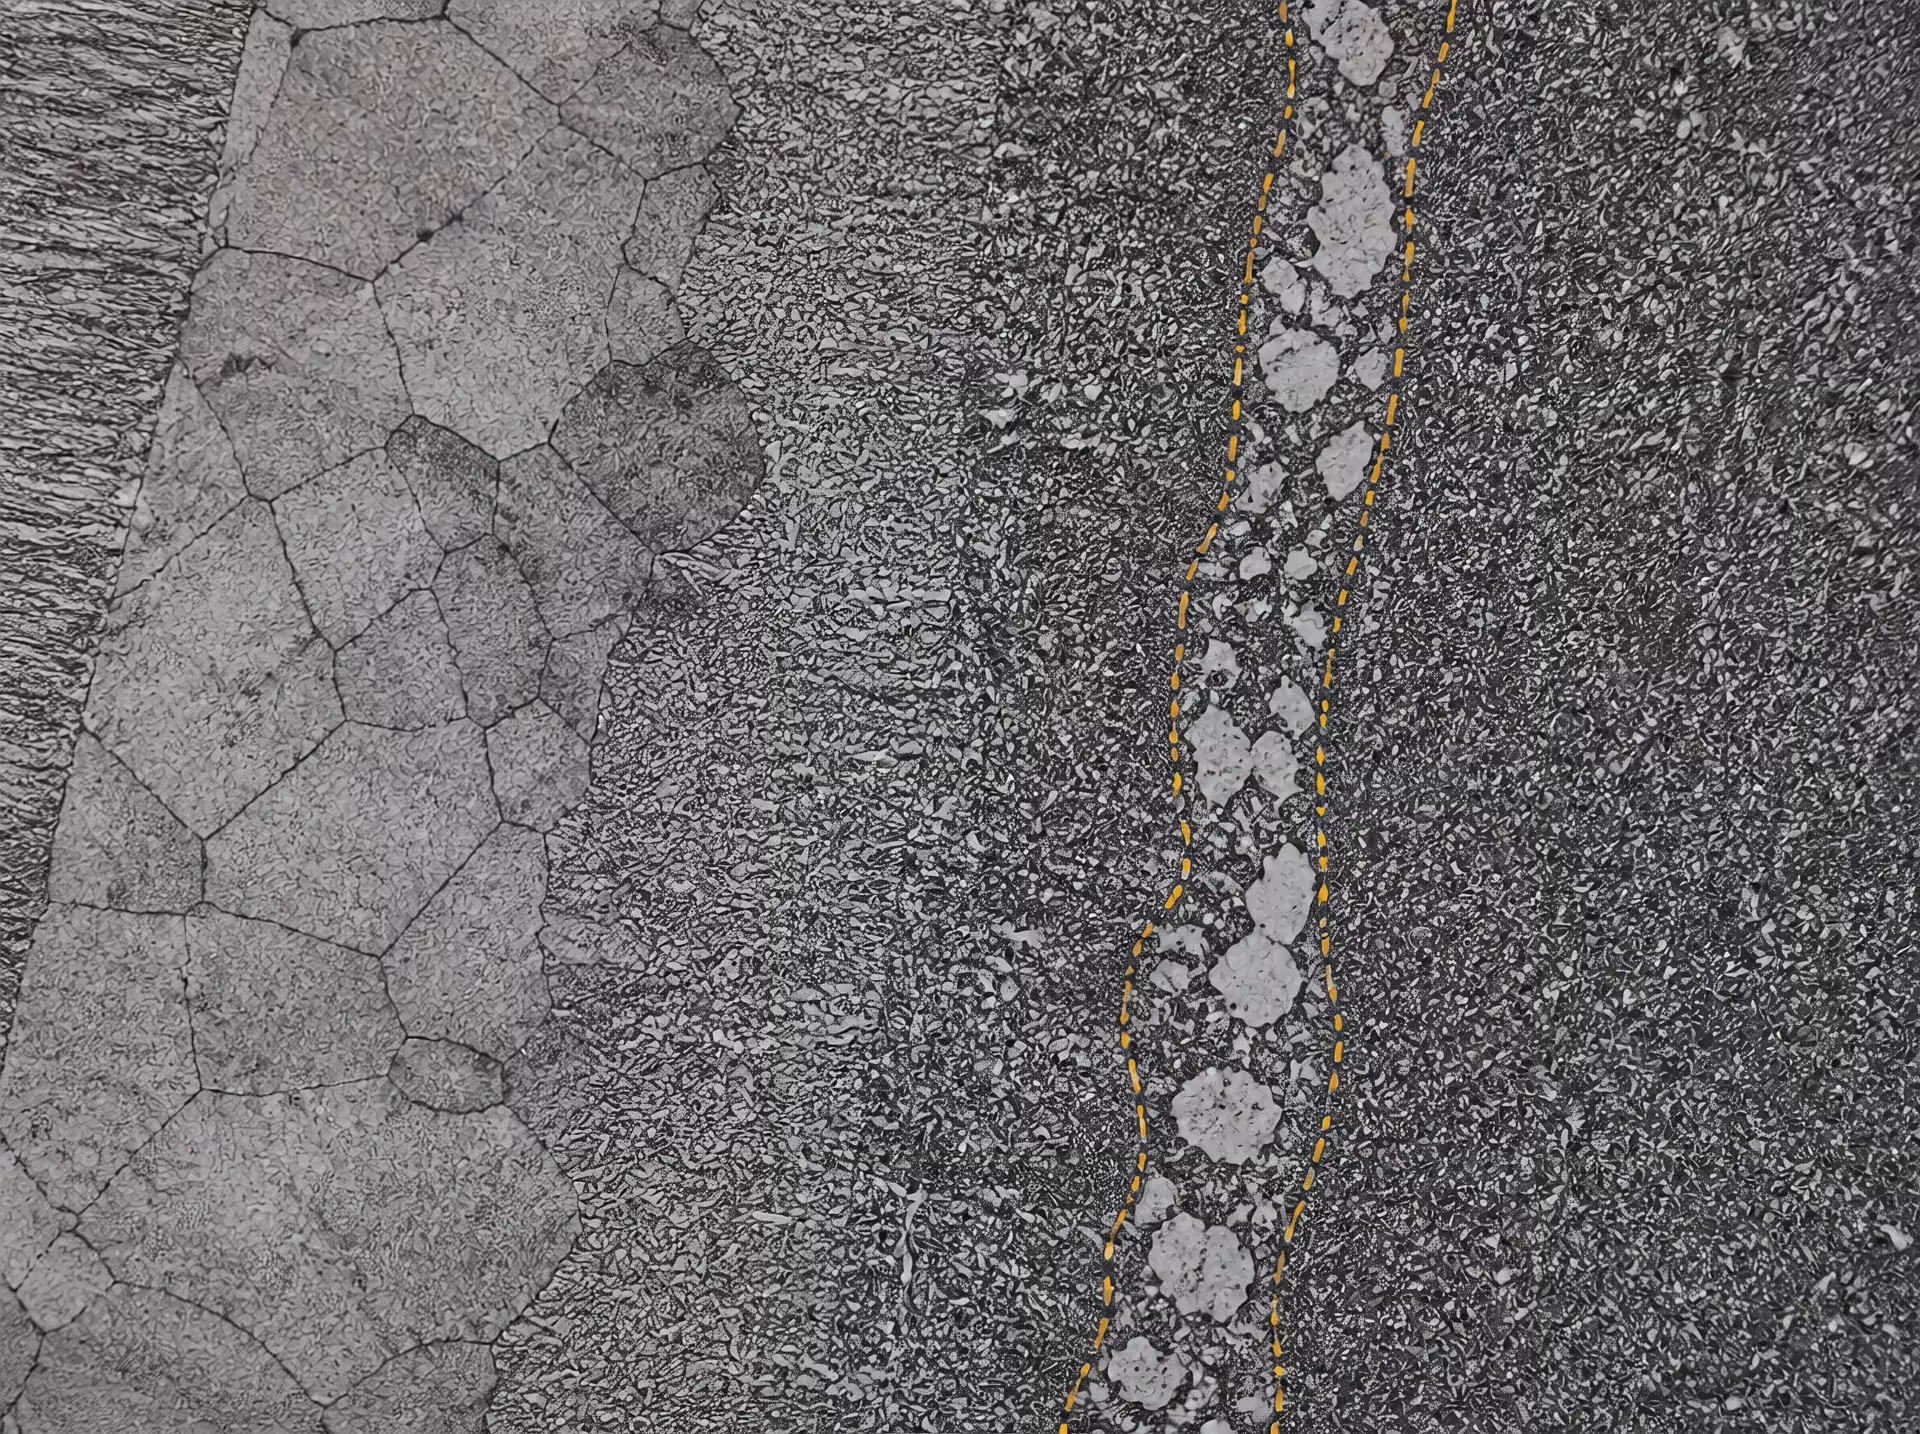
Grade 91 में सूक्ष्म-दाने और इंटरक्रिटिकल HAZ क्षेत्र
सूक्ष्म-दाने वाला HAZ वहाँ बनता है जहाँ अधिकतम तापमान ऑस्टेनाइट-रूपांतरण सीमा से ऊपर तो होता है, लेकिन इतना अधिक नहीं होता, या पर्याप्त समय तक बना नहीं रहता, कि मोटे-दाने वाले HAZ में पाई जाने वाली पूर्व-ऑस्टेनाइट दाना-वृद्धि हो सके। वेल्डिंग कुछ अवक्षेपों को घोल देती है या उनका पुनर्वितरण करती है, जिसके बाद तीव्र शीतलन से नया मार्टेंसाइट बनता है। चूँकि पूर्व-ऑस्टेनाइट दाने मोटे-दाने वाले क्षेत्र की तुलना में छोटे होते हैं, इसलिए परिवर्तित पैकेट और ब्लॉक संरचना भी अलग होती है। निर्माण और सेवा के दौरान टेम्परिंग तब ऐसे क्षेत्र पर प्रभाव डालती है, जहाँ मूल अवक्षेप-वितरण और दाना-ज्यामिति पहले ही प्रभावित हो चुके होते हैं।
इंटरक्रिटिकल HAZ अपेक्षाकृत कम अधिकतम-तापमान सीमा में स्थित होता है। वेल्ड तापीय चक्र के दौरान पदार्थ का केवल कुछ भाग ऑस्टेनिटिक क्षेत्र में प्रवेश करता है; शेष भाग टेम्पर्ड Grade 91 संरचना को बनाए रखता है। शीतलन पर नवगठित ऑस्टेनाइट, अपरिवर्तित या आंशिक रूप से टेम्पर्ड पदार्थ के पास परिवर्तित होता है। इससे कठोरता, कार्बन-वितरण, अवक्षेप-अवस्था और क्रीप-प्रतिरोध में स्थानीय भिन्नताओं वाली मिश्रित सूक्ष्मसंरचना बनती है। इसलिए इंटरक्रिटिकल क्षेत्र यांत्रिक रूप से अधिक कमजोर हो सकता है, भले ही उसकी कठोरता उसे HAZ के सबसे स्पष्ट भाग के रूप में चिह्नित न करे।
TWI पारंपरिक स्टील के HAZ के उपक्षेत्रों को दाना-मोटे, दाना-सूक्ष्म, आंशिक रूप से परिवर्तित और टेम्पर्ड क्षेत्रों के रूप में वर्णित करता है, जिनका वर्गीकरण अधिकतम तापमान और वेल्ड से दूरी के आधार पर किया जाता है। NIST पाइपलाइन स्टील के HAZ के लिए संबंधित शब्द—मोटे-दाने, सूक्ष्म-दाने, इंटरक्रिटिकल और अति-टेम्पर्ड क्षेत्र—का उपयोग करता है। ये नाम प्रत्येक मिश्रधातु प्रणाली में परस्पर विनिमेय नहीं होते, लेकिन मूल बात Grade 91 पर लागू होती है: प्रत्येक स्थान एक अलग तापीय इतिहास दर्ज करता है।
शीतलन भी उतना ही महत्वपूर्ण है। व्यावहारिक पैरामीटर Δt8/5 उस समय को दर्शाता है, जिसमें वेल्ड क्षेत्र 800 °C से 500 °C तक ठंडा होता है। NIST का विश्लेषण Δt8/5 को ऊष्मा-इनपुट, स्टील की रासायनिक संरचना, वेल्ड से दूरी और दीवार की मोटाई से संबंधित करता है। ये चर रूपांतरण की गतिज और वेल्ड द्वारा आरोपित टेम्परिंग की मात्रा को बदलते हैं। Grade 91 के HAZ का आकलन केवल अधिकतम तापमान के आधार पर नहीं किया जा सकता।
TWI के अनुसार HAZ की सूक्ष्मसंरचना और कठोरता मुख्यतः रूपांतरण-सीमा के भीतर शीतलन-दर, संघटन और हार्डनेबिलिटी तथा पूर्व-ऑस्टेनाइट दाना-आकार पर निर्भर करती है। Grade 91 में यही चर निर्धारित करते हैं कि कोई स्थानीय क्षेत्र कठोर नया मार्टेंसाइट बनाएगा, अतिरिक्त टेम्परिंग से गुजरेगा या मिश्रित इंटरक्रिटिकल संरचना विकसित करेगा। कठोरता का ट्रैवर्स उपयोगी है, लेकिन यह क्रीप क्षति या Type IV संवेदनशीलता का पूर्ण मानचित्र नहीं है।
फेराइट का निर्माण और उच्च-तापमान मजबूती
ASM-EPRI अध्ययन ने अनुकरण किए गए Grade 91 वेल्ड तापीय चक्रों की भी जाँच की और बताया कि इंटरक्रिटिकल HAZ में फेराइट का निर्माण उच्च-तापमान तन्य मजबूती को कम कर सकता है। यह अवलोकन Type IV समस्या को उस सामान्य कथन की तुलना में अधिक विशिष्ट धातुकर्मीय आधार देता है कि वेल्डिंग “HAZ को कमजोर करती है।”
फेराइट, Grade 91 को उच्च-तापमान मजबूती प्रदान करने वाले टेम्पर्ड-मार्टेंसिटिक मैट्रिक्स की तुलना में अधिक नरम और कम क्रीप-प्रतिरोधी होता है। इसके निर्माण के साथ स्थानीय कार्बन और मिश्रधातु-तत्वों का पुनर्वितरण, अवक्षेपों की स्थिरता में परिवर्तन और सूक्ष्म रूप से नियंत्रित लैथ-मार्टेंसाइट संरचना का ह्रास हो सकता है। निरंतर भार के अंतर्गत विकृति इस परिवर्तित क्षेत्र में केंद्रित हो सकती है। इसके आसपास की वेल्ड धातु, अप्रभावित आधार-धातु और अधिक कठोर HAZ क्षेत्र तब अवरोध उत्पन्न करते हैं, जिससे सूक्ष्म-दाने या इंटरक्रिटिकल पदार्थ पर स्थानीय प्रतिबल और विकृति की माँग बढ़ जाती है।
परिणाम केवल कठोरता का असंतुलन नहीं है। उच्च-तापमान तन्य व्यवहार प्लास्टिक प्रवाह और क्रीप के प्रति सूक्ष्मसंरचना के प्रतिरोध, अवक्षेपों के विकास, दाने और उप-दाने की संरचना तथा वेल्डेड जोड़ में विकृति के वितरण पर निर्भर करता है। मध्यम मापी गई कठोरता वाला क्षेत्र भी दीर्घकालिक मजबूती में कमजोर हो सकता है, यदि आंशिक रूपांतरण या फेराइट-निर्माण के कारण उसका क्रीप-प्रतिरोध घट गया हो।
इस निष्कर्ष को सार्वभौमिक सेवा-आयु अनुमान में परिवर्तित नहीं किया जाना चाहिए। वेल्डेड Grade 91 घटक की प्रतिक्रिया प्रतिबल, तापमान, ज्यामिति, वेल्ड प्रक्रिया, अवरोध, वेल्डोत्तर ऊष्मा-उपचार, सेवा-इतिहास और HAZ सूक्ष्मसंरचनाओं के वास्तविक वितरण पर निर्भर करती है। तापीय-चक्र अनुकरण एक क्रियाविधि स्थापित करते हैं और संवेदनशील क्षेत्र की पहचान करते हैं; वे अपने-आप यह निर्धारित नहीं करते कि कोई विशेष पात्र, ट्यूब या पाइप कब विफल होगा।
प्रीहीट, इंटरपास नियंत्रण और वेल्ड ऊष्मा-इनपुट अब भी प्रासंगिक हैं, क्योंकि वे तापीय चक्रों और रूपांतरण-व्यवहार को प्रभावित करते हैं। ISO 13916:2025 फ्यूज़न वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-मेंटेनेंस तापमानों के मापन को निर्दिष्ट करता है, लेकिन यह वेल्डोत्तर ऊष्मा-उपचार तापमान के मापन को स्पष्ट रूप से बाहर रखता है। यह अंतर Grade 91 कार्य के लिए महत्वपूर्ण है: वेल्ड-तापमान नियंत्रण और PWHT संबंधित प्रक्रियाएँ हैं, लेकिन वे एक ही मापन-आवश्यकता नहीं हैं।
Type IV विफलता आधार-धातु के HAZ की समस्या क्यों है
टाइप IV दरार आधार-धातु के उष्मा-प्रभावित क्षेत्र के कमजोर सूक्ष्म-कण वाले और अंतर-क्रांतिक क्षेत्रों से संबद्ध सेवा-तापमान रेंगन विफलता, विशेष रूप से ग्रेड 91 में।
Type IV क्रैकिंग सामान्यतः सूक्ष्म-दाने और इंटरक्रिटिकल आधार-धातु HAZ में क्रीप क्षति से संबंधित होती है। इसलिए इसे सामान्य “वेल्ड क्रैकिंग” घटना के रूप में वर्णित करना या इसके कारण को स्वतः फ्यूज़न सीमा पर स्थित करना भ्रामक है। वेल्ड तापीय व्यवधान और जोड़ की ज्यामिति प्रदान कर सकता है, लेकिन संवेदनशील सूक्ष्मसंरचना सामान्यतः समीपस्थ मूल पदार्थ में बनती है।
दीर्घकालिक सेवा के दौरान कमजोर HAZ में सीमाओं के साथ रिक्तिकाएँ उत्पन्न होकर बढ़ सकती हैं। स्थानीय विकृति का संचय, दाना-सीमा स्लाइडिंग और अवक्षेपों में परिवर्तन क्षति के विकास में योगदान करते हैं। दरार परिवर्तित HAZ पदार्थ और अधिक मजबूत पड़ोसी क्षेत्रों के बीच की सीमा के लगभग अनुदिश बढ़ सकती है, हालांकि इसका सटीक मार्ग प्रतिबल-अवस्था, सूक्ष्मसंरचना और निर्माण-इतिहास पर निर्भर करता है। इसलिए निरीक्षण को केवल वेल्ड धातु और फ्यूज़न रेखा तक सीमित न रखकर आधार-धातु HAZ को भी शामिल करना चाहिए।
यह क्रियाविधि हाइड्रोजन-प्रेरित क्रैकिंग, ठोसीकरण क्रैकिंग, लैमेलर टियरिंग, लिक्वेशन क्रैकिंग और रीहीट क्रैकिंग से भिन्न है। ESDEP संरचनात्मक स्टीलों में प्रमुख वेल्डेबिलिटी समस्याओं के रूप में HAZ लिक्वेशन क्रैकिंग, हाइड्रोजन-प्रेरित क्रैकिंग और रीहीट क्रैकिंग की पहचान करता है, लेकिन ये क्रियाविधियाँ अलग धातुकर्मीय और भारण परिस्थितियों में होती हैं। Type IV क्षति मुख्यतः संवेदनशील Grade 91 HAZ में सेवा-तापमान पर होने वाली क्रीप की समस्या है।
इसलिए उचित आकलन में वेल्ड प्रक्रिया अभिलेख, PWHT इतिहास, तापीय-चक्र संबंधी जानकारी, कठोरता और सूक्ष्मसंरचनात्मक परीक्षण को सेवा-प्रतिबल और तापमान संबंधी आँकड़ों के साथ संयोजित किया जाता है। फेराइट और घटित उच्च-तापमान तन्य मजबूती से संबंधित ASM-EPRI निष्कर्ष यह समझाने में सहायक है कि सूक्ष्म-दाने और इंटरक्रिटिकल क्षेत्रों पर केंद्रित ध्यान क्यों आवश्यक है। यह प्रत्येक Grade 91 वेल्ड को समान रूप से संवेदनशील मानने का औचित्य नहीं देता और न ही घटक-विशिष्ट साक्ष्य के बिना निश्चित अनुमत सेवा-अवधि का समर्थन करता है।
पुनःतापन एक और स्तर जोड़ता है। बाद का वेल्ड पास पहले के HAZ को टेम्पर, आंशिक रूप से परिवर्तित या अन्यथा संशोधित कर सकता है, और PWHT कठोरता को घटाने के साथ-साथ अवक्षेप तथा उप-संरचना की अवस्था को भी बदल सकता है। इसी प्रकार के स्थानिक प्रभाव अन्य मिश्रधातुओं में भी होते हैं: सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्डों पर TWI की 2002 की चर्चा HAZ सूक्ष्मसंरचनाओं को संक्षारण, स्ट्रेस-कॉरोजन क्रैकिंग, सल्फाइड-स्ट्रेस क्रैकिंग, बाद के पासों द्वारा पुनःतापन और PWHT से संबंधित करती है। पदार्थ-विशिष्ट विफलता-क्रियाविधि बदल जाती है, लेकिन नियंत्रक सिद्धांत यही रहता है: HAZ स्थानीय तापीय इतिहासों का एक समूह है, जिसके सेवा-व्यवहार का आकलन क्षेत्र-विशेष के आधार पर किया जाना चाहिए।
10. HAZ संक्षारण और पर्यावरण-सहायित दरार
ऊष्मा-प्रभावित क्षेत्र (HAZ) भी संक्षारण को प्रभावित करने वाला एक चर है। कठोरता सर्वेक्षण अत्यधिक कठोर पट्टी की पहचान कर सकता है, लेकिन यह नहीं दिखा सकता कि क्रोमियम-समृद्ध अवक्षेप बने हैं या नहीं, सुरक्षात्मक मिश्रधातु तत्व अलग-अलग क्षेत्रों में संकेंद्रित हुए हैं या नहीं, स्थानीय फेराइट और मार्टेंसाइट का संतुलन कैसा है, अथवा वेल्डिंग के कारण तन्य अवशिष्ट तनाव रह गया है या नहीं। ये विवरण संक्षारण और पर्यावरण-सहायित दरार को नियंत्रित करते हैं।
इसलिए HAZ का आकलन उसके सेवा-पर्यावरण के संदर्भ में किया जाना आवश्यक है। क्लोराइड-युक्त जल, कार्बन डाइऑक्साइड, हाइड्रोजन सल्फाइड, घुलित ऑक्सीजन, अम्लीय संघनित द्रव और उच्च-तापमान भाप अलग-अलग प्रकार की मांगें उत्पन्न करते हैं। समान ऊष्मीय चक्र शुष्क वायुमंडलीय संपर्क में सहनीय हो सकता है, लेकिन सल्फाइड-युक्त उत्पादन-पर्यावरण में असुरक्षित हो सकता है, जहाँ हाइड्रोजन का अवशोषण और तन्य तनाव, दरार के प्रति संवेदनशील सूक्ष्मसंरचना के साथ मिल सकते हैं।
संक्षारण चर के रूप में सूक्ष्मसंरचना
HAZ की सूक्ष्मसंरचना संलयन सीमा से दूरी के साथ निरंतर बदलती है, न कि एकल, स्पष्ट सीमा पर। TWI पारंपरिक इस्पात के क्षेत्रों को कण-मोटा, कण-सूक्ष्म, आंशिक रूप से रूपांतरित और टेम्पर्ड क्षेत्रों के रूप में वर्णित करता है; इनका वर्गीकरण चरम तापमान और वेल्ड से दूरी के आधार पर किया जाता है। National Institute of Standards and Technology (NIST) द्वारा पाइपलाइन-इस्पात पर किए गए विश्लेषण में इससे निकटता से संबंधित coarse-grained, fine-grained, intercritical और over-tempered zones शब्दों का उपयोग किया गया है।
प्रत्येक क्षेत्र अलग संक्षारण व्यवहार प्रदर्शित कर सकता है। कणों का मोटा होना सीमाओं के घनत्व और प्रकृति को बदलता है; intercritical heating मूल संरचना को आंशिक रूप से रूपांतरित करती है और ठंडा होने के बाद कठोर, कार्बन-समृद्ध मार्टेंसाइट के द्वीप उत्पन्न कर सकती है; tempering सुदृढ़ीकरणकारी चरणों को घोल या मोटा कर सकती है और स्थानीय विद्युत-रासायनिक व्यवहार को बदल सकती है। स्टेनलेस स्टील में महत्वपूर्ण परिवर्तनों में क्रोमियम-समृद्ध कार्बाइडों के समीप क्रोमियम-क्षय, intermetallic phases का अवक्षेपण, delta ferrite का निर्माण या विलयन, तथा मार्टेंसाइट और ऑस्टेनाइट के अंश एवं रसायन में परिवर्तन शामिल हो सकते हैं।
नियंत्रक ऊष्मीय विवरण केवल “वेल्डिंग तापमान” नहीं है। रूपांतरण सीमा से होकर ठंडा होने की प्रक्रिया महत्वपूर्ण है, और Δt8/5—800 °C से 500 °C तक ठंडा होने में लगने वाला समय—एक उपयोगी वेल्डिंग पैरामीटर है, जहाँ ये तापमान संबंधित रूपांतरण अंतराल को दर्शाते हैं। NIST के अनुसार Δt8/5 ऊष्मा-इनपुट, रासायनिक संघटन, वेल्ड से दूरी और दीवार की मोटाई पर निर्भर करता है। परिणामस्वरूप, वेल्ड से समान नाममात्र दूरी पर स्थित दो स्थानों में संयम, मोटाई या ऊष्मा-प्रवाह भिन्न होने पर समान संरचना विकसित नहीं हो सकती।
फेरिटिक स्टील में TWI रूपांतरण सीमा के दौरान ठंडा होने की दर, संघटन और कठोरीकरण-क्षमता, तथा पूर्व-ऑस्टेनाइट कण आकार को HAZ की सूक्ष्मसंरचना और कठोरता के प्रमुख नियंत्रक कारकों के रूप में पहचानता है। संक्षारण आकलन में स्थानीय रासायनिक संघटन, चरण-वितरण और अवक्षेपों की अवस्था को भी इस सूची में जोड़ा जाना चाहिए। कठोर मार्टेंसिटिक क्षेत्र हाइड्रोजन-सहायित दरार के प्रति संवेदनशील हो सकता है, जबकि अधिक-टेम्पर्ड नरम क्षेत्र में विद्युत-रासायनिक रूप से भिन्न घटक हो सकता है या अवक्षेप बनने के कारण उसका संक्षारण प्रतिरोध कम हो सकता है। इनमें से किसी भी स्थिति का विश्वसनीय अनुमान केवल कठोरता से नहीं लगाया जा सकता।
संक्षारण और दरार के बीच का अंतर महत्वपूर्ण है। सामान्य धातु-क्षय, पिटिंग, अंतरकणिकीय संक्षारण और गैल्वैनिक आक्रमण अलग-अलग सूक्ष्मसंरचनात्मक विशेषताओं पर आरंभ हो सकते हैं। वेल्ड कैप, रूट, ओवरलैप या क्रेविस भी HAZ की समग्र कठोरता से स्वतंत्र रूप से इलेक्ट्रोलाइट को संकेंद्रित कर सकते हैं। इसलिए सतह की स्थिति, ऑक्साइड फिल्में, वेल्ड स्लैग हटाना और वेल्ड-पश्चात सफाई, धातुकर्मीय परीक्षण के साथ किए जाने चाहिए।
तनाव-संक्षारण और सल्फाइड-तनाव दरार
तनाव-संक्षारण दरार (SCC) के लिए संवेदनशील पदार्थ, उपयुक्त पर्यावरण और तन्य तनाव आवश्यक होते हैं। वेल्डिंग अवशिष्ट तनाव के माध्यम से अंतिम शर्त पूरी कर सकती है, जबकि स्थानीय रूपांतरण उत्पाद और अवक्षेप पहली शर्त पूरी कर सकते हैं। लगाया गया भार बहुत अधिक होना आवश्यक नहीं है: वेल्ड के निकट बंदीभूत तन्य तनाव, घटक के आयामी रूप से स्थिर दिखाई देने के बाद भी, महत्वपूर्ण बना रह सकता है।
क्लोराइड SCC तापमान, क्लोराइड सक्रियता, विद्युत-रासायनिक विभव और स्थानीय निष्क्रिय फिल्म की स्थिरता के प्रति विशेष रूप से संवेदनशील होता है। क्रोमियम-क्षीण क्षेत्रों वाला स्टेनलेस-स्टील HAZ कुछ विशिष्ट सीमाओं पर कम प्रभावी ढंग से पुनःनिष्क्रिय हो सकता है, जिससे स्थानीय आक्रमण दरार-आरंभ स्थल बन सकता है। इसका प्रभाव स्थान-विशिष्ट होता है; इसलिए एक पॉलिश किए गए अनुप्रस्थ काट में एकसमान दिखाई देने वाला HAZ, ऊष्मीय प्रवणता में मौजूद तीव्र रूप से भिन्न संवेदनशीलता को छिपा सकता है।
सल्फाइड-तनाव दरार (SSC), जलीय हाइड्रोजन सल्फाइड सेवा से संबद्ध हाइड्रोजन-सहायित विफलता तंत्र है। संक्षारण के दौरान उत्पन्न हाइड्रोजन इस्पात में प्रवेश करता है; इसके बाद तन्य तनाव संवेदनशील सूक्ष्मसंरचना में दरार के आरंभ और प्रसार को बढ़ावा देता है। अनेक सल्फाइड-युक्त सेवा आकलनों में उच्च कठोरता को एक मान्य चेतावनी संकेत माना जाता है, लेकिन कठोरता एक स्क्रीनिंग संकेतक है, पूर्ण तंत्र नहीं। दरार-संवेदनशीलता मजबूती, समावेशन, पूर्व-ऑस्टेनाइट कण संरचना, रूपांतरण उत्पादों, अवशिष्ट तनाव और वास्तविक H₂S-युक्त पर्यावरण पर भी निर्भर करती है।
2002 में TWI द्वारा प्रकाशित supermartensitic stainless-steel अध्ययन उपयोगी है, क्योंकि इसमें HAZ धातुकर्म को संक्षारण और दरार—दोनों की संयुक्त समस्या के रूप में देखा गया है। इसका दायरा HAZ सूक्ष्मसंरचनाओं को संक्षारण, SCC, SSC, बाद के वेल्ड पासों द्वारा पुनःतापन और वेल्ड-पश्चात ऊष्मा उपचार (PWHT) से जोड़ता है। Supermartensitic ग्रेड कम-कार्बन मार्टेंसिटिक मैट्रिक्स के साथ क्रोमियम और अन्य मिश्रधातु-योगों पर आधारित होते हैं, लेकिन वेल्डिंग मार्टेंसाइट के टेम्परिंग, अवशिष्ट या पुनःनिर्मित ऑस्टेनाइट, फेराइट और अवक्षेप-समूहों में स्थानीय भिन्नताएँ उत्पन्न कर सकती है। ये भिन्नताएँ निष्क्रिय संक्षारण व्यवहार और हाइड्रोजन-सहायित दरार के प्रति प्रतिक्रिया—दोनों को बदलती हैं।
इसलिए वेल्डिंग प्रक्रिया को स्वीकार करने से पहले सेवा-योग्यता निर्धारण में पर्यावरणीय तंत्र की पहचान की जानी चाहिए। जहाँ H₂S-युक्त पर्यावरण में तेल और गैस उत्पादन पर लागू हो, ISO 15156 पदार्थ चयन और दरार-प्रतिरोध को संबोधित करता है; उत्पादन-वेल्ड आकलन में वास्तविक सेवा-माध्यम में परीक्षण भी आवश्यक हो सकता है। केवल कठोरता मानचित्र SSC प्रतिरोध स्थापित नहीं कर सकता, और अप्रभावित मूल धातु पर किया गया संक्षारण परीक्षण HAZ का प्रतिनिधित्व नहीं कर सकता।
Grade 91 उच्च तापमान पर इसी सिद्धांत को दर्शाता है, यद्यपि इसकी मुख्य चिंता जलीय SSC के बजाय रेंगन-क्षति है। ASM International और EPRI ने 2016 में बताया कि Grade 91 आधार-धातु HAZ में Type IV cracking के प्रति संवेदनशील है, विशेष रूप से fine-grained और intercritical क्षेत्रों में। अनुकरण किए गए ऊष्मीय चक्रों से पता चला कि intercritical HAZ में फेराइट का निर्माण उच्च-तापमान तन्य शक्ति को कम कर सकता है। यह उदाहरण एक व्यापक नियम को पुष्ट करता है: यांत्रिक रूप से कमजोर संकीर्ण उपक्षेत्र विफलता को नियंत्रित कर सकता है, भले ही वेल्ड धातु और अप्रभावित आधार धातु अपनी-अपनी आवश्यकताओं को पूरा करते हों।
स्टेनलेस स्टील में पुनःतापन और PWHT का प्रभाव
बाद का वेल्ड पास केवल धातु नहीं जोड़ता; उसका ऊष्मीय चक्र पहले के HAZ को पुनः गर्म करता है। पुनःतप्त क्षेत्र टेम्पर्ड, आंशिक रूप से पुनःऑस्टेनिटीकृत, सॉल्यूशन-ट्रीटेड हो सकता है या ऐसे तापमान-क्षेत्र के संपर्क में आ सकता है जो कार्बाइड, नाइट्राइड या intermetallic अवक्षेपण को बढ़ावा देता है। इसकी अंतिम अवस्था चरम तापमान, धारण समय, ठंडा होने की दर तथा बाद के पासों की संख्या और उनके बीच की दूरी पर निर्भर करती है।
Supermartensitic stainless steels में पुनःतापन कठोर मार्टेंसाइट को टेम्पर कर सकता है और स्थानीय रूप से नरम क्षेत्र बना सकता है, जबकि अधिक ऊँचा पुनःतापन-चरम ठंडा होने पर नया, बिना-टेम्पर किया हुआ मार्टेंसाइट उत्पन्न कर सकता है। परिणामस्वरूप बनी पट्टी संक्षारण विभव, कठोरता और हाइड्रोजन-संवेदनशीलता में पहले पास के HAZ और मूल पदार्थ—दोनों से भिन्न हो सकती है। बार-बार होने वाले पास ऑस्टेनाइट की स्थिरता और चरण-संतुलन को भी बदल सकते हैं; इसलिए अंतिम सूक्ष्मसंरचना का अनुमान केवल पहले ऊष्मीय चक्र से नहीं लगाया जा सकता।
PWHT एक अन्य जानबूझकर लागू किया गया ऊष्मीय इतिहास जोड़ता है। Tempering अवशिष्ट तनाव को कम कर सकता है और बिना-टेम्पर किए मार्टेंसाइट को नरम कर सकता है, जिससे दरार-संवेदनशीलता का एक स्रोत घटता है। यह अवक्षेपण या क्रोमियम पुनर्वितरण को भी बढ़ावा दे सकता है, जिससे निष्क्रियता और स्थानीयकृत-संक्षारण व्यवहार बदल जाता है। इसलिए अत्यधिक या खराब ढंग से नियंत्रित उपचार एक जोखिम को दूसरे जोखिम में बदल सकता है। सही चक्र ग्रेड-विशिष्ट होता है और जहाँ सेवा-परिस्थितियाँ इसकी मांग करें, वहाँ प्रक्रिया-योग्यता निर्धारण, धातुवैज्ञानिक परीक्षण और पर्यावरणीय परीक्षण द्वारा इसका सत्यापन किया जाना चाहिए।
तापमान मापन की आवश्यकताओं को PWHT नियंत्रण के साथ भ्रमित नहीं किया जाना चाहिए। ISO 13916:2025 संलयन वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-मेंटेनेंस तापमानों के मापन को निर्दिष्ट करता है, लेकिन वेल्ड-पश्चात ऊष्मा-उपचार तापमान के मापन को बाहर रखता है। PWHT के लिए अपने स्वतंत्र उपकरण, तापमान अभिलेख और स्वीकृति मानदंड आवश्यक हैं। स्टेनलेस-स्टील HAZ के आकलन में साक्ष्यों को इन अभिलेखों को चरण-संतुलन, अवक्षेपों, अवशिष्ट तनाव और संबंधित संक्षारण या दरार परीक्षण से जोड़ना चाहिए—आकलन केवल कठोरता ट्रैवर्स तक सीमित नहीं रहना चाहिए।
11. HAZ परीक्षण और गुणधर्म-विशेषताएँ
| परीक्षण विधि | यह क्या स्थापित कर सकती है | महत्वपूर्ण सीमा |
|---|---|---|
| स्थूल-क्षरण परीक्षण | वेल्ड ज्यामिति, संलयन सीमा और अनुमानित तापीय क्षेत्र | यह प्रावस्था-पहचान विधि नहीं है |
| प्रकाशीय सूक्ष्मदर्शिकी | फेराइट, पर्लाइट, बेनाइट, मार्टेंसाइट और कण-आकार में परिवर्तन | सूक्ष्म अवक्षेपों को स्पष्ट रूप से नहीं दिखा सकती |
| कठोरता मानचित्रण | स्थानीय कठोरीकरण, मृदुकरण और गुण-प्रवणताएँ | आघात-कठोरता या सेवा-आयु स्थापित नहीं करता |
| स्कैनिंग इलेक्ट्रॉन सूक्ष्मदर्शिकी या इलेक्ट्रॉन बैकस्कैटर विवर्तन | सूक्ष्म आकृति-विज्ञान, भंग-सतह विशेषताएँ और क्रिस्टलोग्राफिक जानकारी | लक्षित नमूना-संग्रह और व्याख्या आवश्यक है |
| रेंगन या पर्यावरणीय परीक्षण | सेवा-संबंधी क्षति-प्रतिक्रिया | वास्तविक तंत्र और पर्यावरण से मेल खाना चाहिए |
एक विश्वसनीय HAZ परीक्षण कठोरता के किसी एक मान से नहीं, बल्कि वेल्ड के अनुप्रस्थ काट से आरंभ होता है। HAZ वह मूल धातु है जो पिघले बिना वेल्डिंग की ऊष्मा से परिवर्तित हुई है; इसलिए इसकी सीमाएँ विरले ही एकल, स्पष्ट रेखा के रूप में बनती हैं। संलयन सीमा से दूरी बढ़ने पर अधिकतम तापमान घटता है, जबकि शीतलन दर भी स्थिति, प्लेट की मोटाई, जोड़ के प्रतिबंध, ऊष्मा इनपुट और इंटरपास तापमान के साथ बदलती है। परिणामस्वरूप बनने वाली संरचना स्थान के अनुसार क्रमिक रूप से बदलती है।
उष्मा-प्रभावित क्षेत्र निदान अनुक्रम
- दस्तावेज़ित करें ग्रेड, मोटाई, वेल्ड ज्यामिति, पास अनुक्रम, पूर्वतापन, पास-अंतराल तापमान, ऊष्मा निवेश और पीडब्ल्यूएचटी दर्ज करें।
- प्रकट करें संलयन सीमा और परिवर्तित क्षेत्रों का स्थान निर्धारित करने के लिए प्रतिनिधि अनुप्रस्थ काट और स्थूल-क्षरण परीक्षण का उपयोग करें।
- पहचानें उपयुक्त सूक्ष्मदर्शिकी द्वारा प्रावस्थाओं, कण आकार, अवक्षेपों और दरार की आकृति-विज्ञान का निर्धारण करें।
- मानचित्र बनाएँ अप्रभावित आधार धातु, उष्मा-प्रभावित क्षेत्र, संलयन सीमा और वेल्ड धातु के पार कठोरता का अनुप्रस्थ मापन करें।
- परीक्षण करें संदिग्ध विफलता-तंत्र के आधार पर आघात-कठोरता, तनन, रेंगन, थकान, संक्षारण या दरार परीक्षण चुनें।
इसलिए परीक्षण क्रमबद्ध रूप से किया जाना चाहिए: वेल्ड की ज्यामिति और वेल्डिंग परिस्थितियों का दस्तावेजीकरण करें; संलयन सीमा और तापीय क्षेत्रों को स्पष्ट करें; चरणों, दाने के आकार और रूपांतरण-उत्पादों की पहचान करें; वेल्ड के आर-पार कठोरता का मानचित्रण करें; और फिर ऐसे यांत्रिक या दरार-परीक्षण चुनें जो संदिग्ध सेवा-विफलता से संबंधित हों। किसी फ्रैक्चर, रिसाव या समयपूर्व शटडाउन में HAZ शामिल हो सकता है, लेकिन दरार का पथ और तंत्र स्थापित किए बिना उसे “HAZ cracking” नहीं कहा जाना चाहिए।

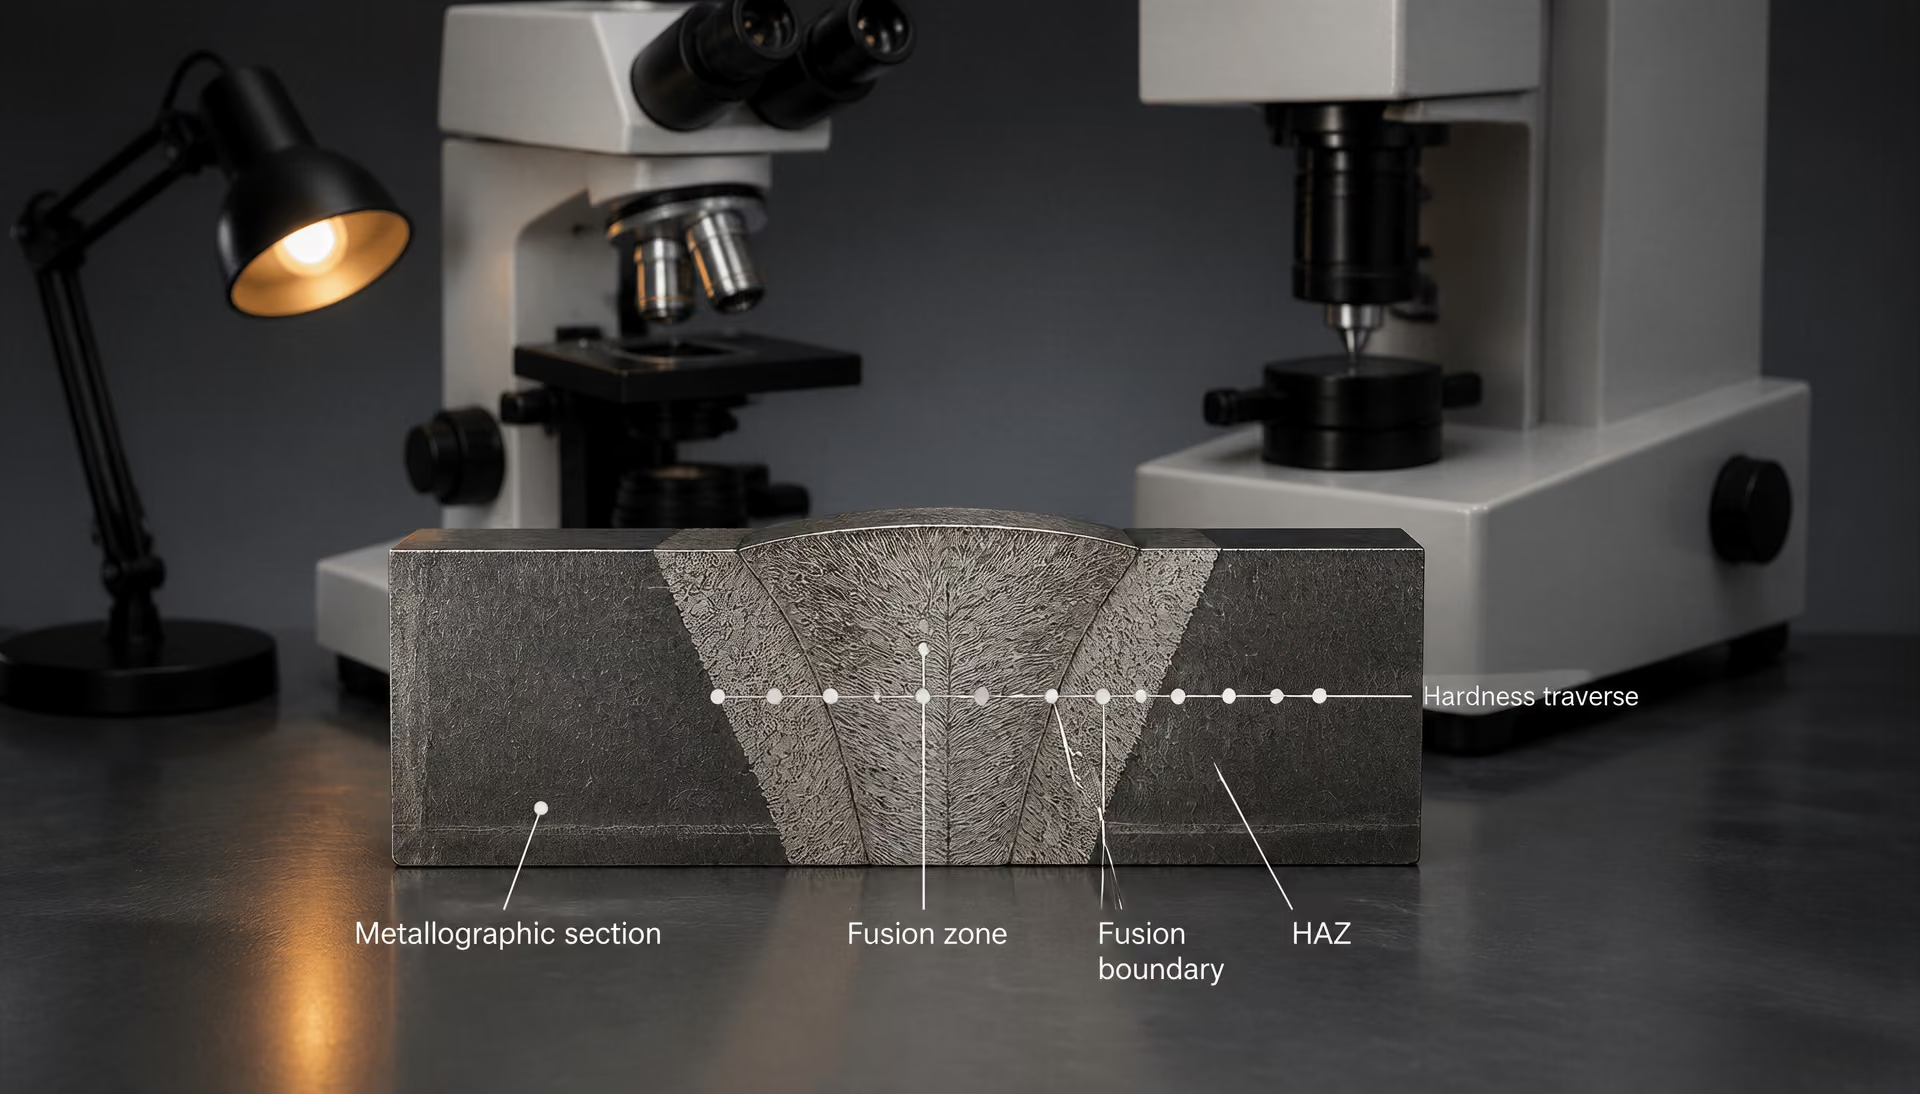
मैक्रो-एच्चिंग, मेटलोग्राफी और क्षेत्र की पहचान
वेल्ड के आर-पार एक प्रतिनिधि अनुप्रस्थ काट से आरंभ करें, जिसमें दोनों ओर अप्रभावित मूल धातु शामिल हो। प्लेट या घटक की मोटाई, बेवल ज्यामिति, पासों की संख्या और क्रम, वेल्ड का आकार, वेल्डिंग की दिशा, प्रीहीट, इंटरपास तापमान, ऊष्मा इनपुट और वेल्ड के बाद किए गए किसी भी ताप-उपचार (PWHT) को दर्ज करें। ये विवरण उस अनुप्रस्थ काट की व्याख्या के लिए आवश्यक तापीय संदर्भ प्रदान करते हैं। ISO 13916:2025 संलयन वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन को निर्दिष्ट करता है; इसमें PWHT तापमान का मापन शामिल नहीं है।
अनुप्रस्थ-काट तैयार करने, माउंटिंग और ग्राइंडिंग के बाद मैक्रो-एच्चिंग से वेल्ड धातु, संलयन सीमा, पेनेट्रेशन प्रोफ़ाइल, अपूर्ण संलयन, आर्क स्ट्राइक और तापीय रूप से परिवर्तित सामग्री की अनुमानित चौड़ाई स्पष्ट की जा सकती है। एचेंट का चयन मिश्रधातु और परीक्षण के उद्देश्य के अनुरूप होना चाहिए। मैक्रोग्राफ एक मानचित्र है, चरण-पहचान की विधि नहीं। एच्चिंग के कारण उत्पन्न कॉन्ट्रास्ट संकरे क्षेत्रों को बढ़ा-चढ़ाकर दिखा सकता है या छिपा सकता है, और किसी एक अनुप्रस्थ काट में टॉर्च कोण, मल्टीपास रीहीटिंग या निकटवर्ती ज्यामितीय प्रतिबंध के कारण उत्पन्न असममिति छूट सकती है।
TWI के वर्णन के अनुसार, पारंपरिक स्टीलों को अधिकतम तापमान और वेल्ड से दूरी के आधार पर सामान्यतः दाना-मोटे, दाना-परिष्कृत, आंशिक रूप से रूपांतरित या इंटरक्रिटिकल, तथा टेम्पर्ड या ओवर-टेम्पर्ड क्षेत्रों में विभाजित किया जाता है। NIST की पाइपलाइन-स्टील संबंधी व्याख्याओं में मोटे-दाने वाले, महीन-दाने वाले, इंटरक्रिटिकल और ओवर-टेम्पर्ड क्षेत्रों का उपयोग किया जाता है। ये नाम उपयोगी हैं, लेकिन सार्वभौमिक भौतिक सीमाएँ नहीं हैं। मोटे-दाने वाला क्षेत्र ऊपरी रूपांतरण सीमा से इतना अधिक ऊपर चला गया होता है कि ऑस्टेनाइट के दाने बढ़ सकें; महीन-दाने वाला क्षेत्र कम तापमान पर ऑस्टेनाइटीकृत होता है; इंटरक्रिटिकल क्षेत्र में आंशिक रूपांतरण होता है; और ओवर-टेम्पर्ड क्षेत्र रूपांतरण सीमा से नीचे रहता है, जबकि मौजूदा मार्टेंसाइट या बेनाइट नरम हो जाता है।
इसके बाद मेटलोग्राफिक परीक्षण को संलयन सीमा से ज्ञात दूरियों पर बाहर की ओर बढ़ना चाहिए। ऑप्टिकल माइक्रोस्कोपी से फेराइट, पर्लाइट, बेनाइट, मार्टेंसाइट, टेम्पर्ड मार्टेंसाइट, समावेशन और दाने के आकार में दिखाई देने वाले परिवर्तनों की पहचान की जा सकती है। फ्रैक्चर-सतह की विशेषताओं, कार्बाइड वितरण और सूक्ष्म अवक्षेपों के लिए अक्सर स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी आवश्यक होती है। इलेक्ट्रॉन बैकस्कैटर डिफ्रैक्शन से क्रिस्टलोग्राफिक टेक्सचर, उपयुक्त मिश्रधातुओं में पूर्व-ऑस्टेनाइट संरचना का पुनर्निर्माण और विरूपण या रूपांतरण से संबंधित स्थानीय मिसओरिएंटेशन मापा जा सकता है। जब अवक्षेपों का मोटा होना सामर्थ्य को नियंत्रित करता हो, जैसा कि Grade 91 में, तब ट्रांसमिशन इलेक्ट्रॉन माइक्रोस्कोपी आवश्यक हो सकती है।
केवल क्षेत्र के नाम की तुलना में तापीय इतिहास अधिक महत्वपूर्ण होता है। TWI के अनुसार, फेरिटिक-स्टील HAZ की सूक्ष्मसंरचना और कठोरता मुख्यतः रूपांतरण सीमा के दौरान शीतलन दर, संघटन और हार्डनेबिलिटी, तथा पूर्व-ऑस्टेनाइट दाने के आकार पर निर्भर करती है। Δt8/5, अर्थात 800 °C से 500 °C तक ठंडा होने में लगा समय, उन परिस्थितियों में एक व्यावहारिक वर्णक है जहाँ ये तापमान उपयुक्त हों। NIST की एक पाइपलाइन रिपोर्ट Δt8/5 को ऊष्मा इनपुट, रासायनिक संघटन, वेल्ड से दूरी और दीवार की मोटाई से संबंधित करती है। यह किसी सामग्री का सार्वत्रिक स्थिरांक नहीं है। एक ही नामित क्षेत्र को सौंपे गए दो बिंदुओं में उनके शीतलन-पथ अलग होने पर अलग-अलग रूपांतरण-उत्पाद हो सकते हैं।
परीक्षण में तंत्रों के बीच भी अंतर किया जाना चाहिए। हाइड्रोजन-प्रेरित क्रैकिंग सामान्यतः तनन प्रतिबंध और विसरणशील हाइड्रोजन की उपस्थिति में संवेदनशील, कठोर HAZ सूक्ष्मसंरचनाओं में विकसित होती है। ठोसकरण क्रैकिंग वेल्ड धातु में जमने के दौरान होती है। लैमेलर टियरिंग संवेदनशील प्लेट की मोटाई-दिशीय संरचनाओं और समावेशों के साथ प्लेट के भीतर आगे बढ़ती है, जबकि लिक्वेशन क्रैकिंग में दाने की सीमाओं या समावेशों के निकट स्थानीय पिघलना शामिल होता है। रीहीट क्रैकिंग संवेदनशील मिश्रधातुओं में तनाव-निवारण या सेवा-उपयोग के दौरान विकसित होती है। ESDEP संरचनात्मक स्टीलों की वेल्डेबिलिटी की प्रमुख समस्याओं में HAZ लिक्वेशन क्रैकिंग, हाइड्रोजन-प्रेरित क्रैकिंग और रीहीट क्रैकिंग को शामिल करता है, लेकिन इस सूची का अर्थ यह नहीं है कि प्रत्येक वेल्ड असंतति HAZ crack है।
कठोरता-मानचित्रण और यांत्रिक परीक्षण
कठोरता-मानचित्रण दृश्य संरचना को स्थानीय प्रतिक्रिया से जोड़ता है, बशर्ते विधि और अंतराल दर्ज किए गए हों। अप्रभावित मूल धातु से HAZ, संलयन सीमा और वेल्ड धातु के आर-पार इंडेंट लगाएँ; यदि वेल्ड असममित या मल्टीपास हो, तो अतिरिक्त ट्रैवर्स भी करें। संकरे महीन-दाने वाले या इंटरक्रिटिकल क्षेत्रों को स्पष्ट रूप से मापने के लिए पर्याप्त रूप से छोटा लोड और इंडेंट-अंतराल अपनाएँ, लेकिन आस-पास के इंडेंटों के परस्पर प्रभाव और किनारी प्रभावों से बचें। प्रयोगशाला-मानचित्रों के लिए Vickers HV0.5 या HV1 मापन अक्सर उपयुक्त होते हैं; चुना गया स्केल अवश्य बताया जाना चाहिए, क्योंकि अलग-अलग लोडों से प्राप्त मान स्वतः परस्पर विनिमेय नहीं होते।
कठोरता-ट्रैवर्स ओवर-टेम्पर्ड नरम पट्टी, कठोर मार्टेंसिटिक क्षेत्र, नरम हुए इंटरक्रिटिकल क्षेत्र या असामान्य स्थानीय अधिकतम को निर्धारित कर सकता है। यह प्रथम-पास HAZ और बाद के पासों से रीहीट हुए क्षेत्रों के बीच का अंतर भी दिखा सकता है। फिर भी कठोरता एक संकेतक है, पूर्ण गुणधर्म-मूल्यांकन नहीं। कठोर HAZ में हाइड्रोजन-क्रैकिंग प्रतिरोध कम हो सकता है, लेकिन केवल कठोरता के आधार पर फ्रैक्चर टफनेस, Charpy इम्पैक्ट टफनेस, फटी-रेखा की थकान-वृद्धि, स्ट्रेस-करोजन क्रैकिंग प्रतिरोध या सेवा-जीवन स्थापित नहीं किए जा सकते। इसके विपरीत, नरम हुआ क्षेत्र क्रीप सामर्थ्य खो सकता है, लेकिन हाइड्रोजन क्रैकिंग का संभावित स्रोत आवश्यक रूप से नहीं बनता।
यांत्रिक परीक्षण विफलता संबंधी चिंता के अनुसार किया जाना चाहिए। Charpy V-notch परीक्षण निर्दिष्ट तापमानों पर नॉच टफनेस का आकलन करते हैं, लेकिन उनमें अवशोषित ऊर्जा प्लेन-स्ट्रेन फ्रैक्चर टफनेस के बराबर नहीं होती। CT या SEN(B) फ्रैक्चर-टफनेस नमूने परिभाषित प्रतिबंध के अंतर्गत दरार आरंभ होने और बढ़ने का आकलन कर सकते हैं। तनन नमूने यील्ड स्ट्रेंथ, तन्यता और सामर्थ्य-असंगतियों को दर्शाते हैं, हालांकि पारंपरिक नमूना HAZ के कई क्षेत्रों का औसत दे सकता है। बेंड परीक्षण व्यापक अपूर्ण संलयन, क्रैकिंग और तन्यता संबंधी समस्याओं को उजागर करते हैं। जब चक्रीय लोडिंग, दीर्घकालिक उच्च तापमान या पर्यावरणीय क्रैकिंग प्रदर्शन को नियंत्रित करते हों, तब थकान परीक्षण, क्रीप परीक्षण और सतत-लोड क्रैकिंग परीक्षण आवश्यक होते हैं।
Grade 91 एक टेम्पर्ड मार्टेंसिटिक क्रीप-प्रतिरोधी स्टील है। इसमें Type IV क्रैकिंग मूल-धातु HAZ से संबंधित होती है, विशेष रूप से महीन-दाने वाले और इंटरक्रिटिकल क्षेत्रों से। ASM International और EPRI के 2016 के एक योगदान में इस संवेदनशीलता की पहचान की गई है। स्थानीय कमजोरी को किसी समग्र तनन परीक्षण या ऐसे कठोरता-माप से नहीं पकड़ा जा सकता जो संकरी नरम हुई पट्टी को पर्याप्त रूप से स्पष्ट न करे। परीक्षण में पूर्व-ऑस्टेनाइट दाने की संरचना, मार्टेंसाइट लैथ की स्थिति, कार्बाइड और MX अवक्षेपों की संख्या, PWHT की स्थिति तथा क्रीप रिक्तियों या क्रैकिंग का स्थान शामिल होना चाहिए।
संक्षारण-मूल्यांकन के लिए भी कठोरता से अधिक जानकारी आवश्यक होती है। TWI द्वारा 2002 में सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्डों पर की गई चर्चा में संक्षारण, स्ट्रेस-करोजन क्रैकिंग और सल्फाइड-स्ट्रेस क्रैकिंग के संदर्भ में HAZ सूक्ष्मसंरचनाओं का परीक्षण किया गया है; इसमें बाद के पासों से रीहीटिंग और PWHT भी शामिल हैं। ऐसी मिश्रधातुओं में स्थानीय चरण-संतुलन, क्रोमियम-समृद्ध पैसिव-फिल्म की स्थिरता, अवशिष्ट तनाव, हाइड्रोजन का संपर्क और टेम्परिंग इतिहास प्रदर्शन को नियंत्रित कर सकते हैं।
सिम्युलेटेड HAZ तापीय-चक्र प्रयोगों की व्याख्या
सिम्युलेटेड HAZ नमूने स्टील के अलग-अलग टुकड़ों पर नियंत्रित तापीय चक्र लागू करके तैयार किए जाते हैं; इसके लिए अक्सर Gleeble-प्रकार के थर्मोमैकेनिकल सिम्युलेटर का उपयोग होता है। इनके माध्यम से एक समय में एक चर—अधिकतम तापमान, हीटिंग दर, Δt8/5, बार-बार होने वाली पास-रीहीटिंग या लागू किया गया स्ट्रेन—का अध्ययन किया जा सकता है, जबकि वास्तविक वेल्ड में उपस्थित स्थानिक ओवरलैप इसमें नहीं होता। परिणामी सूक्ष्मसंरचनाओं का परीक्षण माइक्रोस्कोपी, कठोरता, तनन, इम्पैक्ट, क्रीप या क्रैकिंग परीक्षणों से किया जा सकता है।
इनका मूल्य वास्तविक वेल्ड से सामंजस्य पर निर्भर करता है। एकल अधिकतम तापमान और Δt8/5 पूर्ण तापीय प्रवणता, बहुअक्षीय प्रतिबंध, हाइड्रोजन वितरण, वेल्ड-धातु डाइल्यूशन या रीहीटिंग चक्रों के क्रम को पुनरुत्पादित नहीं करते। नमूने के आयाम भी ऊष्मा-प्रवाह को बदलते हैं। इसलिए सिम्युलेटेड सामग्री HAZ के भीतर किसी एक बिंदु का प्रतिनिधित्व कर सकती है, पूरे HAZ का नहीं।
Grade 91 इस सीमा को स्पष्ट रूप से दर्शाता है। सिम्युलेटेड चक्रों से पता चला है कि इंटरक्रिटिकल HAZ में फेराइट का बनना उच्च तापमान पर तनन सामर्थ्य को कम कर सकता है। इससे यह समझाने में सहायता मिलती है कि Type IV क्षति इसी क्षेत्र में केंद्रित क्यों होती है। यह परिणाम किसी तंत्र का समर्थन करता है; अपने-आप में यह वेल्डेड प्रेशर घटक के सेवा-जीवन का पूर्वानुमान नहीं करता। वास्तविक वेल्डों में अवशिष्ट तनाव, स्थानीय ज्यामिति, रासायनिक पृथक्करण, पूर्व तापीय संपर्क और PWHT में भिन्नता भी जुड़ती है।
सबसे विश्वसनीय व्याख्या सिम्युलेटेड और वास्तविक-वेल्ड साक्ष्यों की तुलना करती है: मापे गए या गणना किए गए तापीय चक्र को पुनरुत्पादित करें, सूक्ष्मसंरचना और कठोरता की पुष्टि करें, और फिर संदिग्ध विफलता से संबंधित गुणधर्म का परीक्षण करें। कठोरता का मिलान उपयोगी पुष्टि है। यह इस बात का प्रमाण नहीं है कि टफनेस, दरार-प्रतिरोध, संक्षारण-व्यवहार या दीर्घकालिक सेवा-प्रदर्शन भी समान होंगे।
12. वेल्डिंग मानकों और प्रक्रिया-योग्यताओं को पढ़ना
वेल्डिंग के सभी मानक एक ही प्रश्न का उत्तर नहीं देते। कोई तकनीकी मार्गदर्शन दस्तावेज़ प्रीहीट, इंटरपास तापमान, हीट इनपुट या हाइड्रोजन-नियंत्रण उपायों की सिफारिश कर सकता है। तापमान-मापन मानक यह परिभाषित कर सकता है कि इन तापमानों को कैसे प्राप्त और दर्ज किया जाए। प्रक्रिया-योग्यता मानक यह निर्धारित करता है कि प्रस्तावित वेल्डिंग प्रक्रिया ने निर्दिष्ट सीमाओं के भीतर स्वीकार्य गुण प्रदर्शित किए हैं या नहीं। इन कार्यों को आपस में भ्रमित करने से एक सामान्य त्रुटि उत्पन्न होती है: किसी अनुशंसित तापीय नियंत्रण या मापे गए तापमान को किसी एक विशेष HAZ सूक्ष्मसंरचना का प्रमाण मान लेना।
HAZ कोई एकसमान पट्टी नहीं, बल्कि स्थान के अनुसार क्रमिक रूप से बदलने वाला क्षेत्र है। TWI पारंपरिक स्टील के HAZ उपक्षेत्रों को ग्रेन-कोअर्सन्ड, ग्रेन-रिफाइन्ड, पार्शियली ट्रांसफॉर्म्ड और टेम्पर्ड ज़ोन के रूप में वर्णित करता है। इनका वर्गीकरण पीक तापमान और फ्यूज़न सीमा से दूरी के आधार पर किया जाता है। पाइपलाइन स्टील पर NIST के विश्लेषण में संबंधित शब्दों के रूप में कोअर्स-ग्रेन्ड, फाइन-ग्रेन्ड, इंटरक्रिटिकल और ओवर-टेम्पर्ड ज़ोन का प्रयोग किया गया है। प्रत्येक स्थान पर अलग-अलग पीक तापमान, अधिकतम ऑस्टेनाइट ग्रेन आकार, रूपांतरण-पथ और शीतलन-दर हो सकती है।
EN 1011-2 क्या प्रदान करता है
EN 1011-2, Welding — Recommendations for welding of metallic materials — Part 2: Arc welding of ferritic steels, फेरिटिक स्टीलों में वेल्डेबिलिटी से जुड़े जोखिमों को नियंत्रित करने के लिए मार्गदर्शन प्रदान करता है। इसके दायरे को शाब्दिक रूप से पढ़ना आवश्यक है: यह फेरिटिक स्टीलों की आर्क वेल्डिंग पर लागू होता है और फेरिटिक स्टेनलेस स्टीलों को बाहर रखता है। यह प्रत्येक स्टील, वेल्डिंग प्रक्रिया या स्टेनलेस-स्टील HAZ के लिए सार्वभौमिक नियम-पुस्तिका नहीं है।
यह दस्तावेज़ स्टील की संरचना, मोटाई, अवरोधन, हाइड्रोजन की स्थिति, हीट इनपुट और प्रीहीटिंग को अवांछनीय वेल्ड तथा HAZ स्थितियों के जोखिम से जोड़ता है। इसकी विधियाँ प्रीहीट और इंटरपास तापमान संबंधी निर्णयों तथा हाइड्रोजन-प्रेरित क्रैकिंग से संबंधित शीतलन-व्यवहार के नियंत्रण में सहायता करती हैं। कार्बन-समतुल्य आधारित दृष्टिकोण हार्डनेबिलिटी और संवेदनशीलता का संकेत दे सकते हैं, लेकिन वे योग्य प्रक्रिया या वेल्डेड जोड़ की प्रत्यक्ष जाँच का विकल्प नहीं हैं। समान कार्बन-समतुल्य मान वाले दो स्टील भी अलग-अलग HAZ संरचनाएँ बना सकते हैं, क्योंकि उनके मिश्रधातु संतुलन, पूर्व प्रसंस्करण, ग्रेन आकार और रूपांतरण गतिकी भिन्न हो सकती है।
EN 1011-2 का व्यावहारिक महत्त्व धातुकर्म को वेल्डिंग नियंत्रणों में बदलने में है। अधिक प्रीहीट तापमान सामान्यतः शीतलन को धीमा करता है; बदला हुआ हीट इनपुट तापीय चक्र को बदलता है; और हाइड्रोजन नियंत्रण क्रैकिंग में भाग लेने के लिए उपलब्ध डिफ्यूज़िबल हाइड्रोजन की मात्रा को कम करता है। इनमें से कोई भी कथन प्रत्येक स्थानीय घटक की भविष्यवाणी नहीं करता। प्लेट की मोटाई, जोड़ की ज्यामिति, आर्क दक्षता, वेल्डिंग स्थिति या वेल्ड से दूरी बदलने पर समान नाममात्र हीट इनपुट से अलग-अलग Δt8/5 मान प्राप्त हो सकते हैं।
Δt8/5, 800 °C और 500 °C के बीच का शीतलन समय है, जहाँ विचाराधीन स्टील और रूपांतरण के लिए यह अंतराल लागू होता है। NIST की पाइपलाइन रिपोर्ट इसे हीट इनपुट, रासायनिक संरचना, वेल्ड से दूरी और दीवार की मोटाई से संबंधित करती है। यह संबंध WPS चर और HAZ धातुकर्म के बीच एक उपयोगी सेतु है, लेकिन यह कोई सार्वभौमिक रूपांतरण नहीं है। मापे गए या गणना किए गए शीतलन समय की व्याख्या स्टील ग्रेड और तापीय चक्र को ध्यान में रखकर की जानी चाहिए।
इस मार्गदर्शन को कठोरता, दृढ़ता या सेवा-आयु के लिए प्रत्यक्ष स्वीकृति-परीक्षण के रूप में भी नहीं पढ़ा जा सकता। जैसा कि TWI स्पष्ट करता है, फेरिटिक-स्टील HAZ की सूक्ष्मसंरचना और कठोरता मुख्यतः रूपांतरण सीमा के दौरान शीतलन-दर, स्टील की संरचना और हार्डनेबिलिटी तथा पूर्व-ऑस्टेनाइट ग्रेन आकार पर निर्भर करती है। किसी हार्डनेबल स्टील में तेज़ शीतलन से कठोर मार्टेंसिटिक या बेनाइटिक उत्पादों की मात्रा बढ़ सकती है; धीमा शीतलन अपेक्षाकृत नरम रूपांतरण उत्पादों को बढ़ावा दे सकता है, लेकिन इससे ग्रेन भी बड़े हो सकते हैं या सामर्थ्य बदल सकती है। स्वीकार्य संतुलन डिजाइन विनिर्देशन और सेवा-स्थितियों पर निर्भर करता है।
ISO 13916:2025 क्या मापता है
ISO 13916:2025 का कार्यक्षेत्र अधिक संकीर्ण और सटीक है। यह फ्यूज़न वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-मेंटेनेंस तापमानों के मापन की आवश्यकताएँ निर्दिष्ट करता है। यह वेल्ड के बाद के ताप-उपचार तापमान के मापन को शामिल नहीं करता। यह अपवर्जन महत्त्वपूर्ण है: प्रीहीट नियंत्रण के लिए स्वीकार की गई थर्मोकपल व्यवस्था या इन्फ्रारेड रीडिंग से स्वतः यह सिद्ध नहीं किया जा सकता कि PWHT चक्र ने आवश्यक तापमान, होल्डिंग समय या पूरी मोटाई में एकरूपता प्राप्त की थी।
यह मानक यह स्पष्ट करके तापमान अभिलेखों को तुलनीय बनाने में सहायता करता है कि कौन-सा तापमान मापा जा रहा है और वेल्डिंग के दौरान मापन कैसे लागू किया जाता है। प्रक्रिया-योग्यता में इससे यह प्रमाण मिलता है कि वेल्डर या वेल्डिंग ऑपरेटर ने निर्दिष्ट तापीय नियंत्रणों का पालन किया। यह HAZ कठोरता नहीं मापता, कोअर्स-ग्रेन्ड ज़ोन की पहचान नहीं करता, प्रत्येक जोड़ में Δt8/5 को प्रत्यक्ष रूप से निर्धारित नहीं करता और यह भी नहीं बताता कि सेवा के दौरान Type IV क्रैकिंग विकसित होगी या नहीं।
इसलिए मापन-स्थान इंजीनियरिंग निर्णय का एक भाग है। फ्यूज़न सीमा से दूर सतह का तापमान किसी संकीर्ण HAZ क्षेत्र के तापीय इतिहास का प्रतिनिधित्व नहीं कर सकता। इसी प्रकार, इंटरपास रीडिंग अगले पास से पहले की स्थिति दर्ज करती है, न कि उस पास द्वारा उत्पन्न पूर्ण पीक-तापमान इतिहास। बाद के पासों द्वारा पुनःतापन से पहले के HAZ पदार्थ का टेम्परिंग, रिफाइनमेंट या आंशिक रूपांतरण हो सकता है। सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्डों में TWI के 2002 के अध्ययन ने HAZ सूक्ष्मसंरचनाओं का परीक्षण जंग, स्ट्रेस-करोजन क्रैकिंग, सल्फाइड-स्ट्रेस क्रैकिंग, बाद के पासों द्वारा पुनःतापन और PWHT के संबंध में किया। तापीय अभिलेख और मेटलोग्राफिक परिणाम परस्पर संबंधित हैं, लेकिन एक-दूसरे के स्थानापन्न नहीं हैं।
प्रक्रिया चरों को HAZ स्वीकृति से जोड़ना
| साक्ष्य का प्रकार | उत्तर दिया गया प्रश्न | जो यह अकेले सिद्ध नहीं करता |
|---|---|---|
| वेल्डिंग प्रक्रिया अभिलेख | कौन-से तापीय नियंत्रण और आवश्यक चर प्रयुक्त किए गए? | उष्मा-प्रभावित क्षेत्र के प्रत्येक स्थान पर वास्तविक प्रावस्था-मिश्रण |
| तापमान अभिलेख | क्या पूर्वतापन और पास-अंतराल सीमाओं का पालन किया गया? | कि पीडब्ल्यूएचटी आवश्यकताएँ पूरी की गईं |
| कठोरता अनुप्रस्थ मापन | कठोर और मृदु पट्टियाँ कहाँ हैं? | आघात-कठोरता, रेंगन-आयु या संक्षारण प्रतिरोध |
| स्थूल और सूक्ष्म परीक्षण | कौन-से क्षेत्र, प्रावस्थाएँ और दोष मौजूद हैं? | दीर्घकालिक सेवा-प्रदर्शन |
| यांत्रिक या पर्यावरणीय परीक्षण | क्या जोड़ संबंधित गुण-आवश्यकता पूरी करता है? | कि सेवा के अन्य सभी तंत्र नियंत्रित हैं |
प्रक्रिया-योग्यता नियंत्रित किए जा सकने वाले चरों को प्रदर्शित जोड़-गुणों से जोड़ती है। WPS में ग्रेड, मोटाई-सीमा, जोड़ विन्यास, प्रक्रिया, उपभोज्य सामग्री, प्रीहीट, इंटरपास तापमान, हीट इनपुट या ट्रैवल-स्पीड सीमाएँ, शील्डिंग स्थितियाँ और कोई भी PWHT निर्दिष्ट होते हैं। इसके बाद योग्यता अभिलेख में वास्तव में प्रयुक्त मान और किए गए परीक्षण दर्ज किए जाते हैं। लागू योग्यता प्रणाली, जैसे वेल्डिंग प्रक्रिया परीक्षणों के लिए ISO 15614-1, के अंतर्गत अनुमत सीमाओं से बाहर के परिवर्तन पुनःयोग्यता की माँग कर सकते हैं; इसके बजाय अनौपचारिक रूप से यह मान लेना उचित नहीं है कि HAZ समतुल्य बनी रहेगी।
स्वीकृति को नियंत्रित किए जा रहे विफलता-तंत्र से जोड़ा जाना चाहिए। कठोरता-परीक्षण अत्यधिक कठोर HAZ की पहचान कर सकता है और हाइड्रोजन-क्रैकिंग नियंत्रण में सहायता कर सकता है, लेकिन केवल कठोरता से पर्याप्त फ्रैक्चर टफनेस सिद्ध नहीं होती। तनन और बेंड परीक्षण जोड़ के प्रदर्शन के अलग-अलग पहलुओं का आकलन करते हैं। Charpy इम्पैक्ट परीक्षण किसी निर्धारित स्थान और तापमान पर नमूना लेता है; यह प्रत्येक HAZ उपक्षेत्र का प्रतिनिधित्व नहीं करता। मैक्रो-परीक्षण फ्यूज़न, ज्यामिति और दृश्यमान दोषों को प्रकट कर सकता है, जबकि गैर-विनाशकारी परीक्षण उन असंततियों का पता लगाता है जो मेटलोग्राफिक रूप से दिखाई नहीं दे सकतीं।
क्रैकिंग-तंत्रों के बीच अंतर आवश्यक है। ESDEP संरचनात्मक स्टीलों में प्रमुख वेल्डेबिलिटी समस्याओं के रूप में HAZ लिक्वेशन क्रैकिंग, हाइड्रोजन-प्रेरित क्रैकिंग और रीहीट क्रैकिंग की पहचान करता है, जबकि सॉलिडिफिकेशन क्रैकिंग वेल्ड मेटल में होती है और लैमेलर टियरिंग थ्रू-थिकनेस विरूपण तथा इन्क्लूज़न-संवेदनशील बेस मेटल से संबंधित होती है। प्रत्येक संकेत को “HAZ क्रैकिंग” कहना संबंधित नियंत्रण को अस्पष्ट कर देता है। हाइड्रोजन-प्रेरित क्रैकिंग में हाइड्रोजन, हार्डनेबिलिटी, अवरोधन और शीतलन पर ध्यान देना आवश्यक है। रीहीट क्रैकिंग तनाव-निवारण या सेवा-उद्भासन के दौरान संवेदनशील सूक्ष्मसंरचनाओं से संबंधित होती है। लिक्वेशन क्रैकिंग में HAZ के भीतर स्थानीय गलन शामिल होती है।
Grade 91 यह दर्शाता है कि योग्यता केवल नाममात्र प्रीहीट मान तक सीमित नहीं रह सकती। ASM International और EPRI ने 2016 में रिपोर्ट किया कि Grade 91 बेस-मेटल HAZ में Type IV क्रैकिंग के प्रति संवेदनशील है, विशेष रूप से फाइन-ग्रेन्ड और इंटरक्रिटिकल क्षेत्रों में। सिम्युलेटेड तापीय चक्रों से यह भी पता चला कि इंटरक्रिटिकल HAZ में फेराइट का बनना उच्च-तापमान तनन सामर्थ्य को कम कर सकता है। कोई प्रक्रिया तापमान और दृश्य निरीक्षण संबंधी आवश्यकताएँ पूरी कर सकती है, फिर भी जब नियंत्रक विनिर्देशन इस जोखिम की पहचान करे, तब लक्षित कठोरता, टफनेस, मेटलोग्राफिक या क्रीप-सेवा मूल्यांकन आवश्यक हो सकता है।
इसलिए सही पठन स्तरित होना चाहिए: EN 1011-2 फेरिटिक-स्टील वेल्डिंग संबंधी सिफारिशें प्रदान करता है, ISO 13916:2025 फ्यूज़न वेल्डिंग के दौरान निर्दिष्ट तापमान-मापन को नियंत्रित करता है, और योग्यता मानक आवश्यक चरों की एक सीमा के भीतर प्रदर्शित स्वीकृति को परिभाषित करता है। इनमें से किसी का भी उसके दायरे से बाहर उद्धरण नहीं किया जाना चाहिए। एक सुदृढ़ योग्यता प्रक्रिया में मापे गए तापीय नियंत्रणों को प्रमाण के रूप में उपयोग किया जाता है और फिर वास्तविक HAZ, निर्माण-प्रक्रिया तथा सेवा-स्थिति के लिए महत्त्वपूर्ण गुणों का परीक्षण किया जाता है।
13. HAZ निदान के लिए एक व्यावहारिक धातुकर्मीय रूपरेखा
सामग्री, वेल्डिंग प्रक्रिया और तापीय इतिहास से शुरुआत करें
एक विश्वसनीय HAZ निदान सूक्ष्मदर्शीय परीक्षण से पहले ही शुरू हो जाता है। सबसे पहले उत्पाद विनिर्देशन, ग्रेड, हीट नंबर, मोटाई, आपूर्ति अवस्था तथा पहले की गई किसी वेल्डिंग या ऊष्मा-उपचार प्रक्रिया की पहचान करें। केवल “कार्बन स्टील” कहना पर्याप्त जानकारी नहीं है: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 और शमन-तथा-टेम्परित मिश्रधातु स्टील एक ही आर्क के अंतर्गत बहुत भिन्न HAZ संरचनाएँ विकसित कर सकते हैं। प्लेट या पाइप की अभिविन्यास-दिशा, पृथक्करण-संवेदनशील क्षेत्र, निर्माण-इतिहास तथा यह दर्ज करें कि मूल सामग्री को नॉर्मलाइज़ किया गया था, शमन और टेम्परिंग की गई थी, ताप-यांत्रिक प्रसंस्करण किया गया था या निर्माण के बाद टेम्पर किया गया था।
इसके बाद वेल्ड का अभिलेख पुनर्निर्मित किया जाना चाहिए। प्रक्रिया—SMAW, GMAW, FCAW, GTAW, SAW या कोई अन्य प्रक्रिया—के साथ उपभोज्य की श्रेणी, ध्रुवता, धारा, वोल्टेज, यात्रा-गति, बीड का आकार, आर्क दक्षता, जोड़ की ज्यामिति, पासों का क्रम और इंटरपास तापमान निर्धारित करें। प्रीहीट, पासों के बीच किया गया ऊष्मा-उपचार, प्रतिबंध तथा पर्यावरणीय संपर्क को भी इसी अभिलेख में शामिल करें। EN 1011-2 फेरिटिक स्टील की आर्क वेल्डिंग के लिए मार्गदर्शन देता है; इसका कार्यक्षेत्र फेरिटिक स्टेनलेस स्टील को शामिल नहीं करता, इसलिए प्रयोज्यता की जाँच किए बिना इसकी सिफारिशों को उन सामग्रियों पर लागू नहीं किया जाना चाहिए। ISO 13916:2025 फ्यूज़न वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-मेंटेनेंस तापमानों के मापन को निर्दिष्ट करता है, लेकिन वेल्ड के बाद के ऊष्मा-उपचार तापमान के मापन को निर्दिष्ट नहीं करता।
मुख्य प्रश्न केवल यह नहीं है कि वेल्ड कितना गर्म हुआ, बल्कि यह है कि प्रत्येक स्थान ने किस तापीय चक्र का अनुभव किया। HAZ वह ठोस धातु है जो पिघले बिना वेल्डिंग की ऊष्मा से परिवर्तित होती है। फ्यूज़न सीमा के निकट, चरम तापमान पूर्व-ऑस्टेनाइटिक कणों की मोटी संरचना उत्पन्न कर सकता है; इससे दूर, कम चरम तापमान कणों को परिष्कृत कर सकते हैं, मूल संरचना को आंशिक रूप से परिवर्तित कर सकते हैं, या पहले से कठोर अथवा शमन-तथा-टेम्परित अवस्था को टेम्पर कर सकते हैं। TWI पारंपरिक स्टील के HAZ उपक्षेत्रों का वर्णन चरम तापमान और वेल्ड से दूरी के आधार पर मोटे-कणीय, सूक्ष्म-कणीय, आंशिक रूप से परिवर्तित या इंटरक्रिटिकल, तथा टेम्परित क्षेत्रों के रूप में करता है। NIST पाइपलाइन-स्टील HAZ क्षेत्रों के लिए निकट-संबंधित शब्दों—मोटे-कणीय, सूक्ष्म-कणीय, इंटरक्रिटिकल और अति-टेम्परित—का उपयोग करता है।
शीतलन-इतिहास का अनुमान लगाएँ, केवल दूरी के आधार पर निष्कर्ष न निकालें। जहाँ लागू हो, Δt8/5—800 °C से 500 °C तक ठंडा होने में लगा समय—वेल्डों और विभिन्न स्थानों के बीच व्यावहारिक तुलना प्रदान करता है। NIST की पाइपलाइन रिपोर्ट Δt8/5 को ऊष्मा-इनपुट, स्टील की रासायनिक संरचना, वेल्ड से दूरी और दीवार की मोटाई से संबंधित करती है। छोटा शीतलन-अंतराल कठोरीकरण योग्य स्टील में मार्टेंसाइट या बैनाइट को बढ़ावा दे सकता है; लंबा अंतराल फेराइट, पर्लाइट या टेम्परिंग अभिक्रियाओं को संभव बना सकता है। इसलिए समान नाममात्र ऊष्मा-इनपुट से पतली प्लेट, मोटी दीवार वाले पाइप और प्रतिबंधित जोड़ों में भिन्न संरचनाएँ उत्पन्न हो सकती हैं।
दरार, नरमी, कठोरीकरण और संक्षारण के साक्ष्यों को अलग-अलग करें
विफलता-तंत्र निर्धारित करने से पहले प्रभावित क्षेत्र का मानचित्रण करें। फ्यूज़न सीमा और HAZ की अनुमानित चौड़ाई निर्धारित करने के लिए मैक्रो-एच्च क्रॉस-सेक्शन का उपयोग करें, फिर दरार, उससे सटी अप्रभावित मूल धातु, वेल्ड धातु और, जहाँ प्रासंगिक हो, अनेक पासों से होकर गुजरने वाले पॉलिश किए तथा एच्च किए गए सेक्शनों की जाँच करें। कठोरता-प्रोफाइल को फ्यूज़न सीमा के आर-पार अनेक दूरियों और अभिविन्यासों पर लेना चाहिए। कठोरता का अधिकतम मान मार्टेंसाइटिक या बैनाइटिक क्षेत्र का संकेत दे सकता है, लेकिन यह हाइड्रोजन-प्रेरित क्रैकिंग सिद्ध नहीं करता। इसके विपरीत, एक नरम पट्टी इंटरक्रिटिकल परिवर्तन, टेम्परिंग या अति-टेम्परिंग का संकेत दे सकती है, परंतु वह विफलता का उद्गम आवश्यक रूप से नहीं होती।
TWI के अनुसार HAZ की सूक्ष्मसंरचना और कठोरता मुख्यतः परिवर्तन-सीमा के दौरान शीतलन-दर, संरचना और कठोरीकरण-क्षमता तथा पूर्व-ऑस्टेनाइटिक कण-आकार पर निर्भर करती है। इन सभी चरों को एक साथ पढ़ना आवश्यक है। मोटे-कणीय क्षेत्र में कठोरता मध्यम होने पर भी आघात-सहनशीलता खराब हो सकती है। सूक्ष्म-कणीय या इंटरक्रिटिकल क्षेत्र अधिक नरम हो सकता है, फिर भी क्रीप-भार के अंतर्गत संवेदनशील हो सकता है। Grade 91 के संबंध में ASM International और EPRI द्वारा 2016 में प्रकाशित अध्ययन मूल-धातु HAZ में Type IV cracking की पहचान करता है, विशेष रूप से सूक्ष्म-कणीय और इंटरक्रिटिकल क्षेत्रों में। अनुकरण किए गए तापीय चक्रों से पता चला कि इंटरक्रिटिकल HAZ में फेराइट का निर्माण उच्च-तापमान तन्य सामर्थ्य को कम कर सकता है। केवल कठोरता-प्रोफ़ाइल इस तंत्र को नहीं दर्शा पाएगी।
दरारों का वर्गीकरण उनके स्थान, आकारिकी, समय और भारण के आधार पर करें। ठोसीकरण-क्रैकिंग वेल्ड धातु में तब होती है जब अंतिम द्रव ठोस बनता है; इसे स्वतः HAZ दरार नहीं माना जा सकता। द्रवीकरण-क्रैकिंग तब बनती है जब फ्यूज़न सीमा पर या उसके निकट स्थानीय घटक वेल्डिंग या पुनःतापन के दौरान आंशिक रूप से द्रव हो जाते हैं। हाइड्रोजन-प्रेरित क्रैकिंग के लिए सामान्यतः विसरणशील हाइड्रोजन, संवेदनशील कठोर सूक्ष्मसंरचना, तन्य तनाव या प्रतिबंध तथा अक्सर विलंबित दरार-निर्माण आवश्यक होते हैं। लैमेलर टियरिंग प्लेट में उपस्थित लम्बित समावेशों के कारण मोटाई-दिशा में लगने वाले विकृति-तनाव और खराब तन्यता से संबंधित है, न कि सामान्य रूप से “कठोर HAZ” से। पुनःतापन-क्रैकिंग संवेदनशील मिश्रधातु स्टीलों में वेल्ड के बाद के तापन या सेवा-संपर्क के दौरान विकसित होती है। ESDEP संरचनात्मक स्टीलों में वेल्डेबिलिटी की प्रमुख समस्याओं में HAZ द्रवीकरण-क्रैकिंग, हाइड्रोजन-प्रेरित क्रैकिंग और पुनःतापन-क्रैकिंग को शामिल करता है।
संक्षारण-साक्ष्य की अलग से जाँच आवश्यक है। इलेक्ट्रोलाइट, तापमान, विभव, संदूषक, कैथोडिक संरक्षण की स्थिति तथा अवशिष्ट या आरोपित तनाव की पहचान करें। एक संकीर्ण HAZ पट्टी में वेल्ड धातु और मूल धातु दोनों से भिन्न फेज़-संतुलन, कार्बाइड-वितरण, कठोरता या निष्क्रिय फिल्म की प्रतिक्रिया हो सकती है। सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्डों में TWI के 2002 के अध्ययन ने संक्षारण, तनाव-संक्षारण क्रैकिंग, सल्फाइड-तनाव क्रैकिंग, बाद के पासों द्वारा पुनःतापन तथा PWHT के संबंध में HAZ सूक्ष्मसंरचनाओं का परीक्षण किया। बाद के पासों के तापीय चक्र पहले बने HAZ को टेम्पर, पुनःऑस्टेनाइटित या अन्य प्रकार से परिवर्तित कर सकते हैं; PWHT कठोरता को कम कर सकता है, साथ ही कार्बाइड अवक्षेपण और स्थानीय संक्षारण-प्रतिक्रिया को बदल सकता है।
देखे गए क्षेत्र से ठोस तंत्र तक
अवलोकन से तंत्र तक स्पष्ट चरणों में आगे बढ़ें। पहले, मापे गए क्रॉस-सेक्शन पर दरार, गड्ढे, नरम पट्टी या फ्रैक्चर-उद्गम को चिह्नित करें। दूसरे, उस स्थिति का संबंध चरम-तापमान उपक्षेत्र और कठोरता से स्थापित करें। तीसरे, ऑप्टिकल माइक्रोस्कोपी, SEM और जहाँ आवश्यक हो, EBSD, X-ray diffraction या transmission electron microscopy द्वारा फेज़ों की पहचान करें। Grade 91 तथा अन्य क्रीप-प्रतिरोधी स्टीलों में कार्बाइडों की जाँच के लिए कार्बन-एक्सट्रैक्शन रेप्लिका या विश्लेषणात्मक विधियों की आवश्यकता हो सकती है। फ्रैक्टोग्राफी से यह निर्धारित किया जाना चाहिए कि फ्रैक्चर cleavage, quasi-cleavage, ductile microvoid coalescence, intergranular या पर्यावरण-सहायित है।
इसके बाद संबंधित योगदानकारी परिस्थितियों का परीक्षण करें। हाइड्रोजन-परिकल्पना के लिए उपभोज्य के सुखाने, विसरणशील हाइड्रोजन, प्रीहीट, विलंबित क्रैकिंग समय, प्रतिबंध और कठोरता का मापन या दस्तावेजीकरण करें; हाइड्रोजन चार्जिंग या नियंत्रित विलंबित-क्रैकिंग परीक्षण तुलना के लिए उपयोगी हो सकते हैं। द्रवीकरण या ठोसीकरण-क्रैकिंग के लिए आंशिक रूप से पिघली हुई कण-सीमाओं और पृथकित घटकों की जाँच करें। लैमेलर टियरिंग के लिए समावेशों की आकारिकी और मोटाई-दिशा की तन्यता की जाँच करें। पुनःतापन या Type IV cracking के लिए तापीय संपर्क और सेवा-तनाव को पुनरुत्पादित करें, फिर अप्रभावित सामग्री के साथ क्रीप या तनाव-विच्छेद व्यवहार की तुलना करें।
अंततः, ऐसे परीक्षण का उपयोग करें जो प्रस्तावित व्याख्या को गलत सिद्ध कर सके। कठोरता-मानचित्रण दोहराएँ, सूक्ष्म-रासायनिक विश्लेषण करें, समान नमूनों को सेवा-पर्यावरण के संपर्क में रखें, या नियंत्रित Δt8/5 और पुनःतापन के साथ वेल्ड तापीय चक्र को पुनरुत्पादित करें। दिखाई देने वाली दरार असंततता सिद्ध करती है, कारण नहीं। कठोरता का अधिकतम मान स्थानीय प्रतिक्रिया सिद्ध करता है, विफलता-प्रकार नहीं। ठोस निदान वह है जो सामग्री की अवस्था, तापीय इतिहास, स्थानिक सूक्ष्मसंरचना, भारण और पर्यावरण को आपस में जोड़ता है तथा लक्षित परीक्षण में भी प्रमाणित रहता है।
14. संश्लेषण: वेल्डेड-स्टील के प्रदर्शन को HAZ धातुकर्म क्यों नियंत्रित करता है
HAZ एक स्थानिक रूप से क्रमिक पदार्थ के रूप में
ऊष्मा-प्रभावित क्षेत्र (HAZ) एक ऐसी एकल पदार्थ-पट्टी नहीं है, जिसकी संरचना सर्वत्र एक जैसी और पूर्वानुमेय हो। यह आधार धातु का वह भाग है जो वेल्डिंग की ऊष्मा से पिघले बिना परिवर्तित होता है, और संलयन सीमा से दूरी के साथ इसकी स्थिति निरंतर बदलती रहती है। अधिकतम तापमान, उस तापमान पर रहने का समय, शीतलन-दर, पूर्ववर्ती सूक्ष्मसंरचना और पुनःतापन यह निर्धारित करते हैं कि प्रत्येक छोटे आयतन ने किस प्रकार का तापीय अनुभव किया। इसलिए केवल कुछ मिलीमीटर की दूरी पर स्थित दो स्थानों में भिन्न प्रावस्थाएँ, कण-आकार और अवशिष्ट प्रतिबल हो सकते हैं।
पारंपरिक स्टीलों में TWI, अधिकतम तापमान और वेल्ड से दूरी के आधार पर HAZ को मोटे-कण, सूक्ष्म-कण, आंशिक रूप से रूपांतरित और टेम्पर्ड क्षेत्रों में विभाजित करता है। मोटे-कण वाला क्षेत्र संलयन सीमा के सबसे निकट होता है और इतने अधिक तापमान तक पहुँचता है कि ऑस्टेनाइट कणों की वृद्धि हो सके। इसके मोटे पूर्व-ऑस्टेनाइट कण प्रतिकूल रूपांतरण उत्पादों को बढ़ावा दे सकते हैं और आघात-सहनशीलता को कम कर सकते हैं, विशेषकर तब जब शीतलन इतना तीव्र हो कि कठोर बैनाइट या मार्टेंसाइट बन जाए। इससे अधिक दूरी पर स्थित सूक्ष्म-कण क्षेत्र कम अधिकतम तापमान पर ऑस्टेनाइटीकरण से गुजरता है और सामान्यतः छोटे पूर्व-ऑस्टेनाइट कण विकसित करता है। यह परिष्करण आघात-सहनशीलता में सुधार कर सकता है, लेकिन रासायनिक संघटन या शीतलन-दर के प्रभावों को समाप्त नहीं करता।
अंतर-क्रांतिक, या आंशिक रूप से रूपांतरित, क्षेत्र को निम्न और उच्च क्रांतिक तापमानों के बीच गर्म किया जाता है। इसकी मूल संरचना का केवल एक भाग ऑस्टेनाइट में बदलता है। शीतलन के दौरान रूपांतरित अंश आसपास के पदार्थ से अधिक कठोर हो सकता है, जबकि अपरिवर्तित फेराइट या टेम्पर्ड घटक अलग शक्ति और तन्यता बनाए रखते हैं। वेल्ड से और अधिक दूरी पर स्थित टेम्पर्ड या अति-टेम्पर्ड क्षेत्र में पूर्ण ऑस्टेनाइटीकरण के बिना मृदुकरण, अवक्षेपों का मोटा होना या अवक्षेपण-आधारित सुदृढ़ीकरण की हानि हो सकती है।
National Institute of Standards and Technology द्वारा पाइपलाइन-स्टील के वर्णनों में संबंधित रूप से मोटे-कण, सूक्ष्म-कण, अंतर-क्रांतिक और अति-टेम्पर्ड क्षेत्रों जैसे शब्दों का प्रयोग किया जाता है। ये नाम तापीय इतिहास का स्थान निर्धारित करने में सहायक हैं, लेकिन ये प्रदर्शन के वर्गीकरण नहीं हैं। नियंत्रक चर पूर्ण तापीय चक्र है, विशेषकर रूपांतरण-परास से होकर होने वाला शीतलन। TWI के अनुसार HAZ की सूक्ष्मसंरचना और कठोरता मुख्यतः उस परास से होकर गुजरने वाली शीतलन-दर, स्टील के संघटन और कठोरणीयता तथा पूर्व-ऑस्टेनाइट कण-आकार पर निर्भर करती है। व्यावहारिक पैरामीटर Δt8/5—800 °C से 500 °C तक ठंडा होने में लगने वाला समय—फेरिटिक स्टीलों के लिए अक्सर चक्र के इस भाग का वर्णन करता है। NIST सावधान करता है कि Δt8/5 ऊष्मा-इनपुट, रासायनिक संघटन, वेल्ड से दूरी और दीवार की मोटाई पर निर्भर करता है। यह एक उपयोगी वर्णनात्मक पैरामीटर है, लेकिन तापीय-चक्र के प्रत्यक्ष मापन का सार्वभौमिक विकल्प नहीं है।
शक्ति, आघात-सहनशीलता, तन्यता और संक्षारण-प्रतिरोध के बीच समझौते
कोई वेल्डेड जोड़ तन्य-शक्ति की आवश्यकता पूरी कर सकता है, फिर भी उसमें ऐसा HAZ हो सकता है जो विफलता को नियंत्रित करे। तीव्र शीतलन से मार्टेंसाइट या कठोर बैनाइटिक संरचनाओं के कारण उच्च कठोरता उत्पन्न हो सकती है, जिससे स्थानीय शक्ति बढ़ती है; लेकिन जब विसरणशील हाइड्रोजन और प्रतिबंध उपस्थित हों, तब हाइड्रोजन-प्रेरित दरार के प्रति संवेदनशीलता भी बढ़ जाती है। धीमा शीतलन कठोरता और हाइड्रोजन-दरार के जोखिम को घटा सकता है, फिर भी अत्यधिक ऊष्मा-इनपुट या लंबे समय तक उच्च तापमान पर रहने से कण बड़े हो सकते हैं, HAZ मृदु हो सकता है या आघात-सहनशीलता घट सकती है। प्रीहीट शीतलन-चक्र को बदलता है; वह अपने-आप सुरक्षित सूक्ष्मसंरचना की गारंटी नहीं देता।
कण-आकार और रूपांतरण उत्पादों के माध्यम से शक्ति और आघात-सहनशीलता के बीच भी प्रतिस्पर्धा होती है। सूक्ष्म कण सामान्यतः भंगुर भंजन के विरुद्ध बेहतर प्रतिरोध प्रदान करते हैं, जबकि मोटे कण तन्य-से-भंगुर संक्रमण तापमान बढ़ा सकते हैं। कोई मृदु अंतर-क्रांतिक या अति-टेम्पर्ड क्षेत्र अधिक स्थानीय तन्यता के माध्यम से विकृति को समायोजित कर सकता है, लेकिन तन्य भार या चक्रीय विरूपण के दौरान वही सबसे कमजोर खंड बन सकता है। रेंगन-प्रतिरोधी स्टीलों में यह समस्या अधिक गंभीर होती है, क्योंकि अवक्षेपों के वितरण और उप-कण संरचना में छोटे परिवर्तन दीर्घकालिक शक्ति को नियंत्रित कर सकते हैं।
Grade 91 यह स्पष्ट करता है कि “HAZ अधिक कठोर है” जैसा सामान्य कथन अपर्याप्त है। 2016 के ASM International और EPRI कार्यवृत्त आधार-धातु HAZ में, विशेषकर सूक्ष्म-कण और अंतर-क्रांतिक क्षेत्रों में, Type IV दरारों की पहचान करते हैं। अनुकरण किए गए तापीय चक्रों से पता चला कि अंतर-क्रांतिक HAZ में फेराइट का निर्माण उच्च तापमान पर तन्य-शक्ति को घटा सकता है। इसलिए विफलता का स्थान केवल सबसे गर्म क्षेत्र से संबंधित नहीं होता, बल्कि आंशिक रूपांतरण, कमजोर रेंगन-संरचना, प्रतिबल और सेवा-तापमान के विशिष्ट संयोजन से संबंधित होता है।
दरार उत्पन्न होने की क्रियाविधियों को भी अलग-अलग रखा जाना चाहिए। ESDEP संरचनात्मक स्टीलों की वेल्डेबिलिटी से संबंधित प्रमुख समस्याओं में HAZ द्रवण-दरार, हाइड्रोजन-प्रेरित दरार और पुनःतापन-दरार की पहचान करता है। ठोसीकरण-दरार वेल्ड धातु में जमने के दौरान उत्पन्न होती है, यद्यपि निकटवर्ती HAZ में द्रवण निम्न-गलनांक वाले घटकों या अवक्षेप-समृद्ध सीमाओं को प्रभावित कर सकता है। लैमेलर टियरिंग मुख्यतः लम्बे समावेश वाले संवेदनशील प्लेट में मोटाई-दिशा के विकृति-प्रतिबल के कारण होती है; इसे हाइड्रोजन-दरार का पर्याय नहीं माना जा सकता। पुनःतापन-दरार तब विकसित होती है जब तनाव-निवारण या सेवा-अवस्था के दौरान संवेदनशील सूक्ष्मसंरचनाएँ और अवशिष्ट प्रतिबल परस्पर क्रिया करते हैं। प्रत्येक वेल्ड असंततता को “HAZ दरार” कहना आवश्यक रोकथाम-विधि को अस्पष्ट कर देता है।
संक्षारण एक और स्तर जोड़ता है। HAZ में होने वाले रूपांतरण स्थानीय गैल्वैनिक भिन्नताएँ, क्रोमियम-क्षीण या अवक्षेप-प्रभावित क्षेत्र, कठोरता-प्रवणताएँ और अवशिष्ट तन्य प्रतिबल उत्पन्न कर सकते हैं। सुपरमार्टेंसिटिक स्टेनलेस-स्टील वेल्डों में TWI के 2002 के अध्ययन ने संक्षारण, तनाव-संक्षारण दरार, सल्फाइड-तनाव दरार, बाद के पासों से होने वाले पुनःतापन और वेल्डोत्तर ऊष्मा-उपचार (PWHT) के संदर्भ में HAZ की सूक्ष्मसंरचनाओं का परीक्षण किया। बाद का वेल्ड पास एक क्षेत्र को टेम्पर करते हुए दूसरे क्षेत्र को अंतर-क्रांतिक स्थिति तक पुनःतप्त कर सकता है। PWHT अवशिष्ट प्रतिबल को घटा सकता है और कठोर घटकों को टेम्पर कर सकता है, लेकिन यह अवक्षेपण और संक्षारण-प्रतिक्रिया को भी बदल सकता है। सेवा-पर्यावरण—क्लोराइड, अम्लीय उत्पादन-द्रव, हाइड्रोजन, तापमान और आरोपित प्रतिबल—यह निर्धारित करता है कि कौन-सी कमजोरी निर्णायक बनेगी।
किसी विश्वसनीय HAZ आकलन को किन प्रश्नों का उत्तर देना चाहिए
विश्वसनीय आकलन किसी सामान्य HAZ चौड़ाई के बजाय वास्तविक वेल्डिंग प्रक्रिया से शुरू होता है। EN 1011-2 फेरिटिक स्टीलों की आर्क वेल्डिंग को शामिल करता है, फेरिटिक स्टेनलेस स्टीलों को छोड़कर, और ऊष्मा-इनपुट, प्रीहीटिंग तथा हाइड्रोजन-नियंत्रण से संबंधित मार्गदर्शन प्रदान करता है। ISO 13916:2025 संलयन वेल्डिंग के दौरान प्रीहीटिंग, इंटरपास और प्रीहीट-रखरखाव तापमानों के मापन को निर्दिष्ट करता है; यह PWHT तापमान के मापन को शामिल नहीं करता। ये सीमाएँ महत्वपूर्ण हैं, क्योंकि दर्ज किया गया तापमान-नियंत्रण और वास्तविक PWHT अलग-अलग साक्ष्य हैं।
धात्विक-सूक्ष्म परीक्षण में संलयन सीमा का स्थान निर्धारित किया जाना चाहिए और प्रत्येक तापीय उपक्षेत्र, कण-आकार तथा रूपांतरण उत्पाद की पहचान की जानी चाहिए। कठोरता-प्रोफाइल को वेल्ड धातु, मोटे-कण, सूक्ष्म-कण, अंतर-क्रांतिक और अति-टेम्पर्ड क्षेत्रों से होकर गुजरना चाहिए; केवल एक HAZ मान रिपोर्ट करना पर्याप्त नहीं है। आघात-सहनशीलता परीक्षण में निर्णायक स्थान और सेवा-तापमान का प्रतिनिधित्व होना चाहिए, जबकि तन्य, रेंगन या मोड़ परीक्षणों में मृदु क्षेत्रों और प्लेट के दिशात्मक गुणों को ध्यान में रखना चाहिए। तापीय-चक्र के अनुमानों में ऊष्मा-इनपुट, मोटाई, रासायनिक संघटन, प्रतिबंध और Δt8/5 संबंधी मान्यताओं का उल्लेख होना चाहिए।
अंतिम निर्णय में संरचना को विफलता की क्रियाविधि और पर्यावरण से जोड़ना आवश्यक है। इसमें निम्नलिखित प्रश्न पूछे जाने चाहिए:
- किस HAZ क्षेत्र का आकलन किया जा रहा है और वह संलयन सीमा के सापेक्ष कहाँ स्थित है?
- प्रथम तापीय चक्र और पुनःतापन के दौरान कौन-सा रूपांतरण हुआ?
- क्या कठोरता-प्रोफाइल मार्टेंसाइट, बैनाइट, टेम्परिंग, मृदुकरण या स्थानीय असंगति का संकेत देती है?
- निर्दिष्ट सेवा-तापमान और भारण-दर पर आघात-सहनशीलता पर्याप्त है?
- कौन-सी दरार-क्रियाविधि विश्वसनीय है: हाइड्रोजन-प्रेरित, द्रवण, ठोसीकरण, लैमेलर टियरिंग, पुनःतापन या Type IV?
- HAZ पर कौन-सा संक्षारण, हाइड्रोजन, क्लोराइड या सल्फाइड संपर्क प्रभाव डालेगा?
- स्वीकृति को कौन-सा लागू मानक, प्रक्रिया-अर्हता और मापन-विधि नियंत्रित करती है?
HAZ का व्यवहार रासायनिक संघटन, पूर्ववर्ती सूक्ष्मसंरचना, तापीय चक्र, प्रतिबंध, पुनःतापन और सेवा-पर्यावरण का संयुक्त परिणाम है। कोई भी एकल HAZ नाम वेल्डेड-स्टील के प्रदर्शन का पूर्वानुमान नहीं लगा सकता।
संदर्भ
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/