




Mik a porkohászati acélok?
A porkohászati acél meghatározása
A porkohászati acél olyan vastartalmú anyag, amelyet porkohászati eljárással állítanak elő, nem pedig úgy, hogy egy nagy öntött tuskót ezt követően hengerléssel vagy kovácsolással félkész termékké alakítanak. A kifejezés egy feldolgozási és anyagcsaládot jelöl. Nem egyetlen kémiai összetételt, egyetlen mikroszerkezetet vagy egyetlen sűrűségi szintet határoz meg.
A por-metallurgiai feldolgozás jellemző sorrendje
- Porgyártás A vas- vagy ötvözöttacél-port előállítják és osztályozzák.
- Keverés Ötvözőadalékok, grafit, réz, nikkel, molibdén és kenőanyagok kombinálhatók.
- Tömörítés A keveréket alakos nyersdarabbá préselik.
- Szinterelés A hevítés részecskekötéseket alakít ki, és megváltoztatja a pórusrendszert.
- Másodlagos feldolgozás Ezt méretkalibrálás, utólagos újrapréselés, infiltráció, forgácsolás, karbonitrálás, edzés, megeresztés vagy tömörítés követheti.
A tipikus eljárás vas- vagy ötvözöttacél-por előállításával kezdődik, amelyet a por osztályozása, keverése, tömörítése és szinterezése követ. A tömörített darab ezt követően méretre igazításon, utántömörítésen, infiltráción, forgácsoláson, cementáláson, edzésen, megeresztésen, illetve más tömörítési vagy hőkezelési műveleten mehet keresztül. Minden egyes szakasz módosítja az összetétel, a pórusszerkezet, a méretek és a mechanikai viselkedés közötti kapcsolatot. Randall German A-Z of Powder Metallurgy című műve a por előállítását, a tömörítést, a szinterezést, a tömörítést, a mikroszerkezetet és a porozitást a témakör összekapcsolódó részeiként kezeli, nem pedig a kész acél egymással felcserélhető megnevezéseiként.
Maga a por a változatosság első forrása. Az atomizált, redukált és egyéb porok különböznek a részecskék alakja, méreteloszlása, felületi oxidrétege, belső porozitása és folyási tulajdonságai tekintetében. Ezek a jellemzők befolyásolják, hogyan rendeződnek a részecskék a szerszámban, mennyi kenőanyagra van szükség, hogyan adódik át a nyomás a tömörített darabon belül, valamint hogyan kötődnek össze a részecskék a szinterezés során. A porkeverék tartalmazhat előötvözött részecskéket, elemi adalékokat, előötvözet-részecskéket, grafitot, rezet, nikkelt, molibdént vagy technológiai kenőanyagokat is. Következésképpen két, általánosan PM-acélként leírt alkatrész ötvözőeloszlása már a kemencés szakasz megkezdése előtt is eltérhet.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
Az összetétel továbbra is fontos, de nem önmagában határozza meg a tulajdonságokat. A vasalapú PM-anyagok gyakran rezet, nikkelt és molibdént használnak ötvözőadalékként, míg a szenet gyakran grafit vagy széntartalmú por formájában adagolják. A Ferrous Powder Metallurgy című, a ScienceDirect Topics által 2024-ben közzétett referenciamű szerint a vas–réz–szén összetételű anyagok a vasalapú PM-alkatrészek megközelítőleg felét teszik ki. Ez az adat egy jelentős összetételi csoportot ír le, nem pedig valamennyi PM-acél meghatározását.
Az ASTM B783-24 a vastartalmú por-metallurgiai szerkezeti anyagokat a kémiai összetétel, a sűrűség, a szinterelt állapotú folyáshatár és a hőkezelt szakítószilárdság alapján osztályozza. Strong evidence
Az ASTM B783-24 szabvány jól mutatja, miért nem elegendő egy anyagminőség megnevezése vagy egy általános eljárásmegjelölés. A szabvány a vasalapú PM-szerkezeti anyagokat kémiai összetétel, sűrűség, szinterezett állapotban mért folyáshatár és hőkezelt állapotban mért szakítószilárdság alapján osztályozza. A sűrűség nem pusztán jelentési célokat szolgáló adat: a visszamaradó pórusok csökkentik a teherbíró keresztmetszetet, és repedésindulási helyeket biztosíthatnak, miközben e pórusok alakja, mérete és összekapcsolódása befolyásolja a későbbi feldolgozás eredményét. Ezért egy specifikációnak a vashoz adott elemeken túl további jellemzőket is meg kell határoznia.
Az ISO 5755:2022 hasonlóképpen követelményeket határoz meg a szinterezett fémanyagokra, köztük a szinterezett vasra, acélra, ötvözött acélra és rozsdamentes acélból készült szerkezeti anyagokra. Alkalmazási területe jól tükrözi a kategória szélességét. A „PM-acél” jelenthet szabályozott maradó porozitású szinterezett szerkezeti anyagot, jóval nagyobb sűrűségű porból kovácsolt alkatrészt, illetve olyan porkohászati szerszámacélt, amelynek legfontosabb megkülönböztető jellemzője a karbidok mennyisége és tisztasága.
A mikroszerkezet eltérhet a névlegesen hasonló kémiai összetételű, tuskómetallurgiai úton előállított megfelelő anyagétól. A porkohászati szerszámacélok finom, lekerekített és egyenletesebb karbidstruktúrát hozhatnak létre, továbbá olyan karbidtartalmakat vagy karbid-összetételeket is lehetővé tehetnek, amelyek hagyományos tuskómetallurgiai eljárással nehezen vagy egyáltalán nem állíthatók elő. A por előállítása során bekövetkező gyors megszilárdulás korlátozza a nagy öntött tuskóhoz kapcsolódó szegregációt; a későbbi konszolidáció és hőkezelés határozza meg, hogy ez az előny milyen mértékben marad meg a késztermékben. Az eredmény nem automatikusan jobb vagy rosszabb. Egyszerűen eltérő metallurgiai előtörténettel rendelkezik.

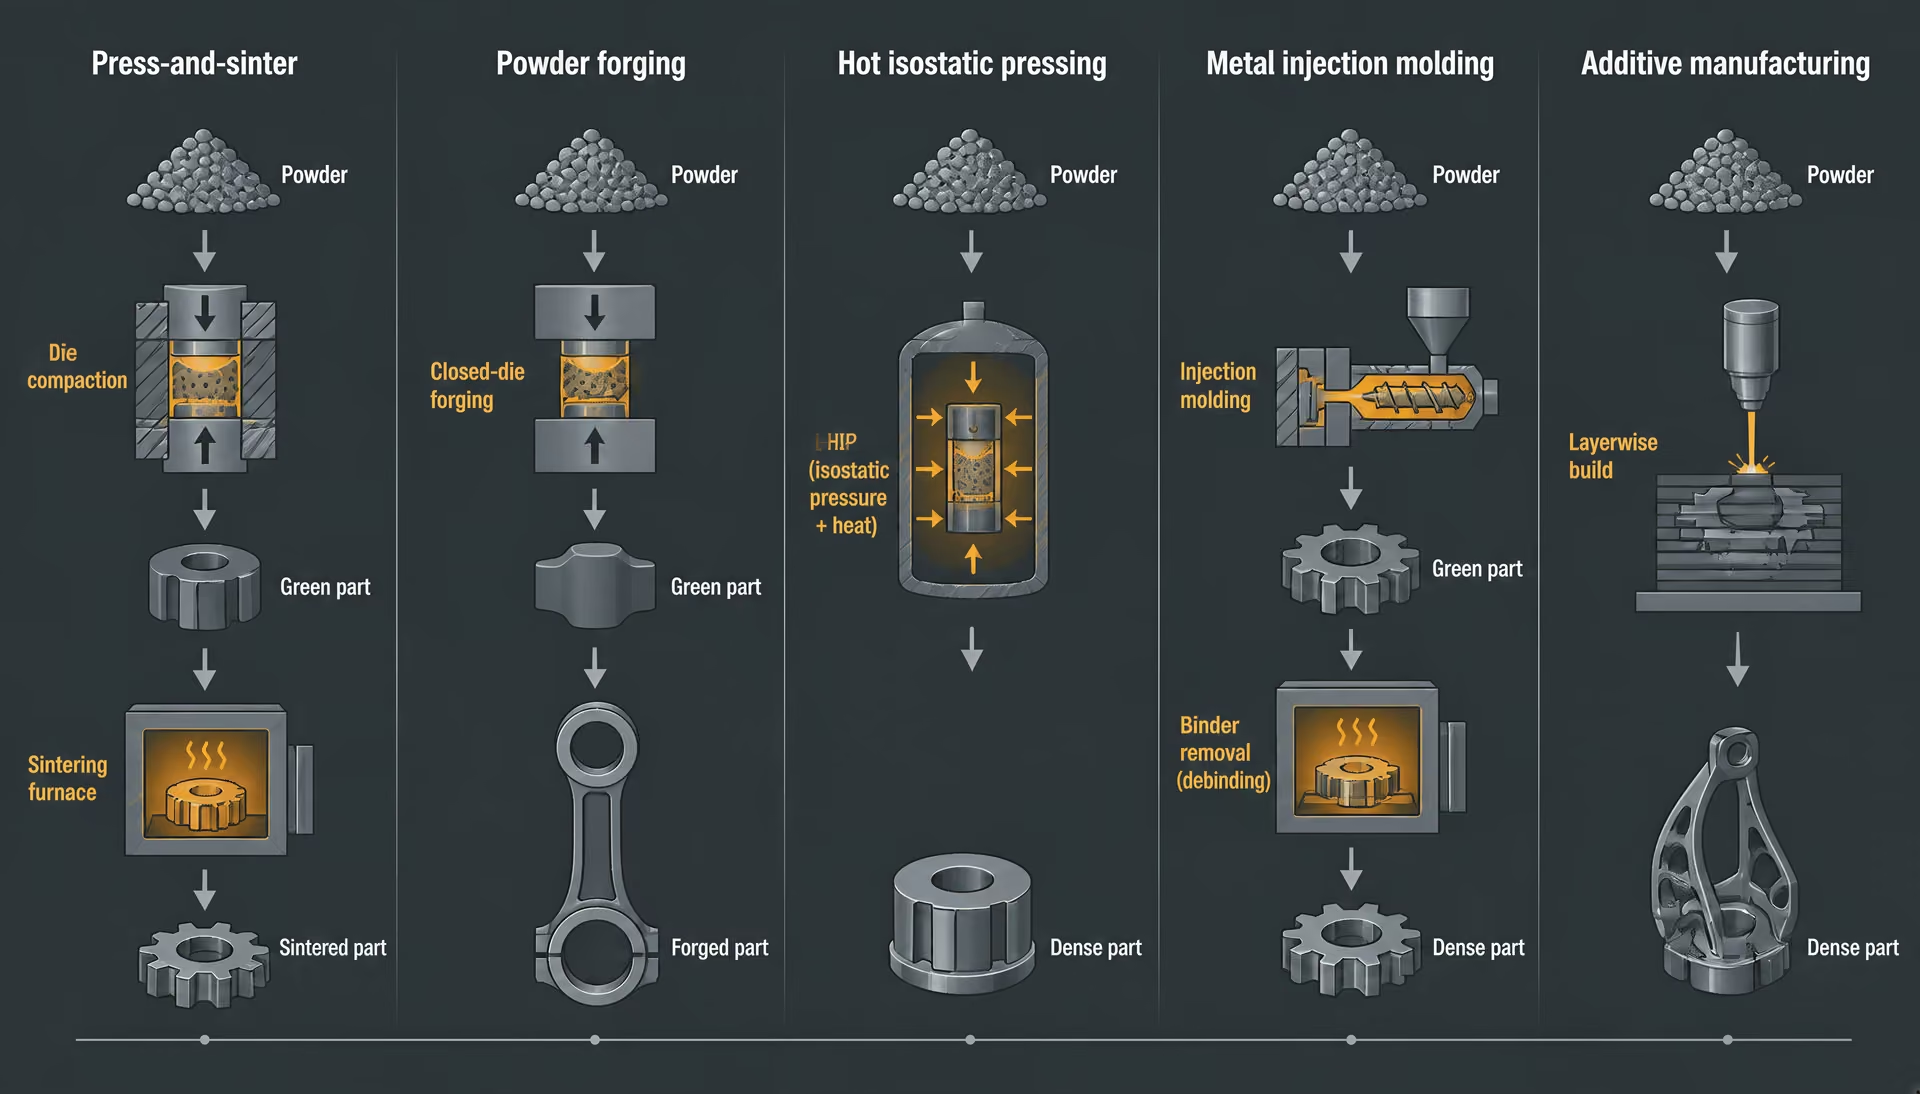
Préselési és szinterezési, porkovácsolási és kapcsolódó eljárások
| Gyártási út | Elsődleges tömörítési mechanizmus | Jellemző megkülönböztető tulajdonság |
|---|---|---|
| Préselés és szinterelés | Szerszámos tömörítés, amelyet kemencés szinterelés követ | Szabályozott visszamaradó porozitás és közel végleges alak |
| Por-kovácsolás | Szinterelt előalak, amelyet melegalakítás követ | Nagyobb póruscsökkenés és kovácsolási alakváltozás |
| Meleg izosztatikus sajtolás | Emelt hőmérséklet és nyomás | A belső pórusok záródása |
| Fémfröccsöntés | Formázás, kötőanyag-eltávolítás és szinterelés | Finompor-alapanyag és összetett geometriák |
| Additív gyártás | Rétegenkénti olvasztás vagy összeolvasztás | Digitális szerszámpálya és rétegenként változó hőtörténet |
Nyersdarab Alakos, de nem szinterelt tömörítmény, amelynek ideiglenes szilárdsága elsősorban a részecskék egymásba kapcsolódásából és a tömörítési nyomásból származik.
A hagyományos préseléses és szinterezéses PM-eljárás kimért porkeverékkel kezdődik. Egy szerszám és a hozzá tartozó nyomóbetétek ezt a keveréket „zöld” darabbá tömörítik, amelynek alakját a részecskék egymásba kapaszkodása és a tömörítési nyomás tartja fenn. A zöld kompaktot ezt követően az ötvözet olvadási tartománya alatti hőmérsékletre hevítik, lehetővé téve a részecskék közötti diffúziót és nyak-képződést. A szinterezés megerősíti a részecskehálózatot, módosítja a méreteket, valamint a pórusrendszer egyes részeit lekerekíti vagy összehúzza. Nem feltétlenül szünteti meg az összes porozitást.
A szerszámban kialakuló nyomáseloszlás, a szerszámfalnál fellépő súrlódás, a por áramlása és az alkatrész geometriája sűrűséggradienseket hozhat létre. A szinterezés zsugorodást okozhat, illetve az összetételtől és a kezdeti tömörödési állapottól függően méretnövekedést is eredményezhet. Ezeket a változásokat a por részecskejellemzőivel és a tervezett hőkezeléssel együtt kell figyelembe venni. A cementáló kezelés például olyan anyagra hat, amelynél a szén hozzáférhetőségét és az átalakulási reakciót a pórusok, az ötvözőelemek eloszlása és a szinterezett mikroszerkezet egyaránt befolyásolja.
Az ezzel az eljárással készült szerkezeti alkatrészeket gyakran szinterezett állapotban vagy egy meghatározott másodlagos műveletet követően specifikálják. A méretre igazítás javíthatja a méretpontosságot; az utántömörítés növelheti a sűrűséget a kiválasztott tartományokban; az infiltráció egy másik anyaggal töltheti ki az összekapcsolódó pórusokat; a szinteredzés pedig a kemencében történő hűtést keményedési átalakulásokkal kombinálhatja. E műveletek egyike sem alakít át minden préseléssel és szinterezéssel készült alkatrészt teljesen kovácsolt acéllá. Az előállítási eljárás továbbra is az anyag azonosságának része.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
A porkovácsolás mechanikai konszolidációs lépéssel egészíti ki az eljárást. Egy előformát először tömörítenek és szintereznek, majd felhevítik és megkovácsolják a porozitás csökkentése és a kovácsolt alak kialakítása érdekében. Előállítási előzményei ezért eltérnek mind a hagyományos szinterezett alkatrészétől, mind az öntött tuskóból készült kovácsolt alkatrészétől. Ennél az eljárásnál fontos a zárványok szabályozása: az ISO 13947:2024 szabvány módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi a módszer alkalmazását porkovácsolással készült acélalkatrészekre is. A szabvány egyértelművé teszi, hogy a zárványok már a porkészítés szakaszában vizsgálhatók, miközben a konszolidált alkatrész szempontjából továbbra is relevánsak maradnak.
A melegsajtolásos izosztatikus tömörítés egy másik porkonszolidációs eljárás, amely emelt hőmérsékletet és nyomást alkalmaz a belső pórusok megszüntetésére. A fémpor-fröccsöntés ezzel szemben finom fémpor és kötőrendszer kombinációját, formázást, kötőanyag-eltávolítást és szinterezést foglal magában. Ezeket az eljárásokat nem szabad a szokásos préseléses és szinterezéses gyártással azonos kategóriába vonni. Poraik, zöldtestként tanúsított viselkedésük, hőciklusaik, méretváltozásaik és az elérhető geometriák különböznek.
Az additív gyártás sok rendszerben szintén fémporral kezdődik, de attól még nem válik hagyományos PM-eljárássá, hogy por van jelen benne. Egy lézer- vagy elektronsugár digitális szerszámpálya alapján szelektíven megolvasztja vagy összeolvasztja egymást követő tartományokat; az alkatrész rétegenként kialakuló hőtörténettel rendelkezik, nem pedig úgy készül, hogy teljes alakját egy szerszámban tömörítik. A NIST által kiadott, az acélok és rozsdamentes acélok additív gyártásáról szóló, 2020-ban megjelent ASM Handbook-fejezet a porozitást, a zárványokat, a maradó feszültségeket és a gyártást követő hőkezelést az additív módon gyártott acélalkatrészek meghatározó tényezőiként azonosítja. Ezek a kérdések átfedést mutatnak a PM-eljárásokkal, de a hibaképződési mechanizmusok és a hőmérséklet-gradiensek nem azonosak a préselt kompakt szinterezőkemencén való áthaladása során tapasztaltakkal.
Miért nem jelöl a kifejezés egyetlen anyagminőséget?
Egy acélmegjelölés rendszerint meghatározott kémiai tartományra, valamint termék- vagy alkalmazási szabványra utal. A „porkohászati acél” önmagában nem ezt jelenti. Olyan tág eljárási kategóriát jelöl, amely magában foglalhat szerkezeti acélokat, rozsdamentes acélokat, szerszámacélokat, csapágyipari anyagokat, valamint porkovácsolásra vagy additív gyártásra tervezett ötvözetrendszereket.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
A szabványok jól szemléltetik ezt a különbséget. Az ASTM B783-24 a vasalapú PM-szerkezeti anyagokat több, egymással összefüggő kritérium alapján kezeli, nem pedig egyetlen univerzális anyagminőségként. Az ISO 5755:2022 a szinterezett vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra terjed ki. Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a porkohászati úton gyártott termékekre éppúgy alkalmazza, mint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre. Így egy PM-szerszámacél továbbra is azonosítható elismert szerszámacél-megjelöléssel, miközben gyártási eljárása magyarázza karbidstruktúráját, szegregációs mintázatát, pórusállapotát és az előírt vizsgálatokat.
A jelentéssel bíró leírás ezért több rétegből áll: a por kémiai összetételéből, a részecskék morfológiájából és méreteloszlásából, a tömörítési módszerből, a zöld sűrűségből, a szinterezési ciklusból, a végső sűrűségből, a pórusok morfológiájából, a zárványok mennyiségéből, a méretváltozásból és a hőkezelésből. Ha ezek közül akár egyetlen réteget megváltoztatunk, a kész anyag is megváltozhat, még akkor is, ha a névleges ötvözetmegjelölés változatlan marad.
Ezért a PM-acélt nem szabad egyszerűen por alakú hagyományos acélként kezelni. Olyan anyagcsaládról van szó, amelynek végső mikroszerkezetét az összetétel és a feldolgozási előzmények együttesen határozzák meg. Az anyagminőség megnevezése ennek a történetnek csak egy részét közli.
A vastartalmú porkohászati anyagokra vonatkozó szabványrendszer
A porkohászati acélokat nem csupán a por előállítása alapján határozzák meg. Osztályozásuk a porkompakt kémiai összetételétől, a feldolgozás során elért sűrűségtől, a szinterezés után megmaradó pórusszerkezettől, valamint attól a mechanikai állapottól függ, amelyben az alkatrészt vizsgálják. Egy specifikáció ezért azonosíthat egy anyagcsaládot anélkül, hogy leírná a kész alkatrész előállításához szükséges valamennyi műveletet.
A különbség azért fontos, mert a hasonló névleges vas-, szén-, réz-, nikkel- vagy molibdéntartalmú alkatrészek eltérő tulajdonságokkal rendelkezhetnek, ha a por szemcseméret-eloszlása, a tömörítési nyomás, a szinterezési ciklus, a hűtési sebesség vagy a szinterezés utáni kezelések különböznek. Randall German A porkohászat A–Z-ja (2005) című műve a por előállítását, a keverést, a tömörítést, a szinterezést, a sűrűsödést, a mikroszerkezetet és a porozitást egyetlen, összefüggő feldolgozási útvonal egymáshoz kapcsolódó részeiként kezeli. A szabványok ezeket a témaköröket kezelhető követelményekre bontják, de a közöttük fennálló kapcsolatokat nem szüntetik meg.
Az ASTM B783-24 osztályozási logikája
Az ASTM International által 2024-ben közzétett ASTM B783-24 a vastartalmú porkohászati szerkezeti anyagokat négy fő jellemző alapján osztályozza: kémiai összetétel, sűrűség, szinterezett állapotú folyáshatár és hőkezelt szakítószilárdság. Hatálya a sajtolással és szinterezéssel előállított alkatrészekre vonatkozik. Ez a vastartalmú porkohászati szerkezeti anyagok osztályozási rendszere, nem pedig valamennyi porból előállított acél egyetemes megnevezési rendszere.
A kémiai összetétel meghatározza az ötvözetcsaládot, valamint az olyan elemek megengedett tartományait, mint a szén, a réz, a nikkel és a molibdén. A ScienceDirect Topics Vastartalmú porkohászat című, 2024-es szócikke szerint a vas–réz–szén összetételek a vastartalmú porkohászati alkatrészek hozzávetőleg felét teszik ki. Más rendszerek nikkelt, molibdént, krómot, mangánt vagy ezek kombinációit alkalmazzák az átedzhetőség, a szilárdság, a méretváltozás vagy a korróziós viselkedés módosítására. Az anyagkövetelményben megadott összetételt azonban továbbra is az alkatrész állapotával együtt kell értelmezni; az elemtartalom önmagában nem határozza meg a porozitást vagy a mechanikai teljesítményt.
A sűrűség külön osztályozási tengelyt képez. Egy sajtolt és szinterezett alkatrész esetében a sűrűség azt fejezi ki, hogy a kompakt mekkora részét foglalja el tömör fém, és mekkorát összekapcsolódó vagy zárt pórusok. Egy névleges ötvözetösszetétel ezért többféle sűrűségi szinten is előfordulhat, amelyek mindegyikéhez eltérő tényleges teherhordó keresztmetszet, valamint a megmunkálásra, kifáradásra, ütésre vagy hőkezelésre adott eltérő válasz tartozik. Az ASTM B783-24 ezt a különbséget felismeri, ahelyett hogy a sűrűséget a gyártás mellékes eredményének tekintené.
A mechanikai kategóriák két különböző anyagállapotot is elkülönítenek. A szinterezett állapotú folyáshatár az alkatrésznek a sajtolási és szinterezési folyamat utáni állapotát jellemzi, anélkül, hogy a megadott állapot létrehozásához későbbi keményítő hőkezelésre támaszkodna. A hőkezelt szakítószilárdság az adott osztályozás szerint előírt hőkezelés után elért szilárdságra vonatkozik. Ez a két érték nem cserélhető fel. Az az acél, amely megfelel egy szinterezett állapotú folyáshatár-kategóriának, nem teljesíti automatikusan a hőkezelt szakítószilárdság-kategória követelményeit, ezért a műszaki rajznak meg kell adnia, hogy az átvételt melyik állapot alapján kell elbírálni.
| Keretrendszer | Elsődleges tárgy | Amit önmagában nem határoz meg |
|---|---|---|
| ASTM B783-24 | Vastartalmú por-metallurgiai szerkezeti anyagok | Teljes alkatrész-specifikáció |
| ISO 5755:2022 | Szinterelt vas-, acél-, ötvözöttacél- és rozsdamentesacél-szerkezeti anyagok | Egyetemes por-metallurgiai anyagminőség |
| ISO 4957:2018 | Szerszámacél-követelmények különböző termék-előállítási utakhoz | Azonos mikroszerkezetek a különböző gyártási utak mentén |
| ISO 13947:2024 | Nemfémes zárványok porokban és por-kovácsolt alkatrészekben | Ötvözetminőség, sűrűség vagy szakítási állapot |
Az ASTM B783-24 ennek megfelelően meghatározott tengelyek mentén biztosít keretet az anyagok összehasonlításához, de ez a keret nem teljes körű alkatrészspecifikáció. Nem teszi szükségtelenné a tűrések, a geometria, a felületi állapot, a vizsgálati irány, a mintavétel, a méretváltozás, az impregnálási vagy infiltrációs követelmények, valamint az adott esetben a használati teljesítményt befolyásoló pontos hőciklus megadását. Az osztályozási megjelölés továbbá nem írja le teljes mértékben a por morfológiáját, a kenőanyag megválasztását, a tömörítő szerszámozást, a szinterezési atmoszférát vagy a pórusok morfológiáját.
Az ISO 5755:2022 és a szinterezett szerkezeti anyagok
Az ISO 5755:2022 kapcsolódó, de ettől eltérő szinten működik. Az ISO ICS 77.160 szerint követelményeket határoz meg a szinterezett fémanyagokra, többek között a szinterezett vas-, acél-, ötvözöttacél- és rozsdamentesacél-szerkezeti anyagokra. A megfogalmazás fontos: a dokumentum a szinterezett szerkezeti anyagokat mint osztályt kezeli, nem pedig a porkohászatot egyetlen hagyományos acélminőségként mutatja be.
A „szinterezett” egyben technológiai állapotot is meghatároz, nem csupán kémiai azonosságot. A kompakt porból alakul ki, olvadáspontja alatti hőmérsékleten hevítik, majd kötődés, zsugorodás, pórusfejlődés és mikroszerkezeti változás révén alakul át. A por lehet elemi por, előötvözött por vagy ötvözőadalékokat és technológiai segédanyagokat tartalmazó keverék. A szinterezés után az alkatrész méretre kalibráláson, sajtoló utóalakításon, megmunkáláson, gőzkezelésen, infiltráción, cementáláson, edzésen és megeresztésen, illetve más sűrűsítő vagy hőkezelési műveleten is áteshet. Azt, hogy egy adott művelet az anyagkövetelmény részét képezi-e, külön kell megadni.
Az ISO 5755:2022 ezért hasznos a szinterezett vas- és acéltermékekre vonatkozó követelmények meghatározásához, miközben a termékrajznak vagy a beszerzési specifikációnak azonosítania kell a szükséges anyagmegjelölést és állapotot. Egy követelmény előírhat kémiai tartományt, sűrűséget, szakító tulajdonságot, keménységet vagy vizsgálati módszert. Nem feltétlenül írja elő azt a teljes technológiai útvonalat, amellyel a gyártónak az eredményt el kell érnie. Ezzel szemben egy technológiai specifikáció előírhat bizonyos portípust, tömörítési sorrendet, szinterezési atmoszférát, hűtési sebességet vagy hőkezelést akkor is, ha az anyagszabvány ezeket a részleteket nem tartalmazza.
Ez az elkülönítés különösen fontos a rozsdamentes porkohászati anyagok esetében. A „rozsdamentes acél” az alkalmazandó kémiai követelmények szerinti korrózióálló ötvözetcsaládot azonosítja; nem határozza meg, hogy az alkatrész sajtolással és szinterezéssel, fémből történő fröccsöntéssel, melegsajtolásos izosztatikus tömörítéssel vagy additív gyártással készült-e. Ezek az eljárások eltérő pórusszerkezeteket eredményeznek, és különböző átvételi vizsgálatokat tehetnek szükségessé. Az ISO 5755:2022 nem értelmezhető úgy, mint annak kijelentése, hogy valamennyi poralapú rozsdamentes alkatrész azonos mikroszerkezettel vagy azonos gyártástörténettel rendelkezik.
A szabványok és az anyagminőség-megjelölések különbségei
Az anyagminőség-megjelölés egy adott rendszer szerint megnevez vagy rendszerez egy anyagot. Egy szabvány meghatározhatja ezt a rendszert, határértékeket írhat elő, vizsgálati módszereket állapíthat meg vagy osztályozási kategóriákat adhat meg, de a két fogalom továbbra is különböző marad. Az „anyagminőség” nagy vonalakban arra ad választ, hogy milyen anyagot azonosítunk. A szabvány pedig arra, hogy mit kell ellenőrizni, mérni vagy jelenteni ahhoz, hogy az azonosítás érvényes legyen.
Az ASTM B783-24 a különbséget a kémiai összetétel, a sűrűség, a szinterezett állapotú folyáshatár és a hőkezelt szakítószilárdság együttes alkalmazásán keresztül szemlélteti. Az ezen a szerkezeten alapuló megjelölés több információt hordoz, mint egy egyszerű kémiai megnevezés, de továbbra sem helyettesíti az alkatrészrajzot. A rajz szabályozhatja a sűrűség helyfüggő értékét, a szinterezés utáni mérettűréseket, a megengedett alakváltozást, a felületre nyitott porozitást, valamint azt az irányt, amelyben a szakítópróbatesteket kiveszik.
Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a por-metallurgiai termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre is alkalmazza. Strong evidence
Ugyanez az elv érvényes a szerszámacélokra is. Az ISO 4957:2018 kifejezetten kiterjeszti a szerszámacélokra vonatkozó követelményeket a porkohászattal gyártott termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre. Ez a közös szabvány nem teszi ezeket a termékeket metallurgiai szempontból azonossá. A porkohászati szerszámacélok finom, lekerekített és viszonylag egyenletes keményfázis-szerkezeteket, illetve olyan keményfázis-szinteket vagy -összetételeket alakíthatnak ki, amelyek hagyományos tömbmetallurgiai eljárással nehezen vagy egyáltalán nem hozhatók létre. A gyártási útvonal továbbra is az anyag azonosságának része, még akkor is, ha egy közös szerszámacél-szabvány biztosítja a kémiai vagy tulajdonságkövetelményeket.
A zárványok egy másik határvonalat jelentenek az anyagmegjelölés és a technológiai szabályozás között. Az ISO 13947:2024 módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi a módszer alkalmazását porkovácsolással készült acélalkatrészekre is. A zárványvizsgálat feltárhat olyan szennyeződéseket vagy nemfémes részecskéket, amelyek befolyásolják a kifáradási repedések kialakulását, de a zárványvizsgálat eredménye önmagában nem határozza meg az ötvözet anyagminőségét, a sűrűséget vagy a hőkezelési állapotot.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
A porozitást ugyanolyan körültekintően kell kezelni. A NIST által közzétett, acélok és rozsdamentes acélok additív gyártásáról szóló ASM Handbook-fejezet (2020) a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni hőkezelést az additív gyártással készült acélalkatrészek jelentős tényezőiként tárgyalja. Ezek a kérdések átfedést mutatnak a hagyományos porkohászattal, azonban az additív gyártást nem szabad összetéveszteni a sajtolással és szinterezéssel végzett porkohászattal: a por alapanyaga, a rétegképzés, a hőtörténet, a hibaképződés és a maradófeszültség-állapot eltérő.
A megbízható anyag-előírás ezért egyesíti az alkalmazandó szabványt, az anyagminőséget vagy osztályozást, a termékformát, a sűrűségi vagy tulajdonságállapotot, valamint azokat a gyártási követelményeket, amelyek befolyásolják az átvételt. A szabványok szabályozott nyelvezetet teremtenek. Nem törlik el az acél porkohászati előtörténetét.
A porkészítés és a kiindulóanyag változói
A por nem semleges helyettesítője a rúdnak, a tuskónak vagy a porlasztott olvadéknak. Részecskealakja, szemcseméret-eloszlása, belső szerkezete, felületi állapota és kémiai előélete meghatározza, hogyan tölti ki a kiindulóanyag a szerszámüreget, hogyan reagál a tömörítésre, hogyan zsugorodik, illetve hogyan alakulnak ki benne pórusok és zárványok. Randall German A-Z of Powder Metallurgy (2005) című műve ezeket a jellemzőket egymással összefüggő technológiai változókként kezeli: a porkészítés hatással van a tömörítésre; a tömörítés létrehozza a nyers kompakt pórusszerkezetét; a zsugorítás módosítja ezt a szerkezetet és a környező mikroszerkezetet; a későbbi tömörítés és hőkezelés pedig nem képes teljes mértékben eltüntetni minden korábbi döntés következményét.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Ez a különbségtétel fontos egy porkohászati acél és egy látszólag hasonló, képlékenyen alakított minőség összehasonlításakor. Az ASTM B783-24 a vasalapú porkohászati szerkezeti anyagokat kémiai összetételük, sűrűségük, zsugorítás utáni folyáshatáruk, valamint hőkezelt állapotban mért szakítószilárdságuk alapján osztályozza. Az ISO 5755:2022 hasonlóképpen követelményeket határoz meg a zsugorított vas-, acél-, ötvözöttacél- és korrózióálló acél szerkezeti anyagokra. Egyik szabvány sem tekinti a port pusztán esetleges szállítási formának. A kiindulóanyag az anyag-előállítási út része.

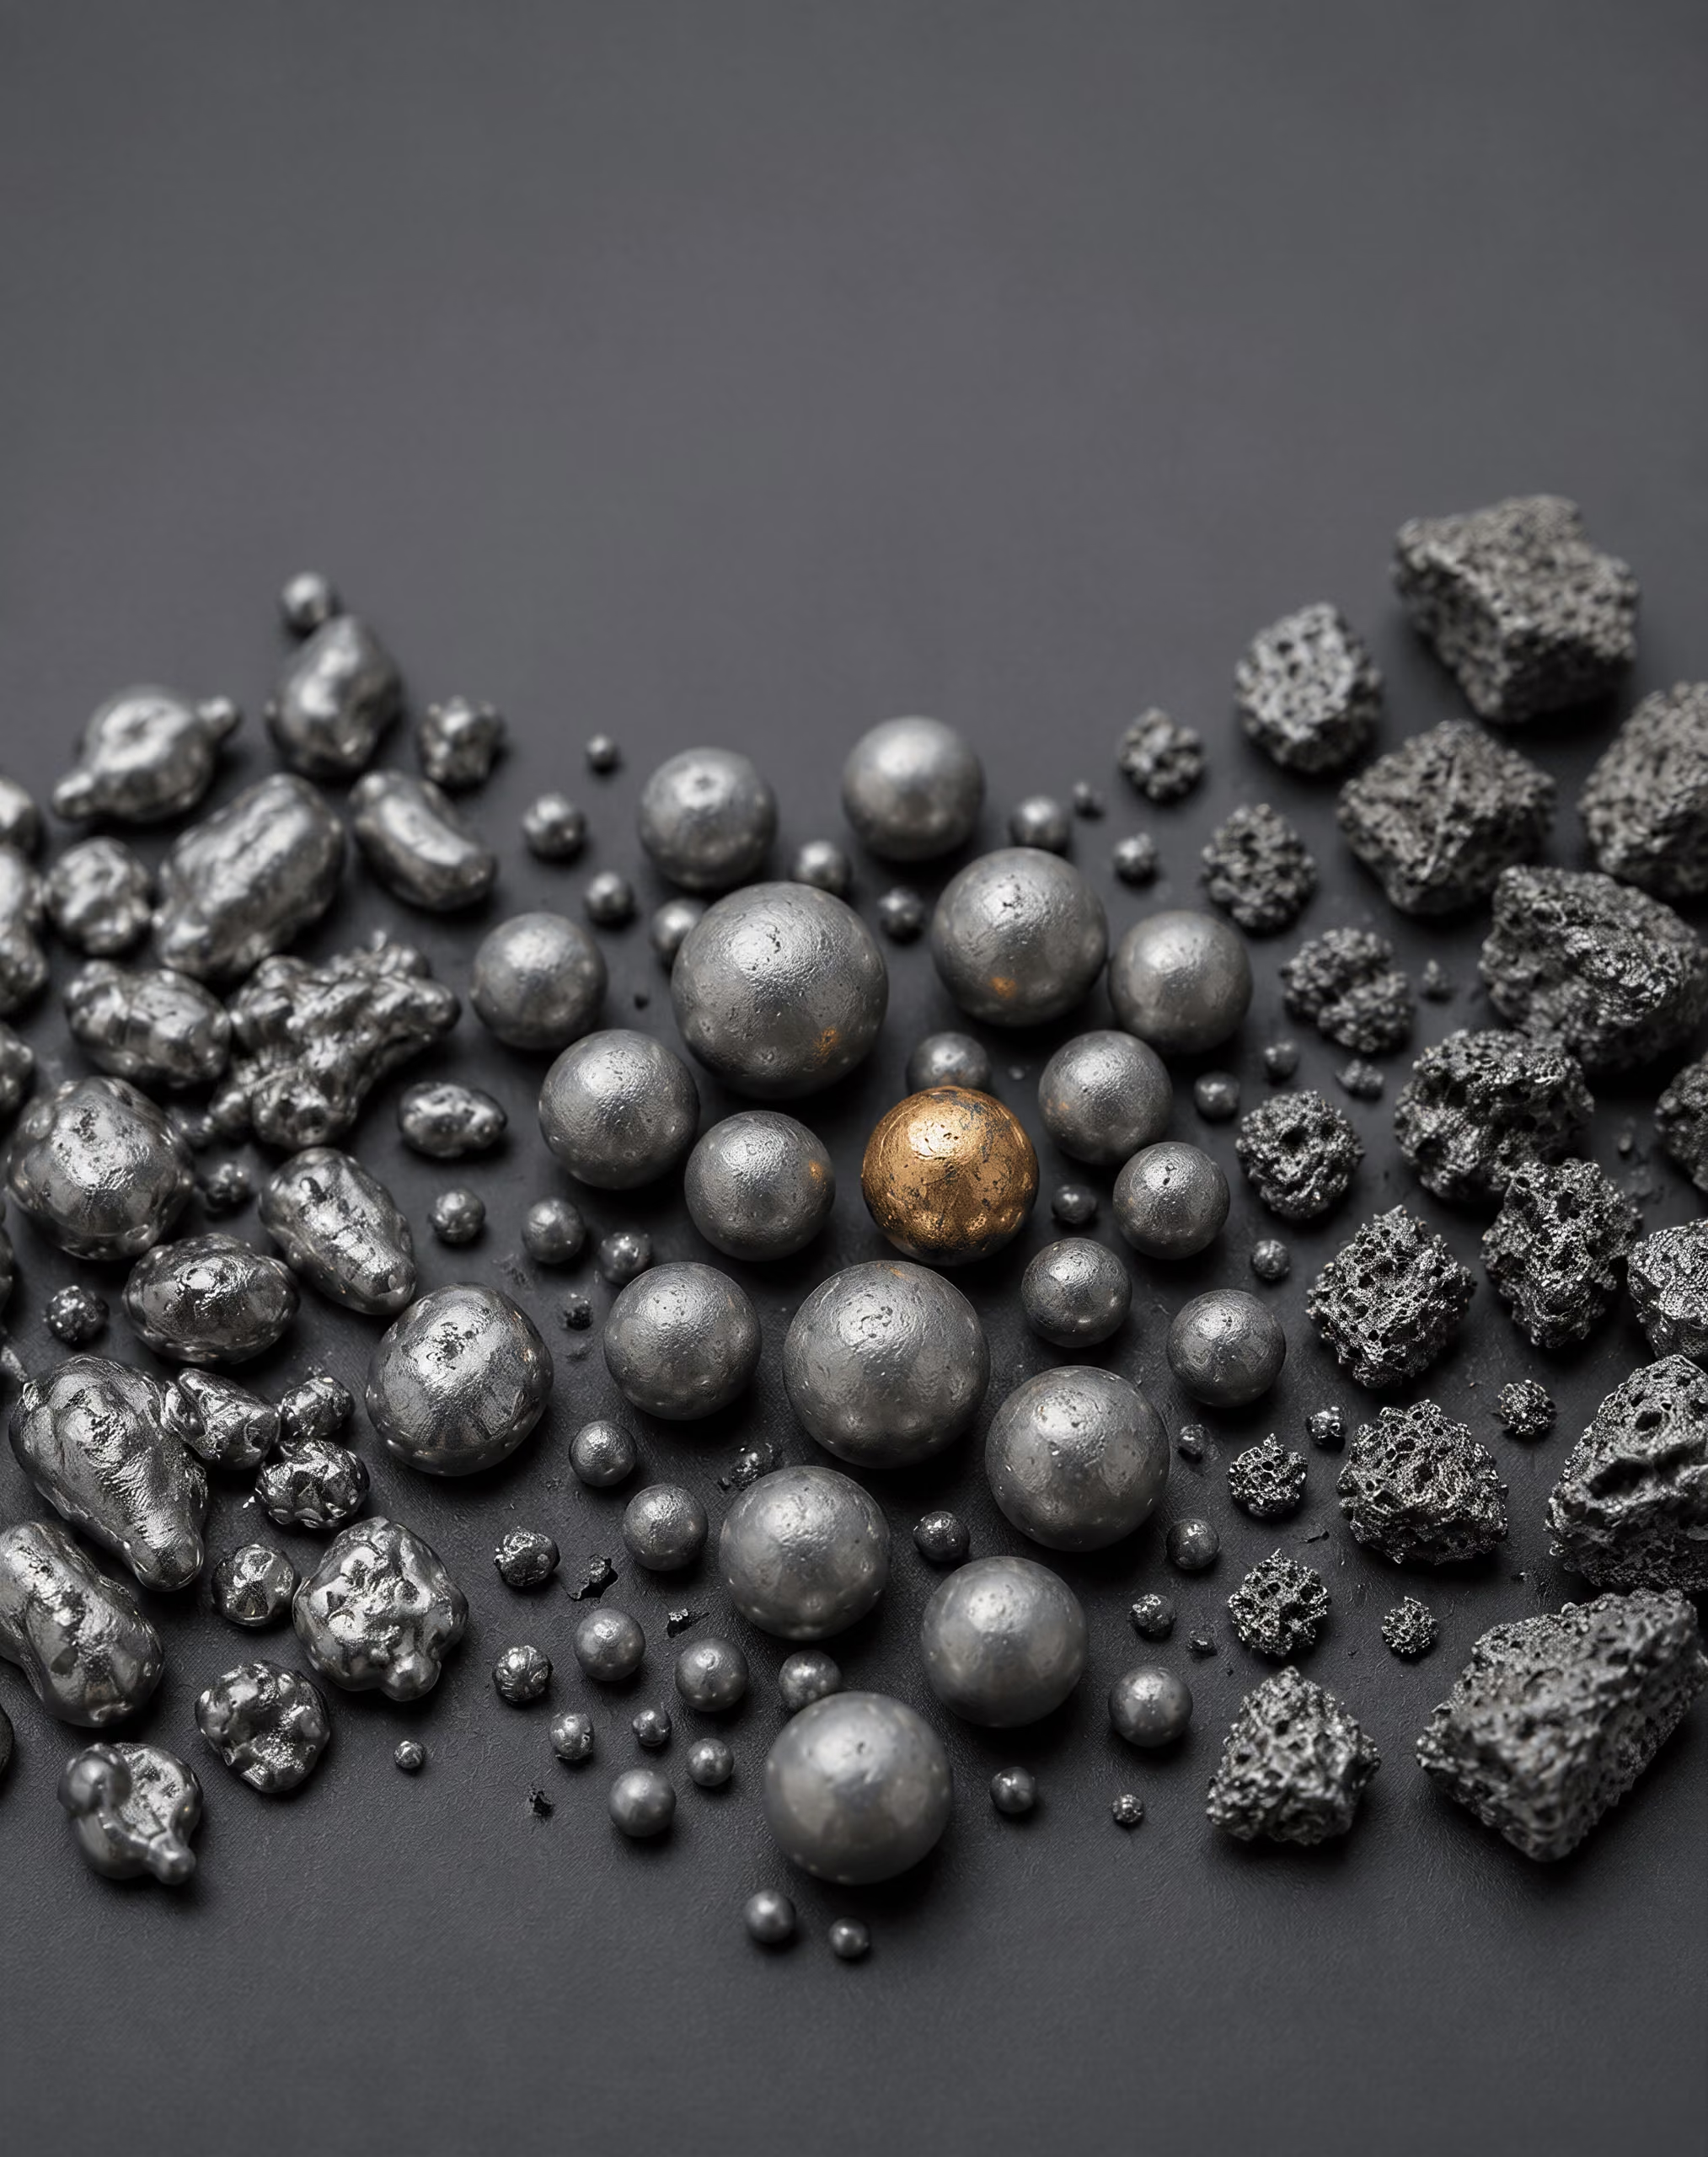
A részecskék morfológiája és szemcseméret-eloszlása
A részecskemorfologia az egyes részecskék külső alakját, bizonyos esetekben pedig belső porozitását írja le. A gáz- és vízporlasztással előállított porok gyakran különböző mértékben szabálytalan alakúak, míg a gázporlasztás lekerekítettebb részecskéket is eredményezhet. A redukált porok rendszerint megőrzik az oxid vagy más kiindulási anyag redukciójára jellemző szögletes, szivacsszerű vagy porózus alakot. Ezek a leírások nem felcserélhetők egymással. A lekerekített részecske könnyen folyhat, ugyanakkor a tömörítés kezdeti szakaszában kevesebb mechanikai érintkezést hozhat létre; a szabálytalan részecske egymásba kapaszkodhat és ellenállhat az elmozdulásnak, miközben eltérő pórushálózatot alakíthat ki a nyers kompaktban.
Megkülönböztetendő porkarakterisztikák
- Részecskeméret-eloszlás Rögzíti a részecskeméretek tartományát és arányát.
- Látszólagos sűrűség A meghatározott térfogatú laza porban elfoglalt tömeget írja le.
- Folyóképesség Azt az időt vagy azokat a feltételeket írja le, amelyek szükségesek ahhoz, hogy a por áthaladjon egy vizsgálóberendezésen.
- Tömöríthetőség Az alkalmazott tömörítési nyomást a nyersdarab sűrűségével hozza összefüggésbe.
German terminológiája több olyan mérőszámot különít el, amelyeket gyakran a „porminőség” homályos kifejezésével foglalnak össze. A szemcseméret-eloszlás a szemcseméretek tartományát és arányát rögzíti, míg a látszólagos sűrűség egy meghatározott, laza porral kitöltött térfogatban lévő tömeget írja le. A folyási tulajdonság azt az időt vagy azokat a feltételeket jelenti, amelyek szükségesek egy meghatározott mennyiségű por vizsgálókészüléken való átáramlásához. A tömöríthetőség az alkalmazott tömörítési nyomás és a nyers kompakt sűrűsége közötti kapcsolatot jelenti. Ezek a tulajdonságok kölcsönhatásban állnak egymással, de egyik sem helyettesítheti a másikat.
Részecskeméret-eloszlás A részecskeméretek tartománya és egymáshoz viszonyított aránya egy poradagban.
A széles eloszlás lehetővé teheti, hogy a kisebb részecskék elfoglalják a nagyobbak közötti tereket, ezáltal módosítva a látszólagos sűrűséget és a préselés előtti halmazolási szerkezetet. Ugyanezek a finom részecskék növelhetik az érintkezési felületet, a súrlódást, a porképződést vagy az agglomerációra való hajlamot. A túlméretes részecskék akadályozhatják a szerszámüreg töltését, illetve helyi sűrűségkülönbségeket hagyhatnak maguk után. Préselés közben a részecske–részecske és részecske–szerszám érintkezési felületeken fellépő súrlódás befolyásolja a nyomás terjedését a poroszlopon belül. Ez a nyomás nem tökéletesen egyenletes, ezért egy alkatrész akkor is sűrűséggradienssel hagyhatja el a szerszámüreget, ha a névleges összetétel állandó.
A morfológia a kitolást is befolyásolja. Az erősen szabálytalan részecskék növelhetik a mechanikai egymásba kapaszkodást és a falfelületi súrlódást; a lekerekített részecskék csökkenthetik bizonyos ellenállások mértékét, ugyanakkor kevésbé összefüggő kompaktot eredményezhetnek, ha a receptúra és a nyomásprogram nem veszi figyelembe ezt a viselkedést. A kenőanyagok módosítják a szerszámfal és a kompakt közötti súrlódást, valamint a kitolást, de nem szüntetik meg a részecskealak vagy a felületi érdesség hatását. A megadott átlagos szemcseméret sem írja le azt a teljes eloszlást, amely a töltést és a helyi halmazolást szabályozza.
A következmények a zsugorítás során is fennmaradnak. A részecskék közötti érintkezési felület, a póruscsatornákon át mérhető távolság, valamint a nyitott porozitás összekapcsoltsága befolyásolja a zsugorodást, a gáztranszportot, a diffúziót és a zsugorodási nyakak kialakulását. A pórusmorfológia ezért egyszerre tükrözi a kiindulóanyag és a feldolgozás előéletét. A végső sűrűségérték elrejtheti a hőkezelésre és a mechanikai viselkedésre eltérően ható megnyúlt, elszigetelt, összekapcsolódó vagy a felülettel kapcsolatban álló pórusokat.
Porlasztott, redukált és kevert porok
A porlasztás egy olvadt ötvözetből indul ki, és a folyadéksugarat gáz, víz vagy más folyadék segítségével cseppekre bontja. A megszilárdulás az ötvözettől és a porlasztási körülményektől függően belső szegregációval, szatellitrészecskékkel, bezárt gázzal vagy felületi filmekkel rendelkező részecskéket eredményezhet. A gázporlasztással előállított részecskék általában gömbölydedebbek a vízporlasztással előállítottaknál, de önmagában a morfológia nem igazolja a tisztaságot, a tömöríthetőséget vagy az adott acélgyártási út alkalmasságát. A port kiindulóanyagként kell jellemezni, nem pedig kizárólag az előállítási módszer neve alapján azonosítani.
A redukált porokat úgy állítják elő, hogy egy oxidból vagy ahhoz hasonló kiinduló anyagból kémiai úton eltávolítják az oxigént. A redukció nagy reaktív felülettel rendelkező, porózus részecskét hozhat létre, amelynek alakja a kiindulási anyagból öröklődik. Az ilyen por tömörítési viselkedése eltérhet egy névlegesen hasonló kémiai összetételű, porlasztott porétól. A visszamaradó oxigén, a redukálatlan anyag és a felületi állapot változásai továbbra is jelentősek, mivel befolyásolják a zsugorítási reakciókat és a hevítés során felszabaduló gázokat.
A kevert porok egy vas- vagy ötvözetalapporhoz elemi porokat, mesterötvözetporokat, grafitot, rezet, nikkelt, molibdént, kenőanyagokat vagy más szabályozott adalékokat adnak. Kevert rendszerben az ötvözőelemek kezdetben különálló részecskékként vagy helyileg eloszló adalékokként vannak jelen. Eloszlásuk a szerszámüreg töltése, a tömörítés és a zsugorítás során a részecskemérettől, a sűrűségtől, a morfológiától, a diffúziótól és a hőciklustól függ. A „kevert” nem jelenti azt, hogy a por részecskéinek összetétele mindenütt azonos.
Az előötvözött porok ettől abban különböznek, hogy az ötvözőelemek az olvadék előállítása során minden egyes részecskébe beépülnek. Ez egyenletesebb névleges kémiai összetételt biztosít az egyes részecskéken belül, ugyanakkor megváltoztathatja a keménységet, a tömöríthetőséget, a zsugorítási viselkedést, valamint a nyers kompakt szilárdsága és az elérhető sűrűség közötti egyensúlyt. Az elemi vagy mesterötvözet-adalékok eltérő technológiai viselkedést biztosíthatnak, és lehetővé tehetik az ötvözést a zsugorítás során lejátszódó diffúzió révén. A különbség kohászati jellegű, nem pusztán kereskedelmi terminológiai kérdés.
A ScienceDirect Topics által közreadott Ferrous Powder Metallurgy hivatkozási anyag (2024) szerint a vas–réz–szén összetételek a porkohászati vasalapú alkatrészek hozzávetőleg felét teszik ki. Ez az elterjedtség azonban nem jelenti azt, hogy minden vas–réz–szén kiindulóanyag egyenértékű lenne: a réz jelen lehet különálló porként, előötvözött alkotóelemként vagy más szabályozott adalékként, és mindegyik út hatással van a keverésre, a szegregációra, a méretváltozásra és a helyi kémiai összetételre. Ugyanez az óvatosság szükséges a nikkel- és molibdénadalékok esetében is.
Szerszámacéloknál a por előélete még jelentősebb szerkezeti következményekkel jár. A gyors megszilárdulás és az azt követő tömörítés finom, lekerekített és egyenletesebben eloszló karbidokat eredményezhet. A ScienceDirect Steel Powder Metallurgy hivatkozási anyaga (2024) megjegyzi, hogy a hagyományos tömbkohászattal nehezen vagy egyáltalán nem előállítható karbidszintek, illetve -összetételek porkohászati szerszámacélokban létrehozhatók. Az ISO 4957:2018 kifejezetten alkalmazza a szerszámacélokra vonatkozó követelményeket a porkohászati úton gyártott termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre is. Az azonos megnevezés nem jelenti azonos karbidpopuláció vagy azonos feldolgozási előélet meglétét.
Felületi oxidok, tisztaság és kezelés
Minden porszemcse felülete érintkezésbe kerülhet oxigénnel, nedvességgel, szénhidrogénekkel, kezelőberendezésekkel és a környező atmoszférával. A felületi oxidok lehetnek vékonyak és folytonosak, szakaszosan elhelyezkedők, illetve szennyeződésekhez és zárványokhoz kapcsolódók. Mennyiségük és kémiai összetételük befolyásolja a részecskék közötti kötést a zsugorítás során, a redukciós reakciókat, a kenőanyag eltávolítását és azokat a gázokat, amelyeknek el kell távozniuk a kompaktból. A tömbi por kémiai összetétele ezért önmagában nem írhatja le a felületi állapotot.
A tisztaság nem csupán alacsony oxigéntartalmat jelent. A nemfémes zárványok, a tűzálló anyagból származó töredékek, az idegen részecskék, a hozzátapadt szatellitrészecskék és az agglomerátumok helyi hibaként viselkedhetnek, illetve megszakíthatják a részecskék közötti érintkezést. Az ISO 13947:2024 módszert határoz meg a fémporok nemfémes zárványainak meghatározására, és lehetővé teszi a módszer alkalmazását porkovácsolással gyártott acélalkatrészekre is. Ennek létezése emlékeztet arra, hogy a zárványok már a kiindulóanyagban jelen lévő problémát jelenthetnek, mielőtt a tömörített acél jellemzőivé válnának.
A tárolás és az átszállítás megváltoztathatja a port. A vibráció méret vagy sűrűség szerint szegregálhatja a részecskéket; a nedves levegő fokozhatja az oxidációt vagy az agglomerációt; az ismételt szállítás módosíthatja a finom részecskék arányát, és berendezésből származó törmeléket juttathat a porba. A tárolóedényeket, szitákat, keverőeszközöket és kenőanyagokat ezért a szennyeződés lehetséges forrásaiként kell kezelni. A kezelési előélet az anyagnyilvántartás részét képezi.
A préseléses és zsugorításos PM-eljárást továbbra is külön kell választani az additív gyártástól. A NIST által kiadott, acélok és korrózióálló acélok additív gyártásáról szóló ASM Handbook-fejezet (2020) a porozitással, zárványokkal, maradó feszültségekkel és a gyártás utáni hőkezeléssel foglalkozik, de a porágyban összeolvasztott réteg nem azonos a préselt nyers kompaktal. A porváltozók részben átfednek, a tömörítés fizikája azonban nem azonos. A hagyományos PM-eljárásban a kiindulóanyag állapota a szerszámüreg töltésével, a tömörítéssel, a zsugorítással és az esetleges későbbi tömörítéssel együtt határozza meg a végső pórus- és zárványszerkezetet. A specifikáció kiindulópontja a kémiai összetétel. De nem ez a végpont.
Ötvözéstervezés vasalapú porkohászatban
A vasalapú porkohászatban az ötvözéstervezés olyan megkötéssel kezdődik, amely a hagyományos, képlékenyen alakított acélokra nem ugyanilyen módon vonatkozik: az összetételnek a por gyártása, keverése, tömörítése, szinterezése, valamint minden későbbi tömörítési vagy hőkezelési lépés során működőképesnek kell lennie. A névleges kémiai összetétel csak az anyag egyik jellemzője. A részecskék alakja, a részecskeméret-eloszlás, a felületi oxidok, a kenőanyag-tartalom, a pórusmorfológia és az egyes ötvözőelemek elhelyezkedése mind befolyásolja a végső szerkezetet.
Ezért a PM-acélt nem szabad úgy kezelni, mint egy hagyományos acélminőséget, amelyet történetesen porból állítottak elő. Az ASTM B783-24 a vasalapú PM-szerkezeti anyagokat a kémiai összetétel, a sűrűség, a szinterezett állapotú folyáshatár és a hőkezelt szakítószilárdság alapján osztályozza. Az ISO 5755:2022 hasonlóképpen követelményeket határoz meg a szinterezett vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra. Ezek a szabványok olyan anyagrendszert tükröznek, amelyben a feldolgozás története közvetlenül összekapcsolódik az összetétellel és a tulajdonságokkal.
Vas–réz–szén rendszerek
A vas–réz–szén a szerkezeti célú vasalapú PM leginkább ismert ötvözetcsaládja. Egy 2024-es, ScienceDirect Topics című szakirodalmi hivatkozás szerint a vas–réz–szén összetételek a PM vasalapú alkatrészeinek hozzávetőlegesen felét teszik ki. Ez az érték széles körű műszaki referencia alapján készült becslés, nem pedig minden országra, termékosztályra vagy jelentési időszakra érvényes egyetemes szabály. Mindazonáltal jelzi ennek az ötvözési iránynak a jelentőségét.
A rezet rendszerint elemi porként keverik az alapanyaghoz, egyes összetételekben azonban előötvözött vasport alkalmaznak. A szinterezés során a réz a vasalapú alkatrészek szokásos szinterezési hőmérséklet-tartományánál alacsonyabb hőmérsékleten megolvad, és átmeneti folyadékfázist képez. A folyadék szétterjedhet a részecskék érintkezési pontjai között, elősegítve azok átrendeződését, miközben a réz diffúzió révén a vas mátrixába is bejut. Ennek eredménye gyakran méretnövekedés, nem pedig egyszerű zsugorodás, bár a méretváltozás iránya és mértéke függ a réztartalomtól, a por állapotától, a tömörítési nyomástól, a nyersdarab sűrűségétől, a geometriától, a szinterezési hőmérséklettől és a kemenceatmoszférától.
Ez a méretváltozási reakció nem pusztán kisebb korrekciós tényező. A tervezőnek egyensúlyt kell teremtenie a réz szilárdsághoz és edzhetőséghez való hozzájárulása, valamint a tűrésekre és a sűrűségi gradiensekre gyakorolt hatása között. A rézpor a tömöríthetőséget is csökkentheti egy tiszta, nagymértékben tömöríthető vasalaphoz képest, különösen akkor, ha a keverék jelentős mennyiségű kemény vagy szabálytalan alakú részecskét tartalmaz. A kenőanyagok megkönnyítik a kitolást és csökkentik a szerszámfal és a kompakt közötti súrlódást, ugyanakkor térfogatot foglalnak el, és hevítés közben széntartalmú vagy gáznemű termékeket hagynak hátra. Kiválasztásuk ezért a nyersdarab szilárdságát és a szinterezés kezdeti reakcióit egyaránt befolyásolja.
A szenet általában grafit formájában adagolják, szerepe azonban több annál, mint hogy a kémiai elemzésben egy végső százalékos értéket képviseljen. A grafit eloszlása szabályozza a helyi szénpotenciált a szinterezés során, valamint a vas mátrixának diffúziót követő széntartalmát. A nem megfelelő keverés szénben gazdag és szénben szegény régiókat hagyhat vissza, ami hűtés vagy hőkezelés során eltérő átalakulási viselkedést eredményezhet. A szén a rézre adott reakciót is módosítja: a két adalék együttesen ferrites, perlites, bainites vagy martenzites régiókat hozhat létre a hűtési sebességtől, a sűrűségtől és a helyi ötvözőelem-koncentrációtól függően.
A pórusok továbbra is a mikroszerkezet részét képezik. Még akkor is, ha a réz és a szén megfelelő mátrixot eredményez, az összekapcsolódó vagy szögletes pórusok csökkentik a tényleges teherhordó keresztmetszetet, és feszültségkoncentrátorként működnek. Méretüket, alakjukat és összekapcsolódásukat legalább annyira a tömörítés és a szinterezés szabályozza, mint az ötvözet kiválasztása. A további tömörítési műveletek — ideértve az utánsajtolást, a kalibrálást vagy az előírás szerinti porkovácsolást — módosíthatják ezeket a jellemzőket, és megváltoztathatják a későbbi hőkezelésre adott reakciót.
Nikkel- és molibdénadalékok
Nikkelt akkor alkalmaznak, ha nagyobb edzhetőségre, szívósságra vagy mátrixerősítésre van szükség, mint amit egy egyszerű vas–réz–szén keverék biztosítani képes. A hagyományos, kevert PM-összetételekben a nikkelszemcsék a szinterezés során bediffundálnak a vasba, de a diffúzió nem feltétlenül teljes. Emiatt nikkelben gazdag területek maradhatnak vissza viszonylag szegény régiók mellett. Ez a kémiai szétosztottság meghatározó feldolgozási kérdés: hűtés vagy edzés után egyetlen kompaktban is különböző átalakulási termékeket tartalmazhat a mikroszerkezet.
A nikkel a szokásos vasalapú szinterezés során nem olvad meg a rézhez hasonló módon, ezért nem biztosít ugyanilyen folyadékfázisú átrendeződést. Ennek következtében a keverékben elfoglalt helye, a részecskemérete, oxidállapota és a szinterezési ciklus nagy jelentőségű. A nem teljes homogenizálódás a kívánt szerkezettől függően előnyös vagy káros lehet, ugyanakkor kevésbé közvetlen kapcsolatot teremt a névleges kémiai összetétel és a helyi keménység között. A hőkezelés növelheti a nikkeltartalmú alkatrész szilárdságát, az eredmény azonban a pórusmorfológiától, valamint a nikkel, a szén és más adalékok eloszlásától függ.
A molibdént a vas mátrixához képest kis mennyiségben adagolják, és elsősorban az edzhetőség növelése, valamint az átalakulási viselkedés befolyásolása miatt értékelik. Olyan ötvözettervezéseket is támogathat, amelyek célja martenzites vagy bainites szerkezet kialakítása a szinterezés utáni hűtés, illetve egy külön hőkezelés során. A molibdéntartalmú porok keveréssel, diffúziós ötvözéssel vagy előötvözéssel állíthatók elő. Ezek az eljárások nem eredményeznek egymással egyenértékű kompaktokat. Az előötvözött, porlasztással előállított porban a molibdén minden egyes részecskén belül helyezkedik el, míg a kevert por a részecskék közötti szilárd fázisú diffúziótól függ, és megőrizheti a helyi összetételbeli különbségeket.
A molibdén a tömöríthetőséget is befolyásolja. Ha az ötvözőelemek a tömörítés előtt feloldódnak a vasporban, a por keményebbé és kevésbé tömöríthetővé válhat, mint az elemi vason alapuló kiindulási anyag. A nagyobb ötvözőtartalom ezért megnehezítheti a nagy nyersdarab-sűrűség elérését adott tömörítési nyomás mellett. Ennek ellentételezése, hogy az előötvözés javíthatja a kémiai egyenletességet, és csökkentheti a durva, kevert adalékokhoz kapcsolódó erős helyi feldúsulást.
Az ötvözési stratégiának a szinterezési atmoszférát is figyelembe kell vennie. A vas, a nikkel, a molibdén vagy más porfelületeken található oxidok késleltethetik a részecskék közötti kötést, míg a széntartalmú atmoszférák módosíthatják a felületi reakciókat és a szénátadást. A kemenceciklus határozza meg, hogy a diffúzió viszonylag egyenletes mátrixot hoz-e létre, vagy kémiailag eltérő zónákat hagy hátra. A pórusok záródása hagyományos sajtolással és szinterezéssel készült kompakt esetén korlátozott, ezért egy tömör, képlékenyen alakított rúdban kedvezően viselkedő ötvözet nem feltétlenül mutat ugyanilyen átalakulási viselkedést egy porózus PM-alkatrészben.
Előötvözött és kevert összetételek
Kevert összetétel esetén az elemi vagy mesterötvözetporokat a tömörítés előtt vasporral keverik össze. Ez a módszer lehetővé teszi a réz, a nikkel, a molibdén, a grafit és más adalékok rugalmas beállítását, miközben megőrizheti a viszonylag lágy vázanyagként szolgáló vas nagy tömöríthetőségét. Korlátja a térbeli egyenetlenség: a kevert részecskék kémiailag nem azonosak, és a szinterezésnek kell biztosítania a tervezett összetétel megközelítéséhez szükséges diffúziót. Az alkotórészek szállítás közbeni szétválása további változékonysági forrást jelenthet, különösen akkor, ha az egyes porok sűrűsége vagy mérete jelentősen eltér.
| Porstratégia | Az ötvözőelemek elhelyezkedése szinterelés előtt | Fő feldolgozási következmény |
|---|---|---|
| Keverék | Különálló elemi vagy alapötvözet-részecskék | Rugalmas kémiai összetétel, de nagyobb függés a keveréstől és a diffúziótól |
| Előötvözött | Az ötvözőelemek minden részecskén belül be vannak építve | Nagyobb részecskék közötti kémiai egyenletesség, de gyakran kisebb tömöríthetőség |
| Diffúzióval ötvözött | Az elemek a vasrészecskékhez kötődnek, vagy részben azokba diffundáltak | Köztes egyensúly a tömöríthetőség és a szegregáció szabályozása között |
Az előötvözött por a fő ötvözőelemeket már a tömörítés előtt a vasrészecskéken belül tartalmazza. Az ilyen porok előállítására gyakran alkalmaznak gáz- vagy vízporlasztást, ezért a részecskék kémiai összetétele részecskéről részecskére egyenletesebb. Ez javíthatja az edzhetőség egyenletességét, és csökkentheti a nagy, ötvözőanyagban gazdag szigetek kialakulását. Ennek ára gyakran a kisebb tömöríthetőség, mivel az ötvözött részecskék keményebbek, továbbá nagyobb figyelmet kell fordítani a por alakjára, az oxidfilmekre és a tömörítési nyomásra. A nagy nyersdarab-sűrűség eléréséhez nem feltétlenül elegendő a nyomás egyszerű növelése; gondosan megválasztott kenőanyagra és szerszámkialakításra is szükség lehet.
A diffúziós ötvözésű porok köztes helyet foglalnak el. Az ötvözőelemek a vaspor-részecskékhez kapcsolódnak, vagy részlegesen azokba diffundálnak. Így a teljes előötvözéshez képest nagyobb mértékben megőrzik az alappor tömöríthetőségét, miközben a laza elemi keverékhez képest csökkentik a szétválást. Szinterezési viselkedésük továbbra is függ az ötvöző részecskék és a vashordozó közötti érintkezéstől.
Ezek a választások határozzák meg a végső mikroszerkezetet. Egy hagyományos vas–réz–szén kompakt ferritet és perlitet, valamint rézben gazdag régiókat tartalmazó mátrixot alakíthat ki, míg a nikkelt vagy molibdént tartalmazó tervezetek szabályozott hűtés vagy hőkezelés után nagyobb edzhetőségű szerkezeteket eredményezhetnek. A PM-szerszámacélok még tovább viszik ezt az elvet: porkohászati feldolgozással olyan finom, lekerekített, közel izotróp karbidszerkezetek és olyan karbidszintek is elérhetők, amelyek hagyományos tömbkohászati eljárással nehezen vagy egyáltalán nem állíthatók elő. Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a porkohászattal előállított termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre egyaránt alkalmazza.
A zárványok szabályozását ugyanebben a tervezési összefüggésben kell tárgyalni. Az ISO 13947:2024 módszert határoz meg a fémporok nemfémes zárványainak meghatározására, és lehetővé teszi annak alkalmazását porkovácsolással készült acélalkatrészekre is. A NIST által kiadott, acélok és rozsdamentes acélok additív gyártásáról szóló, 2020-as ASM Handbook-fejezet szintén fontos változóként azonosítja a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni hőkezelést, az additív gyártást azonban nem szabad összetéveszteni a hagyományos sajtolással és szinterezéssel végzett PM-eljárással. Mindkét esetben a feldolgozási útvonal módosítja a névleges ötvözetkémia jelentését.
Tömörítés: a porból zölddarab létrehozása
A tömörítés az a munkafázis, amelynek során egy kimért porkeverék alakított, de még törékeny alkatrésszé válik. A sajtolási művelet nem hozza létre a végleges acél-mikroszerkezetet. Átrendezi a részecskéket, összeomlasztja az eredeti pórustérfogat egy részét, és elegendő ideiglenes szilárdságot ad a kompaktumnak ahhoz, hogy a szinterezés előtt kezelhető legyen. Ezt az ideiglenes testet zölddarabnak nevezik.
Viselkedése több tényezőtől függ, mint a névleges ötvözetkémia. A részecskeméret-eloszlás, a részecskék alakja, a felületi oxidok, a látszólagos sűrűség, a folyóképesség, a kenőanyag-tartalom és a szerszám tervezése egyaránt befolyásolja, hogyan jut be a por az üregbe, illetve hogyan reagál a kompaktum a nyomásra. Randall German A-Z of Powder Metallurgy című könyve (2005) ezért tárgyalja együtt a tömörítést, a porgyártást, a szinterezést, a sűrűsödést, a mikroszerkezetet és a porozitást: a sajtolás története a későbbi feldolgozási lépésekben is nyomon követhető marad.
Egytengelyű sajtolás szerszámüregben
Hagyományos egytengelyű sajtoláskor a port egy szerszámüregbe töltik, majd ellenőrzött töltési magasságra elsimítják vagy kimérik. Az alsó bélyeg alátámasztja a töltetet, ezután egy vagy több bélyeg a szerszám tengelye mentén mozogva nyomást fejt ki. A részecskék kezdetben elcsúsznak és elfordulnak, kitöltve a nagyobb üregeket. A nyomás növekedésével a felületi egyenetlenségek deformálódnak, az arra hajlamos rideg részecskék eltörnek, az érintkezési felületek pedig növekednek. A kompaktum szilárdságát mechanikai összekapaszkodás és helyi kötődés biztosítja, de még nem jön létre olyan kohászati kötés, mint a szinterezett alkatrészben.
A porkeverék ötvözőporokat, grafitot és kenőanyagot tartalmazhat. A vastartalmú PM-ben gyakoriak a réz-, nikkel- és molibdénadalékok, miközben a vas–réz–szén összetételek a vastartalmú PM-alkatrészek hozzávetőleg felét teszik ki a ScienceDirect Topics vastartalmú porkohászatról szóló hivatkozása szerint (2024). Az olyan kenőanyag, mint a cink-sztearát vagy a belsőleg hozzáadott szerves kenőanyag, csökkenti a por és a szerszám közötti súrlódást, valamint a kompaktum kilökéséhez szükséges erőt. Emellett segít megakadályozni, hogy a por a bélyegfelületekre és a szerszámfalakra tapadjon. A túl sok kenőanyag azonban olyan térfogatot foglal el, amely nem válhat acéllá, és hevítéskor gázokat fejleszthet, ezért mennyisége és eltávolításának ütemezése a zöldsűrűséget és a szinterezést egyaránt befolyásolja.
A kötőanyag külön kérdés. Egyes keverékekben kötőanyagra van szükség a granulátum szilárdságának, folyóképességének vagy kezelhetőségének javításához, különösen akkor, ha a por kohéziója gyenge, vagy ha más eljárással alakított alapanyagot készítenek belőle. A hagyományos, sajtolásos és szinterezéses acélgyártásban a kenőanyag és a kötőanyag nem felcserélhető fogalmak. Minden szerves adalékot szabályozott kötőanyag-eltávolítási vagy korai hevítési szakaszban el kell távolítani; ellenkező esetben a visszamaradó szén, a gázfejlődés vagy a pórusképző reakciók módosíthatják az alkatrészt.
A sajtolás történhet egyetlen mozgó bélyeggel, egymással szemben működő bélyegekkel vagy különböző szinteken elhelyezett több bélyeggel. A választást az alkatrész magassága, a keresztmetszet változásai és az anyag kívánt eloszlása határozza meg. Egy viszonylag egyszerű gyűrűhöz alkalmazott szerszámkészlet eltér a több funkcionális felülettel rendelkező, lépcsős agy szerszámkészletétől. A szerszámozás nem csupán egy rajzot reprodukál. Meghatározza a por elmozdulásának irányát és a kilökés során fellépő igénybevételeket.

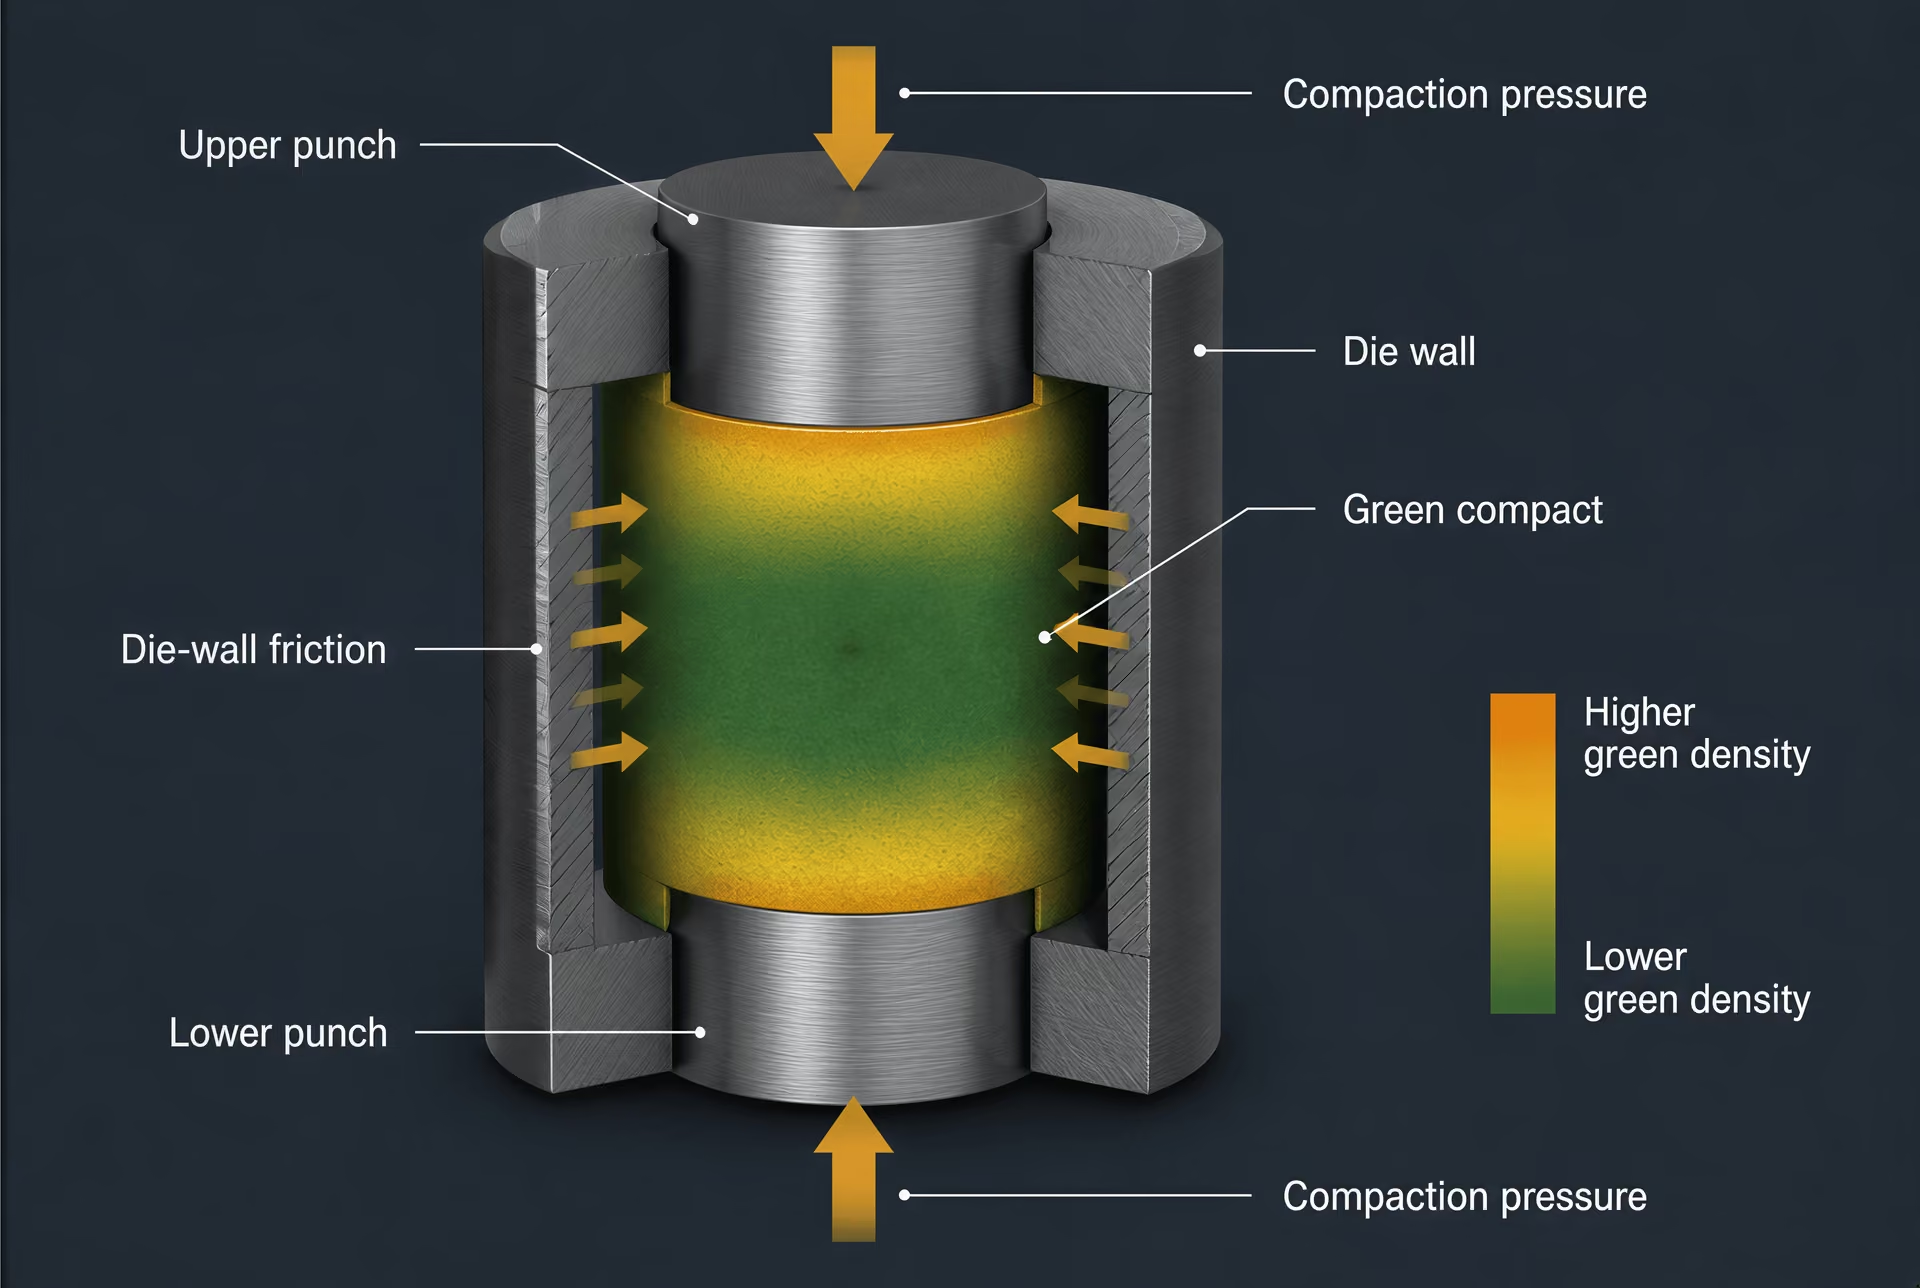
Zöldsűrűség és sűrűséggradiensek
A zöldsűrűség a kompaktum tömegének és szinterezés előtti külső térfogatának hányadosa. Ez a folyamat eredménye, nem pedig rögzített anyagállandó. Egy megadott átlagérték jelentős helyi eltéréseket rejthet. A mozgó bélyeg közelében a részecskék közvetlen terhelést kapnak; távolabb az erő egy szemcsés anyagon keresztül adódik át, amely a szerszámfallal való súrlódás következtében nyomást veszít. Ennek eredményeként a sajtolás irányában sűrűséggradiens alakul ki.
A szerszámfal és a por közötti súrlódás központi szerepet játszik ebben a jelenségben. Ahogy a felső bélyeg lefelé halad, a súrlódás akadályozza a részecskék lefelé irányuló mozgását a fal mentén. A terhelt bélyeghez közeli rész erősebben tömörödhet, mint a távolabbi tartomány, míg a kétoldali bélyegelrendezés mindkét vég felől terhelve csökkentheti a különbséget. A kenés módosítja a súrlódási együtthatót, de nem szünteti meg a problémát. A magasabb kompaktumok, a keskeny üregek és a keresztmetszet-vastagság hirtelen változásai általában megnehezítik az egyenletes tömörítést.
A sűrűség a furatok, sarkok, bordák és átmenetek környezetében is változik. A pornak be kell áramolnia ezekbe a tartományokba, nem elegendő egyszerűen helyben összenyomódnia. Egy vastag agyhoz kapcsolódó vékony karima eltérő helyi sűrűséget érhet el akkor is, ha mindkettő ugyanakkora névleges sajtolóerőnek van kitéve. Az alacsony sűrűségű zónák később másképpen zsugorodnak, mint a nagy sűrűségű zónák, mivel a szinterezési sebesség függ a pórusszerkezettől, a részecskeérintkezésektől és a helyi összetételtől. A méretváltozás, az alakváltozás és a visszamaradó porozitás ezért már a töltési és sajtolási mintázattal kezdetét veszi.
Ezért határozzák meg a szabványok nem csupán a kémiát. Az ASTM B783-24 a vastartalmú PM-szerkezeti anyagokat kémiai összetétel, sűrűség, szinterezés utáni folyáshatár és hőkezelt szakítószilárdság alapján osztályozza. Az ISO 5755:2022 a szinterezett vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra vonatkozó követelményeket határozza meg. Egyik szabvány sem teszi a porkeveréket a sűrűségétől és a feldolgozási történetétől független anyagminőséggé.
A zölddarab pórusai a részecskék között visszamaradó, összekapcsolódó, szabálytalan alakú terek; későbbi alakjuk és összekapcsolódásuk befolyásolja a kenőanyag eltávolítását, a szinterezést, az infiltrációt és az esetleges további sűrűsödést. A tömörítés csökkentheti a pórustérfogatot, de nem garantálhat egyenletes pórushálózatot. A sajtolásos és szinterezéses PM-et meg kell különböztetni az additív gyártástól is. A NIST által kiadott ASM Handbook acélok és rozsdamentes acélok additív gyártásáról szóló fejezete (2020) a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni hőkezelést a lerakott rétegekhez és azok hőciklusaival kapcsolja össze, nem pedig az egytengelyű szerszámüregi töltéssel.
Kilökés, repedés és geometriai korlátok
Sajtolás után a bélyegeknek vissza kell húzódniuk, az alkatrésznek pedig úgy kell elhagynia a szerszámot, hogy ne veszítse el alakját. A kilökés mechanikailag nagy igénybevételt jelent, mivel a kompaktum kissé kitágult a szerszámfalhoz szorulva, és le kell győzni a tapadási súrlódást. A szükséges erő húzófeszültségeket kelthet a zölddarabban, különösen egyenetlen sűrűség vagy hosszú vezetőfelület esetén. A kompaktum közvetlenül a sajtolás után épnek tűnhet, majd a szerszámból való kiemelkedés közben megrepedhet.
Repedések a tömörítés során is kialakulhatnak. A nem megfelelő részecskekötés, a bezárt levegő, a túl sok kenőanyag, az éles belső sarkok és a helyi sűrűség nagy különbségei mind növelik a kockázatot. A réteges repedés jellegzetes hiba: a kompaktum belsejében gyenge, nagyjából sík elválások alakulnak ki, gyakran bezárt levegő vagy a tehermentesítés során bekövetkező feszültségfelszabadulás következtében. A szélek kipattogzása gyakori ott, ahol a vékony szelvény nem bírja el a kezelést vagy a bélyeg visszahúzását.
A geometriának ezért illeszkednie kell a sajtolás irányához. A bélyegmozgással párhuzamos átmenő furatok általában jól megvalósíthatók, mivel a magrúd rögzített maradhat, vagy együtt mozoghat a bélyegekkel. Az alámetszések, a visszatérő felületek és az oldalirányú furatok mozgatható szerszámozást, utólagos megmunkálást vagy más gyártási eljárást igényelnek. A szerszám nem képes kiszabadítani olyan elemet, amely mechanikusan a helyén rögzíti az alkatrészt. A menetek, a mély keresztirányú hornyok és a falvastagság jelentős változásai szintén meghaladhatják a szerszámozás vagy a kilökés gyakorlati korlátait.
A szelvényvastagság változásai különös figyelmet érdemelnek. Egy vékony borda a hozzá kapcsolódó vastag szelvénytől eltérően tömörödhet és lökődhet ki, majd a szinterezés során más sebességgel zsugorodhat. Az éles sarkok fokozzák a feszültséget és akadályozzák a por áramlását; a lekerekítések fokozatosabb utat biztosítanak a részecskék és a feszültségek számára. A zölddarab tervezése ezért a kemencébe is kiterjedő előrejelzési feladat. A sajtolt alaknak el kell viselnie a kezelést, lehetővé kell tennie a kötőanyag vagy a kenőanyag eltávolítását, és alkalmazkodnia kell a pórusok záródása és a részecskék közötti kötések kialakulása során bekövetkező méretváltozásokhoz.
A porkohászati acélok esetében a tömörítés nem semleges alakítási rövidítés. Meghatározza a térbeli sűrűségmezőt, a pórusgeometriát és a szinterezés során továbbvitt mechanikai kockázat jelentős részét. Ezek a jellemzők kölcsönhatnak a zárványokkal és az ötvözőelemek eloszlásával; az ISO 13947:2024 még a fémes porokban található nemfémes zárványok meghatározását is előírja, és alkalmazását porból kovácsolt acélalkatrészekre is lehetővé teszi. A zöld kompaktum még befejezetlen, de története már az anyag részévé vált.
Szinterezés és sűrűsödés
A szinterezés a tömörített por hő hatására végbemenő konszolidációja. A sajtolás alakított „zöld” kompaktummá formálja a kevert port, de ebben a szakaszban a részecskék csak mechanikailag kapcsolódnak egymáshoz. A szinterezés a kompaktumot fő olvadási hőmérséklete alatt hevíti, lehetővé téve, hogy az atomok a részecskeérintkezéseken keresztül diffundáljanak, kötések alakuljanak ki, a pórusok alakja és mérete megváltozzon, az alkatrész pedig hasznos szilárdságra tegyen szert. A folyamat nem egyszerű szárítási lépés, és nem is a hagyományos acélgyártás kemencében végzett változata. Eredménye a por kémiájától, a részecskék alakjától, a kompaktum sűrűségétől, a kenőanyag eltávolításától, a kemenceatmoszférától, a hevítési sebességtől, a csúcshőmérséklettől, a hőntartási időtől, a hűtési úttól és az adott összetétel méretváltozási viselkedésétől függ.
A szabványok ezt a feldolgozási történetet is tükrözik. Az ASTM B783-24 a vastartalmú porkohászati szerkezeti anyagokat kémiai összetétel, sűrűség, szinterezés utáni folyáshatár és hőkezelt szakítószilárdság alapján osztályozza. Az ISO 5755:2022 a szinterezett vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra vonatkozó követelményeket határozza meg. Egyik szabvány sem kezeli a „porkohászati acélt” egyetlen anyagminőségként. A szinterezés az adott kompaktumot olyan anyaggá alakítja, amelynek összetételét és pórusszerkezetét együtt kell figyelembe venni.
Szilárdfázisú kötődés és nyakfejlődés
Szinterelési nyak A szinterelés során az érintkező porrészecskék között kialakuló szilárd híd, amely az atomok érintkezési pont felé irányuló diffúziójával növekszik.
A szinterezés kezdetén a szomszédos részecskék közötti érintkezési pontok az atomtranszport helyeivé válnak. A felületi görbület kémiai potenciálkülönbséget hoz létre: az atomok a nagy görbületű területekről távoznak, és az érintkezési pont felé mozognak, ahol szilárd híd, vagyis nyak növekszik a részecskék között. Ez a nyak kezdetben kicsi, de a diffúzió előrehaladtával növekszik a keresztmetszeti területe. A préselt nyersdarab már a nagy sűrűség elérése előtt szilárdságot nyer, mivel ezek a hidak folyamatos teherhordó hálózatot hoznak létre.
Szinterelési anyagszállítási mechanizmusok
- Felületi diffúzió Korlátozott zsugorodás mellett növeli a részecskeérintkezéseket és a nyakakat.
- Szemcsehatár-diffúzió Az anyagot a határok mentén mozgatja, és hozzájárulhat a tömörödéshez.
- Rácsdiffúzió Az atomokat a kristályrácson keresztül szállítja, és elősegíti a pórusok csökkenését.
- Folyadékáramlás Dominánssá válhat, amikor valamely ötvözőalkotó átmeneti folyékony fázist képez.
Egyszerre több diffúziós útvonal is működhet. A felületi diffúzió a nyakak növekedését segítheti anélkül, hogy jelentős zsugorodást okozna. A szemcsehatár-diffúzió és a rácsdiffúzió anyagot juttathat a pórusterekbe, és közvetlenebbül járulhat hozzá a tömörödéshez. Egyes rendszerekben a párolgás és a kondenzáció is jelentős lehet, míg viszkózus vagy folyadékáramlás uralkodhat akkor, amikor egy ötvözőadalék átmeneti folyadékfázist hoz létre. A mechanizmus ezért a hőmérséklettel, a részecskemérettel, az ötvözőalkotókkal és a pórusok eloszlásával változik.
A vas–réz–szén összetételű anyagok a vasalapú porkohászati alkatrészek hozzávetőleg felét teszik ki a ScienceDirect Topics Ferrous Powder Metallurgy című szócikke szerint (2024). A réz hevítés közben bediffundálhat a vasba, és az összetételtől, valamint a kemence körülményeitől függően rézben gazdag folyadékfázis alakulhat ki a szinterezés során. Ez a folyadék nedvesíti a vázszerkezet vasból álló részeit, és felgyorsíthatja az átrendeződést, valamint a pórusok kitöltését, ugyanakkor duzzadást vagy egyéb méretváltozásokat is okozhat. A szén hatással van a vasfázisra, a szinterezési reakciókra és a végső mikroszerkezetre; nem csupán a keménységet növelő adalék.
A nikkel és a molibdén szintén gyakori adalékok a vasalapú porkohászati acélokban. Oldódásuk, diffúziós sebességük és térbeli eloszlásuk befolyásolja a helyi edzhetőséget, valamint a pórusokat körülvevő területek összetételét. Az előötvözött porokban az ötvözőelemek minden egyes részecskén belül helyezkednek el, míg a kevert porok esetében egyes adalékok a szinterezés előtt a vasrészecskék között oszlanak el. Ezek az eljárások eltérő homogenizálódási sebességet és különböző helyi mikroszerkezeteket eredményezhetnek még akkor is, ha a névleges ömlesztett kémiai összetétel hasonló.
A zsugorodás a pórusok csökkenésének következménye, de nem minden összetétel és geometria esetén egyenletes. A préselt nyersdarab az egyik irányban összehúzódhat, a másikban kitágulhat, illetve helyi méretváltozásokat mutathat a gravitáció, a súrlódás, a folyadékfázis mozgása vagy az egyenetlen nyersdarab-sűrűség következtében. A szerszám és a tömörítés iránya szintén technológiai nyomot hagy. Azokban a területekben, amelyek kezdetben kisebb nyersdarab-sűrűséggel rendelkeztek, több pórustér áll rendelkezésre a bezáródáshoz, ezért ezek másképpen zsugorodhatnak, mint a nagymértékben tömörített részek. A méretszabályozás tehát már a kemencébe kerülés előtt megkezdődik.
A por-metallurgiai szerszámacélokban a hagyományos tömböntési utakhoz képest finomabb, kerekdedebb és egyenletesebben eloszló karbidpopulációk alakulhatnak ki. Strong evidence
A karbidszerkezet további példát nyújt arra, miért fontos a szinterezés előzménye és lefolyása. A porkohászati szerszámacélokban finom, lekerekített és egyenletesebben eloszló karbidpopulációk alakulhatnak ki, beleértve olyan karbidtartalmakat vagy -összetételeket is, amelyek hagyományos tömbkohászati eljárással nehezen vagy egyáltalán nem állíthatók elő, amint azt a ScienceDirect Topics ismerteti (2024). Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a porkohászattal, valamint a meleghengerléssel, kovácsolással, hideghúzással és hideghengerléssel előállított termékekre egyaránt alkalmazza. A közös szabvány nem teszi azonossá a mikroszerkezeteket; elismeri, hogy a gyártási útvonal az anyag azonosságának része.
Atmoszféra, hőmérséklet és idő
A kemence atmoszférája szabályozza a részecskefelületeken és a nyitott pórusok belsejében végbemenő reakciókat. A hidrogén bizonyos felületi oxidokat redukálhat, míg a vákuum csökkenti a reakcióképes gázok parciális nyomását. A nitrogén, az endoterm gáz, a disszociált ammónia és más szabályozott atmoszférák az acél kémiai összetétele és a szükséges szénpotenciál alapján választhatók ki. Az oxigén vagy a vízgőz oxidálhatja a porfelületeket, zavarhatja a nyakképződést, módosíthatja a széntartalmat, és a részecskehatárokon megrekedt oxidrétegeket hagyhat maga után. A széntartalmú atmoszférák szenet adhatnak az anyaghoz, míg a dekarbonizáló körülmények eltávolíthatják azt. Az atmoszféra szabályozása ezért kémiai művelet, nem csupán a látható reveképződés elleni védelem.
A kenőanyag eltávolításának a magas hőmérsékletű ciklus előtt vagy annak korai szakaszában kell megtörténnie. A kötőanyag vagy a kenőanyag bomlása gázokat termel. Ha ezek a gázok nem tudnak a préselt nyersdarab összekapcsolódó pórusain keresztül távozni, hólyagokat, visszamaradó maradványokat vagy rendellenes belső nyomást hozhatnak létre. A hevítési sebesség és a gázáramlás útja különösen a nagy vagy erősen tömörített alkatrészeknél fontos, mivel a külső rész viszonylag áteresztetlenné válhat, mielőtt a belső térből távoznának a bomlástermékek.
A hőmérséklet határozza meg, hogy mely transzportmechanizmusok aktívak, és hogy az ötvözőalkotók szilárdak maradnak-e, vagy folyadékfázist hoznak létre. A magasabb hőmérséklet általában növeli a diffúziós sebességet, de a hasznos hőciklust a szemcsenövekedés, a torzulás, a felületi reakciók, a folyadékkiválás, valamint az acél és a kemence szerkezeti elemei közötti nem kívánt kölcsönhatás korlátozza. A hőntartási idő lehetővé teszi a nyaknövekedést, a pórusok lekerekedését, az ötvözőelemek újraeloszlását és a fázisátalakulást. Nem garantálja azonban a pórusok teljes megszüntetését. Amikor a pórusok elszigetelődnek a szemcséken belül, vagy az egymás felé tartó szemcsehatárok körbezárják őket, a gáznyomás és a zsugorodó szilárd váz lelassíthatja a további bezáródást.
A hűtés szintén a szinterezési ciklus része. A szén, az ötvözőelemek, a hűtési sebesség és az esetleges további hőkezelés függvényében a fázisátalakulások ferritet, perlitet, bainitet, martenzitet vagy ezek keverékét eredményezhetik. A gyors hűtési szakasz a lassú kemencehűtéstől eltérő szerkezetet őrizhet meg még akkor is, ha a csúcshőmérséklet azonos volt. A végső tulajdonságok ezért a teljes hőúttól, nem csupán a csúcshőmérséklettől függenek.
A szinterezési atmoszférát és a zárványokat együtt kell figyelembe venni. Az oxidrétegek, a nemfémes részecskék és a maradványok megszakíthatják a részecskék közötti kötést, vagy olyan helyekként működhetnek, ahol a pórusok fennmaradnak. Az ISO 13947:2024 módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi alkalmazását porkovácsolással előállított acélalkatrészek esetében is. Ez az alkalmazási kör jelentős: a zárványok szabályozása a por gyártásával és kezelésével kezdődik, majd folytatódik a tömörítés, a szinterezés és az esetleges kovácsolási művelet során. A tiszta kemence nem képes minden, a préselt nyersdarab bekerülése előtt létrehozott hibát kijavítani.
A porozitás fejlődése és a másodlagos tömörítés
Visszamaradó porozitás A szinterelés vagy más tömörítési művelet után megmaradó, összekapcsolt vagy elszigetelt üregek térfogata.
A porozitás a szinterezés során folyamatosan változik. Kezdetben a pórusok szabálytalan terek a részecskék között, és gyakran kapcsolatban állnak a külső térrel. A nyaknövekedés felosztja és lekerekíti ezeket a tereket; a zsugorodás csökkenti a térfogatukat; a diffúzió pedig a szemcsehatárok felé mozdíthatja őket, vagy elszigetelődésüket okozhatja. Az így kialakuló pórusméret, -alak, -összekapcsoltság és -elhelyezkedés befolyásolja a kifáradási viselkedést, a törés kezdetét, a folyadékok áteresztését, a hőkezelésre adott választ és a méretstabilitást. Ezért két azonos összsűrűségű alkatrész eltérően viselkedhet, ha az egyikben finom, lekerekített, zárt pórusok, a másikban pedig megnyúlt, összekapcsolódó pórusok találhatók.
A visszamaradó porozitás a préseléssel és szinterezéssel előállított anyagok sajátossága maradhat, mivel a kiindulási préselt nyersdarab üregeket tartalmaz, és a szilárd váz nem mindig képes ezeket teljesen összeomlasztani. A bezárt gáz, a merev oxidrétegek, az elégtelen helyi nyomás, az ötvözőadalékok és az elszigetelt pórusok mind akadályozzák a végső bezáródást. A szerszámos tömörítés szintén korlátozza az egyenletesen elérhető sűrűséget, különösen összetett alakzatok esetén. A hagyományos szinterezés csökkenti és átalakítja a pórushálózatot; nem eredményez automatikusan teljesen tömbkohászati jellegű szerkezetet.
| Művelet | A munkadarabra gyakorolt hatás | Elsődleges korlátozás |
|---|---|---|
| Újrapréselés | Újabb tömörítési lépést alkalmaz a szinterelés után | Hatása szelektív lehet, nem feltétlenül terjed ki a teljes térfogatra |
| Méretkalibrálás | Kiválasztott méreteket korrigál egy szerszámban | Nem távolítja el a porozitást az egész munkadarabból |
| Infiltráció | Másik anyagot juttat az összekapcsolt pórusokba | Megfelelő pórus-összekapcsoltságot és nedvesítést igényel |
| Por-kovácsolás | Melegalakítást alkalmaz egy szinterelt előalakon | Kovácsolási alakváltozást, szerszám- és méretváltozókat ad hozzá |
A másodlagos tömörítési eljárások különböző technológiai családokon keresztül kezelik ezt a korlátot. Az újrapréselés a szinterezés után egy újabb tömörítési lépést alkalmaz, gyakran a pórusok bezárása és a méretpontosság helyreállítása céljából. A méretre kalibrálás ehhez kapcsolódó művelet, amelynek során a szinterezett alkatrészt egy szerszámon kényszerítik keresztül a kiválasztott méretek korrigálására, bár ez nem távolítja el a porozitást a teljes térfogatból. Az infiltráció során egy alacsonyabb olvadáspontú alkotóelemet juttatnak az összekapcsolódó pórusokba, kitöltve az üregek egy részét és megváltoztatva a kompozit szerkezetét. Az eredmény a pórusok összekapcsoltságától, valamint az infiltráló anyag és az acél közötti nedvesítési viszonytól függ.
A porkovácsolás jelentős melegalakítással egyesíti a porózus előformát. Az alkalmazott alakváltozás az egyszerű préseléssel és szinterezéssel végzett feldolgozásnál erőteljesebben zárja a pórusokat, továbbá módosíthatja a szemcseáramlást és a zárványok orientációját. Ez továbbra is különbözik önmagában a szinterezéstől. Más nagynyomású eljárások, köztük a meleg tömörítés és a speciális meleg- vagy hidegtömörítési műveletsorok, hasonlóképpen megváltoztatják a pórusbezáródás, a torzulás és a mikroszerkezet kialakulása közötti egyensúlyt.
Az additív gyártást nem szabad pusztán azért ebbe a leírásba sorolni, mert az is fémporral kezdődik. A NIST által kiadott, acélok és rozsdamentes acélok additív gyártásáról szóló ASM Handbook-fejezet (2020) a porozitást, a zárványokat, a maradó feszültségeket és a gyártást követő hőkezelést központi kérdésként tárgyalja, de rétegenkénti olvasztási és megszilárdulási története eltér a hagyományos szerszámos tömörítést, majd szinterezést alkalmazó eljárásétól. A porkohászati acélokat a por, a préselt nyersdarab, a kemence hőciklusa és az esetlegesen meghatározott tömörítési útvonal kölcsönhatása határozza meg. A visszamaradó pórusok és a körülöttük kialakuló kötések ennek a történetnek a részét képezik.
Mikroszerkezet: pórusok, fázisok és karbidok
A porkohászati acélok nem ítélhetők meg kizárólag a névleges kémiai összetételük alapján. Két, azonos szén-, króm-, molibdén- vagy nikkeltartalmú anyag eltérően viselkedhet, ha a porok, a tömörítési nyomások, a szinterezési ciklusok, a sűrűséggradiensek, a pórushálózatok, a zárványok vagy a hőkezelések különböznek. A releváns anyagot nem csupán egy ötvözetrendszer alkotja. Arról az ötvözetrendszerről van szó, amely meghatározott porkészítési, keverési, sajtolási, szinterezési, opcionális tömörítési és hőkezelési folyamatokon ment keresztül.
Ezt a megkülönböztetést a szabványok is tükrözik. Az ASTM B783-24 a vasalapú porkohászati szerkezeti anyagokat a kémiai összetétel, a sűrűség, a szinterezett állapotban mért folyáshatár és a hőkezelt állapotban mért szakítószilárdság alapján osztályozza, nem pedig kizárólag a kémiai összetétel szerint. Az ISO 5755:2022 hasonlóképpen követelményeket határoz meg a szinterezett vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra. Ezek az osztályozások elismerik, hogy a sűrűség és a feldolgozás története az anyagleírás részét képezi.
A mikroszerkezet rögzíti ezt a történetet. Tartalmazza a vasalapú mátrixot, a hűtés vagy hőkezelés során kialakult fázistermékeket, az ötvözeti karbidokat, a zárványokat, valamint a tömörített részecskék között vagy azokon belül visszamaradó pórusokat. Minden egyes jellemző hatással van a többire. A szén mozgása a szinterezés során megváltoztatja a helyi fázisegyensúlyt; az ötvözőelemek módosítják az átedzhetőséget és a karbidképződést; a pórusok megszakítják a teherhordó keresztmetszetet, és felületeket biztosítanak, ahonnan repedések indulhatnak. Egy anyagminőség megnevezése ezért kiindulópont, nem pedig a viselkedés teljes körű előrejelzése.

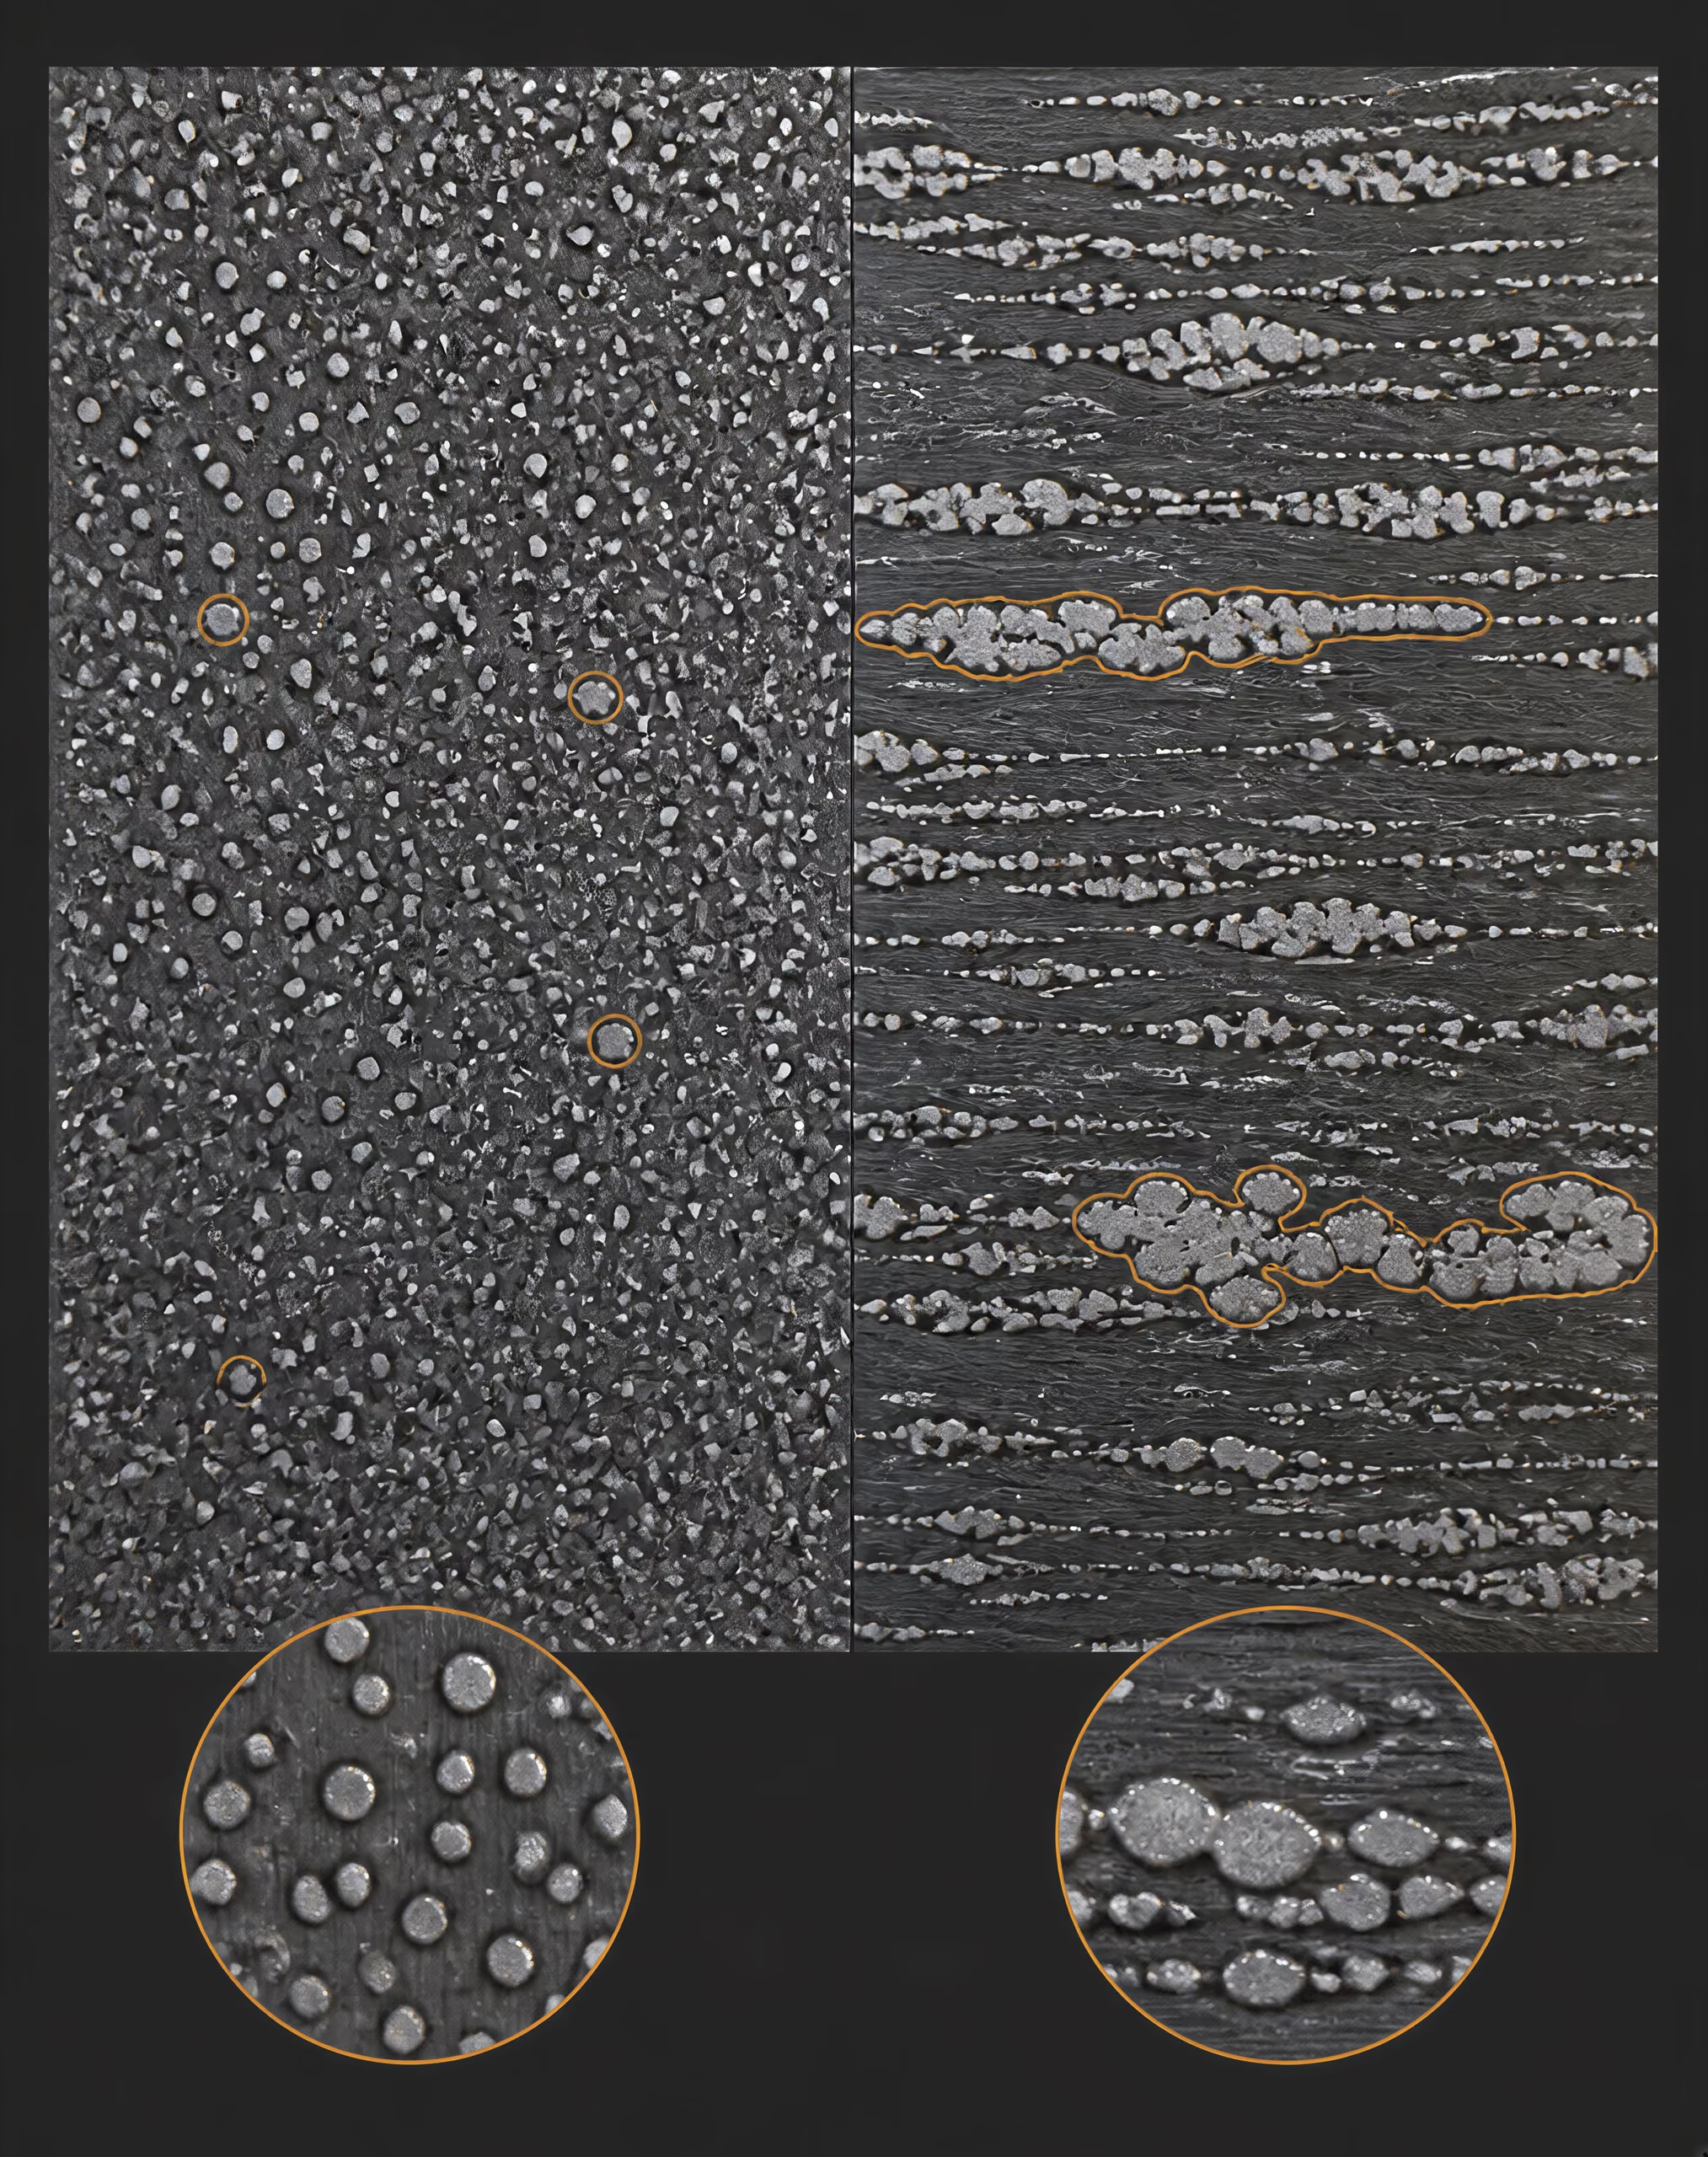
A pórusok morfológiája és a mechanikai viselkedés
A porozitás a számos sajtolt és szinterezett porkohászati acél, valamint a teljesen kovácsolt acélok közötti legnyilvánvalóbb szerkezeti különbség. A tömörítés során a porrészecskék átrendeződnek, deformálódnak és érintkezési pontokat alakítanak ki, azonban a préselt testben rendszerint összekapcsolódó vagy elszigetelt üregek maradnak. A szinterezés megerősíti a részecskék közötti kötéseket és lekerekíti egyes pórusok sarkait, miközben a zsugorodás, a helyi porkitöltés és a kemence körülményei határozzák meg a végső póruspopulációt. A tömörítési folyamatok csökkenthetik vagy megszüntethetik a pórusokat, hatékonyságuk azonban az alkalmazott eljárástól és a kiindulási préselt testtől függ.
A pórustérfogat fontos, de a pórusgeometria legalább ennyire lényeges. Egy kicsi, lekerekített, elszigetelt pórus más feszültségteret hoz létre, mint egy éles, megnyúlt üreg. Az utóbbi erősebb helyi feszültségkoncentrátorként viselkedik, mert keskeny csúcsa felnagyítja a helyi húzó- vagy nyírófeszültséget. Az egymással érintkező pórusok láncolata előnyben részesített repedési utat alakíthat ki még akkor is, ha az átlagos sűrűség elfogadhatónak tűnik. A pórus méretét, alakját, folytonosságát és a felülethez, illetve a terhelt keresztmetszethez viszonyított helyzetét ezért együttesen kell figyelembe venni.
A helyzet megváltoztatja a válaszreakciót. A felülettel összekapcsolódó pórusok nagyobb területet tesznek ki oxidációnak, korróziónak és mechanikai károsodásnak, míg a nagy igénybevételnek kitett él vagy bemetszés közelében elhelyezkedő pórusok kölcsönhatásba léphetnek a bemetszés feszültségterével. A belső pórusok bizonyos monoton terhelési módok esetén kevésbé lehetnek meghatározók, ciklikus terhelés alatt azonban fontossá válhatnak, amikor ismétlődő helyi képlékenység vagy a repedéscsúcs nyílása halmozódik. A kifáradással szembeni érzékenység ezért a legnagyobb és legkedvezőtlenebb hibákhoz kapcsolódik, nem pusztán az átlagos porozitási értékhez.
A tömörítés iránya szintén szerkezeti nyomot hagyhat. A részecskék átrendeződése és a sűrűséggradiensek a sajtolt alaktesten belül változhatnak, különösen olyan keresztmetszetekben, ahol a vastagság változik, vagy ahol a por áramlását és a nyomás átvitelét egyenetlenné tevő geometriai jellemzők vannak jelen. A szinterezés csökkentheti ezeket a különbségeket, de nem szüntet meg minden helyi eltérést. Egy adott tengellyel párhuzamosan készített metallográfiai metszet ezért a pórusok eloszlását tekintve eltérhet a rá merőlegesen készített metszettől.
A zárványok szabályozását ugyanebben az összefüggésben kell tárgyalni. A nemfémes részecskék önálló feszültségkoncentrátorként működhetnek, illetve pórusokkal és részecskehatárokkal társulhatnak. Az ISO 13947:2024 módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi a módszer alkalmazását porkovácsolással gyártott acélalkatrészekre is. A szabvány nem teszi a zárványmérést a mikroszerkezeti vizsgálat helyettesítőjévé; inkább megerősíti annak szükségességét, hogy azonosítsuk azokat az anyagjellemzőket, amelyeket a kémiai és sűrűségmérések nem feltétlenül tárnak fel.
Egy kapcsolódó poralapú eljárást nem szabad összetéveszteni a hagyományos sajtási és szinterezési porkohászattal. A NIST által közzétett, az acélok és rozsdamentes acélok additív gyártásáról szóló 2020-as ASM Handbook-fejezet a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni hőkezelést az additív módon gyártott alkatrészek fontos tényezőiként azonosítja. Ezek a kérdések átfedést mutatnak a porkohászattal, azonban a rétegről rétegre történő felhordás, az olvadékfürdő megszilárdulása és a gyártási irány hatásai a sajtolás és szinterezés folyamatától eltérő feldolgozási történetet hoznak létre.
Ferrit, perlit, bainit, martenzit és ötvözeti karbidok
Gyakori mátrixalkotók
- Ferrit
- Viszonylag kis széntartalmú vasfázis, amely általában lágyabb a keményebb átalakulási termékeknél.
- Perlit
- Diffúziós átalakulással képződő ferritből és cementitből álló szövetelem.
- Bainit
- Olyan átalakulási termék, amelynek keménység–szívósság egyensúlya eltér a durva perlitétől vagy a teljesen átalakult martenzittől.
- Martenzit
- Olyan kemény átalakulási termék, amely akkor képződik, amikor az ausztenitet a diffúziós átalakulás elnyomásához elegendően gyorsan hűtik.
A vasmátrix ferritet, perlitet, bainitet, martenzitet vagy ezek keverékeit tartalmazhatja. Arányuk és eloszlásuk a szén aktivitásától, az ötvözőelemek hozzáadásától, a hűtési sebességtől, a szinterezési atmoszférától, a keresztmetszet méretétől és az ezt követő hőkezeléstől függ. Így azonos névleges összetétel esetén is eltérő mátrixszerkezetek alakulhatnak ki, ha a hűtési vagy edzési körülmények megváltoznak.
A ferrit viszonylag csekély mennyiségű szenet tartalmaz, és általában lágyabb a keményebb átalakulási termékeknél. A perlit váltakozó ferrit- és cementitrétegekből áll, rétegléptékét és eloszlását pedig az átalakulási körülmények befolyásolják. A bainit eltérő átalakulási útvonalon képződik, és a durva perlitétől vagy a teljesen átalakult martenzittől eltérő keménység–szívósság kombinációt biztosíthat. A martenzit akkor képződik, amikor az ausztenitet olyan gyorsan hűtik, hogy a diffúziós átalakulás gátolt legyen; keménysége ezt követően erősen függ a széntartalomtól, az ötvözéstől, a megeresztéstől és a visszamaradt ausztenittől.
Ezek az elnevezések fázisokat vagy szövetelemeket írnak le, nem pedig garantált tulajdonságértékeket. Egy porkohászati acél tartalmazhat a pórusok és ötvöződús régiók körül kialakult ferrites mátrixot, vagy olyan martenzites mátrixot, amelynek folytonosságát visszamaradt pórusok és karbidok szakítják meg. A hőkezelés módosíthatja a mátrix keménységét, miközben a pórusgeometria nagyrészt változatlan marad. Emellett megváltoztathatja a maradó feszültségeket és a részecskehatárok állapotát is. Emiatt egy hőkezelt porkohászati acél nem egyszerűen a nagyobb keménységszámú, szinterezett állapotú anyag.
A réz, a nikkel és a molibdén gyakori ötvözőelemek a vasalapú porkohászati acélokban. A hivatkozott, vasalapú porkohászattal foglalkozó műszaki szakirodalom szerint a vas–réz–szén összetételű anyagok a vasalapú porkohászati alkatrészek körülbelül felét teszik ki. A réz hozzájárulhat a méretváltozáshoz és a mátrix szilárdításához; a nikkel és a molibdén befolyásolja az átedzhetőséget és az átalakulási viselkedést. Hatásuk attól függ, hogyan vezetik be ezeket az ötvözőelemeket: elemi porok, előötvözött részecskék, diffúziós kötéssel előállított porok vagy más porkészítmények formájában. A szinterezés előtti eloszlás befolyásolja a diffúziós távolságot és a végső mátrix kémiai homogenitását.
A karbidok a szerkezet újabb szintjét jelentik. A cementit a perlithez és más átalakulási termékekhez kapcsolódó vas-karbid, míg az ötvözeti karbidok krómot, vanádiumot, volfrámot, molibdént vagy ezen elemek kombinációit tartalmazhatják. Méretük, kémiai összetételük, térfogattörtük és egymástól való távolságuk befolyásolja a kopási viselkedést, a keménységet, a szívósságot és a repedésterjedést. A nagy, szabálytalan karbidhalmazok károsabbak lehetnek, mint az azonos mennyiségű, finom részecskékként eloszló karbidok. A polírozott metszet ezt a különbséget közvetlenül feltárhatja, míg a tömbi kémiai elemzés nem.
A porkohászati szerszámacélok ebből a szempontból különösen fontosak. Olyan karbidszinteket vagy karbid-összetételeket eredményezhetnek, amelyek hagyományos tömbös kohászattal nehezen vagy egyáltalán nem állíthatók elő, mivel az atomizált porrészecskék gyorsan szilárdulnak meg, és korlátozhatják a nagy öntvényekben kialakuló durva szegregációt. Az ezt követő konszolidáció sokkal finomabb eloszlást őriz meg, mint amilyet a hagyományos tömbös feldolgozás biztosíthat. Az ISO 4957:2018 kifejezetten a porkohászattal gyártott termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre egyaránt alkalmazza a szerszámacélokra vonatkozó követelményeket. A közös szabvány nem jelenti azt, hogy ezek a gyártási útvonalak azonos mikroszerkezetet hoznak létre.

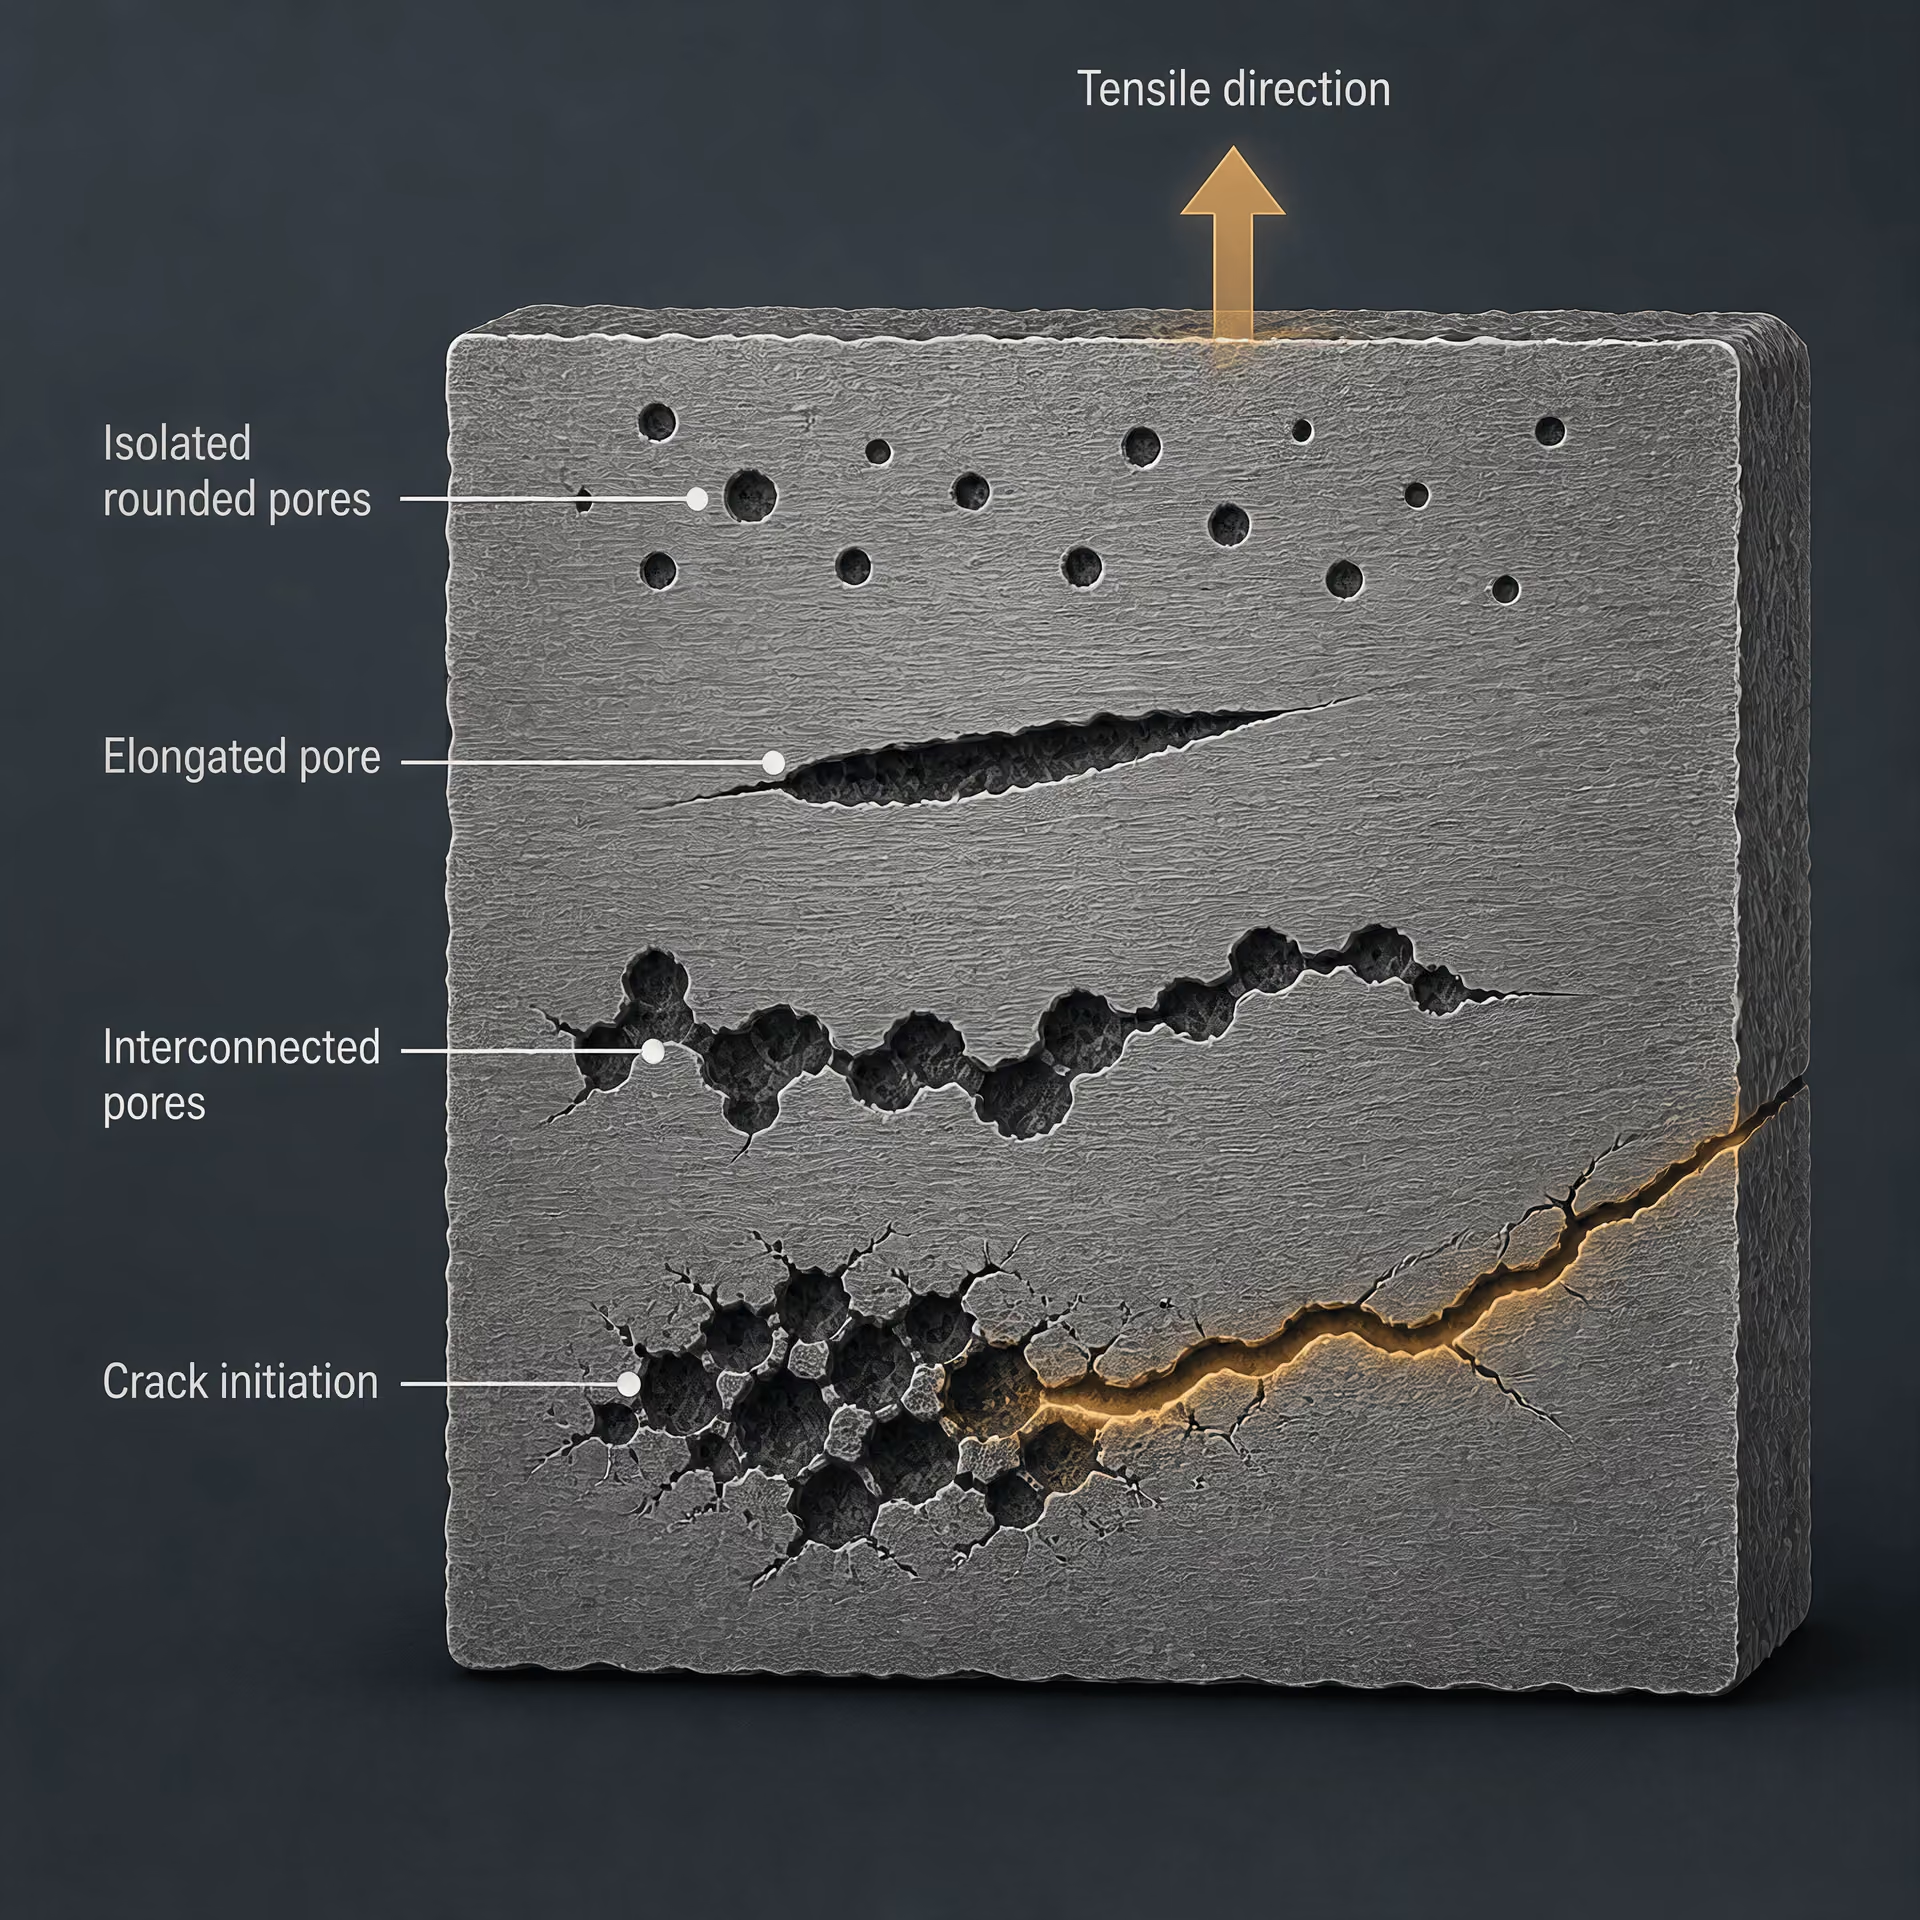
Finom, lekerekített, izotróp karbidszerkezetek
Izotróp karbidszerkezet Olyan karbideloszlás, amelyben az irányított rendezettség viszonylag korlátozott a megnyúlt vagy szalagos karbidmintázatokhoz képest.
A porkohászati szerszámacélokkal kapcsolatban nem pusztán az a jellemző állítás, hogy „több karbidot” tartalmaznak. Jellegzetes szerkezetük a mátrixban eloszló, finom, lekerekített és viszonylag izotróp karbidpopuláció. Az „izotróp” ebben az esetben olyan eloszlásra utal, amely kevésbé erősen igazodik a megmunkálási irányhoz, mint a nagymértékben megmunkált tömbös termékekhez gyakran társuló, húrozott karbidmintázatok.
A részecskék alakja azért fontos, mert az éles karbidsarkok és a hosszú karbidsávok erősebb helyi feszültségkoncentrációt hoznak létre, mint a kisméretű, lekerekített részecskék. A finom karbidok csökkentik az összefüggő, rideg jellemzők megszakítatlan hosszát is. Ennek eredménye olyan mikroszerkezet, amelyben a karbidok egymástól való távolsága és orientációja jelentősen eltérhet a hasonló névleges kémiai összetételű, hagyományosan öntött és alakított acélokétól. Ez nem szünteti meg a törési vagy kifáradási kockázatokat; megváltoztatja azonban a hibák léptékét és a repedés rendelkezésére álló terjedési útvonalakat.
A poralapú eljárás önmagában nem jelent automatikus garanciát. A por tisztasága, a részecskeméret-eloszlás, az oxigén- és zárványtartalom, a tömörítés egyenletessége, a szinterezés, a tömörítés és a hőkezelés együttesen határozza meg, hogy ténylegesen kialakul-e a kívánt karbidszerkezet. A részecskéken belüli túlzott szegregáció, a szennyezett porfelületek, a hiányos kötés vagy a nem megfelelő hőkezelés akkor is károsíthatja a mátrixot, ha az ötvözetelemzés helyes.
A mikroszerkezeti értékelésnek ezért a kémiai elemzést a sűrűség mérésével, a pórusok jellemzésével, a zárványok vizsgálatával, a fázisok azonosításával és a karbidmorfológia elemzésével kell összekapcsolnia. Egy specifikáció meghatározhat egy anyagcsaládot, de a pórusok és a fázisok magyarázzák meg, hogy az adott anyag hogyan viseli majd a terhelést. A PM-acélok esetében a feldolgozás előzményei a metallurgia részét képezik.
A mechanikai tulajdonságok és meghatározásuk
A porkohászati (PM) acélnak nincs egyetlen, egységes mechanikai tulajdonságprofilja. Mért viselkedése a por kémiai összetételétől, a részecskék alakjától, a tömörítési nyomástól, a szinterezési ciklustól, a pórusszerkezettől, a méretváltozásoktól, valamint az esetleges későbbi tömörítéstől vagy hőkezeléstől függ. A szakítóvizsgálat eredménye ezért egy meghatározott anyagállapotra és próbatestre vonatkozó adat, nem pedig azonos névleges összetételű valamennyi alkatrész teljes körű leírása.
Az ASTM B783-24 hasznos keretet biztosít, mivel a vastartalmú PM-szerkezeti anyagokat nem kizárólag kémiai összetételük alapján osztályozza. A szabvány a kémiai összetételt, a sűrűséget, a szinterezés utáni folyáshatárt és a hőkezelt végső szakítószilárdságot alkalmazza. Ez a rendszer két anyagilag eltérő állapotot különít el: a sajtolás és szinterezés után elért tulajdonságokat, valamint az előírt hőkezelési eljárást követően kapott tulajdonságokat.
Az ISO 5755:2022 a szinterezett fémanyagokkal, ezen belül a szinterezett vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokkal foglalkozik. Alkalmazási köre megerősíti annak szükségességét, hogy a szinterezett anyagot és annak állapotát is azonosítsák, ahelyett hogy a „PM-acél” megjelölést egyetlen anyagminőségként kezelnék. A porkovácsolással, infiltrálással, melegsajtolásos izosztatikus préseléssel vagy additív gyártással előállított acélokhoz eltérő specifikációkra lehet szükség, ezért sajtolási és szinterezési eredményt csak bizonyíték alapján szabad hozzárendelni.
Sűrűség és szinterezés utáni folyáshatár
A sűrűség az elsőként közlendő mechanikai változók egyike, mivel a visszamaradó pórusok csökkentik a terhelést viselő keresztmetszeti területet, és feszültségkoncentrátorként működnek. Két, azonos névleges ötvözetből készült próbatest eltérő folyáshatárt adhat, ha az egyikben nagyobb a teljes porozitás, nagyobbak az összekapcsolódó pórusok, vagy kedvezőtlenebb a pórusok alakja. A porozitás elhelyezkedése szintén fontos. A fő feszültségirányhoz igazodó pórusok más módon befolyásolhatják a repedésindulást és a deformációt, mint a kisméretű, lekerekített, elszigetelt pórusok.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
A PM-acélra megadott sűrűséget anyagállapotként kell értelmezni, nem pusztán az ötvözőalkotókból számított elméleti értékként. A tömörítés utáni nyersdarab-sűrűség, a szinterezett sűrűség és a másodlagos tömörítés utáni sűrűség különböző mennyiségek. A kenőanyag eltávolítása, a szinterezési zsugorodás vagy növekedés, a rézzel kapcsolatos méretváltozás, valamint a szerszám feltöltése által okozott helyi eltérések mind módosíthatják a végső eredményt. Randall German A-Z of Powder Metallurgy (2005) című műve a porgyártást, a tömörítést, a szinterezést, a tömörítést fokozó eljárásokat, a mikroszerkezetet és a porozitást a feldolgozási sorrend összekapcsolódó részeiként tárgyalja; ez az összefüggés alapvető fontosságú a szilárdsági adatok értelmezésekor.
A szinterezés utáni folyáshatár a maradó deformáció kezdetét írja le, még mielőtt egy keményítőkezelés megváltoztatta volna a mátrixot vagy a karbidszerkezetet. Különösen fontos az olyan alkatrészeknél, amelyeket szinterezés, méretre kalibrálás, sajtolókalibrálás vagy más megengedett művelet után, a szállított állapotban használnak. Az érték a vizsgálat irányától függően változhat, mivel a hagyományos szerszámos tömörítés olyan sűrűséggradienseket és részecskeérintkezéseket hozhat létre, amelyek a sajtolás iránya mentén és arra merőlegesen nem azonosak. Egy keresztirányú és egy hosszirányú próbatest ezért eltérő helyi szerkezetet képviselhet akkor is, ha ugyanabból a gyártási tételből származik.
A próbatest geometriája szintén módosítja a közölt eredményt. Egy nagyobb tömörítvényből megmunkált szakítópróbatest eltávolíthatja a külső tartományt, megváltoztathatja a mérőhossz-szakasz sűrűségét, vagy más póruspopulációt tárhat fel, mint egy alakra sajtolt, kis méretű próbatest. A bemetszett próbatestek, a megmunkálatlan szakítópróbatestek és a megmunkált próbatestek nem ugyanazt a választ mérik. A mérőhosszt, a keresztmetszet mérését, a felületi minőséget, a befogási módot, a nyúlási sebességet és a folyáshatár meghatározásához alkalmazott definíciót — például az előírt eltolási kritériumot — a számszerű értékkel együtt kell megadni.
Az ASTM B783-24 osztályozási megközelítése megakadályozza, hogy a szinterezés utáni folyáshatár szerinti megjelölést összetévesszék a hőkezelt szakítószilárdság szerinti megjelöléssel. Ez a különbségtétel több puszta adminisztratív kérdésnél. Egy alkatrész a szinterezett állapotban elfogadható folyási tulajdonságokkal rendelkezhet, majd a cementálás, az edzés és megeresztés, az ötvözőadalékok kiváltási hatásai vagy más előírt hőciklus után eltérően viselkedhet.
Hőkezelt végső szakítószilárdság
| Tulajdonság | Mit mér? | Szükséges állapot vagy minősítési feltétel |
|---|---|---|
| Szinterelt állapotú folyáshatár | A maradó alakváltozás kezdete a keményítő hőkezelés előtt | Sűrűség, irányultság, próbatest-geometria és folyási kritérium |
| Szakítószilárdság | A szakítóvizsgálat során fellépő legnagyobb mérnöki feszültség | Hőkezelési állapot és szakítási módszer |
| Fáradási teljesítmény | Ismétlődő vagy ingadozó feszültségre adott válasz | Feszültségarány, frekvencia, felület, pórusok és ciklusszám |
| Törési szívósság | A repedésterjedéssel szembeni ellenállás meghatározott terhelés mellett | Bemetszés-geometria, vastagság, irányultság és vizsgálati módszer |
| Kopási teljesítmény | Anyagveszteség vagy károsodás érintkezés során | Ellendarab, kenés, terhelés, sebesség, hőmérséklet és karbidmorfológia |
A végső szakítószilárdság (UTS) a szakítóvizsgálat során elért legnagyobb mérnöki feszültség. Nem azonos a folyáshatárral. A folyáshatár a képlékeny alakváltozás kiválasztott kezdetét jelzi; az UTS magában foglalja a képlékeny deformáció, a feszültségkeményedés, a kontrakció és a próbatest törési viselkedésének hatásait. Az ASTM B783-24 a hőkezelt UTS-t az osztályozás egyik változójaként alkalmazza, ezért a hőkezelési állapotot az anyagmegjelöléssel együtt kell közölni.
A hőkezelés a keménységnél többet is megváltoztathat. Az ausztenitesítési hőmérséklet, a környezet, az edzés intenzitása, a megeresztési hőmérséklet és a keresztmetszeti méret befolyásolja a mátrixot, a visszamaradó ausztenitet, a maradó feszültséget és a karbidok eloszlását. Egy porózus tömörítvényben a hőciklus a belső felületekkel és a helyi sűrűséggel is kölcsönhatásba lép. Névlegesen azonos ciklus eltérő tulajdonságokat eredményezhet egy vékony szakítópróbatestben és egy vastag gyártott alkatrészben, mivel hűlési sebességük különböző.
Az ötvözőadalékok tovább bonyolítják az összehasonlításokat. A réz, a nikkel és a molibdén gyakori a vastartalmú PM-acélokban, miközben a ScienceDirect Topics vastartalmú porkohászatról szóló szócikke (2024) szerint a vas–réz–szén összetételű anyagok a vastartalmú PM-alkatrészek hozzávetőleg felét teszik ki. Az adagolás módja fontos: a porba előzetesen ötvözött elem nem feltétlenül eredményez ugyanolyan edzhetőséget vagy tömöríthetőséget, mint a hozzákevert elemi por. A szén eloszlása, a szinterezési atmoszféra és a helyi szegregáció szintén befolyásolhatja a végső mátrixot.
A PM-szerszámacélok jól szemléltetik, miért nem szűkíthető le az összetétel és a feldolgozási előzmények egyetlen szakítószámra. Finom, lekerekített karbidpopulációk hozhatók létre olyan karbidszintekkel vagy -összetételekkel, amelyek hagyományos tömbkohászattal nehezen vagy egyáltalán nem állíthatók elő. Ezek a szerkezetek a közölt UTS-től függetlenül módosíthatják a kopást, a törést, a megmunkálhatóságot és a hőkezelésre adott választ. Az ISO 4957:2018 kifejezetten magában foglalja a porkohászattal gyártott termékeket a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt szerszámacél-termékek mellett, de a közös szabvány nem teszi mikroszerkezetüket vagy üzemi viselkedésüket azonossá.
Az érvényes összehasonlításnak azonosítania kell a sűrűséget, az orientációt, a próbatest geometriáját, a megmunkálási állapotot, a hőkezelési programot, a vizsgálati hőmérsékletet, a nyúlási sebességet és a szakítóvizsgálati módszert. Egy teljesen tömör porkovácsolt alkatrész, egy sajtolt és szinterezett tömörítvény, valamint egy additív gyártással előállított próbatest eredményeit nem szabad egyetlen rangsorban összehasonlítani anélkül, hogy figyelembe vennénk eltérő pórusmorfológiájukat és maradó feszültségeiket. A NIST által közzétett, acélok és rozsdamentes acélok additív gyártásáról szóló ASM Handbook-fejezet (2020) a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni hőkezelést fő befolyásoló tényezőként azonosítja; ezek a tényezők általában véve relevánsak a poralapú anyagoknál, de az additív gyártás nem azonos a hagyományos sajtolási és szinterezési eljárással.
A szakítással, a kifáradással, a töréssel és a kopással kapcsolatos szempontok
A szakítószilárdság szűk kérdésre ad választ: hogyan viselkedik egy meghatározott próbatest folyamatosan növekvő, egytengelyű terhelés alatt. Nem jósolja meg a kifáradási élettartamot. A kifáradási károsodás ismétlődő vagy változó feszültség hatására alakul ki, gyakran a szakítási folyáshatárnál alacsonyabb feszültségszinteken. A PM-acélban a pórusok és a zárványok belső repedésindító helyként működhetnek, míg a felülettel összekapcsolódó pórusok, a megmunkálási nyomok és az éles geometriai átmenetek további kiindulási helyeket biztosítanak. A kifáradási összehasonlításban meg kell adni a sűrűséget, a pórusméret-eloszlást, a feszültségviszonyt, a frekvenciát, a felületi állapotot és a ciklusok számát.
A törési viselkedéshez külön bizonyítékokra van szükség. Nagy UTS társulhat korlátozott törési szívóssággal, ha a pórusok, a durva karbidok, a zárványok vagy a rideg átalakult tartományok lehetővé teszik a repedés csekély stabil képlékeny deformáció melletti terjedését. A törési vizsgálatok függnek továbbá a bemetszés geometriájától, a próbatest vastagságától, az orientációtól, a terhelési módtól, valamint attól, hogy a közölt mennyiség ütőmunka, síkbeli alakváltozási törési szívósság, repedésterjedési sebesség vagy ezekhez kapcsolódó mérőszám-e. A Charpy-féle ütőmunka nem helyettesíthető törési szívóssággal, és egyik sem vezethető le önmagában a szakítószilárdságból.
A zárványok ellenőrzése a tömörítés előtt kezdődik. A por tisztasága, az atomizálás körülményei, az újrahasznosított por előzményei, a kenőanyag-maradványok és a kemence atmoszférája nemfémes részecskéket juttathatnak az anyagba, illetve őrizhetnek meg benne. Az ISO 13947:2024 módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi annak alkalmazását porkovácsolással készült acélalkatrészekre. Ez a módszer támogatja a folyamatellenőrzést, de a zárványmérés nem helyettesíti a kész anyagon végzett szakító-, kifáradási vagy törési vizsgálatokat.
A kopási viselkedést a kontaktusnyomás, a csúszási sebesség, a kenés, az ellenfelület anyaga, a hőmérséklet, a keménység, a karbidmorfológia, a felületi érdesség és a törmelékképződés határozza meg. A finom, egyenletesen eloszló karbidszerkezet másképpen viselkedhet, mint a durva vagy összefüggő karbidhálózat, még akkor is, ha a két anyag szakítószilárdsága (UTS) hasonló. A porozitás az egyik alkalmazásban képes lehet a kenőanyag visszatartására, egy másikban viszont lehetővé teheti a folyadék behatolását, csökkentheti az érintkezési felület alátámasztását, vagy felgyorsíthatja a felület károsodását. Ezért a kopásvizsgálati eredmények értelmezéséhez meg kell adni a vizsgálati elrendezést és a tönkremeneteli kritériumot.
A méretpontossági viselkedés ettől ismét különálló kérdés. A szinterezési zsugorodás vagy növekedés, a sűrűséggradiensek, a visszarugózás, a kalibrálás, a megmunkálási ráhagyás és a hőkezelés okozta deformáció határozza meg, hogy az alkatrész megőrzi-e az előírt geometriáját. Egy szakítópróbatest teljesítheti az előírt szilárdságot, miközben egy gyártott alkatrész az edzés után nem felel meg a mérettűrésnek. A mechanikai előírásoknak ezért azonosítaniuk kell az anyagállapotot és a vizsgálati módszert, míg a konstrukció validálásának különálló üzemi követelményekként kell kezelnie a fáradást, a törést, a kopást, az ütést és a méretstabilitást.
A porkohászati acélok hőkezelése
A hőkezelés nem ugyanúgy hat egy teljesen tömör, homogén acéltestre, mint egy öntvényből előállított rúdra. Egy porkohászati (PM) acélban a hőciklus megváltoztatja a mátrixot, a karbidok eloszlását, a maradófeszültség-állapotot, valamint esetenként a pórusok alakját és összekapcsolódását is. Ezek a változások a keménységen és a szakítószilárdsági tulajdonságokon túl a méretstabilitást és a törési viselkedést is befolyásolják. Az eredmény függ a por összetételétől, a tömörítési nyomástól, a zsugorítási előzményektől, a sűrűséggradiensektől, a pórusok morfológiájától és minden ezt követő tömörítési művelettől.
Ezért a PM acélt nem helyes egyszerűen porból készült hagyományos acélminőségként leírni. Az ASTM B783-24 a vastartalmú PM szerkezeti anyagokat kémiai összetételük, sűrűségük, zsugorított állapotban mért folyáshatáruk és hőkezelt állapotban mért szakítószilárdságuk szerint különíti el. A zsugorított és a hőkezelt osztályozás közötti különbség jelentős: a meghatározott állapot az anyagleírás része, nem pedig véletlenszerű gyártási részlet. Az ISO 5755:2022 hasonlóképpen követelményeket határoz meg a zsugorított vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra. Egyik szabvány sem tekinti a hőkezelést a zsugorítással felcserélhető műveletnek.
A keményítés, a megeresztés és a zsugorítás közbeni keményítés fogalmai
Edzési és megeresztési sorrend
- Ausztenitesítés Melegítsük az acélt az ausztenites tartományba, és tartsuk ott a szükséges átalakulás végbemeneteléhez.
- Edzés Olyan gyorsan hűtsük le, hogy a kívánt martenzites vagy kevert szerkezet kialakuljon.
- Megeresztés Alacsonyabb hőmérsékleten melegítsük újra a keménység, a szívósság és a maradó feszültség beállításához.
- Ellenőrzés Szükség esetén ellenőrizzük a keménységet, a méreteket, a fázisállapotot és a törésre érzékeny tulajdonságokat.
A hagyományos keményítés általában abból áll, hogy az acélt ausztenites tartományba hevítik, a szükséges átalakulás végbemeneteléhez elegendő ideig ezen a hőmérsékleten tartják, majd martenzit képződése céljából lehűtik. Ezt követően a keményített anyagot alacsonyabb hőmérsékletre újra felhevítik, hogy csökkentsék a hűtési feszültségeket, és beállítsák a keménység, a szívósság és a méretstabilitás közötti egyensúlyt. Az összetételtől és a kezeléstől függően a megeresztés karbidkiválást, a martenzites mátrix megeresztődését, valamint a nem stabil maradó ausztenit átalakulását okozhatja.
PM acélban ugyanezek a fázisátalakulások mennek végbe, a pórusok azonban megszakítják a hőáramlást és csökkentik a terhelést viselő keresztmetszetet. Egy pórus lehet elszigetelt, ekkor csak csekély kapcsolatban áll a környező pórushálózattal, vagy lehet összekapcsolt, ami lehetővé teszi a gázmozgást, és módosítja azt a sebességet, amellyel a belső rész hőt cserél a kemence atmoszférájával. A nyitott porozitás oxigén vagy hűtőközeg számára is útvonalakat biztosíthat. Következésképpen egy névlegesen azonos kemenceciklus nem garantálja ugyanazt a helyi hőtörténetet kis sűrűségű préselt darabban és közel teljesen tömör alkatrészben.
A réz, a nikkel és a molibdén gyakori ötvözőelemek a vastartalmú PM anyagokban, miközben a vas–réz–szén összetételű anyagok a PM vastartalmú alkatrészek mintegy felét teszik ki a ScienceDirect Topics Ferrous Powder Metallurgy című, 2024-es hivatkozott anyaga szerint. Ezek az ötvözőelemek befolyásolják az ausztenitképződést, az átalakulás kinetikáját, az edzhetőséget és a megeresztési viselkedést. A szén grafit formájában lehet jelen, a zsugorítás során diffundálhat, illetve a szegregáció és a sűrűséggradiensek miatt helyileg változhat a koncentrációja. A lehűtés utáni mátrix ezért az alkatrész egyik részén eltérhet egy másik részének mátrixától.
A zsugorítás közbeni keményítés inkább feldolgozási elv, mint különálló acélcsalád. A préselt darabot közvetlenül a zsugorítás után olyan gyorsan hűtik le, hogy jelentős martenzites átalakulás menjen végbe, ezáltal külön keményítési művelet válik szükségtelenné vagy csökkenthetővé. A hűtési sebességet az ötvözethez, az alkatrész geometriájához, a sűrűséghez és a kemence kialakításához kell igazítani. A zsugorítás közbeni keményítés nem azonos a szokásos levegőn történő hűtéssel: az alkatrésznek elegendő edzhetőséggel kell rendelkeznie ahhoz, hogy a belseje is a kívánt módon alakuljon át. A maradó feszültségek csökkentéséhez és a végső fázisegyensúly szabályozásához továbbra is szükség lehet megeresztésre.
Az eljárás csökkentheti a mozgatási és újrahevítési lépések számát, hatásait azonban az egész alkatrészre vonatkozóan kell értékelni. Egy gyorsan lehűlő külső réteg martenzitessé válhat, miközben a lassabban hűlő magban bénit, perlit vagy maradó ausztenit marad vissza. Az ilyen gradiensek eltérő helyi alakváltozásokat és törési viselkedést eredményezhetnek. A porkohászati szerszámacélok esetében további szempontot jelent finom, lekerekített és viszonylag izotróp karbidszerkezetük, valamint az olyan karbidtartalom vagy karbid-összetétel, amelyet hagyományos öntvénykohászati eljárással nehéz vagy lehetetlen elérni. Ezek alapvetően meghatározzák az ausztenitesítésre, a lehűtésre és a megeresztésre adott válaszukat. Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a porkohászati úton gyártott termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre is alkalmazza, a gyártási útvonal azonban továbbra is befolyásolja a hőkezelési választ.
Edzhetőség és keresztmetszeti hatások
Az edzhetőség azt írja le, hogy egy acél meghatározott hűtési körülmények között milyen mélységig képes martenzitet képezni; ez nem azonos a felületi keménységgel. PM alkatrészek esetében a keresztmetszeti hatásokat nem csupán a vastagság határozza meg. A sűrűség, a pórusok alakja, az ötvözőelemek eloszlása, a keresztmetszet-változások, valamint a szerszámokkal vagy rögzítőelemekkel való érintkezés mind befolyásolják a hevítést és a hűlést.
Egy tömörebb külső kéreggel rendelkező, belül porózusabb alkatrész másképpen hűlhet, mint egy egyenletes keresztmetszetű darab. Az összekapcsolt pórusok a hevítés és az oxidáció során lehetővé tehetik a kemencegáz behatolását, míg az elszigetelt pórusok inkább belső üregekként viselkednek, és a gáz számára nem biztosítanak útvonalat, ugyanakkor feszültségkoncentrációt okozhatnak. A nagy vagy szabálytalan pórusok repedésindulási helyként is szolgálhatnak. Az edzés ezekhez a már meglévő feszültségkoncentrációkhoz átalakulási feszültségeket adhat. Egy olyan alkatrész, amelynek felülete eléri a kívánt keménységet, továbbra is tartalmazhat lágyabb magot, maradó ausztenitet vagy repedésre érzékeny martenzites zónát egy pórusklaszter közelében.
Az ötvözőelemek javíthatják az edzhetőséget, így lassabb hűtés mellett is mélyebben képződhet martenzit a keresztmetszetben. Ez azonban nem szünteti meg a keresztmetszeti hatásokat. A lassú hűtés csökkenti a hőmérséklet-gradienseket, ugyanakkor lehetővé tehet nem kívánt átalakulásokat; a gyors hűtés pedig növeli az alakváltozás és a repedés valószínűségét. A megfelelő egyensúly ezért az adott préselt darab sajátossága, nem pedig a „PM acél” egyetemes jellemzője.
A töltés és a tömörítés során kialakuló sűrűséggradiensek különösen fontosak. Az eltérő nyerssűrűségű régiók a zsugorítás során különböző mértékben zsugorodhatnak, és a keményítésre is eltérően reagálhatnak. A megmunkált felületek olyan pórusokat tárhatnak fel, amelyek az eredeti külső felületen nem voltak láthatók, ezáltal megváltozik mind a hűtőközeg hozzáférése, mind a helyi oxidáció. A por előállítása és keverése szintén jelentős, mivel a zárványok, agglomerátumok és szegregálódott ötvözőrészecskék helyi átalakulási helyként maradhatnak vissza. Az ISO 13947:2024 módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi annak alkalmazását porkovácsolással készült acélalkatrészekre is; a zárványok szabályozása ezért összefügg a hőkezelés megbízhatóságával, és nem csupán a por tisztaságának kérdése.
Alakváltozás, oxidáció és maradó fázisok
A hőkezelés a hőtágulás, az átalakulás közbeni összehúzódás, a feszültségcsökkenés, valamint a régiók közötti eltérő átalakulási időzítés révén megváltoztathatja a méreteket. A PM alkatrészeknél az edzés és a megeresztés után növekedés, zsugorodás, vetemedés vagy az egyenesség megváltozása jelentkezhet. Ezeket a hatásokat fokozhatja az anizotróp tömörítés, az összekapcsolt pórusrendszer, az egyenetlen sűrűség és a korábbi zsugorodás. A rögzítőelemek és alátámasztó felületek hűtés közben korlátozhatják a mozgást, így maradó feszültségek maradhatnak vissza, amelyek később, a megeresztés, a megmunkálás vagy az üzemelés során szabadulnak fel.
Különös figyelmet igényel az oxidáció ott, ahol a nyitott porozitás eléri a felületet, vagy összeköti azt a belső térrel. Oxidrétegek képződhetnek a pórusfalakon és a külső felületeken, helyileg elfogyaszthatják az ötvözőelemeket, és gyengíthetik a részecskék közötti nyakakat. Emellett zavarhatják a későbbi megmunkálást vagy kötést is. A szabályozott kemenceatmoszféra, a megfelelő berakodás és a gondosan megválasztott áthelyezési feltételek csökkentik a kitettséget, az atmoszféra szabályozása azonban nem képes ellensúlyozni a nem megfelelő pórusszerkezetet. A vákuumos, inert vagy szabályozott atmoszférájú kezelést az alkatrész sűrűségének és ötvözetkémiai összetételének figyelembevételével kell kiválasztani.
A maradó ausztenit a méretinstabilitás másik forrása. Ha az edzés nem alakítja át az összes ausztenitet, a visszamaradó fázis a megeresztés, az üzemelés vagy egy későbbi kriogén kezelés során megváltozhat. Átalakulása térfogat-növekedést és további feszültséget okozhat. A nem megfelelően megeresztett, túlzott mennyiségű martenzit ezzel ellentétes problémát jelent: nagy belső feszültséget és csökkent törési tűrőképességet, különösen ott, ahol pórusok vagy nemfémes zárványok biztosítják a repedések kiindulási helyét.
A NIST által közzétett, acélok és rozsdamentes acélok additív gyártásáról szóló ASM Handbook-fejezet (2020) a porozitást, a zárványokat, a maradó feszültségeket és a gyártást követő hőkezelést az additív módon gyártott acélalkatrészek egymással összefüggő tényezőiként azonosítja. Ez az összehasonlítás hasznos, az additív gyártást azonban nem szabad összekeverni a hagyományos préseléses és zsugorításos PM eljárással. A hőtörténet, a pórusgeometria, a rétegszerkezet és a hibák eloszlása eltérő. A préseléses és zsugorításos acélok esetében a hőkezelési ciklust a tényleges préselt darabból és zsugorítási állapotból kiindulva kell kidolgozni, majd méretmérésekkel, keménység- vagy fázisvizsgálattal, valamint szükség esetén törésérzékenységi vizsgálatokkal ellenőrizni.
Porkohászati úton gyártott szerszámacélok
A porkohászati (PM) szerszámacélok nem egyszerűen hagyományos szerszámacél-minőségek porított formában. Tulajdonságaik egymáshoz kapcsolódó folyamatlépések eredményei: porképzés, keverés, tömörítés, zsugorítás, opcionális tömörítésnövelés és hőkezelés. Minden egyes szakasz hatással van a következőre. Az atomizálás szabályozza a részecskék kémiáját és tisztaságát; a tömörítés meghatározza a nyersdarab-sűrűség eloszlását; a zsugorítás módosítja a pórusok morfológiáját és a karbidok határfelületeit; az edzés, a megeresztés és más hőkezelések pedig kialakítják a végleges mátrixot és a maradó feszültségi állapotot.
Ez a feldolgozási előélet az anyagok sajátos családját hozza létre. Ugyanakkor megakadályozza azt az egyszerű kijelentést, hogy minden PM szerszámacél jobb az öntvényből gyártott megfelelőjénél. Az eredmény a minőségtől, a por előállítási módjától, a konszolidációs módszertől, a hőkezeléstől és az üzemi követelményektől függ.
Miért fontos a karbidok szabályozása?
A karbidok biztosítják a nagy széntartalmú és erősen ötvözött szerszámacélok kopásállóságának jelentős részét, de önmagában a karbidtérfogat nem határozza meg a teljesítményt. A méret, az alak, a kémiai típus, a távolság és az eloszlás ugyanilyen fontos. A nagy karbidfrakciót tartalmazó acél szívóssága gyenge lehet, ha a karbidok összefüggő hálózatokat vagy szegregált sávokat alkotnak. A nagy, szögletes részecskék repedéskiindulási helyként viselkedhetnek, különösen akkor, ha a megmunkálási terhelések, az ütések vagy a termikus ciklusok helyi húzófeszültségeket idéznek elő.
A hagyományos tömbkohászati eljárás során a folyékony ötvözet viszonylag nagy öntvénykeresztmetszeten keresztül hűl le. Ahogy a primer dendritek megszilárdulnak, az oldott ötvözőelemekben gazdag folyadék kiszorul, a visszamaradó folyadék pedig fokozatosan feldúsul szénben és karbidképző elemekben. Ez mikroszegregációt eredményez. A króm, a molibdén, a vanádium, a volfrám és a szén ezért az interdendrites területeken gyűlhet össze, ahol durva eutektikus karbidok képződnek. A kovácsolás és a termomechanikai megmunkálás feldarabolhatja ezt a szerkezetet, de kémiai eredetét nem mindig képes megszüntetni. A nagy keresztmetszetek és az erősen ötvözött összetételek súlyosbítják a problémát.
A porképzés módosítja a megszilárdulás léptékét. A gázatomizálás a fémet kis cseppekre bontja, amelyek gyorsan lehűlnek, így az ötvözőelemek még azelőtt megdermednek, hogy a nagy öntvényekre jellemző szegregációs mintázat kialakulhatna. A tömörítés és zsugorítás, illetve a nyomással segített tömörítésnövelési lépés után a létrejövő karbidpopuláció sokkal finomabb lehet. A PM szerszámacélok finom, lekerekített és viszonylag izotróp karbideloszlást eredményezhetnek a nagy mértékben szegregált öntvényanyagokra gyakran jellemző megnyúlt karbidsávok helyett.
Ez a morfológia lényeges. A lekerekített részecskék csökkentik az éles geometriai feszültségkoncentrációkat. Az egyenletesebb eloszlás mérsékli a mikroszerkezeten áthaladó, hosszú gyenge útvonalak kialakulását, az izotrópia pedig kevésbé teszi irányfüggővé a viselkedést. Ezek metallurgiai tendenciák, nem garanciák: a tömörítés hiányosságai, a nem megfelelő hőkezelés, a por szennyeződése vagy a karbidok túlzott durvulása továbbra is hibákat és anizotrópiát okozhat.
A PM-eljárás olyan karbidszintek és karbidkémiai összetételek kialakítását is lehetővé teszi, amelyek hagyományos tömbkohászati eljárással nehezen, egyes esetekben pedig egyáltalán nem érhetők el. A nagy vanádiumtartalmú minőségek jól ismert példái ennek a tervezési kihívásnak, mivel a kívánt MC-típusú karbidokat nehéz lehet egyenletesen eloszlatni egy nagy öntvényben. Más ötvözeti tervek a karbidtípusok szabályozott keverékétől függenek, például a krómban gazdag M7C3, a molibdént vagy volfrámot tartalmazó M6C és a vanádiumban gazdag MC karbidoktól. A hasznos egyensúly nem egyszerűen azt jelenti, hogy „több karbid”. A nagyobb karbidfrakció javíthatja a kopásállóságot, miközben csökkentheti a szívósságot, a megmunkálhatóságot vagy a kipattogzással szembeni ellenállást.
A por tisztasága a karbidok szabályozásának része. A nemfémes zárványok a kívánt karbidpopulációtól függetlenül is repedéseket indíthatnak el, a porszemcsék felületén lévő oxidfilmek pedig a korábbi részecskehatárokon maradhatnak, ha az atmoszféra vagy a zsugorítási ciklus szabályozása nem megfelelő. Az ISO 13947:2024 meghatározza a nemfémes zárványok fémporokban történő meghatározására szolgáló módszert, és lehetővé teszi e módszer alkalmazását porkovácsolással gyártott acélalkatrészekre is. A zárványvizsgálat ezért az anyagspecifikáció és a folyamat-ellenőrzési rendszer része, nem csupán a végső meghibásodás elemzésének eszköze.
A porozitás további változót jelent. A sajtolt és zsugorított termékekben összefüggő vagy zárt pórusok maradnak, hacsak egy tömörítésnövelési művelet nem csökkenti ezeket. A pórusok mérséklik a tényleges teherhordó keresztmetszetet, és repedésképződési helyként működhetnek. Méretük, alakjuk és elhelyezkedésük önmagában fontosabb lehet, mint egy névleges sűrűségérték. A meleg izosztatikus sajtolás, a porkovácsolás vagy más tömörítésnövelési eljárások módosíthatják ezt az állapotot, ugyanakkor a költséget, a méretváltozást és a végső mikroszerkezetet is megváltoztatják.
Az ISO 4957:2018 és a PM szerszámacél-termékek
Az ISO 4957:2018 a szerszámacélok legfontosabb nemzetközi szabványa, és kifejezetten magában foglalja a porkohászati úton gyártott termékeket. Alkalmazási területe kiterjed továbbá a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre is. Ez azért jelentős, mert a szabvány a PM-gyártást a szerszámacélok területén belül az egyik termék-előállítási útvonalként kezeli, miközben elismeri, hogy az adott eljárásra jellemző szerkezet és feldolgozás hatással lehet a megjelölés alatt szállított anyagra.
A szabványt nem szabad úgy értelmezni, hogy minden termékforma metallurgiai szempontból felcserélhető. Egy PM-termék és egy kovácsolt termék ugyanazzal a minőségjelöléssel vagy azonos kémiai határértékekkel rendelkezhet, miközben különbözhet a karbidok eloszlásában, a porozitásban, a tisztaságban, a mérettörténetben és a hőkezelésre adott válaszban. A beszerzőnek vagy a tervezőnek ezért meg kell adnia a termékformát és a vonatkozó szállítási állapotot, nem hagyatkozhat kizárólag a minőség megnevezésére.
Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket tárgyalja, de nem ez az egyetlen, porfeldolgozással gyártott acélokra vonatkozó releváns szabvány. Az ISO 5755:2022 a zsugorított fémanyagok követelményeit határozza meg, beleértve a zsugorított vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokat. Az ASTM B783-24 a vastartalmú PM szerkezeti anyagokat kémiai összetétel, sűrűség, zsugorítás utáni folyáshatár és hőkezelt szakítószilárdság alapján osztályozza, és a sajtolással és zsugorítással előállított alkatrészekre vonatkozik. Ezek a dokumentumok kapcsolódó területeket érintenek, azonban az ASTM B783-24 nem helyettesíti az ISO 4957:2018 szerszámacélokra vonatkozó követelményeit.
A különbségtétel azért fontos, mert számos vastartalmú PM-termék nem szerszámacél. A ScienceDirect Topics által 2024-ben közzétett Ferrous Powder Metallurgy című referencia szerint a vas–réz–szén összetételek a vastartalmú PM-alkatrészek mintegy felét teszik ki. Az ilyen szerkezeti anyagok a PM-eljárást szabályozott sűrűség, méretviselkedés vagy gazdaságosan előállítható, közel végleges alak elérése érdekében alkalmazzák; tervezési szempontjaik eltérnek a gyorsacélok, a hidegalakító szerszámacélok vagy a nagy kopásállóságú PM-minőségek szempontjaitól.
A PM szerszámacél specifikációjának figyelembe kell vennie a por részecskejellemzőit, a tömörítési nyomást, a zsugorítási atmoszférát, a méretváltozást, a pórusok morfológiáját, a zárványokat és a hőkezelést is. Ezek a változók kölcsönhatnak egymással. Például a megfelelő kémiai elemzéssel rendelkező por is inkonzisztens alkatrészeket eredményezhet, ha a részecskeméret-eloszlás a sajtolás során sűrűséggradienseket okoz. A helyes zsugorítási hőmérséklet is túlzott szemcsedurvulást vagy karbiddurvulást idézhet elő, ha a hőntartási idő és az atmoszféra nem megfelelő. A hőkezelés ezután erre a korábbi szerkezetre hat; nem képes minden korábban létrejött hibát megszüntetni.
Összehasonlítás a hagyományos tömbkohászati eljárással
A PM legnyilvánvalóbb előnye a szegregáció és a karbidmorfológia szabályozása. A tömbkohászati úton gyártott szerszámacélok kovácsolhatók, lágyíthatók és újraolvaszthatók a homogenitás javítása érdekében, és számos hagyományos minőség kiválóan teljesít üzemi körülmények között. Gyártási útvonalaik szintén jól beváltak, és kiterjedt adatok állnak rendelkezésre kovácsolásukról, megmunkálásukról és hőkezelésükről. A PM nem váltja fel automatikusan ezeket.
A PM műszakilag annál vonzóbbá válik, minél nagyobb az ötvözőtartalom és a karbidszükséglet. A gyors megszilárdulás finomabb kiindulási szerkezetet tesz lehetővé, a konszolidáció pedig egyenletesebb eloszlást őrizhet meg, mint amilyen egy nagy öntvényben kialakulhat. Ez olyan kopásállóság- és szívósságkombinációkat tehet lehetővé, amelyek hagyományos olvasztással és kovácsolással nehezen érhetők el. Az előny azonban minőségfüggő. Egy mérsékelten ötvözött szerszámacél keveset profitálhat a kiegészítő poros eljárásból, ha a hagyományos feldolgozás már megfelelő tisztaságot és karbidkontrollt biztosít.
A PM fő korlátai a folyamatérzékenység és a porozitás kockázata. A sajtolt és zsugorított anyag nem feltétlenül éri el a képlékenyen megmunkált acél közel teljes sűrűségét, és a zsugorítás közbeni méretváltozást szabályozni kell. A teljes tömörítést biztosító eljárások csökkentik a pórusok mennyiségét, de további termikus és mechanikai feldolgozást igényelnek. A porképzés oxidfilmeket vagy zárványokat is bevihet, miközben a kezelés és a keverés a részecskék közötti szegregációt idézheti elő akkor is, ha maga az olvadék kémiailag homogén volt.
Az additív gyártást nem szabad összekeverni a hagyományos sajtolásos és zsugorításos PM-eljárással. Mindkettő fémporokból indul ki, de a rétegenkénti olvasztás vagy kötés eltérő termikus ciklusokat, maradó feszültségeket, felületi állapotokat és hibamechanizmusokat hoz létre. Az acélok és rozsdamentes acélok additív gyártásáról szóló, a NIST által 2020-ban közzétett ASM Handbook-fejezet a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni termikus feldolgozást az additív módon gyártott acélalkatrészek fő tényezőiként azonosítja. Ezek a problémák átfedést mutatnak a PM-ével, de a folyamat-előzmények nem azonosak.
| Összehasonlítási szempont | Por-metallurgiai gyártási út | Hagyományos tömböntési gyártási út |
|---|---|---|
| Kiindulási szerkezet | Gyorsan megszilárdult porrészecskék | Nagy öntött tömb vagy tuskó |
| Szegregációs lépték | A kis részecskeméretű megszilárdulás révén potenciálisan csökkenthető | Nagy keresztmetszetű megszilárdulás során alakul ki |
| Karbidmorfológia | Lehet finom, kerekded és viszonylag izotróp | Tartalmazhat durva vagy irányított karbidszerkezeteket |
| Porozitás | A préseléses és szintereléses feldolgozás után megmaradhat | A kovácsolt tömörítés révén általában csökken |
| Alakgyártás | Közel végleges alakú alkatrészek előállítását teheti lehetővé | Általában több anyagleválasztást vagy alakítást igényel |
A helyes összehasonlítás ezért nem általában a „PM és a hagyományos acél” szembeállítása. Meghatározott minőségek és gyártási útvonalak összevetéséről van szó: a porkémia és a tisztaság összehasonlításáról a tömbanyag homogenitásával; a karbidok méretének és eloszlásának összevetéséről a kovácsolt szerkezettel; a póruspopuláció összehasonlításáról a képlékenyen megmunkált acél sűrűségével; valamint a teljes hőkezelési előélet összevetéséről az üzemi terheléssel. A PM szerszámacélok azért különálló anyagok, mert ezeket a változókat együttesen tervezik meg.
Zárványok, tisztaság és porkovácsolt acél
Nemfémes zárványok fémporokban
| Jellemző | Meghatározás | Jellemző jelentőség |
|---|---|---|
| Pórus | Üreg a fémszerkezetben | Csökkenti a teherhordó felületet, és feszültségkoncentrációt okozhat |
| Zárvány | Nemfémes vagy kémiailag eltérő szilárd fázis | Megszakíthatja a kötést vagy repedést indíthat el |
| Karbid | Széntartalmú kemény fázis | Javíthatja a kopásállóságot, de befolyásolhatja a szívósságot és a forgácsolhatóságot |
| Korábbi részecske határa | A porrészecskék érintkezéséből örökölt határfelület | Oxidokat vagy gyengén kötött tartományokat őrizhet meg |
A nemfémes zárványok idegen vagy kémiailag eltérő szilárd fázisok, amelyek egy fémporrészecskén belül vagy a részecskék között helyezkednek el. Nem azonosak a hagyományos porkohászati pórusokkal. A pórus üreg: olyan tér, amely a polírozás és az előkészítés után gázt vagy vákuumot tartalmaz. A zárvány olyan anyag — például oxid, szilikát, nitrid, karbid, salakból származó részecske vagy más nemfémes vegyület —, amely a por vagy a tömörített mikroszerkezet egy részét foglalja el.
A megkülönböztetés azért fontos, mert a porgyártás számos lehetőséget teremt a szennyeződésre és a felületi reakciókra. Az atomizálás során oxidfilmek vagy magával ragadott tűzállóanyag-részecskék keletkezhetnek. A por kezelése, szitálása, keverése és áthelyezése során a berendezésből vagy a környező atmoszférából származó részecskék kerülhetnek bele. Egy porszemcse felületén is lehet oxidréteg, amely tömörítés után vékony, zárványokban gazdag rétegként jelenik meg. Az acél kémiai összetétele önmagában nem írja le teljes mértékben ezt az állapotot. Két, azonos névleges szén-, króm-, molibdén- vagy nikkeltartalmú tétel eltérően viselkedhet, ha zárványaik mérete, kémiája vagy elhelyezkedése különbözik.
Ez a kérdés különösen fontos a vasalapú porkohászati anyagok esetében, mivel a por felülete a kiindulási mikroszerkezet része. A tömörítés érintkezésbe hozza egymással a részecskéket, a zsugorítás pedig nyakakat alakít ki, és lehetővé teszi a diffúziót ezen érintkezési helyeken keresztül. Egy részecskehatáron elhelyezkedő zárvány súlyosabban akadályozhatja a kötést, mint egy részecskén belül bezárt zárvány. Egy vékony oxidfilm megszakított határfelületként fennmaradhat, míg egy kisméretű, elszigetelt részecskét a zsugorítás során körülvehet az acél. A végső hatás a zárványtól, valamint az azt követő termikus és mechanikai előzményektől függ.
A tágabb anyagcsaládot sem lehet egyszerűen úgy besorolni, mint porrá alakított hagyományos acélt. Az ASTM B783-24 a vasalapú porkohászati szerkezeti anyagokat kémiai összetételük, sűrűségük, zsugorítás utáni folyáshatáruk és hőkezelt szakítószilárdságuk alapján osztályozza, miközben a sajtolással és zsugorítással előállított alkatrészekre vonatkozik. Az ISO 5755:2022 a zsugorított vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra vonatkozó követelményeket határozza meg. Egyik osztályozás sem helyettesíti a por tisztaságának vizsgálatát. Egy jelölés meghatározhatja az összetételt és az előírt tulajdonságokat anélkül, hogy megmagyarázná, hogy a törés oxidfilmnél, pórusnál, karbidaggregátumnál vagy ezek közötti határfelületen indult-e ki.
Az ötvözettervezés további szempontot jelent. A réz, a nikkel és a molibdén gyakori adalékok a vasalapú porkohászati acélokban, és a hivatkozott ScienceDirect Topics forrás (2024) szerint a vas–réz–szén összetételű anyagok a vasalapú porkohászati alkatrészek megközelítőleg felét teszik ki. Ezek az ötvözőelemek módosítják a zsugorítást, a méretváltozást, az edzhetőséget és a fázisképződést, de ettől egy oxid- vagy szilikátzárvány még nem válik a tervezett ötvözet részévé. A porkohászati szerszámacélok finom, lekerekített, közel izotróp karbidstruktúrákat, valamint olyan karbidtartalmat vagy -összetételt is tartalmazhatnak, amelyet hagyományos tömbkohászati úton nehéz lenne elérni. Ezeket a karbidokat nem szabad automatikusan nemfémes zárványként rögzíteni: fázisazonosítás szükséges.
Az ISO 13947:2024 vizsgálati módszere
Az ISO 13947:2024 a fémporokban található nemfémes zárványok meghatározására szolgáló módszert írja elő. Hatálya lehetővé teszi a porkovácsolt acélalkatrészek vizsgálatára való alkalmazást is, ezért a módszer a laza alapanyag vizsgálatán túl is releváns. Ez a kiterjesztés jelentős, mivel a tömörítés megváltoztatja a zárvány megjelenését és térbeli elrendeződését. A tömörítés előtt alkalmazott vizsgálati módszer más kérdésre ad választ, mint a kovácsolás után alkalmazott módszer.
A szabványt ezért mérési keretként, nem pedig általános tisztasági osztályként kell kezelni. Meghatározza a meghatározás módját, míg az adott porra, préselt testre vagy alkatrészre vonatkozó specifikációnak kell rögzítenie a jelentés alapját és az esetleges elfogadási kritériumokat. A rendelkezésre álló információk alapján nem rendelhető hozzá általános maximális zárványméret, területi hányad, darabszám vagy elfogadási határérték valamennyi porkohászati acélhoz. Ilyen határértéknek az alkalmazandó termékszabványból, beszerzési specifikációból, minősítési tervből vagy igazolt üzemi követelményből kell származnia.
Az értelmezés a próbatest előkészítésétől is függ. A polírozott metszet háromdimenziós részecskéken és határfelületeken átmenő, kétdimenziós metszést mutat. Egy hosszú zárvány rövid töredékként jelenhet meg, míg egy, a metszettel párhuzamosan elhelyezkedő vékony film aránytalanul összefüggőnek tűnhet. Az előkészítés okozta károsodás, a kipergés, az elkenődés és a maratás olyan jelenségeket hozhat létre, amelyek repedésekre vagy nemfémes részecskékre hasonlítanak. Ezért az azonosításnak az előírt vizsgálati módszert megfelelő metallográfiai ellenőrzéssel, szükség esetén pedig kémiai vagy mikroanalitikai megerősítéssel kell kombinálnia.
Porkovácsolt acél esetében a mintavétel helyét ugyanolyan gondossággal kell rögzíteni. A tartályból vett por, a kovácsolás előtt vizsgált préselt test és a kovácsolt tartományból eltávolított anyag nem ugyanazt a sokaságot képviseli. A kovácsolás eltörheti, ellapíthatja, elforgathatja vagy újra eloszthatja a zárványokat; emellett a közeli pórusokat is bezárhatja, és megváltoztathatja a kettő megkülönböztetésére használt kontrasztot. A por tételének, az alkatrész helyének, az orientációnak, a metszet előkészítésének és a feldolgozás előzményeinek megadása nélküli eredmény nehezen hasonlítható össze más eredménnyel.
A zárványok hatásai a tömörítés után
A tömörítés megváltoztatja a zárvány geometriáját és a zárvány mechanikai jelentőségét is. Sajtolás és zsugorítás során a részecskeérintkezésnél elhelyezkedő zárvány megakadályozhatja a helyi nyaknövekedést, és gyenge határfelületet hagyhat maga után. Porkovácsolás során az alakváltozás ezt a jelenséget húrszerű folytonossági hiánnyá lapíthatja, egy rideg részecskét feldarabolhat, vagy a környező acélt hozzápréselheti. A zárvány nem feltétlenül tűnt el attól, hogy egy polírozott metszeten kevésbé feltűnővé vált.
A pórusok többféleképpen lépnek kölcsönhatásba a zárványokkal. Egy zárvány előidézheti vagy fenntarthatja a részecskehatáron kialakuló rést, és ezzel zárvány–pórus társulást hozhat létre. Egy pórus nagyobb zárványfelületet tárhat fel, és éles helyi bemetszést képezhet. Ezzel szemben a kovácsolás bezárhatja a pórust, miközben a zárvány vagy az oxidban gazdag határfelület fennmarad. A mikrofotón ekkor tömör, sík jellegű folytonossági hiánnyal rendelkező tartomány jelenhet meg, noha az eredeti hiba egyaránt érintett pórust és zárványt. Ha minden sötét jelenséget pórusnak nevezünk, elfedjük ezt a feldolgozási előzményt.
A morfológia központi jelentőségű az értelmezésben. A lekerekített, elszigetelt részecskék általában eltérő feszültségkoncentrációt hoznak létre, mint a szögletes részecskék, a megnyúlt filmek vagy az összetömörödött törmelék. Az eloszlás szintén számít: a széles körben elkülönülő zárványok kis száma nem egyenértékű egy korábbi porhatár mentén elhelyezkedő sávval vagy a kovácsolás irányában ismétlődő, összetömörödött zárványcsoporttal. A kötődés egy további változó. Az acéllal szorosan körülvett zárvány hatása eltérhet annak a zárványnak a hatásától, amely továbbra is egy nem kötött határfelülethez kapcsolódik.
Ezek a különbségek befolyásolják a húzótörést, a kifáradásos repedésindulást, az ütési viselkedést, valamint a méret- és hőkezelési eredményeket, azonban az összetétel, a méreteloszlás, a porozitás, a mátrix mikroszerkezete, a terhelési mód és az orientáció ismerete nélkül nem állítható fel általános rangsor. A NIST által közzétett, acélok és rozsdamentes acélok additív gyártásáról szóló ASM Handbook-fejezet (2020) ugyanígy összefüggő hatásokként kezeli a porozitást, a zárványokat, a maradó feszültséget és a gyártás utáni hőkezelést az acélalkatrészek esetében. Ez az összehasonlítás hasznos a hibaelemzésben, de az additív gyártást nem szabad összetéveszteni a hagyományos sajtolással és zsugorítással végzett porkohászattal vagy a porkovácsolással.
A megalapozott értékelés ezért az ISO 13947:2024 szerinti eredményeket összekapcsolja a porgyártási eljárással, a tömörítési nyomással, a zsugorítási ciklussal, a kovácsolási alakváltozással, a hőkezeléssel, a sűrűséggel, a pórusmorfológiával és a törés helyével. Randall German A-Z of Powder Metallurgy című műve (2005) a porgyártást, a tömörítést, a zsugorítást, a tömörödést, a mikroszerkezetet és a porozitást egyetlen folyamatlánc részeként tárgyalja. A zárványoknak is ebben a folyamatláncban van a helyük. A tisztaság nem önálló porbizonyítvány; olyan jellemző, amelynek jelentősége változhat az acél tömörítése, zsugorítása, kovácsolása, megmunkálása és vizsgálata során.
Porkohászati acélok és additív gyártással előállított acélok összehasonlítása
A porkohászati (PM) acélok és az additív gyártással előállított (AM) acélok kiindulópontja közös: mindkettő indulhat fémporból, amelynek kémiája, részecskemérete, morfológiája, tisztasága és tárolási előzményei befolyásolják a kész anyagot. Feldolgozási útjuk azonban nem azonos. A sajtolással és zsugorítással végzett porkohászat a présformában préselt testet alakít ki, majd a részecskéket kemencében végzett zsugorítással köti össze. Az additív gyártás rétegenként, fokozatosan építi fel az alkatrészt, rendszerint a por egymást követő rétegeinek szelektív megolvasztásával vagy más módon történő tömörítésével. A közös alapanyag nem teszi a létrejövő anyagokat egymással felcserélhetővé.
A különbség a szabványok, valamint a metallurgia szempontjából is fontos. Az ASTM B783-24 a vasalapú porkohászati szerkezeti anyagokat kémiai összetételük, sűrűségük, zsugorítás utáni folyáshatáruk és hőkezelt szakítószilárdságuk alapján osztályozza, hatálya pedig a sajtolással és zsugorítással előállított alkatrészekre terjed ki. Az ISO 5755:2022 a zsugorított vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokra vonatkozó követelményeket határozza meg. Ezek a dokumentumok egy meghatározott tömörítési eljáráshoz kötődő anyagcsaládot írnak le. Egy AM-alkatrész kémiailag hasonló ötvözetet használhat, minősítésének azonban figyelembe kell vennie a gépet, az energiaforrást, a rétegstratégiát, a gyártási orientációt, az atmoszférát és a hőtörténetet.
A NIST által közzétett ASM Handbook „Acélok és rozsdamentes acélok additív gyártása” című, 2020-ban publikált fejezete hasznos, kontrollált összehasonlítást nyújt. Az AM-acélokat poralapú eljárással feldolgozott anyagokként kezeli, ugyanakkor különös hangsúlyt helyez a porozitásra, a zárványokra, a maradó feszültségekre és a gyártást követő hőkezelésre. Ezek az aggályok átfednek a PM esetében felmerülőkkel, okaik és eloszlásuk azonban jelentősen eltérhetnek.
A közös poralapanyaggal kapcsolatos aggályok
A por nem semleges összetevő. A gázatomizálás, a vízatomizálás, a plazmaatomizálás és más gyártási módszerek eltérő részecskealakokat, felületi oxidokat, szatellitrészecskéket, belső üregeket és szemcseméret-eloszlásokat hoznak létre. A porágyas rendszerekhez gömb alakú, jól folyó porra lehet szükség, míg a préselési és szinterelési műveletekhez olyan porok választhatók, amelyeket összenyomhatóságuk, látszólagos sűrűségük, kenőanyaggal szembeni viselkedésük és a szerszámüreg-kitöltési tulajdonságuk alapján választanak ki. A por specifikációja ezért nem értékelhető attól az equipmentől és tömörítési módszertől függetlenül, amelyhez kifejlesztették.
A kémiai összetétel csak az alapanyag-ellenőrzés egyik része. A réz, a nikkel és a molibdén gyakori ötvözőadalékok a vasalapú PM-acélokban, és a ScienceDirect Topics Ferrous Powder Metallurgy című szócikke szerint, amelyhez 2024-ben fértek hozzá, a vas–réz–szén összetételű anyagok a PM-ben előállított vasalapú alkatrészek körülbelül felét teszik ki. Az ötvözőadalékok elemi vagy előötvözött porok formájában keverhetők be, ami eltérő következményekkel jár a helyi kémiai összetétel, az összenyomhatóság, a szinterezési viselkedés és a méretváltozás szempontjából. Az AM-alapanyagot gyakrabban szállítják szigorúan szabályozott, előötvözött porként, de még ebben az esetben is megváltoztathatja a részecskeméret-eloszlást, az oxigéntartalmat, a nedvességnek való kitettséget és a részlegesen megolvadt részecskék mennyiségét a por ismételt kezelése vagy újrafelhasználása.
A felületi rétegek fokozott figyelmet érdemelnek. Egy vékony oxidréteg gátolhatja a részecskék közötti kötést a szinterezés során, zavarhatja az olvadást és a nedvesedést az AM során, illetve oxigéndús hibákat idézhet elő. Nemfémes zárványok az olvasztás, az atomizálás, a kezelés vagy az újrahasznosítás során kerülhetnek az anyagba. Az ISO 13947:2024 szabvány módszert ír elő a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi az alkalmazását porkovácsolással készült acélalkatrészekre is. Ez az alkalmazási kör azonban nem teszi a módszert automatikus minősítési eljárássá minden AM-eljárás esetében; azt mutatja, hogy a zárványvizsgálatot össze kell kapcsolni a por előállítási útjával és az alkatrészgyártás útjával.
A PM-port tömörítés előtt általában kenőanyagokkal, valamint szükség esetén grafittal vagy más ötvözőadalékokkal keverik. Ezek az adalékok befolyásolják a nyersdarab szilárdságát, a kilökést, a szén eloszlását és a hevítés során felszabaduló gázokat. Az AM-por rendszerint ugyanazon tömörítő kenőanyagcsomag nélkül kerül a lehúzó- vagy porkiadó rendszerbe. Az a por, amely az egyik eljárásban megfelelően teljesít, egy másikban rossz folyást, túlzott gázfejlődést, szegregációt vagy instabil tömörödést eredményezhet.
Az eltérő tömörítési mechanizmusok
A préselési és szinterelési PM először makroszkopikus nyomást alkalmaz. A szerszám a port nyers kompaktá tömöríti, ezáltal érintkezést hoz létre a részecskék között, miközben összefüggő pórushálózat marad fenn. A szinterezés ezt követően a fő olvadási hőmérséklet-tartomány alatt hevíti a kompaktot, lehetővé téve a diffúziót, a nyakak növekedését, a pórusok lekerekedését és a kohászati kötést. A kemenceatmoszféra, a hevítési sebesség, a szinterezési hőmérséklet, az idő és a hűtési sebesség szabályozza a szénveszteséget, az oxidációt, a méretváltozást és a végső pórusszerkezetet. A másodlagos műveletek közé tartozhat a kalibrálás, az újrapréselés, az infiltrálás, a porkovácsolás, a meleg izosztatikus préselés vagy a hőkezelés.
Az AM helyileg és ismételten alkalmaz energiát. Lézeres porágyas ömlesztés vagy elektronsugaras porágyas ömlesztés során egy fókuszált nyaláb végigpásztáz egy vékony réteget, megolvasztja vagy szinterezi a kiválasztott területeket, majd kölcsönhatásba lép a következő felhordott réteggel. Irányított energiájú rétegleválasztásnál a port egy olvadékfürdőbe adagolják, miközben az alkatrész kialakul. Minden pászta és réteg gyors hevítésen és hűlésen, újraolvadáson, megszilárduláson, valamint a későbbi pászták által okozott újramelegítésen megy keresztül. Az így létrejövő mikroszerkezetet ezért a pásztázási stratégia, az energiasűrűség, a rétegvastagság, az olvadékfürdő geometriája, a védőatmoszféra és az építőlemez felé történő hőelvonás határozza meg.
Ez nem egyszerűen a préselés és szinterezés gyorsabb változata. PM esetében a szerszám határozza meg a kompakt alakját, a kemence pedig az alkatrész nagy részét viszonylag hosszú hőciklusnak teszi ki. AM esetében a geometria rétegenként jön létre, és a hőmérséklet-gradiens meredek lehet. Egy tömör AM-régió finom megszilárdulási cellákat, oszlopos szemcséket vagy irányfüggő jellemzőket tartalmazhat, amelyeknek nincs közvetlen megfelelőjük egy szinterezés utáni kompaktban. Ezzel szemben a PM szándékosan fenntarthat összekapcsolódó vagy elszigetelt porozitást méretbeli, csapágyazási vagy folyadékmegtartási funkciók céljából, míg az AM minősítése során a nem szándékos összeolvadási hiányt és a kulcslyukpórusokat rendszerint olyan hibáknak tekintik, amelyek ellenőrzést igényelnek.
Az anyagmegjelölés sem ruházható át pusztán hasonlóság alapján. Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket mind a porkohászattal előállított termékekre, mind a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre alkalmazza. Ez az elismerés a szabvány hatálya alá tartozó termékekre és követelményekre vonatkozik; nem jelenti azt, hogy egy AM szerszámacél-alkatrész automatikusan örökli a préseléssel és szinterezéssel előállított vagy a kovácsolt termék tulajdonságait, hőkezelési reakcióját vagy elfogadási alapját.
Porozitás, zárványok, maradó feszültség és gyártást követő kezelés
Porozitás mindkét anyagcsaládban előfordul, eredete és geometriája azonban eljárásspecifikus. A PM-pórusok a részecskék elrendeződéséből és a tömörítési nyomásból indulnak ki, majd a szinterezés során zsugorodás, diffúzió, pórusösszeolvadás és póruslekerekedés révén változnak. A préselt kompaktban sűrűséggradiensek alakulhatnak ki, különösen ott, ahol a súrlódás vagy az összetett szerszámgeometria korlátozza a nyomás továbbítását. Ezek a gradiensek helyi méreteltéréseket és a szinterezés utáni eltérő mechanikai viselkedést idézhetnek elő.
Az AM-porozitás gyakran összeolvadási hiánnyal, elégtelen energiabevitellel, instabil olvadékfürdő-viselkedéssel, bezárt gázzal, kulcslyuk-instabilitással vagy a porágy megzavarásával hozható összefüggésbe. A pórusok a pászták között megnyúltak, a rosszul összeolvadt határfelületeken szabálytalanok, illetve gömbölydedebbek lehetnek, amikor gáz reked az olvadékba. Az építési irányhoz és a szabad felületekhez viszonyított elhelyezkedésük befolyásolhatja a vizsgálatot és a kifáradási viselkedést. Egy névleges sűrűségérték önmagában nem azonosítja a hibatípusok sokaságát.
A zárványok szintén az eljárástól függnek. PM esetében a zárványok jelen lehetnek az eredeti porban, bekerülhetnek a keverés során, vagy a szinterezés közben lejátszódó reakciók eredményeként keletkezhetnek. AM esetében a zárványok származhatnak a porból, oxidáció során képződhetnek, vagy az ismételt olvasztás és megszilárdulás révén újraoszolhatnak. A NIST által közzétett ASM Handbook-fejezet a zárványokat a porozitással együtt tárgyalja, mivel mindkettő megszakíthatja az anyag folytonosságát és károsodási góchelyül szolgálhat, még akkor is, ha a tömbanyag kémiai összetétele megfelel a névleges specifikációnak.
A maradó feszültség meghatározó AM-szempont, mivel minden réteg összehúzódik, miközben a hidegebb környező anyag és az építőlemez korlátozza. Az ismételt hőciklusok húzófeszültséget hagyhatnak a felületek közelében vagy a geometriailag korlátozott régiókban, ami alakváltozást, repedést, illetve a támaszok eltávolítása és a forgácsolás során feszültségfelszabadulást okozhat. A PM-kompaktokban is keletkeznek belső feszültségek a tömörítés és a kilökés következtében, a feszültségmező azonban más sorrendben alakul ki, majd a szinterezés, a kalibrálás és a hőkezelés módosítja.
A gyártást követő kezelést ezért az alkalmazott eljárás szerint kell leírni. PM esetében az előírt anyagtól és alkatrésztől függően alkalmazható szinterezés, cementálás, edzés és megeresztés, meleg izosztatikus préselés, infiltrálás vagy kalibrálás. AM esetében szükség lehet feszültségmentesítésre, oldó hőkezelésre, öregítésre, edzésre és megeresztésre, meleg izosztatikus préselésre, forgácsolásra vagy felületkezelésre. Ezek a műveletek bezárhatják a pórusokat, megváltoztathatják a karbidok morfológiáját, csökkenthetik a feszültséget és módosíthatják a méretstabilitást, de nem törlik el a korábbi feldolgozási előzményeket.
A porkohászati szerszámacélok jól szemléltetik ezt. Gyors megszilárdulásuk és szabályozott poralapú gyártási útjuk finom, lekerekített, viszonylag izotróp karbidszerkezeteket eredményezhet, beleértve olyan karbidszinteket vagy -összetételeket is, amelyek hagyományos ingotmetallurgiai eljárással nehezen vagy egyáltalán nem állíthatók elő. Egy AM-acél szintén kialakíthat finomított megszilárdulási szerkezetet, karbideloszlását és hőkezelésre adott reakcióját azonban az adott AM-eljárásra vonatkozóan kell meghatározni. Ezért egy PM-minőségjelölés, sűrűségkövetelmény, szakítószilárdsági érték vagy hőkezelési ciklus nem rendelhető hozzá AM-alkatrészhez eljárásspecifikus bizonyíték nélkül. Ugyanez a tiltás fordítva is érvényes. A hasonló porkémiai összetétel nem bizonyítja az egyenértékű porozitást, zárványtartalmat, maradó feszültséget, mikroszerkezetet vagy minősítési státuszt.
Tervezés, vizsgálat és meghibásodáselemzés
Tervezés a sűrűség és a terhelési utak figyelembevételével
Egy porkohászati acélalkatrészt anyagállapotként, nem pedig egyszerűen névleges ötvözetnévként kell specifikálni. A tervdokumentációnak meg kell adnia az anyagjelölést, az alkalmazandó szabványt, a sűrűségi állapotot, a tömörítési irányhoz viszonyított orientációt, a szinterezési vagy tömörítési eljárást, a hőkezelést, valamint a kritikusnak tekintett szakaszokat. Az „acél” önmagában nem elég pontos leírás. Az összekapcsolódó porozitást tartalmazó, préselt és szinterezett anyag, a vákuum-karbonitridált anyag, valamint a melegen izosztatikusan sajtolt anyag névleges kémiai összetétele azonos lehet, miközben a terhelést nagyon eltérő módon viselik.
Az ASTM B783-24 a vastartalmú porkohászati szerkezeti anyagokat kémiai összetétel, sűrűség, szinterezett állapotú folyáshatár és hőkezelt állapotú szakítószilárdság szerint osztályozza. Ez a felépítés fontos figyelmeztetés a tervezők számára: a sűrűség az anyag meghatározásának része. Az ISO 5755:2022 szintén követelményeket határoz meg a szinterezett vas-, acél-, ötvözöttacél- és rozsdamentesacél szerkezeti anyagokra. Az a rajz, amely csak egy anyagminőséget ad meg, a hozzá tartozó sűrűségi állapot vagy előírt mechanikai állapot nélkül, a változékonyság egyik jelentős forrását ellenőrizetlenül hagyja.
A porozitás mind a tényleges teherbíró keresztmetszetet, mind a repedés által bejárt utat módosítja. A nagy, szabálytalan pórusok, a póruscsoportok és az éles pórussarkok feszültségkoncentrációt okoznak; a lekerekített, kisméretű és egyenletesen eloszló pórusok más hatást fejtenek ki. A sűrűség egy préselvényen belül is változhat, mivel a por mozgása és a súrlódás miatt nem minden tartományra hat ugyanakkora nyomás. Egy vastag agy, egy vékony borda és egy mély belső sarok ezért eltérő helyi szerkezetté szintereződhet, még akkor is, ha ugyanabból a porkeverékből és ugyanazzal a préselési ciklussal indultak.
A terhelési utat három dimenzióban kell vizsgálni. A sűrűséggradiensen áthaladó húzófeszültségek, a keresztmetszet-változásnál fellépő hajlítás, valamint a tömörítési irány közelében jelentkező ciklikus nyírás olyan gyenge pontokat tárhat fel, amelyeket egy egyszerű névleges szilárdsági számítás nem jelez. A tervezőknek az alkatrészrajzon meg kell jelölniük a fő terhelési irányt és a préselési tengelyt, majd azonosítaniuk kell azokat a felületeket, furatokat, bordás tengelykapcsolatokat, reteszhornyokat és vállakat, ahol a helyi feszültség vagy a kopás jelentős. Azok a kialakítások, amelyek teljes vastagságukban egyenletes sűrűséget igényelnek, eltérő tömörítési elrendezést, másodlagos tömörítést, illetve hagyományos kovácsolt vagy forgácsolt alkatrészt tehetnek szükségessé.
A porkohászat nem egyetlen szabványos ötvözetcsaládot jelent. A réz, a nikkel és a molibdén gyakori ötvözőadalékok, és a hivatkozott ScienceDirect Topics referencia (2024) szerint a vas–réz–szén összetételű anyagok a vastartalmú PM-alkatrészek hozzávetőleg felét teszik ki. A porkohászati úton előállított szerszámacélok külön tervezési esetet jelentenek: finom, lekerekített és izotrópabb keményfém-szerkezetük lehetővé tehet olyan keményfémtartalmakat vagy összetételeket, amelyek hagyományos tömbkohászati eljárással nehezen vagy egyáltalán nem állíthatók elő. Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a porkohászati úton gyártott termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre is alkalmazza, azonban a gyártási útvonalnak továbbra is szerepelnie kell a specifikációban és a vizsgálati tervben.
Méretellenőrzés és utófeldolgozás
A méretek a szerszám feltöltésétől a végső ellenőrzésig nem maradnak változatlanok. A tömörítés során szándékosan alakított nyerspréselvény jön létre; a szinterezés ezt követően méretváltozást okoz a kötés, a zsugorodás, az ötvözőelemek diffúziója és a tárolt feszültségek felszabadulása révén. A változás iránya és nagysága a por típusától, a kenőanyagtól, a tömörítési nyomástól, a geometriától, a kemence atmoszférájától, a hőmérséklettől, az időtől és a megtámasztási feltételektől függ. Az a tűrés, amelyet forgácsolás után könnyű betartani, a szinterezett állapotban irreális lehet. Ezzel szemben az olyan tervezés, amely minden felület forgácsolásával számol, megszüntetheti a préselés gazdasági és geometriai előnyeit.
A kalibrálás gyakori szinterezés utáni művelet. A szabályozott szerszámlöket egyes méreteket korrigálhat, javíthatja az ismételhetőséget, vagy jelentős anyagleválasztás nélkül helyreállíthatja a működési illesztést. A forgácsolás továbbra is megfelelő megoldás olyan szűk tűrésű furatok, bázisfelületek, menetek, tömítőfelületek vagy összetett alakzatok esetén, amelyek préseléssel és kalibrálással önmagukban nem állíthatók elő. A porózus acél forgácsolása során figyelmet kell fordítani az élek kitöredezésére, az elkenődött anyagra, a szerszámkopásra, valamint arra a lehetőségre, hogy egy látszólag tiszta felület megmunkálása összekapcsolódó pórusokat tár fel. A vizsgálatnak meg kell különböztetnie a forgácsolásból eredő mérethibát a felszín alatti pórustól vagy a szinterezéshez kapcsolódó sűrűségváltozástól.
A kötés történhet hegesztéssel, keményforrasztással, mechanikus rögzítéssel vagy másik alkatrésszel való összeépítéssel, azonban a porozitás és az ötvözet kémiai összetétele befolyásolja a hőáramlást, a gázfelszabadulást, a nedvesítést és a kötés szilárdságát. Ezért a kötési eljárást a tényleges PM-anyagállapoton kell minősíteni, nem pedig egy kovácsolt vagy hengerelt megfelelőből kell levezetni. Az infiltráció a pórustér egy részét második anyaggal töltheti ki, növelheti a tényleges sűrűséget, illetve módosíthatja a felület viselkedését; ez meghatározott tervezési eljárás, nem pedig a nem megfelelő tömörítés automatikus javítása. Hasonlóképpen, az olyan felületkezelések, mint a karbonizálás, a nitridálás, a bevonás, a gőzkezelés vagy más felületbevonat, javíthatják a kopásállóságot, a korrózióállóságot, a súrlódási jellemzőket vagy a tömítőképességet, de a kezelési mélység és a folytonosság a pórusszerkezettől és a helyi összetételtől függően változhat.
A szinterezés utáni műveleteket sorrendben kell rögzíteni. Egy hőkezelés előtt kalibrált alkatrész másképpen viselkedhet, mint egy utólag kalibrált darab. A karbonizálás előtti forgácsolás megváltoztathatja a kéreg geometriáját; a kezelés utáni forgácsolás pedig eltávolíthatja a kezelt réteg egy részét. A kötés helyi hőciklust hozhat létre, míg az infiltráció módosíthatja a tömeget, a méreteket és a sűrűségmérés értelmezését. A vizsgálati tervben meg kell nevezni a műveletet, az ellenőrzött jellemzőt, az elfogadási módszert és azt az állapotot, amelyben a mérést végzik.
A por jellemzői, a tömörítés, a szinterezés, a pórusmorfológia, a zárványok, a méretváltozás és a hőkezelés egymással összefüggő folyamatváltozók. Randall German A-Z of Powder Metallurgy (2005) című műve ezeket a témákat a porkohászati feldolgozás összekapcsolódó részeiként, nem pedig elszigetelt gyártási lépésekként tárgyalja. Ez a megközelítés alapvető fontosságú, amikor egy kritikus méret vagy törés okát önmagában a végső ötvözetbizonyítvány alapján nem lehet megmagyarázni.
Metallográfia és törésvizsgálat
A meghibásodáselemzést a dokumentációval kell kezdeni, nem a mikroszkóppal. Meg kell erősíteni az anyagjelölést és a szabványt, a por tételszámát, a keverékadalékokat, a tömörítés irányát, a szerszámkonfigurációt, a szinterezési ciklust, az atmoszférát, a sűrűségméréseket, a másodlagos tömörítést, a hőkezelést, a forgácsolást, a kötést és a felületkezelést. Lehetőség szerint a tönkrement alkatrészt azonos gyártási állapotból származó, használatlan alkatrésszel kell összehasonlítani. Az ASTM B783-24 és az ISO 5755:2022 megfelelő keretet biztosít a kémiai összetétel, a sűrűség és a mechanikai állapot megkülönböztetéséhez; egyik szabvány sem engedi, hogy a „PM-acél” pontatlan megnevezése a nyomon követhető gyártási előzmények helyettesítőjeként szolgáljon.
Ezt követően a sűrűséget és a pórusokat kell jellemezni. A térfogatsűrűséget megfelelő módszerrel kell rögzíteni, majd a tönkrement és az érintetlen tartományokból vett metszeteken meg kell vizsgálni a sűrűséggradienseket, a pórusok méretét, alakját, orientációját és összekapcsolódását. A metallográfiai előkészítés megnyithatja vagy elkenheti a pórusokat, ezért a polírozott metszeteket a törési felületekkel, szükség esetén pedig sorozatmetszetekkel vagy háromdimenziós képalkotással együtt kell értelmezni. Az olyan repedés, amely rendezett vagy összekapcsolódó pórusokat követ, más okra utal, mint az a repedés, amely egy tömör, megeresztett martenzites tartományon halad keresztül.
A harmadik szakasz a zárványok és a fázisok vizsgálata. Meg kell keresni az oxidfilmeket, a nemfémes zárványokat, a fel nem oldódott részecskéket, a keményfémhálózatokat, a szegregációt, a dekarbonizációt, a rekarbonizációt, a nem megeresztett martenzitet, a bainitet, a ferritet és a visszamaradt ausztenitet, amennyiben ezek relevánsak az alkalmazott hőkezelés szempontjából. Az ISO 13947:2024 módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi annak alkalmazását porkovácsolással gyártott acélalkatrészekre is. A zárványokra vonatkozó bizonyítékokat össze kell vetni a por tisztaságával és a gyártási dokumentációval; önmagukban nem tekinthetők egyetlen ok bizonyítékának a feszültségek és a geometria figyelembevétele nélkül.
A fraktográfia ezt követően feltárja az események sorrendjét. Azonosítani kell a törés kiindulási helyét, a stabil növekedési tartományt, a túlterhelési zónát, a fáradási jellegzetességeket, az intergranuláris vagy transzgranuláris terjedési utat, valamint a törés utáni dörzsölésre vagy korrózióra utaló jeleket. A kiindulási helyet össze kell vetni póruscsoporttal, zárvánnyal, forgácsolási nyommal, kötési felülettel, sűrűségátmenettel, éles sarokkal vagy kezelt réteggel. Végül ezt a helyet össze kell hasonlítani a tényleges terheléssel: hajlítással, csavarással, érintkezési feszültséggel, ütőterheléssel, termikus ciklusokkal vagy a hőkezelésből származó maradó feszültséggel. A NIST által közzétett, acélok és rozsdamentes acélok additív gyártásáról szóló ASM Handbook-fejezet (2020) kiemeli a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni termikus feldolgozást, azonban az additív gyártást nem szabad összekeverni a hagyományos préseléses és szinterezéses PM-eljárással. A hibák és a feszültségek kölcsönhatására vonatkozó megállapításai csak akkor hasznosíthatók, ha a különböző porlerakási előzményeket kifejezetten figyelembe vesszük.
A megalapozott következtetés összekapcsolja az anyag gyártási előzményeit, a helyi szerkezetet, a törés kiindulási helyét és az üzemi terhelést. Ha e lánc egyetlen eleme is hiányzik, az elemzés bizonyított meghibásodási mechanizmus helyett csupán valószínűsíthető történet marad.
Hogyan olvassuk a porkohászati acélok jelölését?
A porkohászati jelölés nem teljes leírás, hacsak nem a vonatkozó szabvánnyal, az anyagállapottal és a vizsgálati követelményekkel együtt értelmezzük. A „PM acél” egy feldolgozási eljáráscsaládot jelöl, nem pedig kémiai összetételt vagy garantált tulajdonságszintet. Hasonlóképpen a „rozsdamentes acél”, „szerszámacél”, „ötvözött acél” és „acél” általános anyagleírások. Önmagukban egyikük sem határozza meg a porkohászati eljárást, a porozitást, a sűrűséget, a hőkezelést vagy az átvételi kritériumokat.
Por-metallurgiai acélminősítés olvasása
- Szabvány Azonosítsuk az irányadó szabványt.
- Anyagminőség Másoljuk ki a pontos anyagminőséget vagy anyagjelölést.
- Kémiai összetétel Keressük meg a meghatározott kémiai összetételt.
- Sűrűség Azonosítsuk a sűrűségi állapotot.
- Tulajdonsági állapot Állapítsuk meg, hogy az eredmény szinterelt állapotú, hőkezelt, infiltrált vagy más módon módosított állapothoz tartozik-e.
- Vizsgálat Ellenőrizzük a vizsgálati módszert és a próbatest állapotát.
- Másodlagos műveletek Rögzítsünk minden engedélyezett műveletet.
A gyakorlatban az alábbi sorrendben érdemes eljárni:
1. azonosítsuk az irányadó szabványt; 2. másoljuk ki a pontos minőséget vagy anyagjelölést; 3. keressük meg a megadott kémiai összetételt; 4. azonosítsuk a sűrűségi állapotot; 5. állapítsuk meg, hogy a tulajdonságok zsugorítás utáni, hőkezelt, infiltrált vagy más módon módosított állapotra vonatkoznak-e; 6. ellenőrizzük a vizsgálati módszert és a próbatest állapotát; valamint 7. rögzítsünk minden engedélyezett utólagos műveletet.
Ez a sorrend megakadályozza, hogy egy ismerős minőségnévből tévesen teljes specifikációra következtessünk.
Összetétel és anyagkategória
Az első kérdés az, hogy a dokumentum összetételt vagy csupán anyagkategóriát ad-e meg. A vas–réz–szén alapú anyag például összetételi leírás. Nem határozza meg a tömörítési nyomást, a zsugorítási ciklust, a végső sűrűséget, a pórusok morfológiáját vagy a szakítószilárdságot. A Ferrous Powder Metallurgy című, a ScienceDirect Topics felületén 2024-ben közzétett szócikk szerint a vas–réz–szén összetételek a vasalapú PM alkatrészek körülbelül felét teszik ki, ez az arány azonban nem teszi az ilyen kifejezést minőségi jelöléssé.
Az ASTM B783-24 szabvány ellenőrzöttebb megközelítést alkalmaz a vasalapú PM szerkezeti anyagok esetében. Az anyagokat kémiai összetétel, sűrűség, zsugorítás utáni folyáshatár és hőkezelt szakítószilárdság alapján osztályozza. Ezért az ASTM B783-24 szerinti jelölést mind a négy osztályozási elem figyelembevételével kell értelmezni, nem pedig olyan ötvözetcsaládra egyszerűsíteni, mint a rézacél vagy a nikkelacél. A réz, a nikkel és a molibdén gyakori ötvözőelemek, de önmagában ezen elemek bármelyikének jelenléte nem elegendő az anyag szabvány szerinti azonosításához.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
Az ISO 5755:2022 követelményeket határoz meg a zsugorított fémanyagokra, beleértve a zsugorított vasból, acélból, ötvözött acélból és rozsdamentes acélból készült szerkezeti anyagokat. A szabvány alkalmazási területe alapján a „zsugorított rozsdamentes acél” olyan anyagkategória, amelyet meghatározott követelmények szabályoznak, és nem szinonimája minden porból előállított rozsdamentes acélösszetételnek. Továbbra is az alkalmazandó táblázatban szereplő kémiai határértékek, sűrűségi követelmények és tulajdonságokra vonatkozó előírások az irányadók.
A szerszámacél esetében egy további megkülönböztetésre van szükség. Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a porkohászati úton gyártott termékekre, valamint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre is alkalmazza. Egy PM szerszámacél jelölése ezért névleges összetételét tekintve megegyezhet egy képlékeny alakítással gyártott szerszámacél-minőségével, miközben megszilárdulási és tömörödési előzményei eltérőek. A porkohászati feldolgozás finom, lekerekített és viszonylag izotróp keményfém-szerkezeteket hozhat létre, beleértve olyan keményfém-szinteket vagy -összetételeket is, amelyek hagyományos tuskómetallurgiai eljárással nehezen vagy egyáltalán nem állíthatók elő. A minőségnév önmagában nem fedi fel ezt a szerkezetet.
Az összetételt a jelölés egyik rétegeként értelmezzük. Ezután azt kell megvizsgálni, hogy a gyártási eljárás milyen hatást gyakorolt erre az összetételre. A porképzés, a keverés, a tömörítés, a zsugorítás, a pórusképződés, a méretváltozás, valamint minden későbbi tömörítési vagy hőkezelési művelet együttesen hat az anyagra. Ezek nem felcserélhető kiegészítő megjegyzések.
Sűrűség és tulajdonsági állapot
A sűrűség gyakran hiányzó elem a nem hivatalos jelölésekben. A sajtolt és zsugorított alkatrész nem egyszerűen egy teljesen tömör, képlékeny alakítással gyártott rúd más alakban. A visszamaradó porozitás függhet a por jellemzőitől, a tömörítés irányától, a kenőanyag eltávolításától, a zsugorítási körülményektől és a helyi geometriától. A sűrűség befolyásolhatja a szilárdságot, a képlékenységet, a kifáradási viselkedést, a méretstabilitást, a termikus viselkedést, valamint azt is, hogy a vizsgálati próbatest mennyire képviseli a kész alkatrészt.
Az ASTM B783-24 szabvány olvasásakor a bejelentett tulajdonság más anyaggal való összehasonlítása előtt keressük meg a sűrűségi osztályt. A szabvány megkülönbözteti a zsugorítás utáni folyáshatárt a hőkezelt szakítószilárdságtól. Ezek eltérő állapotok és eltérő mérések. A zsugorítás utáni folyáshatárra vonatkozó követelmény nem hasonlítható össze közvetlenül az edzés és megeresztés után meghatározott szakítószilárdsági értékkel.
Ugyanez az óvatosság szükséges az ISO 5755:2022 esetében is. A „zsugorított” megjelölés tömörített állapotot azonosít, de nem jelenti automatikusan azt, hogy minden alkatrész azonos pórustérfogattal rendelkezik, vagy hogy semmilyen utólagos művelet nem engedélyezett. A specifikáció előírhat sűrűségtartományt, minimális sűrűséget vagy meghatározott állapotot méretkalibrálás, gőzkezelés, infiltráció vagy hőkezelés után. A rajzot és a beszerzési specifikációt a vonatkozó szabvánnyal együtt kell értelmezni.
A megjegyzésekben mindig egyértelműen rögzítsük az állapotot: zsugorítás utáni, méretkalibrált, hőkezelt, felületedzett, infiltrált vagy más, meghatározott állapot. Ha a dokumentum nem adja meg az állapotot, a közölt számadat hiányos. A hőkezelési állapot nélküli keménységérték különösen gyenge bizonyíték; ugyanez vonatkozik a sűrűség, a próbatest iránya és a vizsgálati módszer megadása nélküli szakítószilárdsági értékre is.
Ne vigyük át automatikusan az additív gyártásból származó feltételezéseket. A NIST által közzétett, acélok és rozsdamentes acélok additív gyártásával foglalkozó ASM Handbook-fejezet (2020) a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni hőkezelést tárgyalja, az additív gyártás azonban nem azonos a hagyományos sajtásos-zsugorításos PM-eljárással. Mindkettő poralapú eljárás, de a porágy, a hőtörténet, a pórusképződés és a minősítési dokumentumok eltérnek.
Szabvány, minőség és vevőspecifikus követelmények
A szabvány az irányadó keretrendszer; a minőség az ezen a keretrendszeren belüli anyagazonosságot határozza meg; a vevőspecifikus követelmény pedig módosítja vagy kiegészíti a megrendelést. Ezt a három szintet külön kell rögzíteni.
Kezdjük a teljes hivatkozás feltüntetésével, például: ASTM B783-24, ISO 5755:2022, ISO 4957:2018 vagy ISO 13947:2024. Ezután pontosan, a dokumentumban szereplő formában másoljuk ki a jelölést. Ne helyettesítsük egy ismert, képlékeny alakítással gyártott megfelelővel, beszállítói rövidítéssel vagy olyan általános kifejezéssel, mint a „PM rozsdamentes acél”. Ezután keressük meg az összetételt és a tulajdonságokat meghatározó táblázatot. Végül olvassuk el a mintavételre, a vizsgálati próbatestekre, a mérettűrésekre, a felületi állapotra és az engedélyezett feldolgozásra vonatkozó pontokat.
A vizsgálati módszer ugyanolyan fontos, mint a számszerű határérték. Az ISO 13947:2024 módszert határoz meg a fémporok nemfémes zárványainak meghatározására, és lehetővé teszi a módszer alkalmazását porkovácsolással gyártott acélalkatrészekre is. Ez a hivatkozás releváns lehet, ha a zárványok szabályozása vevői követelmény, önmagában azonban nem határozza meg az acélminőséget vagy annak szakítószilárdsági tulajdonságait. Rögzíteni kell a vizsgált port vagy alkatrészt, a próbatest-előkészítést, az értékelési módszert és az átvételi határértéket.
A vevő előírhatja továbbá a por kémiai összetételét, látszólagos sűrűségét, folyási jellemzőit, szemcseméret-eloszlását, oxigén- vagy egyéb szennyezőanyag-határértékeit, a zsugorítás utáni sűrűséget, a méretváltozást, a pórusok jellemzését, a hőkezelési paramétereket vagy egy meghatározott vizsgálati helyet. Ezek a követelmények szigorúbbak vagy konkrétabbak lehetnek, mint az általános anyagleírás. Nem szabad őket hallgatólagosan a minőségnévből kikövetkeztetni.
Az utolsó ellenőrzés a technológiai műveletek engedélyezésére vonatkozik. Meg kell vizsgálni, hogy a specifikáció engedélyezi-e a méretkalibrálást, a hideg tömörítést, a megmunkálást, az infiltrációt, a porkovácsolást, a cementálást, a nitridálást, az edzést és megeresztést vagy más műveletet. Mindegyik megváltoztathatja a méreteket, a pórusokat, a feszültségeket, a keménységet vagy a mért szilárdságot. Egyértelmű jelölés esetén ezért nem csupán arra kapunk választ, hogy „milyen acél ez?”. A jelölés megadja az alkalmazandó szabványt, az előírt kémiai összetételt, az állított sűrűséget és állapotot, a tulajdonságok mérésének módját, valamint azt a technológiai előéletet, amelyre az állítás vonatkozik.
Előnyök, korlátok és tévhitek
Mit tesz lehetővé a porfeldolgozás?
A porkohászat (PM) nem egyszerűen hagyományos acél részecskékre bontva és formába préselve. A por előállítása, keverése, tömörítése, szinterezése, tömörítése és hőkezelése eltérő változókészletet hoz létre, és ezek a változók mind az összetétel, mind a mikroszerkezet módosítására felhasználhatók. Az eredmény olyan acél lehet, amelyet a hagyományos tuskófeldolgozás nem tud előállítani, nem pedig egy szokásos anyagminőség egy kevésbé ismert gyártási eljárással.
Ennek legszemléletesebb példája a PM-szerszámacél. A tuskó megszilárdulása során az ötvözőelemek, például a króm, a molibdén, a vanádium és a volfrám, nagyméretű karbidhálózatokba szegregálódhatnak. A későbbi kovácsolás és alakítás mérsékelheti ezt a szerkezetet, de a végső karbidméretet, -eloszlást és -kémiát továbbra is az eredeti öntési előzmények korlátozzák. A gázzal atomizált por minden egyes részecskéje gyorsan megszilárdul. Amikor ezeket a részecskéket tömörítik, a létrejövő acélban finom, lekerekített és közel izotróp karbidpopuláció alakulhat ki. A porfeldolgozás olyan karbidtartalmakat vagy karbidkombinációkat is lehetővé tehet, amelyeket a hagyományos tuskómetallurgiával nehéz vagy lehetetlen előállítani. Ez a különbség hatással van a hőkezelésre, a kopási viselkedésre, a szívósságra, a méretstabilitásra, valamint a megnyúlt zárványokhoz vagy karbidsávokhoz kapcsolódó irányfüggésre.
Az előny tehát a mikroszerkezet szabályozása, nem pusztán az alak előállítása. A por gyártója a tömörítés előtt beállíthatja a részecskék kémiáját, szemcseméret-eloszlását, morfológiáját és oxigéntartalmát. A gyártó elemi vagy előötvözött porokat is keverhet, bár ezek a választások nem eredményeznek azonos diffúziós utakat a szinterezés során. A réz, a nikkel és a molibdén gyakori adalékok a vastartalmú PM-anyagokban; a ScienceDirect Topics által 2024-ben közzétett Ferrous Powder Metallurgy című hivatkozási anyag szerint a vas–réz–szén összetételek teszik ki a vastartalmú PM-alkatrészek mintegy felét. Az ilyen összetételek jól szemléltetik a terület szélességét, de nem tévesztendők össze a PM-acél meghatározásával.
A szabványok is ezt a tágabb értelmezést tükrözik. Az ASTM B783-24 a vastartalmú PM-szerkezeti anyagokat kémiai összetétel, sűrűség, szinterezett állapotú folyáshatár és hőkezelt szakítószilárdság alapján osztályozza. Ez a kombináció sokatmondó: az anyag azonosításához önmagában a kémiai összetétel nem elegendő. A sűrűség és az állapot az anyagjelölés gyakorlati jelentésének részét képezi. Az ISO 5755:2022 hasonlóképpen követelményeket határoz meg szinterezett vas-, acél-, ötvözöttacél- és rozsdamentesacél-szerkezeti anyagokra. Ezek a dokumentumok meghatározott szinterezett anyagcsoportokra vonatkoznak, nem minden olyan acélra, amely történetesen poralapú műveleten ment keresztül.
A porfeldolgozás a szegregáció bizonyos formáit is csökkentheti, és közel készre alakított gyártást tehet lehetővé, ezáltal a megfelelő geometriák esetén mérsékelve a szükséges forgácsolás mennyiségét. Ez azonban nem szünteti meg a mérnöki megítélés szükségességét. A részecskealak szabályozza a folyást és a töltődést; a részecskeméret hatással van a fajlagos felületre és a szinterezési viselkedésre; a kenőanyag megválasztása pedig befolyásolja a kilökést és a visszamaradó szennyeződést. Az előnyök e kapcsolódó változók kezeléséből származnak, nem önmagában a „por” szóból.
Mit korlátozhat a maradó porozitás?
A legmakacsabb tévhit az, hogy a PM-acél alapértelmezés szerint teljesen tömör. A hagyományos préseléssel és szinterezéssel gyártott alkatrészekben pórusok maradnak, hacsak egy további tömörítési művelet meg nem szünteti ezeket. A pórusok lehetnek elszigeteltek vagy összekapcsolódók, lekerekítettek vagy szabálytalan alakúak, a felületek közelében koncentrálódók, illetve a teljes keresztmetszetben eloszlók. Méretük, alakjuk és elhelyezkedésük a por jellemzőitől, a tömörítési nyomástól, a szerszámgeometriától, a kenőanyag eltávolításától, a szinterezési atmoszférától, a hőmérséklettől, az időtől és a lehűlés előzményeitől függ.
A maradó porozitás csökkenti a tényleges teherhordó keresztmetszetet, és feszültségkoncentrátorként működhet. Mérsékelheti a szakítási alakváltozó-képességet, a kifáradási ellenállást, a törési szívósságot, valamint az ütésállóságot vagy a repedésterjedéssel szembeni ellenállást akkor is, ha a tömbi összetétel hasonlónak tűnik egy képlékenyen alakított acéléhoz. A nyitott pórusok lehetővé tehetik a folyadékok behatolását, és megnehezíthetik a felületkezelést. A belső pórusok eltérően reagálhatnak az edzés, megeresztés, cementálás vagy nitridálás során, ezért egy teljesen tömör, képlékenyen alakított termékre kidolgozott hőkezelési ciklus nem vihető át automatikusan egy szinterezett termékre.
A tömörítés már a szinterezés megkezdése előtt saját korlátokat teremt. A por nem továbbítja a nyomást úgy, mint egy folytonos szilárd test. A szerszámfalakkal szembeni súrlódás sűrűséggradienseket hozhat létre, míg a keskeny szakaszok, a visszanyúló alakzatok és a vastagságváltozások helyi eltéréseket okozhatnak a nyers sűrűségben. A kilökés repedéseket vagy alakváltozást idézhet elő. A szinterezés ezt követően méretváltozással jár, miközben a részecskék érintkezési pontjai metallurgiai kötésekké alakulnak, és a pórushálózat fejlődik. Egy rajzon megadott névleges méret ezért a szerszámozáshoz, a por tételéhez, a kenőanyaghoz, a kemenceciklushoz és az atmoszférához kötődik.
A tömörítés jelentősen megváltoztathatja ezt az állapotot, de nem törli el a gyártási előzményeket. A melegsajtolásos izosztatikus tömörítés, a porkovácsolás, a folyadékfázisú szinterezés és más eljárások különböznek egymástól a nyomás, a hőmérséklet, az alakváltozás, a pórusok záródása és a zárványok viselkedése tekintetében. Az egyik eljárással előállított, teljesen tömör PM-szerszámacél nem csereszabatos egy porózus, préseléssel és szinterezéssel gyártott szerkezeti alkatrésszel pusztán azért, mert mindkettő porból indult ki. A „porkohászati acél” kifejezés eljáráscsaládot jelöl, nem egyetlen sűrűségi szintet.
A por minősége további aggályokat vet fel. A nemfémes zárványok eredhetnek az olvasztásból, az atomizálásból, a kezelésből, a szitálásból vagy a keverésből. Az ISO 13947:2024 módszert határoz meg a fémporokban található nemfémes zárványok meghatározására, és lehetővé teszi e módszer alkalmazását porkovácsolással gyártott acélalkatrészekre is. A zárványvizsgálat azért jelentős, mert a finom karbidstruktúra nem ellensúlyozza egy kritikus helyen elhelyezkedő káros oxid, salakrészecske vagy más idegen fázis hatását.
Miért az eljárás és a specifikáció határozza meg a választ?
A PM-acélra vonatkozó minden állítást egy adott eljáráshoz és állapothoz kell kötni. A „PM” jelenthet hagyományos préselést és szinterezést, porkovácsolást, melegsajtolásos izosztatikus tömörítést vagy valamely kapcsolódó additív gyártási eljárást. Ezek nem csereszabatosak. Az additív gyártás rétegenként építi fel az anyagot, és saját hőciklusokat, olvadékfürdő-hibákat, maradó feszültségeket, valamint gyártás utáni kezelési követelményeket vezet be. A NIST által 2020-ban közzétett, acélok és rozsdamentes acélok additív gyártásáról szóló ASM Handbook-fejezet a porozitást, a zárványokat, a maradó feszültségeket és a gyártás utáni hőkezelést központi tényezőként azonosítja. Ez a bizonyíték releváns a poralapú acélokra, az additív gyártást azonban nem szabad összekeverni a hagyományos, préseléssel és szinterezéssel végzett PM-eljárással.
A specifikáció azt is meghatározza, mit jelent egy összehasonlítás. Az ISO 4957:2018 a szerszámacélokra vonatkozó követelményeket a porkohászattal gyártott termékekre éppúgy alkalmazza, mint a melegen hengerelt, kovácsolt, hidegen húzott és hidegen hengerelt termékekre. Ez nem teszi egyenértékűvé egy megnevezett szerszámacél-minőség valamennyi formáját. Az eljárásokon átívelő követelményeket rögzíti, miközben az eljárásfüggő tényezőket — a sűrűséget, a karbidmorfológiát, a zárványokat, a szemcseszerkezetet, a hőkezelést és a kész méreteket — ellenőrizni és igazolni kell.
A névleges kémiai elemzés ezért az eredménynek csak egy részét jelzi előre. Két anyag szén- és ötvözőtartalma azonos lehet, miközben eltér a por oxigéntartalma, a részecskemorfológia, a tömörítési sűrűség, a pórusmorfológia, a szinterezési atmoszféra, a karbideloszlás és a megeresztési előzmények tekintetében. Ezek a különbségek megváltoztathatják a forgácsolhatóságot, a kopásállóságot, a szívósságot, a kifáradási viselkedést és a méretstabilitást. Randall German 2005-ben megjelent A–Z of Powder Metallurgy című műve éppen ezért egymással összefüggő elemként tárgyalja a por előállítását, a tömörítést, a szinterezést, a tömörödést, a mikroszerkezetet és a porozitást.
A megalapozott kérdés nem az, hogy a PM-acél automatikusan erősebb, szívósabb vagy egyenletesebb-e, mint a képlékenyen alakított acél. A kérdés az, hogy melyik porból, milyen tömörítési eljárással, milyen sűrűséggel, milyen specifikáció szerint és milyen hőkezelési állapotban állították elő a vizsgált anyagot. A porfeldolgozás lehetővé tehet egyébként hozzáférhetetlen ötvözetszerkezeteket. Ugyanakkor pórusokat, zárványokat, sűrűséggradienseket és méretváltozásokat is bevezethet. Mindkét állítás igaz, és bármelyik elhagyása egy anyagcsaládot félrevezető anyagminőség-jelöléssé változtat.
Hivatkozások
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/