




Milyen igénybevételeknek kell ellenállniuk a csapágyacéloknak?
Gördülő érintkezés az egyszerű csúszókopással szemben
A csapágy futópályája nem csupán állandó nyomóterhet visel. A gördülőelem ismételten érintkezésbe lép a belső gyűrűvel, a külső gyűrűvel vagy mindkettővel, miközben az érintkezési zóna minden egyes fordulatnál végighalad az acélon. A terhelés kis, görbült felületre koncentrálódik, ezért a helyi nyomás akkor is magas, ha a csapágyra kívülről ható terhelés mérsékeltnek tűnik. Az érintkezés túlnyomórészt rugalmas: a futópálya és a gördülőelem terhelés hatására kissé deformálódik, Hertz-féle érintkezési felületet hoz létre, majd visszanyeri alakját, amikor az érintkezés továbbhalad.
Az ismétlődő rugalmas terhelés különbözteti meg a gördülő érintkezéssel járó üzemet az egyszerű csúszókopástól. A csúszókopást főként a határfelületen fellépő relatív mozgás, a súrlódás, a tapadás, a koptatás és a felületi anyag eltávolítása határozza meg. Egy gördülőcsapágy makroszkopikus értelemben csekély csúszás mellett is tönkremehet a látható felület alatti kifáradás következtében. Bizonyos mértékű csúszás fellép, különösen pörgés, ferdeség, eltérő görbület vagy nem megfelelő kinematika esetén, de ez az ismétlődő, koncentrált érintkezésre tevődik rá, nem pedig annak helyébe lép.
A futópálya és a gördülőelem a terhelést sem egyenletesen osztja meg. A csapágy geometriája, belső hézaga, beállítási hibája, a gyűrű deformációja és a terhelés iránya határozza meg, hogy mely elemek viselik a legnagyobb erőket. Az SKF ezért az érintkezési geometria és a terheléseloszlás tárgyalásakor a feszültségszámítást az anyagállapot és a kenés vizsgálatával együtt kezeli. Egy névlegesen azonos csapágyban is nagyon eltérő helyi feszültségek alakulhatnak ki, ha a szerelés, a tengely lehajlása, a ház deformációja vagy a szennyeződés megváltoztatja a terheléseloszlást.
Károsodási fogalmak
- Kopás
- Anyag eltávolítása vagy elmozdulása felületi kölcsönhatás révén.
- Plasztikus alakváltozás
- Maradandó bemélyedések, bordák vagy ellaposodott területek, amelyek akkor alakulnak ki, amikor a helyi nyomás meghaladja a folyáshatással szembeni ellenállást.
- Mikrogödrösödés
- A felületi kifáradáshoz kapcsolódó kis gödrök, amelyek érdességgel, elégtelen kenőanyagfilmmel és kiemelkedési pontok okozta feszültséggel társulnak.
- Gördülőérintkezési kifáradás
- Repedések fokozatos keletkezése és növekedése ismételt gördülési feszültség hatására, amelyet gyakran kipattogzás követ.
Több károsodási fogalmat nem szabad szinonimaként kezelni. A kopás a felületi kölcsönhatás révén anyagot távolít el vagy helyez át. A képlékeny deformáció horpadásokat, bordákat vagy tartósan ellapult területeket hoz létre, amikor az érintkezési nyomás meghaladja a helyi folyáshatási ellenállást, gyakran azt követően, hogy törmelék halad át az érintkezési zónán. A mikropitting rendkívül kisméretű felületi kifáradási gödröcskékből áll, amelyek a felületi érdességgel, a kenőfilm elégtelenségével és a helyi kiemelkedéseken fellépő feszültséggel hozhatók összefüggésbe. A gördülőérintkezési kifáradás a repedések ismétlődő gördülési feszültség hatására végbemenő fokozatos kialakulása és növekedése; a folyamat a felszín alatt is kezdődhet, majd később leválásokat okozhat a futópályán.
Egy kemény részecske által létrehozott horpadás tehát nem ugyanaz az esemény, mint egy kifáradásos leválás, még akkor sem, ha a horpadás feszültséggyűjtő helyként felgyorsíthatja annak kialakulását. Hasonlóképpen, egy polírozottnak tűnő futópálya is tartalmazhat felszín alatti károsodást. Csupán a felület megjelenése alapján nem állapítható meg, mennyi kifáradási élettartam maradt hátra.
Az NTN szerint a nagy széntartalmú krómötvözésű csapágyacél szabványos anyag a gördülőelemek és a futópályák számára. Ismert jelölése az AISI 52100, amely az európai csapágyacél-gyakorlatban általában a 100Cr6 anyagnak felel meg. A jelölés a kémiai összetételt és a termékosztályt azonosítja; nem garantálja azonos tisztaságot, keményfázis-eloszlást, hőkezelést, maradó feszültséget vagy élettartamot.
Felszín alatti feszültség és anyagkifáradás

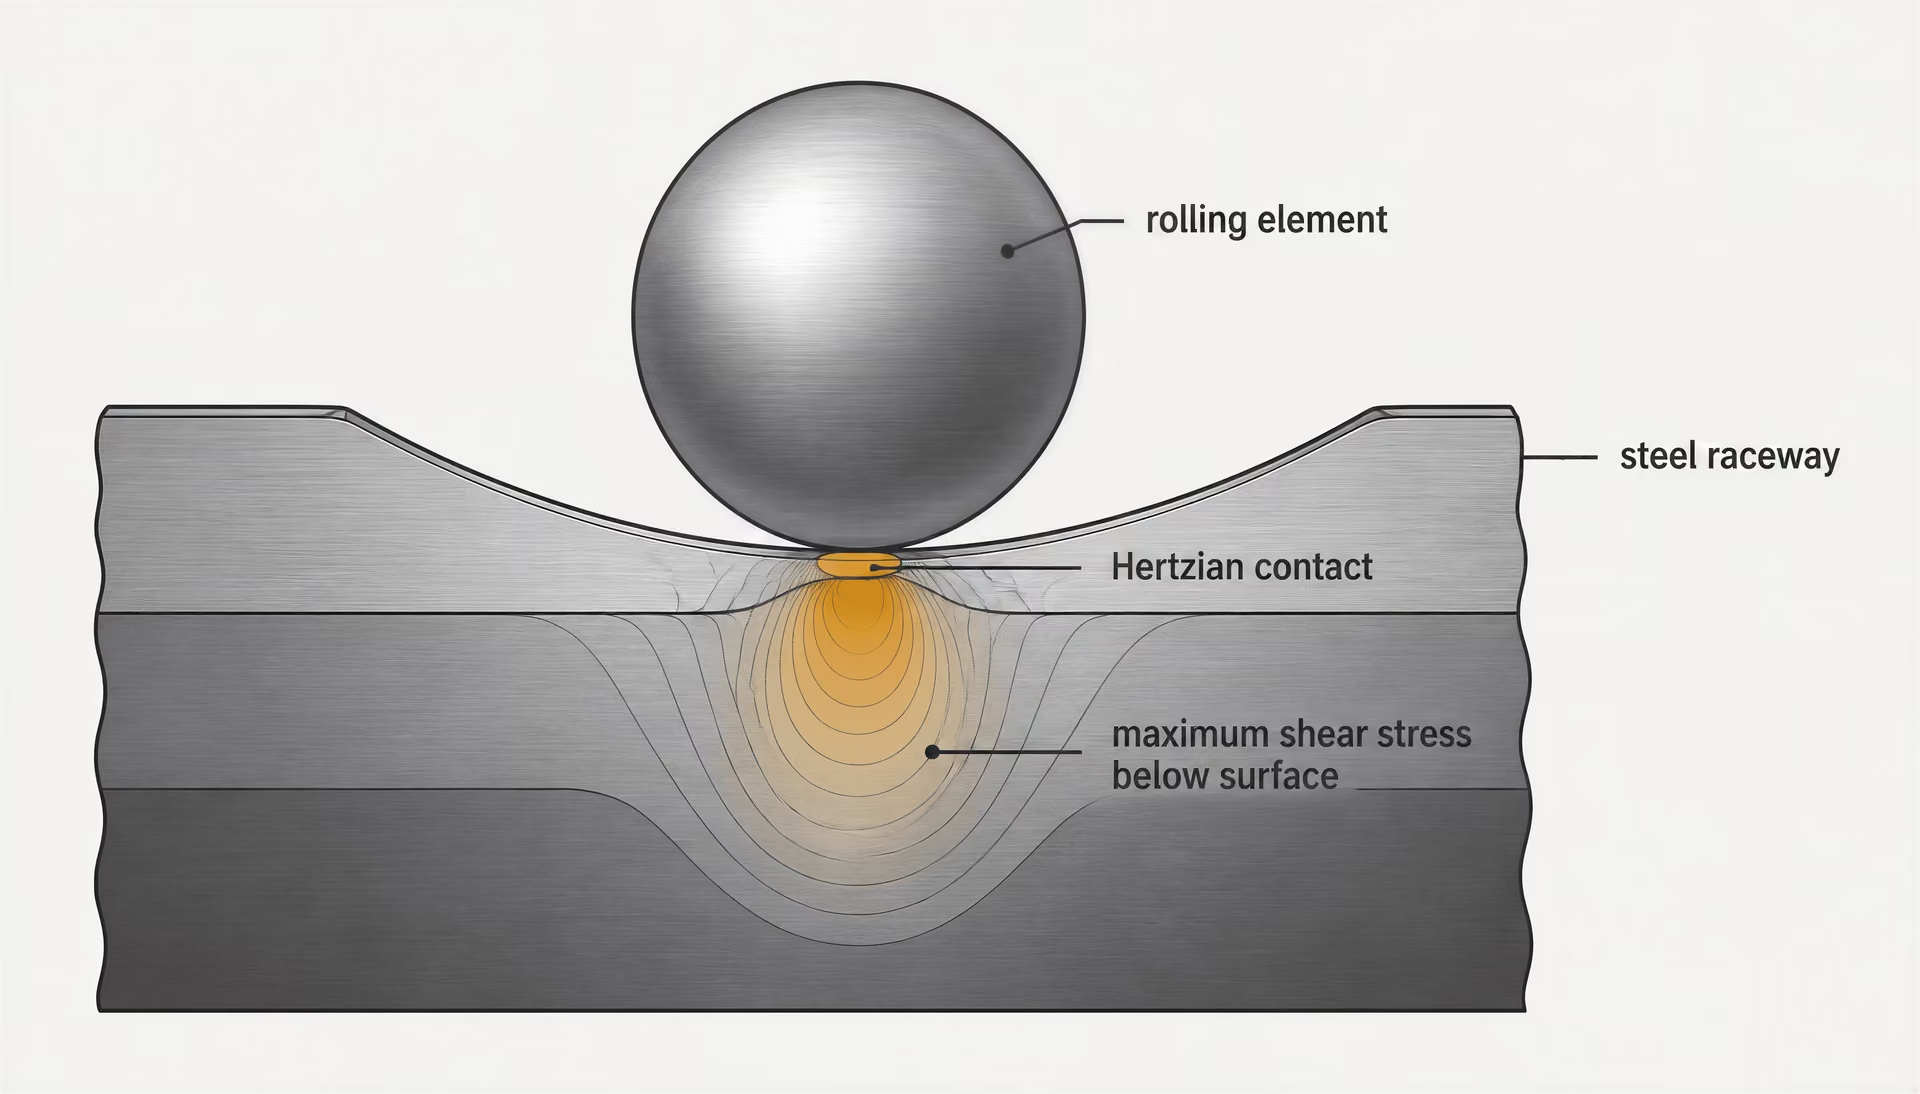
Amikor egy rugalmas érintkezés áthalad a futópályán, a maximális nyírófeszültség általában a felszín alatt, nem pedig pontosan a felszínen helyezkedik el. Az anyag minden térfogateleme nyomás, nyírás és feszültségváltás egymást követő sorozatát éli át, miközben a gördülőelem közeledik, áthalad fölötte, majd eltávolodik. Az ismétlődés repedéscsírát hozhat létre nemfémes zárványban, keményfázis-csoportosulásban, pórusban, felületi hibában vagy kedvezőtlen mikroszerkezetű tartományban. A repedés a felszín felé növekedhet, amíg egy anyagrész le nem válik, lemezes leválást vagy kipattogzást okozva.
A keménység önmagában nem ad teljes értékű előrejelzést a gördülőérintkezési kifáradási élettartamra. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Ezért a keménység önmagában gyenge előrejelző. A nagyobb keménység javíthatja a képlékeny benyomódással szembeni ellenállást, és hozzájárulhat a nagy terhelhetőséghez, de a keménység nem írja le a zárványok méretét és térbeli eloszlását, a keményfázisok morfológiáját, a maradó ausztenitet, az előzetes ausztenitszemcse méretét, a maradó feszültségeket vagy a repedésterjedéssel szembeni ellenálláshoz rendelkezésre álló szívósságot. A NASA 1987-ben arról számolt be, hogy a csapágyacél keménysége, a maradó ausztenit, a szemcseméret, valamint a keményfázisok mérete, száma és területe egyaránt befolyásolja a gördülőelemek kifáradási élettartamát. Eredményei azt is jelzik, hogy a gyártástechnológia — beleértve a kettős vákuumolvasztást — erősebben befolyásolhatja az élettartamot, mint önmagában a kémiai összetétel.
| Acélszerkezeti kialakítás | Keménységprofil | Magállapot | Jellemző tervezési cél |
|---|---|---|---|
| Teljes keresztmetszetében edzett martenzites | A munkaszakaszon keresztül kemény | Túlnyomórészt edzett szakasz | Nagy ellenállás az ismételt érintkezési feszültséggel szemben |
| Teljes keresztmetszetében edzett bainites | A munkaszakaszon keresztül kemény | Bainites munkaszerkezet | Keménység, szívósság és méretstabilitás |
| Kérgesített | Kemény felületi réteg | Lágyabb, szívósabb mag | Felületi kifáradással szembeni ellenállás ütésállósággal |
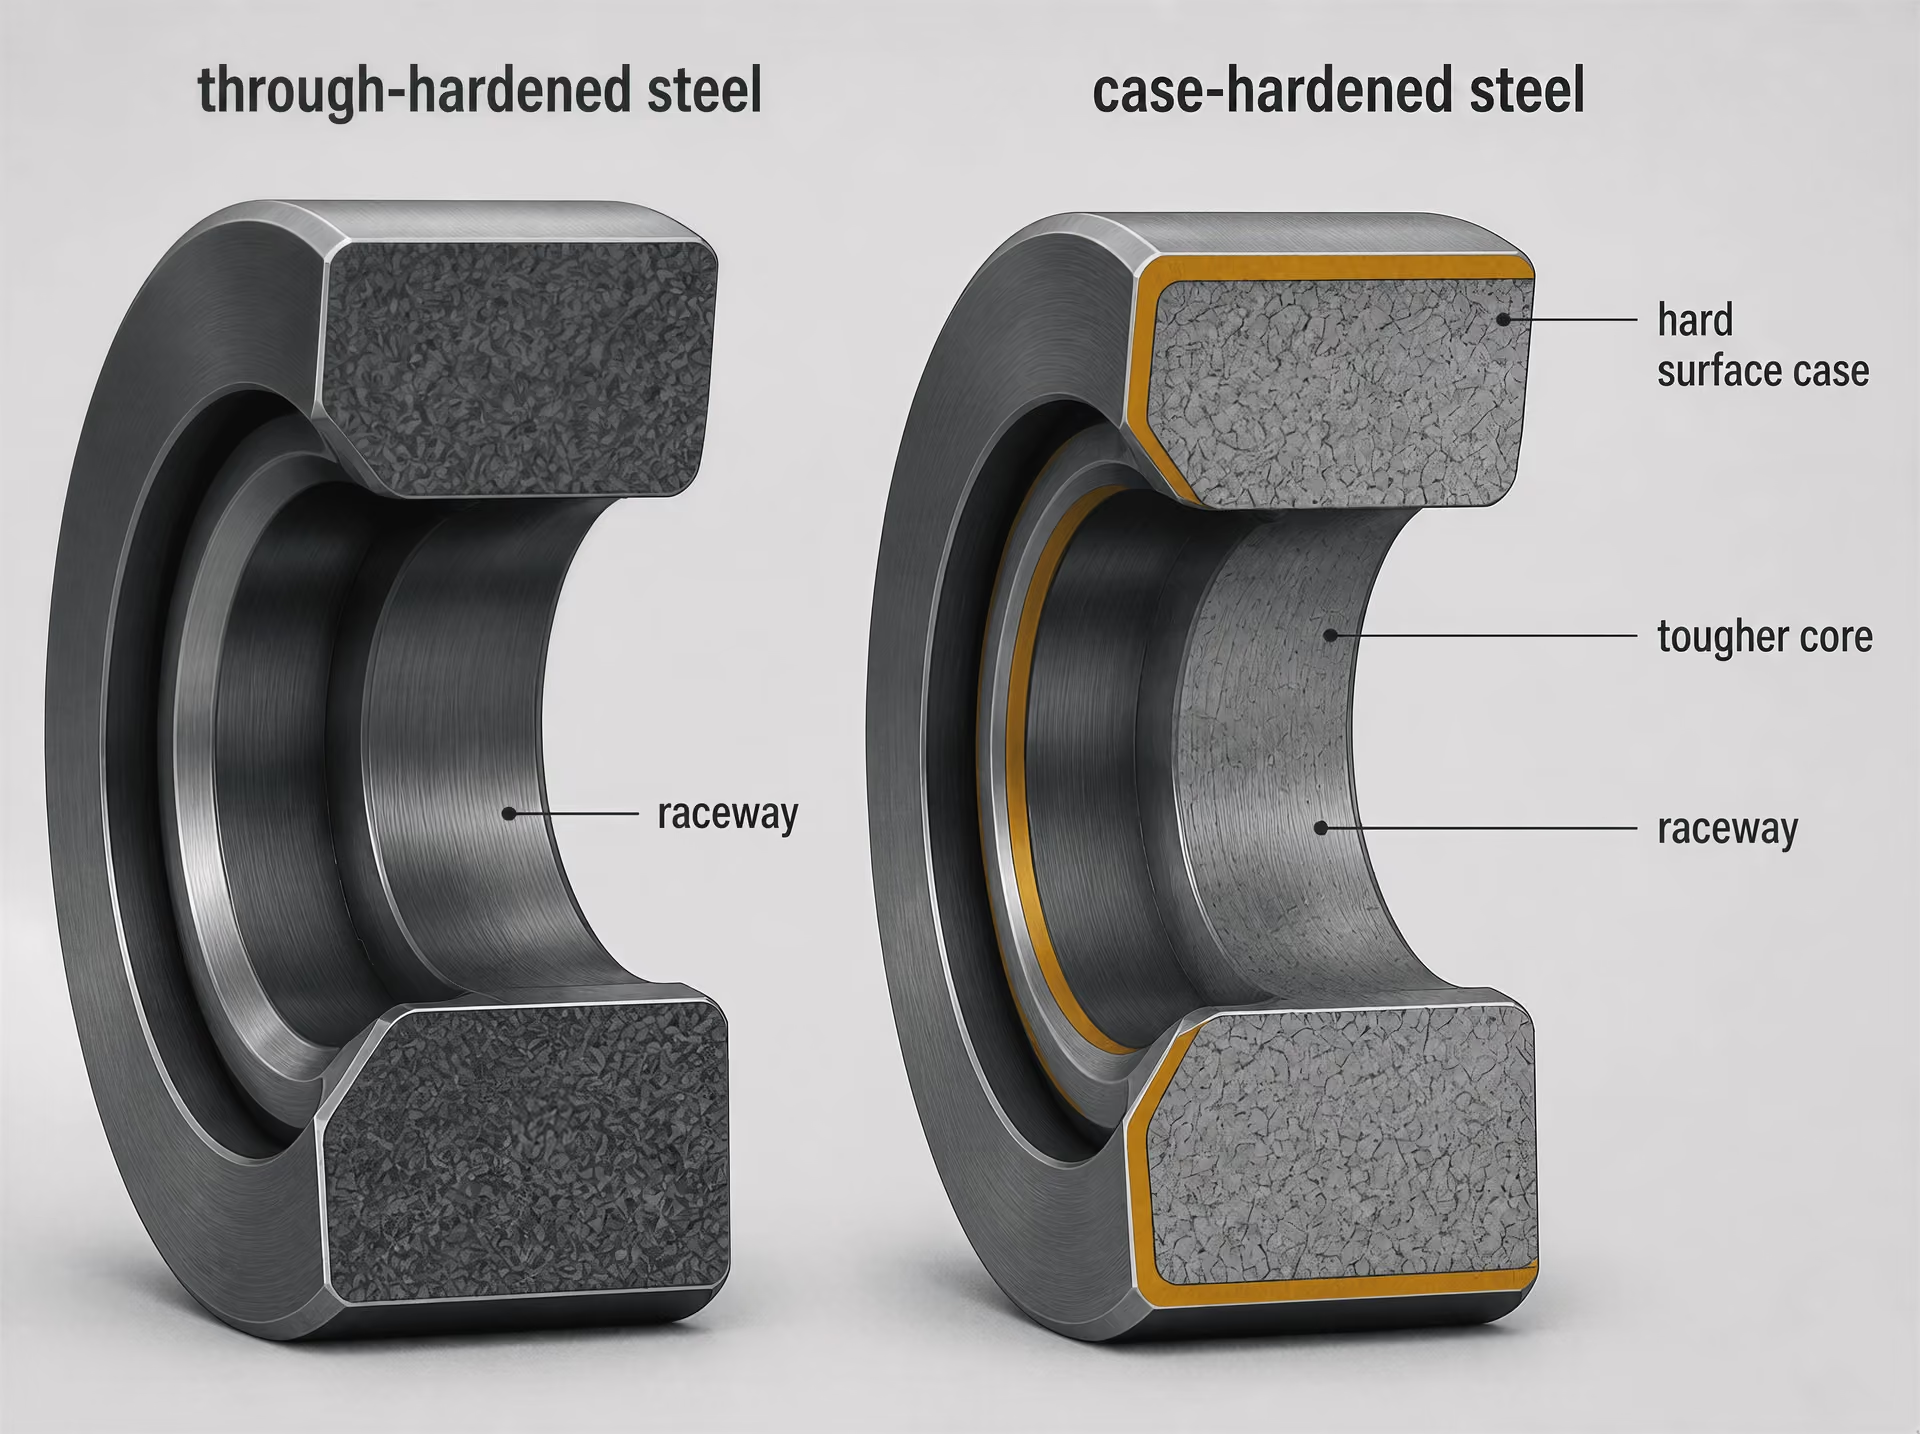
A 2011-es Steels for bearings című áttekintés a fő anyagcsaládokat átedzhető martenzites vagy bainites acélokra, illetve kérgesített acélokra osztja; utóbbiaknál kemény felületi réteg található lágyabb mag felett. Ezek a szerkezeti kialakítások eltérően osztják el a feszültséget. Az átedzett acélok a működő keresztmetszet teljes részében nagy keménységet biztosítanak; a kérgesített acélok pedig a kifáradással szemben ellenálló felületet szívósabb maggal kombinálhatják, amely elviseli a felszín alatti feszültséget és az ütéseket. Egyik kialakítás sem teszi szükségtelenné a megfelelő tisztaságot és hőkezelést.
Az ASM Handbook csapágyacélokról szóló, 2014-es tárgyalása közvetlenül megfogalmazza a lényeget: a megfelelő mikroszerkezet kialakítása után az acél tisztasága és a káros nemfémes zárványoktól való mentessége a nagy gördülőérintkezési-kifáradási élettartam elérésének egyetlen legfontosabb tényezője. A zárvány a merevség helyi eltéréseként és feszültséggyűjtő helyként hat. Hatása a méretétől, alakjától, elhelyezkedésétől, irányultságától és a maximálisan terhelt tartománytól való távolságától függ. Ezért két, azonos anyagminőségi jelöléssel gyártott alkatrész eltérő kifáradási élettartamot mutathat, ha zárványtartalmuk különbözik.
Az ASTM STP 1327 ezt a kérdést a csapágyélettartam, a gördülőérintkezési kifáradás, az acélgyártás, az átedzés, a kérgesítés, a repülőgépipari acélok, a korrózióálló acélok és a felületmódosítás szélesebb műszaki összefüggésébe helyezi. Az anyagminőség számít. Ez azonban nem a teljes kifáradási modell.
Miért összekapcsolt anyag- és kenőrendszer a csapágy?
A kenés megváltoztatja az érintkezésben létrejövő feszültségeket. A kellően vastag elasztohidrodinamikus film elválasztja egymástól az egymással szemben álló kiemelkedések nagy részét, és nagyobb effektív érintkezési tartományon osztja el a terhelést. Ha a film túl vékonnyá válik az alacsony viszkozitás, a magas hőmérséklet, az elégtelen kenőanyag-utánpótlás, a felületi érdesség vagy a túl nagy fordulatszám és terhelés miatt, akkor a kiemelkedések kölcsönhatása helyi súrlódást és feszültséget ad az érintkezéshez. Az SKF ezért a kenést, a szennyeződést, az érintkezési geometriát, a terheléseloszlást és a feszültséggyűjtő helyeket a kifáradásértékelés összekapcsolódó részeiként kezeli, nem pedig egymástól független karbantartási témákként.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
A szennyeződés kétféleképpen károsíthatja a rendszert. A kemény részecske benyomhatja a futópályát, maradandó geometriai hibát létrehozva, amely ismételten megszakítja az érintkezést. A víz megváltoztathatja a kenőanyag viselkedését, elősegítheti a korróziót vagy a hidrogénnel kapcsolatos hatásokat, és módosíthatja a repedésképződés feltételeit. Az Egyesült Államok Energiaügyi Minisztériumán keresztül 2024-ben ismertetett kísérleti munka szerint az oldott vagy szabad víz fokozta a mikropittinget és a gördülőérintkezési-kifáradás okozta repedésképződést, továbbá a repedés határfelületein fehérmaratott anyag megjelenésével járt együtt. A rossz kenőanyag-szabályozás mellett üzemelő tiszta acél nem az anyagspecifikáció által feltételezett körülmények között működik.
A csapágyélettartam-számítás pontos statisztikai meghatározást is igényel. Az ISO 281:2007 a kiváló minőségű, edzett csapágyacélból gyártott gördülőcsapágyak dinamikus terhelhetőségének és alap névleges élettartamának meghatározási módszereit írja elő; a BS ISO 281:2007 ennek brit átvétele. Alap névleges élettartama 90%-os megbízhatósághoz kapcsolódik. A Schaeffler az L10 értéket azon fordulatok számaként határozza meg, amelyet az első anyagkifáradási jelek megjelenése előtt a látszólag azonos csapágyak 90%-a elér vagy meghalad. A JTEKT hasonlóképpen a dinamikus alap-terhelhetőséget gördülési kifáradással szembeni teherbírásként, az L10 értéket pedig a meghatározott csapágyacélokból vagy azokkal egyenértékű anyagokból készült csapágyak 90%-os megbízhatóságú élettartamaként írja le.
Ez az érték nem ígéret arra, hogy minden csapágy ugyanazon fordulatszámig fog üzemelni, és nem ír le minden meghibásodási módot sem. A korrigált élettartam-számítások a kenésre, a szennyeződésre, a megbízhatóságra és a kifáradási határterhelésre vonatkozó tényezőket is bevezetnek. A tömítés károsodása, az elektromos erózió, az állóhelyzeti brinellezés, a korrózió, a szerelési hiba és a túlterhelés már a klasszikus felszín alatti kifáradás előtt megszüntetheti az üzemet.
Ebből következik a központi mérnöki tény: az anyagminőségi jelölés meghatározhat egy kiindulási anyagkategóriát, de önmagában nem képes előre jelezni az üzemidőt. A gördülőérintkezési kifáradás egy összekapcsolt rendszer — az acélgyártás, a mikroszerkezet, a hőkezelés, a geometria, a terheléseloszlás, a kenés, a szennyeződés és az üzemtörténet — válasza, amelyet a csapágyélettartam statisztikai meghatározásán keresztül figyelünk meg.
Hogyan határozza meg az ISO 281 a csapágy élettartamát?
Az ISO 281:2007 gördülőcsapágyak számítási szabványa, nem pedig ígéret arra, hogy egy adott csapágy meghatározott számú órán keresztül fog működni. Brit átvétele, a BS ISO 281:2007, ugyanezt a szerepet tölti be. A szabvány módszereket ad a kiváló minőségű, edzett csapágyacélból vagy azzal egyenértékű anyagokból, meghatározott üzemeltetési feltételek mellett gyártott csapágyak dinamikus teherbírásának és névleges élettartamának kiszámítására.
Ez a megkülönböztetés azért fontos, mert a számított élettartamot gyakran úgy mutatják be, mintha anyagi garanciát jelentene. Nem az. Egy csapágy a számított élettartam elérése előtt is meghibásodhat szennyeződés, elégtelen kenés, szerelési sérülés, elektromos erózió, túlzott beállítási hiba, gyártási szórás vagy egy fáradási kiindulóponttá váló zárvány miatt. Ugyanakkor a számított értéknél jóval tovább is működhet. Az ISO 281 statisztikai sokaságot ír le, nem pedig egyetlen gyűrűből és gördülőelemekből álló készlet biztos üzemidejét.
A számítás ezért az anyag terhelhetőségét az érintkezési terheléssel és az üzemeltetési feltételekkel kapcsolja össze. Az acél tisztasága, mikroszerkezete, maradó feszültsége, visszamaradt ausztenittartalma, karbidmorfológiája és felületi állapota ennek a terhelhetőségnek egy részét határozza meg; az érintkezési geometria, a terheléseloszlás, a kenőanyagfilm és a szennyeződések pedig azt, hogy ebből mennyi áll rendelkezésre üzemi körülmények között.
Dinamikus teherbírás és alapvető névleges élettartam
Alap dinamikus teherbírás A csapágy gördülőérintkezési kifáradási kapacitásának számított mértéke a minősítési módszerben meghatározott feltételek mellett; nem azonos a legnagyobb statikus terheléssel.
Az alapvető dinamikus teherbírás, amelyet rendszerint C jelöl, a csapágy gördülő érintkezésből eredő fáradási teherbírásának számított mérőszáma. Nem az a legnagyobb terhelés, amelyet a csapágy alakváltozás nélkül elviselhet, és nem is az acél egyszerű szakítószilárdsági értéke. Az ISO-rendszerben a C ahhoz az állandó nagyságú és irányú terheléshez kapcsolódik, amelyet látszólag azonos csapágyak egy csoportja egymillió fordulaton át képes elviselni az alapvető névleges élettartam eléréséig.
Egyenértékű dinamikus terhelés Általában P betűvel jelölt számított terhelés, amely a csapágyélettartam-egyenlethez figyelembe veendő radiális és axiális terheléseket egyesíti.
Az alkalmazott terhelést csapágy-specifikus egyenértékű dinamikus terheléssé alakítják át, amelyet rendszerint P jelöl, így a radiális és axiális komponensek együttesen értékelhetők. A döntően gördülő érintkezési fáradásnak kitett csapágy esetében az alapvető névleges élettartam összefüggését rendszerint a következőképpen adják meg:
ahol értékét millió fordulatban adják meg, és a gördülőelem típusától függ: a szabvány szerinti élettartam-összefüggésben golyóscsapágyaknál , görgőscsapágyaknál pedig . A gyártói katalógusok az adott csapágykialakításokhoz a megfelelő ISO-egyenleteket, terhelési tényezőket és belső geometriát alkalmazzák.
A kitevő miatt a terhelés szabályozása különösen fontos. Az egyenértékű terhelés mérsékelt növekedése is a számított élettartam sokkal nagyobb csökkenését okozhatja, noha az acél kémiai összetétele és névleges keménysége nem változott. Ezzel szemben a keménység növelése nem eredményezi automatikusan az élettartam megfelelő növekedését, ha a csapágy káros nemfémes zárványokat tartalmaz, vagy sérült kenőanyagfilmmel üzemel.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Ezért a csapágyacél nem ítélhető meg kizárólag a keménysége alapján. A 2014-es ASM Handbook szerint a megfelelő mikroszerkezet után az acél tisztasága és a káros nemfémes zárványoktól való mentesség a legfontosabb egyetlen tényező a nagy gördülőérintkezési-fáradási élettartam elérésében. A Steels for bearings című, 2011-es áttekintés a fő anyagcsaládokat edzett martenzites vagy bainites acélokra, illetve kemény felületi réteggel és lágyabb maggal rendelkező, kérgedzett acélokra osztja. Mindkét kialakítás biztosíthatja a szükséges érintkezési szilárdságot, de a zárványok és a feldolgozási hibák továbbra is előidézhetik a felszín alatti fáradást.
A NASA 1987-ben arról számolt be, hogy a keménység, a visszamaradt ausztenit, a szemcseméret, valamint a karbidok mérete, száma és területi aránya befolyásolja a gördülőelemek fáradási élettartamát. Eredményei azt is megmutatják, miért fontos a feldolgozás története: az olyan eljárások, mint a kettős vákuumolvasztás, erősebben befolyásolhatják a fáradási teljesítményt, mint az ötvözet névleges kémiai összetételének kis mértékű változása. A nagy széntartalmú krómötvözésű csapágyacél továbbra is szabványos anyag a gördülőelemek és a futópályák számára, amint azt az NTN is közli, de az ötvözet megnevezése önmagában nem határozza meg egy kész csapágy élettartamát.
Az L10 jelentése és a 90%-os megbízhatóság
Az ISO 281 szerinti alap névleges élettartam 90%-os megbízhatósághoz kapcsolódik. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.Az ISO 281 az alapvető névleges élettartamot 90%-os megbízhatósághoz kapcsolódó élettartamként határozza meg. Ezt az élettartamot L10 jelöli, bár a jelölés félrevezetheti azokat, akik a „10” számot tízszázalékos üzemeltetési határként értelmezik. Nem meghibásodási határidőről van szó.
- A megbízhatóság alapja
- 90%
- Sokaság
- Látszólag azonos csapágyak
- Esemény
- Az anyagkifáradás első jelei
- Értelmezés
- A csapágyak 90%-a eléri vagy meghaladja az L10-et
A Schaeffler az L10 értékét azon fordulatok számaként határozza meg, amelyet a látszólag azonos csapágyak 90%-a elér vagy meghalad, mielőtt az anyagfáradás első jelei megjelennének. A JTEKT ugyanezt a statisztikai jelentést adja meg, és kijelenti, hogy alapvető dinamikus teherbírása a meghatározott csapágyacélból vagy azzal egyenértékű anyagokból készült csapágyak gördülési fáradási teherbírását jelenti. Így a számítás feltételei mellett vizsgált sokaságban tíz százaléknál az anyagfáradás első jelei az L10 elérése előtt jelentkezhetnek, míg kilencven százalékuk eléri vagy meghaladja ezt az értéket.
Az „első jelek” kifejezés szintén jelentős. Az esemény a gördülőérintkezési fáradás kezdete, például felszín alatti repedések kialakulása vagy az ebből eredő kipattogzás, és nem feltétlenül a teljes megszorulás, a törés vagy az összes teherbíró képesség elvesztése. Az L10 értéket elért csapágy ezért nem automatikusan használhatatlan, és az L10 értéket még el nem ért csapágy sem védett más meghibásodási mechanizmusokkal szemben.
Az L10 nem is az átlagos élettartam. A csapágy-élettartameloszlások nagy szórást mutatnak, ezért a számtani átlag lényegesen magasabb lehet a 90%-os megbízhatósághoz tartozó élettartamnál, és néhány különösen hosszú ideig működő csapágy torzíthatja. Az L10 azért használatos, mert meghatározott, alsó szélső tartományra vonatkozó sokasági mérőszámot biztosít, amelyet a mérnökök következetesen alkalmazhatnak. A 90%-ot meghaladó megbízhatóságra vonatkozó számítások külön megbízhatósági korrekciót igényelnek; ezekre nem lehet következtetni úgy, hogy az L10 értékét egyszerűen megszorozzuk egy választott százalékkal.
A statisztikai értelmezés látszólag azonos csapágyak olyan sokaságát is feltételezi, amelyek a vonatkozó terhelési, fordulatszám-, kenési és anyagfeltételek mellett üzemelnek. A valós gyártásból származó csapágyak soha nem teljesen azonosak, a tényleges gépek pedig ritkán tartják fenn az állandó körülményeket. A számított értéknek ezért csak a hozzá tartozó feltételezésekkel együtt van jelentése.
Alapvető élettartam és korrigált névleges élettartam
Az alapvető névleges élettartam az ISO referenciafeltételeit alkalmazza, és elsősorban terhelési és fáradási számítás. A korrigált névleges élettartam ezt a számítást olyan tényezők figyelembevételével bővíti, amelyek az adott alkalmazásban növelhetik vagy csökkenthetik a fáradási élettartamot. Az ISO 281 figyelembe veszi a megbízhatóság, a kenés, a szennyeződés és a fáradási határterhelés hatásait. Ezek a hatások nem felcserélhetők a keménységgel, és nem írhatók le megalapozatlan, univerzális korrekciós tényezővel.
A kenés befolyásolja az érintkező felületi egyenetlenségek közötti elválasztást, ezáltal a helyi feszültségkoncentrációk súlyosságát is. A megfelelő elasztohidrodinamikus film csökkentheti a káros felületi kölcsönhatást; a vékony vagy leromlott állapotú film elősegítheti a mikropittinget és felgyorsíthatja a repedésképződést. A szennyeződés bemélyedéseket és feszültséggyűjtő helyeket hoz létre, míg a víz a kenőanyagot és az acél felületét egyaránt módosíthatja. Az Egyesült Államok Energiaügyi Minisztériumának 2024-es jelentése szerint az oldott vagy szabad víz növelte a mikropittinget és a gördülőérintkezési-fáradási repedéseket, továbbá fehérmaratásos anyag jelenlétével hozható összefüggésbe a repedések határfelületein.
A szennyeződésre vonatkozó korrekció függ a részecskék típusától, méretétől, koncentrációjától és eloszlásától, valamint a csapágy méretétől és az érintkezési feltételektől is. Nem egyszerűsíthető arra a kijelentésre, hogy a csapágy „tiszta”, mert az acélja megfelelt egy anyagspecifikációnak. A belső tisztaság továbbra is fontos: az ASM Handbook értékelése szerint a káros zárványok a mikroszerkezet után közvetlenül a legfontosabb tényezőt jelentik a nagy fáradási élettartam szempontjából.
A fáradási határterhelés, amelyet rendszerint a Pu jelöléssel társítanak, azt a terhelést jelenti, amely alatt a felszín alatti fáradást a korrigált élettartam-modell eltérően kezeli. Ez nem jelenti azt, hogy a Pu alatti bármely terhelés korlátlan üzemet garantál. Felületi károsodás, kopás, korrózió, elektromos sérülés, állóhelyzeti bemaródás és kenőanyag-meghibásodás a klasszikus, felszín alatti fáradási folyamat nélkül is bekövetkezhet.
A korrigált névleges élettartam ezért egy csapágyrendszer modellje: az acélgyártás és a hőkezelés, a csapágy geometriája, az alkalmazott terhelés, a kenés, a szennyeződés és az elvárt megbízhatóság mind részt vesz az eredmény meghatározásában. Az ISO 281 szabályozott számítási módszert biztosít. Nem helyettesíti a meghibásodás-elemzést, a tisztaság ellenőrzését, a kenőanyag-állapot figyelését vagy a megfelelő csapágytervezést, és nem képes egy névleges keménységi értéket az üzemeltetési élettartam garanciájává alakítani.
A csapágyacélok fő családjai
A Steels for bearings (2011) című áttekintés és az ASTM STP 1327 a csapágyacélokat két fő családba sorolja: az átedzett acélokba, amelyek a munkakeresztmetszet egészében martenzitesek vagy bainitesek, valamint a kérgesített acélokba, amelyeknek kemény felületi rétegük van egy szívósabb, lágyabb mag felett. Ez metallurgiai osztályozás, nem rangsorolás. A megfelelő választás az érintkezési feszültségtől, a keresztmetszet méretétől, a lökésszerű terheléstől, a geometriától, a gyártási eljárástól és a szükséges károsodástűréstől függ.
A csapágy élettartama önmagában a névleges keménységből nem állapítható meg. Az ISO 281:2007 meghatározza a kiváló minőségű, edzett csapágyacélból készült gördülőcsapágyak dinamikus terhelési alapértékeit és alapélettartamát, ahol az alapélettartam 90%-os megbízhatóságnál értendő. Az L10 jelölés ezért azt jelenti, hogy az elvileg azonos csapágyak 90%-ától várható el, hogy az anyag kifáradásának első jelei előtt elérje vagy meghaladja a megadott fordulatszámot; nem azt jelenti, hogy minden csapágy ezen a ponton fog meghibásodni. A Schaeffler és a JTEKT ugyanezt a meghatározást használja. A korrigált élettartam figyelembe veheti a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határhoz tartozó terhelést, amelyek mind eltéríthetik a tényleges teljesítményt az egyszerű, anyagalapú becsléstől.
Átedzett martenzites acélok
| Jellemző | Teljes keresztmetszetében edzett acél | Kérgesített acél |
|---|---|---|
| Széneloszlás | A munkaszakaszhoz tervezve | A felület közelében feldúsulva |
| Kemény tartomány | A hasznos szakaszon keresztül kiterjed | A kéregben összpontosul |
| Mag | Edzett munkaszerkezet | Kisebb széntartalmú, szívósabb szerkezet |
| Fő feldolgozási útvonal | Ausztenitesítés, edzés, megeresztés vagy bainites átalakulás | Cementálás vagy karbonitridálás, amelyet edzés és megeresztés követ |
Az átedzett acél nem egyszerűen kemény acél. Az ausztenitesítés és az edzés után a kívánt keresztmetszet martenzitté alakul, majd megeresztés következik a szükséges keménység, méretstabilitás és maradófeszültségi állapot kialakítása érdekében. Az „átedzett” a keményített szerkezet mélységét írja le; nem követeli meg, hogy az alkatrész minden atomjának azonos legyen a széntartalma vagy a keménysége. Egy csapágygyűrűben vagy gördülőelemben az üzemi érintkezésnek kitett releváns tartománynak megfelelő megeresztett martenzites szerkezetet kell megőriznie.
| Megjelölési rendszer | Megjelölés | Anyagleírás |
|---|---|---|
| AISI | 52100 | Nagy széntartalmú krómtartalmú csapágyacél |
| SAE | 52100 | Nagy széntartalmú krómtartalmú csapágyacél |
| Európai | 100Cr6 / 1.3505 | Nagy széntartalmú krómtartalmú csapágyacél |
| JIS | SUJ2 | Nagy széntartalmú krómtartalmú csapágyacél |
A jól ismert, nagy széntartalmú krómacél, az AISI 52100, amelyet SAE J404 52100, EN ISO 683-17 100Cr6 és JIS G 4805 SUJ2 jelöléssel is megadnak, a standard példa. Az NTN a nagy széntartalmú krómcsapágyacélt a gördülőelemek és a futópályák standard anyagaként azonosítja. Körülbelül 1%-os széntartalma és 1,5%-os krómtartalma nagy keménységet, kopásállóságot és karbidképződést biztosít, de az anyagminőség megnevezése önmagában nem garantálja a kifáradási élettartamot. A karbidok mérete, eloszlása és hőkezelés alatti oldódása egyaránt fontos. A túlzott mennyiségű vagy nem megfelelően eloszló karbidok helyi feszültséggyűjtőként működhetnek, illetve az ausztenitesítés után összetételbeli változatosságot hagyhatnak maguk után.
Edzhetőség Az acélszakasz azon képessége, hogy adott hűtési sebességnél kialakítsa a kívánt edzett átalakulási szerkezetet.
Az edzhetőség határozza meg, hogy az edzett felülettől milyen távolságig képes az acél adott hűtési sebesség mellett kialakítani a kívánt martenzites szerkezetet. Egy kis golyóban a hagyományos, nagy széntartalmú krómacél a keresztmetszet nagy részében könnyen átedződhet; egy nagy gyűrűben azonban a hűtési körülmények és a keresztmetszet vastagsága különböző átalakulási termékeket vagy keménységi gradienseket hozhat létre. Ez a különbség azért fontos, mert a gördülőérintkezési kifáradást nem önmagában a felületi keménységérték, hanem a felszín alatti, ciklikus nyírófeszültség-mező vezérli.
A maradó ausztenit szintén szabályozandó változó. Bizonyos mennyiségű maradó ausztenit megfelelően megválasztva képes alkalmazkodni az átalakulási alakváltozásokhoz, és hozzájárulhat a méretstabilitáshoz, míg a túlzott mennyiségű vagy instabil maradó ausztenit üzem közben átalakulhat, megváltoztatva a méreteket és helyi feszültségeket létrehozva. A NASA 1987-es áttekintése a keménységet, a maradó ausztenitet, a szemcseméretet, valamint a karbidok méretét, számát és területarányát a gördülőelemek kifáradási élettartamát befolyásoló tényezőként azonosítja. A finom korábbi-ausztenites szemcsék és a szabályozott karbidpopuláció általában csökkentik a veszélyes helyi eltéréseket, de a „nagyobb keménység” továbbra sem teljes értékű tervezési szabály.
Az ASM Handbook (2014) a tisztaságot és a káros nemfémes zárványoktól való mentességet hangsúlyozza a legerőteljesebben: a megfelelő mikrostruktúra kialakítása után a tisztaság az egyetlen legfontosabb tényező a nagy gördülőérintkezési-kifáradási élettartam elérésében. Egy zárvány a futópálya alatt akkor is repedést indíthat, ha a keménység, a kémiai összetétel és a mért kérgesítési mélység megfelelőnek tűnik. Ezért a vákuumos feldolgozás, adott esetben az elektrosalakos újraolvasztás, a kovácsolási gyakorlat, a redukciós arány és az ellenőrzés nagyobb hatással lehet az élettartamra, mint az ötvözőtartalom csekély módosítása. Az ASTM STP 1327 anyagtudományi tárgyköre ezért foglalja magában az acélgyártást, a tisztaságot, a gördülőérintkezési kifáradást és az átedzést.
A bainites acélok alkotják a második átedzett ágat. Átalakulási útjuk eltérő: a túlnyomórészt martenzitté történő közvetlen edzés és megeresztés helyett az acélt bainites átalakulási tartományban hűtik és tartják, vagy olyan szabályozott hőkezelési cikluson vezetik végig, amely bainites mátrixot hoz létre. A bainit a keménység, a szívósság, a méretstabilitás és a maradófeszültség hasznos kombinációját kínálhatja, különösen nagy keresztmetszeteknél, ahol a közvetlen edzés nem kívánt gradienseket hozhat létre. Teljesítménye azonban továbbra is a karbidok morfológiájától, a korábbi ausztenites szemcsemérettől, a maradó ausztenittől, a zárványtartalomtól és a pontos átalakulási ciklustól függ. A „bainites” megjelölés nem helyettesíti a szerkezet és a feldolgozási állapot pontos meghatározását.
Kérgesített acélok lágyabb maggal
A kérgesített acélokban a legnagyobb széntartalom, és ezáltal a legnagyobb elérhető keménység, a munkafelület közelében található. A cementálás vagy karbonitridálás az edzés előtt szénnel, illetve szénnel és nitrogénnel dúsítja a külső réteget; a kéreg kemény martenzitté alakul, gyakran szabályozott mennyiségű maradó ausztenittel, míg az alacsonyabb széntartalmú belső rész szívósabb, kisebb keménységű magot képez. Gyakori mérnöki példák az EN ISO 683-3 20MnCr5 és az SAE J404 8620, azonban az alkatrészre vonatkozó alkalmazandó jelölést és hőkezelési előírást meg kell adni, nem szabad azt csupán egy anyagcsalád-megnevezésből feltételezni.

A felületi rétegnek ellen kell állnia a képlékeny alakváltozásnak, a kopásnak és a gördülőérintkezési kifáradásnak. Mélységének túl kell nyúlnia azon a zónán is, ahol a káros érintkezési feszültségek koncentrálódnak, miközben az átmenet nem hozhat létre éles gyenge zónát. A magnak más a feladata: alá kell támasztania a kérget, el kell nyelnie a lökésszerű terhelést, ellen kell állnia a törésnek, és el kell viselnie a sajtoló illesztésekből, ütésből vagy hibás beállításból származó feszültségeket. Egy kérgesített csapágy ezért keményebb munkafelületet is elviselhet anélkül, hogy az egész keresztmetszet olyan rideggé válna, mint amilyenné egy teljes egészében nagy széntartalmú, nagy keménységű szerkezet válhatna.
A mag szívóssága különösen fontos nagy gyűrűk, erősen terhelt alkatrészek, valamint ütésnek vagy peremterhelésnek kitett alkalmazások esetén. A szívós mag azonban nem képes ellensúlyozni a szennyezett kérget, a nem megfelelő kéregmélységet, a túlzott maradó ausztenitet vagy a köszörülési károsodást. A szénprofilokat, az edzés intenzitását, az alakváltozást és a maradófeszültségeket összehangoltan kell szabályozni. A kéreg továbbá nem automatikusan kedvezőbb gördülési kifáradás szempontjából: ha az érintkezési feszültség mélyre hatol, ha az átmenetet rosszul tervezik, vagy ha a kritikus felszín alatti tartományban zárvány található, a tervezett előny megszűnhet.
A két család az edzhetőségre is eltérően reagál. Egy átedzett anyagminőségben az edzhetőség határozza meg, hogy a munkakeresztmetszetben mindenütt kialakul-e a szükséges martenzites szerkezet. Egy kérgesített anyagminőségben az edzhetőség mind a dúsított kéreg, mind az alacsony széntartalmú mag átalakulását szabályozza, miközben a cementálás a szén mélységét és gradiensét határozza meg. A felületi keménység a két család között hasonló lehet, felszín alatti feszültségre adott válaszuk és törési viselkedésük azonban nem azonos.
Végül egyik család sem működik a csapágyrendszertől elszigetelten. Az SKF a kifáradásos károsodást az érintkezési geometriával, a terheléseloszlással, a kenéssel és a feszültséggyűjtőkkel hozza összefüggésbe. Az U.S. Department of Energy 2024-es vizsgálata szerint az oldott vagy szabad víz növelte a mikropittinget és a gördülőérintkezési-kifáradásból eredő repedéseket, továbbá összefüggést mutatott a repedési határfelületeken megjelenő white-etching matter jelenlétével. Az anyagképesség felső határt szab; a tisztaság, a feldolgozás, az összeszerelés, a kenőanyag állapota és a szennyeződés határozza meg, hogy ebből a képességből mennyi érvényesül.
Nagy széntartalmú króm csapágyacél és gyakori jelölései
A nagy széntartalom és a króm szerepe
A nagy széntartalmú krómacél olyan anyagcsalád, amelyet számos gördülőcsapágy gyűrűihez és gördülőelemeihez használnak, azonban az anyagjelölés önmagában nem jelzi előre a csapágy élettartamát. Az NTN a nagy széntartalmú króm csapágyacélt a gördülőelemek és a futópályák szabványos anyagaként azonosítja a 2020-as csapágydokumentációjában. Ez a megállapítás egy elismert anyagkategóriát ír le, és nem azt állítja, hogy minden csapágyhoz, terhelési esethez vagy üzemi környezethez ugyanazt az acélminőséget használják. Az edzett martenzites és bainites acélok a csapágyacélok egyik jelentős osztályát alkotják; a kérgesített acélok, amelyek kemény felületi réteggel és szívósabb maggal rendelkeznek, egy másik osztályt képeznek, amint azt a Steels for bearings című, 2011-es áttekintés ismerteti.
A szén biztosítja az átedzhető csapágyacélhoz szükséges edzési képességet. Az ausztenitesítés és az edzés során a megfelelő széntartalom lehetővé teszi nagy széntartalmú martenzit kialakulását, miközben az oldatlan és kivált karbidok hozzájárulnak a kopásállósághoz és az érintkezési szilárdsághoz. A mennyiség és az eloszlás egyaránt számít. A túlzott karbid-szegregáció, a durva karbidszemcsék vagy a nem megfelelő karbidhálózat a kifáradási teljesítmény javítása helyett helyi feszültségkoncentrációkat hozhat létre.
A króm több, egymással összefüggő célt szolgál. Növeli az edzhetőséget, így a csapágykeresztmetszet az edzés során egyenletesebben alakulhat át, és részt vesz a krómban gazdag karbidok képződésében. Emellett támogatja a hőkezelt szerkezettől elvárt méretstabilitást és kopásállóságot. A krómtartalom azonban nem helyettesíti a szabályozott gyártási folyamatot. Az ausztenitesítési hőmérséklet, a hőntartási idő, a hűtési sebesség, a megeresztés, a visszamaradt ausztenit, a korábbi ausztenitszemcse-méret és a karbidok morfológiája mind módosítják a kialakuló szerkezetet.
Az ismert AISI 52100 acélminőség jól szemlélteti ezt az összefüggést. Névleges kémiai összetételét általában körülbelül 0,98–1,10% szén- és 1,30–1,60% krómtartalommal adják meg; a mangán és a szilícium kisebb, meghatározott tartományokban van jelen. Ezek a számok azonban nem határozzák meg a teljes csapágyanyagot. A NASA 1987-es jelentése a keménységet, a visszamaradt ausztenitet, a szemcseméretet, valamint a karbidok méretét, számát és területarányát a gördülőelemek kifáradási élettartamát befolyásoló tényezőkként azonosította. A NASA arról is beszámolt, hogy a gyártási folyamat — beleértve a kettős vákuumú olvasztást — erősebben befolyásolhatta az élettartamot, mint önmagában a kémiai összetétel.
A tiszta acél különösen fontos. Az ASM Handbook a csapágyacélokról szóló, 2014-es részében a tisztaságot és a káros nemfémes zárványoktól való mentességet a megfelelő mikroszerkezet után a nagy gördülőérintkezési kifáradási élettartam elérésének legfontosabb tényezőjeként azonosítja. Egy zárvány feszültséggyűjtőként viselkedhet a futópálya vagy a gördülőfelület alatt, és olyan repedést indíthat el, amely később az ismétlődő Hertz-féle érintkezés hatására továbbterjed. A zárvány mérete, összetétele, alakja, elhelyezkedése és a környező acélhoz való kötődése egyaránt fontos; egyetlen, összesített oxigéntartalmi érték nem írhat le minden releváns kockázatot.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Ezért a névleges keménységet nem szabad összekeverni a számított élettartammal. Az ISO 281:2007 módszereket határoz meg a kiváló minőségű, edzett csapágyacélból gyártott gördülőcsapágyak dinamikus terhelhetőségének és alapnévleges élettartamának meghatározására. Alapnévleges élettartama 90%-os megbízhatósághoz kapcsolódik. A Schaeffler hasonlóan határozza meg az L10 értéket: azon fordulatok száma, amelyet az azonosnak tekinthető csapágyak 90%-a elér vagy meghalad, mielőtt az anyag kifáradásának első jelei megjelennének. A JTEKT az alapdinamikus terhelhetőséget a gördülési kifáradással szembeni teherbírásként írja le, és az L10 értéket a meghatározott csapágyacélból vagy azzal egyenértékű anyagokból készült csapágyakra alkalmazza.
A tényleges teljesítmény az érintkezési geometriától, a terheléseloszlástól, a kenéstől, a szennyeződéstől és a felület állapotától is függ. A vízszennyezés közvetlen példa erre: az U.S. Department of Energy által 2024-ben közölt kutatás szerint az oldott vagy szabad víz a kenőanyagban növelte a mikrogödrösödést és a gördülőérintkezési kifáradás okozta repedéseket, továbbá a repedési határfelületeken fehér maratott anyag megjelenésével járt együtt. Egy acélminőség megnevezése nem képes figyelembe venni ezt az üzemi feltételt.
AISI, SAE, EN és azzal egyenértékű jelölések
Az AISI 52100 és az SAE 52100 a nagy széntartalmú króm csapágyacél széles körben előforduló jelölései. Számos műszaki dokumentumban a két számozott jelölést ugyanazon névleges acélminőség-családra vonatkozóként kezelik. Ez a rövidített értelmezés csak akkor hasznos, ha a hivatkozott előírás valóban alátámasztja. Az AISI- és SAE-kiadványok, a beszerzési előírások, a nemzeti átvételek és a gyártói adatlapok eltérő követelményeket határozhatnak meg a kémiai összetételre, a termékformára, a minőségi osztályra, a vizsgálatokra vagy a gyártási eljárásra vonatkozóan.
Az európai jelölést a vonatkozó európai csapágyacél-szabványokban általában 100Cr6 formában, 1.3505 anyagszámmal írják. A hivatkozásnak meg kell neveznie a szabványt és annak kiadását, például EN ISO 683-17:2014, nem pedig a „100Cr6” megjelölést kell szabadon álló, általános szinonimaként bemutatnia. A nemzetközi szabvány jelölése ISO 683-17; az alkalmazandó évet és címet az idézett dokumentummal összevetve kell ellenőrizni. A brit átvétel BS ISO 683-17 formában is megjelenhet, szintén a kiadás évével és a nemzeti dokumentumra vonatkozó adatokkal együtt.
Más nemzeti rendszerek eltérő jelöléseket használnak. A JIS G 4805 SUJ2 japán jelölés, amelyet gyakran társítanak nagy széntartalmú króm csapágyacélhoz. Az ASTM dokumentumai a nagy széntartalmú gördülőcsapágy-acélt az ASTM A295/A295M szabványon keresztül is meghatározhatják, azonban egy ASTM termékszabvány nem jelent automatikusan egy az egyben megfeleltethető acélminőség-jelölést az AISI 52100 vagy az EN ISO 683-17 100Cr6 jelölésével. Más módon határozhatja meg a kémiai határértékeket, a termékkövetelményeket vagy a minőségi előírásokat.
A gyártói dokumentumok további réteget adhatnak a jelölésekhez. Az NTN, az SKF, a Schaeffler, a JTEKT és más csapágyipari szervezetek anyagcsaládokat, belső anyagkódokat, hőkezelési feltételeket vagy fokozott tisztaságú változatokat azonosíthatnak. Egy ilyen jelölés szabályozott csapágyterméket írhat le anélkül, hogy formálisan helyettesítené az AISI 52100, SAE 52100, 100Cr6, 1.3505 vagy SUJ2 jelölést. A pontos írásmódot, a nagybetűs írást, a szóközöket, az anyagszámot, a szabványszámot és a revíziót meg kell őrizni, amikor egy forrásra hivatkozunk.
Miért szükséges ellenőrizni a jelölések egyenértékűségét?
A kémiai egyenértékűség csak az első ellenőrzési lépés. Két acél hasonló szén- és krómtartományba eshet, miközben eltérhet a kén-, foszfor- és maradékelem-tartalma, oxigéntartalma, zárványhatárértékei, szegregáció-szabályozása és megengedett gyártási eljárása. Ezek az eltérések befolyásolhatják a gördülőérintkezési kifáradással szembeni viselkedést akkor is, ha a laboratóriumi kémiai tanúsítvány értékei közel állnak egymáshoz.
A hőkezelés újabb elválasztó tényező. Az „52100” nem adja meg az ausztenitesítési hőmérsékletet, az edzőközeget, a mélyhűtési kezelést, a megeresztési ciklust, a keménységprofilt, a visszamaradt ausztenit-tartalmat vagy a méretstabilitási követelményt. Ugyanígy önmagában a „100Cr6” sem árulja el, hogy lágyított rúdanyagról, átedzett gyűrűanyag-ról, kész csapágyfutópálya-anyagról vagy különlegesen feldolgozott változatról van-e szó. A kérgesített csapágyhoz akár teljesen eltérő acélminőséget is használhatnak, mivel a felület és a mag eltérő széntartalmat és átalakulási viselkedést igényel.
A tisztaság és a zárványok morfológiája külön ellenőrzést igényel. A vákuumolvasztás, az elektro-salakos újraolvasztás, a kettős vákuumú feldolgozás, az újraolvasztási gyakorlat, a képlékeny alakítás mértéke, a kovácsolás, a hengerlés és az ellenőrzési szabályok jelentős különbségeket eredményezhetnek a hasonló acélminőség-jelölést viselő anyagok között. Nem pusztán az a releváns kérdés, hogy az összetétel megfelel-e; azt kell megvizsgálni, hogy a meghatározott acél zárványszabályozása, mikroszerkezete, hőkezelése és termékminősége összehasonlítható-e.
A teljesítmény szempontjából fennálló egyenértékűség még szűkebb fogalom. Az ISO 281 szerinti élettartam-számítások meghatározott csapágy- és anyagfeltételezéseken alapulnak, míg a módosított élettartam figyelembe veheti a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határ hatásait. Egy névlegesen egyenértékű acél nem garantálja ugyanazt az L10 értéket, a módosított névleges élettartamot vagy a mikrogödrösödéssel szembeni ellenállást. Ezért egy cikk nem cserélheti le gondatlanul az AISI- vagy SAE-jelölést EN-, ISO-, JIS-, ASTM- vagy gyártói jelölésre. Először ellenőrizni kell a hivatkozott szabványt, annak kiadását, a termékformát, a kiegészítő minőségi követelményeket és a hőkezelési állapotot. Csak ezt követően jelenthet az „egyenértékű” kifejezés többet pusztán hasonló kémiai összetételnél.
Tisztaság: a metallurgiai változó, amelyet a népszerű összefoglalók alábecsülnek
A névleges keménység könnyen mérhető, ezért gyakran ez válik a csapágyacél legfontosabbként kiemelt tulajdonságává. A gördülőérintkezési kifáradás vizsgálata kevésbé kényelmes. Egy csapágypálya rendelkezhet az előírt keménységgel és jól ismert ötvözet-összetétellel, mégis idő előtt tönkremehet, mert egy mikroszkopikus nemfémes zárvány helyi repedésindulási helyet hoz létre. Az anyag kifáradással szembeni ellenálló képessége ezért az acélgyártás, az olvasztási eljárás, az alakítás, a hőkezelés, az érintkezési terhelés és a kenés együttes eredménye — nem pedig egy elszigetelten vizsgált keménységi érték.
A megfelelő mikroszerkezet elérése után a tisztaság és a káros nemfémes zárványoktól való mentesség a hosszú gördülőérintkezési kifáradási élettartam legfontosabb tényezője. Strong evidence
Az ASM Handbook ezt a hierarchiát egyértelműen rögzíti. A csapágyacélokról szóló, 2014-es fejezet először a megfelelő szövetszerkezetet, majd az acél tisztaságát és a káros nemfémes zárványoktól való mentességet nevezi meg a nagy gördülőérintkezési kifáradási élettartam elérésének legfontosabb tényezőiként. Ez az állítás erősebb annál a szokásos kijelentésnél, hogy „a tiszta acél tovább tart”. A káros zárványokat a csapágyak tervezésének és gyártásának központi kérdései közé helyezi, miután a szükséges mátrixszerkezet már kialakult.
Ezt az anyagképességet nem szabad összetéveszteni a számított csapágy-élettartammal. Az ISO 281:2007 módszereket határoz meg a kiváló minőségű, edzett csapágyacélból készült gördülőcsapágyak dinamikus terhelési tényezőire és alapminősítési élettartamára; az alapminősítési élettartam 90%-os megbízhatósághoz kapcsolódik. A Schaeffler által 2024-ben használt terminológia szerint az az a fordulatszám, amelyet a látszólag azonos csapágyak 90%-a elér vagy meghalad az anyagkifáradás első jeleinek megjelenése előtt. A JTEKT ugyanezt a 90%-os alapot adja meg az alapminősítési élettartamhoz. Ezek a meghatározások statisztikai sokaságot írnak le, nem pedig egyetlen csapágyra vonatkozó garanciát, és nem szüntetik meg a szokatlanul káros zárvány, a szennyezett kenőanyag vagy a kedvezőtlen helyi feszültségállapot hatásait.
A nemfémes zárványok feszültséggyűjtőként

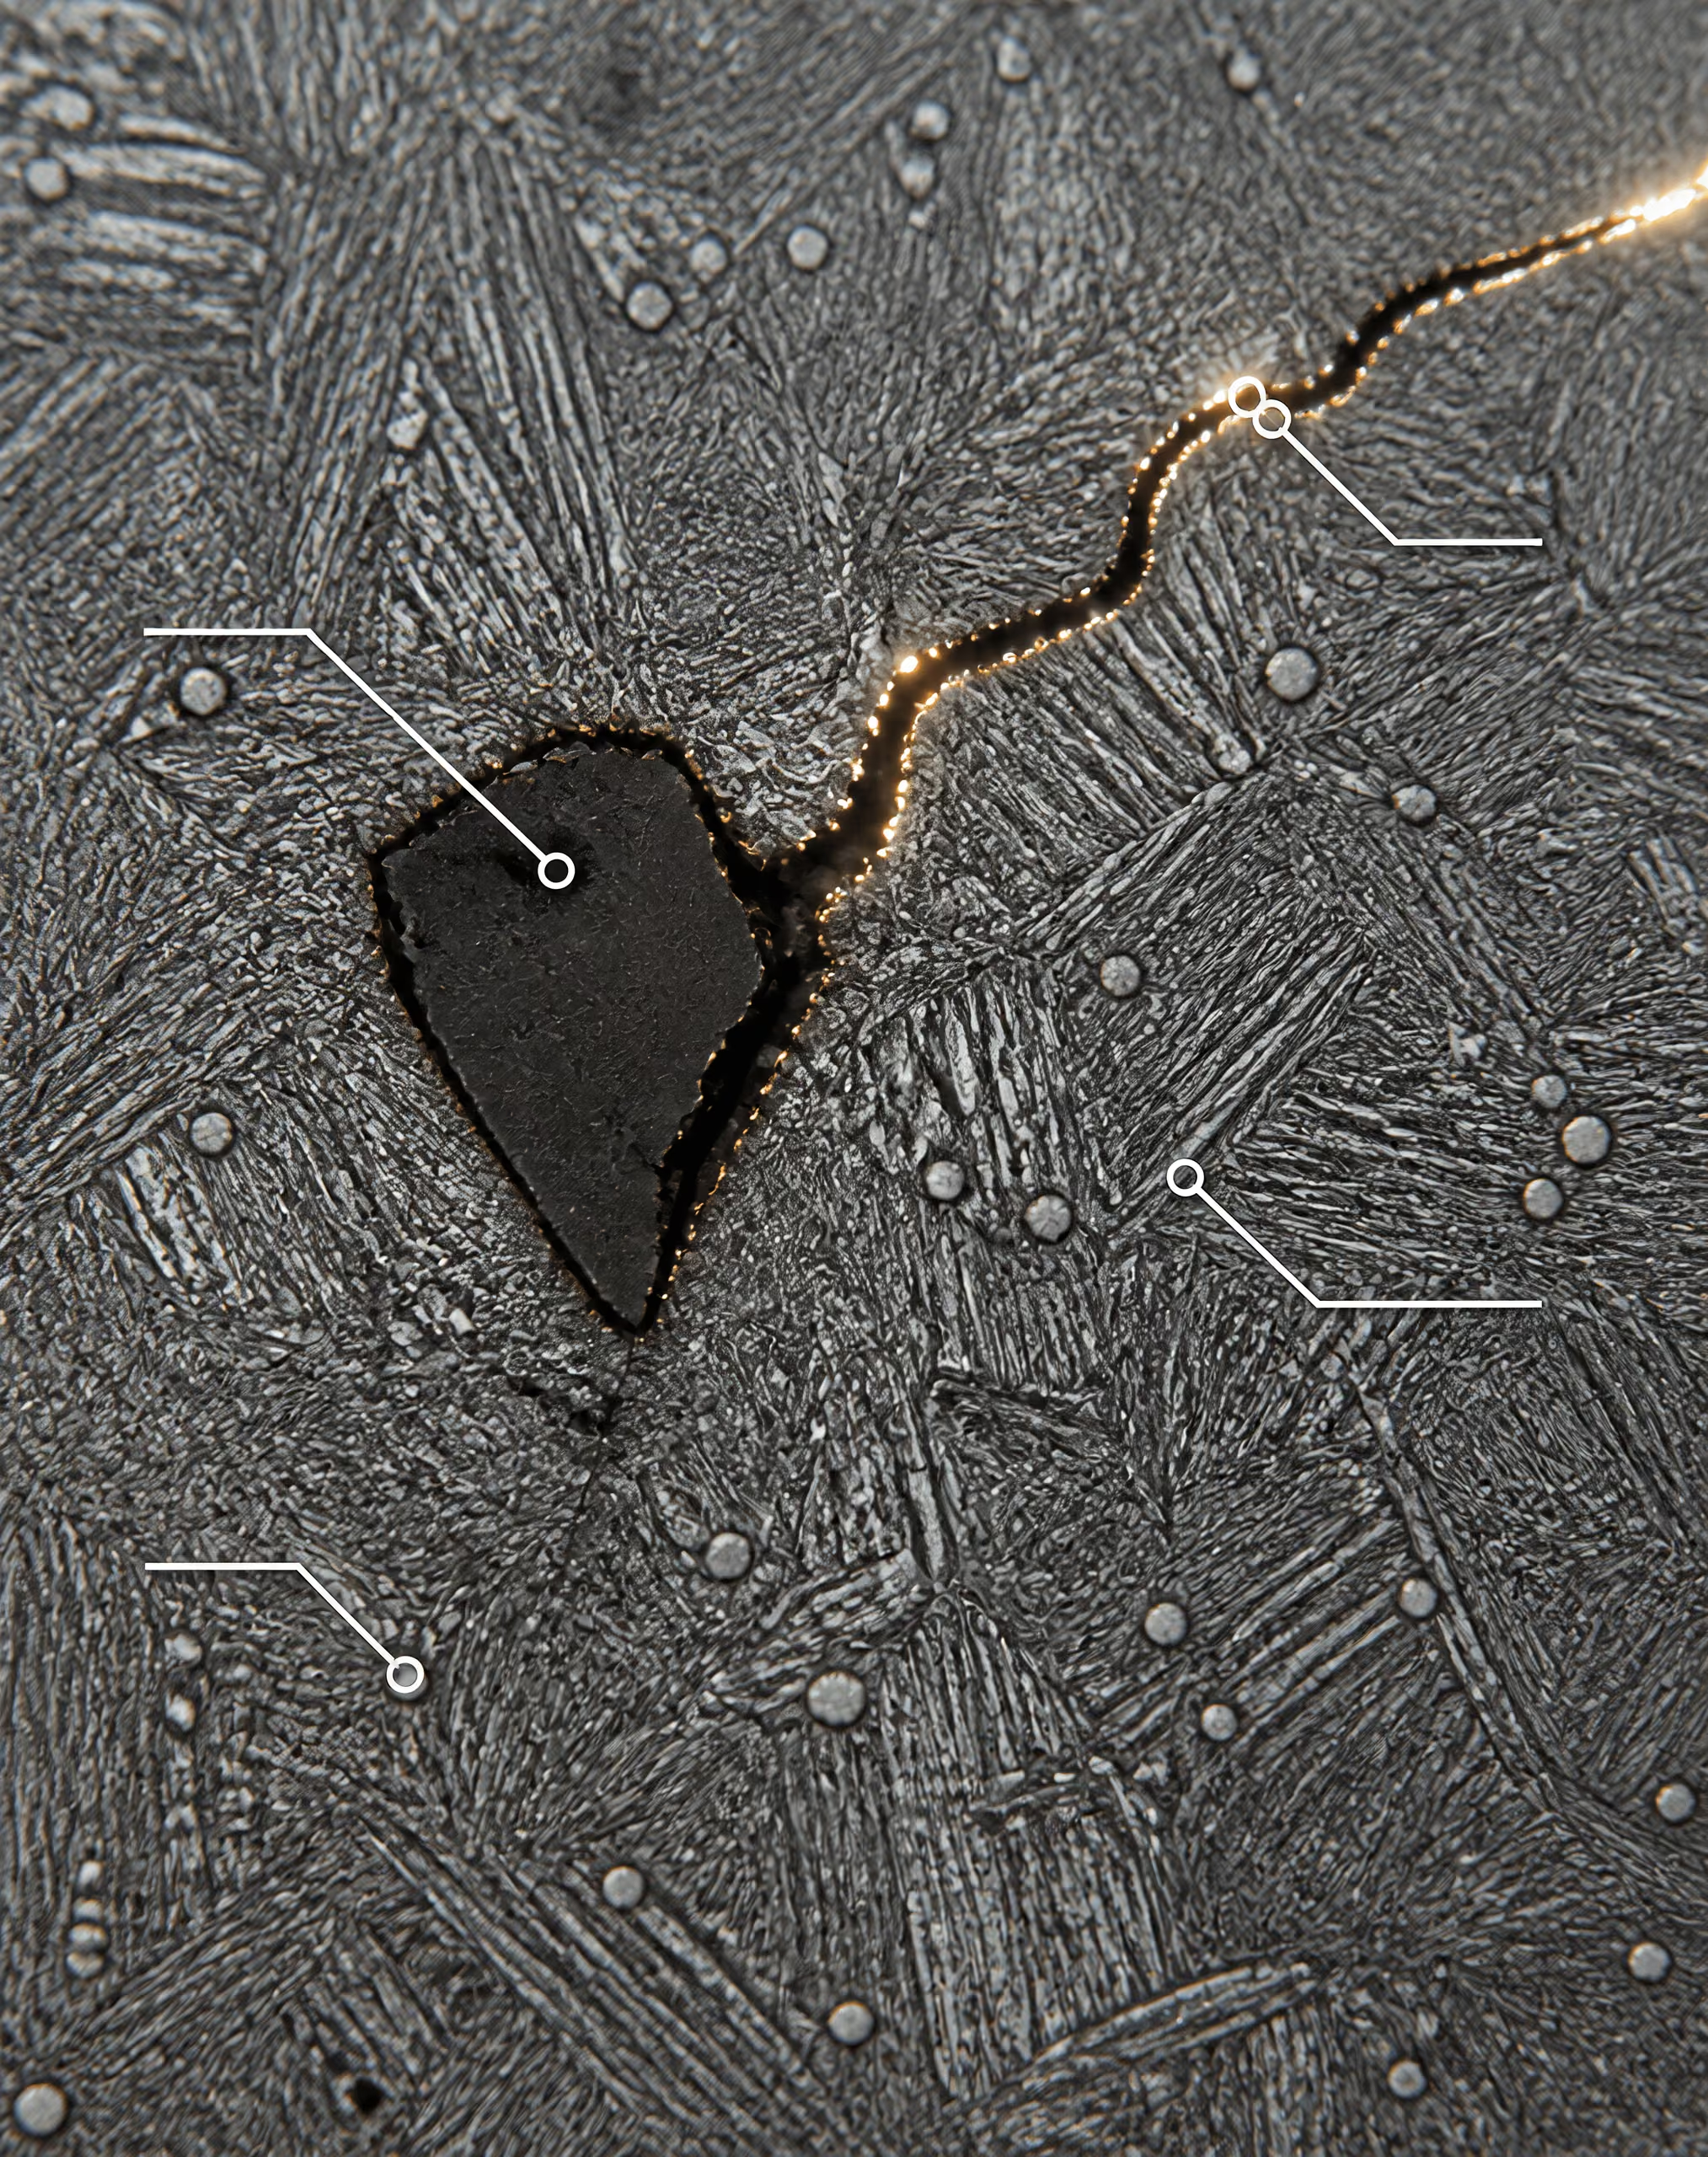
Nemfémes zárvány Az acélba ágyazódott nemfémes részecske, például oxid, szulfid, szilikát, aluminát vagy összetett zárvány, amely megzavarhatja a helyi feszültségteret.
A gördülőérintkezés ismételten összenyom és nyír egy, az acél felszínéhez közeli térfogatot. A névleges Hertz-feszültséget a geometria, a terhelés és az érintkezési méretek alapján számítják ki, az acél azonban ezt a feszültséget nem tökéletesen homogén kontinuumként viseli el. Egy zárvány megszakítja a fémes mátrix folytonosságát. Rugalmassági modulusza, alakja, a környező acélhoz való kötődése és alakváltozással szembeni ellenállása eltér a körülötte lévő martenzites, bainites vagy betétedzett mátrix jellemzőitől.
Ez az eltérés megváltoztatja a helyi feszültségteret. A húzó- és nyírófeszültségek a zárvány határán koncentrálódhatnak, különösen éles saroknál, megnyúlt végződésnél vagy rosszul kötött határfelületnél. Az érintkezés ismétlődő áthaladása ezután elősegíti egy felszín alatti repedés kialakulását, illetve egy olyan repedését, amely eléri a csapágypályát. Miután egy kis repedés kialakult, a ciklikus terhelés addig terjesztheti, amíg a csapágypálya vagy a gördülőelem egy darabja le nem válik. A látható kipattogzódás késői bizonyíték; a metallurgiai esemény jóval kisebb léptékben kezdődött.
A 2011-es, Csapágyak acéljai című áttekintésben ismertetett fő anyagcsaládok a teljes keresztmetszetükben edzett martenzites vagy bainites acélok, valamint a betétedzett acélok, amelyek keményített felületi réteggel és lágyabb maggal rendelkeznek. Mindkét család szenvedhet zárványok által kezdeményezett gördülőérintkezési kifáradástól. A betétedzés a keménység és a maradófeszültség mélység szerinti profilját változtatja meg, míg a teljes keresztmetszetben végzett edzés eltérő mátrixot és magállapotot eredményez; egyik szerkezet sem teszi azonban ártalmatlanná a káros zárványt.
A zárványok az üzemi rendszerrel is kölcsönhatásba lépnek. Az SKF gördülőcsapágyak kifáradásáról szóló magyarázata az élettartamot az érintkezési geometriával, a terheléseloszlással, a kenéssel és a feszültséggyűjtőkkel kapcsolja össze. A zárványból származó bemélyedést tartalmazó csapágypálya megzavarhatja a kenőfilm kialakulását, növelheti a helyi nyomást, és további felületi károsodást idézhet elő. A rossz kenés nem hozza létre az eredeti zárványt, de lerövidítheti a repedésindulás és a látható károsodás közötti időt. A vízszennyezés másik károsodási útvonalat jelent: az Egyesült Államok Energiaügyi Minisztériumának Office of Scientific and Technical Information szervezetén keresztül 2024-ben közölt kísérleti munka szerint az oldott vagy szabad víz növelte a mikropittinget és a gördülőérintkezési kifáradásból eredő repedésképződést, továbbá a repedések határfelületein fehér maratási anyag jelenlétével járt együtt.
A zárványok kémiája, mérete és morfológiája
A „tisztaság” nem egyetlen kémiai megjelölés. A nemfémes részecskék sokaságát és annak valószínűségét írja le, hogy egy károsító részecske nagy igénybevételnek kitett térfogatban helyezkedik el. Az oxidzárványok gyakran a dezoxidációs termékekből, az újraoxidációból vagy a magával ragadott salakból származnak. A szulfidzárványok kéntartalmú reakciók során keletkeznek, és hengerlés közben viszonylag lágyak és alakíthatók lehetnek. A szilikátok, aluminátok, spinelek és összetett, kalciumtartalmú zárványok további lehetséges zárványcsoportokat képviselnek, az acél kémiájától, a tűzálló anyagokkal való kölcsönhatástól és az üstmetallurgiai kezeléstől függően.
Hatásaik eltérőek. A kemény, szögletes oxid- vagy aluminátzárvány súlyos feszültséggyűjtőként viselkedhet, mivel ellenáll az alakváltozásnak, és éles geometriai jellemzőket mutat. A mangán-szulfid zárvány melegalakítás során szálas zárványsorrá nyúlhat, irányfüggő tulajdonságokat és megnyúlt határfelületet létrehozva. Egy összetett zárvány kemény magot és módosult külső fázist is tartalmazhat, ezért kifáradási viselkedése nem vezethető le kizárólag a névleges kén- vagy oxigéntartalomból.
A méret számít, de önmagában nem elegendő. A nagyobb zárvány általában nagyobb mátrixrészt zavar meg, és nagyobb potenciális repedésindulási helyet jelent. A helyzet szintén fontos: a maximális ortogonális nyírófeszültség tartományában elhelyezkedő részecske károsabb lehet, mint egy nagyobb részecske a fő igénybevételi térfogaton kívül. Az alak, a hosszúság–vastagság arány, a zárványok csoportosulása, orientációja, a határfelületi kötés és a környező karbidszerkezet mind módosítja a helyi eredményt. Következésképpen két, hasonló átlagos oxigénértékkel rendelkező acélolvasztás eltérő gördülőérintkezési kifáradási teljesítményt mutathat, ha a legnagyobb zárványaik, zárványeloszlásuk vagy alakváltozási előéletük különbözik.
A mátrix továbbra is fontos. A NASA gördülőelemek kifáradásáról szóló, 1987-es jelentése a keménységet, a maradék ausztenitet, a szemcseméretet, valamint a karbidok méretét, számát és területarányát az élettartamot befolyásoló tényezőként azonosította. A túlzott mennyiségű vagy rosszul eloszló karbidok befolyásolhatják a repedések terjedési útját és a helyi feszültséget; a maradék ausztenit üzemi terhelés hatására átalakulhat; a szemcseméret és a mátrix szilárdsága pedig hatással van a ciklikus alakváltozásra. Az acél tisztaságát ezért a mikroszerkezeti rendszer egyik meghatározó változójaként kell értelmezni, nem pedig a hőkezelés szabályozásának helyettesítőjeként.
Vákuumos feldolgozás és acélgyártási útvonal
Az acélgyártási útvonal meghatározza, hogyan keletkeznek, módosulnak, távolíthatók el vagy maradnak vissza a zárványok. Az elektrosalakos újraolvasztás, a vákuumos ívolvasztás és más másodlagos olvasztási eljárások csökkenthetik bizonyos zárványcsoportok mennyiségét, és javíthatják a szegregáció szabályozását, az eredmény azonban a teljes technológiai lánctól függ: az olvasztástól, a finomítástól, az öntéstől, az újraolvasztástól, a kovácsolástól vagy hengerléstől, a hőkezeléstől és az ellenőrzéstől. A „vákuumos” megjelölés nem helyettesíti a zárványok mért és jellemzett tulajdonságait.
A NASA 1987-es megállapításai különösen fontosak, mert megkérdőjelezik a kizárólag kémián alapuló magyarázatokat. A jelentés szerint az olyan feldolgozási eljárások, mint a kettős vákuumos olvasztás, erősebben befolyásolhatják a gördülőelemek kifáradási élettartamát, mint önmagában a kémiai összetétel. A kettős vákuumos útvonalak jellemzően a vákuum-indukciós olvasztást vákuumos ívolvasztással kombinálják, csökkentve a légköri újraoxidációt, valamint javítva az oldott gázok és a zárványcsoportok szabályozását. A következtetés közvetlen: két, névleges ötvözőszázalékait tekintve hasonló acél eltérő kifáradási élettartamot mutathat, ha olvasztási és finomítási előzményeik eltérő tisztasági szintet vagy részecskeeloszlást eredményeznek.
Az ASTM STP 1327 ezt a kérdést a csapágy-élettartam, a gördülőérintkezési kifáradás, az acélgyártás, a teljes keresztmetszetben végzett edzés, a betétedzés, a repülőgépipari acélok, a korrózióálló acélok és a felületmódosítás témaköreivel együtt tárgyalja. Ez a tágabb összefüggés azért fontos, mert a tisztaság a kész alkatrészben is megmarad. A kovácsolás feldarabolhatja vagy megnyújthatja a zárványokat; a forgácsolás felszínre hozhat egy felszín alatti részecskét; a hőkezelés pedig megváltoztathatja a körülötte lévő mátrixot. A csapágy élettartama az így létrejött alkatrész tényleges érintkezési feszültsége, kenési állapota és szennyezettségi szintje mellett alakul ki. A kémiai összetétel meghatározza a lehetőségeket. A tiszta acélgyártás dönti el, hogy ezek közül a lehetőségek közül hány marad fenn kifáradás szempontjából kritikus hibaként.
Hőkezelés utáni mikroszerkezet
A hőkezelés jóval többet határoz meg, mint a próbatesten mért végső keménység. Meghatározza a gördülő érintkezést viselő fázisokat, az edzés után visszamaradó feszültségeket, az alkatrész üzemi stabilitását, valamint a kopásállóságot támogató vagy éppen kifáradási károsodást elindító karbidok méretét és eloszlását. Ezért egy csapágyfutópálya megfelelhet a névleges keménységi előírásnak, mégis gyengén teljesíthet, ha martenzitje túl rideg, a visszamaradt ausztenit üzem közben átalakul, vagy karbidpopulációja nagy, rosszul eloszló részecskéket tartalmaz.
A fő anyagcsoportokat az edzett martenzites vagy bainites acélok, valamint a kéregedzett acélok alkotják; ez utóbbiaknál a kemény felületi réteget lágyabb mag támasztja alá, amint azt a Steels for bearings című, 2011-es áttekintés ismerteti. Az NTN (2020) szerint a nagy széntartalmú krómötvözésű csapágyacél szabványos anyag a gördülőelemekhez és a futópályákhoz. Ismert jelölése a SAE 52100, amelyet számos mérnöki hivatkozásban AISI 52100 formában is megadnak; teljesítményét azonban nem önmagában a jelölés, hanem az olvasztás, kovácsolás, hengerlés, hőkezelés és felületkikészítés teljes technológiai útja határozza meg.
Martenzit, bainit és megeresztett szerkezetek
Az edzett martenzit nagy keménységet biztosít, mivel a szén túltelített vasrácsba záródik. Ez a keménység növeli az ellenállást a futópálya vagy a gördülőelem érintkezési zónája alatt kialakuló ismétlődő nyíró- és nyomófeszültségekkel szemben. Önmagában azonban nem elegendő. A nem megeresztett martenzitben nagy belső feszültségek vannak, és korlátozott a töréssel szembeni ellenállása, ezért rendszerint megeresztik az edzési feszültségek csökkentése, valamint a keménység és a szívósság közötti egyensúly beállítása érdekében.
A megeresztés a martenzitből kiválasztja a szenet, és megváltoztatja annak tetragonalitását, szilárdságát és törési viselkedését. A megfelelően megeresztett szerkezet képes ellenállni az érintkezés alatti képlékeny alakváltozásnak, miközben a nem megeresztett martenzithez képest jobban elviseli a helyi feszültségkoncentrációkat. A túlzott megeresztés azonban csökkenti a keménységet, és növelheti az érintkezés minden egyes áthaladása során létrejövő képlékeny alakváltozás mélységét. Az ismétlődő alakváltozás ezután zárványok, karbidhatárfelületek, köszörülési károsodások vagy más folytonossági hiányok környezetében halmozódik fel.
A bainites csapágyacélok eltérő átalakulási utat követnek. Az átalakulási hőmérséklettől és a feldolgozástól függően a bainit a keménység, a szívósság és a méretstabilitás hasznos kombinációját biztosíthatja, miközben kisebb edzési alakváltozást okoz, mint a teljesen martenzites technológiai út. Kifáradási viselkedése továbbra is a bainites szerkezet finomságától és egyenletességétől, a karbidok állapotától, valamint a maradó feszültségektől függ. A „bainites” megjelölés nem jelent egységes teljesítményosztályt: a durva vagy egyenetlen átalakulási termékek nem ugyanúgy viselik az érintkezési feszültséget, mint a finom, gondosan szabályozott szerkezet.
A kéregedzett minőségek nagy széntartalmú, kemény felületet hoznak létre kisebb széntartalmú mag felett. A kéreg ellenáll az érintkezés okozta alakváltozásnak, míg a mag képes elnyelni bizonyos ütési és hajlítási feszültségeket. A karbonpotenciált, a kéregmélységet, a visszamaradt ausztenitet, a karbidkiválást és a mag átalakulását az alkalmazott feszültségmezőhöz kell igazítani. A túl sekély kéreg nagy felszín alatti feszültséget hagy a lágyabb anyagban; a túl kemény vagy nem megfelelően alátámasztott kéreg pedig repedésre érzékennyé válhat.
A maradó feszültség további tényezőt jelent. A működő felület közelében kialakuló nyomó maradó feszültség késleltetheti a repedések megnyílását, míg a húzó maradó feszültség elősegíti a repedésképződést és a repedésterjedést. Az edzés, a cementálás, a köszörülés és a felületkikészítés egyaránt módosíthatja ezt a feszültségmezőt. A kedvező maradófeszültség-profil ezért technológiai eredmény, nem pedig a nagy keménység garantált következménye.
Visszamaradt ausztenit és méretstabilitás
Visszamaradt ausztenit Az az ausztenit, amely edzés közben nem alakul át, és hőkezelt acélban metastabil fázisként megmarad.
A visszamaradt ausztenit az az ausztenit, amely edzés után megmarad, ahelyett hogy martenzitté alakulna. Csapágyacélban bizonyos mennyiségű visszamaradt ausztenit javíthatja a szívósságot és lehetővé teheti a helyi alakváltozás befogadását, azonban metastabil. Az érintkezési nyomás, a ciklikus nyírás, a hőmérséklet és az idő üzem közben friss martenzitté vagy más termékekké alakíthatja.
Ez az átalakulás méretváltozást és helyi feszültséget idézhet elő. Precíziós csapágyakban a futópálya geometriájának már csekély változása is módosítja az érintkezési illeszkedést, a terheléseloszlást és a kenőfilm vastagságát. A csúcófeszültség ebből eredő változása lerövidítheti a kifáradási élettartamot, még kezdetben elfogadható keménységi érték mellett is. Az átalakulás friss, viszonylag nem megeresztett martenzitet is létrehozhat, amely repedésre érzékeny területté válhat, ha az utólagos megeresztés és az üzemi feltételek nem szabályozzák megfelelően a viselkedését.
Az ellenkező állapot szintén problémás. Ha a visszamaradt ausztenit mennyiségét túlzottan lecsökkentik, vagy túl hirtelen alakítják át, a szerkezet elveszítheti alakváltozási alkalmazkodóképességének egy részét, és ridegebbé válhat. Egyes technológiai utak során kriogén kezelést, stabilizáló megeresztést és szigorúan szabályozott edzést alkalmaznak, hatásuk azonban a széntartalomtól, az ötvözéstől, a keresztmetszettől és a korábbi ausztenit állapotától függ. Nincs olyan univerzális visszamaradt-ausztenit-százalék, amely önmagában meghatározná egy csapágy biztonságosságát.
A NASA gördülőelemek kifáradásáról szóló, 1987-es áttekintése a keménységet és a visszamaradt ausztenitet — a szemcsemérettel, valamint a karbidok méretével, számával és területével együtt — az élettartamot befolyásoló változók között azonosítja. Ez azért fontos, mert a visszamaradt ausztenit mind a kezdeti mechanikai viselkedést, mind a több millió érintkezési ciklus után kialakuló szerkezetet módosítja. A közvetlenül a megeresztés után mért keménység nem írja le a teljes üzemi előéletet.
A kenés és a szennyeződés felszínre hozhatja ezeket a gyengeségeket. Az Egyesült Államok Energiaügyi Minisztériumának a kísérleti munkák 2024-es összefoglalója szerint az oldott vagy szabad víz növelte a mikrokárosodást és a gördülő érintkezési kifáradás okozta repedéseket, és a repedések határfelületein fehéren maradó anyag társult hozzájuk. A kenőanyag szabályozza a felületi érintkezési feszültségállapotot, míg a hőkezelt szerkezet meghatározza, hogyan alkalmazkodik a felszín alatti feszültségekhez. Az anyag és a kenőanyag ezért nem értékelhető egymástól elszigetelten.
Szemcseméret és karbidpopuláció
A korábbi ausztenitszemcse mérete befolyásolja a lehűlés során képződő átalakulási termékek léptékét. A finom korábbi ausztenitszemcsék általában rövidebb repedésterjedési utakat biztosítanak, és elősegíthetik egyenletesebb martenzites vagy bainites szerkezet kialakulását. A durva szemcsék koncentrálhatják az átalakulási alakváltozást, és nagyobb, hasonló kristálytani orientációjú tartományokat hozhatnak létre, amelyekben a kifáradási repedések kevesebb akadályba ütközve fejlődhetnek ki vagy terjedhetnek. A szemcsefinomítás nem teszi szükségtelenné a tisztaságot vagy a megfelelő megeresztést; a repedésképződés és -terjedés problémájának egyik részét módosítja.
A karbidok szén- és krómban gazdag kemény fázisokat biztosítanak, amelyek hozzájárulnak a kopásállósághoz és fenntartják a keménységet. Populációjukat nem szabad csupán az átlagos méret alapján megítélni. A NASA (1987) kifejezetten beszámolt a karbidméret, a karbidszám és a karbidterület hatásairól. A karbidterület a karbidok által elfoglalt mikroszerkezeti hányadot írja le; a karbidszám a jelen lévő részecskék számát; a méret pedig a részecskék léptékét, és döntő fontossággal az eloszlás felső tartományát jelenti.
A finom, nagyszámú és kellően egyenletes karbidok támogathatják a keménységet anélkül, hogy nagy, elszigetelt hibákat hoznának létre. A túl nagy karbidterület csökkentheti a terhelést viselő mátrix folytonosságát. A nagy részecskék, a megmunkálás után visszamaradó karbidcsíkok, illetve a hengerlés által egy irányba rendezett klaszterek helyi feszültségkoncentrátorként működhetnek. A mátrix és a karbid rugalmas és képlékeny viselkedése eltérő, ezért az ismétlődő érintkezés nagy határfelületi feszültséget kelthet. Repedés indulhat ki karbidból, karbidklaszterből, illetve egy karbid közelében található zárványból.
Az elégtelen széntartalom vagy a nem megfelelő karbidképződés ellentétes problémát okoz: az acélból hiányozhat az ismétlődő érintkezés elviseléséhez szükséges keménység és kopásállóság, és képlékeny alakváltozás halmozódhat fel. A szén- vagy karbidtartalom növelése nem egyszerű megoldás, mivel a durva, fel nem oldódott karbidok és a szegregáció fokozhatják a repedésképződés kockázatát. A hőkezelésnek elegendő szenet kell feloldania a tervezett martenzit vagy kéreg kialakításához, szabályozott mennyiségű fel nem oldódott karbidot kell visszahagynia, és ausztenitesítés közben el kell kerülnie a túlzott durvulást.
Az ASM Handbook (2014) szerint a megfelelő mikroszerkezet után az acél tisztasága és a káros nemfémes zárványoktól való mentessége a nagy gördülőérintkezési-kifáradási élettartam elérésének egyetlen legfontosabb tényezője. A vákuumolvasztás és a kapcsolódó finomítási technológiák ezért erősebben befolyásolhatják a kifáradási élettartamot, mint egy kisebb kémiai összetételbeli változtatás. A feldolgozás előzményei számítanak.
Ezeket az anyaghatásokat statisztikai összefüggésben is értelmezni kell. Az ISO 281:2007 az alapminősítési élettartamot a 90%-os megbízhatósághoz tartozó élettartamként határozza meg; ennek brit átvétele a BS ISO 281:2007. A Schaeffler (2024) és a JTEKT (2024) hasonlóképpen úgy határozza meg az L10 értéket, mint azon fordulatok számát, amelyet az egymással látszólag azonos csapágyak 90%-a elér vagy meghalad, mielőtt az első anyagkifáradási jelek megjelennének. Ez a számított élettartam nem a pusztán a keménység által tett ígéret. Megadott feltételezések mellett egy populációt ír le, miközben a tényleges eredményt a mikroszerkezet, a zárványok, a feszültség, a kenés, a szennyeződés, a geometria és a gyártási szórás együttesen határozza meg.
Érintkezési mechanika, terheléseloszlás és feszültséggyűjtők
Koncentrált rugalmas érintkezés
A gördülőcsapágy nem széles, egyenletesen igénybe vett felületen keresztül viszi át a terhelést. Minden golyó vagy görgő egy kis érintkezési folton keresztül nyomódik a futópályához, koncentrált rugalmas érintkezést létrehozva. A helyi nyomás és a felszín alatti nyírófeszültségek a normálerőtől, a görbületi sugaraktól, a két test rugalmas tulajdonságaitól és az érintkezés alakjától függenek. Ez a Hertz-féle érintkezési probléma, a csapágyérintkezések azonban nem elszigetelt, tankönyvi pontok: a futópálya görbülete, az illeszkedés, a koronázás, az érintkezési szög és a görgők véges szélessége módosítja a feszültségmezőt.
Az SKF kézikönyve az érintkezési geometriát és a terheléseloszlást a csapágyak kifáradásának központi tényezőiként kezeli, mivel a legnagyobb ortogonális és nyírófeszültségek az érintkezési felület alatt alakulnak ki, nem feltétlenül a látható károsodás helyén. A futópálya görbületének megváltozása módosítja az érintkezési ellipszis méretét és nyomáseloszlását. A nem megfelelő végtehermentesítéssel rendelkező görgő nagy nyomáskoncentrációt hozhat létre a peremén, ahol a helyi feszültség jelentősen meghaladhatja a névleges csapágyterhelésből számított értéket. A futópálya hullámossága és alakhibája hasonló hatással jár, mivel a gördülőelem mozgása közben ingadozóvá teszi a terhelést.
A névleges keménység ezért önmagában nem határozhatja meg a teljesítményt. Az NTN a magas széntartalmú krómcsapágyacélt a gördülőelemek és futópályák szabványos anyagaként azonosítja; ennek gyakori jelölései közé tartozik az AISI 52100, valamint annak nemzeti vagy vállalati megfelelői. Az ebből az acélból készült alkatrész azonban eltérő feszültségtörténetet élhet át, ha megváltozik az illeszkedése, az érintkezési szöge vagy a futópálya profilja. Az acél biztosítja az anyag által nyújtott képességet, a geometria pedig meghatározza, hogy az érintkezés minden fordulat során ennek mekkora részét használja fel.
A felületi állapot szintén bekerül az érintkezési számításba. Ha az olajfilm vékony, a felületi érdesség kiemelkedései áthatolhatnak a kenőfilmen, helyi fémes érintkezést és rövid hullámhosszú nyomáscsúcsokat létrehozva. A vízszennyezés tovább súlyosbítja a helyzetet. Az U.S. Department of Energy 2024-es tanulmánya szerint az oldott vagy szabad víz fokozta a mikrokipattogzást és a gördülőérintkezési kifáradásból eredő repedéseket, továbbá fehérmaratásos anyag jelenlétével társult a repedési határfelületeken. A kenés ezért az érintkezési mechanika része, nem pusztán karbantartási kérdés.
A névleges élettartam számítása statisztikai mérnöki mutató, nem pedig annak ígérete, hogy minden csapágy pontosan egy meghatározott feszültségnél vagy fordulatszámnál fog meghibásodni. Az ISO 281:2007 meghatározza a kiváló minőségű, edzett csapágyacélból készült gördülőcsapágyak dinamikus terhelési tényezőinek és alap névleges élettartamának számítási módszereit; az alap névleges élettartam 90%-os megbízhatósághoz kapcsolódik. A BS ISO 281:2007 ennek brit átvétele. A Schaeffler meghatározása szerint az L10 az a fordulatszám, amelyet az elvileg azonos csapágyak 90%-a elér vagy meghalad az anyagkifáradás első jeleinek megjelenése előtt. A korrigált élettartam figyelembe veheti a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határterhelést, ezek a tényezők azonban továbbra is egy adott üzemeltetési rendszert írnak le, nem pedig önmagában a keménységet.
A gördülőelemek közötti terhelésmegoszlás
Az alkalmazott radiális vagy axiális terhelés megoszlik a gördülőelemek között, az eloszlás azonban nem egyenletes. A terhelési vonalhoz legközelebb eső elem viszi át a legnagyobb erőt, míg a csapágy kerületén távolabb elhelyezkedő elemek fokozatosan kisebb terhelést viselnek, és bizonyos körülmények között szinte egyáltalán nem terhelődnek. A terhelt zóna mérete és az egyes elemekre jutó erő függ a radiális hézagtól, a rugalmas alakváltozástól, az érintkezési szögtől, a gyűrűk merevségétől, az illesztéstől, az előfeszítéstől, a külső terheléstől és a belső geometriától.
A túl nagy hézaggal rendelkező csapágy a külső terhelést kevés számú elemre koncentrálhatja. Ekkor megnő a legnagyobb elemi terhelés, ami növeli a Hertz-féle nyomást és a felszín alatti feszültségciklust. A túl nagy előfeszítés ezzel ellentétesnek tűnő, de hasonló problémát hoz létre: több elem osztozik a terhelésen, ugyanakkor minden elem állandó erőt visel már a külső terhelés alkalmazása előtt. Ha az előfeszítés túl nagy, a súrlódásból eredő hőtermelés, az érintkezési nyomás és a kifáradásos károsodás egyaránt növekedhet. Következésképpen ugyanaz a csapágyacél nagyon eltérő élettartamot eredményezhet laza illesztés, szoros sajtolóillesztés vagy túl nagy előfeszítés esetén.
A hibás beállítás ismét megváltoztatja az eloszlást. A szögeltéréssel beépített belső és külső gyűrű arra kényszerítheti a golyót vagy görgőt, hogy az egyik futópályával a perem közelében érintkezzen. Hengeres görgőscsapágyakban a ferdeség a terhelést a görgők végei felé tolhatja; golyóscsapágyakban a gyűrű dőlése deformálhatja az érintkezési ellipszist és peremterhelést hozhat létre. A tengely hajlása, a ház deformációja és a pontatlan vállak akkor is létrehozhatják ezeket a feltételeket, ha a névleges csapágyterhelés a katalógus szerinti terhelhetőségen belül marad.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Az illesztések a rögzítésnél többre vannak hatással. A túl nagy sajtolóillesztés csökkentheti a belső hézagot, növelheti az előfeszítést és deformálhatja a vékony csapágygyűrűt. A laza illesztés lehetővé teheti a gyűrű kúszását vagy mikroszkopikus csúszását, ami frettinget és további felületi károsodást idéz elő. A JTEKT a dinamikus alap terhelési tényezőt a gördülési kifáradással szembeni teherbírás mérőszámaként írja le, és kijelenti, hogy az L10 a meghatározott csapágyacélokból vagy azokkal egyenértékű anyagokból gyártott csapágyak esetében 90%-os megbízhatóságnak felel meg. Ez a megállapítás feltételezi, hogy a csapágy a névleges terhelési módszerben figyelembe vett geometriai, terhelési és beépítési feltételek között üzemel.
A feszültségtörténet az anyagállapottól is függ. A Steels for Bearings című, 2011-es áttekintés megkülönbözteti az átedzett martenzites vagy bainites acélokat a kéregedzett acéloktól, amelyeknek edzett felületi rétegük van lágyabb mag felett. A NASA 1987-ben arról számolt be, hogy a keménység, a visszamaradt ausztenit, a szemcseméret, valamint a karbidok mérete, száma és területe befolyásolja a gördülőelemek kifáradási élettartamát. Az ASM Handbook 2014-es kiadása szerint a nagy gördülőérintkezési kifáradási élettartam elérésében a megfelelő mikroszerkezet után az acél tisztasága és a káros nemfémes zárványoktól való mentesség a legfontosabb tényező. Egy tiszta, megfelelően feldolgozott AISI 52100 érintkezés ezért azonos névleges terhelés mellett túlélhet egy keményebb, de szennyezettebb érintkezést.
Felületi hibák és geometriai megszakítások
A gördülőérintkezési kifáradásnak két fő eredete van. A felszín alól kiinduló kifáradás a futópálya alatt kezdődik, gyakran egy igénybevett zárvány vagy kedvezőtlen mikroszerkezetű terület közelében, és ismételt nyíróterhelés hatására kipattogzássá fejlődhet. A felületről kiinduló károsodás a futópálya vagy a gördülőelem felületén kezdődik, ahol az érdesség, a nem megfelelő kenés, a csúszás, a szennyeződés vagy valamely hiba feszültséget koncentrál. A különbségtétel azért fontos, mert a polírozott felület nem tudja eltávolítani a káros belső zárványt, miközben a kiváló belső tisztaság sem akadályozhatja meg, hogy egy horpadás ismétlődő repedésindító helyként működjön.
A nemfémes zárványok különösen fontosak, mivel rugalmas és határfelületi viselkedésük eltér a körülvevő acélétól. Az ASM megállapítása szerint a tisztaság fontosság szempontjából közvetlenül a megfelelő mikroszerkezet után következik. A feldolgozás fontosabb lehet, mint egy kisebb kémiai összetételbeli változás: a NASA 1987-es munkája a gördülőelemek kifáradási élettartamára hatással lévő tényezőként azonosította a kettős vákuumú olvasztást és az ahhoz kapcsolódó feldolgozási hatásokat. A kémiai összetétel meghatározza a lehetséges fázisokat és az edzhetőséget, az olvasztás, a kovácsolás, a hőkezelés és a karbidszabályozás azonban azt határozza meg, hogy a kész futópálya tartalmaz-e káros helyi jellemzőket.

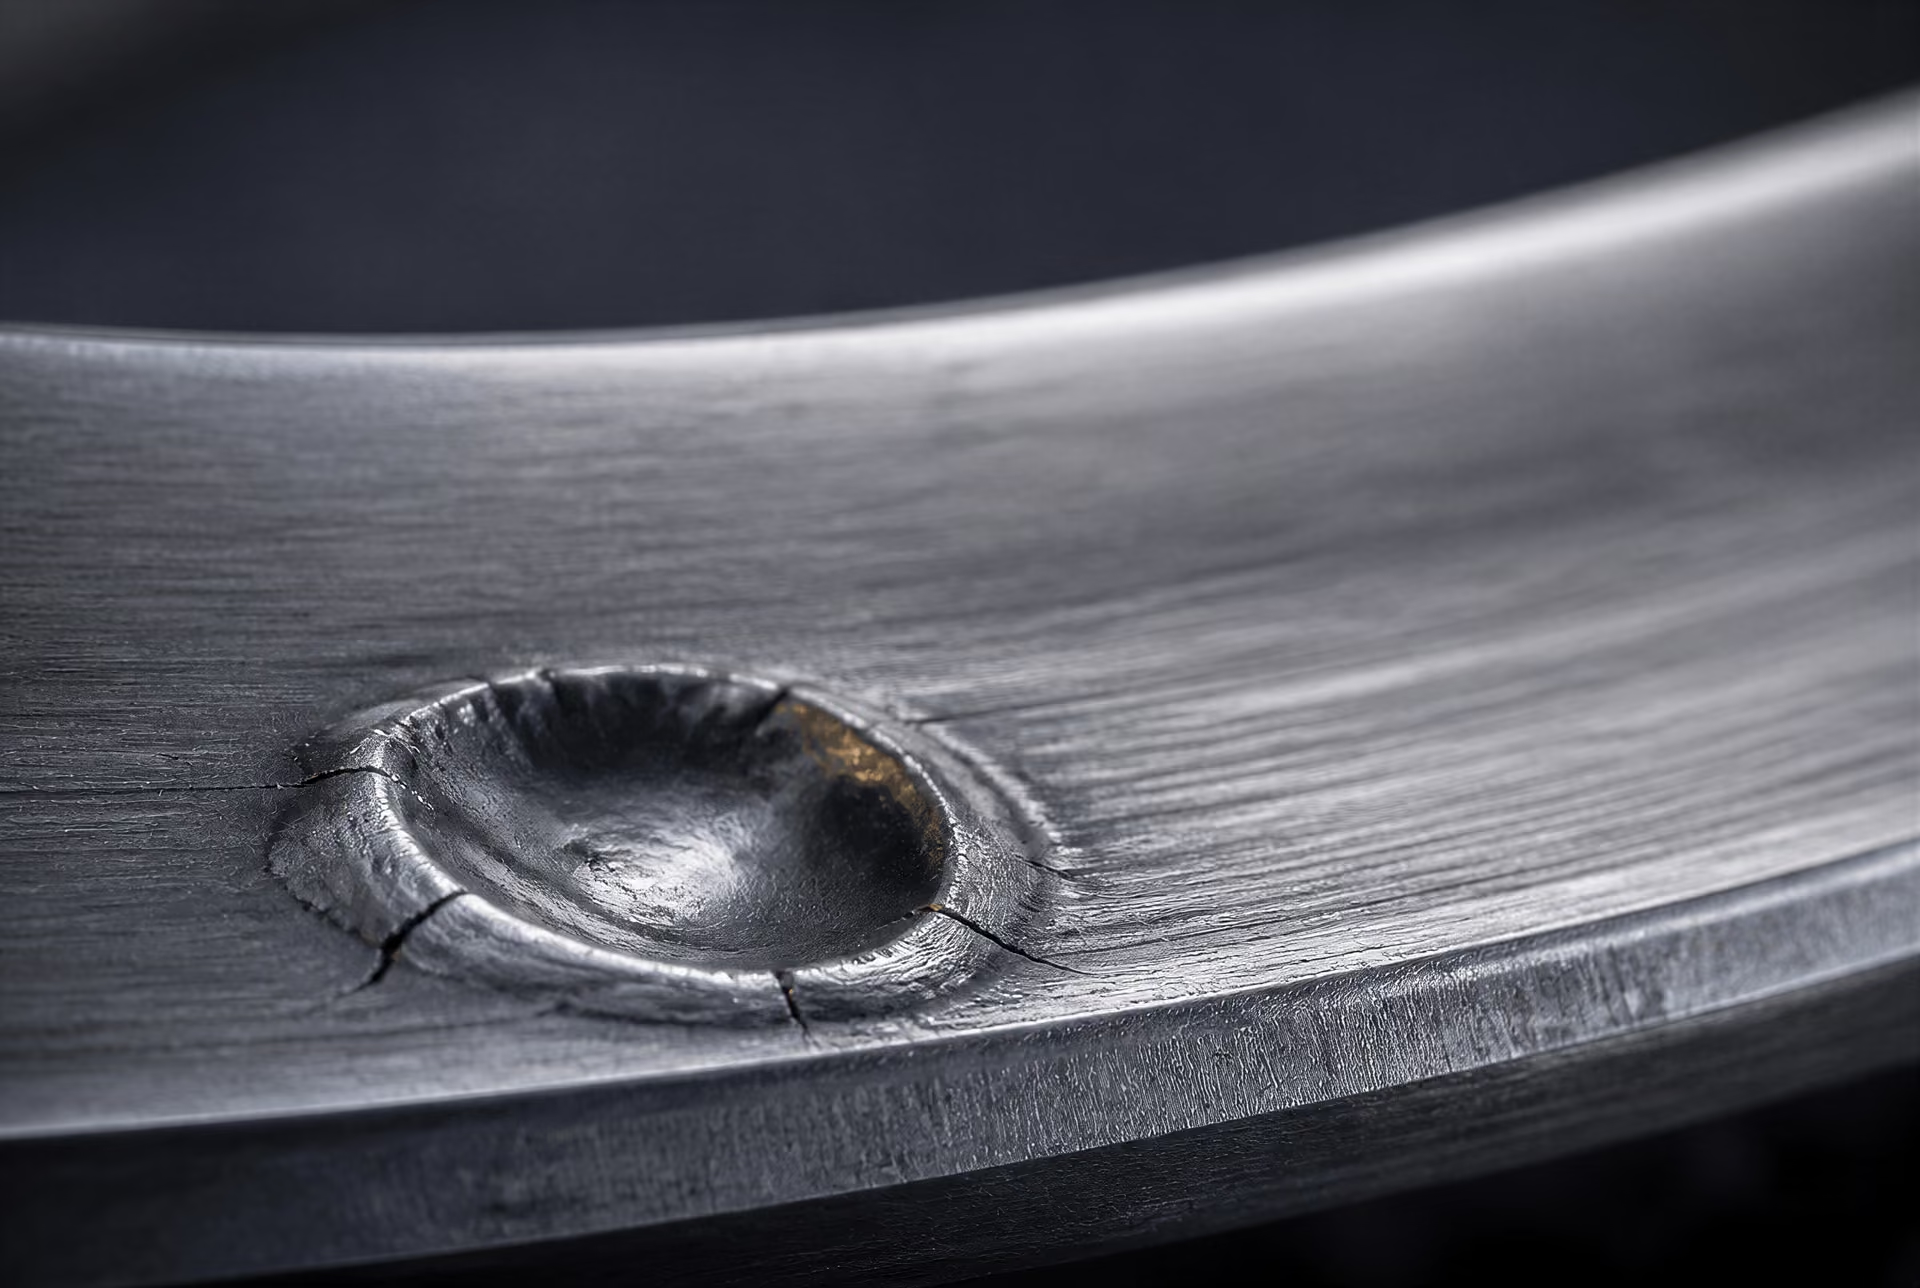
A kemény szennyeződés által okozott horpadás geometriai megszakítás, nem pusztán esztétikai nyom. Minden áthaladó elem nekiütődik a peremének, nyomáscsúcsot és képlékeny alakváltozási zónát létrehozva. A vállon, a futópályán vagy a görgő végén keletkező kezelési sérülés ugyanezt a hatást válthatja ki. A karcolások, a köszörülési égések, a hullámosság és a kiálló sorják megszakítják a tervezett érintkezési geometriát. Vékonyfilmes kenés mellett ezek a jellemzők mikrokipattogzást vagy a felületről kiinduló repedéseket indíthatnak el; nagyobb terhelés mellett pedig felgyorsíthatják a repedés nagyobb kipattogzássá fejlődését.
A gyakorlati következtetés közvetlen: a számított csapágyélettartam a csapágy, az acél, a geometria, az illesztések, az előfeszítés, a kenőanyag és a szennyeződési előzmények együttes üzemeltetési rendszeréhez tartozik. E tényezők bármelyikének megváltoztatása módosíthatja a helyi feszültségmezőt, miközben a névleges anyagminőség és keménység változatlan marad.
Kenés, víz és mikropitting
A filmelválasztás és a fém–fém kölcsönhatás
A kenés nem csupán a gördülőelem és a gördülőpálya közötti súrlódást csökkenti. A kenőanyagfilm megváltoztatja azt is, ahogyan a két felület továbbítja a terhelést. Teljes elasztohidrodinamikus kenés esetén a magával ragadott filmben kialakuló nyomás elválasztja egymástól a szemközti felületi egyenetlenségek nagy részét, ezért a névleges Hertz-féle érintkezést főként a kenőanyag közvetíti, nem pedig az acélfelület ismétlődő csúcsai. Amikor a filmvastagság a felületi érdességhez képest lecsökken, a felületi egyenetlenségek érintkezése nagyobb terhet visel. Helyi feszültségeik jelentősen meghaladhatják a sima felületek érintkezésére számított feszültséget, még akkor is, ha a csapágyra ható terhelés nem változott.
Ez a különbségtétel azért fontos, mert a csapágyszámítások rendszerint a geometriai, terhelési és anyagjellemzőkből indulnak ki. Az ISO 281:2007 szabvány módszereket határoz meg a kiváló minőségű, edzett csapágyacélból gyártott gördülőcsapágyak dinamikus terhelhetőségének és alap névleges élettartamának kiszámítására. Az alap névleges élettartam 90%-os megbízhatósághoz kapcsolódik. A Schaeffler ugyanezen statisztikai értelemben írja le az L10 értéket: azon fordulatok száma, amelyet az azonosnak tekintett csapágyak 90%-a elér vagy meghalad, mielőtt az anyag kifáradásának első jelei megjelennének. A JTEKT hasonlóképpen a gördülési kifáradással szembeni kapacitás mérőszámaként határozza meg az alap dinamikus terhelhetőséget, az L10 értéket pedig a meghatározott csapágyacélokból vagy azokkal egyenértékű anyagokból készült csapágyak 90%-os megbízhatóság melletti élettartamaként.
E meghatározások nem teszik a kenést másodlagos korrekcióvá. Megkülönböztetik a számított referencia-élettartamot egy adott csapágy adott gépben elért üzemi eredményétől. A korrigált élettartamra vonatkozó módszerek figyelembe veszik a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határterhelést, mivel ezek a tényezők módosítják a felületet és a felszín alatti rétegeket ténylegesen elérő feszültségeket. A magas széntartalmú króm-csapágyacélból készült csapágy — amelyet az NTN a gördülőelemek és a gördülőpályák szabványos anyagaként jelöl meg — akkor is korai károsodást szenvedhet, ha a kenőanyaga nem képes fenntartani a felületek elválasztását.
A filmvastagság a viszkozitástól, a sebességtől, a terheléstől, a hőmérséklettől, a felületi minőségtől és az érintkezés geometriájától függ. A hőmérséklet emelkedése csökkenti a viszkozitást; a lassú, oszcilláló mozgás megakadályozhatja a megfelelő film kialakulását; a nagy terhelés pedig összenyomja a filmet, miközben növeli a felszín alatti feszültséget. A tengelyeltérés és a peremterhelés tovább koncentrálja a nyomást egy kis tartományban. Ha ehhez koptató részecskék is társulnak, azok bemélyedéseket hozhatnak létre a gördülőpályán, maradandó feszültséggyűjtő helyet képezve, amely a szennyeződés továbbhaladása után is megmarad. A víz csökkentheti a kenőanyagfilm teljesítményét, elősegítheti a korróziót, megváltoztathatja az adalékanyagok reakcióit, és módosíthatja a felületek kölcsönhatását. Az érintkezés ekkor ismételten válthat a részleges elválasztás és a közvetlen fém–fém ütközés között.
A mikropitting mint felületi kifáradási folyamat
A mikropitting a felületi kifáradás egyik formája, nem egyszerűen érdességi hiba vagy esztétikai elszíneződés. Akkor kezdődik, amikor az ismétlődő érintkezések a felületi egyenetlenségek között, a csúszás, a helyi képlékeny alakváltozás és a felszínközeli húzófeszültségek nagyon kis repedéseket hoznak létre. A repedések a felület alatt kis szögben terjedhetnek, majd sok apró gödörből álló, szürke vagy matt, deresedett területeken nyílhatnak a felszínre. Ezért a felület csak enyhén elszíneződöttnek tűnhet, miközben teherátadó geometriája és repedéssűrűsége már változik.
A kritikus változó az érintkezési feszültség és a filmelválasztás együttes állapota. Az alacsony lambda-arány — vagyis a kenőanyagfilm vastagságának és az összetett felületi érdességnek az aránya — azt jelenti, hogy több felületi egyenetlenség kerül kölcsönhatásba. A csúszás nyírófeszültséget adhat az ismétlődő, gördülés által létrehozott nyomóterheléshez. Ha egy kiemelkedés, bemélyedés vagy zárvány kellően megnöveli a helyi feszültséget, a repedés a felületen vagy annak közelében kiindulhat, majd ciklikus terhelés hatására terjedhet. A mikrogödrök nagyobb lemezes leválási károsodássá egyesülhetnek, bár az átmenet nem automatikus és nem azonnali.
Ezért a névleges keménység önmagában nem képes előre jelezni a csapágy élettartamát. A NASA 1987-ben arról számolt be, hogy a keménység, a visszamaradt ausztenit, valamint a szemcseméret és a karbidok mérete, száma és területi aránya egyaránt befolyásolja a gördülőelemek kifáradási élettartamát. Az acél feldolgozási előzményei szintén számítanak: a kettős vákuumolvasztás és a tisztaságot javító kapcsolódó eljárások erősebben befolyásolhatják az élettartamot, mint az ötvözet kémiai összetételének mérsékelt módosítása. Az ASM Handbook 2014-es, csapágyacélokkal foglalkozó része szerint a nagy gördülési érintkezési kifáradási élettartam elérésében a megfelelő mikroszerkezet után az acél tisztasága és a káros nemfémes zárványoktól való mentesség a legfontosabb tényező.
Egy zárvány és a kenőanyaggal kapcsolatos felületi hiba kölcsönhatásba léphet egymással. A gördülőpálya alatti zárvány rugalmas modulusbeli eltérést és helyi feszültségkoncentrációt hoz létre. A rossz filmelválasztás ezután erős felületi terhelést ad hozzá a felszín alatti hely fölött. Fordítva, egy mikrogödör vagy egy szennyeződés okozta bemélyedés növelheti a feszültségteret egyébként ártalmatlan acélterület körül. Az így kialakuló kifáradási folyamat ezért a teljes csapágyrendszerhez tartozik, nem pedig az anyagtanúsítványon feltüntetett keménységértékhez.
A 2011-es Steels for bearings című áttekintésben ismertetett fő anyagcsaládok az egész keresztmetszetükben edzett, martenzites vagy bainites acélok, illetve a lágyabb mag felett kemény felületi réteggel rendelkező, kéregedzett acélok. Mindkét csoport megfelelő gördülési érintkezési teljesítményt biztosíthat, de egyik sem teszi szükségtelenné a szabályozott gyártást, a megfelelő hőkezelést, az elégséges kenést és a tiszta üzemi körülményeket. A kemény felület ellenállhat a bemélyedésnek, miközben mégis kifáradási repedéseket fejleszthet, ha az érintkezés ismételten erős kölcsönhatásba kerül a felületi egyenetlenségekkel.
Vízszennyeződés és a fehér maratású anyag jelentősége
A víz aktív szennyezőanyag a gördülőcsapágyban, nem csupán a kenőanyag viszkozitását csökkentő hígító. Jelen lehet oldott vízként, szabad vízként, kondenzátumként vagy diszpergált emulzió formájában. Hatásai a koncentrációtól, a hőmérséklettől, a kenőanyag kémiájától, az üzemi sebességtől és az acélfelület állapotától függnek. A víz csökkentheti a filmképző képességet, elősegítheti a hidrogénhez kapcsolódó reakciókat vagy a korróziót, megzavarhatja az adalékanyagok által létrehozott filmeket, valamint elősegítheti olyan korrozív vagy mechanikailag károsodott helyek kialakulását, amelyekből a kifáradás kiindulhat.
A kenőanyagban oldott vagy szabadon jelen lévő víz fokozta a mikrogödrösödést és a gördülőérintkezési kifáradásból eredő repedéseket, továbbá a repedési határfelületeken fehér maratási anyag megjelenésével társult. Preliminary evidence
Az Egyesült Államok Energiaügyi Minisztériumának Office of Scientific and Technical Information szervezetén keresztül 2024-ben ismertetett kísérleti munka szerint a kenőanyagokban található oldott vagy szabad víz növelte a mikropitting és a gördülési érintkezési kifáradásból eredő repedések előfordulását. Ugyanez a munka a vízszennyeződést a repedési határfelületeken megjelenő fehér maratású anyaggal is összefüggésbe hozta. Ez az eredmény a kenőanyag állapotát összekapcsolja mind a felületi károsodással, mind a kifáradási repedések környezetében megfigyelhető mikroszerkezeti jellemzőkkel. Nem jelenti azonban azt, hogy minden víznek kitett csapágy ugyanazon azonos úton megy tönkre, illetve hogy a fehér maratású anyagnak egyetlen univerzális oka lenne.
A fehér maratású anyag olyan mikroszerkezeti tartomány, amely a környező csapágyacélnál világosabban maródik, és gyakran repedések körül vagy sérült felületek alatt jelenik meg. A beszámolók ezt az anyagot az alkalmazott csapágytól, kenőanyagtól és üzemi előzményektől függően módosult ferrittel, karbidoldódással vagy -átrendeződéssel, erős képlékeny alakváltozással, repedéscsúcshatásokkal és hidrogénhez kapcsolódó mechanizmusokkal hozták összefüggésbe. A víz ezek közül egyes folyamatokhoz azáltal járulhat hozzá, hogy megváltoztatja a tribokémiai feltételeket és a repedéscsúcsnál lejátszódó reakciókat. Más esetekben a kiváltó ok a nagy feszültség, az elektromos kisülés, a csúszás, az anyaghibák vagy a hosszú távú alakváltozás lehet. A fehér maratású anyag egyetlen konkrét meghibásodási mechanizmus bizonyítékaként való kezelése túlbecsüli azt, amit önmagában a mikroszkópos vizsgálat megállapíthat.
A kenőanyag szennyeződését az acél tisztaságától is külön kell választani. A víz, a részecskék és a lebomlott adalékanyagok a gyártás, az összeszerelés, a tárolás vagy az üzemeltetés során kerülhetnek a csapágyba; a nemfémes zárványok viszont az acélgyártási és feldolgozási eljárás jellemzői. Az ASM tisztaságra vonatkozó következtetése az utóbbiakra vonatkozik. A tiszta acélt is károsíthatja a szennyezett kenőanyag, miközben a nagy hatékonysággal szűrt kenőanyag sem tudja eltávolítani a gördülőpálya alatt már beágyazódott zárványt. Üzemi körülmények között azonban a mechanizmusok erősíthetik egymást: a zárvány felszín alatti feszültséggyűjtő helyként szolgál, a víz által gyengített film növeli a felületi egyenetlenségek terhelését, és az így kialakuló repedés a határfelületén fehér maratású anyagot fejleszthet.
Az élettartam növeléséhez ezért az érintkezés mindkét oldalát ellenőrzés alatt kell tartani. Az anyagválasztás és az olvasztási eljárás csökkenti a belső repedésindítási helyek számát; a hőkezelés szabályozza a martenzit, a bainit, a visszamaradt ausztenit és a karbidok állapotát; a szűrés és a tömítés korlátozza a részecskék és a víz bejutását; a kenőanyag megválasztása pedig fenntartja a filmelválasztást a tényleges hőmérsékleten és sebességnél. Az így elért élettartam statisztikai rendszereredmény, nem pedig egyszerűen az ötvözetjelből vagy a névleges keménységből következő érték.
A repedésképződéstől a gördülőérintkezési tönkremenetelig
A gördülőérintkezési kifáradás a terhelt felület alatt, azon vagy annak közelében kezdődik, amikor az ismétlődő Hertz-féle érintkezési feszültségek meghaladják az acél helyi ellenállását. A csapágy futópályája simának és sértetlennek tűnhet, miközben minden egyes áthaladó gördülőelem rövid idejű, intenzív feszültségimpulzust hoz létre. A maximális ortogonális nyírófeszültség általában a felület alatt helyezkedik el, de helyzete és nagysága az érintkezési geometriától, a terheléseloszlástól, a kenéstől, a felületi topográfiától és a vonóerőtől függően változik. Egy hiba, karbidcsoport, maradófeszültség-mező vagy mechanikailag sérült tartomány a ciklikus feszültséget annyira koncentrálhatja, hogy repedésmag keletkezzen.
A későbbi tönkremenetelt önmagában a névleges keménység nem határozza meg. A nagy széntartalmú krómcsapágyacéloknak — köztük az átedzett csapágyalkatrészeknél használt 100Cr6 és AISI 52100 jelölésű acéloknak — a kifáradási teljesítménye jelentősen eltérhet a tisztaságtól, a hőkezeléstől, a visszamaradt ausztenit mennyiségétől, a karbidok morfológiájától és a feldolgozás előzményeitől függően. Az NTN a nagy széntartalmú krómcsapágyacélt a gördülőelemek és a futópályák szabványos anyagaként azonosítja. A Steels for bearings (2011) című áttekintés a csapágyacélokat teljes keresztmetszetükben edzett martenzites vagy bainites minőségekre, illetve betétedzett acélokra osztja; utóbbiaknál a kemény felületi réteget lágyabb mag támasztja alá. Mindkét anyagcsalád gördülőérintkezési kifáradással tönkremehet, de a feszültségprofiljuk és a repedési útvonaluk eltérő.
Felület alatti repedésképződés
A nemfémes zárvány gyakran a helyi feszültségkoncentráció legfontosabb forrása a látszólag tiszta csapágyacélban. Az oxidok, szulfidok, szilikátok és összetett zárványcsoportok rugalmassági modulusuk, alakjuk, kötésük és alakíthatóságuk tekintetében eltérnek a körülöttük lévő megeresztett martenzites mátrixtól. Ismétlődő gördülőérintkezés hatására a zárvány és a mátrix határfelülete elválhat, vagy a mátrixban repedés keletkezhet egy éles zárványszél mellett. A repedés ezt követően a ciklikus, felület alatti nyírófeszültség tartományában terjed.
Az ASM Handbook csapágyacélokról szóló, 2014-es tárgyalása szerint a megfelelő mikroszerkezetet követően az acél tisztasága és a káros nemfémes zárványoktól való mentesség a legfontosabb egyedi tényező a nagy gördülőérintkezési kifáradási élettartam elérésében. Ez nem jelenti azt, hogy minden zárvány tönkremenetelt okoz. A méret, a morfológia, a helyzet, a maximális feszültségi zónától mért távolság, a tájolás és a helyi feszültségtörténet mind számít. Egy kicsi, lekerekített zárvány ártalmatlan lehet, míg egy nagyobb, szögletes oxid közvetlenül a gördülési nyomvonal alatt kritikus szerepet tölthet be.
A mikroszerkezet szabályozza, hogyan reagál az acél a hiba környezetében. A NASA 1987-es, csapágykifáradással foglalkozó munkája szerint a keménység, a visszamaradt ausztenit, a szemcseméret, valamint a karbidok mérete, száma és területe befolyásolja a gördülőelemek kifáradási élettartamát. A túlzott karbid-szegregáció repedési útvonalakat hozhat létre; a visszamaradt ausztenit nem megfelelő mennyisége megváltoztathatja a méretstabilitást és az átalakulási viselkedést; a durva szemcsék vagy a nem megfelelő megeresztés pedig csökkentheti a ciklikus károsodással szembeni ellenállást. A feldolgozás hatása felülmúlhatja az egyszerű kémiai összetétel-összehasonlítás jelentőségét. A kettős vákuumolvasztás például javíthatja a kifáradási teljesítményt a káros zárványok mennyiségének csökkentésével akkor is, ha a névleges ötvözetelemzés alig változik.
Az első repedés ezért a terhelt anyagrendszeren belül lejátszódó helyi esemény. Sok cikluson át inaktív maradhat, rövid szakaszon a futópályával párhuzamosan terjedhet, vagy a környező feszültségmező változásával a felület felé fordulhat. Egy hozzáférhető keresztmetszeten mért keménységi érték nem képes megmutatni, hogy e feltételek közül melyik áll fenn.
Repedésterjedés és lepattogzás
Amint egy felület alatti repedés eléri a kritikus méretet, az ismétlődő gördülés és csúszás keresztülhajtja a terhelt anyagon. A repedésfelületek összedörzsölődhetnek, oxidálódhatnak, illetve kopási törmeléket halmozhatnak fel. A repedés elágazhat, amikor karbidokkal, korábbi ausztenitszemcse-határokkal, zárványokkal vagy eltérő maradófeszültségű tartományokkal találkozik. Végül egy ág összekapcsolódik a futópálya felületével, vagy egy felületközeli repedés leválasztja az acél egy darabját.
A lepattogzás az ennek eredményeként bekövetkező anyagleválási esemény: a keményített futópálya vagy gördülőelem egy darabja leválik, és törött fenekű, megemelkedett vagy elmozdult szélű krátert hagy maga után. A levált darab nem pusztán folt vagy polírozott nyom. Ez kifáradás következtében keletkezett csapágyacél-darab, a kráter pedig növeli az ütések, a rezgés és a helyi feszültség mértékét, amikor a további gördülőelemek áthaladnak rajta. A levált részecskék a kenőanyagban is keringhetnek, másodlagos benyomódásokat és további feszültségkoncentrációkat létrehozva.
Ez a folyamat magyarázza, hogy a látható károsodás miért lehet sokkal nagyobb, mint a kiváltó hiba. Egy mikroszkopikus zárvány repedést indíthat el, miközben a végső lepattogzás a repedés elágazását és az ismétlődő felületi terhelést követően milliméteres nagyságrendű területet távolít el. A terhelés a teljes alkatrész statikus folyáshatára alatt maradhat, a hiba és a repedéscsúcs helyi ciklikus feszültségei mégis kifáradást okozhatnak.
A csapágyélettartam terminológiáját el kell különíteni ettől a metallurgiai folyamattól. Az ISO 281:2007 meghatározza a kiváló minőségű, edzett csapágyacélból gyártott gördülőcsapágyak dinamikus teherbírásának és alapminősítési élettartamának számítási módszereit; az alapminősítési élettartam 90%-os megbízhatóságnak felel meg. A BS ISO 281:2007 ennek brit átvétele. A Schaeffler az L10 értéket úgy határozza meg, mint az azonosnak tekinthető csapágyak 90%-a által elért vagy meghaladott fordulatszámok számát az anyagkifáradás első jeleinek megjelenése előtt, a JTEKT pedig ugyanezt a 90%-os alapot adja meg a meghatározott csapágyacélokból vagy azokkal egyenértékű anyagokból készült csapágyakra. Az L10 statisztikai viszonyítási alap, nem pedig ígéret arra, hogy minden csapágy ezen a ponton fog lepattogzani. A korrigált élettartam figyelembe veheti a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határterhelést. Működő rendszert ír le, nem pedig a kémiát önmagában.
Felületről kiinduló kifáradás és mikropitting
A felületről kiinduló károsodás ott kezdődik, ahol az érintkezés ki van téve a kenési és kezelési körülményeknek. Ha a kenőanyagfilm túl vékony a kombinált felületi érdességhez képest, az egymással szemben mozgó egyenetlenségek ismételten érintkeznek. Az alacsony viszkozitás, az elégtelen kenőanyag-utánpótlás, a túl magas hőmérséklet, a csúszás, a vízszennyezés és a nem megfelelő kenőanyag-kémia mind csökkentheti a film védőhatását. Egy kemény részecske vagy szerelési ütés által okozott bemélyedés sekély mélységénél élesebb feszültségkoncentrációt hoz létre. Az érintkezésen áthaladó törmelék benyomhatja az egyik futópályát, és peremet emelhet a bemélyedés körül, így repedéseket indíthat el annak szélén.
A mikropitting a felületi kifáradás korai formája, amelyet számos kisméretű, sekély üreg, valamint szürke vagy matt, deres megjelenés jellemez. Összefügg az egyenetlenségek kölcsönhatásával, a helyi képlékeny alakváltozással, a felületről kiinduló repedésekkel és a felületközeli anyag elvesztésével. A mikropitting nem azonos a kialakult lepattogzással. A lepattogzás nagyobb kifáradási kráter, amely akkor jön létre, amikor a repedésterjedés egy összefüggő anyagdarabot leválaszt; a mikropitting ezzel szemben általában finom, eloszlott felületianyag-veszteségből áll, még az ilyen mértékű leválás előtt. Ha a kenési és terhelési feltételek továbbra is kedvezőtlenek, a mikrogödrök egyesülhetnek, mélyülhetnek, és súlyosabb, felületről kiinduló kifáradássá fejlődhetnek.
A víz mindkét mechanizmust súlyosbíthatja. Az Egyesült Államok Energiaügyi Minisztériumának 2024-es tanulmánya szerint a kenőanyagban oldott vagy szabad formában jelen lévő víz növelte a mikropittinget és a gördülőérintkezési kifáradásból eredő repedéseket, továbbá összefüggött a repedéshatárfelületeken megjelenő fehérmaratási anyaggal. A fehérmaratási anyag önmagában nem diagnózis, hanem metallurgiai jellemző: jelenlétét a repedés geometriájával, a helyi alakváltozással, a termikus előzményekkel és az üzemeltetési körülményekkel együtt kell értelmezni.
A meghibásodás utáni vizsgálatnak ezért több megfigyelést kell egyesítenie. A törés helye jelzi, hogy a kiváltó folyamat a felület alatt indult-e, vagy kapcsolatban állt-e a felülettel; a metallográfia feltárja a martenzitet, a bainitet, a visszamaradt ausztenitet, a karbidokat, a dekarbonizációt és a fehérmaratási tartományokat; a zárványelemzés megállapítja, hogy található-e nemfémes részecske a kiindulási helyen; a kenőanyaggal, a tömítéssel, a szennyeződéssel és a terheléssel kapcsolatos adatok pedig ellenőrzik az üzemeltetési magyarázatot. Az érintkezési feszültség, a tengelyeltérés, az üzemciklus és a vonóerő magyarázatot adhat arra, hogy egy hiba miért vált aktívvá. Egy csapágy anyageredetű okát azonban önmagában sem egy lepattogzásról készült fénykép, sem egy keménységi mérés alapján nem lehet megállapítani.
Gyártási útvonalak és minőség-ellenőrzés
Az ASTM STP 1327 a csapágyacél gyártását négy, egymáshoz kapcsolódó szakasz köré szervezi: acélgyártás, átedzés, betétedzés és felületmódosítás. Ez a sorrend hasznosabb annál, mint ha egy anyagminőség-jelölést a kifáradási képesség teljes leírásaként kezelnénk. Egy csapágy készülhet elismert, nagy széntartalmú krómacélból, mégis gyenge gördülőérintkezési kifáradási élettartamot mutathat, ha a zárványok mennyisége és jellemzői, a karbidszerkezet, a hőkezelési reakció vagy a késztermék geometriája nincs szabályozva. A NASA 1987-es áttekintése ugyanerre a gyakorlati következtetésre jut: a keménység, a visszamaradó ausztenit, a szemcseméret, valamint a karbidok mérete, száma és területi aránya mind befolyásolja a gördülőelemek kifáradási élettartamát, miközben az olyan gyártási különbségek, mint a kettős vákuumos olvasztás, nagyobb jelentőségűek lehetnek, mint a kémiai összetétel mérsékelt változásai.
Primer és szekunder acélgyártás
Feldolgozási és minőség-ellenőrzési folyamat
- Olvasztás és finomítás A kémiai összetétel, a gázok, a salak kölcsönhatásai és a zárványképződés szabályozása.
- Öntés és újraolvasztás A szegregáció és a belső folytonossági hiányok korlátozása szabályozott dermedéssel vagy újraolvasztással.
- Kovácsolás vagy hengerlés Az öntött szerkezet finomítása, valamint az alakváltozás, a sávosodás és a szemcseméret szabályozása.
- Hőkezelés A martenzit, a bainit, a karbidok, a visszamaradt ausztenit és a maradó feszültség kialakítása.
- Vizsgálat A tisztaság, a keménység, a mikroszerkezet, a geometria, a felületi állapot és a kéregmélység ellenőrzése.
Az útvonal az adaganyag kiválasztásával, olvasztással és finomítással kezdődik. Az NTN leírása szerint a nagy széntartalmú krómacél szabványos anyag a gördülőelemek és a futópályák számára, míg más alkalmazások ötvözött, átedzhető acélokat, bainites anyagminőségeket vagy betétedzhető acélokat használnak. Az ismerős AISI 52100 jelölés, amelyet a csapágyminőségű rúd- és huzalanyagokra általában ASTM A295 Grade 52100 formában írnak, nem garantálja, hogy az egyik olvasztásból vagy gyártótól származó anyag belső minősége azonos lesz a másikéval. A kémiai határértékek egy összetételi tartományt határoznak meg; nem határozzák meg a nemfémes zárványok számát, méretét, alakját vagy eloszlását.
A primer acélgyártás kialakítja az alapösszetételt, és eltávolítja az oldott oxigén, kén és más nem kívánatos elemek egy részét. A szekunder metallurgia ezután szabályozza azokat a részleteket, amelyek a gördülőérintkezésben kritikussá válnak: a dezoxidációs gyakorlatot, a vákuumkezelést, a salak–fém reakciókat, a hőmérsékletet, a keverést, a zárványmódosítást és az öntési körülményeket. A kalciumkezelés például módosíthatja a zárványok alakját, de egy kevésbé szögletes zárvány nem válik automatikusan ártalmatlanná egy nagy igénybevételű futópályán. Továbbra is számít a kémiai összetétele, mérete, a kontaktushoz viszonyított helyzete és a környező mátrixhoz való kötődése.
A tiszta acélhoz a teljes gyártási útvonal szabályozása szükséges. Az áttöltés közbeni újraoxidáció, a magával ragadott salak, az öntőforma-por okozta szennyeződés, a nem megfelelő közbensőüst-üzemeltetés és a középvonalbeli szegregáció olyan hibákat idézhet elő, amelyeket a végső keménységvizsgálat nem mutat ki. Az elektrosalakos újraolvasztás, a vákuumíves újraolvasztás és más finomítási útvonalak csökkenthetik bizonyos hibatípusok mennyiségét, de mindegyiknek megvannak a technológiai korlátai, ezért az anyagot nem önmagában a technológia neve, hanem az ennek eredményeként létrejött anyagminőség alapján kell megítélni. A kovácsolás vagy hengerlés ezt követően feldarabolja az öntött szerkezetet és újraelosztja a szegregációt; a redukciós viszony, az alakítási hőmérséklet és a hűtési előzmények befolyásolják a karbidsávosságot, a szemcseméretet és az ultrahangos kimutathatóságot.
A szén-, króm-, mangán-, szilícium-, foszfor- és kéntartalmat felsoroló tanúsítvány ezért csak a kémiai megfelelőséget igazolja. Önmagában nem igazolja a gördülőérintkezési kifáradással szembeni teljesítményt. Az ASM Handbook 2014-es, csapágyacélokkal foglalkozó része a megfelelő mikroszerkezet után a tisztaságot és a káros nemfémes zárványoktól való mentességet nevezi a nagy gördülőérintkezési kifáradási élettartam elérésének egyetlen legfontosabb tényezőjének. Ez a sorrend arra figyelmeztet, hogy az acélokat nem szabad pusztán a névleges szén- vagy krómtartalom alapján rangsorolni.
A vákuumos olvasztás és újraolvasztás alapelvei
A vákuumos feldolgozás a gázokkal és a zárványokkal foglalkozik, de a „vákuumban olvasztott” megjelölés nem jelent egyetlen, egységes minőségi szintet. A vákuumindukciós olvasztás (VIM) csökkentett nyomáson olvasztja és finomítja az adaganyagot, elősegítve az oldott hidrogén eltávolítását és korlátozva a légköri szennyeződést, miközben lehetővé teszi az összetétel szoros szabályozását. A vákuumíves újraolvasztás (VAR) ezután vákuum alatt újraolvasztja a fogyóelektródát. A szabályozott megszilárdulás csökkentheti a szegregációt és az üregeket, valamint tisztább és egyenletesebb tömböt eredményezhet. A VIM–VAR útvonalat gyakran kettős vákuumos olvasztásnak nevezik.
A cél nem egyszerűen a keménység növelése. Az alacsonyabb hidrogéntartalom csökkenti a pikkelyes leválás és a belső repedések kockázatát; a jobb megszilárdulásszabályozás mérsékli a káros szegregációt; az alacsonyabb zárványterhelés pedig csökkenti a helyi feszültségkoncentrációt ismételt hertzi érintkezés esetén. A NASA 1987-es megállapításai ebben az összefüggésben fontosak, mert a gyártási előzményeket az összetétel mellé, esetenként pedig elé helyezik az élettartamot meghatározó tényezőként. Két, azonos névleges előírásnak megfelelő olvasztás eltérően reagálhat a gömbösítő izzításra, az ausztenitesítésre, az edzésre és a megeresztésre, mivel a korábbi szegregációjuk és karbidállományuk különbözik.
Az újraolvasztás kompromisszumokkal is jár. Az elektróda minősége, az ív stabilitása, az olvasztási sebesség és a tömb geometriája befolyásolja a szegregációt és a hibákat. Az újraolvasztott anyag továbbra is kovácsolást, hőkezelést és vizsgálatot igényel. A vákuumkezelés nem képes helyreállítani a kedvezőtlen kész mikroszerkezetet, és nem távolítja el a futópálya köszörülési égését sem. Emellett nem szünteti meg a kenés és az üzemi szennyeződés szabályozásának szükségességét. Az U.S. Department of Energy által 2024-ben ismertetett kísérleti munka szerint a kenőanyagban oldott vagy szabad formában jelen lévő víz növelte a mikropittinget és a gördülőérintkezési kifáradásból eredő repedéseket, továbbá összefüggést mutatott a repedési határfelületeken megjelenő fehér maratási anyaggal. Az anyagfeldolgozás és az üzemi körülmények az érintkezési zónában találkoznak.
Az acélgyártás után az ASTM STP 1327 átedzés, betétedzés és felületmódosítás közötti különbségtétele segít meghatározni, hogy mit kell ellenőrizni. Az átedzett martenzites vagy bainites acéloknál a keményített réteg a működő alkatrész teljes keresztmetszetén áthalad. A betétedzett acélok kemény, szénnel dúsított felületet biztosítanak egy lágyabb és szívósabb mag felett, ami javíthatja a benyomódással szembeni ellenállást és alátámaszthatja a felszín alatti feszültségeket. A felületmódosítás magában foglalhat szabályozott köszörülést, szuperfiniselést, nitridálást vagy más olyan kezeléseket, amelyek módosítják az érdességet, a maradó feszültséget vagy a felület közeli keménységet. Ezek az útvonalak megváltoztatják a feszültségteret; a zárványokat azonban nem teszik irrelevánssá.
A tisztaság és a mikroszerkezet vizsgálata
A metallográfia összekapcsolja a gyártási útvonalat azzal a szerkezettel, amely ténylegesen viseli a terhelést. A polírozott és maratott metszet feltárhatja a korábbi ausztenitszemcse méretét, a martenzitet vagy bainitet, a karbidhálózatokat, a sávosságot, a dekarbonizációt, az edzési repedéseket és a rendellenes alkotókat. Az optikai mikroszkópiát gyakran pásztázó elektronmikroszkópiával és energiadiszperzív analízissel egészítik ki, amikor egy zárvány vagy repedés kiindulási helyének azonosítása szükséges. Nem pusztán az a kérdés, hogy az acél kemény-e, hanem az is, hogy mátrixa és másodlagos fázisai stabil, repedésálló szerkezetet biztosítanak-e.
A zárványminősítés a nemfémes anyag mennyiségét, típusát, méretét és eloszlását méri egy meghatározott összehasonlítási módszerrel, például az ASTM E45 szerint. Az oxid-, szulfid-, szilikát- és gömbös zárványokra vonatkozó minősítések olyan különbségeket is feltárhatnak, amelyeket a tömbi kémiai összetétel elfed. Az automatizált zárványelemzés kiegészítő méreteloszlási adatokat és zárványtérképeket szolgáltathat, míg az ultrahangos vizsgálat nagyobb belső folytonossági hiányokat mutathat ki egy gyártási tétel teljes térfogatában. A minősítés mintavételi eredmény, nem közvetlen élettartam-előrejelzés: egy ritka, a felszín alatti nyírófeszültség maximumának közelében elhelyezkedő zárvány meghatározhatja egy adott csapágy tönkremenetelét akkor is, ha az átlagos minősítés elfogadhatónak tűnik.
A karbidok vizsgálata ugyancsak szükséges a nagy széntartalmú krómacélok esetében. A túlzott karbidhálózatok, a durva, fel nem oldódott karbidok, a karbidsávosság vagy a nem megfelelő gömbösítés elősegítheti a repedések kialakulását, ronthatja a szívósságot, és egyenetlen reakciót okozhat az ausztenitesítés során. A méréseknek a karbidok méretére, számára, területi hányadára és eloszlására is ki kell terjedniük. A NASA kifejezetten mind a négy jellemzőt — a keménységgel, a visszamaradó ausztenittel és a szemcsemérettel együtt — a gördülőelemek kifáradási élettartamát befolyásoló változóként azonosítja.
A keménységmérés a hőkezelés eredményét igazolja, meghatározott skála és mérési helyek alkalmazásával, nem pedig egyetlen, kényelmesen hozzáférhető felületi mérési ponttal. A visszamaradó ausztenit külön mérést igényel, rendszerint röntgendiffrakcióval, mivel két azonos Rockwell-keménységű alkatrész különböző mennyiségű visszamaradó ausztenitet tartalmazhat, amely üzem közben átalakulhat vagy méretváltozást okozhat. A méretellenőrzés ezt követően vizsgálja a futópálya geometriáját, a köralakúságot, a hullámosságot, a radiális ütést, a betétedzett réteg mélységét, a köszörülési károsodást és a felületi érdességet. A kontaktus geometriája és a terheléseloszlás határozza meg a számított feszültségeket, ezért a kémiailag megfelelő, de rossz geometriájú acél nem alkot megfelelő kifáradási rendszert.
Az ISO 281:2007 meghatározza a kiváló minőségű edzett csapágyacélból készült gördülőcsapágyak dinamikus teherbírását és alap-élettartamát; az alap-élettartam a 90%-os megbízhatósághoz tartozó élettartam. A Schaeffler és a JTEKT ezért az L10-et statisztikailag határozza meg: ez az a fordulatszám, amelyet az egyformának tekintett csapágyak 90%-a elér vagy meghalad az anyagkifáradás első jeleinek megjelenése előtt. A módosított élettartam emellett figyelembe veszi a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határterhelést. A minőség-ellenőrzés megalapozza az anyag képességeit. A kémiai tanúsítványt azonban nem alakítja át L10-garanciává.
Teljes keresztmetszetében edzett és kérgedzett csapágyacélok
A csapágyacélokat gyakran kétféle anyagszerkezeti felépítés szerint különböztetik meg: a teljes keresztmetszetében edzett acéloknál a hasznos keresztmetszet a kontaktfelülettől a belső részek felé kemény, míg a kérgedzett acéloknál a kemény külső réteget szívósabb, alacsonyabb széntartalmú mag támasztja alá. A különbség nem egyszerűen a „kemény” és „lágy” közötti választás. Meghatározza, hogyan kezelhetők a kontaktfeszültségek, a felszín alatti nyírófeszültségek, az ütőterhelések, a repedésterjedés és a gyártás során fellépő alakváltozások.
Egyik anyagszerkezeti felépítés sem garantál meghatározott csapágyélettartamot. Az ISO 281:2007 szabvány módszereket határoz meg a kiváló minőségű, edzett csapágyacélból készült gördülőcsapágyak dinamikus teherbírásának és alapminősítési élettartamának kiszámítására; az alapminősítési élettartam a 90%-os megbízhatósághoz tartozó élettartam. A Schaeffler és a JTEKT hasonlóképpen úgy határozza meg az L10 értéket, mint azon fordulatok számát, amelyet az egymással látszólag azonos csapágyak 90%-a elér vagy meghalad, mielőtt az anyag kifáradásának első jelei megjelennének. Ez a statisztikai eredmény a csapágyak sokaságát jellemzi, nem pedig egy keménységi számot.
Egyenletes keménység a teljes keresztmetszetben
A teljes keresztmetszetükben edzett csapágyacélok általában nagy széntartalmú krómtartalmú acélminőségek, például az AISI/SAE 52100, amelyet az EN ISO 683-17 szabvány 100Cr6, a JIS G 4805 pedig SUJ2 jelöléssel is megad. Az NTN a nagy széntartalmú krómtartalmú csapágyacélt a gördülőelemek és a gördülőpályák szabványos anyagaként azonosítja. Ausztenitesítés, edzés és megeresztés után az acélban finoman eloszló karbidokat tartalmazó, túlnyomórészt martenzites szerkezet alakul ki. A bainites teljes keresztmetszeti edzés egy másik, egyes csapágykialakításoknál és hőkezeléseknél alkalmazott eljárás; az átalakulási ciklust úgy választják meg, hogy elérjék a szükséges szilárdságot, méretstabilitást és kifáradási teljesítményt.
A legfontosabb előny a folytonosság. A gördülőpálya vagy a gördülőelem nem vált át hirtelen kemény kéregből lényegesen lágyabb belső részbe. A felszín alatti feszültségek ezért a terhelt zónában nagyjából hasonló szilárdságú anyaggal találkoznak, ami sok hagyományos gördülőérintkezésnél kedvező. Ez különösen akkor hasznos, amikor a maximális ortogonális és nyírófeszültségek a felszín alatt helyezkednek el, ahogyan ez a Hertz-féle érintkezésekben történik. A teljes keresztmetszet képes felvenni a nyomó- és nyíróterhelést, miközben a mátrix ellenáll a karbidok és más helyi feszültséggyűjtők körüli képlékeny alakváltozásnak.
Az „egyenletes keménység” nem jelent egyenletes mikroszerkezetet. Egy 52100 anyagminőségű csapágygyűrűben a martenzit, a visszamaradt ausztenit, a karbidok mérete és eloszlása, valamint az előzetes ausztenitszemcse mérete a keresztmetszet különböző részein eltérhet. A hőkezelési viselkedés a keresztmetszet vastagságától és a hűtési körülményektől is függ. A NASA 1987-ben arról számolt be, hogy a keménység, a visszamaradt ausztenit, a szemcseméret, valamint a karbidok mérete, száma és területi aránya egyaránt befolyásolja a gördülőelemek kifáradási élettartamát. A túl nagy mennyiségű visszamaradt ausztenit üzemi körülmények között átalakulhat, és hozzájárulhat a méretváltozáshoz; a túl nagy karbidméret vagy a karbidok szegregációja helyi repedésindulási helyeket hozhat létre akkor is, ha a mért keménység a specifikáción belül van.
A tisztaság ugyanilyen meghatározó. Az ASM Handbook 2014. évi kiadása szerint a megfelelő mikroszerkezet után az acél tisztasága, valamint a káros nemfémes zárványoktól való mentesség a legfontosabb tényező a nagy gördülőkontaktusos kifáradási élettartam elérésében. A maximális nyírófeszültség zónája közelében elhelyezkedő zárvány helyi húzófeszültség-teret hozhat létre, repedést indíthat el, és meghatározhatja a meghibásodások eloszlását. Ezért a vákuumolvasztás, az elektrosalakos újraolvasztás, a zárványok ellenőrzése és a gondos kovácsolás erősebben is befolyásolhatja a kifáradási teljesítményt, mint a névleges ötvözetkémia mérsékelt módosítása. A NASA vizsgálatai azt is kimutatták, hogy a feldolgozás, ezen belül a kettős vákuumolvasztás, jelentősen befolyásolhatja az élettartamot.
A teljes keresztmetszeti edzésnek korlátai is vannak. Egy nagy méretű gyűrűben vagy erősen terhelt alkatrészben az edzés során keménységi gradiensek, maradó feszültségek és alakváltozások alakulhatnak ki. A szükséges keresztmetszeti szilárdság az ütésekkel vagy a peremsérülésekkel szembeni tűrőképességet is csökkentheti, különösen olyan helyeken, ahol a geometria feszültségkoncentrációt okoz. A keménység keresztmetszeti vizsgálata, a visszamaradt ausztenit mérése, a metallográfiai vizsgálat és a méretellenőrzés informatívabb, mint egyetlen felületi keménységmérési eredmény.
Edzett felület szívósabb mag felett
A kérgedzett csapágyacéloknál a legnagyobb keménységet ott alakítják ki, ahol a gördülőérintkezés létrejön, miközben alatta egy szívósabb, kevésbé felkarbonizált mag marad. A gyakori cementálható acélminőségek közé tartozik az EN ISO 683-3 szerinti 16MnCr5, valamint az SAE 5120 és az SAE 8620; a csapágyhoz megfelelő anyag kiválasztása azonban továbbra is az alkalmazandó termékszabványtól, a műszaki rajztól és a minőségi követelményektől függ. A cementálás vagy karbonitridálás feldúsítja a felületet, majd edzéssel és megeresztéssel martenzites kéreg alakul ki. A mag széntartalma alacsonyabb maradhat, ezért teljes keresztmetszetében edzett anyaghoz képest jobban tűrheti az ütést, a hajlítást és a repedésterjedést elősegítő terheléseket.
A kéregnek elég mélynek kell lennie ahhoz, hogy a meghatározott terhelés, geometria és üzemi körülmények mellett magában foglalja a fontos kontaktfeszültségi teret. Nincs minden esetre érvényes, szakmailag megalapozott kéregmélységérték. Sekély kéreg esetén a nagy nyírófeszültségű tartomány elérheti a kéreg–mag átmenetet, ahol a keménység, a maradó feszültség és a mikroszerkezet megváltozik. A mélyebb kéreg növeli a feldolgozási időt, és nem megfelelően szabályozott kezelés esetén fokozhatja az alakváltozást, a visszamaradt ausztenit mennyiségét vagy az edzésből eredő repedések kialakulását. A kéregmélységet ezért keménységprofilokkal, a hatásos kéregmélység kritériumaival, a számított feszültségeloszlással és reprezentatív terhelés mellett végzett validálással kell meghatározni, nem pedig egy másik csapágyból átvett általános érték alapján.
Az átmeneti zóna ugyanolyan fontos, mint a névleges felületi és magkeménység. Nem tartalmazhat éles gyenge zónát, amelyet túlzott karbidkiválás, szénkoncentráció-gradiens, lágy átalakulási termékek vagy kedvezőtlen maradó feszültség okoz. A megfelelően megtervezett profil a felület közelében nyomó maradó feszültséget hozhat létre, elősegítheti a repedések nyílásával szembeni ellenállást, és megőrizheti az ütési energiát elnyelni képes magot. A mag azonban nem helyettesíti a megfelelő kontaktuskialakítást. Ha a repedés nemfémes zárványból, köszörülési beégésből, felületi benyomódásból vagy kenőanyag-szennyeződés okozta sérülésből indul ki, a mag szívóssága nem feltétlenül akadályozza meg a gördülőkontaktusos kifáradást.
A cementálás méretproblémát is okoz. A szénnel feldúsított réteg, az edzési átalakulás és az azt követő megeresztés változásokat idézhet elő az átmérőben, a köralakúságban és a gördülőpálya profiljában. Az alakváltozás különösen fontos vékony gyűrűk, nagy méretű gyűrűk, domborított érintkezések, valamint szűk előfeszítés- vagy hézagszabályozást igénylő alkatrészek esetén. A megmunkálási ráhagyást, a befogókészülék kialakítását, az edzés szabályozását és a végső köszörülést összehangoltan kell megtervezni. A kérges anyagszerkezeti felépítés csak akkor biztosít mechanikai előnyt, ha a kész csapágy megőrzi a kívánt geometriát.
Kiválasztási szempontok ütési és kifáradási terhelés esetén
A választást a terhelés útja, nem pedig az acéltípusok általános rangsora határozza meg. Teljes keresztmetszetében edzett martenzites vagy bainites acél gyakran akkor megfelelő, ha a kontaktgeometria jól szabályozott, az ütési terhelés korlátozott, a keresztmetszeti méretek lehetővé teszik a megbízható hőkezelést, és az elsődleges követelmény az ismétlődő Hertz-féle feszültséggel szembeni ellenállás. Ilyen esetben egyenletes teherhordó szerkezetet és egyszerűbb anyagkoncepciót biztosíthat. Ez azonban nem teszi érzéketlenné a zárványokkal, a kenés meghibásodásával vagy a szennyeződéssel szemben.
A kérgedzés akkor válik vonzóvá, amikor a csapágygyűrűnek vagy gördülőelemnek a nagy ellenállású kontaktusréteget az ütésekkel, lökésekkel, hajlítással vagy a belső repedésterjedéssel szembeni nagyobb tűrőképességgel kell kombinálnia. A gépjárművek erőátviteli rendszereiben alkalmazott csapágyak, a nagyméretű csapágyak és az átmeneti túlterhelésekkel járó alkalmazások profitálhatnak a funkciók ilyen szétválasztásából, feltéve, hogy a kéregmélység, az átmeneti zóna és a mag tulajdonságai megfelelnek a tényleges feszültségtérnek. A szívós mag nem ellensúlyozhatja az alulméretezett gördülőpályát, és a kemény kéreg sem garantálhatja a kifáradási élettartamot, ha tisztasága vagy mikroszerkezete nem megfelelő.
A geometria határozza meg, hol koncentrálódnak a feszültségek. A gördülőpálya görbülete, a konformitás, a peremterhelés, a peremmel való érintkezés, a görgő ferdesége, az előfeszítés és a terheléseloszlás következtében a kéreg–mag határfelület vagy biztonságos távolságban maradhat a kritikus zónától, vagy komoly gyenge ponttá válhat. A kenés és a szennyeződés ezt követően módosítja a károsodási folyamatot: az Egyesült Államok Energiaügyi Minisztériumának 2024-es tanulmánya arról számolt be, hogy az oldott vagy szabad víz fokozta a mikrogödrösödést és a gördülőkontaktusos kifáradás okozta repedéseket, továbbá a repedési határfelületeken fehérmaratási anyag jelenlétével járt együtt.
Ezért az anyag képességeit el kell különíteni a számított élettartamtól. Az ISO 281:2007, a BS ISO 281:2007, a Schaeffler és a JTEKT biztosítja a minősítési élettartam számítási keretét; a korrigált élettartam emellett figyelembe veszi a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határterhelést. A megfelelő anyagszerkezeti felépítés az, amelynek feszültségprofilja, tisztasága, mikroszerkezete, alakváltozás-szabályozása és töréssel szembeni tűrőképessége illeszkedik a csapágy geometriájához és üzemi körülményeihez. Önmagában a névleges keménység nem döntheti el ezt a kérdést.
Repülőgépipari, korrózióálló és felületmódosított csapágyacélok
Az ASTM STP 1327 a repülőgépipari acélokat, a korrózióálló acélokat és a felületmódosítást a csapágytisztaság, az acélgyártás, az átedzés, a betétedzés, a csapágyélettartam és a gördülőérintkezési kifáradás központi témái mellett tárgyalja. Ez a csoportosítás azért hasznos, mert ezek az anyagok nem egyszerűen a hagyományos csapágyacél erősebb változatai. Mindegyik olyan üzemi korlátra ad választ, amely megváltoztathatja a meghibásodási mechanizmust, a gyártási folyamatot vagy az élettartam-számítást.
A repülőgépipari csapágyacélokkal kapcsolatos szempontok
A repülőgépipari csapágyak nagy fordulatszámmal, korlátozott kenőanyag-ellátással, jelentős hőmérséklet-változásokkal, rezgéssel, vákuummal vagy korlátozott karbantartási hozzáféréssel szembesülhetnek. Ezért az anyagnak megfelelő keménységet és méretstabilitást kell megőriznie, miközben szigorúan szabályozott érintkezési geometria mellett ellenáll a gördülőérintkezési kifáradásnak. Ezek a követelmények ellentmondásban állhatnak egymással. A magasabb hőmérséklet-állóság olyan ötvözetet és megeresztési állapotot tehet szükségessé, amely csökkenti a szobahőmérsékletű csapágyacélokra jellemző keménységet; az alacsony sűrűségű vagy korrózióálló kialakítások pedig az elasztikus modulus, a keményfázisok mennyisége vagy a hőkezelés terén más kompromisszumokat írhatnak elő.
A hagyományos, magas széntartalmú, krómtartalmú csapágyacél továbbra is referenciaanyag. Az NTN a magas széntartalmú, krómtartalmú csapágyacélt a gördülőelemek és a futópályák szabványos anyagaként azonosítja, míg az átedzett martenzites vagy bainites acélok alkotják a csapágyacélok egyik fő családját, amelyet a 2011-es, Steels for bearings című áttekintés ismertet. A betétedzett acélok alkotják a másik jelentős családot: a kemény felületi réteg viseli az érintkezési terhelést, míg a szívósabb, lágyabb mag alátámasztja azt. A választás nem csupán a névleges keménységen alapul.
A repülőgépipari minőségeknél az a lényeges kérdés, hogyan viselkedik a teljes mikroszerkezet a terhelt rétegvastagságon belül. A NASA 1987-ben arról számolt be, hogy a csapágyacél keménysége, a visszamaradt ausztenit, a szemcseméret, valamint a keményfázisok mérete, száma és területi aránya egyaránt befolyásolja a gördülőelemek kifáradási élettartamát. A visszamaradt ausztenit üzemi feszültség hatására átalakulhat, ami megváltoztatja a méreteket és a maradó feszültséget. A durva, rosszul eloszlott vagy káros zárványokhoz kapcsolódó keményfázisok feszültséggyűjtőként működhetnek. A finom szemcseszerkezet és a keményfázisok megfelelő szabályozása kedvező hatású, de egyik sem garantál védelmet a kifáradással szemben.
Az acélgyártás fontosabb lehet, mint az ötvözet névleges kémiai összetételének csekély módosítása. A vákuumos feldolgozás — beleértve a kétszeres vákuum alatt végzett olvasztást is, ha azt az alkalmazás előírja — csökkenti a káros nemfémes zárványok mennyiségét, és javíthatja a kifáradási teljesítményt. Az ASM Handbook 2014-ben megállapította, hogy a megfelelő mikroszerkezet után az acél tisztasága és a káros nemfémes zárványoktól való mentesség a nagy gördülőérintkezési-kifáradási élettartam elérésének egyetlen legfontosabb tényezője. Ez a megállapítás különösen fontos a repülőgépipari alkalmazásokban, ahol egy kis zárvány meghatározhatja egy egyébként gondosan hőkezelt alkatrész élettartamát.
A számított élettartamnak továbbra is meghatározott statisztikai jelentése van. Az ISO 281:2007 módszereket ad a kiváló minőségű, edzett csapágyacélból készült gördülőcsapágyak dinamikus terhelhetőségének és alap névleges élettartamának meghatározására; alap névleges élettartama 90%-os megbízhatóságnak felel meg. A BS ISO 281:2007 ennek brit átvétele. A Schaeffler 2024-ben az L10 értéket úgy határozza meg, mint azt a fordulatszámot, amelyet az első anyagkifáradási jelek megjelenése előtt az azonosnak tekintett csapágyak 90%-a elér vagy meghalad. A JTEKT ugyanezt a 90%-os alapot adja meg a meghatározott csapágyacélokból vagy azokkal egyenértékű anyagokból készült csapágyakra. A repülőgépipari anyag képessége nem teszi az L10 értéket garantált szervizintervallummá. A korrigált élettartam meghatározásakor a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határhoz tartozó terhelést, valamint a terhelést, a fordulatszámot és az érintkezési feszültséget is figyelembe kell venni.
Korrózióálló csapágyacélok
A korrózióálló csapágyacél vizet, kondenzációt, technológiai folyadékokat és agresszív légkört érintő alkalmazásokhoz használható, azonban a korrózióállóság rendszerint elvesz valamennyit abból az ötvözési lehetőségből, amelyet a nagy keménység és a kifáradási szilárdság elérésére használnak. Egy olyan krómdús rozsdamentes csapágyminőség, mint az AISI 440C, amelyet az EN 10088-3 X10⁵CrMo17 jelöléssel ad meg, csapágyakhoz megfelelő szerkezetre edzhető, teljesítménye azonban az olvasztás minőségétől, a keményfázisok szabályozásától, a hőkezeléstől, a felületi minőségtől és a tényleges korrozív környezettől függ. A „rozsdamentes” megjelölés egy meghatározott környezettel szembeni ellenállást ír le, nem pedig a korróziótól való mentességet minden csapágyüzemi körülmény között.
Ugyanezek a rendszerparaméterek továbbra is meghatározóak. A kloridok lokalizált korróziós lyukakat hozhatnak létre, a lyuk pedig gördülőérintkezésben súlyos felületi feszültséggyűjtő. A kenőanyagban jelen lévő víz a károsodás egy másik útját teremti meg. Az Egyesült Államok Energiaügyi Minisztériumának Office of Scientific and Technical Information szervezete által indexelt, 2024-es tanulmány megállapította, hogy az oldott vagy szabad víz fokozta a mikropittinget és a gördülőérintkezési-kifáradás okozta repedésképződést, továbbá repedési felületeken megjelenő fehér maratási anyaggal állt összefüggésben. A korrózióálló ötvözet nem tudja ellensúlyozni a szennyezett kenőanyagot, a nem megfelelő tömítést, a rossz felületi minőséget vagy a túlzott érintkezési feszültséget.
A vákuum és a megemelt hőmérsékleten való üzemelés hasonló kompromisszumokat eredményez. Vákuumban a kenőanyag kiválasztása és a kigázosodás erősebben meghatározhatja a rendszer viselkedését, mint magának az acélnak a megnevezése. Emelt hőmérsékleten a megeresztési stabilitás, a méretváltozás, a visszamaradt ausztenit átalakulása és a kenőanyag degradációja kerül a középpontba. Egy megfelelő szobahőmérsékleti keménységű minőség hosszan tartó igénybevétel után elveszítheti hasznos kifáradási ellenállását, ha mikroszerkezete megváltozik. Ezzel szemben a hőmérsékleti stabilitásra kiválasztott ötvözet eltérő érintkezési terhelést vagy más élettartammodellt tehet szükségessé. Ezért az anyagkiválasztásnak a hőmérséklet-tartományt, a légkört, a kenőanyagot, az érintkezési nyomást és a mérettűrést is meg kell adnia, nem csupán egy rozsdamentes vagy repülőgépipari acélminőséget kell megneveznie.
A felületmódosítás és a megváltozott meghibásodási módok
A felületmódosítás megváltoztatja a felület közeli állapotot: a keménységet, a maradó feszültséget, a súrlódást, az érdességet, a kopásállóságot vagy a korrózióval szembeni viselkedést. A betétcementálás módosítja a keménységi profilt, és szívós magot helyez a keményített réteg alá. A nitridálás nitrogénnel dúsított, keményített réteget hoz létre. Más kezelések módosíthatják a felület kémiai összetételét vagy felvitt réteget képezhetnek, hatásukat azonban a mért vastagság, tapadás, érdesség, maradó feszültség és a kenőanyaggal való összeférhetőség alapján kell leírni.
Ezek a kezelések áthelyezhetik a kritikus meghibásodási helyet. A keményebb felület csökkentheti a képlékeny alakváltozást és bizonyos kopási mechanizmusokat, a rideg vegyületi réteg, a köszörülési beégés, a rossz határfelület vagy a húzó maradó feszültség azonban repedésindulást okozhat. A módosított felület a vonóerőt és a csúszást is megváltoztathatja, ezáltal módosítva a hőtermelődést vagy a mikropitting viselkedését. Ha egy réteg elkopik, a szabaddá váló alapanyag keménysége és korrózióval szembeni viselkedése eltérhet a kezelt felületétől.
A felületkezelés ezért nem jelent automatikus helyettesítést a tiszta acél vagy a megfelelő hőkezelés helyett. A kezelt zóna alatt található zárvány továbbra is zárvány marad; az eltorzult futópálya továbbra is hibás érintkezési geometriát hoz létre; a vízzel szennyezett kenőanyag pedig továbbra is elősegítheti a mikropittinget és a gördülőérintkezési kifáradást. Az ISO 281:2007 szerinti alap névleges élettartamot nem szabad egy bevonat vagy kezelés általános előnyeként értelmezni. A megalapozott állítás szűkebb: egy meghatározott felületkezelési eljárás javíthat egy adott károsodási mechanizmust validált terhelés, kenés, hőmérséklet és szennyeződési körülmények között, miközben egy másik meghibásodási módot idézhet elő vagy hozhat felszínre.
Hogyan diagnosztizálható a csapágy fáradásos meghibásodása?
A csapágy meghibásodásának vizsgálatát még a csapágy megtisztítása, elforgatása vagy szétszakaszolása előtt meg kell kezdeni. Az egységet a megtalált állapotában kell megőrizni, le kell fényképezni a helyzetét, és meg kell jelölni a terhelés irányát, a forgásirányt, valamint a belső gyűrű, a külső gyűrű, a gördülőelemek, a kosár, a tömítések és a kenőanyag helyét. Egy elmozdult csapágyból elveszhetnek azok a bizonyítékok, amelyek alapján elkülöníthető lenne az üzemeltetési esemény az anyageredetű repedéstől.

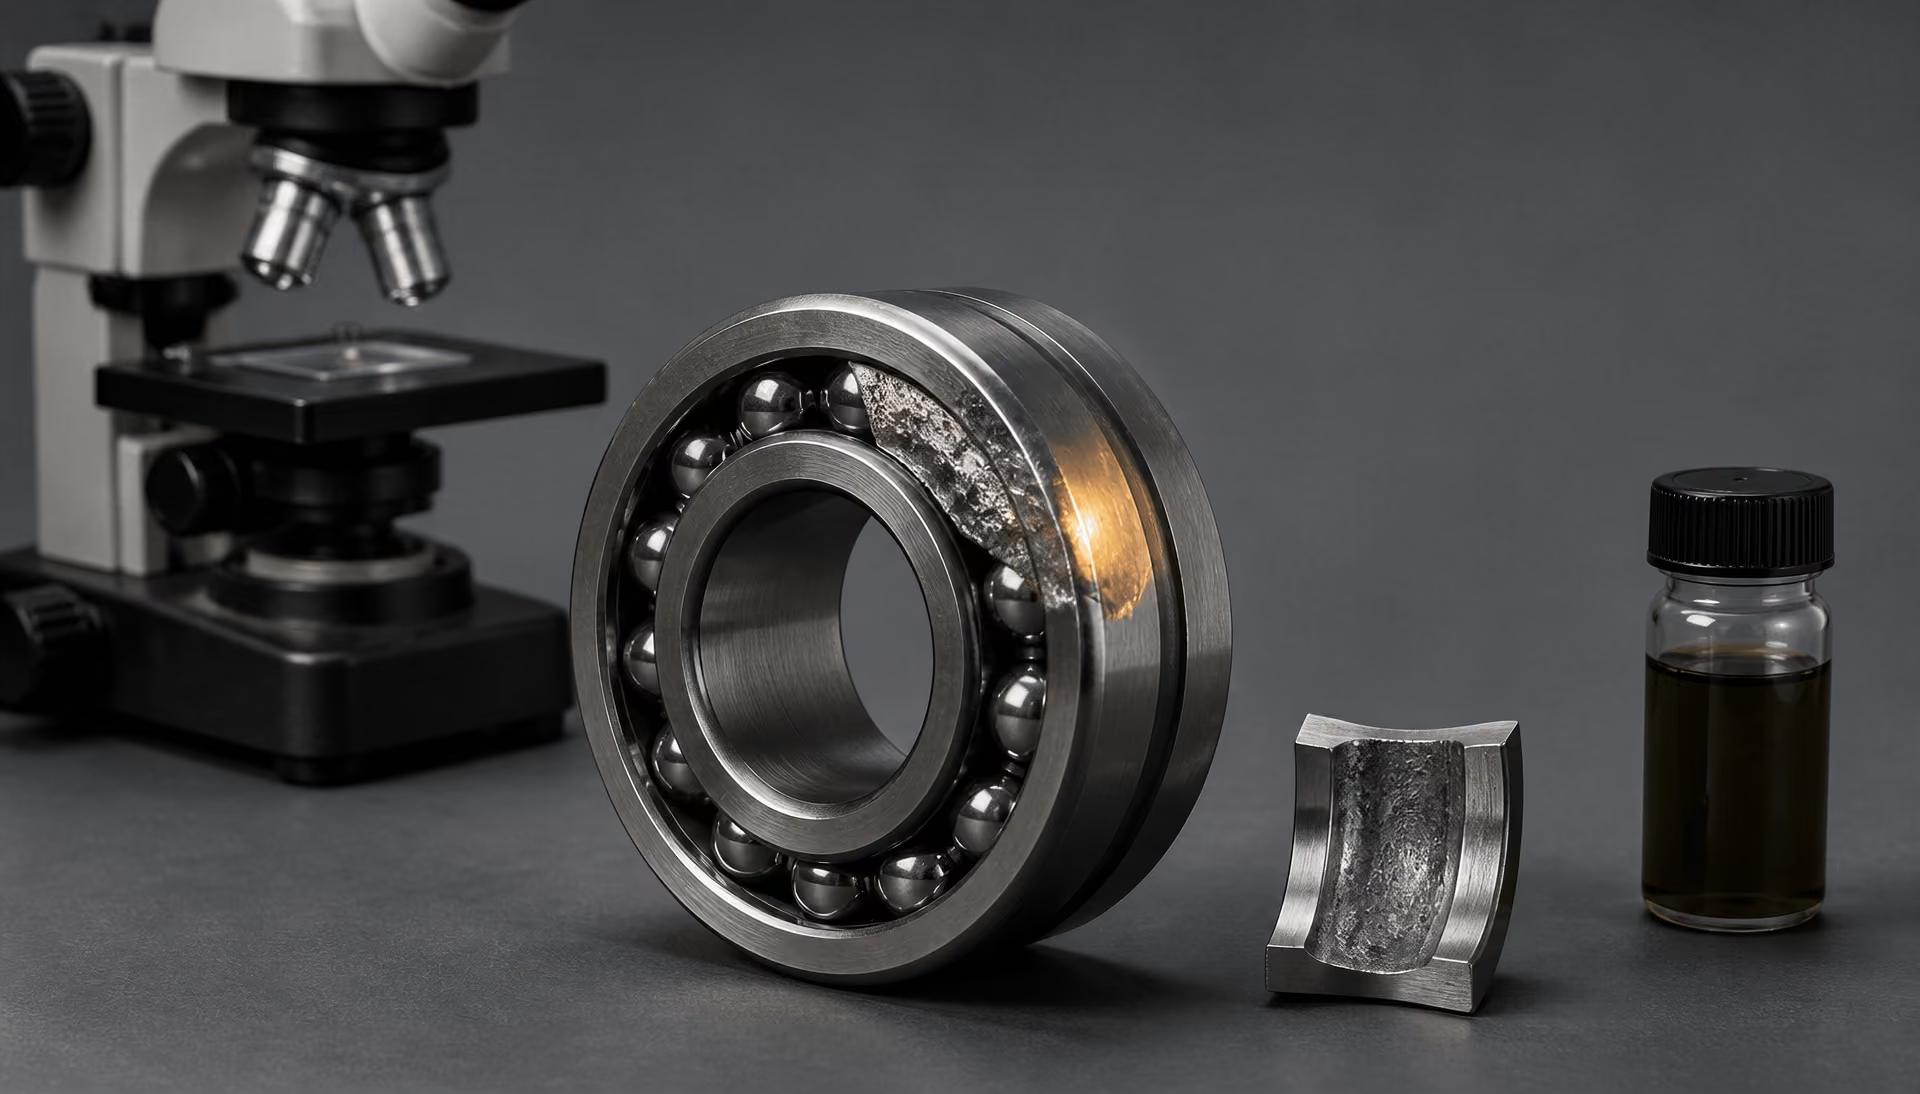
| Vizsgálati terület | Gyűjtendő bizonyítékok | Amit segíthet elkülöníteni |
|---|---|---|
| Károsodási térkép | Kipattogzások, mikrogödrök, bemélyedések, elkenődés, repedések és a terhelt zóna helyzete | Felületről kiinduló károsodás, felület alatti kifáradás, szennyeződés vagy tengelybeállítási hiba |
| Kenőanyag és szennyeződés | Víz, részecskeszám, viszkozitás, oxidáció, kopási fémpor, tömítések | Kenési hiba, törmelék okozta károsodás vagy vízzel összefüggő károsodás |
| Geometria és beszerelés | Hézag, előfeszítés, illesztések, ütés, vállak, tengelybeállítás | Szélső terhelés, terheléskoncentráció, szerelési károsodás vagy alakváltozás |
| Metallográfia | Mátrix, zárványok, karbidok, visszamaradt ausztenit, kéregmélység | Anyageredetű repedéskezdemény vagy hőkezelési rendellenesség |
Az első kérdés nem az, hogy „Elég kemény volt-e az acél?”, hanem az, hogy „Hol kezdődött a károsodás, hogyan terjedt, és milyen feszültségek hatottak ott?” A gördülőérintkezési fáradás rendszerszintű eredmény. Az érintkezési geometria, a terhelés eloszlása, a kenés, a szennyeződés, a beállítás, a felületi minőség, a hőkezelés, a zárványok és a gyártási előzmények hasonló nyomokat hozhatnak létre.
Az ISO 281:2007 és annak brit átvétele, a BS ISO 281:2007, meghatározza a kiváló minőségű, edzett csapágyacélból készült gördülőcsapágyak számított dinamikus terhelhetőségét és alap élettartamát. Az alap élettartam 90%-os megbízhatósághoz, azaz L10-hez kapcsolódik. A Schaeffler 2024-es leírása hasonlóképpen úgy határozza meg az L10-et, mint az azonosnak tekinthető csapágyak 90%-a által elért vagy meghaladott fordulatszámot az anyagfáradás első jeleinek megjelenése előtt. Ez a statisztikai meghatározás nem azt jelenti, hogy minden csapágy ugyanazon a számított futásteljesítményen fog meghibásodni, és nem azonosítja az egyedi meghibásodás okát sem.
Vizuális és méretbeli bizonyítékok
A lerakódások eltávolítása előtt, kis nagyítás mellett rögzítse a károsodás mintázatát. Térképezze fel a lepattogzásokat, mikrogödrösödést, anyagkenődést, feltapadást, elszíneződést, benyomódásokat, repedéseket, lemezes leválást, a kosár károsodását és az ál-Brinell-nyomokat egy rajzon vagy koordinátarendszerben. Jegyezze fel, hogy a károsodás a terhelt zónában központosul-e, egy vállnál összpontosul-e, a görgők osztásának megfelelően ismétlődik-e, egyetlen axiális élre korlátozódik-e, vagy a teljes gördülőpálya körül oszlik-e el. A mintázat gyakran többet árul el, mint a legnagyobb gödör.
Mérje meg a gördülőpálya átmérőjét, köralakúságát, hullámosságát, a váll geometriáját, a görgők átmérőjének eltérését, a peremek méreteit, a radiális és axiális belső hézagot, valamint — ahol alkalmazható — az előfeszítést. Hasonlítsa össze a méréseket a rajzzal és a csapágy gyártójának tűréseivel. Ellenőrizze a tengely- és házillesztéseket, az illesztési vállakat, a ütést, a merőlegességet és a frettingre utaló jeleket. Az egyik élen kopott vagy sérült gördülőpálya inkább beállítási hibára vagy szerelési alakváltozásra utalhat, mint elégtelen acélszilárdságra.
Vizsgálja meg a felületet ferde megvilágítással és kalibrált nagyítással. Az éles, nagyjából kör alakú, felhajló peremű benyomódások arra utalnak, hogy kemény szennyeződés haladt át az érintkezési zónán. A benyomódás helyi feszültséggyűjtővé válhat, és később fáradásos lepattogzást indíthat el, így a szennyeződés okozta károsodás zárvány által kezdeményezett meghibásodásnak tűnhet. A gördülőelemek szabályos osztásközeiben ismétlődő benyomódások alátámasztják a szennyeződés jelenlétét, egyetlen nagy benyomódás azonban szerelési károsodásból vagy álló helyzetben bekövetkező ütésből is származhat.
Vegyen kenőanyagmintát a csapágyból, a házból, a szűrőből, a leeresztőnyílásból és a mágneses dugóból. Rögzítse a viszkozitási osztályt, az adalékcsomagot, a csereintervallumot, a mennyiséget, az üzemi hőmérsékletet és az utántöltési gyakorlatot. Ha a minták még rendelkezésre állnak, vizsgálja meg a részecskeszámot, a víztartalmat, az oxidációt, a viszkozitás változását és a kopási fémtartalmat. Rögzítse a fordulatszámot, a terhelési spektrumot, az ütésszerű eseményeket, az üzemi ciklust, a hőmérsékletet, a szerelés dátumát, az üzemórákat, valamint minden túlterhelést vagy megszorulást. Különös figyelmet érdemel a vízszennyeződés: az Egyesült Államok Energiaügyi Minisztériuma által 2024-ben ismertetett kísérleti munka az oldott, illetve szabad vizet a mikrogödrösödés és a gördülőérintkezési fáradásból eredő repedések fokozódásával hozta összefüggésbe, beleértve a repedési határfelületeken megjelenő fehérmaratási anyagot is.
Vizsgálja meg a tömítéseket, a légtelenítőket, a védőlemezeket, a zsírkivezetési útvonalakat és a ház illesztési hézagait. A szennyeződés bejutása, a páralecsapódás és a mosási műveletek fontosabbak lehetnek a névleges kenőanyag-specifikációnál. Ha a kenőanyagfilm az alacsony viszkozitás, a magas hőmérséklet, az elégtelen kenőanyag-utánpótlás vagy a túl nagy sebesség miatt túl vékony az érintkezéshez, fokozódik az egyenetlenségek kölcsönhatása és a felületről kiinduló repedésképződés. A sérült felület ezután elfedheti az eredeti kenési problémát.
Metallográfiai és fraktográfiai vizsgálat
A dokumentálás után vágja át az érintett területet a feltételezett repedéskiindulási helyen, valamint egy sértetlen összehasonlítási területen. Tisztítás közben ne csiszolja le a kiindulási helyet. Először kis erőkifejtéssel járó, oldószeres tisztítási módszert alkalmazzon, a levált részecskéket őrizze meg elemzés céljára, és olyan darabolási tervet készítsen, amely megőrzi a felületet és a felszín alatti repedés útvonalát.
A polírozott és maratott keresztmetszeteket optikai mikroszkóppal, szükség esetén pedig energiadiszperzív spektroszkópiával kiegészített pásztázó elektronmikroszkóppal vizsgálja. Határozza meg, hogy a csapágy edzett martenzites vagy bainites, teljes keresztmetszetében átedzett acélból, illetve keményebb felületi réteggel és lágyabb maggal rendelkező kérgedzett acélból készült-e. Az „nagy széntartalmú krómcsapágyacélt” az NTN a gördülőelemek és a gördülőpályák szabványos anyagaként azonosítja; a gyakori előírások közé tartozik az SAE 52100 és annak nemzeti megfelelői, az értékelést azonban mindig a tényleges anyagtanúsítványnak és a rajzon megadott anyagjelölésnek kell meghatároznia.
Mérje meg a kérgedzés mélységét, a keménységi gradienst, a magkeménységet, a visszamaradt ausztenit mennyiségét, a korábbi ausztenitszemcse méretét, a karbidok méretét és eloszlását, a dekarbonizációt, valamint a szegregációt. A NASA 1987-ben arról számolt be, hogy a keménység, a visszamaradt ausztenit, a szemcseméret, továbbá a karbidok mérete, száma és területe befolyásolja a gördülőelemek fáradási élettartamát. Ezek a változók bizonyítékok, de önmagukban nem jelentenek megfelelt vagy nem felelt meg minősítést. A keménység lefutása kimutathatja a helytelen hőkezelést, egy megfelelő keménységi érték azonban nem bizonyítja, hogy az acél tiszta volt, vagy hogy a csapágyat elfogadható üzemi körülmények között használták.
Határozza meg a nemfémes zárványok helyzetét a repedés kiindulási pontjához képest. Metallográfiával, szükség esetén pedig automatizált zárványelemzéssel vagy SEM-EDS-sel különítse el az oxid-, szulfid-, szilikát-, nitrid-, karbid- és feldolgozási eredetű részecskéket. Az ASM Handbook (ASM International, 2014) a megfelelő mikroszerkezet után a tisztaságot és a káros nemfémes zárványoktól való mentességet nevezi a nagy gördülőérintkezési-fáradási élettartam elérésének legfontosabb tényezőjének. A felszín alatti, nagy vagy szögletes zárványból sugárirányban kiinduló, a gördülőpálya felé fáradásos terjedést mutató repedés anyageredetű mechanizmust támaszt alá. Ez azonban nem zárja ki az érintkezési túlterhelést vagy a rossz kenést, amely megnövelte a helyi feszültséget.
A fraktográfiai vizsgálatnak el kell különítenie az egyenletes fáradásos terjedést, az összedörzsölődött repedésfelületeket, a rideg törési felületeket, a képlékeny túlterhelést és a tapadásos tépődést. A felületről kiinduló repedések gyakran mikrogödrösödéshez, benyomódásokhoz vagy elkenődött anyaghoz kapcsolódnak. A felszín alatti repedések zárványok vagy karbidcsoportok körül alakulhatnak ki. Fehérmaratási anyag egyes repedési határfelületek mentén, többek között vízzel összefüggő meghibásodásoknál is megjelenhet, jelenléte azonban önmagában nem azonosítja a vizet kiindulási okként.
Az anyaghibák és az üzemeltetési okok elkülönítése
A megfigyeléseket három oszlopba sorolja: igazolt tények, valószínű mechanizmusok és nem vizsgált feltételezések. Például a „lepattogzás a terhelt zóna szélén” megfigyelés; a „beállítási hiba” mechanizmus; a „ház alakváltozása okozta” pedig mindaddig feltételezés, amíg az ütésre, az illesztésre és a szerelésre vonatkozó feljegyzések ezt alá nem támasztják.
Az anyagra vonatkozó bizonyíték akkor válik erősebbé, ha több megállapítás is összhangban van egymással: zárvány a repedés kiindulási helyén, rendellenes zárványtartalom, szegregáció, karbidhálózatok, helytelen kérgedzési mélység vagy az előírástól eltérő hőkezelési állapot. A feldolgozási előzmények fontosak. A Steels for Bearings (2011) megkülönbözteti a teljes keresztmetszetükben átedzett martenzites vagy bainites acélokat a kérgedzett minőségektől, és hangsúlyozza a zárványokhoz kapcsolódó fáradásos repedésindulást. A NASA arról is beszámolt, hogy az olyan feldolgozási eljárások, mint a kettős vákuumolvasztás, erősebben befolyásolhatják a fáradási élettartamot, mint önmagában a kémiai összetétel.
Az üzemeltetésre vonatkozó bizonyíték akkor válik erősebbé, ha a károsodás megfelel az üzemi feljegyzéseknek: a szennyeződéssel összhangban lévő benyomódásmezők, mérhető beállítási hibával együtt járó élterhelés, elkenődött vagy túlmelegedett felületekkel társuló kenőanyaghiány, illetve mikrogödrösödéssel és repedéshálózatokkal járó vízhatás. Több ok egyidejűleg is fennállhat. Tiszta acélból készült csapágy is meghibásodhat túl nagy érintkezési feszültség hatására, miközben a zárványmentes csapágyat szennyeződés károsíthatja még a klasszikus fáradás kialakulása előtt.
Végül hasonlítsa össze a megfigyelt meghibásodást a számított élettartammal, de a számítást ne kezelje igazságügyi bizonyítékként. A JTEKT szerint az alap dinamikus terhelhetőség a gördülési fáradással szembeni terhelhetőséget jelenti, az L10 pedig 90%-os megbízhatóságnak felel meg meghatározott csapágyacélból vagy azzal egyenértékű anyagból készült csapágyak esetén. A korrigált élettartam olyan hatásokat is figyelembe vesz, mint a kenés, a szennyeződés, a megbízhatóság és a fáradási határterhelés. Egyetlen fénykép, egyetlen keménységi érték vagy egy L10-számítás nem állapíthatja meg a kiváltó okot. A következtetésnek a károsodási térképen, az üzemeltetési előzményeken, a méretellenőrzéseken, a metszett mikroszerkezeten, a repedés morfológiáján, valamint azon a bizonyítékon kell alapulnia, hogy a versengő magyarázatokat megvizsgálták.
A csapágyacélok összehasonlításának szabványalapú keretrendszere
Mit lehet és mit nem lehet összehasonlítani az ISO 281 alapján?
Az ISO 281:2007 számítási keretrendszert biztosít a gördülőcsapágyak dinamikus terhelhetőségének és alapminősítési élettartamának meghatározásához. Alapminősítési élettartama, , azoknak a fordulatoknak a száma, amelyet a látszólag azonos csapágyak 90%-a várhatóan elér vagy meghalad, mielőtt az anyag kifáradásának első jelei megjelennének. A BS ISO 281:2007 ugyanezen szabvány brit átvétele. Ez statisztikai meghatározás, nem pedig ígéret arra, hogy minden csapágy eléri a megadott fordulatszámot.
A számítás a csapágy geometriájából, terheléséből, fordulatszámából és az alkalmazandó alapdinamikus terhelhetőségből indul ki. Ezért hasznos, amikor két csapágykialakítást meghatározott üzemeltetési feltételek mellett hasonlítanak össze. A JTEKT az alapdinamikus terhelhetőséget a gördülési kifáradással szembeni teherbírás mérőszámaként írja le, míg a Schaeffler az -et ugyanezen, 90%-os megbízhatósági alapon határozza meg. Egyik leírás sem jelenti azt, hogy a keményebb acélból készült csapágynak automatikusan nagyobb számított élettartama van. A terhelhetőségi érték a csapágyrendszertől és az értékelés alapjául szolgáló feltételezésektől függ.
Az ISO 281:2007 nem anyagminősítési szabvány. Nem tanúsít hőkezelési ciklust, nem határozza meg a megengedhető zárványtartalmat, nem ellenőrzi a visszamaradó ausztenit stabilitását, és nem bizonyítja, hogy egy adott acélgyártási eljárás ellenáll majd az üzemi károsodásoknak. Alap-élettartam-számítása kiváló minőségű, edzett csapágyacélból gyártott gördülőcsapágyakhoz kapcsolódik, azonban a „kiváló minőséget” anyagvizsgálatokkal és ellenőrzésekkel kell igazolni, nem pedig kizárólag a névleges anyagminőségből levezetni.
A korrigált minősítési élettartam még világosabbá teszi ezt a különbséget. A számítási módszertől és a gyártó alkalmazásától függően a korrekciós tényezők figyelembe veszik a kenést, a szennyeződést, a megbízhatóságot és a kifáradási határhoz tartozó terhelést. Ezek a tényezők olyan üzemi feltételeket kezelnek, amelyeket az alap -érték nem ábrázol teljes mértékben. Az érintkezési geometria és a terheléseloszlás szintén fontos: a szélső terhelés, a hibás beállítás és a gördülőelemek egyenetlen terhelése helyi feszültségnövekedést okozhat akkor is, ha a katalógus szerinti terhelés változatlan marad. A kenőanyagfilm vastagsága, viszkozitása, adalékanyag-kémiája, a törmelék és a víz határozza meg, hogy a számított felszín alatti feszültség viszonylag tiszta érintkezésben, vagy mikropitting által károsított felületen hat-e.
Egy szabványos élettartam-egyenlet nem tud különbséget tenni két névlegesen azonos acélból származó adag között, hacsak eltérő anyagállapotuk nem jelenik meg a bemeneti adatokban vagy a minősítési bizonyítékokban. Ez a korlátozás döntő jelentőségű. Az ISO 281 meghatározott modell alapján számított csapágyterhelhetőséget hasonlít össze; nem rangsorol minden lehetséges acélállapotot üzemi körülmények között.
Anyagspecifikációk és teljesítményre vonatkozó bizonyítékok
Az anyagspecifikáció meghatározza, hogy egy acélnak milyennek kell lennie. Tartalmazhatja a kémiai összetételt, a megengedett eltéréseket, a tisztasági követelményeket, a mechanikai tulajdonságokat, a hőkezelést vagy a vizsgálati módszereket. Önmagában azonban nem igazolja a gördülőérintkezési kifáradással szembeni élettartamot egy adott csapágykialakításban.
A szokásos csapágyanyagok jól szemléltetik ezt. Az NTN a nagy széntartalmú krómcsapágyacélt a gördülőelemek és a gördülőpályák szabványos anyagaként azonosítja. Az olyan, teljes keresztmetszetében edzhető anyagminőség, mint az AISI 52100, amelyet az EN- és ISO-kapcsolatú európai rendszerekben 100Cr6 néven is jelölnek, a szokásos csapágyipari állapotban feldolgozva a teljes keresztmetszetében edzett martenzites acélok családjába tartozik. Más csapágyacélok bainites, teljes keresztmetszetükben edzhető anyagminőségek, míg a kérgesíthető acélok kemény felületi réteget hoznak létre szívósabb, lágyabb mag felett. A 2011-ben megjelent Steels for bearings című áttekintés elkülöníti ezt a két fő családot, és kiemeli a zárványokat mint a gördülőérintkezési kifáradásból eredő repedések lehetséges kiindulási helyeit.
Ezek a jelölések nem írják le a teljes mikroszerkezetet. A keménység csupán egyetlen mérési jellemző. Az 1987-ben közzétett NASA-jelentés a keménységet, a visszamaradó ausztenitet, a szemcseméretet, valamint a karbidok méretét, számát és területarányát a gördülőelemek kifáradási élettartamát befolyásoló tényezőkként azonosította. A visszamaradó ausztenit üzem közben átalakulhat, megváltoztatva a méreteket és a maradó feszültséget. A túlzott mennyiségű vagy rosszul eloszló karbidok feszültségkoncentrációt hozhatnak létre, míg a karbidok nem megfelelő oldása módosíthatja a mátrix számára rendelkezésre álló szén mennyiségét. A szemcseméret, a martenzit megeresztése és a bainites morfológia szintén befolyásolja a gördülőérintkezés alatti helyi viselkedést.
Az acél tisztasága különös jelentőséget érdemel. Az ASM Handbook 2014-es, csapágyacélokkal foglalkozó fejezete szerint a megfelelő mikroszerkezet után a tisztaság, valamint a káros nemfémes zárványoktól való mentesség a nagy gördülőérintkezési kifáradási élettartam elérésének legfontosabb tényezője. Egy oxid-, szulfid- vagy összetett zárvány feszültséggyűjtőként működhet olyan mélységben, amelyet a maximális váltakozó nyírófeszültség elér. Mérete, alakja, összetétele, helyzete és a körülötte kialakuló mikroszerkezet egyaránt befolyásolja, hogy megindul-e repedés. Egy kémiai összetételt tartalmazó táblázat nem képes feltárni ezt az eloszlást.
Ezért a feldolgozás gyakran fontosabb lehet, mint egy kisebb ötvözési módosítás. A vákuumolvasztás, az elektrosalakos újraolvasztás, a kettős vákuumolvasztás, a kovácsolási redukció, a gömbösítő izzítás, a cementálás, az edzés és a megeresztés mind hatással vannak a hibapopulációkra vagy a mikroszerkezetre. A NASA beszámolója szerint az olyan feldolgozási eljárások, mint a kettős vákuumolvasztás, erősebben befolyásolhatják a kifáradási élettartamot, mint önmagában a kémiai összetétel. Az ASTM STP 1327 ezeket a kérdéseket a tisztaság, az acélgyártás, a teljes keresztmetszetben történő edzés, a kérgesítés, a repülőgépipari acélok, a korrózióálló acélok, a felületmódosítás és a csapágyélettartam tágabb műszaki összefüggéseibe helyezi.
A teljesítményre vonatkozó bizonyítékoknak illeszkedniük kell a tervezett felhasználáshoz. Egy polírozott, laboratóriumi gördülőérintkezési kifáradási vizsgálat elkülönítheti az acélminőség hatását, míg egy üzemben működő csapágy változó terhelést, hibás beállítást, a kenőanyag romlását, törmeléket és szerelési károsodást tapasztal. A kísérleti bizonyíték értékes, de a gyártási csapágyra való alkalmazás előtt meg kell adni a próbatest geometriáját, a feszültségszintet, a frekvenciát, a kenőanyagot és a meghibásodási kritériumot. A vízszennyezés egyértelmű figyelmeztetés: az U.S. Department of Energy közvetítésével 2024-ben közzétett kísérleti munka szerint az oldott vagy szabad víz fokozta a mikropittinget és a gördülőérintkezési kifáradásból eredő repedéseket, továbbá fehér maratott anyag jelenlétével társult a repedési határfelületeken. Ez az eredmény nem egyszerűsíthető le a keménység összehasonlítására.
Gyakorlati műszaki ellenőrzőlista
Csapágyacél-összehasonlítási ellenőrzőlista
- Minőség és szabvány Rögzítse a pontos megjelölést, az irányadó szabványt, a termékformát, a beszállítót, az olvasztást és a tételt.
- Acélgyártási útvonal Dokumentálja a levegőn végzett olvasztást, a vákuum-indukciós olvasztást, a vákuumíves újraolvasztást, az elektrosalakos újraolvasztást vagy a kettős vákuumos feldolgozást.
- Tisztaság Kérje a zárványértékeléseket, a vizsgálati módszert, a zárványtípust, a méretet és az eloszlást.
- Hőkezelés Rögzítse az ausztenitesítést, az edzést, a megeresztést, a visszamaradt ausztenitet, a szemcseméretet és a karbidok állapotát.
- Kész érintkezési felület Ellenőrizze az érdességet, a hullámosságot, a köszörülési károsodást, a köralakúságot, a maradó feszültséget és az élek geometriáját.
- Üzemi feltételek Hasonlítsa össze a terhelést, a sebességet, a hőmérsékletet, a kenőanyagfilmet, a vizet, a részecskéket, a hézagot, az előfeszítést és a tengelybeállítást.
Egy megalapozott összehasonlításban fel kell tüntetni a pontos anyagminőség-jelölést és a vonatkozó anyagszabványt, nem elegendő csupán a „csapágyacél” vagy „krómacél” megnevezés. Meg kell adni, hogy az alkatrész AISI 52100, 100Cr6, meghatározott cementálható anyagminőség vagy más jelölés alá tartozik-e, továbbá azonosítani kell a termékformát, valamint a beszállító olvadék- vagy tételkövethetőségét.
Rögzíteni kell az acélgyártási eljárást: hagyományos levegőn történő olvasztást, vákuumindukciós olvasztást, elektrosalakos újraolvasztást, vákuumíves újraolvasztást vagy kettős vákuumos feldolgozást. Be kell kérni a zárványértékeléseket és a vizsgálati módszert, beleértve a megfigyelt legnagyobb zárványokat, a zárványtípust és az eloszlást. A vizsgálati módszer nélküli tisztasági állításokat nehéz összehasonlítani.
A hőkezelési nyilvántartásnak tartalmaznia kell az ausztenitesítési hőmérsékletet és időt, az edzőközeget, a megeresztési programot, az adott esetben alkalmazott bainites átalakulási körülményeket, valamint a keresztmetszet mentén mért keménységet. Fel kell tüntetni a visszamaradó ausztenit mennyiségét és mérési módszerét, a szemcseméretet, a martenzit vagy bainit leírását, továbbá a karbidok méretét, számát, területi hányadát és eloszlását. Kérgesített alkatrészek esetében rögzíteni kell a cementált vagy karbonitridált réteg mélységét, a tényleges kérgesítési mélységet, a felületi szénprofilt, a mag keménységét és az átmeneti profilt.
Ezt követően meg kell vizsgálni a gyártott érintkezési felületet. A felületi érdesség, a hullámosság, a köszörülési égésnyomok, a maradó feszültség, a köralakúság, a gördülőpálya alakja és az élek geometriája módosíthatja a helyi vonóerőt és feszültséget. Az üzemi nyilvántartásnak tartalmaznia kell a terhelési spektrumot, a fordulatszámot, a hőmérsékletet, a kenési rendszert, a viszkozitást, a kenőanyag öregedését, az adalékanyagok kémiáját, a víztartalmat és a szilárd szennyeződést. A szűrést és a tisztaság-ellenőrzéseket is fel kell tüntetni, nem szabad a kenőanyag típusát önmagában elegendőnek tekinteni.
Végül ellenőrizni kell a terheléseloszlást és az alkalmazási körülményeket: a radiális és axiális terheléseket, az előfeszítést vagy a hézagot, a hibás beállítást, a tengely- és házillesztéseket, a szerelési módszert, a rezgést és az átmeneti túlterheléseket. Össze kell vetni a megadott ISO 281:2007 szerinti számítást a korrigált élettartam feltételezéseivel, valamint a csapágyspecifikus vizsgálati vagy üzemi bizonyítékokkal.
A számítási szabványok, az anyagszabványok, a kézikönyvek és a kísérleti tanulmányok eltérő kérdésekre adnak választ. Az ISO 281 élettartam-minősítési keretrendszert biztosít; az anyagszabványok meghatározzák vagy ellenőrzik az acél állapotát; a kézikönyvek rendszerezik a megalapozott kohászati ismereteket és a meghibásodási mechanizmusokat; a kísérletek pedig konkrét anyagokat és üzemi változókat vizsgálnak. Egyik sem helyettesíti a többit. A megbízható csapágyélettartam-értékeléshez a szabványalapú számításokat igazolt kohászati jellemzőkkel és tényleges üzemi körülményekkel kell összekapcsolni.
Hivatkozások
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html