




Wogegen Lagerstähle beständig sein müssen
Wälzkontakt statt einfachem Gleitverschleiß
Eine Lagerlaufbahn trägt nicht lediglich eine stationäre Drucklast. Ein Wälzkörper tritt wiederholt mit dem Innenring, dem Außenring oder beiden in Kontakt und verlässt ihn wieder, während sich die Kontaktzone bei jeder Umdrehung durch den Stahl bewegt. Die Last konzentriert sich auf eine kleine, gekrümmte Fläche, sodass der örtliche Druck hoch ist, selbst wenn die von außen auf das Lager wirkende Last gering erscheint. Der Kontakt ist überwiegend elastisch: Die Laufbahn und der Wälzkörper verformen sich unter der Last geringfügig, bilden eine Hertzsche Kontaktfläche und nehmen ihre ursprüngliche Form wieder an, sobald sich der Kontakt weiterbewegt.
Diese wiederholte elastische Belastung unterscheidet den Wälzkontaktbetrieb vom einfachen Gleitverschleiß. Der Gleitverschleiß wird hauptsächlich durch die Relativbewegung an einer Grenzfläche, Reibung, Adhäsion, Abrasion und den Abtrag von Oberflächenmaterial bestimmt. Ein Wälzlager kann nur ein geringes makroskopisches Gleiten aufweisen und dennoch durch Ermüdung unterhalb der sichtbaren Oberfläche ausfallen. Ein gewisses Gleiten tritt insbesondere durch Spinbewegungen, Schrägstellung, unterschiedliche Krümmung oder unzureichende Kinematik auf; es ist jedoch dem wiederholten konzentrierten Kontakt überlagert und ersetzt ihn nicht.
Auch Laufbahn und Wälzkörper teilen die Last ungleichmäßig auf. Lagergeometrie, innere Lagerluft, Fehlausrichtung, Ringverformung und Lastrichtung bestimmen, welche Wälzkörper die größten Kräfte aufnehmen. Die Darstellung der Kontaktgeometrie und Lastverteilung durch SKF stellt daher die Spannungsberechnung neben den Werkstoffzustand und die Schmierung. Ein nominell identisches Lager kann sehr unterschiedliche örtliche Spannungen entwickeln, wenn Montage, Wellendurchbiegung, Gehäuseverformung oder Verunreinigungen die Lastverteilung verändern.
Schadensbegriffe
- Verschleiß
- Abtrag oder Verlagerung von Werkstoff durch Wechselwirkung an der Oberfläche.
- Plastische Verformung
- Dauerhafte Eindellungen, Erhöhungen oder abgeflachte Bereiche, die entstehen, wenn der örtliche Druck den Widerstand gegen plastisches Fließen überschreitet.
- Mikroausbrüche
- Kleine Ermüdungsgrübchen an der Oberfläche, die mit Rauheit, unzureichendem Schmierfilm und Spannungsspitzen an Rauheitserhebungen verbunden sind.
- Wälzkontaktermüdung
- Fortschreitende Rissbildung und Rissausbreitung unter wiederholter Wälzbeanspruchung, häufig gefolgt von Abplatzungen.
Mehrere Schadensbegriffe sollten nicht als Synonyme behandelt werden. Verschleiß entfernt oder verdrängt Material durch Wechselwirkung an der Oberfläche. Plastische Verformung erzeugt Eindrückungen, Wülste oder dauerhaft abgeflachte Bereiche, wenn der Kontaktdruck den örtlichen Verformungswiderstand überschreitet, häufig nachdem ein Fremdkörper den Kontaktbereich passiert hat. Mikropitting besteht aus sehr kleinen Ermüdungsgrübchen an der Oberfläche und steht mit Rauheit, unzureichender Schmierfilmbildung und örtlichen Rauheitsspitzen-Spannungen in Zusammenhang. Die Wälzkontaktermüdung ist die fortschreitende Entstehung und Ausbreitung von Rissen unter wiederholter Wälzbeanspruchung; sie kann unterhalb der Oberfläche beginnen und später zu Abplatzungen an der Laufbahn führen.
Eine durch ein hartes Partikel verursachte Eindrückung ist daher nicht dasselbe Ereignis wie eine Ermüdungsabplatzung, auch wenn die Eindrückung als Spannungskonzentrator wirken und eine solche beschleunigen kann. Ebenso kann eine poliert wirkende Laufbahn weiterhin Schäden unterhalb der Oberfläche enthalten. Das Erscheinungsbild der Oberfläche allein lässt nicht erkennen, wie viel Ermüdungslebensdauer noch verbleibt.
Nach Angaben von NTN ist hochkohlenstoffhaltiger Chromlagerstahl ein Standardwerkstoff für Wälzkörper und Laufbahnen. Eine gängige Bezeichnung ist AISI 52100, die in der europäischen Praxis für Lagerstähle üblicherweise 100Cr6 entspricht. Die Bezeichnung kennzeichnet eine chemische Zusammensetzung und eine Produktklasse; sie garantiert jedoch weder eine identische Reinheit noch eine identische Karbidverteilung, Wärmebehandlung, Eigenspannung oder Lebensdauer.
Spannungen unterhalb der Oberfläche und Werkstoffermüdung

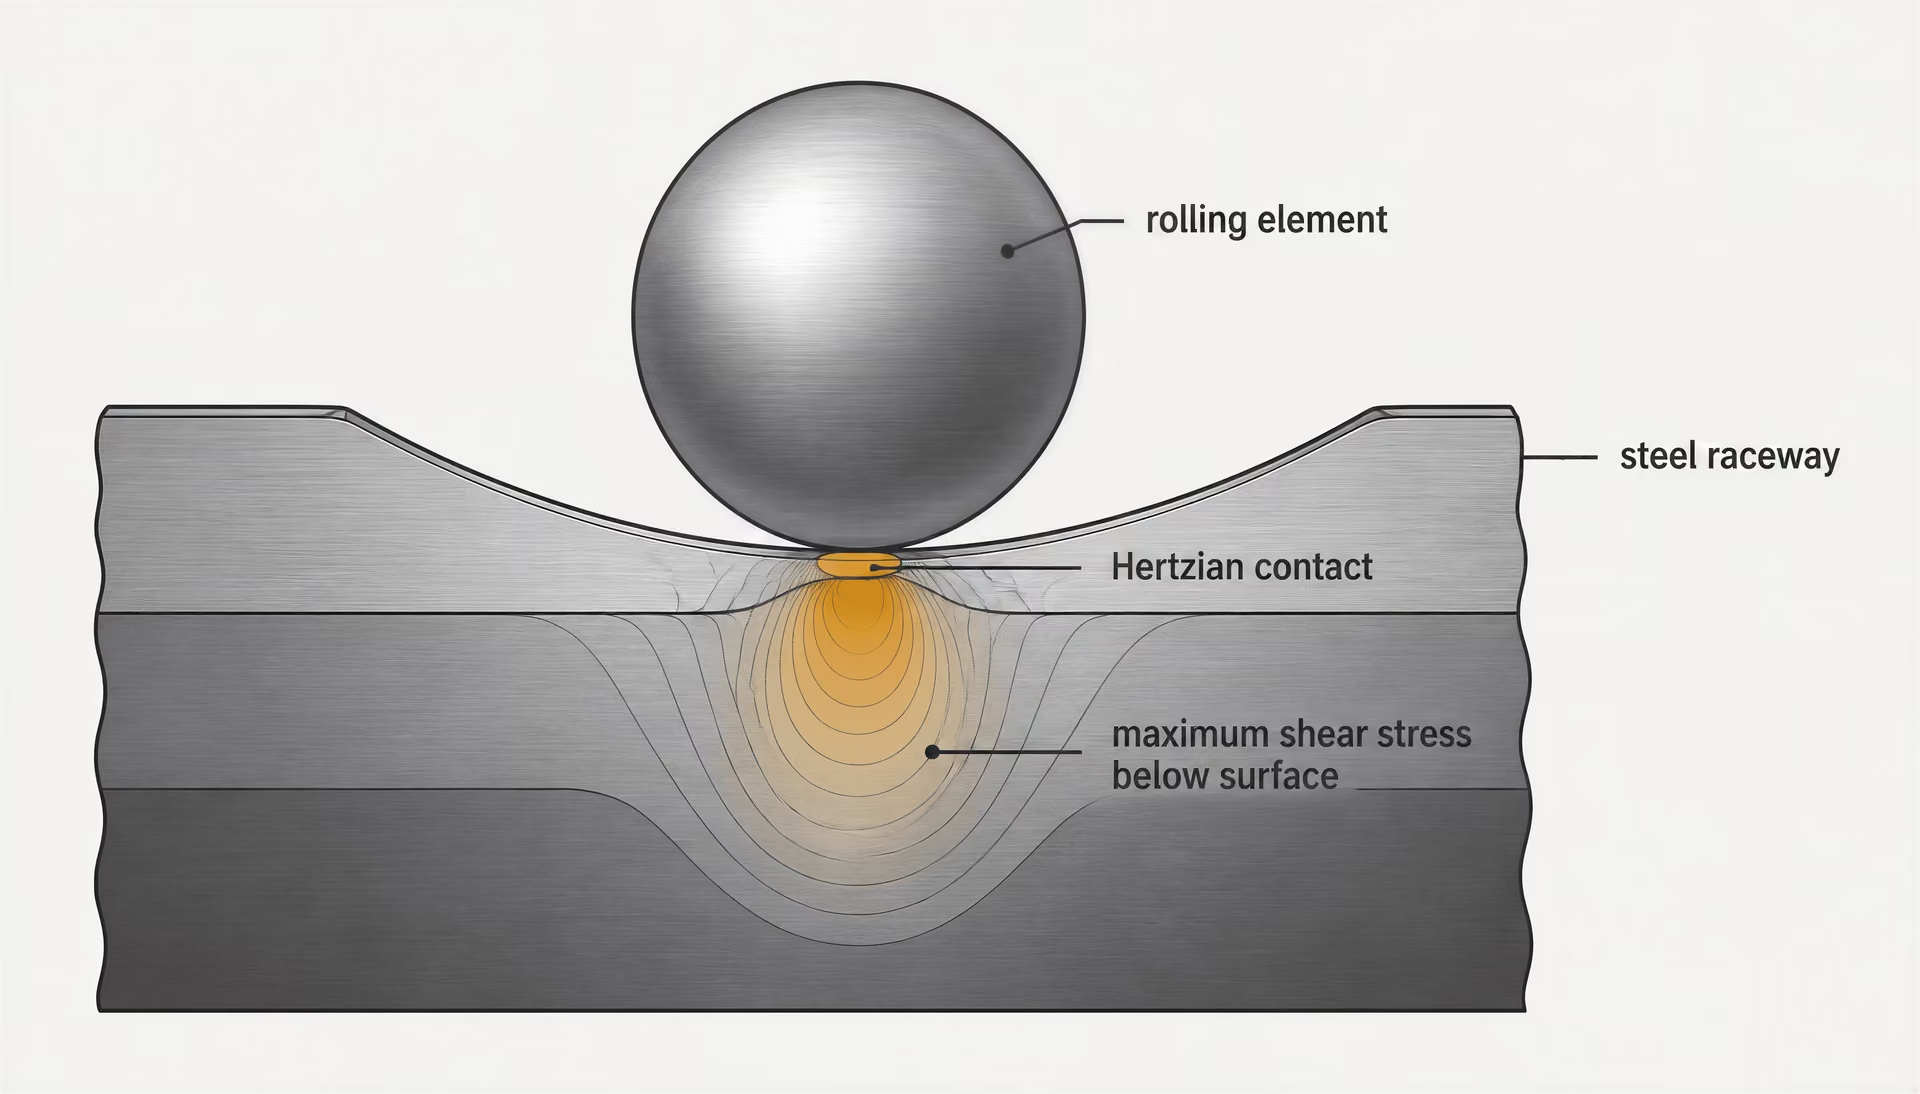
Wenn ein elastischer Kontakt über die Laufbahn wandert, liegt die maximale Schubspannung gewöhnlich unterhalb der Oberfläche und nicht direkt an ihr. Jedes Werkstoffvolumen erfährt eine Abfolge aus Druck, Schub und Spannungsumkehr, während sich der Wälzkörper nähert, darüber hinwegbewegt und sich wieder entfernt. Durch die Wiederholung kann an einem nichtmetallischen Einschluss, einem Karbidcluster, einer Pore, einem Oberflächenfehler oder einem Bereich ungünstiger Mikrostruktur ein Riss entstehen. Der Riss kann in Richtung Oberfläche wachsen, bis sich ein Fragment ablöst und ein Abblättern oder eine Abplatzung entsteht.
Die Härte allein ist kein vollständiger Prädiktor für die Lebensdauer unter Wälzkontaktermüdung. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Dies ist der Grund, weshalb die Härte allein ein schlechter Prädiktor ist. Eine höhere Härte kann den Widerstand gegen plastische Eindrückung verbessern und eine hohe Tragzahl unterstützen, doch die Härte beschreibt weder Größe und Abstand von Einschlüssen noch die Morphologie der Karbide, den Restaustenit, die Größe der früheren Austenitkörner, Eigenspannungen oder die verfügbare Zähigkeit zur Behinderung des Risswachstums. Die NASA berichtete 1987, dass die Härte des Lagerstahls, der Restaustenit, die Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Die Ergebnisse zeigen außerdem, dass die Verarbeitung, einschließlich des Umschmelzens im Doppelvakuum, die Lebensdauer stärker beeinflussen kann als die chemische Zusammensetzung allein.
| Stahlgefügekonzepte | Härteprofil | Zustand des Kerns | Typischer Konstruktionszweck |
|---|---|---|---|
| Durchgehärteter martensitischer Stahl | Über den gesamten Arbeitsquerschnitt hart | Überwiegend gehärteter Querschnitt | Hoher Widerstand gegen wiederholte Kontaktbeanspruchung |
| Durchgehärteter bainitischer Stahl | Über den gesamten Arbeitsquerschnitt hart | Bainitisches Arbeitsgefüge | Härte, Zähigkeit und Maßstabilität |
| Einsatzgehärteter Stahl | Harte Oberflächenschicht | Weicherer, zäherer Kern | Widerstand gegen Oberflächenermüdung bei gleichzeitiger Stoßfestigkeit |
Die Übersichtsarbeit Steels for bearings aus dem Jahr 2011 unterteilt die wichtigsten Werkstofffamilien in durchhärtende martensitische oder bainitische Stähle sowie einsatzgehärtete Stähle, die eine harte Randschicht über einem weicheren Kern besitzen. Diese Werkstoffaufbauten verteilen Spannungen unterschiedlich. Durchhärtende Stähle bieten im gesamten Arbeitsquerschnitt eine hohe Härte; einsatzgehärtete Stähle können eine ermüdungsbeständige Oberfläche mit einem zäheren Kern verbinden, der unterhalb der Oberfläche auftretende Spannungen und Stoßbelastungen toleriert. Keine dieser Ausführungen macht eine geeignete Reinheit und Wärmebehandlung überflüssig.
Die Darstellung von Lagerstählen im ASM Handbook aus dem Jahr 2014 bringt es unmittelbar auf den Punkt: Nachdem eine geeignete Mikrostruktur erreicht wurde, sind Stahlreinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen der wichtigste Einzelfaktor für eine hohe Lebensdauer bei Wälzkontaktermüdung. Ein Einschluss wirkt als örtliche Inhomogenität der Steifigkeit und als Spannungskonzentrator. Seine Wirkung hängt von Größe, Form, Lage, Orientierung und Abstand zum höchstbeanspruchten Bereich ab. Zwei Bauteile, die nach derselben Gütebezeichnung hergestellt wurden, können daher unterschiedliche Ermüdungslebensdauern aufweisen, wenn sich ihre Einschlusspopulationen unterscheiden.
ASTM STP 1327 ordnet diese Thematik in den breiteren technischen Kontext von Lagerlebensdauer, Wälzkontaktermüdung, Stahlerzeugung, Durchhärtung, Einsatzhärtung, Luftfahrtstählen, korrosionsbeständigen Stählen und Oberflächenmodifikation ein. Die Werkstoffgüte ist von Bedeutung. Sie stellt jedoch nicht das vollständige Ermüdungsmodell dar.
Warum ein Lager ein gekoppeltes Werkstoff- und Schmierungssystem ist
Die Schmierung verändert die am Kontakt auftretenden Spannungen. Ein ausreichend dicker elastohydrodynamischer Schmierfilm trennt die meisten einander gegenüberliegenden Rauheitsspitzen und verteilt die Last über einen größeren effektiven Kontaktbereich. Wird der Film aufgrund niedriger Viskosität, hoher Temperatur, unzureichender Schmierstoffzufuhr, Oberflächenrauheit oder zu hoher Drehzahl und Last zu dünn, führen Wechselwirkungen zwischen Rauheitsspitzen zu zusätzlicher örtlicher Reibung und Spannung. SKF behandelt Schmierung, Verunreinigung, Kontaktgeometrie, Lastverteilung und Spannungskonzentratoren folglich als miteinander verbundene Bestandteile der Ermüdungsbewertung und nicht als voneinander getrennte Wartungsthemen.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
Verunreinigungen können das System auf zwei Arten schädigen. Ein hartes Partikel kann eine Laufbahn eindrücken und dadurch einen dauerhaften geometrischen Fehler erzeugen, der den Kontakt wiederholt unterbricht. Wasser kann das Verhalten des Schmierstoffs verändern, Korrosion oder wasserstoffbezogene Effekte fördern und die Bedingungen für die Rissbildung verändern. Experimentelle Arbeiten, über die das U.S. Department of Energy im Jahr 2024 berichtete, ergaben, dass gelöstes oder freies Wasser Mikropitting und Rissbildung durch Wälzkontaktermüdung verstärkte und mit weißätzender Materie an Rissgrenzflächen verbunden war. Ein reiner Stahl mit unzureichender Kontrolle der Schmierung arbeitet nicht unter den Bedingungen, die seine Werkstoffspezifikation voraussetzt.
Berechnungen der Lagerlebensdauer erfordern ebenfalls eine präzise statistische Definition. ISO 281:2007 legt Verfahren für dynamische Tragzahlen und die nominelle Lebensdauer von Wälzlagern fest, die aus hochwertigem gehärtetem Lagerstahl hergestellt sind; BS ISO 281:2007 ist die britische Übernahme dieser Norm. Ihre nominelle Lebensdauer ist mit einer Zuverlässigkeit von 90 % verbunden. Schaeffler definiert L10 als die Anzahl der Umdrehungen, die 90 % der scheinbar identischen Lager erreichen oder überschreiten, bevor die ersten Anzeichen von Werkstoffermüdung auftreten. JTEKT beschreibt die dynamische Tragzahl ebenfalls als die Wälzermüdungskapazität und L10 als die Lebensdauer bei 90%iger Zuverlässigkeit für Lager aus spezifizierten Lagerstählen oder gleichwertigen Werkstoffen.
Diese Zahl ist kein Versprechen, dass jedes Lager bis zu derselben Anzahl von Umdrehungen läuft, und sie beschreibt auch nicht jede Ausfallart. Berechnungen der korrigierten Lebensdauer führen Faktoren für Schmierung, Verunreinigung, Zuverlässigkeit und ermüdungsbegrenzende Last ein. Schäden an Dichtungen, elektrische Erosion, Stillstandsmarkierungen, Korrosion, Montagefehler und Überlastung können den Betrieb beenden, bevor eine klassische Ermüdung unterhalb der Oberfläche eintritt.
Daraus folgt die zentrale technische Tatsache: Eine Gütebezeichnung kann eine Ausgangskategorie des Werkstoffs festlegen, aber die Lebensdauer nicht allein vorhersagen. Die Wälzkontaktermüdung ist die Reaktion eines gekoppelten Systems aus Stahlerzeugung, Mikrostruktur, Wärmebehandlung, Geometrie, Lastverteilung, Schmierung, Verunreinigung und Betriebsgeschichte, betrachtet durch eine statistische Definition der Lagerlebensdauer.
Wie ISO 281 die Lagerlebensdauer definiert
ISO 281:2007 ist eine Berechnungsnorm für Wälzlager und kein Versprechen, dass ein einzelnes Lager eine bestimmte Anzahl von Betriebsstunden erreichen wird. Ihre britische Übernahme, BS ISO 281:2007, hat dieselbe Funktion. Die Norm stellt Verfahren zur Berechnung der dynamischen Tragzahlen und der nominellen Lebensdauer von Lagern bereit, die unter festgelegten Betriebsbedingungen aus hochwertigem, gehärtetem Wälzlagerstahl oder gleichwertigen Werkstoffen hergestellt wurden.
Diese Unterscheidung ist wichtig, weil die berechnete Lebensdauer häufig so dargestellt wird, als wäre sie eine Werkstoffgarantie. Das ist sie nicht. Ein Lager kann aufgrund von Verunreinigungen, unzureichender Schmierung, Montageschäden, elektrischer Erosion, übermäßiger Fehlausrichtung, Fertigungsschwankungen oder einem Einschluss, der zum Ausgangspunkt einer Ermüdung wird, vor Ablauf seiner berechneten Lebensdauer ausfallen. Es kann aber auch weit über den berechneten Wert hinaus betrieben werden. ISO 281 beschreibt eine statistische Population und nicht die sichere Betriebsdauer eines einzelnen Satzes aus Lagerring und Wälzkörpern.
Die Berechnung verknüpft daher die Werkstofffähigkeit mit der Kontaktbelastung und den Betriebsbedingungen. Stahlreinheit, Gefüge, Eigenspannungen, Restaustenit, Karbidmorphologie und Oberflächenzustand bestimmen einen Teil dieser Fähigkeit; Kontaktgeometrie, Lastverteilung, Schmierfilm und Verunreinigungen legen fest, wie viel davon im Betrieb verfügbar ist.
Dynamische Tragzahl und nominelle Lebensdauer
Grundlegende dynamische Tragzahl Berechnete Kenngröße für die Wälzkontaktermüdungstragfähigkeit eines Lagers unter den durch das Bewertungsverfahren festgelegten Bedingungen; sie ist nicht die maximal zulässige statische Last.
Die dynamische Tragzahl, normalerweise mit C bezeichnet, ist ein berechnetes Maß für die Wälzkontaktermüdungskapazität eines Lagers. Sie ist weder die maximale Last, die ein Lager ohne Verformung tragen kann, noch ein einfacher Wert für die Zugfestigkeit des Stahls. Im Rahmen von ISO bezieht sich C auf die konstante Last und Richtung, die eine Gruppe scheinbar identischer Lager für eine nominelle Lebensdauer von einer Million Umdrehungen aufnehmen kann.
Äquivalente dynamische Lagerlast Eine berechnete Last, üblicherweise mit P bezeichnet, die die für die Lebensdauergleichung relevanten radialen und axialen Belastungen des Lagers zusammenfasst.
Die aufgebrachte Last wird in eine lagerspezifische äquivalente dynamische Lagerbelastung umgerechnet, die gewöhnlich mit P bezeichnet wird, sodass radiale und axiale Lastanteile gemeinsam bewertet werden können. Für ein Lager, bei dem überwiegend Wälzkontaktermüdung maßgeblich ist, wird der Zusammenhang für die nominelle Lebensdauer häufig wie folgt ausgedrückt:
Dabei wird in Millionen Umdrehungen angegeben, und hängt von der Art des Wälzkörpers ab: für Kugellager und für Rollenlager in der standardmäßigen Lebensdauerbeziehung. Die Kataloge der Hersteller wenden die geeigneten ISO-Gleichungen, Lastfaktoren und Innengeometrien auf bestimmte Lagerausführungen an.
Der Exponent macht die Laststeuerung besonders wichtig. Eine moderate Erhöhung der äquivalenten Last kann eine wesentlich stärkere Verringerung der berechneten Lebensdauer bewirken, obwohl sich die Stahlchemie und die nominale Härte nicht verändert haben. Umgekehrt führt eine Erhöhung der Härte nicht automatisch zu einer entsprechenden Steigerung der Lebensdauer, wenn ein Lager schädliche nichtmetallische Einschlüsse enthält oder mit einem beschädigten Schmierfilm betrieben wird.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Aus diesem Grund kann Wälzlagerstahl nicht allein anhand seiner Härte beurteilt werden. Das ASM Handbook von 2014 bezeichnet die Stahlreinheit und die Freiheit von schädlichen nichtmetallischen Einschlüssen – nach einem geeigneten Gefüge – als den wichtigsten Einzelfaktor für eine hohe Wälzkontaktermüdungslebensdauer. Die Übersichtsarbeit Steels for bearings aus dem Jahr 2011 unterteilt die wichtigsten Werkstofffamilien in durchgehärtete martensitische oder bainitische Stähle sowie einsatzgehärtete Stähle mit einer harten Randschicht über einem weicheren Kern. Beide Ausführungen können die erforderliche Kontaktfestigkeit bereitstellen, doch Einschlüsse und Verarbeitungsfehler können weiterhin eine unter der Oberfläche entstehende Ermüdung einleiten.
Die NASA berichtete 1987, dass Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Ihre Ergebnisse zeigen auch, warum die Verarbeitungsgeschichte von Bedeutung ist: Verfahren wie das Vakuumdoppelschmelzen können die Ermüdungsleistung stärker beeinflussen als eine geringfügige Änderung der nominalen Legierungszusammensetzung. Chromhaltiger Wälzlagerstahl mit hohem Kohlenstoffgehalt bleibt, wie NTN angibt, ein Standardwerkstoff für Wälzkörper und Laufbahnen; die Bezeichnung der Legierung allein legt jedoch nicht die Lebensdauer eines fertigen Lagers fest.
Die Bedeutung von L10 und einer Zuverlässigkeit von 90 %
Die grundlegende Nennlebensdauer nach ISO 281 ist mit einer Zuverlässigkeit von 90 % verbunden. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281 definiert die nominelle Lebensdauer als die Lebensdauer, die mit einer Zuverlässigkeit von 90 % verbunden ist. Diese Lebensdauer wird mit L10 bezeichnet, obwohl die Schreibweise Leser irreführen kann, die die „10“ als eine Betriebsgrenze von zehn Prozent interpretieren. Sie ist keine Ausfallfrist.
- Grundlage der Zuverlässigkeit
- 90 %
- Population
- Scheinbar identische Lager
- Ereignis
- Erste Anzeichen von Werkstoffermüdung
- Interpretation
- 90 % erreichen L10 oder überschreiten diesen Wert
Schaeffler definiert L10 als die Anzahl der Umdrehungen, die 90 % der scheinbar identischen Lager erreichen oder überschreiten, bevor erste Anzeichen einer Werkstoffermüdung auftreten. JTEKT gibt dieselbe statistische Bedeutung an und erklärt, dass seine dynamische Tragzahl die Wälzermüdungskapazität von Lagern aus spezifizierten Wälzlagerstählen oder gleichwertigen Werkstoffen darstellt. In einer Population, die unter den Annahmen der Berechnung geprüft wird, können somit zehn Prozent vor L10 erste Anzeichen einer Werkstoffermüdung zeigen, während neunzig Prozent diesen Wert erreichen oder überschreiten.
Auch die Formulierung „erste Anzeichen“ ist von Bedeutung. Das Ereignis ist der Beginn einer Wälzkontaktermüdung, etwa die Entstehung von Rissen unter der Oberfläche oder die daraus resultierende Abblätterung, und nicht unbedingt ein vollständiges Festfressen, ein Bruch oder der Verlust der gesamten Tragfähigkeit. Ein Lager, das L10 erreicht hat, ist nicht automatisch unbrauchbar, und ein Lager, das L10 noch nicht erreicht hat, ist nicht gegen einen Ausfall durch einen anderen Mechanismus immun.
L10 ist auch nicht die durchschnittliche Lebensdauer. Die Verteilungen der Lagerlebensdauer streuen, sodass das arithmetische Mittel deutlich über der Lebensdauer bei 90%iger Zuverlässigkeit liegen und durch eine geringe Anzahl besonders langlebiger Lager verzerrt werden kann. L10 wird verwendet, weil es ein definiertes Maß für den unteren Rand einer Population liefert, das Ingenieure einheitlich anwenden können. Zuverlässigkeitsberechnungen über 90 % erfordern eine gesonderte Zuverlässigkeitsanpassung; sie sollten nicht einfach abgeleitet werden, indem L10 mit einem gewählten Prozentsatz multipliziert wird.
Die Statistik setzt außerdem eine Population scheinbar identischer Lager voraus, die unter den maßgeblichen Last-, Drehzahl-, Schmier- und Werkstoffbedingungen betrieben werden. Reale Serienlager sind niemals vollkommen identisch, und reale Maschinen halten konstante Bedingungen nur selten ein. Der berechnete Wert ist daher nur zusammen mit seinen Annahmen aussagekräftig.
Nominelle Lebensdauer und angepasste Lebensdauer
Die nominelle Lebensdauer verwendet die ISO-Referenzbedingungen und ist im Wesentlichen eine Berechnung von Last und Ermüdung. Die angepasste Lebensdauer erweitert diese Berechnung, indem Faktoren berücksichtigt werden, die die Ermüdungslebensdauer unter den tatsächlichen Einsatzbedingungen erhöhen oder verringern können. ISO 281 berücksichtigt die Einflüsse von Zuverlässigkeit, Schmierung, Verunreinigung und der Ermüdungsgrenzlast. Diese Einflüsse sind nicht mit der Härte gleichzusetzen und lassen sich nicht zuverlässig durch einen unbelegten universellen Korrekturfaktor darstellen.
Die Schmierung beeinflusst den Abstand zwischen den sich berührenden Rauheitsspitzen und damit die Stärke örtlicher Spannungskonzentrationen. Ein ausreichender elastohydrodynamischer Schmierfilm kann schädliche Wechselwirkungen zwischen den Oberflächen verringern; ein dünner oder abgebauter Schmierfilm kann Mikropitting fördern und die Rissinitiierung beschleunigen. Verunreinigungen erzeugen Eindrückungen und Spannungserhöhungen, während Wasser sowohl den Schmierstoff als auch die Stahloberfläche verändern kann. Ein Bericht des U.S. Department of Energy aus dem Jahr 2024 stellte fest, dass gelöstes oder freies Wasser Mikropitting und Rissbildung infolge von Wälzkontaktermüdung verstärkte und mit Weißätzbereichen an Rissgrenzflächen verbunden war.
Die Anpassung wegen Verunreinigungen hängt außerdem von Art, Größe, Konzentration und Verteilung der Partikel sowie von der Lagergröße und den Kontaktbedingungen ab. Sie kann nicht auf die Aussage reduziert werden, ein Lager sei „sauber“, weil sein Stahl eine Werkstoffspezifikation erfüllt habe. Die innere Reinheit bleibt wichtig: Die Bewertung im ASM Handbook ordnet schädliche Einschlüsse unmittelbar nach dem Gefüge als entscheidenden Faktor für eine hohe Ermüdungslebensdauer ein.
Die Ermüdungsgrenzlast, die häufig mit Pu in Verbindung gebracht wird, stellt die Last dar, unterhalb derer die Ermüdung unter der Oberfläche im Modell für die angepasste Lebensdauer anders behandelt wird. Das bedeutet nicht, dass jede Last unterhalb von Pu einen zeitlich unbegrenzten Betrieb garantiert. Oberflächenschäden, Verschleiß, Korrosion, elektrische Beschädigung, Stillstandsmarkierungen und Schmierstoffversagen können auftreten, ohne dass der klassische Prozess der Ermüdung unter der Oberfläche einsetzt, der in der Grundgleichung für die nominelle Lebensdauer vorausgesetzt wird.
Die angepasste Lebensdauer ist daher ein Modell für ein Lagersystem: Stahlherstellung und Wärmebehandlung, Lagergeometrie, aufgebrachte Last, Schmierung, Verunreinigung und die erforderliche Zuverlässigkeit fließen sämtlich in das Ergebnis ein. ISO 281 stellt eine systematische Berechnungsmethode bereit. Sie ersetzt weder die Schadensanalyse, die Kontrolle der Reinheit, die Überwachung des Schmierstoffs noch eine sachgerechte Lagerauslegung und kann einen nominalen Härtewert nicht in eine Garantie der Betriebslebensdauer verwandeln.
Die Hauptfamilien der Wälzlagerstähle
Die Übersichtsarbeit Steels for bearings (2011) und ASTM STP 1327 unterteilen Wälzlagerstähle in zwei Hauptfamilien: durchgehärtete Stähle, die im gesamten Arbeitsquerschnitt martensitisch oder bainitisch sind, und einsatzgehärtete Stähle, die über einem zäheren, weicheren Kern eine harte Randschicht aufweisen. Dies ist eine metallurgische Klassifizierung und keine Rangfolge. Die richtige Auswahl hängt von der Kontaktspannung, der Querschnittsgröße, der Stoßbelastung, der Geometrie, dem Fertigungsverfahren und der erforderlichen Schadentoleranz ab.
Die Lebensdauer eines Wälzlagers kann nicht allein aus der Nennhärte abgeleitet werden. ISO 281:2007 berechnet die dynamischen Tragzahlen und die nominelle Lebensdauer von Wälzlagern aus hochwertigem, gehärtetem Wälzlagerstahl, wobei die nominelle Lebensdauer bei einer Zuverlässigkeit von 90 % definiert ist. Die Bezeichnung L10 bedeutet daher, dass voraussichtlich 90 % scheinbar identischer Wälzlager die angegebene Anzahl an Umdrehungen erreichen oder überschreiten, bevor erste Anzeichen einer Werkstoffermüdung auftreten; sie bedeutet nicht, dass jedes Wälzlager an diesem Punkt ausfallen wird. Schaeffler und JTEKT verwenden dieselbe Definition. Die modifizierte Lebensdauer kann Schmierung, Verunreinigung, Zuverlässigkeit und die Ermüdungsgrenzlast berücksichtigen; all diese Faktoren können die tatsächliche Leistungsfähigkeit von einer einfachen, werkstoffbasierten Abschätzung abweichen lassen.
Durchgehärtete martensitische Stähle
| Merkmal | Durchgehärteter Stahl | Einsatzgehärteter Stahl |
|---|---|---|
| Kohlenstoffverteilung | Für den Arbeitsquerschnitt ausgelegt | Nahe der Oberfläche angereichert |
| Harter Bereich | Erstreckt sich durch den nutzbaren Querschnitt | Auf die Einsatzschicht konzentriert |
| Kern | Gehärtetes Arbeitsgefüge | Kohlenstoffärmeres, zäheres Gefüge |
| Wesentlicher Verarbeitungsweg | Austenitisieren, Abschrecken, Anlassen oder bainitische Umwandlung | Aufkohlen oder Carbonitrieren, gefolgt von Härten und Anlassen |
Ein durchgehärteter Stahl ist nicht lediglich ein harter Stahl. Nach dem Austenitisieren und Abschrecken wandelt sich der vorgesehene Querschnitt in Martensit um; anschließend wird angelassen, um die erforderliche Härte, Maßbeständigkeit und den gewünschten Eigenspannungszustand einzustellen. „Durch“ beschreibt die Tiefe des gehärteten Gefüges; es bedeutet nicht, dass jedes Atom des Bauteils denselben Kohlenstoffgehalt oder dieselbe Härte aufweisen muss. In einem Lagerring oder Wälzkörper muss der maßgebliche Bereich unter der im Betrieb auftretenden Kontaktbeanspruchung ein geeignetes angelassenes martensitisches Gefüge behalten.
| Bezeichnungssystem | Bezeichnung | Werkstoffbeschreibung |
|---|---|---|
| AISI | 52100 | Hochkohlenstoffhaltiger Chromlagerstahl |
| SAE | 52100 | Hochkohlenstoffhaltiger Chromlagerstahl |
| Europäisch | 100Cr6 / 1.3505 | Hochkohlenstoffhaltiger Chromlagerstahl |
| JIS | SUJ2 | Hochkohlenstoffhaltiger Chromlagerstahl |
Der bekannte hochgekohlte Chromstahl AISI 52100, der auch als SAE J404 52100, EN ISO 683-17 100Cr6 und JIS G 4805 SUJ2 bezeichnet wird, ist das Standardbeispiel. NTN nennt hochgekohlten Chrom-Wälzlagerstahl als Standardwerkstoff für Wälzkörper und Laufbahnen. Sein Kohlenstoffgehalt von etwa 1 % und sein Chromgehalt von etwa 1,5 % fördern eine hohe Härte, Verschleißbeständigkeit und Karbidbildung; die Werkstoffbezeichnung garantiert jedoch keine Ermüdungslebensdauer. Die Größe, Verteilung und Auflösung der Karbide während der Wärmebehandlung sind von Bedeutung. Übermäßige oder ungünstig verteilte Karbide können als örtliche Spannungskonzentrationen wirken oder nach dem Austenitisieren örtliche Schwankungen der Zusammensetzung hinterlassen.
Härtbarkeit Die Fähigkeit eines Stahlquerschnitts, bei einer bestimmten Abkühlgeschwindigkeit das vorgesehene gehärtete Umwandlungsgefüge auszubilden.
Die Härtbarkeit bestimmt, wie weit von der abgeschreckten Oberfläche entfernt der Stahl bei einer bestimmten Abkühlgeschwindigkeit das vorgesehene martensitische Gefüge entwickeln kann. In einer kleinen Kugel kann ein herkömmlicher hochgekohlter Chromstahl ohne Weiteres über den größten Teil des Querschnitts durchhärten; in einem großen Ring können die Abkühlbedingungen und die Querschnittsdicke unterschiedliche Umwandlungsprodukte oder Härtegradienten hervorrufen. Diese Unterscheidung ist wichtig, weil die Wälzkontaktermüdung durch ein unterhalb der Oberfläche liegendes, zyklisches Schubspannungsfeld verursacht wird und nicht allein durch den Härtewert an der Oberfläche.
Restaustenit ist eine weitere zu kontrollierende Variable. Ein gewisser Anteil an Restaustenit kann Umwandlungsverformungen aufnehmen und bei geeigneter Einstellung zur Maßbeständigkeit beitragen, während sich ein übermäßiger oder instabiler Restaustenitanteil im Betrieb umwandeln kann, wodurch sich die Abmessungen ändern und örtliche Spannungen entstehen. Die NASA-Übersicht aus dem Jahr 1987 nennt die Härte, den Restaustenit, die Korngröße sowie Größe, Anzahl und Fläche der Karbide als Faktoren, die die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Feine Körner des ehemaligen Austenits und eine kontrollierte Karbidpopulation verringern im Allgemeinen gefährliche örtliche Schwankungen; „mehr Härte“ bleibt jedoch eine unvollständige Konstruktionsregel.
Das ASM Handbook (2014) betont die Reinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen besonders nachdrücklich: Nach dem Vorliegen eines geeigneten Gefüges ist die Reinheit der wichtigste Einzelfaktor für das Erreichen einer hohen Wälzkontaktermüdungslebensdauer. Ein Einschluss kann unterhalb der Laufbahn einen Riss auslösen, selbst wenn Härte, chemische Zusammensetzung und gemessene Einhärtungstiefe korrekt erscheinen. Vakuumverfahren, gegebenenfalls Elektroschlacke-Umschmelzen, die Schmiedepraxis, das Umformverhältnis und die Prüfung können daher die Lebensdauer stärker beeinflussen als eine geringfügige Anpassung des Legierungsgehalts. Der werkstoffkundliche Untersuchungsrahmen von ASTM STP 1327 umfasst aus diesem Grund die Stahlerzeugung, die Reinheit, die Wälzkontaktermüdung und die Durchhärtung.
Bainitische Stähle bilden den zweiten Zweig der durchgehärteten Stähle. Ihr Umwandlungsweg unterscheidet sich: Statt den Stahl unmittelbar überwiegend in Martensit umzuwandeln und anschließend anzulassen, wird er innerhalb eines Bereichs der bainitischen Umwandlung abgekühlt und gehalten oder durch einen kontrollierten Wärmebehandlungsablauf geführt, der eine bainitische Matrix erzeugt. Bainit kann eine zweckmäßige Kombination aus Härte, Zähigkeit, Maßbeständigkeit und Eigenspannungen bieten, insbesondere bei großen Querschnitten, bei denen direktes Abschrecken unerwünschte Gradienten erzeugen kann. Die Leistungsfähigkeit hängt weiterhin von der Karbidmorphologie, der Größe der ehemaligen Austenitkörner, dem Restaustenit, dem Einschlussgehalt und dem genauen Umwandlungsablauf ab. „Bainitisch“ ersetzt daher nicht die Angabe des Gefüges und des Verarbeitungszustands.
Einsatzgehärtete Stähle mit weicherem Kern
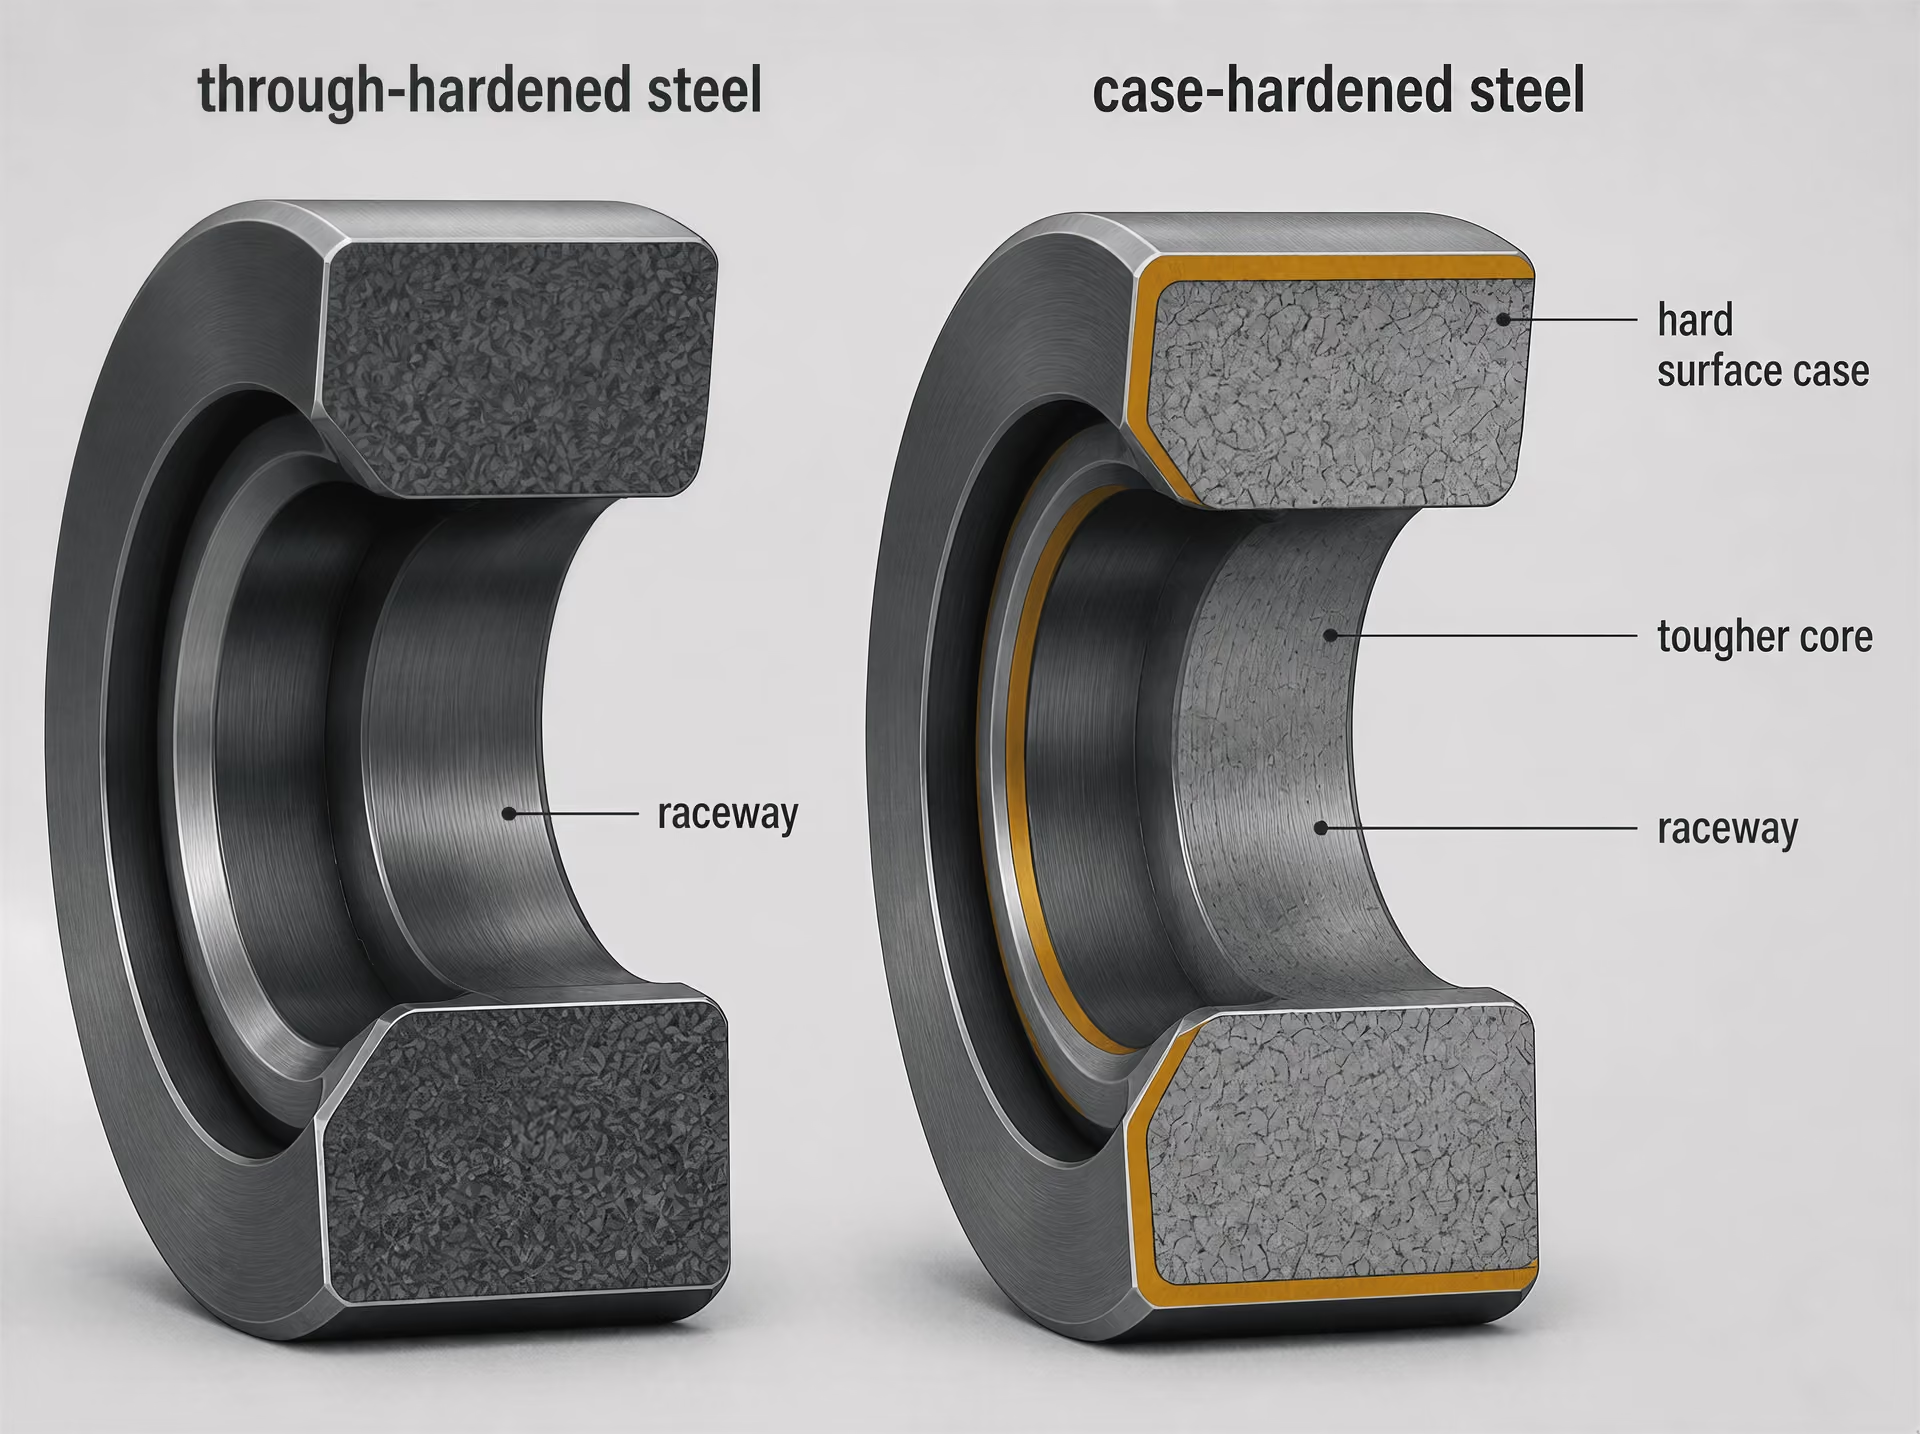
Einsatzgehärtete Stähle weisen den höchsten Kohlenstoffgehalt und damit die höchste erreichbare Härte in der Nähe der Arbeitsoberfläche auf. Durch Aufkohlen oder Carbonitrieren wird die äußere Schicht vor dem Abschrecken angereichert; die Randschicht wandelt sich in harten Martensit um, häufig mit einem kontrollierten Restaustenitanteil, während im kohlenstoffärmeren Inneren ein zäherer Kern mit geringerer Härte entsteht. Zu den gängigen technischen Beispielen gehören EN ISO 683-3 20MnCr5 und SAE J404 8620, wobei die für das Bauteil geltende Bezeichnung und Wärmebehandlungsspezifikation angegeben werden muss, anstatt sie aus einer Familienbezeichnung abzuleiten.

Die Randschicht muss plastischer Verformung, Verschleiß und Wälzkontaktermüdung widerstehen. Ihre Tiefe muss außerdem über die Zone hinausreichen, in der schädigende Kontaktspannungen konzentriert sind; zugleich darf der Übergang keine ausgeprägte Schwachstelle erzeugen. Der Kern hat eine andere Aufgabe: Er muss die Randschicht abstützen, Stöße aufnehmen, einem Bruch widerstehen und Spannungen aus Presssitzen, Stoßbelastungen oder Fehlausrichtung tolerieren. Ein einsatzgehärtetes Wälzlager kann daher eine härtere Arbeitsoberfläche aufweisen, ohne dass der gesamte Querschnitt so spröde wird, wie dies bei einem vollständig hochgekohlten Gefüge mit hoher Härte der Fall sein könnte.
Die Kernzähigkeit ist besonders für große Ringe, hoch belastete Bauteile und Anwendungen mit Stoß- oder Kantenbelastung wichtig. Ein zäher Kern kann jedoch keine verunreinigte Randschicht, eine unzureichende Einsatzhärtungstiefe, einen übermäßigen Restaustenitanteil oder Schleifschäden ausgleichen. Kohlenstoffgradienten, Abschreckintensität, Verzug und Eigenspannungen müssen gemeinsam kontrolliert werden. Auch bei der Wälzkontaktermüdung ist die Randschicht nicht automatisch überlegen: Wenn die Kontaktspannung tief eindringt, der Übergang ungünstig ausgelegt ist oder ein Einschluss im kritischen, oberflächennahen Bereich liegt, kann der angestrebte Vorteil verloren gehen.
Auch auf die Härtbarkeit reagieren die beiden Familien unterschiedlich. Bei einem durchgehärteten Stahl bestimmt die Härtbarkeit, ob sich im gesamten Arbeitsquerschnitt das erforderliche martensitische Gefüge entwickelt. Bei einem einsatzgehärteten Stahl steuert sie die Umwandlung sowohl der angereicherten Randschicht als auch des kohlenstoffarmen Kerns, während das Aufkohlen die Kohlenstofftiefe und den Kohlenstoffgradienten bestimmt. Die Oberflächenhärte kann bei beiden Familien ähnlich sein; ihr Verhalten unterhalb der Oberfläche bei Spannungsbeanspruchung und ihr Bruchverhalten sind jedoch nicht gleich.
Schließlich arbeitet keine der beiden Familien unabhängig vom Wälzlager-System. SKF bringt Ermüdungsschäden mit Kontaktgeometrie, Lastverteilung, Schmierung und Spannungskonzentrationen in Zusammenhang. Die Studie des U.S. Department of Energy aus dem Jahr 2024 zur Wasserkontamination ergab, dass gelöstes oder freies Wasser die Mikropittingbildung und die Rissbildung durch Wälzkontaktermüdung verstärkte und mit weißätzenden Bereichen an Rissgrenzflächen in Verbindung stand. Die Werkstofffähigkeit setzt eine Obergrenze; Reinheit, Verarbeitung, Montage, Zustand des Schmierstoffs und Verunreinigungen bestimmen, in welchem Umfang diese Fähigkeit tatsächlich erreicht wird.
Hochkohlenstoffhaltiger Chromlagerstahl und gängige Bezeichnungen
Die Bedeutung von hohem Kohlenstoff- und Chromgehalt
Hochkohlenstoffhaltiger Chromstahl ist eine Werkstofffamilie, die für viele Lagerringe und Wälzkörper von Wälzlagern verwendet wird. Seine Bezeichnung lässt jedoch nicht unmittelbar auf die Lagerlebensdauer schließen. NTN führt hochkohlenstoffhaltigen Chromlagerstahl in seiner Lagerdokumentation von 2020 als Standardwerkstoff für Wälzkörper und Laufbahnen an. Diese Aussage beschreibt eine anerkannte Werkstoffkategorie, ist jedoch keine Behauptung, dass für jedes Lager, jeden Lastfall oder jede Betriebsumgebung derselbe Werkstoff verwendet wird. Durchhärtende martensitische und bainitische Stähle bilden eine wichtige Klasse von Lagerstählen. Einsatzhärtende Stähle mit einer harten Randschicht über einem zäheren Kern bilden eine weitere Klasse, wie im Übersichtsartikel Steels for bearings aus dem Jahr 2011 beschrieben.
Kohlenstoff bewirkt die für einen durchhärtenden Lagerstahl erforderliche Härtbarkeit. Während des Austenitisierens und Abschreckens ermöglicht ein ausreichender Kohlenstoffgehalt die Bildung von kohlenstoffreichem Martensit, während ungelöste und ausgeschiedene Karbide zur Verschleißbeständigkeit und zur Tragfähigkeit unter Kontaktbeanspruchung beitragen. Menge und Verteilung sind entscheidend. Übermäßige Karbidseigerungen, grobe Karbidpartikel oder ein ungeeignetes Karbidnetzwerk können lokale Spannungskonzentrationen erzeugen, anstatt die Ermüdungsbeständigkeit zu verbessern.
Chrom erfüllt mehrere miteinander verbundene Aufgaben. Es erhöht die Härtbarkeit, sodass ein Lagerquerschnitt während des Abschreckens gleichmäßiger umwandeln kann, und ist an der Bildung chromreicher Karbide beteiligt. Außerdem unterstützt es die Maßbeständigkeit und Verschleißbeständigkeit, die von der wärmebehandelten Struktur erwartet werden. Der Chromgehalt ist jedoch kein Ersatz für einen kontrollierten Prozess. Austenitisierungstemperatur, Haltezeit, Abkühlgeschwindigkeit, Anlassen, Restaustenit, frühere Austenitkorngröße und Karbidmorphologie verändern sämtlich die entstehende Struktur.
Der bekannte Werkstoff AISI 52100 veranschaulicht diesen Zusammenhang. Seine nominale chemische Zusammensetzung wird üblicherweise mit etwa 0,98–1,10 % Kohlenstoff und 1,30–1,60 % Chrom angegeben; Mangan und Silizium sind in kleineren festgelegten Bereichen enthalten. Diese Zahlen definieren jedoch nicht den vollständigen Lagerwerkstoff. Im NASA-Bericht von 1987 wurden Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide als Faktoren identifiziert, die die Ermüdungslebensdauer von Wälzkörpern beeinflussen. NASA berichtete außerdem, dass die Verarbeitung, einschließlich des Schmelzens unter Doppelvakuum, die Lebensdauer stärker beeinflussen konnte als die chemische Zusammensetzung allein.
Besondere Bedeutung kommt der Reinheit des Stahls zu. Das ASM Handbook bezeichnet in seiner Darstellung der Lagerstähle aus dem Jahr 2014 die Reinheit und die Freiheit von schädlichen nichtmetallischen Einschlüssen – nach einer geeigneten Mikrostruktur – als den wichtigsten einzelnen Faktor für eine hohe Wälzkontaktermüdungslebensdauer. Ein Einschluss kann unterhalb der Laufbahn oder der Wälzoberfläche als Spannungserhöher wirken und einen Riss auslösen, der sich später unter wiederholter Hertz’scher Kontaktbeanspruchung ausbreitet. Größe, Zusammensetzung, Form und Lage des Einschlusses sowie seine Bindung an den umgebenden Stahl sind sämtlich relevant; eine einfache Angabe des Gesamtsauerstoffgehalts kann nicht jedes maßgebliche Risiko beschreiben.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Aus diesem Grund darf die nominale Härte nicht mit der berechneten Lebensdauer verwechselt werden. ISO 281:2007 stellt Verfahren zur Bestimmung der dynamischen Tragzahl und der nominellen Lebensdauer von Wälzlagern bereit, die aus hochwertigem gehärtetem Lagerstahl hergestellt sind. Die nominelle Lebensdauer bezieht sich dabei auf eine Zuverlässigkeit von 90 %. Schaeffler definiert L10 in ähnlicher Weise als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Lager erreichen oder überschreiten, bevor erste Anzeichen einer Werkstoffermüdung auftreten. JTEKT beschreibt die dynamische Tragzahl als Wälzermüdungskapazität und wendet L10 auf Lager an, die aus festgelegten Lagerstählen oder gleichwertigen Werkstoffen hergestellt sind.
Die tatsächliche Leistungsfähigkeit hängt außerdem von Kontaktgeometrie, Lastverteilung, Schmierung, Verunreinigungen und Oberflächenzustand ab. Wasserverunreinigung ist ein direktes Beispiel: Untersuchungen, über die das U.S. Department of Energy im Jahr 2024 berichtete, ergaben, dass gelöstes oder freies Wasser im Schmierstoff Mikropitting und Rissbildung infolge von Wälzkontaktermüdung verstärkte und mit White-Etching-Material an den Rissgrenzflächen verbunden war. Eine Werkstoffbezeichnung kann diesen Betriebszustand nicht berücksichtigen.
AISI-, SAE-, EN- und gleichwertige Bezeichnungen
AISI 52100 und SAE 52100 sind weit verbreitete Bezeichnungen für einen hochkohlenstoffhaltigen Chromlagerstahl. In vielen technischen Dokumenten werden die beiden numerischen Bezeichnungen so behandelt, als bezögen sie sich auf dieselbe nominale Werkstofffamilie. Diese verkürzte Darstellung ist jedoch nur dann sinnvoll, wenn die zitierte Spezifikation dies tatsächlich stützt. Veröffentlichungen von AISI und SAE, Beschaffungsspezifikationen, nationale Übernahmen sowie Datenblätter von Herstellern können unterschiedliche Anforderungen an chemische Zusammensetzung, Produktform, Qualitätsklasse, Prüfung oder Herstellungsroute stellen.
Die europäische Bezeichnung wird in den einschlägigen europäischen Normen für Lagerstähle üblicherweise als 100Cr6 mit der Werkstoffnummer 1.3505 angegeben. Eine Quellenangabe sollte die Norm und deren Ausgabe nennen, beispielsweise EN ISO 683-17:2014, anstatt „100Cr6“ als frei stehendes, allgemein gültiges Synonym darzustellen. Die internationale Norm wird als ISO 683-17 bezeichnet; das jeweils geltende Jahr und der Titel sind anhand des zitierten Dokuments zu überprüfen. Eine britische Übernahme kann als BS ISO 683-17 erscheinen, wiederum mit dem Veröffentlichungsjahr und den Angaben zum nationalen Dokument.
Andere nationale Systeme verwenden abweichende Bezeichnungen. JIS G 4805 SUJ2 ist eine japanische Bezeichnung, die häufig mit hochkohlenstoffhaltigem Chromlagerstahl in Verbindung gebracht wird. ASTM-Dokumente können hochkohlenstoffhaltigen Wälzlagerstahl über ASTM A295/A295M spezifizieren. Eine ASTM-Produktspezifikation ist jedoch nicht automatisch eine unmittelbar entsprechende Werkstoffbezeichnung zu AISI 52100 oder EN ISO 683-17 100Cr6. Sie kann chemische Grenzwerte, Produktanforderungen oder Qualitätsbestimmungen auf andere Weise festlegen.
Dokumente von Herstellern können eine weitere Ebene hinzufügen. NTN, SKF, Schaeffler, JTEKT und andere Organisationen aus dem Lagerbereich können Werkstofffamilien, interne Werkstoffcodes, Wärmebehandlungszustände oder Varianten mit erhöhter Reinheit angeben. Eine solche Bezeichnung kann ein kontrolliertes Lagerprodukt beschreiben, ohne ein formaler Ersatz für AISI 52100, SAE 52100, 100Cr6, 1.3505 oder SUJ2 zu sein. Bei der Zitierung einer Quelle sollten die genaue Schreibweise, Großschreibung, Abstände, Werkstoffnummer, Normnummer und Ausgabe beibehalten werden.
Warum die Gleichwertigkeit von Bezeichnungen überprüft werden muss
Die chemische Gleichwertigkeit ist nur die erste Prüfung. Zwei Stähle können in ähnlichen Kohlenstoff- und Chrombereichen liegen und sich dennoch hinsichtlich Schwefel, Phosphor, Begleitelementen, Sauerstoffgehalt, Einschlussgrenzwerten, Seigerungskontrolle und zulässiger Herstellungsroute unterscheiden. Diese Unterschiede können das Verhalten bei Wälzkontaktermüdung beeinflussen, selbst wenn ein Laborzeugnis zur chemischen Zusammensetzung ähnliche Werte ausweist.
Die Wärmebehandlung bildet eine weitere Trennlinie. „52100“ gibt weder die Austenitisierungstemperatur noch das Abschreckmedium, die Tieftemperaturbehandlung, den Anlassplan, das Härteprofil, den Restaustenitgehalt oder die Anforderungen an die Maßbeständigkeit an. Ebenso lässt „100Cr6“ allein nicht erkennen, ob es sich um geglühtes Stangenmaterial, durchgehärtetes Ringvormaterial, fertiges Laufbahnmaterial für Lager oder eine speziell behandelte Variante handelt. Ein einsatzgehärtetes Lager kann eine völlig andere Werkstoffgüte verwenden, weil für seine Oberfläche und seinen Kern unterschiedliche Kohlenstoffgehalte und Umwandlungsverhalten erforderlich sind.
Reinheit und Einschlussmorphologie müssen gesondert überprüft werden. Vakuumschmelzen, Elektroschlacke-Umschmelzen, Doppelvakuumverarbeitung, Umschmelzverfahren, Umformgrad, Schmieden, Walzen und Prüfregeln können zu erheblichen Unterschieden zwischen Werkstoffen führen, die ähnliche Werkstoffbezeichnungen tragen. Entscheidend ist nicht lediglich, ob eine Zusammensetzung übereinstimmt, sondern ob der spezifizierte Stahl eine vergleichbare Einschlusskontrolle, Mikrostruktur, Wärmebehandlung und Produktqualität aufweist.
Die Gleichwertigkeit hinsichtlich der Leistungsfähigkeit ist noch enger gefasst. Lebensdauerberechnungen nach ISO 281 beruhen auf festgelegten Annahmen zu Lager und Werkstoff, während die angepasste Lebensdauer Faktoren wie Schmierung, Verunreinigung, Zuverlässigkeit und Ermüdungsgrenzeneinflüsse berücksichtigen kann. Ein nominal gleichwertiger Stahl gewährleistet daher nicht dasselbe L10-Ergebnis, dieselbe angepasste nominelle Lebensdauer oder dieselbe Beständigkeit gegen Mikropitting. Deshalb sollte ein Artikel eine AISI- oder SAE-Bezeichnung nicht ohne Weiteres durch eine EN-, ISO-, JIS-, ASTM- oder Herstellerbezeichnung ersetzen. Zuerst sind die zitierte Norm, ihre Ausgabe, die Produktform, ergänzende Qualitätsanforderungen und der Wärmebehandlungszustand zu prüfen. Erst dann kann „gleichwertig“ mehr bedeuten als eine ähnliche chemische Zusammensetzung.
Reinheit: Die metallurgische Variable, deren Bedeutung populäre Zusammenfassungen unterschätzen
Die Nennhärte lässt sich leicht messen und wird daher häufig zur herausgestellten Eigenschaft eines Wälzlagerstahls. Die Wälzkontaktermüdung ist weniger einfach zu erfassen. Eine Wälzlagerlaufbahn kann die vorgeschriebene Härte und eine vertraute Legierungszusammensetzung aufweisen und dennoch frühzeitig versagen, weil ein mikroskopischer nichtmetallischer Einschluss eine lokale Stelle für die Rissinitiierung erzeugt. Die Ermüdungsfähigkeit des Werkstoffs ist daher das Ergebnis von Stahlerzeugung, Schmelzverfahren, Umformung, Wärmebehandlung, Kontaktbelastung und Schmierung – und nicht einer isoliert betrachteten Härtezahl.
Nachdem ein geeignetes Gefüge erreicht wurde, sind Reinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen die wichtigsten Faktoren für eine hohe Lebensdauer unter Wälzkontaktermüdung. Strong evidence
Das ASM Handbook macht diese Rangfolge ausdrücklich deutlich. In seiner Darstellung von 2014 zu Wälzlagerstählen werden zunächst eine geeignete Mikrostruktur und anschließend die Stahlreinheit sowie die Freiheit von schädlichen nichtmetallischen Einschlüssen als wichtigste Faktoren für eine hohe Lebensdauer unter Wälzkontaktermüdung genannt. Diese Aussage geht über die übliche Behauptung hinaus, dass „reiner Stahl länger hält“. Sie stellt schädliche Einschlüsse in den Mittelpunkt der Auslegung und Herstellung von Wälzlagern – nachdem die erforderliche Gefügestruktur erreicht wurde.
Diese Werkstofffähigkeit darf nicht mit der berechneten Lebensdauer eines Wälzlagers verwechselt werden. ISO 281:2007 legt Verfahren für dynamische Tragzahlen und die grundlegende nominelle Lebensdauer von Wälzlagern aus hochwertigem, gehärtetem Wälzlagerstahl fest; die grundlegende nominelle Lebensdauer ist mit einer Zuverlässigkeit von 90 % verbunden. In der von Schaeffler im Jahr 2024 verwendeten Terminologie ist die Anzahl der Umdrehungen, die 90 % scheinbar identischer Wälzlager erreichen oder überschreiten, bevor erste Anzeichen einer Werkstoffermüdung auftreten. JTEKT verwendet dieselbe Grundlage von 90 % für die grundlegende nominelle Lebensdauer. Diese Definitionen beschreiben eine statistische Population und stellen keine Garantie für ein einzelnes Wälzlager dar. Außerdem beseitigen sie nicht die Auswirkungen eines ungewöhnlich schädlichen Einschlusses, eines verunreinigten Schmierstoffs oder eines ungünstigen lokalen Spannungsfelds.
Nichtmetallische Einschlüsse als Spannungskonzentratoren

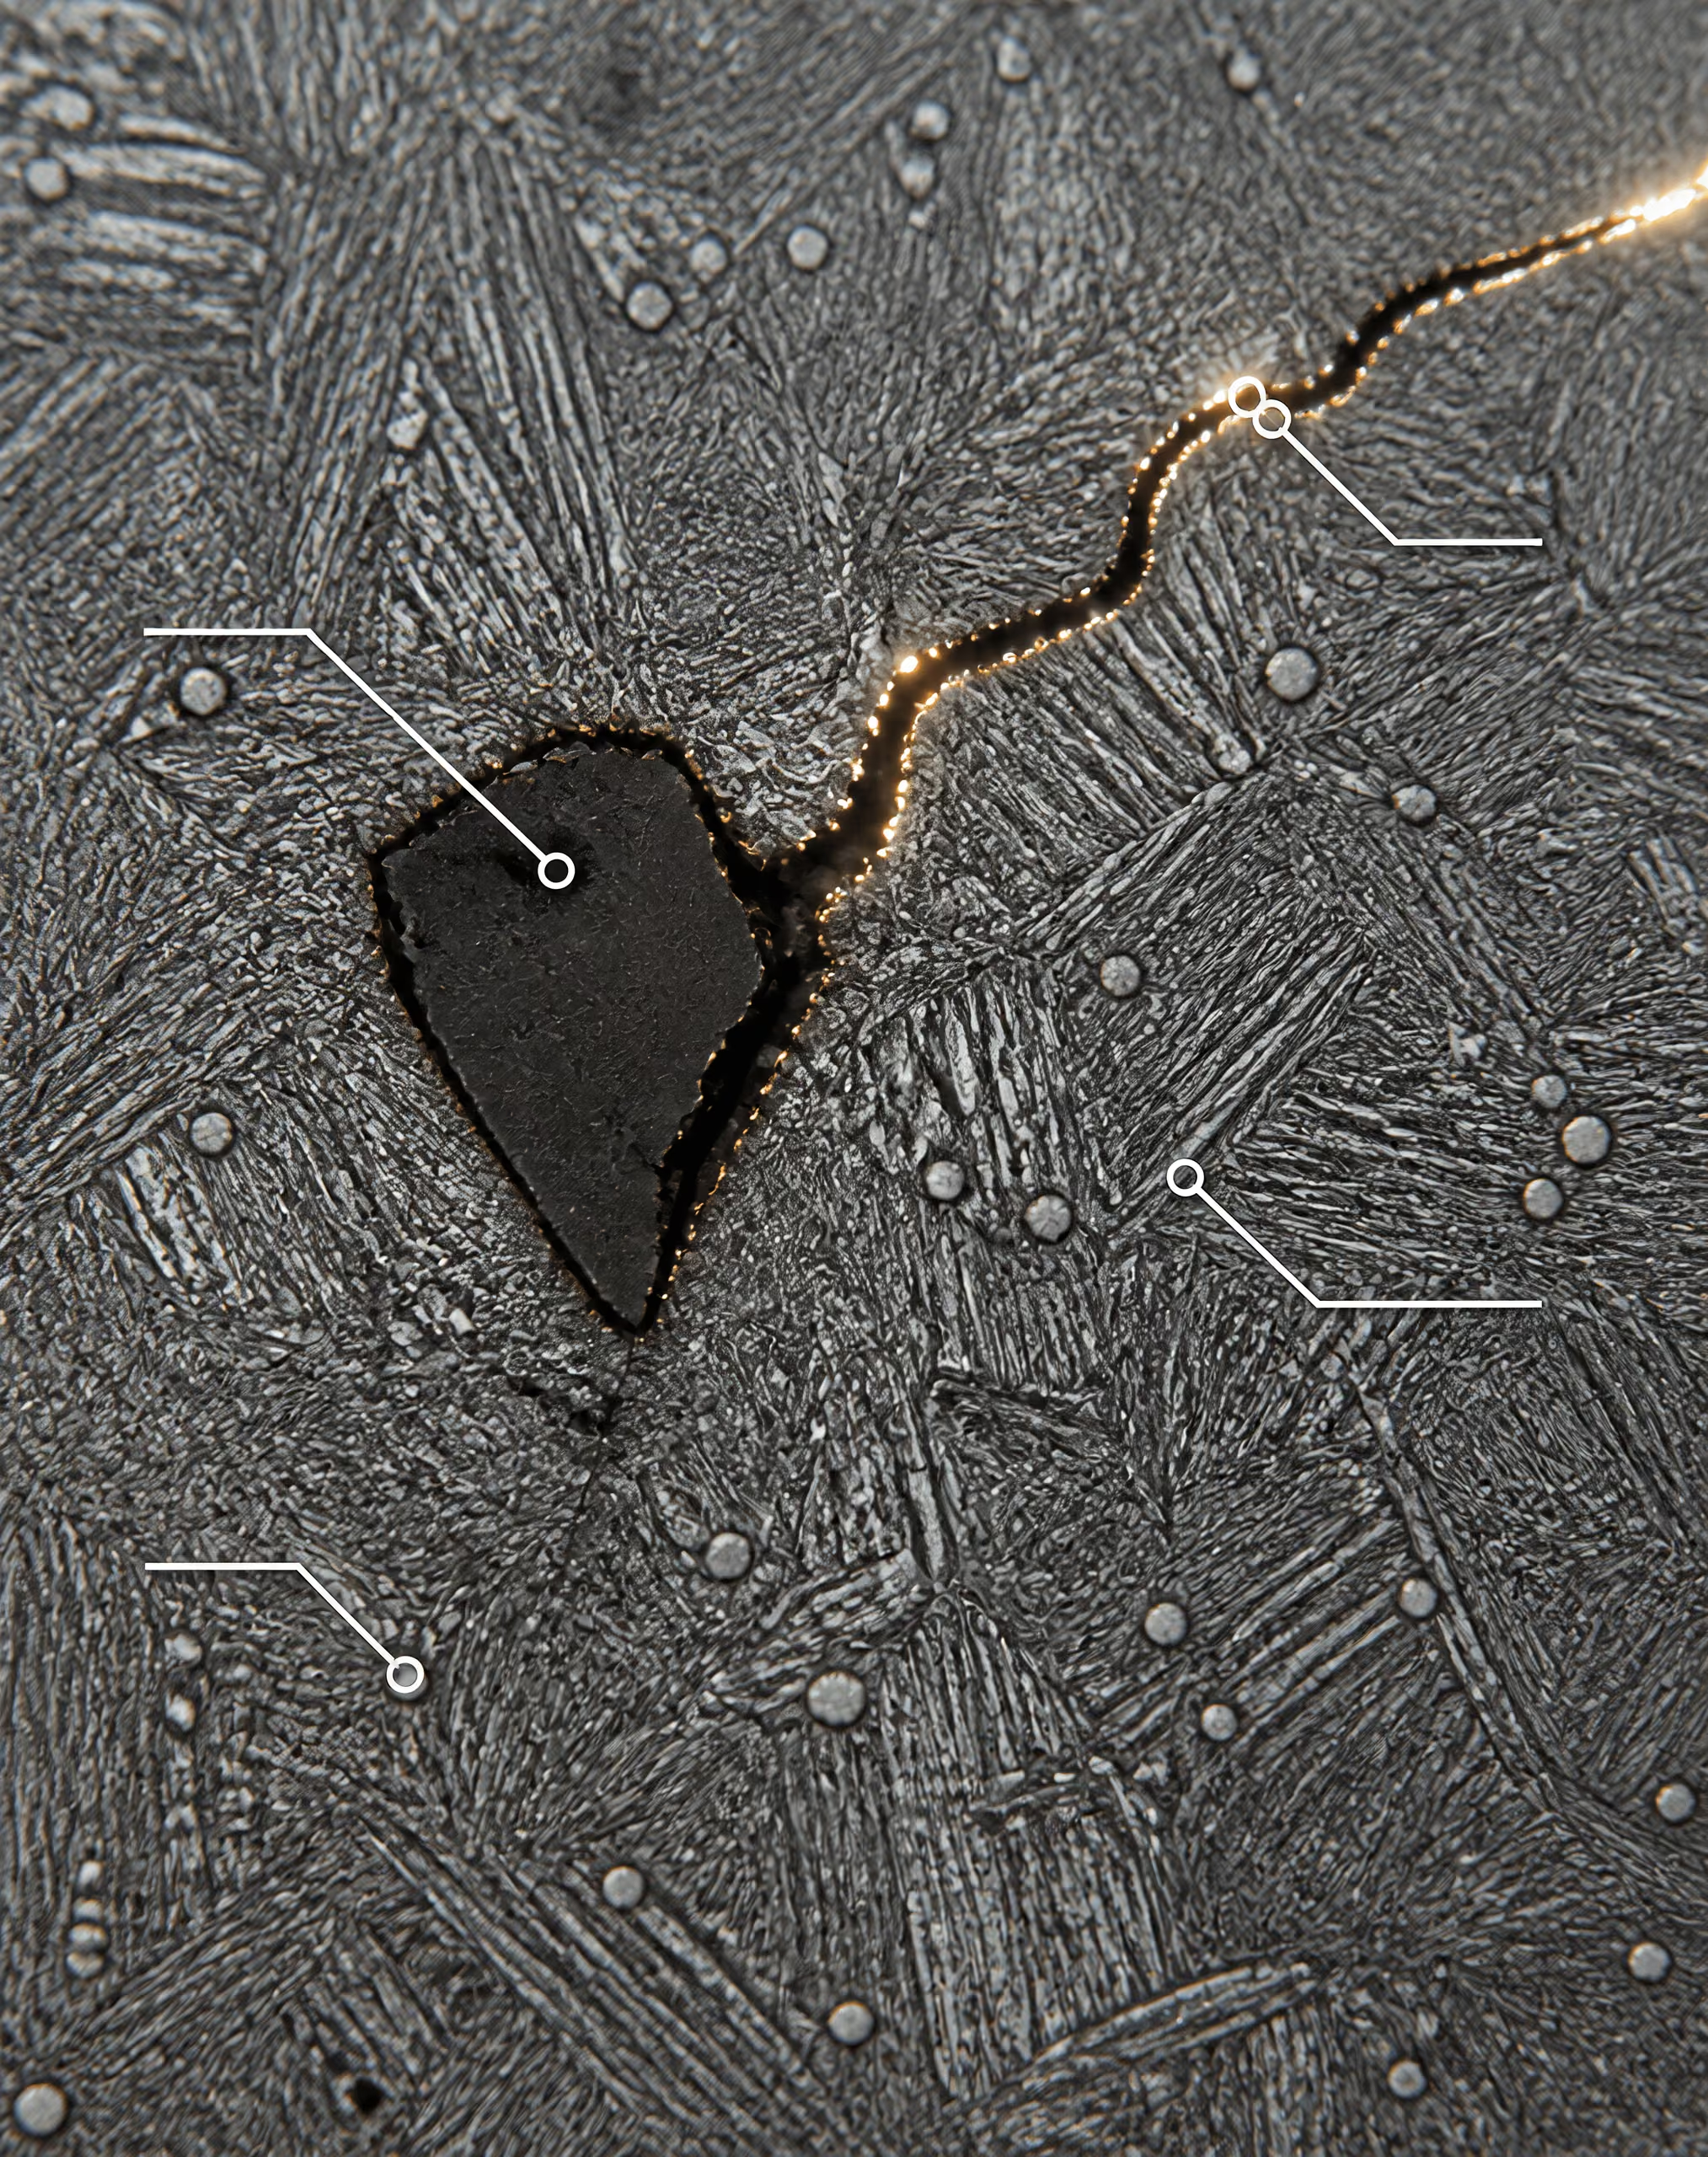
Nichtmetallischer Einschluss Ein in Stahl eingebettetes nichtmetallisches Teilchen, beispielsweise ein Oxid, Sulfid, Silikat, Aluminat oder komplexer Einschluss, das das örtliche Spannungsfeld stören kann.
Ein Wälzkontakt setzt ein oberflächennahes Volumen des Stahls wiederholt einer Druck- und Scherbeanspruchung aus. Die nominelle Hertzsche Spannung wird anhand der Geometrie, der Belastung und der Kontaktabmessungen berechnet. Der Stahl erfährt diese Spannung jedoch nicht als vollkommen gleichförmiges Kontinuum. Ein Einschluss unterbricht die metallische Matrix. Sein Elastizitätsmodul, seine Form, seine Bindung an den umgebenden Stahl und sein Verformungswiderstand unterscheiden sich von denen der ihn umgebenden martensitischen, bainitischen oder einsatzgehärteten Matrix.
Diese Unterschiede verändern das lokale Spannungsfeld. Zug- und Scherspannungen können sich an einer Einschlussgrenze konzentrieren, insbesondere an einer scharfen Ecke, an einem länglichen Ende oder an einer schlecht gebundenen Grenzfläche. Der wiederholte Überlauf des Kontakts begünstigt dann einen unter der Oberfläche liegenden Riss oder einen Riss, der die Laufbahn erreicht. Sobald sich ein kleiner Riss bildet, kann die zyklische Belastung ihn so weit verlängern, dass sich ein Stück der Laufbahn oder des Wälzkörpers ablöst. Die sichtbare Grübchenbildung ist ein spätes Anzeichen; das metallurgische Ereignis begann in einem wesentlich kleineren Maßstab.
Die in der Übersichtsarbeit Steels for bearings von 2011 beschriebenen wichtigsten Werkstofffamilien sind durchgehärtete martensitische oder bainitische Stähle sowie einsatzgehärtete Stähle mit einer gehärteten Randschicht über einem weicheren Kern. Beide Familien können unter einer durch Einschlüsse ausgelösten Wälzkontaktermüdung leiden. Die Einsatzhärtung verändert das Härte- und Eigenspannungsprofil über die Tiefe, während das Durchhärten eine andere Matrix und einen anderen Zustand des Kerns erzeugt. Keine dieser Gefügestrukturen macht jedoch einen schädlichen Einschluss unschädlich.
Einschlüsse wirken außerdem mit dem Betriebssystem zusammen. Die Erläuterung von SKF zur Ermüdung von Wälzlagern stellt einen Zusammenhang zwischen der Lebensdauer und der Kontaktgeometrie, der Lastverteilung, der Schmierung sowie Spannungskonzentratoren her. Eine Laufbahn mit einer durch einen Einschluss verursachten Vertiefung kann den Schmierfilm stören, den lokalen Druck erhöhen und weitere Oberflächenschädigungen hervorrufen. Eine unzureichende Schmierung erzeugt den ursprünglichen Einschluss zwar nicht, kann aber die Zeit zwischen der Rissinitiierung und dem sichtbaren Schaden verkürzen. Eine Verunreinigung durch Wasser stellt einen weiteren Schädigungsmechanismus dar: Experimentelle Arbeiten, die 2024 über das Office of Scientific and Technical Information des U.S. Department of Energy veröffentlicht wurden, ergaben, dass gelöstes oder freies Wasser die Mikropitting- und Wälzkontaktermüdungsrissbildung verstärkte und mit weißätzenden Bereichen an Rissgrenzflächen verbunden war.
Chemische Zusammensetzung, Größe und Morphologie von Einschlüssen
„Reinheit“ ist keine einzelne chemische Bezeichnung. Sie beschreibt die Population nichtmetallischer Partikel und die Wahrscheinlichkeit, dass sich ein schädigendes Partikel in einem stark beanspruchten Volumen befindet. Oxideinschlüsse entstehen häufig aus Desoxidationsprodukten, Wiederoxidation oder mitgerissener Schlacke. Sulfideinschlüsse bilden sich durch schwefelhaltige Reaktionen und können während des Walzens relativ weich und verformbar sein. Silikate, Aluminate, Spinelle und komplexe kalziumhaltige Einschlüsse stellen weitere mögliche Populationen dar, abhängig von der Stahlchemie, der Wechselwirkung mit dem Feuerfestmaterial und der Pfannenbehandlung.
Ihre Auswirkungen unterscheiden sich. Ein harter, kantiger Oxid- oder Aluminateinschluss kann als ausgeprägter Spannungskonzentrator wirken, weil er sich der Verformung widersetzt und scharfe geometrische Merkmale aufweist. Ein Mangansulfideinschluss kann sich bei der Warmumformung zu einem Schlieren- oder Stringergebilde verformen und dadurch richtungsabhängige Eigenschaften sowie eine längliche Grenzfläche erzeugen. Ein komplexer Einschluss kann einen harten Kern und eine veränderte äußere Phase enthalten. Daher lässt sich sein Ermüdungsverhalten nicht allein aus dem nominalen Schwefel- oder Sauerstoffgehalt ableiten.
Die Größe ist von Bedeutung, reicht allein jedoch nicht aus. Ein größerer Einschluss stört im Allgemeinen mehr Matrix und stellt potenziell eine größere Stelle für die Rissinitiierung dar. Auch die Lage ist wichtig: Ein Partikel innerhalb des Bereichs maximaler orthogonaler Schubspannung kann schädlicher sein als ein größeres Partikel außerhalb des maßgeblichen beanspruchten Volumens. Form, Seitenverhältnis, Ansammlungen, Orientierung, Grenzflächenbindung und die umgebende Karbidstruktur verändern jeweils das lokale Ergebnis. Zwei Schmelzen mit ähnlichen durchschnittlichen Sauerstoffwerten können deshalb eine unterschiedliche Leistungsfähigkeit unter Wälzkontaktermüdung zeigen, wenn sich ihre größten Einschlüsse, die Verteilung der Einschlüsse oder ihre Umformungsgeschichte unterscheiden.
Die Matrix bleibt von großer Bedeutung. Der NASA-Bericht von 1987 zur Ermüdung von Wälzkörpern identifizierte Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide als Faktoren, die die Lebensdauer beeinflussen. Übermäßige oder ungünstig verteilte Karbide können Risspfade und lokale Spannungen beeinflussen; Restaustenit kann sich unter der Betriebsbelastung umwandeln; Korngröße und Matrixfestigkeit beeinflussen die zyklische Verformung. Reinheit sollte daher als entscheidende Variable innerhalb eines mikrostrukturellen Systems verstanden werden und nicht als Ersatz für die Kontrolle der Wärmebehandlung.
Vakuumverfahren und Weg der Stahlerzeugung
Der Weg der Stahlerzeugung bestimmt, wie Einschlüsse entstehen, verändert, entfernt oder zurückgehalten werden. Elektroschlacke-Umschmelzen, Vakuumlichtbogen-Umschmelzen und andere Verfahren der Sekundärerschmelzung können bestimmte Populationen von Einschlüssen verringern und die Kontrolle der Seigerung verbessern. Das Ergebnis hängt jedoch von der gesamten Prozesskette ab: Schmelzen, Raffination, Gießen, Umschmelzen, Schmieden oder Walzen, Wärmebehandlung und Prüfung. Eine Vakuumbezeichnung ist kein Ersatz für eine gemessene Charakterisierung der Einschlüsse.
Die Ergebnisse der NASA von 1987 sind besonders wichtig, weil sie Erklärungen infrage stellen, die ausschließlich auf der Chemie beruhen. Der Bericht stellte fest, dass Verfahren wie das Doppelschmelzen unter Vakuum die Lebensdauer von Wälzkörpern unter Wälzkontaktermüdung stärker beeinflussen konnten als die chemische Zusammensetzung allein. Verfahren mit zwei Vakuumschmelzstufen kombinieren üblicherweise Vakuuminduktionsschmelzen mit Vakuumlichtbogen-Umschmelzen. Dadurch wird die Einwirkung einer Wiederoxidation durch die Atmosphäre verringert und die Kontrolle der gelösten Gase sowie der Populationen von Einschlüssen verbessert. Die Schlussfolgerung ist unmittelbar: Zwei Stähle mit ähnlichen nominalen Legierungsanteilen können unterschiedliche Ermüdungslebensdauern aufweisen, wenn ihre Schmelz- und Raffinationsgeschichte zu unterschiedlichen Reinheitsgraden oder Partikelverteilungen führt.
ASTM STP 1327 behandelt diese Frage im Zusammenhang mit Wälzlagerlebensdauer, Wälzkontaktermüdung, Stahlerzeugung, Durchhärtung, Einsatzhärtung, Luftfahrtstählen, korrosionsbeständigen Stählen und Oberflächenmodifikation. Dieser breitere Kontext ist von Bedeutung, weil die Reinheit in das fertige Bauteil übertragen wird. Das Schmieden kann Einschlüsse aufbrechen oder verlängern; die Bearbeitung kann ein unter der Oberfläche liegendes Partikel freilegen; die Wärmebehandlung kann die es umgebende Matrix verändern. Die Lebensdauer eines Wälzlagers ergibt sich aus dem daraus entstehenden Bauteil unter seiner tatsächlichen Kontaktspannung, seinem Schmierstoffzustand und seinem Verunreinigungsgrad. Die chemische Zusammensetzung legt die Möglichkeiten fest. Eine saubere Stahlerzeugung bestimmt, wie viele dieser Möglichkeiten als ermüdungskritische Defekte bestehen bleiben.
Mikrostruktur nach der Wärmebehandlung
Die Wärmebehandlung bestimmt weit mehr als die Endhärte, die an einem Prüfstück gemessen wird. Sie legt die Phasen fest, die den Wälzkontakt aufnehmen, die nach dem Abschrecken verbleibenden Spannungen, die Stabilität des Bauteils im Betrieb sowie Größe und Verteilung der Karbide, die entweder die Verschleißbeständigkeit unterstützen oder Ermüdungsschäden einleiten können. Eine Lagerlaufbahn kann daher eine nominale Härtevorgabe erfüllen und dennoch schlecht funktionieren, wenn ihr Martensit zu spröde ist, sich der Restaustenit während des Betriebs umwandelt oder die Karbidpopulation große, ungünstig verteilte Partikel enthält.
Die wesentlichen Werkstoffklassen sind durchgehärtete martensitische oder bainitische Stähle sowie einsatzgehärtete Stähle, bei denen eine harte Oberflächenschicht von einem weicheren Kern getragen wird, wie in der Übersichtsarbeit Steels for bearings aus dem Jahr 2011 beschrieben. Hochkohlenstoffhaltiger Chromlagerstahl ist laut NTN (2020) ein Standardwerkstoff für Wälzkörper und Laufbahnen. Eine bekannte Bezeichnung ist SAE 52100, die in vielen ingenieurwissenschaftlichen Quellen auch als AISI 52100 angegeben wird; seine Leistungsfähigkeit hängt jedoch von der vollständigen Prozesskette aus Schmelzen, Schmieden, Walzen, Wärmebehandlung und Endbearbeitung ab und nicht allein von der Bezeichnung.
Martensit, Bainit und angelassene Gefüge
Abgeschreckter Martensit weist eine hohe Härte auf, weil Kohlenstoff in einem übersättigten Eisengitter eingeschlossen ist. Diese Härte erhöht den Widerstand gegen die wiederholten Scher- und Druckspannungen, die unterhalb einer Laufbahn oder eines Wälzkörperkontakts entstehen. Sie ist jedoch allein nicht ausreichend. Unangelassener Martensit weist hohe Eigenspannungen und eine begrenzte Bruchzähigkeit auf und wird daher normalerweise angelassen, um die Abschreckspannungen zu verringern und das Verhältnis zwischen Härte und Zähigkeit einzustellen.
Beim Anlassen scheidet sich Kohlenstoff aus dem Martensit aus; dadurch verändern sich dessen Tetragonalität, Festigkeit und Bruchverhalten. Ein ordnungsgemäß angelassenes Gefüge kann der plastischen Verformung im Kontakt widerstehen und örtliche Spannungskonzentrationen besser tolerieren als unangelassener Martensit. Übermäßiges Anlassen senkt jedoch die Härte und kann die Tiefe der plastischen Verformung erhöhen, die durch jeden Überrollvorgang des Kontakts erzeugt wird. Die wiederholte Verformung sammelt sich dann um Einschlüsse, Karbidgrenzflächen, Schleifschäden oder andere Unstetigkeiten an.
Bainitische Lagerstähle durchlaufen einen anderen Umwandlungspfad. Abhängig von der Umwandlungstemperatur und der Prozessführung kann Bainit eine günstige Kombination aus Härte, Zähigkeit und Maßbeständigkeit bieten, wobei die Abschreckverzüge geringer sind als bei einer vollständig martensitischen Prozessroute. Sein Ermüdungsverhalten hängt weiterhin von der Feinheit und Gleichmäßigkeit des bainitischen Gefüges, dem Zustand der Karbide und den Eigenspannungen ab. „Bainitisch“ bezeichnet keine einheitliche Leistungsklasse: Grobe oder ungleichmäßige Umwandlungsprodukte nehmen Kontaktspannungen nicht auf dieselbe Weise auf wie ein feines, sorgfältig kontrolliertes Gefüge.
Einsatzgehärtete Güten besitzen an der Oberfläche einen kohlenstoffreichen, harten Bereich über einem kohlenstoffärmeren Kern. Die Randschicht widersteht der Kontaktverformung, während der Kern einen Teil der Stoß- und Biegespannungen aufnehmen kann. Kohlenstoffpotenzial, Einsatzhärtetiefe, Restaustenit, Karbidausscheidung und Kernumwandlung müssen auf das wirkende Spannungsfeld abgestimmt werden. Eine zu flache Randschicht führt zu hohen Spannungen unterhalb der Oberfläche in weicherem Werkstoff; eine zu harte oder unzureichend abgestützte Randschicht kann rissempfindlich werden.
Eigenspannungen bilden eine weitere Einflussgröße. Druckeigenspannungen nahe der Arbeitsoberfläche können die Rissöffnung verzögern, während Zugeigenspannungen die Rissinitiierung und -ausbreitung begünstigen. Abschrecken, Aufkohlen, Schleifen und Endbearbeitung können dieses Spannungsfeld sämtlich verändern. Das nutzbringende Eigenspannungsprofil ist daher ein Ergebnis der Prozessführung und keine zwangsläufige Folge hoher Härte.
Restaustenit und Maßbeständigkeit
Restaustenit Austenit, der sich während des Abschreckens nicht umwandelt und als metastabile Phase im wärmebehandelten Stahl verbleibt.
Restaustenit ist der Austenit, der nach dem Abschrecken verbleibt, anstatt sich in Martensit umzuwandeln. In einem Lagerstahl kann eine gewisse Menge Restaustenit die Zähigkeit verbessern und örtliche Dehnung aufnehmen, er ist jedoch metastabil. Kontaktdruck, zyklische Scherung, Temperatur und Zeit können ihn während des Betriebs in frischen Martensit oder andere Produkte umwandeln.
Diese Umwandlung kann Maßänderungen und örtliche Spannungen verursachen. Bei Präzisionslagern verändert bereits eine geringfügige Änderung der Laufbahngeometrie die Kontaktanpassung, die Lastverteilung und die Dicke des Schmierfilms. Die daraus resultierende Änderung der Spitzenspannung kann die Ermüdungslebensdauer verkürzen, obwohl der anfängliche Härtewert akzeptabel war. Die Umwandlung kann außerdem frischen, relativ unangelassenen Martensit erzeugen, der zu einem rissempfindlichen Bereich werden kann, sofern das nachfolgende Anlassen und die Betriebsbedingungen sein Verhalten nicht kontrollieren.
Auch der entgegengesetzte Zustand ist problematisch. Wird der Restaustenit zu weit reduziert oder zu abrupt umgewandelt, kann das Gefüge einen Teil seiner Fähigkeit zur Dehnungsaufnahme verlieren und spröder werden. Kryogene Behandlung, stabilisierendes Anlassen und streng kontrolliertes Abschrecken werden in einigen Prozessrouten eingesetzt; ihre Wirkung hängt jedoch vom Kohlenstoffgehalt, der Legierung, der Querschnittsgröße und dem Zustand des vorherigen Austenits ab. Es gibt keinen universellen Restaustenitanteil, der ein sicheres Lager definiert.
Die NASA-Übersicht aus dem Jahr 1987 zur Ermüdung von Wälzelementen nennt Härte und Restaustenit neben Korngröße sowie Größe, Anzahl und Fläche der Karbide als lebensdauerbeeinflussende Variablen. Dieser Befund ist bedeutsam, weil Restaustenit sowohl das anfängliche mechanische Verhalten als auch das Gefüge verändert, das nach Millionen von Kontaktzyklen vorliegt. Eine unmittelbar nach dem Anlassen vorgenommene Härtemessung beschreibt nicht die gesamte Betriebsgeschichte.
Schmierung und Verunreinigungen können diese Schwachstellen sichtbar machen. Die Zusammenfassung des U.S. Department of Energy aus dem Jahr 2024 zu experimentellen Arbeiten berichtet, dass gelöstes oder freies Wasser die Mikropittingbildung und die Rissbildung infolge der Wälzkontaktermüdung erhöhte, wobei weißätzende Bereiche mit Rissgrenzflächen in Verbindung standen. Das Schmiermittel steuert den Kontaktspannungszustand an der Oberfläche, während das wärmebehandelte Gefüge bestimmt, wie Spannungen unterhalb der Oberfläche aufgenommen werden. Weder der Werkstoff noch das Schmiermittel kann isoliert beurteilt werden.
Korngröße und Karbidpopulation
Die Größe der Austenitkörner vor der Umwandlung beeinflusst den Maßstab der beim Abkühlen entstehenden Umwandlungsprodukte. Feine Austenitkörner vor der Umwandlung bieten im Allgemeinen kürzere Wege für die Rissausbreitung und können ein gleichmäßigeres martensitisches oder bainitisches Gefüge unterstützen. Grobe Körner können die Umwandlungsdehnung konzentrieren und größere Bereiche mit ähnlicher kristallografischer Orientierung erzeugen, sodass sich Ermüdungsrisse mit weniger Unterbrechungen entwickeln oder ausbreiten können. Eine Kornfeinung macht die erforderliche Reinheit oder das korrekte Anlassen nicht überflüssig; sie verändert lediglich einen Teil des Problems der Rissinitiierung und des Risswachstums.
Karbide liefern kohlenstoff- und chromreiche harte Phasen, die zur Verschleißbeständigkeit beitragen und die Härte aufrechterhalten. Ihre Population muss nach mehr als nur der durchschnittlichen Größe beurteilt werden. NASA (1987) berichtete ausdrücklich über Einflüsse der Karbidgröße, der Karbidanzahl und der Karbidfläche. Die Karbidfläche beschreibt den Anteil des Gefüges, den die Karbide einnehmen; die Karbidanzahl gibt an, wie viele Partikel vorhanden sind; die Größe beschreibt deren Maßstab und insbesondere den oberen Ausläufer dieser Verteilung.
Feine, zahlreiche und angemessen gleichmäßige Karbide können die Härte unterstützen, ohne große isolierte Fehlstellen zu erzeugen. Eine übermäßige Karbidfläche kann die Kontinuität der lasttragenden Matrix verringern. Große Partikel, durch die Umformung zurückgebliebene Karbidzeilen oder durch das Walzen ausgerichtete Cluster können als örtliche Spannungskonzentratoren wirken. Matrix und Karbid weisen unterschiedliche elastische und plastische Reaktionen auf, sodass der wiederholte Kontakt hohe Grenzflächenspannungen erzeugen kann. Ein Riss kann an einem Karbid, an einem Karbidcluster oder an einem benachbarten Einschluss entstehen.
Unzureichender Kohlenstoff oder eine ungenügende Karbidbildung verursacht das entgegengesetzte Problem: Dem Stahl können die erforderliche Härte und Verschleißbeständigkeit fehlen, um wiederholtem Kontakt standzuhalten, ohne plastische Dehnung anzusammeln. Eine Erhöhung des Kohlenstoff- oder Karbidgehalts ist jedoch keine einfache Abhilfe, da grobe, ungelöste Karbide und Seigerungen das Risiko der Rissinitiierung erhöhen können. Die Wärmebehandlung muss ausreichend Kohlenstoff für den vorgesehenen Martensit oder die vorgesehene Randschicht lösen, eine kontrollierte Population ungelöster Karbide bewahren und eine übermäßige Vergröberung während des Austenitisierens vermeiden.
Das ASM Handbook (2014) bezeichnet die Stahlreinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen nach dem Vorliegen eines geeigneten Gefüges als den wichtigsten Einzelfaktor für eine hohe Wälzkontaktermüdungslebensdauer. Vakuumschmelzen und verwandte Raffinationsverfahren können die Ermüdungslebensdauer daher stärker beeinflussen als eine geringfügige Änderung der chemischen Zusammensetzung. Die Prozessgeschichte ist entscheidend.
Diese Werkstoffeinflüsse müssen außerdem in einen statistischen Rahmen eingeordnet werden. ISO 281:2007 definiert die grundlegende Nennlebensdauer als die Lebensdauer bei einer Zuverlässigkeit von 90 %; BS ISO 281:2007 ist die britische Übernahme dieser Norm. Schaeffler (2024) und JTEKT (2024) definieren L10 ebenfalls als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Lager erreichen oder überschreiten, bevor die ersten Anzeichen von Werkstoffermüdung auftreten. Diese berechnete Lebensdauer ist kein Versprechen, das allein durch die Härte gegeben wird. Sie beschreibt eine Population unter festgelegten Annahmen, während das tatsächliche Ergebnis von Mikrostruktur, Einschlüssen, Spannung, Schmierung, Verunreinigungen, Geometrie und Fertigungsstreuung abhängt.
Kontaktmechanik, Lastverteilung und Spannungskonzentrationen
Konzentrierter elastischer Kontakt
Ein Wälzlager nimmt die Last nicht über eine große, gleichmäßig beanspruchte Fläche auf. Jede Kugel oder Rolle drückt über eine kleine Kontaktfläche gegen eine Laufbahn und erzeugt dabei einen konzentrierten elastischen Kontakt. Der örtliche Druck und die Schubspannungen unterhalb der Oberfläche hängen von der Normallast, den Krümmungsradien, den Elastizitätseigenschaften der beiden Körper und der Form des Kontakts ab. Dies ist das Hertzsche Kontaktproblem; Lagerkontakte sind jedoch keine isolierten Lehrbuchpunktkontakte: Laufbahnkrümmung, Formübereinstimmung, Balligkeit, Kontaktwinkel und die endliche Breite von Rollen verändern das Spannungsfeld.
Das SKF-Handbuch behandelt Kontaktgeometrie und Lastverteilung als zentrale Faktoren der Wälzlagerermüdung, weil die maximalen orthogonalen Spannungen und Schubspannungen unterhalb der Kontaktoberfläche auftreten, nicht notwendigerweise an der Stelle eines sichtbaren Schadens. Eine Änderung der Laufbahnkrümmung verändert die Größe und Druckverteilung der Kontaktellipse. Eine Rolle mit unzureichender Endentlastung kann an ihrer Kante eine hohe Druckkonzentration erzeugen, an der die örtliche Spannung den aus der nominalen Lagerlast vorhergesagten Wert deutlich überschreiten kann. Laufbahnwelligkeit und Formfehler haben eine ähnliche Wirkung, da sie die Last beim Abrollen des Wälzkörpers schwanken lassen.
Die nominelle Härte kann die Leistungsfähigkeit daher nicht allein bestimmen. NTN bezeichnet kohlenstoffreichen Chromlagerstahl als Standardwerkstoff für Wälzkörper und Laufbahnen, der üblicherweise durch Güten wie AISI 52100 sowie deren nationale oder unternehmensspezifische Bezeichnungen repräsentiert wird. Ein Bauteil aus diesem Stahl kann jedoch eine andere Spannungsbeanspruchung erfahren, wenn sich seine Formübereinstimmung, sein Kontaktwinkel oder sein Laufbahnprofil ändern. Der Stahl stellt ein Werkstoffpotenzial bereit; die Geometrie bestimmt, wie viel dieses Potenzials der Kontakt bei jeder Umdrehung beansprucht.
Auch der Oberflächenzustand geht in die Kontaktberechnung ein. Rauheitsspitzen können den Schmierfilm durchdringen, wenn der Film dünn ist, und dadurch örtliche Metall-Metall-Wechselwirkungen sowie kurzwellige Druckspitzen erzeugen. Wasserverunreinigungen verschärfen die Situation. Eine Studie des U.S. Department of Energy aus dem Jahr 2024 berichtete, dass gelöstes oder freies Wasser Mikropitting und Rissbildung infolge von Wälzkontaktermüdung verstärkte und mit weißätzender Substanz an Rissgrenzflächen in Verbindung stand. Schmierung ist daher ein Bestandteil der Kontaktmechanik und nicht lediglich eine Frage der Instandhaltung.
Die Berechnung der Tragfähigkeit ist ein statistisches ingenieurtechnisches Maß und kein Versprechen, dass jedes Lager bei einer einheitlichen Spannung oder einer festen Anzahl von Umdrehungen ausfällt. ISO 281:2007 legt Verfahren für dynamische Tragzahlen und die nominelle Lebensdauer von Wälzlagern aus hochwertigem, gehärtetem Lagerstahl fest; ihre nominelle Lebensdauer ist mit einer Zuverlässigkeit von 90 % verknüpft. BS ISO 281:2007 ist die britische Übernahme dieser Norm. Schaeffler definiert L10 als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Lager erreichen oder überschreiten, bevor erste Anzeichen einer Werkstoffermüdung auftreten. Die angepasste Lebensdauer kann Schmierung, Verunreinigung, Zuverlässigkeit und die Ermüdungsgrenzlast berücksichtigen; diese Faktoren beschreiben jedoch weiterhin ein bestimmtes Betriebssystem und nicht allein die Härte.
Lastverteilung unter den Wälzkörpern
Die aufgebrachte radiale oder axiale Last wird auf die Wälzkörper verteilt, jedoch nicht gleichmäßig. Der Wälzkörper nahe der Lastlinie nimmt die größte Kraft auf, während die weiter um das Lager herum angeordneten Wälzkörper fortschreitend weniger Last tragen und unter bestimmten Bedingungen nahezu unbelastet sein können. Die Größe der belasteten Zone und die Kraft auf jeden Wälzkörper hängen von der radialen Lagerluft, der elastischen Verformung, dem Kontaktwinkel, der Ringsteifigkeit, dem Sitz, der Vorspannung, der äußeren Last und der inneren Geometrie ab.
Ein Lager mit übermäßiger Lagerluft kann die äußere Last auf eine geringe Anzahl von Wälzkörpern konzentrieren. Die maximale Wälzkörperlast steigt dann an, wodurch der Hertzsche Druck und der Spannungszyklus unterhalb der Oberfläche zunehmen. Eine übermäßige Vorspannung verursacht ein entgegengesetzt erscheinendes, aber verwandtes Problem: Mehr Wälzkörper teilen sich die Last, doch jeder Wälzkörper trägt bereits vor dem Aufbringen der äußeren Last eine dauerhafte Kraft. Ist die Vorspannung zu hoch, können Reibungserwärmung, Kontaktdruck und Ermüdungsschäden sämtlich zunehmen. Derselbe Lagerstahl kann daher bei losem Sitz, engem Übermaßsitz oder übermäßiger Vorspannung sehr unterschiedliche Lebensdauern aufweisen.
Eine Fehlausrichtung verändert die Verteilung erneut. Ein winkelfehlgestellter Innen- und Außenring kann eine Kugel oder Rolle dazu zwingen, eine Laufbahn nahe einer Kante zu berühren. Bei Zylinderrollenlagern kann eine Schrägstellung die Last zu den Rollenenden hin verlagern; bei Kugellagern kann eine Ringverkippung die Kontaktellipse verformen und eine Kantenbelastung erzeugen. Wellenbiegung, Gehäuseverformung und ungenaue Anschultern können diese Bedingungen verursachen, selbst wenn die nominelle Lagerlast innerhalb der Katalogtragzahl liegt.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Passungen beeinflussen mehr als nur die Fixierung. Ein übermäßiger Übermaßsitz kann die innere Lagerluft verringern, die Vorspannung erhöhen und einen dünnwandigen Lagerring verformen. Ein loser Sitz kann Ringwandern oder Mikroschlupf ermöglichen und dadurch Reibkorrosion sowie zusätzliche Oberflächenschäden erzeugen. JTEKT beschreibt die dynamische Tragzahl als ein Maß für die Wälzermüdungstragfähigkeit und erklärt, dass L10 bei Lagern, die aus spezifizierten Lagerstählen oder gleichwertigen Werkstoffen hergestellt wurden, einer Zuverlässigkeit von 90 % entspricht. Diese Aussage setzt voraus, dass das Lager innerhalb der Geometrie-, Belastungs- und Einbaubedingungen betrieben wird, die dem Berechnungsverfahren für die Tragzahl zugrunde liegen.
Die Spannungsbeanspruchung hängt außerdem vom Werkstoffzustand ab. Die Übersicht Steels for Bearings aus dem Jahr 2011 unterscheidet durchgehärtete martensitische oder bainitische Stähle von einsatzgehärteten Stählen, die über einem weicheren Kern eine gehärtete Randschicht aufweisen. NASA berichtete 1987, dass Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Das ASM Handbook, 2014, identifiziert die Stahlreinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen als den wichtigsten Einzelfaktor nach einem geeigneten Gefüge, um eine hohe Lebensdauer bei Wälzkontaktermüdung zu erreichen. Ein sauberer, korrekt verarbeiteter Kontakt aus AISI 52100 kann daher unter derselben nominellen Last länger halten als ein härterer, aber stärker verunreinigter Kontakt.
Oberflächenfehler und geometrische Unstetigkeiten
Die Wälzkontaktermüdung hat zwei wesentliche Ursprünge. Bei einer aus dem Werkstoffinneren ausgehenden Ermüdung beginnt die Schädigung unterhalb der Laufbahn, häufig an einem beanspruchten Einschluss oder in einem Bereich mit ungünstigem Gefüge, und kann sich nach wiederholter Schubbeanspruchung zu einer Abplatzung entwickeln. Bei einer von der Oberfläche ausgehenden Schädigung beginnt der Prozess an der Laufbahn- oder Wälzkörperoberfläche, wo Rauheit, unzureichende Schmierung, Gleiten, Verunreinigungen oder ein Fehler die Spannung konzentrieren. Diese Unterscheidung ist wichtig, weil eine polierte Oberfläche einen schädlichen inneren Einschluss nicht beseitigen kann, während eine ausgezeichnete innere Reinheit nicht verhindern kann, dass eine Eindrückung wiederholt als Rissinitiator wirkt.
Nichtmetallische Einschlüsse sind besonders wichtig, weil sich ihr elastisches und grenzflächenbezogenes Verhalten von dem des umgebenden Stahls unterscheidet. Die Feststellung des ASM ordnet die Reinheit unmittelbar nach einem geeigneten Gefüge als besonders wichtig ein. Die Verarbeitung kann eine größere Bedeutung haben als eine geringfügige Änderung der chemischen Zusammensetzung: Die Arbeiten der NASA aus dem Jahr 1987 identifizierten das Doppelschmelzen im Vakuum und damit verbundene Verarbeitungseinflüsse als Faktoren, die die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Die chemische Zusammensetzung bestimmt mögliche Phasen und die Härtbarkeit; Schmelzen, Schmieden, Wärmebehandlung und Karbidkontrolle bestimmen jedoch, ob die fertige Laufbahn schädliche örtliche Merkmale enthält.

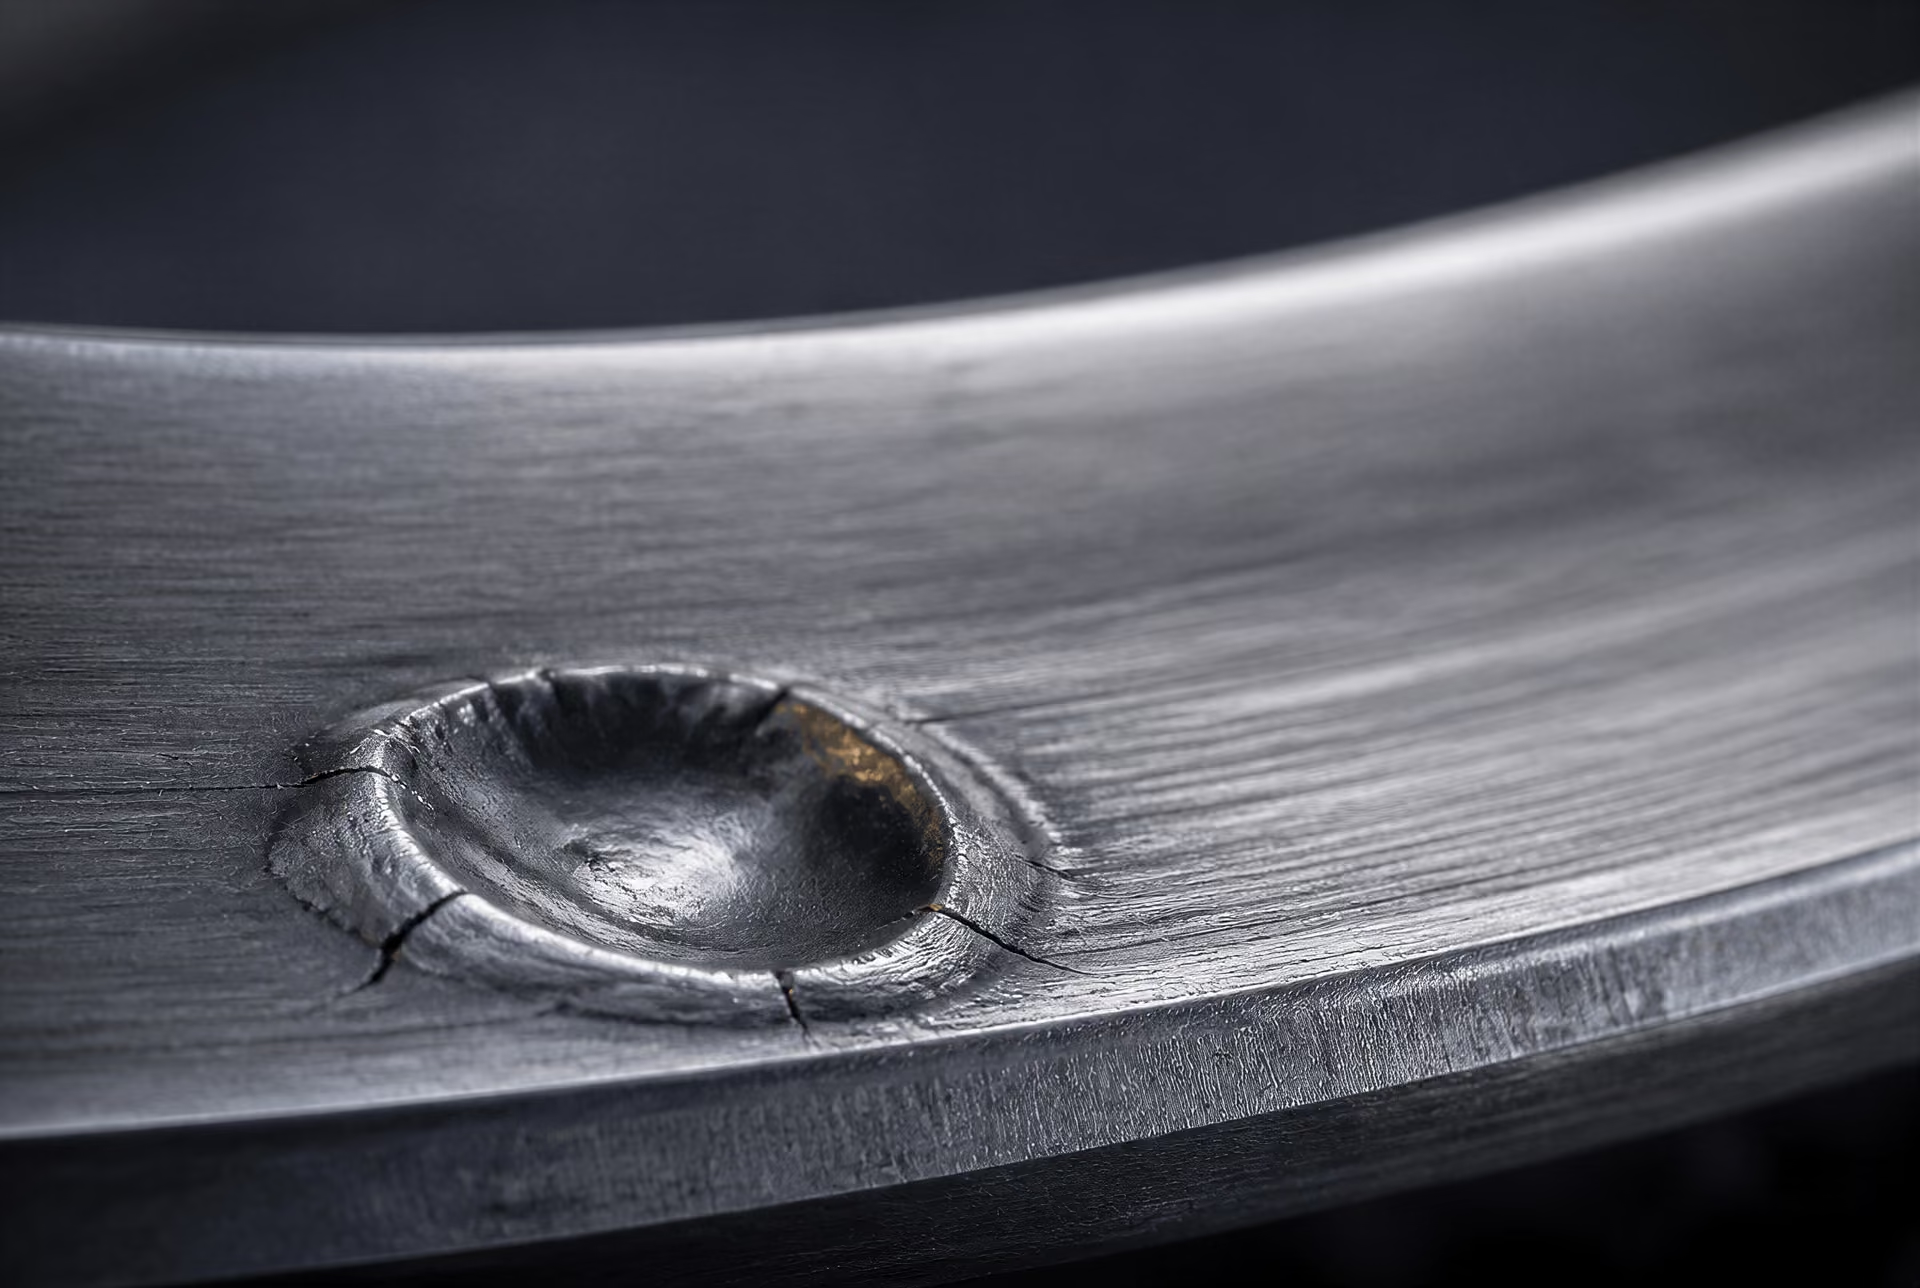
Eine Eindrückung durch einen harten Fremdstoff ist eine geometrische Unstetigkeit und nicht lediglich eine kosmetische Markierung. Jeder vorbeilaufende Wälzkörper trifft auf ihren Rand und erzeugt dabei eine Druckspitze sowie eine Zone plastischer Verformung. Handhabungsschäden an einer Schulter, Laufbahn oder einem Rollenende können dieselbe Wirkung haben. Kratzer, Schleifbrand, Welligkeit und erhabene Grate unterbrechen die vorgesehene Kontaktgeometrie. Bei Dünnfil 굳?
Schmierung, Wasser und Mikropitting
Filmtrennung und Metall-Metall-Wechselwirkung
Schmierung bewirkt mehr, als die Reibung zwischen einem Wälzkörper und einer Laufbahn zu verringern. Der Schmierfilm verändert die Art und Weise, wie die beiden Oberflächen die Last übertragen. Bei vollständiger elastohydrodynamischer Schmierung trennt der Druck im mitgeführten Film die meisten einander gegenüberliegenden Rauheitsspitzen, sodass der nominelle Hertz’sche Kontakt hauptsächlich über das Schmiermittel und nicht über wiederholte Spitzen in der Stahloberfläche übertragen wird. Wenn die Filmdicke im Verhältnis zur Oberflächenrauheit abnimmt, übernehmen Rauheitskontakte einen größeren Anteil der Last. Ihre örtlichen Spannungen können die berechnete Spannung eines glatten Kontakts deutlich überschreiten, selbst wenn sich die auf das Lager wirkende Last nicht verändert hat.
Diese Unterscheidung ist wichtig, weil Lagerberechnungen üblicherweise mit Annahmen zu Geometrie, Last und Werkstoff beginnen. ISO 281:2007 legt Verfahren zur Berechnung der dynamischen Tragzahlen und der grundlegenden nominellen Lebensdauer von Wälzlagern fest, die aus hochwertigem, durchgehärtetem Wälzlagerstahl gefertigt sind. Die grundlegende nominelle Lebensdauer ist mit einer Zuverlässigkeit von 90 % verknüpft. Schaeffler beschreibt L10 mit derselben statistischen Bedeutung: als die Anzahl der Umdrehungen, die 90 % der scheinbar identischen Lager erreichen oder überschreiten, bevor die ersten Anzeichen einer Werkstoffermüdung auftreten. Auch JTEKT definiert die grundlegende dynamische Tragzahl als Maß für die Wälzermüdungstragfähigkeit und L10 als die Lebensdauer bei einer Zuverlässigkeit von 90 % für Lager aus spezifizierten Wälzlagerstählen oder gleichwertigen Werkstoffen.
Diese Definitionen machen die Schmierung nicht zu einer unbedeutenden Korrektur. Sie trennen eine berechnete Referenzlebensdauer vom Betriebsergebnis eines bestimmten Lagers in einer bestimmten Maschine. Verfahren zur Ermittlung der korrigierten Lebensdauer berücksichtigen Schmierung, Verunreinigung, Zuverlässigkeit und ermüdungsbegrenzende Last, weil diese Faktoren die Spannungen verändern, die tatsächlich die Oberfläche und den oberflächennahen Bereich erreichen. Ein Lager aus kohlenstoffreichem Chrom-Wälzlagerstahl, dem von NTN als Standardwerkstoff für Wälzkörper und Laufbahnen bezeichneten Werkstoff, kann dennoch frühzeitig Schäden entwickeln, wenn sein Schmierstoff die Trennung der Oberflächen nicht aufrechterhalten kann.
Die Filmdicke hängt von Viskosität, Drehzahl, Last, Temperatur, Oberflächenbeschaffenheit und Kontaktgeometrie ab. Ein Temperaturanstieg senkt die Viskosität; eine langsame oszillierende Bewegung kann die ausreichende Filmbildung verhindern; und eine hohe Last komprimiert den Film und erhöht gleichzeitig die Spannung im oberflächennahen Bereich. Fehlausrichtung und Kantenbelastung konzentrieren den Druck zusätzlich auf einen kleinen Bereich. Kommen abrasive Partikel hinzu, können diese die Laufbahn eindrücken und eine dauerhafte Spannungskonzentration erzeugen, die bestehen bleibt, nachdem der Verunreinigungspartikel den Kontakt verlassen hat. Wasser kann die Leistungsfähigkeit des Schmierfilms verringern, Korrosion fördern, Additivreaktionen verändern und die Art der Wechselwirkung zwischen den Oberflächen beeinflussen. Der Kontakt kann dann wiederholt zwischen teilweiser Trennung und direktem Metall-Metall-Aufprall wechseln.
Mikropitting als Oberflächenermüdungsprozess
Mikropitting ist eine Form der Oberflächenermüdung und nicht lediglich ein Rauheitsfehler oder ein kosmetischer Fleck. Es beginnt, wenn wiederholte Rauheitskontakte, Gleitbewegungen, örtliche plastische Verformungen und oberflächennahe Zugspannungen sehr kleine Risse erzeugen. Die Risse können sich in flachen Winkeln unterhalb der Oberfläche ausbreiten und in graue oder mattierte Bereiche münden, die aus zahlreichen winzigen Grübchen bestehen. Eine Oberfläche kann daher nur leicht verfärbt erscheinen, während sich ihre lasttragende Geometrie und die Anzahl der Risse bereits verändern.
Die entscheidende Variable ist das kombinierte Verhältnis von Kontaktspannung und Filmtrennung. Ein niedriger Lambda-Wert – das Verhältnis der Schmierfilmdicke zur kombinierten Oberflächenrauheit – bedeutet, dass mehr Rauheitsspitzen miteinander in Kontakt treten. Gleitbewegungen können die wiederholte Druckbelastung durch das Wälzen um Schubspannungen ergänzen. Wenn eine Rauheitsspitze, eine Eindellung oder ein Einschluss die örtliche Spannung ausreichend erhöht, kann an oder nahe der Oberfläche ein Riss entstehen, der sich anschließend unter zyklischer Belastung ausbreitet. Mikropittings können zu größeren Abblätterungsschäden zusammenwachsen, wobei dieser Übergang weder automatisch noch unmittelbar erfolgt.
Deshalb kann die nominelle Härte die Lebensdauer eines Lagers nicht allein vorhersagen. NASA berichtete 1987, dass Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Auch die Verarbeitungsgeschichte des Stahls ist von Bedeutung: Doppelte Vakuumschmelzung und damit verbundene Verbesserungen der Reinheit können die Lebensdauer stärker beeinflussen als eine geringfügige Veränderung der Legierungszusammensetzung. Das ASM Handbook bezeichnet in seiner Darstellung der Wälzlagerstähle von 2014 die Stahlreinheit und die Freiheit von schädlichen nichtmetallischen Einschlüssen – nach dem Vorliegen eines geeigneten Gefüges – als den wichtigsten Einzelfaktor für eine hohe Wälzkontaktermüdungslebensdauer.
Ein Einschluss und ein schmierungsbedingter Oberflächenfehler können miteinander wechselwirken. Ein Einschluss unterhalb einer Laufbahn erzeugt einen Unterschied im Elastizitätsmodul und eine örtliche Spannungskonzentration. Eine unzureichende Filmtrennung fügt an dieser unterhalb der Oberfläche gelegenen Stelle eine starke Oberflächenbelastung hinzu. Umgekehrt kann ein Mikropit oder eine durch einen Verunreinigungspartikel verursachte Eindellung das Spannungsfeld um einen ansonsten unkritischen Stahlbereich verstärken. Der daraus entstehende Ermüdungsprozess ist daher dem vollständigen Lagersystem zuzuordnen und nicht einer Härtezahl, die auf einem Werkstoffzeugnis angegeben ist.
Die in der Übersichtsarbeit Steels for bearings von 2011 beschriebenen wesentlichen Werkstofffamilien sind durchgehärtete martensitische oder bainitische Stähle sowie einsatzgehärtete Stähle mit einer harten Oberflächenschicht über einem weicheren Kern. Beide Gruppen können eine geeignete Wälzkontaktleistung bieten; keine von ihnen macht jedoch eine kontrollierte Verarbeitung, eine geeignete Wärmebehandlung, eine ausreichende Schmierung und saubere Betriebsbedingungen überflüssig. Eine harte Oberfläche kann zwar einer Eindrückung widerstehen, aber dennoch Ermüdungsrisse entwickeln, wenn der Kontakt wiederholt einer starken Wechselwirkung zwischen Rauheitsspitzen ausgesetzt ist.
Wasserverunreinigung und Weißätzgefüge
Wasser ist in einem Wälzlager ein aktiver Verunreinigungsstoff und nicht lediglich ein Verdünnungsmittel, das die Viskosität des Schmierstoffs senkt. Es kann als gelöstes Wasser, freies Wasser, Kondenswasser oder dispergierte Emulsion vorhanden sein. Seine Auswirkungen hängen von Konzentration, Temperatur, Schmierstoffchemie, Betriebsgeschwindigkeit und Zustand der Stahloberfläche ab. Wasser kann die Fähigkeit zur Filmbildung verringern, wasserstoffbezogene Reaktionen oder Korrosion fördern, Additivfilme stören und zur Entstehung korrosiver oder mechanisch geschädigter Stellen beitragen, von denen aus eine Ermüdung einsetzen kann.
Im Schmierstoff gelöstes oder freies Wasser verstärkte die Bildung von Mikroausbrüchen und Rissen infolge von Wälzkontaktermüdung und war mit weißätzender Substanz an den Rissgrenzflächen verbunden. Preliminary evidence
Experimentelle Arbeiten, über die 2024 durch das Office of Scientific and Technical Information des U.S. Department of Energy berichtet wurde, ergaben, dass gelöstes oder freies Wasser in Schmierstoffen das Auftreten von Mikropitting und Wälzkontaktermüdungsrissen erhöhte. Dieselben Arbeiten brachten eine Wasserverunreinigung mit Weißätzgefüge an Rissgrenzflächen in Verbindung. Dieser Befund verknüpft einen Zustand des Schmierstoffs sowohl mit Oberflächenschäden als auch mit den mikrostrukturellen Merkmalen, die im Umfeld von Ermüdungsrissen beobachtet werden. Er bedeutet jedoch nicht, dass jedes Wasser ausgesetzte Lager auf demselben Weg ausfällt oder dass Weißätzgefüge eine einzige universelle Ursache besitzt.
Weißätzgefüge ist ein mikrostruktureller Bereich, der sich gegenüber dem umgebenden Wälzlagerstahl schwächer ätzt und häufig um Risse oder unter beschädigten Oberflächen auftritt. In Berichten wurde ein solches Gefüge – abhängig von Lager, Schmierstoff und Betriebsgeschichte – mit verändertem Ferrit, der Auflösung oder Umverteilung von Karbiden, starker plastischer Verformung, Effekten an der Rissspitze und wasserstoffbezogenen Mechanismen in Verbindung gebracht. Wasser kann zu einigen dieser Prozesse beitragen, indem es tribochemische Bedingungen und Reaktionen an der Rissspitze verändert. Andere Fälle können durch hohe Spannungen, elektrische Entladungen, Gleitbewegungen, Werkstofffehler oder langfristige Verformung verursacht werden. Weißätzgefüge als Beweis für einen bestimmten Versagensmechanismus zu behandeln, würde die Aussagekraft überschreiten, die allein durch mikroskopische Untersuchungen begründet werden kann.
Eine Verunreinigung des Schmierstoffs muss außerdem von der Stahlreinheit getrennt betrachtet werden. Wasser, Partikel und gealterte Additive gelangen während der Herstellung, Montage, Lagerung oder des Betriebs in das Lager; nichtmetallische Einschlüsse sind Merkmale des Stahlherstellungs- und Verarbeitungsweges. Die Aussage des ASM zur Reinheit bezieht sich auf Letztere. Ein reiner Stahl kann durch verunreinigten Schmierstoff beschädigt werden, während ein hochgradig gefilterter Schmierstoff einen bereits unter der Laufbahn eingebetteten Einschluss nicht entfernen kann. Im Betrieb können sich die Mechanismen jedoch gegenseitig verstärken: Ein Einschluss bildet eine Spannungskonzentration im oberflächennahen Bereich, ein durch Wasser geschwächter Film erhöht die Belastung der Rauheitsspitzen, und der daraus entstehende Riss kann an seiner Grenzfläche Weißätzgefüge entwickeln.
Eine Verbesserung der Lebensdauer erfordert daher die Kontrolle beider Seiten des Kontakts. Werkstoffauswahl und Schmelzpraxis verringern innere Ausgangsstellen für Risse; die Wärmebehandlung steuert Martensit, Bainit, Restaustenit und Karbide; Filtration und Abdichtung begrenzen Partikel und Wasser; und die Schmierstoffauswahl erhält die Filmtrennung bei der tatsächlichen Temperatur und Drehzahl. Die daraus resultierende Lebensdauer ist das statistische Ergebnis eines Systems und nicht einfach eine Folge der Legierungsbezeichnung oder der nominellen Härte.
Von der Rissinitiierung zum Wälzkontaktversagen
Die Wälzkontaktermüdung beginnt unterhalb, an oder nahe der belasteten Oberfläche, wenn wiederholte Hertzsche Kontaktspannungen den örtlichen Widerstand des Stahls überschreiten. Eine Wälzlagerlaufbahn kann glatt und unbeschädigt erscheinen, während jedes vorbeilaufende Wälzkörperelement einen kurzen, intensiven Spannungspuls erzeugt. Die maximale orthogonale Schubspannung liegt gewöhnlich unterhalb der Oberfläche, doch ihre Lage und Größe verändern sich in Abhängigkeit von Kontaktgeometrie, Lastverteilung, Schmierung, Oberflächentopografie und Traktion. Ein Fehler, ein Karbidcluster, ein Eigenspannungsfeld oder ein mechanisch beschädigter Bereich kann diese zyklische Spannung so stark konzentrieren, dass sich ein Riss bildet.
Das anschließende Versagen wird nicht allein durch die Nennhärte bestimmt. Hochkohlenstoffhaltiger Chromlagerstahl, einschließlich der Bezeichnungen 100Cr6 und AISI 52100, die für durchgehärtete Wälzlagerkomponenten verwendet werden, kann je nach Reinheit, Wärmebehandlung, Restaustenit, Karbidmorphologie und Fertigungsgeschichte eine sehr unterschiedliche Ermüdungsleistung aufweisen. NTN bezeichnet hochkohlenstoffhaltigen Chromlagerstahl als Standardwerkstoff für Wälzkörper und Laufbahnen. Die Übersichtsarbeit Steels for bearings (2011) unterteilt Wälzlagerstähle in durchgehärtete martensitische oder bainitische Güten sowie einsatzgehärtete Stähle, bei denen eine harte Oberflächenschicht von einem weicheren Kern getragen wird. Beide Werkstofffamilien können durch Wälzkontaktermüdung versagen, doch ihre Spannungsprofile und Rissverläufe unterscheiden sich.
Initiierung von Rissen unterhalb der Oberfläche
Ein nichtmetallischer Einschluss ist in einem scheinbar sauberen Wälzlagerstahl häufig der wichtigste örtliche Spannungserhöher. Oxide, Sulfide, Silikate und komplexe Einschlusscluster unterscheiden sich hinsichtlich Elastizitätsmodul, Form, Bindung und Verformbarkeit von der umgebenden angelassenen martensitischen Matrix. Unter wiederholtem Wälzkontakt kann sich die Grenzfläche zwischen Einschluss und Matrix ablösen, oder in der Matrix neben einer scharfkantigen Einschlusskante kann ein Riss entstehen. Der Riss wächst anschließend innerhalb des Bereichs der zyklischen Schubspannung unterhalb der Oberfläche.
Die Erörterung von Wälzlagerstählen im ASM Handbook aus dem Jahr 2014 bezeichnet die Stahlreinheit und die Freiheit von schädlichen nichtmetallischen Einschlüssen – neben einem geeigneten Gefüge – als den wichtigsten Einzelfaktor für eine hohe Lebensdauer unter Wälzkontaktermüdung. Das bedeutet nicht, dass jeder Einschluss ein Versagen verursacht. Größe, Morphologie, Lage, Orientierung, Abstand von der Zone maximaler Spannung und örtliche Spannungsgeschichte spielen sämtlich eine Rolle. Ein kleiner, abgerundeter Einschluss kann an einer Stelle harmlos sein, an der ein größerer, kantiger Oxideinschluss unmittelbar unter der Kontaktspur liegt.
Das Gefüge bestimmt, wie der Stahl auf diesen Defekt in seiner Umgebung reagiert. Die Arbeiten der NASA zur Wälzlagerermüdung aus dem Jahr 1987 zeigen, dass Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Eine übermäßige Karbidseigerung kann Risspfade bereitstellen; ein ungeeigneter Restaustenitgehalt kann die Maßstabilität und das Umwandlungsverhalten verändern; und grobe Körner oder ein unzureichendes Anlassen können den Widerstand gegen zyklische Schädigung verringern. Die Verarbeitung kann einen einfachen Vergleich der chemischen Zusammensetzung überwiegen. Beispielsweise kann das Doppelschmelzen im Vakuum die Ermüdungsleistung verbessern, indem es schädliche Einschlüsse verringert, selbst wenn sich die Nennanalyse der Legierung nur geringfügig verändert.
Der erste Riss ist somit ein örtliches Ereignis innerhalb eines belasteten Werkstoffsystems. Er kann über viele Zyklen hinweg inaktiv bleiben, sich ein kurzes Stück parallel zur Laufbahn ausbreiten oder sich zur Oberfläche hin wenden, wenn sich das umgebende Spannungsfeld verändert. Ein an einem zugänglichen Querschnitt gemessener Härtewert kann nicht erkennen lassen, welche dieser Bedingungen vorliegt.
Rissausbreitung und Abplatzung
Sobald ein Riss unterhalb der Oberfläche eine kritische Größe erreicht, treiben wiederholtes Wälzen und Gleiten ihn durch den beanspruchten Werkstoff. Die Rissflächen können aneinander reiben, oxidieren oder Verschleißpartikel ansammeln. Verzweigungen können entstehen, wenn der Riss auf Karbide, ehemalige Austenitkorngrenzen, Einschlüsse oder Bereiche mit unterschiedlichen Eigenspannungen trifft. Schließlich verbindet sich eine Verzweigung mit der Laufbahnoberfläche, oder ein oberflächennaher Riss isoliert ein Stahlfragment.
Abplatzung ist das daraus resultierende Ereignis der Werkstoffabtragung: Ein Stück der gehärteten Laufbahn oder des Wälzkörpers löst sich ab und hinterlässt einen Krater mit gebrochenem Grund sowie aufgeworfenen oder verschobenen Rändern. Das abgelöste Fragment ist nicht lediglich ein Fleck oder eine polierte Markierung. Es handelt sich um ein durch Ermüdung entstandenes Stück Wälzlagerstahl, und der Krater erhöht Aufprall, Schwingung und örtliche Spannung, wenn nachfolgende Wälzkörper ihn überqueren. Abgelöste Partikel können außerdem im Schmierstoff zirkulieren und sekundäre Eindrückungen sowie zusätzliche Spannungserhöher erzeugen.
Dieser Ablauf erklärt, warum die sichtbare Schädigung erheblich größer sein kann als der auslösende Defekt. Ein mikroskopischer Einschluss kann einen Riss auslösen, während die endgültige Abplatzung nach Rissverzweigung und wiederholter Oberflächenbelastung einen Bereich im Millimetermaßstab entfernt. Die Last kann unterhalb der statischen Streckgrenze des Gesamtbauteils bleiben, während örtliche zyklische Spannungen am Defekt und an der Rissspitze dennoch Ermüdung verursachen können.
Die Begriffe zur Wälzlagerlebensdauer müssen von dieser metallurgischen Abfolge getrennt betrachtet werden. ISO 281:2007 legt Verfahren für dynamische Tragzahlen und die nominelle Lebensdauer von Wälzlagern fest, die aus hochwertigem gehärtetem Wälzlagerstahl gefertigt sind; ihre nominelle Lebensdauer entspricht einer Zuverlässigkeit von 90 %. BS ISO 281:2007 ist die britische Übernahme dieser Norm. Schaeffler definiert L10 als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Wälzlager erreichen oder überschreiten, bevor erste Anzeichen einer Werkstoffermüdung auftreten, und JTEKT verwendet dieselbe Grundlage von 90 % für Wälzlager aus bestimmten Wälzlagerstählen oder gleichwertigen Werkstoffen. L10 ist ein statistischer Bezugswert und keine Zusicherung, dass jedes Wälzlager genau an diesem Punkt abplatzt. Eine angepasste Lebensdauer kann Schmierung, Verunreinigung, Zuverlässigkeit und ermüdungsbegrenzende Last berücksichtigen. Sie beschreibt ein Betriebssystem und nicht die chemische Zusammensetzung isoliert.
Oberflächeninitiierte Ermüdung und Mikropitting
Oberflächeninitiierte Schädigung beginnt dort, wo der Kontakt den Bedingungen von Schmierung und Handhabung ausgesetzt ist. Ist der Schmierfilm im Verhältnis zur kombinierten Oberflächenrauheit zu dünn, berühren sich gegenüberliegende Rauheitsspitzen wiederholt. Niedrige Viskosität, unzureichende Schmierstoffzufuhr, übermäßige Temperatur, Gleiten, Wasserverunreinigung und eine ungeeignete Schmierstoffchemie können den Filmschutz verringern. Eine Eindrückung durch ein hartes Partikel oder einen Montageaufprall erzeugt eine schärfere Spannungskonzentration, als ihre geringe Tiefe vermuten lässt. Durch den Kontakt laufende Partikel können eine Laufbahn eindrücken und um die Eindrückung einen Grat aufwerfen, wodurch Risse an der Kante eingeleitet werden.
Mikropitting ist eine frühe Form der Oberflächenermüdung, die durch zahlreiche kleine, flache Hohlräume sowie ein graues oder mattiertes Erscheinungsbild gekennzeichnet ist. Es steht mit der Wechselwirkung von Rauheitsspitzen, örtlicher plastischer Verformung, oberflächeninitiierten Rissen und dem Verlust des oberflächennahen Werkstoffs in Zusammenhang. Mikropits sind nicht dasselbe wie eine ausgereifte Abplatzung. Eine Abplatzung ist ein größerer Ermüdungskrater, der entsteht, nachdem das Risswachstum ein zusammenhängendes Fragment abgelöst hat; Mikropitting besteht im Allgemeinen aus feinen, verteilten Abtragungen der Oberfläche, bevor es zu einer Ablösung in diesem Ausmaß kommt. Bleiben Schmierung und Belastung ungünstig, können Mikropits zusammenwachsen, sich vertiefen und sich zu einer schwerwiegenderen oberflächeninitiierten Ermüdung entwickeln.
Wasser kann beide Mechanismen verschärfen. Eine Studie des U.S. Department of Energy aus dem Jahr 2024 berichtete, dass gelöstes oder freies Wasser im Schmierstoff das Mikropitting und die Rissbildung durch Wälzkontaktermüdung verstärkte und mit White-Etching-Matter an den Rissgrenzflächen verbunden war. White-Etching-Matter ist ein metallurgisches Merkmal und für sich genommen keine Diagnose: Ihr Vorliegen muss im Zusammenhang mit Rissgeometrie, örtlicher Verformung, thermischer Vorgeschichte und Betriebsbedingungen interpretiert werden.
Eine Untersuchung nach dem Versagen muss daher mehrere Beobachtungen miteinander verbinden. Die Bruchlage zeigt, ob der auslösende Prozess unterhalb der Oberfläche oder mit der Oberfläche verbunden war; die Metallografie macht Martensit, Bainit, Restaustenit, Karbide, Entkohlung und White-Etching-Bereiche sichtbar; die Einschlussanalyse stellt fest, ob sich am Ausgangspunkt ein nichtmetallisches Partikel befindet; und Aufzeichnungen zu Schmierstoff, Dichtungen, Verunreinigung und Last prüfen die Erklärung anhand der Betriebsbedingungen. Kontaktspannung, Fehlausrichtung, Lastspiel und Traktion können erklären, warum ein Defekt aktiv wurde. Ein Wälzlager kann nicht allein anhand einer Fotografie der Abplatzung oder eines Härtewerts einer Werkstoffursache zugeordnet werden.
Verfahrensrouten und Qualitätskontrolle
ASTM STP 1327 gliedert die Herstellung von Wälzlagerstahl in vier miteinander verknüpfte Stufen: Stahlerzeugung, Durchhärten, Einsatzhärten und Oberflächenmodifikation. Diese Abfolge ist aussagekräftiger, als eine Werkstoffbezeichnung als vollständige Beschreibung der Ermüdungsfähigkeit zu betrachten. Ein Wälzlager kann aus einem anerkannten hochkohlenstoffhaltigen Chromstahl gefertigt sein und dennoch eine schlechte Wälzkontaktermüdungslebensdauer aufweisen, wenn seine Einschlussverteilung, seine Karbidstruktur, sein Wärmebehandlungsverhalten oder seine fertige Geometrie nicht kontrolliert werden. Die Untersuchung der NASA aus dem Jahr 1987 gelangt zur gleichen praktischen Schlussfolgerung: Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Flächenanteil der Karbide beeinflussen allesamt die Ermüdungslebensdauer von Wälzkörpern, während Verfahrensunterschiede wie das Doppelt-Vakuum-Schmelzen größere Bedeutung haben können als geringfügige Änderungen der chemischen Zusammensetzung.
Primäre und sekundäre Stahlerzeugung
Ablauf der Verarbeitung und Qualitätssicherung
- Schmelzen und Raffinieren Zusammensetzung, Gase, Wechselwirkungen mit der Schlacke und die Bildung von Einschlüssen kontrollieren.
- Gießen und Umschmelzen Seigerungen und innere Unregelmäßigkeiten durch kontrollierte Erstarrung oder Umschmelzen begrenzen.
- Schmieden oder Walzen Das Gussgefüge verfeinern und Verformung, Bänderung sowie Korngröße kontrollieren.
- Wärmebehandlung Martensit, Bainit, Karbide, Restaustenit und Eigenspannungen einstellen.
- Prüfung Reinheit, Härte, Gefüge, Geometrie, Oberflächenzustand und Einsatzhärtungstiefe überprüfen.
Die Verfahrensroute beginnt mit der Auswahl des Einsatzmaterials, dem Schmelzen und der Raffination. Hochkohlenstoffhaltiger Chrom-Wälzlagerstahl ist, wie NTN beschreibt, ein Standardwerkstoff für Wälzkörper und Laufbahnen, während für andere Anwendungen legierte durchhärtende Stähle, bainitische Güten oder Einsatzstähle verwendet werden. Die bekannte Bezeichnung AISI 52100, die für lagergeeigneten Stab- und Walzdraht häufig als ASTM A295 Grade 52100 angegeben wird, ist keine Garantie für eine identische innere Qualität von Schmelze zu Schmelze oder von Hersteller zu Hersteller. Chemische Grenzwerte legen ein Zusammensetzungsfenster fest; sie definieren jedoch weder Anzahl, Größe, Morphologie noch Verteilung nichtmetallischer Einschlüsse.
Die primäre Stahlerzeugung legt die Grundzusammensetzung fest und entfernt einen Teil des gelösten Sauerstoffs, Schwefels und anderer unerwünschter Elemente. Die Sekundärmetallurgie steuert anschließend die Einzelheiten, die im Wälzkontakt entscheidend werden: Desoxidationsverfahren, Vakuumbehandlung, Schlacke-Metall-Reaktionen, Temperatur, Rühren, Einschlussmodifikation und Gießbedingungen. Eine Calciumbehandlung kann beispielsweise die Form von Einschlüssen verändern; ein weniger kantiger Einschluss ist in einer hochbeanspruchten Laufbahn jedoch nicht automatisch unschädlich. Seine Chemie, seine Größe, seine Lage in Bezug auf den Kontakt und seine Bindung an die umgebende Matrix bleiben ebenfalls von Bedeutung.
Sauberer Stahl erfordert eine Kontrolle über die gesamte Verfahrensroute hinweg. Eine Reoxidation während des Umfüllens, eingeschlossene Schlacke, eine Verunreinigung durch Formpulver, eine mangelhafte Pfannenofen- oder Verteilerpraxis sowie eine Mittellinienseigerung können Fehler einführen, die durch eine abschließende Härteprüfung nicht erkannt werden. Das Elektroschlacke-Umschmelzen, das Vakuum-Lichtbogenumschmelzen und andere Raffinationsverfahren können bestimmte Fehlerpopulationen verringern; jedes Verfahren unterliegt jedoch prozessbedingten Grenzen und muss anhand des resultierenden Werkstoffs beurteilt werden, nicht allein anhand des Verfahrensnamens. Nachfolgendes Schmieden oder Walzen zerteilt das Gussgefüge und verteilt die Seigerungen neu; Umformgrad, Umformtemperatur und Abkühlungsverlauf beeinflussen Karbidzeiligkeit, Korngröße und die Ultraschallprüfbarkeit.
Ein Zeugnis, das Kohlenstoff, Chrom, Mangan, Silizium, Phosphor und Schwefel aufführt, weist daher lediglich die chemische Übereinstimmung nach. Es weist für sich genommen nicht die Wälzkontaktermüdungsleistung nach. Die Darstellung von Wälzlagerstählen im ASM Handbook von 2014 bezeichnet die Sauberkeit und die Freiheit von schädlichen nichtmetallischen Einschlüssen nach dem Vorliegen eines geeigneten Gefüges als den wichtigsten Einzelfaktor für eine hohe Wälzkontaktermüdungslebensdauer. Diese Rangordnung warnt davor, Stähle allein nach ihrem nominellen Kohlenstoff- oder Chromgehalt zu bewerten.
Konzepte des Vakuumschmelzens und Vakuumumschmelzens
Die Vakuumverarbeitung befasst sich mit Gasen und Einschlüssen; „vakuumerschmolzen“ bezeichnet jedoch keine einheitliche Qualitätsstufe. Beim Vakuuminduktionsschmelzen (VIM) wird das Einsatzmaterial unter vermindertem Druck geschmolzen und raffiniert. Dadurch lassen sich gelöster Wasserstoff und atmosphärische Verunreinigungen begrenzen, während eine präzise Einstellung der Zusammensetzung möglich bleibt. Beim Vakuum-Lichtbogenumschmelzen (VAR) wird anschließend eine Verbrauchselektrode unter Vakuum erneut geschmolzen. Die kontrollierte Erstarrung kann Seigerungen und Hohlräume verringern und einen saubereren, gleichmäßigeren Block erzeugen. Eine VIM-VAR-Route wird häufig als Doppelt-Vakuum-Schmelzen bezeichnet.
Zweck ist nicht einfach die Erhöhung der Härte. Ein geringerer Wasserstoffgehalt verringert das Risiko von Abblätterungen und inneren Rissen; eine verbesserte Kontrolle der Erstarrung reduziert schädliche Seigerungen; und eine geringere Einschlussbelastung vermindert lokale Spannungskonzentrationen unter wiederholtem Hertz’schem Kontakt. Die Ergebnisse der NASA aus dem Jahr 1987 sind in diesem Zusammenhang wichtig, weil sie die Verfahrensgeschichte neben die Chemie und teilweise sogar vor sie als bestimmenden Faktor der Lebensdauer stellen. Zwei Schmelzen innerhalb derselben nominellen Spezifikation können unterschiedlich auf das Weichglühen zur Kugelung der Karbide, das Austenitisieren, das Abschrecken und das Anlassen reagieren, weil sich ihre vorherigen Seigerungen und Karbidpopulationen unterscheiden.
Das Umschmelzen bringt auch Zielkonflikte mit sich. Elektrodenqualität, Lichtbogenstabilität, Schmelzrate und Blockgeometrie beeinflussen Seigerungen und Fehler. Auch eine umgeschmolzene Schmelze benötigt Schmieden, Wärmebehandlung und Prüfung. Eine Vakuumbehandlung kann ein ungünstiges fertiges Gefüge nicht korrigieren und keinen Schleifbrand an einer Laufbahn entfernen. Ebenso entfällt dadurch nicht die Notwendigkeit, Schmierung und Verunreinigungen im Betrieb zu kontrollieren. Experimentelle Arbeiten, über die das U.S. Department of Energy im Jahr 2024 berichtete, ergaben, dass gelöstes oder freies Wasser im Schmierstoff Mikropitting und Rissbildung infolge von Wälzkontaktermüdung verstärkte und an Rissgrenzflächen mit White-Etching-Matter verbunden war. Werkstoffverarbeitung und Betriebsbedingungen treffen im Kontakt aufeinander.
Nach der Stahlerzeugung hilft die Unterscheidung von ASTM STP 1327 zwischen Durchhärten, Einsatzhärten und Oberflächenmodifikation dabei, festzulegen, was geprüft werden muss. Durchgehärtete martensitische oder bainitische Stähle besitzen über den gesamten arbeitenden Querschnitt hinweg einen gehärteten Bereich. Einsatzstähle weisen eine harte, kohlenstoffangereicherte Oberfläche über einem weicheren, zäheren Kern auf, was die Widerstandsfähigkeit gegen Eindrückung verbessern und die Aufnahme von Unterflächenbeanspruchungen unterstützen kann. Eine Oberflächenmodifikation kann kontrolliertes Schleifen, Superfinishen, Nitrieren oder andere Behandlungen umfassen, die Rauheit, Eigenspannung oder die oberflächennahe Härte verändern. Diese Verfahren verändern das Spannungsfeld; sie machen Einschlüsse nicht bedeutungslos.
Prüfung der Sauberkeit und des Gefüges
Die Metallografie stellt die Verbindung zwischen der Herstellungsroute und dem Gefüge her, das die Last tatsächlich trägt. Ein polierter und geätzter Schliff kann die vorherige Austenitkorngröße, Martensit oder Bainit, Karbidnetzwerke, Zeiligkeit, Entkohlung, Abschreckrisse und abnorme Gefügebestandteile sichtbar machen. Die Lichtmikroskopie wird üblicherweise durch Rasterelektronenmikroskopie und energiedispersive Analysen ergänzt, wenn ein Einschluss oder ein Rissursprung identifiziert werden muss. Die Frage lautet nicht lediglich, ob der Stahl hart ist, sondern ob seine Matrix und seine Zweitphasen ein stabiles, rissbeständiges Gefüge bilden.
Die Einschlussbewertung bestimmt Menge, Art, Größe und Verteilung nichtmetallischer Bestandteile anhand eines festgelegten Vergleichsverfahrens, beispielsweise nach ASTM E45. Bewertungen von Oxid-, Sulfid-, Silikat- und kugelförmigen Einschlüssen können Unterschiede sichtbar machen, die die Gesamtchemie nicht erkennen lässt. Eine automatisierte Einschlussanalyse kann Daten zur Größenverteilung und Einschlusskarten ergänzen, während eine Ultraschallprüfung größere innere Unregelmäßigkeiten über ein Produktionsvolumen hinweg erkennen kann. Eine Bewertung ist ein Stichprobenergebnis und keine unmittelbare Vorhersage der Lebensdauer: Ein seltener Einschluss in der Nähe des Bereichs maximaler Schubspannung unterhalb der Oberfläche kann den Ausfall eines einzelnen Wälzlagers bestimmen, selbst wenn die durchschnittliche Bewertung akzeptabel erscheint.
Die Bewertung der Karbide ist bei hochkohlenstoffhaltigen Chromstählen ebenso erforderlich. Übermäßige Karbidnetzwerke, grobe ungelöste Karbide, Karbidzeiligkeit oder eine mangelhafte Kugelung können die Rissbildung fördern, die Zähigkeit beeinträchtigen und während des Austenitisierens ein uneinheitliches Verhalten verursachen. Die Messungen sollten Karbidgröße, Anzahl, Flächenanteil und Verteilung erfassen. Die NASA nennt ausdrücklich alle vier Merkmale – zusammen mit Härte, Restaustenit und Korngröße – als Variablen, die die Ermüdungslebensdauer von Wälzkörpern beeinflussen.
Die Härtemessung überprüft das Ergebnis der Wärmebehandlung, wobei eine festgelegte Skala und festgelegte Messstellen anstelle einer einzigen, bequem zugänglichen Oberflächenmessung verwendet werden. Restaustenit erfordert eine gesonderte Messung, üblicherweise mittels Röntgenbeugung, da zwei Bauteile mit derselben Rockwell-Härte unterschiedliche Mengen enthalten können, die sich während des Betriebs umwandeln oder eine Maßänderung verursachen. Die Maßprüfung kontrolliert anschließend Laufbahngeometrie, Rundheit, Welligkeit, Rundlauf, Einsatzhärtungstiefe, Schleifschädigung und Oberflächenrauheit. Kontaktgeometrie und Lastverteilung bestimmen die berechneten Spannungen; ein chemisch konformer Stahl mit mangelhafter Geometrie ist daher kein konformes Ermüdungssystem.
ISO 281:2007 berechnet die dynamischen Tragzahlen und die nominelle Lebensdauer von Wälzlagern aus hochwertigem gehärtetem Wälzlagerstahl; ihre nominelle Lebensdauer ist die Lebensdauer bei einer Zuverlässigkeit von 90 %. Schaeffler und JTEKT definieren L10 daher statistisch als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Wälzlager erreichen oder überschreiten, bevor die ersten Anzeichen einer Werkstoffermüdung auftreten. Die angepasste Lebensdauer berücksichtigt zusätzlich Schmierung, Verunreinigung, Zuverlässigkeit und Ermüdungsgrenzlast. Die Qualitätskontrolle stellt die Werkstofffähigkeit fest. Sie macht aus einem Chemiezeugnis jedoch keine L10-Garantie.
Durchgehärtete im Vergleich zu einsatzgehärteten Wälzlagerstählen
Wälzlagerstähle werden häufig in zwei Werkstoffarchitekturen unterteilt: durchgehärtete Stähle, deren nutzbarer Querschnitt von der Kontaktoberfläche bis ins Innere hart ist, und einsatzgehärtete Stähle, deren harte Außenschicht von einem zäheren, kohlenstoffärmeren Kern getragen wird. Die Unterscheidung ist nicht einfach eine Wahl zwischen „hart“ und „weich“. Sie bestimmt, wie Kontaktspannungen, unter der Oberfläche auftretende Schubspannungen, Stoßbelastungen, Risswachstum und Fertigungsverzug beherrscht werden.
Keine der beiden Architekturen gewährleistet eine bestimmte Lagerlebensdauer. ISO 281:2007 definiert Verfahren zur Berechnung der dynamischen Tragzahlen und der nominellen Lebensdauer von Wälzlagern aus hochwertigem, gehärtetem Wälzlagerstahl; ihre nominelle Lebensdauer ist die Lebensdauer, die mit einer Zuverlässigkeit von 90 % verbunden ist. Auch Schaeffler und JTEKT definieren L10 als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Lager erreichen oder überschreiten, bevor die ersten Anzeichen von Werkstoffermüdung auftreten. Dieses statistische Ergebnis beschreibt eine Lagerpopulation, nicht eine Härtezahl.
Gleichmäßige Härte über den Querschnitt
Durchgehärtete Wälzlagerstähle sind üblicherweise kohlenstoffreiche Chromstähle wie AISI/SAE 52100, die in EN ISO 683-17 auch als 100Cr6 und in JIS G 4805 als SUJ2 bezeichnet werden. NTN nennt kohlenstoffreichen Chromstahl als Standardwerkstoff für Wälzkörper und Laufbahnen. Nach dem Austenitisieren, Abschrecken und Anlassen entwickelt der Stahl ein überwiegend martensitisches Gefüge mit fein verteilten Karbiden. Bainitisches Durchhärten ist ein weiterer Weg, der für ausgewählte Lagerkonstruktionen und Wärmebehandlungen eingesetzt wird, wobei der Umwandlungsablauf so gewählt wird, dass die erforderliche Festigkeit, Maßstabilität und Ermüdungsbeständigkeit erreicht werden.
Der Hauptvorteil ist die Kontinuität. Die Laufbahn oder der Wälzkörper geht nicht abrupt von einer harten Einsatzschicht in ein deutlich weicheres Inneres über. Unter der Oberfläche auftretende Spannungen treffen daher in der belasteten Zone auf einen Werkstoff mit weitgehend ähnlicher Festigkeit, was für viele herkömmliche Wälzkontakte geeignet ist. Dies ist besonders nützlich, wenn die maximalen orthogonalen Spannungen und Schubspannungen unterhalb der Oberfläche liegen, wie es bei Hertz’schen Kontakten der Fall ist. Der gesamte Querschnitt kann Druck- und Schubbelastungen aufnehmen, während die Matrix der plastischen Verformung im Umfeld von Karbiden und anderen lokalen Spannungskonzentratoren widersteht.
„Gleichmäßige Härte“ bedeutet kein gleichmäßiges Gefüge. Ein Lagerring aus 52100 kann über seinen Querschnitt Unterschiede hinsichtlich Martensit, Restaustenit, Karbidgröße, Karbidverteilung und Größe der früheren Austenitkörner aufweisen. Das Ansprechverhalten bei der Wärmebehandlung hängt außerdem von der Querschnittsdicke und den Abkühlbedingungen ab. NASA berichtete 1987, dass Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Übermäßiger Restaustenit kann sich während des Betriebs umwandeln und zu Maßänderungen beitragen; eine übermäßige Karbidgröße oder Entmischung kann lokale Ausgangsstellen für Risse schaffen, selbst wenn die gemessene Härte innerhalb der Spezifikation liegt.
Die Reinheit ist ebenso entscheidend. Das ASM Handbook aus dem Jahr 2014 bezeichnet die Stahlreinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen nach einem geeigneten Gefüge als den wichtigsten Einzelfaktor für das Erreichen einer hohen Wälzkontaktermüdungslebensdauer. Ein Einschluss in der Nähe der Zone maximaler Schubspannung kann ein lokales Zugspannungsfeld erzeugen, einen Riss auslösen und die Ausfallverteilung bestimmen. Vakuumschmelzen, Elektroschlacke-Umschmelzen, Einschlusskontrolle und sorgfältiges Schmieden können daher die Ermüdungsbeständigkeit stärker verändern als eine geringfügige Änderung der nominellen Legierungszusammensetzung. Auch NASA-Untersuchungen ergaben, dass die Verarbeitung, einschließlich des Doppelt-Vakuumschmelzens, die Lebensdauer erheblich beeinflussen konnte.
Das Durchhärten hat Grenzen. Bei einem großen Ring oder einem stark belasteten Bauteil können sich während des Abschreckens Härtegradienten, Eigenspannungen und Verzug entwickeln. Die erforderliche Querschnittsfestigkeit kann außerdem die Toleranz gegenüber Stoß- oder Kantenschäden verringern, insbesondere dort, wo die Geometrie Spannungskonzentrationen erzeugt. Ein Härteverlauf, eine Bestimmung des Restaustenitgehalts, eine metallografische Untersuchung und eine Maßprüfung sind aussagekräftiger als eine einzelne Oberflächenhärtemessung.
Gehärtete Oberfläche über einem zäheren Kern
Einsatzgehärtete Wälzlagerstähle weisen die höchste Härte dort auf, wo der Wälzkontakt stattfindet, und behalten darunter einen zäheren, weniger stark aufgekohlten Kern. Zu den üblichen Einsatzstählen gehören 16MnCr5 nach EN ISO 683-3, SAE 5120 und SAE 8620; die Auswahl für Wälzlager hängt weiterhin vom jeweils geltenden Produkt, von der Zeichnung und von den Qualitätsanforderungen ab. Durch Aufkohlen oder Carbonitrieren wird die Oberfläche angereichert; anschließend wird gehärtet und angelassen, um eine martensitische Einsatzschicht zu erzeugen. Der Kern kann kohlenstoffärmer bleiben und dadurch gegenüber Stoß, Biegung und rissauslösenden Belastungen toleranter sein als ein vollständig gehärteter Querschnitt.
Die Einsatzhärtetiefe muss ausreichend groß sein, um das wichtige Kontaktspannungsfeld bei der vorgegebenen Last, Geometrie und Beanspruchung aufzunehmen. Ein allgemein gültiger Wert für die Einsatzhärtetiefe lässt sich nicht sachgerecht angeben. Eine zu geringe Einsatzhärtetiefe kann dazu führen, dass die Zone hoher Schubspannung den Übergang zwischen Einsatzschicht und Kern erreicht, in dem sich Härte, Eigenspannung und Gefüge verändern. Eine größere Einsatzhärtetiefe erhöht die Verarbeitungszeit und kann bei unzureichender Prozessführung den Verzug, den Restaustenitgehalt oder die Gefahr von Abschreckrissen erhöhen. Die Einsatzhärtetiefe sollte daher anhand von Härteprofilen, Kriterien für die effektive Einsatzhärtetiefe, der berechneten Spannungsverteilung und einer Validierung unter repräsentativer Belastung festgelegt werden – nicht anhand einer allgemeinen Zahl, die aus einem anderen Lager übernommen wurde.
Die Übergangszone ist ebenso wichtig wie die nominalen Werte an Oberfläche und Kern. Sie darf keine ausgeprägte Schwachstelle aufweisen, die durch übermäßige Karbidausscheidung, Kohlenstoffgradienten, weiche Umwandlungsprodukte oder ungünstige Eigenspannungen verursacht wird. Ein richtig ausgelegtes Profil kann Druckeigenspannungen nahe der Oberfläche anordnen, den Widerstand gegen Rissöffnung unterstützen und einen Kern erhalten, der Stoßenergie aufnehmen kann. Der Kern ist jedoch kein Ersatz für eine korrekte Kontaktkonstruktion. Wenn ein Riss an einem nichtmetallischen Einschluss, einem Schleifbrand, einer Oberflächenvertiefung oder einer durch Schmierstoffverunreinigung verursachten Narbe beginnt, kann die Zähigkeit des Kerns die Wälzkontaktermüdung möglicherweise nicht verhindern.
Das Aufkohlen führt außerdem zu einem Maßproblem. Die mit Kohlenstoff angereicherte Schicht, die Umwandlung beim Abschrecken und das anschließende Anlassen können Änderungen des Durchmessers, der Rundheit und des Laufbahnprofils verursachen. Der Verzug ist insbesondere bei dünnen Ringen, großen Ringen, balligen Kontakten und Bauteilen von Bedeutung, die eine enge Kontrolle von Vorspannung oder Spiel erfordern. Bearbeitungszugaben, Vorrichtungskonstruktion, Abschrecksteuerung und Endschleifen müssen gemeinsam geplant werden. Die mechanischen Vorteile der Einsatzarchitektur kommen nur dann zum Tragen, wenn das fertige Lager die vorgesehene Geometrie bewahrt.
Auswahlkriterien für Stoß- und Ermüdungsbelastungen
Die Auswahl richtet sich nach dem Lastpfad und nicht nach einer allgemeinen Rangfolge der Stahlsorten. Ein martensitischer oder bainitischer, durchgehärteter Stahl ist häufig geeignet, wenn die Kontaktgeometrie gut kontrolliert wird, Stoßbelastungen begrenzt sind, die Querschnittsabmessungen eine zuverlässige Wärmebehandlung erlauben und die wichtigste Anforderung im Widerstand gegen wiederholte Hertz’sche Spannungen besteht. Er kann eine gleichmäßige lasttragende Struktur und ein einfacheres Werkstoffkonzept bieten. Dadurch ist er jedoch nicht unempfindlich gegenüber Einschlüssen, Schmierstoffausfall oder Verunreinigungen.
Die Einsatzhärtung wird attraktiv, wenn ein Lagerring oder ein Wälzkörper eine hochbeständige Kontaktschicht mit einer höheren Toleranz gegenüber Stoß, Schock, Biegung oder Rissausbreitung im Inneren verbinden muss. Automobilgetriebelager, große Lager und Anwendungen mit kurzzeitigen Überlasten können von dieser Funktionstrennung profitieren, sofern Einsatzhärtetiefe, Übergangszone und Kerneigenschaften zum tatsächlichen Spannungsfeld passen. Ein zäher Kern kann eine unterdimensionierte Laufbahn nicht ausgleichen, und eine harte Einsatzschicht kann keine Ermüdungslebensdauer garantieren, wenn ihre Reinheit oder ihr Gefüge unzureichend ist.
Die Geometrie bestimmt, wo die Spannung konzentriert ist. Laufbahnkrümmung, Schmiegung, Kantenbelastung, Flanschenkontakt, Schrägstellung der Rollen, Vorspannung und Lastverteilung können dazu führen, dass eine Grenze zwischen Einsatzschicht und Kern entweder sicher außerhalb der kritischen Zone liegt oder eine ernsthafte Schwachstelle darstellt. Schmierung und Verunreinigung verändern anschließend den Schädigungsprozess: Eine Studie des U.S. Department of Energy aus dem Jahr 2024 berichtete, dass gelöstes oder freies Wasser Mikropitting und Rissbildung infolge von Wälzkontaktermüdung verstärkte und mit White-Etching-Material an Rissgrenzflächen in Verbindung stand.
Die Werkstofffähigkeit muss daher von der berechneten Lebensdauer getrennt betrachtet werden. ISO 281:2007, BS ISO 281:2007, Schaeffler und JTEKT stellen den Rahmen für die Berechnung der nominellen Lebensdauer bereit; die angepasste Lebensdauer berücksichtigt zusätzlich Schmierung, Verunreinigung, Zuverlässigkeit und die Ermüdungsgrenzlast. Die richtige Architektur ist jene, deren Spannungsprofil, Reinheit, Gefüge, Verzugskontrolle und Bruchzähigkeit zur Geometrie und Beanspruchung des Lagers passen. Die nominelle Härte allein kann diese Entscheidung nicht treffen.
Luftfahrt-, korrosionsbeständige und oberflächenmodifizierte Lagerstähle
ASTM STP 1327 stellt Luftfahrtstähle, korrosionsbeständige Stähle und Oberflächenmodifizierung neben die zentralen Themen der Lagerreinheit, der Stahlherstellung, des Durchhärtens, des Einsatzhärtens, der Lagerlebensdauer und der Wälzkontaktermüdung. Diese Gruppierung ist sinnvoll, weil diese Werkstoffe nicht einfach stärkere Varianten konventioneller Lagerstähle sind. Jeder dieser Werkstofftypen adressiert eine Betriebsanforderung, die den Versagensmechanismus, den Fertigungsweg oder die Lebensdauerberechnung verändern kann.
Aspekte von Lagerstählen für die Luftfahrt
Lager in der Luftfahrt können hohen Drehzahlen, geringer Schmierstoffzufuhr, großen Temperaturänderungen, Vibrationen, Vakuum oder eingeschränktem Wartungszugang ausgesetzt sein. Der Werkstoff muss daher eine ausreichende Härte und Maßstabilität bewahren und zugleich der Wälzkontaktermüdung bei einer präzise kontrollierten Kontaktgeometrie widerstehen. Diese Anforderungen können miteinander in Konflikt stehen. Eine höhere Temperaturbeständigkeit kann eine Legierung und einen Anlasszustand erfordern, die die normalerweise mit Lagerstählen bei Raumtemperatur verbundene Härte verringern; Auslegungen mit geringer Dichte oder erhöhter Korrosionsbeständigkeit können andere Kompromisse hinsichtlich Elastizitätsmodul, Karbidverteilung oder Wärmebehandlung mit sich bringen.
Konventioneller, kohlenstoffreicher Chromlagerstahl bleibt ein Referenzwerkstoff. NTN bezeichnet kohlenstoffreichen Chromlagerstahl als Standardwerkstoff für Wälzkörper und Laufbahnen, während durchgehärtete martensitische oder bainitische Stähle eine der wesentlichen Lagerstahlfamilien bilden, die in der Übersichtsarbeit Steels for bearings von 2011 beschrieben werden. Einsatzgehärtete Stähle bilden die andere bedeutende Familie: Eine harte Randschicht nimmt die Kontaktbelastung auf, während ein zäherer, weicherer Kern sie abstützt. Die Auswahl erfolgt nicht allein anhand der Nennhärte.
Bei Luftfahrtgüten ist entscheidend, wie sich das vollständige Gefüge über die beanspruchte Tiefe verhält. NASA berichtete 1987, dass die Härte des Lagerstahls, der Restaustenit, die Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Restaustenit kann sich unter der Betriebsbeanspruchung umwandeln und dadurch Abmessungen und Eigenspannungen verändern. Grobe, schlecht verteilte oder an schädliche Einschlüsse gebundene Karbide können als Spannungskonzentratoren wirken. Feine Körner und eine geeignete Karbidkontrolle sind hilfreich, garantieren jedoch keineswegs eine Immunität gegen Ermüdung.
Die Stahlherstellung kann eine größere Bedeutung haben als eine geringfügige Änderung der nominellen Legierungszusammensetzung. Vakuumverfahren, einschließlich des Doppelschmelzens im Vakuum bei Anwendungen, für die dieses Verfahren vorgeschrieben ist, verringern die Anzahl schädlicher nichtmetallischer Einschlüsse und können die Ermüdungsbeständigkeit verbessern. Das ASM Handbook stellte 2014 fest, dass die Stahlreinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen nach einem geeigneten Gefüge der wichtigste Einzelfaktor für eine hohe Wälzkontaktermüdungslebensdauer sind. Diese Erkenntnis ist für Anwendungen in der Luftfahrt besonders wichtig, da ein kleiner Einschluss die Lebensdauer eines ansonsten sorgfältig wärmebehandelten Bauteils bestimmen kann.
Auch die berechnete Lebensdauer besitzt eine klar definierte statistische Bedeutung. ISO 281:2007 legt Verfahren für dynamische Tragzahlen und die nominelle Lebensdauer von Wälzlagern aus hochwertigem gehärtetem Lagerstahl fest; ihre nominelle Lebensdauer entspricht einer Zuverlässigkeit von 90 %. BS ISO 281:2007 ist die britische Übernahme dieser Norm. Schaeffler definiert L10 im Jahr 2024 als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Lager erreichen oder überschreiten, bevor die ersten Anzeichen einer Werkstoffermüdung auftreten. JTEKT verwendet dieselbe Grundlage von 90 % für Lager aus festgelegten Lagerstählen oder gleichwertigen Werkstoffen. Die Werkstofffähigkeit für die Luftfahrt macht aus L10 kein garantiertes Wartungsintervall. Die angepasste Lebensdauer muss neben Last, Drehzahl und Kontaktspannung auch Schmierung, Verunreinigung, Zuverlässigkeit und die lastabhängige Ermüdungsgrenze berücksichtigen.
Korrosionsbeständige Lagerstähle
Korrosionsbeständiger Lagerstahl ist für Wasser, Kondensation, Prozessflüssigkeiten und aggressive Atmosphären vorgesehen; die Korrosionsbeständigkeit beansprucht jedoch in der Regel einen Teil des Zusammensetzungsspielraums, der für hohe Härte und Ermüdungsbeständigkeit genutzt wird. Eine chromreiche nichtrostende Lagerstahlgüte wie AISI 440C, die in EN 10088-3 als X105CrMo17 bezeichnet wird, kann auf ein für Lager geeignetes Gefüge gehärtet werden. Ihre Leistungsfähigkeit hängt jedoch von der Schmelzqualität, der Karbidkontrolle, der Wärmebehandlung, der Oberflächenbeschaffenheit und der tatsächlichen korrosiven Umgebung ab. „Nichtrostend“ beschreibt die Beständigkeit gegenüber einer bestimmten Umgebung und bedeutet nicht, dass unter allen Lagerbedingungen keine Korrosion auftritt.
Dieselben Systemvariablen bleiben wirksam. Chloride können örtlich begrenzte Korrosionsmulden erzeugen, und eine solche Mulde ist in einem Wälzkontakt ein ausgeprägter Spannungskonzentrator. Wasser im Schmierstoff eröffnet einen weiteren Schädigungsweg. Eine 2024 vom Office of Scientific and Technical Information des U.S. Department of Energy erfasste Studie stellte fest, dass gelöstes oder freies Wasser Mikropitting und Rissbildung infolge von Wälzkontaktermüdung verstärkte und mit weißätzender Substanz an den Rissgrenzflächen verbunden war. Eine korrosionsbeständige Legierung kann verunreinigten Schmierstoff, unzureichende Abdichtung, eine mangelhafte Oberflächenbeschaffenheit oder eine übermäßige Kontaktspannung nicht ausgleichen.
Vakuum und erhöhte Temperaturen führen zu verwandten Zielkonflikten. Im Vakuum können die Schmierstoffauswahl und die Ausgasung das System stärker bestimmen als die Bezeichnung des Stahls. Bei erhöhter Temperatur werden Anlassbeständigkeit, Maßänderung, die Umwandlung von Restaustenit und der Schmierstoffabbau zu zentralen Gesichtspunkten. Eine Güte mit ausreichender Raumtemperaturhärte kann nach längerer Einwirkung ihre nutzbare Ermüdungsbeständigkeit verlieren, wenn sich ihr Gefüge verändert. Umgekehrt kann eine wegen ihrer Temperaturstabilität ausgewählte Legierung andere Kontaktlasten oder ein anderes Lebensdauermodell erfordern. Die Werkstoffauswahl muss daher den Temperaturbereich, die Atmosphäre, den Schmierstoff, den Kontaktdruck und die Maßtoleranz angeben, statt lediglich einen nichtrostenden Stahl oder einen Luftfahrtstahl zu benennen.
Oberflächenmodifizierung und veränderte Versagensarten
Eine Oberflächenmodifizierung verändert den oberflächennahen Zustand: Härte, Eigenspannung, Reibung, Rauheit, Verschleißbeständigkeit oder Korrosionsverhalten. Das Einsatzhärten verändert das Härteprofil und ordnet unterhalb der gehärteten Randschicht einen zähen Kern an. Beim Nitrieren entsteht eine stickstoffangereicherte, gehärtete Schicht. Andere Verfahren können die Oberflächenchemie verändern oder eine aufgebrachte Schicht erzeugen; ihre Wirkung muss jedoch anhand der gemessenen Schichtdicke, Haftfestigkeit, Rauheit, Eigenspannung und Verträglichkeit mit dem Schmierstoff beschrieben werden.
Diese Behandlungen können den kritischen Versagensort verlagern. Eine härtere Oberfläche kann plastische Verformung und bestimmten Verschleiß verringern; eine spröde Verbindungsschicht, Schleifbrand, eine mangelhafte Grenzfläche oder eine Zugeigenspannung können jedoch Rissbildung auslösen. Eine modifizierte Oberfläche kann außerdem Traktion und Schlupf verändern und dadurch die Wärmeentwicklung oder das Mikropittingverhalten verlagern. Wenn eine Schicht durch Verschleiß abgetragen ist, kann das freigelegte Substrat eine andere Härte und ein anderes Korrosionsverhalten aufweisen als die behandelte Oberfläche.
Eine Oberflächenbehandlung ist daher kein automatischer Ersatz für reinen Stahl oder eine korrekte Wärmebehandlung. Ein Einschluss unterhalb der behandelten Zone bleibt ein Einschluss; eine verformte Laufbahn erzeugt weiterhin eine falsche Kontaktgeometrie; und wasserverunreinigter Schmierstoff kann weiterhin Mikropitting und Wälzkontaktermüdung fördern. Die nominelle Lebensdauer nach ISO 281:2007 darf nicht als allgemeiner Vorteil einer Beschichtung oder Behandlung interpretiert werden. Die belastbare Aussage ist enger gefasst: Ein bestimmtes Oberflächenverfahren kann einen bestimmten Schädigungsmechanismus unter validierten Last-, Schmier-, Temperatur- und Verunreinigungsbedingungen verbessern, während es zugleich eine andere Versagensart einführt oder sichtbar macht.
Wie ein Ermüdungsausfall eines Wälzlagers diagnostiziert wird
Eine Untersuchung eines Lagerschadens sollte beginnen, bevor das Lager gereinigt, gedreht oder zerlegt wird. Bewahren Sie den vorgefundenen Montagezustand, fotografieren Sie seine Position und markieren Sie die Belastungsrichtung, die Drehrichtung sowie die Positionen von Innenring, Außenring, Wälzkörpern, Käfig, Dichtungen und Schmierstoff. Ein verschobenes Lager kann die Hinweise verlieren, die zwischen einem Betriebsereignis und einem werkstoffbedingten Riss unterscheiden.

| Untersuchungsbereich | Zu erfassende Nachweise | Wobei die Unterscheidung unterstützt werden kann |
|---|---|---|
| Schadenskarte | Abplatzungen, Mikroausbrüche, Eindellungen, Verschmierungen, Risse und Position der belasteten Zone | Oberflächeninitiierter Schaden, unterhalb der Oberfläche entstehende Ermüdung, Verunreinigung oder Fehlausrichtung |
| Schmierstoff und Verunreinigung | Wasser, Partikelanzahl, Viskosität, Oxidation, Verschleißmetalle, Dichtungen | Ausfall der Schmierung, Partikelschaden oder wasserbedingte Schädigung |
| Geometrie und Einbau | Lagerspiel, Vorspannung, Passungen, Rundlauf, Schultern, Ausrichtung | Kantenbelastung, Lastkonzentration, Montageschaden oder Verformung |
| Metallografie | Matrix, Einschlüsse, Karbide, Restaustenit, Einsatzhärtungstiefe | Werkstoffbedingte Rissinitiierung oder Anomalien der Wärmebehandlung |
Die erste Frage lautet nicht: „War der Stahl hart genug?“ Sie lautet: „Wo begann der Schaden, wie breitete er sich aus, und welche Spannungen wirkten dort?“ Wälzkontaktermüdung ist das Ergebnis eines Systems. Kontaktgeometrie, Lastverteilung, Schmierung, Verunreinigung, Ausrichtung, Oberflächenbeschaffenheit, Wärmebehandlung, Einschlüsse und Herstellungsgeschichte können ähnliche Spuren erzeugen.
ISO 281:2007 und die britische Übernahme BS ISO 281:2007 definieren die berechneten dynamischen Tragzahlen und die nominelle Lebensdauer für Wälzlager aus hochwertigem, gehärtetem Wälzlagerstahl. Die nominelle Lebensdauer ist mit einer Zuverlässigkeit von 90 % verbunden, also mit L10. Die Beschreibung von Schaeffler aus dem Jahr 2024 definiert L10 in ähnlicher Weise als die Anzahl der Umdrehungen, die 90 % scheinbar identischer Lager erreichen oder überschreiten, bevor die ersten Anzeichen einer Werkstoffermüdung auftreten. Diese statistische Definition ist keine Vorhersage, dass jedes Lager bei derselben berechneten Laufleistung ausfällt, und sie identifiziert auch nicht die Ursache eines individuellen Ausfalls.
Sichtbare und maßliche Befunde
Dokumentieren Sie das Schadensbild bei geringer Vergrößerung, bevor Sie Ablagerungen entfernen. Übertragen Sie Ausbrüche, Mikropitting, Verschmierungen, Fressspuren, Verfärbungen, Eindrückungen, Risse, Abblätterungen, Käfigschäden und Falschbrinellierspuren auf eine Zeichnung oder ein Koordinatensystem. Vermerken Sie, ob der Schaden in der belasteten Zone zentriert ist, sich an einer Schulter konzentriert, sich in Abständen der Wälzkörper wiederholt, auf eine axiale Kante beschränkt ist oder über die gesamte Laufbahn verteilt auftritt. Das Muster sagt oft mehr aus als die größte Vertiefung.
Messen Sie Laufbahndurchmesser, Rundheit, Welligkeit, Schultergeometrie, Durchmesserabweichung der Wälzkörper, Bördeldimensionen, radiales und axiales Innenspiel sowie gegebenenfalls die Vorspannung. Vergleichen Sie die Messwerte mit der Zeichnung und den Toleranzen des Lagerherstellers. Prüfen Sie die Passungen von Welle und Gehäuse, die Anlageschultern, den Rundlauf, die Rechtwinkligkeit und Hinweise auf Reibkorrosion. Eine an einer Kante verschlissene oder beschädigte Laufbahn kann auf eine Fehlausrichtung oder Montageverformung hindeuten und nicht auf eine unzureichende Stahlfestigkeit.
Untersuchen Sie die Oberfläche mit schräger Beleuchtung und kalibrierter Vergrößerung. Scharf begrenzte, annähernd kreisförmige Eindrückungen mit aufgeworfenen Rändern deuten darauf hin, dass harte Partikel durch den Kontakt liefen. Eine Eindrückung kann zu einem lokalen Spannungskonzentrator werden und später einen Ermüdungsausbruch erzeugen, sodass ein durch Partikel verursachter Schaden einem durch einen Einschluss eingeleiteten Ausfall ähnelt. Wiederholte Eindrückungen in regelmäßigen Abständen der Wälzkörper sprechen für eine Verunreinigung; eine einzelne große Eindrückung kann jedoch durch einen Montageschaden oder einen Stoß bei Stillstand entstanden sein.
Entnehmen Sie Schmierstoff aus dem Lager, dem Gehäuse, dem Filter, der Ablassstelle und dem Magnetstopfen. Dokumentieren Sie Viskositätsklasse, Additivpaket, Wechselintervall, Menge, Betriebstemperatur und Nachschmierpraxis. Untersuchen Sie, sofern Proben erhalten geblieben sind, Partikelzahl, Wassergehalt, Oxidation, Viskositätsänderung und Verschleißmetalle. Dokumentieren Sie Drehzahl, Lastkollektiv, Stoßereignisse, Lastspiel, Temperatur, Montagedatum, Betriebsstunden sowie jede Überlastung oder jeden Fresser. Einer Wasserverunreinigung ist besondere Aufmerksamkeit zu widmen: Experimentelle Arbeiten, über die das U.S. Department of Energy 2024 berichtete, brachten gelöstes oder freies Wasser mit verstärktem Mikropitting und Rissen infolge von Wälzkontaktermüdung in Verbindung, darunter auch weißätzende Materie an Rissgrenzflächen.
Untersuchen Sie Dichtungen, Entlüfter, Abschirmungen, Fett-Austrittspfade und Gehäusefugen. Das Eindringen von Schmutz, Kondensation und Waschvorgänge können wichtiger sein als die nominelle Schmierstoffspezifikation. Ein Schmierfilm, der für den Kontakt zu dünn ist – aufgrund einer zu niedrigen Viskosität, einer zu hohen Temperatur, einer unzureichenden Versorgung oder einer zu hohen Drehzahl –, verstärkt die Wechselwirkung von Rauheitsspitzen und die Rissbildung an der Oberfläche. Eine beschädigte Oberfläche kann anschließend das ursprüngliche Schmierungsproblem verdecken.
Metallografische und fraktografische Untersuchung
Nach der Dokumentation schneiden Sie den betroffenen Bereich durch den scheinbaren Rissursprung und durch einen unbeschädigten Vergleichsbereich. Schleifen Sie den Rissursprung während der Reinigung nicht weg. Verwenden Sie zunächst ein lösungsmittelbasiertes Reinigungsverfahren mit geringer Krafteinwirkung, bewahren Sie lose Partikel zur Analyse auf und erstellen Sie einen Schnittplan, der die Oberflächen- und Unterflächenrissbahn erhält.
Untersuchen Sie polierte und geätzte Querschliffe mittels Lichtmikroskopie und, falls erforderlich, mittels Rasterelektronenmikroskopie mit energiedispersiver Spektroskopie. Bestimmen Sie, ob es sich beim Lager um einen durchgehärteten martensitischen oder bainitischen Stahl oder um einen einsatzgehärteten Stahl mit einer härteren Randschicht über einem weicheren Kern handelt. „Kohlenstoffreicher Chromlagerstahl“ wird von NTN als Standardwerkstoff für Wälzkörper und Laufbahnen bezeichnet; zu den gängigen Spezifikationen gehören SAE 52100 und nationale Äquivalente. Für die Beurteilung müssen jedoch das tatsächliche Werkszeugnis und die Bezeichnung in der Zeichnung maßgeblich sein.
Messen Sie Einsatzhärtetiefe, Härteverlauf, Kernhärte, Restaustenit, Größe der Austenitkörner vor der Umwandlung, Größe und Verteilung der Karbide, Entkohlung und Seigerung. NASA berichtete 1987, dass Härte, Restaustenit, Korngröße sowie Größe, Anzahl und Fläche der Karbide die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Diese Variablen sind Befunde, stellen für sich genommen jedoch keine Bestehens- oder Versagensdiagnose dar. Ein Härteverlauf kann eine falsche Wärmebehandlung aufzeigen; ein zufriedenstellender Härtewert kann jedoch weder beweisen, dass der Stahl sauber war, noch dass das Lager akzeptablen Betriebsbedingungen ausgesetzt war.
Bestimmen Sie die Lage nichtmetallischer Einschlüsse relativ zum Rissursprung. Verwenden Sie die Metallografie und, falls erforderlich, eine automatisierte Einschlussanalyse oder SEM-EDS, um Oxide, Sulfide, Silikate, Nitride, Karbide und prozessbedingte Partikel zu unterscheiden. Das ASM Handbook (ASM International, 2014) bezeichnet Reinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen nach einer geeigneten Mikrostruktur als den wichtigsten Faktor für eine hohe Lebensdauer unter Wälzkontaktermüdung. Ein Unterflächenriss, der von einem großen oder kantigen Einschluss ausgeht und sich mit einem Ermüdungsfortschritt in Richtung Laufbahn ausbreitet, stützt einen werkstoffbedingten Mechanismus. Er schließt jedoch eine Kontaktüberlastung oder schlechte Schmierung, die die lokale Spannung erhöht hat, nicht aus.
Die Fraktografie sollte einen gleichmäßigen Ermüdungsfortschritt, verriebene Rissflächen, spröde Facetten, duktiles Überlastungsversagen und adhäsives Reißen unterscheiden. Von der Oberfläche ausgehende Risse verbinden sich häufig mit Mikropitting, Eindrückungen oder verschmiertem Material. Unterflächenrisse können sich um Einschlüsse oder Karbidcluster bilden. Weißätzende Materie kann entlang bestimmter Rissgrenzflächen auftreten, auch bei wasserassoziierten Ausfällen; ihr Vorhandensein allein weist jedoch nicht darauf hin, dass Wasser die auslösende Ursache war.
Unterscheidung von Werkstofffehlern und Betriebsursachen
Ordnen Sie die Beobachtungen in drei Spalten ein: gesicherte Tatsachen, plausible Mechanismen und ungeprüfte Annahmen. Beispielsweise ist „Ausbruch am Rand der belasteten Zone“ eine Beobachtung; „Fehlausrichtung“ ist ein Mechanismus; „Eine Gehäuseverformung hat ihn verursacht“ ist eine Annahme, bis Rundlauf, Passung und Montageunterlagen diese Annahme stützen.
Die werkstoffbezogenen Befunde werden aussagekräftiger, wenn mehrere Feststellungen übereinstimmen: ein Einschluss am Rissursprung, ein ungewöhnlicher Einschlussgehalt, Seigerungen, Karbidnetzwerke, eine falsche Einsatzhärtetiefe oder ein Wärmebehandlungszustand außerhalb der Spezifikation. Die Prozessgeschichte ist von Bedeutung. Die Veröffentlichung Steels for Bearings (2011) unterscheidet durchgehärtete martensitische oder bainitische Stähle von einsatzgehärteten Sorten und betont die einschlussbezogene Einleitung von Ermüdungsrissen. NASA berichtete außerdem, dass Verfahren wie das Doppelschmelzen im Vakuum die Ermüdungslebensdauer stärker beeinflussen können als die chemische Zusammensetzung allein.
Die betriebsbezogenen Befunde werden aussagekräftiger, wenn der Schaden mit den Betriebsaufzeichnungen übereinstimmt: Eindrückungsfelder mit passenden Partikeln, Kantenbelastung mit messbarer Fehlausrichtung, Schmierstoffmangel mit verschmierten oder überhitzten Oberflächen oder Wassereinwirkung mit Mikropitting und Rissnetzwerken. Mehrere Ursachen können gleichzeitig vorliegen. Ein sauberer Stahl kann unter übermäßiger Kontaktspannung ausfallen, während ein einschlussfreies Lager durch Verunreinigung beschädigt werden kann, bevor sich eine klassische Ermüdung entwickelt.
Vergleichen Sie den beobachteten Ausfall schließlich mit der berechneten Lebensdauer, behandeln Sie die Berechnung jedoch nicht als forensisches Urteil. JTEKT erklärt, dass die grundlegende dynamische Tragzahl die Wälzermüdungskapazität darstellt und dass L10 bei Lagern aus spezifizierten Wälzlagerstählen oder gleichwertigen Werkstoffen einer Zuverlässigkeit von 90 % entspricht. Die angepasste Lebensdauer berücksichtigt Einflüsse wie Schmierung, Verunreinigung, Zuverlässigkeit und ermüdungsbegrenzende Belastung. Ein Foto, ein Härtewert oder eine L10-Berechnung kann die Grundursache nicht feststellen. Die Schlussfolgerung sollte auf der Schadenskarte, der Betriebsgeschichte, den Maßprüfungen, der untersuchten Mikrostruktur, der Rissmorphologie und den Nachweisen beruhen, dass konkurrierende Erklärungen geprüft wurden.
Ein normenbasiertes Rahmenwerk zum Vergleich von Wälzlagerstählen
Was ISO 281 vergleichen kann und was nicht
ISO 281:2007 stellt ein Berechnungsrahmenwerk für die dynamischen Tragzahlen und die nominelle Lebensdauer von Wälzlagern bereit. Die nominelle Lebensdauer ist die Anzahl der Umdrehungen, die 90 % scheinbar identischer Lager voraussichtlich erreichen oder überschreiten, bevor die ersten Anzeichen einer Werkstoffermüdung auftreten. BS ISO 281:2007 ist die britische Übernahme derselben Norm. Dies ist eine statistische Definition und keine Zusicherung, dass jedes Lager die angegebene Anzahl erreicht.
Die Berechnung beginnt mit der Lagergeometrie, der Belastung, der Drehzahl und der anzuwendenden dynamischen Tragzahl. Sie ist daher nützlich, wenn zwei Lagerausführungen unter festgelegten Betriebsbedingungen verglichen werden. JTEKT beschreibt die dynamische Tragzahl als Maß für die Wälzermüdungskapazität, während Schaeffler auf derselben Grundlage einer Zuverlässigkeit von 90 % definiert. Keine dieser Beschreibungen bedeutet, dass ein aus härterem Stahl gefertigtes Lager automatisch eine höhere berechnete Lebensdauer aufweist. Die Tragzahl hängt vom Lagersystem und den der Bewertung zugrunde liegenden Annahmen ab.
ISO 281:2007 ist außerdem keine Norm zur Qualifizierung von Werkstoffen. Sie zertifiziert weder einen Wärmebehandlungszyklus noch legt sie eine zulässige Einschlussverteilung fest, überprüft die Stabilität des Restaustenits oder weist nach, dass ein bestimmter Herstellungsweg für den Stahl einer Schädigung im Betrieb widersteht. Ihre Berechnung der nominellen Lebensdauer bezieht sich auf Wälzlager aus hochwertigem, gehärtetem Wälzlagerstahl; „hochwertig“ muss jedoch durch Werkstoffkontrollen und Prüfungen nachgewiesen werden und darf nicht allein aus der Nennsorte abgeleitet werden.
Die angepasste Lebensdauer macht diesen Unterschied noch deutlicher. Abhängig von der Berechnungsmethode und der Umsetzung durch den Hersteller berücksichtigen Anpassungsfaktoren die Schmierung, die Verunreinigung, die Zuverlässigkeit und die Belastung der Ermüdungsgrenze. Diese Faktoren erfassen Betriebsbedingungen, die der grundlegende -Wert nicht vollständig abbildet. Auch die Kontaktgeometrie und die Lastverteilung sind von Bedeutung: Kantenbelastung, Fehlausrichtung und eine ungleichmäßige Belastung der Wälzkörper können die örtliche Spannung erhöhen, selbst wenn die Katalogtragzahl unverändert bleibt. Filmdicke und Viskosität des Schmierstoffs, Additivchemie, Partikel und Wasser bestimmen, ob die berechnete Spannung unterhalb der Oberfläche in einem vergleichsweise sauberen Kontakt oder an einer durch Mikropitting geschädigten Oberfläche wirkt.
Eine standardisierte Lebensdauergleichung kann zwei Schmelzen eines nominell identischen Stahls nicht unterscheiden, sofern ihre unterschiedlichen Werkstoffzustände nicht in die Eingangsdaten oder in die Nachweise der Eignung eingehen. Diese Einschränkung ist entscheidend. ISO 281 vergleicht die berechnete Lagertragfähigkeit anhand eines festgelegten Modells; sie stuft nicht jeden möglichen Stahlzustand im Betrieb ein.
Werkstoffspezifikationen im Vergleich zu Leistungsnachweisen
Eine Werkstoffspezifikation legt fest, wie ein Stahl beschaffen sein soll. Sie kann die chemische Zusammensetzung, zulässige Abweichungen, Anforderungen an die Reinheit, mechanische Eigenschaften, Wärmebehandlung oder Prüfverfahren definieren. Damit wird jedoch nicht automatisch die Wälzkontaktermüdungslebensdauer in einer bestimmten Lagerausführung festgelegt.
Übliche Lagerwerkstoffe verdeutlichen diesen Punkt. NTN bezeichnet kohlenstoffreichen Chromlagerstahl als Standardwerkstoff für Wälzkörper und Laufbahnen. Eine durchhärtbare Sorte wie AISI 52100, die in den europäischen Systemen von EN und ISO auch als 100Cr6 bezeichnet wird, gehört bei der üblichen Verarbeitung für Lager zum martensitischen Durchhärtungsgefüge. Andere Lagerstähle sind bainitische Durchhärtungssorten, während Einsatzstähle eine harte Randschicht über einem zäheren, weicheren Kern erzeugen. Die Übersichtsarbeit Steels for bearings aus dem Jahr 2011 unterscheidet diese beiden Hauptfamilien und hebt Einschlüsse als mögliche Ausgangspunkte für Risse infolge von Wälzkontaktermüdung hervor.
Diese Bezeichnungen beschreiben nicht das vollständige Gefüge. Die Härte ist nur ein Messwert. Der 1987 veröffentlichte NASA-Bericht identifizierte die Härte, den Restaustenit, die Korngröße sowie Größe, Anzahl und Fläche der Karbide als Faktoren, die die Ermüdungslebensdauer von Wälzkörpern beeinflussen. Restaustenit kann sich während des Betriebs umwandeln und dadurch Abmessungen und Eigenspannungen verändern. Übermäßige oder ungünstig verteilte Karbide können Spannungskonzentrationen erzeugen, während eine ungeeignete Karbidauflösung den für die Matrix verfügbaren Kohlenstoffgehalt verändern kann. Korngröße, Anlasszustand des Martensits und die bainitische Morphologie beeinflussen ebenfalls das örtliche Verhalten unter einem Wälzkontakt.
Der Stahlreinheit kommt besondere Bedeutung zu. Das ASM Handbook bezeichnet in seinem Kapitel über Lagerstähle aus dem Jahr 2014 die Reinheit und das Freisein von schädlichen nichtmetallischen Einschlüssen als den wichtigsten einzelnen Faktor nach einem geeigneten Gefüge, um eine hohe Wälzkontaktermüdungslebensdauer zu erzielen. Ein Oxid-, Sulfid- oder komplexer Einschluss kann in einer Tiefe, die von der maximalen wechselnden Schubspannung erreicht wird, als Spannungserhöher wirken. Seine Größe, Form, Zusammensetzung, Lage und das umgebende Gefüge beeinflussen gleichermaßen, ob ein Riss entsteht. Eine Tabelle der chemischen Zusammensetzung kann diese Verteilung nicht sichtbar machen.
Die Verarbeitung kann daher wichtiger sein als eine geringfügige Anpassung der Legierung. Vakuumschmelzen, Elektroschlackeumschmelzen, Doppelschmelzen im Vakuum, der Umformgrad beim Schmieden, das Weichglühen auf kugelige Karbide, Aufkohlen, Abschrecken und Anlassen beeinflussen jeweils die Fehlerverteilung oder das Gefüge. Die NASA berichtete, dass Verfahren wie das Doppelschmelzen im Vakuum die Ermüdungslebensdauer stärker beeinflussen können als die chemische Zusammensetzung allein. ASTM STP 1327 ordnet diese Themen in den weiteren technischen Kontext von Reinheit, Stahlerzeugung, Durchhärtung, Einsatzhärtung, Luftfahrtstählen, korrosionsbeständigen Stählen, Oberflächenmodifikation und Lagerlebensdauer ein.
Die Leistungsnachweise müssen zur vorgesehenen Verwendung passen. Ein polierter Laborversuch zur Wälzkontaktermüdung kann die Stahlqualität isoliert untersuchen, während ein Lager im Feldbetrieb wechselnden Belastungen, Fehlausrichtung, Schmierstoffalterung, Partikeln und Montageschäden ausgesetzt ist. Experimentelle Nachweise sind wertvoll, doch Geometrie der Probe, Spannungsniveau, Frequenz, Schmierstoff und Versagenskriterium müssen angegeben werden, bevor das Ergebnis auf ein Serienlager übertragen wird. Die Verunreinigung durch Wasser liefert eine klare Warnung: Experimentelle Arbeiten, über das U.S. Department of Energy im Jahr 2024 veröffentlicht, zeigten, dass gelöstes oder freies Wasser Mikropitting und Rissbildung infolge von Wälzkontaktermüdung verstärkte und mit White-Etching-Material an den Rissgrenzflächen verbunden war. Dieses Ergebnis kann nicht auf einen Härtevergleich reduziert werden.
Eine praktische technische Checkliste
Prüfliste zum Vergleich von Lagerstählen
- Güte und Norm Die genaue Bezeichnung, die maßgebliche Norm, die Erzeugnisform, den Lieferanten, die Schmelze und die Charge dokumentieren.
- Stahlerzeugungsweg Luftschmelzen, Vakuuminduktionsschmelzen, Vakuumlichtbogenumschmelzen, Elektroschlackeumschmelzen oder Doppelvakuumverfahren dokumentieren.
- Reinheit Bewertungen der Einschlüsse, Prüfverfahren, Einschlussart, Größe und Verteilung anfordern.
- Wärmebehandlung Austenitisieren, Abschrecken, Anlassen, Restaustenit, Korngröße und Zustand der Karbide dokumentieren.
- Fertige Kontaktfläche Rauheit, Welligkeit, Schleifschäden, Rundheit, Eigenspannungen und Kantengeometrie prüfen.
- Betriebsbedingungen Last, Drehzahl, Temperatur, Schmierfilm, Wasser, Partikel, Lagerspiel, Vorspannung und Ausrichtung vergleichen.
Ein belastbarer Vergleich sollte die genaue Sortenbezeichnung und die maßgebliche Werkstoffnorm erfassen und nicht lediglich „Wälzlagerstahl“ oder „Chromstahl“ angeben. Es sollte festgehalten werden, ob es sich um AISI 52100, 100Cr6, eine spezifizierte Einsatzstahlsorte oder eine andere Bezeichnung handelt; außerdem sind die Produktform sowie die Rückverfolgbarkeit der Schmelze oder Charge beim Lieferanten zu dokumentieren.
Der Herstellungsweg des Stahls sollte erfasst werden: konventionelles Luftschmelzen, Vakuuminduktionsschmelzen, Elektroschlackeumschmelzen, Vakuumlichtbogenumschmelzen oder Doppelschmelzen im Vakuum. Es sollten Einschlussbewertungen und das Prüfverfahren angefordert werden, einschließlich der größten festgestellten Einschlüsse, der Einschlussart und ihrer Verteilung. Angaben zur Reinheit ohne Prüfverfahren sind nur schwer vergleichbar.
Das Wärmebehandlungsprotokoll sollte Austenitisierungstemperatur und -dauer, Abschreckmedium, Anlassplan, gegebenenfalls die Bedingungen der bainitischen Umwandlung sowie die über den Querschnitt gemessene Härte enthalten. Ergänzend sind der Restaustenitgehalt und dessen Messverfahren, die Korngröße, eine Beschreibung des Martensits oder Bainits sowie Größe, Anzahl, Flächenanteil und Verteilung der Karbide anzugeben. Bei einsatzgehärteten Bauteilen sollten die Aufkohlungs- oder Carbonitriertiefe, die wirksame Einsatzhärtungstiefe, das Kohlenstoffprofil an der Oberfläche, die Kernhärte und das Übergangsprofil dokumentiert werden.
Anschließend ist der gefertigte Kontakt zu untersuchen. Oberflächenrauheit, Welligkeit, Schleifbrand, Eigenspannung, Rundheit, Laufbahnform und Kantengeometrie können die örtliche Traktion und Spannung verändern. Im Betriebsprotokoll sollten Belastungsspektrum, Drehzahl, Temperatur, Schmierungszustand, Viskosität, Alterung des Schmierstoffs, Additivchemie, Wassergehalt und feste Verunreinigungen erfasst werden. Auch Filtrations- und Reinheitskontrollen sind einzubeziehen, anstatt die Schmierstoffart als ausreichend zu betrachten.
Schließlich sind Lastverteilung und Einsatzbedingungen zu überprüfen: radiale und axiale Belastungen, Vorspannung oder Spiel, Fehlausrichtung, Passungen von Welle und Gehäuse, Montageverfahren, Schwingungen und kurzzeitige Überlastungen. Die angegebene Berechnung nach ISO 281:2007 ist mit den Annahmen zur angepassten Lebensdauer sowie mit lagerbezogenen Prüf- oder Felddaten zu vergleichen.
Berechnungsnormen, Werkstoffnormen, Handbücher und experimentelle Untersuchungen beantworten unterschiedliche Fragen. ISO 281 stellt ein Rahmenwerk zur Lebensdauerbewertung bereit; Werkstoffnormen definieren oder kontrollieren den Zustand des Stahls; Handbücher systematisieren etablierte Kenntnisse über Metallurgie und Versagensmechanismen; Experimente prüfen bestimmte Werkstoffe und Betriebsvariablen. Keine dieser Grundlagen ersetzt die anderen. Eine zuverlässige Beurteilung der Lagerlebensdauer erfordert die Verknüpfung normenbasierter Berechnungen mit einer überprüften Metallurgie und den tatsächlichen Betriebsbedingungen.
Quellen
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html