




Qué deben resistir los Aceros para Rodamientos
Contacto de rodadura, no simple desgaste por deslizamiento
La pista de rodadura de un rodamiento no se limita a soportar una carga de compresión estacionaria. Un elemento rodante entra en contacto repetidamente con el aro interior, el aro exterior o ambos, mientras que la zona de contacto atraviesa el acero en cada revolución. La carga se concentra en un área pequeña y curvada, por lo que la presión local es elevada incluso cuando la carga aplicada externamente al rodamiento parece moderada. El contacto es predominantemente elástico: la pista de rodadura y el elemento rodante se deforman ligeramente bajo carga, forman un área de contacto hertziano y recuperan su forma a medida que el contacto se aleja.
Esta carga elástica repetida diferencia el servicio bajo contacto de rodadura del simple desgaste por deslizamiento. El desgaste por deslizamiento está gobernado principalmente por el movimiento relativo en una interfaz, la fricción, la adhesión, la abrasión y la eliminación de material superficial. Un rodamiento puede experimentar poco deslizamiento macroscópico y aun así fallar por fatiga bajo la superficie visible. Se produce cierto deslizamiento, especialmente debido al giro, la desviación angular, la curvatura diferencial o una cinemática inadecuada, pero se superpone a un contacto concentrado repetido en lugar de sustituirlo.
La pista de rodadura y el elemento rodante tampoco comparten la carga de manera uniforme. La geometría del rodamiento, el juego interno, la desalineación, la deformación de los aros y la dirección de la carga determinan qué elementos soportan las fuerzas mayores. Por ello, el análisis de SKF sobre la geometría de contacto y la distribución de la carga sitúa el cálculo de tensiones junto con el estado del material y la lubricación. Un rodamiento nominalmente idéntico puede desarrollar tensiones locales muy diferentes si el montaje, la deflexión del eje, la distorsión del alojamiento o la contaminación modifican la distribución de la carga.
Términos de daño
- Desgaste
- Eliminación o desplazamiento de material mediante la interacción superficial.
- Deformación plástica
- Hendiduras, crestas o regiones aplanadas permanentes formadas cuando la presión local supera la resistencia a la fluencia.
- Micropitting
- Pequeñas picaduras por fatiga superficial asociadas con la rugosidad, una película de lubricante inadecuada y la tensión en las asperezas.
- Fatiga por contacto de rodadura
- Iniciación y crecimiento progresivos de grietas bajo tensiones de rodadura repetidas, a menudo seguidos de desprendimiento superficial.
Varios términos relacionados con los daños no deben tratarse como sinónimos. El desgaste elimina o desplaza material mediante la interacción superficial. La deformación plástica produce abolladuras, rebordes o zonas aplanadas de forma permanente cuando la presión de contacto supera la resistencia local a la fluencia, a menudo después de que partículas contaminantes atraviesen el contacto. El micropitting consiste en picaduras superficiales de fatiga muy pequeñas, asociadas con la rugosidad, la insuficiencia de la película lubricante y las tensiones locales en las asperezas. La fatiga por contacto de rodadura es la iniciación y el crecimiento progresivos de grietas bajo tensiones de rodadura repetidas; puede comenzar bajo la superficie y producir posteriormente un desconchado en la pista de rodadura.
Por tanto, una abolladura causada por una partícula dura no es el mismo fenómeno que un desconchado por fatiga, aunque la abolladura puede convertirse en un concentrador de tensiones que acelere este último. Del mismo modo, una pista de rodadura que parece pulida aún puede contener daños subsuperficiales. El aspecto de la superficie por sí solo no permite determinar cuánta vida de fatiga queda.
Según NTN, el acero para rodamientos de alto contenido de carbono y cromo es un material estándar para elementos rodantes y pistas de rodadura. Una designación habitual es AISI 52100, que suele corresponder al 100Cr6 en la práctica europea de los aceros para rodamientos. La designación identifica una composición química y una clase de producto; no garantiza una limpieza, distribución de carburos, tratamiento térmico, tensión residual o vida útil idénticos.
Tensiones subsuperficiales y fatiga del material

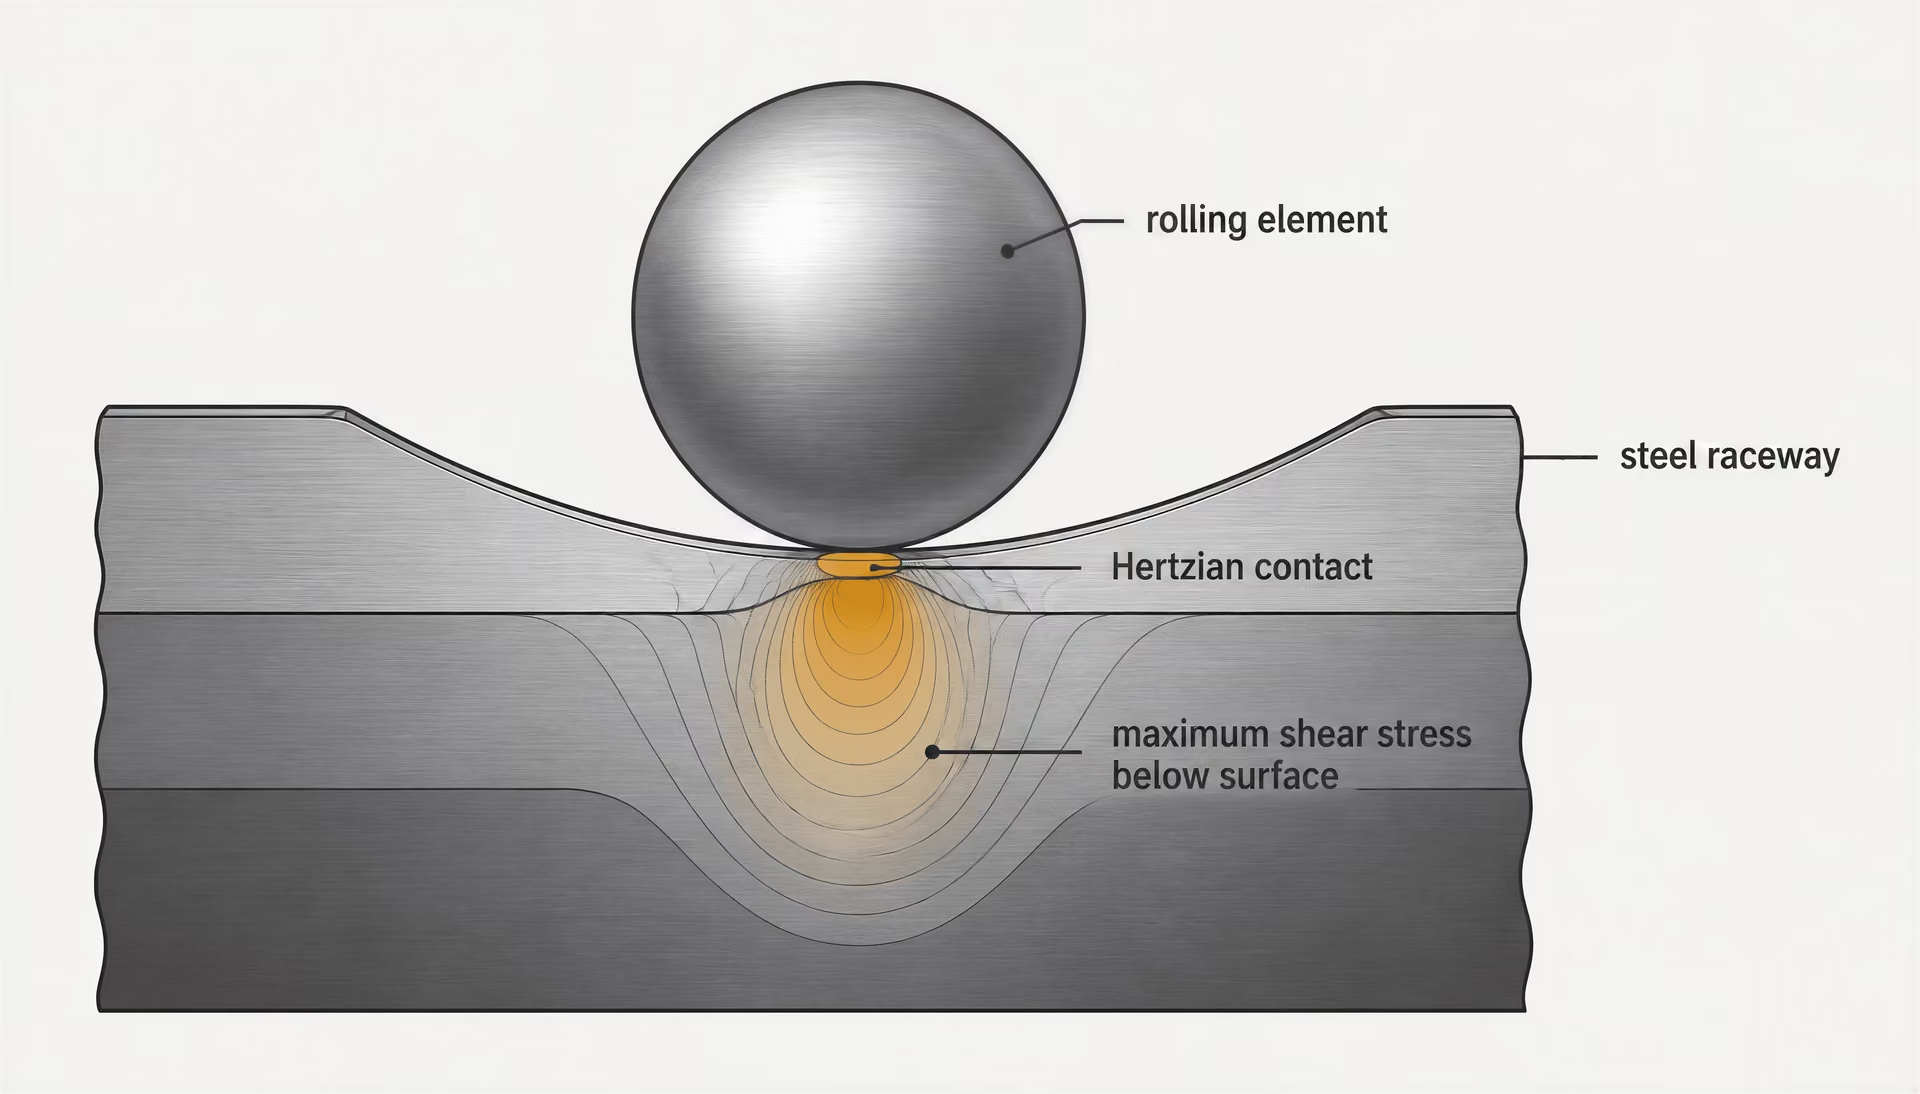
Cuando un contacto elástico pasa sobre la pista de rodadura, la tensión cortante máxima suele localizarse bajo la superficie y no exactamente en ella. Cada volumen de material experimenta una secuencia de compresión, cizallamiento e inversión de tensiones a medida que el elemento rodante se aproxima, pasa por encima y se aleja. La repetición puede nuclear una grieta en una inclusión no metálica, una acumulación de carburos, un poro, un defecto superficial o una región de microestructura desfavorable. La grieta puede crecer hacia la superficie hasta que se desprende un fragmento, produciendo una escama o un desconchado.
La dureza por sí sola es un predictor incompleto de la vida a la fatiga por contacto de rodadura. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Por eso, la dureza por sí sola es un predictor deficiente. Una dureza mayor puede mejorar la resistencia a la indentación plástica y favorecer una elevada capacidad de carga, pero no describe el tamaño ni el espaciamiento de las inclusiones, la morfología de los carburos, la austenita retenida, el tamaño de grano de la austenita previa, las tensiones residuales ni la tenacidad disponible para resistir el crecimiento de las grietas. NASA informó en 1987 de que la dureza del acero para rodamientos, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida de fatiga de los elementos rodantes. Sus resultados también indican que el procesamiento, incluida la fusión en doble vacío, puede afectar a la vida útil con mayor intensidad que la composición química por sí sola.
| Arquitectura del acero | Perfil de dureza | Condición del núcleo | Propósito típico del diseño |
|---|---|---|---|
| Martensítico templado en toda la sección | Duro en toda la sección de trabajo | Sección predominantemente endurecida | Alta resistencia a las tensiones repetidas de contacto |
| Bainítico templado en toda la sección | Duro en toda la sección de trabajo | Estructura de trabajo bainítica | Dureza, tenacidad y estabilidad dimensional |
| Endurecido superficialmente | Capa superficial dura | Núcleo más blando y tenaz | Resistencia a la fatiga superficial con tolerancia a los impactos |
La revisión de 2011 Aceros para rodamientos separa las principales familias de materiales en aceros martensíticos o bainíticos templados en toda su sección y aceros cementados, que tienen una capa superficial dura sobre un núcleo más blando. Estas arquitecturas distribuyen las tensiones de manera diferente. Los aceros templados en toda su sección proporcionan una dureza elevada en toda la sección de trabajo; los aceros cementados pueden combinar una superficie resistente a la fatiga con un núcleo más tenaz, capaz de tolerar las tensiones subsuperficiales y los impactos. Ninguna de las dos configuraciones elimina la necesidad de una limpieza y un tratamiento térmico adecuados.
El análisis de 2014 del ASM Handbook sobre los aceros para rodamientos lo expresa directamente: una vez conseguida una microestructura adecuada, la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales constituyen el factor individual más importante para obtener una elevada vida de fatiga por contacto de rodadura. Una inclusión actúa como una discontinuidad local de rigidez y como un concentrador de tensiones. Su efecto depende de su tamaño, forma, ubicación, orientación y distancia respecto de la región sometida a la tensión máxima. Por tanto, dos componentes fabricados conforme a la misma designación de grado pueden presentar vidas de fatiga diferentes si difieren sus poblaciones de inclusiones.
ASTM STP 1327 sitúa esta cuestión en el contexto técnico más amplio de la vida de los rodamientos, la fatiga por contacto de rodadura, la fabricación del acero, el temple en toda la sección, la cementación, los aceros aeroespaciales, los aceros resistentes a la corrosión y la modificación superficial. El grado del material importa. No constituye el modelo completo de fatiga.
Por qué un rodamiento es un sistema acoplado de material y lubricación
La lubricación modifica las tensiones impuestas en el contacto. Una película elastohidrodinámica suficientemente gruesa separa la mayoría de las asperezas enfrentadas y distribuye la carga sobre una región de contacto efectiva mayor. Si la película se vuelve demasiado delgada debido a una viscosidad baja, una temperatura elevada, un suministro insuficiente, la rugosidad superficial o una velocidad y carga excesivas, las interacciones entre asperezas añaden fricción y tensiones locales. Por consiguiente, SKF considera la lubricación, la contaminación, la geometría de contacto, la distribución de la carga y los concentradores de tensiones como partes interrelacionadas de la evaluación de la fatiga, y no como temas de mantenimiento independientes.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
La contaminación puede dañar el sistema de dos maneras. Una partícula dura puede indentar una pista de rodadura y crear un defecto geométrico permanente que interrumpa repetidamente el contacto. El agua puede alterar el comportamiento del lubricante, favorecer la corrosión o fenómenos relacionados con el hidrógeno y modificar las condiciones de iniciación de las grietas. Un trabajo experimental comunicado a través del Departamento de Energía de Estados Unidos en 2024 constató que el agua disuelta o libre incrementaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia de ataque blanco en las interfaces de las grietas. Un acero limpio con un control deficiente del lubricante no opera en las condiciones implícitas en su especificación de material.
Los cálculos de vida de los rodamientos también requieren una definición estadística precisa. ISO 281:2007 especifica métodos para determinar las capacidades de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero endurecido para rodamientos de alta calidad; BS ISO 281:2007 es la adopción británica. Su vida nominal básica se asocia con una fiabilidad del 90 %. Schaeffler define L10 como el número de revoluciones alcanzado o superado por el 90 % de los rodamientos aparentemente idénticos antes de que aparezcan las primeras indicaciones de fatiga del material. JTEKT también describe la capacidad de carga dinámica básica como la capacidad frente a la fatiga de rodadura y L10 como la vida con una fiabilidad del 90 % para rodamientos fabricados con aceros para rodamientos especificados o materiales equivalentes.
Esta cifra no promete que todos los rodamientos funcionen hasta alcanzar el mismo número de revoluciones, ni describe todos los modos de fallo. Los cálculos de vida ajustada introducen factores relativos a la lubricación, la contaminación, la fiabilidad y la carga límite de fatiga. Los daños en los sellos, la erosión eléctrica, el falso brinelado, la corrosión, los errores de montaje y la sobrecarga pueden poner fin al servicio antes de que aparezca la fatiga subsuperficial clásica.
De ello se desprende el hecho fundamental de la ingeniería: una designación de grado puede establecer una categoría inicial de material, pero no puede predecir por sí sola la vida útil. La fatiga por contacto de rodadura es la respuesta de un sistema acoplado —fabricación del acero, microestructura, tratamiento térmico, geometría, distribución de la carga, lubricación, contaminación e historial de funcionamiento— observada mediante una definición estadística de la vida del rodamiento.
Cómo define ISO 281 la vida útil de los rodamientos
ISO 281:2007 es una norma de cálculo para rodamientos, no una promesa de que un rodamiento individual funcionará durante un número especificado de horas. Su adopción británica, BS ISO 281:2007, desempeña la misma función. La norma proporciona métodos para calcular las capacidades de carga dinámica y la vida nominal de rodamientos fabricados con acero endurecido para rodamientos de alta calidad o con materiales equivalentes, bajo condiciones de funcionamiento definidas.
Esta distinción es importante porque la vida calculada suele presentarse como si fuera una garantía material. No lo es. Un rodamiento puede fallar antes de alcanzar su vida calculada debido a contaminación, lubricación inadecuada, daños de montaje, erosión eléctrica, desalineación excesiva, variaciones de fabricación o una inclusión que se convierta en el origen de la fatiga. También puede funcionar mucho más allá del valor calculado. ISO 281 describe una población estadística, no la duración de servicio cierta de un conjunto formado por un aro y elementos rodantes.
Por tanto, el cálculo vincula la capacidad del material con la carga de contacto y las condiciones de funcionamiento. La limpieza del acero, la microestructura, las tensiones residuales, la austenita retenida, la morfología de los carburos y el estado de la superficie determinan una parte de dicha capacidad; la geometría de contacto, la distribución de la carga, la película lubricante y los contaminantes determinan qué proporción de ella está disponible durante el servicio.
Capacidad de carga dinámica y vida nominal básica
Capacidad de carga dinámica básica Medida calculada de la capacidad de un rodamiento para resistir la fatiga por contacto de rodadura en las condiciones definidas por el método de cálculo de la vida; no es la carga estática máxima.
La capacidad de carga dinámica básica, designada normalmente mediante C, es una medida calculada de la capacidad de un rodamiento para resistir la fatiga por contacto de rodadura. No es la carga máxima que el rodamiento puede soportar sin deformarse, ni constituye un valor simple de la resistencia a la tracción del acero. En el marco de ISO, C está relacionada con la carga y la dirección constantes que un grupo de rodamientos aparentemente idénticos puede soportar durante una vida nominal básica de un millón de revoluciones.
Carga dinámica equivalente Carga calculada, designada habitualmente como P, que combina las cargas radiales y axiales relevantes para la ecuación de vida del rodamiento.
La carga aplicada se convierte en una carga dinámica equivalente específica del rodamiento, designada habitualmente mediante P, de modo que los componentes radiales y axiales puedan evaluarse conjuntamente. Para un rodamiento sometido predominantemente a fatiga por contacto de rodadura, la relación de vida nominal básica se expresa comúnmente como:
donde se expresa en millones de revoluciones y depende del tipo de elemento rodante: para rodamientos de bolas y para rodamientos de rodillos en la relación de vida estándar. Los catálogos de los fabricantes aplican las ecuaciones ISO, los factores de carga y la geometría interna apropiados a cada diseño de rodamiento.
El exponente hace que el control de la carga sea especialmente importante. Un aumento moderado de la carga equivalente puede producir una reducción mucho mayor de la vida calculada, aunque la composición química del acero y la dureza nominal no hayan cambiado. Del mismo modo, aumentar la dureza no produce automáticamente el incremento correspondiente de la vida si el rodamiento contiene inclusiones no metálicas perjudiciales o funciona con una película lubricante dañada.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Por eso, el acero para rodamientos no puede evaluarse únicamente por su dureza. El ASM Handbook de 2014 identifica la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada vida frente a la fatiga por contacto de rodadura. La revisión de 2011 Steels for bearings divide las principales familias de materiales en aceros martensíticos o bainíticos templados en toda su sección y aceros cementados, con una capa superficial dura sobre un núcleo más blando. Ambos diseños pueden proporcionar la resistencia de contacto necesaria, pero las inclusiones y los defectos de procesamiento aún pueden iniciar la fatiga subsuperficial.
En 1987, NASA informó de que la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida frente a la fatiga de los elementos rodantes. Sus resultados también muestran por qué es importante el historial de procesamiento: métodos como la fusión en doble vacío pueden afectar al comportamiento frente a la fatiga con mayor intensidad que un pequeño cambio en la composición química nominal de la aleación. El acero para rodamientos al cromo y con alto contenido de carbono sigue siendo un material estándar para elementos rodantes y pistas de rodadura, como señala NTN, pero la designación de la aleación no establece por sí sola la vida de un rodamiento terminado.
El significado de L10 y una fiabilidad del 90 %
La vida nominal básica según ISO 281 está asociada con una fiabilidad del 90 %. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281 define la vida nominal básica como la vida asociada a una fiabilidad del 90 %. Esta vida se designa mediante L10, aunque la notación puede inducir a error a los lectores que interpretan “10” como un límite de servicio del diez por ciento. No es un plazo límite para el fallo.
- Base de fiabilidad
- 90 %
- Población
- Rodamientos aparentemente idénticos
- Evento
- Primeros indicios de fatiga del material
- Interpretación
- El 90 % alcanza o supera L10
Schaeffler define L10 como el número de revoluciones alcanzado o superado por el 90 % de los rodamientos aparentemente idénticos antes de que aparezcan las primeras indicaciones de fatiga del material. JTEKT atribuye a este valor el mismo significado estadístico y afirma que su capacidad de carga dinámica básica representa la capacidad frente a la fatiga por rodadura de rodamientos fabricados con aceros para rodamientos especificados o con materiales equivalentes. Así, en una población ensayada bajo los supuestos del cálculo, el diez por ciento puede mostrar las primeras indicaciones de fatiga del material antes de L10, mientras que el noventa por ciento alcanza o supera dicho valor.
La expresión “primeras indicaciones” también es significativa. El fenómeno es el inicio de la fatiga por contacto de rodadura, como el desarrollo de grietas subsuperficiales o el desconchado resultante, y no necesariamente el agarrotamiento completo, la fractura o la pérdida de toda capacidad de soportar carga. Un rodamiento que ha alcanzado L10 no queda automáticamente inutilizable, y un rodamiento que aún no ha alcanzado L10 no es inmune al fallo por otro mecanismo.
L10 tampoco es la vida media. Las distribuciones de vida de los rodamientos presentan dispersión, por lo que la media aritmética puede ser considerablemente superior a la vida con una fiabilidad del 90 % y puede verse distorsionada por un pequeño número de rodamientos de funcionamiento prolongado. L10 se utiliza porque proporciona una medida definida de la población en su cola inferior que los ingenieros pueden aplicar de forma coherente. Los cálculos de fiabilidad superiores al 90 % requieren un ajuste de fiabilidad independiente; no deben deducirse simplemente multiplicando L10 por un porcentaje elegido.
La estadística también presupone una población de rodamientos aparentemente idénticos que funcionan bajo las condiciones pertinentes de carga, velocidad, lubricación y material. Los rodamientos reales de producción nunca son perfectamente idénticos y las máquinas reales rara vez mantienen condiciones constantes. Por tanto, la cifra calculada solo tiene significado junto con sus supuestos.
Vida nominal básica frente a vida nominal ajustada
La vida nominal básica utiliza las condiciones de referencia de ISO y consiste principalmente en un cálculo de carga y fatiga. La vida nominal ajustada amplía dicho cálculo al tener en cuenta factores que pueden aumentar o reducir la vida frente a la fatiga en la aplicación real. ISO 281 incluye los efectos de la fiabilidad, la lubricación, la contaminación y la carga correspondiente al límite de fatiga. Estas influencias no son intercambiables con la dureza ni pueden representarse de forma segura mediante un factor de corrección universal sin fundamento.
La lubricación afecta a la separación entre las asperezas de las superficies en contacto y, por tanto, a la intensidad de las concentraciones locales de tensión. Una película elastohidrodinámica suficiente puede reducir la interacción superficial perjudicial; una película delgada o degradada puede favorecer el micropitting y acelerar la iniciación de grietas. La contaminación introduce indentaciones y concentradores de tensión, mientras que el agua puede alterar tanto el lubricante como la superficie del acero. Un informe de 2024 del U.S. Department of Energy concluyó que el agua disuelta o libre aumentaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y que estaba asociada a materia blanca de ataque químico en las interfaces de las grietas.
El ajuste por contaminación también depende del tipo, tamaño, concentración y distribución de las partículas, así como del tamaño del rodamiento y de las condiciones de contacto. No puede reducirse a afirmar que un rodamiento está “limpio” porque su acero cumple una especificación de material. La limpieza interna sigue siendo importante: la evaluación del ASM Handbook sitúa las inclusiones perjudiciales inmediatamente después de la microestructura en orden de importancia para obtener una vida elevada frente a la fatiga.
La carga correspondiente al límite de fatiga, asociada habitualmente a Pu, representa la carga por debajo de la cual la fatiga subsuperficial se trata de forma diferente en el modelo de vida ajustada. Esto no significa que cualquier carga inferior a Pu garantice un funcionamiento indefinido. Pueden producirse daños superficiales, desgaste, corrosión, daños eléctricos, falsa brinelación y fallos del lubricante sin que tenga lugar el proceso clásico de fatiga subsuperficial supuesto por la ecuación de vida nominal básica.
Por tanto, la vida nominal ajustada es un modelo del sistema del rodamiento: la fabricación del acero y el tratamiento térmico, la geometría del rodamiento, la carga aplicada, la lubricación, la contaminación y la fiabilidad requerida intervienen en el resultado. ISO 281 proporciona un método de cálculo sistemático. No sustituye al análisis de fallos, al control de la limpieza, a la monitorización del lubricante ni a un diseño adecuado del rodamiento, y no puede convertir un valor de dureza nominal en una garantía de vida útil.
Las principales familias de aceros para rodamientos
La revisión Steels for bearings (2011) y ASTM STP 1327 clasifican los aceros para rodamientos en dos familias principales: los aceros templados en toda la sección, que son martensíticos o bainíticos en toda la sección de trabajo, y los aceros cementados, que presentan una capa superficial dura sobre un núcleo más tenaz y blando. Esta es una clasificación metalúrgica, no una jerarquía. La elección correcta depende de la tensión de contacto, el tamaño de la sección, las cargas de choque, la geometría, la ruta de fabricación y la tolerancia al daño requerida.
La vida útil de un rodamiento no puede inferirse únicamente a partir de la dureza nominal. ISO 281:2007 calcula las capacidades de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero para rodamientos templado de alta calidad, definiendo la vida nominal básica con una fiabilidad del 90 %. Por tanto, la designación L10 significa que se espera que el 90 % de los rodamientos aparentemente idénticos alcance o supere el número de revoluciones indicado antes de que aparezcan los primeros indicios de fatiga del material; no significa que todos los rodamientos vayan a fallar en ese punto. Schaeffler y JTEKT utilizan esta misma definición. La vida ajustada puede tener en cuenta la lubricación, la contaminación, la fiabilidad y la carga correspondiente al límite de fatiga, factores que pueden alejar el rendimiento real de una estimación sencilla basada en el material.
Aceros martensíticos templados en toda la sección
| Característica | Acero templado en toda la sección | Acero endurecido superficialmente |
|---|---|---|
| Distribución del carbono | Diseñado para la sección de trabajo | Enriquecido cerca de la superficie |
| Región dura | Se extiende por toda la sección útil | Concentrada en la capa endurecida |
| Núcleo | Estructura de trabajo endurecida | Estructura más tenaz y con menor contenido de carbono |
| Ruta principal de procesamiento | Austenización, temple, revenido o transformación bainítica | Carburización o carbonitruración, seguida de endurecimiento y revenido |
Un acero templado en toda la sección no es simplemente un acero duro. Después de la austenización y el temple, la sección transversal prevista se transforma en martensita, seguida de un revenido para establecer la dureza requerida, la estabilidad dimensional y el estado de tensiones residuales adecuados. «En toda la sección» describe la profundidad de la estructura endurecida; no exige que cada átomo de la pieza tenga un contenido de carbono idéntico ni una dureza idéntica. En un aro de rodamiento o un elemento rodante, la región relevante debe conservar una estructura de martensita revenida adecuada bajo el contacto de servicio.
| Sistema de designación | Designación | Descripción del material |
|---|---|---|
| AISI | 52100 | Acero para rodamientos al cromo con alto contenido de carbono |
| SAE | 52100 | Acero para rodamientos al cromo con alto contenido de carbono |
| Europea | 100Cr6 / 1.3505 | Acero para rodamientos al cromo con alto contenido de carbono |
| JIS | SUJ2 | Acero para rodamientos al cromo con alto contenido de carbono |
El conocido acero de alto contenido de carbono y cromo AISI 52100, designado también como SAE J404 52100, EN ISO 683-17 100Cr6 y JIS G 4805 SUJ2, es el ejemplo estándar. NTN identifica el acero para rodamientos de alto contenido de carbono y cromo como un material estándar para elementos rodantes y pistas de rodadura. Su aproximadamente 1 % de carbono y 1,5 % de cromo favorecen una elevada dureza, resistencia al desgaste y formación de carburos, pero la denominación del grado no garantiza la vida a la fatiga. El tamaño, la distribución y la disolución de los carburos durante el tratamiento térmico son importantes. Los carburos excesivos o mal distribuidos pueden actuar como concentradores locales de tensiones o dejar variaciones de composición después de la austenización.
Templabilidad Capacidad de una sección de acero para desarrollar la estructura de transformación endurecida prevista a una velocidad de enfriamiento determinada.
La templabilidad determina hasta qué distancia de la superficie templada puede desarrollar el acero la estructura martensítica prevista a una velocidad de enfriamiento determinada. En una bola pequeña, un acero convencional de alto contenido de carbono y cromo puede endurecerse fácilmente en la mayor parte de la sección; en un aro grande, las condiciones de enfriamiento y el espesor de la sección pueden producir distintos productos de transformación o gradientes de dureza. Esta distinción es importante porque la fatiga por contacto de rodadura está impulsada por un campo subsuperficial de tensiones cortantes cíclicas, no únicamente por el valor de la dureza superficial.
La austenita retenida es otra variable que debe controlarse. Una cierta cantidad de austenita retenida puede acomodar las deformaciones de transformación y contribuir a la estabilidad dimensional cuando se selecciona adecuadamente, mientras que una cantidad excesiva o inestable puede transformarse durante el servicio, modificando las dimensiones y generando tensiones locales. La revisión de NASA de 1987 identifica la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos como factores que afectan a la vida a la fatiga de los elementos rodantes. Los granos finos de austenita previa y una población controlada de carburos generalmente reducen las variaciones locales peligrosas, pero «más dureza» sigue siendo una regla de diseño incompleta.
El ASM Handbook (2014) formula su advertencia más contundente respecto a la limpieza y la ausencia de inclusiones no metálicas perjudiciales: después de obtener una microestructura adecuada, la limpieza es el factor individual más importante para lograr una elevada vida a la fatiga por contacto de rodadura. Una inclusión puede iniciar una grieta por debajo de la pista de rodadura incluso cuando la dureza, la composición química y la profundidad de capa medida parecen correctas. Por ello, el procesamiento en vacío, la refusión por electroescoria cuando sea apropiado, las prácticas de forja, la relación de reducción y la inspección pueden influir más en la vida útil que un pequeño ajuste del contenido de aleación. El contexto del estudio de materiales de ASTM STP 1327 incluye por esta razón la fabricación del acero, la limpieza, la fatiga por contacto de rodadura y el temple en toda la sección.
Los aceros bainíticos constituyen la segunda rama de los aceros templados en toda la sección. Su vía de transformación es diferente: en lugar de templarse directamente para obtener predominantemente martensita y después revenirse, el acero se enfría y se mantiene dentro de un intervalo de transformación bainítica, o se procesa mediante un ciclo de tratamiento térmico controlado que produce una matriz bainítica. La bainita puede ofrecer una combinación útil de dureza, tenacidad, estabilidad dimensional y tensiones residuales, especialmente en secciones grandes donde el temple directo puede generar gradientes indeseados. Su rendimiento sigue dependiendo de la morfología de los carburos, el tamaño de grano de la austenita previa, la austenita retenida, el contenido de inclusiones y el ciclo exacto de transformación. «Bainítico» no sustituye a la especificación de la estructura y de la condición de procesamiento.
Aceros cementados con un núcleo más blando
Los aceros cementados concentran el mayor contenido de carbono y, por tanto, la mayor dureza alcanzable cerca de la superficie de trabajo. La cementación o carbonitruración enriquece la capa exterior antes del temple; la capa se transforma en martensita dura, a menudo con una cantidad controlada de austenita retenida, mientras que el interior, con menor contenido de carbono, desarrolla un núcleo más tenaz y de menor dureza. Entre los ejemplos habituales de ingeniería se encuentran EN ISO 683-3 20MnCr5 y SAE J404 8620, aunque la designación aplicable y la especificación del tratamiento térmico deben indicarse para el componente, en lugar de suponerse a partir de la denominación de la familia.

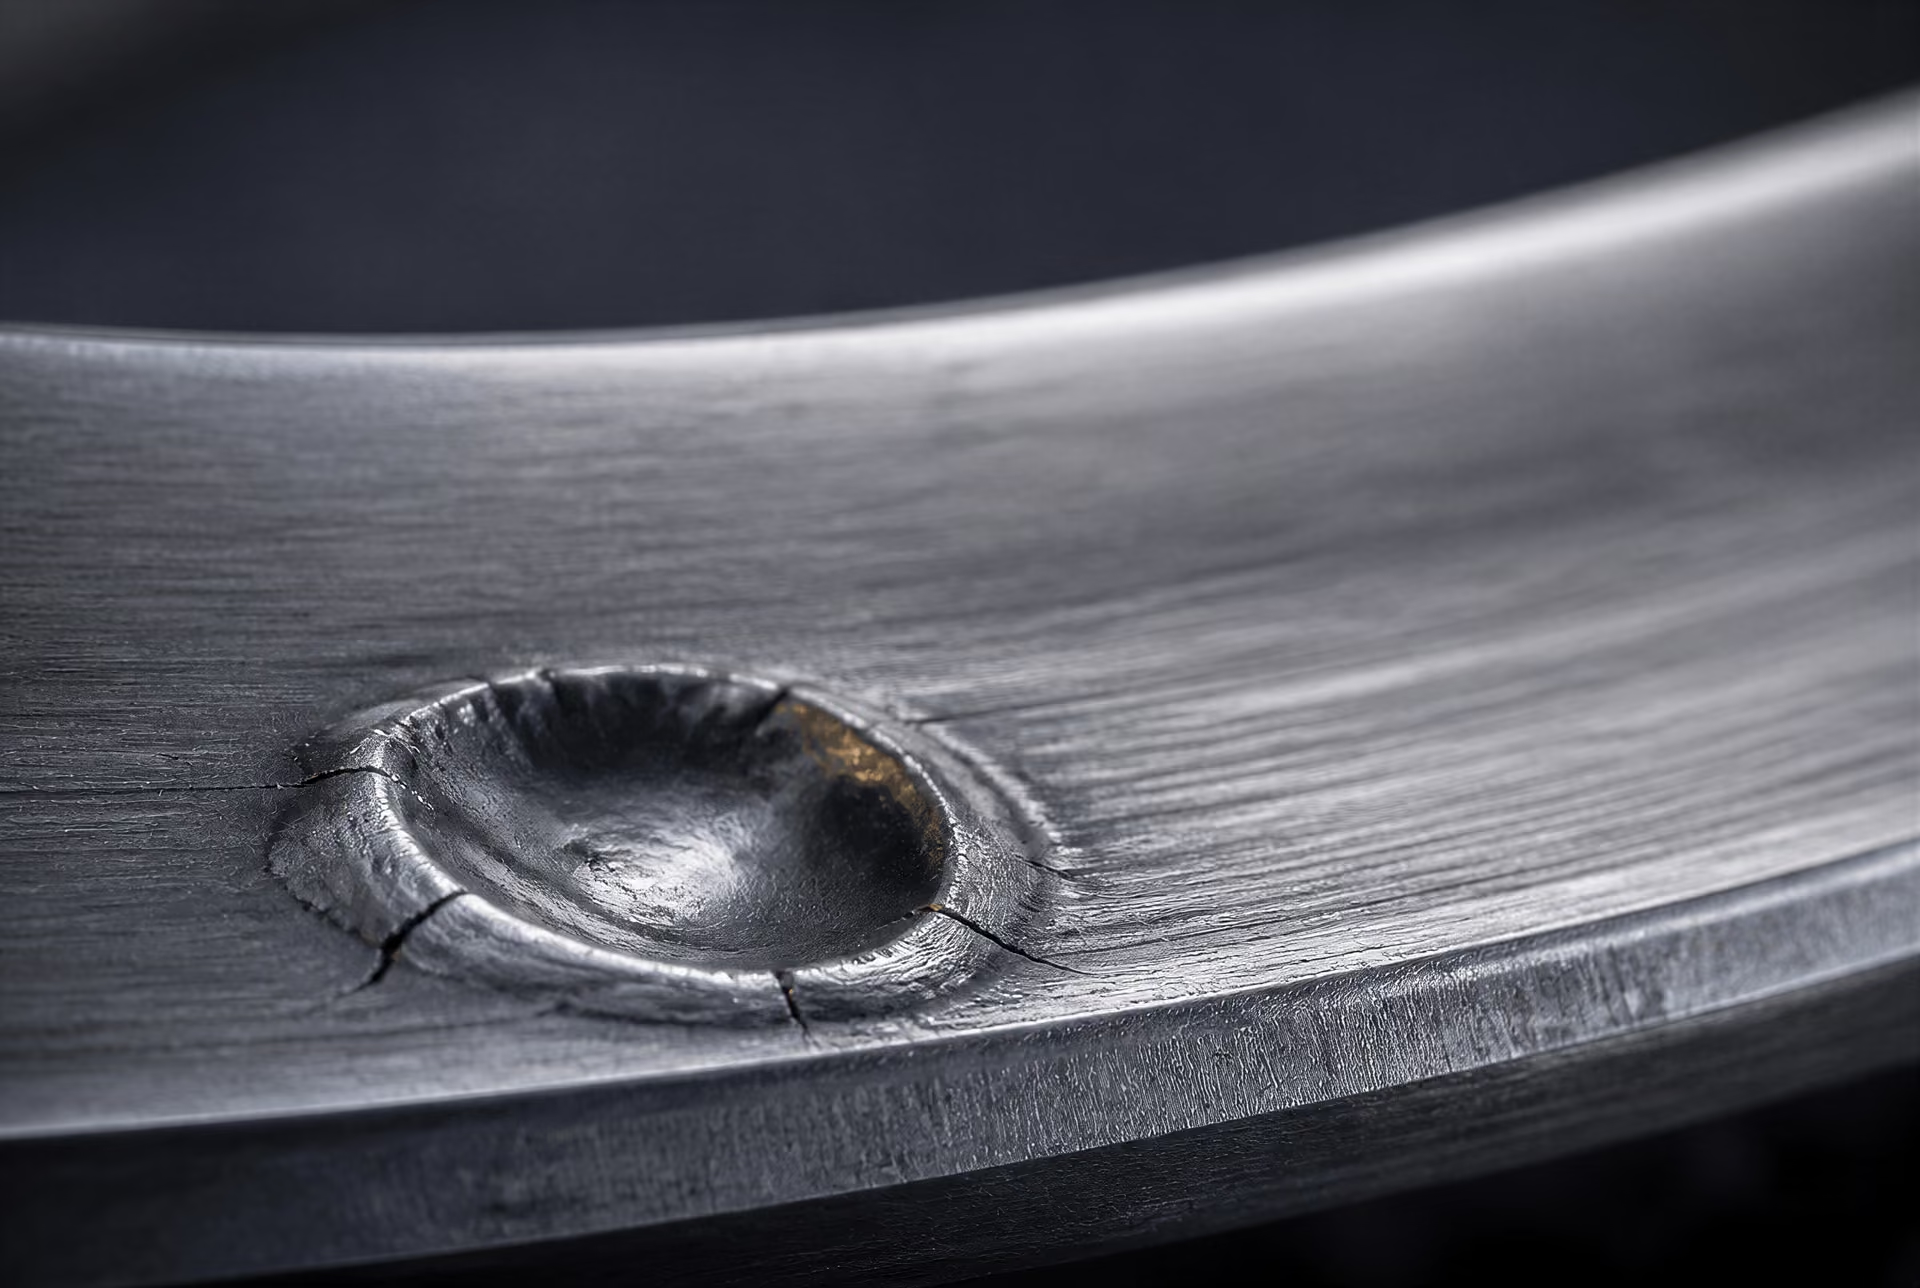
La capa superficial debe resistir la deformación plástica, el desgaste y la fatiga por contacto de rodadura. Su profundidad también debe extenderse más allá de la zona en la que se concentran las tensiones de contacto perjudiciales, con una transición que no cree una debilidad pronunciada. El núcleo tiene una función diferente: debe sostener la capa, absorber los choques, resistir la fractura y tolerar las tensiones producidas por ajustes a presión, impactos o desalineación. Por tanto, un rodamiento cementado puede aceptar una superficie de trabajo más dura sin hacer que toda la sección sea tan frágil como podría llegar a ser una estructura completamente de alto contenido de carbono y elevada dureza.
La tenacidad del núcleo es especialmente importante en aros grandes, componentes sometidos a cargas elevadas y aplicaciones expuestas a impactos o cargas en los bordes. Sin embargo, un núcleo tenaz no puede compensar una capa contaminada, una profundidad de capa insuficiente, una cantidad excesiva de austenita retenida o daños de rectificado. Los gradientes de carbono, la severidad del temple, la distorsión y las tensiones residuales deben controlarse conjuntamente. La capa tampoco es automáticamente superior en lo que respecta a la fatiga por rodadura: si la tensión de contacto penetra profundamente, si la transición está mal diseñada o si una inclusión se encuentra en la región subsuperficial crítica, la ventaja prevista puede desaparecer.
Las dos familias también responden de manera diferente a la templabilidad. En un grado templado en toda la sección, la templabilidad determina si la sección de trabajo desarrolla la estructura martensítica requerida en toda su extensión. En un grado cementado, controla la transformación tanto de la capa enriquecida como del núcleo de bajo contenido de carbono, mientras que la cementación controla la profundidad y el gradiente de carbono. La dureza superficial puede ser similar en ambas familias, pero su respuesta subsuperficial a las tensiones y su comportamiento frente a la fractura no son iguales.
Por último, ninguna de las dos familias funciona de forma aislada del sistema del rodamiento. SKF relaciona el daño por fatiga con la geometría de contacto, la distribución de carga, la lubricación y los concentradores de tensiones. El estudio de 2024 del U.S. Department of Energy sobre la contaminación por agua determinó que el agua disuelta o libre aumentaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y que estaba asociada con materia blanca de ataque químico en las interfaces de las grietas. La capacidad del material establece un límite superior; la limpieza, el procesamiento, el montaje, el estado del lubricante y la contaminación determinan cuánto de esa capacidad se alcanza.
Acero para rodamientos de cromo con alto contenido de carbono y designaciones habituales
La función del alto contenido de carbono y del cromo
El acero al cromo con alto contenido de carbono es una familia de materiales utilizada para muchos aros y elementos rodantes de rodamientos, pero su designación no permite predecir por sí sola la vida útil del rodamiento. NTN identifica el acero para rodamientos de cromo con alto contenido de carbono como un material estándar para elementos rodantes y pistas de rodadura en su documentación sobre rodamientos de 2020. Esta afirmación describe una categoría de material reconocida, no afirma que un único grado se utilice para todos los rodamientos, casos de carga o entornos operativos. Los aceros martensíticos y bainíticos templados en toda su sección constituyen una clase importante de aceros para rodamientos; los aceros cementados, con una capa superficial dura sobre un núcleo más tenaz, constituyen otra, como se describe en la revisión de 2011 Steels for bearings.
El carbono proporciona la respuesta al endurecimiento necesaria para un acero para rodamientos templado en toda su sección. Durante la austenización y el temple, una cantidad suficiente de carbono permite la formación de martensita con alto contenido de carbono, mientras que los carburos no disueltos y precipitados contribuyen a la resistencia al desgaste y a la capacidad de soportar esfuerzos de contacto. La cantidad y la distribución son importantes. Una segregación excesiva de carburos, partículas de carburo gruesas o una red de carburos inadecuada pueden crear concentraciones locales de tensión en lugar de mejorar el comportamiento frente a la fatiga.
El cromo cumple varias funciones relacionadas. Aumenta la templabilidad, lo que permite que una sección del rodamiento se transforme de manera más uniforme durante el temple, y participa en la formación de carburos ricos en cromo. También contribuye a la estabilidad dimensional y a la resistencia al desgaste esperadas de la estructura tratada térmicamente. Sin embargo, el contenido de cromo no sustituye a un proceso controlado. La temperatura de austenización, el tiempo de mantenimiento, la velocidad de enfriamiento, el revenido, la austenita retenida, el tamaño de grano de la austenita previa y la morfología de los carburos modifican la estructura resultante.
El conocido grado AISI 52100 ilustra esta relación. Su composición nominal suele situarse aproximadamente en 0,98–1,10 % de carbono y 1,30–1,60 % de cromo, con manganeso y silicio presentes en intervalos especificados más reducidos, pero esas cifras no definen por completo el material del rodamiento. El informe de NASA de 1987 identificó la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y superficie de los carburos como factores que afectan a la vida de fatiga de los elementos rodantes. NASA también informó de que el procesamiento, incluida la fusión en doble vacío, podía influir en la vida útil más que la composición química por sí sola.
El acero limpio es especialmente importante. El ASM Handbook, en su estudio de 2014 sobre los aceros para rodamientos, identifica la limpieza y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada vida frente a la fatiga por contacto de rodadura. Una inclusión puede actuar como concentrador de tensiones por debajo de la pista de rodadura o de la superficie de rodadura, iniciando una grieta que posteriormente se propaga bajo un contacto hertziano repetido. Importan el tamaño, la composición, la forma y la ubicación de la inclusión, así como su unión con el acero circundante; un simple valor del oxígeno total no puede describir todos los riesgos pertinentes.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Por este motivo, la dureza nominal no debe confundirse con la vida calculada. ISO 281:2007 proporciona métodos para calcular la capacidad de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero para rodamientos endurecido de alta calidad. Su vida nominal básica está asociada con una fiabilidad del 90 %. Schaeffler define L10 de manera similar: el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de que aparezcan los primeros indicios de fatiga del material. JTEKT describe la capacidad de carga dinámica básica como la capacidad frente a la fatiga por rodadura y aplica L10 a rodamientos fabricados con aceros para rodamientos especificados o materiales equivalentes.
El rendimiento real también depende de la geometría de contacto, la distribución de la carga, la lubricación, la contaminación y el estado de la superficie. La contaminación por agua es un ejemplo directo: una investigación comunicada a través del Departamento de Energía de Estados Unidos en 2024 concluyó que el agua disuelta o libre presente en el lubricante aumentaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia blanca de ataque en las interfaces de las grietas. El nombre de un grado no puede tener en cuenta esa condición operativa.
AISI, SAE, EN y designaciones equivalentes
AISI 52100 y SAE 52100 son designaciones ampliamente utilizadas para un acero para rodamientos de cromo con alto contenido de carbono. En muchos documentos de ingeniería, se considera que ambas designaciones numéricas hacen referencia a la misma familia de grado nominal. Esta abreviación solo es útil cuando la especificación citada realmente la respalda. Las publicaciones de AISI y SAE, las especificaciones de compra, las adopciones nacionales y las fichas técnicas de los fabricantes pueden imponer requisitos diferentes en cuanto a composición química, forma del producto, clase de calidad, ensayos o ruta de fabricación.
La designación europea se escribe habitualmente 100Cr6, con el número de material 1.3505, en las normas europeas pertinentes sobre aceros para rodamientos. Una cita debería identificar la norma y su edición, como EN ISO 683-17:2014, en lugar de presentar “100Cr6” como un sinónimo universal aislado. La norma internacional se escribe ISO 683-17, con el año y el título aplicables comprobados frente al documento citado. La adopción británica puede aparecer como BS ISO 683-17, también con su año de publicación y los datos correspondientes al documento nacional.
Otros sistemas nacionales utilizan designaciones diferentes. JIS G 4805 SUJ2 es una designación japonesa asociada con frecuencia al acero para rodamientos de cromo con alto contenido de carbono. Los documentos ASTM pueden especificar acero antifricción con alto contenido de carbono mediante ASTM A295/A295M, pero una especificación de producto ASTM no equivale automáticamente, como designación de grado uno a uno, a AISI 52100 o a 100Cr6 de EN ISO 683-17. Puede definir límites químicos, requisitos del producto o disposiciones de calidad de una manera diferente.
Los documentos de los fabricantes pueden añadir otra capa de complejidad. NTN, SKF, Schaeffler, JTEKT y otras organizaciones del sector de los rodamientos pueden identificar familias de materiales, códigos internos de materiales, condiciones de tratamiento térmico o variantes con limpieza mejorada. Una designación de este tipo puede describir un producto para rodamientos sometido a un control específico sin constituir un sustituto formal de AISI 52100, SAE 52100, 100Cr6, 1.3505 o SUJ2. Cuando se cite una fuente, deben conservarse la grafía exacta, las mayúsculas, los espacios, el número de material, el número de la norma y la revisión.
Por qué la equivalencia entre designaciones requiere verificación
La equivalencia química es solo la primera comprobación. Dos aceros pueden situarse dentro de intervalos similares de carbono y cromo y, sin embargo, diferir en azufre, fósforo, elementos residuales, contenido de oxígeno, límites de inclusiones, control de la segregación y ruta de fabricación permitida. Estas diferencias pueden afectar al comportamiento frente a la fatiga por contacto de rodadura incluso cuando un certificado de composición química de laboratorio parece similar.
El tratamiento térmico establece otra línea divisoria. “52100” no indica la temperatura de austenización, el medio de temple, el tratamiento bajo cero, el programa de revenido, el perfil de dureza, el contenido de austenita retenida ni el requisito de estabilidad dimensional. Del mismo modo, “100Cr6” por sí sola no revela si el producto es una barra recocida, material para aros templado en toda su sección, material acabado para pistas de rodadura o una variante sometida a un procesamiento especial. Un rodamiento cementado puede utilizar un grado completamente diferente porque su superficie y su núcleo requieren distintos niveles de carbono y diferentes comportamientos de transformación.
La limpieza y la morfología de las inclusiones requieren una verificación independiente. La fusión al vacío, la refusión bajo escoria electroconductora, el procesamiento en doble vacío, las prácticas de refusión, la relación de reducción, la forja, el laminado y las normas de inspección pueden producir diferencias significativas entre materiales que llevan nombres de grado similares. La cuestión pertinente no es simplemente si la composición coincide, sino si el acero especificado presenta un control de inclusiones, una microestructura, un tratamiento térmico y una calidad del producto comparables.
La equivalencia de rendimiento es aún más limitada. Los cálculos de vida de ISO 281 se basan en supuestos definidos sobre el rodamiento y el material, mientras que la vida ajustada puede incorporar los efectos de la lubricación, la contaminación, la fiabilidad y el límite de fatiga. Un acero nominalmente equivalente no garantiza el mismo resultado L10, la misma vida nominal ajustada ni la misma resistencia al micropitting. Por tanto, un artículo no debería sustituir de manera despreocupada una designación AISI o SAE por una designación EN, ISO, JIS, ASTM o del fabricante. Primero deben comprobarse la norma citada, la edición, la forma del producto, los requisitos suplementarios de calidad y la condición del tratamiento térmico. Solo entonces “equivalente” puede significar algo más que una composición química similar.
Limpieza: la variable metalúrgica que los resúmenes populares subestiman
La dureza nominal es fácil de medir, por lo que a menudo se convierte en la propiedad principal de un acero para rodamientos. La fatiga por contacto de rodadura es menos sencilla de evaluar. Una pista de rodadura puede tener la dureza especificada y una composición de aleación conocida y, aun así, fallar prematuramente porque una inclusión microscópica no metálica crea un sitio local de iniciación de grietas. Por tanto, la capacidad de fatiga del material es el resultado de la fabricación del acero, la práctica de fusión, la deformación, el tratamiento térmico, la carga de contacto y la lubricación, no de una cifra de dureza considerada de forma aislada.
Una vez alcanzada una microestructura adecuada, la limpieza y la ausencia de inclusiones no metálicas perjudiciales son los factores más importantes para lograr una vida elevada a la fatiga por contacto de rodadura. Strong evidence
El ASM Handbook hace explícita esta jerarquía. Su tratamiento de 2014 sobre los aceros para rodamientos identifica, en primer lugar, una microestructura adecuada, seguida de la limpieza del acero y de la ausencia de inclusiones no metálicas perjudiciales, como los factores más importantes para lograr una elevada vida a la fatiga por contacto de rodadura. Esta afirmación es más contundente que la habitual idea de que «el acero limpio dura más». Sitúa las inclusiones perjudiciales cerca del centro del diseño y la producción de rodamientos, una vez que se ha logrado la estructura de matriz requerida.
Esta capacidad del material no debe confundirse con la vida calculada del rodamiento. ISO 281:2007 especifica métodos para las capacidades de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero templado para rodamientos de alta calidad; su vida nominal básica está asociada con una fiabilidad del 90 %. En la terminología utilizada por Schaeffler en 2024, es el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de que aparezcan los primeros indicios de fatiga del material. JTEKT utiliza la misma base del 90 % para la vida nominal básica. Estas definiciones describen una población estadística, no una garantía para un rodamiento individual, y no eliminan los efectos de una inclusión excepcionalmente dañina, un lubricante contaminado o un campo de tensiones locales desfavorable.
Las inclusiones no metálicas como concentradores de tensiones

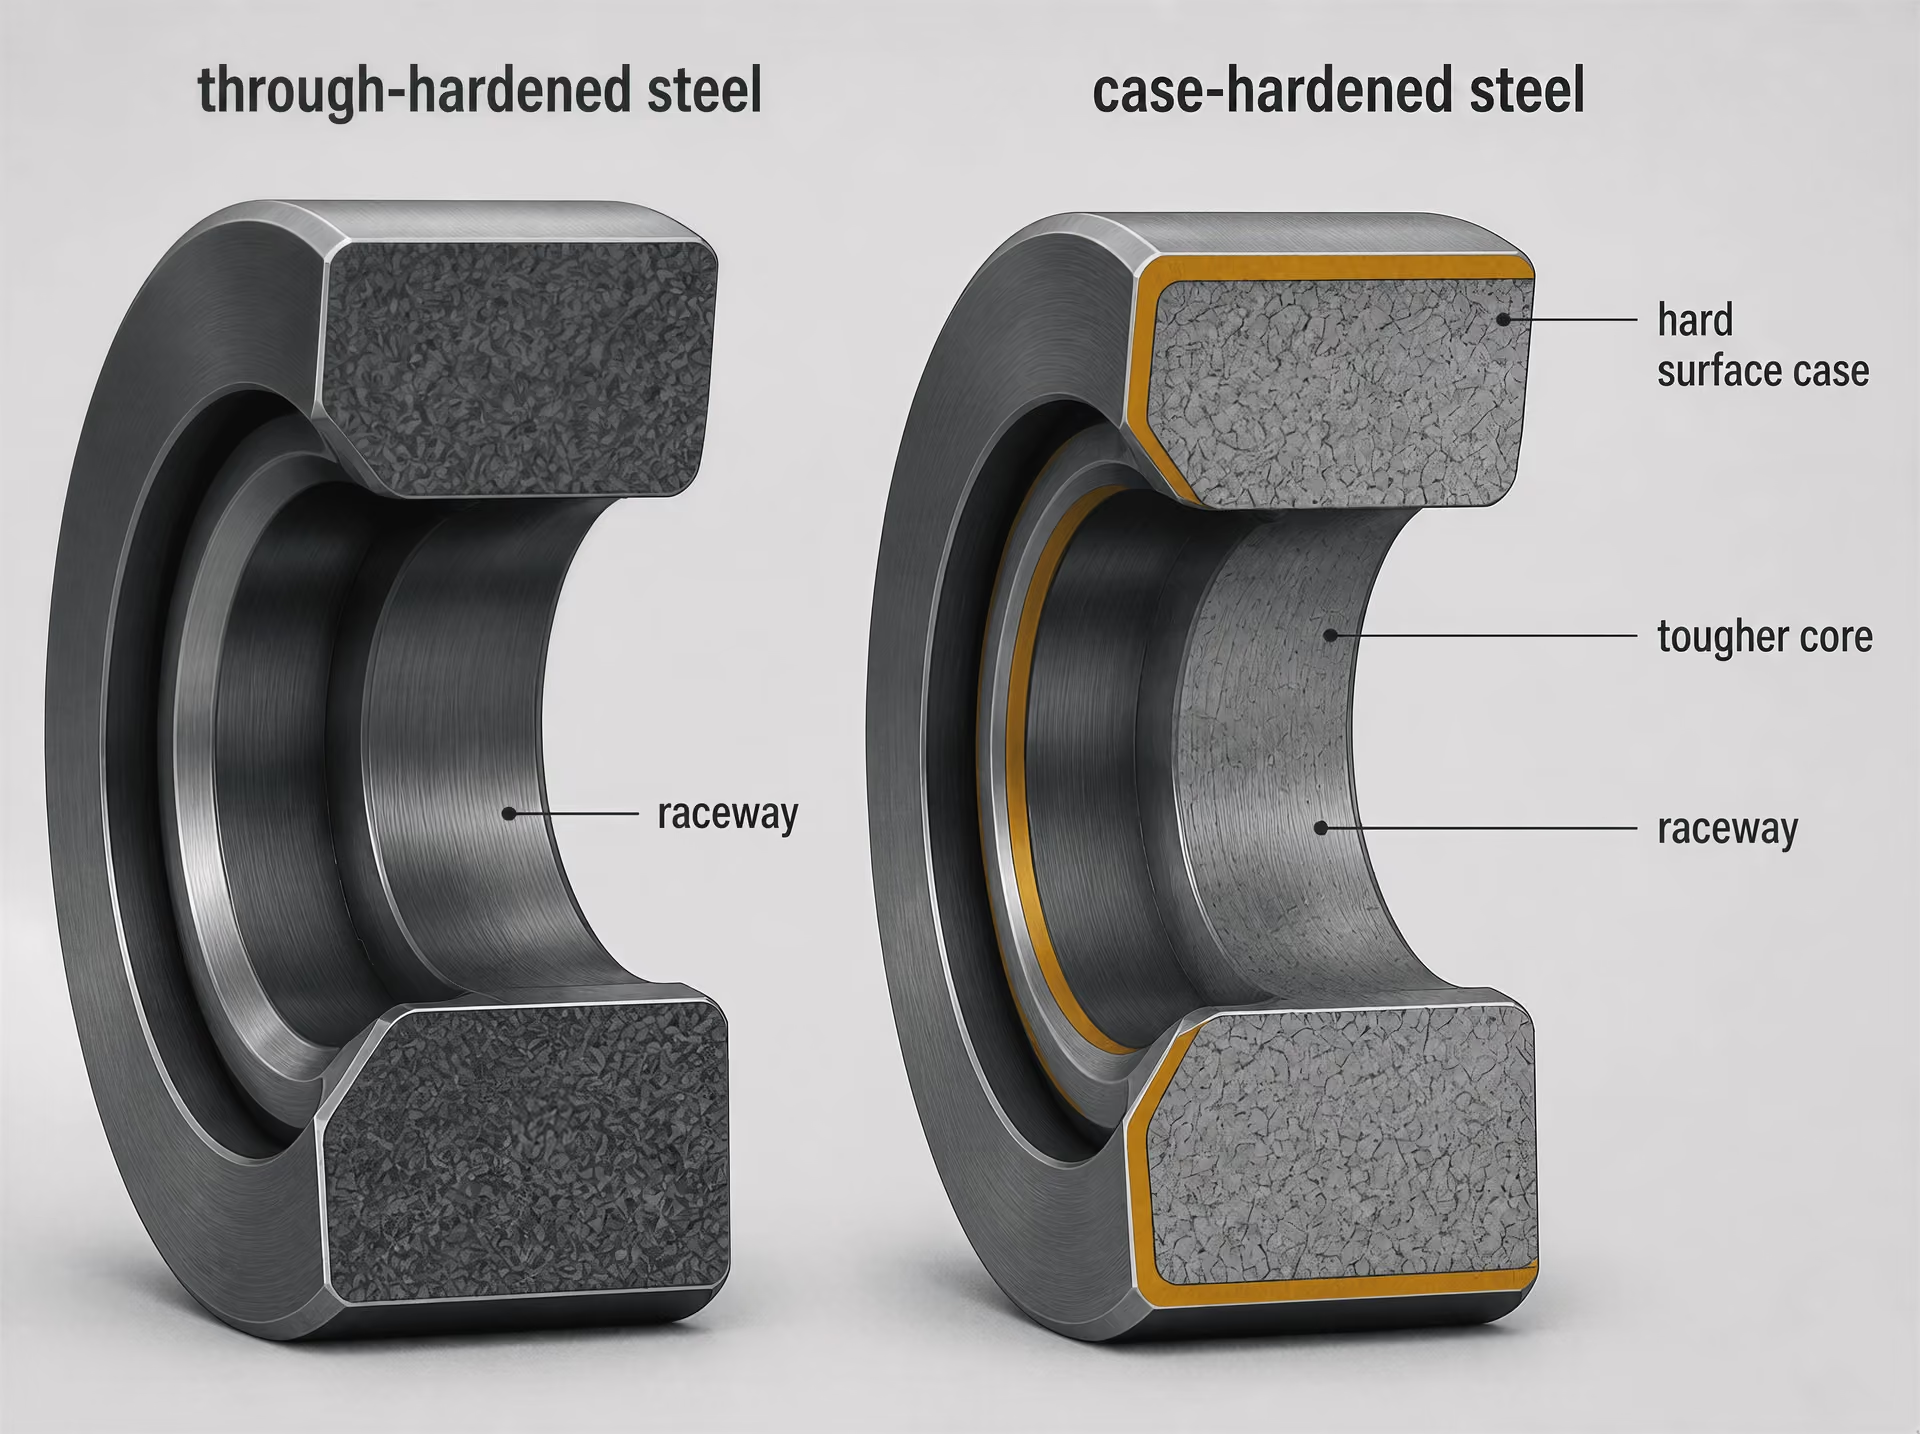
Inclusión no metálica Partícula no metálica incrustada en el acero, como un óxido, sulfuro, silicato, aluminato o inclusión compleja, que puede alterar el campo de tensiones local.
Un contacto de rodadura comprime y somete repetidamente a cizalladura un volumen de acero próximo a la superficie. La tensión hertziana nominal se calcula a partir de la geometría, la carga y las dimensiones del contacto, pero el acero no experimenta dicha tensión como un continuo perfectamente uniforme. Una inclusión interrumpe la matriz metálica. Su módulo elástico, forma, unión con el acero circundante y resistencia a la deformación difieren de los de la matriz martensítica, bainítica o endurecida superficialmente que la rodea.
Esta falta de correspondencia modifica el campo local de tensiones. Las tensiones de tracción y de cizalladura pueden concentrarse en el límite de una inclusión, especialmente en una esquina aguda, un extremo alargado o una interfaz con una unión deficiente. El paso repetido del contacto favorece entonces la formación de una grieta subsuperficial o de una grieta que alcanza la pista de rodadura. Una vez que se forma una grieta pequeña, la carga cíclica puede hacer que se propague hasta que se desprenda una parte de la pista de rodadura o del elemento rodante. El picado visible es una evidencia tardía; el acontecimiento metalúrgico comenzó a una escala mucho menor.
Las principales familias de materiales descritas en la revisión de 2011 Steels for bearings son los aceros martensíticos o bainíticos templados en toda su sección y los aceros cementados, que presentan una capa superficial endurecida sobre un núcleo más blando. Ambas familias pueden sufrir fatiga por contacto de rodadura iniciada en inclusiones. La cementación modifica el perfil de dureza y de tensiones residuales en función de la profundidad, mientras que el temple en toda la sección produce una matriz y una condición del núcleo diferentes; sin embargo, ninguna de las dos estructuras vuelve inocua una inclusión perjudicial.
Las inclusiones también interactúan con el sistema operativo. La explicación de SKF sobre la fatiga de los rodamientos relaciona la vida útil con la geometría del contacto, la distribución de la carga, la lubricación y los concentradores de tensiones. Una pista de rodadura con una depresión derivada de una inclusión puede alterar la película lubricante, aumentar la presión local y generar daños superficiales adicionales. Una lubricación deficiente no crea la inclusión original, pero puede reducir el tiempo entre la iniciación y la aparición de daños visibles. La contaminación por agua ofrece otra vía de daño: un trabajo experimental comunicado a través de la Office of Scientific and Technical Information del U.S. Department of Energy en 2024 concluyó que el agua disuelta o libre aumentaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia blanca de ataque en las interfaces de las grietas.
Química, tamaño y morfología de las inclusiones
La «limpieza» no es una única designación química. Describe la población de partículas no metálicas y la probabilidad de que una partícula dañina se encuentre en un volumen sometido a grandes tensiones. Las inclusiones de óxido surgen habitualmente de productos de desoxidación, reoxidación o arrastre de escoria. Las inclusiones de sulfuro se forman a partir de reacciones en las que interviene el azufre y pueden ser relativamente blandas y deformables durante la laminación. Los silicatos, aluminatos, espinelas e inclusiones complejas que contienen calcio representan otras poblaciones posibles, según la química del acero, la interacción con el material refractario y el tratamiento en cuchara.
Sus efectos son diferentes. Un óxido o aluminato duro y angular puede comportarse como un concentrador de tensiones grave porque resiste la deformación y presenta características geométricas agudas. Una inclusión de sulfuro de manganeso puede deformarse formando una cadena durante el trabajo en caliente, lo que produce propiedades dependientes de la dirección y una interfaz alargada. Una inclusión compleja puede contener un núcleo duro y una fase exterior modificada, por lo que su comportamiento frente a la fatiga no puede inferirse únicamente del contenido nominal de azufre u oxígeno.
El tamaño importa, pero por sí solo no es suficiente. En general, una inclusión más grande altera una mayor cantidad de matriz y presenta un sitio potencial de iniciación de grietas más importante. La ubicación también importa: una partícula situada dentro de la región de máxima tensión cortante ortogonal puede ser más dañina que una partícula mayor situada fuera del volumen principal sometido a tensiones. La forma, la relación de aspecto, la agrupación, la orientación, la unión interfacial y la estructura de carburos circundante modifican asimismo el resultado local. En consecuencia, dos coladas con valores medios de oxígeno similares pueden mostrar un comportamiento diferente frente a la fatiga por contacto de rodadura si difieren en sus inclusiones de mayor tamaño, en la distribución de inclusiones o en sus historiales de deformación.
La matriz sigue siendo importante. El informe de NASA de 1987 sobre la fatiga de elementos rodantes identificó la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos como factores que influyen en la vida útil. Los carburos excesivos o mal distribuidos pueden afectar a las trayectorias de las grietas y a las tensiones locales; la austenita retenida puede transformarse bajo las cargas de servicio; y el tamaño de grano y la resistencia de la matriz afectan a la deformación cíclica. Por tanto, la limpieza debe entenderse como una variable decisiva dentro de un sistema microestructural, no como un sustituto del control del tratamiento térmico.
Procesamiento en vacío y ruta de fabricación del acero
La ruta de fabricación del acero determina cómo se generan, modifican, eliminan o retienen las inclusiones. La refusión bajo escoria electroconductora, la refusión por arco eléctrico en vacío y otras prácticas de fusión secundaria pueden reducir determinadas poblaciones de inclusiones y mejorar el control de la segregación, pero el resultado depende de toda la cadena de proceso: fusión, afino, colada, refusión, forja o laminación, tratamiento térmico e inspección. La mención del vacío no sustituye a la caracterización medida de las inclusiones.
Los resultados de NASA de 1987 son especialmente importantes porque cuestionan las explicaciones basadas únicamente en la química. El informe concluyó que procesos como la fusión en doble vacío podían influir en la vida a la fatiga de los elementos rodantes con mayor intensidad que la composición química por sí sola. Las rutas de doble vacío suelen combinar la fusión por inducción en vacío con la refusión por arco eléctrico en vacío, reduciendo la exposición a la reoxidación atmosférica y mejorando el control de los gases disueltos y de las poblaciones de inclusiones. La implicación es directa: dos aceros con porcentajes nominales de aleación similares pueden tener vidas a la fatiga diferentes cuando sus historiales de fusión y afino producen distintos niveles de limpieza o distintas distribuciones de partículas.
ASTM STP 1327 sitúa esta cuestión junto con la vida de los rodamientos, la fatiga por contacto de rodadura, la fabricación del acero, el temple en toda la sección, la cementación, los aceros aeroespaciales, los aceros resistentes a la corrosión y la modificación superficial. Este contexto más amplio es importante porque la limpieza se incorpora al componente terminado. La forja puede fragmentar o alargar las inclusiones; el mecanizado puede dejar expuesta una partícula subsuperficial; y el tratamiento térmico puede modificar la matriz que la rodea. La vida del rodamiento surge del componente resultante bajo su tensión de contacto real, las condiciones del lubricante y el nivel de contaminación. La composición química establece las posibilidades. La fabricación de acero limpio determina cuántas de esas posibilidades sobreviven como defectos críticos para la fatiga.
Microestructura después del Tratamiento Térmico
El tratamiento térmico determina mucho más que la dureza final registrada en una probeta de ensayo. Establece las fases que soportan el contacto de rodadura, las tensiones residuales después del temple, la estabilidad del componente durante el servicio y el tamaño y la distribución de los carburos, que pueden favorecer la resistencia al desgaste o iniciar daños por fatiga. Por lo tanto, una pista de rodadura puede cumplir una especificación nominal de dureza y, aun así, funcionar deficientemente si su martensita es demasiado frágil, si la austenita retenida se transforma durante el funcionamiento o si su población de carburos contiene partículas grandes y mal distribuidas.
Las principales clases de materiales son los aceros martensíticos o bainíticos templados en toda su sección, y los aceros cementados, en los que una capa superficial dura está respaldada por un núcleo más blando, tal como se describe en la revisión de 2011 Steels for bearings. Según NTN (2020), el acero de alto contenido de carbono y cromo para rodamientos es un material estándar para elementos rodantes y pistas de rodadura. Una designación habitual es SAE 52100, también escrita como AISI 52100 en muchas referencias de ingeniería; su rendimiento depende de la ruta completa de fusión, forja, laminación, tratamiento térmico y acabado, y no únicamente de la designación.
Estructuras martensíticas, bainíticas y revenidas
La martensita templada proporciona una elevada dureza porque el carbono queda atrapado en una red de hierro sobresaturada. Esa dureza aumenta la resistencia a las tensiones repetidas de cizallamiento y compresión generadas debajo del contacto entre la pista de rodadura y el elemento rodante. Sin embargo, por sí sola no es suficiente. La martensita sin revenir presenta una elevada tensión interna y una tolerancia limitada a la fractura, por lo que normalmente se somete a revenido para reducir las tensiones del temple y ajustar el equilibrio entre dureza y tenacidad.
El revenido precipita el carbono de la martensita y modifica su tetragonalidad, su resistencia y su respuesta frente a la fractura. Una estructura correctamente revenida puede resistir la deformación plástica bajo el contacto y tolerar mejor las concentraciones locales de tensión que la martensita sin revenir. No obstante, un revenido excesivo reduce la dureza y puede aumentar la profundidad de la deformación plástica producida por cada paso del contacto. La deformación repetida se acumula entonces alrededor de inclusiones, interfaces de carburos, daños de rectificado u otras discontinuidades.
Los aceros bainíticos para rodamientos siguen una vía de transformación diferente. Dependiendo de la temperatura de transformación y del procesamiento, la bainita puede proporcionar una combinación útil de dureza, tenacidad y estabilidad dimensional, con una distorsión de temple menor que la de una ruta completamente martensítica. Su respuesta a la fatiga sigue dependiendo de la finura y uniformidad de la estructura bainítica, del estado de los carburos y de la tensión residual. «Bainítico» no es una única clase de rendimiento: los productos de transformación gruesos o irregulares no soportan la tensión de contacto de la misma manera que una estructura fina y cuidadosamente controlada.
Los grados cementados presentan una superficie dura con alto contenido de carbono sobre un núcleo con menor contenido de carbono. La capa cementada resiste la deformación por contacto, mientras que el núcleo puede absorber parte de las tensiones de impacto y flexión. El potencial de carbono, la profundidad de cementación, la austenita retenida, la precipitación de carburos y la transformación del núcleo deben adecuarse al campo de tensiones aplicado. Una capa demasiado superficial deja una tensión elevada bajo la superficie en un material más blando; una capa demasiado dura o con un soporte deficiente puede volverse susceptible al agrietamiento.
La tensión residual añade otro factor. La tensión residual de compresión cercana a la superficie de trabajo puede retrasar la apertura de las grietas, mientras que la tensión residual de tracción favorece la iniciación y propagación de grietas. El temple, la cementación, el rectificado y el acabado pueden modificar este campo. Por lo tanto, el perfil útil de tensiones residuales es un resultado del proceso, no una consecuencia garantizada de una dureza elevada.
Austenita retenida y estabilidad dimensional
Austenita retenida Austenita que no se transforma durante el temple y permanece como fase metaestable en el acero tratado térmicamente.
La austenita retenida es la austenita que permanece después del temple en lugar de transformarse en martensita. En un acero para rodamientos, cierta cantidad de austenita retenida puede mejorar la tenacidad y acomodar la deformación local, pero es metaestable. La presión de contacto, el cizallamiento cíclico, la temperatura y el tiempo pueden transformarla en martensita fresca u otros productos durante el servicio.
Esa transformación puede producir cambios dimensionales y tensiones locales. En los rodamientos de precisión, incluso un pequeño cambio en la geometría de la pista de rodadura altera la conformidad del contacto, la distribución de la carga y el espesor de la película lubricante. El cambio resultante en la tensión máxima puede acortar la vida de fatiga pese a un valor de dureza inicialmente aceptable. La transformación también puede generar martensita fresca relativamente sin revenir, que puede convertirse en una zona sensible a las grietas si el revenido posterior y las condiciones de servicio no controlan su respuesta.
La condición opuesta también resulta problemática. Si la austenita retenida se reduce demasiado o se transforma de manera excesivamente brusca, la estructura puede perder parte de su capacidad de acomodar la deformación y volverse más frágil. El tratamiento criogénico, el revenido de estabilización y un temple estrictamente controlado se utilizan en algunas rutas de procesamiento, pero sus efectos dependen del contenido de carbono, de los elementos de aleación, del tamaño de la sección y del estado previo de la austenita. No existe un porcentaje universal de austenita retenida que defina la seguridad de un rodamiento.
La revisión de NASA de 1987 sobre la fatiga de elementos rodantes identifica la dureza y la austenita retenida entre las variables que afectan a la vida útil, junto con el tamaño de grano y el tamaño, número y área de los carburos. Este hallazgo es importante porque la austenita retenida modifica tanto la respuesta mecánica inicial como la estructura presente después de millones de ciclos de contacto. Una medición de dureza realizada inmediatamente después del revenido no describe todo el historial de servicio.
La lubricación y la contaminación pueden poner de manifiesto estas debilidades. El resumen de 2024 del U.S. Department of Energy sobre trabajos experimentales informa de que el agua disuelta o libre aumentó la micropicotadura y el agrietamiento por fatiga de contacto de rodadura, con materia blanca de ataque asociada a las interfaces de las grietas. El lubricante controla el estado de tensiones de contacto en la superficie, mientras que la estructura tratada térmicamente controla la forma en que se acomodan las tensiones subsuperficiales. Ni el material ni el lubricante pueden evaluarse de forma aislada.
Tamaño de grano y población de carburos
El tamaño de grano de la austenita previa afecta a la escala de los productos de transformación formados durante el enfriamiento. Por lo general, los granos finos de austenita previa proporcionan trayectorias más cortas para la propagación de grietas y pueden favorecer una estructura martensítica o bainítica más uniforme. Los granos gruesos pueden concentrar la deformación de transformación y crear regiones mayores con una orientación cristalográfica similar, lo que permite que las grietas de fatiga se desarrollen o avancen con menos interrupciones. El refinamiento del grano no elimina la necesidad de obtener una buena limpieza ni de aplicar un revenido correcto; modifica una parte del problema de la iniciación y el crecimiento de grietas.
Los carburos aportan fases duras ricas en carbono y cromo que contribuyen a la resistencia al desgaste y mantienen la dureza. Su población debe evaluarse teniendo en cuenta algo más que el tamaño medio. NASA (1987) informó específicamente de efectos relacionados con el tamaño, el número y el área de los carburos. El área de carburos describe la fracción de la microestructura ocupada por estos; el número de carburos describe cuántas partículas están presentes; y el tamaño describe su escala y, de manera fundamental, la cola superior de esa distribución.
Los carburos finos, numerosos y razonablemente uniformes pueden favorecer la dureza sin producir defectos aislados de gran tamaño. Un área excesiva de carburos puede reducir la continuidad de la matriz portante. Las partículas grandes, las hileras de carburos originadas durante el trabajo mecánico o los cúmulos alineados por la laminación pueden actuar como concentradores locales de tensión. La matriz y el carburo presentan respuestas elásticas y plásticas diferentes, por lo que el contacto repetido puede generar una tensión interfacial elevada. Una grieta puede iniciarse en un carburo, en un cúmulo de carburos o en una inclusión adyacente a uno de ellos.
Un contenido insuficiente de carbono o una formación inadecuada de carburos crea el problema opuesto: el acero puede carecer de la dureza y la resistencia al desgaste necesarias para soportar el contacto repetido sin acumular deformación plástica. Aumentar el contenido de carbono o de carburos no es una solución sencilla, porque los carburos gruesos no disueltos y la segregación pueden aumentar el riesgo de iniciación de grietas. El tratamiento térmico debe disolver suficiente carbono para obtener la martensita o la capa cementada previstas, conservar una población controlada de carburos no disueltos y evitar un engrosamiento excesivo durante la austenización.
El ASM Handbook (2014) identifica la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada vida a la fatiga de contacto de rodadura. Por lo tanto, la fusión al vacío y las rutas de afino relacionadas pueden afectar a la vida de fatiga más intensamente que un pequeño cambio en la composición química. El historial de procesamiento es importante.
Estos efectos del material también deben analizarse desde una perspectiva estadística. ISO 281:2007 define la vida nominal básica como la vida asociada con una fiabilidad del 90 %; BS ISO 281:2007 es su adopción británica. Schaeffler (2024) y JTEKT (2024) también definen L10 como el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de que aparezcan las primeras indicaciones de fatiga del material. Esta vida calculada no es una promesa basada únicamente en la dureza. Describe una población bajo supuestos establecidos, mientras que el resultado real refleja la microestructura, las inclusiones, la tensión, la lubricación, la contaminación, la geometría y la variación de fabricación.
Mecánica de contacto, distribución de la carga y concentradores de tensiones
Contacto elástico concentrado
Un rodamiento no soporta la carga a través de una zona amplia sometida a tensiones uniformes. Cada bola o rodillo presiona contra una pista de rodadura mediante una pequeña zona de contacto, produciendo un contacto elástico concentrado. La presión local y las tensiones cortantes subsuperficiales dependen de la carga normal, los radios de curvatura, las propiedades elásticas de los dos cuerpos y la forma del contacto. Este es el problema de contacto hertziano, pero los contactos de los rodamientos no son puntos aislados de un manual: la curvatura de la pista de rodadura, la conformidad, el abombamiento, el ángulo de contacto y la anchura finita de los rodillos modifican el campo de tensiones.
El manual de SKF considera la geometría de contacto y la distribución de la carga elementos centrales de la fatiga de los rodamientos, porque las tensiones ortogonales y cortantes máximas se producen debajo de la superficie de contacto, no necesariamente en el punto donde se observa el daño. Un cambio en la curvatura de la pista de rodadura modifica el tamaño y la distribución de la presión de la elipse de contacto. Un rodillo con un alivio de extremos insuficiente puede producir una elevada concentración de presión en su borde, donde la tensión local puede superar ampliamente el valor previsto a partir de la carga nominal del rodamiento. La ondulación y el error de forma de la pista de rodadura tienen un efecto similar, ya que hacen fluctuar la carga a medida que gira el elemento.
Por tanto, la dureza nominal no puede definir por sí sola el rendimiento. NTN identifica el acero de rodamiento de cromo y alto contenido de carbono como material estándar para los elementos rodantes y las pistas de rodadura, representado habitualmente por grados como AISI 52100 y sus designaciones nacionales o empresariales. Sin embargo, un componente fabricado con este acero puede experimentar un historial de tensiones diferente cuando cambian su conformidad, ángulo de contacto o perfil de la pista de rodadura. El acero proporciona una capacidad del material; la geometría determina cuánto de esa capacidad consume el contacto en cada revolución.
El estado superficial también interviene en el cálculo del contacto. Las asperezas de la rugosidad pueden atravesar la película lubricante cuando esta es delgada, produciendo una interacción local metal-metal y picos de presión de corta longitud de onda. La contaminación por agua empeora la situación. Un estudio de 2024 del U.S. Department of Energy informó de que el agua disuelta o libre aumentaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y estaba asociada con materia de ataque blanco en las interfaces de las grietas. Por tanto, la lubricación forma parte de la mecánica de contacto, no es simplemente una cuestión de mantenimiento.
El cálculo de la capacidad de carga es una medida estadística de ingeniería, no una promesa de que todos los rodamientos fallarán con una tensión o un número de revoluciones fijo. ISO 281:2007 especifica métodos para las capacidades de carga dinámica y la duración nominal básica de los rodamientos fabricados con acero de rodamiento endurecido de alta calidad; su duración nominal básica está asociada con una fiabilidad del 90 %. BS ISO 281:2007 es la adopción británica. Schaeffler define L10 como el número de revoluciones alcanzado o superado por el 90 % de los rodamientos aparentemente idénticos antes de las primeras indicaciones de fatiga del material. La duración ajustada puede tener en cuenta la lubricación, la contaminación, la fiabilidad y la carga correspondiente al límite de fatiga, pero esos factores siguen describiendo un sistema operativo concreto, no solo la dureza.
Reparto de la carga entre los elementos rodantes
La carga radial o axial aplicada se reparte entre los elementos rodantes, pero la distribución no es uniforme. El elemento más próximo a la línea de carga soporta la fuerza mayor, mientras que los elementos situados más lejos alrededor del rodamiento soportan progresivamente menos carga y, en determinadas condiciones, pueden no soportar prácticamente ninguna. El tamaño de la zona cargada y la fuerza sobre cada elemento dependen del juego radial, la deformación elástica, el ángulo de contacto, la rigidez de los aros, el ajuste, la precarga, la carga externa y la geometría interna.
Un rodamiento con un juego excesivo puede concentrar la carga externa en un número reducido de elementos. La carga máxima sobre cada elemento aumenta entonces, incrementando la presión hertziana y el ciclo de tensiones subsuperficiales. Una precarga excesiva crea el problema contrario, aunque relacionado: un mayor número de elementos comparte la carga, pero cada elemento soporta una fuerza permanente antes de aplicar la carga externa. Si la precarga es demasiado elevada, pueden aumentar simultáneamente el calentamiento por fricción, la presión de contacto y el daño por fatiga. En consecuencia, el mismo acero de rodamiento puede producir duraciones muy diferentes con un ajuste flojo, un ajuste de interferencia estrecho o una precarga excesiva.
La desalineación modifica de nuevo la distribución. Un aro interior y uno exterior desalineados angularmente pueden obligar a una bola o un rodillo a entrar en contacto con una pista de rodadura cerca de un borde. En los rodamientos de rodillos cilíndricos, la oblicuidad puede desplazar la carga hacia los extremos del rodillo; en los rodamientos de bolas, la inclinación de los aros puede deformar la elipse de contacto y producir una carga en el borde. La flexión del eje, la deformación del alojamiento y unos resaltes imprecisos pueden crear estas condiciones incluso cuando la carga nominal del rodamiento se encuentra dentro de la capacidad indicada en el catálogo.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Los ajustes afectan a algo más que la retención. Un ajuste de interferencia excesivo puede reducir el juego interno, aumentar la precarga y deformar un aro de rodamiento delgado. Un ajuste flojo puede permitir el deslizamiento circunferencial o el micros deslizamiento del aro, generando fretting y daños superficiales adicionales. JTEKT describe la capacidad de carga dinámica básica como una medida de la capacidad frente a la fatiga de rodadura y afirma que L10 corresponde a una fiabilidad del 90 % para rodamientos fabricados con aceros de rodamiento especificados o materiales equivalentes. Esta afirmación presupone que el rodamiento funciona dentro de las condiciones geométricas, de carga e instalación representadas por el método de cálculo de la capacidad.
El historial de tensiones también depende del estado del material. La revisión de 2011 Steels for Bearings distingue entre los aceros martensíticos o bainíticos templados en toda su sección y los aceros cementados, que presentan una capa superficial endurecida sobre un núcleo más blando. NASA informó en 1987 de que la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y superficie de los carburos influyen en la duración a la fatiga de los elementos rodantes. El ASM Handbook, 2014, identifica la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada duración a la fatiga de contacto de rodadura. Por tanto, un contacto de AISI 52100 limpio y procesado correctamente puede durar más que otro más duro pero más contaminado bajo la misma carga nominal.
Defectos superficiales y discontinuidades geométricas
La fatiga de contacto de rodadura tiene dos orígenes generales. La fatiga de origen subsuperficial comienza debajo de la pista de rodadura, a menudo en una inclusión sometida a tensiones o en una región con una microestructura desfavorable, y puede evolucionar hasta formar un desconchado tras cargas cortantes repetidas. El daño de origen superficial comienza en la pista de rodadura o en la superficie del elemento rodante, donde la rugosidad, una lubricación insuficiente, el deslizamiento, la contaminación o un defecto concentran las tensiones. La distinción es importante porque una superficie pulida no puede eliminar una inclusión interna perjudicial, mientras que una excelente limpieza interna no puede impedir que una abolladura actúe como iniciador repetido de grietas.
Las inclusiones no metálicas son especialmente importantes porque su comportamiento elástico e interfacial difiere del del acero circundante. El hallazgo del ASM sitúa la limpieza inmediatamente después de una microestructura adecuada en cuanto a importancia. El procesamiento puede ser más determinante que un pequeño cambio químico: el trabajo de NASA de 1987 identificó la fusión en doble vacío y otros efectos relacionados con el procesamiento como factores influyentes en la duración a la fatiga de los elementos rodantes. La composición química determina las fases posibles y la templabilidad, pero la fusión, la forja, el tratamiento térmico y el control de los carburos determinan si la pista de rodadura terminada contiene características locales perjudiciales.

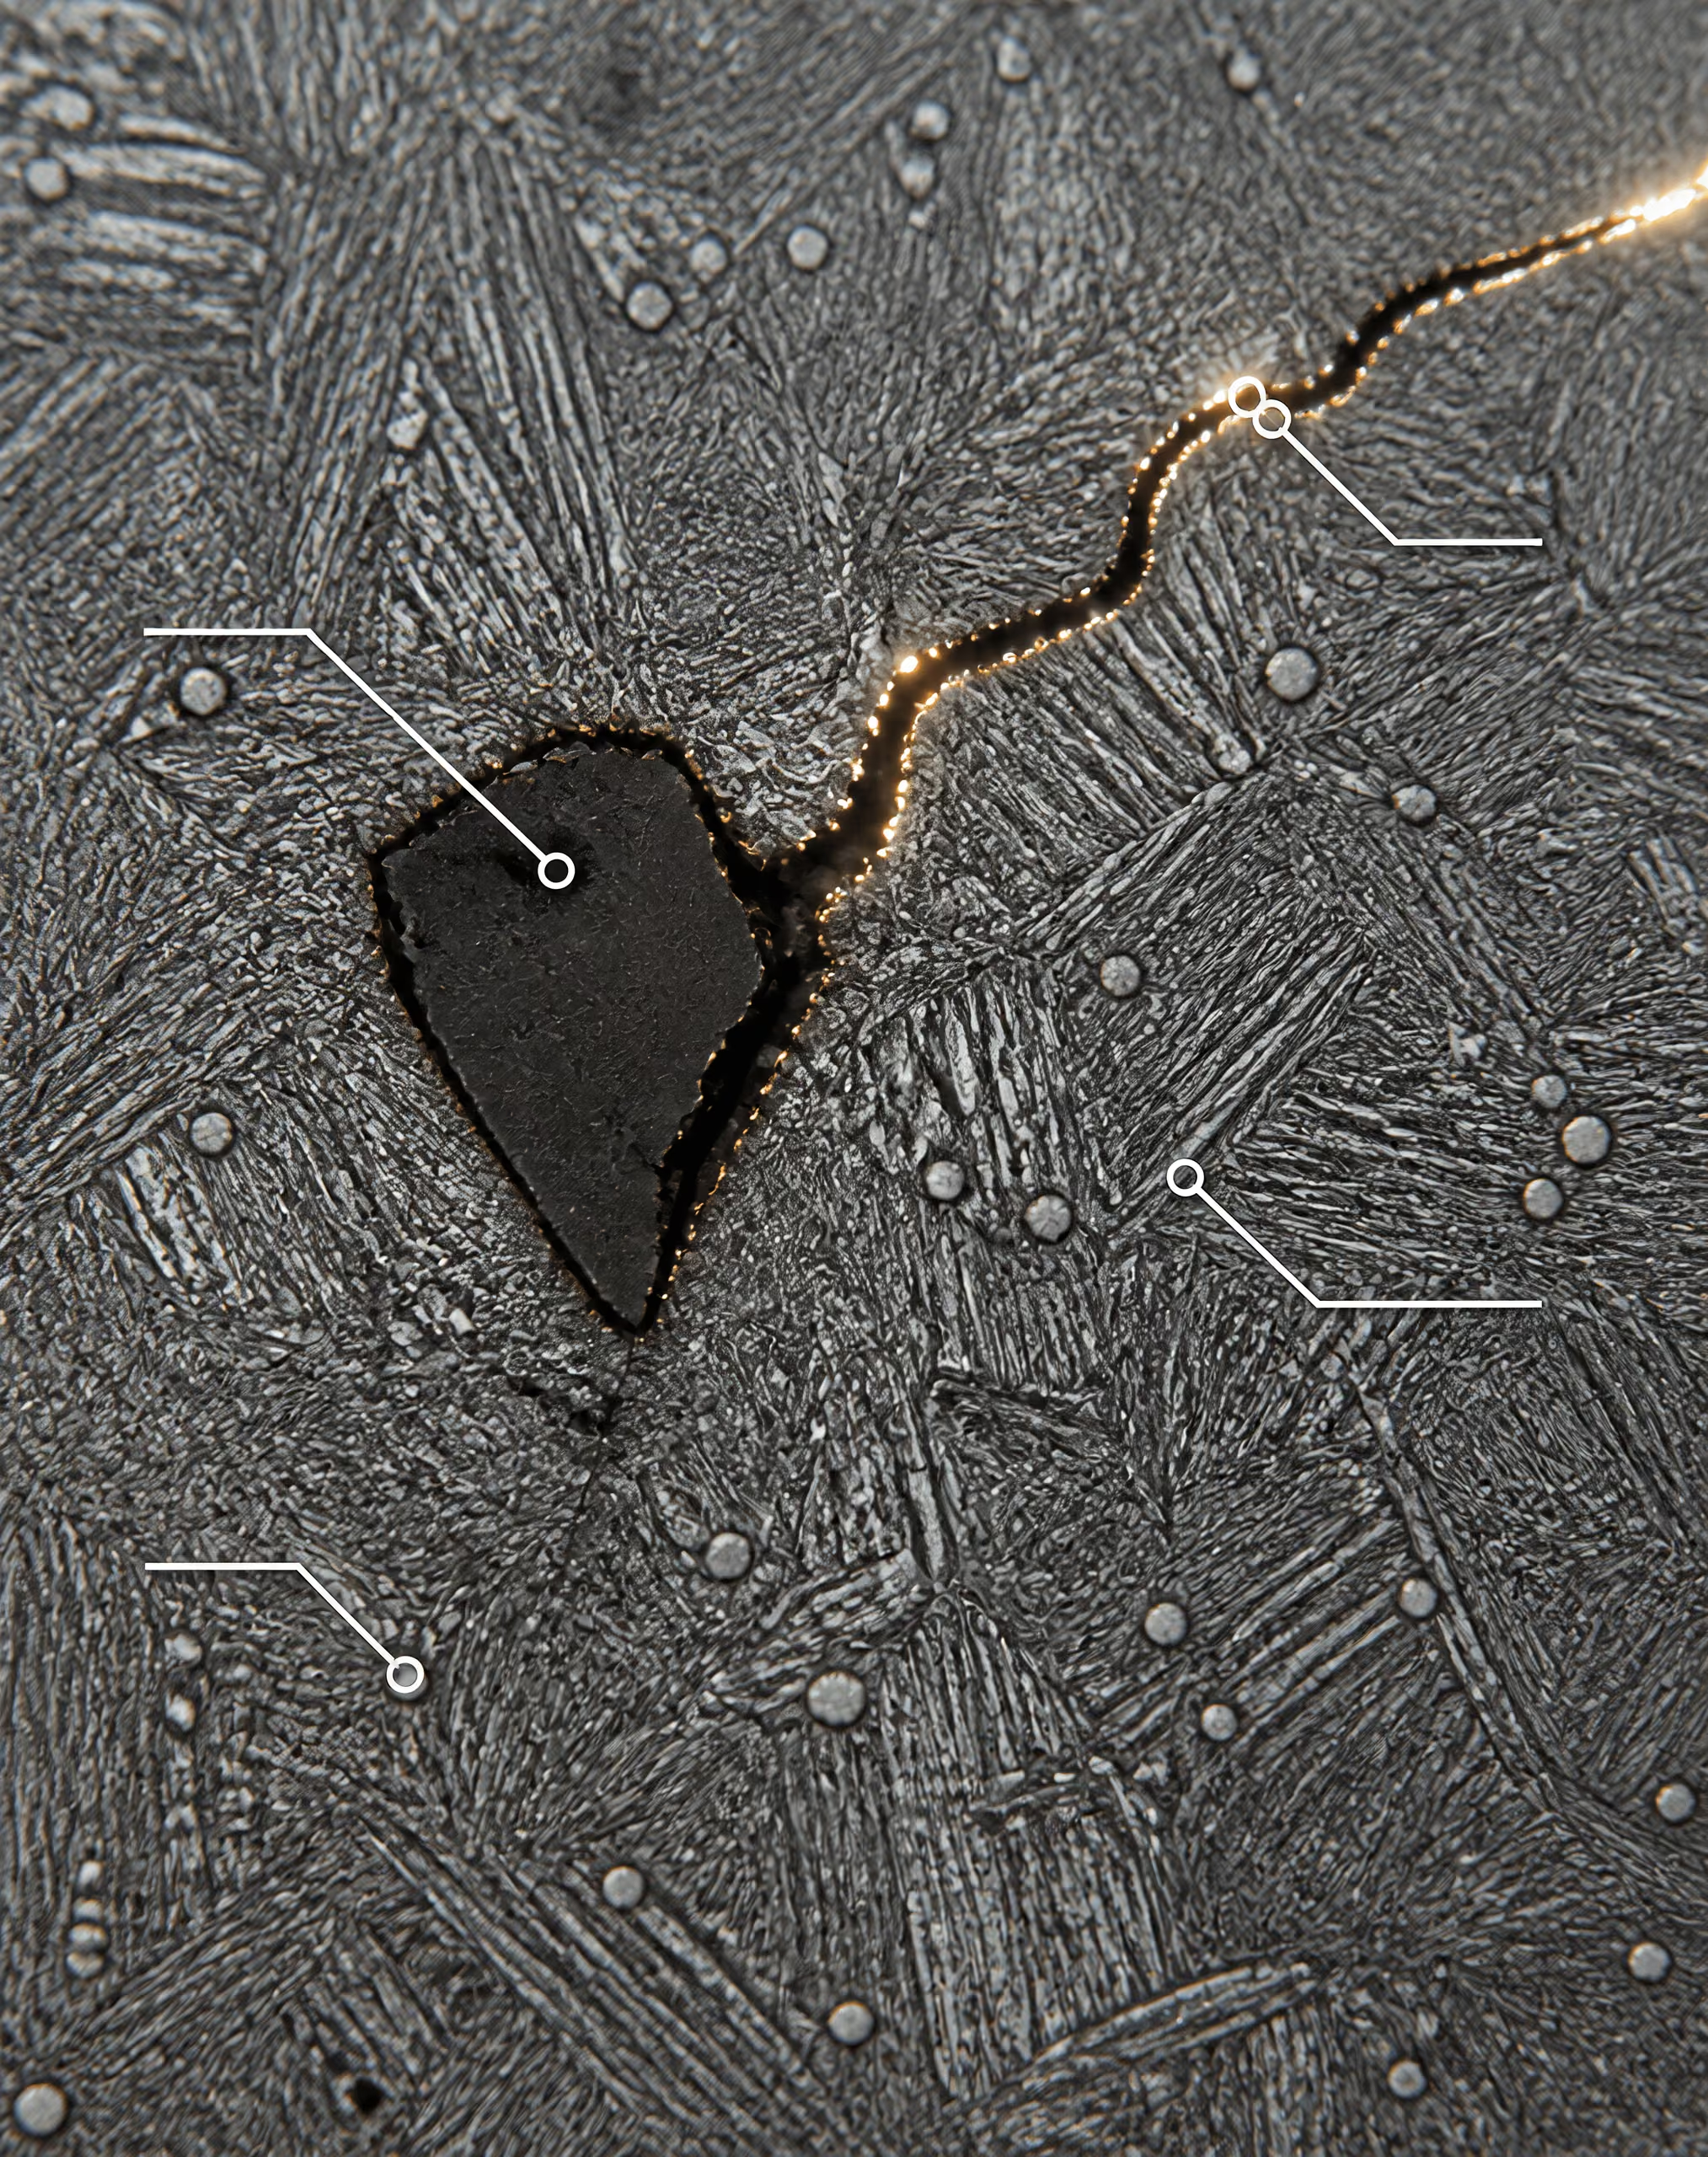
Una abolladura causada por un contaminante duro es una discontinuidad geométrica, no simplemente una marca estética. Cada elemento que pasa golpea su borde, creando un pico de presión y una zona de deformación plástica. Los daños de manipulación en un resalte, una pista de rodadura o el extremo de un rodillo pueden producir el mismo efecto. Los arañazos, las quemaduras de rectificado, la ondulación y las rebabas salientes interrumpen la geometría de contacto prevista. Con una lubricación de película delgada, estas características pueden iniciar micropitting o grietas de origen superficial; con cargas más elevadas, pueden acelerar una grieta hasta convertirla en un desconchado mayor.
El resultado práctico es directo: la duración calculada del rodamiento corresponde al rodamiento, su acero, su geometría, sus ajustes, su precarga, su lubricante y su historial de contaminación considerados como un único sistema operativo. Cambiar cualquiera de estos elementos puede modificar el campo de tensiones local aunque el grado nominal y la dureza permanezcan sin cambios.
Lubricación, agua y micropitting
Separación de la película e interacción metal-metal
La lubricación hace más que reducir la fricción entre un elemento rodante y una pista de rodadura. La película de lubricante modifica la forma en que las dos superficies transmiten la carga. En condiciones de lubricación elastohidrodinámica completa, la presión en la película arrastrada separa la mayoría de las asperezas enfrentadas, de modo que el contacto hertziano nominal se soporta principalmente a través del lubricante y no mediante el contacto repetido entre los picos de la superficie de acero. Cuando el espesor de la película disminuye en relación con la rugosidad superficial, los contactos entre asperezas soportan una mayor proporción de la carga. Sus tensiones locales pueden superar ampliamente la tensión calculada para un contacto liso, incluso cuando la carga aplicada al rodamiento no haya cambiado.
Esta distinción es importante porque los cálculos de rodamientos suelen comenzar con supuestos relativos a la geometría, la carga y el material. La norma ISO 281:2007 especifica métodos para calcular las capacidades de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero endurecido para rodamientos de alta calidad. Su vida nominal básica está asociada con una fiabilidad del 90 %. Schaeffler describe L10 en los mismos términos estadísticos: el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de que aparezcan los primeros indicios de fatiga del material. JTEKT define asimismo la capacidad de carga dinámica básica como una medida de la capacidad frente a la fatiga por rodadura, y L10 como la vida útil con una fiabilidad del 90 % para rodamientos fabricados con aceros para rodamientos especificados o materiales equivalentes.
Estas definiciones no convierten la lubricación en una corrección menor. Separan una vida útil de referencia calculada del resultado operativo de un rodamiento concreto en una máquina concreta. Los métodos de cálculo de vida ajustada tienen en cuenta la lubricación, la contaminación, la fiabilidad y la carga correspondiente al límite de fatiga, porque estos factores modifican las tensiones que realmente llegan a la superficie y al subsuelo. Un rodamiento fabricado con acero al cromo de alto contenido de carbono para rodamientos, el material estándar identificado por NTN para los elementos rodantes y las pistas de rodadura, aún puede sufrir daños prematuros si su lubricante no logra mantener la separación.
El espesor de la película depende de la viscosidad, la velocidad, la carga, la temperatura, el acabado superficial y la geometría del contacto. Un aumento de la temperatura reduce la viscosidad; un movimiento oscilatorio lento puede impedir la formación de una película adecuada; y una carga elevada comprime la película al tiempo que incrementa la tensión subsuperficial. La desalineación y la carga en los bordes concentran aún más la presión en una región pequeña. Si se añaden partículas abrasivas, estas pueden producir indentaciones en la pista de rodadura y generar un concentrador permanente de tensiones que permanece después de que el contaminante haya pasado. El agua puede reducir el rendimiento de la película lubricante, favorecer la corrosión, alterar las reacciones de los aditivos y modificar la forma en que interactúan las superficies. El contacto puede pasar entonces repetidamente de una separación parcial a impactos directos entre metales.
El micropitting como proceso de fatiga superficial
El micropitting es una forma de fatiga superficial, no simplemente un defecto de rugosidad ni una mancha estética. Comienza cuando los contactos repetidos entre asperezas, el deslizamiento, la deformación plástica local y las tensiones de tracción cercanas a la superficie generan grietas muy pequeñas. Las grietas pueden crecer formando ángulos reducidos bajo la superficie y abrirse hacia regiones grises o escarchadas compuestas por numerosos micropits. Por tanto, una superficie puede parecer solo ligeramente descolorida mientras su geometría portante y su población de grietas ya están cambiando.
La variable crítica es la condición combinada de la tensión de contacto y la separación de la película. Una relación lambda baja —la relación entre el espesor de la película lubricante y la rugosidad superficial compuesta— significa que interactúa un mayor número de asperezas. El deslizamiento puede añadir tensión cortante a la carga compresiva repetida impuesta por la rodadura. Si una aspereza, una hendidura o una inclusión eleva suficientemente la tensión local, puede iniciarse una grieta en la superficie o cerca de ella, que después puede propagarse bajo una carga cíclica. Los micropits pueden coalescer y convertirse en daños de descascarillado de mayor tamaño, aunque la transición no es automática ni inmediata.
Por eso la dureza nominal no puede predecir por sí sola la vida útil de un rodamiento. En 1987, NASA informó de que la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida a fatiga de los elementos rodantes. También importa el historial de procesamiento del acero: la fusión en doble vacío y otras mejoras relacionadas con la limpieza pueden afectar a la vida útil más que un cambio moderado en la composición de la aleación. El ASM Handbook, en su tratamiento de los aceros para rodamientos de 2014, identifica la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada vida a fatiga por contacto de rodadura.
Una inclusión y un defecto superficial relacionado con el lubricante pueden interactuar. Una inclusión situada bajo una pista de rodadura produce una incompatibilidad del módulo elástico y una concentración local de tensiones. Una separación deficiente de la película añade entonces una carga superficial intensa sobre ese sitio subsuperficial. A la inversa, un micropit o una hendidura causada por un contaminante puede aumentar el campo de tensiones alrededor de una región de acero que, de otro modo, sería inocua. El proceso de fatiga resultante pertenece al sistema completo del rodamiento, no a un valor de dureza impreso en un certificado del material.
Las principales familias de materiales descritas en la revisión de 2011 Steels for bearings son los aceros martensíticos o bainíticos endurecidos en toda su sección y los aceros cementados, con una capa superficial dura sobre un núcleo más blando. Ambos pueden ofrecer un rendimiento adecuado frente al contacto de rodadura, pero ninguna de las dos clases elimina la necesidad de un procesamiento controlado, un tratamiento térmico apropiado, una lubricación suficiente y unas condiciones de funcionamiento limpias. Una superficie dura puede resistir las indentaciones y, aun así, desarrollar grietas de fatiga si el contacto experimenta repetidamente una interacción intensa entre asperezas.
La contaminación por agua y la materia blanca de ataque
El agua es un contaminante activo en un rodamiento, no simplemente un diluyente que reduce la viscosidad del lubricante. Puede estar presente como agua disuelta, agua libre, condensación o una emulsión dispersa. Sus efectos dependen de la concentración, la temperatura, la química del lubricante, la velocidad de funcionamiento y el estado de la superficie de acero. El agua puede reducir la capacidad de formación de película, favorecer reacciones relacionadas con el hidrógeno o la corrosión, alterar las películas de aditivos y contribuir a producir zonas corrosivas o mecánicamente dañadas desde las que puede iniciarse la fatiga.
El agua disuelta o libre en el lubricante incrementó el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asoció con materia de ataque blanco en las interfaces de las grietas. Preliminary evidence
Un trabajo experimental comunicado en 2024 a través de la Office of Scientific and Technical Information del U.S. Department of Energy concluyó que el agua disuelta o libre presente en los lubricantes incrementaba la aparición de micropitting y de grietas por fatiga de contacto de rodadura. El mismo trabajo relacionó la contaminación por agua con la materia blanca de ataque en las interfaces de las grietas. Este hallazgo vincula una condición del lubricante tanto con el deterioro superficial como con las características microestructurales observadas alrededor de las grietas de fatiga. No significa que todo rodamiento expuesto al agua vaya a fallar siguiendo una única trayectoria idéntica, ni que la materia blanca de ataque tenga una causa universal.
La materia blanca de ataque es una región microestructural que se ataca más ligeramente que el acero para rodamientos circundante y que suele aparecer alrededor de grietas o bajo superficies dañadas. Diversos informes han relacionado dicha materia con ferrita modificada, disolución o redistribución de carburos, deformación plástica intensa, efectos en la punta de la grieta y mecanismos relacionados con el hidrógeno, dependiendo del rodamiento, el lubricante y el historial de funcionamiento. El agua puede contribuir a algunos de estos procesos al modificar las condiciones triboquímicas y las reacciones en la punta de la grieta. Otros casos pueden estar impulsados por tensiones elevadas, descargas eléctricas, deslizamiento, defectos del material o deformación a largo plazo. Considerar la materia blanca de ataque como una prueba de un mecanismo de fallo específico sobreestima lo que la microscopía por sí sola puede establecer.
La contaminación del lubricante también debe mantenerse separada de la limpieza del acero. El agua, las partículas y los aditivos degradados pueden entrar en el rodamiento durante la fabricación, el montaje, el almacenamiento o el funcionamiento; las inclusiones no metálicas son características de la ruta de fabricación y procesamiento del acero. La conclusión del ASM sobre la limpieza se refiere a estas últimas. Un acero limpio puede resultar dañado por un lubricante contaminado, mientras que un lubricante altamente filtrado no puede eliminar una inclusión ya incrustada bajo la pista de rodadura. Sin embargo, durante el servicio, los mecanismos pueden reforzarse mutuamente: una inclusión proporciona un concentrador subsuperficial de tensiones, una película debilitada por el agua incrementa la carga sobre las asperezas y la grieta resultante puede desarrollar materia blanca de ataque en su interfaz.
Por tanto, mejorar la vida útil requiere controlar ambos lados del contacto. La selección del material y la práctica de fusión reducen los sitios internos de iniciación; el tratamiento térmico controla la martensita, la bainita, la austenita retenida y los carburos; la filtración y el sellado limitan las partículas y el agua; y la selección del lubricante conserva la separación de la película a la temperatura y velocidad reales. La vida útil resultante es el resultado estadístico del sistema, no una consecuencia simple de la designación de la aleación o de la dureza nominal.
De la iniciación de grietas a la falla por contacto de rodadura
La fatiga por contacto de rodadura comienza por debajo de la superficie cargada, en ella o cerca de ella, cuando las tensiones de contacto hertzianas repetidas superan la resistencia local del acero. La pista de rodadura de un rodamiento puede parecer lisa y sin daños, aunque cada elemento rodante que pasa produzca un pulso de tensión breve e intenso. La máxima tensión cortante ortogonal suele situarse por debajo de la superficie, pero su posición y magnitud cambian en función de la geometría del contacto, la distribución de la carga, la lubricación, la topografía superficial y la tracción. Un defecto, una agrupación de carburos, un campo de tensiones residuales o una zona dañada mecánicamente pueden concentrar esa tensión cíclica lo suficiente como para nuclear una grieta.
La falla posterior no viene determinada únicamente por la dureza nominal. El acero de alto contenido de carbono y cromo para rodamientos, incluidas las designaciones 100Cr6 y AISI 52100 utilizadas para componentes de rodamientos templados en todo su espesor, puede presentar un comportamiento a la fatiga muy diferente según la limpieza, el tratamiento térmico, la austenita retenida, la morfología de los carburos y el historial de procesamiento. NTN identifica el acero de alto contenido de carbono y cromo como un material estándar para elementos rodantes y pistas de rodadura. La revisión Steels for bearings (2011) divide los aceros para rodamientos en calidades martensíticas o bainíticas templadas en todo su espesor y aceros cementados, en los que una capa superficial dura está sostenida por un núcleo más blando. Ambas familias pueden fallar por fatiga de contacto de rodadura, pero sus perfiles de tensión y trayectorias de grieta son diferentes.
Iniciación subsuperficial de grietas
Una inclusión no metálica suele ser el concentrador local de tensiones más importante en un acero para rodamientos de aspecto limpio. Los óxidos, sulfuros, silicatos y agrupaciones complejas de inclusiones difieren de la matriz martensítica revenida circundante en el módulo elástico, la forma, la unión y la deformabilidad. Bajo un contacto de rodadura repetido, la interfaz entre la inclusión y la matriz puede descohesionarse, o puede formarse una grieta en la matriz junto a un borde afilado de la inclusión. A continuación, la grieta crece dentro de la región sometida a tensión cortante cíclica subsuperficial.
El análisis de 2014 del ASM Handbook sobre los aceros para rodamientos identifica la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada vida a la fatiga por contacto de rodadura. Esto no significa que toda inclusión provoque una falla. Importan su tamaño, morfología, ubicación, orientación, distancia respecto de la zona de máxima tensión y el historial local de tensiones. Una inclusión pequeña y redondeada puede ser inocua en un lugar donde un óxido angular de mayor tamaño se encuentre directamente debajo de la huella de contacto.
La microestructura controla la respuesta del acero alrededor de ese defecto. El trabajo de NASA de 1987 sobre la fatiga de rodamientos informa de que la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida a la fatiga de los elementos rodantes. Una segregación excesiva de carburos puede proporcionar trayectorias para las grietas; un contenido inadecuado de austenita retenida puede alterar la estabilidad dimensional y el comportamiento de transformación; y los granos gruesos o un revenido deficiente pueden reducir la resistencia al daño cíclico. El procesamiento puede ser más determinante que una simple comparación química. Por ejemplo, la fusión en doble vacío puede mejorar el comportamiento a la fatiga al reducir las inclusiones perjudiciales, incluso cuando la composición nominal de la aleación cambia poco.
Por tanto, la primera grieta es un fenómeno local dentro de un sistema material sometido a carga. Puede permanecer inactiva durante muchos ciclos, extenderse una corta distancia en paralelo a la pista de rodadura o dirigirse hacia la superficie a medida que cambia el campo de tensiones circundante. Un valor de dureza medido en una sección transversal accesible no puede revelar cuál de estas condiciones existe.
Propagación de grietas y desconchado
Una vez que una grieta subsuperficial alcanza un tamaño crítico, la rodadura y el deslizamiento repetidos la impulsan a través del material sometido a tensión. Las caras de la grieta pueden rozarse, oxidarse o acumular residuos de desgaste. Pueden desarrollarse ramificaciones cuando la grieta encuentra carburos, límites de grano de la austenita previa, inclusiones o regiones con tensiones residuales diferentes. Finalmente, una ramificación se conecta con la superficie de la pista de rodadura, o una grieta cercana a la superficie aísla un fragmento de acero.
El desconchado es el fenómeno resultante de eliminación de material: una parte de la pista de rodadura endurecida o del elemento rodante se separa y deja un cráter con un fondo fracturado y bordes elevados o desplazados. El fragmento desprendido no es simplemente una mancha o una marca pulida. Es una porción de acero para rodamientos generada por fatiga, y el cráter incrementa el impacto, la vibración y la tensión local cuando los elementos rodantes posteriores lo atraviesan. Las partículas desprendidas también pueden circular por el lubricante, produciendo indentaciones secundarias y concentradores adicionales de tensiones.
Esta progresión explica por qué el daño visible puede ser mucho mayor que el defecto iniciador. Una inclusión microscópica puede iniciar una grieta, mientras que el desconchado final elimina una zona de escala milimétrica después de la ramificación de la grieta y de la aplicación repetida de cargas superficiales. La carga puede mantenerse por debajo del límite elástico estático del componente en su conjunto y, aun así, las tensiones cíclicas locales en el defecto y en la punta de la grieta pueden producir fatiga.
La terminología relativa a la vida de los rodamientos debe mantenerse separada de esta secuencia metalúrgica. ISO 281:2007 especifica los métodos para determinar las capacidades de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero para rodamientos endurecido de alta calidad; su vida nominal básica corresponde a una fiabilidad del 90 %. BS ISO 281:2007 es la adopción británica. Schaeffler define L10 como el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de las primeras indicaciones de fatiga del material, y JTEKT establece la misma base del 90 % para rodamientos fabricados con aceros especificados para rodamientos o materiales equivalentes. L10 es una referencia estadística, no una promesa de que todos los rodamientos sufrirán desconchado en ese punto. La vida ajustada puede incorporar la lubricación, la contaminación, la fiabilidad y la carga límite de fatiga. Describe un sistema operativo, no la química de manera aislada.
Fatiga de origen superficial y micropitting
El daño de origen superficial comienza en el lugar donde el contacto está expuesto a las condiciones de lubricación y manipulación. Si la película de lubricante es demasiado fina para la rugosidad superficial combinada, las asperezas opuestas entran en contacto repetidamente. Una viscosidad baja, un suministro insuficiente de lubricante, una temperatura excesiva, el deslizamiento, la contaminación por agua y una química incorrecta del lubricante pueden reducir la protección de la película. Una abolladura causada por una partícula dura o por un impacto durante el montaje produce una concentración de tensiones más aguda de lo que su escasa profundidad podría sugerir. Los residuos que atraviesan el contacto pueden indentar una pista de rodadura y levantar un reborde alrededor de la indentación, iniciando grietas en el borde.
El micropitting es una forma temprana de fatiga superficial caracterizada por numerosas cavidades pequeñas y poco profundas y por un aspecto gris o escarchado. Está asociado con la interacción de las asperezas, la deformación plástica local, las grietas de origen superficial y la pérdida del material cercano a la superficie. Los micropits no son lo mismo que un desconchado maduro. Un desconchado es un cráter de fatiga de mayor tamaño que se forma después de que el crecimiento de una grieta haya desprendido un fragmento coherente; el micropitting, por lo general, consiste en eliminaciones superficiales finas y distribuidas antes de que se produzca un desprendimiento de esa magnitud. Si la lubricación y la carga siguen siendo desfavorables, los micropits pueden coalescer, profundizarse y evolucionar hacia una fatiga de origen superficial más grave.
El agua puede empeorar ambos mecanismos. Un estudio de 2024 del U.S. Department of Energy informó de que el agua disuelta o libre en el lubricante incrementaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia de ataque blanco en las interfaces de las grietas. La materia de ataque blanco es una característica metalúrgica, no un diagnóstico por sí misma: su presencia debe interpretarse junto con la geometría de la grieta, la deformación local, la historia térmica y las condiciones de funcionamiento.
Por tanto, el examen posterior a la falla debe integrar varias observaciones. La ubicación de la fractura indica si el proceso iniciador fue subsuperficial o estuvo conectado con la superficie; la metalografía revela martensita, bainita, austenita retenida, carburos, descarburación y regiones de ataque blanco; el análisis de inclusiones establece si existe una partícula no metálica en el origen; y los registros del lubricante, los sellos, la contaminación y la carga permiten comprobar la explicación basada en el funcionamiento. La tensión de contacto, la desalineación, el ciclo de trabajo y la tracción pueden explicar por qué un defecto se volvió activo. Un rodamiento no puede atribuirse a una causa material basándose únicamente en una fotografía del desconchado o en una lectura de dureza.
Rutas de Procesamiento y Control de Calidad
ASTM STP 1327 organiza la producción de acero para rodamientos en torno a cuatro etapas vinculadas: fabricación del acero, endurecimiento integral, endurecimiento superficial y modificación de la superficie. Esta secuencia resulta más útil que tratar una designación de grado como una descripción completa de la capacidad frente a la fatiga. Un rodamiento puede fabricarse con un acero reconocido de alto contenido de carbono y cromo y, aun así, presentar una vida deficiente frente a la fatiga por contacto de rodadura si no se controlan su población de inclusiones, su estructura de carburos, su respuesta al tratamiento térmico o su geometría final. La revisión de NASA de 1987 llega a la misma conclusión práctica: la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida frente a la fatiga de los elementos rodantes, mientras que diferencias de procesamiento, como la fusión en doble vacío, pueden ser más importantes que cambios moderados en la composición química.
Fabricación primaria y secundaria del acero
Secuencia de procesamiento y control de calidad
- Fusión y afino Controlar la composición, los gases, las interacciones con la escoria y la formación de inclusiones.
- Colada y refundición Limitar la segregación y las discontinuidades internas mediante solidificación controlada o refundición.
- Forja o laminación Refinar la estructura de colada y controlar la deformación, la bandificación y el tamaño de grano.
- Tratamiento térmico Establecer la martensita, la bainita, los carburos, la austenita retenida y la tensión residual.
- Inspección Verificar la limpieza, la dureza, la microestructura, la geometría, el estado superficial y la profundidad de la capa endurecida.
La ruta comienza con la selección de la carga, la fusión y el afino. El acero para rodamientos de alto contenido de carbono y cromo es un material estándar para elementos rodantes y pistas, como describe NTN, mientras que en otras aplicaciones se utilizan aceros aleados de endurecimiento integral, calidades bainíticas o aceros para endurecimiento superficial. La designación habitual AISI 52100, escrita comúnmente como ASTM A295 Grado 52100 para barras y alambres de calidad para rodamientos, no garantiza una calidad interna idéntica de una colada o productor a otro. Los límites químicos definen un intervalo de composición; no definen el número, tamaño, morfología ni distribución de las inclusiones no metálicas.
La fabricación primaria del acero establece la composición global y elimina parte del oxígeno disuelto, el azufre y otros elementos no deseados. La metalurgia secundaria controla posteriormente los detalles que se vuelven críticos en el contacto de rodadura: la práctica de desoxidación, el tratamiento al vacío, las reacciones entre la escoria y el metal, la temperatura, la agitación, la modificación de inclusiones y las condiciones de colada. El tratamiento con calcio, por ejemplo, puede modificar la forma de las inclusiones, pero una inclusión menos angular no es automáticamente inocua en una pista sometida a grandes tensiones. Su composición química, tamaño, posición respecto al contacto y unión con la matriz circundante siguen siendo importantes.
El acero limpio requiere control a lo largo de toda la ruta. La reoxidación durante el trasvase, la escoria arrastrada, la contaminación por polvo de molde, una práctica deficiente en la artesa y la segregación en la línea central pueden introducir defectos que una prueba final de dureza no detectará. La refusión bajo escoria electroconductora, la refusión por arco al vacío y otras rutas de afino pueden reducir determinadas poblaciones de defectos, pero cada una tiene limitaciones de proceso y debe evaluarse por el material resultante, no únicamente por el nombre del proceso. Posteriormente, la forja o el laminado descomponen la estructura de colada y redistribuyen la segregación; la relación de reducción, la temperatura de deformación y el historial de enfriamiento afectan al bandeado de carburos, al tamaño de grano y a la detectabilidad ultrasónica.
Por tanto, un certificado que indique carbono, cromo, manganeso, silicio, fósforo y azufre solo establece la conformidad química. Por sí mismo, no establece el comportamiento frente a la fatiga por contacto de rodadura. El tratamiento de los aceros para rodamientos del ASM Handbook de 2014 identifica la limpieza y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para obtener una vida elevada frente a la fatiga por contacto de rodadura. Esta jerarquía advierte contra la clasificación de los aceros basándose únicamente en su contenido nominal de carbono o cromo.
Conceptos de fusión y refusión al vacío
El procesamiento al vacío aborda los gases y las inclusiones, pero «fundido al vacío» no corresponde a un único nivel de calidad. La fusión por inducción al vacío (VIM) funde y afina la carga a presión reducida, lo que ayuda a eliminar el hidrógeno disuelto y limita la contaminación atmosférica, al tiempo que permite controlar estrechamente la composición. A continuación, la refusión por arco al vacío (VAR) vuelve a fundir un electrodo consumible bajo vacío. La solidificación controlada puede reducir la segregación y los huecos, y producir un lingote más limpio y uniforme. Una ruta VIM-VAR suele denominarse fusión en doble vacío.
El objetivo no es simplemente aumentar la dureza. Un menor contenido de hidrógeno reduce el riesgo de descascarillado y agrietamiento interno; un mejor control de la solidificación reduce la segregación perjudicial; y una menor carga de inclusiones reduce la concentración local de tensiones bajo un contacto hertziano repetido. Los resultados de NASA de 1987 son importantes en este contexto porque sitúan el historial de procesamiento junto a la química y, en ocasiones, por delante de ella como determinante de la vida útil. Dos coladas dentro de la misma especificación nominal pueden responder de manera diferente al recocido de globulización, la austenización, el temple y el revenido porque difieren en su segregación previa y en sus poblaciones de carburos.
La refusión también implica compromisos. La calidad del electrodo, la estabilidad del arco, la velocidad de fusión y la geometría del lingote influyen en la segregación y los defectos. Una colada refundida sigue necesitando forja, tratamiento térmico e inspección. El tratamiento al vacío no puede corregir una microestructura final desfavorable ni eliminar una quemadura de rectificado en la pista. Tampoco elimina la necesidad de controlar la lubricación y la contaminación durante el servicio. Un trabajo experimental comunicado a través del U.S. Department of Energy en 2024 constató que el agua disuelta o libre en el lubricante aumentaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia blanca de ataque químico en las interfaces de las grietas. El procesamiento del material y las condiciones de funcionamiento confluyen en el contacto.
Después de la fabricación del acero, la distinción de ASTM STP 1327 entre endurecimiento integral, endurecimiento superficial y modificación de la superficie ayuda a definir qué debe comprobarse. Los aceros martensíticos o bainíticos endurecidos integralmente presentan una sección endurecida a través de todo el componente de trabajo. Los aceros endurecidos superficialmente proporcionan una superficie dura enriquecida en carbono sobre un núcleo más blando y tenaz, lo que puede mejorar la resistencia a la indentación y favorecer el soporte de las tensiones subsuperficiales. La modificación de la superficie puede incluir rectificado controlado, superacabado, nitruración u otros tratamientos que alteren la rugosidad, la tensión residual o la dureza cercana a la superficie. Estas rutas modifican el campo de tensiones; no hacen irrelevantes las inclusiones.
Inspección de la limpieza y la microestructura
La metalografía vincula la ruta de producción con la estructura que realmente soporta la carga. Una sección pulida y atacada puede revelar el tamaño de grano de la austenita previa, la martensita o bainita, las redes de carburos, el bandeado, la descarburación, las grietas de temple y los constituyentes anómalos. La microscopía óptica suele complementarse con microscopía electrónica de barrido y análisis de dispersión de energía cuando es necesario identificar una inclusión o el origen de una grieta. La cuestión no es únicamente si el acero es duro, sino si su matriz y sus segundas fases proporcionan una estructura estable y resistente al agrietamiento.
La clasificación de inclusiones mide la cantidad, el tipo, el tamaño y la distribución de la materia no metálica conforme a un método de comparación especificado, como ASTM E45. Las clasificaciones de inclusiones de óxido, sulfuro, silicato y morfología globular pueden revelar diferencias que la composición global oculta. El análisis automatizado de inclusiones puede añadir datos sobre la distribución de tamaños y mapas de inclusiones, mientras que la inspección ultrasónica puede detectar discontinuidades internas de mayor tamaño en un volumen de producción. Una clasificación es un resultado de muestreo, no una predicción directa de la vida útil: una inclusión poco frecuente situada cerca de la región de máxima tensión cortante subsuperficial puede dominar el fallo de un rodamiento, incluso cuando la clasificación media parece aceptable.
La evaluación de los carburos es igualmente necesaria en los aceros de alto contenido de carbono y cromo. Unas redes excesivas de carburos, carburos gruesos no disueltos, el bandeado de carburos o una globulización deficiente pueden favorecer el agrietamiento, perjudicar la tenacidad y producir una respuesta irregular durante la austenización. Las mediciones deben abordar el tamaño, el número, la fracción de área y la distribución de los carburos. NASA identifica específicamente estas cuatro características —junto con la dureza, la austenita retenida y el tamaño de grano— como variables que afectan a la vida frente a la fatiga de los elementos rodantes.
La medición de la dureza verifica la respuesta del tratamiento térmico mediante una escala y unas ubicaciones especificadas, en lugar de una única lectura superficial conveniente. La austenita retenida requiere una medición independiente, normalmente mediante difracción de rayos X, porque dos piezas con la misma dureza Rockwell pueden contener cantidades diferentes que se transformen o experimenten cambios dimensionales durante el servicio. La inspección dimensional comprueba posteriormente la geometría de la pista, la redondez, la ondulación, el descentramiento, la profundidad de capa, los daños de rectificado y la rugosidad superficial. La geometría del contacto y la distribución de la carga determinan las tensiones calculadas, por lo que un acero químicamente conforme con una geometría deficiente no constituye un sistema de fatiga conforme.
ISO 281:2007 calcula las capacidades de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero endurecido para rodamientos de alta calidad; su vida nominal básica es la vida asociada con una fiabilidad del 90 %. Schaeffler y JTEKT definen, por tanto, L10 estadísticamente como el número de revoluciones alcanzado o superado por el 90 % de los rodamientos aparentemente idénticos antes de las primeras indicaciones de fatiga del material. La vida ajustada considera además la lubricación, la contaminación, la fiabilidad y la carga límite de fatiga. El control de calidad establece la capacidad del material. No convierte un certificado químico en una garantía de L10.
Aceros para Rodamientos Templados en Masa frente a Aceros Cementados
Los aceros para rodamientos suelen dividirse en dos arquitecturas de material: aceros templados en masa, cuya sección útil es dura desde la superficie de contacto hacia el interior, y aceros cementados, cuya capa exterior dura está sostenida por un núcleo más tenaz y con menor contenido de carbono. La distinción no consiste simplemente en elegir entre “duro” y “blando”. Determina cómo se gestionan las tensiones de contacto, las tensiones cortantes subsuperficiales, las cargas de impacto, el crecimiento de grietas y las deformaciones producidas durante la fabricación.
Ninguna de las dos arquitecturas garantiza por sí sola una vida útil determinada del rodamiento. ISO 281:2007 define métodos para calcular las capacidades de carga dinámica y la vida nominal básica de rodamientos fabricados con acero endurecido para rodamientos de alta calidad; su vida nominal básica es la vida asociada con una fiabilidad del 90 %. Schaeffler y JTEKT también definen L10 como el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de que aparezcan las primeras indicaciones de fatiga del material. Este resultado estadístico describe una población de rodamientos, no un valor de dureza.
Dureza uniforme en toda la sección
Los aceros para rodamientos templados en masa suelen ser calidades de alto contenido de carbono y cromo, como AISI/SAE 52100, también designado como 100Cr6 en EN ISO 683-17 y SUJ2 en JIS G 4805. NTN identifica el acero de alto contenido de carbono y cromo para rodamientos como un material estándar para elementos rodantes y pistas de rodadura. Tras la austenización, el temple y el revenido, el acero desarrolla una estructura predominantemente martensítica que contiene carburos finamente distribuidos. El endurecimiento bainítico en masa es otra vía empleada en determinados diseños de rodamientos y tratamientos térmicos, con un ciclo de transformación seleccionado para obtener la resistencia, la estabilidad dimensional y el comportamiento frente a la fatiga requeridos.
La principal ventaja es la continuidad. La pista de rodadura o el elemento rodante no pasa bruscamente de una capa dura a un interior considerablemente más blando. Por tanto, las tensiones subsuperficiales encuentran un material con una resistencia ampliamente similar en toda la zona cargada, lo que resulta adecuado para muchos contactos de rodadura convencionales. Esto es especialmente útil cuando las tensiones ortogonales y cortantes máximas se encuentran por debajo de la superficie, como ocurre en los contactos hertzianos. Toda la sección puede soportar cargas de compresión y de cortadura, mientras que la matriz resiste la deformación plástica alrededor de los carburos y de otros concentradores locales de tensión.
“Dureza uniforme” no significa microestructura uniforme. Un aro de rodamiento de 52100 puede presentar variaciones en la martensita, la austenita retenida, el tamaño y la distribución de los carburos y el tamaño de grano de la austenita previa a la transformación, a lo largo de su sección. La respuesta al tratamiento térmico también depende del espesor de la sección y de las condiciones de enfriamiento. En 1987, NASA informó de que la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida a fatiga de los elementos rodantes. Un exceso de austenita retenida puede transformarse durante el servicio y contribuir a cambios dimensionales; un tamaño excesivo de los carburos o la segregación pueden crear puntos locales de iniciación de grietas incluso cuando la dureza medida se encuentra dentro de la especificación.
La limpieza metalúrgica es igualmente decisiva. El ASM Handbook, 2014, identifica la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada vida a fatiga por contacto de rodadura. Una inclusión próxima a la zona de máxima tensión cortante puede producir un campo local de tracción, iniciar una grieta y dominar la distribución de fallos. Por tanto, la fusión al vacío, la refusión bajo escoria electroconductora, el control de inclusiones y una forja cuidadosa pueden modificar el comportamiento frente a la fatiga más que una alteración moderada de la composición nominal de la aleación. Los ensayos de NASA también constataron que el procesamiento, incluida la fusión en doble vacío, podía afectar considerablemente a la vida útil.
El temple en masa tiene limitaciones. Un aro grande o un componente sometido a cargas elevadas puede desarrollar gradientes de dureza, tensiones residuales y deformaciones durante el temple. La resistencia requerida en toda la sección también puede reducir la tolerancia al impacto o a los daños en los bordes, especialmente cuando la geometría genera concentraciones de tensión. Un perfil de dureza, la medición de la austenita retenida, el examen metalográfico y la inspección dimensional proporcionan más información que una única medición de la dureza superficial.
Superficie endurecida sobre un núcleo más tenaz
Los aceros para rodamientos cementados concentran la máxima dureza en la zona sometida al contacto de rodadura y conservan debajo un núcleo más tenaz y con menor contenido de carbono. Entre las calidades de cementación habituales se incluyen 16MnCr5 conforme a EN ISO 683-3, SAE 5120 y SAE 8620; la selección específica para rodamientos sigue dependiendo del producto aplicable, del plano y de los requisitos de calidad. La cementación o la carbonitruración enriquecen la superficie, seguida de un temple y un revenido para producir una capa martensítica. El núcleo puede conservar un menor contenido de carbono y, por tanto, tolerar mejor que una sección completamente endurecida los impactos, la flexión y las cargas que impulsan el crecimiento de grietas.
La capa debe tener una profundidad suficiente para contener el campo importante de tensiones de contacto bajo la carga, la geometría y las condiciones de servicio especificadas. No existe un valor universal de profundidad de capa que pueda justificarse. Una capa poco profunda puede permitir que la región de elevada tensión cortante alcance la transición entre la capa y el núcleo, donde cambian la dureza, la tensión residual y la microestructura. Una capa más profunda aumenta el tiempo de procesamiento y puede incrementar la deformación, la austenita retenida o las grietas relacionadas con el temple si el tratamiento no se controla adecuadamente. Por tanto, la profundidad de capa debe definirse mediante perfiles de dureza, criterios de profundidad efectiva de cementación, distribución calculada de tensiones y validación bajo cargas representativas, no mediante un número genérico copiado de otro rodamiento.
La región de transición es tan importante como los valores nominales de la superficie y del núcleo. No debe contener una debilidad marcada causada por una precipitación excesiva de carburos, gradientes de carbono, productos de transformación blandos o tensiones residuales desfavorables. Un perfil correctamente diseñado puede situar una tensión residual de compresión cerca de la superficie, favorecer la resistencia a la apertura de grietas y conservar un núcleo capaz de absorber energía de impacto. Sin embargo, el núcleo no sustituye a un diseño correcto del contacto. Si una grieta se inicia en una inclusión no metálica, una quemadura de rectificado, una abolladura superficial o una marca causada por contaminación del lubricante, la tenacidad del núcleo puede no impedir la fatiga por contacto de rodadura.
La cementación también introduce un problema dimensional. La capa enriquecida en carbono, la transformación durante el temple y el revenido posterior pueden producir cambios en el diámetro, la redondez y el perfil de la pista de rodadura. La deformación es especialmente importante en aros delgados, aros grandes, contactos abombados y componentes que requieren un control estricto de la precarga o del juego. Las sobremedidas de mecanizado, el diseño de los dispositivos de sujeción, el control del temple y el rectificado final deben planificarse conjuntamente. La arquitectura cementada solo tiene valor mecánico si el rodamiento acabado conserva la geometría prevista.
Criterios de selección para cargas de impacto y fatiga
La elección depende de la trayectoria de las cargas, no de una clasificación general de los tipos de acero. Un acero martensítico o bainítico templado en masa suele ser adecuado cuando la geometría del contacto está bien controlada, el impacto es limitado, las dimensiones de la sección permiten un tratamiento térmico fiable y el requisito principal es la resistencia a tensiones hertzianas repetidas. Puede proporcionar una estructura portante coherente y un concepto de material más sencillo. Esto no lo hace inmune a las inclusiones, al fallo de la lubricación o a la contaminación.
El endurecimiento superficial mediante cementación resulta atractivo cuando un aro de rodamiento o un elemento rodante debe combinar una capa de contacto muy resistente con una mayor tolerancia al impacto, los choques, la flexión o la propagación de fracturas en el interior. Los rodamientos de transmisiones automotrices, los rodamientos grandes y las aplicaciones con sobrecargas transitorias pueden beneficiarse de esta separación de funciones, siempre que la profundidad de la capa, la transición y las propiedades del núcleo correspondan al campo de tensiones real. Un núcleo tenaz no puede compensar una pista de rodadura subdimensionada, y una capa dura no puede garantizar la vida a fatiga si su limpieza metalúrgica o su microestructura son deficientes.
La geometría determina dónde se concentran las tensiones. La curvatura de la pista de rodadura, la conformidad, la carga en los bordes, el contacto con las pestañas, la oblicuidad de los rodillos, la precarga y la distribución de cargas pueden hacer que una frontera entre capa y núcleo se encuentre, bien de forma segura, alejada de la zona crítica, bien constituya una debilidad grave. La lubricación y la contaminación modifican posteriormente el proceso de daño: un estudio de 2024 del U.S. Department of Energy informó de que el agua disuelta o libre incrementaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia blanca de ataque en las interfaces de las grietas.
Por tanto, la capacidad del material debe distinguirse de la vida calculada. ISO 281:2007, BS ISO 281:2007, Schaeffler y JTEKT proporcionan el marco para calcular la vida nominal; la vida ajustada tiene además en cuenta la lubricación, la contaminación, la fiabilidad y la carga correspondiente al límite de fatiga. La arquitectura adecuada es aquella cuyo perfil de tensiones, limpieza metalúrgica, microestructura, control de la deformación y tolerancia a la fractura se ajustan a la geometría y a las condiciones de servicio del rodamiento. La dureza nominal por sí sola no puede determinar esta elección.
Aceros para rodamientos aeroespaciales, resistentes a la corrosión y con modificación superficial
ASTM STP 1327 sitúa los aceros aeroespaciales, los aceros resistentes a la corrosión y la modificación superficial junto a los temas centrales de la limpieza de los rodamientos, la fabricación del acero, el temple integral, la cementación, la vida útil de los rodamientos y la fatiga por contacto de rodadura. Esta agrupación resulta útil porque estos materiales no son simplemente versiones más resistentes del acero convencional para rodamientos. Cada uno aborda una limitación de servicio que puede modificar el mecanismo de fallo, la ruta de fabricación o el cálculo de vida útil.
Consideraciones sobre los aceros para rodamientos aeroespaciales
Los rodamientos aeroespaciales pueden estar sometidos a altas velocidades, un suministro reducido de lubricante, grandes variaciones de temperatura, vibraciones, vacío o un acceso restringido para el mantenimiento. Por tanto, el material debe conservar una dureza y una estabilidad dimensional adecuadas, al tiempo que resiste la fatiga por contacto de rodadura bajo una geometría de contacto estrictamente controlada. Estos requisitos pueden entrar en conflicto. Una mayor capacidad para soportar temperaturas elevadas puede requerir una aleación y una condición de revenido que reduzcan la dureza normalmente asociada a los aceros para rodamientos a temperatura ambiente; los diseños de baja densidad o resistentes a la corrosión pueden imponer compromisos diferentes en cuanto al módulo elástico, la población de carburos o el tratamiento térmico.
El acero convencional al cromo con alto contenido de carbono para rodamientos sigue siendo un material de referencia. NTN identifica el acero al cromo con alto contenido de carbono para rodamientos como material estándar para los elementos rodantes y las pistas de rodadura, mientras que los aceros martensíticos o bainíticos templados integralmente constituyen una de las principales familias de aceros para rodamientos identificadas en la revisión de 2011 Steels for bearings. Los aceros cementados forman la otra gran familia: una capa superficial dura soporta el contacto, mientras que un núcleo más tenaz y blando le proporciona apoyo. La elección no se realiza basándose únicamente en la dureza nominal.
En el caso de las calidades aeroespaciales, la cuestión pertinente es cómo se comporta la microestructura completa a través de la profundidad sometida a tensión. En 1987, NASA informó de que la dureza del acero para rodamientos, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida a fatiga de los elementos rodantes. La austenita retenida puede transformarse bajo la tensión de servicio, modificando las dimensiones y la tensión residual. Los carburos gruesos, mal distribuidos o asociados a inclusiones perjudiciales pueden actuar como concentradores de tensión. Los granos finos y un control adecuado de los carburos ayudan, pero ninguno de los dos garantiza la inmunidad frente a la fatiga.
La fabricación del acero puede ser más importante que un pequeño cambio en la composición nominal de la aleación. El procesamiento al vacío, incluida la fusión en doble vacío cuando así se especifica para determinadas aplicaciones, reduce la población de inclusiones no metálicas perjudiciales y puede mejorar el comportamiento a fatiga. El ASM Handbook afirmó en 2014 que la limpieza del acero y la ausencia de inclusiones no metálicas perjudiciales constituyen el factor individual más importante, después de una microestructura adecuada, para obtener una vida elevada frente a la fatiga por contacto de rodadura. Este hallazgo es especialmente importante en las aplicaciones aeroespaciales, donde una pequeña inclusión puede determinar la vida útil de una pieza sometida a un tratamiento térmico cuidadosamente controlado.
La vida calculada sigue teniendo un significado estadístico definido. ISO 281:2007 proporciona métodos para las capacidades de carga dinámica y la vida nominal básica de los rodamientos fabricados con acero endurecido de alta calidad para rodamientos; su vida nominal básica corresponde a una fiabilidad del 90 %. BS ISO 281:2007 es la adopción británica. En 2024, Schaeffler define L10 como el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de los primeros indicios de fatiga del material. JTEKT establece la misma base del 90 % para los rodamientos fabricados con aceros especificados para rodamientos o materiales equivalentes. La capacidad del material para aplicaciones aeroespaciales no convierte L10 en un intervalo de servicio garantizado. La vida ajustada debe tener en cuenta la lubricación, la contaminación, la fiabilidad y la carga límite de fatiga, además de la carga, la velocidad y la tensión de contacto.
Aceros para rodamientos resistentes a la corrosión
El acero resistente a la corrosión para rodamientos está destinado a entornos con agua, condensación, fluidos de proceso y atmósferas agresivas, pero la resistencia a la corrosión suele consumir parte del margen compositivo utilizado para lograr una elevada dureza y resistencia a la fatiga. Una calidad de acero inoxidable rica en cromo para rodamientos, como AISI 440C, designada X105CrMo17 en EN 10088-3, puede endurecerse hasta obtener una estructura adecuada para rodamientos; sin embargo, su comportamiento depende de la calidad de la fusión, el control de los carburos, el tratamiento térmico, el acabado superficial y el entorno corrosivo real. «Inoxidable» describe la resistencia a un entorno especificado, no la ausencia de corrosión en todas las condiciones de funcionamiento de un rodamiento.
Siguen actuando las mismas variables del sistema. Los cloruros pueden producir picaduras de corrosión localizada, y una picadura constituye un concentrador de tensión superficial grave en un contacto de rodadura. El agua presente en el lubricante crea otra vía de deterioro. Un estudio de 2024 indexado por la Office of Scientific and Technical Information del U.S. Department of Energy concluyó que el agua disuelta o libre incrementaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia blanca de ataque químico en las interfaces de las grietas. Una aleación resistente a la corrosión no puede compensar un lubricante contaminado, un sellado inadecuado, un acabado superficial deficiente o una tensión de contacto excesiva.
El servicio en vacío y a temperaturas elevadas genera compromisos relacionados. En vacío, la selección del lubricante y la desgasificación pueden gobernar el sistema con mayor intensidad que la denominación del acero. A temperaturas elevadas, la estabilidad frente al revenido, los cambios dimensionales, la transformación de la austenita retenida y la degradación del lubricante se convierten en preocupaciones centrales. Una calidad que posea una dureza suficiente a temperatura ambiente puede perder una resistencia útil a la fatiga tras una exposición prolongada si su microestructura cambia. Por el contrario, una aleación seleccionada por su estabilidad térmica puede requerir cargas de contacto diferentes o un modelo de vida útil distinto. Por tanto, la selección del material debe especificar el intervalo de temperaturas, la atmósfera, el lubricante, la presión de contacto y la tolerancia dimensional, en lugar de limitarse a nombrar un acero inoxidable o aeroespacial.
Modificación superficial y modos de fallo alterados
La modificación superficial cambia las condiciones de la zona próxima a la superficie: la dureza, la tensión residual, la fricción, la rugosidad, la resistencia al desgaste o el comportamiento frente a la corrosión. La cementación modifica el perfil de dureza y sitúa un núcleo tenaz bajo la capa endurecida. La nitruración introduce una capa endurecida enriquecida en nitrógeno. Otros tratamientos pueden modificar la química superficial o producir una capa depositada, pero su efecto debe describirse mediante el espesor medido, la adherencia, la rugosidad, la tensión residual y la compatibilidad con el lubricante.
Estos tratamientos pueden desplazar el lugar crítico de fallo. Una superficie más dura puede reducir la deformación plástica y ciertos tipos de desgaste; sin embargo, una capa de compuestos frágil, una quemadura de rectificado, una interfaz deficiente o una tensión residual de tracción pueden iniciar el agrietamiento. Una superficie modificada también puede cambiar la tracción y el deslizamiento, alterando la generación de calor o el comportamiento frente al micropitting. Si una capa se desgasta por completo, el sustrato expuesto puede presentar una dureza y una respuesta frente a la corrosión diferentes de las de la superficie tratada.
En consecuencia, el tratamiento superficial no constituye automáticamente un sustituto del acero limpio ni de un tratamiento térmico correcto. Una inclusión situada por debajo de la zona tratada sigue siendo una inclusión; una pista de rodadura deformada continúa produciendo una geometría de contacto incorrecta; y un lubricante contaminado con agua todavía puede favorecer el micropitting y la fatiga por contacto de rodadura. La vida nominal básica de ISO 281:2007 no debe interpretarse como un beneficio universal atribuible a un recubrimiento o tratamiento. La afirmación admisible es más limitada: un proceso superficial especificado puede mejorar un mecanismo de deterioro concreto bajo cargas, condiciones de lubricación, temperatura y contaminación validadas, al tiempo que introduce o deja expuesto otro modo de fallo.
Cómo diagnosticar un fallo por fatiga de un rodamiento
La investigación de un fallo de rodamiento debe comenzar antes de limpiar, girar o desmontar el rodamiento. Preserve el conjunto tal como se encontró, fotografíe su posición y marque la dirección de la carga, el sentido de giro y las ubicaciones del aro interior, el aro exterior, los elementos rodantes, la jaula, los sellos y el lubricante. Un rodamiento desplazado puede perder las evidencias que permiten distinguir un evento de servicio de una grieta de origen material.

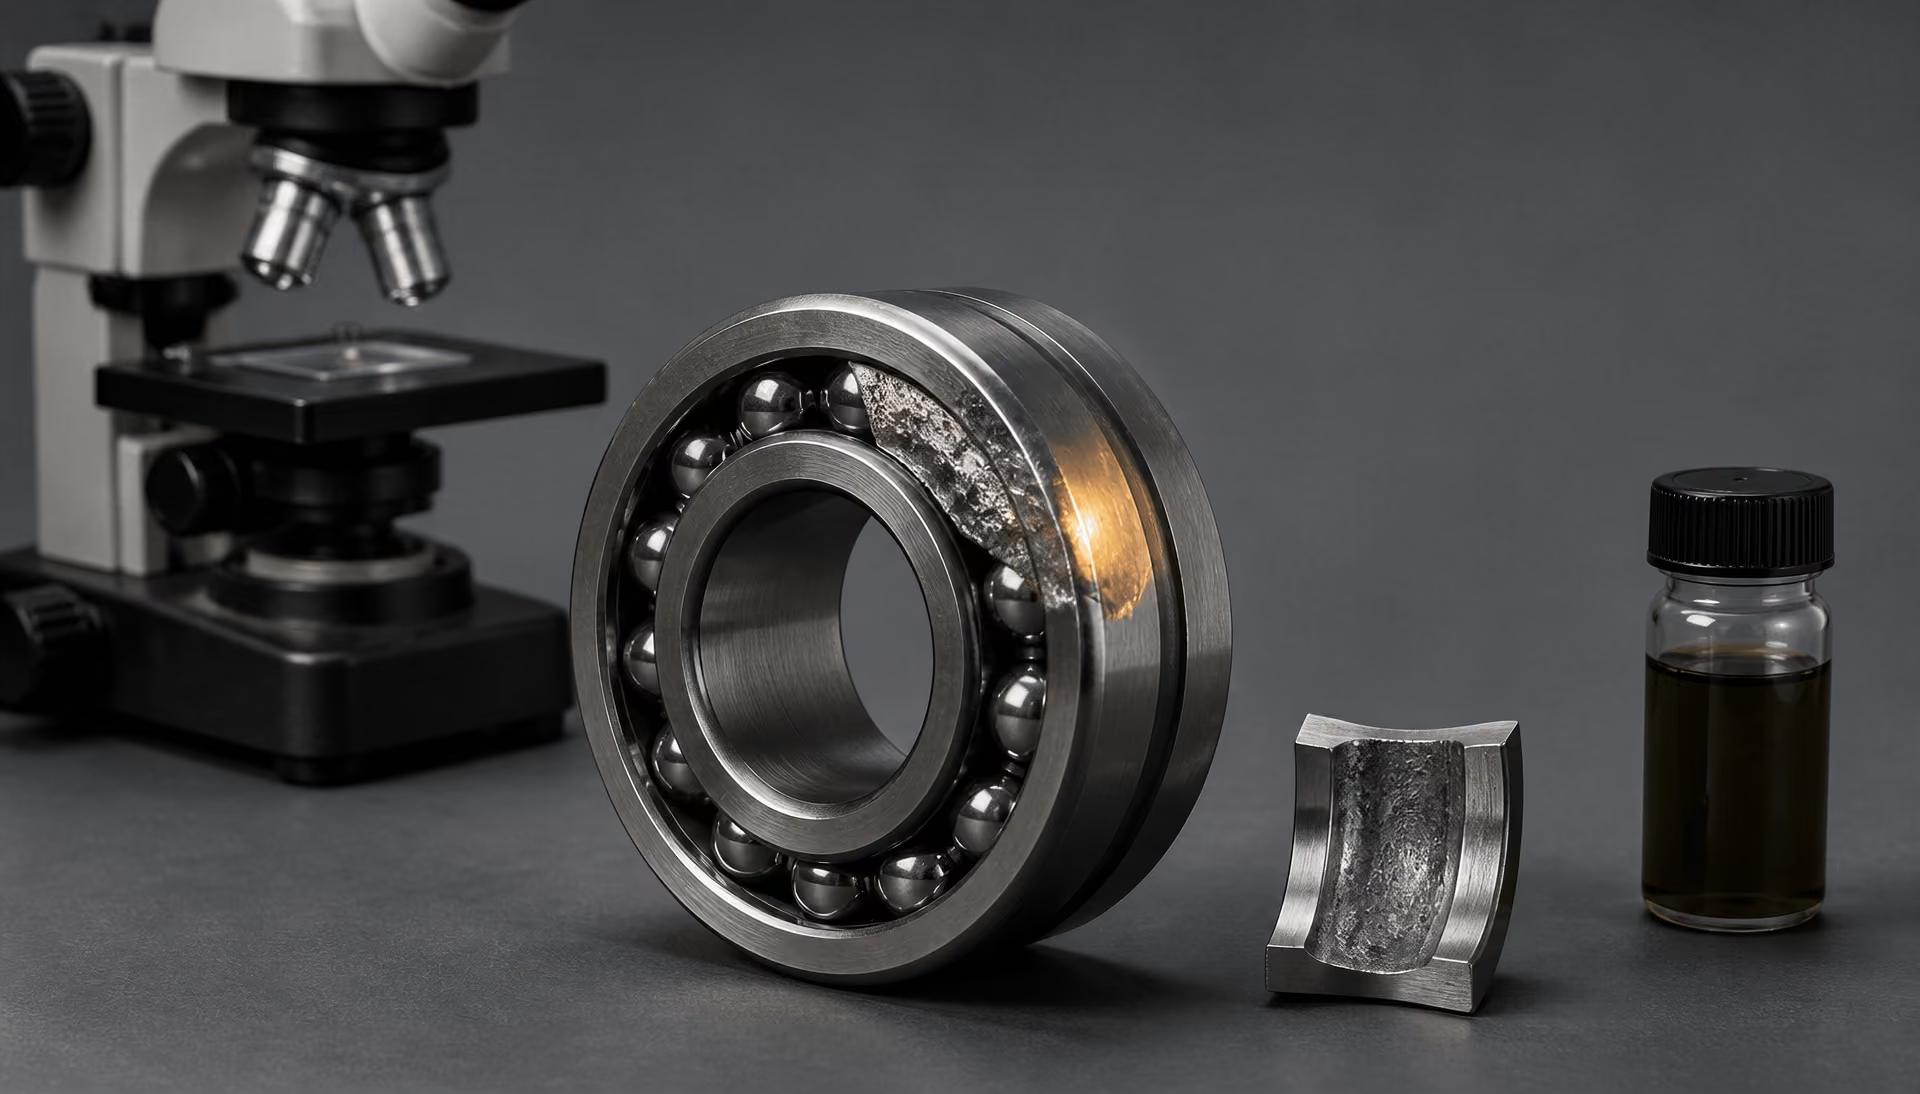
| Área de investigación | Evidencia que debe recopilarse | Qué puede ayudar a distinguir |
|---|---|---|
| Mapa de daños | Desprendimientos superficiales, micropicaduras, hendiduras, embadurnamiento, grietas y posición de la zona cargada | Daños originados en la superficie, fatiga subsuperficial, contaminación o desalineación |
| Lubricante y contaminación | Agua, recuento de partículas, viscosidad, oxidación, metales de desgaste y sellos | Fallo de la lubricación, daños por residuos o deterioro asociado con el agua |
| Geometría e instalación | Holgura, precarga, ajustes, descentramiento, resaltes y alineación | Carga en los bordes, concentración de carga, daños de montaje o distorsión |
| Metalografía | Matriz, inclusiones, carburos, austenita retenida y profundidad de la capa endurecida | Iniciación de grietas de origen material o anomalías del tratamiento térmico |
La primera pregunta no es «¿El acero tenía una dureza suficiente?», sino «¿Dónde comenzó el daño, cómo se propagó y qué tensiones actuaron allí?». La fatiga por contacto de rodadura es el resultado de un sistema. La geometría de contacto, la distribución de la carga, la lubricación, la contaminación, la alineación, el acabado superficial, el tratamiento térmico, las inclusiones y el historial de fabricación pueden producir marcas similares.
ISO 281:2007 y su adopción británica, BS ISO 281:2007, definen las capacidades de carga dinámica calculadas y la vida nominal básica de los rodamientos fabricados con acero de alta calidad endurecido para rodamientos. La vida nominal básica está asociada con una fiabilidad del 90 %, o L10. La descripción de Schaeffler de 2024 define asimismo L10 como el número de revoluciones alcanzado o superado por el 90 % de rodamientos aparentemente idénticos antes de las primeras indicaciones de fatiga del material. Esta definición estadística no predice que todos los rodamientos vayan a fallar con el mismo kilometraje calculado ni identifica la causa de un fallo individual.
Evidencias visuales y dimensionales
Registre el patrón de daño con bajo aumento antes de retirar los depósitos. Trace en un dibujo o sistema de coordenadas los desconchados, micropicaduras, embadurnamiento, rozaduras, decoloración, indentaciones, grietas, descamación, daños en la jaula y marcas de falso brinelado. Observe si el daño está centrado en la zona cargada, concentrado en un hombro, se repite a intervalos iguales a la separación entre los rodillos, está limitado a un borde axial o se distribuye alrededor de toda la pista de rodadura. El patrón suele aportar más información que la picadura de mayor tamaño.
Mida el diámetro de la pista de rodadura, la redondez, la ondulación, la geometría de los hombros, la variación del diámetro de los rodillos, las dimensiones de las pestañas, el juego interno radial y axial y la precarga, cuando corresponda. Compare las mediciones con el plano y las tolerancias del fabricante del rodamiento. Compruebe los ajustes del eje y del alojamiento, los hombros de asiento, el descentramiento, la escuadría y las evidencias de fretting. Una pista de rodadura desgastada o dañada en un solo borde puede indicar una desalineación o una distorsión de montaje, y no una resistencia insuficiente del acero.
Inspeccione la superficie con iluminación oblicua y aumento calibrado. Las indentaciones agudas y aproximadamente circulares, con rebordes elevados, sugieren el paso de residuos duros a través del contacto. Una indentación puede convertirse en un concentrador local de tensiones y generar posteriormente un desconchado por fatiga, haciendo que el daño causado por residuos se parezca a un fallo iniciado en una inclusión. Las indentaciones repetidas a intervalos regulares correspondientes a los elementos rodantes respaldan la hipótesis de contaminación, pero una sola indentación grande puede deberse a daños de montaje o a un impacto con el rodamiento estacionario.
Recoja lubricante del rodamiento, el alojamiento, el filtro, el drenaje y el tapón magnético. Registre el grado de viscosidad, el paquete de aditivos, el intervalo de cambio, la cantidad, la temperatura de funcionamiento y las prácticas de reposición. Cuando aún haya muestras disponibles, analícelas para determinar el recuento de partículas, el agua, la oxidación, el cambio de viscosidad y los metales de desgaste. Registre la velocidad, el espectro de carga, los eventos de choque, el ciclo de trabajo, la temperatura, la fecha de montaje, las horas de servicio y cualquier sobrecarga o agarrotamiento. La contaminación por agua merece especial atención: un trabajo experimental comunicado por el U.S. Department of Energy en 2024 relacionó el agua disuelta o libre con un aumento de las micropicaduras y de las grietas por fatiga de contacto de rodadura, incluida la presencia de materia de ataque blanco en las interfaces de las grietas.
Inspeccione los sellos, los respiraderos, las pantallas, las vías de purga de grasa y las juntas del alojamiento. La entrada de suciedad, la condensación y las operaciones de lavado pueden ser más importantes que la especificación nominal del lubricante. Una película lubricante demasiado delgada para el contacto, debido a una viscosidad baja, una temperatura elevada, un suministro inadecuado o una velocidad excesiva, aumenta la interacción entre las asperezas y la formación de grietas iniciadas en la superficie. Una superficie dañada puede ocultar entonces el problema de lubricación original.
Examen metalográfico y fractográfico
Después de documentar el estado, seccione la región afectada atravesando el origen aparente de la grieta y una zona de comparación no dañada. No elimine mediante rectificado el origen durante la limpieza. Utilice primero un método de limpieza con disolvente y baja fuerza, conserve las partículas sueltas para su análisis y prepare un plan de seccionado que preserve la superficie y la trayectoria de la grieta superficial y subsuperficial.
Examine las secciones transversales pulidas y atacadas mediante microscopía óptica y, cuando sea necesario, mediante microscopía electrónica de barrido con espectroscopia de energía dispersiva. Determine si el rodamiento está fabricado con un acero martensítico o bainítico endurecido en todo su espesor, o con un acero cementado que tenga una capa superficial más dura sobre un núcleo más blando. NTN identifica el «acero de rodamientos al cromo y alto contenido de carbono» como un material estándar para elementos rodantes y pistas de rodadura; entre las especificaciones comunes se incluyen SAE 52100 y sus equivalentes nacionales, pero el certificado real de colada y la designación del plano deben regir la evaluación.
Mida la profundidad de la capa cementada, el gradiente de dureza, la dureza del núcleo, la austenita retenida, el tamaño de grano de la austenita previa, el tamaño y la distribución de los carburos, la descarburación y la segregación. NASA informó en 1987 de que la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos influyen en la vida a fatiga de los elementos rodantes. Estas variables constituyen evidencias, pero por sí solas no permiten establecer un diagnóstico de conformidad o no conformidad. Un perfil de dureza puede revelar un tratamiento térmico incorrecto, pero un valor de dureza satisfactorio no puede demostrar que el acero estuviera limpio ni que el rodamiento funcionara en condiciones de servicio aceptables.
Determine la ubicación de las inclusiones no metálicas con respecto al origen de la grieta. Utilice la metalografía y, cuando sea necesario, el análisis automatizado de inclusiones o SEM-EDS para distinguir óxidos, sulfuros, silicatos, nitruros, carburos y partículas relacionadas con el procesamiento. El ASM Handbook (ASM International, 2014) identifica la limpieza y la ausencia de inclusiones no metálicas perjudiciales como el factor más importante, después de una microestructura adecuada, para alcanzar una vida elevada a fatiga por contacto de rodadura. Una grieta subsuperficial que irradia desde una inclusión grande o angular, con una progresión de fatiga hacia la pista de rodadura, respalda un mecanismo de origen material. Sin embargo, esto no excluye una sobrecarga de contacto o una lubricación deficiente que haya elevado la tensión local.
El examen fractográfico debe distinguir entre una progresión suave de fatiga, caras de grieta frotadas, facetas frágiles, sobrecarga dúctil y desgarro adhesivo. Las grietas iniciadas en la superficie suelen conectarse con micropicaduras, indentaciones o material embadurnado. Las grietas subsuperficiales pueden formarse alrededor de inclusiones o agrupaciones de carburos. La materia de ataque blanco puede aparecer a lo largo de algunas interfaces de grieta, incluidos los fallos asociados con el agua, pero su sola presencia no identifica el agua como causa iniciadora.
Distinguir los defectos del material de las causas operativas
Separe las observaciones en tres columnas: hechos establecidos, mecanismos plausibles y supuestos no comprobados. Por ejemplo, «desconchado en el borde de la zona cargada» es una observación; «desalineación» es un mecanismo; «la distorsión del alojamiento lo causó» es un supuesto hasta que las mediciones de descentramiento, los ajustes y los registros de montaje lo respalden.
Las evidencias relacionadas con el material adquieren mayor fuerza cuando coinciden varios hallazgos: una inclusión en el origen de la grieta, un contenido anómalo de inclusiones, segregación, redes de carburos, una profundidad de capa incorrecta o una condición de tratamiento térmico fuera de especificación. El historial de procesamiento es importante. La publicación Steels for Bearings (2011) distingue los aceros martensíticos o bainíticos endurecidos en todo su espesor de los aceros cementados y destaca la iniciación de la fatiga relacionada con las inclusiones. NASA también informó de que procesos como la fusión en doble vacío pueden afectar la vida a fatiga más intensamente que la composición química por sí sola.
Las evidencias relacionadas con el funcionamiento adquieren mayor fuerza cuando el daño coincide con el historial de servicio: campos de indentaciones con residuos coincidentes, carga en el borde con una desalineación medible, falta de lubricante con superficies embadurnadas o sobrecalentadas, o exposición al agua con micropicaduras y redes de grietas. Pueden coexistir varias causas. Un acero limpio puede fallar bajo una tensión de contacto excesiva, mientras que un rodamiento sin inclusiones puede resultar dañado por la contaminación antes de que se desarrolle la fatiga clásica.
Por último, compare el fallo observado con la vida calculada, pero no trate el cálculo como un veredicto forense. JTEKT afirma que la capacidad de carga dinámica básica representa la capacidad frente a la fatiga de rodadura y que L10 corresponde a una fiabilidad del 90 % para rodamientos fabricados con aceros para rodamientos especificados o materiales equivalentes. La vida ajustada incorpora efectos como la lubricación, la contaminación, la fiabilidad y la carga límite de fatiga. Una fotografía, un valor de dureza o un cálculo de L10 no pueden establecer la causa raíz. La conclusión debe basarse en el mapa de daños, el historial de funcionamiento, las comprobaciones dimensionales, la microestructura de las secciones, la morfología de las grietas y las evidencias de que se han puesto a prueba las explicaciones alternativas.
Un Marco Basado en Normas para Comparar Aceros para Rodamientos
Qué puede y qué no puede comparar la norma ISO 281
La norma ISO 281:2007 proporciona un marco de cálculo para las capacidades de carga dinámica de los rodamientos y su duración nominal básica. Su duración nominal básica, , es el número de revoluciones que se espera que alcance o supere el 90 % de los rodamientos aparentemente idénticos antes de que aparezcan los primeros indicios de fatiga del material. BS ISO 281:2007 es la adopción británica de la misma norma. Se trata de una definición estadística, no de una promesa de que todos los rodamientos alcanzarán el número indicado.
El cálculo comienza con la geometría del rodamiento, la carga, la velocidad y la capacidad de carga dinámica básica aplicable. Por tanto, resulta útil al comparar dos diseños de rodamientos en condiciones de funcionamiento definidas. JTEKT describe la capacidad de carga dinámica básica como una medida de la capacidad frente a la fatiga de rodadura, mientras que Schaeffler define utilizando la misma base de fiabilidad del 90 %. Ninguna de estas descripciones significa que un rodamiento fabricado con un acero más duro tenga automáticamente una vida calculada superior. La capacidad depende del sistema del rodamiento y de las hipótesis en las que se basa la clasificación.
La norma ISO 281:2007 tampoco es una norma de cualificación de materiales. No certifica un ciclo de tratamiento térmico, no especifica una población aceptable de inclusiones, no verifica la estabilidad de la austenita retenida ni demuestra que una determinada ruta de fabricación del acero resistirá los daños en servicio. Su cálculo de la vida básica está asociado a rodamientos fabricados con acero templado para rodamientos de alta calidad, pero la «alta calidad» debe demostrarse mediante controles e inspecciones del material, no inferirse únicamente a partir del grado nominal.
La duración nominal ajustada hace más clara esta distinción. Según el método de cálculo y la aplicación del fabricante, los factores de ajuste tienen en cuenta la lubricación, la contaminación, la fiabilidad y la carga correspondiente al límite de fatiga. Estos factores abordan condiciones de servicio que el valor básico de no representa por completo. La geometría del contacto y la distribución de la carga también son importantes: la carga en los bordes, la desalineación y la carga desigual de los elementos rodantes pueden elevar la tensión local incluso cuando la carga de catálogo no varía. El espesor de la película lubricante, la viscosidad, la química de los aditivos, los residuos y el agua determinan si la tensión subsuperficial calculada actúa en un contacto relativamente limpio o sobre una superficie dañada por micropitting.
Una ecuación normalizada de vida no puede distinguir entre dos coladas de acero nominalmente idénticas a menos que sus diferentes estados materiales se incorporen a los datos de entrada o a las pruebas de cualificación. Esta limitación es decisiva. La norma ISO 281 compara la capacidad calculada de los rodamientos conforme a un modelo definido; no clasifica todas las condiciones posibles del acero en servicio.
Especificaciones del material frente a evidencias de rendimiento
Una especificación de material establece cómo se supone que debe ser un acero. Puede definir la composición química, las variaciones permisibles, los requisitos de limpieza, las propiedades mecánicas, el tratamiento térmico o los métodos de inspección. No establece automáticamente la vida frente a la fatiga por contacto de rodadura en un diseño concreto de rodamiento.
Los materiales habituales para rodamientos ilustran este aspecto. NTN identifica el acero de alto contenido de carbono y cromo para rodamientos como un material estándar para los elementos rodantes y las pistas de rodadura. Un grado templado en toda su sección, como AISI 52100, también designado como 100Cr6 en los sistemas europeos relacionados con EN e ISO, pertenece a la familia martensítica templada en toda su sección cuando se procesa en la condición habitual para rodamientos. Otros aceros para rodamientos son grados bainíticos templados en toda su sección, mientras que los aceros cementados producen una capa superficial dura sobre un núcleo más tenaz y blando. La revisión de 2011 Steels for bearings separa estas dos familias principales y destaca las inclusiones como posibles iniciadoras de grietas por fatiga de contacto de rodadura.
Estas designaciones no describen la microestructura completa. La dureza es solo una medición. El informe de NASA publicado en 1987 identificó la dureza, la austenita retenida, el tamaño de grano y el tamaño, número y área de los carburos como factores que afectan a la vida frente a la fatiga de los elementos rodantes. La austenita retenida puede transformarse durante el servicio y modificar las dimensiones y la tensión residual. Los carburos excesivos o distribuidos de forma inadecuada pueden crear concentraciones de tensión, mientras que una disolución inadecuada de los carburos puede alterar el carbono disponible para la matriz. El tamaño de grano, el revenido de la martensita y la morfología bainítica también afectan a la respuesta local bajo un contacto de rodadura.
La limpieza del acero merece una consideración especial. El capítulo sobre aceros para rodamientos del ASM Handbook, publicado en 2014, identifica la limpieza y la ausencia de inclusiones no metálicas perjudiciales como el factor individual más importante, después de una microestructura adecuada, para lograr una elevada vida frente a la fatiga de contacto de rodadura. Una inclusión de óxido, sulfuro o naturaleza compleja puede actuar como concentrador de tensiones a una profundidad alcanzada por la tensión cortante alternante máxima. Su tamaño, forma, composición, posición y microestructura circundante influyen en la iniciación de una grieta. Una tabla de composición química no puede revelar esa distribución.
Por tanto, el procesamiento puede ser más importante que un pequeño ajuste de la aleación. La fusión al vacío, la refusión bajo electroescoria, la fusión doble al vacío, la reducción mediante forja, el recocido de globulización, la cementación, el temple y el revenido afectan a las poblaciones de defectos o a la microestructura. NASA informó de que procesos como la fusión doble al vacío podían influir en la vida frente a la fatiga con mayor intensidad que la composición química por sí sola. ASTM STP 1327 sitúa estas cuestiones en el contexto técnico más amplio de la limpieza, la fabricación del acero, el temple en toda la sección, la cementación, los aceros aeroespaciales, los aceros resistentes a la corrosión, la modificación superficial y la vida de los rodamientos.
Las evidencias de rendimiento deben corresponder al uso propuesto. Un ensayo de laboratorio de fatiga de contacto de rodadura sobre probetas pulidas puede aislar la calidad del acero, mientras que un rodamiento en campo experimenta cargas variables, desalineación, degradación del lubricante, residuos y daños de instalación. La evidencia experimental es valiosa, pero antes de transferir sus resultados a un rodamiento de producción deben indicarse la geometría de la probeta, el nivel de tensión, la frecuencia, el lubricante y el criterio de fallo. La contaminación por agua ofrece una advertencia clara: un trabajo experimental comunicado a través del U.S. Department of Energy en 2024 constató que el agua disuelta o libre incrementaba el micropitting y el agrietamiento por fatiga de contacto de rodadura, y se asociaba con materia blanca de ataque en las interfaces de las grietas. Este resultado no puede reducirse a una comparación de durezas.
Lista de comprobación técnica práctica
Lista de comprobación para la comparación de aceros para rodamientos
- Grado y norma Registrar la designación exacta, la norma aplicable, la forma del producto, el proveedor, la colada y el lote.
- Ruta de fabricación del acero Documentar la fusión al aire, la fusión por inducción al vacío (VIM), la refundición por arco al vacío (VAR), la refundición por electroescoria o el procesamiento en doble vacío.
- Limpieza Solicitar las clasificaciones de inclusiones, el método de ensayo, el tipo, el tamaño y la distribución de las inclusiones.
- Tratamiento térmico Registrar la austenización, el temple, el revenido, la austenita retenida, el tamaño de grano y el estado de los carburos.
- Superficie de contacto acabada Comprobar la rugosidad, la ondulación, los daños de rectificado, la redondez, la tensión residual y la geometría de los bordes.
- Condiciones de operación Comparar la carga, la velocidad, la temperatura, la película de lubricante, el agua, las partículas, la holgura, la precarga y la alineación.
Una comparación defendible debe registrar la designación exacta del grado y la norma de material aplicable, no limitarse a «acero para rodamientos» o «acero al cromo». Debe indicarse si la pieza es AISI 52100, 100Cr6, un grado de cementación especificado u otra designación, así como identificar la forma del producto y la trazabilidad de la colada o del lote del proveedor.
Debe registrarse la ruta de fabricación del acero: fusión convencional al aire, fusión por inducción al vacío, refusión bajo electroescoria, refusión por arco al vacío o procesamiento doble al vacío. Deben solicitarse las clasificaciones de inclusiones y el método de inspección, incluidas las inclusiones de mayor tamaño observadas, su tipo y su distribución. Las afirmaciones sobre limpieza que no indiquen un método de ensayo son difíciles de comparar.
El registro del tratamiento térmico debe incluir la temperatura y el tiempo de austenización, el medio de temple, el ciclo de revenido, las condiciones de transformación bainítica cuando sean aplicables y la dureza medida a través de la sección. Deben añadirse el contenido de austenita retenida y su método de medición, el tamaño de grano, la descripción de la martensita o la bainita y el tamaño, número, fracción de área y distribución de los carburos. En los componentes cementados, debe registrarse la profundidad de la capa cementada o carbonitrurada, la profundidad efectiva de la capa, el perfil de carbono superficial, la dureza del núcleo y el perfil de transición.
A continuación, debe examinarse el contacto fabricado. El acabado superficial, la ondulación, las quemaduras de rectificado, la tensión residual, la redondez, la forma de la pista de rodadura y la geometría de los bordes pueden modificar la tracción y la tensión locales. El registro operativo debe identificar el espectro de carga, la velocidad, la temperatura, el régimen de lubricación, la viscosidad, el envejecimiento del lubricante, la química de los aditivos, el contenido de agua y la contaminación sólida. Deben incluirse los controles de filtración y limpieza, en lugar de considerar suficiente el tipo de lubricante.
Por último, deben verificarse la distribución de la carga y las condiciones de aplicación: cargas radiales y axiales, precarga o juego, desalineación, ajustes del eje y del alojamiento, método de instalación, vibraciones y sobrecargas transitorias. Debe compararse el cálculo declarado conforme a ISO 281:2007 con las hipótesis de duración ajustada y con las pruebas específicas del rodamiento o las evidencias de campo.
Las normas de cálculo, las normas de materiales, los manuales técnicos y los estudios experimentales responden a preguntas diferentes. ISO 281 proporciona un marco para la clasificación de la vida; las normas de materiales definen o controlan el estado del acero; los manuales técnicos organizan los conocimientos establecidos sobre metalurgia y mecanismos de fallo; y los experimentos evalúan materiales y variables de servicio concretos. Ninguno sustituye a los demás. Un razonamiento fiable sobre la vida de los rodamientos requiere vincular los cálculos basados en normas con una metalurgia verificada y con las condiciones reales de servicio.
Referencias
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html