




बियरिंग स्टील को किन प्रभावों का प्रतिरोध करना चाहिए
साधारण स्लाइडिंग घिसाव के बजाय रोलिंग संपर्क
बियरिंग रेसवे केवल स्थिर संपीडन भार को सहारा नहीं देता। कोई रोलिंग एलिमेंट बार-बार इनर रिंग, आउटर रिंग या दोनों के संपर्क में आता-जाता है, जबकि प्रत्येक घूर्णन के दौरान संपर्क क्षेत्र स्टील के भीतर आगे बढ़ता रहता है। भार एक छोटे, वक्राकार क्षेत्र में केंद्रित होता है, इसलिए स्थानीय दाब अधिक रहता है, भले ही बियरिंग पर बाहर से लगाया गया भार कम दिखाई दे। संपर्क मुख्यतः प्रत्यास्थ होता है: रेसवे और रोलिंग एलिमेंट भार के कारण थोड़ा विकृत होते हैं, हर्ट्ज़ियन संपर्क क्षेत्र बनाते हैं और संपर्क दूर हटते ही अपना आकार पुनः प्राप्त कर लेते हैं।
यह दोहराया जाने वाला प्रत्यास्थ भार रोलिंग-संपर्क सेवा को साधारण स्लाइडिंग घिसाव से अलग करता है। स्लाइडिंग घिसाव मुख्यतः इंटरफेस पर सापेक्ष गति, घर्षण, आसंजन, घर्षणजनित क्षरण और सतह-सामग्री के हटने से नियंत्रित होता है। किसी रोलिंग बियरिंग में स्थूल स्तर पर बहुत कम स्लाइडिंग हो सकती है और फिर भी वह दिखाई देने वाली सतह के नीचे थकान के कारण विफल हो सकती है। कुछ स्लाइडिंग अवश्य होती है, विशेषकर स्पिन, तिर्यकता, विभेदित वक्रता या अपर्याप्त गतिजीविकी के कारण, लेकिन यह दोहराए जाने वाले केंद्रित संपर्क के ऊपर आरोपित होती है, उसका स्थान नहीं लेती।
रेसवे और रोलिंग एलिमेंट भी भार को समान रूप से साझा नहीं करते। बियरिंग की ज्यामिति, आंतरिक क्लियरेंस, असंरेखण, रिंग का विरूपण और भार की दिशा यह निर्धारित करते हैं कि कौन-से एलिमेंट सबसे अधिक बल वहन करेंगे। इसलिए SKF का संपर्क-ज्यामिति और भार-वितरण संबंधी विश्लेषण, पदार्थ की स्थिति और स्नेहन के साथ तनाव-गणना को भी शामिल करता है। यदि माउंटिंग, शाफ्ट का विक्षेपण, हाउसिंग का विरूपण या संदूषण भार-वितरण को बदल दे, तो नाममात्र रूप से समान बियरिंग में स्थानीय तनाव बहुत अलग विकसित हो सकते हैं।
क्षति-संबंधी शब्द
- घिसाव
- सतही अंतःक्रिया के माध्यम से पदार्थ का हटना या विस्थापन।
- प्लास्टिक विकृति
- स्थायी धँसाव, उभार या चपटे क्षेत्र, जो तब बनते हैं जब स्थानीय दाब उपज-प्रतिरोध से अधिक हो जाता है।
- सूक्ष्म-पिटिंग
- खुरदरेपन, अपर्याप्त स्नेहक-फिल्म और उभार-तनाव से संबद्ध सतही-थकान के छोटे गड्ढे।
- रोलिंग-संपर्क थकान
- बार-बार लगने वाले रोलिंग-तनाव के अधीन दरारों का क्रमिक आरंभ और बढ़ना, जिसके बाद प्रायः परत-उखड़ना होता है।
क्षति से संबंधित कई पदों को पर्यायवाची नहीं माना जाना चाहिए। घिसाव सतही अंतःक्रिया के माध्यम से पदार्थ को हटाता या विस्थापित करता है। जब संपर्क-दाब स्थानीय पराभव-प्रतिरोध से अधिक हो जाता है, तो प्लास्टिक विरूपण के कारण डेंट, उभरी हुई धारियाँ या स्थायी रूप से चपटे क्षेत्र बनते हैं; ऐसा अक्सर तब होता है जब मलबा संपर्क क्षेत्र से होकर गुजरता है। माइक्रोपिटिंग में बहुत छोटे सतही थकान-गर्त शामिल होते हैं, जो खुरदरेपन, अपर्याप्त स्नेहक-फिल्म और स्थानीय उभार-तनाव से संबंधित होते हैं। रोलिंग-संपर्क थकान दोहराए जाने वाले रोलिंग तनाव के अधीन दरारों के क्रमिक आरंभ और वृद्धि की प्रक्रिया है; यह सतह के नीचे शुरू हो सकती है और बाद में रेसवे पर स्पॉलिंग उत्पन्न कर सकती है।
इसलिए किसी कठोर कण से बना डेंट, थकानजनित स्पॉल के समान घटना नहीं है, हालांकि डेंट तनाव-सांद्रक बनकर इनमें से किसी एक की गति बढ़ा सकता है। इसी प्रकार, पॉलिश जैसी दिखाई देने वाली रेसवे में भी सतह के नीचे क्षति मौजूद हो सकती है। केवल सतह का दृश्य रूप यह निर्धारित नहीं कर सकता कि थकान-आयु कितनी शेष है।
NTN के अनुसार, उच्च-कार्बन क्रोमियम बियरिंग स्टील रोलिंग एलिमेंट और रेसवे के लिए एक मानक पदार्थ है। एक प्रचलित पदनाम AISI 52100 है, जो यूरोपीय बियरिंग-स्टील प्रथा में सामान्यतः 100Cr6 के अनुरूप होता है। यह पदनाम रासायनिक संघटन और उत्पाद-वर्ग की पहचान करता है; यह समान स्वच्छता, कार्बाइड-वितरण, ऊष्मा-उपचार, अवशिष्ट तनाव या सेवा-आयु की गारंटी नहीं देता।
सतह के नीचे का तनाव और पदार्थ की थकान

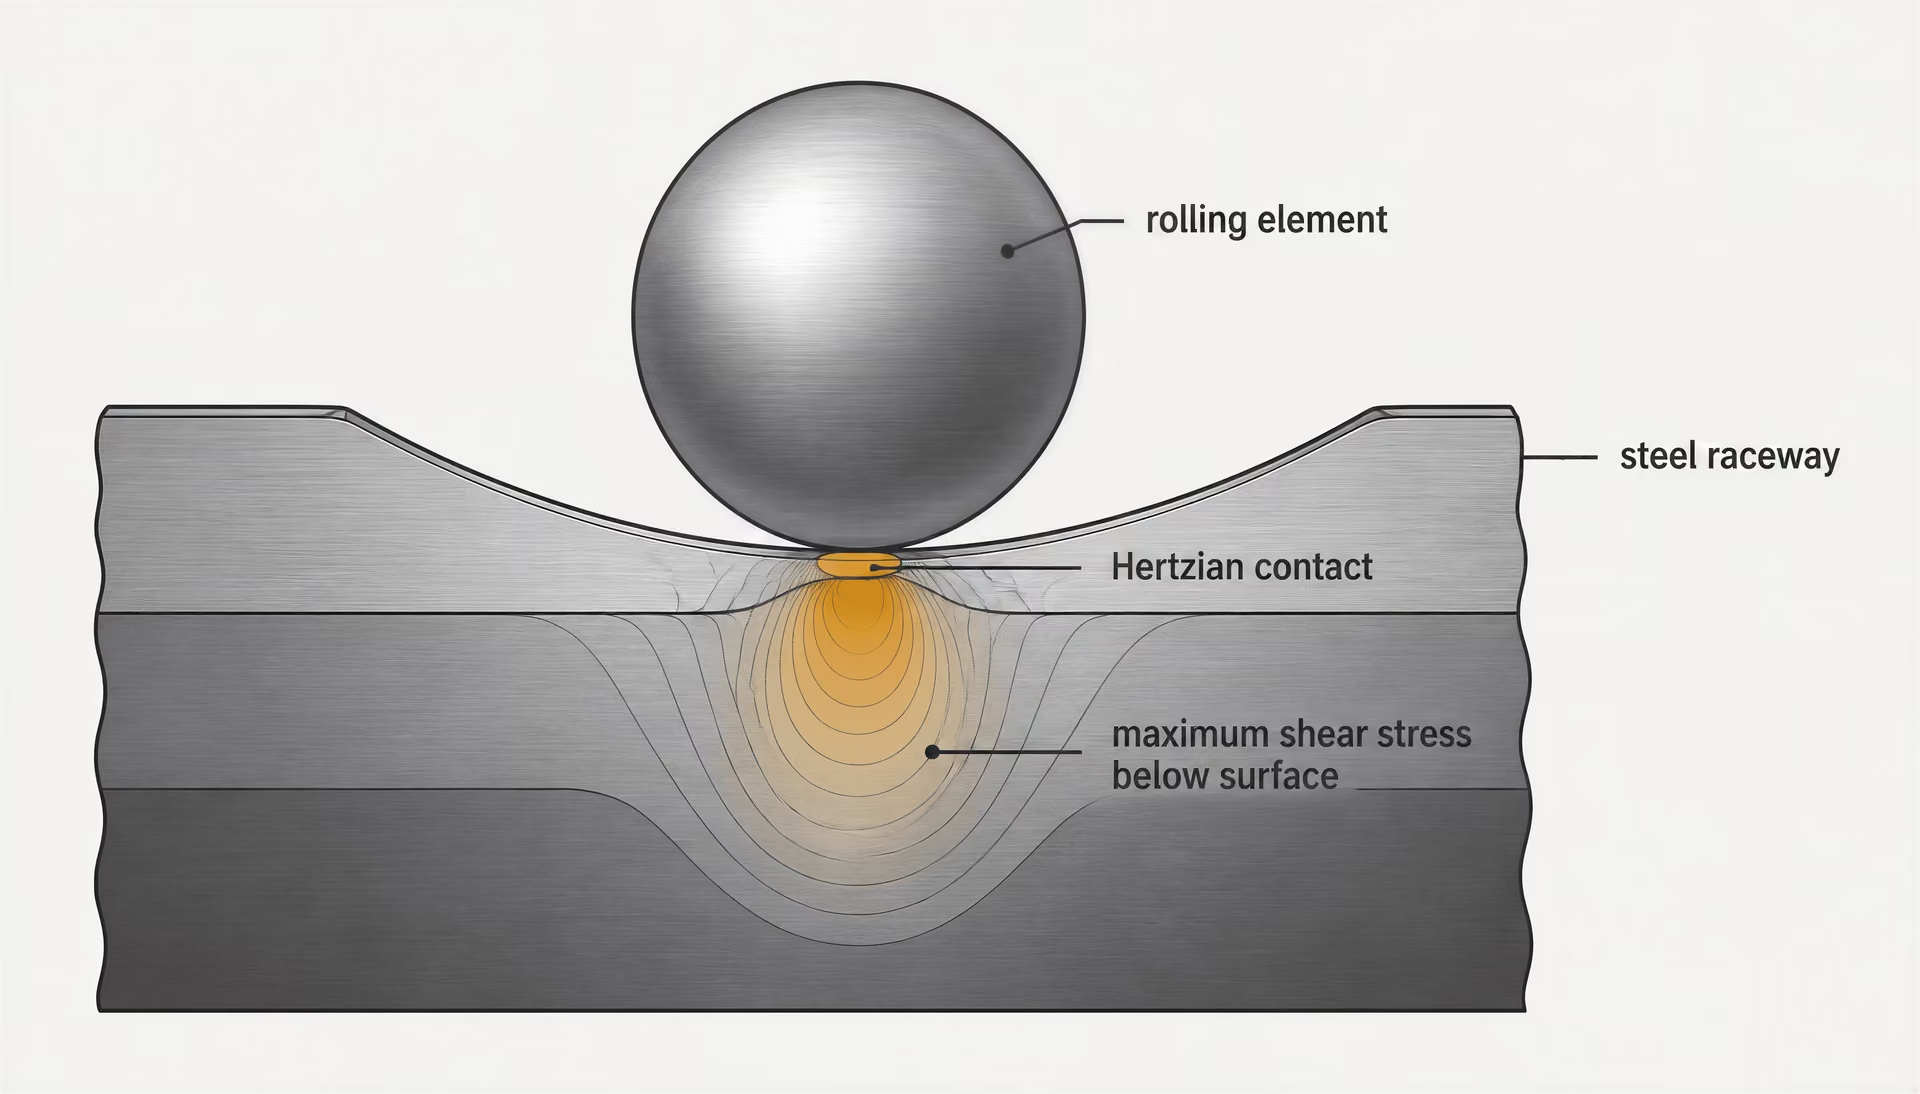
जब कोई प्रत्यास्थ संपर्क रेसवे के ऊपर से गुजरता है, तो अधिकतम कतरनी तनाव सामान्यतः सतह के ठीक ऊपर नहीं, बल्कि उसके नीचे स्थित होता है। प्रत्येक पदार्थ-आयतन में क्रमशः संपीड़न, कतरन और तनाव-उलटाव का अनुभव होता है, क्योंकि रोलिंग एलिमेंट पास आता है, ऊपर से गुजरता है और दूर चला जाता है। बार-बार दोहराव के कारण किसी अधात्विक समावेशन, कार्बाइड-समूह, रंध्र, सतही दोष या प्रतिकूल सूक्ष्मसंरचना वाले क्षेत्र में दरार का नाभिकीकरण हो सकता है। दरार सतह की ओर बढ़ सकती है, जब तक कि कोई टुकड़ा अलग होकर निकल न जाए और फ्लेक या स्पॉल उत्पन्न न हो।
केवल कठोरता, रोलिंग-संपर्क-थकान आयु का अपूर्ण पूर्वानुमान देती है। Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.इसी कारण केवल कठोरता एक खराब पूर्वानुमानक है। अधिक कठोरता प्लास्टिक इंडेंटेशन के प्रतिरोध में सुधार कर सकती है और उच्च भार-रेटिंग को सहारा दे सकती है, लेकिन कठोरता समावेशों के आकार और अंतराल, कार्बाइडों की आकृति-विज्ञान, अवशिष्ट ऑस्टेनाइट, पूर्व-ऑस्टेनाइट कण-आकार, अवशिष्ट तनाव या दरार-वृद्धि का प्रतिरोध करने के लिए उपलब्ध दृढ़ता का वर्णन नहीं करती। NASA ने 1987 में रिपोर्ट किया था कि बियरिंग-स्टील की कठोरता, अवशिष्ट ऑस्टेनाइट, कण-आकार तथा कार्बाइडों का आकार, संख्या और क्षेत्रफल—सभी रोलिंग एलिमेंट की थकान-आयु को प्रभावित करते हैं। इसके निष्कर्ष यह भी दर्शाते हैं कि डबल-वैक्यूम मेल्टिंग सहित प्रसंस्करण, केवल रासायनिक संघटन की तुलना में आयु को अधिक मजबूती से प्रभावित कर सकता है।
| इस्पात संरचना | कठोरता प्रोफ़ाइल | क्रोड की स्थिति | विशिष्ट अभिकल्प उद्देश्य |
|---|---|---|---|
| संपूर्ण-कठोरीकृत मार्टेंसाइटी | कार्यशील खंड में पूरी तरह कठोर | मुख्यतः कठोर किया गया खंड | दोहराए जाने वाले संपर्क-तनाव के प्रति उच्च प्रतिरोध |
| संपूर्ण-कठोरीकृत बेनाइटी | कार्यशील खंड में पूरी तरह कठोर | बेनाइटी कार्यशील संरचना | कठोरता, दृढ़ता और आयामी स्थिरता |
| केस-कठोरीकृत | कठोर सतही परत | अधिक मृदु, अधिक दृढ़ क्रोड | आघात-सहनशीलता के साथ सतही थकान-प्रतिरोध |
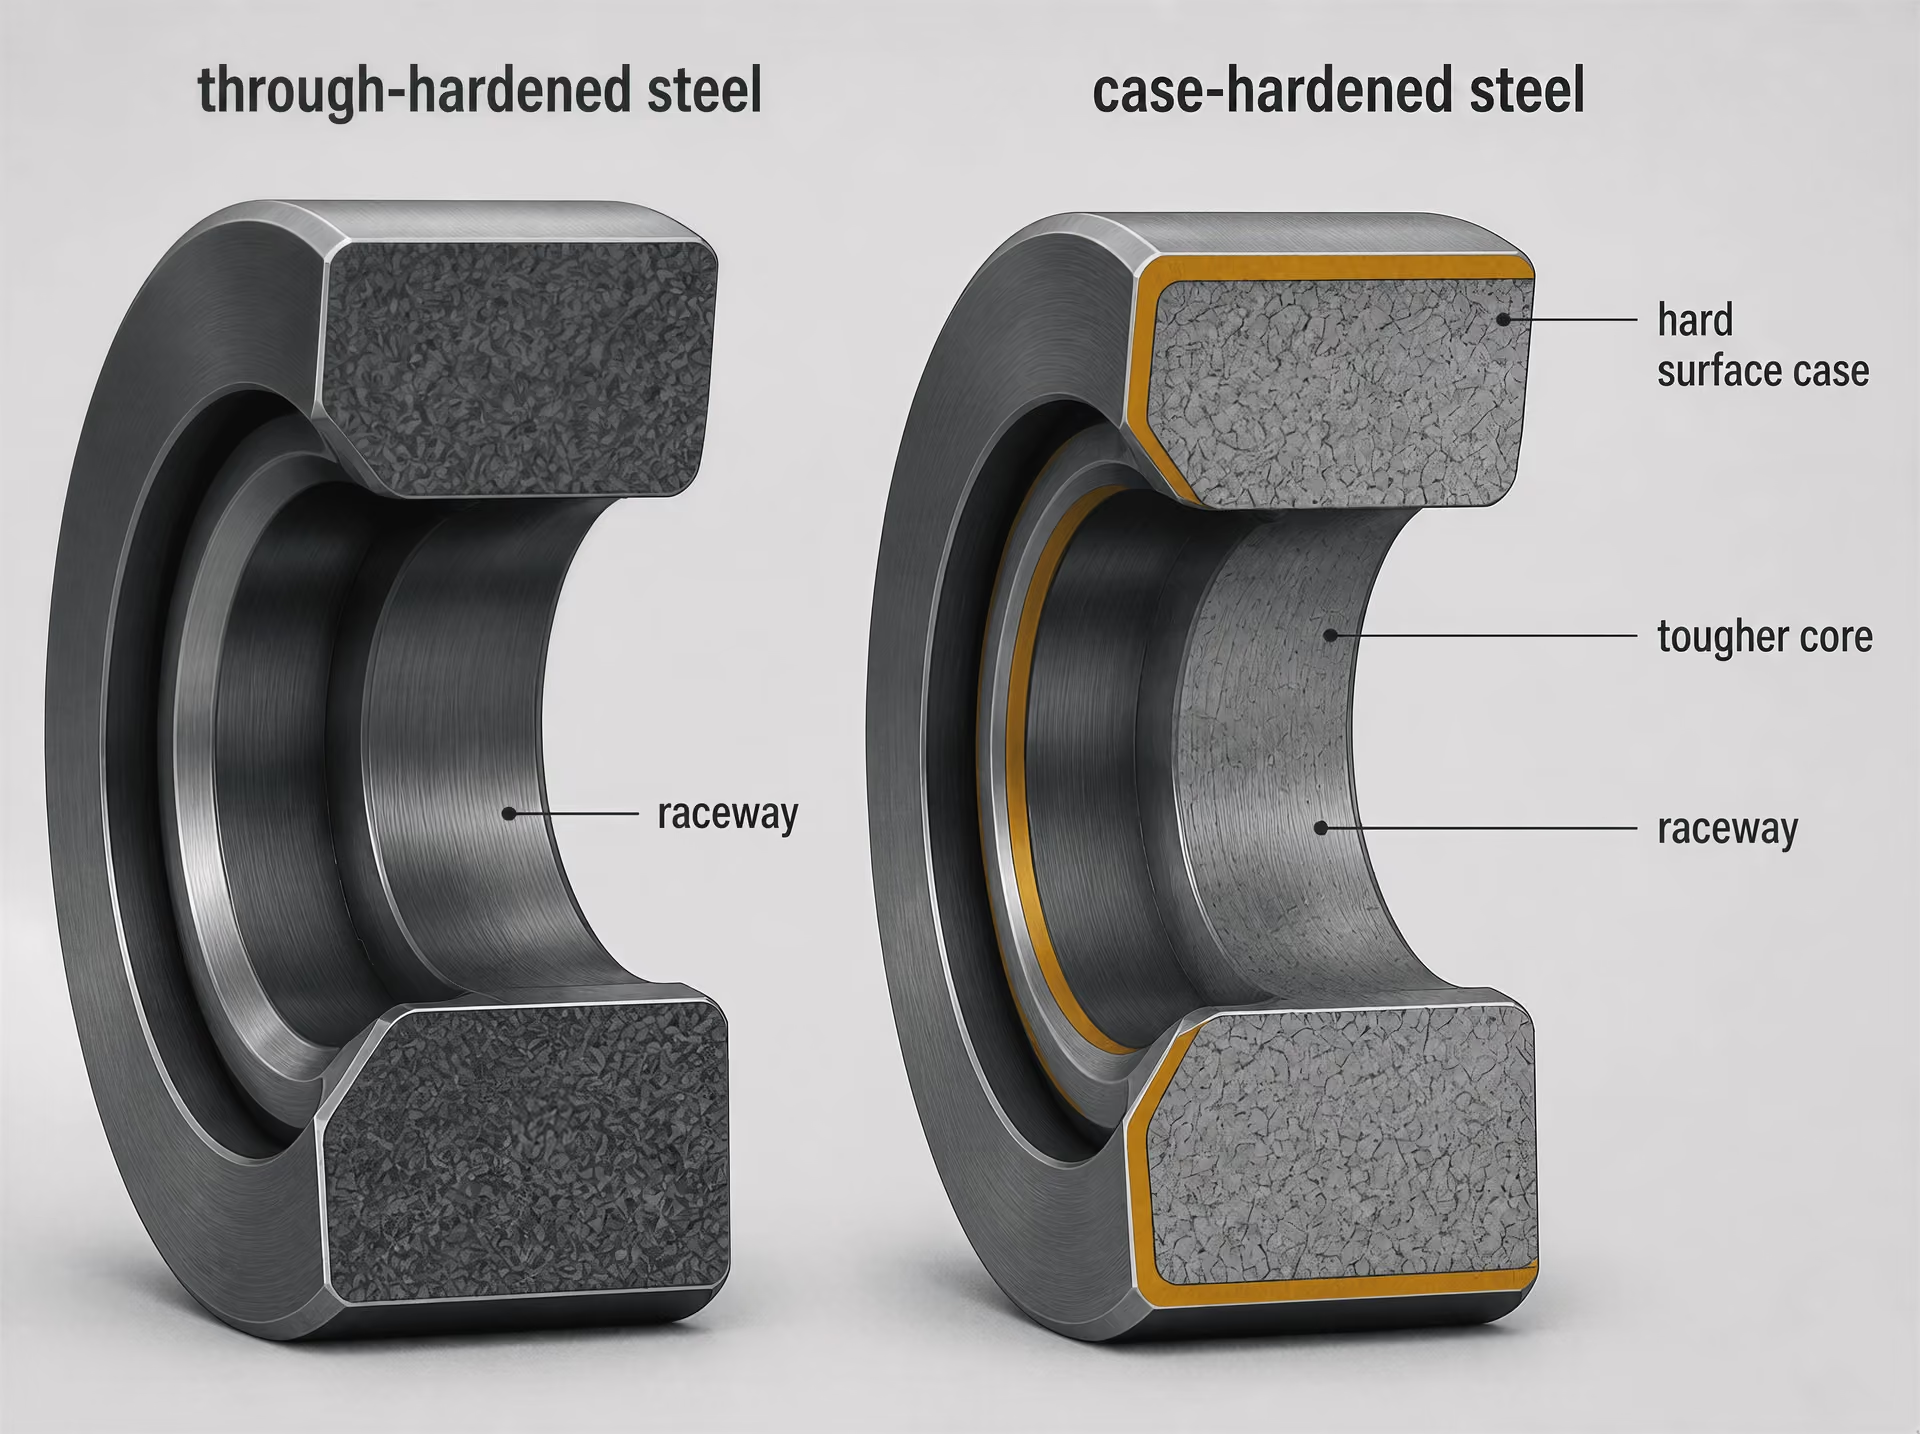
2011 की समीक्षा बियरिंग के लिए स्टील प्रमुख पदार्थ-परिवारों को पूर्ण-कठोरित मार्टेंसिटिक या बैनिटिक स्टील और केस-कठोरित स्टील में विभाजित करती है। केस-कठोरित स्टील में नरम कोर के ऊपर कठोर सतही परत होती है। ये संरचनाएँ तनाव को अलग-अलग ढंग से वितरित करती हैं। पूर्ण-कठोरित स्टील कार्यशील खंड में उच्च कठोरता प्रदान करते हैं; केस-कठोरित स्टील थकान-प्रतिरोधी सतह को अधिक दृढ़ कोर के साथ संयोजित कर सकते हैं, जो सतह के नीचे के तनाव और आघात को सहन करता है। इनमें से कोई भी व्यवस्था उपयुक्त स्वच्छता और ऊष्मा-उपचार की आवश्यकता को समाप्त नहीं करती।
ASM Handbook में 2014 में बियरिंग स्टील पर किए गए विश्लेषण में यह बात सीधे कही गई है: उपयुक्त सूक्ष्मसंरचना प्राप्त हो जाने के बाद, उच्च रोलिंग-संपर्क-थकान आयु प्राप्त करने में स्टील की स्वच्छता और हानिकारक अधात्विक समावेशों से मुक्ति सबसे महत्वपूर्ण एकल कारक हैं। कोई समावेशन कठोरता में स्थानीय असंगति और तनाव-सांद्रक के रूप में कार्य करता है। उसका प्रभाव आकार, आकृति, स्थान, अभिविन्यास और अधिकतम तनाव वाले क्षेत्र से दूरी पर निर्भर करता है। इसलिए एक ही ग्रेड-पदनाम के अनुसार बनाए गए दो घटक अलग-अलग थकान-आयु दिखा सकते हैं, यदि उनमें समावेशों का वितरण अलग हो।
ASTM STP 1327 इस मुद्दे को बियरिंग-आयु, रोलिंग-संपर्क थकान, इस्पात-निर्माण, पूर्ण-कठोरीकरण, केस-कठोरीकरण, एयरोस्पेस स्टील, संक्षारण-प्रतिरोधी स्टील और सतह-संशोधन के व्यापक तकनीकी संदर्भ में रखता है। पदार्थ का ग्रेड महत्वपूर्ण है। लेकिन यह संपूर्ण थकान-मॉडल नहीं है।
बियरिंग पदार्थ और स्नेहन की संयुक्त प्रणाली क्यों है
स्नेहन संपर्क पर आरोपित तनावों को बदल देता है। पर्याप्त मोटाई वाली इलास्टोहाइड्रोडायनामिक फिल्म अधिकांश परस्पर-सामना करते उभारों को अलग करती है और भार को अधिक बड़े प्रभावी संपर्क क्षेत्र में वितरित करती है। यदि कम श्यानता, अधिक तापमान, अपर्याप्त आपूर्ति, सतही खुरदरापन या अत्यधिक गति और भार के कारण फिल्म बहुत पतली हो जाए, तो उभारों की अंतःक्रियाएँ स्थानीय घर्षण और तनाव बढ़ा देती हैं। इसलिए SKF स्नेहन, संदूषण, संपर्क-ज्यामिति, भार-वितरण और तनाव-सांद्रकों को अलग-अलग रखरखाव-विषयों के बजाय थकान-मूल्यांकन के परस्पर जुड़े भागों के रूप में देखता है।[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
संदूषण प्रणाली को दो प्रकार से क्षतिग्रस्त कर सकता है। कोई कठोर कण रेसवे पर इंडेंटेशन बना सकता है, जिससे स्थायी ज्यामितीय दोष उत्पन्न होता है और संपर्क बार-बार बाधित होता है। पानी स्नेहक के व्यवहार को बदल सकता है, संक्षारण या हाइड्रोजन-संबंधी प्रभावों को बढ़ावा दे सकता है और दरार आरंभ होने की स्थितियों को बदल सकता है। 2024 में U.S. Department of Energy के माध्यम से रिपोर्ट किए गए प्रयोगात्मक कार्य में पाया गया कि घुला हुआ या मुक्त पानी माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता है तथा दरार-इंटरफेस पर श्वेत-नक़्क़ाशी पदार्थ की उपस्थिति से संबंधित था। खराब स्नेहक-नियंत्रण वाली स्वच्छ स्टील, उसके पदार्थ-विनिर्देशन से अपेक्षित परिस्थितियों में काम नहीं कर रही होती।
बियरिंग-आयु की गणनाओं के लिए भी एक सटीक सांख्यिकीय परिभाषा आवश्यक है। ISO 281:2007 उच्च-गुणवत्ता वाले कठोरित बियरिंग स्टील से निर्मित रोलिंग बियरिंग के लिए गतिशील भार-रेटिंग और मूल रेटिंग-आयु की विधियाँ निर्दिष्ट करता है; BS ISO 281:2007 इसका ब्रिटिश अंगीकरण है। इसकी मूल रेटिंग-आयु 90% विश्वसनीयता से संबद्ध है। Schaeffler, L10 को उन घूर्णनों की संख्या के रूप में परिभाषित करता है, जिन्हें 90% समान दिखाई देने वाली बियरिंग पहली बार पदार्थ-थकान के संकेत प्रकट होने से पहले प्राप्त करती हैं या पार कर जाती हैं। JTEKT भी मूल गतिशील भार-रेटिंग को रोलिंग-थकान क्षमता और L10 को निर्दिष्ट बियरिंग स्टील या समकक्ष पदार्थों से बनी बियरिंग के लिए 90% विश्वसनीयता वाली आयु के रूप में वर्णित करता है।
यह आँकड़ा इस बात का वादा नहीं है कि प्रत्येक बियरिंग समान घूर्णन-संख्या तक चलेगी, न ही यह विफलता के प्रत्येक प्रकार का वर्णन करता है। समायोजित आयु-गणनाओं में स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा भार के कारक शामिल किए जाते हैं। सील की क्षति, विद्युत क्षरण, फॉल्स ब्रिनेलिंग, संक्षारण, माउंटिंग की त्रुटि और अतिभार, विशिष्ट सतह-के-नीचे वाली थकान से पहले ही सेवा समाप्त कर सकते हैं।
इससे केंद्रीय इंजीनियरिंग तथ्य स्पष्ट होता है: कोई ग्रेड-पदनाम प्रारंभिक पदार्थ-श्रेणी निर्धारित कर सकता है, लेकिन वह अकेले सेवा-आयु का पूर्वानुमान नहीं लगा सकता। रोलिंग-संपर्क थकान एक संयुक्त प्रणाली की प्रतिक्रिया है—इस्पात-निर्माण, सूक्ष्मसंरचना, ऊष्मा-उपचार, ज्यामिति, भार-वितरण, स्नेहन, संदूषण और संचालन-इतिहास—जिसे बियरिंग-आयु की सांख्यिकीय परिभाषा के माध्यम से देखा जाता है।
ISO 281 बेयरिंग के जीवन को कैसे परिभाषित करता है
ISO 281:2007 रोलिंग बेयरिंग के लिए एक गणना मानक है, न कि यह वादा कि कोई व्यक्तिगत बेयरिंग निश्चित संख्या में घंटे तक काम करेगी। इसका ब्रिटिश अंगीकरण, BS ISO 281:2007, भी यही भूमिका निभाता है। यह मानक उच्च-गुणवत्ता वाले कठोरित बेयरिंग स्टील या समकक्ष सामग्रियों से निर्मित बेयरिंग के लिए, परिभाषित परिचालन परिस्थितियों में, डायनेमिक लोड रेटिंग और रेटिंग लाइफ की गणना करने की विधियाँ प्रदान करता है।
यह अंतर महत्वपूर्ण है, क्योंकि परिकलित जीवन को अक्सर इस तरह प्रस्तुत किया जाता है मानो वह सामग्री की गारंटी हो। ऐसा नहीं है। संदूषण, अपर्याप्त स्नेहन, माउंटिंग से हुई क्षति, विद्युत अपरदन, अत्यधिक असंरेखण, विनिर्माण विविधता या किसी ऐसे समावेशन के कारण, जो थकान का उद्गम बन जाए, कोई बेयरिंग अपने परिकलित जीवन से पहले विफल हो सकती है। वह परिकलित मान से कहीं अधिक समय तक भी चल सकती है। ISO 281 एक सांख्यिकीय जनसंख्या का वर्णन करता है, न कि किसी एक रिंग और रोलिंग-तत्व समूह की निश्चित सेवा-अवधि का।
इसलिए गणना सामग्री की क्षमता को संपर्क-भार और परिचालन परिस्थितियों से जोड़ती है। स्टील की स्वच्छता, सूक्ष्मसंरचना, अवशिष्ट तनाव, अवशिष्ट ऑस्टेनाइट, कार्बाइड आकृति-विज्ञान और सतह की स्थिति उस क्षमता का एक भाग निर्धारित करते हैं; संपर्क ज्यामिति, भार-वितरण, स्नेहक फिल्म और संदूषक यह निर्धारित करते हैं कि सेवा के दौरान उस क्षमता का कितना भाग उपलब्ध रहेगा।
डायनेमिक लोड रेटिंग और मूल रेटिंग लाइफ
मूल गतिशील भार-रेटिंग रेटिंग-विधि द्वारा परिभाषित परिस्थितियों में बेयरिंग की रोलिंग-संपर्क-थकान क्षमता का परिकलित माप; यह अधिकतम स्थैतिक भार नहीं है।
मूल डायनेमिक लोड रेटिंग, जिसे सामान्यतः C द्वारा दर्शाया जाता है, बेयरिंग की रोलिंग-संपर्क थकान क्षमता का एक परिकलित माप है। यह वह अधिकतम भार नहीं है जिसे बेयरिंग बिना विरूपण के वहन कर सकती है, और न ही यह स्टील के तनन-सामर्थ्य का कोई सरल मान है। ISO ढाँचे में, C उस नियत भार और दिशा से संबंधित है जिसे देखने में समान बेयरिंगों का एक समूह दस लाख चक्करों के मूल रेटिंग जीवन तक वहन कर सकता है।
समतुल्य गतिशील भार आमतौर पर P द्वारा निर्दिष्ट वह परिकलित भार, जो बेयरिंग-आयु समीकरण के लिए प्रासंगिक रेडियल और अक्षीय भारों को सम्मिलित करता है।
लागू भार को बेयरिंग-विशिष्ट समतुल्य डायनेमिक लोड में परिवर्तित किया जाता है, जिसे सामान्यतः P द्वारा दर्शाया जाता है, ताकि रेडियल और अक्षीय घटकों का एक साथ आकलन किया जा सके। मुख्यतः रोलिंग-संपर्क थकान के अधीन बेयरिंग के लिए मूल रेटिंग-जीवन संबंध को सामान्यतः इस प्रकार व्यक्त किया जाता है:
जहाँ को लाखों चक्करों में व्यक्त किया जाता है और रोलिंग-तत्व के प्रकार पर निर्भर करता है: मानक जीवन-संबंध में बॉल बेयरिंग के लिए और रोलर बेयरिंग के लिए होता है। विनिर्माताओं की कैटलॉग, विशिष्ट बेयरिंग डिज़ाइनों पर उपयुक्त ISO समीकरणों, भार-कारकों और आंतरिक ज्यामिति को लागू करती हैं।
घातांक के कारण भार-नियंत्रण विशेष रूप से महत्वपूर्ण हो जाता है। समतुल्य भार में मामूली वृद्धि भी परिकलित जीवन में बहुत अधिक कमी ला सकती है, भले ही स्टील की रासायनिक संरचना और नाममात्र कठोरता में कोई परिवर्तन न हुआ हो। इसके विपरीत, यदि किसी बेयरिंग में हानिकारक अधात्विक समावेशन हों या वह क्षतिग्रस्त स्नेहक फिल्म के साथ काम कर रही हो, तो कठोरता बढ़ाने से जीवन में अपने-आप उसी अनुपात में वृद्धि नहीं होती।[3] Bearing Steels. ASM International. ASM Handbook, 2014.
इसी कारण बेयरिंग स्टील का मूल्यांकन केवल कठोरता के आधार पर नहीं किया जा सकता। 2014 के ASM Handbook में उच्च रोलिंग-संपर्क-थकान जीवन प्राप्त करने के लिए उपयुक्त सूक्ष्मसंरचना के बाद, स्टील की स्वच्छता और हानिकारक अधात्विक समावेशों से मुक्ति को सबसे महत्वपूर्ण एकल कारक बताया गया है। 2011 की समीक्षा Steels for bearings में प्रमुख सामग्री-परिवारों को पूर्ण-कठोरित मार्टेंसिटिक या बैनिटिक स्टील तथा नरम कोर के ऊपर कठोर सतह-परत वाले केस-कठोरित स्टील में विभाजित किया गया है। दोनों डिज़ाइन आवश्यक संपर्क-सामर्थ्य प्रदान कर सकते हैं, लेकिन समावेशन और प्रसंस्करण-दोष अब भी उपसतही थकान का आरंभ कर सकते हैं।
NASA ने 1987 में बताया कि कठोरता, अवशिष्ट ऑस्टेनाइट, दाने का आकार तथा कार्बाइड का आकार, संख्या और क्षेत्रफल रोलिंग-तत्व की थकान-जीवन को प्रभावित करते हैं। इसके निष्कर्ष यह भी दर्शाते हैं कि प्रसंस्करण का इतिहास क्यों महत्वपूर्ण है: डबल-वैक्यूम मेल्टिंग जैसी विधियाँ नाममात्र मिश्रधातु-रासायनिक संरचना में छोटे परिवर्तन की तुलना में थकान-प्रदर्शन को अधिक मजबूती से प्रभावित कर सकती हैं। NTN के अनुसार, उच्च-कार्बन क्रोमियम बेयरिंग स्टील अब भी रोलिंग-तत्वों और रेसवे के लिए एक मानक सामग्री है, लेकिन मिश्रधातु का पदनाम अपने-आप किसी तैयार बेयरिंग का जीवन निर्धारित नहीं करता।
L10 और 90% विश्वसनीयता का अर्थ
ISO 281 की मूल रेटिंग आयु 90% विश्वसनीयता से संबद्ध है। Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281 मूल रेटिंग लाइफ को 90% विश्वसनीयता से संबद्ध जीवन के रूप में परिभाषित करता है। इस जीवन को L10 नाम दिया जाता है, हालांकि यह संकेत उन पाठकों को भ्रमित कर सकता है जो “10” को दस प्रतिशत की सेवा-सीमा के रूप में समझते हैं। यह विफलता की अंतिम समय-सीमा नहीं है।
- विश्वसनीयता का आधार
- 90%
- जनसमूह
- ऊपरी तौर पर समान बेयरिंग
- घटना
- पदार्थ-थकान के प्रथम संकेत
- व्याख्या
- 90% बेयरिंग L10 तक पहुँचते हैं या उससे अधिक चलते हैं
Schaeffler, L10 को उन चक्करों की संख्या के रूप में परिभाषित करता है जिन्हें देखने में समान बेयरिंगों में से 90% बेयरिंग सामग्री-थकान के प्रथम संकेत दिखाई देने से पहले प्राप्त करती हैं या उससे अधिक तक पहुँचती हैं। JTEKT भी यही सांख्यिकीय अर्थ देता है और बताता है कि उसकी मूल डायनेमिक लोड रेटिंग निर्दिष्ट बेयरिंग स्टील या समकक्ष सामग्रियों से निर्मित बेयरिंगों की रोलिंग-थकान क्षमता को दर्शाती है। इसलिए, गणना की धारणाओं के अंतर्गत परीक्षण की गई किसी जनसंख्या में, दस प्रतिशत बेयरिंगों में L10 से पहले सामग्री-थकान के प्रथम संकेत दिखाई दे सकते हैं, जबकि नब्बे प्रतिशत बेयरिंग L10 तक पहुँचती हैं या उससे आगे जाती हैं।
“प्रथम संकेत” भी महत्वपूर्ण है। यह घटना रोलिंग-संपर्क थकान की शुरुआत है, जैसे उपसतही दरारों का विकसित होना या उसके परिणामस्वरूप फ्लेकिंग; यह आवश्यक नहीं कि पूर्ण जाम, टूटना या भार वहन करने की समस्त क्षमता का समाप्त होना भी हो। L10 तक पहुँच चुकी बेयरिंग अपने-आप अनुपयोगी नहीं हो जाती, और L10 तक न पहुँची बेयरिंग किसी अन्य तंत्र के कारण होने वाली विफलता से सुरक्षित नहीं होती।
L10 औसत जीवन भी नहीं है। बेयरिंग-जीवन वितरण में व्यापक बिखराव होता है, इसलिए अंकगणितीय माध्य 90%-विश्वसनीयता जीवन से काफी अधिक हो सकता है और लंबे समय तक चलने वाली कुछ बेयरिंगों की छोटी संख्या से प्रभावित हो सकता है। L10 का उपयोग इसलिए किया जाता है क्योंकि यह निम्न-छोर वाली जनसंख्या का एक परिभाषित माप प्रदान करता है, जिसे इंजीनियर लगातार लागू कर सकते हैं। 90% से अधिक विश्वसनीयता की गणनाओं के लिए अलग विश्वसनीयता-समायोजन आवश्यक होता है; केवल L10 को चुने गए प्रतिशत से गुणा करके इसका अनुमान नहीं लगाया जाना चाहिए।
यह सांख्यिकीय माप उन देखने में समान बेयरिंगों की जनसंख्या को भी मानता है जो संबंधित भार, गति, स्नेहन और सामग्री-परिस्थितियों में काम कर रही हों। वास्तविक उत्पादन में बनी बेयरिंगें कभी पूरी तरह समान नहीं होतीं और वास्तविक मशीनें बहुत कम ही स्थिर परिस्थितियाँ बनाए रखती हैं। इसलिए परिकलित मान का अर्थ केवल उसकी धारणाओं के साथ मिलकर ही समझा जा सकता है।
मूल जीवन और समायोजित रेटिंग लाइफ
मूल रेटिंग लाइफ ISO की संदर्भ-परिस्थितियों का उपयोग करती है और मुख्यतः भार तथा थकान की गणना होती है। समायोजित रेटिंग लाइफ वास्तविक अनुप्रयोग में थकान-जीवन को बढ़ाने या घटाने वाले कारकों को ध्यान में रखकर इस गणना का विस्तार करती है। ISO 281 में विश्वसनीयता, स्नेहन, संदूषण और थकान-सीमा भार के प्रभाव शामिल हैं। इन प्रभावों को कठोरता के साथ परस्पर विनिमेय नहीं माना जा सकता और न ही बिना आधार वाले किसी सार्वभौमिक सुधार-कारक द्वारा सुरक्षित रूप से दर्शाया जा सकता है।
स्नेहन संपर्करत उभारों के बीच पृथक्करण को प्रभावित करता है और इस प्रकार स्थानीय तनाव-सांद्रताओं की गंभीरता निर्धारित करता है। पर्याप्त इलास्टोहाइड्रोडायनेमिक फिल्म हानिकारक सतही अंतःक्रिया को कम कर सकती है; पतली या क्षरित फिल्म माइक्रोपिटिंग को बढ़ावा दे सकती है और दरारों के आरंभ को तेज कर सकती है। संदूषण गड्ढे और तनाव-वर्धक उत्पन्न करता है, जबकि पानी स्नेहक और स्टील की सतह—दोनों को बदल सकता है। U.S. Department of Energy की 2024 की एक रिपोर्ट में पाया गया कि घुला हुआ या मुक्त पानी माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता है तथा दरारों के इंटरफेस पर श्वेत-नक़्क़ाशी पदार्थ की उपस्थिति से संबद्ध था।
संदूषण-समायोजन कणों के प्रकार, आकार, सांद्रता और वितरण के साथ-साथ बेयरिंग के आकार और संपर्क-परिस्थितियों पर भी निर्भर करता है। इसे केवल इस कथन तक सीमित नहीं किया जा सकता कि बेयरिंग “स्वच्छ” है, क्योंकि उसके स्टील ने किसी सामग्री-विनिर्देशन को पूरा किया है। आंतरिक स्वच्छता अब भी महत्वपूर्ण रहती है: ASM Handbook के आकलन में उच्च थकान-जीवन के लिए महत्व के क्रम में हानिकारक समावेशनों को सूक्ष्मसंरचना के तुरंत बाद रखा गया है।
थकान-सीमा भार, जिसे सामान्यतः Pu से संबद्ध किया जाता है, उस भार को दर्शाता है जिसके नीचे समायोजित-जीवन मॉडल में उपसतही थकान का अलग ढंग से उपचार किया जाता है। इसका अर्थ यह नहीं है कि Pu से कम कोई भी भार अनिश्चितकालीन संचालन की गारंटी देता है। मूल रेटिंग समीकरण में मानी गई पारंपरिक उपसतही थकान-प्रक्रिया के बिना भी सतही क्षति, घिसाव, जंग, विद्युत क्षति, फॉल्स ब्रिनेलिंग और स्नेहक-विफलता हो सकती है।
इसलिए समायोजित रेटिंग लाइफ बेयरिंग प्रणाली का एक मॉडल है: स्टील-निर्माण और ताप-उपचार, बेयरिंग ज्यामिति, लागू भार, स्नेहन, संदूषण और अपेक्षित विश्वसनीयता—सभी परिणाम में शामिल होते हैं। ISO 281 एक सुव्यवस्थित गणना-विधि प्रदान करता है। यह विफलता-विश्लेषण, स्वच्छता-नियंत्रण, स्नेहक-निगरानी या अच्छे बेयरिंग-डिज़ाइन का विकल्प नहीं है और न ही यह नाममात्र कठोरता के किसी मान को सेवा-जीवन की गारंटी में बदल सकता है।
बेयरिंग इस्पात के प्रमुख परिवार
समीक्षा बेयरिंग के लिए इस्पात (2011) और ASTM STP 1327 बेयरिंग इस्पातों को दो प्रमुख परिवारों में विभाजित करते हैं: पूर्णतः कठोरीकृत इस्पात, जिनका कार्यकारी अनुप्रस्थ भाग पूरी तरह मार्टेंसाइटिक या बैनाइटिक होता है, और केस-कठोरीकृत इस्पात, जिनमें अधिक कठोर सतही परत के नीचे अधिक tough और नरम कोर होता है। यह धातुकर्मीय वर्गीकरण है, कोई श्रेणीक्रम नहीं। सही चयन संपर्क तनाव, अनुप्रस्थ भाग के आकार, आघात-भार, ज्यामिति, निर्माण-विधि और अपेक्षित क्षति-सहनशीलता पर निर्भर करता है।
बेयरिंग का जीवन केवल नाममात्र की कठोरता से निर्धारित नहीं किया जा सकता। ISO 281:2007 उच्च-गुणवत्ता वाले कठोरीकृत बेयरिंग इस्पात से बने रोलिंग बेयरिंगों के गतिशील भार-निर्धारण और मूल रेटिंग-जीवन की गणना करता है; मूल रेटिंग-जीवन को 90% विश्वसनीयता पर परिभाषित किया गया है। इसलिए L10 का अर्थ है कि देखने में समान 90% बेयरिंगों के प्रथम पदार्थ-थकान संकेत उत्पन्न होने से पहले निर्धारित घूर्णनों की संख्या तक पहुँचने या उससे अधिक चलने की अपेक्षा की जाती है; इसका अर्थ यह नहीं है कि प्रत्येक बेयरिंग उसी बिंदु पर विफल होगी। Schaeffler और JTEKT भी यही परिभाषा उपयोग करते हैं। समायोजित जीवन में स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा भार को शामिल किया जा सकता है; ये सभी वास्तविक प्रदर्शन को केवल पदार्थ-आधारित सरल अनुमान से अलग कर सकते हैं।
पूर्णतः कठोरीकृत मार्टेंसाइटिक इस्पात
| विशेषता | संपूर्ण-कठोरीकृत इस्पात | केस-कठोरीकृत इस्पात |
|---|---|---|
| कार्बन वितरण | कार्यशील खंड के लिए अभिकल्पित | सतह के निकट समृद्ध |
| कठोर क्षेत्र | उपयोगी खंड में फैला हुआ | केस में संकेंद्रित |
| क्रोड | कठोरित कार्यशील संरचना | कम-कार्बन, अधिक दृढ़ संरचना |
| मुख्य प्रसंस्करण मार्ग | ऑस्टेनाइटीकरण, शमन, टेम्परिंग या बेनाइटी रूपांतरण | कार्बुरीकरण या कार्बोनाइट्राइडिंग, जिसके बाद कठोरीकरण और टेम्परिंग |
पूर्णतः कठोरीकृत इस्पात केवल कठोर इस्पात नहीं होता। ऑस्टेनाइटीकरण और शमन के बाद इच्छित अनुप्रस्थ भाग मार्टेंसाइट में परिवर्तित होता है और फिर आवश्यक कठोरता, आयामी स्थिरता तथा अवशिष्ट-तनाव स्थिति स्थापित करने के लिए टेम्परिंग की जाती है। “पूर्णतः” शब्द कठोरित संरचना की गहराई को दर्शाता है; इसका अर्थ यह नहीं है कि घटक के प्रत्येक परमाणु में कार्बन की मात्रा या कठोरता बिल्कुल समान हो। बेयरिंग रिंग या रोलिंग एलिमेंट में संबंधित क्षेत्र को परिचालन संपर्क के अंतर्गत उपयुक्त टेम्पर्ड-मार्टेंसाइटिक संरचना बनाए रखनी चाहिए।
| पदनाम प्रणाली | पदनाम | पदार्थ-विवरण |
|---|---|---|
| AISI | 52100 | उच्च-कार्बन क्रोमियम बेयरिंग-इस्पात |
| SAE | 52100 | उच्च-कार्बन क्रोमियम बेयरिंग-इस्पात |
| यूरोपीय | 100Cr6 / 1.3505 | उच्च-कार्बन क्रोमियम बेयरिंग-इस्पात |
| JIS | SUJ2 | उच्च-कार्बन क्रोमियम बेयरिंग-इस्पात |
परिचित उच्च-कार्बन क्रोमियम ग्रेड AISI 52100, जिसे SAE J404 52100, EN ISO 683-17 100Cr6 और JIS G 4805 SUJ2 के रूप में भी निर्दिष्ट किया जाता है, इसका मानक उदाहरण है। NTN उच्च-कार्बन क्रोमियम बेयरिंग इस्पात को रोलिंग एलिमेंटों और रेसवे के लिए मानक पदार्थ के रूप में पहचानता है। इसमें लगभग 1% कार्बन और 1.5% क्रोमियम उच्च कठोरता, घिसाव-प्रतिरोध और कार्बाइड-निर्माण में सहायक होते हैं, लेकिन ग्रेड का नाम थकान-जीवन की गारंटी नहीं देता। ताप-उपचार के दौरान कार्बाइड का आकार, वितरण और घुलना महत्वपूर्ण होता है। अत्यधिक या खराब ढंग से वितरित कार्बाइड स्थानीय तनाव-सांद्रक के रूप में कार्य कर सकते हैं या ऑस्टेनाइटीकरण के बाद संघटनात्मक भिन्नता छोड़ सकते हैं।
कठोरीकरण-क्षमता किसी दिए गए शीतन-दर पर इस्पात के किसी खंड में अभिप्रेत कठोरित रूपांतरण-संरचना विकसित करने की क्षमता।
कठोरीकरण-क्षमता यह निर्धारित करती है कि किसी दी गई शीतलन-दर पर शमनित सतह से कितनी दूरी तक इस्पात इच्छित मार्टेंसाइटिक संरचना विकसित कर सकता है। छोटी गेंद में पारंपरिक उच्च-कार्बन क्रोमियम इस्पात अधिकांश अनुप्रस्थ भाग में आसानी से कठोर हो सकता है; बड़े रिंग में शीतलन की परिस्थितियाँ और अनुप्रस्थ भाग की मोटाई अलग-अलग रूपांतरण उत्पाद या कठोरता-प्रवणताएँ उत्पन्न कर सकती हैं। यह अंतर महत्वपूर्ण है, क्योंकि रोलिंग-संपर्क थकान केवल सतही कठोरता संख्या से नहीं, बल्कि सतह के नीचे उत्पन्न होने वाले चक्रीय कतरनी-तनाव क्षेत्र से संचालित होती है।
अवशिष्ट ऑस्टेनाइट भी नियंत्रित किया जाने वाला एक अन्य चर है। उचित मात्रा में चयनित अवशिष्ट ऑस्टेनाइट रूपांतरण-जनित विकृतियों को समायोजित कर सकता है और आयामी स्थिरता में योगदान दे सकता है, जबकि अत्यधिक या अस्थिर अवशिष्ट ऑस्टेनाइट सेवा के दौरान रूपांतरित होकर आयाम बदल सकता है और स्थानीय तनाव उत्पन्न कर सकता है। NASA की 1987 की समीक्षा में कठोरता, अवशिष्ट ऑस्टेनाइट, कण-आकार तथा कार्बाइड के आकार, संख्या और क्षेत्रफल को रोलिंग एलिमेंट की थकान-आयु को प्रभावित करने वाले कारकों के रूप में पहचाना गया है। सूक्ष्म पूर्व-ऑस्टेनाइट कण और नियंत्रित कार्बाइड जनसंख्या सामान्यतः खतरनाक स्थानीय भिन्नताओं को कम करते हैं, लेकिन “अधिक कठोरता” अब भी एक अपूर्ण डिजाइन नियम है।
ASM Handbook (2014) में स्वच्छता और हानिकारक अधात्विक समावेशन से मुक्ति को सबसे कड़ी चेतावनी दी गई है: उपयुक्त सूक्ष्मसंरचना के बाद उच्च रोलिंग-संपर्क-थकान जीवन प्राप्त करने में स्वच्छता सबसे महत्वपूर्ण एकल कारक है। कोई समावेशन रेसवे के नीचे दरार आरंभ कर सकता है, भले ही कठोरता, रासायनिक संघटन और मापी गई केस-गहराई सही दिखाई दें। इसलिए निर्वात-प्रसंस्करण, जहाँ उपयुक्त हो वहाँ इलेक्ट्रोस्लैग पुनःपिघलन, फोर्जिंग-विधि, अपचयन अनुपात और निरीक्षण, मिश्रधातु संघटन में किए गए छोटे समायोजन की तुलना में जीवन को अधिक प्रभावित कर सकते हैं। इसी कारण ASTM STP 1327 में पदार्थ-अध्ययन के संदर्भ में इस्पात-निर्माण, स्वच्छता, रोलिंग-संपर्क थकान और पूर्ण कठोरीकरण को शामिल किया गया है।
बैनाइटिक इस्पात पूर्णतः कठोरीकृत इस्पातों की दूसरी शाखा हैं। उनका रूपांतरण-पथ अलग होता है: मुख्यतः मार्टेंसाइट में सीधे शमन और उसके बाद टेम्परिंग करने के बजाय, इस्पात को बैनाइटिक रूपांतरण-सीमा के भीतर ठंडा करके रोका जाता है, या नियंत्रित ताप-उपचार अनुक्रम से संसाधित किया जाता है, जिससे बैनाइटिक मैट्रिक्स बनता है। बैनाइट कठोरता, toughness, आयामी स्थिरता और अवशिष्ट तनाव का उपयोगी संयोजन दे सकता है, विशेषकर बड़े अनुप्रस्थ भागों में, जहाँ प्रत्यक्ष शमन से अवांछित प्रवणताएँ उत्पन्न हो सकती हैं। इसका प्रदर्शन अब भी कार्बाइड की आकृति-विज्ञान, पूर्व-ऑस्टेनाइट कण-आकार, अवशिष्ट ऑस्टेनाइट, समावेशन-सामग्री और सटीक रूपांतरण-अनुक्रम पर निर्भर करता है। “बैनाइटिक” शब्द संरचना और प्रसंस्करण-अवस्था को निर्दिष्ट करने का विकल्प नहीं है।
नरम कोर वाले केस-कठोरीकृत इस्पात
केस-कठोरीकृत इस्पातों में कार्बन की सर्वाधिक मात्रा और इसलिए प्राप्त की जा सकने वाली सर्वाधिक कठोरता कार्यकारी सतह के निकट होती है। कार्ब्यूराइजिंग या कार्बोनाइट्राइडिंग द्वारा शमन से पहले बाहरी परत में कार्बन की मात्रा बढ़ाई जाती है; केस कठोर मार्टेंसाइट में परिवर्तित होता है, जिसमें प्रायः नियंत्रित अवशिष्ट ऑस्टेनाइट होता है, जबकि कम-कार्बन वाला आंतरिक भाग अधिक tough और कम कठोर कोर विकसित करता है। सामान्य इंजीनियरिंग उदाहरणों में EN ISO 683-3 20MnCr5 और SAE J404 8620 शामिल हैं, हालांकि घटक के लिए लागू निर्दिष्टि और ताप-उपचार विनिर्देशन स्पष्ट रूप से बताए जाने चाहिए; केवल परिवार के नाम से इन्हें मान लेना उचित नहीं है।

सतही परत को प्लास्टिकीय विकृति, घिसाव और रोलिंग-संपर्क थकान का प्रतिरोध करना चाहिए। इसकी गहराई उस क्षेत्र से भी आगे तक होनी चाहिए जहाँ क्षतिकारक संपर्क तनाव केंद्रित होते हैं, और संक्रमण ऐसा होना चाहिए जिससे कोई तीव्र कमजोर क्षेत्र न बने। कोर का कार्य अलग है: उसे केस को सहारा देना, आघात अवशोषित करना, फ्रैक्चर का प्रतिरोध करना और प्रेस-फिट, आघात या असंरेखण से उत्पन्न तनावों को सहन करना चाहिए। इसलिए केस-कठोरीकृत बेयरिंग को अधिक कठोर कार्यकारी सतह प्राप्त हो सकती है, बिना पूरे अनुप्रस्थ भाग को उतना भंगुर बनाए जितना पूर्णतः उच्च-कार्बन, उच्च-कठोरता वाली संरचना बन सकती है।
बड़े रिंगों, भारी भार वाले घटकों और आघात या किनारी-भार के संपर्क में आने वाले अनुप्रयोगों के लिए कोर की toughness विशेष रूप से महत्वपूर्ण है। फिर भी tough कोर दूषित केस, अपर्याप्त केस-गहराई, अत्यधिक अवशिष्ट ऑस्टेनाइट या ग्राइंडिंग-क्षति की भरपाई नहीं कर सकता। कार्बन-प्रवणताओं, शमन की तीव्रता, विकृति और अवशिष्ट तनावों को एक साथ नियंत्रित करना आवश्यक है। रोलिंग थकान के संदर्भ में केस भी स्वतः श्रेष्ठ नहीं होता: यदि संपर्क तनाव गहराई तक प्रवेश कर जाए, संक्रमण का डिजाइन खराब हो, या महत्वपूर्ण सतह-के-नीचे वाले क्षेत्र में कोई समावेशन स्थित हो, तो अपेक्षित लाभ समाप्त हो सकता है।
दोनों परिवार कठोरीकरण-क्षमता के प्रति भी अलग-अलग प्रतिक्रिया देते हैं। पूर्णतः कठोरीकृत ग्रेड में कठोरीकरण-क्षमता यह नियंत्रित करती है कि कार्यकारी अनुप्रस्थ भाग में आवश्यक मार्टेंसाइटिक संरचना पूरी तरह विकसित होती है या नहीं। केस-कठोरीकृत ग्रेड में यह समृद्ध केस और कम-कार्बन वाले कोर, दोनों के रूपांतरण को नियंत्रित करती है, जबकि कार्ब्यूराइजिंग कार्बन की गहराई और प्रवणता को नियंत्रित करती है। दोनों परिवारों में सतही कठोरता समान हो सकती है, लेकिन सतह के नीचे तनाव के प्रति उनकी प्रतिक्रिया और फ्रैक्चर-व्यवहार समान नहीं होते।
अंततः, कोई भी परिवार बेयरिंग प्रणाली से अलग होकर कार्य नहीं करता। SKF थकान-क्षति को संपर्क-ज्यामिति, भार-वितरण, स्नेहन और तनाव-सांद्रकों से संबंधित करता है। U.S. Department of Energy के 2024 के अध्ययन में पाया गया कि घुला हुआ या मुक्त जल माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता है तथा दरार-अंतराफलक पर श्वेत-नक़्क़ाशी पदार्थ से संबंधित था। पदार्थ की क्षमता एक ऊपरी सीमा निर्धारित करती है; स्वच्छता, प्रसंस्करण, असेंबली, स्नेहक की स्थिति और संदूषण यह निर्धारित करते हैं कि उस क्षमता का कितना भाग वास्तव में प्राप्त होगा।
उच्च-कार्बन क्रोमियम बेयरिंग स्टील और सामान्य पदनाम
उच्च कार्बन और क्रोमियम की भूमिका
उच्च-कार्बन क्रोमियम स्टील एक ऐसा पदार्थ-परिवार है जिसका उपयोग अनेक रोलिंग-बेयरिंग रिंगों और रोलिंग तत्वों के लिए किया जाता है, लेकिन इसका पदनाम अपने-आप बेयरिंग के जीवनकाल का पूर्वानुमान नहीं लगाता। NTN ने अपने 2020 के बेयरिंग दस्तावेज़ में उच्च-कार्बन क्रोमियम बेयरिंग स्टील को रोलिंग तत्वों और रेसवे के लिए एक मानक पदार्थ के रूप में पहचाना है। यह कथन एक मान्यताप्राप्त पदार्थ-श्रेणी का वर्णन करता है, न कि यह दावा कि प्रत्येक बेयरिंग, भार-स्थिति या परिचालन वातावरण में एक ही ग्रेड का उपयोग किया जाता है। पूर्णतः कठोर किए गए मार्टेंसिटिक और बैनिटिक स्टील बेयरिंग-स्टील की एक प्रमुख श्रेणी बनाते हैं; केस-हार्डन्ड स्टील, जिसमें अधिक कठोर सतही परत के नीचे अधिक tough कोर होता है, दूसरी श्रेणी बनाते हैं, जैसा कि 2011 की समीक्षा Steels for bearings में वर्णित है।
कार्बन, पूर्णतः कठोर किए जाने वाले बेयरिंग स्टील के लिए आवश्यक कठोरीकरण-प्रतिक्रिया प्रदान करता है। ऑस्टेनिटाइजिंग और क्वेंचिंग के दौरान पर्याप्त कार्बन उच्च-कार्बन मार्टेंसाइट के निर्माण की अनुमति देता है, जबकि अविलेय और अवक्षेपित कार्बाइड घिसाव-प्रतिरोध तथा संपर्क-शक्ति क्षमता में योगदान देते हैं। इसकी मात्रा और वितरण महत्वपूर्ण होते हैं। अत्यधिक कार्बाइड पृथक्करण, मोटे कार्बाइड कण या अनुपयुक्त कार्बाइड नेटवर्क, थकान-प्रदर्शन में सुधार करने के बजाय स्थानीय तनाव-सांद्रता उत्पन्न कर सकते हैं।
क्रोमियम कई संबंधित उद्देश्यों की पूर्ति करता है। यह कठोरीकरण-क्षमता बढ़ाता है, जिससे क्वेंचिंग के दौरान बेयरिंग का अनुप्रस्थ भाग अधिक समान रूप से रूपांतरित हो सकता है, और यह क्रोमियम-समृद्ध कार्बाइडों के निर्माण में भाग लेता है। यह ताप-उपचारित संरचना से अपेक्षित आयामी स्थिरता और घिसाव-प्रतिरोध को भी सहारा देता है। फिर भी क्रोमियम की मात्रा नियंत्रित प्रक्रिया का विकल्प नहीं है। ऑस्टेनिटाइजिंग तापमान, धारण-समय, शीतलन-दर, टेम्परिंग, अवशिष्ट ऑस्टेनाइट, पूर्व-ऑस्टेनाइट कण-आकार और कार्बाइड आकृति-विज्ञान—ये सभी परिणामी संरचना को बदलते हैं।
परिचित ग्रेड AISI 52100 इस संबंध को स्पष्ट करता है। इसकी नाममात्र रासायनिक संरचना सामान्यतः लगभग 0.98–1.10% कार्बन और 1.30–1.60% क्रोमियम के रूप में दी जाती है, जबकि मैंगनीज और सिलिकॉन कम निर्दिष्ट सीमाओं में उपस्थित होते हैं; लेकिन ये संख्याएँ पूर्ण बेयरिंग पदार्थ को परिभाषित नहीं करतीं। NASA की 1987 की रिपोर्ट ने कठोरता, अवशिष्ट ऑस्टेनाइट, कण-आकार तथा कार्बाइडों के आकार, संख्या और क्षेत्रफल को रोलिंग-तत्व थकान-जीवन को प्रभावित करने वाले कारकों के रूप में पहचाना। NASA ने यह भी बताया कि डबल-वैक्यूम मेल्टिंग सहित प्रसंस्करण, केवल रासायनिक संरचना की तुलना में जीवनकाल को अधिक मजबूती से प्रभावित कर सकता है।
स्वच्छ स्टील विशेष रूप से महत्वपूर्ण है। ASM Handbook ने बेयरिंग स्टील पर अपने 2014 के विवरण में उच्च रोलिंग-संपर्क-थकान जीवन प्राप्त करने के लिए उपयुक्त सूक्ष्मसंरचना के बाद स्वच्छता और हानिकारक अधात्विक समावेशन से मुक्ति को सबसे महत्वपूर्ण कारक बताया है। कोई समावेशन रेसवे या रोलिंग सतह के नीचे तनाव-वर्धक के रूप में कार्य कर सकता है और ऐसी दरार आरंभ कर सकता है, जो बाद में बार-बार होने वाले हर्ट्ज़ियन संपर्क के अंतर्गत फैलती है। समावेशन का आकार, संघटन, आकृति, स्थान और आसपास के स्टील के साथ उसका बंधन—सभी महत्वपूर्ण हैं; केवल कुल ऑक्सीजन की संख्या प्रत्येक प्रासंगिक जोखिम का वर्णन नहीं कर सकती।[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
इसी कारण नाममात्र कठोरता को गणना किए गए जीवनकाल के साथ भ्रमित नहीं करना चाहिए। ISO 281:2007 उच्च-गुणवत्ता वाले कठोर किए गए बेयरिंग स्टील से निर्मित रोलिंग बेयरिंगों के लिए गतिशील भार-रेटिंग और मूल रेटिंग-जीवन निर्धारित करने की विधियाँ प्रदान करता है। इसका मूल रेटिंग-जीवन 90% विश्वसनीयता से संबद्ध है। Schaeffler L10 को इसी प्रकार परिभाषित करता है: पहली सामग्री-थकान के संकेत दिखाई देने से पहले समान प्रतीत होने वाली बेयरिंगों के 90% द्वारा प्राप्त या पार की गई घूर्णनों की संख्या। JTEKT मूल गतिशील भार-रेटिंग को रोलिंग-थकान क्षमता के रूप में वर्णित करता है और निर्दिष्ट बेयरिंग स्टील या समकक्ष पदार्थों से निर्मित बेयरिंगों पर L10 लागू करता है।
वास्तविक प्रदर्शन संपर्क-ज्यामिति, भार-वितरण, स्नेहन, संदूषण और सतह की स्थिति पर भी निर्भर करता है। जल-संदूषण इसका प्रत्यक्ष उदाहरण है: 2024 में U.S. Department of Energy के माध्यम से रिपोर्ट किए गए अनुसंधान में पाया गया कि स्नेहक में घुला हुआ या मुक्त जल माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता है तथा दरारों के इंटरफेस पर white-etching matter से संबद्ध था। कोई ग्रेड-पदनाम इस परिचालन स्थिति का हिसाब नहीं रख सकता।
AISI, SAE, EN और समकक्ष पदनाम
AISI 52100 और SAE 52100 उच्च-कार्बन क्रोमियम बेयरिंग स्टील के लिए व्यापक रूप से प्रयुक्त पदनाम हैं। अनेक इंजीनियरिंग दस्तावेज़ों में इन दोनों संख्यात्मक पदनामों को एक ही नाममात्र ग्रेड-परिवार का संदर्भ मान लिया जाता है। यह संक्षिप्त रूप तभी उपयोगी है जब उद्धृत विनिर्देशन वास्तव में इसका समर्थन करता हो। AISI और SAE के प्रकाशन, क्रय-विनिर्देशन, राष्ट्रीय रूपांतरण, निर्माता की डेटा शीट और अन्य दस्तावेज़ रासायनिक संरचना, उत्पाद-रूप, गुणवत्ता-वर्ग, परीक्षण या विनिर्माण-विधि के लिए अलग-अलग आवश्यकताएँ निर्धारित कर सकते हैं।
यूरोपीय पदनाम संबंधित यूरोपीय बेयरिंग-स्टील मानकों में सामान्यतः 100Cr6 और पदार्थ संख्या 1.3505 के रूप में लिखा जाता है। उद्धरण में मानक और संस्करण की पहचान होनी चाहिए, जैसे EN ISO 683-17:2014; “100Cr6” को किसी स्वतंत्र, सार्वभौमिक पर्याय के रूप में प्रस्तुत नहीं करना चाहिए। अंतरराष्ट्रीय मानक ISO 683-17 के रूप में लिखा जाता है; लागू वर्ष और शीर्षक का मिलान उद्धृत किए जा रहे दस्तावेज़ से किया जाना चाहिए। ब्रिटिश रूपांतरण BS ISO 683-17 के रूप में दिखाई दे सकता है, जिसमें प्रकाशन-वर्ष और राष्ट्रीय दस्तावेज़ का विवरण भी शामिल होना चाहिए।
अन्य राष्ट्रीय प्रणालियाँ अलग-अलग पदनामों का उपयोग करती हैं। JIS G 4805 SUJ2 एक जापानी पदनाम है, जिसे अक्सर उच्च-कार्बन क्रोमियम बेयरिंग स्टील से संबद्ध किया जाता है। ASTM दस्तावेज़ ASTM A295/A295M के माध्यम से उच्च-कार्बन एंटी-फ्रिक्शन बेयरिंग स्टील निर्दिष्ट कर सकते हैं, लेकिन ASTM का कोई उत्पाद-विनिर्देशन स्वचालित रूप से AISI 52100 या EN ISO 683-17 100Cr6 के समान एक-से-एक ग्रेड-पदनाम नहीं होता। वह रासायनिक सीमाएँ, उत्पाद-आवश्यकताएँ या गुणवत्ता-संबंधी प्रावधान अलग तरीके से परिभाषित कर सकता है।
निर्माता के दस्तावेज़ एक और स्तर जोड़ सकते हैं। NTN, SKF, Schaeffler, JTEKT और अन्य बेयरिंग संगठन पदार्थ-परिवार, आंतरिक पदार्थ-कोड, ताप-उपचार की स्थितियाँ या उन्नत-स्वच्छता वाले वैरिएंट की पहचान कर सकते हैं। ऐसा पदनाम किसी नियंत्रित बेयरिंग उत्पाद का वर्णन कर सकता है, लेकिन यह आवश्यक नहीं कि AISI 52100, SAE 52100, 100Cr6, 1.3505 या SUJ2 का औपचारिक प्रतिस्थापन हो। किसी स्रोत का उद्धरण करते समय सटीक वर्तनी, बड़े अक्षरों का प्रयोग, रिक्ति, पदार्थ संख्या, मानक संख्या और संशोधन को यथावत रखना चाहिए।
पदनामों की समतुल्यता के लिए सत्यापन क्यों आवश्यक है
रासायनिक समतुल्यता केवल पहला परीक्षण है। दो स्टील समान कार्बन और क्रोमियम सीमाओं के अंतर्गत आ सकते हैं, फिर भी उनमें सल्फर, फॉस्फोरस, अवशिष्ट तत्वों, ऑक्सीजन की मात्रा, समावेशन-सीमाओं, पृथक्करण-नियंत्रण और अनुमत विनिर्माण-विधि में अंतर हो सकता है। ये अंतर रोलिंग-संपर्क-थकान व्यवहार को प्रभावित कर सकते हैं, भले ही प्रयोगशाला का रासायनिक प्रमाणपत्र लगभग समान दिखाई दे।
ताप-उपचार एक अन्य विभाजन-रेखा बनाता है। “52100” ऑस्टेनिटाइजिंग तापमान, क्वेंच माध्यम, सबज़ीरो उपचार, टेम्परिंग-क्रम, कठोरता-प्रोफ़ाइल, अवशिष्ट ऑस्टेनाइट की मात्रा या आयामी-स्थिरता की आवश्यकता नहीं बताता। इसी प्रकार केवल “100Cr6” से यह ज्ञात नहीं होता कि उत्पाद एनील्ड बार, पूर्णतः कठोर किए गए रिंग-स्टॉक, तैयार बेयरिंग-रेसवे पदार्थ या विशेष रूप से संसाधित वैरिएंट है। केस-हार्डन्ड बेयरिंग में पूरी तरह अलग ग्रेड का उपयोग किया जा सकता है, क्योंकि उसकी सतह और कोर के लिए कार्बन स्तर तथा रूपांतरण-व्यवहार अलग-अलग आवश्यक होते हैं।
स्वच्छता और समावेशन की आकृति-विज्ञान के लिए अलग सत्यापन आवश्यक है। वैक्यूम मेल्टिंग, इलेक्ट्रोस्लैग रीमेल्टिंग, डबल-वैक्यूम प्रसंस्करण, रीमेल्टिंग विधि, रिडक्शन अनुपात, फोर्जिंग, रोलिंग और निरीक्षण नियम समान ग्रेड-पदनाम वाले पदार्थों के बीच महत्वपूर्ण अंतर उत्पन्न कर सकते हैं। प्रासंगिक प्रश्न केवल यह नहीं है कि रासायनिक संरचना मेल खाती है या नहीं; प्रश्न यह है कि निर्दिष्ट स्टील में समावेशन-नियंत्रण, सूक्ष्मसंरचना, ताप-उपचार और उत्पाद-गुणवत्ता तुलनीय हैं या नहीं।
प्रदर्शन-समतुल्यता इससे भी अधिक सीमित है। ISO 281 के जीवनकाल-गणना में परिभाषित बेयरिंग और पदार्थ-संबंधी मान्यताओं का उपयोग होता है, जबकि समायोजित जीवनकाल में स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा के प्रभावों को शामिल किया जा सकता है। नाममात्र रूप से समकक्ष स्टील समान L10 परिणाम, समायोजित रेटिंग-जीवन या माइक्रोपिटिंग के प्रति समान प्रतिरोध की गारंटी नहीं देता। इसलिए किसी लेख में AISI या SAE पदनाम को EN, ISO, JIS, ASTM या निर्माता के पदनाम से लापरवाहीपूर्वक प्रतिस्थापित नहीं करना चाहिए। पहले उद्धृत मानक, संस्करण, उत्पाद-रूप, पूरक गुणवत्ता-आवश्यकताओं और ताप-उपचार की स्थिति की जाँच करें। तभी “समकक्ष” शब्द समान रासायनिक संरचना से अधिक व्यापक अर्थ रख सकता है।
स्वच्छता: वह धातुकर्मीय चर जिसे लोकप्रिय सारांश कम महत्व देते हैं
नाममात्र कठोरता को मापना आसान है, इसलिए वह अक्सर बेयरिंग स्टील का मुख्य गुण बन जाती है। रोलिंग-संपर्क थकान का आकलन इतना सुविधाजनक नहीं होता। किसी बेयरिंग रेसवे में निर्दिष्ट कठोरता और परिचित मिश्रधातु-संरचना हो सकती है, फिर भी वह समय से पहले विफल हो सकता है, क्योंकि सूक्ष्म अधात्विक समावेशन स्थानीय दरार-आरंभन स्थल बना देता है। इसलिए सामग्री की थकान-क्षमता केवल कठोरता की संख्या नहीं, बल्कि इस्पात-निर्माण, गलन-प्रक्रिया, विरूपण, ऊष्मा-उपचार, संपर्क-भारण और स्नेहन—इन सभी का परिणाम होती है।
उपयुक्त सूक्ष्मसंरचना प्राप्त हो जाने के बाद, उच्च रोलिंग-संपर्क-थकान आयु के लिए स्वच्छता और हानिकारक अधात्विक अंतर्वेशनों से मुक्तता सबसे महत्वपूर्ण कारक हैं। Strong evidence
ASM Handbook इस पदानुक्रम को स्पष्ट रूप से प्रस्तुत करता है। बेयरिंग स्टील पर उसके 2014 के विवेचन में उच्च रोलिंग-संपर्क-थकान आयु प्राप्त करने के लिए सबसे महत्वपूर्ण कारकों के रूप में पहले उपयुक्त सूक्ष्मसंरचना, और उसके बाद इस्पात की स्वच्छता तथा हानिकारक अधात्विक समावेशनों से मुक्ति को रखा गया है। यह कथन सामान्य दावे—“स्वच्छ इस्पात अधिक समय तक चलता है”—से अधिक मजबूत है। इसमें आवश्यक मैट्रिक्स-संरचना प्राप्त हो जाने के बाद हानिकारक समावेशनों को बेयरिंग के डिजाइन और उत्पादन के केंद्रीय पहलुओं में रखा गया है।
इस सामग्री-क्षमता को परिकलित बेयरिंग आयु के साथ भ्रमित नहीं किया जाना चाहिए। ISO 281:2007 उच्च-गुणवत्ता वाले कठोरित बेयरिंग स्टील से निर्मित रोलिंग बेयरिंग के लिए गतिशील भार-रेटिंग और मूल रेटिंग-आयु निर्धारित करने की विधियां निर्दिष्ट करता है; इसकी मूल रेटिंग-आयु 90% विश्वसनीयता से संबद्ध है। 2024 में Schaeffler द्वारा प्रयुक्त शब्दावली के अनुसार, उन घूर्णनों की संख्या है जिन्हें स्पष्ट रूप से समान बेयरिंगों में से 90% पहली सामग्री-थकान के संकेत दिखाई देने से पहले पूरा करते हैं या उससे अधिक तक पहुंचते हैं। JTEKT भी मूल रेटिंग-आयु के लिए यही 90% आधार देता है। ये परिभाषाएं एक सांख्यिकीय जनसमूह का वर्णन करती हैं, किसी एक बेयरिंग की गारंटी नहीं; और वे असामान्य रूप से क्षतिकारक समावेशन, दूषित स्नेहक या प्रतिकूल स्थानीय तनाव-क्षेत्र के प्रभावों को समाप्त नहीं करतीं।
तनाव-सांद्रक के रूप में अधात्विक समावेशन

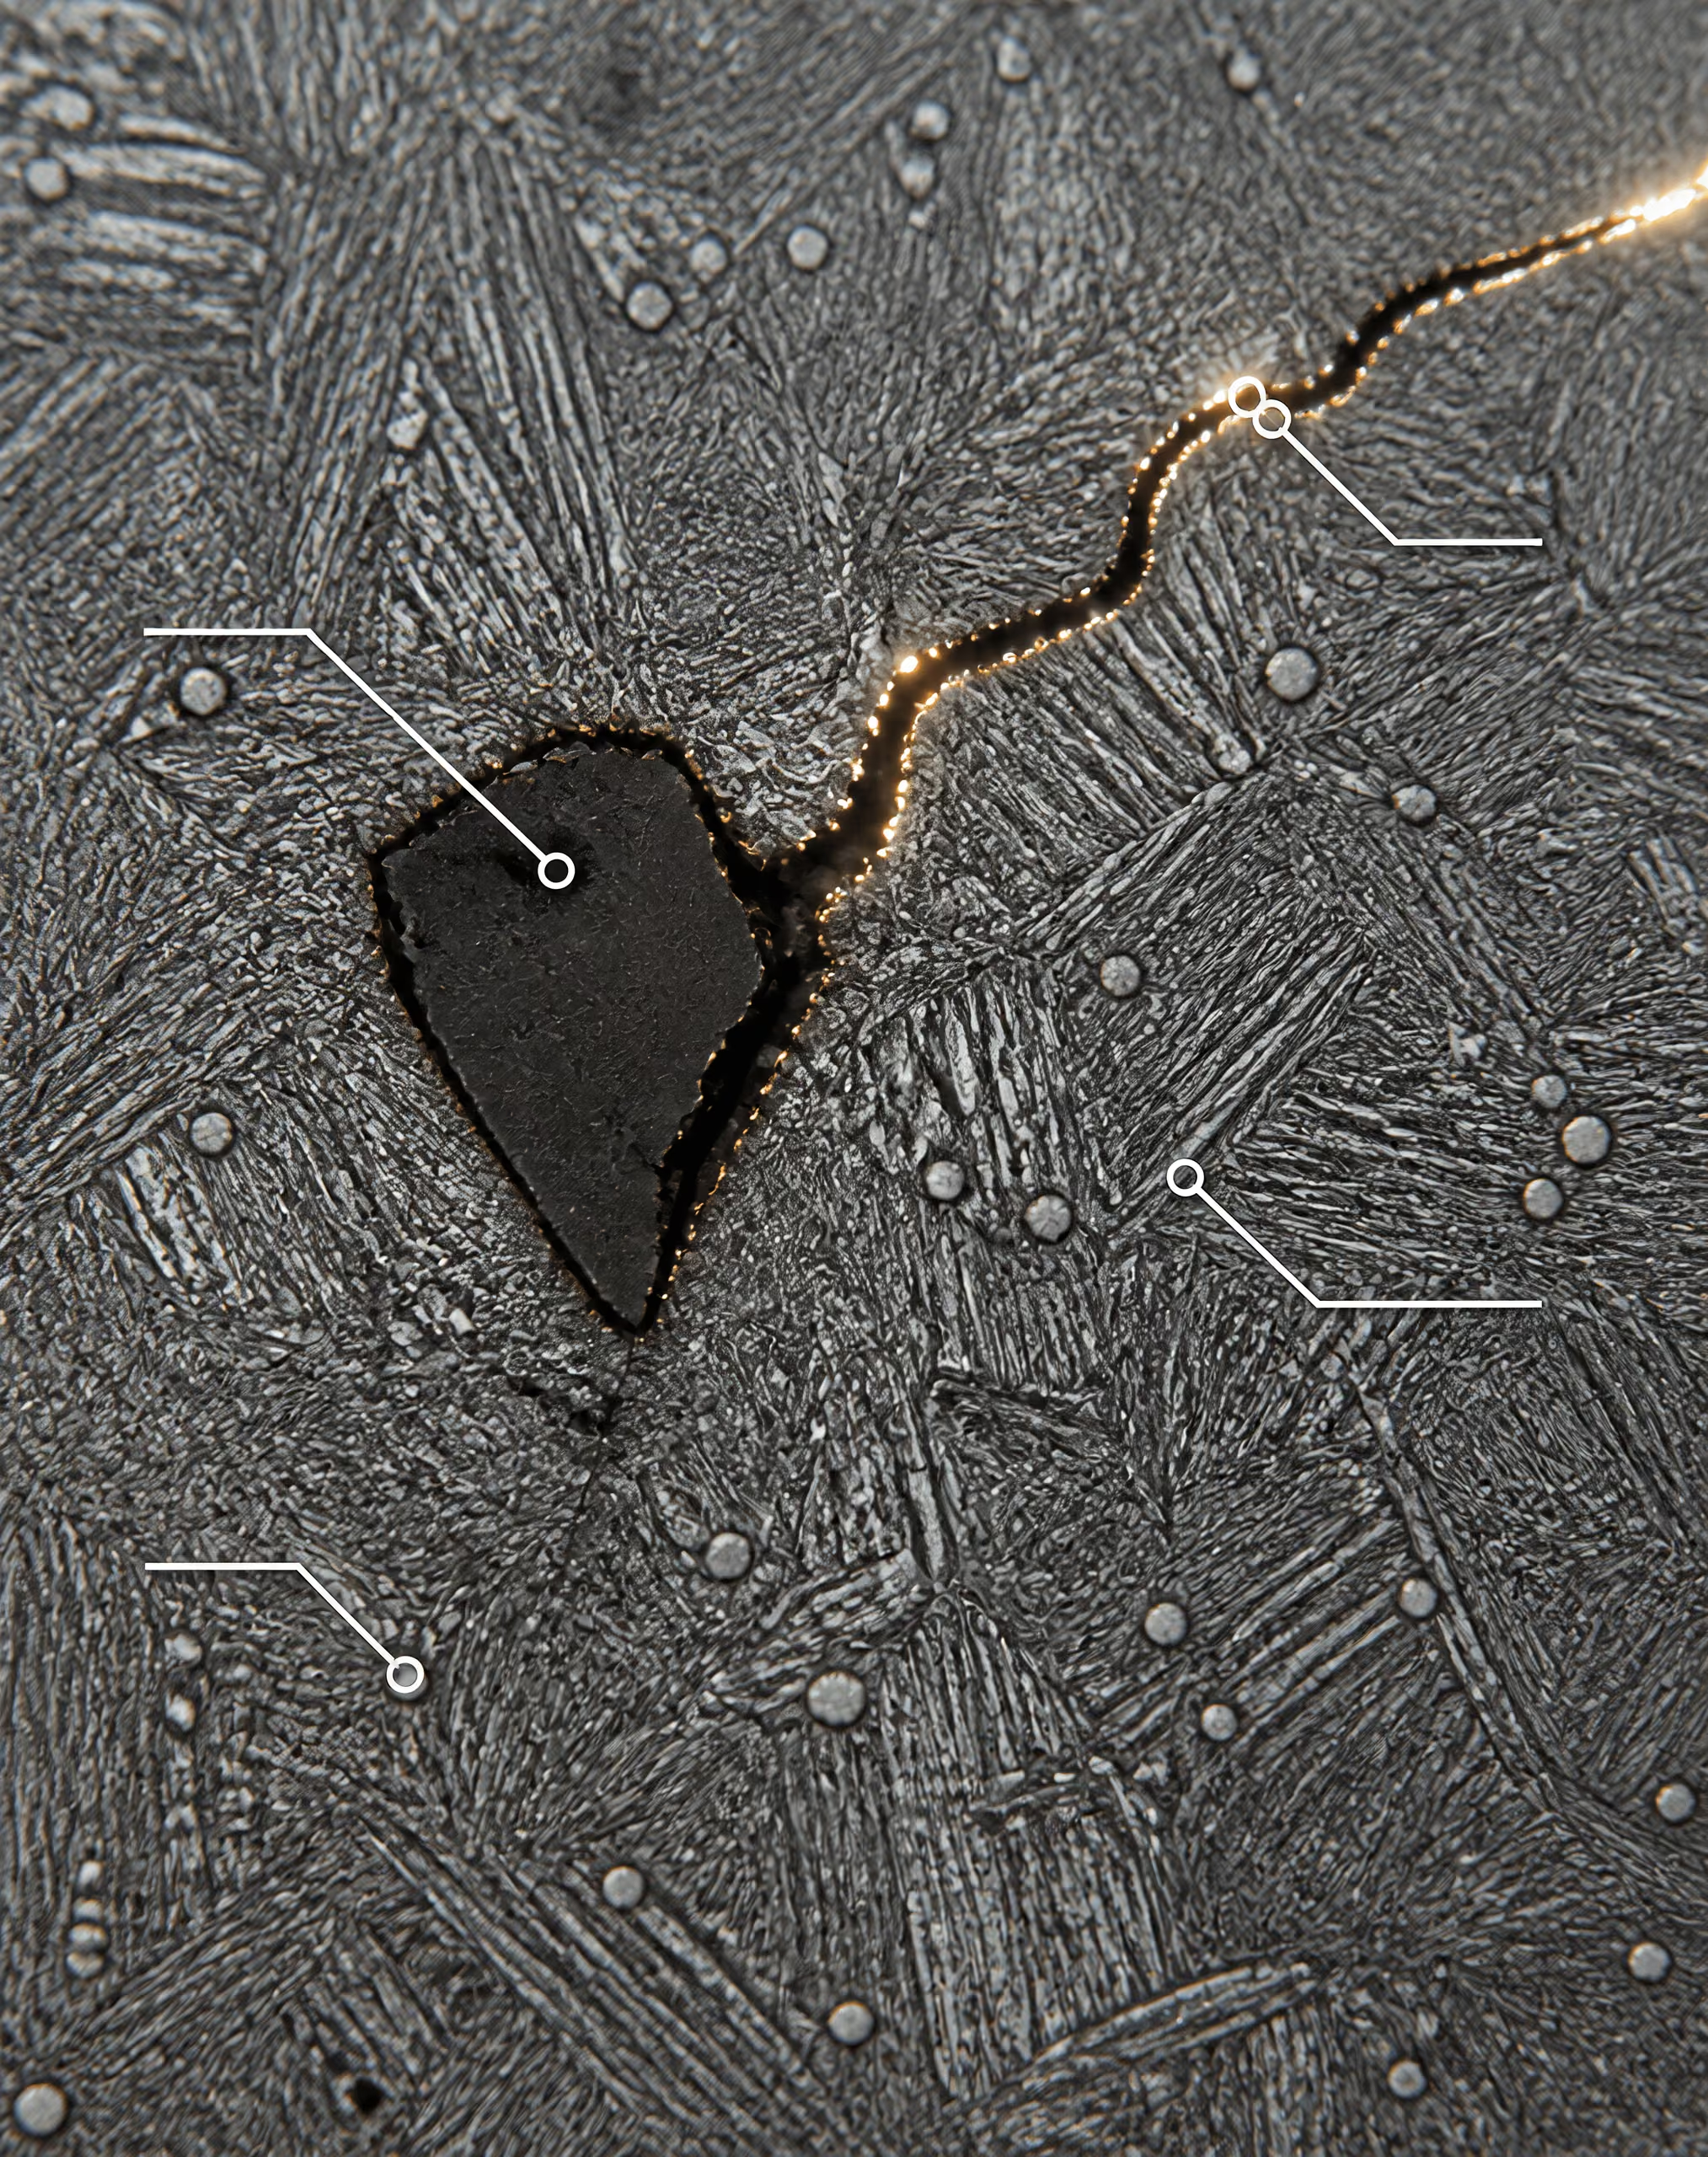
अधात्विक अंतर्वेशन इस्पात में अंतर्निहित अधात्विक कण, जैसे ऑक्साइड, सल्फाइड, सिलिकेट, एल्युमिनेट या जटिल अंतर्वेशन, जो स्थानीय तनाव-क्षेत्र को विचलित कर सकता है।
रोलिंग संपर्क बार-बार इस्पात की सतह के निकट स्थित एक आयतन को संपीड़ित और कर्तन करता है। नाममात्र Hertzian तनाव की गणना ज्यामिति, भार और संपर्क-आयामों से की जाती है, लेकिन इस्पात उस तनाव का अनुभव पूर्णतः एकसमान सतत माध्यम के रूप में नहीं करता। कोई समावेशन धात्विक मैट्रिक्स में व्यवधान उत्पन्न करता है। उसका प्रत्यास्थता-मापांक, आकार, आसपास के इस्पात के साथ बंधन और विरूपण का प्रतिरोध, उसके चारों ओर स्थित मार्टेंसाइटिक, बैनाइटिक या केस-कठोरीकृत मैट्रिक्स से भिन्न होता है।
यह असंगति स्थानीय तनाव-क्षेत्र को बदल देती है। समावेशन की सीमा पर तनन और कर्तन तनाव संकेंद्रित हो सकते हैं, विशेषकर किसी तीखे कोने, लंबे आकार वाले सिरे या कमजोर रूप से बंधे अंतरापृष्ठ पर। इसके बाद संपर्क का बार-बार गुजरना उपसतही दरार या ऐसी दरार को बढ़ावा देता है जो रेसवे तक पहुंच जाती है। छोटी दरार बनने के बाद चक्रीय भारण उसे तब तक बढ़ा सकता है, जब तक रेसवे या रोलिंग तत्त्व का कोई अंश अलग न हो जाए। दिखाई देने वाला गड्ढा देर से मिलने वाला प्रमाण है; धातुकर्मीय घटना बहुत छोटे पैमाने पर आरंभ हो चुकी थी।
2011 की समीक्षा Steels for bearings में वर्णित सामग्री के प्रमुख परिवारों में पूर्ण-कठोरित मार्टेंसाइटिक या बैनाइटिक स्टील तथा केस-कठोरित स्टील शामिल हैं, जिनमें नरम कोर के ऊपर कठोरित सतही परत होती है। दोनों परिवारों में समावेशन-आरंभित रोलिंग-संपर्क थकान हो सकती है। केस-कठोरीकरण गहराई के साथ कठोरता और अवशिष्ट-तनाव के प्रोफाइल को बदलता है, जबकि पूर्ण-कठोरीकरण से भिन्न मैट्रिक्स और कोर-अवस्था उत्पन्न होती है; लेकिन इनमें से कोई भी संरचना हानिकारक समावेशन को अहानिकर नहीं बनाती।
समावेशन परिचालन-तंत्र के साथ भी अंतःक्रिया करते हैं। SKF का रोलिंग-बेयरिंग थकान संबंधी विवेचन आयु को संपर्क-ज्यामिति, भार-वितरण, स्नेहन और तनाव-सांद्रकों से जोड़ता है। समावेशन से उत्पन्न अवनमन वाले रेसवे में स्नेहक-फिल्म बाधित हो सकती है, स्थानीय दाब बढ़ सकता है और आगे की सतही क्षति उत्पन्न हो सकती है। खराब स्नेहन मूल समावेशन उत्पन्न नहीं करता, लेकिन यह आरंभन से दिखाई देने वाली क्षति तक का समय कम कर सकता है। जल-संदूषण क्षति का एक अन्य मार्ग प्रदान करता है: 2024 में U.S. Department of Energy के Office of Scientific and Technical Information के माध्यम से रिपोर्ट किए गए प्रायोगिक कार्य में पाया गया कि घुला हुआ या मुक्त जल सूक्ष्म-पिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता है तथा दरार-अंतरापृष्ठों पर white-etching matter से संबद्ध होता है।
समावेशन का रसायन, आकार और आकृति-विज्ञान
“स्वच्छता” कोई एकल रासायनिक लेबल नहीं है। यह अधात्विक कणों के जनसमूह और इस संभावना का वर्णन करती है कि अत्यधिक तनावग्रस्त आयतन में कोई क्षतिकारक कण स्थित हो। ऑक्साइड समावेशन सामान्यतः डीऑक्सीडेशन-उत्पादों, पुनःऑक्सीकरण या साथ आए स्लैग से उत्पन्न होते हैं। सल्फाइड समावेशन सल्फर-युक्त अभिक्रियाओं से बनते हैं और रोलिंग के दौरान अपेक्षाकृत नरम तथा विकृतिशील हो सकते हैं। सिलिकेट, एल्युमिनेट, स्पिनेल और कैल्शियम-युक्त जटिल समावेशन अन्य संभावित जनसमूहों का प्रतिनिधित्व करते हैं; यह इस्पात के रसायन, रिफ्रैक्टरी के साथ अंतःक्रिया और लैडल-उपचार पर निर्भर करता है।
इनके प्रभाव भिन्न होते हैं। कोई कठोर, कोणीय ऑक्साइड या एल्युमिनेट गंभीर तनाव-सांद्रक की तरह व्यवहार कर सकता है, क्योंकि वह विरूपण का प्रतिरोध करता है और तीखी ज्यामितीय विशेषताएं प्रस्तुत करता है। मैंगनीज सल्फाइड समावेशन गर्म कार्यण के दौरान स्ट्रिंजर के रूप में विकृत हो सकता है, जिससे दिशानिर्भर गुण और एक लंबा अंतरापृष्ठ उत्पन्न होता है। किसी जटिल समावेशन में कठोर कोर और परिवर्तित बाहरी चरण हो सकता है; इसलिए उसके थकान-व्यवहार का अनुमान केवल नाममात्र सल्फर या ऑक्सीजन मात्रा से नहीं लगाया जा सकता।
आकार महत्वपूर्ण है, लेकिन केवल आकार पर्याप्त नहीं है। सामान्यतः बड़ा समावेशन अधिक मैट्रिक्स को बाधित करता है और दरार-आरंभन स्थल बनने की अधिक संभावना प्रस्तुत करता है। स्थान भी महत्वपूर्ण है: अधिकतम ऑर्थोगोनल कर्तन-तनाव क्षेत्र में स्थित कण, मुख्य तनावग्रस्त आयतन से बाहर स्थित किसी बड़े कण की तुलना में अधिक क्षतिकारक हो सकता है। आकृति, आस्पेक्ट अनुपात, समूहबद्धता, अभिविन्यास, अंतरापृष्ठीय बंधन और आसपास की कार्बाइड-संरचना—ये सभी स्थानीय परिणाम को बदलते हैं। परिणामस्वरूप, समान औसत ऑक्सीजन मान वाले दो हीटों का रोलिंग-संपर्क-थकान प्रदर्शन अलग हो सकता है, यदि उनके सबसे बड़े समावेशन, समावेशन-वितरण या विरूपण-इतिहास भिन्न हों।
मैट्रिक्स का महत्व बना रहता है। रोलिंग-तत्त्व थकान पर NASA की 1987 की रिपोर्ट ने कठोरता, अवशिष्ट ऑस्टेनाइट, कण-आकार तथा कार्बाइड के आकार, संख्या और क्षेत्रफल को आयु को प्रभावित करने वाले कारकों के रूप में पहचाना। अत्यधिक मात्रा में या खराब रूप से वितरित कार्बाइड दरार-पथों और स्थानीय तनाव को प्रभावित कर सकते हैं; अवशिष्ट ऑस्टेनाइट सेवा-भारण के तहत रूपांतरित हो सकता है; कण-आकार और मैट्रिक्स की मजबूती चक्रीय विरूपण को प्रभावित करती है। इसलिए स्वच्छता को ऊष्मा-उपचार नियंत्रण के विकल्प के रूप में नहीं, बल्कि एक सूक्ष्मसंरचनात्मक तंत्र के भीतर निर्णायक चर के रूप में समझना चाहिए।
निर्वात-प्रसंस्करण और इस्पात-निर्माण मार्ग
इस्पात-निर्माण मार्ग यह निर्धारित करता है कि समावेशन कैसे उत्पन्न, परिवर्तित, हटाए या बनाए रखे जाते हैं। इलेक्ट्रोस्लैग पुनर्गलन, निर्वात आर्क पुनर्गलन और अन्य द्वितीयक-गलन प्रक्रियाएं विशेष समावेशन-जनसमूहों को कम कर सकती हैं और पृथक्करण-नियंत्रण में सुधार कर सकती हैं, लेकिन परिणाम पूरी प्रक्रिया-श्रृंखला पर निर्भर करता है: गलन, परिशोधन, ढलाई, पुनर्गलन, फोर्जिंग या रोलिंग, ऊष्मा-उपचार और निरीक्षण। निर्वात का लेबल मापे गए समावेशन-लक्षण-निर्धारण का विकल्प नहीं है।
NASA के 1987 के निष्कर्ष विशेष रूप से महत्वपूर्ण हैं, क्योंकि वे केवल रासायनिक संरचना पर आधारित व्याख्याओं को चुनौती देते हैं। रिपोर्ट में पाया गया कि डबल-वैक्यूम मेल्टिंग जैसी प्रक्रियाएं केवल रसायन की तुलना में रोलिंग-तत्त्व थकान-आयु को अधिक प्रभावशाली ढंग से प्रभावित कर सकती हैं। डबल-वैक्यूम मार्गों में सामान्यतः निर्वात इंडक्शन मेल्टिंग को निर्वात आर्क पुनर्गलन के साथ जोड़ा जाता है, जिससे वायुमंडलीय पुनःऑक्सीकरण का संपर्क कम होता है और घुली हुई गैसों तथा समावेशन-जनसमूहों का नियंत्रण बेहतर होता है। इसका सीधा निष्कर्ष है: समान नाममात्र मिश्रधातु-प्रतिशत वाले दो स्टीलों की थकान-आयु अलग हो सकती है, यदि उनके गलन और परिशोधन-इतिहास से स्वच्छता के स्तर या कण-वितरण भिन्न उत्पन्न हुए हों।
ASTM STP 1327 इस मुद्दे को बेयरिंग आयु, रोलिंग-संपर्क थकान, इस्पात-निर्माण, पूर्ण-कठोरीकरण, केस-कठोरीकरण, एयरोस्पेस स्टील, संक्षारण-रोधी स्टील और सतह-संशोधन के साथ रखता है। यह व्यापक संदर्भ महत्वपूर्ण है, क्योंकि स्वच्छता तैयार घटक तक बनी रहती है। फोर्जिंग समावेशनों को तोड़ या लंबा कर सकती है; मशीनिंग उपसतही कण को उजागर कर सकती है; ऊष्मा-उपचार उसके आसपास के मैट्रिक्स को बदल सकता है। बेयरिंग आयु वास्तविक संपर्क-तनाव, स्नेहक की स्थिति और संदूषण-स्तर के तहत परिणामी घटक से निर्धारित होती है। रसायन संभावनाएं निर्धारित करता है। स्वच्छ इस्पात-निर्माण यह तय करता है कि उन संभावनाओं में से कितनी थकान-निर्णायक दोषों के रूप में बनी रहती हैं।
ऊष्मा उपचार के बाद सूक्ष्मसंरचना
ऊष्मा उपचार परीक्षण-नमूने पर दर्ज अंतिम कठोरता से कहीं अधिक चीज़ों को निर्धारित करता है। यह उन प्रावस्थाओं को स्थापित करता है जो रोलिंग संपर्क को वहन करती हैं, शमन के बाद बचने वाले प्रतिबलों को निर्धारित करता है, सेवा के दौरान घटक की स्थिरता तय करता है, तथा कार्बाइडों के आकार और वितरण को नियंत्रित करता है—जो या तो घिसाव-प्रतिरोध को सहारा दे सकते हैं या थकान-क्षति की शुरुआत कर सकते हैं। इसलिए किसी बेयरिंग का रेसवे नाममात्र कठोरता विनिर्देशन पूरा करने के बावजूद खराब प्रदर्शन कर सकता है, यदि उसका मार्टेन्साइट अत्यधिक भंगुर हो, अवशिष्ट ऑस्टेनाइट परिचालन के दौरान रूपांतरित हो जाए, या उसके कार्बाइड समूह में बड़े और खराब ढंग से वितरित कण हों।
मुख्य पदार्थ वर्गों में पूर्ण-कठोरीकृत मार्टेन्साइटिक या बेनाइटिक स्टील तथा केस-कठोरीकृत स्टील शामिल हैं, जिनमें कठोर सतही परत को अपेक्षाकृत नरम कोर सहारा देता है, जैसा कि 2011 की समीक्षा बेयरिंग के लिए स्टील में वर्णित है। NTN (2020) के अनुसार, उच्च-कार्बन क्रोमियम बेयरिंग स्टील रोलिंग अवयवों और रेसवे के लिए एक मानक पदार्थ है। एक परिचित अभिहितकरण SAE 52100 है, जिसे अनेक इंजीनियरिंग संदर्भों में AISI 52100 भी लिखा जाता है; इसका प्रदर्शन केवल अभिहितकरण पर नहीं, बल्कि पूर्ण गलन, फोर्जिंग, रोलिंग, ऊष्मा-उपचार और फिनिशिंग प्रक्रिया पर निर्भर करता है।
मार्टेन्साइट, बेनाइट और टेम्पर की गई संरचनाएँ
शमन किया हुआ मार्टेन्साइट उच्च कठोरता प्रदान करता है, क्योंकि कार्बन अतिसंतृप्त लौह-जालिका में फँस जाता है। यह कठोरता रेसवे या रोलिंग-अवयव संपर्क के नीचे उत्पन्न होने वाले बार-बार के कर्तन और संपीडन प्रतिबलों के प्रति प्रतिरोध बढ़ाती है। हालांकि, यह अपने आप में पर्याप्त नहीं है। टेम्पर न किया गया मार्टेन्साइट उच्च आंतरिक प्रतिबल और सीमित भंग-विफलता सहनशीलता रखता है, इसलिए शमन-प्रतिबल घटाने तथा कठोरता और दृढ़ता के बीच संतुलन समायोजित करने के लिए इसे सामान्यतः टेम्पर किया जाता है।
टेम्परिंग मार्टेन्साइट से कार्बन को अवक्षेपित करती है और उसकी चतुष्कोणिता, सामर्थ्य तथा भंग-विफलता प्रतिक्रिया को बदलती है। उचित रूप से टेम्पर की गई संरचना संपर्क के दौरान प्लास्टिक विरूपण का प्रतिरोध कर सकती है और टेम्पर न किए गए मार्टेन्साइट की तुलना में स्थानीय प्रतिबल-सांद्रताओं को बेहतर ढंग से सहन कर सकती है। हालांकि, अत्यधिक टेम्परिंग कठोरता घटाती है और संपर्क के प्रत्येक आवर्तन से उत्पन्न प्लास्टिक विरूपण की गहराई बढ़ा सकती है। इसके बाद बार-बार होने वाला विरूपण समावेशन, कार्बाइड अंतरापृष्ठ, घिसाई-क्षति या अन्य असंततियों के आसपास जमा होता जाता है।
बेनाइटिक बेयरिंग स्टील एक अलग रूपांतरण-पथ का अनुसरण करते हैं। रूपांतरण तापमान और प्रसंस्करण पर निर्भर करते हुए, बेनाइट कठोरता, दृढ़ता और आयामी स्थिरता का उपयोगी संयोजन प्रदान कर सकता है तथा पूर्णतः मार्टेन्साइटिक प्रक्रिया की तुलना में कम शमन-विकृति उत्पन्न कर सकता है। फिर भी इसकी थकान-प्रतिक्रिया बेनाइटिक संरचना की महीनता और एकरूपता, कार्बाइड की अवस्था तथा अवशिष्ट प्रतिबल पर निर्भर करती है। “बेनाइटिक” कोई एकल प्रदर्शन वर्ग नहीं है: मोटे या असमान रूपांतरण-उत्पाद, महीन और सावधानीपूर्वक नियंत्रित संरचना के समान संपर्क प्रतिबल वहन नहीं करते।
केस-कठोरीकृत ग्रेड निम्न-कार्बन कोर के ऊपर उच्च-कार्बन, कठोर सतह प्रदान करते हैं। केस संपर्क-विरूपण का प्रतिरोध करता है, जबकि कोर कुछ आघात और बंकन प्रतिबलों को अवशोषित कर सकता है। कार्बन विभव, केस की गहराई, अवशिष्ट ऑस्टेनाइट, कार्बाइड अवक्षेपण और कोर का रूपांतरण, लगाए गए प्रतिबल-क्षेत्र के अनुरूप होने चाहिए। अत्यधिक उथला केस नरम पदार्थ में उच्च उपसतही प्रतिबल छोड़ देता है; अत्यधिक कठोर या खराब ढंग से समर्थित केस दरारों के प्रति संवेदनशील हो सकता है।
अवशिष्ट प्रतिबल एक और स्तर जोड़ता है। कार्यशील सतह के निकट संपीडनात्मक अवशिष्ट प्रतिबल दरार के खुलने में विलंब कर सकता है, जबकि तननात्मक अवशिष्ट प्रतिबल दरार की शुरुआत और प्रसार में सहायक होता है। शमन, कार्ब्यूराइजिंग, घिसाई और फिनिशिंग—सभी इस प्रतिबल-क्षेत्र को बदल सकते हैं। इसलिए उपयोगी अवशिष्ट-प्रतिबल प्रोफ़ाइल किसी प्रक्रिया का परिणाम होती है, उच्च कठोरता का स्वतः सुनिश्चित परिणाम नहीं।
अवशिष्ट ऑस्टेनाइट और आयामी स्थिरता
अवशिष्ट ऑस्टेनाइट वह ऑस्टेनाइट जो शमन के दौरान रूपांतरित नहीं होता और ऊष्मा-उपचारित इस्पात में मेटास्टेबल अवस्था के रूप में बना रहता है।
अवशिष्ट ऑस्टेनाइट वह ऑस्टेनाइट है जो शमन के बाद मार्टेन्साइट में रूपांतरित होने के बजाय बचा रहता है। बेयरिंग स्टील में कुछ अवशिष्ट ऑस्टेनाइट दृढ़ता बढ़ा सकता है और स्थानीय विकृति को समायोजित कर सकता है, लेकिन यह मेटास्टेबल होता है। संपर्क-दाब, चक्रीय कर्तन, तापमान और समय, सेवा के दौरान इसे ताज़े मार्टेन्साइट या अन्य उत्पादों में रूपांतरित कर सकते हैं।
यह रूपांतरण आयामी परिवर्तन और स्थानीय प्रतिबल उत्पन्न कर सकता है। परिशुद्ध बेयरिंग में रेसवे की ज्यामिति में छोटा-सा परिवर्तन भी संपर्क-अनुरूपता, भार-वितरण और स्नेहन-फिल्म की मोटाई को बदल देता है। परिणामस्वरूप अधिकतम प्रतिबल में होने वाला परिवर्तन, प्रारंभ में स्वीकार्य कठोरता मान के बावजूद, थकान-आयु को घटा सकता है। रूपांतरण अपेक्षाकृत बिना-टेम्पर किए हुए ताज़े मार्टेन्साइट का निर्माण भी कर सकता है, जो दरार-संवेदनशील क्षेत्र बन सकता है, जब तक कि बाद की टेम्परिंग और सेवा-स्थितियाँ उसकी प्रतिक्रिया को नियंत्रित न करें।
इसके विपरीत स्थिति भी समस्याजनक है। यदि अवशिष्ट ऑस्टेनाइट को बहुत अधिक घटा दिया जाए या वह बहुत अचानक रूपांतरित हो जाए, तो संरचना की कुछ विकृति-अनुकूलन क्षमता समाप्त हो सकती है और वह अधिक भंगुर बन सकती है। कुछ प्रसंस्करण प्रक्रियाओं में क्रायोजेनिक उपचार, स्थिरीकरण टेम्परिंग और कड़ाई से नियंत्रित शमन का उपयोग किया जाता है, लेकिन इनके प्रभाव कार्बन मात्रा, मिश्रधातुकरण, अनुप्रस्थ काट के आकार और पूर्ववर्ती ऑस्टेनाइट की अवस्था पर निर्भर करते हैं। ऐसा कोई सार्वभौमिक अवशिष्ट-ऑस्टेनाइट प्रतिशत नहीं है जो सुरक्षित बेयरिंग को परिभाषित कर सके।
NASA द्वारा 1987 में की गई रोलिंग-अवयव थकान की समीक्षा में कठोरता और अवशिष्ट ऑस्टेनाइट को आयु को प्रभावित करने वाले चरों में शामिल किया गया है; इनके साथ कण-आकार तथा कार्बाइड के आकार, संख्या और क्षेत्रफल का भी उल्लेख है। यह निष्कर्ष महत्वपूर्ण है, क्योंकि अवशिष्ट ऑस्टेनाइट प्रारंभिक यांत्रिक प्रतिक्रिया और लाखों संपर्क-आवर्तनों के बाद मिलने वाली संरचना—दोनों को बदलता है। टेम्परिंग के तुरंत बाद किया गया कठोरता-मापन संपूर्ण सेवा-इतिहास का वर्णन नहीं करता।
स्नेहन और संदूषण इन कमजोरियों को उजागर कर सकते हैं। U.S. Department of Energy द्वारा 2024 में प्रयोगात्मक कार्य के सारांश के अनुसार, घुला हुआ या मुक्त जल माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता है; दरार-अंतरापृष्ठों के साथ श्वेत-नक़्क़ाशी पदार्थ भी संबद्ध पाया गया। स्नेहक सतह पर संपर्क-प्रतिबल की अवस्था को नियंत्रित करता है, जबकि ऊष्मा-उपचारित संरचना यह नियंत्रित करती है कि उपसतही प्रतिबलों को किस प्रकार समायोजित किया जाएगा। न तो पदार्थ और न ही स्नेहक का आकलन अलग-अलग किया जा सकता है।
कण-आकार और कार्बाइड समूह
पूर्ववर्ती-ऑस्टेनाइट कण-आकार शीतलन के दौरान बनने वाले रूपांतरण-उत्पादों के पैमाने को प्रभावित करता है। महीन पूर्ववर्ती-ऑस्टेनाइट कण सामान्यतः दरार-प्रसार के लिए छोटे मार्ग प्रदान करते हैं और अधिक एकसमान मार्टेन्साइटिक या बेनाइटिक संरचना का समर्थन कर सकते हैं। मोटे कण रूपांतरण-विकृति को संकेंद्रित कर सकते हैं और समान क्रिस्टलोग्राफिक अभिविन्यास वाले बड़े क्षेत्र बना सकते हैं, जिससे थकान-दरारें कम रुकावट के साथ विकसित या आगे बढ़ सकती हैं। कण-सूक्ष्मीकरण से स्वच्छता या उचित टेम्परिंग की आवश्यकता समाप्त नहीं होती; यह दरार-आरंभ और दरार-वृद्धि की समस्या के एक भाग को बदलता है।
कार्बाइड कार्बन और क्रोमियम-समृद्ध कठोर प्रावस्थाएँ प्रदान करते हैं, जो घिसाव-प्रतिरोध में योगदान देती हैं और कठोरता बनाए रखती हैं। उनके समूह का मूल्यांकन केवल औसत आकार से अधिक आधारों पर किया जाना चाहिए। NASA (1987) ने विशेष रूप से कार्बाइड आकार, कार्बाइड संख्या और कार्बाइड क्षेत्रफल के प्रभावों की सूचना दी। कार्बाइड क्षेत्रफल उस सूक्ष्मसंरचना-अंश को दर्शाता है जिस पर कार्बाइडों का आधिपत्य है; कार्बाइड संख्या उपस्थित कणों की संख्या बताती है; आकार उनके पैमाने और, महत्वपूर्ण रूप से, उस वितरण के ऊपरी छोर को दर्शाता है।
महीन, अनेक और अपेक्षाकृत एकसमान कार्बाइड बड़े पृथक दोष उत्पन्न किए बिना कठोरता का समर्थन कर सकते हैं। अत्यधिक कार्बाइड क्षेत्रफल भार-वहन करने वाले मैट्रिक्स की निरंतरता घटा सकता है। बड़े कण, कार्य-प्रक्रिया से बचे कार्बाइड स्ट्रिंगर, या रोलिंग द्वारा एक दिशा में संरेखित समूह स्थानीय प्रतिबल-सांद्रक के रूप में कार्य कर सकते हैं। मैट्रिक्स और कार्बाइड की प्रत्यास्थ तथा प्लास्टिक प्रतिक्रियाएँ अलग-अलग होती हैं, इसलिए बार-बार का संपर्क उच्च अंतरापृष्ठीय प्रतिबल उत्पन्न कर सकता है। दरार कार्बाइड में, कार्बाइड समूह में, या उसके निकट स्थित किसी समावेशन में आरंभ हो सकती है।
अपर्याप्त कार्बन या अपर्याप्त कार्बाइड-निर्माण विपरीत समस्या उत्पन्न करता है: स्टील में इतना कठोरता और घिसाव-प्रतिरोध नहीं हो सकता कि वह प्लास्टिक विकृति जमा किए बिना बार-बार के संपर्क को सह सके। कार्बन या कार्बाइड की मात्रा बढ़ाना सरल उपाय नहीं है, क्योंकि मोटे अघुलित कार्बाइड और पृथक्करण दरार-आरंभ के जोखिम को बढ़ा सकते हैं। ऊष्मा उपचार में इच्छित मार्टेन्साइट या केस के लिए पर्याप्त कार्बन घुलना चाहिए, नियंत्रित अघुलित कार्बाइड समूह बनाए रखना चाहिए और ऑस्टेनाइट-निर्माण के दौरान अत्यधिक स्थूलन से बचना चाहिए।
ASM Handbook (2014) उपयुक्त सूक्ष्मसंरचना के बाद, उच्च रोलिंग-संपर्क-थकान आयु प्राप्त करने में स्टील की स्वच्छता और हानिकारक अधात्विक समावेशों से मुक्त होना सबसे महत्वपूर्ण एकल कारक बताता है। इसलिए निर्वात गलन और संबंधित परिशोधन प्रक्रियाएँ रसायन-संरचना में छोटे परिवर्तन की तुलना में थकान-आयु को अधिक मजबूती से प्रभावित कर सकती हैं। प्रसंस्करण-इतिहास महत्वपूर्ण है।
इन पदार्थ-प्रभावों को समझने के लिए सांख्यिकीय परिप्रेक्ष्य भी आवश्यक है। ISO 281:2007 मूल रेटिंग-आयु को 90% विश्वसनीयता से संबद्ध आयु के रूप में परिभाषित करता है; BS ISO 281:2007 इसका ब्रिटिश अंगीकरण है। Schaeffler (2024) और JTEKT (2024) भी L10 को उन घूर्णनों की संख्या के रूप में परिभाषित करते हैं, जिन्हें समान प्रतीत होने वाले 90% बेयरिंग प्रथम पदार्थ-थकान संकेतों से पहले प्राप्त करते हैं या उससे अधिक समय तक पूरा करते हैं। यह परिकलित आयु केवल कठोरता द्वारा किया गया वादा नहीं है। यह निर्दिष्ट धारणाओं के अंतर्गत किसी जनसमूह का वर्णन करती है, जबकि वास्तविक परिणाम सूक्ष्मसंरचना, समावेशन, प्रतिबल, स्नेहन, संदूषण, ज्यामिति और विनिर्माण-परिवर्तनशीलता को प्रतिबिंबित करता है।
संपर्क यांत्रिकी, भार-वितरण और तनाव-वर्धक
संकेंद्रित प्रत्यास्थ संपर्क
रोलिंग बेयरिंग किसी विस्तृत, समान रूप से तनावग्रस्त क्षेत्र के माध्यम से भार वहन नहीं करती। प्रत्येक बॉल या रोलर रेसवे पर एक छोटे संपर्क-पैच के माध्यम से दबाव डालता है, जिससे संकेंद्रित प्रत्यास्थ संपर्क उत्पन्न होता है। स्थानीय दबाव और उपसतही अपरूपण तनाव सामान्य भार, वक्रता-त्रिज्याओं, दोनों पिंडों के प्रत्यास्थ गुणों और संपर्क के आकार पर निर्भर करते हैं। यह हर्ट्ज़ीय संपर्क समस्या है, लेकिन बेयरिंग संपर्क अलग-थलग पाठ्यपुस्तकीय बिंदु नहीं होते: रेसवे की वक्रता, अनुरूपता, क्राउनिंग, संपर्क कोण और रोलरों की सीमित चौड़ाई तनाव-क्षेत्र को बदल देती है।
SKF हैंडबुक बेयरिंग की थकान के संदर्भ में संपर्क-ज्यामिति और भार-वितरण को केंद्रीय महत्व देती है, क्योंकि अधिकतम ऑर्थोगोनल और अपरूपण तनाव संपर्क-सतह के नीचे उत्पन्न होते हैं, आवश्यक नहीं कि दिखाई देने वाली क्षति के बिंदु पर ही। रेसवे की वक्रता में परिवर्तन संपर्क-दीर्घवृत्त के आकार और दबाव-वितरण को बदल देता है। अपर्याप्त एंड-रिलीफ वाला रोलर उसके किनारे पर उच्च दबाव-संकेंद्रण उत्पन्न कर सकता है, जहाँ स्थानीय तनाव नाममात्र बेयरिंग भार से अनुमानित मान से बहुत अधिक हो सकता है। रेसवे की तरंगिता और आकार-संबंधी त्रुटि का प्रभाव भी इसी प्रकार होता है, क्योंकि तत्व के घूमने के साथ भार में उतार-चढ़ाव होने लगता है।
इसलिए केवल नाममात्र कठोरता से प्रदर्शन निर्धारित नहीं किया जा सकता। NTN उच्च-कार्बन क्रोमियम बेयरिंग स्टील को रोलिंग तत्वों और रेसवे के लिए एक मानक सामग्री के रूप में पहचानता है, जिसे सामान्यतः AISI 52100 जैसे ग्रेडों तथा उनके राष्ट्रीय या कंपनी-विशिष्ट पदनामों द्वारा दर्शाया जाता है। फिर भी, इस स्टील से बने घटक का तनाव-इतिहास अलग हो सकता है, यदि उसकी अनुरूपता, संपर्क कोण या रेसवे प्रोफ़ाइल बदल जाए। स्टील सामग्री की क्षमता प्रदान करता है; ज्यामिति यह निर्धारित करती है कि प्रत्येक चक्कर में संपर्क उस क्षमता का कितना उपयोग करता है।
सतह की स्थिति भी संपर्क-गणना में शामिल होती है। जब स्नेहक फिल्म पतली होती है, तब खुरदरापन-उभार स्नेहक फिल्म को भेद सकते हैं, जिससे स्थानीय धातु-से-धातु अंतःक्रिया और अल्प-तरंगदैर्ध्य वाले दबाव-शिखर उत्पन्न होते हैं। जल-संदूषण स्थिति को और खराब कर देता है। U.S. Department of Energy के 2024 के एक अध्ययन में बताया गया कि घुले हुए या मुक्त जल से माइक्रोपिटिंग और रोलिंग-कॉन्टैक्ट-फटीग क्रैकिंग बढ़ी तथा इसका संबंध क्रैक इंटरफेस पर श्वेत-नक़्क़ाशीदार पदार्थ से था। इसलिए स्नेहन केवल रखरखाव का विषय नहीं, बल्कि संपर्क यांत्रिकी का एक भाग है।
रेटिंग-गणना एक सांख्यिकीय इंजीनियरिंग माप है, यह वादा नहीं कि प्रत्येक बेयरिंग एक निश्चित तनाव या चक्करों की निश्चित संख्या पर विफल होगी। ISO 281:2007 उच्च-गुणवत्ता वाले कठोरित बेयरिंग स्टील से बनी रोलिंग बेयरिंग के लिए गतिशील भार-रेटिंग और मूल रेटिंग-आयु निर्धारित करने की विधियाँ निर्दिष्ट करता है; इसकी मूल रेटिंग-आयु 90% विश्वसनीयता से संबद्ध है। BS ISO 281:2007 इसका ब्रिटिश अंगीकरण है। Schaeffler L10 को उन चक्करों की संख्या के रूप में परिभाषित करता है, जिन्हें समान प्रतीत होने वाली 90% बेयरिंग पहली सामग्री-थकान के संकेत प्रकट होने से पहले पूरा करती हैं या उससे अधिक तक पहुँचती हैं। समायोजित आयु में स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा भार को शामिल किया जा सकता है, लेकिन ये कारक भी केवल कठोरता का नहीं, बल्कि एक विशिष्ट परिचालन-तंत्र का वर्णन करते हैं।
रोलिंग तत्वों के बीच भार-विभाजन
लगाया गया रेडियल या अक्षीय भार रोलिंग तत्वों के बीच विभाजित होता है, लेकिन यह विभाजन समान नहीं होता। भार-रेखा के निकटतम तत्व सबसे अधिक बल वहन करता है, जबकि बेयरिंग के चारों ओर उससे दूर स्थित तत्व क्रमशः कम भार वहन करते हैं और कुछ परिस्थितियों में लगभग कोई भार नहीं उठाते। भारित क्षेत्र का आकार और प्रत्येक तत्व पर लगने वाला बल रेडियल क्लीयरेंस, प्रत्यास्थ विकृति, संपर्क कोण, रिंग की कठोरता, फिट, प्रीलोड, बाहरी भार और आंतरिक ज्यामिति पर निर्भर करते हैं।
अत्यधिक क्लीयरेंस वाली बेयरिंग बाहरी भार को कम संख्या में तत्वों पर केंद्रित कर सकती है। इसके परिणामस्वरूप अधिकतम तत्व-भार बढ़ जाता है, जिससे हर्ट्ज़ीय दबाव और उपसतही तनाव-चक्र बढ़ते हैं। अत्यधिक प्रीलोड इसके विपरीत दिखाई देने वाली, लेकिन संबंधित समस्या उत्पन्न करता है: अधिक तत्व भार साझा करते हैं, फिर भी बाहरी भार लगाए जाने से पहले ही प्रत्येक तत्व स्थायी बल वहन करता है। यदि प्रीलोड बहुत अधिक हो, तो घर्षणजनित ऊष्मन, संपर्क दबाव और थकान-क्षति सभी बढ़ सकते हैं। परिणामतः वही बेयरिंग स्टील ढीले फिट, कसे हुए इंटरफेरेंस फिट या अत्यधिक प्रीलोड के अंतर्गत बहुत अलग-अलग आयु दे सकता है।
असमरेखण से भार-वितरण फिर बदल जाता है। कोणीय रूप से असंरेखित आंतरिक और बाहरी रिंग किसी बॉल या रोलर को एक रेसवे से किनारे के निकट संपर्क करने के लिए बाध्य कर सकती हैं। बेलनाकार रोलर बेयरिंग में तिर्यकता भार को रोलर के सिरों की ओर खिसका सकती है; बॉल बेयरिंग में रिंग का झुकाव संपर्क-दीर्घवृत्त को विकृत कर सकता है और किनारी भार उत्पन्न कर सकता है। शाफ्ट का मुड़ना, हाउसिंग की विकृति और अशुद्ध शोल्डर इन परिस्थितियों को जन्म दे सकते हैं, भले ही नाममात्र बेयरिंग भार कैटलॉग रेटिंग की सीमा के भीतर हो।[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
फिट केवल धारण-क्षमता को प्रभावित नहीं करते। अत्यधिक इंटरफेरेंस फिट आंतरिक क्लीयरेंस को कम कर सकता है, प्रीलोड बढ़ा सकता है और पतली बेयरिंग रिंग को विकृत कर सकता है। ढीला फिट रिंग-क्रिप या माइक्रो-स्लिप की अनुमति दे सकता है, जिससे फ्रेटिंग और अतिरिक्त सतही क्षति उत्पन्न होती है। JTEKT मूल गतिशील भार-रेटिंग को रोलिंग-थकान क्षमता का माप बताता है और कहता है कि निर्दिष्ट बेयरिंग स्टील या समकक्ष सामग्री से निर्मित बेयरिंग के लिए L10, 90% विश्वसनीयता के अनुरूप है। यह कथन मानता है कि बेयरिंग उन ज्यामितीय, भार-संबंधी और स्थापना-स्थितियों के भीतर काम कर रही है, जिन्हें रेटिंग-विधि में दर्शाया गया है।
तनाव-इतिहास सामग्री की अवस्था पर भी निर्भर करता है। 2011 की समीक्षा Steels for Bearings में पूरे अनुप्रस्थ भाग में कठोरित मार्टेंसाइटी या बेनाइटी स्टीलों को केस-हार्डेंड स्टीलों से अलग किया गया है; केस-हार्डेंड स्टीलों में नरम कोर के ऊपर कठोरित सतही परत होती है। NASA ने 1987 में बताया कि कठोरता, अवशिष्ट ऑस्टेनाइट, दाने का आकार तथा कार्बाइड का आकार, संख्या और क्षेत्रफल रोलिंग तत्वों की थकान-आयु को प्रभावित करते हैं। ASM Handbook, 2014, उच्च रोलिंग-कॉन्टैक्ट-फटीग आयु प्राप्त करने में उपयुक्त सूक्ष्मसंरचना के बाद स्टील की स्वच्छता और हानिकारक गैर-धात्विक समावेशन से मुक्तता को सबसे महत्वपूर्ण कारक बताता है। इसलिए समान नाममात्र भार के अंतर्गत स्वच्छ और सही ढंग से संसाधित AISI 52100 संपर्क, अधिक कठोर लेकिन अधिक अशुद्ध संपर्क से अधिक समय तक चल सकता है।
सतही दोष और ज्यामितीय असातत्य
रोलिंग-कॉन्टैक्ट-फटीग के दो व्यापक उद्गम होते हैं। उपसतही उद्गम वाली थकान रेसवे के नीचे शुरू होती है, अक्सर किसी तनावग्रस्त समावेशन या प्रतिकूल सूक्ष्मसंरचना वाले क्षेत्र पर, और बार-बार के अपरूपण भार के बाद स्पॉल के रूप में विकसित हो सकती है। सतही उद्गम वाली क्षति रेसवे या रोलिंग तत्व की सतह पर शुरू होती है, जहाँ खुरदरापन, अपर्याप्त स्नेहन, स्लाइडिंग, संदूषण या कोई दोष तनाव को केंद्रित करता है। यह अंतर महत्वपूर्ण है, क्योंकि पॉलिश की गई सतह हानिकारक आंतरिक समावेशन को दूर नहीं कर सकती, जबकि उत्कृष्ट आंतरिक स्वच्छता किसी डेंट को बार-बार क्रैक आरंभक के रूप में कार्य करने से नहीं रोक सकती।
गैर-धात्विक समावेशन विशेष रूप से महत्वपूर्ण होते हैं, क्योंकि उनका प्रत्यास्थ और इंटरफेस संबंधी व्यवहार आसपास के स्टील से भिन्न होता है। ASM के निष्कर्ष में उपयुक्त सूक्ष्मसंरचना के तुरंत बाद स्वच्छता को महत्व दिया गया है। प्रसंस्करण किसी छोटे रासायनिक परिवर्तन से अधिक महत्वपूर्ण हो सकता है: NASA के 1987 के कार्य ने डबल-वैक्यूम मेल्टिंग और संबंधित प्रसंस्करण प्रभावों को रोलिंग तत्वों की थकान-आयु पर प्रभाव डालने वाला बताया। रासायनिक संघटन संभावित फेज़ और हार्डनेबिलिटी निर्धारित करता है, लेकिन मेल्टिंग, फोर्जिंग, ऊष्मा-उपचार और कार्बाइड-नियंत्रण यह निर्धारित करते हैं कि तैयार रेसवे में हानिकारक स्थानीय विशेषताएँ मौजूद होंगी या नहीं।

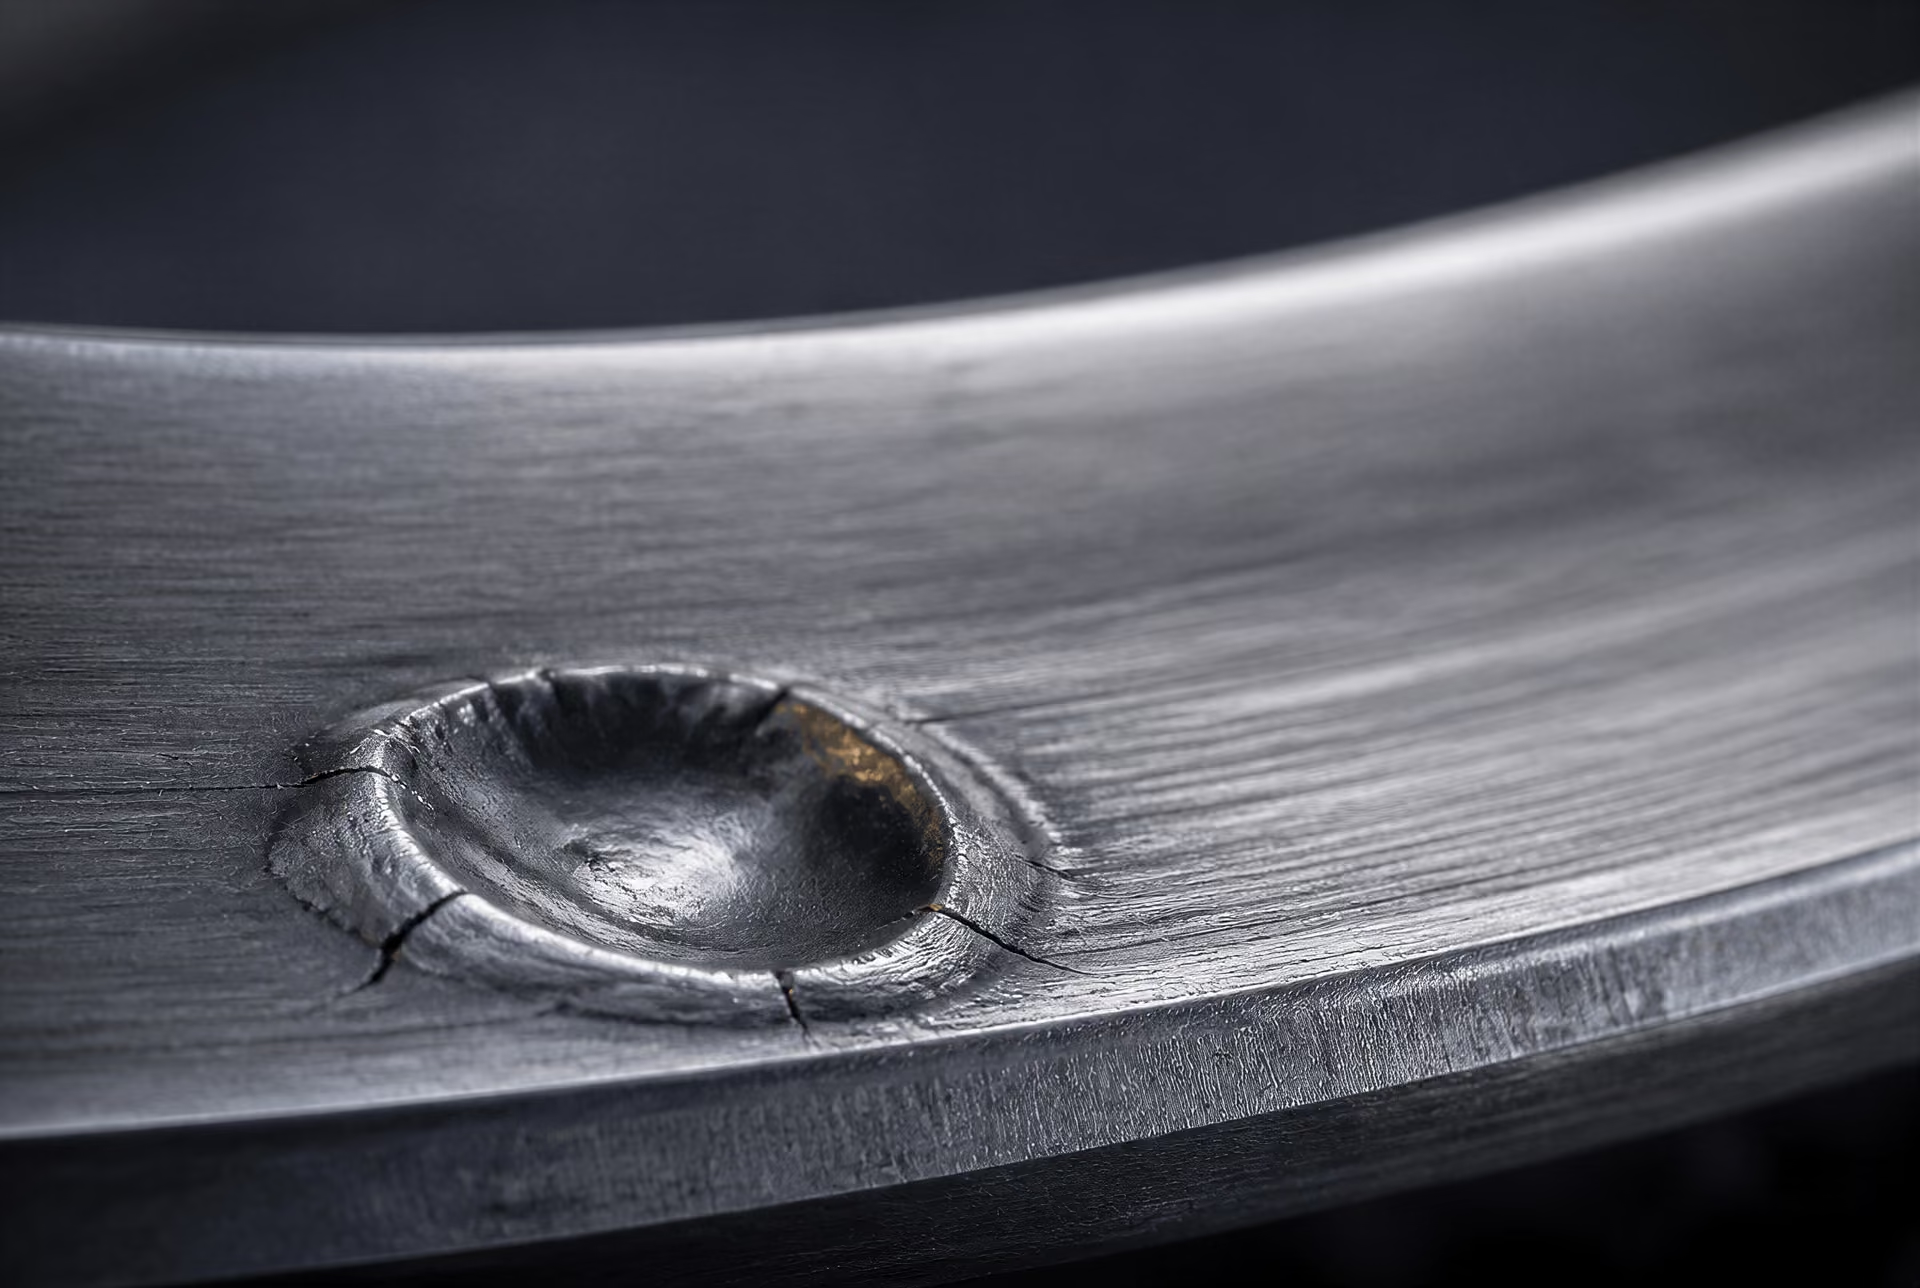
कठोर संदूषक से बना डेंट केवल दिखावटी निशान नहीं, बल्कि एक ज्यामितीय असातत्य होता है। प्रत्येक गुजरता हुआ तत्व उसके किनारे से टकराता है, जिससे दबाव-शिखर और प्लास्टिक विकृति का क्षेत्र बनता है। शोल्डर, रेसवे या रोलर के सिरे पर हैंडलिंग से हुई क्षति भी यही प्रभाव उत्पन्न कर सकती है। खरोंच, ग्राइंडिंग-बर्न, तरंगिता और उभरे हुए बर्र इच्छित संपर्क-ज्यामिति को बाधित करते हैं। पतली-फिल्म स्नेहन के अंतर्गत ये विशेषताएँ माइक्रोपिटिंग या सतही उद्गम वाली क्रैकिंग शुरू कर सकती हैं; अधिक भार के अंतर्गत वे किसी क्रैक को बड़े स्पॉल में बदलने की प्रक्रिया को तेज कर सकती हैं।
व्यावहारिक निष्कर्ष सीधा है: परिकलित बेयरिंग-आयु बेयरिंग, उसके स्टील, उसकी ज्यामिति, उसके फिट, उसके प्रीलोड, उसके स्नेहक और उसके संदूषण-इतिहास—इन सभी को एक ही परिचालन-तंत्र के रूप में ध्यान में रखती है। इनमें से किसी एक को बदलने पर स्थानीय तनाव-क्षेत्र बदल सकता है, जबकि नाममात्र ग्रेड और कठोरता अपरिवर्तित रह सकते हैं।
स्नेहन, जल और माइक्रोपिटिंग
फिल्म पृथक्करण और धातु-से-धातु अंतःक्रिया
स्नेहन केवल रोलिंग तत्व और रेसवे के बीच घर्षण को कम करने तक सीमित नहीं है। स्नेहक फिल्म यह बदल देती है कि दोनों सतहें भार को किस प्रकार संचारित करती हैं। पूर्ण इलास्टोहाइड्रोडायनेमिक स्नेहन के अंतर्गत, संलग्न फिल्म में उत्पन्न दाब अधिकांश परस्पर-विरोधी उभारों को अलग कर देता है। इसलिए नाममात्र का हर्ट्ज़ियन संपर्क मुख्यतः स्नेहक के माध्यम से वहन होता है, न कि इस्पात की सतह पर बार-बार संपर्क करने वाली चोटियों के माध्यम से। जब सतह की खुरदरापन की तुलना में फिल्म की मोटाई कम हो जाती है, तो उभार-संपर्क भार का अधिक बड़ा हिस्सा वहन करते हैं। उनके स्थानीय तनाव गणना किए गए चिकनी-संपर्क तनाव से बहुत अधिक हो सकते हैं, भले ही बेयरिंग पर लगाया गया भार अपरिवर्तित रहा हो।
यह अंतर महत्वपूर्ण है, क्योंकि बेयरिंग की गणनाएँ सामान्यतः ज्यामिति, भार और पदार्थ संबंधी मान्यताओं से शुरू होती हैं। ISO 281:2007 उच्च-गुणवत्ता वाले कठोरित बेयरिंग इस्पात से निर्मित रोलिंग बेयरिंगों के लिए गतिशील भार-रेटिंग और मूल रेटिंग आयु की गणना की विधियाँ निर्दिष्ट करता है। इसकी मूल रेटिंग आयु 90% विश्वसनीयता से संबद्ध है। Schaeffler भी L10 का वर्णन इसी सांख्यिकीय अर्थ में करता है: समान प्रतीत होने वाली बेयरिंगों में से 90% द्वारा प्राप्त या पार की गई घूर्णनों की संख्या, इससे पहले कि पदार्थ की थकान के प्रथम संकेत दिखाई दें। JTEKT इसी प्रकार मूल गतिशील भार-रेटिंग को रोलिंग-थकान क्षमता का माप और L10 को निर्दिष्ट बेयरिंग इस्पातों या समकक्ष पदार्थों से निर्मित बेयरिंगों के लिए 90% विश्वसनीयता वाली आयु के रूप में परिभाषित करता है।
इन परिभाषाओं का अर्थ यह नहीं है कि स्नेहन केवल एक मामूली सुधारक कारक है। वे किसी विशेष मशीन में किसी विशेष बेयरिंग के वास्तविक सेवा-परिणाम से गणना की गई संदर्भ-आयु को अलग करती हैं। समायोजित आयु-विधियाँ स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा भार को ध्यान में रखती हैं, क्योंकि ये कारक उन तनावों को बदलते हैं जो वास्तव में सतह और उपसतह तक पहुँचते हैं। उच्च-कार्बन क्रोमियम बेयरिंग इस्पात से बनी बेयरिंग, जिसे NTN रोलिंग तत्वों और रेसवे के लिए मानक पदार्थ के रूप में पहचानता है, तब भी समय से पहले क्षतिग्रस्त हो सकती है, यदि उसका स्नेहक पृथक्करण बनाए रखने में सक्षम न हो।
फिल्म की मोटाई श्यानता, गति, भार, तापमान, सतह की फिनिश और संपर्क-ज्यामिति पर निर्भर करती है। तापमान बढ़ने पर श्यानता कम हो जाती है; धीमी दोलनात्मक गति पर्याप्त फिल्म बनने से रोक सकती है; और अधिक भार फिल्म को संपीड़ित करने के साथ-साथ उपसतही तनाव भी बढ़ाता है। गलत संरेखण और किनारी भारण दबाव को एक छोटे क्षेत्र में और अधिक केंद्रित कर देते हैं। यदि अपघर्षक कण भी उपस्थित हों, तो वे रेसवे पर स्थायी दबाव-उत्थापक उत्पन्न करने वाले गड्ढे बना सकते हैं, जो संदूषक के आगे बढ़ जाने के बाद भी बने रहते हैं। जल स्नेहक-फिल्म के प्रदर्शन को कम कर सकता है, संक्षारण को बढ़ावा दे सकता है, योजकों की अभिक्रियाओं को बदल सकता है और सतहों की पारस्परिक क्रिया को प्रभावित कर सकता है। इसके बाद संपर्क आंशिक पृथक्करण और प्रत्यक्ष धातु-से-धातु आघात के बीच बार-बार बदल सकता है।
सतही थकान प्रक्रिया के रूप में माइक्रोपिटिंग
माइक्रोपिटिंग सतही थकान का एक रूप है; यह केवल खुरदरापन दोष या बाहरी दाग नहीं है। इसकी शुरुआत तब होती है जब बार-बार होने वाले उभार-संपर्क, सरकना, स्थानीय प्लास्टिक विकृति और सतह के निकट उत्पन्न तनन तनाव अत्यंत छोटी दरारें पैदा करते हैं। ये दरारें सतह के नीचे उथले कोणों पर बढ़ सकती हैं और अनेक सूक्ष्म गड्ढों से बने धूसर या पाले-जैसे क्षेत्रों में खुल सकती हैं। इसलिए कोई सतह केवल हल्की बदरंगी दिखाई दे सकती है, जबकि उसकी भार-वहन ज्यामिति और दरारों की संख्या पहले ही बदल रही हो।
महत्वपूर्ण चर संपर्क-तनाव और फिल्म-पृथक्करण की संयुक्त स्थिति है। कम लैम्ब्डा अनुपात—अर्थात् स्नेहक-फिल्म की मोटाई और संयुक्त सतह-खुरदरापन का अनुपात—का अर्थ है कि अधिक उभार परस्पर क्रिया कर रहे हैं। रोलिंग द्वारा लगाए गए बार-बार के संपीडन भार में सरकने से अपरूपण तनाव जुड़ सकता है। यदि कोई उभार, गड्ढा या अंतर्वेशन स्थानीय तनाव को पर्याप्त रूप से बढ़ा दे, तो सतह पर या उसके निकट दरार आरंभ हो सकती है और फिर चक्रीय भार के अधीन फैल सकती है। माइक्रोपिट एकत्र होकर बड़े फ्लेकिंग-क्षति क्षेत्रों में बदल सकते हैं, हालांकि यह संक्रमण स्वचालित या तत्काल नहीं होता।
इसी कारण केवल नाममात्र की कठोरता से बेयरिंग की आयु का अनुमान नहीं लगाया जा सकता। NASA ने 1987 में बताया कि कठोरता, अवशिष्ट ऑस्टेनाइट, दाने का आकार तथा कार्बाइडों का आकार, संख्या और क्षेत्रफल—ये सभी रोलिंग तत्वों की थकान-आयु को प्रभावित करते हैं। इस्पात का प्रसंस्करण इतिहास भी महत्वपूर्ण है: द्वि-वैक्यूम गलन और स्वच्छता में उससे संबंधित सुधार, मिश्रधातु की रासायनिक संरचना में मामूली परिवर्तन की तुलना में आयु को अधिक प्रभावित कर सकते हैं। ASM Handbook ने 2014 में बेयरिंग-इस्पातों पर अपने विवेचन में उच्च रोलिंग-संपर्क-थकान आयु प्राप्त करने के लिए उपयुक्त सूक्ष्मसंरचना के बाद इस्पात की स्वच्छता और हानिकारक अधात्विक अंतर्वेशनों से मुक्तता को सबसे महत्वपूर्ण कारक बताया है।
किसी अंतर्वेशन और स्नेहक-संबंधी सतही दोष के बीच पारस्परिक प्रभाव हो सकता है। रेसवे के नीचे स्थित अंतर्वेशन प्रत्यास्थता-मापांक में असंगति और स्थानीय तनाव-सांद्रण उत्पन्न करता है। इसके बाद अपर्याप्त फिल्म-पृथक्करण उस उपसतही स्थान के ऊपर गंभीर सतही भारण जोड़ देता है। इसके विपरीत, कोई माइक्रोपिट या संदूषक द्वारा बनाया गया गड्ढा इस्पात के अन्यथा निरापद क्षेत्र के आसपास तनाव-क्षेत्र को बढ़ा सकता है। परिणामी थकान-प्रक्रिया संपूर्ण बेयरिंग प्रणाली से संबंधित होती है, न कि पदार्थ प्रमाणपत्र पर अंकित कठोरता की किसी एक संख्या से।
2011 की समीक्षा Steels for bearings में वर्णित प्रमुख पदार्थ-परिवारों में पूर्णतः कठोरित मार्टेंसिटिक या बैनिटिक इस्पात तथा कठोर सतही परत और अधिक नरम कोर वाले केस-कठोरित इस्पात शामिल हैं। दोनों ही उपयुक्त रोलिंग-संपर्क प्रदर्शन प्रदान कर सकते हैं, लेकिन इनमें से कोई भी नियंत्रित प्रसंस्करण, उचित ऊष्मा-उपचार, पर्याप्त स्नेहन और स्वच्छ परिचालन परिस्थितियों की आवश्यकता को समाप्त नहीं करता। कठोर सतह गड्ढे बनने का प्रतिरोध कर सकती है, फिर भी यदि संपर्क में बार-बार गंभीर उभार-अंतःक्रिया होती रहे, तो उसमें थकान-दरारें विकसित हो सकती हैं।
जल-संदूषण और श्वेत-नक़्क़ाशी पदार्थ
रोलिंग बेयरिंग में जल केवल ऐसा तनुकारक नहीं है जो स्नेहक की श्यानता कम करता है, बल्कि एक सक्रिय संदूषक है। यह घुले हुए जल, मुक्त जल, संघनन या विसरित इमल्शन के रूप में उपस्थित हो सकता है। इसके प्रभाव सांद्रता, तापमान, स्नेहक-रसायन, परिचालन गति और इस्पात की सतह की स्थिति पर निर्भर करते हैं। जल फिल्म बनाने की क्षमता को कम कर सकता है, हाइड्रोजन-संबंधी अभिक्रियाओं या संक्षारण को बढ़ावा दे सकता है, योजक-फिल्मों को बाधित कर सकता है और ऐसे संक्षारक या यांत्रिक रूप से क्षतिग्रस्त स्थानों के निर्माण में सहायक हो सकता है, जहाँ से थकान आरंभ हो सकती है।
स्नेहक में घुला हुआ या मुक्त जल सूक्ष्म-पिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता था तथा दरार-अंतरापृष्ठों पर श्वेत-निक्षारण पदार्थ की उपस्थिति से संबद्ध था। Preliminary evidence
2024 में U.S. Department of Energy के Office of Scientific and Technical Information के माध्यम से रिपोर्ट किए गए प्रायोगिक कार्य में पाया गया कि स्नेहकों में घुले हुए या मुक्त जल ने माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों की घटनाओं को बढ़ा दिया। उसी कार्य में जल-संदूषण को दरारों के इंटरफेस पर श्वेत-नक़्क़ाशी पदार्थ की उपस्थिति से संबद्ध किया गया। यह निष्कर्ष स्नेहक की स्थिति को सतही क्षति और थकान-दरारों के आसपास देखी जाने वाली सूक्ष्मसंरचनात्मक विशेषताओं—दोनों से जोड़ता है। इसका अर्थ यह नहीं है कि जल के संपर्क में आने वाली प्रत्येक बेयरिंग एक ही मार्ग से विफल होगी या श्वेत-नक़्क़ाशी पदार्थ का कोई एक सार्वभौमिक कारण है।
श्वेत-नक़्क़ाशी पदार्थ ऐसी सूक्ष्मसंरचनात्मक क्षेत्रीय संरचना है जो आसपास के बेयरिंग इस्पात की तुलना में हल्की नक़्क़ाशी दिखाती है और अक्सर दरारों के आसपास या क्षतिग्रस्त सतहों के नीचे दिखाई देती है। विभिन्न रिपोर्टों ने, बेयरिंग, स्नेहक और परिचालन इतिहास के आधार पर, ऐसे पदार्थ को परिवर्तित फेराइट, कार्बाइड के घुलने या पुनर्वितरण, गंभीर प्लास्टिक विकृति, दरार-शीर्ष प्रभावों और हाइड्रोजन-संबंधी तंत्रों से संबद्ध किया है। जल ट्राइबोकेमिकल परिस्थितियों और दरार-शीर्ष अभिक्रियाओं को बदलकर इनमें से कुछ प्रक्रियाओं में योगदान दे सकता है। अन्य मामलों में उच्च तनाव, विद्युत निर्वहन, सरकना, पदार्थ-दोष या दीर्घकालिक विकृति प्रमुख कारण हो सकते हैं। श्वेत-नक़्क़ाशी पदार्थ को किसी एक विशिष्ट विफलता-तंत्र का प्रमाण मानना, केवल सूक्ष्मदर्शी परीक्षण से स्थापित किए जा सकने वाले निष्कर्षों को बढ़ा-चढ़ाकर प्रस्तुत करना होगा।
स्नेहक-संदूषण को इस्पात की स्वच्छता से भी अलग समझना आवश्यक है। जल, कण और अपघटित योजक निर्माण, असेंबली, भंडारण या परिचालन के दौरान बेयरिंग में प्रवेश करते हैं; अधात्विक अंतर्वेशन इस्पात-निर्माण और प्रसंस्करण मार्ग की विशेषताएँ होते हैं। ASM का स्वच्छता संबंधी निष्कर्ष बाद वाले कारक से संबंधित है। स्वच्छ इस्पात भी संदूषित स्नेहक से क्षतिग्रस्त हो सकता है, जबकि अत्यधिक छनित स्नेहक रेसवे के नीचे पहले से समाहित अंतर्वेशन को हटा नहीं सकता। फिर भी सेवा के दौरान ये तंत्र एक-दूसरे को मजबूत कर सकते हैं: अंतर्वेशन उपसतही तनाव-उत्थापक प्रदान करता है, जल से कमजोर हुई फिल्म उभार-भारण बढ़ाती है और परिणामी दरार अपने इंटरफेस पर श्वेत-नक़्क़ाशी पदार्थ विकसित कर सकती है।
इसलिए आयु में सुधार के लिए संपर्क के दोनों पक्षों का नियंत्रण आवश्यक है। पदार्थ-चयन और गलन-प्रक्रिया आंतरिक आरंभ-बिंदुओं को कम करते हैं; ऊष्मा-उपचार मार्टेंसाइट, बैनाइट, अवशिष्ट ऑस्टेनाइट और कार्बाइडों को नियंत्रित करता है; निस्यंदन और सीलिंग कणों तथा जल की मात्रा सीमित करते हैं; और स्नेहक का चयन वास्तविक तापमान और गति पर फिल्म-पृथक्करण बनाए रखता है। परिणामी आयु किसी मिश्रधातु-पदनाम या नाममात्र की कठोरता का सरल परिणाम नहीं, बल्कि संपूर्ण प्रणाली का सांख्यिकीय परिणाम होती है।
दरार की शुरुआत से रोलिंग-संपर्क विफलता तक
रोलिंग-संपर्क थकान उस समय भारित सतह के नीचे, सतह पर या उसके निकट शुरू होती है, जब बार-बार उत्पन्न होने वाले हर्ट्ज़ीय संपर्क प्रतिबल इस्पात के स्थानीय प्रतिरोध से अधिक हो जाते हैं। किसी बेयरिंग का रेसवे चिकना और क्षतिरहित दिखाई दे सकता है, जबकि प्रत्येक गुजरता हुआ रोलिंग तत्व एक अल्पकालिक, तीव्र प्रतिबल स्पंद उत्पन्न करता है। अधिकतम ऑर्थोगोनल कर्तन प्रतिबल सामान्यतः सतह के नीचे स्थित होता है, लेकिन उसकी स्थिति और परिमाण संपर्क ज्यामिति, भार-वितरण, स्नेहन, सतह-टोपोग्राफी और ट्रैक्शन के साथ बदलते हैं। कोई दोष, कार्बाइड-समूह, अवशिष्ट-प्रतिबल क्षेत्र या यांत्रिक रूप से क्षतिग्रस्त क्षेत्र उस चक्रीय प्रतिबल को इतना संकेंद्रित कर सकता है कि दरार का नाभिकरण हो जाए।
इसके बाद होने वाली विफलता केवल नाममात्र कठोरता से निर्धारित नहीं होती। 100Cr6 और AISI 52100 सहित उच्च-कार्बन क्रोमियम बेयरिंग इस्पात, जिनका उपयोग पूर्णतः कठोरीकृत बेयरिंग घटकों के लिए किया जाता है, स्वच्छता, ऊष्मा-उपचार, अवशिष्ट ऑस्टेनाइट, कार्बाइड आकृति-विज्ञान और प्रसंस्करण-इतिहास के आधार पर बहुत अलग थकान-प्रदर्शन दे सकते हैं। NTN उच्च-कार्बन क्रोमियम बेयरिंग इस्पात को रोलिंग तत्वों और रेसवे के लिए एक मानक पदार्थ के रूप में पहचानता है। 2011 की समीक्षा Steels for bearings बेयरिंग इस्पातों को पूर्णतः कठोरीकृत मार्टेंसाइटी या बैनाइटी ग्रेडों तथा केस-कठोरीकृत इस्पातों में विभाजित करती है; बाद वाले में कठोर सतह-परत को अपेक्षाकृत नरम कोर सहारा देता है। दोनों परिवार रोलिंग-संपर्क थकान के कारण विफल हो सकते हैं, लेकिन उनके प्रतिबल-प्रोफाइल और दरार-पथ अलग होते हैं।
उपसतही दरार का नाभिकरण
स्वच्छ दिखाई देने वाले बेयरिंग इस्पात में कोई अधात्विक समावेशन अक्सर स्थानीय प्रतिबल-संकेंद्रक का सबसे महत्वपूर्ण कारण होता है। ऑक्साइड, सल्फाइड, सिलिकेट और जटिल समावेशन-समूह, प्रत्यास्थता-मापांक, आकार, बंधन और विकृतिशीलता के मामले में आसपास के टेम्पर्ड मार्टेंसाइटी मैट्रिक्स से भिन्न होते हैं। बार-बार होने वाले रोलिंग संपर्क के अंतर्गत समावेशन–मैट्रिक्स अंतरापृष्ठ पर बंधन टूट सकता है, या किसी तीक्ष्ण समावेशन-किनारे के पास मैट्रिक्स में दरार बन सकती है। इसके बाद दरार चक्रीय उपसतही कर्तन-प्रतिबल वाले क्षेत्र के भीतर बढ़ती है।
ASM Handbook में 2014 में प्रकाशित बेयरिंग इस्पात संबंधी चर्चा के अनुसार, उपयुक्त सूक्ष्मसंरचना के बाद इस्पात की स्वच्छता और हानिकारक अधात्विक समावेशनों से मुक्तता, उच्च रोलिंग-संपर्क-थकान आयु प्राप्त करने में एकल सबसे महत्वपूर्ण कारक है। इसका अर्थ यह नहीं है कि प्रत्येक समावेशन विफलता उत्पन्न करता है। आकार, आकृति-विज्ञान, स्थिति, अभिविन्यास, अधिकतम प्रतिबल क्षेत्र से दूरी और स्थानीय प्रतिबल-इतिहास—सभी महत्वपूर्ण हैं। एक छोटा, गोलाकार समावेशन उस स्थान पर हानिरहित हो सकता है, जहाँ संपर्क-पथ के ठीक नीचे कोई बड़ा, कोणीय ऑक्साइड मौजूद हो।
सूक्ष्मसंरचना यह नियंत्रित करती है कि इस्पात उस दोष के आसपास किस प्रकार प्रतिक्रिया करता है। NASA के 1987 के बेयरिंग-थकान संबंधी कार्य में बताया गया है कि कठोरता, अवशिष्ट ऑस्टेनाइट, कण-आकार तथा कार्बाइड का आकार, संख्या और क्षेत्रफल रोलिंग तत्वों की थकान-आयु को प्रभावित करते हैं। अत्यधिक कार्बाइड-पृथक्करण दरार के पथ उपलब्ध करा सकता है; अवशिष्ट ऑस्टेनाइट की अनुपयुक्त मात्रा आयामी स्थिरता और रूपांतरण-व्यवहार को बदल सकती है; तथा मोटे कण या अनुचित टेम्परिंग चक्रीय क्षति के प्रतिरोध को घटा सकते हैं। प्रसंस्करण का प्रभाव केवल रासायनिक संघटन की सरल तुलना से अधिक महत्वपूर्ण हो सकता है। उदाहरण के लिए, डबल-वैक्यूम गलन हानिकारक समावेशनों को कम करके थकान-प्रदर्शन सुधार सकती है, भले ही मिश्रधातु के नाममात्र विश्लेषण में बहुत कम परिवर्तन हो।
इसलिए पहली दरार भारित पदार्थ-तंत्र के भीतर होने वाली एक स्थानीय घटना है। वह अनेक चक्रों तक निष्क्रिय रह सकती है, रेसवे के समानांतर थोड़ी दूरी तक बढ़ सकती है, या आसपास के प्रतिबल-क्षेत्र में परिवर्तन होने पर सतह की ओर मुड़ सकती है। किसी सुलभ अनुप्रस्थ काट पर मापी गई कठोरता का मान यह नहीं बता सकता कि इनमें से कौन-सी स्थिति मौजूद है।
दरार का प्रसार और स्पॉलिंग
जब उपसतही दरार एक निर्णायक आकार तक पहुँच जाती है, तो बार-बार होने वाला रोलिंग और स्लाइडिंग उसे प्रतिबलित पदार्थ के भीतर आगे बढ़ाता है। दरार की सतहें एक-दूसरे से रगड़ खा सकती हैं, ऑक्सीकृत हो सकती हैं या घिसाव-कण एकत्र कर सकती हैं। जब दरार कार्बाइडों, पूर्व-ऑस्टेनाइट कण-सीमाओं, समावेशनों या भिन्न अवशिष्ट-प्रतिबल वाले क्षेत्रों से मिलती है, तो शाखाएँ विकसित हो सकती हैं। अंततः कोई शाखा रेसवे की सतह से जुड़ जाती है, या सतह के निकट स्थित दरार इस्पात के एक टुकड़े को अलग कर देती है।
स्पॉलिंग इसके परिणामस्वरूप होने वाली पदार्थ-हटाने की घटना है: कठोरीकृत रेसवे या रोलिंग तत्व का एक टुकड़ा अलग हो जाता है और एक ऐसा गर्त छोड़ता है, जिसकी तली पर भंगुरता-जनित सतह तथा किनारों पर उभरे या विस्थापित भाग होते हैं। अलग हुआ टुकड़ा केवल कोई दाग या पॉलिश किया हुआ निशान नहीं होता। वह थकान से उत्पन्न बेयरिंग इस्पात का एक टुकड़ा होता है, और यह गर्त बाद में गुजरने वाले रोलिंग तत्वों के पार जाने पर आघात, कंपन और स्थानीय प्रतिबल बढ़ा देता है। अलग हुए कण स्नेहक में भी घूम सकते हैं, जिससे द्वितीयक इंडेंटेशन और अतिरिक्त प्रतिबल-संकेंद्रक उत्पन्न होते हैं।
यह क्रम स्पष्ट करता है कि दिखाई देने वाली क्षति आरंभिक दोष से बहुत बड़ी क्यों हो सकती है। सूक्ष्मदर्शीय समावेशन दरार शुरू कर सकता है, जबकि दरार के शाखित होने और बार-बार सतही भार पड़ने के बाद अंतिम स्पॉल मिलीमीटर-स्तर के क्षेत्र को हटा सकता है। समग्र घटक का भार स्थैतिक यील्ड सामर्थ्य से कम रह सकता है, फिर भी दोष और दरार-शीर्ष पर स्थानीय चक्रीय प्रतिबल थकान उत्पन्न करने के लिए पर्याप्त हो सकते हैं।
बेयरिंग-आयु संबंधी शब्दावली को इस धातुकर्मीय क्रम से अलग रखना आवश्यक है। ISO 281:2007 उच्च-गुणवत्ता वाले कठोरीकृत बेयरिंग इस्पात से निर्मित रोलिंग बेयरिंगों के लिए गतिशील भार-रेटिंग और मूल रेटिंग-आयु निर्धारित करने की विधियाँ निर्दिष्ट करता है; इसकी मूल रेटिंग-आयु 90% विश्वसनीयता के अनुरूप होती है। BS ISO 281:2007 इसका ब्रिटिश अंगीकरण है। Schaeffler के अनुसार L10 उन घूर्णनों की संख्या है, जिन्हें समान दिखाई देने वाले 90% बेयरिंग पदार्थ-थकान के प्रथम संकेतों से पहले प्राप्त करते हैं या पार कर जाते हैं; JTEKT भी निर्दिष्ट बेयरिंग इस्पातों या समतुल्य पदार्थों से बने बेयरिंगों के लिए यही 90% आधार देता है। L10 एक सांख्यिकीय संदर्भ है, यह गारंटी नहीं कि प्रत्येक बेयरिंग उसी बिंदु पर स्पॉल करेगा। समायोजित आयु में स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा भार को शामिल किया जा सकता है। यह किसी परिचालन-तंत्र का वर्णन करती है, केवल रासायनिक संघटन का नहीं।
सतह-जनित थकान और माइक्रोपिटिंग
सतह-जनित क्षति उस स्थान से शुरू होती है जहाँ संपर्क स्नेहन और हैंडलिंग की स्थितियों के संपर्क में होता है। यदि संयुक्त सतह-खुरदरापन की तुलना में स्नेहक फिल्म बहुत पतली हो, तो परस्पर-विरोधी एैस्परिटी बार-बार एक-दूसरे को छूती हैं। कम श्यानता, अपर्याप्त स्नेहक-आपूर्ति, अत्यधिक तापमान, स्लाइडिंग, जल-संदूषण और स्नेहक की गलत रासायनिक संरचना—ये सभी फिल्म-सुरक्षा को कम कर सकते हैं। किसी कठोर कण या असेंबली-आघात से बना डेंट अपनी उथली गहराई से अपेक्षा से अधिक तीक्ष्ण प्रतिबल-संकेंद्रण उत्पन्न कर सकता है। संपर्क से गुजरता मलबा एक रेसवे में इंडेंटेशन बना सकता है और उसके चारों ओर एक उभरा हुआ किनारा उत्पन्न कर सकता है, जिससे किनारे पर दरारें शुरू हो सकती हैं।
माइक्रोपिटिंग सतही थकान का एक प्रारंभिक रूप है, जिसकी विशेषता अनेक छोटी, उथली गुहिकाएँ तथा धूसर या पाले-जैसा स्वरूप है। इसका संबंध एैस्परिटी की परस्पर क्रिया, स्थानीय प्लास्टिक विकृति, सतह-जनित दरारों और सतह के निकट स्थित पदार्थ के हटने से होता है। माइक्रोपिट परिपक्व स्पॉल के समान नहीं होते। स्पॉल एक बड़ा थकान-गर्त होता है, जो दरार के बढ़ने के बाद किसी अखंड टुकड़े के अलग होने से बनता है; माइक्रोपिटिंग में सामान्यतः उस स्तर के अलगाव से पहले सूक्ष्म और वितरित सतही पदार्थ-हटाव शामिल होता है। यदि स्नेहन और भारण प्रतिकूल बने रहें, तो माइक्रोपिट आपस में मिल सकते हैं, गहरे हो सकते हैं और अधिक गंभीर सतह-जनित थकान में विकसित हो सकते हैं।
जल दोनों तंत्रों को और खराब कर सकता है। U.S. Department of Energy के 2024 के एक अध्ययन में बताया गया कि स्नेहक में घुले हुए या मुक्त जल ने माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाया तथा दरार-अंतरापृष्ठों पर व्हाइट-एचिंग पदार्थ की उपस्थिति से इसका संबंध था। व्हाइट-एचिंग पदार्थ अपने आप में कोई निदान नहीं, बल्कि एक धातुकर्मीय विशेषता है: इसकी उपस्थिति की व्याख्या दरार की ज्यामिति, स्थानीय विकृति, तापीय इतिहास और परिचालन स्थितियों के साथ मिलाकर की जानी चाहिए।
इसलिए विफलता के बाद की जाँच में कई अवलोकनों को एक साथ जोड़ना आवश्यक है। भंग-स्थान यह संकेत देता है कि आरंभिक प्रक्रिया उपसतही थी या सतह से जुड़ी हुई; धातुवैज्ञानिक परीक्षण से मार्टेंसाइट, बैनाइट, अवशिष्ट ऑस्टेनाइट, कार्बाइड, डीकार्बराइजेशन और व्हाइट-एचिंग क्षेत्रों का पता चलता है; समावेशन-विश्लेषण यह स्थापित करता है कि उद्गम-स्थान पर कोई अधात्विक कण मौजूद है या नहीं; तथा स्नेहक, सील, संदूषण और भार के अभिलेख परिचालन संबंधी व्याख्या की जाँच करते हैं। संपर्क प्रतिबल, असंरेखण, ड्यूटी-चक्र और ट्रैक्शन यह समझा सकते हैं कि कोई दोष सक्रिय क्यों हुआ। केवल स्पॉल के छायाचित्र या कठोरता के मापन के आधार पर बेयरिंग के लिए पदार्थगत कारण निर्धारित नहीं किया जा सकता।
प्रसंस्करण मार्ग और गुणवत्ता नियंत्रण
ASTM STP 1327 बेयरिंग-स्टील उत्पादन को चार परस्पर संबद्ध चरणों के आधार पर व्यवस्थित करता है: इस्पात-निर्माण, थ्रू-हार्डनिंग, केस हार्डनिंग और सतह संशोधन। इस क्रम को किसी ग्रेड-नामांकन को थकान-क्षमता के पूर्ण विवरण के रूप में देखने की अपेक्षा अधिक उपयोगी माना जाता है। कोई बेयरिंग मान्य उच्च-कार्बन क्रोमियम इस्पात से बनी हो सकती है, फिर भी यदि उसके समावेशन-समूह, कार्बाइड संरचना, ऊष्मा-उपचार प्रतिक्रिया या अंतिम ज्यामिति पर नियंत्रण न हो, तो उसमें रोलिंग-कॉन्टैक्ट-फटीग जीवन कम हो सकता है। NASA की 1987 की समीक्षा भी इसी व्यावहारिक निष्कर्ष पर पहुँचती है: कठोरता, अवशिष्ट ऑस्टेनाइट, दाना-आकार तथा कार्बाइड का आकार, संख्या और क्षेत्रफल—ये सभी रोलिंग-तत्व फटीग जीवन को प्रभावित करते हैं; वहीं डबल-वैक्यूम मेल्टिंग जैसे प्रसंस्करण-अंतर रासायनिक संघटन में मामूली बदलावों से अधिक महत्वपूर्ण हो सकते हैं।
प्राथमिक और द्वितीयक इस्पात-निर्माण
प्रसंस्करण और गुणवत्ता-नियंत्रण क्रम
- पिघलाना और परिशोधन संरचना, गैसों, स्लैग-अंतःक्रियाओं और अंतर्वेशन-निर्माण को नियंत्रित करें।
- ढलाई और पुनर्पिघलन नियंत्रित ठोसीकरण या पुनर्पिघलन के माध्यम से पृथक्करण और आंतरिक असातत्य को सीमित करें।
- फोर्जिंग या रोलिंग ढली हुई संरचना को परिष्कृत करें और विकृति, बैंडिंग तथा कण-आकार को नियंत्रित करें।
- ऊष्मा-उपचार मार्टेंसाइट, बेनाइट, कार्बाइड, अवशिष्ट ऑस्टेनाइट और अवशिष्ट तनाव स्थापित करें।
- निरीक्षण स्वच्छता, कठोरता, सूक्ष्मसंरचना, ज्यामिति, सतही स्थिति और केस-गहराई का सत्यापन करें।
यह मार्ग चार्ज चयन, गलन और परिशोधन से शुरू होता है। जैसा कि NTN बताता है, उच्च-कार्बन क्रोमियम बेयरिंग-स्टील रोलिंग तत्वों और रेसवे के लिए एक मानक सामग्री है, जबकि अन्य अनुप्रयोगों में मिश्रधातुयुक्त थ्रू-हार्डनिंग इस्पात, बेनाइटिक ग्रेड या केस-हार्डनिंग इस्पात प्रयुक्त होते हैं। परिचित नामांकन AISI 52100, जिसे बेयरिंग-गुणवत्ता वाली बार और तार के लिए सामान्यतः ASTM A295 Grade 52100 के रूप में लिखा जाता है, एक ही हीट या एक निर्माता से दूसरे निर्माता तक समान आंतरिक गुणवत्ता की गारंटी नहीं देता। रासायनिक सीमाएँ संघटन की एक सीमा-खिड़की निर्धारित करती हैं; वे गैर-धात्विक समावेशनों की संख्या, आकार, आकृति-विज्ञान या वितरण को निर्धारित नहीं करतीं।
प्राथमिक इस्पात-निर्माण थोक संघटन स्थापित करता है और घुलित ऑक्सीजन, सल्फर तथा अन्य अवांछित तत्वों के एक हिस्से को हटाता है। इसके बाद द्वितीयक धातुकर्म उन विवरणों को नियंत्रित करता है जो रोलिंग-कॉन्टैक्ट में महत्वपूर्ण बन जाते हैं: डीऑक्सीडेशन पद्धति, वैक्यूम उपचार, स्लैग-धातु अभिक्रियाएँ, तापमान, मंथन, समावेशन संशोधन और कास्टिंग की स्थितियाँ। उदाहरण के लिए, कैल्शियम उपचार समावेशन की आकृति बदल सकता है, लेकिन अत्यधिक तनावग्रस्त रेसवे में कम कोणीय समावेशन अपने-आप हानिरहित नहीं हो जाता। उसकी रासायनिक संरचना, आकार, कॉन्टैक्ट के सापेक्ष स्थिति और आसपास के मैट्रिक्स के साथ उसका बंधन अब भी महत्वपूर्ण रहते हैं।
स्वच्छ इस्पात के लिए पूरे प्रसंस्करण मार्ग में नियंत्रण आवश्यक है। स्थानांतरण के दौरान पुनः ऑक्सीकरण, साथ आया हुआ स्लैग, मोल्ड-पाउडर संदूषण, टुंडिश की खराब प्रक्रिया और केंद्र-रेखा पृथक्करण ऐसे दोष उत्पन्न कर सकते हैं जिन्हें अंतिम कठोरता-परीक्षण पकड़ नहीं पाएगा। इलेक्ट्रोस्लैग रीमेल्टिंग, वैक्यूम आर्क रीमेल्टिंग और अन्य परिशोधन मार्ग कुछ विशिष्ट दोष-समूहों को कम कर सकते हैं, लेकिन प्रत्येक की अपनी प्रक्रिया-सीमाएँ होती हैं और उसका मूल्यांकन केवल प्रक्रिया के नाम से नहीं, बल्कि उससे प्राप्त सामग्री के आधार पर किया जाना चाहिए। इसके बाद फोर्जिंग या रोलिंग कास्ट संरचना को तोड़ती और पृथक्करण को पुनर्वितरित करती है; रिडक्शन अनुपात, विरूपण तापमान और शीतलन इतिहास कार्बाइड बैंडिंग, दाना-आकार और अल्ट्रासोनिक पहचान-क्षमता को प्रभावित करते हैं।
इसलिए कार्बन, क्रोमियम, मैंगनीज, सिलिकॉन, फॉस्फोरस और सल्फर की सूची वाला प्रमाणपत्र केवल रासायनिक अनुरूपता स्थापित करता है। वह अपने-आप रोलिंग-कॉन्टैक्ट-फटीग प्रदर्शन स्थापित नहीं करता। ASM Handbook में 2014 के बेयरिंग-स्टील संबंधी विवरण के अनुसार, उपयुक्त सूक्ष्मसंरचना के बाद उच्च रोलिंग-कॉन्टैक्ट-फटीग जीवन प्राप्त करने में स्वच्छता और हानिकारक गैर-धात्विक समावेशनों से मुक्ति सबसे महत्वपूर्ण एकल कारक हैं। यह क्रम केवल नाममात्र कार्बन या क्रोमियम मात्रा के आधार पर इस्पातों की श्रेणी तय करने के विरुद्ध चेतावनी देता है।
वैक्यूम मेल्टिंग और रीमेल्टिंग की अवधारणाएँ
वैक्यूम प्रसंस्करण गैसों और समावेशनों को संबोधित करता है, लेकिन “वैक्यूम मेल्टेड” कोई एकल गुणवत्ता-स्तर नहीं है। वैक्यूम इंडक्शन मेल्टिंग (VIM) कम दाब में चार्ज को गलाती और परिशोधित करती है। इससे घुलित हाइड्रोजन हटाने और वायुमंडलीय संदूषण को सीमित करने में सहायता मिलती है तथा संघटन पर निकट नियंत्रण संभव होता है। इसके बाद वैक्यूम आर्क रीमेल्टिंग (VAR) उपभोज्य इलेक्ट्रोड को वैक्यूम में पुनः गलाती है। नियंत्रित ठोसकरण पृथक्करण और रिक्तियों को कम कर सकता है तथा अधिक स्वच्छ और समान इन्गट उत्पन्न कर सकता है। VIM-VAR मार्ग को प्रायः डबल-वैक्यूम मेल्टिंग कहा जाता है।
इसका उद्देश्य केवल कठोरता बढ़ाना नहीं है। कम हाइड्रोजन फ्लेकिंग और आंतरिक क्रैकिंग के जोखिम को घटाता है; बेहतर ठोसकरण-नियंत्रण हानिकारक पृथक्करण को कम करता है; और कम समावेशन-भार बार-बार होने वाले हर्ट्ज़ियन कॉन्टैक्ट के दौरान स्थानीय तनाव-सांद्रण को घटाता है। NASA के 1987 के निष्कर्ष यहाँ महत्वपूर्ण हैं, क्योंकि वे जीवन-निर्धारक कारक के रूप में रासायनिक संघटन के साथ—और कभी-कभी उससे पहले—प्रसंस्करण इतिहास को रखते हैं। समान नाममात्र विनिर्देशन वाली दो हीट, स्फेरॉइडाइजिंग, ऑस्टेनिटाइजिंग, क्वेंचिंग और टेम्परिंग पर अलग-अलग प्रतिक्रिया दे सकती हैं, क्योंकि उनके पूर्ववर्ती पृथक्करण और कार्बाइड-समूह अलग होते हैं।
रीमेल्टिंग में कुछ समझौते भी होते हैं। इलेक्ट्रोड की गुणवत्ता, आर्क की स्थिरता, गलन-दर और इन्गट की ज्यामिति पृथक्करण तथा दोषों को प्रभावित करती है। रीमेल्ट की गई हीट को भी फोर्जिंग, ऊष्मा-उपचार और निरीक्षण की आवश्यकता रहती है। वैक्यूम उपचार प्रतिकूल अंतिम सूक्ष्मसंरचना को ठीक नहीं कर सकता और न ही रेसवे की ग्राइंडिंग-बर्न को हटा सकता है। इसके अतिरिक्त, यह सेवा के दौरान स्नेहन और संदूषण को नियंत्रित करने की आवश्यकता समाप्त नहीं करता। U.S. Department of Energy के माध्यम से 2024 में रिपोर्ट किए गए प्रायोगिक कार्य में पाया गया कि स्नेहक में घुला हुआ या मुक्त जल माइक्रोपिटिंग और रोलिंग-कॉन्टैक्ट-फटीग क्रैकिंग को बढ़ाता है तथा क्रैक इंटरफेस पर व्हाइट-एचिंग मैटर से संबद्ध था। सामग्री-प्रसंस्करण और परिचालन स्थितियाँ कॉन्टैक्ट-बिंदु पर एक-दूसरे से मिलती हैं।
इस्पात-निर्माण के बाद ASTM STP 1327 का थ्रू-हार्डनिंग, केस हार्डनिंग और सतह संशोधन के बीच किया गया भेद यह निर्धारित करने में सहायता करता है कि किन बातों की जाँच आवश्यक है। थ्रू-हार्डन किए गए मार्टेंसिटिक या बेनाइटिक इस्पातों में कार्यशील घटक के पूरे अनुप्रस्थ भाग में कठोर अनुभाग होता है। केस-हार्डन किए गए इस्पातों में कठोर, कार्बन-समृद्ध सतह के नीचे अधिक नरम और दृढ़ कोर होता है, जिससे इंडेंटेशन के प्रति प्रतिरोध बढ़ सकता है और उपसतही तनाव को सहारा मिल सकता है। सतह संशोधन में नियंत्रित ग्राइंडिंग, सुपरफिनिशिंग, नाइट्राइडिंग या अन्य उपचार शामिल हो सकते हैं, जो खुरदरापन, अवशिष्ट तनाव या निकट-सतह कठोरता को बदलते हैं। ये मार्ग तनाव-क्षेत्र को बदलते हैं; वे समावेशनों को अप्रासंगिक नहीं बनाते।
स्वच्छता और सूक्ष्मसंरचना का निरीक्षण
धातुवैज्ञानिक विश्लेषण उत्पादन मार्ग को उस संरचना से जोड़ता है जो वास्तव में भार वहन करती है। पॉलिश किए गए और एच किए गए अनुभाग से पूर्व-ऑस्टेनाइट दाना-आकार, मार्टेंसाइट या बेनाइट, कार्बाइड नेटवर्क, बैंडिंग, डीकार्ब्यूराइजेशन, क्वेंच क्रैक और असामान्य घटक दिखाई दे सकते हैं। जब किसी समावेशन या क्रैक के उद्गम की पहचान आवश्यक हो, तब ऑप्टिकल माइक्रोस्कोपी को सामान्यतः स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी और ऊर्जा-विक्षेपी विश्लेषण से पूरक किया जाता है। प्रश्न केवल यह नहीं है कि इस्पात कठोर है या नहीं, बल्कि यह है कि उसका मैट्रिक्स और द्वितीयक चरण स्थिर तथा क्रैक-प्रतिरोधी संरचना प्रदान करते हैं या नहीं।
समावेशन-रेटिंग ASTM E45 जैसी निर्दिष्ट तुलना-पद्धति के आधार पर गैर-धात्विक पदार्थ की मात्रा, प्रकार, आकार और वितरण को मापती है। ऑक्साइड, सल्फाइड, सिलिकेट और गोलाकार समावेशन-रेटिंग से वे अंतर सामने आ सकते हैं जिन्हें थोक रासायनिक संघटन छिपा देता है। स्वचालित समावेशन विश्लेषण आकार-वितरण संबंधी आँकड़े और समावेशन मानचित्र भी प्रदान कर सकता है, जबकि अल्ट्रासोनिक निरीक्षण उत्पादन-आयतन में बड़े आंतरिक विच्छेदों का पता लगा सकता है। रेटिंग एक नमूना-आधारित परिणाम है, प्रत्यक्ष जीवन-पूर्वानुमान नहीं: अधिकतम उपसतही शीयर-तनाव क्षेत्र के निकट स्थित कोई दुर्लभ समावेशन एक बेयरिंग की विफलता पर हावी हो सकता है, भले ही औसत रेटिंग स्वीकार्य दिखाई दे।
उच्च-कार्बन क्रोमियम इस्पातों में कार्बाइड का आकलन भी उतना ही आवश्यक है। अत्यधिक कार्बाइड नेटवर्क, मोटे अविघटित कार्बाइड, कार्बाइड बैंडिंग या खराब स्फेरॉइडाइजेशन क्रैकिंग को बढ़ावा दे सकते हैं, दृढ़ता को कम कर सकते हैं और ऑस्टेनिटाइजिंग के दौरान असमान प्रतिक्रिया उत्पन्न कर सकते हैं। माप में कार्बाइड का आकार, संख्या, क्षेत्र-अंश और वितरण शामिल होना चाहिए। NASA ने विशेष रूप से इन चारों विशेषताओं—कठोरता, अवशिष्ट ऑस्टेनाइट और दाना-आकार के साथ—को रोलिंग-तत्व फटीग जीवन को प्रभावित करने वाले चर के रूप में पहचाना है।
कठोरता-मापन ऊष्मा-उपचार की प्रतिक्रिया को सत्यापित करता है; इसके लिए एक सुविधाजनक सतह-पठन के बजाय निर्दिष्ट स्केल और स्थानों का उपयोग किया जाता है। अवशिष्ट ऑस्टेनाइट के लिए अलग मापन आवश्यक है, जो सामान्यतः X-ray diffraction द्वारा किया जाता है, क्योंकि समान Rockwell कठोरता वाले दो भागों में अवशिष्ट ऑस्टेनाइट की मात्रा अलग हो सकती है और सेवा के दौरान वह रूपांतरित हो सकता है या आयाम बदल सकता है। इसके बाद आयामी निरीक्षण रेसवे ज्यामिति, गोलाई, वेवीनेस, रनआउट, केस-गहराई, ग्राइंडिंग-क्षति और सतह-खुरदरापन की जाँच करता है। कॉन्टैक्ट ज्यामिति और भार-वितरण परिकलित तनाव निर्धारित करते हैं; इसलिए खराब ज्यामिति वाला रासायनिक रूप से अनुरूप इस्पात अनुरूप फटीग-प्रणाली नहीं होता।
ISO 281:2007 उच्च-गुणवत्ता वाले कठोरित बेयरिंग-स्टील से बने रोलिंग बेयरिंग के लिए डायनेमिक भार-रेटिंग और मूल रेटिंग जीवन की गणना करता है; इसका मूल रेटिंग जीवन 90% विश्वसनीयता से संबद्ध जीवन है। इसलिए Schaeffler और JTEKT L10 को सांख्यिकीय रूप से परिभाषित करते हैं—वह घूर्णनों की संख्या जिसे समान दिखाई देने वाली 90% बेयरिंग पहली सामग्री-फटीग के संकेतों से पहले प्राप्त करती हैं या उससे अधिक चलती हैं। समायोजित जीवन में स्नेहन, संदूषण, विश्वसनीयता और फटीग-सीमा भार को भी ध्यान में रखा जाता है। गुणवत्ता नियंत्रण सामग्री की क्षमता स्थापित करता है। वह रासायनिक प्रमाणपत्र को L10 की गारंटी में परिवर्तित नहीं करता।
पूरे अनुप्रस्थ भाग में कठोरित बनाम केस-कठोरित बेयरिंग इस्पात
बेयरिंग इस्पात को प्रायः दो पदार्थ-विन्यासों में विभाजित किया जाता है: पूरे अनुप्रस्थ भाग में कठोरित इस्पात, जिसका उपयोगी भाग संपर्क-सतह से लेकर भीतर तक कठोर होता है; और केस-कठोरित इस्पात, जिसकी कठोर बाहरी परत के नीचे अधिक दृढ़, कम-कार्बन वाला कोर होता है। यह अंतर केवल “कठोर” और “नरम” के बीच चयन नहीं है। इससे यह निर्धारित होता है कि संपर्क प्रतिबल, उपसतही कर्तन प्रतिबल, आघात भार, दरार-वृद्धि और विनिर्माण-विकृति को किस प्रकार नियंत्रित किया जाएगा।
इनमें से कोई भी विन्यास किसी विशिष्ट बेयरिंग-आयु की गारंटी नहीं देता। ISO 281:2007 उच्च-गुणवत्ता वाले कठोरित बेयरिंग इस्पात से निर्मित रोलिंग बेयरिंगों के गतिशील भार-रेटिंग और मूल रेटिंग-आयु की गणना की विधियाँ निर्धारित करता है; इसकी मूल रेटिंग-आयु 90% विश्वसनीयता से संबद्ध आयु है। Schaeffler और JTEKT भी L10 को उन घूर्णनों की संख्या के रूप में परिभाषित करते हैं, जिन्हें देखने में समान 90% बेयरिंग प्रथम पदार्थ-थकान संकेत प्रकट होने से पहले प्राप्त करते हैं या उससे अधिक तक पहुँचते हैं। यह सांख्यिकीय परिणाम बेयरिंगों की जनसंख्या का वर्णन करता है, किसी कठोरता-संख्या का नहीं।
पूरे अनुप्रस्थ भाग में समान कठोरता
पूरे अनुप्रस्थ भाग में कठोरित बेयरिंग इस्पात सामान्यतः उच्च-कार्बन क्रोमियम ग्रेड होते हैं, जैसे AISI/SAE 52100, जिसे EN ISO 683-17 में 100Cr6 और JIS G 4805 में SUJ2 के रूप में भी निर्दिष्ट किया गया है। NTN उच्च-कार्बन क्रोमियम बेयरिंग इस्पात को रोलिंग अवयवों और रेसवे के लिए एक मानक पदार्थ के रूप में पहचानता है। ऑस्टेनाइटीकरण, शमन और टेम्परिंग के बाद इस्पात में मुख्यतः मार्टेंसाइटिक संरचना विकसित होती है, जिसमें सूक्ष्म रूप से वितरित कार्बाइड होते हैं। चयनित बेयरिंग डिजाइनों और ताप-उपचारों के लिए बैनाइटिक पूर्ण-अनुभाग कठोरीकरण भी एक अन्य विधि है; इसमें आवश्यक मजबूती, आयामी स्थिरता और थकान-प्रदर्शन प्राप्त करने के लिए रूपांतरण-क्रम चुना जाता है।
इसका मुख्य लाभ निरंतरता है। रेसवे या रोलिंग अवयव कठोर केस से अचानक अत्यधिक नरम आंतरिक भाग में परिवर्तित नहीं होता। इसलिए उपसतही प्रतिबल भारित क्षेत्र में लगभग समान मजबूती वाले पदार्थ का सामना करते हैं, जो अनेक पारंपरिक रोलिंग संपर्कों के लिए उपयुक्त है। यह विशेष रूप से तब उपयोगी होता है जब अधिकतम ऑर्थोगोनल और कर्तन प्रतिबल सतह के नीचे स्थित हों, जैसा कि हर्ट्ज़ियन संपर्कों में होता है। पूरा अनुप्रस्थ भाग संपीडन और कर्तन भार वहन कर सकता है, जबकि मैट्रिक्स कार्बाइडों तथा अन्य स्थानीय प्रतिबल-सांद्रकों के आसपास प्लास्टिक विकृति का प्रतिरोध करता है।
“समान कठोरता” का अर्थ समान सूक्ष्मसंरचना नहीं है। 52100 बेयरिंग रिंग में उसके अनुप्रस्थ भाग में मार्टेंसाइट, अवशिष्ट ऑस्टेनाइट, कार्बाइड आकार, कार्बाइड वितरण और पूर्व-ऑस्टेनाइट कण-आकार में भिन्नताएँ हो सकती हैं। ताप-उपचार की प्रतिक्रिया अनुप्रस्थ भाग की मोटाई और शीतलन-स्थितियों पर भी निर्भर करती है। NASA ने 1987 में बताया कि कठोरता, अवशिष्ट ऑस्टेनाइट, कण-आकार तथा कार्बाइड का आकार, संख्या और क्षेत्रफल—ये सभी रोलिंग-अवयव की थकान-आयु को प्रभावित करते हैं। अत्यधिक अवशिष्ट ऑस्टेनाइट सेवा के दौरान रूपांतरित होकर आयामी परिवर्तन में योगदान दे सकता है; अत्यधिक कार्बाइड आकार या पृथक्करण स्थानीय दरार-आरंभ स्थलों का निर्माण कर सकता है, भले ही मापी गई कठोरता विनिर्देशन के भीतर हो।
स्वच्छता भी उतनी ही निर्णायक है। ASM Handbook, 2014, उच्च रोलिंग-संपर्क-थकान आयु प्राप्त करने में उपयुक्त सूक्ष्मसंरचना के बाद इस्पात की स्वच्छता और हानिकारक अधात्विक समावेशन से मुक्ति को सबसे महत्वपूर्ण कारक बताता है। अधिकतम कर्तन-प्रतिबल क्षेत्र के निकट स्थित कोई समावेशन स्थानीय तन्य क्षेत्र उत्पन्न कर सकता है, दरार आरंभ कर सकता है और विफलता-वितरण पर हावी हो सकता है। इसलिए निर्वात गलन, इलेक्ट्रोस्लैग पुनर्गलन, समावेशन-नियंत्रण और सावधानीपूर्वक फोर्जिंग नाममात्र मिश्रधातु-रसायन में मामूली परिवर्तन की तुलना में थकान-प्रदर्शन को अधिक बदल सकते हैं। NASA के परीक्षण-कार्य में यह भी पाया गया कि डबल-वैक्यूम मेल्टिंग सहित प्रसंस्करण, आयु को काफी प्रभावित कर सकता है।
पूर्ण-अनुभाग कठोरीकरण की सीमाएँ भी हैं। किसी बड़ी रिंग या भारी भारित अवयव में शमन के दौरान कठोरता-प्रवणताएँ, अवशिष्ट प्रतिबल और विकृति उत्पन्न हो सकते हैं। आवश्यक अनुप्रस्थ-अनुभागीय मजबूती आघात या किनारे की क्षति के प्रति सहनशीलता को भी कम कर सकती है, विशेषकर वहाँ जहाँ ज्यामिति प्रतिबल-सांद्रण उत्पन्न करती है। एकल सतह-कठोरता माप की तुलना में कठोरता-प्रोफ़ाइल, अवशिष्ट ऑस्टेनाइट का मापन, धातुवैज्ञानिक परीक्षण और आयामी निरीक्षण अधिक उपयोगी जानकारी देते हैं।
अधिक दृढ़ कोर के ऊपर कठोरित सतह
केस-कठोरित बेयरिंग इस्पात में उच्चतम कठोरता उस क्षेत्र में रखी जाती है जहाँ रोलिंग संपर्क होता है, जबकि उसके नीचे अधिक दृढ़ और अपेक्षाकृत कम कार्बनयुक्त कोर बनाए रखा जाता है। सामान्य कार्ब्यूराइजिंग ग्रेडों में EN ISO 683-3 के अंतर्गत 16MnCr5, SAE 5120 और SAE 8620 शामिल हैं; फिर भी बेयरिंग-विशिष्ट चयन लागू उत्पाद, ड्रॉइंग और गुणवत्ता-आवश्यकताओं पर निर्भर करता है। कार्ब्यूराइजिंग या कार्बोनाइट्राइडिंग से सतह को कार्बन से समृद्ध किया जाता है, जिसके बाद कठोरीकरण और टेम्परिंग द्वारा मार्टेंसाइटिक केस बनाया जाता है। कोर में कार्बन की मात्रा कम रह सकती है और इसलिए पूर्णतः कठोरित अनुप्रस्थ भाग की तुलना में वह आघात, बंकन और दरार को आगे बढ़ाने वाले भारों के प्रति अधिक सहनशील हो सकता है।
निर्दिष्ट भार, ज्यामिति और कार्य-स्थितियों के अंतर्गत महत्वपूर्ण संपर्क-प्रतिबल क्षेत्र को समाहित करने के लिए केस पर्याप्त गहरा होना चाहिए। केस-गहराई का कोई सार्वभौमिक मान उचित रूप से निर्धारित नहीं किया जा सकता। उथला केस उच्च-कर्तन क्षेत्र को केस/कोर संक्रमण तक पहुँचने दे सकता है, जहाँ कठोरता, अवशिष्ट प्रतिबल और सूक्ष्मसंरचना में परिवर्तन होता है। अधिक गहरा केस प्रसंस्करण-समय बढ़ाता है और यदि उपचार ठीक से नियंत्रित न हो तो विकृति, अवशिष्ट ऑस्टेनाइट या शमन-संबंधी दरारें बढ़ा सकता है। इसलिए केस-गहराई का निर्धारण कठोरता-प्रोफ़ाइल, प्रभावी केस-गहराई के मानदंड, गणना किए गए प्रतिबल-वितरण और प्रतिनिधि भार के अंतर्गत सत्यापन के आधार पर होना चाहिए—किसी अन्य बेयरिंग से लिए गए सामान्य अंक के आधार पर नहीं।
संक्रमण क्षेत्र का महत्व नाममात्र सतह और कोर मानों जितना ही है। इसमें अत्यधिक कार्बाइड अवक्षेपण, कार्बन-प्रवणता, नरम रूपांतरण-उत्पाद या प्रतिकूल अवशिष्ट प्रतिबल के कारण उत्पन्न तीव्र कमजोरी नहीं होनी चाहिए। उचित रूप से डिजाइन की गई प्रोफ़ाइल सतह के निकट संपीडनात्मक अवशिष्ट प्रतिबल स्थापित कर सकती है, दरार खुलने के प्रतिरोध को बढ़ा सकती है और ऐसा कोर बनाए रख सकती है जो आघात-ऊर्जा को अवशोषित करने में सक्षम हो। लेकिन कोर सही संपर्क-डिजाइन का विकल्प नहीं है। यदि दरार किसी अधात्विक समावेशन, ग्राइंडिंग बर्न, सतही डेंट या स्नेहक-दूषण से बने खरोंच से आरंभ होती है, तो कोर की दृढ़ता रोलिंग-संपर्क थकान को रोक नहीं सकती।
कार्ब्यूराइजिंग एक आयामी समस्या भी उत्पन्न करता है। कार्बन से समृद्ध परत, शमन-रूपांतरण और उसके बाद की टेम्परिंग से व्यास, गोलाई और रेसवे-प्रोफ़ाइल में परिवर्तन हो सकते हैं। पतली रिंगों, बड़ी रिंगों, क्राउनयुक्त संपर्कों तथा उन अवयवों में विकृति विशेष रूप से महत्वपूर्ण होती है, जिनमें प्रीलोड या क्लियरेंस का कड़ा नियंत्रण आवश्यक हो। मशीनिंग-अलाउंस, फिक्स्चर-डिजाइन, शमन-नियंत्रण और अंतिम ग्राइंडिंग की योजना साथ-साथ बनाई जानी चाहिए। केस-विन्यास का यांत्रिक लाभ तभी प्राप्त होता है जब तैयार बेयरिंग अभिप्रेत ज्यामिति को बनाए रखे।
आघात और थकान भार के लिए चयन-तर्क
चयन भार-पथ के आधार पर किया जाता है, न कि इस्पात के प्रकारों की किसी सामान्य श्रेष्ठता-क्रम के आधार पर। पूर्ण-अनुभाग में कठोरित मार्टेंसाइटिक या बैनाइटिक इस्पात प्रायः तब उपयुक्त होता है जब संपर्क-ज्यामिति अच्छी तरह नियंत्रित हो, आघात सीमित हो, अनुप्रस्थ आयाम विश्वसनीय ताप-उपचार की अनुमति देते हों और मुख्य आवश्यकता बार-बार होने वाले हर्ट्ज़ियन प्रतिबल के प्रतिरोध की हो। यह एकसमान भार-वहन संरचना और अपेक्षाकृत सरल पदार्थ-अवधारणा प्रदान कर सकता है। इसका अर्थ यह नहीं है कि वह समावेशन, स्नेहन-विफलता या दूषण से सुरक्षित है।
केस-कठोरीकरण तब आकर्षक बनता है जब किसी बेयरिंग रिंग या रोलिंग अवयव को अत्यधिक प्रतिरोधी संपर्क-परत के साथ-साथ आंतरिक भाग में आघात, झटके, बंकन या फ्रैक्चर-प्रसार के प्रति अधिक सहनशीलता की आवश्यकता हो। ऑटोमोटिव ट्रांसमिशन बेयरिंग, बड़ी बेयरिंग और क्षणिक अतिभार वाले अनुप्रयोग इस कार्य-विभाजन से लाभान्वित हो सकते हैं, बशर्ते केस-गहराई, संक्रमण और कोर-गुण वास्तविक प्रतिबल-क्षेत्र के अनुरूप हों। दृढ़ कोर कम-डिजाइन किए गए रेसवे की भरपाई नहीं कर सकता, और यदि उसकी स्वच्छता या सूक्ष्मसंरचना खराब हो तो कठोर केस थकान-आयु की गारंटी नहीं दे सकता।
ज्यामिति यह निर्धारित करती है कि प्रतिबल कहाँ केंद्रित होंगे। रेसवे की वक्रता, अनुरूपता, किनारे का भारण, फ्लैंज संपर्क, रोलर का तिर्यकन, प्रीलोड और भार-वितरण केस/कोर सीमा को या तो महत्वपूर्ण क्षेत्र से सुरक्षित रूप से दूर रख सकते हैं या गंभीर कमजोरी बना सकते हैं। इसके बाद स्नेहन और दूषण क्षति-प्रक्रिया को बदलते हैं: 2024 के U.S. Department of Energy के एक अध्ययन में बताया गया कि घुला हुआ या मुक्त जल माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाता है तथा दरार-अंतरापृष्ठों पर श्वेत-नक़्क़ाशी पदार्थ से संबद्ध था।
इसलिए पदार्थ-क्षमता को गणना की गई आयु से अलग रखना चाहिए। ISO 281:2007, BS ISO 281:2007, Schaeffler और JTEKT रेटिंग-आयु की रूपरेखा प्रदान करते हैं; समायोजित आयु में स्नेहन, दूषण, विश्वसनीयता और थकान-सीमा भार का अतिरिक्त लेखा लिया जाता है। सही विन्यास वही है जिसकी प्रतिबल-प्रोफ़ाइल, स्वच्छता, सूक्ष्मसंरचना, विकृति-नियंत्रण और फ्रैक्चर-सहनशीलता बेयरिंग की ज्यामिति और कार्य-स्थितियों के अनुरूप हो। केवल नाममात्र कठोरता इस निर्णय को निर्धारित नहीं कर सकती।
एयरोस्पेस, संक्षारण-प्रतिरोधी और सतह-संशोधित बेयरिंग स्टील
ASTM STP 1327 में एयरोस्पेस स्टील, संक्षारण-प्रतिरोधी स्टील और सतह-संशोधन को बेयरिंग की स्वच्छता, स्टील निर्माण, थ्रू-हार्डनिंग, केस-हार्डनिंग, बेयरिंग आयु और रोलिंग-कॉन्टैक्ट फ़टीग के केंद्रीय विषयों के साथ रखा गया है। यह वर्गीकरण उपयोगी है, क्योंकि ये सामग्री पारंपरिक बेयरिंग स्टील के केवल अधिक मजबूत संस्करण नहीं हैं। इनमें से प्रत्येक ऐसी सेवा-सीमा को संबोधित करता है, जो विफलता-तंत्र, विनिर्माण मार्ग या आयु-गणना को बदल सकती है।
एयरोस्पेस बेयरिंग-स्टील संबंधी विचार
एयरोस्पेस बेयरिंग को उच्च गति, कम स्नेहक-आपूर्ति, तापमान में बड़े परिवर्तन, कंपन, निर्वात या सीमित रखरखाव-अभिगम का सामना करना पड़ सकता है। इसलिए सामग्री में पर्याप्त कठोरता और आयामी स्थिरता बनाए रखते हुए, नियंत्रित कॉन्टैक्ट ज्यामिति के अंतर्गत रोलिंग-कॉन्टैक्ट फ़टीग का प्रतिरोध करने की क्षमता होनी चाहिए। इन आवश्यकताओं के बीच टकराव हो सकता है। अधिक तापमान-क्षमता के लिए ऐसे मिश्रधातु और टेम्परिंग-स्थिति की आवश्यकता हो सकती है, जो सामान्य तापमान पर बेयरिंग स्टील से संबद्ध कठोरता को कम कर दें; कम-घनत्व या संक्षारण-प्रतिरोधी डिज़ाइन प्रत्यास्थता मापांक, कार्बाइड-वितरण या ऊष्मा-उपचार में अलग प्रकार के समझौते आवश्यक कर सकते हैं।
पारंपरिक उच्च-कार्बन क्रोमियम बेयरिंग स्टील अब भी एक संदर्भ सामग्री है। NTN उच्च-कार्बन क्रोमियम बेयरिंग स्टील को रोलिंग एलिमेंट और रेसवे के लिए एक मानक सामग्री के रूप में पहचानता है, जबकि 2011 की समीक्षा Steels for bearings में थ्रू-हार्डेंड मार्टेंसिटिक या बैनिटिक स्टील को बेयरिंग-स्टील के प्रमुख परिवारों में से एक बताया गया है। केस-हार्डेंड स्टील दूसरा प्रमुख परिवार है: कठोर सतह-परत कॉन्टैक्ट को वहन करती है, जबकि अधिक tough और नरम कोर उसे सहारा देता है। चयन केवल नाममात्र कठोरता के आधार पर नहीं किया जाता।
एयरोस्पेस ग्रेड के लिए प्रासंगिक प्रश्न यह है कि संपूर्ण सूक्ष्मसंरचना तनावग्रस्त गहराई में किस प्रकार व्यवहार करती है। NASA ने 1987 में रिपोर्ट किया था कि बेयरिंग-स्टील की कठोरता, अवशिष्ट ऑस्टेनाइट, दाने का आकार तथा कार्बाइड का आकार, संख्या और क्षेत्रफल—ये सभी रोलिंग एलिमेंट की फ़टीग आयु को प्रभावित करते हैं। अवशिष्ट ऑस्टेनाइट सेवा-तनाव के अंतर्गत रूपांतरित हो सकता है, जिससे आयाम और अवशिष्ट तनाव बदल जाते हैं। मोटे, असमान रूप से वितरित या हानिकारक समावेशन से जुड़े कार्बाइड तनाव-सांद्रक के रूप में कार्य कर सकते हैं। सूक्ष्म दाने और उपयुक्त कार्बाइड-नियंत्रण सहायक होते हैं, लेकिन इनमें से कोई भी फ़टीग से पूर्ण सुरक्षा की गारंटी नहीं देता।
स्टील निर्माण नाममात्र मिश्रधातु-रसायन में छोटे परिवर्तन से अधिक महत्वपूर्ण हो सकता है। निर्वात-प्रसंस्करण, जिसमें निर्दिष्ट अनुप्रयोगों में डबल-वैक्यूम मेल्टिंग भी शामिल है, हानिकारक अधात्विक समावेशों की संख्या कम करता है और फ़टीग प्रदर्शन में सुधार कर सकता है। ASM Handbook ने 2014 में कहा था कि उपयुक्त सूक्ष्मसंरचना के बाद, उच्च रोलिंग-कॉन्टैक्ट-फ़टीग आयु प्राप्त करने में स्टील की स्वच्छता और हानिकारक अधात्विक समावेशों से मुक्ति सबसे महत्वपूर्ण एकल कारक है। यह निष्कर्ष एयरोस्पेस अनुप्रयोगों में विशेष रूप से महत्वपूर्ण है, जहाँ एक छोटा समावेशन अन्यथा सावधानीपूर्वक ऊष्मा-उपचारित पुर्जे की आयु को नियंत्रित कर सकता है।
गणना की गई आयु का अब भी एक निश्चित सांख्यिकीय अर्थ होता है। ISO 281:2007 उच्च-गुणवत्ता वाले हार्डेंड बेयरिंग स्टील से बने रोलिंग बेयरिंग के लिए डायनेमिक लोड रेटिंग और मूल रेटिंग आयु की विधियाँ प्रदान करता है; इसकी मूल रेटिंग आयु 90% विश्वसनीयता के अनुरूप होती है। BS ISO 281:2007 इसका ब्रिटिश अंगीकरण है। Schaeffler ने 2024 में L10 को उन चक्करों की संख्या के रूप में परिभाषित किया, जिन्हें स्पष्ट रूप से समान बेयरिंगों में से 90% पहली सामग्री-फ़टीग के संकेत प्रकट होने से पहले पूरा करते हैं या उससे अधिक तक पहुँचते हैं। JTEKT निर्दिष्ट बेयरिंग स्टील या समकक्ष सामग्री से बने बेयरिंग के लिए यही 90% आधार देता है। एयरोस्पेस सामग्री-क्षमता L10 को गारंटीकृत सेवा-अंतराल में परिवर्तित नहीं करती। समायोजित आयु में लोड, गति और कॉन्टैक्ट तनाव के साथ-साथ स्नेहन, संदूषण, विश्वसनीयता और फ़टीग-सीमा लोड को भी शामिल करना चाहिए।
संक्षारण-प्रतिरोधी बेयरिंग स्टील
संक्षारण-प्रतिरोधी बेयरिंग स्टील जल, संघनन, प्रक्रिया-द्रव और आक्रामक वायुमंडल से संबंधित समस्याओं को संबोधित करता है, लेकिन संक्षारण-प्रतिरोध के लिए सामान्यतः उस संघटनात्मक सीमा का कुछ भाग उपयोग होता है, जो उच्च कठोरता और फ़टीग-प्रतिरोध के लिए आवश्यक होती है। AISI 440C जैसा क्रोमियम-समृद्ध स्टेनलेस बेयरिंग ग्रेड, जिसे EN 10088-3 में X105CrMo17 नामित किया गया है, बेयरिंग के लिए उपयुक्त सूक्ष्मसंरचना तक हार्डेंड किया जा सकता है; फिर भी इसका प्रदर्शन मेल्टिंग की गुणवत्ता, कार्बाइड-नियंत्रण, ऊष्मा-उपचार, सतह की फिनिश और वास्तविक संक्षारक वातावरण पर निर्भर करता है। “स्टेनलेस” किसी निर्दिष्ट वातावरण के प्रति प्रतिरोध का वर्णन करता है, न कि सभी बेयरिंग परिस्थितियों में संक्षारण से पूर्ण मुक्ति का।
वही प्रणालीगत चर यहाँ भी सक्रिय रहते हैं। क्लोराइड स्थानीयकृत संक्षारण-पिट उत्पन्न कर सकते हैं, और रोलिंग कॉन्टैक्ट में कोई पिट सतह पर गंभीर तनाव-सांद्रक होता है। स्नेहक में जल की उपस्थिति क्षति का एक अन्य मार्ग बनाती है। U.S. Department of Energy के Office of Scientific and Technical Information द्वारा अनुक्रमित 2024 के एक अध्ययन में पाया गया कि घुला हुआ या मुक्त जल माइक्रोपिटिंग और रोलिंग-कॉन्टैक्ट-फ़टीग क्रैकिंग को बढ़ाता है तथा क्रैक इंटरफ़ेस पर व्हाइट-एचिंग मैटर से संबद्ध था। कोई संक्षारण-प्रतिरोधी मिश्रधातु संदूषित स्नेहक, अपर्याप्त सीलिंग, खराब सतह-फिनिश या अत्यधिक कॉन्टैक्ट तनाव की भरपाई नहीं कर सकती।
निर्वात और ऊँचे तापमान पर सेवा में भी इसी प्रकार के समझौते उत्पन्न होते हैं। निर्वात में स्नेहक का चयन और आउटगैसिंग प्रणाली को स्टील के ग्रेड से अधिक प्रभावशाली ढंग से नियंत्रित कर सकते हैं। ऊँचे तापमान पर टेम्पर-स्थिरता, आयामी परिवर्तन, अवशिष्ट-ऑस्टेनाइट का रूपांतरण और स्नेहक का अपघटन केंद्रीय चिंताएँ बन जाते हैं। पर्याप्त सामान्य-तापमान कठोरता वाला कोई ग्रेड लंबे समय तक संपर्क में रहने के बाद उपयोगी फ़टीग-प्रतिरोध खो सकता है, यदि उसकी सूक्ष्मसंरचना बदल जाए। इसके विपरीत, तापमान-स्थिरता के लिए चुनी गई मिश्रधातु के लिए अलग कॉन्टैक्ट लोड या अलग आयु-मॉडल आवश्यक हो सकता है। इसलिए सामग्री-चयन में केवल स्टेनलेस या एयरोस्पेस स्टील का नाम देने के बजाय तापमान-सीमा, वातावरण, स्नेहक, कॉन्टैक्ट दाब और आयामी सहनशीलता निर्दिष्ट करनी चाहिए।
सतह-संशोधन और परिवर्तित विफलता-तंत्र
सतह-संशोधन निकट-सतह की स्थिति—कठोरता, अवशिष्ट तनाव, घर्षण, खुरदरापन, घिसाव-प्रतिरोध या संक्षारण-प्रतिक्रिया—को बदलता है। केस-कार्बराइजिंग कठोरता-प्रोफ़ाइल को बदलती है और हार्डेंड केस के नीचे tough कोर स्थापित करती है। नाइट्राइडिंग नाइट्रोजन-समृद्ध हार्डेंड परत उत्पन्न करती है। अन्य उपचार सतह-रसायन को बदल सकते हैं या निक्षेपित परत बना सकते हैं, लेकिन उनके प्रभाव का वर्णन मापी गई मोटाई, आसंजन, खुरदरापन, अवशिष्ट तनाव और स्नेहक के साथ संगतता के आधार पर किया जाना चाहिए।
ये उपचार महत्वपूर्ण विफलता-स्थल को बदल सकते हैं। अधिक कठोर सतह प्लास्टिक विरूपण और कुछ प्रकार के घिसाव को कम कर सकती है, फिर भी भंगुर यौगिक-परत, ग्राइंडिंग-बर्न, खराब इंटरफ़ेस या तन्य अवशिष्ट तनाव क्रैकिंग शुरू कर सकते हैं। संशोधित सतह ट्रैक्शन और स्लिप को भी बदल सकती है, जिससे ऊष्मा-उत्पादन या माइक्रोपिटिंग के व्यवहार में परिवर्तन आ सकता है। यदि कोई परत घिसकर समाप्त हो जाए, तो उजागर सब्सट्रेट की कठोरता और संक्षारण-प्रतिक्रिया उपचारित सतह से भिन्न हो सकती है।
इसलिए सतह-उपचार स्वच्छ स्टील या सही ऊष्मा-उपचार का स्वतः विकल्प नहीं है। उपचारित क्षेत्र के नीचे स्थित समावेशन समावेशन ही रहता है; विकृत रेसवे अब भी गलत कॉन्टैक्ट ज्यामिति उत्पन्न करता है; और जल-संदूषित स्नेहक अब भी माइक्रोपिटिंग तथा रोलिंग-कॉन्टैक्ट फ़टीग को बढ़ावा दे सकता है। ISO 281:2007 की मूल रेटिंग आयु की व्याख्या किसी कोटिंग या उपचार के लिए सार्वभौमिक लाभ के रूप में नहीं की जानी चाहिए। विश्वसनीय दावा इससे अधिक सीमित है: कोई निर्दिष्ट सतह-प्रक्रिया सत्यापित लोड, स्नेहन, तापमान और संदूषण-स्थितियों के अंतर्गत किसी विशिष्ट क्षति-तंत्र में सुधार कर सकती है, लेकिन साथ ही कोई अन्य विफलता-तंत्र उत्पन्न या उजागर कर सकती है।
बेयरिंग-थकान विफलता का निदान कैसे करें
बेयरिंग की विफलता की जाँच बेयरिंग को साफ करने, घुमाने या काटकर खोलने से पहले ही शुरू हो जानी चाहिए। असेंबली को जैसी स्थिति में पाया गया हो, उसी रूप में सुरक्षित रखें, उसकी स्थिति के फ़ोटो लें, और भार की दिशा, घूर्णन की दिशा तथा इनर रिंग, आउटर रिंग, रोलिंग एलिमेंट्स, केज, सील और स्नेहक के स्थानों को चिह्नित करें। अपने स्थान से खिसकी हुई बेयरिंग उन साक्ष्यों को नष्ट कर सकती है, जो किसी परिचालन-घटना को सामग्री-जनित दरार से अलग करते हैं।

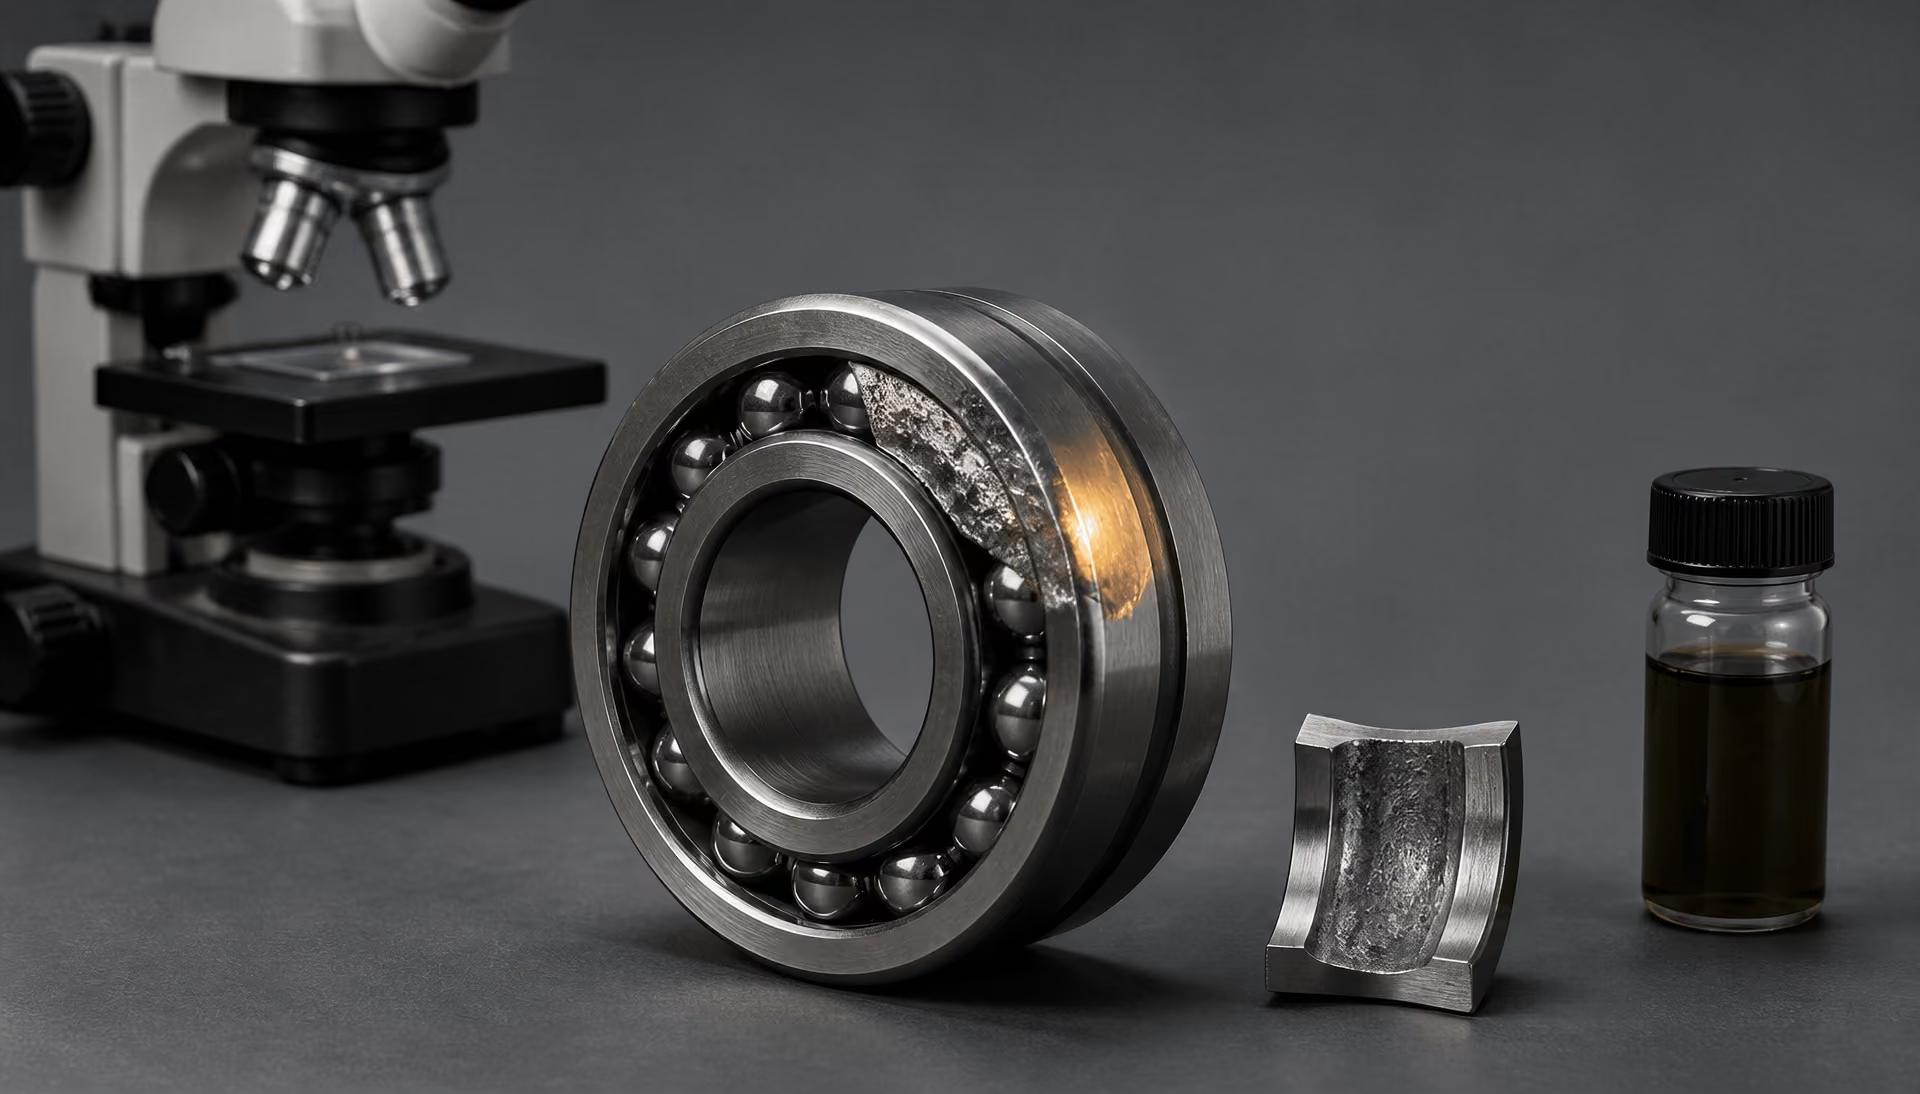
| जाँच क्षेत्र | एकत्र किए जाने वाले साक्ष्य | यह किन बातों में अंतर करने में सहायता कर सकता है |
|---|---|---|
| क्षति-मानचित्र | परत-उखड़ना, सूक्ष्म-गड्ढे, धँसाव, लेपन, दरारें और भारित-क्षेत्र की स्थिति | सतह-उद्गम क्षति, उपसतही थकान, संदूषण या गलत संरेखण |
| स्नेहक और संदूषण | जल, कण-संख्या, श्यानता, ऑक्सीकरण, घिसाव-धातुएँ, सील | स्नेहन-विफलता, मलबा-क्षति या जल-संबंधी विकृति |
| ज्यामिति और स्थापना | निकासी, पूर्वभार, फिट, रनआउट, शोल्डर, संरेखण | किनारी भारण, भार-संकेंद्रण, स्थापना-क्षति या विकृति |
| धातुवैज्ञानिक परीक्षण | मैट्रिक्स, अंतर्वेशन, कार्बाइड, अवशिष्ट ऑस्टेनाइट, केस-गहराई | पदार्थ-उद्गम दरार-आरंभ या ऊष्मा-उपचार संबंधी असामान्यताएँ |
पहला प्रश्न यह नहीं है कि “क्या स्टील पर्याप्त कठोर था?” पहला प्रश्न यह है कि “क्षति कहाँ से शुरू हुई, वह कैसे फैली, और वहाँ कौन-से प्रतिबल कार्य कर रहे थे?” रोलिंग-कॉन्टैक्ट थकान किसी एक कारण का नहीं, बल्कि पूरी प्रणाली का परिणाम होती है। संपर्क-ज्यामिति, भार-वितरण, स्नेहन, संदूषण, संरेखण, सतह की फिनिश, ऊष्मा-उपचार, समावेशन और विनिर्माण-इतिहास समान प्रकार के चिह्न उत्पन्न कर सकते हैं।
ISO 281:2007 और इसका ब्रिटिश रूपांतरण, BS ISO 281:2007, उच्च-गुणवत्ता वाले कठोरित बेयरिंग स्टील से निर्मित रोलिंग बेयरिंग के लिए परिकलित डायनेमिक लोड रेटिंग और मूल रेटिंग-आयु को परिभाषित करते हैं। मूल रेटिंग-आयु 90% विश्वसनीयता, अर्थात L10, से संबद्ध होती है। Schaeffler का 2024 का विवरण भी L10 को उन घूर्णनों की संख्या के रूप में परिभाषित करता है, जिन्हें दिखने में समान बेयरिंगों में से 90% पहली सामग्री-थकान के संकेत उत्पन्न होने से पहले पूरा कर लेते हैं या उससे अधिक पूरा करते हैं। यह सांख्यिकीय परिभाषा यह पूर्वानुमान नहीं है कि प्रत्येक बेयरिंग समान परिकलित माइलेज पर विफल होगी; न ही यह किसी एक विफलता के कारण की पहचान करती है।
दृश्य और आयामी साक्ष्य
जमा पदार्थों को हटाने से पहले कम आवर्धन पर क्षति के पैटर्न को दर्ज करें। स्पॉल, माइक्रोपिट, स्मियरिंग, स्कफिंग, रंग-परिवर्तन, धँसाव, दरारें, परत-उखड़ना, केज की क्षति और फॉल्स-ब्रिनेलिंग के चिह्नों को किसी रेखाचित्र या निर्देशांक-प्रणाली पर अंकित करें। ध्यान दें कि क्षति लोडेड ज़ोन के केंद्र में है, किसी एक शोल्डर पर केंद्रित है, रोलर-अंतराल के अनुसार दोहराई गई है, केवल एक अक्षीय किनारे तक सीमित है, या पूरी रेसवे के चारों ओर फैली हुई है। अक्सर पैटर्न सबसे बड़े पिट से अधिक जानकारी देता है।
रेसवे का व्यास, गोलाई, वेविनेस, शोल्डर-ज्यामिति, रोलर-व्यास में भिन्नता, फ्लैंज के आयाम, रेडियल और अक्षीय आंतरिक क्लियरेंस तथा जहाँ लागू हो, प्रीलोड को मापें। इन मापों की तुलना ड्रॉइंग और बेयरिंग निर्माता की सहनशीलताओं से करें। शाफ्ट और हाउसिंग के फिट, सीटिंग शोल्डर, रनआउट, लंबवतता और फ्रेटिंग के साक्ष्यों की जाँच करें। एक किनारे पर घिसी या क्षतिग्रस्त रेसवे अपर्याप्त स्टील-शक्ति के बजाय गलत संरेखण या माउंटिंग के कारण उत्पन्न विकृति का संकेत दे सकती है।
तिरछी रोशनी और कैलिब्रेटेड आवर्धन का उपयोग करके सतह का निरीक्षण करें। उभरे हुए किनारों वाले तीखे, लगभग वृत्ताकार धँसाव यह संकेत देते हैं कि कठोर मलबा संपर्क क्षेत्र से होकर गुज़रा है। कोई धँसाव स्थानीय प्रतिबल-सांद्रक बन सकता है और बाद में थकान-जनित स्पॉल उत्पन्न कर सकता है, जिससे मलबे की क्षति समावेशन-आरंभित विफलता जैसी दिखाई दे सकती है। नियमित रोलिंग-एलिमेंट अंतराल पर दोहराए गए धँसाव संदूषण का समर्थन करते हैं, लेकिन एक बड़ा धँसाव असेंबली-क्षति या स्थिर अवस्था में लगे आघात से भी उत्पन्न हो सकता है।
बेयरिंग, हाउसिंग, फ़िल्टर, ड्रेन और चुंबकीय प्लग से स्नेहक के नमूने एकत्र करें। विस्कोसिटी ग्रेड, एडिटिव पैकेज, परिवर्तन-अंतराल, मात्रा, परिचालन तापमान और पुनःपूर्ति की पद्धति दर्ज करें। जहाँ नमूने उपलब्ध हों, वहाँ कण-संख्या, जल, ऑक्सीकरण, विस्कोसिटी में परिवर्तन और घिसाव-धातुओं की जाँच करें। गति, भार-स्पेक्ट्रम, आघात-घटनाएँ, ड्यूटी-साइकिल, तापमान, माउंटिंग की तिथि, सेवा-घंटे तथा किसी भी ओवरलोड या सीज़िंग को दर्ज करें। जल-संदूषण पर विशेष ध्यान देना चाहिए: 2024 में U.S. Department of Energy द्वारा प्रकाशित प्रायोगिक कार्य में घुले हुए या मुक्त जल को माइक्रोपिटिंग और रोलिंग-कॉन्टैक्ट-थकान दरारों में वृद्धि से संबद्ध किया गया था; इसमें दरार-इंटरफेस पर व्हाइट-एचिंग मैटर भी शामिल था।
सील, ब्रीदर, शील्ड, ग्रीस-पर्ज मार्ग और हाउसिंग-जोड़ों का निरीक्षण करें। धूल का प्रवेश, संघनन और धुलाई की प्रक्रियाएँ नाममात्र के स्नेहक विनिर्देशन से अधिक महत्वपूर्ण हो सकती हैं। कम विस्कोसिटी, उच्च तापमान, अपर्याप्त आपूर्ति या अत्यधिक गति के कारण यदि संपर्क के लिए स्नेहक-फिल्म बहुत पतली हो, तो सतही उभारों के बीच परस्पर संपर्क और सतह से आरंभ होने वाली दरारें बढ़ जाती हैं। इसके बाद क्षतिग्रस्त सतह मूल स्नेहन-समस्या को छिपा सकती है।
मेटलोग्राफिक और फ्रैक्टोग्राफिक परीक्षण
दस्तावेज़ीकरण के बाद प्रभावित क्षेत्र को उस स्थान से काटकर सेक्शन करें जहाँ से दरार आरंभ हुई प्रतीत होती है, और एक अक्षत तुलना-क्षेत्र से भी सेक्शन लें। सफाई के दौरान आरंभिक स्थान को घिसकर हटा न दें। पहले कम-बल वाली सॉल्वेंट-सफाई पद्धति अपनाएँ, ढीले कणों को विश्लेषण के लिए सुरक्षित रखें, और ऐसी सेक्शनिंग योजना बनाएँ जो सतह तथा सतह के नीचे दरार के मार्ग को सुरक्षित रखे।
पॉलिश किए गए और एच किए गए क्रॉस-सेक्शन का ऑप्टिकल माइक्रोस्कोपी द्वारा परीक्षण करें और जहाँ आवश्यक हो, एनर्जी-डिस्पर्सिव स्पेक्ट्रोस्कोपी सहित स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी का उपयोग करें। निर्धारित करें कि बेयरिंग पूर्ण-कठोरित मार्टेंसिटिक या बैनिटिक स्टील की है, अथवा केस-हार्डेंड स्टील की, जिसमें नरम कोर के ऊपर अधिक कठोर सतही परत होती है। “उच्च-कार्बन क्रोमियम बेयरिंग स्टील” को NTN रोलिंग एलिमेंट्स और रेसवे के लिए एक मानक सामग्री के रूप में पहचानता है; सामान्य विनिर्देशों में SAE 52100 और इसके राष्ट्रीय समकक्ष शामिल हैं, लेकिन आकलन में वास्तविक मिल सर्टिफिकेट और ड्रॉइंग में दिया गया पदनाम ही निर्णायक होना चाहिए।
केस की गहराई, कठोरता-ग्रेडिएंट, कोर की कठोरता, अवशिष्ट ऑस्टेनाइट, पूर्व-ऑस्टेनाइट ग्रेन का आकार, कार्बाइड का आकार और वितरण, डीकार्ब्यूराइज़ेशन तथा सेग्रीगेशन को मापें। NASA ने 1987 में रिपोर्ट किया था कि कठोरता, अवशिष्ट ऑस्टेनाइट, ग्रेन का आकार तथा कार्बाइड का आकार, संख्या और क्षेत्रफल रोलिंग-एलिमेंट थकान-आयु को प्रभावित करते हैं। ये चर साक्ष्य हैं, लेकिन अपने-आप में पास-या-फेल निदान नहीं हैं। कठोरता-ट्रैवर्स गलत ऊष्मा-उपचार को दिखा सकता है, लेकिन संतोषजनक कठोरता-मूल्य यह सिद्ध नहीं कर सकता कि स्टील स्वच्छ था या बेयरिंग को स्वीकार्य सेवा-स्थितियाँ मिली थीं।
दरार के आरंभिक स्थान के सापेक्ष गैर-धात्विक समावेशनों की स्थिति निर्धारित करें। ऑक्साइड, सल्फाइड, सिलिकेट, नाइट्राइड, कार्बाइड और प्रसंस्करण-संबंधी कणों में अंतर करने के लिए मेटलोग्राफी और, आवश्यकता होने पर, स्वचालित समावेशन-विश्लेषण या SEM-EDS का उपयोग करें। ASM Handbook (ASM International, 2014) उपयुक्त माइक्रोस्ट्रक्चर के बाद उच्च रोलिंग-कॉन्टैक्ट-थकान-आयु प्राप्त करने में स्वच्छता और हानिकारक गैर-धात्विक समावेशनों से मुक्तता को सबसे महत्वपूर्ण कारक के रूप में पहचानता है। यदि सतह के नीचे की दरार किसी बड़े या कोणीय समावेशन से विकिरित होती है और थकान-प्रगति रेसवे की ओर होती है, तो यह सामग्री-जनित तंत्र का समर्थन करता है। फिर भी, इससे संपर्क-ओवरलोड या खराब स्नेहन की संभावना समाप्त नहीं होती, क्योंकि इनसे स्थानीय प्रतिबल बढ़ सकता है।
फ्रैक्टोग्राफी में चिकनी थकान-प्रगति, रगड़े हुए दरार-फलक, भंगुर पहलू, तन्य ओवरलोड और चिपकने से होने वाले फाड़ के बीच अंतर किया जाना चाहिए। सतह से आरंभ होने वाली दरारें सामान्यतः माइक्रोपिट, धँसाव या स्मियर हुई सामग्री से जुड़ी होती हैं। सतह के नीचे की दरारें समावेशनों या कार्बाइड-क्लस्टर के आसपास बन सकती हैं। कुछ दरार-इंटरफेस पर, जिनमें जल-संबंधी विफलताएँ भी शामिल हैं, व्हाइट-एचिंग मैटर बन सकता है; लेकिन केवल इसकी उपस्थिति से जल को आरंभिक कारण नहीं माना जा सकता।
सामग्री-दोषों और परिचालन-कारणों को अलग करना
अवलोकनों को तीन स्तंभों में अलग करें: स्थापित तथ्य, संभावित तंत्र और अपरीक्षित धारणाएँ। उदाहरण के लिए, “लोडेड ज़ोन के किनारे पर स्पॉल” एक अवलोकन है; “गलत संरेखण” एक तंत्र है; और “हाउसिंग की विकृति इसका कारण थी” तब तक एक धारणा है, जब तक रनआउट, फिट और असेंबली रिकॉर्ड इसका समर्थन न करें।
जब कई निष्कर्ष एक-दूसरे से सहमत हों, तो सामग्री-संबंधी साक्ष्य अधिक मजबूत हो जाता है: दरार के आरंभिक स्थान पर समावेशन, असामान्य समावेशन-सामग्री, सेग्रीगेशन, कार्बाइड नेटवर्क, गलत केस-गहराई या विनिर्देशन से बाहर ऊष्मा-उपचार की स्थिति। प्रसंस्करण-इतिहास महत्वपूर्ण है। Steels for Bearings (2011) पूर्ण-कठोरित मार्टेंसिटिक या बैनिटिक स्टीलों को केस-हार्डेंड ग्रेड से अलग करता है और समावेशन-संबंधी थकान-आरंभ पर जोर देता है। NASA ने यह भी रिपोर्ट किया था कि डबल-वैक्यूम मेल्टिंग जैसी प्रसंस्करण-विधियाँ केवल रासायनिक संरचना की तुलना में थकान-आयु को अधिक मजबूती से प्रभावित कर सकती हैं।
जब क्षति सेवा-रिकॉर्ड से मेल खाती हो, तो परिचालन-संबंधी साक्ष्य अधिक मजबूत हो जाता है: संबंधित मलबे से मेल खाते धँसाव-समूह, मापे जा सकने वाले गलत संरेखण के साथ किनारे पर भार, स्मियर हुई या अत्यधिक गर्म सतहों के साथ स्नेहक-अभाव, अथवा माइक्रोपिटिंग और दरार-नेटवर्क के साथ जल का संपर्क। कई कारण एक साथ मौजूद हो सकते हैं। स्वच्छ स्टील भी अत्यधिक संपर्क-प्रतिबल के अंतर्गत विफल हो सकता है, जबकि समावेशन-मुक्त बेयरिंग में शास्त्रीय थकान विकसित होने से पहले ही संदूषण के कारण क्षति हो सकती है।
अंततः, देखी गई विफलता की तुलना परिकलित आयु से करें, लेकिन परिकलन को फॉरेंसिक निर्णय न मानें। JTEKT के अनुसार, मूल डायनेमिक लोड रेटिंग रोलिंग-थकान क्षमता को दर्शाती है और L10 निर्दिष्ट बेयरिंग स्टीलों या समकक्ष सामग्रियों से निर्मित बेयरिंग के लिए 90% विश्वसनीयता से संबद्ध है। समायोजित आयु में स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा भार जैसे प्रभाव शामिल होते हैं। एक फ़ोटोग्राफ, एक कठोरता-मूल्य या L10 का परिकलन मूल कारण स्थापित नहीं कर सकता। निष्कर्ष क्षति-मानचित्र, परिचालन-इतिहास, आयामी जाँच, सेक्शन की गई माइक्रोस्ट्रक्चर, दरार की आकृति-विज्ञान और इस साक्ष्य पर आधारित होना चाहिए कि प्रतिस्पर्धी व्याख्याओं का परीक्षण किया गया है।
बियरिंग स्टील की तुलना के लिए मानक-आधारित रूपरेखा
ISO 281 किन बातों की तुलना कर सकता है और किनकी नहीं
ISO 281:2007 रोलिंग-बियरिंग की डायनेमिक लोड रेटिंग और मूल रेटिंग लाइफ के लिए गणना की रूपरेखा प्रदान करता है। इसकी मूल रेटिंग लाइफ, , उन घुमावों की संख्या है, जिन्हें समान प्रतीत होने वाले 90% बियरिंग सामग्री की थकान के प्रथम संकेत दिखाई देने से पहले प्राप्त करने या उससे अधिक चलने की अपेक्षा होती है। BS ISO 281:2007 इसी मानक का ब्रिटिश रूपांतरण है। यह एक सांख्यिकीय परिभाषा है, न कि यह गारंटी कि प्रत्येक बियरिंग बताई गई संख्या तक अवश्य चलेगा।
गणना बियरिंग की ज्यामिति, भार, गति और लागू मूल डायनेमिक लोड रेटिंग से शुरू होती है। इसलिए, निर्धारित परिचालन परिस्थितियों में दो बियरिंग डिजाइनों की तुलना करते समय यह उपयोगी है। JTEKT मूल डायनेमिक लोड रेटिंग को रोलिंग-थकान क्षमता का माप बताता है, जबकि Schaeffler को उसी 90% विश्वसनीयता के आधार पर परिभाषित करता है। इनमें से किसी भी विवरण का अर्थ यह नहीं है कि अधिक कठोर स्टील से बना बियरिंग अपने-आप अधिक गणितीय लाइफ रखता है। रेटिंग बियरिंग प्रणाली और रेटिंग के पीछे की धारणाओं पर निर्भर करती है।
ISO 281:2007 सामग्री-योग्यता का मानक भी नहीं है। यह किसी ताप-उपचार चक्र को प्रमाणित नहीं करता, स्वीकार्य समावेशन-जनसंख्या निर्दिष्ट नहीं करता, अवशिष्ट ऑस्टेनाइट की स्थिरता सत्यापित नहीं करता और न ही यह सिद्ध करता है कि कोई विशेष स्टील-निर्माण प्रक्रिया सेवा-क्षति का प्रतिरोध करेगी। इसकी मूल लाइफ गणना उच्च-गुणवत्ता वाले कठोरित बियरिंग स्टील से निर्मित रोलिंग-बियरिंग से संबद्ध है, लेकिन “उच्च-गुणवत्ता” का प्रदर्शन सामग्री-नियंत्रण और निरीक्षण के माध्यम से किया जाना चाहिए, केवल नाममात्र ग्रेड से इसका अनुमान नहीं लगाया जा सकता।
समायोजित रेटिंग लाइफ इस अंतर को और स्पष्ट करती है। गणना-विधि और निर्माता द्वारा किए गए कार्यान्वयन के आधार पर, समायोजन कारक स्नेहन, संदूषण, विश्वसनीयता और थकान-सीमा भार को ध्यान में रखते हैं। ये कारक उन सेवा-परिस्थितियों को संबोधित करते हैं, जिन्हें मूल मान पूरी तरह व्यक्त नहीं करता। संपर्क-ज्यामिति और भार-वितरण भी महत्वपूर्ण हैं: किनारी भारण, असंरेखण और रोलिंग-तत्वों पर असमान भार स्थानीय तनाव बढ़ा सकते हैं, भले ही कैटलॉग भार अपरिवर्तित हो। स्नेहक फिल्म की मोटाई, श्यानता, योजक-रसायन, मलबा और पानी यह निर्धारित करते हैं कि गणना किया गया उपसतही तनाव अपेक्षाकृत स्वच्छ संपर्क में कार्य कर रहा है या माइक्रोपिटिंग से क्षतिग्रस्त सतह पर।
नाममात्र रूप से समान स्टील की दो हीट के बीच कोई मानक लाइफ समीकरण अंतर नहीं कर सकता, जब तक कि उनकी अलग-अलग सामग्री-अवस्थाएँ इनपुट डेटा या योग्यता-साक्ष्य में शामिल न हों। यह सीमा निर्णायक है। ISO 281 किसी निर्धारित मॉडल के अंतर्गत गणना की गई बियरिंग क्षमता की तुलना करता है; यह सेवा में संभव प्रत्येक स्टील-अवस्था की रैंकिंग नहीं करता।
सामग्री-विनिर्देश बनाम प्रदर्शन-साक्ष्य
सामग्री-विनिर्देश यह स्थापित करता है कि किसी स्टील में अपेक्षित रूप से क्या होना चाहिए। इसमें रासायनिक संघटन, अनुमत भिन्नता, स्वच्छता संबंधी आवश्यकताएँ, यांत्रिक गुण, ताप-उपचार या निरीक्षण-विधियाँ परिभाषित की जा सकती हैं। लेकिन यह किसी विशिष्ट बियरिंग डिजाइन में रोलिंग-संपर्क-थकान लाइफ को स्वतः स्थापित नहीं करता।
सामान्य बियरिंग सामग्रियाँ इस बात को स्पष्ट करती हैं। NTN रोलिंग-तत्वों और रेसवे के लिए उच्च-कार्बन क्रोमियम बियरिंग स्टील को एक मानक सामग्री के रूप में पहचानता है। AISI 52100 जैसा पूर्ण-कठोरीकरण ग्रेड, जिसे EN और ISO-संबंधित यूरोपीय प्रणालियों में 100Cr6 भी कहा जाता है, सामान्य बियरिंग अवस्था में प्रसंस्करण किए जाने पर पूर्ण-कठोरित मार्टेंसिटिक परिवार से संबंधित होता है। अन्य बियरिंग स्टील बैनाइटिक पूर्ण-कठोरीकरण ग्रेड होते हैं, जबकि केस-कठोरीकरण स्टील अधिक कठोर सतह-परत और अपेक्षाकृत अधिक tough, नरम कोर उत्पन्न करते हैं। 2011 की समीक्षा Steels for bearings इन दो प्रमुख परिवारों को अलग करती है और समावेशन को रोलिंग-संपर्क-थकान दरारों के संभावित आरंभक के रूप में रेखांकित करती है।
ये पदनाम पूर्ण सूक्ष्मसंरचना का वर्णन नहीं करते। कठोरता केवल एक माप है। 1987 में प्रकाशित NASA रिपोर्ट ने कठोरता, अवशिष्ट ऑस्टेनाइट, कण-आकार तथा कार्बाइड के आकार, संख्या और क्षेत्रफल को रोलिंग-तत्व थकान-लाइफ को प्रभावित करने वाले कारकों के रूप में पहचाना। सेवा के दौरान अवशिष्ट ऑस्टेनाइट रूपांतरित हो सकता है, जिससे आयाम और अवशिष्ट तनाव बदल जाते हैं। अत्यधिक मात्रा में या अनुचित रूप से वितरित कार्बाइड तनाव-सांद्रण उत्पन्न कर सकते हैं, जबकि कार्बाइड का अनुपयुक्त विलयन मैट्रिक्स के लिए उपलब्ध कार्बन को बदल सकता है। कण-आकार, मार्टेंसाइट टेम्परिंग और बैनाइटिक आकृति-विज्ञान भी रोलिंग संपर्क के नीचे स्थानीय प्रतिक्रिया को प्रभावित करते हैं।
स्टील की स्वच्छता को विशेष महत्व दिया जाना चाहिए। ASM Handbook के 2014 के बियरिंग-स्टील अध्याय में उच्च रोलिंग-संपर्क-थकान लाइफ प्राप्त करने के लिए उपयुक्त सूक्ष्मसंरचना के बाद स्वच्छता और हानिकारक अधात्विक समावेशन से मुक्ति को सबसे महत्वपूर्ण कारक बताया गया है। कोई ऑक्साइड, सल्फाइड या जटिल समावेशन उस गहराई पर तनाव-वर्धक की तरह कार्य कर सकता है, जहाँ अधिकतम परिवर्ती कतरनी तनाव पहुँचता है। उसका आकार, आकृति, संघटन, स्थिति और आसपास की सूक्ष्मसंरचना—सभी यह प्रभावित करते हैं कि दरार आरंभ होगी या नहीं। रासायनिक संघटन की तालिका उस वितरण को प्रकट नहीं कर सकती।
इसलिए प्रसंस्करण किसी छोटे मिश्रधातु-समायोजन से अधिक महत्वपूर्ण हो सकता है। निर्वात गलन, इलेक्ट्रोस्लैग रीमेल्टिंग, डबल-वैक्यूम मेल्टिंग, फोर्जिंग रिडक्शन, स्फेरॉइडाइज एनीलिंग, कार्ब्यूराइजिंग, क्वेंचिंग और टेम्परिंग—प्रत्येक दोष-जनसंख्या या सूक्ष्मसंरचना को प्रभावित करता है। NASA ने बताया कि डबल-वैक्यूम मेल्टिंग जैसी प्रक्रियाएँ केवल रासायनिक संघटन की तुलना में थकान-लाइफ को अधिक प्रभावशाली ढंग से प्रभावित कर सकती हैं। ASTM STP 1327 इन मुद्दों को स्वच्छता, स्टील-निर्माण, पूर्ण-कठोरीकरण, केस-कठोरीकरण, एयरोस्पेस स्टील, संक्षारण-प्रतिरोधी स्टील, सतह-संशोधन और बियरिंग लाइफ के व्यापक तकनीकी संदर्भ में रखता है।
प्रदर्शन-साक्ष्य का प्रस्तावित उपयोग से मेल खाना आवश्यक है। पॉलिश किए गए नमूने पर किया गया प्रयोगशाला रोलिंग-संपर्क-थकान परीक्षण स्टील की गुणवत्ता को अलग से माप सकता है, जबकि वास्तविक क्षेत्र में कार्यरत बियरिंग परिवर्ती भार, असंरेखण, स्नेहक-अपघटन, मलबे और स्थापना-क्षति का सामना करता है। प्रायोगिक साक्ष्य मूल्यवान है, लेकिन उसके परिणाम को उत्पादन-बियरिंग पर लागू करने से पहले नमूने की ज्यामिति, तनाव-स्तर, आवृत्ति, स्नेहक और विफलता-मानदंड स्पष्ट किए जाने चाहिए। जल-संदूषण एक स्पष्ट चेतावनी देता है: 2024 में U.S. Department of Energy के माध्यम से रिपोर्ट किए गए प्रायोगिक कार्य में पाया गया कि घुलित या मुक्त पानी ने माइक्रोपिटिंग और रोलिंग-संपर्क-थकान दरारों को बढ़ाया तथा दरार-इंटरफेस पर श्वेत-नक़्क़ाशीदार पदार्थ की उपस्थिति से संबद्ध था। इस परिणाम को केवल कठोरता की तुलना तक सीमित नहीं किया जा सकता।
व्यावहारिक तकनीकी जाँच-सूची
बेयरिंग-इस्पात तुलना जाँच-सूची
- ग्रेड और मानक सटीक पदनाम, लागू मानक, उत्पाद-रूप, आपूर्तिकर्ता, हीट और लॉट दर्ज करें।
- इस्पात-निर्माण मार्ग वायु-पिघलन, VIM, VAR, विद्युत-द्रवण पुनर्पिघलन या द्वि-वैक्यूम प्रसंस्करण का दस्तावेज़ तैयार करें।
- स्वच्छता अंतर्वेशन-रेटिंग, परीक्षण-विधि, अंतर्वेशन-प्रकार, आकार और वितरण का अनुरोध करें।
- ऊष्मा-उपचार ऑस्टेनाइटीकरण, शमन, टेम्परिंग, अवशिष्ट ऑस्टेनाइट, कण-आकार और कार्बाइड की स्थिति दर्ज करें।
- तैयार संपर्क-सतह खुरदरापन, तरंगितता, घिसाई-क्षति, गोलाई, अवशिष्ट तनाव और किनारी ज्यामिति की जाँच करें।
- संचालन स्थितियाँ भार, गति, तापमान, स्नेहक-फिल्म, जल, कण, निकासी, पूर्वभार और संरेखण की तुलना करें।
एक विश्वसनीय तुलना में सटीक ग्रेड-पदनाम और लागू सामग्री-मानक दर्ज किया जाना चाहिए, केवल “बियरिंग स्टील” या “क्रोमियम स्टील” लिखना पर्याप्त नहीं है। यह स्पष्ट करें कि भाग AISI 52100, 100Cr6, कोई निर्दिष्ट कार्ब्यूराइजिंग ग्रेड या कोई अन्य पदनाम है; साथ ही उत्पाद-रूप और आपूर्तिकर्ता की हीट या लॉट ट्रेसबिलिटी की पहचान करें।
स्टील-निर्माण प्रक्रिया दर्ज करें: पारंपरिक वायु-गलन, वैक्यूम इंडक्शन मेल्टिंग, इलेक्ट्रोस्लैग रीमेल्टिंग, वैक्यूम आर्क रीमेल्टिंग या डबल-वैक्यूम प्रसंस्करण। समावेशन रेटिंग और निरीक्षण-विधि माँगें, जिसमें देखे गए सबसे बड़े समावेशन, समावेशन का प्रकार और उनका वितरण शामिल हो। परीक्षण-विधि के बिना स्वच्छता संबंधी दावों की तुलना करना कठिन होता है।
ताप-उपचार अभिलेख में ऑस्टेनाइटाइजिंग तापमान और अवधि, क्वेंच माध्यम, टेम्परिंग अनुसूची, जहाँ लागू हो वहाँ बैनाइटिक रूपांतरण की परिस्थितियाँ, तथा पूरे सेक्शन में मापी गई कठोरता शामिल होनी चाहिए। इसके साथ अवशिष्ट ऑस्टेनाइट की मात्रा और उसकी मापन-विधि, कण-आकार, मार्टेंसाइट या बैनाइट का विवरण, तथा कार्बाइड का आकार, संख्या, क्षेत्र-अंश और वितरण भी दर्ज करें। केस-कठोरित घटकों के लिए कार्ब्यूराइज्ड या कार्बोनाइट्राइडेड केस की गहराई, प्रभावी केस-गहराई, सतही कार्बन प्रोफ़ाइल, कोर कठोरता और संक्रमण-प्रोफ़ाइल दर्ज करें।
इसके बाद निर्मित संपर्क की जाँच करें। सतह-फिनिश, वेविनेस, ग्राइंडिंग बर्न, अवशिष्ट तनाव, गोलाई, रेसवे का आकार और किनारी ज्यामिति स्थानीय ट्रैक्शन और तनाव को बदल सकते हैं। परिचालन अभिलेख में भार-स्पेक्ट्रम, गति, तापमान, स्नेहन व्यवस्था, श्यानता, स्नेहक की उम्र बढ़ना, योजक-रसायन, जल-सामग्री और ठोस संदूषण दर्ज होना चाहिए। स्नेहक के प्रकार को पर्याप्त मानने के बजाय निस्यंदन और स्वच्छता-नियंत्रण भी शामिल करें।
अंत में, भार-वितरण और अनुप्रयोग-परिस्थितियों का सत्यापन करें: रेडियल और अक्षीय भार, प्रीलोड या क्लियरेंस, असंरेखण, शाफ्ट और हाउसिंग फिट, स्थापना-विधि, कंपन और क्षणिक अधिभार। उल्लिखित ISO 281:2007 गणना की तुलना समायोजित-लाइफ की धारणाओं तथा बियरिंग-विशिष्ट परीक्षण या क्षेत्रीय साक्ष्य से करें।
गणना-मानक, सामग्री-मानक, हैंडबुक और प्रायोगिक अध्ययन अलग-अलग प्रश्नों के उत्तर देते हैं। ISO 281 लाइफ-रेटिंग की रूपरेखा प्रदान करता है; सामग्री-मानक स्टील की अवस्था को परिभाषित या नियंत्रित करते हैं; हैंडबुक स्थापित धातुकर्म और विफलता-तंत्रों को व्यवस्थित करती हैं; प्रयोग विशिष्ट सामग्रियों और सेवा-चर का परीक्षण करते हैं। इनमें से कोई भी दूसरे का स्थान नहीं लेता। विश्वसनीय बियरिंग-लाइफ विश्लेषण के लिए मानक-आधारित गणनाओं को सत्यापित धातुकर्म और वास्तविक सेवा-परिस्थितियों से जोड़ना आवश्यक है।
संदर्भ
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html