




Чему должны противостоять подшипниковые стали
Контакт качения, а не простой износ при скольжении
Дорожка качения подшипника не просто воспринимает стационарную сжимающую нагрузку. Тело качения многократно входит в контакт и выходит из контакта с внутренним кольцом, наружным кольцом или обоими кольцами, а зона контакта при каждом обороте перемещается по стали. Нагрузка сосредоточена на небольшой криволинейной области, поэтому местное давление остаётся высоким даже тогда, когда внешняя нагрузка на подшипник кажется умеренной. Контакт в основном является упругим: дорожка качения и тело качения слегка деформируются под нагрузкой, образуют контактную область Герца и восстанавливают форму по мере удаления зоны контакта.
Такая повторяющаяся упругая нагрузка отличает работу в условиях контакта качения от простого износа при скольжении. Износ при скольжении главным образом определяется относительным движением на границе раздела, трением, адгезией, абразивным воздействием и удалением поверхностного материала. Подшипник качения может испытывать незначительное макроскопическое скольжение и всё же разрушиться вследствие усталости под видимой поверхностью. Некоторое скольжение действительно возникает, особенно из-за вращения вокруг собственной оси, перекоса, различия кривизны или неадекватной кинематики, однако оно накладывается на повторяющийся концентрированный контакт, а не заменяет его.
Дорожка качения и тело качения также воспринимают нагрузку неравномерно. Геометрия подшипника, внутренний зазор, несоосность, деформация колец и направление нагрузки определяют, какие тела качения воспринимают наибольшие усилия. Поэтому в анализе геометрии контакта и распределения нагрузки SKF рассматривает расчёт напряжений наряду с состоянием материала и смазкой. Подшипники, номинально идентичные, могут испытывать совершенно разные местные напряжения, если установка, прогиб вала, деформация корпуса или загрязнение изменяют распределение нагрузки.
Термины, описывающие повреждения
- Износ
- Удаление или перемещение материала вследствие взаимодействия поверхностей.
- Пластическая деформация
- Постоянные вмятины, гребни или уплощённые участки, образующиеся, когда местное давление превышает сопротивление текучести.
- Микровыкрашивание
- Небольшие ямки поверхностной усталости, связанные с шероховатостью, недостаточной толщиной смазочной плёнки и напряжениями на вершинах неровностей.
- Усталость при качении и контакте
- Постепенное зарождение и развитие трещин под действием повторяющихся контактных напряжений при качении, часто с последующим выкрашиванием.
Несколько терминов, обозначающих повреждения, не следует считать синонимами. Износ удаляет или смещает материал вследствие взаимодействия поверхностей. Пластическая деформация образует вмятины, выступы или постоянно сплющенные участки, когда контактное давление превышает местное сопротивление текучести, часто после прохождения частиц загрязнений через контакт. Микропиттинг представляет собой очень мелкие поверхностные усталостные ямки, связанные с шероховатостью, недостаточной толщиной смазочной плёнки и локальными напряжениями на неровностях поверхности. Усталость при контакте качения — это последовательное зарождение и развитие трещин под действием повторяющихся нагрузок при качении; она может начинаться под поверхностью, а позднее приводить к выкрашиванию дорожки качения.
Таким образом, вмятина от твёрдой частицы — не то же самое, что усталостное выкрашивание, хотя вмятина может стать концентратором напряжений и ускорить его возникновение. Аналогично, дорожка качения, выглядящая отполированной, всё ещё может содержать подповерхностные повреждения. По одному лишь виду поверхности невозможно определить, какой остаточный ресурс усталостной долговечности сохраняется.
По данным NTN, высокоуглеродистая хромистая подшипниковая сталь является стандартным материалом для тел качения и дорожек качения. Распространённое обозначение — AISI 52100, которому в европейской практике подшипниковых сталей обычно соответствует марка 100Cr6. Обозначение указывает на химический состав и класс продукции, но не гарантирует идентичные чистоту металла, распределение карбидов, термическую обработку, остаточные напряжения или срок службы.
Подповерхностные напряжения и усталость материала

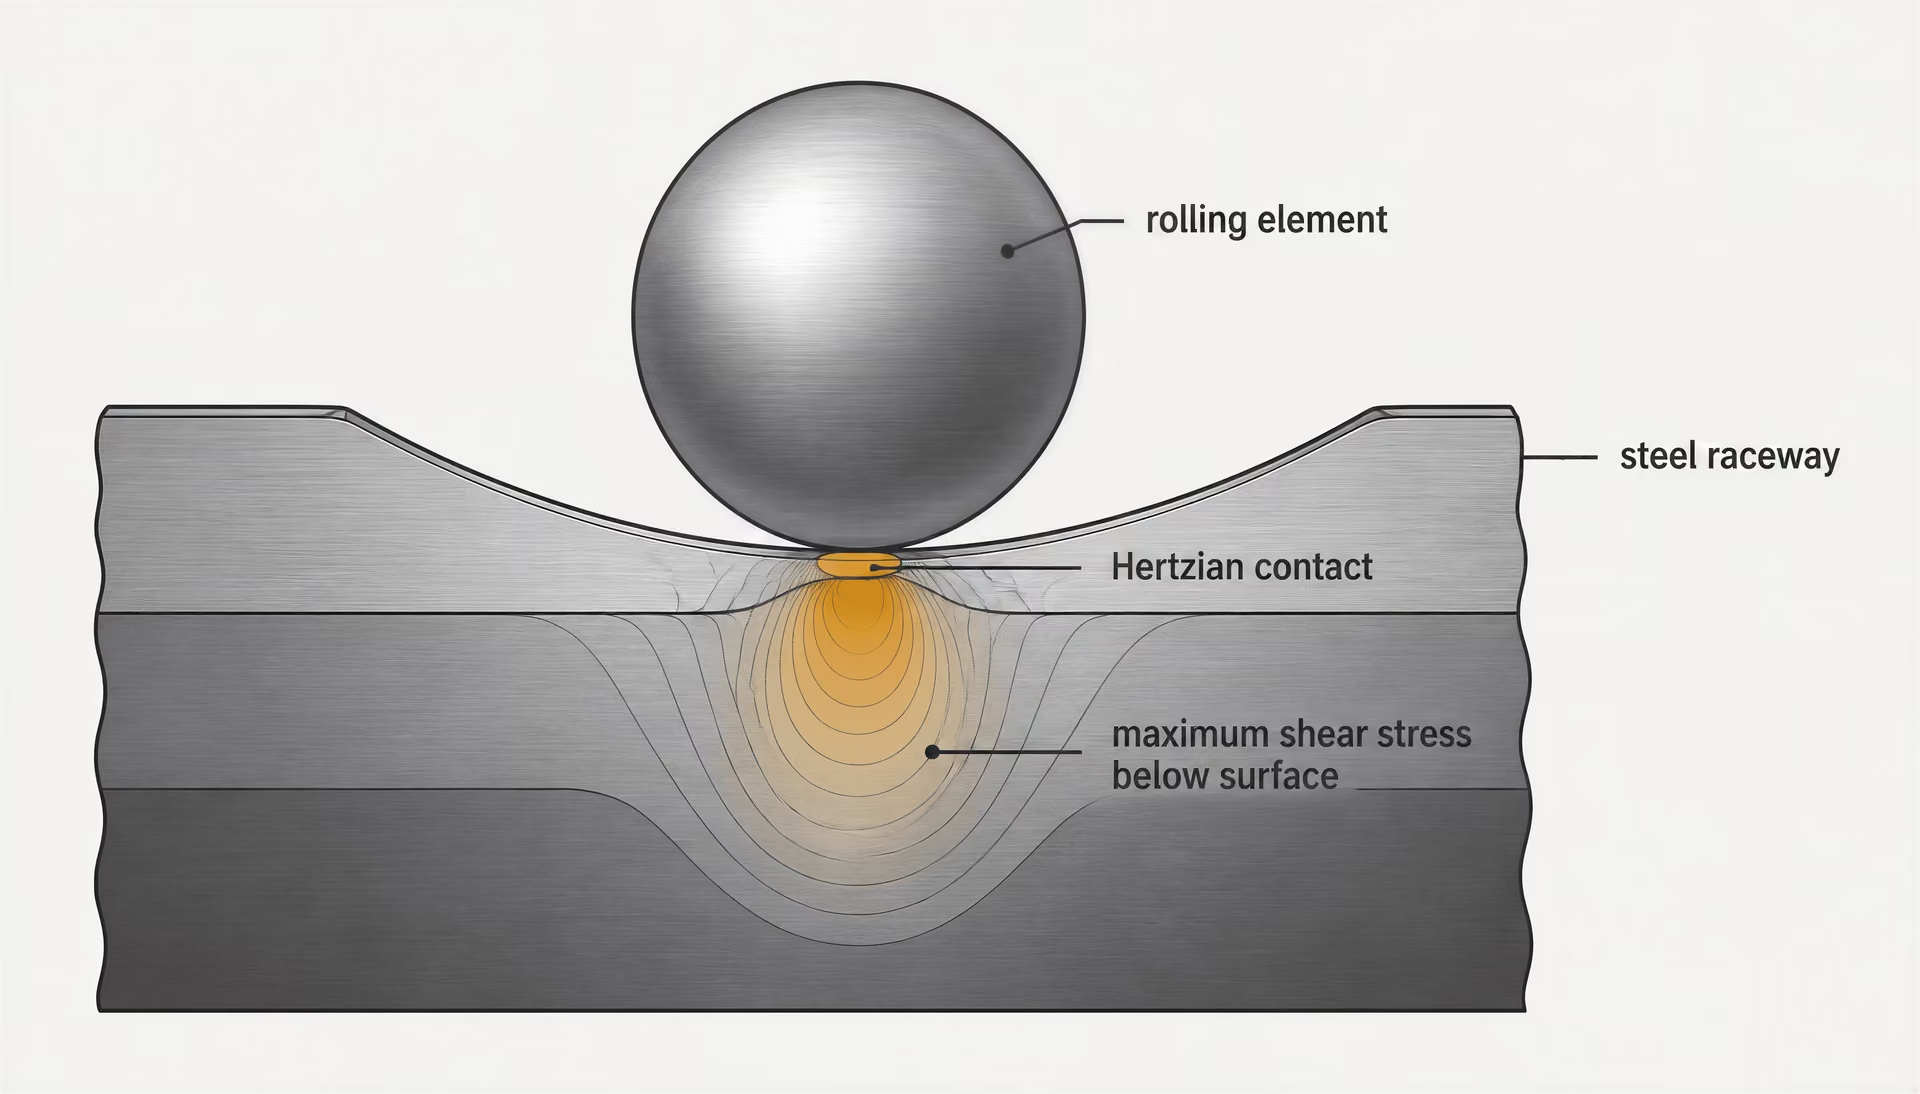
Когда упругий контакт перемещается по дорожке качения, максимальное касательное напряжение обычно располагается под поверхностью, а не непосредственно на ней. Каждый объём материала испытывает последовательность сжатия, сдвига и смены знака напряжений по мере приближения тела качения, прохождения над ним и удаления от него. Повторение нагрузки может вызвать зарождение трещины у неметаллического включения, скопления карбидов, поры, поверхностного дефекта или участка неблагоприятной микроструктуры. Трещина может расти к поверхности до тех пор, пока фрагмент не отделится, образуя отслоение или выкрашивание.
Одна лишь твёрдость не позволяет полноценно предсказать ресурс при усталости от качения и контакта. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Именно поэтому одна только твёрдость является плохим предиктором. Более высокая твёрдость может повысить сопротивление пластическому вдавливанию и способствовать увеличению расчётной грузоподъёмности, однако твёрдость не характеризует размер и расстояние между включениями, морфологию карбидов, содержание остаточного аустенита, размер зёрен исходного аустенита, остаточные напряжения или вязкость разрушения, доступную для сопротивления росту трещин. В 1987 году NASA сообщило, что твёрдость подшипниковой стали, содержание остаточного аустенита, размер зёрен, а также размер, количество и площадь карбидов — всё это влияет на усталостную долговечность тел качения. Полученные результаты также показывают, что технология производства, включая вакуумно-дуговой переплав в двойном вакууме, может влиять на долговечность сильнее, чем один только химический состав.
| Структура подшипниковой стали | Профиль твёрдости | Состояние сердцевины | Типичное назначение конструкции |
|---|---|---|---|
| Закалённая по всему сечению мартенситная сталь | Высокая твёрдость по всему рабочему сечению | Преимущественно упрочнённое сечение | Высокое сопротивление повторяющимся контактным напряжениям |
| Закалённая по всему сечению бейнитная сталь | Высокая твёрдость по всему рабочему сечению | Бейнитная рабочая структура | Сочетание твёрдости, вязкости и стабильности размеров |
| Цементованная сталь | Твёрдый поверхностный слой | Более мягкая и вязкая сердцевина | Сопротивление поверхностной усталости при сохранении ударостойкости |
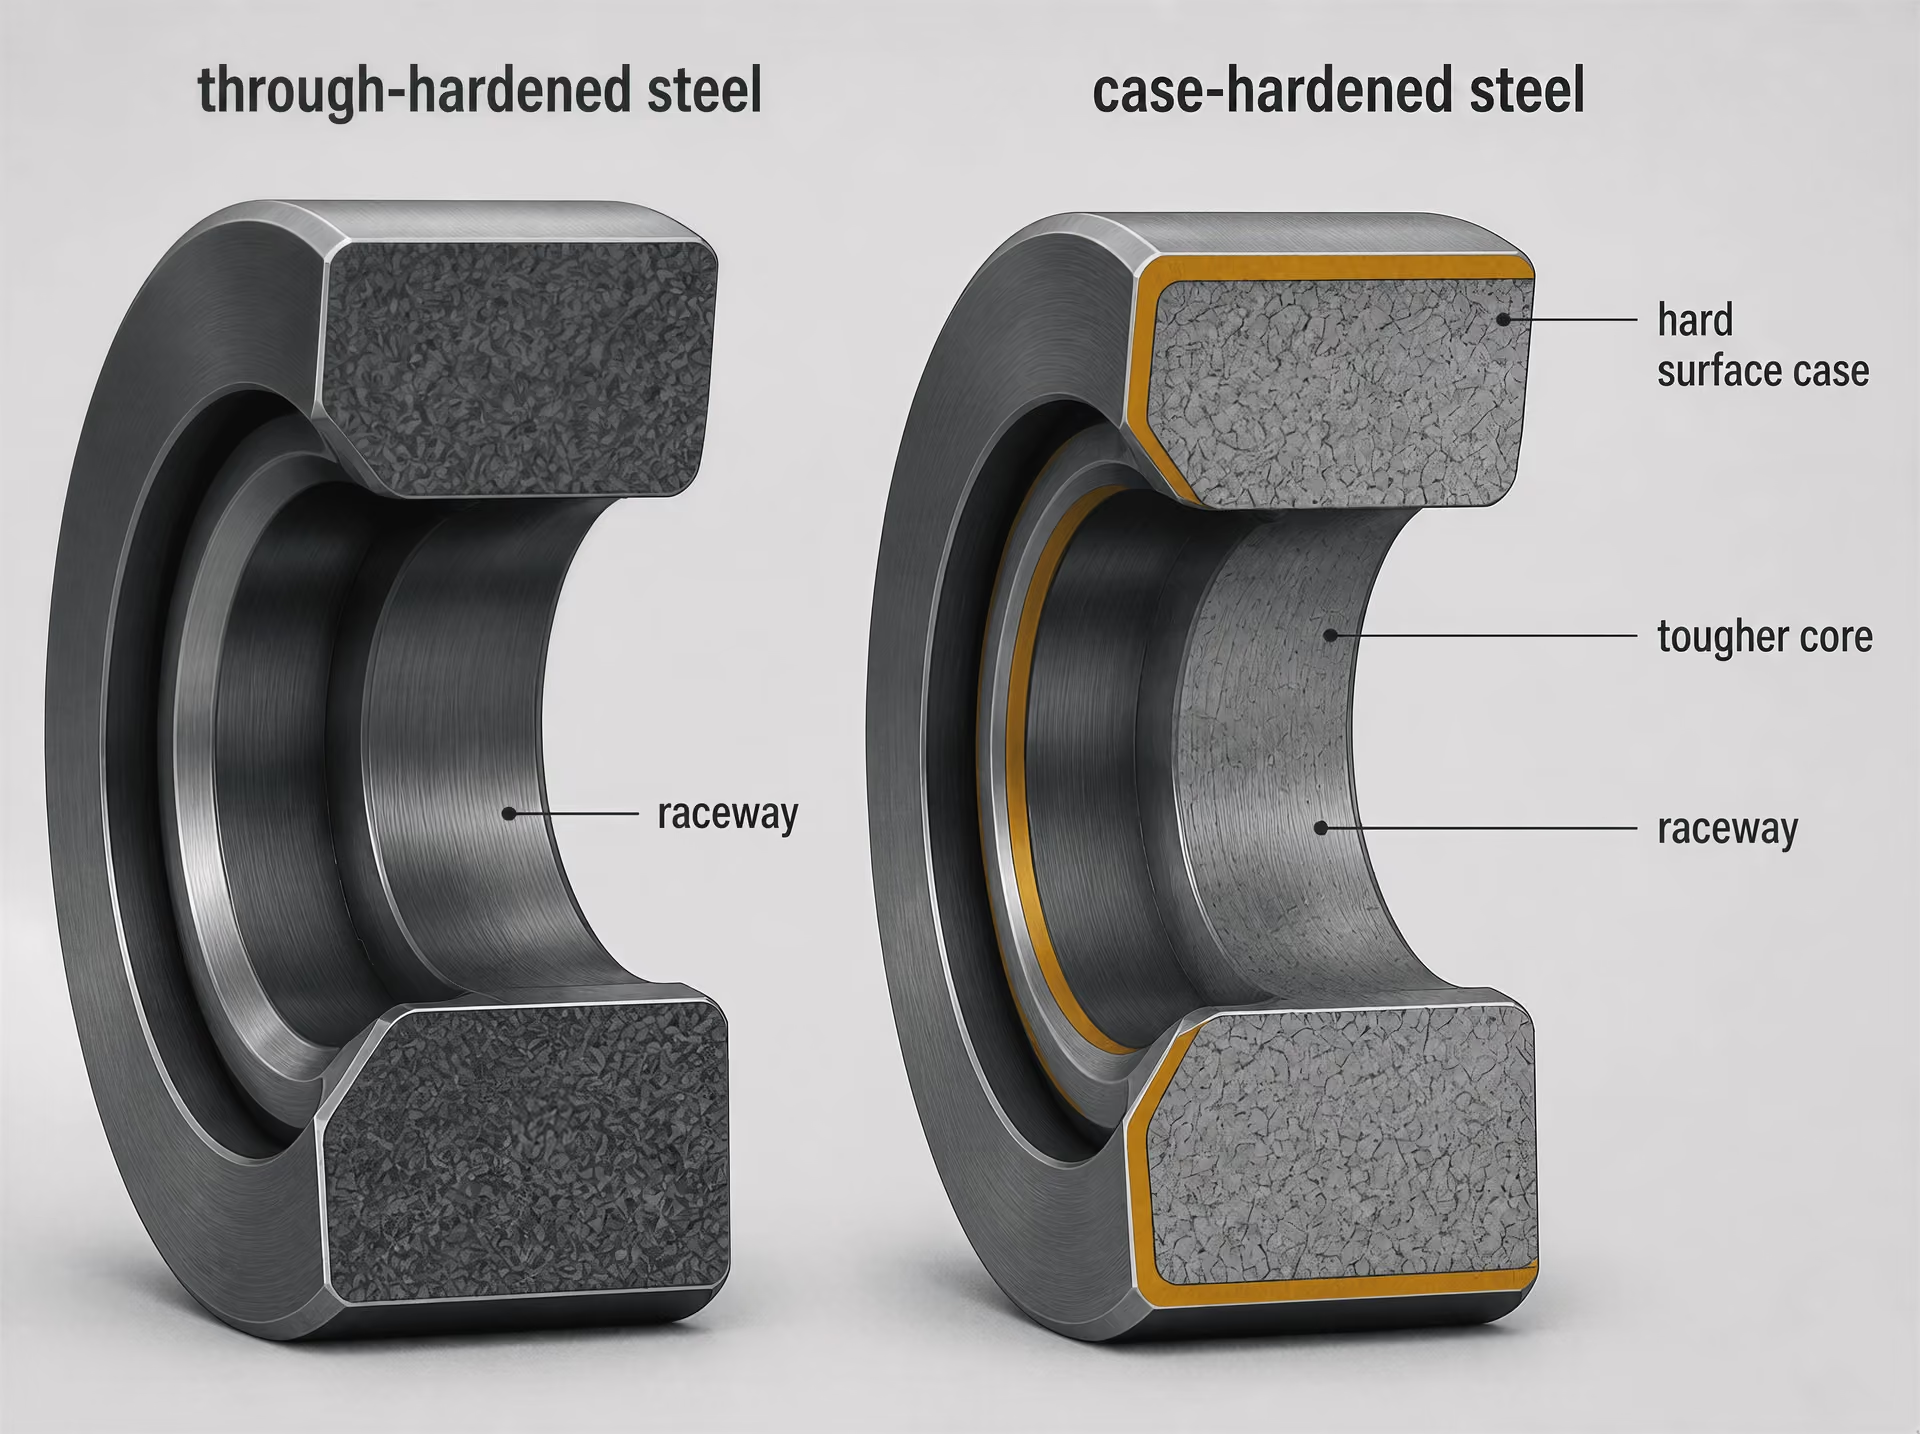
В обзоре 2011 года Steels for bearings основные семейства материалов разделены на мартенситные или бейнитные стали со сквозной закалкой и цементуемые стали, у которых твёрдый поверхностный слой располагается над более мягкой сердцевиной. Эти структуры по-разному распределяют напряжения. Стали со сквозной закалкой обеспечивают высокую твёрдость по всей рабочей части; цементуемые стали могут сочетать устойчивую к усталости поверхность с более вязкой сердцевиной, способной выдерживать подповерхностные напряжения и ударные нагрузки. Ни одна из этих структур не устраняет необходимость в соответствующей чистоте металла и термической обработке.
В разделе о подшипниковых сталях справочника ASM Handbook за 2014 год этот вывод сформулирован прямо: после получения подходящей микроструктуры чистота стали и отсутствие вредных неметаллических включений являются единственным наиболее важным фактором достижения высокой долговечности при усталости в условиях контакта качения. Включение создаёт местное несоответствие жёсткости и служит концентратором напряжений. Его влияние зависит от размера, формы, положения, ориентации и расстояния до области максимальных напряжений. Поэтому два компонента, изготовленные по одной и той же марке, могут иметь разную усталостную долговечность, если их совокупности включений различаются.
ASTM STP 1327 рассматривает этот вопрос в более широком техническом контексте, включающем долговечность подшипников, усталость при контакте качения, производство стали, сквозную закалку, цементацию, аэрокосмические стали, коррозионностойкие стали и модификацию поверхности. Марка материала имеет значение, но не представляет собой полную модель усталости.
Почему подшипник представляет собой взаимосвязанную систему материала и смазки
Смазка изменяет напряжения, возникающие в контакте. Достаточно толстая эластогидродинамическая плёнка отделяет большую часть противостоящих неровностей поверхностей и распределяет нагрузку по более крупной эффективной контактной области. Если плёнка становится слишком тонкой из-за низкой вязкости, высокой температуры, недостаточной подачи, шероховатости поверхности или чрезмерных скорости и нагрузки, взаимодействие неровностей добавляет локальные трение и напряжения. Поэтому SKF рассматривает смазку, загрязнение, геометрию контакта, распределение нагрузки и концентраторы напряжений как взаимосвязанные составляющие оценки усталости, а не как отдельные вопросы технического обслуживания.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
Загрязнение может повредить систему двумя способами. Твёрдая частица может вдавиться в дорожку качения и создать постоянный геометрический дефект, который будет многократно нарушать контакт. Вода может изменять поведение смазки, способствовать коррозии или эффектам, связанным с водородом, а также менять условия зарождения трещин. В экспериментальной работе, о которой в 2024 году сообщило U.S. Department of Energy, установлено, что растворённая или свободная вода увеличивала микропиттинг и образование трещин вследствие усталости при контакте качения; вода также была связана с образованием белого травящегося вещества на границах трещин. Чистая сталь при неудовлетворительном контроле смазки не работает в условиях, подразумеваемых её спецификацией материала.
Расчёты долговечности подшипника также требуют точного статистического определения. ISO 281:2007 устанавливает методы определения динамической грузоподъёмности и базового номинального ресурса подшипников качения, изготовленных из высококачественной закалённой подшипниковой стали; BS ISO 281:2007 является британским принятием этого стандарта. Его базовый номинальный ресурс связан с надёжностью 90 %. Schaeffler определяет L10 как число оборотов, которое достигают или превышают 90 % внешне идентичных подшипников до появления первых признаков усталости материала. JTEKT также описывает базовую динамическую грузоподъёмность как способность выдерживать усталость при качении, а L10 — как ресурс при надёжности 90 % для подшипников, изготовленных из указанных подшипниковых сталей или эквивалентных материалов.
Это значение не означает, что каждый подшипник проработает до одного и того же числа оборотов, и не описывает все возможные механизмы отказа. Скорректированные расчёты ресурса учитывают такие факторы, как смазка, загрязнение, надёжность и нагрузка при пределе усталости. Повреждение уплотнений, электрическая эрозия, ложное бринеллирование, коррозия, ошибки монтажа и перегрузка могут вывести подшипник из эксплуатации ещё до развития классической подповерхностной усталости.
Отсюда следует главный инженерный вывод: обозначение марки может определить исходную категорию материала, но само по себе не способно предсказать срок службы. Усталость при контакте качения является реакцией взаимосвязанной системы — производства стали, микроструктуры, термической обработки, геометрии, распределения нагрузки, смазки, загрязнения и истории эксплуатации, — оцениваемой посредством статистического определения ресурса подшипника.
Как ISO 281 определяет ресурс подшипника
ISO 281:2007 — это стандарт расчёта для подшипников качения, а не обещание того, что отдельный подшипник проработает заданное количество часов. Его британская версия BS ISO 281:2007 выполняет ту же функцию. Стандарт устанавливает методы расчёта динамической грузоподъёмности и номинального ресурса подшипников, изготовленных из высококачественной закалённой подшипниковой стали или эквивалентных материалов, при заданных условиях эксплуатации.
Это различие важно, поскольку расчётный ресурс часто представляют как гарантию, обусловленную свойствами материала. На самом деле это не так. Подшипник может выйти из строя до достижения расчётного ресурса из-за загрязнения, недостаточной смазки, повреждения при монтаже, электрической эрозии, чрезмерного перекоса, производственного разброса или неметаллического включения, ставшего очагом усталостного разрушения. Он также может проработать значительно дольше расчётного значения. ISO 281 описывает статистическую совокупность, а не гарантированную продолжительность службы одного комплекта колец и тел качения.
Таким образом, расчёт связывает возможности материала с контактной нагрузкой и условиями эксплуатации. Чистота стали, микроструктура, остаточные напряжения, содержание остаточного аустенита, морфология карбидов и состояние поверхности определяют часть этих возможностей; геометрия контакта, распределение нагрузки, смазочная плёнка и загрязняющие частицы определяют, какая их доля будет доступна в эксплуатации.
Динамическая грузоподъёмность и базовый номинальный ресурс
Базовая динамическая грузоподъёмность Расчётная мера способности подшипника сопротивляться усталости при качении и контакте в условиях, определённых методом расчёта ресурса; это не максимальная статическая нагрузка.
Базовая динамическая грузоподъёмность, обычно обозначаемая C, представляет собой расчётную характеристику сопротивления подшипника усталости при контакте качения. Это не максимальная нагрузка, которую подшипник может выдержать без деформации, и не простое значение прочности стали на растяжение. В рамках ISO величина C связана с постоянными нагрузкой и направлением, которые группа внешне одинаковых подшипников может выдерживать в течение базового номинального ресурса, равного одному миллиону оборотов.
Эквивалентная динамическая нагрузка Расчётная нагрузка, обычно обозначаемая P, которая объединяет соответствующие радиальную и осевую нагрузки в уравнении ресурса подшипника.
Приложенная нагрузка преобразуется в эквивалентную динамическую нагрузку, характерную для данного подшипника и обычно обозначаемую P, чтобы радиальную и осевую составляющие можно было оценивать совместно. Для подшипника, работающего преимущественно в режиме контактной усталости качения, зависимость базового номинального ресурса обычно выражается следующим образом:
где выражается в миллионах оборотов, а зависит от типа тела качения: в стандартном соотношении для ресурса для шарикоподшипников и для роликоподшипников. В каталогах изготовителей применяются соответствующие уравнения ISO, коэффициенты нагрузки и параметры внутренней геометрии конкретных конструкций подшипников.
Показатель степени делает контроль нагрузки особенно важным. Умеренное увеличение эквивалентной нагрузки может привести к значительно большему снижению расчётного ресурса, даже если химический состав стали и номинальная твёрдость не изменились. И наоборот, повышение твёрдости не гарантирует соответствующего увеличения ресурса, если подшипник содержит вредные неметаллические включения или работает при повреждённой смазочной плёнке.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Именно поэтому подшипниковую сталь нельзя оценивать только по твёрдости. В ASM Handbook за 2014 год чистота стали и отсутствие вредных неметаллических включений названы, после формирования соответствующей микроструктуры, наиболее важным фактором обеспечения высокого ресурса при контактной усталости качения. В обзоре Steels for bearings за 2011 год основные группы материалов разделены на мартенситные или бейнитные стали сквозной закалки и цементуемые стали с твёрдым поверхностным слоем над более мягкой сердцевиной. Обе конструкции могут обеспечивать требуемую контактную прочность, однако включения и дефекты технологического процесса по-прежнему способны стать источниками подповерхностной усталости.
В 1987 году NASA сообщила, что на ресурс тел качения при усталости влияют твёрдость, содержание остаточного аустенита, размер зерна, а также размер, количество и площадь карбидов. Эти результаты также показывают, почему история обработки имеет значение: такие методы, как двукратная вакуумная выплавка, могут оказывать на усталостные характеристики более сильное влияние, чем небольшое изменение номинального химического состава сплава. Высокоуглеродистая хромистая подшипниковая сталь остаётся стандартным материалом для тел качения и дорожек качения, как указывает NTN, однако обозначение сплава само по себе не определяет ресурс готового подшипника.
Значение L10 и надёжности 90%
Базовый расчётный ресурс по ISO 281 соответствует надёжности 90%. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281 определяет базовый номинальный ресурс как ресурс, соответствующий надёжности 90%. Этот ресурс обозначается как L10, хотя такое обозначение может вводить в заблуждение читателей, которые воспринимают число «10» как десятипроцентный предел эксплуатации. Это не предельный срок до отказа.
- Основа оценки надёжности
- 90%
- Совокупность
- Внешне одинаковые подшипники
- Событие
- Первые признаки усталости материала
- Интерпретация
- 90% подшипников достигают L10 или превышают его
Schaeffler определяет L10 как число оборотов, которое достигают или превышают 90% внешне одинаковых подшипников до появления первых признаков усталости материала. JTEKT придаёт этому показателю то же статистическое значение и указывает, что его базовая динамическая грузоподъёмность отражает способность подшипников, изготовленных из установленной подшипниковой стали или эквивалентных материалов, сопротивляться усталости при качении. Таким образом, в совокупности, испытанной при допущениях, принятых в расчёте, у десяти процентов подшипников первые признаки усталости материала могут появиться до достижения L10, тогда как девяносто процентов достигают этого значения или превышают его.
Выражение «первые признаки» также имеет существенное значение. Речь идёт о начале контактной усталости качения — например, о развитии подповерхностных трещин или последующем выкрашивании, — а не обязательно о полном заклинивании, разрушении или утрате всей способности воспринимать нагрузку. Подшипник, достигший L10, не становится автоматически непригодным к эксплуатации, а подшипник, не достигший L10, не защищён от отказа по другому механизму.
L10 также не является средним ресурсом. Распределения ресурса подшипников характеризуются значительным разбросом, поэтому среднее арифметическое может существенно превышать ресурс при надёжности 90% и искажаться небольшим числом подшипников, работающих особенно долго. L10 используется потому, что даёт определённую характеристику нижнего хвоста статистического распределения, которую инженеры могут применять единообразно. Расчёты надёжности выше 90% требуют отдельной поправки на надёжность; их нельзя получать простым умножением L10 на выбранный процент.
Этот статистический показатель также предполагает совокупность внешне одинаковых подшипников, работающих при соответствующих условиях нагрузки, скорости, смазки и состояния материала. Реальные серийные подшипники никогда не бывают совершенно одинаковыми, а реальные машины редко поддерживают постоянные условия. Поэтому расчётная величина имеет смысл только вместе с принятыми допущениями.
Базовый ресурс и скорректированный номинальный ресурс
Базовый номинальный ресурс рассчитывается для эталонных условий ISO и представляет собой главным образом расчёт по нагрузке и усталости. Скорректированный номинальный ресурс расширяет этот расчёт за счёт учёта факторов, способных повышать или снижать усталостный ресурс в конкретном применении. ISO 281 учитывает влияние надёжности, смазки, загрязнения и нагрузки, соответствующей пределу усталости. Эти факторы не являются взаимозаменяемыми с твёрдостью и не могут надёжно описываться неподтверждённым универсальным поправочным коэффициентом.
Смазка влияет на степень разделения контактирующих неровностей и, следовательно, на интенсивность локальных концентраций напряжений. Достаточная эластогидродинамическая плёнка может уменьшать повреждающее взаимодействие поверхностей; тонкая или деградировавшая плёнка может способствовать микропиттингу и ускорять зарождение трещин. Загрязнение приводит к образованию вмятин и концентраторов напряжений, а вода может изменять свойства как смазки, так и поверхности стали. В отчёте Министерства энергетики США за 2024 год установлено, что растворённая или свободная вода усиливала микропиттинг и растрескивание при контактной усталости качения и была связана с образованием белого травящегося вещества на границах трещин.
Поправка на загрязнение также зависит от типа, размера, концентрации и распределения частиц, а также от размера подшипника и условий контакта. Её нельзя свести к утверждению, что подшипник является «чистым» только потому, что его сталь соответствует спецификации на материал. Внутренняя чистота остаётся важной: согласно оценке в ASM Handbook, вредные включения по значимости для высокого усталостного ресурса уступают только микроструктуре.
Нагрузка, соответствующая пределу усталости и обычно связываемая с Pu, представляет собой нагрузку, ниже которой в модели скорректированного ресурса подповерхностная усталость рассматривается иначе. Это не означает, что любая нагрузка ниже Pu гарантирует бесконечную эксплуатацию. Повреждение поверхности, износ, коррозия, электрическое повреждение, ложное бринеллирование и разрушение смазки могут возникать без классического подповерхностного усталостного процесса, предполагаемого базовым уравнением ресурса.
Таким образом, скорректированный номинальный ресурс является моделью системы подшипника: в результат входят производство стали и термическая обработка, геометрия подшипника, приложенная нагрузка, смазка, загрязнение и требуемая надёжность. ISO 281 предоставляет регламентированный метод расчёта. Он не заменяет анализ отказов, контроль чистоты, мониторинг смазки или грамотное проектирование подшипника и не может превратить номинальное значение твёрдости в гарантию срока службы.
Основные Семейства Подшипниковых Сталей
В обзоре Steels for bearings (2011) и в ASTM STP 1327 подшипниковые стали разделены на два основных семейства: объемно-закаливаемые стали, которые по всему рабочему сечению имеют мартенситную или бейнитную структуру, и цементуемые стали, у которых твердый поверхностный слой расположен над более вязкой и мягкой сердцевиной. Это металлургическая классификация, а не ранжирование. Правильный выбор зависит от контактного напряжения, размера сечения, ударной нагрузки, геометрии, производственного процесса и требуемой стойкости к повреждениям.
Ресурс подшипника нельзя определить только по номинальной твердости. ISO 281:2007 устанавливает динамические грузоподъемности и базовый расчетный ресурс для подшипников качения, изготовленных из высококачественной закаленной подшипниковой стали; базовый расчетный ресурс определяется при надежности 90%. Поэтому обозначение L10 означает, что 90% внешне идентичных подшипников, как ожидается, достигнут или превысят указанное число оборотов до появления первых признаков усталости материала; это не означает, что каждый подшипник выйдет из строя именно в этот момент. Schaeffler и JTEKT используют то же определение. Скорректированный ресурс может учитывать смазку, загрязнение, надежность и нагрузку, соответствующую пределу выносливости, — все эти факторы могут существенно отклонить фактические характеристики от простой оценки на основе материала.
Объемно-закаливаемые мартенситные стали
| Характеристика | Сталь, закалённая по всему сечению | Цементованная сталь |
|---|---|---|
| Распределение углерода | Спроектировано для рабочего сечения | Повышенное содержание вблизи поверхности |
| Упрочнённая область | Распространяется по всему рабочему сечению | Сосредоточена в поверхностном слое |
| Сердцевина | Упрочнённая рабочая структура | Структура с меньшим содержанием углерода и повышенной вязкостью |
| Основной технологический маршрут | Аустенитизация, закалка, отпуск или бейнитное превращение | Цементация или карбонитрация с последующими закалкой и отпуском |
Объемно-закаливаемая сталь — это не просто твердая сталь. После аустенитизации и закалки заданное поперечное сечение превращается в мартенсит, после чего выполняется отпуск для получения требуемой твердости, размерной стабильности и состояния остаточных напряжений. Термин «объемно» описывает глубину распространения закаленной структуры; он не означает, что каждый атом детали должен иметь одинаковое содержание углерода или одинаковую твердость. В кольце подшипника или теле качения соответствующая зона должна сохранять подходящую отпущенную мартенситную структуру при эксплуатационном контакте.
| Система обозначений | Обозначение | Описание материала |
|---|---|---|
| AISI | 52100 | Хромистая подшипниковая сталь с высоким содержанием углерода |
| SAE | 52100 | Хромистая подшипниковая сталь с высоким содержанием углерода |
| Европейское обозначение | 100Cr6 / 1.3505 | Хромистая подшипниковая сталь с высоким содержанием углерода |
| JIS | SUJ2 | Хромистая подшипниковая сталь с высоким содержанием углерода |
Хорошо известная высокоуглеродистая хромистая марка AISI 52100, также обозначаемая как SAE J404 52100, EN ISO 683-17 100Cr6 и JIS G 4805 SUJ2, является стандартным примером. NTN указывает высокоуглеродистую хромистую подшипниковую сталь в качестве стандартного материала для тел качения и дорожек качения. Примерно 1% углерода и 1,5% хрома обеспечивают высокую твердость, износостойкость и образование карбидов, однако обозначение марки не гарантирует усталостный ресурс. Важны размер, распределение и растворение карбидов при термической обработке. Избыточные или неравномерно распределенные карбиды могут служить локальными концентраторами напряжений или приводить к неоднородности состава после аустенитизации.
Прокаливаемость Способность сечения стали при заданной скорости охлаждения формировать предусмотренную закалённую структуру превращения.
Прокаливаемость определяет, насколько далеко от закаленной поверхности сталь может сформировать заданную мартенситную структуру при определенной скорости охлаждения. В небольшом шарике обычная высокоуглеродистая хромистая сталь может легко прокаливаться на большей части сечения; в крупном кольце условия охлаждения и толщина сечения могут приводить к образованию различных продуктов превращения или градиентов твердости. Это различие важно, поскольку усталость при качении обусловлена циклическим полем касательных напряжений под поверхностью, а не только числовым значением поверхностной твердости.
Остаточный аустенит также является регулируемым параметром. Определенное количество остаточного аустенита при правильном выборе может компенсировать деформации превращения и способствовать размерной стабильности, тогда как его избыточное количество или нестабильность могут привести к превращению в процессе эксплуатации, изменению размеров и возникновению локальных напряжений. В обзоре NASA за 1987 год твердость, остаточный аустенит, размер зерна, а также размер, количество и площадь карбидов названы факторами, влияющими на усталостный ресурс тел качения. Мелкое зерно бывшего аустенита и контролируемое количество карбидов, как правило, уменьшают опасную локальную неоднородность, однако правило «чем выше твердость, тем лучше» остается неполным.
В ASM Handbook (2014) наиболее серьезное предупреждение относится к чистоте стали и отсутствию вредных неметаллических включений: после формирования подходящей микроструктуры именно чистота является наиболее важным фактором достижения высокого ресурса при контактной усталости качения. Включение может инициировать трещину под дорожкой качения даже тогда, когда твердость, химический состав и измеренная глубина упрочненного слоя соответствуют требованиям. Поэтому вакуумная обработка, электрошлаковый переплав — если он целесообразен, — технология ковки, степень укова и контроль могут влиять на ресурс сильнее, чем небольшая корректировка содержания легирующих элементов. Именно по этой причине исследовательский контекст материалов в ASTM STP 1327 включает выплавку стали, чистоту, контактную усталость при качении и объемную закалку.
Бейнитные стали образуют вторую ветвь объемно-закаливаемых сталей. Их путь превращения отличается: вместо непосредственной закалки преимущественно на мартенсит с последующим отпуском сталь охлаждают и выдерживают в диапазоне бейнитного превращения либо подвергают контролируемой термической обработке, формирующей бейнитную матрицу. Бейнит может обеспечивать полезное сочетание твердости, вязкости, размерной стабильности и остаточных напряжений, особенно в крупных сечениях, где непосредственная закалка способна создавать нежелательные градиенты. Его характеристики по-прежнему зависят от морфологии карбидов, размера зерна бывшего аустенита, содержания остаточного аустенита, количества включений и точного режима превращения. Термин «бейнитная» не заменяет спецификацию структуры и состояния после обработки.
Цементуемые стали с более мягкой сердцевиной
В цементуемых сталях наибольшее содержание углерода и, следовательно, наибольшая достижимая твердость сосредоточены вблизи рабочей поверхности. При цементации или карбонитрации перед закалкой внешний слой обогащается углеродом; этот слой превращается в твердый мартенсит, часто с контролируемым содержанием остаточного аустенита, тогда как внутренняя часть с более низким содержанием углерода образует более вязкую сердцевину с меньшей твердостью. К распространенным инженерным примерам относятся EN ISO 683-3 20MnCr5 и SAE J404 8620, однако для детали необходимо указывать применимое обозначение и требования к термической обработке, а не исходить только из названия семейства.

Поверхностный слой должен противостоять пластической деформации, износу и контактной усталости при качении. Его глубина также должна выходить за пределы зоны концентрации опасных контактных напряжений, а переходная зона не должна образовывать резкого ослабления. Сердцевина выполняет другую функцию: она должна поддерживать поверхностный слой, поглощать удар, сопротивляться разрушению и выдерживать напряжения от посадок с натягом, ударных нагрузок или перекоса. Поэтому цементуемый подшипник может иметь более твердую рабочую поверхность, не придавая всему сечению хрупкость, которая могла бы возникнуть у полностью высокоуглеродистой структуры с высокой твердостью.
Вязкость сердцевины особенно важна для крупных колец, сильно нагруженных компонентов и узлов, подвергающихся ударным нагрузкам или краевому нагружению. Однако вязкая сердцевина не может компенсировать загрязнение поверхностного слоя, недостаточную глубину упрочнения, избыточный остаточный аустенит или повреждение при шлифовании. Градиенты содержания углерода, интенсивность закалки, деформации и остаточные напряжения необходимо контролировать совместно. Поверхностный слой также не является автоматически лучшим решением с точки зрения усталости при качении: если контактное напряжение проникает на большую глубину, переходная зона спроектирована неправильно или включение находится в критической подповерхностной области, предполагаемое преимущество может исчезнуть.
Эти два семейства также по-разному зависят от прокаливаемости. В объемно-закаливаемой стали прокаливаемость определяет, сформируется ли требуемая мартенситная структура по всему рабочему сечению. В цементуемой стали она определяет превращение как обогащенного поверхностного слоя, так и сердцевины с низким содержанием углерода, тогда как цементация регулирует глубину и градиент содержания углерода. Поверхностная твердость у представителей обоих семейств может быть сходной, однако их реакция подповерхностной области на напряжения и характер разрушения различаются.
Наконец, ни одно из этих семейств не функционирует независимо от подшипниковой системы. SKF связывает усталостные повреждения с геометрией контакта, распределением нагрузки, смазкой и концентраторами напряжений. Исследование U.S. Department of Energy за 2024 год, посвященное загрязнению водой, показало, что растворенная или свободная вода увеличивала микропиттинг и растрескивание вследствие контактной усталости при качении и была связана с образованием белого травящегося вещества на границах трещин. Возможности материала задают верхний предел; чистота, технология обработки, сборка, состояние смазки и загрязнение определяют, насколько полно этот потенциал будет реализован.
Высокоуглеродистая хромистая подшипниковая сталь и распространённые обозначения
Роль высокого содержания углерода и хрома
Высокоуглеродистая хромистая сталь — это семейство материалов, используемых для изготовления многих колец и тел качения подшипников, однако её обозначение само по себе не позволяет прогнозировать ресурс подшипника. В документации NTN по подшипникам за 2020 год высокоуглеродистая хромистая подшипниковая сталь определяется как стандартный материал для тел качения и дорожек качения. Это утверждение описывает признанную категорию материалов, а не означает, что одна марка применяется для каждого подшипника, режима нагрузки или эксплуатационной среды. Мартенситные и бейнитные стали с объёмной закалкой образуют один из основных классов подшипниковых сталей; цементуемые стали с твёрдым поверхностным слоем и более вязкой сердцевиной образуют другой класс, как описано в обзоре 2011 года Steels for bearings.
Углерод обеспечивает необходимую для объёмно закалённой подшипниковой стали способность к упрочнению. Во время аустенитизации и закалки достаточное содержание углерода позволяет сформировать высокоуглеродистый мартенсит, тогда как нерастворившиеся и выделившиеся карбиды повышают износостойкость и способность выдерживать контактные нагрузки. Важны как количество, так и распределение этих фаз. Чрезмерная ликвация карбидов, крупные карбидные частицы или неподходящая карбидная сетка могут создавать локальные концентрации напряжений, а не повышать усталостную прочность.
Хром выполняет несколько взаимосвязанных функций. Он повышает прокаливаемость, позволяя сечению подшипника более равномерно превращаться при закалке, а также участвует в образовании богатых хромом карбидов. Кроме того, он способствует обеспечению стабильности размеров и износостойкости, ожидаемых от термообработанной структуры. Однако содержание хрома не заменяет контролируемый технологический процесс. Температура аустенитизации, время выдержки, скорость охлаждения, отпуск, содержание остаточного аустенита, размер зёрен исходного аустенита и морфология карбидов — всё это изменяет формирующуюся структуру.
Распространённая марка AISI 52100 иллюстрирует эту взаимосвязь. Её номинальный химический состав обычно указывается как примерно 0,98–1,10 % углерода и 1,30–1,60 % хрома, при этом марганец и кремний присутствуют в меньших установленных диапазонах, однако эти показатели не определяют материал подшипника в полном объёме. В отчёте NASA за 1987 год твёрдость, остаточный аустенит, размер зёрен, а также размер, количество и площадь карбидов были названы факторами, влияющими на усталостную долговечность тел качения. NASA также сообщило, что технология производства, включая двойную вакуумную плавку, могла оказывать на ресурс более сильное влияние, чем один лишь химический состав.
Особенно важна чистота стали. В разделе ASM Handbook, посвящённом подшипниковым сталям и опубликованном в 2014 году, чистота и отсутствие вредных неметаллических включений названы единственным наиболее важным фактором после формирования подходящей микроструктуры для достижения высокой долговечности при контактной усталости качения. Включение может выступать в роли концентратора напряжений под дорожкой качения или поверхностью качения, инициируя трещину, которая впоследствии распространяется под воздействием повторяющегося контакта по Герцу. Имеют значение размер, состав, форма и расположение включения, а также его связь с окружающей сталью; простое значение общего содержания кислорода не может описать все соответствующие риски.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Именно поэтому номинальную твёрдость нельзя смешивать с расчётным ресурсом. ISO 281:2007 устанавливает методы определения динамической грузоподъёмности и базового расчётного ресурса подшипников качения, изготовленных из высококачественной закалённой подшипниковой стали. Базовый расчётный ресурс связан с надёжностью 90 %. Schaeffler аналогичным образом определяет L10 как число оборотов, которое достигается или превышается у 90 % внешне идентичных подшипников до появления первых признаков усталости материала. JTEKT описывает базовую динамическую грузоподъёмность как способность выдерживать усталость качения и применяет показатель L10 к подшипникам, изготовленным из установленной подшипниковой стали или эквивалентных материалов.
Фактические эксплуатационные характеристики также зависят от геометрии контакта, распределения нагрузки, смазки, загрязнения и состояния поверхности. Загрязнение водой является непосредственным примером: согласно исследованию, результаты которого были опубликованы через U.S. Department of Energy в 2024 году, растворённая или свободная вода в смазочном материале усиливала микропиттинг и образование трещин вследствие контактной усталости качения и была связана с образованием белого травящегося вещества на границах трещин. Обозначение марки не может учитывать такое эксплуатационное условие.
Обозначения AISI, SAE, EN и эквивалентные системы
AISI 52100 и SAE 52100 — широко используемые обозначения высокоуглеродистой хромистой подшипниковой стали. Во многих инженерных документах считается, что эти два цифровых обозначения относятся к одной и той же номинальной марочной группе. Такое сокращённое толкование уместно только в том случае, если на него действительно распространяется указанная спецификация. Публикации AISI и SAE, закупочные спецификации, национальные версии стандартов и технические паспорта производителей могут устанавливать различные требования к химическому составу, форме изделия, классу качества, испытаниям или способу производства.
Европейское обозначение в соответствующих европейских стандартах для подшипниковых сталей обычно записывается как 100Cr6, с номером материала 1.3505. При цитировании следует указывать стандарт и его редакцию, например EN ISO 683-17:2014, а не представлять «100Cr6» как свободно используемый универсальный синоним. Международный стандарт обозначается как ISO 683-17; применимый год издания и название необходимо проверять по цитируемому документу. Британская версия может обозначаться как BS ISO 683-17, также с указанием года публикации и сведений о национальном документе.
В других национальных системах применяются иные обозначения. JIS G 4805 SUJ2 — японское обозначение, часто связываемое с высокоуглеродистой хромистой подшипниковой сталью. В документах ASTM высокоуглеродистая сталь для подшипников качения может задаваться стандартом ASTM A295/A295M, однако спецификация на продукцию ASTM автоматически не является однозначным эквивалентом марки AISI 52100 или 100Cr6 по EN ISO 683-17. Она может устанавливать химические пределы, требования к продукции или положения о качестве иным образом.
Документы производителей могут добавлять ещё один уровень обозначений. NTN, SKF, Schaeffler, JTEKT и другие организации, связанные с производством подшипников, могут указывать семейства материалов, внутренние коды материалов, условия термообработки или варианты с повышенной чистотой. Такое обозначение может описывать подшипниковую продукцию с контролируемыми характеристиками, не являясь формальной заменой AISI 52100, SAE 52100, 100Cr6, 1.3505 или SUJ2. При цитировании источника следует сохранять точное написание, регистр, пробелы, номер материала, номер стандарта и редакцию.
Почему эквивалентность обозначений требует проверки
Химическая эквивалентность — лишь первая проверка. Две стали могут находиться в сходных диапазонах содержания углерода и хрома, но различаться по содержанию серы, фосфора, остаточных элементов и кислорода, ограничениям по включениям, контролю ликвации и допустимому способу производства. Эти различия могут влиять на поведение при контактной усталости качения, даже если химический сертификат лаборатории выглядит близким.
Термообработка создаёт ещё одну границу между материалами. Обозначение «52100» не указывает температуру аустенитизации, закалочную среду, обработку при отрицательных температурах, режим отпуска, профиль твёрдости, содержание остаточного аустенита или требования к стабильности размеров. Аналогично, само по себе обозначение «100Cr6» не показывает, является ли изделие отожжённым прутком, заготовкой для кольца с объёмной закалкой, готовым материалом дорожки качения или вариантом со специальной обработкой. Для цементуемого подшипника может применяться совершенно другая марка, поскольку его поверхность и сердцевина требуют различных уровней содержания углерода и характера превращений.
Чистоту и морфологию включений необходимо проверять отдельно. Вакуумная плавка, электрошлаковый переплав, двойная вакуумная обработка, методы переплава, коэффициент уковки, ковка, прокатка и правила контроля могут приводить к существенным различиям между материалами, имеющими сходные марочные обозначения. Важно не только то, соответствует ли состав установленным значениям; необходимо установить, обладает ли указанная сталь сопоставимым контролем включений, микроструктурой, термообработкой и качеством продукции.
Эквивалентность эксплуатационных характеристик имеет ещё более узкое значение. Расчёты ресурса по ISO 281 основаны на определённых допущениях относительно подшипника и материала, тогда как скорректированный ресурс может учитывать смазку, загрязнение, надёжность и влияние предела усталости. Номинально эквивалентная сталь не гарантирует такого же значения L10, скорректированного расчётного ресурса или стойкости к микропиттингу. Поэтому в статье не следует безоговорочно заменять обозначение AISI или SAE обозначением EN, ISO, JIS, ASTM или обозначением производителя. Сначала необходимо проверить указанный стандарт, его редакцию, форму изделия, дополнительные требования к качеству и состояние после термообработки. Только после этого слово «эквивалентный» будет означать нечто большее, чем сходный химический состав.
Чистота: металлургическая переменная, значение которой в популярных обзорах недооценивают
Номинальную твердость легко измерить, поэтому она часто становится основным свойством подшипниковой стали, выносимым в заголовок. Усталость при качении оценивать менее удобно. Дорожка качения подшипника может иметь заданную твердость и привычный легированный состав, но выйти из строя раньше срока из-за того, что микроскопическое неметаллическое включение создает локальный очаг зарождения трещины. Поэтому усталостная работоспособность материала определяется совокупностью факторов: производством стали, технологией плавки, деформацией, термической обработкой, контактным нагружением и смазкой, — а не одним показателем твердости, рассматриваемым изолированно.
После формирования подходящей микроструктуры чистота стали и отсутствие вредных неметаллических включений являются наиболее важными факторами обеспечения высокого ресурса при усталости от качения и контакта. Strong evidence
В ASM Handbook эта иерархия сформулирована недвусмысленно. В разделе 2014 года, посвященном подшипниковым сталям, сначала указывается необходимость получения подходящей микроструктуры, а затем — обеспечения чистоты стали и отсутствия вредных неметаллических включений; именно эти факторы названы наиболее важными для достижения высокой долговечности при контактной усталости качения. Это утверждение сильнее обычного тезиса о том, что «чистая сталь служит дольше». Оно отводит вредным включениям центральное место в проектировании и производстве подшипников после получения требуемой структуры матрицы.
Эту способность материала не следует смешивать с расчетным ресурсом подшипника. ISO 281:2007 устанавливает методы определения динамических грузоподъемностей и базового расчетного ресурса подшипников качения, изготовленных из высококачественной закаленной подшипниковой стали; базовый расчетный ресурс соответствует надежности 90 %. В терминологии, использованной Schaeffler в 2024 году, — это число оборотов, которое достигают или превышают 90 % внешне одинаковых подшипников до появления первых признаков усталости материала. JTEKT использует ту же основу в 90 % для базового расчетного ресурса. Эти определения описывают статистическую совокупность, а не гарантируют ресурс одного конкретного подшипника; кроме того, они не устраняют влияние необычно опасного включения, загрязненной смазки или неблагоприятного локального поля напряжений.
Неметаллические включения как концентраторы напряжений

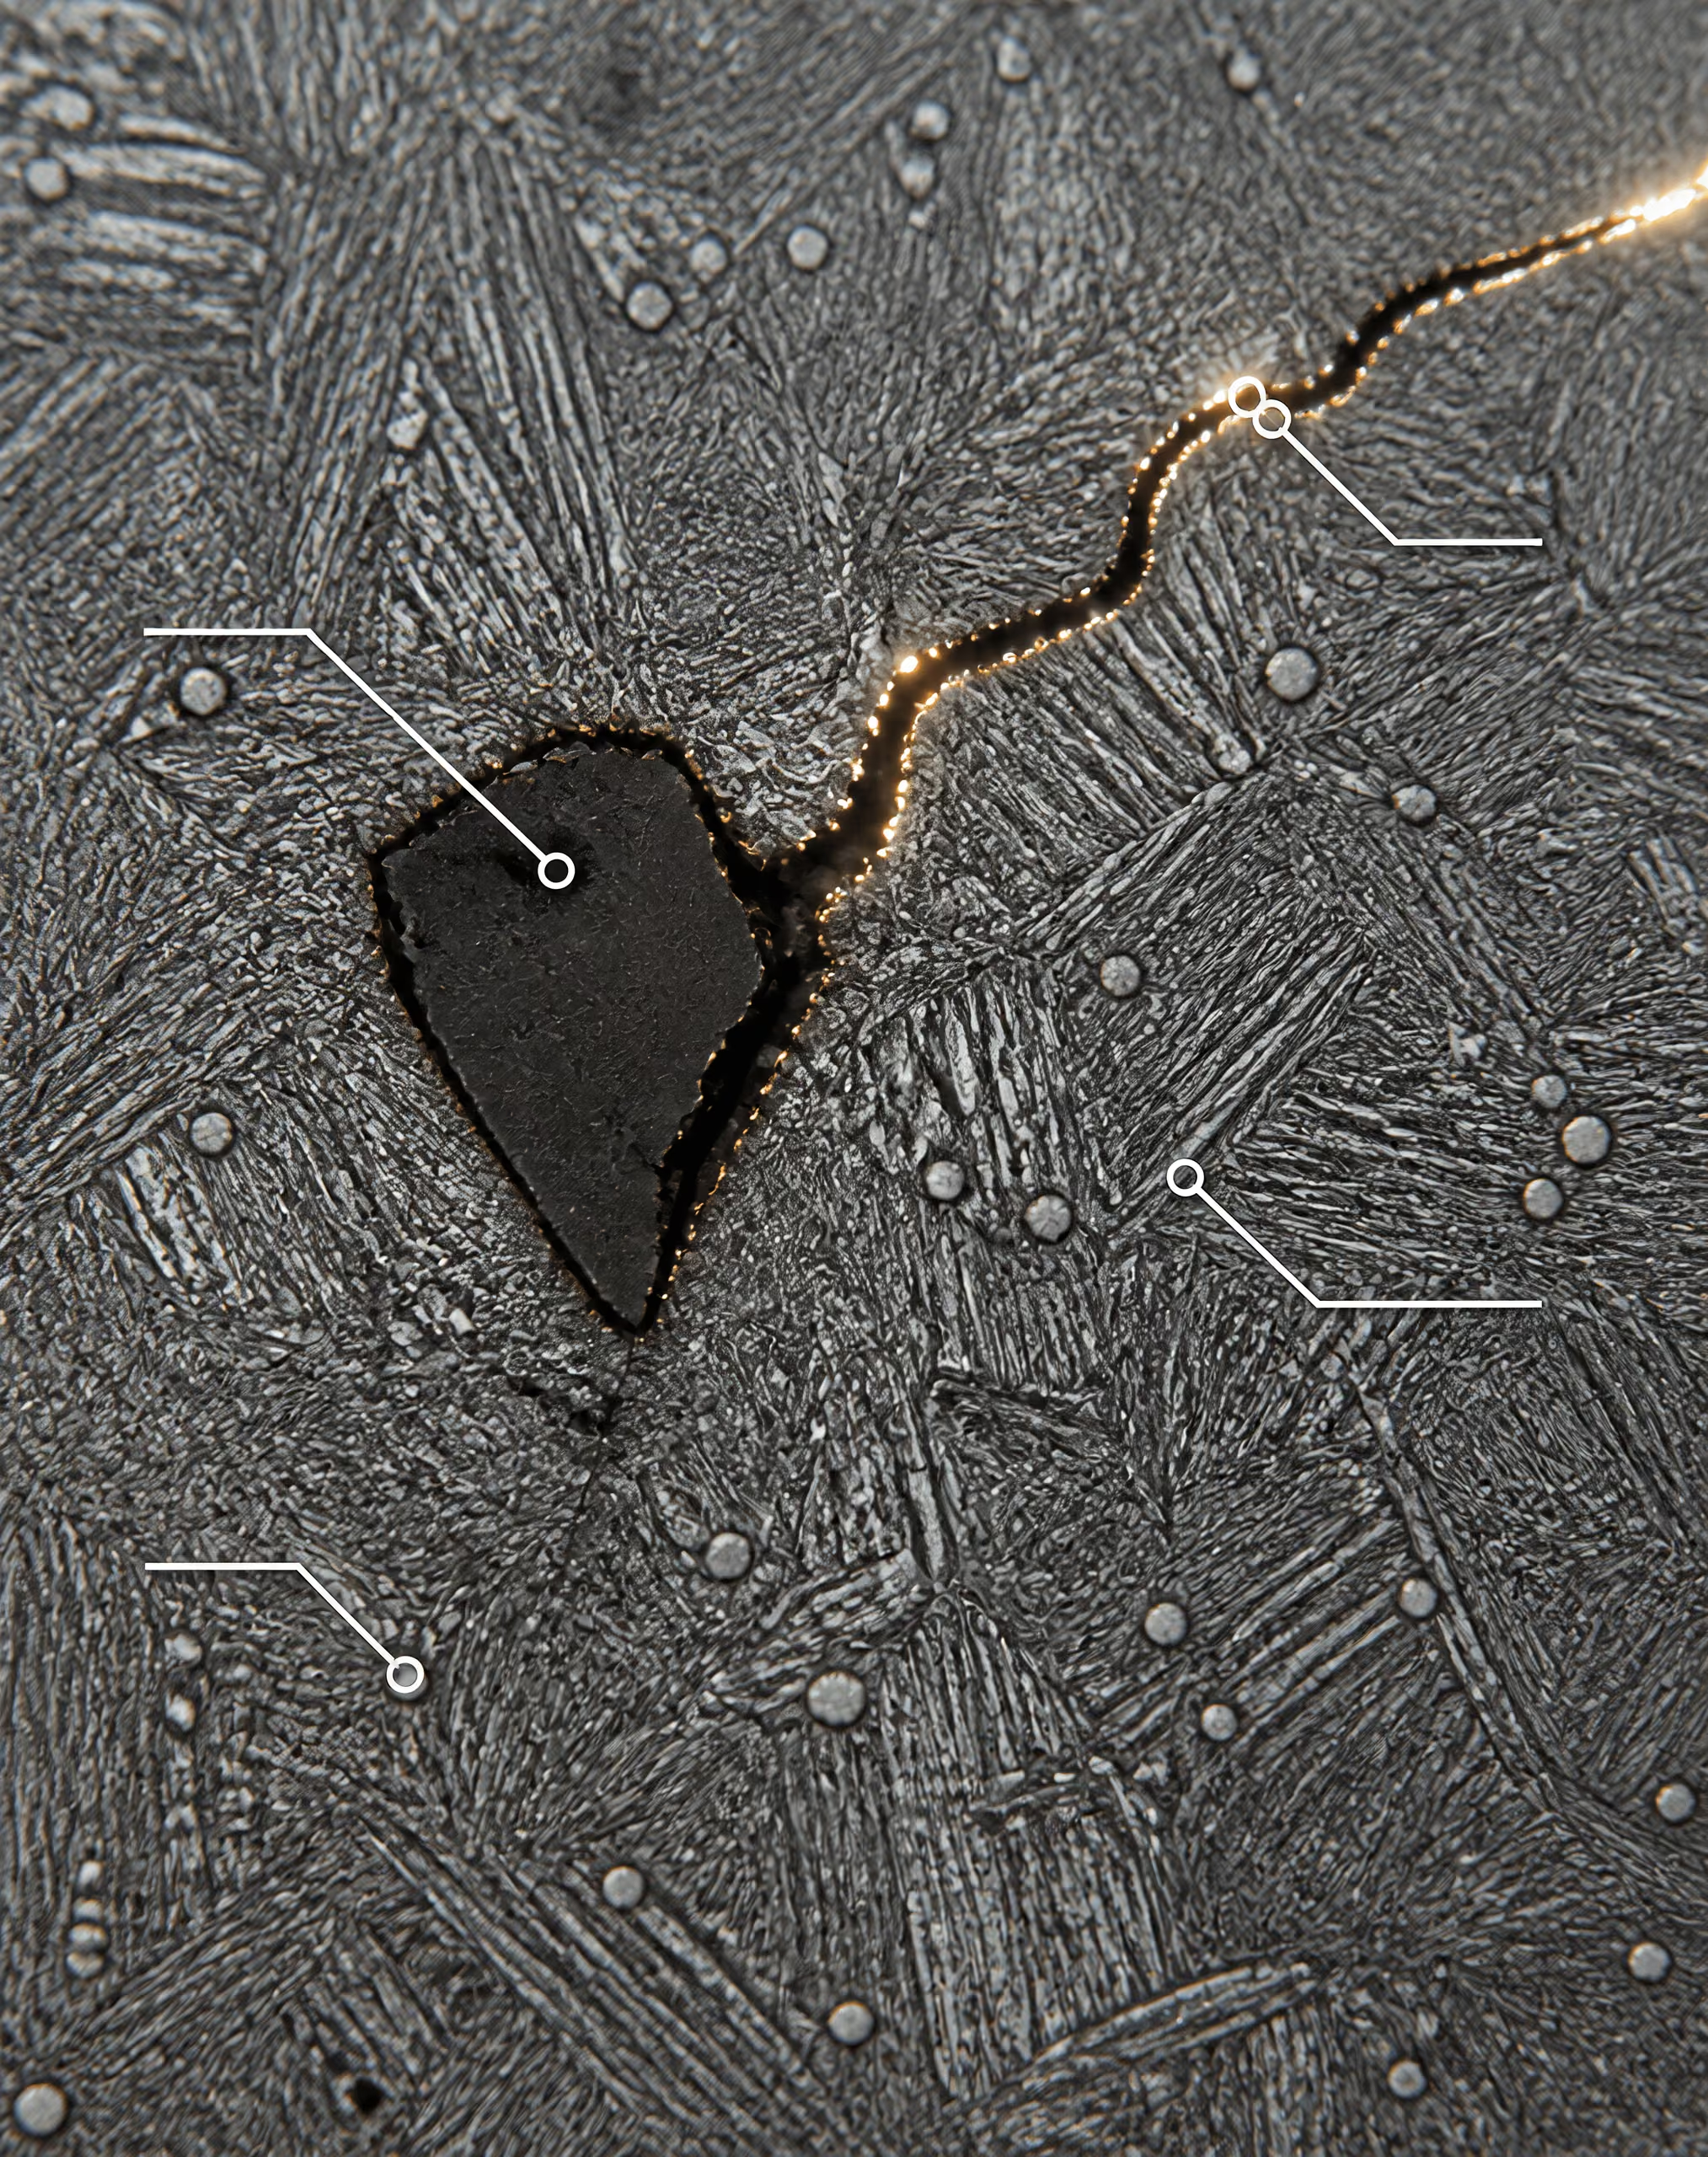
Неметаллическое включение Неметаллическая частица, внедрённая в сталь, например оксид, сульфид, силикат, алюминат или комплексное включение, которая может нарушать локальное поле напряжений.
Контакт качения многократно сжимает и сдвигает расположенный близко к поверхности объем стали. Номинальное напряжение Герца рассчитывают по геометрии, нагрузке и размерам контакта, однако сталь испытывает это напряжение не как идеально однородный континуум. Включение нарушает металлическую матрицу. Его модуль упругости, форма, сцепление с окружающей сталью и сопротивление деформации отличаются от соответствующих свойств мартенситной, бейнитной или цементованной матрицы, расположенной вокруг него.
Это несоответствие изменяет локальное поле напряжений. Растягивающие и сдвиговые напряжения могут концентрироваться на границе включения, особенно в остром углу, на вытянутом конце или на плохо связанном интерфейсе. Повторное прохождение контакта затем способствует зарождению подповерхностной трещины или трещины, выходящей на дорожку качения. После образования небольшой трещины циклическое нагружение может продлить ее до тех пор, пока часть дорожки качения или тела качения не отделится. Видимая выкрашина является поздним свидетельством; металлургическое событие начинается в гораздо меньшем масштабе.
Основными группами материалов, описанными в обзоре Steels for bearings 2011 года, являются мартенситные или бейнитные стали объемной закалки и цементуемые стали с упрочненным поверхностным слоем над более мягкой сердцевиной. Обе группы могут подвергаться контактной усталости качения, инициированной включениями. При цементации профиль твердости и остаточных напряжений изменяется с глубиной, тогда как объемная закалка формирует иные состояние матрицы и состояние сердцевины, но ни одна из этих структур не делает вредное включение безопасным.
Включения также взаимодействуют с эксплуатационной системой. В объяснении усталости подшипников качения, представленном SKF, ресурс связывается с геометрией контакта, распределением нагрузки, смазкой и концентраторами напряжений. Впадина на дорожке качения, образовавшаяся из-за включения, может нарушить смазочную пленку, повысить локальное давление и вызвать дальнейшее повреждение поверхности. Плохая смазка не создает исходное включение, но может сократить время от зарождения повреждения до его визуального проявления. Загрязнение водой создает еще один путь повреждения: экспериментальная работа, представленная в 2024 году через Office of Scientific and Technical Information Министерства энергетики США, показала, что растворенная или свободная вода увеличивает микропиттинг и растрескивание вследствие контактной усталости качения, а также связана с образованием белого травящегося вещества на границах трещин.
Химический состав, размер и морфология включений
«Чистота» не является единой химической характеристикой. Она описывает совокупность неметаллических частиц и вероятность того, что повреждающая частица окажется в зоне с высокими напряжениями. Оксидные включения обычно возникают из продуктов раскисления, повторного окисления или вовлеченного шлака. Сульфидные включения образуются в результате реакций с участием серы и при прокатке могут быть сравнительно мягкими и деформируемыми. Силикаты, алюминаты, шпинели и сложные кальцийсодержащие включения представляют собой другие возможные совокупности, зависящие от химического состава стали, взаимодействия с огнеупорами и обработки в ковше.
Их воздействие различается. Твердое угловатое оксидное включение или алюминат может действовать как сильный концентратор напряжений, поскольку сопротивляется деформации и имеет острые геометрические элементы. Сульфидное включение марганца при горячей обработке может деформироваться в стрингер, создавая направленную зависимость свойств и вытянутую границу раздела. Сложное включение может содержать твердое ядро и измененную внешнюю фазу, поэтому его усталостное поведение нельзя выводить только из номинального содержания серы или кислорода.
Размер имеет значение, но сам по себе недостаточен. Более крупное включение, как правило, сильнее нарушает матрицу и создает более значительный потенциальный очаг зарождения трещины. Важное значение имеет и расположение: частица, находящаяся в области максимальных ортогональных касательных напряжений, может быть опаснее более крупной частицы за пределами основной нагруженной зоны. На локальный результат также влияют форма, соотношение размеров, скопления, ориентация, межфазное сцепление и окружающая карбидная структура. Поэтому две плавки с близкими средними значениями содержания кислорода могут демонстрировать разную долговечность при контактной усталости качения, если их наиболее крупные включения, распределение включений или история деформации различаются.
Матрица сохраняет важное значение. В отчете NASA 1987 года об усталости элементов качения твердость, остаточный аустенит, размер зерна, а также размер, количество и площадь карбидов были определены как факторы, влияющие на ресурс. Избыточные или неравномерно распределенные карбиды могут влиять на траектории трещин и локальные напряжения; остаточный аустенит способен превращаться под воздействием эксплуатационной нагрузки; размер зерна и прочность матрицы влияют на циклическую деформацию. Поэтому чистоту следует рассматривать как решающую переменную в составе микроструктурной системы, а не как замену контролю термической обработки.
Вакуумная обработка и маршрут производства стали
Маршрут производства стали определяет, каким образом включения образуются, изменяются, удаляются или сохраняются. Электрошлаковый переплав, вакуумно-дуговой переплав и другие методы вторичной плавки могут уменьшать содержание определенных совокупностей включений и улучшать контроль ликвации, однако результат зависит от всей технологической цепочки: плавки, рафинирования, литья, переплава, ковки или прокатки, термической обработки и контроля. Наличие обозначения «вакуумная» не заменяет измеренную характеристику включений.
Выводы NASA 1987 года особенно важны, поскольку ставят под сомнение объяснения, основанные только на химическом составе. В отчете установлено, что такие методы обработки, как двукратная вакуумная плавка, могут влиять на ресурс элементов качения сильнее, чем один лишь химический состав. Двукратные вакуумные маршруты обычно сочетают вакуумно-индукционную плавку с вакуумно-дуговым переплавом, уменьшая воздействие повторного окисления атмосферным кислородом и улучшая контроль растворенных газов и совокупностей включений. Следствие очевидно: две стали с близкими номинальными долями легирующих элементов могут иметь разный ресурс по контактной усталости, если история их плавки и рафинирования привела к различной чистоте или различному распределению частиц.
ASTM STP 1327 рассматривает этот вопрос наряду с ресурсом подшипников, контактной усталостью качения, производством стали, объемной закалкой, цементацией, аэрокосмическими сталями, коррозионно-стойкими сталями и модификацией поверхности. Этот более широкий контекст важен, поскольку чистота сохраняется и в готовом компоненте. Ковка может раздробить или вытянуть включения; механическая обработка может открыть расположенную под поверхностью частицу; термическая обработка может изменить окружающую ее матрицу. Ресурс подшипника формируется уже в готовом компоненте при фактическом контактном напряжении, состоянии смазки и уровне загрязнения. Химический состав задает возможные характеристики. Чистота производства стали определяет, сколько из этих возможностей сохранится в виде дефектов, критичных для усталости.
Микроструктура после термической обработки
Термическая обработка определяет гораздо больше, чем конечную твёрдость, зафиксированную на испытательном образце. Она формирует фазы, воспринимающие контакт при качении, остаточные напряжения после закалки, стабильность компонента в процессе эксплуатации, а также размер и распределение карбидов, которые могут либо повышать износостойкость, либо инициировать усталостное повреждение. Поэтому дорожка качения подшипника может соответствовать номинальной спецификации по твёрдости, но работать неудовлетворительно, если мартенсит слишком хрупок, остаточный аустенит превращается в процессе эксплуатации или карбидная фаза содержит крупные, плохо распределённые частицы.
Основными классами материалов являются мартенситные или бейнитные стали сквозной закалки, а также цементуемые стали, в которых твёрдый поверхностный слой опирается на более мягкую сердцевину, как описано в обзоре 2011 года Стали для подшипников. Согласно данным NTN (2020), высокоуглеродистая хромистая подшипниковая сталь является стандартным материалом для тел качения и дорожек качения. Распространённое обозначение — SAE 52100; во многих инженерных справочниках также используется обозначение AISI 52100. Однако эксплуатационные характеристики зависят от полного маршрута выплавки, ковки, прокатки, термической обработки и финишной обработки, а не только от обозначения стали.
Мартенсит, бейнит и отпущенные структуры
Закалённый мартенсит обладает высокой твёрдостью, поскольку углерод оказывается захваченным в пересыщенной кристаллической решётке железа. Эта твёрдость повышает сопротивление повторяющимся сдвиговым и сжимающим напряжениям, возникающим под дорожкой качения или в зоне контакта с телом качения. Однако одной твёрдости недостаточно. Неотпущенный мартенсит характеризуется высокими внутренними напряжениями и ограниченной трещиностойкостью, поэтому его обычно подвергают отпуску, чтобы снизить закалочные напряжения и скорректировать соотношение твёрдости и вязкости разрушения.
При отпуске углерод выделяется из мартенсита, изменяя его тетрагональность, прочность и характер разрушения. Правильно отпущенная структура может сопротивляться пластической деформации в зоне контакта и при этом лучше переносить локальные концентрации напряжений, чем неотпущенный мартенсит. Однако чрезмерный отпуск снижает твёрдость и может увеличить глубину пластической деформации, создаваемой каждым проходом зоны контакта. Затем повторная деформация накапливается вокруг включений, границ карбидов, повреждений от шлифования и других несплошностей.
Подшипниковые стали бейнитного класса проходят иной путь превращения. В зависимости от температуры превращения и технологии обработки бейнит может обеспечивать полезное сочетание твёрдости, вязкости и размерной стабильности при меньшей деформации после закалки, чем полностью мартенситный маршрут. Однако его усталостные характеристики по-прежнему зависят от дисперсности и однородности бейнитной структуры, состояния карбидов и остаточных напряжений. Термин «бейнитная» не обозначает единственный класс эксплуатационных характеристик: крупные или неравномерные продукты превращения воспринимают контактные напряжения не так, как мелкодисперсная, тщательно контролируемая структура.
Цементуемые марки имеют твёрдый поверхностный слой с высоким содержанием углерода и сердцевину с меньшим его содержанием. Поверхностный слой сопротивляется контактной деформации, тогда как сердцевина может поглощать часть ударных и изгибающих напряжений. Потенциал углерода, глубина слоя, количество остаточного аустенита, выделение карбидов и превращение сердцевины должны соответствовать действующему полю напряжений. Слишком мелкий слой оставляет высокие подповерхностные напряжения в более мягком материале; слишком твёрдый или недостаточно поддержанный слой может стать чувствительным к растрескиванию.
Остаточные напряжения добавляют ещё один фактор. Сжимающие остаточные напряжения вблизи рабочей поверхности могут задерживать раскрытие трещин, тогда как растягивающие остаточные напряжения способствуют зарождению и распространению трещин. Закалка, цементация, шлифование и финишная обработка могут изменять это поле. Поэтому полезный профиль остаточных напряжений является результатом технологического процесса, а не гарантированным следствием высокой твёрдости.
Остаточный аустенит и размерная стабильность
Остаточный аустенит Аустенит, который не превращается при закалке и сохраняется в термообработанной стали как метастабильная фаза.
Остаточный аустенит — это аустенит, который сохраняется после закалки вместо превращения в мартенсит. В подшипниковой стали некоторое количество остаточного аустенита может повышать вязкость и обеспечивать восприятие локальной деформации, однако он является метастабильным. Контактное давление, циклический сдвиг, температура и время могут вызвать его превращение в свежий мартенсит или другие продукты уже в процессе эксплуатации.
Такое превращение способно привести к изменению размеров и возникновению локальных напряжений. В прецизионных подшипниках даже небольшое изменение геометрии дорожки качения изменяет соответствие контактирующих поверхностей, распределение нагрузки и толщину плёнки смазки. В результате изменение максимального напряжения может сократить усталостный ресурс, несмотря на первоначально приемлемое значение твёрдости. Превращение также может образовывать свежий, относительно неотпущенный мартенсит, который способен стать чувствительной к трещинам областью, если последующий отпуск и условия эксплуатации не контролируют его поведение.
Противоположное состояние также создаёт проблемы. Если количество остаточного аустенита снизить слишком сильно или вызвать его слишком быстрое превращение, структура может потерять часть способности к восприятию деформации и стать более хрупкой. В некоторых технологических маршрутах применяют криогенную обработку, стабилизирующий отпуск и строго контролируемую закалку, однако их эффект зависит от содержания углерода, легирования, размера сечения и состояния исходного аустенита. Универсального процентного содержания остаточного аустенита, определяющего безопасность подшипника, не существует.
В обзоре NASA (1987), посвящённом усталости тел качения, твёрдость и остаточный аустенит названы среди переменных, влияющих на ресурс, наряду с размером зерна, а также размером, количеством и площадью карбидов. Это важно, поскольку остаточный аустенит изменяет как первоначальную механическую реакцию, так и структуру, с которой подшипник сталкивается после миллионов контактных циклов. Измерение твёрдости, выполненное непосредственно после отпуска, не описывает всю историю эксплуатации.
Смазка и загрязнение могут выявить эти слабые места. В обзоре Министерства энергетики США за 2024 год, посвящённом экспериментальным исследованиям, сообщается, что растворённая или свободная вода увеличивала микропиттинг и растрескивание вследствие контактной усталости при качении; при этом белое травильное вещество было связано с границами трещин. Смазка контролирует состояние контактных напряжений на поверхности, тогда как термически обработанная структура определяет, каким образом воспринимаются подповерхностные напряжения. Ни материал, ни смазку нельзя оценивать изолированно.
Размер зерна и карбидная фаза
Размер зерна исходного аустенита влияет на масштаб продуктов превращения, образующихся при охлаждении. Мелкое зерно исходного аустенита обычно обеспечивает более короткие пути распространения трещин и способствует формированию более однородной мартенситной или бейнитной структуры. Крупные зёрна могут концентрировать деформацию превращения и создавать более крупные области с одинаковой кристаллографической ориентацией, позволяя усталостным трещинам зарождаться или распространяться с меньшим количеством препятствий. Измельчение зерна не устраняет необходимость в чистоте стали или правильном отпуске; оно изменяет один из аспектов проблемы зарождения и роста трещин.
Карбиды образуют твёрдые фазы, обогащённые углеродом и хромом, которые способствуют износостойкости и сохранению твёрдости. Их совокупность следует оценивать не только по среднему размеру. В работе NASA (1987) специально отмечено влияние размера, количества и площади карбидов. Площадь карбидов характеризует долю микроструктуры, занятую карбидами; количество карбидов — число присутствующих частиц; размер характеризует их масштаб и, что особенно важно, верхнюю часть диапазона их распределения.
Мелкие, многочисленные и достаточно равномерно распределённые карбиды могут поддерживать твёрдость, не создавая крупных изолированных дефектов. Чрезмерная площадь карбидов может снизить непрерывность несущей матрицы. Крупные частицы, карбидные строчки, сохранившиеся после деформации металла, или скопления, ориентированные прокаткой, могут действовать как локальные концентраторы напряжений. Матрица и карбид обладают различными упругими и пластическими свойствами, поэтому повторяющийся контакт может создавать высокие напряжения на границе раздела. Трещина может зародиться в карбиде, в скоплении карбидов или во включении, расположенном рядом с ним.
Недостаток углерода или недостаточное образование карбидов создают противоположную проблему: стали может не хватать твёрдости и износостойкости, необходимых для выдерживания повторяющегося контакта без накопления пластической деформации. Увеличение содержания углерода или карбидов не является простым решением, поскольку крупные нерастворённые карбиды и ликвация могут повысить риск зарождения трещин. Термическая обработка должна растворить достаточное количество углерода для формирования предусмотренного мартенсита или цементованного слоя, сохранить контролируемое количество нерастворённых карбидов и не допустить чрезмерного укрупнения при аустенитизации.
В справочнике ASM Handbook (2014) чистота стали и отсутствие вредных неметаллических включений названы, после формирования подходящей микроструктуры, наиболее важным фактором достижения высокого ресурса при контактной усталости качения. Поэтому вакуумная выплавка и связанные с ней методы рафинирования могут влиять на усталостный ресурс сильнее, чем небольшое изменение химического состава. История технологической обработки имеет значение.
Эти эффекты материала также необходимо рассматривать в статистических рамках. ISO 281:2007 определяет базовый расчётный ресурс как ресурс, соответствующий надёжности 90%; BS ISO 281:2007 является его британским принятием. Schaeffler (2024) и JTEKT (2024) аналогичным образом определяют L10 как число оборотов, которое достигают или превышают 90% внешне одинаковых подшипников до появления первых признаков усталости материала. Такой расчётный ресурс не является обещанием, основанным только на твёрдости. Он описывает совокупность изделий при заданных допущениях, тогда как фактический результат отражает микроструктуру, включения, напряжения, смазку, загрязнение, геометрию и производственный разброс.
Контактная механика, распределение нагрузки и концентраторы напряжений
Концентрированный упругий контакт
Подшипник качения воспринимает нагрузку не через широкую область с равномерным распределением напряжений. Каждый шарик или ролик прижимается к дорожке качения через небольшое контактное пятно, создавая концентрированный упругий контакт. Локальное давление и подповерхностные касательные напряжения зависят от нормальной нагрузки, радиусов кривизны, упругих свойств двух тел и формы контакта. Это герцевская контактная задача, однако контакты в подшипниках не являются изолированными точками из учебника: кривизна дорожки качения, соответствие профилей, бочкообразность, угол контакта и конечная ширина роликов изменяют поле напряжений.
В руководстве SKF геометрия контакта и распределение нагрузки рассматриваются как центральные факторы усталости подшипников, поскольку максимальные ортогональные и касательные напряжения возникают под поверхностью контакта, а не обязательно в месте видимого повреждения. Изменение кривизны дорожки качения изменяет размер и распределение давления в контактном эллипсе. Ролик с недостаточной разгрузкой торцов может создавать высокую концентрацию давления у своей кромки, где локальное напряжение может значительно превышать значение, рассчитанное исходя из номинальной нагрузки на подшипник. Волнистость дорожки качения и погрешность формы оказывают сходное воздействие, заставляя нагрузку колебаться по мере качения тела качения.
Таким образом, номинальная твердость сама по себе не может определять эксплуатационные характеристики. NTN называет высокоуглеродистую хромистую подшипниковую сталь стандартным материалом для тел качения и дорожек качения; обычно применяются марки, такие как AISI 52100, а также их национальные или фирменные обозначения. Однако компонент, изготовленный из этой стали, может испытывать совершенно иную историю нагружения, если изменяются соответствие профилей, угол контакта или профиль дорожки качения. Сталь обеспечивает определенный потенциал материала, а геометрия определяет, какая доля этого потенциала расходуется контактом при каждом обороте.
Состояние поверхности также учитывается при расчете контакта. При малой толщине смазочной пленки неровности шероховатой поверхности могут проникать через нее, вызывая локальное взаимодействие металл-металл и коротковолновые пики давления. Попадание воды усугубляет ситуацию. В исследовании Министерства энергетики США, опубликованном в 2024 году, сообщалось, что растворенная или свободная вода увеличивала микропиттинг и растрескивание вследствие усталости при качении, а также была связана с образованием бело-травящегося вещества на границах трещин. Поэтому смазка является частью контактной механики, а не только вопросом технического обслуживания.
Расчет номинального ресурса представляет собой статистическую инженерную оценку, а не обещание того, что каждый подшипник разрушится при одном и том же фиксированном напряжении или числе оборотов. ISO 281:2007 устанавливает методы расчета динамической грузоподъемности и базового номинального ресурса подшипников качения, изготовленных из высококачественной закаленной подшипниковой стали; базовый номинальный ресурс соответствует надежности 90%. BS ISO 281:2007 является британским национальным принятием этого стандарта. Schaeffler определяет L10 как число оборотов, которого достигают или превышают 90% внешне идентичных подшипников до появления первых признаков усталости материала. Скорректированный ресурс может учитывать смазку, загрязнение, надежность и нагрузку на пределе усталости, однако эти факторы по-прежнему описывают конкретную эксплуатационную систему, а не одну лишь твердость.
Распределение нагрузки между телами качения
Приложенная радиальная или осевая нагрузка распределяется между телами качения, но распределение является неравномерным. Тело качения, расположенное ближе всего к линии действия нагрузки, воспринимает наибольшую силу, тогда как расположенные дальше по окружности подшипника воспринимают постепенно уменьшающиеся нагрузки и в некоторых условиях могут почти не нагружаться. Размер нагруженной зоны и сила, действующая на каждое тело качения, зависят от радиального зазора, упругой деформации, угла контакта, жесткости колец, посадки, предварительного натяга, внешней нагрузки и внутренней геометрии.
Подшипник с чрезмерным зазором может сосредоточить внешнюю нагрузку на небольшом числе тел качения. В результате максимальная нагрузка на отдельное тело качения возрастает, увеличивая герцевское давление и цикл подповерхностных напряжений. Чрезмерный предварительный натяг создает внешне противоположную, но связанную с этим проблему: нагрузку распределяют большее число тел качения, однако каждое тело качения уже воспринимает постоянную силу до приложения внешней нагрузки. Если предварительный натяг слишком велик, могут увеличиться тепловыделение от трения, контактное давление и усталостные повреждения. Поэтому одна и та же подшипниковая сталь может обеспечивать совершенно различный ресурс при слабой посадке, плотной посадке с натягом или чрезмерном предварительном натяге.
Перекос вновь изменяет распределение нагрузки. Угловой перекос внутреннего и наружного колец может заставить шарик или ролик контактировать с одной из дорожек качения вблизи кромки. В цилиндрических роликоподшипниках перекос может сместить нагрузку к торцам роликов; в шарикоподшипниках наклон кольца может деформировать контактный эллипс и вызвать краевое нагружение. Изгиб вала, деформация корпуса и неточность заплечиков могут создавать такие условия даже тогда, когда номинальная нагрузка на подшипник находится в пределах каталожной грузоподъемности.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Посадки влияют не только на фиксацию. Чрезмерная посадка с натягом может уменьшить внутренний зазор, увеличить предварительный натяг и деформировать тонкое кольцо подшипника. Слабая посадка может допустить проворачивание кольца или микроскольжение, вызывая фреттинг и дополнительные повреждения поверхности. JTEKT описывает базовую динамическую грузоподъемность как показатель способности выдерживать усталость при качении и указывает, что L10 соответствует надежности 90% для подшипников, изготовленных из указанных подшипниковых сталей или эквивалентных материалов. Это утверждение предполагает, что подшипник работает в пределах геометрии, нагрузок и условий монтажа, предусмотренных методом расчета номинального ресурса.
История напряжений также зависит от состояния материала. В обзоре Steels for Bearings, опубликованном в 2011 году, сквозные мартенситные или бейнитные стали отделены от цементуемых сталей, имеющих упрочненный поверхностный слой над более мягкой сердцевиной. В 1987 году NASA сообщило, что твердость, остаточный аустенит, размер зерна, а также размер, количество и площадь карбидов влияют на усталостный ресурс тел качения. В ASM Handbook за 2014 год чистота стали и отсутствие вредных неметаллических включений названы наиболее важным фактором после формирования подходящей микроструктуры для достижения высокого ресурса при контактной усталости качения. Поэтому контакт из чистой, правильно обработанной стали AISI 52100 может прослужить дольше, чем контакт из более твердой, но менее чистой стали, при одинаковой номинальной нагрузке.
Дефекты поверхности и геометрические несплошности
Усталость при контакте качения имеет два основных источника. Усталость, зарождающаяся под поверхностью, начинается под дорожкой качения, часто в области напряженного включения или неблагоприятной микроструктуры, и после многократного воздействия касательных нагрузок может развиться в выкрашивание. Повреждения, зарождающиеся на поверхности, начинаются на поверхности дорожки качения или тела качения, где шероховатость, недостаточная смазка, скольжение, загрязнение или дефект концентрируют напряжения. Это различие важно, поскольку полировка поверхности не может устранить вредное внутреннее включение, а высокая внутренняя чистота не предотвращает превращение вмятины в повторяющийся очаг зарождения трещины.
Неметаллические включения особенно важны, поскольку их упругие и межфазные свойства отличаются от свойств окружающей стали. Согласно выводу ASM, чистота стали по значимости непосредственно следует за подходящей микроструктурой. Технология производства может иметь большее значение, чем небольшое изменение химического состава: в работе NASA 1987 года двойная вакуумная плавка и связанные с ней технологические факторы были признаны влияющими на усталостный ресурс тел качения. Химический состав определяет возможные фазы и прокаливаемость, но плавка, ковка, термическая обработка и контроль карбидов определяют, будут ли на готовой дорожке качения присутствовать повреждающие локальные особенности.

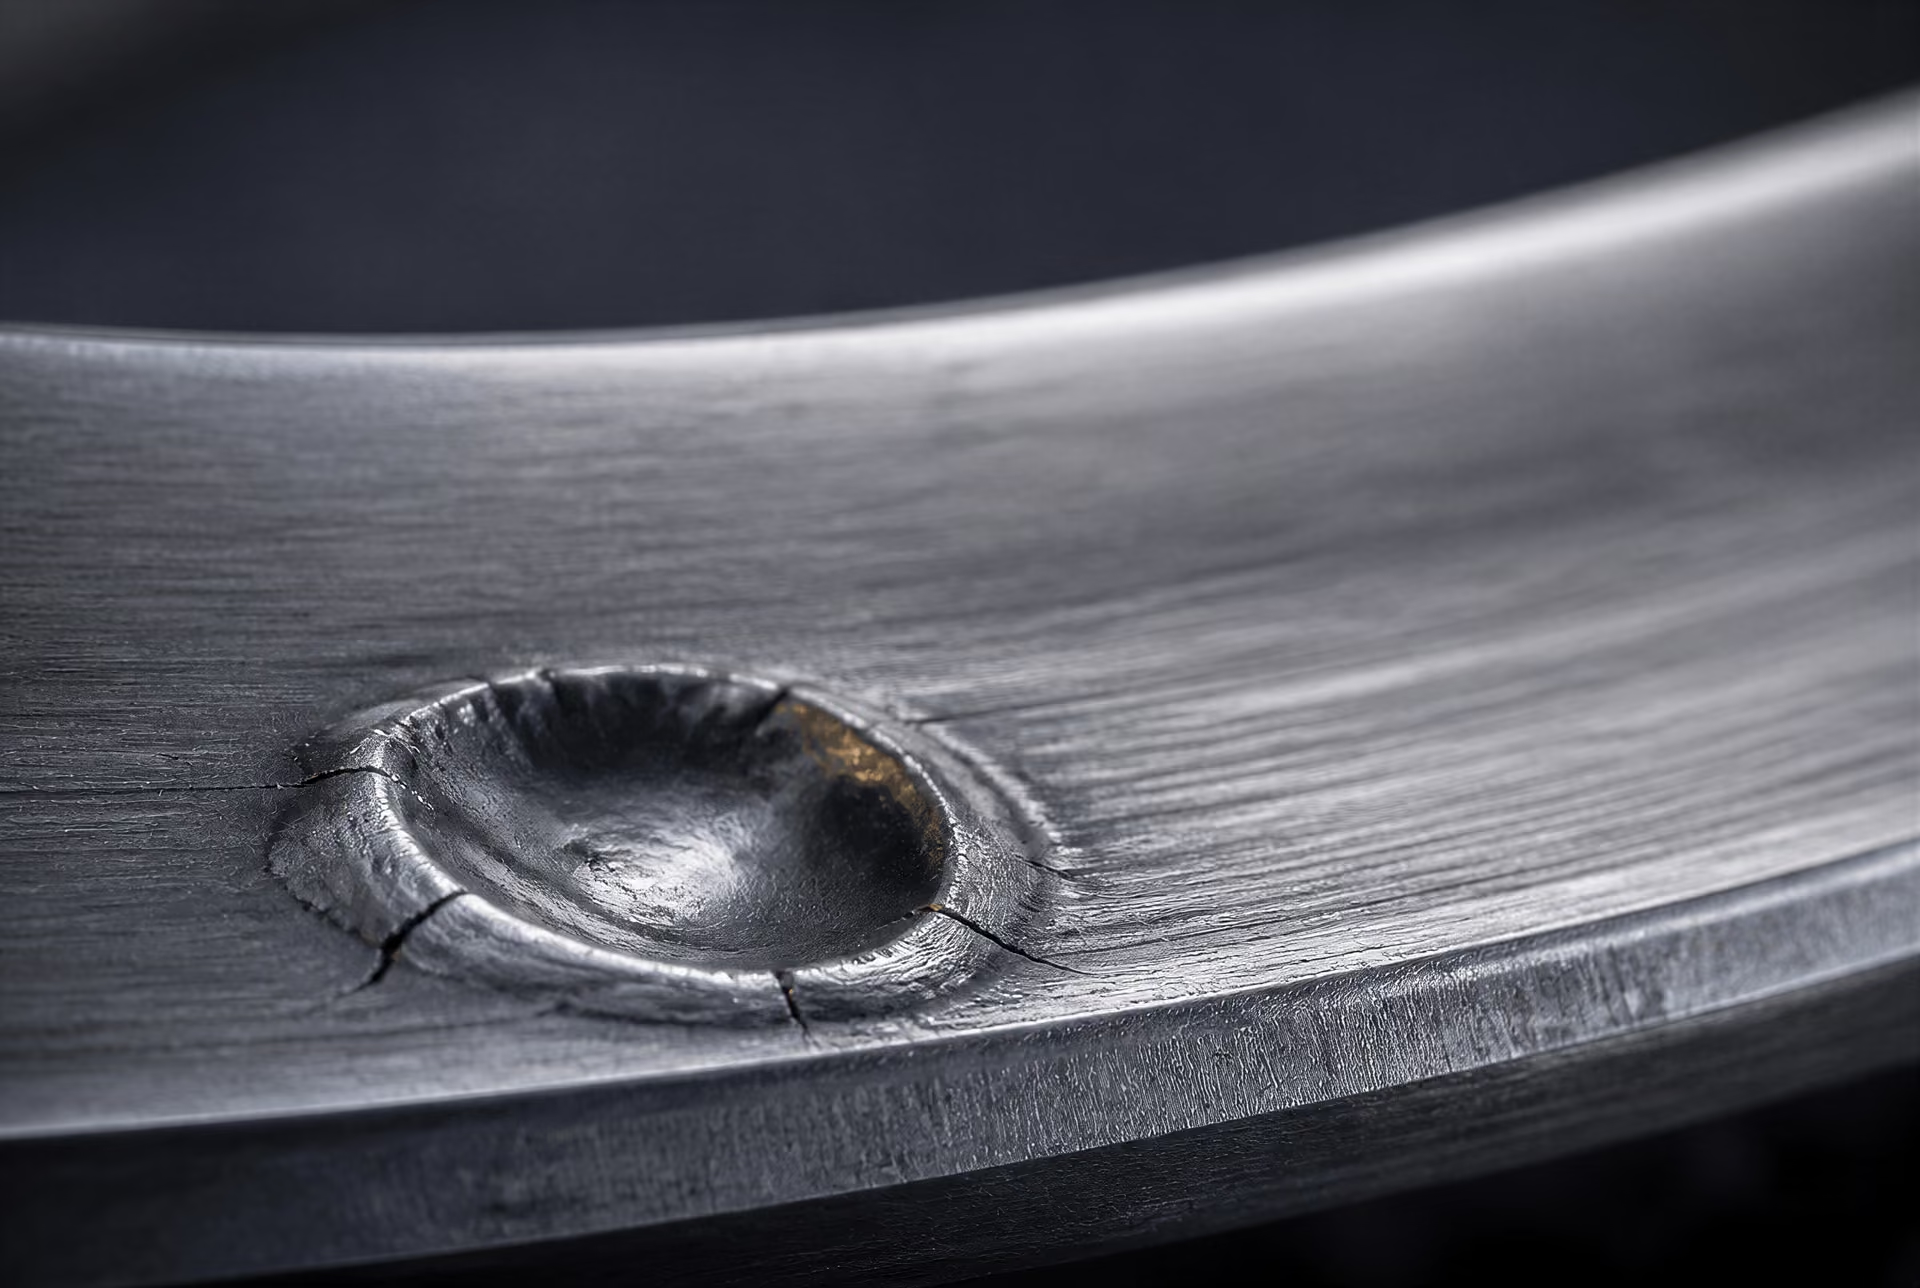
Вмятина от твердого загрязняющего агента является геометрической несплошностью, а не просто косметическим дефектом. Каждое проходящее тело качения ударяет по ее краю, создавая скачок давления и зону пластической деформации. Повреждение при обращении в области заплечика, дорожки качения или торца ролика может вызвать такой же эффект. Царапины, прижоги от шлифования, волнистость и выступающие заусенцы нарушают заданную геометрию контакта. При смазке тонкой пленкой эти особенности могут инициировать микропиттинг или трещины, зарождающиеся на поверхности; при более высокой нагрузке они могут ускорить развитие трещины в крупное выкрашивание.
Практический вывод очевиден: расчетный ресурс подшипника относится к подшипнику, его стали, геометрии, посадкам, предварительному натягу, смазке и истории загрязнения, рассматриваемым как единая эксплуатационная система. Изменение любого из этих факторов может изменить локальное поле напряжений, оставив номинальную марку стали и твердость неизменными.
Смазка, вода и микропиттинг
Разделение пленкой и взаимодействие металла с металлом
Смазка делает больше, чем просто снижает трение между телом качения и дорожкой качения. Смазочная пленка изменяет способ передачи нагрузки между двумя поверхностями. При полной эластогидродинамической смазке давление в увлекаемой пленке разделяет большую часть противостоящих микронеровностей, поэтому номинальный контакт Герца воспринимается главным образом смазкой, а не повторяющимися выступами на стальной поверхности. Когда толщина пленки уменьшается относительно шероховатости поверхности, микроконтакты воспринимают большую долю нагрузки. Возникающие в них локальные напряжения могут значительно превышать расчетное напряжение для гладкого контакта, даже если приложенная к подшипнику нагрузка не изменилась.
Это различие имеет значение, поскольку расчеты подшипников обычно начинаются с геометрии, нагрузки и предположений о материале. ISO 281:2007 устанавливает методы расчета динамической грузоподъемности и базового расчетного ресурса подшипников качения, изготовленных из высококачественной закаленной подшипниковой стали. Базовый расчетный ресурс соответствует надежности 90%. Schaeffler описывает L10 в тех же статистических терминах: это число оборотов, которое достигается или превышается у 90% внешне идентичных подшипников до появления первых признаков усталости материала. JTEKT аналогичным образом определяет базовую динамическую грузоподъемность как показатель способности выдерживать усталость при качении, а L10 — как ресурс при надежности 90% для подшипников, изготовленных из указанных подшипниковых сталей или эквивалентных материалов.
Эти определения не превращают смазку во второстепенную поправку. Они отделяют расчетный базовый ресурс от фактического результата эксплуатации конкретного подшипника в конкретной машине. Методы расчета скорректированного ресурса учитывают смазку, загрязнение, надежность и нагрузку, соответствующую пределу усталости, поскольку эти факторы изменяют напряжения, которые фактически достигают поверхности и подповерхностной зоны. Подшипник из высокоуглеродистой хромистой подшипниковой стали — стандартного материала, указанного NTN для тел качения и дорожек качения, — все равно может преждевременно повреждаться, если его смазка не способна поддерживать разделение поверхностей.
Толщина пленки зависит от вязкости, скорости, нагрузки, температуры, качества поверхности и геометрии контакта. Повышение температуры снижает вязкость; медленное возвратно-колебательное движение может препятствовать образованию достаточной пленки; высокая нагрузка сжимает пленку и одновременно повышает подповерхностное напряжение. Несоосность и краевая нагрузка дополнительно концентрируют давление на небольшом участке. При добавлении абразивных частиц они могут вдавливаться в дорожку качения, создавая постоянный концентратор напряжений, который сохраняется и после прохождения загрязнителя. Вода может ухудшать характеристики смазочной пленки, способствовать коррозии, изменять реакции присадок и влиять на взаимодействие поверхностей. В результате контакт может многократно переходить от частичного разделения поверхностей к непосредственному ударному взаимодействию металла с металлом.
Микропиттинг как процесс усталости поверхности
Микропиттинг — это форма поверхностной усталости, а не просто дефект шероховатости или косметическое пятно. Он начинается, когда повторяющиеся контакты микронеровностей, скольжение, локальная пластическая деформация и растягивающие напряжения вблизи поверхности образуют очень мелкие трещины. Трещины могут расти под небольшими углами под поверхностью и выходить на нее, формируя серые или матовые участки, состоящие из множества мельчайших питтингов. Поэтому поверхность может выглядеть лишь слегка обесцвеченной, хотя ее геометрия, воспринимающая нагрузку, и совокупность трещин уже изменяются.
Критической переменной является совокупное состояние контактного напряжения и разделения поверхностей пленкой. Низкое значение лямбда — отношение толщины смазочной пленки к суммарной шероховатости поверхности — означает, что взаимодействует большее количество микронеровностей. Скольжение может добавлять касательное напряжение к повторяющейся сжимающей нагрузке, создаваемой качением. Если микронеровность, вмятина или включение достаточно повышают локальное напряжение, трещина может зародиться на поверхности или вблизи нее, а затем распространяться под циклической нагрузкой. Микропиттинги могут объединяться и переходить в более крупные отслаивающиеся повреждения, хотя такой переход не является ни автоматическим, ни непосредственным.
Именно поэтому номинальная твердость сама по себе не позволяет прогнозировать ресурс подшипника. NASA сообщала в 1987 году, что на ресурс усталости тел качения влияют твердость, содержание остаточного аустенита, размер зерна, а также размер, количество и площадь карбидов. Важна также история обработки стали: вакуумно-дуговой переплав в двойном вакууме и связанные с ним улучшения чистоты могут влиять на ресурс сильнее, чем умеренное изменение химического состава сплава. В разделе о подшипниковых сталях издания ASM Handbook за 2014 год чистота стали и отсутствие вредных неметаллических включений названы наиболее важным фактором после формирования подходящей микроструктуры для достижения высокого ресурса при усталости от контактного качения.
Включение и поверхностный дефект, связанный со смазкой, могут взаимодействовать. Включение под дорожкой качения создает несоответствие модулей упругости и локальную концентрацию напряжений. Недостаточное разделение поверхностей пленкой затем добавляет интенсивную поверхностную нагрузку над этим подповерхностным участком. И наоборот, микропиттинг или вмятина от загрязнителя могут усилить поле напряжений вокруг участка стали, который в иных условиях был бы безвредным. Поэтому возникающий усталостный процесс относится ко всей системе подшипника, а не к показателю твердости, указанному в сертификате на материал.
Основные группы материалов, описанные в обзоре Steels for bearings за 2011 год, — это мартенситные или бейнитные стали объемной закалки и цементуемые стали с твердым поверхностным слоем над более мягкой сердцевиной. Обе группы могут обеспечивать подходящие характеристики при контактном качении, однако ни одна из них не устраняет необходимости в контролируемом производстве, соответствующей термической обработке, достаточной смазке и чистых условиях эксплуатации. Твердая поверхность может противостоять образованию вмятин и при этом развивать усталостные трещины, если в контакте регулярно происходит интенсивное взаимодействие микронеровностей.
Загрязнение водой и белое травящееся вещество
Вода является активным загрязнителем в подшипнике качения, а не просто разбавителем, снижающим вязкость смазки. Она может присутствовать в виде растворенной или свободной воды, конденсата либо дисперсной эмульсии. Ее воздействие зависит от концентрации, температуры, химического состава смазки, рабочей скорости и состояния стальной поверхности. Вода может снижать способность к образованию пленки, способствовать связанным с водородом реакциям или коррозии, нарушать присадочные пленки и содействовать формированию корродированных либо механически поврежденных участков, от которых может начаться усталостное разрушение.
Растворённая или свободная вода в смазке усиливала микровыкрашивание и растрескивание вследствие усталости при качении и контакте и была связана с белой травящейся фазой на границах трещин. Preliminary evidence
В экспериментальной работе, сведения о которой в 2024 году были опубликованы через Управление научно-технической информации Министерства энергетики США, установлено, что растворенная или свободная вода в смазках повышала частоту микропиттинга и образования трещин усталости от контактного качения. В той же работе загрязнение водой связывалось с образованием белого травящегося вещества на границах трещин. Этот результат связывает состояние смазки как с повреждением поверхности, так и с микроструктурными особенностями, наблюдаемыми вокруг усталостных трещин. Однако он не означает, что каждый подвергшийся воздействию воды подшипник выйдет из строя по одному и тому же механизму, а также не означает, что белое травящееся вещество имеет одну универсальную причину.
Белое травящееся вещество представляет собой микроструктурную область, которая травится слабее, чем окружающая подшипниковая сталь, и часто обнаруживается вокруг трещин или под поврежденными поверхностями. В зависимости от типа подшипника, смазки и истории эксплуатации появление такого вещества связывали с изменением феррита, растворением или перераспределением карбидов, интенсивной пластической деформацией, воздействием вершины трещины и механизмами, связанными с водородом. Вода может способствовать некоторым из этих процессов, изменяя трибохимические условия и реакции в вершине трещины. В других случаях определяющими факторами могут быть высокие напряжения, электрический разряд, скольжение, дефекты материала или длительная деформация. Рассматривать белое травящееся вещество как доказательство одного конкретного механизма разрушения — значит переоценивать то, что может установить одна лишь микроскопия.
Загрязнение смазки также необходимо отделять от чистоты стали. Вода, частицы и продукты деградации присадок попадают в подшипник во время изготовления, сборки, хранения или эксплуатации; неметаллические включения являются особенностями технологического маршрута выплавки и обработки стали. Вывод ASM о чистоте относится ко второй группе факторов. Чистая сталь может быть повреждена загрязненной смазкой, тогда как даже высокоэффективная фильтрация смазки не может удалить включение, уже находящееся под дорожкой качения. Однако в эксплуатации эти механизмы могут усиливать друг друга: включение создает подповерхностный концентратор напряжений, ослабленная водой пленка повышает нагрузку на микронеровности, а возникающая трещина может приводить к образованию белого травящегося вещества на границе раздела.
Поэтому для повышения ресурса необходимо контролировать обе стороны контакта. Выбор материала и практика выплавки уменьшают количество внутренних очагов зарождения трещин; термическая обработка регулирует содержание мартенсита, бейнита, остаточного аустенита и карбидов; фильтрация и уплотнения ограничивают проникновение частиц и воды; а выбор смазки сохраняет разделение поверхностей пленкой при фактических температуре и скорости. Получаемый ресурс является статистическим результатом работы всей системы, а не простым следствием обозначения сплава или номинальной твердости.
От зарождения трещины до разрушения при контакте качения
Усталость при контакте качения начинается под нагруженной поверхностью, на ней или вблизи неё, когда повторяющиеся герцевские контактные напряжения превышают локальное сопротивление стали. Дорожка качения подшипника может выглядеть гладкой и неповреждённой, хотя каждый проходящий элемент качения создаёт кратковременный интенсивный импульс напряжений. Максимальное ортогональное касательное напряжение обычно располагается под поверхностью, однако его положение и величина изменяются в зависимости от геометрии контакта, распределения нагрузки, смазки, топографии поверхности и тягового усилия. Дефект, скопление карбидов, поле остаточных напряжений или область механического повреждения могут настолько сконцентрировать это циклическое напряжение, что возникнет трещина.
Последующее разрушение определяется не только номинальной твёрдостью. Высокоуглеродистая хромистая подшипниковая сталь, включая марки 100Cr6 и AISI 52100, применяемые для деталей подшипников с объёмной закалкой, может иметь совершенно разные характеристики усталости в зависимости от чистоты металла, термической обработки, содержания остаточного аустенита, морфологии карбидов и истории обработки. Компания NTN называет высокоуглеродистую хромистую подшипниковую сталь стандартным материалом для элементов качения и дорожек качения. В обзоре Steels for bearings (2011) подшипниковые стали разделены на мартенситные или бейнитные стали с объёмной закалкой и цементуемые стали, в которых твёрдый поверхностный слой опирается на более мягкую сердцевину. Обе группы могут разрушаться вследствие усталости при контакте качения, однако распределение напряжений и траектории трещин у них различаются.
Зарождение трещин под поверхностью
Неметаллическое включение часто является наиболее важным локальным концентратором напряжений в подшипниковой стали, выглядящей чистой. Оксиды, сульфиды, силикаты и сложные скопления включений отличаются от окружающей отпущенной мартенситной матрицы модулем упругости, формой, прочностью сцепления и деформируемостью. При повторяющемся контакте качения на границе раздела «включение—матрица» может произойти расслоение, либо в матрице рядом с острым краем включения может образоваться трещина. Затем трещина распространяется в области циклических подповерхностных касательных напряжений.
В обсуждении подшипниковых сталей в ASM Handbook (2014) чистота стали и отсутствие вредных неметаллических включений названы после получения подходящей микроструктуры единственным наиболее важным фактором достижения высокой долговечности при усталости от контакта качения. Это не означает, что каждое включение вызывает разрушение. Имеют значение размер, морфология, положение, ориентация, расстояние до зоны максимальных напряжений и локальная история нагружения. Небольшое округлое включение может быть безвредным, тогда как более крупный угловатый оксид, расположенный непосредственно под дорожкой контакта, способен вызвать повреждение.
Микроструктура определяет реакцию стали вокруг такого дефекта. В работе NASA по усталости подшипников (1987) сообщается, что твёрдость, содержание остаточного аустенита, размер зерна, а также размер, количество и площадь карбидов влияют на усталостную долговечность элементов качения. Чрезмерная карбидная сегрегация может создавать пути распространения трещин; неподходящее содержание остаточного аустенита может изменять размерную стабильность и характер превращений; крупные зёрна или недостаточный отпуск могут снижать сопротивление циклическому повреждению. Технология обработки может иметь большее значение, чем простое сравнение химического состава. Например, двойная вакуумная плавка способна повысить усталостные характеристики за счёт уменьшения количества вредных включений, даже если номинальный состав сплава изменяется незначительно.
Таким образом, первичная трещина представляет собой локальное явление внутри нагруженной материальной системы. Она может оставаться неактивной в течение многих циклов, распространяться на небольшое расстояние параллельно дорожке качения или поворачиваться к поверхности по мере изменения окружающего поля напряжений. Значение твёрдости, измеренное на доступном поперечном сечении, не позволяет определить, какое из этих состояний имеет место.
Распространение трещины и выкрашивание
После достижения подповерхностной трещиной критического размера повторяющиеся качение и скольжение заставляют её распространяться через напряжённый материал. Поверхности трещины могут истираться друг о друга, окисляться или накапливать продукты износа. Ответвления могут возникать, когда трещина встречает карбиды, границы бывших аустенитных зёрен, включения или области с различными остаточными напряжениями. В конечном итоге ответвление соединяется с поверхностью дорожки качения либо трещина, расположенная вблизи поверхности, отделяет фрагмент стали.
Выкрашивание представляет собой возникающее в результате этого удаление материала: часть закалённой дорожки качения или элемента качения отделяется, оставляя кратер с изломанным дном и приподнятыми или смещёнными краями. Отделившийся фрагмент — это не просто пятно или отполированный след. Это кусок подшипниковой стали, образовавшийся в результате усталости, а кратер усиливает ударные воздействия, вибрацию и локальные напряжения при последующем прохождении через него элементов качения. Отделившиеся частицы также могут циркулировать в смазке, создавая вторичные вмятины и дополнительные концентраторы напряжений.
Эта последовательность объясняет, почему видимое повреждение может быть значительно крупнее исходного дефекта. Микроскопическое включение способно инициировать трещину, тогда как конечное выкрашивание после разветвления трещины и повторного нагружения поверхности удаляет область размером в миллиметры. Нагрузка может оставаться ниже предела статической текучести всего компонента, однако локальные циклические напряжения в области дефекта и вершины трещины всё равно способны вызвать усталостное разрушение.
Терминологию, связанную с долговечностью подшипников, необходимо отделять от этой металлургической последовательности. ISO 281:2007 устанавливает методы определения динамических грузоподъёмностей и базовой номинальной долговечности подшипников качения, изготовленных из высококачественной закалённой подшипниковой стали; её базовая номинальная долговечность соответствует надёжности 90 %. BS ISO 281:2007 является британским принятием этого стандарта. Компания Schaeffler определяет L10 как число оборотов, которое достигают или превышают 90 % внешне одинаковых подшипников до появления первых признаков усталости материала; JTEKT приводит то же основание в 90 % для подшипников, изготовленных из указанных подшипниковых сталей или эквивалентных материалов. L10 — это статистический ориентир, а не обещание того, что каждый подшипник начнёт выкрашиваться именно в этот момент. Скорректированная долговечность может учитывать смазку, загрязнение, надёжность и нагрузку, соответствующую пределу усталости. Она характеризует рабочую систему, а не химический состав сам по себе.
Усталость, зарождающаяся на поверхности, и микровыкрашивание
Повреждение, зарождающееся на поверхности, начинается в зоне контакта, подверженной воздействию смазки и условиям эксплуатации. Если смазочная плёнка слишком тонкая по сравнению с совокупной шероховатостью поверхностей, взаимодействующие неровности многократно соприкасаются. Низкая вязкость, недостаточная подача смазки, чрезмерная температура, скольжение, загрязнение водой и неподходящий химический состав смазки могут снижать защиту, обеспечиваемую плёнкой. Вмятина от твёрдой частицы или удар при сборке создаёт более острый концентратор напряжений, чем можно предположить по её небольшой глубине. Частицы, проходящие через контакт, могут вдавить одну дорожку качения и сформировать приподнятый валик по краю вмятины, инициируя трещины.
Микровыкрашивание представляет собой раннюю форму поверхностной усталости, характеризующуюся множеством небольших неглубоких полостей и серым или матовым внешним видом. Оно связано с взаимодействием неровностей, локальной пластической деформацией, трещинами, зарождающимися на поверхности, и потерей приповерхностного материала. Микровыкрашивание не является тем же самым, что сформировавшееся выкрашивание. Выкрашивание представляет собой более крупный усталостный кратер, образовавшийся после того, как рост трещины отделил связный фрагмент; микровыкрашивание обычно состоит из мелких распределённых удалений материала, возникающих до отделения фрагмента такого масштаба. Если смазка и нагрузка остаются неблагоприятными, микровыкрашивание может объединяться, углубляться и переходить в более тяжёлую поверхностную усталость.
Вода может усиливать оба механизма. В исследовании Министерства энергетики США 2024 года сообщалось, что растворённая или свободная вода в смазке увеличивала микровыкрашивание и растрескивание вследствие усталости при контакте качения, а также была связана с образованием бело-травящейся фазы на границах трещин. Бело-травящаяся фаза является металлургическим признаком, но сама по себе не представляет собой диагноз: её наличие необходимо интерпретировать с учётом геометрии трещин, локальной деформации, тепловой истории и условий эксплуатации.
Поэтому исследование после разрушения должно объединять несколько наблюдений. Расположение излома показывает, был ли исходный процесс подповерхностным или связанным с поверхностью; металлографический анализ выявляет мартенсит, бейнит, остаточный аустенит, карбиды, обезуглероживание и бело-травящиеся области; анализ включений устанавливает, находится ли неметаллическая частица в очаге разрушения; а данные о смазке, уплотнениях, загрязнении и нагрузках позволяют проверить эксплуатационное объяснение. Контактные напряжения, несоосность, рабочий цикл и тяговое усилие могут объяснить, почему дефект стал активным. Причину повреждения подшипника нельзя определить только по фотографии выкрашивания или показанию твёрдости.
Технологические маршруты и контроль качества
ASTM STP 1327 рассматривает производство подшипниковой стали как последовательность из четырех взаимосвязанных этапов: выплавка стали, объемная закалка, упрочнение поверхностного слоя и модификация поверхности. Такой подход полезнее, чем считать обозначение марки полным описанием ее способности противостоять усталости. Подшипник может быть изготовлен из признанной высокоуглеродистой хромистой стали и при этом иметь низкую долговечность при контактной усталости качения, если не контролируются популяция неметаллических включений, структура карбидов, реакция на термическую обработку или окончательная геометрия. В обзоре NASA 1987 года сделан тот же практический вывод: на долговечность тел качения при усталости влияют твердость, остаточный аустенит, размер зерна, а также размер, количество и площадь карбидов, причем различия в технологии, такие как двойная вакуумная выплавка, могут иметь большее значение, чем небольшие изменения химического состава.
Первичная и вторичная выплавка стали
Последовательность обработки и контроля качества
- Плавка и рафинирование Контроль состава, газов, взаимодействия со шлаком и образования включений.
- Литьё и переплав Ограничение ликвации и внутренних несплошностей посредством контролируемого затвердевания или переплава.
- Ковка или прокатка Измельчение литой структуры и контроль деформации, полосчатости и размера зерна.
- Термическая обработка Формирование мартенсита, бейнита, карбидов, остаточного аустенита и остаточных напряжений.
- Контроль Проверка чистоты, твёрдости, микроструктуры, геометрии, состояния поверхности и глубины упрочнённого слоя.
Технологический маршрут начинается с выбора шихты, плавки и рафинирования. Как описывает NTN, высокоуглеродистая хромистая подшипниковая сталь является стандартным материалом для тел качения и дорожек качения, тогда как в других применениях используют легированные стали объемной закалки, бейнитные марки или цементуемые стали. Распространенное обозначение AISI 52100, обычно записываемое как ASTM A295 Grade 52100 для прутка и проволоки подшипникового качества, не гарантирует одинакового внутреннего качества от одной плавки или одного производителя к другому. Химические пределы задают диапазон состава, но не определяют количество, размер, морфологию или распределение неметаллических включений.
Первичная выплавка формирует основной химический состав и удаляет часть растворенных кислорода, серы и других нежелательных элементов. Вторичная металлургия затем контролирует параметры, которые становятся критически важными при контакте качения: способ раскисления, вакуумную обработку, реакции шлак—металл, температуру, перемешивание, модифицирование включений и условия разливки. Например, обработка кальцием может изменить форму включений, однако менее угловатное включение не становится автоматически безвредным в дорожке качения, испытывающей высокие напряжения. По-прежнему имеют значение его химический состав, размер, положение относительно зоны контакта и связь с окружающей матрицей.
Для получения чистой стали необходим контроль на всем технологическом маршруте. Повторное окисление при переливе, захваченный шлак, загрязнение порошком для кристаллизатора, ненадлежащая работа промежуточного ковша и осевая ликвация могут приводить к дефектам, которые не выявляются при итоговом испытании на твердость. Электрошлаковый переплав, вакуумно-дуговой переплав и другие способы рафинирования могут уменьшать определенные группы дефектов, однако каждый из них имеет технологические ограничения, поэтому оценивать следует полученный материал, а не только название процесса. Последующая ковка или прокатка разрушает литую структуру и перераспределяет ликвацию; коэффициент обжатия, температура деформации и история охлаждения влияют на карбидную полосчатость, размер зерна и выявляемость дефектов при ультразвуковом контроле.
Таким образом, сертификат, в котором указаны содержания углерода, хрома, марганца, кремния, фосфора и серы, подтверждает только соответствие химического состава. Сам по себе он не подтверждает эксплуатационные характеристики при контактной усталости качения. В разделе ASM Handbook 2014 года, посвященном подшипниковым сталям, чистота стали и отсутствие вредных неметаллических включений названы важнейшим фактором после получения подходящей микроструктуры для достижения высокой долговечности при контактной усталости качения. Такая иерархия предостерегает от ранжирования сталей только по номинальному содержанию углерода или хрома.
Концепции вакуумной выплавки и переплава
Вакуумная обработка направлена на удаление газов и включений, однако выражение «выплавлено в вакууме» не обозначает единственный уровень качества. Вакуумно-индукционная плавка (VIM) расплавляет и рафинирует шихту при пониженном давлении, способствуя удалению растворенного водорода и ограничивая загрязнение из атмосферы, одновременно обеспечивая точный контроль состава. Затем вакуумно-дуговой переплав (VAR) повторно расплавляет расходуемый электрод в вакууме. Контролируемое затвердевание может уменьшить ликвацию и пористость и обеспечить получение более чистого и однородного слитка. Маршрут VIM-VAR часто называют двойной вакуумной выплавкой.
Цель состоит не просто в повышении твердости. Снижение содержания водорода уменьшает риск флокенов и внутренних трещин; улучшение контроля затвердевания сокращает вредную ликвацию; а уменьшение количества включений снижает локальную концентрацию напряжений при повторяющемся контакте Герца. Выводы NASA 1987 года особенно важны в этом контексте, поскольку ставят историю технологической обработки на один уровень с химическим составом, а иногда и выше него, как фактор, определяющий долговечность. Две плавки, соответствующие одной и той же номинальной спецификации, могут по-разному реагировать на сфероидизирующий отжиг, аустенитизацию, закалку и отпуск, поскольку их исходные ликвация и карбидные популяции различаются.
Переплав также связан с компромиссами. Качество электрода, стабильность дуги, скорость плавления и геометрия слитка влияют на ликвацию и дефекты. Переплавленная плавка по-прежнему требует ковки, термической обработки и контроля. Вакуумная обработка не способна исправить неблагоприятную готовую микроструктуру или удалить прижог от шлифования дорожки качения. Она также не устраняет необходимость контролировать смазку и загрязнение во время эксплуатации. В экспериментальной работе, о которой в 2024 году сообщило Министерство энергетики США, установлено, что растворенная или свободная вода в смазочном материале увеличивала микропиттинг и растрескивание вследствие контактной усталости качения и была связана с образованием белого травящегося вещества на границах трещин. Обработка материала и эксплуатационные условия сходятся в зоне контакта.
После выплавки стали различие, проведенное в ASTM STP 1327 между объемной закалкой, упрочнением поверхностного слоя и модификацией поверхности, помогает определить, что именно необходимо проверять. Мартенситные или бейнитные стали объемной закалки имеют упрочненный слой по всей толщине рабочего компонента. Цементуемые стали обеспечивают твердую обогащенную углеродом поверхность над более мягкой и вязкой сердцевиной, что может повысить сопротивление вдавливанию и обеспечить поддержку подповерхностных напряжений. Модификация поверхности может включать контролируемое шлифование, суперфиниширование, азотирование или другие обработки, изменяющие шероховатость, остаточные напряжения или твердость приповерхностного слоя. Эти технологические маршруты изменяют поле напряжений, но не делают включения несущественными.
Контроль чистоты и микроструктуры
Металлография связывает технологический маршрут с фактической структурой, воспринимающей нагрузку. Полированный и протравленный шлиф может выявить размер зерна бывшего аустенита, мартенсит или бейнит, карбидные сетки, полосчатость, обезуглероживание, закалочные трещины и аномальные структурные составляющие. Оптическую микроскопию обычно дополняют сканирующей электронной микроскопией и энергодисперсионным анализом, когда необходимо установить природу включения или очага зарождения трещины. Вопрос состоит не только в том, насколько тверда сталь, но и в том, обеспечивает ли ее матрица вместе со вторичными фазами стабильную структуру, устойчивую к образованию трещин.
Оценка включений определяет количество, тип, размер и распределение неметаллических включений по заданному методу сравнения, например ASTM E45. Оценка оксидных, сульфидных, силикатных и глобулярных включений может выявить различия, скрытые при анализе общего химического состава. Автоматизированный анализ включений может дополнительно предоставить данные о распределении размеров и карты расположения включений, тогда как ультразвуковой контроль способен выявлять более крупные внутренние несплошности в объеме продукции. Результат оценки является выборочным показателем, а не прямым прогнозом долговечности: редкое включение, расположенное вблизи области максимальных подповерхностных касательных напряжений, может определить разрушение одного подшипника, даже если средняя оценка выглядит приемлемой.
Оценка карбидов столь же необходима для высокоуглеродистых хромистых сталей. Чрезмерно развитые карбидные сетки, крупные нерастворившиеся карбиды, карбидная полосчатость или недостаточная сфероидизация могут способствовать растрескиванию, снижать вязкость и вызывать неравномерную реакцию при аустенитизации. Измерения должны учитывать размер карбидов, их количество, долю площади и распределение. NASA специально выделяет все четыре характеристики — наряду с твердостью, остаточным аустенитом и размером зерна — как переменные, влияющие на долговечность тел качения при усталости.
Измерение твердости подтверждает результат термической обработки; при этом следует использовать заданную шкалу и установленные места измерений, а не одно удобное показание на поверхности. Остаточный аустенит требует отдельного измерения, обычно методом рентгеновской дифракции, поскольку две детали с одинаковой твердостью по Роквеллу могут содержать разное его количество, которое в процессе эксплуатации претерпевает превращения или вызывает изменение размеров. Затем при размерном контроле проверяют геометрию дорожки качения, круглость, волнистость, радиальное биение, глубину упрочненного слоя, повреждения от шлифования и шероховатость поверхности. Геометрия контакта и распределение нагрузки определяют расчетные напряжения, поэтому сталь, соответствующая химическим требованиям, но имеющая неудовлетворительную геометрию, не образует соответствующую требованиям систему сопротивления усталости.
ISO 281:2007 рассчитывает динамические грузоподъемности и базовую расчетную долговечность подшипников качения, изготовленных из высококачественной закаленной подшипниковой стали; ее базовая расчетная долговечность соответствует надежности 90%. Поэтому Schaeffler и JTEKT определяют L10 статистически — как число оборотов, которое достигают или превышают 90% внешне одинаковых подшипников до появления первых признаков усталости материала. Скорректированная долговечность дополнительно учитывает смазку, загрязнение, надежность и нагрузку, соответствующую пределу усталости. Контроль качества устанавливает возможности материала. Он не превращает сертификат химического состава в гарантию L10.
Подшипниковые Стали со Сквозной и Поверхностной Закалкой
Подшипниковые стали часто подразделяют на два типа материалов: стали со сквозной закалкой, у которых рабочее сечение от поверхности контакта до внутренних слоёв обладает высокой твёрдостью, и стали с поверхностно упрочнённым слоем, у которых твёрдый наружный слой опирается на более вязкую сердцевину с пониженным содержанием углерода. Это различие не сводится к выбору между «твёрдым» и «мягким». Оно определяет, каким образом контролируются контактные напряжения, подповерхностные касательные напряжения, ударные нагрузки, развитие трещин и деформации при изготовлении.
Ни один из этих типов конструкции не гарантирует определённый ресурс подшипника. Стандарт ISO 281:2007 устанавливает методы расчёта динамических грузоподъёмностей и базового расчётного ресурса подшипников качения, изготовленных из высококачественной закалённой подшипниковой стали; базовый расчётный ресурс соответствует ресурсу при надёжности 90 %. Schaeffler и JTEKT аналогичным образом определяют L10 как число оборотов, которое достигают или превышают 90 % внешне одинаковых подшипников до появления первых признаков усталости материала. Этот статистический результат описывает совокупность подшипников, а не определённое значение твёрдости.
Равномерная твёрдость по сечению
Подшипниковые стали со сквозной закалкой обычно представляют собой высокоуглеродистые хромистые марки, такие как AISI/SAE 52100, также обозначаемая как 100Cr6 по EN ISO 683-17 и SUJ2 по JIS G 4805. NTN указывает высокоуглеродистую хромистую подшипниковую сталь в качестве стандартного материала для тел качения и дорожек качения. После аустенитизации, закалки и отпуска в стали формируется преимущественно мартенситная структура с мелкодисперсно распределёнными карбидами. Бейнитная сквозная закалка представляет собой ещё один метод, применяемый для отдельных конструкций подшипников и режимов термической обработки; режим превращения выбирают для получения требуемых прочности, размерной стабильности и усталостной долговечности.
Главное преимущество заключается в непрерывности свойств. Дорожка качения или тело качения не переходит резко от твёрдого поверхностного слоя к значительно более мягкой внутренней зоне. Поэтому подповерхностные напряжения воспринимаются материалом с в целом сопоставимой прочностью по всей нагруженной зоне, что подходит для многих обычных контактов качения. Это особенно важно, когда максимальные нормальные и касательные напряжения возникают под поверхностью, как в контактах Герца. Всё сечение способно воспринимать сжимающие и сдвиговые нагрузки, а матрица сопротивляется пластической деформации вокруг карбидов и других локальных концентраторов напряжений.
«Равномерная твёрдость» не означает однородную микроструктуру. В кольце подшипника из стали 52100 могут присутствовать изменения содержания мартенсита, количества остаточного аустенита, размера и распределения карбидов, а также размера зерна исходного аустенита по сечению. Реакция на термическую обработку также зависит от толщины сечения и условий охлаждения. В 1987 году NASA сообщило, что твёрдость, содержание остаточного аустенита, размер зерна, а также размер, количество и площадь карбидов влияют на усталостную долговечность тел качения. Чрезмерное количество остаточного аустенита может претерпевать превращение в процессе эксплуатации и способствовать изменению размеров; чрезмерный размер карбидов или их ликвация могут создавать локальные очаги зарождения трещин даже при соответствии измеренной твёрдости установленным требованиям.
Не менее решающим фактором является чистота стали. В ASM Handbook, 2014, чистота стали и отсутствие вредных неметаллических включений названы наиболее важным фактором после надлежащей микроструктуры для достижения высокой долговечности при контактной усталости качения. Включение, расположенное вблизи зоны максимальных касательных напряжений, может создавать локальное поле растягивающих напряжений, инициировать трещину и определять распределение отказов. Поэтому вакуумная плавка, электрошлаковый переплав, контроль включений и тщательная ковка могут влиять на усталостные характеристики сильнее, чем небольшое изменение номинального химического состава сплава. Испытания NASA также показали, что технология производства, включая двойную вакуумную плавку, может существенно влиять на ресурс.
Сквозная закалка имеет свои ограничения. В крупном кольце или сильно нагруженной детали при закалке могут возникать градиенты твёрдости, остаточные напряжения и деформации. Требуемая прочность сечения также может снизить устойчивость к ударным нагрузкам или повреждению кромок, особенно в местах, где геометрия создаёт концентрацию напряжений. Профиль твёрдости по сечению, измерение содержания остаточного аустенита, металлографическое исследование и контроль размеров дают больше информации, чем единичное измерение поверхностной твёрдости.
Закалённый поверхностный слой над более вязкой сердцевиной
В сталях для подшипников с поверхностным упрочнением максимальная твёрдость формируется в зоне контакта качения, а под ней сохраняется более вязкая сердцевина с меньшим содержанием углерода. К распространённым цементуемым маркам относятся 16MnCr5 по EN ISO 683-3, SAE 5120 и SAE 8620; выбор конкретной марки для подшипников по-прежнему зависит от применимых требований к изделию, чертежу и качеству. Цементация или карбонитрация обогащает поверхность углеродом, после чего выполняют закалку и отпуск, формируя мартенситный поверхностный слой. Сердцевина может сохранять более низкое содержание углерода и поэтому лучше переносить удар, изгиб и нагрузки, способствующие развитию трещин, чем полностью закалённое сечение.
Слой должен быть достаточно глубоким, чтобы в нём сосредоточилось основное поле контактных напряжений при заданных нагрузке, геометрии и условиях эксплуатации. Универсального обоснованного значения глубины слоя не существует. Неглубокий слой может привести к тому, что зона высоких касательных напряжений достигнет границы слоя и сердцевины, где изменяются твёрдость, остаточные напряжения и микроструктура. Увеличение глубины слоя повышает продолжительность обработки и может усилить деформации, образование остаточного аустенита или трещинообразование, связанное с закалкой, если процесс недостаточно контролируется. Поэтому глубину слоя следует определять на основе профилей твёрдости, критериев эффективной глубины слоя, расчётного распределения напряжений и проверки при репрезентативном нагружении, а не по универсальному числу, скопированному из характеристик другого подшипника.
Переходная зона имеет такое же значение, как номинальные параметры поверхности и сердцевины. В ней не должно быть резко ослабленного участка, обусловленного чрезмерным выделением карбидов, градиентами содержания углерода, мягкими продуктами превращения или неблагоприятными остаточными напряжениями. Правильно спроектированный профиль может обеспечить сжимающие остаточные напряжения вблизи поверхности, повысить сопротивление раскрытию трещин и сохранить сердцевину, способную поглощать энергию удара. Однако сердцевина не заменяет правильное проектирование контакта. Если трещина зарождается у неметаллического включения, прижога от шлифования, поверхностной вмятины или повреждения от загрязнённой смазки, вязкость сердцевины может не предотвратить контактную усталость качения.
Цементация также создаёт проблему, связанную с точностью размеров. Обогащённый углеродом слой, превращение при закалке и последующий отпуск могут приводить к изменениям диаметра, круглости и профиля дорожки качения. Деформации особенно важны для тонких и крупных колец, контактов с выпуклым профилем, а также компонентов, требующих точного контроля предварительного натяга или зазора. Припуски на обработку, конструкцию приспособлений, управление закалкой и окончательное шлифование необходимо планировать совместно. Конструкция с поверхностно упрочнённым слоем имеет механическую ценность только в том случае, если готовый подшипник сохраняет предусмотренную геометрию.
Принципы выбора при ударных и усталостных нагрузках
Выбор определяется путём передачи нагрузки, а не общим ранжированием типов сталей. Сталь с мартенситной или бейнитной сквозной закалкой часто подходит, когда геометрия контакта хорошо контролируется, ударные нагрузки ограничены, размеры сечения позволяют надёжно провести термическую обработку, а основным требованием является сопротивление повторяющимся напряжениям Герца. Такая сталь может обеспечить однородную несущую структуру и более простую концепцию материала. Однако это не делает её невосприимчивой к включениям, отказам смазки или загрязнению.
Поверхностное упрочнение становится привлекательным, когда кольцо подшипника или тело качения должны сочетать высокостойкий контактный слой с большей устойчивостью внутренних зон к удару, динамическим нагрузкам, изгибу или распространению разрушения. Подшипники автомобильных трансмиссий, крупные подшипники и узлы с кратковременными перегрузками могут выиграть от такого разделения функций при условии, что глубина слоя, переходная зона и свойства сердцевины соответствуют фактическому полю напряжений. Вязкая сердцевина не компенсирует недостаточно прочную дорожку качения, а твёрдый слой не гарантирует усталостную долговечность при неудовлетворительной чистоте или микроструктуре.
Геометрия определяет расположение концентрации напряжений. Кривизна дорожки качения, соответствие профилей, краевая нагрузка, контакт с бортом, перекос роликов, предварительный натяг и распределение нагрузки могут сделать границу слоя и сердцевины либо безопасно удалённой от критической зоны, либо серьёзным источником ослабления. Затем смазка и загрязнение изменяют процесс повреждения: исследование Министерства энергетики США 2024 года показало, что растворённая или свободная вода увеличивала микропиттинг и растрескивание вследствие контактной усталости качения, а также была связана с образованием бело-травящегося вещества на границах трещин.
Поэтому возможности материала следует отделять от расчётного ресурса. ISO 281:2007, BS ISO 281:2007, Schaeffler и JTEKT устанавливают основу для расчёта ресурса; скорректированный ресурс дополнительно учитывает смазку, загрязнение, надёжность и нагрузку, соответствующую пределу усталости. Правильной является та конструкция, у которой профиль напряжений, чистота, микроструктура, контроль деформаций и сопротивление разрушению соответствуют геометрии и условиям работы подшипника. Одна лишь номинальная твёрдость не может определить этот выбор.
Подшипниковые стали для аэрокосмической техники, коррозионностойкие стали и стали с модифицированной поверхностью
В документе ASTM STP 1327 аэрокосмические стали, коррозионностойкие стали и модификация поверхности рассматриваются наряду с центральными темами чистоты подшипниковой стали, производства стали, сквозной закалки, цементации, ресурса подшипников и контактной усталости при качении. Такое объединение полезно, поскольку эти материалы не являются просто более прочными версиями обычной подшипниковой стали. Каждый из них предназначен для определённого эксплуатационного ограничения, способного изменить механизм разрушения, технологический маршрут изготовления или расчёт ресурса.
Особенности подшипниковых сталей для аэрокосмической техники
Аэрокосмические подшипники могут работать при высокой скорости, недостаточной подаче смазки, значительных перепадах температуры, вибрации, в вакууме или при ограниченном доступе для технического обслуживания. Поэтому материал должен сохранять достаточную твёрдость и стабильность размеров, одновременно сопротивляясь контактной усталости при качении в условиях тщательно контролируемой геометрии контакта. Эти требования могут противоречить друг другу. Повышенная температурная стойкость может потребовать применения сплава и режима отпуска, снижающих твёрдость, обычно характерную для подшипниковых сталей при комнатной температуре; конструкции с пониженной плотностью или повышенной коррозионной стойкостью могут потребовать иных компромиссов в отношении модуля упругости, количества карбидов или термической обработки.
Обычная высокоуглеродистая хромистая подшипниковая сталь остаётся эталонным материалом. NTN называет высокоуглеродистую хромистую подшипниковую сталь стандартным материалом для тел качения и дорожек качения, тогда как мартенситные или бейнитные стали со сквозной закалкой образуют одно из основных семейств подшипниковых сталей, выделенных в обзоре 2011 года Steels for bearings. Цементуемые стали образуют другое основное семейство: твёрдый поверхностный слой воспринимает контактную нагрузку, а более вязкая и мягкая сердцевина обеспечивает его опору. Выбор нельзя осуществлять только на основании номинальной твёрдости.
Для аэрокосмических марок стали имеет значение то, как вся микроструктура ведёт себя по глубине напряжённого слоя. В 1987 году NASA сообщило, что твёрдость подшипниковой стали, содержание остаточного аустенита, размер зёрен, а также размер, количество и площадь карбидов — все эти параметры влияют на усталостный ресурс тел качения. Остаточный аустенит может превращаться под действием эксплуатационных напряжений, изменяя размеры и остаточные напряжения. Крупные карбиды, карбиды с плохим распределением или связанные с вредными неметаллическими включениями могут служить концентраторами напряжений. Мелкое зерно и надлежащий контроль карбидов полезны, однако ни один из этих факторов не гарантирует защиты от усталости.
Процесс выплавки стали может иметь большее значение, чем небольшое изменение номинального химического состава сплава. Вакуумная обработка, включая двукратную вакуумную плавку в тех случаях, когда она предусмотрена, уменьшает количество опасных неметаллических включений и может повысить усталостные характеристики. В 2014 году в справочнике ASM Handbook было указано, что чистота стали и отсутствие вредных неметаллических включений после формирования подходящей микроструктуры являются единственным наиболее важным фактором обеспечения высокого ресурса при контактной усталости качения. Это особенно важно для аэрокосмических применений, где небольшое включение может определить ресурс детали, во всех остальных отношениях тщательно подвергнутой термической обработке.
Расчётный ресурс по-прежнему имеет определённое статистическое значение. ISO 281:2007 устанавливает методы определения динамических грузоподъёмностей и базового номинального ресурса подшипников качения, изготовленных из высококачественной закалённой подшипниковой стали; его базовый номинальный ресурс соответствует надёжности 90 %. BS ISO 281:2007 является британской редакцией этого стандарта. В 2024 году Schaeffler определяет L10 как число оборотов, которое достигают или превышают 90 % внешне одинаковых подшипников до появления первых признаков усталости материала. JTEKT использует ту же основу в 90 % для подшипников, изготовленных из установленных подшипниковых сталей или эквивалентных материалов. Возможности аэрокосмического материала не превращают L10 в гарантированный интервал эксплуатации. Скорректированный ресурс должен учитывать смазку, загрязнение, надёжность и нагрузку, соответствующую пределу выносливости, а также нагрузку, скорость и контактное напряжение.
Коррозионностойкие подшипниковые стали
Коррозионностойкая подшипниковая сталь предназначена для работы в условиях воздействия воды, конденсата, технологических жидкостей и агрессивных атмосфер, однако коррозионная стойкость обычно требует использовать часть состава, которая могла бы быть направлена на достижение высокой твёрдости и сопротивления усталости. Хромистая нержавеющая подшипниковая сталь, такая как AISI 440C, обозначаемая как X105CrMo17 согласно EN 10088-3, может быть закалена до структуры, пригодной для подшипников, однако её характеристики зависят от качества плавки, контроля карбидов, термической обработки, состояния поверхности и фактической коррозионной среды. Термин «нержавеющая» означает устойчивость к воздействию определённой среды, а не полную невосприимчивость к коррозии при любых условиях работы подшипника.
Те же системные переменные продолжают играть роль. Хлориды могут вызывать локальные коррозионные язвы, а язва является сильным поверхностным концентратором напряжений в контакте качения. Вода в смазке создаёт ещё один механизм повреждения. Исследование 2024 года, проиндексированное Управлением научно-технической информации Министерства энергетики США, показало, что растворённая или свободная вода усиливала образование микропиттинга и растрескивание вследствие контактной усталости при качении, а также была связана с возникновением белого травящегося вещества на границах трещин. Коррозионностойкий сплав не может компенсировать загрязнённую смазку, недостаточную герметизацию, неудовлетворительное состояние поверхности или чрезмерное контактное напряжение.
Вакуум и повышенная температура создают взаимосвязанные компромиссы. В вакууме выбор смазки и выделение летучих компонентов могут определять работу системы сильнее, чем обозначение стали. При повышенной температуре центральными проблемами становятся стабильность после отпуска, изменение размеров, превращение остаточного аустенита и деградация смазки. Марка стали, обладающая достаточной твёрдостью при комнатной температуре, может утратить полезную усталостную стойкость после длительного воздействия, если её микроструктура изменится. И наоборот, сплав, выбранный за стабильность при температуре, может потребовать иных контактных нагрузок или другой модели расчёта ресурса. Поэтому при выборе материала необходимо указывать диапазон температур, атмосферу, смазку, контактное давление и допуск на размеры, а не просто называть нержавеющую или аэрокосмическую сталь.
Модификация поверхности и изменение механизмов разрушения
Модификация поверхности изменяет состояние приповерхностного слоя: твёрдость, остаточные напряжения, трение, шероховатость, износостойкость или коррозионные характеристики. Цементация изменяет профиль твёрдости, формируя под упрочнённым слоем вязкую сердцевину. Азотирование создаёт упрочнённый слой, обогащённый азотом. Другие виды обработки могут изменять химический состав поверхности или создавать нанесённый слой, однако их воздействие необходимо описывать с указанием измеренных толщины, адгезии, шероховатости, остаточных напряжений и совместимости со смазкой.
Такие обработки могут перенести критическую зону разрушения. Более твёрдая поверхность способна уменьшить пластическую деформацию и некоторые виды износа, однако хрупкий соединительный слой, прижог при шлифовании, плохое состояние границы раздела или растягивающие остаточные напряжения могут инициировать растрескивание. Модифицированная поверхность также может изменять тяговые характеристики и проскальзывание, влияя на тепловыделение или склонность к микропиттингу. Если слой изнашивается полностью, открывшаяся подложка может иметь твёрдость и коррозионные характеристики, отличающиеся от свойств обработанной поверхности.
Следовательно, обработка поверхности не является автоматической заменой чистой стали или правильной термической обработки. Включение под обработанной зоной остаётся включением; деформированная дорожка качения по-прежнему создаёт неправильную геометрию контакта; а загрязнённая водой смазка всё так же может способствовать микропиттингу и контактной усталости при качении. Базовый номинальный ресурс по ISO 281:2007 не следует интерпретировать как универсальную надбавку за применение покрытия или обработки. Обоснованное утверждение должно быть более узким: определённый процесс обработки поверхности может улучшить характеристики применительно к конкретному механизму повреждения при подтверждённых нагрузках, условиях смазки, температуре и загрязнении, одновременно создавая или выявляя другой механизм разрушения.
Как диагностировать разрушение подшипника вследствие усталости
Расследование отказа подшипника следует начинать до его очистки, проворачивания или разборки. Сохраните узел в первоначальном состоянии, сфотографируйте его положение и обозначьте направление нагрузки, направление вращения, а также расположение внутреннего кольца, наружного кольца, тел качения, сепаратора, уплотнений и смазочного материала. Смещённый подшипник может утратить сведения, позволяющие отличить эксплуатационное событие от трещины, возникшей вследствие дефекта материала.

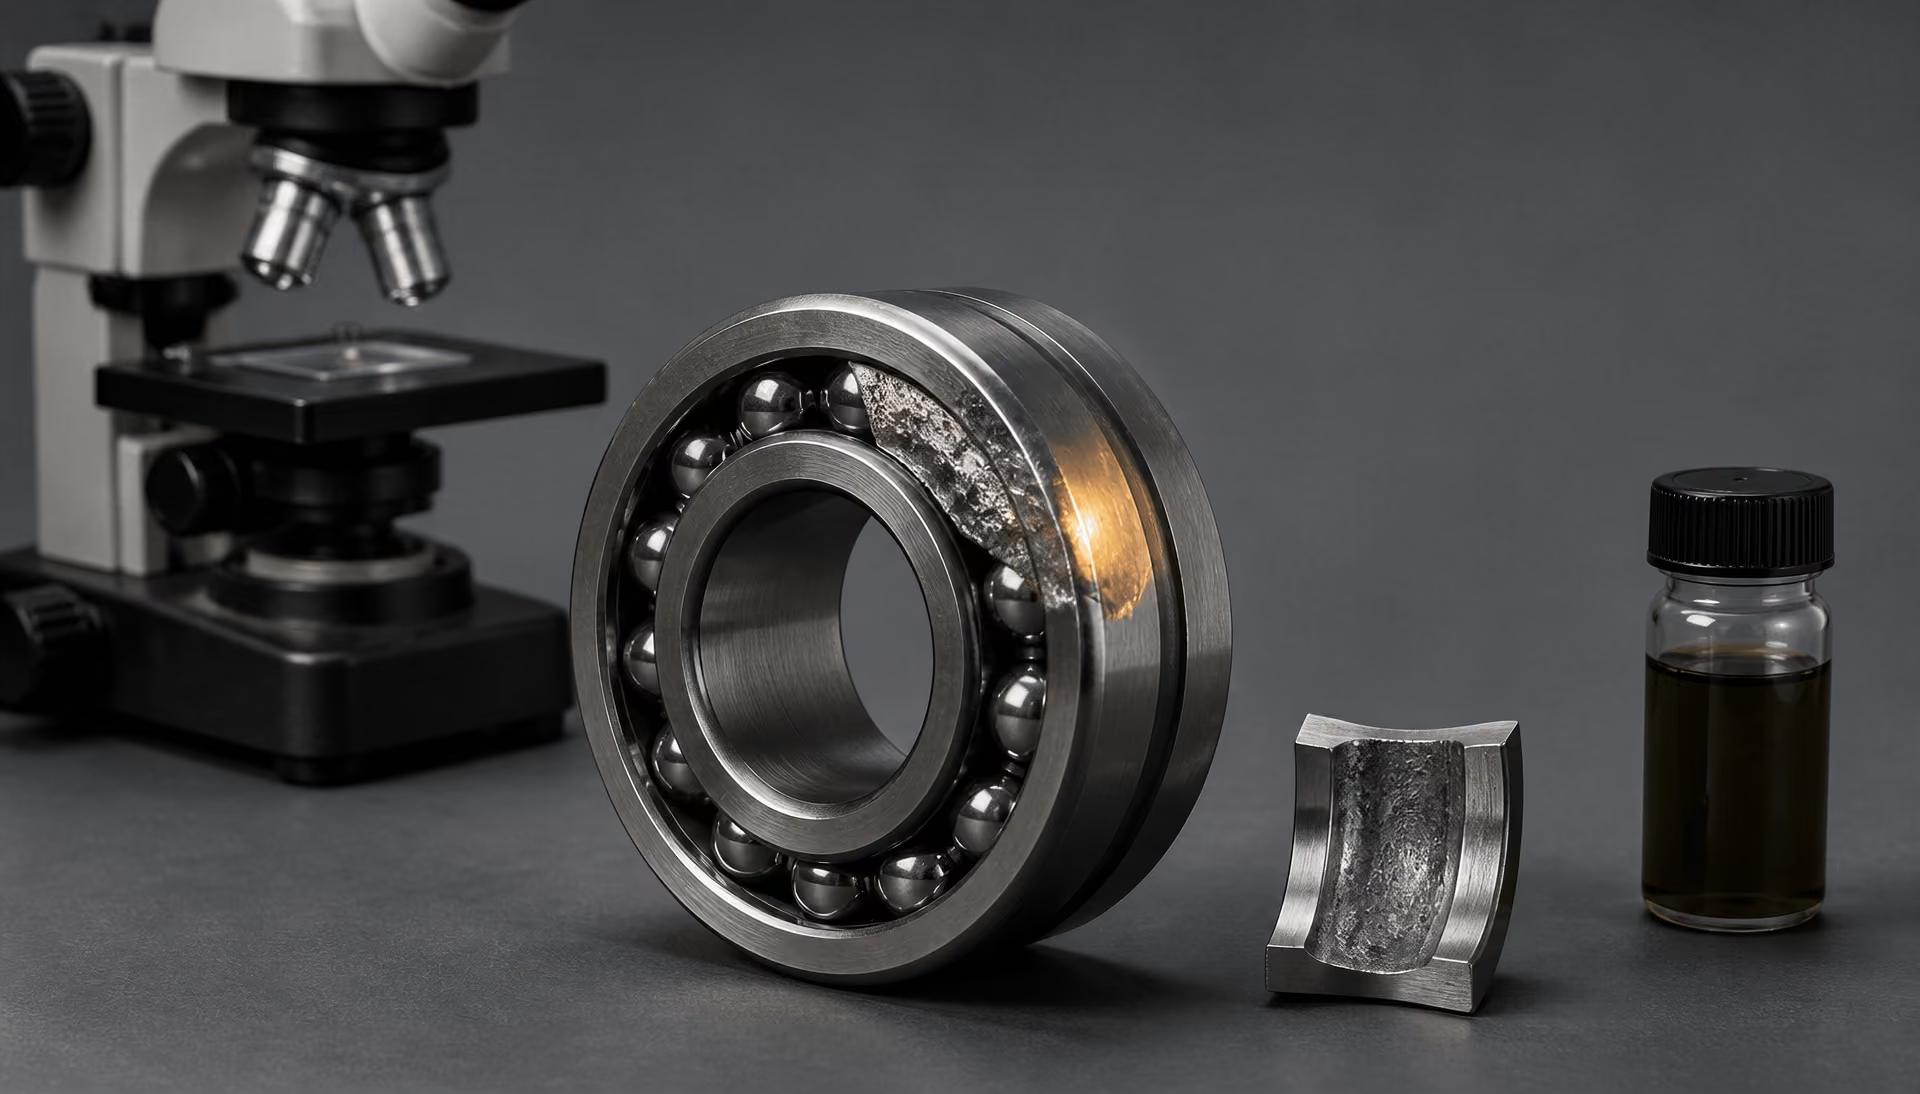
| Область исследования | Доказательства для сбора | Что это помогает различить |
|---|---|---|
| Карта повреждений | Выкрашивания, микровыкрашивания, вмятины, размазывание, трещины и положение нагруженной зоны | Повреждения, зародившиеся на поверхности, подповерхностную усталость, загрязнение или несоосность |
| Смазка и загрязнение | Вода, количество частиц, вязкость, окисление, продукты износа металла, уплотнения | Отказ смазки, повреждение частицами или повреждение, связанное с водой |
| Геометрия и монтаж | Зазор, предварительный натяг, посадки, биение, заплечики, соосность | Кромочное нагружение, концентрацию нагрузки, повреждение при монтаже или деформацию |
| Металлография | Матрица, включения, карбиды, остаточный аустенит, глубина упрочнённого слоя | Зарождение трещин по причине материала или отклонения термической обработки |
Первый вопрос заключается не в том, «была ли сталь достаточно твёрдой?», а в том, «где началось повреждение, как оно распространялось и какие напряжения там действовали?». Контактная усталость качения является результатом воздействия всей системы. Геометрия контакта, распределение нагрузки, смазка, загрязнение, соосность, качество поверхности, термическая обработка, неметаллические включения и история изготовления могут приводить к появлению сходных следов.
ISO 281:2007 и принятый в Великобритании стандарт BS ISO 281:2007 определяют расчётные динамические грузоподъёмности и базовый номинальный ресурс подшипников качения, изготовленных из высококачественной закалённой подшипниковой стали. Базовый номинальный ресурс соответствует надёжности 90 %, то есть L10. Аналогичным образом, в описании Schaeffler за 2024 год L10 определяется как число оборотов, которое достигают или превышают 90 % внешне идентичных подшипников до появления первых признаков усталости материала. Это статистическое определение не означает, что каждый подшипник выйдет из строя при одном и том же расчётном пробеге, и не устанавливает причину отказа конкретного подшипника.
Визуальные данные и результаты измерений
До удаления отложений зафиксируйте характер повреждения при небольшом увеличении. Нанесите на чертёж или координатную систему участки выкрашивания, микропиттинга, размазывания материала, задиров, изменения цвета, вмятин, трещин, отслаивания, повреждений сепаратора и следов ложного бринеллирования. Отметьте, расположено ли повреждение в центре нагруженной зоны, сосредоточено ли у одного заплечика, повторяется ли с интервалом между телами качения, ограничено ли одним осевым краем или распределено по всей дорожке качения. Характер повреждений часто говорит больше, чем самая крупная каверна.
Измерьте диаметр дорожки качения, круглость, волнистость, геометрию заплечиков, разброс диаметров роликов, размеры бортов, радиальный и осевой внутренние зазоры, а также предварительный натяг, если он предусмотрен. Сопоставьте результаты с чертежом и допусками изготовителя подшипника. Проверьте посадки на валу и в корпусе, опорные заплечики, биение, перпендикулярность и наличие признаков фреттинг-коррозии. Износ или повреждение дорожки качения только с одного края может указывать на несоосность или деформацию при монтаже, а не на недостаточную прочность стали.
Осмотрите поверхность при косом освещении и калиброванном увеличении. Острые, примерно круглые вмятины с приподнятыми краями указывают на прохождение твёрдых частиц через зону контакта. Вмятина может стать локальным концентратором напряжений и позднее привести к образованию усталостной зоны выкрашивания, из-за чего повреждение частицами будет напоминать отказ, инициированный включением. Повторяющиеся вмятины с регулярными интервалами, соответствующими расстоянию между телами качения, подтверждают загрязнение, однако одна крупная вмятина может возникнуть вследствие повреждения при сборке или удара по неподвижному подшипнику.
Отберите смазочный материал из подшипника, корпуса, фильтра, сливного отверстия и магнитной пробки. Зафиксируйте класс вязкости, пакет присадок, интервал замены, количество, рабочую температуру и практику пополнения смазки. Если образцы сохранились, проведите анализ количества частиц, содержания воды, окисления, изменения вязкости и продуктов износа. Запишите частоту вращения, спектр нагрузок, ударные события, рабочий цикл, температуру, дату монтажа, наработку, а также сведения о перегрузках или заклинивании. Загрязнению водой следует уделить особое внимание: экспериментальные исследования, о которых в 2024 году сообщало U.S. Department of Energy, связали наличие растворённой или свободной воды с усилением микропиттинга и трещинообразования вследствие контактной усталости качения, включая образование белого травящегося вещества на границах трещин.
Осмотрите уплотнения, сапуны, защитные шайбы, каналы выхода смазки и стыки корпуса. Проникновение грязи, конденсация и мойка могут иметь большее значение, чем номинальная спецификация смазочного материала. Слишком тонкая для данного контакта смазочная плёнка вследствие низкой вязкости, высокой температуры, недостаточной подачи или чрезмерной скорости повышает взаимодействие неровностей и способствует образованию трещин, инициированных поверхностью. Повреждённая поверхность затем может скрыть первоначальную проблему со смазкой.
Металлографическое и фрактографическое исследование
После документирования вырежьте участок через предполагаемое начало трещины и через неповреждённую сравнительную область. Не удаляйте место зарождения трещины шлифованием во время очистки. Сначала примените щадящий способ очистки растворителем, сохраните отделившиеся частицы для анализа и составьте план вырезки, обеспечивающий сохранность поверхности и траектории трещины в поверхностном и подповерхностном слоях.
Исследуйте полированные и протравленные поперечные шлифы методом оптической микроскопии и, при необходимости, с помощью сканирующей электронной микроскопии с энергодисперсионной спектроскопией. Определите, изготовлен ли подшипник из мартенситной или бейнитной стали с объёмной закалкой либо из цементуемой стали с более твёрдым поверхностным слоем и более мягкой сердцевиной. Термин «высокоуглеродистая хромистая подшипниковая сталь» используется NTN для обозначения стандартного материала тел качения и дорожек качения; распространённые спецификации включают SAE 52100 и её национальные эквиваленты, однако оценка должна основываться прежде всего на фактическом сертификате плавки и обозначении материала на чертеже.
Измерьте глубину упрочнённого слоя, градиент твёрдости, твёрдость сердцевины, содержание остаточного аустенита, размер бывшего аустенитного зерна, размер и распределение карбидов, обезуглероживание и ликвацию. В 1987 году NASA сообщило, что твёрдость, остаточный аустенит, размер зерна, а также размер, количество и площадь карбидов влияют на усталостный ресурс тел качения. Эти параметры являются доказательствами, но сами по себе не представляют собой диагностику по принципу «годен/не годен». Измерение твёрдости по сечению может выявить неправильную термическую обработку, однако удовлетворительное значение твёрдости не доказывает ни чистоту стали, ни приемлемость условий эксплуатации подшипника.
Определите расположение неметаллических включений относительно места зарождения трещины. Используйте металлографию и, при необходимости, автоматизированный анализ включений или SEM-EDS для различения оксидов, сульфидов, силикатов, нитридов, карбидов и частиц, связанных с технологией обработки. В справочнике ASM Handbook (ASM International, 2014) чистота стали и отсутствие вредных неметаллических включений названы наиболее важным фактором после формирования надлежащей микроструктуры для достижения высокого ресурса при контактной усталости качения. Подповерхностная трещина, расходящаяся от крупного или угловатого включения и распространяющаяся в сторону дорожки качения, подтверждает механизм, связанный с происхождением дефекта в материале. Однако это не исключает контактную перегрузку или недостаточную смазку, повысившие локальное напряжение.
Фрактографическое исследование должно позволять различать плавное усталостное распространение, притёртые поверхности трещины, хрупкие фасетки, вязкое разрушение от перегрузки и адгезионный отрыв материала. Трещины, инициированные поверхностью, часто соединяются с участками микропиттинга, вмятинами или размазанным материалом. Подповерхностные трещины могут образовываться вокруг включений или скоплений карбидов. Белое травящееся вещество может возникать вдоль некоторых границ трещин, в том числе при отказах, связанных с водой, однако само по себе его наличие не устанавливает воду в качестве инициирующей причины.
Разграничение дефектов материала и эксплуатационных причин
Разделите наблюдения на три колонки: установленные факты, вероятные механизмы и непроверенные предположения. Например, «выкрашивание у края нагруженной зоны» является наблюдением; «несоосность» — механизмом; «это вызвано деформацией корпуса» — предположением, пока результаты проверки биения, посадок и записей о сборке его не подтвердят.
Доказательства, указывающие на материал, становятся убедительнее, когда несколько результатов согласуются между собой: включение в месте зарождения трещины, аномальное содержание включений, ликвация, карбидные сетки, неправильная глубина упрочнённого слоя или состояние после термической обработки, не соответствующее спецификации. Важна история технологического процесса. В обзоре Steels for Bearings (2011) мартенситные или бейнитные стали с объёмной закалкой отделяются от цементуемых марок и подчёркивается значение инициирования усталости включениями. NASA также сообщало, что такие технологические процессы, как двойная вакуумная плавка, могут влиять на усталостный ресурс сильнее, чем один лишь химический состав.
Доказательства, указывающие на эксплуатационные причины, становятся убедительнее, когда характер повреждения соответствует данным об эксплуатации: поля вмятин с частицами соответствующего загрязнения, краевая нагрузка при измеренной несоосности, недостаток смазки с размазанными или перегретыми поверхностями либо воздействие воды с микропиттингом и сетками трещин. Одновременно могут действовать несколько причин. Даже чистая сталь может разрушиться под чрезмерным контактным напряжением, а подшипник без включений может быть повреждён загрязнением до развития классической усталости.
Наконец, сопоставьте наблюдаемое разрушение с расчётным ресурсом, но не рассматривайте расчёт как судебно-экспертный вывод. JTEKT указывает, что базовая динамическая грузоподъёмность характеризует способность сопротивляться усталости качения, а L10 соответствует надёжности 90 % для подшипников, изготовленных из заданных подшипниковых сталей или эквивалентных материалов. Скорректированный ресурс учитывает такие факторы, как смазка, загрязнение, надёжность и нагрузка, соответствующая пределу усталости. Одна фотография, одно значение твёрдости или расчёт L10 не могут установить коренную причину. Вывод должен основываться на карте повреждений, истории эксплуатации, результатах проверки размеров, микроструктуре по исследованным шлифам, морфологии трещины и доказательствах того, что конкурирующие объяснения были проверены.
Основанный на Стандартах Подход к Сравнению Подшипниковых Сталей
Что можно и чего нельзя сравнивать по ISO 281
ISO 281:2007 устанавливает Расчётную Методологию для определения Динамической Грузоподъёмности Подшипников Качения и базового Расчётного Ресурса. Базовый Расчётный Ресурс — это число оборотов, которое, как ожидается, достигнут или превысят 90 % внешне идентичных Подшипников до появления первых признаков усталости Материала. BS ISO 281:2007 представляет собой британское принятие того же Стандарта. Это статистическое определение, а не гарантия того, что каждый Подшипник достигнет указанного числа оборотов.
Расчёт начинается с учёта Геометрии Подшипника, Нагрузки, Частоты Вращения и применимой базовой Динамической Грузоподъёмности. Поэтому он полезен при сравнении двух конструкций Подшипников в заданных условиях Эксплуатации. JTEKT описывает базовую Динамическую Грузоподъёмность как показатель способности выдерживать усталость при качении, тогда как Schaeffler определяет , используя ту же основу надёжности 90 %. Ни одно из этих описаний не означает, что Подшипник, изготовленный из более твёрдой Стали, автоматически имеет больший Расчётный Ресурс. Рейтинг зависит от системы Подшипника и допущений, лежащих в основе расчёта.
ISO 281:2007 также не является Стандартом Квалификации Материала. Он не сертифицирует цикл Термической Обработки, не устанавливает допустимое содержание Включений, не проверяет стабильность остаточного аустенита и не доказывает, что конкретный способ производства Стали обеспечит устойчивость к повреждениям в Эксплуатации. Его Расчёт Базового Ресурса относится к Подшипникам Качения, изготовленным из высококачественной закалённой Подшипниковой Стали, однако «высокое качество» должно подтверждаться контролем Материала и инспекцией, а не выводиться только из номинальной марки.
Скорректированный Расчётный Ресурс ещё яснее показывает это различие. В зависимости от метода расчёта и реализации, принятой изготовителем, поправочные коэффициенты учитывают Смазку, Загрязнение, Надёжность и Нагрузку на Пределе Усталости. Эти коэффициенты отражают условия Эксплуатации, которые базовое значение не представляет в полной мере. Важны также Геометрия Контакта и распределение Нагрузки: краевая нагрузка, Несоосность и неравномерное распределение нагрузки между телами качения могут повышать локальное Напряжение даже при неизменной каталожной Грузоподъёмности. Толщина плёнки Смазки, Вязкость, Химический Состав Присадок, частицы износа и вода определяют, действует ли рассчитанное Подповерхностное Напряжение в относительно чистом контакте или на поверхности, повреждённой микропиттингом.
Уравнение Расчётного Ресурса по Стандарту не может различить две плавки номинально одинаковой Стали, если различия в их состоянии не включены во входные данные или подтверждающие квалификационные материалы. Это ограничение имеет решающее значение. ISO 281 сравнивает Расчётную Несущую Способность Подшипника в рамках заданной Модели; он не ранжирует все возможные состояния Стали в условиях Эксплуатации.
Спецификации Материалов и Подтверждение Эксплуатационных Характеристик
Спецификация Материала устанавливает, каким должен быть Стальной Материал. Она может определять Химический Состав, допустимые отклонения, требования к чистоте, Механические Свойства, Термическую Обработку или Методы Контроля. Однако она автоматически не устанавливает Ресурс при Контактной Усталости Качения в конкретной конструкции Подшипника.
Распространённые Материалы Подшипников наглядно показывают это различие. NTN указывает Высокоуглеродистую Хромистую Подшипниковую Сталь как стандартный Материал для тел качения и дорожек качения. Сквознозакаливаемая Марка, например AISI 52100, также обозначаемая как 100Cr6 в европейских системах EN и связанных с ISO, при обычной для Подшипников обработке относится к семейству сквознозакалённых Мартенситных Сталей. Другие Подшипниковые Стали являются бейнитными сквознозакаливаемыми Марками, тогда как цементуемые Стали образуют твёрдый поверхностный слой над более вязкой и мягкой сердцевиной. В Обзоре 2011 года Steels for bearings эти две основные группы рассматриваются раздельно, а Включения подчёркиваются как потенциальные инициаторы Трещин при Контактной Усталости Качения.
Эти Обозначения не описывают полную Микроструктуру. Твёрдость — лишь один из измеряемых Параметров. В Отчёте NASA, опубликованном в 1987 году, Твёрдость, Остаточный Аустенит, Размер Зерна, а также Размер, Количество и Площадь Карбидов были названы Факторами, влияющими на Усталостную Долговечность Тел Качения. Остаточный Аустенит может превращаться в процессе Эксплуатации, изменяя размеры и Остаточные Напряжения. Чрезмерные или неравномерно распределённые Карбиды могут создавать Концентрации Напряжений, тогда как неподходящее растворение Карбидов способно изменять количество Углерода, доступного Матрице. Размер Зерна, Отпуск Мартенсита и Морфология Бейнитной Структуры также влияют на локальную реакцию Материала под Контактом Качения.
Особое значение имеет Чистота Стали. В главе о Подшипниковых Сталях Руководства ASM Handbook, опубликованной в 2014 году, Чистота и отсутствие вредных Неметаллических Включений названы единственным наиболее важным Фактором после надлежащей Микроструктуры для достижения высокого Ресурса при Контактной Усталости Качения. Оксидное, Сульфидное или сложное Включение может действовать как Концентратор Напряжений на глубине, до которой доходит максимальное переменное Касательное Напряжение. Его Размер, Форма, Состав, Положение и окружающая Микроструктура влияют на вероятность зарождения Трещины. Таблица Химического Состава не может показать такое распределение.
Поэтому Технология Производства может иметь большее значение, чем небольшая корректировка Легирования. Вакуумная Плавка, Электрошлаковый Переплав, Двойная Вакуумная Плавка, Степень Ковочной Уковки, Сфероидизирующий Отжиг, Цементация, Закалка и Отпуск — все эти процессы влияют на популяцию Дефектов или Микроструктуру. NASA сообщало, что такие процессы, как Двойная Вакуумная Плавка, могли влиять на Усталостную Долговечность сильнее, чем один лишь Химический Состав. ASTM STP 1327 рассматривает эти вопросы в более широком Техническом Контексте, включающем чистоту, Производство Стали, Сквозную Закалку, Цементацию, Аэрокосмические Стали, Коррозионностойкие Стали, Модификацию Поверхности и Ресурс Подшипников.
Подтверждающие Эксплуатационные Данные должны соответствовать предполагаемому применению. В ходе лабораторного испытания на Контактную Усталость Качения с полированной Поверхностью можно изолированно оценивать качество Стали, тогда как реальный Подшипник испытывает переменную Нагрузку, Несоосность, деградацию Смазки, воздействие частиц загрязнений и повреждения при Монтаже. Экспериментальные Данные ценны, но прежде чем переносить их результаты на серийный Подшипник, необходимо указать Геометрию Образца, уровень Напряжений, Частоту, Смазку и Критерий Разрушения. Загрязнение водой служит наглядным предупреждением: экспериментальная работа, результаты которой были представлены через U.S. Department of Energy в 2024 году, показала, что растворённая или свободная вода увеличивала микропиттинг и образование Трещин при Контактной Усталости Качения и была связана с образованием белого травящегося вещества на границах Трещин. Этот результат нельзя свести к сравнению Твёрдости.
Практический Технический Контрольный Список
Контрольный перечень для сравнения подшипниковых сталей
- Марка и стандарт Зафиксируйте точное обозначение, применимый стандарт, форму поставки изделия, поставщика, плавку и партию.
- Технологический маршрут выплавки Документируйте плавку на воздухе, вакуумно-индукционную плавку, вакуумно-дуговой переплав, электрошлаковый переплав или двойную вакуумную обработку.
- Чистота Запросите оценки включений, метод испытания, тип, размер и распределение включений.
- Термическая обработка Зафиксируйте аустенитизацию, закалку, отпуск, содержание остаточного аустенита, размер зерна и состояние карбидов.
- Готовая контактная поверхность Проверьте шероховатость, волнистость, повреждения от шлифования, округлость, остаточные напряжения и геометрию кромок.
- Условия эксплуатации Сопоставьте нагрузку, скорость, температуру, толщину смазочной плёнки, наличие воды, частицы, зазор, предварительный натяг и соосность.
Обоснованное сравнение должно фиксировать точное Обозначение Марки и применимый Стандарт на Материал, а не ограничиваться формулировками «Подшипниковая Сталь» или «Хромистая Сталь». Следует указать, идёт ли речь о AISI 52100, 100Cr6, заданной цементуемой Марке или другом Обозначении, а также определить Вид Изделия и прослеживаемость Плавки или Партии по документации Поставщика.
Необходимо зафиксировать способ Производства Стали: обычную Плавку в Воздушной Среде, Вакуумно-индукционную Плавку, Электрошлаковый Переплав, Вакуумно-дуговой Переплав или Двойную Вакуумную Обработку. Следует запросить данные о Рейтинге Включений и Методе Контроля, включая наиболее крупные выявленные Включения, их Тип и Распределение. Заявления о Чистоте без указания Метода Испытаний трудно сопоставлять.
Запись о Термической Обработке должна включать Температуру и Время Аустенитизации, Среду Закалки, Режим Отпуска, условия Бейнитного Превращения, если они применимы, а также измеренную Твёрдость по сечению. Следует добавить Содержание Остаточного Аустенита и Метод его измерения, Размер Зерна, описание Мартенситной или Бейнитной Структуры, а также Размер, Количество, Объёмную Долю и Распределение Карбидов. Для цементованных Компонентов необходимо фиксировать Глубину Цементованного или Карбонитрированного Слоя, Эффективную Глубину Слоя, Профиль Содержания Углерода на Поверхности, Твёрдость Сердцевины и Профиль Переходной Зоны.
Затем следует исследовать изготовленный Контакт. Шероховатость Поверхности, Волнистость, Прижоги от Шлифования, Остаточные Напряжения, Круглость, Форма Дорожки Качения и Геометрия Кромок могут изменять локальные Трение и Напряжения. В Эксплуатационной Документации должны быть указаны Спектр Нагрузок, Частота Вращения, Температура, Режим Смазывания, Вязкость, Старение Смазки, Химический Состав Присадок, Содержание Воды и Твёрдые Загрязнения. Необходимо также указать Фильтрацию и меры контроля Чистоты, а не считать достаточным описание только типа Смазки.
Наконец, следует проверить Распределение Нагрузки и условия Применения: Радиальные и Осевые Нагрузки, Преднатяг или Зазор, Несоосность, Посадки Вала и Корпуса, Метод Монтажа, Вибрацию и кратковременные Перегрузки. Необходимо сопоставить заявленный Расчёт по ISO 281:2007 с допущениями Скорректированного Ресурса, а также с результатами испытаний конкретного Подшипника или данными его Эксплуатации.
Расчётные Стандарты, Стандарты на Материалы, Руководства и Экспериментальные Исследования отвечают на разные вопросы. ISO 281 предоставляет Методологию Расчёта Ресурса; Стандарты на Материалы определяют или контролируют состояние Стали; Руководства систематизируют установленные закономерности Металлургии и Механизмы Разрушения; эксперименты проверяют конкретные Материалы и Эксплуатационные Факторы. Ни один из этих источников не заменяет остальные. Надёжная оценка Ресурса Подшипника требует связать Расчёты на основе Стандартов с подтверждёнными характеристиками Металлургии и фактическими условиями Эксплуатации.
Источники
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html