




Waartegen lagerstaal bestand moet zijn
Rolcontact in plaats van eenvoudige glijslijtage
Een lagerloopbaan ondersteunt niet alleen een stationaire drukkracht. Een wentellichaam komt herhaaldelijk in en uit contact met de binnenring, de buitenring of beide, terwijl de contactzone bij elke omwenteling door het staal beweegt. De belasting wordt geconcentreerd over een klein, gekromd oppervlak, waardoor de lokale druk hoog is, zelfs wanneer de uitwendig aangelegde belasting van het lager bescheiden lijkt. Het contact is overwegend elastisch: de loopbaan en het wentellichaam vervormen onder belasting enigszins, vormen een Hertzisch contactoppervlak en nemen hun oorspronkelijke vorm weer aan wanneer het contact verder beweegt.
Deze herhaalde elastische belasting onderscheidt een rolcontacttoepassing van eenvoudige glijslijtage. Glijslijtage wordt voornamelijk bepaald door relatieve beweging aan een grensvlak, wrijving, adhesie, abrasie en het verwijderen van oppervlaktemateriaal. Een wentellager kan weinig macroscopische glijding ondervinden en toch bezwijken door vermoeiing onder het zichtbare oppervlak. Er treedt wel enige glijding op, vooral door spin, scheefstand, differentiële kromming of onvoldoende kinematica, maar die glijding wordt gesuperponeerd op herhaald geconcentreerd contact en vervangt dit niet.
De loopbaan en het wentellichaam verdelen de belasting bovendien ongelijkmatig. Lagergeometrie, interne speling, uitlijnfouten, vervorming van de ringen en de richting van de belasting bepalen welke wentellichamen de grootste krachten dragen. SKF plaatst de berekening van spanningen daarom naast de toestand van het materiaal en de smering bij de behandeling van contactgeometrie en belastingsverdeling. Een lager dat nominaal identiek is aan een ander lager kan zeer verschillende lokale spanningen ontwikkelen wanneer montage, doorbuiging van de as, vervorming van het huis of verontreiniging de belastingsverdeling verandert.
Schadetermen
- Slijtage
- Verwijdering of verplaatsing van materiaal door interactie aan het oppervlak.
- Plastische vervorming
- Permanente deuken, ribbels of afgeplatte zones die ontstaan wanneer de plaatselijke druk de vloeigrensweerstand overschrijdt.
- Micropitting
- Kleine putjes door oppervlaktemoeiing, geassocieerd met ruwheid, een ontoereikende smeermiddelfilm en spanning op oneffenheden.
- Vermoeiing door rollend contact
- Progressieve initiatie en groei van scheuren onder herhaalde rolbelasting, vaak gevolgd door afschilfering.
Verschillende schadebegrippen mogen daarom niet als synoniemen worden behandeld. Slijtage verwijdert of verplaatst materiaal door interactie aan het oppervlak. Plastische vervorming veroorzaakt deuken, richels of blijvend afgeplatte zones wanneer de contactdruk de lokale vloeigrens overschrijdt, vaak nadat verontreinigingsdeeltjes door het contact zijn gegaan. Micropitting bestaat uit zeer kleine vermoeiingsputjes aan het oppervlak, die samenhangen met ruwheid, een tekortschietende smeermiddelfilm en lokale asperiteitsspanningen. Rolcontactvermoeiing is het geleidelijk ontstaan en groeien van scheuren onder herhaalde rolspanningen; deze kan onder het oppervlak beginnen en later afschilfering van de loopbaan veroorzaken.
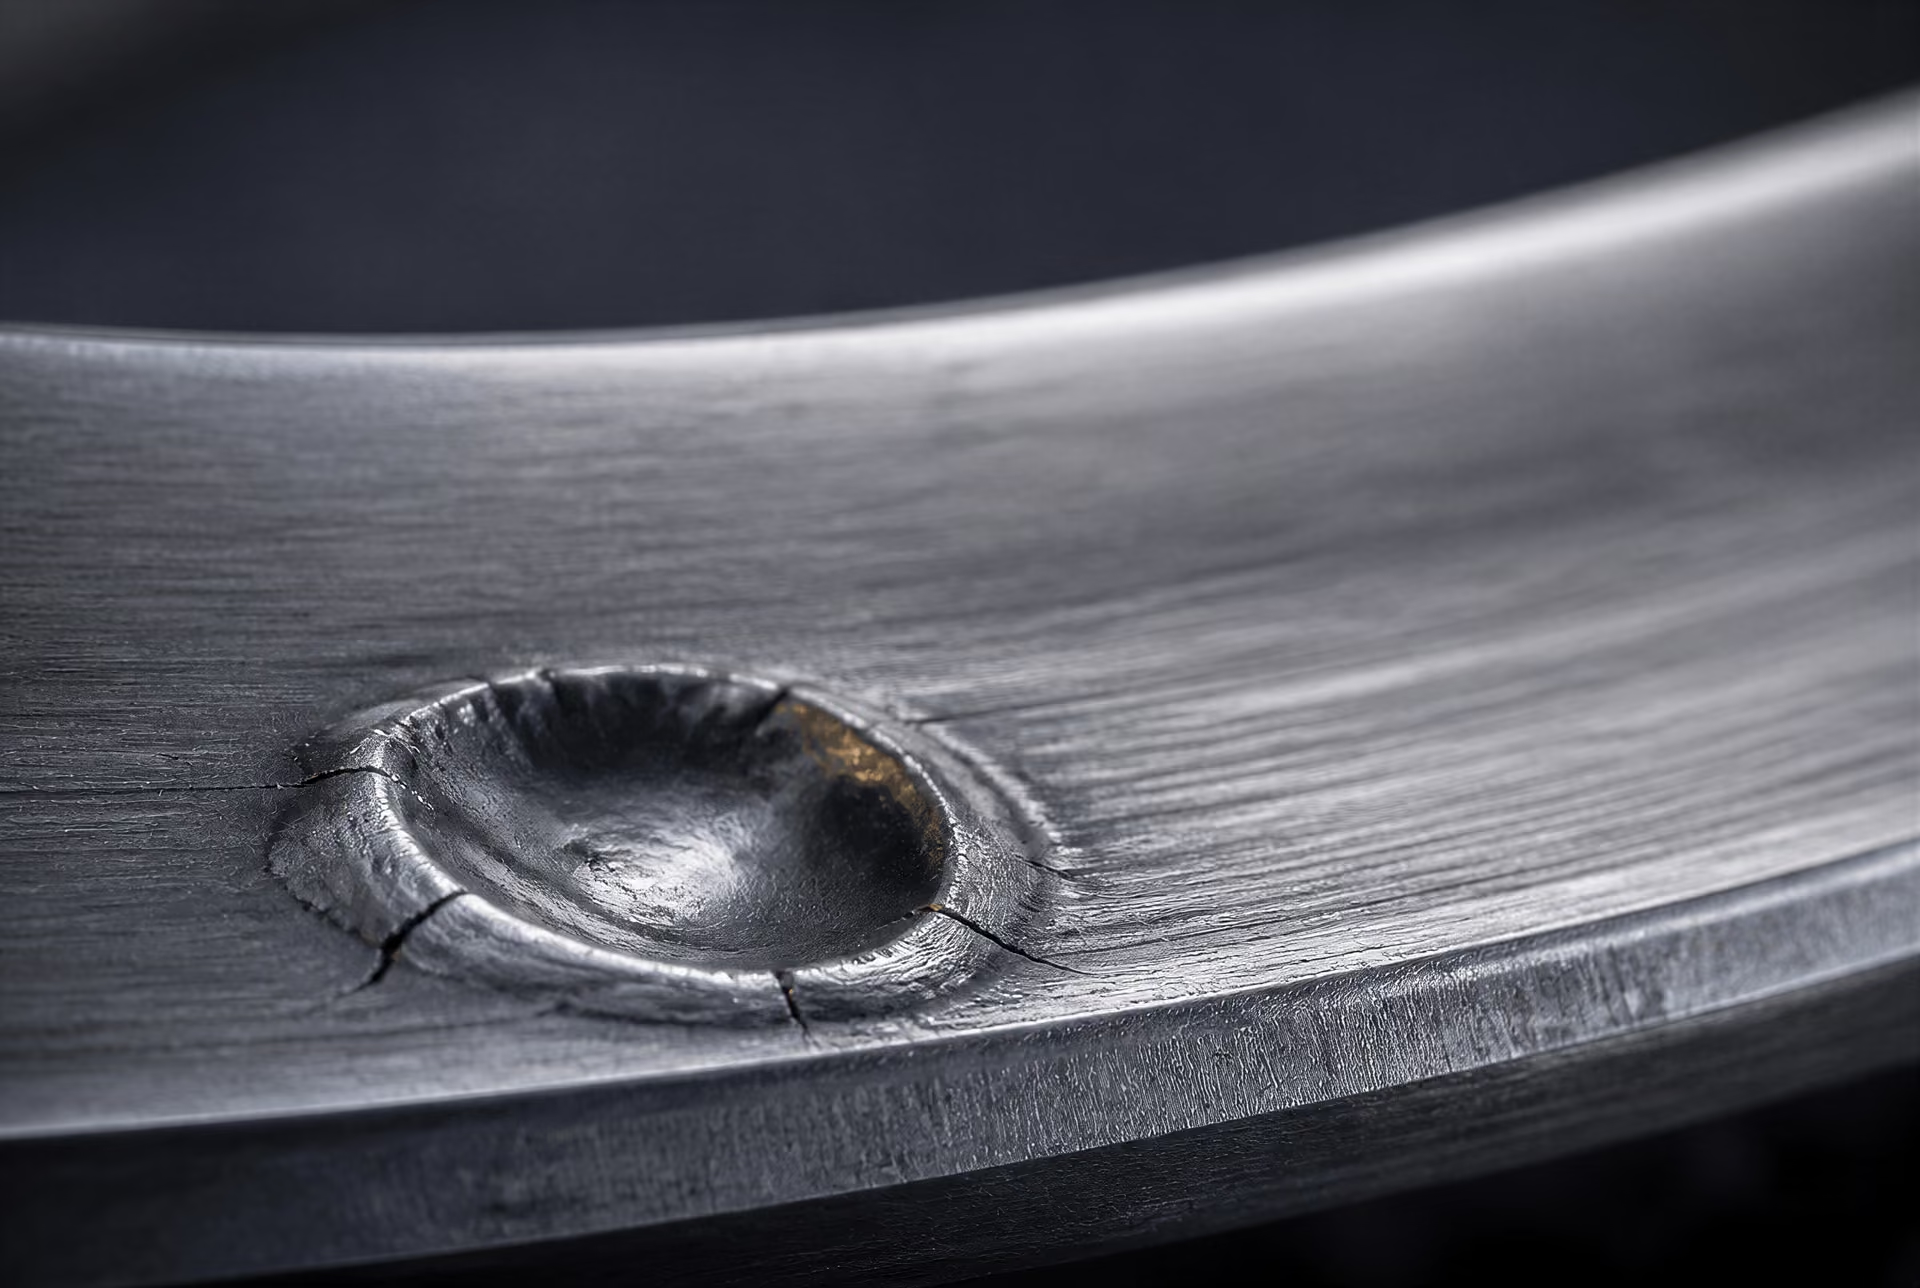
Een deuk door een hard deeltje is dus niet dezelfde gebeurtenis als een vermoeiingsafschilfering, ook al kan de deuk een spanningsconcentrator worden die deze afschilfering versnelt. Evenzo kan een loopbaan die er gepolijst uitziet nog steeds schade onder het oppervlak bevatten. Alleen op basis van het uiterlijk van het oppervlak kan niet worden vastgesteld hoeveel vermoeiingslevensduur resteert.
Hoogkoolstof-chroomlagerstaal is volgens NTN een standaardmateriaal voor wentellichamen en loopbanen. Een bekende aanduiding is AISI 52100, die in de Europese lagerstaalpraktijk doorgaans overeenkomt met 100Cr6. De aanduiding identificeert een chemische samenstelling en een productklasse; zij garandeert niet dat reinheid, verdeling van carbiden, warmtebehandeling, restspanningen of levensduur identiek zijn.
Spanningen onder het oppervlak en materiaalvermoeiing

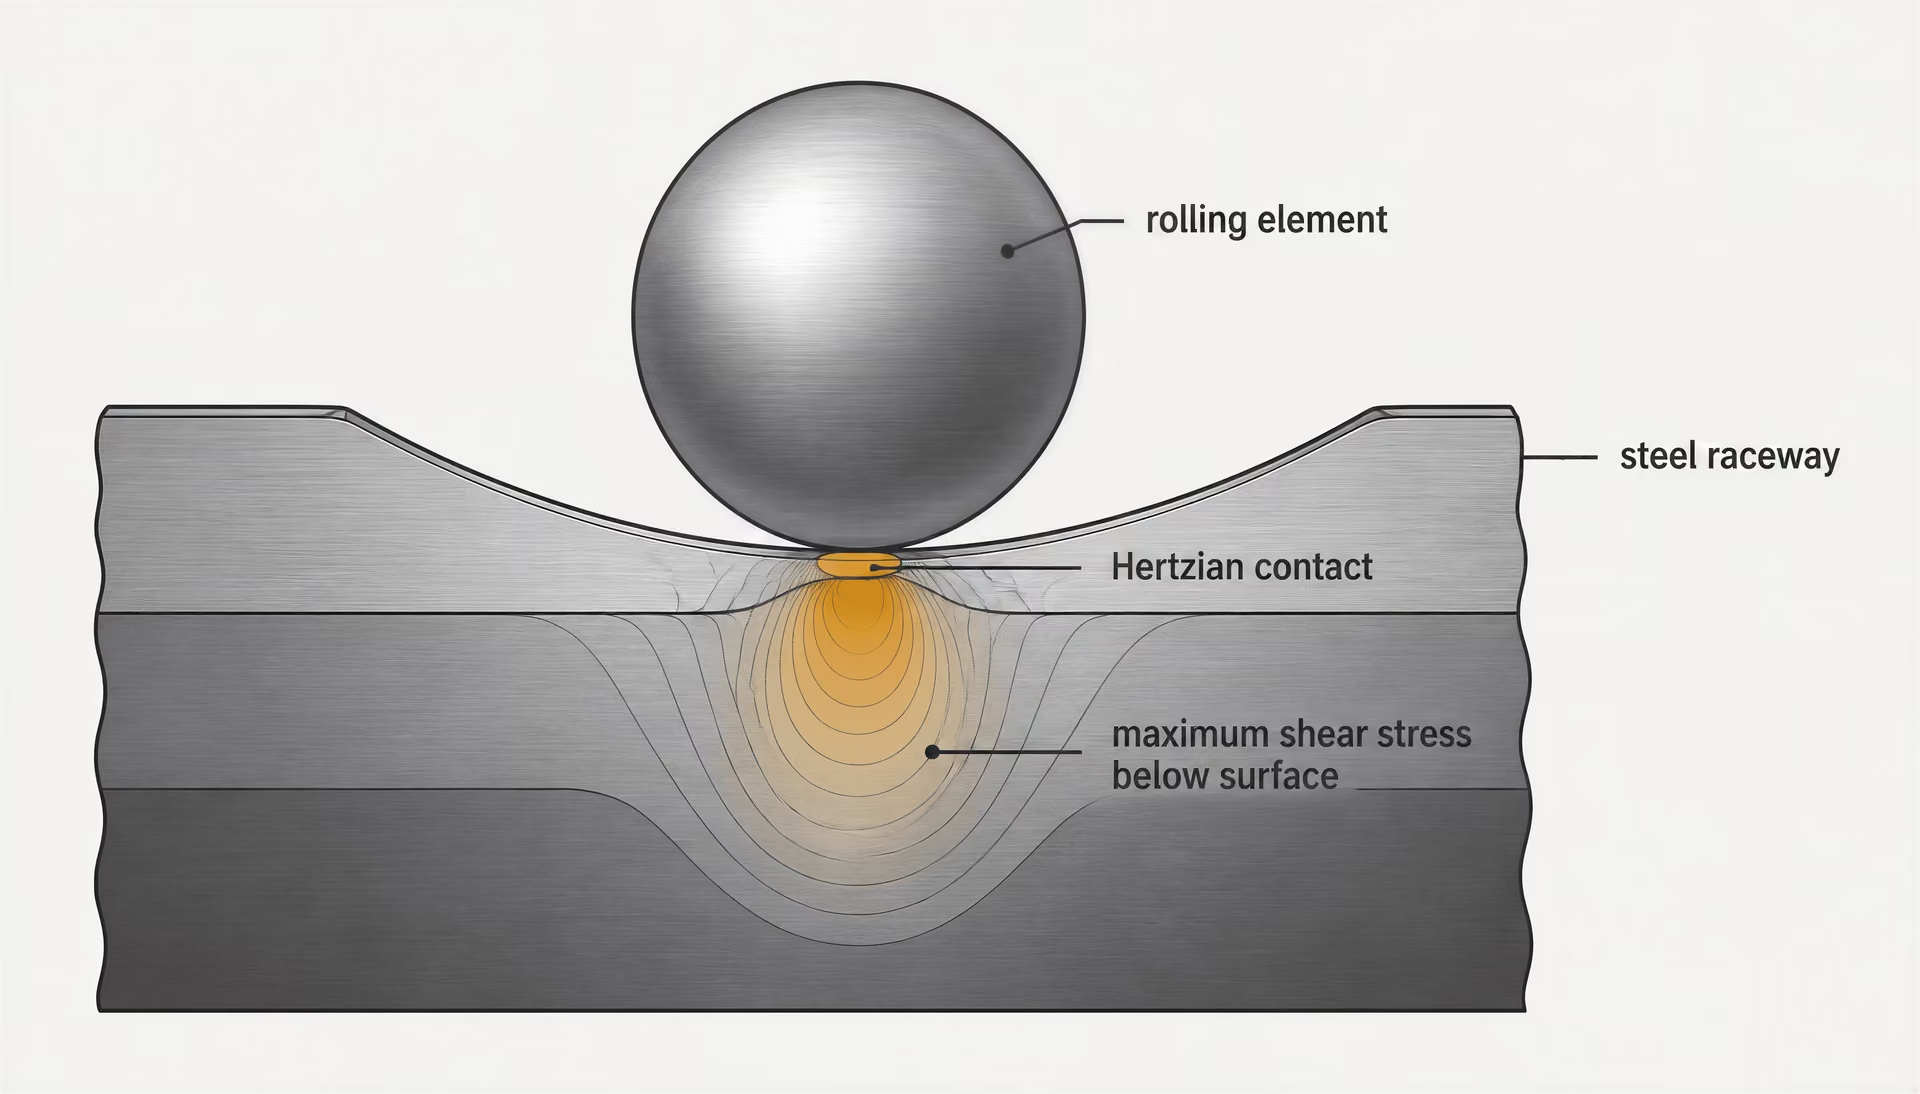
Wanneer een elastisch contact over de loopbaan beweegt, bevindt de maximale schuifspanning zich gewoonlijk onder het oppervlak en niet precies aan het oppervlak. Elk materiaalvolume ondergaat een opeenvolging van druk, afschuiving en spanningsomkering wanneer het wentellichaam nadert, passeert en zich weer verwijdert. Herhaling kan een scheur initiëren bij een niet-metallische insluiting, een cluster van carbiden, een porie, een oppervlaktedefect of een zone met een ongunstige microstructuur. De scheur kan in de richting van het oppervlak groeien totdat een fragment losbreekt, waardoor een schilfer of afschilfering ontstaat.
Hardheid alleen voorspelt de levensduur bij vermoeiing door rollend contact onvolledig. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Daarom is hardheid op zichzelf een slechte voorspeller. Een hogere hardheid kan de weerstand tegen plastische indrukking verbeteren en een hoge draaggetalwaarde ondersteunen, maar hardheid beschrijft niet de grootte en onderlinge afstand van insluitingen, de morfologie van carbiden, achtergebleven austeniet, de korrelgrootte van het voorafgaande austeniet, restspanningen of de taaiheid die beschikbaar is om scheurgroei tegen te gaan. NASA rapporteerde in 1987 dat de hardheid van lagerstaal, het gehalte aan achtergebleven austeniet, de korrelgrootte en de grootte, het aantal en het oppervlak van carbiden allemaal invloed hebben op de vermoeiingslevensduur van wentellichamen. De bevindingen wijzen er ook op dat het productieproces, waaronder smelten onder dubbel vacuüm, een sterkere invloed op de levensduur kan hebben dan uitsluitend de chemische samenstelling.
| Staalarchitectuur | Hardheidsprofiel | Toestand van de kern | Typisch ontwerpdoel |
|---|---|---|---|
| Doorgehard martensitisch | Hard door de werkzame doorsnede heen | Overwegend geharde doorsnede | Hoge weerstand tegen herhaalde contactbelasting |
| Doorgehard bainitisch | Hard door de werkzame doorsnede heen | Bainitische werkstructuur | Hardheid, taaiheid en maatvastheid |
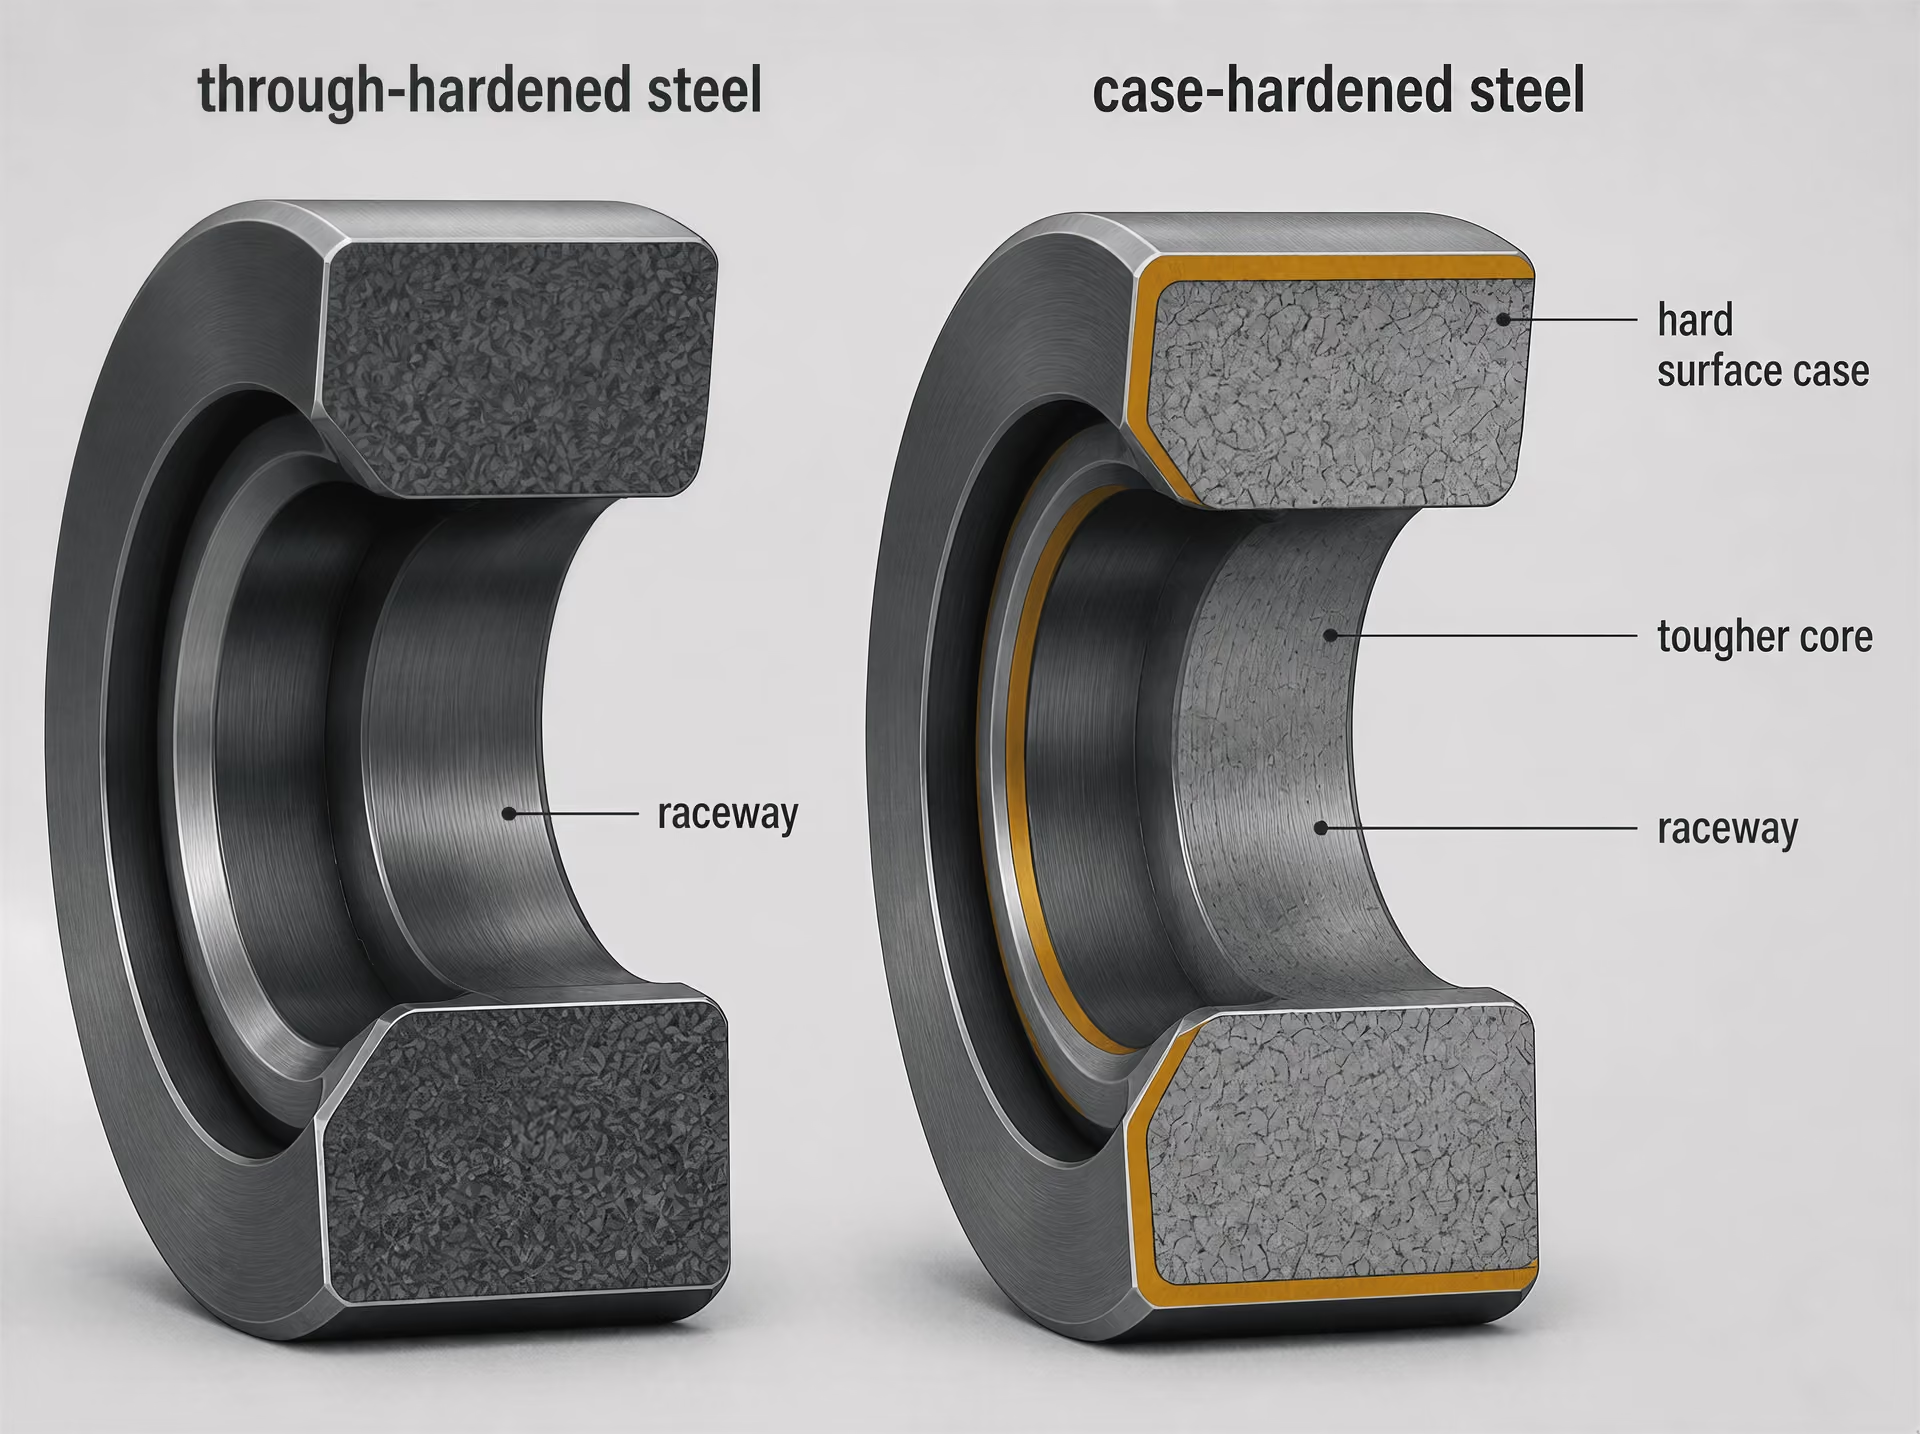
| Oppervlaktegehard | Harde oppervlaktelaag | Zachtere, taaiere kern | Weerstand tegen oppervlaktemoeiing met tolerantie voor schokbelasting |
De review Steels for bearings uit 2011 onderscheidt de belangrijkste materiaalfamilies in doorgeharde martensitische of bainitische staalsoorten en gecementeerde staalsoorten, die een harde oppervlaktelaag boven een zachtere kern hebben. Deze constructies verdelen spanningen op verschillende wijze. Doorgeharde staalsoorten bieden een hoge hardheid door de gehele werkzame doorsnede; gecementeerde staalsoorten kunnen een vermoeiingsbestendig oppervlak combineren met een taaiere kern die spanningen onder het oppervlak en schokken verdraagt. Geen van beide constructies neemt de noodzaak van voldoende reinheid en een geschikte warmtebehandeling weg.
De behandeling van lagerstaal in het ASM Handbook uit 2014 stelt dit rechtstreeks: nadat een geschikte microstructuur is bereikt, zijn staalreinheid en de afwezigheid van schadelijke niet-metallische insluitingen de belangrijkste afzonderlijke factor voor het verkrijgen van een hoge levensduur bij rolcontactvermoeiing. Een insluiting werkt als een lokale verschilzone in stijfheid en als een spanningsconcentrator. Het effect ervan hangt af van de grootte, vorm, locatie, oriëntatie en afstand tot het gebied met de hoogste spanning. Twee componenten die volgens dezelfde kwaliteitsklasse zijn vervaardigd, kunnen daarom verschillende vermoeiingslevensduren vertonen wanneer hun populaties van insluitingen verschillen.
ASTM STP 1327 plaatst deze kwestie in de bredere technische context van lagerlevensduur, rolcontactvermoeiing, staalproductie, doorharding, cementering, luchtvaartstaal, corrosiebestendige staalsoorten en oppervlakte modificatie. De materiaalkwaliteit is van belang. Zij vormt niet het volledige vermoeiingsmodel.
Waarom een lager een gekoppeld materiaal- en smeersysteem is
Smering verandert de spanningen die in het contact worden opgewekt. Een voldoende dikke elastohydrodynamische film scheidt de meeste tegenover elkaar liggende asperiteiten en verdeelt de belasting over een groter effectief contactgebied. Wanneer de film te dun wordt door een lage viscositeit, hoge temperatuur, onvoldoende toevoer, oppervlakteruwheid of een te hoge snelheid en belasting, voegen interacties tussen asperiteiten lokale wrijving en spanningen toe. SKF behandelt smering, verontreiniging, contactgeometrie, belastingsverdeling en spanningsconcentrators daarom als onderling verbonden onderdelen van de vermoeiingsbeoordeling en niet als afzonderlijke onderhoudsthema’s.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
Verontreiniging kan het systeem op twee manieren beschadigen. Een hard deeltje kan een loopbaan indrukken en zo een permanent geometrisch defect veroorzaken dat het contact herhaaldelijk onderbreekt. Water kan het gedrag van het smeermiddel veranderen, corrosie of waterstofgerelateerde effecten bevorderen en de omstandigheden voor scheurinitiatie wijzigen. Experimenteel onderzoek dat in 2024 via het Amerikaanse Department of Energy werd gerapporteerd, liet zien dat opgelost of vrij water micropitting en scheurvorming door rolcontactvermoeiing verhoogde en samenhing met wit etsbaar materiaal aan scheurgrensvlakken. Staal dat schoon is maar slecht wordt beheerst op het gebied van smering, werkt niet onder de omstandigheden die door zijn materiaalspecificatie worden verondersteld.
Berekeningen van de lagerlevensduur vereisen eveneens een nauwkeurige statistische definitie. ISO 281:2007 specificeert methoden voor dynamische draaggetallen en de basale rating life van wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal; BS ISO 281:2007 is de Britse overname daarvan. De basale rating life houdt verband met een betrouwbaarheid van 90%. Schaeffler definieert L10 als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen voor materiaalvermoeiing verschijnen. JTEKT beschrijft het basale dynamische draaggetal eveneens als de capaciteit tegen rolvermoeiing en L10 als de levensduur bij 90% betrouwbaarheid voor lagers die zijn vervaardigd uit gespecificeerde lagerstaalsoorten of gelijkwaardige materialen.
Dit getal is geen belofte dat elk lager tot hetzelfde aantal omwentelingen zal functioneren en beschrijft evenmin elke mogelijke bezwijkingswijze. Berekeningen van de aangepaste levensduur introduceren factoren voor smering, verontreiniging, betrouwbaarheid en belasting ten opzichte van de vermoeiingsgrens. Schade aan afdichtingen, elektrische erosie, valse brinellering, corrosie, mont agefouten en overbelasting kunnen de werking beëindigen voordat klassieke vermoeiing onder het oppervlak optreedt.
Daaruit volgt het centrale technische feit: een kwaliteitsklasse kan een uitgangscategorie van het materiaal vastleggen, maar kan op zichzelf de levensduur niet voorspellen. Rolcontactvermoeiing is de respons van een gekoppeld systeem — staalproductie, microstructuur, warmtebehandeling, geometrie, belastingsverdeling, smering, verontreiniging en bedrijfsgeschiedenis — die wordt beoordeeld aan de hand van een statistische definitie van lagerlevensduur.
Hoe ISO 281 de levensduur van lagers definieert
ISO 281:2007 is een rekennorm voor wentellagers, geen belofte dat een individueel lager een gespecificeerd aantal uren zal functioneren. De Britse overname ervan, BS ISO 281:2007, heeft dezelfde functie. De norm biedt methoden voor het berekenen van dynamische draaggetallen en nominale levensduur van lagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal of gelijkwaardige materialen, onder vastgelegde bedrijfsomstandigheden.
Dat onderscheid is belangrijk, omdat de berekende levensduur vaak wordt gepresenteerd alsof het om een materiële garantie gaat. Dat is niet zo. Een lager kan vóór het bereiken van zijn berekende levensduur bezwijken door verontreiniging, ontoereikende smering, montageschade, elektrische erosie, overmatige verkeerde uitlijning, productievariatie of een insluiting die het beginpunt van vermoeiing wordt. Het kan ook aanzienlijk langer functioneren dan de berekende waarde. ISO 281 beschrijft een statistische populatie, niet de zekere gebruiksduur van één set ringen en wentellichamen.
De berekening verbindt de materiaaleigenschappen daarom met contactbelasting en bedrijfsomstandigheden. Staalzuiverheid, microstructuur, restspanning, achtergebleven austeniet, carbidevorm en oppervlakteconditie bepalen een deel van die eigenschappen; contactgeometrie, belastingsverdeling, smeermiddelfilm en verontreinigingen bepalen hoeveel daarvan tijdens het gebruik beschikbaar blijft.
Dynamisch draaggetal en basisnominale levensduur
Nominale dynamische basisbelasting Een berekende maat voor het vermogen van een lager om onder de door de nominaalmethode bepaalde omstandigheden vermoeiing door rollend contact te weerstaan; dit is niet de maximale statische belasting.
Het dynamische draaggetal, doorgaans aangeduid met C, is een berekende maat voor de weerstand van een lager tegen vermoeiing door rollend contact. Het is niet de maximale belasting die het lager zonder vervorming kan dragen en evenmin een eenvoudige waarde voor de treksterkte van het staal. Binnen het ISO-kader houdt C verband met de constante belasting en richting die een groep ogenschijnlijk identieke lagers kan dragen gedurende een basisnominale levensduur van één miljoen omwentelingen.
Equivalente dynamische belasting Een berekende belasting, gewoonlijk aangeduid met P, die de relevante radiale en axiale belastingen voor de lagerlevensduurvergelijking combineert.
De aangelegde belasting wordt omgerekend naar een lagerspecifieke equivalente dynamische belasting, doorgaans aangeduid met P, zodat radiale en axiale componenten gezamenlijk kunnen worden beoordeeld. Voor een lager dat voornamelijk wordt blootgesteld aan vermoeiing door rollend contact, wordt de relatie voor de basisnominale levensduur gewoonlijk als volgt uitgedrukt:
waarbij wordt uitgedrukt in miljoenen omwentelingen en afhankelijk is van het type wentellichaam: voor kogellagers en voor rollagers in de standaardrelatie voor de levensduur. Catalogi van fabrikanten passen de toepasselijke ISO-vergelijkingen, belastingsfactoren en interne geometrie toe op specifieke lagerontwerpen.
De exponent maakt beheersing van de belasting bijzonder belangrijk. Een gematigde toename van de equivalente belasting kan een veel grotere afname van de berekende levensduur veroorzaken, ook al zijn de chemische samenstelling van het staal en de nominale hardheid niet veranderd. Omgekeerd leidt een hogere hardheid niet automatisch tot een overeenkomstige toename van de levensduur wanneer een lager schadelijke niet-metallische insluitingen bevat of functioneert met een beschadigde smeermiddelfilm.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Daarom kan lagerstaal niet uitsluitend op basis van hardheid worden beoordeeld. Het ASM Handbook uit 2014 benoemt staalzuiverheid en de afwezigheid van schadelijke niet-metallische insluitingen, na een geschikte microstructuur, als de belangrijkste factor voor het bereiken van een lange levensduur bij vermoeiing door rollend contact. De review Steels for bearings uit 2011 onderscheidt de belangrijkste materiaalfamilies in doorgeharde martensitische of bainitische staalsoorten en inzethardende staalsoorten met een harde oppervlaktelaag boven een zachtere kern. Beide ontwerpen kunnen de vereiste contactsterkte bieden, maar insluitingen en procesdefecten kunnen nog altijd het ontstaan van ondergrondse vermoeiing veroorzaken.
NASA rapporteerde in 1987 dat hardheid, achtergebleven austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden invloed hebben op de levensduur van wentellichamen bij vermoeiing. De bevindingen laten ook zien waarom de procesgeschiedenis belangrijk is: methoden zoals dubbelvacuümsmelten kunnen de vermoeiingsprestaties sterker beïnvloeden dan een kleine verandering in de nominale legeringssamenstelling. Chroomhoudend hoogkoolstof-lagerstaal blijft een standaardmateriaal voor wentellichamen en loopbanen, zoals NTN stelt, maar de aanduiding van de legering bepaalt op zichzelf niet de levensduur van een voltooid lager.
De betekenis van L10 en een betrouwbaarheid van 90%
De nominale basislevensduur volgens ISO 281 is gekoppeld aan een betrouwbaarheid van 90%. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281 definieert de basisnominale levensduur als de levensduur die overeenkomt met een betrouwbaarheid van 90%. Deze levensduur wordt aangeduid als L10, hoewel de notatie lezers op het verkeerde been kan zetten wanneer zij “10” interpreteren als een gebruiksgrens van tien procent. Het is geen uiterste faaldatum.
- Betrouwbaarheidsbasis
- 90%
- Populatie
- Ogenschijnlijk identieke lagers
- Gebeurtenis
- Eerste aanwijzingen van materiaalmoeheid
- Interpretatie
- 90% bereikt L10 of overschrijdt deze waarde
Schaeffler definieert L10 als het aantal omwentelingen dat door 90% van de ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen voor materiaalvermoeiing verschijnen. JTEKT geeft dezelfde statistische betekenis en stelt dat het dynamische draaggetal de vermoeiingscapaciteit bij rollend contact weergeeft voor lagers die zijn vervaardigd uit gespecificeerde lagerstaalsoorten of gelijkwaardige materialen. In een populatie die wordt getest onder de aannames van de berekening, kunnen dus tien procent van de lagers vóór L10 de eerste aanwijzingen voor materiaalvermoeiing vertonen, terwijl negentig procent dit punt bereikt of overschrijdt.
Ook de term “eerste aanwijzingen” is van belang. Het gaat om het begin van vermoeiing door rollend contact, zoals de ontwikkeling van ondergrondse scheuren of de daaruit voortvloeiende afschilfering, en niet noodzakelijk om volledige vastloop, breuk of het verlies van het volledige draagvermogen. Een lager dat L10 heeft bereikt, is niet automatisch onbruikbaar, en een lager dat L10 nog niet heeft bereikt, is niet immuun voor bezwijken door een ander mechanisme.
L10 is evenmin de gemiddelde levensduur. De verdeling van lagerlevensduren vertoont een grote spreiding, waardoor het rekenkundig gemiddelde aanzienlijk hoger kan liggen dan de levensduur bij 90% betrouwbaarheid en kan worden vertekend door een klein aantal lagers dat zeer lang blijft functioneren. L10 wordt gebruikt omdat het een vastgelegde maat voor het onderste deel van de populatie biedt die ingenieurs op consistente wijze kunnen toepassen. Betrouwbaarheidsberekeningen boven 90% vereisen een afzonderlijke betrouwbaarheidsaanpassing; deze mogen niet worden afgeleid door L10 eenvoudigweg met een gekozen percentage te vermenigvuldigen.
De statistiek gaat bovendien uit van een populatie van ogenschijnlijk identieke lagers die functioneren onder de relevante omstandigheden van belasting, toerental, smering en materiaal. Werkelijk geproduceerde lagers zijn nooit volkomen identiek en werkelijke machines handhaven zelden constante omstandigheden. Het berekende getal heeft daarom alleen betekenis in samenhang met de bijbehorende aannames.
Basisnominale levensduur versus aangepaste nominale levensduur
De basisnominale levensduur gebruikt de referentieomstandigheden van ISO en is hoofdzakelijk een berekening van belasting en vermoeiing. De aangepaste nominale levensduur breidt deze berekening uit door rekening te houden met factoren die de vermoeiingslevensduur onder de werkelijke toepassingsomstandigheden kunnen verhogen of verlagen. ISO 281 omvat de effecten van betrouwbaarheid, smering, verontreiniging en de belastingsgrens voor vermoeiing. Deze invloeden zijn niet uitwisselbaar met hardheid en kunnen niet op verantwoorde wijze worden weergegeven met een niet-onderbouwde universele correctiefactor.
Smering beïnvloedt de scheiding tussen contact makende ruwheidstoppen en daarmee de ernst van plaatselijke spanningsconcentraties. Een toereikende elastohydrodynamische film kan schadelijke interactie tussen oppervlakken verminderen; een dunne of aangetaste film kan micropitting bevorderen en het ontstaan van scheuren versnellen. Verontreiniging veroorzaakt indeukingen en spanningsconcentraties, terwijl water zowel het smeermiddel als het staaloppervlak kan veranderen. Een rapport van het U.S. Department of Energy uit 2024 stelde vast dat opgelost of vrij water micropitting en scheurvorming door vermoeiing bij rollend contact deed toenemen en samenhing met witetsende materie aan scheurgrensvlakken.
De aanpassing voor verontreiniging hangt ook af van het type, de grootte, de concentratie en de verdeling van de deeltjes, evenals van de lagergrootte en de contactomstandigheden. Zij kan niet worden gereduceerd tot de bewering dat een lager “schoon” is omdat het staal aan een materiaalspecificatie voldeed. Interne zuiverheid blijft belangrijk: de beoordeling in het ASM Handbook plaatst schadelijke insluitingen, direct na de microstructuur, wat betreft belang voor een lange vermoeiingslevensduur.
De belastingsgrens voor vermoeiing, die gewoonlijk wordt aangeduid met Pu, vertegenwoordigt de belasting waaronder ondergrondse vermoeiing in het model voor de aangepaste levensduur anders wordt behandeld. Dit betekent niet dat elke belasting onder Pu een onbeperkte bedrijfsduur garandeert. Oppervlakteschade, slijtage, corrosie, elektrische schade, valse brinellering en smeermiddelfalen kunnen optreden zonder het klassieke proces van ondergrondse vermoeiing dat in de basisvergelijking voor de nominale levensduur wordt verondersteld.
De aangepaste nominale levensduur is daarom een model van een lagersysteem: staalproductie en warmtebehandeling, lagergeometrie, aangelegde belasting, smering, verontreiniging en de vereiste betrouwbaarheid maken allemaal deel uit van het resultaat. ISO 281 levert een gedisciplineerde rekenmethode. De norm vervangt geen storingsanalyse, beheersing van de reinheid, monitoring van het smeermiddel of deugdelijk lagerontwerp en kan een nominale hardheidswaarde niet veranderen in een garantie voor de gebruiksduur.
De voornaamste Families van Lagerstaal
De review Steels for bearings (2011) en ASTM STP 1327 delen lagerstaal in twee voornaamste families in: doorgeharde staalsoorten, die in de gehele werkende doorsnede martensitisch of bainitisch zijn, en gecementeerde staalsoorten, die een harde oppervlaktelaag boven een taaiere, zachtere kern hebben. Dit is een metallurgische classificatie, geen rangschikking. De juiste keuze hangt af van de contactspanning, de doorsnedegrootte, schokbelasting, geometrie, productieroute en de vereiste beschadigingstolerantie.
De levensduur van een lager kan niet alleen uit de nominale hardheid worden afgeleid. ISO 281:2007 berekent dynamische draaggetallen en de basislevensduur voor wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal, waarbij de basislevensduur wordt gedefinieerd bij een betrouwbaarheid van 90%. De aanduiding L10 betekent daarom dat naar verwachting 90% van ogenschijnlijk identieke lagers het opgegeven aantal omwentelingen zal bereiken of overschrijden voordat de eerste aanwijzingen van materiaalmoeheid optreden; dit betekent niet dat elk lager op dat punt bezwijkt. Schaeffler en JTEKT gebruiken dezelfde definitie. Een aangepaste levensduur kan rekening houden met smering, verontreiniging, betrouwbaarheid en de belasting bij de vermoeiingsgrens; al deze factoren kunnen de werkelijke prestaties doen afwijken van een eenvoudige materiaalgebaseerde schatting.
Doorhardende martensitische staalsoorten
| Kenmerk | Doorgehard staal | Oppervlaktegehard staal |
|---|---|---|
| Koolstofverdeling | Ontworpen voor de werkzame doorsnede | Verrijkt nabij het oppervlak |
| Hard gebied | Strekt zich door de nuttige doorsnede heen uit | Geconcentreerd in de geharde laag |
| Kern | Geharde werkstructuur | Taaiere structuur met lager koolstofgehalte |
| Belangrijkste verwerkingsroute | Austenitiseren, afschrikken, ontlaten of bainitische transformatie | Carboneren of carbonitreren, gevolgd door harden en ontlaten |
Een doorgehard staal is niet simpelweg een hard staal. Na austenitiseren en afschrikken transformeert de beoogde doorsnede in martensiet, waarna ontlaten plaatsvindt om de vereiste hardheid, maatvastheid en toestand van de restspanningen tot stand te brengen. “Doorgehard” beschrijft de diepte van de geharde structuur; het vereist niet dat elk atoom van het onderdeel hetzelfde koolstofgehalte of dezelfde hardheid heeft. In een lagerring of wentellichaam moet het relevante gebied tijdens het bedrijf een geschikte ontlaten-martensitische structuur behouden onder de werkende contactbelasting.
| Aanduidingssysteem | Aanduiding | Materiaalbeschrijving |
|---|---|---|
| AISI | 52100 | Chroomlagerstaal met hoog koolstofgehalte |
| SAE | 52100 | Chroomlagerstaal met hoog koolstofgehalte |
| Europees | 100Cr6 / 1.3505 | Chroomlagerstaal met hoog koolstofgehalte |
| JIS | SUJ2 | Chroomlagerstaal met hoog koolstofgehalte |
De bekende hoogkoolstof-chroomkwaliteit AISI 52100, ook aangeduid als SAE J404 52100, EN ISO 683-17 100Cr6 en JIS G 4805 SUJ2, is het standaardvoorbeeld. NTN noemt hoogkoolstof-chroomlagerstaal een standaardmateriaal voor wentellichamen en loopbanen. Het koolstofgehalte van ongeveer 1% en het chroomgehalte van ongeveer 1,5% bevorderen een hoge hardheid, slijtvastheid en carbidevorming, maar de staalkwaliteit op zichzelf garandeert geen vermoeiingslevensduur. De grootte, verdeling en oplossing van carbiden tijdens de warmtebehandeling zijn van belang. Overmatige of slecht verdeelde carbiden kunnen fungeren als plaatselijke spanningsconcentraties of na het austenitiseren compositievariaties achterlaten.
Doorhardbaarheid Het vermogen van een staaldoorsnede om bij een bepaalde afkoelsnelheid de beoogde geharde transformatiestructuur te ontwikkelen.
De hardbaarheid bepaalt hoe ver vanaf het afgeschrikte oppervlak het staal bij een bepaalde afkoelsnelheid de beoogde martensitische structuur kan ontwikkelen. In een kleine kogel kan een conventioneel hoogkoolstof-chroomstaal gemakkelijk door het grootste deel van de doorsnede harden; in een grote ring kunnen de afkoelomstandigheden en de doorsnededikte verschillende transformatieproducten of hardheidsgradiënten veroorzaken. Dat onderscheid is van belang, omdat contactvermoeiing bij wentelbeweging wordt aangedreven door een onder het oppervlak gelegen, cyclisch afschuifspanningsveld en niet alleen door het getal voor de oppervlaktehardheid.
Rest-austeniet is een andere regelvariabele. Een bepaalde hoeveelheid rest-austeniet kan transformatievervormingen opnemen en bij een juiste keuze bijdragen aan de maatvastheid, terwijl een overmatige of instabiele hoeveelheid rest-austeniet tijdens het bedrijf kan transformeren, waardoor afmetingen veranderen en plaatselijke spanningen ontstaan. NASA’s review uit 1987 noemt hardheid, rest-austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden als factoren die de vermoeiingslevensduur van wentellichamen beïnvloeden. Fijne voorafgaande austenietkorrels en een gecontroleerde carbidepopulatie verminderen over het algemeen gevaarlijke plaatselijke variaties, maar “meer hardheid” blijft een onvolledige ontwerpregel.
Het ASM Handbook (2014) geeft reinheid en de afwezigheid van schadelijke niet-metallische insluitsels de krachtigste waarschuwing: na een geschikte microstructuur is reinheid de belangrijkste afzonderlijke factor voor het bereiken van een hoge levensduur bij contactvermoeiing door wentelbeweging. Een insluitsel kan onder de loopbaan een scheur initiëren, zelfs wanneer hardheid, chemische samenstelling en gemeten gecementeerde laagdiepte correct lijken. Vacuümverwerking, elektroslakomsmelten waar passend, smeedpraktijk, reductieverhouding en inspectie kunnen de levensduur daarom sterker beïnvloeden dan een kleine aanpassing van het gehalte aan legeringselementen. De materiaalstudiecontext in ASTM STP 1327 omvat om die reden staalproductie, reinheid, contactvermoeiing door wentelbeweging en doorharding.
Bainitische staalsoorten vormen de tweede tak van de doorhardende staalsoorten. Hun transformatieroute is anders: in plaats van rechtstreeks af te schrikken tot overwegend martensiet en vervolgens te ontlaten, wordt het staal afgekoeld en gehouden binnen een bainitisch transformatiebereik, of verwerkt volgens een gecontroleerd warmtebehandelingsschema dat een bainitische matrix produceert. Bainiet kan een nuttige combinatie bieden van hardheid, taaiheid, maatvastheid en restspanning, vooral in grote doorsneden waar rechtstreeks afschrikken ongewenste gradiënten kan veroorzaken. De prestaties hangen nog steeds af van de morfologie van de carbiden, de korrelgrootte van het voorafgaande austeniet, het rest-austenietgehalte, het gehalte aan insluitsels en het exacte transformatieschema. “Bainitisch” is geen vervanging voor het specificeren van de structuur en de verwerkingsconditie.
Gecementeerde staalsoorten met een zachtere kern
Gecementeerde staalsoorten hebben het hoogste koolstofgehalte, en daarmee de hoogst haalbare hardheid, nabij het werkoppervlak. Door carboneren of carbonitreren wordt de buitenste laag vóór het afschrikken verrijkt; de laag transformeert in hard martensiet, vaak met gecontroleerd rest-austeniet, terwijl het koolstofarmere inwendige een taaiere kern met een lagere hardheid ontwikkelt. Veelvoorkomende technische voorbeelden zijn EN ISO 683-3 20MnCr5 en SAE J404 8620, hoewel de toepasselijke aanduiding en warmtebehandelingsspecificatie voor het onderdeel moeten worden vermeld en niet zonder meer uit een familienaam mogen worden afgeleid.

De oppervlaktelaag moet bestand zijn tegen plastische vervorming, slijtage en contactvermoeiing door wentelbeweging. De diepte ervan moet bovendien reiken voorbij de zone waarin schadelijke contactspanningen zijn geconcentreerd, met een overgang die geen scherpe zwakke plek vormt. De kern heeft een andere taak: deze moet de gecementeerde laag ondersteunen, schokken absorberen, breuk weerstaan en spanningen als gevolg van perspassingen, stoten of verkeerde uitlijning verdragen. Een gecementeerd lager kan daardoor een harder werkoppervlak verdragen zonder dat de gehele doorsnede zo bros wordt als bij een volledig hoogkoolstofrijke structuur met hoge hardheid het geval zou kunnen zijn.
De taaiheid van de kern is vooral belangrijk voor grote ringen, zwaar belaste componenten en toepassingen die aan stoten of randbelasting worden blootgesteld. Een taaie kern kan echter geen verontreinigde gecementeerde laag, onvoldoende laagdiepte, overmatig rest-austeniet of slijpschade compenseren. Koolstofgradiënten, afschrikintensiteit, vervorming en restspanningen moeten gezamenlijk worden beheerst. De gecementeerde laag is bij rolvermoeiing ook niet automatisch superieur: als de contactspanning diep doordringt, als de overgang slecht is ontworpen of als zich een insluitsel in het kritieke ondergrondse gebied bevindt, kan het beoogde voordeel verdwijnen.
De twee families reageren ook verschillend op hardbaarheid. Bij een doorgeharde kwaliteit bepaalt de hardbaarheid of de werkende doorsnede overal de vereiste martensitische structuur ontwikkelt. Bij een gecementeerde kwaliteit bepaalt zij de transformatie van zowel de verrijkte laag als de koolstofarme kern, terwijl het carboneren de koolstofdiepte en -gradiënt bepaalt. De oppervlaktehardheid kan bij beide families vergelijkbaar zijn, maar hun reactie op ondergrondse spanningen en hun breukgedrag zijn niet hetzelfde.
Ten slotte werkt geen van beide families los van het lagersysteem. SKF brengt vermoeiingsschade in verband met contactgeometrie, belastingsverdeling, smering en spanningsconcentraties. De studie van het Amerikaanse Department of Energy uit 2024 naar waterverontreiniging stelde vast dat opgelost of vrij water micropitting en scheurvorming door contactvermoeiing bij wentelbeweging verhoogde en in verband werd gebracht met white-etching matter aan scheurinterfaces. De materiaaleigenschappen bepalen het plafond; reinheid, verwerking, montage, toestand van het smeermiddel en verontreiniging bepalen hoeveel van die capaciteit daadwerkelijk wordt benut.
Lagerstaal met hoog koolstof- en chroomgehalte en gangbare aanduidingen
De rol van een hoog koolstof- en chroomgehalte
Staal met een hoog koolstof- en chroomgehalte vormt een materiaalfamilie die wordt gebruikt voor veel lageringenen en rolelementen, maar de aanduiding ervan voorspelt op zichzelf niet de levensduur van het lager. NTN identificeert lagerstaal met een hoog koolstof- en chroomgehalte in zijn lagerdocumentatie uit 2020 als een standaardmateriaal voor rolelementen en loopbanen. Deze verklaring beschrijft een erkende materiaalklasse en vormt geen bewering dat één kwaliteit voor elk lager, elke belastingsituatie of elke bedrijfsomgeving wordt gebruikt. Doorgeharde martensitische en bainitische staalsoorten vormen één belangrijke klasse van lagerstaal; inzetgeharde staalsoorten, met een harde oppervlaktelaag boven een taaier kernmateriaal, vormen een andere klasse, zoals beschreven in het overzicht uit 2011 Steels for bearings.
Koolstof zorgt voor de hardingsreactie die nodig is in doorgehard lagerstaal. Tijdens het austenitiseren en afschrikken maakt voldoende koolstof de vorming van hoogkoolstofmartensiet mogelijk, terwijl onopgeloste en neergeslagen carbiden bijdragen aan slijtvastheid en het vermogen om contactbelastingen te weerstaan. De hoeveelheid en verdeling zijn van belang. Overmatige carbidesegregatie, grove carbidepartikels of een ongeschikt carbidenetwerk kunnen plaatselijke spanningsconcentraties veroorzaken in plaats van de vermoeiingsprestaties te verbeteren.
Chroom dient verschillende samenhangende doelen. Het verhoogt de hardbaarheid, waardoor een lagerdoorsnede tijdens het afschrikken gelijkmatiger kan transformeren, en het draagt bij aan de vorming van chroomrijke carbiden. Het ondersteunt ook de maatvastheid en slijtvastheid die van de warmtebehandelde structuur worden verwacht. Toch is het chroomgehalte geen vervanging voor een beheerst proces. De austenitiseertemperatuur, houdtijd, afkoelsnelheid, ontlaten, hoeveelheid rest-austeniet, korrelgrootte van het voorafgaande austeniet en carbide-morfologie beïnvloeden allemaal de resulterende structuur.
De bekende kwaliteit AISI 52100 illustreert deze samenhang. De nominale chemische samenstelling wordt doorgaans opgegeven als circa 0.98–1.10% koolstof en 1.30–1.60% chroom, met mangaan en silicium in kleinere gespecificeerde bereiken, maar deze getallen definiëren niet het volledige lagerstaal. In het rapport van NASA uit 1987 werden hardheid, rest-austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden geïdentificeerd als factoren die de vermoeiingslevensduur van rolelementen beïnvloeden. NASA rapporteerde eveneens dat de verwerking, waaronder smelten onder dubbel vacuüm, een grotere invloed op de levensduur kon hebben dan uitsluitend de chemische samenstelling.
Schoon staal is bijzonder belangrijk. Het ASM Handbook noemt in zijn behandeling van lagerstaal uit 2014 de zuiverheid en de afwezigheid van schadelijke niet-metallische insluitsels de belangrijkste factor — na een geschikte microstructuur — voor het bereiken van een hoge levensduur bij rolcontactvermoeiing. Een insluitsel kan onder de loopbaan of het roloppervlak als spanningsverhoger fungeren en een scheur initiëren die zich later onder herhaalde Hertziaanse contactbelasting voortplant. De grootte, samenstelling, vorm en locatie van het insluitsel, evenals de hechting aan het omringende staal, zijn allemaal van belang; een eenvoudig totaalzuurstofgetal kan niet elk relevant risico beschrijven.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Daarom mag nominale hardheid niet worden verward met een berekende levensduur. ISO 281:2007 biedt methoden voor het bepalen van het dynamische draaggetal en de nominale levensduur van wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal. De nominale levensduur ervan is gekoppeld aan een betrouwbaarheid van 90%. Schaeffler definieert L10 op vergelijkbare wijze: het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen voor materiaalmoeheid optreden. JTEKT beschrijft het dynamische draaggetal als de capaciteit met betrekking tot rolvermoeiing en past L10 toe op lagers die zijn vervaardigd uit gespecificeerd lagerstaal of gelijkwaardige materialen.
De werkelijke prestaties hangen ook af van de contactgeometrie, de belastingsverdeling, de smering, verontreiniging en de oppervlaktegesteldheid. Waterverontreiniging is hiervan een direct voorbeeld: onderzoek dat in 2024 via het U.S. Department of Energy werd gerapporteerd, wees uit dat opgelost of vrij water in het smeermiddel micropitting en scheurvorming door rolcontactvermoeiing versterkte en in verband werd gebracht met witetsende materie aan scheurinterfaces. Een kwaliteitsnaam kan geen rekening houden met die bedrijfsconditie.
Aanduidingen volgens AISI, SAE, EN en gelijkwaardige systemen
AISI 52100 en SAE 52100 zijn veelvoorkomende aanduidingen voor lagerstaal met een hoog koolstof- en chroomgehalte. In veel technische documenten worden de twee numerieke aanduidingen beschouwd als verwijzingen naar dezelfde nominale kwaliteitsfamilie. Die verkorte aanduiding is alleen bruikbaar wanneer de aangehaalde specificatie dit daadwerkelijk ondersteunt. Publicaties van AISI en SAE, in nationale normen overgenomen specificaties, inkoopspecificaties en gegevensbladen van fabrikanten kunnen verschillende eisen stellen aan chemische samenstelling, productvorm, kwaliteitsklasse, beproeving of productieroute.
De Europese aanduiding wordt in de relevante Europese normen voor lagerstaal doorgaans geschreven als 100Cr6, met materiaalnummer 1.3505. Een bronverwijzing moet de norm en editie vermelden, zoals EN ISO 683-17:2014, in plaats van “100Cr6” te presenteren als een op zichzelf staand universeel synoniem. De internationale norm wordt geschreven als ISO 683-17, waarbij het toepasselijke jaar en de titel moeten worden gecontroleerd aan de hand van het document waarnaar wordt verwezen. De Britse overname kan worden aangeduid als BS ISO 683-17, opnieuw met het publicatiejaar en de gegevens van het nationale document.
Andere nationale systemen gebruiken andere aanduidingen. JIS G 4805 SUJ2 is een Japanse aanduiding die vaak in verband wordt gebracht met lagerstaal met een hoog koolstof- en chroomgehalte. ASTM-documenten kunnen lagerstaal met een hoog koolstofgehalte voor antifrictietoepassingen specificeren via ASTM A295/A295M, maar een ASTM-productspecificatie is niet automatisch een één-op-één-equivalente kwaliteitsaanduiding voor AISI 52100 of EN ISO 683-17 100Cr6. Zij kan chemische grenswaarden, producteisen of kwaliteitsbepalingen op een andere wijze definiëren.
Documenten van fabrikanten kunnen nog een extra laag toevoegen. NTN, SKF, Schaeffler, JTEKT en andere lagerorganisaties kunnen materiaalfamilies, interne materiaalcodes, warmtebehandelingscondities of varianten met verbeterde zuiverheid aanduiden. Een dergelijke aanduiding kan een beheerst lagerproduct beschrijven zonder een formele vervanging te zijn voor AISI 52100, SAE 52100, 100Cr6, 1.3505 of SUJ2. De exacte spelling, hoofdlettergebruik, spatiëring, het materiaalnummer, het normnummer en de revisie moeten worden behouden wanneer een bron wordt aangehaald.
Waarom de gelijkwaardigheid van aanduidingen moet worden gecontroleerd
Chemische gelijkwaardigheid is slechts de eerste controle. Twee staalsoorten kunnen binnen vergelijkbare bereiken voor koolstof en chroom vallen, maar verschillen in zwavel, fosfor, restelementen, zuurstofgehalte, insluitselgrenzen, beheersing van segregatie en toegestane productieroute. Deze verschillen kunnen het gedrag bij rolcontactvermoeiing beïnvloeden, zelfs wanneer een laboratoriumcertificaat voor de chemische samenstelling vrijwel overeenkomt.
Warmtebehandeling vormt een volgende scheidslijn. “52100” vermeldt niet de austenitiseertemperatuur, het afschrikmedium, een behandeling bij temperaturen onder nul, het ontlaatschema, het hardheidsprofiel, het gehalte aan rest-austeniet of de eis inzake maatvastheid. Evenmin onthult “100Cr6” op zichzelf of het product bestaat uit gegloeid stafstaal, doorgehard materiaal voor lagerringen, afgewerkt materiaal voor lagerloopbanen of een speciaal bewerkte variant. Een inzetgehard lager kan een geheel andere kwaliteit gebruiken, omdat voor het oppervlak en de kern verschillende koolstofgehalten en transformatiekenmerken vereist zijn.
Zuiverheid en de morfologie van insluitsels vereisen afzonderlijke verificatie. Vacuümsmelten, elektroslakomsmelten, verwerking onder dubbel vacuüm, omsmeltprocedés, reductiegraad, smeden, walsen en inspectievoorschriften kunnen betekenisvolle verschillen tussen materialen veroorzaken die vergelijkbare kwaliteitsnamen dragen. De relevante vraag is niet alleen of een samenstelling overeenkomt; het gaat erom of het gespecificeerde staal een vergelijkbare beheersing van insluitsels, microstructuur, warmtebehandeling en productkwaliteit heeft.
Gelijkwaardigheid van prestaties is nog beperkter. Levensduurberekeningen volgens ISO 281 berusten op gedefinieerde aannames over lager en materiaal, terwijl een aangepaste levensduur rekening kan houden met smering, verontreiniging, betrouwbaarheid en effecten van de vermoeiingsgrens. Een nominaal gelijkwaardig staal garandeert niet hetzelfde L10-resultaat, dezelfde aangepaste nominale levensduur of dezelfde weerstand tegen micropitting. Daarom mag een artikel een AISI- of SAE-aanduiding niet zonder meer vervangen door een EN-, ISO-, JIS-, ASTM- of fabrieksaanduiding. Controleer eerst de aangehaalde norm, editie, productvorm, aanvullende kwaliteitseisen en warmtebehandelingsconditie. Pas dan kan “equivalent” meer betekenen dan een vergelijkbare chemische samenstelling.
Reinheid: de metallurgische variabele die in populaire samenvattingen wordt onderschat
Nominale hardheid is eenvoudig te meten en wordt daarom vaak als belangrijkste eigenschap van lagerstaal naar voren geschoven. Rolcontactvermoeiing is minder gemakkelijk te bepalen. Een lagerloopbaan kan de voorgeschreven hardheid en een vertrouwde legeringssamenstelling hebben en toch vroegtijdig bezwijken doordat een microscopisch kleine niet-metallische insluiting lokaal als initiatieplaats voor een scheur fungeert. De vermoeiingscapaciteit van het materiaal is daarom het resultaat van staalproductie, smelttechnologie, vervorming, warmtebehandeling, contactbelasting en smering — niet van een afzonderlijk beschouwd hardheidsgetal.
Nadat een geschikte microstructuur is verkregen, zijn zuiverheid en vrij zijn van schadelijke niet-metallische insluitsels de belangrijkste factoren voor een lange levensduur bij vermoeiing door rollend contact. Strong evidence
Het ASM Handbook maakt deze hiërarchie expliciet. In de behandeling van lagerstaal uit 2014 worden eerst een geschikte microstructuur en vervolgens staalreinheid en de afwezigheid van schadelijke niet-metallische insluitingen genoemd als de belangrijkste factoren voor het bereiken van een lange levensduur bij rolcontactvermoeiing. Die uitspraak gaat verder dan de gebruikelijke bewering dat “schoon staal langer meegaat”. Zij plaatst schadelijke insluitingen centraal in het ontwerp en de productie van lagers, nadat de vereiste matrixstructuur is bereikt.
Deze materiaalcapaciteit mag niet worden verward met de berekende lagerlevensduur. ISO 281:2007 specificeert methoden voor dynamische draaggetallen en de nominale levensduur van wentellagers die zijn vervaardigd uit gehard lagerstaal van hoge kwaliteit; de nominale levensduur wordt gekoppeld aan een betrouwbaarheid van 90%. In de terminologie die Schaeffler in 2024 gebruikt, is het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen voor materiaalvermoeiing optreden. JTEKT hanteert voor de nominale levensduur dezelfde basis van 90%. Deze definities beschrijven een statistische populatie, geen garantie voor één afzonderlijk lager, en zij nemen de effecten van een uitzonderlijk schadelijke insluiting, verontreinigd smeermiddel of een ongunstig lokaal spanningsveld niet weg.
Niet-metallische insluitingen als spanningsconcentratoren

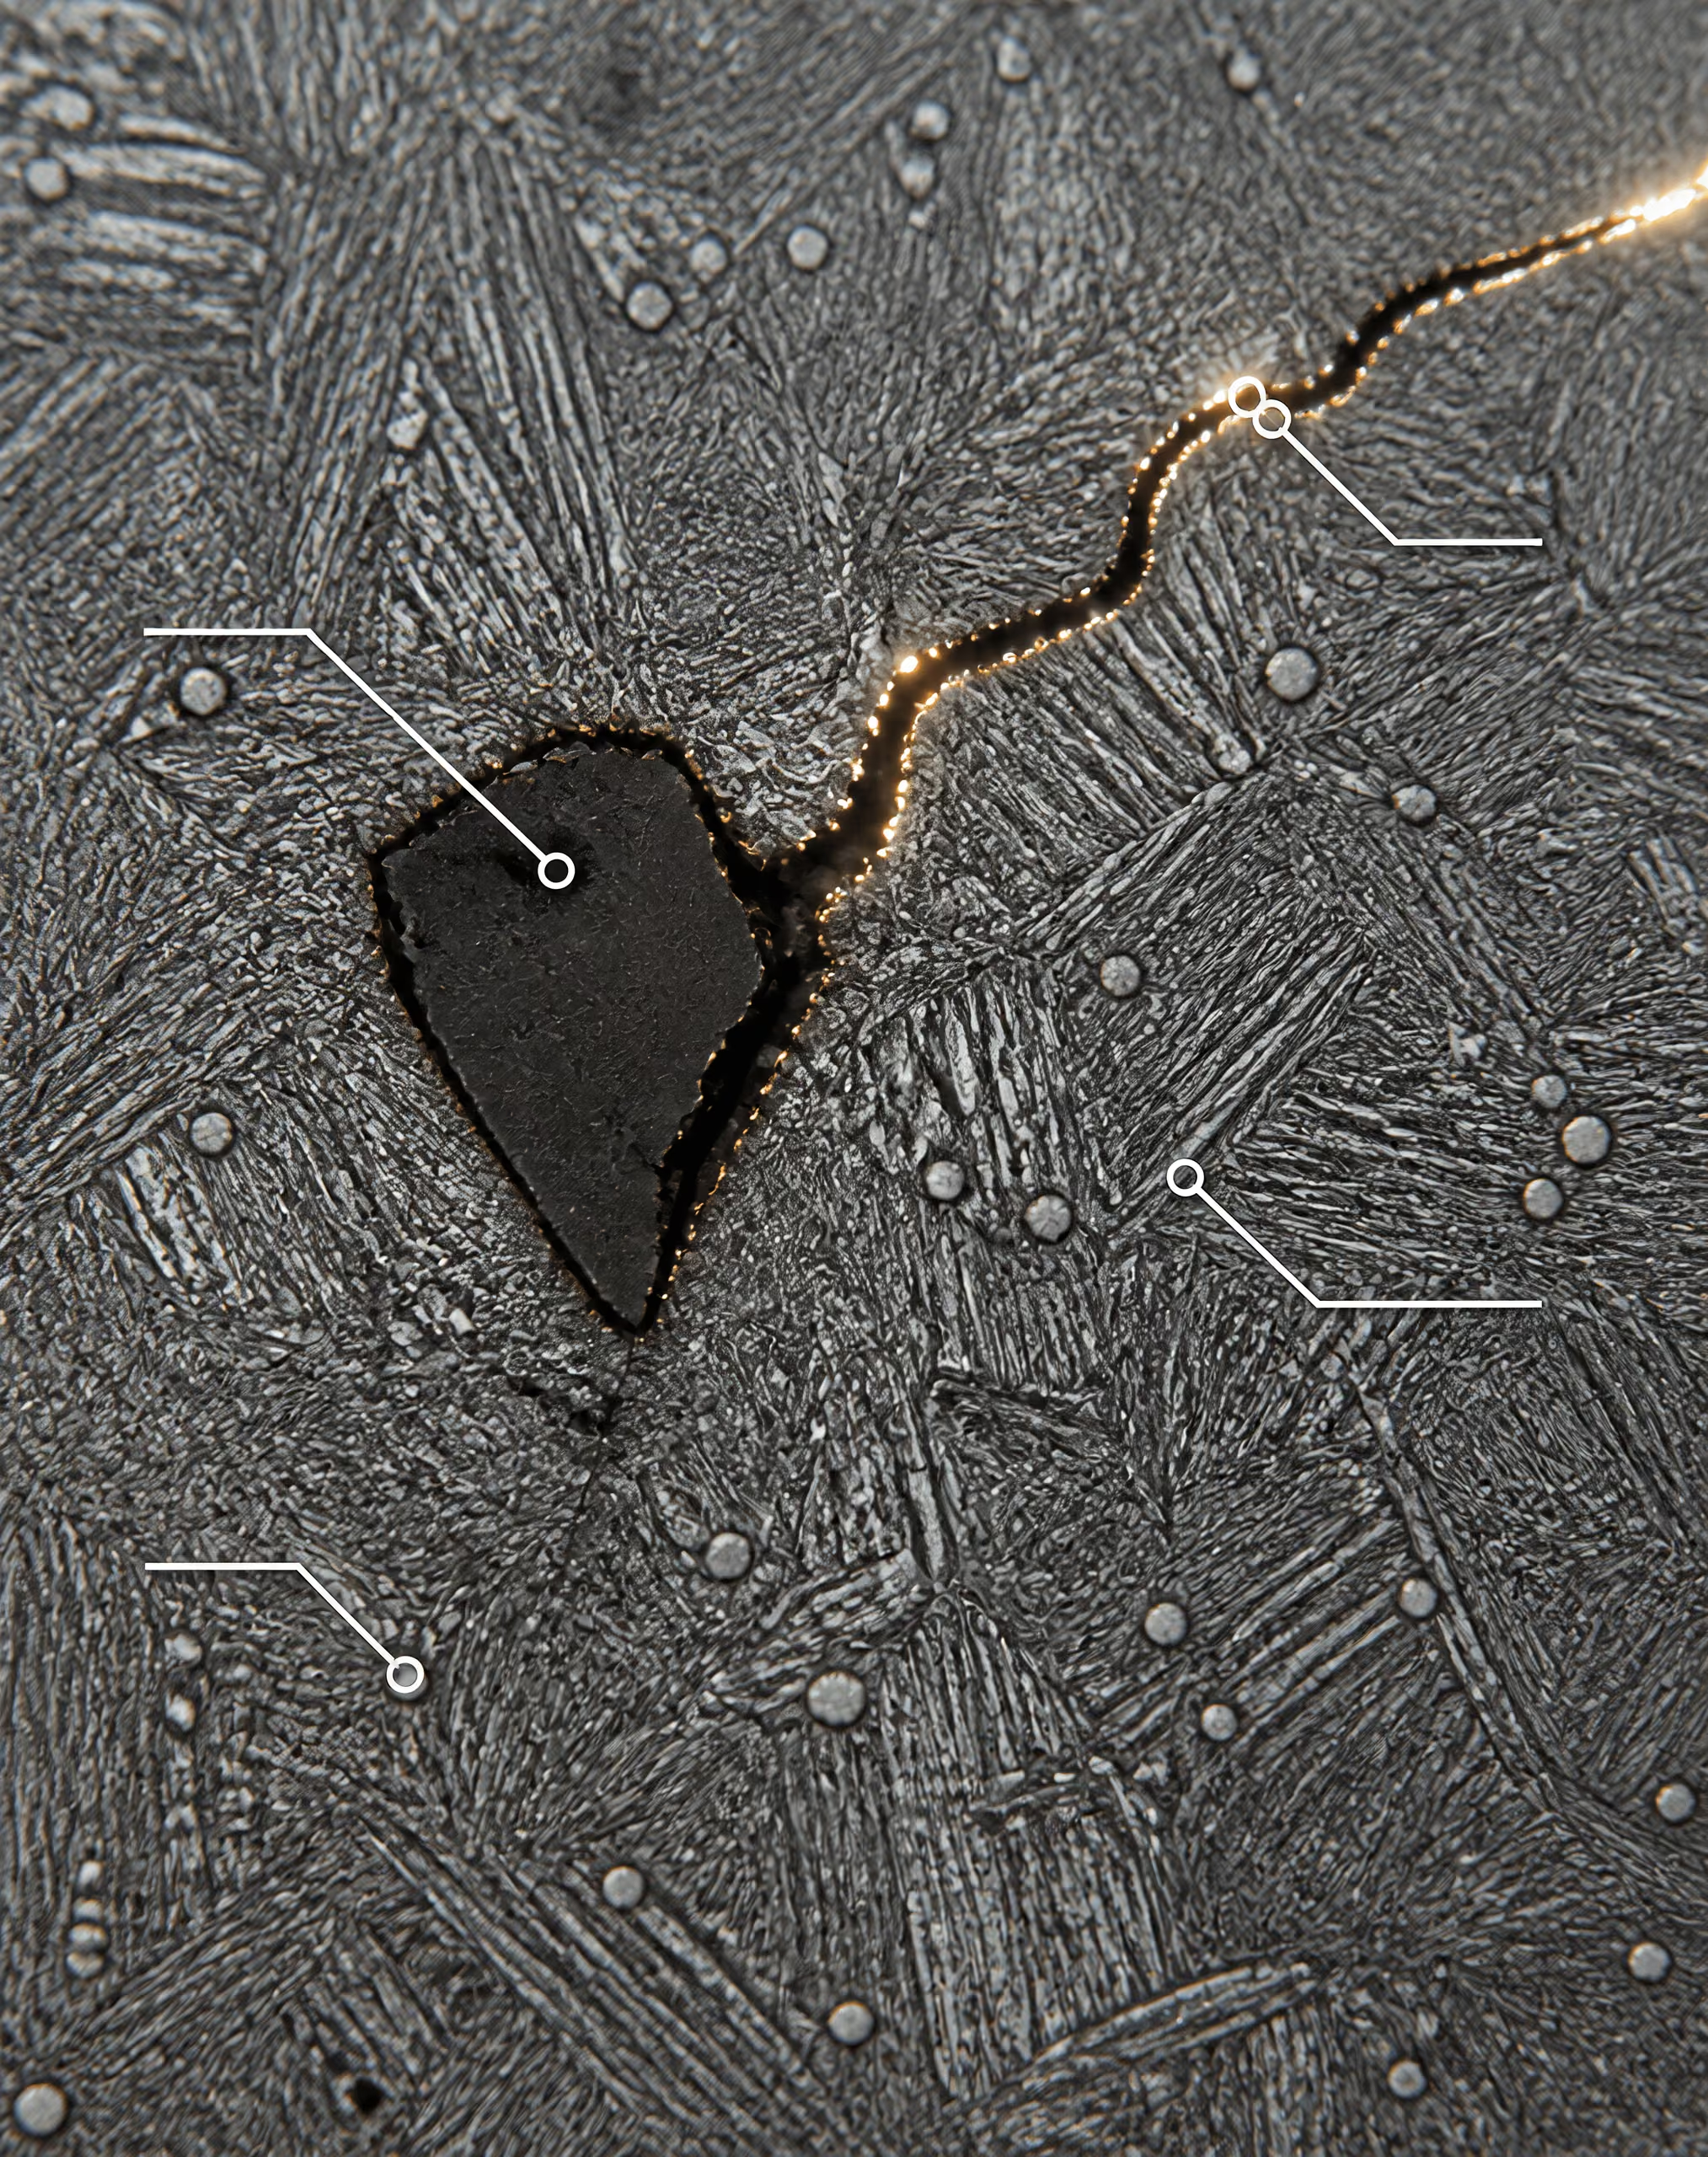
Niet-metallisch insluitsel Een niet-metallisch deeltje dat in staal is ingebed, zoals een oxide, sulfide, silicaat, aluminaat of samengesteld insluitsel, dat het plaatselijke spanningsveld kan verstoren.
Een rolcontact comprimeert en schuift herhaaldelijk een nabij het oppervlak gelegen staalvolume. De nominale Hertz-spanning wordt berekend aan de hand van geometrie, belasting en contactafmetingen, maar het staal ondergaat die spanning niet als een volkomen uniform continuüm. Een insluiting onderbreekt de metalen matrix. De elasticiteitsmodulus, vorm, hechting aan het omringende staal en weerstand tegen vervorming ervan verschillen van die van de martensitische, bainitische of verhardingslaagmatrix eromheen.
Deze mismatch verandert het lokale spanningsveld. Trek- en schuifspanningen kunnen zich concentreren aan de grens van een insluiting, vooral bij een scherpe hoek, een langgerekt uiteinde of een slecht gehechte grenslaag. Herhaalde passage van het contact bevordert vervolgens een ondergrondse scheur of een scheur die de lagerloopbaan bereikt. Zodra een kleine scheur ontstaat, kan cyclische belasting deze uitbreiden totdat een deel van de loopbaan of het rolelement loskomt. De zichtbare put is laat bewijs; de metallurgische gebeurtenis begon op een veel kleinere schaal.
De belangrijkste materiaalfamilies die in de review Steels for bearings uit 2011 worden beschreven, zijn doorgeharde martensitische of bainitische staalsoorten en verhardingsstaalsoorten met een geharde oppervlaktelaag boven een zachtere kern. Beide families kunnen last hebben van door insluitingen geïnitieerde rolcontactvermoeiing. Verharding verandert het hardheids- en restspanningsprofiel met de diepte, terwijl doorharding een andere matrix- en kerntoestand oplevert, maar geen van beide structuren maakt een schadelijke insluiting onschadelijk.
Insluitingen werken bovendien in wisselwerking met het bedrijfssysteem. SKF koppelt in zijn uitleg over vermoeiing van wentellagers de levensduur aan contactgeometrie, belastingsverdeling, smering en spanningsconcentratoren. Een loopbaan met een door een insluiting veroorzaakte verdieping kan de smeermiddelfilm verstoren, de lokale druk verhogen en verdere oppervlakteschade veroorzaken. Slechte smering creëert de oorspronkelijke insluiting niet, maar kan wel de tijd tussen initiatie en zichtbare schade verkorten. Waterverontreiniging vormt een andere beschadigingsroute: experimenteel onderzoek dat in 2024 via het Office of Scientific and Technical Information van het U.S. Department of Energy werd gerapporteerd, wees uit dat opgelost of vrij water micropitting en scheurvorming door rolcontactvermoeiing verhoogde en samenhing met white-etching matter aan scheurgrensvlakken.
Chemie, afmetingen en morfologie van insluitingen
“Reinheid” is geen enkelvoudig chemisch label. De term beschrijft de populatie niet-metallische deeltjes en de waarschijnlijkheid dat een schadelijk deeltje in een zwaar belast volume ligt. Oxide-insluitingen ontstaan vaak uit deoxidatieproducten, reoxidatie of meegesleepte slak. Sulfide-insluitingen ontstaan uit zwavelhoudende reacties en kunnen tijdens het walsen relatief zacht en vervormbaar zijn. Silicaten, aluminaten, spinellen en complexe calciumhoudende insluitingen vormen andere mogelijke populaties, afhankelijk van de staalchemie, interactie met vuurvaste materialen en behandeling in de pan.
Hun effecten verschillen. Een hard, hoekig oxide of aluminaat kan als een sterke spanningsconcentrator fungeren, omdat het vervorming tegengaat en scherpe geometrische kenmerken vertoont. Een mangaansulfide-insluiting kan tijdens warmvervorming vervormen tot een stringer, waardoor richtingsafhankelijke eigenschappen en een langgerekte grenslaag ontstaan. Een complexe insluiting kan een harde kern en een gemodificeerde buitenfase bevatten; haar vermoeiingsgedrag kan daarom niet uitsluitend worden afgeleid uit het nominale zwavel- of zuurstofgehalte.
De afmetingen zijn van belang, maar de afmeting alleen volstaat niet. Een grotere insluiting verstoort over het algemeen meer matrix en vormt een potentieel grotere initiatieplaats voor een scheur. Ook de locatie is belangrijk: een deeltje in het gebied van de maximale orthogonale schuifspanning kan schadelijker zijn dan een groter deeltje buiten het voornaamste spanningsvolume. Vorm, aspectratio, clustering, oriëntatie, hechting aan het grensvlak en de omliggende carbidestructuur veranderen allemaal het lokale resultaat. Twee smelten met vergelijkbare gemiddelde zuurstofwaarden kunnen daardoor verschillende prestaties bij rolcontactvermoeiing laten zien als hun grootste insluitingen, insluitingsverdelingen of vervormingsgeschiedenissen verschillen.
De matrix blijft belangrijk. Het NASA-rapport uit 1987 over vermoeiing van rolelementen identificeerde hardheid, resterend austeniet, korrelgrootte en de afmetingen, aantallen en oppervlakten van carbiden als factoren die de levensduur beïnvloeden. Overmatige of slecht verdeelde carbiden kunnen scheurpaden en lokale spanningen beïnvloeden; resterend austeniet kan onder bedrijfsbelasting transformeren; korrelgrootte en matrixsterkte beïnvloeden cyclische vervorming. Reinheid moet daarom worden opgevat als een beslissende variabele binnen een microstructureel systeem, niet als vervanging voor beheersing van de warmtebehandeling.
Vacuümverwerking en de staalproductieroute
De staalproductieroute bepaalt hoe insluitingen worden gevormd, gewijzigd, verwijderd of behouden. Elektroslak-omsmelten, vacuümboog-omsmelten en andere technieken voor secundair omsmelten kunnen specifieke insluitingspopulaties verminderen en de beheersing van segregatie verbeteren, maar het resultaat hangt af van de volledige procesketen: smelten, raffinage, gieten, omsmelten, smeden of walsen, warmtebehandeling en inspectie. Een aanduiding als “vacuüm” vervangt geen gemeten karakterisering van insluitingen.
De bevindingen van NASA uit 1987 zijn vooral belangrijk omdat zij verklaringen die uitsluitend op chemie zijn gebaseerd ter discussie stellen. Het rapport stelde vast dat verwerkingsmethoden zoals dubbel vacuümsmelten de levensduur bij vermoeiing van rolelementen sterker konden beïnvloeden dan de chemische samenstelling alleen. Bij dubbel vacuümsmelten worden doorgaans vacuüm-inductiesmelten en vacuümboog-omsmelten gecombineerd, waardoor blootstelling aan reoxidatie door de atmosfeer wordt verminderd en de beheersing van opgeloste gassen en insluitingspopulaties wordt verbeterd. De implicatie is rechtstreeks: twee staalsoorten met vergelijkbare nominale legeringspercentages kunnen verschillende vermoeiingslevensduren hebben wanneer hun smelt- en raffinagegeschiedenis leidt tot verschillende reinheidsniveaus of deeltjesverdelingen.
ASTM STP 1327 plaatst deze kwestie naast lagerlevensduur, rolcontactvermoeiing, staalproductie, doorharding, verharding, luchtvaartstaal, corrosiebestendig staal en modificatie van oppervlakken. Die bredere context is belangrijk omdat de reinheid wordt meegenomen naar het afgewerkte onderdeel. Smeden kan insluitingen breken of verlengen; verspanen kan een ondergronds deeltje blootleggen; warmtebehandeling kan de matrix eromheen veranderen. De lagerlevensduur ontstaat uit het resulterende onderdeel onder zijn werkelijke contactspanning, smeermiddelconditie en verontreinigingsniveau. De chemische samenstelling bepaalt de mogelijkheden. Schone staalproductie bepaalt hoeveel van die mogelijkheden als vermoeiingskritische defecten overblijven.
Microstructuur na warmtebehandeling
Warmtebehandeling bepaalt veel meer dan de uiteindelijke hardheid die op een proefstuk wordt gemeten. Zij legt de fasen vast die het rollende contact dragen, de spanningen die na het afschrikken achterblijven, de stabiliteit van het onderdeel tijdens gebruik en de grootte en verdeling van carbiden, die de slijtvastheid kunnen ondersteunen of vermoeiingsschade kunnen initiëren. Een lagerloopbaan kan daarom aan een nominale hardheidsspecificatie voldoen en toch slecht presteren wanneer het martensiet te bros is, het restausteniet tijdens bedrijf transformeert of de carbidepopulatie grote, slecht verdeelde deeltjes bevat.
De belangrijkste materiaalklassen zijn doorgeharde martensitische of bainitische staalsoorten en inzetgeharde staalsoorten, waarbij een harde oppervlaktelaag wordt ondersteund door een zachtere kern, zoals beschreven in het overzichtsartikel uit 2011, Steels for bearings. Hoogkoolstof-chroomlagerstaal is volgens NTN (2020) een standaardmateriaal voor rolelementen en lagerloopbanen. Een bekende aanduiding is SAE 52100, in veel technische naslagwerken ook geschreven als AISI 52100; de prestaties ervan hangen af van de volledige route van smelten, smeden, walsen, warmtebehandeling en nabewerking, en niet alleen van de aanduiding.
Martensiet, bainiet en getemperde structuren
Afschrikmartensiet heeft een hoge hardheid doordat koolstof in een oververzadigd ijzerrooster wordt opgesloten. Die hardheid verhoogt de weerstand tegen de herhaalde afschuif- en drukspanningen die onder een lagerloopbaan of een contact tussen rolelementen ontstaan. Op zichzelf is dit niet voldoende. Ongetemperd martensiet heeft hoge inwendige spanningen en een beperkte breuktolerantie; daarom wordt het gewoonlijk getemperd om de afschrikspanningen te verminderen en de balans tussen hardheid en taaiheid aan te passen.
Tijdens het temperen slaat koolstof uit het martensiet neer en veranderen de tetragonaliteit, sterkte en breukrespons ervan. Een goed getemperde structuur kan plastische vervorming in het contact weerstaan en tegelijk lokale spanningsconcentraties beter verdragen dan ongetemperd martensiet. Overmatig temperen verlaagt echter de hardheid en kan de diepte van de plastische vervorming vergroten die bij elke passage van het contact ontstaat. Herhaalde vervorming hoopt zich vervolgens op rond insluitsels, carbidegrensvlakken, slijpschade of andere discontinuïteiten.
Bainitische lagerstaalsoorten volgen een ander transformatiepad. Afhankelijk van de transformatietemperatuur en de verwerking kan bainiet een nuttige combinatie van hardheid, taaiheid en maatvastheid bieden, met minder afschr o vervorming dan bij een volledig martensitische route. De vermoeiingsrespons hangt echter nog steeds af van de fijnheid en uniformiteit van de bainitische structuur, de toestand van de carbiden en de restspanningen. “Bainitisch” is geen afzonderlijke prestatieklasse: grove of ongelijkmatige transformatieproducten dragen contactspanningen niet op dezelfde manier als een fijne, zorgvuldig gecontroleerde structuur.
Inzetgeharde kwaliteiten hebben een koolstofrijke, harde oppervlaktelaag boven een koolstofarmere kern. De laag weerstaat contactvervorming, terwijl de kern een deel van de stoot- en buigspanningen kan opnemen. De koolstofpotentiaal, laagdiepte, hoeveelheid restausteniet, carbideprecipitatie en kerntransformatie moeten worden afgestemd op het uitgeoefende spanningsveld. Een laag die te ondiep is, laat hoge ondergrondse spanningen achter in zachter materiaal; een laag die te hard of onvoldoende ondersteund is, kan gevoelig worden voor scheurvorming.
Restspanning voegt daar nog een factor aan toe. Drukrestspanning nabij het werkoppervlak kan het openen van scheuren vertragen, terwijl trekrestspanning het initiëren en doorgroeien van scheuren bevordert. Afschrikken, carboneren, slijpen en nabewerken kunnen dit spanningsveld allemaal veranderen. Het gunstige restspanningsprofiel is daarom het resultaat van het proces en geen gegarandeerd gevolg van een hoge hardheid.
Restausteniet en maatvastheid
Restausteniet Austeniet dat tijdens het afschrikken niet transformeert en als metastabiele fase in het warmtebehandelde staal achterblijft.
Restausteniet is het austeniet dat na het afschrikken achterblijft in plaats van in martensiet te transformeren. In lagerstaal kan een bepaalde hoeveelheid restausteniet de taaiheid verbeteren en plaatselijke rek opnemen, maar het is metastabiel. Contactdruk, cyclische afschuiving, temperatuur en tijd kunnen het tijdens bedrijf laten transformeren in nieuw gevormd martensiet of andere producten.
Die transformatie kan maatverandering en lokale spanningen veroorzaken. In precisielagers verandert zelfs een kleine wijziging in de geometrie van de lagerloopbaan de contactconformiteit, de belastingsverdeling en de dikte van de smeerfilm. De daaruit voortvloeiende verandering in de piekspanning kan de vermoeiingslevensduur verkorten, ondanks een aanvankelijk aanvaardbare hardheidswaarde. De transformatie kan ook nieuw, relatief ongetemperd martensiet vormen. Dit kan een scheurgevoelige zone worden, tenzij daaropvolgende ontlaatbehandeling en bedrijfsomstandigheden de respons ervan beheersen.
Ook de tegenovergestelde toestand is problematisch. Wanneer het restausteniet te ver wordt teruggedrongen of te abrupt transformeert, kan de structuur een deel van haar vermogen verliezen om rek op te nemen en brosser worden. Cryogene behandeling, stabiliserend ontlaten en zorgvuldig gecontroleerd afschrikken worden in sommige verwerkingsroutes toegepast, maar de effecten ervan hangen af van het koolstofgehalte, de legeringselementen, de doorsnede en de voorafgaande austeniettoestand. Er bestaat geen universeel percentage restausteniet dat een veilig lager definieert.
NASA’s overzicht uit 1987 van vermoeiing van rolelementen noemt hardheid en restausteniet als factoren die de levensduur beïnvloeden, samen met korrelgrootte en carbidegrootte, -aantal en -oppervlakte. Die bevinding is belangrijk omdat restausteniet zowel de aanvankelijke mechanische respons verandert als de structuur waarmee het materiaal na miljoenen contactcycli te maken krijgt. Een hardheidsmeting die direct na het ontlaten wordt uitgevoerd, beschrijft niet de volledige gebruiksgeschiedenis.
Smering en verontreiniging kunnen deze zwakke punten blootleggen. De samenvatting uit 2024 van het U.S. Department of Energy van experimenteel onderzoek meldt dat opgelost of vrij water micropitting en scheurvorming door rolling-contact fatigue deed toenemen, waarbij wit-etsende materie met scheurgrensvlakken in verband werd gebracht. Het smeermiddel bepaalt de contactspanningstoestand aan het oppervlak, terwijl de warmtebehandelde structuur bepaalt hoe ondergrondse spanningen worden opgenomen. Geen van beide — materiaal noch smeermiddel — kan afzonderlijk worden beoordeeld.
Korrelgrootte en carbidepopulatie
De korrelgrootte van het voorafgaande austeniet beïnvloedt de schaal van de transformatieproducten die tijdens het afkoelen worden gevormd. Fijne voorafgaande austenietkorrels bieden doorgaans kortere paden voor scheurgroei en kunnen een uniformere martensitische of bainitische structuur ondersteunen. Grove korrels kunnen transformatievervorming concentreren en grotere gebieden met dezelfde kristallografische oriëntatie creëren, waardoor vermoeiingsscheuren zich met minder onderbreking kunnen ontwikkelen of voortplanten. Korrelverfijning maakt reinheid of correct ontlaten niet overbodig; zij verandert één onderdeel van het probleem van scheurinitiatie en scheurgroei.
Carbiden leveren koolstof- en chroomrijke harde fasen die bijdragen aan slijtvastheid en de hardheid handhaven. Hun populatie moet op meer dan alleen de gemiddelde grootte worden beoordeeld. NASA (1987) rapporteerde specifiek effecten van carbidegrootte, het aantal carbiden en het carbideoppervlak. Het carbideoppervlak beschrijft de fractie van de microstructuur die door carbiden wordt ingenomen; het carbideaantal beschrijft hoeveel deeltjes aanwezig zijn; de grootte beschrijft hun schaal en, cruciaal, de bovenzijde van die verdeling.
Fijne, talrijke en redelijk gelijkmatig verdeelde carbiden kunnen de hardheid ondersteunen zonder grote geïsoleerde defecten te veroorzaken. Een overmatig carbideoppervlak kan de continuïteit van de dragende matrix verminderen. Grote deeltjes, door bewerking achtergebleven carbideslierten of door walsen uitgelijnde clusters kunnen als lokale spanningsconcentratoren fungeren. De matrix en de carbiden reageren verschillend elastisch en plastisch, zodat herhaald contact hoge grensvlakspanningen kan opwekken. Een scheur kan initiëren bij een carbide, bij een carbidecluster of bij een insluitsel dat aan een carbide grenst.
Onvoldoende koolstof of onvoldoende carbidevorming veroorzaakt het tegenovergestelde probleem: het staal kan de hardheid en slijtvastheid missen die nodig zijn om herhaald contact te doorstaan zonder plastische rek op te bouwen. Het verhogen van het koolstof- of carbidegehalte is geen eenvoudige oplossing, omdat grove, onopgeloste carbiden en segregatie het risico op scheurinitiatie kunnen vergroten. De warmtebehandeling moet voldoende koolstof oplossen voor het beoogde martensiet of de beoogde laag, een gecontroleerde populatie onopgeloste carbiden behouden en overmatige vergroving tijdens het austenitiseren vermijden.
Het ASM Handbook (2014) identificeert staalreinheid en de afwezigheid van schadelijke niet-metallische insluitsels als de belangrijkste afzonderlijke factor, na een geschikte microstructuur, voor het bereiken van een hoge rolling-contact-fatiguelevensduur. Vacuümsmelten en verwante raffinageroutes kunnen de vermoeiingslevensduur daarom sterker beïnvloeden dan een kleine wijziging in de chemische samenstelling. De verwerkingsgeschiedenis is van belang.
Deze materiaaleffecten moeten ook in een statistisch kader worden geplaatst. ISO 281:2007 definieert de basislevensduur als de levensduur die overeenkomt met een betrouwbaarheid van 90%; BS ISO 281:2007 is de Britse overname ervan. Schaeffler (2024) en JTEKT (2024) definiëren L10 eveneens als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen van materiaalmoeheid optreden. Die berekende levensduur is geen belofte die uitsluitend op hardheid berust. Zij beschrijft een populatie onder vastgelegde aannames, terwijl het werkelijke resultaat de microstructuur, insluitsels, spanning, smering, verontreiniging, geometrie en variatie in de productie weerspiegelt.
Contactmechanica, belastingsverdeling en spanningsconcentraties
Geconcentreerd elastisch contact
Een wentellager draagt de belasting niet via een groot, uniform belast gebied. Elke kogel of rol drukt tegen een loopbaan via een klein contactvlak, waardoor een geconcentreerd elastisch contact ontstaat. De lokale druk en de schuifspanningen onder het oppervlak hangen af van de normaalkracht, de kromtestralen, de elastische eigenschappen van de twee lichamen en de vorm van het contact. Dit is het Hertz-contactprobleem, maar lagercontacten zijn geen geïsoleerde punten uit een leerboek: de kromming van de loopbaan, de conformiteit, de bolling, de contacthoek en de eindige breedte van rollen veranderen het spanningsveld.
Het SKF-handboek behandelt contactgeometrie en belastingsverdeling als centrale factoren bij lagervermoeiing, omdat de maximale orthogonale spanningen en schuifspanningen onder het contactoppervlak optreden, en niet noodzakelijk op de plaats van de zichtbare schade. Een verandering in de kromming van de loopbaan verandert de grootte en de drukverdeling van de contactellips. Een rol met onvoldoende eindontlasting kan aan de rand een hoge drukconcentratie veroorzaken, waar de lokale spanning de waarde die op basis van de nominale lagerbelasting wordt voorspeld, aanzienlijk kan overschrijden. Onregelmatigheden in de loopbaan en vormfouten hebben een vergelijkbaar effect doordat zij de belasting laten fluctueren terwijl het element rolt.
Nominale hardheid kan de prestaties daarom niet op zichzelf bepalen. NTN noemt hoogkoolstof-chroomlagerstaal een standaardmateriaal voor wentellichamen en loopbanen, doorgaans aangeduid met kwaliteiten zoals AISI 52100 en de nationale of bedrijfsspecifieke aanduidingen daarvan. Toch kan een onderdeel dat van dit staal is gemaakt een andere spanningsgeschiedenis ondergaan wanneer de conformiteit, contacthoek of het profiel van de loopbaan verandert. Het staal levert een bepaalde materiaalkundige capaciteit; de geometrie bepaalt hoeveel daarvan het contact bij elke omwenteling benut.
Ook de toestand van het oppervlak speelt een rol in de contactberekening. Ruwheidsoneffenheden kunnen de smeerfilm doorboren wanneer de film dun is, waardoor lokaal metaal-op-metaalcontact en drukpieken met een korte golflengte ontstaan. Waterverontreiniging maakt de situatie erger. Een onderzoek uit 2024 van het U.S. Department of Energy rapporteerde dat opgelost of vrij water micropitting en scheurvorming door rolcontactvermoeiing deed toenemen en in verband werd gebracht met white-etching matter aan scheuroppervlakken. Smering maakt daarom deel uit van de contactmechanica en is niet slechts een onderhoudskwestie.
De berekening van de levensduur is een statistische technische maatstaf en geen belofte dat elk lager bij één vaste spanning of één vast aantal omwentelingen zal bezwijken. ISO 281:2007 specificeert methoden voor dynamische draaggetallen en de basislevensduur van wentellagers die van hoogwaardig gehard lagerstaal zijn gemaakt; de basislevensduur houdt verband met een betrouwbaarheid van 90%. BS ISO 281:2007 is de Britse overname daarvan. Schaeffler definieert L10 als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen van materiaalvermoeiing optreden. Een aangepaste levensduur kan rekening houden met smering, verontreiniging, betrouwbaarheid en de belastingswaarde voor de vermoeiingsgrens, maar ook die factoren beschrijven nog steeds een specifiek bedrijfssysteem en niet alleen de hardheid.
Belastingsverdeling over de wentellichamen
De aangelegde radiale of axiale belasting wordt over de wentellichamen verdeeld, maar die verdeling is ongelijk. Het element dat zich het dichtst bij de belastingslijn bevindt, draagt de grootste kracht, terwijl elementen die verder rond het lager liggen geleidelijk minder dragen en onder bepaalde omstandigheden vrijwel geen belasting dragen. De grootte van de belaste zone en de kracht op elk element hangen af van de radiale speling, elastische vervorming, contacthoek, ringstijfheid, passing, voorspanning, externe belasting en interne geometrie.
Een lager met een te grote speling kan de externe belasting concentreren op een klein aantal elementen. De maximale belasting per element neemt dan toe, waardoor de Hertz-druk en de spanningscyclus onder het oppervlak toenemen. Een te hoge voorspanning veroorzaakt het tegenovergestelde, maar verwante probleem: meer elementen delen de belasting, maar elk element draagt al een permanente kracht voordat de externe belasting wordt aangelegd. Als de voorspanning te hoog is, kunnen wrijvingswarmte, contactdruk en vermoeiingsschade allemaal toenemen. Hetzelfde lagerstaal kan daardoor een zeer verschillende levensduur opleveren bij een losse passing, een krappe perspassing of een te hoge voorspanning.
Een verkeerde uitlijning verandert de verdeling opnieuw. Een hoekig verkeerd uitgelijnde binnen- en buitenring kan een kogel of rol dwingen om een loopbaan nabij een rand te raken. Bij cilindrische rollagers kan scheefstand de belasting naar de roleinden verschuiven; bij kogellagers kan kanteling van de ringen de contactellips vervormen en randbelasting veroorzaken. Buiging van de as, vervorming van het huis en onnauwkeurige aanslagvlakken kunnen deze omstandigheden veroorzaken, zelfs wanneer de nominale lagerbelasting binnen het catalogusdraaggetal ligt.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Passingen beïnvloeden meer dan alleen de bevestiging. Een te grote perspassing kan de interne speling verminderen, de voorspanning verhogen en een dunne lagerring vervormen. Een losse passing kan ringkruip of microslip toestaan, waardoor fretting en aanvullende oppervlakteschade ontstaan. JTEKT beschrijft het dynamische draaggetal als een maat voor de capaciteit tegen rolcontactvermoeiing en stelt dat L10 overeenkomt met een betrouwbaarheid van 90% voor lagers die zijn vervaardigd uit gespecificeerde lagerstalen of gelijkwaardige materialen. Deze uitspraak veronderstelt dat het lager werkt binnen de geometrische, belastings- en montageomstandigheden die in de berekeningsmethode voor het draaggetal zijn vertegenwoordigd.
Ook de spanningsgeschiedenis hangt af van de materiaaltoestand. De bespreking uit 2011, Steels for Bearings, onderscheidt doorgeharde martensitische of bainitische staalsoorten van inzetgeharde staalsoorten, die een geharde oppervlaktelaag boven een zachtere kern hebben. NASA rapporteerde in 1987 dat hardheid, achtergehouden austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden de vermoeiingslevensduur van wentellichamen beïnvloeden. Het ASM Handbook uit 2014 identificeert staalzuiverheid en de afwezigheid van schadelijke niet-metallische insluitsels als de belangrijkste factor na een geschikte microstructuur voor het bereiken van een hoge levensduur bij rolcontactvermoeiing. Een schoon en correct verwerkt contact van AISI 52100 kan daardoor onder dezelfde nominale belasting langer meegaan dan een harder maar vuiler contact.
Oppervlaktedefecten en geometrische discontinuïteiten
Rolcontactvermoeiing heeft twee brede oorsprongen. Vermoeiing die onder het oppervlak ontstaat, begint onder de loopbaan, vaak bij een belaste insluiting of een gebied met een ongunstige microstructuur, en kan zich na herhaalde schuifbelasting ontwikkelen tot een afsplintering. Schade die aan het oppervlak ontstaat, begint aan het oppervlak van de loopbaan of het wentellichaam, waar ruwheid, onvoldoende smering, glijden, verontreiniging of een defect de spanning concentreert. Dit onderscheid is belangrijk, omdat een gepolijst oppervlak een schadelijke interne insluiting niet kan verwijderen, terwijl een uitstekende inwendige zuiverheid niet kan voorkomen dat een deuk als herhaaldelijk scheurinitiatiepunt werkt.
Niet-metallische insluitsels zijn bijzonder belangrijk, omdat hun elastische en interfaciale gedrag verschilt van dat van het omringende staal. De bevinding van het ASM plaatst zuiverheid onmiddellijk na een geschikte microstructuur wat betreft belang. Het verwerkingsproces kan belangrijker zijn dan een kleine wijziging in de chemische samenstelling: het werk van NASA uit 1987 wees dubbelvacuümsmelten en verwante verwerkingseffecten aan als factoren die de vermoeiingslevensduur van wentellichamen beïnvloeden. De chemische samenstelling bepaalt welke fasen mogelijk zijn en hoe hardbaar het materiaal is, maar smelten, smeden, warmtebehandeling en beheersing van de carbiden bepalen of de uiteindelijke loopbaan schadelijke lokale kenmerken bevat.

Een deuk door een harde verontreiniging is een geometrische discontinuïteit en niet slechts een cosmetische beschadiging. Elk passerend element raakt de rand ervan, waardoor een drukpiek en een zone van plastische vervorming ontstaan. Schade door hantering aan een aanslagvlak, loopbaan of roleinde kan hetzelfde effect hebben. Krassen, slijpbrand, golving en opstaande bramen onderbreken de bedoelde contactgeometrie. Bij smering met een dunne film kunnen deze kenmerken micropitting of scheuren die aan het oppervlak ontstaan initiëren; bij een hogere belasting kunnen zij een scheur versneld laten doorgroeien tot een grotere afsplintering.
Het praktische resultaat is rechtstreeks: de berekende lagerlevensduur heeft betrekking op het lager, het staal, de geometrie, de passingen, de voorspanning, het smeermiddel en de geschiedenis van verontreiniging als één bedrijfssysteem. Een verandering in een van deze factoren kan het lokale spanningsveld veranderen, terwijl de nominale kwaliteit en hardheid ongewijzigd blijven.
Smering, water en microputvorming
Filmscheiding en metaal-op-metaalinteractie
Smering doet meer dan de wrijving tussen een rollend element en een loopbaan verminderen. De smeerfilm verandert de manier waarop de twee oppervlakken de belasting overbrengen. Bij volledige elastohydrodynamische smering scheidt de druk in de meegevoerde film de meeste tegenover elkaar liggende oneffenheden, zodat het nominale Hertz-contact voornamelijk via het smeermiddel wordt gedragen en niet via herhaalde pieken in het stalen oppervlak. Wanneer de filmdikte afneemt ten opzichte van de oppervlakteruwheid, dragen contactpunten tussen oneffenheden een groter deel van de belasting. Hun lokale spanningen kunnen de berekende spanning bij een glad contact ruimschoots overschrijden, zelfs wanneer de aangelegde Lagerbelasting niet is veranderd.
Dit onderscheid is belangrijk omdat Lagerberekeningen doorgaans beginnen met aannames over geometrie, belasting en materiaal. ISO 281:2007 specificeert methoden voor het berekenen van dynamische draaggetallen en de basislevensduur van wentellagers die zijn vervaardigd uit hoogwaardig gehard Lagerstaal. De basislevensduur houdt verband met een betrouwbaarheid van 90%. Schaeffler beschrijft L10 in dezelfde statistische termen: het aantal omwentelingen dat door 90% van ogenschijnlijk identieke Lagers wordt bereikt of overschreden voordat de eerste aanwijzingen voor materiaalmoeheid optreden. JTEKT definieert het dynamische draaggetal eveneens als een maat voor de capaciteit ten aanzien van rolcontactvermoeiing en L10 als de levensduur bij een betrouwbaarheid van 90% voor Lagers die zijn vervaardigd uit gespecificeerd Lagerstaal of gelijkwaardige materialen.
Deze definities maken smering niet tot een onbeduidende correctie. Ze onderscheiden een berekende referentielevensduur van het gebruiksresultaat van een specifiek Lager in een specifieke machine. Methoden voor een aangepaste levensduur houden rekening met smering, verontreiniging, betrouwbaarheid en de belasting bij de vermoeiingsgrens, omdat deze factoren de spanningen veranderen die het oppervlak en de ondergrond daadwerkelijk bereiken. Een Lager dat is vervaardigd uit hoog-koolstof-chroom-Lagerstaal, het standaardmateriaal dat NTN voor rolelementen en loopbanen identificeert, kan nog steeds vroegtijdige schade vertonen als het smeermiddel geen voldoende scheiding kan handhaven.
De filmdikte hangt af van viscositeit, snelheid, belasting, temperatuur, oppervlakteafwerking en contactgeometrie. Een temperatuurstijging verlaagt de viscositeit; een langzaam oscillerende beweging kan de vorming van een toereikende film verhinderen; en een hoge belasting perst de film samen en verhoogt tegelijkertijd de spanning in de ondergrond. Een verkeerde uitlijning en randbelasting concentreren de druk verder in een klein gebied. Voeg abrasieve deeltjes toe en deze kunnen de loopbaan indeuken, waardoor een permanente spanningsconcentrator ontstaat die blijft bestaan nadat de verontreiniging is gepasseerd. Water kan de werking van de smeerfilm verminderen, corrosie bevorderen, additiefreacties veranderen en de manier wijzigen waarop oppervlakken op elkaar inwerken. Het contact kan dan herhaaldelijk verschuiven tussen gedeeltelijke scheiding en directe metaal-op-metaalinslag.
Microputvorming als proces van oppervlaktevermoeiing
Microputvorming is een vorm van oppervlaktevermoeiing, niet slechts een ruwheidsdefect of een cosmetische verkleuring. Het proces begint wanneer herhaalde contacten tussen oneffenheden, glijden, lokale plastische rek en trekspanningen nabij het oppervlak zeer kleine scheuren veroorzaken. De scheuren kunnen onder kleine hoeken onder het oppervlak groeien en uitkomen in grijze of berijpte gebieden die uit vele minuscule putjes bestaan. Een oppervlak kan er daardoor slechts licht verkleurd uitzien, terwijl de belastingsdragende geometrie en de populatie scheuren al veranderen.
De kritische variabele is de gecombineerde toestand van contactspanning en filmscheiding. Een lage lambda-verhouding — de verhouding tussen de dikte van de smeerfilm en de samengestelde oppervlakteruwheid — betekent dat meer oneffenheden met elkaar in contact komen. Glijden kan schuifspanning toevoegen aan de herhaalde drukbelasting die door het rollen wordt opgelegd. Als een oneffenheid, deuk of insluiting de lokale spanning voldoende verhoogt, kan een scheur aan of nabij het oppervlak ontstaan en zich vervolgens onder cyclische belasting voortplanten. Microputjes kunnen samenvloeien tot grotere afschilferingsschade, hoewel deze overgang niet automatisch of onmiddellijk plaatsvindt.
Daarom kan de nominale hardheid de levensduur van een Lager niet op zichzelf voorspellen. NASA rapporteerde in 1987 dat hardheid, achtergebleven austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden allemaal invloed hebben op de vermoeiingslevensduur van rolelementen. Ook de verwerkingsgeschiedenis van het staal is van belang: vacuümsmelten in twee stappen en aanverwante verbeteringen in zuiverheid kunnen een sterker effect op de levensduur hebben dan een bescheiden wijziging in de legeringssamenstelling. Het ASM Handbook stelt in zijn behandeling van Lagerstalen uit 2014 dat staalzuiverheid en de afwezigheid van schadelijke niet-metallische insluitingen, na een geschikte microstructuur, de belangrijkste factor vormen voor het bereiken van een hoge levensduur bij rolcontactvermoeiing.
Een insluiting en een smeermiddelgerelateerd oppervlaktedefect kunnen op elkaar inwerken. Een insluiting onder een loopbaan veroorzaakt een verschil in elasticiteitsmodulus en een lokale spanningsconcentratie. Een slechte filmscheiding voegt vervolgens een zware oppervlaktebelasting toe boven die locatie in de ondergrond. Omgekeerd kan een microputje of een door verontreiniging veroorzaakte deuk het spanningsveld rond een verder onschadelijk deel van het staal versterken. Het resulterende vermoeiingsproces behoort tot het volledige Lagersysteem, niet tot een hardheidswaarde die op een materiaalcertificaat staat.
De belangrijkste materiaalfamilies die in de beoordeling Steels for bearings uit 2011 worden beschreven, zijn doorgeharde martensitische of bainitische staalsoorten en gecementeerde staalsoorten met een harde oppervlaktelaag boven een zachtere kern. Beide kunnen geschikte prestaties bij rolcontact leveren, maar geen van beide klassen maakt gecontroleerde verwerking, de juiste warmtebehandeling, adequate smering en schone bedrijfsomstandigheden overbodig. Een hard oppervlak kan weerstand bieden tegen indeuken en toch vermoeiingsscheuren ontwikkelen als het contact herhaaldelijk te maken krijgt met sterke interactie tussen oneffenheden.
Waterverontreiniging en wit-etsende materie
Water is een actieve verontreiniging in een wentellager, niet slechts een verdunningsmiddel dat de viscositeit van het smeermiddel verlaagt. Het kan aanwezig zijn als opgelost water, vrij water, condensaat of een gedispergeerde emulsie. De effecten ervan hangen af van de concentratie, temperatuur, chemie van het smeermiddel, bedrijfssnelheid en toestand van het stalen oppervlak. Water kan het filmvormende vermogen verminderen, waterstofgerelateerde reacties of corrosie bevorderen, additieffilms verstoren en corrosieve of mechanisch beschadigde locaties helpen creëren waar vermoeiing kan beginnen.
Opgelost of vrij water in het smeermiddel verhoogde micropitting en scheurvorming door vermoeiing bij rollend contact en hield verband met witetsende materie aan scheurgrensvlakken. Preliminary evidence
Experimenteel onderzoek dat in 2024 via het Office of Scientific and Technical Information van het Amerikaanse Department of Energy werd gerapporteerd, stelde vast dat opgelost of vrij water in smeermiddelen het optreden van microputvorming en scheuren door rolcontactvermoeiing verhoogde. In hetzelfde onderzoek werd waterverontreiniging in verband gebracht met wit-etsende materie aan scheurgrensvlakken. Deze bevinding koppelt een toestand van het smeermiddel aan zowel oppervlakteschade als de microstructurele kenmerken die rond vermoeiingsscheuren worden waargenomen. Dit betekent niet dat elk aan water blootgesteld Lager via exact hetzelfde pad bezwijkt, en evenmin dat wit-etsende materie één universele oorzaak heeft.
Wit-etsende materie is een microstructureel gebied dat lichter etst dan het omliggende Lagerstaal en vaak rond scheuren of onder beschadigde oppervlakken zichtbaar is. In rapporten is dergelijke materie, afhankelijk van het Lager, het smeermiddel en de bedrijfsgeschiedenis, in verband gebracht met veranderd ferriet, het oplossen of herverdelen van carbiden, sterke plastische vervorming, effecten aan de scheurpunt en waterstofgerelateerde mechanismen. Water kan aan sommige van deze processen bijdragen door de tribochemische omstandigheden en reacties aan de scheurpunt te veranderen. Andere gevallen kunnen worden veroorzaakt door hoge spanning, elektrische ontlading, glijden, materiaalfouten of langdurige vervorming. Het behandelen van wit-etsende materie als bewijs voor één specifiek bezwijkingsmechanisme overschat wat alleen microscopie kan aantonen.
Verontreiniging van het smeermiddel moet ook worden onderscheiden van de zuiverheid van het staal. Water, deeltjes en gedegradeerde additieven komen tijdens de productie, montage, opslag of werking het Lager binnen; niet-metallische insluitingen zijn kenmerken van de staalproductie en de verwerkingsroute. De conclusie van het ASM over zuiverheid heeft betrekking op die laatste categorie. Zuiver staal kan worden beschadigd door verontreinigd smeermiddel, terwijl een sterk gefilterd smeermiddel een insluiting die al onder de loopbaan aanwezig is niet kan verwijderen. Tijdens bedrijf kunnen de mechanismen elkaar echter versterken: een insluiting levert een spanningsconcentrator in de ondergrond, een door water verzwakte film verhoogt de belasting op de oneffenheden en de daaruit voortvloeiende scheur kan aan het grensvlak wit-etsende materie ontwikkelen.
Verbetering van de levensduur vereist daarom beheersing van beide zijden van het contact. Materiaalkeuze en smeltpraktijk verminderen interne initiatieplaatsen; warmtebehandeling regelt martensiet, bainiet, achtergebleven austeniet en carbiden; filtratie en afdichting beperken de aanwezigheid van deeltjes en water; en de keuze van het smeermiddel behoudt de filmscheiding bij de werkelijke temperatuur en snelheid. De resulterende levensduur is een statistisch systeemresultaat, niet een eenvoudig gevolg van de legeringsaanduiding of nominale hardheid.
Van scheurinitiatie tot schade door rollend contact
Vermoeiing door rollend contact begint onder, op of nabij het belaste oppervlak wanneer herhaalde Hertz-contactspanningen de lokale weerstand van het staal overschrijden. Een lagerloopvlak kan glad en onbeschadigd lijken, terwijl elk passerend rolelement een korte, intensieve spanningspuls veroorzaakt. De maximale orthogonale schuifspanning bevindt zich doorgaans onder het oppervlak, maar de positie en grootte ervan veranderen met de contactgeometrie, de belastingsverdeling, de smering, de oppervlaktetopografie en de tractie. Een defect, carbidecluster, restspanningsveld of mechanisch beschadigd gebied kan die cyclische spanning voldoende concentreren om een scheur te initiëren.
Het daaropvolgende falen wordt niet uitsluitend bepaald door de nominale hardheid. Hoog-koolstof-chroomlagerstaal, waaronder de aanduidingen 100Cr6 en AISI 52100 die worden gebruikt voor doorgeharde lagercomponenten, kan zeer verschillende vermoeiingsprestaties hebben afhankelijk van de zuiverheid, de warmtebehandeling, het retained-austenite-gehalte, de morfologie van de carbiden en de verwerkingsgeschiedenis. NTN identificeert hoog-koolstof-chroomlagerstaal als een standaardmateriaal voor rolelementen en loopvlakken. De review Steels for bearings (2011) verdeelt lagerstalen in doorgeharde martensitische of bainitische kwaliteiten en inzetgeharde staalsoorten, waarbij een harde oppervlaktelaag wordt ondersteund door een zachtere kern. Beide groepen kunnen falen door vermoeiing bij rollend contact, maar hun spanningsprofielen en scheurtrajecten verschillen.
Initiatie van ondergrondse scheuren
Een niet-metallische insluiting is vaak de belangrijkste lokale spanningsconcentrator in een ogenschijnlijk zuiver lagerstaal. Oxiden, sulfiden, silicaten en complexe insluitingsclusters verschillen van de omringende getemperde martensitische matrix in elasticiteitsmodulus, vorm, hechting en vervormbaarheid. Onder herhaald rollend contact kan de grenslaag tussen insluiting en matrix loslaten, of kan zich in de matrix naast een scherpe rand van de insluiting een scheur vormen. De scheur groeit vervolgens binnen het gebied van cyclische ondergrondse schuifspanning.
De bespreking van lagerstalen in het ASM Handbook uit 2014 identificeert staalzuiverheid en de afwezigheid van schadelijke niet-metallische insluitingen — na een geschikte microstructuur — als de belangrijkste factor voor het bereiken van een lange levensduur bij vermoeiing door rollend contact. Dit betekent niet dat elke insluiting falen veroorzaakt. Grootte, morfologie, locatie, oriëntatie, afstand tot de zone met maximale spanning en de lokale spanningsgeschiedenis spelen allemaal een rol. Een kleine, afgeronde insluiting kan onschadelijk zijn, terwijl een groter, hoekig oxide zich direct onder het contactspoor bevindt.
De microstructuur bepaalt hoe het staal rond dat defect reageert. Onderzoek van NASA uit 1987 naar lagervermoeiing rapporteert dat hardheid, retained austenite, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden de vermoeiingslevensduur van rolelementen beïnvloeden. Overmatige segregatie van carbiden kan scheurtrajecten bieden; een ongeschikt retained-austenite-gehalte kan de dimensionale stabiliteit en het transformatiegedrag veranderen; en grove korrels of een onvoldoende tempering kunnen de weerstand tegen cyclische beschadiging verminderen. De verwerking kan zwaarder wegen dan een eenvoudige vergelijking van de chemische samenstelling. Dubbel-vacuümsmelten kan bijvoorbeeld de vermoeiingsprestaties verbeteren door schadelijke insluitingen te verminderen, zelfs wanneer de nominale legeringsanalyse weinig verandert.
De eerste scheur is daarom een lokale gebeurtenis binnen een belast materiaalsysteem. Zij kan gedurende vele cycli inactief blijven, zich over een korte afstand evenwijdig aan het loopvlak uitbreiden, of naar het oppervlak afbuigen wanneer het omringende spanningsveld verandert. Een hardheidswaarde die op een toegankelijk dwarsdoorsnedevlak is gemeten, kan niet onthullen welke van deze omstandigheden aanwezig is.
Scheurpropagatie en afschilfering
Zodra een ondergrondse scheur een kritieke omvang bereikt, drijven herhaald rollen en glijden de scheur door het belaste materiaal. Scheurvlakken kunnen tegen elkaar wrijven, oxideren of slijtagedeeltjes verzamelen. Er kunnen vertakkingen ontstaan wanneer de scheur carbiden, voormalige austenietkorrelgrenzen, insluitingen of gebieden met verschillende restspanningen tegenkomt. Uiteindelijk komt een vertakking in verbinding met het loopvlak, of isoleert een nabij het oppervlak gelegen scheur een fragment staal.
Afschilfering is de daaruit voortvloeiende materiaalverwijdering: een stuk van het geharde loopvlak of het rolelement komt los en laat een krater achter met een gebroken bodem en opstaande of verplaatste randen. Het losgekomen fragment is niet slechts een vlek of een gepolijste markering. Het is een door vermoeiing gevormd stuk lagerstaal, en de krater verhoogt de impact, trillingen en lokale spanning wanneer volgende rolelementen eroverheen rollen. Losgeraakte deeltjes kunnen bovendien door het smeermiddel circuleren, waardoor secundaire indrukken en extra spanningsconcentraties ontstaan.
Dit verloop verklaart waarom de zichtbare schade veel groter kan zijn dan het initiërende defect. Een microscopische insluiting kan een scheur starten, terwijl de uiteindelijke afschilfering een gebied op millimeterschaal verwijdert nadat de scheur zich heeft vertakt en herhaalde oppervlaktebelasting heeft plaatsgevonden. De belasting kan onder de statische vloeigrens van het totale onderdeel blijven, terwijl lokale cyclische spanningen bij het defect en de scheurtip toch vermoeiing kunnen veroorzaken.
De terminologie voor de levensduur van lagers moet gescheiden worden gehouden van deze metallurgische volgorde. ISO 281:2007 specificeert methoden voor dynamische draaggetallen en de nominale levensduur van wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal; de nominale levensduur correspondeert met een betrouwbaarheid van 90%. BS ISO 281:2007 is de Britse overname hiervan. Schaeffler definieert L10 als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden vóór de eerste aanwijzingen van materiaalvermoeiing, en JTEKT hanteert dezelfde basis van 90% voor lagers die zijn vervaardigd uit gespecificeerde lagerstalen of gelijkwaardige materialen. L10 is een statistisch referentiepunt, geen belofte dat elk lager op dat moment zal afschilferen. Een aangepaste levensduur kan rekening houden met smering, verontreiniging, betrouwbaarheid en de vermoeiingsgrensbelasting. Zij beschrijft een bedrijfssysteem, niet de chemische samenstelling op zichzelf.
Oppervlaktegeïnitieerde vermoeiing en micropitting
Schade die aan het oppervlak ontstaat, begint op de plaats waar het contact wordt blootgesteld aan omstandigheden rond smering en hantering. Als de smeermiddelfilm te dun is voor de gecombineerde oppervlakteruwheid, raken tegenover elkaar liggende ruwheidstoppen herhaaldelijk elkaar. Een lage viscositeit, onvoldoende toevoer van smeermiddel, een te hoge temperatuur, glijden, waterverontreiniging en een onjuiste chemische samenstelling van het smeermiddel kunnen de bescherming door de film allemaal verminderen. Een indruk van een hard deeltje of een impact tijdens de montage veroorzaakt een scherpere spanningsconcentratie dan op grond van de geringe diepte zou worden verwacht. Door het contact bewegend vuil kan één loopvlak indeuken en een rand rond de indruk opwerpen, waardoor aan de rand scheuren ontstaan.
Micropitting is een vroege vorm van oppervlaktevermoeiing die wordt gekenmerkt door veel kleine, ondiepe holtes en een grijs of berijpt uiterlijk. Het houdt verband met interactie tussen ruwheidstoppen, lokale plastische vervorming, aan het oppervlak ontstane scheuren en verlies van materiaal nabij het oppervlak. Micropits zijn niet hetzelfde als een ontwikkelde afschilfering. Een afschilfering is een grotere vermoeiingskrater die ontstaat nadat scheurgroei een samenhangend fragment heeft losgemaakt; micropitting bestaat doorgaans uit fijne, verspreide materiaalverwijderingen aan het oppervlak voordat een dergelijke mate van loslating optreedt. Als de smering en belasting ongunstig blijven, kunnen micropits samenvloeien, dieper worden en zich ontwikkelen tot ernstigere, aan het oppervlak ontstane vermoeiing.
Water kan beide mechanismen verergeren. Een onderzoek van het U.S. Department of Energy uit 2024 rapporteerde dat opgelost of vrij water in het smeermiddel micropitting en scheurvorming door rollend-contactvermoeiing verhoogde en in verband werd gebracht met witetsende materie aan scheurgrenzen. Witetsende materie is op zichzelf geen diagnose: de aanwezigheid ervan moet worden geïnterpreteerd in samenhang met de scheurgeometrie, lokale vervorming, thermische geschiedenis en bedrijfsomstandigheden.
Onderzoek na een defect moet daarom verschillende waarnemingen combineren. De locatie van de breuk geeft aan of het initiërende proces ondergronds of met het oppervlak verbonden was; metallografie brengt martensiet, bainiet, retained austenite, carbiden, ontkoling en witetsende gebieden aan het licht; insluitingsanalyse stelt vast of zich bij de oorsprong een niet-metallisch deeltje bevindt; en registraties van smeermiddel, afdichting, verontreiniging en belasting toetsen de verklaring op basis van de bedrijfsomstandigheden. Contactspanning, verkeerde uitlijning, belastingscyclus en tractie kunnen verklaren waarom een defect actief werd. Aan een lager kan geen materiaaloorzaak worden toegekend op basis van alleen een foto van een afschilfering of een hardheidsmeting.
Productieroutes en kwaliteitscontrole
ASTM STP 1327 ordent de productie van lagerstaal rond vier onderling verbonden fasen: staalproductie, doorharding, cementeren en oppervlaktemodificatie. Deze volgorde is nuttiger dan een kwaliteitsaanduiding te behandelen als een volledige beschrijving van de vermoeiingsbestendigheid. Een lager kan zijn vervaardigd uit een erkend chroomstaal met een hoog koolstofgehalte en toch een slechte levensduur bij rolcontactvermoeiing vertonen als de populatie insluitsels, de carbidestructuur, de respons op de warmtebehandeling of de afgewerkte geometrie niet wordt beheerst. De evaluatie van NASA uit 1987 komt tot dezelfde praktische conclusie: hardheid, rest-austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden beïnvloeden allemaal de vermoeiingslevensduur van rolelementen, terwijl procesverschillen, zoals smelten onder dubbel vacuüm, belangrijker kunnen zijn dan bescheiden veranderingen in de chemische samenstelling.
Primaire en secundaire staalproductie
Verwerkings- en kwaliteitscontrolevolgorde
- Smelten en raffineren Beheers de samenstelling, gassen, slakinteracties en vorming van insluitsels.
- Gieten en hersmelten Beperk segregatie en interne discontinuïteiten door gecontroleerde stolling of hersmelten.
- Smeden of walsen Verfijn de gietstructuur en beheers vervorming, bandvorming en korrelgrootte.
- Warmtebehandeling Breng martensiet, bainiet, carbiden, restausteniet en restspanning tot stand.
- Inspectie Controleer zuiverheid, hardheid, microstructuur, geometrie, oppervlakteconditie en hardingsdiepte.
De route begint met de keuze van de charge, het smelten en het raffineren. Chroomlagerstaal met een hoog koolstofgehalte is een standaardmateriaal voor rolelementen en loopbanen, zoals NTN beschrijft, terwijl voor andere toepassingen gelegeerde doorhardende staalsoorten, bainitische kwaliteiten of cementatiestalen worden gebruikt. De bekende aanduiding AISI 52100, doorgaans geschreven als ASTM A295 Grade 52100 voor lagerkwaliteitsstaven en -draad, garandeert geen identieke interne kwaliteit van de ene smelt of producent tot de andere. Chemische grenswaarden definiëren een samenstellingsvenster; zij definiëren niet het aantal, de grootte, de morfologie of de verdeling van niet-metallische insluitsels.
De primaire staalproductie legt de bulksamenstelling vast en verwijdert een deel van de opgeloste zuurstof, zwavel en andere ongewenste elementen. De secundaire metallurgie beheerst vervolgens de details die bij rolcontact kritisch worden: deoxidatiepraktijk, vacuümbehandeling, slak-metaalreacties, temperatuur, roeren, insluitselmodificatie en gietomstandigheden. Een calciumbehandeling kan bijvoorbeeld de vorm van insluitsels veranderen, maar een insluitsel dat minder hoekig is, is niet automatisch onschadelijk in een zwaar belaste loopbaan. Ook de chemische samenstelling, de grootte, de positie ten opzichte van het contact en de binding met de omringende matrix blijven van belang.
Schoon staal vereist beheersing gedurende de volledige route. Heroxidatie tijdens het overbrengen, meegesleepte slak, verontreiniging door vormpoeder, een gebrekkige werking van de verdeelbak en middellijnsegregatie kunnen defecten introduceren die een uiteindelijke hardheidstest niet detecteert. Elektroslakomsmelten, vacuümbogenomsmelten en andere raffinageroutes kunnen specifieke defectpopulaties verminderen, maar elke route heeft procesgrenzen en moet worden beoordeeld aan de hand van het resulterende materiaal, niet alleen aan de hand van de procesnaam. Smeden of walsen verbreekt vervolgens de gietstructuur en herverdeelt segregatie; de reductieverhouding, de vervormingstemperatuur en de afkoelgeschiedenis beïnvloeden carbidebanding, korrelgrootte en de detecteerbaarheid met ultrasoon onderzoek.
Een certificaat met de gehalten aan koolstof, chroom, mangaan, silicium, fosfor en zwavel stelt daarom alleen chemische conformiteit vast. Op zichzelf stelt het geen prestatie bij rolcontactvermoeiing vast. De behandeling van lagerstaal in het ASM Handbook uit 2014 noemt zuiverheid en de afwezigheid van schadelijke niet-metallische insluitsels de belangrijkste factor, na een geschikte microstructuur, voor het verkrijgen van een hoge levensduur bij rolcontactvermoeiing. Deze rangorde waarschuwt ervoor staalsoorten niet uitsluitend op basis van hun nominale koolstof- of chroomgehalte te rangschikken.
Concepten van vacuümsmelten en omsmelten
Vacuümverwerking richt zich op gassen en insluitsels, maar “vacuümgesmolten” staat niet voor één enkel kwaliteitsniveau. Vacuüminductiesmelten (VIM) smelt en raffineert de charge onder verlaagde druk, waardoor opgeloste waterstof kan worden verwijderd en atmosferische verontreiniging wordt beperkt, terwijl een nauwkeurige beheersing van de samenstelling mogelijk blijft. Bij vacuümbogenomsmelten (VAR) wordt vervolgens een verbruikselektrode onder vacuüm opnieuw gesmolten. De gecontroleerde stolling kan segregatie en holten verminderen en een schonere, uniformere gieteling opleveren. Een VIM-VAR-route wordt vaak smelten onder dubbel vacuüm genoemd.
Het doel is niet simpelweg de hardheid te verhogen. Een lager waterstofgehalte vermindert het risico op schilvorming en interne scheurvorming; een betere beheersing van de stolling vermindert schadelijke segregatie; en een lagere insluitselbelasting vermindert lokale spanningsconcentraties onder herhaald Hertz-contact. De bevindingen van NASA uit 1987 zijn hier belangrijk, omdat zij de procesgeschiedenis naast, en soms vóór, de chemie plaatsen als bepalende factor voor de levensduur. Twee smelten binnen dezelfde nominale specificatie kunnen verschillend reageren op sferoïdiseren, austenitiseren, afschrikken en ontlaten, omdat hun voorafgaande segregatie en carbidepopulaties verschillen.
Omsmelten brengt ook afwegingen met zich mee. De kwaliteit van de elektrode, de boogstabiliteit, de smeltsnelheid en de geometrie van de gieteling beïnvloeden segregatie en defecten. Een omgesmolten charge vereist nog steeds smeden, warmtebehandeling en inspectie. Vacuümbehandeling kan geen ongunstige afgewerkte microstructuur herstellen en evenmin een slijpbrand in een loopbaan verwijderen. Ook elimineert zij niet de noodzaak om smering en verontreiniging tijdens het gebruik te beheersen. Experimenteel werk dat in 2024 via het U.S. Department of Energy werd gerapporteerd, toonde aan dat opgelost of vrij water in smeermiddel micropitting en scheurvorming door rolcontactvermoeiing verhoogde en samenhing met witetsende materie aan scheurinterfaces. Materiaalverwerking en bedrijfsomstandigheden komen samen in het contact.
Na de staalproductie helpt het onderscheid van ASTM STP 1327 tussen doorharding, cementeren en oppervlaktemodificatie vast te stellen wat moet worden gecontroleerd. Doorhardende martensitische of bainitische staalsoorten hebben door het werkende onderdeel heen een geharde doorsnede. Cementatiestalen bieden een hard, koolstofverrijkt oppervlak boven een zachtere, taaiere kern, wat de weerstand tegen indrukking kan verbeteren en de ondergrondse spanning kan dragen. Oppervlaktemodificatie kan gecontroleerd slijpen, superfinishen, nitreren of andere behandelingen omvatten die de ruwheid, restspanning of hardheid nabij het oppervlak veranderen. Deze routes wijzigen het spanningsveld; zij maken insluitsels niet irrelevant.
Inspectie van zuiverheid en microstructuur
Metallografie verbindt de productieroute met de structuur die de belasting daadwerkelijk draagt. Een gepolijste en geëtste doorsnede kan de vroegere austenietkorrelgrootte, martensiet of bainiet, carbidenetwerken, banding, ontkoling, afschrikscheuren en abnormale bestanddelen zichtbaar maken. Optische microscopie wordt vaak aangevuld met scanning-elektronenmicroscopie en energiedispersieve analyse wanneer een insluitsel of het beginpunt van een scheur moet worden geïdentificeerd. De vraag is niet alleen of het staal hard is, maar ook of de matrix en de tweede fasen een stabiele, scheurbestendige structuur bieden.
De beoordeling van insluitsels meet de hoeveelheid, het type, de grootte en de verdeling van niet-metallische materie aan de hand van een gespecificeerde vergelijkingsmethode, zoals ASTM E45. Beoordelingen van oxide-, sulfide-, silicaat- en bolvormige insluitsels kunnen verschillen blootleggen die door de bulkchemie worden verhuld. Geautomatiseerde analyse van insluitsels kan gegevens over de grootteverdeling en insluitselkaarten toevoegen, terwijl ultrasoon onderzoek grotere interne discontinuïteiten over een productievolume kan detecteren. Een beoordeling is een steekproefresultaat, geen directe voorspelling van de levensduur: een zeldzaam insluitsel nabij het gebied met de maximale ondergrondse afschuifspanning kan het falen van één lager domineren, zelfs wanneer de gemiddelde beoordeling aanvaardbaar lijkt.
De beoordeling van carbiden is bij chroomstaal met een hoog koolstofgehalte even noodzakelijk. Overmatige carbidenetwerken, grove onopgeloste carbiden, carbidebanding of onvoldoende sferoïdisatie kunnen scheurvorming bevorderen, de taaiheid verminderen en tijdens het austenitiseren een ongelijkmatige respons veroorzaken. Metingen moeten betrekking hebben op de grootte, het aantal, de oppervlaktefractie en de verdeling van de carbiden. NASA noemt specifiek alle vier deze kenmerken — samen met hardheid, rest-austeniet en korrelgrootte — als variabelen die de vermoeiingslevensduur van rolelementen beïnvloeden.
Een hardheidsmeting verifieert de respons van de warmtebehandeling, met gebruik van een gespecificeerde schaal en gespecificeerde meetlocaties in plaats van één gemakkelijke meting aan het oppervlak. Rest-austeniet vereist een afzonderlijke meting, doorgaans met röntgendiffractie, omdat twee onderdelen met dezelfde Rockwell-hardheid verschillende hoeveelheden kunnen bevatten die tijdens het gebruik transformeren of dimensionaal veranderen. Een dimensionele inspectie controleert vervolgens de geometrie van de loopbaan, rondheid, golving, slingering, casediepte, slijpschade en oppervlakteruwheid. De contactgeometrie en de belastingsverdeling bepalen de berekende spanningen; daarom vormt staal met een chemisch conforme samenstelling maar een slechte geometrie geen conform vermoeiingssysteem.
ISO 281:2007 berekent de dynamische belastingsclassificaties en de basislevensduur voor wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal; de basislevensduur is de levensduur die overeenkomt met een betrouwbaarheid van 90%. Schaeffler en JTEKT definiëren L10 daarom statistisch als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen van materiaalmoeheid optreden. De aangepaste levensduur houdt daarnaast rekening met smering, verontreiniging, betrouwbaarheid en de belastingslimiet voor vermoeiing. Kwaliteitscontrole stelt de materiaalcapaciteit vast. Zij verandert een chemisch certificaat niet in een L10-garantie.
Doorgehard versus inzetgehard lagerstaal
Lagerstaal wordt vaak ingedeeld in twee materiaalarchitecturen: doorgehard staal, waarvan het bruikbare gedeelte vanaf het contactoppervlak tot aan het inwendige hard is, en inzetgehard staal, waarvan de harde buitenlaag wordt ondersteund door een taaier koolstofarmer kernmateriaal. Het onderscheid is niet eenvoudigweg een keuze tussen “hard” en “zacht”. Het bepaalt hoe contactspanningen, afschuifspanningen onder het oppervlak, stootbelastingen, scheurgroei en vervorming tijdens de productie worden beheerst.
Geen van beide architecturen garandeert een bepaalde levensduur van het lager. ISO 281:2007 definieert methoden voor het berekenen van dynamische draaggetallen en de basislevensduur van wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal; de basislevensduur is de levensduur die overeenkomt met een betrouwbaarheid van 90%. Schaeffler en JTEKT definiëren L10 eveneens als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen van materiaalmoeheid optreden. Dit statistische resultaat beschrijft een populatie lagers, niet een hardheidsgetal.
Gelijkmatige hardheid door de hele doorsnede
Doorgehard lagerstaal bestaat vaak uit hoogkoolstofhoudende chroomkwaliteiten, zoals AISI/SAE 52100, ook aangeduid als 100Cr6 volgens EN ISO 683-17 en SUJ2 volgens JIS G 4805. NTN identificeert hoogkoolstofhoudend chroomlagerstaal als een standaardmateriaal voor wentellichamen en loopbanen. Na austenitiseren, afschrikken en ontlaten ontwikkelt het staal een overwegend martensitische structuur met fijn verdeelde carbiden. Bainitisch doorharden is een andere methode die wordt toegepast voor bepaalde lagerontwerpen en warmtebehandelingen, waarbij het transformatieschema wordt gekozen om de vereiste sterkte, maatvastheid en vermoeiingsprestaties te verkrijgen.
Het belangrijkste voordeel is continuïteit. De loopbaan of het wentellichaam gaat niet abrupt over van een harde laag naar een aanzienlijk zachter inwendig gedeelte. Ondergrondse spanningen ondervinden daardoor in de belaste zone een materiaal met over het algemeen vergelijkbare sterkte, wat geschikt is voor veel conventionele wentelcontacten. Dit is vooral nuttig wanneer de maximale orthogonale en afschuifspanningen onder het oppervlak liggen, zoals bij Hertz-contacten. De volledige doorsnede kan druk- en afschuifbelastingen dragen, terwijl de matrix plastische vervorming rond carbiden en andere lokale spanningsconcentraties tegengaat.
“Gelijkmatige hardheid” betekent niet dat de microstructuur gelijkmatig is. Een 52100-lagerring kan door de doorsnede variaties vertonen in martensiet, resterend austeniet, carbidegrootte, carbideverdeling en korrelgrootte van het voorafgaande austeniet. De respons op de warmtebehandeling hangt ook af van de doorsnededikte en de afkoelomstandigheden. NASA rapporteerde in 1987 dat hardheid, resterend austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden allemaal invloed hebben op de vermoeiingslevensduur van wentellichamen. Een overmaat aan resterend austeniet kan tijdens het gebruik transformeren en bijdragen aan maatveranderingen; een overmatige carbidegrootte of segregatie kan lokale scheurinitiatieplaatsen creëren, zelfs wanneer de gemeten hardheid binnen de specificatie valt.
Zuiverheid is even doorslaggevend. Het ASM Handbook uit 2014 identificeert staalzuiverheid en de afwezigheid van schadelijke niet-metallische insluitsels als de belangrijkste factor, na een geschikte microstructuur, voor het bereiken van een hoge vermoeiingslevensduur bij wentelcontacten. Een insluitsel nabij de zone met maximale afschuifspanning kan een lokaal trekspanningsveld veroorzaken, een scheur initiëren en de faalverdeling domineren. Vacuümsmelten, elektroslak-hersmelten, beheersing van insluitsels en zorgvuldig smeden kunnen de vermoeiingsprestaties daarom sterker beïnvloeden dan een beperkte wijziging van de nominale legeringschemie. Ook uit testwerk van NASA bleek dat het productieproces, waaronder dubbel vacuümsmelten, de levensduur sterk kon beïnvloeden.
Doorharden kent beperkingen. Een grote ring of een zwaar belaste component kan tijdens het afschrikken hardheidsgradiënten, restspanningen en vervorming ontwikkelen. De vereiste sterkte van de doorsnede kan ook de tolerantie voor stoot- of randschade verminderen, vooral wanneer de geometrie spanningsconcentraties veroorzaakt. Een hardheidsverloop over de doorsnede, een meting van het resterende austeniet, metallografisch onderzoek en dimensionele inspectie geven meer informatie dan één enkele meting van de oppervlaktehardheid.
Gehard oppervlak boven een taaiere kern
Inzetgehard lagerstaal heeft de hoogste hardheid op de plaats waar het wentelcontact optreedt en behoudt daaronder een taaiere kern met een lager koolstofgehalte. Veelgebruikte carbonisatiekwaliteiten zijn onder meer 16MnCr5 volgens EN ISO 683-3, SAE 5120 en SAE 8620; de keuze voor een lager blijft afhankelijk van het toepasselijke product, de tekening en de kwaliteitseisen. Door carboneren of carbonitreren wordt het oppervlak verrijkt, waarna harden en ontlaten volgen om een martensitische laag te verkrijgen. De kern kan een lager koolstofgehalte behouden en daardoor beter bestand zijn tegen stootbelasting, buiging en scheurvoortplantende belastingen dan een volledig geharde doorsnede.
De geharde laag moet diep genoeg zijn om het belangrijke contactspanningsveld bij de gespecificeerde belasting, geometrie en gebruiksomstandigheden te omvatten. Er bestaat geen algemeen verdedigbare universele waarde voor de laagdiepte. Een ondiepe laag kan ertoe leiden dat de zone met hoge afschuifspanning de overgang tussen laag en kern bereikt, waar hardheid, restspanning en microstructuur veranderen. Een diepere laag verlengt de bewerkingstijd en kan vervorming, resterend austeniet of door het afschrikken veroorzaakte scheurvorming vergroten wanneer de behandeling slecht wordt beheerst. De laagdiepte moet daarom worden vastgesteld aan de hand van hardheidsprofielen, criteria voor de effectieve laagdiepte, berekende spanningsverdelingen en validatie bij representatieve belastingen — niet aan de hand van een algemeen getal dat van een ander lager is overgenomen.
De overgangszone is even belangrijk als de nominale waarden voor oppervlak en kern. Zij mag geen scherpe zwakke plek bevatten die wordt veroorzaakt door overmatige carbideprecipitatie, koolstofgradiënten, zachte transformatieproducten of ongunstige restspanningen. Een correct ontworpen profiel kan drukrestspanningen nabij het oppervlak plaatsen, weerstand tegen het openen van scheuren ondersteunen en een kern behouden die impactenergie kan absorberen. De kern is echter geen vervanging voor een correct contactontwerp. Als een scheur begint bij een niet-metallisch insluitsel, een slijpbrand, een oppervlaktedeuk of een door smeermiddelverontreiniging veroorzaakte beschadiging, kan de taaiheid van de kern vermoeiing bij wentelcontact mogelijk niet voorkomen.
Carboneren introduceert ook een dimensioneel probleem. De koolstofverrijkte laag, de transformatie tijdens het afschrikken en het daaropvolgende ontlaten kunnen veranderingen veroorzaken in diameter, rondheid en het profiel van de loopbaan. Vervorming is vooral belangrijk bij dunne ringen, grote ringen, gekroonde contacten en componenten waarvoor een nauwkeurige beheersing van voorspanning of speling vereist is. Verspaningstoeslagen, opspanningsontwerp, beheersing van het afschrikken en eindslijpen moeten gezamenlijk worden gepland. De mechanische waarde van de laagarchitectuur bestaat alleen wanneer het voltooide lager de beoogde geometrie behoudt.
Keuzelogica voor stoot- en vermoeiingsbelasting
De keuze volgt het belastingspad en niet een algemene rangorde van staaltypen. Een martensitisch of bainitisch doorgehard staal is vaak geschikt wanneer de contactgeometrie goed wordt beheerst, de stootbelasting beperkt is, de afmetingen van de doorsnede een betrouwbare warmtebehandeling mogelijk maken en de voornaamste eis weerstand tegen herhaalde Hertz-spanningen is. Het kan een consistente dragende structuur en een eenvoudiger materiaalconcept bieden. Dat maakt het echter niet ongevoelig voor insluitsels, het wegvallen van smering of verontreiniging.
Inzetgehard staal wordt aantrekkelijk wanneer een lagerring of wentellichaam een zeer bestendige contactlaag moet combineren met een grotere tolerantie voor stootbelasting, schok, buiging of scheurvoortplanting in het inwendige. Lagers voor automobieltransmissies, grote lagers en toepassingen met tijdelijke overbelastingen kunnen baat hebben bij deze scheiding van functies, mits de laagdiepte, de overgang en de eigenschappen van de kern aansluiten bij het werkelijke spanningsveld. Een taaie kern kan een ondergedimensioneerde loopbaan niet compenseren, en een harde laag kan geen vermoeiingslevensduur garanderen wanneer de zuiverheid of microstructuur ervan slecht is.
De geometrie bepaalt waar de spanning wordt geconcentreerd. De kromming van de loopbaan, de conformiteit, randbelasting, contact met een flens, scheefstand van rollen, voorspanning en belastingsverdeling kunnen ervoor zorgen dat een grens tussen laag en kern zich ofwel veilig op afstand van de kritieke zone bevindt, ofwel een ernstige zwakke plek vormt. Smering en verontreiniging veranderen vervolgens het schadeproces: een onderzoek van het U.S. Department of Energy uit 2024 rapporteerde dat opgelost of vrij water micropitting en scheurvorming door vermoeiing bij wentelcontacten verhoogde en samenhing met white-etching matter aan scheurvlakken.
De materiaalcapaciteit moet daarom worden gescheiden van de berekende levensduur. ISO 281:2007, BS ISO 281:2007, Schaeffler en JTEKT bieden het raamwerk voor de berekening van de nominale levensduur; de aangepaste levensduur houdt bovendien rekening met smering, verontreiniging, betrouwbaarheid en de belastingslimiet voor vermoeiing. De juiste architectuur is die waarvan het spanningsprofiel, de zuiverheid, de microstructuur, de beheersing van vervorming en de breuktaaiheid passen bij de geometrie en het gebruik van het lager. Alleen de nominale hardheid kan die beslissing niet bepalen.
Luchtvaart-, corrosiebestendige en oppervlaktegemodificeerde lagerstalen
ASTM STP 1327 behandelt luchtvaartstalen, corrosiebestendige stalen en oppervlaktemodificatie naast de centrale onderwerpen lagerreinheid, staalproductie, doorharding, oppervlakteharding, lagerlevensduur en rolcontactmoeheid. Die indeling is nuttig omdat deze materialen niet eenvoudigweg sterkere versies van conventioneel lagerstaal zijn. Elk materiaaltype richt zich op een gebruiksbeperking die het faalmechanisme, de productieroute of de berekening van de levensduur kan veranderen.
Overwegingen voor luchtvaartlagerstaal
Luchtvaartlagers kunnen te maken krijgen met hoge snelheden, een beperkte toevoer van smeermiddel, grote temperatuurveranderingen, trillingen, vacuüm of beperkte toegang voor onderhoud. Het materiaal moet daarom voldoende hardheid en maatvastheid behouden en tegelijkertijd bestand zijn tegen rolcontactmoeheid bij een strikt gecontroleerde contactgeometrie. Deze eisen kunnen met elkaar in conflict komen. Een hogere temperatuurbestendigheid kan een legering en ontlaatconditie vereisen die de hardheid verlagen die normaal met lagerstalen bij kamertemperatuur wordt geassocieerd; ontwerpen met een lage dichtheid of corrosiebestendigheid kunnen andere compromissen opleggen op het gebied van elasticiteitsmodulus, carbidenpopulatie of warmtebehandeling.
Conventioneel chroomhoudend lagerstaal met een hoog koolstofgehalte blijft een referentiemateriaal. NTN noemt chroomhoudend lagerstaal met een hoog koolstofgehalte een standaardmateriaal voor wentellichamen en loopbanen, terwijl martensitische of bainitische stalen met doorharding een van de belangrijkste lagerstaalfamilies vormen die worden geïdentificeerd in de overzichtsstudie uit 2011, Steels for bearings. Oppervlaktegeharde stalen vormen de andere belangrijke familie: een harde oppervlaktelaag draagt de contactbelasting, terwijl een taaier en zachter kernmateriaal deze ondersteunt. De keuze wordt niet uitsluitend op basis van de nominale hardheid gemaakt.
Voor luchtvaartkwaliteiten is de relevante vraag hoe de volledige microstructuur zich gedraagt door de diepte van het belaste gebied. NASA rapporteerde in 1987 dat de hardheid van lagerstaal, het gehalte aan restausteniet, de korrelgrootte en de grootte, het aantal en het oppervlak van carbiden allemaal invloed hebben op de vermoeiingslevensduur van wentellichamen. Restausteniet kan onder bedrijfsbelasting transformeren, waardoor afmetingen en restspanningen veranderen. Carbiden die grof zijn, slecht verdeeld zijn of verbonden zijn met schadelijke insluitsels, kunnen als spanningsconcentratoren fungeren. Fijne korrels en een goede beheersing van de carbiden zijn behulpzaam, maar geen van beide garandeert bescherming tegen vermoeiing.
De staalproductie kan belangrijker zijn dan een kleine wijziging in de nominale legeringssamenstelling. Vacuümverwerking, waaronder dubbel-vacuümsmelten in toepassingen waarin dit wordt voorgeschreven, vermindert de hoeveelheid schadelijke niet-metallische insluitsels en kan de vermoeiingsprestaties verbeteren. Het ASM Handbook stelde in 2014 dat staalreinheid en de afwezigheid van schadelijke niet-metallische insluitsels, na een geschikte microstructuur, de belangrijkste factor vormen voor het bereiken van een hoge rolcontactmoeheidslevensduur. Deze bevinding is vooral belangrijk in luchtvaarttoepassingen, waar een kleine insluiting de levensduur kan bepalen van een onderdeel dat verder zorgvuldig warmtebehandeld is.
De berekende levensduur heeft nog steeds een welbepaalde statistische betekenis. ISO 281:2007 geeft methoden voor dynamische draaggetallen en de basislevensduur van wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal; de basislevensduur komt overeen met een betrouwbaarheid van 90%. BS ISO 281:2007 is de Britse overname daarvan. Schaeffler definieert L10 in 2024 als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen van materiaalmoeheid optreden. JTEKT hanteert dezelfde basis van 90% voor lagers die zijn vervaardigd uit voorgeschreven lagerstalen of gelijkwaardige materialen. De materiaalkwaliteiten voor luchtvaarttoepassingen maken van L10 geen gegarandeerd onderhoudsinterval. De aangepaste levensduur moet rekening houden met smering, verontreiniging, betrouwbaarheid en de vermoeiingsgrensbelasting, naast belasting, snelheid en contactspanning.
Corrosiebestendige lagerstalen
Corrosiebestendig lagerstaal is bedoeld voor water, condensatie, procesvloeistoffen en agressieve atmosferen, maar corrosiebestendigheid neemt doorgaans een deel in van de samenstellingsruimte die wordt gebruikt voor een hoge hardheid en weerstand tegen vermoeiing. Een chroomrijke roestvaste lagerkwaliteit zoals AISI 440C, aangeduid als X105CrMo17 in EN 10088-3, kan worden gehard tot een voor lagers geschikte structuur, maar de prestaties ervan zijn afhankelijk van de smeltkwaliteit, de beheersing van carbiden, de warmtebehandeling, de oppervlakteafwerking en de feitelijke corrosieve omgeving. “Roestvast” beschrijft de weerstand tegen een gespecificeerde omgeving en betekent niet dat het materiaal onder alle lageromstandigheden vrij blijft van corrosie.
Dezelfde systeemvariabelen blijven actief. Chloriden kunnen plaatselijke corrosieputten veroorzaken, en een put is in een rolcontact een sterke spanningsconcentrator aan het oppervlak. Water in het smeermiddel vormt een andere route naar beschadiging. Een studie uit 2024, geïndexeerd door het Office of Scientific and Technical Information van het U.S. Department of Energy, stelde vast dat opgelost of vrij water micropitting en scheurvorming door rolcontactmoeheid versterkte en in verband werd gebracht met witetsend materiaal aan scheurinterfaces. Een corrosiebestendige legering kan verontreinigd smeermiddel, onvoldoende afdichting, een slechte oppervlakteafwerking of een te hoge contactspanning niet compenseren.
Vacuüm- en verhoogde-temperatuurtoepassingen brengen verwante afwegingen met zich mee. In vacuüm kunnen de keuze van het smeermiddel en uitgassing het systeem sterker bepalen dan het staaltype. Bij verhoogde temperatuur worden ontlaatstabiliteit, maatverandering, transformatie van restausteniet en degradatie van het smeermiddel centrale aandachtspunten. Een kwaliteit met voldoende hardheid bij kamertemperatuur kan na langdurige blootstelling een nuttige weerstand tegen vermoeiing verliezen als de microstructuur verandert. Omgekeerd kan een legering die vanwege haar temperatuurstabiliteit is geselecteerd, andere contactbelastingen of een ander levensduurmodel vereisen. De materiaalkeuze moet daarom het temperatuurbereik, de atmosfeer, het smeermiddel, de contactdruk en de maattolerantie vermelden in plaats van eenvoudigweg een roestvast of luchtvaartstaal te benoemen.
Oppervlaktemodificatie en veranderde faalmechanismen
Oppervlaktemodificatie verandert de toestand nabij het oppervlak: hardheid, restspanning, wrijving, ruwheid, slijtvastheid of corrosiegedrag. Cementeren verandert het hardheidsprofiel en brengt een taaie kern onder de geharde laag aan. Nitreren introduceert een met stikstof verrijkte geharde laag. Andere behandelingen kunnen de chemische samenstelling van het oppervlak wijzigen of een afgezette laag vormen, maar hun effect moet worden beschreven aan de hand van gemeten laagdikte, hechting, ruwheid, restspanning en compatibiliteit met het smeermiddel.
Deze behandelingen kunnen de kritieke plaats van falen verleggen. Een harder oppervlak kan plastische vervorming en bepaalde vormen van slijtage verminderen, maar een brosse compoundlaag, slijpbrand, een slecht grensvlak of trekrestspanning kan scheurvorming initiëren. Een gemodificeerd oppervlak kan ook tractie en slip veranderen, waardoor de warmteontwikkeling of het micropittinggedrag verschuift. Als een laag doorslijt, kan het blootgelegde substraat een andere hardheid en een ander corrosiegedrag hebben dan het behandelde oppervlak.
Oppervlaktebehandeling is daarom geen automatische vervanging voor schoon staal of een correcte warmtebehandeling. Een insluiting onder de behandelde zone blijft een insluiting; een vervormde loopbaan blijft de verkeerde contactgeometrie produceren; en met water verontreinigd smeermiddel kan nog steeds micropitting en rolcontactmoeheid bevorderen. De basislevensduur volgens ISO 281:2007 mag niet worden geïnterpreteerd als een universele levensduurtoeslag voor een coating of behandeling. De geloofwaardige bewering is beperkter: een gespecificeerd oppervlakteproces kan een bepaald beschadigingsmechanisme verbeteren bij gevalideerde belastingen, smering, temperaturen en verontreinigingscondities, terwijl het een ander faalmechanisme introduceert of aan het licht brengt.
Hoe een vermoeiingsbreuk van een lager wordt vastgesteld
Een onderzoek naar een lagerdefect moet beginnen voordat het lager wordt gereinigd, gedraaid of opengesneden. Behoud de assemblage in de aangetroffen toestand, fotografeer de positie ervan en markeer de belastingsrichting, draairichting en de locaties van de binnenring, buitenring, rolelementen, kooi, afdichtingen en het smeermiddel. Een verplaatst lager kan de aanwijzingen verliezen die onderscheid maken tussen een gebeurtenis tijdens het gebruik en een scheur die haar oorsprong in het materiaal heeft.

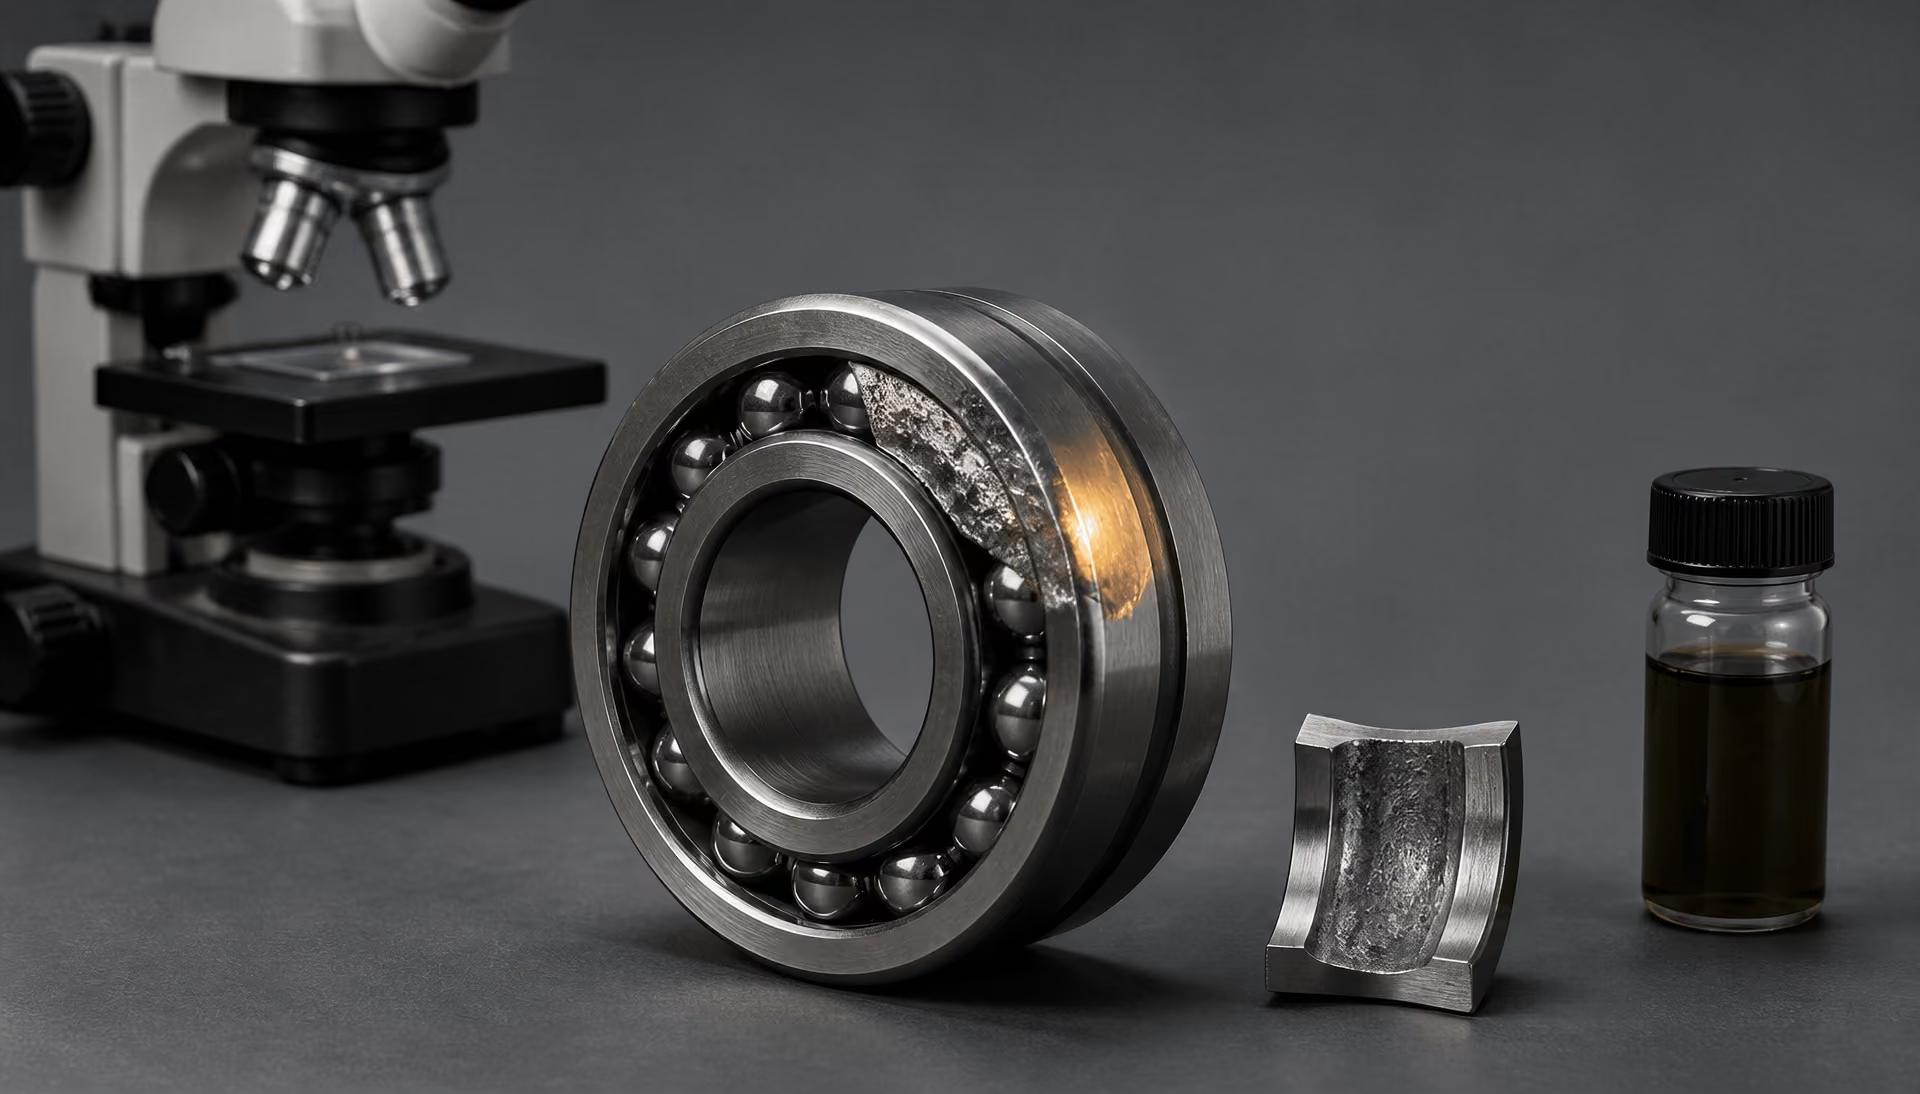
| Onderzoeksgebied | Te verzamelen bewijsmateriaal | Wat ermee kan worden onderscheiden |
|---|---|---|
| Schadekaart | Afschilferingen, micropitten, deuken, smeerstrepen, scheuren en de positie van de belaste zone | Schade die aan het oppervlak ontstaat, ondergrondse vermoeiing, verontreiniging of verkeerde uitlijning |
| Smeermiddel en verontreiniging | Water, deeltjesaantal, viscositeit, oxidatie, slijtagemetalen, afdichtingen | Smeermiddelfalen, schade door vuildeeltjes of watergerelateerde schade |
| Geometrie en installatie | Speling, voorspanning, passingen, slingering, aanslagen, uitlijning | Randbelasting, belastingconcentratie, montageschade of vervorming |
| Metallografie | Matrix, insluitsels, carbiden, restausteniet, hardingsdiepte | Scheurinitiatie door het materiaal of afwijkingen in de warmtebehandeling |
De eerste vraag is niet: “Was het staal hard genoeg?” De vraag is: “Waar begon de schade, hoe heeft deze zich uitgebreid en welke spanningen werkten daar?” Contactvermoeiing bij wentellagers is het resultaat van een systeem. Contactgeometrie, belastingsverdeling, smering, verontreiniging, uitlijning, oppervlakteafwerking, warmtebehandeling, insluitsels en de productiegeschiedenis kunnen vergelijkbare sporen veroorzaken.
ISO 281:2007 en de Britse overname daarvan, BS ISO 281:2007, definiëren berekende dynamische draaggetallen en de basislevensduur voor wentellagers die zijn vervaardigd uit hoogwaardig gehard lagerstaal. De basislevensduur houdt verband met een betrouwbaarheid van 90%, oftewel L10. De beschrijving van Schaeffler uit 2024 definieert L10 op vergelijkbare wijze als het aantal omwentelingen dat door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen van materiaalvermoeiing optreden. Die statistische definitie voorspelt niet dat elk lager bij exact dezelfde berekende kilometrage zal bezwijken en identificeert evenmin de oorzaak van een individueel defect.
Visueel en dimensioneel bewijsmateriaal
Leg het schadepatroon bij geringe vergroting vast voordat afzettingen worden verwijderd. Breng putvormige afsplinteringen, micropitting, smeerstrepen, vreten, verkleuring, indrukken, scheuren, afschilfering, kooischade en sporen van false-brinelling over op een tekening of coördinatensysteem. Noteer of de schade zich in het midden van de belastingszone bevindt, bij één schouder is geconcentreerd, zich herhaalt op de onderlinge afstand van de rolelementen, beperkt blijft tot één axiale rand of over de volledige loopbaan is verdeeld. Het patroon zegt vaak meer dan de grootste put.
Meet de diameter van de loopbaan, rondheid, golving, schoudergeometrie, variatie in de diameter van de rolelementen, flensafmetingen, radiale en axiale inwendige speling en, waar van toepassing, de voorspanning. Vergelijk de metingen met de tekening en de toleranties van de lagerfabrikant. Controleer de passingen van as en lagerhuis, aanslagschouders, slingering, haaksheid en aanwijzingen voor fretting. Een loopbaan die aan één rand versleten of beschadigd is, kan wijzen op een verkeerde uitlijning of vervorming tijdens de montage, en niet op onvoldoende staalsterkte.
Inspecteer het oppervlak met schuin invallend licht en gekalibreerde vergroting. Scherpe, ongeveer cirkelvormige indrukken met opstaande randen wijzen op harde deeltjes die door het contact zijn gegaan. Een indrukking kan een lokale spanningsconcentratie worden en later een vermoeiingsafsplintering veroorzaken, waardoor schade door deeltjes kan lijken op een defect dat door een insluitsel is geïnitieerd. Herhaalde indrukken op regelmatige afstanden van de rolelementen ondersteunen de hypothese van verontreiniging, maar één grote indrukking kan het gevolg zijn van montageschade of een impact terwijl het lager stilstond.
Neem smeermiddelmonsters af uit het lager, het lagerhuis, het filter, de aftap en de magnetische plug. Registreer de viscositeitsklasse, het additievenpakket, het verversingsinterval, de hoeveelheid, de bedrijfstemperatuur en de wijze van bijsmeren. Test, zolang er nog monsters beschikbaar zijn, op deeltjesaantal, water, oxidatie, verandering van de viscositeit en slijtagemetalen. Leg het toerental, belastingsprofiel, schokbelastingen, bedrijfscyclus, temperatuur, montagedatum, bedrijfsuren en eventuele overbelasting of vastloper vast. Waterverontreiniging verdient bijzondere aandacht: experimenteel onderzoek dat in 2024 door het U.S. Department of Energy werd gerapporteerd, bracht opgelost of vrij water in verband met meer micropitting en scheuren door contactvermoeiing, waaronder wit etsmateriaal op scheurinterfaces.
Inspecteer afdichtingen, ontluchters, afschermingen, afvoertrajecten voor vet en verbindingen van het lagerhuis. Binnendringend vuil, condensatie en reinigingswerkzaamheden kunnen belangrijker zijn dan de nominale specificatie van het smeermiddel. Een smeermiddelfilm die voor het contact te dun is als gevolg van een lage viscositeit, hoge temperatuur, ontoereikende toevoer of een te hoge snelheid, verhoogt de interactie tussen oppervlakteruwheden en het risico op scheurvorming die aan het oppervlak begint. Een beschadigd oppervlak kan vervolgens het oorspronkelijke smeerprobleem aan het zicht onttrekken.
Metallografisch en fractografisch onderzoek
Snijd na de documentatie het aangetaste gebied door de vermoedelijke oorsprong van de scheur en door een onbeschadigd vergelijkingsgebied. Slijp tijdens het reinigen de oorsprong niet weg. Gebruik eerst een reinigingsmethode met oplosmiddel en geringe kracht, bewaar losse deeltjes voor analyse en maak een doorsnijdingsplan dat het oppervlak en het scheurverloop aan en onder het oppervlak intact laat.
Onderzoek gepolijste en geëtste doorsneden met optische microscopie en, waar nodig, scanning-elektronenmicroscopie met energie-dispersieve spectroscopie. Bepaal of het lager is vervaardigd uit doorgehard martensitisch of bainitisch staal, of uit gecementeerd staal met een hardere oppervlaktelaag boven een zachtere kern. NTN identificeert “high-carbon chromium bearing steel” als een standaardmateriaal voor rolelementen en loopbanen; gangbare specificaties omvatten SAE 52100 en de nationale equivalenten daarvan, maar het daadwerkelijke materiaalcertificaat en de aanduiding op de tekening moeten bepalend zijn voor de beoordeling.
Meet de laagdiepte, hardheidsgradiënt, kernhardheid, resterende austeniet, korrelgrootte van het voorafgaande austeniet, grootte en verdeling van carbiden, ontkoling en segregatie. NASA rapporteerde in 1987 dat hardheid, resterende austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden de vermoeiingslevensduur van rolelementen beïnvloeden. Deze variabelen vormen bewijsmateriaal, maar op zichzelf geen diagnose volgens het criterium geslaagd/niet geslaagd. Een hardheidsverloop kan een onjuiste warmtebehandeling aantonen, maar een toereikende hardheidswaarde kan niet bewijzen dat het staal zuiver was of dat het lager aan aanvaardbare bedrijfsomstandigheden is blootgesteld.
Bepaal de positie van niet-metallische insluitsels ten opzichte van de oorsprong van de scheur. Gebruik metallografie en, indien nodig, geautomatiseerde insluitselanalyse of SEM-EDS om oxide-, sulfide-, silicaat-, nitride- en carbide-insluitsels en deeltjes die met het productieproces verband houden van elkaar te onderscheiden. Het ASM Handbook (ASM International, 2014) identificeert zuiverheid en de afwezigheid van schadelijke niet-metallische insluitsels als de belangrijkste factor na een geschikte microstructuur voor het bereiken van een hoge levensduur bij contactvermoeiing. Een scheur onder het oppervlak die uitgaat van een groot of hoekig insluitsel en zich door vermoeiing in de richting van de loopbaan uitbreidt, ondersteunt een mechanisme dat zijn oorsprong in het materiaal heeft. Dit sluit echter een contactoverbelasting of gebrekkige smering, waardoor de lokale spanning is verhoogd, niet uit.
Fractografie moet onderscheid maken tussen een gelijkmatig verlopende vermoeiingsscheur, tegen elkaar gewreven scheuroppervlakken, brosse facetten, ductiele overbelasting en adhesieve uitscheuring. Scheuren die aan het oppervlak beginnen, staan vaak in verbinding met micropitting, indrukken of uitgesmeerd materiaal. Scheuren onder het oppervlak kunnen zich rond insluitsels of carbidenclusters vormen. Wit etsmateriaal kan langs bepaalde scheurinterfaces voorkomen, waaronder bij watergerelateerde defecten, maar de aanwezigheid ervan identificeert water op zichzelf niet als de initiërende oorzaak.
Onderscheid tussen materiaaldefecten en bedrijfsgerelateerde oorzaken
Verdeel de waarnemingen over drie kolommen: vastgestelde feiten, plausibele mechanismen en onbeproefde aannames. “Afsplintering aan de rand van de belastingszone” is bijvoorbeeld een waarneming; “verkeerde uitlijning” is een mechanisme; “vervorming van het lagerhuis heeft dit veroorzaakt” is een aanname totdat metingen van de slingering, passingen en montagegegevens deze ondersteunen.
Het bewijsmateriaal voor een materiaaloorsprong wordt sterker wanneer meerdere bevindingen overeenstemmen: een insluitsel bij de oorsprong van de scheur, een afwijkend gehalte aan insluitsels, segregatie, carbidenetwerken, een onjuiste laagdiepte of een warmtebehandelingstoestand buiten de specificatie. De productiegeschiedenis is van belang. De publicatie Steels for Bearings (2011) maakt onderscheid tussen doorgeharde martensitische of bainitische staalsoorten en gecementeerde kwaliteiten en benadrukt vermoeiingsinitiatie die verband houdt met insluitsels. NASA rapporteerde bovendien dat productieprocessen zoals smelten onder dubbel vacuüm een grotere invloed op de vermoeiingslevensduur kunnen hebben dan alleen de chemische samenstelling.
Het bewijsmateriaal voor een bedrijfsgerelateerde oorzaak wordt sterker wanneer de schade overeenkomt met de bedrijfsgegevens: velden met indrukken die overeenkomen met aangetroffen deeltjes, randbelasting met meetbare verkeerde uitlijning, smeermiddeltekort met uitgesmeerde of oververhitte oppervlakken, of blootstelling aan water met micropitting en scheurnetwerken. Meerdere oorzaken kunnen naast elkaar bestaan. Zuiver staal kan bezwijken onder een te hoge contactspanning, terwijl een lager zonder insluitsels door verontreiniging kan worden beschadigd voordat klassieke vermoeiing optreedt.
Vergelijk ten slotte het waargenomen defect met de berekende levensduur, maar behandel de berekening niet als een forensisch oordeel. JTEKT stelt dat het basale dynamische draaggetal de capaciteit tegen rolvermoeiing weergeeft en dat L10 overeenkomt met een betrouwbaarheid van 90% voor lagers die zijn vervaardigd uit gespecificeerde lagerstaalsoorten of gelijkwaardige materialen. De aangepaste levensduur omvat effecten zoals smering, verontreiniging, betrouwbaarheid en de belasting bij de vermoeiingsgrens. Eén foto, één hardheidswaarde of één L10-berekening kan de hoofdoorzaak niet vaststellen. De conclusie moet steunen op de schadekaart, de bedrijfsgeschiedenis, dimensionele controles, de microstructuur van doorsneden, de scheurmorfologie en het bewijs dat concurrerende verklaringen zijn onderzocht.
Een op normen gebaseerd kader voor het vergelijken van lagerstaalsoorten
Wat ISO 281 wel en niet kan vergelijken
ISO 281:2007 biedt een rekenkader voor de dynamische draaggetallen en de nominale levensduur van wentellagers. De nominale levensduur is het aantal omwentelingen dat naar verwachting door 90% van ogenschijnlijk identieke lagers wordt bereikt of overschreden voordat de eerste aanwijzingen voor materiaalmoeheid optreden. BS ISO 281:2007 is de Britse overname van dezelfde norm. Dit is een statistische definitie en geen garantie dat elk lager het vermelde aantal omwentelingen zal bereiken.
De berekening begint met de lagergeometrie, de belasting, het toerental en het toepasselijke dynamische draaggetal. Daarom is de methode bruikbaar voor het vergelijken van twee lagerontwerpen onder vastgelegde bedrijfsomstandigheden. JTEKT beschrijft het dynamische draaggetal als een maat voor de capaciteit tegen rolcontactvermoeiing, terwijl Schaeffler definieert op basis van dezelfde betrouwbaarheid van 90%. Geen van beide beschrijvingen betekent dat een lager van harder staal automatisch een hogere berekende levensduur heeft. Het draaggetal is afhankelijk van het lagersysteem en van de aannames waarop het draaggetal berust.
ISO 281:2007 is evenmin een norm voor de kwalificatie van materialen. De norm certificeert geen warmtebehandelingscyclus, schrijft geen aanvaardbare populatie insluitsels voor, verifieert niet de stabiliteit van achtergehouden austeniet en bewijst niet dat een bepaalde staalproductieroute bestand is tegen schade tijdens bedrijf. De berekening van de nominale levensduur heeft betrekking op wentellagers die zijn vervaardigd uit gehard lagerstaal van hoge kwaliteit, maar “hoge kwaliteit” moet worden aangetoond door materiaalbeheersing en inspectie en mag niet uitsluitend uit de nominale staalsoort worden afgeleid.
De aangepaste nominale levensduur maakt het onderscheid duidelijker. Afhankelijk van de berekeningsmethode en de implementatie door de fabrikant houden correctiefactoren rekening met smering, verontreiniging, betrouwbaarheid en de belasting bij de vermoeiingsgrens. Deze factoren omvatten bedrijfsomstandigheden die de basiswaarde niet volledig weergeeft. Ook de contactgeometrie en de belastingsverdeling zijn van belang: randbelasting, verkeerde uitlijning en een ongelijkmatige belasting van de rolelementen kunnen de lokale spanning verhogen, zelfs wanneer de catalogusbelasting ongewijzigd blijft. De filmdikte en viscositeit van het smeermiddel, de chemie van additieven, vuildeeltjes en water bepalen of de berekende ondergrondse spanning optreedt in een relatief schoon contact of aan een door micropitting beschadigd oppervlak.
Een standaardlevensduurvergelijking kan twee smelten van nominaal identiek staal niet onderscheiden, tenzij hun verschillende materiaaltoestanden in de invoergegevens of in het kwalificatiebewijs worden opgenomen. Deze beperking is doorslaggevend. ISO 281 vergelijkt de berekende lagercapaciteit volgens een vastgelegd model; de norm rangschikt niet elke mogelijke toestand van staal tijdens bedrijf.
Materiaalspecificaties versus prestatiebewijs
Een materiaalspecificatie legt vast wat een staal hoort te zijn. Zij kan de chemische samenstelling, toelaatbare variaties, reinheidseisen, mechanische eigenschappen, warmtebehandeling of inspectiemethoden definiëren. Zij stelt echter niet automatisch de levensduur bij rolcontactvermoeiing in een specifiek lagerontwerp vast.
Gangbare lagermaterialen illustreren dit punt. NTN noemt hoog-koolstof-chroomlagerstaal als een standaardmateriaal voor rolelementen en loopbanen. Een doorgeharde staalsoort zoals AISI 52100, in EN- en aan ISO gerelateerde Europese systemen ook aangeduid als 100Cr6, behoort bij verwerking volgens de gebruikelijke lagerconditie tot de doorgeharde martensitische familie. Andere lagerstalen zijn bainitische doorhardingsstaalsoorten, terwijl gecarboneerde staalsoorten een harde oppervlaktelaag boven een taaier, zachter kernmateriaal opleveren. De review Steels for bearings uit 2011 onderscheidt deze twee hoofdgroepen en benadrukt insluitsels als mogelijke initiatieplaatsen voor scheuren door rolcontactvermoeiing.
Deze aanduidingen beschrijven niet de volledige microstructuur. Hardheid is slechts één meting. Het NASA-rapport dat in 1987 werd gepubliceerd, identificeerde hardheid, achtergehouden austeniet, korrelgrootte en de grootte, het aantal en het oppervlak van carbiden als factoren die de vermoeiingslevensduur van rolelementen beïnvloeden. Achtergehouden austeniet kan tijdens bedrijf transformeren, waardoor afmetingen en restspanningen veranderen. Overmatige of slecht verdeelde carbiden kunnen spanningsconcentraties veroorzaken, terwijl een ongeschikte oplossing van carbiden de hoeveelheid koolstof die voor de matrix beschikbaar is, kan veranderen. Korrelgrootte, ontlaten van martensiet en bainitische morfologie beïnvloeden eveneens de lokale respons onder een rolcontact.
De reinheid van het staal verdient bijzondere aandacht. Het ASM Handbook noemt in het hoofdstuk over lagerstalen uit 2014 reinheid en de afwezigheid van schadelijke niet-metallische insluitsels de belangrijkste factor — na een geschikte microstructuur — voor het bereiken van een hoge levensduur bij rolcontactvermoeiing. Een oxide-, sulfide- of complexe insluiting kan als spanningsverhoger fungeren op een diepte die wordt bereikt door de maximale wisselende schuifspanning. De grootte, vorm, samenstelling, positie en omringende microstructuur bepalen allemaal of een scheur wordt geïnitieerd. Een tabel met de chemische samenstelling kan die verdeling niet zichtbaar maken.
De verwerking kan daarom belangrijker zijn dan een kleine aanpassing van de legeringssamenstelling. Vacuümsmelten, elektroslakomsmelten, dubbel vacuümsmelten, smeedreductie, sferoïdiserend gloeien, carboneren, harden en ontlaten beïnvloeden elk de populatie defecten of de microstructuur. NASA rapporteerde dat verwerkingsmethoden zoals dubbel vacuümsmelten een sterkere invloed op de vermoeiingslevensduur konden hebben dan de chemische samenstelling alleen. ASTM STP 1327 plaatst deze kwesties in de bredere technische context van reinheid, staalproductie, doorharden, case-hardening, luchtvaartstalen, corrosiebestendige staalsoorten, oppervlakt modificatie en lagerlevensduur.
Het prestatiebewijs moet aansluiten bij het beoogde gebruik. Een gepolijste laboratoriumproef voor rolcontactvermoeiing kan de staalkwaliteit afzonderlijk onderzoeken, terwijl een lager in het veld te maken krijgt met variabele belasting, verkeerde uitlijning, degradatie van het smeermiddel, vuildeeltjes en montageschade. Experimenteel bewijs is waardevol, maar voordat de resultaten worden overgedragen naar een productielager, moeten de geometrie van het proefstuk, het spanningsniveau, de frequentie, het smeermiddel en het faalcriterium worden vermeld. Waterverontreiniging vormt een duidelijke waarschuwing: experimenteel onderzoek dat in 2024 via het U.S. Department of Energy werd gerapporteerd, toonde aan dat opgelost of vrij water micropitting en scheurvorming door rolcontactvermoeiing verhoogde en in verband werd gebracht met white-etching matter aan scheurinterfaces. Dat resultaat kan niet worden gereduceerd tot een vergelijking van hardheden.
Een praktische technische checklist
Vergelijkingschecklist voor lagerstaal
- Kwaliteit en norm Leg de exacte aanduiding, toepasselijke norm, productvorm, leverancier, smelt en partij vast.
- Staalbereidingsroute Documenteer smelten in lucht, VIM, VAR, hersmelten met elektroslakken of verwerking met dubbel vacuüm.
- Zuiverheid Vraag classificaties van insluitsels, de beproevingsmethode, het type, de grootte en de verdeling van insluitsels op.
- Warmtebehandeling Leg austenitiseren, afschrikken, ontlaten, restausteniet, korrelgrootte en toestand van de carbiden vast.
- Afgewerkt contactoppervlak Controleer ruwheid, golving, slijpschade, rondheid, restspanning en randgeometrie.
- Gebruiksomstandigheden Vergelijk belasting, snelheid, temperatuur, smeermiddelfilm, water, deeltjes, speling, voorspanning en uitlijning.
Een verdedigbare vergelijking moet de exacte aanduiding van de staalsoort en de geldende materiaalspecificatie vastleggen, en niet alleen “lagerstaal” of “chroomstaal” vermelden. Geef aan of het onderdeel AISI 52100, 100Cr6, een gespecificeerde carboneringsstaalsoort of een andere aanduiding is, en vermeld de productvorm en de traceerbaarheid van de charge of partij bij de leverancier.
Leg de staalproductieroute vast: conventioneel smelten in lucht, vacuüminductiesmelten, elektroslakomsmelten, vacuümarc-remelten of een dubbel vacuümproces. Vraag de insluitingsclassificaties en de inspectiemethode op, met inbegrip van de grootste waargenomen insluitsels, het type insluiting en de verdeling ervan. Claims over reinheid zonder testmethode zijn moeilijk te vergelijken.
Het warmtebehandelingsdossier moet de austenitiseertemperatuur en -tijd, het blusmedium, het ontlaatschema, de omstandigheden voor bainitische omzetting waar van toepassing en de gemeten hardheid door de hele doorsnede omvatten. Voeg het gehalte aan achtergehouden austeniet en de meetmethode daarvan toe, evenals de korrelgrootte, een beschrijving van martensiet of bainiet en de grootte, het aantal, de oppervlaktefractie en de verdeling van carbiden. Leg voor gecarboneerde componenten de gecarboneerde of gecarbonitrideerde laagdiepte, de effectieve laagdiepte, het koolstofprofiel aan het oppervlak, de kernhardheid en het overgangsprofiel vast.
Onderzoek vervolgens het vervaardigde contact. Oppervlakteafwerking, golving, slijpbrand, restspanning, rondheid, de vorm van de loopbaan en de randgeometrie kunnen de lokale tractie en spanning veranderen. In het bedrijfsregistratiedossier moeten het belastingsspectrum, het toerental, de temperatuur, het smeerregime, de viscositeit, veroudering van het smeermiddel, de chemie van additieven, het watergehalte en vaste verontreinigingen worden vermeld. Neem ook filtratie en reinheidsbeheersing op, in plaats van het type smeermiddel als toereikend te beschouwen.
Controleer ten slotte de belastingsverdeling en de toepassingsomstandigheden: radiale en axiale belastingen, voorspanning of speling, verkeerde uitlijning, passingen van as en huis, de montagemethode, trillingen en tijdelijke overbelastingen. Vergelijk de vermelde berekening volgens ISO 281:2007 met de aannames voor de aangepaste levensduur en met lagergerichte proef- of veldgegevens.
Berekeningsnormen, materiaalspecificaties, handboeken en experimentele onderzoeken beantwoorden verschillende vragen. ISO 281 biedt een kader voor de beoordeling van de levensduur; materiaalspecificaties definiëren of beheersen de toestand van het staal; handboeken ordenen gevestigde kennis over metallurgie en faalmechanismen; experimenten testen specifieke materialen en bedrijfsvariabelen. Geen van deze bronnen vervangt de andere. Een betrouwbare beoordeling van de lagerlevensduur vereist dat berekeningen op basis van normen worden gekoppeld aan geverifieerde metallurgie en de werkelijke bedrijfsomstandigheden.
Bronnen
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html