




Rulman Çeliklerinin Dayanması Gereken Etkiler
Basit kayma aşınması yerine yuvarlanma teması
Bir rulman yuvarlanma yolu yalnızca sabit bir basma yükünü taşımakla kalmaz. Bir yuvarlanma elemanı, her dönüşte temas bölgesi çelik içinde ilerlerken iç bilezikle, dış bilezikle veya her ikisiyle tekrar tekrar temasa girer ve temastan çıkar. Yük küçük ve kavisli bir alana yoğunlaştığı için, rulmanın dışarıdan uygulanan yükü mütevazı görünse bile yerel basınç yüksektir. Temas ağırlıklı olarak elastiktir: yuvarlanma yolu ve yuvarlanma elemanı yük altında hafifçe şekil değiştirir, Hertz tipi bir temas alanı oluşturur ve temas uzaklaştıkça eski şekillerine geri döner.
Bu tekrarlı elastik yükleme, yuvarlanma temasını basit kayma aşınmasından ayırır. Kayma aşınması esas olarak bir ara yüzeydeki göreli hareket, sürtünme, yapışma, aşındırma ve yüzey malzemesinin uzaklaştırılması tarafından belirlenir. Bir rulman, makroskopik ölçekte çok az kayma yaşasa bile görünür yüzeyin altında meydana gelen yorulma nedeniyle arızalanabilir. Özellikle dönme, çarpılma, farklı eğrilik veya yetersiz kinematik nedeniyle bir miktar kayma meydana gelir; ancak bu kayma, tekrarlanan yoğunlaşmış temasın yerini almaz, onun üzerine eklenir.
Yuvarlanma yolu ile yuvarlanma elemanı da yükü eşit olmayan biçimde paylaşır. Rulman geometrisi, iç boşluk, hizasızlık, bilezik deformasyonu ve yükün yönü, hangi elemanların en büyük kuvvetleri taşıdığını belirler. Bu nedenle SKF’nin temas geometrisi ve yük dağılımı ele alışında gerilme hesabı, malzeme durumu ve yağlama ile birlikte değerlendirilir. Montaj, mil sehimleri, yatak gövdesi distorsiyonu veya kirlenme yük dağılımını değiştirdiğinde, nominal olarak özdeş bir rulmanda çok farklı yerel gerilmeler oluşabilir.
Hasar terimleri
- Aşınma
- Yüzey etkileşimi yoluyla malzemenin kaldırılması veya yer değiştirmesi.
- Plastik deformasyon
- Yerel basınç akma direncini aştığında oluşan kalıcı çöküntüler, sırtlar veya düzleşmiş bölgeler.
- Mikropullanma
- Pürüzlülük, yetersiz yağlayıcı filmi ve yüzey pürüzlülüğü tepelerindeki gerilmeyle ilişkili küçük yüzey yorulması çukurları.
- Yuvarlanmalı temas yorulması
- Tekrarlanan yuvarlanma gerilimi altında çatlakların ilerleyici biçimde başlaması ve büyümesi; bunu çoğu zaman pullanma izler.
Çeşitli hasar terimleri eş anlamlı olarak değerlendirilmemelidir. Aşınma, yüzey etkileşimi yoluyla malzemeyi uzaklaştırır veya yerinden oynatır. Plastik deformasyon, temas basıncı yerel akma direncini aştığında, çoğunlukla parçacıklar temas bölgesinden geçtikten sonra, çöküntüler, kabartılar veya kalıcı olarak düzleşmiş bölgeler oluşturur. Mikropitlenme; pürüzlülük, yetersiz yağlayıcı filmi ve yerel pürüz tepeciği gerilmeleriyle ilişkili, çok küçük yüzey yorulması çukurlarından oluşur. Yuvarlanmalı temas yorulması, tekrarlanan yuvarlanma gerilmesi altında çatlakların ilerleyici biçimde başlaması ve büyümesidir; bu süreç yüzeyin altında başlayabilir ve daha sonra yuvarlanma yolunda pullanma oluşturabilir.
Dolayısıyla sert bir parçacığın oluşturduğu çöküntü, bir yorulma pullanmasıyla aynı olay değildir; ancak bu çöküntü, gerilme yığılmasına neden olarak pullanmayı hızlandırabilir. Benzer şekilde, cilalanmış gibi görünen bir yuvarlanma yolu yine de yüzey altı hasarı içerebilir. Yalnızca yüzey görünümüne bakarak ne kadar yorulma ömrü kaldığı belirlenemez.
NTN’ye göre yüksek karbonlu kromlu rulman çeliği, yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzemedir. Yaygın bir gösterim AISI 52100’dür; bu çelik, Avrupa rulman çeliği uygulamalarında genellikle 100Cr6’ya karşılık gelir. Gösterim, bir kimyasal bileşimi ve ürün sınıfını tanımlar; ancak aynı saflığı, karbür dağılımını, ısıl işlemi, artık gerilmeyi veya çalışma ömrünü garanti etmez.
Yüzey altı gerilmesi ve malzeme yorulması

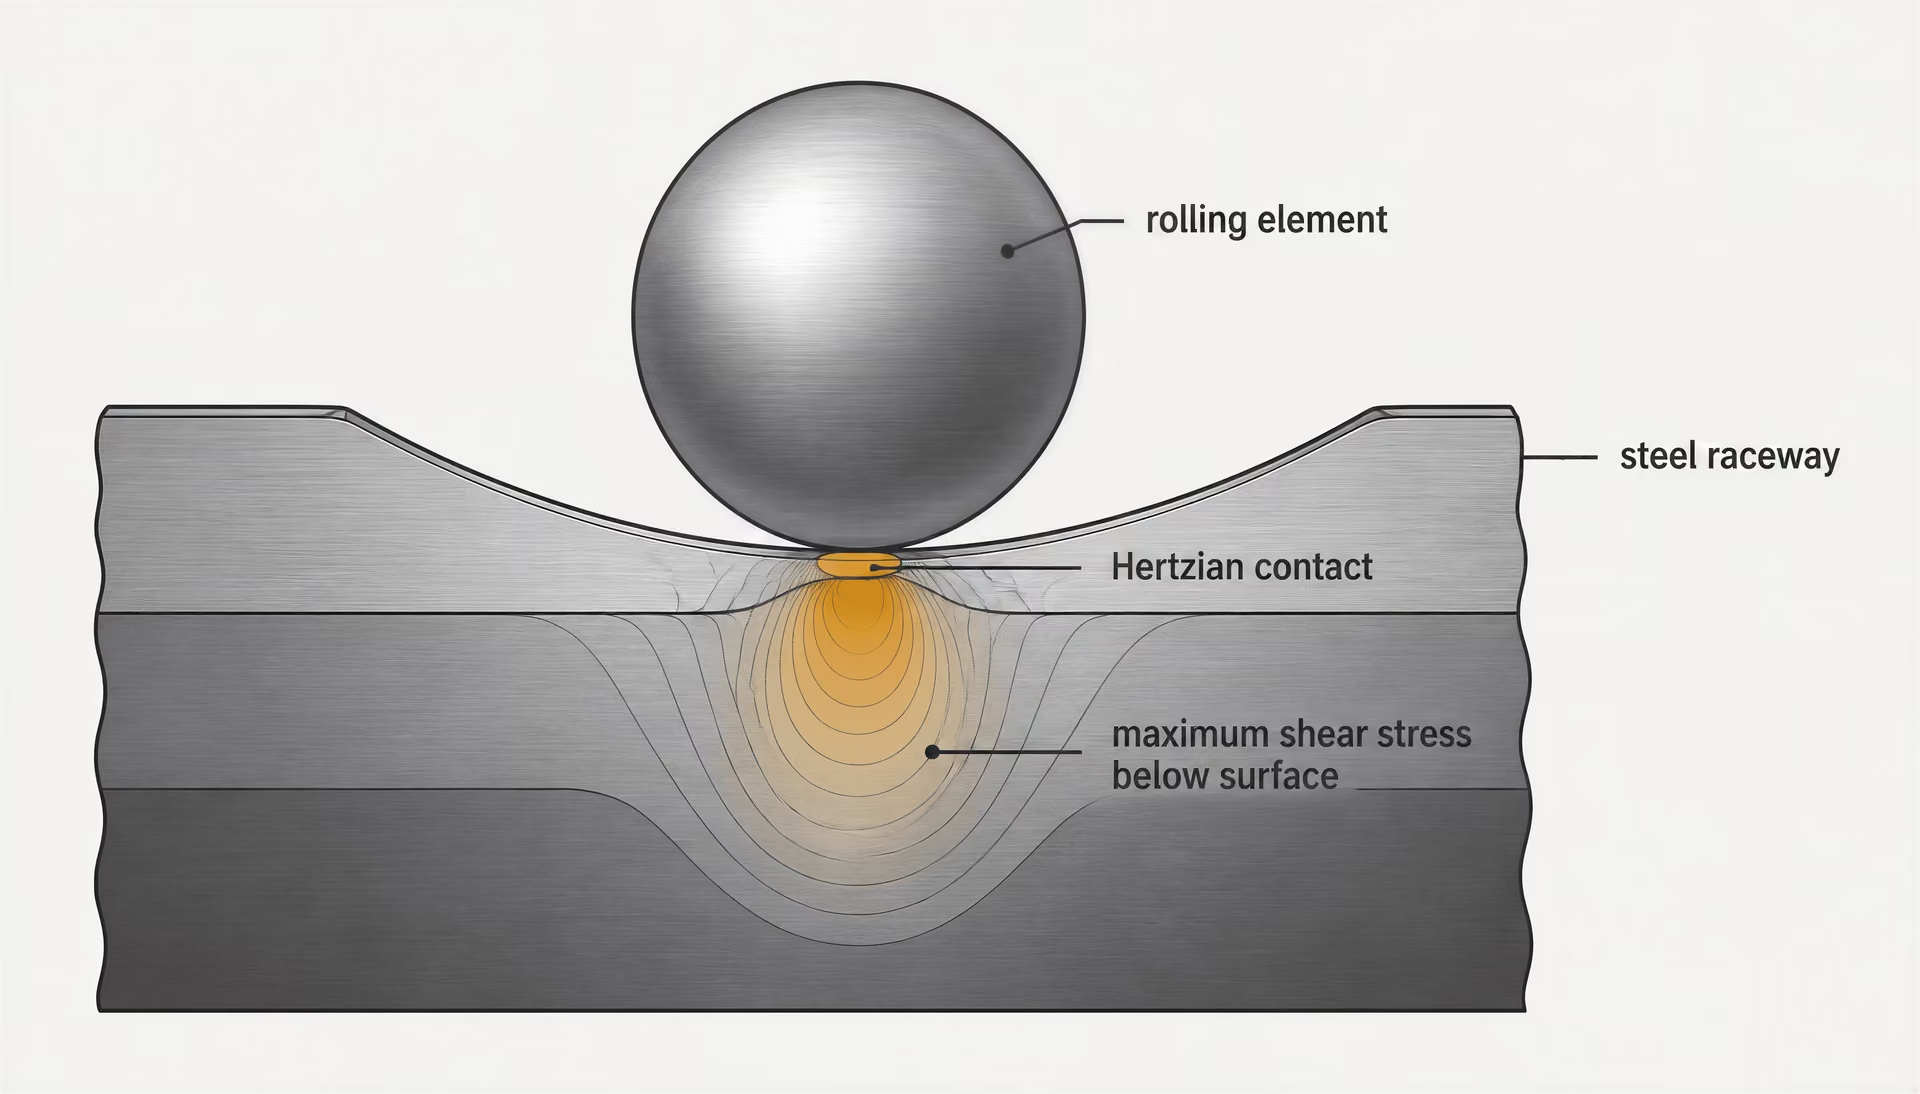
Elastik bir temas yuvarlanma yolu üzerinde ilerlerken, maksimum kayma gerilmesi genellikle yüzeyin tam üzerinde değil, yüzeyin altında bulunur. Her malzeme hacmi, yuvarlanma elemanı yaklaşırken, üzerinden geçerken ve uzaklaşırken bir basma, kayma ve gerilme tersinmesi dizisi yaşar. Tekrarlanma; metalik olmayan bir kalıntıda, karbür kümesinde, gözenekte, yüzey kusurunda veya elverişsiz mikroyapıya sahip bir bölgede çatlak çekirdeklenmesine yol açabilir. Çatlak, bir parçacık koparak ayrılıncaya kadar yüzeye doğru büyüyebilir; bunun sonucunda pul veya pullanma oluşur.
Tek başına sertlik, yuvarlanmalı temas yorulması ömrünün eksiksiz bir göstergesi değildir. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Bu nedenle sertlik tek başına zayıf bir öngördürücüdür. Daha yüksek sertlik, plastik çöküntüye karşı direnci artırabilir ve yüksek bir yük kapasitesini destekleyebilir; ancak sertlik, kalıntıların boyutunu ve aralıklarını, karbürlerin morfolojisini, kalıntı östeniti, eski östenit tane boyutunu, artık gerilmeleri veya çatlak büyümesine direnmek için mevcut tokluğu tanımlamaz. NASA, 1987 yılında rulman çeliğinin sertliğinin, kalıntı östenitinin, tane boyutunun ve karbürlerin boyut, sayı ve alanının tümünün yuvarlanma elemanı yorulma ömrünü etkilediğini bildirmiştir. Bulguları ayrıca çift vakumda ergitme de dâhil olmak üzere üretim işlemlerinin ömrü yalnızca kimyasal bileşimden daha güçlü biçimde etkileyebileceğini göstermektedir.
| Çelik mimarisi | Sertlik profili | Çekirdek durumu | Tipik tasarım amacı |
|---|---|---|---|
| Boydan boya sertleştirilmiş martensitik | Çalışma kesiti boyunca sert | Ağırlıklı olarak sertleştirilmiş kesit | Tekrarlanan temas gerilimine karşı yüksek direnç |
| Boydan boya sertleştirilmiş beynitik | Çalışma kesiti boyunca sert | Beynitik çalışma yapısı | Sertlik, tokluk ve boyutsal kararlılık |
| Sementasyonla sertleştirilmiş | Sert yüzey tabakası | Daha yumuşak ve daha tok çekirdek | Darbe dayanımıyla birlikte yüzey yorulmasına direnç |
2011 tarihli Steels for bearings derlemesi, başlıca malzeme ailelerini, hacim boyunca sertleştirilmiş martenzitik veya beynitik çelikler ile daha yumuşak bir çekirdeğin üzerinde sert bir yüzey tabakasına sahip yüzeyden sertleştirilmiş çelikler olarak ayırır. Bu yapılar gerilmeyi farklı biçimlerde dağıtır. Hacim boyunca sertleştirilmiş çelikler, çalışan kesit boyunca yüksek sertlik sağlar; yüzeyden sertleştirilmiş çelikler ise yorulmaya dirençli bir yüzeyi, yüzey altı gerilmesini ve darbeyi tolere eden daha tok bir çekirdekle birleştirebilir. Her iki düzenleme de uygun saflık ve ısıl işlem gereksinimini ortadan kaldırmaz.
ASM Handbook’un 2014 tarihli rulman çelikleri değerlendirmesi bu noktayı doğrudan ifade eder: Uygun mikroyapı elde edildikten sonra çelik saflığı ve zararlı metalik olmayan kalıntılardan arınmışlık, yüksek yuvarlanmalı temas yorulma ömrü elde edilmesindeki en önemli tek etkendir. Bir kalıntı, rijitlikte yerel bir uyumsuzluk ve bir gerilme yığılma noktası olarak davranır. Etkisi; boyutuna, şekline, konumuna, yönlenmesine ve maksimum gerilmeye maruz kalan bölgeye uzaklığına bağlıdır. Bu nedenle aynı kalite gösterimine göre üretilen iki bileşen, kalıntı dağılımları farklıysa farklı yorulma ömürleri gösterebilir.
ASTM STP 1327, bu konuyu rulman ömrü, yuvarlanmalı temas yorulması, çelik üretimi, hacim boyunca sertleştirme, yüzeyden sertleştirme, havacılık çelikleri, korozyona dayanıklı çelikler ve yüzey modifikasyonunu kapsayan daha geniş teknik bağlam içinde ele alır. Malzeme kalitesi önemlidir. Ancak tek başına eksiksiz bir yorulma modeli değildir.
Bir rulmanın neden malzeme ve yağlamanın birlikte oluşturduğu bir sistem olduğu
Yağlama, temas bölgesinde uygulanan gerilmeleri değiştirir. Yeterince kalın bir elastohidrodinamik film, karşı karşıya bulunan pürüz tepeciklerinin çoğunu birbirinden ayırır ve yükü daha geniş, etkin bir temas bölgesine dağıtır. Düşük viskozite, yüksek sıcaklık, yetersiz yağ beslemesi, yüzey pürüzlülüğü veya aşırı hız ve yük nedeniyle film çok incelirse, pürüz tepecikleri arasındaki etkileşimler yerel sürtünme ve gerilmeyi artırır. Bu nedenle SKF; yağlama, kirlenme, temas geometrisi, yük dağılımı ve gerilme yığılma noktalarını ayrı bakım konuları yerine, yorulma değerlendirmesinin birbirine bağlı parçaları olarak ele alır.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
Kirlenme sisteme iki şekilde zarar verebilir. Sert bir parçacık yuvarlanma yolunda çöküntü oluşturarak temasın tekrar tekrar kesintiye uğramasına neden olan kalıcı bir geometrik kusur yaratabilir. Su, yağlayıcının davranışını değiştirebilir, korozyonu veya hidrojenle ilişkili etkileri teşvik edebilir ve çatlak başlama koşullarını değiştirebilir. ABD Enerji Bakanlığı aracılığıyla 2024 yılında bildirilen deneysel çalışma, çözünmüş veya serbest suyun mikropitlenmeyi ve yuvarlanmalı temas yorulmasına bağlı çatlakları artırdığını ve çatlak ara yüzeylerinde beyaz aşındırma maddesiyle ilişkili olduğunu ortaya koymuştur. Yağlayıcı kontrolü yetersiz olan temiz bir çelik, malzeme spesifikasyonunun öngördüğü koşullarda çalışmıyor demektir.
Rulman ömrü hesaplamaları da kesin bir istatistiksel tanım gerektirir. ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlar için dinamik yük kapasitesi ve temel anma ömrü hesaplama yöntemlerini belirtir; BS ISO 281:2007 ise bunun Birleşik Krallık’taki uyarlamasıdır. Temel anma ömrü %90 güvenilirlikle ilişkilidir. Schaeffler, L10 değerini, görünüşte özdeş rulmanların %90’ının ilk malzeme yorulması belirtileri ortaya çıkmadan önce ulaştığı veya aştığı devir sayısı olarak tanımlar. JTEKT de temel dinamik yük kapasitesini yuvarlanma yorulması kapasitesi, L10’u ise belirtilen rulman çeliklerinden veya eşdeğer malzemelerden üretilen rulmanların %90 güvenilirlikteki ömrü olarak tanımlar.
Bu değer, her rulmanın aynı devir sayısına ulaşıncaya kadar çalışacağı anlamına gelmez ve her arıza biçimini de tanımlamaz. Düzeltilmiş ömür hesaplamaları; yağlama, kirlenme, güvenilirlik ve yorulma sınırı yükü için katsayılar içerir. Sızdırmazlık elemanı hasarı, elektriksel erozyon, bekleme çentiklenmesi, korozyon, montaj hatası ve aşırı yük, klasik yüzey altı yorulması meydana gelmeden önce hizmet ömrünü sona erdirebilir.
Buradan temel mühendislik gerçeği ortaya çıkar: Bir kalite gösterimi başlangıç niteliğinde bir malzeme kategorisi belirleyebilir; ancak tek başına çalışma ömrünü öngöremez. Yuvarlanmalı temas yorulması; çelik üretimi, mikroyapı, ısıl işlem, geometri, yük dağılımı, yağlama, kirlenme ve çalışma geçmişinden oluşan birbirine bağlı bir sistemin, istatistiksel bir rulman ömrü tanımı aracılığıyla gözlenen tepkisidir.
ISO 281 Rulman Ömrünü Nasıl Tanımlar?
ISO 281:2007, rulmanlar için bir hesaplama standardıdır; tek bir rulmanın belirli sayıda saat çalışacağını garanti etmez. Bu standardın Birleşik Krallık’taki uyarlaması olan BS ISO 281:2007 de aynı role sahiptir. Standart, tanımlanmış çalışma koşulları altında yüksek kaliteli sertleştirilmiş rulman çeliğinden veya eşdeğer malzemelerden üretilen rulmanlar için dinamik yük kapasitelerinin ve nominal ömrün hesaplanmasına yönelik yöntemler sunar.
Bu ayrım önemlidir; çünkü hesaplanan ömür çoğu zaman malzeme garantisiymiş gibi sunulur. Oysa böyle değildir. Bir rulman; kirlenme, yetersiz yağlama, montaj hasarı, elektriksel erozyon, aşırı hizasızlık, üretim farklılıkları veya yorulma başlangıç noktası hâline gelen bir kalıntı nedeniyle hesaplanan ömründen önce arızalanabilir. Ayrıca hesaplanan değerin çok ötesinde de çalışabilir. ISO 281, tek bir bilezik ile yuvarlanma elemanları grubunun kesin hizmet süresini değil, istatistiksel bir popülasyonu tanımlar.
Dolayısıyla hesaplama, malzemenin kapasitesini temas yükü ve çalışma koşullarıyla ilişkilendirir. Çeliğin temizliği, mikroyapısı, artık gerilmesi, kalıntı östenit miktarı, karbür morfolojisi ve yüzey durumu bu kapasitenin bir bölümünü belirler; temas geometrisi, yük dağılımı, yağlayıcı filmi ve kirleticiler ise bu kapasitenin hizmet sırasında ne kadarının kullanılabilir olduğunu belirler.
Dinamik yük kapasitesi ve temel nominal ömür
Temel dinamik yük kapasitesi Anma yönteminde tanımlanan koşullar altında bir rulmanın yuvarlanmalı temas yorulması kapasitesinin hesaplanmış ölçüsüdür; maksimum statik yük değildir.
Genellikle C ile gösterilen temel dinamik yük kapasitesi, bir rulmanın yuvarlanma temaslı yorulma kapasitesinin hesaplanmış bir ölçüsüdür. Bu değer, rulmanın deformasyon olmadan taşıyabileceği azami yük değildir; çeliğin basit bir çekme dayanımı değeri de değildir. ISO çerçevesinde C, görünüşte özdeş rulmanlardan oluşan bir grubun bir milyon devirlik temel nominal ömür boyunca taşıyabileceği sabit yük ve yön ile ilişkilidir.
Eşdeğer dinamik yük Rulman ömrü denkleminde kullanılan ve rulman için ilgili radyal ve eksenel yükleri birleştiren, genellikle P ile gösterilen hesaplanmış yüktür.
Uygulanan yük, radyal ve eksenel bileşenlerin birlikte değerlendirilebilmesi için genellikle P ile gösterilen, rulmana özgü eşdeğer dinamik yüke dönüştürülür. Ağırlıklı olarak yuvarlanma temaslı yorulmanın söz konusu olduğu bir rulman için temel nominal ömür ilişkisi genellikle şu şekilde ifade edilir:
Burada milyon devir cinsinden ifade edilir ve , yuvarlanma elemanının türüne bağlıdır: standart ömür ilişkisinde bilyalı rulmanlar için , makaralı rulmanlar için ise değerleri kullanılır. Üreticilerin katalogları, belirli rulman tasarımlarına uygun ISO denklemlerini, yük katsayılarını ve iç geometrik özellikleri uygular.
Üs değeri, yük kontrolünü özellikle önemli hâle getirir. Eşdeğer yükteki küçük bir artış, çeliğin kimyasal bileşimi ve nominal sertliği değişmemiş olsa bile hesaplanan ömürde çok daha büyük bir azalmaya yol açabilir. Buna karşılık, rulman zararlı metalik olmayan kalıntılar içeriyorsa veya hasar görmüş bir yağlayıcı filmiyle çalışıyorsa, sertlikteki artış otomatik olarak ömürde buna karşılık gelen bir artış sağlamaz.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Rulman çeliğinin yalnızca sertliğine bakılarak değerlendirilmemesinin nedeni budur. 2014 tarihli ASM Handbook, uygun mikroyapıdan sonra, yüksek yuvarlanma temaslı yorulma ömrüne ulaşmada en önemli tek etkenin çelik temizliği ve zararlı metalik olmayan kalıntılardan arındırılmışlık olduğunu belirtir. 2011 tarihli Steels for bearings incelemesi, başlıca malzeme gruplarını hacim boyunca sertleştirilmiş martenzitik veya beynitik çelikler ile daha yumuşak bir çekirdek üzerindeki sert yüzey tabakasına sahip sementasyonla sertleştirilmiş çelikler olarak ayırır. Her iki tasarım da gerekli temas dayanımını sağlayabilir; ancak kalıntılar ve işleme kusurları yine de yüzey altı yorulmayı başlatabilir.
NASA, 1987 yılında sertliğin, kalıntı östenitin, tane boyutunun ve karbürlerin boyutunun, sayısının ve alanının yuvarlanma elemanlarının yorulma ömrünü etkilediğini bildirmiştir. Bulgular, işleme geçmişinin neden önemli olduğunu da gösterir: çift vakumlu ergitme gibi yöntemler, nominal alaşım kimyasındaki küçük bir değişiklikten daha güçlü biçimde yorulma performansını etkileyebilir. NTN’nin belirttiği üzere, yüksek karbonlu kromlu rulman çeliği yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olmaya devam etmektedir; ancak alaşımın tanımı, tek başına bitmiş bir rulmanın ömrünü belirlemez.
L10’un ve %90 güvenilirliğin anlamı
ISO 281 temel anma ömrü, %90 güvenilirlikle ilişkilidir. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281, temel nominal ömrü %90 güvenilirlik ile ilişkili ömür olarak tanımlar. Bu ömür L10 ile gösterilir; ancak “10” ifadesini yüzde onluk bir hizmet sınırı olarak yorumlayan okuyucular için bu gösterim yanıltıcı olabilir. Bu değer, arıza için son tarih değildir.
- Güvenilirlik temeli
- %90
- Topluluk
- Görünüşte özdeş rulmanlar
- Olay
- Malzeme yorulmasının ilk belirtileri
- Yorum
- %90'ı L10'a ulaşır veya onu aşar
Schaeffler, L10’u görünüşte özdeş rulmanların %90’ında ilk malzeme yorulması belirtileri ortaya çıkmadan önce ulaşılan veya aşılan devir sayısı olarak tanımlar. JTEKT de aynı istatistiksel anlamı verir ve temel dinamik yük kapasitesinin, belirli rulman çeliklerinden veya eşdeğer malzemelerden üretilen rulmanların yuvarlanma yorulması kapasitesini temsil ettiğini belirtir. Buna göre, hesaplamanın varsayımları altında test edilen bir popülasyonda, rulmanların %10’unda ilk malzeme yorulması belirtileri L10’dan önce görülebilirken, %90’ı bu değere ulaşır veya bu değeri aşar.
“İlk belirtiler” ifadesi de önemlidir. Söz konusu olay, yüzey altı çatlak gelişimi veya bunun sonucunda meydana gelen pullanma gibi yuvarlanma temaslı yorulmanın başlamasıdır; mutlaka tam kilitlenme, kırılma veya tüm yük taşıma kapasitesinin kaybı değildir. L10’a ulaşmış bir rulman otomatik olarak kullanılamaz hâle gelmez; L10’a ulaşmamış bir rulman da başka bir arıza mekanizması nedeniyle arızalanmaya karşı bağışık değildir.
L10 ortalama ömür de değildir. Rulman ömrü dağılımları geniş bir saçılım gösterir; bu nedenle aritmetik ortalama, %90 güvenilirlik ömründen önemli ölçüde yüksek olabilir ve uzun süre çalışan az sayıdaki rulman tarafından çarpıtılabilir. L10, mühendislerin tutarlı biçimde uygulayabileceği, popülasyonun alt kuyruğunu tanımlayan belirli bir ölçü sunduğu için kullanılır. %90’ın üzerindeki güvenilirlik hesaplamaları ayrı bir güvenilirlik düzeltmesi gerektirir; L10’un seçilen bir yüzdeyle basitçe çarpılması yoluyla çıkarılamaz.
Bu istatistik ayrıca, ilgili yük, hız, yağlama ve malzeme koşulları altında çalışan görünüşte özdeş rulmanlardan oluşan bir popülasyonu varsayar. Gerçek üretim rulmanları hiçbir zaman tamamen özdeş değildir ve gerçek makineler de koşulları nadiren sabit tutar. Bu nedenle hesaplanan değer, ancak varsayımlarıyla birlikte anlam taşır.
Temel ömür ile düzeltilmiş nominal ömür arasındaki fark
Temel nominal ömür, ISO’nun referans koşullarını kullanır ve esas olarak yük ile yorulmaya dayalı bir hesaplamadır. Düzeltilmiş nominal ömür, gerçek uygulamada yorulma ömrünü artırabilecek veya azaltabilecek etkenleri hesaba katarak bu hesaplamayı genişletir. ISO 281; güvenilirlik, yağlama, kirlenme ve yorulma sınırı yükünün etkilerini içerir. Bu etkiler sertlikle birbirinin yerine kullanılamaz ve dayanağı olmayan evrensel bir düzeltme katsayısıyla güvenli biçimde temsil edilemez.
Yağlama, temas hâlindeki yüzey pürüzlülükleri arasındaki ayrılmayı ve dolayısıyla yerel gerilme yığılmalarının şiddetini etkiler. Yeterli bir elastohidrodinamik film, yüzeyler arasındaki zararlı etkileşimi azaltabilir; ince veya bozunmuş bir film ise mikro-pullanmayı teşvik edebilir ve çatlak başlangıcını hızlandırabilir. Kirlenme, çöküntüler ve gerilme yığılmalarına neden olur; su ise hem yağlayıcıyı hem de çelik yüzeyini değiştirebilir. ABD Enerji Bakanlığı’nın 2024 tarihli bir raporu, çözünmüş veya serbest suyun mikro-pullanmayı ve yuvarlanma temaslı yorulma çatlaklarını artırdığını ve çatlak ara yüzlerinde beyaz dağlanan madde ile ilişkili olduğunu ortaya koymuştur.
Kirlenme düzeltmesi ayrıca parçacıkların türüne, boyutuna, konsantrasyonuna ve dağılımına; bunun yanı sıra rulman boyutuna ve temas koşullarına bağlıdır. Bir rulmanın çeliği malzeme spesifikasyonunu karşıladığı için “temiz” olduğunu söylemekle konu açıklanamaz. İç temizlik yine önemini korur: ASM Handbook’un değerlendirmesinde, yüksek yorulma ömrü açısından zararlı kalıntılar, önem sıralamasında mikroyapının hemen ardından gelir.
Yaygın olarak Pu ile ilişkilendirilen yorulma sınırı yükü, düzeltilmiş ömür modelinde yüzey altı yorulmanın farklı biçimde ele alındığı yükün alt sınırını temsil eder. Bu, Pu’nun altındaki herhangi bir yükün sınırsız çalışmayı garanti ettiği anlamına gelmez. Temel nominal ömür denkleminde varsayılan klasik yüzey altı yorulma süreci gerçekleşmeden de yüzey hasarı, aşınma, korozyon, elektriksel hasar, yalancı brinelleşme ve yağlayıcı arızası meydana gelebilir.
Bu nedenle düzeltilmiş nominal ömür, bir rulman sisteminin modelidir: çelik üretimi ve ısıl işlem, rulman geometrisi, uygulanan yük, yağlama, kirlenme ve gereken güvenilirlik sonuca dâhil olur. ISO 281, disiplinli bir hesaplama yöntemi sağlar. Ancak arıza analizinin, temizlik kontrolünün, yağlayıcı izlemenin veya doğru rulman tasarımının yerini tutmaz ve nominal bir sertlik değerini hizmet ömrü garantisine dönüştüremez.
Rulman Çeliklerinin Başlıca Aileleri
Steels for bearings (2011) incelemesi ve ASTM STP 1327, rulman çeliklerini iki başlıca aileye ayırır: çalışma kesiti boyunca martensitik veya beynitik olan kesit boyunca sertleştirilmiş çelikler ve daha tok, daha yumuşak bir çekirdek üzerinde sert bir yüzey tabakasına sahip sementasyonla sertleştirilmiş çelikler. Bu, bir sıralama değil, metalurjik bir sınıflandırmadır. Doğru seçim; temas gerilmesine, kesit boyutuna, darbe yüküne, geometriye, üretim yöntemine ve gerekli hasar toleransına bağlıdır.
Rulman ömrü yalnızca nominal sertlikten çıkarılamaz. ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlar için dinamik yük değerlerini ve temel anma ömrünü hesaplar; temel anma ömrü %90 güvenilirlikte tanımlanır. Dolayısıyla L10 tanımı, görünüşte özdeş rulmanların %90’ının, malzeme yorulmasının ilk belirtilerinden önce belirtilen devir sayısına ulaşmasının veya bu sayıyı aşmasının beklendiği anlamına gelir; her rulmanın tam olarak bu noktada arızalanacağı anlamına gelmez. Schaeffler ve JTEKT de aynı tanımı kullanır. Düzeltilmiş ömür; yağlama, kirlenme, güvenilirlik ve yorulma sınırı yükünü hesaba katabilir. Bunların tümü, gerçek performansı basit bir malzeme temelli tahminden uzaklaştırabilir.
Kesit boyunca sertleştirilmiş martensitik çelikler
| Özellik | Boydan boya sertleştirilmiş çelik | Sementasyonla sertleştirilmiş çelik |
|---|---|---|
| Karbon dağılımı | Çalışma kesiti için tasarlanmıştır | Yüzeye yakın zenginleştirilmiştir |
| Sert bölge | Kullanılabilir kesit boyunca uzanır | Sementasyon tabakasında yoğunlaşır |
| Çekirdek | Sertleştirilmiş çalışma yapısı | Düşük karbonlu, daha tok yapı |
| Başlıca işleme yolu | Östenitleme, su verme, menevişleme veya beynitik dönüşüm | Sementasyon veya karbonitrürleme sonrasında sertleştirme ve menevişleme |
Kesit boyunca sertleştirilmiş bir çelik, yalnızca sert bir çelik değildir. Östenitleme ve su verme sonrasında, hedeflenen kesit martensite dönüşür; ardından gerekli sertlik, boyutsal kararlılık ve artık gerilme durumu oluşturulacak şekilde temperleme yapılır. “Kesit boyunca” ifadesi, sertleştirilmiş yapının derinliğini tanımlar; parçadaki her atomun aynı karbon içeriğine veya aynı sertliğe sahip olmasını gerektirmez. Bir rulman bileziğinde veya yuvarlanma elemanında, ilgili bölgenin çalışma temasının etkisi altında uygun bir temperlenmiş martensitik yapıyı koruması gerekir.
| Gösterim sistemi | Gösterim | Malzeme açıklaması |
|---|---|---|
| AISI | 52100 | Yüksek karbonlu kromlu rulman çeliği |
| SAE | 52100 | Yüksek karbonlu kromlu rulman çeliği |
| Avrupa | 100Cr6 / 1.3505 | Yüksek karbonlu kromlu rulman çeliği |
| JIS | SUJ2 | Yüksek karbonlu kromlu rulman çeliği |
Yüksek karbonlu, krom alaşımlı ve AISI 52100 olarak bilinen; ayrıca SAE J404 52100, EN ISO 683-17 100Cr6 ve JIS G 4805 SUJ2 olarak da adlandırılan kalite, standart örnektir. NTN, yüksek karbonlu kromlu rulman çeliğini yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olarak tanımlar. Yaklaşık %1 karbon ve %1,5 krom içeriği yüksek sertliği, aşınma direncini ve karbür oluşumunu destekler; ancak kalite adı yorulma ömrünü garanti etmez. Isıl işlem sırasında karbür boyutu, dağılımı ve çözünmesi önem taşır. Aşırı miktarda bulunan veya kötü dağılmış karbürler yerel gerilme yığılmaları oluşturabilir ya da östenitleme sonrasında bileşimsel farklılıklar bırakabilir.
Sertleşebilirlik Bir çelik kesitinin belirli bir soğuma hızında amaçlanan sertleşmiş dönüşüm yapısını geliştirme yeteneği.
Sertleşebilirlik, belirli bir soğuma hızında çeliğin su verilmiş yüzeyden ne kadar içeriye kadar hedeflenen martensitik yapıyı geliştirebileceğini belirler. Küçük bir bilyede, geleneksel yüksek karbonlu kromlu bir çelik kesitin büyük bölümünde kolayca sertleşebilir; büyük bir bilezikte ise soğuma koşulları ve kesit kalınlığı farklı dönüşüm ürünleri veya sertlik gradyanları oluşturabilir. Bu ayrım önemlidir; çünkü yuvarlanmalı temas yorulması yalnızca yüzey sertliği sayısıyla değil, yüzey altındaki döngüsel kayma gerilmesi alanıyla belirlenir.
Kalıcı östenit de kontrol edilmesi gereken bir başka değişkendir. Uygun şekilde seçildiğinde belirli miktarda kalıcı östenit, dönüşüm şekil değiştirmelerini karşılayabilir ve boyutsal kararlılığa katkıda bulunabilir. Buna karşılık, aşırı miktarda veya kararsız kalıcı östenit çalışma sırasında dönüşüme uğrayarak boyutları değiştirebilir ve yerel gerilmeler oluşturabilir. NASA’nın 1987 tarihli incelemesi; sertliği, kalıcı östeniti, tane boyutunu ve karbürlerin boyutunu, sayısını ve alanını yuvarlanma elemanlarının yorulma ömrünü etkileyen faktörler olarak tanımlar. İnce eski östenit taneleri ve kontrollü bir karbür dağılımı, genellikle tehlikeli yerel farklılıkları azaltır; ancak “daha yüksek sertlik” yine de eksik bir tasarım kuralıdır.
ASM Handbook (2014), temizliğe ve zararlı metalik olmayan kalıntılardan arındırılmış olmaya en güçlü uyarıyı yöneltir: uygun mikroyapıdan sonra temizlik, yüksek yuvarlanmalı temas yorulması ömrüne ulaşmada tek başına en önemli faktördür. Bir kalıntı, sertlik, kimyasal bileşim ve ölçülen sementasyon derinliği doğru görünse bile yuvarlanma yolu altında çatlak başlatabilir. Bu nedenle vakumlu işlemler, uygun olduğu durumlarda elektrocuruf yeniden ergitme, dövme uygulaması, haddeleme oranı ve muayene; alaşım içeriğinde yapılacak küçük bir ayarlamadan daha fazla ömrü etkileyebilir. ASTM STP 1327’deki malzeme incelemesi bağlamında çelik üretimi, temizlik, yuvarlanmalı temas yorulması ve kesit boyunca sertleştirme konularına yer verilmesinin nedeni budur.
Beynitik çelikler, kesit boyunca sertleştirilmiş çeliklerin ikinci kolunu oluşturur. Bunların dönüşüm yolu farklıdır: doğrudan ağırlıklı olarak martensite su verme ve temperleme yerine, çelik beynitik dönüşüm aralığı içinde soğutulur ve bekletilir ya da beynitik bir matris oluşturan kontrollü bir ısıl işlem programından geçirilir. Beynit; özellikle doğrudan su vermenin istenmeyen gradyanlar oluşturabileceği büyük kesitlerde, sertlik, tokluk, boyutsal kararlılık ve artık gerilmenin yararlı bir bileşimini sunabilir. Performansı yine karbür morfolojisine, eski östenit tane boyutuna, kalıcı östenite, kalıntı içeriğine ve uygulanan kesin dönüşüm programına bağlıdır. “Beynitik” ifadesi, yapının ve işlem durumunun belirtilmesinin yerine geçmez.
Daha yumuşak çekirdekli sementasyonla sertleştirilmiş çelikler
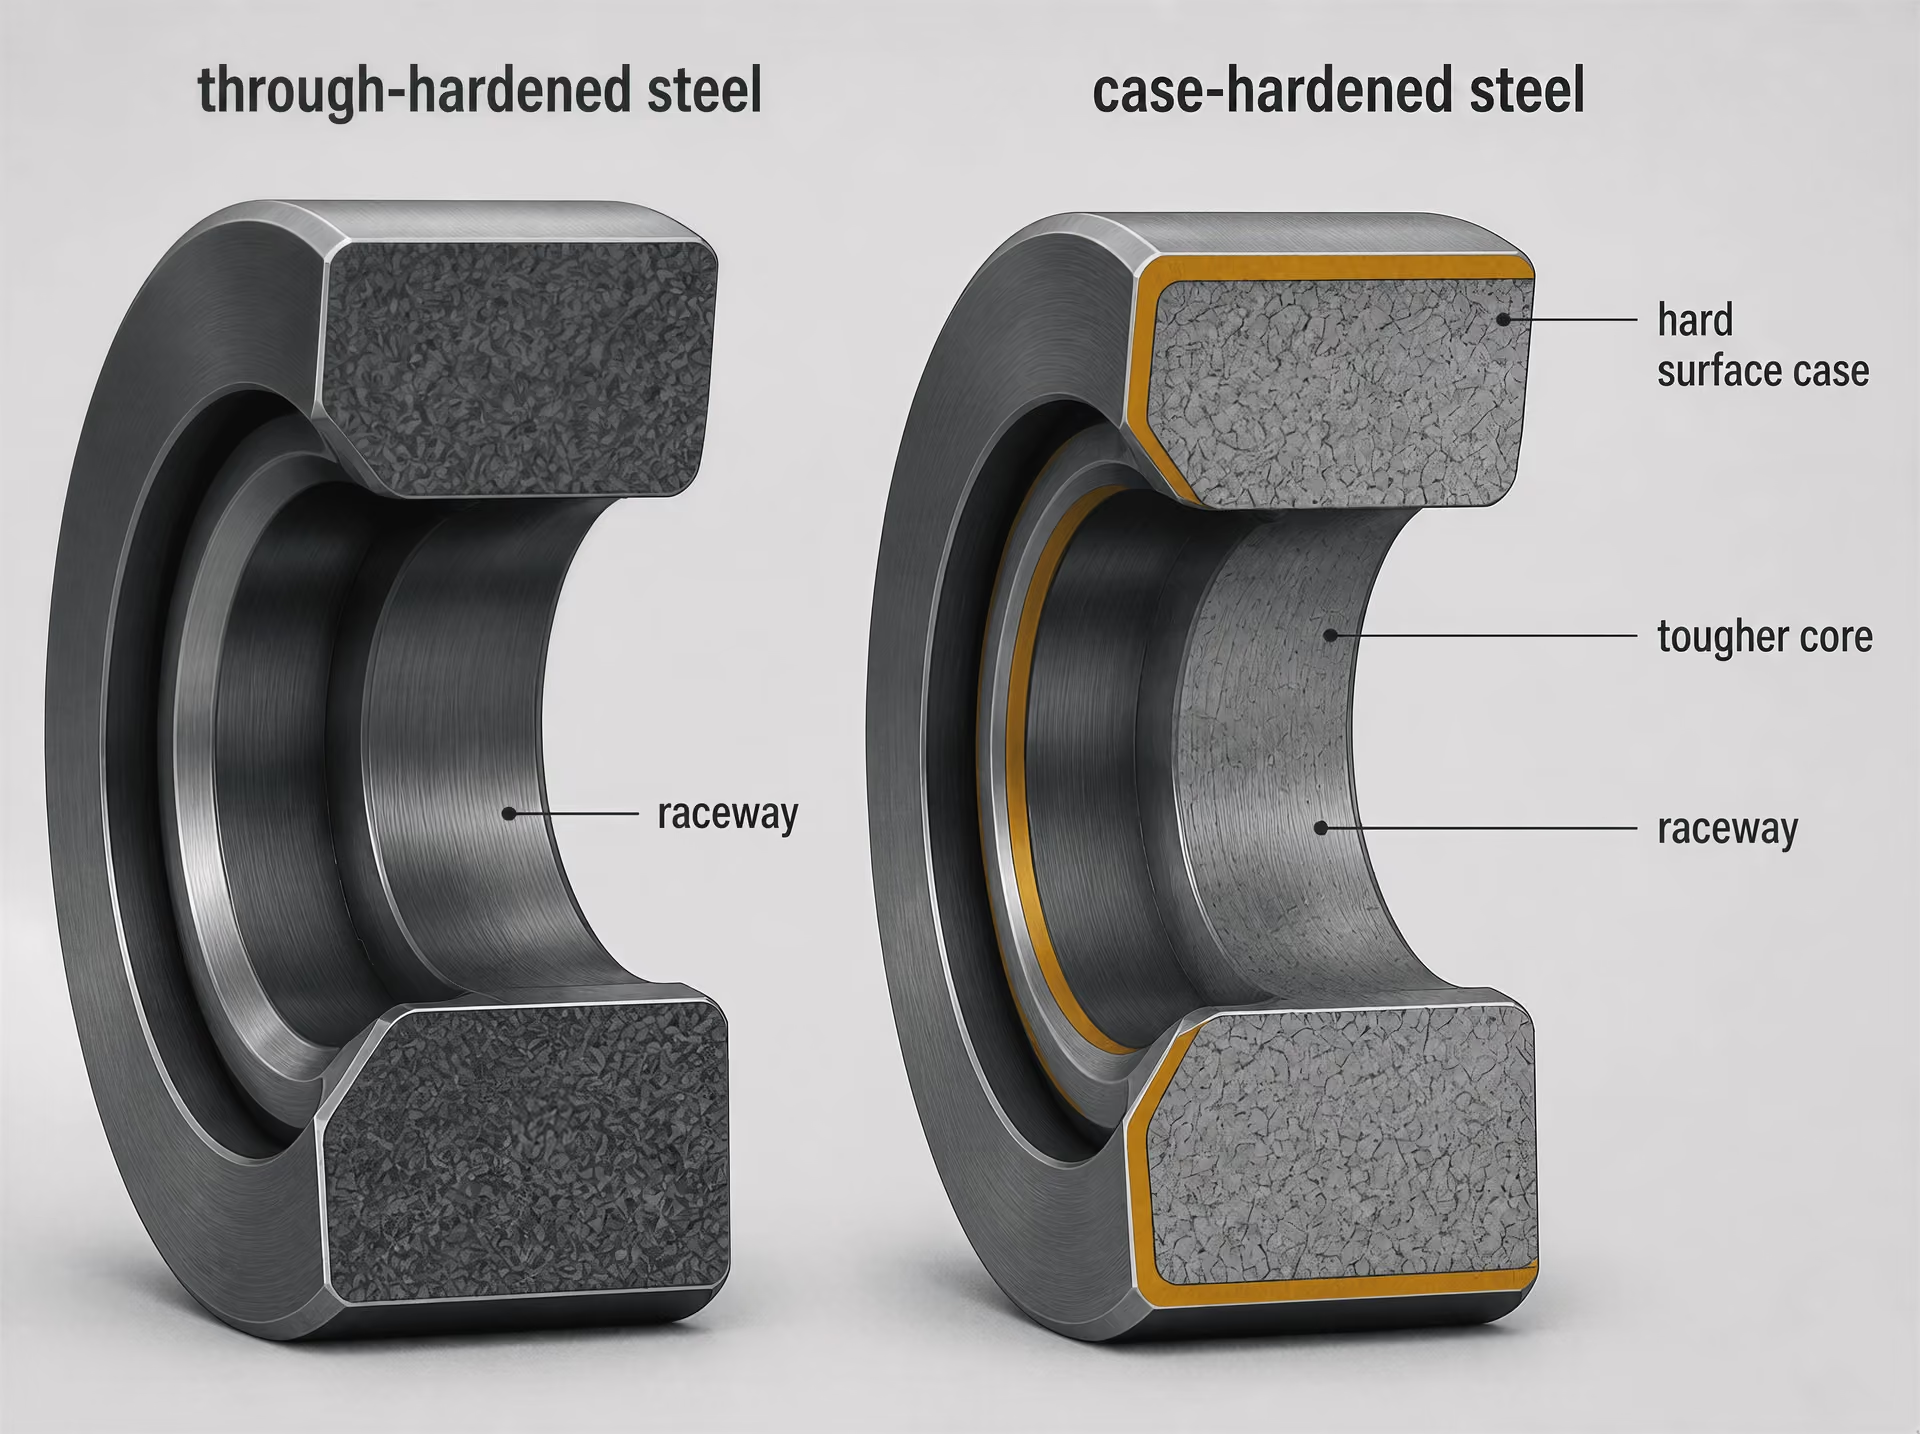
Sementasyonla sertleştirilmiş çeliklerde en yüksek karbon içeriği ve dolayısıyla ulaşılabilir en yüksek sertlik çalışma yüzeyinin yakınında bulunur. Karbürleme veya karbonitrürleme, su verme öncesinde dış tabakayı karbonla zenginleştirir; yüzey tabakası, çoğu zaman kontrollü miktarda kalıcı östenit içeren sert martensite dönüşürken, daha düşük karbonlu iç kısım daha tok ve daha düşük sertlikte bir çekirdek oluşturur. Yaygın mühendislik örnekleri arasında EN ISO 683-3 20MnCr5 ve SAE J404 8620 bulunur; ancak uygulanabilir kalite tanımı ve ısıl işlem şartnamesi bir aile etiketinden varsayılmak yerine bileşen için açıkça belirtilmelidir.

Yüzey tabakası plastik deformasyona, aşınmaya ve yuvarlanmalı temas yorulmasına direnmelidir. Derinliği, ayrıca hasar verici temas gerilmelerinin yoğunlaştığı bölgenin ötesine uzanmalı ve keskin bir zayıflık oluşturmayan bir geçiş sağlamalıdır. Çekirdeğin görevi farklıdır: yüzey tabakasını desteklemeli, darbeyi soğurmalı, kırılmaya direnç göstermeli ve sıkı geçmelerden, darbelerden veya hizasızlıktan kaynaklanan gerilmelere dayanmalıdır. Bu nedenle sementasyonla sertleştirilmiş bir rulman, tüm kesiti tamamen yüksek karbonlu ve yüksek sertlikte bir yapının sahip olabileceği kırılganlığa dönüştürmeden daha sert bir çalışma yüzeyine sahip olabilir.
Çekirdek tokluğu; özellikle büyük bilezikler, yüksek yüklü bileşenler ve darbe ya da kenar yüklemesine maruz kalan uygulamalar için önemlidir. Bununla birlikte tok bir çekirdek; kirlenmiş bir yüzey tabakasını, yetersiz sementasyon derinliğini, aşırı miktarda kalıcı östeniti veya taşlama hasarını telafi edemez. Karbon gradyanları, su verme şiddeti, çarpılma ve artık gerilmeler birlikte kontrol edilmelidir. Sementasyon tabakası da yuvarlanma yorulması bakımından otomatik olarak üstün değildir: temas gerilmesi derinlere nüfuz ederse, geçiş bölgesi kötü tasarlanırsa veya kritik yüzey altı bölgesinde bir kalıntı bulunursa amaçlanan avantaj ortadan kalkabilir.
İki aile sertleşebilirliğe de farklı tepki verir. Kesit boyunca sertleştirilmiş bir kalitede sertleşebilirlik, çalışma kesitinin gerekli martensitik yapıyı bütünüyle geliştirip geliştiremeyeceğini belirler. Sementasyonla sertleştirilmiş bir kalitede ise hem zenginleştirilmiş yüzey tabakasının hem de düşük karbonlu çekirdeğin dönüşümünü kontrol eder; karbürleme ise karbon derinliğini ve gradyanını belirler. Yüzey sertliği iki aile arasında benzer olabilir; ancak yüzey altındaki gerilme tepkileri ve kırılma davranışları aynı değildir.
Son olarak, hiçbir aile rulman sisteminden bağımsız olarak çalışmaz. SKF, yorulma hasarını temas geometrisi, yük dağılımı, yağlama ve gerilme yığılmalarıyla ilişkilendirir. ABD Enerji Bakanlığı’nın suyla kirlenme üzerine 2024 tarihli çalışması, çözünmüş veya serbest suyun mikropitlemeyi ve yuvarlanmalı temas yorulması çatlaklarını artırdığını ve çatlak ara yüzlerinde beyaz aşındırma maddesiyle ilişkili olduğunu ortaya koymuştur. Malzemenin kapasitesi bir üst sınır belirler; temizlik, işlem, montaj, yağlayıcının durumu ve kirlenme, bu kapasitenin ne kadarına ulaşılacağını belirler.
Yüksek Karbonlu Kromlu Rulman Çeliği ve Yaygın Tanımlamalar
Yüksek karbonun ve kromun rolü
Yüksek karbonlu kromlu çelik, birçok yuvarlanmalı rulmanın bilezikleri ve yuvarlanma elemanları için kullanılan bir malzeme ailesidir; ancak malzemenin tanımlaması tek başına rulman ömrünü öngörmez. NTN, 2020 tarihli rulman dokümantasyonunda yüksek karbonlu kromlu rulman çeliğini, yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olarak tanımlar. Bu ifade, tanınmış bir malzeme kategorisini açıklar; her rulmanda, yük durumunda veya çalışma ortamında tek bir kalite sınıfının kullanıldığı anlamına gelmez. 2011 tarihli Steels for bearings incelemesinde açıklandığı üzere, tam kesit sertleştirilmiş martenzitik ve beynitik çelikler önemli bir rulman çeliği sınıfını oluştururken, daha tok bir çekirdek üzerinde sert bir yüzey tabakasına sahip sementasyonla sertleştirilmiş çelikler başka bir sınıfı oluşturur.
Karbon, tam kesit sertleştirilmiş bir rulman çeliği için gerekli sertleşme tepkisini sağlar. Östenitleme ve su verme sırasında yeterli karbon, yüksek karbonlu martenzit oluşumuna izin verir; çözünmemiş ve çökelmiş karbürler ise aşınma direncine ve temas dayanımı kapasitesine katkıda bulunur. Miktar ve dağılım önemlidir. Aşırı karbür segregasyonu, iri karbür parçacıkları veya uygun olmayan bir karbür ağı, yorulma performansını iyileştirmek yerine yerel gerilme yığılmaları oluşturabilir.
Kromun birbiriyle ilişkili çeşitli işlevleri vardır. Krom, sertleşebilirliği artırarak rulman kesitinin su verme sırasında daha homojen biçimde dönüşmesine olanak tanır ve krom bakımından zengin karbürlerin oluşumuna katılır. Ayrıca ısıl işlem görmüş yapıdan beklenen boyutsal kararlılığı ve aşınma direncini destekler. Bununla birlikte krom oranı, kontrollü bir prosesin yerini tutmaz. Östenitleme sıcaklığı, bekletme süresi, soğuma hızı, temperleme, kalıntı östenit, önceki östenit tane boyutu ve karbür morfolojisi, ortaya çıkan yapının tümünü değiştirir.
Yaygın kalite sınıfı AISI 52100 bu ilişkiyi gösterir. Nominal kimyasal bileşimi genellikle yaklaşık %0,98–1,10 karbon ve %1,30–1,60 krom olarak verilir; mangan ve silisyum ise daha düşük, belirlenmiş aralıklarda bulunur. Ancak bu sayılar, rulman malzemesinin tamamını tanımlamaz. NASA’nın 1987 tarihli raporu; sertlik, kalıntı östenit, tane boyutu ve karbürlerin boyutu, sayısı ve alanını, yuvarlanma elemanlarının yorulma ömrünü etkileyen faktörler olarak belirlemiştir. NASA ayrıca çift vakumda ergitme dahil olmak üzere prosesin, ömrü yalnızca kimyasal bileşimden daha güçlü biçimde etkileyebileceğini bildirmiştir.
Temiz çelik özellikle önemlidir. ASM Handbook, rulman çeliklerini ele aldığı 2014 tarihli bölümünde, yüksek yuvarlanmalı temas yorulması ömrüne ulaşmada uygun mikroyapıdan sonra en önemli tek faktörün temizlik ve zararlı metalik olmayan kalıntıların bulunmaması olduğunu belirtir. Bir kalıntı, yuvarlanma yolu veya yuvarlanma yüzeyinin altında gerilme artırıcı olarak işlev görebilir ve daha sonra tekrarlanan Hertz temasının etkisiyle ilerleyen bir çatlağı başlatabilir. Kalıntının boyutu, bileşimi, şekli, konumu ve çevresindeki çelikle bağlanma durumu önemlidir; yalnızca toplam oksijen sayısı, ilgili risklerin tümünü açıklayamaz.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Bu nedenle nominal sertlik, hesaplanan ömürle karıştırılmamalıdır. ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlar için dinamik yük kapasitesi ve temel nominal ömür hesaplama yöntemleri sağlar. Temel nominal ömür, %90 güvenilirlikle ilişkilidir. Schaeffler, L10 değerini benzer görünen rulmanların %90’ı tarafından ilk malzeme yorulması belirtileri ortaya çıkmadan önce ulaşılan veya aşılan devir sayısı olarak benzer şekilde tanımlar. JTEKT, temel dinamik yük kapasitesini yuvarlanma yorulması kapasitesi olarak açıklar ve L10 değerini, belirtilen rulman çeliklerinden veya eşdeğer malzemelerden üretilmiş rulmanlara uygular.
Gerçek performans ayrıca temas geometrisine, yük dağılımına, yağlamaya, kirlenmeye ve yüzey durumuna bağlıdır. Su kirlenmesi buna doğrudan bir örnektir: 2024 yılında U.S. Department of Energy aracılığıyla bildirilen araştırma, yağlayıcıdaki çözünmüş veya serbest suyun mikropitleşmeyi ve yuvarlanmalı temas yorulması çatlaklarını artırdığını ve çatlak ara yüzlerinde beyaz dağlama maddesiyle ilişkili olduğunu ortaya koymuştur. Bir kalite sınıfı adı bu çalışma koşulunu hesaba katamaz.
AISI, SAE, EN ve eşdeğer tanımlamalar
AISI 52100 ve SAE 52100, yüksek karbonlu kromlu rulman çeliği için yaygın olarak karşılaşılan tanımlamalardır. Birçok mühendislik dokümanında bu iki sayısal tanımlamanın aynı nominal kalite sınıfı ailesine işaret ettiği kabul edilir. Ancak bu kısaltılmış kullanım, yalnızca atıfta bulunulan spesifikasyon bunu gerçekten desteklediğinde geçerlidir. AISI ve SAE yayınları, satın alma spesifikasyonları, ulusal uyarlamalar ve üretici veri sayfaları; kimyasal bileşim, ürün biçimi, kalite sınıfı, deneyler veya üretim yöntemi bakımından farklı gereklilikler getirebilir.
İlgili Avrupa rulman çeliği standartlarında Avrupa tanımlaması genellikle 100Cr6, malzeme numarası ise 1.3505 olarak yazılır. Bir atıf, “100Cr6” ifadesini bağlamdan bağımsız evrensel bir eşanlamlı olarak sunmak yerine, EN ISO 683-17:2014 gibi standardı ve baskıyı belirtmelidir. Uluslararası standart, geçerli yıl ve başlık atıf yapılan dokümana göre kontrol edilerek ISO 683-17 şeklinde yazılır. Birleşik Krallık uyarlaması, yine yayın yılı ve ulusal doküman ayrıntılarıyla birlikte BS ISO 683-17 olarak görülebilir.
Diğer ulusal sistemler farklı tanımlamalar kullanır. JIS G 4805 SUJ2, yüksek karbonlu kromlu rulman çeliğiyle sıklıkla ilişkilendirilen bir Japon tanımlamasıdır. ASTM dokümanları, ASTM A295/A295M aracılığıyla yüksek karbonlu antifriksiyon rulman çeliğini belirtebilir; ancak bir ASTM ürün spesifikasyonu, otomatik olarak AISI 52100 veya EN ISO 683-17 100Cr6 ile bire bir eşdeğer bir kalite sınıfı tanımlaması değildir. ASTM spesifikasyonu, kimyasal sınırları, ürün gerekliliklerini veya kalite hükümlerini farklı biçimde tanımlayabilir.
Üretici dokümanları başka bir katman daha ekleyebilir. NTN, SKF, Schaeffler, JTEKT ve diğer rulman kuruluşları; malzeme ailelerini, kurum içi malzeme kodlarını, ısıl işlem koşullarını veya geliştirilmiş temizlik özelliklerine sahip varyantları tanımlayabilir. Böyle bir tanımlama, AISI 52100, SAE 52100, 100Cr6, 1.3505 veya SUJ2 için resmî bir ikame olmaksızın kontrollü bir rulman ürününü açıklayabilir. Bir kaynağa atıf yapılırken tam yazım, büyük-küçük harf kullanımı, boşluklar, malzeme numarası, standart numarası ve revizyon korunmalıdır.
Tanımlamaların eşdeğerliği neden doğrulama gerektirir?
Kimyasal eşdeğerlik yalnızca ilk kontroldür. İki çelik benzer karbon ve krom aralıklarında bulunabilir; ancak kükürt, fosfor, artık elementler, oksijen içeriği, kalıntı sınırları, segregasyon kontrolü ve izin verilen üretim yöntemi bakımından farklılık gösterebilir. Bu farklılıklar, laboratuvar kimyasal bileşim sertifikası yakın görünse bile yuvarlanmalı temas yorulması davranışını etkileyebilir.
Isıl işlem başka bir ayrım noktası oluşturur. “52100” ifadesi, östenitleme sıcaklığını, su verme ortamını, sıfır altı işlemi, temperleme programını, sertlik profilini, kalıntı östenit içeriğini veya boyutsal kararlılık gerekliliğini belirtmez. Benzer şekilde yalnızca “100Cr6” ifadesi, ürünün tavlanmış çubuk, tam kesit sertleştirilmiş bilezik malzemesi, bitmiş rulman yuvarlanma yolu malzemesi veya özel olarak işlenmiş bir varyant olup olmadığını ortaya koymaz. Sementasyonla sertleştirilmiş bir rulmanda, yüzey ve çekirdek farklı karbon seviyeleri ve dönüşüm davranışı gerektirdiğinden tamamen farklı bir kalite sınıfı kullanılabilir.
Temizlik ve kalıntı morfolojisi ayrıca doğrulanmalıdır. Vakumda ergitme, elektrocurufla yeniden ergitme, çift vakumlu işleme, yeniden ergitme uygulaması, dövme oranı, dövme, haddeleme ve muayene kuralları, benzer kalite sınıfı adlarını taşıyan malzemeler arasında anlamlı farklılıklar yaratabilir. İlgili soru yalnızca bileşimin eşleşip eşleşmediği değildir; belirtilen çeliğin karşılaştırılabilir kalıntı kontrolüne, mikroyapıya, ısıl işleme ve ürün kalitesine sahip olup olmadığıdır.
Performans eşdeğerliği daha da dar bir kavramdır. ISO 281 ömür hesaplamaları, tanımlanmış rulman ve malzeme varsayımlarına dayanırken ayarlanmış ömür; yağlama, kirlenme, güvenilirlik ve yorulma sınırı etkilerini hesaba katabilir. Nominal olarak eşdeğer bir çelik, aynı L10 sonucunu, ayarlanmış nominal ömrü veya mikropitleşmeye karşı aynı direnci garanti etmez. Bu nedenle bir makale, bir AISI veya SAE tanımlamasını EN, ISO, JIS, ASTM ya da üretici tanımlamasıyla gelişigüzel değiştirmemelidir. Önce atıf yapılan standart, baskı, ürün biçimi, ek kalite gereklilikleri ve ısıl işlem koşulu kontrol edilmelidir. Ancak bundan sonra “eşdeğer” ifadesi benzer kimyasal bileşimden daha fazlasını ifade edebilir.
Temizlik: Popüler Özetlerin Gereğinden Az Vurguladığı Metalurjik Değişken
Nominal sertliğin ölçülmesi kolaydır; bu nedenle rulman çeliğinin çoğu zaman başlıkta öne çıkan özelliği hâline gelir. Yuvarlanmalı temas yorulmasının değerlendirilmesi ise daha zahmetlidir. Bir rulman yuvarlanma yolu, belirtilen sertliğe ve alışılmış bir alaşım bileşimine sahip olsa bile mikroskobik bir metalik olmayan kalıntı yerel bir çatlak başlatma bölgesi oluşturduğu için erken hasar görebilir. Bu nedenle malzemenin yorulma kapasitesi, tek başına ele alınan bir sertlik değerinden değil; çelik üretiminden, ergitme uygulamasından, deformasyondan, ısıl işlemden, temas yüklemesinden ve yağlamadan oluşan sürecin bütününden kaynaklanır.
Uygun mikroyapı elde edildikten sonra temizlik ve zararlı metalik olmayan inklüzyonlardan arınmışlık, uzun yuvarlanmalı temas yorulması ömründeki en önemli etkendir. Strong evidence
ASM Handbook bu hiyerarşiyi açıkça ortaya koyar. Rulman çeliklerine ilişkin 2014 tarihli bölümünde, yüksek yuvarlanmalı temas yorulma ömrüne ulaşmada en önemli etkenler olarak önce uygun mikroyapıyı, ardından çeliğin temizliğini ve zararlı metalik olmayan kalıntılardan arındırılmış olmasını belirtir. Bu ifade, “temiz çelik daha uzun ömürlüdür” şeklindeki yaygın iddiadan daha güçlüdür. Gerekli matris yapısı elde edildikten sonra, zararlı kalıntıları rulman tasarımının ve üretiminin merkezî unsurlarından biri olarak konumlandırır.
Bu malzeme kapasitesi, hesaplanan rulman ömrüyle karıştırılmamalıdır. ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlar için dinamik yük değerlerinin ve temel ömür değerinin belirlenmesine yönelik yöntemleri tanımlar; temel ömür değeri %90 güvenilirlikle ilişkilidir. Schaeffler tarafından 2024 yılında kullanılan terminolojiye göre , görünüşte özdeş rulmanların %90’ının malzeme yorulmasının ilk belirtileri ortaya çıkmadan önce ulaştığı veya aştığı devir sayısıdır. JTEKT de temel ömür için aynı %90 esasını kullanır. Bu tanımlar istatistiksel bir popülasyonu açıklar; tek bir rulman için garanti oluşturmaz ve alışılmadık ölçüde hasar verici bir kalıntının, kirlenmiş yağlayıcının veya elverişsiz bir yerel gerilme alanının etkilerini ortadan kaldırmaz.
Gerilme yığılmalarına neden olan metalik olmayan kalıntılar

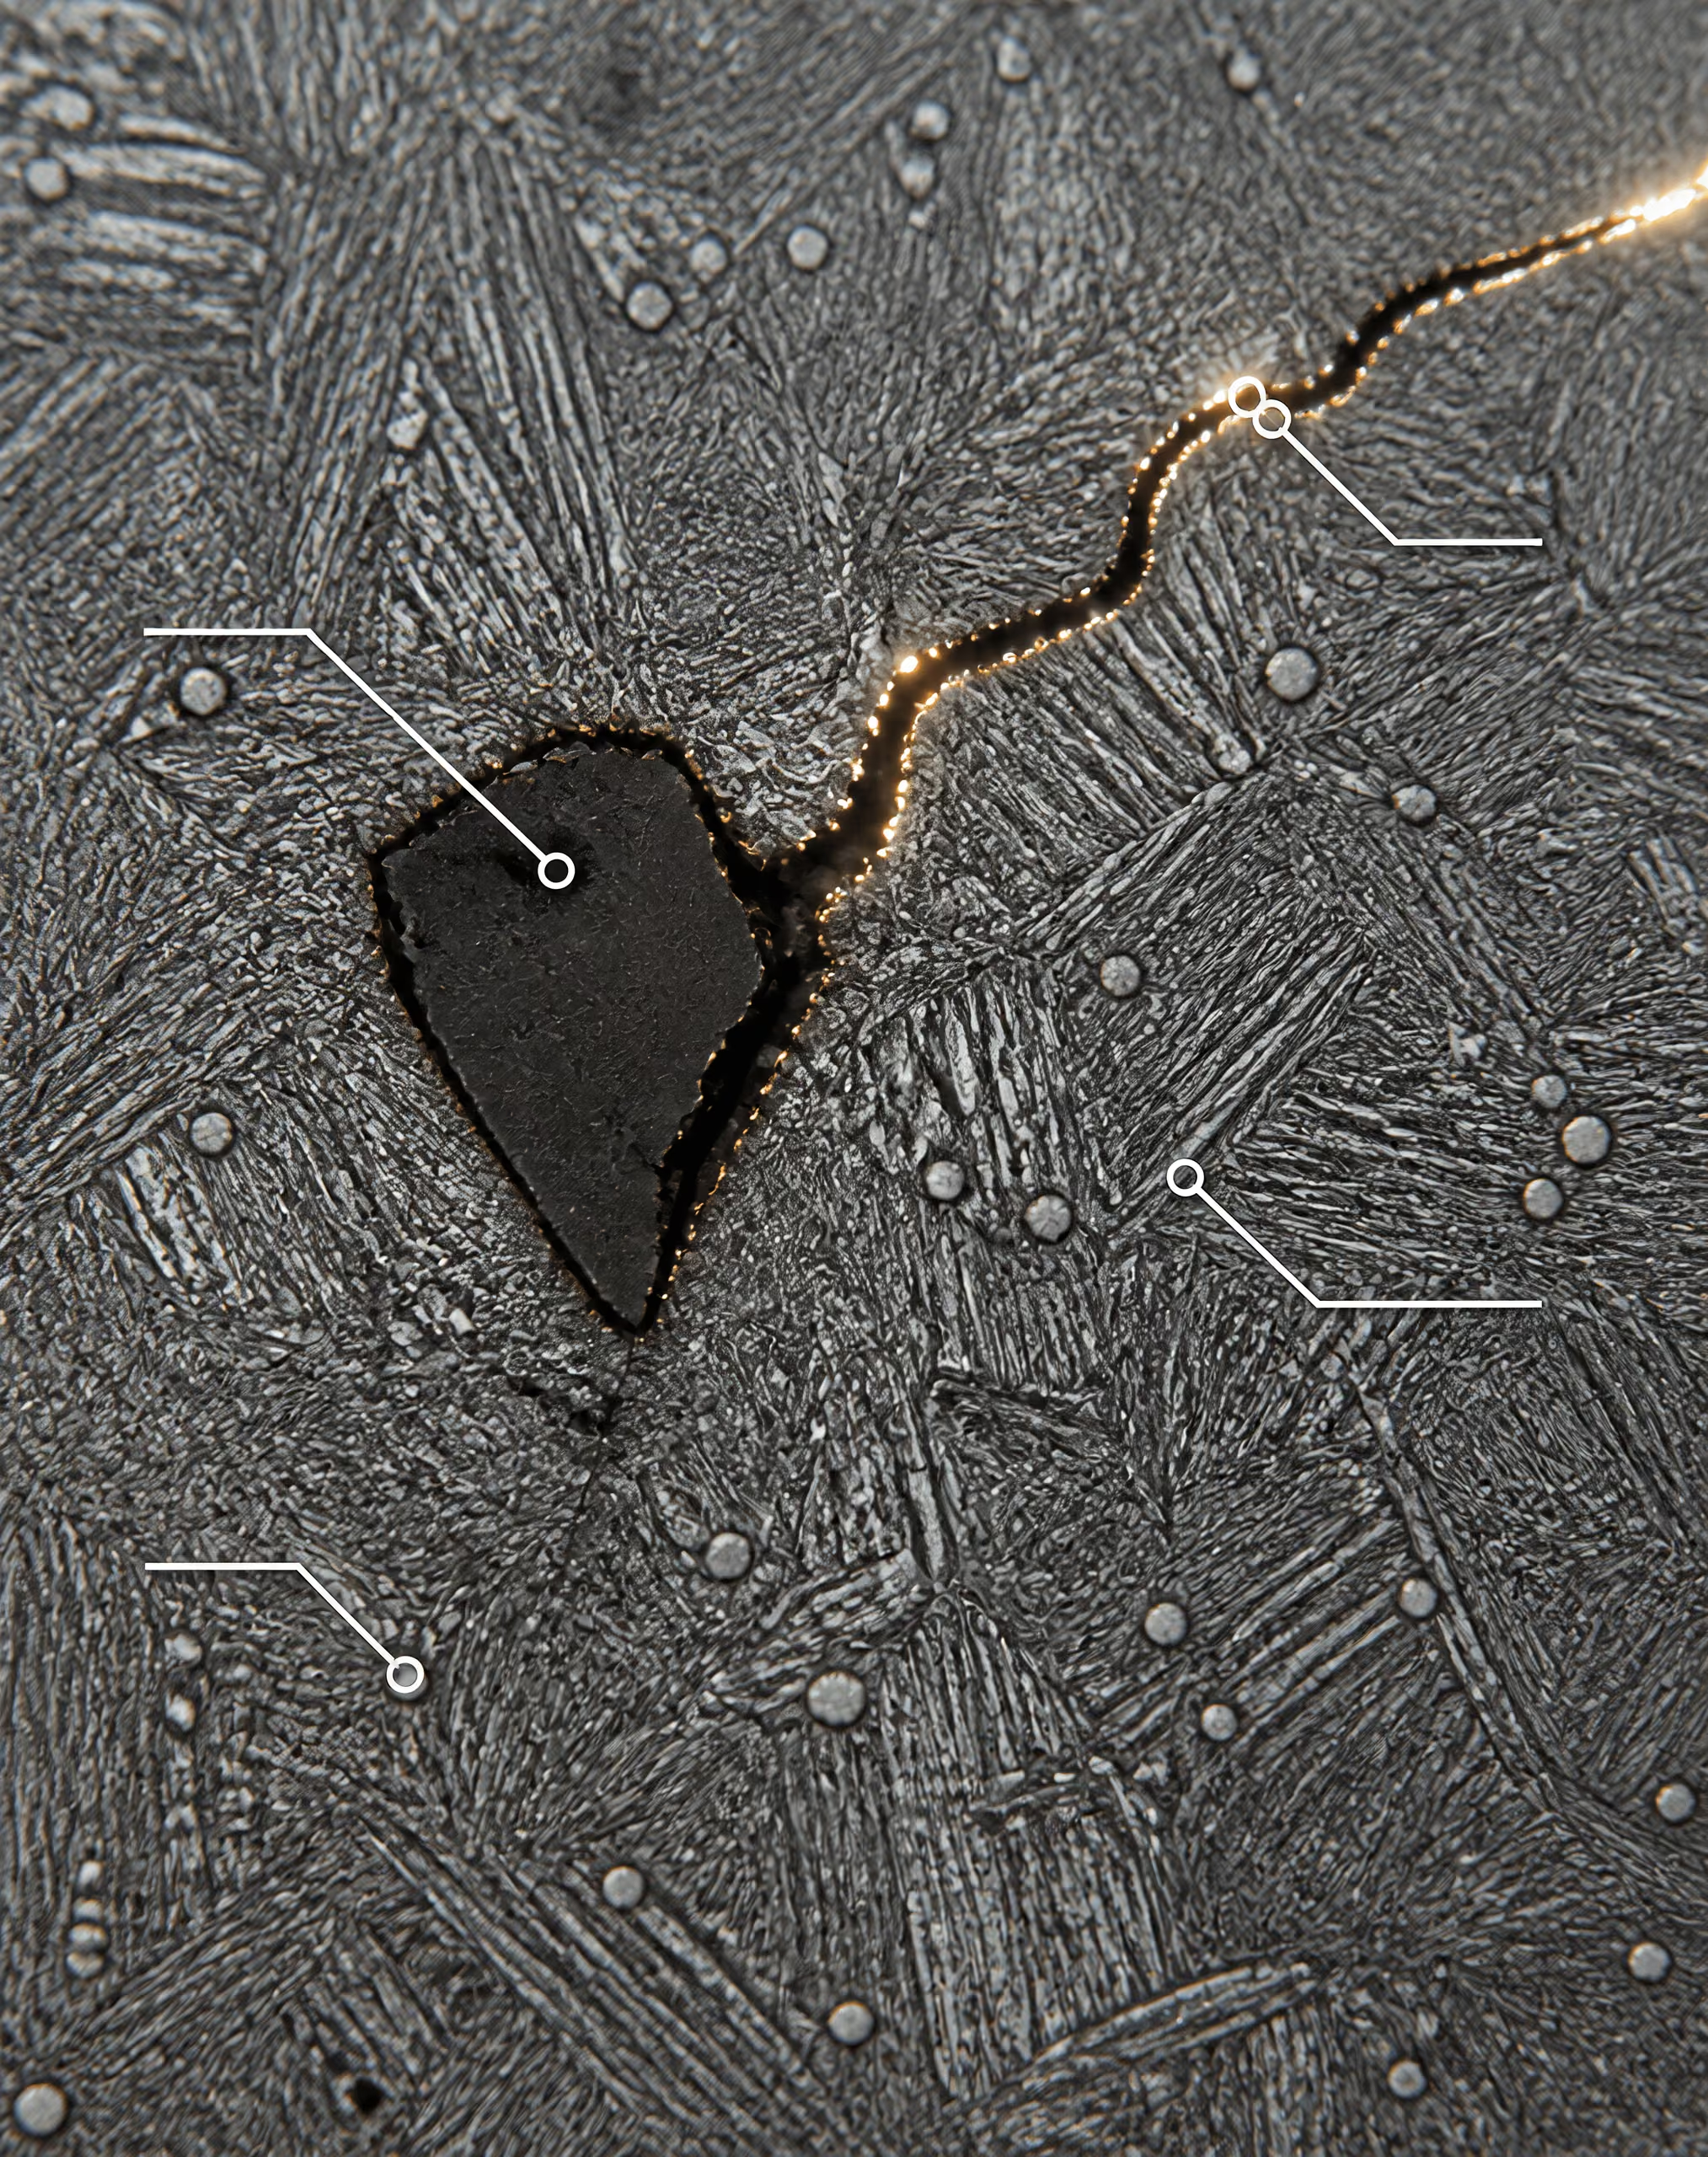
Metalik olmayan inklüzyon Çelik içine gömülmüş; oksit, sülfür, silikat, alüminat veya karma inklüzyon gibi, yerel gerilme alanını bozabilecek metalik olmayan parçacık.
Bir yuvarlanmalı temas, çeliğin yüzeye yakın bir hacmini tekrarlı olarak sıkıştırır ve kayma gerilmelerine maruz bırakır. Nominal Hertz gerilmesi geometri, yük ve temas boyutlarından hesaplanır; ancak çelik bu gerilmeyi tamamen homojen bir süreklilik olarak deneyimlemez. Bir kalıntı, metalik matrisi kesintiye uğratır. Kalıntının elastik modülü, şekli, çevresindeki çeliğe bağlanma durumu ve deformasyona karşı direnci, çevresindeki martenzitik, beynitik veya sementasyonla sertleştirilmiş matrisinkinden farklıdır.
Bu uyumsuzluk yerel gerilme alanını değiştirir. Özellikle keskin bir köşede, uzamış bir uçta veya zayıf bağlanmış bir ara yüzeyde, kalıntı sınırında çekme ve kayma gerilmeleri yoğunlaşabilir. Temasın tekrarlı geçişi bunun ardından yüzey altı bir çatlağın veya yuvarlanma yoluna ulaşan bir çatlağın oluşmasını teşvik eder. Küçük bir çatlak oluştuğunda, çevrimsel yükleme çatlağı, yuvarlanma yolunun veya yuvarlanma elemanının bir parçası ayrılıncaya kadar ilerletebilir. Görünür çukur, sürecin geç dönemine ait bir kanıttır; metalurjik olay çok daha küçük bir ölçekte başlamıştır.
2011 tarihli Steels for bearings incelemesinde açıklanan başlıca malzeme aileleri, tüm kesiti sertleştirilmiş martenzitik veya beynitik çelikler ile daha yumuşak bir çekirdek üzerinde sertleştirilmiş yüzey tabakasına sahip sementasyonla sertleştirilmiş çeliklerdir. Her iki aile de kalıntı kaynaklı yuvarlanmalı temas yorulmasına maruz kalabilir. Sementasyonla sertleştirme, sertlik ve artık gerilme profilini derinlikle değiştirirken, tüm kesitin sertleştirilmesi farklı bir matris ve çekirdek koşulu oluşturur; ancak bu yapılardan hiçbiri zararlı bir kalıntıyı zararsız hâle getirmez.
Kalıntılar çalışma sistemiyle de etkileşime girer. SKF’nin rulman yorulmasına ilişkin açıklaması, ömrü temas geometrisi, yük dağılımı, yağlama ve gerilme yığılmalarıyla ilişkilendirir. Kalıntı kaynaklı bir çöküntü içeren yuvarlanma yolu, yağlayıcı filmini bozabilir, yerel basıncı artırabilir ve ilave yüzey hasarı oluşturabilir. Yetersiz yağlama özgün kalıntıyı oluşturmaz; ancak çatlak başlatma ile görünür hasar arasındaki süreyi kısaltabilir. Su ile kirlenme de hasara giden başka bir yol oluşturur: 2024 yılında U.S. Department of Energy’nin Office of Scientific and Technical Information birimi üzerinden bildirilen deneysel çalışmada, çözünmüş veya serbest suyun mikropitlenmeyi ve yuvarlanmalı temas yorulmasına bağlı çatlak oluşumunu artırdığı ve çatlak ara yüzeylerinde beyaz dağlama maddesiyle ilişkili olduğu bulunmuştur.
Kalıntı kimyası, boyutu ve morfolojisi
“Temizlik” tek bir kimyasal tanım değildir. Metalik olmayan parçacıkların popülasyonunu ve yüksek gerilme altındaki bir hacimde hasar verici bir parçacığın bulunma olasılığını ifade eder. Oksit kalıntıları çoğunlukla deoksidasyon ürünlerinden, yeniden oksidasyondan veya sürüklenmiş cüruflardan kaynaklanır. Sülfür içeren reaksiyonlardan oluşan sülfür kalıntıları, haddeleme sırasında görece yumuşak ve şekil değiştirebilir olabilir. Silikatlar, alüminatlar, spineller ve karmaşık kalsiyum içeren kalıntılar; çelik kimyasına, refrakter malzemeyle etkileşime ve pota işlemine bağlı olarak ortaya çıkabilecek diğer popülasyonları oluşturur.
Etkileri birbirinden farklıdır. Sert, köşeli bir oksit veya alüminat, deformasyona direnmesi ve keskin geometrik özellikler sergilemesi nedeniyle ciddi bir gerilme yığıcı gibi davranabilir. Bir manganez sülfür kalıntısı sıcak işlem sırasında bir şerit kalıntıya dönüşerek yöne bağlı özellikler ve uzamış bir ara yüzey oluşturabilir. Karmaşık bir kalıntı sert bir çekirdek ve değiştirilmiş bir dış faz içerebilir; bu nedenle yorulma davranışı yalnızca nominal sülfür veya oksijen içeriğinden çıkarılamaz.
Boyut önemlidir; ancak tek başına yeterli değildir. Daha büyük bir kalıntı genellikle daha fazla matrisi bozar ve çatlak başlatma bölgesi oluşturma potansiyeli daha yüksektir. Konum da önem taşır: maksimum ortogonal kayma gerilmesi bölgesinde bulunan bir parçacık, esas gerilme altındaki hacmin dışında yer alan daha büyük bir parçacıktan daha fazla hasar verebilir. Şekil, en-boy oranı, kümelenme, yönlenme, ara yüzey bağlanması ve çevredeki karbür yapısı, yerel sonucu değiştirir. Bu nedenle, en büyük kalıntıları, kalıntı dağılımları veya deformasyon geçmişleri farklıysa, ortalama oksijen değerleri benzer olan iki ergitme partisinde farklı yuvarlanmalı temas yorulması performansı görülebilir.
Matris önemini korur. NASA’nın yuvarlanma elemanı yorulmasına ilişkin 1987 tarihli raporu, sertlik, kalıntı östenit, tane boyutu ve karbürlerin boyutu, sayısı ile alanını ömrü etkileyen faktörler olarak belirlemiştir. Aşırı miktardaki veya kötü dağılmış karbürler çatlak yollarını ve yerel gerilmeyi etkileyebilir; kalıntı östenit çalışma yükü altında dönüşebilir; tane boyutu ve matris dayanımı çevrimsel deformasyonu etkiler. Bu nedenle temizlik, ısıl işlem kontrolünün yerine geçen bir unsur olarak değil, bir mikroyapısal sistem içindeki belirleyici bir değişken olarak değerlendirilmelidir.
Vakumla işleme ve çelik üretim rotası
Çelik üretim rotası, kalıntıların nasıl oluştuğunu, değişime uğradığını, uzaklaştırıldığını veya korunduğunu belirler. Elektrocuruf yeniden ergitme, vakum ark yeniden ergitme ve diğer ikincil ergitme uygulamaları, belirli kalıntı popülasyonlarını azaltabilir ve segregasyon kontrolünü iyileştirebilir; ancak sonuç, tüm proses zincirine bağlıdır: ergitme, rafinasyon, döküm, yeniden ergitme, dövme veya haddeleme, ısıl işlem ve muayene. Vakum ifadesi, ölçülmüş kalıntı karakterizasyonunun yerine geçmez.
NASA’nın 1987 tarihli bulguları özellikle önemlidir; çünkü yalnızca kimyaya dayalı açıklamalara karşı çıkar. Raporda, çift vakumlu ergitme gibi işlemlerin yuvarlanma elemanı yorulma ömrünü yalnızca kimyadan daha güçlü biçimde etkileyebileceği bulunmuştur. Çift vakumlu rotalar genellikle vakum indüksiyonla ergitme ile vakum ark yeniden ergitmeyi birleştirir; böylece atmosferik yeniden oksidasyona maruz kalma azalır ve çözünmüş gazlar ile kalıntı popülasyonlarının kontrolü iyileşir. Bunun doğrudan sonucu şudur: Nominal alaşım yüzdeleri benzer olan iki çelik, ergitme ve rafinasyon geçmişleri farklı temizlik düzeyleri veya parçacık dağılımları oluşturduğunda farklı yorulma ömürlerine sahip olabilir.
ASTM STP 1327, bu konuyu rulman ömrü, yuvarlanmalı temas yorulması, çelik üretimi, tüm kesitin sertleştirilmesi, sementasyonla sertleştirme, havacılık çelikleri, korozyona dayanıklı çelikler ve yüzey modifikasyonuyla birlikte ele alır. Bu daha geniş bağlam önemlidir; çünkü temizlik, bitmiş parçaya taşınır. Dövme, kalıntıları parçalayabilir veya uzatabilir; talaşlı imalat, yüzey altındaki bir parçacığı açığa çıkarabilir; ısıl işlem ise parçacığın çevresindeki matrisi değiştirebilir. Rulman ömrü, gerçek temas gerilmesi, yağlayıcı koşulu ve kirlenme düzeyi altında ortaya çıkan bileşenle birlikte belirlenir. Kimya, olasılıkları belirler. Temiz çelik üretimi ise bu olasılıkların kaçının yorulma açısından kritik kusurlar olarak varlığını sürdürdüğünü belirler.
Isıl İşlem Sonrası Mikroyapı
Isıl işlem, bir deney numunesinde kaydedilen nihai sertlikten çok daha fazlasını belirler. Yuvarlanma temasını taşıyan fazları, su verme sonrasında kalan gerilmeleri, bileşenin çalışma sırasındaki kararlılığını ve aşınma direncini destekleyebilen ya da yorulma hasarını başlatabilen karbürlerin boyutunu ve dağılımını oluşturur. Bu nedenle bir rulman yuvarlanma yolu, nominal sertlik spesifikasyonunu karşılamasına rağmen martenziti fazla gevrekse, kalıntı östeniti çalışma sırasında dönüşüyorsa veya karbür topluluğu büyük ve kötü dağılmış parçacıklar içeriyorsa yetersiz performans gösterebilir.
Başlıca Malzeme sınıfları, 2011 tarihli Steels for bearings incelemesinde açıklandığı üzere, tamamen sertleştirilmiş martenzitik veya beynitik çelikler ile sert bir yüzey tabakasının daha yumuşak bir çekirdek tarafından desteklendiği yüzey sertleştirilmiş çeliklerdir. NTN’ye (2020) göre yüksek karbonlu kromlu rulman çeliği, yuvarlanma elemanları ve yuvarlanma yolları için standart bir Malzemedir. Yaygın bir tanım SAE 52100’dür; bu Malzeme, birçok mühendislik kaynağında AISI 52100 olarak da yazılır. Ancak performansı yalnızca tanıma değil, eksiksiz ergitme, dövme, haddeleme, ısıl işlem ve son işlem rotasına bağlıdır.
Martenzit, beynit ve temperlenmiş yapılar
Su verilmiş martenzit, karbonun aşırı doymuş bir demir kafesinde hapsolması nedeniyle yüksek sertlik sağlar. Bu sertlik, bir yuvarlanma yolu veya yuvarlanma elemanı temasının altında oluşan tekrarlı kayma ve basma gerilmelerine karşı direnci artırır. Ancak tek başına yeterli değildir. Temperlenmemiş martenzit yüksek iç gerilmeye ve sınırlı kırılma toleransına sahiptir; bu nedenle su verme gerilmesini azaltmak ve sertlik ile tokluk arasındaki dengeyi ayarlamak amacıyla normal olarak temperlenir.
Temperleme, karbonu martenzitten çöktürür ve martenzitin tetragonalliğini, dayanımını ve kırılma davranışını değiştirir. Uygun şekilde temperlenmiş bir yapı, temas altında plastik deformasyona karşı direnç gösterirken yerel gerilme yığılmalarını temperlenmemiş martenzitten daha iyi tolere edebilir. Bununla birlikte aşırı temperleme sertliği düşürür ve temasın her geçişinde oluşan plastik deformasyon derinliğini artırabilir. Tekrarlı deformasyon daha sonra kalıntıların, karbür arayüzlerinin, taşlama hasarının veya diğer süreksizliklerin çevresinde birikir.
Beynitik rulman çelikleri farklı bir dönüşüm yolu izler. Dönüşüm sıcaklığına ve işleme bağlı olarak beynit, tamamen martenzitik bir rotaya kıyasla daha düşük su verme distorsiyonuyla sertlik, tokluk ve boyutsal kararlılığın yararlı bir bileşimini sağlayabilir. Bununla birlikte yorulma davranışı yine beynitik yapının inceliğine ve homojenliğine, karbürlerin durumuna ve artık gerilmeye bağlıdır. “Beynitik” tek bir performans sınıfı değildir: kaba veya düzensiz dönüşüm ürünleri, temas gerilmesini ince ve dikkatle kontrol edilmiş bir yapı ile aynı şekilde taşımaz.
Yüzey sertleştirilmiş kalitelerde, daha düşük karbonlu bir çekirdeğin üzerinde yüksek karbonlu ve sert bir yüzey bulunur. Yüzey tabakası temas deformasyonuna karşı direnç gösterirken çekirdek, darbe ve bükülme gerilmelerinin bir bölümünü soğurabilir. Karbon potansiyeli, yüzey tabakası derinliği, kalıntı östenit, karbür çökelmesi ve çekirdek dönüşümü, uygulanan gerilme alanıyla uyumlu hâle getirilmelidir. Fazla sığ bir yüzey tabakası, yüksek yüzey altı gerilmesini daha yumuşak bir Malzeme içinde bırakır; fazla sert veya yetersiz desteklenen bir yüzey tabakası ise çatlamaya duyarlı hâle gelebilir.
Artık gerilme de başka bir katman oluşturur. Çalışma yüzeyine yakın basma artık gerilmesi çatlakların açılmasını geciktirebilirken çekme artık gerilmesi çatlak oluşumunu ve ilerlemesini destekler. Su verme, sementasyon, taşlama ve son işlem bu alanın tamamını değiştirebilir. Bu nedenle yararlı artık gerilme profili, yüksek sertliğin kaçınılmaz bir sonucu değil, bir proses çıktısıdır.
Kalıntı östenit ve boyutsal kararlılık
Kalıcı östenit Su verme sırasında dönüşmeyen ve ısıl işlem görmüş çelikte metastabil faz olarak kalan östenit.
Kalıntı östenit, su verme sonrasında martenzite dönüşmek yerine kalan östenittir. Bir rulman çeliğinde belirli miktarda kalıntı östenit, tokluğu artırabilir ve yerel şekin uyum sağlamasına yardımcı olabilir; ancak kalıntı östenit metastabildir. Temas basıncı, çevrimsel kayma, sıcaklık ve zaman, çalışma sırasında bunun taze martenzite veya başka ürünlere dönüşmesine neden olabilir.
Bu dönüşüm boyutsal değişim ve yerel gerilme oluşturabilir. Hassas rulmanlarda yuvarlanma yolu geometrisindeki küçük bir değişiklik bile temas uyumunu, yük dağılımını ve yağlama filmi kalınlığını değiştirir. Bunun sonucunda tepe gerilmesinde meydana gelen değişim, başlangıçtaki sertlik değeri kabul edilebilir olsa bile yorulma ömrünü kısaltabilir. Dönüşüm ayrıca, sonraki temperleme ve çalışma koşulları davranışını kontrol etmediği sürece çatlamaya duyarlı bir bölge hâline gelebilecek, nispeten temperlenmemiş taze martenzit oluşturabilir.
Bunun tersi durum da sorunludur. Kalıntı östenit miktarı fazla azaltılır veya çok ani bir şekilde dönüştürülürse yapı, şekin uyumunun bir bölümünü kaybedebilir ve daha gevrek hâle gelebilir. Kriyojenik işlem, stabilizasyon temperlemesi ve sıkı şekilde kontrol edilen su verme bazı işleme rotalarında kullanılır; ancak bunların etkileri karbon içeriğine, alaşımlamaya, kesit boyutuna ve önceki östenit durumuna bağlıdır. Güvenli bir rulmanı tanımlayan evrensel bir kalıntı östenit yüzdesi yoktur.
NASA’nın 1987 tarihli yuvarlanma elemanı yorulması incelemesi, tane boyutu ile karbür boyutu, sayısı ve alanının yanı sıra sertlik ve kalıntı östeniti de ömrü etkileyen değişkenler arasında tanımlar. Bu bulgu önemlidir; çünkü kalıntı östenit hem başlangıçtaki mekanik tepkiyi hem de milyonlarca temas çevriminden sonra karşılaşılan yapıyı değiştirir. Temperlemeden hemen sonra yapılan bir sertlik ölçümü, çalışma sürecinin tamamını açıklamaz.
Yağlama ve kirlenme bu zayıflıkları açığa çıkarabilir. ABD Enerji Bakanlığı’nın 2024 tarihli deneysel çalışmalar özeti, çözünmüş veya serbest suyun mikropitlenmeyi ve yuvarlanma temaslı yorulma çatlaklarını artırdığını, çatlak arayüzleriyle ilişkili beyaz dağlanmış madde bulunduğunu bildirmektedir. Yağlayıcı yüzeydeki temas gerilmesi durumunu kontrol ederken ısıl işlem görmüş yapı, yüzey altı gerilmelerin nasıl karşılanacağını kontrol eder. Malzeme veya yağlayıcı tek başına değerlendirilemez.
Tane boyutu ve karbür topluluğu
Önceki östenit tane boyutu, soğuma sırasında oluşan dönüşüm ürünlerinin ölçeğini etkiler. İnce önceki östenit taneleri genel olarak çatlak ilerlemesi için daha kısa yollar sağlar ve daha homojen bir martenzitik veya beynitik yapıyı destekleyebilir. Kaba taneler, dönüşüm şekinini yoğunlaştırabilir ve benzer kristalografik yönelime sahip daha büyük bölgeler oluşturabilir; bu da yorulma çatlaklarının daha az kesintiye uğrayarak gelişmesine veya ilerlemesine olanak tanır. Tane inceltme, temizliğe veya doğru temperlemeye duyulan gereksinimi ortadan kaldırmaz; çatlak oluşumu ve çatlak ilerlemesi sorununun yalnızca bir bölümünü değiştirir.
Karbürler, aşınma direncine katkıda bulunan ve sertliği koruyan karbon ve krom bakımından zengin sert fazlar sağlar. Karbür topluluğu yalnızca ortalama boyuta göre değerlendirilmemelidir. NASA (1987), karbür boyutu, karbür sayısı ve karbür alanından kaynaklanan etkileri özellikle bildirmiştir. Karbür alanı, mikroyapının karbürler tarafından kaplanan oranını; karbür sayısı mevcut parçacıkların adedini; boyut ise bunların ölçeğini ve özellikle dağılımın üst ucunu ifade eder.
İnce, çok sayıda ve makul ölçüde homojen karbürler, büyük ve yalıtılmış kusurlar oluşturmadan sertliği destekleyebilir. Aşırı karbür alanı, yük taşıyan matrisin sürekliliğini azaltabilir. Büyük parçacıklar, işlemden kalan karbür şeritleri veya haddeleme ile hizalanmış kümeler yerel gerilme yığılmaları olarak işlev görebilir. Matris ile karbürün elastik ve plastik tepkileri farklıdır; bu nedenle tekrarlı temas yüksek arayüz gerilmesi oluşturabilir. Bir çatlak, bir karbürde, bir karbür kümesinde veya bunlardan birinin bitişiğindeki bir kalıntıda başlayabilir.
Yetersiz karbon veya yetersiz karbür oluşumu ters yönde bir sorun yaratır: çelik, plastik şekin birikmeden tekrarlı temasa dayanmak için gereken sertlik ve aşınma direncinden yoksun kalabilir. Karbon veya karbür içeriğini artırmak basit bir çözüm değildir; çünkü çözünmeden kalan kaba karbürler ve segregasyon çatlak oluşumu riskini artırabilir. Isıl işlem, amaçlanan martenzit veya yüzey tabakası için yeterli karbonu çözmeli, kontrollü bir çözünmemiş karbür topluluğunu korumalı ve östenitleme sırasında aşırı kabalaşmadan kaçınmalıdır.
ASM Handbook (2014), uygun bir mikroyapıdan sonra, yüksek yuvarlanma temaslı yorulma ömrü elde edilmesinde tek ve en önemli etkenin çelik temizliği ve zararlı metalik olmayan kalıntılardan arınmışlık olduğunu belirtir. Bu nedenle vakum ergitme ve ilgili rafinasyon rotaları, yorulma ömrünü küçük bir kimyasal bileşim değişikliğinden daha güçlü biçimde etkileyebilir. Proses geçmişi önemlidir.
Bu Malzeme etkilerinin istatistiksel bir çerçevede de değerlendirilmesi gerekir. ISO 281:2007, temel nominal ömrü %90 güvenilirlikle ilişkili ömür olarak tanımlar; BS ISO 281:2007 ise bunun Britanya’daki uyarlamasıdır. Schaeffler (2024) ve JTEKT (2024) de L10’u, görünüşte özdeş rulmanların %90’ının ilk Malzeme yorulması belirtilerinden önce ulaştığı veya aştığı devir sayısı olarak tanımlar. Bu hesaplanmış ömür, yalnızca sertliğin sağladığı bir güvence değildir. Belirtilen varsayımlar altındaki bir popülasyonu tanımlar; gerçek sonuç ise mikroyapıyı, kalıntıları, gerilmeyi, yağlamayı, kirlenmeyi, geometriyi ve üretim değişkenliğini yansıtır.
Temas Mekaniği, Yük Dağılımı ve Gerilme Yığılmaları
Konsantre elastik temas
Bir rulman, yükü geniş ve gerilmenin düzgün dağıldığı bir alan üzerinden taşımaz. Her bilya veya makaralı eleman, küçük bir temas alanı üzerinden yuvarlanma yoluna bastırır ve konsantre elastik temas oluşturur. Yerel basınç ile yüzey altındaki kayma gerilmeleri; normal yüke, eğrilik yarıçaplarına, iki gövdenin elastik özelliklerine ve temasın şekline bağlıdır. Bu, Hertz temas problemidir; ancak rulman temasları, ders kitaplarındaki yalıtılmış noktasal temaslar değildir: yuvarlanma yolu eğriliği, uyumluluk, bombelik, temas açısı ve makaraların sonlu genişliği gerilme alanını değiştirir.
SKF El Kitabı, temas geometrisi ile yük dağılımını rulman yorulmasının temel unsurları olarak ele alır; çünkü maksimum ortogonal ve kayma gerilmeleri, gözle görülebilen hasarın bulunduğu noktada olmak zorunda kalmadan temas yüzeyinin altında meydana gelir. Yuvarlanma yolu eğriliğindeki bir değişiklik, temas elipsinin boyutunu ve basınç dağılımını değiştirir. Uçları yeterince rahatlatılmamış bir makara, kenarında yüksek bir basınç yığılması oluşturabilir; burada yerel gerilme, nominal rulman yükünden öngörülen değeri büyük ölçüde aşabilir. Yuvarlanma yolundaki dalgalılık ve biçim hatası da eleman yuvarlandıkça yükün dalgalanmasına yol açarak benzer bir etki yaratır.
Bu nedenle nominal sertlik, performansı tek başına tanımlayamaz. NTN, yüksek karbonlu kromlu rulman çeliğini yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olarak tanımlar; bu malzeme yaygın olarak AISI 52100 ve bunun ulusal ya da şirket içi tanımları gibi kalite sınıflarıyla temsil edilir. Ancak bu çelikten üretilmiş bir bileşen, uyumluluğu, temas açısı veya yuvarlanma yolu profili değiştiğinde farklı bir gerilme geçmişine maruz kalabilir. Çelik, belirli bir malzeme kapasitesi sağlar; temasın her dönüşte bu kapasitenin ne kadarını tükettiğini ise geometri belirler.
Yüzey durumu da temas hesabına dâhildir. Film kalın olduğunda değil, ince olduğunda pürüzlülük asperiteleri yağlayıcı filmini delebilir; bunun sonucunda yerel metal-metal etkileşimi ve kısa dalga boylu basınç tepe değerleri oluşur. Su kontaminasyonu durumu daha da kötüleştirir. U.S. Department of Energy tarafından 2024 yılında yayımlanan bir çalışma, çözünmüş veya serbest suyun mikropitlenmeyi ve yuvarlanmalı temas yorulması çatlaklarını artırdığını ve çatlak ara yüzlerinde beyaz aşındırma maddesi oluşumuyla ilişkili olduğunu bildirmiştir. Dolayısıyla yağlama yalnızca bir bakım konusu değil, temas mekaniğinin de bir parçasıdır.
Ömür hesabı, istatistiksel bir mühendislik ölçütüdür; her rulmanın tek bir sabit gerilmede veya sabit bir dönüş sayısında arızalanacağına dair bir vaat değildir. ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen rulmanlar için dinamik yük değerlerinin ve temel nominal ömrün hesaplanmasına yönelik yöntemleri belirtir; temel nominal ömür %90 güvenilirlikle ilişkilidir. BS ISO 281:2007, bunun Birleşik Krallık’taki uyarlamasıdır. Schaeffler, L10’u, görünüşte özdeş rulmanların %90’ının ilk malzeme yorulması belirtileri ortaya çıkmadan önce ulaştığı veya aştığı dönüş sayısı olarak tanımlar. Düzeltilmiş ömür; yağlama, kontaminasyon, güvenilirlik ve yorulma sınırı yükünü dikkate alabilir, ancak bu faktörler yine yalnızca sertliği değil, belirli bir çalışma sistemini tanımlar.
Yuvarlanma elemanları arasındaki yük paylaşımı
Uygulanan radyal veya eksenel yük, yuvarlanma elemanları arasında bölünür; ancak bu bölüşüm eşit değildir. Yük çizgisine en yakın eleman en büyük kuvveti taşırken, rulmanın çevresinde daha uzakta bulunan elemanlar giderek daha az yük taşır ve bazı koşullarda neredeyse hiç yük taşımayabilir. Yük taşıyan bölgenin büyüklüğü ile her bir eleman üzerindeki kuvvet; radyal boşluğa, elastik deformasyona, temas açısına, bilezik rijitliğine, geçmeye, ön yüke, dış yüke ve iç geometriye bağlıdır.
Aşırı boşluğa sahip bir rulman, dış yükü az sayıdaki elemanda yoğunlaştırabilir. Bunun sonucunda maksimum eleman yükü artar ve Hertz basıncı ile yüzey altındaki gerilme çevrimi yükselir. Aşırı ön yük ise görünüşte ters, ancak bununla ilişkili bir sorun yaratır: daha fazla eleman yükü paylaşır, fakat her eleman dış yük uygulanmadan önce kalıcı bir kuvvet taşır. Ön yük çok yüksekse sürtünmeden kaynaklanan ısınma, temas basıncı ve yorulma hasarı artabilir. Sonuç olarak aynı rulman çeliği; gevşek geçme, sıkı geçme veya aşırı ön yük koşullarında çok farklı ömürler sağlayabilir.
Hizalama hatası yük dağılımını yeniden değiştirir. Açısal olarak hizası bozulmuş bir iç ve dış bilezik, bir bilya veya makaranın yuvarlanma yollarından biriyle kenara yakın bir noktada temas etmesine neden olabilir. Silindirik makaralı rulmanlarda eğrilik, yükü makara uçlarına doğru kaydırabilir; bilyalı rulmanlarda bileziklerin eğilmesi temas elipsini bozarak kenar yüklemesine yol açabilir. Nominal rulman yükü katalog değerleri içinde kalsa bile milin bükülmesi, gövdenin deformasyonu ve hatalı omuzlar bu koşulları oluşturabilir.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Geçmeler, yalnızca rulmanın yerinde tutulmasını etkilemez. Aşırı sıkı geçme, iç boşluğu azaltabilir, ön yükü artırabilir ve ince bir rulman bileziğini deforme edebilir. Gevşek geçme ise bileziğin sürünmesine veya mikro-kaymasına izin vererek fretting ve ilave yüzey hasarı oluşturabilir. JTEKT, temel dinamik yük değerini yuvarlanma yorulması kapasitesinin bir ölçüsü olarak tanımlar ve L10’un, belirtilen rulman çeliklerinden veya eşdeğer malzemelerden üretilen rulmanlar için %90 güvenilirliğe karşılık geldiğini belirtir. Bu ifade, rulmanın nominal değer hesaplama yönteminde temsil edilen geometri, yükleme ve montaj koşulları içinde çalıştığını varsayar.
Gerilme geçmişi malzemenin durumuna da bağlıdır. 2011 tarihli Steels for Bearings derlemesi, tamamı sertleştirilmiş martenzitik veya beynitik çelikleri, daha yumuşak bir çekirdek üzerinde sertleştirilmiş bir yüzey tabakasına sahip sementasyonla sertleştirilmiş çeliklerden ayırır. NASA, 1987 yılında sertlik, kalıntı östenit, tane boyutu ve karbürlerin boyutu, sayısı ile alanının yuvarlanma elemanlarının yorulma ömrünü etkilediğini bildirmiştir. ASM Handbook, 2014, yüksek yuvarlanmalı temas yorulması ömrü elde edilmesinde uygun mikroyapıdan sonra en önemli tek etkenin çeliğin temizliği ve zararlı metalik olmayan kapanımlardan arındırılmış olması olduğunu belirtir. Bu nedenle temiz ve doğru şekilde işlenmiş bir AISI 52100 teması, aynı nominal yük altında daha sert ancak daha kirli bir temastan daha uzun ömürlü olabilir.
Yüzey kusurları ve geometrik süreksizlikler
Yuvarlanmalı temas yorulmasının iki geniş kökeni vardır. Yüzey altı kökenli yorulma, genellikle gerilme altındaki bir kapanımda veya elverişsiz bir mikroyapı bölgesinde yuvarlanma yolunun altında başlar ve tekrarlanan kayma yüklemesi sonrasında bir pullanma hasarına dönüşebilir. Yüzey kökenli hasar ise yuvarlanma yolu veya yuvarlanma elemanı yüzeyinde başlar; burada pürüzlülük, yetersiz yağlama, kayma, kontaminasyon veya bir kusur gerilmeyi yoğunlaştırır. Bu ayrım önemlidir; çünkü parlatılmış bir yüzey zararlı bir iç kapanımı ortadan kaldıramaz, buna karşılık mükemmel iç temizlik de bir çöküntünün tekrarlanan çatlak başlatıcısı olarak işlev görmesini önleyemez.
Metal olmayan kapanımlar özellikle önemlidir; çünkü elastik ve ara yüz davranışları çevrelerindeki çeliğinkinden farklıdır. ASM’nin bulguları, temizliği uygun mikroyapının hemen ardından gelen önem derecesine yerleştirir. İşleme, küçük bir kimyasal bileşim değişikliğinden daha önemli olabilir: NASA’nın 1987 tarihli çalışması, çift vakumlu ergitme ve bununla ilişkili işleme etkilerinin yuvarlanma elemanlarının yorulma ömründe etkili olduğunu belirlemiştir. Kimyasal bileşim, oluşabilecek fazları ve sertleşebilirliği belirler; ancak ergitme, dövme, ısıl işlem ve karbür kontrolü, tamamlanmış yuvarlanma yolunda hasar verici yerel özelliklerin bulunup bulunmayacağını belirler.

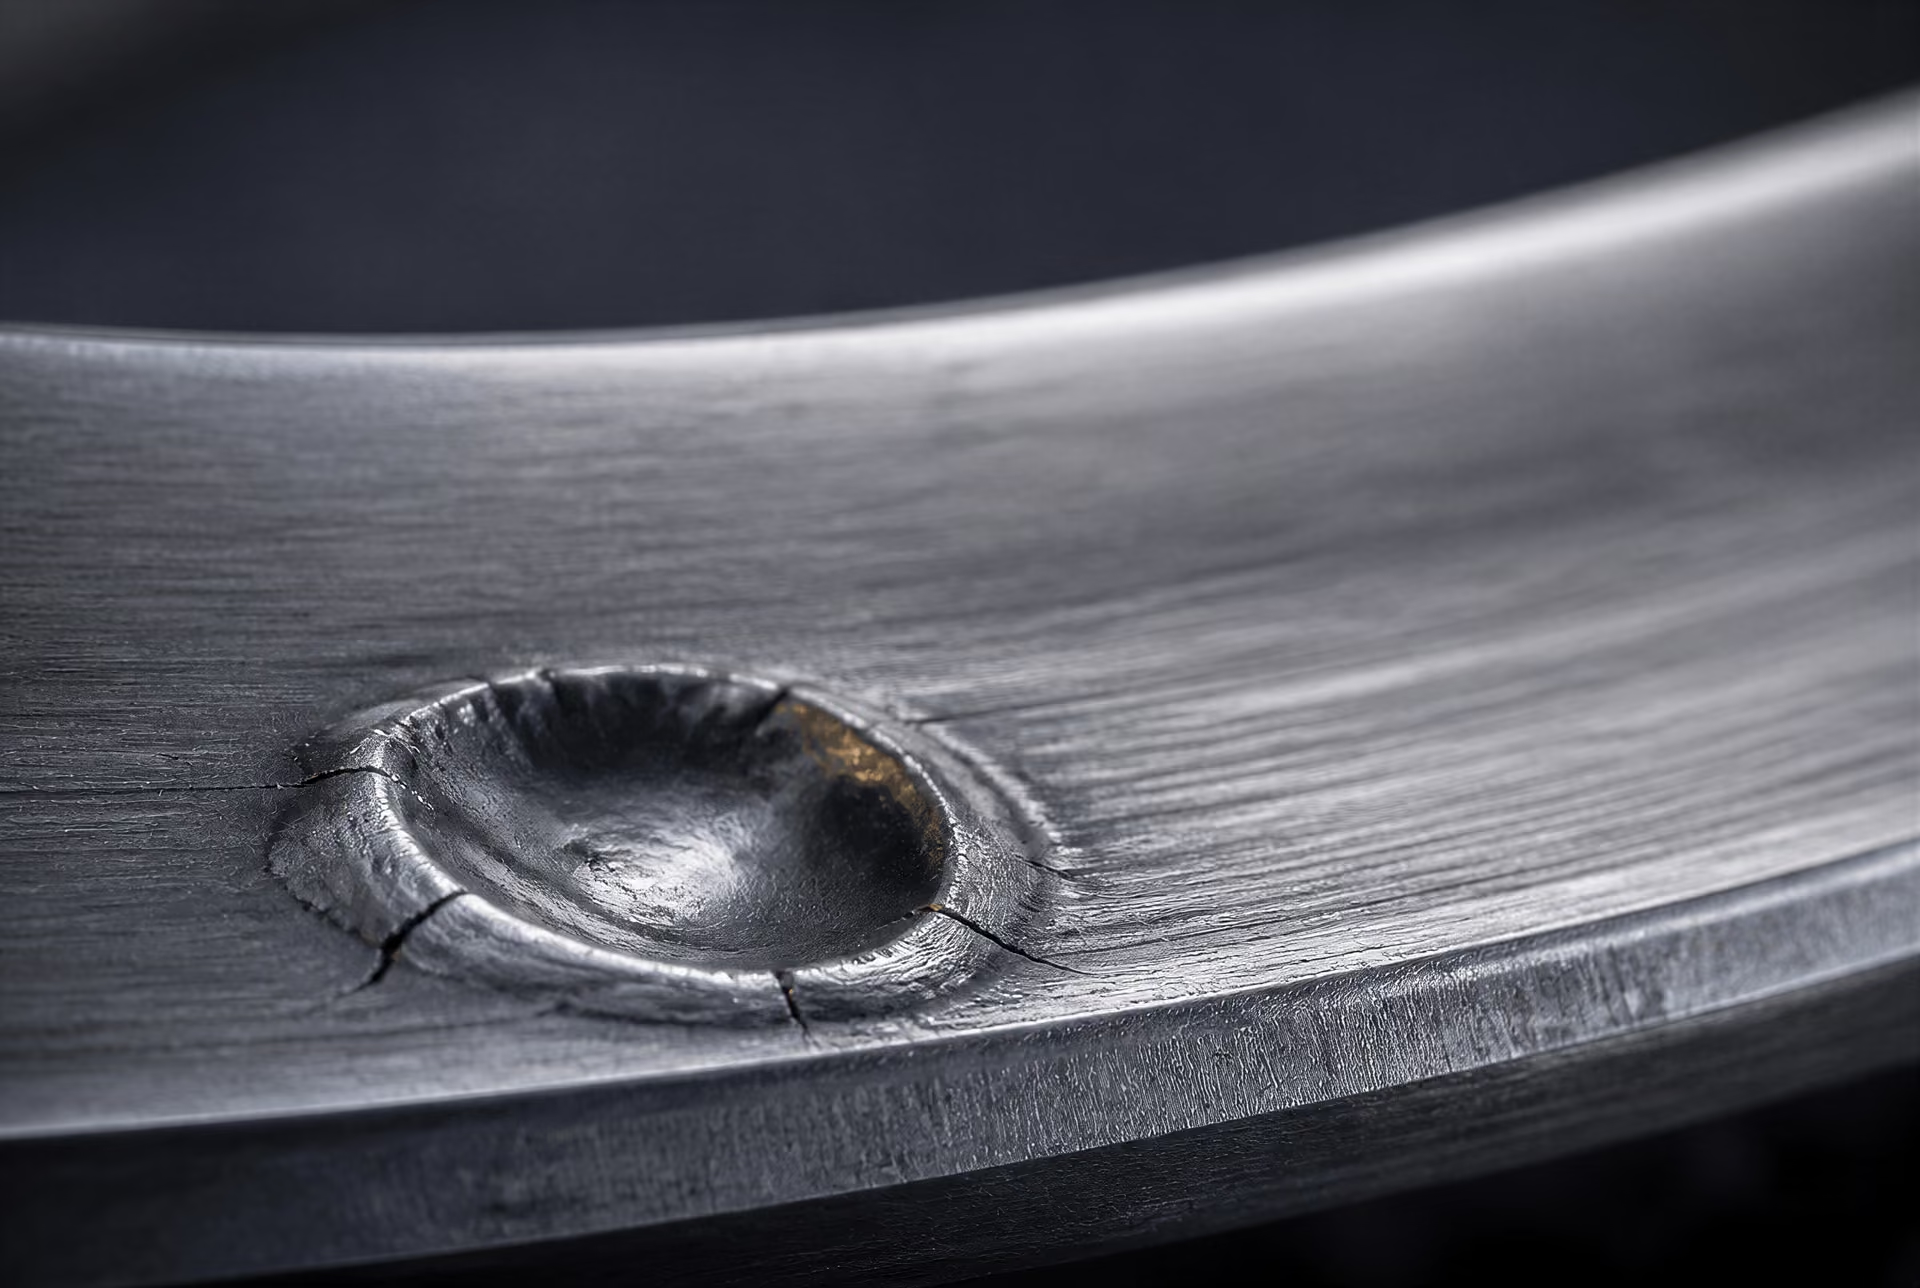
Sert bir kirleticinin oluşturduğu çöküntü, yalnızca kozmetik bir iz değil, geometrik bir süreksizliktir. Her geçen eleman çöküntünün kenarına çarparak bir basınç darbesi ve plastik deformasyon bölgesi oluşturur. Omuzda, yuvarlanma yolunda veya makara ucunda meydana gelen taşıma hasarı da aynı etkiyi yaratabilir. Çizikler, taşlama yanıkları, dalgalılık ve yükselmiş çapaklar amaçlanan temas geometrisini kesintiye uğratır. İnce film yağlaması altında bu özellikler mikropitlenmeyi veya yüzey kökenli çatlakları başlatabilir; daha ağır yük altında ise bir çatlağın daha büyük bir pullanma hasarına dönüşmesini hızlandırabilir.
Pratik sonuç doğrudandır: Hesaplanan rulman ömrü; rulmanın, çeliğinin, geometrisinin, geçmelerinin, ön yükünün, yağlayıcısının ve kontaminasyon geçmişinin tek bir çalışma sistemi olarak birlikte değerlendirilmesine aittir. Bunlardan herhangi birinin değiştirilmesi, nominal kalite sınıfı ve sertlik aynı kalırken yerel gerilme alanını değiştirebilir.
Yağlama, Su ve Mikroçukurlaşma
Film ayrılması ve metal-metal etkileşimi
Yağlama, yuvarlanma elemanı ile yuvarlanma yolu arasındaki sürtünmeyi azaltmanın ötesinde bir işlev görür. Yağlayıcı filmi, iki yüzeyin yükü nasıl ilettiğini değiştirir. Tam elastohidrodinamik yağlama altında, sürüklenen filmdeki basınç karşılıklı yüzey pürüzlülüğü çıkıntılarının çoğunu birbirinden ayırır; böylece nominal Hertz teması, çelik yüzeydeki tekrarlanan tepe noktaları üzerinden değil, esas olarak yağlayıcı üzerinden taşınır. Film kalınlığı yüzey pürüzlülüğüne kıyasla azaldığında, yükün daha büyük bir bölümü yüzey çıkıntılarının temasları tarafından taşınır. Bu temaslardaki yerel gerilmeler, yatağa uygulanan yük değişmemiş olsa bile, hesaplanan düzgün yüzey temas gerilmesini büyük ölçüde aşabilir.
Bu ayrım önemlidir; çünkü rulman hesaplamaları genellikle geometri, yük ve malzeme varsayımlarıyla başlar. ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlar için dinamik yük değerlerinin ve temel nominal ömrün hesaplanmasına yönelik yöntemleri belirtir. Temel nominal ömür, %90 güvenilirlikle ilişkilidir. Schaeffler, L10 değerini aynı istatistiksel çerçevede tanımlar: görünüşte özdeş rulmanların %90’ının, malzeme yorulmasının ilk belirtileri ortaya çıkmadan önce ulaştığı veya aştığı devir sayısı. JTEKT de temel dinamik yük değerini yuvarlanma yorulması kapasitesinin bir ölçüsü, L10 değerini ise belirtilen rulman çeliklerinden veya eşdeğer malzemelerden üretilmiş rulmanlarda %90 güvenilirlikteki ömür olarak tanımlar.
Bu tanımlar, yağlamayı önemsiz bir düzeltme haline getirmez. Hesaplanan referans ömrü, belirli bir makinedeki belirli bir rulmanın hizmetteki sonucundan ayırırlar. Düzeltilmiş ömür yöntemleri; yağlama, kirlenme, güvenilirlik ve yorulma sınırı yükünü hesaba katar; çünkü bu faktörler gerçekte yüzeye ve yüzey altına ulaşan gerilmeleri değiştirir. NTN’nin yuvarlanma elemanları ve yuvarlanma yolları için belirttiği standart malzeme olan yüksek karbonlu krom rulman çeliğinden üretilmiş bir rulman bile, yağlayıcısı yeterli ayrılmayı koruyamazsa erken hasara uğrayabilir.
Film kalınlığı; viskoziteye, hıza, yüke, sıcaklığa, yüzey finisajına ve temas geometrisine bağlıdır. Sıcaklıktaki artış viskoziteyi düşürür; yavaş salınımlı bir hareket yeterli film oluşumunu engelleyebilir ve yüksek bir yük filmi sıkıştırırken yüzey altı gerilmesini artırır. Hizalama hatası ve kenar yüklemesi, basıncı küçük bir bölgede daha da yoğunlaştırır. Aşındırıcı parçacıklar da mevcutsa, bu parçacıklar yuvarlanma yolunda kalıcı bir gerilme yükselticisi oluşturan çukurlar meydana getirebilir; kirletici geçtikten sonra bile bu etki devam eder. Su, yağlayıcı filminin performansını düşürebilir, korozyonu teşvik edebilir, katkı maddesi reaksiyonlarını değiştirebilir ve yüzeylerin etkileşim biçimini etkileyebilir. Bunun sonucunda temas, kısmi ayrılma ile doğrudan metal-metal darbesi arasında tekrar tekrar geçiş yapabilir.
Bir yüzey yorulması süreci olarak mikroçukurlaşma
Mikroçukurlaşma, yalnızca bir pürüzlülük kusuru veya kozmetik bir lekelenme değil, bir yüzey yorulması biçimidir. Tekrarlanan yüzey çıkıntısı temasları, kayma, yerel plastik şekil değiştirme ve yüzeye yakın çekme gerilmeleri çok küçük çatlaklar oluşturduğunda başlar. Çatlaklar yüzeyin altında sığ açılarla ilerleyebilir ve çok sayıda küçük çukurdan oluşan gri veya buzlanmış görünümlü bölgelerde yüzeye açılabilir. Bu nedenle bir yüzey yalnızca hafifçe renk değiştirmiş gibi görünürken, yük taşıyan geometrisi ve çatlak popülasyonu çoktan değişiyor olabilir.
Kritik değişken, temas gerilmesi ile film ayrılmasının birlikte oluşturduğu durumdur. Düşük lambda oranı —yağlayıcı film kalınlığının bileşik yüzey pürüzlülüğüne oranı— daha fazla yüzey çıkıntısının etkileşime girdiği anlamına gelir. Kayma, yuvarlanmanın oluşturduğu tekrarlanan basma yüklemesine kesme gerilmesi ekleyebilir. Bir yüzey çıkıntısı, çukur veya kalıntı yerel gerilmeyi yeterince yükseltirse, yüzeyde ya da yüzeye yakın bir noktada çatlak başlayabilir ve ardından çevrimsel yükleme altında ilerleyebilir. Mikroçukurlar daha büyük pullanma hasarlarıyla birleşebilir; ancak bu geçiş otomatik veya ani değildir.
Nominal sertliğin rulman ömrünü tek başına neden öngöremediği de budur. NASA, 1987 yılında sertliğin, kalıntı östenitin, tane boyutunun ve karbürlerin boyutunun, sayısının ve alanının tümünün yuvarlanma elemanı yorulma ömrünü etkilediğini bildirmiştir. Çeliğin işlenme geçmişi de önemlidir: çift vakumlu ergitme ve temizlikteki buna bağlı iyileştirmeler, alaşım kimyasındaki ılımlı bir değişiklikten daha güçlü biçimde ömrü etkileyebilir. ASM Handbook, 2014 yılında rulman çelikleriyle ilgili incelemesinde, yüksek yuvarlanma-temas-yorulması ömrü elde edilmesinde uygun mikroyapıdan sonra en önemli tek faktörün çelik temizliği ve zararlı metalik olmayan kalıntılardan arınmışlık olduğunu belirtir.
Bir kalıntı ile yağlayıcıyla ilişkili bir yüzey kusuru etkileşime girebilir. Yuvarlanma yolunun altındaki bir kalıntı, elastik modül uyuşmazlığı ve yerel bir gerilme yoğunlaşması oluşturur. Yetersiz film ayrılması ise bu yüzey altı bölgesinin üzerinde şiddetli yüzey yüklemesi meydana getirir. Tersine, bir mikroçukur veya kirletici kaynaklı çukur, normalde zararsız olan bir çelik bölgesinin çevresindeki gerilme alanını artırabilir. Ortaya çıkan yorulma süreci, malzeme sertifikasında yazan bir sertlik sayısının değil, bütün rulman sisteminin özelliğidir.
2011 tarihli Steels for bearings incelemesinde açıklanan başlıca malzeme aileleri; tamamen sertleştirilmiş martenzitik veya beynitik çelikler ile daha yumuşak bir çekirdek üzerinde sert bir yüzey tabakasına sahip sementasyonla sertleştirilmiş çeliklerdir. Her iki sınıf da uygun yuvarlanma-temas performansı sağlayabilir; ancak hiçbir sınıf kontrollü işlemenin, uygun ısıl işlemin, yeterli yağlamanın ve temiz çalışma koşullarının gerekliliğini ortadan kaldırmaz. Sert bir yüzey girintiye karşı direnç gösterebilir, fakat temas sürekli olarak şiddetli yüzey çıkıntısı etkileşimine maruz kalıyorsa yorulma çatlakları da geliştirebilir.
Su kirlenmesi ve beyaz aşındırma maddesi
Su, yuvarlanmalı bir rulmandaki aktif bir kirleticidir; yalnızca yağlayıcı viskozitesini düşüren bir seyreltici değildir. Çözünmüş su, serbest su, yoğuşma veya dağılmış bir emülsiyon biçiminde bulunabilir. Etkileri; konsantrasyona, sıcaklığa, yağlayıcı kimyasına, çalışma hızına ve çelik yüzeyinin durumuna bağlıdır. Su, film oluşturma kabiliyetini azaltabilir, hidrojenle ilişkili reaksiyonları veya korozyonu teşvik edebilir, katkı maddesi filmlerini bozabilir ve yorulmanın başlayabileceği korozyona uğramış veya mekanik olarak hasar görmüş bölgelerin oluşmasına katkıda bulunabilir.
Yağlayıcıda çözünmüş veya serbest halde bulunan su, mikropullanmayı ve yuvarlanmalı temas yorulması çatlaklarını artırmış; ayrıca çatlak ara yüzlerinde beyaz dağlanmış maddeyle ilişkilendirilmiştir. Preliminary evidence
ABD Enerji Bakanlığı Bilimsel ve Teknik Bilgi Ofisi aracılığıyla 2024 yılında bildirilen deneysel çalışmalar, yağlayıcılardaki çözünmüş veya serbest suyun mikroçukurlaşma ve yuvarlanma-temas-yorulması çatlaklarının görülme sıklığını artırdığını ortaya koymuştur. Aynı çalışmalar, su kirlenmesini çatlak ara yüzlerinde beyaz aşındırma maddesinin oluşmasıyla ilişkilendirmiştir. Bu bulgu, bir yağlayıcı koşulunu hem yüzey hasarıyla hem de yorulma çatlaklarının çevresinde gözlemlenen mikroyapısal özelliklerle ilişkilendirir. Bu, suya maruz kalan her rulmanın aynı yoldan arızalanacağı veya beyaz aşındırma maddesinin tek bir evrensel nedene sahip olduğu anlamına gelmez.
Beyaz aşındırma maddesi, çevresindeki rulman çeliğine göre daha açık aşınan, çoğu zaman çatlakların çevresinde veya hasarlı yüzeylerin altında görülen bir mikroyapısal bölgedir. Raporlar, rulmana, yağlayıcıya ve çalışma geçmişine bağlı olarak bu maddeyi değişime uğramış ferrit, karbür çözünmesi veya yeniden dağılımı, şiddetli plastik şekil değiştirme, çatlak ucu etkileri ve hidrojenle ilişkili mekanizmalarla ilişkilendirmiştir. Su, tribokimyasal koşulları ve çatlak ucu reaksiyonlarını değiştirerek bu süreçlerin bazılarına katkıda bulunabilir. Diğer durumlarda ise yüksek gerilme, elektrik boşalması, kayma, malzeme kusurları veya uzun süreli şekil değiştirme belirleyici olabilir. Beyaz aşındırma maddesini tek bir özgül arıza mekanizmasının kanıtı olarak değerlendirmek, yalnızca mikroskopinin ortaya koyabileceklerini aşırı yorumlamak olur.
Yağlayıcı kirlenmesi de çelik temizliğinden ayrı tutulmalıdır. Su, parçacıklar ve bozunmuş katkı maddeleri üretim, montaj, depolama veya çalışma sırasında rulmana girebilir; metalik olmayan kalıntılar ise çelik üretim ve işleme sürecinin özellikleridir. ASM’nin temizlik konusundaki sonucu ikinci durumla, yani çeliğin özellikleriyle ilgilidir. Temiz bir çelik kirlenmiş yağlayıcı nedeniyle hasar görebilir; yüksek düzeyde filtrelenmiş bir yağlayıcı ise yuvarlanma yolunun altına zaten gömülmüş bir kalıntıyı ortadan kaldıramaz. Bununla birlikte hizmet sırasında bu mekanizmalar birbirini güçlendirebilir: bir kalıntı yüzey altında gerilme yükselticisi oluşturur, su nedeniyle zayıflamış bir film yüzey çıkıntılarındaki yüklemeyi artırır ve ortaya çıkan çatlak ara yüzünde beyaz aşındırma maddesi gelişebilir.
Bu nedenle ömrün iyileştirilmesi, temasın her iki tarafının da kontrol edilmesini gerektirir. Malzeme seçimi ve ergitme uygulamaları iç başlama bölgelerini azaltır; ısıl işlem martenzit, beynit, kalıntı östenit ve karbürleri kontrol eder; filtrasyon ve sızdırmazlık parçacıkları ve suyu sınırlar; yağlayıcı seçimi ise gerçek sıcaklık ve hız koşullarında film ayrılmasını korur. Ortaya çıkan ömür, alaşım tanımının veya nominal sertliğin basit bir sonucu değil, istatistiksel bir sistem sonucudur.
Çatlak Başlamasından Yuvarlanmalı Temas Hasarına
Yuvarlanmalı temas yorulması, tekrarlanan Hertz temas gerilmeleri çeliğin yerel dayanımını aştığında, yük altındaki yüzeyin altında, yüzeyde veya yüzeye yakın bölgede başlar. Bir Rulman yuvarlanma yolu düzgün ve hasarsız görünebilir; ancak her geçen yuvarlanma elemanı kısa süreli, yoğun bir gerilme darbesi oluşturur. Maksimum ortogonal kayma gerilmesi genellikle yüzeyin altında bulunur, ancak bunun konumu ve büyüklüğü temas geometrisi, yük dağılımı, yağlama, yüzey topografyası ve çekiş kuvvetine göre değişir. Bir kusur, karbür kümesi, artık gerilme alanı veya mekanik olarak hasar görmüş bir bölge, bu çevrimsel gerilmeyi çatlak başlatacak kadar yoğunlaştırabilir.
Sonraki hasar yalnızca nominal sertlik tarafından belirlenmez. Geçiş sertleştirmesi uygulanmış Rulman bileşenlerinde kullanılan 100Cr6 ve AISI 52100 tanımları da dâhil olmak üzere, yüksek karbonlu kromlu Rulman çeliğinin yorulma performansı; temizlik, ısıl işlem, kalıntı östenit, karbür morfolojisi ve üretim geçmişine bağlı olarak büyük farklılıklar gösterebilir. NTN, yüksek karbonlu kromlu Rulman çeliğini yuvarlanma elemanları ve yuvarlanma yolları için standart bir Malzeme olarak tanımlar. 2011 tarihli Steels for bearings incelemesi, Rulman çeliklerini geçiş sertleştirmeli martenzitik veya beynitik kaliteler ile, sert bir yüzey tabakasının daha yumuşak bir çekirdek tarafından desteklendiği sementasyonla sertleştirilmiş çelikler olarak ayırır. Her iki aile de yuvarlanmalı temas yorulması nedeniyle hasara uğrayabilir; ancak gerilme profilleri ve çatlak yolları farklıdır.
Yüzey Altında Çatlak Başlaması
Metalürjik olmayan bir kalıntı, temiz görünümlü bir Rulman çeliğinde çoğu zaman en önemli yerel gerilme yükselticisidir. Oksitler, sülfürler, silikatlar ve karmaşık kalıntı kümeleri; elastik modül, şekil, bağlanma ve şekil değiştirebilirlik bakımından çevrelerindeki temperlenmiş martenzitik matristen farklıdır. Tekrarlanan yuvarlanmalı temas altında, kalıntı-matris ara yüzeyi ayrılabilir veya keskin bir kalıntı kenarının yanında matriste bir çatlak oluşabilir. Ardından çatlak, çevrimsel yüzey altı kayma gerilmesinin bulunduğu bölge içinde ilerler.
ASM Handbook’un 2014 tarihli Rulman çelikleri değerlendirmesinde, uygun bir mikroyapıdan sonra, yüksek yuvarlanmalı temas yorulması ömrü elde edilmesinde tek başına en önemli etkenin çelik temizliği ve zararlı metalürjik olmayan kalıntılardan arındırılmışlık olduğu belirtilir. Bu, her kalıntının hasara neden olduğu anlamına gelmez. Boyut, morfoloji, konum, yönlenme, maksimum gerilme bölgesine uzaklık ve yerel gerilme geçmişi önem taşır. Küçük ve yuvarlak bir kalıntı zararsız olabilirken, daha büyük ve köşeli bir oksit doğrudan temas izinin altında bulunduğunda hasar başlatabilir.
Mikroyapı, çeliğin bu kusurun çevresindeki tepkisini belirler. NASA’nın 1987 tarihli Rulman yorulması çalışması; sertlik, kalıntı östenit, tane boyutu ve karbürlerin boyut, sayıca miktar ve alan oranının yuvarlanma elemanı yorulma ömrünü etkilediğini bildirmektedir. Aşırı karbür segregasyonu çatlak yolları oluşturabilir; uygun olmayan kalıntı östenit içeriği boyutsal kararlılığı ve dönüşüm davranışını değiştirebilir; iri taneler veya yetersiz temperleme ise çevrimsel hasara karşı direnci azaltabilir. Üretim süreci, basit bir kimyasal bileşim karşılaştırmasından daha belirleyici olabilir. Örneğin çift vakumlu ergitme, nominal alaşım analizi çok az değişse bile zararlı kalıntıları azaltarak yorulma performansını iyileştirebilir.
Bu nedenle ilk çatlak, yük altındaki bir Malzeme sisteminin içinde meydana gelen yerel bir olaydır. Çatlak birçok çevrim boyunca hareketsiz kalabilir, yuvarlanma yoluna paralel olarak kısa bir mesafe ilerleyebilir veya çevresindeki gerilme alanı değiştikçe yüzeye doğru yönelebilir. Erişilebilir bir kesit üzerinde ölçülen sertlik değeri, bu koşullardan hangisinin mevcut olduğunu ortaya koyamaz.
Çatlak İlerlemesi ve Parça Kopması
Yüzey altındaki bir çatlak kritik bir boyuta ulaştığında, tekrarlanan yuvarlanma ve kayma hareketi çatlağı gerilme altındaki Malzeme boyunca ilerletir. Çatlak yüzeyleri birbirine sürtünebilir, oksitlenebilir veya aşınma kalıntıları biriktirebilir. Çatlak; karbürlerle, önceki östenit tane sınırlarıyla, kalıntılarla veya farklı artık gerilmeye sahip bölgelerle karşılaştığında dallanmalar gelişebilir. Sonunda bir dal çatlağı yuvarlanma yolunun yüzeyiyle birleşir veya yüzeye yakın bir çatlak, çeliğin bir parçasını ana kütleden ayırır.
Parça kopması, bunun sonucunda meydana gelen Malzeme uzaklaşması olayıdır: sertleştirilmiş yuvarlanma yolu veya yuvarlanma elemanının bir parçası ayrılır ve kırılmış bir tabana, yükselmiş ya da yer değiştirmiş kenarlara sahip bir krater bırakır. Ayrılan parça yalnızca bir leke veya parlatılmış iz değildir. Bu, yorulma sonucunda oluşmuş bir Rulman çeliği parçasıdır ve krater, sonraki yuvarlanma elemanları üzerinden geçtiğinde darbe, titreşim ve yerel gerilmeyi artırır. Ayrılan parçacıklar ayrıca yağlayıcı içinde dolaşarak ikincil çöküntüler ve ilave gerilme yükselticileri oluşturabilir.
Bu ilerleme, görünür hasarın neden başlatıcı kusurdan çok daha büyük olabileceğini açıklar. Mikroskobik bir kalıntı çatlağı başlatabilirken, çatallanma ve tekrarlanan yüzey yüklemesi sonrasında nihai parça kopması milimetre ölçeğinde bir alanı kaldırabilir. Yük, bileşenin ana kütlesinin statik akma dayanımının altında kalabilir; ancak kusur ve çatlak ucundaki yerel çevrimsel gerilmeler yine de yorulmaya yol açabilir.
Rulman ömrü terminolojisi bu metalürjik diziden ayrı tutulmalıdır. ISO 281:2007, yüksek kaliteli sertleştirilmiş Rulman çeliğinden üretilen yuvarlanmalı Rulmanlar için dinamik yük değerlerinin ve temel ömür değerinin belirlenmesine yönelik yöntemleri tanımlar; temel ömür değeri %90 güvenilirliğe karşılık gelir. BS ISO 281:2007, bunun Birleşik Krallık’taki kabulüdür. Schaeffler, L10 değerini; görünüşte özdeş Rulmanların %90’ının ilk Malzeme yorulması belirtilerinden önce ulaştığı veya aştığı devir sayısı olarak tanımlar. JTEKT de belirtilen Rulman çeliklerinden veya eşdeğer Malzemelerden üretilen Rulmanlar için aynı %90 temelini kullanır. L10 istatistiksel bir referanstır; her Rulmanın bu noktada parça kopmasına uğrayacağını garanti etmez. Düzeltilmiş ömür hesabı yağlamayı, kirlenmeyi, güvenilirliği ve yorulma-sınırı yükünü içerebilir. Bu hesap, kimyasal bileşimi tek başına değil, bir çalışma sistemini tanımlar.
Yüzey Kaynaklı Yorulma ve Mikroparçalanma
Yüzey kaynaklı hasar, temasın yağlama ve kullanım koşullarına maruz kaldığı yerde başlar. Yağlayıcı filmi, birleşik yüzey pürüzlülüğü için çok inceyse karşılıklı pürüzler tekrar tekrar temas eder. Düşük viskozite, yetersiz yağlayıcı beslemesi, aşırı sıcaklık, kayma, suyla kirlenme ve yanlış yağlayıcı kimyası, film korumasını azaltabilir. Sert bir parçacığın veya montaj darbesinin oluşturduğu çöküntü, sığ derinliğinin düşündürdüğünden daha keskin bir gerilme yoğunlaşması meydana getirir. Temastan geçen kalıntılar bir yuvarlanma yolunda çöküntü oluşturabilir ve çöküntünün çevresinde bir dudak yükselterek kenarda çatlakların başlamasına neden olabilir.
Mikroparçalanma, çok sayıda küçük ve sığ boşluk ile gri veya buzlanmış bir görünümle karakterize edilen erken evre bir yüzey yorulması biçimidir. Pürüzlerin etkileşimi, yerel plastik şekil değiştirme, yüzey kaynaklı çatlaklar ve yüzeye yakın Malzemenin kaybıyla ilişkilidir. Mikroçukurlar, gelişmiş bir parça kopmasıyla aynı şey değildir. Parça kopması, çatlak ilerlemesinin bütünlüğü olan bir parçayı ayırmasından sonra oluşan daha büyük bir yorulma krateridir; mikroparçalanma ise genellikle bu ölçekte bir kopma gerçekleşmeden önce meydana gelen ince ve dağınık yüzey Malzemesi kayıplarından oluşur. Yağlama ve yükleme koşulları elverişsiz kalırsa mikroçukurlar birleşebilir, derinleşebilir ve daha şiddetli yüzey kaynaklı yorulmaya dönüşebilir.
Su, her iki mekanizmayı da ağırlaştırabilir. ABD Enerji Bakanlığı’nın 2024 tarihli bir çalışması, yağlayıcıdaki çözünmüş veya serbest suyun mikroparçalanmayı ve yuvarlanmalı temas yorulması çatlaklarını artırdığını ve çatlak ara yüzeylerinde beyaz aşındırma maddesinin bulunmasıyla ilişkili olduğunu bildirmiştir. Beyaz aşındırma maddesi, tek başına bir teşhis değildir: varlığı; çatlak geometrisi, yerel şekil değiştirme, ısıl geçmiş ve çalışma koşullarıyla birlikte yorumlanmalıdır.
Bu nedenle hasar sonrası inceleme, birden fazla gözlemi bir araya getirmelidir. Kırılma konumu, başlatıcı sürecin yüzey altında mı yoksa yüzeyle bağlantılı mı olduğunu gösterir; metalografi martenzit, beynit, kalıntı östenit, karbürler, dekarbürizasyon ve beyaz aşındırma bölgelerini ortaya çıkarır; kalıntı analizi, kökende metalürjik olmayan bir parçacığın bulunup bulunmadığını belirler; yağlayıcı, keçe, kirlenme ve yük kayıtları ise çalışma koşullarına ilişkin açıklamayı sınar. Temas gerilmesi, hizasızlık, çalışma çevrimi ve çekiş kuvveti, bir kusurun neden etkinleştiğini açıklayabilir. Bir Rulmana yalnızca bir parça kopması fotoğrafına veya sertlik ölçümüne dayanarak Malzeme kaynaklı bir neden atfedilemez.
İşleme Rotaları ve Kalite Kontrolü
ASTM STP 1327, rulman çeliği üretimini birbiriyle bağlantılı dört aşama etrafında düzenler: çelik üretimi, çekirdek boyunca sertleştirme, sementasyonla sertleştirme ve yüzey modifikasyonu. Bu sıralama, bir kalite tanımını yorulma kapasitesinin eksiksiz bir açıklaması olarak ele almaktan daha kullanışlıdır. Bir rulman, tanınmış bir yüksek karbonlu krom çeliğinden üretilmiş olsa bile; inklüzyon popülasyonu, karbür yapısı, ısıl işlem tepkisi veya bitmiş geometrisi kontrol altında değilse yuvarlanmalı temas yorulması ömrü düşük olabilir. NASA’nın 1987 tarihli incelemesi de aynı pratik sonuca ulaşır: sertlik, kalıntı östenit, tane boyutu ve karbürlerin boyutu, sayısı ve alanı yuvarlanma elemanlarının yorulma ömrünü etkiler; çift vakumlu ergitme gibi işleme farklılıkları ise kimyasal bileşimdeki sınırlı değişikliklerden daha önemli olabilir.
Birincil ve ikincil çelik üretimi
İşleme ve kalite kontrol sırası
- Ergitme ve rafinasyon Bileşimi, gazları, cüruf etkileşimlerini ve inklüzyon oluşumunu kontrol edin.
- Döküm ve yeniden ergitme Kontrollü katılaşma veya yeniden ergitme yoluyla segregasyonu ve iç süreksizlikleri sınırlayın.
- Dövme veya haddeleme Döküm yapısını inceltin; deformasyonu, bantlaşmayı ve tane boyutunu kontrol edin.
- Isıl işlem Martensit, beynit, karbürler, kalıcı östenit ve artık gerilmeyi oluşturun.
- Muayene Temizliği, sertliği, mikroyapıyı, geometrik özellikleri, yüzey durumunu ve sementasyon derinliğini doğrulayın.
Rota; şarj seçimi, ergitme ve rafinasyonla başlar. NTN’nin açıkladığı üzere, yüksek karbonlu krom rulman çeliği yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzemedir; diğer uygulamalarda alaşımlı çekirdek boyunca sertleştirilen çelikler, beynitik kaliteler veya sementasyonla sertleştirilen çelikler kullanılır. Rulman kalitesindeki çubuk ve tel için genellikle ASTM A295 Grade 52100 olarak yazılan ve tanıdık AISI 52100 tanımı, farklı ergitmeler veya üreticiler arasında iç kalitenin aynı olduğuna dair bir güvence değildir. Kimyasal sınırlar bir bileşim aralığı tanımlar; metalik olmayan inklüzyonların sayısını, boyutunu, morfolojisini veya dağılımını tanımlamaz.
Birincil çelik üretimi, kütlesel bileşimi belirler ve çözünmüş oksijenin, kükürdün ve diğer istenmeyen elementlerin bir bölümünü giderir. İkincil metalurji ise yuvarlanmalı temas açısından kritik hâle gelen ayrıntıları kontrol eder: deoksidasyon uygulaması, vakum işlemi, cüruf-metal reaksiyonları, sıcaklık, karıştırma, inklüzyon modifikasyonu ve döküm koşulları. Örneğin kalsiyum işlemi inklüzyonların şeklini değiştirebilir; ancak daha az köşeli bir inklüzyon, yüksek gerilime maruz kalan bir yuvarlanma yolunda kendiliğinden zararsız hâle gelmez. İnklüzyonun kimyası, boyutu, temas bölgesine göre konumu ve çevresindeki matrisle bağlanma durumu hâlâ önemini korur.
Temiz çelik, tüm rota boyunca kontrol gerektirir. Transfer sırasında yeniden oksidasyon, sürüklenen cüruf, kalıp tozu kontaminasyonu, yetersiz tandiş uygulaması ve merkez hattı segregasyonu, son sertlik testinin tespit edemeyeceği kusurlar oluşturabilir. Elektrocuruf yeniden ergitme, vakum ark yeniden ergitme ve diğer rafinasyon rotaları belirli kusur popülasyonlarını azaltabilir; ancak her yöntemin proses sınırları vardır ve değerlendirme yalnızca proses adına göre değil, ortaya çıkan malzemeye göre yapılmalıdır. Dövme veya haddeleme, döküm yapısını daha sonra parçalar ve segregasyonu yeniden dağıtır; redüksiyon oranı, deformasyon sıcaklığı ve soğuma geçmişi karbür bantlaşmasını, tane boyutunu ve ultrasonik tespit edilebilirliği etkiler.
Bu nedenle karbon, krom, mangan, silisyum, fosfor ve kükürdü listeleyen bir sertifika yalnızca kimyasal uygunluğu gösterir. Tek başına yuvarlanmalı temas yorulması performansını ortaya koymaz. ASM Handbook’un rulman çeliklerine ilişkin 2014 tarihli bölümünde, yüksek yuvarlanmalı temas yorulması ömrü elde etmede uygun mikroyapıdan sonra en önemli tek faktörün temizlik ve zararlı metalik olmayan inklüzyonlardan arınmışlık olduğu belirtilir. Bu hiyerarşi, çelikleri yalnızca nominal karbon veya krom içeriğine göre sıralamaya karşı bir uyarıdır.
Vakumda ergitme ve yeniden ergitme kavramları
Vakum işlemi gazları ve inklüzyonları hedef alır; ancak “vakumda ergitilmiş” ifadesi tek bir kalite düzeyi anlamına gelmez. Vakum indüksiyonla ergitme (VIM), şarjı düşük basınç altında ergitir ve rafine eder; bu işlem çözünmüş hidrojenin giderilmesine ve atmosferik kontaminasyonun sınırlandırılmasına yardımcı olurken bileşim üzerinde yakın kontrol sağlar. Vakum ark yeniden ergitme (VAR) ise tüketilebilir bir elektrodu vakum altında yeniden ergitir. Kontrollü katılaşma, segregasyonu ve boşlukları azaltabilir ve daha temiz, daha homojen bir külçe oluşturabilir. VIM-VAR rotasına genellikle çift vakumlu ergitme adı verilir.
Amaç yalnızca sertliği artırmak değildir. Daha düşük hidrojen, pullanma ve iç çatlama riskini azaltır; daha iyi katılaşma kontrolü zararlı segregasyonu azaltır; daha düşük inklüzyon yükü ise tekrarlı Hertz temasının etkisi altında yerel gerilme yığılmasını azaltır. NASA’nın 1987 bulguları bu açıdan önemlidir; çünkü işleme geçmişini, kullanım ömrünü belirleyen bir unsur olarak kimyanın yanına ve bazı durumlarda önüne koyar. Aynı nominal spesifikasyon içindeki iki ergitme, önceki segregasyonları ve karbür popülasyonları farklı olduğu için küreselleştirme, östenitleme, su verme ve temperleme işlemlerine farklı tepkiler verebilir.
Yeniden ergitmenin ödünleşimleri de vardır. Elektrot kalitesi, ark kararlılığı, ergitme hızı ve külçe geometrisi segregasyonu ve kusurları etkiler. Yeniden ergitilmiş bir ergitme yine de dövme, ısıl işlem ve muayene gerektirir. Vakum işlemi elverişsiz bir bitmiş mikroyapıyı düzeltemez veya yuvarlanma yolu taşlama yanığını gideremez. Ayrıca kullanım sırasında yağlamanın ve kontaminasyonun kontrol edilmesi gereğini ortadan kaldırmaz. U.S. Department of Energy aracılığıyla 2024 yılında bildirilen deneysel çalışmalarda, yağlayıcıdaki çözünmüş veya serbest suyun mikropitlemeyi ve yuvarlanmalı temas yorulması çatlaklarını artırdığı ve çatlak ara yüzlerinde beyaz dağlama maddesiyle ilişkili olduğu bulunmuştur. Malzeme işleme ile çalışma koşulları temas bölgesinde kesişir.
Çelik üretiminden sonra ASTM STP 1327’nin çekirdek boyunca sertleştirme, sementasyonla sertleştirme ve yüzey modifikasyonu arasındaki ayrımı, hangi özelliklerin kontrol edilmesi gerektiğini tanımlamaya yardımcı olur. Çekirdek boyunca sertleştirilmiş martenzitik veya beynitik çeliklerde, çalışan bileşenin kesiti boyunca sertleştirilmiş bir yapı bulunur. Sementasyonla sertleştirilen çelikler, daha yumuşak ve daha tok bir çekirdek üzerinde sert, karbon bakımından zenginleştirilmiş bir yüzey sağlar; bu yapı girintiye karşı direnci artırabilir ve yüzey altı gerilmeleri destekleyebilir. Yüzey modifikasyonu; kontrollü taşlama, süper finisaj, nitrürleme veya pürüzlülüğü, artık gerilmeyi ya da yüzeye yakın sertliği değiştiren diğer işlemleri içerebilir. Bu rotalar gerilme alanını değiştirir; inklüzyonları önemsiz hâle getirmez.
Temizlik ve mikroyapı muayenesi
Metalografi, üretim rotasını yükü fiilen taşıyan yapıyla ilişkilendirir. Parlatılmış ve dağlanmış bir kesit; önceki östenit tane boyutunu, martenziti veya beyniti, karbür ağlarını, bantlaşmayı, dekarbürizasyonu, su verme çatlaklarını ve anormal bileşenleri ortaya çıkarabilir. İnklüzyon veya çatlak başlangıcının tanımlanması gerektiğinde optik mikroskopi genellikle taramalı elektron mikroskopisi ve enerji dağılımlı analizle desteklenir. Soru yalnızca çeliğin sert olup olmadığı değildir; matrisinin ve ikinci fazlarının kararlı, çatlamaya dirençli bir yapı sağlayıp sağlamadığıdır.
İnklüzyon derecelendirmesi, ASTM E45 gibi belirlenmiş bir karşılaştırma yöntemine göre metalik olmayan maddelerin miktarını, türünü, boyutunu ve dağılımını ölçer. Oksit, sülfür, silikat ve küresel inklüzyon derecelendirmeleri, kütlesel kimyanın gizlediği farklılıkları ortaya çıkarabilir. Otomatik inklüzyon analizi boyut dağılımı verileri ve inklüzyon haritaları sağlayabilir; ultrasonik muayene ise üretim hacmi içindeki daha büyük iç süreksizlikleri tespit edebilir. Bir derecelendirme örnekleme sonucudur, doğrudan kullanım ömrü tahmini değildir: ortalama derecelendirme kabul edilebilir görünse bile, yüzey altı kayma gerilmesinin maksimum olduğu bölgeye yakın nadir bir inklüzyon, tek bir rulmanın arızasında belirleyici olabilir.
Yüksek karbonlu krom çeliklerde karbür değerlendirmesi de aynı ölçüde gereklidir. Aşırı karbür ağları, iri çözünmemiş karbürler, karbür bantlaşması veya yetersiz küreselleştirme çatlamayı teşvik edebilir, tokluğu düşürebilir ve östenitleme sırasında düzensiz tepkiye yol açabilir. Ölçümler karbür boyutunu, sayısını, alan fraksiyonunu ve dağılımını kapsamalıdır. NASA, bu dört özelliğin tümünü—sertlik, kalıntı östenit ve tane boyutuyla birlikte—yuvarlanma elemanlarının yorulma ömrünü etkileyen değişkenler olarak özellikle tanımlar.
Sertlik ölçümü, tek bir elverişli yüzey okuması yerine belirlenmiş bir ölçek ve konumlar kullanılarak ısıl işlemin tepkisini doğrular. Kalıntı östenit ayrı bir ölçüm gerektirir; bu ölçüm genellikle X-ışını kırınımıyla yapılır, çünkü Rockwell sertliği aynı olan iki parça, kullanım sırasında dönüşen veya boyutsal değişime uğrayan farklı miktarlarda kalıntı östenit içerebilir. Boyutsal muayene daha sonra yuvarlanma yolu geometrisini, daireselliği, dalgalılığı, salgıyı, sementasyon derinliğini, taşlama hasarını ve yüzey pürüzlülüğünü kontrol eder. Temas geometrisi ve yük dağılımı hesaplanan gerilmeleri belirlediğinden, kimyasal açıdan uygun ancak geometrisi kötü olan bir çelik, yorulma açısından uygun bir sistem değildir.
ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlar için dinamik yük katsayılarını ve temel anma ömrünü hesaplar; temel anma ömrü %90 güvenilirlikle ilişkilendirilen ömürdür. Bu nedenle Schaeffler ve JTEKT, L10’u istatistiksel olarak, görünüşte aynı rulmanların %90’ının malzeme yorulmasının ilk belirtilerinden önce ulaştığı veya aştığı devir sayısı olarak tanımlar. Düzeltilmiş ömür ayrıca yağlamayı, kontaminasyonu, güvenilirliği ve yorulma sınırı yükünü dikkate alır. Kalite kontrolü malzeme kapasitesini ortaya koyar. Kimyasal bir sertifikayı L10 garantisine dönüştürmez.
Komple Sertleştirilmiş ve Yüzeyden Sertleştirilmiş Yatak Çelikleri
Yatak çelikleri çoğunlukla iki malzeme mimarisine ayrılır: faydalı kesiti temas yüzeyinden iç bölgeye kadar sert olan komple sertleştirilmiş çelikler ve sert dış tabakası daha tok, daha düşük karbonlu bir çekirdek tarafından desteklenen yüzeyden sertleştirilmiş çelikler. Bu ayrım yalnızca “sert” ve “yumuşak” arasında yapılan bir seçim değildir. Temas gerilmelerinin, yüzey altı kayma gerilmelerinin, darbe yüklerinin, çatlak ilerlemesinin ve üretim kaynaklı çarpılmanın nasıl yönetileceğini belirler.
Her iki mimari de belirli bir yatak ömrünü garanti etmez. ISO 281:2007, yüksek kaliteli sertleştirilmiş yatak çeliğinden üretilen yuvarlanmalı yataklar için dinamik yük kapasitelerinin ve temel anma ömrünün hesaplanmasına yönelik yöntemleri tanımlar; temel anma ömrü, %90 güvenilirlikle ilişkilendirilen ömürdür. Schaeffler ve JTEKT de L10 değerini, görünüşte özdeş yatakların %90’ının ilk malzeme yorulması belirtileri ortaya çıkmadan önce ulaştığı veya aştığı devir sayısı olarak tanımlar. Bu istatistiksel sonuç, bir sertlik değerini değil, bir yatak popülasyonunu tanımlar.
Kesit boyunca homojen sertlik
Komple sertleştirilmiş yatak çelikleri genellikle AISI/SAE 52100 gibi yüksek karbonlu krom çelikleridir; bu çelikler EN ISO 683-17 kapsamında 100Cr6 ve JIS G 4805 kapsamında SUJ2 olarak da adlandırılır. NTN, yüksek karbonlu krom yatak çeliğini yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olarak tanımlar. Östenitleme, su verme ve temperleme sonrasında çelik, ince dağılmış karbürler içeren ağırlıklı olarak martenzitik bir yapı geliştirir. Beynitik komple sertleştirme, seçilmiş yatak tasarımları ve ısıl işlemler için kullanılan bir başka yöntemdir; gerekli dayanım, boyutsal kararlılık ve yorulma performansını elde etmek üzere dönüşüm programı buna göre seçilir.
Başlıca avantaj sürekliliktir. Yuvarlanma yolu veya yuvarlanma elemanı, sert bir yüzey tabakasından belirgin biçimde daha yumuşak bir iç bölgeye ani geçiş yapmaz. Bu nedenle yüzey altı gerilmeler, yük taşıyan bölge boyunca genel olarak benzer dayanıma sahip bir malzemeyle karşılaşır; bu özellik birçok geleneksel yuvarlanma teması için uygundur. Bu durum, Hertz temaslarında olduğu gibi, maksimum ortogonal ve kayma gerilmelerinin yüzeyin altında bulunduğu hallerde özellikle yararlıdır. Kesitin tamamı basma ve kayma yüklerini taşıyabilir; matris yapı ise karbürlerin ve diğer yerel gerilme yığılmalarının çevresindeki plastik deformasyona direnç gösterir.
“Homojen sertlik”, homojen bir mikroyapı anlamına gelmez. Bir 52100 yatak bileziği, kesiti boyunca martenzit, kalıntı östenit, karbür boyutu, karbür dağılımı ve önceki östenit tane boyutu bakımından farklılıklar içerebilir. Isıl işlem tepkisi ayrıca kesit kalınlığına ve soğutma koşullarına bağlıdır. NASA, 1987 yılında sertlik, kalıntı östenit, tane boyutu ve karbürlerin boyutu, sayısı ile alanının tümünün yuvarlanma elemanı yorulma ömrünü etkilediğini bildirmiştir. Aşırı kalıntı östenit çalışma sırasında dönüşerek boyutsal değişime katkıda bulunabilir; karbür boyutunun veya segregasyonun aşırı olması ise ölçülen sertlik spesifikasyon dahilinde olsa bile yerel çatlak başlatma bölgeleri oluşturabilir.
Temizlik de aynı ölçüde belirleyicidir. ASM Handbook, 2014, yüksek yuvarlanma-temas-yorulması ömrüne ulaşmada uygun mikroyapıdan sonra en önemli tek faktörün çelik temizliği ve zararlı metalik olmayan inklüzyonlardan arındırılmışlık olduğunu belirtir. Maksimum kayma gerilmesi bölgesinin yakınındaki bir inklüzyon yerel bir çekme alanı oluşturabilir, çatlak başlatabilir ve hasar dağılımını belirleyebilir. Bu nedenle vakum ergitme, elektrocuruf yeniden ergitme, inklüzyon kontrolü ve dikkatli dövme işlemleri, nominal alaşım kimyasındaki mütevazı bir değişiklikten daha fazla yorulma performansı farkı yaratabilir. NASA’nın test çalışmaları da çift vakumlu ergitme dahil olmak üzere prosesin ömrü güçlü biçimde etkileyebileceğini göstermiştir.
Komple sertleştirmenin sınırları vardır. Büyük bir bilezik veya ağır yük taşıyan bir bileşen, su verme sırasında sertlik gradyanları, artık gerilmeler ve çarpılma geliştirebilir. Gerekli kesit dayanımı, özellikle geometrinin gerilme yığılması oluşturduğu bölgelerde, darbe veya kenar hasarına karşı toleransı da azaltabilir. Sertliğin kesit boyunca ölçülmesi, kalıntı östenit ölçümü, metalografik inceleme ve boyutsal kontrol, tek bir yüzey sertliği ölçümünden daha bilgilendiricidir.
Daha tok bir çekirdek üzerinde sertleştirilmiş yüzey
Yüzeyden sertleştirilmiş yatak çeliklerinde en yüksek sertlik, yuvarlanma temasının gerçekleştiği bölgede bulunur; bunun altında ise daha tok ve karbon içeriği daha düşük bir çekirdek korunur. Yaygın sementasyon çelikleri arasında EN ISO 683-3 kapsamındaki 16MnCr5, SAE 5120 ve SAE 8620 bulunur; ancak yataklara özgü seçim yine geçerli ürün, teknik resim ve kalite gerekliliklerine bağlıdır. Sementasyon veya karbonitrürleme yüzeyi karbon bakımından zenginleştirir; bunu, martenzitik bir yüzey tabakası oluşturmak üzere sertleştirme ve temperleme izler. Çekirdekte karbon içeriği daha düşük kalabilir ve bu nedenle çekirdek, tamamen sertleştirilmiş bir kesite kıyasla darbe, eğilme ve çatlak ilerlemesini sürükleyen yükleri daha iyi tolere edebilir.
Belirtilen yük, geometri ve çalışma koşulları altındaki önemli temas gerilmesi alanını içerebilmesi için yüzey tabakası yeterince derin olmalıdır. Savunulabilir, evrensel bir yüzey tabakası derinliği değeri yoktur. Sığ bir tabaka, yüksek kayma bölgesinin sertleştirilmiş tabaka/çekirdek geçişine ulaşmasına neden olabilir; bu bölgede sertlik, artık gerilme ve mikroyapı değişir. Daha derin bir tabaka işlem süresini artırır ve işlem iyi kontrol edilmezse çarpılmayı, kalıntı östeniti veya su verme kaynaklı çatlamayı artırabilir. Bu nedenle yüzey tabakası derinliği; sertlik profilleri, etkin yüzey tabakası derinliği kriterleri, hesaplanan gerilme dağılımı ve temsili yükleme koşulları altındaki doğrulama ile tanımlanmalıdır; başka bir yataktan kopyalanan genel bir sayıyla değil.
Geçiş bölgesi, nominal yüzey ve çekirdek değerleri kadar önemlidir. Aşırı karbür çökelmesi, karbon gradyanları, yumuşak dönüşüm ürünleri veya elverişsiz artık gerilme nedeniyle keskin bir zayıflık içermemelidir. Uygun şekilde tasarlanmış bir profil, yüzeye yakın bölgede basma yönünde artık gerilme oluşturarak çatlak açılmasına karşı direnci destekleyebilir ve darbe enerjisini soğurabilecek bir çekirdek sağlayabilir. Ancak çekirdek, doğru temas tasarımının yerine geçmez. Çatlak metalik olmayan bir inklüzyonda, taşlama yanığında, yüzey çukurunda veya yağlayıcı kirlenmesinden kaynaklanan bir izde başlarsa çekirdek tokluğu yuvarlanma-temas-yorulmasını önlemeyebilir.
Sementasyon ayrıca boyutsal bir sorun yaratır. Karbonla zenginleştirilmiş tabaka, su verme dönüşümü ve ardından gerçekleştirilen temperleme; çap, dairesellik ve yuvarlanma yolu profilinde değişikliklere yol açabilir. Çarpılma, ince bileziklerde, büyük bileziklerde, bombeli temaslarda ve ön yük ya da boşluk kontrolünün sıkı toleranslar gerektirdiği bileşenlerde özellikle önemlidir. Talaş payları, fikstür tasarımı, su verme kontrolü ve son taşlama birlikte planlanmalıdır. Yüzey tabakası mimarisi, ancak tamamlanmış yatak amaçlanan geometrisini koruyabiliyorsa mekanik değer taşır.
Darbe ve yorulma yükleri için seçim mantığı
Seçim, çelik türlerinin genel bir sıralamasına göre değil, yükün izlediği yola göre yapılır. Temas geometrisinin iyi kontrol edildiği, darbenin sınırlı olduğu, kesit boyutlarının güvenilir bir ısıl işleme izin verdiği ve temel gerekliliğin tekrarlı Hertz gerilmelerine direnç olduğu durumlarda, martenzitik veya beynitik komple sertleştirilmiş çelik çoğu zaman uygundur. Böyle bir çelik, tutarlı bir yük taşıma yapısı ve daha yalın bir malzeme yaklaşımı sağlayabilir. Ancak bu durum çeliği inklüzyonlara, yağlama arızasına veya kirlenmeye karşı bağışık hâle getirmez.
Bir yatak bileziğinin veya yuvarlanma elemanının, yüksek dirençli bir temas tabakasını iç kısımda darbeye, şoka, eğilmeye veya çatlak ilerlemesine karşı daha yüksek toleransla birleştirmesi gerektiğinde yüzeyden sertleştirme cazip hâle gelir. Otomotiv transmisyon yatakları, büyük yataklar ve geçici aşırı yüklerin bulunduğu uygulamalar, yüzey tabakası derinliği, geçiş bölgesi ve çekirdek özelliklerinin gerçek gerilme alanıyla örtüşmesi koşuluyla, işlevlerin bu şekilde ayrılmasından yararlanabilir. Tok bir çekirdek, tasarımı yetersiz bir yuvarlanma yolunu telafi edemez; aynı şekilde sert bir yüzey tabakası da temizlik veya mikroyapı yetersizse yorulma ömrünü garanti edemez.
Gerilmenin nerede yoğunlaşacağını geometri belirler. Yuvarlanma yolu eğriliği, uyumluluk, kenar yüklemesi, flanş teması, makaraların çarpılması, ön yük ve yük dağılımı; yüzey tabakası/çekirdek sınırını kritik bölgeden güvenli biçimde uzak tutabilir veya ciddi bir zayıflığa dönüştürebilir. Daha sonra yağlama ve kirlenme hasar sürecini değiştirir: 2024 tarihli bir ABD Enerji Bakanlığı çalışması, çözünmüş veya serbest suyun mikropitlenmeyi ve yuvarlanma-temas-yorulması çatlaklarını artırdığını ve çatlak arayüzlerinde beyaz dağlanan maddeyle ilişkili olduğunu bildirmiştir.
Bu nedenle malzeme kapasitesi, hesaplanan ömürden ayrı değerlendirilmelidir. ISO 281:2007, BS ISO 281:2007, Schaeffler ve JTEKT anma ömrü çerçevesini sağlar; düzeltilmiş ömür hesabı ayrıca yağlama, kirlenme, güvenilirlik ve yorulma sınırı yükünü dikkate alır. Doğru mimari; gerilme profili, temizlik, mikroyapı, çarpılma kontrolü ve kırılma tokluğu yatak geometrisi ve çalışma koşullarıyla uyumlu olan mimaridir. Bu kararı yalnızca nominal sertlik belirleyemez.
Havacılık, Korozyona Dayanıklı ve Yüzeyi Modifiye Edilmiş Rulman Çelikleri
ASTM STP 1327, havacılık çeliklerini, korozyona dayanıklı çelikleri ve yüzey modifikasyonunu; rulman temizliği, çelik üretimi, çekirdekten sertleştirme, sementasyonla sertleştirme, rulman ömrü ve yuvarlanmalı temas yorulması gibi temel konuların yanında ele alır. Bu gruplandırma yararlıdır; çünkü söz konusu malzemeler geleneksel rulman çeliğinin yalnızca daha dayanıklı türleri değildir. Her biri arıza mekanizmasını, üretim yöntemini veya ömür hesabını değiştirebilecek bir kullanım kısıtını ele alır.
Havacılık rulman çeliklerine ilişkin değerlendirmeler
Havacılık rulmanları yüksek hız, düşük yağlayıcı beslemesi, büyük sıcaklık değişimleri, titreşim, vakum veya sınırlı bakım erişimiyle karşılaşabilir. Bu nedenle malzemenin, sıkı biçimde kontrol edilen bir temas geometrisi altında yuvarlanmalı temas yorulmasına direnç gösterirken yeterli sertliği ve boyutsal kararlılığı koruması gerekir. Bu gereklilikler birbiriyle çelişebilir. Daha yüksek sıcaklık kapasitesi, oda sıcaklığındaki rulman çelikleriyle normalde ilişkilendirilen sertliği azaltan bir alaşım ve temperleme koşulu gerektirebilir; düşük yoğunluklu veya korozyona dayanıklı tasarımlar ise elastisite modülü, karbür dağılımı veya ısıl işlem açısından farklı ödünleşimler doğurabilir.
Geleneksel yüksek karbonlu kromlu rulman çeliği, referans bir malzeme olmaya devam eder. NTN, yüksek karbonlu kromlu rulman çeliğini yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olarak tanımlarken, çekirdekten sertleştirilmiş martenzitik veya beynitik çelikler, 2011 tarihli Steels for bearings incelemesinde tanımlanan başlıca rulman çeliği ailelerinden birini oluşturur. Sementasyonla sertleştirilmiş çelikler diğer başlıca aileyi oluşturur: sert bir yüzey tabakası teması taşırken daha tok ve daha yumuşak bir çekirdek bu tabakayı destekler. Seçim yalnızca nominal sertliğe göre yapılmaz.
Havacılık sınıfları açısından asıl soru, tüm mikroyapının gerilime maruz kalan derinlik boyunca nasıl davrandığıdır. NASA, 1987 yılında rulman çeliğinin sertliğinin, kalıntı östenit miktarının, tane boyutunun ve karbürlerin boyutunun, sayısının ve alanının tümünün yuvarlanma elemanı yorulma ömrünü etkilediğini bildirmiştir. Kalıntı östenit, çalışma gerilimi altında dönüşüme uğrayarak boyutları ve artık gerilmeyi değiştirebilir. İri, kötü dağılmış veya zararlı inklüzyonlara bağlı karbürler gerilme yığılma noktaları olarak işlev görebilir. İnce taneler ve uygun karbür kontrolü yardımcı olur; ancak bunların hiçbiri yorulmaya karşı bağışıklığı garanti etmez.
Çelik üretimi, nominal alaşım kimyasındaki küçük bir değişiklikten daha önemli olabilir. Belirtilen uygulamalarda çift vakumlu ergitme de dâhil olmak üzere vakumlu işlemler, hasara yol açan metalik olmayan inklüzyonların miktarını azaltır ve yorulma performansını iyileştirebilir. ASM Handbook, 2014 yılında, uygun bir mikroyapıdan sonra yüksek yuvarlanmalı temas yorulması ömrü elde edilmesindeki en önemli tek etkenin çelik temizliği ve zararlı metalik olmayan inklüzyonlardan arınmışlık olduğunu belirtmiştir. Bu bulgu, aksi takdirde özenle ısıl işlem görmüş bir parçanın ömrünü küçük bir inklüzyonun belirleyebildiği havacılık uygulamalarında özellikle önemlidir.
Hesaplanan ömrün hâlâ belirli bir istatistiksel anlamı vardır. ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen rulmanlar için dinamik yük değerleri ve temel anma ömrü hesaplama yöntemlerini verir; temel anma ömrü %90 güvenilirliğe karşılık gelir. BS ISO 281:2007, bunun Birleşik Krallık tarafından kabul edilmiş biçimidir. Schaeffler, 2024 yılında L10 değerini, görünüşte özdeş rulmanların %90’ında ilk malzeme yorulması belirtileri ortaya çıkmadan önce ulaşılan veya aşılan devir sayısı olarak tanımlamıştır. JTEKT de belirtilen rulman çeliklerinden veya eşdeğer malzemelerden üretilen rulmanlar için aynı %90 temelini kullanır. Havacılık malzemesinin kapasitesi, L10 değerini garantili bir servis aralığına dönüştürmez. Düzeltilmiş ömür hesabında yük, hız ve temas gerilmesinin yanı sıra yağlama, kirlenme, güvenilirlik ve yorulma sınırı yükü de dikkate alınmalıdır.
Korozyona dayanıklı rulman çelikleri
Korozyona dayanıklı rulman çeliği; su, yoğuşma, proses sıvıları ve agresif atmosferlere karşı çözüm sunar; ancak korozyon direnci, genellikle yüksek sertlik ve yorulma direnci için kullanılabilecek bileşim alanının bir kısmını tüketir. EN 10088-3’te X105CrMo17 olarak gösterilen AISI 440C gibi krom bakımından zengin paslanmaz bir rulman sınıfı, rulmanlara uygun bir yapıya kadar sertleştirilebilir; ancak performansı ergitme kalitesine, karbür kontrolüne, ısıl işleme, yüzey kalitesine ve gerçek korozif ortama bağlıdır. “Paslanmaz” ifadesi, belirli bir ortama karşı direnci tanımlar; tüm rulman koşullarında korozyon görülmeyeceği anlamına gelmez.
Aynı sistem değişkenleri etkisini sürdürür. Klorürler bölgesel korozyon çukurları oluşturabilir ve bir çukur, yuvarlanmalı temas altında ciddi bir yüzey gerilme yığılma noktasıdır. Yağlayıcı içindeki su da hasara giden başka bir yol oluşturur. ABD Enerji Bakanlığı Bilimsel ve Teknik Bilgi Ofisi tarafından indekslenen 2024 tarihli bir çalışma, çözünmüş veya serbest suyun mikropitleşmeyi ve yuvarlanmalı temas yorulması çatlaklarını artırdığını ve çatlak ara yüzlerinde beyaz aşındırma maddesinin oluşumuyla ilişkili olduğunu ortaya koymuştur. Korozyona dayanıklı bir alaşım; kirlenmiş yağlayıcıyı, yetersiz sızdırmazlığı, kötü yüzey kalitesini veya aşırı temas gerilmesini telafi edemez.
Vakum ve yüksek sıcaklıkta çalışma, bununla ilişkili ödünleşimler doğurur. Vakumda yağlayıcı seçimi ve gaz salımı, sistemi çelik tanımından daha güçlü biçimde belirleyebilir. Yüksek sıcaklıkta temperleme kararlılığı, boyutsal değişim, kalıntı östenit dönüşümü ve yağlayıcının bozunması temel sorunlar hâline gelir. Oda sıcaklığında yeterli sertliğe sahip bir sınıf, mikroyapısı değişirse uzun süreli maruziyetin ardından yararlı yorulma direncini kaybedebilir. Buna karşılık sıcaklık kararlılığı için seçilen bir alaşım farklı temas yükleri veya farklı bir ömür modeli gerektirebilir. Bu nedenle malzeme seçiminde yalnızca paslanmaz veya havacılık çeliğinin adı verilmemeli; sıcaklık aralığı, atmosfer, yağlayıcı, temas basıncı ve boyutsal tolerans belirtilmelidir.
Yüzey modifikasyonu ve değişen arıza mekanizmaları
Yüzey modifikasyonu, yüzeye yakın bölgenin durumunu değiştirir: sertlik, artık gerilme, sürtünme, pürüzlülük, aşınma direnci veya korozyon davranışı. Sementasyon, sertlik profilini değiştirir ve sertleştirilmiş tabakanın altında tok bir çekirdek oluşturur. Nitrürleme, azot bakımından zengin, sertleştirilmiş bir tabaka meydana getirir. Diğer işlemler yüzey kimyasını değiştirebilir veya bir kaplanmış tabaka oluşturabilir; ancak bunların etkisi ölçülmüş kalınlık, aderans, pürüzlülük, artık gerilme ve yağlayıcıyla uyumluluk üzerinden tanımlanmalıdır.
Bu işlemler kritik arıza bölgesini değiştirebilir. Daha sert bir yüzey plastik deformasyonu ve bazı aşınma türlerini azaltabilir; ancak gevrek bir bileşik tabaka, taşlama yanığı, zayıf bir ara yüz veya çekme artık gerilmesi çatlak başlatabilir. Modifiye edilmiş bir yüzey, çekişi ve kaymayı da değiştirerek ısı oluşumunu veya mikropitleşme davranışını farklılaştırabilir. Bir tabaka aşınarak tamamen kalkarsa açığa çıkan altlık, işlem görmüş yüzeyden farklı bir sertliğe ve korozyon davranışına sahip olabilir.
Bu nedenle yüzey işlemi, temiz çeliğin veya doğru ısıl işlemin otomatik bir alternatifi değildir. İşlem görmüş bölgenin altındaki bir inklüzyon yine inklüzyondur; şekli bozulmuş bir yuvarlanma yolu hâlâ yanlış temas geometrisi oluşturur; suyla kirlenmiş yağlayıcı ise mikropitleşmeyi ve yuvarlanmalı temas yorulmasını hâlâ teşvik edebilir. ISO 281:2007 temel anma ömrü, bir kaplama veya işlem için evrensel bir avantaj olarak yorumlanmamalıdır. Güvenilir biçimde ileri sürülebilecek iddia daha sınırlıdır: Belirli bir yüzey işlemi, doğrulanmış yük, yağlama, sıcaklık ve kirlenme koşulları altında belirli bir hasar mekanizmasını iyileştirebilir; ancak aynı zamanda başka bir arıza mekanizmasını ortaya çıkarabilir veya görünür hâle getirebilir.
Bir Rulman Yorulması Arızası Nasıl Teşhis Edilir?
Bir rulman arızası incelemesi, rulman temizlenmeden, döndürülmeden veya kesilerek açılmadan önce başlamalıdır. Montajı bulunduğu hâliyle koruyun, konumunu fotoğraflayın ve yük yönünü, dönme yönünü, iç bileziğin, dış bileziğin, yuvarlanma elemanlarının, kafesin, keçelerin ve yağlayıcının konumlarını işaretleyin. Yerinden oynamış bir rulman, işletme kaynaklı bir olayı malzeme kökenli bir çatlaktan ayırmaya yarayan kanıtları kaybedebilir.

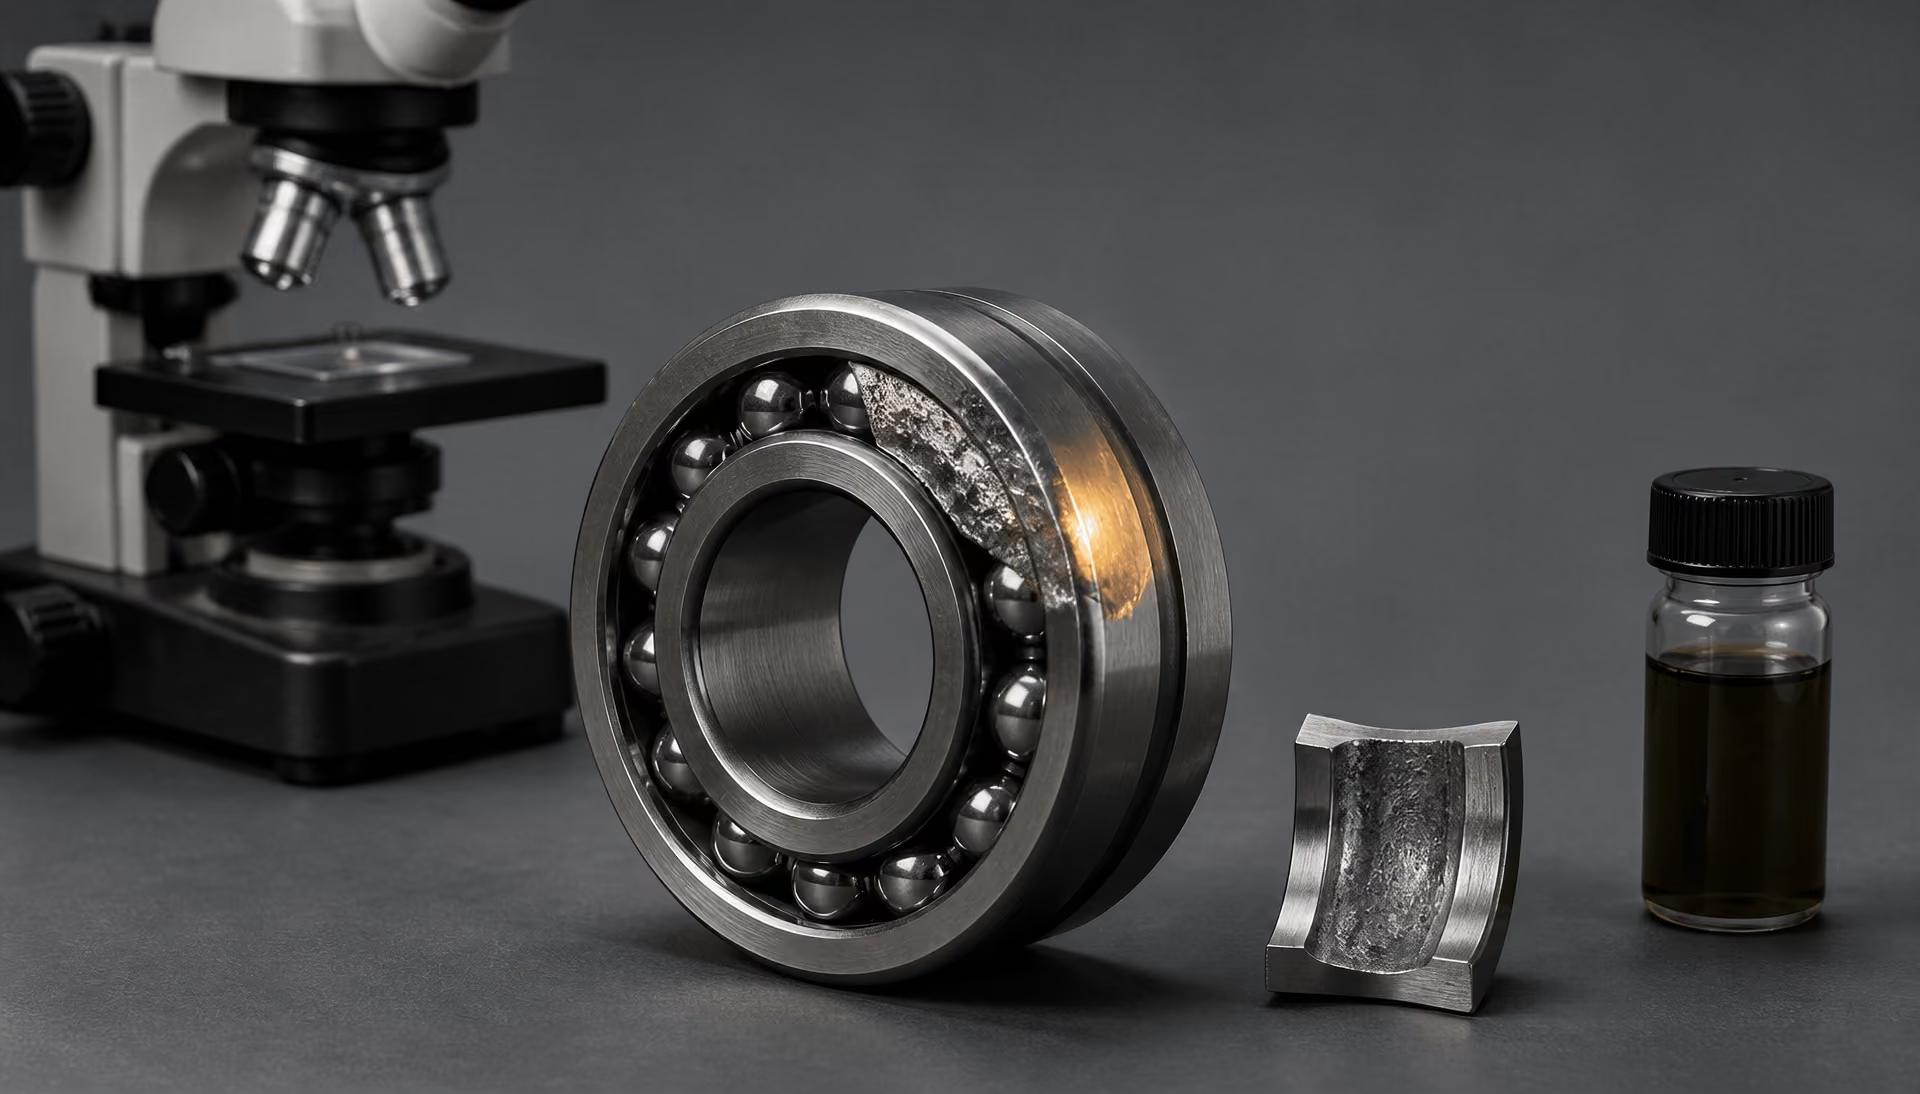
| İnceleme alanı | Toplanacak kanıtlar | Ayırt etmeye yardımcı olabilecekleri |
|---|---|---|
| Hasar haritası | Pullanmalar, mikropullar, çöküntüler, sıvanma, çatlaklar ve yüklenmiş bölgenin konumu | Yüzey kaynaklı hasar, yüzey altı yorulması, kirlenme veya hizasızlık |
| Yağlayıcı ve kirlenme | Su, parçacık sayısı, viskozite, oksidasyon, aşınma metalleri, keçeler | Yağlama arızası, artık kaynaklı hasar veya suyla ilişkili bozulma |
| Geometri ve montaj | Boşluk, ön yük, geçmeler, salgı, omuzlar, hizalama | Kenar yüklemesi, yük yoğunlaşması, montaj hasarı veya şekil bozukluğu |
| Metalografi | Matris, inklüzyonlar, karbürler, kalıcı östenit, sementasyon derinliği | Malzeme kaynaklı çatlak başlangıcı veya ısıl işlem anormallikleri |
İlk soru “Çelik yeterince sert miydi?” değildir. Asıl soru “Hasar nerede başladı, nasıl yayıldı ve orada hangi gerilmeler etkili oldu?” sorusudur. Yuvarlanmalı temas yorulması, sistemin bir sonucudur. Temas geometrisi, yük dağılımı, yağlama, kirlenme, hizalama, yüzey kalitesi, ısıl işlem, inklüzyonlar ve üretim geçmişi birbirine benzer izler oluşturabilir.
ISO 281:2007 ve bunun Birleşik Krallık’taki uyarlaması olan BS ISO 281:2007, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlar için hesaplanmış dinamik yük değerlerini ve temel nominal ömrü tanımlar. Temel nominal ömür, %90 güvenilirlikle, yani L10 ile ilişkilidir. Schaeffler’in 2024 tarihli açıklaması da L10’u, görünüşte aynı olan rulmanların %90’ının ilk malzeme yorulması belirtileri ortaya çıkmadan önce ulaştığı veya aştığı devir sayısı olarak tanımlar. Bu istatistiksel tanım, her rulmanın aynı hesaplanmış kilometrede arızalanacağı yönünde bir öngörü değildir; ayrıca münferit bir arızanın nedenini de belirlemez.
Görsel ve boyutsal kanıtlar
Biriken kalıntıları gidermeden önce hasar desenini düşük büyütmede kaydedin. Pullanma bölgelerini, mikropitleri, sıvanmayı, çizilme ve yapışma izlerini, renk değişimlerini, girintileri, çatlakları, dökülmeleri, kafes hasarını ve sahte brinelleme izlerini bir çizim veya koordinat sistemi üzerine işleyin. Hasarın yüklü bölgede merkezlenip merkezlenmediğini, tek bir omuzda yoğunlaşıp yoğunlaşmadığını, makaralar arasındaki aralıklarla tekrarlanıp tekrarlanmadığını, tek bir eksenel kenarla sınırlı kalıp kalmadığını veya tüm yuvarlanma yoluna dağılıp dağılmadığını not edin. Desen çoğu zaman en büyük çukurdan daha fazla bilgi verir.
Yuvarlanma yolu çapını, daireselliği, dalgalılığı, omuz geometrisini, makara çapı değişimini, flanş boyutlarını, radyal ve eksenel iç boşluğu ve uygun olduğu durumlarda ön yükü ölçün. Ölçümleri teknik resimle ve rulman üreticisinin toleranslarıyla karşılaştırın. Mil ve gövde geçmelerini, oturma omuzlarını, salgıyı, dikliği ve fretting izlerini kontrol edin. Yuvarlanma yolunun bir kenarında aşınma veya hasar bulunması, yetersiz çelik dayanımından ziyade hizasızlığa veya montaj deformasyonuna işaret edebilir.
Yüzeyi eğik aydınlatma ve kalibre edilmiş büyütme kullanarak inceleyin. Kenarları kabarık, keskin ve yaklaşık dairesel girintiler, sert parçacıkların temas bölgesinden geçtiğini düşündürür. Bir girinti, yerel bir gerilme yığılmasına dönüşebilir ve daha sonra bir yorulma pullanması oluşturabilir; bu da parçacık hasarının inklüzyon kaynaklı bir arızaya benzemesine yol açar. Düzenli yuvarlanma elemanı aralıklarında tekrarlanan girintiler kirlenmeyi destekler; ancak tek ve büyük bir girinti, montaj hasarından veya hareketsiz durumdaki bir darbeyle de oluşabilir.
Rulmandan, gövdeden, filtreden, tahliye noktasından ve manyetik tapadan yağlayıcı numuneleri alın. Viskozite sınıfını, katkı paketini, değiştirme aralığını, miktarı, çalışma sıcaklığını ve takviye yağlama uygulamasını kaydedin. Numune mevcutsa parçacık sayımı, su, oksidasyon, viskozite değişimi ve aşınma metalleri bakımından test yapın. Devir sayısını, yük spektrumunu, darbe olaylarını, görev çevrimini, sıcaklığı, montaj tarihini, çalışma saatlerini ve aşırı yük veya sıkışma olup olmadığını kaydedin. Su kirlenmesine özellikle dikkat edilmelidir: U.S. Department of Energy tarafından 2024’te bildirilen deneysel çalışmalar, çözünmüş veya serbest suyu, mikropitlerdeki ve yuvarlanmalı temas yorulması çatlaklarındaki artışla; çatlak ara yüzlerindeki beyaz aşındırma maddesi de dâhil olmak üzere, ilişkilendirmiştir.
Keçeleri, havalandırıcıları, siperleri, gres tahliye yollarını ve gövde birleşimlerini inceleyin. Kir girişi, yoğuşma ve yıkama işlemleri, nominal yağlayıcı spesifikasyonundan daha önemli olabilir. Düşük viskozite, yüksek sıcaklık, yetersiz besleme veya aşırı hız nedeniyle temas için fazla ince kalan bir yağlayıcı filmi, pürüzlerin etkileşimini ve yüzeyden başlayan çatlakları artırır. Hasarlı bir yüzey daha sonra ilk yağlama sorununu gizleyebilir.
Metalografik ve fraktografik inceleme
Belgeleme işleminden sonra etkilenen bölgeyi, görünürdeki çatlak başlangıcından ve hasarsız bir karşılaştırma bölgesinden geçecek şekilde kesin. Temizlik sırasında başlangıç bölgesini taşlayarak ortadan kaldırmayın. Önce düşük kuvvetli bir solventle temizleme yöntemi kullanın, gevşek parçacıkları analiz için saklayın ve yüzeyi ve yüzey altındaki çatlak yolunu koruyacak bir kesit alma planı hazırlayın.
Parlatılmış ve dağlanmış kesitleri optik mikroskopiyle ve gerektiğinde enerji dağılımlı spektroskopi içeren taramalı elektron mikroskopisiyle inceleyin. Rulmanın tamamen sertleştirilmiş martenzitik veya beynitik çelikten mi, yoksa daha yumuşak bir çekirdek üzerindeki daha sert yüzey tabakasına sahip sementasyonla sertleştirilmiş çelikten mi üretildiğini belirleyin. “Yüksek karbonlu kromlu rulman çeliği”, NTN tarafından yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olarak tanımlanır; yaygın spesifikasyonlar arasında SAE 52100 ve bunun ulusal eşdeğerleri bulunur. Ancak değerlendirmede esas alınması gerekenler gerçek döküm sertifikası ve teknik resimdeki malzeme tanımıdır.
Sementasyon derinliğini, sertlik gradyanını, çekirdek sertliğini, kalıntı östeniti, önceki östenit tane boyutunu, karbür boyutunu ve dağılımını, dekarbürizasyonu ve segregasyonu ölçün. NASA, 1987’de sertliğin, kalıntı östenitin, tane boyutunun ve karbürlerin boyut, sayıca miktar ve alanının yuvarlanma elemanlarının yorulma ömrünü etkilediğini bildirmiştir. Bu değişkenler tek başlarına geçer-kalır teşhisi değil, kanıttır. Sertlik taraması hatalı bir ısıl işlemi gösterebilir; ancak uygun bir sertlik değeri çeliğin temiz olduğunu veya rulmanın kabul edilebilir işletme koşullarına maruz kaldığını kanıtlayamaz.
Metal dışı inklüzyonların çatlak başlangıcına göre konumunu belirleyin. Oksit, sülfür, silikat, nitrür, karbür ve proses kaynaklı parçacıkları ayırt etmek için metalografi ve gerektiğinde otomatik inklüzyon analizi veya SEM-EDS kullanın. ASM Handbook (ASM International, 2014), yüksek yuvarlanmalı temas yorulması ömrü elde edilmesinde uygun mikroyapıdan sonra en önemli etkenin temizlik ve zararlı metal dışı inklüzyonlardan arınmışlık olduğunu belirtir. Büyük veya köşeli bir inklüzyondan ışınsal olarak yayılan ve yorulma ilerlemesi yuvarlanma yoluna doğru olan bir yüzey altı çatlak, malzeme kökenli bir mekanizmayı destekler. Bununla birlikte, yerel gerilmeyi artıran bir temas aşırı yükünü veya yetersiz yağlamayı dışlamaz.
Fraktografi; düzgün yorulma ilerlemesini, sürtünmüş çatlak yüzeylerini, gevrek fasetleri, sünek aşırı yüklenmeyi ve yapışmalı yırtılmayı birbirinden ayırmalıdır. Yüzeyden başlayan çatlaklar çoğunlukla mikropitlere, girintilere veya sıvanmış malzemeye bağlanır. Yüzey altı çatlaklar inklüzyonların veya karbür kümelerinin çevresinde oluşabilir. Beyaz aşındırma maddesi, suyla ilişkili arızalar da dâhil olmak üzere bazı çatlak ara yüzlerinde bulunabilir; ancak tek başına varlığı, çatlağı başlatan nedenin su olduğunu göstermez.
Malzeme kusurlarını işletme kaynaklı nedenlerden ayırma
Gözlemleri üç sütuna ayırın: doğrulanmış gerçekler, olası mekanizmalar ve test edilmemiş varsayımlar. Örneğin “yüklü bölgenin kenarında pullanma” bir gözlemdir; “hizasızlık” bir mekanizmadır; “buna gövde deformasyonu neden oldu” ise salgı, geçme ve montaj kayıtları bu görüşü destekleyene kadar bir varsayımdır.
Birden fazla bulgu birbiriyle uyuştuğunda malzeme kanıtı güçlenir: çatlak başlangıcında bir inklüzyon, anormal inklüzyon içeriği, segregasyon, karbür ağları, hatalı sementasyon derinliği veya spesifikasyon dışı bir ısıl işlem durumu. Üretim geçmişi önemlidir. Steels for Bearings (2011) adlı inceleme, tamamen sertleştirilmiş martenzitik veya beynitik çelikleri sementasyonla sertleştirilmiş kalitelerden ayırır ve inklüzyonla ilişkili yorulma başlangıcını vurgular. NASA ayrıca çift vakumlu ergitme gibi üretim işlemlerinin yorulma ömrünü yalnızca kimyasal bileşimden daha güçlü biçimde etkileyebileceğini bildirmiştir.
Hasar servis kayıtlarıyla örtüştüğünde işletme kaynaklı kanıt güçlenir: parçacıklarla uyumlu girinti alanları, ölçülebilir hizasızlıkla birlikte kenar yüklenmesi, sıvanmış veya aşırı ısınmış yüzeylerle birlikte yağlayıcı yetersizliği ya da mikropitler ve çatlak ağlarıyla birlikte suya maruz kalma. Birden fazla neden aynı anda mevcut olabilir. Temiz bir çelik aşırı temas gerilimi altında arızalanabilir; inklüzyon içermeyen bir rulman ise klasik yorulma gelişmeden önce kirlenme nedeniyle hasar görebilir.
Son olarak gözlemlenen arızayı hesaplanan ömürle karşılaştırın; ancak hesaplamayı adli bir hüküm olarak değerlendirmeyin. JTEKT, temel dinamik yük değerinin yuvarlanma yorulması kapasitesini temsil ettiğini ve L10’un belirli rulman çeliklerinden veya eşdeğer malzemelerden üretilen rulmanlar için %90 güvenilirliğe karşılık geldiğini belirtir. Düzeltilmiş ömür; yağlama, kirlenme, güvenilirlik ve yorulma sınırı yükü gibi etkileri içerir. Tek bir fotoğraf, tek bir sertlik değeri veya bir L10 hesabı kök nedeni ortaya koyamaz. Sonuç; hasar haritasına, işletme geçmişine, boyutsal kontrollere, kesit alınmış mikroyapıya, çatlak morfolojisine ve rakip açıklamaların test edildiğini gösteren kanıtlara dayanmalıdır.
Rulman Çeliklerini Standartlara Dayalı Bir Çerçevede Karşılaştırma
ISO 281 neyi karşılaştırabilir, neyi karşılaştıramaz?
ISO 281:2007, yuvarlanmalı rulmanların dinamik yük kapasitesi ve temel ömür değerleri için bir hesaplama çerçevesi sağlar. Temel ömür , görünüşte özdeş rulmanların %90’ının, malzeme yorulmasının ilk belirtileri ortaya çıkmadan önce ulaşmasının veya aşmasının beklendiği devir sayısıdır. BS ISO 281:2007, aynı standardın Birleşik Krallık’taki kabul edilmiş biçimidir. Bu, her rulmanın belirtilen sayıya mutlaka ulaşacağı anlamına gelen bir vaat değil, istatistiksel bir tanımdır.
Hesaplama; rulman geometrisi, yük, hız ve geçerli temel dinamik yük kapasitesiyle başlar. Bu nedenle, tanımlanmış çalışma koşulları altında iki rulman tasarımını karşılaştırırken yararlıdır. JTEKT, temel dinamik yük kapasitesini yuvarlanma yorulması kapasitesinin bir ölçüsü olarak tanımlarken Schaeffler, ’u aynı %90 güvenilirlik esasını kullanarak tanımlar. Bu açıklamaların hiçbiri, daha sert çelikten üretilen bir rulmanın otomatik olarak daha yüksek hesaplanmış ömre sahip olacağı anlamına gelmez. Yük kapasitesi, rulman sistemine ve bu kapasitenin hesaplanmasında kullanılan kabullere bağlıdır.
ISO 281:2007 aynı zamanda bir malzeme yeterlilik standardı değildir. Bir ısıl işlem çevrimini belgelendirmez, kabul edilebilir bir inklüzyon dağılımı belirtmez, kalıntı östenitin kararlılığını doğrulamaz veya belirli bir çelik üretim yönteminin çalışma sırasında oluşan hasara karşı dayanıklı olacağını kanıtlamaz. Temel ömür hesabı, yüksek kaliteli sertleştirilmiş rulman çeliğinden üretilen yuvarlanmalı rulmanlarla ilişkilidir; ancak “yüksek kalite”, yalnızca nominal kalite tanımından çıkarılamaz, malzeme kontrolleri ve muayeneler yoluyla gösterilmelidir.
Düzeltilmiş ömür değeri bu ayrımı daha açık hâle getirir. Hesaplama yöntemine ve üreticinin uygulamasına bağlı olarak düzeltme katsayıları; yağlama, kirlenme, güvenilirlik ve yorulma sınırı yükünü dikkate alır. Bu katsayılar, temel değerinin tam olarak temsil etmediği çalışma koşullarını ele alır. Temas geometrisi ve yük dağılımı da önemlidir: Kenar yüklemesi, hizasızlık ve yuvarlanma elemanları üzerindeki düzensiz yük dağılımı, katalog yükü değişmemiş olsa bile yerel gerilmeyi artırabilir. Yağlayıcı film kalınlığı, viskozite, katkı maddesi kimyası, parçacıklar ve su; hesaplanan yüzey altı gerilmesinin nispeten temiz bir temas bölgesinde mi, yoksa mikropitting nedeniyle hasar görmüş bir yüzeyde mi etkili olacağını belirler.
Nominal olarak özdeş iki çelik ergitmesinin farklı malzeme durumlarını, bu farklılıklar girdi verilerine veya yeterlilik kanıtlarına yansıtılmadığı sürece, standart bir ömür denklemi ayırt edemez. Bu sınırlama belirleyicidir. ISO 281, tanımlanmış bir model altında hesaplanan rulman kapasitesini karşılaştırır; çalışma sırasında bulunabilecek her türlü çelik durumunu sıralamaz.
Malzeme spesifikasyonları ile performans kanıtları
Bir malzeme spesifikasyonu, bir çeliğin nasıl olması gerektiğini tanımlar. Kimyasal bileşimi, izin verilen değişimleri, temizlik gereklerini, mekanik özellikleri, ısıl işlemi veya muayene yöntemlerini belirleyebilir. Ancak belirli bir rulman tasarımındaki yuvarlanmalı temas yorulması ömrünü otomatik olarak ortaya koymaz.
Yaygın rulman malzemeleri bu noktayı açıkça gösterir. NTN, yüksek karbonlu kromlu rulman çeliğini yuvarlanma elemanları ve yuvarlanma yolları için standart bir malzeme olarak tanımlar. AISI 52100 gibi, EN ve ISO ile ilişkili Avrupa sistemlerinde 100Cr6 olarak da belirtilen çekirdekten sertleşen bir kalite, olağan rulman koşullarında işlendiğinde çekirdekten sertleşmiş martenzitik ailesine girer. Diğer rulman çelikleri beynitik çekirdekten sertleşen kalitelerdir; sementasyonla sertleştirilen çelikler ise daha tok ve daha yumuşak bir çekirdeğin üzerinde sert bir yüzey tabakası oluşturur. 2011 tarihli Steels for bearings derlemesi bu iki temel aileyi birbirinden ayırır ve inklüzyonların yuvarlanmalı temas yorulması çatlakları için olası başlatıcılar olduğunu vurgular.
Bu tanımlamalar tam mikroyapıyı açıklamaz. Sertlik yalnızca tek bir ölçümdür. NASA tarafından 1987’de yayımlanan rapor; sertlik, kalıntı östenit, tane boyutu ve karbürlerin boyutu, sayısı ve alanını yuvarlanma elemanlarının yorulma ömrünü etkileyen faktörler olarak belirlemiştir. Kalıntı östenit çalışma sırasında dönüşüme uğrayarak boyutları ve artık gerilmeyi değiştirebilir. Aşırı miktardaki veya kötü dağılmış karbürler gerilme yığılmalarına yol açabilir; uygun olmayan karbür çözünmesi ise matriste kullanılabilir karbon miktarını değiştirebilir. Tane boyutu, martenzitin temperlenmesi ve beynitik morfoloji de yuvarlanmalı bir temasın altındaki yerel davranışı etkiler.
Çeliğin temizliği özellikle önemsenmelidir. ASM Handbook’un 2014 tarihli rulman çelikleri bölümünde, yüksek yuvarlanmalı temas yorulması ömrü elde edilmesi açısından uygun mikroyapıdan sonra en önemli tek faktörün temizlik ve zararlı metalik olmayan inklüzyonlardan arınmışlık olduğu belirtilir. Bir oksit, sülfür veya karma inklüzyon, maksimum değişken kayma gerilmesinin ulaştığı derinlikte gerilme artırıcı olarak işlev görebilir. Çatlağın başlayıp başlamayacağını; inklüzyonun boyutu, şekli, bileşimi, konumu ve çevresindeki mikroyapı birlikte etkiler. Bir kimyasal bileşim tablosu bu dağılımı ortaya koyamaz.
Bu nedenle işlem koşulları, alaşımda yapılan küçük bir ayarlamadan daha önemli olabilir. Vakum ergitme, elektrocuruf yeniden ergitme, çift vakumlu ergitme, dövme redüksiyonu, küreselleştirme tavlaması, sementasyon, su verme ve temperleme; kusur dağılımlarının veya mikroyapının her birini etkiler. NASA, çift vakumlu ergitme gibi işlemlerin yorulma ömrünü yalnızca kimyasal bileşimden daha güçlü biçimde etkileyebileceğini bildirmiştir. ASTM STP 1327; bu konuları temizlik, çelik üretimi, çekirdekten sertleştirme, sementasyonla sertleştirme, havacılık çelikleri, korozyona dayanıklı çelikler, yüzey modifikasyonu ve rulman ömrünü kapsayan daha geniş teknik bağlam içinde ele alır.
Performans kanıtı, önerilen kullanım ile örtüşmelidir. Parlatılmış bir laboratuvar yuvarlanmalı temas yorulması testi çelik kalitesini yalıtarak inceleyebilirken, sahadaki bir rulman değişken yük, hizasızlık, yağlayıcı bozulması, parçacıklar ve montaj hasarıyla karşılaşır. Deneysel kanıt değerlidir; ancak elde edilen sonuç üretim rulmanına aktarılmadan önce numune geometrisi, gerilme düzeyi, frekans, yağlayıcı ve hasar ölçütü belirtilmelidir. Su kirlenmesi bu konuda açık bir uyarı sunar: 2024’te U.S. Department of Energy aracılığıyla bildirilen deneysel çalışmada, çözünmüş veya serbest suyun mikropittingi ve yuvarlanmalı temas yorulması çatlaklarını artırdığı ve çatlak ara yüzlerinde beyaz dağlanma gösteren madde ile ilişkili olduğu bulunmuştur. Bu sonuç yalnızca bir sertlik karşılaştırmasına indirgenemez.
Uygulamaya yönelik teknik kontrol listesi
Rulman çeliği karşılaştırma kontrol listesi
- Kalite ve standart Tam gösterimi, geçerli standardı, ürün biçimini, tedarikçiyi, ergitme partisini ve lotu kaydedin.
- Çelik üretim yolu Havada ergitme, vakum indüksiyonla ergitme (VIM), vakum ark yeniden ergitme (VAR), elektrocurufla yeniden ergitme veya çift vakumlu işlemi belgeleyin.
- Temizlik İnklüzyon derecelendirmelerini, deney yöntemini, inklüzyon türünü, boyutunu ve dağılımını isteyin.
- Isıl işlem Östenitlemeyi, su vermeyi, menevişlemeyi, kalıcı östeniti, tane boyutunu ve karbür durumunu kaydedin.
- Tamamlanmış temas yüzeyi Pürüzlülüğü, dalgalılığı, taşlama hasarını, yuvarlaklığı, artık gerilmeyi ve kenar geometrisini kontrol edin.
- İşletme koşulları Yükü, hızı, sıcaklığı, yağlayıcı filmini, suyu, parçacıkları, boşluğu, ön yükü ve hizalamayı karşılaştırın.
Savunulabilir bir karşılaştırma, yalnızca “rulman çeliği” veya “kromlu çelik” demek yerine, tam kalite tanımını ve geçerli malzeme standardını kaydetmelidir. Parçanın AISI 52100, 100Cr6, belirtilmiş bir sementasyon kalitesi veya başka bir tanım olup olmadığı belirtilmeli; ürün biçimi ile tedarikçinin ergitme veya parti izlenebilirliği tanımlanmalıdır.
Çelik üretim yöntemi kaydedilmelidir: geleneksel atmosferik ergitme, vakum indüksiyonla ergitme, elektrocuruf yeniden ergitme, vakum ark yeniden ergitme veya çift vakumlu işlem. İnklüzyon derecelendirmeleri ve en büyük gözlemlenen inklüzyonları, inklüzyon türünü ve dağılımını da içeren muayene yöntemi istenmelidir. Bir test yöntemi belirtilmeden yapılan temizlik iddialarını karşılaştırmak zordur.
Isıl işlem kaydı; östenitleme sıcaklığını ve süresini, su verme ortamını, temperleme programını, uygulanabildiği durumlarda beynitik dönüşüm koşullarını ve kesit boyunca ölçülen sertliği içermelidir. Buna kalıntı östenit miktarı ve ölçüm yöntemi, tane boyutu, martenzit veya beynit tanımı ile karbür boyutu, sayısı, alan oranı ve dağılımı eklenmelidir. Sementasyonla sertleştirilmiş parçalar için sementasyonlu veya karbonitrürlenmiş tabaka derinliği, etkin tabaka derinliği, yüzey karbon profili, çekirdek sertliği ve geçiş profili kaydedilmelidir.
Ardından üretilmiş temas yüzeyi incelenmelidir. Yüzey kalitesi, dalgalılık, taşlama yanıkları, artık gerilme, dairesellik, yuvarlanma yolu formu ve kenar geometrisi yerel çekişi ve gerilmeyi değiştirebilir. Çalışma kaydı; yük spektrumunu, hızı, sıcaklığı, yağlama rejimini, viskoziteyi, yağlayıcı yaşlanmasını, katkı maddesi kimyasını, su içeriğini ve katı kirlenmeyi belirtmelidir. Yağlayıcı türünü tek başına yeterli kabul etmek yerine filtrasyon ve temizlik kontrolleri de dâhil edilmelidir.
Son olarak yük dağılımı ve uygulama koşulları doğrulanmalıdır: radyal ve eksenel yükler, ön yük veya boşluk, hizasızlık, mil ve yatak yuvası geçmeleri, montaj yöntemi, titreşim ve geçici aşırı yükler. Belirtilen ISO 281:2007 hesabı; düzeltilmiş ömür kabulleri ve rulmana özgü test veya saha kanıtlarıyla karşılaştırılmalıdır.
Hesaplama standartları, malzeme standartları, el kitapları ve deneysel çalışmalar farklı sorulara yanıt verir. ISO 281 bir ömür derecelendirme çerçevesi sağlar; malzeme standartları çeliğin durumunu tanımlar veya kontrol eder; el kitapları yerleşik metalurji bilgilerini ve hasar mekanizmalarını düzenler; deneyler belirli malzemeleri ve çalışma değişkenlerini sınar. Bunların hiçbiri diğerinin yerini tutmaz. Güvenilir rulman ömrü değerlendirmesi, standartlara dayalı hesaplamaların doğrulanmış metalurji ve gerçek çalışma koşullarıyla ilişkilendirilmesini gerektirir.
Kaynaklar
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html