




軸受鋼が耐えなければならない作用
単純な滑り摩耗ではなく、転がり接触
軸受の軌道面は、静止した圧縮荷重を単に支持しているだけではない。転動体は、内輪、外輪、またはその両方に対して繰り返し接触と離脱を行い、接触領域は一回転ごとに鋼の内部を移動する。荷重は小さく湾曲した領域に集中するため、軸受に外部から加えられる荷重がそれほど大きく見えなくても、局所的な圧力は高い。接触は主として弾性接触である。すなわち、軌道面と転動体は荷重によってわずかに変形し、ヘルツ接触領域を形成し、接触が移動して離れると元の形状に戻る。
この繰り返される弾性荷重によって、転がり接触下での使用は単純な滑り摩耗と区別される。滑り摩耗は主に、界面における相対運動、摩擦、凝着、アブレーション、および表面材料の除去によって支配される。転がり軸受では、巨視的な滑りがほとんどなくても、目視可能な表面より下で疲労破壊に至ることがある。スピン、スキュー、曲率差、または不適切な運動学的条件によって、ある程度の滑りは生じる。しかし、それは繰り返し作用する集中接触に重なって発生するものであり、集中接触に取って代わるものではない。
軌道面と転動体が受ける荷重も均等ではない。軸受の形状、内部すきま、アライメント不良、リングの変形、荷重方向によって、最大の力を負担する転動体が決まる。そのためSKFは、接触形状と荷重分布の扱いにおいて、応力計算を材料状態および潤滑と並べて位置付けている。取付け状態、軸のたわみ、ハウジングの変形、または汚染によって荷重分布が変化すれば、呼び上は同一の軸受でも局所応力は大きく異なる可能性がある。
損傷用語
- 摩耗
- 表面相互作用による材料の除去または移動。
- 塑性変形
- 局所圧力が降伏抵抗を超えた際に形成される、永久的なくぼみ、隆起、または平坦化領域。
- マイクロピッティング
- 表面粗さ、不十分な潤滑膜、突起部応力に関連する小さな表面疲労ピット。
- 転がり接触疲労
- 繰り返し転がり応力によるき裂の発生および成長で、しばしばその後に剥離を伴う。
いくつかの損傷用語は、同義語として扱うべきではない。摩耗は、表面相互作用によって材料を除去または移動させる。塑性変形は、接触圧力が局所的な降伏抵抗を超えたときに、通常は異物が接触部を通過した後に、くぼみ、隆起、または永久的に平坦化した領域を生じさせる。マイクロピッチングは、粗さ、潤滑膜不足、および局所的な突起部応力に関連する、非常に小さな表面疲労ピットから成る。転がり接触疲労は、繰り返される転がり応力の下で亀裂が徐々に発生・成長する現象であり、表面下で始まり、後に軌道面にスポーリングを生じさせることがある。
したがって、硬質粒子によるくぼみは、疲労スポールとは同じ現象ではない。ただし、そのくぼみが応力集中源となり、疲労を加速させることはある。同様に、研磨されたように見える軌道面にも、表面下損傷が残っている可能性がある。表面の外観だけでは、疲労寿命がどの程度残っているかを判断することはできない。
NTNによれば、高炭素クロム軸受鋼は転動体および軌道面に用いられる標準的な材料である。よく知られた designation の一つがAISI 52100であり、欧州の軸受鋼における慣行では一般に100Cr6に相当する。この designation は化学成分と製品区分を示すものであり、清浄度、炭化物分布、熱処理、残留応力、または使用寿命が同一であることを保証するものではない。
表面下応力と材料疲労

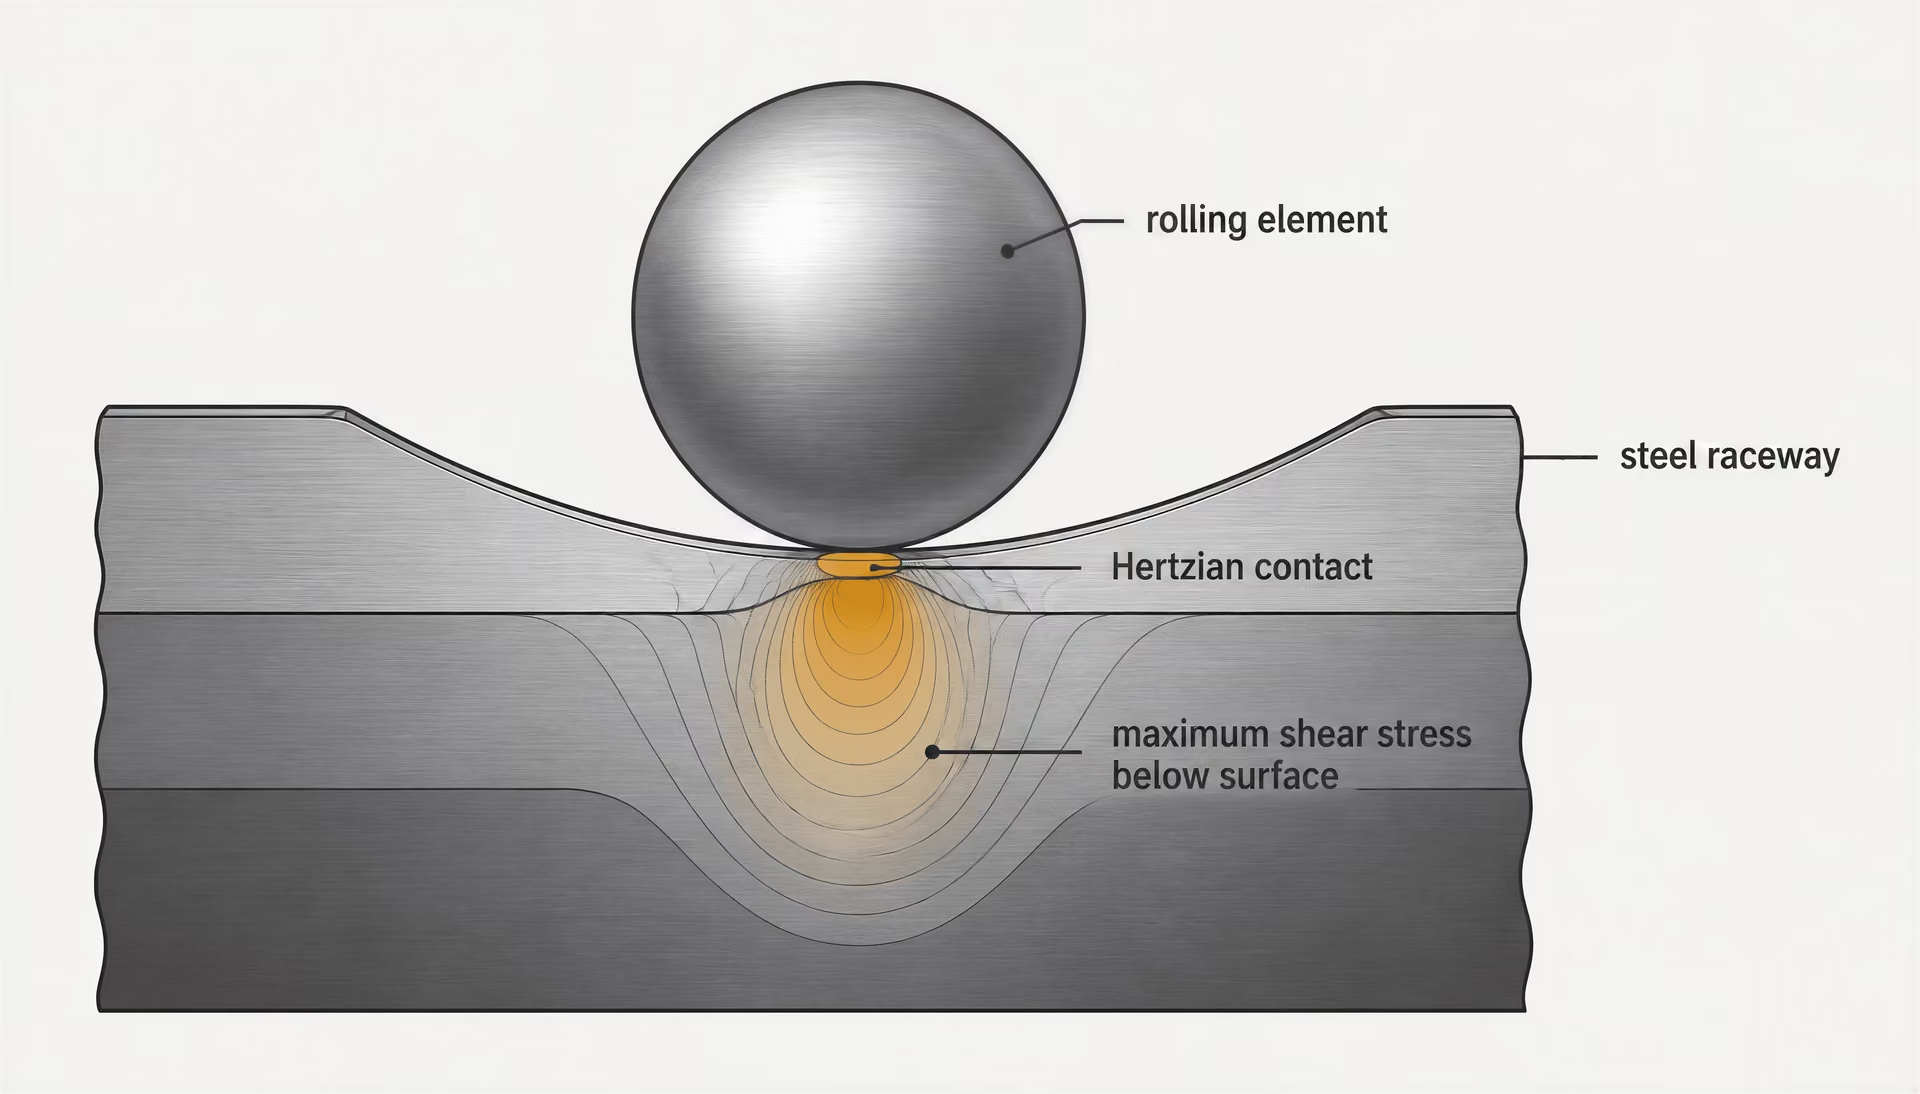
弾性接触が軌道面上を通過するとき、最大せん断応力は通常、表面そのものではなく表面下に位置する。各材料体積は、転動体が接近し、通過し、離れていく過程で、圧縮、せん断、応力反転の連続を受ける。繰り返し荷重によって、非金属介在物、炭化物のクラスター、気孔、表面欠陥、または不利な微細組織を有する領域で亀裂が発生することがある。亀裂は表面に向かって成長し、最終的に一部が剥離して、フレーキングまたはスポーリングを生じさせる可能性がある。
硬さだけでは、転がり接触疲労寿命を完全には予測できない。 Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.このため、硬さだけでは予測指標として不十分である。硬さが高いほど、塑性圧痕に対する抵抗が向上し、高い定格荷重を支えられる場合がある。しかし硬さは、介在物の大きさと間隔、炭化物の形態、残留オーステナイト、旧オーステナイト結晶粒径、残留応力、または亀裂成長に抵抗するために利用できる靭性を示すものではない。NASAは1987年、軸受鋼の硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数、面積が、いずれも転動体の疲労寿命に影響すると報告した。その知見は、二重真空溶解を含む製造工程が、化学成分だけの場合よりも寿命に強く影響し得ることも示している。
| 鋼の構造設計 | 硬さ分布 | 芯部の状態 | 代表的な設計目的 |
|---|---|---|---|
| 全断面硬化マルテンサイト系 | 作動部全体が硬い | 主として硬化された断面 | 繰り返し接触応力に対する高い抵抗性 |
| 全断面硬化ベイナイト系 | 作動部全体が硬い | ベイナイト系作動組織 | 硬さ、靱性、寸法安定性 |
| 浸炭硬化 | 硬い表面層 | より軟らかく靱性の高い芯部 | 衝撃許容性を備えた表面疲労抵抗性 |
2011年のレビュー論文 Steels for bearings は、主要な材料群を、全断面硬化マルテンサイト系またはベイナイト系鋼と、表面に硬い層を形成し、その下により軟らかい心部を持つ浸炭硬化鋼に分けている。これらの構造では応力の分布が異なる。全断面硬化鋼は作用断面全体にわたって高い硬さを提供する。浸炭硬化鋼は、疲労に強い表面と、表面下応力および衝撃に耐えるより靭性の高い心部を組み合わせることができる。いずれの構造でも、適切な清浄度と熱処理の必要性がなくなるわけではない。
ASM Handbookの2014年の軸受鋼に関する解説は、この点を直接的に指摘している。適切な微細組織が得られた後では、鋼の清浄度と有害な非金属介在物が存在しないことが、高い転がり接触疲労寿命を得るうえで最も重要な単一要因である。介在物は、剛性の局所的な不整合および応力集中源として作用する。その影響は、大きさ、形状、位置、配向、ならびに最大応力領域からの距離によって決まる。したがって、同じ鋼種 designation で製造された二つの部品でも、介在物の分布が異なれば疲労寿命が異なる可能性がある。
ASTM STP 1327は、この問題を、軸受寿命、転がり接触疲労、製鋼、全断面硬化、浸炭硬化、航空宇宙用鋼、耐食鋼、および表面改質という、より広い技術的文脈の中に位置付けている。材料 grade は重要である。しかし、それだけで疲労の全体モデルになるわけではない。
軸受が材料と潤滑の連成システムである理由
潤滑は、接触部に加わる応力を変化させる。十分な厚さの弾性流体潤滑膜が形成されると、対向する突起部の大部分が分離され、より広い実効接触領域に荷重が分散される。低粘度、高温、不十分な潤滑剤供給、表面粗さ、または過大な速度・荷重によって膜が薄くなりすぎると、突起部同士の相互作用によって局所的な摩擦と応力が加わる。そのためSKFは、潤滑、汚染、接触形状、荷重分布、および応力集中源を、別々の保全項目ではなく、疲労評価における相互に関連した要素として扱っている。[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
汚染は二つの経路でシステムを損傷させる可能性がある。硬質粒子は軌道面に圧痕を形成し、接触を繰り返し妨げる永久的な幾何学的欠陥を生じさせることがある。水は潤滑剤の挙動を変化させ、腐食または水素関連の影響を促進し、亀裂発生条件を変える可能性がある。2024年に米国エネルギー省を通じて報告された実験研究では、溶存水または遊離水がマイクロピッチングおよび転がり接触疲労亀裂を増加させ、亀裂界面における白色エッチング物質と関連していたことが示された。材料仕様が示唆する条件下で作られた清浄な鋼であっても、潤滑管理が不十分であれば、その仕様が想定する条件では稼働していない。
軸受寿命の計算には、厳密な統計的定義も必要である。ISO 281:2007は、高品質の硬化軸受鋼から製造された転がり軸受について、動定格荷重および基本定格寿命を算出する方法を規定しており、BS ISO 281:2007はその英国での採用規格である。基本定格寿命は、90%の信頼度に関連付けられている。SchaefflerはL10を、見かけ上同一の軸受の90%が、材料疲労の最初の兆候が現れるまでに到達または超過する回転数と定義している。JTEKTも同様に、基本動定格荷重を転がり疲労に対する容量として、またL10を、指定された軸受鋼または同等材料で製造された軸受の90%信頼度寿命として説明している。
この数値は、すべての軸受が同じ回転数まで運転できることを保証するものではなく、あらゆる故障モードを説明するものでもない。修正寿命計算では、潤滑、汚染、信頼度、および疲労限荷重に関する係数が導入される。シール損傷、電食、フレッチングによる偽ブリネリング、腐食、取付け不良、過負荷などによって、典型的な表面下疲労が生じる前に使用を終了することもある。
ここから中心となる工学的事実が導かれる。鋼種 designation は、出発点となる材料区分を定めることはできるが、それだけで使用寿命を予測することはできない。転がり接触疲労は、製鋼、微細組織、熱処理、形状、荷重分布、潤滑、汚染、および使用履歴が連成したシステムの応答であり、軸受寿命の統計的定義を通じて観測されるものである。
ISO 281が定義する軸受寿命
ISO 281:2007は転がり軸受の計算規格であり、個々の軸受が所定の時間数だけ作動することを保証するものではありません。英国で採用されたBS ISO 281:2007も同じ役割を持ちます。この規格は、高品質の焼入れ軸受鋼または同等の材料で製造され、規定された運転条件下にある軸受について、動定格荷重および定格寿命を計算する方法を示しています。
この区別が重要なのは、計算寿命が、あたかも材料による保証であるかのように提示されることが多いためです。しかし、実際にはそうではありません。軸受は、汚染、不十分な潤滑、取付け損傷、電食、過大なミスアライメント、製造ばらつき、または疲労起点となる介在物などによって、計算寿命に達する前に破損することがあります。一方で、計算値をはるかに超えて運転できる場合もあります。ISO 281が示すのは統計的な母集団であり、1組の軌道輪と転動体が確実に使用できる期間ではありません。
したがって、この計算は材料の能力を、接触荷重および運転条件と関連付けるものです。鋼の清浄度、微細組織、残留応力、残留オーステナイト、炭化物形態および表面状態が、その能力の一部を決定します。一方、接触形状、荷重分布、潤滑膜および汚染物質が、運転中にその能力のどれだけを利用できるかを決定します。
動定格荷重と基本定格寿命
基本動定格荷重 定格方法で定義された条件下における、軸受の転がり接触疲労能力を計算した指標。最大静荷重ではない。
基本動定格荷重は通常 C で表され、軸受の転がり接触疲労に対する耐久能力を計算した値です。これは、軸受が変形せずに支持できる最大荷重ではなく、鋼の単純な引張強さの値でもありません。ISOの枠組みでは、Cは、見かけ上同一の軸受群が、基本定格寿命100万回転にわたって支持できる一定の荷重および荷重方向と関連付けられています。
等価動荷重 一般にPで示され、軸受寿命方程式に用いるために、軸受に作用する関連するラジアル荷重とアキシアル荷重を組み合わせた計算荷重。
作用荷重は、通常 P で表される軸受固有の等価動荷重に換算され、ラジアル荷重成分とアキシアル荷重成分を合わせて評価できるようにします。主として転がり接触疲労が支配的な軸受では、基本定格寿命の関係は一般に次のように表されます。
ここで、 は100万回転単位で表され、 は転動体の種類によって異なります。標準的な寿命関係では、玉軸受の場合は 、ころ軸受の場合は です。メーカーのカタログでは、各軸受設計に適したISOの計算式、荷重係数および内部形状が適用されています。
この指数により、荷重の管理は特に重要になります。等価荷重がわずかに増加するだけで、鋼の化学成分や公称硬さが変わっていなくても、計算寿命がはるかに大きく低下する可能性があります。逆に、軸受に有害な非金属介在物が含まれていたり、損傷した潤滑膜で運転されたりする場合、硬さを高めても、それに見合った寿命の増加が自動的に得られるわけではありません。[3] Bearing Steels. ASM International. ASM Handbook, 2014.
このため、軸受鋼を硬さだけで評価することはできません。2014年版のASM Handbookは、適切な微細組織に次いで、鋼の清浄度および有害な非金属介在物が存在しないことを、高い転がり接触疲労寿命を達成するうえで最も重要な要因として挙げています。2011年の総説 Steels for bearings は、主要な材料群を、全体焼入れされたマルテンサイト系またはベイナイト系鋼と、軟らかい芯部の上に硬い表面層を持つ浸炭硬化鋼に分類しています。いずれの設計も必要な接触強度を実現できますが、介在物や加工上の欠陥が、依然として表面下疲労の起点になる可能性があります。
NASAは1987年に、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数および面積が、転動体の疲労寿命に影響すると報告しました。この研究結果は、加工履歴が重要である理由も示しています。例えば、二重真空溶解などの方法は、合金の公称化学成分をわずかに変えるよりも、疲労性能に強い影響を及ぼすことがあります。NTNが述べているように、高炭素クロム軸受鋼は転動体および軌道面の標準的な材料であり続けていますが、合金の種類だけで完成した軸受の寿命が決まるわけではありません。
L10と90%信頼度の意味
ISO 281の基本定格寿命は、90%の信頼度に関連付けられている。 Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281は、基本定格寿命を 90%の信頼度 に対応する寿命として定義しています。この寿命は L10 と表されますが、「10」を10%の使用限界と解釈すると誤解を招く可能性があります。これは破損期限ではありません。
- 信頼度の基準
- 90%
- 母集団
- 一見同一の軸受
- 事象
- 材料疲労の初期兆候
- 解釈
- 90%がL10に到達またはL10を超える
Schaefflerは、L10を、見かけ上同一の軸受の90%が、材料疲労の最初の兆候が現れるまでに到達または超過する回転数として定義しています。JTEKTも同じ統計的意味を示し、その基本動定格荷重は、規定された軸受鋼または同等の材料で製造された軸受の転がり疲労能力を表すと説明しています。したがって、計算の前提条件のもとで試験された母集団では、10%はL10より前に材料疲労の最初の兆候を示す可能性があり、90%はL10に到達またはそれを超えます。
「最初の兆候」という表現も重要です。この事象は、表面下でのき裂の発生や、それに伴うフレーキングなど、転がり接触疲労の始まりを意味するものであり、必ずしも完全な焼付き、破断、または荷重支持能力の全面的な喪失を意味しません。L10に達した軸受が自動的に使用不能になるわけではなく、L10に達していない軸受が、別の機構による破損を免れるわけでもありません。
また、L10は平均寿命でもありません。軸受寿命の分布にはばらつきがあるため、算術平均は90%信頼度寿命より大幅に高くなる可能性があり、少数の長時間運転する軸受によって歪められることもあります。L10が使用されるのは、技術者が一貫して適用できる、母集団の下側末端を定義する指標だからです。90%を超える信頼度の寿命計算には、別途、信頼度補正が必要であり、L10に任意の割合を単純に乗じて推定してはなりません。
この統計値はまた、関連する荷重、速度、潤滑および材料条件のもとで運転される、見かけ上同一の軸受の母集団を前提としています。実際の生産軸受が完全に同一であることはなく、実際の機械が一定の条件を維持することもほとんどありません。したがって、計算値は、その前提条件と併せて初めて意味を持ちます。
基本寿命と修正定格寿命
基本定格寿命はISOの基準条件を用い、主として荷重と疲労を計算するものです。修正定格寿命 は、実際の用途において疲労寿命を延長または短縮し得る要因を考慮することで、この計算を拡張したものです。ISO 281は、信頼度、潤滑、汚染および疲労限荷重の影響を含めています。これらの影響は硬さと互換可能なものではなく、根拠のない一律の補正係数で安全に表すこともできません。
潤滑は、接触する表面粗さ突起間の分離状態に影響し、その結果、局所的な応力集中の程度を左右します。十分な弾性流体潤滑膜は有害な表面相互作用を低減できますが、薄い、または劣化した膜はマイクロピッチングを促進し、き裂の発生を加速する可能性があります。汚染物質は圧痕や応力集中部を形成し、水は潤滑剤と鋼表面の双方を変化させる可能性があります。2024年の米国エネルギー省の報告書は、溶解水または遊離水がマイクロピッチングおよび転がり接触疲労き裂を増加させ、き裂界面における白色エッチング領域と関連していたことを示しました。
汚染補正は、粒子の種類、大きさ、濃度および分布に加え、軸受の大きさと接触条件にも依存します。鋼が材料規格を満たしているという理由だけで、軸受が「清浄」であると判断し、汚染の影響を単純化することはできません。内部清浄度は依然として重要です。ASM Handbookの評価では、高い疲労寿命にとって、有害な介在物が存在しないことは微細組織に次いで重要であるとされています。
一般に Pu と関連付けられる疲労限荷重は、表面下疲労を修正寿命モデルにおいて異なる方法で扱う荷重域の下限を表します。しかし、Pu未満の荷重であれば、無期限の運転が保証されるという意味ではありません。基本定格寿命の式が前提とする典型的な表面下疲労過程がなくても、表面損傷、摩耗、腐食、電気的損傷、偽ブリネルおよび潤滑剤の破損は発生する可能性があります。
したがって、修正定格寿命は、軸受システムのモデルです。すなわち、製鋼および熱処理、軸受形状、作用荷重、潤滑、汚染および要求される信頼度のすべてが結果に関与します。ISO 281は、規律ある計算方法を提供しますが、故障解析、清浄度管理、潤滑剤の監視または適切な軸受設計に取って代わるものではありません。また、公称硬さの値を使用寿命の保証に変えることもできません。
軸受鋼の主要な分類
レビュー Steels for bearings(2011年)および ASTM STP 1327 では、軸受鋼を主に2つの分類に分けている。すなわち、使用断面全体がマルテンサイトまたはベイナイト組織となる焼入れ硬化鋼と、より靭性が高く軟らかい芯部の上に硬い表面層を持つ浸炭硬化鋼である。これは冶金学的な分類であり、優劣の順位を示すものではない。適切な選択は、接触応力、断面寸法、衝撃荷重、形状、製造工程および必要な損傷許容性によって決まる。
軸受の寿命は、公称硬さだけから推定することはできない。ISO 281:2007 は、高品質な焼入れ軸受鋼から製造された転がり軸受について、動定格荷重および基本定格寿命を算出するものであり、基本定格寿命は信頼度90%で定義されている。したがって、呼びL10は、一見同一の軸受の90%が、材料疲労の最初の兆候が現れる前に、規定された回転数以上に到達すると予測されることを意味する。すべての軸受がその時点で破損するという意味ではない。SchaefflerおよびJTEKTも同じ定義を用いている。補正寿命では、潤滑、汚染、信頼度および疲労限荷重を考慮することができ、これらはいずれも、実際の性能を単純な材料ベースの推定値から乖離させる可能性がある。
焼入れ硬化マルテンサイト鋼
| 特性 | 全断面硬化鋼 | 浸炭硬化鋼 |
|---|---|---|
| 炭素分布 | 作動部向けに設計 | 表面近傍に濃化 |
| 硬化領域 | 有効断面全体に及ぶ | 硬化層に集中 |
| 芯部 | 硬化された作動組織 | 低炭素で靱性の高い組織 |
| 主な加工工程 | オーステナイト化、焼入れ、焼戻し、またはベイナイト変態 | 浸炭または浸炭窒化に続く硬化および焼戻し |
焼入れ硬化鋼は、単に硬い鋼というだけではない。オーステナイト化および焼入れの後、意図した断面がマルテンサイトへ変態し、その後、必要な硬さ、寸法安定性および残留応力状態を確立するために焼戻しが行われる。「全断面硬化」という表現は、硬化組織の深さを表すものであり、部品のすべての原子が同一の炭素含有量または同一の硬さを持つことを要求するものではない。軸受輪または転動体では、関連する領域が使用中の接触荷重下で、適切な焼戻しマルテンサイト組織を維持する必要がある。
| 呼び方の体系 | 呼び方 | 材料の説明 |
|---|---|---|
| AISI | 52100 | 高炭素クロム軸受鋼 |
| SAE | 52100 | 高炭素クロム軸受鋼 |
| 欧州規格 | 100Cr6 / 1.3505 | 高炭素クロム軸受鋼 |
| JIS | SUJ2 | 高炭素クロム軸受鋼 |
よく知られた高炭素クロム鋼種 AISI 52100 は、SAE J404 52100、EN ISO 683-17 100Cr6 および JIS G 4805 SUJ2 とも表示される標準的な例である。NTNは、高炭素クロム軸受鋼を転動体および軌道面用の標準材料として示している。約1%の炭素および1.5%のクロムは、高硬さ、耐摩耗性および炭化物の形成を支えるが、鋼種名だけで疲労寿命が保証されるわけではない。熱処理中の炭化物の大きさ、分布および溶解が重要である。過剰な炭化物や不均一に分布した炭化物は、局所的な応力集中源として作用したり、オーステナイト化後に組成のばらつきを残したりする可能性がある。
焼入性 所定の冷却速度において、鋼材断面に意図した硬化変態組織を形成する能力。
焼入性は、所定の冷却速度において、焼入れ表面からどの深さまで鋼が意図したマルテンサイト組織を形成できるかを決定する。小さな玉では、一般的な高炭素クロム鋼は断面の大部分まで容易に硬化する場合がある。一方、大きな軸受輪では、冷却条件と断面厚さによって、異なる変態生成物や硬さ勾配が生じる可能性がある。この違いが重要なのは、転がり接触疲労が表面硬さの数値だけでなく、表面下に生じる周期的なせん断応力場によって進行するためである。
残留オーステナイトも、管理すべき変数の一つである。適切に選択された一部の残留オーステナイトは、変態ひずみを吸収し、寸法安定性に寄与する可能性がある。一方、過剰または不安定な残留オーステナイトは、使用中に変態して寸法を変化させ、局所的な応力を発生させる可能性がある。NASAの1987年のレビューでは、硬さ、残留オーステナイト、結晶粒度、ならびに炭化物の大きさ、個数および面積が、転動体の疲労寿命に影響する因子として挙げられている。微細な旧オーステナイト結晶粒と管理された炭化物分布は、一般に危険な局所的ばらつきを低減するが、「硬さが高いほどよい」という考え方は、依然として不完全な設計指針である。
ASM Handbook(2014年)は、清浄度および有害な非金属介在物の不存在について、最も強い警告を示している。すなわち、適切なミクロ組織が得られた後では、清浄度が高い転がり接触疲労寿命を達成するための単一の最重要因子である。硬さ、化学成分および測定された硬化層深さが適正に見えても、介在物が軌道面下で亀裂を発生させることがある。したがって、真空処理、適切な場合のエレクトロスラグ再溶解、鍛造方法、加工比および検査は、合金成分のわずかな調整よりも寿命に大きな影響を与える可能性がある。ASTM STP 1327における材料研究の範囲に、製鋼、清浄度、転がり接触疲労および全断面硬化が含まれているのは、このためである。
ベイナイト鋼は、全断面硬化鋼におけるもう一つの系統を形成する。その変態経路は異なる。主としてマルテンサイトへ直接焼入れして焼戻すのではなく、鋼をベイナイト変態温度域まで冷却して保持するか、ベイナイト母相を生成する制御熱処理工程を施す。ベイナイトは、硬さ、靭性、寸法安定性および残留応力の有用な組み合わせをもたらす可能性があり、特に直接焼入れによって望ましくない勾配が生じる可能性のある大断面部品で有効である。その性能は、炭化物の形態、旧オーステナイト結晶粒度、残留オーステナイト、介在物含有量および正確な変態工程に依存する。「ベイナイト鋼」という名称は、組織および加工状態の明示に代わるものではない。
軟らかい芯部を持つ浸炭硬化鋼
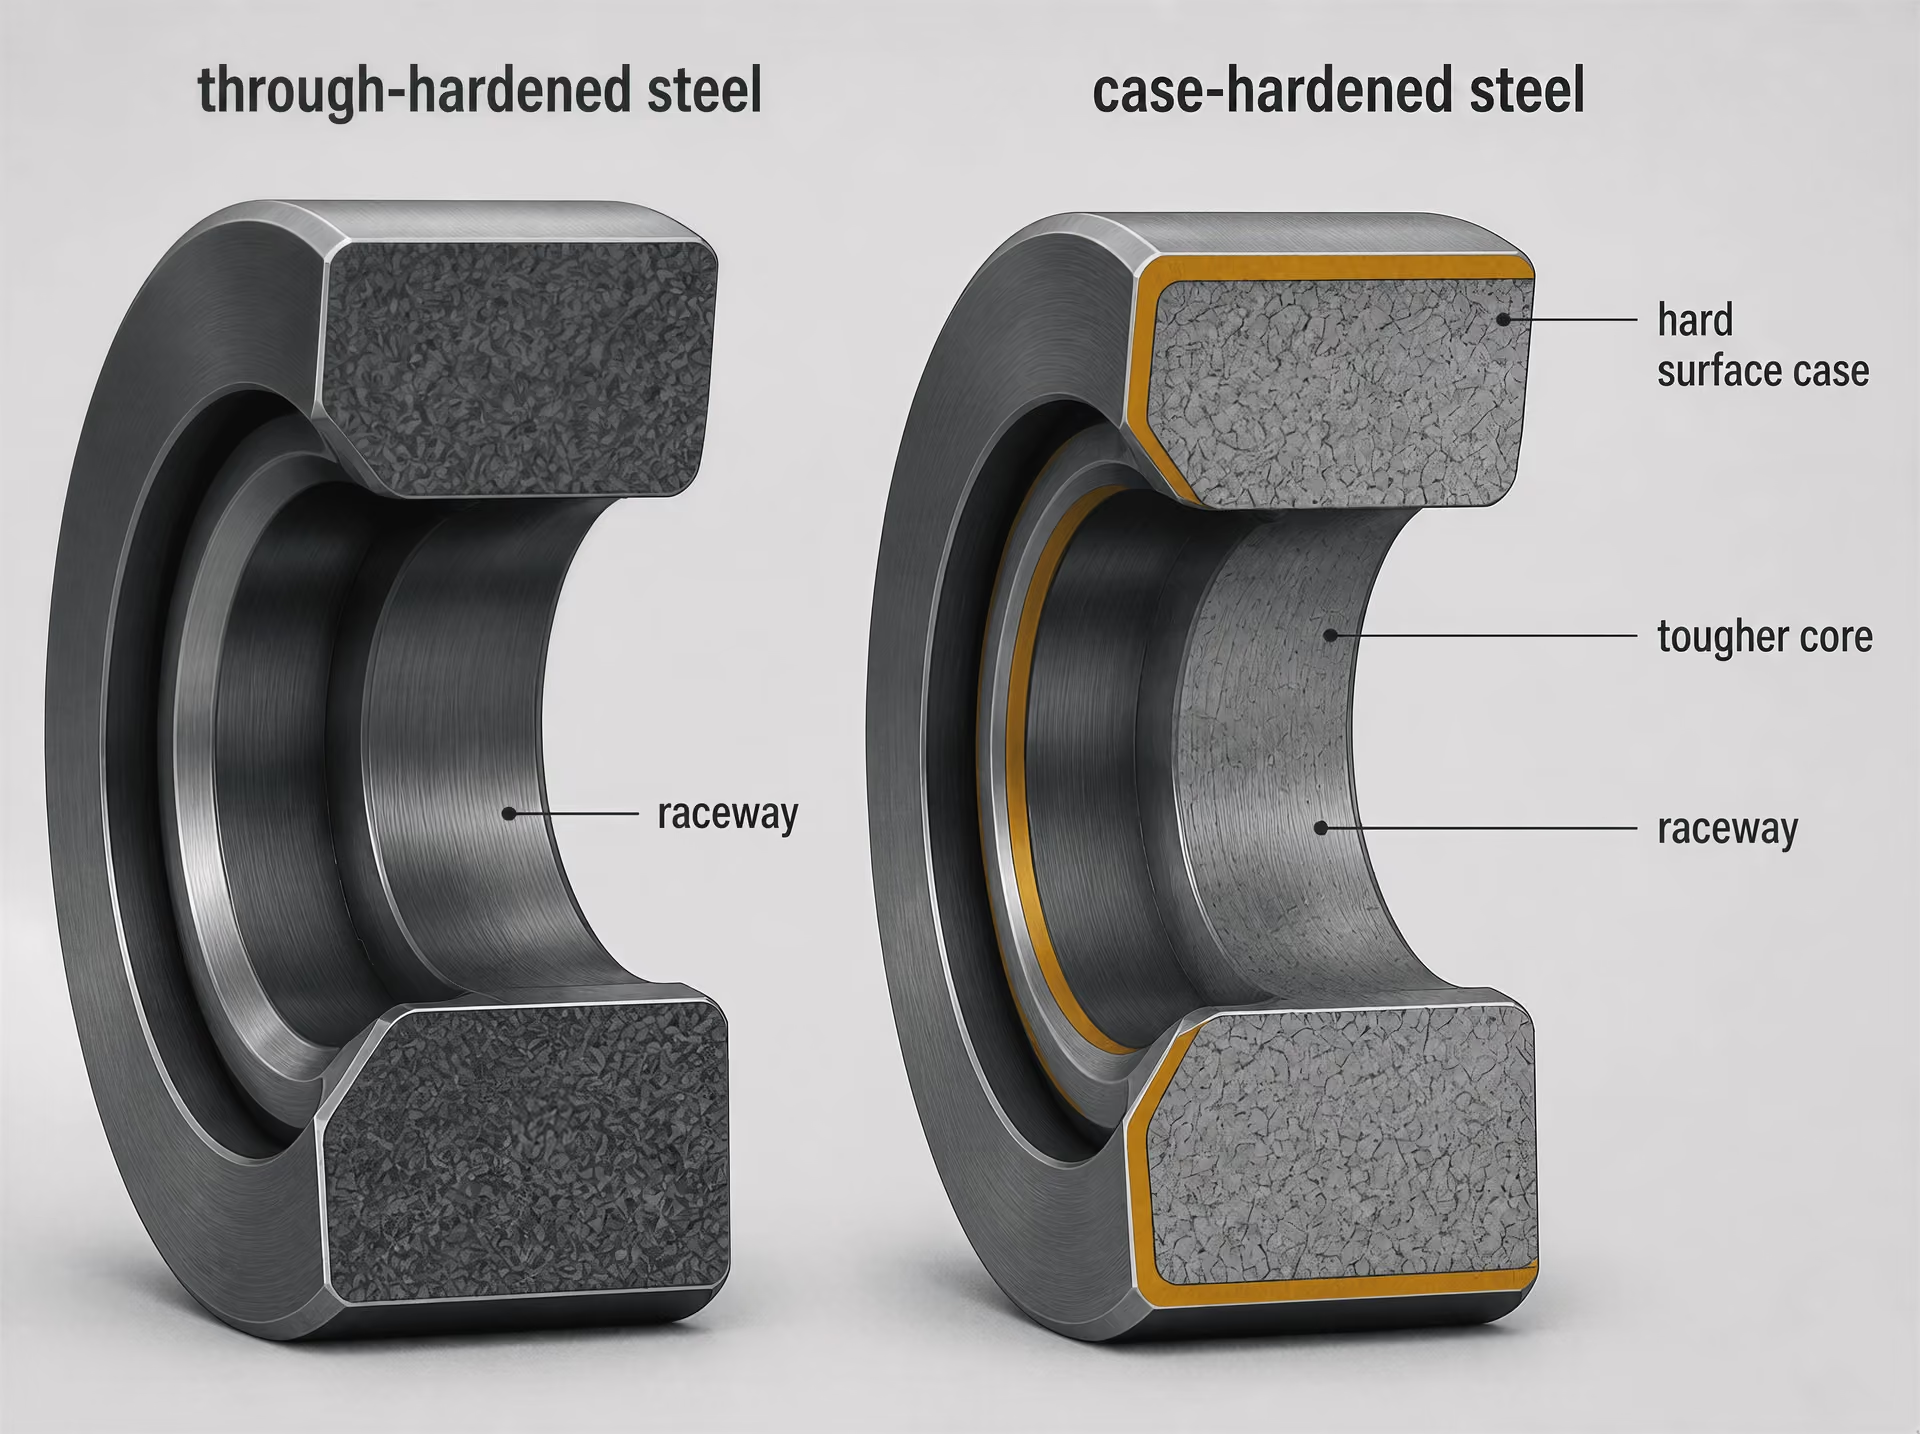
浸炭硬化鋼では、最も高い炭素含有量、ひいては最も高い達成可能硬さが、使用表面の近傍に位置する。浸炭または浸炭窒化によって焼入れ前に外層を富化すると、表層は硬いマルテンサイトへ変態し、通常は残留オーステナイトも制御される。一方、低炭素の内部は、より靭性が高く硬さの低い芯部となる。一般的な工業材料の例には EN ISO 683-3 20MnCr5 および SAE J404 8620 があるが、部品については、分類名から推定するのではなく、該当する鋼種表示および熱処理仕様を明示しなければならない。

表面層は、塑性変形、摩耗および転がり接触疲労に耐える必要がある。また、その深さは、損傷を与える接触応力が集中する領域を超えて延びていなければならず、遷移部が急激な弱点を形成しないことも必要である。芯部には別の役割がある。すなわち、表層を支持し、衝撃を吸収し、破壊に抵抗し、圧入、衝撃または芯ずれによる応力に耐えることである。したがって、浸炭硬化軸受では、断面全体を高炭素・高硬さの組織にした場合ほど全体を脆化させることなく、より硬い使用表面を得ることができる。
芯部の靭性は、大きな軸受輪、高荷重部品、ならびに衝撃荷重またはエッジ荷重を受ける用途で特に重要である。しかし、靭性の高い芯部によって、汚染された表層、不十分な硬化層深さ、過剰な残留オーステナイトまたは研削損傷を補うことはできない。炭素濃度勾配、焼入れの厳しさ、変形および残留応力は、相互に関連付けて管理する必要がある。また、表層が転がり疲労において自動的に優れているわけでもない。接触応力が深くまで浸透する場合、遷移部の設計が不適切な場合、または重要な表面下領域に介在物が存在する場合には、意図した利点が失われる可能性がある。
この2つの分類は、焼入性に対しても異なる応答を示す。全断面硬化鋼では、焼入性によって、使用断面全体に必要なマルテンサイト組織が形成されるかどうかが決まる。浸炭硬化鋼では、焼入性が、富化された表層と低炭素の芯部の両方の変態を左右し、浸炭が炭素の浸透深さおよび濃度勾配を制御する。表面硬さは両者で同程度になり得るが、表面下の応力応答および破壊挙動は同じではない。
最後に、いずれの分類も軸受システムから切り離して機能するものではない。SKFは、疲労損傷を接触形状、荷重分布、潤滑および応力集中源と関連付けている。米国エネルギー省による2024年の研究では、溶解水または遊離水がマイクロピッティングおよび転がり接触疲労き裂を増加させ、き裂界面における白色エッチング物質と関連していたことが確認された。材料の能力は上限を定めるが、その能力がどこまで発揮されるかは、清浄度、加工、組立、潤滑剤の状態および汚染によって決まる。
高炭素クロム軸受鋼と一般的な呼称
高炭素およびクロムの役割
高炭素クロム鋼は、多くの転がり軸受の軌道輪および転動体に使用される材料群であるが、その呼称だけから軸受寿命を予測することはできない。NTNは、2020年の軸受資料において、高炭素クロム軸受鋼を転動体および軌道面の標準材料として示している。この記述は、認知された材料カテゴリーを説明するものであり、すべての軸受、荷重条件、または使用環境に同一の鋼種が使用されるという主張ではない。2011年のレビュー論文 Steels for bearings で説明されているように、全体焼入れマルテンサイト鋼およびベイナイト鋼は軸受鋼の主要な一分類を形成し、より靭性の高い母材の上に硬い表面層を設けた浸炭硬化鋼は、別の分類を形成する。
炭素は、全体焼入れ軸受鋼に必要な焼入れ性をもたらす。オーステナイト化および焼入れの際、十分な炭素が存在すると高炭素マルテンサイトが形成される一方、未固溶および析出した炭化物は耐摩耗性および接触強度の向上に寄与する。その量と分布が重要である。過度の炭化物偏析、粗大な炭化物粒子、または不適切な炭化物ネットワークは、疲労性能を向上させるどころか、局所的な応力集中を生じさせる可能性がある。
クロムはいくつかの関連する役割を果たす。クロムは焼入れ性を高め、焼入れ時に軸受断面がより均一に変態できるようにするとともに、クロムに富む炭化物の形成にも関与する。また、熱処理後の組織に期待される寸法安定性および耐摩耗性にも寄与する。しかし、クロム含有量は、管理された製造プロセスの代替にはならない。オーステナイト化温度、保持時間、冷却速度、焼戻し、残留オーステナイト、旧オーステナイト粒径、および炭化物形態は、いずれも生成する組織を変化させる。
よく知られた鋼種 AISI 52100 は、この関係を示す一例である。その公称化学成分は、一般に炭素 0.98~1.10%、クロム 1.30~1.60%付近とされ、マンガンおよびシリコンもより小さい規定範囲で含まれるが、これらの数値だけで軸受材料の全体が定義されるわけではない。NASAの1987年の報告書は、硬さ、残留オーステナイト、粒径、ならびに炭化物の大きさ、数、および面積を、転動体の疲労寿命に影響する要因として特定した。NASAはまた、二重真空溶解を含む製造プロセスが、化学成分だけの場合よりも寿命に強い影響を及ぼす可能性があると報告している。
清浄度は特に重要である。ASM Handbookは、2014年の軸受鋼に関する解説において、高い転がり接触疲労寿命を実現するうえで、適切な微細組織に次いで、清浄度および有害な非金属介在物が存在しないことが最も重要な要因であるとしている。介在物は軌道面または転動面の下で応力集中源となり、繰り返しヘルツ接触を受けることで、後に進展するき裂を発生させる可能性がある。介在物の大きさ、組成、形状、位置、および周囲の鋼との結合状態はいずれも重要であり、単純な総酸素量だけでは、関連するすべてのリスクを説明することはできない。[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
このため、公称硬さを計算寿命と混同してはならない。ISO 281:2007は、高品質の焼入れ軸受鋼から製造された転がり軸受について、動定格荷重および基本定格寿命を算出する方法を規定している。その基本定格寿命は、90%の信頼度に関連付けられている。Schaefflerは L10 を同様に定義しており、これは、見かけ上同一の軸受の90%が、材料疲労の最初の兆候が現れるまでに到達または超過する回転数を指す。JTEKTは、基本動定格荷重を転がり疲労に対する容量として説明し、規定された軸受鋼または同等材料で製造された軸受に L10 を適用している。
実際の性能は、接触形状、荷重分布、潤滑、汚染、および表面状態にも左右される。水による汚染は直接的な例である。2024年に米国エネルギー省を通じて報告された研究では、潤滑剤中に溶解水または遊離水が存在すると、マイクロピッティングおよび転がり接触疲労き裂が増加し、き裂界面における白色エッチング物質の生成と関連することが示された。鋼種名だけでは、このような使用条件を考慮することはできない。
AISI、SAE、ENおよび同等の呼称
AISI 52100およびSAE 52100は、高炭素クロム軸受鋼について広く使用される呼称である。多くの技術文書では、この2つの数値呼称は、同一の公称鋼種ファミリーを指すものとして扱われている。この簡略表記が有効なのは、引用された規格が実際にその対応関係を裏付けている場合に限られる。AISIおよびSAEの刊行物、購入仕様書、各国による採用規格、ならびにメーカーのデータシートでは、化学成分、製品形態、品質等級、試験、または製造方法について異なる要求事項が定められている場合がある。
欧州での呼称は、関連する欧州の軸受鋼規格において、一般に 100Cr6 と表記され、材料番号は 1.3505 である。引用にあたっては、「100Cr6」を独立した普遍的同義語として示すのではなく、EN ISO 683-17:2014 のように、規格および版を明示すべきである。国際規格は ISO 683-17 と表記され、適用年および題名は、引用対象の文書に照らして確認する必要がある。英国での採用規格は、刊行年および国内文書としての詳細とともに、BS ISO 683-17 と表記される場合がある。
その他の各国の体系では、異なる呼称が用いられる。JIS G 4805 SUJ2 は、高炭素クロム軸受鋼に関連付けられることの多い日本の呼称である。ASTMの文書では、ASTM A295/A295M によって高炭素耐摩耗軸受鋼が規定される場合があるが、ASTMの製品規格は、AISI 52100またはEN ISO 683-17 100Cr6と自動的に一対一で対応する鋼種呼称ではない。ASTM規格は、化学成分の限界値、製品要求事項、または品質に関する規定を、異なる方法で定めている可能性がある。
メーカーの文書によって、さらに別の層が加わることがある。NTN、SKF、Schaeffler、JTEKTなどの軸受関連企業は、材料ファミリー、社内材料コード、熱処理条件、または高清浄度仕様を示すことがある。このような呼称は、管理された軸受製品を説明するものであっても、AISI 52100、SAE 52100、100Cr6、1.3505、または SUJ2 に代わる正式な呼称とは限らない。出典を引用する際には、正確な綴り、大文字・小文字、空白、材料番号、規格番号、および改訂版を保持すべきである。
呼称の同等性に検証が必要な理由
化学成分の同等性は、最初に行う確認にすぎない。2種類の鋼が類似した炭素およびクロム範囲に収まっていても、硫黄、リン、残留元素、酸素含有量、介在物限度、偏析管理、および許容される製造方法が異なる場合がある。試験室で得られた化学成分証明書が近似して見えても、こうした違いは転がり接触疲労挙動に影響を及ぼす可能性がある。
熱処理も別の分岐点となる。「52100」という呼称からは、オーステナイト化温度、焼入れ媒体、サブゼロ処理、焼戻しスケジュール、硬さ分布、残留オーステナイト量、または寸法安定性に関する要求事項は分からない。同様に、「100Cr6」だけでは、その製品が焼鈍丸棒であるのか、全体焼入れ用の軌道輪素材であるのか、完成した軸受軌道面用材料であるのか、または特殊処理を施した仕様であるのかを判断できない。浸炭硬化軸受では、表面と母材に異なる炭素量および変態挙動が必要となるため、まったく異なる鋼種が使用される場合がある。
清浄度および介在物形態については、別途検証が必要である。真空溶解、エレクトロスラグ再溶解、二重真空処理、再溶解方法、鍛造比、鍛造、圧延、および検査規則によって、類似した鋼種名を持つ材料間に、意味のある差異が生じる可能性がある。重要なのは、単に化学成分が一致するかどうかではなく、規定された鋼が、同等の介在物管理、微細組織、熱処理、および製品品質を備えているかどうかである。
性能の同等性は、さらに限定的である。ISO 281の寿命計算は、規定された軸受および材料に関する前提条件に基づいている一方、修正定格寿命では、潤滑、汚染、信頼度、および疲労限度の影響を考慮できる。公称上同等の鋼であっても、同一の L10 結果、修正定格寿命、またはマイクロピッティングに対する耐性が保証されるわけではない。したがって、記事中でAISIまたはSAEの呼称を、EN、ISO、JIS、ASTM、またはメーカーの呼称に安易に置き換えるべきではない。まず、引用された規格、版、製品形態、追加の品質要求事項、および熱処理条件を確認する必要がある。そのうえで初めて、「同等」という言葉が単なる類似した化学成分以上の意味を持つことになる。
清浄度:一般的な要約で過小評価される冶金学的変数
公称硬さは測定が容易であるため、軸受鋼の特性を代表する見出しとして扱われることが多い。これに対して、転がり接触疲労は評価が容易ではない。軸受の軌道面は規定の硬さと一般的な合金組成を備えていても、微視的な非金属介在物が局所的なき裂発生起点を形成することで、早期に破損する可能性がある。したがって、材料の疲労性能は、硬さの数値だけを単独で考えたものではなく、製鋼、溶解工程、塑性加工、熱処理、接触荷重および潤滑の結果として決まる。
適切な微細組織が得られた後は、清浄度と有害な非金属介在物の不存在が、高い転がり接触疲労寿命における最も重要な要因となる。 Strong evidence
ASM Handbookは、この優先順位を明確に示している。同書の2014年版における軸受鋼の解説では、高い転がり接触疲労寿命を達成するうえで最も重要な要因として、まず適切な微細組織を挙げ、次いで鋼の清浄度および有害な非金属介在物が存在しないことを挙げている。この記述は、「清浄な鋼は長寿命である」という一般的な主張よりも踏み込んだものである。必要な母相組織が形成された後の軸受の設計および製造において、有害な介在物を中心的な問題として位置付けている。
この材料の能力を、計算によって求められる軸受寿命と混同してはならない。ISO 281:2007は、高品質な焼入れ軸受鋼で製造された転がり軸受について、動定格荷重および基本定格寿命を求める方法を規定しており、基本定格寿命は信頼度90%に関連付けられている。2024年にSchaefflerが用いた用語では、は、見かけ上同一の軸受のうち90%が、材料疲労の最初の兆候が現れるまでに到達または超過する回転数である。JTEKTも、基本定格寿命について同じく90%を基準としている。これらの定義が示すのは統計的な母集団であって、個々の軸受に対する保証ではない。また、異常に有害な介在物、汚染された潤滑剤、あるいは不利な局所応力場の影響をなくすものでもない。
応力集中源としての非金属介在物

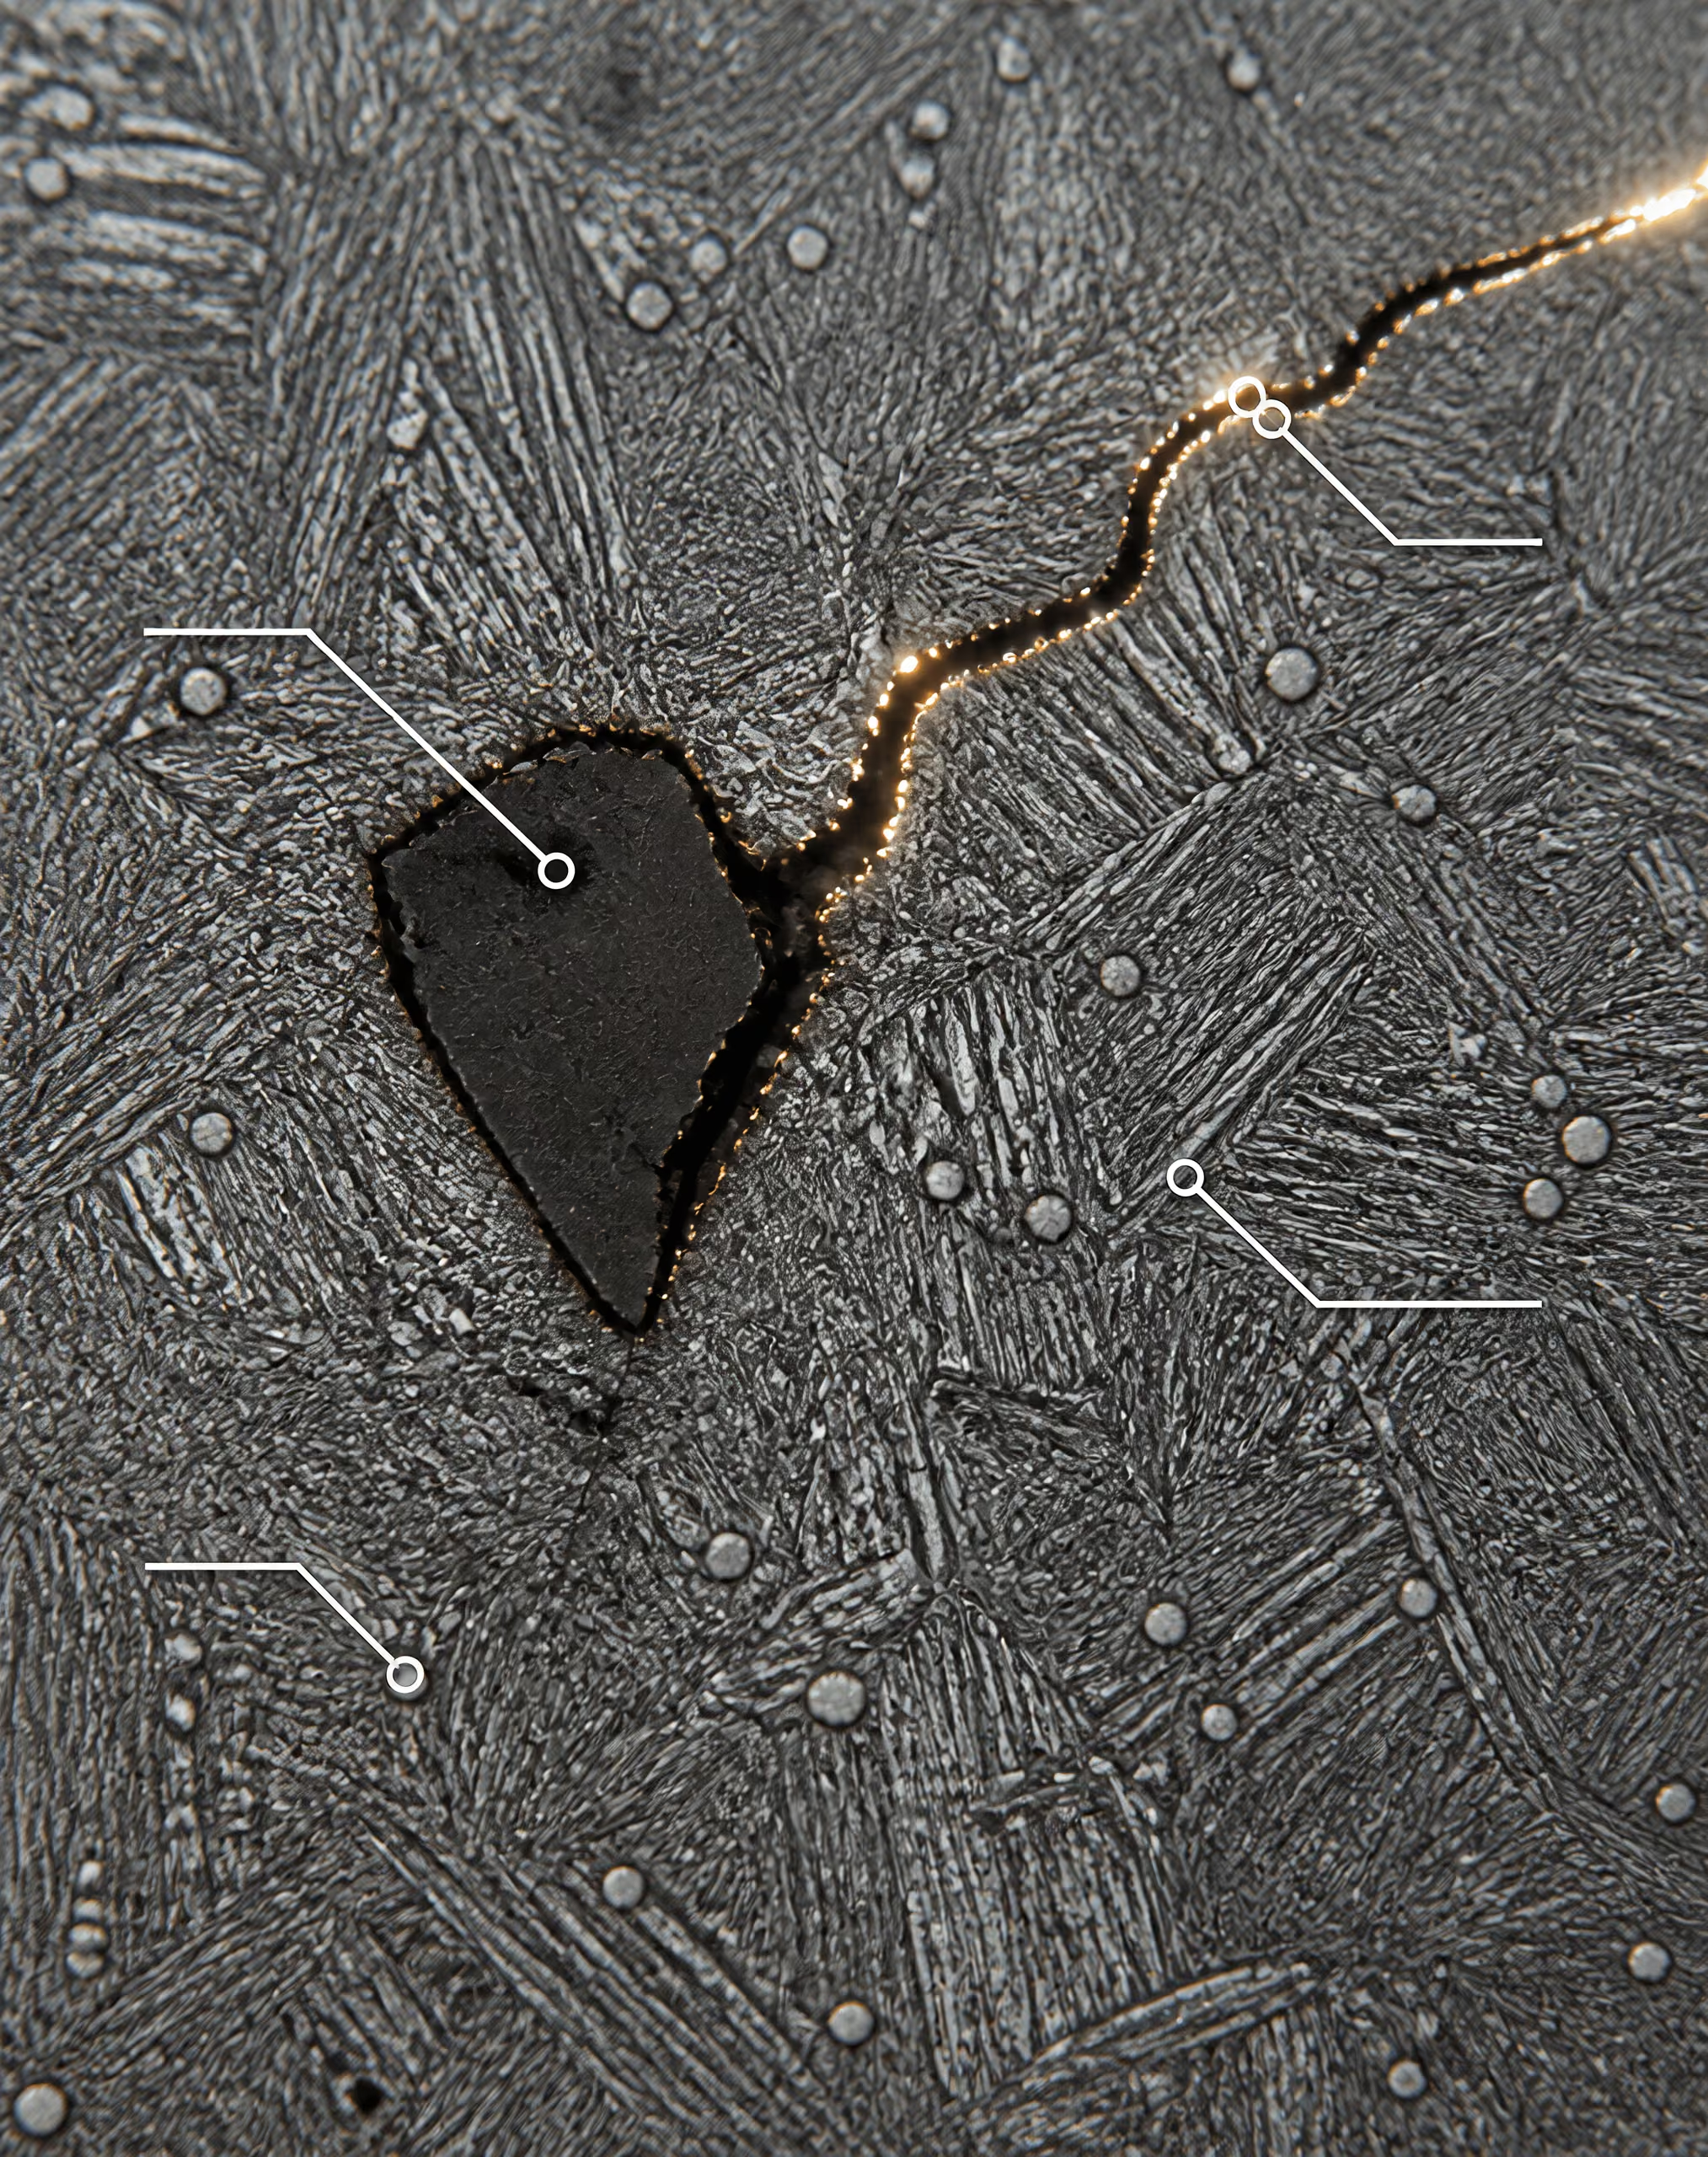
非金属介在物 鋼中に埋め込まれた非金属粒子。酸化物、硫化物、ケイ酸塩、アルミン酸塩、または複合介在物などがあり、局所的な応力場を乱す可能性がある。
転がり接触では、鋼の表面近傍の体積が繰り返し圧縮およびせん断される。公称ヘルツ応力は、形状、荷重および接触寸法から計算されるが、鋼がその応力を完全に均一な連続体として受けるわけではない。介在物は金属母相を不連続にする。介在物の弾性係数、形状、周囲の鋼との結合状態および変形抵抗は、その周囲にあるマルテンサイト系、ベイナイト系または表面硬化された母相とは異なる。
この不一致によって、局所応力場が変化する。介在物の境界では、特に鋭い角部、細長く延びた端部、または結合状態の悪い界面において、引張応力およびせん断応力が集中する可能性がある。その後、接触が繰り返し通過することで、表面下き裂、または軌道面に達するき裂が進展しやすくなる。小さなき裂がいったん形成されると、繰返し荷重によってそれが伸長し、最終的に軌道面または転動体の一部が分離する可能性がある。目に見えるピットは後期に現れる証拠であり、冶金学的な事象ははるかに小さいスケールで始まっていたのである。
2011年のレビュー論文 Steels for bearings で説明されている主要な材料群は、全体焼入れされたマルテンサイト系またはベイナイト系鋼と、軟らかい心部の上に硬化した表面層を持つ表面硬化鋼である。いずれの材料群でも、介在物を起点とする転がり接触疲労が発生する可能性がある。表面硬化は深さ方向の硬さおよび残留応力の分布を変化させ、全体焼入れは異なる母相および心部の状態を生じさせるが、いずれの組織も有害な介在物を無害にするものではない。
介在物は、運転システムとも相互作用する。SKFによる転がり軸受疲労の説明では、寿命は接触形状、荷重分布、潤滑および応力集中源に関連付けられている。介在物に由来する凹部を持つ軌道面では、潤滑剤膜が乱され、局所圧力が上昇し、さらなる表面損傷が生じる可能性がある。潤滑不良は元の介在物を生成するものではないが、き裂の発生から目に見える損傷に至るまでの時間を短縮する可能性がある。水による汚染は、別の損傷経路をもたらす。2024年に米国エネルギー省のOffice of Scientific and Technical Informationを通じて報告された実験研究では、溶存水または遊離水がマイクロピッチングおよび転がり接触疲労き裂を増加させ、き裂界面における白色エッチング生成物と関連していたことが示された。
介在物の化学組成、寸法および形態
「清浄度」は、単一の化学的なラベルではない。これは、非金属粒子の母集団と、高応力体積内に損傷を与える粒子が存在する確率を表す。酸化物介在物は、一般に脱酸生成物、再酸化または巻き込まれたスラグに起因する。硫化物介在物は硫黄を含む反応によって形成され、圧延中には比較的軟らかく変形しやすい場合がある。ケイ酸塩、アルミネート、スピネルおよび複合カルシウム含有介在物は、鋼の化学組成、耐火物との相互作用および取鍋処理に応じて生じ得るその他の集団である。
それぞれの影響は異なる。硬く角張った酸化物またはアルミネートは、変形に抵抗し、幾何学的に鋭い特徴を示すため、深刻な応力集中源として作用する可能性がある。硫化マンガン介在物は、熱間加工中にストリンガー状に変形し、方向依存性を持つ特性と、細長い界面を生じさせる可能性がある。複合介在物には硬い核と変質した外側相が含まれる場合があり、その疲労挙動を公称の硫黄含有量または酸素含有量だけから推定することはできない。
寸法は重要であるが、寸法だけでは十分ではない。一般に、より大きな介在物はより多くの母相を乱し、き裂発生起点となる可能性も大きくなる。位置も重要である。最大直交せん断応力領域内に位置する粒子は、主要な応力負荷体積の外側にある、より大きな粒子よりも有害になり得る。形状、アスペクト比、クラスター化、配向、界面結合および周囲の炭化物組織はいずれも、局所的な結果を変化させる。したがって、平均酸素値が類似する2つの溶鋼でも、最大介在物、介在物分布または変形履歴が異なれば、転がり接触疲労性能が異なる可能性がある。
母相も依然として重要である。NASAの1987年の転動体疲労に関する報告書では、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の寸法、数および面積が寿命に影響する要因として特定された。過剰な炭化物または分布の不均一な炭化物は、き裂経路および局所応力に影響を及ぼす可能性がある。残留オーステナイトは使用荷重下で変態する可能性があり、結晶粒径および母相強度は繰返し変形に影響する。したがって、清浄度は熱処理制御の代替ではなく、微細組織システム内の決定的な変数として理解すべきである。
真空処理および製鋼経路
製鋼経路によって、介在物がどのように生成、改質、除去または残留するかが決まる。エレクトロスラグ再溶解、真空アーク再溶解およびその他の二次溶解処理は、特定の介在物集団を低減し、偏析制御を改善する可能性があるが、その結果は、溶解、精錬、鋳造、再溶解、鍛造または圧延、熱処理および検査からなる工程全体に依存する。真空という表示は、測定に基づく介在物特性評価の代替にはならない。
NASAの1987年の研究結果は、化学組成だけによる説明に疑問を投げかける点で特に重要である。同報告書は、二重真空溶解などの処理が、化学組成だけの場合よりも転動体疲労寿命に強く影響し得ることを示した。二重真空経路では、一般に真空誘導溶解と真空アーク再溶解を組み合わせることで、大気中の再酸化への曝露を低減し、溶存ガスおよび介在物集団の制御を改善する。その意味は明確である。公称合金含有率が類似する2種類の鋼でも、溶解および精錬の履歴によって清浄度または粒子分布が異なれば、疲労寿命も異なる可能性がある。
ASTM STP 1327は、この問題を軸受寿命、転がり接触疲労、製鋼、全体焼入れ、表面硬化、航空宇宙用鋼、耐食鋼および表面改質と並べて位置付けている。この広い文脈が重要なのは、清浄度が完成部品にまで引き継がれるためである。鍛造によって介在物が分断または伸長されることがあり、機械加工によって表面下の粒子が露出することがあり、熱処理によってその周囲の母相が変化することがある。軸受寿命は、実際の接触応力、潤滑状態および汚染レベルの下にある最終的な部品から生じる。化学組成は可能性を規定する。清浄な製鋼は、それらの可能性のうち、疲労にとって重要な欠陥として残存するものの数を決定する。
熱処理後の微細組織
熱処理が決定するのは、試験片で記録される最終硬さだけではない。転がり接触を担う相、焼入れによって残留する応力、使用中の部品の安定性、さらに耐摩耗性を支えることもあれば疲労損傷の起点にもなり得る炭化物の大きさと分布を決定する。したがって、軌道面は公称硬さ仕様を満たしていても、マルテンサイトが過度に脆い場合、残留オーステナイトが運転中に変態する場合、あるいは炭化物集団に大きく分布の不均一な粒子が含まれる場合には、性能が低下することがある。
主な材料分類は、全断面硬化型のマルテンサイト系鋼またはベイナイト系鋼と、硬い表面層をより軟らかい芯部で支える浸炭硬化鋼であり、2011年のレビュー Steels for bearings に記載されている。NTN(2020)によれば、高炭素クロム軸受鋼は転動体および軌道面の標準材料である。一般的な材質記号として SAE 52100 があり、多くの工学資料では AISI 52100 とも表記される。ただし、その性能は材質記号だけで決まるのではなく、溶解、鍛造、圧延、熱処理および仕上げに至る一連の工程全体に依存する。
マルテンサイト、ベイナイトおよび焼戻し組織
焼入れマルテンサイトが高い硬さを示すのは、炭素が過飽和状態の鉄格子に閉じ込められるためである。この硬さによって、軌道面または転動体の接触部の直下で繰り返し発生するせん断応力および圧縮応力に対する抵抗が高まる。しかし、それだけでは十分ではない。未焼戻しマルテンサイトは内部応力が高く、破壊に対する許容性が限られるため、通常は焼戻しを行い、焼入れ応力を低減するとともに、硬さと靭性のバランスを調整する。
焼戻しによってマルテンサイトから炭素が析出し、その正方晶性、強度および破壊応答が変化する。適切に焼戻しされた組織は、接触下での塑性変形に抵抗しながら、未焼戻しマルテンサイトよりも局所的な応力集中に対して高い許容性を示す。ただし、過度の焼戻しは硬さを低下させ、接触が一回通過するごとに生じる塑性変形の深さを増大させる可能性がある。その後、繰り返し変形が介在物、炭化物界面、研削損傷、その他の不連続部の周囲に蓄積する。
ベイナイト系軸受鋼は、異なる変態経路をたどる。変態温度および加工条件によっては、ベイナイトは硬さ、靭性および寸法安定性の有用な組み合わせを示し、完全なマルテンサイト化工程よりも焼入れひずみを低くできる。それでも疲労挙動は、ベイナイト組織の微細さと均一性、炭化物の状態および残留応力に依存する。「ベイナイト系」という名称だけで性能区分が一つに定まるわけではない。粗大または不均一な変態生成物は、微細で慎重に制御された組織と同じようには接触応力を受け持たない。
浸炭硬化鋼種では、低炭素の芯部の上に、高炭素で硬い表面層を形成する。表面硬化層は接触による変形に抵抗し、芯部は衝撃および曲げ応力の一部を吸収できる。炭素ポテンシャル、硬化層深さ、残留オーステナイト、炭化物析出および芯部の変態は、作用する応力場に合わせなければならない。硬化層が浅すぎると、より軟らかい材料中に高い表面下応力が残る。硬化層が過度に硬い、または支持が不十分である場合には、き裂に対して敏感になる可能性がある。
残留応力は、さらに別の要因となる。作用表面付近の圧縮残留応力はき裂の開口を遅らせる可能性がある一方、引張残留応力はき裂の発生と進展を助長する。焼入れ、浸炭、研削および仕上げ加工はいずれも、この応力場を変化させ得る。したがって、有効な残留応力分布は工程の結果として得られるものであり、高硬さに必ず伴うものではない。
残留オーステナイトと寸法安定性
残留オーステナイト 焼入れ中に変態せず、熱処理鋼中に準安定相として残留するオーステナイト。
残留オーステナイトとは、焼入れ後にマルテンサイトへ変態せずに残るオーステナイトである。軸受鋼では、ある程度の残留オーステナイトが靭性を高め、局所的なひずみを受け入れるのに役立つ場合があるが、これは準安定相である。接触圧力、繰り返しせん断、温度および時間によって、使用中に残留オーステナイトが新生マルテンサイトまたはその他の生成物へ変態することがある。
この変態は、寸法変化と局所的な応力を生じさせる可能性がある。精密軸受では、軌道面形状のわずかな変化であっても、接触の適合性、荷重分布および潤滑膜厚さが変化する。その結果生じる最大応力の変化によって、初期硬さが許容範囲であっても疲労寿命が短くなる可能性がある。また、変態によって比較的未焼戻しの新生マルテンサイトが形成されることもあり、その応答が後続の焼戻しおよび使用条件によって制御されなければ、き裂に敏感な領域となる可能性がある。
反対の状態も問題となる。残留オーステナイトが過度に低減される、または急激に変態すると、組織のひずみ受容能力が一部失われ、より脆くなる可能性がある。深冷処理、安定化焼戻しおよび厳密に制御された焼入れは、一部の工程で用いられているが、その効果は炭素含有量、合金元素、断面寸法および旧オーステナイトの状態に依存する。安全な軸受を定義する普遍的な残留オーステナイト率は存在しない。
NASAによる1987年の転動疲労レビューでは、結晶粒径ならびに炭化物の大きさ、数および面積とともに、硬さおよび残留オーステナイトが寿命に影響する変数として挙げられている。この知見が重要なのは、残留オーステナイトが初期の機械的応答だけでなく、数百万回の接触サイクル後に現れる組織も変化させるためである。焼戻し直後に測定した硬さは、使用履歴全体を示すものではない。
潤滑および汚染によって、これらの弱点が顕在化することがある。米国エネルギー省による2024年の実験研究の概要では、溶解水または遊離水によってマイクロピッティングおよび転がり接触疲労き裂が増加し、き裂界面にホワイトエッチング物質が伴うことが報告されている。潤滑剤は表面における接触応力状態を制御し、熱処理組織は表面下応力がどのように受け入れられるかを制御する。材料と潤滑剤のいずれも、単独では評価できない。
結晶粒径と炭化物集団
旧オーステナイト結晶粒径は、冷却中に形成される変態生成物の規模に影響する。微細な旧オーステナイト結晶粒は一般に、き裂進展経路を短くし、より均一なマルテンサイト組織またはベイナイト組織を形成するのに寄与する。粗大結晶粒では変態ひずみが集中し、結晶学的配向が類似した大きな領域が形成される可能性があるため、疲労き裂が中断されにくくなり、発生または進展しやすくなる。結晶粒微細化によって清浄度や適切な焼戻しが不要になるわけではない。結晶粒微細化は、き裂発生およびき裂進展の問題の一側面を変化させるにすぎない。
炭化物は、耐摩耗性に寄与し、硬さを維持する炭素およびクロムに富む硬質相を供給する。その集団は平均粒径だけで評価してはならない。NASA(1987)は、炭化物の大きさ、数および面積による影響を具体的に報告している。炭化物面積は、炭化物が微細組織中で占める割合を示す。炭化物数は存在する粒子の数を示し、大きさはその規模、そして重要な点として、その分布の上側の裾野を示す。
微細で数が多く、概ね均一な炭化物は、大きく孤立した欠陥を形成することなく硬さを支えることができる。過大な炭化物面積は、荷重を受け持つ母相の連続性を低下させる可能性がある。大きな粒子、加工によって残された炭化物ストリンガー、または圧延によって配列したクラスターは、局所的な応力集中部として作用し得る。母相と炭化物は弾性応答および塑性応答が異なるため、繰り返し接触によって高い界面応力が生じる可能性がある。き裂は、炭化物、炭化物クラスター、または炭化物に隣接する介在物を起点として発生することがある。
炭素量が不足している場合、または炭化物形成が不十分な場合には、反対の問題が生じる。すなわち、繰り返し接触によって塑性ひずみを蓄積せずに耐えるために必要な硬さと耐摩耗性が、鋼に不足する可能性がある。炭素量または炭化物量を増やせば簡単に解決するわけではない。粗大な未溶解炭化物や偏析によって、き裂発生のリスクが高まる可能性があるためである。熱処理では、意図するマルテンサイトまたは硬化層に必要な量の炭素を溶解させ、未溶解炭化物を制御された状態で残し、オーステナイト化中の過度な粗大化を避けなければならない。
ASM Handbook(2014)は、適切な微細組織を前提とした場合、高い転がり接触疲労寿命を達成するうえで、鋼の清浄度および有害な非金属介在物が存在しないことが最も重要な単一要因であると指摘している。したがって、真空溶解および関連する精錬工程は、化学成分のわずかな変更よりも疲労寿命に強く影響する可能性がある。加工履歴が重要なのである。
これらの材料効果は、統計的な枠組みでも捉える必要がある。ISO 281:2007は、基本定格寿命を信頼度90%に対応する寿命と定義しており、BS ISO 281:2007はその英国採用規格である。Schaeffler(2024)および JTEKT(2024)も同様に、L10を、見かけ上同一の軸受の90%が最初の材料疲労の兆候を示すことなく到達または超過する回転数と定義している。この計算寿命は、硬さだけによって保証されるものではない。これは規定された仮定のもとでの集団を表すものであり、実際の結果は、微細組織、介在物、応力、潤滑、汚染、形状および製造ばらつきを反映する。
接触力学、荷重分布および応力集中部
集中弾性接触
転がり軸受は、広い範囲に均一な応力が作用することで荷重を支持するわけではない。各玉またはころは、小さな接触領域を介して軌道面を押圧し、集中弾性接触を生じさせる。局所的な圧力および表面下のせん断応力は、法線荷重、2つの物体の曲率半径、両物体の弾性特性、ならびに接触形状に依存する。これはヘルツ接触問題であるが、軸受の接触部は教科書に示される孤立した点接触ではない。軌道面の曲率、適合度、クラウニング、接触角、ころの有限幅などが応力場を変化させる。
SKFのハンドブックは、接触面下で最大の直交応力およびせん断応力が発生し、必ずしも目視可能な損傷箇所で発生するとは限らないことから、接触形状および荷重分布を軸受疲労の中心的要因として扱っている。軌道面の曲率が変化すると、接触楕円の大きさおよび圧力分布が変化する。ころ端部の逃げが不十分な場合、端部に高い圧力集中が生じる可能性があり、局所応力は公称軸受荷重から予測される値を大幅に上回ることがある。軌道面のうねりや形状誤差も、転動体が転がる際に荷重を変動させることで、同様の影響を及ぼす。
したがって、公称硬さだけで性能を定義することはできない。NTNは、高炭素クロム軸受鋼を転動体および軌道面の標準材料として挙げており、一般にAISI 52100や、その各国規格または企業独自の呼称による鋼種が該当する。しかし、この鋼から製造された部品であっても、適合度、接触角、または軌道面の輪郭が変化すれば、受ける応力履歴は異なる。鋼材は材料としての能力を提供するが、1回転ごとに接触部がその能力をどの程度消費するかを決めるのは形状である。
表面状態も接触計算に関係する。油膜が薄い場合、粗さの突起が潤滑膜を突き抜け、局所的な金属同士の相互作用や、短波長の圧力ピークを生じさせることがある。水による汚染は状況をさらに悪化させる。2024年の米国エネルギー省の研究では、溶解水または遊離水によって微小ピッチングおよび転がり接触疲労き裂が増加し、き裂界面における白色エッチング生成物との関連が報告された。したがって、潤滑は単なる保守上の問題ではなく、接触力学の一部である。
定格計算は統計的な工学指標であり、すべての軸受が同一の応力または回転数で破損することを保証するものではない。ISO 281:2007は、高品質の硬化軸受鋼から製造された転がり軸受について、動定格荷重および基本定格寿命を算出する方法を規定しており、その基本定格寿命は90%の信頼度に対応する。BS ISO 281:2007は、これを英国規格として採用したものである。Schaefflerは、L10を、見かけ上同一の軸受の90%が最初の材料疲労の兆候を示すまでに到達または超過する回転数と定義している。補正寿命では、潤滑、汚染、信頼度、および疲労限荷重を考慮できるが、これらの要因も、硬さだけではなく、特定の運転システムを表すものである。
転動体間の荷重分担
作用するラジアル荷重またはアキシアル荷重は転動体間で分担されるが、その分担は均等ではない。荷重線に最も近い転動体が最大の力を受け、軸受の周方向でより遠い位置にある転動体ほど負担する力は段階的に小さくなる。また、条件によってはほとんど荷重を負担しない転動体もある。負荷領域の大きさおよび各転動体に作用する力は、ラジアルすきま、弾性変形、接触角、軌道輪の剛性、はめあい、予圧、外部荷重、ならびに内部形状に依存する。
すきまが過大な軸受では、外部荷重が少数の転動体に集中することがある。その結果、最大転動体荷重が増加し、ヘルツ圧力および表面下の応力サイクルが大きくなる。過大な予圧は、見かけ上は反対でありながら関連した問題を引き起こす。より多くの転動体が荷重を分担する一方、外部荷重が加わる前から、すべての転動体に恒常的な力が作用するためである。予圧が過大になると、摩擦熱、接触圧力、疲労損傷のすべてが増加する可能性がある。そのため、同じ軸受鋼であっても、緩いはめあい、きついしまりばめ、または過大な予圧の下では、寿命が大きく異なる場合がある。
ミスアライメントによって、荷重分布はさらに変化する。内輪と外輪が角度的にずれていると、玉またはころが一方の軌道面に対して端部近くで接触することがある。円筒ころ軸受では、スキューによって荷重がころ端部側へ移動することがあり、玉軸受では、軌道輪の傾きによって接触楕円が変形し、端部荷重が生じることがある。公称軸受荷重がカタログ定格の範囲内であっても、軸の曲げ、ハウジングの変形、不正確な肩部によって、このような状態が生じる可能性がある。[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
はめあいが影響するのは、単なる保持状態だけではない。過大なしまりばめは、内部すきまを減少させ、予圧を増加させ、薄肉の軸受輪を変形させる可能性がある。緩いはめあいでは、軸受輪のクリープまたは微小すべりが生じ、フレッティングや追加の表面損傷を発生させることがある。JTEKTは、基本動定格荷重を転がり疲労に対する耐久能力の指標と説明し、規定の軸受鋼または同等材料から製造された軸受について、L10が90%の信頼度に対応すると述べている。この記述は、軸受が定格方法で想定される形状、荷重、取付け条件の範囲内で運転されることを前提としている。
応力履歴は、材料の状態にも依存する。2011年の総説『Steels for Bearings』は、全体焼入れされたマルテンサイト系またはベイナイト系鋼と、軟らかい芯部の表面に硬化層を持つ表面硬化鋼とを区別している。NASAは1987年、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数、面積が転動体の疲労寿命に影響すると報告した。ASM Handbook, 2014は、高い転がり接触疲労寿命を達成するうえで、適切な金属組織に次いで、鋼の清浄度および有害な非金属介在物が存在しないことが最も重要な要因であるとしている。したがって、清浄で適切に処理されたAISI 52100の接触部は、同じ公称荷重の下で、より硬いものの清浄度に劣る接触部より長寿命となる可能性がある。
表面欠陥および幾何学的不連続部
転がり接触疲労には、大きく分けて2つの起点がある。表面下起点の疲労は軌道面の下で始まり、しばしば応力を受けた介在物または不利な金属組織の領域を起点として、繰り返しせん断荷重を受けた後にスポーリングへ発展することがある。表面起点の損傷は、軌道面または転動体表面で始まり、粗さ、不十分な潤滑、すべり、汚染、または欠陥によって応力が集中する。両者を区別することは重要である。研磨された表面であっても有害な内部介在物を除去することはできない一方、内部清浄度に優れていても、へこみが繰り返しき裂の起点となることを防げないためである。
非金属介在物は、周囲の鋼とは弾性挙動および界面挙動が異なるため、特に重要である。ASMの知見は、適切な金属組織に次いで清浄度が重要であることを示している。わずかな化学成分の変化よりも、製造工程の方が重要な場合がある。NASAの1987年の研究では、二重真空溶解および関連する処理工程の影響が、転動体の疲労寿命に影響を及ぼすことが確認された。化学成分は形成され得る相および焼入性を決めるが、溶解、鍛造、熱処理、ならびに炭化物の制御によって、完成した軌道面に有害な局所的特徴が残るかどうかが決まる。

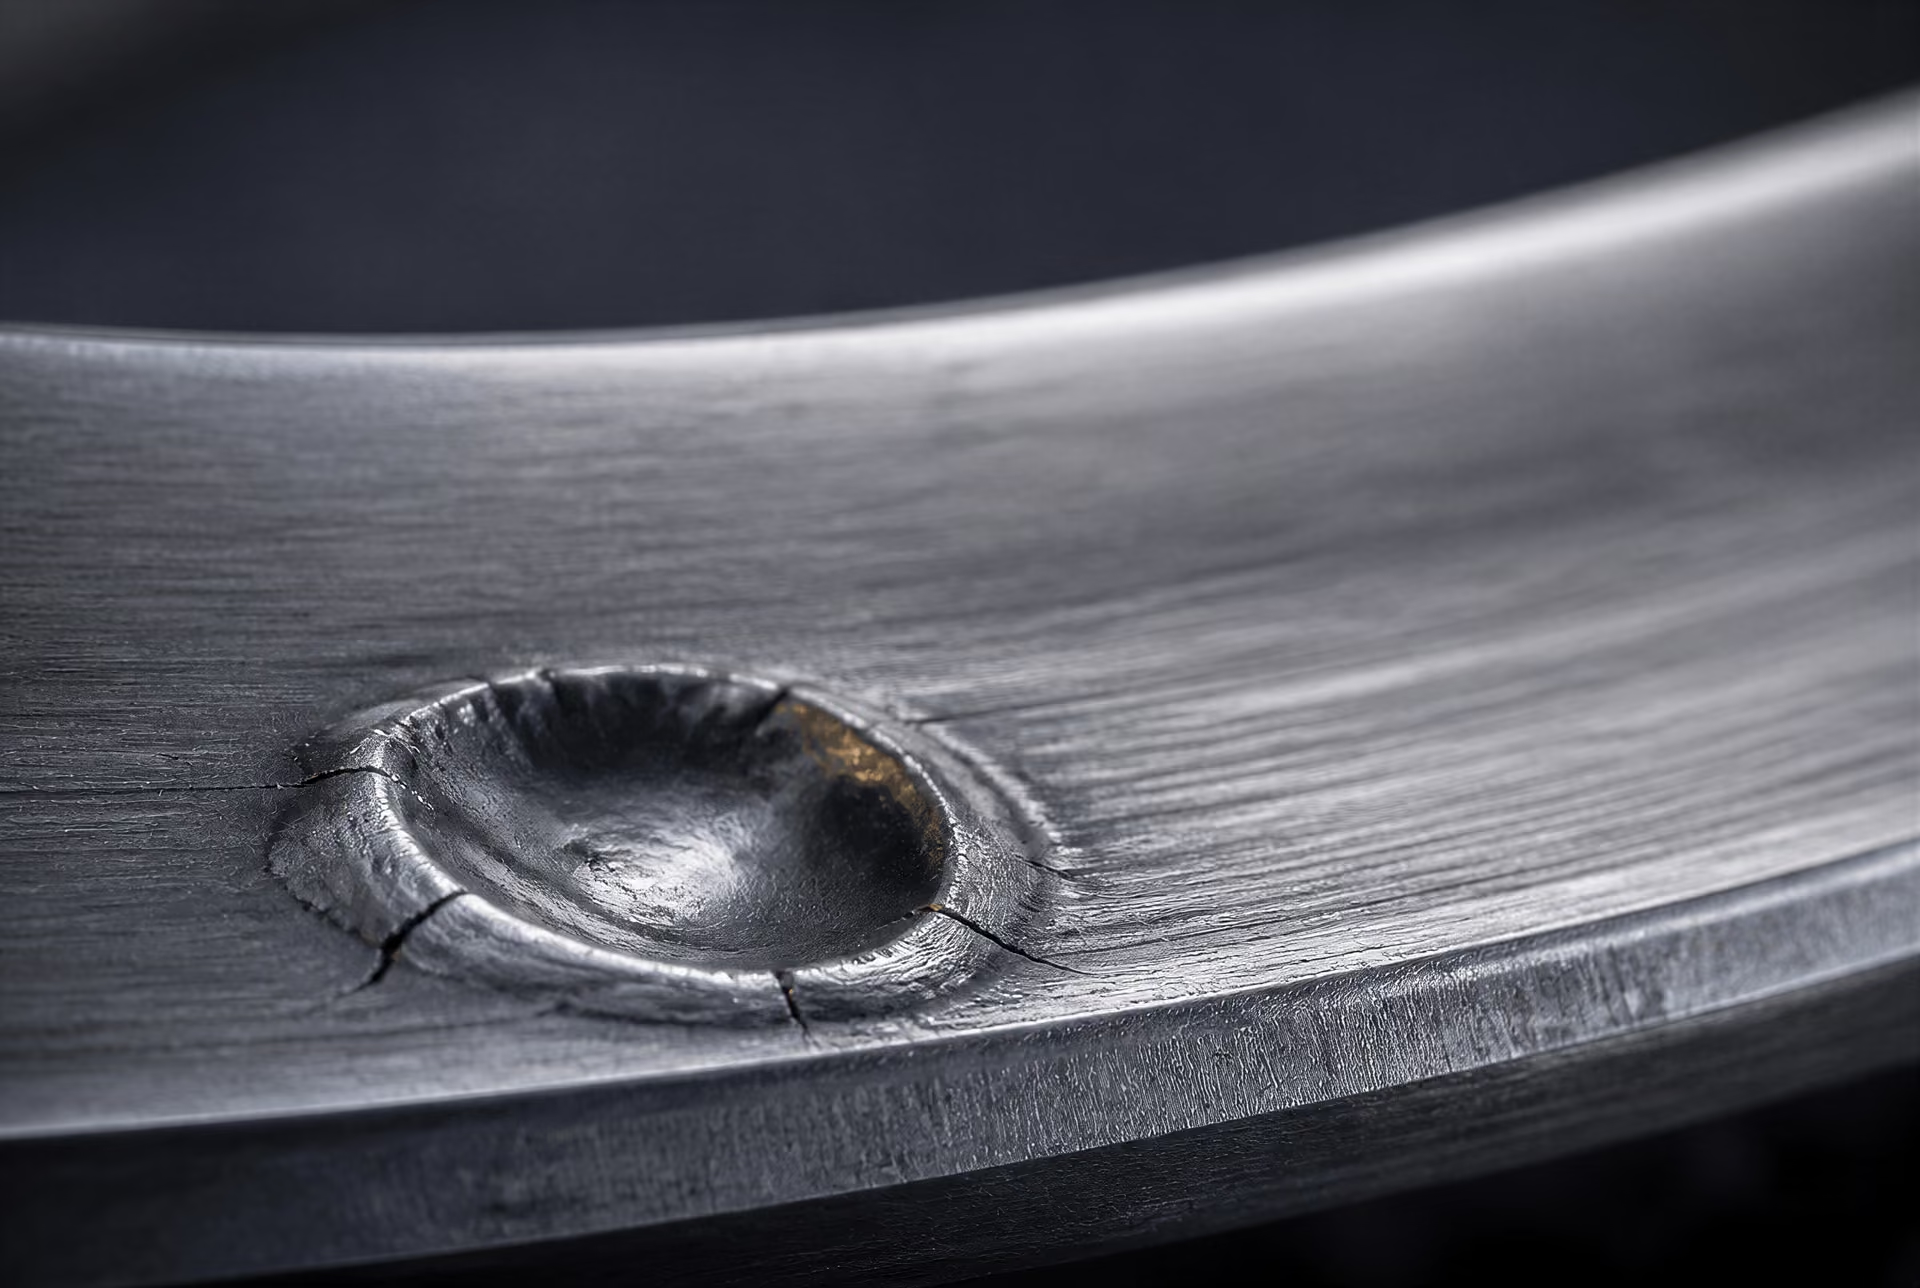
硬質汚染物によるへこみは、単なる外観上の痕ではなく、幾何学的不連続部である。通過する各転動体がその縁部に衝突し、圧力スパイクおよび塑性変形領域を生じさせる。肩部、軌道面、またはころ端部に生じた取扱い時の損傷も、同じ作用を引き起こす可能性がある。引っかき傷、研削焼け、うねり、盛り上がったばりは、意図された接触形状を乱す。薄膜潤滑の下では、これらの特徴が微小ピッチングまたは表面起点き裂を発生させることがあり、より大きな荷重の下では、き裂が成長して大きなスポーリングへ進展するのを加速させる可能性がある。
実務上の結論は明確である。算出された軸受寿命は、軸受、その鋼材、形状、はめあい、予圧、潤滑剤、汚染履歴を、ひとつの運転システムとして捉えた場合のものである。これらのいずれかを変更すれば、公称鋼種および硬さを変えなくても、局所的な応力場が変化する可能性がある。
潤滑、水分およびマイクロピッティング
油膜による分離と金属同士の相互作用
潤滑の役割は、転動体と軌道面の間の摩擦を低減することだけではない。潤滑膜は、2つの表面が荷重を伝達する仕組みを変化させる。完全な弾性流体潤滑の状態では、巻き込まれた潤滑膜内の圧力によって、対向する表面突起の大部分が分離される。そのため、公称ヘルツ接触は、鋼表面の突起同士が繰り返し接触することよりも、主として潤滑膜を介して支えられる。表面粗さに対して膜厚が低下すると、突起接触が荷重のより大きな割合を負担するようになる。軸受に作用する荷重が変化していない場合でも、突起接触部に生じる局所応力は、平滑接触を前提として計算された応力を大幅に上回ることがある。
この違いが重要なのは、軸受の計算が通常、形状、荷重および材料に関する仮定から始まるためである。ISO 281:2007は、高品質な硬化軸受鋼から製造された転がり軸受について、動定格荷重および基本定格寿命を計算する方法を規定している。基本定格寿命は、90%の信頼度に対応する。SchaefflerもL10を同じ統計的な意味で説明しており、これは、見かけ上同一の軸受のうち、材料疲労の最初の兆候が現れるまでに90%が到達または超過する回転数を指す。JTEKTも同様に、基本動定格荷重を転がり疲労に対する耐久能力の尺度とし、L10を、指定された軸受鋼または同等の材料で製造された軸受における90%信頼度での寿命と定義している。
これらの定義は、潤滑が単なる小さな補正要因であることを意味しない。定義上の計算基準寿命と、特定の機械で使用される特定の軸受が実際に示す使用結果とは区別される。補正寿命の計算法では、潤滑、汚染、信頼度および疲労限荷重が考慮される。これらの要因が、実際に表面および表面下に到達する応力を変化させるためである。NTNが転動体および軌道面の標準材料として挙げている高炭素クロム軸受鋼で製造された軸受でも、潤滑剤が十分な分離を維持できなければ、早期損傷が生じる可能性がある。
膜厚は、粘度、速度、荷重、温度、表面仕上げおよび接触形状に依存する。温度が上昇すると粘度は低下する。低速の往復運動では、十分な膜が形成されない場合がある。また、高荷重は膜を圧縮すると同時に、表面下応力を増大させる。アライメント不良やエッジロードは、さらに狭い領域へ圧力を集中させる。ここに摩耗性粒子が加わると、粒子が軌道面に圧痕を形成し、汚染物質が通過した後も残る恒久的な応力集中部を生じさせる可能性がある。水は潤滑膜の性能を低下させ、腐食を促進し、添加剤の反応を変化させ、表面同士の相互作用の仕方を変えることがある。その結果、接触状態が部分的な分離と金属同士の直接衝撃との間で繰り返し移行することがある。
表面疲労過程としてのマイクロピッティング
マイクロピッティングは表面疲労の一種であり、単なる粗さの欠陥や外観上の汚れではない。これは、繰り返される突起接触、すべり、局所的な塑性ひずみおよび表面近傍の引張応力によって、極めて小さなき裂が生じることから始まる。き裂は表面下を浅い角度で進展し、無数の微小なピットからなる灰色または白化した領域として表面に開口することがある。したがって、表面の変色がわずかに見えるだけであっても、荷重を負担する形状やき裂の分布はすでに変化している可能性がある。
重要な変数は、接触応力と膜による分離状態の組み合わせである。低いラムダ比、すなわち潤滑膜厚さと複合表面粗さの比は、より多くの突起が相互作用していることを意味する。すべりは、転がりによって繰り返し加えられる圧縮荷重に、せん断応力を加える可能性がある。突起、圧痕または介在物によって局所応力が十分に高くなると、表面またはその近傍で裂が発生し、周期的な荷重の下で進展することがある。マイクロピットはより大きなフレーキング損傷へと合体することもあるが、その移行は自動的または直ちに起こるものではない。
このため、公称硬さだけでは軸受寿命を予測できない。NASAは1987年、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数および面積が、転動体の疲労寿命に影響すると報告した。鋼の製造履歴も重要である。二重真空溶解およびそれに関連する清浄度の改善は、合金化学成分の小幅な変更よりも寿命に強く影響する可能性がある。ASM Handbookは、2014年の軸受鋼に関する解説において、高い転がり接触疲労寿命を達成するうえで、適切な微細組織に次いで、鋼の清浄度と有害な非金属介在物がないことが最も重要な要因であると示している。
介在物と潤滑に関連する表面欠陥は、相互に作用する可能性がある。軌道面の下に存在する介在物は、弾性係数の不一致と局所的な応力集中を生じさせる。その表面下の部位の上方で油膜による分離が不十分になると、深刻な表面荷重が加わる。逆に、マイクロピットや汚染物質による圧痕は、それまでは問題のなかった鋼の領域の周囲にある応力場を増大させる可能性がある。このようにして生じる疲労過程は、材料証明書に記載された硬さの数値だけでなく、軸受システム全体に属するものである。
2011年のレビュー Steels for bearings で説明されている主な材料系は、全体硬化型のマルテンサイト鋼またはベイナイト鋼と、軟らかい芯部の上に硬い表面層を形成した肌焼鋼である。いずれも適切な転がり接触性能を提供できるが、どちらの材料群も、管理された製造工程、適切な熱処理、十分な潤滑および清浄な運転条件の必要性をなくすものではない。硬い表面は圧痕に抵抗できても、接触部で突起同士の深刻な相互作用が繰り返されれば、疲労き裂が発生する可能性がある。
水汚染と白色エッチング組織の重要性
水は転がり軸受内の活性な汚染物質であり、潤滑剤の粘度を低下させる単なる希釈剤ではない。水は、溶解水、遊離水、結露または分散したエマルションとして存在する可能性がある。その影響は、濃度、温度、潤滑剤の化学組成、運転速度および鋼表面の状態によって異なる。水は膜形成能力を低下させ、水素に関連する反応または腐食を促進し、添加剤膜を乱し、疲労の起点となり得る腐食部または機械的損傷部の形成を助長する可能性がある。
潤滑剤中の溶解水または遊離水は、マイクロピッティングと転がり接触疲労き裂を増加させ、き裂界面の白色エッチング物質と関連していた。 Preliminary evidence
2024年に米国エネルギー省の科学技術情報局を通じて報告された実験研究では、潤滑剤中の溶解水または遊離水が、マイクロピッティングおよび転がり接触疲労き裂の発生を増加させることが示された。同じ研究では、水汚染と、き裂界面における白色エッチング組織との関連も示された。この知見は、潤滑状態が表面損傷と疲労き裂周辺で観察される微細組織上の特徴の双方に関係することを示している。ただし、水にさらされたすべての軸受が同一の経路で破損するという意味でも、白色エッチング組織に普遍的な単一原因があるという意味でもない。
白色エッチング組織とは、周囲の軸受鋼よりも軽くエッチングされる微細組織領域であり、き裂の周囲または損傷した表面の下に現れることが多い。報告では、軸受、潤滑剤および運転履歴に応じて、この組織が、変化したフェライト、炭化物の溶解または再分配、著しい塑性変形、き裂先端の影響、および水素に関連する機構と関連付けられている。水は、トライボケミカル条件およびき裂先端での反応を変化させることで、これらの過程の一部に寄与する可能性がある。一方で、他の事例では、高応力、放電、すべり、材料欠陥または長期的な変形が主な要因となることもある。白色エッチング組織を、特定の一つの破損機構の証拠として扱うことは、顕微鏡観察だけで立証できる範囲を過大評価することになる。
潤滑剤の汚染と鋼の清浄度も区別して扱う必要がある。水、粒子および劣化した添加剤は、製造、組立、保管または運転中に軸受へ侵入する。一方、非金属介在物は、製鋼および加工工程に由来する特徴である。ASMが清浄度について述べている結論は、後者に関するものである。清浄な鋼であっても汚染された潤滑剤によって損傷する可能性があり、また、高度にろ過された潤滑剤でも、軌道面の下にすでに埋め込まれた介在物を除去することはできない。しかし実際の使用環境では、これらの機構が相互に強め合うことがある。介在物が表面下の応力集中部となり、水によって弱められた油膜が突起接触荷重を増大させ、その結果生じたき裂の界面に白色エッチング組織が形成される可能性がある。
したがって、寿命を向上させるには、接触の両側を管理する必要がある。材料選定と溶解方法によって内部のき裂発生起点を減らし、熱処理によってマルテンサイト、ベイナイト、残留オーステナイトおよび炭化物を制御する。さらに、ろ過とシールによって粒子および水の侵入を制限し、実際の温度と速度において膜による分離を維持できる潤滑剤を選定する。得られる寿命は、合金種や公称硬さだけで単純に決まるものではなく、統計的なシステム全体の結果である。
き裂の発生から転がり接触破損まで
転がり接触疲労は、繰返し受けるヘルツ接触応力が鋼の局所的な抵抗を超えたとき、荷重を受ける表面の内部、表面上、または表面近傍で始まる。軸受の軌道面は滑らかで損傷がないように見えても、通過する各転動体は短時間で強い応力パルスを生じさせる。最大直交せん断応力は通常、表面下に位置するが、その位置と大きさは、接触形状、荷重分布、潤滑状態、表面トポグラフィーおよびトラクションによって変化する。欠陥、炭化物クラスター、残留応力場、または機械的損傷を受けた領域は、その繰返し応力を集中させ、き裂を発生させるのに十分な状態を生じ得る。
その後の破損は、公称硬さだけでは決まらない。100Cr6およびAISI 52100の呼称を含む、焼入れ焼戻しによって軸受部品全体を硬化させた高炭素クロム軸受鋼は、清浄度、熱処理、残留オーステナイト、炭化物形態および製造履歴によって、疲労性能が大きく異なる場合がある。NTNは、高炭素クロム軸受鋼を転動体および軌道面の標準材料として挙げている。2011年の総説 Steels for bearings は、軸受鋼を、全体硬化されたマルテンサイト系またはベイナイト系鋼種と、硬い表面層をより軟らかい芯部が支える肌焼鋼に分類している。両系統とも転がり接触疲労によって破損し得るが、応力分布とき裂経路は異なる。
表面下でのき裂発生
非金属介在物は、外観上は清浄に見える軸受鋼において、局所的な応力集中源として最も重要なものとなることが多い。酸化物、硫化物、ケイ酸塩および複雑な介在物クラスターは、弾性係数、形状、結合状態および変形能において、周囲の焼戻しマルテンサイト母相とは異なる。繰返し転がり接触の下では、介在物と母相の界面で剥離が生じたり、鋭い介在物端部の脇にある母相中で、き裂が形成されたりする。その後、き裂は表面下の繰返しせん断応力が作用する領域内を成長する。
ASM Handbookの2014年の軸受鋼に関する解説では、適切な微細組織を前提とした場合、高い転がり接触疲労寿命を達成するうえで、鋼の清浄度と有害な非金属介在物がないことが、最も重要な単一要因として示されている。これは、すべての介在物が破損を引き起こすという意味ではない。大きさ、形態、位置、向き、最大応力域からの距離、ならびに局所的な応力履歴がすべて関係する。小さく丸みを帯びた介在物なら無害であっても、より大きく角張った酸化物が接触軌道の直下に存在すれば、破損の起点となり得る。
微細組織は、その欠陥の周囲で鋼がどのように応答するかを左右する。NASAによる1987年の軸受疲労研究では、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数および面積が、転動体の疲労寿命に影響すると報告されている。過度の炭化物偏析はき裂経路を形成し得る。不適切な残留オーステナイト量は、寸法安定性および変態挙動を変化させる可能性がある。また、粗大結晶粒や不十分な焼戻しは、繰返し損傷に対する抵抗を低下させることがある。製造工程の影響は、単純な化学成分の比較を上回る場合がある。例えば二重真空溶解は、公称合金分析値がほとんど変わらない場合でも、有害な介在物を低減することによって疲労性能を向上させる可能性がある。
したがって、最初のき裂は、荷重を受ける材料系の内部で生じる局所的な事象である。き裂は多数のサイクルにわたって休止したままの場合もあれば、軌道面に平行に短い距離だけ進展する場合もあり、周囲の応力場が変化すると表面側へ向きを変えることもある。利用可能な断面で測定した硬さの値だけでは、これらの状態のどれが存在するかを明らかにすることはできない。
き裂の進展とスポーリング
表面下のき裂が臨界寸法に達すると、繰返し転がりおよびすべりによって、応力を受ける材料中を進展する。き裂面同士がこすれたり、酸化したり、摩耗粉を蓄積したりすることがある。き裂が炭化物、旧オーステナイト結晶粒界、介在物、または残留応力の異なる領域に遭遇すると、分岐が生じる場合がある。最終的には、分岐したき裂が軌道面表面につながるか、表面近傍のき裂が鋼の一片を孤立させる。
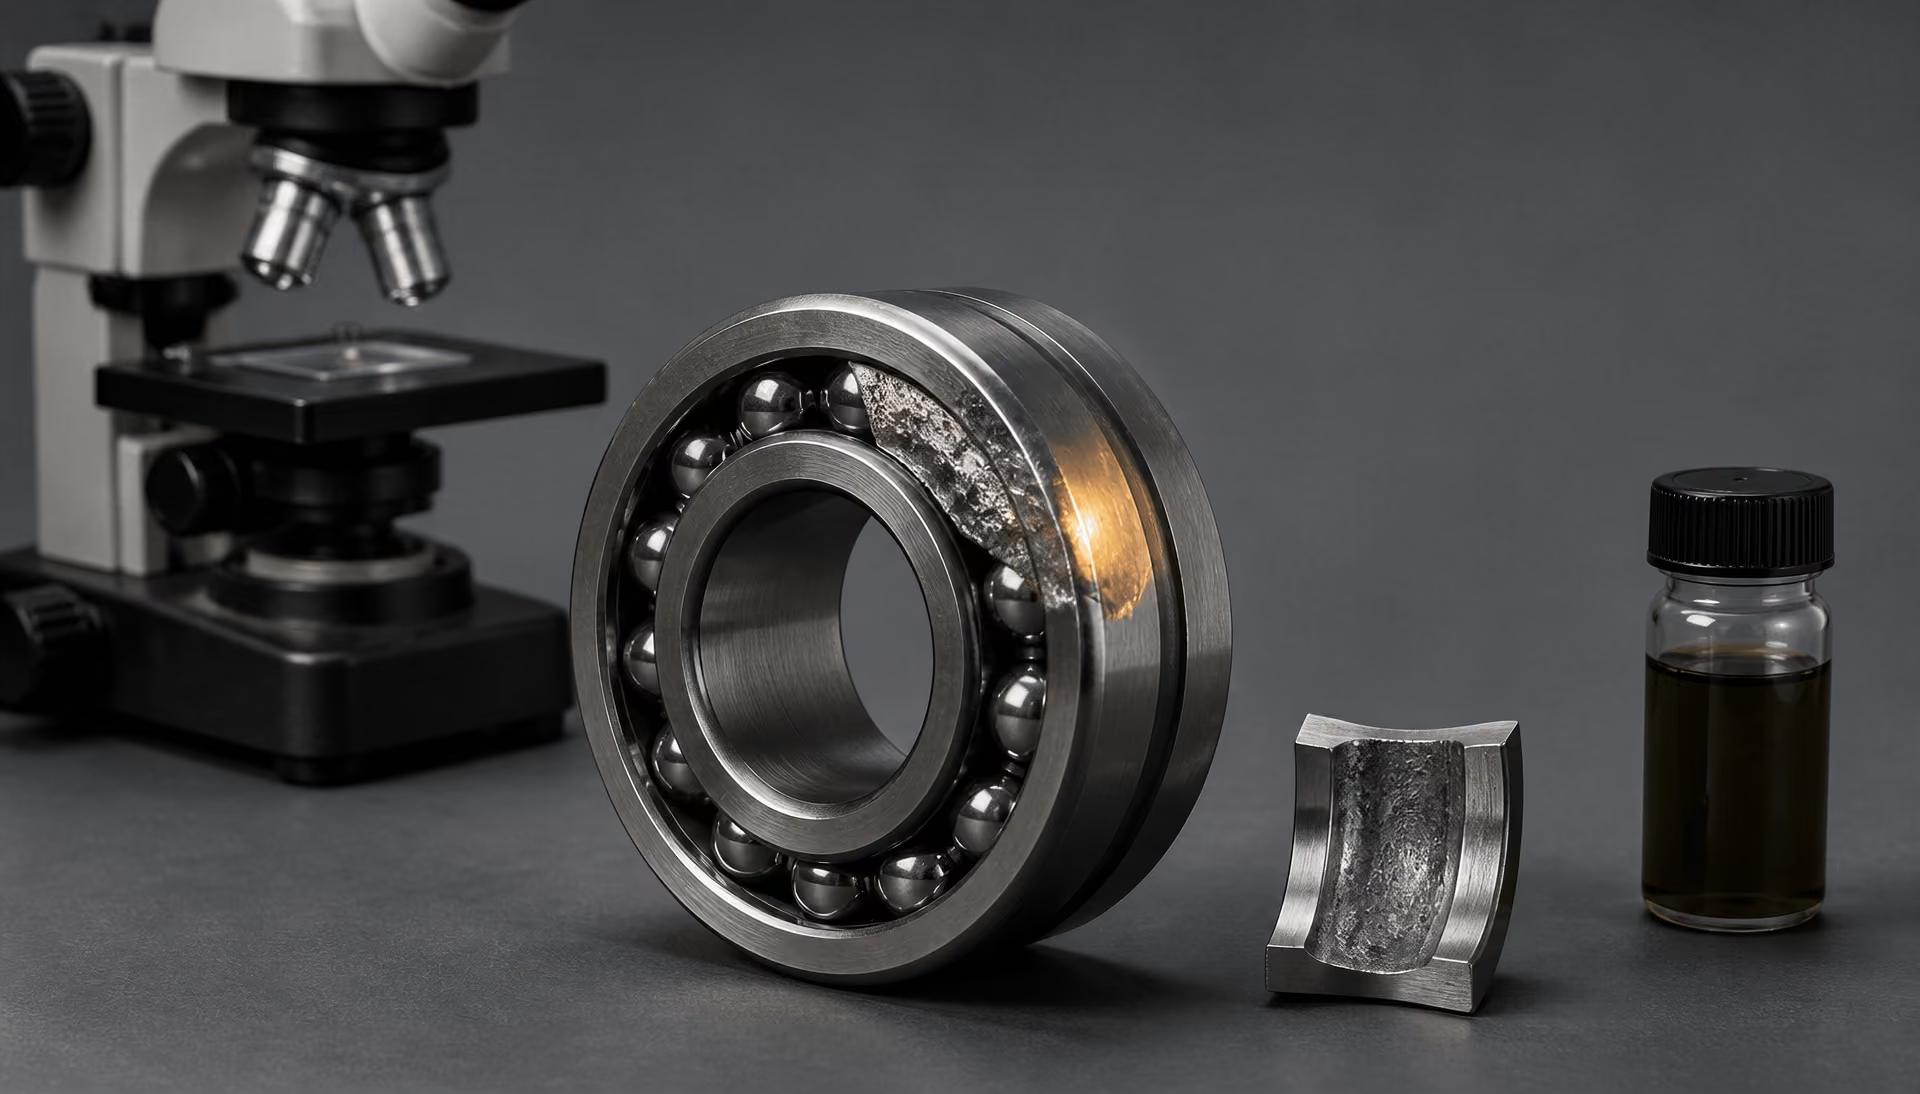
スポーリングとは、この結果として生じる材料の離脱現象である。硬化された軌道面または転動体の一部が分離し、破面をもつ底部と、隆起または変位した縁を備えたクレーター状の凹みが残る。離脱した破片は、単なる汚れや研磨痕ではない。それは疲労によって生じた軸受鋼の一片であり、そのクレーターを後続の転動体が通過すると、衝撃、振動および局所応力が増大する。離脱粒子は潤滑剤中を循環し、二次的なくぼみや追加の応力集中源を生じさせることもある。
この進展過程により、目視可能な損傷が発生起点の欠陥よりはるかに大きくなる理由が説明できる。微視的な介在物がき裂を開始させる一方、最終的なスポールでは、き裂の分岐と繰返しの表面荷重の後に、ミリメートルスケールの領域が除去されることがある。部品全体に作用する荷重がバルク材の静的降伏強さを下回っていても、欠陥およびき裂先端における局所的な繰返し応力によって、疲労が生じる可能性はある。
軸受寿命に関する用語は、この冶金学的な進展過程とは区別して扱う必要がある。ISO 281:2007は、高品質の硬化軸受鋼から製造された転がり軸受について、動定格荷重および基本定格寿命を算出する方法を規定しており、その基本定格寿命は信頼度90%に対応する。BS ISO 281:2007は、これを英国規格として採用したものである。Schaefflerは、L10を、見かけ上同一の軸受の90%が最初の材料疲労の兆候が現れる前に到達または超える回転数と定義している。JTEKTも、指定された軸受鋼または同等材料で製造された軸受について、同じ90%を基準としている。L10は統計的な基準であり、すべての軸受がその時点でスポールを生じることを保証するものではない。修正寿命には、潤滑、汚染、信頼度および疲労限荷重を組み込むことができる。これは、化学成分を単独で評価するものではなく、作動システムを表すものである。
表面起点疲労とマイクロピッティング
表面起点の損傷は、接触部が潤滑および取扱い条件の影響を受ける場所で始まる。潤滑油膜が、相対する表面粗さの合計に対して薄すぎる場合、互いに向かい合う突起部が繰返し接触する。低粘度、潤滑剤供給不足、過度の温度、すべり、水分による汚染および不適切な潤滑剤の化学的性質は、いずれも油膜による保護を低下させる可能性がある。硬質粒子または組立時の衝撃によるくぼみは、その深さから想定される以上に鋭い応力集中を生じさせる。接触部を通過する異物は、一方の軌道面にくぼみを形成し、その周囲にリップ状の隆起を生じさせ、縁部でき裂を開始させることがある。
マイクロピッティングは、表面疲労の初期形態であり、多数の小さく浅い空洞と、灰色またはつや消し状の外観を特徴とする。これは、突起部同士の相互作用、局所的な塑性変形、表面起点き裂および表面近傍材料の喪失と関連する。マイクロピットは、発達したスポールと同じものではない。スポールは、き裂の進展によって一体性のある破片が離脱した後に形成される、より大きな疲労クレーターである。一方、マイクロピッティングは通常、その規模の離脱が生じる前に起こる、微細で分布した表面材料の除去から成る。潤滑および荷重条件が不利なままであれば、マイクロピットは連結し、深くなり、より重度の表面起点疲労へ発展する可能性がある。
水分は、両方の機構を悪化させる可能性がある。2024年のU.S. Department of Energyの研究では、潤滑剤中に溶解または遊離した水が存在すると、マイクロピッティングおよび転がり接触疲労き裂が増加し、き裂界面における白色エッチング生成物と関連することが報告された。白色エッチング生成物は、それ自体が診断結果を示す冶金学的特徴ではない。その存在は、き裂の形状、局所的な変形、熱履歴および作動条件と併せて解釈しなければならない。
したがって、破損後の調査では、複数の観察結果を組み合わせる必要がある。破面の位置は、発生機構が表面下で始まったのか、表面とつながって始まったのかを示す。金属組織学的調査により、マルテンサイト、ベイナイト、残留オーステナイト、炭化物、脱炭層および白色エッチング領域が明らかになる。介在物分析によって、非金属粒子が発生起点に存在するかどうかを確認できる。また、潤滑剤、シール、汚染および荷重の記録によって、作動条件に基づく説明を検証できる。接触応力、ミスアライメント、デューティサイクルおよびトラクションは、なぜ欠陥が活動化したのかを説明する可能性がある。スポールの写真または硬さの測定値だけから、軸受の材料起因を特定することはできない。
製造工程と品質管理
ASTM STP 1327では、軸受鋼の製造を、製鋼、全断面焼入れ、浸炭焼入れおよび表面改質という相互に関連した4段階を中心に整理している。この順序で考える方が、鋼種記号を疲労性能の完全な説明として扱うよりも有用である。軸受は、認知された高炭素クロム鋼から製造されていても、非金属介在物の分布、炭化物組織、熱処理への応答、または完成品の形状が管理されていなければ、転がり接触疲労寿命が低くなることがある。NASAによる1987年のレビューも、同じ実務的な結論に達している。すなわち、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数および面積は、転動体の疲労寿命に影響を及ぼす。また、二重真空溶解などの製造工程上の違いは、化学成分のわずかな変化よりも大きな影響を及ぼす場合がある。
一次製鋼および二次精錬
加工および品質管理の工程
- 溶解および精錬 成分、ガス、スラグとの相互作用、ならびに介在物の生成を管理する。
- 鋳造および再溶解 制御凝固または再溶解によって、偏析と内部不連続を抑制する。
- 鍛造または圧延 鋳造組織を微細化し、変形、帯状組織、結晶粒径を管理する。
- 熱処理 マルテンサイト、ベイナイト、炭化物、残留オーステナイト、および残留応力を形成する。
- 検査 清浄度、硬さ、微細組織、形状、表面状態、および硬化層深さを確認する。
工程は、装入原料の選定、溶解および精錬から始まる。NTNが説明しているように、高炭素クロム軸受鋼は転動体および軌道輪の標準的な材料である一方、用途によっては合金調質鋼、ベイナイト系鋼、または浸炭焼入れ鋼が用いられる。軸受品質の棒鋼および線材について、一般にASTM A295 Grade 52100として記載されるAISI 52100という馴染み深い鋼種記号は、ヒート間または製造者間で内部品質が同一であることを保証するものではない。化学成分の規定値は組成の範囲を定めるが、非金属介在物の数、大きさ、形態または分布を定めるものではない。
一次製鋼では、バルク組成を確立し、溶存酸素、硫黄およびその他の望ましくない元素の一部を除去する。その後の二次精錬では、転がり接触において重要となる詳細事項、すなわち脱酸方法、真空処理、スラグと溶鋼の反応、温度、撹拌、介在物の改質および鋳造条件を管理する。例えばカルシウム処理によって介在物の形状を変化させることはできるが、角張りが小さくなった介在物が、高い応力を受ける軌道面において自動的に無害になるわけではない。その化学組成、大きさ、接触部に対する位置、および周囲の母相との結合状態も依然として重要である。
清浄鋼を得るには、全工程を通じた管理が必要である。移送中の再酸化、巻き込まれたスラグ、鋳型粉の混入、不適切なタンディッシュ操業、および中心偏析によって、最終的な硬さ試験では検出できない欠陥が導入される可能性がある。エレクトロスラグ再溶解、真空アーク再溶解、その他の精錬工程は、特定の欠陥群を低減できるが、それぞれに工程上の限界があり、工程名だけでなく、得られた材料そのものによって評価しなければならない。その後の鍛造または圧延によって鋳造組織は分断され、偏析が再分布する。圧下比、変形温度および冷却履歴は、炭化物の帯状偏析、結晶粒径および超音波探傷性に影響を及ぼす。
したがって、炭素、クロム、マンガン、シリコン、リンおよび硫黄を記載した証明書が確立するのは、化学成分への適合性だけである。それだけでは、転がり接触疲労性能を確立することはできない。ASM Handbookの2014年の軸受鋼に関する解説では、高い転がり接触疲労寿命を得るうえで、適切な微細組織に次いで、清浄度および有害な非金属介在物が存在しないことが最も重要な要因であると示されている。この優先順位は、公称炭素量またはクロム量だけで鋼を順位付けすることへの警告である。
真空溶解および再溶解の概念
真空処理はガスおよび介在物に対処するが、「真空溶解」は単一の品質水準を意味するものではない。真空誘導溶解(VIM)は減圧下で装入原料を溶解・精錬するもので、溶存水素の除去を促進し、大気による汚染を抑制するとともに、組成を厳密に管理できる。その後、真空アーク再溶解(VAR)では、消耗電極を真空下で再溶解する。凝固を制御することにより、偏析および空隙を低減し、より清浄で均一なインゴットを製造できる。VIM-VAR工程は、二重真空溶解と呼ばれることが多い。
目的は、単に硬さを高めることではない。水素量の低減はフレーキングおよび内部割れのリスクを低下させ、凝固制御の改善は有害な偏析を低減し、介在物負荷の低減は、繰り返しヘルツ接触を受ける際の局所的な応力集中を低減する。ここでNASAの1987年の研究結果が重要なのは、寿命を決定する要因として、製造履歴を化学成分と同等、場合によっては化学成分よりも上位に位置付けているためである。同じ公称仕様の2つのヒートであっても、事前の偏析および炭化物の分布が異なるため、球状化、オーステナイト化、焼入れおよび焼戻しに対する応答が異なる可能性がある。
再溶解にもトレードオフがある。電極の品質、アークの安定性、溶解速度およびインゴット形状は、偏析および欠陥に影響を及ぼす。再溶解したヒートであっても、鍛造、熱処理および検査が必要である。真空処理によって、好ましくない完成品の微細組織を修復したり、軌道面の研削焼けを除去したりすることはできない。また、使用中の潤滑および汚染を管理する必要性もなくならない。米国エネルギー省を通じて2024年に報告された実験研究では、潤滑剤中に溶解または遊離した水が、マイクロピッティングおよび転がり接触疲労き裂を増加させ、き裂界面における白色エッチング物質と関連していることが示された。材料の製造工程と使用条件は、接触部で交わるのである。
製鋼後、ASTM STP 1327が示す全断面焼入れ、浸炭焼入れおよび表面改質の区別は、何を確認すべきかを明確にするのに役立つ。全断面硬化されたマルテンサイト系鋼またはベイナイト系鋼では、使用部品の全断面が硬化している。浸炭焼入れ鋼では、より軟らかく靭性に富む芯部の上に、硬い炭素富化表面層を形成することで、圧痕に対する抵抗性を高め、表面下応力を支持できる。表面改質には、管理された研削、スーパーフィニッシュ、窒化、その他、粗さ、残留応力または表面近傍の硬さを変化させる処理が含まれる場合がある。これらの工程は応力場を変化させるが、介在物を無関係にするものではない。
清浄度および微細組織の検査
金属組織学は、製造工程と、実際に荷重を負担する組織とを結び付ける。研磨・エッチングした断面によって、旧オーステナイト結晶粒径、マルテンサイトまたはベイナイト、炭化物網、帯状組織、脱炭、焼入れ割れおよび異常組織を明らかにできる。介在物またはき裂の起点を特定する必要がある場合、光学顕微鏡観察には、走査電子顕微鏡およびエネルギー分散分析を補助的に用いるのが一般的である。問題は鋼が単に硬いかどうかではなく、その母相および第二相が、安定してき裂に抵抗できる組織を提供するかどうかである。
介在物評価では、ASTM E45などの規定された比較方法に基づき、非金属物質の量、種類、大きさおよび分布を測定する。酸化物、硫化物、ケイ酸塩および球状介在物の評価によって、バルク化学成分では隠れてしまう差異を明らかにできる。自動介在物分析では、粒径分布データおよび介在物マップを追加できる場合があり、超音波探傷では、製造体積全体にわたる比較的大きな内部不連続部を検出できる。評価結果はサンプリングに基づく結果であり、寿命を直接予測するものではない。平均評価が許容範囲に見える場合でも、表面下の最大せん断応力領域付近に存在する稀な介在物が、ある軸受の破損を支配する可能性がある。
高炭素クロム鋼では、炭化物の評価も同様に必要である。過度な炭化物網、粗大な未固溶炭化物、炭化物の帯状偏析、または不十分な球状化は、き裂の発生を促進し、靭性を損ない、オーステナイト化中の応答を不均一にする可能性がある。測定では、炭化物の大きさ、数、面積率および分布を評価すべきである。NASAは、硬さ、残留オーステナイトおよび結晶粒径に加えて、これら4つの特徴すべてを転動体の疲労寿命に影響する変数として明確に特定している。
硬さ測定では、1か所の都合のよい表面測定値ではなく、規定された硬さスケールおよび測定位置を用いて、熱処理の応答を確認する。残留オーステナイトには別の測定が必要であり、一般にはX線回折によって測定する。同じロックウェル硬さを有する2つの部品でも、使用中に変態したり寸法変化を起こしたりする残留オーステナイト量が異なる可能性があるためである。その後、寸法検査によって、軌道面形状、真円度、うねり、振れ、浸炭層深さ、研削損傷および表面粗さを確認する。接触形状および荷重分布が計算応力を決定するため、化学成分に適合した鋼であっても、形状が不良であれば、適合した疲労システムとはいえない。
ISO 281:2007は、高品質な硬化軸受鋼から製造された転がり軸受について、動定格荷重および基本定格寿命を計算する。その基本定格寿命は、信頼度90%に対応する寿命である。したがって、SchaefflerおよびJTEKTはL10を統計的に定義している。これは、見かけ上同一の軸受の90%が、最初に材料疲労の兆候を示すまでに到達または超過する回転数である。修正定格寿命では、さらに潤滑、汚染、信頼度および疲労限荷重を考慮する。品質管理によって材料の能力は確立できるが、化学成分証明書がL10を保証するものになるわけではない。
全体焼入れ鋼と表面硬化鋼の軸受鋼
軸受鋼は、多くの場合、二つの材料構造に大別されます。一つは、接触面から内部に向かって、使用上必要な断面全体が硬い全体焼入れ鋼です。もう一つは、硬い外層を、より靭性の高い低炭素の芯部が支える表面硬化鋼です。この違いは、単に「硬い」か「軟らかい」かを選ぶ問題ではありません。接触応力、表面下のせん断応力、衝撃荷重、き裂の進展、製造時の変形をどのように管理するかを決定します。
いずれの構造も、特定の軸受寿命を保証するものではありません。ISO 281:2007は、高品質な硬化軸受鋼で製造された転がり軸受について、動定格荷重と基本定格寿命を計算する方法を定めています。基本定格寿命は、信頼度90%に対応する寿命です。SchaefflerとJTEKTも同様に、L10を、見かけ上同一の軸受の90%が最初の材料疲労の兆候が現れる前に到達または超過する回転数と定義しています。この統計的結果が示すのは軸受集団の特性であり、硬さの数値ではありません。
断面全体にわたる均一な硬さ
全体焼入れ軸受鋼には、AISI/SAE 52100のような高炭素クロム鋼種が一般的に用いられます。この鋼種は、EN ISO 683-17では100Cr6、JIS G 4805ではSUJ2とも обозначされます。NTNは、高炭素クロム軸受鋼を転動体および軌道輪の標準材料として挙げています。オーステナイト化、焼入れ、焼戻しの後、鋼は微細に分散した炭化物を含む、主としてマルテンサイト組織になります。ベイナイトによる全体硬化も、特定の軸受設計や熱処理に用いられる別の方法です。この場合、必要な強度、寸法安定性、疲労特性が得られるように変態スケジュールが選択されます。
最大の利点は連続性です。軌道面や転動体が、硬い表面硬化層から著しく軟らかい内部へ急激に移行することがありません。そのため、表面下の応力は、荷重を受ける領域全体でおおむね同程度の強度を持つ材料に作用します。この特性は、多くの通常の転がり接触に適しています。これは、ヘルツ接触に見られるように、最大直交応力および最大せん断応力が表面下に位置する場合に特に有効です。断面全体で圧縮荷重とせん断荷重を負担でき、母相は炭化物やその他の局所的な応力集中源の周囲での塑性変形に抵抗します。
「均一な硬さ」は、均一なミクロ組織を意味しません。52100製の軸受輪では、断面内でマルテンサイト、残留オーステナイト、炭化物の大きさ、炭化物の分布、旧オーステナイト結晶粒径にばらつきが生じることがあります。熱処理時の応答は、断面厚さや冷却条件にも左右されます。NASAは1987年、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数、面積のすべてが転動体の疲労寿命に影響すると報告しました。過剰な残留オーステナイトは使用中に変態し、寸法変化を引き起こす可能性があります。また、硬さの測定値が規格内であっても、炭化物の粗大化や偏析が局所的なき裂発生サイトを形成することがあります。
清浄度も同様に決定的です。ASM Handbook, 2014は、高い転がり接触疲労寿命を達成するうえで、適切なミクロ組織に次いで最も重要な要因は、鋼の清浄度と有害な非金属介在物がないことであるとしています。最大せん断応力領域の近傍に存在する介在物は、局所的な引張応力場を形成してき裂を発生させ、破損分布を支配する可能性があります。そのため、真空溶解、エレクトロスラグ再溶解、介在物制御、慎重な鍛造によって、合金の公称化学成分をわずかに変更する以上に疲労性能が変化する場合があります。NASAの試験研究でも、二重真空溶解を含む製造工程が寿命に大きな影響を及ぼし得ることが確認されています。
全体焼入れには限界もあります。大型の軸受輪や高荷重部品では、焼入れ中に硬さ勾配、残留応力、変形が生じる可能性があります。また、必要な断面強度を確保すると、特に形状によって応力集中が生じる箇所では、衝撃や端部損傷に対する許容性が低下することがあります。単一の表面硬さ測定値よりも、硬さ分布測定、残留オーステナイト測定、金属組織検査、寸法検査の方が有用な情報を提供します。
より靭性の高い芯部上の硬化層
表面硬化軸受鋼では、転がり接触が生じる箇所に最も高い硬さを配置し、その下に、より靭性が高く、炭素濃度が比較的低い芯部を残します。一般的な浸炭鋼種には、EN ISO 683-3の16MnCr5、SAE 5120、SAE 8620などがあります。ただし、軸受専用の材料選定は、該当する製品仕様、図面、品質要求事項によって異なります。浸炭または浸炭窒化によって表面を富化した後、焼入れと焼戻しを行い、マルテンサイト硬化層を形成します。芯部は炭素量が低いまま残ることがあり、そのため、完全硬化した断面よりも、衝撃、曲げ、き裂を駆動する荷重に対して高い許容性を示します。
硬化層は、指定された荷重、形状、使用条件の下で、重要な接触応力場を十分に包含できる深さでなければなりません。普遍的に妥当な硬化層深さの数値は存在しません。硬化層が浅いと、高せん断応力領域が硬化層と芯部の遷移部に達する可能性があります。この遷移部では、硬さ、残留応力、ミクロ組織が変化します。硬化層を深くすると、処理時間が増加し、処理管理が不十分な場合には、変形、残留オーステナイト、焼入れに起因するき裂が増加する可能性があります。したがって、硬化層深さは、硬さ分布、有効硬化層深さの基準、計算された応力分布、代表的な荷重条件下での検証によって定義すべきであり、他の軸受から転用した一般的な数値によって決めるべきではありません。
遷移領域は、公称表面硬さや芯部硬さと同じ程度に重要です。過剰な炭化物析出、炭素濃度勾配、軟質な変態生成物、不利な残留応力によって、鋭い弱点が形成されていてはなりません。適切に設計された硬さ分布は、表面近傍に圧縮残留応力を配置し、き裂の開口に対する抵抗を高めるとともに、衝撃エネルギーを吸収できる芯部を維持します。しかし、芯部は適切な接触設計の代替にはなりません。き裂が非金属介在物、研削焼け、表面のへこみ、潤滑剤汚染による損傷痕を起点として発生した場合、芯部の靭性だけでは転がり接触疲労を防げない可能性があります。
浸炭は、寸法上の問題ももたらします。炭素富化層、焼入れ変態、続く焼戻しによって、直径、真円度、軌道面形状が変化する可能性があります。薄肉軸受輪、大型軸受輪、クラウニング接触、厳密な予圧またはすきま管理を必要とする部品では、変形が特に重要です。加工代、治具設計、焼入れ制御、最終研削は、相互に関連付けて計画しなければなりません。表面硬化構造が機械的な価値を持つのは、完成した軸受が意図した形状を維持している場合に限られます。
衝撃荷重と疲労荷重に対する選定ロジック
選択は、鋼種の一般的な優劣ではなく、荷重の伝達経路に基づいて行います。接触形状が適切に管理され、衝撃が限定的で、断面寸法によって信頼性の高い熱処理が可能であり、主な要求が繰り返しヘルツ応力への抵抗である場合、マルテンサイト系またはベイナイト系の全体焼入れ鋼が適していることが多いでしょう。これにより、一貫した荷重支持構造と、より単純な材料設計が得られます。ただし、介在物、潤滑不良、汚染に対して無条件に耐性を持つわけではありません。
軸受輪または転動体に、接触層の高い耐性と、内部における衝撃、衝撃的荷重、曲げ、き裂進展に対する高い許容性を両立させる必要がある場合、表面硬化が有力になります。自動車用トランスミッション軸受、大型軸受、過渡的な過荷重が生じる用途では、硬化層深さ、遷移部、芯部特性が実際の応力場に適合していれば、この機能分離の利点を得られる可能性があります。靭性の高い芯部であっても、設計が不十分な軌道面を補うことはできません。また、硬化層の清浄度やミクロ組織が不良であれば、硬い硬化層だけで疲労寿命を保証することもできません。
応力がどこに集中するかは、形状によって決まります。軌道面曲率、適合率、端部荷重、つば接触、ころのスキュー、予圧、荷重分布によって、硬化層と芯部の境界が重要領域から安全に離れた位置になることもあれば、重大な弱点になることもあります。そこに潤滑状態と汚染が加わり、損傷過程が変化します。2024年の米国エネルギー省の研究では、溶解水または遊離水によってマイクロピッチングと転がり接触疲労き裂が増加し、き裂界面に白色エッチング物質が形成されることとの関連が報告されました。
したがって、材料の能力と計算上の寿命は分けて考えなければなりません。ISO 281:2007、BS ISO 281:2007、Schaeffler、JTEKTは定格寿命の枠組みを示しています。修正寿命では、さらに潤滑、汚染、信頼度、疲労限荷重が考慮されます。適切な構造とは、応力分布、清浄度、ミクロ組織、変形制御、破壊に対する許容性が、軸受の形状と使用条件に適合するものです。公称硬さだけでこの判断を下すことはできません。
航空宇宙用、耐食性および表面改質軸受鋼
ASTM STP 1327では、航空宇宙用鋼、耐食鋼および表面改質が、軸受の清浄度、製鋼、全体焼入れ、表面硬化、軸受寿命および転がり接触疲労という中心的なテーマと併せて扱われている。この分類は有用である。なぜなら、これらの材料は従来の軸受鋼を単純に高強度化したものではないからである。それぞれが、故障メカニズム、製造工程または寿命計算を変化させ得る使用上の制約に対応している。
航空宇宙用軸受鋼に関する考慮事項
航空宇宙用軸受は、高速、少ない潤滑剤供給量、大きな温度変化、振動、真空または保守作業へのアクセス制限にさらされる可能性がある。そのため材料は、厳密に管理された接触形状のもとで転がり接触疲労に耐えながら、十分な硬さと寸法安定性を維持しなければならない。これらの要件は相反する場合がある。高温能力を高めるには、室温用軸受鋼に通常求められる硬さを低下させる合金および焼戻し条件が必要になることがある。また、低密度設計や耐食設計では、弾性係数、炭化物の分布または熱処理について、別の妥協が求められる場合がある。
従来の高炭素クロム軸受鋼は、依然として基準材料である。NTNは、高炭素クロム軸受鋼を転動体および軌道面の標準材料として挙げている。一方、全体焼入れされたマルテンサイト鋼またはベイナイト鋼は、2011年のレビュー論文 Steels for bearings で示された主要な軸受鋼群の一つを構成している。浸炭鋼はもう一つの主要な群である。硬い表面層が接触荷重を受け、より靭性が高く軟らかい芯部がそれを支持する。材料の選択は、呼び硬さだけに基づいて行われるものではない。
航空宇宙用鋼種では、重要なのは、完全な微細組織が応力を受ける深さ全体にわたってどのように挙動するかである。NASAは1987年、軸受鋼の硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数および面積が、転動体の疲労寿命に影響すると報告した。残留オーステナイトは使用中の応力によって変態し、寸法および残留応力を変化させる可能性がある。粗大な炭化物、分布状態の悪い炭化物、または有害な介在物に付着した炭化物は、応力集中源として作用することがある。微細な結晶粒と適切な炭化物制御は有効であるが、いずれも疲労に対する完全な免疫を保証するものではない。
製鋼工程は、合金の公称化学成分をわずかに変更することよりも重要な場合がある。仕様で定められている用途では、二重真空溶解を含む真空処理によって、有害な非金属介在物の量を減らし、疲労性能を向上させることができる。ASM Handbookは2014年、適切な微細組織を前提とした場合、高い転がり接触疲労寿命を得るうえで、鋼の清浄度と有害な非金属介在物が存在しないことが、単一の要因として最も重要であると述べた。この知見は航空宇宙用途で特に重要である。入念に熱処理された部品であっても、小さな介在物が寿命を支配する可能性があるためである。
計算された寿命には、依然として明確な統計的意味がある。ISO 281:2007は、高品質な硬化軸受鋼で製造された転がり軸受について、動定格荷重および基本定格寿命の計算法を規定している。その基本定格寿命は、90%の信頼度に対応する。BS ISO 281:2007は英国で採用された規格である。Schaefflerは2024年、L10を、外見上同一の軸受の90%が材料疲労の最初の兆候が現れる前に到達または超過する回転数と定義している。JTEKTも、指定された軸受鋼または同等材料で製造された軸受について、同じ90%を基準としている。航空宇宙用材料の性能は、L10を保証された使用間隔に変えるものではない。補正寿命では、荷重、速度および接触応力だけでなく、潤滑、汚染、信頼度ならびに疲労限荷重も考慮しなければならない。
耐食軸受鋼
耐食軸受鋼は、水、結露、プロセス流体および腐食性雰囲気に対応するものである。しかし、耐食性を高めると、通常は高硬さと疲労抵抗に利用できる組成上の余地の一部が失われる。EN 10088-3でX105CrMo17に指定されるAISI 440Cのようなクロムを多く含むステンレス軸受鋼種は、軸受に適した組織まで硬化できるが、その性能は溶解品質、炭化物制御、熱処理、表面仕上げおよび実際の腐食環境に左右される。「ステンレス」とは、指定された環境に対する耐性を表すものであり、あらゆる軸受条件下で腐食しないことを意味しない。
同じシステム変数が引き続き作用する。塩化物は局部腐食による孔食を生じさせる可能性があり、孔食は転がり接触において深刻な表面応力集中源となる。潤滑剤中の水分は、別の損傷経路を形成する。米国エネルギー省科学技術情報局が索引化した2024年の研究では、溶解水または遊離水がマイクロピッチングおよび転がり接触疲労き裂を増加させ、き裂界面における白色エッチング物質と関連していたことが示された。耐食合金であっても、汚染された潤滑剤、不十分なシール、粗い表面仕上げまたは過大な接触応力を補うことはできない。
真空および高温での使用では、関連するトレードオフが生じる。真空中では、鋼種の名称よりも、潤滑剤の選択とアウトガスがシステムを強く支配する場合がある。高温では、焼戻し安定性、寸法変化、残留オーステナイトの変態および潤滑剤の劣化が中心的な問題となる。室温で十分な硬さを有する鋼種であっても、微細組織が変化すれば、長時間の暴露後に有用な疲労抵抗を失う可能性がある。逆に、温度安定性を考慮して選択された合金では、異なる接触荷重または別の寿命モデルが必要になることがある。したがって、材料選択では、ステンレス鋼または航空宇宙用鋼という名称を単に挙げるのではなく、温度範囲、雰囲気、潤滑剤、接触圧力および寸法公差を明示しなければならない。
表面改質と変化した故障モード
表面改質は、表面近傍の状態、すなわち硬さ、残留応力、摩擦、粗さ、耐摩耗性または腐食応答を変化させる。浸炭による表面硬化は硬さ分布を変化させ、硬化層の下に靭性の高い芯部を配置する。窒化では、窒素に富む硬化層が形成される。その他の処理では、表面化学組成が変化したり、被覆層が形成されたりすることがあるが、その効果は、測定された厚さ、密着性、粗さ、残留応力および潤滑剤との適合性によって記述しなければならない。
これらの処理によって、重大な故障発生箇所が移動する可能性がある。硬い表面は塑性変形や一部の摩耗を低減できる一方、脆い化合物層、研削焼け、不良な界面または引張残留応力がき裂を発生させることがある。改質表面はトラクションとすべりを変化させ、発熱またはマイクロピッチング挙動を変える可能性もある。層が摩耗して消失すると、露出した母材は処理表面とは異なる硬さおよび腐食応答を示す可能性がある。
したがって、表面処理は、清浄な鋼または適切な熱処理に自動的に取って代わるものではない。処理層の下に存在する介在物は、依然として介在物である。形状が変化した軌道面は、依然として不適切な接触形状を生じさせる。また、水で汚染された潤滑剤は、依然としてマイクロピッチングおよび転がり接触疲労を促進し得る。ISO 281:2007の基本定格寿命を、被覆または処理に対する普遍的な加算要素として解釈してはならない。信頼できる主張は、より限定されたものである。すなわち、特定の表面処理工程は、検証済みの荷重、潤滑、温度および汚染条件下で、特定の損傷メカニズムを改善する可能性がある一方、別の故障モードを新たに生じさせたり、顕在化させたりする可能性がある。
軸受の疲労破損を診断する方法
軸受の破損調査は、軸受を洗浄、回転、または切断する前に開始すべきである。発見時の組立状態を保存し、その位置を写真撮影するとともに、荷重方向、回転方向、内輪、外輪、転動体、保持器、シール、および潤滑剤の位置を記録する。位置がずれた軸受では、使用中に発生した事象と材料起点のき裂を区別する証拠が失われる可能性がある。

| 調査領域 | 収集すべき証拠 | 識別に役立つ事項 |
|---|---|---|
| 損傷マップ | 剥離、マイクロピット、くぼみ、かじり、き裂、および荷重域の位置 | 表面起点損傷、内部疲労、汚染、または芯ずれ |
| 潤滑剤および汚染 | 水分、粒子数、粘度、酸化、摩耗金属、シール | 潤滑不良、異物損傷、または水分に関連する損傷 |
| 形状および取付け | すきま、予圧、はめあい、振れ、肩部、芯合わせ | 端部荷重、荷重集中、取付損傷、または変形 |
| 金属組織学 | 母相、介在物、炭化物、残留オーステナイト、硬化層深さ | 材料起因のき裂発生、または熱処理異常 |
最初に問うべきことは、「鋼材の硬さは十分だったか」ではない。「損傷はどこから始まり、どのように広がり、そこにはどのような応力が作用したのか」である。転がり接触疲労は、システム全体の結果として生じる。接触形状、荷重分布、潤滑、汚染、アライメント、表面仕上げ、熱処理、介在物、および製造履歴は、類似した痕跡を生じさせる可能性がある。
ISO 281:2007および英国で採用された規格であるBS ISO 281:2007は、高品質の硬化軸受鋼から製造された転がり軸受について、計算動定格荷重および基本定格寿命を定めている。基本定格寿命は90%の信頼度、すなわちL10に対応する。Schaefflerが2024年に示した説明でも、L10は、見かけ上同一の軸受の90%が、材料疲労の最初の兆候が現れるまでに到達または超過する回転数として定義されている。この統計的定義は、すべての軸受が計算上同じ走行距離で破損するという予測ではなく、個々の破損原因を特定するものでもない。
外観および寸法に関する証拠
付着物を除去する前に、低倍率で損傷パターンを記録する。スポール、マイクロピット、かじり、焼付き、変色、圧痕、き裂、フレーキング、保持器の損傷、および偽ブリネル痕を、図面または座標系上にマッピングする。損傷が荷重域の中央にあるのか、一方の肩部に集中しているのか、ころの間隔に応じて繰り返しているのか、一方の軸方向端部だけに限られているのか、あるいは軌道面全体に分布しているのかを記録する。最大のピットよりも、損傷パターンのほうが多くを語ることが多い。
軌道面直径、真円度、うねり、肩部形状、ころ径のばらつき、つば寸法、ラジアルおよびアキシアル内部すきま、ならびに該当する場合は予圧を測定する。測定値を図面および軸受メーカーの許容差と比較する。軸およびハウジングのはめあい、座面肩部、振れ、直角度、ならびにフレッティングの痕跡を確認する。一方の端部で摩耗または損傷した軌道面は、鋼材強度の不足ではなく、アライメント不良または取付けによる変形を示している可能性がある。
斜光照明と校正済みの倍率を用いて表面を検査する。盛り上がった縁を伴う、鋭くほぼ円形の圧痕は、硬質異物が接触部を通過したことを示唆する。圧痕は局所的な応力集中部となり、その後に疲労スポールを発生させる可能性があるため、異物による損傷が介在物起点の破損に似ることがある。転動体の間隔に対応する規則的な圧痕の繰り返しは汚染を裏付けるが、単一の大きな圧痕は、組立時の損傷または停止中の衝撃によって生じた可能性もある。
軸受、ハウジング、フィルター、ドレン、および磁気プラグから潤滑剤を採取する。粘度グレード、添加剤パッケージ、交換間隔、量、運転温度、および補給方法を記録する。試料が残っている場合は、粒子数、水分、酸化、粘度変化、および摩耗金属を分析する。回転速度、荷重スペクトル、衝撃事象、デューティサイクル、温度、取付け日、稼働時間、ならびに過負荷または焼付きの有無を記録する。水による汚染には特に注意が必要である。2024年に米国エネルギー省が報告した実験研究では、溶存水または遊離水が、マイクロピッティングおよび転がり接触疲労き裂の増加と関連しており、き裂界面における白色エッチング生成物も含まれていた。
シール、ブリーザー、シールド、グリースパージ経路、およびハウジング継手を検査する。公称上の潤滑剤仕様よりも、異物の侵入、結露、および洗浄作業のほうが重要な場合がある。低粘度、高温、供給不足、または過大な回転速度によって、接触部に対して潤滑油膜が薄すぎると、表面粗さ突起同士の相互作用が増加し、表面起点のき裂が発生しやすくなる。その後、損傷した表面によって、当初の潤滑上の問題が隠れてしまう可能性がある。
金属組織学的および破面学的検査
記録作業の後、見かけ上のき裂起点を通り、かつ損傷していない比較領域も通過するように、影響を受けた領域を切断する。洗浄中に起点を研削して除去してはならない。まず低い力で作用する溶剤洗浄法を用い、剥離した粒子を分析用に保管する。また、表面および表面下のき裂経路を保存できるよう、切断計画を立てる。
研磨およびエッチングした断面を、光学顕微鏡で観察し、必要に応じてエネルギー分散型分光法を備えた走査電子顕微鏡で検査する。軸受が、全断面硬化されたマルテンサイト系またはベイナイト系鋼なのか、それとも軟らかい芯部の上に硬い表面層を持つ浸炭硬化鋼なのかを判定する。「高炭素クロム軸受鋼」は、NTNによって転動体および軌道面の標準材料として特定されている。一般的な規格にはSAE 52100および各国の同等規格が含まれるが、評価では実際のミルシートおよび図面上の材料記号を優先しなければならない。
浸炭層深さ、硬さ勾配、芯部硬さ、残留オーステナイト、旧オーステナイト結晶粒度、炭化物の大きさと分布、脱炭、および偏析を測定する。NASAは1987年、硬さ、残留オーステナイト、結晶粒度、ならびに炭化物の大きさ、数、および面積が、転動体の疲労寿命に影響すると報告した。これらの変数は証拠ではあるが、それだけで合否を判定する診断結果ではない。硬さ分布の測定により不適切な熱処理を示すことはできるが、硬さの値が適正であっても、鋼材が清浄であったことや、軸受が許容可能な使用条件に置かれていたことを証明することはできない。
き裂起点に対する非金属介在物の位置関係を特定する。金属組織学的検査を用い、必要に応じて自動介在物分析またはSEM-EDSを実施して、酸化物、硫化物、ケイ酸塩、窒化物、炭化物、および加工に起因する粒子を識別する。ASM Handbook(ASM International、2014年)は、高い転がり接触疲労寿命を達成するうえで、適切な微細組織に次いで、清浄度および有害な非金属介在物が存在しないことが最も重要な要因であると特定している。大きな、または角張った介在物から放射状に広がり、軌道面に向かって疲労進展する表面下き裂は、材料起点の機構を裏付ける。ただし、それによって、局所応力を高めた接触過負荷や不十分な潤滑が除外されるわけではない。
破面学的検査では、滑らかな疲労進展、擦過したき裂面、脆性ファセット、延性過負荷、および凝着による引裂きを区別する必要がある。表面起点のき裂は、マイクロピット、圧痕、または塗り付けられた材料と連結していることが多い。表面下き裂は、介在物または炭化物クラスターの周囲に形成されることがある。白色エッチング生成物は、水に関連する破損を含む一部のき裂界面に沿って生じることがあるが、その存在だけで、水が起点となる原因であったと特定することはできない。
材料欠陥と運転要因の切り分け
観察結果を、三つの列、すなわち確立された事実、妥当な機構、および未検証の仮定に分類する。例えば、「荷重域の端部にスポールがある」は観察結果であり、「アライメント不良」は機構であり、「ハウジングの変形が原因であった」は、振れ、はめあい、および組立記録によって裏付けられるまでは仮定である。
複数の所見が一致すると、材料に関する証拠はより強固になる。具体的には、き裂起点の介在物、異常な介在物量、偏析、炭化物ネットワーク、浸炭層深さの不適合、または仕様外の熱処理状態などである。加工履歴も重要である。文献レビュー Steels for Bearings(2011年)は、全断面硬化されたマルテンサイト系またはベイナイト系鋼と浸炭硬化鋼を区別し、介在物に関連する疲労起点を強調している。NASAも、二重真空溶解などの加工方法が、化学成分だけの場合よりも疲労寿命に強く影響し得ると報告している。
損傷が使用記録と一致すると、運転に関する証拠はより強固になる。例えば、異物と対応する圧痕群、測定可能なアライメント不良を伴う端部荷重、塗り付きまたは過熱した表面を伴う潤滑剤不足、あるいはマイクロピッティングおよびき裂ネットワークを伴う水への曝露などである。複数の原因が同時に存在する場合もある。清浄な鋼材であっても過大な接触応力によって破損する可能性があり、一方、介在物を含まない軸受であっても、古典的な疲労が進行する前に汚染によって損傷する可能性がある。
最後に、観察された破損を計算寿命と比較する。ただし、計算結果を鑑識上の最終判断として扱ってはならない。JTEKTは、基本動定格荷重が転がり疲労に対する耐久能力を示し、L10が、指定された軸受鋼または同等材料で製造された軸受について90%の信頼度に対応すると説明している。修正寿命には、潤滑、汚染、信頼度、および疲労限荷重などの影響が組み込まれる。1枚の写真、1つの硬さの値、またはL10の計算だけで根本原因を確定することはできない。結論は、損傷マップ、運転履歴、寸法検査、断面化した微細組織、き裂形態、および競合する説明が検証された証拠に基づかなければならない。
軸受鋼を比較するための規格に基づく枠組み
ISO 281で比較できること、できないこと
ISO 281:2007は、転がり軸受の動定格荷重および基本定格寿命を算出するための枠組みを規定しています。その基本定格寿命 とは、見かけ上同一の軸受のうち90%が、材料疲労の最初の兆候が現れる前に到達または超えると期待される回転数です。BS ISO 281:2007は、同じ規格を英国規格として採用したものです。これは統計的な定義であり、すべての軸受が記載された回転数に達することを保証するものではありません。
計算は、軸受の形状、荷重、速度、および適用される基本動定格荷重から始まります。したがって、規定された運転条件の下で2種類の軸受設計を比較する場合に有用です。JTEKTは基本動定格荷重を転がり疲労に対する耐久能力の尺度として説明しており、Schaefflerも同じ90%信頼度を基準として を定義しています。いずれの説明も、より硬い鋼で製造された軸受が自動的に高い計算寿命を持つことを意味するものではありません。定格は、軸受システムおよびその定格の前提条件に依存します。
ISO 281:2007は、材料の適格性を認証する規格でもありません。熱処理サイクルを認証したり、許容される介在物分布を規定したり、残留オーステナイトの安定性を検証したり、特定の製鋼工程が使用中の損傷に耐えることを証明したりするものではありません。その基本寿命計算は、高品質な硬化軸受鋼で製造された転がり軸受を前提としていますが、「高品質」であることは、公称鋼種だけから推定するのではなく、材料管理および検査によって実証する必要があります。
補正定格寿命を考えると、この違いはより明確になります。計算方法およびメーカーによる実装に応じて、補正係数は潤滑、汚染、信頼度および疲労限荷重を考慮します。これらの係数は、基本 値では十分に表現されない運転条件を扱います。接触形状および荷重分布も重要です。カタログ上の荷重が変わらなくても、エッジ荷重、ミスアライメントおよび転動体間の不均一な荷重分布によって局所応力が上昇することがあります。潤滑剤膜厚、粘度、添加剤の化学組成、デブリおよび水分は、算出された表面下応力が比較的清浄な接触部に作用するのか、それともマイクロピッティングによって損傷した表面に作用するのかを左右します。
公称上同一の鋼材であっても、異なる溶解チャージ間の材料状態の違いが入力データまたは適格性評価の証拠に反映されない限り、標準的な寿命式で両者を識別することはできません。この限界は決定的に重要です。ISO 281は、規定されたモデルに基づいて算出された軸受能力を比較するものであり、使用中に生じ得るあらゆる鋼材状態の優劣を順位付けするものではありません。
材料規格と性能に関する証拠
材料規格は、鋼材がどのようなものであるべきかを定めるものです。化学成分、許容変動、清浄度要件、機械的性質、熱処理または検査方法を規定する場合があります。しかし、特定の軸受設計における転がり接触疲労寿命を自動的に保証するものではありません。
一般的な軸受材料は、この点をよく示しています。NTNは、高炭素クロム軸受鋼を転動体および軌道輪の標準材料として挙げています。AISI 52100のようなずぶ焼入れ鋼種は、ENおよびISO関連の欧州体系では100Cr6とも呼ばれ、通常の軸受用状態で処理された場合、ずぶ焼入れマルテンサイト系に属します。その他の軸受鋼にはベイナイト系のずぶ焼入れ鋼種があり、肌焼鋼では、より靭性が高く軟らかい芯部の上に硬い表面層が形成されます。2011年のレビュー論文 Steels for bearings は、これら2つの主要な系統を区別し、介在物が転がり接触疲労き裂の発生起点となり得ることを強調しています。
これらの鋼種記号だけでは、完全なミクロ組織は分かりません。硬さは測定項目の一つにすぎません。1987年に公表されたNASAの報告書は、転動体の疲労寿命に影響する要因として、硬さ、残留オーステナイト、結晶粒径、ならびに炭化物の大きさ、数および面積を挙げています。残留オーステナイトは使用中に変態し、寸法および残留応力を変化させる可能性があります。過剰な炭化物または分布が不適切な炭化物は応力集中を生じさせる一方、炭化物の溶解が不適切であると、母相に利用可能な炭素量が変化することがあります。結晶粒径、マルテンサイトの焼戻し状態およびベイナイト形態も、転がり接触部の直下における局所的な応答に影響します。
鋼の清浄度は特に重視すべきです。ASM Handbookの2014年の軸受鋼に関する章では、高い転がり接触疲労寿命を達成するうえで、適切なミクロ組織に次いで、清浄度および有害な非金属介在物が存在しないことが最も重要な要因であるとしています。酸化物、硫化物または複合介在物は、最大交番せん断応力が到達する深さで応力集中源となる可能性があります。き裂が発生するかどうかは、その大きさ、形状、組成、位置および周囲のミクロ組織のすべてに影響されます。化学成分表から、その分布を知ることはできません。
したがって、小さな合金成分の調整よりも、製造工程のほうが重要になる場合があります。真空溶解、エレクトロスラグ再溶解、二重真空溶解、鍛造比、球状化焼鈍、浸炭、焼入れおよび焼戻しは、それぞれ欠陥分布またはミクロ組織に影響します。NASAは、二重真空溶解のような工程が、化学成分だけの場合よりも疲労寿命に強く影響し得ることを報告しています。ASTM STP 1327は、これらの問題を、清浄度、製鋼、ずぶ焼入れ、肌焼き、航空宇宙用鋼、耐食鋼、表面改質および軸受寿命という、より広い技術的文脈の中に位置付けています。
性能に関する証拠は、想定される用途と一致していなければなりません。研磨された試験片を用いる実験室での転がり接触疲労試験では鋼材品質を切り分けられる場合がありますが、実際の軸受は変動荷重、ミスアライメント、潤滑剤の劣化、デブリおよび取付け時の損傷にさらされます。実験的証拠は有用ですが、その結果を量産軸受に適用する前に、試験片の形状、応力レベル、周波数、潤滑剤および破損判定基準を明示しなければなりません。水分汚染は明確な警告となります。2024年に米国エネルギー省を通じて報告された実験研究では、溶解水または遊離水がマイクロピッティングおよび転がり接触疲労き裂を増加させ、き裂界面における白色エッチング物質と関連することが示されました。この結果を硬さの比較だけに還元することはできません。
実務的な技術チェックリスト
軸受鋼比較チェックリスト
- 鋼種および規格 正確な呼び方、適用規格、製品形態、供給者、溶解番号、およびロットを記録する。
- 製鋼工程 大気溶解、VIM、VAR、エレクトロスラグ再溶解、または二重真空処理について記録する。
- 清浄度 介在物評価、試験方法、介在物の種類、寸法、および分布を確認する。
- 熱処理 オーステナイト化、焼入れ、焼戻し、残留オーステナイト、結晶粒径、および炭化物の状態を記録する。
- 仕上げられた接触面 粗さ、うねり、研削損傷、真円度、残留応力、および端部形状を確認する。
- 運転条件 荷重、速度、温度、潤滑膜、水分、粒子、すきま、予圧、および芯合わせを比較する。
妥当性のある比較では、単に「軸受鋼」または「クロム鋼」と記すのではなく、正確な鋼種記号および適用される材料規格を記録する必要があります。その部品がAISI 52100、100Cr6、規定された浸炭鋼種または別の鋼種であるかを明記し、製品形態ならびにサプライヤーの溶解チャージまたはロットのトレーサビリティを特定します。
製鋼工程を記録します。すなわち、通常の大気溶解、真空誘導溶解、エレクトロスラグ再溶解、真空アーク再溶解または二重真空処理のいずれであるかを明らかにします。介在物の評価結果および検査方法を求め、観察された最大介在物、介在物の種類および分布も含めます。試験方法を伴わない清浄度の主張は、比較が困難です。
熱処理記録には、オーステナイト化温度および時間、焼入れ媒体、焼戻し条件、該当する場合はベイナイト変態条件、ならびに断面全体の測定硬さを含める必要があります。さらに、残留オーステナイト量およびその測定方法、結晶粒度、マルテンサイトまたはベイナイトの状態、炭化物の大きさ、数、面積率および分布を記録します。肌焼部品については、浸炭または浸炭窒化層の深さ、有効硬化層深さ、表面炭素濃度分布、芯部硬さおよび遷移部の分布を記録します。
次に、製造後の接触部を調べます。表面仕上げ、うねり、研削焼け、残留応力、真円度、軌道面形状およびエッジ形状は、局所的なトラクションおよび応力を変化させる可能性があります。運転記録には、荷重スペクトル、速度、温度、潤滑状態、粘度、潤滑剤の経時劣化、添加剤の化学組成、水分量および固体汚染物を記載します。潤滑剤の種類だけで十分とみなさず、ろ過および清浄度管理も含めます。
最後に、荷重分布および使用条件を検証します。すなわち、ラジアル荷重およびアキシアル荷重、予圧またはすきま、ミスアライメント、軸およびハウジングのはめあい、取付け方法、振動ならびに過渡的な過負荷を確認します。記載されたISO 281:2007の計算を、補正寿命の前提条件ならびに軸受固有の試験結果または現場データと比較します。
計算規格、材料規格、ハンドブックおよび実験研究は、それぞれ異なる問いに答えるものです。ISO 281は寿命定格の枠組みを提供し、材料規格は鋼材の状態を定義または管理し、ハンドブックは確立された冶金学および破損機構を整理し、実験は特定の材料および使用変数を検証します。いずれか一つが他を代替するものではありません。信頼性の高い軸受寿命の検討には、規格に基づく計算を、検証済みの冶金学的状態および実際の使用条件と結び付けることが必要です。
参考文献
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html