




Mit jelent a hőkezelés az acélban?
A hőkezelés az acélra alkalmazott, előre megtervezett hevítési, hőntartási és hűtési műveletek sorozata, amelynek célja, hogy szabályozott módon megváltoztassa annak belső szerkezetét és az ebből következő tulajdonságait. A kemence hőmérséklete ennek a sorozatnak csak az egyik eleme. A teljes kezelés magában foglalja az anyag kiindulási állapotát, a hőmérséklet elérésének sebességét, a hőmérsékleten töltött időt, a környező atmoszférát, a hő keresztmetszeten belüli terjedésének módját, valamint azt a folyamatot, amelynek során az acél lehűl.
Amit egy kezelés megváltoztathat
- Szerkezet Fázisösszetétel, fázismorfológia, hibaszerkezet és szemcseszerkezet
- Mechanikai viselkedés Keménység, szilárdság, szívósság és képlékenység
- Gyártási viselkedés Megmunkálhatóság, maradó feszültség és méretstabilitás
- Felületi teljesítmény Kemény, kopásálló felület szívósabb mag felett
Ez a különbség választja el a kohászati hőkezelést attól, amikor az acélt egyszerűen felhevítik, majd hagyják lehűlni. A kezelést a fázisösszetétel, a fázisok morfológiája, a hibaszerkezet, a keménység, a szilárdság, a szívósság, a képlékenység, a megmunkálhatóság, a méretstabilitás vagy a felületi tulajdonságok megváltoztatására tervezhetik. Emellett csökkentheti a maradó feszültséget, finomíthatja a szemcséket, előkészítheti az acélt a megmunkálásra, vagy kemény, kopásálló felületet hozhat létre szívósabb mag felett.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
Az ASM Handbook 4A. kötete, Acélok hőkezelése – alapelvek és eljárások, az ausztenitesítéssel, edzéssel, lágyítással, megeresztéssel, ausztemperálással, martemperálással, felületedzéssel, keménységgel, edzhetőséggel, vetemedéssel és a kapcsolódó eljárásokkal foglalkozik (ASM International, 2024). Ezeket a témákat egyetlen alapelv kapcsolja össze: az acél reakcióját együttesen határozza meg az összetétele és a hőtörténete.

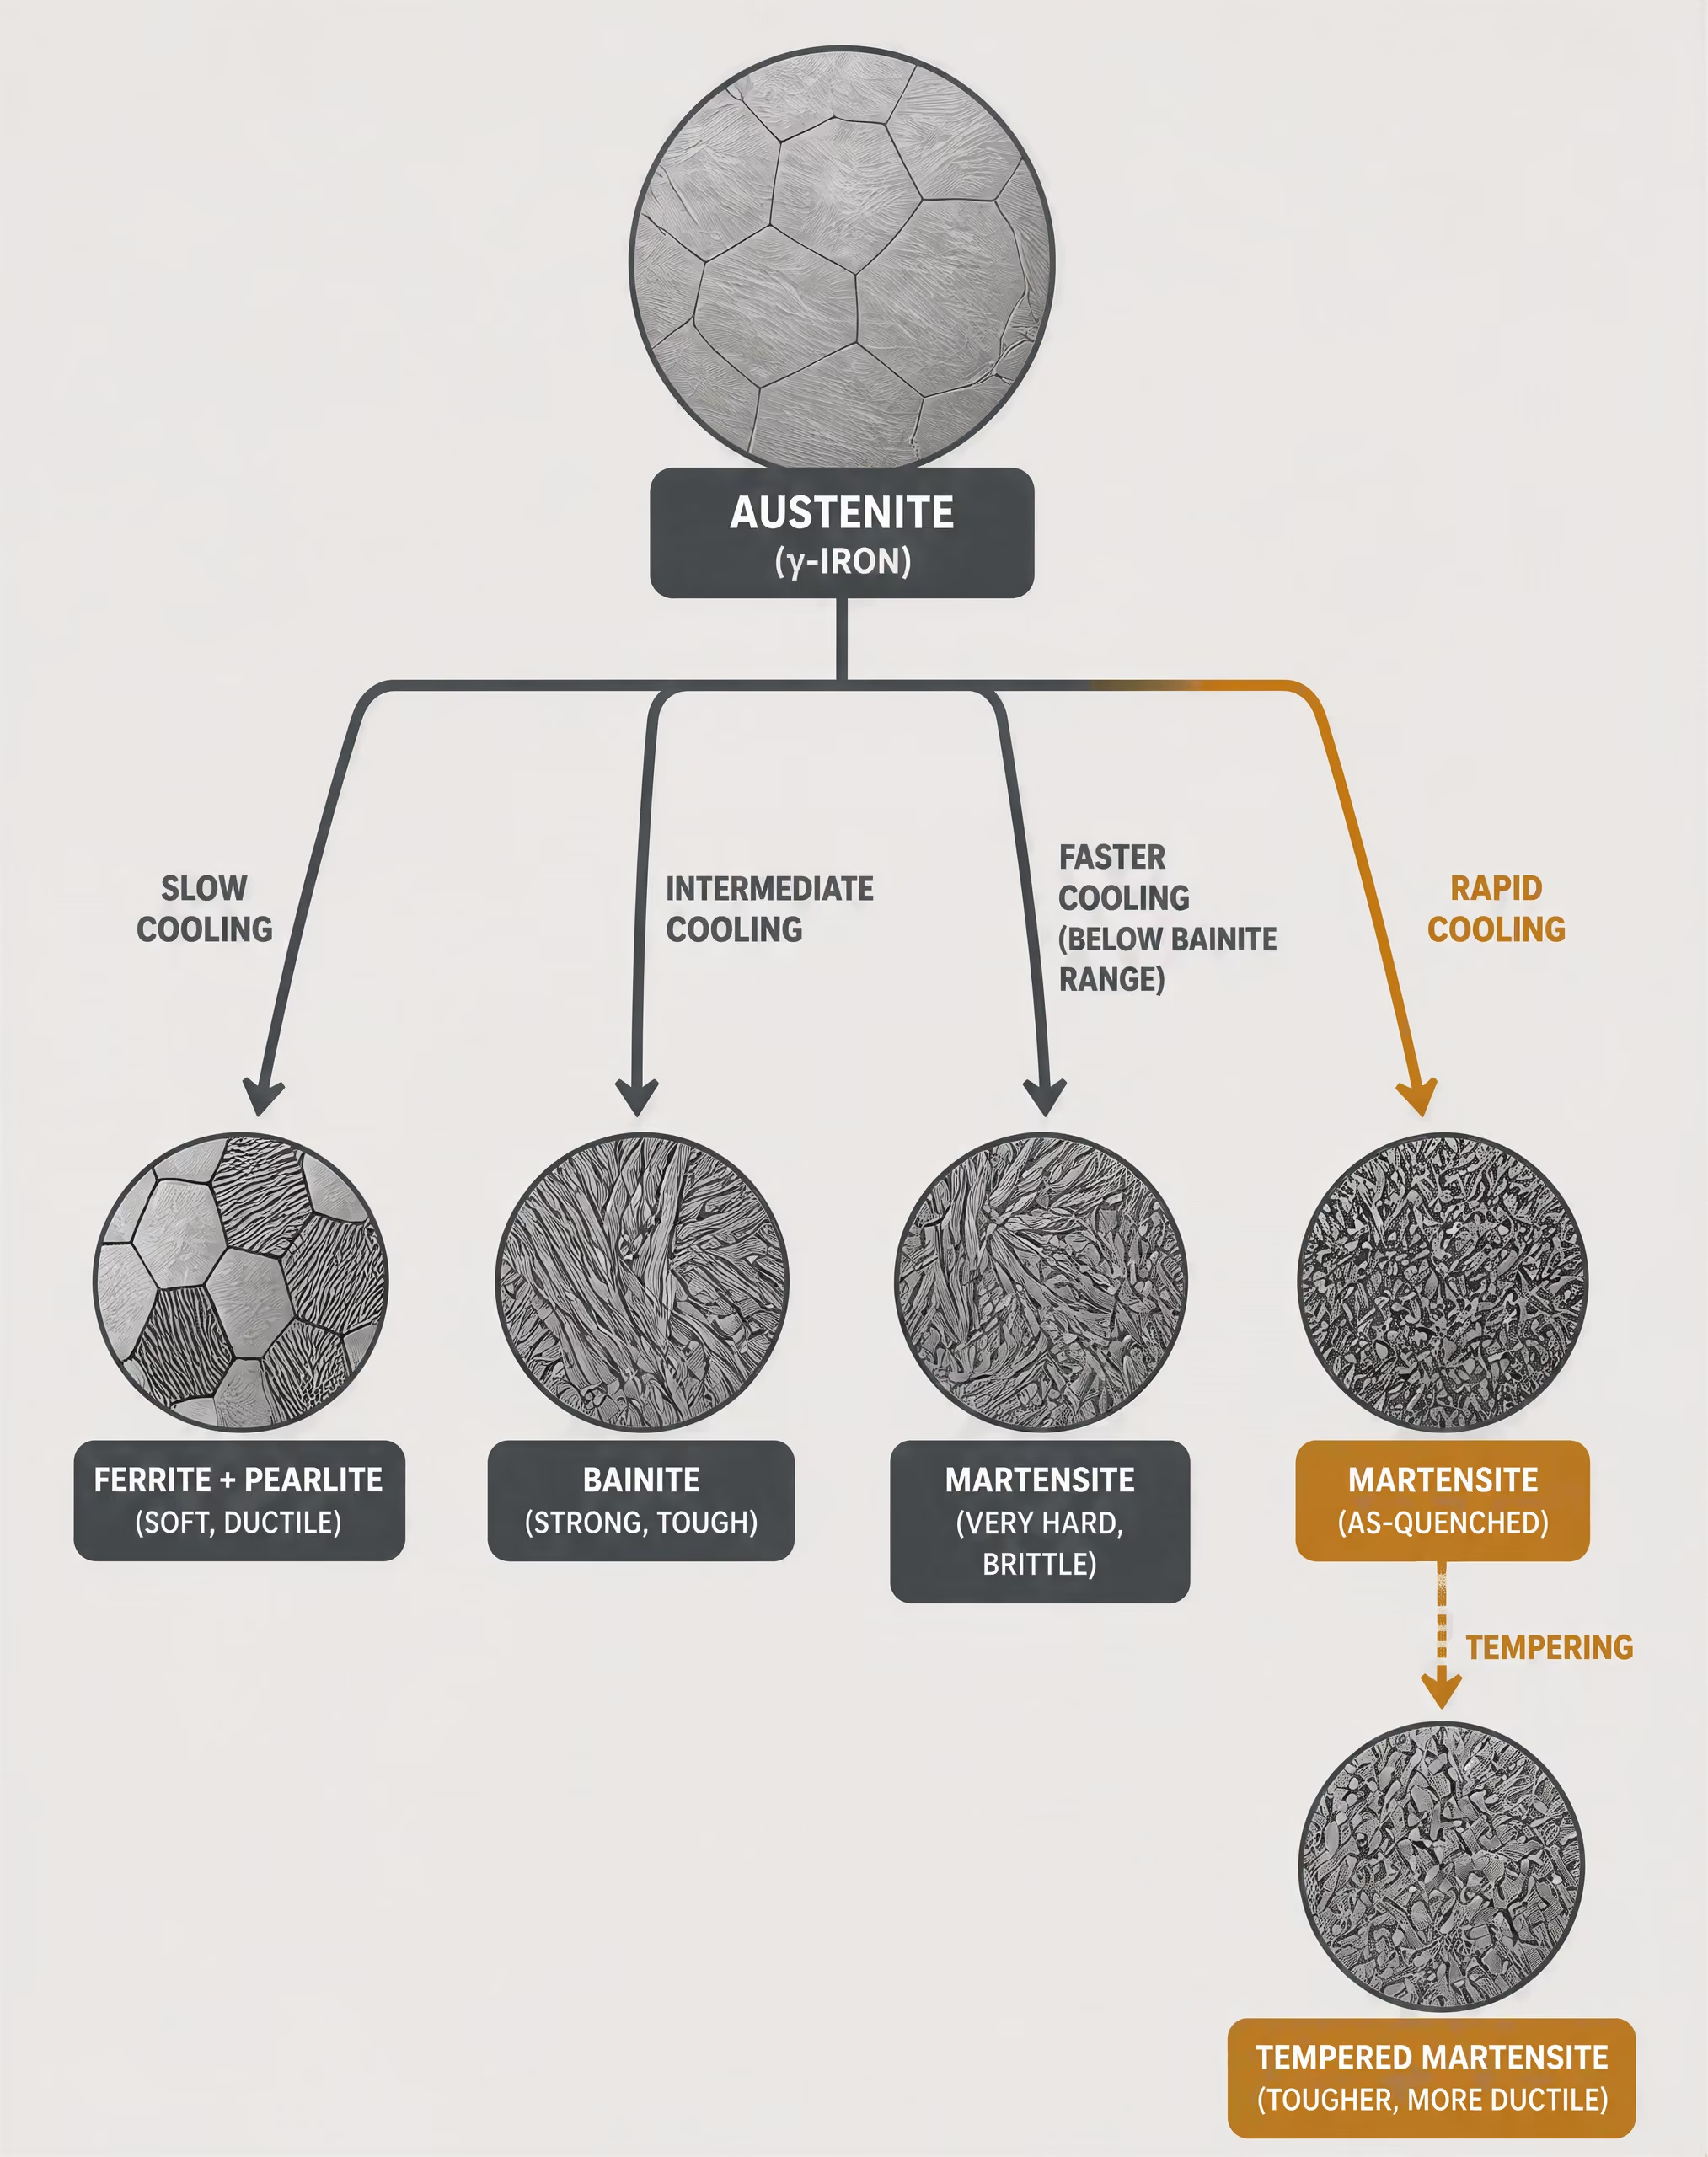
Hőciklusok és kohászati változások[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
Az acél olyan fázisokat tartalmaz, amelyek stabilitása a hőmérséklettel és az összetétellel változik. A ferrit viszonylag lágy, térközepes köbös kristályszerkezetű vasfázis, amelynek korlátozott a szénoldó képessége. Az ausztenit lapközepes köbös szerkezetű, és lényegesen több szenet képes oldani. A cementit, vagyis a vas-karbid, kemény és rideg. A széntartalomtól, a hűtési sebességtől és az ötvözőanyagok hozzáadásától függően ezek az alkotók perlitet, bainitet vagy martenzitet képezhetnek. Az ASTM International Acélkohászat és hőkezelés című kurzusának tematikája a ferritet, az ausztenitet, a cementitet, a perlitet, a martenzitet és a bainitet az acélfeldolgozás központi fázisaiként és szerkezeteiként azonosítja (ASTM International, 2024).
Ausztenitesítés során az acélt olyan hőmérséklet-tartományba hevítik, ahol eredeti ferrit-, perlit- vagy cementittartalmának egy része vagy egésze ausztenitté alakul. A hőntartás lehetővé teszi a szén feloldódását és a hőmérséklet-különbségek csökkenését, a túl hosszú hőntartás azonban növelheti az ausztenitszemcséket, fokozhatja az oxidációt, valamint ronthatja a későbbi szívósságot vagy növelheti a vetemedést. A szükséges hőmérséklet és idő az acélminőségtől, a kiindulási mikroszerkezettől, a keresztmetszet vastagságától, a kemence légáramlásától és a kívánt átalakulástól függ.
A hűtés határozza meg, hogy mivé alakul az ausztenit. Lassú hűtés esetén diffúzióvezérelt ferrit- és perliteképződés mehet végbe. Közepes sebességű hűtés bainitet eredményezhet. Gyors hűtés elegendően hosszú ideig gátolhatja a diffúziót ahhoz, hogy az ausztenit martenzitté alakuljon, amely túltelített és erősen feszültséggel terhelt szerkezet. A martenzit nagy keménységet biztosít, a megeresztetlen martenzit azonban jelentős maradó feszültséget tartalmazhat, és túl rideg lehet az üzemi alkalmazáshoz. A megeresztés során az edzett acélt az ausztenites átalakulási tartomány alatti hőmérsékletre újrahevítik, ami szabályozott szén-újraeloszlást tesz lehetővé, csökkenti a feszültséget, és egyidejűleg módosítja a keménységet és a szívósságot.
| Kezelés | Jellemző hűtési vagy átalakulási út | Elsődleges cél |
|---|---|---|
| Lágyítás | Lassú kemencehűtés | Lágyítás, képlékenységnövelés, feszültségcsökkentés vagy a megmunkálhatóság javítása |
| Normalizálás | Levegőn történő hűtés az ausztenites tartományból | Finomabb, szilárdabb szerkezet, mint teljes lágyítás esetén |
| Edzés és megeresztés | Gyors hűtés, majd újrahevítés az ausztenites tartomány alatt | A szilárdság, keménység és szívósság egyensúlya |
| Ausztemperálás | Izoterm bainitképződés | Szabályozott bainites szerkezet |
| Martemperálás | Hőmérséklet-kiegyenlítés a martenzit képződése előtt | A vetemedési kockázat csökkentése |
A fő hőkezelési eljárások ezért különböző hőmérséklet-idő utakat képviselnek, nem pedig egymással felcserélhető recepteket. A lágyítás általában lassú hűtést alkalmaz az acél lágyítására, a képlékenység javítására, a maradó feszültség csökkentésére vagy a megmunkálhatóság javítására. A normalizálás az ausztenites tartományból végzett levegős hűtést alkalmaz, és gyakran finomabb, szilárdabb szerkezetet eredményez, mint a teljes lágyítás. Az edzést követő megeresztés célja a szilárdság, a keménység és a szívósság kiválasztott egyensúlyának elérése. Az ausztemperálás közepes hőmérsékleten végbemenő átalakulással bainitet hoz létre, míg a martemperálás a martenzit kialakulása előtt csökkenti a felület és a mag közötti hőmérséklet-különbséget, ezáltal mérsékli a vetemedés kockázatát, de nem teszi szükségtelenné a megeresztést.
A lángedzés és az indukciós edzés során csak a felületi réteget hevítik fel gyorsan, majd edzik. Az eredmény martenzites kéreg és viszonylag szívós belső rész lehet, de a kéregmélységet, a széntartalmat, a geometriát, a bevitt teljesítményt és az edzés időzítését egyaránt szabályozni kell. Az ISO 683-1:2016 meghatározza az elsősorban edzésre és megeresztésre, ausztemperálásra, lángedzésre, indukciós edzésre, valamint bizonyos esetekben normalizált állapotban szállított ötvözetlen acélokra vonatkozó szállítási követelményeket. A szabvány nem tesz egyetlen hőciklust sem minden acélminőséghez vagy alkatrészhez alkalmassá.
Tulajdonságok és mikroszerkezet
Az acél tulajdonságait nem önmagában a kemence hőmérséklete, hanem a mikroszerkezet és a hőtörténet határozza meg. Strong evidence
A mechanikai tulajdonságok a szerkezet következményei, nem pedig közvetlenül a kemence hőmérsékletének következményei. Két, azonos névleges hőmérsékleten lévő acél keménysége vagy szívóssága eltérő lehet, mert különböző a széntartalmuk, az ötvözőelemeik, a szemcseméretük, a kiválások és zárványok mennyisége, illetve a maradó feszültségük. Még ugyanazon acélminőségen belül sem azonos kohászati állapotból indul a hőkezelésre szánt kovácsolt rúd, a hidegen alakított lemez és a korábban edzett és megeresztett alkatrész.
Edzhetőség Az acélszelvény azon képessége, hogy meghatározott ausztenitesítési és hűtési feltételek mellett a teljes keresztmetszetén keresztül edzett szerkezetet alakítson ki; ez különbözik az elérhető maximális keménységtől.
Az összetétel és a viselkedés kulcsfogalmai
- Maximális keménység
- A legnagyobb elérhető keménység, amikor az érintett tartomány kellően martenzites szerkezetűvé válik; ezt nagyrészt a széntartalom határozza meg.
- Edzhetőség
- Az a mélység, ameddig az acél meghatározott hűtési feltétel mellett edzett szerkezetet képes kialakítani.
- Visszamaradt ausztenit
- Az ausztenites szerkezetnek az a része, amely a martenzitképződés befejező hőmérséklete alá történő hűtés után is megmarad.
- Szénegyenérték
- Az összetételi index, amelyet a szén és az ötvözőelemek átalakulási vagy hegeszthetőségi hatásainak becslésére használnak.
A szén jelentősen befolyásolja a martenzit mennyiségét és keménységét, míg a króm, a molibdén, a mangán, a nikkel és más ötvözőelemek módosítják az átalakulási hőmérsékleteket, valamint késleltetik a diffúzióvezérelt reakciókat. A megfelelően szabályozott bór növelheti az alkalmas acélok edzhetőségét. Az edzhetőség nem azonos a maximális keménységgel. A maximális keménységet nagyrészt a széntartalom határozza meg; az edzhetőség azt írja le, hogy egy adott hűtési feltétel mellett milyen mélyen képes az acél edzett szerkezetet kialakítani.
A mikroszerkezet azt is megmagyarázza, hogy önmagában a keménység miért nem határozhat meg sikeres hőkezelést. A nagy keménységérték martenzitre utalhat, de nem derül ki belőle, hogy az alkatrész tartalmaz-e edzési repedéseket, túl sok visszamaradt ausztenitet, durva korábbi ausztenitszemcséket vagy káros húzófeszültségeket. Az alacsonyabb keménység szándékos is lehet olyan esetekben, amikor az ütőszívósság, a kifáradással szembeni ellenállás, a megmunkálhatóság vagy a méretstabilitás fontosabb.
A vas–vas-karbid fázisdiagram az egyensúlyi vagy ahhoz közeli egyensúlyi fázisviszonyokat írja le. Segít az átalakulási tartományok és a szén oldhatóságának meghatározásában, de nem jelzi előre egy gyakorlati edzés teljes eredményét. Az idő–hőmérséklet–átalakulási diagramok az izoterm hőntartás közben végbemenő átalakulásokat írják le; a folyamatos hevítési és a folyamatos hűtési átalakulási diagramok inkább a kemencékben és a gyártóberendezésekben alkalmazott utakhoz hasonló folyamatokat ábrázolnak. Az ASM 2024-es hőkezelési fejezete kifejezetten megkülönbözteti ezeket a diagramokat, és foglalkozik a vetemedés, valamint a maradó feszültség szabályozásával. A különbség azért fontos, mert az átalakulásokhoz idő szükséges, az ipari hűtés pedig ritkán pillanatszerű vagy tökéletesen egyenletes.
Miért nem elegendő önmagában a hőmérséklet?
Egy megadott hőmérséklet, például 850 °C, az alkatrész teljes hőállapota helyett csak a kemence beállított értékét írja le. Egy vékony, 10 mm-es lemez gyorsan és egyenletesen elérheti ezt a hőmérsékletet. Egy nagy fogaskerék foga, vastag tengely vagy hegesztési javítás azonban a ciklus jelentős részében forró felületet és hidegebb magot tartalmazhat. Ha a felület a belső rész előtt alakul át vagy tágul ki, feszültségek keletkeznek. Az edzés ezt követően hő okozta zsugorodással és átalakulási alakváltozással egészítheti ki, ami vetemedést vagy repedést okozhat akkor is, ha a kemence hőmérséklete megfelelő volt.
A hevítési sebesség szintén módosítja a reakciót. A gyors hevítés termikusan egyenetlenné teheti a keresztmetszetet, és megkerülheti azokat az átalakulásokat, amelyek lassabb hevítés során végbemennének. Emellett növelheti a termikus feszültséget is. A lassú hevítés elősegítheti a nem kívánt szemcsedurvulást, vagy lehetővé teheti a felületi reakciókat a célhőmérséklet elérése előtt. A hőntartási időnek elegendőnek kell lennie ahhoz, hogy a leghidegebb zóna is elérje a szükséges állapotot, nem csupán ahhoz, hogy a kemence kijelzője a beállított értéket mutassa.
Az atmoszféra egy másik szabályozandó változó. Az oxigén reveképződést és dekarbonizációt okozhat; a széntartalmú atmoszféra módosíthatja a felület szénpotenciálját. Mindkét feltétel megváltoztatja a felületi keménységet és a méreteket, még akkor is, ha a mag a kívánt ciklust kapja. A sófürdők, a vákuumkemencék, a védőgázok és a levegős kemencék ezért eltérő felületi eredményeket hoznak létre.
A hűtés intenzitása, a keverés, az edzőközeg hőmérséklete, az alkatrész helyzete és geometriája határozza meg a tényleges hűlési görbét. Az éles sarkok a nagy sík felületektől eltérően hűlnek, a furatok és a vékony bordák pedig helyi hőmérséklet-gradiens kialakulását okozhatják. A korábbi hidegalakítás, a szegregáció, a hegesztés hőhatásövezetei és a korábbi megeresztés szintén módosítják a magképződési helyeket és az átalakulási kinetikát.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
Az ISO 17663:2023 a hegesztéshez és a kapcsolódó eljárásokhoz kötődő hőkezelést olyan minőségkövetelmény-rendszerbe illeszti, amely a műhelyben vagy a helyszínen végzett munkákra, elsősorban ferrites acélokra és a hozzájuk tartozó hegesztett vagy alakított alkatrészekre terjed ki. Ez a körülmény fontos: a hőciklust meg kell határozni, ellenőrizni és igazolni kell, különösen akkor, ha a feszültségmentesítés, a hidrogén szabályozása, a közbenső rétegek hevítése vagy a helyi hegesztés utáni kezelés befolyásolja az üzemi teljesítményt. A hőkezelés tehát az egész alkatrész szabályozott hőtörténete, nem pedig a kemence vezérlőjén megjelenő egyetlen szám.
Az acél összetétele és a vas–szén rendszer
Tiszta vas és a szén oldhatósága
Az acél hőkezelése egy megtévesztően egyszerű rendszerrel kezdődik: széntartalmú vassal. Az egyszerűség megszűnik, amikor a hőmérsékletet, az összetételt és a lehűlési sebességet együttesen vesszük figyelembe. A tiszta vas hőmérséklet-emelkedés hatására megváltoztatja kristályszerkezetét. 912 °C alatt elsősorban ferrit, vagyis α-vas, testközepes köbös (BCC) rácsszerkezettel. 912 és 1394 °C között ausztenitté, vagyis γ-vassá alakul, lapközepes köbös (FCC) rácsszerkezettel. 1394 °C-tól a körülbelül 1538 °C-os olvadáspontjáig δ-ferrit, vagyis egy másik BCC-szerkezetű forma.
A szén intersztíciós helyeket foglal el ezekben a rácsokban, a rendelkezésre álló tér azonban jelentősen különbözik. A ferrit nagyon kevés szenet old: maximális egyensúlyi oldhatósága 727 °C-on körülbelül 0,022 tömeg% C, szobahőmérsékleten pedig inkább 0,008 tömeg% C. Az ausztenit ennél jóval több szenet képes tartalmazni: a metastabil vas–vas-karbid rendszerben 1147 °C-on megközelítőleg 2,14 tömeg% C-t. Ez a különbség központi jelentőségű az edzés szempontjából. Ausztenitesítés során a szén belép az FCC-rácsba, és a cementitből is oldódhat. Ha ezt követően az ausztenitet elég gyorsan hűtik le, a szén nem tud a szokásos módon kidiffundálni. A rács BCC-szerkezet felé változik, a bezárt szén azonban martenzitet, túltelített és erősen torzult fázist hoz létre.
A szén tehát nem csupán közvetlen oldott elemként növeli a keménységet. Meghatározza, hogy mely fázisok stabilak, milyen hőmérsékleten kezdődnek az átalakulások, mennyi karbid képződhet, és hogyan reagál az anyag a lehűtésre. Alacsony koncentrációknál lassú lehűlés során ferrit és perlit képződhet könnyen. Nagyobb koncentrációknál az egyensúly a nagyobb perlit- vagy cementittartalom felé tolódik el. Gyors lehűlés esetén ugyanaz a szén ehelyett a martenzitben maradhat.
A névleges acélminőség széntartalma nem írja le a teljes hőtörténetet. A keresztmetszet vastagsága, a kiindulási szemcseméret, a felfűtési sebesség, az ausztenitesítési hőmérséklet, a hőntartási idő, az edzőközeg, a felület állapota és a hőmérséklet egyenletessége mind megváltoztathatja a kialakuló mikroszerkezetet. Az ASM International acélalapokról szóló, 2024-es tárgyalása ezért helyezi a vas–szén rendszert az ausztenitesítés, az átalakulási diagramok, a keménység, az edzhetőség, az edzés, a megeresztés és a maradófeszültség-szabályozás mellé: az összetétel biztosítja a lehetőségeket, a hőciklus pedig kiválasztja közülük a ténylegesen megvalósulókat.
A vas–vas-karbid fázisdiagram
| Diagram | Ábrázolt hőút | Elsődleges alkalmazás |
|---|---|---|
| Vas–vas-karbid | Egyensúlyi vagy közel egyensúlyi összetétel–hőmérséklet összefüggések | Fázisstabilitás és szénoldhatóság |
| TTT | Izoterm hőntartás | Az átalakulás kezdete és vége állandó hőmérsékleten végzett hőntartás során |
| CCT | Folyamatos hűtés | Az átalakulás előrejelzése gyakorlati edzési és kemenceciklusokhoz |
| CHT | Folyamatos hevítés | Az átalakulás jellege meghatározott hevítési sebesség mellett |
A közönségesen vas–szén fázisdiagramnak nevezett diagram pontosabban a metastabil vas–vas-karbid, vagyis Fe–Fe₃C diagram. A cementit, Fe₃C, 6,67 tömeg% szenet tartalmaz. Nem minden körülmények között ez a szén végső egyensúlyi állapota; bizonyos feltételek mellett, különösen egyes öntöttvasakban és szilíciumot tartalmazó összetételekben, a grafit termodinamikailag stabilabb a cementitnél. A Fe–Fe₃C diagram mégis hasznos pontossággal írja le számos acél átalakulásait, mivel a cementit könnyen képződik, és gyakorlati időtartamok alatt fennmaradhat.
A közönséges szénacélok legfontosabb invariáns reakciója az eutektodi átalakulás körülbelül 727 °C-on:
ausztenit → ferrit + cementit.
Eutektoidos átalakulás Szilárd fázisú reakció, amelyben az ausztenit ferritté és cementitté alakul a 727 °C körüli hőmérsékleten a metastabil vas–vas-karbid rendszerben.
Az eutektodi összetételnél, amely megközelítőleg 0,76 tömeg% C, ez a reakció perlitet, vagyis ferrit és cementit réteges keverékét hozza létre. A körülbelül 0,76 tömeg% C alatti acélokat ebben a rendszerben hipoeutektoidos acéloknak nevezik; lassú lehűlés során proeutektoidos ferrit képződik, mielőtt a fennmaradó ausztenit perlitté alakulna. Az eutektodi összetétel feletti, de az öntöttvas-tartomány alatti acélok hipereutektoidosak; a maradék ausztenit perlitté alakulása előtt proeutektoidos cementit képződik. A határértékek diagramkonvenciók, ezért a szakirodalomban kissé eltérhetnek, a lényeg azonban az átalakulások sorrendje.
A diagram az eutektikus reakciót is azonosítja körülbelül 4,3 tömeg% C és 1147 °C mellett, amikor a metastabil rendszerben a folyadék ausztenitté és cementitté alakul. A közönséges acélok széntartalma jóval e szint alatt van, míg az öntöttvasak gyakran megközelítik vagy meg is haladják azt. A likvidusz, a szolidusz, a ferrit, az ausztenit, a cementit és a kétfázisú mezők megmutatják, hogy adott összetétel és hőmérséklet mellett mely alkotók lehetnek egyensúlyban egymással.
Azt azonban nem mondják meg a mérnöknek, hogy egy alkatrész mit fog tartalmazni ipari edzés után. Az egyensúlyi diagram elegendő időt feltételez a diffúzióhoz, és nem kódolja az időtényezőt. Nem képes előre jelezni a martenzit képződésének kezdetét, a bainit kialakulását, a perlit rétegtávolságát vagy azt, hogy egy keresztmetszet milyen mélységig edződik át. Ezekhez a kérdésekhez izoterm körülmények esetén idő–hőmérséklet–átalakulási (TTT) diagramokra, változó hőmérséklet esetén pedig folyamatos felfűtési vagy folyamatos hűtési átalakulási (CCT) diagramokra van szükség. Az ASM 2024-es, a hőkezelés alapelveiről szóló fejezete ezeket a diagramokat kifejezetten külön kezeli a vas–szén diagramtól, az alakváltozással és a maradófeszültségekkel együtt.
A hűtési sebesség megváltoztathatja a végső szerkezetet az acél széntartalmának megváltoztatása nélkül. Strong evidence
A lassan lehűtött acél megközelítheti az egyensúlyi vagy metastabil diagram által mutatott fázisviszonyokat. Az átalakulási görbe orrán áthaladó lehűtés során az acélban perlit vagy bainit képződhet; még gyorsabb lehűlés esetén az anyag elérheti a martenzitképződés kezdeti hőmérsékletét, mielőtt a diffúziós átalakulás végbemenne. A végső szerkezet ezért lehet ferrit–perlit, bainit, martenzit, visszamaradt ausztenit vagy ezek keveréke, még változatlan széntartalom mellett is.
A szén szerinti osztályozás és az ötvözőelemek hatásai
A szén szerinti osztályozás első leírást ad, nem pedig teljes hőkezelési előírást. A kis széntartalmú acélokat gyakran körülbelül 0,25 tömeg% C alatti, a közepes széntartalmú acélokat nagyjából 0,25–0,60 tömeg% C közötti, a nagy széntartalmú acélokat pedig megközelítőleg 0,60–1,00 tömeg% C vagy annál nagyobb széntartalmú acélokként írják le. Ezek a tartományok gyakorlati csoportosítások, nem pedig univerzális szabványos határértékek. Az olyan jelölés, mint az AISI 1045, névlegesen közepes széntartalmú acélt azonosít, míg az ISO 683-1:2016 elsősorban edzésre és megeresztésre, izoterm edzésre, lángedzésre, indukciós edzésre, valamint bizonyos esetekben normalizált állapotra szánt ötvözetlen acélokra vonatkozik. A jelölés önmagában nem helyettesíti az előírt kémiai határértékeket és hőkezelési követelményeket.
A széntartalom növelése általában növeli az edzés utáni elérhető keménységet, mivel a martenzit több bezárt szenet tartalmaz. Egyúttal csökkenti a martenzitképződés kezdeti hőmérsékletét, növeli a visszamaradt ausztenit kockázatát, valamint fokozhatja az edzési repedés és az alakváltozás veszélyét. A szénben gazdag acéloknál az ausztenitesítési hőmérséklet szigorúbb szabályozására lehet szükség, mivel a túlzott oldódás vagy szemcsenövekedés ronthatja a szívósságot. Alacsonyabb széntartalomnál a martenzit viszonylag lágy lehet, hacsak az ötvözés és a hűtési feltételek nem biztosítanak további szilárdítást.
Az ötvözőelemek módosítják a diagramot és az átalakulási kinetikát. A mangán és a nikkel általában stabilizálja az ausztenitet, és csökkenti az átalakulási hőmérsékleteket; a mangán emellett késlelteti a ferrit és a perlit képződését, ezáltal növeli az edzhetőséget. A króm, a molibdén és a volfrám lassítja a diffúziós átalakulásokat, és vastagabb keresztmetszetekben elősegítheti a mélyebb átedződést. A króm, a molibdén, a vanádium és a nióbium stabil ötvözeti karbidokat képezhet, míg a titán különösen stabil titán-karbonitridet hoz létre. Ezek a részecskék korlátozhatják az ausztenitszemcsék növekedését, részleges oldásukhoz azonban magasabb ausztenitesítési hőmérsékletre vagy hosszabb hőntartási időre lehet szükség.
A szilícium szilárdítja a ferritet, és általában gátolja a cementit képződését, ami hatással van a bainites és a megeresztési reakciókra. A bór, ha igen kis, szabályozott mennyiségben van jelen, és védve van az oxigénnel és a nitrogénnel való egyesüléstől, jelentősen növelheti az edzhetőséget azáltal, hogy késlelteti a ferrit nukleációját a korábbi ausztenitszemcsék határain. A nikkel általában javítja a szívósságot, és nem képez a krómhoz vagy a molibdénhez hasonló módon karbidot.
Az ötvözés a megeresztési reakciót is módosítja. A molibdén csökkentheti a megeresztési ridegedést, és elősegítheti a másodlagos keményedést; a króm, a vanádium és a volfrám magas hőmérsékletű megeresztés során másodlagos karbidkiválást idézhet elő. Ezért egy edzett és megeresztett ötvözött acél ugyanazon széntartalom és névleges megeresztési hőmérséklet mellett is teljesen másképpen viselkedhet, mint egy ötvözetlen szénacél. Az 1984-es Steel and Its Heat Treatment című referencia a szénacélokat, az ötvözött acélokat, a bóracélokat, a mikroötvözött acélokat és a kétfázisú acélokat TTT-diagramjaikon, edzhetőségükön, megeresztési ridegségükön és hőkezelési viselkedésükön keresztül tárgyalja, nem csupán széntartalmuk alapján.
Az összetétel meghatározza a fázisstabilitást. Az idő és a hőmérséklet dönti el, hogy a lehetséges átalakulások végbemehetnek-e. Az alkatrész geometriája és a maradófeszültség kezelése határozza meg, hogy a létrejött alkatrész túléli-e a folyamatot. A hőkezelési ciklus kiválasztásának alapját ez az összefüggés, nem pedig önmagában egyetlen széntartalmi érték képezi.
A fő fázisok és mikroszerkezeti alkotók
Az acél hőkezelése azzal változtatja meg az anyag tulajdonságait, hogy módosítja a kialakuló fázisokat, azok mennyiségét, valamint az egyes tartományok elrendeződését. Az ASTM International tanfolyami tematikája a ferritet, az ausztenitet, a cementitet, a perlitet, a martenzitet és a bainitet az acélmetallurgia legfontosabb alkotói közé sorolja. Az ASM International ugyanezt a témakört egyensúlyi viszonyokra, átalakulási kinetikára, edzhetőségre, edzésre, megeresztésre és feszültségszabályozásra bontja. Ez a megkülönböztetés azért fontos, mert a vas–vas-karbid diagram megmutatja, hogy adott összetétel és hőmérséklet mellett mely fázisok stabilak vagy metastabilak, míg a TTT- és CCT-diagramok azt jelzik, hogy egy tényleges hőciklus elegendő időt biztosít-e ezeknek a fázisoknak vagy átalakulási termékeknek a kialakulásához.
Egy fázist jól meghatározott kristályszerkezet és kémiai összetétel-tartomány jellemez. Egy mikroszerkezeti alkotóelem jellegzetes elrendeződésben egynél több fázist is tartalmazhat. A műszaki szakirodalom nem mindig tartja fenn ezt a megkülönböztetést: a „perlitfázis” és a „bainitfázis” kifejezések gyakran jelennek meg a mérnöki szövegekben, noha a perlitet és a bainitet helyesebb átalakulási mikroszerkezeti alkotóelemekként leírni. A laza szóhasználat érthető, mivel mindkettő felismerhető átalakulási tartománnyal, morfológiával és tulajdonságválasszal rendelkezik.

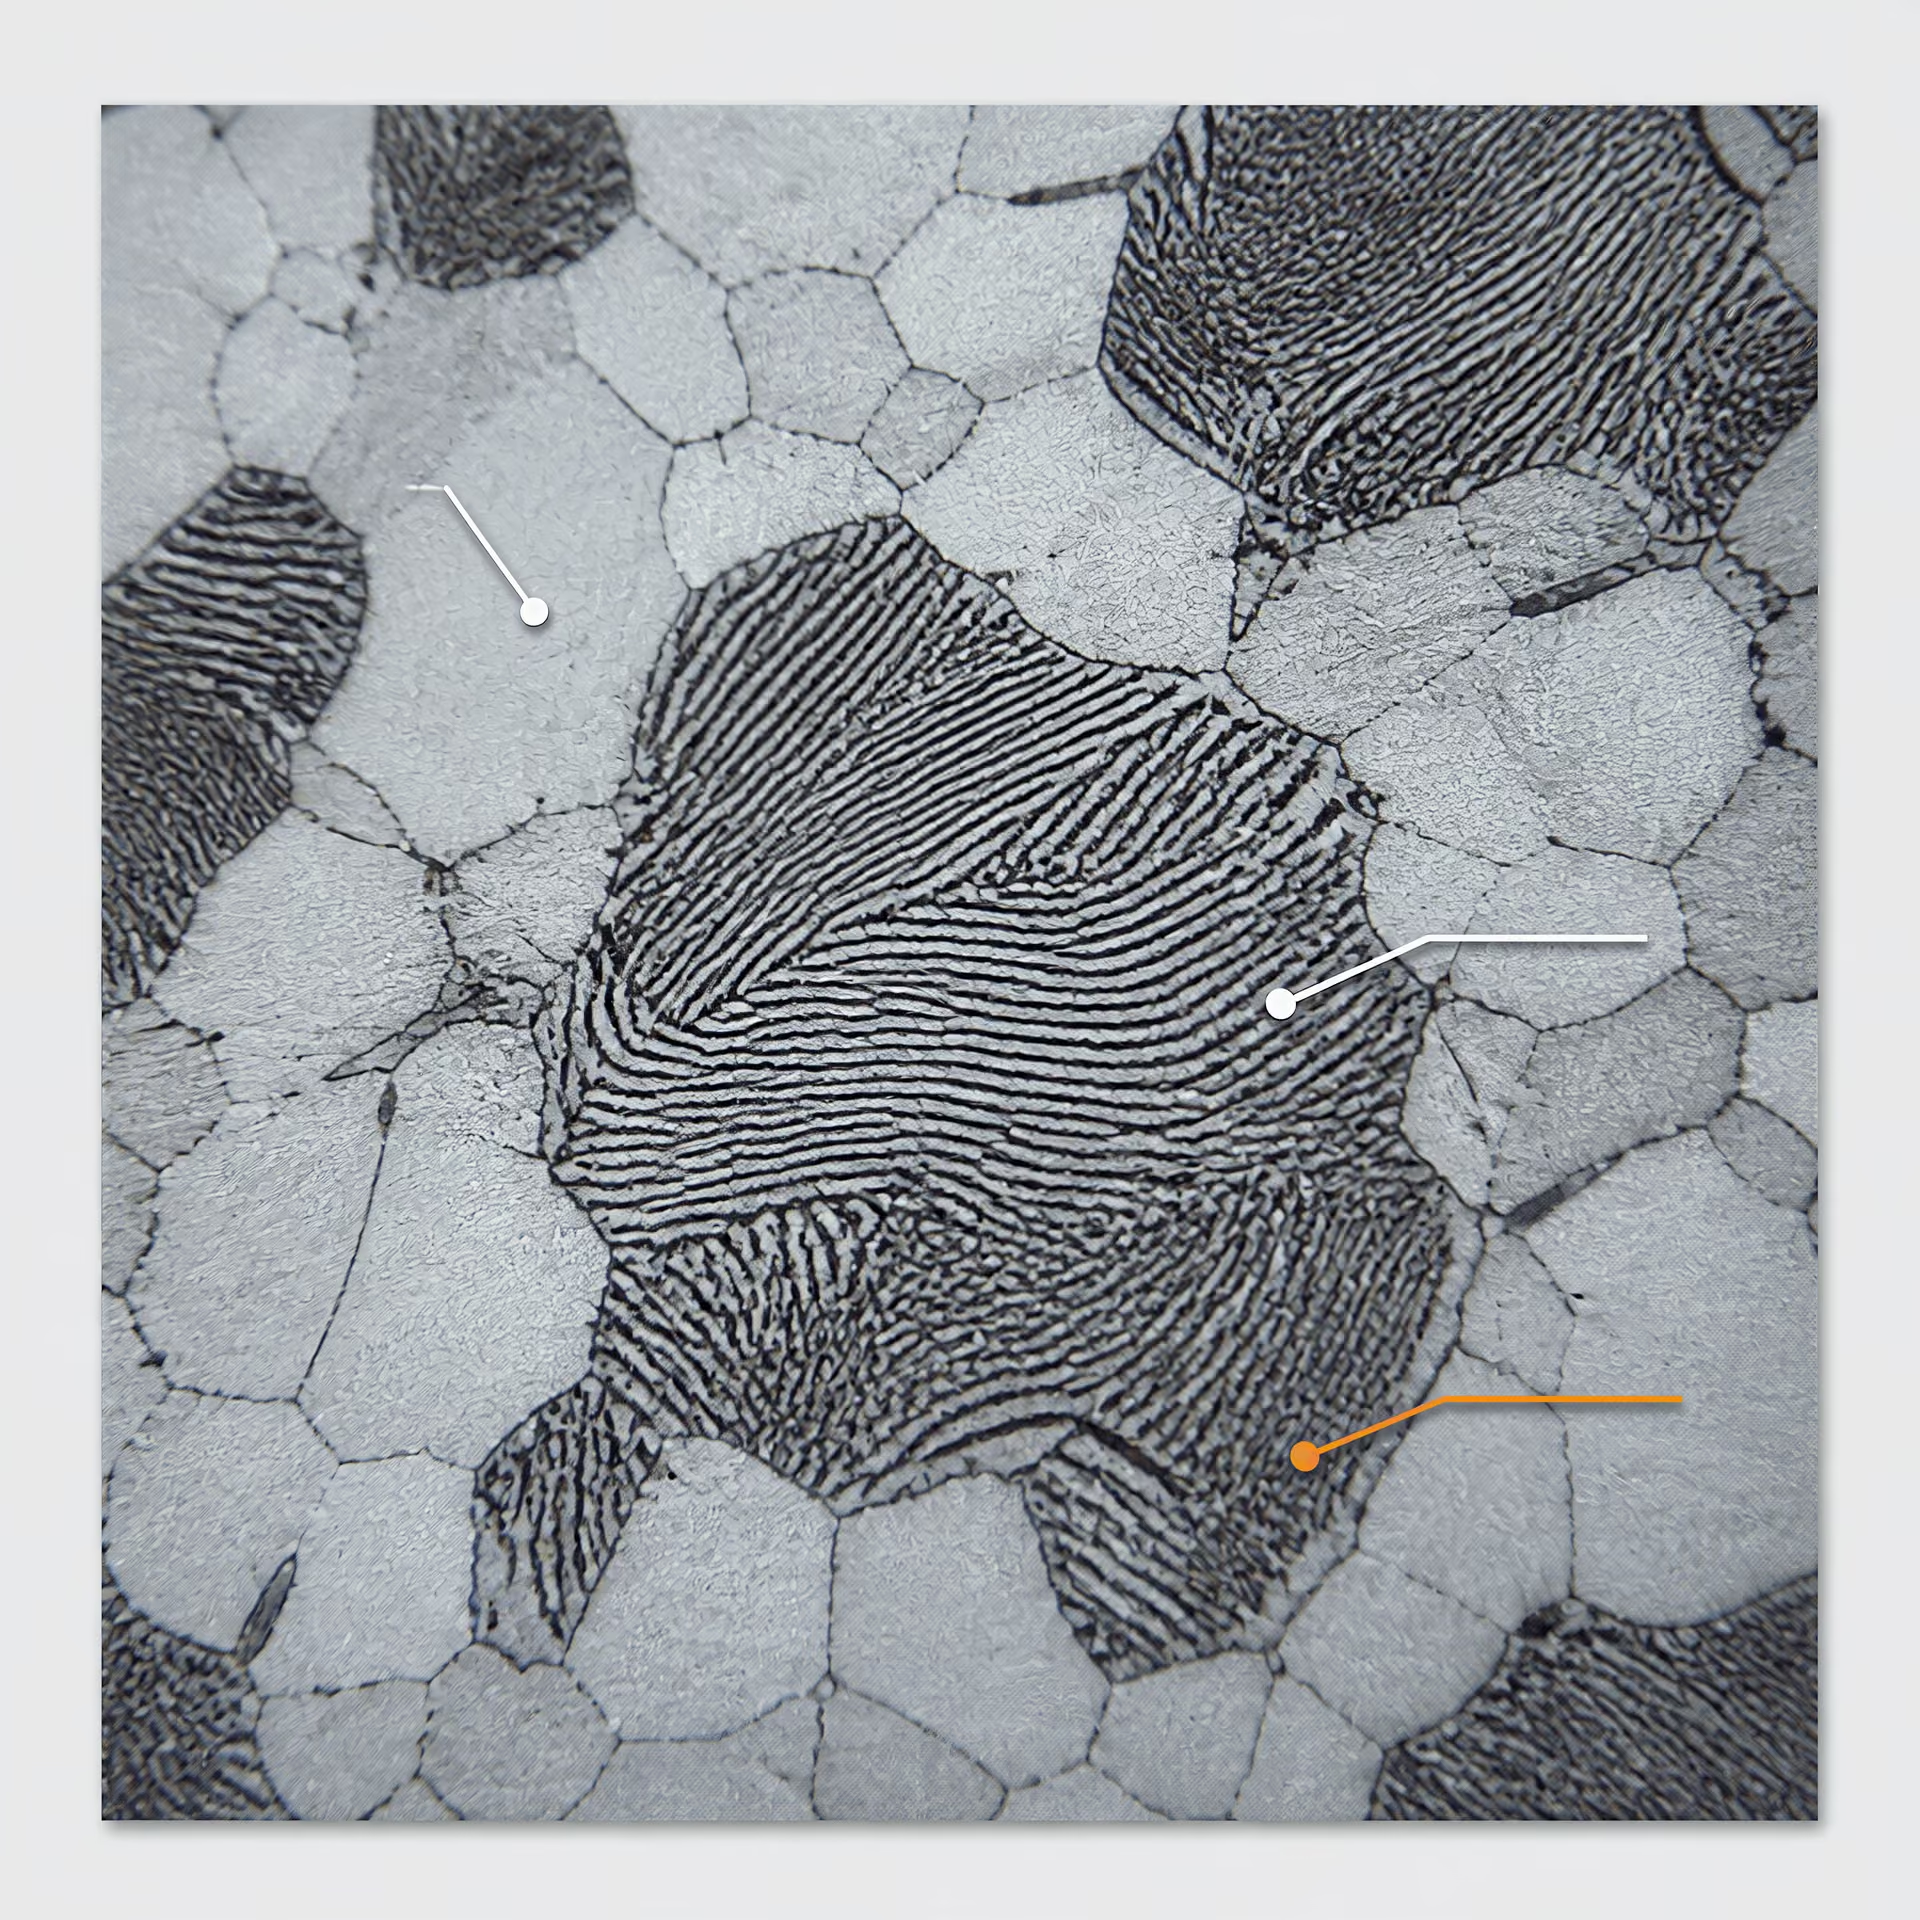
Ferrit, ausztenit és cementit
A ferrit a vas térközepes köbös (BCC) formája, amelyet ötvözetlen szénacélban az A1 átalakulási hőmérséklet alatt általában α-ferritként jelölnek. Szénoldhatósága nagyon csekély. 727 °C-on, amelyet a vas–vas-karbid diagram eutektóidos hőmérsékleteként szokás alkalmazni, a ferrit mindössze körülbelül 0,022 tömeg% szenet képes oldani; alacsonyabb hőmérsékleten egyensúlyi oldhatósága tovább csökken. Az ötvözőelemek módosítják ezt az értéket, és megváltoztathatják a ferrit stabilitását, a ferrit azonban általában viszonylag lágy és képlékeny alkotóelem marad a martenzithez vagy a karbidban gazdag szerkezetekhez képest.
Ez nem jelenti azt, hogy a ferrit mechanikai szempontból jelentéktelen lenne. A ferrites mátrix képes elnyelni a képlékeny alakváltozást és ellenállni a rideg repedésnek, ezáltal elősegíti a képlékenységet és a szívósságot, ha a szemcseméret, a zárványtartalom és a környező alkotóelemek szabályozottak. Alacsony keménysége rendszerint korlátozza a kopásállóságot, bár finomszemcsés ferrites szerkezet érintkezési vagy ciklikus terhelés alatt jobban teljesíthet, mint a durvaszemcsés. A ferrit a hőtágulásán, rugalmassági modulusán és átalakulási előtörténetén keresztül a méretváltozási viselkedéshez is hozzájárul. A ferrit egyenetlen kialakulása egy keresztmetszeten belül helyi szilárdság- és maradófeszültség-különbségeket okozhat.
Az ausztenit a vas lapközepes köbös (FCC) formája, jelölése γ-vas. Szénoldhatósága lényegesen nagyobb a ferriténél: a vas–vas-karbid diagram szerint a maximum körülbelül 2,14 tömeg% szén, hozzávetőleg 1147 °C-on. Az ausztenit ezért számos acélhőkezelés központi alapfázisa. Ausztenitesítés során a ferrit és a cementit az összetétel, a hőmérséklet, az idő és a korábbi mikroszerkezet által meghatározott mértékben oldódik. A teljes oldódás nem mindig cél; ötvözött acélokban az oldatlan ötvözött karbidokra szükség lehet a szemcseméret szabályozásához vagy a kopási teljesítmény biztosításához.
Ausztenitesítési hőmérsékleten az ausztenit általában képlékenyebb, mint a lehűlés során kialakuló termékek, szobahőmérsékleten tanúsított viselkedése azonban attól függ, hogy stabil-e. A szén, a mangán, a nikkel, a króm és más ötvözőelemek csökkenthetik az átalakulási hőmérsékleteket vagy késleltethetik a bomlást. Ezt követően a keresztmetszet mérete és a lehűlési sebesség határozza meg, hogy az ausztenit perlitté, bainitté, martenzitté vagy ezek keverékévé alakul-e. A túlzott hevítés során bekövetkező ausztenitszemcse-növekedés lehűlés után csökkentheti a szívósságot, még akkor is, ha a végső keménység elfogadhatónak tűnik.
A cementit vas-karbid, Fe₃C. A metastabil vas–vas-karbid rendszerben kemény, viszonylag rideg vegyület, amely 6,67 tömeg% szenet tartalmaz. A cementit gyakran lemezek vagy részecskék formájában fordul elő a perlitben, bainites ferrithez társuló részecskékként, illetve gömbösített részecskékként lágyított szerkezetben. Keménysége javíthatja a kopással és a benyomódással szembeni ellenállást, a folytonos vagy durva cementithálózat azonban csökkentheti a képlékenységet és a törési szívósságot. A karbid alakja ugyanolyan fontos, mint a karbid mennyisége: a lekerekített részecskék általában kevésbé súlyosan szakítják meg a repedésterjedési útvonalakat, mint a vékony filmek vagy az összekapcsolódó szemcsehatár-karbidok.
Az „egyensúly” szó használata itt körültekintést igényel. A cementit a grafithoz képest metastabil, ennek ellenére a legtöbb szénacél- és gyengén ötvözött acél diagramjának, valamint hőkezelési számításának gyakorlati karbid-referenciája. Az ötvözőadalékok más karbidokat, például krómban gazdag karbidokat is stabilizálhatnak, ezért önmagában a Fe₃C nem ír le minden szerszámacélt vagy nagymértékben ötvözött acélt.
Perlit és bainit
A perlit akkor képződik, amikor az ausztenit együttműködő módon váltakozó ferritre és cementitre bomlik. Hagyományos durva perlitkolóniában a két fázis lamellákként jelenik meg; alacsonyabb átalakulási hőmérsékleten a lamellák közötti távolság finomabbá válik. A perlit ezért kétfázisú mikroszerkezeti alkotóelem, nem pedig egyetlen kristálytani fázis. Keménysége a lamellatávolság csökkenésével nő, mivel a finom cementitgátak korlátozzák a diszlokációk mozgását. A durva perlit általában nagyobb képlékenységet és jobb forgácsolhatóságot biztosít, mint a finom perlit, míg a finom perlit a szilárdság, a kopásállóság és a mérsékelt szívósság hasznos kombinációját nyújthatja.
A perlitképződés diffúzióvezérelt folyamat. A szénnek át kell rendeződnie a ferritté alakuló tartományokból a cementitbe, ezért az átalakuláshoz megfelelő hőmérsékleten eltöltött idő szükséges. A lassú kemencés hűtés viszonylag durva perlit kialakulását segíti elő, míg a normalizálás a gyorsabb levegős hűtés és a finomabb kiindulási ausztenitszemcseszerkezet révén finomabb perlitet eredményez. Egyik viselkedés sem tekinthető általános érvényűnek: a tényleges kolóniaméretet és térfogatrészt az ötvözőtartalom, a széntartalom, a keresztmetszet vastagsága és a hűtési körülmények határozzák meg. A perlit a méretváltozáshoz is hozzájárulhat, mivel az ausztenitből történő átalakulás fajlagos térfogatváltozással jár, és az egyenetlen hűlés maradófeszültséget hagyhat vissza.
A bainit az ausztenitből a perlitképződési tartomány alatti, de a martenzitképződés kezdőhőmérséklete feletti hőmérsékleten alakul ki, bár a határok nem minden acél esetében rögzített állandók. Főként ferrites tartományokból áll, amelyek szénnel dúsult területeket és karbidrészecskéket tartalmaznak. A felső bainit jellemzően magasabb átalakulási hőmérsékleten képződik, a karbidok a ferritlécek vagy -lemezek között helyezkednek el; az alsó bainit alacsonyabb hőmérsékleten alakul ki, finomabb karbidokkal a ferrit belsejében vagy ahhoz szorosan társulva. A pontos morfológiát a széntartalom, az ötvözés, az átalakulási hőmérséklet és a hűtési út határozza meg.
A bainit szintén mikroszerkezeti alkotóelem, nem pedig egyetlen fázis. Keménysége rendszerint meghaladja a durva perlit keménységét, és megközelítheti, illetve átfedheti a megeresztett martenzit keménységtartományának alsó részét, azonban az összetétel és az állapot megadása nélkül nem rendelhető hozzá egyetlen konkrét keménység. A bainites szerkezetek hasznos szilárdságot és kopásállóságot biztosíthatnak, miközben nagyobb szívósságot őriznek meg, mint a megeresztetlen martenzit. Az izotermikus bainitesítés célja szabályozott bainites szerkezet létrehozása, a tökéletlen átalakulás azonban visszamaradt ausztenitet hagyhat maga után. Bizonyos geometriák esetében az alakváltozás kisebb lehet, mint közvetlen edzéskor, mivel az átalakulás egyenletesebben megy végbe, a hőmérséklet-gradiensek és az átalakulási feszültségek azonban továbbra is jelentősek maradnak.
Martenzit és visszamaradt ausztenit
A martenzit akkor képződik, amikor az ausztenit elég gyorsan hűl le ahhoz, hogy elnyomja a perlit és a bainit diffúzióvezérelt kialakulását. Diffúziómentes, elmozdulásos átalakulási termék: a szénnek az átalakulás során nincs ideje egyensúlyi cementitté szétoszlani, ezért túltelített vasrácsban reked. Szénacélban a létrejövő szerkezetet általában térközepes tetragonálisnak (BCT) írják le, bár a tetragonalitás erősen függ a széntartalomtól, és kis széntartalmú martenzitben csekély lehet. A martenzit kis és közepes széntartalmú acélokban rendszerint lécek, nagyobb széntartalmú acélokban pedig lemezek formájában jelenhet meg.
A friss, megeresztetlen martenzit azért kemény, mert túltelítettsége, rácsfeszültsége, nagy diszlokációsűrűsége és átalakulási szubstruktúrája akadályozza a képlékeny alakváltozást. Ez a keménység javíthatja a benyomódással és a koptató hatással szembeni ellenállást, a megeresztetlen martenzitnek azonban gyakran korlátozott a szívóssága, és hajlamos lehet a repedésre, különösen akkor, ha a széntartalom, a kiindulási ausztenitszemcse mérete, az edzés intenzitása és a maradófeszültség nagy. A megeresztés szabályozott karbidkiválást és feszültségcsökkentést tesz lehetővé, így a keménység csökkenése árán javítja a képlékenységet és a töréssel szembeni ellenállást. A kiválasztott megeresztési állapotnak az üzemi követelményhez kell igazodnia, nem pedig a maximális keménységet kell egyedüli célként kezelni.
Az edzés során nem feltétlenül alakul át az összes ausztenit. A martenzitképződés befejező hőmérséklete alatt megmaradó ausztenitet visszamaradt ausztenitnek nevezik. Mennyisége a szén- és ötvözőtartalomtól, az ausztenitesítési körülményektől, a hűlési sebességtől, valamint az Ms és Mf hőmérséklettől függ. A visszamaradt ausztenit bizonyos gondosan szabályozott szerkezetekben javíthatja a szívósságot, ugyanakkor méret szempontjából instabil. Üzem közben, szubzéró kezelés, köszörülés, ütés vagy megeresztés hatására martenzitté alakulhat, ami késleltetett tágulást, keménységváltozást vagy alakváltozást okozhat. Átalakulása helyi feszültséget is létrehozhat, és repedést indíthat el, ha a környező martenzit korlátozza a térfogatváltozást.
Emiatt a keménységmérési eredmények önmagukban nem bizonyítják, hogy az edzett acélban a kívánt mikroszerkezet alakult ki. Egy előírás a keménységen túl megkövetelheti a visszamaradt ausztenit, a szemcseméret, a dekarbonizáció vagy az alakváltozás szabályozását is. Az ISO 683-1:2016 az elsősorban edzésre és megeresztésre, izotermikus bainitesítésre, lángedzésre, indukciós edzésre, valamint bizonyos normalizált állapotokra szánt ötvözetlen acélokra vonatkozik. Az ISO 17663:2023 a hegesztéssel és alakított alkatrészekkel kapcsolatos hőkezelést minőségügyi követelményrendszerbe illeszti, elsősorban ferrites acélok esetében. Mindkét szabvány ugyanarra a gyakorlati alapelvre világít rá: a fáziskiválasztást és az átalakulás szabályozását az összetételhez, a geometriához, a termikus előtörténethez, valamint a szükséges mechanikai és méretváltozási viselkedéshez kell kapcsolni.
Ausztenitesítés: számos hőkezelés kiindulópontja
Ausztenitesítési sorrend
- Hevítés Hevítse az alkatrészt a szükséges ausztenitképző tartományba.
- Kiegyenlítés Hagyja, hogy a lényeges leghidegebb tartomány elérje a szükséges állapotot.
- Szelektív oldás Rendezze át a szenet, és ahol ez cél, oldja fel a karbidállomány egy részét.
- Szemcseméret szabályozása Kerülje a szükségtelen hőmérsékletet vagy hőntartási időt, amely elősegíti az ausztenitszemcsék növekedését.
- Azonnali áthelyezés Ellenőrizetlen késedelem nélkül kezdje meg az előírt hűtési utat.
Az ausztenitesítés az acél szabályozott felhevítése arra a hőmérséklet-tartományra, amelyben ausztenit képződik, majd az adott hőmérsékleten elegendő ideig történő hőntartás a szükséges átalakulás és kémiai újraeloszlás végbemeneteléhez. Ez számos edzési és megeresztési, lépcsős edzési, bainitos izotermus edzési, lángedzési és indukciós edzési ciklus kiinduló szakasza. Ausztenit nélkül a későbbi hűtési lépés nem tudja létrehozni a kívánt martenzites vagy bainitos szerkezetet.
A cél nem pusztán az acél felmelegítése. A cél olyan ausztenit létrehozása, amelynek megfelelő a széntartalma, az ötvözőelemek eloszlása, a szemcsemérete és a térbeli homogenitása, mielőtt a hűtés megváltoztatná az átalakulás útját. Az ASTM International 2024. évi acélmetallurgiai tanfolyamának tematikája az ausztenitet a ferrit, a cementit, a perlit, a martenzit és a bainit mellett a fázis- és folyamatkeret központi elemeként kezeli. Az ASM International szintén egy szélesebb rendszer részeként tárgyalja az ausztenitesítést, amely magában foglalja az átalakulási diagramokat, az edzhetőséget, az edzést, az alakváltozást és a maradófeszültségek szabályozását.
Felhevítés az ausztenitmezőbe
Szénacélok esetében az ausztenitesítés az alsó kritikus hőmérséklet felett kezdődik, ahol a ferrit és a perlit ausztenitté alakul. A pontos hőmérséklet a széntartalomtól, a kiinduló mikroszerkezettől, a hevítési sebességtől és az ötvözőadalékoktól függ. Egy hipoeutektoidos acélt, például egy tipikus középszéntartalmú minőséget, általában a felső kritikus hőmérséklet fölé kell hevíteni ahhoz, hogy a ferrit feloldódjon, és a szerkezet túlnyomórészt ausztenitessé váljon. Hipereutektoidos acélt gyakran az alsó kritikus hőmérséklet és a cementit szolvuszhőmérséklete közötti tartományban hevítenek, amikor szándékosan vissza kívánnak tartani valamennyi fel nem oldódott cementitet.
A vas–vas-karbid diagram az egyensúlyi fázisstabilitást írja le, a kemenceciklus azonban nem egyensúlyi kísérlet. A hevítési sebesség eltolja a megfigyelt átalakulási hőmérsékleteket, az ötvözőelemek pedig késleltethetik az ausztenit képződését vagy a karbidok oldódását. A króm, a molibdén, a vanádium, a volfrám és a titán stabil karbidokat képezhet, amelyek oldásához magasabb hőmérséklet vagy hosszabb hőntartás szükséges. A nikkel és a mangán módosítja az átalakulási hőmérsékleteket és az edzhetőséget, de nem úgy viselkedik, mint a karbidképző elemek. A szén különösen fontos: szabályozott mennyiségben kell bejutnia az ausztenitbe, mivel koncentrációja befolyásolja a martenzitképződés kezdeti hőmérsékletét, a keménységet, a visszamaradt ausztenit mennyiségét és a méretváltozást.
Az ausztenitesítés ezért előzi meg az edzést, mivel az edzés a hűtés megkezdésének pillanatában jelen lévő ausztenitet alakítja át. Ha a ferrit, a perlit vagy a fel nem oldódott karbidok a meghatározott mennyiségen túl megmaradnak, a végső szerkezet lágy tartományokat vagy a tervezési feltételezéstől eltérő széneloszlást tartalmazhat. Ha viszont az acélt túl magas hőmérsékletre hevítik, a megoldás nem automatikusan a nagyobb keménység. A túlzott hőmérséklet durvíthatja az ausztenitszemcséket, fokozhatja az oxidációt és a dekarbonizációt, elősegítheti az alakváltozást, valamint feloldhat olyan karbidokat, amelyeknek a szemcsenövekedést kellett volna korlátozniuk vagy kopásállóságot kellett volna biztosítaniuk.
Ugyanez az elv érvényes a felületi hőkezelésekre is. Indukciós vagy lángedzés során csak egy felületközeli réteg érheti el az ausztenitmezőt. A felhevített réteg mélységét, a csúcshőmérsékletet és a kritikus tartomány feletti időtartamot együttesen határozzák meg az edzett réteg jellemzői. A rövid, intenzív ciklus megőrizheti a finom szemcseméretet, ugyanakkor meredek hőmérséklet-gradienseket hoz létre, és pontos teljesítmény-, haladási sebesség-, csatolási és hűtésszabályozást igényel.
Oldódás, szemcsenövekedés és homogenizálás
A ferrit és a perlit átalakulásakor a cementit feloldódik, a szén pedig bediffundál az újonnan képződő ausztenitbe. A folyamat nem pillanatszerű. Előfordulhat, hogy egy munkadarab kemencehőmérséklete megfelelő, miközben a darab közepe még az átalakulási tartomány alatt van, különösen vastag keresztmetszet, sűrű töltet vagy elégtelen kemencekeringetés esetén. A hőntartási időt ezért annak alapján kell meghatározni, hogy a munkadarab legjelentősebb hideg tartománya mennyi idő alatt éri el a kívánt hőmérsékletet, nem pedig pusztán attól a pillanattól számítva, amikor a kemence kijelzője eléri a beállított értéket.
Az oldódásnak egymással versengő hatásai vannak. Elegendő időre és hőmérsékletre van szükség a nem kívánt perlit vagy ferrit eltávolításához, valamint a szén eloszlatásához, hogy az ausztenit a hűtés során a kívánt módon alakulhasson át. Ötvözött acélokban egyes karbidok részleges oldódása is szükséges lehet ahhoz, hogy szén és ötvözőelemek kerüljenek az ausztenitbe. A teljes oldódás azonban nem feltétlenül kívánatos. A visszamaradó ötvözött karbidok korlátozhatják az ausztenitszemcsék növekedését, hozzájárulhatnak a kopásállósághoz, és szabályozhatják a mátrix széntartalmát.
A szemcsenövekedés felgyorsul, ha az ausztenitet szükségtelenül magas hőmérsékleten tartják. A durva korábbi ausztenitszemcsék csökkentik a szívósságot, és fokozhatják az edzési repedés vagy a töréssel szembeni érzékenységet még akkor is, ha a keménység eléri a névleges célértéket. Emellett módosítják az átalakulás kinetikáját, és megváltoztathatják az edzés mélységét és egyenletességét. Finomszemcsés ausztenit nem egyetlen, minden esetben alkalmazható hőntartási idő eredménye; létrehozásához össze kell hangolni a hőmérsékletet, a hevítési sebességet, a kiinduló állapotot, az ötvözet kémiai összetételét és a keresztmetszet méretét.
A korábbi megmunkálási és alakítási folyamatok fontosak. A normalizált, lágyított, kovácsolt, hidegen alakított és hegesztett acél eltérő karbideloszlással, szemcsemérettel és maradófeszültséggel kerülhet a kemencébe. Egy kovácsolt 42CrMo4 alkatrész és ugyanazon névleges minőségű vékony lemez nem fog azonos módon reagálni ugyanarra a hőkezelési ciklusra. Az ISO 683-1:2016 olyan, elsősorban edzésre és megeresztésre, bainitos izotermus edzésre, lángedzésre, indukciós edzésre, illetve bizonyos esetekben normalizált állapotra szánt ötvözetlen acélokkal foglalkozik; a minőségjel és az előírt szállítási állapot továbbra is a ciklus meghatározásának alapvető bemeneti adata.
Az ausztenitesítés a helyi kémiai összetételt is homogenizálhatja, de csak gyakorlati korlátok között. Az öntésből származó szegregáció, a hengerlésből eredő sávosság, a hegesztett fém összetételbeli változékonysága és a felületi szennyeződés fennmaradhat, ha a diffúziós utak hosszúak. A hosszabb hőntartás egyes gradienseket csökkenthet, ugyanakkor szemcsenövekedést és felületi károsodást okozhat. A hőkezelés nem tud minden, a korábbi feldolgozásból eredő hibát megszüntetni.
Az idő, a hőmérséklet és a kemenceatmoszféra szabályozása
A kemence beállított hőmérséklete csupán egyetlen szabályozási változó. A tényleges hőciklus magában foglalja a hevítési sebességet, a töltet elrendezését, az alkatrész hőmérsékletét, a hőmérséklet-egyenletességet, a hőntartás időtartamát, az edzőközegbe történő áthelyezés idejét és az acélt körülvevő atmoszférát. Ezek mindegyikét meghatározza a geometria. A vékony élek gyorsan felhevülnek, és túlhevülhetnek, mielőtt egy vastag agyrész elérné a célhőmérsékletet; a furatok, reteszhornyok, menetek és a hirtelen keresztmetszet-változások helyi hőmérsékleti és feszültségkoncentrációkat hoznak létre. A befogó- és rögzítőeszközök árnyékolhatják a felületeket a sugárzó hő elől, illetve akadályozhatják a keringést.
A kemencefala közelében elhelyezett hőelemek stabil hőmérsékletet jelezhetnek, miközben az alkatrész közepe hidegebb marad. Az ipari gyakorlat ezért szükség esetén minősített kemencefelméréseket, a töltetbe helyezett hőelemeket, reprezentatív próbadarabokat vagy validált hőátadási modelleket alkalmaz. Az ISO 17663:2023 a levegőn vagy szabályozott atmoszférában, műhelyben vagy a helyszínen végzett hőkezelés minőségi követelményeit határozza meg, elsősorban ferrites acélokra, valamint az ezekből készült hegesztett vagy alakított alkatrészekre vonatkozóan. Hatálya a gyakorlati problémát tükrözi: az ismételhető eredményekhez dokumentált berendezésekre, ellenőrzésre, kalibrálásra és elfogadási kritériumokra van szükség.
Az atmoszféra szabályozása védi a felület kémiai összetételét. Az oxidáló kemencegázok reveképződést okoznak, míg a dekarbonizáló körülmények eltávolítják a szenet a felületről. A dekarbonizálódott réteg az edzés utáni felületi keménységet csökkentheti még akkor is, ha a mag összetétele és keménysége megfelelő. A vákuum, a semleges gáz, a sófürdő vagy a szabályozott endoterm atmoszféra mérsékelheti ezeket a hatásokat, de mindegyik saját folyamatirányítási és biztonsági követelményeket támaszt. A felület állapotát az alkalmazás követelményeitől függően keménységprofilokkal, metallográfiai vizsgálattal, méretellenőrzéssel vagy a kémiai összetétel mélység szerinti mérésével kell ellenőrizni.
A hőmérsékleten töltött időnek elegendőnek kell lennie a szükséges átalakuláshoz és a hőmérséklet kiegyenlítődéséhez, de nem lehet hosszabb a szükségesnél. A hűtést haladéktalanul meg kell kezdeni, amikor a meghatározott ausztenites állapot létrejött, mivel az áthelyezés késedelme megváltoztathatja a hőtörténetet, különösen nagy edzhetőségű acélok vagy nagy méretű alkatrészek esetében. A végső eredményt a teljes idő–hőmérséklet-út határozza meg, nem pedig a kemencevezérlőre felírt egyetlen szám. Az ismételhető ausztenitesítés kiindulópontja éppen ennek a különbségnek a felismerése.
Transzformációs diagramok és a hőkezelési kinetika
A hőkezelési ciklus nem választható ki kizárólag a hőmérséklet alapján. Az acélt először ausztenitizálni kell, majd egy meghatározott idő–hőmérséklet-pályán kell végigvezetni, amely eldönti, hogy az ausztenit ferritté, perlitté, bainittá vagy martenzitté alakul-e. A széntartalom, az ötvözőelemek, a kiindulási szemcseméret, a keresztmetszet vastagsága, a hevítési sebesség és a kiindulási szerkezet állapota mind befolyásolja ezt a pályát. A transzformációs diagramok lehetőséget adnak e változók és a megfigyelhető események összekapcsolására: a transzformáció kezdetére, annak sebességére és arra a pontra, amikor a folyamat lényegében befejeződik.
A vas–vas-karbid fázisdiagram az egyensúlyi vagy ahhoz közeli egyensúlyi fázisstabilitást írja le. Gyors edzés eredményét nem jelzi előre. A TTT- és CCT-diagramok ezt a hiányzó kérdést kezelik azáltal, hogy bemutatják, miként függ a transzformáció nemcsak a hőmérséklettől, hanem az időtől is. Az ASM International 2024-es, az acélok alapjaival foglalkozó anyaga ezeket a diagramokat az ausztenitizálás, az átedzhetőség, az edzés, a lágyítás, a megeresztés és a maradófeszültség-szabályozás mellett tárgyalja, mivel e műveletek egyike sem határozható meg megbízhatóan a transzformációs kinetika figyelembevétele nélkül.

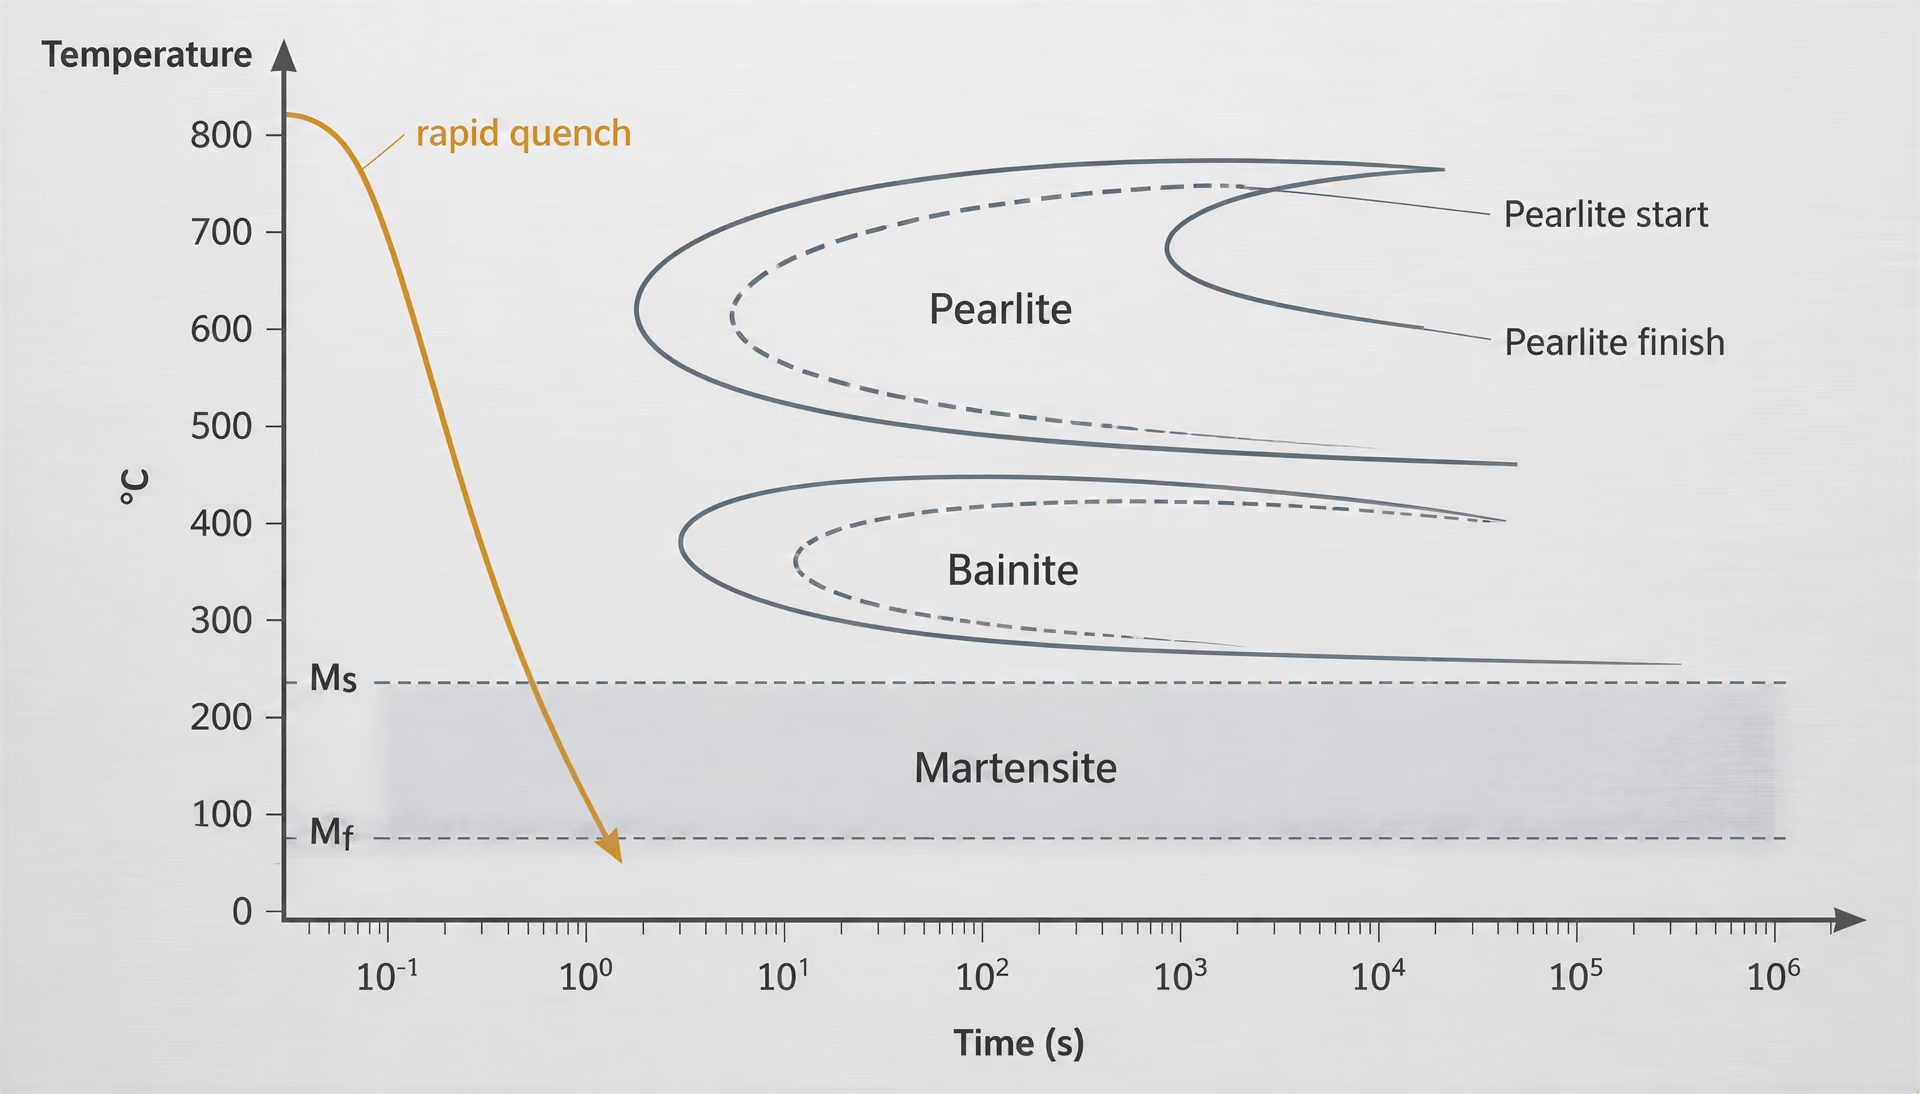
Idő–hőmérséklet–transzformációs diagramok
Az idő–hőmérséklet–transzformációs diagramot, amelyet általában TTT-diagramnak vagy izoterm transzformációs diagramnak neveznek, úgy állítják elő, hogy a próbatesteket az ausztenites tartományba hevítik, gyorsan kiválasztott állandó hőmérsékletekre viszik át, ott tartják, majd megmérik, mikor kezdődik és mikor fejeződik be a transzformáció. Az időt logaritmikus vízszintes tengelyen, a hőmérsékletet pedig függőleges tengelyen ábrázolják. Az így kapott kezdő- és vég görbék a perlites és bainites reakcióknál gyakran jellegzetes, C alakú formát mutatnak.
A kezdőgörbe azt a hozzávetőleges inkubációs időt jelzi, amely a detektálható mennyiségű ausztenit átalakulása előtt telik el. A vég görbe azt mutatja, mikor tekinthető a kiválasztott transzformáció a vizsgálati módszer szerint lényegében befejezettnek. A két görbe között a ferrit, a perlit vagy a bainit fokozatosan fejlődik ki; a diagram nem azt jelenti, hogy a teljes próbatest egyetlen pillanatban változtat fázist. Egy adott hőmérsékleten húzott vízszintes vonal ezért egy inkubációs idő elteltével metszi a kezdőgörbét, és hosszabb hőntartás után éri el a vég görbét.
Az eutektoidos tartomány alatti, ahhoz közeli hőmérsékleten az ausztenit durva perlitet képezhet, amelyben a ferrit- és cementitlamellák viszonylag távol helyezkednek el egymástól. Alacsonyabb hőmérsékleten a lamellák közötti távolság csökken, és a perlit finomabbá válik. Egy még alacsonyabb hőmérséklet-tartomány bainitet hozhat létre, amelyben a ferrit és a karbidok elrendeződése eltér a perlitétől. A pontos határok az acél összetételétől és a vizsgálati körülményektől függenek. Az olyan ötvözőelemek, mint a króm, a molibdén, a nikkel és a mangán, általában késleltetik a diffúzióvezérelt reakciókat a fázisstabilitás és a helyettesítéses diffúzió sebességének megváltoztatásával, hatásuk azonban nem minden acélminőségnél azonos.
| Diagram vagy útvonal | Kulcsfontosságú feltétel | Jellemző átalakulás vagy cél |
|---|---|---|
| TTT | Állandó hőmérsékleten végzett hőntartás | A perlit- vagy bainitátalakulás kinetikája |
| CCT | Folyamatos hűtés | Gyakorlati kemence- és edzési útvonalak |
| Ausztemperálás | Hőntartás Ms felett és a perlitképződési tartomány alatt | Izoterm bainitképződés |
| Martemperálás | Hőntartás Ms közelében a hőmérséklet kiegyenlítésére | A martenzitképződés előtti hőmérséklet-gradiens csökkentése |
A TTT-diagram különösen hasznos az izoterm hőkezelések, például az ausztempering megértéséhez. Az ausztenitet gyorsan egy kiválasztott bainites hőmérsékletre hűtik, ott addig tartják, amíg a kívánt transzformáció végbemegy, majd szobahőmérsékletre hűtik. A diagram segítségével meghatározható, hogy a hűtési pálya elkerüli-e a perlites átalakulást, valamint hogy a hőntartás elég hosszú-e az ausztenit előírt mennyiségének átalakításához. Azt is megmutathatja, miért bizonyul egy adott összetételnél elegendőnek tűnő hőntartás egy másik összetételnél elégtelennek.
A martenzitképződés kezdeti hőmérsékletét, amelyet -sel jelölnek, másképpen kell kezelni. A martenzites transzformáció diffúziómentes: a rács ausztenitből túltelített, tércentrált tetragonális szerkezetté történő átalakulása közben a szénnek nincs ideje cementitbe kiválni. A martenzit akkor kezd kialakulni, amikor az acélt az összetételtől függő hőmérséklet alá hűtik, és a képződött mennyiség általában növekszik, ahogy a hőmérséklet a martenzitképződés befejezési hőmérséklete, , felé csökken. A reakciót nem ugyanúgy inkubációs idő szabályozza, mint a perlitképződést. Ha az edzés felett áll le, martenzit nem kezd képződni; ha és között áll le, az ausztenit egy része átalakulatlanul maradhat.
Folyamatos hevítési és folyamatos hűtési diagramok
Az ipari kemencék és edzőrendszerek ritkán reprodukálják a TTT-diagramok elkészítéséhez alkalmazott hirtelen hőmérséklet-változásokat. Egy alkatrész folyamatosan hevülhet, keresztmetszetén hőmérséklet-gradiensek alakulhatnak ki, majd folyamatosan hűlhet levegőben, olajban, polimerben, vízben, sóban vagy szabályozott gázban. A folyamatos hevítési transzformációs (CHT) diagramok a meghatározott sebességgel történő hevítés közbeni transzformációt írják le, míg a folyamatos hűtési transzformációs (CCT) diagramok a megszakítás nélküli hűtés során bekövetkező transzformációt mutatják be.
A CCT-diagram általában több hűtési görbét tartalmaz, amelyek mindegyike eltérő hűtési sebességet képvisel. Egy lassú görbe metszi a ferrit- és perlites átalakulás kezdő tartományát, így diffúziós termékek jönnek létre, mielőtt a görbe elérné a bainites vagy martenzites tartományt. Egy gyorsabb görbe megkerülheti ezeket a tartományokat, és beléphet a martenzites mezőbe. Az elérése előtt a transzformáció elkerüléséhez szükséges hűtési sebesség az adott próbatestre és ausztenitizálási állapotra jellemző kritikus hűtési sebesség, nem pedig egy acélcsaládra érvényes univerzális érték.
A görbe és a transzformáció kezdő- és vég-határvonalainak metszéspontjai gyakorlati előrejelzést adnak a kialakuló termékekről. Például egy AISI 1045 próbatest hűtési pályája áthaladhat olyan ferrit–perlites tartományokon, amelyeket egy hasonló, AISI 4140 próbatesten végzett hűtési pálya elkerül, mivel a króm, a molibdén és a mangán a transzformációs reakciókat hosszabb idők felé tolja el. A két acélminőség ezért nem használhat közös, általános CCT-diagramot, még akkor sem, ha mindkettőt edzik és megeresztik.
A CCT-diagramok általában hasznosabbak, mint a TTT-diagramok normalizálás, levegőn történő hűtés, közvetlen edzés és üzemi kemenceciklusok esetén. Jelezhetik, hogy egy vastag alkatrész felülete és közepe eltérő pályát fog-e követni. A középrész lassabban hűl, mivel a hőnek a körülvevő anyagon keresztül kell távoznia, ezért ott perlit vagy bainit képződhet, miközben a felület martenzitté alakul. Ez az átedzhetőség alapja: nem csupán a felületen elérhető maximális keménységről van szó, hanem arról a mélységről, ameddig meghatározott edzés mellett előállítható egy előírt szerkezet vagy keménység.
Egyik diagram sem tekinthető univerzális térképnek. Egy AISI 4140-hez megadott diagram például meghatározott széntartomány, ausztenitizálási hőmérséklet, hőntartási idő, kiindulási szemcseméret, próbatest-geometria és hűtőközeg alkalmazásával készülhetett. E feltételek bármelyikének megváltoztatása módosíthatja a transzformációs viselkedést. A finomabb korábbi ausztenitszemcseméret több csíraképződési helyet biztosít, és felgyorsíthat bizonyos diffúziós transzformációkat; a túlzott szemcsedurvulás késleltetheti ezeket. Ezért egy ipari hőkezelési ciklust a tényleges adag, a méretek, a kemence hőmérséklet-egyenletessége és az edzési körülmények alapján kell ellenőrizni.
Csíraképződés, növekedés és a transzformáció sebességének hatásai
A diffúzióvezérelt transzformációhoz csíraképződésre és növekedésre egyaránt szükség van. A csíraképződés egy új fázis kisméretű tartományait hozza létre, míg a növekedés az atomokat a határfelületen keresztül mozgatja, és megnöveli e tartományok méretét. Az egyensúlyi transzformációs hőmérséklethez közeli hőmérsékleten a hajtóerő túl kicsi lehet a gyors csíraképződéshez. Sokkal alacsonyabb hőmérsékleten viszont a diffúzió lelassul. A transzformáció gyakran közepes hőmérsékleten a leggyorsabb, ami megmagyarázza a C alakú kezdőgörbe orrát.
Az inkubáció az az időszak, amely alatt elegendő számú stabil csíra képződik ahhoz, hogy a transzformáció kimutathatóvá váljon. Általános értelemben ez nem elvesztegetett idő; a termodinamikai hajtóerő, a határfelületi energia és az atommozgékonyság közötti versengést tükrözi. Az ausztenit TTT-diagramjának orra közelében történő hőntartása ezért nagyon kevés időt igényelhet a perlitképződés megkezdéséig, míg egy magasabb hőmérsékleten végzett hőntartás sokkal hosszabb inkubációt tehet szükségessé.
A növekedési sebesség szintén meghatározza a kialakuló szerkezetet. A magasabb transzformációs hőmérsékleten bekövetkező gyorsabb növekedés általában durvább perlitet eredményez, míg az alacsonyabb hőmérsékleten lejátszódó transzformáció finomabb lamellatávolságot és rendszerint nagyobb szilárdságot ad. A bainit a ferritnövekedés és a szén újraeloszlásának eltérő kombinációjával képződik, morfológiája pedig a hőmérséklettel változik. A martenzit megkerüli a szokásos diffúzióvezérelt növekedést, de nagy diszlokációsűrűséget, rácsfeszültséget és maradófeszültséget hoz létre; e hatások mérsékléséhez, valamint a keménység és a szívósság beállításához rendszerint megeresztés szükséges.
A laboratóriumi diagramok kis próbatesteken választják szét az egyes változók hatását. Az ipari alkatrészek esetében ez nem így van. Egy kovácsolt tengely szegregációval, revefedettséggel, maradófeszültséggel és nem egyenletes kiindulási szerkezettel kerülhet a kemencébe. A felülete gyorsabban hevülhet és hűlhet, mint a magja, miközben a sarkok, furatok és éles átmenetek módosítják a hőáramlást. Ezért az ISO 17663:2023 a hegesztéshez és az ahhoz kapcsolódó eljárásokhoz kötődő hőkezelést műhelyben vagy a helyszínen, minőség-ellenőrzött műveletként kezeli, különös figyelemmel a hőmérsékleti nyilvántartásokra és a folyamat körülményeire. Az ISO 683-1:2016 eközben a főként edzésre és megeresztésre, ausztemperingre, lángedzésre, indukciós edzésre, valamint egyes normalizált állapotokra szánt ötvözetlen acélok szállítási követelményeit határozza meg.
A transzformációs diagramok irányt mutatnak, de nem helyettesítik a mérést. Annak megerősítéséhez, hogy a kívánt pályát ténylegesen követték, hőelemekre, keménységvizsgálatokra, metallográfiai vizsgálatra, valamint a kemence- és edzési körülmények nyilvántartására van szükség. A lényeges kérdés nem az, hogy az acélt „hevítették és hűtötték-e”, hanem az, hogy mely transzformációk mentek végbe, hol történtek, és időzítésük miként alakította ki a keménység, a szívósság, az alakváltozás és a maradófeszültség végső egyensúlyát.
Lágyító izzítási és normalizáló hőkezelések
| Kezelés | Hevítési feltétel | Hűtési feltétel | Jellemző eredmény |
|---|---|---|---|
| Teljes lágyítás | Az ausztenites tartományba | Lassú kemencehűtés | Lágy, viszonylag durva ferrit–perlit szerkezet |
| Gömbösítő lágyítás | Ac1 hőmérsékleten vagy közvetlenül alatta, gyakran ismételten | Lassú, szabályozott hűtés | Lekerekített cementitrészecskék ferritben |
| Technológiai lágyítás | Ac1 alatt | Szabályozott hűtés | Újrakristályosodott, lágyabb kis széntartalmú acél |
| Normalizálás | Az ausztenites tartományba | Nyugalmi levegőn történő hűtés | Finomabb és gyakran szilárdabb ferrit–perlit szerkezet |
Az izzítás nem egyetlen, rögzített hevítési és hűtési receptet jelent. Olyan hőciklusok családja, amelyeket a keménység, a képlékenység, a megmunkálhatóság, a maradó feszültség, a szemcseszerkezet vagy egy korábbi eljárás után fennmaradó állapot megváltoztatására választanak ki. A szükséges ciklus függ a széntartalomtól, az ötvözőanyagok mennyiségétől, a keresztmetszet méretétől, a korábbi alakváltozástól, a hevítési sebességtől, a hőntartási időtől, a kemence hőmérsékletének egyenletességétől és a kívánt hűtési módtól. Egy vékony, kis széntartalmú lemezt meglágyító kezelés alkalmatlan lehet egy vastag, közepes széntartalmú kovácsdarabhoz, még akkor is, ha mindkettőt „izzítottnak” nevezik.
Az e kezelések mögött álló fázisátalakulásokat általában a vas–vas-karbid diagrammal tárgyalják, ez a diagram azonban az egyensúlyi összefüggéseket mutatja, nem pedig az átalakuláshoz szükséges időt. A hevítési és hűtési sebesség eltolja a tényleges reakciót. A folyamatos hevítéses és folyamatos hűtéses átalakulási diagramok, valamint az idő–hőmérséklet–átalakulás diagramjai megmutatják, mikor képződik ausztenit, és mikor bomlik ferritre, perlitre, bainitre vagy más termékekre. Az ASM International acélok hőkezeléséről szóló, 2024-es tárgyalása az izzítást, az ausztenitesítést, az átalakulási diagramokat, a keménységet és a maradó feszültségek szabályozását kifejezetten ugyanazon technológiai keretrendszerben helyezi el.
Teljes lágyító izzítás és kapcsolódó lágyítási ciklusok
A teljes lágyító izzítás általában abból áll, hogy az acélt az ausztenites tartományba hevítik, elegendő ideig hőntartják ahhoz, hogy a keresztmetszet megfelelő állapotba kerüljön, majd a kemencében lassan lehűtik. Hipoeutektoidos acél esetében az ausztenitesítési hőmérséklet rendszerint a felső kritikus hőmérséklet, az Ac3 fölött van, így az eredeti ferrit és perlit megfelelő mértékben feloldódik, és ausztenit képződik. Hipereutektoidos acélnál a ciklust általában az Ac1 fölött, de az Acm alatt választják meg, így bizonyos proeutektoidos cementit megmarad, ahelyett hogy minden karbid feloldódna. A pontos technológia az acélminőségtől és a keresztmetszet méretétől függően változik.
A kemencében végzett lassú hűtés során az ausztenit viszonylag az egyensúlyi állapothoz közeli módon alakul át. A hipoeutektoidos összetételeknél először proeutektoidos ferrit, majd perlit képződik; az eutektoidos acél főként perlitre alakul; a hipereutektoidos acélban pedig perlit és proeutektoidos cementit keletkezik. Az így létrejövő szerkezet rendszerint lágyabb és durvább, mint a levegőn hűtéssel kialakuló szerkezet. A durvább perlit nagyobb lamellaközi távolsággal rendelkezik, ami csökkenti a forgácsolással és alakváltoztatással szembeni ellenállást, ugyanakkor a szilárdságot és a keménységet is mérsékli.
A cél gyakran a megmunkálás vagy a hidegalakítás előtti lágyítás. A teljes lágyító izzítás csökkentheti a forgácsolási erőket, mérsékelheti a szerszámkopást, és egy nagy kovácsdarabon vagy öntvényen belül egyenletesebbé teheti a keménységet. Emellett egy nem egyenletes öntött szerkezetet vagy túlhevített kiindulási szerkezetet kiszámíthatóbb ferrit–perlit elrendezéssel válthat fel. Nem távolít el automatikusan minden hibát: a szegregáció, a túlzott szemcsedurvulás, a dekarbonizáció és a karbidhálózatok megmaradhatnak, illetve még szembetűnőbbé válhatnak, ha a hőmérsékletet és a hőntartási időt nem szabályozzák megfelelően.
A vastag keresztmetszet megnehezíti az eredmény szabályozását. Felülete gyorsabban követi a kemence hőmérsékletét, mint a mag, miközben a mag lassabban hűl, és más hőmérsékleten alakulhat át. Ezért a külső részben finomabb perlit lehet, mint a középpontban, vagy eltérő ferritképződés mehet végbe, még akkor is, ha a kemenceciklust megfelelően rögzítették. A hőmérsékletmérésnek a munkadarab hőmérsékletét kell reprezentálnia, nem pusztán a kemence légterét.
A gömbösítő izzítás egy másik lágyítási ciklus, amely különösen fontos a nagy széntartalmú acélok és a szerszámacélok esetében, amelyeket edzés előtt meg kell munkálni. Az Ac1 alatti, hosszabb idejű hőntartás, illetve az Ac1 hőmérsékleten vagy azon keresztül végzett ismételt hevítés, majd lassú hűtés elősegíti, hogy a cementit lekerekített részecskék formájában, ferrites mátrixban alakuljon ki. A gömbösített karbidok általában könnyebben megmunkálhatóvá teszik a nagy széntartalmú acélt, mint a finom lamellás perlit szerkezete, és kedvező kiindulási állapotot biztosítanak a későbbi ausztenitesítéshez. A ciklus hosszadalmas lehet, mivel a cementitnek diffúzió útján kell megváltoztatnia az alakját; rövid kemencei hőntartással nem érhető el ugyanilyen eredmény.
Az izoterm izzítás a szokásos kemencés hűtésnél szorosabb szabályozást tesz lehetővé. Az acélt az ausztenitesítési tartományból a perlit-átalakulási tartományban kiválasztott hőmérsékletre hűtik, ott addig tartják, amíg az átalakulás lényegében be nem fejeződik, majd szobahőmérsékletre hűtik. A hőntartás egyenletesebb szerkezetet eredményezhet, és egyes acélminőségeknél lerövidítheti a teljes ciklust, de szabályozott berendezést és az összetételhez igazított átalakulási programot igényel.
Technológiai izzítás és feszültségcsökkentés
A technológiai izzítás rendszerint szubkritikus hőkezelés, amelyet kis széntartalmú vagy gyengén ötvözött acélokon alkalmaznak hidegalakítás után. Az anyagot az Ac1 alatt, gyakran olyan tartományban hevítik, amely lehetővé teszi az újrakristályosodást ausztenitképződés nélkül, majd hőntartják és szabályozott sebességgel lehűtik. A hengerlés, húzás, hajlítás vagy sajtolás során kialakult megnyúlt és torzult szemcséket új, viszonylag alakváltozásmentes ferritszemcsék váltják fel. A keménység csökken, a képlékenység helyreáll, és az acél alkalmasabbá válik egy újabb alakítási műveletre.
A hőmérsékletnek elég magasnak kell lennie az újrakristályosodáshoz, de nem lehet olyan magas, hogy nem kívánt szemcsedurvulás következzen be. A korábbi redukció mértéke jelentős: az erősen hidegen alakított acél több tárolt energiát tartalmaz, és könnyebben újrakristályosodhat, mint az enyhén deformált anyag. A széntartalom és az ötvözőelemek szintén befolyásolják az újrakristályosodás kinetikáját. Egy kis széntartalmú lemezhez megfelelő ciklus nem vihető át közvetlenül nagyobb széntartalmú vagy ötvözött acélminőségre.
A feszültségcsökkentő izzítás más jellegű problémát kezel. Maradó feszültségek keletkezhetnek hegesztés, megmunkálás, egyenetlen hűlés, öntés, alakítás vagy helyi hevítés következtében. A szubkritikus hőntartás lehetővé teszi a korlátozott diffúziót és a képlékeny alkalmazkodást, ezáltal csökkenti a feszültséget anélkül, hogy a mátrix szándékos átalakítására kerülne sor. A kezelés mérsékelheti a későbbi megmunkálás során fellépő vetemedést, valamint a repedés vagy a méretváltozás kockázatát, de nem szünteti meg egyenletesen a maradó feszültségeket. Az éles geometriai átmenetek, a hegesztési befogás, a hőmérséklet-gradiensek és az eltérő keresztmetszet-vastagság továbbra is fontos tényezők.
Hegesztés utáni feszültségcsökkentéskor figyelmet kell fordítani a hegesztési varrat anyagára, a hőhatásövezetre, az alapanyagra és a szerkezet befogási viszonyaira. Az ISO 17663:2023 minőségi követelményeket határoz meg a levegőn vagy szabályozott atmoszférában, műhelyben vagy helyszínen végzett hőkezelésre, elsősorban ferrites acélokból készült, valamint azokhoz kapcsolódó hegesztett vagy alakított szerkezetek esetében. Jelentősége gyakorlati: a kemence kalibrálása, a termoelemek elhelyezése, a hevítési és hűtési sebesség, az alátámasztási feltételek és a dokumentáció ugyanannyira befolyásolhatják az eredményt, mint a névleges hőmérséklet.
Normalizálás és szemcsefinomítás
A normalizálás rendszerint azt jelenti, hogy az acélt az ausztenites tartományba hevítik, az átalakulásra való alkalmasság eléréséig hőntartják, majd a kemence belseje helyett nyugalomban lévő levegőn hűtik. A levegőn történő hűtés gyorsabb a kemencés hűtésnél, ezért sok szénacélban és gyengén ötvözött acélban az ausztenit alacsonyabb hőmérsékleten alakul át, és finomabb ferrit- és perlitstruktúra jön létre. A normalizált állapot rendszerint szilárdabb és keményebb a teljesen lágyított állapotnál, miközben hasznos képlékenységet őriz meg.
A „finomítás” kifejezést pontosítani kell. A normalizálás finomíthatja a kovácsolás, az öntés, a hegesztési hőciklusok vagy a túlzott hevítés során kialakult durva szemcséket, de nem képes megszüntetni a szegregáció minden formáját, és nem távolítja el a folytonos karbidhálózatot. A szemcsefinomítás attól a ausztenitszemcse-mérettől függ, amely a hevítés során kialakul. A túl magas hőmérséklet vagy a túl hosszú hőntartás az ausztenitszemcsék növekedését okozhatja a levegőn történő hűtés előtt, és ez meghiúsíthatja a kívánt eredményt.
A széntartalom mind az átalakulási hőmérsékletet, mind a végső fázisarányokat megváltoztatja. A széntartalom növelése az eutektoidos összetételig általában növeli a perlit hányadát, és normalizálás után nagyobb keménységet eredményez. Egy kis széntartalmú acélminőség túlnyomórészt ferrites maradhat, viszonylag kevés perlittel; egy közepes széntartalmú acélminőségben több perlit és nagyobb szilárdság alakul ki; egy hipereutektoidos acélminőségben pedig perlit és proeutektoidos cementit képződhet. Az ötvözőelemek késleltethetik az átalakulást és módosíthatják a ferrit–perlit egyensúlyt, ezért egyes acélokban levegőn történő hűtéskor bainit vagy más termékek is képződhetnek, ha a keresztmetszet vékony, vagy a hűtési sebesség elég nagy.
A keresztmetszet mérete megfordíthatja ezt a helyzetet. Egy vékony alkatrész gyorsan adja le a hőt, és finomabb szerkezetűre normalizálódhat, míg egy vastag keresztmetszet magja lassan hűl, és az állapota megközelítheti az izzított állapotot. A geometria, a készülékekkel való érintkezés, a kemence terhelése és a levegő mozgása további eltéréseket okoz. A normalizálás ezért meghatározott hűtési gyakorlat, nem pedig egyszerűen annak megnevezése, hogy az acélt a kemencén kívül hűtötték. Az ISO 683-1:2016 elismeri, hogy az ötvözetlen acélokat többféle hőkezelési állapotban, egyes esetekben normalizált állapotban szállítják; az elfogadható mikroszerkezetet és tulajdonságokat azonban továbbra is a meghatározott acélminőség és a szállítási állapot szabályozza.
Edzés, keményedés és edzhetőség
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
Az edzés nem egyszerűen a hevítést követő gyors lehűtés. Tervezett kísérlet arra, hogy az ausztenitesített acélt olyan sebességgel vezessük át a hőmérséklet-tartományokon, amely elegendő a diffúziós átalakulások – például a perlit és a proeutektoidos ferrit képződésének – elnyomásához, miközben martenzit vagy más, meghatározott keményített szerkezet jön létre. Az eredmény függ az összetételtől, az ausztenitszemcse méretétől, a keresztmetszet geometriájától, a hőmérséklet egyenletességétől, a lehűlési görbétől, valamint az átalakulás során keletkező feszültségektől. Az ASM Handbook 4A kötete ezeket a változókat az ausztenitesítéssel, a keménységgel, az edzhetőséggel, az edzéssel, a megeresztéssel, az ausztemperálással, a martemperálással és a felületedzéssel együtt tárgyalja (ASM International, 2024).
Edzés és martenzites átalakulás
Edzés előtt az acélt ausztenitképző feltételek közé hevítik. A hipoeutektoidos acélok esetében ez rendszerint azt jelenti, hogy az acélt a felső kritikus hőmérséklet fölé hevítik, hogy a ferrit és a perlit megfelelő mértékben ausztenitté oldódjon. Eutektoidos acélban a perlites keveréknek ausztenitté kell átalakulnia; hipereutektoidos acélban a kezelés során, a megadott hőmérséklettől függően, bizonyos mennyiségű proeutektoidos cementit visszamaradhat. A hőntartási időnek elegendőnek kell lennie ahhoz, hogy a keresztmetszet megfelelő és ésszerűen egyenletes állapotba kerüljön, de a túl hosszú idő vagy a túl magas hőmérséklet megnövelheti az ausztenitszemcséket, fokozhatja az oxidációt, és növelheti az alakváltozást.
Az ausztenit lényegesen több szenet képes oldani, mint a ferrit. Lassú vagy mérsékelt lehűlés során a szénnek van ideje diffundálni, így ferrit, cementit vagy perlit képződhet. A gyors lehűlés ezt az időt megszünteti. Ha a lehűlési út elkerüli a perlit- és bainit-átalakulás tartományait az idő–hőmérséklet–átalakulás diagramon, az ausztenit eléri a martenzitképződés kezdeti hőmérsékletét, az Ms értéket. Ekkor a martenzit diffúzió nélküli nyírásos átalakulással képződik, miközben a szén túltelített, térközepes tetragonális szerkezetben reked. A további lehűlés további martenzit képződését eredményezi, egészen a martenzitképződés befejező hőmérsékletének, az Mf értéknek a megközelítéséig.
A martenzit azért növeli a keménységet, mert torzult rácsa ellenáll a diszlokációk mozgásának. A széntartalom erősen befolyásolja ezt a hatást: a nagyobb oldott széntartalom általában növeli az edzett martenzit keménységét, és csökkenti az Ms, illetve az Mf értékét. Ezért az acélban szobahőmérsékletre történő lehűlés után bizonyos mennyiségű átalakulatlan ausztenit maradhat vissza, különösen akkor, ha a szén- és ötvözőtartalom magas, vagy a keresztmetszet nem hűl le kellően alacsony hőmérsékletre. A visszamaradt ausztenit később, üzem közben, megmunkáláskor, mélyhűtéses kezelés vagy megeresztés során átalakulhat, megváltoztatva a méreteket és a feszültségi állapotot.
Egy nagy méretű darab közepe lassabban hűl, mint a felülete. Ez a különbség lehetővé teheti perlit vagy bainit képződését a belső részekben akkor is, amikor a felület martenzitessé válik. Az edzés hőmérséklet-gradienssel is jár: a felület előbb húzódik össze, miközben a forró mag ellenáll ennek a zsugorodásnak. Az átalakulási alakváltozás további feszültségforrást jelent, mivel az ausztenit martenzitté alakulása térfogat-növekedéssel jár. Ennek szélsőséges következménye a repedés, gyakoribb azonban az alakváltozás, a maradó feszültség és a méretváltozás. Ezért a kívánt szerkezetet a teljes keresztmetszetben kell értékelni, nem csupán a felületi keménység mérése alapján.
Az edzést rendszerint megeresztés követi. Ez csökkenti az edzési feszültségeket, és szabályozott kiválási, illetve helyreállási reakciók révén a túltelített martenzitet megeresztett martenzitté alakítja. A kiválasztott megeresztési hőmérséklet és idő határozza meg a keménység, a szilárdság, a szívósság és a méretstabilitás közötti egyensúlyt. A megeresztés nélkül hagyott edzett darab keménysége nagy lehet, de gyenge lehet a repedésekkel és az ütőhatásokkal szembeni ellenállása.
Keménység és edzhetőség
A keménység a helyi alakváltozással szembeni, mérhető ellenállás. A Rockwell C-, Vickers- és Brinell-vizsgálatok azt mutatják meg, mi történik egy meghatározott vizsgálati helyen, meghatározott terhelés, behatolótest és eljárás mellett. A felületi keménység értéke önmagában nem mondja meg, milyen mélységig keményedett meg a darab, hogy a mag martenzites-e, illetve hogy az eredmény edzésből, cementálásból, indukciós edzésből vagy más kezelésből származik-e.
Az edzhetőség ettől eltérő fogalom. Azt fejezi ki, hogy egy acélból készült keresztmetszet meghatározott ausztenitesítési és edzési feltételek mellett milyen mértékben képes a teljes mélységében keményített szerkezetet kialakítani. Az edzhetőség az átalakulási viselkedést írja le, nem pedig egyetlen keménységi számot. Két acél teljesen martenzites állapotban hasonló maximális felületi keménységet érhet el, mégis jelentősen különbözhetnek abban, hogy ez a keménység milyen mélységig marad fenn. A martenzit maximális keménységét elsősorban a széntartalom határozza meg; az olyan ötvözőelemek, mint a mangán, a króm, a molibdén és a nikkel, általában késleltetik a diffúziós átalakulásokat, és növelik az edzhetőséget. A bór igen kis, szabályozott adagolásban jelentős hatást fejthet ki, ha az ausztenitszemcse-határokon hatékony marad.
Jominy-végelédzési vizsgálat Szabványosított vizsgálat, amelyben egy ausztenitesített próbatest egyik végét vízzel edzik, majd a keménységet az edzett végtől mért különböző távolságokban mérik az edzhetőség jellemzésére.
A Jominy-véghez edzési vizsgálat az edzhetőséget egy szabványos próbatest mentén kialakuló keménységprofillal fejezi ki. Az egyik végre vizet irányítanak, ezáltal a próbatest hossza mentén különböző lehűlési sebességek alakulnak ki. A rögzített távolságokban mért keménység megmutatja, hogy az acél az adott vizsgálati feltételek mellett milyen mélységig képes martenzitet képezni. A görbe nem jelent közvetlen garanciát minden alkatrészre. Egy vastag fogaskerék, egy vékony lemez és egy összetett öntvény hőtörténete eltérő, még akkor is, ha ugyanabból az acélolvasztásból készültek.
A keresztmetszet mérete meghatározó, mivel a hőnek a belső részből a hűtőfelületre kell áramolnia. Kis átmérőjű darab teljes tömegében gyorsan lehűlhet, míg egy vastag keresztmetszetben csak a külső részek közelében alakulhat ki martenzit. A geometria tovább bonyolítja a helyzetet: a furatok, az éles sarkok, a reteszhornyok, a vékony bordák és a hirtelen keresztmetszet-változások koncentrálják a hőáramot és a feszültséget. Az ausztenitszemcse mérete szintén hatással van az edzhetőségre. A durvább szemcsék kevesebb csíraképző helyet biztosítanak a ferrit és a perlit számára, ezért gyakran késleltetik ezeknek az átalakulásoknak a megindulását, a túlzott szemcsedurvulás azonban csökkenti a szívósságot, és növelheti az alakváltozás vagy a repedés kockázatát.
Az edzhetőséget nem szabad összetéveszteni azzal, hogy az acél „bármilyen edzés után kemény” lesz. A nagy széntartalmú acél felülete nagyon kemény lehet, miközben a keményedés mélysége korlátozott marad. Ezzel szemben egy közepes széntartalmú ötvözött acél maximális martenzites keménysége kisebb lehet, de ez a szerkezet egy nagy keresztmetszet belsejében is mélyebbre kialakulhat. A kezelési előírásban meg kell adni az acélminőséget, az ausztenitesítési hőmérsékletet, a hőntartási feltételeket, az edzőközeget, a keverést, az alkatrész geometriáját és az elfogadási vizsgálatok helyeit.
Hűtőközegek és az edzés intenzitása
Az edzési hűtőhatást megváltoztató változók
- Közeg A víz, sóoldat, olaj, polimer, gáz vagy megszakított eljárás eltérő hűtési viselkedést eredményez.
- Keverés A folyadék mozgása megszakítja a gőzfilmeket, és új, hidegebb folyadékot juttat a felülethez.
- Állapot A hőmérséklet, a koncentráció, a szennyeződés, a degradáció és a fürdő térfogata módosítja a hűtést.
- Geometria A sarkok, furatok, bordák és vastag szelvények helyi hűtési különbségeket hoznak létre.
- Tájolás Az alkatrész elhelyezése megváltoztatja a folyadék hozzáférését és az ennek eredményeként kialakuló hűtési görbét.
A víz, a sóoldat, az olaj, a polimeroldatok, a gáz és a megszakított hűtés a hűtési gyakorlat kategóriái, nem pedig egymással felcserélhető receptek. Teljesítményük függ a hőmérséklettől, a koncentrációtól, a keveréstől, a szennyeződéstől, a fürdő térfogatától, az alkatrészek behelyezésétől és a felület állapotától. Még ugyanaz a névleges edzőközeg is eltérő lehűlési görbéket eredményezhet különböző berendezésekben.
A víz rendszerint erős hűtést biztosít a magas hőmérsékletű tartományban, azonban gőzfilm képződése átmenetileg hőszigetelheti a forró felületet. A gőzburok összeomlásakor a hűtés intenzívvé és egyenetlenné válhat. A sóoldat csökkenti a gőzfilm fennmaradását, és agresszívebben hűthet, ezáltal növeli az alakváltozás és a repedés kockázatát. Ezek a közegek nem feltétlenül alkalmasak összetett alakú darabokhoz vagy nagy edzhetőségű acélokhoz, ha a szükséges szerkezet enyhébb edzéssel is elérhető.
Az olaj általában kevésbé hevesen hűt, mint a víz vagy a sóoldat, és csökkentheti a hősokkot, bár az olaj típusa, hőmérséklete, keverése, oxidációja és szennyezettsége módosítja a viselkedését. A polimeroldatok széles tartományt fednek le: a koncentráció és a keringetés beállítható a hűtés intenzitásának módosítására, de ellenőrzés szükséges, mivel a koncentráció eltolódása megváltoztatja a folyamatot. A gázos edzés, beleértve a nyomás alatti inert gázzal végzett hűtést is, tisztább és egyenletesebb hűtést biztosíthat, intenzitása azonban nem feltétlenül elegendő nagy keresztmetszet vagy kis edzhetőségű acélminőség esetén.
A hűtés intenzitása az edzőközeg és az alkatrész felülete közötti kapcsolatot jelenti, nem csupán a közeg megnevezését. A keverés megszakítja a gőzfilmeket, és hidegebb folyadékot juttat folyamatosan a felülethez. A túlzott vagy egyenetlen keverés nem egyenletes keménységet és alakváltozást okozhat. A nem megfelelő állapotú edzőközeg vizet, lebomlott polimert, iszapot vagy túlzott mennyiségű oxidációs terméket tartalmazhat; ilyen esetben a lehűlési görbéje eltér a minősített folyamatétól.
A megszakított hűtés szándékosan módosítja a lehűlés útját. Martemperáláskor a darabot gyorsan az Ms érték feletti vagy ahhoz közeli hőmérsékletre hűtik, majd elegendő ideig hőntartják a hőmérséklet kiegyenlítődéséhez, anélkül hogy jelentős bainit- vagy perlitképződés következne be, végül pedig lehűtik a martenzites tartományon keresztül. Ez csökkenti a felület és a mag hőmérséklete közötti különbséget, és mérsékelheti az alakváltozást, de nem szünteti meg az átalakulási feszültséget. Ausztemperáláskor ezzel szemben az ausztenitesített acélt olyan fürdőbe helyezik, amelyben a bainit izotermikusan képződik, így meghatározott keményített szerkezet jön létre a hagyományos martenzites edzés szükségessége nélkül.
Az ASM 2024. évi tárgyalása az átalakulási diagramokról és a maradó feszültségek szabályozásáról egyértelművé teszi a központi elvet: az edzést az acél folyamatos hűtés alatti átalakulási viselkedése és az alkatrész hőtörténete alapján kell megtervezni. Az ISO 683-1:2016 a főként edzésre és megeresztésre, ausztemperálásra, lángedzésre, indukciós edzésre, valamint bizonyos normalizált állapotokra szánt ötvözetlen acélokra vonatkozik. Hegesztett vagy alakított ferrites acél alkatrészek esetében az ISO 17663:2023 a hőkezelést minőségirányított folyamatként kezeli, amely műhelyben vagy a helyszínen is elvégezhető. Egyik szabvány sem tesz egyetlen hűtőközeget általánosan alkalmassá. A megfelelő választás az, amely a szükséges szerkezetet és tulajdonságokat biztosítja, miközben a keménységingadozás, az alakváltozás, a maradó feszültség és a repedés a meghatározott határértékeken belül marad.
Megeresztés és az edzett acél szabályozása
Miért ritkán végállapot az edzés utáni martenzit?
Az edzés martenzitet hozhat létre, de a martenzit olyan állapot, amelyet a diffúzió elfojtása hoz létre, és a legtöbb gépészeti alkatrész számára nem jelent stabil végállapotot. Az edzés során az ausztenit túltelített, torzult, testközepes tetragonális szerkezetté alakul, amelyben a szénnek kevés ideje van az újraeloszlásra. Ennek eredménye nagyon nagy keménység és szilárdság lehet, ugyanakkor jelentős maradó feszültség, kis duktilitás, gyenge törési ellenállás és méretinstabilitás is kialakulhat.
A probléma nem egyszerűen az, hogy az acél „túl kemény”. Egy alkatrész különböző részei eltérő sebességgel hűlnek. A felület a mag előtt alakulhat át, miközben a sarkok és furatok helyi gátló hatást fejtenek ki. A hőzsugorodás, az átalakulási alakváltozás, a maradó ausztenit és a martenzitképződéshez kapcsolódó térfogatváltozás együtt húzófeszültségeket, vetemedést vagy edzési repedéseket idézhet elő. Egy nagy keresztmetszetű darabban martenzit, bainit, perlit és maradó ausztenit keveréke is jelen lehet, nem csupán egyetlen homogén szerkezet. A széntartalom, az ötvözőadalékok, az edzhetőség, a keresztmetszet mérete, az edzőközeg, a mozgatás és a geometria mind hatással vannak erre a folyamatra.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
A megeresztés az edzett acél szabályozott újrahevítése a vonatkozó átalakulási tartomány alatti hőmérsékletre, rendszerint azon hőmérséklet alá, amelyen új ausztenit képződne. Az acélt elegendő ideig ezen a hőmérsékleten tartják ahhoz, hogy a kiválasztott diffúziós és kiválási reakciók végbemenjenek, majd szabályozott körülmények között lehűtik. Ez a kezelés csökkenti a ridegséget és a maradó feszültséget, miközben beállítja a keménységet, a szakítószilárdságot, a szívósságot, a kopásállóságot és a méretstabilitást.
Amint az ASM International a 2024-es hőkezelési anyagában kifejti, az acél megeresztését az ausztenitesítéssel, az átalakulási diagramokkal, a keménységgel és az edzhetőséggel, az edzéssel, a vetemedéssel, valamint a maradófeszültség-szabályozással összefüggésben kell vizsgálni. Ez az összefüggés fontos. A megeresztés nem tudja helyrehozni a nem megfelelő ausztenitesítési eljárást vagy a szabályozatlan edzést; csupán módosítja azt a szerkezetet, amelyet a korábbi szakaszok létrehoztak.
A megeresztési reakciók és a tulajdonságok egyensúlya
A megeresztés a martenzitben rekedt szén újraeloszlásával kezdődik. A legkorábbi szakaszban a szén rövid távolságokon mozog, és átmeneti karbidokat képezhet, miközben a martenzit tetragonális torzulása csökken. A mátrix kevésbé lesz túltelített, és az edzés utáni rácsállapothoz kapcsolódó feszültség egy része felszabadul. Ez a keménység mérsékelt csökkenésével járhat, miközben javul a repedéssel szembeni ellenállás.
További megeresztés során az átmeneti szerkezetek stabilabb karbidelrendeződéseknek adják át helyüket. A szénacélokban a cementit válik a fő karbiddá, és ferrites mátrixban fejlődik ki, miközben a martenzites szerkezet elveszíti szélsőséges túltelítettségét. Ötvözött acélokban a króm, a molibdén, a vanádium, a volfrám és más karbidképző elemek módosíthatják a kiválási reakciókat, és megfelelő hőmérséklet-idő előzmények esetén ötvözött karbidokat hozhatnak létre. Ezek a reakciók nem pillanatszerűek. A hőmérséklet meghatározza, mely reakciók lehetségesek és milyen gyorsan mennek végbe; az idő pedig azt, hogy mennyire haladnak előre.
A tulajdonságok egyensúlya ezért a teljes idő-hőmérséklet előzménytől függ, nem csupán a kemence névleges beállításától. A magasabb megeresztési hőmérsékletek általában felgyorsítják a szén újraeloszlását és a karbidok durvulását, ami a keménység és a szilárdság nagyobb csökkenését okozza, ugyanakkor gyakran hasznos mértékben növeli a szívósságot és a duktilitást. Az alacsonyabb hőmérsékletek több keménységet őriznek meg, miközben kisebb mértékben csökkentik a feszültséget, és az edzett szerkezet nagyobb része marad kémiailag és mechanikailag instabil. A tényleges reakció függ a széntartalomtól, az ötvözőtartalomtól, a korábbi ausztenitszemcse-mérettől, a martenzit morfológiájától, a maradó ausztenittől és az alkatrész méretétől.
A maradó ausztenit különös figyelmet érdemel. A megeresztés során vagy a későbbi üzemelés közben átalakulhat, és olyan méretváltozást idézhet elő, amely precíziós alkatrészek esetében elfogadhatatlan. A megeresztési program megtervezhető e kockázat csökkentésére, de az eredmény az acélminőségtől, valamint a maradó ausztenit mennyiségétől és stabilitásától függ. Egyes alkatrészeknél egynél több megeresztési ciklusra van szükség, a ciklusok közötti lehűtéssel, hogy az újonnan átalakult alkotók ezt követően további megeresztésben részesüljenek. Az ismételt ciklusok a méretstabilitást is javíthatják olyan esetekben, amikor az első ciklus további átalakulást tár fel vagy indít el.
A hőmérsékleten töltött időnek elegendőnek kell lennie a töltet leghidegebb vagy legkevésbé felhevült részének kezeléséhez, nem csupán ahhoz, hogy a kemence kijelzője elérje a beállított értéket. Vastag keresztmetszetek, szorosan elhelyezett töltetek és nagy tömegkülönbségeket mutató alkatrészek hőmérséklet-gradienseket hozhatnak létre. A felhevülés egyenletessége ezért metallurgiai változó. Az a felület, amely korán eléri a kívánt hőmérsékletet, túlságosan megeresztődhet, miközben a mag még csak közelít ehhez az értékhez. A kemence kalibrálása, a töltet elrendezése, az alkatrészek közötti távolság, a légkör szabályozása és a reprezentatív helyeken végzett ellenőrzés mind a hőkezelés részét képezik, különösen akkor, ha szilárdsági vagy mérettűrési követelményeket határoztak meg.
Az egyensúlyi és az átalakulási viselkedés közötti különbségtétel itt is hasznos. A vas–vas-karbid diagram az egyensúlyi fáziskapcsolatokat mutatja, míg a megeresztés olyan kinetikai reakcióktól függ, amelyek véges időtartamú hőciklus során mennek végbe. Az ASM 2024-es, acélok hőkezelésével foglalkozó ismertetése ezeket az egyensúlyi fogalmakat elkülöníti az idő-hőmérséklet-átalakulási, valamint a folyamatos hevítési és folyamatos hűtési viselkedéstől. A megeresztés szintén kinetikai folyamat: két, azonos névleges hőmérsékletet elérő program eltérő szerkezetet hozhat létre, ha a hevítési sebességük, tartási idejük, hűtési sebességük vagy a korábbi edzési körülményeik eltérnek.
Az ISO 683-1:2016 többek között a főként edzésre és megeresztésre szánt ötvözetlen acélok műszaki szállítási követelményeivel foglalkozik. Hegesztett vagy alakított ferrites acélalkatrészek esetében az ISO 17663:2023 a hőkezelést olyan minőség-ellenőrzési keretbe helyezi, amely a műhelyben vagy a helyszínen, levegőn vagy szabályozott légkörben végzett munkára is kiterjed. Egyik szabvány sem tesz egyetlen megeresztési ciklust minden acélminőségre vagy geometriára alkalmassá. Az előírt acélminőség, a termék alakja, a keresztmetszet mérete és a megkövetelt tulajdonságok továbbra is meghatározzák az eljárást.
Megeresztési ridegedés és hőmérséklet-szabályozás
A megeresztési ridegedés elismert meghibásodási mód, nem pedig a keménység véletlenszerű csökkenése. A Steel and Its Heat Treatment (Elsevier, 1984) című mű a megeresztési ridegedést az acélok hőkezelésének központi témái között említi. Az erre érzékeny ötvözött acélokban a ridegedés bizonyos megeresztési és hűtési előzmények hatására alakulhat ki, különösen akkor, ha szennyező elemek dúsulnak a korábbi ausztenitszemcsék határain. A foszfor, az ón, az antimon és az arzén gyakran kapcsolódik ehhez a mechanizmushoz, miközben az ötvözet összetétele és a korábbi feldolgozás befolyásolja az érzékenységet.
A veszélyt az ütésszilárdság olyan csökkenése jelenti, amely nem jár együtt a hagyományos szakítóvizsgálati jellemzők arányos változásával. Az alkatrész látszólag elfogadható keménységet tarthat meg, miközben ütés hatására vagy alacsonyabb üzemi hőmérsékleten hajlamosabbá válik a szemcsehatárok menti törésre. A hőmérséklet-tartomány és a ridegedés mértéke nem egyetemes érték: az acél kémiai összetételétől, a szegregációtól, az ausztenitszemcsék szerkezetétől, a tartási időtől és a hűtési gyakorlattól függ. Az acélminőségtől és az előírástól függetlenített előírás ezért félrevezető lehet.
A szabályozás magában foglalhatja kevésbé érzékeny összetétel kiválasztását, a káros maradék elemek mennyiségének korlátozását, a nem megfelelő hőhatás elkerülését, valamint a megeresztés utáni előírt hűtési gyakorlat alkalmazását. Egyes ötvözött acéloknál a megeresztést követően gyors hűtés szükséges az érzékeny tartományon keresztül; más esetekben az irányadó előírás eltérő eljárást vagy az ütésszilárdság ellenőrzését követelheti meg. A helyes intézkedést az anyagszabvány, az alkatrész rendeltetése és a vizsgálati követelmények határozzák meg.
A hőmérsékletmérésnek az acélt kell reprezentálnia, nem csupán a kemence légkörét. A hőelemek elhelyezése, a kemence egyenletességi vizsgálatai, a töltet mérete és az áthelyezési idő egyaránt befolyásolja a tényleges ciklust. A késedelmes áthelyezés vagy az egyenetlen hűtés megváltoztathatja a karbidkiválást és a ridegedés kockázatát akkor is, ha a rögzített beállított érték helyesnek tűnik. A megeresztés ezért szabályozási feladat: az összetétel meghatározza a lehetséges reakciókat, az edzés létrehozza a kiinduló szerkezetet, a következő idő-hőmérséklet útvonal pedig meghatározza a keménység, a szívósság, a feszültségcsökkentés és a stabilitás közötti egyensúlyt.
Ausztemperálás és martemperálás
| Eljárás | Hőntartási hely | Tervezett átalakulás | Fő előny |
|---|---|---|---|
| Ausztemperálás | Ms felett és a perlitképződési tartomány alatt | Bainit | Szabályozott bainites szerkezet és potenciálisan kisebb vetemedés |
| Martemperálás | Ms közelében vagy közvetlenül felette | Martenzit a további hűtés során | A felület és a mag közötti hőmérséklet-különbség csökkentése a martenzit képződése előtt |
| Közvetlen edzés | Az átalakulási tartományon keresztül, kiegyenlítő hőntartás nélkül | Általában martenzit ott, ahol a hűtés elegendő | Egyszerű útvonal, de nagyobb hőmérséklet-gradiens kockázata |
Az ausztemperálás és a martemperálás a közvetlen edzés, majd megeresztés szabályozott alternatívái. Egyik sem csupán más fürdő alkalmazását jelenti. Mindkettő sajátos idő–hőmérséklet-pályát ír elő az ausztenit számára, és az eredmény attól függ, hogy az acél el tudja-e kerülni a perlitképződést, eléri-e a szükséges átalakulási tartományt, valamint kellően egyenletes marad-e a keresztmetszet egészében. A széntartalom, az ötvözőadalékok, a korábbi ausztenitszemcse-méret, a geometria és a fürdő kapacitása egyaránt befolyásolja ezt a folyamatot.
A különbség alapvető jelentőségű. Az ausztemperálás célja az ausztenit izoterm átalakítása bainittá, mielőtt az alkatrészt szobahőmérsékletre hűtenék. A martemperálás során az edzést a martenzitképződés kezdőhőmérséklete, , közelében megszakítják, így a martenzit kialakulása előtt csökkenhetnek a hőmérséklet-különbségek; a martenzites átalakulás ezután a további hűtés során megy végbe, majd megeresztés következik. Az ASM International által 2024-ben kiadott ASM Handbook Volume 4A mindkettőt különálló eljárásként tárgyalja az ausztenitesítés, az edzhetőség, az edzés, a megeresztés és a maradófeszültség-szabályozás szélesebb témakörén belül.
Izoterm átalakulási útvonalak
Ausztemperáláskor az acélt először a kritikus hőmérséklet-tartomány fölé hevítik, hogy ausztenit képződjön. Ezután gyorsan egy olyan fürdőbe helyezik, amelynek hőmérséklete a martenzitképződés kezdőhőmérséklete, , felett, de a perlitátalakulási tartomány alatt van. A fürdő hőmérsékletét gyakran megközelítőleg 250 és 400 °C között választják meg, bár a használható tartomány jelentősen változik az acélminőségtől és a kívánt bainitszerkezettől függően. Az alkatrészt addig tartják ezen a hőmérsékleten, amíg az ausztenit kívánt hányada bainittá nem alakul, ezt követően pedig környezeti hőmérsékletre hűtik.
Ez az útvonal elkerüli a perlitképződési tartomány közvetlen átlépését, és az átalakulás befejeződése esetén a végső hűtés során nem képződik új martenzit. A bainit ferrites tartományokból áll, amelyek az átalakulás egy diszplacív komponense révén jönnek létre, továbbá a hőmérséklettől, az összetételtől és a szerkezet megnevezésére alkalmazott terminológiától függően szénben dús maradó ausztenitet vagy karbidot tartalmaz. A felső bainit általában magasabb ausztemperálási hőmérsékleten képződik; az alsó bainit alacsonyabb hőmérsékleten alakul ki, és rendszerint finomabb ferritet, valamint finomabban eloszló karbidot tartalmaz.
Egy TTT-diagram alapján a folyamat egyszerűnek tűnik: a görbe orrának megkerülése, a bainitmező elérése, hőntartás az átalakulás befejeződéséig, majd hűtés. A tényleges gyártás azonban kevésbé engedékeny. Az áthelyezési időnek rövidebbnek kell lennie a perlitképződés megindulásáig rendelkezésre álló időnél, miközben a fürdőnek elég gyorsan kell elvonnia a hőt ahhoz, hogy a teljes keresztmetszet közel egyenletes hőmérsékletre hűljön. Egy vastag fogaskerékfog, rugó vagy csapágyalkatrész felülete már átalakulhat, miközben a mag még a fürdő hőmérséklete felé hűl. Ha a mag nem ugyanazon az útvonalon megy végig, a végső szerkezet vegyessé válik.
Az ausztemperálás ezért erősen függ az edzhetőségtől és a keresztmetszet méretétől. Az olyan ötvözőelemek, mint a mangán, a króm, a molibdén és a nikkel, általában késleltetik a diffúziós átalakulásokat, így a perlit- és bainitreakciók hosszabb idők felé tolódnak el, ugyanakkor módosítják az értékét, a bainitképződés kinetikáját, a maradó ausztenit stabilitását és a szükséges fürdőhőmérsékletet is. Egy kis széntartalmú acél nem feltétlenül fejleszti ki azt a szilárdságot, amely egy nagyobb széntartalmú, ausztemperált acéltól várható, míg a túlzott szén- vagy ötvözőtartalom meghosszabbíthatja az átalakulási időt, illetve hűtés után maradó ausztenitet hagyhat vissza.
A martemperálás szintén ausztenitesítéssel kezdődik, de célja eltérő. Az ausztenitesített alkatrészt fölött tartott fürdőbe edzik, gyakran az adott acélminőséghez megválasztott, nem pedig valamely általános, rögzített hőmérséklet-tartományban. Addig tartják ott, amíg a felület és a mag hőmérséklete megközelítőleg azonossá nem válik, de nem olyan hosszú ideig, hogy jelentős bainit- vagy perlitképződés induljon meg. Ezután az alkatrészt a martenzites tartományon keresztül hűtik, rendszerint levegőben vagy más szabályozott közegben, majd megeresztik.
A fürdő kiegyenlíti a hőmérsékletet; rendszerint nem fejez be izoterm átalakulást. A martenzit ezt követően, különböző hőmérsékleteken képződik, ezért a martemperálás továbbra is martenzites edzési eljárás. Az ezt követő megeresztés csökkenti a ridegséget, és beállítja a keménységet, a szívósságot, valamint a méretstabilitást. A megeresztés elhagyása nagy maradófeszültséget és elfogadhatatlan repedésveszélyt hagyhat maga után, különösen nagyobb széntartalmú acélok esetén.
A vetemedés és a repedés szempontjai
A közvetlen edzés két fő feszültségforrást hoz létre. A termikus feszültség azért alakul ki, mert a felület a belső résznél hamarabb hűl le és húzódik össze. Az átalakulási feszültség abból ered, hogy az ausztenit különböző fajlagos térfogatú termékekké alakul át, különösen akkor, amikor a martenzit a keresztmetszet különböző részein eltérő időpontokban képződik. A geometria mindkét hatást felerősíti: az éles sarkok, a nehéz agyakkal összekötött vékony falak, a reteszhornyok, a furatok és a hirtelen keresztmetszet-változások koncentrálják az alakváltozást.
Az ausztemperálás az áthelyezést követően csökkenti a hőmérséklet-gradienst, mivel az alkatrész a bainitképződés előtt viszonylag egyenletes fürdőhőmérsékletre kerül. A bainites átalakulás emellett szűkebb és szabályozottabb tartományban megy végbe, mint a felületet először martenzittá alakító, intenzív edzés során. Ennek következtében a vetemedés és a repedés kisebb lehet, de nem szűnik meg teljesen. Az egyenetlen keverés, a késedelmes áthelyezés, a fürdőhőmérséklet változása vagy a nem teljes átalakulás eltérő szerkezeteket eredményezhet a különböző területeken. A bainit, a maradó ausztenit, a martenzit és a perlit együtt is jelen lehet, és mindegyik eltérő méret- és feszültségtörténetet hordoz.
A martemperálás ugyanezt a problémát a gyors hűtés és a martenzites átalakulás szétválasztásával kezeli. A hőmérséklet kiegyenlítése az átlépése előtt csökkenti a felület és a mag közötti különbséget, amikor a martenzit jelentős térfogatváltozása megkezdődik. Az eljárás a közvetlen edzéshez képest csökkentheti az edzési repedés és a méretváltozás mértékét, különösen összetett alakú alkatrészeknél. Minden vetemedést azonban nem képes megakadályozni, mivel a martenzit továbbra is képződik, és átalakulása nem tökéletesen egyenletes. A korábbi hidegalakítás, a nem egyenletes ausztenit, a dekarbonizáció, a kovácsolásból származó maradófeszültség és az aszimmetrikus geometria továbbra is aktív okok maradnak.
A folyamat szabályozásának a kemence alapjelénél többre kell kiterjednie. Az ausztenitesítési hőmérséklet és a hőntartási idő szabályozza a szemcsenövekedést és a szén eloszlását. Az áthelyezési idő határozza meg, hogy az alkatrész eléri-e a kívánt fürdőt, mielőtt megindulna a perlitképződés vagy a nem kívánt felületi átalakulás. A fürdő hőmérséklete, keringtetése, szennyezettsége, töltetsűrűsége, valamint a só- vagy olajfürdő állapota befolyásolja a hőelvonást. A hőmérséklet-érzékelőknek a munkadarabot kell reprezentálniuk, nem csupán a kemencét vagy a fürdőt. Az ISO 17663:2023 minőségi követelményeket ír elő a levegőn vagy szabályozott atmoszférában végzett hőkezelésre, beleértve a ferrites acélok, valamint a kapcsolódó hegesztett vagy alakított alkatrészek műhelyben és helyszínen végzett kezelését is; az eljárásszabályozásra helyezett hangsúlya közvetlenül releváns ott, ahol a maradófeszültség és a méretpontosság fontos.
Amikor a bainites vagy megszakított edzésű szerkezetek fontosak
Az ausztemperálás akkor jöhet szóba, amikor a szilárdság, a szívósság, a kifáradási teljesítmény, a kopásállóság és a méretszabályozás meghatározott kombinációja fontosabb a maximális edzés utáni keménység elérésénél. Az ausztemperált gömbgrafitos öntöttvas külön anyagrendszer, de acéloknál az eljárás alkalmazható megfelelő rugók, fogaskerekek, csapok, kapcsok és kopóalkatrészek esetében, ha az acélminőség és a keresztmetszet lehetővé teszi a teljes bainites átalakulást. A célzott szerkezetet pontosan meg kell határozni. A „bainit” önmagában nem azonosítja a felső vagy alsó bainitot, a maradóausztenit-tartalmat, a karbid állapotát vagy a keménységet.
A martemperálás akkor megfelelőbb, amikor martenzites szerkezet szükséges, de a közvetlen edzés elfogadhatatlan vetemedést vagy repedést okoz. Az eljárás különösen függ a keresztmetszet vastagságától és az edzhetőségtől: egy nagy keresztmetszetű alkatrész magja túl lassan hűlhet, és így a martenzites útvonal kialakulása előtt perlit vagy bainit képződhet. Egy kis keresztmetszetű alkatrész olyan gyorsan hűlhet, hogy a hőmérséklet-kiegyenlítés előnye korlátozott marad. A fürdőnek emellett elegendő kapacitással és keringtetéssel kell rendelkeznie ahhoz, hogy terhelés alatt is fenntartsa hőmérsékletét.
Egyik kezelés sem alkalmas minden esetben. A pontos acélminőséghez tartozó TTT- és CCT-diagramok, nem pedig egy általános vas–szén diagram határozzák meg az útvonal megvalósíthatóságát. Az ASTM International a ferritet, az ausztenitet, a cementitet, a perlitet, a martenzitet és a bainitet az acélok hőkezelésének központi fázisaiként azonosítja, míg az ASM 2024-es tárgyalása az átalakulási diagramokat e fázisokkal, valamint az idővel és a hűtési sebességgel kapcsolja össze. Az ISO 683-1:2016 kifejezetten magában foglalja az elsősorban edzésre és megeresztésre, ausztemperálásra, lángedzésre, indukciós edzésre és bizonyos normalizált állapotokra szánt ötvözetlen acélokat, de az e szabvány szerinti jelölés nem szünteti meg annak szükségességét, hogy az adott alkatrész esetében ellenőrizzék a kinetikát, a berendezés korlátait és a vizsgálati követelményeket.
Felületi keményítés és a kéregtulajdonságok tervezése
A felületi keményítés nem egyszerűen olyan módszer, amellyel egy acélalkatrész külső része „keménnyé” tehető. Ez annak a módja, hogy ugyanazon alkatrész különböző tartományaihoz eltérő tulajdonságokat rendeljünk. A felület nagy széntartalmú martenzitté vagy más kemény szerkezetté alakítható, miközben a mag szívósabb, lágyabb vagy már megeresztett marad. A tervezés célja ezért a keresztmetszeten át kialakuló tulajdonságprofil, nem pedig egyetlen keménységi érték.
Az ASM Handbook Volume 4A a lángedzést és az indukciós edzést az acélok felületi keményítési eljárásainak szélesebb csoportján belül tárgyalja. Az ISO 683-1:2016 szintén azonosítja az elsősorban edzésre és megeresztésre, izotermikus edzésre, lángedzésre, indukciós edzésre, valamint bizonyos esetekben normalizált állapotra szánt acélokat. Ezek az eljárások ugyanazon metallurgiai folyamaton alapulnak, mint a hagyományos edzés: a kiválasztott tartományt az ausztenites tartományba hevítik, ott a szükséges átalakuláshoz elegendő ideig tartják, majd olyan gyorsan hűtik le, hogy gátolják a ferrit, a perlit vagy a bainit képződését. Az eredmény az összetételtől, a kiindulási szerkezettől, a hőmérséklet időbeli alakulásától és a hűtési körülményektől függ.
Lángedzés és indukciós edzés
A lángedzés során tüzelőanyag-gáz lángjával helyileg felhevítik a felületet, majd vízzel, polimeroldattal vagy más szabályozott közeggel lehűtik. A láng végigvezethető sík felületen, fogon, csapágycsapon, sínszálon, bütykön vagy más alakos tartományon. A hevítési mintázatot az égő kialakítása, a láng és a felület közötti távolság, a gázáramlás, a mozgatási sebesség, az alkatrész geometriája és az acél hővezető képessége határozza meg. A lassabb pásztázás vagy a nagyobb hőbevitel általában növeli az ausztenitesített réteg mélységét, a túlzott hőbevitel azonban szemcsedurvulást, megolvadást, dekarbonizációt vagy túlzott alakváltozást okozhat.
Az indukciós edzés váltakozó elektromágneses mező révén fejleszt hőt. A felület közelében indukált elektromos áram melegíti az anyagot, és a hő eloszlását nagymértékben a frekvencia szabályozza. A magasabb frekvencia a felülethez közelebb koncentrálja a hevítést; az alacsonyabb frekvencia lehetővé teszi, hogy az elektromágneses behatolás és a hődiffúzió nagyobb mélységig jusson el. A frekvencia önmagában azonban nem határozza meg a kéregmélységet. A teljesítmény, a tekercs és az alkatrész közötti csatolás, a hevítési idő, a pásztázási sebesség, a tekercs alakja, az árameloszlás és a hűtés késedelme egyaránt módosítja a hőmérséklet-mezőt. Egy fogazott alkatrész például egyenetlenül hevülhet, mivel a fogcsúcsok, a fogtövek, a vállak és a vékony szakaszok eltérő sebességgel adják le a hőt.
A hevítési mintázatot a geometriához igazítva kell megtervezni, nem pedig arra ráerőltetni. Egy éles sarok melegebbé válhat, mint a mellette lévő széles felület, mert kisebb térfogat áll rendelkezésre a hő elvezetéséhez. Egy furat viszonylag hideg maradhat, miközben a külső átmérő ausztenitesedik. A megszakított pásztázás, az egymást átfedő indukciós menetek vagy a keresztmetszet hirtelen változásai eltérő keménységű és maradó feszültségű sávokat hozhatnak létre. Emiatt a hőmérséklet mérése nehéz: az optikai pirométer olyan felületi pontot mérhet, amely nem reprezentálja a legforróbb élt, míg a hőelem megzavarhatja a helyi hevítési mintázatot.
A kiindulási mikroszerkezet meghatározza az ausztenitesítés kezdeti feltételeit. A finom perlit, a megeresztett martenzit, a ferrit-karbid keverékek és a gömbösített cementit nem azonos sebességgel oldódnak fel. A karbidok mérete és eloszlása befolyásolja az ausztenit számára rendelkezésre álló szén mennyiségét, míg az ötvözőelemek az átalakulási kinetikát és az edzhetőséget befolyásolják. Egy közepes széntartalmú acél, például a C45 vagy az SAE 1045 esetében az elérhető martenzites kéreg főként a széntartalomtól és a hűtési sebességtől függ. Egy olyan ötvözött acélnál, mint a 42CrMo4, amelynek az ASTM A29 szerinti megfelelője az adott jelölési rendszerben a 4140-es minőség, az ötvözőelemek késleltetik a diffúziós átalakulásokat, és nagyobb hűtési mélységben is elősegíthetik a martenzit kialakulását. A minőségjelölés nem teszi szükségtelenné a tényleges kémiai összetétel és a keresztmetszeti viselkedés ellenőrzését.

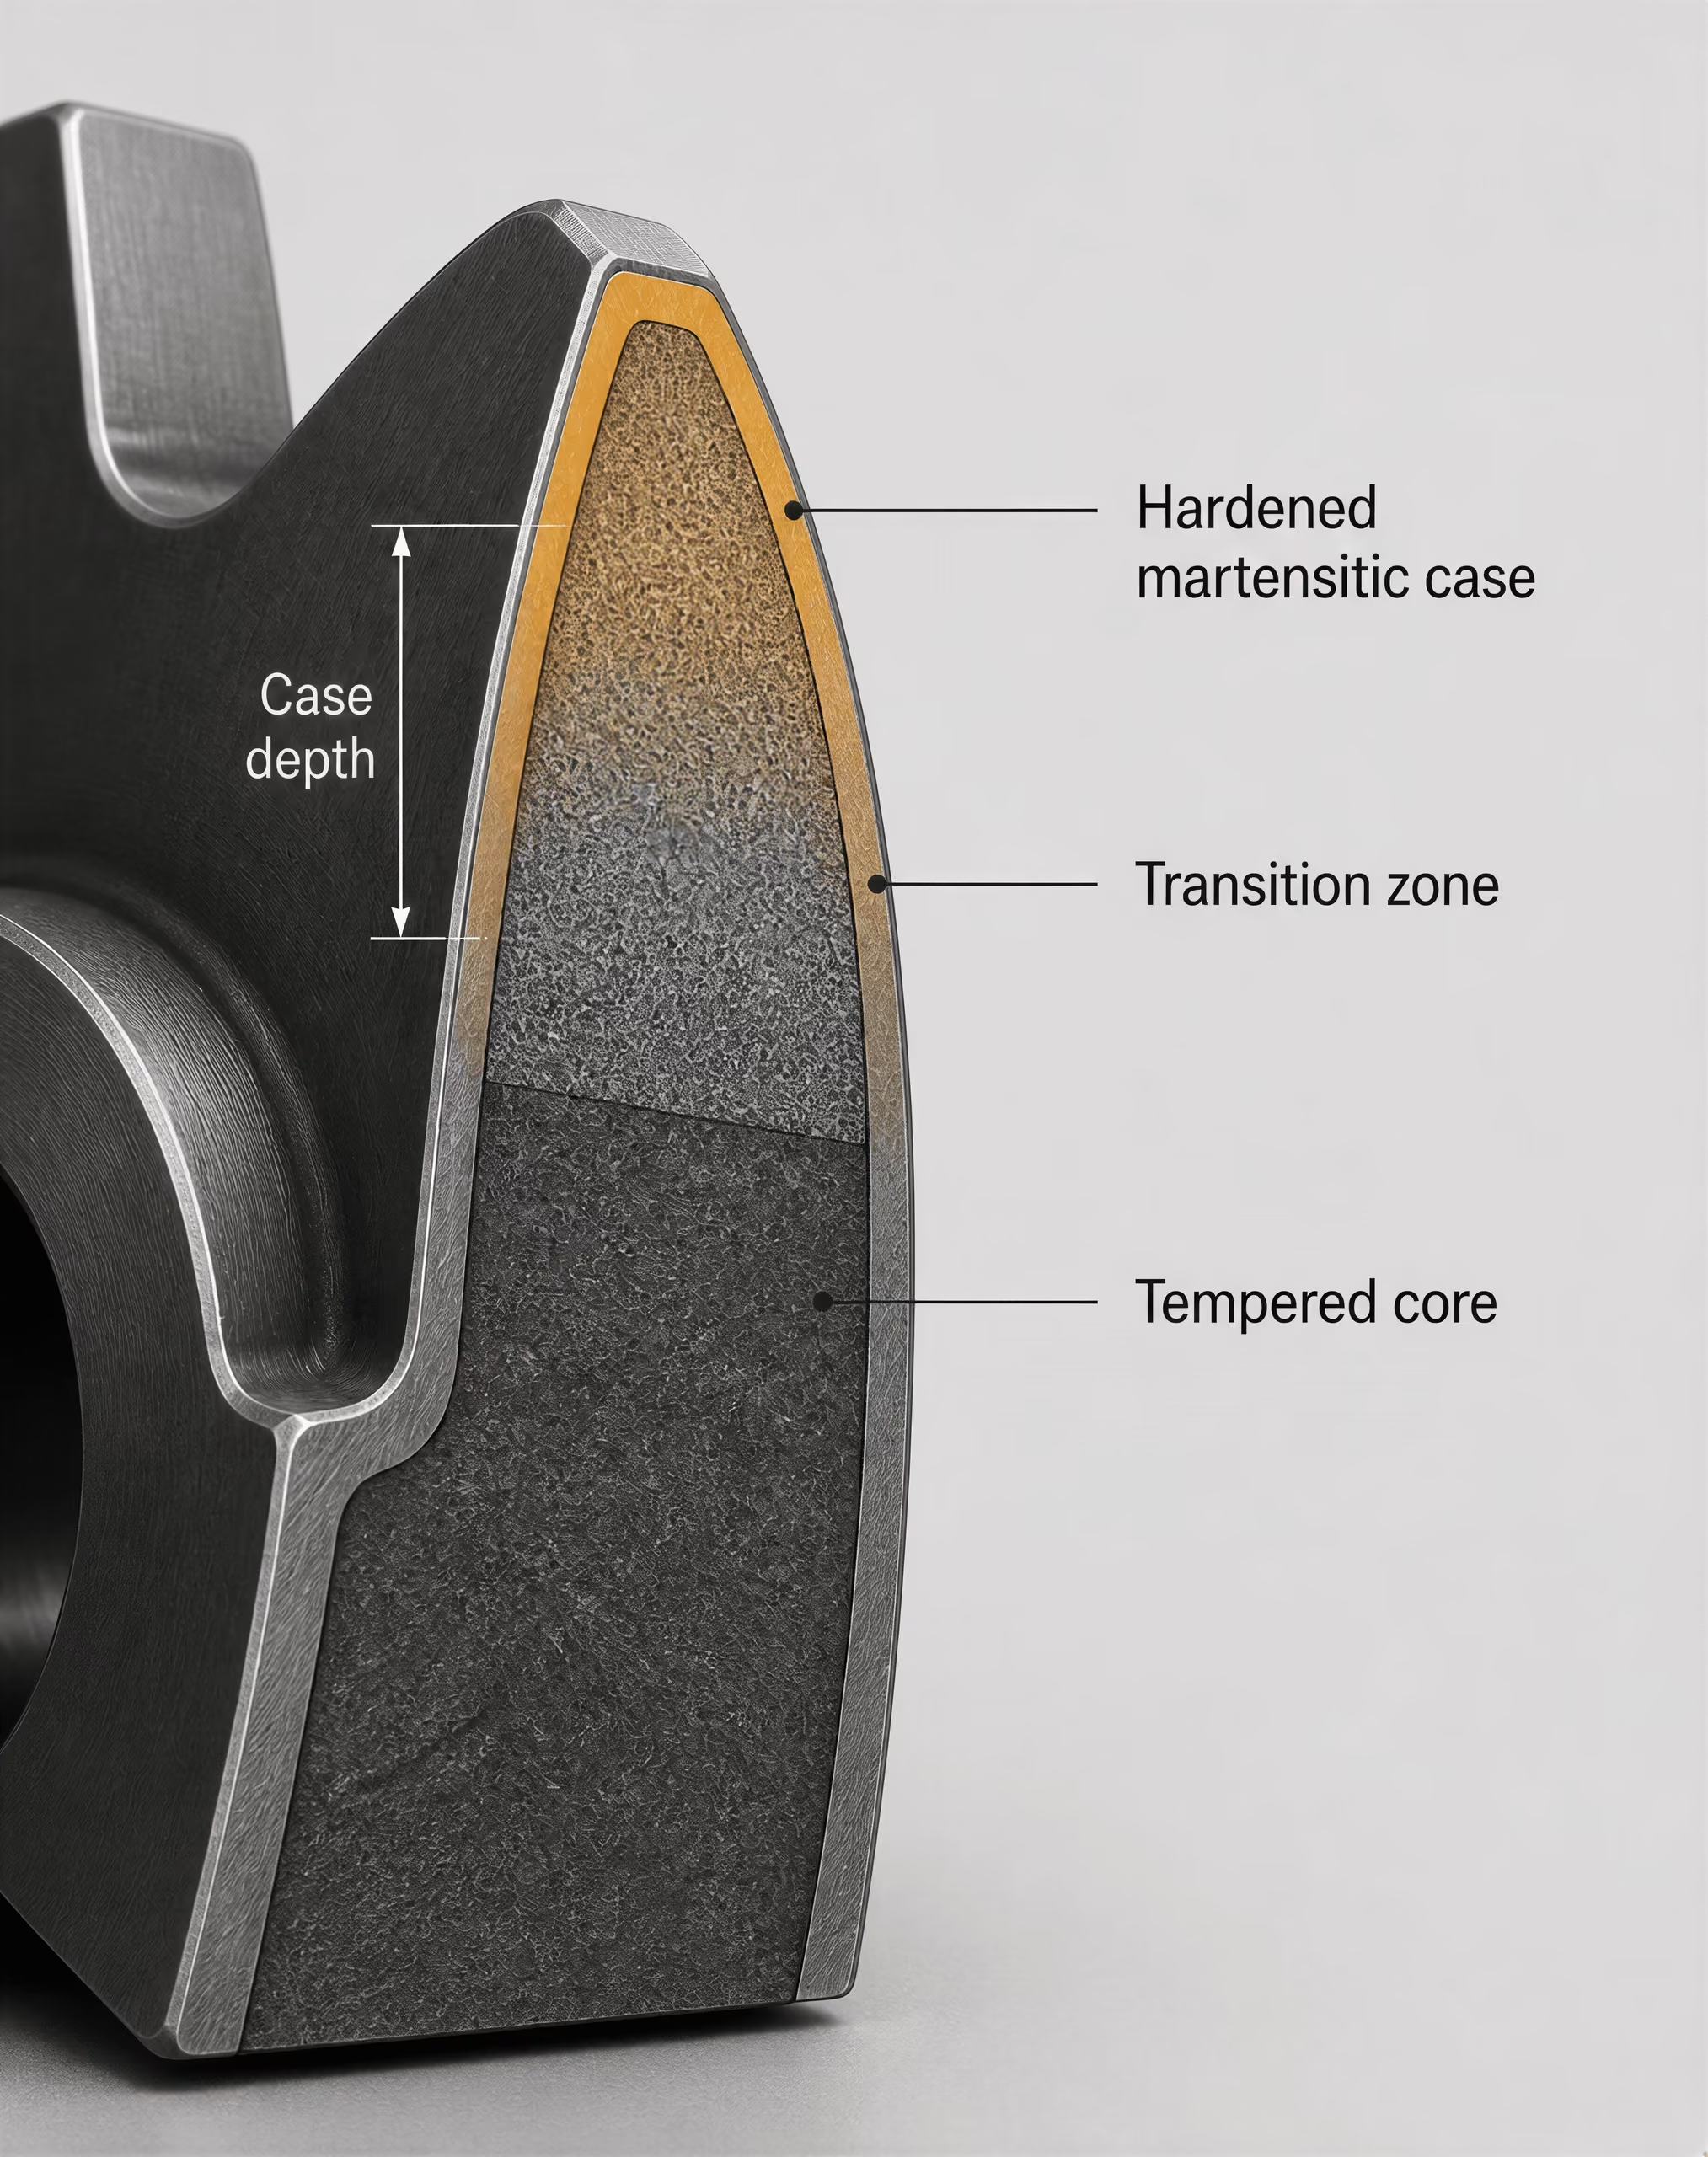
A felület és a mag tulajdonságai
Az edzett kérget térbeli profilként kell meghatározni. A felületi keménység az első mérési helyet jellemzi, de nem adja meg, milyen mélységig terjed az edzett szerkezet. A kéregmélység meghatározható metallográfiai határvonallal, kritikus keménységgel vagy olyan mérnöki kritériummal, mint a hatásos kéregmélység. Ezek a meghatározások nem felcserélhetők. A 60 HRC felületi keménység együtt járhat sekély kéreggel, fokozatos átmenettel vagy a keménységnek a felület alatt rövid távolságon bekövetkező hirtelen csökkenésével.
A mag állapota ugyanilyen fontos. Az alkatrészhez szükség lehet szívós, megeresztett-martenzites magra, normalizált ferrit-perlites magra vagy olyan lágyabb szerkezetre, amely repedés nélkül képes elnyelni az alakváltozást. Ha már eleve nagy szilárdságú mag van jelen, a helyi hevítés nem eresztheti meg és nem hevítheti túl a szomszédos tartományokat. Ha a mag edzhetősége csekély, a hűtés kemény héjat hozhat létre viszonylag lágy belső résszel. Ez érintkezési kifáradás esetén elfogadható lehet, de nem megfelelő olyan alkatrésznél, amelynek hajlítószilárdsága a teljes keresztmetszettől függ.
Az átmeneti zóna külön figyelmet érdemel. Olyan anyagot tartalmaz, amely a teljes átalakuláshoz nem elegendő ausztenitesítési hőmérsékletet ért el, vagy túl lassan hűlt le ahhoz, hogy teljesen martenzites szerkezet alakuljon ki benne. Keménységi gradiense szabályozza a kéreg és a mag közötti alakváltozási kompatibilitást. A meredek gradiens feszültségkoncentrációt okozhat; a széles gradiens csökkentheti a csúcsfeszültséget, ugyanakkor kisebb kopásállóságot biztosíthat a mélységben. Az edzés utáni megeresztés csökkentheti a ridegséget és stabilizálhatja a tulajdonságprofilt, bár a keménységet is mérsékli. A kiválasztott ciklusnak figyelembe kell vennie a megeresztési viselkedést, a visszamaradó ausztenitet, a karbidkiválást és a méretváltozást.
A felületi keménységet, a hatásos kéregmélységet, az átmeneti zóna alakját, a maradó feszültséget és az alakváltozást ezért együttesen kell értékelni. A felületen kialakuló nagy nyomó maradó feszültség javíthatja a hajlításos kifáradással szembeni ellenállást, míg a húzófeszültség elősegítheti a repedésindulást. Előjele és nagysága a martenzites átalakulás okozta alakváltozástól, a hőtágulási összehúzódástól, a keresztmetszet geometriájától, a befogástól és a hűtés időzítésétől függ. A keménységvizsgálat önmagában nem képes feltárni ezt a feszültségi állapotot.
Hőmérséklet-gradiensek és önhűtés
A helyi keményítés azért működik, mert a felhevített réteg és a hidegebb belső rész eltérő hőmérsékleti pályát követ. Hevítés közben a felület kitágul, miközben a mag akadályozza ezt. Hűtéskor a felület előbb húzódik össze, és martenzitté alakulhat, miközben a mag még forró. A martenzitképződés további átalakulási tágulással jár. Ezek az egymással versengő hő- és átalakulási alakváltozások maradó feszültséget hoznak létre, és hajlást, ovalitást, ütést vagy repedést okozhatnak.
Önhűtés akkor következik be, amikor az alkatrész fel nem hevített tömege olyan gyorsan vonja el a hőt az ausztenitesített rétegből, hogy külső hűtés nélkül is martenzit képződik, vagy amikor ez a belső hőelnyelő hatás jelentősen segíti a felület hűtését. Ez vastag keresztmetszetekben, hideg mag és nagy hővezető képesség mellett a leghatékonyabb. A vékony szakaszok, keskeny kiálló részek és korábban már felhevült alkatrészek kevésbé hajlamosak az önhűtésre. Gyakran külső permetezést is alkalmaznak, mivel önhűtéssel önmagában nem mindig érhető el a szükséges hűtési sebesség minden helyen.
A mérvadó hűtési sebesség a kéregen belül nem egyenletes. A felület a permettel való közvetlen érintkezés miatt gyorsan hűlhet, miközben a kéreg és a mag határfelülete hővezetéssel hűl, a mag pedig forró marad. Az acél edzhetősége határozza meg, hogy az egyes helyek elkerülik-e a folyamatos hűtési átalakulási diagramokon jelzett ferrit-, perlit- és bainittartományokat. A széntartalom szabályozza a martenzit keménységét; az ötvözőelemek eltolják az átalakulási viselkedést; a geometria pedig meghatározza a hőáramlást.
A technológia minősítésének a tényleges alkatrészt kell feltérképeznie, nem csupán egy próbatestet. A metallográfiai metszetek, a keménység lefutásának vizsgálata, a méretellenőrzés és a maradó feszültség mérése olyan hibákat is feltárhat, amelyeket a felületi keménység ellenőrzése nem mutat ki. Az ISO 17663:2023 a műhelyben vagy helyszínen végzett hőkezelést minőségkövetelmény-rendszerbe illeszti, elsősorban ferrites acélok, valamint kapcsolódó hegesztett vagy alakított alkatrészek esetében. Alkalmazási területe megerősít egy gyakorlati alapelvet: a hőmérséklet-nyilvántartás, a berendezés ellenőrzése, a kalibrálás, a hűtési gyakorlat és a vizsgálat a hőkezelési specifikáció részét képezi. A kéregtulajdonságok tervezése akkor eredményes, ha a hőciklust, a mikroszerkezetet, a feszültségi állapotot és a méretváltozást egyetlen összefüggő problémaként kezelik.
Alakváltozás, maradó feszültség és repedésképződés
Az alakváltozás nem jelentéktelen méretbeli kellemetlenség, amely egy egyébként sikeres hőkezeléshez társul. A hőkezelés egyik alapvető eredménye, amelyet előre kell jelezni és szabályozni. Az ASM International 2024-es, „A hőkezelés alapelvei és tervezési irányelvei” című fejezete az alakváltozást és a maradó feszültséget a fázisátalakulásokkal együtt tárgyalja, nem pedig az edzés utólagos következményeként. Ez a hangsúly indokolt: egy alkatrész megfelelhet a keménységi követelménynek, mégis meghibásodhat, mert meghajlik, megváltozik az átmérője, elveszíti síklapúságát, vagy olyan húzófeszültségeket tartalmaz, amelyek később repedést indítanak el.
Három egymással összefüggő, de eltérő jelenséget kell elkülöníteni. Az alakváltozás az alak vagy a méretek látható vagy mérhető megváltozása. A maradó feszültség olyan önmagával egyensúlyban lévő feszültségmező, amely a külső terhelések és a hőmérséklet-gradiensek megszűnése után is fennmarad; látható alakváltozás nélkül is jelen lehet. Az edzési repedés tényleges törés, amely általában akkor alakul ki, amikor az átalakulási és hőfeszültségek meghaladják az acél helyi szilárdságát és szívósságát. Ezért egy alkatrész lehet egyenes, miközben erősen feszültségezett; alakváltozott repedés nélkül; vagy repedt akkor is, ha a végső méretváltozás csekélynek tűnik.

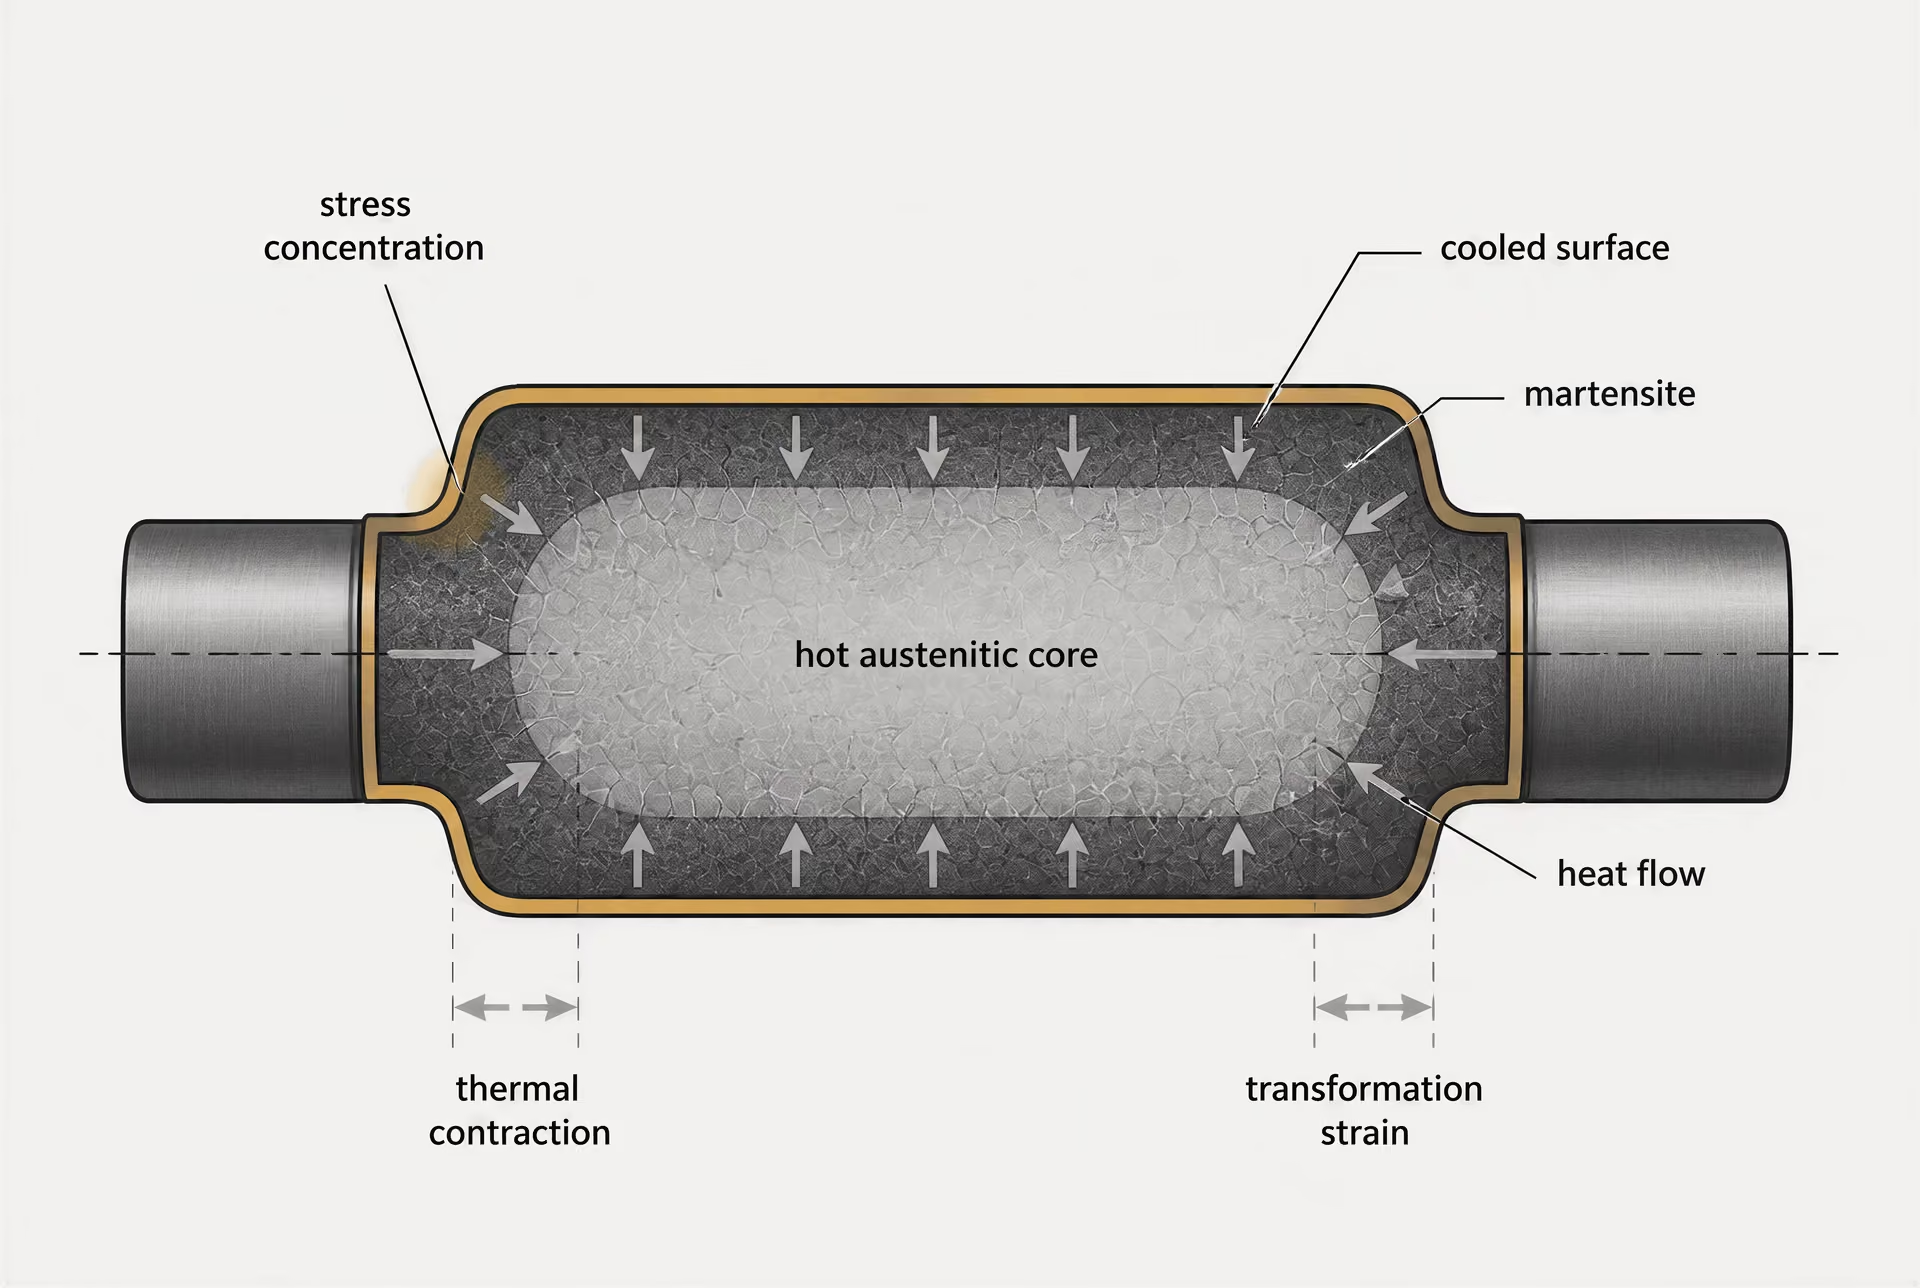
Hőmérséklet-gradiensek és átalakulási alakváltozás
Melegítés közben egy acélalkatrész felületének hőmérséklete rendszerint hamarabb változik meg, mint a magjáé. A melegebb tartomány kitágul, miközben a hidegebb belső rész gátolja ezt a tágulást. Ha a felület éri el először az ausztenitesítési tartományt, rugalmas és képlékeny viselkedése eltér a még ferrites vagy perlites mag viselkedésétől. Lehűléskor a folyamat sorrendje megfordul, a feszültségállapot azonban nem oltja ki egyszerűen önmagát, mivel a szilárdság, a hőtágulás és a fázisstabilitás folyamatosan változik.
Az átalakulási alakváltozás a méretváltozás második forrása. Az ausztenit kristályszerkezete és fajlagos térfogata eltér a ferrit, a perlit, a bainit és a martenzit kristályszerkezetétől, illetve fajlagos térfogatától. Az ausztenit átalakulásakor az alkatrész az átalakulási terméktől és a széntartalomtól függően kitágulhat vagy összehúzódhat. A martenzitképződés általában térfogat-növekedést eredményez, ennek mértéke és időzítése azonban az oldatban lévő szén mennyiségétől, az ötvözőtartalomtól és a helyi lehűlési sebességtől függ. Ha a felület eléri a martenzitképződés kezdőhőmérsékletét, miközben a mag még ausztenites, akkor a felület egy olyan mag ellenében tágulhat, amely hőhatásra még összehúzódik. Később a mag is átalakul, és ismét megváltoztatja a feszültségek egyensúlyát.
Az eredmény a hő okozta zsugorodás, az átalakulási alakváltozás és a kényszerhatás folyamatos kölcsönhatása. Egy vékony él gyorsan lehűlhet és átalakulhat, így még a belső rész változása előtt megszilárdul. Egy vastag középső rész sokáig forró és viszonylag alakváltozásra képes maradhat, majd később alakulhat át, miközben a már megkeményedett felület ellenáll a mozgásnak. A felületen kialakuló húzó maradó feszültség különösen veszélyes, mivel a repedések gyakran ott indulnak ki: éles sarkoknál, zárványoknál, dekarbonizált zónákban, köszörülési nyomoknál vagy más feszültségkoncentrátoroknál.
A vas–szén diagram az egyensúlyi fáziskapcsolatokat írja le, önmagában azonban nem képes előre jelezni ezt a sorrendet. Ehhez átalakulási diagramokra és a tényleges folyamatos lehűlési előzmények ismeretére van szükség. Az ASM hőkezelési referenciaanyaga az idő–hőmérséklet–átalakulási, valamint a folyamatos melegítési és folyamatos lehűlési átalakulási diagramokat olyan eszközökként azonosítja, amelyek a hőmérsékleti előzményeket a fázisképződéssel kapcsolják össze. Ezért ugyanaz a névleges edzés eltérő feszültségmezőket hozhat létre egy olyan ötvözetlen szénacélban, mint a C45, illetve egy olyan ötvözött acélminőségben, mint a 42CrMo4, mivel az edzhetőség meghatározza, hogy hol és mikor képződik martenzit.
A repedésképződéshez nem elegendő a nagy keménységérték. A helyi húzófeszültségtől, az acél hőmérsékletfüggő szilárdságától és képlékenységétől, az átalakulás időzítésétől, a keresztmetszet geometriájától, a felület állapotától és a metallurgiai hibáktól egyaránt függ. Késleltetett repedés a lehűlés után is kialakulhat, amikor a hidrogén, a visszamaradt feszültség és a nagy szilárdságú martenzit együttesen hat. A megeresztés csökkenti az edzés után kialakult martenzithez kapcsolódó feszültségek és ridegség egy részét, de nem képes újra egyesíteni a repedés által elválasztott anyagot.
Geometria, befogás és az edzőközeg hozzáférése
A geometria egyaránt meghatározza a hőáramlást és a mechanikai kényszerhatást. A hosszú, karcsú tengelyek könnyebben meghajlanak, mint a rövid, vastag keresztmetszetű részek. Egy gyűrű elveszítheti köralakját, vagy megnőhet az átmérője. Az egyenetlen vastagságú lemez tányérszerűen deformálódhat, mert a két oldala eltérő sebességgel hűl le. A furatok, reteszhornyok, hornyok, menetek, hirtelen vállátmenetek és zsáküregek megzavarják a folyadékáramlást, és helyi különbségeket hoznak létre a hűtés intenzitásában. Az éles, belső sarok éppen ott koncentrálja a feszültséget, ahol a hő- és átalakulási alakváltozások a leggyorsabban változnak.
A keresztmetszet mérete azt is meghatározza, hogy a kívánt átalakulás végbemegy-e a teljes vastagságban. Egy kis ötvözőtartalmú acélban a felület közelében martenzit, a középpont felé azonban bainit vagy perlit képződhet, ha a mag túl lassan hűl. Ez a mikroszerkezeti különbség helyi eltéréseket okoz a térfogatban, a keménységben, a szilárdságban és a későbbi megeresztési viselkedésben. A méretváltozás ekkor már nem egyszerűen egyenletes léptékváltozás, hanem alakproblémává válik.
A befogás az egyik mozgást elnyomhatja, miközben egy másikat kikényszerít. Egy lemez edzés közbeni síkban tartása csökkentheti a folyamat alatti hajlást, a felszabaduló rugalmas energia azonban ezt követően visszarugózást vagy csavarodást okozhat. A tüske ideiglenesen megőrizheti a furat alakját, miközben növeli a furat körüli kerületi feszültséget. A csak néhány ponton érintkező alátámasztások szabadon hagyhatják az alá nem támasztott részek vetemedését, míg a túlzott kényszerhatás növelheti a repedésképződés kockázatát. A terheléseket úgy kell elrendezni, hogy az alkatrészek alá legyenek támasztva, de a befogás ne akadályozza a keringést, és ne fejtsen ki szükségtelen mechanikai kényszert.
Az edzőközeg hozzáférését geometriai kérdésként kell figyelembe venni, nem csupán a fürdő kiválasztásának szempontjaként. Az egymással szemben lévő felületek, az egymásba helyezett alkatrészek, a zsákfuratok és a szorosan rakott kosarak kevésbé intenzív folyadékmozgásnak lehetnek kitéve, mint a szabadon elhelyezkedő felületek. A gőzburok vagy a megrekedt levegő egyes helyeken késleltetheti a lehűlést. A keverésnek elegendőnek kell lennie a gőz eltávolításához és a kiszámítható hűtési feltételek fenntartásához, a túlzott vagy egyenetlen keverés azonban felerősítheti a különböző helyzetek közötti eltéréseket. A fürdő hőmérséklete, a folyadék állapota, az áthelyezési idő és a berakodási minta egyaránt fontos.
A tervezési módosítások gyakran már a kemenceprogram kiválasztása előtt csökkentik a kockázatot. A nagy lekerekítési sugarak kiváltják az éles sarkokat; a vastagságátmeneteket fokozatosabbá teszik; a furatokat és hornyokat úgy helyezik el, hogy elkerüljék a súlyos helyi kényszerhatást; a megmunkálási ráhagyások pedig lehetővé teszik a hőkezelés utáni alakváltozás szabályozott eltávolítását. Egyetlen geometriai szabály sem előz meg minden meghibásodást. Egy olajban edzésre biztonságos kialakítás vízben, polimerben, sóban vagy gázban eltérően viselkedhet.
Folyamatszabályozás a méretstabilitás érdekében
A méretszabályozás olyan hőciklussal kezdődik, amely a teljes töltetben ismételhető. Az egyenletes kemencehőmérséklet, a megfelelő alátámasztás, a szabályozott felfűtési sebesség és az elegendő hőntartási idő csökkenti a felület és a mag közötti különbségeket, bár a túl hosszú hőntartás szemcsedurvulást és fokozott oxidációt okozhat, illetve a szükségtelen hőhatás miatt súlyosbíthatja az alakváltozást. A védőgázos vagy szabályozott atmoszféra korlátozza a reveképződést és a dekarbonizációt, amelyek egyébként módosítják a felületi keménységet és a méretváltozási viselkedést.
A kemencéből az edzőfürdőbe történő áthelyezésnek elég gyorsnak kell lennie ahhoz, hogy megőrizze az előírt hőmérsékleti előzményt, és töltetről töltetre következetesnek kell maradnia. A berakodási helyzetnek azonos módon kell szabaddá tennie a kritikus felületeket. Az edzés intenzitását az acél edzhetőségéhez és a kívánt mikroszerkezethez kell igazítani, nem pedig kizárólag a maximális hűtési sebesség alapján megválasztani. A megfelelő keverés és folyadékkeringés alapvető fontosságú, intenzitásukat és irányukat azonban ellenőrizni kell, mivel egy névlegesen azonos fürdő a különböző felületeket eltérő sebességgel hűtheti.
A lépcsőzetes vagy megszakított hűtés csökkentheti a felület és a mag közötti hőmérséklet-különbséget a végső átalakulás előtt. A martemperálás során például az acélt a martenzitképződés kezdőhőmérséklete feletti vagy annak környezetében lévő hőmérsékleten tartják addig, amíg a hőmérsékletek ki nem egyenlítődnek, majd lehetővé teszik a martenzit egyenletesebb képződését. Az ausztemperálás eltérő átalakulási utat alkalmaz: az acélt bainitképződés céljából tartják hőmérsékleten, ahelyett hogy közvetlenül a martenzites tartományba hűtenék. Ezek az eljárások megfelelő acélminőségek és geometriák esetén csökkenthetik az alakváltozást, de nem teszik szükségtelenné az edzhetőség, a keresztmetszetméret, a fürdő szabályozása és az átalakulási kinetika ellenőrzését.
A megeresztést az előírt folyamatablakon belül, az edzést követően kell elvégezni. Egyes alkatrészeknél a durva megmunkálás, illetve egy korábbi hőkezelési művelet után végzett külön feszültségcsökkentő kezelés mérsékli annak esélyét, hogy a maradó feszültségek a végső megmunkálás során szabaduljanak fel. A feszültségcsökkentés nem általános megoldás: módosíthatja a keménységet, befolyásolhatja a mérettűréseket, illetve nem feltétlenül távolítja el a súlyos edzés során rögzült feszültségeket.
Az ellenőrzésnek a felületi keménységnél többet kell mérnie. Az alkatrésztől függően a méretellenőrzés a hőkezelés előtt és után kiterjedhet a hosszra, a köralakúságra, az egyenességre, a síklapúságra, a furatméretre és a radiális ütésre. A keménységi szelvények, a metallográfiai vizsgálat, a mágnesporos vizsgálat és az ultrahangos vizsgálat a hibák különböző csoportjait tárhatják fel. Az ISO 17663:2023 minőségi követelményeket határoz meg a ferrites acélok, valamint a kapcsolódó hegesztett vagy alakított alkatrészek levegőben vagy szabályozott atmoszférában végzett hőkezelésére, beleértve a műhelyben vagy helyszínen végzett munkát is. Minőségközpontú megközelítése támogatja a kemencehőmérsékletek, az áthelyezési idők, a fürdő állapotának, a töltetazonosításnak és a vizsgálati eredményeknek a rögzítését.
A méretstabilitás tehát a tervezés és a folyamat együttes eredménye. Az egyenletes melegítés előnyös, a szabályozott áthelyezés előnyös, a megfelelő keverés előnyös, és a feszültségcsökkentés is hasznos lehet; egyik sem elegendő azonban minden esetben. Az elfogadható hőkezelési ciklus az, amely a szükséges fázisokat és tulajdonságokat biztosítja, miközben a hő okozta alakváltozást, az átalakulási alakváltozást, a kényszerhatást és a maradó feszültséget az alkatrész alakváltozással és töréssel szembeni tűréshatárain belül tartja.
Hőkezelés hegesztésben és gyártásban
A gyártásban alkalmazott hőkezelés már azelőtt elkezdődik, hogy meghatároznák a kemenceciklust. A hegesztés, a lángvágás, az alakítás, az egyengetés és a helyi javítás mind hőtörténetet hoz létre az acélban, gyakran csak egy alkatrész bizonyos részén. A hegesztési ív egy keskeny tartomány hőmérsékletét az ausztenitesítési tartomány fölé emelheti, miközben a szomszédos anyag viszonylag hideg marad; a hő ezt követően az alapfémbe áramlik, meredek hőmérséklet-gradienseket és egyenetlen zsugorodást okozva. Ennek következtében a hegesztési fém, a beolvadási határ, a hőhatásövezet (HAZ) és a változatlan alapfém eltérő mikroszerkezettel, keménységi szinttel és maradó feszültségekkel rendelkezhet.
A végeredmény az összetételtől, a falvastagságtól, a befogástól, a kötés geometriájától, a hőbeviteltől, az előmelegítéstől, a rétegközi hőmérséklettől, a hűtési körülményektől és minden későbbi kezelésétől függ. Egy megmunkált próbadarabról lemásolt technológia nem képes figyelembe venni mindezeket a változókat.
Előmelegítés, hegesztés utáni hőkezelés és helyi termikus ciklusok
Az előmelegítés csökkenti a hegesztési tartomány és a környező acél közötti hőmérséklet-különbséget. Ez általában lelassítja a hegesztés utáni lehűlést, így a diffúzióképes hidrogénnek több ideje van eltávozni, és csökkenti a hidrogén által előidézett repedés valószínűségét az arra érzékeny acélokban. Emellett mérsékli a hőmérséklet-gradienseket, és csökkentheti a zsugorodással kapcsolatos feszültséget. Az előmelegítés nem jelent általános védelmet: a túl magas hőmérséklet megnövelheti a HAZ méretét, módosíthatja a szívósságot, növelheti az alakváltozást, illetve zavarhatja az előírt hegesztési eljárást.
A releváns hőmérséklet nem egyszerűen a láng, az indukciós tekercs vagy az ív hőmérséklete. Ez a munkadarab meghatározott helyeken mért hőmérséklete, beleértve a kötés környezetét és adott esetben a rétegközi tartományt is. A falvastagság, a kötés befogása, a széntartalom, az ötvözőanyagok és az edzhetőség mind hatással vannak a lehűlési sebességre. Egy szén-mangán acél és egy kis ötvözőtartalmú Cr-Mo acél ugyanarra a névleges előmelegítésre nagyon eltérően reagálhat.
Hegesztés közben a HAZ azon részeiben, amelyek túllépik a kritikus átalakulási tartományt, ausztenit képződhet. Lehűléskor ez az ausztenit a folyamatos hűtési útvonaltól függően ferritté, perlitté, bainitté vagy martenzitté alakulhat. A beolvadási határ közelében durva szemcsék alakulhatnak ki, távolabb pedig részlegesen átalakult vagy megeresztett tartományok jelenhetnek meg. Ezeket a zónákat önmagában az egyensúlyi vas–vas-karbid diagram nem mutatja ki. Az izotermus viselkedést az idő–hőmérséklet–átalakulás (TTT) diagramok írják le; számos tényleges gyártási ciklus esetében a folyamatos hevítési és folyamatos hűtési átalakulási (CCT) diagramok hasznosabbak.
A hegesztés utáni hőkezelés (PWHT) megeresztheti a kemény átalakulási termékeket, csökkentheti a maradó feszültséget, stabilizálhatja a méreteket, és javíthatja az üzemi károsodással szembeni ellenállást. Ferrites acél esetében a kezelés magában foglalhatja a hegesztett alkatrész előírt tartományba történő felhevítését, olyan hosszú ideig való hőntartását, hogy a releváns keresztmetszet elérje a szükséges állapotot, valamint szabályozott körülmények közötti hűtését. A tényleges ciklust az anyagszabványnak, a tervezési szabályzatnak, a hegesztési eljárásnak vagy egy minősített mérnöki utasításnak kell meghatároznia. A PWHT nem pusztán „feszültségcsökkentés”, mivel módosíthatja a keménységet, a szívósságot, a szilárdságot és a mikroszerkezetet.
A helyi PWHT különösen érzékeny a geometriára. Egy körvarrat körül felhevített sáv mozgó termikus mezőt hoz létre, és a felhevített sávon kívüli hőmérsékletet úgy kell szabályozni, hogy az éles hőmérséklet-gradiensek ne vezessenek be új feszültségeket. Nagy tartályok, csővezetékek és helyszíni javítások több fűtési zónát, szigetelést, szabályozott hűtést és több hőelemet igényelhetnek. A kemencében végzett kezelés egyenletesebb környezetet biztosíthat, de továbbra is fontos a berakodás, a kemence kalibrálása, a megtámasztási körülmények és az alkatrész leghidegebb része. A kemence nem garantálja a munkadarab egyenletes hőmérsékletét.
Ugyanez az elv érvényes a kapcsolódó eljárásokra is. A lánggal végzett egyengetés szándékosan helyi tágulást és zsugorodást hoz létre; az indukciós hevítés megkeményítheti a felületet, miközben alatta meredek átmenetet hagy; a melegalakítás módosítja a szemcseszerkezetet és a maradó feszültséget; a termikus vágás pedig kemény vagy meglágyult élt hagyhat maga után. Minden eljárást meghatározott termikus ciklusként, nem pedig elszigetelt hőmérsékleti értékként kell kezelni.
Ferrites acélok és hegesztett vagy alakított alkatrészek
A ferrites acélok közé számos szénacél, szén-mangán acél, kis ötvözőtartalmú acél, nyomástartó edényekhez használt acél, szerkezeti acél és csővezeték-acél tartozik. Viselkedésüket a szén- és ötvözőtartalom, a kiindulási szemcseméret, a keresztmetszeti méret és a lehűlési sebesség határozza meg. Az ASTM International Acélmetallurgia és hőkezelés kurzusában megnevezett ismert fázisok — ferrit, ausztenit, cementit, perlit, martenzit és bainit — nem felcserélhető megnevezések. Különböző elrendeződéseket és átalakulási termékeket jelölnek, amelyek keménysége, szilárdsága, szívóssága és repedési viselkedése eltérő.
A hegesztés martenzitet hozhat létre gyorsan lehűlő, edzhető HAZ-ban akkor is, ha a lemez tömege ferrites-perlites marad. A megeresztés csökkentheti ezt a keménységet, de az eredmény a kiindulási összetételtől és a hőhatástól függ. A hegesztés újbóli felhevítése a korábban lerakott varratmenetekre is hatással van: egy későbbi menet megeresztheti, finomíthatja vagy részlegesen átalakíthatja a korábbi menet által létrehozott anyagot. Vastag, befogott keresztmetszetekben a felület és a közép különböző hűlési útvonalat követhet, ezért a keménység és a maradó feszültség a falvastagság mentén változhat.
Az alakított alkatrészek ugyanilyen figyelmet igényelnek. A hajlítás, a sajtolás és a helyi korrekció módosítja a geometriát, és képlékeny keményedést, elvékonyodást, maradó feszültséget vagy a szemcsefolyás változását okozhatja. Ha egy alakított ferrites acél alkatrészt ezt követően hegesztenek, a korábbi alakítási előzmények összeadódnak a hegesztés termikus ciklusával. Az izzítás, a normalizálás, az edzés és megeresztés, illetve egy előírt feszültségcsökkentő kezelés az egyik konstrukcióban megfelelő, egy másikban azonban káros lehet. Az ISO 683-1:2016 az elsősorban edzésre és megeresztésre, ausztemperálásra, lángedzésre, indukciós edzésre, valamint egyes esetekben normalizált állapotra szánt ötvözetlen acélok műszaki szállítási követelményeivel foglalkozik; nem tesz egyetlen kezelést sem a gyártott szerkezetekre vonatkozó általános utasítássá.
Az ASM International 2024-es ASM Handbook Volume 4A kiadványa az ausztenitesítést, az izzítást, a megeresztést, az edzést, az edzhetőséget, a felületedzést, az ausztemperálást, a martemperálást, a keménységet és a maradófeszültség-szabályozást tárgyalja. Ezek a témakörök megmagyarázzák, miért kell az előírt kezelést egy adott anyagminőséghez és alkatrészhez, nem csupán a kemence beállított értékéhez kötni. Az alakváltozást mind a hőtágulás, mind az átalakulási alakváltozás előidézi. A befogás határozza meg, hogy ennek a mozgásnak mekkora része alakul maradó feszültséggé.
Az ISO 17663:2023 minőségkövetelményei
Az ISO 17663:2023 a hegesztéshez és a kapcsolódó eljárásokhoz kötődő hőkezelésre vonatkozó, megnevezett minőségkövetelmény-szabvány. A levegőben vagy szabályozott atmoszférában végzett kezelést egyaránt lefedi, függetlenül attól, hogy műhelyben vagy a helyszínen végzik, és elsősorban ferrites acélokra, valamint kapcsolódó hegesztett vagy alakított alkatrészekre alkalmazható. Jelentősége eljárási jellegű: a termikus ciklus meghatározott felelősségekkel, berendezésekkel, mérésekkel, nyilvántartásokkal és vizsgálatokkal ellenőrzött gyártási tevékenységgé válik.
A megfelelő minőségirányítási rendszer nem feltételezi, hogy egy általános kemenceprogram elegendő. Az alkalmazandó eljárás azonosítja az anyagot, az alkatrészt, a kezelés célját, a hevítési módszert, a hőmérséklet-tartományt, a hőntartási feltételeket, a hűtési módszert és a releváns mérési helyeket. Ha az eljárás kritikus, az eljárásminősítés igazolja, hogy a javasolt ciklus reprezentatív anyagon és geometrián elfogadható tulajdonságokat és méretbeli eredményeket biztosít. A minősítésnek figyelembe kell vennie a falvastagságot, a kötés kialakítását, a helyi hevítés elrendezését, a befogást, valamint a rögzített levegőhőmérséklet és az alkatrész tényleges hőmérséklete közötti kapcsolatot.
A hőmérsékletmérés ezért ellenőrzési funkció, nem pedig egy diagram díszítőeleme. A hőelemeknek, érzékelőknek, regisztrálóknak és a kalibrálási állapotnak alkalmasnak kell lenniük az eljáráshoz, az érzékelőket pedig úgy kell elhelyezni, hogy érzékeljék a jelentős meleg és hideg tartományokat. A kemencés vagy helyi hevítőberendezéseknél ellenőrizni kell az egyenletességet, a szigetelést, az előírt atmoszférát, a hevítési sebességet, a hűtési sebességet, valamint a nem kívánt szennyeződés és oxidáció elleni védelmet. A helyi rendszerek esetében különös figyelmet kell fordítani a zónák elrendezésére és a megtámasztásoknál, csatlakozásoknál és szabad éleknél fellépő hőveszteségre.
A nyilvántartások rögzítik, mi történt az alkatrésszel. Tartalmazhatják az anyag- és hegesztésazonosítást, az eljárás felülvizsgálati szintjét, a berendezés azonosítóját, az érzékelők helyét, a hőmérséklet–idő diagramokat, a kezelő vagy az ellenőr adatait, a megszakításokat, a javításokat és az eltérésekkel kapcsolatos intézkedéseket. A nyomonkövethetőség ezeket a nyilvántartásokat az anyagöntési számmal, a hegesztési számmal, a szerelvénnyel vagy az alakított alkatrésszel kapcsolja össze. Ezt követően az ellenőrzés összeveti az elkészült munkát az alkalmazandó előírással, beleértve a szemrevételezést, a méretellenőrzést, a keménységvizsgálatot, a roncsolásmentes vizsgálatot vagy — ha azt az irányadó tervezési és gyártási dokumentumok megkövetelik — a mechanikai vizsgálatot.
Az ISO 17663:2023 nem helyettesíti az anyagszabványt, a tervezési szabályzatot vagy a hegesztési eljárásleírást. Minőségügyi keretet biztosít az e dokumentumok által előírt kezelés ellenőrzéséhez. Ez a megkülönböztetés fontos: a sikeres gyártást a szabályozott és nyomon követhető hőtörténet, valamint annak bizonyítékai igazolják, hogy a kész alkatrész megőrizte az előírt szerkezetet, tulajdonságokat és méreteket.
Acélminőségek, specifikációk és szabványos terminológia
Az acéljel és a hőkezelési állapot az anyagnyilvántartás különböző részeit azonosítja. Az acéljel arra a kérdésre válaszol: „Milyen acélminőséget írtak elő?” Az állapot pedig arra: „Milyen állapotban szállították vagy kezelték ezt az acélt, mielőtt eljutott a következő gyártási művelethez?” E kérdések összekeverése a helyes anyagmegjelölést hibás technológiai feltételezéssé változtathatja.
A minőségjelölés rendszerint egy szabvány által meghatározott összetételi osztályt vagy termékkategóriát azonosít. Önmagában nem jelenti azt, hogy az adott minőségből készült minden alkatrészt edzettek és megeresztettek, és nem garantál egy meghatározott keménységet sem a kezelés után. Ezzel szemben a szállítási állapot azt írja le, hogy milyen állapotban szállítják az anyagot: például kezeletlen, normalizált, edzett és megeresztett, vagy az alkalmazandó termékspecifikáció szerint egyéb módon feldolgozott állapotban. A pontosan megengedett állapotok és követelmények a szabványtól, a termék alakjától és a beszerzési specifikációtól függenek.
A hőkezelés egy harmadik réteget jelent. Ez szabályozott termikus ciklus, nem csupán egy megnevezett állapot. A felfűtési sebesség, az ausztenitesítési gyakorlat, a hőntartási idő, a hűtés intenzitása, a kemenceatmoszféra, a hőmérséklet-egyenletesség, az alkatrész geometriája és a keresztmetszet mérete mind befolyásolja a kialakuló szerkezetet. A szén és az ötvözőelemek hatással vannak a fázisstabilitásra és az átalakulási kinetikára; ezért ugyanaz a névleges acélminőség eltérően reagálhat, ha változik a mérete, a kemence terhelése vagy a hűtési elrendezés.
Az ASM International 2024-ben kiadott ASM Handbook Volume 4A című kötete foglalkozik a fizikai metallurgiával, a keménységgel és az edzhetőséggel, az edzéssel, a lágyítással, a megeresztéssel, az izotermikus edzéssel, a lépcsős edzéssel, az ausztenitesítéssel és a felületedzési eljárásokkal. Ezek a témakörök magyarázzák meg, miért nem helyettesítheti a minőségjelölés a technológiai specifikációt. A ferrit, az ausztenit, a cementit, a perlit, a martenzit és a bainit eltérő termikus és kinetikai feltételek mellett alakul ki. Az acél jelölése a kiindulási információ egy részét adja meg, míg a kezelési útvonal határozza meg, hogy mely átalakulások válnak lehetővé, és milyen egyenletességgel mennek végbe.
Edzésre és megeresztésre szánt ötvözetlen acélok
Az ötvözetlen acél nem azonos azzal az acéllal, amely egyetlen, univerzális edzési ciklussal feldolgozható. Viselkedése a széntartalomtól, a kiindulási mikroszerkezettől, a keresztmetszet vastagságától, a felfűtési gyakorlattól és a hűtési feltételektől függ. Az edzés martenzitet hozhat létre ott, ahol a hűtési sebesség elegendő, míg a lassabban hűlő térfogatokban más átalakulási termékek alakulhatnak ki. A megeresztés ezt az edzett állapotú szerkezetet módosítja, valamint megszünteti vagy újraelosztja a feszültségeket, a végeredmény azonban továbbra is a teljes termikus előzménytől függ.
A mérnöki szempontból releváns kérdés ezért nem pusztán az, hogy egy minőség „edzett és megeresztett acél”-e. Azt kell vizsgálni, hogy az előírt anyag a tényleges keresztmetszetében és geometriájában képes-e egy meghatározott technológiai útvonal mellett elérni a szükséges szerkezetet és tulajdonságokat. Az edzhetőség azért fontos, mert önmagában a keménység nem írja le, hogy milyen mélységig megy végbe az átalakulás a keresztmetszetben. Az alakváltozás és a maradó feszültség azért lényeges, mert egy alkatrész elérheti a névleges keménységi célértéket, mégis elégtelen lehet a méretpontossági vagy üzemi követelmények szempontjából.
Az egyensúlyi vas–vas-karbid diagram segítséget nyújt a fázisstabilitás azonosításához közel egyensúlyi feltételek mellett, önmagában azonban nem jelzi előre egy gyors edzés eredményét. Az idő–hőmérséklet–átalakulási diagramok az izotermikus átalakulást írják le; a folyamatos felfűtési és a folyamatos hűlési átalakulási diagramok közvetlenebbül foglalkoznak a változó hőmérsékleti útvonalakkal. Az ASM 2024-es, az acélok hőkezelésével foglalkozó anyaga kifejezetten összekapcsolja ezeket a diagramokat az ausztenitesítéssel, az átalakulási viselkedéssel, az alakváltozással és a maradó feszültségek szabályozásával. Ez az összefüggés alapvető fontosságú a keményítésre szánt ötvözetlen acélok esetében.
A normalizált állapot jól szemlélteti a minőség és a technológiai útvonal közötti különbséget. A normalizálás az előhengerelt vagy lágyított állapothoz képest eltérő kiindulási mikroszerkezetet hozhat létre, és ez befolyásolja a későbbi ausztenitesítési, edzési és megeresztési viselkedést. Ezt meghatározott feldolgozási állapotként kell kezelni, nem pedig a jelölés automatikus tulajdonságaként.
Jelölés, szállítási állapot és kezelési útvonal
Az anyagmegjelölésnek legalább három kérdést kell elkülönítenie: az acél azonosságát, a szállításkori állapotát és az alkatrészhez szükséges kezelést. Az első szabványos jelöléssel adható meg. A második szállítási állapotként jelenhet meg a termékszabványban vagy a rendelési dokumentációban. A harmadik technológiai specifikációba tartozik, amely meghatározza, hogyan kell az alkatrészt felhevíteni, hőntartani, lehűteni, vizsgálni és átvenni.
Ezeknek a dokumentumoknak nemcsak a kemence beállított értékét, hanem az alkatrészt is figyelembe kell venniük. Egy vékony él és egy vastag agyrész nem ugyanazon a termikus előzményen megy keresztül. A furatok, sarkok, keresztmetszet-változások és a készülékekkel való érintkezés módosítják a hőáramlást és a feszültségkialakulást. A kemenceatmoszféra hatással lehet a felületi kémiára és a reveképződésre; a hőmérséklet egyenletessége és a terhelés elrendezése pedig meghatározza, hogy minden térfogat az előírt ciklust kapja-e. A hűtőközeg és annak mozgatása megváltoztatja a hőelvonást, míg a késleltetett áthelyezés vagy az egyenetlen bemerítés hőmérséklet-gradiens kialakulásához vezethet.
Önmagában a kezelési megnevezés továbbra is hiányos. Az „edzett és megeresztett” egy sorrendet azonosít, nem pedig a teljes eljárást. A használható technológiai specifikációnak meg kell határoznia az alkalmazandó minőséget és állapotot, a berendezés szabályozását, a hőmérséklet mérését, a felfűtésre és hőntartásra vonatkozó szabályokat, az áthelyezési követelményeket, a hűtési módszert, a megeresztési gyakorlatot és az ellenőrzési feltételeket. Szükség lehet továbbá keménységtérképezésre, méretellenőrzésre, felületi állapotra és az alakváltozás korrekciójára vonatkozó előírásokra is.
A szabványok követelményeket és alkalmazási területet határoznak meg; nem szüntetik meg az adott alkatrészre vonatkozó mérnöki megítélés szükségességét. Az ISO 17663:2023 külön minőségkövetelményi keretet biztosít a hegesztéssel és a kapcsolódó eljárásokkal összefüggő hőkezeléshez. A szabvány a levegőn vagy szabályozott atmoszférában végzett kezeléseket foglalja magában, függetlenül attól, hogy műhelyben vagy a helyszínen végzik-e őket, és elsősorban ferrites acélokra, valamint a hozzájuk kapcsolódó hegesztett vagy alakított alkatrészekre alkalmazandó. Jelenléte nem jelenti azt, hogy minden hőkezelési művelet hegesztési eljárássá válik, ugyanakkor megmutatja, miért kell a minőség-ellenőrzéseket az elvégzett munkához igazítani.
Az ISO 683-1:2016 szabvány összefüggései
A pontos cím: ISO 683-1:2016, Heat-treatable steels, alloy steels and free-cutting steels — Part 1: Non-alloy steels for quenching and tempering. A cím az ötvözetlen acélokat egy szélesebb szabványsorozaton belül helyezi el, miközben azonosítja a dokumentum által lefedett konkrét részt.
Az ISO 683-1:2016 a meghatározott alkalmazási körén belül műszaki szállítási követelményeket határoz meg, nem pedig egyetemes hőkezelési receptet. Strong evidence
A Nemzetközi Szabványügyi Szervezet szerint az ISO 683-1:2016 szabvány az elsősorban edzésre és megeresztésre, izotermikus edzésre, lángedzésre, indukciós edzésre, valamint bizonyos esetekben normalizált állapotban szállítandó ötvözetlen acélokra vonatkozó műszaki szállítási követelményeket határozza meg. A „műszaki szállítási követelmények” kifejezés jelenti a szabványos terminológia fontos határvonalát. A dokumentum az alkalmazási területén belül szállított anyagokra vonatkozó követelményeket állapítja meg; nem jelent univerzális receptet minden, az érintett acélból készült alkatrészhez.
Ez a megkülönböztetés két gyakori hibát előz meg. Először: az ISO 683-1:2016 hatálya alá tartozó jelölés nem bizonyítja, hogy egy kész alkatrész megkapta az előírt kezelést. Másodszor: a szállítási állapot kiválasztása nem határozza meg a tervezési cél eléréséhez szükséges teljes termikus ciklust. Az alkatrészspecifikációnak továbbra is foglalkoznia kell a geometriával, a keresztmetszet méretével, a felfűtéssel, a hőntartással, a hűtéssel, az atmoszférával, az alakváltozás szabályozásával, a maradó feszültségekkel és az ellenőrzéssel.
Az ISO 683-1:2016 ezért egy szélesebb szabályozási rendszerben anyag- és szállítási hivatkozási alapot jelent. Az ASM International, az ASTM International, az NPTEL és az 1984-es Steel and Its Heat Treatment című hivatkozott mű egyaránt a fázisátalakulásokon és az idő–hőmérséklet-előzményen keresztül írja le a hőkezelést. A szabvány biztosítja a szerződéses anyagkeretet; a metallurgiai elemzés és a szabályozott technológiai specifikáció határozza meg, hogy a tényleges alkatrész eléri-e a szükséges állapotot.
Folyamat-ellenőrzés, verifikálás és hibaanalízis
A hőkezelést ellenőrzött folyamatlépés-sorozatként kell verifikálni, nem pedig kizárólag a keménység alapján megítélni. A kemence berakodása előtt meg kell erősíteni az acélminőséget, az olvasztási vagy öntési számot, a termék formáját, a keresztmetszeti méretet és a kiindulási állapotot. A nemesített ötvözött acélból készült rúd nem cserélhető fel normalizált szénacélrúddal még akkor sem, ha mindkettő hasonló széntartalmú. A kiindulási ferrit-perlites szerkezet, a korábbi hidegalakítás, a szemcseméret, a szegregáció és a megmunkálási állapot egyaránt befolyásolja az ausztenitesítési reakciót, az átalakulási kinetikát, a vetemedést és a végső keménységet.
A folyamatdokumentációnak össze kell kapcsolnia az anyagazonosságot a teljes hőmérséklet-idő előzménnyel: a kemence beállított és mért hőmérsékletével, a kemenceatmoszféra állapotával, a berakodás elrendezésével, a felfűtési sebességgel, ahol ez releváns, az áztatási vagy hőntartási idővel, az átrakási idővel, az edzőközeggel és annak mozgatásával, a hűtési folyamattal, a megeresztési ciklussal, valamint minden utókezelési művelettel. Az ASM Handbook Volume 4A (ASM International, 2024) a keménységet, az edzhetőséget, az edzést, a vetemedést és a maradófeszültség szabályozását ugyanazon hőkezelési problémakör részeként kezeli. Ennek az összefüggésnek jelentősége van. Egy alkatrész elérheti az előírt felületi keménységet, miközben a mag szerkezete nem megfelelő, túlzott húzófeszültség marad benne, vagy olyan geometriai változás következik be, amely megakadályozza az összeszerelést.
Az ISO 683-1:2016 műszaki szállítási követelményeket határoz meg a főként edzésre és megeresztésre, izotermás edzésre, lángedzésre, indukciós edzésre, valamint bizonyos esetekben normalizált állapotban szállított ötvözetlen acélokhoz. Az ISO 17663:2023 a levegőn vagy szabályozott atmoszférában, műhelyben vagy helyszínen végzett hőkezelés minőségi követelményeivel foglalkozik, elsősorban ferrites acélok, valamint kapcsolódó hegesztett vagy alakított alkatrészek esetében. Ezek a szabványok minőségbiztosítási keretet adnak, de nem alakítanak minden acélminőséget, geometriát és üzemeltetési feltételt egyetlen univerzális elfogadási szabállyá. Az alkalmazandó rajznak, anyagspecifikációnak, eljárásnak és vizsgálati tervnek kell meghatároznia az elfogadhatóság feltételeit.
Kemenceatmoszféra és hőmérséklet-egyenletesség
A hőmérséklet szabályozása a méréssel kezdődik, nem a szabályozó kijelzésével. A kemence 850 °C-ot jelezhet, miközben a töltet ettől eltérő hőmérsékletet tapasztal az érzékelő elhelyezkedése, a sugárzási hőmérséklet-gradiensek, a sérült szigetelés, az akadályozott keringetés vagy a munkatér túlterhelése miatt. A hőmérséklet-egyenletességi felmérések és a kalibrált töltet-termoelemek feltárják ezeket az eltéréseket. Nem pusztán az a kérdés, hogy a kemence elérte-e a beállított értéket, hanem az is, hogy az alkatrész a töltet teljes térfogatában elérte-e a szükséges hőmérsékletet, és a kívánt ideig azon maradt-e.
A töltet elrendezése hatással van a fel- és lehűlésre. A szorosan egymás mellé csomagolt alkatrészek árnyékolhatják egymást a sugárzó hő elől, és korlátozhatják a gáz vagy az edzőközeg áramlását. A nagy keresztmetszetek közepe lassabban melegszik fel, mint a felületük; a vékony kiálló részek pedig túlhevülhetnek, miközben a mag még a kívánt ausztenitesítési tartomány alatt van. Ezért a kemence hőmérsékletének visszaállásától mért hőntartási idő metallurgiai szempontból eltérhet attól a hőntartási időtől, amelyet a töltet hőmérsékletének kiegyenlítődése után mérnek.
Az atmoszféra szabályozása két célt szolgál: korlátozza a felület kémiai változásait, és támogatja a reprodukálható hőátadást. A túlzott oxigén- vagy vízgőztartalom elősegíti az oxidációt és a reveképződést. A hőmérsékleten egyensúlyi állapotban lévő acél követelményénél alacsonyabb szénpotenciál dekarbonizációt okozhat: a felületről eltávolítja a szenet, és csökkenti az elérhető keménységet. A túl magas szénpotenciál karbonizációt, azaz cementálódást okozhat, amely kemény, rideg felülethez vagy rendellenes szénkoncentráció-gradienshez vezet. Az endoterm gáz, a nitrogén-metanol-rendszerek, a vákuum, a só és a levegő eltérő ellenőrzési követelményeket támasztanak. Az alkalmazott eljárástól függően releváns lehet a harmatpont, az oxigénpotenciál, a szénpotenciál, a gázáram, a nyomás és a riasztási adatok nyilvántartása.
A kemencéből az edzőfürdőbe történő átrakás szintén ellenőrzési pont. A késlekedés részleges átalakulást tesz lehetővé, különösen egy folyamatos hűtési átalakulási diagram „orrpontja” közelében, és ferrit, perlit vagy bainit képződését okozhatja, mielőtt a martenzitképződés befejeződne. Ezt követően az edzés hőmérséklete, a közeg mozgatása, a szennyeződés, a koncentráció és az alkatrész orientációja határozza meg a hűtés intenzitását. Egy edzőközeg, amely az egyik helyen gyorsan hűt, máshol lassan hűthet a gőzburok, a pangó áramlás vagy a közeg megváltozott állapota miatt. Az eredmény ezért folyamatelőzmény, nem pedig egyetlen hűtési sebességet jellemző szám.
Keménység-, szövetszerkezeti és méretellenőrzések
A verifikálásnak több, egymáshoz kapcsolódó vizsgálatot kell alkalmaznia. A keménység gyorsan jelzi a hőkezelésre adott választ, jelentése azonban függ a mérési helytől, a módszertől, a felület állapotától és a keresztmetszeti mérettől. A meghatározott vizsgálati területeket kell ellenőrizni, nem csupán a legkönnyebben hozzáférhető felületet. Ha a keresztmetszet vastagsága miatt keménységi gradiensek várhatók, össze kell hasonlítani a felület és a mag keménységét, továbbá el kell távolítani a revét vagy a dekarbonizált anyagot, amikor a vizsgálati módszer ép, megfelelő vizsgálati felületet igényel. A keménységprofil megmutathatja, hogy az indukciós vagy lángedzés létrehozta-e a kívánt edzett rétegmélységet, miközben egyetlen mérési eredmény elrejthet egy hirtelen átmenetet.
A szövetszerkezeti vizsgálat magyarázatot adhat az egymásnak ellentmondónak tűnő keménységi eredményekre. Edzés után a szerkezet martenzitet, bainitet, ferritet, perlitet és maradó ausztenitet tartalmazhat, olyan arányokban, amelyeket a széntartalom, az ötvöző-adalékok, a hűtési sebesség és a helyi geometria határoz meg. A megeresztés módosítja a martenzitet, és levezeti az edzési feszültség egy részét; azonban nem töröl minden korábbi folyamat-hibát. A metallográfiai csiszolatokat reprezentatív vagy gyanús helyekről kell venni, túlmelegedés és elkenődés nélkül kell előkészíteni, és azokat az acélminőség, valamint a hőkezelési előzmények figyelembevételével kell értelmezni.
A felületvizsgálat kimutathatja az oxidációt, a revét, a dekarbonizációt, a karbonizációt, az edzési repedéseket, a köszörülési repedéseket, a ráhajtásokat és a helyi túlhevülést. A dekarbonizáció jellemzően a felület alatt kialakuló, alacsony széntartalmú ferrites rétegként jelenik meg. Súlyos oxidáció esetén reve vagy szemcseközi megtámadás alakul ki. A túlzott maradó ausztenit magas szén- vagy ötvözőtartalommal, elégtelen edzési intenzitással, túl magas edzési hőmérséklettel, illetve olyan alacsony martenzit-start hőmérséklettel társulhat, amely mellett az átalakulás szobahőmérsékleten nem megy végbe teljesen. A maradó ausztenit később, üzem közben, megmunkálás során vagy hidegkezelés hatására átalakulhat, és méretváltozást okozhat.
A méreteket a kezelés előtt és után, meghatározott bázisfelületekhez viszonyítva kell mérni. Az alkatrészrajznak megfelelően rögzíteni kell a hosszt, az átmérőt, a síklapúságot, a köralakúságot, az ütést, a furatméretet és a vonatkozó profiljellemzőket. A vetemedést az egyenlőtlen felmelegedés, az átalakulással járó térfogatváltozások, a hőmérséklet-gradiensek, az aszimmetrikus geometria, az edzőközeg áramlása, a megmunkálásból származó maradó feszültség és a kényszerítő hatások okozzák. Maradó feszültségek akkor is fennmaradhatnak, ha a méretek a tűréshatáron belül vannak, ezért a vetemedés szabályozása és a feszültségszabályozás egymással összefüggő, de nem azonos feladat. Az ASM 2024-es, vetemedéssel és maradó feszültségekkel foglalkozó tárgyalása ezért közvetlenül releváns a vizsgálattervezés szempontjából.
A nem megfelelő eredmények értelmezése
A nem megfelelő eredmény olyan folyamat- vagy anyagállapot bizonyítéka, amely elkülönítést és kivizsgálást igényel, nem pedig a ciklus diagnózis nélküli megismétlésére ad okot. Elsőként meg kell őrizni a nyomonkövethetőséget: azonosítani kell a kemencetöltetet, az anyag olvasztását, a vizsgálati helyeket, az alkalmazott műszereket, a kalibrálási állapotot és a pontos eredményt. A metallurgiai okok hibáztatása előtt meg kell erősíteni a vizsgálati módszert és a próbatest helyét. A tévesen alacsony keménységi eredményt okozhatja reve, dekarbonizáció, érdes felület, sekély benyomódás vagy a vizsgálat élhez túl közeli elvégzése.
A lágy foltok gyakran elégtelen edzési intenzitásból, nem megfelelő mozgatásból, gőzburok kialakulásából, akadályozott közegáramlásból, túl hosszú átrakási késedelemből, elégtelen ausztenitesítésből, illetve a kiválasztott acélminőséghez és edzőközeghez túl nagy keresztmetszetből erednek. Egyenetlen kemencehőmérséklet vagy helytelenül elrendezett töltet ugyanezt a jelenséget idézheti elő. A túlzott keménység elégtelen megeresztésre, helytelen megeresztési hőmérsékletre, túlkaburizált felületre vagy megeresztetlen martenzitet tartalmazó szerkezetre utalhat. Az eredmény azonban abból is adódhat, hogy a vizsgálatot a kívánt tömbanyag helyett egy vékony, edzett területen végezték.
A dekarbonizáció az atmoszféra szabályozásának hiányosságára, túl hosszú hőhatásra, reveeltávolításra vagy egy korábbi hevítési műveletre utal. Az oxidáció levegőszivárgásra, nem megfelelő kemencepotenciálra, magas harmatpontra vagy túl hosszú expozícióra utal. A durva szemcse általában túl magas ausztenitesítési hőmérséklet, túl hosszú hőntartási idő, ismételt hevítés vagy helyi túlhevülés következtében alakul ki; csökkentheti a szívósságot és növelheti a vetemedésre való érzékenységet. A repedések oka lehet a túl intenzív edzés, az éles sarkok, a köszörülési sérülés, a már meglévő anyaghiba, a hidrogén- vagy felületi szennyeződés, illetve az átalakulási feszültséggel együtt ható maradó feszültség. A repedések morfológiája és elhelyezkedése gyakran informatívabb, mint a keménység.
A váratlanul magas maradóausztenit-tartalom esetén felül kell vizsgálni a szén- és ötvözőtartalmat, a tényleges ausztenitesítési hőmérsékletet, a hűtési sebességet, az edzés megszakítását, valamint a geometria vagy a keresztmetszet-vastagság esetleges stabilizáló hatását. A kezelés utáni méretnövekedés alátámaszthatja ezt a diagnózist, önmagában azonban nem bizonyítja azt. A helyesbítő intézkedés magában foglalhatja az átminősítést, további megeresztést, feszültségmentesítést, ismételt vizsgálatot vagy selejtezést; a megfelelő intézkedés az irányadó specifikációtól és a mérnöki értékeléstől függ. Az alapvető fegyelem az, hogy egyszerre csak egy azonosított folyamatváltozót módosítsunk, majd ellenőrizzük az így létrejött szövetszerkezetet, tulajdonságokat, felületi állapotot és méreteket.
A hőkezelés kiválasztásának egységes keretrendszere
A hőkezelést a kívánt tulajdonságprofil és az üzemeltetési körülmények alapján kell kiválasztani, nem pedig egy ismert hőmérséklet vagy egy általános anyagminőség-megnevezés alapján. A szabályozott hőciklus fázisátalakulások révén változtatja meg az acél szerkezetét, azonban a létrejövő ferrit, perlit, bainit, martenzit, visszamaradt ausztenit és karbidok az összetételtől, a keresztmetszet méretétől, a hevítési sebességtől, a hűtési úttól és az anyag kiindulási állapotától függenek. Ezért ugyanaz a névleges kezelés az egyik alkatrészben kedvező szívósságot eredményezhet, míg egy másikban repedést, túlzott alakváltozást vagy elégtelen magkeménységet okozhat.
Az ASM International ASM Handbook Volume 4A című kiadványa a fizikai metallurgiát, a keménységet és az edzhetőséget, az edzést, a lágyítást, a megeresztést, az ausztemperálást, a martemperálást, az ausztenitesítést és a felületi edzést az acél hőkezelésének egymással összefüggő részeiként, nem pedig egymástól elszigetelt műveletekként mutatja be (ASM International, 2024). Ez az összefüggés képezi a technológia kiválasztásának alapját.
A szükséges tulajdonságokkal és az üzemeltetési körülményekkel kell kezdeni
A hőciklus kiválasztása előtt meg kell határozni a műszaki célt. A szükséges keménység vonatkozhat a teljes keresztmetszetre, egy kopó felületre vagy egy meghatározott, kis kéregmélységre. A szakítószilárdság és a folyáshatár fontos, de nem helyettesíti a szívósságot, a képlékenységet vagy a kifáradással szembeni ellenállást. A kemény martenzites felület ellenállhat a koptató kopásnak, ugyanakkor csökkentheti az ütésekkel szembeni ellenállást vagy növelheti a köszörülési sérülések iránti érzékenységet. Egy kisebb keménységű bainites vagy megeresztett martenzites szerkezet megbízhatóbban viselheti el az ismétlődő terheléseket.
Az üzemeltetési körülmények határozzák meg, hogy melyik kompromisszum fogadható el. Egy fogaskerék foga érintkezési feszültségnek, csúszókopásnak, hajlítási kifáradásnak, valamint gyakran a kéreg és a mag között kialakuló keménységgradiensnek van kitéve. Egy tengelynek szüksége lehet szívós magra, kemény csapfelületre és a hőkezelés utáni szigorú ütés- vagy körfutási határértékek betartására. Egy nyomástartó, hegesztett alkatrész esetében a maradó feszültség, a hidrogén szabályozása, a szívósság és az ellenőrzés általában fontosabb, mint a maximális keménység. A hőmérsékletet, a korrozív közeget, a kenést, az ütőterhelést, a ciklikus feszültséget és a törés következményeit ugyanazon kezdeti értékelés során kell figyelembe venni.
A mérettűréseket a mechanikai tulajdonságokkal együtt kell meghatározni. Egy néhány század milliméteres tűréssel gyártott alkatrész nem kezelhető úgy, mintha az alakváltozás utólagos korrekció lenne. A geometria módosítja a hőmérséklet-eloszlást: a vékony élek gyorsan felhevülnek és gyorsan lehűlnek, a furatok megváltoztatják a helyi merevséget, az éles sarkok feszültségkoncentrációt okoznak, a hosszú, aszimmetrikus keresztmetszetek pedig elhajolnak a fázisátalakulási alakváltozások kialakulása közben. A kívánt felületi/magszerkezeti gradienset szintén egyértelműen meg kell határozni. Az átedzés, a szelektív edzés és a feszültségcsökkentő kezelések eltérő hő- és mechanikai követelményeket támasztanak.
A kiindulási állapot a specifikáció részét képezi. Az öntött szerkezet, a korábbi hidegalakítás, a normalizált ferrit-perlit, a gömbösített karbidok, a korábban megeresztett martenzit és a hegesztési hőhatásövezet nem azonos módon reagálnak. Egy hegesztett alkatrészben a tervezett kezelés megkezdése előtt is lehetnek keménységhatárok és húzó maradó feszültségek. Az ISO 17663:2023 a levegőn vagy szabályozott atmoszférában, műhelyben vagy helyszínen végzett hőkezelés minőségi követelményeivel foglalkozik, elsősorban ferrites acélok, valamint a hozzájuk kapcsolódó hegesztett vagy alakított alkatrészek esetében. Jelentősége gyakorlati: a folyamatdokumentációnak, a hőmérsékletmérésnek, az atmoszféra szabályozásának és az ellenőrzési tervnek illeszkednie kell az alkatrész előéletéhez és kockázatához.
Az acél összetételét az átalakulási viselkedéshez kell illeszteni
A szén szabályozza a martenzit számára rendelkezésre álló szén mennyiségét, és hatással van a ferrit, a perlit és a cementit hányadára, valamint keménységére. Az ötvözőelemek módosítják az átalakulási hőmérsékleteket, a karbidok stabilitását, az edzhetőséget, a megeresztési viselkedést és az oxidációs tulajdonságokat. Az AISI 1045 és az AISI 4140 nem kezelhető azonos edzési feltételezéssel pusztán azért, mert mindkettő edzhető és megereszthető. Az AISI 4140 króm- és molibdéntartalma késlelteti a diffúziós átalakulásokat, ezért hasonló keresztmetszet esetén általában nagyobb átedzhetőséget tesz lehetővé, mint a szénacél AISI 1045. Az AISI 52100 nagy szén- és krómtartalommal rendelkezik, így a karbidok szabályozása központi jelentőségű a csapágyak teljesítménye és méretstabilitása szempontjából.
A vas–vas-karbid diagram segít az egyensúlyi fázisok és a szénoldhatóság azonosításában, de nem jósolja meg a valós hűtési ciklus során kialakuló szerkezetet. Az ausztenit perlitté vagy bainitté alakulhat, ha a hűtés metszi a megfelelő idő–hőmérséklet-tartományt; ha a diffúzió kellően gátolt, az acél összetétele által meghatározott hőmérsékleten martenzitté alakulhat. Az ASM 2024-es tárgyalása az átalakulási diagramokról megkülönbözteti az egyensúlyi fogalmakat az idő–hőmérséklet–átalakulási (TTT) és a folyamatos hűtési átalakulási (CCT) viselkedéstől. Ez a megkülönböztetés megelőz egy gyakori hibát: az ausztenitesítési hőmérséklet kiválasztását a fázisdiagram alapján, majd annak feltételezését, hogy ezáltal a hűtés eredménye is rögzített.
TTT-diagramot az izoterm hőntartások elemzéséhez, CCT-diagramot pedig az ausztenitből történő gyakorlati hűtés vizsgálatához kell használni. Nem egyszerűen az a kérdés, hogy egy hűtőközeg „gyors”-e. Azt kell vizsgálni, hogy a tényleges keresztmetszethez tartozó hűlési görbe szükség esetén elkerüli-e a perlit- vagy bainit-„orrot”, majd olyan sebességgel halad-e át a martenzites tartományon, amely korlátozza a hő- és fázisátalakulási feszültséget. Nagy átmérő esetén a keresztmetszet közepe lassan, míg egy vékony él gyorsan hűlhet le, így egyetlen alkatrészen belül eltérő szerkezetek jöhetnek létre. Az edzhetőség, amelyet például a Jominy-féle homlokedzési vizsgálattal határoznak meg, azt a mélységet írja le, ameddig az acél meghatározott hűtési körülmények között keménységet tud kialakítani; nem garantál meghatározott keménységet minden geometriában.
Ez a megfontolás a maximális edzési intenzitástól való eltávolodáshoz vezethet. Az edzés és megeresztés biztosíthatja a szükséges szilárdságot, a martemperálás azonban csökkentheti a martenzitképződés során fennálló hőmérséklet-különbséget, ezáltal mérsékelve az alakváltozás kockázatát. Az ausztemperálás hasznos szívósságú, kisebb edzési alakváltozással járó bainitet hozhat létre, ha az acél és a keresztmetszet mérete lehetővé teszi a szükséges izoterm átalakulást. A normalizálás finomíthatja az egyenetlen kiindulási szerkezetet, míg a lágyítás vagy a gömbösítés javíthatja a megmunkálhatóságot az edzés előtt. A láng- és indukciós edzés nagy keménységet hozhat létre a felületen, miközben szívósabb mag marad vissza, feltéve, hogy a hevítési mintázatot, a frekvenciát, a pásztázási sebességet és az önhűtési képességet szabályozzák.
A teljesítményt, a gyárthatóságot és a kockázatot egyensúlyba kell hozni
Egy műszakilag elérhető mikroszerkezet még nem feltétlenül jelent jó gyártási választást. Figyelembe kell venni a kemence kapacitását, a töltet elrendezését, a hevítés egyenletességét, az edzőközeg keverését, az edzőközeg szennyezettségét, az atmoszférát, a befogást, a megmunkálási sorrendet, valamint azt, hogy a hőmérséklet mérhető-e reprezentatív helyeken. Az atmoszféra kiválasztása nem pusztán formai kérdés: az oxidáció, a dekarbonizáció, a karburizáció és a reve megváltoztathatja a felületi keménységet és a méreteket. Az edzhetőségi számítás szintén hiányos a keresztmetszet-vastagság, a saroksugarak, a befogókkal való érintkezés és a felületen fennálló hűtési körülmények figyelembevétele nélkül.
A maradó feszültséget és az alakváltozást tervezési korlátként kell kezelni. A hőzsugorodás és a fázisátalakulási duzzadás eltérő időpontokban és helyeken következik be, miközben a martenzitképződés rögzítheti a feszültségeket, mielőtt a mag lehűlne. Nagyobb a repedés valószínűsége, ha a nagy feszültség nagy keménységgel, éles geometriával, felületi sérüléssel, hidrogén jelenlétével vagy nem megfelelő edzéssel párosul. A megeresztés ezért nem csupán a keménység beállítása; megváltoztatja az edzés után kialakult szerkezet stabilitását és szívósságát, valamint csökkenti az edzési feszültség egy részét. A megeresztési hőmérsékletet, időt és az áthelyezési késedelmet szabályozni kell.
A hegesztési előzmények teljesen megváltoztathatják a döntést. A hegesztés utáni hőkezelés csökkentheti a maradó feszültséget vagy megeresztheti a kemény zónákat, ugyanakkor rosszul az acélhoz illesztett ciklus esetén a szilárdságot, a méretpontosságot és a szívósságot is kedvezőtlenül befolyásolhatja. Az ISO 683-1:2016 a főként edzésre és megeresztésre, ausztemperálásra, lángedzésre, indukciós edzésre, valamint bizonyos esetekben normalizált állapotra szánt ötvözetlen acélok műszaki szállítási követelményeit tartalmazza. A szabvány nem szünteti meg annak szükségességét, hogy a hőkezelést az adott alkatrészre vonatkozóan minősítsék.
Az ellenőrzési lehetőségek határozzák meg a hiteles folyamatszabályozás határait. Ha gradienst írtak elő, a keménységvizsgálatoknak a felületre és a magra is ki kell terjedniük. A metallográfiai vizsgálat szükséges lehet a dekarbonizáció, a visszamaradt ausztenit, a megeresztetlen martenzit, a bainit, a karbidhálózatok vagy a rendellenes szemcseméret kimutatására. Méretellenőrzés, mágnesporos vagy penetrációs vizsgálat, ultrahangos vizsgálat és maradófeszültség-vizsgálat is indokolt lehet, ha a repedések vagy a belső hibák súlyos következményekkel járnak.
Kezelés kiválasztása
- A cél meghatározása Határozza meg az üzemi terheléseket, a tulajdonsághatárokat, a felülettel és a maggal szembeni követelményeket, valamint a mérettűréseket.
- A kiindulási állapot azonosítása Erősítse meg az anyagminőséget, a korábbi mikroszerkezetet, a szelvény geometriáját, a termékformát és a hegesztési előzményeket.
- A kinetika értékelése Használjon megfelelő TTT- vagy CCT-információt a tényleges acélhoz és hőúthoz.
- Az útvonal kiválasztása Olyan hevítési, atmoszféra-, hűtési, megeresztési vagy felületedzési módszereket válasszon, amelyek szabályozhatók.
- Minősítés és ellenőrzés Ellenőrizze a keménységet, a mikroszerkezetet, a méreteket, a felület állapotát és a hibákat az alkalmazandó előírással összevetve.
A kiválasztási döntés ezért sorrendben hozható meg: meg kell határozni az üzemeltetési terheléseket és a tulajdonsághatárokat; elő kell írni a felületi és magkeménységet, valamint a mérettűréseket; azonosítani kell az anyagminőséget, a korábbi mikroszerkezetet, a keresztmetszet geometriáját és a hegesztési előzményeket; össze kell hasonlítani a TTT/CCT átalakulási útvonalakat; ki kell választani a szabályozható hevítési, atmoszféra-, hűtési és megeresztési módszereket; végül pedig a ciklust keménység-, szerkezet-, méret- és hibavizsgálattal kell minősíteni. Ha egyetlen útvonal sem teljesíti egyszerre a szilárdsági, szívóssági, alakváltozási és gyártási korlátokat, meg kell változtatni az acélt, a geometriát, a megmunkálási sorrendet vagy a felületkezelési stratégiát. A hőkezelés összekapcsolt metallurgiai és gyártástechnológiai probléma. A meghatározó döntés nem egyetlen hőmérsékleti érték, hanem az acélhoz és az alkatrészhez illesztett, igazolt hőtörténet.
Hivatkozások
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment