




Cosa comporta il trattamento termico dell’acciaio
Il trattamento termico è una sequenza pianificata di operazioni di riscaldamento, mantenimento e raffreddamento applicate all’acciaio affinché la sua struttura interna e le proprietà risultanti cambino in modo controllato. La temperatura del forno è solo una parte di questa sequenza. Il trattamento completo comprende lo stato iniziale del materiale, la velocità con cui raggiunge la temperatura, il tempo di mantenimento a tale temperatura, l’atmosfera circostante, il modo in cui il calore si trasferisce attraverso la sezione e il percorso seguito dall’acciaio durante il raffreddamento.
Cosa può modificare un trattamento
- Struttura Costituzione delle fasi, morfologia delle fasi, struttura dei difetti e struttura dei grani
- Risposta meccanica Durezza, resistenza, tenacità e duttilità
- Risposta alla fabbricazione Lavorabilità, tensioni residue e stabilità dimensionale
- Prestazioni superficiali Una superficie dura e resistente all’usura sopra un nucleo più tenace
Questa distinzione separa il trattamento termico metallurgico dal semplice riscaldamento dell’acciaio seguito dal suo raffreddamento. Un trattamento può essere progettato per modificare la costituzione delle fasi, la morfologia delle fasi, la struttura dei difetti, la durezza, la resistenza, la tenacità, la duttilità, la lavorabilità, la stabilità dimensionale o le proprietà superficiali. Può inoltre ridurre le tensioni residue, affinare i grani, preparare l’acciaio alla lavorazione meccanica oppure produrre una superficie dura e resistente all’usura sopra un nucleo più tenace.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
Il volume 4A dell’ASM Handbook, Steel Heat Treating—Fundamentals and Processes, tratta l’austenitizzazione, la tempra, la ricottura, il rinvenimento, l’austempering, il martempering, l’indurimento superficiale, la durezza, la temprabilità, la deformazione e i processi correlati (ASM International, 2024). Questi argomenti sono collegati da un unico principio: la risposta di un acciaio dipende simultaneamente dalla sua composizione e dalla sua storia termica.

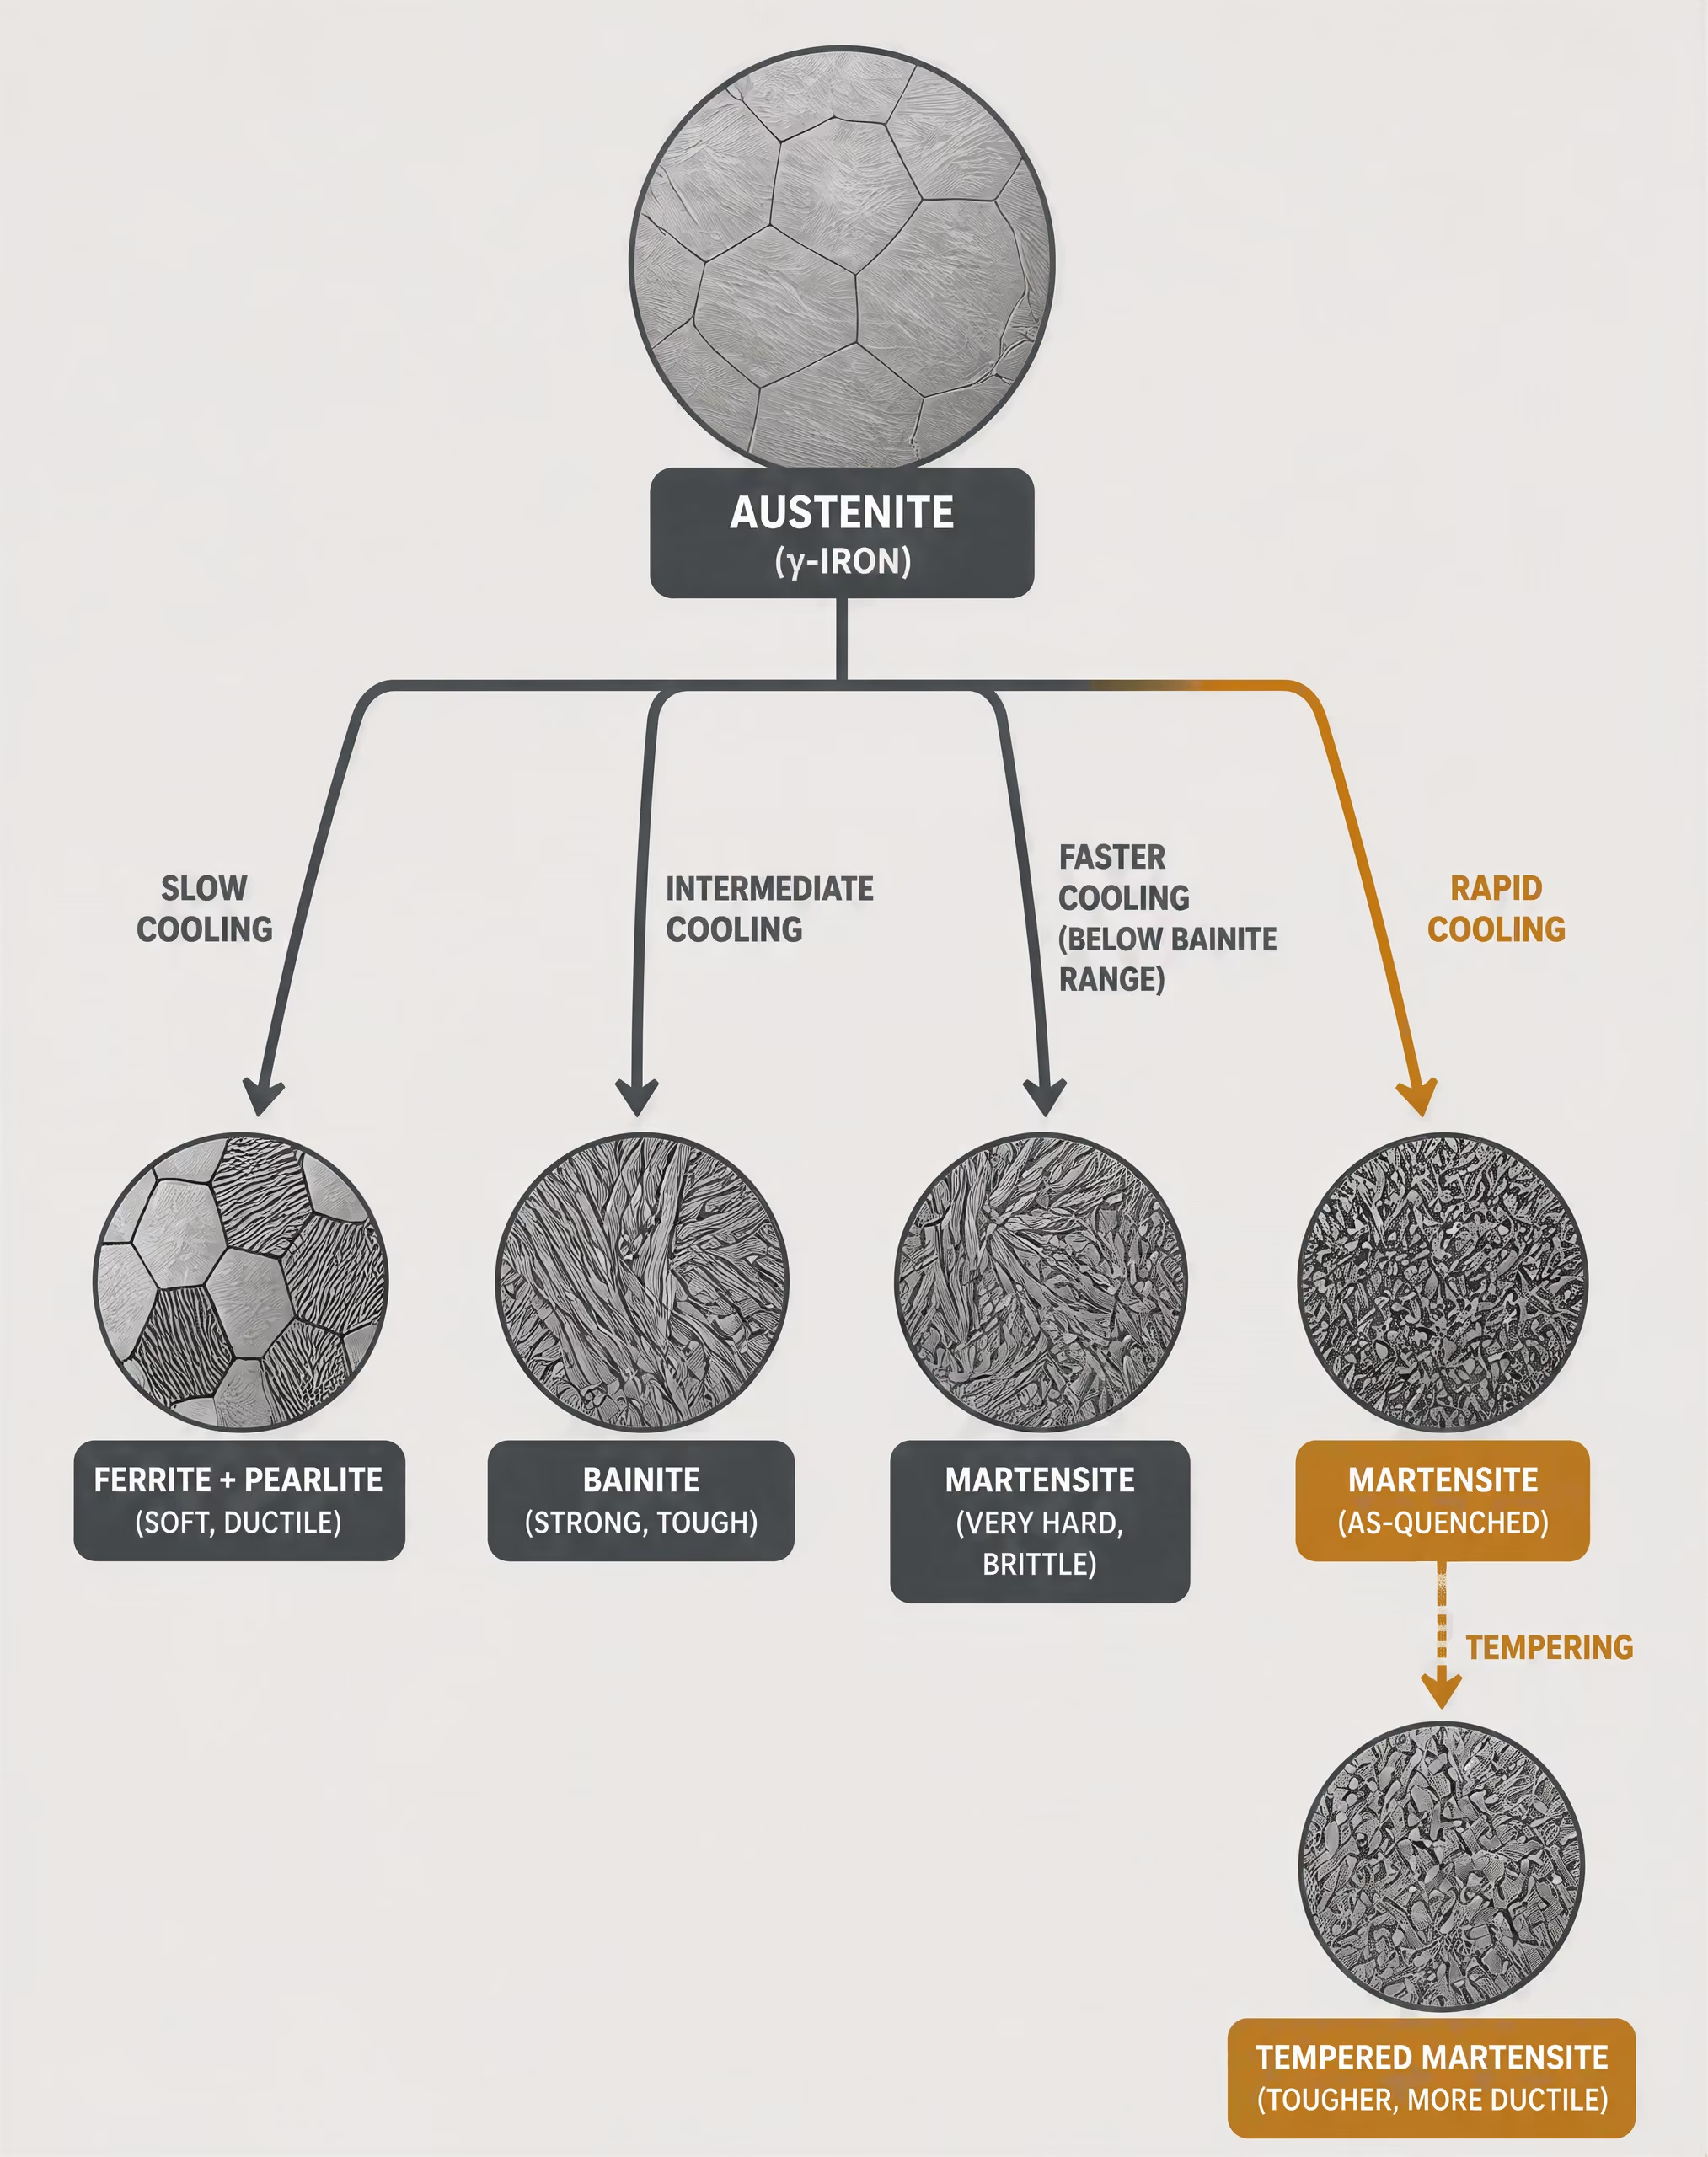
Cicli termici e trasformazioni metallurgiche[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
L’acciaio contiene fasi la cui stabilità cambia in funzione della temperatura e della composizione. La ferrite è una fase del ferro cubica a corpo centrato, relativamente tenera e con solubilità limitata del carbonio. L’austenite è cubica a facce centrate e può dissolvere quantità di carbonio molto maggiori. La cementite, o carburo di ferro, è dura e fragile. A seconda del tenore di carbonio, della velocità di raffreddamento e degli elementi di lega aggiunti, questi costituenti possono formare perlite, bainite o martensite. Il programma del corso Steel Metallurgy & Heat Treatment di ASTM International identifica ferrite, austenite, cementite, perlite, martensite e bainite come fasi e strutture fondamentali nella lavorazione dell’acciaio (ASTM International, 2024).
Durante l’austenitizzazione, l’acciaio viene riscaldato fino a un intervallo di temperatura nel quale una parte o la totalità della ferrite, della perlite o della cementite originarie si trasforma in austenite. Il mantenimento consente al carbonio di dissolversi e alle differenze di temperatura di ridursi, ma un mantenimento eccessivo può ingrossare i grani di austenite, aumentare l’ossidazione e peggiorare la tenacità o la deformazione nelle fasi successive. La temperatura e il tempo necessari dipendono dalla qualità dell’acciaio, dalla microstruttura precedente, dallo spessore della sezione, dalla circolazione nel forno e dalla trasformazione desiderata.
Il raffreddamento determina quindi in cosa si trasformerà l’austenite. Un raffreddamento lento può consentire la formazione, controllata dalla diffusione, di ferrite e perlite. Un raffreddamento intermedio può produrre bainite. Un raffreddamento rapido può sopprimere la diffusione abbastanza a lungo da permettere all’austenite di trasformarsi in martensite, una struttura sovrasatura e fortemente deformata. La martensite conferisce un’elevata durezza, ma la martensite non rinvenuta può contenere notevoli tensioni residue e può essere troppo fragile per l’impiego previsto. Il rinvenimento consiste nel riscaldare nuovamente l’acciaio temprato al di sotto dell’intervallo di trasformazione dell’austenite, consentendo una redistribuzione controllata del carbonio e riducendo le tensioni, mentre cambiano durezza e tenacità.
| Trattamento | Tipico percorso di raffreddamento o trasformazione | Scopo principale |
|---|---|---|
| Ricottura | Raffreddamento lento in forno | Rammollimento, duttilità, riduzione delle tensioni o lavorabilità |
| Normalizzazione | Raffreddamento in aria dall’intervallo austenitico | Struttura più fine e resistente rispetto alla ricottura completa |
| Tempra e rinvenimento | Raffreddamento rapido seguito da riscaldamento al di sotto dell’intervallo austenitico | Equilibrio tra resistenza, durezza e tenacità |
| Austempering | Formazione isotermica della bainite | Struttura bainitica controllata |
| Martempering | Equalizzazione della temperatura prima della formazione della martensite | Riduzione del rischio di distorsione |
I principali trattamenti rappresentano quindi percorsi termici differenti, non ricette intercambiabili. La ricottura utilizza generalmente un raffreddamento lento per ammorbidire l’acciaio, migliorarne la duttilità, ridurre le tensioni residue o migliorarne la lavorabilità. La normalizzazione utilizza il raffreddamento in aria a partire dall’intervallo austenitico e produce spesso una struttura più fine e resistente rispetto alla ricottura completa. La tempra seguita dal rinvenimento mira a ottenere un equilibrio prescelto tra resistenza, durezza e tenacità. L’austempering forma bainite attraverso una trasformazione a temperatura intermedia, mentre il martempering riduce la differenza di temperatura tra superficie e nucleo prima della formazione della martensite, diminuendo il rischio di deformazione senza eliminare la necessità del rinvenimento.
L’indurimento alla fiamma e l’indurimento a induzione riscaldano rapidamente soltanto uno strato superficiale, che viene poi temprato. Il risultato può essere uno strato martensitico con un interno relativamente tenace, ma devono essere controllati la profondità dello strato, il tenore di carbonio, la geometria, la potenza applicata e il momento della tempra. La norma ISO 683-1:2016 specifica i requisiti di fornitura per gli acciai non legati destinati principalmente alla tempra e al rinvenimento, all’austempering, all’indurimento alla fiamma, all’indurimento a induzione e, in alcuni casi, alla condizione normalizzata. La norma non rende un unico ciclo adatto a ogni qualità di acciaio o componente.
Proprietà e microstruttura
Le proprietà dell’acciaio dipendono dalla microstruttura e dalla storia termica, non soltanto dalla temperatura del forno. Strong evidence
Le proprietà meccaniche sono conseguenze della struttura, non conseguenze dirette della temperatura del forno. Due acciai alla stessa temperatura nominale possono presentare durezza o tenacità differenti perché contengono diversi tenori di carbonio, elementi di lega, dimensioni dei grani, precipitati, popolazioni di inclusioni o tensioni residue. Anche all’interno della stessa qualità, una barra forgiata, una lamiera incrudita a freddo e un componente precedentemente temprato e rinvenuto non iniziano il trattamento dalla stessa condizione metallurgica.
Temprabilità Capacità di una sezione di acciaio di sviluppare, per tutta la sua profondità, una struttura indurita in condizioni specificate di austenitizzazione e raffreddamento; si distingue dalla durezza massima raggiungibile.
Termini fondamentali relativi alla composizione e alla risposta
- Durezza massima
- La maggiore durezza ottenibile quando la regione considerata diventa sufficientemente martensitica; è determinata in larga misura dal contenuto di carbonio.
- Temprabilità
- Profondità fino alla quale un acciaio può sviluppare una struttura indurita in una determinata condizione di raffreddamento.
- Austenite residua
- Austenite che permane dopo il raffreddamento al di sotto della temperatura di fine trasformazione della martensite.
- Carbonio equivalente
- Indice composizionale utilizzato per stimare gli effetti sulla trasformazione o sulla saldabilità a partire dal carbonio e dagli elementi di lega.
Il carbonio influisce fortemente sulla quantità e sulla durezza della martensite, mentre cromo, molibdeno, manganese, nichel e altri elementi di lega modificano le temperature di trasformazione e ritardano le reazioni controllate dalla diffusione. Il boro, quando è adeguatamente controllato, può aumentare la temprabilità di alcuni acciai idonei. La temprabilità non coincide con la durezza massima. La durezza massima è determinata in larga misura dal tenore di carbonio; la temprabilità descrive la profondità con cui un acciaio può sviluppare una struttura indurita in una determinata condizione di raffreddamento.
La microstruttura spiega inoltre perché la sola durezza non possa definire un trattamento riuscito. Un valore elevato di durezza può indicare la presenza di martensite, ma non rivela se il componente contenga cricche di tempra, una quantità eccessiva di austenite trattenuta, grani grossolani di precedente austenite o tensioni di trazione dannose. Una durezza inferiore può essere intenzionale quando risultano più importanti la tenacità all’urto, la resistenza a fatica, la lavorabilità o la stabilità dimensionale.
Il diagramma di fase ferro–carburo di ferro descrive le relazioni tra le fasi in condizioni di equilibrio o quasi equilibrio. Aiuta a individuare gli intervalli di trasformazione e la solubilità del carbonio, ma non prevede il risultato completo di una tempra pratica. I diagrammi tempo–temperatura–trasformazione descrivono le trasformazioni durante il mantenimento isotermico; i diagrammi di trasformazione in riscaldamento continuo e in raffreddamento continuo descrivono percorsi più simili a quelli utilizzati nei forni e nelle apparecchiature di produzione. Il capitolo sul trattamento termico dell’ASM del 2024 distingue specificamente questi diagrammi e tratta il controllo della deformazione e delle tensioni residue. La differenza è importante perché le trasformazioni richiedono tempo e il raffreddamento industriale è raramente istantaneo o perfettamente uniforme.
Perché la sola temperatura non è sufficiente
Una temperatura indicata, come 850 °C, descrive il valore impostato per il forno, non la condizione termica completa di un componente. Una piastra sottile da 10 mm può raggiungere rapidamente e uniformemente tale temperatura. Un dente di ingranaggio di grandi dimensioni, un albero spesso o una riparazione mediante saldatura possono presentare una superficie calda e un nucleo più freddo per una parte considerevole del ciclo. Se la superficie si trasforma o si dilata prima dell’interno, si sviluppano tensioni. La tempra può quindi aggiungere contrazione termica e deformazione di trasformazione, producendo deformazioni o cricche anche quando la temperatura del forno era corretta.
Anche la velocità di riscaldamento modifica la risposta. Un riscaldamento rapido può lasciare una sezione termicamente non uniforme e può evitare trasformazioni che si verificherebbero durante un riscaldamento più lento. Può inoltre aumentare le tensioni termiche. Un riscaldamento lento può favorire un indesiderato ingrossamento dei grani o consentire reazioni superficiali prima del raggiungimento della temperatura obiettivo. Il tempo di mantenimento deve essere sufficiente affinché la regione più fredda raggiunga la condizione richiesta, non semplicemente sufficiente perché il display del forno mostri il valore impostato.
L’atmosfera è un’altra variabile di controllo. L’ossigeno può produrre scaglia e decarburazione; le atmosfere contenenti carbonio possono modificare il potenziale di carbonio superficiale. Entrambe le condizioni cambiano la durezza e le dimensioni della superficie anche se il nucleo riceve il ciclo previsto. I bagni di sale, i forni sotto vuoto, i gas protettivi e i forni ad aria producono pertanto risultati superficiali differenti.
La severità del raffreddamento, l’agitazione, la temperatura del mezzo di tempra, l’orientamento del componente e la geometria determinano la curva di raffreddamento effettiva. Gli spigoli vivi si raffreddano in modo diverso dalle superfici estese, mentre fori o nervature sottili possono creare gradienti locali di temperatura. Anche la precedente deformazione a freddo, la segregazione, le zone termicamente alterate dalla saldatura e il precedente rinvenimento modificano i siti di nucleazione e la cinetica delle trasformazioni.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
La norma ISO 17663:2023 inserisce il trattamento termico associato alla saldatura e ai processi affini in un quadro di requisiti di qualità che comprende le attività eseguite in officina o in sito, principalmente per gli acciai ferritici e per componenti saldati o formati correlati. Questo contesto è importante: il ciclo termico deve essere specificato, monitorato e verificato, in particolare quando la distensione, il controllo dell’idrogeno, il preriscaldo tra le passate o il trattamento locale post-saldatura influenzano le prestazioni in esercizio. Il trattamento termico è quindi una storia controllata dell’intero componente, non un singolo numero visualizzato sul regolatore del forno.
Composizione dell’acciaio e sistema ferro–carbonio
Ferro puro e solubilità del carbonio
Il trattamento termico dell’acciaio inizia da un sistema apparentemente semplice: ferro contenente carbonio. La semplicità viene meno quando si considerano insieme temperatura, composizione e velocità di raffreddamento. Il ferro puro cambia struttura cristallina all’aumentare della temperatura. Al di sotto di 912 °C è principalmente ferrite, o ferro α, con un reticolo cubico a corpo centrato (BCC). Tra 912 e 1394 °C diventa austenite, o ferro γ, con un reticolo cubico a facce centrate (FCC). Da 1394 °C fino al punto di fusione, prossimo a 1538 °C, è ferrite δ, un’altra forma BCC.
Il carbonio occupa siti interstiziali in questi reticoli, ma lo spazio disponibile differisce notevolmente. La ferrite dissolve una quantità molto ridotta di carbonio: la sua solubilità massima all’equilibrio è di circa 0,022% in peso di C a 727 °C, mentre a temperatura ambiente è più vicina allo 0,008% in peso di C. L’austenite può contenere una quantità molto maggiore di carbonio, raggiungendo circa il 2,14% in peso di C a 1147 °C nel sistema metastabile ferro–carburo di ferro. Questa differenza è fondamentale per l’indurimento. Durante l’austenitizzazione, il carbonio entra nel reticolo FCC e può inoltre dissolversi dalla cementite. Se l’austenite viene quindi raffreddata abbastanza rapidamente, il carbonio non può diffondere verso l’esterno secondo le modalità ordinarie. Il reticolo tende a trasformarsi nella forma BCC, ma il carbonio intrappolato produce martensite, una fase sovrasatura e fortemente deformata.
Il carbonio, pertanto, non aumenta la durezza soltanto come soluto diretto. Modifica quali fasi sono stabili, le temperature alle quali iniziano le trasformazioni, la quantità di carburi che può formarsi e la risposta al raffreddamento. A basse concentrazioni, durante un raffreddamento lento possono formarsi facilmente ferrite e perlite. A concentrazioni più elevate, l’equilibrio si sposta verso un maggiore contenuto di perlite o cementite. In condizioni di raffreddamento rapido, lo stesso carbonio può invece rimanere nella martensite.
Il tenore di carbonio di un grado nominale non rappresenta l’intera storia termica. Lo spessore della sezione, la dimensione dei grani iniziali, la velocità di riscaldamento, la temperatura di austenitizzazione, il tempo di mantenimento, il mezzo di tempra, le condizioni superficiali e l’uniformità della temperatura possono modificare la microstruttura risultante. Per questo motivo, il trattamento del 2024 di ASM International sui fondamenti dell’acciaio affianca il sistema ferro–carbonio all’austenitizzazione, ai diagrammi di trasformazione, alla durezza, alla temprabilità, alla tempra, al rinvenimento e al controllo delle tensioni residue: la composizione determina le possibilità, mentre il ciclo termico seleziona quella che si realizza.
Il diagramma di fase ferro–carburo di ferro
| Diagramma | Percorso termico rappresentato | Uso principale |
|---|---|---|
| Ferro–carburo di ferro | Relazioni composizione–temperatura di equilibrio o prossime all’equilibrio | Stabilità delle fasi e solubilità del carbonio |
| TTT | Mantenimento isotermico | Inizio e fine della trasformazione durante il mantenimento a temperatura costante |
| CCT | Raffreddamento continuo | Previsione delle trasformazioni per cicli pratici di tempra e di forno |
| CHT | Riscaldamento continuo | Comportamento durante la trasformazione a una velocità di riscaldamento specificata |
Il diagramma comunemente chiamato diagramma di fase ferro–carbonio è, più precisamente, il diagramma metastabile ferro–carburo di ferro, o diagramma Fe–Fe₃C. La cementite, Fe₃C, contiene il 6,67% in peso di carbonio. Non rappresenta lo stato finale di equilibrio del carbonio in ogni circostanza; in determinate condizioni, soprattutto in alcune ghise e nelle composizioni contenenti silicio, la grafite è termodinamicamente più stabile della cementite. Tuttavia, il diagramma Fe–Fe₃C descrive con utile accuratezza le trasformazioni di molti acciai, perché la cementite si forma facilmente e può persistere per tempi pratici.
La principale reazione invariante per gli acciai comuni al carbonio è la trasformazione eutettoide, intorno a 727 °C:
austenite → ferrite + cementite.
Trasformazione eutettoidica Reazione allo stato solido nella quale l’austenite si trasforma in ferrite e cementite vicino a 727 °C nel sistema metastabile ferro–carburo di ferro.
Alla composizione eutettoide, pari a circa lo 0,76% in peso di C, questa reazione produce perlite, una miscela stratificata di ferrite e cementite. In questo sistema, gli acciai con meno di circa lo 0,76% in peso di C sono definiti ipoeutettoidi; durante il raffreddamento lento, la ferrite proeutettoide si forma prima che l’austenite rimanente diventi perlite. Gli acciai con composizione superiore a quella eutettoide e inferiore all’intervallo delle ghise sono ipereutettoidi; la cementite proeutettoide si forma prima che l’austenite residua si trasformi in perlite. I valori limite sono convenzioni del diagramma e possono variare leggermente a seconda delle fonti, ma la sequenza è l’aspetto importante.
Il diagramma identifica inoltre la reazione eutettica a circa 4,3% in peso di C e 1147 °C, nella quale, nel sistema metastabile, il liquido si trasforma in austenite più cementite. Gli acciai comuni si collocano ben al di sotto di questo tenore di carbonio, mentre le ghise spesso si avvicinano a tale valore o lo superano. Le linee liquidus e solidus, i campi della ferrite, dell’austenite, della cementite e le regioni bifasiche mostrano quali costituenti possono coesistere all’equilibrio per una determinata composizione e temperatura.
Tuttavia, tali informazioni non dicono a un ingegnere cosa conterrà un componente dopo una tempra industriale. Un diagramma di equilibrio presuppone un tempo sufficiente per la diffusione e non registra il fattore tempo. Non può prevedere l’inizio della formazione della martensite, la formazione della bainite, la spaziatura della perlite o la profondità fino alla quale una sezione si tempra. Per queste questioni sono necessari i diagrammi tempo–temperatura–trasformazione (TTT) per le condizioni isotermiche e i diagrammi di trasformazione in riscaldamento continuo o in raffreddamento continuo (CCT) per temperature variabili. Il capitolo di ASM del 2024 sui principi fondamentali del trattamento termico considera esplicitamente questi diagrammi separatamente dal diagramma ferro–carbonio, insieme alla distorsione e alle tensioni residue.
La velocità di raffreddamento può modificare la struttura finale senza modificare il contenuto di carbonio dell’acciaio. Strong evidence
Un acciaio raffreddato lentamente può avvicinarsi ai rapporti tra le fasi indicati dal diagramma di equilibrio o dal diagramma metastabile. Un acciaio raffreddato attraversando il punto di massimo effetto di una curva di trasformazione può formare perlite o bainite; se raffreddato ancora più rapidamente, può raggiungere la temperatura di inizio della martensite prima che si verifichi una trasformazione diffusiva. La struttura finale può quindi essere ferrite–perlite, bainite, martensite, austenite residua o una miscela di queste fasi, anche quando il tenore di carbonio non cambia.
Classificazione in base al carbonio ed effetti degli elementi di lega
La classificazione in base al carbonio fornisce una prima descrizione, non una specifica completa del trattamento termico. Gli acciai a basso tenore di carbonio sono spesso descritti come contenenti meno di circa lo 0,25% in peso di C, gli acciai a medio tenore di carbonio come contenenti approssimativamente lo 0,25–0,60% in peso di C e gli acciai ad alto tenore di carbonio come contenenti circa lo 0,60–1,00% in peso di C o più. Questi intervalli sono raggruppamenti pratici, non limiti universali stabiliti dagli standard. Una designazione come AISI 1045 identifica un acciaio nominale a medio tenore di carbonio, mentre la norma ISO 683-1:2016 riguarda gli acciai non legati destinati principalmente a tempra e rinvenimento, austempering, tempra alla fiamma, tempra a induzione e, in alcuni casi, a condizioni normalizzate. La sola designazione non sostituisce i limiti chimici specificati né i requisiti del trattamento termico.
L’aumento del tenore di carbonio incrementa generalmente la durezza ottenibile allo stato temprato, perché la martensite contiene una maggiore quantità di carbonio intrappolato. Riduce inoltre la temperatura di inizio della martensite, aumenta il rischio di austenite residua e può accrescere il rischio di cricche e distorsioni di tempra. Gli acciai ricchi di carbonio possono richiedere un controllo più rigoroso della temperatura di austenitizzazione, poiché una dissoluzione eccessiva o la crescita dei grani possono compromettere la tenacità. A tenori di carbonio inferiori, la martensite può essere relativamente tenera, a meno che gli elementi di lega e le condizioni di raffreddamento non forniscano un ulteriore rafforzamento.
Gli elementi di lega modificano il diagramma e la cinetica delle trasformazioni. Il manganese e il nichel stabilizzano generalmente l’austenite e abbassano le temperature di trasformazione; il manganese ritarda inoltre la formazione di ferrite e perlite, aumentando la temprabilità. Il cromo, il molibdeno e il tungsteno rallentano le trasformazioni diffusive e possono favorire una maggiore profondità di tempra nelle sezioni spesse. Il cromo, il molibdeno, il vanadio e il niobio possono formare carburi di lega stabili, mentre il titanio forma carbonitruro di titanio particolarmente stabile. Queste particelle possono limitare la crescita dei grani di austenite, ma possono anche richiedere temperature di austenitizzazione più elevate o tempi di mantenimento più lunghi per una dissoluzione parziale.
Il silicio rafforza la ferrite e tende a sopprimere la formazione di cementite, influenzando le reazioni bainitiche e di rinvenimento. Il boro, quando è presente in quantità minime e controllate e viene protetto dalla combinazione con ossigeno e azoto, può aumentare notevolmente la temprabilità ritardando la nucleazione della ferrite ai bordi dei grani di austenite preesistenti. Il nichel migliora generalmente la tenacità e non forma un carburo allo stesso modo del cromo o del molibdeno.
Gli elementi di lega modificano anche la risposta al rinvenimento. Il molibdeno può ridurre l’infragilimento da rinvenimento e favorire l’indurimento secondario; il cromo, il vanadio e il tungsteno possono produrre una precipitazione secondaria di carburi durante il rinvenimento ad alta temperatura. Un acciaio legato temprato e rinvenuto può quindi reagire in modo molto diverso da un acciaio al carbonio semplice con lo stesso tenore di carbonio e la stessa temperatura nominale di rinvenimento. Il testo di riferimento del 1984, Steel and Its Heat Treatment, tratta gli acciai al carbonio, legati, al boro, microlegati e bifasici attraverso i relativi diagrammi TTT, la temprabilità, l’infragilimento da rinvenimento e la risposta al trattamento, anziché considerare soltanto il tenore di carbonio.
La composizione stabilisce la stabilità delle fasi. Il tempo e la temperatura determinano se le trasformazioni disponibili possono verificarsi. La geometria della sezione e la gestione delle tensioni residue determinano se il componente risultante sopravvive al processo. È questa interazione, non un semplice valore del tenore di carbonio, a costituire il fondamento per la scelta di un ciclo di trattamento termico.
Le principali fasi e i microcostituenti
Il trattamento termico dell’acciaio modifica le proprietà cambiando quali fasi si formano, in quale quantità sono presenti e come tali regioni sono disposte. Il programma del corso di ASTM International identifica ferrite, austenite, cementite, perlite, martensite e bainite tra i costituenti fondamentali della metallurgia dell’acciaio. ASM International suddivide lo stesso argomento in relazioni di equilibrio, cinetica delle trasformazioni, temprabilità, tempra, rinvenimento e controllo delle tensioni. Questa distinzione è importante perché il diagramma ferro–carburo di ferro indica quali fasi sono stabili o metastabili a una determinata composizione e temperatura, mentre i diagrammi TTT e CCT indicano se un ciclo termico reale fornisce tempo sufficiente affinché tali fasi o prodotti di trasformazione si formino.
Una fase presenta una struttura cristallina distinta e un intervallo definito di composizione chimica. Un microcostituente può contenere più di una fase disposte secondo una configurazione caratteristica. La letteratura tecnica non mantiene sempre questa distinzione: le espressioni “fase perlitica” e “fase bainitica” compaiono frequentemente nella documentazione ingegneristica, sebbene perlite e bainite siano descritte più correttamente come microcostituenti di trasformazione. Questa terminologia imprecisa è comprensibile, poiché ciascuno dei due microcostituenti presenta un intervallo di trasformazione, una morfologia e una risposta alle proprietà riconoscibili.

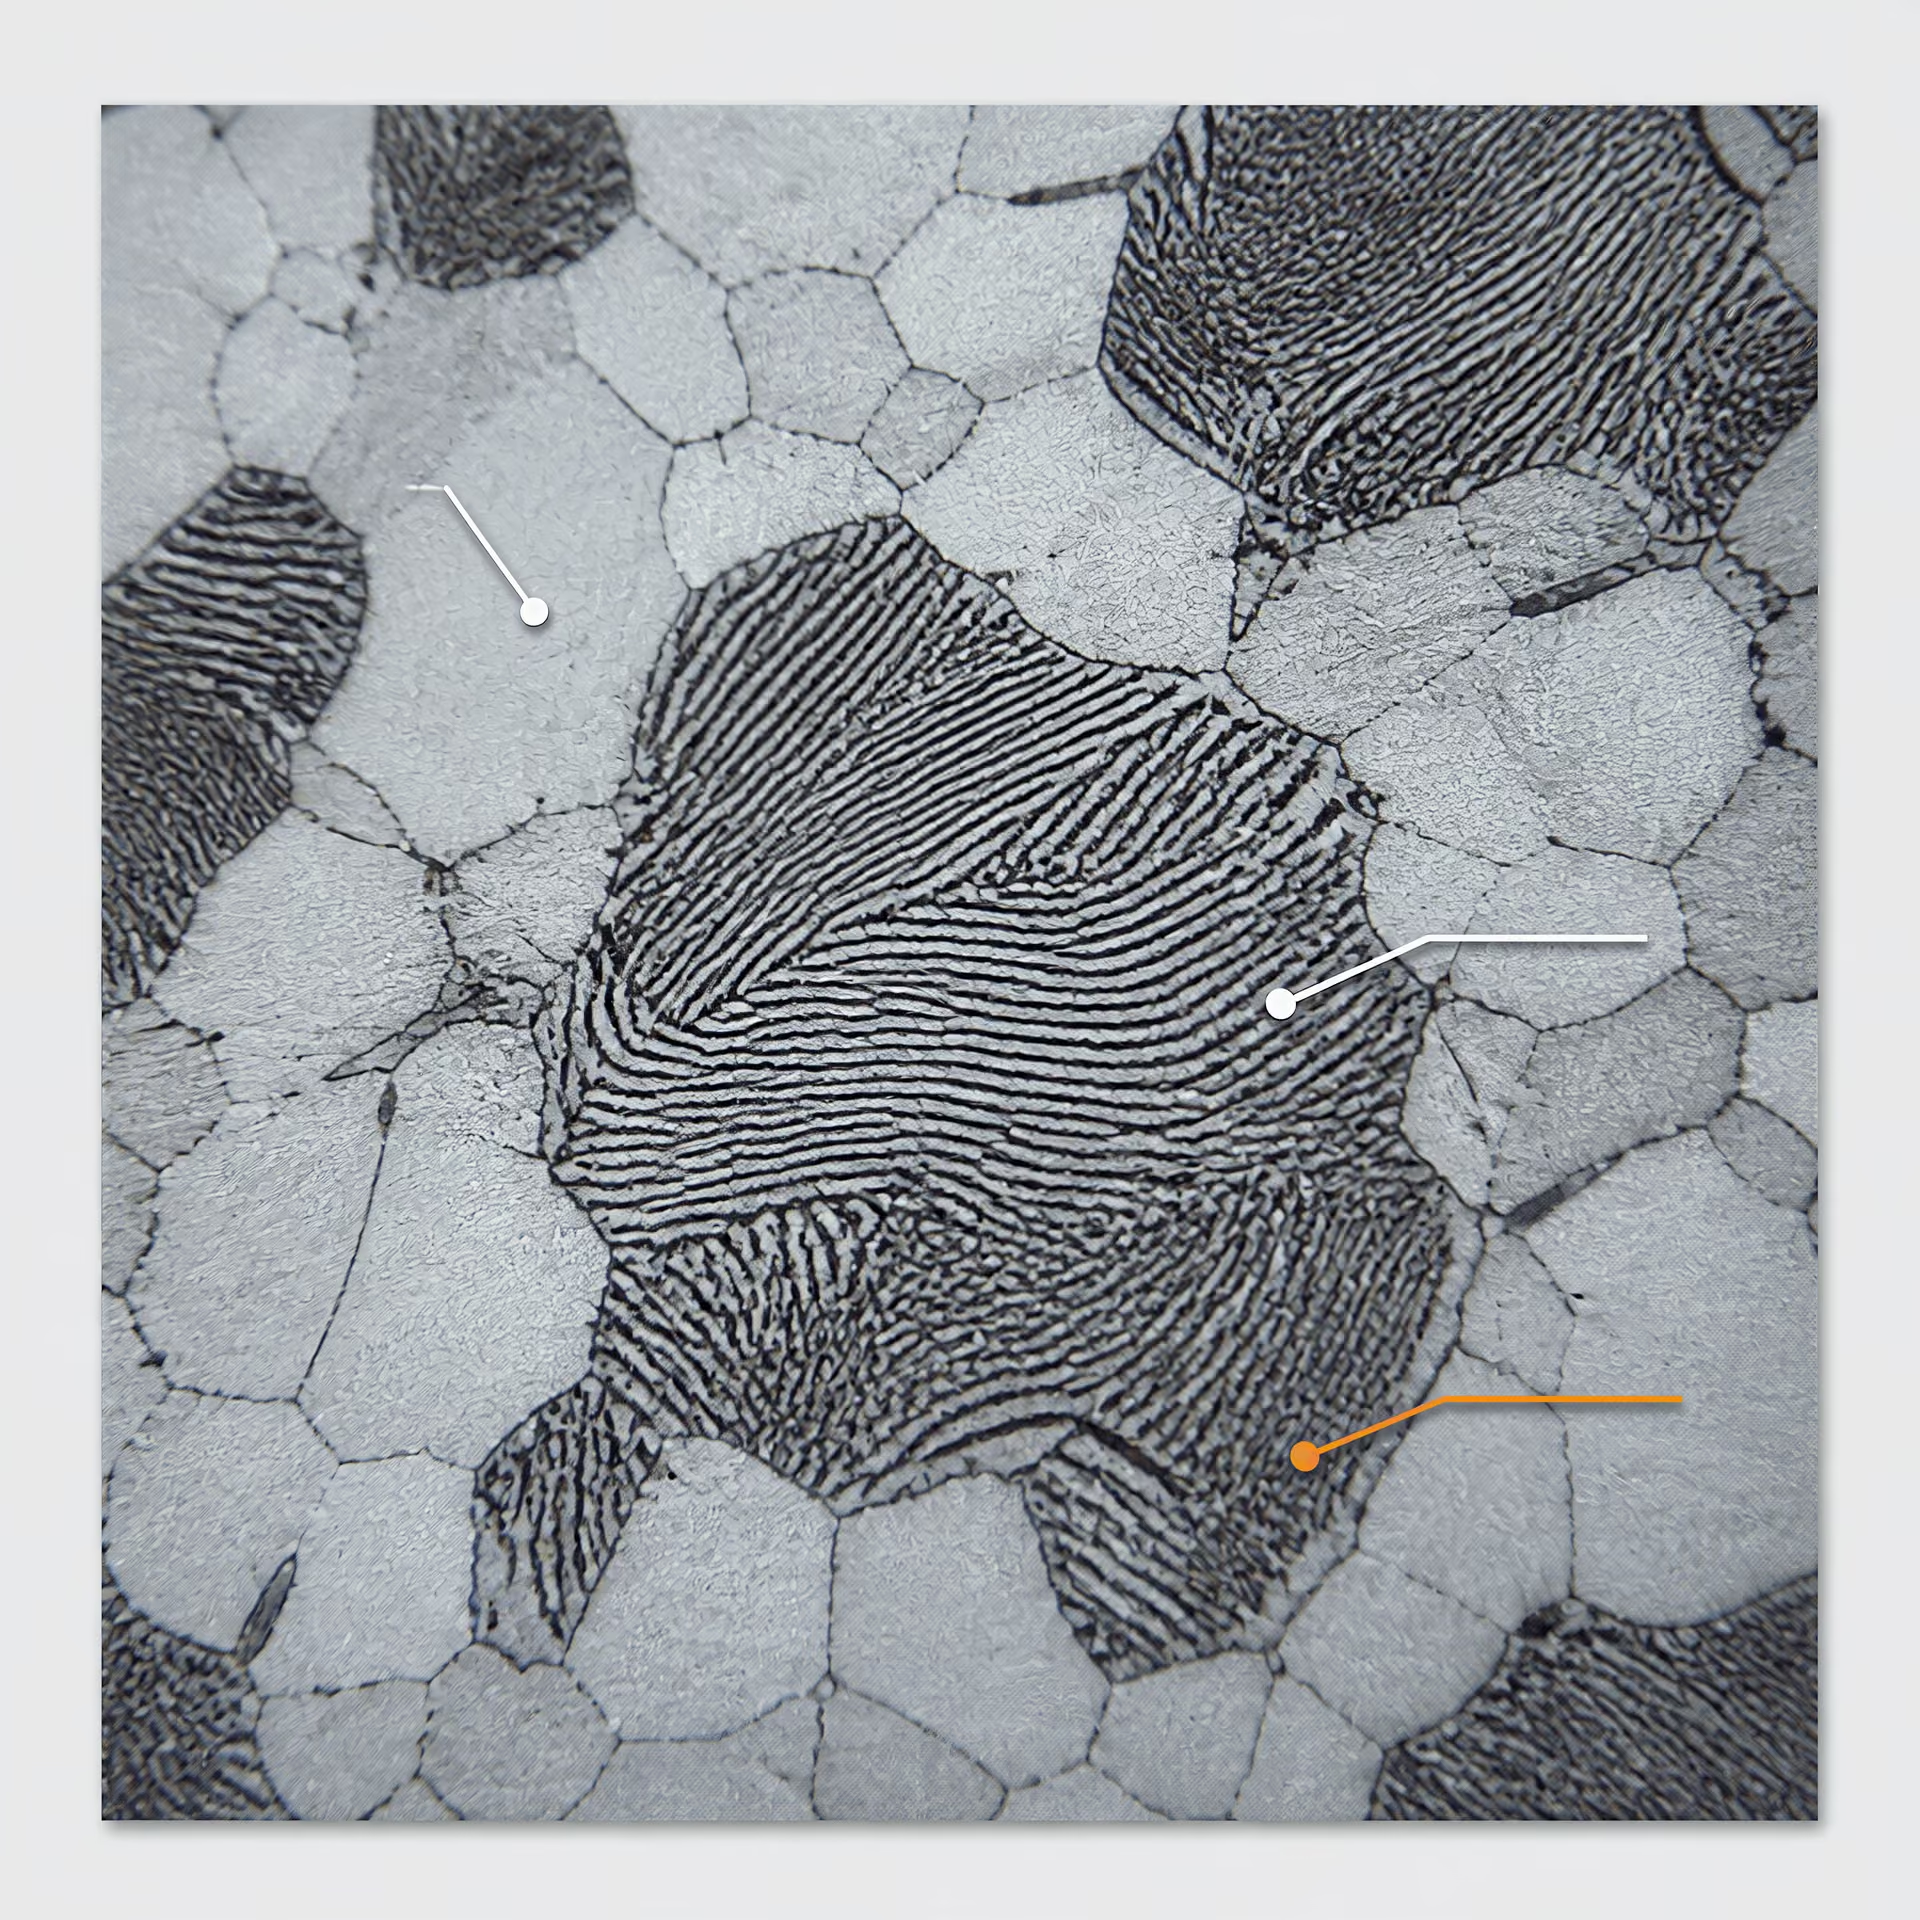
Ferrite, austenite e cementite
La ferrite è la forma cubica a corpo centrato (BCC) del ferro, normalmente indicata come ferrite α al di sotto della temperatura di trasformazione A1 negli acciai al carbonio semplice. La sua solubilità del carbonio è molto bassa. A 727 °C, la temperatura eutettoidica comunemente utilizzata per il diagramma ferro–carburo di ferro, la ferrite può dissolvere soltanto circa lo 0,022% in peso di carbonio; a temperature inferiori, la sua solubilità all’equilibrio diminuisce ulteriormente. Gli elementi di lega modificano questo valore e possono cambiare la stabilità della ferrite, ma la ferrite rimane generalmente un costituente relativamente morbido e duttile rispetto alla martensite o alle strutture ricche di carburi.
Ciò non rende la ferrite meccanicamente trascurabile. Una matrice ferritica può assorbire la deformazione plastica e resistere alla propagazione fragile delle cricche, favorendo duttilità e tenacità quando la dimensione dei grani, il contenuto di inclusioni e i costituenti circostanti sono sotto controllo. La sua bassa durezza limita generalmente la resistenza all’usura abrasiva, sebbene una struttura ferritica a grana fine possa comportarsi meglio di una struttura a grana grossolana sotto carichi di contatto o ciclici. La ferrite contribuisce inoltre alla risposta dimensionale attraverso la sua dilatazione termica, il modulo elastico e la storia di trasformazione. Una formazione non uniforme della ferrite lungo una sezione può produrre differenze locali di resistenza e di tensione residua.
L’austenite è la forma cubica a facce centrate (FCC) del ferro, indicata come ferro γ. La sua solubilità del carbonio è molto superiore a quella della ferrite: nel diagramma ferro–carburo di ferro, il valore massimo è prossimo al 2,14% in peso di carbonio a circa 1147 °C. L’austenite è pertanto la fase madre centrale di molti trattamenti termici degli acciai. Durante l’austenitizzazione, la ferrite e la cementite si dissolvono in misura determinata dalla composizione, dalla temperatura, dal tempo e dalla microstruttura preesistente. La dissoluzione completa non è sempre prevista; i carburi di lega non disciolti possono essere necessari per il controllo della dimensione dei grani o per le prestazioni di resistenza all’usura negli acciai legati.
Alle temperature di austenitizzazione, l’austenite è generalmente più duttile dei prodotti che si formano durante il raffreddamento, ma il suo comportamento a temperatura ambiente dipende dal fatto che sia stabile o meno. Carbonio, manganese, nichel, cromo e altri elementi di lega possono abbassare le temperature di trasformazione o ritardare la decomposizione. Le dimensioni della sezione e la velocità di raffreddamento determinano quindi se l’austenite si trasforma in perlite, bainite, martensite o in una miscela di queste strutture. La crescita dei grani austenitici durante un riscaldamento eccessivo può ridurre la tenacità dopo il raffreddamento, anche quando la durezza finale appare accettabile.
La cementite è il carburo di ferro, Fe₃C. È un composto duro e relativamente fragile, contenente il 6,67% in peso di carbonio nel sistema metastabile ferro–carburo di ferro. La cementite si presenta comunemente sotto forma di lamelle o particelle all’interno della perlite, come particelle associate alla ferrite bainitica oppure come particelle globulizzate in una struttura ricotta. La sua durezza può migliorare la resistenza all’abrasione e all’impronta, ma una rete continua o grossolana di cementite può ridurre la duttilità e la tenacità a frattura. La forma dei carburi è importante quanto la loro quantità: le particelle arrotondate interrompono generalmente i percorsi delle cricche in misura meno severa rispetto a film sottili o carburi interconnessi ai bordi di grano.
La parola “equilibrio” richiede cautela in questo contesto. La cementite è metastabile rispetto alla grafite, tuttavia costituisce il riferimento pratico per i carburi nella maggior parte dei diagrammi e dei calcoli relativi agli acciai al carbonio e bassolegati e ai relativi trattamenti termici. Le aggiunte di lega possono stabilizzare altri carburi, come i carburi ricchi di cromo; pertanto, Fe₃C da solo non può descrivere ogni acciaio per utensili o acciaio altolegato.
Perlite e bainite
La perlite si forma quando l’austenite si decompone in modo cooperativo in ferrite e cementite alternate. In una colonia convenzionale di perlite grossolana, le due fasi si presentano sotto forma di lamelle; a temperature di trasformazione inferiori, la distanza interlamellare diventa più piccola. La perlite è quindi un microcostituente bifasico, non una singola fase cristallografica. La sua durezza aumenta al diminuire della distanza interlamellare, poiché le fini barriere di cementite limitano il movimento delle dislocazioni. La perlite grossolana offre generalmente maggiore duttilità e lavorabilità rispetto alla perlite fine, mentre la perlite fine può fornire una combinazione utile di resistenza, resistenza all’usura e tenacità moderata.
La formazione della perlite è controllata dalla diffusione. Il carbonio deve ridistribuirsi dalle regioni che diventano ferrite verso la cementite; pertanto, la trasformazione richiede tempo a una temperatura adeguata. Un lento raffreddamento in forno favorisce una perlite relativamente grossolana, mentre la normalizzazione produce una perlite più fine grazie al più rapido raffreddamento in aria e a una struttura a grani più fini dell’austenite preesistente. Nessuna di queste risposte è universale: il contenuto di elementi di lega, il tenore di carbonio, lo spessore della sezione e le condizioni di raffreddamento determinano la dimensione e la frazione effettive delle colonie. La perlite può inoltre contribuire alla variazione dimensionale, poiché la trasformazione dall’austenite comporta una variazione del volume specifico e un raffreddamento non uniforme può lasciare tensioni residue.
La bainite si forma dall’austenite a temperature inferiori all’intervallo della perlite e superiori alla temperatura alla quale inizia a formarsi la martensite, sebbene i limiti non siano costanti fissi per ogni acciaio. È costituita principalmente da regioni ferritiche contenenti aree arricchite di carbonio e particelle di carburo. La bainite superiore si forma generalmente a temperature di trasformazione più elevate, con carburi disposti tra listelli o placchette ferritiche; la bainite inferiore si forma a temperature inferiori, con carburi più fini all’interno della ferrite o strettamente associati ad essa. La morfologia precisa dipende dal tenore di carbonio, dagli elementi di lega, dalla temperatura di trasformazione e dal percorso di raffreddamento.
Anche la bainite è un microcostituente, non una singola fase. La sua durezza supera comunemente quella della perlite grossolana e può avvicinarsi o sovrapporsi all’intervallo inferiore della martensite rinvenuta, ma non si deve attribuire una singola durezza senza specificare la composizione e lo stato metallurgico. Le strutture bainitiche possono fornire una resistenza e una resistenza all’usura utili, conservando al contempo una tenacità superiore a quella della martensite non rinvenuta. Il trattamento di austempering è progettato per formare una struttura bainitica controllata, tuttavia una trasformazione incompleta può lasciare austenite trattenuta. In alcune geometrie, la distorsione può essere inferiore rispetto a quella prodotta da una tempra diretta, poiché la trasformazione avviene in modo più uniforme; tuttavia, i gradienti termici e le tensioni di trasformazione rimangono significativi.
Martensite e austenite trattenuta
La martensite si forma quando l’austenite si raffredda abbastanza rapidamente da sopprimere la formazione, controllata dalla diffusione, di perlite e bainite. È un prodotto di trasformazione senza diffusione e displacivo: durante la trasformazione, il carbonio non ha il tempo di ripartirsi nella cementite all’equilibrio e rimane quindi intrappolato in un reticolo di ferro sovrasaturo. Negli acciai al carbonio, la struttura risultante è comunemente descritta come tetragonale a corpo centrato (BCT), sebbene la tetragonalità dipenda fortemente dal tenore di carbonio e possa essere ridotta nella martensite a basso tenore di carbonio. La martensite può presentarsi sotto forma di listelli negli acciai a basso e medio tenore di carbonio oppure di placche negli acciai a più alto tenore di carbonio.
La martensite appena formata e non rinvenuta è dura perché la sua sovrasaturazione, la deformazione del reticolo, l’elevata densità di dislocazioni e la sottostruttura di trasformazione ostacolano la deformazione plastica. Questa durezza può migliorare la resistenza all’impronta e all’usura abrasiva, ma la martensite non rinvenuta presenta spesso una tenacità limitata e può essere vulnerabile alla criccatura, soprattutto quando sono elevati il tenore di carbonio, la dimensione dei grani dell’austenite preesistente, la severità della tempra e la tensione residua. Il rinvenimento consente la precipitazione controllata dei carburi e il rilassamento delle tensioni, riducendo la durezza in cambio di una migliore duttilità e resistenza alla frattura. La condizione di rinvenimento selezionata deve corrispondere ai requisiti di esercizio, invece di considerare la durezza massima come unico obiettivo.
Non tutta l’austenite si trasforma necessariamente durante la tempra. L’austenite che rimane al di sotto della temperatura di fine trasformazione della martensite è detta austenite trattenuta. La sua quantità dipende dal tenore di carbonio e dagli elementi di lega, dalle condizioni di austenitizzazione, dalla velocità di raffreddamento e dalle temperature Ms e Mf. L’austenite trattenuta può migliorare la tenacità in alcune strutture attentamente controllate, ma è anche dimensionalmente instabile. Può trasformarsi in martensite durante l’esercizio, il trattamento a temperature sottozero, la rettifica, un urto o il rinvenimento, causando espansione ritardata, variazioni di durezza o distorsione. La sua trasformazione può inoltre generare tensioni locali e avviare cricche quando la martensite circostante vincola la variazione di volume.
Per questo motivo, le sole misure di durezza non stabiliscono se un acciaio temprato possieda la microstruttura prevista. Una specifica può richiedere il controllo dell’austenite trattenuta, della dimensione dei grani, della decarburazione o della distorsione, oltre a quello della durezza. La norma ISO 683-1:2016 riguarda gli acciai non legati destinati principalmente alla tempra e al rinvenimento, all’austempering, alla tempra alla fiamma, alla tempra a induzione e a determinate condizioni di normalizzazione. La norma ISO 17663:2023 inserisce i trattamenti termici associati alla saldatura e ai componenti formati in un quadro di requisiti di qualità, principalmente per gli acciai ferritici. Entrambe le norme riflettono un principio pratico: la selezione delle fasi e il controllo delle trasformazioni devono essere correlati alla composizione, alla geometria, alla storia termica e alla risposta meccanica e dimensionale richiesta.
Austenitizzazione: il punto di partenza per molti trattamenti
Sequenza di austenitizzazione
- Riscaldare Portare il componente nell’intervallo necessario alla formazione dell’austenite.
- Equalizzare Lasciare che la regione significativa più fredda raggiunga la condizione richiesta.
- Dissolvere selettivamente Rid ridistribuire il carbonio e, ove previsto, dissolvere una parte della popolazione di carburi.
- Controllare la dimensione dei grani Evitare temperature o tempi di mantenimento non necessari che favoriscano la crescita dei grani di austenite.
- Trasferire rapidamente Avviare il percorso di raffreddamento specificato senza ritardi non controllati.
L’austenitizzazione consiste nel riscaldamento controllato dell’acciaio fino all’intervallo di temperatura in cui si forma l’austenite, seguito da un tempo sufficiente alla temperatura raggiunta per consentire la trasformazione richiesta e la ridistribuzione chimica. È la fase iniziale di molti cicli di tempra e rinvenimento, martempering, austempering, tempra alla fiamma e tempra a induzione. In assenza di austenite, la successiva fase di raffreddamento non può produrre la struttura martensitica o bainitica prevista.
Lo scopo non è semplicemente riscaldare l’acciaio. L’obiettivo è creare, prima che il raffreddamento modifichi il percorso di trasformazione, un’austenite con il corretto tenore di carbonio, un’adeguata distribuzione degli elementi di lega, una granulometria appropriata e un’uniformità spaziale sufficiente. Il programma del corso di metallurgia degli acciai di ASTM International del 2024 colloca l’austenite, insieme a ferrite, cementite, perlite, martensite e bainite, al centro del quadro relativo alle fasi e ai processi. Anche ASM International considera l’austenitizzazione un elemento di un sistema più ampio che comprende diagrammi di trasformazione, temprabilità, tempra, distorsioni e controllo delle tensioni residue.
Riscaldamento nel campo dell’austenite
Negli acciai al carbonio, l’austenitizzazione inizia al di sopra della temperatura critica inferiore, dove ferrite e perlite si trasformano progressivamente in austenite. La temperatura esatta dipende dal tenore di carbonio, dalla microstruttura iniziale, dalla velocità di riscaldamento e dalle aggiunte di lega. Un acciaio ipoeutettoide, come una tipica qualità a medio tenore di carbonio, deve generalmente essere riscaldato al di sopra della temperatura critica superiore, in modo che la ferrite si dissolva e la struttura diventi prevalentemente austenitica. Un acciaio ipereutettoide viene spesso riscaldato tra la temperatura critica inferiore e il solvus della cementite, quando si desidera trattenere intenzionalmente una certa quantità di cementite non disciolta.
Il diagramma ferro–carburo di ferro descrive la stabilità delle fasi in condizioni di equilibrio, ma un ciclo in forno non è un esperimento di equilibrio. La velocità di riscaldamento sposta le temperature di trasformazione osservate e gli elementi di lega possono ritardare la formazione dell’austenite o la dissoluzione dei carburi. Cromo, molibdeno, vanadio, tungsteno e titanio possono formare carburi stabili, che richiedono temperature più elevate o tempi di permanenza più lunghi per dissolversi. Nichel e manganese modificano le temperature di trasformazione e la temprabilità, senza comportarsi come elementi formatori di carburi nello stesso modo. Il carbonio è particolarmente importante: deve entrare nell’austenite in quantità controllata, poiché la sua concentrazione influenza la temperatura di inizio della martensite, la durezza, l’austenite trattenuta e le variazioni dimensionali.
L’austenitizzazione precede quindi la tempra perché la tempra trasforma l’austenite presente nell’istante in cui inizia il raffreddamento. Se ferrite, perlite o carburi non disciolti rimangono in quantità superiori a quella specificata, la struttura finale può contenere zone tenere oppure una distribuzione del carbonio diversa da quella prevista in fase di progettazione. Tuttavia, se l’acciaio viene riscaldato eccessivamente, il rimedio non consiste automaticamente nell’ottenere una durezza maggiore. Una temperatura eccessiva può ingrossare i grani di austenite, aumentare l’ossidazione e la decarburazione, favorire le distorsioni e dissolvere carburi che avrebbero dovuto limitare la crescita dei grani o fornire resistenza all’usura.
Lo stesso principio si applica ai trattamenti superficiali. Nella tempra a induzione o alla fiamma, solo uno strato prossimo alla superficie può raggiungere il campo dell’austenite. La profondità riscaldata, la temperatura di picco e il tempo trascorso al di sopra dell’intervallo critico determinano lo strato indurito. Un ciclo breve e intenso può preservare una granulometria fine, ma genera anche forti gradienti termici e richiede un controllo accurato della potenza, della velocità di avanzamento, dell’accoppiamento e del raffreddamento.
Dissoluzione, crescita dei grani e omogeneizzazione
Quando ferrite e perlite si trasformano, la cementite si dissolve e il carbonio diffonde nella nuova austenite. Il processo non è istantaneo. Un componente può trovarsi alla corretta temperatura indicata dal forno mentre il suo centro è ancora al di sotto dell’intervallo di trasformazione, soprattutto quando la sezione è spessa, il carico è molto compatto o la circolazione nel forno è insufficiente. Il tempo di permanenza dovrebbe quindi basarsi sul tempo necessario affinché la regione significativa più fredda del componente raggiunga la temperatura, non semplicemente sul momento in cui il display del forno raggiunge il valore impostato.
La dissoluzione produce effetti contrapposti. Sono necessari tempo e temperatura sufficienti per eliminare la perlite o la ferrite indesiderate e distribuire il carbonio affinché l’austenite possa trasformarsi come previsto durante il raffreddamento. Negli acciai legati, alcuni carburi possono dover dissolversi parzialmente per fornire carbonio ed elementi di lega all’austenite. La dissoluzione completa può essere indesiderabile. I carburi di lega trattenuti possono limitare la crescita dei grani di austenite, contribuire alla resistenza all’usura e controllare il tenore di carbonio della matrice.
La crescita dei grani accelera quando l’austenite viene mantenuta a una temperatura inutilmente elevata. Grani grossolani di austenite preesistente riducono la tenacità e possono aumentare la propensione alla criccatura durante la tempra o la sensibilità alla frattura, anche quando la durezza raggiunge il valore nominale previsto. Inoltre, alterano la cinetica di trasformazione e possono modificare la profondità e l’uniformità dell’indurimento. Un’austenite a grana fine non si ottiene mediante un unico tempo di permanenza universale; è il risultato dell’abbinamento tra temperatura, velocità di riscaldamento, condizione iniziale, composizione della lega e dimensioni della sezione.
La lavorazione precedente è importante. Un acciaio normalizzato, ricotto, forgiato, incrudito a freddo o saldato può entrare nel forno con distribuzioni dei carburi, dimensioni dei grani e tensioni residue differenti. Un componente forgiato in 42CrMo4 e una lamiera sottile della stessa qualità nominale non risponderanno in modo identico allo stesso ciclo. La norma ISO 683-1:2016 tratta gli acciai non legati destinati principalmente alla tempra e al rinvenimento, all’austempering, alla tempra alla fiamma, alla tempra a induzione e, in alcuni casi, alle condizioni normalizzate; la designazione della qualità e la condizione di fornitura specificata rimangono elementi essenziali per la definizione del ciclo.
L’austenitizzazione può inoltre omogeneizzare la composizione chimica locale, ma solo entro limiti pratici. La segregazione dovuta alla colata, la bandizzazione dovuta alla laminazione, le variazioni nel metallo di saldatura e le contaminazioni superficiali possono persistere quando le distanze di diffusione sono elevate. Un tempo di permanenza più lungo può ridurre alcuni gradienti, ma causare contemporaneamente crescita dei grani e danneggiamento superficiale. Il trattamento termico non può eliminare ogni difetto derivante dalle lavorazioni precedenti.
Controllo di tempo, temperatura e atmosfera
Il valore impostato sul forno è soltanto una delle variabili di controllo. Il ciclo termico effettivo comprende la velocità di riscaldamento, la disposizione del carico, la temperatura del componente, l’uniformità della temperatura, la durata della permanenza, il tempo di trasferimento alla tempra e l’atmosfera che circonda l’acciaio. Tutti questi aspetti sono governati dalla geometria. I bordi sottili si riscaldano rapidamente e possono surriscaldarsi prima che un mozzo spesso raggiunga la temperatura obiettivo; fori, cave per chiavette, filettature e brusche variazioni di sezione creano concentrazioni locali di temperatura e di tensione. I dispositivi di fissaggio possono schermare le superfici dal calore irradiato o limitare la circolazione.
Le termocoppie collocate vicino alla parete del forno possono indicare una temperatura stabile mentre il centro del componente rimane più freddo. Per questo motivo, nella pratica produttiva si ricorre, quando necessario, a verifiche qualificate del forno, termocoppie applicate al carico, provini rappresentativi o modelli di trasferimento del calore convalidati. La norma ISO 17663:2023 stabilisce i requisiti di qualità per i trattamenti termici in aria o in atmosfere controllate eseguiti in officina o in sito, principalmente per acciai ferritici e relativi componenti saldati o formati. Il suo campo di applicazione riflette un problema pratico: risultati ripetibili richiedono apparecchiature documentate, monitoraggio, taratura e criteri di accettazione.
Il controllo dell’atmosfera protegge la composizione chimica superficiale. I gas ossidanti del forno producono ossido, mentre le condizioni decarburanti rimuovono carbonio dalla superficie. Uno strato decarburato può ridurre la durezza superficiale dopo la tempra anche quando la composizione e la durezza del cuore sono corrette. Il vuoto, i gas inerti, i sali o le atmosfere endotermiche controllate possono ridurre questi effetti, ma ciascuna soluzione introduce propri controlli di processo e requisiti di sicurezza. Le condizioni superficiali devono essere verificate mediante profili di durezza, esami metallografici, controlli dimensionali o misurazioni della profondità chimica, quando l’applicazione lo richiede.
Il tempo alla temperatura deve essere sufficientemente lungo per consentire la trasformazione richiesta e l’equalizzazione della temperatura, ma non oltre. Il raffreddamento deve iniziare prontamente quando viene raggiunta la condizione di austenite specificata, poiché i ritardi nel trasferimento possono modificare la storia termica, soprattutto negli acciai ad alta temprabilità o nei componenti di grandi dimensioni. Il risultato finale deriva dall’intero percorso tempo–temperatura, non da un numero riportato sul controllore del forno. È da questa distinzione che inizia un’austenitizzazione ripetibile.
Diagrammi di trasformazione e cinetica dei trattamenti termici
Un ciclo di trattamento termico non può essere selezionato basandosi soltanto sulla temperatura. L’acciaio deve prima essere austenitizzato, quindi sottoposto a un determinato percorso tempo–temperatura che stabilisce se l’austenite si trasformerà in ferrite, perlite, bainite o martensite. Il tenore di carbonio, gli elementi di lega aggiunti, la dimensione iniziale dei grani, lo spessore della sezione, la velocità di riscaldamento e lo stato della struttura di partenza influenzano tutti tale percorso. I diagrammi di trasformazione forniscono un modo per collegare queste variabili a eventi osservabili: l’inizio della trasformazione, la velocità con cui essa procede e il momento in cui è sostanzialmente completata.
Il diagramma di fase ferro–carburo di ferro descrive la stabilità delle fasi in condizioni di equilibrio o prossime all’equilibrio. Non prevede il risultato di una tempra rapida. I diagrammi TTT e CCT affrontano questa questione mostrando come la trasformazione dipenda dal tempo oltre che dalla temperatura. La trattazione del 2024 di ASM International sui fondamenti degli acciai colloca questi diagrammi accanto ad austenitizzazione, temprabilità, tempra, ricottura, rinvenimento e controllo delle tensioni residue, poiché nessuna di queste operazioni può essere specificata in modo affidabile senza considerare la cinetica delle trasformazioni.

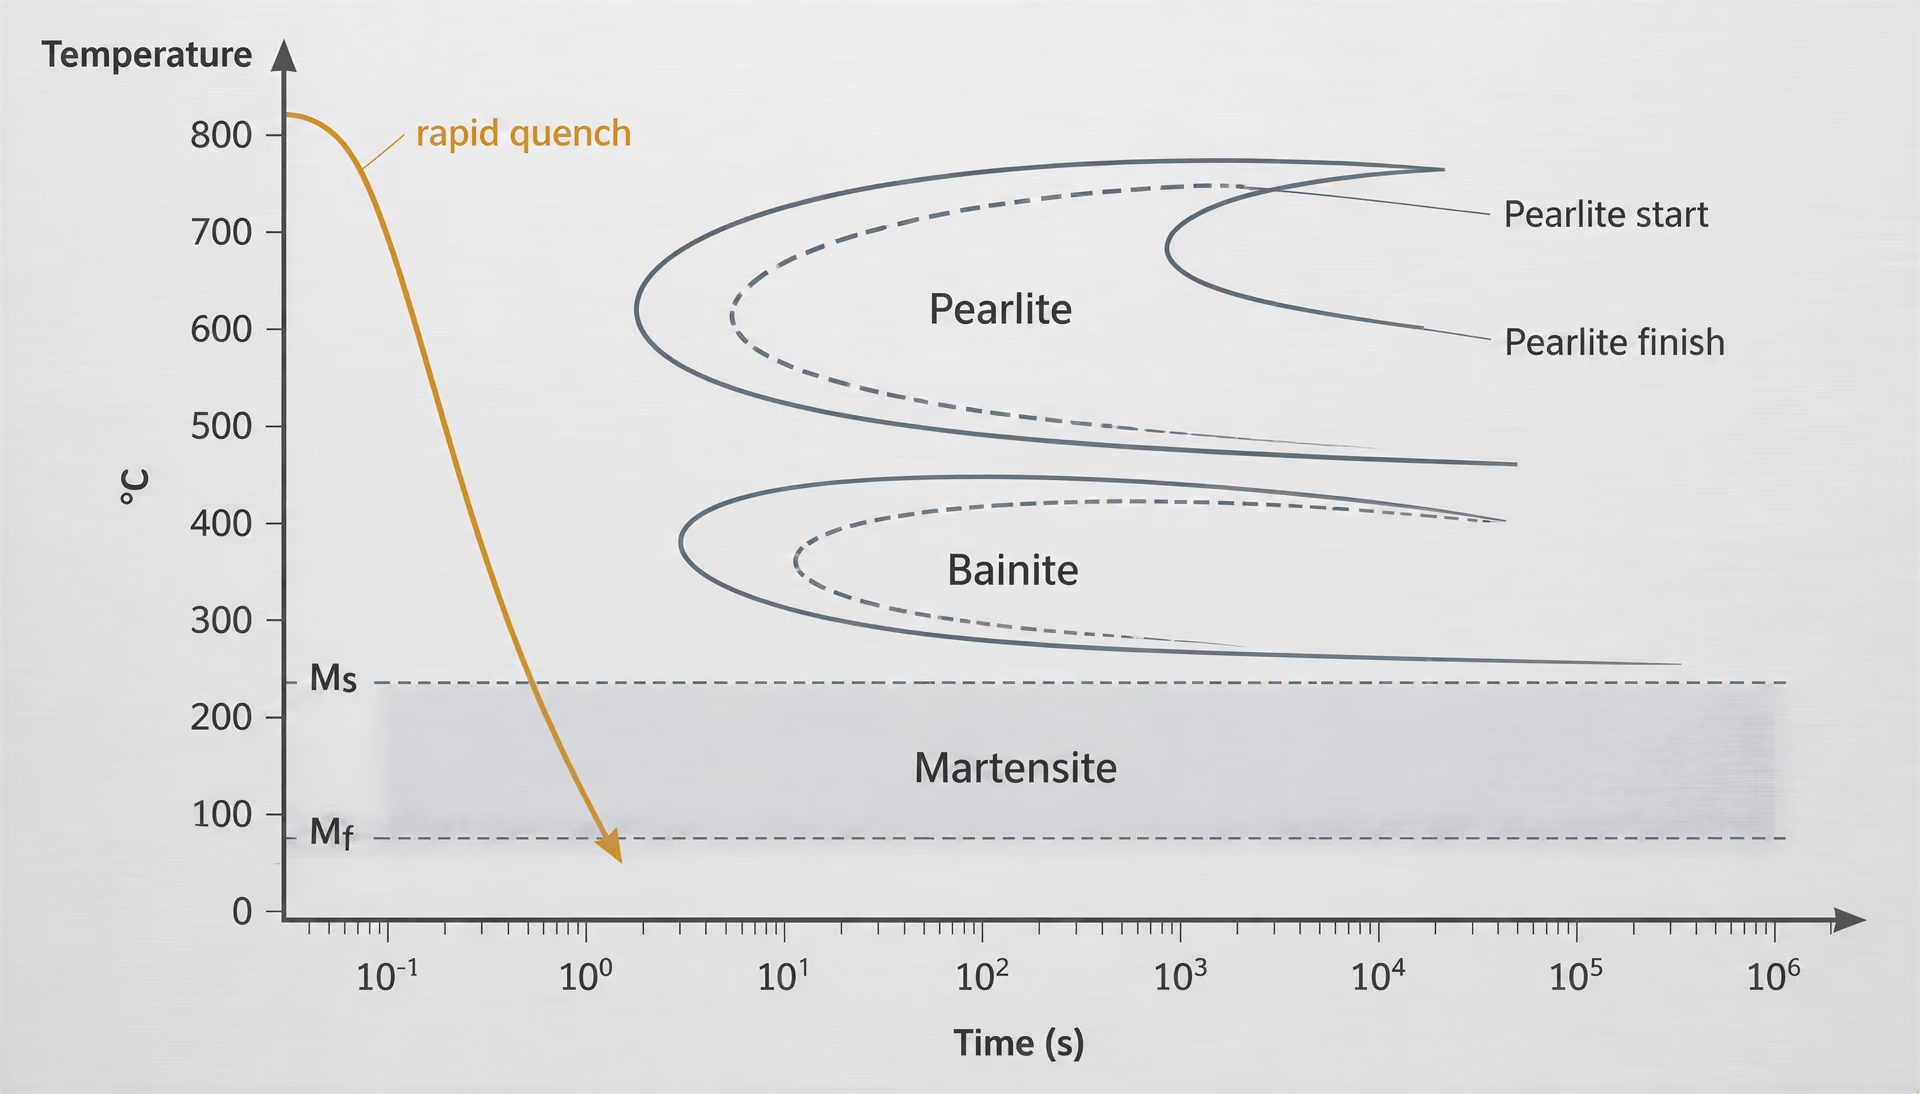
Diagrammi tempo–temperatura–trasformazione
Un diagramma tempo–temperatura–trasformazione, comunemente chiamato diagramma TTT o diagramma di trasformazione isotermica, viene elaborato riscaldando i provini fino alla regione austenitica, trasferendoli rapidamente a temperature costanti selezionate, mantenendoli a tali temperature e misurando quando la trasformazione inizia e termina. Il tempo è riportato su un asse orizzontale logaritmico, mentre la temperatura è riportata verticalmente. Le curve di inizio e di fine risultanti formano spesso una caratteristica forma a C per le reazioni perlitiche e bainitiche.
La curva di inizio indica il periodo di incubazione approssimativo prima che una frazione rilevabile di austenite si sia trasformata. La curva di fine indica quando la trasformazione selezionata è sostanzialmente completata secondo il metodo di prova. Tra le due curve, ferrite, perlite o bainite si sviluppa progressivamente; il diagramma non indica che l’intero provino cambi fase in un unico istante. Una linea orizzontale tracciata a una temperatura scelta interseca quindi la curva di inizio dopo un tempo di incubazione e raggiunge la curva di fine dopo un periodo di mantenimento più lungo.
A temperature appena inferiori all’intervallo eutettoidico, l’austenite può formare perlite grossolana, con ferrite e cementite relativamente distanziate. A temperature inferiori, la distanza interlamellare diminuisce e la perlite diventa più fine. Un intervallo di temperatura ancora più basso può produrre bainite, la cui disposizione di ferrite e carburi differisce da quella della perlite. I limiti esatti dipendono dalla composizione dell’acciaio e dalle condizioni di prova. Elementi di lega come cromo, molibdeno, nichel e manganese generalmente ritardano le reazioni controllate dalla diffusione modificando la stabilità delle fasi e le velocità di diffusione sostituzionale, sebbene i loro effetti non siano identici in ogni qualità di acciaio.
| Diagramma o ciclo | Condizione fondamentale | Trasformazione o scopo tipico |
|---|---|---|
| TTT | Mantenimento a temperatura costante | Cinetica della trasformazione in perlite o bainite |
| CCT | Raffreddamento continuo | Percorsi pratici di forno e di tempra |
| Austempering | Mantenimento al di sopra di Ms e al di sotto dell’intervallo perlitico | Formazione isotermica della bainite |
| Martempering | Mantenimento vicino a Ms per l’equalizzazione della temperatura | Riduzione del gradiente termico prima della formazione della martensite |
Un diagramma TTT è particolarmente utile per comprendere i trattamenti isotermici, come la tempra bainitica. L’austenite viene raffreddata rapidamente fino a una temperatura bainitica selezionata, mantenuta fino a quando si verifica la trasformazione desiderata e quindi raffreddata fino alla temperatura ambiente. Il diagramma aiuta a stabilire se il percorso di raffreddamento evita la formazione di perlite e se il mantenimento è sufficientemente lungo da trasformare la quantità richiesta di austenite. Può inoltre mostrare perché un mantenimento che sembra adeguato per una composizione non lo sia per un’altra.
La temperatura di inizio della martensite, indicata con , viene trattata in modo diverso. La martensite è una trasformazione senza diffusione: il carbonio non ha il tempo di ripartirsi nella cementite mentre il reticolo passa dall’austenite a una struttura tetragonale a corpo centrato sovrasatura. La martensite inizia a formarsi quando l’acciaio viene raffreddato al di sotto della sua , dipendente dalla composizione, e la quantità formata generalmente aumenta con la diminuzione della temperatura verso la temperatura di fine della martensite, . La reazione non è controllata da un periodo di incubazione nello stesso modo della formazione della perlite. Se la tempra si arresta al di sopra di , la martensite non inizia a formarsi; se si arresta tra e , una parte dell’austenite può rimanere non trasformata.
Diagrammi di trasformazione durante il riscaldamento e il raffreddamento continuo
I forni industriali e i sistemi di tempra riproducono raramente le variazioni improvvise di temperatura utilizzate per costruire un diagramma TTT. Un componente si riscalda continuamente, può sviluppare gradienti di temperatura attraverso la propria sezione e quindi si raffredda continuamente in aria, olio, polimero, acqua, sale o gas controllato. I diagrammi di trasformazione durante il riscaldamento continuo (CHT) descrivono la trasformazione durante il riscaldamento a una velocità specificata, mentre i diagrammi di trasformazione durante il raffreddamento continuo (CCT) descrivono la trasformazione durante un raffreddamento ininterrotto.
Un diagramma CCT contiene generalmente diverse curve di raffreddamento, ciascuna rappresentativa di una diversa velocità di raffreddamento. Una curva lenta può attraversare le regioni di inizio della ferrite e della perlite, producendo strutture derivanti dalla diffusione prima di raggiungere l’intervallo della bainite o della martensite. Una curva più rapida può evitare tali regioni ed entrare nel campo della martensite. La velocità di raffreddamento necessaria per evitare la trasformazione prima di è la velocità critica di raffreddamento per quello specifico provino e per quelle condizioni di austenitizzazione, non un valore universale per una famiglia di acciai.
L’intersezione della curva con i limiti di inizio e di fine della trasformazione fornisce una previsione pratica dei prodotti formati. Per esempio, un percorso di raffreddamento per un provino di AISI 1045 può attraversare le regioni ferrite–perlite che un percorso comparabile attraverso un provino di AISI 4140 evita, poiché cromo, molibdeno e manganese spostano le reazioni di trasformazione verso tempi più lunghi. Le due qualità non possono quindi condividere un unico diagramma CCT generico, anche se entrambe vengono temprate e rinvenute.
I diagrammi CCT sono generalmente più utili dei diagrammi TTT per la normalizzazione, il raffreddamento in aria, la tempra diretta e i cicli dei forni di produzione. Possono indicare se la superficie e il centro di un pezzo spesso seguiranno percorsi diversi. Il centro si raffredda più lentamente perché il calore deve attraversare il materiale circostante; di conseguenza, può formare perlite o bainite mentre la superficie raggiunge la martensite. Questo è il fondamento della temprabilità: non semplicemente la durezza massima ottenibile sulla superficie, ma la profondità fino alla quale è possibile produrre una struttura o una durezza specificata mediante una tempra definita.
Nessuno dei due diagrammi è una mappa universale. Un diagramma identificato, per esempio, per AISI 4140 può essere stato prodotto utilizzando un determinato intervallo di tenore di carbonio, una specifica temperatura di austenitizzazione, un determinato tempo di mantenimento, una specifica dimensione iniziale dei grani, una geometria del provino e un mezzo di raffreddamento. La modifica di uno qualsiasi di questi fattori può alterare il comportamento della trasformazione. Una dimensione più fine dei grani di austenite preesistenti fornisce un maggior numero di siti di nucleazione e può accelerare alcune trasformazioni diffusionali; un eccessivo ingrossamento dei grani può ritardarle. Un ciclo di trattamento termico industriale deve quindi essere verificato rispetto alla colata effettiva, alle dimensioni, all’uniformità del forno e alle condizioni di tempra.
Effetti della nucleazione, della crescita e della velocità di trasformazione
La trasformazione controllata dalla diffusione richiede sia nucleazione sia crescita. La nucleazione crea piccole regioni di una nuova fase, mentre la crescita trasporta gli atomi attraverso l’interfaccia e amplia tali regioni. A temperature prossime alla temperatura di trasformazione di equilibrio, la forza motrice può essere troppo bassa per una nucleazione rapida. A temperature molto inferiori, la diffusione diventa lenta. La trasformazione è spesso più rapida a una temperatura intermedia, il che spiega il naso della curva di inizio a forma di C.
L’incubazione è il periodo che precede la formazione di un numero sufficiente di nuclei stabili perché la trasformazione possa essere rilevata. In termini generali di processo, non si tratta di tempo sprecato; riflette la competizione tra forza motrice termodinamica, energia interfacciale e mobilità atomica. Il mantenimento dell’austenite in prossimità del naso di un diagramma TTT può quindi richiedere pochissimo tempo prima dell’inizio della perlite, mentre un mantenimento a temperatura più elevata può richiedere un’incubazione molto più lunga.
Anche la velocità di crescita controlla la struttura risultante. Una crescita più rapida alle temperature di trasformazione più elevate tende a produrre perlite più grossolana, mentre la trasformazione a temperature inferiori produce una distanza più fine e generalmente una resistenza maggiore. La bainite si forma attraverso una diversa combinazione di crescita della ferrite e ridistribuzione del carbonio, e la sua morfologia varia con la temperatura. La martensite evita la normale crescita controllata dalla diffusione, ma genera un’elevata densità di dislocazioni, deformazione reticolare e tensioni residue; il rinvenimento è comunemente necessario per ridurre tali effetti e regolare durezza e tenacità.
I diagrammi di laboratorio isolano le variabili in piccoli provini. I componenti industriali no. Un albero forgiato può entrare nel forno con segregazione, ossido, tensioni residue e una struttura iniziale non uniforme. La superficie può riscaldarsi e raffreddarsi più rapidamente del cuore, mentre angoli, fori e transizioni brusche alterano il flusso termico. La norma ISO 17663:2023 tratta pertanto il trattamento termico associato alla saldatura e ai processi correlati come un’operazione sottoposta a controllo di qualità, eseguita in officina o in cantiere, prestando attenzione anche alle registrazioni termiche e alle condizioni di processo. La norma ISO 683-1:2016, nel frattempo, stabilisce i requisiti di fornitura per gli acciai non legati destinati principalmente alla tempra e al rinvenimento, alla tempra bainitica, alla tempra alla fiamma, alla tempra a induzione e a determinate condizioni di normalizzazione.
I diagrammi di trasformazione guidano il percorso, ma non sostituiscono le misurazioni. Sono necessarie termocoppie, rilievi di durezza, esami metallografici e registrazioni delle condizioni del forno e della tempra per confermare che il percorso previsto sia stato effettivamente seguito. La domanda significativa non è se un acciaio sia stato «riscaldato e raffreddato», ma quali trasformazioni si siano verificate, dove si siano verificate e in che modo la loro tempistica abbia determinato l’equilibrio finale tra durezza, tenacità, deformazione e tensioni residue.
Trattamenti di Ricottura e Normalizzazione
| Trattamento | Condizione di riscaldamento | Condizione di raffreddamento | Risultato tipico |
|---|---|---|---|
| Ricottura completa | Nell’intervallo austenitico | Raffreddamento lento in forno | Struttura ferrite–perlite tenera e relativamente grossolana |
| Sferoidizzazione | Ad Ac1 o appena al di sotto, spesso ripetutamente | Raffreddamento lento controllato | Particelle arrotondate di cementite nella ferrite |
| Ricottura di processo | Al di sotto di Ac1 | Raffreddamento controllato | Acciaio a basso tenore di carbonio ricristallizzato e più tenero |
| Normalizzazione | Nell’intervallo austenitico | Raffreddamento in aria immobile | Struttura ferrite–perlite più fine e spesso più resistente |
La ricottura non consiste in un’unica procedura fissa di riscaldamento e raffreddamento. È una famiglia di cicli termici scelti per modificare la durezza, la duttilità, la lavorabilità, le tensioni residue, la struttura dei grani o la condizione lasciata da un processo precedente. Il ciclo richiesto dipende dal tenore di carbonio, dagli elementi di lega aggiunti, dalle dimensioni della sezione, dalla deformazione precedente, dalla velocità di riscaldamento, dal tempo di mantenimento, dall’uniformità della temperatura nel forno e dal percorso di raffreddamento previsto. Un trattamento che ammorbidisce una sottile lamiera a basso tenore di carbonio può non essere adatto a un grosso forgiato a medio tenore di carbonio, anche se entrambi vengono descritti come “ricotti”.
Le trasformazioni di fase alla base di questi trattamenti vengono generalmente discusse mediante il diagramma ferro–carburo di ferro, ma tale diagramma fornisce relazioni di equilibrio e non il tempo necessario per la trasformazione. Le velocità di riscaldamento e raffreddamento modificano la risposta effettiva. I diagrammi di trasformazione in riscaldamento continuo e in raffreddamento continuo, insieme ai diagrammi tempo–temperatura–trasformazione, mostrano quando si forma l’austenite e quando essa si decompone in ferrite, perlite, bainite o altri prodotti. Il trattamento dell’ASM International del 2024 sulla bonifica termica degli acciai colloca specificamente ricottura, austenitizzazione, diagrammi di trasformazione, durezza e controllo delle tensioni residue all’interno dello stesso quadro di processo.
Ricottura completa e cicli di rammollimento correlati
La ricottura completa consiste generalmente nel riscaldare l’acciaio fino alla regione austenitica, mantenerlo abbastanza a lungo affinché la sezione raggiunga una condizione adeguata e raffreddarlo lentamente nel forno. Per un acciaio ipoeutettoide, la temperatura di austenitizzazione è normalmente superiore alla temperatura critica superiore, Ac3, in modo che la ferrite e la perlite originarie si dissolvano in misura sufficiente da formare austenite. Per un acciaio ipereutettoide, il ciclo viene solitamente scelto al di sopra di Ac1 ma al di sotto di Acm, lasciando una certa quantità di cementite proeutettoide invece di dissolvere tutti i carburi. La pratica esatta varia in funzione della qualità dell’acciaio e delle dimensioni della sezione.
Durante il lento raffreddamento in forno, l’austenite si trasforma a una temperatura relativamente vicina all’equilibrio. Le composizioni ipoeutettoidi producono ferrite proeutettoide seguita da perlite; l’acciaio eutettoide si trasforma principalmente in perlite; l’acciaio ipereutettoide forma perlite con cementite proeutettoide. La struttura risultante è generalmente più tenera e più grossolana di quella prodotta dal raffreddamento in aria. Una perlite più grossolana presenta una maggiore spaziatura interlamellare, che riduce la resistenza al taglio e alla deformazione, ma diminuisce anche la resistenza meccanica e la durezza.
L’obiettivo è spesso il rammollimento prima della lavorazione meccanica o della formatura a freddo. La ricottura completa può ridurre le forze di taglio, limitare l’usura degli utensili e rendere più uniforme la durezza in un grosso forgiato o getto. Può inoltre sostituire una struttura di colata non uniforme o una struttura precedente surriscaldata con una disposizione ferrite–perlite più prevedibile. Non elimina automaticamente ogni difetto: segregazione, eccessiva crescita dei grani, decarburazione e reticoli di carburi possono rimanere o diventare più evidenti se la temperatura e il tempo di mantenimento non sono controllati adeguatamente.
Una sezione spessa complica il risultato. La sua superficie segue la temperatura del forno più rapidamente rispetto al cuore, mentre il cuore si raffredda più lentamente e può trasformarsi a una temperatura diversa. L’esterno può quindi contenere perlite più fine rispetto al centro, oppure può presentare una formazione di ferrite diversa, anche quando il ciclo del forno è stato registrato correttamente. La misurazione della temperatura deve rappresentare il pezzo, non soltanto l’atmosfera del forno.
La ricottura di globulizzazione è un altro ciclo di rammollimento, particolarmente importante per gli acciai ad alto tenore di carbonio e per gli acciai per utensili che devono essere lavorati prima della tempra. Un mantenimento prolungato appena al di sotto di Ac1, oppure riscaldamenti ripetuti attraverso Ac1 seguiti da un lento raffreddamento, favorisce la formazione di particelle arrotondate di cementite in una matrice ferritica. I carburi globulizzati rendono generalmente l’acciaio ad alto tenore di carbonio più facile da lavorare rispetto a una struttura di perlite lamellare fine e forniscono una condizione iniziale utile per la successiva austenitizzazione. Il ciclo può essere lungo perché la cementite deve modificare la propria forma per diffusione; un breve mantenimento in forno non può produrre lo stesso risultato.
La ricottura isotermica offre un controllo più preciso rispetto al normale raffreddamento in forno. L’acciaio viene raffreddato dalla regione di austenitizzazione fino a una temperatura selezionata nell’intervallo di trasformazione della perlite, mantenuto fino a quando la trasformazione è sostanzialmente completata e quindi raffreddato fino alla temperatura ambiente. Il mantenimento può produrre una struttura più uniforme e abbreviare il ciclo totale per alcune qualità di acciaio, ma richiede apparecchiature controllate e un programma di trasformazione specifico per la composizione.
Ricottura di processo e distensione
La ricottura di processo è generalmente un trattamento subcritico applicato agli acciai a basso tenore di carbonio o basso-legati dopo la lavorazione a freddo. Il materiale viene riscaldato al di sotto di Ac1, spesso in un intervallo scelto per consentire la ricristallizzazione senza formare austenite, quindi mantenuto e raffreddato a velocità controllata. Nuovi grani di ferrite, relativamente privi di deformazioni, sostituiscono quelli allungati e distorti prodotti da laminazione, trafilatura, piegatura o pressatura. La durezza diminuisce, la duttilità viene ripristinata e l’acciaio diventa più idoneo a un’ulteriore operazione di formatura.
La temperatura deve essere sufficientemente elevata da consentire la ricristallizzazione, ma non tanto da provocare una crescita indesiderata dei grani. La riduzione precedente è importante: l’acciaio fortemente incrudito possiede una maggiore energia immagazzinata e può ricristallizzare più facilmente rispetto a un materiale leggermente deformato. Anche il tenore di carbonio e gli elementi di lega influenzano la cinetica di ricristallizzazione. Un ciclo adatto a una lamiera a basso tenore di carbonio non può essere trasferito direttamente a una qualità a più alto tenore di carbonio o legata.
La ricottura di distensione affronta un problema diverso. Le tensioni residue derivano da saldatura, lavorazione meccanica, raffreddamento non uniforme, colata, formatura o riscaldamento localizzato. Un mantenimento subcritico consente una diffusione limitata e un accomodamento plastico, riducendo le tensioni senza trasformare deliberatamente la matrice. Il trattamento può ridurre la deformazione durante le lavorazioni meccaniche successive e diminuire il rischio di criccatura o di variazioni dimensionali, ma non fa scomparire uniformemente le tensioni residue. La geometria con spigoli vivi, il vincolo della saldatura, i gradienti di temperatura e gli spessori disuguali delle sezioni restano fattori importanti.
La distensione dopo la saldatura richiede attenzione al metallo saldato, alla zona termicamente alterata, al metallo base e ai vincoli del componente. La norma ISO 17663:2023 stabilisce requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, in officina o in cantiere, principalmente per acciai ferritici e componenti saldati o formati correlati. La sua rilevanza è pratica: la taratura del forno, il posizionamento delle termocoppie, le velocità di riscaldamento e raffreddamento, le condizioni di supporto e la documentazione possono influenzare il risultato tanto quanto la temperatura nominale.
Normalizzazione e affinamento dei grani
La normalizzazione consiste generalmente nel riscaldare l’acciaio fino alla regione austenitica, mantenerlo fino a predisporlo alla trasformazione e raffreddarlo in aria calma anziché all’interno di un forno. Il raffreddamento in aria è più rapido di quello in forno, quindi l’austenite si trasforma a una temperatura più bassa e produce ferrite e perlite più fini in molti acciai al carbonio e basso-legati. La condizione normalizzata è comunemente più resistente e più dura di quella completamente ricotta, pur mantenendo una duttilità utile.
Il termine “affinamento” richiede una precisazione. La normalizzazione può affinare i grani grossolani prodotti da forgiatura, colata, cicli termici di saldatura o riscaldamento eccessivo, ma non può correggere ogni forma di segregazione né eliminare un reticolo continuo di carburi. L’affinamento dei grani dipende dalla dimensione dei grani di austenite stabilita durante il riscaldamento. Una temperatura o un tempo di mantenimento eccessivi possono far crescere i grani di austenite prima del raffreddamento in aria, compromettendo il risultato previsto.
Il tenore di carbonio modifica sia la temperatura di trasformazione sia le proporzioni finali. L’aumento del carbonio incrementa generalmente la frazione di perlite fino alla composizione eutettoide e aumenta la durezza dopo la normalizzazione. Una qualità a basso tenore di carbonio può rimanere prevalentemente ferritica con una quantità relativamente ridotta di perlite; una qualità a medio tenore di carbonio sviluppa più perlite e una maggiore resistenza; una qualità ipereutettoide può formare perlite più cementite proeutettoide. Gli elementi di lega possono ritardare la trasformazione e modificare l’equilibrio ferrite–perlite; pertanto, alcuni acciai possono formare bainite o altri prodotti durante il raffreddamento in aria se la sezione è sottile o la velocità di raffreddamento è sufficientemente elevata.
Le dimensioni della sezione modificano la situazione in senso opposto. Un componente sottile perde calore rapidamente e può normalizzarsi con una struttura più fine, mentre il cuore di una sezione pesante si raffredda lentamente e può avvicinarsi a una condizione ricotta. La geometria, il contatto con gli attrezzi di supporto, il carico del forno e il movimento dell’aria introducono ulteriori variazioni. La normalizzazione è quindi una pratica di raffreddamento definita, non semplicemente un’etichetta per qualsiasi acciaio raffreddato al di fuori di un forno. La norma ISO 683-1:2016 riconosce gli acciai non legati forniti in diverse condizioni di trattamento termico, comprese, in alcuni casi, le condizioni normalizzate; tuttavia, sono la qualità specificata e la condizione di fornitura a determinare la microstruttura e le proprietà accettabili.
Tempra, incrudimento e temprabilità
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
La tempra non consiste semplicemente nel raffreddamento rapido dopo il riscaldamento. È un tentativo pianificato di far attraversare all’acciaio austenitizzato gli intervalli di temperatura con una velocità sufficiente a sopprimere le trasformazioni diffusionali, come la perlite e la ferrite proeutettoide, producendo al contempo martensite o un’altra struttura indurita specificata. Il risultato dipende dalla composizione, dalla dimensione dei grani di austenite, dalla geometria della sezione, dall’uniformità della temperatura, dalla curva di raffreddamento e dalle tensioni generate durante la trasformazione. Il volume 4A dell’ASM Handbook tratta queste variabili insieme ad austenitizzazione, durezza, temprabilità, tempra, rinvenimento, austempering, martempering e tempra superficiale (ASM International, 2024).
Tempra e trasformazione martensitica
Prima della tempra, l’acciaio viene riscaldato in condizioni che favoriscono la formazione di austenite. Per gli acciai ipoeutettoidi, ciò significa normalmente riscaldare al di sopra della temperatura critica superiore, in modo che la ferrite e la perlite si dissolvano sufficientemente nell’austenite. In un acciaio eutettoide, la miscela perlitica deve trasformarsi in austenite; nell’acciaio ipereutettoide, il trattamento può conservare una certa quantità di cementite proeutettoide, a seconda della temperatura specificata. Il tempo di mantenimento deve consentire alla sezione di raggiungere una condizione idonea e ragionevolmente uniforme, ma un tempo o una temperatura eccessivi possono ingrossare i grani di austenite, aumentare l’ossidazione e aggravare la deformazione.
L’austenite può dissolvere una quantità di carbonio sostanzialmente maggiore rispetto alla ferrite. Durante un raffreddamento lento o moderato, il carbonio ha il tempo di diffondere, consentendo la formazione di ferrite, cementite o perlite. Il raffreddamento rapido elimina questo intervallo di tempo. Se il percorso di raffreddamento evita le regioni di trasformazione della perlite e della bainite in un diagramma tempo-temperatura-trasformazione, l’austenite raggiunge la temperatura di inizio della martensite, Ms. La martensite si forma quindi mediante una trasformazione di taglio senza diffusione, mentre il carbonio rimane intrappolato in una struttura tetragonale a corpo centrato sovrasatura. Un ulteriore raffreddamento produce altra martensite fino ad avvicinarsi alla temperatura di fine della martensite, Mf.
La martensite aumenta la durezza perché il suo reticolo deformato ostacola il movimento delle dislocazioni. Il contenuto di carbonio influenza fortemente tale risposta: una maggiore quantità di carbonio disciolto generalmente aumenta la durezza della martensite allo stato temprato e abbassa Ms e Mf. Di conseguenza, dopo il raffreddamento a temperatura ambiente un acciaio può conservare una certa quantità di austenite non trasformata, soprattutto quando il contenuto di carbonio e di elementi di lega è elevato o quando la sezione non raggiunge una temperatura sufficientemente bassa. L’austenite residua può trasformarsi successivamente durante l’esercizio, la lavorazione meccanica, il trattamento criogenico o il rinvenimento, modificando le dimensioni e le tensioni.
Il centro di un componente di grandi dimensioni si raffredda più lentamente rispetto alla superficie. Questa differenza può consentire la formazione di perlite o bainite all’interno, anche quando la superficie diventa martensitica. La tempra genera inoltre gradienti termici: la superficie si contrae per prima, mentre il nucleo caldo ostacola tale contrazione. La deformazione di trasformazione costituisce un’ulteriore fonte di tensione, poiché la trasformazione da austenite a martensite comporta un aumento di volume. La criccatura rappresenta il risultato estremo, ma deformazione, tensioni residue e variazioni dimensionali sono più comuni. La struttura desiderata deve pertanto essere valutata lungo l’intera sezione, e non sulla base della sola durezza superficiale.
Il rinvenimento segue normalmente la tempra. Esso riduce le tensioni di tempra e trasforma la martensite sovrasatura in martensite rinvenuta attraverso reazioni controllate di precipitazione e recupero. La temperatura e il tempo di rinvenimento selezionati determinano l’equilibrio tra durezza, resistenza, tenacità e stabilità dimensionale. Un componente temprato lasciato non rinvenuto può presentare elevata durezza, ma scarsa resistenza alla criccatura o agli urti.
Durezza e temprabilità
La durezza è la resistenza misurata alla deformazione localizzata. Le prove Rockwell C, Vickers e Brinell indicano ciò che avviene in una specifica posizione di prova, sotto un carico, con un penetratore e secondo una procedura definiti. Un valore di durezza superficiale non indica fino a quale profondità il componente si sia temprato, se il nucleo sia martensitico o se il risultato derivi da tempra, cementazione, tempra a induzione o da un altro trattamento.
La temprabilità è diversa. È la capacità di una sezione di acciaio di sviluppare una struttura indurita lungo la propria profondità, in condizioni specificate di austenitizzazione e tempra. Descrive la risposta alla trasformazione, non un singolo valore di durezza. Due acciai possono raggiungere una durezza superficiale massima simile quando sono completamente martensitici, ma differire notevolmente nella profondità alla quale tale durezza viene mantenuta. Il carbonio determina in larga misura la durezza massima della martensite; gli elementi di lega, come manganese, cromo, molibdeno e nichel, generalmente ritardano le trasformazioni diffusionali e aumentano la temprabilità. Il boro può avere un effetto significativo in aggiunte controllate molto ridotte, quando rimane efficace ai bordi dei grani di austenite.
Prova di tempra in estremità Jominy Prova standardizzata nella quale un’estremità di un provino austenitizzato viene temprata in acqua e la durezza viene misurata a distanze crescenti dall’estremità temprata per caratterizzare la temprabilità.
La prova di tempra all’estremità Jominy esprime la temprabilità mediante un profilo di durezza lungo un provino normalizzato. L’acqua investe una delle estremità, creando lungo la sua lunghezza una gamma di velocità di raffreddamento. La durezza misurata a distanze prestabilite rivela fino a quale profondità l’acciaio può formare martensite in quelle condizioni di prova. La curva non costituisce una garanzia diretta per ogni componente. Un ingranaggio spesso, una lamiera sottile e un getto di geometria complessa presentano storie termiche diverse, anche quando sono realizzati con la stessa colata di acciaio.
La dimensione della sezione è determinante, poiché il calore deve trasferirsi dall’interno verso la superficie raffreddata. Un piccolo diametro può raffreddarsi rapidamente in tutta la propria sezione, mentre una sezione pesante può sviluppare martensite solo in prossimità dell’esterno. La geometria modifica ulteriormente la situazione: fori, spigoli vivi, cave per linguette, nervature sottili e bruschi cambiamenti di spessore concentrano il flusso termico e le tensioni. Anche la dimensione dei grani di austenite influisce sulla temprabilità. I grani più grossi offrono meno siti di nucleazione per la ferrite e la perlite, ritardando spesso tali trasformazioni, ma un ingrossamento eccessivo dei grani riduce la tenacità e può aumentare la deformazione o la criccatura.
La temprabilità non deve essere confusa con la “durezza dopo una qualsiasi tempra”. Un acciaio ad alto tenore di carbonio può essere molto duro in superficie, ma presentare una profondità di tempra limitata. Al contrario, un acciaio legato a medio tenore di carbonio può avere una durezza martensitica massima inferiore, ma sviluppare tale struttura più in profondità in una sezione di grandi dimensioni. La specifica del trattamento deve indicare il grado di acciaio, la temperatura di austenitizzazione, le condizioni di mantenimento, il mezzo di tempra, l’agitazione, la geometria del componente e le posizioni di accettazione.
Mezzi di raffreddamento e severità
Variabili che modificano la severità della tempra
- Mezzo Acqua, salamoia, olio, polimero, gas o un ciclo interrotto producono risposte di raffreddamento differenti.
- Agitazione Il movimento del fluido interrompe i film di vapore e rinnova il fluido più freddo sulla superficie.
- Condizioni Temperatura, concentrazione, contaminazione, degrado e volume del bagno modificano il raffreddamento.
- Geometria Spigoli, fori, nervature e sezioni spesse generano differenze locali di raffreddamento.
- Orientamento Il posizionamento del pezzo modifica l’accesso del fluido e la curva di raffreddamento risultante.
Acqua, salamoia, olio, soluzioni polimeriche, gas e raffreddamento interrotto sono categorie di pratiche di raffreddamento, non ricette intercambiabili. Le loro prestazioni dipendono dalla temperatura, dalla concentrazione, dall’agitazione, dalla contaminazione, dal volume del bagno, dal carico del componente e dalle condizioni superficiali. Anche lo stesso mezzo di tempra nominale può produrre curve di raffreddamento diverse in apparecchiature differenti.
L’acqua garantisce generalmente un raffreddamento intenso nell’intervallo delle alte temperature, ma la formazione di un film di vapore può isolare temporaneamente la superficie calda. Quando il mantello di vapore collassa, il raffreddamento può diventare intenso e non uniforme. La salamoia riduce la persistenza del film di vapore e può raffreddare in modo più aggressivo, aumentando il rischio di deformazione e criccatura. Questi mezzi possono risultare inadatti per forme complesse o per acciai ad alta temprabilità, quando una tempra meno severa è in grado di ottenere la struttura richiesta.
L’olio raffredda generalmente in modo meno violento rispetto all’acqua o alla salamoia e può ridurre lo shock termico, sebbene il tipo e la temperatura dell’olio, l’agitazione, l’ossidazione e la contaminazione ne modifichino il comportamento. Le soluzioni polimeriche coprono un ampio intervallo: la concentrazione e la circolazione possono essere regolate per modificare la severità del raffreddamento, ma è necessario un controllo, poiché la variazione della concentrazione modifica il processo. La tempra in gas, incluso il gas inerte pressurizzato, può garantire un raffreddamento più pulito e uniforme, ma la sua severità può essere insufficiente per una sezione di grandi dimensioni o per un acciaio a bassa temprabilità.
La severità del raffreddamento riguarda il rapporto tra il mezzo di tempra e la superficie del componente, non semplicemente il nome del mezzo. L’agitazione rompe i film di vapore e rinnova il fluido più freddo sulla superficie. Un’agitazione eccessiva o non uniforme può produrre durezza non uniforme e deformazione. Un mezzo di tempra in cattive condizioni può contenere acqua, polimero degradato, fanghi o un’eccessiva quantità di prodotti di ossidazione; la sua curva di raffreddamento si discosta quindi da quella del processo qualificato.
Il raffreddamento interrotto modifica deliberatamente il percorso termico. Nel martempering, il componente viene raffreddato rapidamente fino a una temperatura superiore o prossima a Ms, mantenuto abbastanza a lungo da uniformare la temperatura senza consentire una formazione significativa di bainite o perlite, quindi raffreddato attraverso l’intervallo martensitico. Ciò riduce la differenza tra le temperature della superficie e del nucleo e può limitare la deformazione, ma non elimina la tensione di trasformazione. Nell’austempering, invece, l’acciaio austenitizzato viene trasferito in un bagno nel quale la bainite si forma isotermicamente, producendo una struttura indurita specificata senza richiedere la normale tempra martensitica.
La trattazione ASM del 2024 sui diagrammi di trasformazione e sul controllo delle tensioni residue chiarisce il punto centrale: la tempra deve essere progettata sulla base del comportamento dell’acciaio durante il raffreddamento continuo e della storia termica del componente. La ISO 683-1:2016 riguarda gli acciai non legati destinati principalmente a tempra e rinvenimento, austempering, tempra alla fiamma, tempra a induzione e alcune condizioni di normalizzazione. Per i componenti in acciaio ferritico saldati o formati, la ISO 17663:2023 inserisce il trattamento termico in un processo sottoposto a controllo della qualità, che può svolgersi in officina o in cantiere. Nessuna delle due norme rende un unico mezzo di raffreddamento universalmente idoneo. La scelta corretta è quella che produce la struttura e le proprietà richieste, mantenendo al contempo la variazione di durezza, la deformazione, la tensione residua e la criccatura entro i limiti specificati.
Rinvenimento e controllo dell’acciaio temprato
Perché la martensite allo stato di tempra è raramente la condizione finale
La tempra può produrre martensite, ma la martensite è una condizione creata sopprimendo la diffusione, non uno stato finale stabile per la maggior parte dei componenti d’ingegneria. Durante la tempra, l’austenite si trasforma in una struttura tetragonale a corpo centrato, sovrasatura e distorta, nella quale il carbonio ha poco tempo per ridistribuirsi. Il risultato può essere una durezza e una resistenza molto elevate, ma anche tensioni residue considerevoli, bassa duttilità, scarsa resistenza alla frattura e instabilità dimensionale.
Il problema non consiste semplicemente nel fatto che l’acciaio sia “troppo duro”. Diverse zone di un componente si raffreddano a velocità differenti. La superficie può trasformarsi prima del cuore, mentre spigoli e fori impongono vincoli locali. La contrazione termica, la deformazione di trasformazione, l’austenite residua e la variazione di volume associata alla formazione della martensite possono combinarsi producendo tensioni di trazione, deformazioni o cricche di tempra. Una sezione di grandi dimensioni può inoltre contenere una miscela di martensite, bainite, perlite e austenite residua, anziché una singola struttura uniforme. Il tenore di carbonio, le aggiunte di lega, la temprabilità, le dimensioni della sezione, il mezzo di tempra, l’agitazione e la geometria influenzano tutti questo risultato.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
Il rinvenimento consiste nel riscaldamento controllato dell’acciaio temprato a una temperatura inferiore al campo di trasformazione pertinente, generalmente al di sotto della temperatura alla quale si formerebbe nuova austenite. L’acciaio viene mantenuto a tale temperatura abbastanza a lungo da consentire lo svolgimento di reazioni selezionate di diffusione e precipitazione, quindi viene raffreddato in condizioni controllate. Questo trattamento riduce la fragilità e le tensioni residue, regolando al contempo durezza, resistenza a trazione, tenacità, resistenza all’usura e stabilità dimensionale.
Come spiega ASM International nel materiale del 2024 sui trattamenti termici, il rinvenimento dell’acciaio deve essere considerato insieme all’austenitizzazione, ai diagrammi di trasformazione, alla durezza e alla temprabilità, alla tempra, al controllo delle deformazioni e delle tensioni residue. Tale relazione è importante. Il rinvenimento non può correggere un’austenitizzazione inadeguata o una tempra non controllata; modifica la struttura che le fasi precedenti hanno prodotto.
Reazioni di rinvenimento ed equilibrio delle proprietà
Il rinvenimento inizia con la ridistribuzione del carbonio intrappolato nella martensite. Nella fase iniziale, il carbonio si sposta su brevi distanze e può formare carburi di transizione, mentre la distorsione tetragonale della martensite diminuisce. La matrice diventa meno sovrasatura e parte delle tensioni associate al reticolo allo stato di tempra viene rilassata. Ciò può produrre una moderata riduzione della durezza, migliorando al contempo la resistenza alla criccatura.
Con il proseguire del rinvenimento, le strutture di transizione lasciano il posto ad aggregati di carburi più stabili. Negli acciai al carbonio, la cementite diventa il carburo principale e si sviluppa all’interno di una matrice ferritica, mentre la struttura martensitica perde la sua estrema sovrasaturazione. Negli acciai legati, il cromo, il molibdeno, il vanadio, il tungsteno o altri elementi formatori di carburi possono modificare le reazioni di precipitazione e produrre carburi di lega in presenza di cicli termici adeguati. Queste reazioni non sono istantanee. La temperatura determina quali reazioni sono possibili e la velocità con cui procedono; il tempo determina fino a che punto avanzano.
L’equilibrio delle proprietà dipende quindi dall’intera storia tempo-temperatura, non soltanto dall’impostazione nominale del forno. Temperature di rinvenimento più elevate accelerano generalmente la ridistribuzione del carbonio e l’ingrossamento dei carburi, causando una maggiore riduzione della durezza e della resistenza, ma spesso un utile aumento della tenacità e della duttilità. Temperature più basse conservano una maggiore durezza, rilassano meno le tensioni e lasciano una parte maggiore della struttura temprata in condizioni di instabilità chimica e meccanica. La risposta effettiva dipende dal tenore di carbonio, dal contenuto di elementi di lega, dalla dimensione dei grani di austenite preesistenti, dalla morfologia della martensite, dall’austenite residua e dalle dimensioni del componente.
L’austenite residua merita particolare attenzione. Può trasformarsi durante il rinvenimento o successivamente durante l’esercizio, producendo una variazione dimensionale inaccettabile nei componenti di precisione. Il ciclo di rinvenimento può essere progettato per ridurre questo rischio, ma il risultato dipende dal grado di acciaio e dalla quantità e stabilità dell’austenite residua. Alcuni componenti richiedono più di un ciclo di rinvenimento, con raffreddamento tra i cicli, affinché i costituenti trasformatisi di recente ricevano un ulteriore rinvenimento. I cicli ripetuti possono inoltre migliorare la stabilità dimensionale quando il primo ciclo evidenzia o induce ulteriori trasformazioni.
Il tempo alla temperatura deve essere sufficiente per la zona più fredda o meno riscaldata del carico, non semplicemente per il raggiungimento del valore impostato indicato dal forno. Sezioni spesse, carichi disposti in modo compatto e componenti con grandi differenze di massa possono sviluppare gradienti di temperatura. L’uniformità del riscaldamento è pertanto una variabile metallurgica. Una superficie che raggiunge precocemente la temperatura prevista può subire un sovrarinvenimento mentre il cuore è ancora in fase di riscaldamento. La calibrazione del forno, la disposizione del carico, la spaziatura tra i componenti, il controllo dell’atmosfera e il monitoraggio in posizioni rappresentative fanno parte del trattamento, soprattutto quando sono specificate determinate resistenze o tolleranze dimensionali.
La distinzione tra comportamento all’equilibrio e comportamento di trasformazione rimane utile anche in questo contesto. Il diagramma ferro–carburo di ferro indica le relazioni tra le fasi all’equilibrio, mentre il rinvenimento dipende da reazioni cinetiche che si verificano durante un ciclo termico di durata finita. La trattazione del 2024 di ASM sui trattamenti termici degli acciai distingue questi concetti di equilibrio dal comportamento descritto dai diagrammi tempo-temperatura-trasformazione e dai processi di riscaldamento continuo o raffreddamento continuo. Il rinvenimento è anch’esso un processo cinetico: due cicli che raggiungono la stessa temperatura nominale possono produrre strutture diverse se differiscono per velocità di riscaldamento, tempi di mantenimento, velocità di raffreddamento o condizioni della tempra precedente.
ISO 683-1:2016 tratta i requisiti tecnici di fornitura per gli acciai non legati destinati principalmente alla tempra e al rinvenimento, tra le altre condizioni. Per i componenti in acciaio ferritico saldati o formati, ISO 17663:2023 inserisce il trattamento termico in un quadro di controllo della qualità che comprende i lavori eseguiti in officina o in sito, in aria o in atmosfere controllate. Nessuna delle due norme rende un singolo ciclo di rinvenimento adatto a ogni grado di acciaio o geometria. L’acciaio specificato, la forma del prodotto, le dimensioni della sezione e le proprietà richieste continuano a determinare la procedura.
Fragilità da rinvenimento e controllo della temperatura
La fragilità da rinvenimento è una modalità di cedimento riconosciuta, non una semplice perdita incidentale di durezza. Il riferimento tecnico Steel and Its Heat Treatment (Elsevier, 1984) annovera la fragilità da rinvenimento tra gli argomenti centrali dei trattamenti termici degli acciai. Negli acciai legati suscettibili, la fragilità può svilupparsi dopo l’esposizione a determinati cicli di rinvenimento e raffreddamento, in particolare quando elementi impuri segregano ai bordi dei grani di austenite preesistenti. Il fosforo, lo stagno, l’antimonio e l’arsenico sono comunemente associati a questo meccanismo, mentre la composizione della lega e le lavorazioni precedenti influenzano la suscettibilità.
Il pericolo consiste in una riduzione della tenacità all’urto senza una variazione proporzionale delle proprietà convenzionali a trazione. Un componente può conservare una durezza apparentemente accettabile, diventando però più soggetto a frattura intergranulare sotto l’azione di un urto o a temperature di esercizio più basse. L’intervallo di temperatura e la gravità del fenomeno non sono valori universali: dipendono dalla composizione chimica dell’acciaio, dalla segregazione, dalla struttura dei grani di austenite, dal tempo di mantenimento e dalle modalità di raffreddamento. Una prescrizione separata dal grado di acciaio e dalla specifica può quindi risultare fuorviante.
Il controllo può prevedere la scelta di una composizione meno suscettibile, la limitazione degli elementi residui nocivi, l’evitamento di esposizioni inadeguate e l’applicazione del raffreddamento prescritto dopo il rinvenimento. In alcuni acciai legati è richiesto un raffreddamento rapido attraverso la regione di suscettibilità dopo il rinvenimento; in altri, la specifica applicabile può richiedere una procedura diversa o la verifica della tenacità all’urto. La risposta corretta è determinata dalla norma relativa al materiale, dalla funzione del componente e dai requisiti di prova.
La misurazione della temperatura deve rappresentare quella dell’acciaio, non soltanto quella dell’atmosfera del forno. Il posizionamento delle termocoppie, le prove di uniformità del forno, le dimensioni del carico e il tempo di trasferimento influenzano tutti il ciclo effettivo. Un trasferimento ritardato o un raffreddamento non uniforme possono modificare la precipitazione dei carburi e il rischio di fragilità anche quando il valore impostato registrato appare corretto. Il rinvenimento è pertanto un problema di controllo: la composizione stabilisce quali reazioni siano possibili, la tempra stabilisce la struttura di partenza e il successivo percorso tempo-temperatura determina l’equilibrio tra durezza, tenacità, rilassamento delle tensioni e stabilità.
Austempering e martempering
| Processo | Posizione di mantenimento | Trasformazione prevista | Vantaggio principale |
|---|---|---|---|
| Austempering | Al di sopra di Ms e al di sotto dell’intervallo perlitico | Bainite | Struttura bainitica controllata e potenzialmente minore distorsione |
| Martempering | Vicino o appena al di sopra di Ms | Martensite durante il successivo raffreddamento | Ridotta differenza di temperatura tra superficie e nucleo prima della formazione della martensite |
| Tempra diretta | Attraverso l’intervallo di trasformazione senza un mantenimento di equalizzazione | Generalmente martensite dove il raffreddamento è sufficiente | Ciclo semplice, ma maggiore rischio di gradiente termico |
L’austempering e il martempering sono alternative controllate alla tempra diretta seguita da rinvenimento. Nessuno dei due consiste semplicemente nella scelta di un bagno diverso. Ciascuno impone all’austenite un distinto percorso tempo–temperatura, e il risultato dipende dalla capacità dell’acciaio di evitare la perlite, raggiungere l’intervallo di trasformazione richiesto e mantenere una sufficiente uniformità attraverso la sezione. Il tenore di carbonio, gli elementi di lega, la dimensione dei grani di austenite preesistenti, la geometria e la capacità del bagno influenzano tutti tale risultato.
La distinzione è fondamentale. L’austempering mira a trasformare isotermicamente l’austenite in bainite prima che il componente venga raffreddato fino alla temperatura ambiente. Il martempering interrompe la tempra in prossimità della temperatura di inizio della trasformazione martensitica, consentendo alle differenze di temperatura di ridursi prima della formazione della martensite; la trasformazione martensitica avviene quindi durante il successivo raffreddamento, seguito dal rinvenimento. L’ASM Handbook Volume 4A, pubblicato da ASM International nel 2024, tratta entrambi come processi distinti nell’ambito più ampio dello studio dell’austenitizzazione, della temprabilità, della tempra, del rinvenimento e del controllo delle tensioni residue.
Percorsi di trasformazione isotermica
Per l’austempering, l’acciaio viene innanzitutto riscaldato al di sopra del proprio intervallo critico per produrre austenite. Viene quindi trasferito rapidamente in un bagno mantenuto al di sopra della temperatura di inizio della trasformazione martensitica, , ma al di sotto dell’intervallo di trasformazione perlitica. La temperatura del bagno viene comunemente selezionata indicativamente tra 250 e 400 °C, sebbene l’intervallo utile vari considerevolmente in funzione della qualità dell’acciaio e della morfologia della bainite richiesta. Il componente rimane a tale temperatura fino a quando la frazione prevista di austenite si è trasformata in bainite, dopodiché viene raffreddato fino alla temperatura ambiente.
Questo percorso evita il passaggio diretto attraverso la regione perlitica e, quando la trasformazione è completata, evita la formazione di martensite fresca durante il raffreddamento finale. La bainite è costituita da regioni ferritiche formate da una componente dislocativa della trasformazione, insieme ad austenite trattenuta arricchita di carbonio o a carburi, a seconda della temperatura, della composizione e della terminologia applicata alla struttura. La bainite superiore si forma generalmente a temperature di austempering più elevate; la bainite inferiore si forma a temperature più basse e contiene comunemente ferrite più fine e carburi distribuiti più finemente.
Un diagramma TTT fa apparire il processo semplice: aggirare il naso, entrare nel campo della bainite, mantenere la temperatura fino al completamento della trasformazione e raffreddare. La produzione reale è meno tollerante. Il tempo di trasferimento richiesto deve essere inferiore al tempo disponibile prima dell’inizio della perlite, mentre il bagno deve estrarre calore abbastanza rapidamente da portare l’intera sezione a una temperatura pressoché uniforme. Un dente di ingranaggio spesso, una molla o un componente di cuscinetto possono avere una superficie che sta già trasformandosi mentre il cuore è ancora in raffreddamento verso la temperatura del bagno. Se il cuore non completa lo stesso percorso, la struttura finale diventa mista.
L’austempering dipende pertanto fortemente dalla temprabilità e dalle dimensioni della sezione. Elementi di lega quali manganese, cromo, molibdeno e nichel ritardano generalmente le trasformazioni diffusionali, spostando le reazioni perlitica e bainitica verso tempi più lunghi, ma modificano anche , la cinetica della bainite, la stabilità dell’austenite trattenuta e la temperatura del bagno richiesta. Un acciaio a basso tenore di carbonio potrebbe non sviluppare la resistenza prevista per una qualità sottoposta ad austempering e con tenore di carbonio più elevato, mentre un tenore eccessivo di carbonio o di elementi di lega può prolungare il tempo di trasformazione o lasciare austenite trattenuta dopo il raffreddamento.
Anche il martempering inizia con l’austenitizzazione, ma il suo obiettivo è diverso. Il componente austenitizzato viene temprato in un bagno mantenuto appena al di sopra di , spesso in un intervallo selezionato per la qualità specifica anziché in base a una temperatura universale fissa. Viene mantenuto abbastanza a lungo da consentire alla superficie e al cuore di avvicinarsi a una temperatura simile, ma non abbastanza a lungo da permettere la formazione significativa di bainite o perlite. Il componente viene quindi raffreddato attraverso l’intervallo martensitico, comunemente in aria o in un altro mezzo controllato, e sottoposto a rinvenimento.
Il bagno equalizza la temperatura; normalmente non completa una trasformazione isotermica. La martensite si forma successivamente in un intervallo di temperature, perciò il martempering rimane un trattamento di tempra martensitica. La successiva fase di rinvenimento riduce la fragilità e regola durezza, tenacità e stabilità dimensionale. L’omissione di tale fase può lasciare tensioni residue elevate e un rischio inaccettabile di criccatura, in particolare negli acciai a più alto tenore di carbonio.
Considerazioni su deformazione e criccatura
Una tempra diretta crea due fonti principali di tensione. La tensione termica si sviluppa perché la superficie si raffredda e si contrae prima dell’interno. La tensione di trasformazione si sviluppa perché l’austenite si trasforma in prodotti con volumi specifici diversi, soprattutto quando la martensite si forma in momenti differenti attraverso la sezione. La geometria amplifica entrambi gli effetti: spigoli vivi, nervature sottili unite a mozzi massicci, cave per chiavette, fori e variazioni brusche di spessore concentrano la deformazione.
L’austempering riduce il gradiente termico dopo il trasferimento, poiché il componente viene portato a una temperatura del bagno relativamente uniforme prima che si sviluppi la bainite. Anche la trasformazione bainitica avviene in un intervallo più ristretto e controllato rispetto a una severa tempra con formazione della martensite prima sulla superficie. Di conseguenza, la deformazione e la criccatura possono essere inferiori, ma non vengono eliminate. Un’agitazione non uniforme, un trasferimento ritardato, variazioni della temperatura del bagno o una trasformazione incompleta possono produrre strutture diverse in regioni diverse. Bainite, austenite trattenuta, martensite e perlite possono coesistere, portando ciascuna con sé una diversa storia dimensionale e tensionale.
Il martempering affronta lo stesso problema separando il raffreddamento rapido dalla trasformazione martensitica. L’equalizzazione della temperatura prima dell’attraversamento di riduce la differenza tra superficie e cuore quando inizia la grande variazione di volume associata alla martensite. Il processo può ridurre la criccatura da tempra e la variazione dimensionale rispetto alla tempra diretta, soprattutto nelle forme complesse. Non può prevenire ogni deformazione, perché la martensite si forma comunque e la sua trasformazione non è perfettamente uniforme. La deformazione plastica preliminare a freddo, un’austenite non uniforme, la decarburazione, le tensioni residue di forgiatura e la geometria asimmetrica rimangono cause attive.
Il controllo del processo deve comprendere più del semplice setpoint del forno. La temperatura e il tempo di mantenimento di austenitizzazione governano la crescita dei grani e la distribuzione del carbonio. Il tempo di trasferimento determina se il componente raggiunge il bagno previsto prima che inizi la perlite o una trasformazione superficiale indesiderata. La temperatura del bagno, la circolazione, la contaminazione, la densità del carico e le condizioni del sale o dell’olio influenzano l’estrazione del calore. I sensori di temperatura devono rappresentare il pezzo, non soltanto il forno o il bagno. La norma ISO 17663:2023 stabilisce requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, inclusi i lavori in officina e in cantiere su acciai ferritici e sui relativi componenti saldati o formati; la sua enfasi sul controllo della procedura è direttamente rilevante nei casi in cui siano importanti le tensioni residue e l’accuratezza dimensionale.
Quando sono importanti le strutture bainitiche o da tempra interrotta
Si prende in considerazione l’austempering quando una combinazione specifica di resistenza, tenacità, prestazioni a fatica, resistenza all’usura e controllo dimensionale è più importante del raggiungimento della massima durezza allo stato temprato. La ghisa sferoidale austemperata costituisce un sistema di materiali distinto, ma negli acciai il percorso può essere applicato a molle, ingranaggi, perni, clip e componenti soggetti a usura idonei, quando la qualità dell’acciaio e la sezione consentono il completamento della trasformazione bainitica. La struttura obiettivo deve essere definita con precisione. Il solo termine “bainite” non identifica la bainite superiore rispetto a quella inferiore, il contenuto di austenite trattenuta, la condizione dei carburi o la durezza.
Il martempering è più appropriato quando è richiesta una struttura martensitica, ma la tempra diretta produce deformazione o criccatura inaccettabili. Esso dipende in particolare dallo spessore della sezione e dalla temprabilità: una sezione di grandi dimensioni può raffreddarsi troppo lentamente nel cuore, consentendo la formazione di perlite o bainite prima che venga stabilito il percorso martensitico. Una sezione piccola può raffreddarsi così rapidamente da limitare il vantaggio dell’equalizzazione. Il bagno deve inoltre avere capacità e circolazione sufficienti per mantenere la propria temperatura sotto carico.
Nessuno dei due trattamenti è universalmente adatto. I diagrammi TTT e CCT dell’acciaio specifico, non un generico diagramma ferro–carbonio, determinano la fattibilità del percorso. ASTM International identifica ferrite, austenite, cementite, perlite, martensite e bainite come fasi centrali nel trattamento termico degli acciai, mentre la trattazione del 2024 di ASM sui diagrammi di trasformazione collega tali fasi al tempo e alla velocità di raffreddamento. La norma ISO 683-1:2016 include esplicitamente gli acciai non legati destinati principalmente a tempra e rinvenimento, austempering, tempra alla fiamma, tempra a induzione e determinate condizioni di normalizzazione, ma la designazione secondo tale norma non elimina la necessità di verificare la cinetica, i limiti dell’attrezzatura e i requisiti di ispezione per il componente effettivo.
Indurimento superficiale e progettazione delle proprietà dello strato indurito
L’indurimento superficiale non è semplicemente un metodo per rendere “duro” l’esterno di un componente in acciaio. È un modo per assegnare proprietà diverse a regioni diverse dello stesso componente. La superficie può essere trasformata in martensite ad alto tenore di carbonio o in un’altra struttura dura, mentre il cuore rimane più tenace, più tenero oppure già rinvenuto. L’obiettivo progettuale è quindi ottenere un profilo delle proprietà attraverso la sezione, non un singolo valore di durezza.
Il volume 4A dell’ASM Handbook tratta l’indurimento alla fiamma e l’indurimento a induzione nell’ambito più ampio dei processi di indurimento superficiale degli acciai. Anche la norma ISO 683-1:2016 identifica gli acciai destinati principalmente alla tempra e al rinvenimento, alla tempra bainitica, all’indurimento alla fiamma, all’indurimento a induzione e, in alcuni casi, alle condizioni normalizzate. Questi processi dipendono dalla stessa sequenza metallurgica dell’indurimento convenzionale: la regione selezionata viene riscaldata fino all’intervallo austenitico, mantenuta a tale temperatura per il tempo necessario alla trasformazione richiesta e raffreddata abbastanza rapidamente da sopprimere la formazione di ferrite, perlite o bainite. Il risultato dipende dalla composizione, dalla struttura iniziale, dalla storia termica e dalle condizioni di raffreddamento.
Indurimento alla fiamma e a induzione
L’indurimento alla fiamma utilizza una fiamma alimentata da gas combustibile per riscaldare localmente una superficie, seguito da una tempra con acqua, soluzione polimerica o un altro mezzo controllato. La fiamma può essere spostata su una superficie piana, un dente, un perno, una rotaia, una camma o un’altra regione sagomata. Il suo schema di riscaldamento è determinato dalla progettazione del bruciatore, dalla distanza tra fiamma e superficie, dalla portata del gas, dalla velocità di traslazione, dalla geometria del componente e dalla conduttività termica dell’acciaio. Una scansione più lenta o un maggiore apporto termico aumentano generalmente la profondità austenitizzata, ma un apporto eccessivo può causare ingrossamento dei grani, fusione, decarburazione o deformazioni eccessive.
L’indurimento a induzione genera calore mediante un campo elettromagnetico alternato. La corrente elettrica indotta in prossimità della superficie produce il riscaldamento, la cui distribuzione è fortemente controllata dalla frequenza. Una frequenza più elevata concentra il riscaldamento più vicino alla superficie; una frequenza più bassa consente alla penetrazione elettromagnetica e alla diffusione termica di raggiungere una profondità maggiore. Tuttavia, la frequenza da sola non determina la profondità dello strato indurito. La potenza, l’accoppiamento tra induttore e componente, il tempo di riscaldamento, la velocità di scansione, la forma dell’induttore, la distribuzione della corrente e il ritardo della tempra modificano tutti il campo di temperatura. Un componente a forma di dente, per esempio, può riscaldarsi in modo non uniforme perché punte, fondi, spallamenti e sezioni sottili dissipano il calore a velocità diverse.
Lo schema di riscaldamento deve essere progettato in funzione della geometria, anziché essere imposto a essa. Uno spigolo vivo può diventare più caldo di una superficie piana adiacente perché dispone di un volume minore verso il quale il calore può diffondersi. Un foro può rimanere relativamente freddo mentre un diametro esterno viene austenitizzato. Scansioni interrotte, passate di induzione sovrapposte o variazioni brusche della sezione possono creare bande con durezza e tensione residua differenti. Di conseguenza, la misurazione della temperatura è difficile: un pirometro ottico può rilevare una zona superficiale che non rappresenta il bordo più caldo, mentre una termocoppia può disturbare lo schema di riscaldamento locale.
La microstruttura iniziale stabilisce le condizioni di partenza per l’austenitizzazione. Perlite fine, martensite rinvenuta, miscele ferrite-carburi e cementite globulizzata non si dissolvono alla stessa velocità. La dimensione e la distribuzione dei carburi influenzano il carbonio disponibile per l’austenite, mentre gli elementi di lega influenzano la cinetica delle trasformazioni e la temprabilità. In un acciaio a medio tenore di carbonio come C45 o SAE 1045, lo strato martensitico ottenibile è determinato principalmente dal tenore di carbonio e dalla velocità di raffreddamento. In un acciaio legato come 42CrMo4, corrispondente al grado 4140 della norma ASTM A29 laddove tale designazione sia applicabile, gli elementi di lega ritardano le trasformazioni diffusionali e possono favorire la formazione di martensite a profondità di raffreddamento maggiori. La designazione del grado non elimina la necessità di verificare la composizione chimica effettiva e la risposta della sezione.

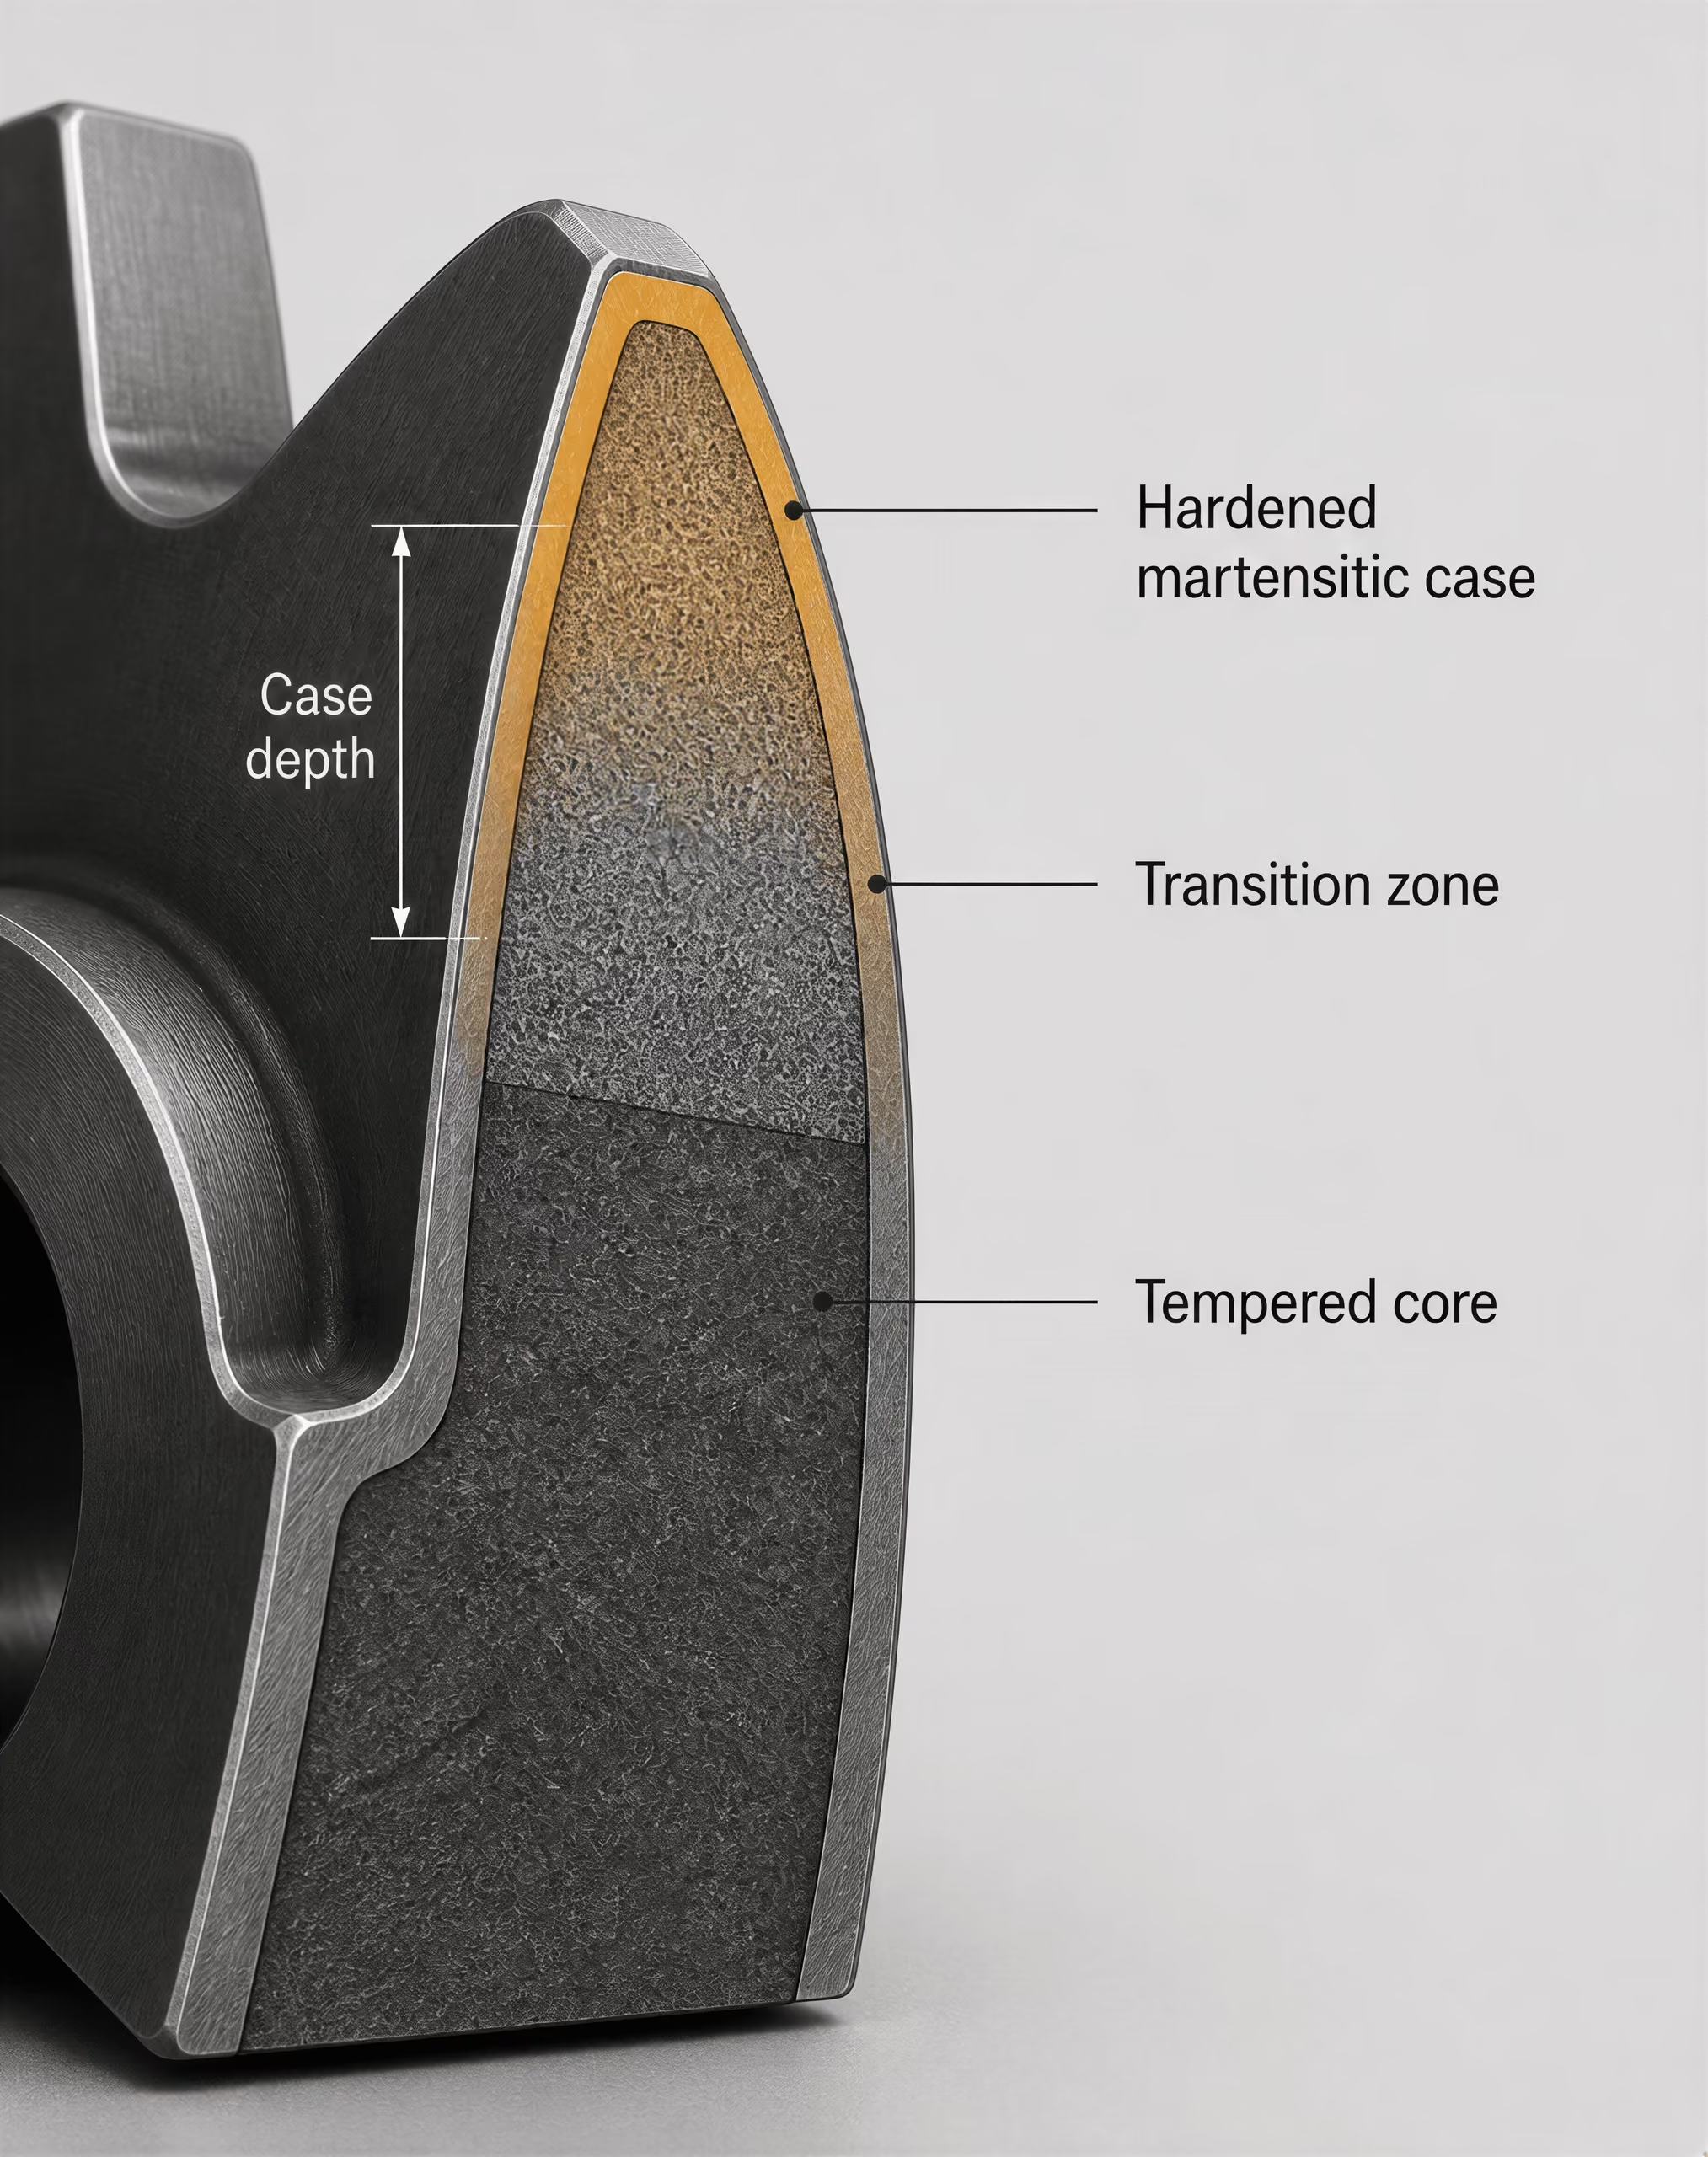
Proprietà della superficie e del cuore
Lo strato indurito deve essere specificato come un profilo spaziale. La durezza superficiale descrive il primo punto di misurazione, ma non indica fino a quale profondità si estenda la struttura indurita. La profondità dello strato indurito può essere definita mediante un confine metallografico, una durezza critica o un criterio ingegneristico come la profondità efficace dello strato indurito. Tali definizioni non sono intercambiabili. Una lettura superficiale di 60 HRC può coesistere con uno strato poco profondo, una transizione graduale o una brusca diminuzione della durezza a breve distanza sotto la superficie.
Anche la condizione del cuore è altrettanto importante. Un componente può richiedere un cuore tenace in martensite rinvenuta, un cuore normalizzato in ferrite-perlite oppure una struttura più tenera in grado di assorbire la deformazione senza fessurarsi. Se è già presente un cuore ad alta resistenza, il riscaldamento localizzato non deve rinvenire né surriscaldare le regioni adiacenti. Se il cuore ha una bassa temprabilità, la tempra può creare un guscio duro sopra un interno relativamente tenero. Ciò può essere accettabile per la fatica da contatto, ma non per un componente la cui resistenza alla flessione dipende dall’intera sezione.
La zona di transizione richiede un’attenzione specifica. Essa contiene materiale che ha raggiunto temperature di austenitizzazione insufficienti per una trasformazione completa oppure velocità di raffreddamento troppo basse per formare una struttura completamente martensitica. Il suo gradiente di durezza controlla la compatibilità delle deformazioni tra strato indurito e cuore. Un gradiente ripido può concentrare le tensioni; un gradiente ampio può ridurre la tensione massima, ma offrire una minore resistenza all’usura in profondità. Il rinvenimento dopo l’indurimento può ridurre la fragilità e stabilizzare il profilo delle proprietà, sebbene riduca anche la durezza. Il ciclo selezionato deve tenere conto della risposta al rinvenimento, dell’austenite residua, della precipitazione dei carburi e delle variazioni dimensionali.
La durezza superficiale, la profondità efficace dello strato indurito, la forma della zona di transizione, la tensione residua e la deformazione devono pertanto essere valutate insieme. Un’elevata tensione residua di compressione sulla superficie può migliorare la resistenza alla fatica flessionale, mentre una tensione di trazione può favorire l’innesco delle cricche. Il segno e l’entità dipendono dalla deformazione associata alla trasformazione martensitica, dalla contrazione termica, dalla geometria della sezione, dai vincoli e dalla tempistica della tempra. La sola prova di durezza non può rivelare questo stato tensionale.
Gradienti termici e tempra autogena
L’indurimento localizzato funziona perché lo strato riscaldato e l’interno più freddo seguono percorsi termici diversi. Durante il riscaldamento, la superficie si espande mentre il cuore la vincola. Durante il raffreddamento, la superficie si contrae per prima e può trasformarsi in martensite mentre il cuore è ancora caldo. La formazione della martensite aggiunge un’espansione di trasformazione. Queste deformazioni termiche e di trasformazione concorrenti generano tensioni residue e possono provocare flessione, ovalizzazione, eccentricità o criccatura.
La tempra autogena si verifica quando la massa non riscaldata del componente estrae calore dallo strato austenitizzato abbastanza rapidamente da produrre martensite senza una tempra esterna separata, oppure quando tale dissipatore termico interno contribuisce in modo sostanziale alla tempra superficiale. È più efficace nelle sezioni spesse con un cuore freddo e un’elevata conduttività termica. Le sezioni sottili, le sporgenze strette e i componenti precedentemente caldi sono soggetti a una tempra autogena meno intensa. Spesso si aggiungono spruzzi esterni perché la sola tempra autogena può non raggiungere la velocità di raffreddamento richiesta in ogni zona.
La velocità di raffreddamento rilevante non è uniforme attraverso lo strato indurito. La superficie può raffreddarsi rapidamente a contatto con lo spruzzo, mentre il confine tra strato indurito e cuore si raffredda per conduzione e il cuore rimane caldo. La temprabilità dell’acciaio determina se ciascuna zona evita i campi di ferrite, perlite e bainite rappresentati nei diagrammi di trasformazione a raffreddamento continuo. Il tenore di carbonio controlla la durezza della martensite; gli elementi di lega spostano il comportamento di trasformazione; la geometria controlla il flusso di calore.
La qualificazione del processo deve mappare il componente reale, non soltanto un provino. Sezioni metallografiche, profili di durezza, controlli dimensionali e misurazioni delle tensioni residue possono evidenziare difetti che un controllo della sola durezza superficiale non rileva. La norma ISO 17663:2023 colloca i trattamenti termici eseguiti in officina o in sito nell’ambito di un quadro di requisiti di qualità, principalmente per gli acciai ferritici e per componenti correlati saldati o formati. Il suo campo di applicazione rafforza un punto pratico: le registrazioni della temperatura, il controllo delle apparecchiature, la taratura, la pratica di raffreddamento e l’ispezione fanno parte della specifica del trattamento. La progettazione delle proprietà dello strato indurito ha successo quando ciclo termico, microstruttura, stato tensionale e risultato dimensionale sono trattati come un unico problema interconnesso.
Distorsione, tensioni residue e criccatura
La distorsione non è un inconveniente dimensionale secondario che si aggiunge a un trattamento termico altrimenti riuscito. È uno dei principali risultati che devono essere previsti e controllati. Il capitolo del 2024 di ASM International, “Principi fondamentali e linee guida di progettazione per il trattamento termico”, tratta la distorsione e le tensioni residue insieme alle trasformazioni di fase, anziché considerarle aspetti secondari della tempra. Tale impostazione è giustificata: un componente può soddisfare il requisito di durezza, ma risultare comunque non idoneo perché si piega, cambia diametro, perde la planarità o contiene tensioni di trazione che in seguito possono dare origine a una cricca.
Devono essere distinti tre fenomeni correlati, ma differenti. La distorsione è una variazione visibile o misurabile della forma o delle dimensioni. La tensione residua è uno stato tensionale autoequilibrato che permane dopo la scomparsa dei carichi esterni e dei gradienti termici; può esistere anche in assenza di una variazione visibile della forma. La criccatura da tempra è una vera e propria frattura, generalmente causata dal superamento della resistenza e della tenacità locali dell’acciaio da parte delle tensioni di trasformazione e termiche. Un componente può quindi essere diritto ma fortemente sollecitato, distorto senza essere criccato oppure criccato anche quando la variazione dimensionale finale appare ridotta.

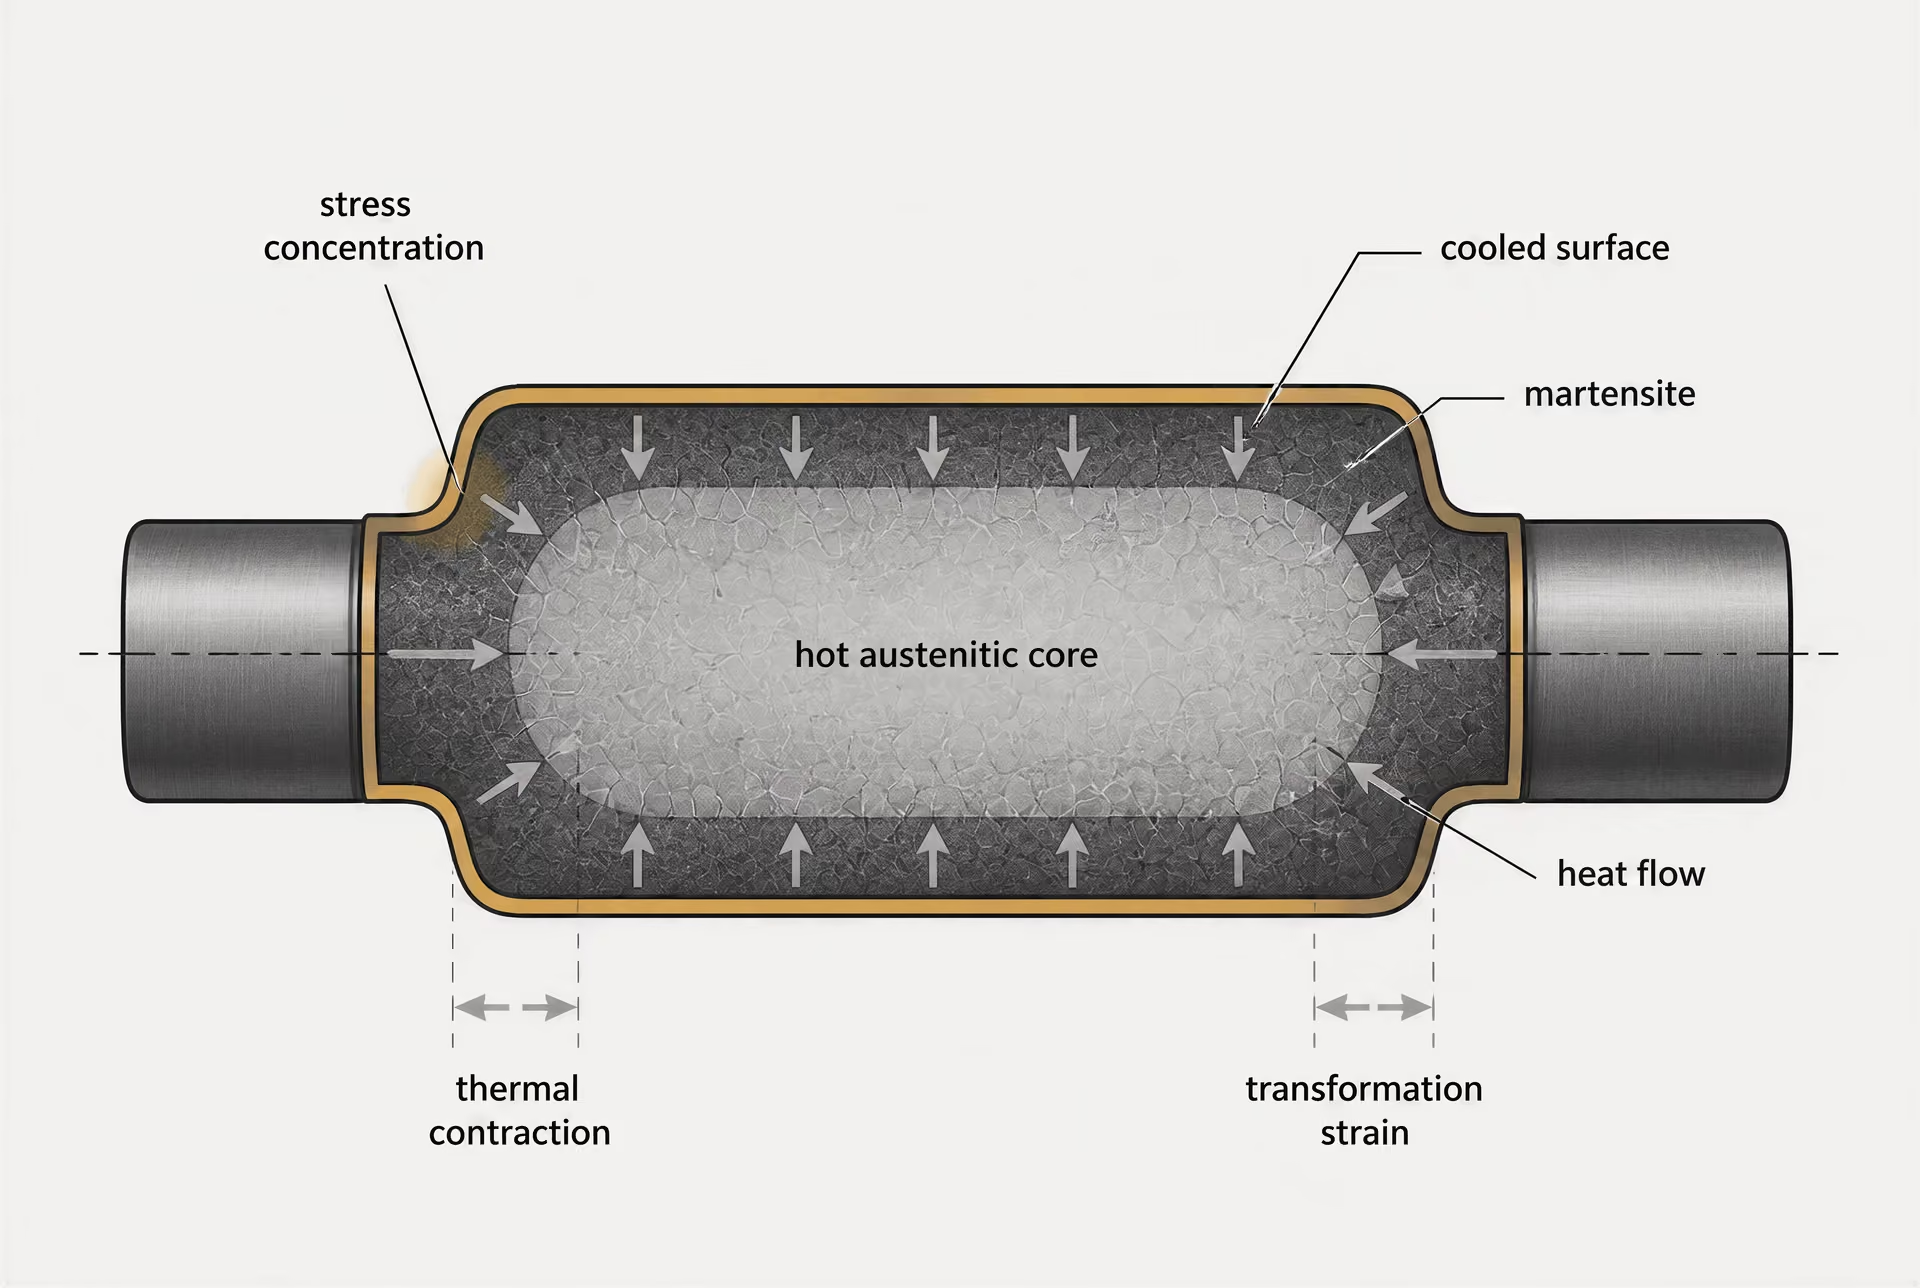
Gradienti termici e deformazione di trasformazione
Durante il riscaldamento, la superficie di un componente in acciaio raggiunge generalmente una determinata temperatura prima del nucleo. La regione più calda si espande, mentre l’interno più freddo ne limita l’espansione. Se la superficie raggiunge per prima l’intervallo di austenitizzazione, la sua risposta elastica e plastica differisce da quella del nucleo ancora ferritico o perlitico. Durante il raffreddamento la sequenza si inverte, ma il campo tensionale non si annulla semplicemente, poiché la resistenza, l’espansione termica e la stabilità delle fasi cambiano continuamente.
La deformazione di trasformazione introduce una seconda fonte di variazione dimensionale. L’austenite presenta una struttura cristallina e un volume specifico diversi da quelli di ferrite, perlite, bainite e martensite. Quando l’austenite si trasforma, il componente può espandersi o contrarsi a seconda del prodotto di trasformazione e del contenuto di carbonio. La formazione di martensite produce generalmente un aumento di volume, mentre l’entità e la tempistica di tale aumento dipendono dal carbonio in soluzione, dal contenuto di elementi di lega e dalla velocità di raffreddamento locale. Una superficie che raggiunge la temperatura di inizio della martensite mentre il nucleo è ancora austenitico può espandersi contro un nucleo che sta ancora subendo una contrazione termica. In seguito, il nucleo si trasforma e modifica nuovamente l’equilibrio delle tensioni.
Il risultato è un’interazione variabile tra contrazione termica, deformazione di trasformazione e vincolo. Un bordo sottile può raffreddarsi e trasformarsi rapidamente, acquistando resistenza prima che l’interno cambi. Un centro spesso può rimanere caldo e relativamente deformabile, per poi trasformarsi successivamente mentre la superficie già indurita ne ostacola il movimento. La tensione residua di trazione sulla superficie è particolarmente pericolosa, poiché le cricche iniziano comunemente in corrispondenza di spigoli vivi, inclusioni, zone decarburate, segni di rettifica o altri concentratori di tensione.
Il diagramma ferro–carbonio descrive le relazioni di equilibrio tra le fasi, ma non è in grado, da solo, di prevedere questa sequenza. Sono necessari i diagrammi di trasformazione e le effettive storie di raffreddamento continuo. Il riferimento ASM sul trattamento identifica i diagrammi tempo–temperatura–trasformazione e i diagrammi di trasformazione in riscaldamento continuo e raffreddamento continuo come strumenti per correlare la storia termica alla formazione delle fasi. La stessa tempra nominale può quindi produrre campi tensionali diversi in un acciaio al carbonio non legato come il C45 e in un acciaio legato come il 42CrMo4, poiché la temprabilità modifica il punto e il momento in cui si forma la martensite.
La criccatura richiede qualcosa di più di un valore elevato di durezza. Dipende dalla tensione locale di trazione, dalla resistenza e dalla duttilità dell’acciaio in funzione della temperatura, dalla tempistica delle trasformazioni, dalla geometria della sezione, dalle condizioni superficiali e dai difetti metallurgici. La criccatura ritardata può verificarsi dopo il raffreddamento quando idrogeno, tensioni residue e martensite ad alta resistenza agiscono congiuntamente. Il rinvenimento riduce alcune delle tensioni e della fragilità associate alla martensite allo stato temprato, ma non può ricostituire il materiale separato da una cricca.
Geometria, attrezzaggio e accesso del mezzo di tempra
La geometria controlla sia il flusso termico sia il vincolo meccanico. Gli alberi lunghi e snelli si piegano più facilmente delle sezioni corte e spesse. Un anello può perdere la rotondità o aumentare di diametro. Una piastra di spessore non uniforme può incurvarsi perché le due facce si raffreddano a velocità diverse. Fori, cave per chiavette, scanalature, filettature, spallamenti bruschi e cavità cieche perturbano il flusso del fluido e creano differenze locali nell’intensità del raffreddamento. Uno spigolo rientrante vivo concentra le tensioni proprio nel punto in cui le deformazioni termiche e di trasformazione cambiano più rapidamente.
Anche la dimensione della sezione determina se la trasformazione prevista avviene per tutto lo spessore. Un acciaio basso-legato può formare martensite vicino alla superficie, ma bainite o perlite verso il centro se il nucleo si raffredda troppo lentamente. Questa differenza microstrutturale crea variazioni locali di volume, durezza, resistenza e risposta al successivo rinvenimento. La variazione dimensionale non è quindi soltanto una variazione uniforme di scala, ma diventa un problema di forma.
L’attrezzaggio può sopprimere un movimento mentre ne forza un altro. Bloccare una piastra in piano durante la tempra può ridurre la flessione durante l’operazione, ma l’energia elastica liberata può produrre successivamente un ritorno elastico o una torsione. Un mandrino può preservare temporaneamente un foro, aumentando però la tensione circonferenziale attorno ad esso. I supporti che entrano in contatto solo in pochi punti possono lasciare libere di deformarsi le regioni non sostenute, mentre un vincolo eccessivo può aumentare il rischio di criccatura. I carichi devono essere disposti in modo che i componenti siano sostenuti senza ostacolare la circolazione o imporre vincoli meccanici non necessari.
L’accesso del mezzo di tempra deve essere considerato come un problema geometrico, non soltanto come una questione di scelta del bagno. Le superfici contrapposte, i componenti annidati, i fori ciechi e i cestelli caricati in modo compatto possono ricevere un movimento del fluido inferiore rispetto alle superfici esposte. Materassi di vapore o sacche d’aria intrappolata possono ritardare il raffreddamento in punti determinati. L’agitazione deve essere sufficiente a rimuovere il vapore e a mantenere condizioni di raffreddamento prevedibili, ma un’agitazione eccessiva o non uniforme può amplificare le differenze tra le varie orientazioni. Sono importanti la temperatura del bagno, le condizioni del fluido, il tempo di trasferimento e la disposizione del carico.
Le modifiche progettuali riducono spesso il rischio prima ancora di selezionare un ciclo in forno. Raggi ampi sostituiscono gli spigoli vivi; i passaggi di spessore vengono raccordati; fori e scanalature sono posizionati in modo da evitare vincoli locali severi; e i sovrametalli di lavorazione consentono la rimozione controllata della distorsione post-trattamento. Nessuna singola regola geometrica previene ogni possibile cedimento. Una geometria sicura per la tempra in olio può comportarsi diversamente in acqua, polimero, sale o gas.
Controlli di processo per la stabilità dimensionale
Il controllo dimensionale inizia con un ciclo termico ripetibile in tutto il carico. Una temperatura uniforme del forno, un supporto adeguato, una velocità di riscaldamento controllata e un tempo di permanenza sufficiente riducono le differenze tra superficie e nucleo; tuttavia, una permanenza eccessivamente lunga può ingrossare i grani, aumentare l’ossidazione o aggravare la distorsione a causa di un’esposizione non necessaria. Il controllo dell’atmosfera limita ossidazione e decarburazione, che altrimenti altererebbero la durezza superficiale e la risposta dimensionale.
Il trasferimento dal forno al bagno di tempra deve essere sufficientemente rapido da preservare la storia termica specificata e coerente da un carico all’altro. L’orientamento del carico deve esporre le superfici critiche in modo ripetibile. L’intensità della tempra deve essere adeguata alla temprabilità dell’acciaio e alla microstruttura richiesta, anziché essere scelta esclusivamente in funzione della massima velocità di raffreddamento. Un’agitazione e una circolazione del fluido adeguate sono essenziali, ma la loro intensità e direzione devono essere monitorate, poiché un bagno nominalmente identico può raffreddare le diverse facce a velocità differenti.
Un raffreddamento a stadi o interrotto può ridurre la differenza di temperatura tra superficie e nucleo prima della trasformazione finale. La martempering, per esempio, mantiene l’acciaio a una temperatura superiore o prossima all’intervallo della temperatura di inizio della martensite finché le temperature non si uniformano, consentendo quindi alla martensite di formarsi in modo più uniforme. L’austempering utilizza un diverso percorso di trasformazione e mantiene l’acciaio a una temperatura che favorisce la formazione di bainite, invece di raffreddarlo direttamente nell’intervallo martensitico. Questi metodi possono ridurre la distorsione negli acciai e nelle geometrie appropriati, ma non eliminano la necessità di verificare la temprabilità, la dimensione della sezione, il controllo del bagno e la cinetica di trasformazione.
Il rinvenimento deve seguire la tempra entro la finestra di processo specificata. Per alcuni componenti, un trattamento separato di distensione dopo la lavorazione di sgrossatura o dopo una precedente operazione termica riduce la probabilità che le tensioni residue vengano rilasciate durante la lavorazione finale. La distensione non è una soluzione universale: può modificare la durezza, influire sulle tolleranze dimensionali o non riuscire a rimuovere le tensioni bloccate da una tempra severa.
L’ispezione deve misurare più della sola durezza superficiale. A seconda del componente, i controlli dimensionali possono includere lunghezza, rotondità, rettilineità, planarità, dimensione del foro e eccentricità prima e dopo il trattamento. Profili di durezza, esame metallografico, controllo con particelle magnetiche e controllo ultrasonoro possono evidenziare classi diverse di problemi. La norma ISO 17663:2023 stabilisce requisiti di qualità per il trattamento termico in aria o in atmosfere controllate degli acciai ferritici e dei relativi componenti saldati o formati, comprese le lavorazioni eseguite in officina o in cantiere. La sua attenzione alla qualità supporta la registrazione delle temperature del forno, dei tempi di trasferimento, delle condizioni del bagno, dell’identificazione del carico e dei risultati delle ispezioni.
La stabilità dimensionale è quindi il risultato congiunto della progettazione e del processo. Un riscaldamento uniforme è utile, un trasferimento controllato è utile, un’agitazione adeguata è utile e la distensione può essere utile; nessuno di questi elementi è sufficiente in ogni caso. Il ciclo accettabile è quello che produce le fasi e le proprietà richieste mantenendo deformazione termica, deformazione di trasformazione, vincoli e tensioni residue entro la tolleranza del componente nei confronti della distorsione e della frattura.
Trattamento termico nella saldatura e nella fabbricazione
Il trattamento termico nella fabbricazione inizia prima ancora che venga definito un ciclo di forno. La saldatura, il taglio alla fiamma, la formatura, il raddrizzamento e le riparazioni locali impongono ciascuno una storia termica all’acciaio, spesso limitata a una sola parte del componente. L’arco di saldatura può portare una regione ristretta al di sopra dell’intervallo di austenitizzazione, mentre il materiale adiacente rimane relativamente freddo; il calore fluisce quindi verso il metallo base, producendo forti gradienti di temperatura e contrazioni disomogenee. Il metallo saldato, la linea di fusione, la zona termicamente alterata (HAZ) e il metallo base non alterato possono pertanto presentare microstrutture, livelli di durezza e tensioni residue differenti.
Il risultato dipende dalla composizione, dallo spessore della sezione, dal grado di vincolo, dalla geometria del giunto, dall’apporto termico, dal preriscaldo, dalla temperatura interpass, dalle condizioni di raffreddamento e da qualsiasi trattamento successivo. Una procedura copiata da un provino lavorato meccanicamente non può tenere conto di tutte queste variabili.
Preriscaldo, trattamento termico post-saldatura e cicli termici locali
Il preriscaldo riduce la differenza di temperatura tra la regione saldata e l’acciaio circostante. In genere ciò rallenta il raffreddamento dopo la saldatura, consentendo all’idrogeno diffusibile più tempo per fuoriuscire e riducendo la probabilità di criccatura assistita dall’idrogeno negli acciai suscettibili. Riduce inoltre i gradienti termici e può limitare le tensioni associate alla contrazione. Il preriscaldo non costituisce una protezione universale: una temperatura eccessiva può ampliare la HAZ, modificare la tenacità, aumentare la deformazione o interferire con una procedura di saldatura specificata.
La temperatura rilevante non è semplicemente quella della torcia, della bobina d’induzione o dell’arco. È la temperatura del pezzo in corrispondenza di posizioni definite, compresa l’area intorno al giunto e, ove applicabile, la regione interpass. Lo spessore, il grado di vincolo del giunto, il contenuto di carbonio, gli elementi di lega e la temprabilità influenzano la velocità di raffreddamento. Un acciaio al carbonio-manganese e un acciaio basso-legato Cr-Mo possono reagire in modo molto diverso allo stesso preriscaldo nominale.
Durante la saldatura, l’austenite può formarsi nelle porzioni della HAZ che superano l’intervallo critico di trasformazione. Durante il raffreddamento, tale austenite può trasformarsi in ferrite, perlite, bainite o martensite, a seconda del percorso di raffreddamento continuo. In prossimità della linea di fusione possono svilupparsi grani grossolani, mentre più lontano possono comparire regioni parzialmente trasformate o rinvenute. Queste zone non sono rappresentate dal solo diagramma di equilibrio ferro–carburo di ferro. I diagrammi tempo–temperatura–trasformazione (TTT) descrivono il comportamento isotermico; i diagrammi di trasformazione in riscaldamento continuo e in raffreddamento continuo (CCT) sono più utili per molti cicli reali di fabbricazione.
Il trattamento termico post-saldatura (PWHT) può rinvenire i prodotti di trasformazione duri, ridurre le tensioni residue, stabilizzare le dimensioni e migliorare la resistenza ai danni di esercizio. Per un acciaio ferritico, il trattamento può prevedere il riscaldamento del componente saldato a un intervallo specificato, un mantenimento sufficientemente lungo da consentire alla sezione interessata di raggiungere la condizione richiesta e un raffreddamento in condizioni controllate. Il ciclo effettivo deve derivare dalla specifica del materiale, dal codice di progettazione, dalla procedura di saldatura o da un’istruzione ingegneristica qualificata. Il PWHT non è semplicemente un “distensione”, poiché può modificare durezza, tenacità, resistenza e microstruttura.
Il PWHT locale è particolarmente sensibile alla geometria. Una fascia riscaldata intorno a una saldatura circonferenziale crea un campo termico mobile e la temperatura al di fuori della fascia riscaldata deve essere controllata affinché gradienti termici accentuati non introducano nuove tensioni. Grandi recipienti, condotte e riparazioni in campo possono richiedere più zone di riscaldamento, isolamento, raffreddamento controllato e diversi termocoppie. Il trattamento in forno può garantire un ambiente più uniforme, ma il caricamento, la taratura del forno, le condizioni di appoggio e la parte più fredda del componente rimangono comunque importanti. Un forno non garantisce una temperatura uniforme del pezzo.
Lo stesso principio si applica ai processi affini. Il raddrizzamento alla fiamma crea deliberatamente espansione e contrazione locali; il riscaldamento a induzione può indurire una superficie lasciando al di sotto di essa una transizione molto accentuata; la formatura a caldo modifica la struttura dei grani e le tensioni residue; il taglio termico può lasciare un bordo indurito o rammollito. Ogni processo dovrebbe essere trattato come un ciclo termico definito, non come una lettura isolata della temperatura.
Acciai ferritici e componenti saldati o formati
Gli acciai ferritici comprendono numerosi acciai al carbonio, al carbonio-manganese, basso-legati, per recipienti a pressione, strutturali e per condotte. La loro risposta è regolata dal contenuto di carbonio e di elementi di lega, dalla dimensione iniziale dei grani, dalle dimensioni della sezione e dalla velocità di raffreddamento. Le fasi familiari indicate nel corso di Metallurgia degli acciai e trattamento termico dell’ASTM International — ferrite, austenite, cementite, perlite, martensite e bainite — non sono etichette intercambiabili. Rappresentano differenti configurazioni e prodotti di trasformazione, con diversa durezza, resistenza, tenacità e comportamento alla criccatura.
Una saldatura può produrre martensite in una HAZ temprabile raffreddata rapidamente, anche quando la massa della lamiera rimane ferritico-perlitica. Il rinvenimento può ridurre tale durezza, ma il risultato dipende dalla composizione originaria e dall’esposizione termica. Il riscaldamento successivo di una saldatura influisce inoltre sui cordoni depositati in precedenza: un passaggio successivo può rinvenire, affinare o trasformare parzialmente il materiale creato da un passaggio precedente. Nelle sezioni spesse e vincolate, la superficie e il centro possono seguire percorsi di raffreddamento differenti; di conseguenza, durezza e tensioni residue possono variare lungo lo spessore.
I componenti formati richiedono la stessa attenzione. La piegatura, la pressatura e le correzioni locali modificano la geometria e possono produrre incrudimento, assottigliamento, tensioni residue o variazioni nel flusso dei grani. Se un componente formato in acciaio ferritico viene successivamente saldato, la precedente storia di formatura si combina con il ciclo termico di saldatura. La ricottura, la normalizzazione, la tempra e il rinvenimento oppure uno specifico trattamento di distensione possono essere appropriati in un progetto e dannosi in un altro. La norma ISO 683-1:2016 tratta i requisiti tecnici di fornitura per gli acciai non legati destinati principalmente alla tempra e al rinvenimento, alla tempra bainitica, all’indurimento alla fiamma, all’indurimento a induzione e, in alcuni casi, a condizioni normalizzate; essa non trasforma un singolo trattamento in un’istruzione generale per gli assiemi fabbricati.
Il ASM Handbook Volume 4A del 2024, pubblicato da ASM International, tratta l’austenitizzazione, la ricottura, il rinvenimento, la tempra, la temprabilità, l’indurimento superficiale, la tempra bainitica, la martempering, la durezza e il controllo delle tensioni residue. Questi argomenti spiegano perché un trattamento specificato debba essere associato a una qualità di acciaio e a un componente, non soltanto a un setpoint del forno. La deformazione è prodotta sia dall’espansione termica sia dalla deformazione di trasformazione. Il vincolo determina quanta parte di tale movimento si trasformi in tensione residua.
Requisiti di qualità della norma ISO 17663:2023
La norma ISO 17663:2023 è la norma specifica sui requisiti di qualità per il trattamento termico associato alla saldatura e ai processi affini. Essa comprende i trattamenti in aria o in atmosfere controllate, eseguiti sia in officina sia in sito, e si applica principalmente agli acciai ferritici e ai relativi componenti saldati o formati. La sua importanza è di natura procedurale: il ciclo termico diventa un’attività di produzione controllata, con responsabilità definite, apparecchiature, misurazioni, registrazioni e ispezioni.
Un sistema qualità conforme non presume che un programma generico di forno sia adeguato. La procedura applicabile identifica il materiale, il componente, lo scopo del trattamento, il metodo di riscaldamento, l’intervallo di temperatura, le condizioni di mantenimento, il metodo di raffreddamento e le posizioni di misurazione pertinenti. Quando il processo è critico, la qualificazione della procedura dimostra che il ciclo proposto produce proprietà e risultati dimensionali accettabili su materiale e geometria rappresentativi. La qualificazione può dover considerare lo spessore, la configurazione del giunto, la disposizione del riscaldamento locale, il vincolo e il rapporto tra la temperatura dell’aria registrata e la temperatura effettiva del componente.
La misurazione della temperatura è pertanto una funzione di controllo, non un semplice elemento decorativo su un grafico. Termocoppie, sensori, registratori e stato di taratura devono essere adeguati al processo e posizionati in modo da rilevare le regioni calde e fredde significative. Le apparecchiature per il trattamento in forno o per il riscaldamento locale richiedono il controllo dell’uniformità, dell’isolamento, dell’atmosfera ove specificato, della velocità di riscaldamento, della velocità di raffreddamento e della protezione contro contaminazione o ossidazione indesiderate. I sistemi locali richiedono particolare attenzione alla disposizione delle zone e alla perdita di calore in corrispondenza di supporti, elementi applicati e bordi liberi.
Le registrazioni documentano ciò che è accaduto al componente. Possono comprendere l’identificazione del materiale e della saldatura, la revisione della procedura, l’identificazione dell’apparecchiatura, le posizioni dei sensori, i grafici temperatura-tempo, i dati dell’operatore o dell’ispettore, le interruzioni, le riparazioni e la gestione delle deviazioni. La rintracciabilità collega tali registrazioni al numero di colata, al numero della saldatura, all’assieme o al componente formato. L’ispezione confronta quindi il lavoro completato con la specifica applicabile, includendo l’esame visivo, i controlli dimensionali, la durezza, i controlli non distruttivi o le prove meccaniche quando richiesti dai documenti di progettazione e fabbricazione applicabili.
La norma ISO 17663:2023 non sostituisce la norma del materiale, il codice di progettazione o la specifica della procedura di saldatura. Essa fornisce un quadro qualità per il controllo del trattamento richiesto da tali documenti. La distinzione è importante: la corretta fabbricazione è dimostrata da una storia termica controllata e rintracciabile, seguita da evidenze che il componente finito conservi la struttura, le proprietà e le dimensioni richieste.
Linguaggio relativo ai gradi, alle specifiche e alle condizioni degli acciai
Una designazione dell’acciaio e una condizione di trattamento termico identificano parti diverse della documentazione del materiale. La designazione risponde alla domanda: «Quale grado di acciaio è stato specificato?». La condizione risponde invece alla domanda: «In quale stato è stato fornito o trattato l’acciaio prima di essere sottoposto alla successiva operazione di fabbricazione?». Confondere queste due domande può trasformare una corretta indicazione del materiale in un’errata ipotesi sul processo.
Una designazione del grado identifica normalmente una classe composizionale o una categoria di prodotto stabilita da una norma. Di per sé, non dichiara che ogni componente realizzato con quel grado sia stato bonificato, né garantisce una determinata durezza dopo il trattamento. Una condizione di fornitura, al contrario, descrive lo stato in cui il materiale viene fornito: per esempio, non trattato, normalizzato, bonificato o altrimenti lavorato secondo la specifica di prodotto applicabile. Le condizioni e i requisiti esatti consentiti dipendono dalla norma, dalla forma del prodotto e dalla specifica di acquisto.
Il trattamento termico aggiunge un terzo livello. È un ciclo termico controllato, non semplicemente una condizione denominata. La velocità di riscaldamento, la pratica di austenitizzazione, il tempo di mantenimento, l’intensità del raffreddamento, l’atmosfera, l’uniformità della temperatura, la geometria del componente e le dimensioni della sezione influenzano tutti la struttura risultante. Il carbonio e gli elementi di lega influenzano la stabilità delle fasi e la cinetica delle trasformazioni; pertanto, lo stesso grado nominale può reagire diversamente quando cambiano le sue dimensioni, il carico del forno o la disposizione per il raffreddamento.
Il volume ASM Handbook Volume 4A del 2024, pubblicato da ASM International, tratta la metallurgia fisica, la durezza e la temprabilità, la tempra, la ricottura, il rinvenimento, l’austempering, il martempering, l’austenitizzazione e i processi di indurimento superficiale. Questi argomenti spiegano perché una designazione non possa sostituire una specifica di processo. Ferrite, austenite, cementite, perlite, martensite e bainite si formano in condizioni termiche e cinetiche differenti. La designazione di un acciaio fornisce una parte delle informazioni iniziali, mentre il ciclo di trattamento determina quali trasformazioni siano possibili e quanto uniformemente si verifichino.
Acciai non legati per bonifica
L’acciaio non legato non è sinonimo di acciaio che possa essere trattato mediante un unico ciclo universale di indurimento. La sua risposta dipende dal tenore di carbonio, dalla microstruttura iniziale, dallo spessore della sezione, dalla pratica di riscaldamento e dalle condizioni di raffreddamento. La tempra può produrre martensite nelle zone in cui la velocità di raffreddamento è sufficiente, mentre le regioni più lente possono trasformarsi in altri costituenti. Il rinvenimento modifica quindi la struttura ottenuta dopo la tempra e riduce o ridistribuisce le tensioni, ma il risultato finale dipende comunque dall’intera storia termica.
La domanda ingegneristica pertinente non è quindi semplicemente se un grado sia un «acciaio bonificato». Occorre stabilire se il materiale specificato, nella sua effettiva sezione e geometria, possa raggiungere la struttura e le proprietà richieste mediante un ciclo definito. La temprabilità è importante perché la sola durezza non descrive la profondità di trasformazione della sezione. Deformazioni e tensioni residue sono importanti perché un componente può raggiungere un valore nominale di durezza e tuttavia non soddisfare i requisiti dimensionali o di esercizio.
Il diagramma di equilibrio ferro–carburo di ferro aiuta a identificare la stabilità delle fasi in condizioni prossime all’equilibrio, ma da solo non predice il risultato di una tempra rapida. I diagrammi tempo–temperatura–trasformazione descrivono la trasformazione isotermica; i diagrammi di trasformazione in riscaldamento continuo e in raffreddamento continuo affrontano più direttamente percorsi a temperatura variabile. La trattazione ASM del 2024 sul trattamento termico degli acciai collega specificamente questi diagrammi all’austenitizzazione, al comportamento di trasformazione, al controllo delle deformazioni e delle tensioni residue. Tale collegamento è essenziale per gli acciai non legati destinati all’indurimento.
Una condizione normalizzata illustra la distinzione tra grado e ciclo di trattamento. La normalizzazione può stabilire una microstruttura iniziale diversa da quella di un materiale laminato o ricotto, influenzando il successivo comportamento durante l’austenitizzazione, la tempra e il rinvenimento. Deve essere considerata uno stato di lavorazione specificato, non una proprietà automatica della designazione.
Designazione, condizione di fornitura e ciclo di trattamento
Un’indicazione del materiale dovrebbe distinguere almeno tre questioni: l’identità dell’acciaio, la condizione in cui viene fornito e il trattamento richiesto per il componente. La prima può essere espressa mediante una designazione normativa. La seconda può comparire come condizione di fornitura nella norma di prodotto o nella documentazione dell’ordine. La terza rientra in una specifica di processo che definisce come il componente debba essere riscaldato, mantenuto, raffreddato, ispezionato e accettato.
Questa documentazione dovrebbe inoltre considerare il componente, non soltanto il setpoint del forno. Un bordo sottile e un mozzo spesso non subiscono la stessa storia termica. Fori, spigoli, variazioni di sezione e contatto con le attrezzature modificano il flusso termico e lo sviluppo delle tensioni. L’atmosfera del forno può influenzare la chimica superficiale e la formazione di ossido; l’uniformità della temperatura e la disposizione del carico influenzano la possibilità che tutte le regioni ricevano il ciclo previsto. I mezzi di raffreddamento e l’agitazione modificano l’estrazione del calore, mentre un trasferimento ritardato o un’immersione non uniforme possono produrre gradienti.
Il solo nome del trattamento rimane incompleto. «Bonificato» identifica una sequenza, ma non la procedura completa. Una specifica di processo utilizzabile deve stabilire il grado e la condizione applicabili, i controlli dell’impianto, la misurazione della temperatura, le regole di riscaldamento e mantenimento, i requisiti di trasferimento, il metodo di raffreddamento, la pratica di rinvenimento e i criteri di ispezione. Può inoltre essere necessario prevedere la mappatura della durezza, i controlli dimensionali, la condizione superficiale e la correzione delle deformazioni.
Le norme definiscono requisiti e campo di applicazione; non eliminano la necessità di una valutazione ingegneristica relativa a un determinato componente. ISO 17663:2023 fornisce un contesto distinto di requisiti di qualità per il trattamento termico associato alla saldatura e ai processi correlati. Essa riguarda i trattamenti in aria o in atmosfere controllate, eseguiti sia in officina sia in cantiere, e si applica principalmente agli acciai ferritici e ai relativi componenti saldati o formati. La sua presenza non trasforma ogni operazione di trattamento termico in una procedura di saldatura, ma dimostra perché i controlli di qualità debbano seguire il lavoro effettivamente eseguito.
ISO 683-1:2016 nel contesto
Il titolo esatto è ISO 683-1:2016, Acciai per trattamento termico, acciai legati e acciai automatici — Parte 1: Acciai non legati per bonifica. Il titolo colloca gli acciai non legati all’interno di una serie più ampia, identificando al contempo la parte specifica trattata dal documento.
La norma ISO 683-1:2016 definisce i requisiti tecnici di fornitura nell’ambito da essa specificato, non una ricetta universale per il trattamento termico. Strong evidence
Secondo l’International Organization for Standardization, ISO 683-1:2016 specifica i requisiti tecnici di fornitura per gli acciai non legati destinati principalmente alla bonifica, all’austempering, all’indurimento alla fiamma, all’indurimento per induzione e, in alcuni casi, a condizioni normalizzate. L’espressione «requisiti tecnici di fornitura» costituisce l’importante limite terminologico della norma. Il documento stabilisce i requisiti per il materiale fornito nell’ambito del suo campo di applicazione; non costituisce una ricetta universale per ogni componente realizzato con un acciaio contemplato dalla norma.
Questa distinzione previene due errori comuni. In primo luogo, una designazione contemplata da ISO 683-1:2016 non dimostra che un componente finito abbia ricevuto il trattamento richiesto. In secondo luogo, la selezione di una condizione di fornitura non stabilisce il ciclo termico completo necessario per raggiungere un determinato obiettivo progettuale. La specifica del componente deve comunque trattare geometria, dimensioni della sezione, riscaldamento, mantenimento, raffreddamento, atmosfera, controllo delle deformazioni, tensioni residue e verifica.
ISO 683-1:2016 costituisce pertanto un riferimento per il materiale e per la fornitura all’interno di un sistema di controllo più ampio. ASM International, ASTM International, NPTEL e l’opera di riferimento del 1984 Steel and Its Heat Treatment descrivono il trattamento termico attraverso le trasformazioni di fase e la storia tempo–temperatura. La norma fornisce il quadro contrattuale del materiale; l’analisi metallurgica e una specifica di processo controllata determinano se il componente effettivo raggiunga la condizione richiesta.
Controllo del processo, verifica e analisi dei guasti
Il trattamento termico deve essere verificato come una sequenza controllata, non valutato esclusivamente in base alla durezza. Prima di caricare il forno, occorre confermare il grado di acciaio, il numero di colata o di fusione, la forma del prodotto, la dimensione della sezione e la condizione precedente. Una barra di acciaio legato bonificato non è intercambiabile con una barra di acciaio al carbonio normalizzato, anche quando entrambe presentano un tenore di carbonio simile. La struttura ferritico-perlitica iniziale, la deformazione plastica a freddo precedente, la dimensione dei grani, la segregazione e lo stato di lavorazione meccanica influenzano la risposta all’austenitizzazione, la cinetica delle trasformazioni, la deformazione e la durezza finale.
La documentazione del processo dovrebbe collegare l’identità del materiale alla storia termica completa: temperatura impostata e temperatura misurata del forno, condizioni dell’atmosfera, disposizione del carico, velocità di riscaldamento ove pertinente, tempo di permanenza o mantenimento, tempo di trasferimento, mezzo di tempra e agitazione, percorso di raffreddamento, ciclo di rinvenimento ed eventuali operazioni post-trattamento. L’ASM Handbook Volume 4A (ASM International, 2024) considera la durezza, la temprabilità, la tempra, la deformazione e il controllo delle tensioni residue all’interno dello stesso problema di trattamento termico. Questa relazione è importante. Un componente può raggiungere una durezza superficiale specificata e tuttavia contenere un cuore non idoneo, tensioni di trazione eccessive o una variazione geometrica che ne impedisca l’assemblaggio.
La ISO 683-1:2016 stabilisce i requisiti tecnici di fornitura per gli acciai non legati destinati principalmente alla tempra e al rinvenimento, alla austempra, alla tempra alla fiamma, alla tempra a induzione e, in alcuni casi, alla normalizzazione. La ISO 17663:2023 tratta i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate eseguito in officina o in sito, principalmente per gli acciai ferritici e i relativi componenti saldati o formati. Queste norme forniscono un quadro qualitativo; non trasformano ogni grado di acciaio, geometria e condizione di esercizio in un’unica regola universale di accettazione. Il disegno applicabile, la specifica del materiale, la procedura e il piano di ispezione devono definire ciò che è accettabile.
Atmosfera del forno e uniformità della temperatura
Il controllo della temperatura inizia dalla misurazione, non dall’indicazione del regolatore. Un forno può indicare 850 °C mentre il carico è sottoposto a una temperatura diversa a causa della posizione del sensore, dei gradienti radianti, dell’isolamento danneggiato, della circolazione ostacolata o del sovraccarico della zona di lavoro. I rilievi dell’uniformità della temperatura e le termocoppie di carico calibrate evidenziano tali differenze. La domanda rilevante non è semplicemente se il forno abbia raggiunto il valore impostato, ma se il componente abbia raggiunto la temperatura richiesta in tutto il carico e vi sia rimasto per il tempo previsto.
La disposizione del carico influisce sul riscaldamento e sul raffreddamento. I componenti disposti troppo vicini possono schermarsi reciprocamente dal calore radiante e limitare il flusso del gas o del mezzo di tempra. Le sezioni di grandi dimensioni si riscaldano più lentamente al centro che in superficie; le sporgenze sottili possono surriscaldarsi mentre il cuore è ancora al di sotto dell’intervallo di austenitizzazione previsto. Pertanto, un tempo di mantenimento misurato a partire dal ripristino della temperatura del forno può essere metallurgicamente diverso da un tempo di mantenimento misurato dopo che il carico ha raggiunto l’equilibrio termico.
Il controllo dell’atmosfera ha due finalità: limitare le alterazioni chimiche della superficie e favorire un trasferimento di calore ripetibile. Un eccesso di ossigeno o di vapore acqueo favorisce l’ossidazione e la formazione di scaglia. Un potenziale di carbonio inferiore al requisito di equilibrio dell’acciaio può provocare decarburazione, rimuovendo carbonio dalla superficie e riducendo la durezza ottenibile. Un potenziale di carbonio eccessivo può causare carburazione, con una superficie dura e fragile o un gradiente anomalo di carbonio. Il gas endotermico, i sistemi azoto-metanolo, il vuoto, i sali e l’aria richiedono ciascuno modalità di monitoraggio diverse. A seconda del processo, possono essere rilevanti il punto di rugiada, il potenziale di ossigeno, il potenziale di carbonio, la portata del gas, la pressione e le registrazioni degli allarmi.
Il trasferimento dal forno alla tempra costituisce un ulteriore punto di controllo. Un ritardo consente una trasformazione parziale, soprattutto in prossimità del naso di un diagramma di trasformazione in raffreddamento continuo, e può produrre ferrite, perlite o bainite prima che la formazione della martensite sia completata. La temperatura di tempra, l’agitazione, la contaminazione, la concentrazione e l’orientamento del componente determinano quindi l’intensità del raffreddamento. Un mezzo di tempra che raffredda rapidamente in una posizione può raffreddare lentamente in un’altra a causa di pellicole di vapore, flusso stagnante o alterazione delle condizioni del fluido. Il risultato è una storia di processo, non un unico valore della velocità di raffreddamento.
Controlli di durezza, microstruttura e dimensioni
La verifica dovrebbe utilizzare diverse prove collegate tra loro. La durezza è un controllo rapido della risposta al trattamento, ma il suo significato dipende dalla posizione, dal metodo, dalle condizioni della superficie e dalla dimensione della sezione. Occorre controllare le regioni specificate, non soltanto la superficie più facilmente accessibile. Quando lo spessore della sezione rende probabili dei gradienti, è necessario confrontare la superficie e il cuore e, qualora il metodo di ispezione lo richieda, rimuovere la scaglia o il materiale decarburato per ottenere una superficie di prova integra. Un profilo di durezza può mostrare se la tempra a induzione o alla fiamma abbia prodotto la profondità di indurimento prevista, mentre una singola lettura può nascondere una transizione brusca.
L’esame microstrutturale spiega i risultati di durezza apparentemente contraddittori. Dopo la tempra, la struttura può contenere martensite, bainite, ferrite, perlite e austenite trattenuta in proporzioni determinate dal tenore di carbonio, dagli elementi di lega, dalla velocità di raffreddamento e dalla geometria locale. Il rinvenimento modifica la martensite e riduce una parte delle tensioni di tempra; non elimina ogni errore del processo precedente. Le sezioni metallografiche devono essere prelevate da posizioni rappresentative o sospette, preparate senza surriscaldamento o sbavatura e interpretate tenendo conto del grado di acciaio e della storia del trattamento.
L’ispezione superficiale può identificare ossidazione, scaglia, decarburazione, carburazione, cricche di tempra, cricche di rettifica, ripiegature e surriscaldamenti locali. La decarburazione si presenta comunemente come uno strato ferritico a basso tenore di carbonio sotto la superficie. L’ossidazione lascia scaglia o attacco intergranulare quando è grave. Un’eccessiva quantità di austenite trattenuta può accompagnare un elevato tenore di carbonio o di elementi di lega, un’intensità di tempra insufficiente, una temperatura di tempra eccessivamente elevata oppure una temperatura di inizio della martensite sufficientemente bassa da lasciare incompleta la trasformazione a temperatura ambiente. In seguito, essa può trasformarsi durante l’esercizio, la lavorazione meccanica o il trattamento a freddo, causando variazioni dimensionali.
Le dimensioni devono essere misurate prima e dopo il trattamento, in corrispondenza di riferimenti definiti. Occorre registrare lunghezza, diametro, planarità, rotondità, eccentricità, dimensione dei fori e le caratteristiche rilevanti del profilo secondo il disegno del componente. La deformazione è determinata da riscaldamento non uniforme, variazioni di volume associate alle trasformazioni, gradienti termici, geometria asimmetrica, flusso del mezzo di tempra, tensioni residue di lavorazione e vincoli. Le tensioni residue possono rimanere anche quando le dimensioni rientrano nelle tolleranze; pertanto, il controllo della deformazione e il controllo delle tensioni sono attività correlate, ma non identiche. L’analisi ASM del 2024 sulla deformazione e sulle tensioni residue è quindi direttamente pertinente alla pianificazione dell’ispezione.
Interpretazione dei risultati non conformi
Un risultato non conforme è la prova di una condizione del processo o del materiale che richiede separazione e analisi, non un invito a ripetere il ciclo senza una diagnosi. Innanzitutto, occorre preservare la rintracciabilità: identificare il carico del forno, la colata del materiale, le posizioni sottoposte a prova, gli strumenti utilizzati, lo stato di taratura e il risultato esatto. Prima di attribuire la responsabilità alla metallurgia, è necessario confermare il metodo di prova e la posizione del provino. Una lettura falsamente bassa della durezza può derivare da scaglia, decarburazione, superficie ruvida, impronta poco profonda o prova eseguita troppo vicino a un bordo.
Le zone tenere derivano comunemente da un’intensità di tempra insufficiente, da un’agitazione inadeguata, dalla formazione di una pellicola di vapore, da un flusso del fluido ostruito, da un ritardo eccessivo nel trasferimento, da un’austenitizzazione insufficiente oppure da una sezione troppo grande per l’acciaio e il mezzo di tempra selezionati. Una temperatura non uniforme nel forno o una disposizione impropria del carico possono produrre lo stesso effetto. Una durezza eccessiva può indicare un rinvenimento insufficiente, una temperatura di rinvenimento errata, una superficie sovracarburata o una struttura contenente martensite non rinvenuta. Può inoltre riflettere una prova eseguita su una sottile zona indurita anziché sul materiale massivo previsto.
La decarburazione indica problemi di controllo dell’atmosfera, esposizione eccessiva, rimozione della scaglia o una precedente operazione di riscaldamento. L’ossidazione suggerisce infiltrazioni d’aria, un potenziale del forno non idoneo, un punto di rugiada elevato o un’esposizione prolungata. Una grana grossolana è generalmente conseguenza di una temperatura di austenitizzazione eccessiva, di un tempo di mantenimento eccessivo, di riscaldamenti ripetuti o di un surriscaldamento locale; può ridurre la tenacità e aumentare la sensibilità alla deformazione. La formazione di cricche può derivare da una tempra severa, spigoli vivi, danni di rettifica, difetti preesistenti, idrogeno o contaminazione superficiale oppure tensioni residue che si combinano con le tensioni di trasformazione. La morfologia e la posizione delle cricche sono spesso più informative della durezza.
La presenza inattesa di austenite trattenuta dovrebbe indurre a riesaminare il tenore di carbonio e degli elementi di lega, la temperatura effettiva di austenitizzazione, la velocità di raffreddamento, l’interruzione della tempra e qualsiasi effetto stabilizzante dovuto alla geometria o allo spessore della sezione. Un aumento dimensionale dopo il trattamento può corroborare tale diagnosi, ma non ne costituisce di per sé una prova. L’azione correttiva può comportare riclassificazione, un ulteriore rinvenimento, distensione, una nuova ispezione o lo scarto; la disposizione appropriata dipende dalla specifica applicabile e dalla valutazione ingegneristica. La disciplina essenziale consiste nel modificare una sola variabile di processo identificata alla volta e verificare la struttura, le proprietà, le condizioni superficiali e le dimensioni risultanti.
Un quadro unificato per la selezione di un trattamento termico
Il trattamento termico deve essere selezionato in funzione del profilo delle proprietà richieste e delle condizioni di esercizio, non sulla base di una temperatura familiare o di una denominazione generica della qualità dell’acciaio. Un ciclo termico controllato modifica l’acciaio attraverso trasformazioni di fase, ma le ferrite, perlite, bainite, martensite, austenite residua e i carburi risultanti dipendono dalla composizione, dalle dimensioni della sezione, dalla velocità di riscaldamento, dal percorso di raffreddamento e dalla condizione iniziale del materiale. Lo stesso trattamento nominale può quindi produrre una tenacità utile in un componente e, in un altro, cricche, distorsioni eccessive o una durezza insufficiente al cuore.
L’ASM Handbook Volume 4A di ASM International identifica la metallurgia fisica, la durezza e la temprabilità, la tempra, la ricottura, il rinvenimento, l’austempering, il martempering, l’austenitizzazione e l’indurimento superficiale come parti interconnesse del trattamento termico degli acciai, anziché come operazioni isolate (ASM International, 2024). Tale connessione costituisce la base per la selezione del processo.
Iniziare dalle proprietà richieste e dalle condizioni di esercizio
Definire l’obiettivo ingegneristico prima di scegliere il ciclo termico. La durezza richiesta può riguardare l’intera sezione, una superficie soggetta a usura o una profondità limitata dello strato superficiale. La resistenza a trazione e il carico di snervamento sono importanti, ma non sostituiscono la tenacità, la duttilità o la resistenza a fatica. Una superficie martensitica dura può resistere all’usura abrasiva, riducendo tuttavia la tolleranza agli urti o aumentando la sensibilità ai danneggiamenti da rettifica. Una struttura bainitica o martensitica rinvenuta, di durezza inferiore, può sopportare in modo più affidabile carichi ripetuti.
Le condizioni di esercizio determinano quale compromesso sia accettabile. Un dente di ingranaggio è sottoposto a sollecitazioni di contatto, usura per strisciamento, fatica a flessione e spesso a un gradiente di durezza dallo strato superficiale al cuore. Un albero può richiedere un cuore tenace, un’area di rotolamento dura e limiti ristretti di eccentricità dopo il trattamento. Un componente saldato di contenimento della pressione pone maggiore enfasi sulle tensioni residue, sul controllo dell’idrogeno, sulla tenacità e sull’ispezione che non sulla durezza massima. Temperatura, esposizione corrosiva, lubrificazione, carichi d’urto, sollecitazioni cicliche e conseguenze della frattura rientrano nella stessa valutazione iniziale.
La tolleranza dimensionale deve essere specificata insieme alle proprietà meccaniche. Un componente vincolato a pochi centesimi di millimetro non può essere trattato come se la distorsione fosse una correzione successiva. La geometria modifica il campo termico: i bordi sottili si riscaldano e si raffreddano rapidamente, i fori alterano la rigidezza locale, gli spigoli vivi concentrano le tensioni e le sezioni lunghe e asimmetriche si flettono mentre si sviluppano le deformazioni di trasformazione. Anche il gradiente desiderato tra superficie e cuore deve essere definito esplicitamente. La tempra integrale, la tempra selettiva e i trattamenti di distensione impongono esigenze termiche e meccaniche differenti.
La condizione iniziale fa parte della specifica. Una struttura di colata, una precedente deformazione a freddo, una struttura ferritico-perlitica normalizzata, carburi sferoidizzati, martensite precedentemente rinvenuta e una zona termicamente alterata dalla saldatura non reagiscono allo stesso modo. Prima dell’inizio del trattamento previsto, un componente saldato può presentare gradienti di durezza e tensioni residue di trazione. La norma ISO 17663:2023 tratta i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, in officina o in sito, principalmente per gli acciai ferritici e per componenti saldati o formati correlati. La sua rilevanza è pratica: la registrazione del processo, la misurazione della temperatura, il controllo dell’atmosfera e il piano di ispezione devono corrispondere alla storia e al livello di rischio del componente.
Correlare la composizione dell’acciaio al comportamento di trasformazione
Il carbonio controlla la quantità di carbonio disponibile per la martensite e influenza le frazioni e la durezza di ferrite, perlite e cementite. Gli elementi di lega modificano le temperature di trasformazione, la stabilità dei carburi, la temprabilità, la risposta al rinvenimento e il comportamento all’ossidazione. AISI 1045 e AISI 4140 non possono essere sottoposti alla stessa ipotesi di tempra semplicemente perché entrambi possono essere temprati e rinvenuti. Il contenuto di cromo e molibdeno dell’AISI 4140 ritarda le trasformazioni diffusionali e generalmente consente una maggiore tempra integrale rispetto all’AISI 1045 non legato, a parità di sezione. L’AISI 52100 aggiunge un elevato contenuto di carbonio e cromo; il controllo dei carburi diventa quindi fondamentale per le prestazioni dei cuscinetti e la stabilità dimensionale.
Il diagramma ferro–carburo di ferro aiuta a identificare le fasi di equilibrio e la solubilità del carbonio, ma non prevede la struttura formata da un ciclo reale di raffreddamento. L’austenite può trasformarsi in perlite o bainite se il raffreddamento attraversa la regione tempo-temperatura pertinente; se la diffusione è sufficientemente soppressa, può trasformarsi in martensite a temperature governate dalla composizione dell’acciaio. La trattazione del 2024 di ASM sui diagrammi di trasformazione distingue i concetti di equilibrio dal comportamento di trasformazione tempo-temperatura (TTT) e di trasformazione durante il raffreddamento continuo (CCT). Tale distinzione evita un errore comune: scegliere una temperatura di austenitizzazione dal diagramma di fase e presumere che il risultato del raffreddamento sia così determinato.
Utilizzare un diagramma TTT per analizzare le permanenze isotermiche e un diagramma CCT per analizzare il raffreddamento pratico dell’austenite. La questione non è semplicemente se un mezzo temprante sia «rapido». Occorre verificare se la curva di raffreddamento della sezione reale evita, quando necessario, il naso della perlite o della bainite, per poi attraversare l’intervallo martensitico a una velocità che limiti le tensioni termiche e di trasformazione. Un grande diametro può raffreddarsi lentamente al centro, mentre un bordo sottile si raffredda rapidamente, producendo strutture differenti nello stesso componente. La temprabilità, determinata per esempio con il metodo della tempra in estremità Jominy, descrive la profondità alla quale un acciaio può sviluppare durezza in condizioni di raffreddamento definite; non garantisce una particolare durezza in ogni geometria.
Questo ragionamento può portare a evitare la massima severità di tempra. La tempra e il rinvenimento possono fornire la resistenza richiesta, ma il martempering può ridurre la differenza di temperatura durante la formazione della martensite e quindi diminuire il rischio di distorsione. L’austempering può produrre bainite con tenacità utile e ridotta deformazione da tempra quando l’acciaio e le dimensioni della sezione consentono la trasformazione isotermica richiesta. La normalizzazione può affinare una struttura iniziale non uniforme, mentre la ricottura o la sferoidizzazione possono migliorare la lavorabilità prima dell’indurimento. L’indurimento alla fiamma e a induzione può conferire un’elevata durezza alla superficie mantenendo un cuore più tenace, purché siano controllati il profilo di riscaldamento, la frequenza, la velocità di scansione e la capacità di auto-raffreddamento.
Bilanciare prestazioni, fabbricabilità e rischio
Una microstruttura tecnicamente ottenibile può comunque rappresentare una scelta produttiva inadeguata. Considerare la capacità del forno, la disposizione del carico, l’uniformità del riscaldamento, l’agitazione durante la tempra, la contaminazione del mezzo temprante, l’atmosfera, i sistemi di fissaggio, la sequenza di lavorazione e la possibilità di misurare la temperatura in punti rappresentativi. La scelta dell’atmosfera non è un aspetto meramente estetico: ossidazione, decarburazione, carburazione e scaglia possono modificare la durezza superficiale e le dimensioni. Anche un calcolo della temprabilità è incompleto senza lo spessore della sezione, i raggi degli spigoli, il contatto con i sistemi di fissaggio e le condizioni di raffreddamento della superficie.
Le tensioni residue e la distorsione devono essere trattate come vincoli progettuali. La contrazione termica e l’espansione di trasformazione avvengono in momenti e punti differenti, mentre la formazione della martensite può bloccare le tensioni prima che il cuore si sia raffreddato. Le cricche sono più probabili quando un’elevata tensione si combina con un’elevata durezza, una geometria acuta, danni superficiali, idrogeno o una tempra inadeguata. Il rinvenimento non è quindi una semplice regolazione della durezza; modifica la stabilità e la tenacità della struttura allo stato temprato e riduce parte del carico di tensione dovuto alla tempra. La temperatura e il tempo di rinvenimento, nonché il ritardo nel trasferimento, richiedono un controllo.
La storia di saldatura può modificare completamente la decisione. Il trattamento termico post-saldatura può ridurre le tensioni residue o rinvenire le zone dure, ma può anche influire sulla resistenza, sull’accuratezza dimensionale e sulla tenacità se il ciclo non è adeguatamente correlato all’acciaio. La norma ISO 683-1:2016 riguarda i requisiti tecnici di fornitura per gli acciai non legati destinati principalmente alla tempra e al rinvenimento, all’austempering, all’indurimento alla fiamma, all’indurimento a induzione e, in alcuni casi, alle condizioni normalizzate. La norma non elimina la necessità di qualificare un trattamento per un componente specifico.
La capacità di ispezione definisce il limite di un controllo di processo credibile. I rilievi di durezza devono riguardare la superficie e il cuore quando è specificato un gradiente. Può essere necessaria un’analisi metallografica per rilevare decarburazione, austenite residua, martensite non rinvenuta, bainite, reticoli di carburi o una granulometria anomala. Controlli dimensionali, esami con particelle magnetiche o liquidi penetranti, prove ultrasoniche e valutazioni delle tensioni residue possono essere appropriati quando cricche o difetti interni comportano conseguenze gravi.
Selezione di un trattamento
- Definire l’obiettivo Stabilire i carichi di esercizio, i limiti delle proprietà, i requisiti di superficie e nucleo e le tolleranze dimensionali.
- Identificare lo stato iniziale Confermare il grado, la microstruttura iniziale, la geometria della sezione, la forma del prodotto e la storia di saldatura.
- Valutare la cinetica Utilizzare informazioni TTT o CCT adeguate per l’acciaio effettivo e il percorso termico.
- Scegliere il ciclo Selezionare metodi di riscaldamento, atmosfera, raffreddamento, rinvenimento o tempra superficiale che possano essere controllati.
- Qualificare e verificare Controllare durezza, microstruttura, dimensioni, condizioni superficiali e difetti rispetto alla specifica applicabile.
La decisione di selezione può quindi essere presa in sequenza: definire i carichi di esercizio e i limiti delle proprietà; specificare la durezza superficiale e al cuore e le tolleranze dimensionali; identificare la qualità dell’acciaio, la microstruttura iniziale, la geometria della sezione e la storia di saldatura; confrontare i percorsi di trasformazione TTT/CCT; selezionare metodi di riscaldamento, atmosfera, raffreddamento e rinvenimento che possano essere controllati; quindi qualificare il ciclo mediante controlli di durezza, struttura, dimensioni e difetti. Se nessun percorso soddisfa i limiti di resistenza, tenacità, distorsione e produzione, occorre modificare l’acciaio, la geometria, la sequenza di lavorazione o la strategia di trattamento superficiale. Il trattamento termico è un problema integrato di metallurgia e processo. La scelta determinante non è un singolo valore di temperatura, ma una storia termica verificata e adeguata all’acciaio e al componente.
Riferimenti
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment