




Что означает термическая обработка стали
Термическая обработка представляет собой запланированную последовательность операций нагрева, выдержки и охлаждения, применяемых к стали для контролируемого изменения её внутренней структуры и, как следствие, свойств. Температура печи является лишь одной частью этой последовательности. Полный цикл обработки включает исходное состояние материала, скорость достижения заданной температуры, продолжительность выдержки, окружающую атмосферу, характер распространения тепла по сечению и траекторию охлаждения стали.
Что может изменить обработка
- Структура Фазовый состав, морфология фаз, структура дефектов и зеренная структура
- Механический отклик Твёрдость, прочность, вязкость и пластичность
- Технологический отклик Обрабатываемость, остаточные напряжения и стабильность размеров
- Эксплуатационные свойства поверхности Твёрдая износостойкая поверхность над более вязкой сердцевиной
Это различие отделяет металлургическую термическую обработку от простого нагрева стали с последующим охлаждением. Обработка может быть предназначена для изменения фазового состава, морфологии фаз, структуры дефектов, твёрдости, прочности, вязкости, пластичности, обрабатываемости, размерной стабильности или свойств поверхности. Она также может снижать остаточные напряжения, измельчать зерно, подготавливать сталь к механической обработке или создавать твёрдую износостойкую поверхность на более вязкой сердцевине.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
В 4A томе справочника ASM, Термическая обработка стали — основы и процессы, рассматриваются аустенитизация, закалка, отжиг, отпуск, изотермическая закалка, ступенчатая закалка, поверхностное упрочнение, твёрдость, прокаливаемость, деформация и связанные с ними процессы (ASM International, 2024). Все эти темы объединяет один принцип: реакция стали определяется одновременно её химическим составом и термической историей.

Термические циклы и металлургические изменения[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
Сталь содержит фазы, стабильность которых изменяется в зависимости от температуры и состава. Феррит представляет собой относительно мягкую объёмно-центрированную кубическую фазу железа с ограниченной растворимостью углерода. Аустенит имеет гранецентрированную кубическую структуру и способен растворять значительно больше углерода. Цементит, или карбид железа, является твёрдым и хрупким. В зависимости от содержания углерода, скорости охлаждения и легирующих добавок эти составляющие могут образовывать перлит, бейнит или мартенсит. В учебной программе курса ASTM International по металлургии и термической обработке стали феррит, аустенит, цементит, перлит, мартенсит и бейнит определяются как основные фазы и структуры, имеющие центральное значение для обработки стали (ASTM International, 2024).
При аустенитизации сталь нагревают до диапазона температур, в котором часть или весь исходный феррит, перлит или цементит превращается в аустенит. Выдержка позволяет углероду раствориться, а температурным перепадам — уменьшиться, однако чрезмерная выдержка может привести к укрупнению зёрен аустенита, усилению окисления и ухудшению последующей вязкости или увеличению деформации. Требуемые температура и продолжительность выдержки зависят от марки стали, исходной микроструктуры, толщины сечения, циркуляции в печи и необходимого превращения.
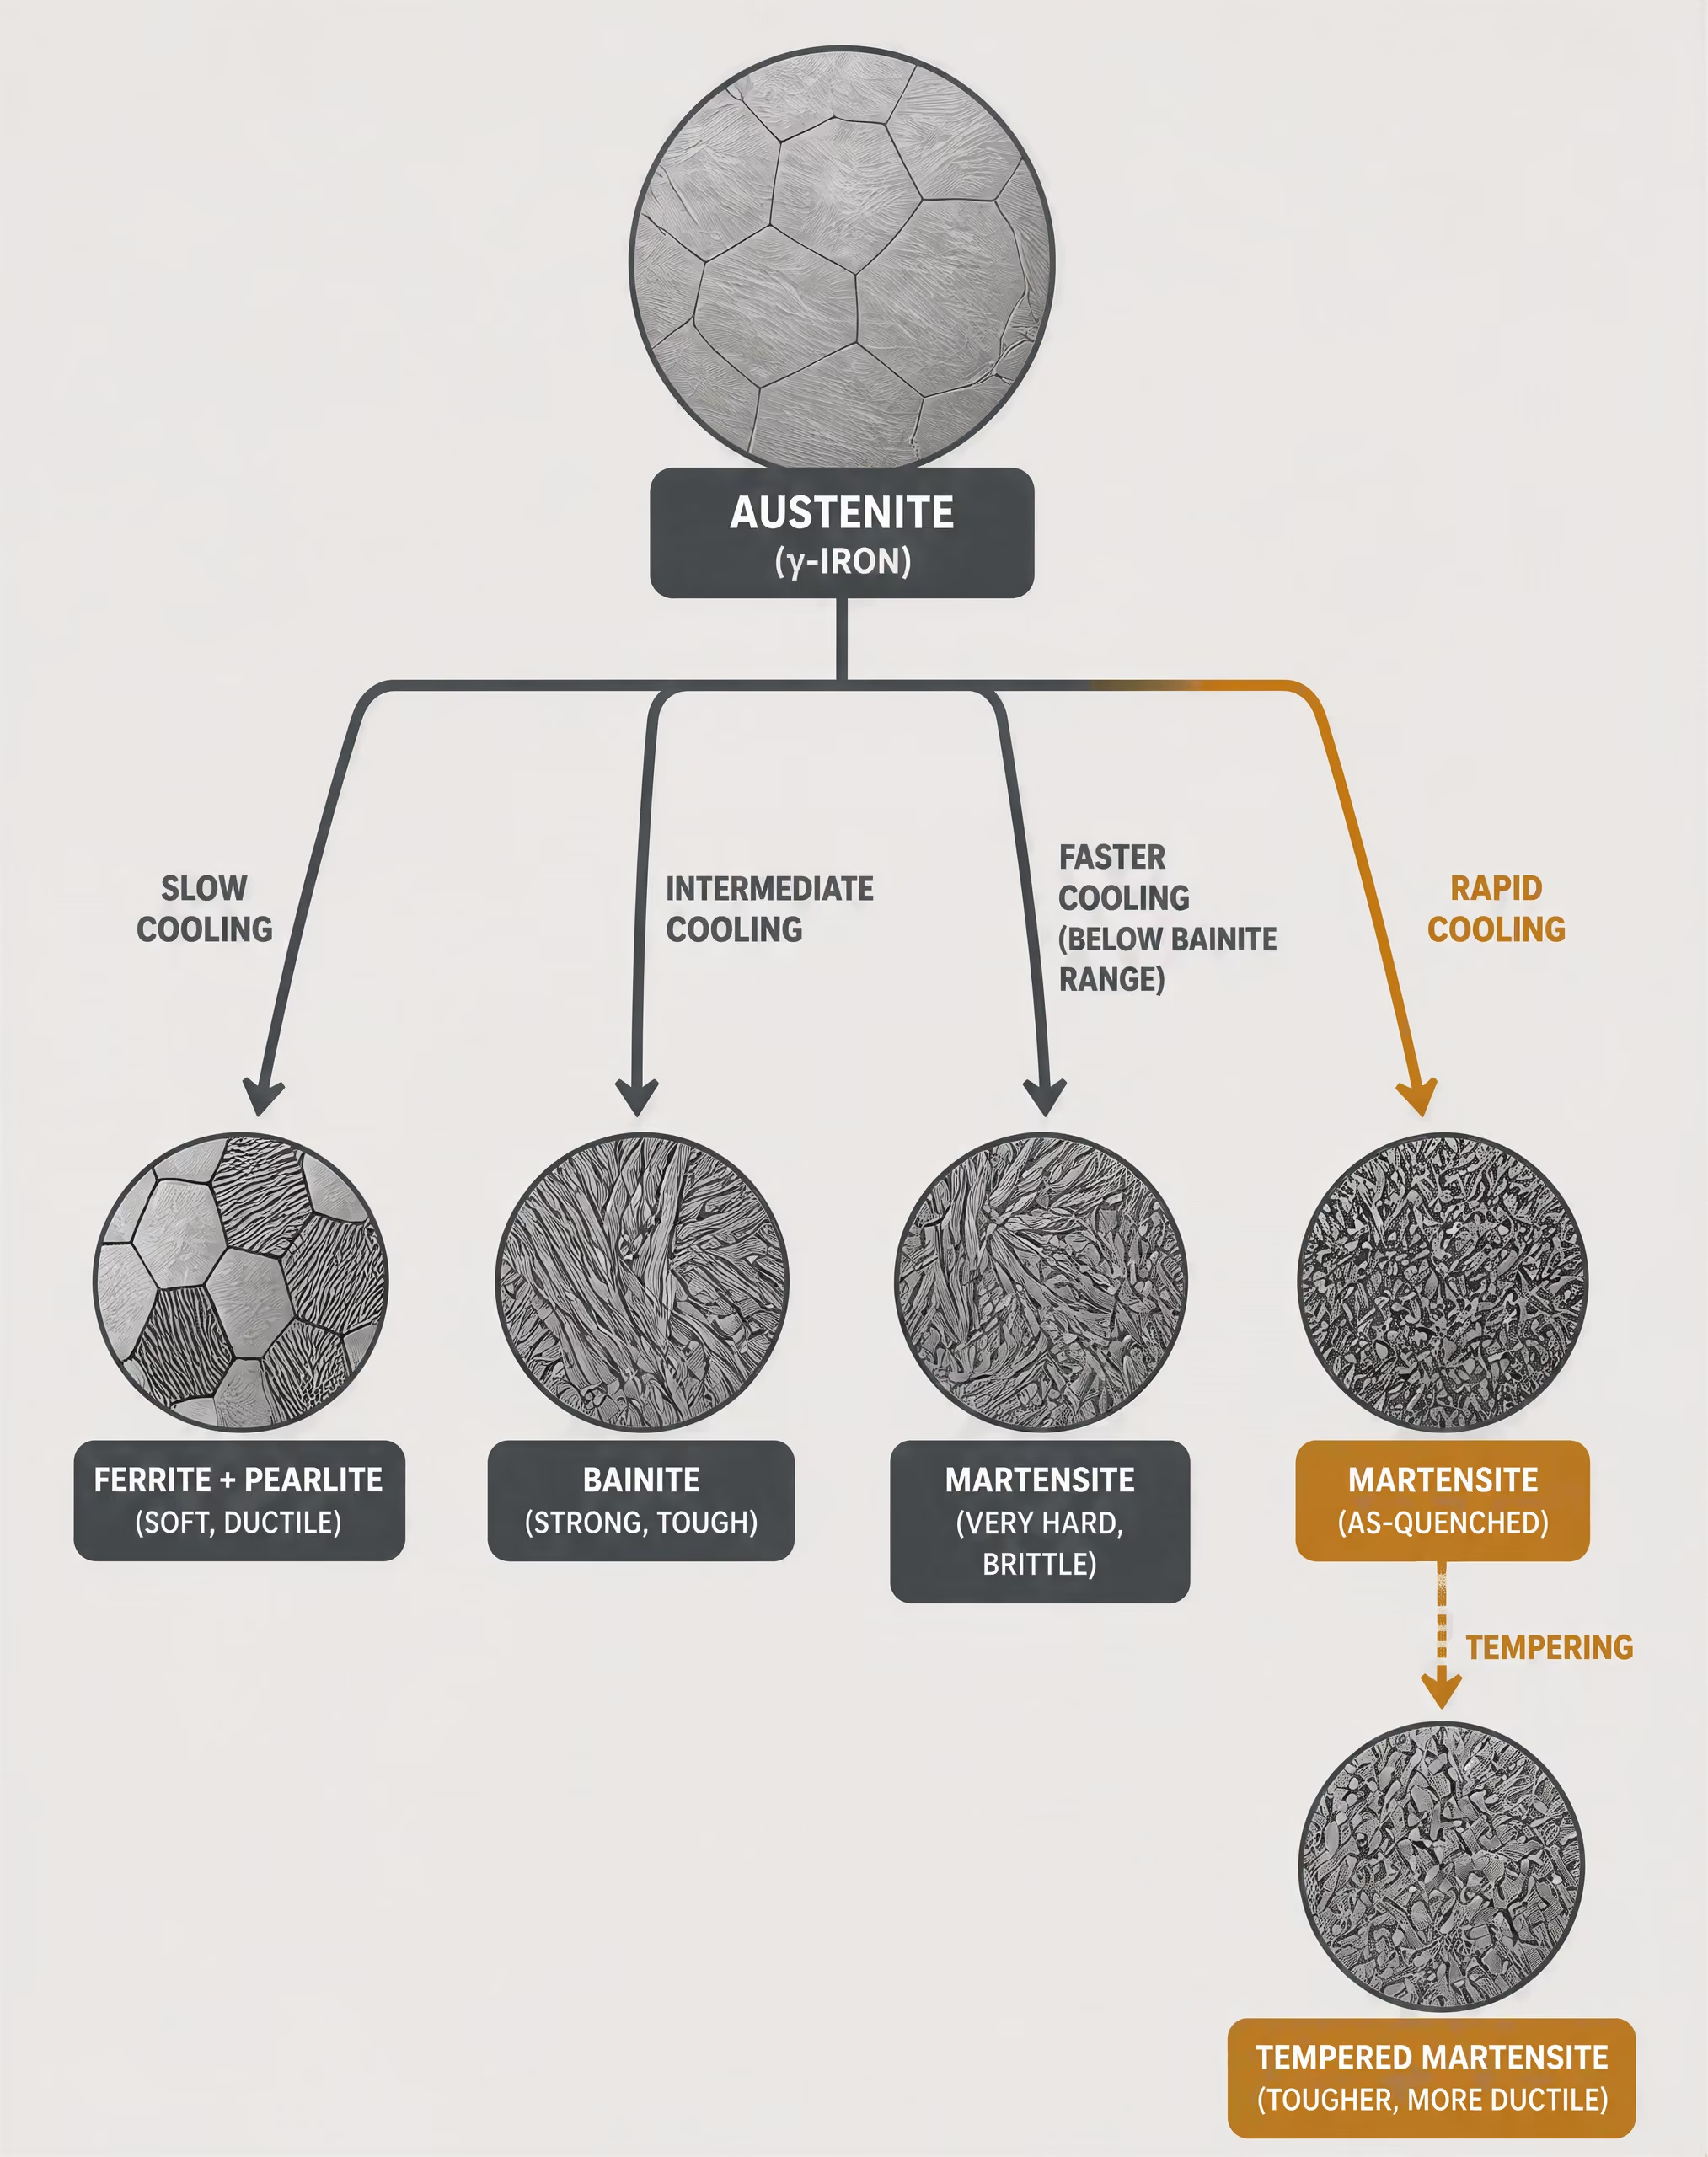
Затем именно охлаждение определяет, во что превратится аустенит. Медленное охлаждение может обеспечить диффузионное образование феррита и перлита. При охлаждении со средней скоростью может образоваться бейнит. Быстрое охлаждение способно на достаточно длительное время подавить диффузию, чтобы аустенит превратился в мартенсит — пересыщенную и сильно напряжённую структуру. Мартенсит обеспечивает высокую твёрдость, однако неотпущенный мартенсит может содержать значительные остаточные напряжения и быть слишком хрупким для эксплуатации. При отпуске закалённую сталь повторно нагревают ниже диапазона аустенитного превращения, обеспечивая контролируемое перераспределение углерода и снижение напряжений с одновременным изменением твёрдости и вязкости.
| Обработка | Типичная траектория охлаждения или превращения | Основное назначение |
|---|---|---|
| Отжиг | Медленное охлаждение в печи | Размягчение, повышение пластичности, снижение напряжений или улучшение обрабатываемости |
| Нормализация | Охлаждение на воздухе из аустенитного диапазона | Более мелкозернистая и прочная структура по сравнению с полным отжигом |
| Закалка и отпуск | Быстрое охлаждение с последующим нагревом ниже аустенитного диапазона | Баланс прочности, твёрдости и вязкости |
| Изотермическая закалка с превращением в бейнит | Изотермическое образование бейнита | Контролируемая бейнитная структура |
| Ступенчатая закалка | Выравнивание температуры до образования мартенсита | Снижение риска деформации |
Таким образом, основные виды обработки представляют собой различные термические траектории, а не взаимозаменяемые рецептуры. При отжиге обычно применяют медленное охлаждение, чтобы смягчить сталь, повысить пластичность, снизить остаточные напряжения или улучшить обрабатываемость. При нормализации используют охлаждение на воздухе из аустенитного диапазона; в результате часто формируется более мелкая и прочная структура, чем при полном отжиге. Закалка с последующим отпуском предназначена для получения выбранного сочетания прочности, твёрдости и вязкости. При изотермической закалке бейнит образуется в результате превращения при промежуточной температуре, тогда как при ступенчатой закалке перед образованием мартенсита уменьшают разность температур между поверхностью и сердцевиной, снижая риск деформации, но не устраняя необходимость отпуска.
При пламенной и индукционной закалке быстро нагревают только поверхностный слой, после чего его закаливают. В результате может образоваться мартенситный упрочнённый слой при сравнительно вязкой внутренней части, однако необходимо контролировать глубину слоя, содержание углерода, геометрию, подводимую мощность и момент закалки. ISO 683-1:2016 устанавливает требования к поставке нелегированных сталей, предназначенных главным образом для закалки и отпуска, изотермической закалки, пламенной закалки, индукционной закалки, а в некоторых случаях — для нормализованного состояния. Этот стандарт не предусматривает единого цикла, подходящего для каждой марки стали или детали.
Свойства и микроструктура
Свойства стали зависят от микроструктуры и тепловой истории, а не только от температуры печи. Strong evidence
Механические свойства являются следствием структуры, а не прямым следствием температуры в печи. Две стали при одинаковой номинальной температуре могут иметь различную твёрдость или вязкость из-за различий в содержании углерода, легирующих элементов, размере зёрен, выделениях, количестве неметаллических включений или остаточных напряжениях. Даже в пределах одной марки кованый пруток, холоднодеформированный лист и деталь, ранее подвергнутая закалке и отпуску, начинают обработку из различных металлургических состояний.
Прокаливаемость Способность участка стали формировать закалённую структуру по всей глубине при заданных условиях аустенитизации и охлаждения; её следует отличать от максимально достижимой твёрдости.
Основные термины, связанные с составом и откликом
- Максимальная твёрдость
- Наибольшая твёрдость, достижимая при достаточно полном мартенситном превращении соответствующей области; в значительной степени определяется содержанием углерода.
- Прокаливаемость
- Глубина, на которую сталь может сформировать закалённую структуру при определённых условиях охлаждения.
- Остаточный аустенит
- Аустенит, сохраняющийся после охлаждения ниже температуры окончания образования мартенсита.
- Углеродный эквивалент
- Расчётный показатель состава, используемый для оценки влияния углерода и легирующих элементов на превращения или свариваемость.
Углерод существенно влияет на количество и твёрдость мартенсита, тогда как хром, молибден, марганец, никель и другие легирующие элементы изменяют температуры превращений и замедляют диффузионные реакции. Бор при надлежащем контроле может повышать прокаливаемость подходящих марок стали. Прокаливаемость не равнозначна максимальной твёрдости. Максимальная твёрдость в значительной степени определяется содержанием углерода, тогда как прокаливаемость характеризует способность стали формировать упрочнённую структуру на определённую глубину при заданных условиях охлаждения.
Микроструктура также объясняет, почему одной твёрдости недостаточно для оценки успешности обработки. Высокое значение твёрдости может указывать на наличие мартенсита, но не показывает, имеются ли в детали закалочные трещины, чрезмерное количество остаточного аустенита, крупные исходные аустенитные зёрна или опасные растягивающие напряжения. Более низкая твёрдость может быть преднамеренной, если большее значение имеют ударная вязкость, сопротивление усталости, обрабатываемость или размерная стабильность.
Диаграмма состояния железо–карбид железа описывает равновесные или близкие к равновесным соотношения фаз. Она помогает определить диапазоны превращений и растворимость углерода, но не предсказывает полный результат практической закалки. Диаграммы изотермического превращения описывают превращения при изотермической выдержке; диаграммы превращений при непрерывном нагреве и непрерывном охлаждении описывают траектории, более близкие к тем, которые используются в печах и производственном оборудовании. В главе ASM по термической обработке за 2024 год специально разграничиваются эти диаграммы, а также рассматриваются вопросы контроля деформации и остаточных напряжений. Это различие важно, поскольку превращения требуют времени, а промышленное охлаждение редко бывает мгновенным или полностью равномерным.
Почему одной температуры недостаточно
Указанная температура, например 850 °C, характеризует заданную температуру печи, но не полное термическое состояние детали. Тонкая пластина толщиной 10 мм может быстро и равномерно достичь этой температуры. У крупного зуба шестерни, массивного вала или сварного ремонтного участка поверхность и сердцевина могут существенно различаться по температуре в течение значительной части цикла. Если поверхность превращается или расширяется раньше внутренней части, возникают напряжения. Затем закалка может добавить термическую усадку и деформацию превращения, вызвав деформацию или растрескивание даже при правильной температуре печи.
Скорость нагрева также изменяет реакцию материала. Быстрый нагрев может привести к неравномерному прогреву сечения и исключить превращения, которые происходили бы при более медленном нагреве. Он также способен увеличить термические напряжения. Медленный нагрев может способствовать нежелательному росту зёрен или вызывать поверхностные реакции до достижения заданной температуры. Продолжительность выдержки должна быть достаточной для достижения требуемого состояния самой холодной областью, а не просто достаточной для того, чтобы дисплей печи показал заданную температуру.
Атмосфера является ещё одной переменной, подлежащей контролю. Кислород может вызывать образование окалины и обезуглероживание; углеродсодержащая атмосфера может изменять углеродный потенциал поверхности. В обоих случаях изменяются поверхностная твёрдость и размеры, даже если сердцевина подвергается предусмотренному циклу. Поэтому соляные ванны, вакуумные печи, защитные газы и воздушные печи приводят к различным результатам на поверхности.
Жёсткость охлаждения, перемешивание охлаждающей среды, её температура, ориентация детали и геометрия определяют фактическую кривую охлаждения. Острые углы охлаждаются иначе, чем широкие поверхности, а отверстия или тонкие перемычки могут создавать локальные температурные градиенты. Предшествующая холодная деформация, ликвация, зоны термического влияния сварки и предыдущий отпуск также изменяют места зарождения фаз и кинетику превращений.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
ISO 17663:2023 рассматривает термическую обработку, связанную со сваркой и смежными процессами, в рамках требований к качеству, охватывающих работы в цехах и на месте выполнения, главным образом для ферритных сталей и соответствующих сварных или формованных компонентов. Этот контекст важен: термический цикл необходимо устанавливать, контролировать и проверять, особенно в случаях, когда снятие напряжений, контроль водорода, подогрев при многослойной сварке или местная послесварочная обработка влияют на эксплуатационные характеристики. Поэтому термическая обработка представляет собой контролируемую историю всей детали, а не одно число на панели управления печью.
Состав стали и система железо–углерод
Чистое железо и растворимость углерода
Термическая обработка стали начинается с обманчиво простой системы: железа, содержащего углерод. Простота исчезает, если одновременно учитывать температуру, состав и скорость охлаждения. При повышении температуры чистое железо изменяет кристаллическую структуру. Ниже 912 °C оно представляет собой преимущественно феррит, или α-железо, с объёмно-центрированной кубической (ОЦК, BCC) решёткой. В диапазоне от 912 до 1394 °C оно превращается в аустенит, или γ-железо, с гранецентрированной кубической (ГЦК, FCC) решёткой. От 1394 °C до температуры плавления, близкой к 1538 °C, оно существует в виде δ-феррита — ещё одной ОЦК-формы.
Углерод занимает междоузельные позиции в этих решётках, однако доступное пространство существенно различается. Феррит растворяет очень мало углерода: его максимальная равновесная растворимость составляет около 0,022 мас.% C при 727 °C, а растворимость при комнатной температуре ближе к 0,008 мас.% C. Аустенит может содержать значительно больше углерода — примерно до 2,14 мас.% C при 1147 °C в метастабильной системе железо–карбид железа. Это различие имеет центральное значение для упрочнения. При аустенитизации углерод входит в ГЦК-решётку и также может растворяться из цементита. Если затем охлаждать аустенит достаточно быстро, углерод не успевает выйти обычным диффузионным путём. Решётка перестраивается в направлении ОЦК-формы, однако захваченный углерод образует мартенсит — пересыщенную и сильно напряжённую фазу.
Таким образом, углерод не просто непосредственно повышает твёрдость как растворённый элемент. Он изменяет стабильность фаз, температуры начала превращений, количество карбидов, способных образоваться, и реакцию материала на охлаждение. При низких концентрациях во время медленного охлаждения могут легко образовываться феррит и перлит. При более высоких концентрациях равновесие смещается в сторону увеличения содержания перлита или цементита. При быстром охлаждении тот же углерод может вместо этого остаться в мартенсите.
Содержание углерода, предусмотренное номинальной маркой, не отражает всей термической истории. Толщина сечения, исходный размер зерна, скорость нагрева, температура аустенитизации, время выдержки, охлаждающая среда, состояние поверхности и однородность температуры могут изменить результирующую микроструктуру. Поэтому в рассмотрении основ стали, опубликованном ASM International в 2024 году, система железо–углерод рассматривается наряду с аустенитизацией, диаграммами превращений, твёрдостью, прокаливаемостью, закалкой, отпуском и контролем остаточных напряжений: состав определяет возможные варианты, а термический цикл выбирает один из них.
Диаграмма состояния железо–карбид железа
| Диаграмма | Представляемая тепловая траектория | Основное применение |
|---|---|---|
| Железо–карбид железа | Зависимости состава от температуры в равновесных или близких к равновесным условиях | Стабильность фаз и растворимость углерода |
| TTT | Изотермическая выдержка | Начало и завершение превращения при выдержке при постоянной температуре |
| CCT | Непрерывное охлаждение | Прогнозирование превращений при практических циклах закалки и работы печи |
| CHT | Непрерывный нагрев | Характер превращений при нагреве с заданной скоростью |
Диаграмма, которую обычно называют диаграммой состояния железо–углерод, точнее представляет собой метастабильную диаграмму состояния железо–карбид железа, или Fe–Fe₃C. Цементит Fe₃C содержит 6,67 мас.% углерода. Он не является конечным равновесным состоянием углерода при любых обстоятельствах; в некоторых условиях, особенно в определённых чугунах и составах, содержащих кремний, графит термодинамически более стабилен, чем цементит. Тем не менее диаграмма Fe–Fe₃C с достаточной для практики точностью описывает превращения многих сталей, поскольку цементит легко образуется и может сохраняться в течение практически значимых промежутков времени.
Главной инвариантной реакцией для обычных углеродистых сталей является эвтектоидное превращение при температуре около 727 °C:
аустенит → феррит + цементит.
Эвтектоидное превращение Твёрдофазная реакция, при которой аустенит превращается в феррит и цементит примерно при 727 °C в метастабильной системе железо–карбид железа.
При эвтектоидном составе, составляющем приблизительно 0,76 мас.% C, эта реакция образует перлит — слоистую смесь феррита и цементита. Стали, содержащие менее примерно 0,76 мас.% C, в этой системе называют доэвтектоидными; при медленном охлаждении до превращения оставшегося аустенита в перлит образуется проэвтектоидный феррит. Стали, содержащие больше углерода, чем эвтектоидный состав, но находящиеся ниже области чугунов, называют заэвтектоидными; до превращения остаточного аустенита в перлит образуется проэвтектоидный цементит. Граничные значения являются условностями диаграммы и в разных источниках могут немного различаться, однако важна именно последовательность превращений.
Диаграмма также показывает эвтектическую реакцию при содержании углерода около 4,3 мас.% и температуре 1147 °C, при которой в метастабильной системе жидкость превращается в аустенит и цементит. Обычные стали значительно уступают этому уровню по содержанию углерода, тогда как чугуны обычно приближаются к нему или превышают его. Линии ликвидус и солидус, области феррита, аустенита, цементита и двухфазных состояний показывают, какие составляющие могут сосуществовать в равновесии при заданных составе и температуре.
Однако они не сообщают инженеру, какие фазы будут присутствовать в детали после промышленной закалки. Равновесная диаграмма предполагает наличие достаточного времени для диффузии и не учитывает фактор времени. Она не может предсказать начало образования мартенсита, формирование бейнита, межпластинчатое расстояние в перлите или глубину прокаливания сечения. Для этих вопросов необходимы диаграммы «время–температура–превращение» (TTT) для изотермических условий и диаграммы превращений при непрерывном нагреве или непрерывном охлаждении (CCT) для изменяющейся температуры. В главе ASM, посвящённой основным принципам термической обработки и опубликованной в 2024 году, эти диаграммы прямо рассматриваются отдельно от диаграммы состояния железо–углерод, наряду с деформацией и остаточными напряжениями.
Скорость охлаждения может изменить конечную структуру без изменения содержания углерода в стали. Strong evidence
Медленно охлаждаемая сталь может приближаться к фазовым соотношениям, показанным на равновесной или метастабильной диаграмме. В стали, охлаждаемой через область максимальной скорости превращения на кривой, могут образовываться перлит или бейнит; при ещё более быстром охлаждении она может достичь температуры начала мартенситного превращения до начала диффузионного превращения. Поэтому конечная структура может представлять собой феррито-перлитную смесь, бейнит, мартенсит, остаточный аустенит или их сочетание даже при неизменном содержании углерода.
Классификация по содержанию углерода и влияние легирования
Классификация по содержанию углерода даёт лишь первое описание, а не полную спецификацию термической обработки. Низкоуглеродистыми обычно называют стали, содержащие менее примерно 0,25 мас.% C; среднеуглеродистыми — стали с содержанием углерода приблизительно от 0,25 до 0,60 мас.% C; высокоуглеродистыми — стали, содержащие около 0,60–1,00 мас.% C или более. Эти диапазоны представляют собой практические группы, а не универсальные границы стандартов. Обозначение AISI 1045 указывает на номинальную среднеуглеродистую сталь, тогда как ISO 683-1:2016 распространяется на нелегированные стали, предназначенные главным образом для закалки и отпуска, изотермической закалки, пламенной закалки, индукционной закалки, а в некоторых случаях — для нормализованного состояния. Само обозначение не заменяет установленные пределы химического состава и требования к термической обработке.
Повышение содержания углерода обычно увеличивает достижимую твёрдость после закалки, поскольку мартенсит содержит больше захваченного углерода. Оно также снижает температуру начала мартенситного превращения, повышает риск образования остаточного аустенита и может увеличить вероятность закалочных трещин и деформации. Для сталей с высоким содержанием углерода может потребоваться более строгий контроль температуры аустенитизации, поскольку чрезмерное растворение или рост зерна способны ухудшить вязкость. При более низком содержании углерода мартенсит может быть сравнительно мягким, если легирование и условия охлаждения не обеспечивают дополнительного упрочнения.
Легирующие элементы изменяют диаграмму состояния и кинетику превращений. Марганец и никель обычно стабилизируют аустенит и снижают температуры превращений; марганец также задерживает образование феррита и перлита, повышая прокаливаемость. Хром, молибден и вольфрам замедляют диффузионные превращения и могут обеспечивать более глубокую прокаливаемость толстых сечений. Хром, молибден, ванадий и ниобий способны образовывать стабильные легированные карбиды, тогда как титан образует особенно стабильный карбонитрид титана. Эти частицы могут ограничивать рост зерна аустенита, однако для их частичного растворения могут потребоваться более высокие температуры аустенитизации или более длительные выдержки.
Кремний упрочняет феррит и стремится подавлять образование цементита, что влияет на бейнитные превращения и превращения при отпуске. Бор, присутствующий в очень малых контролируемых количествах и защищённый от связывания с кислородом и азотом, может значительно повышать прокаливаемость, задерживая зарождение феррита на границах исходных аустенитных зёрен. Никель обычно повышает вязкость и не образует карбид тем же образом, что хром или молибден.
Легирование также изменяет реакцию стали на отпуск. Молибден может уменьшать отпускную хрупкость и способствовать вторичному упрочнению; хром, ванадий и вольфрам при высокотемпературном отпуске могут вызывать выделение вторичных карбидов. Поэтому легированная сталь после закалки и отпуска может реагировать совершенно иначе, чем углеродистая сталь с тем же содержанием углерода и при той же номинальной температуре отпуска. В справочном издании Steel and Its Heat Treatment 1984 года углеродистые, легированные, борсодержащие, микролегированные и двухфазные стали рассматриваются через их диаграммы TTT, прокаливаемость, отпускную хрупкость и реакцию на обработку, а не только через содержание углерода.
Состав определяет стабильность фаз. Время и температура определяют, смогут ли протекать доступные превращения. Геометрия сечения и управление остаточными напряжениями определяют, выдержит ли полученная деталь процесс. Именно это взаимодействие, а не одно лишь числовое содержание углерода, лежит в основе выбора цикла термической обработки.
Основные фазы и микроструктурные составляющие
Термическая обработка стали изменяет её свойства за счёт изменения фаз, которые образуются, их количественного соотношения и взаимного расположения соответствующих областей. В учебной программе ASTM International к ключевым составляющим металлургии стали отнесены феррит, аустенит, цементит, перлит, мартенсит и бейнит. ASM International рассматривает этот предмет раздельно через равновесные соотношения, кинетику превращений, прокаливаемость, закалку, отпуск и контроль напряжений. Это различие важно, поскольку диаграмма состояния железо–карбид железа показывает, какие фазы стабильны или метастабильны при заданных составе и температуре, тогда как диаграммы TTT и CCT показывают, предоставляет ли реальный термический цикл достаточно времени для образования этих фаз или продуктов превращения.
Фаза имеет определённую кристаллическую структуру и диапазон химического состава. Микроструктурная составляющая может содержать более одной фазы, расположенных в характерной конфигурации. В технической литературе это различие соблюдается не всегда: выражения «перлитная фаза» и «бейнитная фаза» часто встречаются в инженерных текстах, хотя перлит и бейнит точнее описывать как продукты превращения, представляющие собой микроструктурные составляющие. Такая неточная формулировка понятна, поскольку для каждой из них характерны определённый диапазон превращения, морфология и отклик свойств.

Феррит, аустенит и цементит
Феррит — это объёмно-центрированная кубическая (BCC) форма железа, обычно обозначаемая как α-феррит при температурах ниже температуры превращения A1 в углеродистой стали. Растворимость углерода в нём очень низкая. При 727 °C — эвтектоидной температуре, обычно используемой для диаграммы состояния «железо—карбид железа», — феррит способен растворить лишь около 0,022 мас. % углерода; при более низких температурах его равновесная растворимость снижается ещё сильнее. Легирующие элементы изменяют это значение и могут влиять на устойчивость феррита, однако по сравнению с мартенситом или структурами, богатыми карбидами, феррит, как правило, остаётся относительно мягкой и пластичной составляющей.
Это не означает, что феррит не имеет механического значения. Ферритная матрица может воспринимать пластическую деформацию и препятствовать хрупкому растрескиванию, обеспечивая пластичность и вязкость при контролируемых размере зерна, содержании неметаллических включений и составе окружающих составляющих. Его низкая твёрдость обычно ограничивает сопротивление абразивному износу, хотя мелкозернистая ферритная структура при контактном или циклическом нагружении может работать лучше, чем крупнозернистая. Феррит также влияет на размерные изменения посредством своего теплового расширения, модуля упругости и истории превращений. Неравномерное образование феррита по сечению может приводить к локальным различиям прочности и остаточных напряжений.
Аустенит — это гранецентрированная кубическая (FCC) форма железа, обозначаемая как γ-железо. Его растворимость углерода значительно выше, чем у феррита: на диаграмме состояния «железо—карбид железа» максимальная растворимость составляет около 2,14 мас. % углерода при приблизительно 1147 °C. Поэтому аустенит является исходной фазой для многих термических обработок стали. При аустенитизации феррит и цементит растворяются в степени, определяемой составом, температурой, продолжительностью выдержки и исходной микроструктурой. Полное растворение не всегда является целью; нерастворившиеся легированные карбиды могут быть необходимы для контроля размера зерна или обеспечения износостойкости легированных сталей.
При температурах аустенитизации аустенит обычно более пластичен, чем продукты, образующиеся при охлаждении, однако его поведение при комнатной температуре зависит от того, является ли он устойчивым. Углерод, марганец, никель, хром и другие легирующие элементы могут снижать температуры превращений или задерживать распад. Затем размер сечения и скорость охлаждения определяют, превращается ли аустенит в перлит, бейнит, мартенсит или их смесь. Рост аустенитного зерна при чрезмерном нагреве может снизить вязкость после охлаждения, даже если конечная твёрдость окажется приемлемой.
Цементит — это карбид железа Fe₃C. В метастабильной системе «железо—карбид железа» это твёрдое, относительно хрупкое соединение, содержащее 6,67 мас. % углерода. Цементит обычно присутствует в виде пластин или частиц в перлите, в виде частиц, связанных с бейнитным ферритом, либо в виде сфероидизированных частиц в отожжённой структуре. Его твёрдость может повышать сопротивление абразивному износу и вдавливанию, однако непрерывная или грубая сетка цементита может снижать пластичность и вязкость разрушения. Форма карбидов имеет не меньшее значение, чем их количество: округлые частицы обычно менее сильно прерывают траектории распространения трещин, чем тонкие плёнки или взаимосвязанные карбиды по границам зёрен.
К термину «равновесие» здесь следует относиться осторожно. Цементит метастабилен по отношению к графиту, однако он является практически используемым эталонным карбидом в большинстве диаграмм состояния и расчётов термической обработки углеродистых и низколегированных сталей. Легирующие добавки могут стабилизировать другие карбиды, например карбиды, обогащённые хромом, поэтому одного Fe₃C недостаточно для описания каждой инструментальной или высоколегированной стали.
Перлит и бейнит
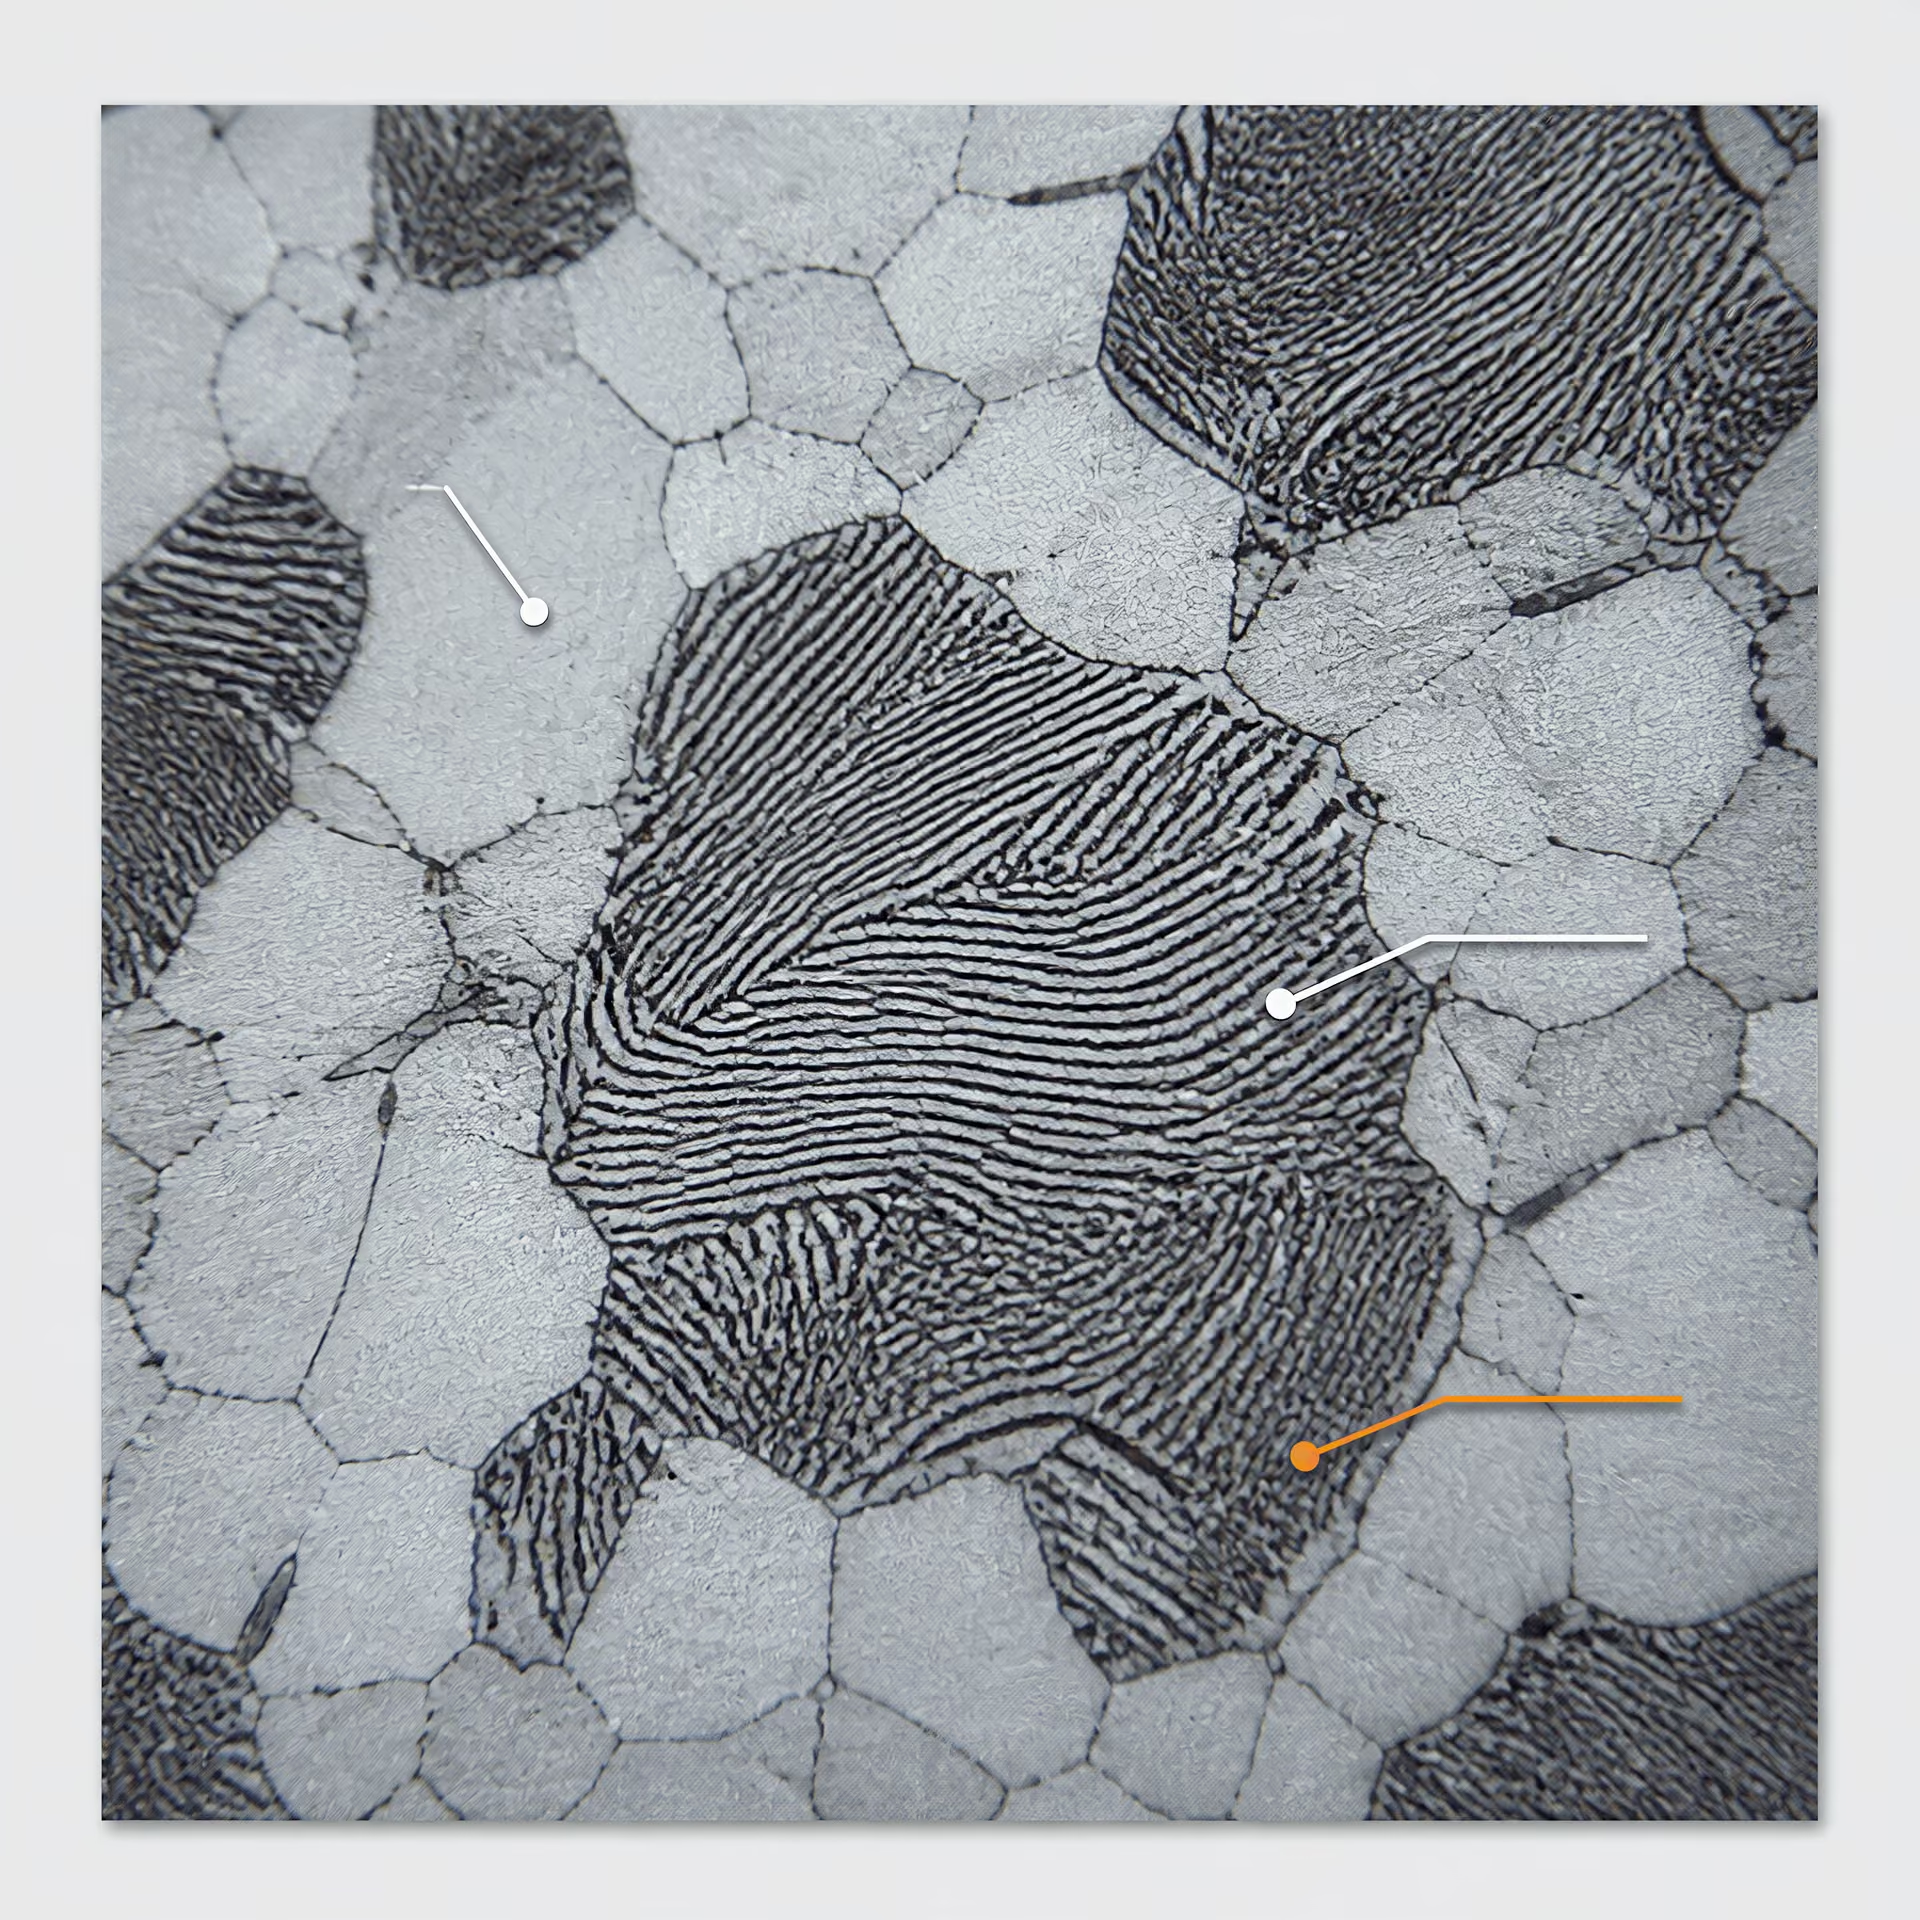
Перлит образуется, когда аустенит кооперативно распадается на чередующиеся феррит и цементит. В обычной колонии грубого перлита эти две фазы представлены ламелями; при более низких температурах превращения межламельное расстояние уменьшается. Поэтому перлит является двухфазной микроструктурной составляющей, а не отдельной кристаллографической фазой. Его твёрдость возрастает по мере уменьшения межламельного расстояния, поскольку тонкие прослойки цементита препятствуют движению дислокаций. Грубый перлит обычно обеспечивает большую пластичность и обрабатываемость, чем мелкий, тогда как мелкий перлит может обеспечивать полезное сочетание прочности, износостойкости и умеренной вязкости.
Образование перлита контролируется диффузией. Углерод должен перераспределяться из областей, превращающихся в феррит, в цементит, поэтому превращение требует выдержки при подходящей температуре. Медленное охлаждение в печи способствует образованию относительно грубого перлита, тогда как нормализация при более быстром охлаждении на воздухе и меньшем размере исходного аустенитного зерна приводит к образованию более мелкого перлита. Ни один из этих вариантов не является универсальным: фактические размер колоний и доля перлита определяются содержанием легирующих элементов, уровнем углерода, толщиной сечения и условиями охлаждения. Перлит также может влиять на размерные изменения, поскольку превращение аустенита сопровождается изменением удельного объёма, а неравномерное охлаждение может приводить к возникновению остаточных напряжений.
Бейнит образуется из аустенита при температурах ниже перлитного диапазона и выше температуры начала образования мартенсита, хотя границы этих диапазонов не являются фиксированными постоянными для всех сталей. Он состоит главным образом из ферритных областей, содержащих обогащённые углеродом участки и частицы карбидов. Верхний бейнит обычно образуется при более высоких температурах превращения, при этом карбиды располагаются между ферритными рейками или пластинами; нижний бейнит образуется при более низких температурах, а более мелкие карбиды находятся внутри феррита или тесно связаны с ним. Точная морфология зависит от содержания углерода, легирования, температуры превращения и траектории охлаждения.
Бейнит также является микроструктурной составляющей, а не отдельной фазой. Его твёрдость обычно выше твёрдости грубого перлита и может приближаться к нижнему диапазону твёрдости отпущенного мартенсита или перекрываться с ним, однако нельзя указывать единственное значение твёрдости без уточнения состава и состояния. Бейнитные структуры могут обеспечивать полезные прочность и износостойкость, сохраняя при этом большую вязкость, чем неотпущенный мартенсит. Изотермическая закалка предназначена для формирования контролируемой бейнитной структуры, однако неполное превращение может привести к сохранению остаточного аустенита. В некоторых случаях деформация может быть меньше, чем при прямой закалке, поскольку превращение происходит более равномерно, но температурные градиенты и напряжения превращения по-прежнему имеют существенное значение.
Мартенсит и остаточный аустенит
Мартенсит образуется, когда аустенит охлаждается достаточно быстро, чтобы подавить контролируемое диффузией образование перлита и бейнита. Это бездиффузионный, сдвиговый продукт превращения: во время превращения углерод не успевает перераспределиться в равновесный цементит и поэтому остаётся запертым в пересыщенной решётке железа. В углеродистой стали образующуюся структуру обычно описывают как объёмно-центрированную тетрагональную (BCT), хотя степень тетрагональности сильно зависит от содержания углерода и может быть небольшой в низкоуглеродистом мартенсите. Мартенсит может иметь реечную форму в низко- и среднеуглеродистых сталях или пластинчатую форму в сталях с более высоким содержанием углерода.
Свежий, неотпущенный мартенсит обладает высокой твёрдостью, поскольку его пересыщенность, напряжения в решётке, высокая плотность дислокаций и субструктура превращения препятствуют пластической деформации. Эта твёрдость может повышать сопротивление вдавливанию и абразивному износу, однако неотпущенный мартенсит часто имеет ограниченную вязкость и может быть подвержен растрескиванию, особенно при высоких содержании углерода, размере исходного аустенитного зерна, жёсткости закалки и уровне остаточных напряжений. Отпуск обеспечивает контролируемое выделение карбидов и снятие напряжений, снижая твёрдость в обмен на повышение пластичности и сопротивления разрушению. Выбранный режим отпуска должен соответствовать эксплуатационным требованиям, а не определяться исключительно стремлением получить максимальную твёрдость.
При закалке не весь аустенит обязательно превращается в мартенсит. Аустенит, сохраняющийся ниже температуры окончания образования мартенсита, называется остаточным аустенитом. Его количество зависит от содержания углерода и легирующих элементов, условий аустенитизации, скорости охлаждения, а также температур Ms и Mf. В некоторых тщательно контролируемых структурах остаточный аустенит может повышать вязкость, однако он также является размерно нестабильным. В процессе эксплуатации, при обработке при температурах ниже нуля, шлифовании, ударном воздействии или отпуске он может превратиться в мартенсит, вызвав замедленное расширение, изменение твёрдости или деформацию. Его превращение также может создавать локальные напряжения и инициировать трещины, если окружающий мартенсит ограничивает изменение объёма.
По этой причине одни только показания твёрдости не позволяют установить, имеет ли закалённая сталь требуемую микроструктуру. Технические условия могут требовать контроля остаточного аустенита, размера зерна, обезуглероживания или деформации в дополнение к контролю твёрдости. ISO 683-1:2016 распространяется на нелегированные стали, предназначенные главным образом для закалки и отпуска, изотермической закалки, закалки пламенем, индукционной закалки и некоторых нормализованных состояний. ISO 17663:2023 рассматривает термическую обработку, связанную со сваркой и изготовленными деталями, в рамках требований к качеству, главным образом для ферритных сталей. Оба стандарта отражают практический принцип: выбор фаз и управление превращениями должны быть связаны с составом, геометрией, термической историей и требуемыми механическими и размерными характеристиками.
Аустенитизация: исходный этап многих видов термической обработки
Последовательность аустенитизации
- Нагрев Нагрейте деталь до требуемого диапазона образования аустенита.
- Выравнивание Дайте наиболее холодной значимой области достичь требуемого состояния.
- Избирательное растворение Перераспределите углерод и, если это предусмотрено, растворите часть карбидной фазы.
- Контроль размера зерна Избегайте ненужного повышения температуры или увеличения времени выдержки, способствующих росту зёрен аустенита.
- Своевременный перенос Начните заданную траекторию охлаждения без неконтролируемой задержки.
Аустенитизация — это контролируемый нагрев стали до температурного диапазона образования аустенита с последующей выдержкой, достаточной для протекания требуемого превращения и перераспределения химических элементов. Она является исходным этапом многих циклов закалки и отпуска, мартемперирования, аустемперирования, закалки пламенем и индукционной закалки. Без аустенита последующее охлаждение не сможет обеспечить формирование предусмотренной мартенситной или бейнитной структуры.
Цель заключается не просто в нагреве стали. Необходимо получить аустенит с требуемым содержанием углерода, распределением легирующих элементов, размером зерна и пространственной однородностью до того, как охлаждение изменит путь превращения. В учебной программе ASTM International по металлургии стали за 2024 год аустенит рассматривается наряду с ферритом, цементитом, перлитом, мартенситом и бейнитом как центральная часть фазово-технологической системы. ASM International также рассматривает аустенитизацию как один из элементов более широкой системы, включающей диаграммы превращений, прокаливаемость, закалку, деформации и управление остаточными напряжениями.
Нагрев в область аустенита
В углеродистой стали аустенитизация начинается выше нижней критической температуры, при которой феррит и перлит превращаются в аустенит. Точная температура зависит от содержания углерода, исходной микроструктуры, скорости нагрева и легирующих добавок. Доэвтектоидную сталь, например типичную среднеуглеродистую марку, обычно необходимо нагреть выше верхней критической температуры, чтобы феррит растворился и структура стала преимущественно аустенитной. Заэвтектоидную сталь часто нагревают в интервале между нижней критической температурой и температурой солидуса цементита, если требуется намеренно сохранить некоторое количество нерастворившегося цементита.
Диаграмма состояния железо—карбид железа описывает равновесную стабильность фаз, однако цикл в печи не является равновесным экспериментом. Скорость нагрева смещает наблюдаемые температуры превращений, а легирующие элементы могут задерживать образование аустенита или растворение карбидов. Хром, молибден, ванадий, вольфрам и титан способны образовывать стабильные карбиды, для растворения которых требуются более высокие температуры или более длительные выдержки. Никель и марганец изменяют температуры превращений и прокаливаемость, не проявляя при этом таких же свойств карбидообразующих элементов. Углерод имеет особое значение: он должен поступать в аустенит в контролируемом количестве, поскольку его концентрация влияет на температуру начала образования мартенсита, твердость, количество остаточного аустенита и размерные изменения.
Поэтому аустенитизация предшествует закалке: при закалке превращается тот аустенит, который присутствует в момент начала охлаждения. Если феррит, перлит или нерастворившиеся карбиды сохраняются в количестве, превышающем установленное, конечная структура может содержать мягкие участки либо распределение углерода, отличающееся от принятого при проектировании. Однако чрезмерный нагрев не обязательно приводит к повышению твердости. Слишком высокая температура может вызвать укрупнение аустенитного зерна, усилить окисление и обезуглероживание, способствовать деформациям и растворить карбиды, предназначенные для ограничения роста зерна или повышения износостойкости.
Тот же принцип применим к поверхностным видам обработки. При индукционной или пламенной закалке в область аустенита может нагреваться только слой вблизи поверхности. Глубина нагрева, максимальная температура и продолжительность пребывания выше критического диапазона определяют глубину закаленного слоя. Короткий интенсивный цикл позволяет сохранить мелкий размер зерна, но одновременно создает крутые температурные градиенты и требует точного контроля мощности, скорости перемещения, связи индуктора с деталью и охлаждения.
Растворение, рост зерна и гомогенизация
При превращении феррита и перлита цементит растворяется, а углерод диффундирует в новый аустенит. Этот процесс не происходит мгновенно. Температура в печи может соответствовать заданной, тогда как сердцевина детали все еще находится ниже диапазона превращения, особенно при большой толщине сечения, плотной загрузке или недостаточной циркуляции в печи. Поэтому продолжительность выдержки следует определять по времени, необходимому для прогрева до заданной температуры наиболее холодной существенной области компонента, а не только по моменту достижения заданной температуры на дисплее печи.
Растворение сопровождается конкурирующими эффектами. Для удаления нежелательного перлита или феррита и распределения углерода, необходимого для требуемого превращения аустенита при охлаждении, нужны достаточные время и температура. В легированных сталях может потребоваться частичное растворение некоторых карбидов для насыщения аустенита углеродом и легирующими элементами. Полное растворение может быть нежелательным. Сохранившиеся легированные карбиды способны ограничивать рост аустенитного зерна, повышать износостойкость и регулировать содержание углерода в матрице.
Рост зерна ускоряется, если аустенит выдерживается при неоправданно высокой температуре. Крупные исходные аустенитные зерна снижают вязкость и могут повысить склонность к образованию закалочных трещин или чувствительность к разрушению, даже если твердость соответствует номинальной цели. Они также изменяют кинетику превращений, глубину и однородность закалки. Мелкозернистый аустенит не формируется благодаря единой универсальной продолжительности выдержки; его получают путем согласования температуры, скорости нагрева, исходного состояния, химического состава сплава и размера сечения.
Предшествующая обработка имеет значение. Нормализованная, отожженная, кованая, холоднодеформированная и сварная сталь может поступать в печь с различным распределением карбидов, размером зерна и остаточными напряжениями. Кованая деталь из стали 42CrMo4 и тонкий лист той же номинальной марки не будут одинаково реагировать на один и тот же режим. Стандарт ISO 683-1:2016 распространяется на нелегированные стали, предназначенные главным образом для закалки и отпуска, аустемперирования, закалки пламенем, индукционной закалки, а в некоторых случаях — для нормализованного состояния; обозначение марки и установленное состояние поставки остаются важнейшими исходными данными для выбора цикла.
Аустенитизация также может гомогенизировать локальный химический состав, но лишь в практических пределах. Ликвация, возникшая при литье, полосчатость после прокатки, неоднородность металла шва и поверхностные загрязнения могут сохраняться, если расстояния диффузии велики. Более длительная выдержка может уменьшить некоторые градиенты, но одновременно вызвать рост зерна и повреждение поверхности. Термическая обработка не способна устранить любой дефект, возникший на предшествующих этапах производства.
Контроль времени, температуры и атмосферы
Заданная температура печи — лишь одна из управляемых переменных. Фактический термический цикл включает скорость нагрева, схему размещения загрузки, температуру детали, равномерность температуры, продолжительность выдержки, время переноса к закалочной среде и атмосферу, окружающую сталь. Все эти параметры определяются геометрией. Тонкие кромки нагреваются быстро и могут перегреться до того, как массивная ступица достигнет заданной температуры; отверстия, шпоночные пазы, резьбы и резкие изменения сечения создают локальные концентрации тепла и напряжений. Оснастка может экранировать поверхности от лучистого нагрева или ограничивать циркуляцию.
Термопары, установленные возле стенки печи, могут показывать стабильную температуру, в то время как центр компонента остается более холодным. Поэтому в производственной практике применяют аттестованные обследования печей, термопары на загрузке, репрезентативные контрольные образцы или, при необходимости, валидированные модели теплопередачи. Стандарт ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, выполняемой в цехах или на месте монтажа, главным образом для ферритных сталей и связанных с ними сварных или формованных компонентов. Область его применения отражает практическую проблему: воспроизводимые результаты требуют документированного оборудования, мониторинга, калибровки и критериев приемки.
Контроль атмосферы защищает химический состав поверхности. Окислительные печные газы вызывают образование окалины, а обезуглероживающая атмосфера удаляет углерод с поверхности. Обезуглероженный слой может снизить поверхностную твердость после закалки, даже если состав и твердость сердцевины соответствуют требованиям. Вакуум, инертный газ, соляная ванна или контролируемая эндотермическая атмосфера позволяют уменьшить эти эффекты, однако каждый из этих вариантов требует собственных средств управления процессом и мер безопасности. Состояние поверхности следует проверять распределением твердости по глубине, металлографическим исследованием, контролем размеров или измерением глубины химически измененного слоя, если этого требует назначение детали.
Выдержка при заданной температуре должна быть достаточно продолжительной для требуемого превращения и выравнивания температуры, но не более того. Охлаждение следует начинать без промедления после достижения заданного состояния аустенита, поскольку задержка при переносе может изменить температурную историю, особенно для сталей с высокой прокаливаемостью или крупных компонентов. Конечный результат определяется всей временно-температурной траекторией, а не числом, указанным на контроллере печи. Именно это различие лежит в основе воспроизводимой аустенитизации.
Диаграммы превращений и кинетика термической обработки
Режим термической обработки нельзя выбирать только по температуре. Сначала сталь необходимо аустенитизировать, а затем провести по определённой временно-температурной траектории, которая определяет, превратится ли аустенит в феррит, перлит, бейнит или мартенсит. Содержание углерода, легирующие добавки, исходный размер зерна, толщина сечения, скорость нагрева и состояние исходной структуры — всё это влияет на данную траекторию. Диаграммы превращений позволяют связать эти переменные с наблюдаемыми событиями: началом превращения, скоростью его протекания и моментом, когда оно в основном завершается.
Диаграмма состояния «железо—карбид железа» описывает равновесную или близкую к равновесной устойчивость фаз. Она не предсказывает результат быстрой закалки. Диаграммы TTT и CCT восполняют этот пробел, показывая зависимость превращения не только от температуры, но и от времени. В рассмотрении основ сталей, опубликованном ASM International в 2024 году, эти диаграммы рассматриваются наряду с аустенитизацией, прокаливаемостью, закалкой, отжигом, отпуском и контролем остаточных напряжений, поскольку ни одну из этих операций нельзя надёжно назначить без учёта кинетики превращений.

Диаграммы время—температура—превращение
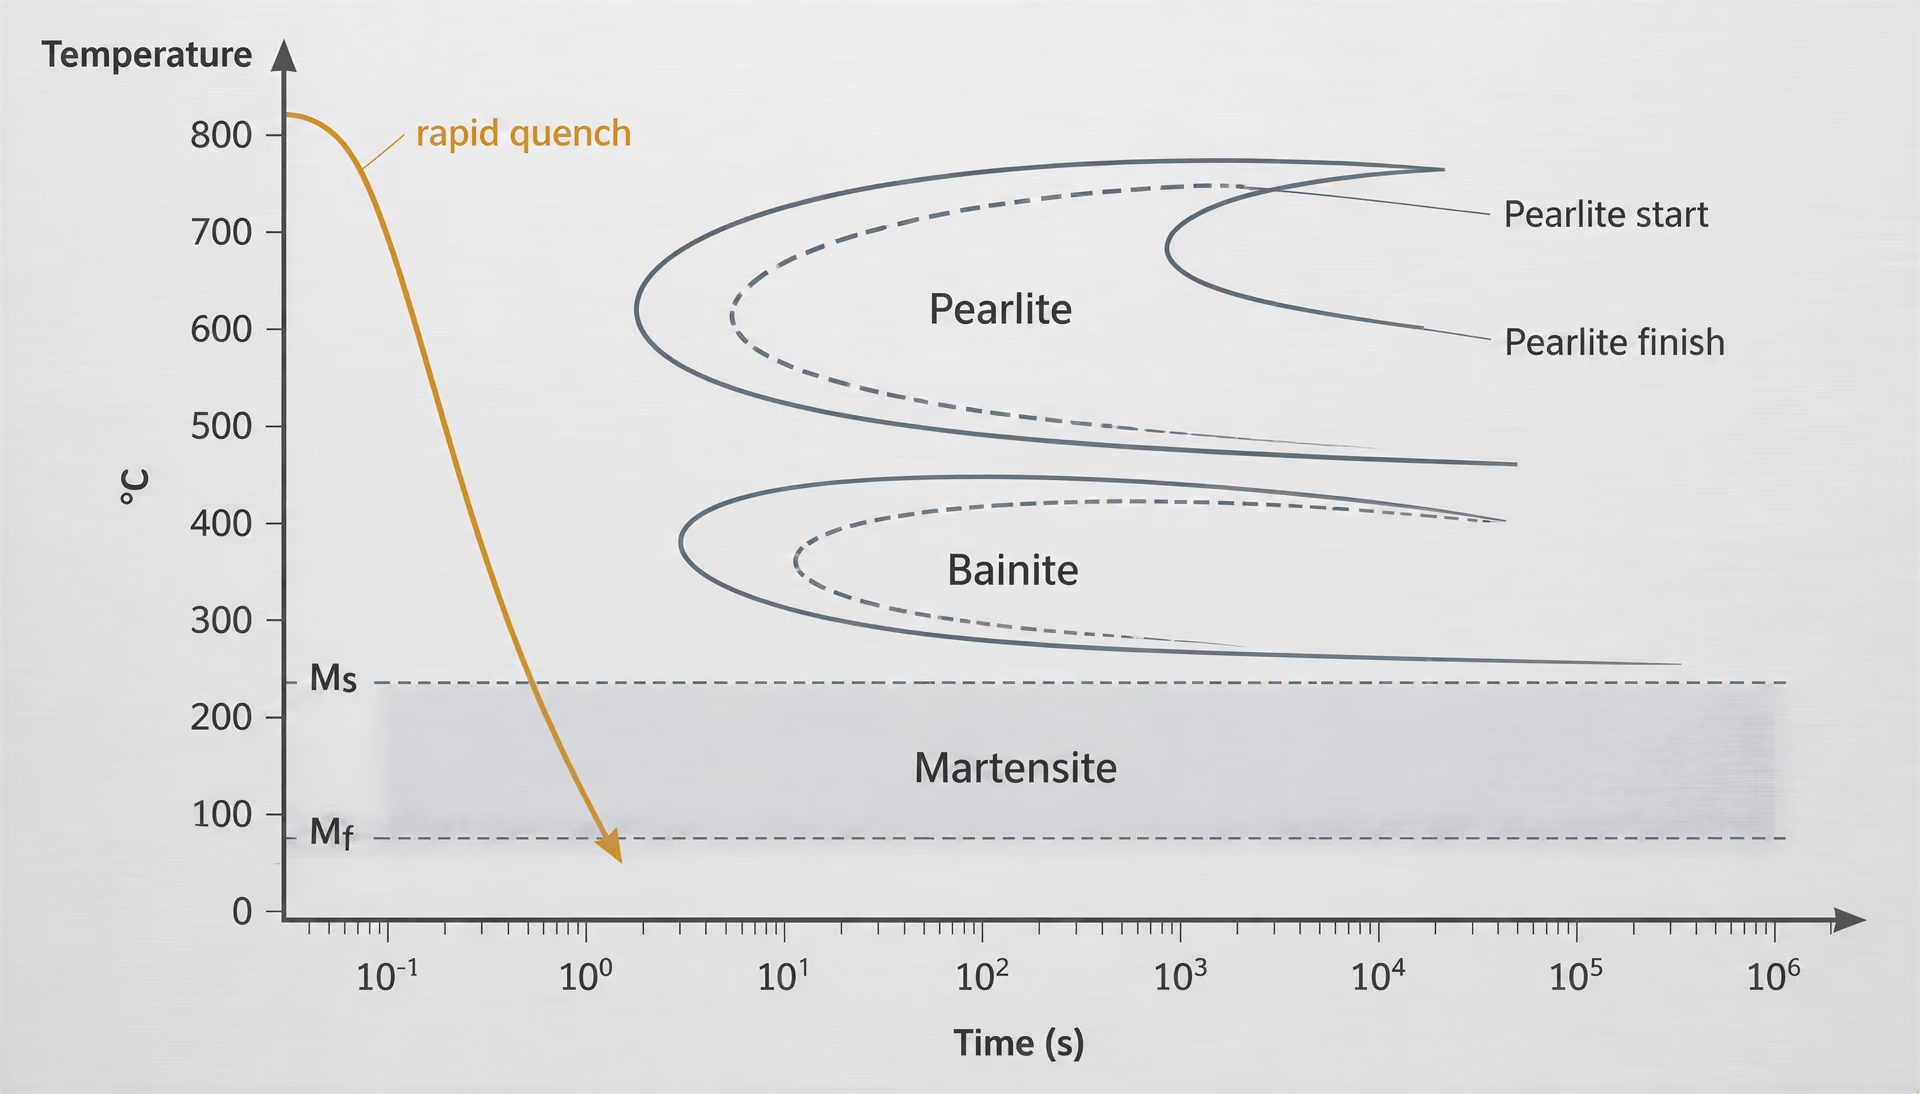
Диаграмму время—температура—превращение, обычно называемую диаграммой TTT или диаграммой изотермического превращения, получают следующим образом: образцы нагревают до области аустенита, быстро переносят к выбранным постоянным температурам, выдерживают при этих температурах и определяют моменты начала и окончания превращения. Время откладывают по логарифмической горизонтальной оси, а температуру — по вертикальной. Полученные кривые начала и окончания превращения часто образуют характерную С-образную форму для перлитных и бейнитных реакций.
Кривая начала превращения обозначает приблизительный инкубационный период, предшествующий превращению обнаруживаемой доли аустенита. Кривая окончания показывает момент, когда выбранное превращение, согласно применённому методу испытания, в основном завершено. Между этими кривыми феррит, перлит или бейнит формируются постепенно; диаграмма не означает, что весь образец мгновенно изменяет фазовый состав. Поэтому горизонтальная линия, проведённая при выбранной температуре, пересекает кривую начала после инкубационного времени, а кривую окончания — после более длительной выдержки.
При температурах немного ниже эвтектоидного диапазона из аустенита может образовываться грубый перлит с относительно большим расстоянием между пластинами феррита и цементита. При более низких температурах межпластинчатое расстояние уменьшается, и перлит становится более дисперсным. Ещё более низкий температурный диапазон может приводить к образованию бейнита, в котором расположение феррита и карбида отличается от перлита. Точные границы зависят от состава стали и условий испытания. Легирующие элементы, такие как хром, молибден, никель и марганец, обычно замедляют превращения, контролируемые диффузией, изменяя устойчивость фаз и скорости диффузии замещения, хотя их воздействие неодинаково для разных марок.
| Диаграмма или способ обработки | Основное условие | Типичное превращение или назначение |
|---|---|---|
| TTT | Выдержка при постоянной температуре | Кинетика превращения в перлит или бейнит |
| CCT | Непрерывное охлаждение | Практические траектории в печи и при закалке |
| Изотермическая закалка с превращением в бейнит | Выдержка выше Ms и ниже перлитного диапазона | Изотермическое образование бейнита |
| Ступенчатая закалка | Выдержка вблизи Ms для выравнивания температуры | Снижение температурного градиента перед образованием мартенсита |
Диаграмма TTT особенно полезна для понимания изотермических обработок, таких как изотермическая закалка. Аустенит быстро охлаждают до выбранной бейнитной температуры, выдерживают до протекания требуемого превращения, а затем охлаждают до комнатной температуры. Диаграмма помогает определить, позволяет ли траектория охлаждения избежать образования перлита и достаточно ли длительна выдержка для превращения необходимого количества аустенита. Она также может показать, почему выдержка, кажущаяся достаточной для одного состава, оказывается недостаточной для другого.
Температуру начала образования мартенсита обозначают и рассматривают отдельно. Мартенситное превращение является бездиффузионным: углерод не успевает перераспределиться в цементит, пока кристаллическая решётка изменяется от аустенитной к пересыщенной тетрагональной объёмно-центрированной структуре. Мартенсит начинает образовываться, когда сталь охлаждается ниже зависящей от состава температуры , а количество образовавшегося мартенсита обычно увеличивается по мере снижения температуры к температуре окончания мартенситного превращения . В отличие от образования перлита, эта реакция не определяется инкубационным периодом в том же смысле. Если закалка прекращается выше , образование мартенсита не начинается; если она прекращается между и , часть аустенита может остаться непревращённой.
Диаграммы превращений при непрерывном нагреве и непрерывном охлаждении
Промышленные печи и закалочные системы редко воспроизводят резкие изменения температуры, используемые при построении диаграммы TTT. Деталь нагревается непрерывно, в её сечении могут возникать температурные градиенты, а затем она непрерывно охлаждается на воздухе, в масле, полимере, воде, расплавленной соли или регулируемой газовой среде. Диаграммы превращений при непрерывном нагреве (CHT) описывают превращения при нагреве с заданной скоростью, тогда как диаграммы превращений при непрерывном охлаждении (CCT) описывают превращения в процессе непрерывного охлаждения.
Диаграмма CCT обычно содержит несколько кривых охлаждения, каждая из которых соответствует своей скорости охлаждения. Медленная кривая может пересекать области начала образования феррита и перлита, в результате чего диффузионные продукты образуются ещё до достижения бейнитного или мартенситного диапазона. Более быстрая кривая может миновать эти области и войти в мартенситную область. Скорость охлаждения, необходимая для предотвращения превращения до достижения , является критической скоростью охлаждения для конкретного образца и заданного состояния после аустенитизации, а не универсальной величиной для группы марок стали.
Пересечение кривой с границами начала и окончания превращений даёт практический прогноз образующихся продуктов. Например, траектория охлаждения образца из стали AISI 1045 может проходить через области ферритно-перлитного превращения, тогда как сопоставимая траектория для образца из стали AISI 4140 минует их, поскольку хром, молибден и марганец смещают реакции превращения в сторону больших времён. Поэтому эти две марки не могут иметь одну общую типовую диаграмму CCT, даже если обе подвергаются закалке и отпуску.
Диаграммы CCT обычно более полезны, чем диаграммы TTT, для нормализации, охлаждения на воздухе, прямой закалки и производственных печных циклов. Они могут показать, будут ли поверхность и сердцевина массивной детали проходить по разным траекториям. Сердцевина охлаждается медленнее, поскольку тепло должно проходить через окружающий материал, поэтому в ней может образоваться перлит или бейнит, тогда как поверхность достигнет мартенситного состояния. На этом основано понятие прокаливаемости: речь идёт не просто о максимальной твёрдости, достижимой на поверхности, а о глубине, на которую при заданной закалке можно получить определённую структуру или твёрдость.
Ни одна из этих диаграмм не является универсальной картой. Например, диаграмма для стали AISI 4140 могла быть получена при указанных диапазоне содержания углерода, температуре аустенитизации, времени выдержки, размере исходного зерна, геометрии образца и охлаждающей среде. Изменение любого из этих параметров может сместить характеристики превращений. Более мелкое исходное зерно аустенита обеспечивает больше центров зарождения и может ускорить некоторые диффузионные превращения; чрезмерный рост зерна способен их задерживать. Поэтому промышленный цикл термической обработки необходимо проверять с учётом фактической плавки, размеров детали, равномерности нагрева в печи и условий закалки.
Влияние зарождения, роста и скорости превращения
Превращение, контролируемое диффузией, требует как зарождения, так и роста. При зарождении формируются небольшие области новой фазы, а при росте атомы переходят через границу раздела, увеличивая эти области. При температурах, близких к равновесной температуре превращения, движущая сила может быть слишком малой для быстрого зарождения. При значительно более низких температурах диффузия замедляется. Превращение часто протекает наиболее быстро при промежуточной температуре, что объясняет положение «носа» С-образной кривой начала превращения.
Инкубация — это период до образования достаточного количества устойчивых зародышей, позволяющего обнаружить превращение. В общем смысле это не бесполезная задержка; она отражает конкуренцию между термодинамической движущей силой, межфазной энергией и подвижностью атомов. Поэтому выдержка аустенита вблизи «носа» диаграммы TTT может занимать очень мало времени до начала образования перлита, тогда как выдержка при более высокой температуре может требовать значительно более длительного инкубационного периода.
Скорость роста также определяет формирующуюся структуру. Более быстрый рост при повышенных температурах превращения обычно приводит к образованию более грубого перлита, тогда как превращение при более низкой температуре даёт более мелкую структуру и, как правило, более высокую прочность. Бейнит формируется в результате иного сочетания роста феррита и перераспределения углерода, причём его морфология изменяется с температурой. Мартенситное превращение обходит обычный диффузионно-контролируемый рост, однако приводит к высокой плотности дислокаций, искажению решётки и возникновению остаточных напряжений; для уменьшения этих эффектов и регулирования твёрдости и вязкости обычно требуется отпуск.
Лабораторные диаграммы позволяют изолировать переменные на небольших образцах. Производственные детали — нет. Кованый вал может поступать в печь с ликвацией, окалиной, остаточными напряжениями и неоднородной исходной структурой. Его поверхность может нагреваться и охлаждаться быстрее сердцевины, а углы, отверстия и резкие переходы изменяют тепловой поток. Поэтому ISO 17663:2023 рассматривает термическую обработку, связанную со сваркой и родственными процессами, как операцию, выполняемую в условиях контроля качества в цехах или на месте монтажа, включая контроль тепловых записей и технологических условий. В свою очередь, ISO 683-1:2016 устанавливает требования к поставке нелегированных сталей, предназначенных преимущественно для закалки и отпуска, изотермической закалки, пламенной закалки, индукционной закалки и отдельных нормализованных состояний.
Диаграммы превращений определяют направление технологического процесса, но не заменяют измерения. Для подтверждения того, что предусмотренная траектория действительно была соблюдена, необходимы термопары, измерения твёрдости в различных точках, металлографическое исследование, а также записи о состоянии печи и условиях закалки. Важен не вопрос о том, была ли сталь «нагретой и охлаждённой», а вопрос о том, какие превращения произошли, где именно они произошли и как их временная последовательность сформировала конечное соотношение твёрдости, вязкости, деформации и остаточных напряжений.
Термическая обработка отжигом и нормализацией
| Обработка | Условия нагрева | Условия охлаждения | Типичный результат |
|---|---|---|---|
| Полный отжиг | До аустенитной области | Медленное охлаждение в печи | Мягкая, сравнительно крупнозернистая феррито-перлитная структура |
| Сфероидизирующий отжиг | При Ac1 или немного ниже, часто с многократным повторением | Медленное контролируемое охлаждение | Округлые частицы цементита в феррите |
| Технологический отжиг | Ниже Ac1 | Контролируемое охлаждение | Рекристаллизованная, более мягкая низкоуглеродистая сталь |
| Нормализация | До аустенитной области | Охлаждение в неподвижном воздухе | Более мелкозернистая и часто более прочная феррито-перлитная структура |
Отжиг не представляет собой одну фиксированную последовательность нагрева и охлаждения. Это совокупность термических циклов, выбираемых для изменения твёрдости, пластичности, обрабатываемости, остаточных напряжений, структуры зерна или состояния, сформированного предыдущим процессом. Требуемый цикл зависит от содержания углерода, легирующих добавок, размера сечения, предшествующей деформации, скорости нагрева, времени выдержки, равномерности температуры в печи и заданного пути охлаждения. Обработка, размягчающая тонкий лист из низкоуглеродистой стали, может оказаться непригодной для толстой поковки из среднеуглеродистой стали, даже если обе описываются как «отожжённые».
Фазовые превращения, лежащие в основе этих обработок, обычно рассматривают с помощью диаграммы состояния железо—карбид железа, однако эта диаграмма отражает равновесные соотношения, а не время, необходимое для превращения. Скорости нагрева и охлаждения смещают фактический характер превращений. Диаграммы превращений при непрерывном нагреве и непрерывном охлаждении, а также диаграммы изотермического превращения показывают, когда образуется аустенит и когда он распадается на феррит, перлит, бейнит или другие продукты превращения. В издании ASM International, посвящённом термической обработке стали и опубликованном в 2024 году, отжиг, аустенитизацию, диаграммы превращений, твёрдость и контроль остаточных напряжений рассматривают в рамках единой технологической системы.
Полный отжиг и связанные с ним циклы размягчения
Полный отжиг обычно включает нагрев стали до области аустенита, выдержку, достаточную для достижения всем сечением требуемого состояния, и медленное охлаждение в печи. Для доэвтектоидной стали температура аустенитизации обычно выше верхней критической температуры Ac3, поэтому исходные феррит и перлит в достаточной степени растворяются с образованием аустенита. Для заэвтектоидной стали цикл обычно выбирают выше Ac1, но ниже Acm, чтобы сохранить часть доэвтектоидного цементита, а не растворять все карбиды. Конкретный режим зависит от марки стали и размера сечения.
При медленном охлаждении в печи аустенит превращается в условиях, сравнительно близких к равновесным. В доэвтектоидных составах образуется доэвтектоидный феррит, за которым следует перлит; эвтектоидная сталь превращается главным образом в перлит; в заэвтектоидной стали образуется перлит с доэвтектоидным цементитом. Полученная структура обычно мягче и грубее структуры, образующейся при охлаждении на воздухе. Более грубый перлит имеет большее межпластинчатое расстояние, что снижает сопротивление резанию и деформации, но также уменьшает прочность и твёрдость.
Целью часто является размягчение перед механической обработкой или холодным формованием. Полный отжиг может снизить силы резания, уменьшить износ инструмента и сделать твёрдость более равномерной по объёму крупной поковки или отливки. Он также может заменить неоднородную литую структуру или структуру, сформировавшуюся при перегреве, более предсказуемым феррито-перлитным строением. Однако он не устраняет автоматически все дефекты: ликвация, чрезмерный рост зерна, обезуглероживание и карбидные сетки могут сохраниться или стать более заметными при плохо контролируемых температуре и времени выдержки.
Большое сечение усложняет результат. Его поверхность быстрее реагирует на изменение температуры в печи, чем сердцевина, тогда как сердцевина охлаждается медленнее и может превращаться при другой температуре. Поэтому снаружи может образоваться более мелкий перлит, чем в центре, либо феррит может формироваться иначе, даже если режим в печи был зарегистрирован правильно. Измерение температуры должно характеризовать заготовку, а не только атмосферу печи.
Сфероидизирующий отжиг представляет собой ещё один цикл размягчения, особенно важный для высокоуглеродистых и инструментальных сталей, которые необходимо обрабатывать резанием перед закалкой. Длительная выдержка немного ниже Ac1 или многократный нагрев через Ac1 с последующим медленным охлаждением способствуют образованию округлых частиц цементита в ферритной матрице. Сфероидизированные карбиды обычно облегчают механическую обработку высокоуглеродистой стали по сравнению с мелкопластинчатой перлитной структурой и создают благоприятное исходное состояние для последующей аустенитизации. Цикл может быть продолжительным, поскольку изменение формы цементита происходит диффузионным путём; короткая выдержка в печи не даёт такого же результата.
Изотермический отжиг обеспечивает более точный контроль, чем обычное охлаждение в печи. Сталь охлаждают от диапазона аустенитизации до выбранной температуры в области превращения перлита, выдерживают до практически полного завершения превращения, а затем охлаждают до комнатной температуры. Выдержка может обеспечить более однородную структуру и сократить общий цикл для некоторых марок стали, однако для этого требуются управляемое оборудование и график превращений, соответствующий конкретному химическому составу.
Отжиг для снятия наклёпа и снятие напряжений
Отжиг для снятия наклёпа обычно представляет собой докритическую обработку, применяемую к низкоуглеродистой или низколегированной стали после холодной деформации. Материал нагревают ниже Ac1, часто до температуры, обеспечивающей рекристаллизацию без образования аустенита, затем выдерживают и охлаждают с контролируемой скоростью. Новые, относительно свободные от внутренних деформаций ферритные зёрна замещают вытянутые и искажённые зёрна, образовавшиеся при прокатке, волочении, гибке или прессовании. Твёрдость снижается, пластичность восстанавливается, и сталь становится более пригодной для последующей операции формования.
Температура должна быть достаточно высокой для рекристаллизации, но не настолько высокой, чтобы возник нежелательный рост зерна. Имеющаяся степень обжатия имеет значение: сильно наклёпанная сталь содержит больше запасённой энергии и может рекристаллизоваться легче, чем материал, подвергшийся слабой деформации. Содержание углерода и легирующие элементы также влияют на кинетику рекристаллизации. Режим, пригодный для низкоуглеродистого листа, нельзя непосредственно переносить на более высокоуглеродистую или легированную марку.
Отжиг для снятия напряжений решает иную задачу. Остаточные напряжения возникают вследствие сварки, механической обработки, неравномерного охлаждения, литья, формования или местного нагрева. Выдержка ниже критической температуры обеспечивает ограниченную диффузию и пластическую релаксацию, снижая напряжения без преднамеренного превращения матрицы. Такая обработка может уменьшить коробление при последующей механической обработке и снизить риск образования трещин или изменения размеров, однако она не приводит к равномерному исчезновению остаточных напряжений. Острые переходы, степень закрепления при сварке, температурные градиенты и неодинаковая толщина сечения по-прежнему имеют значение.
Снятие напряжений после сварки требует учёта состояния сварного металла, зоны термического влияния, основного металла и ограничений, создаваемых конструкцией. ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, в цехах или непосредственно на месте выполнения работ, главным образом для ферритных сталей и соответствующих сварных или формованных компонентов. Практическая значимость этого стандарта заключается в том, что калибровка печи, размещение термопар, скорости нагрева и охлаждения, условия опирания и ведение записей могут влиять на результат не меньше, чем номинальная температура.
Нормализация и измельчение зерна
Нормализация обычно означает нагрев стали до области аустенита, выдержку до готовности к превращению и охлаждение на спокойном воздухе, а не в печи. Охлаждение на воздухе происходит быстрее, чем охлаждение в печи, поэтому аустенит превращается при более низкой температуре и во многих углеродистых и низколегированных сталях образует более мелкие феррит и перлит. После нормализации сталь обычно обладает большей прочностью и твёрдостью, чем после полного отжига, сохраняя при этом полезную пластичность.
Термин «измельчение» требует уточнения. Нормализация может измельчить крупное зерно, образовавшееся при ковке, литье, термических циклах сварки или чрезмерном нагреве, но она не устраняет все виды ликвации и не удаляет сплошную карбидную сетку. Измельчение зерна зависит от размера аустенитного зерна, сформировавшегося при нагреве. Чрезмерно высокая температура или слишком длительная выдержка могут вызвать рост аустенитных зёрен до охлаждения на воздухе, что снизит эффективность обработки.
Содержание углерода изменяет как температуру превращения, так и конечное соотношение структурных составляющих. Повышение содержания углерода обычно увеличивает долю перлита вплоть до эвтектоидного состава и повышает твёрдость после нормализации. Низкоуглеродистая марка может оставаться преимущественно ферритной с относительно небольшим количеством перлита; в среднеуглеродистой марке образуется больше перлита и повышается прочность; в заэвтектоидной марке могут образоваться перлит и доэвтектоидный цементит. Легирующие элементы могут замедлять превращение и изменять соотношение феррита и перлита, поэтому некоторые стали при охлаждении на воздухе способны образовывать бейнит или другие продукты превращения, если сечение тонкое или скорость охлаждения достаточно высока.
Размер сечения изменяет эту картину в противоположную сторону. Тонкая деталь быстро теряет тепло и после нормализации может иметь более мелкую структуру, тогда как сердцевина массивного сечения охлаждается медленно и может приблизиться к состоянию после отжига. Дополнительные различия создают геометрия, контакт с приспособлениями, загрузка печи и движение воздуха. Поэтому нормализация представляет собой заданную практику охлаждения, а не просто обозначение любой стали, охлаждённой вне печи. ISO 683-1:2016 признаёт нелегированные стали, поставляемые в нескольких состояниях после термической обработки, включая в некоторых случаях нормализованное состояние; при этом именно указанная марка и состояние поставки определяют допустимые микроструктуру и свойства.
Закалка, упрочнение и прокаливаемость
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
Закалка — это не просто быстрое охлаждение после нагрева. Это спланированная попытка провести аустенитизированную сталь через температурные интервалы с достаточно высокой скоростью, чтобы подавить диффузионные превращения, такие как образование перлита и доэвтектоидного феррита, одновременно сформировав мартенсит или другую заданную закаленную структуру. Результат зависит от химического состава, размера зерна аустенита, геометрии сечения, равномерности температуры, кривой охлаждения и напряжений, возникающих при превращении. В томе 4A справочника ASM эти переменные рассматриваются совместно с аустенитизацией, твердостью, прокаливаемостью, закалкой, отпуском, бейнитной закалкой, ступенчатой закалкой и поверхностным упрочнением (ASM International, 2024).
Закалка и мартенситное превращение
Перед закалкой сталь нагревают до температур, обеспечивающих образование аустенита. Для доэвтектоидных сталей это обычно означает нагрев выше верхней критической температуры, чтобы феррит и перлит в достаточной степени растворились в аустените. В эвтектоидной стали перлитная смесь должна превратиться в аустенит; в заэвтектоидной стали в зависимости от заданной температуры в структуре может сохраниться некоторое количество доэвтектоидного цементита. Выдержка должна обеспечить достижение сечением подходящего и достаточно равномерного состояния, однако чрезмерная продолжительность выдержки или слишком высокая температура могут привести к укрупнению зерна аустенита, усилению окисления и увеличению коробления.
Аустенит способен растворять значительно больше углерода, чем феррит. При медленном или умеренном охлаждении углерод успевает диффундировать, что позволяет образовываться ферриту, цементиту или перлиту. Быстрое охлаждение устраняет такую возможность. Если траектория охлаждения обходит области перлитного и бейнитного превращений на диаграмме превращений в координатах время–температура, аустенит достигает температуры начала образования мартенсита Ms. Затем мартенсит образуется посредством бездиффузионного сдвигового превращения, при котором углерод остается запертым в пересыщенной объемно-центрированной тетрагональной решетке. При дальнейшем охлаждении образуется дополнительное количество мартенсита, пока температура не приблизится к температуре конца образования мартенсита Mf.
Мартенсит повышает твердость, поскольку его искаженная кристаллическая решетка препятствует движению дислокаций. Содержание углерода существенно влияет на этот эффект: более высокое содержание растворенного углерода, как правило, повышает твердость мартенсита после закалки и снижает температуры Ms и Mf. Поэтому после охлаждения до комнатной температуры в стали может сохраниться некоторое количество непревратившегося аустенита, особенно при высоком содержании углерода и легирующих элементов или если сечение не охлаждается до достаточно низкой температуры. Остаточный аустенит впоследствии может превращаться во время эксплуатации, механической обработки, обработки при отрицательных температурах или отпуска, изменяя размеры и напряжения.
Центральная часть крупной детали охлаждается медленнее, чем ее поверхность. Поэтому во внутренних областях может образоваться перлит или бейнит, даже если поверхность становится мартенситной. Закалка также создает температурные градиенты: поверхность сначала сжимается, тогда как горячая сердцевина препятствует этому сжатию. Деформация превращения является дополнительным источником напряжений, поскольку превращение аустенита в мартенсит сопровождается увеличением объема. Крайним результатом может стать растрескивание, однако чаще возникают коробление, остаточные напряжения и изменение размеров. Поэтому заданную структуру необходимо оценивать по всему сечению, а не только по показанию твердости поверхности.
После закалки обычно выполняют отпуск. Он снижает закалочные напряжения и превращает пересыщенный мартенсит в отпущенный мартенсит посредством контролируемых реакций выделения и возврата. Выбранные температура и продолжительность отпуска определяют соотношение между твердостью, прочностью, вязкостью и размерной стабильностью. Закаленная деталь, оставленная без отпуска, может обладать высокой твердостью, но низкой стойкостью к растрескиванию и ударным нагрузкам.
Твердость и прокаливаемость
Твердость — это измеряемое сопротивление локальной деформации. Испытания по Роквеллу C, Виккерсу и Бринеллю показывают, что происходит в конкретной точке испытания при заданных нагрузке, инденторе и методике. Значение поверхностной твердости не указывает, насколько глубоко закалилась деталь, является ли сердцевина мартенситной и был ли результат достигнут закалкой, цементацией, индукционной закалкой или другой обработкой.
Прокаливаемость — это другое свойство. Она представляет собой способность сечения стали формировать закаленную структуру по всей глубине при заданных условиях аустенитизации и охлаждения. Прокаливаемость описывает реакцию на превращение, а не одно значение твердости. Две стали могут достигать одинаковой максимальной поверхностной твердости при полностью мартенситной структуре, но значительно различаться по глубине, на которой эта твердость сохраняется. Углерод в основном определяет максимальную твердость мартенсита; легирующие элементы, такие как марганец, хром, молибден и никель, обычно задерживают диффузионные превращения и повышают прокаливаемость. Бор может оказывать сильное воздействие при очень малых контролируемых добавках, если он сохраняет эффективность на границах зерен аустенита.
Торцевая закалка по Джомини Стандартизированное испытание, при котором один конец аустенитизированного образца закаливают водой, а твёрдость измеряют на различных расстояниях от закалённого конца для характеристики прокаливаемости.
Испытание на торцевую закалку по Джомини выражает прокаливаемость в виде профиля твердости вдоль стандартизованного образца. На один его конец направляют струю воды, создавая вдоль длины диапазон скоростей охлаждения. Измерение твердости на фиксированных расстояниях показывает, на какую глубину сталь способна образовывать мартенсит при данных условиях испытания. Однако такая кривая не является прямой гарантией для любой детали. Массивная шестерня, тонкая пластина и сложная отливка имеют различную термическую историю, даже если изготовлены из одной плавки стали.
Размер сечения имеет решающее значение, поскольку тепло должно перемещаться из внутренних областей к охлаждаемой поверхности. Деталь малого диаметра может быстро охлаждаться по всему сечению, тогда как в массивном сечении мартенсит может образовываться только вблизи наружной поверхности. Геометрия дополнительно изменяет ситуацию: отверстия, острые углы, шпоночные пазы, тонкие перемычки и резкие переходы толщины концентрируют тепловой поток и напряжения. Размер зерна аустенита также влияет на прокаливаемость. Более крупные зерна создают меньше центров зарождения феррита и перлита, часто задерживая эти превращения, однако чрезмерное укрупнение зерна снижает вязкость и может усиливать коробление или растрескивание.
Прокаливаемость не следует путать с «твердостью после любой закалки». Высокоуглеродистая сталь может иметь очень высокую поверхностную твердость, но ограниченную глубину закалки. Напротив, среднеуглеродистая легированная сталь может обладать меньшей максимальной мартенситной твердостью, но формировать такую структуру на большей глубине в массивном сечении. В технологической спецификации должны быть указаны марка стали, температура аустенитизации, условия выдержки, закалочная среда, интенсивность перемешивания, геометрия детали и места контроля.
Охлаждающие среды и интенсивность закалки
Переменные, изменяющие интенсивность закалки
- Среда Вода, рассол, масло, полимер, газ или прерывистый способ обработки обеспечивают различный характер охлаждения.
- Перемешивание Движение жидкости разрушает паровые плёнки и обновляет более холодную жидкость у поверхности.
- Состояние Температура, концентрация, загрязнение, деградация и объём ванны изменяют охлаждение.
- Геометрия Углы, отверстия, перемычки и толстые сечения создают локальные различия охлаждения.
- Ориентация Расположение детали изменяет доступ жидкости и результирующую кривую охлаждения.
Вода, рассол, масло, растворы полимеров, газ и прерывистое охлаждение — это разновидности технологических процессов охлаждения, а не взаимозаменяемые рецептуры. Их характеристики зависят от температуры, концентрации, перемешивания, загрязнения, объема ванны, загрузки деталей и состояния поверхности. Даже одна и та же номинальная закалочная среда может создавать разные кривые охлаждения в различном оборудовании.
Вода обычно обеспечивает интенсивное охлаждение в области высоких температур, однако образование паровой пленки может временно теплоизолировать горячую поверхность. После разрушения паровой оболочки охлаждение может стать очень интенсивным и неравномерным. Рассол уменьшает устойчивость паровой пленки и может охлаждать более резко, повышая риск коробления и растрескивания. Такие среды могут быть непригодны для деталей сложной формы или сталей с высокой прокаливаемостью, если менее интенсивная закалка позволяет получить требуемую структуру.
Масло обычно охлаждает менее резко, чем вода или рассол, и может уменьшать термический удар, хотя тип масла, его температура, перемешивание, окисление и загрязнение изменяют характер процесса. Растворы полимеров охватывают широкий диапазон условий: концентрацию и циркуляцию можно регулировать для изменения интенсивности охлаждения, однако необходим контроль, поскольку изменение концентрации меняет процесс. Газовая закалка, включая закалку под давлением инертным газом, может обеспечивать более чистое и равномерное охлаждение, но ее интенсивности может быть недостаточно для массивного сечения или стали с низкой прокаливаемостью.
Интенсивность закалки определяется взаимодействием закалочной среды с поверхностью детали, а не только названием среды. Перемешивание разрушает паровые пленки и обновляет слой более холодной жидкости у поверхности. Чрезмерное или неравномерное перемешивание может приводить к неоднородной твердости и короблению. Закалочная среда в неудовлетворительном состоянии может содержать воду, деструктированный полимер, шлам или избыточное количество продуктов окисления; в этом случае ее кривая охлаждения отклоняется от параметров аттестованного процесса.
Прерывистое охлаждение преднамеренно изменяет траекторию охлаждения. При ступенчатой закалке деталь быстро охлаждают до температуры выше Ms или близкой к ней, выдерживают достаточно долго для выравнивания температуры, не допуская существенного образования бейнита или перлита, а затем охлаждают через мартенситный интервал. Это уменьшает разницу температур между поверхностью и сердцевиной и может снизить коробление, но не устраняет напряжения превращения. При бейнитной закалке аустенитизированную сталь вместо этого переносят в ванну, где бейнит образуется изотермически, формируя заданную закаленную структуру без обычной мартенситной закалки.
Рассмотрение ASM диаграмм превращений и управления остаточными напряжениями в публикации 2024 года ясно показывает основной принцип: закалку необходимо проектировать с учетом характера превращений стали при непрерывном охлаждении и тепловой истории детали. ISO 683-1:2016 распространяется на нелегированные стали, предназначенные преимущественно для закалки и отпуска, бейнитной закалки, пламенного упрочнения, индукционной закалки и некоторых нормализованных состояний. Для сварных или изготовленных формованием компонентов из ферритных сталей ISO 17663:2023 рассматривает термическую обработку как часть процесса, управляемого системой качества и выполняемого в цехе или на месте монтажа. Ни один из этих стандартов не делает какую-либо охлаждающую среду универсально пригодной. Правильным является тот выбор, который обеспечивает требуемую структуру и свойства, одновременно удерживая неоднородность твердости, коробление, остаточные напряжения и растрескивание в пределах заданных ограничений.
Отпуск и контроль свойств закаленной стали
Почему мартенсит после закалки редко является конечным состоянием
Закалка может привести к образованию мартенсита, однако мартенсит — это состояние, возникающее вследствие подавления диффузии, а не стабильное конечное состояние для большинства инженерных компонентов. Во время закалки аустенит превращается в пересыщенную, деформированную объемно-центрированную тетрагональную структуру, в которой углерод практически не успевает перераспределиться. В результате могут достигаться очень высокие твердость и прочность, но одновременно возникают значительные остаточные напряжения, низкая пластичность, низкая трещиностойкость и нестабильность размеров.
Проблема заключается не просто в том, что сталь становится «слишком твердой». Различные участки компонента охлаждаются с разной скоростью. Поверхность может претерпеть превращение раньше сердцевины, тогда как углы и отверстия создают локальные ограничения. Термическая усадка, деформация превращения, остаточный аустенит и изменение объема, связанное с образованием мартенсита, могут совместно приводить к возникновению растягивающих напряжений, деформации или закалочных трещин. В массивном сечении также может образоваться смесь мартенсита, бейнита, перлита и остаточного аустенита, а не одна однородная структура. На этот результат влияют содержание углерода, легирующие добавки, прокаливаемость, размер сечения, закалочная среда, ее перемешивание и геометрия детали.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
Отпуск представляет собой контролируемый нагрев закаленной стали до температуры ниже соответствующего интервала превращений, обычно ниже температуры, при которой образовался бы новый аустенит. Сталь выдерживают достаточно долго, чтобы произошли выбранные диффузионные процессы и реакции выделения, после чего охлаждают в контролируемых условиях. Эта обработка снижает хрупкость и остаточные напряжения, одновременно регулируя твердость, предел прочности при растяжении, вязкость, износостойкость и стабильность размеров.
Как разъясняет ASM International в своем материале по термической обработке за 2024 год, отпуск стали необходимо рассматривать во взаимосвязи с аустенитизацией, диаграммами превращений, твердостью и прокаливаемостью, закалкой, деформацией и контролем остаточных напряжений. Эта взаимосвязь имеет существенное значение. Отпуск не может исправить неподходящий режим аустенитизации или неконтролируемую закалку; он изменяет структуру, сформированную на предыдущих стадиях.
Реакции при отпуске и баланс свойств
Отпуск начинается с перераспределения углерода, захваченного мартенситом. На самой ранней стадии углерод перемещается на небольшие расстояния и может образовывать переходные карбиды, тогда как тетрагональное искажение мартенсита уменьшается. Матрица становится менее пересыщенной, а часть напряжений, связанных с кристаллической решеткой после закалки, снимается. Это может привести к умеренному снижению твердости при одновременном повышении сопротивления растрескиванию.
При дальнейшем отпуске переходные структуры уступают место более стабильным карбидным образованиям. В углеродистых сталях цементит становится основным карбидом и формируется в ферритной матрице по мере утраты мартенситной структурой крайнего пересыщения. В легированных сталях хром, молибден, ванадий, вольфрам и другие карбидообразующие элементы могут изменять реакции выделения и при соответствующей термической истории приводить к образованию легированных карбидов. Эти реакции не происходят мгновенно. Температура определяет, какие реакции возможны и с какой скоростью они протекают; время определяет степень их развития.
Таким образом, баланс свойств зависит от полной временно-температурной истории, а не только от номинальной настройки печи. Более высокие температуры отпуска обычно ускоряют перераспределение углерода и укрупнение карбидов, вызывая более значительное снижение твердости и прочности, но часто обеспечивая полезное повышение вязкости и пластичности. Более низкие температуры позволяют сохранить большую твердость, одновременно в меньшей степени снимая напряжения и оставляя больше химически и механически нестабильных составляющих закаленной структуры. Фактическая реакция зависит от содержания углерода, легирующих элементов, размера зерна исходного аустенита, морфологии мартенсита, количества остаточного аустенита и размеров компонента.
Остаточный аустенит требует особого внимания. Он может превращаться во время отпуска или при последующей эксплуатации, вызывая изменение размеров, недопустимое для прецизионных деталей. Режим отпуска можно спроектировать таким образом, чтобы снизить этот риск, однако результат зависит от марки стали, а также от количества и стабильности остаточного аустенита. Для некоторых компонентов требуется более одного цикла отпуска с охлаждением между циклами, чтобы вновь образовавшиеся составляющие подверглись последующему отпуску. Повторные циклы также могут повышать стабильность размеров, если первый цикл выявляет или вызывает дополнительное превращение.
Выдержка при заданной температуре должна быть достаточной для самой холодной или наименее прогретой области загрузки, а не только для достижения заданной температуры по показаниям печи. В массивных сечениях, плотно уложенных загрузках и деталях со значительными различиями массы могут возникать температурные градиенты. Поэтому равномерность нагрева является металлургической переменной. Поверхность, которая рано достигает заданной температуры, может подвергнуться переотпуску, пока сердцевина еще продолжает нагреваться. Калибровка печи, размещение загрузки, расстояние между деталями, контроль атмосферы и контроль температуры в репрезентативных точках являются частью процесса обработки, особенно когда заданы требования к прочности или допускам размеров.
Различие между равновесным состоянием и поведением при превращении остается здесь полезным. Диаграмма железо—карбид железа показывает равновесные фазовые соотношения, тогда как отпуск зависит от кинетических реакций, происходящих в течение конечного термического цикла. В обсуждении термической обработки стали за 2024 год ASM разделяет эти равновесные концепции и поведение, описываемое диаграммами изотермического превращения, а также превращениями при непрерывном нагреве или непрерывном охлаждении. Отпуск также является кинетическим процессом: два режима, достигающие одной и той же номинальной температуры, могут сформировать разные структуры, если отличаются скоростями нагрева, временем выдержки, скоростями охлаждения или исходными условиями закалки.
ISO 683-1:2016 устанавливает технические требования к поставке нелегированных сталей, предназначенных главным образом для закалки и отпуска, а также для других состояний. Для сварных или изготовленных формованием компонентов из ферритной стали ISO 17663:2023 рассматривает термическую обработку в рамках системы контроля качества, охватывающей работы, выполняемые в цехах или на месте монтажа, на воздухе или в контролируемых атмосферах. Ни один из этих стандартов не делает один цикл отпуска подходящим для любой марки стали или любой геометрии. Требования к конкретной стали, форма изделия, размер сечения и необходимые свойства по-прежнему определяют процедуру.
Отпускная хрупкость и контроль температуры
Отпускная хрупкость является признанным видом отказа, а не случайным снижением твердости. В техническом справочнике Steel and Its Heat Treatment (Elsevier, 1984) отпускная хрупкость названа одной из центральных тем термической обработки стали. В восприимчивых легированных сталях хрупкость может развиваться после воздействия определенных режимов отпуска и охлаждения, особенно когда примесные элементы сегрегируют по границам зерен исходного аустенита. С этим механизмом обычно связывают фосфор, олово, сурьму и мышьяк, тогда как чувствительность зависит от химического состава сплава и предшествующей обработки.
Опасность заключается в снижении ударной вязкости без пропорционального изменения обычных характеристик при растяжении. Деталь может сохранять внешне приемлемую твердость, но стать более склонной к межкристаллитному разрушению при ударе или при более низких эксплуатационных температурах. Температурный интервал и степень проявления этого эффекта не являются универсальными величинами: они зависят от химического состава стали, сегрегации, структуры зерен аустенита, времени выдержки и режима охлаждения. Поэтому предписание, не связанное с конкретной маркой и спецификацией, может вводить в заблуждение.
Контроль может включать выбор менее восприимчивого состава, ограничение содержания вредных остаточных элементов, предотвращение нежелательного воздействия и применение предписанного режима охлаждения после отпуска. Для некоторых легированных сталей после отпуска требуется быстрое охлаждение через восприимчивый температурный интервал; для других применяемая спецификация может требовать иной процедуры или проверки ударной вязкости. Правильная мера определяется стандартом на материал, функцией компонента и требованиями к испытаниям.
Измерение температуры должно отражать температуру стали, а не только атмосферы печи. На фактический цикл влияют размещение термопар, обследования равномерности температуры в печи, размер загрузки и время переноса. Задержка при переносе или неравномерное охлаждение могут изменить выделение карбидов и риск хрупкости, даже если зарегистрированная заданная температура кажется правильной. Поэтому отпуск является задачей управления процессом: состав определяет возможные реакции, закалка формирует исходную структуру, а последующая временно-температурная траектория определяет баланс между твердостью, вязкостью, снятием напряжений и стабильностью.
Изотермическая закалка и ступенчатая закалка
| Процесс | Положение выдержки | Предусмотренное превращение | Основное преимущество |
|---|---|---|---|
| Изотермическая закалка с превращением в бейнит | Выше Ms и ниже перлитного диапазона | Бейнит | Контролируемая бейнитная структура и потенциально меньшая деформация |
| Ступенчатая закалка | Вблизи или немного выше Ms | Мартенсит при последующем охлаждении | Уменьшение разности температур между поверхностью и сердцевиной до образования мартенсита |
| Прямая закалка | Через диапазон превращений без выдержки для выравнивания температуры | Обычно мартенсит там, где охлаждение достаточно интенсивно | Простой способ обработки, но более высокий риск возникновения температурного градиента |
Изотермическая закалка и ступенчатая закалка представляют собой контролируемые альтернативы прямой закалке с последующим отпуском. Ни одна из них не сводится лишь к выбору другой закалочной ванны. Каждая задаёт для аустенита определённый путь изменения времени и температуры, а результат зависит от того, способен ли металл избежать образования перлита, достичь требуемого диапазона превращения и сохранять достаточно равномерные условия по всему сечению. На результат влияют содержание углерода, легирующие добавки, размер исходного аустенитного зерна, геометрия детали и производительность ванны.
Это различие имеет принципиальное значение. При изотермической закалке аустенит стремятся изотермически превратить в бейнит до охлаждения детали до комнатной температуры. При ступенчатой закалке процесс закалки прерывают вблизи температуры начала образования мартенсита, что позволяет уменьшить температурные различия до формирования мартенсита; затем мартенситное превращение происходит при дальнейшем охлаждении, после чего выполняют отпуск. В ASM Handbook, том 4A, опубликованном ASM International в 2024 году, оба процесса рассматриваются отдельно в рамках более широкого изучения аустенитизации, прокаливаемости, закалки, отпуска и контроля остаточных напряжений.
Изотермические пути превращения
При изотермической закалке сталь сначала нагревают выше критического диапазона для образования аустенита. Затем её быстро переносят в ванну, поддерживаемую при температуре выше температуры начала образования мартенсита, , но ниже диапазона перлитного превращения. Температуру ванны обычно выбирают в пределах примерно от 250 до 400 °C, хотя пригодный интервал существенно зависит от марки стали и требуемой морфологии бейнита. Деталь выдерживают при этой температуре до превращения заданной доли аустенита в бейнит, после чего охлаждают до температуры окружающей среды.
Этот способ исключает непосредственное прохождение через область перлитного превращения и, если превращение завершено, предотвращает образование свежего мартенсита при окончательном охлаждении. Бейнит состоит из ферритных областей, образовавшихся в результате сдвиговой составляющей превращения, а также обогащённого углеродом остаточного аустенита или карбидов — в зависимости от температуры, состава и используемой терминологии для описания структуры. Верхний бейнит обычно образуется при более высоких температурах изотермической закалки; нижний бейнит формируется при более низких температурах и, как правило, содержит более мелкий феррит и более дисперсно распределённые карбиды.
Диаграмма TTT делает процесс наглядным: обойти нос диаграммы, войти в область бейнита, выдержать до завершения превращения и охладить. Реальное производство менее терпимо к отклонениям. Время переноса должно быть меньше времени, имеющегося до начала образования перлита, а ванна должна отводить тепло достаточно быстро, чтобы всё сечение достигло почти равномерной температуры. У толстого зуба шестерни, пружины или детали подшипника поверхностный слой может уже превращаться, тогда как сердцевина ещё охлаждается до температуры ванны. Если сердцевина не пройдёт тот же путь превращения, конечная структура окажется неоднородной.
Поэтому изотермическая закалка сильно зависит от прокаливаемости и размера сечения. Такие легирующие элементы, как марганец, хром, молибден и никель, обычно замедляют диффузионные превращения, смещая перлитную и бейнитную реакции в область больших времён, но одновременно изменяют , кинетику образования бейнита, стабильность остаточного аустенита и требуемую температуру ванны. Низкоуглеродистая сталь может не приобрести прочность, ожидаемую от изотермически закалённой стали с более высоким содержанием углерода, тогда как чрезмерное содержание углерода или легирующих элементов способно увеличить продолжительность превращения либо привести к сохранению остаточного аустенита после охлаждения.
Ступенчатая закалка также начинается с аустенитизации, однако её цель иная. Аустенизированную деталь погружают в ванну, поддерживаемую немного выше , часто при температуре, выбранной для конкретной марки стали, а не по единому универсальному значению. Деталь выдерживают достаточно долго, чтобы поверхность и сердцевина приблизились к одинаковой температуре, но недостаточно долго для заметного образования бейнита или перлита. Затем деталь охлаждают через мартенситный диапазон, обычно на воздухе или в другой контролируемой среде, и подвергают отпуску.
Ванна выравнивает температуру, но обычно не завершает изотермическое превращение. Мартенсит образуется позднее, в некотором диапазоне температур, поэтому ступенчатая закалка остаётся способом мартенситного упрочнения. Последующий отпуск снижает хрупкость и позволяет регулировать твёрдость, вязкость и стабильность размеров. Пропуск отпуска может привести к высоким остаточным напряжениям и недопустимому риску образования трещин, особенно в сталях с повышенным содержанием углерода.
Особенности деформации и образования трещин
Прямая закалка создаёт два основных источника напряжений. Термические напряжения возникают из-за того, что поверхность охлаждается и сжимается раньше внутренних областей. Превращенческие напряжения возникают потому, что аустенит превращается в продукты с другими удельными объёмами, особенно когда мартенсит образуется в разные моменты времени в различных участках сечения. Геометрия усиливает оба эффекта: острые углы, тонкие стенки, соединённые с массивными ступицами, шпоночные пазы, отверстия и резкие изменения толщины концентрируют деформацию.
Изотермическая закалка уменьшает температурный градиент после переноса, поскольку деталь сначала доводится до относительно равномерной температуры ванны, а уже затем начинается образование бейнита. Бейнитное превращение также происходит в более ограниченном и контролируемом интервале, чем при интенсивной закалке с опережающим охлаждением поверхности до мартенситного состояния. Поэтому деформация и образование трещин могут быть меньше, однако полностью они не исключаются. Неравномерное перемешивание, задержка при переносе, колебания температуры ванны или неполное превращение могут привести к образованию различных структур в разных областях. Бейнит, остаточный аустенит, мартенсит и перлит могут сосуществовать, причём каждый из них имеет свою историю изменения размеров и напряжённого состояния.
Ступенчатая закалка решает ту же проблему за счёт разделения быстрого охлаждения и мартенситного превращения. Выравнивание температуры до пересечения уменьшает разницу температур между поверхностью и сердцевиной в момент начала значительного объёмного изменения, связанного с образованием мартенсита. По сравнению с прямой закалкой этот процесс может снизить риск закалочных трещин и изменения размеров, особенно для деталей сложной формы. Однако он не предотвращает всякую деформацию, поскольку мартенсит всё равно образуется, а его превращение не бывает идеально равномерным. Предшествующая холодная деформация, неоднородный аустенит, обезуглероживание, остаточные напряжения после ковки и асимметричная геометрия остаются действующими причинами.
Контроль процесса должен охватывать не только заданную температуру печи. Температура аустенитизации и время выдержки определяют рост зерна и распределение углерода. Время переноса определяет, успеет ли деталь попасть в намеченную ванну до начала образования перлита или нежелательного поверхностного превращения. На отвод тепла влияют температура ванны, циркуляция, загрязнение, плотность загрузки, а также состояние соли или масла. Датчики температуры должны отражать состояние обрабатываемой детали, а не только печи или ванны. ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, включая производственные и монтажные работы с ферритными сталями и соответствующими сварными или формованными компонентами; её акцент на контроле процедур непосредственно применим в случаях, когда важны остаточные напряжения и точность размеров.
Когда важны бейнитные структуры или структуры после прерванной закалки
Изотермическую закалку рассматривают тогда, когда заданное сочетание прочности, вязкости, усталостных характеристик, износостойкости и стабильности размеров важнее достижения максимальной твёрдости после закалки. Чугун с шаровидным графитом, подвергнутый изотермической закалке, представляет собой отдельную материальную систему, однако для сталей этот способ может применяться к подходящим пружинам, шестерням, пальцам, зажимам и изнашиваемым деталям, если марка стали и размер сечения позволяют полностью завершить бейнитное превращение. Целевая структура должна быть сформулирована точно. Одно лишь слово «бейнит» не указывает, идёт ли речь о верхнем или нижнем бейните, каково содержание остаточного аустенита, в каком состоянии находятся карбиды и какова твёрдость.
Ступенчатая закалка более уместна, когда требуется мартенситная структура, но прямая закалка приводит к недопустимой деформации или образованию трещин. Её применение особенно зависит от толщины сечения и прокаливаемости: крупное сечение может слишком медленно охлаждаться в сердцевине, что позволит образоваться перлиту или бейниту до установления мартенситного пути. Малое сечение может охлаждаться настолько быстро, что преимущество выравнивания температуры окажется ограниченным. Кроме того, ванна должна обладать достаточной производительностью и циркуляцией для поддержания своей температуры под нагрузкой.
Ни один из этих способов не является универсально пригодным. Возможность применения определяется диаграммами TTT и CCT для конкретной стали, а не обобщённой диаграммой железо–углерод. ASTM International относит феррит, аустенит, цементит, перлит, мартенсит и бейнит к основным фазам при термической обработке стали, тогда как рассмотрение диаграмм превращений в публикации ASM 2024 года связывает эти фазы со временем и скоростью охлаждения. ISO 683-1:2016 прямо включает нелегированные стали, предназначенные преимущественно для закалки и отпуска, изотермической закалки, пламенной закалки, индукционной закалки и некоторых нормализованных состояний, однако указание на соответствие этому стандарту не отменяет необходимости проверять кинетику превращений, ограничения оборудования и требования к контролю для конкретного компонента.
Поверхностное упрочнение и проектирование свойств слоя и сердцевины
Поверхностное упрочнение — это не просто способ сделать наружную часть стальной детали «твердой». Это способ придать различным областям одной и той же детали разные свойства. Поверхность может быть превращена в высокоуглеродистый мартенсит или другую твердую структуру, тогда как сердцевина остается более вязкой, мягкой или уже отпущенной. Поэтому целью проектирования является профиль свойств по сечению, а не одно значение твердости.
В ASM Handbook, Volume 4A, закалка пламенем и индукционная закалка рассматриваются в рамках более широкой группы процессов поверхностного упрочнения стали. В ISO 683-1:2016 также выделяются стали, предназначенные прежде всего для закалки и отпуска, изотермической закалки, закалки пламенем, индукционной закалки, а в некоторых случаях — для нормализованного состояния. Эти процессы основаны на той же металлургической последовательности, что и обычная закалка: выбранную область нагревают до аустенитного диапазона, выдерживают в нем достаточно долго для необходимого превращения и охлаждают с такой скоростью, которая подавляет образование феррита, перлита или бейнита. Результат зависит от химического состава, исходной структуры, температурного режима и условий охлаждения.
Закалка пламенем и индукционная закалка
При закалке пламенем для локального нагрева поверхности используют пламя топливного газа, после чего выполняют закалку водой, полимерным раствором или другой контролируемой средой. Пламя может перемещаться по плоской поверхности, зубу, шейке вала, рельсу, кулачку или другой фасонной области. Характер нагрева определяется конструкцией горелки, расстоянием от пламени до поверхности, расходом газа, скоростью перемещения, геометрией детали и теплопроводностью стали. Более медленное перемещение или большая подводимая тепловая мощность обычно увеличивают глубину аустенитизации, однако чрезмерный тепловой ввод может привести к укрупнению зерна, оплавлению, обезуглероживанию или чрезмерной деформации.
При индукционной закалке тепло образуется под воздействием переменного электромагнитного поля. Электрический ток, индуцируемый вблизи поверхности, вызывает нагрев, причем распределение тепла в значительной степени регулируется частотой. Более высокая частота концентрирует нагрев ближе к поверхности; более низкая частота позволяет электромагнитному полю и теплопроводности проникать на большую глубину. Однако одна только частота не определяет глубину упрочненного слоя. На температурное поле также влияют мощность, электромагнитная связь между индуктором и деталью, время нагрева, скорость перемещения, форма индуктора, распределение тока и задержка перед закалкой. Например, фасонная деталь с зубьями может нагреваться неравномерно, поскольку вершины, впадины, заплечики и тонкие участки отводят тепло с разной скоростью.
Характер нагрева необходимо проектировать с учетом геометрии, а не навязывать его детали без учета формы. Острый угол может нагреваться сильнее прилегающей широкой поверхности, поскольку объем, в который может диффундировать тепло, там меньше. Отверстие может оставаться относительно холодным, тогда как наружный диаметр аустенитизируется. Прерывистое перемещение, перекрывающиеся проходы индуктора или резкие изменения сечения могут создавать зоны с различной твердостью и остаточными напряжениями. Поэтому измерение температуры представляет трудность: оптический пирометр может регистрировать участок поверхности, не соответствующий наиболее горячей кромке, тогда как термопара способна нарушить локальный характер нагрева.
Исходная микроструктура определяет начальные условия аустенитизации. Мелкий перлит, отпущенный мартенсит, феррито-карбидные смеси и сфероидизированный цементит растворяются с разной скоростью. Размер и распределение карбидов влияют на количество углерода, доступного для аустенита, тогда как легирующие элементы влияют на кинетику превращений и прокаливаемость. В среднеуглеродистой стали, такой как C45 или SAE 1045, достижимая мартенситная структура упрочненного слоя определяется главным образом содержанием углерода и скоростью охлаждения. В легированной стали, такой как 42CrMo4, соответствующей марке 4140 по ASTM A29 в тех случаях, когда применяется такое обозначение, легирующие элементы задерживают диффузионные превращения и могут обеспечивать образование мартенсита на большей глубине охлаждения. Обозначение марки не отменяет необходимости проверить фактический химический состав и реакцию конкретного сечения.

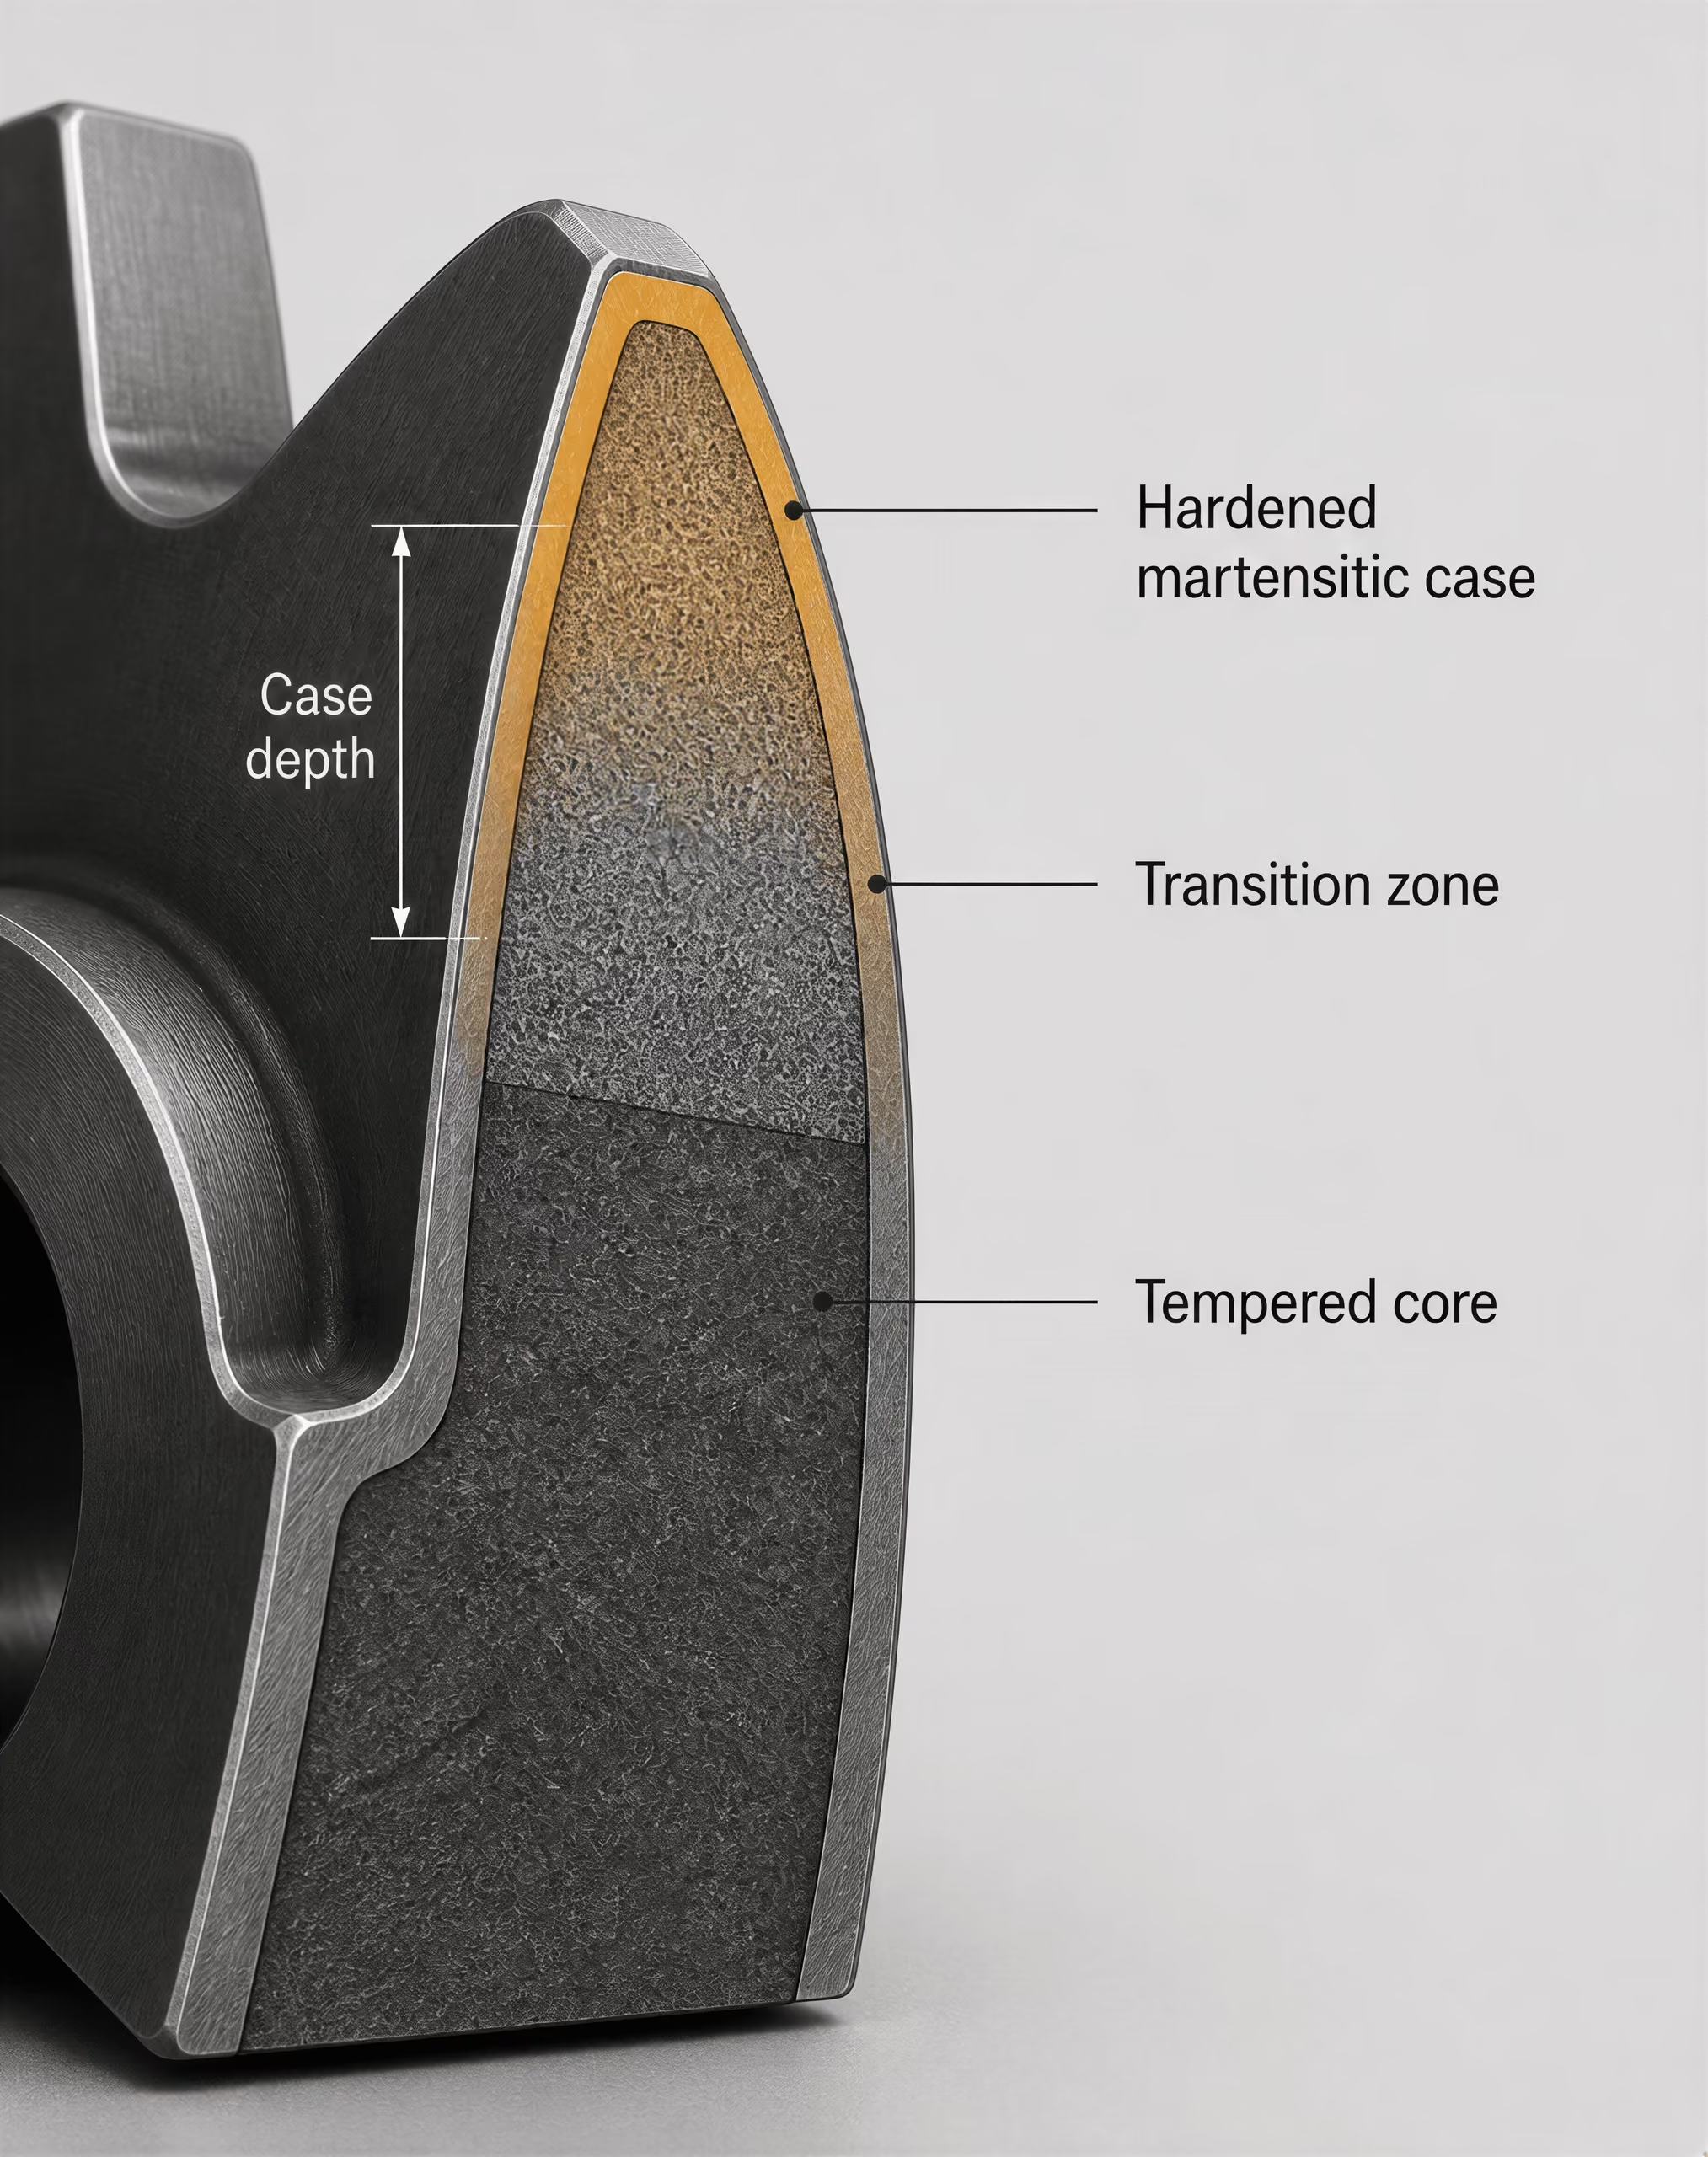
Свойства поверхности и сердцевины
Упрочненный слой необходимо задавать как пространственный профиль. Твердость поверхности характеризует первую точку измерения, но не показывает, на какую глубину распространяется упрочненная структура. Глубина упрочненного слоя может определяться металлографической границей, критической твердостью или инженерным критерием, например эффективной глубиной упрочненного слоя. Эти определения не являются взаимозаменяемыми. Поверхностная твердость 60 HRC может сочетаться с малой глубиной слоя, постепенным переходом или резким падением твердости на небольшом расстоянии от поверхности.
Состояние сердцевины имеет не меньшее значение. Детали может требоваться вязкая сердцевина из отпущенного мартенсита, нормализованная феррито-перлитная сердцевина или более мягкая структура, способная воспринимать деформацию без образования трещин. Если сердцевина уже обладает высокой прочностью, локальный нагрев не должен отпускать или перегревать соседние области. Если прокаливаемость сердцевины низкая, при закалке может образоваться твердая оболочка над относительно мягкой внутренней частью. Для контактной усталости это может быть приемлемо, но не для детали, прочность при изгибе которой зависит от всего сечения.
Переходная зона требует особого внимания. В ней находится материал, который испытывал температуры аустенитизации, недостаточные для полного превращения, или охлаждался слишком медленно для формирования полностью мартенситной структуры. Градиент твердости в этой зоне определяет совместимость деформаций между упрочненным слоем и сердцевиной. Резкий градиент может концентрировать напряжения; широкий градиент способен снизить пиковые напряжения, но при этом может обеспечить меньшую износостойкость на глубине. Отпуск после закалки может уменьшить хрупкость и стабилизировать профиль свойств, однако одновременно снижает твердость. Выбранный цикл должен учитывать реакцию материала на отпуск, наличие остаточного аустенита, выделение карбидов и изменение размеров.
Таким образом, поверхностную твердость, эффективную глубину упрочненного слоя, форму переходной зоны, остаточные напряжения и деформацию следует оценивать совместно. Высокие сжимающие остаточные напряжения на поверхности могут повысить сопротивление усталости при изгибе, тогда как растягивающие напряжения способны способствовать зарождению трещин. Их знак и величина зависят от деформации при мартенситном превращении, теплового сжатия, геометрии сечения, ограничений деформации и момента закалки. Одно только измерение твердости не позволяет выявить это напряженное состояние.
Тепловые градиенты и самоохлаждение
Локальное упрочнение работает благодаря тому, что нагретый слой и более холодная внутренняя часть проходят разные температурные пути. При нагреве поверхность расширяется, а сердцевина препятствует этому расширению. При охлаждении поверхность сначала сжимается и может превращаться в мартенсит, пока сердцевина еще остается горячей. Образование мартенсита сопровождается дополнительным расширением. Взаимодействие этих тепловых и структурных деформаций создает остаточные напряжения и может приводить к изгибу, овальности, радиальному биению или образованию трещин.
Самоохлаждение происходит, когда не нагретая масса детали отводит тепло от аустенитизированного слоя достаточно быстро для образования мартенсита без отдельной внешней закалки либо когда этот внутренний теплоотвод существенно способствует поверхностной закалке. Наиболее эффективно оно в толстых сечениях с холодной сердцевиной и высокой теплопроводностью. Тонкие сечения, узкие выступы и детали, уже находящиеся в нагретом состоянии, самоохлаждаются слабее. Внешнее распыление охлаждающей среды часто применяют дополнительно, поскольку одного самоохлаждения может быть недостаточно для достижения требуемой скорости охлаждения во всех участках.
Фактическая скорость охлаждения неодинакова по глубине слоя. Поверхность может быстро охлаждаться при контакте с распыляемой средой, тогда как граница между упрочненным слоем и сердцевиной охлаждается за счет теплопроводности, а сердцевина остается горячей. Прокаливаемость стали определяет, сможет ли каждый участок избежать областей феррита, перлита и бейнита, показанных на диаграммах непрерывного охлаждения. Содержание углерода определяет твердость мартенсита; легирующие элементы смещают характер превращений; геометрия регулирует тепловой поток.
При квалификации процесса необходимо исследовать фактическую деталь, а не только контрольный образец. Металлографические шлифы, измерение твердости по глубине, контроль размеров и измерение остаточных напряжений могут выявить дефекты, которые не обнаруживаются при проверке только поверхностной твердости. ISO 17663:2023 рассматривает термическую обработку, выполняемую в цехах или на месте монтажа, в рамках требований к качеству, главным образом для ферритных сталей и связанных с ними сварных или формованных компонентов. Область применения этого стандарта подтверждает практический вывод: регистрация температуры, контроль оборудования, калибровка, практика охлаждения и контроль должны входить в спецификацию обработки. Проектирование свойств упрочненного слоя дает надежный результат, когда термический цикл, микроструктура, напряженное состояние и итоговые размеры рассматриваются как единая взаимосвязанная задача.
Деформация, остаточные напряжения и растрескивание
Деформация — это незначительная ли размерная неприятность, возникающая при в остальном успешной термической обработке. Это один из основных результатов, которые необходимо прогнозировать и контролировать. В главе ASM International за 2024 год «Основные принципы и рекомендации по проектированию термической обработки» деформация и остаточные напряжения рассматриваются наряду с фазовыми превращениями, а не как второстепенные последствия закалки. Такой акцент вполне обоснован: деталь может соответствовать требованию по твердости, но выйти из строя из-за изгиба, изменения диаметра, потери плоскостности или наличия растягивающих напряжений, которые впоследствии инициируют трещину.
Необходимо разграничивать три взаимосвязанных, но различных явления. Деформация — это видимое или измеримое изменение формы либо размеров. Остаточное напряжение — это самоуравновешенное поле напряжений, сохраняющееся после исчезновения внешних нагрузок и температурных градиентов; оно может существовать без видимого изменения формы. Закалочное растрескивание — это фактическое разрушение, обычно возникающее, когда напряжения превращения и термические напряжения превышают локальные прочность и вязкость стали. Поэтому деталь может оставаться прямой, но иметь высокие напряжения, быть деформированной без образования трещин или растрескаться даже при небольшом окончательном изменении размеров.

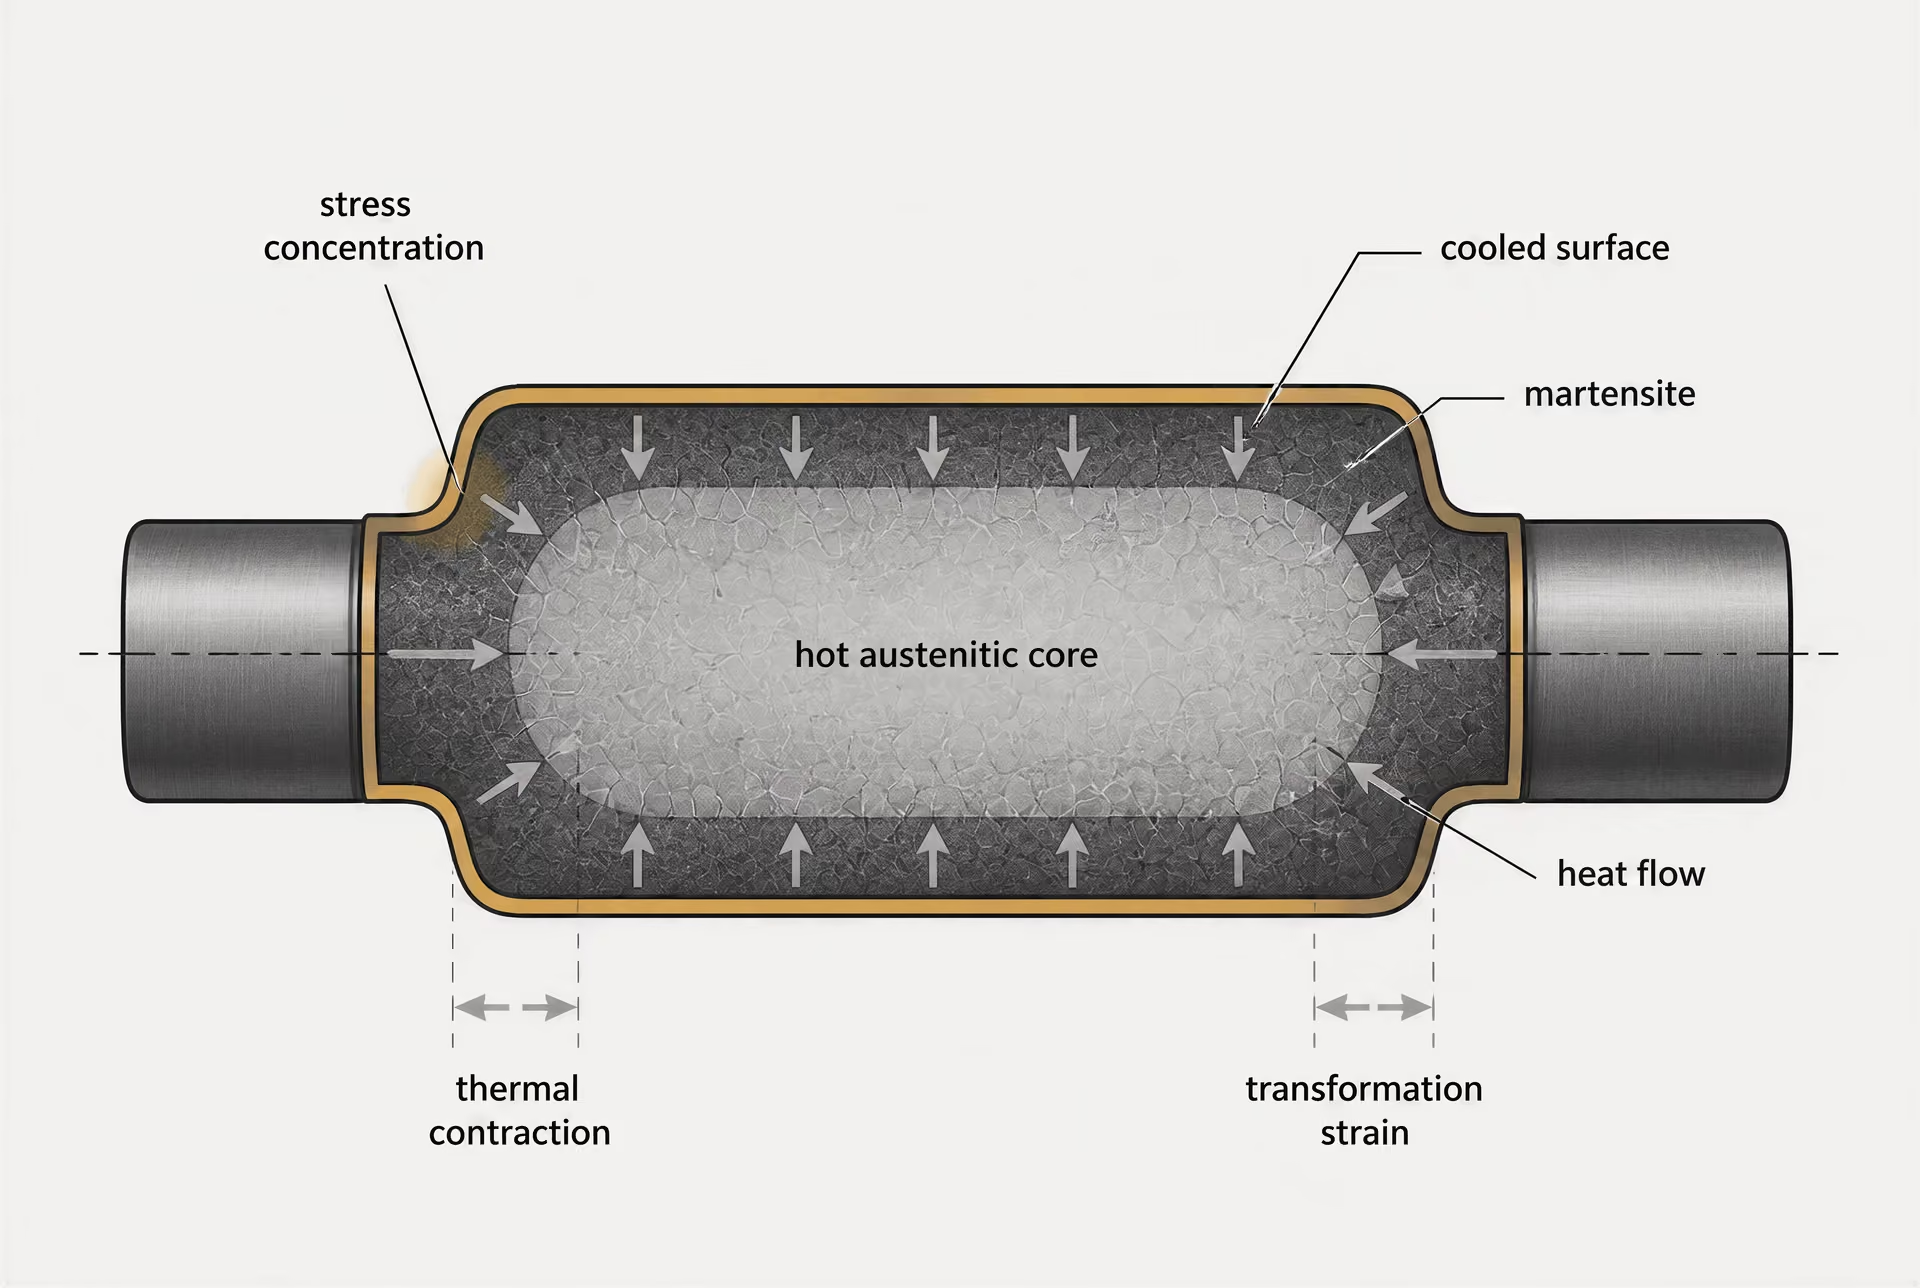
Температурные градиенты и деформация превращения
При нагреве поверхность стальной детали обычно изменяет температуру раньше, чем сердцевина. Более горячая область расширяется, тогда как более холодная внутренняя часть препятствует этому расширению. Если поверхность первой достигает аустенитизирующего диапазона, ее упругий и пластический отклик отличается от поведения еще ферритной или перлитной сердцевины. При охлаждении последовательность меняется на обратную, однако распределение напряжений не просто компенсируется, поскольку прочность, тепловое расширение и устойчивость фаз непрерывно изменяются.
Деформация превращения создает второй источник изменения размеров. Аустенит имеет иную кристаллическую структуру и удельный объем по сравнению с ферритом, перлитом, бейнитом и мартенситом. При превращении аустенита деталь может расширяться или сжиматься в зависимости от образующегося продукта превращения и содержания углерода. Образование мартенсита обычно вызывает увеличение объема, однако величина и момент этого увеличения зависят от содержания углерода в твердом растворе, легирующих элементов и локальной скорости охлаждения. Поверхность, достигающая температуры начала образования мартенсита, может расширяться, тогда как сердцевина остается аустенитной и продолжает термически сжиматься. Позднее сердцевина превращается, вновь изменяя баланс напряжений.
В результате возникает непрерывное взаимодействие между термической усадкой, деформацией превращения и ограничением перемещений. Тонкая кромка может быстро охладиться и претерпеть превращение, упрочнившись еще до изменения внутренней части. Толстый центр может оставаться горячим и относительно податливым, а затем превратиться позднее, когда уже закаленная поверхность будет препятствовать его перемещению. Растягивающие остаточные напряжения на поверхности особенно опасны, поскольку трещины часто возникают именно там — у острых углов, неметаллических включений, обезуглероженных зон, следов шлифования и других концентраторов напряжений.
Диаграмма железо–углерод описывает равновесные фазовые соотношения, но сама по себе не позволяет прогнозировать эту последовательность. Для этого необходимы диаграммы превращений и фактические режимы непрерывного охлаждения. В справочнике ASM по термической обработке диаграммы «время–температура–превращение», а также диаграммы превращений при непрерывном нагреве и непрерывном охлаждении рассматриваются как инструменты, связывающие тепловую историю с образованием фаз. Поэтому одна и та же номинальная закалка может создавать различные поля напряжений в углеродистой стали C45 и в легированной стали, такой как 42CrMo4, поскольку прокаливаемость определяет, где и когда образуется мартенсит.
Для образования трещины недостаточно одного лишь высокого значения твердости. Оно зависит от локального растягивающего напряжения, зависящих от температуры прочности и пластичности стали, времени превращения, геометрии сечения, состояния поверхности и металлургических дефектов. Отложенное растрескивание может возникнуть уже после охлаждения, когда совместно действуют водород, остаточные напряжения и высокопрочный мартенсит. Отпуск снижает часть напряжений и хрупкости, связанных с мартенситом после закалки, но не способен восстановить материал, разделенный трещиной.
Геометрия, приспособления и доступ закалочной среды
Геометрия определяет как тепловой поток, так и механическое ограничение перемещений. Длинные тонкие валы изгибаются легче, чем короткие толстые детали. Кольцо может изменить округлость или увеличиться в диаметре. Пластина с неравномерной толщиной может изогнуться чашеобразно, поскольку ее противоположные поверхности охлаждаются с разной скоростью. Отверстия, шпоночные канавки, пазы, резьбы, резкие уступы и глухие полости нарушают течение жидкости и создают локальные различия в интенсивности охлаждения. Острый внутренний угол концентрирует напряжения именно там, где термические деформации и деформации превращения изменяются наиболее быстро.
Размер сечения также определяет, происходит ли предусмотренное превращение по всей толщине. В низколегированной стали у поверхности может образоваться мартенсит, тогда как ближе к центру сформируются бейнит или перлит, если сердцевина охлаждается слишком медленно. Такое различие микроструктуры создает локальные изменения объема, твердости, прочности и последующего отклика на отпуск. Размерное изменение в этом случае уже не является простым равномерным масштабированием; оно превращается в проблему формы.
Приспособление может подавить одно перемещение, одновременно вынуждая деталь перемещаться в другом направлении. Зажим пластины в плоском состоянии во время закалки может уменьшить изгиб в процессе операции, однако высвободившаяся упругая энергия впоследствии способна вызвать пружинение или скручивание. Оправка может временно сохранить форму отверстия, одновременно увеличивая кольцевые напряжения вокруг него. Опоры, контактирующие лишь в нескольких точках, могут оставить неподдерживаемые области свободными для коробления, тогда как чрезмерное ограничение повышает риск растрескивания. Детали следует размещать так, чтобы опоры не препятствовали циркуляции среды и не создавали излишних механических ограничений.
Доступ закалочной среды необходимо рассматривать как геометрическую проблему, а не только как вопрос выбора ванны. Поверхности, обращенные друг к другу, вложенные детали, глухие отверстия и плотно уложенные корзины могут получать меньшее движение жидкости, чем открытые поверхности. Паровые оболочки или скопившийся воздух могут замедлять охлаждение в отдельных местах. Перемешивание должно быть достаточным для удаления пара и поддержания предсказуемых условий охлаждения, однако чрезмерное или неравномерное перемешивание может усилить различия между разными ориентациями. Важны температура ванны, состояние жидкости, время переноса и схема загрузки.
Изменения конструкции часто позволяют снизить риск еще до выбора режима в печи. Острые углы заменяют большими радиусами; переходы толщины выполняют более плавными; отверстия и канавки располагают так, чтобы избежать сильного локального ограничения; припуски на обработку предусматривают контролируемое удаление деформации после термической обработки. Ни одно отдельное правило геометрии не предотвращает все виды отказов. Конструкция, безопасная при закалке в масле, может вести себя иначе в воде, полимере, расплавленной соли или газе.
Управление процессом для обеспечения стабильности размеров
Контроль размеров начинается с воспроизводимого по всей загрузке термического цикла. Равномерная температура в печи, подходящие опоры, контролируемая скорость нагрева и достаточная выдержка уменьшают различия между поверхностью и сердцевиной, хотя слишком длительная выдержка может укрупнить зерно, усилить окисление или ухудшить устойчивость размеров из-за излишнего пребывания при высокой температуре. Контроль атмосферы ограничивает образование окалины и обезуглероживание, которые в противном случае изменяют поверхностную твердость и размерный отклик.
Перенос из печи в закалочную ванну должен быть достаточно быстрым для сохранения заданной тепловой истории и воспроизводиться от загрузки к загрузке. Ориентация деталей при загрузке должна обеспечивать повторяемое воздействие среды на критические поверхности. Интенсивность закалки следует согласовывать с прокаливаемостью стали и требуемой микроструктурой, а не выбирать исключительно по максимальной скорости охлаждения. Необходимы подходящее перемешивание и циркуляция жидкости, однако их интенсивность и направление следует контролировать, поскольку номинально одинаковая ванна может охлаждать разные поверхности с различными скоростями.
Поэтапное или прерывистое охлаждение может уменьшить разность температур между поверхностью и сердцевиной до начала окончательного превращения. Например, при мартемперинге сталь выдерживают при температуре выше температуры начала образования мартенсита или вблизи нее до выравнивания температур, после чего обеспечивают более равномерное образование мартенсита. При бейнитном превращении используют иной путь превращения: сталь выдерживают для образования бейнита, а не охлаждают непосредственно до мартенситного диапазона. Эти методы способны уменьшить деформацию в подходящих марках стали и при подходящей геометрии, однако не устраняют необходимость проверки прокаливаемости, размера сечения, состояния ванны и кинетики превращений.
Отпуск следует проводить после закалки в пределах установленного технологического окна. Для некоторых деталей отдельная обработка для снятия напряжений после черновой механической обработки или после предыдущей термической операции уменьшает вероятность высвобождения остаточных напряжений во время окончательной обработки. Снятие напряжений не является универсальным решением: оно может изменить твердость, повлиять на размерные допуски или не устранить напряжения, зафиксированные в результате интенсивной закалки.
Контроль должен включать не только измерение поверхностной твердости. В зависимости от детали размерные проверки могут включать измерение длины, округлости, прямолинейности, плоскостности, диаметра отверстия и радиального биения до и после обработки. Измерение твердости по сечению, металлографическое исследование, магнитопорошковый контроль и ультразвуковой контроль выявляют различные классы проблем. ISO 17663:2023 устанавливает требования к качеству термической обработки ферритных сталей и связанных с ними сварных или сформованных компонентов в воздухе или контролируемых атмосферах, включая работы, выполняемые в цехах или на месте монтажа. Ориентация этого стандарта на качество поддерживает регистрацию температур в печи, времени переноса, состояния ванны, идентификации загрузки и результатов контроля.
Таким образом, стабильность размеров является результатом совместного проектирования и управления процессом. Равномерный нагрев помогает, контролируемый перенос помогает, подходящее перемешивание помогает, и снятие напряжений может оказаться полезным; однако ни один из этих факторов не является достаточным во всех случаях. Приемлемым является такой цикл, который обеспечивает требуемые фазы и свойства, одновременно удерживая термическую деформацию, деформацию превращения, ограничения перемещений и остаточные напряжения в пределах допустимого для данной детали уровня деформации и риска разрушения.
Термическая обработка при сварке и изготовлении конструкций
Термическая обработка при изготовлении конструкций начинается еще до определения цикла в печи. Сварка, газовая резка, формообразование, правка и локальный ремонт — все эти операции формируют определенную термическую историю стали, причем зачастую только на части компонента. Сварочная дуга может нагреть узкую область выше диапазона аустенитизации, в то время как прилегающий материал остается сравнительно холодным; затем тепло передается в основной металл, создавая значительные температурные градиенты и неравномерную усадку. Поэтому наплавленный металл, граница сплавления, зона термического влияния (ЗТВ) и незатронутый основной металл могут иметь различную микроструктуру, твердость и остаточные напряжения.
Результат зависит от химического состава, толщины сечения, степени закрепления, геометрии соединения, погонной энергии, предварительного подогрева, температуры между проходами, условий охлаждения и любой последующей обработки. Режим, скопированный с механически обработанного образца, не может учитывать все эти переменные.
Предварительный подогрев, послесварочная термическая обработка и локальные термические циклы
Предварительный подогрев уменьшает разность температур между зоной сварки и окружающей сталью. Обычно это замедляет охлаждение после сварки, давая диффузионно-подвижному водороду больше времени для выхода и снижая вероятность водородного растрескивания в восприимчивых сталях. Он также уменьшает температурные градиенты и может снизить напряжения, связанные с усадкой. Однако предварительный подогрев не является универсальной защитой: чрезмерная температура может увеличить ЗТВ, изменить ударную вязкость, усилить деформацию или нарушить требования к заданной технологии сварки.
Определяющей является не просто температура горелки, индукционной катушки или дуги. Важна температура заготовки в заданных точках, включая область вокруг соединения и, где применимо, зону между проходами. Толщина, степень закрепления соединения, содержание углерода, легирующие добавки и прокаливаемость влияют на скорость охлаждения. Углеродомарганцевая сталь и низколегированная Cr-Mo-сталь могут совершенно по-разному реагировать на один и тот же номинальный предварительный подогрев.
В процессе сварки в тех участках ЗТВ, температура которых превышает критический интервал превращения, может образовываться аустенит. При охлаждении этот аустенит может превращаться в феррит, перлит, бейнит или мартенсит в зависимости от траектории непрерывного охлаждения. Вблизи границы сплавления могут формироваться крупные зерна, а дальше от нее возникают частично превращенные или отпущенные области. Одной равновесной диаграммой железо–карбид железа эти зоны не описываются. Диаграммы «время–температура–превращение» (TTT) описывают изотермическое поведение; диаграммы превращений при непрерывном нагреве и непрерывном охлаждении (CCT) более полезны для многих реальных циклов изготовления.
Послесварочная термическая обработка (PWHT) может отпустить твердые продукты превращения, снизить остаточные напряжения, стабилизировать размеры и повысить сопротивляемость эксплуатационным повреждениям. Для ферритной стали такая обработка может включать нагрев сварного компонента до заданного диапазона, выдержку, достаточную для достижения требуемого состояния соответствующим сечением, и охлаждение в контролируемых условиях. Фактический цикл должен определяться стандартом на материал, проектным кодексом, технологией сварки или квалифицированной инженерной инструкцией. PWHT — это не просто «снятие напряжений», поскольку она может изменять твердость, ударную вязкость, прочность и микроструктуру.
Локальная PWHT особенно чувствительна к геометрии. Нагреваемый пояс вокруг кольцевого сварного шва создает перемещающееся температурное поле, поэтому температуру за пределами нагреваемого пояса необходимо контролировать, чтобы резкие температурные градиенты не вызвали новые напряжения. Для крупных сосудов, трубопроводов и ремонтных работ на месте могут потребоваться несколько зон нагрева, теплоизоляция, контролируемое охлаждение и несколько термопар. Печная обработка обеспечивает более однородную среду, однако по-прежнему имеют значение загрузка, калибровка печи, условия опирания и наиболее холодная часть компонента. Печь не гарантирует равномерную температуру заготовки.
Тот же принцип относится и к смежным процессам. Газовая правка преднамеренно создает локальные расширение и сжатие; индукционный нагрев может упрочнить поверхность, оставив под ней резкий переход; горячее формообразование изменяет структуру зерна и остаточные напряжения; термическая резка может оставить упрочненную или разупрочненную кромку. Каждый процесс следует рассматривать как заданный термический цикл, а не как отдельное измерение температуры.
Ферритные стали и сварные или сформованные компоненты
К ферритным сталям относятся многие углеродистые, углеродомарганцевые, низколегированные, котельные, конструкционные и трубопроводные марки. Их поведение определяется содержанием углерода и легирующих элементов, исходным размером зерна, размером сечения и скоростью охлаждения. Знакомые фазы, рассматриваемые в курсе ASTM International «Металлургия стали и термическая обработка», — феррит, аустенит, цементит, перлит, мартенсит и бейнит — не являются взаимозаменяемыми обозначениями. Они представляют различные структуры и продукты превращения, обладающие разными твердостью, прочностью, ударной вязкостью и склонностью к растрескиванию.
В быстро охлаждаемой, прокаливаемой ЗТВ сварного соединения может образоваться мартенсит, даже если основная масса листа сохраняет ферритно-перлитную структуру. Отпуск может снизить эту твердость, но результат зависит от исходного состава и термического воздействия. Повторный нагрев сварного шва также влияет на ранее наплавленные проходы: последующий проход может отпустить, измельчить или частично преобразовать материал, образовавшийся при предыдущем проходе. В толстых сечениях с высоким уровнем закрепления поверхность и центральная часть могут проходить разные траектории охлаждения, поэтому твердость и остаточные напряжения могут изменяться по толщине.
К сформованным компонентам требуется такой же внимательный подход. Гибка, прессование и локальная правка изменяют геометрию и могут вызвать наклеп, утонение, остаточные напряжения или изменения направления волокнистой структуры. Если сформованная деталь из ферритной стали впоследствии сваривается, предшествующая история формообразования сочетается с термическим циклом сварки. Отжиг, нормализация, закалка и отпуск либо заданная обработка для снятия напряжений могут быть подходящими для одной конструкции и вредными для другой. ISO 683-1:2016 устанавливает технические требования к поставке нелегированных сталей, предназначенных главным образом для закалки и отпуска, изотермической закалки, пламенной закалки, индукционной закалки и, в некоторых случаях, для нормализованного состояния; этот стандарт не превращает одну обработку в универсальную инструкцию для изготовленных конструкций.
В ASM Handbook Volume 4A за 2024 год рассматриваются аустенитизация, отжиг, отпуск, закалка, прокаливаемость, поверхностное упрочнение, изотермическая закалка, ступенчатая закалка, твердость и контроль остаточных напряжений. Эти вопросы объясняют, почему заданная обработка должна быть привязана к марке стали и компоненту, а не только к уставке печи. Деформация возникает под воздействием как теплового расширения, так и деформации превращения. Степень закрепления определяет, какая доля этого перемещения превратится в остаточные напряжения.
Требования к качеству согласно ISO 17663:2023
ISO 17663:2023 является указанным стандартом требований к качеству термической обработки, связанной со сваркой и смежными процессами. Он охватывает обработку на воздухе или в контролируемых атмосферах, выполняемую как в цехах, так и на месте производства работ, и применяется главным образом к ферритным сталям и связанным с ними сварным или сформованным компонентам. Его значение носит процедурный характер: термический цикл становится контролируемой производственной операцией с установленными обязанностями, оборудованием, измерениями, записями и контролем.
Соответствующая требованиям система качества не предполагает, что стандартная программа печи является достаточной. Применяемая процедура определяет материал, компонент, цель обработки, способ нагрева, температурный диапазон, условия выдержки, метод охлаждения и соответствующие точки измерения. Если процесс является критическим, квалификация процедуры подтверждает, что предложенный цикл обеспечивает приемлемые свойства и результаты по размерам на представительном материале и при представительской геометрии. При квалификации может потребоваться учитывать толщину, конфигурацию соединения, схему локального нагрева, степень закрепления и соотношение между зарегистрированной температурой воздуха и фактической температурой компонента.
Таким образом, измерение температуры является функцией контроля, а не декоративным элементом диаграммы. Термопары, датчики, регистраторы и статус их калибровки должны соответствовать процессу, а их расположение — обеспечивать выявление существенных горячих и холодных зон. Для печного или локального нагревательного оборудования необходим контроль равномерности, теплоизоляции, атмосферы, если она задана, скорости нагрева, скорости охлаждения и защиты от непреднамеренного загрязнения или окисления. Локальные системы требуют особого внимания к расположению зон и потерям тепла в местах опирания, у присоединенных элементов и на свободных кромках.
Записи подтверждают, что произошло с компонентом. Они могут включать идентификацию материала и сварного шва, редакцию процедуры, идентификацию оборудования, расположение датчиков, диаграммы «температура–время», сведения об операторе или инспекторе, данные о прерываниях, ремонтах и устранении отклонений. Прослеживаемость связывает эти записи с номером плавки, номером сварного шва, сборочной единицей или сформованной деталью. Затем при контроле выполненная работа сопоставляется с применяемой спецификацией, включая визуальное состояние, проверку размеров, измерение твердости, неразрушающий контроль или механические испытания, если они требуются соответствующими проектными и производственными документами.
ISO 17663:2023 не заменяет стандарт на материал, проектный кодекс или спецификацию процедуры сварки. Он устанавливает систему обеспечения качества для контроля обработки, требуемой этими документами. Это различие имеет принципиальное значение: успешность изготовления подтверждается контролируемой и прослеживаемой термической историей, а также свидетельствами того, что готовый компонент сохраняет требуемые структуру, свойства и размеры.
Марки стали, спецификации и терминология стандартов
Обозначение стали и состояние после термической обработки идентифицируют разные элементы сведений о материале. Обозначение отвечает на вопрос: «Какая марка стали была задана?» Состояние отвечает на вопрос: «В каком виде эта сталь была поставлена или каким образом обработана до передачи на следующую производственную операцию?» Смешение этих вопросов может превратить правильное обозначение материала в ошибочное предположение о процессе.
Обозначение марки обычно указывает на класс химического состава или категорию продукции, установленные стандартом. Само по себе оно не означает, что каждая деталь, изготовленная из этой марки, была закалена и отпущена, и не гарантирует определённую твёрдость после обработки. Состояние поставки, напротив, описывает состояние, в котором материал поставляется: например, без обработки, нормализованным, закалённым и отпущенным либо обработанным иным способом в соответствии с применимой спецификацией на продукцию. Точные допустимые состояния и требования зависят от стандарта, формы продукции и спецификации на закупку.
Термическая обработка добавляет третий уровень. Это регулируемый термический цикл, а не просто название состояния. Скорость нагрева, режим аустенитизации, время выдержки, интенсивность охлаждения, атмосфера, однородность температуры, геометрия детали и размер сечения — всё это влияет на формирующуюся структуру. Углерод и легирующие элементы влияют на устойчивость фаз и кинетику превращений; поэтому одна и та же номинальная марка может реагировать по-разному при изменении размеров, загрузки печи или схемы охлаждения.
ASM Handbook Volume 4A издания ASM International за 2024 год рассматривает физическую металлургию, твёрдость и прокаливаемость, закалку, отжиг, отпуск, изотермическую закалку с образованием бейнита, ступенчатую закалку, аустенитизацию и процессы поверхностного упрочнения. Эти темы объясняют, почему обозначение не может заменить технологическую спецификацию. Феррит, аустенит, цементит, перлит, мартенсит и бейнит образуются при различных тепловых и кинетических условиях. Обозначение стали предоставляет лишь часть исходной информации, тогда как маршрут обработки определяет, какие превращения становятся возможными и насколько равномерно они протекают.
Нелегированные стали для закалки и отпуска
Нелегированная сталь не является синонимом стали, которую можно обрабатывать по одному универсальному циклу упрочнения. Её реакция зависит от содержания углерода, исходной микроструктуры, толщины сечения, режима нагрева и условий охлаждения. При достаточной скорости охлаждения закалка может привести к образованию мартенсита, тогда как в областях с более медленным охлаждением могут образоваться другие продукты превращения. Отпуск затем изменяет структуру после закалки и снимает либо перераспределяет напряжения, однако конечный результат по-прежнему зависит от полной термической истории.
Поэтому соответствующий инженерный вопрос заключается не просто в том, является ли марка «закаливаемой и отпускаемой сталью». Вопрос состоит в том, может ли заданный материал при фактических размерах сечения и геометрии детали достичь требуемой структуры и свойств в рамках определённого технологического маршрута. Прокаливаемость имеет значение, поскольку одна лишь твёрдость не показывает, насколько глубоко преобразуется сечение. Деформации и остаточные напряжения также имеют значение, поскольку деталь может соответствовать номинальному требованию по твёрдости, но не удовлетворять требованиям к размерам или эксплуатационным характеристикам.
Равновесная диаграмма состояния железо—карбид железа помогает определить устойчивость фаз в условиях, близких к равновесным, однако сама по себе не предсказывает результат быстрой закалки. Диаграммы изотермического превращения описывают превращения при постоянной температуре; диаграммы превращений при непрерывном нагреве и непрерывном охлаждении более непосредственно отражают процессы при изменяющейся температуре. В публикации ASM за 2024 год, посвящённой термической обработке стали, эти диаграммы непосредственно связаны с аустенитизацией, характером превращений, деформациями и контролем остаточных напряжений. Эта связь имеет принципиальное значение для нелегированных сталей, предназначенных для упрочнения.
Нормализованное состояние наглядно показывает различие между маркой и технологическим маршрутом. Нормализация может сформировать исходную микроструктуру, отличную от структуры после прокатки или отжига, и тем самым повлиять на последующее поведение при аустенитизации, закалке и отпуске. Её следует рассматривать как заданное состояние обработки, а не как автоматически присущее обозначению марки свойство.
Обозначение, состояние поставки и технологический маршрут
В обозначении материала следует разделять как минимум три вопроса: идентичность стали, состояние, в котором она поставляется, и обработку, требуемую для детали. Первый вопрос может быть отражён стандартным обозначением. Второй может быть указан как состояние поставки в стандарте на продукцию или в документации на заказ. Третий относится к технологической спецификации, которая определяет, каким образом деталь нагревают, выдерживают, охлаждают, контролируют и принимают.
В этих документах следует учитывать также саму деталь, а не только заданную уставку печи. Тонкая кромка и толстая ступица испытывают неодинаковую термическую историю. Отверстия, углы, изменения сечения и контакт с приспособлениями изменяют теплоперенос и развитие напряжений. Атмосфера печи может влиять на химический состав поверхности и образование окалины; однородность температуры и схема загрузки влияют на то, получают ли все области предусмотренный цикл. Охлаждающие среды и их перемешивание изменяют отвод тепла, тогда как задержка при переносе или неравномерное погружение могут привести к возникновению градиентов.
Одного лишь названия обработки по-прежнему недостаточно. Термин «закалённая и отпущенная» обозначает последовательность операций, но не полную процедуру. Пригодная для применения технологическая спецификация должна устанавливать применимые марку и состояние материала, требования к управлению оборудованием, измерению температуры, нагреву и выдержке, переносу, способу охлаждения, режиму отпуска и критериям контроля. В ней также могут потребоваться положения о картировании твёрдости, проверке размеров, состоянии поверхности и исправлении деформаций.
Стандарты определяют требования и область применения; они не устраняют необходимость инженерной оценки конкретной детали. ISO 17663:2023 задаёт отдельный контекст требований к качеству термической обработки, связанной со сваркой и родственными процессами. Стандарт охватывает обработку на воздухе или в контролируемых атмосферах, выполняемую как в цехах, так и на месте монтажа, и применяется главным образом к ферритным сталям и связанным с ними сварным или изготовленным формованием компонентам. Его наличие не превращает каждую операцию термической обработки в сварочную процедуру, однако показывает, почему меры контроля качества должны соответствовать выполняемой работе.
ISO 683-1:2016 в контексте
Точное название: ISO 683-1:2016, Heat-treatable steels, alloy steels and free-cutting steels — Part 1: Non-alloy steels for quenching and tempering. Это название помещает нелегированные стали в более широкий ряд стандартов и одновременно указывает конкретную часть, охватываемую данным документом.
ISO 683-1:2016 определяет технические требования к поставке в пределах установленной области применения, а не универсальный режим термической обработки. Strong evidence
Согласно Международной организации по стандартизации, ISO 683-1:2016 устанавливает технические требования к поставке нелегированных сталей, предназначенных главным образом для закалки и отпуска, изотермической закалки с образованием бейнита, пламенного упрочнения, индукционной закалки и, в некоторых случаях, нормализованного состояния. Выражение «технические требования к поставке» является важной границей терминологии стандартов. Документ устанавливает требования к материалу, поставляемому в пределах его области применения; он не является универсальной технологической инструкцией для каждой детали, изготовленной из стали, охватываемой стандартом.
Это различие предотвращает две распространённые ошибки. Во-первых, наличие обозначения, охватываемого ISO 683-1:2016, не доказывает, что готовая деталь прошла требуемую обработку. Во-вторых, выбор состояния поставки не устанавливает полного термического цикла, необходимого для достижения проектной цели. В спецификации на деталь по-прежнему должны быть рассмотрены геометрия, размер сечения, нагрев, выдержка, охлаждение, атмосфера, контроль деформаций, остаточные напряжения и проверка.
Таким образом, ISO 683-1:2016 является справочным документом по материалу и состоянию поставки в рамках более широкой системы управления. ASM International, ASTM International, NPTEL и издание Steel and Its Heat Treatment 1984 года описывают термическую обработку через фазовые превращения и температурно-временную историю. Стандарт задаёт договорную основу для материала; металлургический анализ и контролируемая технологическая спецификация определяют, достигает ли фактическая деталь требуемого состояния.
Управление процессом, верификация и анализ отказов
Термическую обработку следует проверять как контролируемую последовательность операций, а не оценивать только по твердости. До загрузки печи необходимо подтвердить марку стали, номер плавки или партии литья, форму изделия, размер сечения и исходное состояние материала. Пруток из легированной стали после закалки и отпуска нельзя считать взаимозаменяемым с прутком из нормализованной углеродистой стали, даже если содержание углерода в них примерно одинаково. Исходная феррито-перлитная структура, предшествующая холодная деформация, размер зерна, ликвация и состояние после механической обработки влияют на протекание аустенитизации, кинетику превращений, деформацию и конечную твердость.
Запись о процессе должна связывать идентификацию материала с полной термической историей: заданная и измеренная температура печи, состояние атмосферы, схема размещения загрузки, скорость нагрева, если она имеет значение, время выдержки, время переноса, закалочная среда и ее перемешивание, траектория охлаждения, цикл отпуска и любые операции после обработки. В ASM Handbook, Volume 4A (ASM International, 2024), твердость, прокаливаемость, закалка, деформация и контроль остаточных напряжений рассматриваются как взаимосвязанные аспекты одной задачи термической обработки. Эта взаимосвязь имеет важное значение. Деталь может достичь заданной поверхностной твердости и при этом иметь неприемлемую твердость сердцевины, чрезмерные растягивающие напряжения или изменение геометрии, препятствующее сборке.
ISO 683-1:2016 устанавливает технические требования к поставке нелегированных сталей, предназначенных главным образом для закалки и отпуска, изотермической закалки, закалки пламенем, индукционной закалки и, в некоторых случаях, нормализованного состояния. ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, выполняемой в цехах или на месте монтажа, преимущественно для ферритных сталей и связанных с ними сварных или формованных компонентов. Эти стандарты создают основу для обеспечения качества, но не превращают каждую марку, геометрию и эксплуатационное условие в единое универсальное правило приемки. Применимые чертеж, спецификация на материал, технологическая инструкция и план контроля должны определять допустимые результаты.
Атмосфера печи и равномерность температуры
Контроль температуры начинается с измерений, а не с показаний контроллера. Печь может показывать 850 °C, тогда как загрузка подвергается воздействию другой температуры из-за расположения датчика, градиентов лучистого теплообмена, поврежденной теплоизоляции, нарушенной циркуляции или перегрузки рабочей зоны. Исследования равномерности температуры и калиброванные термопары, установленные на загрузке, позволяют выявить эти различия. Важно не только то, достигла ли печь заданной температуры, но и то, достигла ли деталь требуемой температуры по всему объему загрузки и оставалась ли при ней в течение предусмотренного времени.
Схема размещения загрузки влияет на нагрев и охлаждение. Плотно уложенные детали могут экранировать друг друга от лучистого тепла и ограничивать поток газа или закалочной среды. Детали большого сечения нагреваются в центре медленнее, чем на поверхности; тонкие выступы могут перегреться, тогда как сердцевина еще остается ниже предусмотренного диапазона аустенитизации. Поэтому время выдержки, отсчитываемое с момента восстановления температуры печи, может иметь с металлургической точки зрения иное значение, чем время выдержки, отсчитываемое после выравнивания температуры загрузки.
Контроль атмосферы преследует две цели: ограничить химическое изменение поверхности и обеспечить воспроизводимый теплообмен. Избыток кислорода или водяного пара способствует окислению и образованию окалины. Углеродный потенциал ниже равновесного для данной стали может вызвать обезуглероживание, то есть удаление углерода с поверхности и снижение достижимой твердости. Избыточный углеродный потенциал может привести к науглероживанию, образованию твердой хрупкой поверхности или аномального градиента содержания углерода. Эндотермический газ, системы азот–метанол, вакуум, соляные ванны и воздух требуют различного контроля. В зависимости от процесса могут иметь значение точка росы, кислородный потенциал, углеродный потенциал, расход газа, давление и записи аварийных сигналов.
Перенос из печи в закалочную среду является еще одной точкой контроля. Задержка способствует частичному превращению, особенно вблизи носовой части диаграммы непрерывного охлаждения, и может привести к образованию феррита, перлита или бейнита до завершения формирования мартенсита. Затем интенсивность охлаждения определяется температурой закалочной среды, ее перемешиванием, загрязнением, концентрацией и ориентацией детали. Закалочная среда, быстро охлаждающая в одном месте, может охлаждать медленно в другом из-за паровых рубашек, застойного потока или изменения состояния жидкости. В результате формируется история процесса, а не одно-единственное значение скорости охлаждения.
Контроль твердости, микроструктуры и размеров
Верификация должна включать несколько взаимосвязанных видов контроля. Твердость является быстрым показателем реакции материала на обработку, однако ее значение зависит от места измерения, метода, состояния поверхности и размера сечения. Следует проверять заданные области, а не только наиболее удобную поверхность. При вероятности возникновения градиентов сравнивают твердость поверхности и сердцевины, а окалину или обезуглероженный материал удаляют, если применяемый метод контроля требует качественной испытательной поверхности. Распределение твердости по глубине может показать, была ли при индукционной закалке или закалке пламенем достигнута заданная глубина упрочненного слоя, тогда как единичное измерение может скрыть резкий переход.
Исследование микроструктуры объясняет результаты измерения твердости, которые на первый взгляд кажутся противоречивыми. После закалки структура может содержать мартенсит, бейнит, феррит, перлит и остаточный аустенит в соотношениях, определяемых содержанием углерода, легирующими добавками, скоростью охлаждения и локальной геометрией. Отпуск изменяет мартенсит и снимает часть закалочных напряжений, но не устраняет все ошибки предшествующего процесса. Металлографические шлифы следует изготавливать из репрезентативных или подозрительных областей, подготавливая их без перегрева и размазывания материала, а интерпретировать с учетом марки стали и истории обработки.
Контроль поверхности позволяет выявить окисление, окалину, обезуглероживание, науглероживание, закалочные трещины, шлифовочные трещины, закаты и локальный перегрев. Обезуглероживание обычно проявляется в виде слоя низкоуглеродистого феррита под поверхностью. При сильном окислении образуется окалина или развивается межкристаллитное поражение. Избыточное количество остаточного аустенита может быть связано с высоким содержанием углерода или легирующих элементов, недостаточной интенсивностью закалки, чрезмерно высокой температурой закалки или настолько низкой температурой начала мартенситного превращения, что превращение остается незавершенным при комнатной температуре. Впоследствии он может превращаться во время эксплуатации, механической обработки или обработки холодом, вызывая изменение размеров.
Размеры необходимо измерять до и после обработки по установленным базам. В соответствии с чертежом детали следует регистрировать длину, диаметр, плоскостность, круглость, радиальное биение, размер отверстий и соответствующие элементы профиля. Деформация вызывается неравномерным нагревом, изменениями объема при превращениях, температурными градиентами, несимметричной геометрией, потоком закалочной среды, остаточными напряжениями после механической обработки и ограничениями перемещения. Остаточные напряжения могут сохраняться даже при соблюдении допусков на размеры, поэтому контроль деформации и контроль напряжений являются взаимосвязанными, но не идентичными задачами. Поэтому рассмотрение деформации и остаточных напряжений в ASM 2024 имеет непосредственное значение для планирования контроля.
Интерпретация несоответствующих результатов
Несоответствующий результат свидетельствует о состоянии процесса или материала, требующем изоляции и расследования, а не является основанием для повторения цикла без установления причины. В первую очередь необходимо сохранить прослеживаемость: указать загрузку печи, плавку материала, места проведения испытаний, использованные приборы, статус их калибровки и точный результат. До возложения ответственности на металлургию следует подтвердить метод испытания и место отбора образца. Ложно низкое значение твердости может быть вызвано окалиной, обезуглероживанием, шероховатой поверхностью, малой глубиной отпечатка или проведением испытания слишком близко к краю.
Мягкие участки часто возникают из-за недостаточной интенсивности закалки, слабого перемешивания, образования паровой рубашки, нарушения потока жидкости, чрезмерной задержки при переносе, недостаточной аустенитизации или слишком большого сечения для выбранной стали и закалочной среды. Такой же результат может быть вызван неравномерной температурой печи или неправильным размещением загрузки. Чрезмерная твердость может указывать на недостаточный отпуск, неправильную температуру отпуска, науглероженную поверхность или структуру, содержащую неотпущенный мартенсит. Она также может быть следствием измерения на тонком упрочненном участке, а не в предполагаемом массиве материала.
Обезуглероживание указывает на проблемы с контролем атмосферы, чрезмерную длительность выдержки, удаление окалины или предшествующую операцию нагрева. Окисление свидетельствует об утечке воздуха, неподходящем потенциале атмосферы печи, высокой точке росы или чрезмерно длительной выдержке. Крупное зерно обычно образуется вследствие чрезмерной температуры аустенитизации, слишком длительной выдержки, многократного нагрева или локального перегрева; оно может снижать вязкость и повышать чувствительность к деформации. Трещины могут возникать вследствие чрезмерно интенсивной закалки, острых углов, повреждения при шлифовании, ранее существовавших дефектов, водорода или загрязнения поверхности либо остаточных напряжений, складывающихся с напряжениями превращения. Морфология и расположение трещин часто информативнее, чем твердость.
Неожиданное наличие остаточного аустенита должно стать основанием для проверки содержания углерода и легирующих элементов, фактической температуры аустенитизации, скорости охлаждения, прерывания закалки и любого стабилизирующего влияния геометрии или толщины сечения. Увеличение размеров после обработки может подтвердить такую диагностику, но само по себе не является доказательством. Корректирующие действия могут включать переклассификацию, дополнительный отпуск, снятие напряжений, повторный контроль или браковку; подходящее решение зависит от применяемой спецификации и инженерной оценки. Основная дисциплина процесса заключается в изменении за один раз только одной установленной переменной и проверке полученной структуры, свойств, состояния поверхности и размеров.
Единая система выбора термической обработки
Термическую обработку следует выбирать исходя из требуемого комплекса свойств и условий эксплуатации, а не из привычной температуры или общего обозначения марки. Управляемый термический цикл изменяет структуру стали посредством фазовых превращений, однако образующиеся феррит, перлит, бейнит, мартенсит, остаточный аустенит и карбиды зависят от химического состава, размеров сечения, скорости нагрева, траектории охлаждения и исходного состояния материала. Поэтому одна и та же номинальная обработка может обеспечить полезную вязкость в одной детали и привести к образованию трещин, чрезмерной деформации или недостаточной твёрдости сердцевины в другой.
В ASM Handbook Volume 4A Международная организация ASM рассматривает физическую металлургию, твёрдость и прокаливаемость, закалку, отжиг, отпуск, изотермическую закалку на бейнит, ступенчатую закалку, аустенитизацию и поверхностную закалку как взаимосвязанные составляющие термической обработки стали, а не как изолированные операции (ASM International, 2024). Именно эта взаимосвязь служит основой для выбора процесса.
Начинайте с требуемых свойств и условий эксплуатации
До выбора термического цикла необходимо определить инженерные целевые показатели. Требуемая твёрдость может относиться ко всему сечению, к рабочей поверхности износа или к узкой заданной глубине упрочнённого слоя. Пределы прочности и текучести важны, но не заменяют вязкость, пластичность или сопротивление усталости. Твёрдая мартенситная поверхность может противостоять абразивному износу, одновременно снижая стойкость к ударным нагрузкам или повышая чувствительность к повреждениям при шлифовании. Структура с более низкой твёрдостью — бейнитная или отпущенно-мартенситная — может более надёжно воспринимать повторяющиеся нагрузки.
Условия эксплуатации определяют, какой компромисс является приемлемым. Зуб шестерни испытывает контактные напряжения, изнашивание при скольжении, изгибную усталость и часто имеет градиент твёрдости от упрочнённого слоя к сердцевине. Для вала могут потребоваться вязкая сердцевина, твёрдая шейка и жёсткие ограничения по радиальному биению после обработки. Для сварной детали, работающей под давлением, остаточные напряжения, контроль водорода, вязкость и контроль качества обычно важнее максимальной твёрдости. Температура, воздействие коррозионной среды, смазка, ударные нагрузки, циклические напряжения и последствия разрушения должны рассматриваться в рамках той же первоначальной оценки.
Допуски на размеры необходимо задавать одновременно с механическими свойствами. Деталь, размеры которой должны выдерживаться с точностью до нескольких сотых долей миллиметра, нельзя рассматривать так, будто деформация является проблемой, которую можно решить позднее. Геометрия изменяет тепловое поле: тонкие кромки быстро нагреваются и охлаждаются, отверстия изменяют локальную жёсткость, острые углы концентрируют напряжения, а длинные несимметричные сечения изгибаются по мере развития деформаций превращения. Требуемый градиент свойств от поверхности к сердцевине также должен быть определён заранее. Сквозная закалка, локальная закалка и обработки для снятия напряжений предъявляют различные требования к тепловому и механическому режимам.
Исходное состояние является частью спецификации. Литая структура, предварительная холодная деформация, нормализованная феррито-перлитная структура, сфероидизированные карбиды, ранее отпущенный мартенсит и зона термического влияния сварки реагируют на обработку неодинаково. До начала планируемой обработки сварная деталь может уже содержать градиенты твёрдости и растягивающие остаточные напряжения. Стандарт ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, в цехах или на месте монтажа, главным образом для ферритных сталей и соответствующих сварных или формованных деталей. Его практическое значение заключается в том, что технологическая документация, измерение температуры, контроль атмосферы и план инспекционного контроля должны соответствовать истории детали и связанным с ней рискам.
Сопоставляйте химический состав стали с закономерностями превращений
Углерод определяет количество углерода, доступного для образования мартенсита, и влияет на доли и твёрдость феррита, перлита и цементита. Легирующие элементы изменяют температуры превращений, стабильность карбидов, прокаливаемость, реакцию на отпуск и склонность к окислению. К сталям AISI 1045 и AISI 4140 нельзя применять одно и то же предположение о закалке только потому, что обе они допускают закалку и отпуск. Содержание хрома и молибдена в AISI 4140 задерживает диффузионные превращения и обычно обеспечивает большую прокаливаемость по всему сечению, чем у углеродистой стали AISI 1045 при сопоставимых размерах сечения. В AISI 52100 повышенное содержание углерода сочетается с хромом, поэтому контроль карбидов становится центральным фактором для эксплуатационных характеристик подшипника и стабильности размеров.
Диаграмма состояния железо—карбид железа помогает определить равновесные фазы и растворимость углерода, но не предсказывает структуру, образующуюся при реальном цикле охлаждения. Аустенит может превращаться в перлит или бейнит, если охлаждение пересекает соответствующую область времени и температуры; если диффузия подавлена в достаточной степени, он может превращаться в мартенсит при температурах, определяемых составом стали. В разделе ASM за 2024 год, посвящённом превращениям, равновесные представления отделены от превращений при заданных температурах и времени (TTT) и при непрерывном охлаждении (CCT). Это различие предотвращает распространённую ошибку: выбор температуры аустенитизации по диаграмме состояния с последующим предположением, что результат охлаждения тем самым уже определён.
Диаграмму TTT следует использовать для анализа изотермических выдержек, а диаграмму CCT — для анализа практического охлаждения аустенита. Вопрос заключается не просто в том, является ли закалочная среда «быстрой». Необходимо установить, обходит ли кривая охлаждения фактического сечения, где это требуется, область носа перлитного или бейнитного превращения, а затем проходит ли через мартенситный интервал со скоростью, ограничивающей термические напряжения и напряжения превращения. Сердцевина детали большого диаметра может охлаждаться медленно, тогда как тонкая кромка охлаждается быстро, в результате чего в одной детали формируются различные структуры. Прокаливаемость, определяемая, например, методом торцевой закалки по Джомини, характеризует глубину, на которую сталь может приобрести заданную твёрдость при определённых условиях охлаждения; она не гарантирует конкретную твёрдость при любой геометрии.
Такой анализ может привести к отказу от максимальной интенсивности закалки. Закалка и отпуск могут обеспечить требуемую прочность, однако ступенчатая закалка позволяет уменьшить разность температур во время образования мартенсита и тем самым снизить риск деформации. Изотермическая закалка на бейнит может обеспечить получение бейнита с полезной вязкостью и уменьшенной деформацией при закалке, если сталь и размеры сечения допускают требуемое изотермическое превращение. Нормализация может измельчить неоднородную исходную структуру, а отжиг или сфероидизация — улучшить обрабатываемость перед закалкой. Пламенная и индукционная закалка позволяют получить высокую твёрдость на поверхности при сохранении более вязкой сердцевины, если контролируются схема нагрева, частота, скорость перемещения индуктора или зоны нагрева и способность детали к самоохлаждению.
Сбалансируйте эксплуатационные характеристики, технологичность и риски
Микроструктура, которую технически возможно получить, всё же может оказаться неудачным производственным решением. Необходимо учитывать вместимость печи, размещение загрузки, равномерность нагрева, перемешивание закалочной среды, её загрязнение, атмосферу, приспособления, последовательность механической обработки и возможность измерять температуру в репрезентативных точках. Выбор атмосферы не является формальностью: окисление, обезуглероживание, науглероживание и образование окалины могут изменить поверхностную твёрдость и размеры. Расчёт прокаливаемости также неполон без учёта толщины сечения, радиусов при вершинах, контакта с приспособлениями и условий охлаждения поверхности.
Остаточные напряжения и деформацию необходимо рассматривать как ограничения, заданные на этапе проектирования. Тепловая усадка и расширение при превращении происходят в разное время и в разных местах, тогда как образование мартенсита может зафиксировать напряжения до того, как сердцевина охладится. Вероятность образования трещин возрастает, когда высокие напряжения сочетаются с высокой твёрдостью, острой геометрией, повреждением поверхности, водородом или неподходящей закалочной средой. Поэтому отпуск является не просто корректировкой твёрдости: он изменяет стабильность и вязкость закалённой структуры и снижает часть напряжений, возникших при закалке. Температуру и время отпуска, а также задержку между закалкой и отпуском необходимо контролировать.
История сварки может полностью изменить выбор. Послесварочная термическая обработка может снизить остаточные напряжения или отпустить твёрдые зоны, но при плохо согласованном цикле она также может повлиять на прочность, точность размеров и вязкость. Стандарт ISO 683-1:2016 устанавливает технические требования к поставке нелегированных сталей, предназначенных главным образом для закалки и отпуска, изотермической закалки на бейнит, пламенной закалки, индукционной закалки и, в некоторых случаях, для нормализованного состояния. Стандарт не отменяет необходимости аттестовать обработку для конкретной детали.
Возможности контроля определяют границы достоверного управления процессом. При заданном градиенте твёрдости измерения должны охватывать поверхность и сердцевину. Для выявления обезуглероживания, остаточного аустенита, неотпущенного мартенсита, бейнита, карбидных сеток или аномального размера зерна может потребоваться металлографический анализ. Проверка размеров, магнитопорошковый или капиллярный контроль, ультразвуковой контроль и оценка остаточных напряжений могут быть целесообразны, если трещины или внутренние дефекты способны привести к серьёзным последствиям.
Выбор обработки
- Определите целевые показатели Установите эксплуатационные нагрузки, предельные значения свойств, требования к поверхности и сердцевине, а также допуски на размеры.
- Определите исходное состояние Подтвердите марку, исходную микроструктуру, геометрию сечения, вид изделия и историю сварки.
- Оцените кинетику Используйте подходящие данные TTT или CCT для фактической стали и тепловой траектории.
- Выберите способ обработки Выберите контролируемые методы нагрева, создания атмосферы, охлаждения, отпуска или поверхностного упрочнения.
- Проведите аттестацию и проверку Проверьте твёрдость, микроструктуру, размеры, состояние поверхности и дефекты на соответствие применимой спецификации.
Таким образом, решение следует принимать последовательно: определить эксплуатационные нагрузки и предельные значения свойств; задать твёрдость поверхности и сердцевины, а также допуски на размеры; установить марку стали, исходную микроструктуру, геометрию сечения и историю сварки; сопоставить траектории превращений по диаграммам TTT/CCT; выбрать методы нагрева, формирования атмосферы, охлаждения и отпуска, которыми можно управлять; затем аттестовать цикл по твёрдости, структуре, размерам и результатам контроля дефектов. Если ни один вариант не обеспечивает одновременно требуемую прочность, вязкость, допустимую деформацию и производственные ограничения, следует изменить марку стали, геометрию, последовательность механической обработки или стратегию поверхностной обработки. Термическая обработка представляет собой взаимосвязанную металлургическую и технологическую задачу. Определяющим является не одно значение температуры, а подтверждённая температурно-временная история, соответствующая стали и детали.
Источники
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment