




Ce que signifie le traitement thermique de l’acier
Le traitement thermique est une séquence planifiée d’opérations de chauffage, de maintien et de refroidissement appliquées à l’acier afin de modifier de manière contrôlée sa structure interne et les propriétés qui en résultent. La température du four n’est qu’un élément de cette séquence. Le traitement complet comprend l’état initial du matériau, la vitesse à laquelle il atteint la température, le temps passé à cette température, l’atmosphère environnante, la manière dont la chaleur se propage dans la section, ainsi que le parcours suivi par l’acier lors de son refroidissement.
Ce qu’un traitement peut modifier
- Structure Constitution des phases, morphologie des phases, structure des défauts et structure des grains
- Réponse mécanique Dureté, résistance, ténacité et ductilité
- Réponse en fabrication Usinabilité, contraintes résiduelles et stabilité dimensionnelle
- Performance de surface Une surface dure et résistante à l’usure sur un cœur plus tenace
Cette distinction sépare le traitement thermique métallurgique du simple fait de chauffer l’acier puis de le laisser refroidir. Un traitement peut être conçu pour modifier la constitution des phases, la morphologie des phases, la structure des défauts, la dureté, la résistance, la ténacité, la ductilité, l’usinabilité, la stabilité dimensionnelle ou les propriétés de surface. Il peut également réduire les contraintes résiduelles, affiner les grains, préparer l’acier à l’usinage ou produire une surface dure et résistante à l’usure au-dessus d’un cœur plus tenace.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
L’ouvrage ASM Handbook Volume 4A, Steel Heat Treating—Fundamentals and Processes traite de l’austénitisation, de la trempe, du recuit, du revenu, de l’austrempe, de la martrempe, de la trempe superficielle, de la dureté, de la trempabilité, des déformations et des procédés associés (ASM International, 2024). Ces sujets sont reliés par un même principe : la réponse d’un acier dépend conjointement de sa composition et de son histoire thermique.

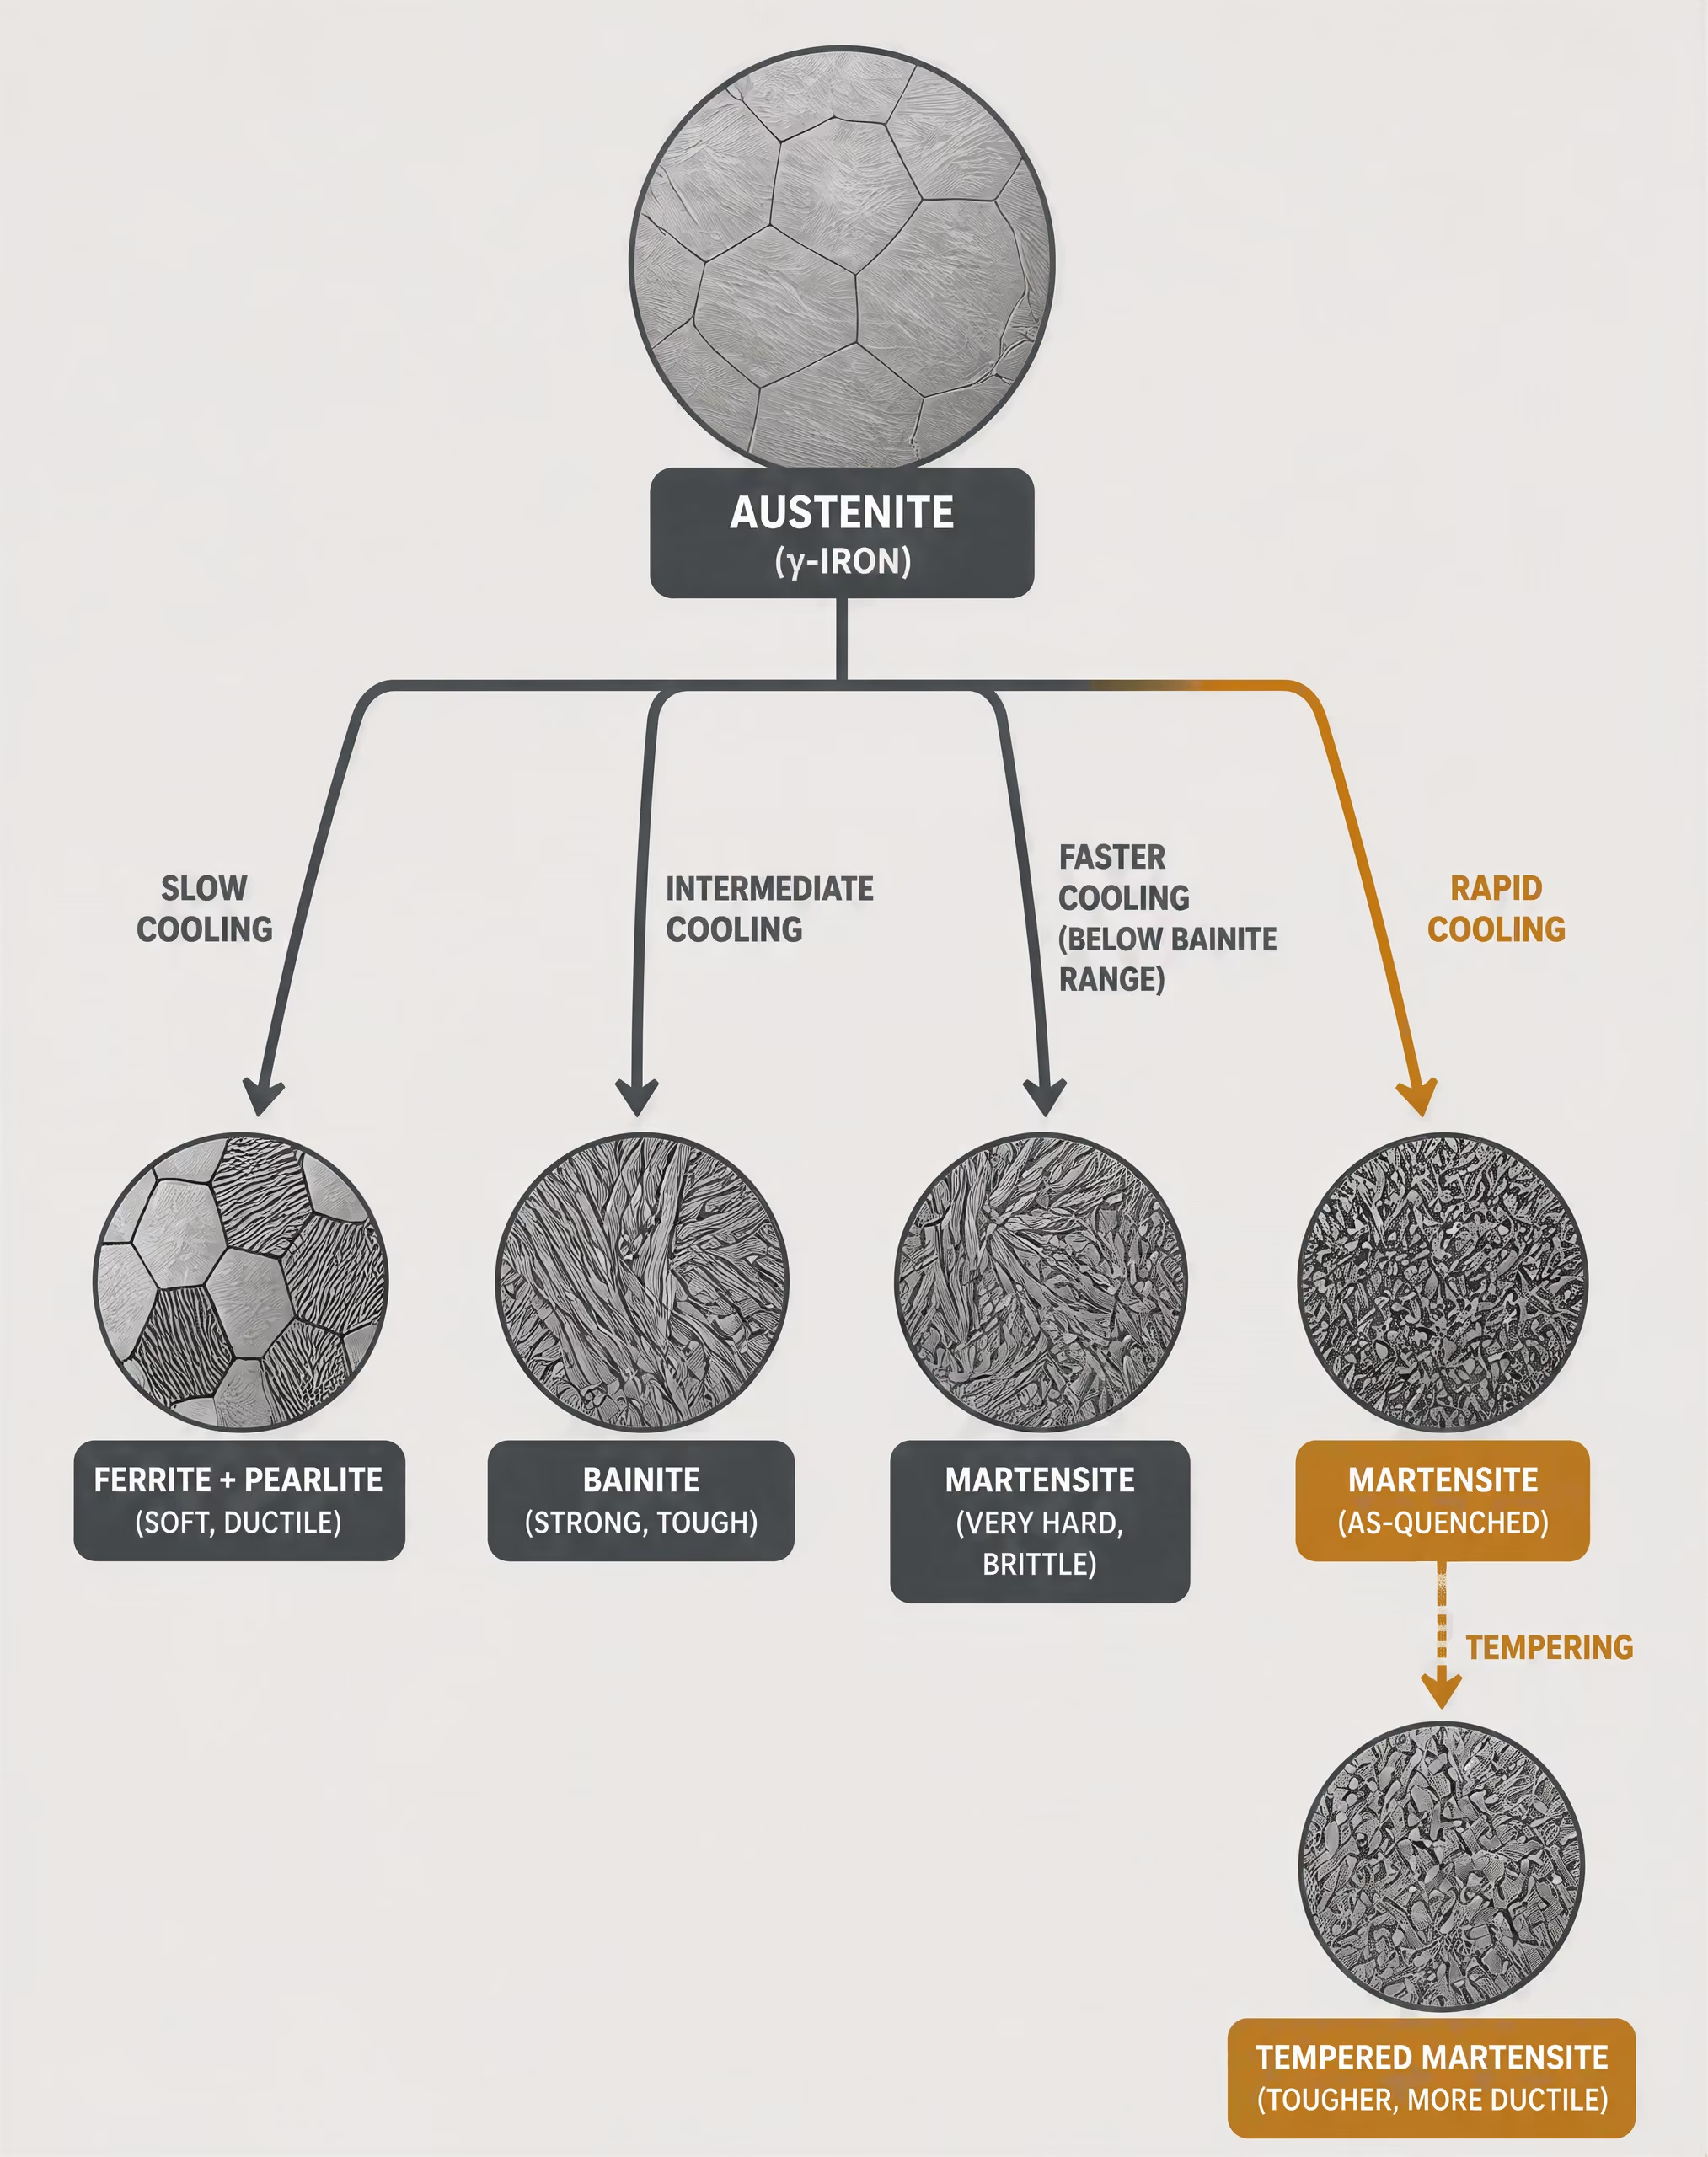
Cycles thermiques et transformation métallurgique[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
L’acier contient des phases dont la stabilité varie avec la température et la composition. La ferrite est une phase du fer relativement tendre, à structure cubique centrée, présentant une solubilité limitée du carbone. L’austénite possède une structure cubique à faces centrées et peut dissoudre beaucoup plus de carbone. La cémentite, ou carbure de fer, est dure et fragile. Selon la teneur en carbone, la vitesse de refroidissement et les additions d’éléments d’alliage, ces constituants peuvent former de la perlite, de la bainite ou de la martensite. Le programme du cours Steel Metallurgy & Heat Treatment d’ASTM International identifie la ferrite, l’austénite, la cémentite, la perlite, la martensite et la bainite comme des phases et structures centrales de la mise en œuvre des traitements de l’acier (ASTM International, 2024).
Lors de l’austénitisation, l’acier est chauffé dans une plage de températures où une partie ou la totalité de sa ferrite, de sa perlite ou de sa cémentite initiale se transforme en austénite. Le maintien permet au carbone de se dissoudre et aux écarts de température de diminuer, mais un maintien excessif peut accroître la taille des grains d’austénite, augmenter l’oxydation et dégrader la ténacité ou favoriser les déformations ultérieures. La température et la durée requises dépendent de la nuance, de la microstructure initiale, de l’épaisseur de la section, de la circulation dans le four et de la transformation recherchée.
Le refroidissement détermine ensuite ce que devient l’austénite. Un refroidissement lent peut permettre la formation, contrôlée par la diffusion, de ferrite et de perlite. Un refroidissement intermédiaire peut produire de la bainite. Un refroidissement rapide peut inhiber suffisamment longtemps la diffusion pour que l’austénite se transforme en martensite, une structure sursaturée et fortement déformée. La martensite confère une dureté élevée, mais la martensite non revenue peut contenir des contraintes résiduelles importantes et être trop fragile pour l’utilisation prévue. Le revenu réchauffe l’acier trempé à une température inférieure à la plage de transformation de l’austénite, ce qui permet une redistribution contrôlée du carbone et réduit les contraintes tout en modifiant la dureté et la ténacité.
| Traitement | Trajectoire typique de refroidissement ou de transformation | Objectif principal |
|---|---|---|
| Recuit | Refroidissement lent au four | Adoucissement, ductilité, réduction des contraintes ou usinabilité |
| Normalisation | Refroidissement à l’air depuis le domaine austénitique | Structure plus fine et plus résistante qu’après un recuit complet |
| Trempe et revenu | Refroidissement rapide suivi d’un réchauffage sous le domaine austénitique | Équilibre entre résistance, dureté et ténacité |
| Austrempe | Formation isotherme de bainite | Structure bainitique contrôlée |
| Martempe | Égalisation de la température avant la formation de martensite | Réduction du risque de déformation |
Les principaux traitements représentent donc des parcours thermiques différents plutôt que des recettes interchangeables. Le recuit utilise généralement un refroidissement lent afin d’adoucir l’acier, d’améliorer sa ductilité, de réduire les contraintes résiduelles ou d’améliorer son usinabilité. La normalisation utilise un refroidissement à l’air depuis la plage austénitique et produit souvent une structure plus fine et plus résistante qu’un recuit complet. La trempe suivie d’un revenu vise un équilibre choisi entre résistance, dureté et ténacité. L’austrempe forme de la bainite par transformation à une température intermédiaire, tandis que la martrempe réduit l’écart de température entre la surface et le cœur avant la formation de la martensite, diminuant ainsi le risque de déformation sans supprimer la nécessité d’un revenu.
La trempe à la flamme et la trempe par induction chauffent rapidement uniquement une couche superficielle, qui est ensuite trempée. Il peut en résulter une couche martensitique avec un intérieur relativement tenace, mais la profondeur de la couche, la teneur en carbone, la géométrie, l’apport de puissance et le moment de la trempe doivent tous être maîtrisés. L’ISO 683-1:2016 spécifie les exigences de livraison applicables aux aciers non alliés principalement destinés à la trempe et au revenu, à l’austrempe, à la trempe à la flamme, à la trempe par induction et, dans certains cas, à des états normalisés. La norme ne rend pas un cycle unique approprié à toutes les nuances ou à tous les composants.
Propriétés et microstructure
Les propriétés de l’acier dépendent de la microstructure et de l’histoire thermique, et non de la seule température du four. Strong evidence
Les propriétés mécaniques sont les conséquences de la structure, et non les conséquences directes de la température du four. Deux aciers se trouvant à la même température nominale peuvent présenter une dureté ou une ténacité différentes parce qu’ils contiennent des teneurs différentes en carbone, des éléments d’alliage, des tailles de grains, des précipités, des populations d’inclusions ou des contraintes résiduelles différentes. Même au sein d’une même nuance, une barre forgée, une tôle écrouie à froid et une pièce ayant déjà subi une trempe et un revenu ne commencent pas le traitement dans le même état métallurgique.
Trempabilité Aptitude d’une section d’acier à développer une structure durcie sur toute sa profondeur dans des conditions spécifiées d’austénitisation et de refroidissement ; elle se distingue de la dureté maximale atteignable.
Termes clés relatifs à la composition et à la réponse
- Dureté maximale
- La plus grande dureté obtenue lorsque la région concernée devient suffisamment martensitique ; elle dépend principalement de la teneur en carbone.
- Trempabilité
- Profondeur jusqu’à laquelle un acier peut développer une structure durcie dans une condition de refroidissement donnée.
- Austénite retenue
- Austénite qui subsiste après refroidissement sous la température de fin de transformation martensitique.
- Carbone équivalent
- Indice de composition utilisé pour estimer les effets sur les transformations ou la soudabilité à partir du carbone et des éléments d’alliage.
Le carbone influence fortement la quantité et la dureté de la martensite, tandis que le chrome, le molybdène, le manganèse, le nickel et d’autres éléments d’alliage modifient les températures de transformation et retardent les réactions contrôlées par la diffusion. Le bore, lorsqu’il est correctement maîtrisé, peut accroître la trempabilité de certains aciers appropriés. La trempabilité n’est pas équivalente à la dureté maximale. La dureté maximale dépend principalement de la teneur en carbone ; la trempabilité décrit la profondeur à laquelle un acier peut développer une structure durcie dans des conditions de refroidissement données.
La microstructure explique également pourquoi la dureté seule ne peut pas définir la réussite d’un traitement. Une valeur de dureté élevée peut indiquer la présence de martensite, mais elle ne révèle pas si la pièce contient des fissures de trempe, une quantité excessive d’austénite retenue, des grains grossiers d’austénite antérieure ou des contraintes de traction dommageables. Une dureté plus faible peut être intentionnelle lorsque la ténacité aux chocs, la résistance à la fatigue, l’usinabilité ou la stabilité dimensionnelle sont plus importantes.
Le diagramme de phases fer–carbure de fer décrit les relations entre phases à l’équilibre ou proches de l’équilibre. Il aide à identifier les plages de transformation et la solubilité du carbone, mais il ne permet pas de prédire le résultat complet d’une trempe pratique. Les diagrammes de transformation en fonction du temps et de la température décrivent les transformations lors d’un maintien isotherme ; les diagrammes de transformation en chauffage continu et en refroidissement continu décrivent des parcours plus proches de ceux utilisés dans les fours et les équipements de production. Le chapitre consacré aux traitements thermiques de l’ASM en 2024 distingue précisément ces diagrammes et traite du contrôle des déformations et des contraintes résiduelles. Cette différence est importante, car les transformations nécessitent du temps et le refroidissement industriel est rarement instantané ou parfaitement uniforme.
Pourquoi la température seule ne suffit pas
Une température indiquée, telle que 850 °C, décrit le point de consigne du four, et non l’état thermique complet d’un composant. Une plaque mince de 10 mm peut atteindre cette température rapidement et uniformément. Une dent d’engrenage massive, un arbre épais ou une réparation par soudage peuvent présenter une surface chaude et un cœur plus froid pendant une partie importante du cycle. Si la surface se transforme ou se dilate avant l’intérieur, des contraintes se développent. La trempe peut alors ajouter une contraction thermique et une déformation de transformation, provoquant des déformations ou des fissures même lorsque la température du four était correcte.
La vitesse de chauffage modifie également la réponse. Un chauffage rapide peut laisser une section thermiquement hétérogène et éventuellement empêcher des transformations qui se produiraient lors d’un chauffage plus lent. Il peut aussi accroître les contraintes thermiques. Un chauffage lent peut favoriser une croissance indésirable des grains ou permettre des réactions de surface avant que la température cible ne soit atteinte. La durée de maintien doit être suffisamment longue pour que la région la plus froide atteigne l’état requis, et non simplement assez longue pour que l’affichage du four indique le point de consigne.
L’atmosphère constitue une autre variable de contrôle. L’oxygène peut produire de la calamine et une décarburation ; les atmosphères contenant du carbone peuvent modifier le potentiel carbone de la surface. Dans les deux cas, la dureté et les dimensions de la surface sont modifiées, même si le cœur reçoit le cycle prévu. Les bains de sels, les fours sous vide, les gaz protecteurs et les fours à air produisent donc des résultats de surface différents.
La sévérité du refroidissement, l’agitation, la température du milieu de trempe, l’orientation de la pièce et sa géométrie déterminent la courbe de refroidissement réelle. Les angles vifs refroidissent différemment des faces larges, tandis que les trous ou les âmes minces peuvent créer des gradients de température locaux. L’écrouissage préalable, la ségrégation, les zones affectées thermiquement par le soudage et un revenu antérieur modifient également les sites de germination et la cinétique des transformations.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
L’ISO 17663:2023 inscrit le traitement thermique associé au soudage et aux procédés connexes dans un cadre d’exigences de qualité couvrant les travaux réalisés en atelier ou sur site, principalement pour les aciers ferritiques et les composants soudés ou formés associés. Ce contexte est important : le cycle thermique doit être spécifié, surveillé et vérifié, notamment lorsque la relaxation des contraintes, le contrôle de l’hydrogène, le chauffage entre passes ou le traitement local après soudage influent sur les performances en service. Le traitement thermique constitue donc l’historique contrôlé de l’ensemble du composant, et non un simple chiffre affiché sur le régulateur d’un four.
Composition de l’acier et système fer–carbone
Fer pur et solubilité du carbone
Le traitement thermique de l’acier commence par un système d’une simplicité trompeuse : du fer contenant du carbone. Cette simplicité disparaît dès que l’on considère simultanément la température, la composition et la vitesse de refroidissement. Le fer pur change de structure cristalline lorsque la température augmente. En dessous de 912 °C, il se présente principalement sous forme de ferrite, ou fer α, avec un réseau cubique centré (CC). Entre 912 et 1394 °C, il devient de l’austénite, ou fer γ, avec un réseau cubique à faces centrées (CFC). De 1394 °C jusqu’à son point de fusion, proche de 1538 °C, il s’agit de ferrite δ, une autre forme cubique centrée.
Le carbone occupe des sites interstitiels dans ces réseaux, mais l’espace disponible diffère fortement. La ferrite dissout très peu de carbone : sa solubilité d’équilibre maximale est d’environ 0,022 % massique de C à 727 °C, tandis qu’à température ambiante elle est plus proche de 0,008 % massique de C. L’austénite peut en contenir beaucoup plus, jusqu’à environ 2,14 % massique de C à 1147 °C dans le système métastable fer–carbure de fer. Cette différence est au cœur du durcissement. Lors de l’austénitisation, le carbone entre dans le réseau CFC et peut également se dissoudre à partir de la cémentite. Si l’austénite est ensuite refroidie suffisamment rapidement, le carbone ne peut pas diffuser vers l’extérieur de manière habituelle. Le réseau évolue vers une structure cubique centrée, mais le carbone piégé produit de la martensite, une phase sursaturée et fortement contrainte.
Le carbone ne se contente donc pas d’accroître la dureté en tant que soluté direct. Il modifie les phases qui sont stables, les températures auxquelles les transformations commencent, la quantité de carbures susceptible de se former et la réponse au refroidissement. À faibles concentrations, de la ferrite et de la perlite peuvent se former facilement lors d’un refroidissement lent. À des concentrations plus élevées, l’équilibre se déplace vers une teneur accrue en perlite ou en cémentite. En cas de refroidissement rapide, le même carbone peut au contraire rester dans la martensite.
La teneur en carbone d’une nuance nominale ne constitue pas à elle seule tout l’historique thermique. L’épaisseur de la section, la taille initiale des grains, la vitesse de chauffage, la température d’austénitisation, le temps de maintien, le milieu de trempe, l’état de surface et l’uniformité de la température peuvent modifier la microstructure obtenue. C’est pour cette raison que le traitement des fondamentaux de l’acier publié par ASM International en 2024 place le système fer–carbone aux côtés de l’austénitisation, des diagrammes de transformation, de la dureté, de la trempabilité, de la trempe, du revenu et de la maîtrise des contraintes résiduelles : la composition fournit les possibilités, tandis que le cycle thermique opère la sélection.
Le diagramme de phases fer–carbure de fer
| Diagramme | Trajectoire thermique représentée | Utilisation principale |
|---|---|---|
| Fer–carbure de fer | Relations de composition et de température à l’équilibre ou proches de l’équilibre | Stabilité des phases et solubilité du carbone |
| TTT | Maintien isotherme | Début et fin de la transformation pendant un maintien à température constante |
| CCT | Refroidissement continu | Prévision des transformations pour les trempes et les cycles de four pratiques |
| CHT | Chauffage continu | Comportement des transformations pendant un chauffage à une vitesse donnée |
Le diagramme communément appelé diagramme de phases fer–carbone est plus précisément le diagramme métastable fer–carbure de fer, ou diagramme Fe–Fe₃C. La cémentite, Fe₃C, contient 6,67 % massique de carbone. Elle ne constitue pas, dans toutes les circonstances, l’état d’équilibre final du carbone ; le graphite est thermodynamiquement plus stable que la cémentite dans certaines conditions, notamment dans certains fontes et certaines compositions contenant du silicium. Toutefois, le diagramme Fe–Fe₃C décrit avec une précision utile les transformations de nombreux aciers, car la cémentite se forme facilement et peut persister pendant des durées pratiques.
Sa principale réaction invariante pour les aciers au carbone ordinaires est la transformation eutectoïde, vers 727 °C :
austénite → ferrite + cémentite.
Transformation eutectoïde Réaction à l’état solide au cours de laquelle l’austénite se transforme en ferrite et en cémentite vers 727 °C dans le système métastable fer–carbure de fer.
À la composition eutectoïde, d’environ 0,76 % massique de C, cette réaction produit de la perlite, un mélange stratifié de ferrite et de cémentite. Dans ce système, les aciers dont la teneur est inférieure à environ 0,76 % massique de C sont dits hypoeutectoïdes ; lors d’un refroidissement lent, de la ferrite proeutectoïde se forme avant que l’austénite restante ne devienne de la perlite. Les aciers dont la teneur est supérieure à la composition eutectoïde et inférieure à la plage des fontes sont hypereutectoïdes ; de la cémentite proeutectoïde se forme avant que l’austénite résiduelle ne se transforme en perlite. Les valeurs limites sont des conventions du diagramme et peuvent varier légèrement selon les références, mais la séquence constitue le point essentiel.
Le diagramme identifie également la réaction eutectique à environ 4,3 % massique de C et 1147 °C, au cours de laquelle le liquide se transforme en austénite et en cémentite dans le système métastable. Les aciers ordinaires se situent bien en dessous de cette teneur en carbone, tandis que les fontes s’en approchent couramment ou la dépassent. Les domaines du liquidus, du solidus, de la ferrite, de l’austénite, de la cémentite et les domaines biphasés indiquent quels constituants peuvent coexister à l’équilibre pour une composition et une température données.
Ils n’indiquent toutefois pas à un ingénieur ce que contiendra une pièce après une trempe industrielle. Un diagramme d’équilibre suppose un temps suffisant pour permettre la diffusion et n’intègre pas la notion de durée. Il ne peut pas prédire le début de la formation de la martensite, la formation de la bainite, l’espacement des lamelles de perlite ni la profondeur de durcissement d’une section. Ces questions nécessitent des diagrammes temps–température–transformation (TTT) pour les conditions isothermes, ainsi que des diagrammes de transformation en chauffage continu ou en refroidissement continu (CCT) lorsque la température varie. Le chapitre consacré par ASM en 2024 aux principes fondamentaux du traitement thermique traite explicitement ces diagrammes séparément du diagramme fer–carbone, ainsi que la déformation et les contraintes résiduelles.
La vitesse de refroidissement peut modifier la structure finale sans modifier la teneur en carbone de l’acier. Strong evidence
Un acier refroidi lentement peut se rapprocher des relations entre phases indiquées par le diagramme d’équilibre ou le diagramme métastable. Un acier refroidi à travers le nez d’une courbe de transformation peut former de la perlite ou de la bainite ; refroidi plus rapidement encore, il peut atteindre la température de début de formation de la martensite avant qu’une transformation diffusionnelle ne se produise. La structure finale peut donc être ferrite–perlite, bainite, martensite, austénite retenue ou un mélange de ces constituants, même lorsque la teneur en carbone reste inchangée.
Classification selon le carbone et effets de l’alliage
La classification selon la teneur en carbone fournit une première description, et non une spécification complète du traitement thermique. Les aciers à faible teneur en carbone sont souvent décrits comme contenant moins d’environ 0,25 % massique de C, les aciers à teneur moyenne en carbone comme en contenant environ 0,25–0,60 % massique, et les aciers à forte teneur en carbone comme en contenant approximativement 0,60–1,00 % massique ou davantage. Ces plages constituent des regroupements pratiques plutôt que des limites universelles normalisées. Une désignation telle que AISI 1045 identifie un acier nominal à teneur moyenne en carbone, tandis que la norme ISO 683-1:2016 couvre les aciers non alliés destinés principalement à la trempe et au revenu, à l’austrempe, au durcissement à la flamme, au durcissement par induction et, dans certains cas, à l’état normalisé. La désignation ne remplace pas à elle seule les limites chimiques spécifiées ni les exigences relatives au traitement thermique.
L’augmentation de la teneur en carbone accroît généralement la dureté maximale après trempe, car la martensite contient davantage de carbone piégé. Elle abaisse également la température de début de formation de la martensite, augmente le risque d’austénite retenue et peut accroître la fissuration et la déformation lors de la trempe. Les aciers riches en carbone peuvent nécessiter un contrôle plus strict de la température d’austénitisation, car une dissolution excessive ou une croissance des grains peut dégrader la ténacité. À de plus faibles teneurs en carbone, la martensite peut être relativement douce, à moins que les éléments d’alliage et les conditions de refroidissement n’apportent un durcissement supplémentaire.
Les éléments d’alliage modifient le diagramme et la cinétique des transformations. Le manganèse et le nickel stabilisent généralement l’austénite et abaissent les températures de transformation ; le manganèse retarde également la formation de ferrite et de perlite, ce qui accroît la trempabilité. Le chrome, le molybdène et le tungstène retardent les transformations diffusionnelles et peuvent favoriser un durcissement plus profond dans les sections épaisses. Le chrome, le molybdène, le vanadium et le niobium peuvent former des carbures d’alliage stables, tandis que le titane forme un carbonitrure de titane particulièrement stable. Ces particules peuvent limiter la croissance des grains d’austénite, mais elles peuvent également nécessiter des températures d’austénitisation plus élevées ou des temps de maintien plus longs pour permettre une dissolution partielle.
Le silicium durcit la ferrite et tend à inhiber la formation de cémentite, ce qui influence les réactions bainitiques et celles du revenu. Le bore, lorsqu’il est présent en très faibles quantités contrôlées et protégé contre sa combinaison avec l’oxygène et l’azote, peut accroître fortement la trempabilité en retardant la germination de la ferrite aux joints de grains de l’austénite initiale. Le nickel améliore généralement la ténacité et ne forme pas de carbure de la même manière que le chrome ou le molybdène.
Les éléments d’alliage modifient également la réponse au revenu. Le molybdène peut réduire la fragilisation au revenu et favoriser le durcissement secondaire ; le chrome, le vanadium et le tungstène peuvent produire une précipitation secondaire de carbures lors d’un revenu à haute température. Un acier allié trempé et revenu peut donc réagir très différemment d’un acier au carbone ordinaire ayant la même teneur en carbone et la même température nominale de revenu. L’ouvrage de référence de 1984 Steel and Its Heat Treatment traite les aciers au carbone, alliés, au bore, microalliés et biphasés à travers leurs diagrammes TTT, leur trempabilité, leur fragilisation au revenu et leur réponse au traitement, plutôt qu’en fonction de la seule teneur en carbone.
La composition détermine la stabilité des phases. Le temps et la température déterminent si les transformations possibles peuvent se produire. La géométrie de la section et la maîtrise des contraintes résiduelles déterminent si la pièce obtenue survivra au procédé. C’est cette interaction, et non un simple chiffre de teneur en carbone, qui constitue le fondement de la sélection d’un cycle de traitement thermique.
Les principales phases et microconstituants
Le traitement thermique de l’acier modifie ses propriétés en changeant les phases qui se forment, la proportion de chacune d’elles et l’agencement de ces régions. Le programme de cours d’ASTM International identifie la ferrite, l’austénite, la cémentite, la perlite, la martensite et la bainite parmi les constituants essentiels de la métallurgie de l’acier. ASM International traite ce même sujet en distinguant les relations d’équilibre, la cinétique des transformations, la trempabilité, la trempe, le revenu et la maîtrise des contraintes. Cette distinction est importante, car le diagramme fer–carbure de fer indique quelles phases sont stables ou métastables pour une composition et une température données, tandis que les diagrammes TTT et CCT indiquent si un cycle thermique réel offre suffisamment de temps pour que ces phases ou produits de transformation se forment.
Une phase possède une structure cristalline distincte et une plage de composition chimique déterminée. Un microconstituant peut contenir plusieurs phases selon un arrangement caractéristique. La littérature technique ne maintient pas toujours cette distinction : les expressions « phase perlitique » et « phase bainitique » apparaissent fréquemment dans les écrits d’ingénierie, bien que la perlite et la bainite soient mieux décrites comme des microconstituants de transformation. Cette formulation imprécise s’explique aisément, car chacune présente une plage de transformation, une morphologie et une évolution des propriétés reconnaissables.

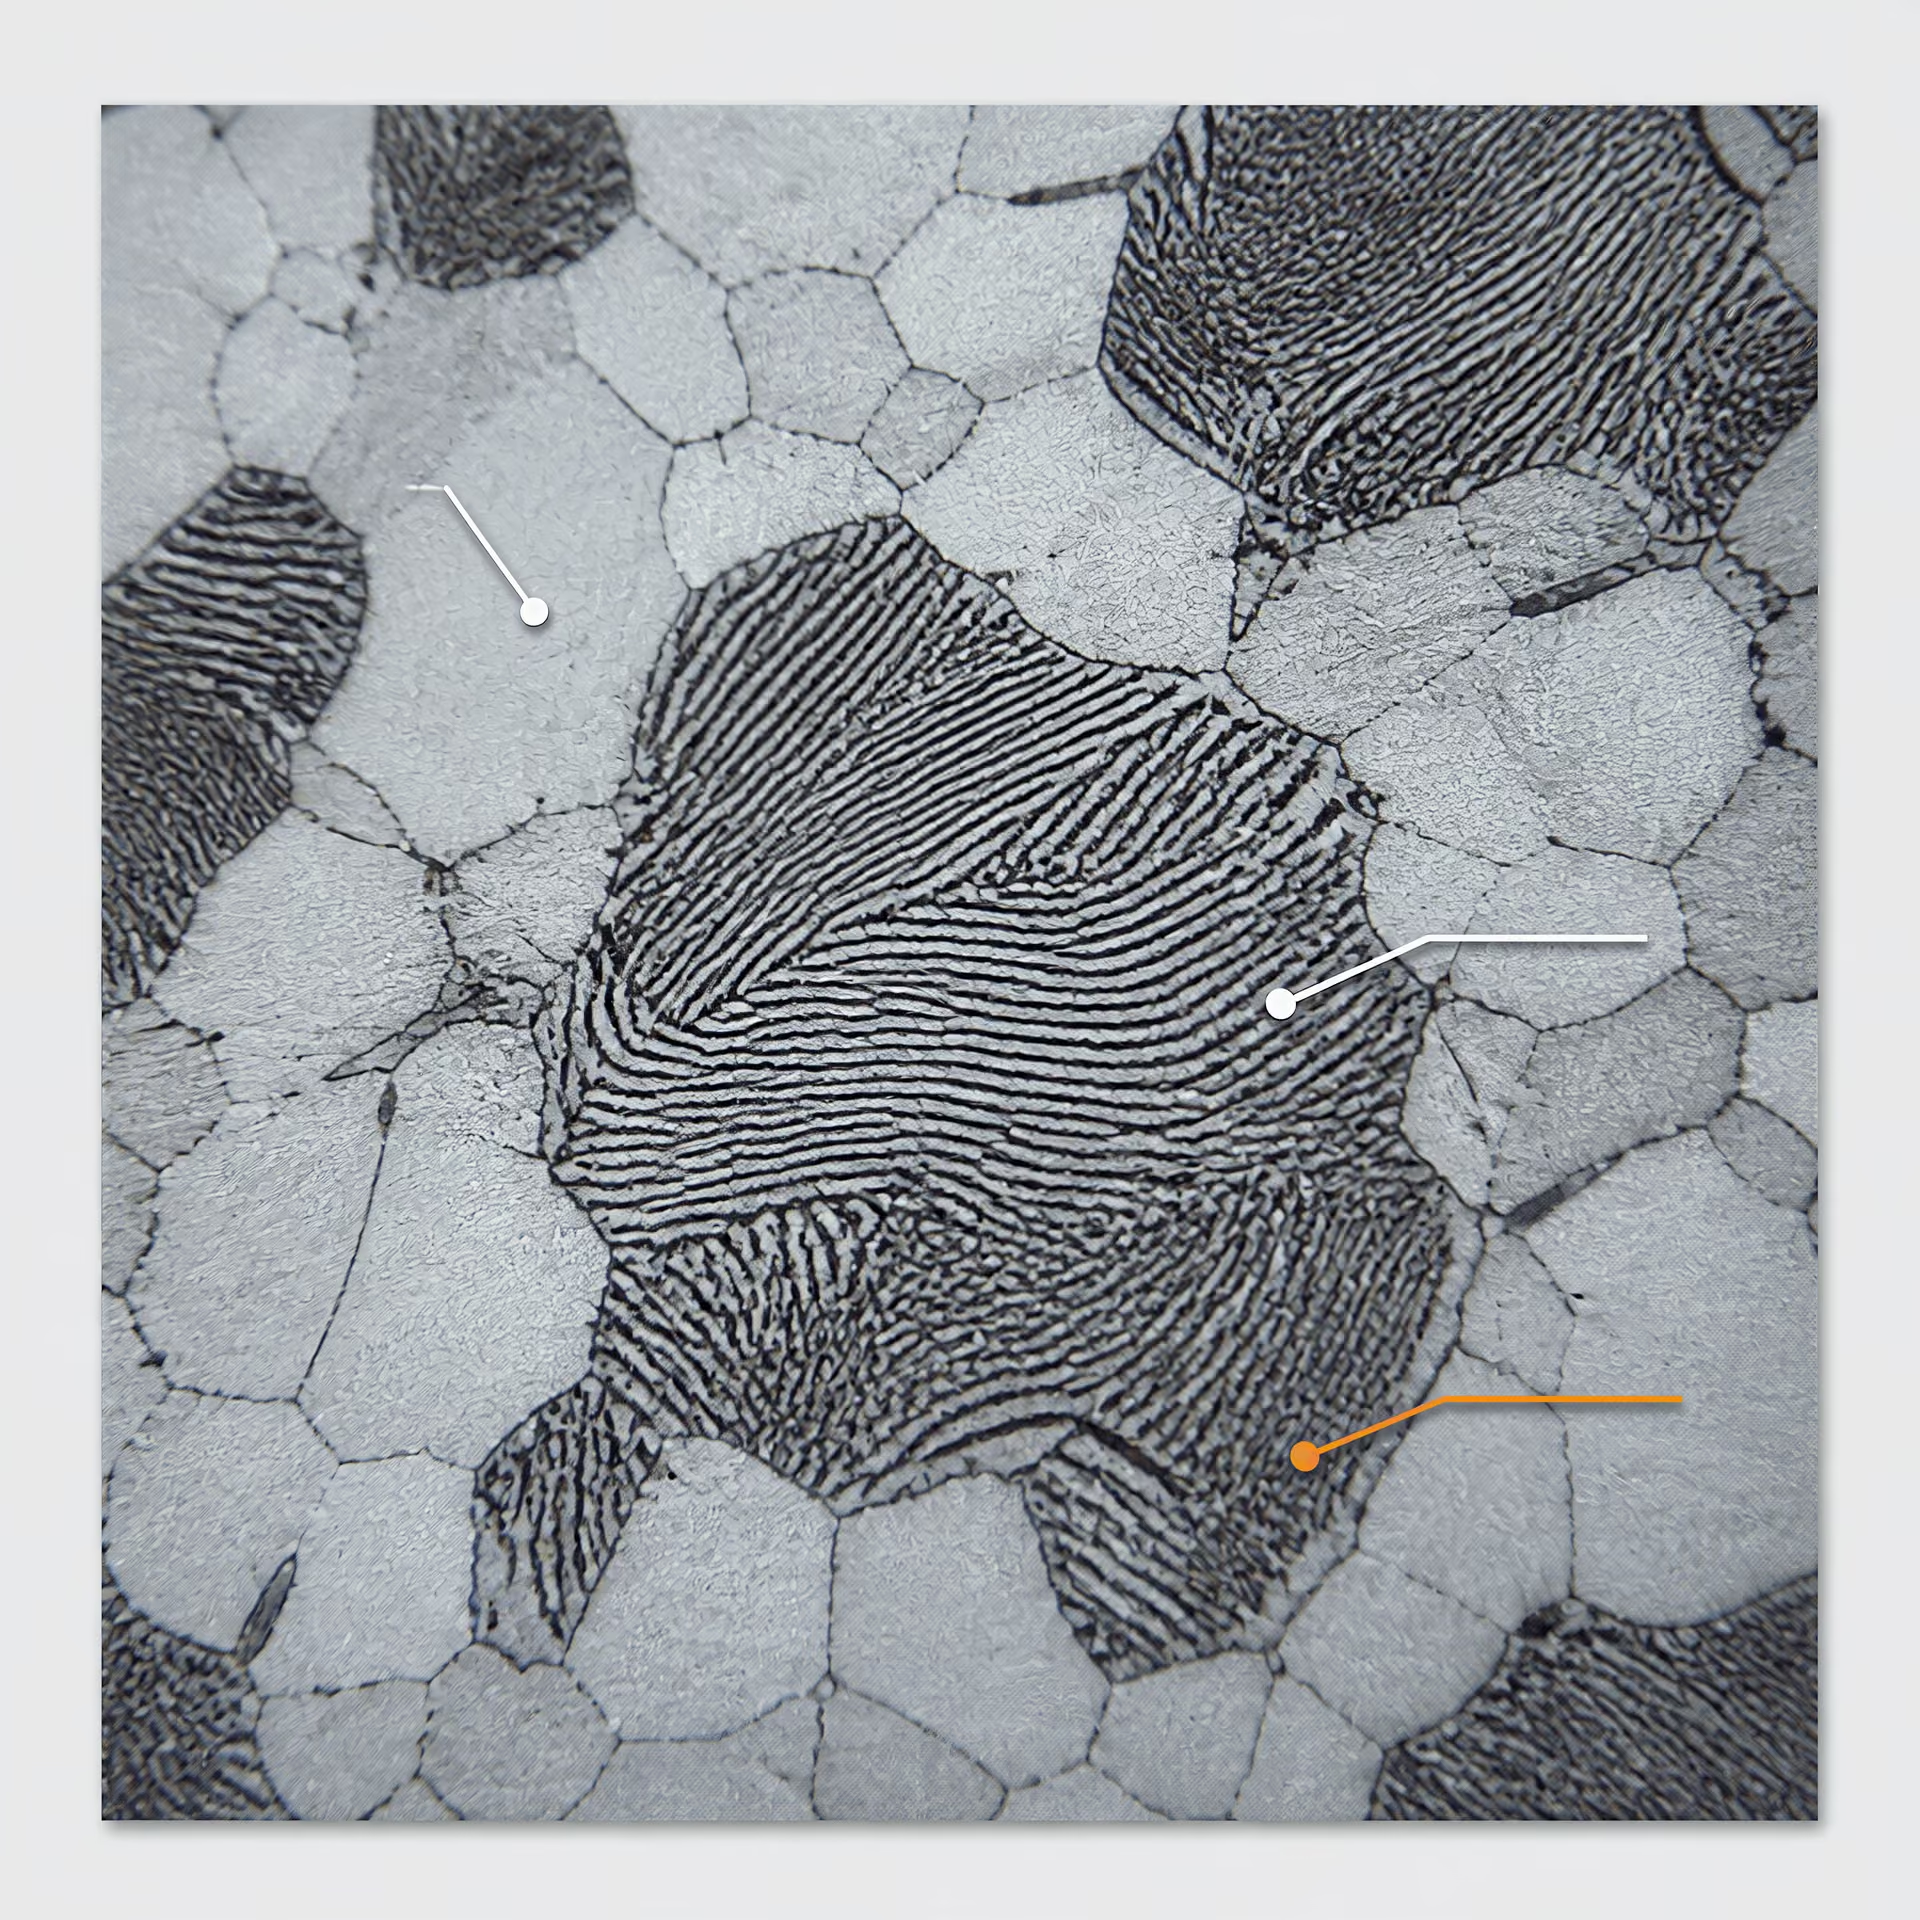
Ferrite, austénite et cémentite
La ferrite est la forme cubique centrée (BCC) du fer, généralement désignée sous le nom d’α-ferrite en dessous de la température de transformation A1 dans les aciers au carbone non alliés. Sa solubilité du carbone est très faible. À 727 °C, température eutectoïde couramment utilisée pour le diagramme fer–carbure de fer, la ferrite ne peut dissoudre qu’environ 0,022 % en masse de carbone ; à des températures plus basses, sa solubilité d’équilibre diminue encore. Les éléments d’alliage modifient cette valeur et peuvent changer la stabilité de la ferrite, mais celle-ci demeure généralement un constituant relativement tendre et ductile par comparaison avec la martensite ou les structures riches en carbures.
Cela ne signifie pas que la ferrite soit mécaniquement négligeable. Une matrice ferritique peut absorber la déformation plastique et résister à la fissuration fragile, ce qui favorise la ductilité et la ténacité lorsque la taille des grains, la teneur en inclusions et les constituants environnants sont maîtrisés. Sa faible dureté limite généralement la résistance à l’usure abrasive, bien qu’une structure ferritique à grains fins puisse être plus performante qu’une structure à gros grains sous des sollicitations de contact ou cycliques. La ferrite contribue également au comportement dimensionnel par l’intermédiaire de sa dilatation thermique, de son module d’élasticité et de son historique de transformation. Une formation irrégulière de ferrite dans une section peut produire des différences locales de résistance et de contraintes résiduelles.
L’austénite est la forme cubique à faces centrées (FCC) du fer, désignée sous le nom de fer γ. Sa solubilité du carbone est bien supérieure à celle de la ferrite : le diagramme fer–carbure de fer situe le maximum autour de 2,14 % en masse de carbone à environ 1147 °C. L’austénite constitue donc la phase mère centrale de nombreux traitements thermiques des aciers. Lors de l’austénitisation, la ferrite et la cémentite se dissolvent dans une mesure déterminée par la composition, la température, la durée et la microstructure initiale. Une dissolution complète n’est pas toujours recherchée ; des carbures d’alliage non dissous peuvent être nécessaires pour contrôler la taille des grains ou obtenir une bonne résistance à l’usure dans les aciers alliés.
Aux températures d’austénitisation, l’austénite est généralement plus ductile que les produits formés au refroidissement, mais son comportement à température ambiante dépend de sa stabilité. Le carbone, le manganèse, le nickel, le chrome et d’autres éléments d’alliage peuvent abaisser les températures de transformation ou retarder la décomposition. La dimension de la section et la vitesse de refroidissement déterminent alors si l’austénite se transforme en perlite, en bainite, en martensite ou en un mélange de ces constituants. Une croissance des grains austénitiques due à un chauffage excessif peut réduire la ténacité après refroidissement, même si la dureté finale semble acceptable.
La cémentite est le carbure de fer, Fe₃C. Il s’agit d’un composé dur et relativement fragile contenant 6,67 % en masse de carbone dans le système métastable fer–carbure de fer. La cémentite se présente couramment sous forme de lamelles ou de particules au sein de la perlite, de particules associées à la ferrite bainitique ou de particules sphéroïdisées dans une structure recuite. Sa dureté peut améliorer la résistance à l’abrasion et à l’indentation, mais un réseau de cémentite continu ou grossier peut réduire la ductilité et la ténacité à la rupture. La morphologie des carbures est aussi importante que leur quantité : les particules arrondies perturbent généralement moins fortement les trajectoires de fissuration que les films minces ou les carbures interconnectés aux joints de grains.
Le terme « équilibre » doit être employé avec prudence dans ce contexte. La cémentite est métastable par rapport au graphite, mais elle constitue la référence pratique en matière de carbures pour la plupart des diagrammes des aciers au carbone et faiblement alliés ainsi que pour les calculs de traitement thermique. Les éléments d’alliage ajoutés peuvent stabiliser d’autres carbures, tels que les carbures riches en chrome ; Fe₃C ne suffit donc pas à décrire tous les aciers à outils ou les aciers fortement alliés.
Perlite et bainite
La perlite se forme lorsque l’austénite se décompose de manière coopérative en ferrite et en cémentite alternées. Dans une colonie de perlite grossière conventionnelle, les deux phases apparaissent sous forme de lamelles ; à des températures de transformation plus basses, l’espacement interlamellaire devient plus fin. La perlite est donc un microconstituant biphasé, et non une phase cristallographique unique. Sa dureté augmente lorsque l’espacement interlamellaire diminue, car les fines barrières de cémentite limitent le mouvement des dislocations. La perlite grossière offre généralement une ductilité et une usinabilité supérieures à celles de la perlite fine, tandis que la perlite fine peut fournir une combinaison intéressante de résistance mécanique, de résistance à l’usure et de ténacité modérée.
La formation de la perlite est contrôlée par la diffusion. Le carbone doit se redistribuer des régions qui deviennent ferritiques vers la cémentite ; la transformation nécessite donc un maintien pendant un temps suffisant à une température appropriée. Un refroidissement lent au four favorise une perlite relativement grossière, tandis qu’une normalisation produit une perlite plus fine grâce à un refroidissement à l’air plus rapide et à une structure à grains d’austénite initiale plus fins. Ces résultats ne sont toutefois pas universels : la teneur en éléments d’alliage, la teneur en carbone, l’épaisseur de la section et les conditions de refroidissement déterminent la taille et la fraction réelles des colonies. La perlite peut également contribuer aux variations dimensionnelles, car la transformation de l’austénite implique une modification du volume spécifique et un refroidissement non uniforme peut laisser des contraintes résiduelles.
La bainite se forme à partir de l’austénite à des températures inférieures à la plage de formation de la perlite et supérieures à la température de début de formation de la martensite, bien que ces limites ne soient pas des constantes fixes pour tous les aciers. Elle se compose principalement de régions ferritiques contenant des zones enrichies en carbone et des particules de carbure. La bainite supérieure se forme généralement à des températures de transformation plus élevées, avec des carbures situés entre les lattes ou les plaquettes de ferrite ; la bainite inférieure se forme à des températures plus basses, avec des carbures plus fins à l’intérieur de la ferrite ou étroitement associés à celle-ci. La morphologie exacte dépend de la teneur en carbone, des éléments d’alliage, de la température de transformation et du parcours de refroidissement.
La bainite est également un microconstituant plutôt qu’une phase unique. Sa dureté est généralement supérieure à celle de la perlite grossière et peut approcher ou recouvrir la plage inférieure de dureté de la martensite revenue, mais aucune dureté unique ne peut être attribuée sans préciser la composition et l’état métallurgique. Les structures bainitiques peuvent offrir une résistance mécanique et une résistance à l’usure intéressantes tout en conservant une ténacité supérieure à celle de la martensite non revenue. La trempe bainitique est conçue pour former une structure bainitique contrôlée, mais une transformation incomplète peut laisser de l’austénite retenue. Dans certaines géométries, la déformation peut être moindre qu’avec une trempe directe, car la transformation se produit de manière plus uniforme ; toutefois, les gradients thermiques et les contraintes de transformation restent importants.
Martensite et austénite retenue
La martensite se forme lorsque l’austénite refroidit suffisamment rapidement pour empêcher la formation, contrôlée par la diffusion, de la perlite et de la bainite. Il s’agit d’un produit de transformation sans diffusion et displacive : le carbone n’a pas le temps de se répartir dans la cémentite d’équilibre au cours de la transformation et reste donc piégé dans un réseau de fer sursaturé. Dans les aciers au carbone, la structure obtenue est généralement décrite comme quadratique centrée (BCT), bien que la tétragonalité dépende fortement de la teneur en carbone et puisse être faible dans la martensite à faible teneur en carbone. La martensite peut se présenter sous forme de lattes dans les aciers à faible et moyenne teneur en carbone, ou sous forme de plaquettes dans les aciers à plus forte teneur en carbone.
La martensite fraîche et non revenue est dure en raison de sa sursaturation, des déformations du réseau, de sa forte densité de dislocations et de sa sous-structure de transformation, qui s’opposent à la déformation plastique. Cette dureté peut améliorer la résistance à l’indentation et à l’usure abrasive, mais la martensite non revenue présente souvent une ténacité limitée et peut être sensible à la fissuration, en particulier lorsque la teneur en carbone, la taille des grains d’austénite initiale, la sévérité de la trempe et les contraintes résiduelles sont élevées. Le revenu permet une précipitation contrôlée des carbures et une relaxation des contraintes, réduisant la dureté en contrepartie d’une amélioration de la ductilité et de la résistance à la rupture. L’état de revenu choisi doit correspondre aux exigences du service, plutôt que de considérer la dureté maximale comme l’unique objectif.
Toute l’austénite ne se transforme pas nécessairement lors de la trempe. L’austénite qui subsiste en dessous de la température de fin de formation de la martensite est appelée austénite retenue. Sa quantité dépend de la teneur en carbone et en éléments d’alliage, des conditions d’austénitisation, de la vitesse de refroidissement et des températures Ms et Mf. L’austénite retenue peut améliorer la ténacité dans certaines structures soigneusement contrôlées, mais elle est également instable sur le plan dimensionnel. Elle peut se transformer en martensite en service, lors d’un traitement cryogénique, d’une rectification, d’un impact ou du revenu, entraînant une expansion différée, une variation de dureté ou une déformation. Sa transformation peut également générer des contraintes locales et amorcer une fissuration lorsque la martensite environnante s’oppose à la variation de volume.
Pour cette raison, les seules mesures de dureté ne permettent pas d’établir si un acier trempé possède la microstructure recherchée. Une spécification peut exiger le contrôle de l’austénite retenue, de la taille des grains, de la décarburation ou de la déformation, en plus de la dureté. La norme ISO 683-1:2016 traite des aciers non alliés destinés principalement à la trempe et au revenu, à la trempe bainitique, à la trempe à la flamme, à la trempe par induction et à certaines conditions normalisées. La norme ISO 17663:2023 inscrit les traitements thermiques associés au soudage et aux composants formés dans un cadre d’exigences qualité, principalement pour les aciers ferritiques. Ces deux normes reflètent un principe pratique : le choix des phases et le contrôle des transformations doivent être associés à la composition, à la géométrie, à l’historique thermique et au comportement mécanique et dimensionnel requis.
Austénitisation : le point de départ de nombreux traitements
Séquence d’austénitisation
- Chauffer Amener le composant dans le domaine requis de formation de l’austénite.
- Égaliser Permettre à la région significative la plus froide d’atteindre la condition requise.
- Dissoudre sélectivement Redistribuer le carbone et, lorsque cela est prévu, dissoudre une partie de la population de carbures.
- Contrôler la taille des grains Éviter toute température ou durée de maintien superflue favorisant la croissance des grains d’austénite.
- Transférer rapidement Commencer la trajectoire de refroidissement spécifiée sans délai incontrôlé.
L’austénitisation est le chauffage contrôlé de l’acier jusqu’à la plage de températures où se forme l’austénite, suivi d’un maintien à température suffisamment long pour permettre la transformation requise et la redistribution chimique. Elle constitue l’étape initiale de nombreux cycles de trempe et revenu, de martrempe, d’austrempe, de trempe à la flamme et de trempe par induction. Sans austénite, l’étape de refroidissement ultérieure ne peut pas produire la structure de martensite ou de bainite recherchée.
L’objectif n’est pas simplement de chauffer l’acier. Il s’agit de créer, avant que le refroidissement ne modifie la voie de transformation, une austénite présentant la teneur en carbone, la répartition des éléments d’alliage, la taille de grain et l’homogénéité spatiale appropriées. Le programme de formation 2024 en métallurgie des aciers d’ASTM International place l’austénite aux côtés de la ferrite, de la cémentite, de la perlite, de la martensite et de la bainite au cœur du cadre consacré aux phases et aux procédés. ASM International considère également l’austénitisation comme un élément d’un système plus vaste comprenant les diagrammes de transformation, la trempabilité, la trempe, les déformations et la maîtrise des contraintes résiduelles.
Chauffage dans le domaine austénitique
Dans un acier au carbone non allié, l’austénitisation commence au-dessus de la température critique inférieure, à laquelle la ferrite et la perlite se transforment progressivement en austénite. La température exacte dépend de la teneur en carbone, de la microstructure initiale, de la vitesse de chauffage et des additions d’alliage. Un acier hypoeutectoïde, tel qu’une nuance courante à teneur moyenne en carbone, doit généralement être chauffé au-dessus de la température critique supérieure afin que la ferrite se dissolve et que la structure devienne majoritairement austénitique. Un acier hypereutectoïde est souvent chauffé entre la température critique inférieure et la température du solvus de la cémentite, lorsqu’une certaine quantité de cémentite non dissoute doit être intentionnellement conservée.
Le diagramme fer–carbure de fer décrit la stabilité des phases à l’équilibre, mais un cycle de four n’est pas une expérience d’équilibre. La vitesse de chauffage déplace les températures de transformation observées, et les éléments d’alliage peuvent retarder la formation de l’austénite ou la dissolution des carbures. Le chrome, le molybdène, le vanadium, le tungstène et le titane peuvent former des carbures stables qui nécessitent des températures plus élevées ou des maintiens plus longs pour se dissoudre. Le nickel et le manganèse modifient les températures de transformation et la trempabilité sans se comporter de la même manière que les éléments formateurs de carbures. Le carbone revêt une importance particulière : il doit pénétrer dans l’austénite en quantité contrôlée, car sa concentration influe sur la température de début de transformation martensitique, la dureté, l’austénite retenue et les variations dimensionnelles.
L’austénitisation précède donc la trempe, car celle-ci transforme l’austénite présente au début du refroidissement. Si de la ferrite, de la perlite ou des carbures non dissous subsistent au-delà de la quantité spécifiée, la structure finale peut contenir des zones tendres ou présenter une répartition du carbone différente de celle prévue par la conception. Toutefois, si l’acier est chauffé à une température excessive, la solution n’est pas automatiquement d’obtenir une dureté supérieure. Une température trop élevée peut grossir les grains d’austénite, accroître l’oxydation et la décarburation, favoriser les déformations et dissoudre des carbures qui étaient destinés à limiter la croissance des grains ou à assurer une résistance à l’usure.
Le même principe s’applique aux traitements de surface. Lors d’une trempe par induction ou à la flamme, seule une couche proche de la surface peut atteindre le domaine austénitique. La profondeur chauffée, la température maximale et la durée passée au-dessus de la plage critique déterminent la couche durcie. Un cycle bref et intense peut préserver une taille de grain fine, mais il crée également de forts gradients thermiques et exige un contrôle précis de la puissance, de la vitesse de déplacement, du couplage et du refroidissement.
Dissolution, croissance des grains et homogénéisation
Lorsque la ferrite et la perlite se transforment, la cémentite se dissout et le carbone diffuse dans la nouvelle austénite. Le processus n’est pas instantané. Une pièce peut atteindre la température correcte du four alors que son cœur se trouve encore au-dessous de la plage de transformation, en particulier lorsque la section est épaisse, que la charge est dense ou que la circulation dans le four est insuffisante. La durée de maintien doit donc être fondée sur le temps nécessaire à la région significative la plus froide du composant pour atteindre la température, et non simplement sur le moment où l’affichage du four atteint sa valeur de consigne.
La dissolution produit des effets antagonistes. Un temps et une température suffisants sont nécessaires pour éliminer la perlite ou la ferrite indésirables et répartir le carbone afin que l’austénite se transforme comme prévu pendant le refroidissement. Dans les aciers alliés, certains carbures peuvent devoir être partiellement dissous afin d’apporter du carbone et des éléments d’alliage à l’austénite. Une dissolution complète peut être indésirable. Les carbures d’alliage conservés peuvent limiter la croissance des grains d’austénite, contribuer à la résistance à l’usure et contrôler la teneur en carbone de la matrice.
La croissance des grains s’accélère lorsque l’austénite est maintenue à une température inutilement élevée. De gros grains d’austénite initiale réduisent la ténacité et peuvent accroître la sensibilité à la fissuration de trempe ou à la rupture, même lorsque la dureté atteint la valeur nominale visée. Ils modifient également la cinétique de transformation et peuvent changer la profondeur et l’uniformité du durcissement. Une austénite à grains fins n’est pas obtenue par une durée de maintien universelle ; elle résulte de l’adéquation entre la température, la vitesse de chauffage, l’état initial, la composition de l’alliage et la dimension de la section.
Les opérations antérieures ont leur importance. Un acier normalisé, recuit, forgé, écroui à froid ou soudé peut entrer dans le four avec des répartitions de carbures, des tailles de grains et des contraintes résiduelles différentes. Un composant forgé en 42CrMo4 et une tôle mince de la même nuance nominale ne réagiront pas de manière identique au même cycle. ISO 683-1:2016 traite des aciers non alliés destinés principalement à la trempe et au revenu, à l’austrempe, à la trempe à la flamme, à la trempe par induction et, dans certains cas, à l’état normalisé ; la désignation de la nuance et l’état de livraison spécifié restent des données d’entrée essentielles pour définir le cycle.
L’austénitisation peut également homogénéiser la composition chimique locale, mais dans des limites pratiques. La ségrégation issue de la coulée, le bandage résultant du laminage, les variations dans le métal fondu et les contaminations de surface peuvent persister lorsque les distances de diffusion sont importantes. Un maintien plus long peut réduire certains gradients tout en provoquant une croissance des grains et une dégradation de la surface. Le traitement thermique ne peut pas corriger tous les défauts issus des opérations antérieures.
Maîtrise du temps, de la température et de l’atmosphère
La consigne du four ne constitue qu’une seule variable de contrôle. Le cycle thermique réel comprend la vitesse de chauffage, la disposition de la charge, la température de la pièce, l’uniformité de la température, la durée du maintien, le temps de transfert jusqu’à la trempe et l’atmosphère entourant l’acier. La géométrie détermine l’ensemble de ces paramètres. Les bords minces chauffent rapidement et peuvent surchauffer avant qu’un moyeu épais n’atteigne la température cible ; les trous, rainures de clavette, filetages et changements brusques de section créent des concentrations thermiques et mécaniques locales. Le montage peut protéger certaines surfaces du rayonnement thermique ou limiter la circulation.
Des thermocouples placés près de la paroi du four peuvent indiquer une température stable alors que le centre du composant est encore plus froid. En production, on utilise donc, lorsque cela est nécessaire, des relevés qualifiés du four, des thermocouples fixés à la charge, des éprouvettes représentatives ou des modèles validés de transfert thermique. ISO 17663:2023 définit des exigences de qualité pour les traitements thermiques réalisés à l’air ou sous atmosphère contrôlée, en atelier ou sur site, principalement pour les aciers ferritiques et les composants soudés ou formés associés. Son domaine d’application reflète le problème pratique : obtenir des résultats reproductibles exige des équipements documentés, une surveillance, un étalonnage et des critères d’acceptation.
La maîtrise de l’atmosphère protège la composition chimique de la surface. Les gaz oxydants du four produisent de la calamine, tandis que les atmosphères décarburantes éliminent le carbone de la surface. Une couche décarburée peut réduire la dureté superficielle après la trempe, même lorsque la composition et la dureté du cœur sont correctes. Le vide, les gaz inertes, les sels ou les atmosphères endothermiques contrôlées peuvent réduire ces effets, mais chacun de ces procédés comporte ses propres exigences en matière de contrôle et de sécurité. L’état de surface doit être vérifié par des profils de dureté, par métallographie, par un contrôle dimensionnel ou par une mesure de la profondeur chimique lorsque l’application l’exige.
La durée de maintien à température doit être suffisante pour permettre la transformation requise et l’égalisation de la température, mais ne doit pas être prolongée inutilement. Le refroidissement doit commencer rapidement lorsque l’état austénitique spécifié est atteint, car les délais de transfert peuvent modifier l’historique thermique, en particulier pour les aciers à forte trempabilité ou les composants de grande dimension. Le résultat final dépend de l’ensemble de la trajectoire temps–température, et non d’un nombre inscrit sur le régulateur du four. C’est dans cette distinction que commence une austénitisation reproductible.
Diagrammes de transformation et cinétique des traitements thermiques
Un cycle de traitement thermique ne peut pas être sélectionné en fonction de la seule température. L’acier doit d’abord être austénitisé, puis suivre un parcours temps–température particulier qui détermine si l’austénite devient de la ferrite, de la perlite, de la bainite ou de la martensite. La teneur en carbone, les éléments d’alliage, la taille des grains initiale, l’épaisseur de la section, la vitesse de chauffage et l’état de la structure de départ influencent tous ce parcours. Les diagrammes de transformation permettent de relier ces variables à des phénomènes observables : le début de la transformation, la vitesse à laquelle elle progresse et le moment où elle est en grande partie achevée.
Le diagramme de phases fer–carbure de fer décrit la stabilité des phases à l’équilibre ou dans des conditions proches de l’équilibre. Il ne permet pas de prévoir le résultat d’une trempe rapide. Les diagrammes TTT et CCT répondent à cette question en montrant comment la transformation dépend du temps aussi bien que de la température. Le traitement des principes fondamentaux des aciers publié par ASM International en 2024 présente ces diagrammes aux côtés de l’austénitisation, de la trempabilité, de la trempe, du recuit, du revenu et de la maîtrise des contraintes résiduelles, car aucune de ces opérations ne peut être spécifiée de manière fiable sans tenir compte de la cinétique de transformation.

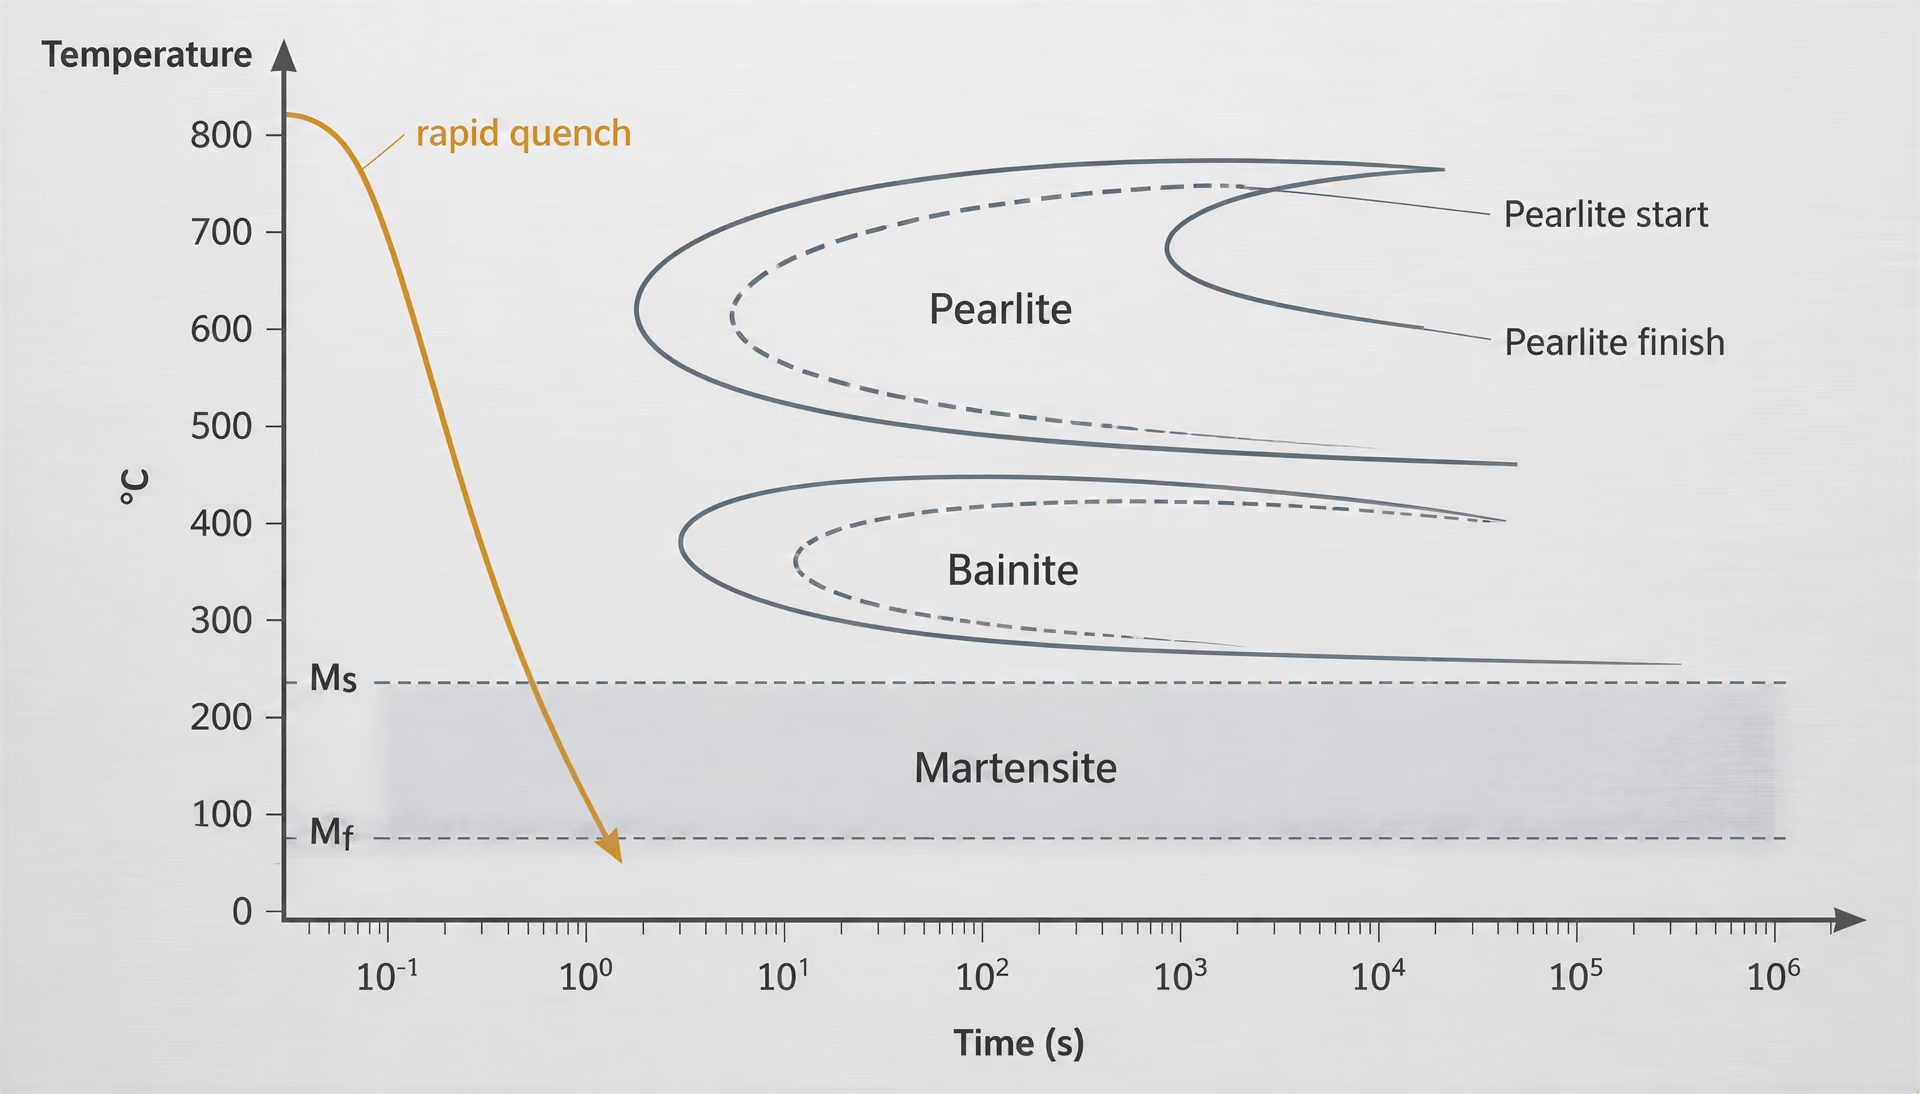
Diagrammes temps–température–transformation
Un diagramme temps–température–transformation, couramment appelé diagramme TTT ou diagramme de transformation isotherme, est établi en chauffant des éprouvettes jusqu’à la zone austénitique, en les transférant rapidement vers des températures constantes sélectionnées, en les y maintenant, puis en mesurant le moment où la transformation commence et se termine. Le temps est porté sur un axe horizontal logarithmique, tandis que la température est portée verticalement. Les courbes de début et de fin obtenues forment souvent une courbe caractéristique en C pour les transformations perlitiques et bainitiques.
La courbe de début indique la période d’incubation approximative précédant la transformation d’une fraction détectable de l’austénite. La courbe de fin indique le moment où la transformation sélectionnée est en grande partie achevée selon la méthode d’essai utilisée. Entre ces courbes, la ferrite, la perlite ou la bainite se développe progressivement ; le diagramme n’indique pas que la totalité de l’éprouvette change de phase à un instant donné. Une ligne horizontale tracée à une température choisie coupe donc la courbe de début après un temps d’incubation et atteint la courbe de fin après un maintien plus long.
À des températures juste inférieures à la plage eutectoïde, l’austénite peut former de la perlite grossière, avec des lamelles de ferrite et de cémentite relativement espacées. À des températures plus basses, l’espacement interlamellaire diminue et la perlite devient plus fine. Une plage de températures encore plus basse peut produire de la bainite, dont l’agencement de la ferrite et des carbures diffère de celui de la perlite. Les limites exactes dépendent de la composition de l’acier et des conditions d’essai. Les éléments d’alliage tels que le chrome, le molybdène, le nickel et le manganèse retardent généralement les transformations contrôlées par diffusion en modifiant la stabilité des phases et les vitesses de diffusion substitutionnelle, bien que leurs effets ne soient pas identiques pour toutes les nuances.
| Diagramme ou voie | Condition clé | Transformation ou objectif typique |
|---|---|---|
| TTT | Maintien à température constante | Cinétique de transformation de la perlite ou de la bainite |
| CCT | Refroidissement continu | Trajectoires pratiques de four et de trempe |
| Austrempe | Maintien au-dessus de Ms et sous le domaine de la perlite | Formation isotherme de bainite |
| Martempe | Maintien près de Ms pour égaliser la température | Réduction du gradient thermique avant la formation de martensite |
Un diagramme TTT est particulièrement utile pour comprendre les traitements isothermes tels que l’austrempe. L’austénite est refroidie rapidement jusqu’à une température bainitique sélectionnée, maintenue jusqu’à l’obtention de la transformation souhaitée, puis refroidie jusqu’à la température ambiante. Le diagramme aide à déterminer si le parcours de refroidissement évite la perlite et si le maintien est suffisamment long pour transformer la quantité requise d’austénite. Il peut également montrer pourquoi un maintien qui semble suffisant pour une composition donnée échoue pour une autre.
La température de début de formation de la martensite, désignée par , est traitée différemment. La martensite est le produit d’une transformation sans diffusion : le carbone n’a pas le temps de se répartir dans la cémentite pendant que le réseau passe de l’austénite à une structure quadratique centrée sur le corps sursaturée. La martensite commence à se former lorsque l’acier est refroidi en dessous de sa température , qui dépend de sa composition, et la quantité formée augmente généralement à mesure que la température diminue vers la température de fin de formation de la martensite, . La réaction n’est pas contrôlée par une période d’incubation de la même manière que la formation de la perlite. Si la trempe s’arrête au-dessus de , la martensite ne commence pas à se former ; si elle s’arrête entre et , une partie de l’austénite peut rester non transformée.
Diagrammes de transformation lors du chauffage et du refroidissement continus
Les fours industriels et les systèmes de trempe reproduisent rarement les variations brusques de température utilisées pour établir un diagramme TTT. Une pièce chauffe continûment, peut présenter des gradients de température à travers sa section, puis refroidit continûment dans l’air, l’huile, un polymère, l’eau, un bain de sels ou un gaz contrôlé. Les diagrammes de transformation lors d’un chauffage continu (CHT) décrivent la transformation pendant un chauffage à une vitesse donnée, tandis que les diagrammes de transformation lors d’un refroidissement continu (CCT) décrivent la transformation pendant un refroidissement ininterrompu.
Un diagramme CCT comporte généralement plusieurs courbes de refroidissement, chacune représentant une vitesse de refroidissement différente. Une courbe lente peut traverser les zones de début de formation de la ferrite et de la perlite, produisant des constituants diffusifs avant d’atteindre la plage de la bainite ou de la martensite. Une courbe plus rapide peut contourner ces zones et pénétrer dans le domaine de la martensite. La vitesse de refroidissement nécessaire pour éviter toute transformation avant est la vitesse critique de refroidissement pour l’éprouvette et les conditions d’austénitisation considérées, et non une valeur universelle pour une famille d’aciers.
L’intersection de la courbe avec les limites de début et de fin de transformation fournit une prévision pratique des constituants formés. Par exemple, le parcours de refroidissement d’une éprouvette en AISI 1045 peut traverser des zones ferrite–perlite qu’un parcours comparable appliqué à une éprouvette en AISI 4140 évite, car le chrome, le molybdène et le manganèse décalent les transformations vers des temps plus longs. Ces deux nuances ne peuvent donc pas utiliser un seul diagramme CCT générique, même si toutes deux sont trempées et revenues.
Les diagrammes CCT sont généralement plus utiles que les diagrammes TTT pour la normalisation, le refroidissement à l’air, la trempe directe et les cycles de fours de production. Ils peuvent indiquer si la surface et le centre d’une pièce épaisse suivront des parcours différents. Le centre refroidit plus lentement, car la chaleur doit traverser le matériau environnant ; il peut donc former de la perlite ou de la bainite tandis que la surface atteint le domaine martensitique. C’est le fondement de la trempabilité : il ne s’agit pas simplement de la dureté maximale pouvant être obtenue en surface, mais de la profondeur jusqu’à laquelle une structure ou une dureté donnée peut être produite dans des conditions de trempe définies.
Aucun des deux diagrammes ne constitue une carte universelle. Un diagramme établi pour l’AISI 4140, par exemple, peut avoir été produit en utilisant une plage de teneurs en carbone, une température d’austénitisation, un temps de maintien, une taille de grain initiale, une géométrie d’éprouvette et un milieu de refroidissement spécifiés. La modification de l’un quelconque de ces paramètres peut déplacer le comportement de transformation. Une taille de grain d’austénite antérieure plus fine fournit davantage de sites de germination et peut accélérer certaines transformations diffusives ; une croissance excessive des grains peut les retarder. Un cycle industriel de traitement thermique doit donc être vérifié par rapport à la charge thermique réelle, aux dimensions, à l’uniformité du four et aux conditions de trempe.
Effets de la germination, de la croissance et de la vitesse de transformation
Une transformation contrôlée par diffusion nécessite à la fois une germination et une croissance. La germination crée de petites régions d’une nouvelle phase, tandis que la croissance entraîne le transfert des atomes à travers l’interface et l’agrandissement de ces régions. À des températures proches de la température de transformation à l’équilibre, la force motrice peut être trop faible pour permettre une germination rapide. À des températures beaucoup plus basses, la diffusion devient lente. La transformation est souvent la plus rapide à une température intermédiaire, ce qui explique le nez de la courbe de début en forme de C.
L’incubation est la période précédant la formation d’un nombre suffisant de germes stables pour que la transformation soit détectable. Il ne s’agit pas d’un temps perdu au sens général du processus ; cette période traduit la compétition entre la force motrice thermodynamique, l’énergie interfaciale et la mobilité atomique. Maintenir l’austénite près du nez d’un diagramme TTT peut donc nécessiter très peu de temps avant le début de la formation de la perlite, tandis qu’un maintien à une température plus élevée peut exiger une incubation beaucoup plus longue.
La vitesse de croissance contrôle également la structure obtenue. Une croissance plus rapide à des températures de transformation élevées tend à produire une perlite plus grossière, tandis qu’une transformation à plus basse température donne un espacement plus fin et, généralement, une résistance plus élevée. La bainite se forme par une combinaison différente de croissance de la ferrite et de redistribution du carbone, et sa morphologie varie avec la température. La martensite contourne la croissance ordinaire contrôlée par diffusion, mais elle engendre une forte densité de dislocations, des distorsions du réseau et des contraintes résiduelles ; un revenu est généralement nécessaire pour réduire ces effets et ajuster la dureté et la ténacité.
Les diagrammes de laboratoire isolent les variables dans de petites éprouvettes. Ce n’est pas le cas des composants de production. Un arbre forgé peut entrer dans le four avec une ségrégation, de la calamine, des contraintes résiduelles et une structure initiale non uniforme. Sa surface peut chauffer et refroidir plus rapidement que son cœur, tandis que les angles, les trous et les transitions brusques modifient l’écoulement de la chaleur. L’ISO 17663:2023 considère donc le traitement thermique associé au soudage et aux procédés connexes comme une opération soumise au contrôle de la qualité, réalisée en atelier ou sur site, et comprenant notamment l’enregistrement des données thermiques et l’attention portée aux conditions du procédé. Parallèlement, l’ISO 683-1:2016 fixe les exigences de livraison applicables aux aciers non alliés destinés principalement à la trempe et au revenu, à l’austrempe, à la trempe à la flamme, à la trempe par induction et à certaines conditions de normalisation.
Les diagrammes de transformation orientent le parcours, mais ne remplacent pas les mesures. Des thermocouples, des relevés de dureté, un examen métallographique ainsi que l’enregistrement des conditions du four et de la trempe sont nécessaires pour confirmer que le parcours prévu a effectivement été suivi. La question pertinente n’est pas de savoir si un acier a été « chauffé et refroidi », mais quelles transformations ont eu lieu, où elles se sont produites et comment leur chronologie a créé l’équilibre final entre dureté, ténacité, déformation et contraintes résiduelles.
Traitements de recuit et de normalisation
| Traitement | Condition de chauffage | Condition de refroidissement | Résultat typique |
|---|---|---|---|
| Recuit complet | Jusqu’au domaine austénitique | Refroidissement lent au four | Structure ferrite–perlite tendre et relativement grossière |
| Recuit de sphéroïdisation | À Ac1 ou juste au-dessous, souvent de manière répétée | Refroidissement lent et contrôlé | Particules arrondies de cémentite dans la ferrite |
| Recuit d’adoucissement | Sous Ac1 | Refroidissement contrôlé | Acier à faible teneur en carbone recristallisé et plus tendre |
| Normalisation | Jusqu’au domaine austénitique | Refroidissement à l’air calme | Structure ferrite–perlite plus fine et souvent plus résistante |
Le recuit ne correspond pas à une recette unique de chauffage et de refroidissement. Il s’agit d’une famille de cycles thermiques choisis pour modifier la dureté, la ductilité, l’usinabilité, les contraintes résiduelles, la structure des grains ou l’état résultant d’un traitement antérieur. Le cycle requis dépend de la teneur en carbone, des éléments d’alliage, de la dimension de la section, de la déformation préalable, de la vitesse de chauffage, du temps de maintien, de l’uniformité de la température dans le four et du mode de refroidissement souhaité. Un traitement qui adoucit une tôle mince à faible teneur en carbone peut être inadapté à une pièce forgée épaisse en acier mi-carbone, même si les deux sont décrits comme « recuits ».
Les transformations de phase à l’origine de ces traitements sont généralement étudiées à l’aide du diagramme fer–carbure de fer, mais ce diagramme décrit des relations d’équilibre plutôt que le temps nécessaire à la transformation. Les vitesses de chauffage et de refroidissement modifient la réponse réelle. Les diagrammes de transformation en chauffage continu et en refroidissement continu, ainsi que les diagrammes temps–température–transformation, indiquent quand se forme l’austénite et quand elle se décompose en ferrite, perlite, bainite ou autres constituants. Le traitement des traitements thermiques des aciers publié par ASM International en 2024 place spécifiquement le recuit, l’austénitisation, les diagrammes de transformation, la dureté et la maîtrise des contraintes résiduelles dans un même cadre de procédé.
Recuit complet et cycles d’adoucissement apparentés
Le recuit complet consiste généralement à chauffer l’acier dans la région austénitique, à le maintenir assez longtemps pour que la section atteigne un état approprié, puis à le refroidir lentement dans le four. Pour un acier hypoeutectoïde, la température d’austénitisation se situe normalement au-dessus de la température critique supérieure, Ac3, afin que la ferrite et la perlite initiales se dissolvent suffisamment pour former de l’austénite. Pour un acier hypereutectoïde, le cycle est généralement choisi au-dessus de Ac1 mais au-dessous de Acm, de manière à conserver une certaine cémentite proeutectoïde plutôt qu’à dissoudre tous les carbures. La pratique exacte varie selon la nuance et la dimension de la section.
Lors d’un refroidissement lent dans le four, l’austénite se transforme dans des conditions relativement proches de l’équilibre. Les compositions hypoeutectoïdes produisent de la ferrite proeutectoïde, suivie de perlite ; l’acier eutectoïde se transforme principalement en perlite ; l’acier hypereutectoïde forme de la perlite avec de la cémentite proeutectoïde. La structure obtenue est généralement plus tendre et plus grossière que celle produite par un refroidissement à l’air. Une perlite plus grossière présente un espacement interlamellaire plus important, ce qui réduit la résistance à la coupe et à la déformation, mais diminue également la résistance mécanique et la dureté.
L’objectif est souvent d’adoucir l’acier avant l’usinage ou la mise en forme à froid. Le recuit complet peut réduire les efforts de coupe, limiter l’usure des outils et rendre la dureté plus uniforme dans une grande pièce forgée ou moulée. Il peut également remplacer une structure de fonderie non uniforme ou une structure antérieure surchauffée par une organisation ferrite–perlite plus prévisible. Il ne supprime pas automatiquement tous les défauts : la ségrégation, la croissance excessive des grains, la décarburation et les réseaux de carbures peuvent subsister ou devenir plus apparents si la température et le temps de maintien sont mal maîtrisés.
Une section épaisse complique le résultat. Sa surface suit la température du four plus rapidement que son cœur, tandis que le cœur refroidit plus lentement et peut se transformer à une température différente. La partie externe peut donc contenir une perlite plus fine que le centre ou subir une formation différente de ferrite, même lorsque le cycle du four a été correctement enregistré. La mesure de la température doit représenter la pièce, et pas seulement l’atmosphère du four.
La globulisation constitue un autre cycle d’adoucissement, particulièrement important pour les aciers à haute teneur en carbone et les aciers à outils qui doivent être usinés avant la trempe. Un maintien prolongé juste au-dessous de Ac1, ou des chauffages répétés au travers de Ac1 suivis d’un refroidissement lent, favorise la formation de particules arrondies de cémentite dans une matrice ferritique. Les carbures globularisés rendent généralement l’acier à haute teneur en carbone plus facile à usiner qu’une structure de perlite lamellaire fine et fournissent un état de départ utile pour l’austénitisation ultérieure. Le cycle peut être long, car la cémentite doit changer de forme par diffusion ; un court maintien dans le four ne peut pas produire le même résultat.
Le recuit isotherme offre un contrôle plus précis que le refroidissement ordinaire dans le four. L’acier est refroidi depuis la plage d’austénitisation jusqu’à une température choisie dans la plage de transformation de la perlite, maintenu jusqu’à ce que la transformation soit pratiquement achevée, puis refroidi jusqu’à la température ambiante. Le maintien peut produire une structure plus uniforme et raccourcir le cycle total pour certaines nuances, mais il nécessite un équipement contrôlé et un programme de transformation adapté à la composition.
Recuit de recristallisation et détente
Le recuit de recristallisation est généralement un traitement sous-critique appliqué aux aciers à faible teneur en carbone ou faiblement alliés après une déformation à froid. Le matériau est chauffé au-dessous de Ac1, souvent dans une plage choisie pour permettre la recristallisation sans formation d’austénite, puis maintenu et refroidi à une vitesse contrôlée. De nouveaux grains de ferrite, relativement exempts de contraintes, remplacent les grains allongés et déformés produits par le laminage, l’étirage, le pliage ou le pressage. La dureté diminue, la ductilité revient et l’acier devient davantage apte à subir une nouvelle opération de mise en forme.
La température doit être suffisamment élevée pour permettre la recristallisation, mais pas au point de provoquer une croissance indésirable des grains. Le taux de réduction antérieur est important : un acier fortement écroui possède davantage d’énergie emmagasinée et peut recristalliser plus facilement qu’un matériau faiblement déformé. La teneur en carbone et les éléments d’alliage influencent également la cinétique de recristallisation. Un cycle adapté à une tôle à faible teneur en carbone ne peut pas être transposé directement à une nuance à plus forte teneur en carbone ou alliée.
Le recuit de détente répond à un problème différent. Les contraintes résiduelles proviennent du soudage, de l’usinage, d’un refroidissement non uniforme, du moulage, de la mise en forme ou d’un chauffage localisé. Un maintien sous-critique permet une diffusion limitée et une accommodation plastique, afin de réduire les contraintes sans transformer délibérément la matrice. Le traitement peut réduire les déformations lors d’un usinage ultérieur et limiter le risque de fissuration ou de mouvements dimensionnels, mais il ne fait pas disparaître uniformément les contraintes résiduelles. La géométrie présentant des angles vifs, le bridage du soudage, les gradients de température et les variations d’épaisseur de la section restent déterminants.
La détente après soudage nécessite de prendre en compte le métal fondu, la zone affectée thermiquement, le métal de base et les contraintes imposées par la pièce. L’ISO 17663:2023 définit des exigences de qualité pour les traitements thermiques à l’air ou sous atmosphère contrôlée, en atelier ou sur site, principalement pour les aciers ferritiques et les composants soudés ou formés apparentés. Sa pertinence est pratique : l’étalonnage du four, le positionnement des thermocouples, les vitesses de chauffage et de refroidissement, les conditions de support et les enregistrements peuvent influencer le résultat autant que la température nominale.
Normalisation et affinement des grains
La normalisation consiste généralement à chauffer l’acier dans la région austénitique, à le maintenir jusqu’à ce que les conditions nécessaires à la transformation soient atteintes, puis à le refroidir à l’air calme plutôt qu’à l’intérieur d’un four. Le refroidissement à l’air est plus rapide que le refroidissement dans le four ; l’austénite se transforme donc à une température plus basse et produit, dans de nombreux aciers au carbone et faiblement alliés, une ferrite et une perlite plus fines. L’état normalisé est généralement plus résistant et plus dur que l’état entièrement recuit, tout en conservant une ductilité utile.
Le terme « affinement » doit être nuancé. La normalisation peut affiner les grains grossiers produits par le forgeage, le moulage, les cycles thermiques de soudage ou un chauffage excessif, mais elle ne peut pas corriger toutes les formes de ségrégation ni éliminer un réseau continu de carbures. L’affinement des grains dépend de la taille des grains austénitiques établie pendant le chauffage. Une température ou un temps de maintien excessifs peuvent faire croître les grains austénitiques avant le refroidissement à l’air, compromettant ainsi le résultat recherché.
La teneur en carbone modifie à la fois la température de transformation et les proportions finales. Une augmentation de la teneur en carbone accroît généralement la fraction de perlite jusqu’à la composition eutectoïde et augmente la dureté après normalisation. Une nuance à faible teneur en carbone peut rester principalement ferritique avec relativement peu de perlite ; une nuance mi-carbone développe davantage de perlite et une résistance mécanique supérieure ; une nuance hypereutectoïde peut former de la perlite ainsi que de la cémentite proeutectoïde. Les éléments d’alliage peuvent retarder la transformation et modifier l’équilibre ferrite–perlite ; certains aciers peuvent donc former de la bainite ou d’autres constituants lors d’un refroidissement à l’air si la section est mince ou si la vitesse de refroidissement est suffisamment élevée.
La dimension de la section inverse cette situation. Une pièce mince perd rapidement sa chaleur et peut se normaliser avec une structure plus fine, tandis que le cœur d’une section massive refroidit lentement et peut se rapprocher d’un état recuit. La géométrie, le contact avec les montages, le chargement du four et la circulation de l’air ajoutent d’autres variations. La normalisation est donc une pratique de refroidissement définie, et non simplement une appellation désignant tout acier refroidi à l’extérieur d’un four. L’ISO 683-1:2016 reconnaît les aciers non alliés livrés dans plusieurs états de traitement thermique, y compris, dans certains cas, à l’état normalisé ; la nuance spécifiée et l’état de livraison restent toutefois déterminants pour la microstructure et les propriétés acceptables.
Trempe, durcissement et trempabilité
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
La trempe ne consiste pas simplement en un refroidissement rapide après chauffage. Il s’agit d’une opération planifiée visant à faire traverser à un acier austénitisé des plages de température suffisamment rapidement pour supprimer les transformations diffusives, telles que la perlite et la ferrite proeutectoïde, tout en produisant de la martensite ou une autre structure durcie spécifiée. Le résultat dépend de la composition, de la taille des grains d’austénite, de la géométrie de la section, de l’uniformité de la température, de la courbe de refroidissement et des contraintes générées pendant la transformation. Le volume 4A de l’ASM Handbook traite ces variables ainsi que l’austénitisation, la dureté, la trempabilité, la trempe, le revenu, l’austrempe, la martrempe et le durcissement superficiel (ASM International, 2024).
Trempe et transformation martensitique
Avant la trempe, l’acier est chauffé dans des conditions permettant la formation d’austénite. Pour les aciers hypoeutectoïdes, cela signifie normalement un chauffage au-dessus de la température critique supérieure afin que la ferrite et la perlite se dissolvent suffisamment dans l’austénite. Dans un acier eutectoïde, le mélange perlitique doit se transformer en austénite ; dans un acier hypereutectoïde, le traitement peut conserver une certaine quantité de cémentite proeutectoïde, selon la température spécifiée. Le temps de maintien doit permettre à la section d’atteindre un état approprié et raisonnablement uniforme, mais une durée ou une température excessives peuvent faire grossir les grains d’austénite, accroître l’oxydation et aggraver les déformations.
L’austénite peut dissoudre une quantité de carbone nettement supérieure à celle que peut dissoudre la ferrite. Lors d’un refroidissement lent ou modéré, le carbone a le temps de diffuser, ce qui permet la formation de ferrite, de cémentite ou de perlite. Un refroidissement rapide supprime ce délai. Si la trajectoire de refroidissement évite les domaines de transformation de la perlite et de la bainite sur un diagramme de transformation temps-température, l’austénite atteint la température de début de formation de la martensite, Ms. La martensite se forme alors par une transformation de cisaillement sans diffusion, tandis que le carbone reste piégé dans une structure quadratique centrée sur le corps sursaturée. La poursuite du refroidissement produit de la martensite supplémentaire jusqu’à l’approche de la température de fin de formation de la martensite, Mf.
La martensite augmente la dureté parce que son réseau déformé s’oppose au déplacement des dislocations. La teneur en carbone influence fortement cette réponse : une teneur plus élevée en carbone dissous augmente généralement la dureté de la martensite à l’état trempé et abaisse Ms et Mf. Un acier peut donc conserver une certaine quantité d’austénite non transformée après refroidissement à température ambiante, en particulier lorsque la teneur en carbone et en éléments d’alliage est élevée ou lorsque la section n’atteint pas une température suffisamment basse. L’austénite retenue peut se transformer ultérieurement en service, lors de l’usinage, d’un traitement à température négative ou du revenu, ce qui modifie les dimensions et les contraintes.
Le centre d’une pièce de grande dimension refroidit plus lentement que sa surface. Cette différence peut permettre la formation de perlite ou de bainite à l’intérieur, même lorsque la surface devient martensitique. La trempe crée également des gradients thermiques : la surface se contracte d’abord, tandis que le cœur chaud s’oppose à cette contraction. La déformation de transformation constitue une autre source de contraintes, car la transformation de l’austénite en martensite implique une augmentation de volume. La fissuration en est la conséquence extrême, mais la déformation, les contraintes résiduelles et les variations dimensionnelles sont plus courantes. La structure recherchée doit donc être évaluée dans toute la section, et non à partir de la seule mesure de dureté superficielle.
Le revenu suit normalement la trempe. Il réduit les contraintes de trempe et transforme la martensite sursaturée en martensite revenue par des réactions contrôlées de précipitation et de restauration. La température et la durée de revenu choisies déterminent l’équilibre entre dureté, résistance mécanique, ténacité et stabilité dimensionnelle. Une pièce trempée laissée sans revenu peut présenter une dureté élevée, mais une faible résistance à la fissuration ou aux chocs.
Dureté et trempabilité
La dureté est une mesure de la résistance à une déformation localisée. Les essais Rockwell C, Vickers et Brinell indiquent ce qui se produit à un emplacement donné de l’éprouvette, sous une charge, avec un pénétrateur et selon une procédure définis. Une valeur de dureté superficielle ne précise pas la profondeur de durcissement de la pièce, si le cœur est martensitique, ni si le résultat provient d’une trempe, d’une cémentation, d’un durcissement par induction ou d’un autre traitement.
La trempabilité est différente. Il s’agit de l’aptitude d’une section d’acier à développer une structure durcie sur toute sa profondeur, dans des conditions spécifiées d’austénitisation et de trempe. Elle décrit la réponse aux transformations, et non une seule valeur de dureté. Deux aciers peuvent atteindre une dureté superficielle maximale similaire lorsqu’ils sont entièrement martensitiques, tout en différant fortement par la profondeur à laquelle cette dureté est maintenue. Le carbone détermine en grande partie la dureté maximale de la martensite ; les éléments d’alliage tels que le manganèse, le chrome, le molybdène et le nickel retardent généralement les transformations diffusives et augmentent la trempabilité. Le bore peut avoir un effet important lorsqu’il est ajouté en très faibles quantités contrôlées et qu’il reste efficace aux joints de grains de l’austénite.
Essai de trempe en bout Jominy Essai normalisé au cours duquel une extrémité d’une éprouvette austénitisée est trempée à l’eau et la dureté est mesurée à différentes distances de l’extrémité trempée afin de caractériser la trempabilité.
L’essai de trempabilité Jominy exprime la trempabilité sous la forme d’un profil de dureté le long d’une éprouvette normalisée. De l’eau est projetée sur une extrémité, créant une gamme de vitesses de refroidissement sur sa longueur. La dureté mesurée à des distances fixes révèle jusqu’à quelle profondeur l’acier peut former de la martensite dans les conditions de cet essai. La courbe ne constitue pas une garantie directe pour chaque composant. Un engrenage épais, une tôle mince et une pièce moulée complexe présentent des histoires thermiques différentes, même lorsqu’ils sont fabriqués à partir de la même coulée d’acier.
La dimension de la section est déterminante, car la chaleur doit se déplacer de l’intérieur vers la surface refroidie. Un petit diamètre peut refroidir rapidement dans toute sa masse, tandis qu’une section épaisse peut ne développer de la martensite qu’à proximité de sa surface extérieure. La géométrie modifie encore la situation : les trous, les angles vifs, les rainures de clavette, les nervures minces et les variations brusques d’épaisseur concentrent les flux thermiques et les contraintes. La taille des grains d’austénite influence également la trempabilité. Des grains plus grossiers offrent moins de sites de germination pour la ferrite et la perlite, retardant souvent ces transformations, mais une croissance excessive des grains réduit la ténacité et peut accroître la déformation ou la fissuration.
La trempabilité ne doit pas être confondue avec la « dureté après n’importe quelle trempe ». Un acier à haute teneur en carbone peut être très dur en surface tout en présentant une profondeur de durcissement limitée. À l’inverse, un acier allié à teneur moyenne en carbone peut présenter une dureté martensitique maximale plus faible, mais développer cette structure plus profondément dans une section de grande dimension. La spécification du traitement doit indiquer la nuance d’acier, la température d’austénitisation, les conditions de maintien, le milieu de trempe, l’agitation, la géométrie de la pièce et les emplacements de contrôle.
Milieux de refroidissement et sévérité
Variables qui modifient la sévérité de la trempe
- Milieu L’eau, la saumure, l’huile, le polymère, le gaz ou une voie interrompue produisent chacun une réponse différente au refroidissement.
- Agitation Le mouvement du fluide désagrège les films de vapeur et renouvelle le fluide plus froid à la surface.
- État La température, la concentration, la contamination, la dégradation et le volume du bain modifient le refroidissement.
- Géométrie Les angles, les trous, les nervures et les sections épaisses créent des différences locales de refroidissement.
- Orientation La position de la pièce modifie l’accès du fluide et la courbe de refroidissement qui en résulte.
L’eau, la saumure, l’huile, les solutions polymères, le gaz et le refroidissement interrompu sont des catégories de pratiques de refroidissement, et non des recettes interchangeables. Leurs performances dépendent de la température, de la concentration, de l’agitation, de la contamination, du volume du bain, du chargement des pièces et de l’état de surface. Même un milieu de trempe nominalement identique peut produire des courbes de refroidissement différentes selon l’équipement utilisé.
L’eau procure généralement un refroidissement énergique dans la plage des hautes températures, mais la formation d’un film de vapeur peut isoler temporairement une surface chaude. Lorsque l’enveloppe de vapeur s’effondre, le refroidissement peut devenir sévère et irrégulier. La saumure réduit la persistance du film de vapeur et peut refroidir de manière plus agressive, ce qui augmente le risque de déformation et de fissuration. Ces milieux peuvent être inadaptés aux formes complexes ou aux aciers fortement trempants lorsqu’une trempe moins sévère permet d’obtenir la structure requise.
L’huile refroidit généralement de manière moins brutale que l’eau ou la saumure et peut réduire le choc thermique, bien que le type d’huile, sa température, l’agitation, son oxydation et sa contamination modifient son comportement. Les solutions polymères couvrent une large gamme de conditions : leur concentration et leur circulation peuvent être ajustées afin de modifier la sévérité du refroidissement, mais un contrôle est nécessaire, car une dérive de la concentration modifie le procédé. La trempe gazeuse, notamment au moyen d’un gaz inerte sous pression, peut fournir un refroidissement plus propre et plus uniforme, mais sa sévérité peut être insuffisante pour une section de grande dimension ou une nuance à faible trempabilité.
La sévérité du refroidissement concerne la relation entre le milieu de trempe et la surface de la pièce, et non simplement le nom du milieu. L’agitation désagrège les films de vapeur et renouvelle le fluide plus froid au contact de la surface. Une agitation excessive ou irrégulière peut produire une dureté non uniforme et des déformations. Un milieu de trempe en mauvais état peut contenir de l’eau, du polymère dégradé, des boues ou une quantité excessive de produits d’oxydation ; sa courbe de refroidissement s’écarte alors de celle du procédé qualifié.
Le refroidissement interrompu modifie délibérément la trajectoire thermique. Lors d’une martrempe, la pièce est refroidie rapidement jusqu’à une température supérieure ou proche de Ms, maintenue suffisamment longtemps pour égaliser les températures sans permettre une formation importante de bainite ou de perlite, puis refroidie à travers la plage de transformation martensitique. Cela réduit l’écart entre les températures de la surface et du cœur et peut diminuer la déformation, mais n’élimine pas les contraintes de transformation. L’austrempe consiste au contraire à transférer l’acier austénitisé dans un bain où la bainite se forme de manière isotherme, produisant une structure durcie spécifiée sans nécessiter une trempe martensitique ordinaire.
Le traitement de 2024 de l’ASM consacré aux diagrammes de transformation et au contrôle des contraintes résiduelles met clairement en évidence le point central : la trempe doit être conçue à partir du comportement de l’acier en refroidissement continu et de l’histoire thermique de la pièce. L’ISO 683-1:2016 couvre les aciers non alliés destinés principalement à la trempe et au revenu, à l’austrempe, au durcissement à la flamme, au durcissement par induction et à certaines conditions de normalisation. Pour les composants en acier ferritique soudés ou mis en forme, l’ISO 17663:2023 intègre le traitement thermique dans un procédé soumis à un contrôle qualité, qui peut être réalisé en atelier ou sur site. Aucune de ces normes ne rend un milieu de refroidissement universellement approprié. Le choix correct est celui qui produit la structure et les propriétés requises tout en maintenant la variation de dureté, la déformation, les contraintes résiduelles et la fissuration dans les limites spécifiées.
Le revenu et le contrôle de l’acier trempé
Pourquoi la martensite à l’état brut de trempe constitue rarement l’état final
La trempe peut produire de la martensite, mais celle-ci est un état créé par la suppression de la diffusion, et non un état final stable pour la plupart des composants mécaniques. Pendant la trempe, l’austénite se transforme en une structure quadratique centrée sur le corps, sursaturée et déformée, dans laquelle le carbone dispose de très peu de temps pour se redistribuer. Il peut en résulter une très grande dureté et une résistance élevée, mais aussi des contraintes résiduelles importantes, une faible ductilité, une faible résistance à la rupture et une instabilité dimensionnelle.
Le problème ne tient pas simplement au fait que l’acier serait « trop dur ». Les différentes régions d’un composant refroidissent à des vitesses différentes. La surface peut se transformer avant le cœur, tandis que les angles et les trous imposent des contraintes locales. La contraction thermique, la déformation de transformation, l’austénite retenue et la variation de volume associée à la formation de martensite peuvent se combiner pour produire des contraintes de traction, des déformations ou des fissures de trempe. Une section importante peut également contenir un mélange de martensite, de bainite, de perlite et d’austénite retenue, plutôt qu’une structure unique et homogène. La teneur en carbone, les additions d’alliage, la trempabilité, la dimension de la section, le milieu de trempe, l’agitation et la géométrie influencent tous ce résultat.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
Le revenu consiste à réchauffer de manière contrôlée l’acier trempé à une température inférieure à la plage de transformation pertinente, généralement inférieure à la température à laquelle une nouvelle austénite commencerait à se former. L’acier est maintenu suffisamment longtemps pour permettre à certaines réactions de diffusion et de précipitation sélectionnées de se produire, puis refroidi dans des conditions contrôlées. Ce traitement réduit la fragilité et les contraintes résiduelles, tout en ajustant la dureté, la résistance à la traction, la ténacité, la résistance à l’usure et la stabilité dimensionnelle.
Comme l’explique ASM International dans son document de 2024 consacré aux traitements thermiques, le revenu de l’acier doit être considéré conjointement avec l’austénitisation, les diagrammes de transformation, la dureté et la trempabilité, la trempe, la déformation et le contrôle des contraintes résiduelles. Cette relation est importante. Le revenu ne peut pas corriger une austénitisation inadéquate ni une trempe non maîtrisée ; il modifie la structure créée par les étapes antérieures.
Réactions de revenu et équilibre des propriétés
Le revenu commence par la redistribution du carbone piégé dans la martensite. Au stade le plus précoce, le carbone se déplace sur de courtes distances et peut former des carbures de transition, tandis que la déformation quadratique de la martensite diminue. La matrice devient moins sursaturée et une partie des contraintes associées au réseau à l’état brut de trempe est relâchée. Cela peut entraîner une réduction modérée de la dureté tout en améliorant la résistance à la fissuration.
Avec la poursuite du revenu, les structures de transition cèdent la place à des arrangements de carbures plus stables. Dans les aciers au carbone non alliés, la cémentite devient le carbure principal et se développe dans une matrice ferritique, tandis que la structure martensitique perd sa sursaturation extrême. Dans les aciers alliés, le chrome, le molybdène, le vanadium, le tungstène ou d’autres éléments formant des carbures peuvent modifier les réactions de précipitation et conduire à la formation de carbures d’alliage pour des historiques thermiques appropriés. Ces réactions ne sont pas instantanées. La température détermine quelles réactions sont possibles et à quelle vitesse elles se déroulent ; le temps détermine leur degré d’avancement.
L’équilibre des propriétés dépend donc de l’historique complet temps-température, et non du seul réglage nominal du four. Des températures de revenu plus élevées accélèrent généralement la redistribution du carbone et le grossissement des carbures, ce qui entraîne une réduction plus importante de la dureté et de la résistance, mais souvent une augmentation utile de la ténacité et de la ductilité. Des températures plus basses préservent davantage la dureté, tout en relâchant moins les contraintes et en laissant une plus grande partie de la structure trempée dans un état chimiquement et mécaniquement instable. La réponse réelle dépend de la teneur en carbone, de la composition en éléments d’alliage, de la taille initiale des grains d’austénite, de la morphologie de la martensite, de l’austénite retenue et des dimensions du composant.
L’austénite retenue mérite une attention particulière. Elle peut se transformer pendant le revenu ou ultérieurement en service, entraînant une variation dimensionnelle inacceptable pour les pièces de précision. Un cycle de revenu peut être conçu pour réduire ce risque, mais le résultat dépend de la nuance d’acier ainsi que de la quantité et de la stabilité de l’austénite retenue. Certains composants nécessitent plus d’un cycle de revenu, avec un refroidissement entre les cycles, afin que les constituants nouvellement transformés subissent à leur tour un revenu. Des cycles répétés peuvent également améliorer la stabilité dimensionnelle lorsque le premier cycle révèle ou provoque une transformation supplémentaire.
Le temps de maintien à la température doit être suffisant pour la région la plus froide ou la moins chauffée de la charge, et non pas seulement pour que l’affichage du four atteigne sa température de consigne. Les sections épaisses, les charges serrées et les pièces présentant de grandes différences de masse peuvent développer des gradients de température. L’uniformité du chauffage constitue par conséquent une variable métallurgique. Une surface qui atteint rapidement la température prévue peut subir un sur-revenu alors que le cœur est encore en train de l’atteindre. L’étalonnage du four, la disposition de la charge, l’espacement des pièces, le contrôle de l’atmosphère et la surveillance en des points représentatifs font partie du traitement, en particulier lorsque des exigences de résistance ou de tolérances dimensionnelles sont spécifiées.
La distinction entre le comportement à l’équilibre et le comportement de transformation demeure utile dans ce contexte. Le diagramme fer–carbure de fer indique les relations entre les phases à l’équilibre, tandis que le revenu dépend de réactions cinétiques qui se produisent au cours d’un cycle thermique de durée finie. La discussion d’ASM consacrée en 2024 au traitement thermique de l’acier distingue ces concepts d’équilibre du comportement de transformation en fonction du temps et de la température, ainsi que du comportement en chauffage continu ou en refroidissement continu. Le revenu est lui aussi un processus cinétique : deux cycles atteignant la même température nominale peuvent produire des structures différentes si leurs vitesses de chauffage, leurs temps de maintien, leurs vitesses de refroidissement ou leurs conditions de trempe antérieures diffèrent.
La norme ISO 683-1:2016 traite des exigences techniques de livraison applicables aux aciers non alliés principalement destinés à la trempe et au revenu, entre autres états métallurgiques. Pour les composants en acier ferritique soudés ou mis en forme, l’ISO 17663:2023 inscrit le traitement thermique dans un cadre de contrôle de la qualité couvrant les travaux réalisés en atelier ou sur site, à l’air ou sous atmosphères contrôlées. Aucune de ces normes ne rend un cycle de revenu approprié à toutes les nuances ou à toutes les géométries. La nuance d’acier spécifiée, la forme du produit, la dimension de la section et les propriétés requises continuent de déterminer la procédure.
Fragilisation au revenu et contrôle de la température
La fragilisation au revenu constitue un mode de défaillance reconnu, et non une simple perte incidente de dureté. L’ouvrage technique Steel and Its Heat Treatment (Elsevier, 1984) identifie la fragilité au revenu parmi les thèmes centraux du traitement thermique des aciers. Dans les aciers alliés sensibles, une fragilisation peut apparaître après une exposition à certaines histoires de revenu et de refroidissement, en particulier lorsque des éléments d’impureté ségrègent aux joints de grains de l’austénite antérieure. Le phosphore, l’étain, l’antimoine et l’arsenic sont couramment associés à ce mécanisme, tandis que la composition de l’alliage et les traitements antérieurs influencent la sensibilité.
Le danger réside dans une réduction de la ténacité au choc sans modification proportionnelle des propriétés conventionnelles de traction. Une pièce peut conserver une dureté apparemment acceptable tout en devenant plus susceptible de subir une rupture intergranulaire sous choc ou à de plus basses températures de service. L’intervalle de température et la sévérité du phénomène ne correspondent pas à des valeurs universelles : ils dépendent de la composition chimique de l’acier, de la ségrégation, de la structure des grains d’austénite, du temps de maintien et de la pratique de refroidissement. Une prescription dissociée de la nuance et de la spécification peut donc être trompeuse.
La maîtrise du phénomène peut consister à sélectionner une composition moins sensible, à limiter les éléments résiduels nocifs, à éviter une exposition inadéquate et à appliquer la pratique de refroidissement spécifiée après le revenu. Pour certains aciers alliés, un refroidissement rapide à travers la zone de sensibilité après le revenu est requis ; pour d’autres, la spécification applicable peut imposer une procédure différente ou une vérification de la ténacité au choc. La réponse correcte est déterminée par la norme relative au matériau, la fonction du composant et les exigences d’essai.
La mesure de la température doit représenter la température de l’acier, et non seulement celle de l’atmosphère du four. La position des thermocouples, les relevés d’uniformité du four, la taille de la charge et le temps de transfert influencent tous le cycle réel. Un transfert retardé ou un refroidissement irrégulier peut modifier la précipitation des carbures et le risque de fragilisation, même lorsque la température de consigne enregistrée semble correcte. Le revenu constitue donc un problème de maîtrise : la composition établit les réactions possibles, la trempe définit la structure de départ et le parcours temps-température ultérieur détermine l’équilibre entre dureté, ténacité, relaxation des contraintes et stabilité.
Austempering et martrempe
| Procédé | Position de maintien | Transformation visée | Bénéfice principal |
|---|---|---|---|
| Austrempe | Au-dessus de Ms et sous le domaine de la perlite | Bainite | Structure bainitique contrôlée et déformation potentiellement moindre |
| Martempe | Près de Ms ou juste au-dessus | Martensite pendant le refroidissement ultérieur | Réduction de la différence de température entre la surface et le cœur avant la formation de martensite |
| Trempe directe | À travers le domaine de transformation sans maintien d’égalisation | Généralement de la martensite lorsque le refroidissement est suffisant | Voie simple, mais risque accru de gradient thermique |
L’austempering et la martrempe sont des procédés contrôlés qui constituent des alternatives à une trempe directe suivie d’un revenu. Aucun des deux ne se réduit à un simple choix différent de bain. Chacun impose à l’austénite un parcours temps–température distinct, et le résultat dépend de la capacité de l’acier à éviter la perlite, à atteindre la plage de transformation requise et à rester suffisamment uniforme sur toute la section. La teneur en carbone, les éléments d’alliage, la taille initiale des grains d’austénite, la géométrie et la capacité du bain influencent tous ce résultat.
La distinction est fondamentale. L’austempering vise à transformer l’austénite de manière isotherme en bainite avant que la pièce ne soit refroidie jusqu’à la température ambiante. La martrempe interrompt la trempe à proximité de la température de début de formation de la martensite, ce qui permet aux écarts de température de diminuer avant la formation de la martensite ; la transformation martensitique se produit ensuite pendant le refroidissement ultérieur, suivi d’un revenu. L’ASM Handbook Volume 4A, publié par ASM International en 2024, traite ces deux procédés séparément dans le cadre plus large de l’austénitisation, de la trempabilité, de la trempe, du revenu et du contrôle des contraintes résiduelles.
Parcours de transformation isotherme
Pour l’austempering, l’acier est d’abord chauffé au-dessus de sa plage critique afin de produire de l’austénite. Il est ensuite transféré rapidement dans un bain maintenu au-dessus de la température de début de formation de la martensite, , mais au-dessous de la plage de transformation perlitique. La température du bain est généralement choisie entre environ 250 et 400 °C, bien que l’intervalle utile varie considérablement selon la nuance et la morphologie de bainite recherchée. La pièce reste à cette température jusqu’à ce que la fraction souhaitée d’austénite se soit transformée en bainite, après quoi elle est refroidie jusqu’à la température ambiante.
Ce parcours évite le passage direct dans la région de la perlite et, lorsque la transformation est achevée, évite la formation de martensite fraîche lors du refroidissement final. La bainite est constituée de régions ferritiques formées par une composante displacive de la transformation, ainsi que d’austénite retenue enrichie en carbone ou de carbures, selon la température, la composition et la terminologie appliquée à la structure. La bainite supérieure se forme généralement à des températures d’austempering plus élevées ; la bainite inférieure se forme à des températures plus basses et contient couramment une ferrite plus fine ainsi que des carbures distribués plus finement.
Un diagramme TTT donne l’impression que le procédé est simple : contourner le nez, entrer dans le domaine de la bainite, maintenir jusqu’à la fin de la transformation, puis refroidir. La production réelle est moins tolérante. Le temps de transfert requis doit être inférieur au temps disponible avant le début de la formation de la perlite, tandis que le bain doit extraire la chaleur suffisamment rapidement pour amener toute la section à une température presque uniforme. La surface d’une dent d’engrenage épaisse, d’un ressort ou d’un composant de roulement peut déjà être en cours de transformation alors que son cœur se refroidit encore vers la température du bain. Si le cœur ne suit pas le même parcours jusqu’à son terme, la structure finale devient hétérogène.
L’austempering dépend donc fortement de la trempabilité et de la dimension de la section. Des éléments d’alliage tels que le manganèse, le chrome, le molybdène et le nickel retardent généralement les transformations par diffusion, en déplaçant les réactions de formation de la perlite et de la bainite vers des temps plus longs, mais ils modifient également , la cinétique de formation de la bainite, la stabilité de l’austénite retenue et la température requise du bain. Un acier à faible teneur en carbone peut ne pas développer la résistance attendue d’une nuance austempérée à plus forte teneur en carbone, tandis qu’une teneur excessive en carbone ou en éléments d’alliage peut prolonger le temps de transformation ou laisser de l’austénite retenue après refroidissement.
La martrempe commence également par une austénitisation, mais son objectif est différent. La pièce austénitisée est trempée dans un bain maintenu juste au-dessus de , souvent dans une plage choisie pour la nuance concernée plutôt qu’à une température universelle fixe. Elle y est maintenue suffisamment longtemps pour que la surface et le cœur atteignent des températures similaires, mais pas assez longtemps pour qu’une quantité importante de bainite ou de perlite se forme. La pièce est ensuite refroidie à travers la plage martensitique, généralement à l’air ou dans un autre milieu contrôlé, puis soumise à un revenu.
Le bain égalise la température ; il n’achève normalement pas une transformation isotherme. La martensite se forme ultérieurement sur une plage de températures, de sorte que la martrempe demeure un procédé de durcissement martensitique. L’étape de revenu qui suit réduit la fragilité et ajuste la dureté, la ténacité et la stabilité dimensionnelle. L’omission de cette étape peut laisser de fortes contraintes résiduelles et entraîner un risque de fissuration inacceptable, notamment dans les aciers à plus forte teneur en carbone.
Considérations relatives à la déformation et à la fissuration
Une trempe directe crée deux sources principales de contraintes. Les contraintes thermiques apparaissent parce que la surface se refroidit et se contracte avant l’intérieur. Les contraintes de transformation apparaissent parce que l’austénite se transforme en produits présentant des volumes spécifiques différents, en particulier lorsque la martensite se forme à des moments différents selon les régions de la section. La géométrie amplifie ces deux effets : les angles vifs, les âmes minces raccordées à des bossages massifs, les rainures de clavette, les trous et les variations brusques d’épaisseur concentrent les déformations.
L’austempering réduit le gradient thermique après le transfert, car la pièce est amenée à une température de bain relativement uniforme avant que la bainite ne se développe. La transformation bainitique se produit également dans un intervalle plus restreint et mieux contrôlé qu’une trempe sévère, avec formation de martensite d’abord en surface. Les déformations et les fissurations peuvent donc être moindres, mais elles ne sont pas éliminées. Une agitation irrégulière, un transfert retardé, des variations de température du bain ou une transformation incomplète peuvent produire des structures différentes selon les régions. Bainite, austénite retenue, martensite et perlite peuvent coexister, chacune ayant subi une histoire dimensionnelle et de contraintes différente.
La martrempe s’attaque au même problème en séparant le refroidissement rapide de la transformation martensitique. L’égalisation de la température avant le franchissement de réduit l’écart entre la surface et le cœur lorsque commence la variation importante de volume associée à la martensite. Par rapport à une trempe directe, le procédé peut réduire la fissuration de trempe et les variations dimensionnelles, en particulier pour les formes complexes. Il ne peut pas empêcher toute déformation, car la martensite se forme toujours et sa transformation n’est pas parfaitement uniforme. L’écrouissage préalable, une austénite non homogène, la décarburation, les contraintes résiduelles de forgeage et une géométrie asymétrique restent des causes actives.
Le contrôle du procédé doit porter sur davantage que la seule consigne du four. La température et le temps de maintien d’austénitisation régissent la croissance des grains et la répartition du carbone. Le temps de transfert détermine si la pièce atteint le bain prévu avant le début de la formation de la perlite ou d’une transformation superficielle indésirable. La température du bain, sa circulation, sa contamination, la densité de charge et l’état du sel ou de l’huile influencent l’extraction de chaleur. Les capteurs de température doivent représenter la pièce traitée, et pas seulement le four ou le bain. La norme ISO 17663:2023 établit des exigences de qualité pour le traitement thermique à l’air ou sous atmosphères contrôlées, y compris les travaux en atelier et sur site concernant les aciers ferritiques ainsi que les composants soudés ou formés associés ; l’importance qu’elle accorde au contrôle des procédures est directement pertinente lorsque les contraintes résiduelles et la précision dimensionnelle sont déterminantes.
Quand les structures bainitiques ou issues d’une trempe interrompue sont importantes
L’austempering est envisagé lorsqu’une combinaison spécifiée de résistance, de ténacité, de performances en fatigue, de résistance à l’usure et de maîtrise dimensionnelle est plus importante que l’obtention de la dureté maximale après trempe. La fonte ductile austempérée constitue un système de matériau distinct, mais, dans le cas des aciers, ce parcours peut être appliqué à des ressorts, des engrenages, des axes, des clips et des composants soumis à l’usure appropriés, lorsque la nuance et la section permettent une transformation bainitique complète. La structure cible doit être définie avec précision. Le terme « bainite » ne suffit pas à identifier la bainite supérieure ou inférieure, la teneur en austénite retenue, l’état des carbures ou la dureté.
La martrempe est plus appropriée lorsqu’une structure martensitique est requise, mais qu’une trempe directe provoque des déformations ou des fissurations inacceptables. Elle dépend particulièrement de l’épaisseur de la section et de la trempabilité : une section importante peut se refroidir trop lentement à cœur, ce qui permet la formation de perlite ou de bainite avant que le parcours martensitique ne soit établi. Une petite section peut se refroidir si rapidement que l’avantage de l’égalisation est limité. Le bain doit également disposer d’une capacité et d’une circulation suffisantes pour maintenir sa température sous charge.
Aucun de ces traitements ne convient universellement. Les diagrammes TTT et TRC de l’acier exact, et non un diagramme générique fer–carbone, déterminent la faisabilité du parcours. ASTM International identifie la ferrite, l’austénite, la cémentite, la perlite, la martensite et la bainite comme des phases centrales du traitement thermique des aciers, tandis que l’étude des diagrammes de transformation publiée par ASM en 2024 relie ces phases au temps et à la vitesse de refroidissement. La norme ISO 683-1:2016 inclut explicitement les aciers non alliés destinés principalement à la trempe et au revenu, à l’austempering, à la trempe à la flamme, à la trempe par induction et à certains états normalisés, mais la désignation selon cette norme ne dispense pas de vérifier la cinétique, les limites de l’équipement et les exigences d’inspection applicables au composant réel.
Durcissement superficiel et conception des propriétés de la couche durcie
Le durcissement superficiel n’est pas simplement une méthode permettant de rendre « dure » la partie extérieure d’une pièce en acier. Il s’agit d’une manière d’attribuer des propriétés différentes à différentes zones d’un même composant. La surface peut être transformée en martensite à haute teneur en carbone ou en une autre structure dure, tandis que le cœur reste plus tenace, plus tendre ou déjà revenu. L’objectif de conception est donc d’obtenir un profil de propriétés à travers la section, et non une seule valeur de dureté.
L’ASM Handbook Volume 4A traite le durcissement à la flamme et le durcissement par induction dans le groupe plus large des procédés de durcissement superficiel des aciers. L’ISO 683-1:2016 identifie également les aciers destinés principalement à la trempe et au revenu, à la trempe bainitique, au durcissement à la flamme, au durcissement par induction et, dans certains cas, à l’état normalisé. Ces procédés reposent sur la même séquence métallurgique que le durcissement conventionnel : la zone sélectionnée est chauffée dans le domaine austénitique, y est maintenue suffisamment longtemps pour permettre la transformation requise, puis refroidie assez rapidement pour empêcher la formation de ferrite, de perlite ou de bainite. Le résultat dépend de la composition, de la structure initiale, de l’historique thermique et des conditions de refroidissement.
Durcissement à la flamme et par induction
Le durcissement à la flamme utilise une flamme de gaz combustible pour chauffer localement une surface, puis une trempe à l’eau, dans une solution polymère ou dans un autre milieu contrôlé. La flamme peut être déplacée sur une face plane, une dent, un tourillon, un rail, une came ou toute autre zone profilée. La répartition de la chaleur est déterminée par la conception du brûleur, la distance entre la flamme et la surface, le débit de gaz, la vitesse de déplacement, la géométrie du composant et la conductivité thermique de l’acier. Un balayage plus lent ou un apport de chaleur plus élevé augmente généralement la profondeur austénitisée, mais un apport excessif peut provoquer un grossissement des grains, une fusion, une décarburation ou une déformation excessive.
Le durcissement par induction produit de la chaleur au moyen d’un champ électromagnétique alternatif. Le courant électrique induit à proximité de la surface provoque un échauffement, dont la répartition est fortement contrôlée par la fréquence. Une fréquence élevée concentre le chauffage plus près de la surface ; une fréquence plus faible permet à la pénétration électromagnétique et à la diffusion thermique d’atteindre une plus grande profondeur. Toutefois, la fréquence seule ne définit pas la profondeur de la couche durcie. La puissance, le couplage entre la bobine et le composant, le temps de chauffage, la vitesse de balayage, la forme de la bobine, la répartition du courant et le délai avant la trempe modifient tous le champ de température. Un composant en forme de dent, par exemple, peut chauffer de manière irrégulière, car les pointes, les fonds, les épaulements et les sections minces dissipent la chaleur à des vitesses différentes.
La répartition de la chaleur doit être conçue en fonction de la géométrie, et non lui être imposée. Un angle vif peut devenir plus chaud qu’une face large adjacente, car la chaleur dispose de moins de volume pour s’y diffuser. Un alésage peut rester relativement froid tandis qu’un diamètre extérieur est austénitisé. Un balayage interrompu, des passes d’induction qui se chevauchent ou des variations brusques de section peuvent créer des bandes présentant des duretés et des contraintes résiduelles différentes. La mesure de la température est donc difficile : un pyromètre optique peut relever la température d’une zone de surface qui n’est pas représentative de l’arête la plus chaude, tandis qu’un thermocouple peut perturber localement la répartition du chauffage.
La microstructure initiale définit les conditions de départ de l’austénitisation. La perlite fine, la martensite revenue, les mélanges ferrite-carbures et la cémentite sphéroïdisée ne se dissolvent pas à des vitesses identiques. La taille et la répartition des carbures influencent la quantité de carbone disponible pour l’austénite, tandis que les éléments d’alliage influencent la cinétique de transformation et la trempabilité. Dans un acier à teneur moyenne en carbone tel que le C45 ou le SAE 1045, la couche martensitique réalisable est principalement déterminée par la teneur en carbone et la vitesse de refroidissement. Dans un acier allié tel que le 42CrMo4, correspondant au grade 4140 de l’ASTM A29 lorsque cette désignation s’applique, les éléments d’alliage retardent les transformations diffusionnelles et peuvent favoriser la formation de martensite à de plus grandes profondeurs de refroidissement. La désignation du grade ne dispense pas de vérifier la composition chimique réelle et la réponse de la section.

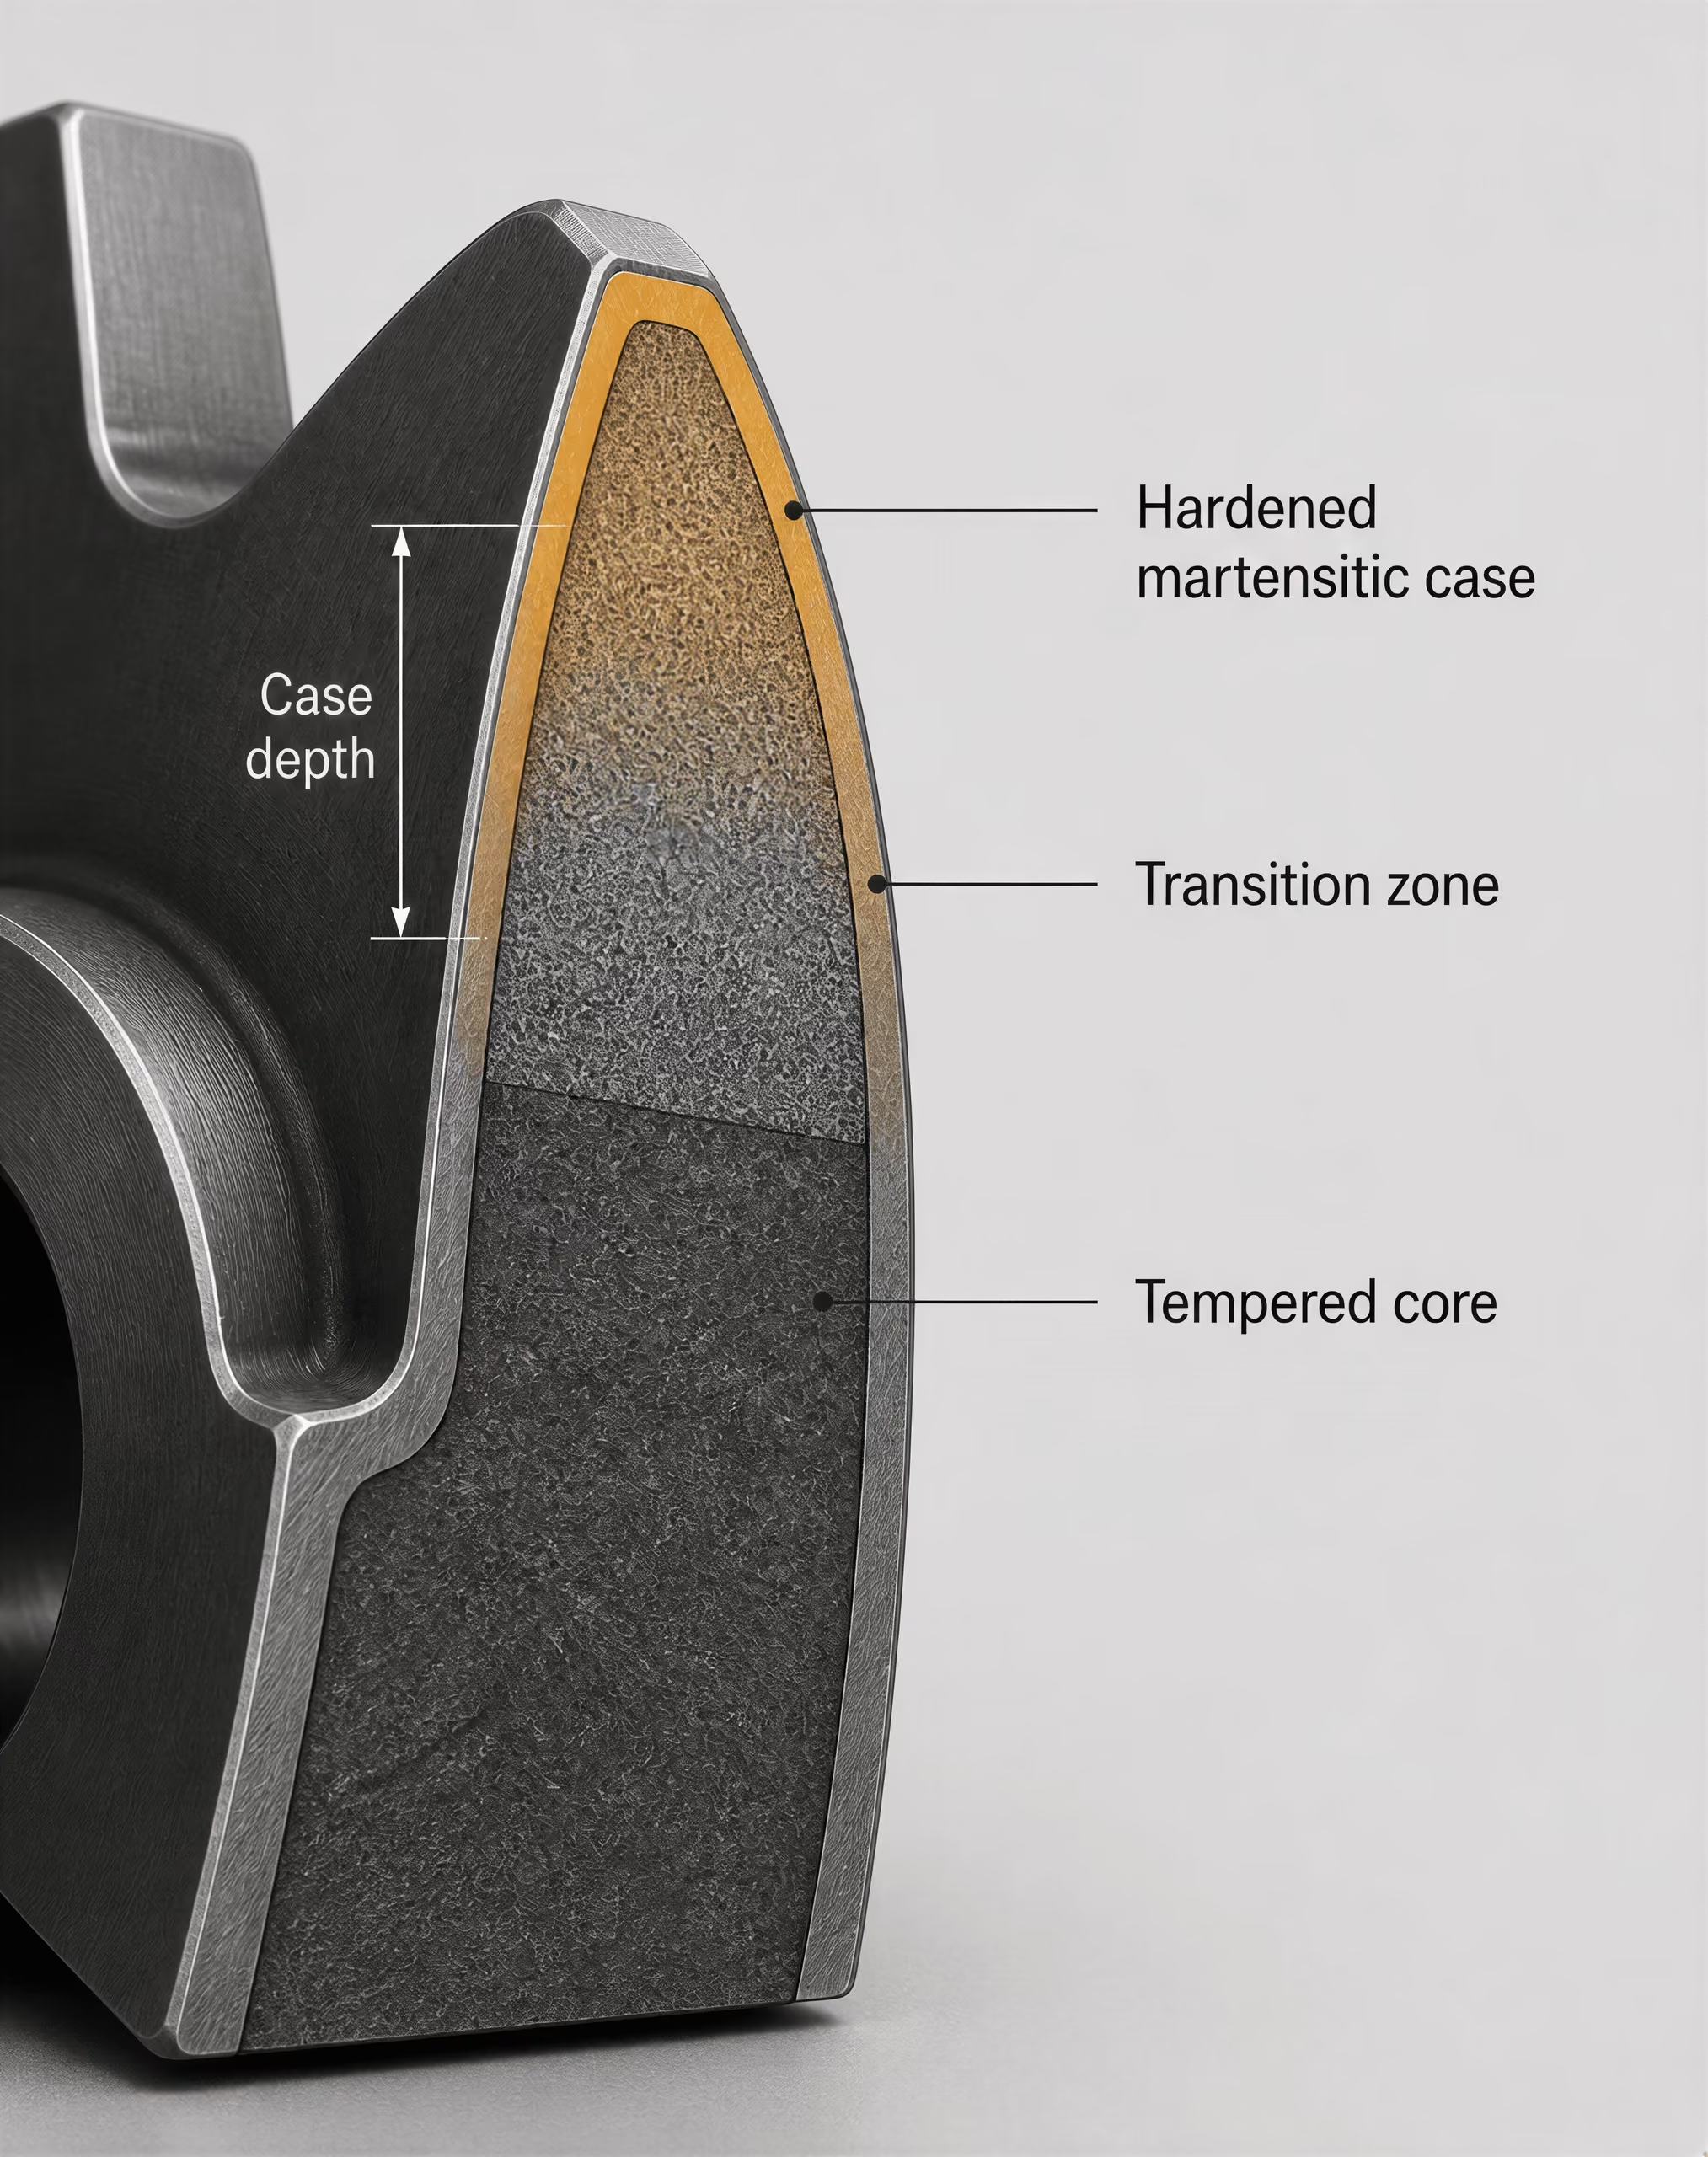
Propriétés de la surface et du cœur
La couche durcie doit être spécifiée sous la forme d’un profil spatial. La dureté superficielle décrit le premier point de mesure, mais elle n’indique pas jusqu’à quelle profondeur s’étend la structure durcie. La profondeur de couche peut être définie par une limite métallographique, une dureté critique ou un critère technique tel que la profondeur de couche durcie effective. Ces définitions ne sont pas interchangeables. Une dureté superficielle de 60 HRC peut correspondre à une couche peu profonde, à une transition progressive ou à une chute brutale de la dureté à faible distance sous la surface.
L’état du cœur est tout aussi important. Un composant peut nécessiter un cœur tenace en martensite revenue, un cœur normalisé en ferrite-perlite ou une structure plus tendre capable d’absorber les déformations sans se fissurer. Si un cœur à haute résistance est déjà présent, le chauffage localisé ne doit pas revenir ni surchauffer les zones adjacentes. Si le cœur présente une faible trempabilité, la trempe peut créer une enveloppe dure autour d’un intérieur relativement tendre. Cela peut être acceptable pour la fatigue de contact, mais pas pour une pièce dont la résistance à la flexion dépend de l’ensemble de la section.
La zone de transition mérite une attention particulière. Elle contient un matériau qui a subi des températures d’austénitisation insuffisantes pour permettre une transformation complète, ou des vitesses de refroidissement trop lentes pour former une structure entièrement martensitique. Son gradient de dureté contrôle la compatibilité des déformations entre la couche durcie et le cœur. Un gradient abrupt peut concentrer les contraintes ; un gradient étendu peut réduire la contrainte maximale, mais offrir une résistance à l’usure moindre en profondeur. Un revenu après durcissement peut réduire la fragilité et stabiliser le profil de propriétés, bien qu’il diminue également la dureté. Le cycle choisi doit tenir compte de la réponse au revenu, de l’austénite retenue, de la précipitation des carbures et des variations dimensionnelles.
La dureté superficielle, la profondeur de couche durcie effective, la forme de la zone de transition, les contraintes résiduelles et la déformation doivent donc être évaluées conjointement. Une forte contrainte résiduelle de compression à la surface peut améliorer la résistance à la fatigue en flexion, tandis qu’une contrainte de traction peut favoriser l’amorçage des fissures. Le signe et l’amplitude dépendent de la déformation de transformation martensitique, de la contraction thermique, de la géométrie de la section, des contraintes de bridage et du moment de la trempe. Les seuls essais de dureté ne peuvent pas révéler cet état de contrainte.
Gradients thermiques et auto-trempe
Le durcissement localisé fonctionne parce que la couche chauffée et l’intérieur plus froid suivent des évolutions thermiques différentes. Pendant le chauffage, la surface se dilate tandis que le cœur la retient. Pendant le refroidissement, la surface se contracte d’abord et peut se transformer en martensite alors que le cœur est encore chaud. La formation de martensite ajoute une dilatation de transformation. Ces déformations thermiques et de transformation antagonistes génèrent des contraintes résiduelles et peuvent provoquer une flexion, une ovalisation, un faux-rond ou une fissuration.
L’auto-trempe se produit lorsque la masse non chauffée du composant extrait la chaleur de la couche austénitisée assez rapidement pour produire de la martensite sans trempe externe distincte, ou lorsque ce puits thermique interne contribue de manière importante à la trempe de la surface. Elle est particulièrement efficace dans les sections épaisses dotées d’un cœur froid et d’une conductivité thermique élevée. Les sections minces, les saillies étroites et les composants déjà chauds s’auto-trempent moins fortement. Des jets externes sont souvent ajoutés, car l’auto-trempe seule peut ne pas atteindre la vitesse de refroidissement requise en chaque point.
La vitesse de refroidissement pertinente n’est pas uniforme dans toute la couche. La surface peut refroidir rapidement au contact du jet, tandis que l’interface entre la couche et le cœur refroidit par conduction et que le cœur reste chaud. La trempabilité de l’acier détermine si chaque zone évite les domaines de la ferrite, de la perlite et de la bainite représentés sur les diagrammes de transformation en refroidissement continu. La teneur en carbone contrôle la dureté de la martensite ; les éléments d’alliage déplacent le comportement de transformation ; la géométrie contrôle les flux thermiques.
La qualification du procédé doit cartographier la pièce réelle, et pas seulement une éprouvette d’essai. Des coupes métallographiques, des profils de dureté, un contrôle dimensionnel et des mesures des contraintes résiduelles peuvent révéler des défaillances qu’un contrôle de la dureté superficielle ne détecte pas. L’ISO 17663:2023 inscrit les traitements thermiques réalisés en atelier ou sur site dans un cadre d’exigences qualité, principalement pour les aciers ferritiques et les composants soudés ou formés associés. Son domaine d’application renforce un point pratique : les relevés de température, la maîtrise des équipements, l’étalonnage, les pratiques de refroidissement et l’inspection font partie de la spécification du traitement. La conception des propriétés de la couche durcie est réussie lorsque le cycle thermique, la microstructure, l’état de contrainte et le résultat dimensionnel sont traités comme un seul problème interdépendant.
Déformation, contraintes résiduelles et fissuration
La déformation n’est pas un simple désagrément dimensionnel mineur venant s’ajouter à un traitement thermique par ailleurs réussi. Elle constitue l’un des principaux résultats qu’il faut prévoir et maîtriser. Le chapitre publié en 2024 par ASM International, « Principes fondamentaux et lignes directrices de conception pour le traitement thermique », traite la déformation et les contraintes résiduelles au même titre que les transformations de phase, et non comme de simples conséquences secondaires de la trempe. Cette approche est justifiée : un composant peut satisfaire à son exigence de dureté tout en devenant inutilisable parce qu’il se courbe, change de diamètre, perd sa planéité ou contient des contraintes de traction susceptibles d’amorcer ultérieurement une fissure.
Trois conditions liées, mais différentes, doivent être distinguées. La déformation est une modification visible ou mesurable de la forme ou des dimensions. La contrainte résiduelle est un champ de contraintes autoéquilibré qui subsiste après la disparition des charges externes et des gradients thermiques ; elle peut exister sans modification visible de la forme. La fissuration de trempe est une rupture réelle, généralement provoquée lorsque les contraintes de transformation et les contraintes thermiques dépassent la résistance et la ténacité locales de l’acier. Une pièce peut donc être rectiligne mais fortement contrainte, être déformée sans être fissurée, ou être fissurée alors que la variation dimensionnelle finale paraît faible.

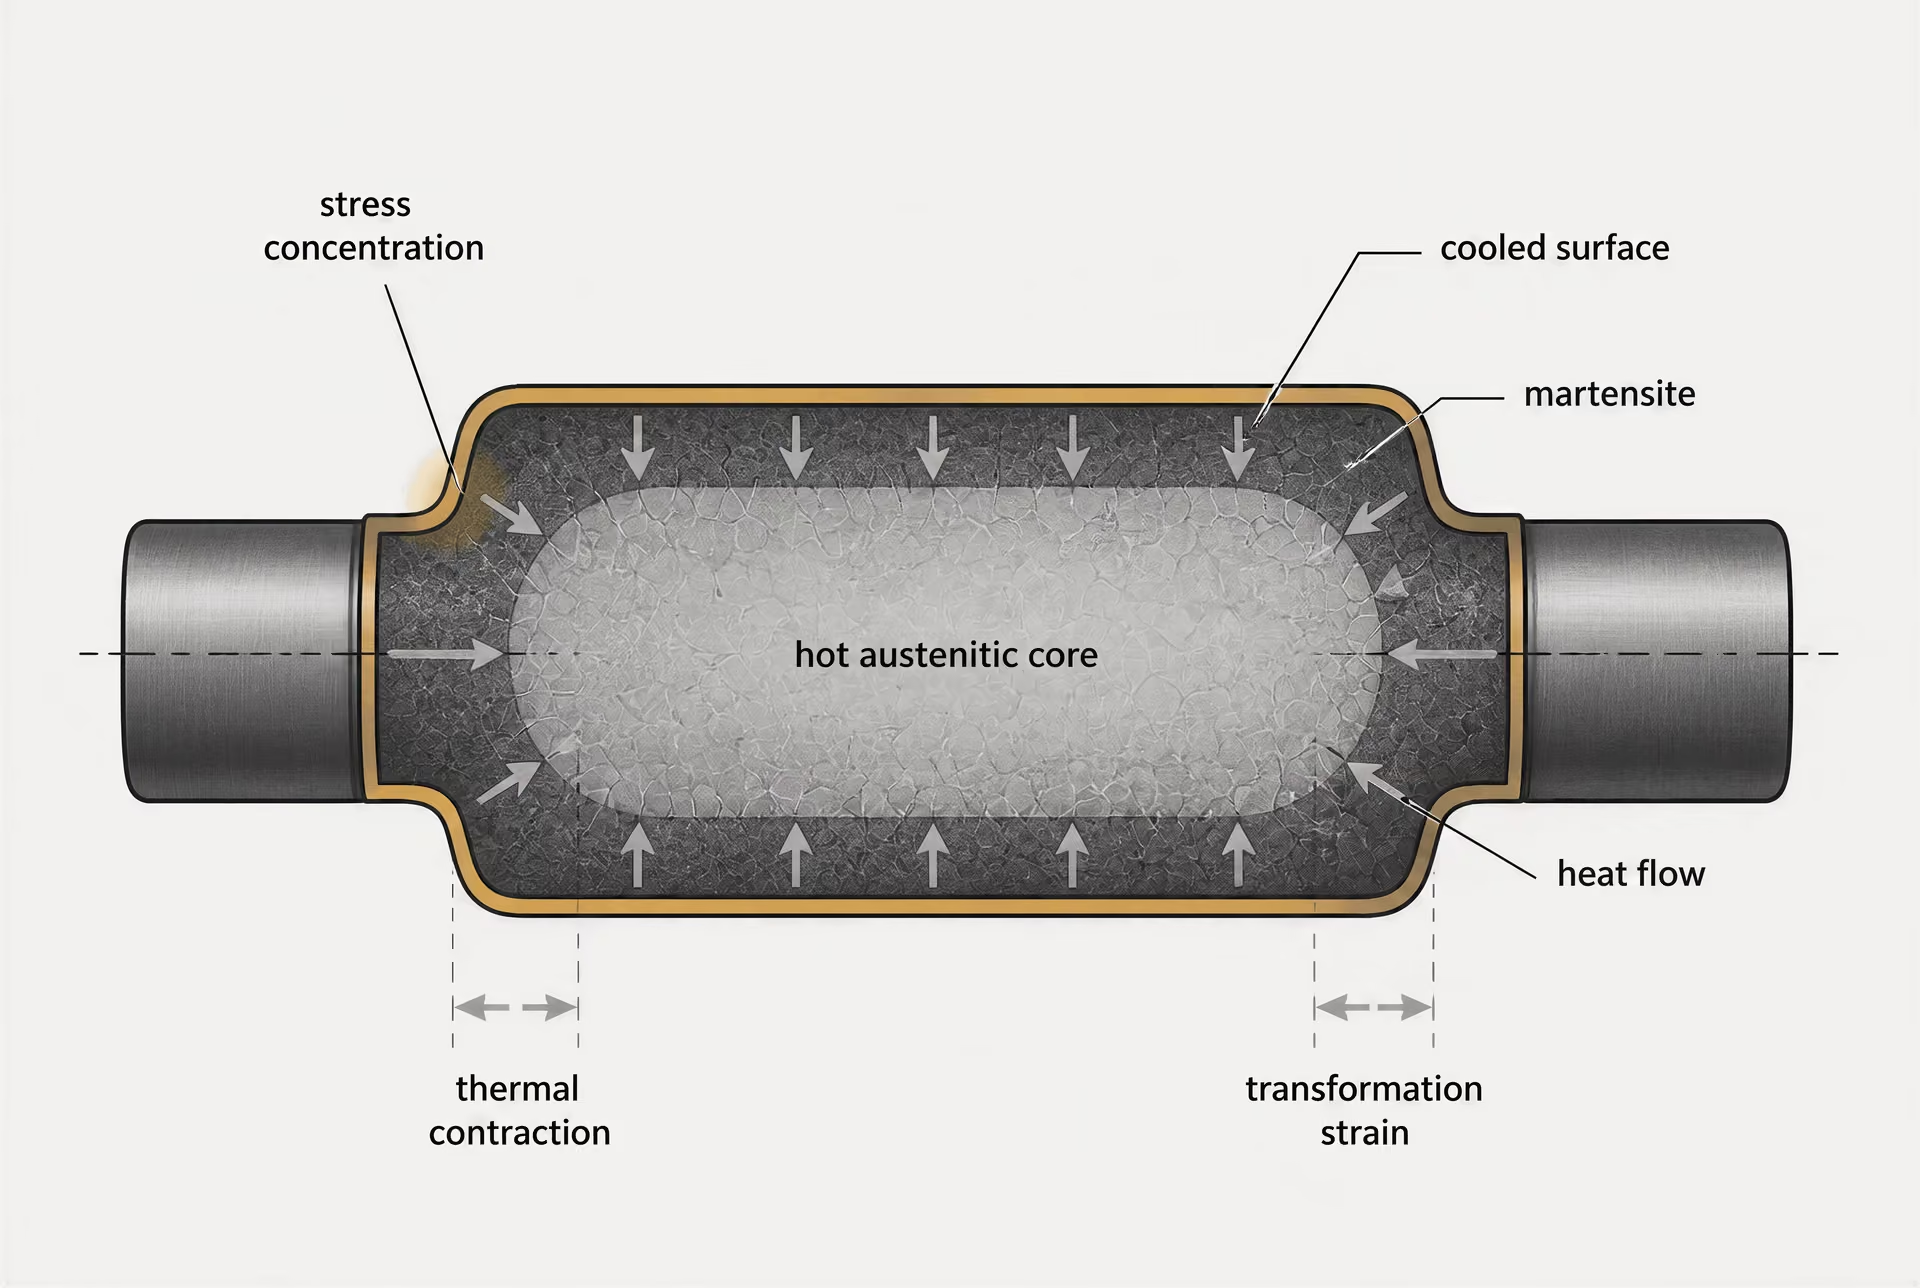
Gradients thermiques et déformation de transformation
Pendant le chauffage, la surface d’un composant en acier change généralement de température avant son cœur. La région la plus chaude se dilate, tandis que l’intérieur plus froid s’oppose à cette dilatation. Si la surface atteint la plage d’austénitisation en premier, sa réponse élastique et plastique diffère de celle du cœur encore ferritique ou perlitique. Au refroidissement, la séquence s’inverse, mais le schéma des contraintes ne s’annule pas simplement, car la résistance, la dilatation thermique et la stabilité des phases évoluent continuellement.
La déformation de transformation constitue une deuxième source de variation dimensionnelle. L’austénite possède une structure cristalline et un volume spécifique différents de ceux de la ferrite, de la perlite, de la bainite et de la martensite. Lorsque l’austénite se transforme, le composant peut se dilater ou se contracter selon le produit de transformation et la teneur en carbone. La formation de martensite entraîne généralement une augmentation de volume, tandis que l’ampleur et le moment de cette augmentation dépendent du carbone en solution, de la teneur en éléments d’alliage et de la vitesse locale de refroidissement. Une surface qui atteint la température de début de formation de la martensite alors que le cœur reste austénitique peut se dilater contre un cœur qui continue à subir une contraction thermique. Plus tard, le cœur se transforme et modifie de nouveau l’équilibre des contraintes.
Il en résulte une compétition permanente entre la contraction thermique, la déformation de transformation et les effets de bridage. Une arête mince peut refroidir et se transformer rapidement, en acquérant de la résistance avant que l’intérieur ne change. Un centre épais peut rester chaud et relativement déformable, puis se transformer plus tard tandis que la surface déjà durcie s’oppose au mouvement. Les contraintes résiduelles de traction à la surface sont particulièrement dangereuses, car les fissures commencent souvent à cet endroit, au niveau d’angles vifs, d’inclusions, de zones décarburées, de marques de rectification ou d’autres concentrateurs de contraintes.
Le diagramme fer-carbone décrit les relations d’équilibre entre les phases, mais il ne permet pas à lui seul de prévoir cette séquence. Des diagrammes de transformation et les historiques réels de refroidissement continu sont nécessaires. La référence de traitement d’ASM identifie les diagrammes temps–température–transformation ainsi que les diagrammes de transformation lors du chauffage continu et du refroidissement continu comme des outils permettant de relier l’historique thermique à la formation des phases. Une même trempe nominale peut donc produire des champs de contraintes différents dans un acier au carbone non allié tel que le C45 et dans une nuance alliée telle que le 42CrMo4, car la trempabilité détermine où et quand la martensite se forme.
La fissuration nécessite davantage qu’une valeur élevée de dureté. Elle dépend de la contrainte locale de traction, de la résistance et de la ductilité de l’acier en fonction de la température, du moment des transformations, de la géométrie de la section, de l’état de surface et des défauts métallurgiques. Une fissuration différée peut apparaître après le refroidissement lorsque l’hydrogène, les contraintes résiduelles et la martensite à haute résistance agissent conjointement. Le revenu réduit certaines contraintes et une partie de la fragilité associées à la martensite fraîchement trempée, mais il ne peut pas rétablir la continuité d’un matériau séparé par une fissure.
Géométrie, dispositifs de maintien et accès du fluide de trempe
La géométrie contrôle à la fois les transferts thermiques et le bridage mécanique. Les arbres longs et élancés se courbent plus facilement que les sections courtes et épaisses. Une bague peut perdre sa circularité ou augmenter de diamètre. Une plaque d’épaisseur irrégulière peut se déformer en cuvette parce que ses deux faces refroidissent à des vitesses différentes. Les trous, rainures de clavette, gorges, filets, épaulements brusques et cavités borgnes perturbent l’écoulement du fluide et créent localement des différences de sévérité de refroidissement. Un angle rentrant vif concentre les contraintes précisément à l’endroit où les déformations thermiques et de transformation évoluent le plus rapidement.
La dimension de la section détermine également si la transformation souhaitée se produit sur toute l’épaisseur. Un acier faiblement allié peut former de la martensite près de la surface, mais de la bainite ou de la perlite vers le centre si le cœur refroidit trop lentement. Cette différence microstructurale crée des variations locales de volume, de dureté, de résistance et de comportement lors du revenu ultérieur. La variation dimensionnelle n’est alors pas simplement une variation d’échelle uniforme ; elle devient un problème de forme.
Les dispositifs de maintien peuvent empêcher un mouvement tout en en imposant un autre. Le bridage d’une plaque à plat pendant la trempe peut réduire la flexion durant l’opération, mais l’énergie élastique libérée peut ensuite provoquer un retour élastique ou une torsion. Un mandrin peut préserver temporairement un alésage tout en augmentant la contrainte circonférentielle autour de celui-ci. Des supports qui n’entrent en contact qu’en quelques points peuvent laisser les zones non soutenues se déformer librement, tandis qu’un bridage excessif peut accroître le risque de fissuration. Les charges doivent être disposées de façon à soutenir les pièces sans bloquer la circulation du fluide ni imposer une contrainte mécanique inutile.
L’accès du fluide de trempe doit être considéré comme une question géométrique, et non seulement comme une question de choix du bain. Les surfaces qui se font face, les pièces imbriquées, les trous borgnes et les paniers chargés de manière compacte peuvent recevoir moins de mouvement de fluide que les surfaces exposées. Des enveloppes de vapeur ou de l’air emprisonné peuvent retarder le refroidissement à certains endroits. L’agitation doit être suffisante pour éliminer la vapeur et maintenir des conditions de refroidissement prévisibles, mais une agitation excessive ou irrégulière peut accentuer les différences entre les orientations. La température du bain, l’état du fluide, le temps de transfert et le mode de chargement sont tous importants.
Les modifications de conception réduisent souvent le risque avant même qu’un cycle de four ne soit sélectionné. Des rayons généreux remplacent les angles vifs ; les transitions d’épaisseur sont adoucies ; les trous et les rainures sont positionnés de manière à éviter un bridage local sévère ; et les surépaisseurs d’usinage permettent une élimination maîtrisée des déformations postérieures au traitement. Aucune règle géométrique unique ne permet d’éviter toutes les défaillances. Une conception sûre pour une trempe à l’huile peut se comporter différemment dans l’eau, un polymère, un bain de sels ou un gaz.
Maîtrise du procédé pour la stabilité dimensionnelle
La maîtrise dimensionnelle commence par un cycle thermique répétable dans toute la charge. Une température uniforme du four, un support approprié, une vitesse de chauffage maîtrisée et un temps de maintien suffisant réduisent les écarts entre la surface et le cœur, bien qu’un maintien trop long puisse grossir les grains, augmenter l’oxydation ou aggraver la déformation en raison d’une exposition inutile. La maîtrise de l’atmosphère limite la calamine et la décarburation, qui modifient sinon la dureté superficielle et la réponse dimensionnelle.
Le transfert du four vers le bain de trempe doit être suffisamment rapide pour préserver l’historique thermique spécifié et suffisamment constant d’une charge à l’autre. L’orientation de la charge doit exposer les surfaces critiques de manière répétable. La sévérité de la trempe doit correspondre à la trempabilité de l’acier et à la microstructure requise, plutôt que d’être choisie uniquement pour obtenir la vitesse de refroidissement maximale. Une agitation et une circulation du fluide appropriées sont essentielles, mais leur intensité et leur direction doivent être surveillées, car un bain apparemment identique peut refroidir différentes faces à des vitesses différentes.
Un refroidissement par étapes ou interrompu peut réduire l’écart de température entre la surface et le cœur avant la transformation finale. La martrempe, par exemple, maintient l’acier à une température supérieure ou proche de la plage de début de formation de la martensite jusqu’à l’égalisation des températures, puis permet la formation plus uniforme de la martensite. L’austempering utilise une autre voie de transformation, en maintenant l’acier pour former de la bainite au lieu de le refroidir directement jusqu’à la plage martensitique. Ces méthodes peuvent réduire la déformation dans les nuances et les géométries appropriées, mais elles ne dispensent pas de vérifier la trempabilité, la dimension de la section, la maîtrise du bain et la cinétique de transformation.
Le revenu doit suivre la trempe dans la fenêtre de procédé spécifiée. Pour certains composants, un traitement séparé de détensionnement après l’usinage d’ébauche ou après une opération thermique antérieure réduit le risque de libération des contraintes résiduelles pendant l’usinage final. Le détensionnement n’est pas une solution universelle : il peut modifier la dureté, affecter les tolérances dimensionnelles ou ne pas éliminer les contraintes bloquées par une trempe sévère.
Le contrôle doit mesurer davantage que la dureté superficielle. Selon le composant, les contrôles dimensionnels peuvent comprendre la longueur, la circularité, la rectitude, la planéité, le diamètre d’alésage et le faux-rond avant et après traitement. Des profils de dureté, un examen métallographique, un contrôle par magnétoscopie et un contrôle par ultrasons peuvent révéler différentes catégories de problèmes. L’ISO 17663:2023 établit des exigences de qualité applicables au traitement thermique à l’air ou sous atmosphères contrôlées des aciers ferritiques et des composants soudés ou formés associés, y compris les travaux réalisés en atelier ou sur site. Son approche axée sur la qualité favorise l’enregistrement des températures du four, des temps de transfert, des conditions du bain, de l’identification de la charge et des résultats des contrôles.
La stabilité dimensionnelle est donc le résultat de la conception et du procédé. Un chauffage uniforme est utile, un transfert maîtrisé est utile, une agitation appropriée est utile et le détensionnement peut être utile ; aucun de ces éléments ne suffit dans tous les cas. Le cycle acceptable est celui qui produit les phases et les propriétés requises tout en maintenant la déformation thermique, la déformation de transformation, le bridage et les contraintes résiduelles dans les limites de tolérance du composant vis-à-vis de la déformation et de la rupture.
Traitement thermique en soudage et fabrication
Le traitement thermique en fabrication commence avant même qu’un cycle de four soit défini. Le soudage, le coupage à la flamme, le formage, le dressage et les réparations locales imposent chacun des histoires thermiques à l’acier, souvent sur une partie seulement d’un composant. Un arc de soudage peut porter une zone étroite au-dessus de la plage d’austénitisation tandis que le matériau adjacent reste relativement froid ; la chaleur s’écoule alors vers le métal de base, produisant de forts gradients de température et une contraction irrégulière. Le métal fondu, la ligne de fusion, la zone affectée thermiquement (ZAT) et le métal de base non affecté peuvent donc présenter des microstructures, des niveaux de dureté et des contraintes résiduelles différents.
Le résultat dépend de la composition, de l’épaisseur de la section, du bridage, de la géométrie du joint, de l’apport thermique, du préchauffage, de la température entre passes, des conditions de refroidissement et de tout traitement ultérieur. Une recette copiée à partir d’une éprouvette usinée ne peut pas tenir compte de toutes ces variables.
Préchauffage, traitement thermique après soudage et cycles thermiques locaux
Le préchauffage réduit l’écart de température entre la zone soudée et l’acier environnant. Il ralentit généralement le refroidissement après le soudage, laissant davantage de temps à l’hydrogène diffusible pour s’échapper et réduisant la probabilité d’une fissuration assistée par l’hydrogène dans les aciers sensibles. Il diminue également les gradients thermiques et peut réduire les contraintes liées à la contraction. Le préchauffage ne constitue pas une protection universelle : une température excessive peut élargir la ZAT, modifier la ténacité, accroître la déformation ou perturber une procédure de soudage spécifiée.
La température pertinente n’est pas simplement celle du chalumeau, de la bobine d’induction ou de l’arc. Il s’agit de la température de la pièce en des points définis, notamment dans la zone autour du joint et, le cas échéant, dans la région entre passes. L’épaisseur, le bridage du joint, la teneur en carbone, les additions d’alliage et la trempabilité influencent la vitesse de refroidissement. Un acier au carbone-manganèse et un acier faiblement allié Cr-Mo peuvent réagir de manière très différente au même préchauffage nominal.
Pendant le soudage, de l’austénite peut se former dans les parties de la ZAT qui dépassent la plage critique de transformation. Lors du refroidissement, cette austénite peut se transformer en ferrite, perlite, bainite ou martensite, selon le parcours de refroidissement continu. Des grains grossiers peuvent se développer près de la ligne de fusion, tandis que des régions partiellement transformées ou revenues apparaissent plus loin. Ces zones ne sont pas représentées par le seul diagramme d’équilibre fer–carbure de fer. Les diagrammes temps-température-transformation (TTT) décrivent le comportement isotherme ; les diagrammes de transformation en chauffage continu et en refroidissement continu (CCT) sont plus utiles pour de nombreux cycles réels de fabrication.
Le traitement thermique après soudage (PWHT) peut revenir les produits de transformation durs, réduire les contraintes résiduelles, stabiliser les dimensions et améliorer la résistance aux dommages en service. Pour un acier ferritique, le traitement peut consister à chauffer le composant soudé jusqu’à une plage spécifiée, à le maintenir assez longtemps pour que la section concernée atteigne l’état requis, puis à le refroidir dans des conditions contrôlées. Le cycle réel doit être défini par la spécification du matériau, le code de conception, la procédure de soudage ou une instruction d’ingénierie qualifiée. Le PWHT ne se résume pas à une simple « détension », car il peut modifier la dureté, la ténacité, la résistance mécanique et la microstructure.
Le PWHT local est particulièrement sensible à la géométrie. Une bande chauffée autour d’un joint circonférentiel crée un champ thermique mobile, et la température à l’extérieur de la bande chauffée doit être contrôlée afin que des gradients thermiques prononcés n’introduisent pas de nouvelles contraintes. Les grands appareils, les pipelines et les réparations sur site peuvent nécessiter plusieurs zones de chauffage, une isolation, un refroidissement contrôlé et plusieurs thermocouples. Le traitement en four peut fournir un environnement plus uniforme, mais le chargement, l’étalonnage du four, les conditions d’appui et la partie la plus froide du composant restent déterminants. Un four ne garantit pas une température uniforme de la pièce.
Le même principe s’applique aux procédés connexes. Le dressage à la flamme crée délibérément une expansion et une contraction locales ; le chauffage par induction peut durcir une surface tout en laissant une transition abrupte sous celle-ci ; le formage à chaud modifie la structure des grains et les contraintes résiduelles ; et le coupage thermique peut laisser un bord durci ou adouci. Chaque procédé doit être considéré comme un cycle thermique défini, et non comme une simple mesure de température isolée.
Aciers ferritiques et composants soudés ou formés
Les aciers ferritiques comprennent de nombreuses nuances d’aciers au carbone, au carbone-manganèse, faiblement alliés, destinées aux appareils sous pression, aux structures et aux pipelines. Leur comportement est régi par la teneur en carbone et en éléments d’alliage, la taille initiale des grains, la dimension de la section et la vitesse de refroidissement. Les phases familières nommées dans le cours Steel Metallurgy & Heat Treatment d’ASTM International — ferrite, austénite, cémentite, perlite, martensite et bainite — ne sont pas des désignations interchangeables. Elles correspondent à des arrangements et à des produits de transformation différents, présentant des caractéristiques distinctes de dureté, de résistance mécanique, de ténacité et de comportement à la fissuration.
Un soudage peut produire de la martensite dans une ZAT trempable refroidie rapidement, même lorsque la majeure partie de la tôle reste ferritique-perlitique. Le revenu peut réduire cette dureté, mais le résultat dépend de la composition initiale et de l’exposition thermique. Le réchauffage d’un cordon de soudure affecte également les passes déposées précédemment : une passe ultérieure peut revenir, affiner ou transformer partiellement le matériau créé par une passe antérieure. Dans les sections épaisses bridées, la surface et le centre peuvent suivre des parcours de refroidissement différents ; la dureté et les contraintes résiduelles peuvent donc varier sur l’épaisseur.
Les composants formés exigent la même attention. Le cintrage, le pressage et la correction locale modifient la géométrie et peuvent provoquer un écrouissage, un amincissement, des contraintes résiduelles ou des changements dans l’orientation des grains. Si une pièce en acier ferritique formée est ensuite soudée, son historique de formage se combine avec le cycle thermique de soudage. Un recuit, une normalisation, une trempe et un revenu, ou un traitement de détension spécifié, peut être approprié pour une conception et dommageable pour une autre. ISO 683-1:2016 traite des exigences techniques de livraison applicables aux aciers non alliés principalement destinés à la trempe et au revenu, à l’austrempe, à la trempe à la flamme, à la trempe par induction et, dans certains cas, à des états normalisés ; cette norme ne transforme pas un traitement donné en instruction générale applicable aux assemblages fabriqués.
Le ASM Handbook Volume 4A d’ASM International, édition 2024, traite de l’austénitisation, du recuit, du revenu, de la trempe, de la trempabilité, du durcissement superficiel, de l’austrempe, de la martempre, de la dureté et du contrôle des contraintes résiduelles. Ces sujets expliquent pourquoi un traitement spécifié doit être associé à une nuance et à un composant, et non uniquement à une consigne de température de four. La déformation résulte à la fois de la dilatation thermique et de la déformation de transformation. Le bridage détermine la part de ces mouvements qui devient une contrainte résiduelle.
Exigences de qualité selon ISO 17663:2023
ISO 17663:2023 est la norme d’exigences de qualité spécifiquement consacrée au traitement thermique associé au soudage et aux procédés connexes. Elle couvre les traitements réalisés à l’air ou sous atmosphère contrôlée, en atelier ou sur site, et s’applique principalement aux aciers ferritiques ainsi qu’aux composants soudés ou formés correspondants. Son importance est d’ordre procédural : le cycle thermique devient une activité de fabrication contrôlée, avec des responsabilités, des équipements, des mesures, des enregistrements et des contrôles définis.
Un système qualité conforme ne part pas du principe qu’un programme de four générique est suffisant. La procédure applicable identifie le matériau, le composant, la finalité du traitement, la méthode de chauffage, la plage de température, les conditions de maintien, la méthode de refroidissement et les emplacements de mesure pertinents. Lorsque le procédé est critique, la qualification de la procédure démontre que le cycle proposé produit des propriétés et des résultats dimensionnels acceptables sur un matériau et une géométrie représentatifs. La qualification peut devoir prendre en compte l’épaisseur, la configuration du joint, la disposition du chauffage local, le bridage et la relation entre la température de l’air enregistrée et la température réelle du composant.
La mesure de la température constitue donc une fonction de contrôle, et non un simple élément décoratif sur un graphique. Les thermocouples, capteurs, enregistreurs et états d’étalonnage doivent être adaptés au procédé et positionnés de manière à détecter les zones chaudes et froides importantes. Les équipements de four ou de chauffage local doivent permettre de contrôler l’uniformité, l’isolation, l’atmosphère lorsqu’elle est spécifiée, la vitesse de chauffage, la vitesse de refroidissement et la protection contre toute contamination ou oxydation indésirable. Les systèmes locaux exigent une attention particulière à la disposition des zones et aux pertes de chaleur au niveau des supports, des attaches et des bords libres.
Les enregistrements établissent ce qui est arrivé au composant. Ils peuvent comprendre l’identification du matériau et des soudures, la révision de la procédure, l’identification de l’équipement, l’emplacement des capteurs, les courbes température-temps, les informations relatives à l’opérateur ou à l’inspecteur, les interruptions, les réparations et le traitement des écarts. La traçabilité relie ces enregistrements au numéro de coulée, au numéro de soudure, à l’assemblage ou à la pièce formée. Le contrôle compare ensuite le travail réalisé à la spécification applicable, notamment en ce qui concerne l’état visuel, les contrôles dimensionnels, la dureté, les contrôles non destructifs ou les essais mécaniques lorsque les documents directeurs de conception et de fabrication l’exigent.
ISO 17663:2023 ne remplace ni la norme relative au matériau, ni le code de conception, ni le descriptif de mode opératoire de soudage. Elle fournit un cadre qualité pour contrôler le traitement exigé par ces documents. Cette distinction est importante : la réussite de la fabrication est démontrée par un historique thermique contrôlé et traçable, complété par des preuves que le composant fini conserve la structure, les propriétés et les dimensions requises.
Désignations, spécifications et terminologie des normes relatives aux aciers
Une désignation d’acier et un état de traitement thermique identifient des éléments différents de la fiche matière. La désignation répond à la question : « Quelle nuance d’acier a été spécifiée ? » L’état répond à la question : « Dans quel état cet acier a-t-il été livré ou traité avant de parvenir à l’opération de fabrication suivante ? » Confondre ces deux questions peut transformer une indication matière correcte en une hypothèse de procédé erronée.
Une désignation de nuance identifie normalement une classe de composition ou une catégorie de produit établie par une norme. Elle n’indique pas, à elle seule, que chaque pièce fabriquée dans cette nuance a été trempée et revenue, et ne garantit pas une dureté particulière après traitement. En revanche, un état de livraison décrit l’état dans lequel le matériau est fourni : par exemple, non traité, normalisé, trempé et revenu, ou ayant subi un autre traitement conformément à la spécification applicable au produit. Les états et exigences précisément autorisés dépendent de la norme, de la forme du produit et de la spécification d’achat.
Le traitement thermique ajoute un troisième niveau. Il s’agit d’un cycle thermique contrôlé, et non simplement d’un état nommé. La vitesse de chauffage, la pratique d’austénitisation, le temps de maintien, l’intensité du refroidissement, l’atmosphère, l’uniformité de la température, la géométrie de la pièce et l’épaisseur de la section influencent tous la structure obtenue. Le carbone et les éléments d’alliage affectent la stabilité des phases et la cinétique des transformations ; une même nuance nominale peut donc réagir différemment lorsque ses dimensions, le chargement du four ou le dispositif de refroidissement varient.
L’ouvrage ASM Handbook Volume 4A de 2024, publié par ASM International, traite de la métallurgie physique, de la dureté et de la trempabilité, de la trempe, du recuit, du revenu, de l’austrempe, de la martempering, de l’austénitisation et des procédés de durcissement superficiel. Ces sujets expliquent pourquoi une désignation ne peut pas remplacer une spécification de procédé. La ferrite, l’austénite, la cémentite, la perlite, la martensite et la bainite se forment dans des conditions thermiques et cinétiques différentes. La désignation d’un acier fournit une partie des informations initiales, tandis que la voie de traitement détermine quelles transformations sont possibles et avec quel degré d’uniformité elles se produisent.
Aciers non alliés pour trempe et revenu
Un acier non allié n’est pas synonyme d’un acier pouvant être traité selon un cycle universel de durcissement. Sa réponse dépend de la teneur en carbone, de la microstructure initiale, de l’épaisseur de la section, de la pratique de chauffage et des conditions de refroidissement. La trempe peut produire de la martensite là où la vitesse de refroidissement est suffisante, tandis que les régions plus lentes peuvent se transformer en d’autres constituants. Le revenu modifie ensuite la structure obtenue après trempe et atténue ou redistribue les contraintes, mais le résultat final dépend toujours de l’ensemble de l’historique thermique.
La question d’ingénierie pertinente n’est donc pas simplement de savoir si une nuance est un « acier trempé et revenu ». Il faut déterminer si le matériau spécifié, dans sa section et sa géométrie réelles, peut atteindre la structure et les propriétés requises selon une voie de traitement définie. La trempabilité est importante, car la dureté seule ne décrit pas la profondeur à laquelle une section se transforme. La déformation et les contraintes résiduelles sont également importantes, car un composant peut atteindre une dureté nominale cible tout en ne satisfaisant pas les exigences dimensionnelles ou fonctionnelles.
Le diagramme d’équilibre fer–carbure de fer aide à identifier la stabilité des phases dans des conditions proches de l’équilibre, mais il ne permet pas, à lui seul, de prévoir le résultat d’une trempe rapide. Les diagrammes de transformation en fonction du temps et de la température décrivent les transformations isothermes ; les diagrammes de transformation en chauffage continu et en refroidissement continu décrivent plus directement les parcours thermiques variables. Le traitement des traitements thermiques des aciers présenté par ASM en 2024 relie spécifiquement ces diagrammes à l’austénitisation, au comportement lors des transformations, à la déformation et au contrôle des contraintes résiduelles. Ce lien est essentiel pour les aciers non alliés destinés au durcissement.
Un état normalisé illustre la distinction entre la nuance et la voie de traitement. La normalisation peut établir une microstructure initiale différente de celle d’un état brut de laminage ou recuit, ce qui affecte le comportement ultérieur lors de l’austénitisation, de la trempe et du revenu. Elle doit être considérée comme un état de traitement spécifié, et non comme une propriété automatique de la désignation.
Désignation, état de livraison et voie de traitement
Une indication matière doit séparer au moins trois questions : l’identité de l’acier, l’état dans lequel il est livré et le traitement requis pour le composant. La première peut être exprimée au moyen d’une désignation normalisée. La deuxième peut figurer comme état de livraison dans la norme produit ou dans la documentation de commande. La troisième relève d’une spécification de procédé qui définit la manière dont le composant est chauffé, maintenu, refroidi, contrôlé et accepté.
Ces documents doivent également prendre en compte le composant, et pas uniquement la consigne du four. Une arête mince et un moyeu épais ne subissent pas le même historique thermique. Les trous, les angles, les variations de section et le contact avec les dispositifs de fixation modifient les flux thermiques et le développement des contraintes. L’atmosphère du four peut affecter la chimie de surface et la formation de calamine ; l’uniformité de la température et la disposition de la charge influencent le fait que toutes les régions reçoivent ou non le cycle prévu. Les milieux de refroidissement et leur agitation modifient l’extraction de chaleur, tandis qu’un transfert retardé ou une immersion irrégulière peuvent produire des gradients.
Le seul nom du traitement reste incomplet. « Trempé et revenu » identifie une séquence, mais pas la procédure complète. Une spécification de procédé exploitable doit définir la nuance et l’état applicables, les contrôles de l’équipement, la mesure de la température, les règles de chauffage et de maintien, les exigences de transfert, la méthode de refroidissement, la pratique du revenu et les critères de contrôle. Elle peut également devoir prévoir une cartographie de la dureté, des contrôles dimensionnels, un examen de l’état de surface et la correction des déformations.
Les normes définissent les exigences et le domaine d’application ; elles ne suppriment pas la nécessité d’un jugement d’ingénierie concernant un composant particulier. ISO 17663:2023 fournit un cadre distinct d’exigences qualité pour les traitements thermiques associés au soudage et aux procédés connexes. Elle couvre les traitements réalisés à l’air ou sous atmosphère contrôlée, qu’ils soient effectués en atelier ou sur site, et s’applique principalement aux aciers ferritiques ainsi qu’aux composants soudés ou formés associés. Sa présence ne transforme pas chaque opération de traitement thermique en mode opératoire de soudage, mais elle montre pourquoi les contrôles qualité doivent suivre la nature du travail effectué.
ISO 683-1:2016 dans son contexte
Le titre exact est ISO 683-1:2016, Aciers pour traitement thermique, aciers alliés et aciers à usinabilité améliorée — Partie 1 : Aciers non alliés pour trempe et revenu. Ce titre situe les aciers non alliés dans une série plus large tout en identifiant la partie spécifique couverte par le document.
ISO 683-1:2016 définit des exigences techniques de livraison dans le cadre de son domaine d’application déclaré, et non une recette universelle de traitement thermique. Strong evidence
Selon l’Organisation internationale de normalisation, ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux aciers non alliés principalement destinés à la trempe et au revenu, à l’austrempe, au durcissement à la flamme, au durcissement par induction et, dans certains cas, à l’état normalisé. L’expression « exigences techniques de livraison » constitue la limite importante de la terminologie normative. Le document établit les exigences applicables au matériau fourni dans son domaine d’application ; il ne constitue pas une recette universelle pour chaque composant fabriqué à partir d’un acier couvert par la norme.
Cette distinction permet d’éviter deux erreurs courantes. Premièrement, le fait qu’une désignation soit couverte par ISO 683-1:2016 ne prouve pas qu’un composant fini a reçu le traitement requis. Deuxièmement, le choix d’un état de livraison ne définit pas le cycle thermique complet nécessaire pour atteindre un objectif de conception. La spécification du composant doit toujours traiter la géométrie, l’épaisseur de section, le chauffage, le maintien, le refroidissement, l’atmosphère, le contrôle des déformations, les contraintes résiduelles et la vérification.
ISO 683-1:2016 constitue donc une référence matière et livraison au sein d’un système de contrôle plus vaste. ASM International, ASTM International, NPTEL et l’ouvrage de référence de 1984 Steel and Its Heat Treatment décrivent tous les traitements thermiques au moyen des transformations de phases et de l’historique temps–température. La norme fournit le cadre contractuel applicable au matériau ; l’analyse métallurgique et une spécification de procédé contrôlée déterminent si la pièce réelle atteint l’état requis.
Contrôle du procédé, vérification et analyse des défaillances
Le traitement thermique doit être vérifié comme une séquence maîtrisée, et non évalué sur la seule base de la dureté. Avant le chargement du four, il convient de confirmer la nuance d’acier, le numéro de coulée ou de lot, la forme du produit, la dimension de la section et l’état initial. Une barre en acier allié trempé et revenu n’est pas interchangeable avec une barre en acier au carbone normalisé, même si toutes deux présentent une teneur en carbone similaire. La structure ferrite-perlite initiale, l’écrouissage antérieur, la taille des grains, la ségrégation et l’état d’usinage influencent la réponse à l’austénitisation, la cinétique des transformations, les déformations et la dureté finale.
Le dossier de fabrication doit relier cette identité matière à l’historique thermique complet : consigne du four et température mesurée, état de l’atmosphère, disposition de la charge, vitesse de chauffage lorsque celle-ci est pertinente, durée d’égalisation ou de maintien, durée de transfert, milieu de trempe et agitation, parcours de refroidissement, cycle de revenu et toute opération postérieure au traitement. L’ASM Handbook Volume 4A (ASM International, 2024) traite la dureté, la trempabilité, la trempe, les déformations et la maîtrise des contraintes résiduelles dans le cadre d’un même problème de traitement thermique. Cette relation est importante. Une pièce peut atteindre une dureté superficielle spécifiée tout en présentant un cœur inadéquat, des contraintes de traction excessives ou une modification géométrique empêchant son assemblage.
L’ISO 683-1:2016 établit les exigences techniques de livraison applicables aux aciers non alliés destinés principalement à la trempe et au revenu, à la trempe bainitique, à la trempe à la flamme, à la trempe par induction et, dans certains cas, à l’état normalisé. L’ISO 17663:2023 traite des exigences de qualité relatives aux traitements thermiques effectués à l’air ou sous atmosphère contrôlée, en atelier ou sur site, principalement pour les aciers ferritiques ainsi que pour les composants soudés ou formés associés. Ces normes fournissent un cadre qualité ; elles ne transforment pas chaque nuance, géométrie et condition de service en une règle d’acceptation universelle. Le plan applicable, la spécification matière, la procédure et le plan d’inspection doivent définir ce qui est acceptable.
Atmosphère du four et uniformité de la température
Le contrôle de la température commence par la mesure, et non par l’affichage du régulateur. Un four peut indiquer 850 °C alors que la charge est soumise à une température différente en raison de l’emplacement du capteur, de gradients radiatifs, d’une isolation détériorée, d’une circulation obstruée ou d’une zone de travail surchargée. Les relevés d’uniformité de température et les thermocouples de charge étalonnés mettent ces écarts en évidence. La question pertinente n’est pas simplement de savoir si le four a atteint sa consigne, mais si la pièce a atteint la température requise dans toute la charge et y est restée pendant la durée prévue.
La disposition de la charge influe sur le chauffage et le refroidissement. Des pièces étroitement empilées peuvent se protéger mutuellement du rayonnement thermique et restreindre l’écoulement du gaz ou du fluide de trempe. Les sections importantes chauffent plus lentement au centre qu’en surface ; les parties minces en saillie peuvent surchauffer alors que le cœur se trouve encore en dessous de la plage d’austénitisation visée. Une durée de maintien mesurée à partir du rétablissement de la température du four peut donc être métallurgiquement différente d’une durée de maintien mesurée après homogénéisation de la température de la charge.
La maîtrise de l’atmosphère poursuit deux objectifs : limiter les modifications chimiques de la surface et favoriser un transfert thermique reproductible. Un excès d’oxygène ou de vapeur d’eau favorise l’oxydation et la formation de calamine. Un potentiel carbone inférieur à l’exigence d’équilibre de l’acier peut provoquer une décarburation, en éliminant le carbone de la surface et en réduisant la dureté pouvant être obtenue. Un potentiel carbone excessif peut provoquer une carburation, avec formation d’une surface dure et fragile ou d’un gradient de carbone anormal. Le gaz endothermique, les systèmes azote-méthanol, le vide, les sels et l’air imposent chacun des besoins de surveillance différents. Le point de rosée, le potentiel d’oxygène, le potentiel carbone, le débit de gaz, la pression et les enregistrements d’alarme peuvent être pertinents selon le procédé.
Le transfert du four vers la trempe constitue un autre point de contrôle. Un retard permet une transformation partielle, notamment à proximité du nez d’un diagramme de transformation en refroidissement continu, et peut entraîner la formation de ferrite, de perlite ou de bainite avant que la formation de martensite soit achevée. La température de trempe, l’agitation, la contamination, la concentration et l’orientation de la pièce déterminent ensuite la sévérité du refroidissement. Un fluide de trempe qui refroidit rapidement à un endroit peut refroidir lentement ailleurs en raison de gaines de vapeur, d’un écoulement stagnant ou d’une modification de l’état du fluide. Le résultat correspond à un historique de procédé, et non à une simple valeur de vitesse de refroidissement.
Contrôles de la dureté, de la microstructure et des dimensions
La vérification doit reposer sur plusieurs examens complémentaires. La dureté constitue un contrôle rapide de la réponse au traitement, mais sa signification dépend de l’emplacement, de la méthode, de l’état de surface et de la dimension de la section. Il convient de contrôler les zones spécifiées, et non uniquement la surface la plus facilement accessible. Comparer la surface et le cœur lorsque l’épaisseur de la section rend probables des gradients, et éliminer la calamine ou la matière décarburée lorsque la méthode d’inspection exige une surface d’essai saine. Un profil de dureté peut montrer si la trempe par induction ou à la flamme a produit la profondeur de couche souhaitée, tandis qu’une mesure unique peut dissimuler une transition abrupte.
L’examen microstructural explique les résultats de dureté qui semblent contradictoires. Après la trempe, la structure peut contenir de la martensite, de la bainite, de la ferrite, de la perlite et de l’austénite retenue dans des proportions déterminées par la teneur en carbone, les éléments d’alliage, la vitesse de refroidissement et la géométrie locale. Le revenu modifie la martensite et soulage une partie des contraintes de trempe ; il n’efface pas toutes les erreurs antérieures du procédé. Les coupes métallographiques doivent être prélevées dans des zones représentatives ou suspectes, préparées sans surchauffe ni étalement, puis interprétées en tenant compte de la nuance d’acier et de l’historique du traitement.
L’examen de surface peut révéler une oxydation, de la calamine, une décarburation, une carburation, des tapures de trempe, des fissures de rectification, des replis et des surchauffes locales. La décarburation se présente généralement sous la forme d’une couche ferritique à faible teneur en carbone sous la surface. Une oxydation sévère laisse de la calamine ou provoque une attaque intergranulaire. Une quantité excessive d’austénite retenue peut être associée à une teneur élevée en carbone ou en éléments d’alliage, à une sévérité de trempe insuffisante, à une température de trempe trop élevée ou à une température de début de transformation martensitique suffisamment basse pour que la transformation reste incomplète à température ambiante. Elle peut ensuite se transformer en service, lors de l’usinage ou d’un traitement par le froid, et provoquer des variations dimensionnelles.
Les dimensions doivent être mesurées avant et après le traitement, à partir de références définies. Il convient d’enregistrer la longueur, le diamètre, la planéité, la circularité, le faux-rond, le diamètre des trous et les caractéristiques de profil pertinentes conformément au plan de la pièce. Les déformations résultent d’un chauffage inégal, des variations de volume liées aux transformations, des gradients thermiques, d’une géométrie asymétrique, de l’écoulement du fluide de trempe, des contraintes résiduelles d’usinage et des bridages. Des contraintes résiduelles peuvent subsister même lorsque les dimensions restent dans les tolérances ; la maîtrise des déformations et celle des contraintes sont donc des tâches liées, mais non identiques. Le traitement par l’ASM en 2024 des déformations et des contraintes résiduelles est par conséquent directement pertinent pour la planification de l’inspection.
Interprétation des résultats non conformes
Un résultat non conforme constitue l’indice d’un état du procédé ou de la matière qui exige une mise à l’écart et une investigation, et non une invitation à répéter le cycle sans diagnostic. Il faut d’abord préserver la traçabilité : identifier la charge du four, la coulée matière, les emplacements contrôlés, les instruments utilisés, leur état d’étalonnage et le résultat exact. Confirmer la méthode d’essai et l’emplacement de l’éprouvette avant d’attribuer la cause à la métallurgie. Une mesure de dureté faussement faible peut résulter de la calamine, de la décarburation, d’une surface rugueuse, d’une empreinte trop peu profonde ou d’un essai réalisé trop près d’un bord.
Les zones molles résultent fréquemment d’une sévérité de trempe insuffisante, d’une mauvaise agitation, de la formation d’une gaine de vapeur, d’un écoulement du fluide obstrué, d’un transfert excessivement long, d’une austénitisation insuffisante ou d’une section trop importante pour l’acier et le milieu de trempe sélectionnés. Une température non uniforme dans le four ou une charge mal disposée peut produire le même aspect. Une dureté excessive peut indiquer un revenu insuffisant, une température de revenu incorrecte, une surface surcarburée ou une structure contenant de la martensite non revenue. Elle peut également refléter un essai effectué sur une zone durcie mince plutôt que sur le matériau massif visé.
La décarburation oriente l’analyse vers la maîtrise de l’atmosphère, une exposition excessive, l’élimination de la calamine ou une opération de chauffage antérieure. L’oxydation suggère une fuite d’air, un potentiel de four inapproprié, un point de rosée élevé ou une exposition prolongée. Un grain grossier fait généralement suite à une température d’austénitisation excessive, à une durée de maintien excessive, à des chauffages répétés ou à une surchauffe locale ; il peut réduire la ténacité et accroître la sensibilité aux déformations. La fissuration peut résulter d’une trempe sévère, d’angles vifs, de dommages de rectification, de défauts préexistants, d’hydrogène ou d’une contamination de surface, ainsi que de contraintes résiduelles se combinant aux contraintes de transformation. La morphologie et l’emplacement des fissures sont souvent plus instructifs que la dureté.
La présence inattendue d’austénite retenue doit conduire à examiner la teneur en carbone et en éléments d’alliage, la température réelle d’austénitisation, la vitesse de refroidissement, l’interruption de la trempe et tout effet stabilisant lié à la géométrie ou à l’épaisseur de la section. Une croissance dimensionnelle après traitement peut étayer ce diagnostic, mais ne constitue pas à elle seule une preuve. Les mesures correctives peuvent comprendre un reclassement, un revenu supplémentaire, une détension, une nouvelle inspection ou un rejet ; la décision appropriée dépend de la spécification applicable et de l’évaluation technique. La discipline essentielle consiste à modifier une seule variable de procédé identifiée à la fois et à vérifier la structure, les propriétés, l’état de surface et les dimensions qui en résultent.
Un cadre unifié pour la sélection d’un traitement thermique
Le traitement thermique doit être choisi à partir du profil de propriétés requis et des conditions de service, et non en fonction d’une température familière ou d’une désignation générique de nuance. Un cycle thermique contrôlé transforme l’acier par des transformations de phase, mais la ferrite, la perlite, la bainite, la martensite, l’austénite retenue et les carbures ainsi obtenus dépendent de la composition, de la dimension de la section, de la vitesse de chauffage, du parcours de refroidissement et de l’état initial du matériau. Un même traitement nominal peut donc produire une ténacité satisfaisante dans un composant et provoquer, dans un autre, une fissuration, une déformation excessive ou une dureté à cœur insuffisante.
L’ASM Handbook Volume 4A d’ASM International présente la métallurgie physique, la dureté et la trempabilité, la trempe, le recuit, le revenu, l’austempérage, la trempe étagée (martempering), l’austénitisation et la trempe superficielle comme des éléments liés du traitement thermique des aciers, plutôt que comme des opérations isolées (ASM International, 2024). Cette interdépendance constitue la base de la sélection d’un procédé.
Commencer par les propriétés requises et les conditions de service
Définissez l’objectif d’ingénierie avant de choisir un cycle thermique. La dureté requise peut concerner toute la section, une surface soumise à l’usure ou une faible profondeur de couche superficielle. La résistance à la traction et la limite d’élasticité sont importantes, mais elles ne remplacent ni la ténacité, ni la ductilité, ni la résistance à la fatigue. Une surface martensitique dure peut résister à l’usure abrasive tout en réduisant la tolérance aux chocs ou en augmentant la sensibilité aux dommages de rectification. Une structure bainitique ou martensitique revenue, de dureté moindre, peut supporter plus fiablement des charges répétées.
Les conditions de service déterminent le compromis acceptable. Une dent d’engrenage est soumise à des contraintes de contact, à l’usure par glissement, à la fatigue en flexion et, souvent, à un gradient de dureté entre la couche superficielle et le cœur. Un arbre peut nécessiter un cœur tenace, un tourillon dur et des limites strictes de faux-rond après traitement. Un composant soudé sous pression exige généralement davantage d’attention à la contrainte résiduelle, à la maîtrise de l’hydrogène, à la ténacité et au contrôle qu’à l’obtention d’une dureté maximale. La température, l’exposition à la corrosion, la lubrification, les charges d’impact, les contraintes cycliques et les conséquences d’une rupture doivent être prises en compte dans la même évaluation initiale.
Les tolérances dimensionnelles doivent être spécifiées en même temps que les propriétés mécaniques. Un composant maintenu à quelques centièmes de millimètre près ne peut pas être traité comme si la déformation pouvait être corrigée ultérieurement. La géométrie modifie le champ thermique : les arêtes minces chauffent et refroidissent rapidement, les trous modifient la rigidité locale, les angles vifs concentrent les contraintes et les sections longues et asymétriques se déforment à mesure que se développent les déformations de transformation. Le gradient souhaité entre la surface et le cœur doit également être défini explicitement. La trempe dans la masse, la trempe sélective et les traitements de détensionnement imposent des exigences thermiques et mécaniques différentes.
L’état initial fait partie de la spécification. Une structure de coulée, un écrouissage préalable, une structure ferrito-perlitique normalisée, des carbures sphéroïdisés, une martensite préalablement revenue et une zone affectée thermiquement par le soudage ne réagissent pas de manière identique. Avant même le début du traitement prévu, un composant soudé peut présenter des gradients de dureté et des contraintes résiduelles de traction. La norme ISO 17663:2023 traite des exigences de qualité applicables au traitement thermique à l’air ou sous atmosphère contrôlée, en atelier ou sur site, principalement pour les aciers ferritiques et les composants soudés ou mis en forme associés. Sa pertinence est pratique : l’enregistrement du procédé, la mesure de la température, le contrôle de l’atmosphère et le plan d’inspection doivent correspondre à l’historique et au niveau de risque du composant.
Faire correspondre la composition de l’acier au comportement des transformations
Le carbone contrôle la quantité de carbone disponible pour la martensite et influe sur les fractions et la dureté de la ferrite, de la perlite et de la cémentite. Les éléments d’alliage modifient les températures de transformation, la stabilité des carbures, la trempabilité, la réponse au revenu et le comportement vis-à-vis de l’oxydation. Les nuances AISI 1045 et AISI 4140 ne peuvent pas être soumises à la même hypothèse de trempe simplement parce que toutes deux peuvent être trempées et revenues. La teneur en chrome et en molybdène de l’AISI 4140 retarde les transformations par diffusion et permet généralement une trempe dans la masse plus importante que celle de l’acier au carbone ordinaire AISI 1045 pour une section comparable. L’AISI 52100 présente une teneur élevée en carbone et en chrome ; la maîtrise des carbures devient alors essentielle aux performances des roulements et à la stabilité dimensionnelle.
Le diagramme fer–carbure de fer aide à identifier les phases d’équilibre et la solubilité du carbone, mais il ne permet pas de prévoir la structure formée par un cycle réel de refroidissement. L’austénite peut se transformer en perlite ou en bainite si le refroidissement traverse la région temps-température correspondante ; si la diffusion est suffisamment supprimée, elle peut se transformer en martensite à des températures gouvernées par la composition de l’acier. Le traitement de 2024 publié par ASM distingue les concepts d’équilibre du comportement des transformations temps-température-transformation (TTT) et refroidissement continu-transformation (CCT). Cette distinction évite une erreur courante : choisir une température d’austénitisation à partir d’un diagramme de phases et supposer que le résultat du refroidissement est ainsi fixé.
Utilisez un diagramme TTT pour raisonner sur les maintiens isothermes et un diagramme CCT pour raisonner sur le refroidissement pratique à partir de l’austénite. La question n’est pas simplement de savoir si un milieu de trempe est « rapide ». Il faut déterminer si la courbe de refroidissement de la section réelle évite, lorsque cela est nécessaire, le nez perlitique ou bainitique, puis traverse la plage martensitique à une vitesse qui limite les contraintes thermiques et de transformation. Un grand diamètre peut refroidir lentement au centre, tandis qu’une arête mince refroidit rapidement, ce qui produit des structures différentes au sein d’une même pièce. La trempabilité, évaluée par exemple au moyen de l’essai de trempabilité en bout Jominy, décrit la profondeur jusqu’à laquelle un acier peut développer une dureté dans des conditions de refroidissement définies ; elle ne garantit pas une dureté donnée pour toutes les géométries.
Ce raisonnement peut conduire à renoncer à une sévérité de trempe maximale. La trempe suivie d’un revenu peut fournir la résistance requise, mais la trempe étagée (martempering) peut réduire l’écart de température pendant la formation de la martensite et ainsi diminuer le risque de déformation. L’austempérage peut produire une bainite présentant une ténacité utile et une déformation réduite due à la trempe lorsque l’acier et la dimension de la section permettent la transformation isotherme nécessaire. La normalisation peut affiner une structure initiale hétérogène, tandis que le recuit ou la sphéroïdisation peuvent améliorer l’usinabilité avant la trempe. La trempe à la flamme et la trempe par induction peuvent conférer une dureté élevée à la surface tout en conservant un cœur plus tenace, à condition de maîtriser le profil de chauffage, la fréquence, la vitesse de balayage et la capacité d’auto-trempe.
Équilibrer performances, aptitude à la fabrication et risques
Une microstructure techniquement réalisable peut néanmoins constituer un mauvais choix industriel. Il faut prendre en compte la capacité du four, la disposition de la charge, l’uniformité du chauffage, l’agitation du milieu de trempe, sa contamination, l’atmosphère, le bridage, la séquence d’usinage et la possibilité de mesurer la température en des points représentatifs. Le choix de l’atmosphère n’est pas une question secondaire : l’oxydation, la décarburation, la carburation et la calamine peuvent modifier la dureté et les dimensions de la surface. Un calcul de trempabilité est également incomplet sans tenir compte de l’épaisseur de la section, des rayons de raccordement, du contact avec les dispositifs de maintien et des conditions de refroidissement à la surface.
Les contraintes résiduelles et la déformation doivent être traitées comme des contraintes de conception. La contraction thermique et la dilatation de transformation se produisent à des moments et en des emplacements différents, tandis que la formation de martensite peut figer les contraintes avant le refroidissement du cœur. Les fissures sont plus probables lorsque des contraintes élevées s’associent à une dureté élevée, à une géométrie anguleuse, à des dommages de surface, à la présence d’hydrogène ou à une trempe inadaptée. Le revenu n’est donc pas seulement un réglage de la dureté ; il modifie la stabilité et la ténacité de la structure après trempe et réduit une partie des contraintes liées à la trempe. La température et la durée de revenu, ainsi que le délai de transfert, doivent être maîtrisés.
L’historique de soudage peut modifier entièrement la décision. Un traitement thermique après soudage peut réduire les contraintes résiduelles ou adoucir les zones dures, mais il peut également affecter la résistance, la précision dimensionnelle et la ténacité si le cycle est mal adapté à l’acier. La norme ISO 683-1:2016 couvre les exigences techniques de livraison applicables aux aciers non alliés destinés principalement à la trempe et au revenu, à l’austempérage, à la trempe à la flamme, à la trempe par induction et, dans certains cas, à l’état normalisé. La norme ne dispense pas de qualifier un traitement pour une pièce particulière.
La capacité de contrôle délimite ce qui peut être considéré comme une maîtrise crédible du procédé. Les relevés de dureté doivent porter sur la surface et le cœur lorsqu’un gradient est spécifié. Une étude métallographique peut être nécessaire pour détecter une décarburation, de l’austénite retenue, de la martensite non revenue, de la bainite, des réseaux de carbures ou une taille de grain anormale. Des contrôles dimensionnels, une magnétoscopie ou un ressuage, un contrôle ultrasonore et une évaluation des contraintes résiduelles peuvent être appropriés lorsque la fissuration ou les défauts internes auraient des conséquences graves.
Choisir un traitement
- Définir la cible Établir les charges en service, les limites de propriétés, les exigences relatives à la surface et au cœur, ainsi que les tolérances dimensionnelles.
- Identifier l’état initial Confirmer la nuance, la microstructure antérieure, la géométrie de la section, la forme du produit et l’historique de soudage.
- Évaluer la cinétique Utiliser des données TTT ou CCT adaptées à l’acier réel et à la trajectoire thermique.
- Choisir la voie Sélectionner les méthodes de chauffage, d’atmosphère, de refroidissement, de revenu ou de durcissement superficiel qui peuvent être contrôlées.
- Qualifier et vérifier Contrôler la dureté, la microstructure, les dimensions, l’état de surface et les défauts par rapport à la spécification applicable.
La décision de sélection peut donc être prise selon la séquence suivante : définir les charges de service et les limites de propriétés ; spécifier la dureté de la surface et du cœur ainsi que les tolérances dimensionnelles ; identifier la nuance, la microstructure initiale, la géométrie de la section et l’historique de soudage ; comparer les parcours de transformation TTT/CCT ; sélectionner des méthodes de chauffage, d’atmosphère, de refroidissement et de revenu pouvant être maîtrisées ; puis qualifier le cycle au moyen de contrôles de dureté, de structure, de dimensions et de défauts. Si aucune solution ne satisfait simultanément les exigences de résistance, de ténacité, de déformation et de production, il faut modifier l’acier, la géométrie, la séquence d’usinage ou la stratégie de traitement de surface. Le traitement thermique est un problème couplé de métallurgie et de procédé. Le choix déterminant n’est pas une simple valeur de température, mais un historique thermique vérifié, adapté à l’acier et à la pièce.
Références
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment