




鋼における熱処理の意味
熱処理とは、鋼に対して加熱、保持、冷却を計画的な順序で行い、その内部組織と、それによって得られる性質を制御された形で変化させることである。炉の温度は、その一連の工程を構成する要素の一つにすぎない。完全な熱処理には、材料の初期状態、所定温度に到達するまでの速度、所定温度での保持時間、周囲の雰囲気、断面内部での熱の移動の仕方、そして鋼が冷却される経路が含まれる。
処理によって変化し得るもの
- 組織 相構成、相形態、欠陥構造、および結晶粒構造
- 機械的応答 硬さ、強度、靭性、および延性
- 製造時の応答 被削性、残留応力、および寸法安定性
- 表面性能 より靭性の高い芯部を覆う、硬く耐摩耗性に優れた表面
この違いによって、単に鋼を加熱して冷却することと、冶金学的な熱処理とが区別される。熱処理は、相の構成、相の形態、欠陥構造、硬さ、強度、靭性、延性、被削性、寸法安定性、または表面特性を変化させる目的で設計される。また、残留応力の除去、結晶粒の微細化、機械加工に適した状態への調整、あるいは、より靭性の高い内部を持つ硬質で耐摩耗性のある表面層の形成を目的とする場合もある。[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
ASM Handbook Volume 4A, Steel Heat Treating—Fundamentals and Processes では、オーステナイト化、焼入れ、焼なまし、焼戻し、オーステンパ、マルテンパ、表面硬化、硬さ、焼入性、変形、および関連する工程が扱われている(ASM International, 2024)。これらの事項を結び付ける原則は一つである。すなわち、鋼の応答は、その化学成分と熱履歴が一体となって決まるということである。

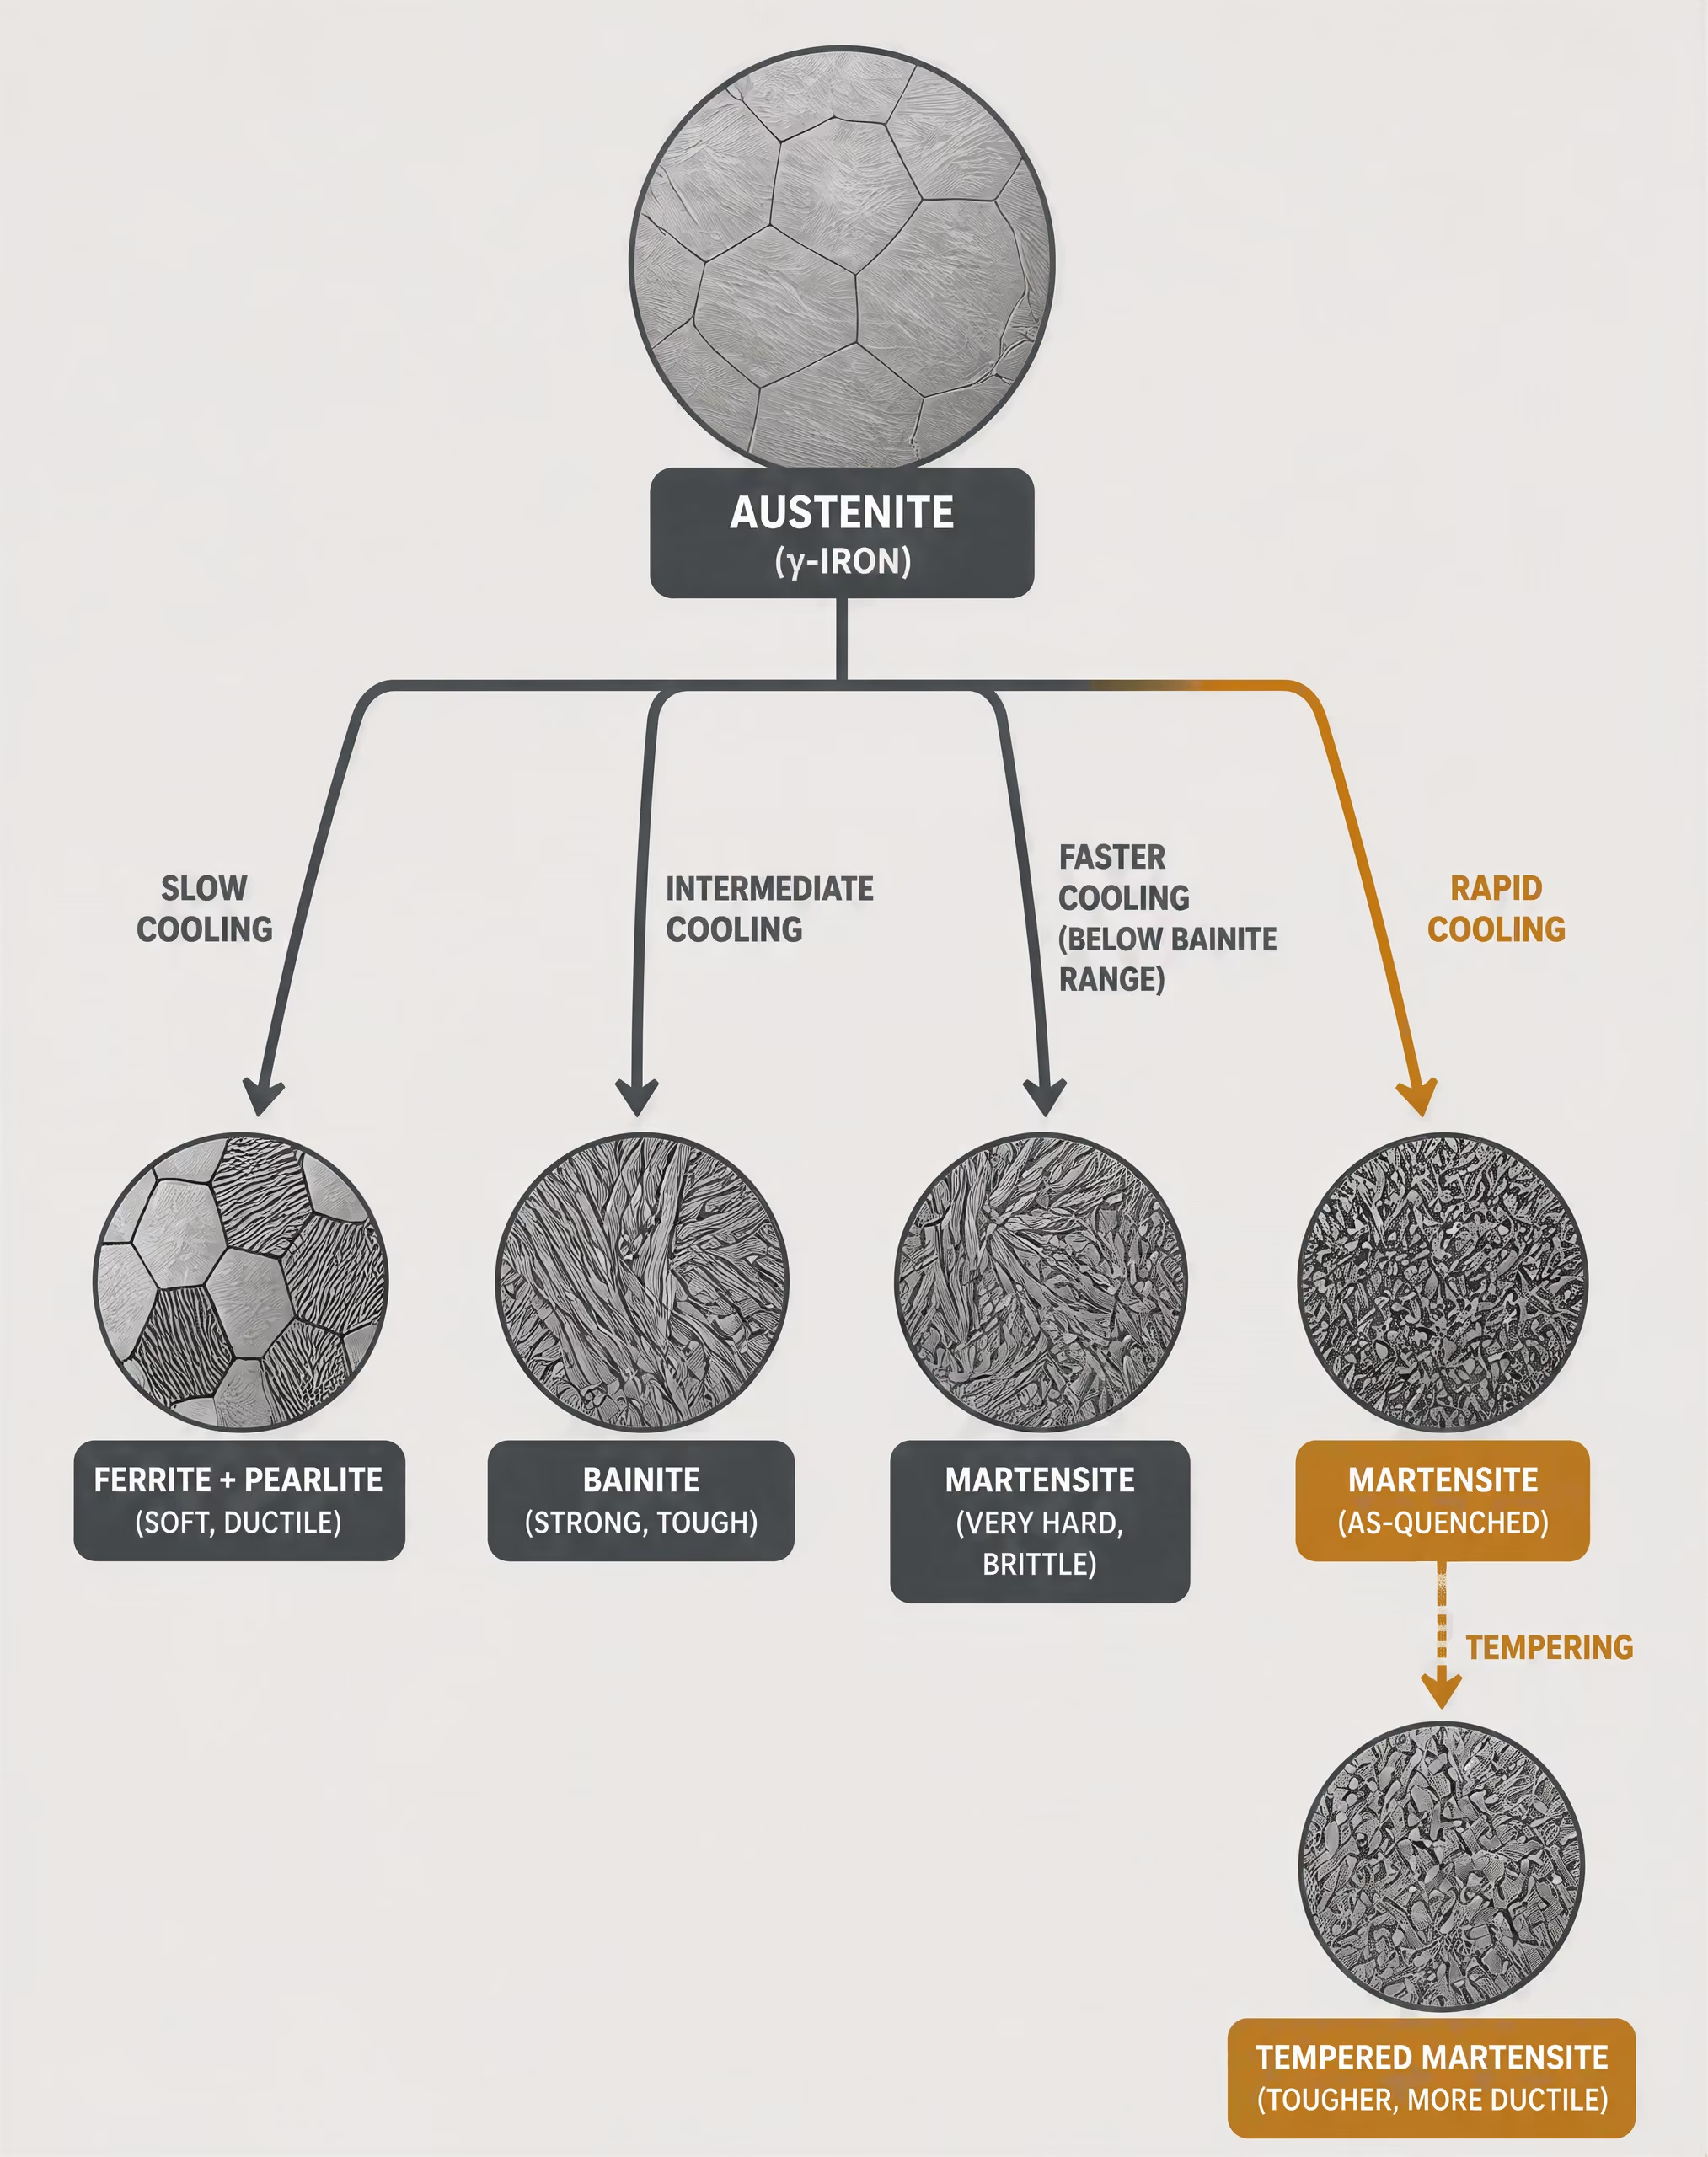
熱サイクルと冶金学的変化[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
鋼には、温度と化学成分によって安定性が変化する相が含まれている。フェライトは、炭素の固溶量が限られた、比較的軟らかい体心立方構造の鉄相である。オーステナイトは面心立方構造を持ち、はるかに多くの炭素を固溶できる。セメンタイト、すなわち炭化鉄は、硬くて脆い。炭素量、冷却速度、合金元素の添加量に応じて、これらの構成相からパーライト、ベイナイト、またはマルテンサイトが形成される。ASTM International の Steel Metallurgy & Heat Treatment 講習の概要では、フェライト、オーステナイト、セメンタイト、パーライト、マルテンサイト、ベイナイトを、鋼の加工における中心的な相および組織として挙げている(ASTM International, 2024)。
オーステナイト化では、鋼を、元々存在していたフェライト、パーライト、またはセメンタイトの一部または全部がオーステナイトへ変態する温度範囲まで加熱する。保持によって炭素が固溶し、温度差が小さくなる一方、過度の保持はオーステナイト結晶粒を粗大化させ、酸化を増加させ、その後の靭性や変形を悪化させる可能性がある。必要な温度と時間は、鋼種、初期組織、断面厚さ、炉内の循環、ならびに望ましい変態によって異なる。
その後の冷却によって、オーステナイトが何に変化するかが決まる。緩やかな冷却では、拡散に支配されるフェライトとパーライトの形成が進む。中間的な冷却では、ベイナイトが生成することがある。急速冷却では、拡散が十分に進む前にオーステナイトがマルテンサイトへ変態する状態を保てる。マルテンサイトは過飽和で、ひずみの大きい組織である。マルテンサイトによって高い硬さが得られるが、焼戻しを施していないマルテンサイトには大きな残留応力が含まれることがあり、使用には脆すぎる場合がある。焼戻しでは、焼入れした鋼をオーステナイト変態範囲より低い温度で再加熱し、炭素の再分配を制御するとともに応力を低減する一方、硬さと靭性を変化させる。
| 処理 | 代表的な冷却または変態経路 | 主目的 |
|---|---|---|
| 焼なまし | 炉内徐冷 | 軟化、延性向上、応力低減、または被削性向上 |
| 焼ならし | オーステナイト域からの空冷 | 完全焼なましより微細で強い組織 |
| 焼入れ・焼戻し | オーステナイト域未満への再加熱を伴う急冷 | 強度、硬さ、および靭性の均衡 |
| オーステンパ | 恒温ベイナイト生成 | 制御されたベイナイト組織 |
| マルテンパ | マルテンサイト生成前の温度均一化 | 変形リスクの低減 |
したがって、主要な熱処理は、互いに置き換え可能なレシピではなく、それぞれ異なる熱履歴を表している。焼なましでは一般に、鋼を軟化させ、延性を向上させ、残留応力を低減し、または被削性を改善するために、緩やかな冷却を行う。焼ならしでは、オーステナイト域から空冷し、完全焼なましよりも微細で強度の高い組織が得られることが多い。焼入れ後に焼戻しを行う処理では、強度、硬さ、靭性のバランスを所定の状態に調整する。オーステンパでは、中間温度での変態によってベイナイトを形成する。一方、マルテンパでは、マルテンサイトが形成される前に表面と中心部との温度差を小さくすることで、焼戻しの必要性をなくすことなく、変形のリスクを低減する。
火炎焼入れと高周波焼入れでは、表面層だけを急速に加熱し、その後焼入れする。その結果、内部が比較的靭性に富み、表面にマルテンサイト層を持つ状態を得られるが、硬化深さ、炭素量、形状、投入電力、焼入れのタイミングをすべて制御しなければならない。ISO 683-1:2016 は、主として焼入れ焼戻し、オーステンパ、火炎焼入れ、高周波焼入れ、および場合によっては焼ならし状態を目的とする非合金鋼の納入要件を規定している。この規格は、すべての鋼種または部品に一つのサイクルが適用できるとしているわけではない。
性質と微細組織
鋼の性質は炉温だけでなく、ミクロ組織と熱履歴によって決まる。 Strong evidence
機械的性質は組織の結果であり、炉の温度が直接もたらす結果ではない。同じ公称温度にある二つの鋼でも、炭素量、合金元素、結晶粒径、析出物、介在物の分布、または残留応力が異なるため、硬さや靭性が異なることがある。同じ鋼種であっても、鍛造棒、冷間加工した板材、以前に焼入れ焼戻しを施した部品は、同じ冶金学的状態から処理を開始するわけではない。
焼入性 指定されたオーステナイト化条件および冷却条件の下で、鋼の断面が深さ方向に硬化組織を形成する能力。達成可能な最高硬さとは異なる。
組成と応答に関する主要用語
- 最高硬さ
- 対象領域が十分にマルテンサイト化したときに得られる最大の硬さ。主に炭素含有量によって決まる。
- 焼入性
- 特定の冷却条件の下で、鋼が硬化組織を形成できる深さ。
- 残留オーステナイト
- マルテンサイト終了温度未満まで冷却した後も残存するオーステナイト。
- 炭素当量
- 炭素および合金元素から、変態または溶接性への影響を推定するために用いる組成指標。
炭素は、マルテンサイトの量と硬さに大きく影響する。一方、クロム、モリブデン、マンガン、ニッケルなどの合金元素は、変態温度を変化させ、拡散に支配される反応を遅らせる。ホウ素は、適切に制御すれば、適合する鋼の焼入性を高めることができる。焼入性は最高硬さと同じものではない。最高硬さは主として炭素量によって決まり、焼入性は、特定の冷却条件の下で鋼がどの程度深く硬化組織を形成できるかを表す。
微細組織は、硬さだけでは熱処理の成否を定義できない理由も説明する。高い硬さの値はマルテンサイトを示している可能性があるが、それだけでは、部品に焼入れ割れ、過剰な残留オーステナイト、粗大な旧オーステナイト結晶粒、または有害な引張応力が存在するかどうかは分からない。衝撃靭性、疲労強度、被削性、または寸法安定性の方が重要な場合には、低い硬さが意図されていることもある。
鉄–炭化鉄状態図は、平衡または平衡に近い状態における相関係を示す。これは変態範囲と炭素の固溶度を特定するのに役立つが、実際の焼入れによる結果の全体を予測するものではない。恒温変態線図は恒温保持中の変態を示し、連続加熱変態線図と連続冷却変態線図は、炉や生産設備で用いられるものに近い経路を示す。ASM の 2024 年の熱処理に関する章では、これらの線図を明確に区別し、変形と残留応力の制御についても扱っている。この違いが重要なのは、変態には時間が必要であり、工業的な冷却が瞬間的または完全に均一であることはほとんどないからである。
なぜ温度だけでは不十分なのか
850 °C のように示された温度は、炉の設定値を表すものであって、部品の完全な熱的状態を表すものではない。厚さ 10 mm の薄板であれば、その温度にすばやく、均一に到達する可能性がある。一方、大型の歯車の歯、太い軸、または溶接補修部では、サイクルのかなりの部分にわたり、表面が高温で中心部が低温の状態になることがある。表面が内部より先に変態または膨張すると、応力が発生する。その後の焼入れによって熱収縮と変態ひずみが加わると、炉の温度が正しかった場合でも、変形や割れが生じる可能性がある。
加熱速度も応答を変化させる。急速加熱では、断面内部の温度が不均一なままになることがあり、緩やかな加熱中であれば起こる変態を経ずに加熱が進む可能性がある。また、熱応力が増加することもある。緩慢な加熱では、望ましくない結晶粒成長が促進されたり、目標温度に達する前に表面反応が起こったりする可能性がある。保持時間は、炉の表示が設定値を示すのに十分な長さではなく、最も低温の領域が必要な状態に到達するのに十分な長さでなければならない。
雰囲気も、もう一つの制御変数である。酸素はスケールと脱炭を生じさせる可能性があり、炭素を含む雰囲気は表面の炭素ポテンシャルを変化させる可能性がある。いずれの場合も、中心部が意図したサイクルを受けていても、表面硬さと寸法が変化する。そのため、塩浴、真空炉、保護ガス炉、大気炉では、表面の結果が異なる。
冷却の強さ、攪拌、焼入れ液の温度、部品の配置、形状によって、実際の冷却曲線が決まる。鋭い角部は広い平面部とは異なる冷却挙動を示し、穴や薄いウェブ部は局所的な温度勾配を生じさせることがある。初期の冷間加工、偏析、溶接熱影響部、以前に行われた焼戻しも、核生成サイトと変態速度を変化させる。[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
ISO 17663:2023 は、溶接および関連工程に伴う熱処理を、工場または現場で実施される作業を対象とした品質要求事項の枠組みの中に位置付けている。主な対象は、フェライト系鋼およびそれに関連する溶接部品または成形部品である。この文脈は重要である。熱サイクルは規定、監視、検証されなければならず、特に応力除去、水素制御、パス間加熱、または局部的な溶接後熱処理が使用性能に影響する場合には、その必要性が高い。したがって熱処理とは、炉の制御装置に表示される単一の数値ではなく、部品全体の履歴を制御することである。
鋼の組成と鉄–炭素系
純鉄と炭素の固溶度
鋼の熱処理は、一見すると単純な系、すなわち炭素を含む鉄から始まる。しかし、温度、組成、冷却速度を同時に考慮すると、その単純さは失われる。純鉄は温度の上昇に伴って結晶構造を変化させる。912 °C未満では、主としてフェライト、すなわちα鉄であり、体心立方(BCC)格子を持つ。912~1394 °Cでは、オーステナイト、すなわちγ鉄となり、面心立方(FCC)格子を持つ。1394 °Cから融点である約1538 °Cまでは、別のBCC形態であるδフェライトとなる。
炭素はこれらの格子の侵入型サイトを占有するが、利用可能な空間は大きく異なる。フェライトに固溶できる炭素はごく少量であり、平衡固溶度は727 °Cで最大約0.022 wt% C、室温では約0.008 wt% Cに近い。オーステナイトははるかに多量の炭素を含むことができ、準安定な鉄–炭化鉄系では1147 °Cで約2.14 wt% Cに達する。この違いは硬化の中心的要因である。オーステナイト化中には、炭素がFCC格子に入り、セメンタイトからも固溶する可能性がある。その後、オーステナイトを十分に急速冷却すると、炭素は通常の方法では拡散して外へ出ることができない。格子はBCC形態へ向かって変化するが、閉じ込められた炭素によって、過飽和で非常に大きなひずみを持つ相であるマルテンサイトが生成する。
したがって、炭素は単なる固溶元素として硬さを高めるだけではない。どの相が安定であるか、変態が開始する温度、生成可能な炭化物の量、冷却に対する応答を変化させる。低濃度では、徐冷中にフェライトとパーライトが容易に生成する可能性がある。濃度が高くなると、より多量のパーライトまたはセメンタイトを含む方向へ平衡が移る。急冷条件では、同じ炭素が代わりにマルテンサイト中に残留することがある。
公称鋼種の炭素含有量だけでは、熱履歴全体を表せない。断面厚さ、初期結晶粒径、加熱速度、オーステナイト化温度、保持時間、焼入れ媒体、表面状態、温度の均一性によって、最終的な組織は変化する。このため、ASM Internationalの2024年版の鋼の基礎に関する解説では、鉄–炭素系をオーステナイト化、変態図、硬さ、焼入性、焼入れ、焼戻し、残留応力の制御と並べて扱っている。組成が可能な選択肢を与え、熱サイクルがその中から実際に生じるものを選択するからである。
鉄–炭化鉄状態図
| 図 | 表される熱経路 | 主な用途 |
|---|---|---|
| 鉄–炭化鉄系 | 平衡または準平衡状態における組成–温度関係 | 相安定性と炭素溶解度 |
| TTT | 恒温保持 | 一定温度保持中の変態開始と終了 |
| CCT | 連続冷却 | 実用的な焼入れおよび炉サイクルにおける変態予測 |
| CHT | 連続加熱 | 指定速度で加熱した際の変態挙動 |
一般に鉄–炭素状態図と呼ばれる図は、より正確には準安定鉄–炭化鉄、すなわちFe–Fe₃C状態図である。セメンタイトFe₃Cは6.67 wt%の炭素を含む。あらゆる条件における炭素の最終平衡状態ではなく、特定の鋳鉄やシリコン含有組成などの条件では、熱力学的にセメンタイトよりグラファイトの方が安定である。しかし、セメンタイトは容易に生成し、実用的な時間の範囲で残留する可能性があるため、Fe–Fe₃C状態図は多くの鋼の変態を十分な精度で説明する。
通常の炭素鋼における主要な不変反応は、727 °C付近で生じる共析変態である。
オーステナイト → フェライト+セメンタイト
共析変態 準安定鉄–炭化鉄系において、727 °C付近でオーステナイトがフェライトとセメンタイトに変態する固相反応。
共析組成である約0.76 wt% Cでは、この反応によって、フェライトとセメンタイトが層状に混在する組織であるパーライトが生成する。この系で約0.76 wt% C未満の鋼は亜共析鋼と呼ばれ、徐冷すると、残りのオーステナイトがパーライトになる前に初析フェライトが生成する。共析組成を超え、鋳鉄の範囲未満である鋼は過共析鋼であり、残留オーステナイトがパーライトへ変態する前に初析セメンタイトが生成する。境界値は状態図上の慣例であり、文献によって多少異なる場合があるが、重要なのはこの変態の順序である。
この状態図は、約4.3 wt% C、1147 °Cで生じる共晶反応も示している。準安定系では、この温度と組成において液相がオーステナイトとセメンタイトに変態する。通常の鋼の炭素濃度はこの値を大きく下回る一方、鋳鉄は一般にこの値に近いか、これを超える。液相線、固相線、フェライト、オーステナイト、セメンタイト、および二相域は、特定の組成と温度において平衡状態で共存し得る構成相を示している。
しかし、これらの情報だけでは、工業的な焼入れ後に部品がどのような組織を含むかを技術者が判断することはできない。平衡状態図は拡散に十分な時間があることを仮定しており、時間という要素を組み込んでいない。したがって、マルテンサイトの生成開始、ベイナイトの生成、パーライトの層間隔、または断面が硬化する深さを予測することはできない。これらの問題には、恒温条件に対する時間–温度–変態(TTT)図と、温度が変化する条件に対する連続加熱変態または連続冷却変態(CCT)図が必要である。ASMの2024年版の熱処理基本原理に関する章では、変形および残留応力と併せて、これらの図を鉄–炭素状態図とは別に明確に扱っている。
冷却速度は、鋼の炭素含有量を変えずに最終組織を変化させることがある。 Strong evidence
徐冷された鋼は、平衡状態図または準安定状態図に示される相関係に近づく可能性がある。変態曲線の鼻部を通過するように冷却された鋼では、パーライトまたはベイナイトが生成することがある。さらに急速に冷却すると、拡散変態が起こる前にマルテンサイト開始温度へ到達する可能性がある。したがって、炭素含有量が変わらなくても、最終組織はフェライト–パーライト、ベイナイト、マルテンサイト、残留オーステナイト、またはこれらの混合組織となり得る。
炭素による分類と合金元素の影響
炭素による分類は最初の説明であって、熱処理仕様の全体ではない。低炭素鋼は、炭素含有量が約0.25 wt% C未満、中炭素鋼はおよそ0.25~0.60 wt% C、高炭素鋼は約0.60~1.00 wt% C以上を含むものとして説明されることが多い。これらの範囲は実用上の区分であり、普遍的な標準境界ではない。AISI 1045のような designation は、公称上の中炭素鋼を示す。一方、ISO 683-1:2016は、主として焼入れ焼戻し、オーステンパ、火炎硬化、誘導硬化、および場合によっては焼ならし状態を対象とする非合金鋼を規定している。designationだけで、規定された化学成分限界や熱処理要件を置き換えることはできない。
一般に炭素量を増やすと、マルテンサイト中に閉じ込められる炭素が増えるため、焼入れままの到達可能硬さが上昇する。また、マルテンサイト開始温度を低下させ、残留オーステナイトの生成リスクを高め、焼割れや変形を増加させる可能性がある。炭素に富む鋼では、過剰な固溶や結晶粒成長が靭性を損なう可能性があるため、オーステナイト化温度をより厳密に管理する必要がある。低炭素域では、合金元素や冷却条件による追加の強化がなければ、マルテンサイトが比較的軟らかい場合がある。
合金元素は状態図と変態速度論を変化させる。マンガンとニッケルは一般にオーステナイトを安定化し、変態温度を低下させる。マンガンはフェライトとパーライトの生成も遅らせ、焼入性を高める。クロム、モリブデン、タングステンは拡散変態を遅延させ、厚い断面におけるより深い硬化を促進することがある。クロム、モリブデン、バナジウム、ニオブは安定な合金炭化物を形成することがあり、チタンは特に安定なチタン炭窒化物を形成する。これらの粒子はオーステナイトの結晶粒成長を抑制する可能性がある一方、部分的に固溶させるために、より高いオーステナイト化温度または長い保持時間が必要になる場合もある。
シリコンはフェライトを強化し、セメンタイトの生成を抑制する傾向があるため、ベイナイト変態や焼戻し反応に影響を及ぼす。ホウ素は、微量かつ管理された量で存在し、酸素や窒素との結合から保護されている場合、旧オーステナイト結晶粒界におけるフェライトの核生成を遅らせることによって、焼入性を著しく高める可能性がある。ニッケルは一般に靭性を向上させ、クロムやモリブデンと同じ形では炭化物を形成しない。
合金元素は焼戻し応答も変化させる。モリブデンは焼戻し脆性を低減し、二次硬化を支えることがある。クロム、バナジウム、タングステンは、高温焼戻し中に二次炭化物の析出を生じさせる可能性がある。したがって、焼入れ焼戻し合金鋼は、同じ炭素含有量と公称焼戻し温度であっても、普通炭素鋼とは大きく異なる応答を示すことがある。1984年の文献 鋼とその熱処理 では、炭素鋼、合金鋼、ホウ素鋼、マイクロアロイ鋼、二相鋼を、炭素含有量だけでなく、それぞれのTTT図、焼入性、焼戻し脆性、処理応答を通じて扱っている。
組成は相の安定性を決める。時間と温度は、利用可能な変態が実際に起こるかどうかを決める。断面形状と残留応力の管理は、生成した部品がその工程に耐えられるかどうかを決める。この相互作用こそが、炭素量そのものではなく、熱処理サイクルを選択する基盤である。
主要な相と組織構成要素
鋼の熱処理は、どの相が生成するか、それぞれがどの程度存在するか、そしてそれらの領域がどのように配置されるかを変えることによって、特性を変化させる。ASTM Internationalの講座概要では、フェライト、オーステナイト、セメンタイト、パーライト、マルテンサイト、ベイナイトを、鋼冶金における主要な構成相として挙げている。ASM Internationalは同じ主題を、平衡関係、変態速度論、焼入性、焼入れ、焼戻し、応力制御に分けている。この区別は重要である。鉄–炭化鉄状態図は、特定の組成と温度においてどの相が安定または準安定であるかを示すのに対し、TTT図とCCT図は、実際の熱サイクルがそれらの相または変態生成物を形成するのに十分な時間を与えるかどうかを示すからである。
相には、固有の結晶構造と化学組成範囲がある。ミクロ組織構成要素は、特徴的な配列で複数の相を含むことがある。専門技術文献では、この区別が常に維持されているとは限らない。たとえば、パーライトやベイナイトは、より正確には変態によって形成されるミクロ組織構成要素と説明されるべきであるにもかかわらず、工学分野の文献では「パーライト相」や「ベイナイト相」という表現が頻繁に用いられる。このような緩やかな表現が理解されやすいのは、それぞれが認識可能な変態範囲、形態、および特性応答を有するためである。

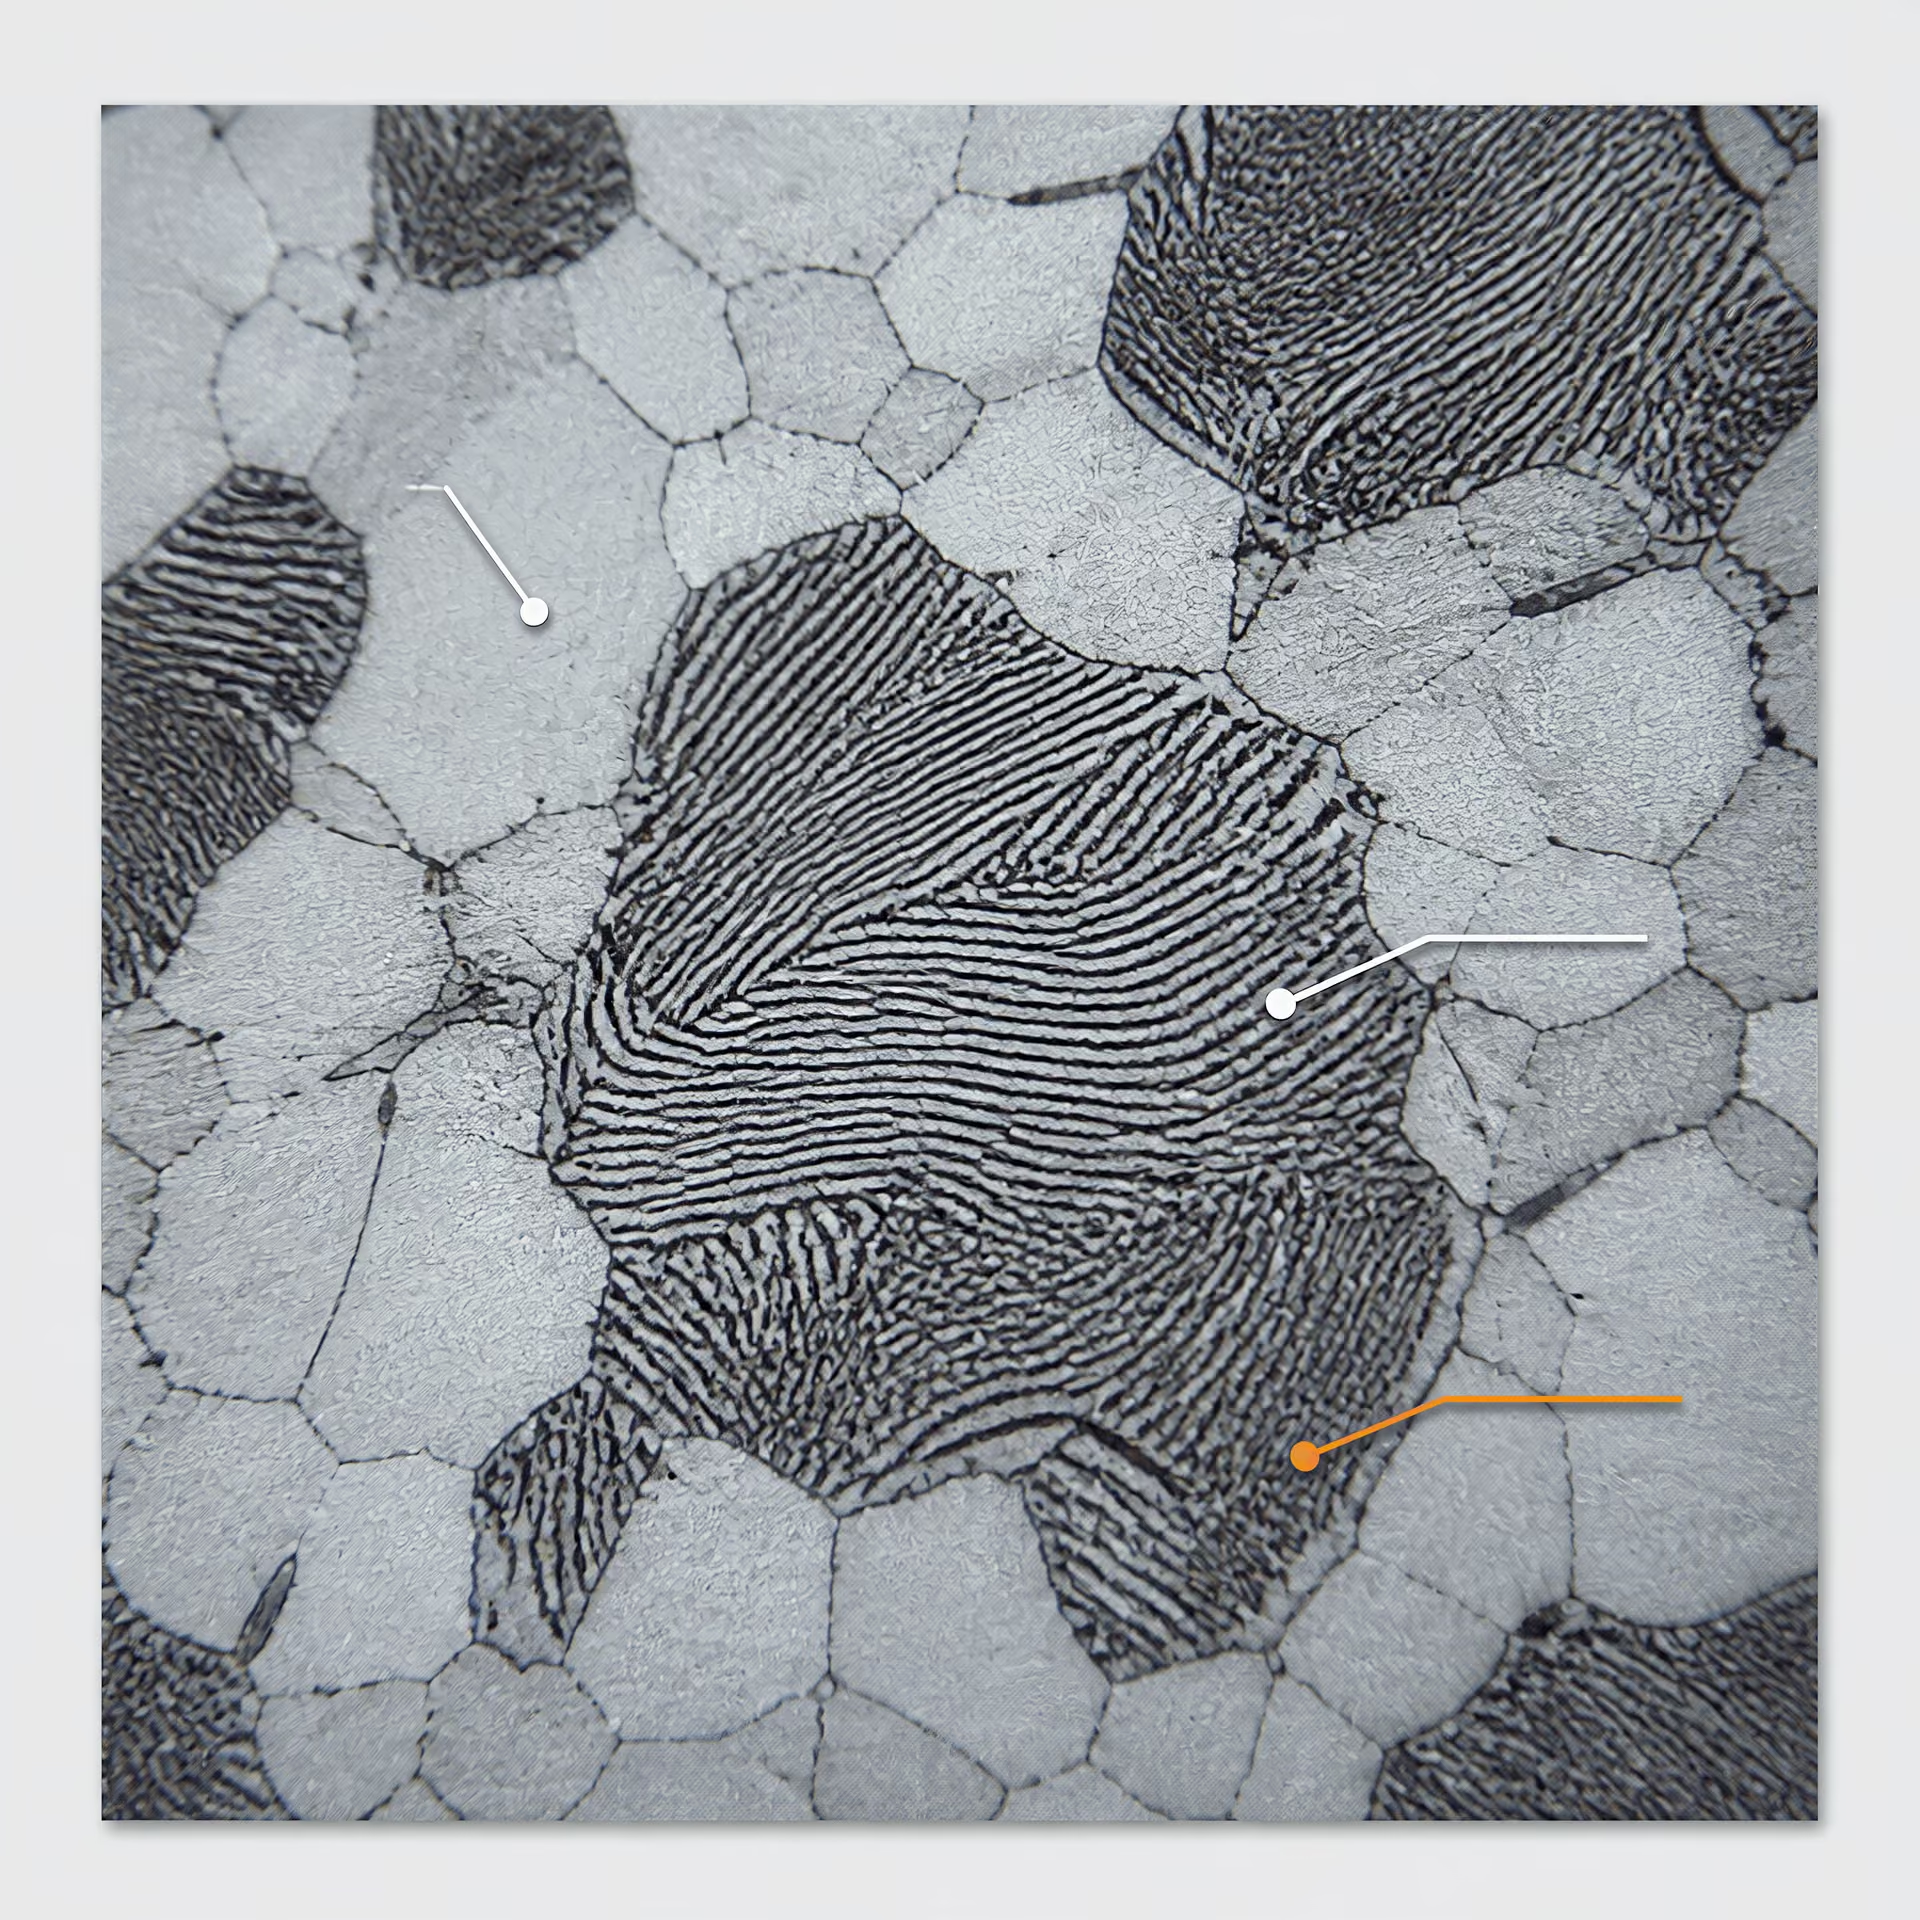
フェライト、オーステナイト、およびセメンタイト
フェライトは鉄の体心立方(BCC)形態であり、通常、普通炭素鋼ではA1変態温度以下のαフェライトとして示される。フェライトの炭素固溶度は非常に低い。鉄–炭化鉄状態図で一般的に用いられる共析温度727 °Cでは、フェライトが溶解できる炭素量は約0.022 wt%にすぎず、低温になるほど平衡固溶度はさらに低下する。合金元素はこの値を変化させ、フェライトの安定性を変える可能性があるが、フェライトは一般に、マルテンサイトまたは炭化物に富む組織と比較して、比較的軟らかく延性に富む構成要素である。
しかし、それによってフェライトが機械的に重要でなくなるわけではない。フェライト母相は塑性ひずみを吸収し、脆性き裂に抵抗できるため、結晶粒径、介在物量、および周囲の構成要素が適切に制御されていれば、延性と靭性を支えることができる。フェライトは硬さが低いため、通常はアブレシブ摩耗への耐性が制限されるが、微細粒フェライト組織は、接触荷重または繰返し荷重の下で粗大粒組織より良好に機能する場合がある。フェライトはまた、熱膨張、弾性係数、および変態履歴を通じて寸法応答にも寄与する。断面全体でフェライトの形成が不均一になると、強度や残留応力に局所的な差異が生じる可能性がある。
オーステナイトは鉄の面心立方(FCC)形態であり、γ鉄と表記される。その炭素固溶度はフェライトよりはるかに高い。鉄–炭化鉄状態図では、約1147 °Cにおいて最大値が約2.14 wt%炭素付近に位置する。したがって、オーステナイトは多くの鋼の熱処理における中心的な母相である。オーステナイト化の際には、フェライトとセメンタイトが、組成、温度、時間、および初期組織によって決まる程度まで溶解する。完全な溶解が常に意図されるとは限らない。合金鋼では、結晶粒径の制御または耐摩耗性の確保のために、未溶解の合金炭化物が必要となる場合がある。
オーステナイトは一般に、オーステナイト化温度では冷却中に形成される生成物より延性に富むが、室温での挙動は安定性の有無に左右される。炭素、マンガン、ニッケル、クロムなどの合金元素は、変態温度を低下させたり、分解を遅延させたりする可能性がある。その後、断面寸法と冷却速度によって、オーステナイトがパーライト、ベイナイト、マルテンサイト、またはそれらの混合組織へ変態するかどうかが決まる。過度な加熱によるオーステナイト結晶粒の成長は、最終硬さが許容範囲に見える場合でも、冷却後の靭性を低下させる可能性がある。
セメンタイトは炭化鉄Fe₃Cである。これは準安定な鉄–炭化鉄系において6.67 wt%の炭素を含む、硬く比較的脆い化合物である。セメンタイトは通常、パーライト中の板状または粒状組織として、ベイナイトフェライトに伴う粒子として、または焼なまし組織中の球状化粒子として存在する。その硬さは、アブレシブ摩耗や押込みに対する抵抗を高める可能性があるが、連続的または粗大なセメンタイト網は延性と破壊靭性を低下させる可能性がある。重要なのは炭化物の量だけでなく、その形状も同様に重要である。一般に、丸みを帯びた粒子は、薄膜状または粒界に連続して形成された炭化物よりも、き裂経路を大きく妨げにくい。
ここで「平衡」という語を用いる際には注意が必要である。セメンタイトは黒鉛に対して準安定であるが、ほとんどの炭素鋼および低合金鋼の状態図や熱処理計算では、実用上の炭化物の基準となっている。合金添加によって、クロムに富む炭化物など、別の炭化物が安定化することがある。そのため、Fe₃Cだけでは、すべての工具鋼や高合金鋼を説明することはできない。
パーライトおよびベイナイト
パーライトは、オーステナイトがフェライトとセメンタイトに協調的に分解する際に形成される。従来の粗大パーライトコロニーでは、2つの相がラメラとして現れる。変態温度が低くなると、ラメラ間隔はより微細になる。したがって、パーライトは単一の結晶学的な相ではなく、2相から成るミクロ組織構成要素である。ラメラ間隔が小さくなると、微細なセメンタイトが転位運動を制限するため、パーライトの硬さは上昇する。粗大パーライトは一般に、微細パーライトよりも高い延性と被削性を示す一方、微細パーライトは、強度、耐摩耗性、および中程度の靭性を有用に組み合わせることができる。
パーライトの形成は拡散律速である。フェライトになる領域からセメンタイトへ炭素が再分配されなければならないため、変態には適切な温度での保持時間が必要となる。炉内でゆっくり冷却すると比較的粗大なパーライトが形成される一方、焼ならしでは、より速い空冷と、より微細な旧オーステナイト結晶粒組織によって、微細なパーライトが形成される。いずれの挙動も普遍的なものではない。実際のコロニーサイズと体積分率は、合金含有量、炭素量、断面厚さ、および冷却条件によって決まる。パーライトは寸法変化にも寄与する可能性がある。これは、オーステナイトからの変態に伴って比体積が変化し、不均一な冷却によって残留応力が生じることがあるためである。
ベイナイトは、パーライト領域より低く、マルテンサイト変態開始温度より高い温度でオーステナイトから形成される。ただし、その境界はすべての鋼に共通する固定定数ではない。ベイナイトは主として、炭素が濃化した領域と炭化物粒子を含むフェライト領域から成る。上部ベイナイトは通常、より高い変態温度で形成され、フェライトラスまたはフェライト板の間に炭化物が存在する。下部ベイナイトはより低い温度で形成され、フェライト内部またはフェライトに近接した位置に、より微細な炭化物が存在する。正確な形態は、炭素量、合金元素、変態温度、および冷却経路によって異なる。
ベイナイトも単一の相ではなく、ミクロ組織構成要素である。その硬さは通常、粗大パーライトを上回り、焼戻しマルテンサイトの低い硬さ範囲に近づくか、重なることもある。しかし、組成と状態を特定せずに、単一の硬さを割り当てることはできない。ベイナイト組織は、焼入れしていないマルテンサイトより高い靭性を維持しながら、有用な強度と耐摩耗性を提供できる。オーステンパ処理は、制御されたベイナイト組織を形成することを目的とするが、変態が不完全な場合には残留オーステナイトが残る可能性がある。変態がより均一に進行するため、形状によっては直接焼入れより変形が小さくなる場合があるが、熱勾配と変態応力は依然として重要である。
マルテンサイトおよび残留オーステナイト
マルテンサイトは、オーステナイトを急速に冷却し、パーライトおよびベイナイトの拡散律速形成を抑制したときに形成される。これは無拡散・変位型の変態生成物である。変態中に炭素が平衡セメンタイトへ分配される時間がないため、炭素は過飽和の鉄格子内に閉じ込められる。炭素鋼では、形成された組織は一般に体心正方晶(BCT)と説明されるが、正方晶性は炭素量に大きく依存し、低炭素マルテンサイトでは小さい場合がある。マルテンサイトは、低炭素鋼および中炭素鋼ではラス状、高炭素鋼では板状に現れることがある。
生成直後の焼戻しを施していないマルテンサイトが硬いのは、過飽和、格子ひずみ、高い転位密度、および変態下部組織が塑性変形を妨げるためである。この硬さは押込みやアブレシブ摩耗への抵抗を高める可能性があるが、焼戻しを施していないマルテンサイトは靭性が限られることが多く、特に炭素量、旧オーステナイト結晶粒径、焼入れの苛酷度、および残留応力が大きい場合には、き裂が発生しやすい。焼戻しによって炭化物の析出と応力緩和を制御でき、延性および破壊抵抗の向上と引き換えに硬さを低下させることができる。選択する焼戻し条件は、最大硬さだけを目的とするのではなく、使用要求に適合させなければならない。
焼入れ中に、すべてのオーステナイトが必ず変態するとは限らない。マルテンサイト終了温度以下でも残存するオーステナイトは、残留オーステナイトと呼ばれる。その量は、炭素および合金元素の含有量、オーステナイト化条件、冷却速度、ならびにMsおよびMf温度に依存する。残留オーステナイトは、慎重に制御された組織では靭性を向上させる場合があるが、寸法的には不安定でもある。使用中、サブゼロ処理、研削、衝撃、または焼戻しによってマルテンサイトに変態し、遅れて膨張したり、硬さが変化したり、変形が生じたりする可能性がある。また、その周囲のマルテンサイトが体積変化を拘束すると、変態によって局所応力が発生し、き裂が発生することもある。
このため、硬さ測定値だけでは、焼入れ鋼が意図したミクロ組織を有しているかどうかを確定できない。仕様では、硬さに加えて、残留オーステナイト、結晶粒径、脱炭、または変形の管理を要求する場合がある。ISO 683-1:2016は、主として焼入れ焼戻し、オーステンパ、炎焼入れ、誘導焼入れ、および特定の焼ならし状態を対象とする非合金鋼を扱っている。ISO 17663:2023は、主にフェライト鋼を対象として、溶接および成形部品に関連する熱処理を品質要求事項の枠組みに位置付けている。両規格が示す実務上の要点は、相の選択と変態の制御を、組成、形状、熱履歴、ならびに要求される機械的応答および寸法応答に結び付けなければならないということである。
オーステナイト化:多くの処理の出発点
オーステナイト化工程
- 加熱 部品を必要なオーステナイト生成域まで昇温する。
- 均熱 重要な最冷部が必要な状態に達するまで待つ。
- 選択的に溶解 炭素を再分配し、意図する場合には炭化物の一部を溶解する。
- 結晶粒径を制御 オーステナイト結晶粒の成長を促進する不要な高温または長時間保持を避ける。
- 速やかに移送 制御されない遅れなしに、指定された冷却経路を開始する。
オーステナイト化とは、オーステナイトが生成する温度範囲まで鋼を制御加熱し、その後、必要な変態と化学成分の再分配が起こるのに十分な時間、その温度に保持することである。これは、多くの焼入れ・焼戻し、マルテンパ、オーステンパ、火炎焼入れ、および高周波焼入れサイクルの開始段階である。オーステナイトが存在しなければ、その後の冷却工程によって意図したマルテンサイトまたはベイナイト組織を生成することはできない。
目的は、単に鋼を加熱することではない。目的は、冷却によって変態経路が変化する前に、適切な炭素含有量、合金元素の分布、結晶粒径、および空間的均一性を備えたオーステナイトを生成することである。ASTM Internationalの2024年鉄鋼冶金コース概要では、オーステナイトを、フェライト、セメンタイト、パーライト、マルテンサイト、およびベイナイトと並ぶ、相・プロセスの枠組みの中心的要素として位置付けている。同様に、ASM Internationalも、オーステナイト化を、変態図、焼入性、焼入れ、ひずみ、残留応力の制御などを含む、より大きなシステムの一要素として扱っている。
オーステナイト領域への加熱
普通炭素鋼では、オーステナイト化は下部臨界温度を超える温度で始まり、そこでフェライトとパーライトがオーステナイトへ向かって変態する。正確な温度は、炭素含有量、初期組織、加熱速度、および合金元素の添加量によって異なる。一般的な中炭素鋼のような亜共析鋼では、通常、上部臨界温度を超えて加熱し、フェライトを溶解させ、組織を主としてオーステナイト化する必要がある。過共析鋼では、一部の未溶解セメンタイトを意図的に残す場合、下部臨界温度とセメンタイト固溶限の間で加熱することが多い。
鉄–鉄炭化物状態図は平衡状態における相の安定性を示すが、炉内サイクルは平衡実験ではない。加熱速度によって観測される変態温度は変化し、合金元素はオーステナイトの生成または炭化物の溶解を遅らせることがある。クロム、モリブデン、バナジウム、タングステン、およびチタンは安定な炭化物を形成することがあり、その溶解にはより高い温度またはより長い保持時間が必要となる。ニッケルとマンガンは変態温度と焼入性を変化させるが、同じ意味での炭化物形成元素としては作用しない。炭素は特に重要である。炭素濃度はマルテンサイト変態開始温度、硬さ、残留オーステナイト、および寸法変化に影響するため、制御された量をオーステナイト中に取り込ませなければならない。
したがって、オーステナイト化は焼入れに先行する。焼入れによって変態するのは、冷却が開始された瞬間に存在しているオーステナイトだからである。フェライト、パーライト、または未溶解炭化物が規定量を超えて残存すると、最終組織に軟質領域が生じたり、設計上の想定とは異なる炭素分布になったりする。一方、鋼を過度に加熱しても、必ずしも硬さがさらに増すわけではない。過剰な温度は、オーステナイト結晶粒を粗大化させ、酸化および脱炭を増加させ、ひずみを促進し、結晶粒成長を抑制する、または耐摩耗性を付与することを意図した炭化物まで溶解させる可能性がある。
同じ原理は表面処理にも適用される。高周波焼入れまたは火炎焼入れでは、表面近傍の層だけがオーステナイト領域に到達する場合がある。加熱深さ、ピーク温度、および臨界温度範囲を超えている時間が、硬化層を決定する。短時間で強力に加熱するサイクルは微細な結晶粒径を維持できるが、急峻な熱勾配も生じさせるため、電力、移動速度、結合状態、および冷却を正確に制御する必要がある。
溶解、結晶粒成長、および均質化
フェライトとパーライトが変態すると、セメンタイトが溶解し、炭素が新たに生成したオーステナイト中へ拡散する。この過程は瞬時には進行しない。特に断面が厚い場合、装入量が密な場合、または炉内循環が不十分な場合、部品が炉内の設定温度に達していても、その中心部は依然として変態温度範囲を下回っている可能性がある。したがって、保持時間は、炉の表示温度が設定値に到達した時点だけを基準にするのではなく、部品の重要な最冷部が温度に到達するまでに必要な時間に基づいて設定すべきである。
溶解には相反する効果がある。不要なパーライトまたはフェライトを除去し、冷却中にオーステナイトが意図どおり変態できるよう炭素を分布させるには、十分な時間と温度が必要である。合金鋼では、オーステナイトに炭素および合金元素を供給するため、一部の炭化物を溶解させる必要がある場合がある。完全な溶解が望ましくないこともある。残存した合金炭化物は、オーステナイト結晶粒の成長を抑制し、耐摩耗性に寄与し、母相の炭素レベルを制御できる。
オーステナイトを不必要に高い温度で保持すると、結晶粒成長が促進される。旧オーステナイト結晶粒が粗大になると、硬さが公称目標を満たしていても、靭性が低下し、焼入れ割れまたは破壊に対する感受性が高まる可能性がある。また、変態速度論が変化し、硬化深さおよび硬化の均一性が変わることもある。微細粒オーステナイトは、単一の万能な保持時間によって生成するものではない。温度、加熱速度、初期状態、合金化学成分、および断面寸法を適合させることによって得られる。
前工程も重要である。焼ならし、焼なまし、鍛造、冷間加工、および溶接を施された鋼は、異なる炭化物分布、結晶粒径、および残留応力を持った状態で炉に入る可能性がある。同じ公称鋼種であっても、鍛造された42CrMo4部品と薄板では、同じサイクルに同じようには応答しない。ISO 683-1:2016は、主として焼入れ・焼戻し、オーステンパ、火炎焼入れ、高周波焼入れ、および場合によっては焼ならし状態を目的とする非合金鋼を対象としている。鋼種の呼称と規定された納入状態は、依然としてサイクル設定に不可欠な入力情報である。
オーステナイト化は局所的な化学成分を均質化することもできるが、実用上の限界がある。鋳造に起因する偏析、圧延に起因する帯状組織、溶接金属のばらつき、および表面汚染は、拡散距離が大きい場合には残存する可能性がある。長時間の保持によって一部の濃度勾配を低減できる一方、結晶粒成長と表面損傷を引き起こすこともある。熱処理によって、過去の加工工程に起因するすべての欠陥を消去できるわけではない。
時間、温度、および雰囲気の制御
炉の設定値は、制御変数の一つにすぎない。実際の熱サイクルには、加熱速度、装入配置、部品温度、温度均一性、保持時間、焼入れ槽までの移送時間、および鋼を取り巻く雰囲気が含まれる。これらすべてを形状が左右する。薄いエッジは急速に加熱されるため、厚いボス部が目標温度に達する前に過熱する可能性がある。穴、キー溝、ねじ、および急激な断面変化は、局所的な熱集中と応力集中を生じさせる。治具によって、表面が放射熱から遮られたり、循環が制限されたりすることもある。
炉壁近くに配置した熱電対は安定した温度を示していても、部品中心部はより低温のままの場合がある。そのため製造現場では、必要に応じて、認定済みの炉温調査、装入物に取り付けた熱電対、代表試験片、または検証済みの熱伝達モデルが使用される。ISO 17663:2023は、主としてフェライト系鋼および関連する溶接または成形部品を対象に、作業場または現場で空気中または制御雰囲気中で実施する熱処理の品質要求事項を定めている。その適用範囲は実務上の問題を反映している。再現性のある結果には、設備、監視、校正、および合否判定基準を文書化することが必要である。
雰囲気制御は表面化学組成を保護する。酸化性の炉内ガスはスケールを生成し、脱炭性の条件は表面から炭素を除去する。脱炭層が存在すると、中心部の組成と硬さが正しくても、焼入れ後の表面硬さが低下する可能性がある。真空、不活性ガス、塩浴、または制御された吸熱型雰囲気によって、これらの影響を低減できるが、それぞれ固有の工程管理および安全要求事項を伴う。用途上必要な場合は、硬さ分布測定、金属組織検査、寸法検査、または化学成分深さ測定によって表面状態を確認しなければならない。
必要な変態と温度均一化が得られるだけの時間、温度に保持すべきであるが、それ以上の保持は避けるべきである。規定されたオーステナイト状態に到達したら、速やかに冷却を開始しなければならない。移送の遅れは熱履歴を変化させる可能性があり、特に焼入性の高い鋼または大型部品ではその影響が大きい。最終結果を決めるのは、炉の制御装置に表示された数値ではなく、時間–温度経路全体である。この違いを理解することが、再現性のあるオーステナイト化の出発点となる。
変態図と熱処理速度論
熱処理スケジュールは、温度だけで選定することはできない。まず鋼をオーステナイト化し、その後、オーステナイトがフェライト、パーライト、ベイナイト、またはマルテンサイトのいずれになるかを決定する特定の時間–温度経路をたどらせなければならない。炭素含有量、合金元素の添加、旧オーステナイト粒径、断面厚さ、加熱速度、ならびに出発組織の状態は、いずれもその経路に影響を及ぼす。変態図は、これらの変数を、変態の開始、変態が進行する速度、および変態が実質的に完了する時点という、観察可能な現象と結び付ける手段を提供する。
鉄–炭化鉄系状態図は、平衡または準平衡状態における相の安定性を示すものである。急冷した場合の結果を予測するものではない。TTT図およびCCT図は、変態が温度だけでなく時間にも依存することを示すことで、この不足している情報を補う。ASM Internationalが2024年にまとめた鋼の基礎に関する解説では、これらの図は、オーステナイト化、焼入性、焼入れ、焼鈍、焼戻し、残留応力の制御と併せて扱われている。これは、変態速度論を考慮しなければ、これらの処理のいずれも信頼性をもって規定できないためである。

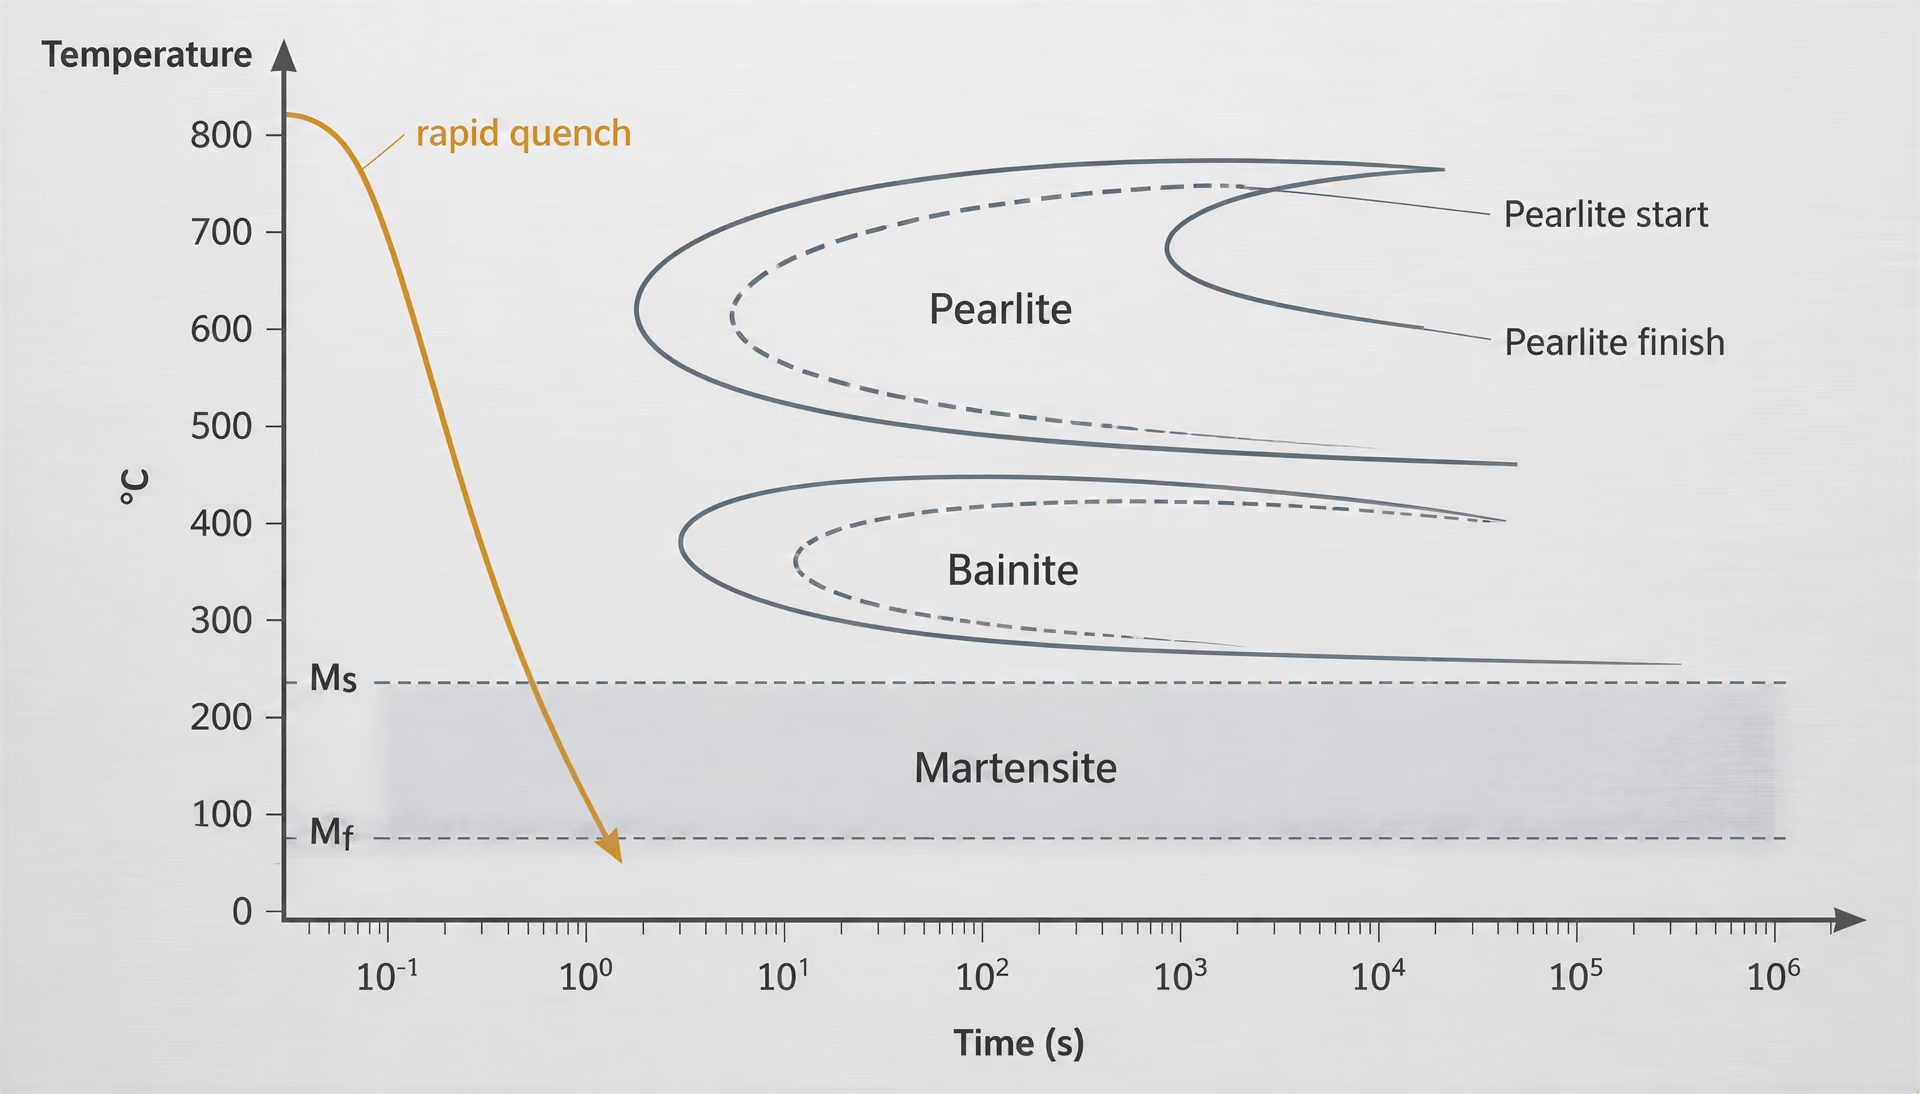
時間–温度–変態図
時間–温度–変態図は、一般にTTT図または恒温変態図と呼ばれ、試験片をオーステナイト域まで加熱し、選択した一定温度へ急速に移動させ、その温度に保持して、変態の開始および終了時点を測定することによって作成される。時間は横軸に対数目盛で示し、温度は縦軸に示す。その結果得られる開始曲線と終了曲線は、パーライト変態およびベイナイト変態において、特徴的なC字形を示すことが多い。
開始曲線は、検出可能な割合のオーステナイトが変態するまでのおおよその潜伏時間を示す。終了曲線は、試験方法で定められた基準に従って、選択した変態が実質的に完了する時点を示す。両曲線の間では、フェライト、パーライト、またはベイナイトが漸進的に生成する。この図は、試験片全体が一瞬で相変態することを示しているのではない。したがって、選択した温度における水平線は、潜伏時間の経過後に開始曲線と交差し、さらに長い保持時間の後に終了曲線へ到達する。
共析温度域の直下に近い温度では、オーステナイトから粗いパーライトが生成することがあり、フェライトとセメンタイトの間隔は比較的大きい。より低い温度では層間隔が小さくなり、パーライトは微細化する。さらに低い温度域ではベイナイトが生成することがあり、そのフェライトと炭化物の配列はパーライトとは異なる。正確な境界は、鋼の組成および試験条件によって決まる。クロム、モリブデン、ニッケル、マンガンなどの合金元素は、相の安定性および置換型拡散速度を変化させることにより、一般に拡散律速反応を遅らせる。ただし、その影響はすべての鋼種で同一ではない。
| 図または経路 | 主要条件 | 代表的な変態または目的 |
|---|---|---|
| TTT | 恒温保持 | パーライトまたはベイナイト変態の速度論 |
| CCT | 連続冷却 | 実用的な炉内および焼入れ経路 |
| オーステンパ | Ms以上かつパーライト域未満で保持 | 恒温ベイナイト生成 |
| マルテンパ | Ms付近で保持して温度を均一化 | マルテンサイト生成前の熱勾配低減 |
TTT図は、オーステンパなどの恒温処理を理解するうえで特に有用である。オーステナイトを選択したベイナイト温度まで急冷し、所望の変態が生じるまで保持した後、室温まで冷却する。この図により、冷却経路がパーライト域を回避するかどうか、また必要な量のオーステナイトを変態させるのに保持時間が十分かどうかを判断できる。また、ある組成には十分に見える保持が、別の組成では不十分になる理由も示すことができる。
マルテンサイト開始温度は、 と表され、別の方法で扱われる。マルテンサイトは無拡散変態である。格子がオーステナイトから過飽和体心正方晶構造へ変化する間に、炭素がセメンタイト中へ分配される時間はない。マルテンサイトは、鋼がその組成に依存する 未満まで冷却されたときに生成を開始し、生成量は一般に、マルテンサイト終了温度 に向かって温度が低下するにつれて増加する。この反応は、パーライト生成と同じ意味での潜伏時間によって律速されるものではない。焼入れが より高い温度で停止すれば、マルテンサイトは生成を開始しない。 と の間で停止すれば、一部のオーステナイトが未変態のまま残る可能性がある。
連続加熱変態図と連続冷却変態図
工業炉および焼入れシステムが、TTT図の作成に用いられる急激な温度変化を再現することはほとんどない。部品は連続的に加熱され、断面内に温度勾配が生じることがあり、その後、空気、油、ポリマー、水、塩、または制御ガス中で連続的に冷却される。連続加熱変態(CHT)図は、指定された速度で加熱する際の変態を示し、連続冷却変態(CCT)図は、中断のない冷却中の変態を示す。
CCT図には通常、複数の冷却曲線が含まれ、それぞれ異なる冷却速度を表す。遅い曲線はフェライトおよびパーライトの変態開始領域を通過することがあり、その場合、ベイナイト域またはマルテンサイト域に達する前に拡散変態生成物が形成される。より速い曲線はこれらの領域を回避して、マルテンサイト域に入ることができる。 に達する前の変態を回避するために必要な冷却速度は、特定の試験片およびオーステナイト化条件に対する臨界冷却速度であり、鋼種群に共通する普遍的な値ではない。
冷却曲線が変態開始境界および変態終了境界と交差する位置から、生成する組織を実用的に予測できる。例えば、AISI 1045試験片の冷却経路は、フェライト–パーライト域を通過することがある。一方、同等の冷却経路でもAISI 4140ではその領域を回避することがある。これは、クロム、モリブデン、マンガンが変態反応をより長い時間側へ移動させるためである。したがって、両鋼種がともに焼入れ・焼戻しされる場合でも、1つの一般的なCCT図を共有することはできない。
CCT図は、焼ならし、空冷、直接焼入れ、量産炉サイクルに対して、一般にTTT図より有用である。CCT図から、厚肉部品の表面と中心が異なる経路をたどるかどうかを判断できる。中心部は、熱が周囲の材料を通って移動しなければならないため、よりゆっくり冷却される。そのため、表面がマルテンサイトに到達する一方で、中心部にはパーライトまたはベイナイトが生成することがある。これが焼入性の基礎である。焼入性とは、表面で得られる最大硬さだけではなく、規定された焼入れ条件のもとで、指定された組織または硬さを生成できる深さを意味する。
いずれの図も、普遍的な地図ではない。例えば、AISI 4140について示された図は、規定された炭素範囲、オーステナイト化温度、保持時間、旧オーステナイト粒径、試験片形状、冷却媒体を用いて作成されたものかもしれない。これらのいずれかを変更すれば、変態挙動は変化し得る。より微細な旧オーステナイト粒径は、より多くの核生成サイトを提供し、一部の拡散変態を加速することがある。一方、過度の粒成長は変態を遅らせる可能性がある。したがって、実際のチャージ、寸法、炉内温度の均一性、および焼入れ条件に照らして、量産用の熱処理サイクルを確認しなければならない。
核生成、成長、および変態速度の影響
拡散律速変態には、核生成と成長の両方が必要である。核生成によって新しい相の小さな領域が形成され、成長によって原子が界面を横切って移動し、それらの領域が拡大する。平衡変態温度に近い温度では、駆動力が小さすぎて核生成が速やかに進まないことがある。はるかに低い温度では、拡散が遅くなる。変態は中間的な温度で最も速く進むことが多く、これがC字形の開始曲線におけるノーズを説明する。
潜伏時間とは、変態を検出できるほどの安定な核が形成されるまでの期間である。一般的なプロセスの意味で無駄な時間なのではなく、熱力学的駆動力、界面エネルギー、原子移動度の競合を反映している。そのため、TTT図のノーズ付近でオーステナイトを保持すると、パーライトが生成し始めるまでの時間はごく短くて済むことがある。一方、より高い温度で保持する場合には、はるかに長い潜伏時間が必要になることがある。
成長速度も、得られる組織を支配する。より高い変態温度で成長が速い場合、粗いパーライトが生成しやすい。一方、低温での変態では層間隔が微細になり、通常は強度が高くなる。ベイナイトは、フェライトの成長と炭素の再分配が異なる形で組み合わさることによって生成し、その形態は温度によって変化する。マルテンサイトは通常の拡散律速成長を経ずに生成するが、高い転位密度、格子ひずみ、残留応力を生じさせる。そのため、これらの影響を低減し、硬さと靭性を調整するために、一般に焼戻しが必要となる。
実験室用の変態図では、小さな試験片によって変数を分離する。しかし、量産部品はそうではない。鍛造された軸は、偏析、スケール、残留応力、不均一な初期組織を有した状態で炉に入ることがある。表面は中心部より速く加熱・冷却される可能性があり、角部、穴、急激な断面変化部は熱の流れを変化させる。そのため、ISO 17663:2023は、溶接および関連プロセスに伴う熱処理を、工場または現場で実施される品質管理対象の作業として扱い、熱履歴の記録およびプロセス条件にも注意を求めている。一方、ISO 683-1:2016は、主として焼入れ・焼戻し、オーステンパ、火炎焼入れ、誘導焼入れ、および特定の焼ならし状態を対象とする非合金鋼の納入要件を規定している。
変態図は処理経路を示すが、測定に代わるものではない。意図した経路が実際にたどられたことを確認するには、熱電対、硬さ分布測定、金属組織検査、ならびに炉および焼入れ条件の記録が必要である。重要な問いは、鋼が単に「加熱され、冷却された」かどうかではない。どの変態が生じ、どこで生じ、またそのタイミングが最終的な硬さ、靭性、変形、残留応力のバランスをどのように形成したかである。
焼なましおよび焼ならし処理
| 処理 | 加熱条件 | 冷却条件 | 代表的な結果 |
|---|---|---|---|
| 完全焼なまし | オーステナイト域まで加熱 | 炉内徐冷 | 軟らかく、比較的粗いフェライト–パーライト組織 |
| 球状化焼なまし | Ac1温度またはその直下で、しばしば繰り返し処理 | 制御徐冷 | フェライト中の球状セメンタイト粒子 |
| 加工焼なまし | Ac1温度未満 | 制御冷却 | 再結晶した、より軟らかい低炭素鋼 |
| 焼ならし | オーステナイト域まで加熱 | 静止空冷 | より微細で、しばしばより強いフェライト–パーライト組織 |
焼なましは、1種類に固定された加熱・冷却の手順ではない。これは、硬さ、延性、被削性、残留応力、結晶粒組織、または前工程によって生じた状態を変化させるために選択される、一連の熱サイクルである。必要なサイクルは、炭素含有量、合金元素の添加、断面寸法、前段階の加工ひずみ、加熱速度、保持時間、炉内温度の均一性、ならびに意図する冷却経路によって決まる。薄い低炭素鋼板を軟化させる処理は、両方が「焼なまし」と説明されていても、厚い中炭素鋼鍛造品には適さない場合がある。
これらの処理の背景にある相変化は、通常、鉄–鉄炭化物状態図を用いて説明される。しかし、この状態図が示すのは平衡関係であり、変態に必要な時間ではない。加熱速度および冷却速度によって、実際の応答は変化する。連続加熱変態線図、連続冷却変態線図、ならびに時間–温度–変態線図は、オーステナイトがいつ生成し、いつフェライト、パーライト、ベイナイト、その他の生成物へ分解するかを示す。ASM Internationalによる2024年の鋼の熱処理に関する取扱いでは、焼なまし、オーステナイト化、変態線図、硬さ、残留応力の管理が、同一の工程体系の中に位置付けられている。
完全焼なましおよび関連する軟化サイクル
完全焼なましは一般に、鋼をオーステナイト域まで加熱し、断面全体が適切な状態に達するのに十分な時間保持した後、炉内でゆっくり冷却する処理である。亜共析鋼では、オーステナイト化温度は通常、上部臨界温度Ac3より高く設定される。そのため、元のフェライトとパーライトが十分に溶解し、オーステナイトが形成される。過共析鋼では、通常、Ac1より高くAcmより低い温度でサイクルを設定し、すべての炭化物を溶解させるのではなく、一部の初析セメンタイトを残す。具体的な処理条件は、鋼種および断面寸法によって異なる。
炉内でゆっくり冷却すると、オーステナイトは比較的平衡に近い状態で変態する。亜共析組成では、初析フェライトに続いてパーライトが生成する。共析鋼では、主としてパーライトへ変態する。過共析鋼では、パーライトと初析セメンタイトが形成される。得られる組織は通常、空冷によって生成する組織よりも軟らかく、粗い。粗いパーライトは層間隔が大きく、切削および変形に対する抵抗を低下させる一方、強度と硬さも低下させる。
目的は、機械加工または冷間成形の前に軟化させることである場合が多い。完全焼なましによって、切削力を低減し、工具摩耗を抑え、大型の鍛造品または鋳造品全体の硬さを均一化できる。また、不均一な鋳造組織や、過熱によって生じた組織を、より予測しやすいフェライト–パーライト組織に置き換えることもできる。ただし、すべての欠陥が自動的に除去されるわけではない。温度および保持時間の管理が不適切であれば、偏析、過度な結晶粒成長、脱炭、炭化物ネットワークが残存したり、より顕著になったりすることがある。
厚い断面では、結果が複雑になる。表面は中心部より速く炉温に追従する一方、中心部はよりゆっくり冷却され、異なる温度で変態することがある。そのため、炉のサイクルが正しく記録されていても、外側には中心部より細かいパーライトが形成されたり、フェライトの生成状態が異なったりする可能性がある。温度測定は、単に炉内雰囲気を測定するのではなく、加工対象物を代表するものでなければならない。
球状化焼なましも、特に硬化前に機械加工する必要がある高炭素鋼および工具鋼にとって重要な軟化サイクルである。Ac1直下で長時間保持するか、Ac1を繰り返し通過する加熱を行った後にゆっくり冷却すると、フェライト母相中のセメンタイトが丸みを帯びた粒子として形成されやすくなる。球状化した炭化物は、一般に、微細な層状パーライト組織よりも高炭素鋼の機械加工を容易にし、その後のオーステナイト化に適した初期状態を与える。このサイクルには時間がかかることがある。セメンタイトは拡散によって形状を変化させる必要があるため、炉内での短時間保持では同じ結果を得られない。
恒温焼なましは、通常の炉冷却よりも厳密な制御を可能にする。鋼をオーステナイト化域からパーライト変態域内の所定温度まで冷却し、変態がほぼ完了するまで保持した後、室温まで冷却する。この保持によって、より均一な組織が得られ、一部の鋼種では全サイクル時間を短縮できる。ただし、制御された設備と、組成に応じた変態スケジュールが必要である。
加工焼なましおよび応力除去
加工焼なましは通常、冷間加工後の低炭素鋼または低合金鋼に適用される亜臨界処理である。材料をAc1未満、かつオーステナイトを生成させずに再結晶を生じさせるよう選択した温度範囲まで加熱し、その後保持して、制御された速度で冷却する。圧延、引抜き、曲げ、またはプレスによって生じた伸長・変形した結晶粒は、比較的ひずみのない新しいフェライト結晶粒に置き換えられる。硬さが低下し、延性が回復するため、鋼は次の成形工程を受けやすくなる。
温度は再結晶に十分な高さでなければならないが、望ましくない結晶粒成長が生じるほど高くしてはならない。前加工の圧下率も重要である。強く冷間加工された鋼は、蓄積エネルギーが大きく、軽度に変形した材料より再結晶しやすい場合がある。炭素含有量および合金元素も再結晶速度に影響を及ぼす。低炭素鋼板に適したサイクルを、より高炭素または合金化された鋼種にそのまま適用することはできない。
応力除去焼なましは、別の問題に対処するものである。残留応力は、溶接、機械加工、不均一な冷却、鋳造、成形、または局部加熱によって生じる。亜臨界温度で保持すると、限定的な拡散と塑性緩和が生じ、母相を意図的に変態させることなく応力を低減できる。この処理により、後工程の機械加工中の変形を抑え、割れや寸法変化のリスクを低減できる。ただし、残留応力が均一に消失するわけではない。鋭い形状、溶接による拘束、温度勾配、断面厚さの不均一性は、依然として重要である。
溶接後の応力除去では、溶接金属、熱影響部、母材、ならびに部材の拘束に注意を払う必要がある。ISO 17663:2023は、主としてフェライト系鋼および関連する溶接または成形部品を対象に、工場内または現場で、空気中または制御雰囲気中で熱処理を行う際の品質要求事項を規定している。その実務上の意義は大きい。炉の校正、熱電対の配置、加熱および冷却速度、支持条件、記録は、公称温度と同程度に結果へ影響を及ぼす可能性がある。
焼ならしおよび結晶粒微細化
焼ならしとは通常、鋼をオーステナイト域まで加熱し、変態に必要な状態になるまで保持した後、炉内ではなく静止空気中で冷却する処理をいう。空冷は炉冷より速いため、多くの炭素鋼および低合金鋼では、オーステナイトはより低い温度で変態し、より微細なフェライトとパーライトを生成する。焼ならし状態は、完全焼なまし状態よりも一般に強く、硬い一方、有用な延性も保持している。
「微細化」という語には注意が必要である。焼ならしによって、鍛造、鋳造、溶接の熱サイクル、または過度な加熱によって生じた粗大結晶粒を微細化できる。しかし、あらゆる偏析を矯正したり、連続した炭化物ネットワークを除去したりすることはできない。結晶粒微細化は、加熱中に形成されるオーステナイト結晶粒の大きさに左右される。過度な温度または保持時間によって空冷前にオーステナイト結晶粒が成長すると、本来の目的が損なわれる。
炭素含有量は、変態温度と最終的な組織割合の両方を変化させる。炭素量を増加させると、一般に共析組成に達するまでパーライト分率が増加し、焼ならし後の硬さも上昇する。低炭素鋼種では、比較的少量のパーライトを含む、主としてフェライトの組織となる場合がある。中炭素鋼種では、より多くのパーライトが生成し、強度が高くなる。過共析鋼種では、パーライトに加えて初析セメンタイトが形成されることがある。合金元素は変態を遅らせ、フェライト–パーライトのバランスを変化させる可能性がある。そのため、断面が薄い場合や冷却速度が十分に高い場合には、空冷中に一部の鋼がベイナイトまたはその他の生成物を形成することがある。
断面寸法によって状況は逆転する。薄い部品は急速に熱を失うため、より微細な組織に焼ならしされる可能性がある一方、大断面部品の中心部はゆっくり冷却され、焼なまし状態に近づくことがある。形状、治具との接触、炉内装入量、空気の流れも、さらにばらつきを加える。したがって、焼ならしは定められた冷却方法であり、単に炉の外で冷却した鋼を指す名称ではない。ISO 683-1:2016は、非合金鋼について、複数の熱処理状態で供給される場合を認めており、その中には焼ならし状態が含まれる場合もある。ただし、許容される微細組織と特性は、依然として規定された鋼種および納入状態によって決まる。
焼入れ、硬化、および焼入性
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
焼入れは、加熱後に単純に急冷することではない。これは、オーステナイト化された鋼を、パーライトや初析フェライトなどの拡散変態を抑制するのに十分な速さで温度域を通過させ、マルテンサイトまたは別に指定された硬化組織を生成させる、計画的な処理である。その結果は、化学組成、オーステナイト結晶粒径、断面形状、温度の均一性、冷却曲線、および変態中に発生する応力に左右される。ASM Handbook Volume 4Aでは、これらの変数を、オーステナイト化、硬さ、焼入性、焼入れ、焼戻し、オーステンパ、マルテンパ、表面硬化と併せて扱っている(ASM International, 2024)。
焼入れとマルテンサイト変態
焼入れ前に、鋼はオーステナイトが生成する条件まで加熱される。亜共析鋼では、通常、上部臨界温度以上に加熱し、フェライトとパーライトを十分にオーステナイトへ溶解させる。共析鋼では、パーライト組織がオーステナイトへ変態しなければならない。過共析鋼では、指定温度によっては、初析セメンタイトの一部を残す処理が行われることがある。保持時間は、断面全体が適切かつおおむね均一な状態に達するのに十分でなければならないが、過剰な時間または温度は、オーステナイト結晶粒を粗大化させ、酸化を増加させ、変形を悪化させる可能性がある。
オーステナイトは、フェライトよりもはるかに多くの炭素を溶解できる。緩冷または中程度の速度で冷却すると、炭素が拡散する時間があるため、フェライト、セメンタイト、またはパーライトが生成する。急冷では、その時間が失われる。時間-温度-変態線図上で、冷却経路がパーライトおよびベイナイト変態域を回避すると、オーステナイトはマルテンサイト開始温度 Ms に到達する。続いて、炭素が過飽和体心正方晶構造に閉じ込められたまま、マルテンサイトが無拡散せん断変態によって生成する。さらに冷却すると、マルテンサイト終了温度 Mf に近づくまで、マルテンサイトが追加的に生成する。
マルテンサイトは、そのひずんだ格子が転位の移動に抵抗するため、硬さを高める。この応答には炭素含有量が強く影響する。一般に、溶解炭素量が多いほど、焼入れ直後のマルテンサイトの硬さは高くなり、Ms および Mf は低下する。そのため、特に炭素量および合金元素量が多い場合や、断面が十分に低い温度まで到達しない場合には、室温まで冷却した後も、未変態オーステナイトが一部残留することがある。残留オーステナイトは、使用中、機械加工中、サブゼロ処理中、または焼戻し中に後から変態し、寸法および応力を変化させる可能性がある。
大型部品の中心部は、表面よりもゆっくり冷却される。この差によって、表面がマルテンサイト化しても、内部ではパーライトまたはベイナイトが生成することがある。焼入れは熱勾配も生じさせる。表面が先に収縮する一方、熱い中心部はその収縮に抵抗する。オーステナイトからマルテンサイトへの変態には体積膨張が伴うため、変態ひずみも別の応力源となる。極端な結果は割れであるが、より一般的なのは変形、残留応力、および寸法変化である。したがって、望ましい組織は表面硬さの測定値だけでなく、断面全体にわたって評価しなければならない。
通常、焼入れの後には焼戻しを行う。焼戻しは焼入れ応力を低減し、制御された析出および回復反応によって、過飽和マルテンサイトを焼戻しマルテンサイトへ変化させる。選択した焼戻し温度と時間によって、硬さ、強度、靭性、および寸法安定性のバランスが決まる。焼入れした部品を焼戻しせずに放置すると、高い硬さを示す一方で、割れまたは衝撃に対する抵抗性が低くなる可能性がある。
硬さと焼入性の違い
硬さとは、局所的な変形に対する測定された抵抗である。ロックウェルC、ビッカース、およびブリネル試験は、規定された荷重、圧子、および手順の下で、特定の試験位置において何が起こるかを示す。表面硬さの値だけでは、部品がどの深さまで硬化したか、中心部がマルテンサイト組織になっているか、またはその結果が焼入れ、浸炭、誘導焼入れ、その他の処理のいずれによるものかは分からない。
焼入性はこれとは異なる。焼入性とは、規定されたオーステナイト化および焼入れ条件の下で、鋼の断面が深さ方向に硬化組織を生成する能力である。これは単一の硬さの数値ではなく、変態応答を表す。完全にマルテンサイト化した場合、2種類の鋼が同程度の最大表面硬さに達しても、その硬さを維持できる深さは大きく異なることがある。マルテンサイトの最大硬さは主に炭素によって決まり、マンガン、クロム、モリブデン、ニッケルなどの合金元素は、一般に拡散変態を遅らせ、焼入性を高める。ホウ素は、オーステナイト粒界で有効な状態を維持している場合、極めて少量の制御された添加によって強い効果を示すことがある。
ジョミニー端面焼入れ試験 オーステナイト化した試験片の一端を水焼入れし、焼入れ端からの距離ごとに硬さを測定して焼入性を評価する標準化試験。
ジョミニー端面焼入れ試験では、標準化された試験片に沿った硬さ分布として焼入性を表す。片端に水を衝突させることで、長さ方向にさまざまな冷却速度が生じる。一定距離ごとに測定した硬さから、その試験条件下で鋼がどこまでマルテンサイトを生成できるかが分かる。ただし、この曲線がすべての部品に直接適用できることを保証するものではない。厚い歯車、薄板、複雑な鋳造品では、同じ溶解の鋼から製造された場合でも、熱履歴がそれぞれ異なる。
断面寸法は決定的に重要である。内部から冷却面まで熱が移動しなければならないためである。小径の部品は全体が急速に冷却される可能性がある一方、厚肉断面では外側付近だけにマルテンサイトが生成することがある。形状によって状況はさらに変化する。穴、鋭い角部、キー溝、薄いウェブ、急激な肉厚変化部では、熱流と応力が集中する。オーステナイト結晶粒径も焼入性に影響する。粗大な結晶粒では、フェライトおよびパーライトの核生成サイトが少なくなるため、これらの変態が遅れることが多い。しかし、過度な結晶粒成長は靭性を低下させ、変形または割れを増加させる可能性がある。
焼入性を「どのような焼入れ後でも得られる硬さ」と混同してはならない。高炭素鋼は表面では非常に硬くなっても、硬化深さが限られることがある。逆に、中炭素合金鋼はマルテンサイトの最大硬さが低くても、その組織を大型断面のより深い位置まで生成できる場合がある。処理仕様には、鋼種、オーステナイト化温度、保持条件、焼入れ剤、攪拌、部品形状、および合否判定位置を明記しなければならない。
冷却媒体と冷却強度
焼入れの激しさを変える変数
- 媒体 水、水溶液、油、ポリマー、気体、または中断経路によって異なる冷却応答が得られる。
- 撹拌 流体の移動によって蒸気膜が分断され、表面のより低温の流体が更新される。
- 状態 温度、濃度、汚染、劣化、および浴量が冷却を変化させる。
- 形状 角部、穴、ウェブ、および厚肉部が局所的な冷却差を生じさせる。
- 向き 部品の配置によって流体の接触状態と得られる冷却曲線が変化する。
水、塩水、油、ポリマー溶液、気体、および中断冷却は、冷却方法の分類であり、相互に置き換え可能な定型処方ではない。その性能は、温度、濃度、攪拌、汚染、浴量、部品の装入状態、および表面状態に左右される。同じ公称焼入れ剤であっても、設備が異なれば異なる冷却曲線を生じることがある。
水は通常、高温域で強い冷却能力を示すが、蒸気膜の形成によって、一時的に高温表面が断熱されることがある。蒸気膜が崩壊すると、冷却は急激かつ不均一になる可能性がある。塩水は蒸気膜の持続を抑え、より激しく冷却できるため、変形および割れのリスクが高まる。これらの媒体は、複雑な形状の部品や、高い焼入性を持ち、より緩やかな焼入れでも必要な組織を得られる鋼には適さない場合がある。
一般に油は水または塩水ほど激しく冷却せず、熱衝撃を低減できる。ただし、油の種類、温度、攪拌、酸化、および汚染によって挙動は変化する。ポリマー溶液は広い範囲の特性を持つ。濃度と循環を調整して冷却強度を変えられるが、濃度の変動が工程を変化させるため、管理が必要である。加圧不活性ガスを含むガス焼入れは、より清浄で均一な冷却を実現できるが、大型断面または焼入性の低い鋼種には冷却強度が不十分なことがある。
冷却強度で重要なのは、媒体の名称だけではなく、焼入れ剤と部品表面との関係である。攪拌は蒸気膜を破壊し、表面により低温の流体を新たに供給する。過度または不均一な攪拌は、硬さの不均一や変形を生じさせる可能性がある。状態の悪い焼入れ剤には、水、劣化したポリマー、スラッジ、または過剰な酸化生成物が含まれていることがあり、その場合、冷却曲線は適格性が確認された工程から逸脱する。
中断冷却では、冷却経路を意図的に変更する。マルテンパでは、部品を Ms 以上または Ms 付近の温度まで急冷し、顕著なベイナイトまたはパーライトの生成を生じさせずに温度を均一化するのに十分な時間保持した後、マルテンサイト変態域を通過するように冷却する。これにより、表面と中心部の温度差を小さくし、変形を低減できるが、変態応力がなくなるわけではない。一方、オーステンパでは、オーステナイト化した鋼を浴へ移し、そこでベイナイトを等温変態させる。これにより、通常のマルテンサイト焼入れを必要とせず、指定された硬化組織を生成する。
ASMによる2024年の変態線図および残留応力制御に関する取扱いは、重要な点を明確に示している。すなわち、焼入れは、鋼の連続冷却変態挙動と部品の熱履歴に基づいて設計しなければならない。ISO 683-1:2016は、主として焼入れおよび焼戻し、オーステンパ、火炎焼入れ、誘導焼入れ、ならびに一部の焼ならし状態を目的とする非合金鋼を対象としている。溶接または成形されたフェライト系鋼部品については、ISO 17663:2023が、工場または現場で実施されることのある熱処理を、品質管理された工程の一部として位置付けている。いずれの規格も、単一の冷却媒体があらゆる用途に適しているとはしていない。適切な選択とは、硬さのばらつき、変形、残留応力、および割れを規定限度内に維持しながら、必要な組織と特性を得られる冷却媒体を選ぶことである。
焼入れ鋼の焼戻しと制御
焼入れままのマルテンサイトが最終状態となることが少ない理由
焼入れによってマルテンサイトを生成できますが、マルテンサイトは拡散を抑制することで生じる状態であり、ほとんどの機械部品にとって安定した最終状態ではありません。焼入れ中、オーステナイトは、炭素が再分布する時間をほとんど持たない過飽和かつ歪んだ体心正方晶構造へ変態します。その結果、非常に高い硬さと強度が得られる一方で、大きな残留応力、低い延性、低い破壊抵抗、寸法不安定性も生じる可能性があります。
問題は、単に鋼が「硬すぎる」ことではありません。部品の各領域は異なる速度で冷却されます。表面は中心部より先に変態する場合があり、角部や穴は局所的な拘束を生じさせます。熱収縮、変態歪み、残留オーステナイト、ならびにマルテンサイト生成に伴う体積変化が組み合わさることで、引張応力、変形、または焼割れが生じることがあります。大断面部では、単一で均一な組織ではなく、マルテンサイト、ベイナイト、パーライト、残留オーステナイトが混在する場合もあります。その結果には、炭素含有量、合金元素の添加、焼入性、断面寸法、焼入れ媒体、攪拌、形状のすべてが影響します。[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
焼戻しとは、焼入れした鋼を、該当する変態温度範囲より低い温度、通常は新たなオーステナイトが生成する温度より低い温度まで、制御しながら再加熱する処理です。選択的な拡散反応および析出反応が生じるのに十分な時間保持した後、制御された条件で冷却します。この処理により、脆性と残留応力を低減しながら、硬さ、引張強さ、靭性、耐摩耗性、寸法安定性を調整します。
ASM Internationalが2024年の熱処理資料で説明しているように、鋼の焼戻しは、オーステナイト化、変態図、硬さおよび焼入性、焼入れ、変形、残留応力の制御と関連付けて検討する必要があります。この関係は重要です。焼戻しによって、不適切なオーステナイト化処理や制御されていない焼入れを修復することはできません。焼戻しは、前段階で生成された組織を変化させる処理なのです。
焼戻し反応と特性のバランス
焼戻しは、マルテンサイト中に捕捉された炭素の再分布から始まります。初期段階では、炭素が短い距離を移動し、遷移炭化物を形成することがあります。同時に、マルテンサイトの正方晶歪みは減少します。母相の過飽和度が低下し、焼入れままの格子に伴う応力の一部が緩和されます。その結果、硬さは適度に低下するものの、割れに対する抵抗性が向上する場合があります。
焼戻しがさらに進行すると、遷移組織はより安定した炭化物の配列へ移行します。普通炭素鋼では、マルテンサイト組織の極端な過飽和度が失われるのに伴い、フェライト母相中にセメンタイトが形成され、主要な炭化物となります。合金鋼では、クロム、モリブデン、バナジウム、タングステン、その他の炭化物形成元素が析出反応を変化させ、適切な熱履歴のもとで合金炭化物を生成することがあります。これらの反応は瞬時には進行しません。温度は、どの反応が可能か、またそれらがどの程度の速さで進行するかを決定し、時間は反応がどこまで進むかを決定します。
したがって、特性のバランスは、炉の公称設定温度だけでなく、時間と温度の全履歴に依存します。一般に、焼戻し温度が高いほど炭素の再分布と炭化物の粗大化が促進され、硬さと強度はより大きく低下しますが、靭性と延性が有用な程度に向上することが多くなります。低温では、より高い硬さが維持される一方、応力の緩和は少なく、焼入れ組織の化学的および機械的な不安定性がより多く残ります。実際の応答は、炭素量、合金元素量、旧オーステナイト結晶粒径、マルテンサイト形態、残留オーステナイト、部品寸法に依存します。
残留オーステナイトには特に注意が必要です。残留オーステナイトは焼戻し中またはその後の使用中に変態し、精密部品にとって許容できない寸法変化を生じさせる可能性があります。このリスクを低減するよう焼戻しスケジュールを設計できますが、その結果は鋼種ならびに残留オーステナイトの量と安定性に依存します。一部の部品では、サイクル間に冷却を行う複数回の焼戻しが必要となります。これにより、新たに変態した組織に対して、その後の焼戻しを施すことができます。第1サイクルによって追加の変態が明らかになった場合、または誘発された場合には、繰返しサイクルによって寸法安定性が向上することもあります。
設定温度に達するまでの時間は、炉の表示温度が設定値に到達するために必要な時間ではなく、装入物の中で最も低温の、または最も加熱されにくい領域にとって十分でなければなりません。厚肉部、密に詰められた装入物、質量に大きな差のある部品では、温度勾配が生じることがあります。したがって、加熱の均一性は冶金学上の変数となります。表面が早期に所定温度に達すると、中心部がまだその温度に近づいている途中で過焼戻しになる可能性があります。炉の校正、装入配置、部品間隔、雰囲気制御、代表的な位置での監視は、特に強度または寸法公差が指定されている場合、処理の一部となります。
ここでも、平衡挙動と変態挙動の区別は有用です。鉄–炭化鉄系状態図は平衡状態における相関係を示しますが、焼戻しは有限の熱サイクル中に生じる速度論的な反応に依存します。ASMの2024年の鋼の熱処理に関する解説では、これらの平衡概念を、時間–温度–変態挙動ならびに連続加熱または連続冷却における挙動と区別しています。焼戻しもまた速度論的なプロセスです。同じ公称温度に到達する2つのスケジュールであっても、加熱速度、保持時間、冷却速度、またはそれ以前の焼入れ条件が異なれば、異なる組織が生成される可能性があります。
ISO 683-1:2016は、主として焼入れおよび焼戻しを目的とする非合金鋼について、その他の状態も含めた技術的納入要件を規定しています。溶接または成形されたフェライト系鋼部品については、ISO 17663:2023が、工場内または現地で、空気中または制御雰囲気中で実施される作業を対象とする品質管理の枠組みの中に熱処理を位置付けています。いずれの規格も、すべての鋼種または形状に対して単一の焼戻しサイクルが適用できるとはしていません。指定された鋼材、製品形状、断面寸法、要求特性が、依然として処理手順を決定します。
焼戻し脆化と温度制御
焼戻し脆化は、単なる硬さの偶発的な低下ではなく、認識された破損モードです。技術資料 Steel and Its Heat Treatment(Elsevier、1984年)は、鋼の熱処理における主要なテーマの一つとして焼戻し脆化を挙げています。影響を受けやすい合金鋼では、特定の焼戻しおよび冷却履歴にさらされた後、脆化が生じることがあります。特に、不純物元素が旧オーステナイト結晶粒界に偏析する場合に顕著です。リン、スズ、アンチモン、ヒ素は一般にこの機構と関連付けられており、合金組成およびそれ以前の加工履歴も感受性に影響します。
危険なのは、通常の引張特性がそれに比例して変化しないまま、衝撃靭性が低下することです。部品は一見許容可能な硬さを維持していても、衝撃下または低い使用温度において、粒界破壊を起こしやすくなる可能性があります。温度範囲とその程度は普遍的な値ではありません。鋼の化学成分、偏析、オーステナイト結晶粒組織、保持時間、冷却方法に依存します。したがって、鋼種および仕様から切り離された処方は、誤解を招く可能性があります。
制御方法としては、感受性の低い組成を選択すること、有害な残留元素を制限すること、不適切な温度履歴への曝露を避けること、焼戻し後に指定された冷却方法を適用することなどが挙げられます。一部の合金鋼では、焼戻し後に脆化が生じやすい領域を急速に通過して冷却することが必要です。一方、別の鋼では、適用される仕様によって異なる手順や衝撃靭性の検証が求められる場合があります。適切な対応は、材料規格、部品の機能、試験要件によって決まります。
温度測定は、炉内雰囲気だけでなく、鋼材そのものを代表するものでなければなりません。熱電対の配置、炉内均熱調査、装入量、移送時間はいずれも実際のサイクルに影響します。記録された設定温度が正しく見えても、移送の遅れや不均一な冷却によって、炭化物の析出および焼戻し脆化のリスクが変化することがあります。したがって、焼戻しは制御の問題です。組成が起こり得る反応を定め、焼入れが出発組織を定め、その後の時間–温度経路が、硬さ、靭性、応力緩和、安定性のバランスを決定します。
オーステンパ処理とマルテンパ処理
| 処理 | 保持位置 | 意図する変態 | 主な利点 |
|---|---|---|---|
| オーステンパ | Ms以上かつパーライト域未満 | ベイナイト | 制御されたベイナイト組織と、低減する可能性のある変形 |
| マルテンパ | Ms付近またはその直上 | 後続冷却中のマルテンサイト | マルテンサイト生成前の表面–芯部温度差の低減 |
| 直接焼入れ | 均熱保持なしに変態域を通過 | 冷却が十分な箇所では通常マルテンサイト | 単純な経路だが、熱勾配のリスクがより大きい |
オーステンパ処理とマルテンパ処理は、直接焼入れ後に焼戻しを行う方法に代わる、制御された熱処理方法である。いずれも単に異なる冷却浴を選択するだけのものではない。それぞれ、オーステナイトに固有の時間–温度経路を与えるものであり、その結果は、鋼がパーライトの生成を回避できるか、必要な変態温度域に到達できるか、また断面全体で十分に均一な状態を維持できるかによって決まる。炭素含有量、合金元素の添加、旧オーステナイト結晶粒径、形状、および浴の処理能力が、いずれもその結果に影響を及ぼす。
この区別は重要である。オーステンパ処理は、部品を室温まで冷却する前に、オーステナイトを等温的にベイナイトへ変態させることを目的とする。マルテンパ処理では、マルテンサイト開始温度付近で焼入れを中断し、マルテンサイトが生成する前に温度差を小さくする。その後、さらに冷却する過程でマルテンサイト変態を進行させ、続いて焼戻しを行う。ASM Internationalが2024年に刊行したASM Handbook Volume 4Aでは、オーステナイト化、焼入性、焼入れ、焼戻し、残留応力制御を幅広く扱う中で、両者を別個の処理として取り上げている。
等温変態経路
オーステンパ処理では、まず鋼を臨界域より高い温度まで加熱してオーステナイトを生成する。次に、マルテンサイト開始温度 より高く、パーライト変態域より低い温度に保持した浴へ、迅速に移送する。浴温は通常、およそ250~400 °Cの範囲から選択されるが、適用可能な温度範囲は鋼種および必要とされるベイナイト形態によって大きく異なる。部品は、所定の割合のオーステナイトがベイナイトへ変態するまでその温度に保持され、その後、周囲温度まで冷却される。
この経路では、パーライト域を直接通過することを回避でき、変態が完了していれば、最終冷却時に新たなマルテンサイトが生成することも避けられる。ベイナイトは、変態におけるせん断的成分によって形成されたフェライト領域と、温度、組成、および組織に適用する用語に応じた、炭素に富む残留オーステナイトまたは炭化物から構成される。上部ベイナイトは一般に高いオーステンパ温度で生成し、下部ベイナイトは低い温度で生成する。下部ベイナイトには、通常、より微細なフェライトと、より微細に分散した炭化物が含まれる。
TTT線図では、この処理は単純に見える。すなわち、ノーズを避け、ベイナイト領域に入り、変態が完了するまで保持してから冷却する。しかし、実際の生産工程には、より厳しい条件が求められる。パーライトの生成が始まるまでに許される時間よりも短い移送時間でなければならず、同時に浴は、断面全体をほぼ均一な温度まで十分速やかに冷却できなければならない。厚い歯車の歯、ばね、または軸受部品では、表面がすでに変態を始めている一方で、中心部はなお浴温に向かって冷却中ということがあり得る。中心部が同じ経路を完了できなければ、最終組織は混合組織となる。
したがって、オーステンパ処理は焼入性と断面寸法に大きく依存する。マンガン、クロム、モリブデン、ニッケルなどの合金元素は、一般に拡散変態を遅らせ、パーライトおよびベイナイト反応をより長時間側へ移動させる。しかし同時に、、ベイナイトの変態速度、残留オーステナイトの安定性、および必要な浴温も変化させる。低炭素鋼では、高炭素のオーステンパ処理鋼に期待される強度を得られない場合がある一方、炭素または合金元素の含有量が過剰になると、変態時間が長くなったり、冷却後に残留オーステナイトが残ったりする可能性がある。
マルテンパ処理もオーステナイト化から始まるが、その目的は異なる。オーステナイト化した部品を、通常は の直上に保持した浴へ焼入れする。浴温は、普遍的に固定された温度ではなく、対象となる鋼種に応じた範囲から選択されることが多い。表面と中心部がほぼ同じ温度に近づくのに十分な時間保持するが、ベイナイトまたはパーライトが顕著に生成するほど長くは保持しない。その後、部品を空気中または別の制御された媒体中でマルテンサイト変態域を通過するよう冷却し、焼戻しを行う。
浴の役割は温度を均一化することであり、通常、等温変態を完了させることではない。マルテンサイトはその後、ある温度範囲にわたって生成するため、マルテンパ処理は依然としてマルテンサイト硬化法である。続いて行う焼戻し工程により、脆性を低減し、硬さ、靭性、寸法安定性を調整する。この焼戻しを省略すると、高い残留応力が残り、許容できない割れの危険性が生じる可能性がある。特に高炭素鋼では、その危険性が高い。
変形および割れに関する考慮事項
直接焼入れでは、主に二つの応力発生源が生じる。表面が内部より先に冷却・収縮するため、熱応力が発生する。また、オーステナイトが異なる比容積を持つ生成物へ変態するため、変態応力も発生する。特に、断面内の異なる位置でマルテンサイトが異なる時期に生成すると、この影響は顕著になる。形状は両方の影響を増幅する。鋭い角部、厚いボスに接続された薄いウェブ、キー溝、穴、急激な肉厚変化などは、ひずみを集中させる。
オーステンパ処理では、ベイナイトが生成する前に部品を比較的均一な浴温まで到達させるため、移送後の熱勾配が小さくなる。また、ベイナイト変態は、表面から先にマルテンサイトへ変態する急激な焼入れに比べ、より限定された制御しやすい時間範囲で進行する。その結果、変形および割れを低減できる可能性があるが、完全に排除できるわけではない。不均一な撹拌、移送の遅れ、浴温の変動、または変態の不完了によって、異なる領域に異なる組織が生成することがある。ベイナイト、残留オーステナイト、マルテンサイト、パーライトが共存し、それぞれが異なる寸法変化および応力履歴を持つ可能性がある。
マルテンパ処理は、急速冷却とマルテンサイト変態を分離することで、同じ問題に対処する。 を通過する前に温度を均一化すると、マルテンサイトの大きな体積変化が始まる時点で、表面と中心部の温度差が小さくなる。この処理により、直接焼入れと比較して、特に複雑形状の場合に焼割れおよび寸法変化を低減できる可能性がある。ただし、マルテンサイトはなお生成し、その変態も完全に均一ではないため、すべての変形を防止できるわけではない。加工前の冷間加工、不均一なオーステナイト、脱炭、鍛造による残留応力、非対称形状などは、依然として有力な原因となる。
工程管理では、炉の設定温度だけでなく、より多くの要素を対象としなければならない。オーステナイト化温度と保持時間は、結晶粒成長および炭素分布を左右する。移送時間によって、パーライトまたは望ましくない表面変態が始まる前に、部品を所定の浴へ到達させられるかどうかが決まる。浴温、循環、汚染、装入密度、ならびに塩浴または油浴の状態は、熱抽出に影響を及ぼす。温度センサーは、炉または浴だけでなく、処理対象であるワークの温度を代表するものでなければならない。ISO 17663:2023は、フェライト鋼および関連する溶接部品または成形部品について、工場および現場での作業を含む、空気中または制御雰囲気中の熱処理に関する品質要求事項を定めている。残留応力および寸法精度が重要となる場合、その手順管理を重視する考え方は直接的に関連する。
ベイナイト組織または中断焼入れ組織が重要となる場合
オーステンパ処理は、焼入れ直後の最大硬さを達成することよりも、強度、靭性、疲労特性、耐摩耗性、寸法管理の特定の組合せが重要な場合に検討される。オーステンパ球状黒鉛鋳鉄は別個の材料系であるが、鋼では、鋼種および断面が完全なベイナイト変態を可能にする場合に、適切なばね、歯車、ピン、クリップ、耐摩耗部品などへこの処理を適用できる。目標組織は正確に規定しなければならない。「ベイナイト」だけでは、上部ベイナイトか下部ベイナイトか、残留オーステナイト量、炭化物の状態、または硬さを特定できない。
マルテンパ処理は、マルテンサイト組織が必要である一方、直接焼入れでは許容できない変形または割れが生じる場合に、より適している。特に断面厚さと焼入性への依存性が大きい。大きな断面では、中心部の冷却が遅すぎて、マルテンサイト経路が確立される前にパーライトまたはベイナイトが生成する可能性がある。小さな断面では、冷却が非常に速く、均熱化による利点が限定されることがある。また、浴には、装入物の負荷下でも温度を維持できる十分な容量と循環能力が必要である。
いずれの処理も、普遍的に適用できるわけではない。経路が実行可能かどうかを決めるのは、一般的な鉄–炭素状態図ではなく、対象鋼種そのもののTTT線図およびCCT線図である。ASTM Internationalは、フェライト、オーステナイト、セメンタイト、パーライト、マルテンサイト、ベイナイトを、鋼の熱処理における主要な相として挙げている。また、ASMによる2024年の変態線図に関する議論では、これらの相を時間および冷却速度と関連付けている。ISO 683-1:2016は、主として焼入れ焼戻し、オーステンパ処理、火炎焼入れ、誘導焼入れ、および特定の焼ならし状態を対象とする非合金鋼を明確に含んでいる。しかし、この規格における鋼種の指定があっても、実際の部品について、変態速度、設備上の限界、および検査要求事項を検証する必要性がなくなるわけではない。
表面硬化および硬化層特性の設計
表面硬化は、鋼部品の外側を単に「硬く」する方法ではない。同一部品の異なる領域に異なる特性を付与する方法である。表面を高炭素マルテンサイトまたはその他の硬質組織に変態させる一方で、芯部はより靭性に富み、より軟らかく、あるいは既に焼戻しされた状態に保つことができる。したがって、設計目標は単一の硬さ数値ではなく、断面全体にわたる特性分布である。
ASM Handbook Volume 4A は、鋼の表面硬化処理をより広い分類で扱い、その中に火炎焼入れおよび高周波焼入れを位置付けている。ISO 683-1:2016 も、主として焼入れ・焼戻し、恒温変態処理、火炎焼入れ、高周波焼入れ、場合によっては焼ならし状態を対象とする鋼を規定している。これらの処理は、通常の焼入れと同じ冶金的 sequence に依存する。すなわち、選択した領域をオーステナイト域まで加熱し、必要な変態が進むのに十分な時間保持した後、フェライト、パーライト、またはベイナイトの生成を抑制できる速度で急冷する。その結果は、化学成分、初期組織、温度履歴、および冷却条件によって決まる。
火炎焼入れと高周波焼入れ
火炎焼入れでは、燃料ガスの火炎を用いて表面を局部的に加熱し、その後、水、ポリマー溶液、またはその他の管理された冷却媒体で焼入れする。火炎は、平面、歯、ジャーナル、レール、カム、またはその他の成形された領域上を移動させることができる。その加熱パターンは、バーナーの設計、火炎と表面との距離、ガス流量、走査速度、部品形状、および鋼の熱伝導率によって決まる。走査速度を遅くするか入熱を増加させると、一般にオーステナイト化深さは増大するが、過大な入熱は結晶粒粗大化、溶融、脱炭、または過大な変形を引き起こす可能性がある。
高周波焼入れでは、交番電磁場によって発熱させる。表面近傍に誘導される電流が加熱を生じ、その分布は周波数に強く支配される。高い周波数では表面に近い部分に加熱が集中し、低い周波数では電磁場の浸透と熱拡散によって、より深い領域まで影響が及ぶ。ただし、周波数だけでは硬化層深さは決まらない。電力、コイルと部品との結合、加熱時間、走査速度、コイル形状、電流分布、および焼入れ遅れ時間のすべてが温度場を変化させる。例えば歯形部品では、歯先、歯元、肩部、および薄肉部で熱の放散速度が異なるため、不均一に加熱されることがある。
加熱パターンは形状に無理に適用するのではなく、形状を中心に設計しなければならない。鋭い角部は、熱が拡散できる体積が少ないため、隣接する幅広い平面より高温になることがある。穴の内面は比較的低温のままである一方、外径部はオーステナイト化される場合がある。走査の中断、高周波加熱パスの重なり、または断面の急激な変化は、硬さと残留応力が異なる帯状領域を形成する可能性がある。したがって、温度測定は困難である。光高温計は、最も高温になる縁部を代表しない表面位置を読み取ることがあり、熱電対は局部的な加熱パターンを乱す可能性がある。
初期のミクロ組織は、オーステナイト化の開始条件を決める。微細パーライト、焼戻しマルテンサイト、フェライト・炭化物混合組織、および球状化セメンタイトは、同じ速度では溶解しない。炭化物の大きさと分布はオーステナイトに供給される炭素量に影響し、合金元素は変態速度論と焼入性に影響する。C45 や SAE 1045 のような中炭素鋼では、得られるマルテンサイト硬化層は主として炭素量と冷却速度によって決まる。42CrMo4 のような合金鋼では、該当する場合に ASTM A29 の 4140 種に相当し、合金元素が拡散変態を遅らせ、より深い冷却領域でもマルテンサイトの生成を可能にする。鋼種記号があっても、実際の化学成分と断面の応答を確認する必要がなくなるわけではない。

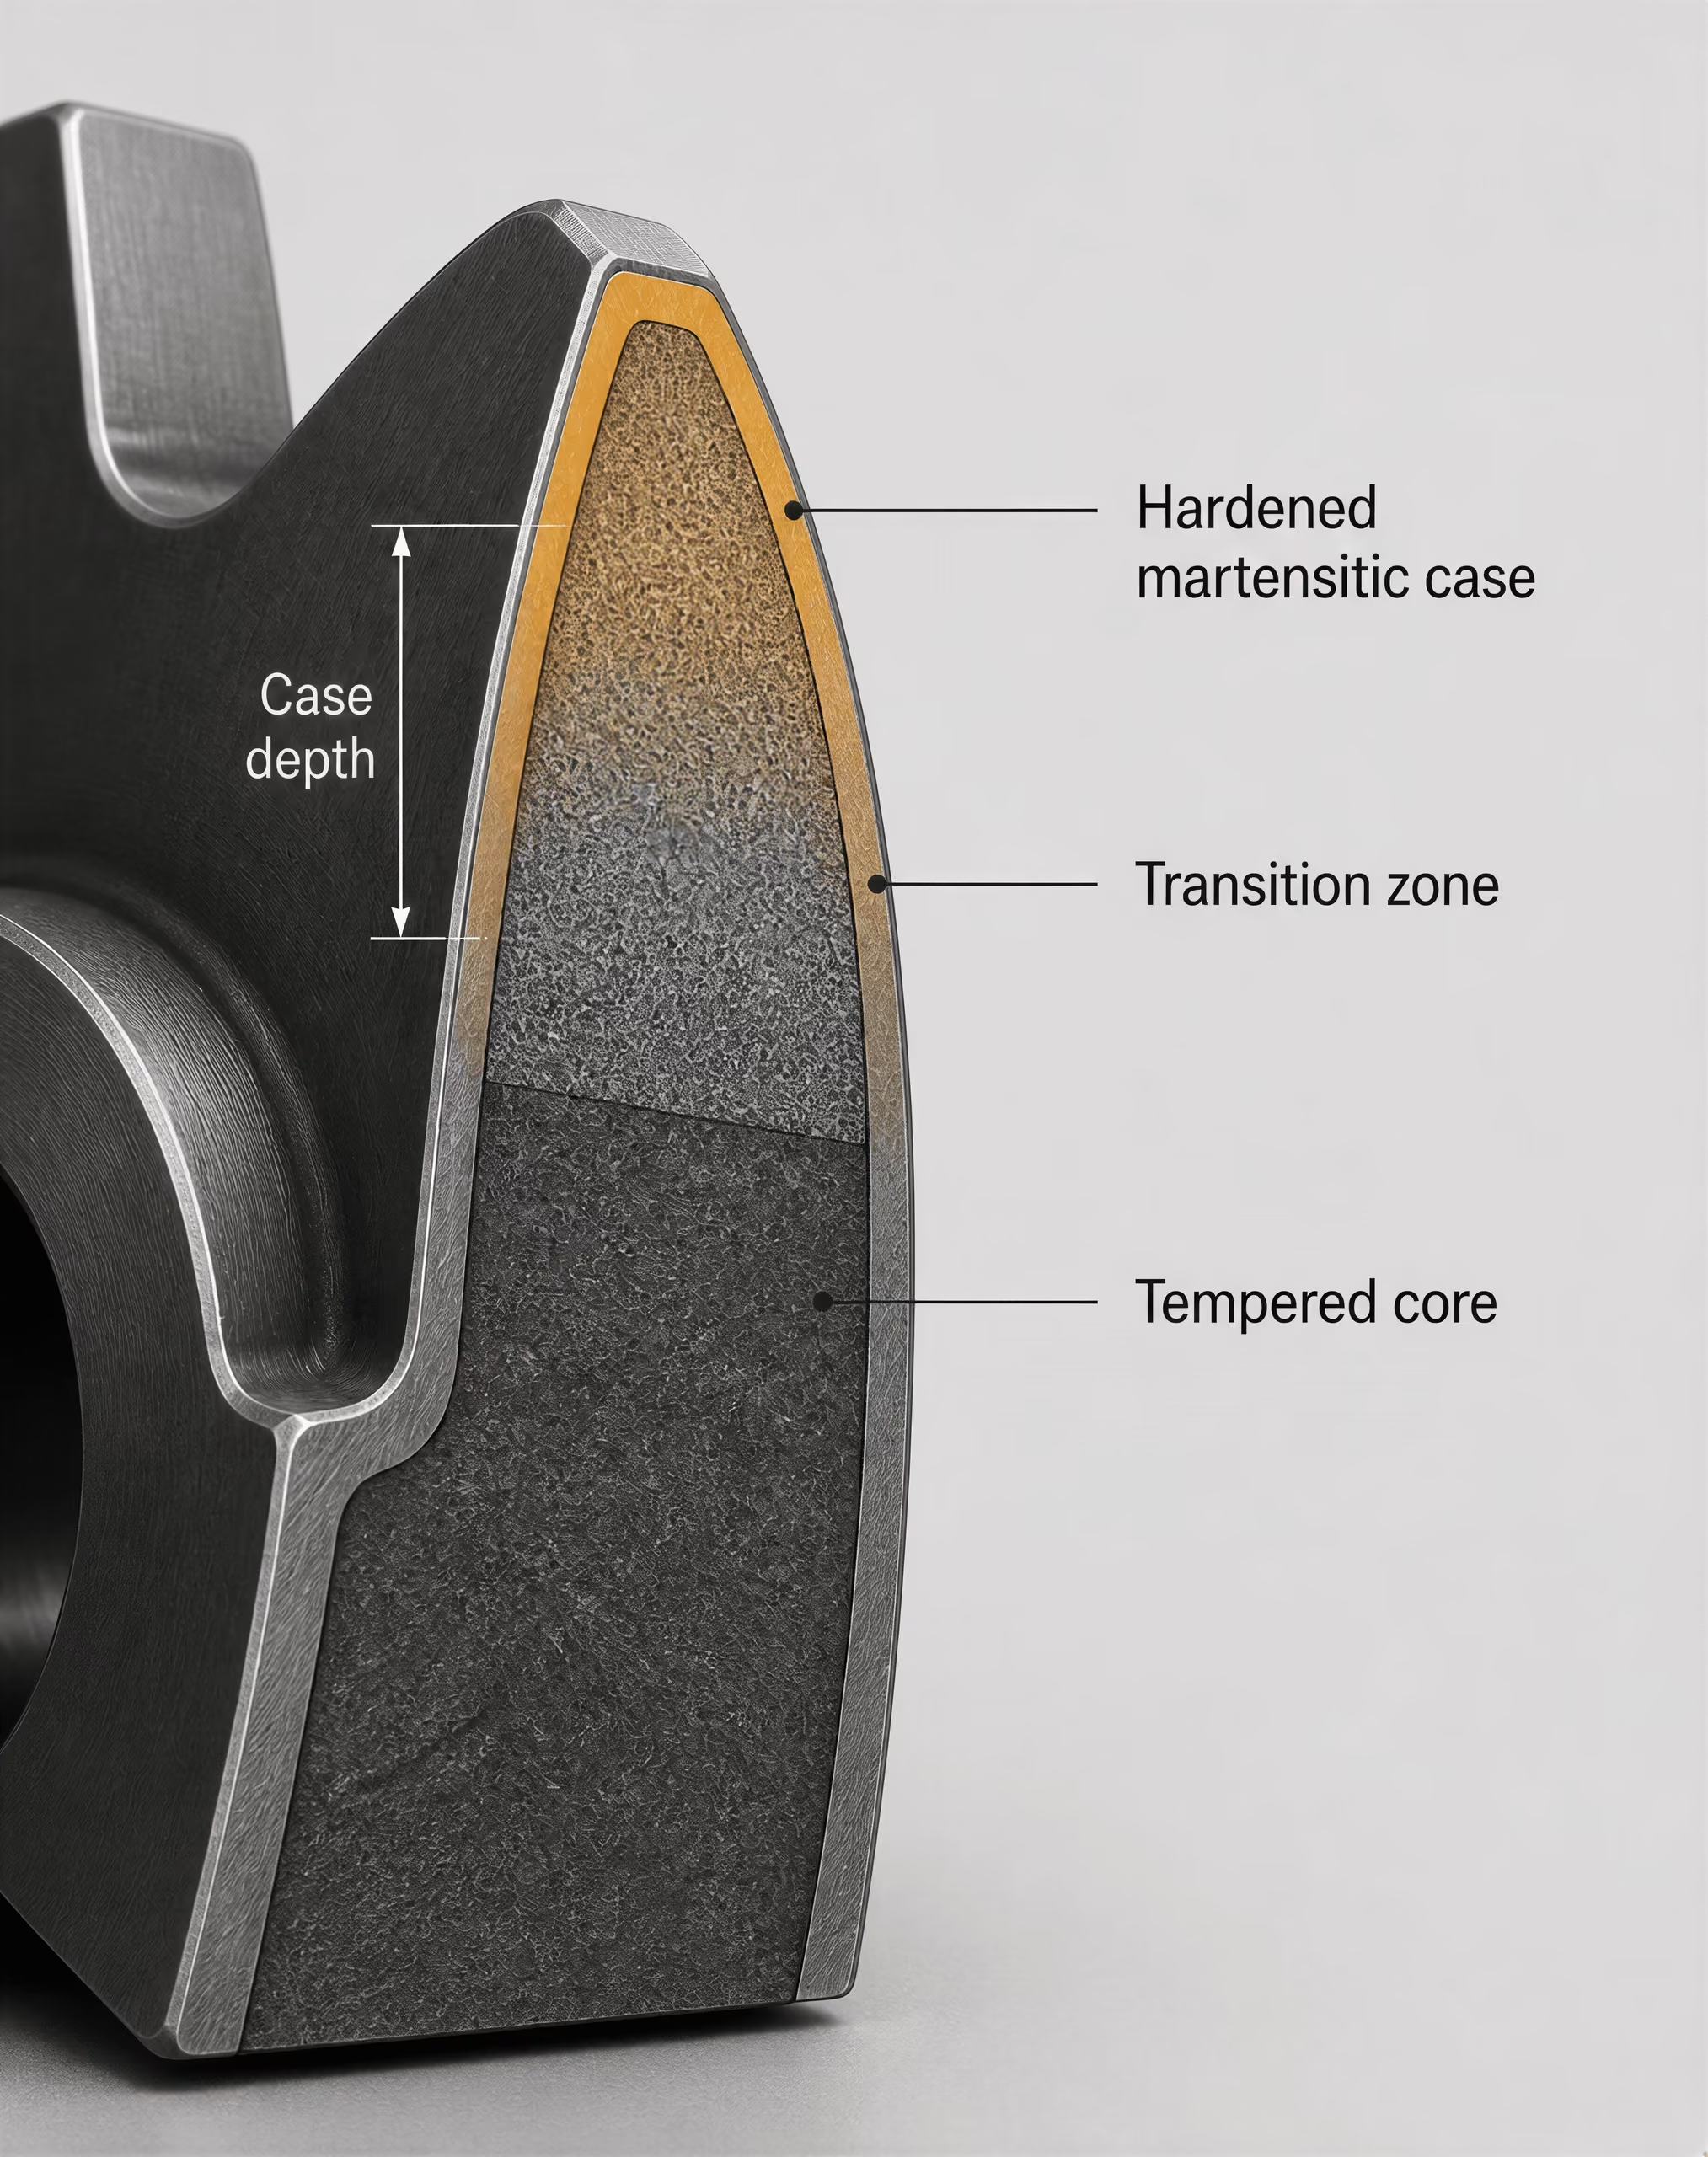
表面特性と芯部特性
硬化層は、空間的な特性分布として規定しなければならない。表面硬さは最初の測定位置を示すが、硬化組織がどの深さまで広がっているかは示さない。硬化層深さは、金属組織学的境界、臨界硬さ、または有効硬化層深さのような工学的基準によって定義できる。これらの定義は互換的ではない。表面硬さが 60 HRC であっても、硬化層が浅い場合、緩やかな遷移を示す場合、または表面直下の短い距離で硬さが急激に低下する場合がある。
芯部の状態も同様に重要である。部品には、靭性に富む焼戻しマルテンサイトの芯部、焼ならしフェライト・パーライトの芯部、または割れを生じずにひずみを吸収できるより軟らかい組織が必要となる場合がある。高強度の芯部が既に形成されている場合、局部加熱によって隣接領域が焼戻しされたり過熱されたりしないようにしなければならない。芯部の焼入性が低い場合、焼入れによって比較的軟らかい内部の上に硬い殻が形成されることがある。これは接触疲労に対しては許容できる場合があるが、曲げ強度が断面全体に依存する部品には適さない。
遷移域には特別な注意が必要である。そこには、完全な変態に不十分なオーステナイト化温度を経験した材料、または完全なマルテンサイト組織を形成するには遅すぎる冷却速度を経験した材料が含まれる。その硬さ勾配は、硬化層と芯部との間のひずみ適合性を支配する。急峻な勾配は応力を集中させる可能性があり、幅広い勾配は最大応力を低減できる一方で、深部における耐摩耗性が低下する可能性がある。硬化後の焼戻しは、脆性を低減し、特性分布を安定化できるが、同時に硬さも低下させる。選択した処理サイクルでは、焼戻し応答、残留オーステナイト、炭化物析出、および寸法変化を考慮しなければならない。
したがって、表面硬さ、有効硬化層深さ、遷移域の形状、残留応力、および変形は、相互に関連付けて評価すべきである。表面の高い圧縮残留応力は曲げ疲労に対する抵抗性を向上させる可能性がある一方、引張応力はき裂の発生を促進する可能性がある。その符号と大きさは、マルテンサイト変態ひずみ、熱収縮、断面形状、拘束、および焼入れのタイミングによって決まる。硬さ試験だけでは、この応力状態を明らかにできない。
熱勾配と自己焼入れ
局部硬化が機能するのは、加熱された層とより低温の内部が異なる熱履歴をたどるためである。加熱中、表面は膨張するが、芯部によって拘束される。冷却中、表面は先に収縮し、芯部がまだ高温である間にマルテンサイトへ変態することがある。マルテンサイトの生成には変態膨張が伴う。これらの熱ひずみと変態ひずみが競合することで残留応力が発生し、曲がり、真円度不良、振れ、または割れが生じる可能性がある。
自己焼入れは、部品の加熱されていない質量がオーステナイト化層から十分な速度で熱を奪い、別個の外部焼入れを行わずにマルテンサイトを生成する場合、または内部のヒートシンクが表面焼入れを大きく補助する場合に起こる。これは、低温の芯部を持つ厚肉断面で、熱伝導率が高い場合に最も効果的である。薄肉断面、狭い突起、および既に高温になっている部品では、自己焼入れの作用は弱くなる。自己焼入れだけではすべての位置で必要な冷却速度を達成できない可能性があるため、外部噴射冷却を追加することが多い。
重要な冷却速度は、硬化層全体で均一ではない。表面は噴射冷却との接触によって急速に冷却される一方、硬化層と芯部の境界は熱伝導によって冷却され、芯部は高温のまま残る。鋼の焼入性は、連続冷却変態図に示されるフェライト、パーライト、およびベイナイトの領域を各位置が回避できるかどうかを決める。炭素量はマルテンサイトの硬さを支配し、合金元素は変態挙動を移動させ、形状は熱の流れを支配する。
工程認定では、試験片だけでなく実際の部品を対象として評価しなければならない。金属組織断面、硬さ分布測定、寸法検査、および残留応力測定によって、表面硬さの確認では見逃される不具合を明らかにできる。ISO 17663:2023 は、工場内または現場で実施される熱処理を、主としてフェライト系鋼および関連する溶接・成形部品を対象とする品質要求事項の枠組みに位置付けている。その適用範囲は、実務上の重要な点を補強している。すなわち、温度記録、設備管理、校正、冷却方法、および検査は、処理仕様に含まれるべきである。硬化層特性の設計は、熱サイクル、ミクロ組織、応力状態、および寸法結果を、相互に結び付いた一つの問題として扱うときに成功する。
変形、残留応力、および割れ
変形は、その他の点では成功している熱処理に付随する、ささいな寸法上の問題ではない。予測し、制御しなければならない主要な結果の一つである。ASM Internationalの2024年版の章「熱処理の基本原理と設計指針」では、変形および残留応力を、焼入れ後の付随的な問題としてではなく、相変態と並ぶ重要事項として扱っている。この強調は正当である。部品は要求硬さを満たしていても、曲がる、直径が変化する、平面度を失う、あるいは後に割れを発生させる引張応力を含むことによって、使用に耐えなくなる可能性がある。
相互に関連するものの異なる三つの状態を区別する必要がある。変形とは、形状または寸法に生じる目視可能あるいは測定可能な変化である。残留応力とは、外部荷重および熱勾配が消失した後も残る、自己平衡状態の応力場であり、目に見える形状変化を伴わずに存在することもある。焼入れ割れとは実際の破断であり、通常、変態応力および熱応力が鋼の局所的な強度と靭性を超えたときに生じる。したがって、部品は真っ直ぐであっても高い応力状態にある場合があり、割れを伴わずに変形する場合もあり、最終的な寸法変化が小さく見えても割れる場合がある。

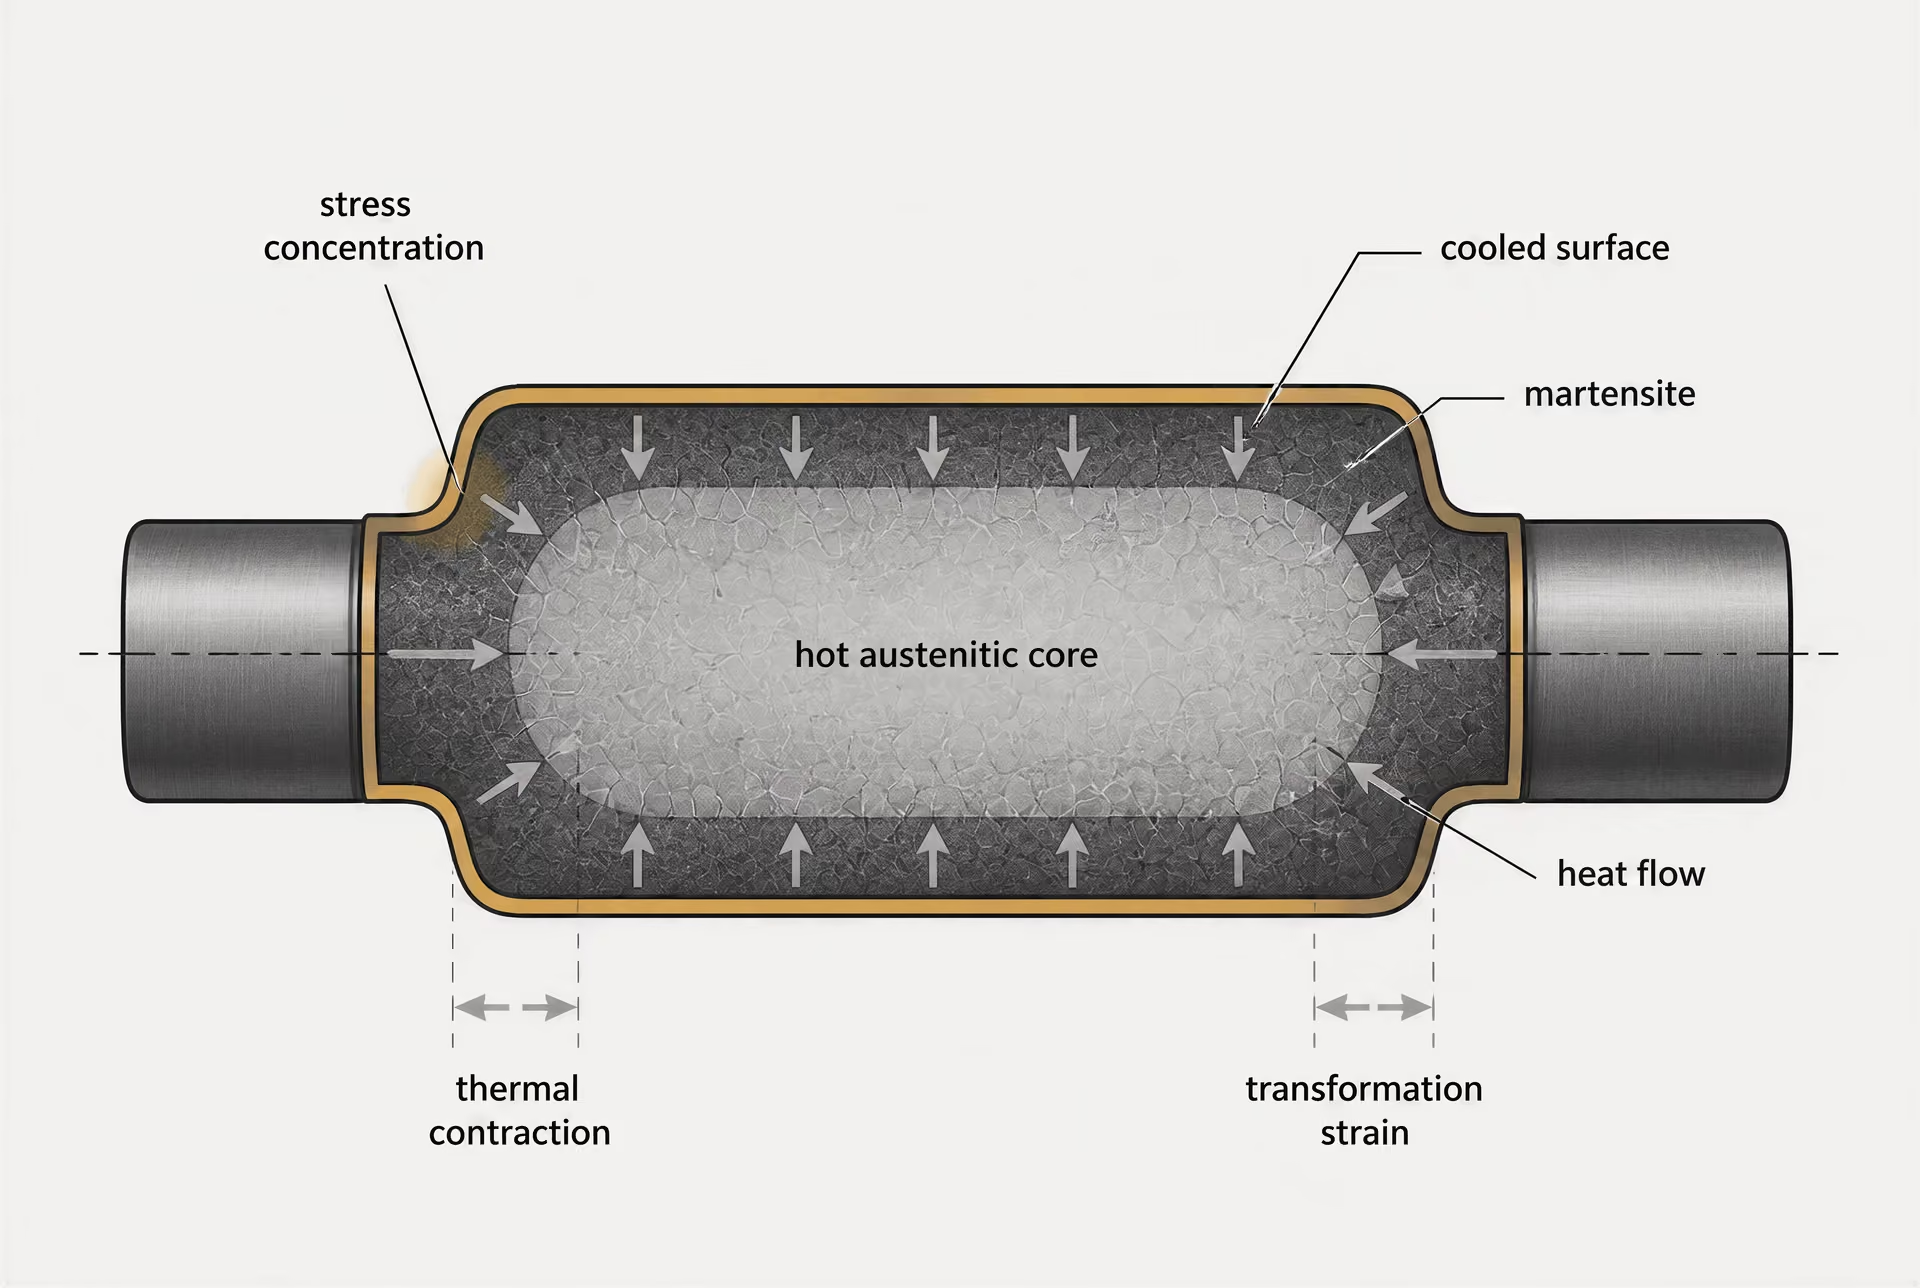
熱勾配と変態ひずみ
加熱中、鋼製部品の表面は通常、中心部より先に温度が変化する。高温になった領域は膨張する一方、低温の内部はその膨張を拘束する。表面が先にオーステナイト化温度域に達すると、その弾性および塑性応答は、依然としてフェライトまたはパーライト組織である中心部の応答とは異なる。冷却時にはこの順序が逆になるが、強度、熱膨張、および相の安定性が連続的に変化するため、応力分布が単純に相殺されるわけではない。
変態ひずみは、寸法変化のもう一つの発生源である。オーステナイトは、フェライト、パーライト、ベイナイト、およびマルテンサイトとは異なる結晶構造と比容積を有する。オーステナイトが変態すると、変態生成物と炭素含有量に応じて、部品は膨張または収縮する。マルテンサイトの生成は一般に体積増加を引き起こすが、その増加量と発生時期は、固溶炭素量、合金元素量、および局所的な冷却速度に依存する。中心部がオーステナイトのままである間に表面がマルテンサイト開始温度に達すると、表面は、熱的にはなお収縮している中心部に対して膨張する可能性がある。その後、中心部が変態して、応力の釣合いが再び変化する。
その結果、熱収縮、変態ひずみ、および拘束の間で、相互関係が常に変化する状態になる。薄い縁部は急速に冷却・変態し、内部が変化する前に強度を増すことがある。厚い中心部は高温で比較的変形しやすい状態にとどまり、その後、すでに硬化した表面が移動を妨げる中で変態する可能性がある。表面の引張残留応力は特に危険である。割れは一般に、鋭い角部、介在物、脱炭層、研削痕、その他の応力集中部など、表面から発生するためである。
鉄–炭素状態図は平衡状態における相の関係を示すが、この一連の過程を単独で予測することはできない。変態図と、実際の連続冷却履歴が必要となる。ASMの熱処理に関する資料では、熱履歴と相の生成を関連付けるためのツールとして、時間–温度–変態図、および連続加熱変態・連続冷却変態図を挙げている。したがって、同じ公称焼入れであっても、C45のような普通炭素鋼と42CrMo4のような合金鋼種では、焼入性によってマルテンサイトが生成する位置と時期が変わるため、異なる応力場が形成される可能性がある。
割れの発生には、高い硬さの数値だけでは不十分である。局所的な引張応力、鋼の温度依存性の強度と延性、変態時期、断面形状、表面状態、および冶金学的欠陥に左右される。冷却後、水素、残留応力、および高強度マルテンサイトが相互に作用することで、遅れ割れが発生する場合もある。焼戻しは、焼入れ直後のマルテンサイトに伴う応力と脆性の一部を低減するが、割れによって分離した材料を元に戻すことはできない。
形状、治具、および焼入れ時の冷却媒体へのアクセス
形状は、熱の流れと機械的拘束の両方を左右する。細長い長尺軸は、短く厚い断面よりも容易に曲がる。リングは真円度が変化したり、直径が増加したりすることがある。厚さが不均一な板は、両面の冷却速度が異なるため、皿状に変形することがある。穴、キー溝、溝、ねじ、急激な肩部、および止まり空洞は、流体の流れを乱し、局所的な冷却能の差を生み出す。鋭い内 re-entrant corner は、熱ひずみと変態ひずみが最も急速に変化している位置に、応力を集中させる。
断面寸法は、意図した変態が全厚にわたって起こるかどうかも決定する。低合金鋼では、表面近傍にマルテンサイトが生成しても、中心部の冷却が遅い場合、中心に向かってベイナイトまたはパーライトが生成することがある。この組織差によって、体積、硬さ、強度、およびその後の焼戻し応答に局所的なばらつきが生じる。その場合の寸法変化は、単なる均一な尺度変化ではなく、形状の問題となる。
治具によって一つの移動を抑制すると、別の移動を強制することがある。焼入れ中に板を平らにクランプすると、処理中の曲がりは低減できる可能性があるが、解放された弾性エネルギーによって、その後にスプリングバックやねじれが生じることがある。マンドレルは一時的に内径を維持できる一方、その周囲の周方向応力を増加させる可能性がある。数点だけで接触する支持具では、支持されていない領域が自由に反りやすくなる一方、過度の拘束は割れのリスクを高めることがある。部品は、循環を妨げたり、不要な機械的拘束を与えたりすることなく支持されるように配置すべきである。
焼入れ時の冷却媒体へのアクセスは、浴の選択だけでなく、形状上の問題として考慮しなければならない。互いに向かい合う面、入れ子状の部品、止まり穴、および密に詰め込まれたバスケットでは、露出面よりも流体の移動が少なくなる可能性がある。蒸気膜または閉じ込められた空気によって、特定の位置の冷却が遅れることがある。撹拌は、蒸気を除去し、予測可能な冷却条件を維持するのに十分でなければならないが、過度または不均一な撹拌は、向きによる冷却差を拡大する可能性がある。浴温、流体の状態、移送時間、および装入パターンは、すべて重要である。
設計変更によって、炉のサイクルを選定する前にリスクを低減できることが多い。鋭い角部の代わりに十分な丸みを設け、厚さの変化を緩やかにし、局所的な拘束が過度にならないように穴や溝を配置し、熱処理後の変形を管理しながら除去できるよう加工代を設ける。しかし、単一の形状規則ですべての不具合を防げるわけではない。油焼入れに対して安全な設計でも、水、ポリマー、塩、またはガス中では異なる挙動を示す可能性がある。
寸法安定性のための工程管理
寸法管理は、装入物全体で再現性のある熱サイクルから始まる。炉内温度の均一性、適切な支持、制御された加熱速度、および十分な保持時間は、表面と中心部の差を低減する。ただし、保持が長すぎると結晶粒が粗大化し、酸化が増加し、または不要な曝露によって変形が悪化する可能性がある。雰囲気制御は、スケールと脱炭を抑制する。これらは表面硬さと寸法応答を変化させる要因となる。
炉から焼入れ槽への移送は、規定された熱履歴を維持できるだけの速さで行い、装入ごとに一貫させなければならない。装入物の向きは、重要な表面が再現性をもって露出するようにする。焼入れの強さは、最大冷却速度だけを基準に選定するのではなく、鋼の焼入性と必要な組織に適合させるべきである。適切な撹拌と流体循環は不可欠であるが、その強度と方向を監視する必要がある。公称上は同一の浴であっても、異なる面が異なる速度で冷却される可能性があるためである。
段階冷却または中断冷却によって、最終変態の前に表面と中心部の温度差を低減できる。例えばマルテンパー処理では、温度が均一化するまで、マルテンサイト開始温度域より上、またはその付近の温度で鋼を保持し、その後、より均一にマルテンサイトを生成させる。オーステンパー処理では異なる変態経路を用い、鋼を保持してベイナイトを生成させ、マルテンサイト域へ直接冷却することはしない。これらの方法は、適切な鋼種と形状において変形を低減できるが、焼入性、断面寸法、浴の管理、および変態速度論を確認する必要性をなくすものではない。
焼戻しは、規定された工程ウィンドウ内で焼入れ後に実施すべきである。部品によっては、荒加工後、または先行する熱処理工程後に別途応力除去処理を行うことで、最終加工中に残留応力が解放される可能性を低減できる。応力除去は万能な対策ではない。硬さを変化させ、寸法公差に影響を及ぼし、または過酷な焼入れによって固定された応力を除去できない場合がある。
検査では、表面硬さだけでなく、それ以上の項目を測定しなければならない。部品によっては、処理前後の寸法検査に、長さ、真円度、真直度、平面度、内径、および振れを含める。硬さ分布測定、金属組織検査、磁粉探傷試験、および超音波探傷試験は、それぞれ異なる種類の問題を明らかにできる。ISO 17663:2023は、フェライト鋼および関連する溶接または成形部品について、空気中または制御雰囲気中で行う熱処理の品質要求事項を定めており、工場内または現地で実施される作業も対象としている。その品質重視の考え方は、炉内温度、移送時間、浴の状態、装入物の識別、および検査結果を記録することを支える。
したがって、寸法安定性は、設計と工程の結果である。均一な加熱は有効であり、管理された移送も有効であり、適切な撹拌も有効で、応力除去が役立つ場合もある。しかし、いずれもすべてのケースで十分とは限らない。許容可能なサイクルとは、必要な相と特性を生み出しながら、熱ひずみ、変態ひずみ、拘束、および残留応力を、部品が許容できる変形および破断の範囲内に維持するものである。
溶接および製作における熱処理
製作における熱処理は、炉のサイクルを指定する前から始まっている。溶接、ガス切断、成形、矯正、局部補修は、それぞれ鋼材に熱履歴を与えるが、その範囲は部材の一部に限られることも多い。溶接アークによって狭い領域がオーステナイト化温度域を超えて加熱される一方、隣接する材料は比較的低温のままに保たれることがある。その後、熱が母材へ流入し、急峻な温度勾配と不均一な収縮が生じる。その結果、溶接金属、溶融境界、熱影響部(HAZ)、および影響を受けていない母材は、それぞれ異なるミクロ組織、硬さ、および残留応力を有する可能性がある。
結果は、化学成分、断面厚さ、拘束、継手形状、入熱、予熱、パス間温度、冷却条件、ならびにその後に行われる処理によって決まる。機械加工した試験片から転用した処理条件では、これらすべての変数を考慮することはできない。
予熱、溶接後熱処理、および局部熱サイクル
予熱は、溶接部と周囲の鋼材との温度差を小さくする。一般に、これによって溶接後の冷却が遅くなり、拡散性水素が逸散する時間が長くなるため、水素に起因する割れを受けやすい鋼材での水素助長割れの可能性が低下する。また、熱勾配が小さくなり、収縮に関連する応力を低減できる場合がある。予熱は万能な安全策ではない。過度の温度はHAZを拡大し、靭性を変化させ、変形を増大させ、または規定された溶接施工要領に支障を生じさせる可能性がある。
関係する温度は、単にトーチ、誘導加熱コイル、またはアークの温度ではない。継手周辺の領域や、該当する場合にはパス間領域を含め、定められた位置における工作物の温度である。厚さ、継手拘束、炭素含有量、合金元素の添加量、および焼入性は冷却速度に影響する。同じ公称予熱温度であっても、炭素マンガン鋼と低合金Cr-Mo鋼では、応答が大きく異なる可能性がある。
溶接中、臨界変態温度域を超えたHAZの一部では、オーステナイトが生成することがある。冷却時には、連続冷却経路に応じて、そのオーステナイトがフェライト、パーライト、ベイナイト、またはマルテンサイトへ変態する可能性がある。溶融境界付近では粗大粒が生成することがあり、そこから離れた位置には、部分変態領域または焼戻し領域が生じる。これらの領域は、平衡状態の鉄–炭化鉄状態図だけでは示されない。時間–温度–変態(TTT)線図は等温変態の挙動を示すものであり、多くの実際の製作サイクルには、連続加熱変態および連続冷却変態(CCT)線図の方が有用である。
溶接後熱処理(PWHT)は、硬質な変態生成物を焼戻しし、残留応力を低減し、寸法を安定化し、供用中の損傷に対する抵抗性を改善することがある。フェライト鋼では、溶接した部材を規定温度域まで加熱し、対象となる断面が所要の状態に達するのに十分な時間保持した後、管理された条件で冷却する処理が行われる場合がある。実際のサイクルは、材料規格、設計基準、溶接施工要領、または承認済みの技術指示書に基づかなければならない。PWHTは単なる「応力除去」ではない。硬さ、靭性、強度、およびミクロ組織を変化させる可能性があるためである。
局部PWHTは、特に形状の影響を受けやすい。周方向溶接部の周囲を加熱する帯状領域では、移動する熱場が形成される。そのため、加熱帯の外側の温度を管理し、急峻な熱勾配によって新たな応力が導入されないようにしなければならない。大型容器、配管、および現地補修では、複数の加熱ゾーン、断熱、管理冷却、ならびに複数の熱電対が必要になることがある。炉内処理では、より均一な環境を得られる可能性があるが、装入状態、炉の校正、支持条件、および部材で最も低温となる部分は依然として重要である。炉を使用しても、工作物の温度が均一になるとは限らない。
同じ原則は関連工程にも当てはまる。ガス炎矯正では、局部的な膨張と収縮を意図的に生じさせる。誘導加熱では、表面を硬化させながら、その直下に急峻な遷移領域を残すことがある。熱間成形では、結晶粒組織と残留応力が変化する。熱切断では、硬化または軟化した切断端が残ることがある。各工程は、孤立した温度測定値ではなく、定義された熱サイクルとして扱うべきである。
フェライト鋼および溶接・成形部材
フェライト鋼には、多くの炭素鋼、炭素マンガン鋼、低合金鋼、圧力容器用鋼、構造用鋼、および配管用鋼の鋼種が含まれる。その応答は、炭素および合金元素の含有量、初期結晶粒径、断面寸法、ならびに冷却速度によって支配される。ASTM Internationalの「Steel Metallurgy & Heat Treatment」講座で示される、フェライト、オーステナイト、セメンタイト、パーライト、マルテンサイト、およびベイナイトというよく知られた相の名称は、互換的なラベルではない。これらは、それぞれ異なる組織状態および変態生成物を表し、硬さ、強度、靭性、ならびに割れ挙動も異なる。
母材全体がフェライト–パーライト組織のままであっても、急冷されて硬化しやすいHAZでは、溶接によってマルテンサイトが生成することがある。焼戻しによってその硬さを低減できる場合があるが、結果は元の化学成分と熱履歴によって異なる。溶接部を再加熱すると、先に堆積した溶接パスにも影響が及ぶ。後続パスは、先行パスによって生成した材料を焼戻しし、微細化し、または部分的に変態させることがある。厚く拘束された断面では、表面と中心部が異なる冷却経路をたどる可能性があるため、硬さと残留応力が板厚方向で変化することがある。
成形部材にも同じ注意が必要である。曲げ、プレス加工、および局部修正は形状を変化させ、加工硬化、減肉、残留応力、または結晶粒の流れの変化を生じさせる可能性がある。成形されたフェライト鋼部品をその後溶接する場合、成形履歴と溶接熱サイクルが組み合わさる。焼なまし、焼ならし、焼入れ焼戻し、または規定された応力除去処理が、ある設計では適切であっても、別の設計では有害になる可能性がある。ISO 683-1:2016は、主として焼入れ焼戻し、オーステンパ、火炎硬化、誘導硬化、および場合によっては焼ならし状態を対象とする非合金鋼の技術的納入要件を扱っている。しかし、この規格によって、単一の処理が製作組立品に対する一般的な指示になるわけではない。
ASM Internationalの2024年版 ASM Handbook Volume 4A は、オーステナイト化、焼なまし、焼戻し、焼入れ、焼入性、表面硬化、オーステンパ、マルテンパ、硬さ、および残留応力の管理を扱っている。これらの項目は、規定された処理を単なる炉の設定値ではなく、鋼種と部材に結び付けなければならない理由を説明している。変形は、熱膨張だけでなく変態ひずみによっても生じる。拘束によって、その移動のうちどれだけが残留応力になるかが決まる。
ISO 17663:2023の品質要求事項
ISO 17663:2023は、溶接および関連工程に結び付く熱処理について、名称が明示された品質要求事項規格である。この規格は、大気中または管理雰囲気中で行われる処理を対象とし、工場内でも現地でも適用される。また、主としてフェライト鋼およびそれに関連する溶接・成形部材に適用される。その重要性は手順面にある。すなわち、熱サイクルを、責任分担、設備、測定、記録、および検査が定められた管理製造活動にすることである。
適合する品質システムでは、汎用的な炉プログラムで十分だとは考えない。適用される施工要領は、材料、部材、処理目的、加熱方法、温度範囲、保持条件、冷却方法、および関連する測定位置を特定する。工程が重要な場合、施工要領の適格性確認によって、提案されたサイクルが代表的な材料と形状において、許容可能な特性および寸法結果を生じさせることを実証する。適格性確認では、厚さ、継手形状、局部加熱の配置、拘束、ならびに記録された雰囲気温度と実際の部材温度との関係を考慮する必要がある場合がある。
したがって、温度測定は記録図に添える装飾ではなく、管理機能である。熱電対、センサー、記録計、および校正状態は工程に適していなければならず、重要な高温部と低温部を検出できる位置に配置する必要がある。炉または局部加熱設備では、均熱性、断熱、規定された場合の雰囲気、加熱速度、冷却速度、ならびに意図しない汚染や酸化に対する防護を管理する必要がある。局部加熱システムでは、ゾーン配置、支持部、取付部、および自由端における熱損失に特に注意しなければならない。
記録によって、部材に何が起きたかを明らかにできる。記録には、材料および溶接部の識別、施工要領の改訂版、設備識別情報、センサー位置、温度–時間チャート、作業者または検査員の情報、中断、補修、ならびに逸脱の処置を含めることができる。トレーサビリティによって、これらの記録をヒート番号、溶接番号、組立品、または成形部品に結び付ける。検査では、適用される設計文書および製造文書に基づき、外観状態、寸法確認、硬さ、非破壊検査、または必要に応じて機械試験を含め、完成品を該当する仕様と比較する。
ISO 17663:2023は、材料規格、設計基準、または溶接施工要領書に取って代わるものではない。この規格は、それらの文書が要求する処理を管理するための品質枠組みを提供する。この区別は重要である。製作が成功したことは、管理され、追跡可能な熱履歴と、それに続く、完成部材が要求された組織、特性、および寸法を保持していることを示す証拠によって実証される。
鋼種、仕様、および規格用語
鋼の呼称と熱処理状態は、材料記録の異なる部分を示す。呼称は「どの鋼種が指定されたか」を示し、状態は「その鋼が次の製造工程に到達するまでに、どのような状態で供給または処理されたか」を示す。これらの問いを混同すると、正しい材料指示が誤った工程上の前提に変わる可能性がある。
鋼種の呼称は通常、規格によって定められた成分区分または製品カテゴリーを示す。それだけで、その鋼種から製造されたすべての部品が焼入焼戻しを受けたことを示すものではなく、処理後に特定の硬さになることを保証するものでもない。これに対し、供給状態は、材料がどのような状態で供給されるかを記述する。例えば、未処理、焼ならし、焼入焼戻し、または適用される製品仕様に基づきその他の処理を施した状態などである。正確に許容される状態および要求事項は、規格、製品形状、ならびに購入仕様によって異なる。
熱処理は第三の層を加える。それは、単に名称で示される状態ではなく、管理された熱サイクルである。加熱速度、オーステナイト化の方法、保持時間、冷却の強度、雰囲気、温度均一性、部品形状、断面寸法のすべてが、得られる組織に影響を及ぼす。炭素および合金元素は、相の安定性と変態速度論に影響する。そのため、寸法、炉内装入状態、または冷却方法が変わると、同じ公称鋼種でも異なる応答を示すことがある。
ASM International の 2024 年版 ASM Handbook Volume 4A は、物理冶金、硬さおよび焼入性、焼入れ、焼なまし、焼戻し、恒温変態処理、マルテンパー、オーステナイト化、ならびに表面硬化処理を扱っている。これらの事項は、呼称が工程仕様の代わりにならない理由を説明する。フェライト、オーステナイト、セメンタイト、パーライト、マルテンサイト、およびベイナイトは、異なる熱的・速度論的条件の下で生成する。鋼の呼称は出発点となる情報の一部を与えるにとどまり、どの変態が可能になるか、またそれらがどの程度均一に生じるかは、処理経路によって決まる。
焼入焼戻し用の非合金鋼
非合金鋼は、単一の普遍的な硬化サイクルで処理できる鋼と同義ではない。その応答は、炭素量、初期組織、断面厚さ、加熱方法、および冷却条件に依存する。冷却速度が十分な箇所では焼入れによってマルテンサイトが生成する可能性がある一方、冷却の遅い領域では別の生成物へ変態することがある。その後の焼戻しは、焼入れ直後の組織を変化させ、応力を緩和または再分配するが、最終結果は依然として熱履歴全体に依存する。
したがって、関連する工学上の問いは、単にある鋼種が「焼入焼戻し鋼」であるかどうかではない。実際の断面および形状を有する指定材料が、定義された処理経路の下で、要求される組織および特性を達成できるかどうかである。硬さだけでは断面がどれだけ深く変態するかを示せないため、焼入性が重要になる。部品は公称硬さの目標を満たしていても、寸法上または使用上の要求を満たさない可能性があるため、変形および残留応力も重要である。
平衡鉄–炭化鉄状態図は、ほぼ平衡状態における相の安定性を確認するのに役立つが、それだけで急冷の結果を予測するものではない。時間–温度–変態線図は恒温変態を記述し、連続加熱変態線図および連続冷却変態線図は、変化する温度経路をより直接的に扱う。ASM の 2024 年版の鋼の熱処理に関する解説は、これらの線図をオーステナイト化、変態挙動、変形、および残留応力の管理と具体的に関連付けている。この関連性は、硬化を意図する非合金鋼に不可欠である。
焼ならし状態は、鋼種と処理経路の違いを示す一例である。焼ならしは、圧延まままたは焼なまし状態とは異なる初期組織を形成し、その後のオーステナイト化、焼入れ、および焼戻しの挙動に影響を及ぼす可能性がある。これは呼称に自動的に備わる特性ではなく、指定された処理状態として扱うべきである。
呼称、供給状態、および処理経路
材料指示では、少なくとも三つの問いを分けて記載すべきである。すなわち、鋼の識別、供給される状態、および部品に必要な処理である。第一の問いは、規格の呼称によって表すことができる。第二の問いは、製品規格または注文書類における供給状態として示されることがある。第三の問いは、部品をどのように加熱、保持、冷却、検査し、合否判定するかを定める工程仕様に属する。
これらの記録では、炉の設定値だけでなく、部品そのものも考慮すべきである。薄い縁部と厚いハブは、同じ熱履歴を受けない。穴、角部、断面の変化、および治具との接触は、熱の流れと応力の発生を変化させる。炉内雰囲気は表面化学およびスケール生成に影響し、温度均一性と装入配置は、すべての領域が意図したサイクルを受けるかどうかに影響する。冷却媒体および攪拌は熱の除去を変化させ、移送の遅れまたは不均一な浸漬は温度勾配を生じさせる可能性がある。
処理名称だけでは不十分である。「焼入焼戻し」は一連の処理を示すが、完全な手順を示すものではない。使用可能な工程仕様では、適用される鋼種および状態、設備管理、温度測定、加熱および保持の規則、移送要件、冷却方法、焼戻し方法、ならびに検査基準を定めなければならない。さらに、硬さ分布の測定、寸法検査、表面状態、および変形の矯正に関する規定が必要になることもある。
規格は要求事項と適用範囲を定めるが、特定の部品に関する工学的判断の必要性をなくすものではない。ISO 17663:2023 は、溶接および関連工程に伴う熱処理について、別個の品質要求事項の枠組みを示している。同規格は、大気中または管理雰囲気中で実施される処理を対象とし、工場内で行われる場合にも現場で行われる場合にも適用される。また、主としてフェライト系鋼および関連する溶接部品または成形部品に適用される。同規格が存在するからといって、すべての熱処理作業が溶接施工要領になるわけではない。しかし、品質管理は実施される作業に即して定めなければならない理由を示している。
ISO 683-1:2016 の位置付け
正式な標題は ISO 683-1:2016, Heat-treatable steels, alloy steels and free-cutting steels — Part 1: Non-alloy steels for quenching and tempering である。この標題は、非合金鋼をより広い規格シリーズの中に位置付けると同時に、当該文書が対象とする個別の部を特定している。
ISO 683-1:2016は、規定された適用範囲内の技術的受渡し要求事項を定めるものであり、普遍的な熱処理レシピを定めるものではない。 Strong evidence
International Organization for Standardization によれば、ISO 683-1:2016 は、主として焼入焼戻し、恒温変態処理、火炎硬化、誘導硬化、および場合によっては焼ならし状態を意図した非合金鋼について、技術的な供給要求事項を規定している。「技術的な供給要求事項」は、規格用語上重要な境界である。この文書は、その適用範囲に基づいて供給される材料に対する要求事項を定めるものであり、対象となる鋼種から製造されるすべての部品に適用できる普遍的な処理レシピではない。
この区別により、二つのよくある誤りを防ぐことができる。第一に、ISO 683-1:2016 の対象となる呼称であることは、完成部品が必要な処理を受けたことを証明しない。第二に、供給状態を選択しただけでは、設計上の目的を達成するために必要な完全な熱サイクルは定まらない。部品仕様では、形状、断面寸法、加熱、保持、冷却、雰囲気、変形管理、残留応力、および検証について、なお規定しなければならない。
したがって、ISO 683-1:2016 は、より大きな管理体系の中における材料および供給に関する参照規格である。ASM International、ASTM International、NPTEL、および 1984 年の参考文献 Steel and Its Heat Treatment は、いずれも相変態と時間–温度履歴を通じて熱処理を説明している。この規格は契約上の材料に関する枠組みを与え、実際の部品が要求される状態に到達するかどうかは、冶金学的解析と管理された工程仕様によって決まる。
プロセス管理、検証、および故障解析
熱処理は、硬さだけで判定するのではなく、管理された一連の工程として検証すべきである。炉に装入する前に、鋼種、溶解番号または鋳造番号、製品形状、断面寸法、および前処理状態を確認する。焼入焼戻しされた合金鋼の棒材は、炭素含有量が同程度であっても、焼ならしされた炭素鋼の棒材と互換的に扱うことはできない。初期のフェライト・パーライト組織、予備冷間加工、結晶粒径、偏析、および機械加工状態は、オーステナイト化への応答、変態速度、ひずみ、ならびに最終硬さに影響を及ぼす。
工程記録では、材料の識別情報を完全な熱履歴に結び付ける必要がある。すなわち、炉の設定温度および測定温度、雰囲気の状態、装入方法、必要に応じた昇温速度、均熱または保持時間、移送時間、焼入れ媒体および撹拌条件、冷却経路、焼戻しサイクル、ならびに後処理工程である。ASM Handbook Volume 4A(ASM International、2024年)では、硬さ、焼入性、焼入れ、ひずみ、残留応力の管理が、同一の熱処理問題の中に位置付けられている。この関係は重要である。部品は規定された表面硬さに達していても、適さない内部組織、過大な引張応力、または組立てを妨げる形状変化を有する可能性がある。
ISO 683-1:2016は、主として焼入焼戻し、オーステンパ、火炎焼入れ、誘導焼入れ、および場合によっては焼ならし状態を意図した非合金鋼に対する技術的納入要求事項を規定している。ISO 17663:2023は、主としてフェライト系鋼および関連する溶接部品または成形部品を対象に、工場または現場で空気中もしくは制御雰囲気中で実施される熱処理の品質要求事項を扱っている。これらの規格は品質の枠組みを示すものであり、あらゆる鋼種、形状、使用条件に対して一つの普遍的な合否判定基準を定めるものではない。適用される図面、材料規格、処理手順、および検査計画によって、何が許容されるかを定義しなければならない。
炉内雰囲気および温度均一性
温度管理は、制御装置の表示を確認することではなく、測定から始まる。センサーの位置、放射温度分布、断熱材の損傷、循環の阻害、または作業域への過装入によって、炉が850 °Cを示していても、装入物が異なる温度を受ける場合がある。温度均一性調査および校正済みの装入物用熱電対によって、このような差異を明らかにできる。重要なのは、炉が単に設定温度に到達したかどうかではなく、装入物全体にわたって部品が必要な温度に達し、意図した時間その温度に保持されたかどうかである。
装入方法は、加熱および冷却に影響する。部品を密に詰めると、互いに放射熱を遮り、ガスまたは焼入れ液の流れを妨げることがある。大きな断面では、表面に比べて中心部の加熱が遅くなる。薄い突出部は、中心部がまだ意図したオーステナイト化温度範囲に達していない段階で過熱する可能性がある。そのため、炉の温度回復時点から測定した保持時間と、装入物全体の温度が均一になった後から測定した保持時間とは、冶金学的に異なる場合がある。
雰囲気管理には、二つの目的がある。表面での化学的変化を抑制することと、再現性のある熱伝達を支えることである。過剰な酸素または水蒸気は、酸化およびスケールの生成を促進する。鋼の平衡上必要な値を下回る炭素ポテンシャルでは、脱炭が生じ、表面から炭素が失われて到達可能な硬さが低下することがある。過剰な炭素ポテンシャルでは浸炭が生じ、硬く脆い表面、または異常な炭素濃度勾配が形成されることがある。吸熱型ガス、窒素・メタノール系、真空、塩浴、および空気では、それぞれ異なる監視が必要となる。工程によっては、露点、酸素ポテンシャル、炭素ポテンシャル、ガス流量、圧力、および警報記録が重要となる。
炉から焼入れ槽への移送も、別の管理点である。移送の遅れによって部分的な変態が生じる可能性があり、特に連続冷却変態線図のノーズ付近では、マルテンサイト生成が完了する前にフェライト、パーライト、またはベイナイトが生成することがある。その後の冷却の厳しさは、焼入れ温度、撹拌、汚染、濃度、および部品の向きによって決まる。ある場所では急速に冷却する焼入れ剤でも、蒸気膜、流れの停滞、または液の状態変化によって、別の場所では冷却が遅くなることがある。したがって、結果は単一の冷却速度の数値ではなく、一連の工程履歴として捉える必要がある。
硬さ、組織、および寸法の確認
検証には、相互に関連付けた複数の検査を用いるべきである。硬さは熱処理への応答を迅速に確認する手段であるが、その意味は測定位置、方法、表面状態、および断面寸法に依存する。最も測定しやすい表面だけでなく、規定された領域を確認する。断面厚さから勾配が予想される場合は、表面と内部を比較する。また、検査方法上、健全な試験面が必要な場合には、スケールまたは脱炭層を除去する。硬さ分布測定によって、誘導焼入れまたは火炎焼入れが意図した硬化深さを達成したかどうかを示すことができるが、単一の測定値では急激な遷移を見落とす可能性がある。
金属組織検査は、一見矛盾する硬さ結果を説明する。焼入れ後の組織には、炭素含有量、合金元素の添加、冷却速度、および局所的な形状によって割合が決まるマルテンサイト、ベイナイト、フェライト、パーライト、および残留オーステナイトが含まれることがある。焼戻しはマルテンサイトを変化させ、焼入れ応力の一部を緩和するが、過去の工程上の誤りをすべて消去するものではない。金属組織観察用の試料は、代表的な位置または疑わしい位置から採取し、過熱や引きずり傷を生じさせずに調製するとともに、鋼種および熱処理履歴を考慮して評価しなければならない。
表面検査では、酸化、スケール、脱炭、浸炭、焼入れ割れ、研削割れ、ラップ、および局部過熱を特定できる。脱炭は通常、表面直下の低炭素フェライト層として現れる。酸化が著しい場合には、スケールまたは粒界侵食が残る。過剰な残留オーステナイトは、高い炭素含有量または合金元素含有量、不十分な焼入れの厳しさ、過度に高い焼入れ温度、あるいは室温で変態が未完了となるほど低いマルテンサイト開始温度に伴って生じることがある。その後、使用中、機械加工中、またはサブゼロ処理中に変態し、寸法変化を引き起こす可能性がある。
寸法は、定義された基準面または基準点に基づき、熱処理の前後に測定する必要がある。部品図に従って、長さ、直径、平面度、真円度、振れ、穴径、および関連する輪郭形状を記録する。ひずみは、不均一な加熱、変態に伴う体積変化、熱勾配、非対称形状、焼入れ液の流れ、機械加工による残留応力、および拘束によって生じる。寸法が公差内にあっても残留応力が残る可能性があるため、ひずみの管理と応力の管理は関連するが同一ではない作業である。したがって、ASMが2024年版で扱うひずみおよび残留応力の内容は、検査計画に直接関係する。
不適合結果の解釈
不適合結果は、診断せずにサイクルを繰り返すことを促すものではなく、隔離および調査を必要とする工程または材料状態の証拠である。まずトレーサビリティを維持するため、炉の装入単位、材料の溶解番号、試験位置、使用した測定機器、校正状態、および正確な結果を特定する。冶金的要因を疑う前に、試験方法および試験片の位置を確認する。低い硬さが誤って測定される原因としては、スケール、脱炭、粗い表面、浅い圧痕、または端部に近すぎる位置での測定が考えられる。
軟点は、焼入れの厳しさ不足、不十分な撹拌、蒸気膜の形成、液流の阻害、移送の過度な遅れ、オーステナイト化不足、または選択した鋼種および焼入れ剤に対して断面が大きすぎることによって生じることが多い。不均一な炉内温度または不適切な装入方法でも、同じような状態が生じる可能性がある。過大な硬さは、不十分な焼戻し、誤った焼戻し温度、表面の過浸炭、または未焼戻しマルテンサイトを含む組織を示している可能性がある。また、意図したバルク材ではなく、薄い硬化領域で試験した結果である場合もある。
脱炭は、雰囲気管理、過度の加熱保持、スケール除去、または先行する加熱工程に原因があることを示唆する。酸化は、空気漏れ、不適切な炉内ポテンシャル、高い露点、または長時間の暴露を示唆する。粗大結晶粒は通常、過度に高いオーステナイト化温度、過度に長い保持時間、繰返し加熱、または局部過熱の後に生じる。これは靭性を低下させ、ひずみ感受性を高める可能性がある。割れは、苛酷な焼入れ、鋭い角部、研削損傷、既存欠陥、水素または表面汚染、あるいは変態応力と組み合わさった残留応力によって生じることがある。割れの形態および位置は、硬さよりも有益な情報を示すことが多い。
予期しない残留オーステナイトが確認された場合は、炭素および合金元素の含有量、実際のオーステナイト化温度、冷却速度、焼入れの中断、ならびに形状または断面厚さによる安定化作用について再検討すべきである。熱処理後の寸法増加は、その診断を裏付ける可能性があるが、それだけでは証明にならない。是正措置には、区分変更、追加焼戻し、応力除去、再検査、または廃棄が含まれ得る。適切な処置は、適用される仕様および工学的評価によって決まる。重要なのは、特定された工程変数を一度に一つだけ変更し、その結果生じた組織、特性、表面状態、および寸法を検証するという基本原則を守ることである。
熱処理を選定するための統合的枠組み
熱処理は、慣れ親しんだ温度や一般的な鋼種名ではなく、必要な特性プロファイルと使用条件に基づいて選定すべきである。制御された熱サイクルによって相変態が生じ、鋼の性質が変化するが、その結果として形成されるフェライト、パーライト、ベイナイト、マルテンサイト、残留オーステナイト、および炭化物は、化学成分、断面寸法、加熱速度、冷却経路、材料の初期状態によって異なる。したがって、同じ公称熱処理であっても、ある部品では有用な靭性が得られる一方、別の部品では割れ、過大な変形、または中心部の硬さ不足が生じる可能性がある。
ASM International の ASM Handbook Volume 4A は、物理冶金学、硬さと焼入性、焼入れ、焼なまし、焼戻し、オーステンパ、マルテンパ、オーステナイト化、および表面硬化を、孤立した作業ではなく、鋼の熱処理を構成する相互に関連した要素として位置付けている(ASM International, 2024)。この関連性が、プロセス選定の基礎となる。
必要な特性と使用条件から始める
熱サイクルを選ぶ前に、工学的な目標を定義する。必要な硬さが、部品全断面に関係するのか、摩耗する表面に関係するのか、あるいは狭い表面硬化層深さに関係するのかを明確にする必要がある。引張強さと降伏強さは重要であるが、それらによって靭性、延性、または疲労強度が不要になるわけではない。硬いマルテンサイト表面はアブレシブ摩耗に耐えられる一方、衝撃に対する許容性を低下させたり、研削損傷に対する感受性を高めたりする可能性がある。硬さの低いベイナイト組織または焼戻しマルテンサイト組織の方が、繰返し荷重をより確実に負担できる場合もある。
使用条件によって、どの妥協が許容されるかが決まる。歯車の歯には、接触応力、滑り摩耗、曲げ疲労が作用し、さらに表面硬化層から心部にかけて硬さ勾配を設けることが多い。軸には、熱処理後も靭性のある心部、硬いジャーナル部、厳しい振れ公差が必要となる場合がある。圧力を保持する溶接部品では、最大硬さよりも、残留応力、水素管理、靭性、検査が重視される。温度、腐食環境、潤滑、衝撃荷重、繰返し応力、および破壊した場合の影響を、同じ初期評価に含める必要がある。
寸法公差は、機械的性質と併せて規定しなければならない。数百分の1ミリメートルの公差で保持される部品を、変形を後で修正すればよいものとして扱うことはできない。形状は熱場を変化させる。薄い縁部は急速に加熱・冷却され、穴は局所的な剛性を変化させ、鋭い角部は応力を集中させ、長く非対称な断面は変態ひずみの発生に伴って曲がる。また、望ましい表面と心部の硬さ勾配も明確にしなければならない。全断面焼入れ、部分焼入れ、応力除去処理では、必要となる熱的・機械的条件がそれぞれ異なる。
初期状態も仕様の一部である。鋳造組織、加工硬化を受けた状態、フェライト・パーライトの焼ならし組織、球状化炭化物、あらかじめ焼戻しされたマルテンサイト、溶接熱影響部は、同じようには応答しない。溶接部品では、計画した熱処理を開始する前から、硬さ勾配と引張残留応力が存在することがある。ISO 17663:2023 は、主としてフェライト系鋼および関連する溶接部品または成形部品について、大気中または制御雰囲気中で、工場内または現地で実施する熱処理の品質要求事項を扱っている。その実務上の意義は明確である。すなわち、プロセス記録、温度測定、雰囲気制御、検査計画は、部品の履歴とリスクに適合していなければならない。
鋼の化学成分を変態挙動に適合させる
炭素はマルテンサイトに利用可能な炭素量を制御し、フェライト、パーライト、セメンタイトの割合と硬さにも影響を及ぼす。合金元素は、変態温度、炭化物の安定性、焼入性、焼戻し応答、酸化挙動を変化させる。AISI 1045 と AISI 4140 は、どちらも焼入れ・焼戻しが可能であるというだけの理由で、同じ焼入れ条件を適用することはできない。AISI 4140 に含まれるクロムとモリブデンは拡散変態を遅らせ、同等の断面寸法で比較した場合、一般に普通炭素鋼である AISI 1045 よりも大きな深さまで焼入れできる。AISI 52100 は高炭素・高クロム鋼であり、軸受性能と寸法安定性において、炭化物の制御が中心的な課題となる。
鉄–炭化鉄系状態図は、平衡相と炭素の固溶度を把握するのに役立つが、実際の冷却サイクルによって形成される組織を予測するものではない。冷却が適切な時間–温度領域を通過すれば、オーステナイトはパーライトまたはベイナイトに変態する。拡散が十分に抑制されれば、鋼の化学成分によって決まる温度域でマルテンサイトに変態する。ASM の 2024 年の説明では、変態図について、平衡概念と、時間–温度–変態(TTT)挙動および連続冷却変態(CCT)挙動とを区別している。この区別により、状態図からオーステナイト化温度を選び、その結果として冷却後の組織も決まると考える、よくある誤りを防ぐことができる。
TTT 線図は等温保持を検討するために使用し、CCT 線図はオーステナイトからの実際の冷却を検討するために使用する。問題は、単に焼入れ剤が「速い」かどうかではない。実際の断面における冷却曲線が、必要な場合にパーライトまたはベイナイトのノーズを避け、その後、熱応力と変態応力を抑制できる速度でマルテンサイト変態域を通過するかどうかが重要である。大径部品では中心部の冷却が遅くなる一方、薄い縁部は急速に冷却されるため、1つの部品内に異なる組織が形成されることがある。焼入性は、例えばジョミニー端面焼入れ試験によって評価され、規定された冷却条件下で鋼が硬さを発現できる深さを表すものである。しかし、どのような形状においても特定の硬さが得られることを保証するものではない。
この考え方から、最大の焼入れ強度を避ける選択に至る場合もある。焼入れ・焼戻しによって必要な強度が得られるとしても、マルテンパではマルテンサイト生成中の温度差を小さくでき、それによって変形リスクを低減できる。鋼種と断面寸法が必要な等温変態を可能にする場合、オーステンパによって、有用な靭性を持ち、焼入れひずみの小さいベイナイトを形成できることがある。焼ならしは不均一な初期組織を微細化でき、焼なましまたは球状化処理は、硬化処理前の機械加工性を改善できる。炎焼入れおよび高周波焼入れは、加熱パターン、周波数、走査速度、自己冷却能力を管理すれば、靭性のある心部を維持しながら表面に高い硬さを付与できる。
性能、製造性、リスクのバランスを取る
技術的に実現可能なミクロ組織であっても、製造上適切な選択とは限らない。炉の能力、装入配置、加熱均一性、焼入れ攪拌、焼入れ剤の汚染、雰囲気、治具、機械加工の順序、代表的な位置で温度を測定する能力を考慮する必要がある。雰囲気の選択は見た目だけの問題ではない。酸化、脱炭、浸炭、スケールは、表面硬さと寸法を変化させる可能性がある。焼入性の計算も、断面厚さ、角部半径、治具との接触、表面における冷却条件を含めなければ不完全である。
残留応力と変形は、設計上の制約として扱わなければならない。熱収縮と変態膨張は、異なる時間と場所で発生する一方、心部が冷却する前にマルテンサイト変態が生じ、応力が固定されることがある。高い応力が高硬さ、鋭い形状、表面損傷、水素、または不適切な焼入れと組み合わさると、割れが発生しやすくなる。したがって焼戻しは、単なる硬さの調整ではない。焼入れ直後の組織の安定性と靭性を変化させ、焼入れ応力の一部を軽減する処理である。焼戻し温度、時間、移送遅れは管理する必要がある。
溶接履歴によって、選択が完全に変わることがある。溶接後熱処理は、残留応力を低減したり、硬化部を焼戻したりできるが、サイクルを鋼種に適切に合わせなければ、強度、寸法精度、靭性にも影響を及ぼす可能性がある。ISO 683-1:2016 は、主として焼入れ・焼戻し、オーステンパ、炎焼入れ、高周波焼入れ、および場合によっては焼ならし状態を対象とする非合金鋼の技術的納入条件を規定している。この規格によって、特定の部品に対する熱処理の認定が不要になるわけではない。
検査能力が、信頼できるプロセス管理の限界を定める。硬さ分布の指定がある場合、硬さ測定は表面と心部を対象とすべきである。脱炭、残留オーステナイト、未焼戻しマルテンサイト、ベイナイト、炭化物ネットワーク、異常粒成長を検出するため、金属組織検査が必要になることがある。割れまたは内部欠陥が重大な影響を及ぼす場合には、寸法検査、磁粉探傷または浸透探傷、超音波探傷、残留応力評価が適切となる可能性がある。
処理の選定
- 目標を定義する 使用荷重、特性限界、表面・芯部の要求事項、および寸法公差を設定する。
- 開始状態を特定する 鋼種、処理前のミクロ組織、断面形状、製品形態、および溶接履歴を確認する。
- 速度論を評価する 実際の鋼種と熱経路に適したTTTまたはCCT情報を使用する。
- 経路を選択する 制御可能な加熱、雰囲気、冷却、焼戻し、または表面硬化方法を選択する。
- 適格性を確認し検証する 適用される仕様に照らして、硬さ、ミクロ組織、寸法、表面状態、および欠陥を確認する。
したがって、選定の判断は次の順序で行うことができる。まず使用荷重と特性限界を定義し、表面・心部の硬さと寸法公差を規定する。次に、鋼種、初期ミクロ組織、断面形状、溶接履歴を特定し、TTT/CCT 変態経路を比較する。そのうえで、制御可能な加熱、雰囲気、冷却、焼戻し方法を選定し、硬さ、組織、寸法、欠陥検査によってサイクルを認定する。1つの経路で強度、靭性、変形、製造上の限界をすべて満たせない場合は、鋼種、形状、機械加工の順序、または表面処理の方法を変更する。熱処理は、冶金学とプロセスが結び付いた問題である。支配的な選択は、単一の温度値ではなく、鋼種と部品に適合し、検証された熱履歴である。
参考文献
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment