




O que significa o tratamento térmico no aço
O tratamento térmico é uma sequência planeada de operações de aquecimento, manutenção e arrefecimento aplicada ao aço, de modo a alterar de forma controlada a sua estrutura interna e as propriedades resultantes. A temperatura do forno é apenas uma parte dessa sequência. O tratamento completo inclui a condição inicial do material, a velocidade a que atinge a temperatura, o tempo de permanência à temperatura, a atmosfera envolvente, a forma como o calor se propaga através da secção e o percurso através do qual o aço arrefece.
O que um tratamento pode alterar
- Estrutura Constituição de fases, morfologia das fases, estrutura de defeitos e estrutura dos grãos
- Resposta mecânica Dureza, resistência, tenacidade e ductilidade
- Resposta ao fabrico Maquinabilidade, tensão residual e estabilidade dimensional
- Desempenho superficial Uma superfície dura e resistente ao desgaste sobre um núcleo mais tenaz
Esta distinção separa o tratamento térmico metalúrgico do simples aquecimento do aço e do seu posterior arrefecimento. Um tratamento pode ser concebido para alterar a constituição das fases, a morfologia das fases, a estrutura de defeitos, a dureza, a resistência, a tenacidade, a ductilidade, a maquinabilidade, a estabilidade dimensional ou as propriedades superficiais. Pode também aliviar tensões residuais, refinar os grãos, preparar o aço para a maquinagem ou produzir uma superfície dura e resistente ao desgaste sobre um núcleo mais tenaz.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
O ASM Handbook Volume 4A, Steel Heat Treating—Fundamentals and Processes, aborda a austenitização, a têmpera, o recozimento, o revenido, a austêmpera, a martêmpera, o endurecimento superficial, a dureza, a temperabilidade, a distorção e processos relacionados (ASM International, 2024). Estes temas estão ligados por um princípio: a resposta de um aço depende simultaneamente da sua composição e da sua história térmica.

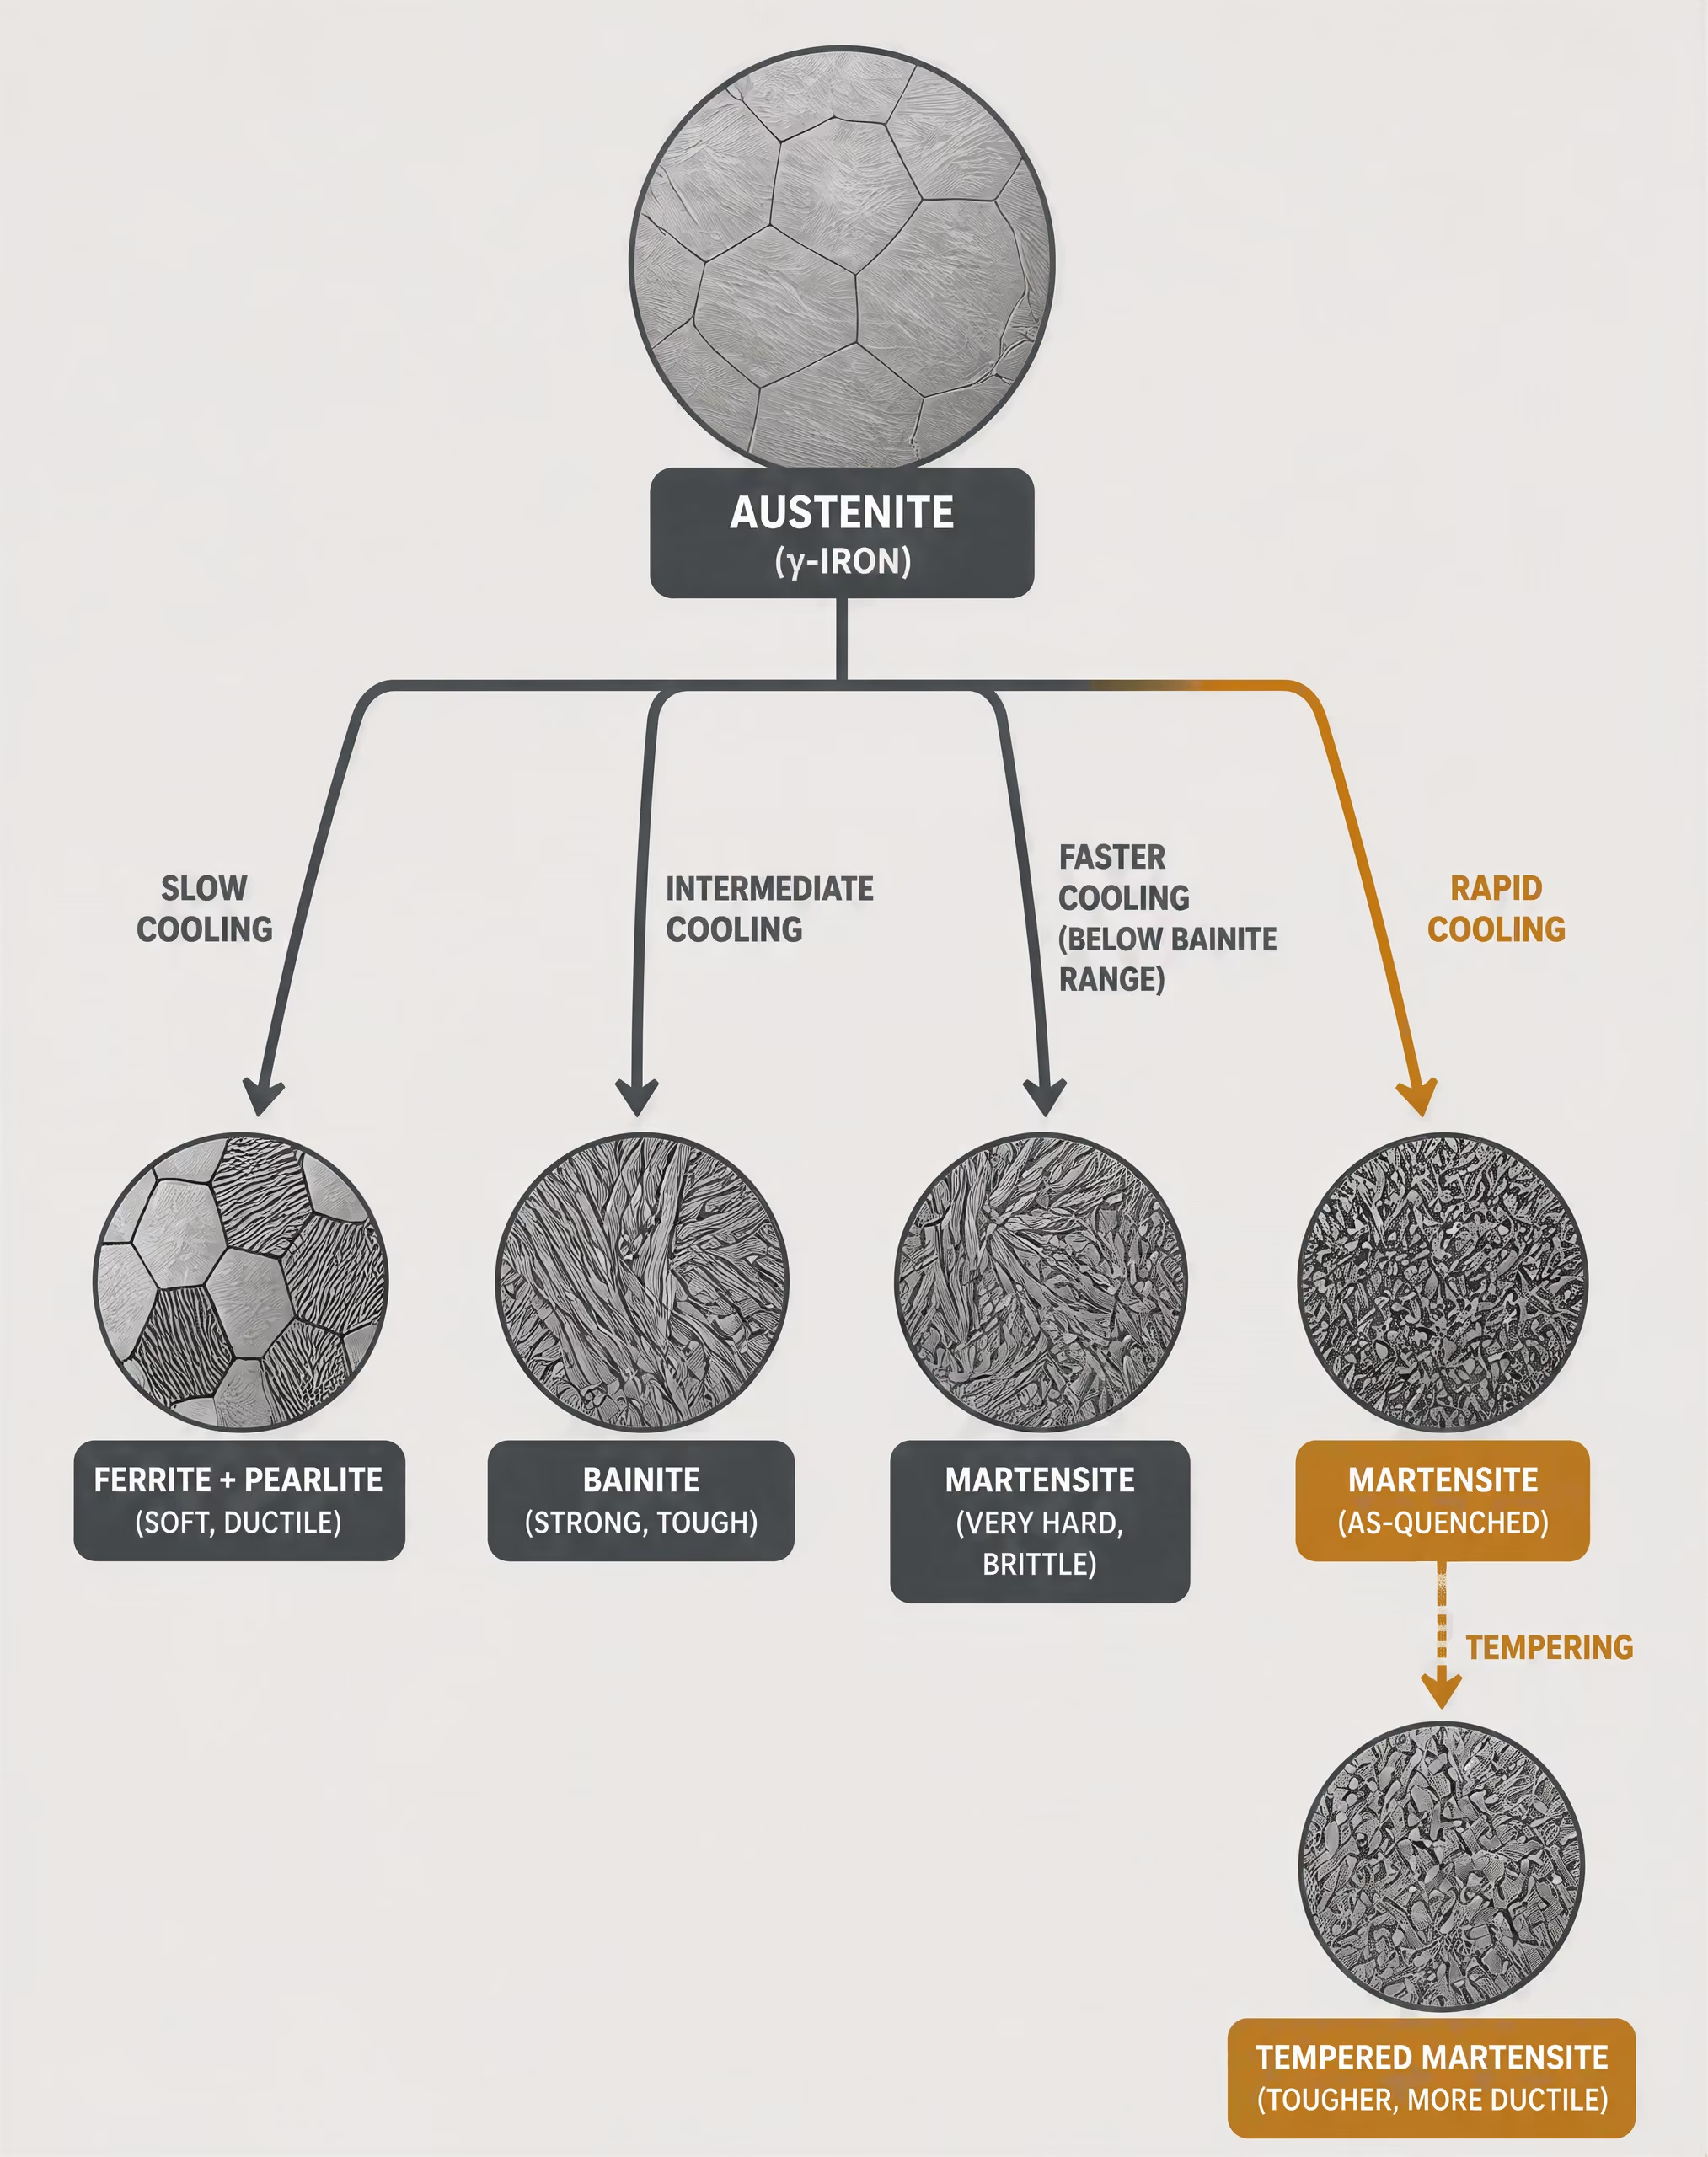
Ciclos térmicos e transformação metalúrgica[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
O aço contém fases cuja estabilidade varia com a temperatura e a composição. A ferrite é uma fase de ferro, de estrutura cúbica de corpo centrado, relativamente macia e com solubilidade limitada para o carbono. A austenite tem estrutura cúbica de faces centradas e consegue dissolver uma quantidade muito maior de carbono. A cementite, ou carboneto de ferro, é dura e frágil. Dependendo do teor de carbono, da velocidade de arrefecimento e das adições de elementos de liga, estes constituintes podem formar perlite, bainite ou martensite. O programa do curso Steel Metallurgy & Heat Treatment da ASTM International identifica a ferrite, a austenite, a cementite, a perlite, a martensite e a bainite como fases e estruturas centrais no processamento do aço (ASTM International, 2024).
Durante a austenitização, o aço é aquecido até um intervalo de temperaturas no qual parte ou a totalidade da ferrite, perlite ou cementite originais se transforma em austenite. A manutenção à temperatura permite dissolver o carbono e reduzir as diferenças de temperatura, mas uma permanência excessiva pode aumentar o tamanho dos grãos de austenite, intensificar a oxidação e agravar a tenacidade ou a distorção subsequentes. A temperatura e o tempo necessários dependem do tipo de aço, da microestrutura anterior, da espessura da secção, da circulação no forno e da transformação pretendida.
O arrefecimento determina então em que se transforma a austenite. Um arrefecimento lento pode permitir a formação, controlada por difusão, de ferrite e perlite. Um arrefecimento intermédio pode produzir bainite. Um arrefecimento rápido pode suprimir a difusão durante tempo suficiente para que a austenite se transforme em martensite, uma estrutura sobressaturada e altamente tensionada. A martensite proporciona uma dureza elevada, mas a martensite não revenida pode conter tensões residuais significativas e ser demasiado frágil para o serviço. O revenido volta a aquecer o aço temperado abaixo do intervalo de transformação da austenite, permitindo uma redistribuição controlada do carbono e reduzindo as tensões, ao mesmo tempo que altera a dureza e a tenacidade.
| Tratamento | Percurso típico de arrefecimento ou transformação | Objetivo principal |
|---|---|---|
| Recozimento | Arrefecimento lento no forno | Amaciamento, ductilidade, redução de tensões ou maquinabilidade |
| Normalização | Arrefecimento ao ar a partir do intervalo austenítico | Estrutura mais fina e resistente do que após o recozimento completo |
| Têmpera e revenido | Arrefecimento rápido seguido de reaquecimento abaixo do intervalo austenítico | Equilíbrio entre resistência, dureza e tenacidade |
| Austêmpera | Formação isotérmica de bainite | Estrutura bainítica controlada |
| Martêmpera | Equalização da temperatura antes da formação da martensite | Redução do risco de distorção |
Os principais tratamentos representam, portanto, diferentes percursos térmicos, e não receitas permutáveis. O recozimento utiliza geralmente um arrefecimento lento para amaciar o aço, melhorar a ductilidade, reduzir as tensões residuais ou melhorar a maquinabilidade. A normalização utiliza um arrefecimento ao ar a partir do intervalo austenítico e produz frequentemente uma estrutura mais fina e resistente do que o recozimento completo. A têmpera seguida de revenido procura obter um equilíbrio selecionado entre resistência, dureza e tenacidade. A austêmpera forma bainite através de uma transformação a uma temperatura intermédia, enquanto a martêmpera reduz a diferença de temperatura entre a superfície e o núcleo antes da formação de martensite, diminuindo o risco de distorção sem eliminar a necessidade de revenido.
O endurecimento por chama e o endurecimento por indução aquecem rapidamente apenas uma camada superficial, que é depois temperada. O resultado pode ser uma camada endurecida martensítica com um interior relativamente tenaz, mas a profundidade da camada, o teor de carbono, a geometria, a potência aplicada e o momento da têmpera têm de ser todos controlados. A ISO 683-1:2016 especifica os requisitos de fornecimento para aços não ligados destinados principalmente à têmpera e ao revenido, à austêmpera, ao endurecimento por chama, ao endurecimento por indução e, em alguns casos, a condições normalizadas. A norma não torna um único ciclo adequado para todos os tipos de aço ou componentes.
Propriedades versus microestrutura
As propriedades do aço dependem da microestrutura e da história térmica, e não apenas da temperatura do forno. Strong evidence
As propriedades mecânicas são consequências da estrutura, e não consequências diretas da temperatura do forno. Dois aços à mesma temperatura nominal podem ter dureza ou tenacidade diferentes, por conterem diferentes teores de carbono, elementos de liga, tamanhos de grão, precipitados, populações de inclusões ou tensões residuais. Mesmo dentro do mesmo tipo de aço, uma barra forjada, uma chapa trabalhada a frio e uma peça previamente temperada e revenida não iniciam o tratamento na mesma condição metalúrgica.
Temperabilidade Capacidade de uma secção de aço desenvolver uma estrutura endurecida ao longo da sua profundidade, sob condições especificadas de austenitização e arrefecimento; é distinta da dureza máxima atingível.
Termos fundamentais relativos à composição e à resposta
- Dureza máxima
- A maior dureza obtida quando a região relevante se torna suficientemente martensítica; é determinada em grande medida pelo teor de carbono.
- Temperabilidade
- Profundidade até à qual um aço pode desenvolver uma estrutura endurecida sob uma determinada condição de arrefecimento.
- Austenite retida
- Austenite que permanece depois do arrefecimento abaixo da temperatura final de formação da martensite.
- Carbono equivalente
- Índice de composição utilizado para estimar os efeitos na transformação ou na soldabilidade a partir do carbono e dos elementos de liga.
O carbono afeta fortemente a quantidade e a dureza da martensite, enquanto o crómio, o molibdénio, o manganês, o níquel e outros elementos de liga alteram as temperaturas de transformação e retardam as reações controladas por difusão. O boro, quando devidamente controlado, pode aumentar a temperabilidade de determinados aços. A temperabilidade não é o mesmo que a dureza máxima. A dureza máxima é determinada em grande medida pelo teor de carbono; a temperabilidade descreve a profundidade a que um aço pode desenvolver uma estrutura endurecida sob uma determinada condição de arrefecimento.
A microestrutura também explica por que razão a dureza, por si só, não pode definir um tratamento bem-sucedido. Um valor elevado de dureza pode indicar martensite, mas não revela se a peça contém fissuras de têmpera, uma quantidade excessiva de austenite retida, grãos grosseiros de austenite prévia ou tensões de tração prejudiciais. Uma dureza inferior pode ser intencional quando a tenacidade ao impacto, a resistência à fadiga, a maquinabilidade ou a estabilidade dimensional são mais importantes.
O diagrama de fases ferro–carboneto de ferro descreve relações de fases em equilíbrio ou próximas do equilíbrio. Ajuda a identificar intervalos de transformação e a solubilidade do carbono, mas não prevê o resultado completo de uma têmpera prática. Os diagramas de transformação-tempo-temperatura descrevem as transformações durante uma manutenção isotérmica; os diagramas de transformação em aquecimento contínuo e em arrefecimento contínuo descrevem percursos mais semelhantes aos utilizados em fornos e equipamentos de produção. O capítulo de 2024 da ASM sobre tratamentos distingue especificamente estes diagramas e aborda o controlo da distorção e das tensões residuais. A diferença é importante porque as transformações requerem tempo e o arrefecimento industrial raramente é instantâneo ou perfeitamente uniforme.
Por que razão a temperatura, por si só, não é suficiente
Uma temperatura indicada, como 850 °C, descreve um valor de referência definido para o forno, e não a condição térmica completa de um componente. Uma chapa fina de 10 mm pode atingir essa temperatura rapidamente e de forma uniforme. Um dente de engrenagem grande, um veio espesso ou uma reparação de soldadura podem apresentar uma superfície quente e um núcleo mais frio durante uma parte substancial do ciclo. Se a superfície se transformar ou se expandir antes do interior, desenvolvem-se tensões. A têmpera pode então acrescentar contração térmica e deformação de transformação, produzindo distorção ou fissuração, mesmo quando a temperatura do forno estava correta.
A velocidade de aquecimento também altera a resposta. Um aquecimento rápido pode deixar uma secção termicamente não uniforme e pode evitar transformações que ocorreriam durante um aquecimento mais lento. Pode também aumentar a tensão térmica. Um aquecimento lento pode favorecer um crescimento indesejado dos grãos ou permitir reações superficiais antes de se atingir a temperatura pretendida. O tempo de manutenção deve ser suficientemente longo para que a região mais fria atinja a condição necessária, e não apenas suficientemente longo para que o visor do forno mostre o valor de referência.
A atmosfera é outra variável de controlo. O oxigénio pode produzir carepa e descarbonetação; as atmosferas com carbono podem alterar o potencial de carbono da superfície. Qualquer uma destas condições altera a dureza e as dimensões da superfície, mesmo que o núcleo seja submetido ao ciclo pretendido. Os banhos de sais, os fornos de vácuo, os gases protetores e os fornos com atmosfera de ar produzem, por isso, resultados superficiais diferentes.
A severidade do arrefecimento, a agitação, a temperatura do meio de têmpera, a orientação da peça e a geometria determinam a curva de arrefecimento efetiva. Os cantos vivos arrefecem de forma diferente das faces largas, e os furos ou nervuras finas podem criar gradientes de temperatura locais. A deformação plástica prévia a frio, a segregação, as zonas termicamente afetadas pela soldadura e o revenido anterior também alteram os locais de nucleação e a cinética de transformação.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
A ISO 17663:2023 integra o tratamento térmico associado à soldadura e a processos afins num quadro de requisitos de qualidade que abrange trabalhos em oficinas ou no local, principalmente para aços ferríticos e componentes soldados ou conformados relacionados. Esse contexto é importante: o ciclo térmico tem de ser especificado, monitorizado e verificado, sobretudo quando o alívio de tensões, o controlo do hidrogénio, o aquecimento entre passes ou o tratamento local pós-soldadura afetam o desempenho em serviço. O tratamento térmico é, portanto, uma história controlada de todo o componente — e não um único número no controlador do forno.
Composição do aço e sistema ferro–carbono
Ferro puro e solubilidade do carbono
O tratamento térmico do aço começa com um sistema aparentemente simples: ferro contendo carbono. A simplicidade termina quando se consideram simultaneamente a temperatura, a composição e a velocidade de arrefecimento. O ferro puro altera a sua estrutura cristalina à medida que a temperatura aumenta. Abaixo de 912 °C, é principalmente ferrite, ou ferro α, com uma rede cúbica de corpo centrado (BCC). Entre 912 e 1394 °C, transforma-se em austenite, ou ferro γ, com uma rede cúbica de faces centradas (FCC). De 1394 °C até ao seu ponto de fusão, próximo de 1538 °C, é ferrite δ, outra forma BCC.
O carbono ocupa posições intersticiais nestas redes, mas o espaço disponível difere acentuadamente. A ferrite dissolve muito pouco carbono: a sua solubilidade máxima de equilíbrio é de cerca de 0,022 % em massa de C a 727 °C, enquanto a sua solubilidade à temperatura ambiente é mais próxima de 0,008 % em massa de C. A austenite pode conter uma quantidade muito maior, atingindo aproximadamente 2,14 % em massa de C a 1147 °C no sistema metaestável ferro–carboneto de ferro. Esta diferença é fundamental para o endurecimento. Durante a austenitização, o carbono entra na rede FCC e pode também dissolver-se a partir da cementite. Se a austenite for depois arrefecida suficientemente depressa, o carbono não consegue difundir-se para o exterior da forma habitual. A rede altera-se no sentido da forma BCC, mas o carbono retido produz martensite, uma fase sobressaturada e altamente tensionada.
O carbono, portanto, faz mais do que aumentar a dureza como soluto direto. Altera as fases que são estáveis, as temperaturas às quais as transformações se iniciam, a quantidade de carboneto que se pode formar e a resposta ao arrefecimento. Em concentrações baixas, a ferrite e a perlite podem formar-se facilmente durante um arrefecimento lento. Em concentrações mais elevadas, o equilíbrio desloca-se no sentido de um maior teor de perlite ou de cementite. Sob arrefecimento rápido, o mesmo carbono pode, em alternativa, permanecer na martensite.
O teor de carbono de uma qualidade nominal não representa todo o historial térmico. A espessura da secção, o tamanho de grão inicial, a velocidade de aquecimento, a temperatura de austenitização, o tempo de manutenção, o meio de têmpera, o estado da superfície e a uniformidade da temperatura podem alterar a microestrutura resultante. Por este motivo, o tratamento de 2024 da ASM International sobre os fundamentos dos aços aborda o sistema ferro–carbono em conjunto com a austenitização, os diagramas de transformação, a dureza, a endurecibilidade, a têmpera, o revenido e o controlo das tensões residuais: a composição fornece as possibilidades, enquanto o ciclo térmico seleciona entre elas.
O diagrama de fases ferro–carboneto de ferro
| Diagrama | Percurso térmico representado | Utilização principal |
|---|---|---|
| Ferro–carboneto de ferro | Relações de composição–temperatura de equilíbrio ou próximas do equilíbrio | Estabilidade das fases e solubilidade do carbono |
| TTT (tempo–temperatura–transformação) | Manutenção isotérmica | Início e fim da transformação durante a manutenção a temperatura constante |
| CCT (arrefecimento contínuo) | Arrefecimento contínuo | Previsão da transformação para ciclos práticos de têmpera e de forno |
| CHT (aquecimento contínuo) | Aquecimento contínuo | Comportamento da transformação durante o aquecimento a uma velocidade especificada |
O diagrama habitualmente designado por diagrama de fases ferro–carbono é, mais precisamente, o diagrama metaestável ferro–carboneto de ferro, ou diagrama Fe–Fe₃C. A cementite, Fe₃C, contém 6,67 % em massa de carbono. Não constitui o estado final de equilíbrio do carbono em todas as circunstâncias; a grafite é termodinamicamente mais estável do que a cementite em determinadas condições, especialmente em certos ferros fundidos e em composições que contêm silício. Ainda assim, o diagrama Fe–Fe₃C descreve com uma precisão útil as transformações de muitos aços, porque a cementite se forma facilmente e pode persistir durante períodos de tempo relevantes na prática.
A sua principal reação invariável para os aços-carbono comuns é a transformação eutectoide, próxima de 727 °C:
austenite → ferrite + cementite.
Transformação eutectoide Reação no estado sólido na qual a austenite se transforma em ferrite e cementite perto de 727 °C no sistema metaestável ferro–carboneto de ferro.
Na composição eutectoide, aproximadamente 0,76 % em massa de C, esta reação produz perlite, uma mistura lamelar de ferrite e cementite. Os aços com menos de cerca de 0,76 % em massa de C são designados hipoeutectoides neste sistema; durante um arrefecimento lento, forma-se ferrite proeutectoide antes de a austenite remanescente se transformar em perlite. Os aços acima da composição eutectoide e abaixo da gama dos ferros fundidos são hipereutectoides; forma-se cementite proeutectoide antes de a austenite residual se transformar em perlite. Os valores-limite são convenções do diagrama e podem variar ligeiramente entre referências, mas a sequência é o ponto essencial.
O diagrama identifica também a reação eutéctica a aproximadamente 4,3 % em massa de C e 1147 °C, na qual o líquido se transforma em austenite mais cementite no sistema metaestável. Os aços comuns situam-se muito abaixo deste nível de carbono, enquanto os ferros fundidos se aproximam frequentemente dele ou o ultrapassam. As regiões liquidus, solidus, ferrite, austenite, cementite e bifásicas mostram quais os constituintes que podem coexistir em equilíbrio para uma determinada composição e temperatura.
No entanto, não indicam ao engenheiro o que uma peça conterá depois de uma têmpera industrial. Um diagrama de equilíbrio pressupõe tempo suficiente para a difusão e não codifica a variável tempo. Não consegue prever o início da martensite, a formação de bainite, o espaçamento da perlite ou a profundidade até à qual uma secção endurece. Estas questões exigem diagramas de transformação tempo–temperatura–transformação (TTT) para condições isotérmicas e diagramas de transformação por aquecimento contínuo ou arrefecimento contínuo (CCT) para temperaturas variáveis. O capítulo da ASM de 2024 sobre os princípios básicos do tratamento térmico aborda explicitamente estes diagramas separadamente do diagrama ferro–carbono, juntamente com a distorção e as tensões residuais.
A velocidade de arrefecimento pode alterar a estrutura final sem alterar o teor de carbono do aço. Strong evidence
Um aço arrefecido lentamente pode aproximar-se das relações de fases apresentadas pelo diagrama de equilíbrio ou pelo diagrama metaestável. Um aço arrefecido através do nariz de uma curva de transformação pode formar perlite ou bainite; se for arrefecido ainda mais rapidamente, pode atingir a temperatura de início da martensite antes de ocorrer a transformação por difusão. A estrutura final pode, portanto, ser ferrite–perlite, bainite, martensite, austenite retida ou uma mistura, mesmo quando o teor de carbono não se altera.
Classificação pelo carbono e efeitos dos elementos de liga
A classificação pelo carbono fornece uma primeira descrição, não uma especificação completa do tratamento térmico. Os aços de baixo carbono são frequentemente descritos como contendo menos de cerca de 0,25 % em massa de C; os aços de médio carbono, aproximadamente 0,25–0,60 % em massa de C; e os aços de alto carbono, aproximadamente 0,60–1,00 % em massa de C ou mais. Estas gamas são agrupamentos práticos, não limites universais de normalização. Uma designação como AISI 1045 identifica um aço de médio carbono nominal, enquanto a ISO 683-1:2016 abrange aços não ligados destinados principalmente à têmpera e ao revenido, à austêmpera, ao endurecimento por chama, ao endurecimento por indução e, em alguns casos, a condições normalizadas. A designação, por si só, não substitui os limites químicos especificados nem os requisitos de tratamento térmico.
O aumento do teor de carbono eleva geralmente a dureza alcançável após a têmpera, porque a martensite contém uma maior quantidade de carbono retido. Também reduz a temperatura de início da martensite, aumenta o risco de austenite retida e pode aumentar a fissuração e a distorção durante a têmpera. Os aços ricos em carbono podem exigir um controlo mais rigoroso da temperatura de austenitização, porque uma dissolução excessiva ou o crescimento do grão podem prejudicar a tenacidade. Em teores de carbono mais baixos, a martensite pode ser relativamente macia, a menos que os elementos de liga e as condições de arrefecimento proporcionem um reforço adicional.
Os elementos de liga alteram o diagrama e a cinética das transformações. O manganês e o níquel estabilizam geralmente a austenite e reduzem as temperaturas de transformação; o manganês também retarda a formação de ferrite e perlite, aumentando a endurecibilidade. O crómio, o molibdénio e o tungsténio retardam as transformações por difusão e podem promover um endurecimento mais profundo em secções espessas. O crómio, o molibdénio, o vanádio e o nióbio podem formar carbonetos de liga estáveis, enquanto o titânio forma um carbonitreto de titânio especialmente estável. Estas partículas podem limitar o crescimento do grão da austenite, mas podem também exigir temperaturas de austenitização mais elevadas ou tempos de manutenção mais longos para uma dissolução parcial.
O silício reforça a ferrite e tende a suprimir a formação de cementite, o que afeta as reações bainíticas e de revenido. O boro, quando presente em quantidades mínimas controladas e protegido da combinação com oxigénio e azoto, pode aumentar acentuadamente a endurecibilidade ao retardar a nucleação da ferrite nos limites dos grãos de austenite anteriores. O níquel melhora geralmente a tenacidade e não forma um carboneto da mesma forma que o crómio ou o molibdénio.
Os elementos de liga também alteram a resposta ao revenido. O molibdénio pode reduzir a fragilização por revenido e favorecer o endurecimento secundário; o crómio, o vanádio e o tungsténio podem produzir precipitação secundária de carbonetos durante o revenido a alta temperatura. Um aço de liga temperado e revenido pode, portanto, responder de forma muito diferente de um aço-carbono simples com o mesmo teor de carbono e a mesma temperatura nominal de revenido. A referência de 1984 Steel and Its Heat Treatment aborda os aços de carbono, de liga, ao boro, microligados e bifásicos através dos seus diagramas TTT, da endurecibilidade, da fragilidade de revenido e da resposta ao tratamento, e não apenas através do teor de carbono.
A composição estabelece a estabilidade das fases. O tempo e a temperatura determinam se as transformações disponíveis podem ocorrer. A geometria da secção e a gestão das tensões residuais determinam se a peça resultante sobreviverá ao processo. É esta interação, e não um número de carbono isolado, que constitui a base para a seleção de um ciclo de tratamento térmico.
As principais fases e microconstituintes
O tratamento térmico do aço altera as propriedades ao modificar as fases que se formam, a quantidade de cada uma e a forma como essas regiões estão organizadas. O programa do curso da ASTM International identifica a ferrite, a austenite, a cementite, a perlite, a martensite e a bainite entre os principais constituintes da metalurgia dos aços. A ASM International separa o mesmo tema em relações de equilíbrio, cinética das transformações, endurecibilidade, têmpera, revenido e controlo das tensões. Esta distinção é importante porque o diagrama ferro–carboneto de ferro indica quais as fases estáveis ou metaestáveis para uma determinada composição e temperatura, enquanto os diagramas TTT e CCT indicam se um ciclo térmico real proporciona tempo suficiente para a formação dessas fases ou produtos de transformação.
Uma fase apresenta uma estrutura cristalina distinta e uma gama específica de composição química. Um microconstituinte pode conter mais do que uma fase numa disposição característica. A literatura técnica nem sempre mantém esta distinção: as expressões “fase perlítica” e “fase bainítica” aparecem frequentemente em textos de engenharia, embora a perlita e a bainite sejam melhor descritas como microconstituintes de transformação. A formulação pouco rigorosa é compreensível, porque cada uma apresenta uma gama de transformação, uma morfologia e uma resposta às propriedades reconhecíveis.

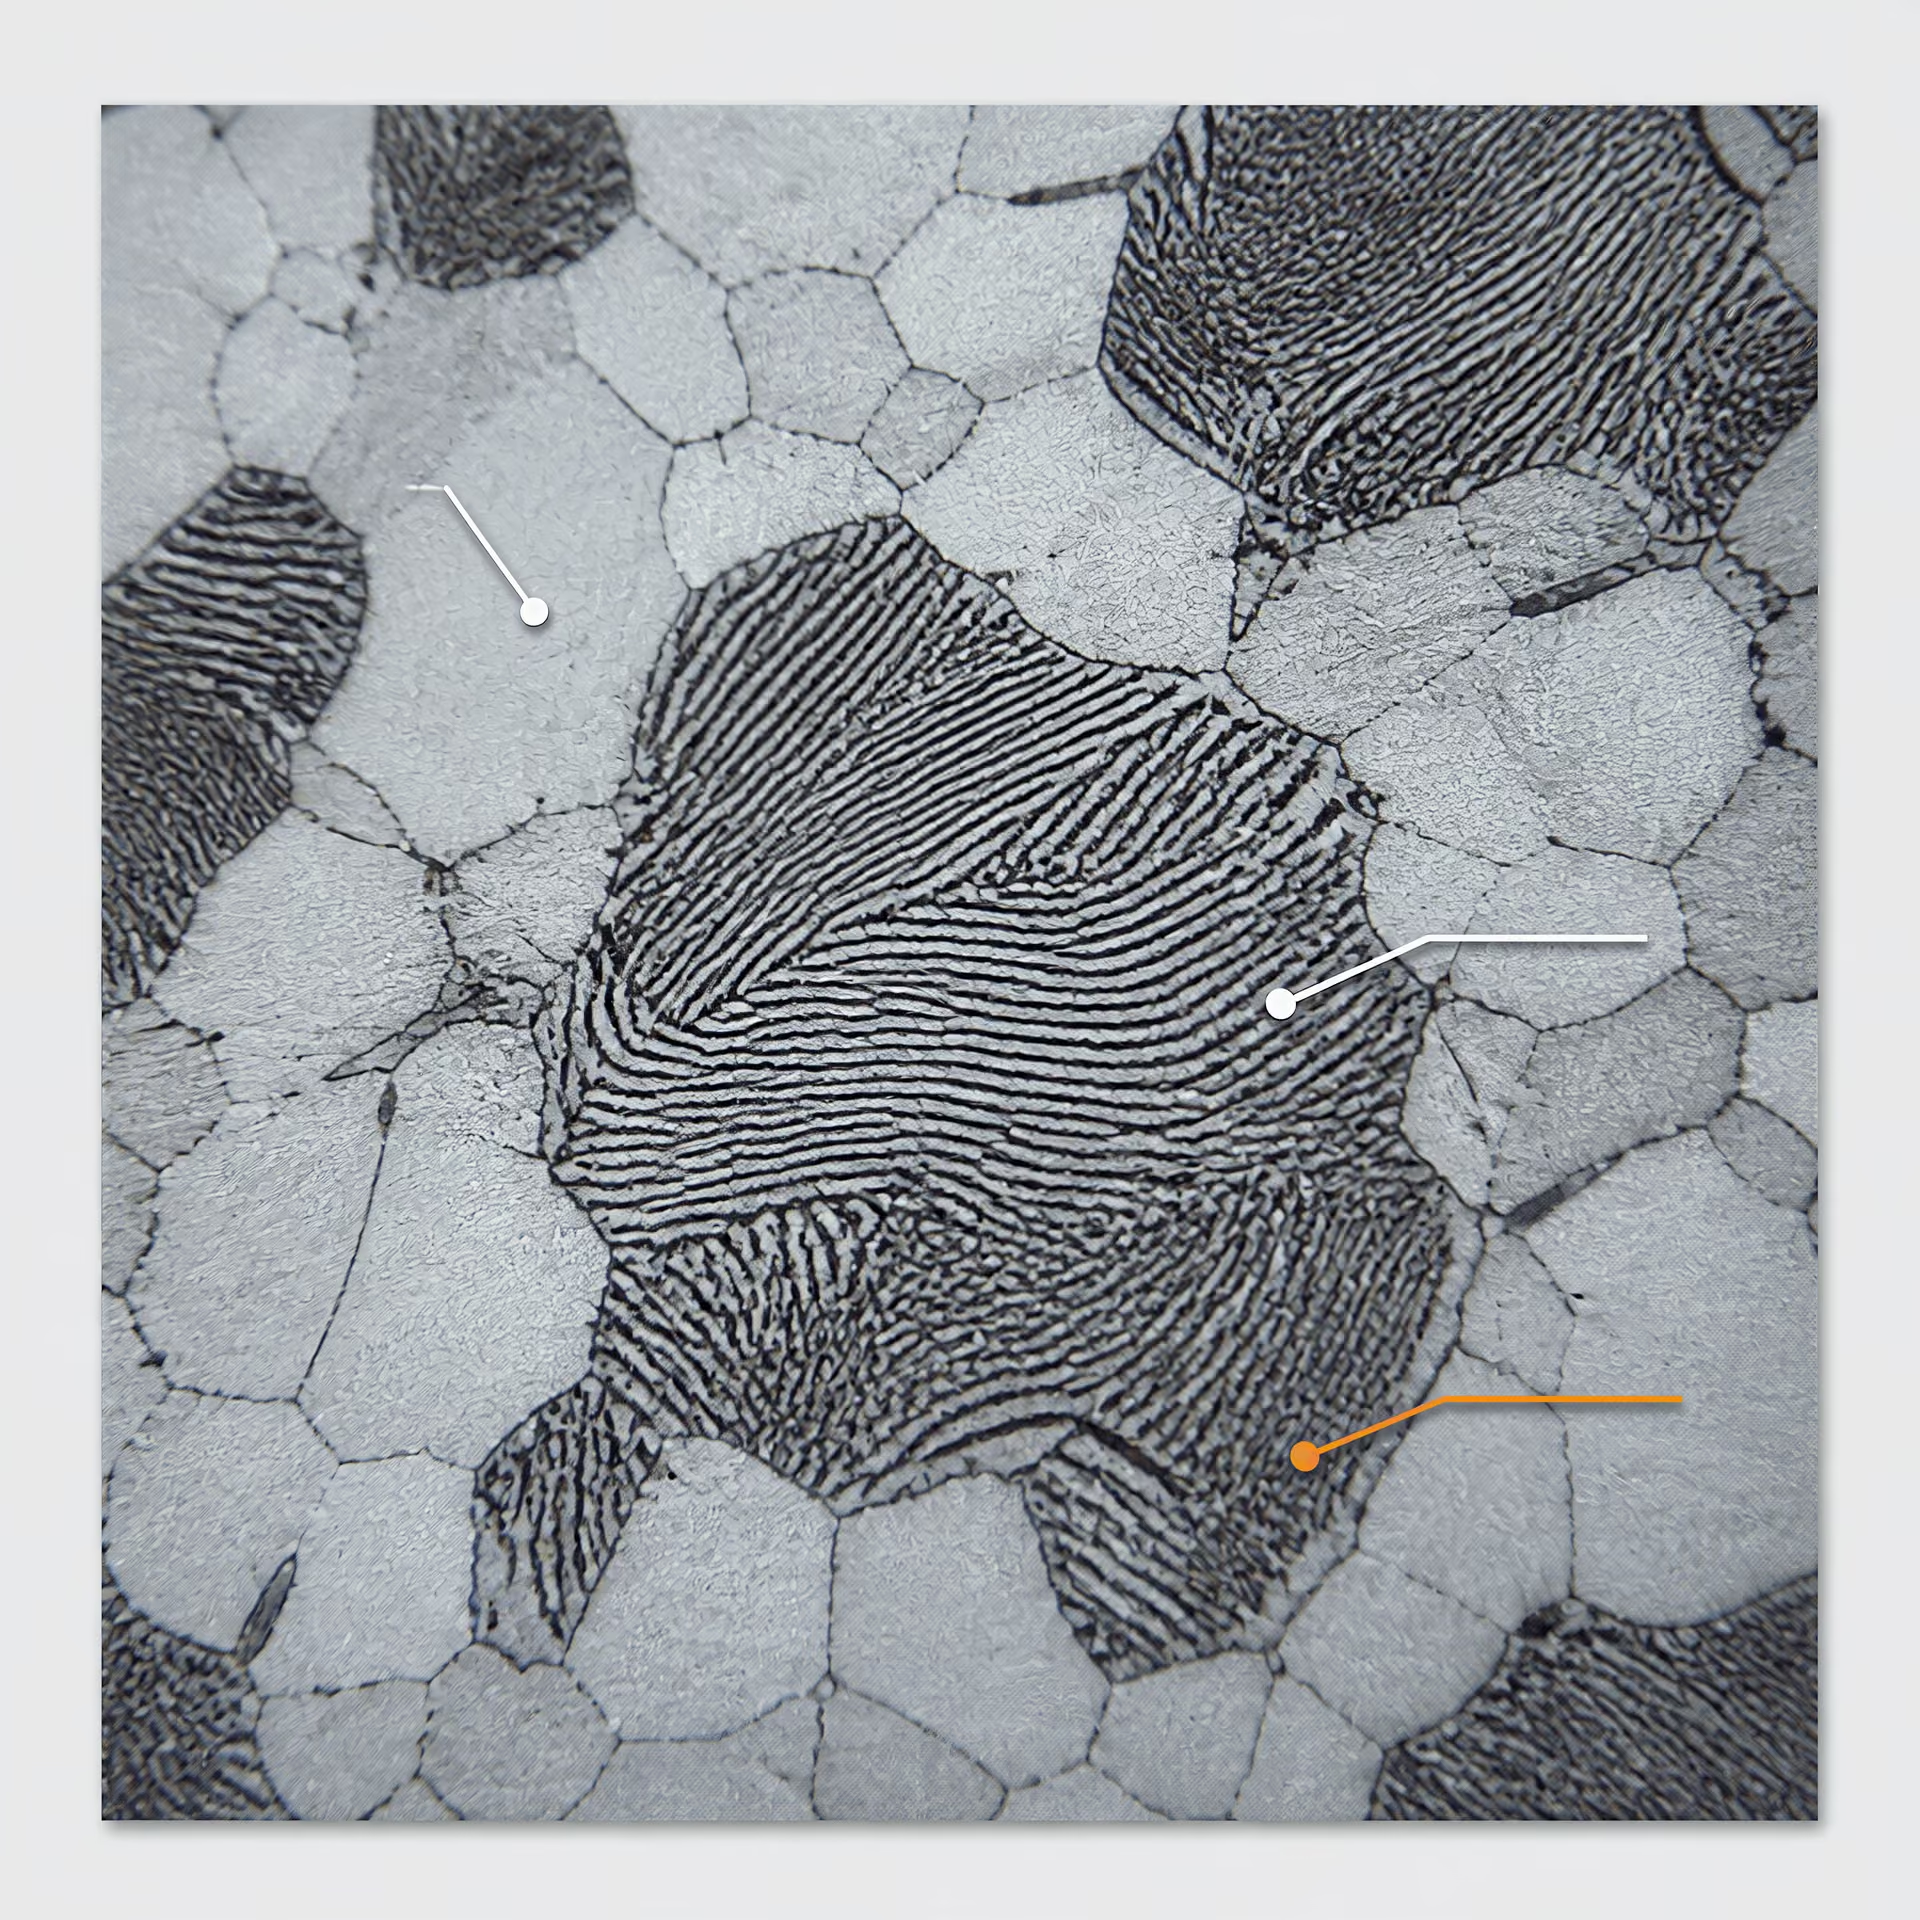
Ferrite, austenite e cementite
A ferrite é a forma cúbica de corpo centrado (BCC) do ferro, normalmente designada por α-ferrite abaixo da temperatura de transformação A1 nos aços ao carbono simples. A sua solubilidade do carbono é muito baixa. A 727 °C, a temperatura eutectoide normalmente utilizada para o diagrama ferro–carboneto de ferro, a ferrite consegue dissolver apenas cerca de 0,022 % em massa de carbono; a temperaturas inferiores, a sua solubilidade de equilíbrio diminui ainda mais. Os elementos de liga alteram este valor e podem modificar a estabilidade da ferrite, mas esta continua geralmente a ser um constituinte relativamente macio e dúctil em comparação com a martensite ou com estruturas ricas em carbonetos.
Isto não torna a ferrite mecanicamente insignificante. Uma matriz ferrítica pode absorver deformação plástica e resistir à fissuração frágil, contribuindo para a ductilidade e a tenacidade quando o tamanho de grão, o teor de inclusões e os constituintes circundantes são controlados. A sua baixa dureza limita normalmente a resistência ao desgaste abrasivo, embora uma estrutura ferrítica de grão fino possa apresentar um desempenho superior ao de uma estrutura de grão grosseiro sob cargas de contacto ou cíclicas. A ferrite também contribui para a resposta dimensional através da sua expansão térmica, do módulo de elasticidade e do historial de transformação. A formação não uniforme de ferrite numa secção pode produzir diferenças locais de resistência e de tensão residual.
A austenite é a forma cúbica de faces centradas (FCC) do ferro, designada por ferro γ. A sua solubilidade do carbono é muito superior à da ferrite: o diagrama ferro–carboneto de ferro indica um máximo próximo de 2,14 % em massa de carbono a aproximadamente 1147 °C. A austenite é, por isso, a fase-mãe central de muitos tratamentos térmicos dos aços. Durante a austenitização, a ferrite e a cementite dissolvem-se numa extensão determinada pela composição, pela temperatura, pelo tempo e pela microestrutura prévia. Nem sempre se pretende uma dissolução completa; os carbonetos de liga não dissolvidos podem ser necessários para controlar o tamanho de grão ou obter o desempenho pretendido em termos de desgaste nos aços ligados.
A austenite é geralmente mais dúctil às temperaturas de austenitização do que os produtos formados durante o arrefecimento, mas o seu comportamento à temperatura ambiente depende da sua estabilidade. O carbono, o manganês, o níquel, o crómio e outros elementos de liga podem baixar as temperaturas de transformação ou atrasar a decomposição. O tamanho da secção e a velocidade de arrefecimento determinam então se a austenite se transforma em perlita, bainite, martensite ou numa mistura destas estruturas. O crescimento dos grãos de austenite durante um aquecimento excessivo pode reduzir a tenacidade após o arrefecimento, mesmo que a dureza final pareça aceitável.
A cementite é o carboneto de ferro, Fe₃C. É um composto duro e relativamente frágil que contém 6,67 % em massa de carbono no sistema metaestável ferro–carboneto de ferro. A cementite ocorre normalmente sob a forma de placas ou partículas no interior da perlita, como partículas associadas à ferrite bainítica ou como partículas esferoidizadas numa estrutura recozida. A sua dureza pode melhorar a resistência à abrasão e à indentação, mas uma rede contínua ou grosseira de cementite pode reduzir a ductilidade e a tenacidade à fractura. A forma dos carbonetos é tão importante como a sua quantidade: as partículas arredondadas interrompem geralmente as trajectórias de propagação das fissuras de forma menos severa do que películas finas ou carbonetos interligados nos limites de grão.
A palavra “equilíbrio” exige aqui alguma cautela. A cementite é metaestável relativamente à grafite, mas constitui a referência prática de carbonetos na maioria dos diagramas de aços ao carbono e de baixa liga e nos cálculos de tratamentos térmicos. As adições de elementos de liga podem estabilizar outros carbonetos, como os carbonetos ricos em crómio, pelo que Fe₃C, por si só, não consegue descrever todos os aços para ferramentas ou aços de alta liga.
Perlita e bainite
A perlita forma-se quando a austenite se decompõe cooperativamente em ferrite e cementite alternadas. Numa colónia convencional de perlita grosseira, as duas fases aparecem sob a forma de lamelas; a temperaturas de transformação mais baixas, o espaçamento interlamelar torna-se mais fino. A perlita é, portanto, um microconstituinte bifásico, e não uma única fase cristalográfica. A sua dureza aumenta à medida que o espaçamento lamelar diminui, porque as barreiras de cementite fina restringem o movimento das deslocações. A perlita grosseira oferece geralmente maior ductilidade e maquinabilidade do que a perlita fina, enquanto a perlita fina pode proporcionar uma combinação útil de resistência, resistência ao desgaste e tenacidade moderada.
A formação da perlita é controlada por difusão. O carbono tem de se redistribuir das regiões que se transformam em ferrite para a cementite, pelo que a transformação requer tempo a uma temperatura adequada. Um arrefecimento lento no forno promove uma perlita relativamente grosseira, enquanto a normalização produz perlita mais fina através de um arrefecimento mais rápido ao ar e de uma estrutura de grão de austenite prévia mais fina. Nenhuma destas respostas é universal: o teor de elementos de liga, o nível de carbono, a espessura da secção e as condições de arrefecimento determinam o tamanho e a fracção reais das colónias. A perlita também pode contribuir para a alteração dimensional, porque a transformação da austenite envolve uma alteração do volume específico, e um arrefecimento não uniforme pode deixar tensão residual.
A bainite forma-se a partir da austenite a temperaturas inferiores ao intervalo da perlita e superiores à temperatura à qual começa a formar-se martensite, embora os limites não sejam constantes fixas para todos os aços. É constituída principalmente por regiões ferríticas que contêm zonas enriquecidas em carbono e partículas de carbonetos. A bainite superior forma-se normalmente a temperaturas de transformação mais elevadas, com carbonetos entre ripas ou placas ferríticas; a bainite inferior forma-se a temperaturas mais baixas, com carbonetos mais finos no interior da ferrite ou estreitamente associados a esta. A morfologia exacta depende do teor de carbono, dos elementos de liga, da temperatura de transformação e do percurso de arrefecimento.
A bainite é também um microconstituinte, e não uma única fase. A sua dureza excede normalmente a da perlita grosseira e pode aproximar-se ou sobrepor-se ao intervalo inferior da martensite revenida, mas não se deve atribuir uma única dureza sem especificar a composição e o estado do material. As estruturas bainíticas podem proporcionar uma resistência e uma resistência ao desgaste úteis, mantendo simultaneamente uma tenacidade superior à da martensite não revenida. O austêmpera destina-se a formar uma estrutura bainítica controlada; contudo, uma transformação incompleta pode deixar austenite retida. Em algumas geometrias, a distorção pode ser inferior à resultante de uma têmpera directa, porque a transformação ocorre de forma mais uniforme, mas os gradientes térmicos e as tensões de transformação continuam a ser significativos.
Martensite e austenite retida
A martensite forma-se quando a austenite arrefece suficientemente depressa para impedir a formação, controlada por difusão, de perlita e bainite. É um produto de transformação sem difusão e displacivo: durante a transformação, o carbono não dispõe de tempo para se repartir pela cementite de equilíbrio, permanecendo retido numa rede de ferro sobressaturada. No aço ao carbono, a estrutura resultante é normalmente descrita como tetragonal de corpo centrado (BCT), embora a tetragonalidade dependa fortemente do teor de carbono e possa ser pequena na martensite de baixo carbono. A martensite pode apresentar-se sob a forma de ripas nos aços de baixo e médio carbono ou de placas nos aços de maior teor de carbono.
A martensite fresca e não revenida é dura devido à sua sobressaturação, à deformação da rede, à elevada densidade de deslocações e à subestrutura de transformação, que impedem a deformação plástica. Essa dureza pode melhorar a resistência à indentação e ao desgaste abrasivo, mas a martensite não revenida apresenta frequentemente tenacidade limitada e pode ser susceptível à fissuração, sobretudo quando o teor de carbono, o tamanho de grão da austenite prévia, a severidade da têmpera e a tensão residual são elevados. O revenido permite uma precipitação controlada de carbonetos e o alívio de tensões, reduzindo a dureza em troca de uma ductilidade e resistência à fractura melhoradas. A condição de revenido seleccionada deve corresponder aos requisitos de serviço, em vez de se considerar a dureza máxima como o único objectivo.
Nem toda a austenite se transforma necessariamente durante a têmpera. A austenite que permanece abaixo da temperatura de fim da transformação martensítica é designada por austenite retida. A sua quantidade depende do teor de carbono e de elementos de liga, das condições de austenitização, da velocidade de arrefecimento e das temperaturas Ms e Mf. A austenite retida pode melhorar a tenacidade em algumas estruturas cuidadosamente controladas, mas é também dimensionalmente instável. Pode transformar-se em martensite durante o serviço, um tratamento subzero, a rectificação, um impacto ou o revenido, provocando uma expansão retardada, uma alteração da dureza ou uma distorção. A sua transformação também pode gerar tensão local e iniciar fissuração quando a martensite circundante restringe a alteração de volume.
Por esta razão, as leituras de dureza, por si só, não estabelecem se um aço temperado possui a microestrutura pretendida. Uma especificação pode exigir o controlo da austenite retida, do tamanho de grão, da descarburação ou da distorção, para além da dureza. A ISO 683-1:2016 aborda os aços não ligados destinados principalmente à têmpera e ao revenido, ao austêmpera, à têmpera por chama, à têmpera por indução e a determinadas condições normalizadas. A ISO 17663:2023 enquadra o tratamento térmico associado à soldadura e a componentes conformados num quadro de requisitos de qualidade, principalmente para aços ferríticos. Ambas as normas reflectem o ponto prático essencial: a selecção das fases e o controlo das transformações têm de estar relacionados com a composição, a geometria, o historial térmico e a resposta mecânica e dimensional exigida.
Austenitização: O Ponto de Partida para Muitos Tratamentos
Sequência de austenitização
- Aquecer Elevar o componente até ao intervalo necessário de formação de austenite.
- Equalizar Permitir que a região significativa mais fria atinja a condição necessária.
- Dissolver seletivamente Redistribuir o carbono e, quando previsto, dissolver parte da população de carbonetos.
- Controlar o tamanho dos grãos Evitar temperaturas ou tempos de manutenção desnecessários que promovam o crescimento dos grãos de austenite.
- Transferir prontamente Iniciar o percurso de arrefecimento especificado sem um atraso não controlado.
A austenitização consiste no aquecimento controlado do aço até ao intervalo de temperaturas em que se forma a austenite, seguido de um tempo suficiente à temperatura para que ocorram a transformação necessária e a redistribuição química. É a etapa inicial de muitos ciclos de têmpera e revenido, martêmpera, austêmpera, têmpera por chama e têmpera por indução. Sem austenite, a etapa de arrefecimento subsequente não pode produzir a estrutura de martensite ou bainite pretendida.
O objetivo não é simplesmente aquecer o aço. O objetivo é criar austenite com o teor de carbono, a distribuição dos elementos de liga, o tamanho de grão e a uniformidade espacial adequados antes de o arrefecimento alterar o percurso de transformação. O programa de formação em metalurgia dos aços da ASTM International, de 2024, coloca a austenite lado a lado com a ferrite, a cementite, a perlite, a martensite e a bainite como parte central do enquadramento de fases e processos. A ASM International também trata a austenitização como um elemento de um sistema mais amplo que inclui diagramas de transformação, temperabilidade, têmpera, distorção e controlo das tensões residuais.
Aquecimento até ao campo da austenite
Nos aços ao carbono simples, a austenitização começa acima da temperatura crítica inferior, onde a ferrite e a perlite se transformam em direção à austenite. A temperatura exata depende do teor de carbono, da microestrutura inicial, da velocidade de aquecimento e dos elementos de liga adicionados. Um aço hipoeutectoide, como um grau típico de médio teor de carbono, deve normalmente ser aquecido acima da temperatura crítica superior, para que a ferrite se dissolva e a estrutura se torne predominantemente austenítica. Um aço hipereutectoide é frequentemente aquecido entre a temperatura crítica inferior e a linha de solubilidade da cementite, quando se pretende reter intencionalmente alguma cementite não dissolvida.
O diagrama ferro–carboneto de ferro descreve a estabilidade das fases em equilíbrio, mas um ciclo de forno não é uma experiência de equilíbrio. A velocidade de aquecimento desloca as temperaturas de transformação observadas, e os elementos de liga podem atrasar a formação da austenite ou a dissolução dos carbonetos. O crómio, o molibdénio, o vanádio, o tungsténio e o titânio podem formar carbonetos estáveis que exigem temperaturas mais elevadas ou tempos de manutenção mais longos para se dissolverem. O níquel e o manganês alteram as temperaturas de transformação e a temperabilidade, sem se comportarem como elementos formadores de carbonetos da mesma forma. O carbono é especialmente importante: deve entrar na austenite em quantidade controlada, porque a sua concentração afeta a temperatura de início da formação de martensite, a dureza, a austenite retida e a alteração dimensional.
A austenitização precede, portanto, a têmpera, porque a têmpera transforma a austenite presente no instante em que começa o arrefecimento. Se permanecerem ferrite, perlite ou carbonetos não dissolvidos além da quantidade especificada, a estrutura final poderá conter regiões macias ou uma distribuição de carbono diferente da prevista no projeto. Contudo, se o aço for aquecido excessivamente, a solução não consiste automaticamente em obter uma dureza superior. Uma temperatura excessiva pode aumentar o tamanho dos grãos de austenite, intensificar a oxidação e a descarburização, promover a distorção e dissolver carbonetos que se destinavam a limitar o crescimento dos grãos ou a proporcionar resistência ao desgaste.
O mesmo princípio aplica-se aos tratamentos superficiais. Na têmpera por indução ou por chama, apenas uma camada próxima da superfície pode atingir o campo da austenite. A profundidade aquecida, a temperatura máxima e o tempo acima do intervalo crítico determinam a camada endurecida. Um ciclo curto e intenso pode preservar um tamanho de grão fino, mas também cria gradientes térmicos acentuados e exige um controlo preciso da potência, da velocidade de deslocação, do acoplamento e do arrefecimento.
Dissolução, crescimento dos grãos e homogeneização
Quando a ferrite e a perlite se transformam, a cementite dissolve-se e o carbono difunde-se para a nova austenite. O processo não é instantâneo. Uma peça pode apresentar a temperatura correta no forno enquanto o seu centro ainda está abaixo do intervalo de transformação, especialmente quando a secção é espessa, a carga é densa ou a circulação do forno é deficiente. O tempo de manutenção deve, por isso, basear-se no tempo necessário para que a região significativa mais fria do componente atinja a temperatura, e não simplesmente no momento em que o visor do forno atinge o valor definido.
A dissolução produz efeitos concorrentes. São necessários tempo e temperatura suficientes para eliminar a perlite ou a ferrite indesejadas e distribuir o carbono, de modo que a austenite possa transformar-se conforme pretendido durante o arrefecimento. Nos aços ligados, alguns carbonetos podem necessitar de uma dissolução parcial para fornecer carbono e elementos de liga à austenite. A dissolução completa pode ser indesejável. Os carbonetos de liga retidos podem limitar o crescimento dos grãos de austenite, contribuir para a resistência ao desgaste e controlar o teor de carbono da matriz.
O crescimento dos grãos acelera quando a austenite é mantida a uma temperatura desnecessariamente elevada. Os grãos grosseiros de austenite anterior reduzem a tenacidade e podem aumentar a gravidade da fissuração de têmpera ou a sensibilidade à fratura, mesmo quando a dureza cumpre um valor nominal. Também alteram a cinética de transformação e podem modificar a profundidade e a uniformidade do endurecimento. A austenite de grão fino não é produzida por um único tempo de manutenção universal; resulta do ajuste entre a temperatura, a velocidade de aquecimento, a condição inicial, a composição da liga e a dimensão da secção.
O processamento anterior é importante. Um aço normalizado, recozido, forjado, encruado a frio ou soldado pode entrar no forno com diferentes distribuições de carbonetos, tamanhos de grão e tensões residuais. Um componente de 42CrMo4 forjado e uma chapa fina do mesmo grau nominal não responderão de forma idêntica ao mesmo ciclo. A ISO 683-1:2016 aborda os aços não ligados destinados principalmente à têmpera e revenido, à austêmpera, à têmpera por chama, à têmpera por indução e, em alguns casos, a condições normalizadas; a designação do grau e a condição de fornecimento especificada continuam a ser dados essenciais para o ciclo.
A austenitização também pode homogeneizar a composição química local, mas apenas dentro de limites práticos. A segregação resultante da fundição, a bandagem provocada pela laminagem, a variação na zona fundida e a contaminação superficial podem persistir se as distâncias de difusão forem grandes. Um tempo de manutenção mais longo pode reduzir alguns gradientes, mas causar simultaneamente crescimento dos grãos e danos superficiais. O tratamento térmico não consegue eliminar todos os defeitos resultantes do processamento anterior.
Controlo do tempo, da temperatura e da atmosfera
O valor definido no forno é apenas uma variável de controlo. O ciclo térmico real inclui a velocidade de aquecimento, a disposição da carga, a temperatura da peça, a uniformidade da temperatura, a duração da manutenção, o tempo de transferência até à têmpera e a atmosfera que envolve o aço. A geometria condiciona todos estes fatores. As arestas finas aquecem rapidamente e podem sobreaquecer antes de o cubo espesso atingir a temperatura pretendida; furos, rasgos de chaveta, roscas e mudanças bruscas de secção criam concentrações térmicas e de tensão locais. Os dispositivos de fixação podem proteger superfícies do calor radiante ou restringir a circulação.
Os termopares colocados junto à parede do forno podem indicar uma temperatura estável enquanto o centro do componente permanece mais frio. Por isso, a prática industrial recorre a inspeções qualificadas dos fornos, termopares na carga, provetes representativos ou modelos validados de transferência de calor, quando necessário. A ISO 17663:2023 estabelece requisitos de qualidade para o tratamento térmico em ar ou em atmosferas controladas realizado em oficinas ou no local, principalmente para aços ferríticos e componentes soldados ou conformados relacionados. O seu âmbito reflete a questão prática: resultados repetíveis exigem equipamento documentado, monitorização, calibração e critérios de aceitação.
O controlo da atmosfera protege a composição química superficial. Os gases oxidantes do forno produzem carepa, enquanto as condições descarburantes removem carbono da superfície. Uma camada descarburada pode reduzir a dureza superficial após a têmpera, mesmo quando a composição e a dureza do núcleo estão corretas. O vácuo, os gases inertes, os sais ou as atmosferas endotérmicas controladas podem reduzir estes efeitos, mas cada opção introduz os seus próprios controlos de processo e requisitos de segurança. A condição superficial deve ser verificada através de perfis de dureza, análise metalográfica, inspeção dimensional ou medição da profundidade química, quando a aplicação o exigir.
O tempo à temperatura deve ser suficientemente longo para permitir a transformação necessária e a uniformização da temperatura, mas não mais do que isso. O arrefecimento deve começar prontamente quando se atinge a condição de austenite especificada, uma vez que os atrasos na transferência podem alterar o historial térmico, especialmente nos aços de elevada temperabilidade ou nos componentes de grandes dimensões. O resultado final decorre de todo o percurso tempo–temperatura, e não de um número inscrito no controlador do forno. É nessa distinção que começa a austenitização repetível.
Diagramas de transformação e cinética dos tratamentos térmicos
Um ciclo de tratamento térmico não pode ser selecionado apenas com base na temperatura. O aço deve primeiro ser austenitizado e, em seguida, submetido a uma trajetória específica de tempo–temperatura que determina se a austenite se transforma em ferrite, perlite, bainite ou martensite. O teor de carbono, os elementos de liga adicionados, o tamanho de grão inicial, a espessura da secção, a velocidade de aquecimento e o estado da estrutura inicial afetam essa trajetória. Os diagramas de transformação permitem relacionar estas variáveis com acontecimentos observáveis: o início da transformação, a velocidade a que esta ocorre e o ponto em que fica substancialmente concluída.
O diagrama de fases ferro–carboneto de ferro descreve a estabilidade das fases em condições de equilíbrio ou próximas do equilíbrio. Não prevê o resultado de uma têmpera rápida. Os diagramas TTT e CCT abordam essa questão em falta, mostrando como a transformação depende tanto do tempo como da temperatura. A abordagem da ASM International de 2024 aos fundamentos dos aços coloca estes diagramas juntamente com a austenitização, a temperabilidade, a têmpera, o recozimento, o revenido e o controlo das tensões residuais, porque nenhuma destas operações pode ser especificada de forma fiável sem considerar a cinética da transformação.

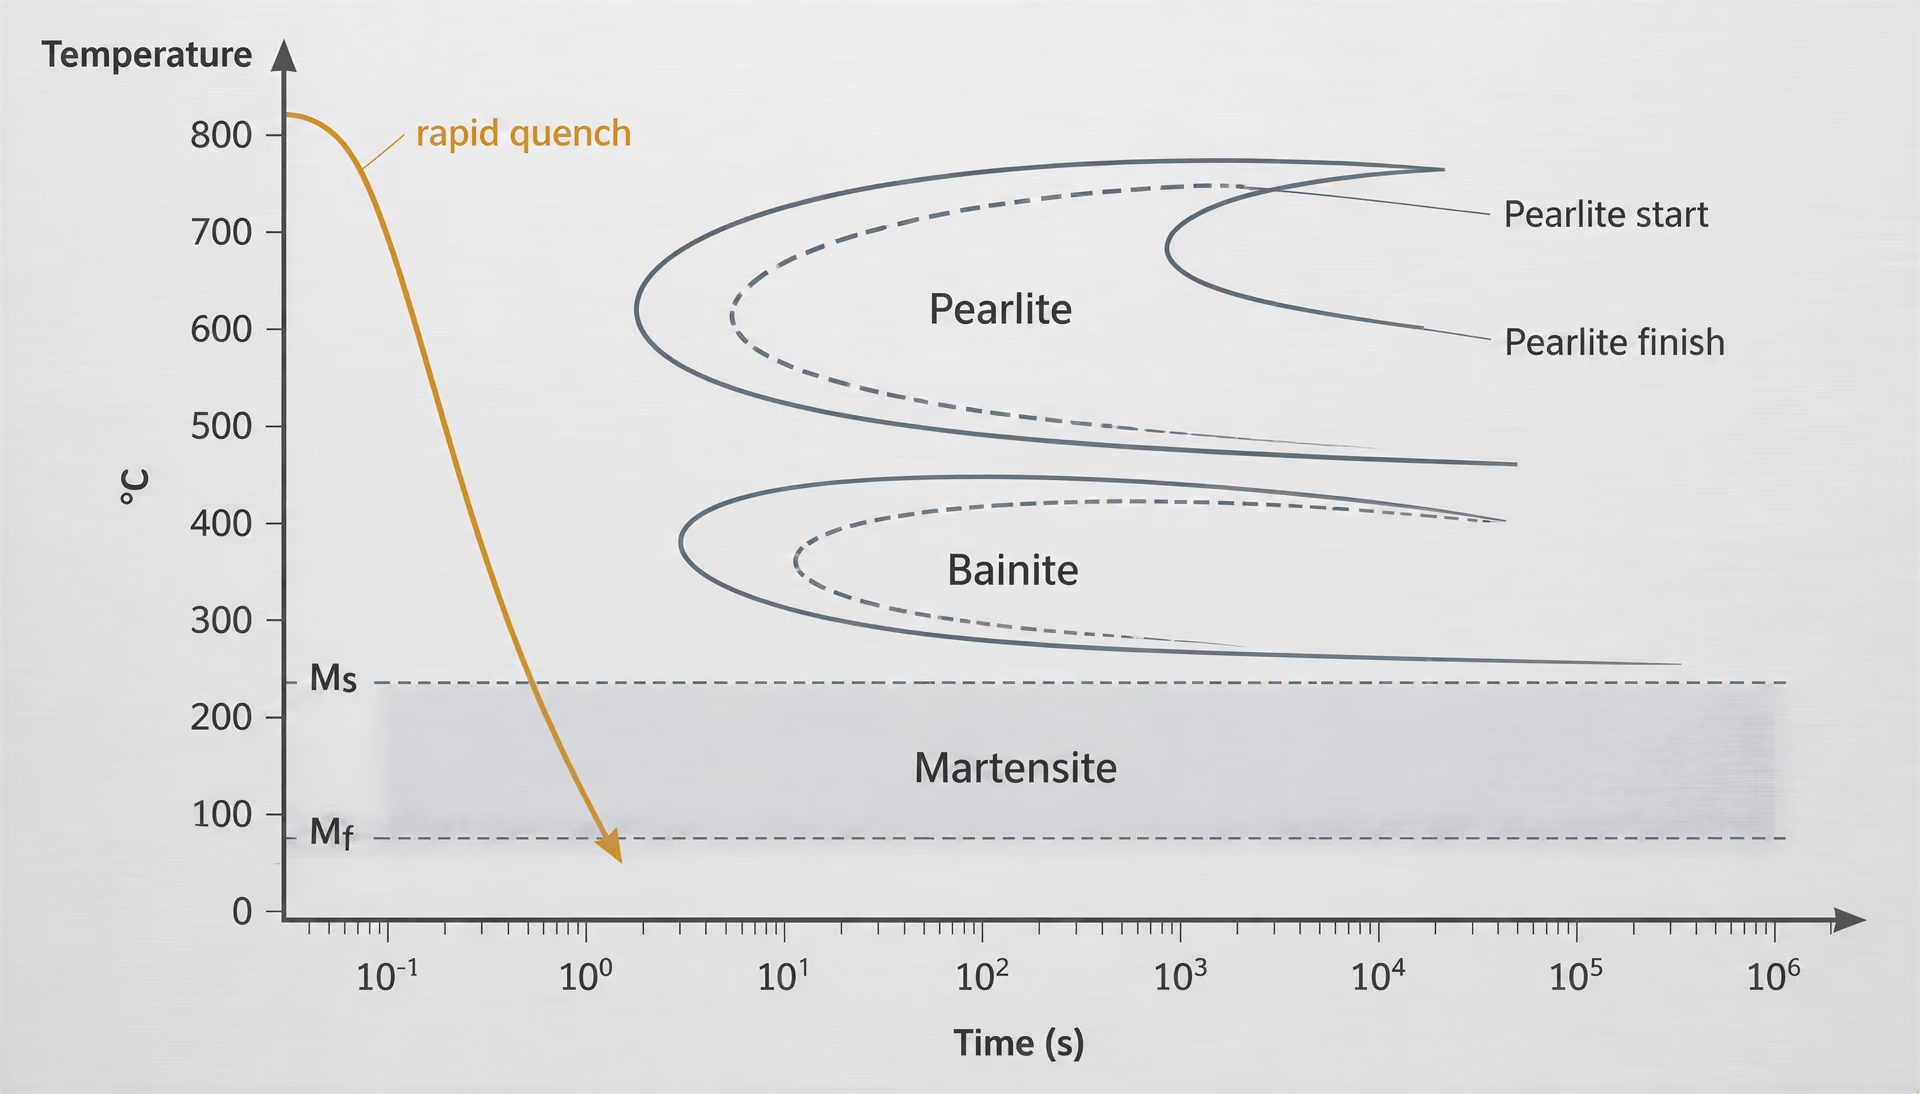
Diagramas tempo–temperatura–transformação
Um diagrama tempo–temperatura–transformação, habitualmente designado por diagrama TTT ou diagrama de transformação isotérmica, é obtido aquecendo provetes até à região da austenite, transferindo-os rapidamente para temperaturas constantes selecionadas, mantendo-os nessas temperaturas e medindo quando a transformação começa e termina. O tempo é representado num eixo horizontal logarítmico, enquanto a temperatura é representada verticalmente. As curvas de início e de fim resultantes formam frequentemente uma forma característica de C para as reações perlíticas e bainíticas.
A curva de início indica o período de incubação aproximado antes de uma fração detetável da austenite se ter transformado. A curva de fim indica quando a transformação selecionada está substancialmente concluída de acordo com o método de ensaio. Entre as curvas, a ferrite, a perlite ou a bainite desenvolve-se progressivamente; o diagrama não significa que todo o provete mude de fase num único instante. Assim, uma linha horizontal correspondente a uma temperatura escolhida interseta a curva de início após um determinado tempo de incubação e atinge a curva de fim após um período de manutenção mais longo.
A temperaturas imediatamente inferiores ao intervalo eutectoide, a austenite pode formar perlíte grosseira, com ferrite e cementite relativamente espaçadas. A temperaturas mais baixas, o espaçamento interlamelar diminui e a perlite torna-se mais fina. Um intervalo de temperaturas ainda mais baixo pode produzir bainite, cuja disposição da ferrite e dos carbonetos difere da da perlite. Os limites exatos dependem da composição do aço e das condições do ensaio. Elementos de liga como o crómio, o molibdénio, o níquel e o manganês geralmente retardam as reações controladas por difusão, alterando a estabilidade das fases e as velocidades de difusão substitucional, embora os seus efeitos não sejam idênticos em todos os tipos de aço.
| Diagrama ou percurso | Condição fundamental | Transformação ou objetivo típico |
|---|---|---|
| TTT (tempo–temperatura–transformação) | Manutenção a temperatura constante | Cinética da transformação em perlita ou bainite |
| CCT (arrefecimento contínuo) | Arrefecimento contínuo | Percursos práticos de forno e de têmpera |
| Austêmpera | Manutenção acima de Ms e abaixo do intervalo da perlita | Formação isotérmica de bainite |
| Martêmpera | Manutenção perto de Ms para equalização da temperatura | Redução do gradiente térmico antes da formação da martensite |
Um diagrama TTT é particularmente útil para compreender tratamentos isotérmicos como a austêmpera. A austenite é arrefecida rapidamente até uma temperatura bainítica selecionada, mantida nessa temperatura até ocorrer a transformação pretendida e, em seguida, arrefecida até à temperatura ambiente. O diagrama ajuda a determinar se a trajetória de arrefecimento evita a perlite e se a manutenção é suficientemente longa para transformar a quantidade necessária de austenite. Pode também mostrar por que razão uma manutenção que parece adequada para uma composição não é suficiente para outra.
A temperatura de início da formação de martensite, designada , é tratada de forma diferente. A martensite é uma transformação sem difusão: o carbono não dispõe de tempo para se particionar em cementite enquanto a rede cristalina muda de austenite para uma estrutura tetragonal de corpo centrado sobressaturada. A martensite começa a formar-se quando o aço é arrefecido abaixo da sua , que depende da composição, e a quantidade formada geralmente aumenta à medida que a temperatura desce em direção à temperatura de fim da formação de martensite, . A reação não é controlada por um período de incubação da mesma forma que a formação de perlite. Se a têmpera parar acima de , a martensite não começa a formar-se; se parar entre e , poderá permanecer alguma austenite não transformada.
Diagramas de aquecimento contínuo e de arrefecimento contínuo
Os fornos industriais e os sistemas de têmpera raramente reproduzem as variações abruptas de temperatura utilizadas para construir um diagrama TTT. Um componente aquece continuamente, pode desenvolver gradientes de temperatura ao longo da sua secção e, depois, arrefece continuamente ao ar, em óleo, polímero, água, sal ou gás controlado. Os diagramas de transformação durante aquecimento contínuo (CHT) descrevem a transformação durante o aquecimento a uma velocidade especificada, enquanto os diagramas de transformação durante arrefecimento contínuo (CCT) descrevem a transformação durante um arrefecimento ininterrupto.
Um diagrama CCT contém normalmente várias curvas de arrefecimento, cada uma representando uma velocidade de arrefecimento diferente. Uma curva lenta pode atravessar as regiões de início da formação de ferrite e perlite, produzindo produtos de difusão antes de atingir o intervalo da bainite ou da martensite. Uma curva mais rápida pode contornar essas regiões e entrar no campo da martensite. A velocidade de arrefecimento necessária para evitar a transformação antes de é a velocidade crítica de arrefecimento para o provete específico e para a condição de austenitização utilizada, não um valor universal aplicável a uma família de aços.
A interseção da curva com os limites de início e de fim da transformação permite prever, na prática, os produtos formados. Por exemplo, uma trajetória de arrefecimento para um provete de AISI 1045 pode atravessar regiões de ferrite–perlita que uma trajetória comparável através de um provete de AISI 4140 evita, porque o crómio, o molibdénio e o manganês deslocam as reações de transformação para tempos mais longos. Por conseguinte, os dois tipos de aço não podem partilhar um único diagrama CCT genérico, mesmo que ambos sejam temperados e revenidos.
Os diagramas CCT são geralmente mais úteis do que os diagramas TTT para a normalização, o arrefecimento ao ar, a têmpera direta e os ciclos de produção em forno. Podem indicar se a superfície e o centro de uma peça espessa seguirão trajetórias diferentes. O centro arrefece mais lentamente porque o calor tem de atravessar o material circundante, pelo que pode formar perlite ou bainite enquanto a superfície atinge a martensite. Esta é a base da temperabilidade: não simplesmente a dureza máxima que pode ser obtida à superfície, mas a profundidade até à qual pode ser produzida uma estrutura ou dureza especificada sob uma têmpera definida.
Nenhum dos diagramas é um mapa universal. Um diagrama identificado para AISI 4140, por exemplo, pode ter sido produzido utilizando um intervalo de carbono especificado, uma temperatura de austenitização, um tempo de manutenção, um tamanho de grão inicial, uma geometria do provete e um meio de arrefecimento determinados. A alteração de qualquer um destes parâmetros pode modificar o comportamento da transformação. Um tamanho de grão de austenite anterior mais fino fornece mais locais de nucleação e pode acelerar algumas transformações por difusão; um crescimento excessivo do grão pode retardá-las. Por conseguinte, um ciclo comercial de tratamento térmico deve ser verificado tendo em conta a carga térmica real, as dimensões, a uniformidade do forno e as condições de têmpera.
Efeitos da nucleação, do crescimento e da velocidade de transformação
A transformação controlada por difusão requer tanto nucleação como crescimento. A nucleação cria pequenas regiões de uma nova fase, enquanto o crescimento transporta átomos através da interface e aumenta essas regiões. A temperaturas próximas da temperatura de transformação de equilíbrio, a força motriz pode ser demasiado pequena para uma nucleação rápida. A temperaturas muito mais baixas, a difusão torna-se lenta. A transformação é frequentemente mais rápida a uma temperatura intermédia, o que explica o nariz da curva de início em forma de C.
A incubação é o período anterior à formação de um número suficiente de núcleos estáveis para que a transformação seja detetada. Não é tempo perdido no sentido geral do processo; reflete a competição entre a força motriz termodinâmica, a energia interfacial e a mobilidade atómica. Manter a austenite próximo do nariz de um diagrama TTT pode, portanto, exigir muito pouco tempo antes do início da formação de perlite, enquanto uma manutenção a uma temperatura mais elevada pode requerer um período de incubação muito mais longo.
A velocidade de crescimento também controla a estrutura resultante. Um crescimento mais rápido a temperaturas de transformação mais elevadas tende a produzir perlite mais grosseira, enquanto a transformação a temperaturas mais baixas produz um espaçamento mais fino e, geralmente, maior resistência. A bainite forma-se através de uma combinação diferente de crescimento da ferrite e redistribuição do carbono, e a sua morfologia varia com a temperatura. A martensite contorna o crescimento normal controlado por difusão, mas gera uma elevada densidade de deslocações, deformação da rede e tensões residuais; é geralmente necessário recorrer ao revenido para reduzir esses efeitos e ajustar a dureza e a tenacidade.
Os diagramas laboratoriais isolam as variáveis em provetes pequenos. Os componentes de produção não. Um veio forjado pode entrar no forno com segregação, carepa, tensões residuais e uma estrutura inicial não uniforme. A superfície pode aquecer e arrefecer mais rapidamente do que o núcleo, enquanto os cantos, os furos e as transições acentuadas alteram o fluxo de calor. Por conseguinte, a ISO 17663:2023 trata o tratamento térmico associado à soldadura e a processos afins como uma operação sujeita a controlo da qualidade, realizada em oficinas ou no local, incluindo a atenção aos registos térmicos e às condições do processo. Entretanto, a ISO 683-1:2016 estabelece requisitos de fornecimento para aços não ligados destinados principalmente à têmpera e ao revenido, à austêmpera, ao endurecimento por chama, ao endurecimento por indução e a determinadas condições normalizadas.
Os diagramas de transformação orientam o processo, mas não substituem a medição. São necessários termopares, levantamentos de dureza, exames metalográficos e registos das condições do forno e da têmpera para confirmar que a trajetória pretendida foi efetivamente seguida. A questão relevante não é saber se um aço foi simplesmente “aquecido e arrefecido”, mas que transformações ocorreram, onde ocorreram e de que forma o seu momento de ocorrência criou o equilíbrio final entre dureza, tenacidade, distorção e tensões residuais.
Tratamentos de Recozimento e Normalização
| Tratamento | Condição de aquecimento | Condição de arrefecimento | Resultado típico |
|---|---|---|---|
| Recozimento completo | Para a região austenítica | Arrefecimento lento no forno | Estrutura de ferrite–perlita macia e comparativamente grosseira |
| Esferoidização | Em ou imediatamente abaixo de Ac1, frequentemente de forma repetida | Arrefecimento lento controlado | Partículas arredondadas de cementite em ferrite |
| Recozimento de processo | Abaixo de Ac1 | Arrefecimento controlado | Aço de baixo carbono recristalizado e mais macio |
| Normalização | Para a região austenítica | Arrefecimento ao ar calmo | Estrutura de ferrite–perlita mais fina e frequentemente mais resistente |
O recozimento não corresponde a uma receita fixa de aquecimento e arrefecimento. É uma família de ciclos térmicos selecionados para alterar a dureza, a ductilidade, a maquinabilidade, as tensões residuais, a estrutura dos grãos ou o estado resultante de um processo anterior. O ciclo necessário depende do teor de carbono, dos elementos de liga adicionados, da espessura da secção, da deformação anterior, da taxa de aquecimento, do tempo de manutenção, da uniformidade da temperatura do forno e do percurso de arrefecimento pretendido. Um tratamento que amolece uma chapa fina de baixo teor de carbono pode ser inadequado para um forjamento espesso de médio teor de carbono, mesmo quando ambos são descritos como “recozidos”.
As transformações de fase subjacentes a estes tratamentos são normalmente analisadas através do diagrama ferro–carboneto de ferro, mas esse diagrama apresenta relações de equilíbrio, e não o tempo necessário para a transformação. As taxas de aquecimento e de arrefecimento alteram a resposta efetiva. Os diagramas de transformação por aquecimento contínuo e por arrefecimento contínuo, juntamente com os diagramas de transformação tempo–temperatura, mostram quando se forma a austenite e quando esta se decompõe em ferrite, perlite, bainite ou outros produtos. A abordagem da ASM International de 2024 relativa ao tratamento térmico dos aços enquadra especificamente o recozimento, a austenitização, os diagramas de transformação, a dureza e o controlo das tensões residuais no mesmo quadro de processamento.
Recozimento completo e ciclos de amaciamento relacionados
O recozimento completo consiste geralmente em aquecer o aço até à região da austenite, mantê-lo durante tempo suficiente para que a secção atinja um estado adequado e arrefecê-lo lentamente no forno. Num aço hipoeutectoide, a temperatura de austenitização situa-se normalmente acima da temperatura crítica superior, Ac3, para que a ferrite e a perlite originais se dissolvam suficientemente e formem austenite. Num aço hipereutectoide, o ciclo é normalmente selecionado acima de Ac1, mas abaixo de Acm, deixando algum cementite proeutectoide em vez de dissolver todos os carbonetos. A prática exata varia em função da qualidade do aço e da espessura da secção.
Durante o arrefecimento lento no forno, a austenite transforma-se a uma temperatura relativamente próxima do equilíbrio. As composições hipoeutectoides produzem ferrite proeutectoide, seguida de perlite; o aço eutectoide transforma-se principalmente em perlite; o aço hipereutectoide forma perlite com cementite proeutectoide. A estrutura resultante é normalmente mais macia e mais grosseira do que a estrutura produzida por arrefecimento ao ar. A perlite mais grosseira apresenta maior espaçamento interlamelar, o que reduz a resistência ao corte e à deformação, mas também diminui a resistência mecânica e a dureza.
O objetivo consiste frequentemente em amaciar o material antes da maquinação ou da conformação a frio. O recozimento completo pode reduzir as forças de corte, diminuir o desgaste das ferramentas e tornar a dureza mais uniforme em todo um forjamento ou fundição de grandes dimensões. Pode também substituir uma estrutura de fundição não uniforme ou uma estrutura anterior sobreaquecida por uma disposição ferrite–perlite mais previsível. Contudo, não elimina automaticamente todos os defeitos: a segregação, o crescimento excessivo dos grãos, a descarburização e as redes de carbonetos podem permanecer ou tornar-se mais evidentes se a temperatura e o tempo de manutenção não forem devidamente controlados.
Uma secção espessa torna o resultado mais complexo. A superfície acompanha a temperatura do forno mais rapidamente do que o núcleo, enquanto o núcleo arrefece mais lentamente e pode transformar-se a uma temperatura diferente. Por conseguinte, a parte exterior pode conter perlite mais fina do que o centro ou apresentar uma formação de ferrite diferente, mesmo quando o ciclo do forno é corretamente registado. A medição da temperatura deve representar a peça de trabalho, e não apenas a atmosfera do forno.
O recozimento de globulização é outro ciclo de amaciamento, particularmente importante para aços de elevado teor de carbono e aços-ferramenta que têm de ser maquinados antes do endurecimento. Uma manutenção prolongada imediatamente abaixo de Ac1, ou aquecimentos repetidos através de Ac1 seguidos de arrefecimento lento, favorece a formação de partículas arredondadas de cementite numa matriz ferrítica. Os carbonetos globulizados tornam geralmente o aço de elevado teor de carbono mais fácil de maquinar do que uma estrutura de perlite lamelar fina e proporcionam uma condição inicial útil para a austenitização subsequente. O ciclo pode ser demorado, porque a cementite tem de alterar a sua forma por difusão; uma curta permanência no forno não produz o mesmo resultado.
O recozimento isotérmico permite um controlo mais rigoroso do que o arrefecimento normal no forno. O aço é arrefecido desde a região de austenitização até uma temperatura selecionada na região de transformação da perlite, mantido até que a transformação esteja substancialmente concluída e depois arrefecido até à temperatura ambiente. A manutenção pode produzir uma estrutura mais uniforme e encurtar o ciclo total para algumas qualidades de aço, mas requer equipamento controlado e um programa de transformação específico para a composição.
Recozimento de processo e alívio de tensões
O recozimento de processo é normalmente um tratamento subcrítico aplicado a aços de baixo teor de carbono ou de baixa liga após trabalho a frio. O material é aquecido abaixo de Ac1, frequentemente num intervalo selecionado para permitir a recristalização sem formar austenite, sendo depois mantido e arrefecido a uma taxa controlada. Novos grãos de ferrite, relativamente isentos de deformação, substituem os grãos alongados e distorcidos produzidos por laminagem, trefilagem, dobragem ou prensagem. A dureza diminui, a ductilidade é recuperada e o aço torna-se mais apto a sofrer outra operação de conformação.
A temperatura deve ser suficientemente elevada para permitir a recristalização, mas não tão elevada que provoque um crescimento indesejado dos grãos. A redução anterior é relevante: o aço fortemente trabalhado a frio possui mais energia armazenada e pode recristalizar mais facilmente do que um material ligeiramente deformado. O teor de carbono e os elementos de liga também afetam a cinética de recristalização. Um ciclo adequado para uma chapa de baixo teor de carbono não pode ser transferido diretamente para uma qualidade de aço com maior teor de carbono ou ligada.
O recozimento de alívio de tensões aborda um problema diferente. As tensões residuais resultam de soldadura, maquinação, arrefecimento desigual, fundição, conformação ou aquecimento localizado. Uma manutenção subcrítica permite uma difusão limitada e uma acomodação plástica, reduzindo as tensões sem transformar deliberadamente a matriz. O tratamento pode reduzir a distorção durante operações de maquinação posteriores e diminuir o risco de fissuração ou de alterações dimensionais, mas não faz desaparecer uniformemente as tensões residuais. A geometria com arestas vivas, a restrição da soldadura, os gradientes de temperatura e as espessuras desiguais das secções continuam a ser relevantes.
O alívio de tensões após a soldadura exige atenção ao metal de soldadura, à zona afetada pelo calor, ao metal de base e às restrições do componente. A ISO 17663:2023 estabelece requisitos de qualidade para o tratamento térmico ao ar ou em atmosferas controladas, em oficinas ou no local, principalmente para aços ferríticos e componentes soldados ou conformados relacionados. A sua relevância é prática: a calibração do forno, a colocação dos termopares, as taxas de aquecimento e arrefecimento, as condições de apoio e os registos podem afetar o resultado tanto quanto a temperatura nominal.
Normalização e afinação dos grãos
A normalização significa normalmente aquecer o aço até à região da austenite, mantê-lo para que fique em condições de transformação e arrefecê-lo ao ar calmo, em vez de o deixar no interior de um forno. O arrefecimento ao ar é mais rápido do que o arrefecimento no forno, pelo que a austenite se transforma a uma temperatura mais baixa e produz ferrite e perlite mais finas em muitos aços de carbono e de baixa liga. O estado normalizado é geralmente mais resistente e mais duro do que o estado totalmente recozido, mantendo simultaneamente uma ductilidade útil.
A palavra “afinação” requer uma qualificação. A normalização pode afinar os grãos grosseiros produzidos por forjamento, fundição, ciclos térmicos de soldadura ou aquecimento excessivo, mas não corrige todas as formas de segregação nem elimina uma rede contínua de carbonetos. A afinação dos grãos depende do tamanho dos grãos de austenite estabelecido durante o aquecimento. Uma temperatura ou um tempo de manutenção excessivos podem provocar o crescimento dos grãos de austenite antes do arrefecimento ao ar, comprometendo o resultado pretendido.
O teor de carbono altera tanto a temperatura de transformação como as proporções finais. O aumento do teor de carbono eleva geralmente a fração de perlite até à composição eutectoide e aumenta a dureza após a normalização. Uma qualidade de baixo teor de carbono pode permanecer predominantemente ferrítica, com relativamente pouca perlite; uma qualidade de médio teor de carbono desenvolve mais perlite e maior resistência; uma qualidade hipereutectoide pode formar perlite mais cementite proeutectoide. Os elementos de liga podem atrasar a transformação e alterar o equilíbrio ferrite–perlite, pelo que alguns aços podem formar bainite ou outros produtos durante o arrefecimento ao ar se a secção for fina ou se a taxa de arrefecimento for suficientemente elevada.
A dimensão da secção pode inverter essa situação. Uma peça fina perde calor rapidamente e pode normalizar formando uma estrutura mais fina, enquanto o núcleo de uma secção pesada arrefece lentamente e pode aproximar-se de um estado recozido. A geometria, o contacto com os dispositivos de fixação, a carga do forno e o movimento do ar introduzem variações adicionais. A normalização é, portanto, uma prática de arrefecimento definida, e não simplesmente uma designação para qualquer aço arrefecido fora de um forno. A ISO 683-1:2016 reconhece aços não ligados fornecidos em várias condições de tratamento térmico, incluindo, em alguns casos, condições normalizadas; a qualidade especificada e a condição de fornecimento continuam, contudo, a determinar a microestrutura e as propriedades aceitáveis.
Têmpera, Endurecibilidade e Capacidade de Endurecimento
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
A têmpera não consiste simplesmente num arrefecimento rápido após o aquecimento. Trata-se de uma tentativa planeada de fazer atravessar um aço austenitizado determinados intervalos de temperatura a uma velocidade suficientemente elevada para suprimir transformações por difusão, como a perlita e a ferrite proeutectoide, produzindo simultaneamente martensite ou outra estrutura endurecida especificada. O resultado depende da composição, do tamanho do grão da austenite, da geometria da secção, da uniformidade da temperatura, da curva de arrefecimento e das tensões geradas durante a transformação. O Volume 4A do ASM Handbook aborda estas variáveis em conjunto com a austenitização, a dureza, a endurecibilidade, a têmpera, o revenido, a austêmpera, a martêmpera e o endurecimento superficial (ASM International, 2024).
Têmpera e transformação martensítica
Antes da têmpera, o aço é aquecido até condições de formação de austenite. Nos aços hipoeutectoides, isto significa normalmente aquecer acima da temperatura crítica superior, para que a ferrite e a perlita se dissolvam suficientemente na austenite. Num aço eutectoide, a mistura perlítica tem de se transformar em austenite; num aço hipereutectoide, o tratamento pode conservar alguma cementite proeutectoide, dependendo da temperatura especificada. O tempo de permanência deve permitir que a secção atinja uma condição adequada e razoavelmente uniforme, mas um tempo ou uma temperatura excessivos podem aumentar o tamanho dos grãos de austenite, intensificar a oxidação e agravar a deformação.
A austenite pode dissolver uma quantidade de carbono substancialmente superior à da ferrite. Durante um arrefecimento lento ou moderado, o carbono tem tempo para se difundir, permitindo a formação de ferrite, cementite ou perlita. O arrefecimento rápido elimina esse tempo. Se o percurso de arrefecimento evitar as regiões de transformação da perlita e da bainite num diagrama de transformação tempo-temperatura, a austenite atinge a temperatura de início da formação de martensite, Ms. A martensite forma-se então através de uma transformação por cisalhamento sem difusão, enquanto o carbono permanece retido numa estrutura tetragonal de corpo centrado sobressaturada. Um arrefecimento adicional produz mais martensite até se aproximar a temperatura de fim da formação de martensite, Mf.
A martensite aumenta a dureza porque a sua rede distorcida dificulta o movimento das deslocações. O teor de carbono influencia fortemente essa resposta: um teor mais elevado de carbono dissolvido aumenta geralmente a dureza da martensite no estado temperado e reduz Ms e Mf. Assim, um aço pode conservar alguma austenite não transformada após o arrefecimento até à temperatura ambiente, sobretudo quando os teores de carbono e de elementos de liga são elevados ou quando a secção não atinge uma temperatura suficientemente baixa. A austenite retida pode transformar-se posteriormente durante o serviço, a maquinagem, um tratamento subzero ou o revenido, alterando as dimensões e as tensões.
O centro de uma peça de grandes dimensões arrefece mais lentamente do que a superfície. Essa diferença pode permitir a formação de perlita ou bainite no interior, mesmo quando a superfície se torna martensítica. A têmpera também cria gradientes térmicos: a superfície contrai-se primeiro, enquanto o núcleo quente resiste a essa contracção. A deformação de transformação constitui outra fonte de tensão, porque a transformação de austenite em martensite envolve um aumento de volume. A fissuração é o resultado extremo, mas a deformação, a tensão residual e a alteração dimensional são mais comuns. Por conseguinte, a estrutura pretendida deve ser avaliada em toda a secção, e não apenas com base numa leitura da dureza superficial.
O revenido segue normalmente a têmpera. Reduz as tensões de têmpera e transforma a martensite sobressaturada em martensite revenida através de reacções controladas de precipitação e recuperação. A temperatura e o tempo de revenido seleccionados determinam o equilíbrio entre dureza, resistência mecânica, tenacidade e estabilidade dimensional. Uma peça temperada que permaneça sem revenido pode apresentar elevada dureza, mas baixa resistência à fissuração ou ao impacto.
Dureza versus endurecibilidade
A dureza é uma medida da resistência à deformação localizada. Os ensaios Rockwell C, Vickers e Brinell indicam o que ocorre num ponto específico de ensaio, sob uma carga, um penetrador e um procedimento definidos. Um valor de dureza superficial não indica até que profundidade a peça endureceu, se o núcleo é martensítico ou se o resultado foi obtido por têmpera, cementação, endurecimento por indução ou outro tratamento.
A endurecibilidade é diferente. É a capacidade de uma secção de aço desenvolver uma estrutura endurecida ao longo da sua profundidade, sob condições especificadas de austenitização e têmpera. Descreve a resposta à transformação, e não um único valor de dureza. Dois aços podem atingir uma dureza superficial máxima semelhante quando estão totalmente martensíticos, mas diferir consideravelmente na profundidade até à qual essa dureza é mantida. O carbono determina em grande medida a dureza máxima da martensite; elementos de liga como o manganês, o crómio, o molibdénio e o níquel retardam geralmente as transformações por difusão e aumentam a endurecibilidade. O boro pode ter um efeito significativo em adições controladas muito pequenas, quando permanece eficaz nos limites dos grãos de austenite.
Ensaio de têmpera final Jominy Ensaio normalizado no qual uma extremidade de um provete austenitizado é temperada em água e a dureza é medida a várias distâncias da extremidade temperada, para caracterizar a temperabilidade.
O ensaio Jominy de têmpera pela extremidade exprime a endurecibilidade como um perfil de dureza ao longo de um provete normalizado. A água incide sobre uma extremidade, criando uma gama de velocidades de arrefecimento ao longo do seu comprimento. A dureza medida a distâncias fixas revela até que ponto o aço pode formar martensite nessas condições de ensaio. A curva não constitui uma garantia directa para todos os componentes. Uma engrenagem espessa, uma chapa fina e uma peça fundida complexa têm histórias térmicas diferentes, mesmo quando são fabricadas a partir da mesma corrida de aço.
A dimensão da secção é decisiva, porque o calor tem de se deslocar do interior até à superfície de arrefecimento. Um diâmetro pequeno pode arrefecer rapidamente em toda a sua extensão, enquanto uma secção espessa pode desenvolver martensite apenas junto ao exterior. A geometria altera ainda mais a situação: furos, cantos vivos, rasgos de chaveta, almas finas e transições bruscas de espessura concentram o fluxo térmico e as tensões. O tamanho do grão da austenite também afecta a endurecibilidade. Grãos mais grosseiros proporcionam menos locais de nucleação para a ferrite e a perlita, retardando frequentemente essas transformações, mas um crescimento excessivo do grão reduz a tenacidade e pode aumentar a deformação ou a fissuração.
A endurecibilidade não deve ser confundida com “dureza após qualquer têmpera”. Um aço de elevado teor de carbono pode ser muito duro à superfície e, ainda assim, apresentar uma profundidade de endurecimento limitada. Inversamente, um aço de liga de médio teor de carbono pode ter uma dureza martensítica máxima inferior, mas desenvolver essa estrutura mais profundamente numa secção de grandes dimensões. A especificação do tratamento deve indicar o tipo de aço, a temperatura de austenitização, as condições de permanência, o meio de têmpera, a agitação, a geometria da peça e os locais de aceitação.
Meios de arrefecimento e severidade
Variáveis que alteram a severidade da têmpera
- Meio Água, salmoura, óleo, polímero, gás ou um percurso interrompido proporcionam respostas de arrefecimento diferentes.
- Agitação O movimento do fluido rompe as películas de vapor e renova o fluido mais frio à superfície.
- Estado A temperatura, a concentração, a contaminação, a degradação e o volume do banho alteram o arrefecimento.
- Geometria Cantos, furos, nervuras e secções espessas criam diferenças locais de arrefecimento.
- Orientação O posicionamento da peça altera o acesso do fluido e a curva de arrefecimento resultante.
A água, a salmoura, o óleo, as soluções poliméricas, o gás e o arrefecimento interrompido são classes de práticas de arrefecimento, não receitas permutáveis. O seu desempenho depende da temperatura, da concentração, da agitação, da contaminação, do volume do banho, da carga de peças e do estado da superfície. Mesmo o mesmo meio de têmpera nominal pode produzir curvas de arrefecimento diferentes em equipamentos diferentes.
A água proporciona normalmente um arrefecimento intenso na gama de temperaturas elevadas, mas a formação de uma película de vapor pode isolar temporariamente uma superfície quente. Quando o manto de vapor colapsa, o arrefecimento pode tornar-se intenso e irregular. A salmoura reduz a persistência da película de vapor e pode arrefecer de forma mais agressiva, aumentando o risco de deformação e fissuração. Estes meios podem ser inadequados para geometrias complexas ou para aços com elevada endurecibilidade quando uma têmpera menos severa consegue produzir a estrutura pretendida.
O óleo arrefece geralmente de forma menos violenta do que a água ou a salmoura e pode reduzir o choque térmico, embora o tipo de óleo, a temperatura, a agitação, a oxidação e a contaminação alterem o seu comportamento. As soluções poliméricas abrangem uma gama ampla: a concentração e a circulação podem ser ajustadas para alterar a severidade do arrefecimento, mas é necessário controlo, pois a variação da concentração altera o processo. A têmpera em gás, incluindo gás inerte pressurizado, pode proporcionar um arrefecimento mais limpo e uniforme, embora a sua severidade possa ser insuficiente para uma secção de grandes dimensões ou para um aço de baixa endurecibilidade.
A severidade do arrefecimento diz respeito à relação entre o meio de têmpera e a superfície da peça, e não apenas ao nome do meio. A agitação rompe as películas de vapor e renova o fluido mais frio junto à superfície. Uma agitação excessiva ou irregular pode produzir uma dureza não uniforme e deformação. Um meio de têmpera em mau estado pode conter água, polímero degradado, lamas ou produtos de oxidação em excesso; nesse caso, a sua curva de arrefecimento afasta-se da do processo qualificado.
O arrefecimento interrompido altera deliberadamente o percurso. Na martêmpera, a peça é arrefecida rapidamente até uma temperatura acima de Ms ou próxima desta, mantida durante tempo suficiente para uniformizar a temperatura sem permitir uma formação significativa de bainite ou perlita e, em seguida, arrefecida através da gama martensítica. Isto reduz a diferença entre as temperaturas da superfície e do núcleo e pode diminuir a deformação, mas não elimina as tensões de transformação. Na austêmpera, pelo contrário, o aço austenitizado é transferido para um banho onde a bainite se forma isotermicamente, produzindo uma estrutura endurecida especificada sem exigir uma têmpera martensítica convencional.
A abordagem do ASM em 2024 aos diagramas de transformação e ao controlo das tensões residuais deixa claro o ponto central: a têmpera deve ser concebida com base no comportamento do aço durante o arrefecimento contínuo e na história térmica da peça. A ISO 683-1:2016 abrange os aços não ligados destinados principalmente à têmpera e ao revenido, à austêmpera, ao endurecimento por chama, ao endurecimento por indução e a algumas condições de normalização. Para componentes de aço ferrítico soldados ou conformados, a ISO 17663:2023 integra o tratamento térmico num processo sujeito a controlo da qualidade, que pode ocorrer numa oficina ou no local. Nenhuma das normas torna universalmente adequado um único meio de arrefecimento. A escolha correcta é aquela que produz a estrutura e as propriedades exigidas, mantendo dentro dos limites especificados a variação da dureza, a deformação, a tensão residual e a fissuração.
Revenido e controlo do aço temperado
Por que razão a martensite no estado temperado raramente é a condição final
A têmpera pode produzir martensite, mas a martensite é uma condição criada pela supressão da difusão, não um estado final estável para a maioria dos componentes de engenharia. Durante a têmpera, a austenite transforma-se numa estrutura tetragonal de corpo centrado, sobressaturada e distorcida, na qual o carbono dispõe de pouco tempo para se redistribuir. O resultado pode ser uma dureza e resistência muito elevadas, mas também uma tensão residual substancial, baixa ductilidade, reduzida resistência à fratura e instabilidade dimensional.
O problema não consiste simplesmente em o aço ser “demasiado duro”. Diferentes regiões de um componente arrefecem a velocidades diferentes. A superfície pode transformar-se antes do núcleo, enquanto os cantos e os furos impõem restrições locais. A contração térmica, a deformação de transformação, a austenite retida e a variação de volume associada à formação de martensite podem combinar-se e produzir tensões de tração, distorção ou fissuração de têmpera. Uma secção de grandes dimensões pode também conter uma mistura de martensite, bainite, perlite e austenite retida, em vez de uma estrutura única e uniforme. O teor de carbono, os elementos de liga adicionados, a temperabilidade, a dimensão da secção, o meio de têmpera, a agitação e a geometria influenciam todos esse resultado.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
O revenido consiste no reaquecimento controlado do aço temperado até uma temperatura inferior ao intervalo de transformação relevante, normalmente inferior à temperatura à qual se formaria nova austenite. O aço é mantido durante tempo suficiente para que ocorram reações selecionadas de difusão e precipitação, sendo depois arrefecido em condições controladas. Este tratamento reduz a fragilidade e a tensão residual, ao mesmo tempo que ajusta a dureza, a resistência à tração, a tenacidade, a resistência ao desgaste e a estabilidade dimensional.
Como explica a ASM International no seu material de 2024 sobre tratamentos térmicos, o revenido do aço deve ser considerado em conjunto com a austenitização, os diagramas de transformação, a dureza e a temperabilidade, a têmpera, a distorção e o controlo das tensões residuais. Essa relação é importante. O revenido não pode corrigir uma prática de austenitização inadequada nem uma têmpera não controlada; modifica a estrutura criada pelas fases anteriores.
Reações de revenido e equilíbrio de propriedades
O revenido começa com a redistribuição do carbono retido na martensite. Na fase mais inicial, o carbono desloca-se por curtas distâncias e pode formar carbonetos de transição, enquanto a distorção tetragonal da martensite diminui. A matriz torna-se menos sobressaturada e parte da tensão associada à rede no estado temperado é aliviada. Isto pode produzir uma redução moderada da dureza, melhorando simultaneamente a resistência à fissuração.
Com um revenido mais prolongado, as estruturas de transição dão lugar a disposições de carbonetos mais estáveis. Nos aços ao carbono simples, a cementite torna-se o principal carboneto, desenvolvendo-se numa matriz ferrítica à medida que a estrutura martensítica perde a sua sobressaturação extrema. Nos aços ligados, o crómio, o molibdénio, o vanádio, o tungsténio ou outros elementos formadores de carbonetos podem alterar as reações de precipitação e produzir carbonetos de liga quando o historial térmico é adequado. Estas reações não são instantâneas. A temperatura determina quais as reações possíveis e a velocidade a que ocorrem; o tempo determina o seu grau de progressão.
O equilíbrio de propriedades depende, portanto, do historial completo de tempo e temperatura, e não apenas da regulação nominal do forno. Temperaturas de revenido mais elevadas aceleram geralmente a redistribuição do carbono e o engrossamento dos carbonetos, provocando uma redução maior da dureza e da resistência, mas frequentemente um aumento útil da tenacidade e da ductilidade. Temperaturas mais baixas preservam mais dureza, ao mesmo tempo que aliviam menos tensão e deixam uma parte maior da estrutura temperada quimicamente e mecanicamente instável. A resposta efetiva depende do teor de carbono, do teor de elementos de liga, da dimensão de grão da austenite prévia, da morfologia da martensite, da austenite retida e da dimensão do componente.
A austenite retida merece particular atenção. Pode transformar-se durante o revenido ou posteriormente em serviço, produzindo uma alteração dimensional inaceitável em peças de precisão. O ciclo de revenido pode ser concebido para reduzir este risco, mas o resultado depende do tipo de aço e da quantidade e estabilidade da austenite retida. Alguns componentes requerem mais do que um ciclo de revenido, com arrefecimento entre os ciclos, para que os constituintes recentemente transformados recebam um revenido subsequente. Os ciclos repetidos podem também melhorar a estabilidade dimensional quando o primeiro ciclo revela ou induz uma transformação adicional.
O tempo à temperatura deve ser suficiente para a região mais fria ou menos aquecida da carga, e não apenas para que o visor do forno atinja o valor de referência. Secções espessas, cargas compactadas e peças com grandes diferenças de massa podem desenvolver gradientes de temperatura. A uniformidade do aquecimento é, consequentemente, uma variável metalúrgica. Uma superfície que atinja precocemente a temperatura pretendida pode sofrer um revenido excessivo enquanto o núcleo ainda se aproxima dessa temperatura. A calibração do forno, a disposição da carga, o espaçamento entre peças, o controlo da atmosfera e a monitorização em locais representativos fazem parte do tratamento, especialmente quando são especificadas resistência ou tolerâncias dimensionais.
A distinção entre o equilíbrio e o comportamento de transformação continua a ser útil neste contexto. O diagrama ferro–carboneto de ferro indica as relações de fases em equilíbrio, enquanto o revenido depende de reações cinéticas que ocorrem durante um ciclo térmico finito. A discussão da ASM de 2024 sobre o tratamento térmico dos aços separa estes conceitos de equilíbrio do comportamento de transformação em função do tempo e da temperatura e do comportamento durante aquecimento ou arrefecimento contínuos. O revenido é outro processo cinético: dois ciclos que atinjam a mesma temperatura nominal podem produzir estruturas diferentes se as suas velocidades de aquecimento, tempos de manutenção, velocidades de arrefecimento ou condições de têmpera anteriores forem diferentes.
A ISO 683-1:2016 aborda os requisitos técnicos de fornecimento para aços não ligados destinados principalmente à têmpera e ao revenido, entre outras condições. Para componentes de aço ferrítico soldados ou conformados, a ISO 17663:2023 integra o tratamento térmico num quadro de controlo da qualidade que abrange trabalhos realizados em oficinas ou no local, ao ar ou em atmosferas controladas. Nenhuma das normas torna um único ciclo de revenido adequado para todos os tipos de aço ou geometrias. O aço especificado, a forma do produto, a dimensão da secção e as propriedades exigidas continuam a determinar o procedimento.
Fragilização de revenido e controlo da temperatura
A fragilização de revenido é um modo de falha reconhecido, e não uma simples perda incidental de dureza. A obra de referência técnica Steel and Its Heat Treatment (Elsevier, 1984) identifica a fragilidade de revenido como um dos temas centrais do tratamento térmico dos aços. Em aços ligados suscetíveis, a fragilização pode desenvolver-se após a exposição a determinados históricos de revenido e arrefecimento, sobretudo quando elementos de impureza segregam para os contornos de grão da austenite prévia. O fósforo, o estanho, o antimónio e o arsénio são habitualmente associados a este mecanismo, enquanto a composição da liga e o processamento anterior afetam a suscetibilidade.
O perigo consiste numa redução da tenacidade ao impacto sem uma alteração proporcional das propriedades convencionais de tração. Uma peça pode manter uma dureza aparentemente aceitável e, ainda assim, tornar-se mais propensa à fratura intergranular sob impacto ou a temperaturas de serviço mais baixas. O intervalo de temperatura e a gravidade do fenómeno não são valores universais: dependem da composição química do aço, da segregação, da estrutura do grão de austenite, do tempo de manutenção e da prática de arrefecimento. Uma prescrição desligada do tipo de aço e da especificação pode, portanto, induzir em erro.
O controlo pode envolver a seleção de uma composição menos suscetível, a limitação dos elementos residuais nocivos, a prevenção de exposições inadequadas e a aplicação da prática de arrefecimento especificada após o revenido. Em alguns aços ligados, é necessário um arrefecimento rápido através da região de suscetibilidade após o revenido; noutros, a especificação aplicável pode exigir um procedimento diferente ou a verificação da tenacidade ao impacto. A resposta correta é determinada pela norma do material, pela função do componente e pelos requisitos dos ensaios.
A medição da temperatura deve representar o aço, e não apenas a atmosfera do forno. A colocação dos termopares, os ensaios de uniformidade do forno, a dimensão da carga e o tempo de transferência influenciam o ciclo efetivo. Uma transferência demorada ou um arrefecimento desigual pode alterar a precipitação de carbonetos e o risco de fragilização, mesmo quando o valor de referência registado parece correto. O revenido é, portanto, um problema de controlo: a composição estabelece as reações possíveis, a têmpera estabelece a estrutura inicial e o percurso subsequente de tempo e temperatura determina o equilíbrio entre dureza, tenacidade, alívio de tensões e estabilidade.
Austêmpera e Martêmpera
| Processo | Condição de manutenção | Transformação pretendida | Principal benefício |
|---|---|---|---|
| Austêmpera | Acima de Ms e abaixo do intervalo da perlita | Bainite | Estrutura bainítica controlada e potencialmente menor distorção |
| Martêmpera | Perto de ou imediatamente acima de Ms | Martensite durante o arrefecimento subsequente | Redução da diferença de temperatura entre a superfície e o núcleo antes da formação da martensite |
| Têmpera direta | Através do intervalo de transformação sem uma manutenção de equalização | Habitualmente martensite onde o arrefecimento é suficiente | Percurso simples, mas com maior risco de gradiente térmico |
A austêmpera e a martêmpera são alternativas controladas à têmpera direta seguida de revenido. Nenhuma delas consiste simplesmente numa escolha diferente do banho. Cada uma impõe à austenite uma trajectória distinta de tempo–temperatura, e o resultado depende de o aço conseguir evitar a perlita, atingir o intervalo de transformação necessário e manter uma uniformidade suficiente ao longo da secção. O teor de carbono, os elementos de liga, o tamanho de grão da austenite prévia, a geometria e a capacidade do banho influenciam todos esse resultado.
A distinção é fundamental. A austêmpera tem como objectivo transformar isotermicamente a austenite em bainite antes de a peça ser arrefecida até à temperatura ambiente. A martêmpera interrompe a têmpera próximo da temperatura de início da martensite, permitindo que as diferenças de temperatura diminuam antes de a martensite se formar; a transformação martensítica ocorre então durante o arrefecimento subsequente, seguida de revenido. O ASM Handbook Volume 4A, publicado pela ASM International em 2024, aborda ambos os processos como processos distintos no âmbito mais vasto do estudo da austenitização, da temperabilidade, da têmpera, do revenido e do controlo das tensões residuais.
Vias de transformação isotérmica
Na austêmpera, o aço é primeiro aquecido acima do seu intervalo crítico para produzir austenite. Em seguida, é transferido rapidamente para um banho mantido acima da temperatura de início da martensite, , mas abaixo do intervalo de transformação da perlita. A temperatura do banho é normalmente seleccionada entre aproximadamente 250 e 400 °C, embora o intervalo útil varie substancialmente consoante o tipo de aço e a morfologia de bainite pretendida. A peça permanece a essa temperatura até que a fracção pretendida de austenite se tenha transformado em bainite, sendo depois arrefecida até à temperatura ambiente.
Esta via evita a passagem directa pela região da perlita e, quando a transformação é concluída, evita a formação de martensite nova durante o arrefecimento final. A bainite é constituída por regiões ferríticas formadas por uma componente deslocativa da transformação, juntamente com austenite retida enriquecida em carbono ou carboneto, dependendo da temperatura, da composição e da terminologia aplicada à estrutura. A bainite superior forma-se geralmente a temperaturas de austêmpera mais elevadas; a bainite inferior forma-se a temperaturas mais baixas e contém normalmente ferrite mais fina e carboneto distribuído de forma mais fina.
Um diagrama TTT faz com que o processo pareça simples: contornar o nariz, entrar no campo da bainite, manter até a transformação terminar e arrefecer. A produção real é menos tolerante. O tempo de transferência necessário tem de ser inferior ao tempo disponível antes do início da formação de perlita, enquanto o banho tem de extrair calor suficientemente depressa para levar toda a secção a uma temperatura quase uniforme. Um dente de engrenagem espesso, uma mola ou um componente de rolamento podem ter uma superfície já em transformação enquanto o núcleo ainda arrefece em direcção à temperatura do banho. Se o núcleo não completar a mesma sequência, a estrutura final torna-se mista.
A austêmpera depende, portanto, fortemente da temperabilidade e da dimensão da secção. Elementos de liga como o manganês, o crómio, o molibdénio e o níquel geralmente retardam as transformações difusionais, deslocando as reacções da perlita e da bainite para tempos mais longos, mas também alteram , a cinética da bainite, a estabilidade da austenite retida e a temperatura necessária do banho. Um aço de baixo carbono pode não desenvolver a resistência esperada de um tipo de aço austemperado com teor de carbono mais elevado, enquanto um teor excessivo de carbono ou de elementos de liga pode prolongar o tempo de transformação ou deixar austenite retida após o arrefecimento.
A martêmpera começa igualmente com a austenitização, mas o seu objectivo é diferente. A peça austenitizada é temperada num banho mantido imediatamente acima de , frequentemente num intervalo seleccionado para o tipo de aço específico, e não com base numa temperatura universal fixa. Permanece no banho durante o tempo suficiente para que a superfície e o núcleo se aproximem de uma temperatura semelhante, mas não durante tempo suficiente para que se forme uma quantidade significativa de bainite ou perlita. A peça é então arrefecida através do intervalo martensítico, normalmente ao ar ou noutro meio controlado, e revenida.
O banho uniformiza a temperatura; normalmente, não conclui uma transformação isotérmica. A martensite forma-se posteriormente ao longo de um intervalo de temperaturas, pelo que a martêmpera continua a ser uma via de endurecimento martensítico. A etapa subsequente de revenido reduz a fragilidade e ajusta a dureza, a tenacidade e a estabilidade dimensional. A sua omissão pode deixar tensões residuais elevadas e um risco de fissuração inaceitável, particularmente em aços com teor de carbono mais elevado.
Considerações sobre deformação e fissuração
Uma têmpera directa cria duas fontes principais de tensão. A tensão térmica desenvolve-se porque a superfície arrefece e se contrai antes do interior. A tensão de transformação desenvolve-se porque a austenite se transforma em produtos com volumes específicos diferentes, sobretudo quando a martensite se forma em momentos diferentes ao longo da secção. A geometria amplifica ambos os efeitos: cantos vivos, almas finas ligadas a cubos espessos, rasgos de chaveta, furos e alterações abruptas de espessura concentram a deformação.
A austêmpera reduz o gradiente térmico após a transferência, porque a peça é levada a uma temperatura de banho relativamente uniforme antes de a bainite se desenvolver. A transformação bainítica ocorre também num intervalo mais restrito e controlado do que numa têmpera severa, iniciada na superfície, para formar martensite. Consequentemente, a deformação e a fissuração podem ser menores, mas não são eliminadas. Uma agitação desigual, uma transferência retardada, variações da temperatura do banho ou uma transformação incompleta podem produzir estruturas diferentes em regiões diferentes. Bainite, austenite retida, martensite e perlita podem coexistir, cada uma transportando um historial dimensional e de tensões diferente.
A martêmpera aborda o mesmo problema separando o arrefecimento rápido da transformação martensítica. A uniformização da temperatura antes da passagem por reduz a diferença entre a superfície e o núcleo quando começa a grande variação de volume da martensite. O processo pode reduzir a fissuração de têmpera e a variação dimensional relativamente a uma têmpera directa, especialmente em formas complexas. Não pode evitar toda a deformação, porque a martensite continua a formar-se e a sua transformação não é perfeitamente uniforme. A deformação plástica prévia a frio, a austenite não uniforme, a descarburização, as tensões residuais de forjamento e a geometria assimétrica continuam a ser causas activas.
O controlo do processo tem de abranger mais do que o valor nominal de temperatura do forno. A temperatura de austenitização e o tempo de manutenção controlam o crescimento do grão e a distribuição do carbono. O tempo de transferência determina se a peça chega ao banho pretendido antes de se iniciar a perlita ou uma transformação superficial indesejada. A temperatura do banho, a circulação, a contaminação, a densidade da carga e o estado do sal ou do óleo afectam a extracção de calor. Os sensores de temperatura devem representar a peça, e não apenas o forno ou o banho. A ISO 17663:2023 estabelece requisitos de qualidade para o tratamento térmico ao ar ou em atmosferas controladas, incluindo trabalhos em oficina e no local relativos a aços ferríticos e a componentes soldados ou conformados relacionados; a sua ênfase no controlo dos procedimentos é directamente relevante quando as tensões residuais e a exactidão dimensional são importantes.
Quando são importantes as estruturas bainíticas ou de têmpera interrompida
A austêmpera é considerada quando uma combinação especificada de resistência, tenacidade, desempenho à fadiga, resistência ao desgaste e controlo dimensional é mais importante do que alcançar a dureza máxima no estado temperado. O ferro fundido dúctil austemperado é um sistema de materiais distinto, mas, nos aços, esta via pode ser aplicada a molas, engrenagens, cavilhas, molas de retenção e componentes de desgaste adequados, quando o tipo de aço e a secção permitem uma transformação bainítica completa. A estrutura pretendida deve ser especificada com precisão. “Bainite”, por si só, não identifica se se trata de bainite superior ou inferior, o teor de austenite retida, o estado dos carbonetos ou a dureza.
A martêmpera é mais adequada quando é necessária uma estrutura martensítica, mas a têmpera directa produz deformação ou fissuração inaceitáveis. Depende particularmente da espessura da secção e da temperabilidade: uma secção de grandes dimensões pode arrefecer demasiado lentamente no núcleo, permitindo a formação de perlita ou bainite antes de a via martensítica estar estabelecida. Uma secção pequena pode arrefecer tão rapidamente que a vantagem da uniformização seja limitada. O banho deve também ter capacidade e circulação suficientes para manter a sua temperatura sob carga.
Nenhum dos tratamentos é universalmente adequado. Os diagramas TTT e CCT do aço exacto, e não um diagrama genérico ferro–carbono, determinam se a via é viável. A ASTM International identifica a ferrite, a austenite, a cementite, a perlita, a martensite e a bainite como fases centrais no tratamento térmico dos aços, enquanto a discussão da ASM de 2024 sobre os diagramas de transformação relaciona essas fases com o tempo e a velocidade de arrefecimento. A ISO 683-1:2016 inclui explicitamente aços não ligados destinados principalmente à têmpera e ao revenido, à austêmpera, à têmpera por chama, à têmpera por indução e a determinadas condições de normalização, mas a designação nessa norma não elimina a necessidade de verificar a cinética, os limites do equipamento e os requisitos de inspecção aplicáveis ao componente real.
Endurecimento Superficial e Conceção das Propriedades da Camada
O endurecimento superficial não é simplesmente um método para tornar “dura” a parte exterior de um componente de aço. É uma forma de atribuir propriedades diferentes a regiões diferentes do mesmo componente. A superfície pode ser transformada em martensite de elevado teor de carbono ou noutra estrutura dura, enquanto o núcleo permanece mais tenaz, mais macio ou já revenido. O objetivo do projeto é, portanto, obter um perfil de propriedades ao longo da secção, e não um único valor de dureza.
O ASM Handbook Volume 4A aborda o endurecimento por chama e o endurecimento por indução no âmbito mais vasto dos processos de endurecimento superficial dos aços. A ISO 683-1:2016 também identifica os aços destinados principalmente à têmpera e ao revenido, à austêmpera, ao endurecimento por chama, ao endurecimento por indução e, em alguns casos, a condições normalizadas. Estes processos dependem da mesma sequência metalúrgica do endurecimento convencional: a região selecionada é aquecida até à gama austenítica, mantida nessa gama durante o tempo necessário à transformação requerida e arrefecida suficientemente depressa para impedir a formação de ferrite, perlite ou bainite. O resultado depende da composição, da estrutura inicial, do historial térmico e das condições de arrefecimento.
Endurecimento por chama e por indução
O endurecimento por chama utiliza uma chama de gás combustível para aquecer localmente uma superfície, seguindo-se a têmpera com água, solução polimérica ou outro meio controlado. A chama pode ser deslocada sobre uma face plana, um dente, um munhão, um carril, uma came ou outra região de geometria específica. O seu padrão de aquecimento é determinado pelo projeto do queimador, pela distância entre a chama e a superfície, pelo caudal de gás, pela velocidade de deslocação, pela geometria do componente e pela condutividade térmica do aço. Uma varredura mais lenta ou um maior aporte térmico aumenta geralmente a profundidade austenitizada, mas um aporte excessivo pode provocar crescimento de grão, fusão, descarbonetação ou deformação excessiva.
O endurecimento por indução gera calor através de um campo eletromagnético alternado. A corrente elétrica induzida junto da superfície provoca o aquecimento, cuja distribuição é fortemente controlada pela frequência. Uma frequência mais elevada concentra o aquecimento mais próximo da superfície; uma frequência mais baixa permite que a penetração eletromagnética e a difusão térmica atinjam uma profundidade maior. No entanto, a frequência, por si só, não especifica a profundidade da camada endurecida. A potência, o acoplamento entre a bobina e o componente, o tempo de aquecimento, a velocidade de varredura, a forma da bobina, a distribuição da corrente e o atraso até à têmpera alteram todos o campo de temperaturas. Um componente com forma de dente, por exemplo, pode aquecer de forma desigual porque as pontas, as raízes, os ressaltos e as secções finas dissipam calor a velocidades diferentes.
O padrão de aquecimento deve ser concebido em função da geometria, e não imposto à mesma. Um canto agudo pode aquecer mais do que uma face larga adjacente, porque dispõe de um volume menor para o qual o calor se pode difundir. Um furo pode permanecer relativamente frio enquanto um diâmetro exterior é austenitizado. A varredura interrompida, as passagens de indução sobrepostas ou alterações abruptas de secção podem criar bandas com dureza e tensão residual diferentes. Consequentemente, a medição da temperatura é difícil: um pirómetro ótico pode ler uma localização superficial que não seja representativa da aresta mais quente, enquanto um termopar pode perturbar o padrão de aquecimento local.
A microestrutura inicial estabelece as condições de partida para a austenitização. A perlite fina, a martensite revenida, as misturas de ferrite e carbonetos e a cementite esferoidizada não se dissolvem a velocidades idênticas. O tamanho e a distribuição dos carbonetos afetam o carbono disponível para a austenite, enquanto os elementos de liga afetam a cinética de transformação e a temperabilidade. Num aço de médio teor de carbono, como o C45 ou o SAE 1045, a camada martensítica alcançável é determinada principalmente pelo teor de carbono e pela velocidade de arrefecimento. Num aço de liga, como o 42CrMo4, correspondente ao grau 4140 da ASTM A29 quando essa designação se aplica, os elementos de liga retardam as transformações difusionais e podem permitir a formação de martensite a maiores profundidades de arrefecimento. A designação do grau não elimina a necessidade de verificar a composição química real e a resposta da secção.

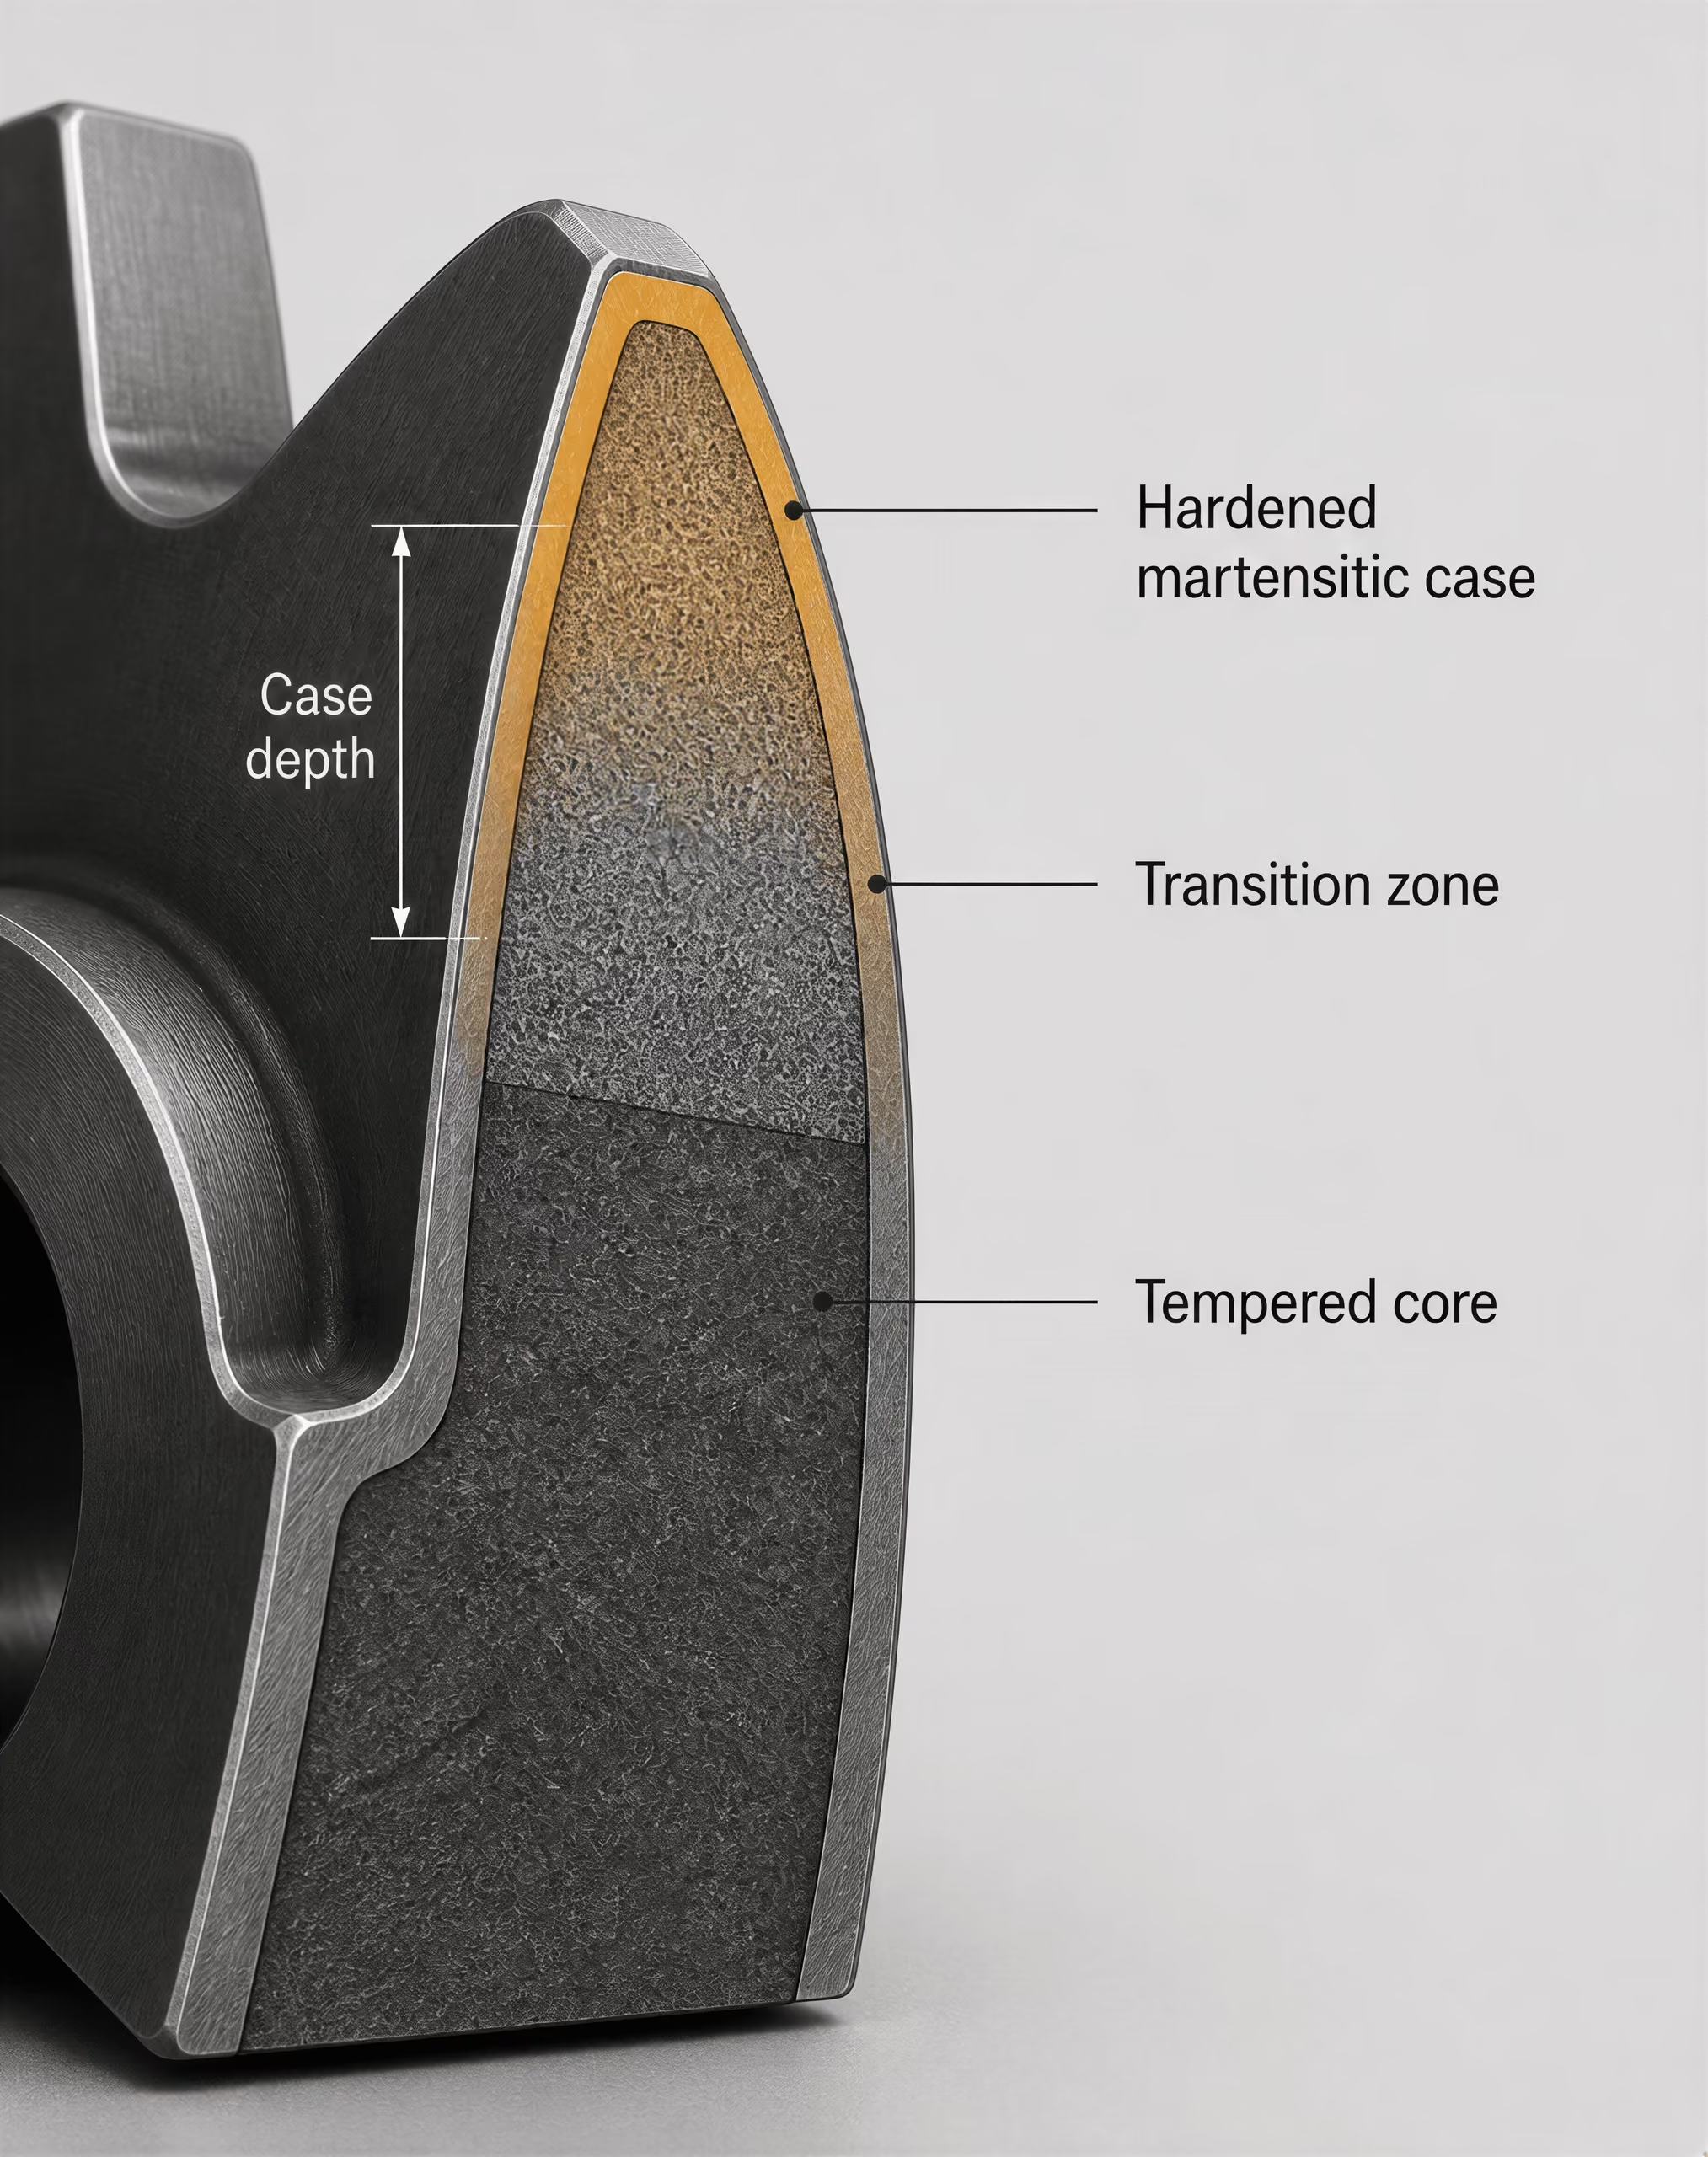
Propriedades da superfície e do núcleo
A camada endurecida deve ser especificada como um perfil espacial. A dureza superficial descreve o primeiro ponto de medição, mas não indica até que profundidade se estende a estrutura endurecida. A profundidade da camada pode ser definida por um limite metalográfico, por uma dureza crítica ou por um critério de engenharia, como a profundidade efetiva da camada endurecida. Estas definições não são intercambiáveis. Uma leitura superficial de 60 HRC pode coexistir com uma camada pouco profunda, uma transição gradual ou uma queda acentuada da dureza a uma curta distância abaixo da superfície.
A condição do núcleo é igualmente importante. Um componente pode exigir um núcleo tenaz de martensite revenida, um núcleo normalizado de ferrite-perlite ou uma estrutura mais macia capaz de absorver deformação sem fissurar. Se já estiver presente um núcleo de elevada resistência, o aquecimento localizado não deve revenir nem sobreaquecer as regiões adjacentes. Se o núcleo tiver baixa temperabilidade, a têmpera pode criar uma camada dura sobre um interior relativamente macio. Isto pode ser aceitável para a fadiga de contacto, mas não para uma peça cuja resistência à flexão dependa da totalidade da secção.
A zona de transição requer atenção específica. Contém material que foi submetido a temperaturas de austenitização insuficientes para uma transformação completa, ou a velocidades de arrefecimento demasiado lentas para formar uma estrutura totalmente martensítica. O seu gradiente de dureza controla a compatibilidade das deformações entre a camada e o núcleo. Um gradiente acentuado pode concentrar tensões; um gradiente amplo pode reduzir a tensão máxima, mas poderá proporcionar uma menor resistência ao desgaste em profundidade. O revenido após o endurecimento pode reduzir a fragilidade e estabilizar o perfil de propriedades, embora também reduza a dureza. O ciclo selecionado deve ter em conta a resposta ao revenido, a austenite retida, a precipitação de carbonetos e a alteração dimensional.
A dureza superficial, a profundidade efetiva da camada endurecida, a forma da zona de transição, a tensão residual e a deformação devem, por conseguinte, ser avaliadas em conjunto. Uma tensão residual compressiva elevada na superfície pode melhorar a resistência à fadiga por flexão, enquanto uma tensão de tração pode promover a iniciação de fissuras. O sinal e a magnitude dependem da deformação de transformação martensítica, da contração térmica, da geometria da secção, do constrangimento e do momento da têmpera. Os ensaios de dureza, por si só, não conseguem revelar este estado de tensão.
Gradientes térmicos e auto-têmpera
O endurecimento localizado funciona porque a camada aquecida e o interior mais frio seguem trajetórias térmicas diferentes. Durante o aquecimento, a superfície dilata enquanto o núcleo a restringe. Durante o arrefecimento, a superfície contrai-se primeiro e pode transformar-se em martensite enquanto o núcleo ainda está quente. A formação de martensite acrescenta uma expansão de transformação. Estas deformações térmicas e de transformação, que competem entre si, geram tensão residual e podem provocar flexão, ovalização, excentricidade ou fissuração.
A auto-têmpera ocorre quando a massa não aquecida do componente extrai calor da camada austenitizada com rapidez suficiente para produzir martensite sem uma têmpera externa separada, ou quando esse dissipador térmico interno contribui substancialmente para uma têmpera superficial. É mais eficaz em secções espessas com um núcleo frio e elevada condutividade térmica. As secções finas, as saliências estreitas e os componentes que já se encontram quentes autoarrefecem-se menos intensamente. São frequentemente adicionados jatos externos, porque a auto-têmpera, por si só, pode não alcançar a velocidade de arrefecimento necessária em todas as localizações.
A velocidade de arrefecimento relevante não é uniforme em toda a camada. A superfície pode arrefecer rapidamente através do contacto com o jato, enquanto a fronteira entre a camada e o núcleo arrefece por condução e o núcleo permanece quente. A temperabilidade do aço determina se cada localização evita as regiões de ferrite, perlite e bainite apresentadas nos diagramas de transformação em arrefecimento contínuo. O teor de carbono controla a dureza da martensite; os elementos de liga deslocam o comportamento de transformação; a geometria controla o fluxo de calor.
A qualificação do processo deve caracterizar a peça real, e não apenas um provete de ensaio. Cortes metalográficos, perfis de dureza, inspeção dimensional e medições de tensão residual podem revelar falhas que uma verificação da dureza superficial não deteta. A ISO 17663:2023 enquadra o tratamento térmico realizado em oficinas ou no local de trabalho num sistema de requisitos da qualidade, principalmente para aços ferríticos e componentes soldados ou conformados relacionados. O seu âmbito reforça um ponto prático: os registos de temperatura, o controlo do equipamento, a calibração, a prática de arrefecimento e a inspeção fazem parte da especificação do tratamento. A conceção das propriedades da camada é bem-sucedida quando o ciclo térmico, a microestrutura, o estado de tensão e o resultado dimensional são tratados como um único problema interligado.
Deformação, Tensões Residuais e Fissuração
A deformação não é um incómodo dimensional menor acrescentado a um tratamento térmico que, de resto, tenha sido bem-sucedido. É um dos principais resultados que devem ser previstos e controlados. O capítulo de 2024 da ASM International, “Princípios Básicos e Diretrizes de Projeto para o Tratamento Térmico”, aborda a deformação e as tensões residuais em conjunto com as transformações de fase, e não como meras considerações posteriores à têmpera. Essa ênfase é justificada: um componente pode cumprir o requisito de dureza e, ainda assim, falhar por se dobrar, alterar o diâmetro, perder a planeza ou conter tensões de tração que posteriormente iniciem uma fissura.
É necessário distinguir três condições relacionadas, mas diferentes. Deformação é uma alteração visível ou mensurável da forma ou das dimensões. Tensão residual é um campo de tensões autoequilibrado que permanece depois de desaparecerem as cargas externas e os gradientes térmicos; pode existir sem alteração visível da forma. Fissuração de têmpera é uma fratura efetiva, normalmente causada quando as tensões de transformação e térmicas excedem a resistência e a tenacidade locais do aço. Assim, uma peça pode estar direita, mas altamente tensionada; pode estar deformada sem fissurar; ou pode estar fissurada mesmo quando a alteração dimensional final parece reduzida.

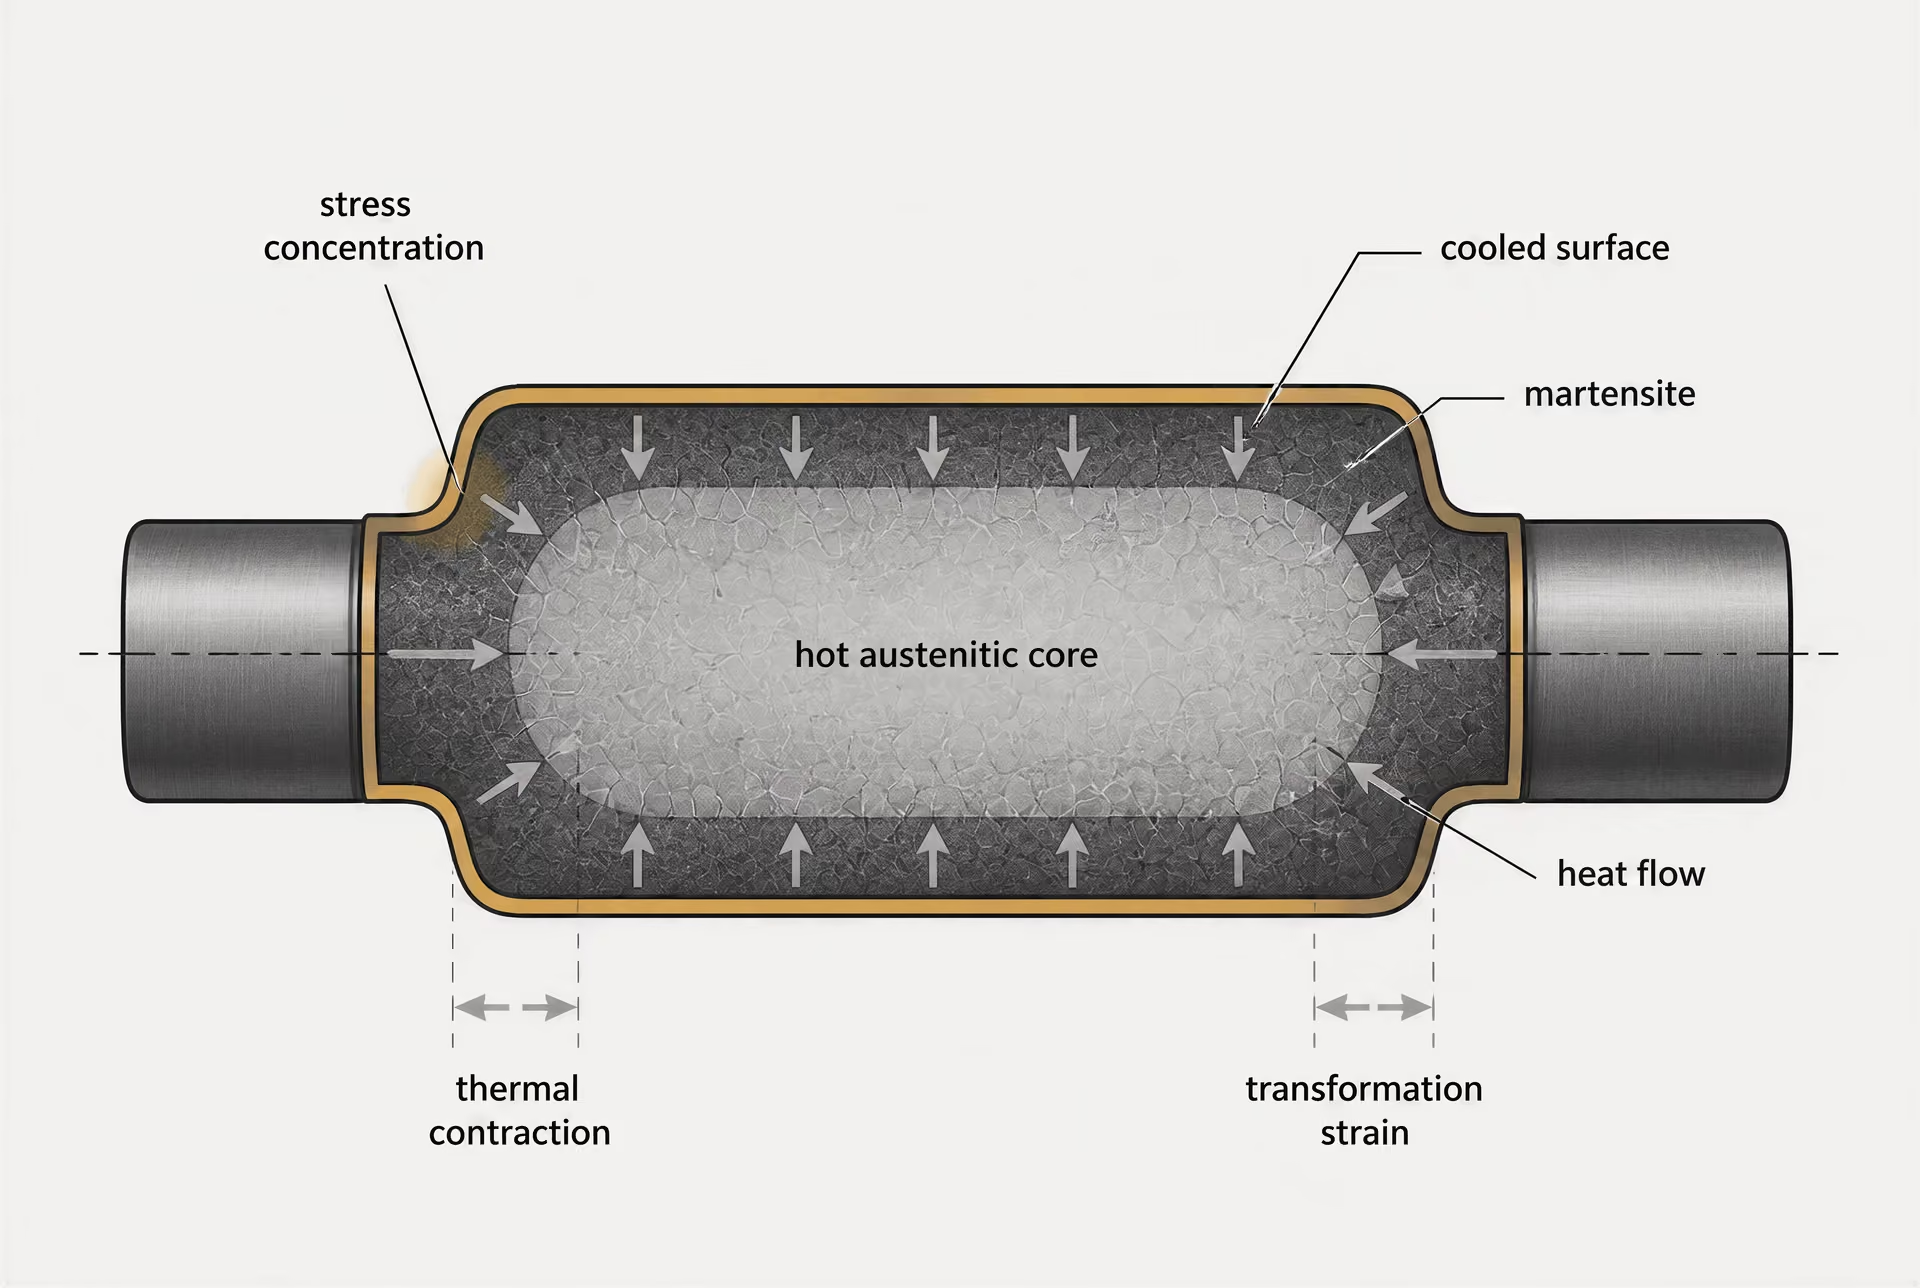
Gradientes térmicos e deformação de transformação
Durante o aquecimento, a superfície de um componente de aço normalmente altera a sua temperatura antes do núcleo. A região mais quente expande-se, enquanto o interior mais frio restringe essa expansão. Se a superfície atingir primeiro o intervalo de austenitização, a sua resposta elástica e plástica será diferente da do núcleo ainda ferrítico ou perlítico. Durante o arrefecimento, a sequência inverte-se, mas o padrão de tensões não se anula simplesmente, porque a resistência, a expansão térmica e a estabilidade das fases estão continuamente a mudar.
A deformação de transformação acrescenta uma segunda fonte de alteração dimensional. A austenite possui uma estrutura cristalina e um volume específico diferentes dos da ferrite, perlite, bainite e martensite. Quando a austenite se transforma, o componente pode expandir-se ou contrair-se, dependendo do produto de transformação e do teor de carbono. A formação de martensite produz geralmente um aumento de volume, embora a magnitude e o momento desse aumento dependam do carbono em solução, do teor de elementos de liga e da velocidade de arrefecimento local. Uma superfície que atinja a temperatura de início da formação de martensite enquanto o núcleo permanece austenítico pode expandir-se contra um núcleo que ainda se contrai termicamente. Mais tarde, o núcleo transforma-se e altera novamente o equilíbrio das tensões.
O resultado é uma disputa contínua entre a contração térmica, a deformação de transformação e a restrição. Uma aresta fina pode arrefecer e transformar-se rapidamente, adquirindo resistência antes de o interior se alterar. Um centro espesso pode permanecer quente e relativamente deformável, transformando-se depois, enquanto a superfície já endurecida resiste ao movimento. A tensão residual de tração à superfície é particularmente perigosa, porque as fissuras começam frequentemente aí, em cantos vivos, inclusões, zonas descarburadas, marcas de retificação ou outros concentradores de tensão.
O diagrama ferro–carbono descreve as relações de equilíbrio entre fases, mas não pode, por si só, prever esta sequência. São necessários diagramas de transformação e históricos reais de arrefecimento contínuo. A referência da ASM sobre tratamento térmico identifica os diagramas de transformação tempo–temperatura e os diagramas de transformação durante aquecimento contínuo/arrefecimento contínuo como ferramentas para relacionar o histórico térmico com a formação de fases. Assim, a mesma têmpera nominal pode produzir diferentes campos de tensões num aço ao carbono simples, como o C45, e num aço ligado, como o 42CrMo4, porque a temperabilidade altera o local e o momento em que se forma a martensite.
A fissuração exige mais do que um valor elevado de dureza. Depende da tensão de tração local, da resistência e ductilidade do aço em função da temperatura, do momento da transformação, da geometria da secção, do estado da superfície e dos defeitos metalúrgicos. Pode ocorrer fissuração retardada após o arrefecimento, quando o hidrogénio, as tensões retidas e a martensite de elevada resistência atuam em conjunto. O revenido reduz parte das tensões e da fragilidade associadas à martensite no estado temperado, mas não pode voltar a unir o material separado por uma fissura.
Geometria, fixação e acesso do fluido de têmpera
A geometria controla tanto o fluxo de calor como a restrição mecânica. Veios longos e esbeltos dobram-se mais facilmente do que secções curtas e espessas. Um anel pode alterar a sua circularidade ou aumentar de diâmetro. Uma placa com espessura desigual pode deformar-se em concha, porque as duas faces arrefecem a velocidades diferentes. Furos, rasgos de chaveta, ranhuras, roscas, ressaltos abruptos e cavidades cegas perturbam o escoamento do fluido e criam diferenças locais na intensidade do arrefecimento. Um canto reentrante vivo concentra tensões precisamente no local onde as deformações térmicas e de transformação estão a variar mais rapidamente.
A dimensão da secção também determina se a transformação pretendida ocorre em toda a espessura. Um aço de baixa liga pode formar martensite próximo da superfície, mas bainite ou perlite em direção ao centro, se o núcleo arrefecer demasiado lentamente. Essa diferença microestrutural cria variações locais de volume, dureza, resistência e resposta subsequente ao revenido. A alteração dimensional deixa então de ser uma simples alteração uniforme de escala e transforma-se num problema de forma.
A fixação pode suprimir um movimento enquanto força outro. Fixar uma placa na posição plana durante a têmpera pode reduzir a flexão durante a operação, mas a energia elástica libertada pode provocar posteriormente recuperação elástica ou torção. Um mandril pode preservar temporariamente um furo, aumentando simultaneamente a tensão circunferencial em seu redor. Apoios que contactam apenas em alguns pontos podem deixar regiões sem suporte livres para empenar, enquanto uma restrição excessiva pode aumentar o risco de fissuração. As cargas devem ser dispostas de modo a apoiar as peças sem bloquear a circulação nem impor uma restrição mecânica desnecessária.
O acesso do fluido de têmpera deve ser considerado como uma questão geométrica, e não apenas como uma questão de seleção do banho. Superfícies voltadas umas para as outras, peças encaixadas, furos cegos e cestos densamente carregados podem receber menos movimento de fluido do que as superfícies expostas. Mantas de vapor ou ar retido podem atrasar o arrefecimento em locais específicos. A agitação deve ser suficiente para remover o vapor e manter condições de arrefecimento previsíveis, mas uma agitação excessiva ou desigual pode ampliar as diferenças entre orientações. A temperatura do banho, o estado do fluido, o tempo de transferência e o padrão de carregamento são todos importantes.
As alterações de projeto reduzem frequentemente o risco antes de se selecionar um ciclo de forno. Raios generosos substituem cantos vivos; as transições de espessura são suavizadas; os furos e as ranhuras são posicionados de modo a evitar restrições locais severas; e as sobremedidas de maquinagem permitem a remoção controlada da deformação pós-tratamento. Nenhuma regra geométrica isolada evita todas as falhas. Um projeto seguro para têmpera em óleo pode comportar-se de forma diferente em água, polímero, sal ou gás.
Controlo do processo para a estabilidade dimensional
O controlo dimensional começa com um ciclo térmico repetível em toda a carga. Uma temperatura uniforme no forno, um suporte adequado, uma velocidade de aquecimento controlada e um tempo de encharque suficiente reduzem as diferenças entre a superfície e o núcleo, embora um encharque demasiado prolongado possa aumentar o tamanho de grão, intensificar a oxidação ou agravar a deformação devido a uma exposição desnecessária. O controlo da atmosfera limita a carepa e a descarburação, que, de outro modo, alteram a dureza superficial e a resposta dimensional.
A transferência do forno para o banho de têmpera deve ser suficientemente rápida para preservar o histórico térmico especificado e consistente entre cargas. A orientação da carga deve expor as superfícies críticas de forma repetível. A intensidade da têmpera deve corresponder à temperabilidade do aço e à microestrutura necessária, em vez de ser selecionada exclusivamente pela velocidade máxima de arrefecimento. Uma agitação e uma circulação adequadas do fluido são essenciais, mas a sua intensidade e direção devem ser monitorizadas, porque um banho nominalmente idêntico pode arrefecer diferentes faces a velocidades distintas.
O arrefecimento faseado ou interrompido pode reduzir a diferença de temperatura entre a superfície e o núcleo antes da transformação final. A martêmpera, por exemplo, mantém o aço próximo de uma temperatura acima ou em torno do intervalo da temperatura de início da formação de martensite até que as temperaturas se igualem, permitindo depois que a martensite se forme de maneira mais uniforme. A austêmpera utiliza um percurso de transformação diferente, mantendo o aço a uma temperatura que permita a formação de bainite, em vez de o arrefecer diretamente até ao intervalo martensítico. Estes métodos podem reduzir a deformação em ligas e geometrias adequadas, mas não eliminam a necessidade de verificar a temperabilidade, a dimensão da secção, o controlo do banho e a cinética de transformação.
O revenido deve seguir-se à têmpera dentro da janela de processo especificada. Para alguns componentes, um tratamento separado de alívio de tensões após a maquinagem em bruto ou após uma operação térmica anterior reduz a probabilidade de as tensões residuais serem libertadas durante a maquinagem final. O alívio de tensões não é uma solução universal: pode alterar a dureza, afetar as tolerâncias dimensionais ou não conseguir remover tensões bloqueadas por uma têmpera severa.
A inspeção deve medir mais do que a dureza superficial. Dependendo do componente, as verificações dimensionais podem incluir o comprimento, a circularidade, a retilineidade, a planeza, a dimensão do furo e o desvio radial antes e depois do tratamento. Perfis de dureza, exame metalográfico, inspeção por partículas magnéticas e ensaios ultrassónicos podem revelar diferentes classes de problemas. A ISO 17663:2023 estabelece requisitos de qualidade para o tratamento térmico, em ar ou em atmosferas controladas, de aços ferríticos e de componentes soldados ou conformados relacionados, incluindo trabalhos realizados em oficinas ou no local. O seu enfoque na qualidade apoia o registo das temperaturas do forno, dos tempos de transferência, das condições do banho, da identificação da carga e dos resultados da inspeção.
A estabilidade dimensional é, portanto, um resultado do projeto e do processo. Um aquecimento uniforme ajuda, uma transferência controlada ajuda, uma agitação adequada ajuda e o alívio de tensões pode ajudar; nenhum destes fatores é suficiente em todos os casos. O ciclo aceitável é aquele que produz as fases e propriedades necessárias, mantendo simultaneamente a deformação térmica, a deformação de transformação, a restrição e as tensões residuais dentro da tolerância do componente relativamente à deformação e à fratura.
Tratamento Térmico na Soldadura e na Fabricação
O tratamento térmico na fabricação começa antes de ser especificado um ciclo de forno. A soldadura, o corte por chama, a conformação, o endireitamento e a reparação local impõem, cada um, históricos térmicos ao aço, frequentemente apenas numa parte do componente. Um arco de soldadura pode elevar uma região estreita acima do intervalo de austenitização, enquanto o material adjacente permanece relativamente frio; o calor flui então para o metal de base, produzindo gradientes acentuados de temperatura e contração desigual. O metal de soldadura resultante, a fronteira de fusão, a zona afetada pelo calor (HAZ) e o metal de base não afetado podem, por isso, apresentar microestruturas, níveis de dureza e tensões residuais diferentes.
O resultado depende da composição, da espessura da secção, do grau de restrição, da geometria da junta, do aporte térmico, do pré-aquecimento, da temperatura entre passes, das condições de arrefecimento e de qualquer tratamento posterior. Uma receita copiada de uma peça de ensaio maquinada não consegue ter em conta todas essas variáveis.
Pré-aquecimento, tratamento térmico pós-soldadura e ciclos térmicos locais
O pré-aquecimento reduz a diferença de temperatura entre a região da soldadura e o aço circundante. Em geral, isso abranda o arrefecimento após a soldadura, dando ao hidrogénio difusível mais tempo para escapar e reduzindo a probabilidade de fissuração assistida por hidrogénio em aços suscetíveis. Também reduz os gradientes térmicos e pode diminuir as tensões associadas à contração. O pré-aquecimento não é uma salvaguarda universal: uma temperatura excessiva pode aumentar a HAZ, alterar a tenacidade, aumentar a distorção ou interferir com um procedimento de soldadura especificado.
A temperatura relevante não é simplesmente a temperatura do maçarico, da bobina de indução ou do arco. É a temperatura da peça em locais definidos, incluindo a área em redor da junta e, quando aplicável, a região entre passes. A espessura, a restrição da junta, o teor de carbono, as adições de liga e a temperabilidade afetam a velocidade de arrefecimento. Um aço carbono-manganês e um aço de baixa liga Cr-Mo podem responder de forma muito diferente ao mesmo pré-aquecimento nominal.
Durante a soldadura, pode formar-se austenite nas partes da HAZ que excedem o intervalo crítico de transformação. Durante o arrefecimento, essa austenite pode transformar-se em ferrite, perlite, bainite ou martensite, dependendo do percurso de arrefecimento contínuo. Podem desenvolver-se grãos grosseiros junto à fronteira de fusão, enquanto regiões parcialmente transformadas ou revenidas ocorrem mais afastadas. Estas zonas não são representadas apenas pelo diagrama de equilíbrio ferro–carboneto de ferro. Os diagramas de transformação tempo–temperatura (TTT) descrevem o comportamento isotérmico; os diagramas de transformação durante aquecimento contínuo e arrefecimento contínuo (CCT) são mais úteis para muitos ciclos reais de fabricação.
O tratamento térmico pós-soldadura (PWHT) pode revenir produtos de transformação duros, reduzir as tensões residuais, estabilizar as dimensões e melhorar a resistência aos danos em serviço. Num aço ferrítico, o tratamento pode envolver o aquecimento do componente soldado até um intervalo especificado, a sua manutenção durante tempo suficiente para que a secção relevante atinja a condição necessária e o arrefecimento em condições controladas. O ciclo efetivo deve resultar da especificação do material, do código de projeto, do procedimento de soldadura ou de uma instrução de engenharia qualificada. O PWHT não é simplesmente um “alívio de tensões”, porque pode alterar a dureza, a tenacidade, a resistência e a microestrutura.
O PWHT local é particularmente sensível à geometria. Uma faixa aquecida em redor de uma soldadura circunferencial cria um campo térmico móvel, e a temperatura fora da faixa aquecida deve ser controlada para que gradientes térmicos acentuados não introduzam novas tensões. Grandes vasos, condutas e reparações no local podem exigir várias zonas de aquecimento, isolamento, arrefecimento controlado e vários termopares. O tratamento em forno pode proporcionar um ambiente mais uniforme, mas o carregamento, a calibração do forno, as condições de apoio e a parte mais fria do componente continuam a ser importantes. Um forno não garante uma temperatura uniforme da peça.
O mesmo princípio aplica-se aos processos afins. O endireitamento por chama cria deliberadamente expansão e contração locais; o aquecimento por indução pode endurecer uma superfície, deixando sob ela uma transição acentuada; a conformação a quente altera a estrutura dos grãos e as tensões residuais; e o corte térmico pode deixar um bordo endurecido ou amolecido. Cada processo deve ser tratado como um ciclo térmico definido, e não como uma leitura isolada de temperatura.
Aços ferríticos e componentes soldados ou conformados
Os aços ferríticos incluem muitos aços ao carbono, carbono-manganês, de baixa liga, para vasos de pressão, estruturais e para condutas. O seu comportamento é determinado pelo teor de carbono e de elementos de liga, pelo tamanho de grão inicial, pela dimensão da secção e pela velocidade de arrefecimento. As fases familiares designadas no curso de Metalurgia do Aço e Tratamento Térmico da ASTM International — ferrite, austenite, cementite, perlite, martensite e bainite — não são designações permutáveis. Representam diferentes configurações e produtos de transformação, com diferentes comportamentos de dureza, resistência, tenacidade e fissuração.
Uma soldadura pode produzir martensite numa HAZ temperável e arrefecida rapidamente, mesmo quando a chapa, no seu conjunto, permanece ferrítico-perlítica. O revenido pode reduzir essa dureza, mas o resultado depende da composição original e da exposição térmica. O reaquecimento de uma soldadura também afeta os passes anteriormente depositados: um passe posterior pode revenir, refinar ou transformar parcialmente o material criado por um passe anterior. Em secções espessas e restringidas, a superfície e o centro podem seguir percursos de arrefecimento diferentes, pelo que a dureza e as tensões residuais podem variar ao longo da espessura.
Os componentes conformados exigem a mesma atenção. A dobragem, a prensagem e a correção local alteram a geometria e podem provocar encruamento, redução de espessura, tensões residuais ou alterações no fluxo dos grãos. Se uma peça de aço ferrítico conformada for posteriormente soldada, o histórico de conformação anterior combina-se com o ciclo térmico da soldadura. O recozimento, a normalização, a têmpera e revenido ou um tratamento especificado de alívio de tensões podem ser adequados num projeto e prejudiciais noutro. A ISO 683-1:2016 aborda os requisitos técnicos de fornecimento para aços não ligados destinados principalmente à têmpera e revenido, à austêmpera, ao endurecimento por chama, ao endurecimento por indução e, em alguns casos, a condições normalizadas; não transforma um tratamento num requisito geral para conjuntos fabricados.
O ASM Handbook Volume 4A da ASM International, de 2024, aborda a austenitização, o recozimento, o revenido, a têmpera, a temperabilidade, o endurecimento superficial, a austêmpera, a martêmpera, a dureza e o controlo das tensões residuais. Estes temas explicam por que razão um tratamento especificado deve estar associado a uma qualidade de aço e a um componente, e não apenas a um valor de referência do forno. A distorção é produzida tanto pela expansão térmica como pela deformação de transformação. A restrição determina quanto desse movimento se converte em tensão residual.
Requisitos de qualidade da ISO 17663:2023
A ISO 17663:2023 é a norma de requisitos de qualidade especificamente designada para o tratamento térmico associado à soldadura e aos processos afins. Abrange o tratamento em ar ou em atmosferas controladas, quer seja realizado em oficinas quer no local, e aplica-se principalmente a aços ferríticos e a componentes soldados ou conformados relacionados. A sua importância é processual: o ciclo térmico passa a ser uma atividade de fabricação controlada, com responsabilidades, equipamentos, medições, registos e inspeção definidos.
Um sistema de qualidade conforme não parte do princípio de que um programa genérico de forno é adequado. O procedimento aplicável identifica o material, o componente, a finalidade do tratamento, o método de aquecimento, o intervalo de temperatura, as condições de manutenção, o método de arrefecimento e os locais de medição relevantes. Quando o processo é crítico, a qualificação do procedimento demonstra que o ciclo proposto produz propriedades e resultados dimensionais aceitáveis em material e geometria representativos. A qualificação pode ter de considerar a espessura, a configuração da junta, a disposição do aquecimento local, a restrição e a relação entre a temperatura do ar registada e a temperatura real do componente.
A medição da temperatura é, portanto, uma função de controlo, e não um simples elemento decorativo num gráfico. Os termopares, sensores, registadores e o estado de calibração devem ser adequados ao processo e posicionados de modo a detetar regiões quentes e frias significativas. Os equipamentos de forno ou de aquecimento local requerem controlo da uniformidade, do isolamento, da atmosfera quando especificada, da velocidade de aquecimento, da velocidade de arrefecimento e da proteção contra contaminação ou oxidação não intencionais. Os sistemas locais exigem particular atenção à disposição das zonas e às perdas de calor nos apoios, acessórios e bordos livres.
Os registos estabelecem o que aconteceu ao componente. Podem incluir a identificação do material e da soldadura, a revisão do procedimento, a identificação do equipamento, a localização dos sensores, os gráficos temperatura–tempo, os dados do operador ou do inspetor, as interrupções, as reparações e o tratamento dado aos desvios. A rastreabilidade liga esses registos ao número de corrida, ao número da soldadura, ao conjunto ou à peça conformada. A inspeção compara então o trabalho concluído com a especificação aplicável, incluindo a condição visual, as verificações dimensionais, a dureza, os ensaios não destrutivos ou os ensaios mecânicos, quando exigidos pelos documentos de projeto e fabricação aplicáveis.
A ISO 17663:2023 não substitui a norma do material, o código de projeto ou a especificação do procedimento de soldadura. Fornece um quadro de qualidade para controlar o tratamento exigido por esses documentos. Esta distinção é importante: uma fabricação bem-sucedida é demonstrada por um histórico térmico controlado e rastreável, seguido de evidências de que o componente acabado mantém a estrutura, as propriedades e as dimensões exigidas.
Linguagem das Classes, Especificações e Normas de Aços
A designação de um aço e a sua condição de tratamento térmico identificam partes diferentes do registo do material. A designação responde à pergunta: «Que classe de aço foi especificada?» A condição responde à pergunta: «Como foi esse aço fornecido ou tratado antes de chegar à operação de fabrico seguinte?» Confundir estas questões pode transformar uma indicação correta do material numa suposição incorreta sobre o processo.
Uma designação de classe identifica normalmente uma classe de composição ou uma categoria de produto estabelecida por uma norma. Por si só, não afirma que todas as peças produzidas a partir dessa classe tenham sido temperadas e revenidas, nem garante uma determinada dureza após o tratamento. Uma condição de fornecimento, pelo contrário, descreve o estado em que o material é fornecido: por exemplo, não tratado, normalizado, temperado e revenido, ou processado de outra forma ao abrigo da especificação aplicável ao produto. As condições e os requisitos exatos permitidos dependem da norma, da forma do produto e da especificação de compra.
O tratamento térmico acrescenta uma terceira camada. Trata-se de um ciclo térmico controlado, e não simplesmente de uma condição designada. A velocidade de aquecimento, a prática de austenitização, o tempo de manutenção, a severidade do arrefecimento, a atmosfera, a uniformidade da temperatura, a geometria da peça e a dimensão da secção influenciam a estrutura resultante. O carbono e os elementos de liga afetam a estabilidade das fases e a cinética das transformações; por conseguinte, a mesma classe nominal pode responder de forma diferente quando se alteram as suas dimensões, a carga do forno ou a disposição do arrefecimento.
A ASM Handbook Volume 4A de 2024, da ASM International, aborda a metalurgia física, a dureza e a temperabilidade, a têmpera, o recozimento, o revenido, a austêmpera, a martêmpera, a austenitização e os processos de endurecimento superficial. Estes temas explicam por que razão uma designação não pode substituir uma especificação de processo. A ferrite, a austenite, a cementite, a perlite, a martensite e a bainite formam-se em condições térmicas e cinéticas diferentes. A designação de um aço fornece parte da informação inicial, enquanto o percurso de tratamento determina quais as transformações que se tornam possíveis e quão uniformemente ocorrem.
Aços não ligados para têmpera e revenido
Aço não ligado não é sinónimo de aço que possa ser processado através de um único ciclo universal de endurecimento. A sua resposta depende do teor de carbono, da microestrutura inicial, da espessura da secção, da prática de aquecimento e das condições de arrefecimento. A têmpera pode produzir martensite onde a velocidade de arrefecimento é suficiente, enquanto as regiões mais lentas podem transformar-se noutros produtos. O revenido altera então a estrutura após a têmpera e alivia ou redistribui as tensões, mas o resultado final continua a depender da história térmica completa.
A questão de engenharia relevante não é, portanto, simplesmente saber se uma classe é «aço temperado e revenido». É saber se o material especificado, na sua secção e geometria reais, consegue atingir a estrutura e as propriedades requeridas através de um percurso definido. A temperabilidade é importante porque a dureza, por si só, não descreve até que profundidade uma secção se transforma. A distorção e as tensões residuais são importantes porque um componente pode cumprir um objetivo nominal de dureza e, ainda assim, não satisfazer os requisitos dimensionais ou de serviço.
O diagrama de equilíbrio ferro–carboneto de ferro ajuda a identificar a estabilidade das fases em condições próximas do equilíbrio, mas não prevê, por si só, o resultado de uma têmpera rápida. Os diagramas de transformação isotérmica, temperatura–tempo–transformação, descrevem a transformação isotérmica; os diagramas de transformação durante aquecimento contínuo e arrefecimento contínuo abordam de forma mais direta percursos de temperatura variáveis. O tratamento da ASM em 2024 sobre o tratamento térmico dos aços relaciona especificamente estes diagramas com a austenitização, o comportamento das transformações, a distorção e o controlo das tensões residuais. Essa relação é essencial para os aços não ligados destinados ao endurecimento.
Uma condição normalizada ilustra a distinção entre classe e percurso. A normalização pode estabelecer uma microestrutura inicial diferente da de uma condição laminada ou recozida, afetando o comportamento subsequente durante a austenitização, a têmpera e o revenido. Deve ser tratada como um estado de processamento especificado, e não como uma propriedade automática da designação.
Designação, condição de fornecimento e percurso de tratamento
Uma indicação do material deve separar pelo menos três questões: a identidade do aço, a condição em que é fornecido e o tratamento requerido para o componente. A primeira pode ser expressa através de uma designação normativa. A segunda pode surgir como condição de fornecimento na norma do produto ou na documentação da encomenda. A terceira pertence a uma especificação de processo que defina como o componente é aquecido, mantido à temperatura, arrefecido, inspecionado e aceite.
Estes registos devem também ter em conta o componente, e não apenas o valor de referência definido para o forno. Um bordo fino e um cubo espesso não experimentam a mesma história térmica. Os furos, os cantos, as mudanças de secção e o contacto com os dispositivos de fixação alteram o fluxo de calor e o desenvolvimento das tensões. A atmosfera do forno pode afetar a química superficial e a formação de carepa; a uniformidade da temperatura e a disposição da carga afetam o facto de todas as regiões receberem ou não o ciclo pretendido. Os meios de arrefecimento e a agitação alteram a extração de calor, enquanto a transferência retardada ou a imersão não uniforme podem produzir gradientes.
A designação do tratamento, por si só, continua incompleta. «Temperado e revenido» identifica uma sequência, mas não o procedimento completo. Uma especificação de processo utilizável deve estabelecer a classe e a condição aplicáveis, os controlos do equipamento, a medição da temperatura, as regras de aquecimento e manutenção, os requisitos de transferência, o método de arrefecimento, a prática de revenido e os critérios de inspeção. Pode também necessitar de disposições relativas ao mapeamento da dureza, às verificações dimensionais, ao estado superficial e à correção da distorção.
As normas definem requisitos e âmbito; não eliminam a necessidade de juízo de engenharia relativamente a um determinado componente. A ISO 17663:2023 proporciona um contexto separado de requisitos de qualidade para o tratamento térmico associado à soldadura e a processos afins. Abrange o tratamento em ar ou em atmosferas controladas, quer seja realizado em oficinas quer no local, e aplica-se principalmente a aços ferríticos e a componentes soldados ou conformados relacionados. A sua existência não transforma todas as operações de tratamento térmico num procedimento de soldadura, mas demonstra por que razão os controlos de qualidade devem acompanhar o trabalho que está a ser realizado.
A ISO 683-1:2016 no seu contexto
O título exato é ISO 683-1:2016, Heat-treatable steels, alloy steels and free-cutting steels — Part 1: Non-alloy steels for quenching and tempering. O título coloca os aços tratáveis termicamente no âmbito de uma série mais abrangente, identificando simultaneamente a parte específica abrangida pelo documento.
A ISO 683-1:2016 define requisitos técnicos de fornecimento dentro do seu âmbito declarado, não uma receita universal de tratamento térmico. Strong evidence
De acordo com a International Organization for Standardization, a ISO 683-1:2016 especifica requisitos técnicos de fornecimento para aços não ligados destinados principalmente à têmpera e ao revenido, à austêmpera, ao endurecimento por chama, ao endurecimento por indução e, em alguns casos, a condições normalizadas. «Requisitos técnicos de fornecimento» constitui o limite importante da linguagem normativa. O documento estabelece requisitos para o material fornecido no âmbito da sua aplicação; não constitui uma receita universal para todos os componentes produzidos a partir de um aço abrangido.
Esta distinção evita dois erros comuns. Em primeiro lugar, uma designação abrangida pela ISO 683-1:2016 não prova que um componente acabado tenha recebido o tratamento requerido. Em segundo lugar, a seleção de uma condição de fornecimento não estabelece o ciclo térmico completo necessário para atingir um objetivo de projeto. A especificação do componente deve ainda abordar a geometria, a dimensão da secção, o aquecimento, a manutenção, o arrefecimento, a atmosfera, o controlo da distorção, as tensões residuais e a verificação.
A ISO 683-1:2016 é, portanto, uma referência do material e do fornecimento integrada num sistema de controlo mais amplo. A ASM International, a ASTM International, o NPTEL e a referência de 1984 Steel and Its Heat Treatment descrevem o tratamento térmico através das transformações de fase e da história temperatura–tempo. A norma fornece o enquadramento contratual do material; a análise metalúrgica e uma especificação de processo controlada determinam se a peça real atinge a condição requerida.
Controlo do Processo, Verificação e Análise de Falhas
O tratamento térmico deve ser verificado como uma sequência controlada, e não avaliado apenas pela dureza. Antes de carregar o forno, confirme o tipo de aço, o número de corrida ou de vazamento, a forma do produto, a dimensão da secção e o estado anterior. Uma barra de aço-liga temperado e revenido não é intercambiável com uma barra de aço-carbono normalizado, mesmo quando ambas apresentam um teor de carbono semelhante. A estrutura inicial de ferrite-perlite, a deformação plástica a frio anterior, o tamanho de grão, a segregação e o estado de maquinagem influenciam a resposta à austenitização, a cinética de transformação, a deformação e a dureza final.
O registo do processo deve relacionar essa identidade do material com o historial térmico completo: temperatura de referência e temperatura medida do forno, estado da atmosfera, disposição da carga, velocidade de aquecimento, quando relevante, tempo de encharque ou de manutenção, tempo de transferência, meio de têmpera e agitação, percurso de arrefecimento, ciclo de revenido e qualquer operação pós-tratamento. O ASM Handbook Volume 4A (ASM International, 2024) enquadra a dureza, a temperabilidade, a têmpera, a deformação e o controlo das tensões residuais no mesmo problema de tratamento térmico. Essa relação é importante. Uma peça pode atingir uma dureza superficial especificada e, ainda assim, conter um núcleo inadequado, uma tensão de tração excessiva ou uma alteração geométrica que impeça a montagem.
A ISO 683-1:2016 estabelece requisitos técnicos de fornecimento para aços não ligados destinados principalmente a têmpera e revenido, austêmpera, endurecimento por chama, endurecimento por indução e, em alguns casos, a condições normalizadas. A ISO 17663:2023 aborda os requisitos de qualidade para tratamentos térmicos realizados ao ar ou em atmosferas controladas, em oficinas ou no local, sobretudo para aços ferríticos e componentes soldados ou conformados relacionados. Estas normas fornecem um enquadramento da qualidade; não transformam todos os tipos de aço, geometrias e condições de serviço numa única regra universal de aceitação. O desenho aplicável, a especificação do material, o procedimento e o plano de inspeção devem definir o que é aceitável.
Atmosfera do forno e uniformidade da temperatura
O controlo da temperatura começa pela medição, e não pela indicação do controlador. Um forno pode indicar 850 °C enquanto a carga está sujeita a uma temperatura diferente devido à localização do sensor, a gradientes radiantes, a um isolamento danificado, a uma circulação obstruída ou a uma zona de trabalho sobrecarregada. Os ensaios de uniformidade da temperatura e os termopares de carga calibrados revelam estas diferenças. A questão relevante não é apenas saber se o forno atingiu o seu valor de referência, mas se a peça atingiu a temperatura necessária em toda a carga e permaneceu nessa temperatura durante o tempo previsto.
A disposição da carga afeta o aquecimento e o arrefecimento. As peças colocadas demasiado juntas podem proteger-se mutuamente do calor radiante e restringir o fluxo de gás ou de têmpera. As secções de grandes dimensões aquecem mais lentamente no centro do que à superfície; as saliências finas podem sobreaquecer enquanto o núcleo ainda se encontra abaixo do intervalo de austenitização pretendido. Consequentemente, um tempo de manutenção medido a partir da recuperação da temperatura do forno pode ser metalurgicamente diferente de um tempo de manutenção medido depois de a carga ter atingido uma temperatura uniforme.
O controlo da atmosfera tem dois objetivos: limitar a alteração química da superfície e assegurar uma transferência de calor reprodutível. O excesso de oxigénio ou de vapor de água favorece a oxidação e a formação de carepa. Um potencial de carbono inferior ao requisito de equilíbrio do aço pode produzir descarburização, removendo carbono da superfície e reduzindo a dureza atingível. Um potencial de carbono excessivo pode causar cementação superficial, originando uma superfície dura e frágil ou um gradiente anormal de carbono. O gás endotérmico, os sistemas de azoto-metanol, o vácuo, o banho de sais e o ar exigem necessidades de monitorização diferentes. O ponto de orvalho, o potencial de oxigénio, o potencial de carbono, o caudal de gás, a pressão e os registos de alarmes podem ser relevantes, dependendo do processo.
A transferência do forno para a têmpera constitui outro ponto de controlo. Um atraso permite uma transformação parcial, especialmente próximo do nariz de um diagrama de transformação em arrefecimento contínuo, e pode produzir ferrite, perlite ou bainite antes de a formação de martensite estar concluída. A temperatura de têmpera, a agitação, a contaminação, a concentração e a orientação da peça determinam então a severidade do arrefecimento. Um meio de têmpera que arrefece rapidamente num local pode arrefecer lentamente noutro devido a películas de vapor, a um fluxo estagnado ou a uma alteração do estado do fluido. O resultado é um historial do processo, e não um único valor da velocidade de arrefecimento.
Verificações da dureza, da microestrutura e dimensionais
A verificação deve recorrer a vários exames relacionados entre si. A dureza é uma verificação rápida da resposta ao tratamento, mas o seu significado depende da localização, do método, do estado da superfície e da dimensão da secção. Verifique as regiões especificadas, e não apenas a superfície mais conveniente. Compare a superfície com o núcleo quando a espessura da secção tornar prováveis gradientes, e remova a carepa ou o material descarburizado quando o método de inspeção exigir uma superfície de ensaio íntegra. Um perfil de dureza pode mostrar se o endurecimento por indução ou por chama produziu a profundidade de camada pretendida, enquanto uma única leitura pode ocultar uma transição abrupta.
O exame microestrutural explica resultados de dureza que parecem contraditórios. Após a têmpera, a estrutura pode conter martensite, bainite, ferrite, perlite e austenite retida em proporções controladas pelo teor de carbono, pelos elementos de liga, pela velocidade de arrefecimento e pela geometria local. O revenido altera a martensite e alivia parte da tensão de têmpera; não elimina todos os erros anteriores do processo. As secções metalográficas devem ser obtidas em localizações representativas ou suspeitas, preparadas sem sobreaquecimento ou arrastamento, e interpretadas tendo em conta o tipo de aço e o historial do tratamento.
A inspeção da superfície pode identificar oxidação, carepa, descarburização, cementação superficial, fissuras de têmpera, fissuras de retificação, dobras, sobreaquecimento local e outros defeitos superficiais. A descarburização manifesta-se geralmente como uma camada ferrítica de baixo teor de carbono sob a superfície. A oxidação deixa carepa ou, quando severa, ataque intergranular. Uma quantidade excessiva de austenite retida pode acompanhar um teor elevado de carbono ou de elementos de liga, uma severidade de têmpera insuficiente, uma temperatura de têmpera demasiado elevada ou uma temperatura de início da transformação martensítica suficientemente baixa para que a transformação permaneça incompleta à temperatura ambiente. Mais tarde, essa austenite pode transformar-se durante o serviço, a maquinagem ou um tratamento a frio, provocando alterações dimensionais.
As dimensões devem ser medidas antes e depois do tratamento, em referências geométricas definidas. Registe o comprimento, o diâmetro, a planeza, a circularidade, o desvio radial, a dimensão dos furos e as características relevantes do perfil, de acordo com o desenho do componente. A deformação é determinada por aquecimento desigual, alterações de volume associadas às transformações, gradientes térmicos, geometria assimétrica, fluxo da têmpera, tensões residuais de maquinagem e restrições. As tensões residuais podem permanecer mesmo quando as dimensões se encontram dentro da tolerância; por isso, o controlo da deformação e o controlo das tensões são tarefas relacionadas, mas não idênticas. O tratamento da deformação e das tensões residuais apresentado pela ASM em 2024 é, por conseguinte, diretamente relevante para o planeamento da inspeção.
Interpretação de resultados não conformes
Um resultado não conforme é evidência de uma condição do processo ou do material que exige segregação e investigação, e não um convite a repetir o ciclo sem diagnóstico. Em primeiro lugar, preserve a rastreabilidade: identifique a carga do forno, a corrida do material, as localizações ensaiadas, os instrumentos utilizados, o estado de calibração e o resultado exato. Confirme o método de ensaio e a localização do provete antes de atribuir a responsabilidade à metalurgia. Uma leitura de dureza falsamente baixa pode resultar de carepa, descarburização, uma superfície rugosa, uma indentação pouco profunda ou de um ensaio realizado demasiado perto de uma aresta.
As zonas macias resultam frequentemente de uma severidade de têmpera inadequada, agitação deficiente, formação de películas de vapor, fluxo de fluido obstruído, atraso excessivo na transferência, austenitização insuficiente ou de uma secção demasiado grande para o aço e o meio de têmpera selecionados. Uma temperatura não uniforme no forno ou uma carga disposta de forma inadequada podem produzir o mesmo aspeto. Uma dureza excessiva pode indicar revenido insuficiente, uma temperatura de revenido incorreta, uma superfície excessivamente cementada ou uma estrutura que contenha martensite não revenida. Pode também refletir um ensaio realizado numa região endurecida fina, em vez do material maciço pretendido.
A descarburização aponta para o controlo da atmosfera, uma exposição excessiva, a remoção de carepa ou uma operação de aquecimento anterior. A oxidação sugere entrada de ar, um potencial inadequado do forno, um ponto de orvalho elevado ou uma exposição prolongada. O grão grosseiro resulta normalmente de uma temperatura de austenitização excessiva, de um tempo de manutenção excessivo, de aquecimentos repetidos ou de sobreaquecimento local; pode reduzir a tenacidade e aumentar a sensibilidade à deformação. As fissuras podem resultar de uma têmpera severa, de cantos vivos, de danos de retificação, de defeitos preexistentes, de hidrogénio ou contaminação superficial, ou de tensões residuais que se combinam com a tensão de transformação. A morfologia e a localização das fissuras são frequentemente mais informativas do que a dureza.
Uma quantidade inesperada de austenite retida deve levar à revisão do teor de carbono e de elementos de liga, da temperatura real de austenitização, da velocidade de arrefecimento, da interrupção da têmpera e de qualquer efeito estabilizador decorrente da geometria ou da espessura da secção. O crescimento dimensional após o tratamento pode apoiar esse diagnóstico, mas não constitui, por si só, uma prova. A ação corretiva pode envolver reclassificação, revenido adicional, alívio de tensões, reinspeção ou rejeição; a disposição adequada depende da especificação aplicável e da avaliação de engenharia. A disciplina essencial consiste em alterar uma única variável de processo identificada de cada vez e verificar a estrutura, as propriedades, o estado da superfície e as dimensões resultantes.
Um Quadro Unificado para a Seleção de um Tratamento Térmico
O tratamento térmico deve ser selecionado com base no perfil de propriedades requerido e nas condições de serviço, e não a partir de uma temperatura familiar ou de uma designação genérica do tipo de aço. Um ciclo térmico controlado transforma o aço através de transformações de fase, mas as fases resultantes — ferrite, perlite, bainite, martensite, austenite retida e carbonetos — dependem da composição, da dimensão da secção, da velocidade de aquecimento, do percurso de arrefecimento e da condição inicial do material. O mesmo tratamento nominal pode, por isso, produzir uma tenacidade útil num componente e provocar fissuração, distorção excessiva ou dureza insuficiente no núcleo noutro.
O ASM Handbook Volume 4A, da ASM International, identifica a metalurgia física, a dureza e a temperabilidade, a têmpera, o recozimento, o revenido, a austêmpera, a martêmpera, a austenitização e o endurecimento superficial como partes interligadas do tratamento térmico dos aços, e não como operações isoladas (ASM International, 2024). Essa ligação constitui a base para a seleção de um processo.
Começar pelas propriedades requeridas e pelas condições de serviço
Defina o objetivo de engenharia antes de escolher um ciclo térmico. A dureza requerida pode dizer respeito a toda a secção, a uma superfície sujeita a desgaste ou a uma profundidade de camada estreita. A resistência à tração e o limite de elasticidade são importantes, mas não substituem a tenacidade, a ductilidade ou a resistência à fadiga. Uma superfície martensítica dura pode resistir ao desgaste abrasivo, reduzindo simultaneamente a tolerância ao impacto ou aumentando a sensibilidade a danos provocados pela retificação. Uma estrutura bainítica ou martensítica revenida, de menor dureza, pode suportar cargas repetidas de forma mais fiável.
A condição de serviço determina qual o compromisso aceitável. Um dente de engrenagem está sujeito a tensões de contacto, desgaste por deslizamento, fadiga por flexão e, frequentemente, a um gradiente de dureza entre a camada superficial e o núcleo. Um veio pode necessitar de um núcleo tenaz, de um munhão duro e de limites rigorosos para o desvio radial após o tratamento. Um componente soldado que retenha pressão atribui maior importância às tensões residuais, ao controlo do hidrogénio, à tenacidade e à inspeção do que à dureza máxima. A temperatura, a exposição corrosiva, a lubrificação, as cargas de impacto, as tensões cíclicas e as consequências de uma fratura devem fazer parte da mesma avaliação inicial.
A tolerância dimensional deve ser especificada em conjunto com as propriedades mecânicas. Um componente com tolerâncias de alguns centésimos de milímetro não pode ser tratado como se a distorção fosse uma correção posterior. A geometria altera o campo térmico: as arestas finas aquecem e arrefecem rapidamente, os furos alteram a rigidez local, os cantos vivos concentram tensões e as secções longas e assimétricas fletam à medida que se desenvolvem as deformações de transformação. O gradiente desejado entre a superfície e o núcleo também deve ser explicitado. A têmpera integral, o endurecimento seletivo e os tratamentos de alívio de tensões impõem exigências térmicas e mecânicas diferentes.
A condição inicial faz parte da especificação. Uma estrutura fundida, um trabalho a frio prévio, uma estrutura ferrítico-perlítica normalizada, carbonetos esferoidizados, martensite previamente revenida e uma zona termicamente afetada pela soldadura não respondem de forma idêntica. Um componente soldado pode conter gradientes de dureza e tensões residuais de tração antes do início do tratamento previsto. A ISO 17663:2023 aborda os requisitos de qualidade para o tratamento térmico ao ar ou em atmosferas controladas, em oficinas ou no local, principalmente para aços ferríticos e componentes soldados ou conformados relacionados. A sua relevância é prática: o registo do processo, a medição da temperatura, o controlo da atmosfera e o plano de inspeção devem corresponder ao historial e ao risco do componente.
Relacionar a composição do aço com o comportamento das transformações
O carbono controla a quantidade disponível para a formação de martensite e afeta as frações e a dureza da ferrite, da perlite e da cementite. Os elementos de liga alteram as temperaturas de transformação, a estabilidade dos carbonetos, a temperabilidade, a resposta ao revenido e o comportamento perante a oxidação. A AISI 1045 e a AISI 4140 não podem receber a mesma premissa de têmpera apenas porque ambas podem ser temperadas e revenidas. O teor de crómio e molibdénio da AISI 4140 retarda as transformações por difusão e, em geral, permite uma maior têmpera em toda a secção do que a AISI 1045 de carbono simples numa secção comparável. A AISI 52100 contém teores elevados de carbono e crómio, sendo o controlo dos carbonetos fundamental para o desempenho dos rolamentos e para a estabilidade dimensional.
O diagrama ferro–carboneto de ferro ajuda a identificar as fases de equilíbrio e a solubilidade do carbono, mas não prevê a estrutura formada por um ciclo real de arrefecimento. A austenite pode transformar-se em perlite ou bainite se o arrefecimento atravessar a região relevante de tempo e temperatura; se a difusão for suficientemente suprimida, pode transformar-se em martensite a temperaturas determinadas pela composição do aço. A abordagem da ASM de 2024 aos diagramas de transformação distingue os conceitos de equilíbrio do comportamento dos diagramas de transformação isotérmica (TTT) e de transformação em arrefecimento contínuo (CCT). Essa distinção evita um erro comum: escolher uma temperatura de austenitização a partir de um diagrama de fases e presumir que o resultado do arrefecimento fica, por esse motivo, definido.
Utilize um diagrama TTT para analisar patamares isotérmicos e um diagrama CCT para analisar o arrefecimento prático a partir da austenite. A questão não é simplesmente saber se um meio de têmpera é «rápido». É saber se a curva de arrefecimento da secção real evita, quando necessário, o nariz de perlite ou de bainite, passando depois pela gama martensítica a uma velocidade que limite as tensões térmicas e de transformação. Um diâmetro elevado pode arrefecer lentamente no centro, enquanto uma aresta fina arrefece rapidamente, produzindo estruturas diferentes numa mesma peça. A temperabilidade, determinada, por exemplo, pelo ensaio de têmpera final Jominy, descreve a profundidade até à qual um aço pode desenvolver dureza numa condição de arrefecimento definida; não garante uma dureza específica em todas as geometrias.
Este raciocínio pode conduzir a uma opção diferente da severidade máxima de têmpera. A têmpera e o revenido podem proporcionar a resistência requerida, mas a martêmpera pode reduzir a diferença de temperatura durante a formação da martensite e, desse modo, diminuir o risco de distorção. A austêmpera pode produzir bainite com tenacidade útil e menor deformação de têmpera quando o aço e a dimensão da secção permitem a transformação isotérmica necessária. A normalização pode refinar uma estrutura inicial não uniforme, enquanto o recozimento ou a esferoidização podem melhorar a maquinabilidade antes do endurecimento. O endurecimento por chama e por indução pode proporcionar uma elevada dureza superficial, mantendo simultaneamente um núcleo mais tenaz, desde que o padrão de aquecimento, a frequência, a velocidade de varrimento e a capacidade de autoarrefecimento sejam controlados.
Equilibrar o desempenho, a fabricabilidade e o risco
Uma microestrutura tecnicamente alcançável pode, ainda assim, constituir uma má escolha de fabrico. Devem considerar-se a capacidade do forno, a disposição da carga, a uniformidade do aquecimento, a agitação do meio de têmpera, a contaminação do meio de têmpera, a atmosfera, a fixação, a sequência de maquinagem e a capacidade de medir a temperatura em locais representativos. A seleção da atmosfera não é meramente estética: a oxidação, a descarbonetação, a cementação e a carepa podem alterar a dureza superficial e as dimensões. Um cálculo de temperabilidade também fica incompleto sem considerar a espessura da secção, os raios dos cantos, o contacto com os dispositivos de fixação e as condições de arrefecimento à superfície.
As tensões residuais e a distorção devem ser tratadas como condicionantes de projeto. A contração térmica e a expansão de transformação ocorrem em momentos e locais diferentes, enquanto a formação de martensite pode fixar tensões antes de o núcleo ter arrefecido. As fissuras são mais prováveis quando tensões elevadas se combinam com dureza elevada, geometria aguçada, danos superficiais, hidrogénio ou uma têmpera inadequada. O revenido não é, portanto, apenas um ajuste de dureza; altera a estabilidade e a tenacidade da estrutura após a têmpera e reduz parte das tensões resultantes desta. A temperatura e o tempo de revenido, bem como o atraso na transferência, requerem controlo.
O historial de soldadura pode alterar completamente a decisão. O tratamento térmico pós-soldadura pode reduzir as tensões residuais ou revenir zonas duras, mas também pode afetar a resistência, a precisão dimensional e a tenacidade se o ciclo não for adequadamente ajustado ao aço. A ISO 683-1:2016 abrange os requisitos técnicos de fornecimento para aços não ligados destinados principalmente a têmpera e revenido, austêmpera, endurecimento por chama, endurecimento por indução e, em alguns casos, condições normalizadas. A norma não elimina a necessidade de qualificar um tratamento para uma peça específica.
A capacidade de inspeção estabelece o limite de um controlo de processo credível. Os levantamentos de dureza devem abranger a superfície e o núcleo quando é especificado um gradiente. Pode ser necessária uma análise metalográfica para detetar descarbonetação, austenite retida, martensite não revenida, bainite, redes de carbonetos ou um tamanho de grão anormal. Controlos dimensionais, inspeção por partículas magnéticas ou líquidos penetrantes, ensaios ultrassónicos e avaliação das tensões residuais podem ser adequados quando a fissuração ou os defeitos internos têm consequências graves.
Selecionar um tratamento
- Definir o objetivo Estabelecer as cargas de serviço, os limites das propriedades, os requisitos da superfície e do núcleo e as tolerâncias dimensionais.
- Identificar o estado inicial Confirmar o tipo de aço, a microestrutura anterior, a geometria da secção, a forma do produto e o historial de soldadura.
- Avaliar a cinética Utilizar informações TTT (tempo–temperatura–transformação) ou CCT (arrefecimento contínuo) adequadas ao aço efetivo e ao percurso térmico.
- Escolher o percurso Selecionar métodos de aquecimento, atmosfera, arrefecimento, revenido ou endurecimento superficial que possam ser controlados.
- Qualificar e verificar Verificar a dureza, a microestrutura, as dimensões, o estado da superfície e os defeitos face à especificação aplicável.
A decisão de seleção pode, por conseguinte, ser tomada pela seguinte sequência: definir as cargas de serviço e os limites das propriedades; especificar a dureza superficial e do núcleo, bem como as tolerâncias dimensionais; identificar o tipo de aço, a microestrutura inicial, a geometria da secção e o historial de soldadura; comparar os percursos de transformação TTT/CCT; selecionar métodos de aquecimento, atmosfera, arrefecimento e revenido que possam ser controlados; e, em seguida, qualificar o ciclo através da dureza, da estrutura, das dimensões e da inspeção de defeitos. Se nenhum percurso único satisfizer os limites de resistência, tenacidade, distorção e produção, deve alterar-se o aço, a geometria, a sequência de maquinagem ou a estratégia de tratamento superficial. O tratamento térmico é um problema integrado de metalurgia e processo. A escolha determinante não é um único valor de temperatura, mas sim um historial térmico verificado e ajustado ao aço e à peça.
Referências
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment