




इस्पात में ऊष्मा उपचार का अर्थ
ऊष्मा उपचार इस्पात पर लागू की जाने वाली तापन, ताप-धारण और शीतलन प्रक्रियाओं का एक नियोजित क्रम है, ताकि उसकी आंतरिक संरचना और उससे उत्पन्न गुण नियंत्रित रूप से बदलें। भट्ठी का तापमान इस क्रम का केवल एक भाग है। पूर्ण उपचार में पदार्थ की प्रारंभिक अवस्था, उसके तापमान तक पहुँचने की दर, उस तापमान पर बिताया गया समय, आसपास का वातावरण, अनुप्रस्थ काट में ऊष्मा के संचरण का तरीका और इस्पात के ठंडा होने का मार्ग—सभी शामिल होते हैं।
उपचार से क्या बदला जा सकता है
- संरचना प्रावस्था संघटन, प्रावस्था आकृति-विज्ञान, दोष संरचना और कण-संरचना
- यांत्रिक प्रत्युत्तर कठोरता, सामर्थ्य, दृढ़ता और तन्यता
- विनिर्माण प्रत्युत्तर मशीननीयता, अवशिष्ट प्रतिबल और आयामी स्थिरता
- पृष्ठीय प्रदर्शन अधिक दृढ़ कोर के ऊपर कठोर, घिसाव-प्रतिरोधी पृष्ठ
यह अंतर धातुकर्मीय ऊष्मा उपचार को केवल इस्पात को गर्म करके ठंडा होने देने से अलग करता है। किसी उपचार का उद्देश्य प्रावस्था-संरचना, प्रावस्था-आकृति विज्ञान, दोष-संरचना, कठोरता, सामर्थ्य, दृढ़ता, तन्यता, मशीनीकरण-क्षमता, आयामी स्थिरता या सतही गुणों में परिवर्तन करना हो सकता है। यह अवशिष्ट प्रतिबल कम करने, कणों को सूक्ष्म करने, इस्पात को मशीनिंग के लिए तैयार करने या अधिक दृढ़ आंतरिक भाग के ऊपर कठोर, घिसाव-रोधी सतह बनाने के लिए भी किया जा सकता है।[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
ASM Handbook Volume 4A, Steel Heat Treating—Fundamentals and Processes, में ऑस्टेनाइटीकरण, शमन, एनीलिंग, टेम्परिंग, ऑस्टेम्परिंग, मार्टेम्परिंग, सतह-कठोरीकरण, कठोरता, कठोरीकरण-क्षमता, विकृति और संबंधित प्रक्रियाओं का विवरण दिया गया है (ASM International, 2024)। इन विषयों को एक ही सिद्धांत जोड़ता है: इस्पात की प्रतिक्रिया उसकी संरचना और उसके समग्र तापीय इतिहास पर निर्भर करती है।

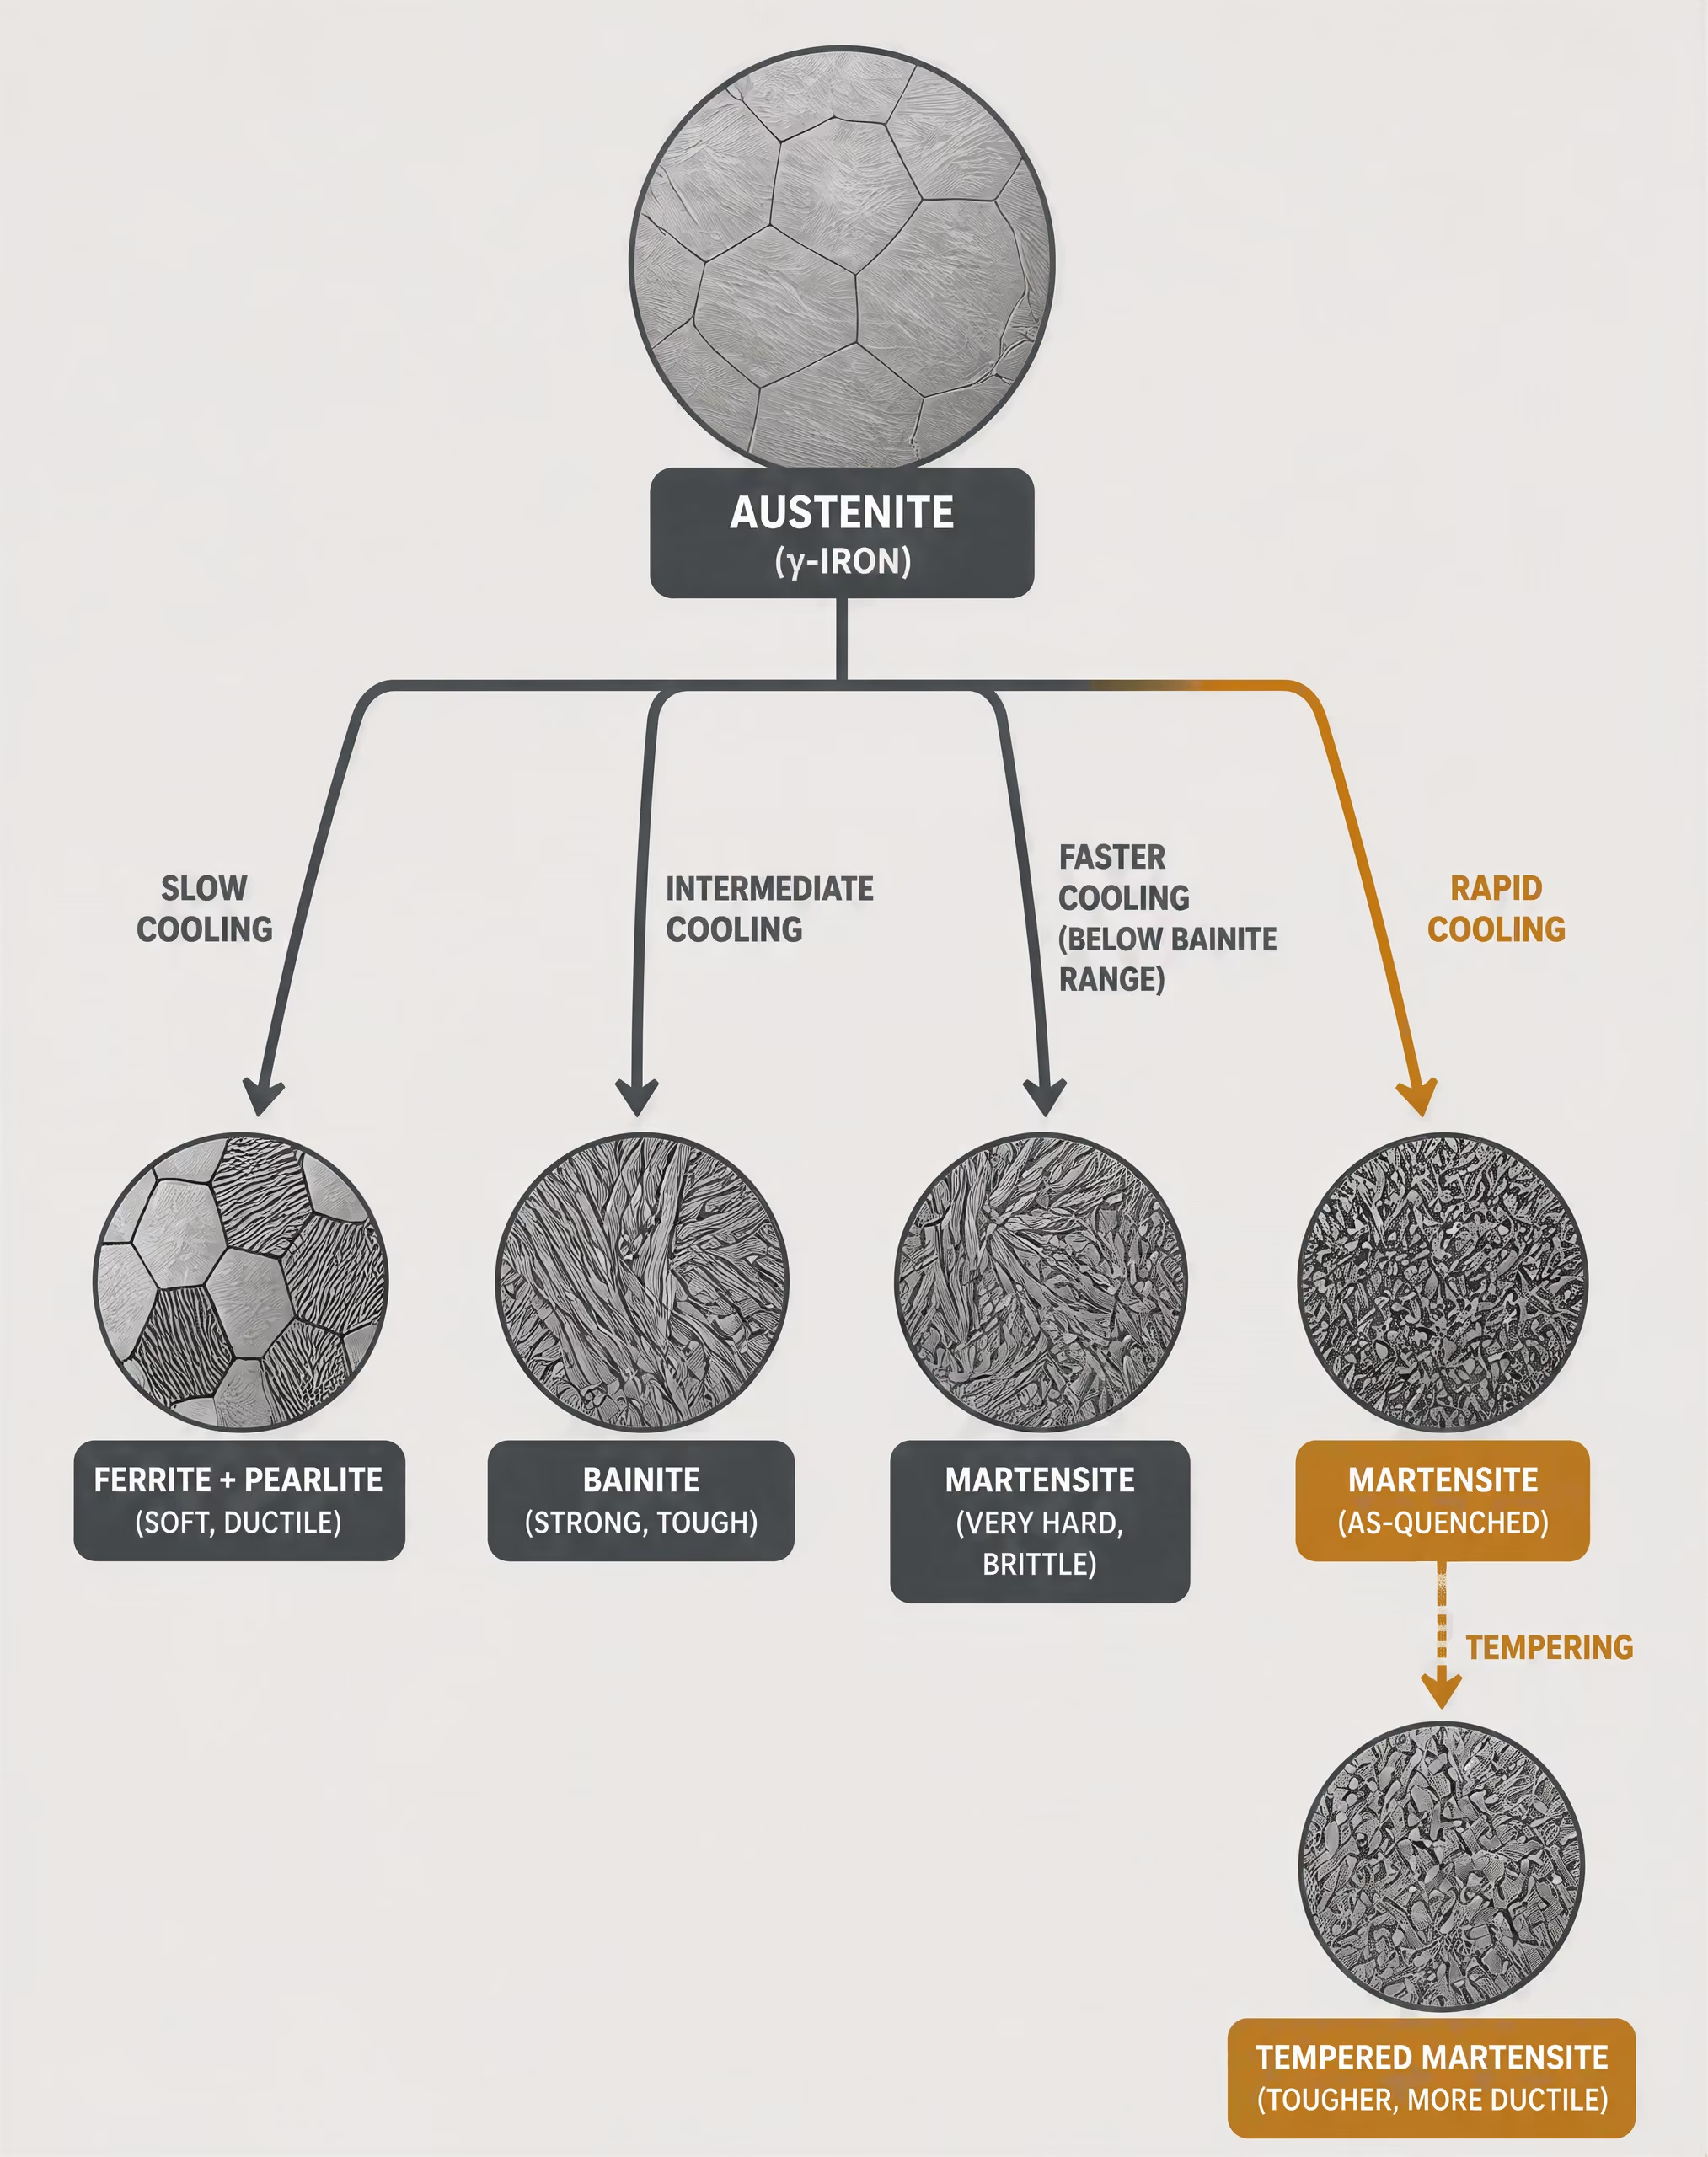
तापीय चक्र और धातुकर्मीय परिवर्तन[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
इस्पात में ऐसी प्रावस्थाएँ होती हैं जिनकी स्थिरता तापमान और संरचना के साथ बदलती है। फेराइट अपेक्षाकृत नरम, अंतःकेंद्रित घनीय लौह-प्रावस्था है, जिसमें carbon की विलेयता सीमित होती है। ऑस्टेनाइट फलकीय-केंद्रित घनीय होता है और इसमें कहीं अधिक carbon घुल सकता है। सीमेंटाइट, अर्थात लौह-कार्बाइड, कठोर और भंगुर होता है। carbon की मात्रा, शीतलन-दर और मिश्रधातु-संयोजनों के आधार पर ये घटक पर्लाइट, बैनाइट या मार्टेनसाइट बना सकते हैं। ASTM International Steel Metallurgy & Heat Treatment पाठ्यक्रम की रूपरेखा फेराइट, ऑस्टेनाइट, सीमेंटाइट, पर्लाइट, मार्टेनसाइट और बैनाइट को इस्पात प्रसंस्करण की प्रमुख प्रावस्थाओं और संरचनाओं के रूप में पहचानती है (ASTM International, 2024)।
ऑस्टेनाइटीकरण के दौरान इस्पात को ऐसे तापमान-परास तक गर्म किया जाता है जहाँ उसका कुछ या पूरा मूल फेराइट, पर्लाइट अथवा सीमेंटाइट ऑस्टेनाइट में परिवर्तित हो जाता है। ताप-धारण से carbon घुलने और तापमान-अंतर कम होने का अवसर मिलता है, लेकिन अत्यधिक समय तक ताप-धारण करने से ऑस्टेनाइट के कण बड़े हो सकते हैं, ऑक्सीकरण बढ़ सकता है और बाद की दृढ़ता या विकृति खराब हो सकती है। आवश्यक तापमान और समय ग्रेड, पूर्ववर्ती सूक्ष्मसंरचना, अनुप्रस्थ काट की मोटाई, भट्ठी में परिसंचरण और वांछित परिवर्तन पर निर्भर करते हैं।
इसके बाद शीतलन यह निर्धारित करता है कि ऑस्टेनाइट किस रूप में बदलेगा। धीमा शीतलन फेराइट और पर्लाइट के विसरण-नियंत्रित निर्माण की अनुमति दे सकता है। मध्यम शीतलन से बैनाइट बन सकता है। तीव्र शीतलन विसरण को पर्याप्त समय तक रोक सकता है, जिससे ऑस्टेनाइट मार्टेनसाइट में परिवर्तित हो जाता है—यह अतिसंतृप्त और अत्यधिक विकृत संरचना होती है। मार्टेनसाइट उच्च कठोरता प्रदान करता है, लेकिन बिना टेम्पर किए गए मार्टेनसाइट में पर्याप्त अवशिष्ट प्रतिबल हो सकता है और वह उपयोग के लिए अत्यधिक भंगुर हो सकता है। टेम्परिंग में शमन किए गए इस्पात को ऑस्टेनाइट-परिवर्तन परास से नीचे दोबारा गर्म किया जाता है, जिससे carbon का नियंत्रित पुनर्वितरण होता है और प्रतिबल घटता है, जबकि कठोरता और दृढ़ता में परिवर्तन आता है।
| उपचार | सामान्य शीतन या रूपांतरण पथ | प्राथमिक उद्देश्य |
|---|---|---|
| तनुकरण | भट्ठी में धीमा शीतन | नरमीकरण, तन्यता, प्रतिबल-ह्रास या मशीननीयता |
| सामान्यीकरण | ऑस्टेनाइटिक क्षेत्र से वायु में शीतन | पूर्ण तनुकरण की तुलना में अधिक महीन और दृढ़ संरचना |
| शमन एवं टेम्परिंग | ऑस्टेनाइट क्षेत्र के नीचे पुनःतापन के बाद तीव्र शीतन | सामर्थ्य, कठोरता और दृढ़ता का संतुलन |
| ऑस्टेम्परिंग | समतापीय बैनाइट निर्माण | नियंत्रित बैनाइटिक संरचना |
| मार्टेम्परिंग | मार्टेनसाइट बनने से पहले तापमान का समतुल्यीकरण | विकृति के जोखिम में कमी |
इसलिए प्रमुख उपचार परस्पर विनिमेय नुस्खों के बजाय अलग-अलग तापीय मार्गों का प्रतिनिधित्व करते हैं। एनीलिंग में सामान्यतः इस्पात को नरम करने, तन्यता सुधारने, अवशिष्ट प्रतिबल घटाने या मशीनीकरण-क्षमता सुधारने के लिए धीमा शीतलन किया जाता है। नॉर्मलाइजिंग में ऑस्टेनाइटिक परास से वायु-शीतलन किया जाता है और इससे प्रायः पूर्ण एनीलिंग की तुलना में अधिक सूक्ष्म तथा अधिक मजबूत संरचना बनती है। इसके बाद टेम्परिंग सहित शमन का उद्देश्य सामर्थ्य, कठोरता और दृढ़ता का चुना हुआ संतुलन प्राप्त करना होता है। ऑस्टेम्परिंग में मध्यम तापमान पर परिवर्तन के माध्यम से बैनाइट बनता है, जबकि मार्टेम्परिंग में मार्टेनसाइट बनने से पहले सतह और आंतरिक भाग के बीच तापमान-अंतर कम किया जाता है। इससे विकृति का जोखिम घटता है, लेकिन टेम्परिंग की आवश्यकता समाप्त नहीं होती।
फ्लेम हार्डनिंग और इंडक्शन हार्डनिंग में केवल सतह की परत को तेजी से गर्म करके फिर शमन किया जाता है। इससे अपेक्षाकृत दृढ़ आंतरिक भाग के ऊपर मार्टेनसाइटिक कठोरित परत बन सकती है, लेकिन परत की गहराई, carbon की मात्रा, ज्यामिति, शक्ति-प्रवेश और शमन का समय—सभी को नियंत्रित करना आवश्यक है। ISO 683-1:2016 उन अलौह-मिश्रणरहित इस्पातों के लिए आपूर्ति-संबंधी आवश्यकताएँ निर्धारित करता है जो मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, फ्लेम हार्डनिंग, इंडक्शन हार्डनिंग तथा कुछ मामलों में नॉर्मलाइज्ड अवस्थाओं के लिए अभिप्रेत हैं। यह मानक किसी एक चक्र को प्रत्येक ग्रेड या घटक के लिए उपयुक्त नहीं मानता।
गुण बनाम सूक्ष्मसंरचना
इस्पात के गुण केवल भट्ठी के तापमान पर नहीं, बल्कि सूक्ष्मसंरचना और तापीय इतिहास पर निर्भर करते हैं। Strong evidence
यांत्रिक गुण संरचना के परिणाम होते हैं, भट्ठी के तापमान के प्रत्यक्ष परिणाम नहीं। समान नाममात्र तापमान पर रखे गए दो इस्पातों में अलग-अलग कठोरता या दृढ़ता हो सकती है, क्योंकि उनमें carbon का स्तर, मिश्रधातु तत्व, कण-आकार, अवक्षेप, समावेशन की मात्रा या अवशिष्ट प्रतिबल अलग-अलग हो सकते हैं। एक ही ग्रेड के भीतर भी फोर्ज की गई छड़, शीत-कार्यित शीट और पहले से शमन-टेम्पर किया गया भाग समान धातुकर्मीय अवस्था से उपचार आरंभ नहीं करते।
कठोरीकरण-क्षमता निर्दिष्ट ऑस्टेनाइटीकरण और शीतन परिस्थितियों में इस्पात के किसी अनुप्रस्थ काट में उसकी पूरी गहराई तक कठोरीकृत संरचना विकसित करने की क्षमता; यह प्राप्त की जा सकने वाली अधिकतम कठोरता से भिन्न है।
संघटन और प्रत्युत्तर से संबंधित प्रमुख शब्द
- अधिकतम कठोरता
- प्रासंगिक क्षेत्र के पर्याप्त रूप से मार्टेनसाइटिक बनने पर प्राप्त की जा सकने वाली सर्वोच्च कठोरता; यह मुख्यतः कार्बन मात्रा द्वारा नियंत्रित होती है।
- कठोरीकरण-क्षमता
- किसी विशेष शीतन परिस्थिति में इस्पात जिस गहराई तक कठोरीकृत संरचना विकसित कर सकता है।
- अवशिष्ट ऑस्टेनाइट
- मार्टेनसाइट-समापन तापमान से नीचे शीतन के बाद बचा हुआ ऑस्टेनाइट।
- कार्बन समतुल्य
- कार्बन और मिश्रधातु तत्वों से रूपांतरण या वेल्डनीयता पर पड़ने वाले प्रभावों का अनुमान लगाने के लिए प्रयुक्त संघटन सूचकांक।
carbon मार्टेनसाइट की मात्रा और कठोरता को अत्यधिक प्रभावित करता है, जबकि chromium, molybdenum, manganese, nickel और अन्य मिश्रधातु तत्व परिवर्तन तापमान को बदलते हैं और विसरण-नियंत्रित अभिक्रियाओं में विलंब करते हैं। उचित रूप से नियंत्रित होने पर boron उपयुक्त इस्पातों में कठोरीकरण-क्षमता बढ़ा सकता है। कठोरीकरण-क्षमता अधिकतम कठोरता के समान नहीं होती। अधिकतम कठोरता मुख्यतः carbon की मात्रा से निर्धारित होती है; कठोरीकरण-क्षमता यह बताती है कि किसी विशेष शीतलन-स्थिति में इस्पात कितनी गहराई तक कठोरित संरचना विकसित कर सकता है।
सूक्ष्मसंरचना यह भी स्पष्ट करती है कि केवल कठोरता से सफल उपचार को परिभाषित नहीं किया जा सकता। कठोरता का उच्च मान मार्टेनसाइट का संकेत दे सकता है, लेकिन इससे यह पता नहीं चलता कि घटक में शमन-दरारें, अत्यधिक अवशिष्ट ऑस्टेनाइट, मोटे पूर्व-ऑस्टेनाइट कण या हानिकारक तन्य प्रतिबल मौजूद हैं या नहीं। जहाँ आघात-दृढ़ता, थकान-प्रतिरोध, मशीनीकरण-क्षमता या आयामी स्थिरता अधिक महत्वपूर्ण हो, वहाँ कम कठोरता जानबूझकर वांछित हो सकती है।
लौह–लौह-कार्बाइड प्रावस्था आरेख साम्य या निकट-साम्य प्रावस्था-संबंधों का वर्णन करता है। यह परिवर्तन-परास और carbon की विलेयता पहचानने में सहायक है, लेकिन व्यावहारिक शमन के पूर्ण परिणाम की भविष्यवाणी नहीं करता। समय-तापमान-परिवर्तन आरेख समतापीय धारण के दौरान होने वाले परिवर्तनों का वर्णन करते हैं; निरंतर-तापन और निरंतर-शीतलन परिवर्तन आरेख उन मार्गों का वर्णन करते हैं जो भट्ठियों और उत्पादन उपकरणों में प्रयुक्त मार्गों से अधिक मिलते-जुलते हैं। ASM के 2024 के उपचार अध्याय में इन आरेखों के बीच अंतर स्पष्ट किया गया है तथा विकृति और अवशिष्ट-प्रतिबल नियंत्रण पर चर्चा की गई है। यह अंतर महत्वपूर्ण है, क्योंकि परिवर्तनों में समय लगता है और औद्योगिक शीतलन लगभग कभी भी तात्कालिक या पूर्णतः समान नहीं होता।
केवल तापमान पर्याप्त क्यों नहीं है
850 °C जैसे निर्दिष्ट तापमान से घटक की पूर्ण तापीय अवस्था नहीं, बल्कि भट्ठी का निर्धारित तापमान ज्ञात होता है। 10 mm मोटी पतली प्लेट इस तापमान तक तेजी से और समान रूप से पहुँच सकती है। इसके विपरीत, बड़े गियर-दाँत, मोटे शाफ्ट या वेल्ड-मरम्मत वाले भाग की सतह चक्र के पर्याप्त समय तक गर्म और आंतरिक भाग ठंडा रह सकता है। यदि सतह आंतरिक भाग से पहले परिवर्तित या प्रसारित होती है, तो प्रतिबल उत्पन्न होते हैं। इसके बाद शमन से तापीय संकुचन और परिवर्तन-विकृति जुड़ सकती है, जिससे भट्ठी का तापमान सही होने पर भी विकृति या दरार उत्पन्न हो सकती है।
तापन-दर भी प्रतिक्रिया को बदलती है। तीव्र तापन से अनुप्रस्थ काट में तापीय असमानता रह सकती है और वे परिवर्तन छूट सकते हैं जो धीमे तापन के दौरान होते। इससे तापीय प्रतिबल भी बढ़ सकता है। धीमा तापन अवांछित कण-वृद्धि को बढ़ावा दे सकता है या लक्ष्य तापमान तक पहुँचने से पहले सतही अभिक्रियाओं की अनुमति दे सकता है। ताप-धारण का समय इतना लंबा होना चाहिए कि सबसे ठंडा क्षेत्र आवश्यक अवस्था तक पहुँच जाए, न कि केवल इतना कि भट्ठी का प्रदर्शन-पट्ट निर्धारित तापमान दिखाने लगे।
वातावरण एक अन्य नियंत्रण चर है। oxygen से स्केल और डी-कार्ब्यूराइजेशन उत्पन्न हो सकते हैं; carbon-युक्त वातावरण सतह की carbon-विभविता बदल सकते हैं। दोनों में से कोई भी स्थिति सतह की कठोरता और आयामों को बदल सकती है, भले ही आंतरिक भाग को इच्छित चक्र प्राप्त हुआ हो। इसलिए लवण-स्नान, निर्वात भट्ठियाँ, सुरक्षात्मक गैसें और वायु भट्ठियाँ सतह पर अलग-अलग परिणाम उत्पन्न करती हैं।
शीतलन की तीव्रता, हलचल, शमन-माध्यम का तापमान, घटक की दिशा और उसकी ज्यामिति वास्तविक शीतलन-वक्र निर्धारित करते हैं। नुकीले कोने चौड़े पृष्ठों से अलग दर पर ठंडे होते हैं, जबकि छेद या पतले जालक स्थानीय तापमान-प्रवणताएँ उत्पन्न कर सकते हैं। पूर्ववर्ती शीत-कार्य, पृथक्करण, वेल्ड के ऊष्मा-प्रभावित क्षेत्र और पहले की गई टेम्परिंग भी नाभिकन स्थलों और परिवर्तन-गतिकी को बदलते हैं।[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
ISO 17663:2023 वेल्डिंग और संबद्ध प्रक्रियाओं से जुड़े ऊष्मा उपचार को कार्यशालाओं या स्थल पर किए जाने वाले कार्यों के लिए गुणवत्ता-आवश्यकताओं की रूपरेखा में रखता है। यह मुख्यतः फेरिटिक इस्पातों तथा संबंधित वेल्ड किए गए या निर्मित घटकों पर लागू होता है। यह संदर्भ महत्वपूर्ण है: ऊष्मीय चक्र को निर्दिष्ट, निगरानी-युक्त और सत्यापित किया जाना चाहिए, विशेषकर तब जब प्रतिबल-निवारण, hydrogen नियंत्रण, इंटरपास तापन या स्थानीय वेल्डोत्तर उपचार उपयोग-प्रदर्शन को प्रभावित करता हो। इसलिए ऊष्मा उपचार पूरे घटक के नियंत्रित इतिहास का नाम है—भट्ठी नियंत्रक पर प्रदर्शित केवल एक संख्या का नहीं।
इस्पात की संरचना और लौह–कार्बन प्रणाली
शुद्ध लौह और कार्बन की विलेयता
इस्पात का ऊष्मा-उपचार एक deceptively सरल प्रणाली से शुरू होता है: कार्बन युक्त लौह। तापमान, संरचना और शीतलन-दर को एक साथ ध्यान में रखते ही यह सरलता समाप्त हो जाती है। तापमान बढ़ने पर शुद्ध लौह अपनी क्रिस्टलीय संरचना बदलता है। 912 °C से नीचे यह मुख्यतः फेराइट, अर्थात् α-लौह, होता है और इसकी जालक शरीर-केंद्रित घनीय (BCC) होती है। 912 से 1394 °C के बीच यह ऑस्टेनाइट, अर्थात् γ-लौह, बन जाता है और इसकी जालक फलक-केंद्रित घनीय (FCC) होती है। 1394 °C से लेकर लगभग 1538 °C के अपने गलनांक तक यह δ-फेराइट होता है, जो BCC का एक अन्य रूप है।
कार्बन इन जालकों के अंतरालीय स्थलों में स्थित होता है, लेकिन उपलब्ध स्थान में बहुत अधिक अंतर होता है। फेराइट बहुत कम कार्बन घोलता है: इसकी अधिकतम साम्य विलेयता 727 °C पर लगभग 0.022 wt% C है, जबकि कमरे के तापमान पर इसकी विलेयता लगभग 0.008 wt% C तक रह जाती है। मेटास्टेबल लौह–लौह-कार्बाइड प्रणाली में ऑस्टेनाइट इससे कहीं अधिक कार्बन धारण कर सकता है और 1147 °C पर इसकी मात्रा लगभग 2.14 wt% C तक पहुँच सकती है। यह अंतर कठोरण के लिए केंद्रीय महत्व रखता है। ऑस्टेनाइज़िंग के दौरान कार्बन FCC जालक में प्रवेश करता है और सीमेंटाइट से भी घुल सकता है। यदि इसके बाद ऑस्टेनाइट को पर्याप्त तेजी से ठंडा किया जाए, तो कार्बन सामान्य तरीके से बाहर विसरित नहीं हो पाता। जालक BCC रूप की ओर बदलती है, लेकिन फँसा हुआ कार्बन मार्टेन्साइट उत्पन्न करता है, जो अतिसंतृप्त और अत्यधिक प्रतिबलित प्रावस्था होती है।
इसलिए कार्बन केवल प्रत्यक्ष विलेय के रूप में कठोरता बढ़ाने का कार्य नहीं करता। यह स्थिर प्रावस्थाओं, रूपांतरणों के प्रारंभ होने वाले तापमानों, बनने वाले कार्बाइड की मात्रा और शीतलन के प्रति प्रतिक्रिया—इन सभी को बदलता है। कम सांद्रता पर धीमे शीतलन के दौरान फेराइट और पर्लाइट आसानी से बन सकते हैं। अधिक सांद्रता पर संतुलन अधिक पर्लाइट या सीमेंटाइट की ओर स्थानांतरित हो जाता है। तीव्र शीतलन में यही कार्बन इसके बजाय मार्टेन्साइट में बना रह सकता है।
किसी नाममात्र ग्रेड की कार्बन मात्रा उसके संपूर्ण ऊष्मीय इतिहास को नहीं बताती। अनुप्रस्थ काट की मोटाई, प्रारंभिक दाने का आकार, तापन-दर, ऑस्टेनाइज़िंग तापमान, धारण-अवधि, शमन माध्यम, सतह की अवस्था और तापमान की एकरूपता—ये सभी परिणामी सूक्ष्मसंरचना को बदल सकते हैं। इसी कारण ASM International द्वारा 2024 में प्रस्तुत इस्पात के मूलभूत सिद्धांतों के विवेचन में लौह–कार्बन प्रणाली के साथ ऑस्टेनाइज़िंग, रूपांतरण आरेख, कठोरता, कठोरीकरण-क्षमता, शमन, टेम्परिंग और अवशिष्ट-प्रतिबल नियंत्रण को भी शामिल किया गया है: संरचना संभावनाएँ प्रदान करती है, जबकि ऊष्मीय चक्र उनमें से चयन करता है।
लौह–लौह-कार्बाइड प्रावस्था आरेख
| आरेख | दर्शाया गया तापीय पथ | प्राथमिक उपयोग |
|---|---|---|
| लोहा–लौह-कार्बाइड | साम्य या लगभग-साम्य संघटन–तापमान संबंध | प्रावस्था स्थिरता और कार्बन विलेयता |
| TTT | समतापीय धारण | स्थिर-तापमान धारण के दौरान रूपांतरण का आरंभ और समापन |
| CCT | निरंतर शीतन | व्यावहारिक शमन और भट्ठी चक्रों के लिए रूपांतरण का पूर्वानुमान |
| CHT | निरंतर तापन | निर्दिष्ट दर पर तापन के दौरान रूपांतरण व्यवहार |
जिस आरेख को सामान्यतः लौह–कार्बन प्रावस्था आरेख कहा जाता है, वह अधिक सटीक रूप से मेटास्टेबल लौह–लौह-कार्बाइड, अर्थात् Fe–Fe₃C, आरेख है। सीमेंटाइट, Fe₃C, में 6.67 wt% कार्बन होता है। प्रत्येक परिस्थिति में कार्बन की अंतिम साम्यावस्था सीमेंटाइट नहीं होती; कुछ परिस्थितियों में, विशेषकर कुछ ढलवाँ लौह और सिलिकॉन-युक्त संरचनाओं में, ग्रेफाइट ऊष्मागतिकीय रूप से सीमेंटाइट से अधिक स्थिर होता है। फिर भी Fe–Fe₃C आरेख अनेक इस्पातों के रूपांतरणों का उपयोगी सटीकता से वर्णन करता है, क्योंकि सीमेंटाइट आसानी से बनता है और व्यावहारिक अवधियों तक बना रह सकता है।
साधारण कार्बन इस्पातों के लिए इसकी प्रमुख अपरिवर्ती अभिक्रिया लगभग 727 °C पर होने वाला यूटेक्टॉइड रूपांतरण है:
ऑस्टेनाइट → फेराइट + सीमेंटाइट।
यूटेक्टॉइड रूपांतरण एक ठोस-अवस्था अभिक्रिया जिसमें अस्थिर लौह–लौह-कार्बाइड तंत्र में ऑस्टेनाइट लगभग 727 °C पर फेराइट और सीमेंटाइट में रूपांतरित होता है।
यूटेक्टॉइड संरचना, लगभग 0.76 wt% C, पर यह अभिक्रिया पर्लाइट उत्पन्न करती है, जो फेराइट और सीमेंटाइट का परतदार मिश्रण है। इस प्रणाली में लगभग 0.76 wt% C से कम कार्बन वाले इस्पातों को हाइपोयूटेक्टॉइड कहा जाता है; धीमे शीतलन पर शेष ऑस्टेनाइट के पर्लाइट बनने से पहले प्रोयूटेक्टॉइड फेराइट बनता है। यूटेक्टॉइड संरचना से अधिक और ढलवाँ लौह की सीमा से कम कार्बन वाले इस्पात हाइपरयूटेक्टॉइड होते हैं; अवशिष्ट ऑस्टेनाइट के पर्लाइट में रूपांतरित होने से पहले प्रोयूटेक्टॉइड सीमेंटाइट बनता है। सीमा-मूल्य आरेखीय परंपराएँ हैं और संदर्भों के बीच इनमें थोड़ा अंतर हो सकता है, लेकिन क्रम ही महत्वपूर्ण बिंदु है।
आरेख लगभग 4.3 wt% C और 1147 °C पर होने वाली यूटेक्टिक अभिक्रिया को भी दर्शाता है, जिसमें मेटास्टेबल प्रणाली में द्रव ऑस्टेनाइट और सीमेंटाइट में रूपांतरित होता है। साधारण इस्पात इस कार्बन स्तर से काफी नीचे होते हैं, जबकि ढलवाँ लौह प्रायः इसके निकट या इससे अधिक होता है। लिक्विडस, सॉलिडस, फेराइट, ऑस्टेनाइट, सीमेंटाइट और द्विप्रावस्थीय क्षेत्रों से यह ज्ञात होता है कि किसी निश्चित संरचना और तापमान पर साम्यावस्था में कौन-से घटक सह-अस्तित्व में रह सकते हैं।
हालाँकि, औद्योगिक शमन के बाद किसी पुर्जे में क्या मौजूद होगा, यह वे नहीं बताते। साम्यावस्था आरेख पर्याप्त विसरण के लिए आवश्यक समय की कल्पना करता है और समय-क्रम को शामिल नहीं करता। यह मार्टेन्साइट के प्रारंभ, बेनाइट के निर्माण, पर्लाइट की परतों के बीच की दूरी या किसी अनुप्रस्थ काट की कठोर होने की गहराई का पूर्वानुमान नहीं कर सकता। इन प्रश्नों के लिए समतापीय परिस्थितियों में समय–तापमान–रूपांतरण (TTT) आरेख और बदलते तापमान के लिए सतत-तापन या सतत-शीतलन रूपांतरण (CCT) आरेख आवश्यक होते हैं। ASM के 2024 के मूल ऊष्मा-उपचार सिद्धांतों संबंधी अध्याय में इन आरेखों का विवेचन लौह–कार्बन आरेख से अलग किया गया है और साथ ही विकृति तथा अवशिष्ट प्रतिबलों पर भी चर्चा की गई है।
शीतन दर इस्पात की कार्बन मात्रा बदले बिना अंतिम संरचना बदल सकती है। Strong evidence
धीमे शीतलन वाला इस्पात साम्यावस्था या मेटास्टेबल आरेख द्वारा दर्शाए गए प्रावस्था-संबंधों के निकट पहुँच सकता है। रूपांतरण वक्र के नोज़ से होकर ठंडा किए गए इस्पात में पर्लाइट या बेनाइट बन सकता है; इससे भी तेजी से ठंडा करने पर विसरणीय रूपांतरण होने से पहले वह मार्टेन्साइट-आरंभ तापमान तक पहुँच सकता है। इसलिए अंतिम संरचना फेराइट–पर्लाइट, बेनाइट, मार्टेन्साइट, अवशिष्ट ऑस्टेनाइट या इनका मिश्रण हो सकती है, भले ही कार्बन की मात्रा अपरिवर्तित रहे।
कार्बन वर्गीकरण और मिश्रधातुकरण के प्रभाव
कार्बन वर्गीकरण प्रारंभिक विवरण प्रदान करता है, पूर्ण ऊष्मा-उपचार विनिर्देशन नहीं। निम्न-कार्बन इस्पातों में प्रायः लगभग 0.25 wt% C से कम, मध्यम-कार्बन इस्पातों में लगभग 0.25–0.60 wt% C और उच्च-कार्बन इस्पातों में लगभग 0.60–1.00 wt% C या अधिक माना जाता है। ये सीमाएँ व्यावहारिक वर्गीकरण हैं, सार्वभौमिक मानक सीमाएँ नहीं। AISI 1045 जैसा पदनाम नाममात्र मध्यम-कार्बन इस्पात की पहचान करता है, जबकि ISO 683-1:2016 उन गैर-मिश्रधातु इस्पातों को शामिल करता है जो मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरण, प्रेरण-कठोरण और कुछ मामलों में सामान्यीकृत अवस्थाओं के लिए अभिप्रेत होते हैं। पदनाम अपने-आप में निर्दिष्ट रासायनिक सीमाओं और ऊष्मा-उपचार आवश्यकताओं का स्थान नहीं लेता।
कार्बन बढ़ाने से सामान्यतः शमन के बाद प्राप्त की जा सकने वाली कठोरता बढ़ती है, क्योंकि मार्टेन्साइट में अधिक फँसा हुआ कार्बन होता है। इससे मार्टेन्साइट-आरंभ तापमान घटता है, अवशिष्ट ऑस्टेनाइट का जोखिम बढ़ता है और शमन-दरार तथा विकृति बढ़ सकती है। कार्बन-समृद्ध इस्पातों में ऑस्टेनाइज़िंग तापमान का अधिक कड़ा नियंत्रण आवश्यक हो सकता है, क्योंकि अत्यधिक विलेयन या दाने की वृद्धि दृढ़ता को नुकसान पहुँचा सकती है। कम कार्बन स्तरों पर, जब तक मिश्रधातुकरण और शीतलन की परिस्थितियाँ अतिरिक्त सुदृढ़ीकरण उपलब्ध न कराएँ, मार्टेन्साइट अपेक्षाकृत नरम हो सकता है।
मिश्रधातु तत्व आरेख और रूपांतरण की गतिकी को बदलते हैं। मैंगनीज़ और निकेल सामान्यतः ऑस्टेनाइट को स्थिर करते हैं तथा रूपांतरण तापमानों को कम करते हैं; मैंगनीज़ फेराइट और पर्लाइट के निर्माण को भी विलंबित करता है, जिससे कठोरीकरण-क्षमता बढ़ती है। क्रोमियम, मोलिब्डेनम और टंग्स्टन विसरणीय रूपांतरणों को धीमा करते हैं तथा मोटे अनुप्रस्थ काटों में अधिक गहराई तक कठोरण को बढ़ावा दे सकते हैं। क्रोमियम, मोलिब्डेनम, वैनेडियम और नियोबियम स्थिर मिश्रधातु कार्बाइड बना सकते हैं, जबकि टाइटेनियम विशेष रूप से स्थिर टाइटेनियम कार्बोनाइट्राइड बनाता है। ये कण ऑस्टेनाइट के दाने की वृद्धि को सीमित कर सकते हैं, लेकिन आंशिक विलेयन के लिए अधिक ऑस्टेनाइज़िंग तापमान या अधिक धारण-अवधि की आवश्यकता भी हो सकती है।
सिलिकॉन फेराइट को सुदृढ़ करता है और सीमेंटाइट के निर्माण को दबाने की प्रवृत्ति रखता है, जिससे बेनाइट तथा टेम्परिंग अभिक्रियाएँ प्रभावित होती हैं। जब बोरॉन अत्यल्प, नियंत्रित मात्रा में उपस्थित हो और ऑक्सीजन तथा नाइट्रोजन के साथ संयोजन से सुरक्षित रखा जाए, तो यह पूर्व-ऑस्टेनाइट दाना-सीमाओं पर फेराइट के न्यूक्लीएशन को विलंबित करके कठोरीकरण-क्षमता में उल्लेखनीय वृद्धि कर सकता है। निकेल सामान्यतः दृढ़ता में सुधार करता है और क्रोमियम या मोलिब्डेनम की तरह कार्बाइड नहीं बनाता।
मिश्रधातुकरण टेम्परिंग की प्रतिक्रिया को भी बदलता है। मोलिब्डेनम टेम्पर भंगुरता को कम कर सकता है और द्वितीयक कठोरण में सहायक हो सकता है; क्रोमियम, वैनेडियम और टंग्स्टन उच्च-तापमान टेम्परिंग के दौरान द्वितीयक कार्बाइड अवक्षेपण उत्पन्न कर सकते हैं। इसलिए समान कार्बन मात्रा और नाममात्र टेम्परिंग तापमान पर शमनित और टेम्पर्ड मिश्रधातु इस्पात की प्रतिक्रिया साधारण कार्बन इस्पात से बहुत अलग हो सकती है। 1984 के संदर्भ-ग्रंथ Steel and Its Heat Treatment में कार्बन, मिश्रधातु, बोरॉन, सूक्ष्म-मिश्रधातुयुक्त और द्विप्रावस्था इस्पातों का विवेचन केवल कार्बन मात्रा के आधार पर नहीं, बल्कि उनके TTT आरेख, कठोरीकरण-क्षमता, टेम्पर भंगुरता और उपचार-प्रतिक्रिया के आधार पर किया गया है।
संरचना प्रावस्था-स्थिरता निर्धारित करती है। समय और तापमान यह निर्धारित करते हैं कि उपलब्ध रूपांतरण हो सकते हैं या नहीं। अनुप्रस्थ काट की ज्यामिति और अवशिष्ट-प्रतिबल प्रबंधन यह निर्धारित करते हैं कि परिणामी पुर्जा प्रक्रिया के बाद सुरक्षित रह पाएगा या नहीं। यही अंतःक्रिया—केवल कार्बन संख्या नहीं—ऊष्मा-उपचार चक्र के चयन का आधार है।
प्रमुख प्रावस्थाएँ और सूक्ष्मघटक
इस्पात का ऊष्मा-उपचार यह बदलकर गुणों में परिवर्तन करता है कि कौन-सी प्रावस्थाएँ बनेंगी, प्रत्येक की मात्रा कितनी होगी और ये क्षेत्र किस प्रकार व्यवस्थित होंगे। ASTM International के पाठ्यक्रम-रूपरेखा में फेराइट, ऑस्टेनाइट, सीमेंटाइट, पर्लाइट, मार्टेन्साइट और बेनाइट को इस्पात धातुकर्म के प्रमुख घटकों में शामिल किया गया है। ASM International इसी विषय को साम्यावस्था संबंधों, रूपांतरण गतिकी, कठोरीकरण-क्षमता, शमन, टेम्परिंग और प्रतिबल नियंत्रण में अलग-अलग विभाजित करता है। यह अंतर महत्वपूर्ण है, क्योंकि लौह–लौह-कार्बाइड आरेख यह दर्शाता है कि किसी निश्चित संरचना और तापमान पर कौन-सी प्रावस्थाएँ स्थिर या मेटास्टेबल हैं, जबकि TTT और CCT आरेख यह बताते हैं कि किसी वास्तविक ऊष्मीय चक्र में उन प्रावस्थाओं या रूपांतरण-उत्पादों के निर्माण के लिए पर्याप्त समय उपलब्ध है या नहीं।
एक प्रावस्था की विशिष्ट क्रिस्टल संरचना और रासायनिक संघटन की एक निश्चित सीमा होती है। किसी सूक्ष्मघटक में विशिष्ट विन्यास में एक से अधिक प्रावस्थाएँ हो सकती हैं। तकनीकी साहित्य इस भेद को हमेशा बनाए नहीं रखता: इंजीनियरिंग लेखन में “pearlite phase” और “bainite phase” बार-बार दिखाई देते हैं, यद्यपि pearlite और bainite को रूपांतरण सूक्ष्मघटक के रूप में वर्णित करना अधिक उपयुक्त है। यह ढीला शब्द-प्रयोग समझ में आता है, क्योंकि दोनों की रूपांतरण सीमा, आकृति-विज्ञान और गुण-प्रतिक्रिया पहचानने योग्य होती है।

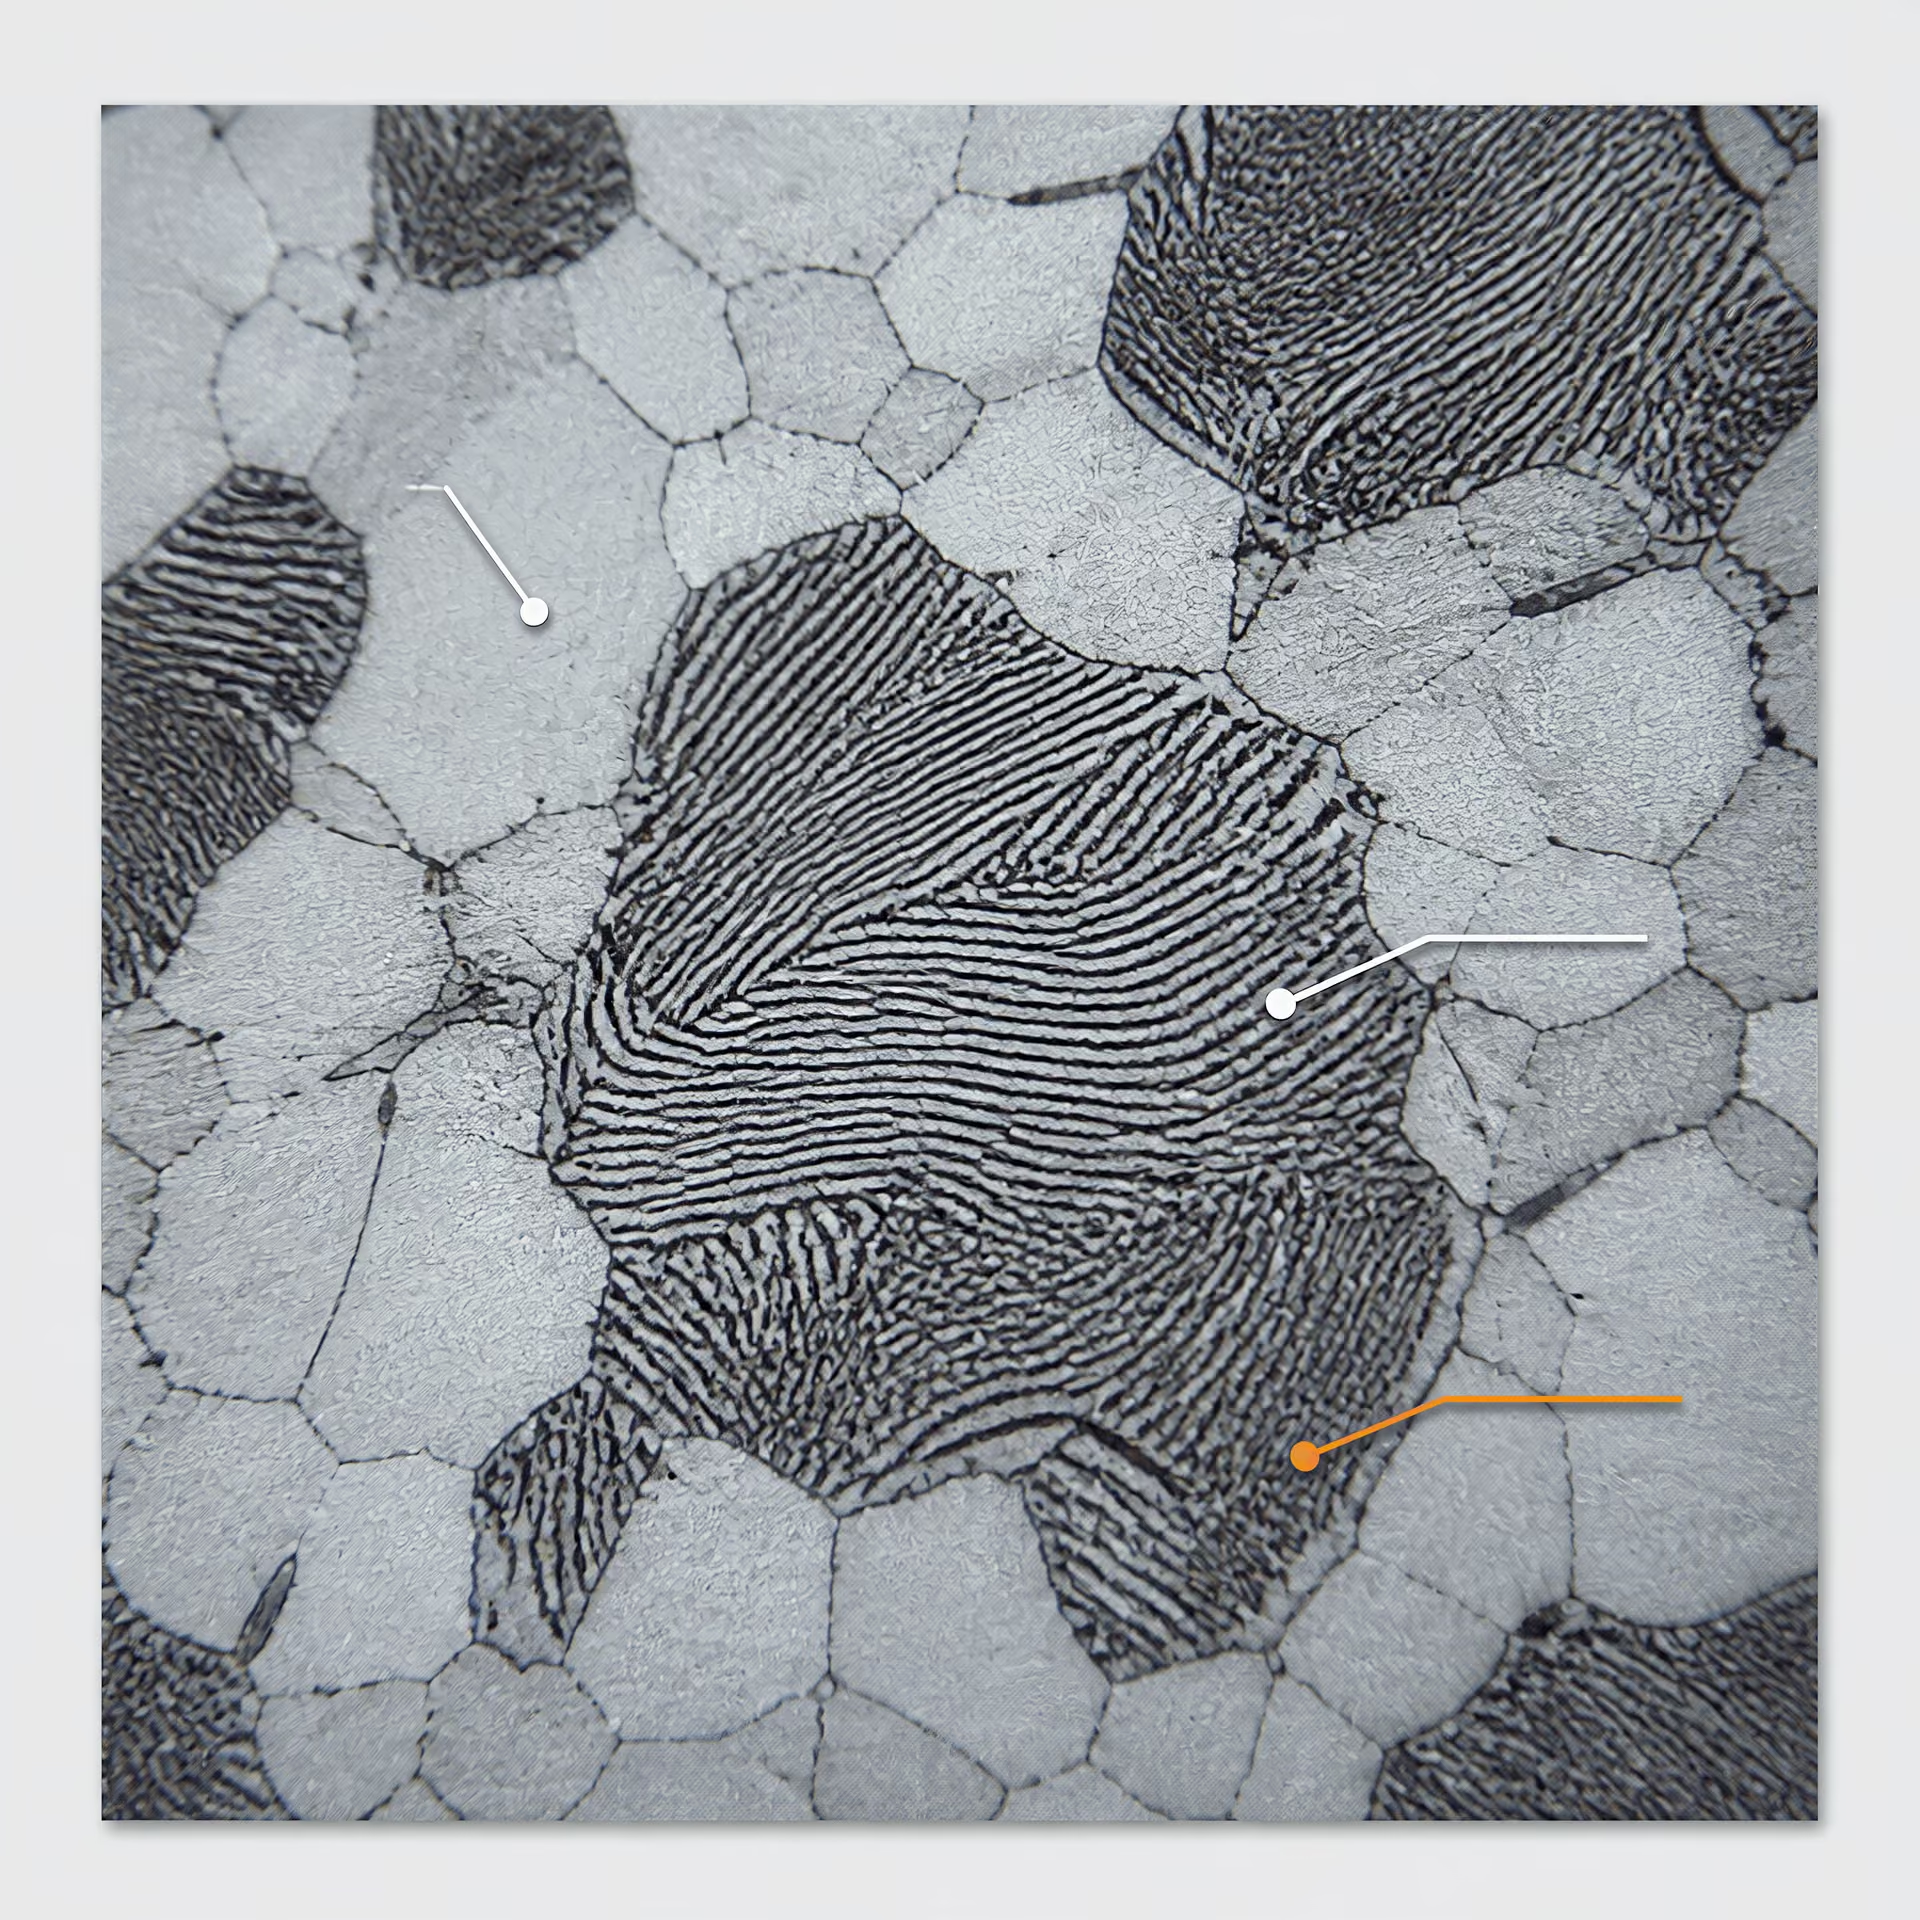
फेराइट, ऑस्टेनाइट और सीमेंटाइट
फेराइट लोहे का body-centered cubic (BCC) रूप है, जिसे सामान्यतः plain-carbon steel में A1 रूपांतरण तापमान से नीचे α-ferrite कहा जाता है। इसमें carbon की विलेयता बहुत कम होती है। 727 °C पर, जो iron–iron-carbide diagram के लिए सामान्यतः प्रयुक्त eutectoid तापमान है, ferrite केवल लगभग 0.022 wt% carbon घोल सकता है; कम तापमानों पर इसकी साम्यावस्था विलेयता और घट जाती है। मिश्रधातु तत्व इस मान को बदल सकते हैं और ferrite की स्थिरता में परिवर्तन कर सकते हैं, लेकिन martensite या carbide-rich संरचनाओं की तुलना में ferrite सामान्यतः अपेक्षाकृत नरम और तन्य घटक बना रहता है।
इसका अर्थ यह नहीं है कि ferrite यांत्रिक रूप से महत्वहीन है। एक ferritic मैट्रिक्स प्लास्टिक विकृति को अवशोषित कर सकता है और भंगुर दरारों का प्रतिरोध कर सकता है, जिससे grain size, inclusion content और आसपास के घटकों को नियंत्रित किए जाने पर तन्यता और toughness को समर्थन मिलता है। इसकी कम कठोरता सामान्यतः abrasive-wear resistance को सीमित करती है, हालांकि contact या cyclic loading के अंतर्गत fine-grained ferritic संरचना coarse-grained संरचना की तुलना में बेहतर प्रदर्शन कर सकती है। ferrite अपने thermal expansion, elastic modulus और transformation history के माध्यम से dimensional response में भी योगदान देता है। किसी section में ferrite का असमान निर्माण strength और residual stress में स्थानीय अंतर उत्पन्न कर सकता है।
ऑस्टेनाइट लोहे का face-centered cubic (FCC) रूप है, जिसे γ-iron कहा जाता है। इसकी carbon विलेयता ferrite की तुलना में बहुत अधिक होती है: iron–iron-carbide diagram लगभग 1147 °C पर अधिकतम विलेयता लगभग 2.14 wt% carbon दर्शाता है। इसलिए अनेक steel heat treatments के लिए austenite केंद्रीय parent phase है। austenitizing के दौरान ferrite और cementite composition, temperature, time तथा पूर्ववर्ती microstructure द्वारा निर्धारित सीमा तक घुलते हैं। पूर्ण dissolution हमेशा अभिप्रेत नहीं होता; alloy steels में grain-size control या wear performance के लिए अविलेय alloy carbides आवश्यक हो सकते हैं।
austenitizing तापमानों पर austenite सामान्यतः cooling के दौरान बनने वाले products की तुलना में अधिक ductile होता है, लेकिन room-temperature behavior इस बात पर निर्भर करता है कि वह stable है या नहीं। Carbon, manganese, nickel, chromium और अन्य alloying elements transformation temperatures को कम कर सकते हैं या decomposition में विलंब कर सकते हैं। इसके बाद section size और cooling rate यह निर्धारित करते हैं कि austenite pearlite, bainite, martensite या इनके मिश्रण में परिवर्तित होगा। अत्यधिक heating के दौरान austenite grain growth cooling के बाद toughness को कम कर सकती है, भले ही अंतिम hardness स्वीकार्य दिखाई दे।
सीमेंटाइट iron carbide, Fe₃C है। यह metastable iron–iron-carbide system में 6.67 wt% carbon वाला कठोर और अपेक्षाकृत भंगुर compound है। cementite सामान्यतः pearlite के भीतर plates या particles के रूप में, bainitic ferrite से संबद्ध particles के रूप में, या annealed structure में spheroidized particles के रूप में पाया जाता है। इसकी hardness abrasion और indentation के प्रतिरोध को बेहतर कर सकती है, लेकिन continuous या coarse cementite network ductility और fracture toughness को कम कर सकता है। carbide का आकार carbide की मात्रा जितना ही महत्वपूर्ण है: rounded particles सामान्यतः thin films या interconnected grain-boundary carbides की तुलना में crack paths को कम गंभीरता से बाधित करते हैं।
यहाँ “equilibrium” शब्द के प्रयोग में सावधानी आवश्यक है। graphite की तुलना में cementite metastable है, फिर भी अधिकांश carbon और low-alloy steel diagrams तथा heat-treatment calculations के लिए यही व्यावहारिक carbide reference है। Alloying additions अन्य carbides को stable कर सकते हैं, जैसे chromium-rich carbides; इसलिए केवल Fe₃C प्रत्येक tool steel या high-alloy steel का वर्णन नहीं कर सकता।
Pearlite और bainite
Pearlite तब बनता है जब austenite सहकारी रूप से alternating ferrite और cementite में decompose होता है। पारंपरिक coarse-pearlite colony में दोनों प्रावस्थाएँ lamellae के रूप में दिखाई देती हैं; कम transformation temperatures पर interlamellar spacing अधिक fine हो जाती है। इसलिए pearlite single crystallographic phase नहीं, बल्कि two-phase microconstituent है। Lamellar spacing घटने पर pearlite की hardness बढ़ती है, क्योंकि fine cementite barriers dislocation motion को सीमित करते हैं। Coarse pearlite सामान्यतः fine pearlite की तुलना में अधिक ductility और machinability प्रदान करता है, जबकि fine pearlite strength, wear resistance और moderate toughness का उपयोगी संयोजन दे सकता है।
Pearlite formation diffusion-controlled होती है। जो regions ferrite बन रहे होते हैं, वहाँ से carbon को cementite में redistribute होना पड़ता है; इसलिए transformation के लिए उपयुक्त temperature पर time आवश्यक होता है। धीमी furnace cooling अपेक्षाकृत coarse pearlite को बढ़ावा देती है, जबकि normalizing तेज air cooling और finer prior-austenite grain structure के माध्यम से finer pearlite उत्पन्न करती है। इनमें से कोई भी response सार्वभौमिक नहीं है: alloy content, carbon level, section thickness और cooling conditions वास्तविक colony size और fraction निर्धारित करते हैं। Pearlite dimensional change में भी योगदान दे सकता है, क्योंकि austenite से transformation में specific volume बदलता है और nonuniform cooling residual stress छोड़ सकती है।
Bainite austenite से pearlite range से नीचे और उस temperature से ऊपर बनता है जिस पर martensite बनना शुरू होता है, हालांकि प्रत्येक steel के लिए ये boundaries fixed constants नहीं होतीं। इसमें मुख्यतः ऐसे ferritic regions होते हैं जिनमें carbon-enriched areas और carbide particles मौजूद रहते हैं। Upper bainite सामान्यतः अधिक ऊँचे transformation temperatures पर बनता है, जिसमें carbides ferritic laths या plates के बीच स्थित होते हैं; lower bainite कम temperatures पर बनता है, जिसमें ferrite के भीतर या उससे निकटता से संबद्ध finer carbides होते हैं। Exact morphology carbon content, alloying, transformation temperature और cooling path पर निर्भर करती है।
Bainite भी single phase के बजाय एक microconstituent है। इसकी hardness सामान्यतः coarse pearlite से अधिक होती है और यह tempered martensite की lower range तक पहुँच सकती है या उससे overlap कर सकती है, लेकिन composition और condition निर्दिष्ट किए बिना कोई एक hardness निर्धारित नहीं की जानी चाहिए। Bainitic structures untempered martensite की तुलना में अधिक toughness बनाए रखते हुए उपयोगी strength और wear resistance प्रदान कर सकती हैं। Austempering का उद्देश्य controlled bainitic structure बनाना है, फिर भी incomplete transformation retained austenite छोड़ सकता है। कुछ geometries में distortion direct quench की तुलना में कम हो सकता है, क्योंकि transformation अधिक uniformly होता है, लेकिन thermal gradients और transformation stresses फिर भी महत्वपूर्ण बने रहते हैं।
Martensite और retained austenite
Martensite तब बनता है जब austenite इतनी तेजी से cool होता है कि pearlite और bainite के diffusion-controlled formation को suppress किया जा सके। यह diffusionless, displacive transformation product है: transformation के दौरान carbon के पास equilibrium cementite में partition होने का पर्याप्त समय नहीं होता, इसलिए वह supersaturated iron lattice में trapped रहता है। Carbon steel में परिणामी structure को सामान्यतः body-centered tetragonal (BCT) कहा जाता है, हालांकि tetragonality carbon content पर अत्यधिक निर्भर करती है और low-carbon martensite में कम हो सकती है। Martensite low- और medium-carbon steels में laths के रूप में तथा higher-carbon steels में plates के रूप में दिखाई दे सकता है।
Fresh, untempered martensite कठोर होता है, क्योंकि इसकी supersaturation, lattice strain, high dislocation density और transformation substructure plastic deformation को बाधित करते हैं। यह hardness indentation और abrasive wear के प्रतिरोध को बेहतर कर सकती है, लेकिन untempered martensite में अक्सर toughness सीमित होती है और cracking का जोखिम हो सकता है, विशेषकर जब carbon content, prior-austenite grain size, quench severity और residual stress अधिक हों। Tempering नियंत्रित carbide precipitation और stress relief की अनुमति देता है, जिससे ductility और fracture resistance में सुधार के बदले hardness कम होती है। चयनित tempering condition को service requirement के अनुरूप होना चाहिए; maximum hardness को अकेला objective नहीं माना जाना चाहिए।
Quenching के दौरान आवश्यक नहीं कि समस्त austenite transform हो जाए। martensite-finish temperature से नीचे बचा हुआ austenite retained austenite कहलाता है। इसकी मात्रा carbon और alloy content, austenitizing conditions, cooling rate तथा Ms और Mf temperatures पर निर्भर करती है। कुछ carefully controlled structures में retained austenite toughness को बेहतर कर सकता है, लेकिन यह dimensionally unstable भी होता है। यह service, subzero treatment, grinding, impact या tempering के दौरान martensite में transform हो सकता है, जिससे delayed expansion, hardness change या distortion हो सकता है। इसका transformation local stress उत्पन्न कर सकता है और cracking आरंभ कर सकता है, जब आसपास का martensite volume change को constrain करता है।
इसी कारण केवल hardness readings से यह स्थापित नहीं होता कि quenched steel में intended microstructure मौजूद है या नहीं। किसी specification में hardness के अतिरिक्त retained austenite, grain size, decarburization या distortion के control की भी आवश्यकता हो सकती है। ISO 683-1:2016 मुख्यतः quenching और tempering, austempering, flame hardening, induction hardening तथा कुछ normalized conditions के लिए intended non-alloy steels को संबोधित करता है। ISO 17663:2023 welding और formed components से संबद्ध heat treatment को quality-requirements framework के अंतर्गत रखता है, मुख्यतः ferritic steels के लिए। दोनों standards व्यावहारिक बिंदु को दर्शाते हैं: phase selection और transformation control को composition, geometry, thermal history तथा अपेक्षित mechanical और dimensional response से जोड़ा जाना चाहिए।
ऑस्टेनिटाइजिंग: अनेक उपचारों का प्रारंभिक चरण
ऑस्टेनाइटीकरण क्रम
- तापन घटक को आवश्यक ऑस्टेनाइट-निर्माण क्षेत्र तक गरम करें।
- समतुल्यीकरण सबसे ठंडे महत्वपूर्ण क्षेत्र को आवश्यक दशा तक पहुँचने दें।
- चयनात्मक विलेयन कार्बन का पुनर्वितरण करें और जहाँ अभिप्रेत हो, वहाँ कार्बाइड समुदाय के एक भाग को विलेय करें।
- कण-आकार नियंत्रित करें ऐसे अनावश्यक तापमान या धारण समय से बचें जो ऑस्टेनाइट कणों की वृद्धि को बढ़ावा देता हो।
- शीघ्र स्थानांतरण करें अनियंत्रित विलंब के बिना निर्दिष्ट शीतन पथ आरंभ करें।
ऑस्टेनिटाइजिंग इस्पात को नियंत्रित रूप से उस तापमान-सीमा तक गर्म करने की प्रक्रिया है, जहाँ ऑस्टेनाइट बनता है; इसके बाद आवश्यक रूपांतरण और रासायनिक पुनर्वितरण के लिए पर्याप्त समय तक उस तापमान पर बनाए रखा जाता है। यह अनेक क्वेंचिंग-एंड-टेम्परिंग, मार्टेम्परिंग, ऑस्टेम्परिंग, फ्लेम-हार्डनिंग और इंडक्शन-हार्डनिंग चक्रों का प्रारंभिक चरण है। ऑस्टेनाइट के बिना, बाद की शीतलन प्रक्रिया इच्छित मार्टेनसाइट या बैनाइट संरचना उत्पन्न नहीं कर सकती।
इसका उद्देश्य केवल इस्पात को गर्म करना नहीं है। उद्देश्य यह है कि शीतलन से रूपांतरण-पथ बदलने से पहले सही कार्बन-सामग्री, मिश्रधातु-तत्वों का उचित वितरण, उपयुक्त दाना-आकार और स्थानिक एकरूपता वाला ऑस्टेनाइट तैयार किया जाए। ASTM International के 2024 के इस्पात-धातुकर्म पाठ्यक्रम की रूपरेखा में ऑस्टेनाइट को फेराइट, सीमेंटाइट, पर्लाइट, मार्टेनसाइट और बैनाइट के साथ फेज़-एंड-प्रोसेस ढाँचे के केंद्रीय भाग के रूप में रखा गया है। ASM International भी ऑस्टेनिटाइजिंग को एक ऐसी व्यापक प्रणाली के एक घटक के रूप में देखता है, जिसमें रूपांतरण आरेख, हार्डनेबिलिटी, क्वेंचिंग, विकृति और अवशिष्ट-तनाव नियंत्रण शामिल हैं।
ऑस्टेनाइट क्षेत्र में गर्म करना
साधारण-कार्बन इस्पात में ऑस्टेनिटाइजिंग निम्न क्रांतिक तापमान से ऊपर शुरू होता है, जहाँ फेराइट और पर्लाइट ऑस्टेनाइट में रूपांतरित होने लगते हैं। सटीक तापमान कार्बन-सामग्री, पूर्ववर्ती सूक्ष्मसंरचना, गर्म करने की दर और मिश्रधातु-संयोजनों पर निर्भर करता है। हाइपोयूटेक्टॉइड इस्पात, जैसे सामान्य मध्यम-कार्बन ग्रेड, को आमतौर पर ऊपरी क्रांतिक तापमान से ऊपर गर्म करना पड़ता है, ताकि फेराइट घुल जाए और संरचना मुख्यतः ऑस्टेनाइटिक बन जाए। हाइपरयूटेक्टॉइड इस्पात को अक्सर निम्न क्रांतिक तापमान और सीमेंटाइट सॉल्वस के बीच गर्म किया जाता है, जब कुछ अघुलित सीमेंटाइट को जानबूझकर बनाए रखना हो।
लौह–लौह-कार्बाइड आरेख साम्यावस्था में फेज़ों की स्थिरता का वर्णन करता है, लेकिन भट्ठी-चक्र साम्यावस्था का प्रयोग नहीं होता। गर्म करने की दर देखे गए रूपांतरण-तापमानों को बदल देती है, और मिश्रधातु-तत्व ऑस्टेनाइट के निर्माण या कार्बाइड के घुलने में विलंब कर सकते हैं। क्रोमियम, मोलिब्डेनम, वैनेडियम, टंग्स्टन और टाइटेनियम स्थिर कार्बाइड बना सकते हैं, जिन्हें घुलाने के लिए अधिक तापमान या अधिक समय तक होल्ड करना आवश्यक हो सकता है। निकेल और मैंगनीज रूपांतरण-तापमानों तथा हार्डनेबिलिटी को बदलते हैं, लेकिन उसी प्रकार कार्बाइड-निर्माता तत्वों की तरह व्यवहार नहीं करते। कार्बन विशेष रूप से महत्वपूर्ण है: इसे नियंत्रित मात्रा में ऑस्टेनाइट में प्रवेश करना चाहिए, क्योंकि इसकी सांद्रता मार्टेनसाइट के प्रारंभिक तापमान, कठोरता, अवशिष्ट ऑस्टेनाइट और आयामी परिवर्तन को प्रभावित करती है।
इसलिए क्वेंचिंग से पहले ऑस्टेनिटाइजिंग किया जाता है, क्योंकि क्वेंचिंग शीतलन शुरू होने के क्षण उपस्थित ऑस्टेनाइट का रूपांतरण करती है। यदि निर्दिष्ट मात्रा से अधिक फेराइट, पर्लाइट या अघुलित कार्बाइड शेष रह जाएँ, तो अंतिम संरचना में नरम क्षेत्र हो सकते हैं या कार्बन का वितरण डिजाइन-मान्यता से भिन्न हो सकता है। दूसरी ओर, यदि इस्पात को अत्यधिक गर्म किया जाए, तो इसका समाधान स्वतः अधिक कठोरता प्राप्त करना नहीं होता। अत्यधिक तापमान से ऑस्टेनाइट के दाने बड़े हो सकते हैं, ऑक्सीकरण और डीकार्बराइजेशन बढ़ सकते हैं, विकृति उत्पन्न हो सकती है और वे कार्बाइड घुल सकते हैं जिन्हें दाना-वृद्धि सीमित करने या घिसाव-प्रतिरोध प्रदान करने के लिए बनाए रखना था।
यही सिद्धांत सतही उपचारों पर भी लागू होता है। इंडक्शन या फ्लेम हार्डनिंग में केवल सतह के निकट की परत ऑस्टेनाइट क्षेत्र तक पहुँच सकती है। गर्म की गई गहराई, अधिकतम तापमान और क्रांतिक सीमा से ऊपर रहने का समय कठोरित केस निर्धारित करते हैं। अल्प अवधि का तीव्र चक्र सूक्ष्म दाना-आकार बनाए रख सकता है, लेकिन इससे तीव्र तापीय प्रवणताएँ भी उत्पन्न होती हैं और शक्ति, गति, कपलिंग तथा शीतलन का सटीक नियंत्रण आवश्यक हो जाता है।
घुलना, दाना-वृद्धि और समांगीकरण
जब फेराइट और पर्लाइट रूपांतरित होते हैं, तो सीमेंटाइट घुलता है और कार्बन नए ऑस्टेनाइट में विसरित होता है। यह प्रक्रिया तात्कालिक नहीं होती। किसी पुर्जे का भट्ठी-तापमान सही दिखाई दे सकता है, जबकि उसका केंद्र अभी भी रूपांतरण-सीमा से नीचे हो; ऐसा विशेष रूप से तब होता है जब अनुप्रस्थ भाग मोटा हो, लोड घना हो या भट्ठी में परिसंचरण खराब हो। इसलिए होल्डिंग समय उस अवधि पर आधारित होना चाहिए जो घटक के सबसे ठंडे महत्वपूर्ण क्षेत्र को तापमान तक पहुँचने में लगे, न कि केवल उस क्षण पर जब भट्ठी का डिस्प्ले निर्धारित मान दिखाए।
घुलने की प्रक्रिया के परस्पर-विरोधी प्रभाव होते हैं। अवांछित पर्लाइट या फेराइट हटाने और कार्बन को वितरित करने के लिए पर्याप्त समय और तापमान आवश्यक हैं, ताकि शीतलन के दौरान ऑस्टेनाइट इच्छित रूप से रूपांतरित हो सके। मिश्रधातु इस्पातों में कुछ कार्बाइडों को आंशिक रूप से घुलाना आवश्यक हो सकता है, ताकि कार्बन और मिश्रधातु-तत्व ऑस्टेनाइट में पहुँच सकें। पूर्ण घुलन वांछनीय नहीं भी हो सकती। शेष मिश्रधातु कार्बाइड ऑस्टेनाइट के दाना-विकास को सीमित कर सकते हैं, घिसाव-प्रतिरोध में योगदान दे सकते हैं और मैट्रिक्स के कार्बन-स्तर को नियंत्रित कर सकते हैं।
जब ऑस्टेनाइट को अनावश्यक रूप से उच्च तापमान पर रखा जाता है, तो दाना-वृद्धि तेज हो जाती है। मोटे पूर्व-ऑस्टेनाइट दाने दृढ़ता घटाते हैं और क्वेंचिंग से होने वाली दरार या फ्रैक्चर के प्रति संवेदनशीलता बढ़ा सकते हैं, भले ही कठोरता का नाममात्र लक्ष्य पूरा हो। वे रूपांतरण की गतिशीलता को भी बदलते हैं और कठोरन की गहराई तथा एकरूपता पर प्रभाव डाल सकते हैं। सूक्ष्म-दाने वाला ऑस्टेनाइट किसी एक सार्वभौमिक होल्डिंग समय से उत्पन्न नहीं होता; इसके लिए तापमान, गर्म करने की दर, प्रारंभिक अवस्था, मिश्रधातु-रसायन और अनुप्रस्थ भाग के आकार का उचित मिलान आवश्यक है।
पूर्ववर्ती प्रसंस्करण महत्वपूर्ण है। नॉर्मलाइज्ड, एनील्ड, फोर्ज्ड, कोल्ड-वर्क्ड और वेल्डेड इस्पात अलग-अलग कार्बाइड-वितरण, दाना-आकार और अवशिष्ट-तनाव के साथ भट्ठी में प्रवेश कर सकते हैं। फोर्ज्ड 42CrMo4 घटक और उसी नाममात्र ग्रेड की पतली शीट एक ही चक्र पर समान प्रतिक्रिया नहीं देंगे। ISO 683-1:2016 मुख्यतः क्वेंचिंग और टेम्परिंग, ऑस्टेम्परिंग, फ्लेम हार्डनिंग, इंडक्शन हार्डनिंग और कुछ मामलों में नॉर्मलाइज्ड अवस्थाओं के लिए प्रयुक्त गैर-मिश्रधातु इस्पातों को संबोधित करता है; ग्रेड का पदनाम और निर्दिष्ट आपूर्ति-अवस्था चक्र के लिए अभी भी आवश्यक इनपुट हैं।
ऑस्टेनिटाइजिंग स्थानीय रासायनिक संरचना को समांगी भी कर सकता है, लेकिन केवल व्यावहारिक सीमाओं के भीतर। कास्टिंग से उत्पन्न सेग्रीगेशन, रोलिंग से बनी बैंडिंग, वेल्ड-मेटल में भिन्नता और सतही संदूषण तब भी बने रह सकते हैं, जब विसरण-दूरियाँ अधिक हों। अधिक समय तक होल्ड करने से कुछ प्रवणताएँ कम हो सकती हैं, लेकिन इससे दाना-वृद्धि और सतही क्षति भी हो सकती है। ऊष्मा-उपचार पूर्ववर्ती प्रसंस्करण की प्रत्येक खामी को समाप्त नहीं कर सकता।
समय, तापमान और वातावरण का नियंत्रण
भट्ठी का निर्धारित तापमान केवल एक नियंत्रण चर है। वास्तविक तापीय चक्र में गर्म करने की दर, लोड की व्यवस्था, पुर्जे का तापमान, तापमान की एकरूपता, होल्ड की अवधि, क्वेंच तक स्थानांतरण का समय और इस्पात के चारों ओर का वातावरण शामिल होते हैं। इन सभी पर ज्यामिति का प्रभाव पड़ता है। पतले किनारे तेजी से गर्म होते हैं और मोटे हब के लक्ष्य तापमान तक पहुँचने से पहले अत्यधिक गर्म हो सकते हैं; छेद, की-वे, थ्रेड और अनुप्रस्थ भाग में अचानक परिवर्तन स्थानीय तापीय तथा तनाव-सांद्रता उत्पन्न करते हैं। फिक्स्चर विकिरित ऊष्मा से सतहों को आंशिक रूप से ढक सकते हैं या परिसंचरण को सीमित कर सकते हैं।
भट्ठी की दीवार के पास लगाए गए थर्मोकपल स्थिर तापमान दर्ज कर सकते हैं, जबकि घटक का केंद्र अधिक ठंडा रह सकता है। इसलिए उत्पादन-प्रक्रिया में आवश्यकतानुसार योग्य भट्ठी सर्वेक्षण, लोड थर्मोकपल, प्रतिनिधि परीक्षण-पुर्जे या मान्य ऊष्मा-हस्तांतरण मॉडल का उपयोग किया जाता है। ISO 17663:2023 वायु या नियंत्रित वातावरण में, कार्यशालाओं या स्थल पर किए जाने वाले ऊष्मा-उपचार के लिए गुणवत्ता-आवश्यकताएँ निर्धारित करता है; इसका मुख्य संबंध फेरिटिक इस्पातों और संबंधित वेल्डेड या निर्मित घटकों से है। इसका दायरा व्यावहारिक मुद्दे को दर्शाता है: दोहराए जा सकने वाले परिणामों के लिए प्रलेखित उपकरण, निगरानी, अंशांकन और स्वीकृति-मानदंड आवश्यक हैं।
वातावरण का नियंत्रण सतही रसायन की रक्षा करता है। ऑक्सीकरणकारी भट्ठी गैसें स्केल उत्पन्न करती हैं, जबकि डीकार्बराइजिंग परिस्थितियाँ सतह से कार्बन हटा देती हैं। डीकार्बराइज्ड परत क्वेंचिंग के बाद सतह की कठोरता घटा सकती है, भले ही कोर की संरचना और कठोरता सही हों। वैक्यूम, निष्क्रिय गैस, लवण या नियंत्रित एंडोथर्मिक वातावरण इन प्रभावों को कम कर सकते हैं, लेकिन प्रत्येक के लिए अपने अलग प्रक्रिया-नियंत्रण और सुरक्षा-आवश्यकताएँ होती हैं। जब अनुप्रयोग इसकी माँग करे, तो सतह की अवस्था की जाँच कठोरता-ट्रैवर्स, मेटालोग्राफी, आयामी निरीक्षण या रासायनिक-गहराई मापन द्वारा की जानी चाहिए।
तापमान पर रहने का समय आवश्यक रूपांतरण और तापमान-साम्यीकरण के लिए पर्याप्त होना चाहिए, लेकिन उससे अधिक नहीं। निर्दिष्ट ऑस्टेनाइट अवस्था प्राप्त होते ही शीतलन तुरंत शुरू कर देना चाहिए, क्योंकि स्थानांतरण में होने वाला विलंब तापीय इतिहास को बदल सकता है, विशेषकर उच्च-हार्डनेबिलिटी वाले इस्पातों या बड़े घटकों में। अंतिम परिणाम पूरी समय–तापमान यात्रा से निर्धारित होता है, न कि भट्ठी नियंत्रक पर लिखी किसी एक संख्या से। यहीं से दोहराए जा सकने वाले ऑस्टेनिटाइजिंग की शुरुआत होती है।
रूपांतरण आरेख और ऊष्मा-उपचार गतिकी
ऊष्मा-उपचार का चक्र केवल तापमान के आधार पर निर्धारित नहीं किया जा सकता। पहले इस्पात को ऑस्टेनिटाइज़ करना पड़ता है, फिर उसे एक विशिष्ट समय–तापमान पथ से गुज़ारना होता है, जो यह निर्धारित करता है कि ऑस्टेनाइट फेराइट, पर्लाइट, बैनाइट या मार्टेनसाइट में परिवर्तित होगा। कार्बन की मात्रा, मिश्रधातु तत्वों का संयोजन, पूर्ववर्ती दाने का आकार, अनुप्रस्थ काट की मोटाई, गर्म करने की दर और प्रारंभिक संरचना की अवस्था—ये सभी उस पथ को प्रभावित करते हैं। रूपांतरण आरेख इन चरों को प्रेक्षणीय घटनाओं से जोड़ने का एक साधन प्रदान करते हैं: रूपांतरण का आरंभ, उसके आगे बढ़ने की दर और वह बिंदु जहाँ वह काफी हद तक पूर्ण हो जाता है।
लोहा–लोहा-कार्बाइड प्रावस्था आरेख साम्य या साम्य के निकट प्रावस्था-स्थिरता का वर्णन करता है। यह तीव्र शमन के परिणाम का पूर्वानुमान नहीं करता। TTT और CCT आरेख इस कमी को दूर करते हैं, क्योंकि वे दिखाते हैं कि रूपांतरण समय के साथ-साथ तापमान पर भी कैसे निर्भर करता है। ASM International द्वारा 2024 में प्रस्तुत इस्पात की मूलभूत अवधारणाओं के विवेचन में इन आरेखों को ऑस्टेनिटाइज़िंग, कठोरणीयता, शमन, एनीलिंग, टेम्परिंग और अवशिष्ट-तनाव नियंत्रण के साथ रखा गया है, क्योंकि रूपांतरण गतिकी पर विचार किए बिना इनमें से किसी भी प्रक्रिया को विश्वसनीय रूप से निर्धारित नहीं किया जा सकता।

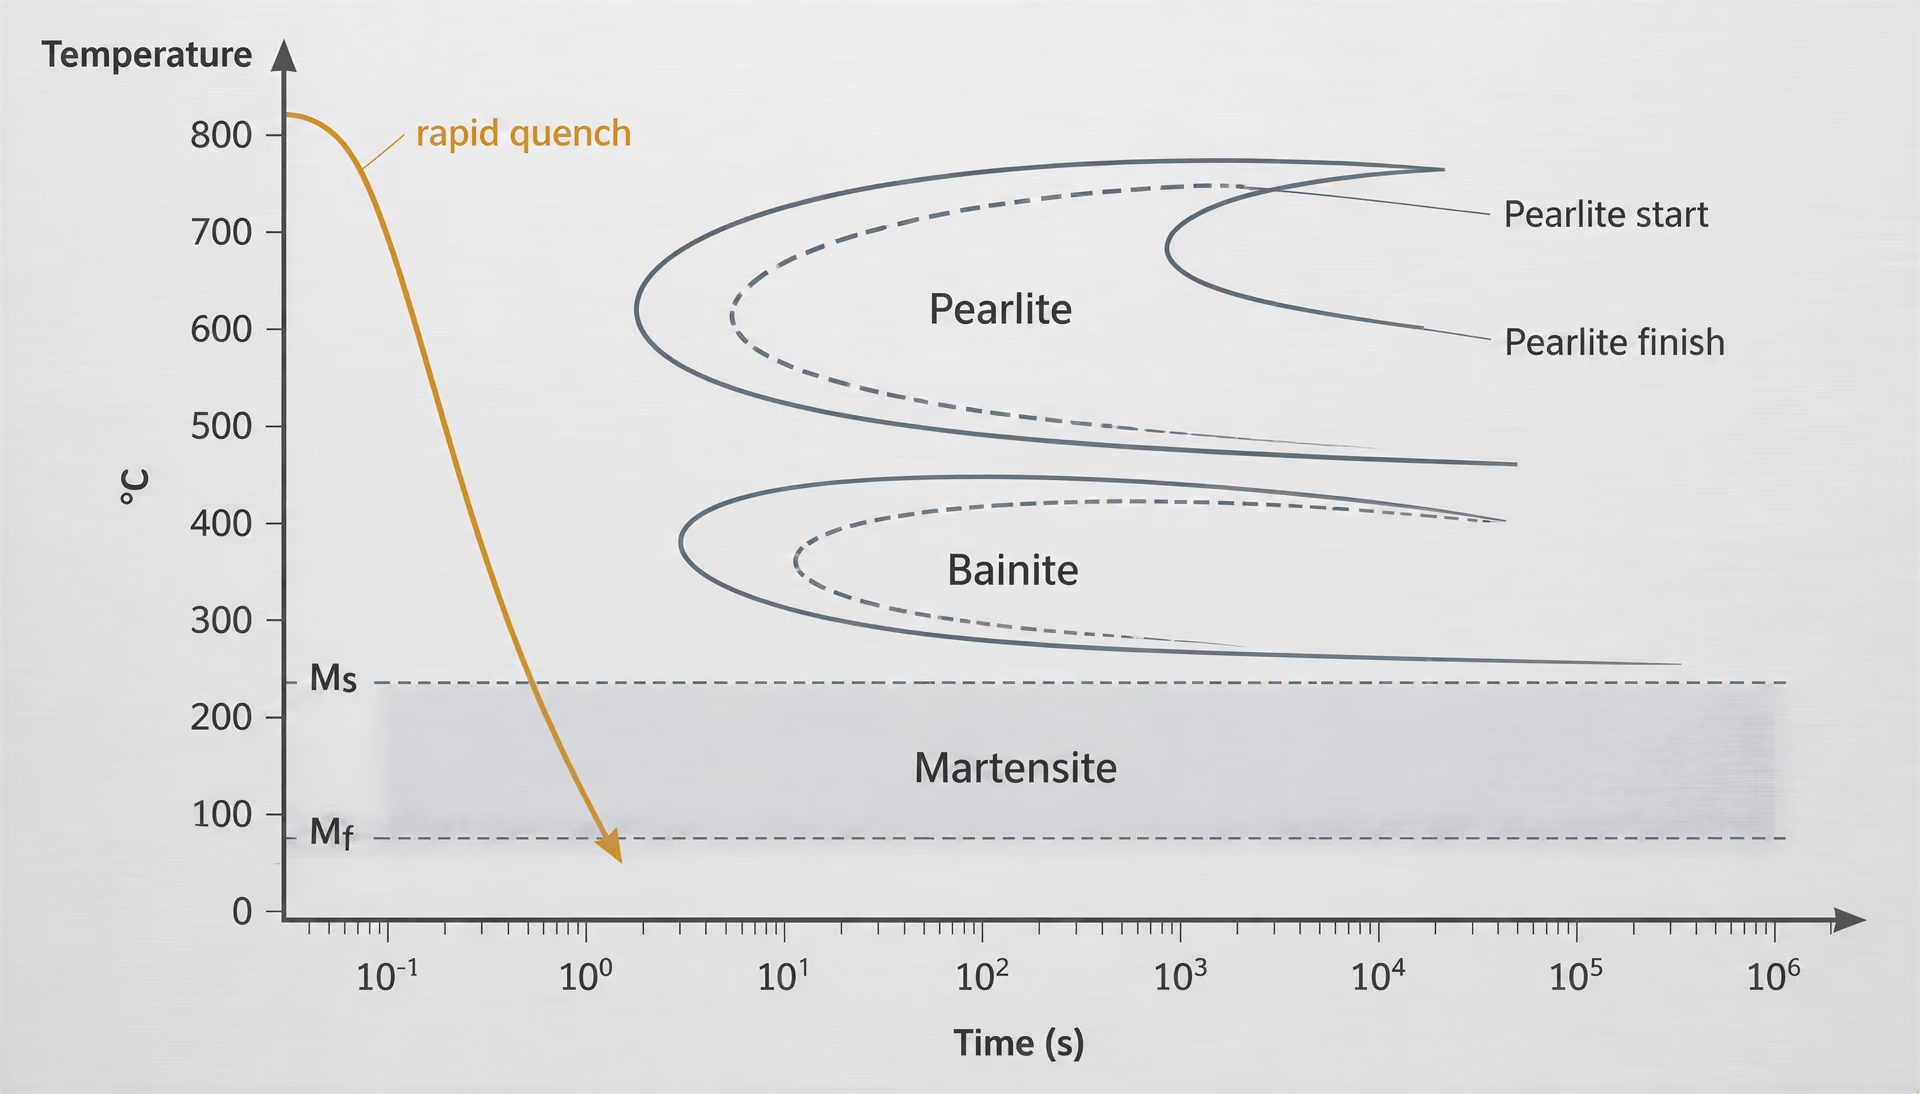
समय–तापमान–रूपांतरण आरेख
समय–तापमान–रूपांतरण आरेख, जिसे सामान्यतः TTT आरेख या समतापीय रूपांतरण आरेख कहा जाता है, इस प्रकार तैयार किया जाता है: नमूनों को ऑस्टेनाइट क्षेत्र तक गर्म किया जाता है, फिर उन्हें तेजी से चुने हुए स्थिर तापमानों पर ले जाया जाता है, वहाँ निर्धारित समय तक रखा जाता है और यह मापा जाता है कि रूपांतरण कब शुरू और कब समाप्त होता है। समय को लघुगणकीय क्षैतिज अक्ष पर तथा तापमान को ऊर्ध्वाधर अक्ष पर दर्शाया जाता है। परिणामी आरंभ और समाप्ति वक्र प्रायः पर्लाइटिक और बैनाइटिक अभिक्रियाओं के लिए विशिष्ट C-आकार बनाते हैं।
आरंभ वक्र उस अनुमानित ऊष्मायन अवधि को दर्शाता है, जिसके पहले ऑस्टेनाइट का पता लगाया जा सकने वाला अंश रूपांतरित नहीं हुआ होता। समाप्ति वक्र यह दर्शाता है कि परीक्षण-विधि के अनुसार चुना गया रूपांतरण कब काफी हद तक पूर्ण हो गया है। दोनों वक्रों के बीच फेराइट, पर्लाइट या बैनाइट क्रमिक रूप से विकसित होता है; आरेख यह नहीं कहता कि पूरा नमूना एक ही क्षण में प्रावस्था बदल देता है। इसलिए चुने हुए तापमान पर खींची गई क्षैतिज रेखा पहले एक ऊष्मायन समय के बाद आरंभ वक्र को काटती है और अधिक लंबे धारण-काल के बाद समाप्ति वक्र तक पहुँचती है।
यूटेक्टॉइड परास के ठीक नीचे के तापमानों पर ऑस्टेनाइट मोटा पर्लाइट बना सकता है, जिसमें फेराइट और सीमेंटाइट अपेक्षाकृत अधिक दूरी पर स्थित होते हैं। कम तापमानों पर अंतर-लैमेली दूरी घट जाती है और पर्लाइट अधिक महीन हो जाता है। इससे भी कम तापमान परास में बैनाइट बन सकता है, जिसमें फेराइट और कार्बाइड की व्यवस्था पर्लाइट से भिन्न होती है। वास्तविक सीमाएँ इस्पात की संरचना और परीक्षण-स्थितियों पर निर्भर करती हैं। क्रोमियम, मोलिब्डेनम, निकल और मैंगनीज जैसे मिश्रधातु तत्व सामान्यतः प्रावस्था-स्थिरता तथा प्रतिस्थापनात्मक विसरण की दरों को बदलकर विसरण-नियंत्रित अभिक्रियाओं को मंद करते हैं, यद्यपि प्रत्येक ग्रेड में उनका प्रभाव समान नहीं होता।
| आरेख या पथ | मुख्य दशा | सामान्य रूपांतरण या उद्देश्य |
|---|---|---|
| TTT | स्थिर-तापमान धारण | पर्लाइट या बैनाइट रूपांतरण की गतिकी |
| CCT | निरंतर शीतन | व्यावहारिक भट्ठी और शमन पथ |
| ऑस्टेम्परिंग | Ms से ऊपर और पर्लाइट क्षेत्र से नीचे धारण | समतापीय बैनाइट निर्माण |
| मार्टेम्परिंग | तापमान समतुल्यीकरण के लिए Ms के निकट धारण | मार्टेनसाइट बनने से पहले तापीय प्रवणता में कमी |
TTT आरेख समतापीय उपचारों, जैसे ऑस्टेम्परिंग, को समझने में विशेष रूप से उपयोगी है। ऑस्टेनाइट को तेजी से चुने हुए बैनाइटिक तापमान तक ठंडा किया जाता है, वांछित रूपांतरण होने तक वहाँ रखा जाता है और फिर कमरे के तापमान तक ठंडा किया जाता है। यह आरेख निर्धारित करने में सहायता करता है कि शीतलन पथ पर्लाइट से बचता है या नहीं और क्या धारण-काल ऑस्टेनाइट की आवश्यक मात्रा को रूपांतरित करने के लिए पर्याप्त है। यह यह भी दिखा सकता है कि किसी एक संरचना के लिए पर्याप्त प्रतीत होने वाला धारण-काल दूसरी संरचना के लिए क्यों विफल हो जाता है।
मार्टेनसाइट-आरंभ तापमान, जिसे द्वारा दर्शाया जाता है, का उपचार अलग प्रकार से किया जाता है। मार्टेनसाइट एक विसरण-रहित रूपांतरण है: जालक के ऑस्टेनाइट से अतिसंतृप्त शरीर-केंद्रित चतुष्फलकीय संरचना में बदलते समय कार्बन के पास सीमेंटाइट में विभाजित होने का समय नहीं होता। जब इस्पात को उसकी संरचना-निर्भर से नीचे ठंडा किया जाता है, तब मार्टेनसाइट बनना शुरू होता है और तापमान मार्टेनसाइट-समाप्ति तापमान की ओर घटने पर सामान्यतः बनने वाली मार्टेनसाइट की मात्रा बढ़ती जाती है। यह अभिक्रिया पर्लाइट-निर्माण की तरह ऊष्मायन अवधि द्वारा नियंत्रित नहीं होती। यदि शमन से ऊपर रुक जाए, तो मार्टेनसाइट बनना शुरू नहीं होता; यदि यह और के बीच रुकता है, तो कुछ ऑस्टेनाइट अपरिवर्तित रह सकता है।
सतत-तापन और सतत-शीतलन आरेख
औद्योगिक भट्टियाँ और शमन प्रणालियाँ TTT आरेख तैयार करने में प्रयुक्त अचानक तापमान-परिवर्तनों को विरले ही दोहराती हैं। कोई घटक लगातार गर्म होता है, उसके अनुप्रस्थ काट में तापमान-प्रवणताएँ विकसित हो सकती हैं और फिर वह वायु, तेल, पॉलिमर, जल, लवण या नियंत्रित गैस में लगातार ठंडा होता है। सतत-तापन-रूपांतरण (CHT) आरेख निर्दिष्ट दर पर गर्म करते समय होने वाले रूपांतरण का वर्णन करते हैं, जबकि सतत-शीतलन-रूपांतरण (CCT) आरेख बिना रुकावट के शीतलन के दौरान होने वाले रूपांतरण का वर्णन करते हैं।
CCT आरेख में सामान्यतः कई शीतलन वक्र होते हैं, जिनमें से प्रत्येक अलग शीतलन दर का प्रतिनिधित्व करता है। धीमा वक्र फेराइट और पर्लाइट के आरंभ क्षेत्रों को काट सकता है और बैनाइट या मार्टेनसाइट परास तक पहुँचने से पहले विसरण-आधारित उत्पाद उत्पन्न कर सकता है। अधिक तेज वक्र इन क्षेत्रों को पार किए बिना मार्टेनसाइट क्षेत्र में प्रवेश कर सकता है। तक पहुँचने से पहले रूपांतरण से बचने के लिए आवश्यक शीतलन दर संबंधित नमूने और ऑस्टेनिटाइज़िंग अवस्था की क्रांतिक शीतलन दर होती है; यह किसी इस्पात-परिवार के लिए सार्वभौमिक मान नहीं है।
रूपांतरण-आरंभ और रूपांतरण-समाप्ति सीमाओं के साथ वक्र का प्रतिच्छेदन बनने वाले उत्पादों का व्यावहारिक पूर्वानुमान प्रदान करता है। उदाहरण के लिए, AISI 1045 नमूने का कोई शीतलन पथ फेराइट–पर्लाइट क्षेत्रों से होकर गुजर सकता है, जबकि AISI 4140 नमूने का तुलनीय पथ उन क्षेत्रों से बच सकता है, क्योंकि क्रोमियम, मोलिब्डेनम और मैंगनीज रूपांतरण अभिक्रियाओं को अधिक लंबे समय की ओर स्थानांतरित करते हैं। इसलिए दोनों ग्रेड एक ही सामान्य CCT आरेख साझा नहीं कर सकते, भले ही दोनों को शमन और टेम्परिंग किया जाए।
सामान्यीकरण, वायु-शीतलन, प्रत्यक्ष शमन और उत्पादन-भट्ठी चक्रों के लिए CCT आरेख सामान्यतः TTT आरेखों से अधिक उपयोगी होते हैं। वे संकेत दे सकते हैं कि मोटे भाग की सतह और केंद्र अलग-अलग पथों का अनुसरण करेंगे या नहीं। केंद्र अधिक धीरे ठंडा होता है, क्योंकि ऊष्मा को आसपास की सामग्री के माध्यम से बाहर जाना पड़ता है; इसलिए सतह के मार्टेनसाइट तक पहुँचने के दौरान केंद्र में पर्लाइट या बैनाइट बन सकता है। यही कठोरणीयता का आधार है: केवल सतह पर प्राप्त की जा सकने वाली अधिकतम कठोरता नहीं, बल्कि परिभाषित शमन के अंतर्गत वह गहराई, जहाँ तक निर्दिष्ट संरचना या कठोरता उत्पन्न की जा सके।
दोनों में से कोई भी आरेख सार्वभौमिक मानचित्र नहीं है। उदाहरण के लिए, AISI 4140 के लिए पहचाना गया कोई आरेख कार्बन की निर्दिष्ट परास, ऑस्टेनिटाइज़िंग तापमान, धारण-काल, पूर्ववर्ती दाने के आकार, नमूने की ज्यामिति और शीतलन माध्यम का उपयोग करके तैयार किया गया हो सकता है। इनमें से किसी भी कारक को बदलने पर रूपांतरण का व्यवहार बदल सकता है। पूर्ववर्ती ऑस्टेनाइट दाने का अधिक महीन आकार अधिक नाभिकन स्थलों की आपूर्ति करता है और कुछ विसरणात्मक रूपांतरणों को तेज कर सकता है; अत्यधिक दाना-वृद्धि उन्हें विलंबित कर सकती है। इसलिए व्यावसायिक ऊष्मा-उपचार चक्र को वास्तविक हीट, आयामों, भट्ठी की एकरूपता और शमन-स्थितियों के आधार पर जाँचना आवश्यक है।
नाभिकन, वृद्धि और रूपांतरण-दर के प्रभाव
विसरण-नियंत्रित रूपांतरण के लिए नाभिकन और वृद्धि दोनों आवश्यक हैं। नाभिकन नई प्रावस्था के छोटे क्षेत्रों का निर्माण करता है, जबकि वृद्धि अंतरापृष्ठ के पार परमाणुओं को स्थानांतरित करके उन क्षेत्रों का विस्तार करती है। साम्य रूपांतरण तापमान के निकट तापमानों पर तीव्र नाभिकन के लिए प्रेरक बल बहुत कम हो सकता है। बहुत कम तापमानों पर विसरण धीमा हो जाता है। रूपांतरण प्रायः मध्यवर्ती तापमान पर सबसे तेज होता है, जो C-आकार के आरंभ वक्र की नासिका को स्पष्ट करता है।
ऊष्मायन वह अवधि है, जिसके दौरान रूपांतरण का पता लगाने योग्य बनने के लिए पर्याप्त स्थिर नाभिक नहीं बन पाते। सामान्य प्रक्रिया के अर्थ में यह व्यर्थ समय नहीं है; यह ऊष्मागतिक प्रेरक बल, अंतरापृष्ठीय ऊर्जा और परमाण्विक गतिशीलता के बीच प्रतिस्पर्धा को दर्शाता है। इसलिए TTT आरेख की नासिका के निकट ऑस्टेनाइट को धारण करने पर पर्लाइट बनने से पहले बहुत कम समय लग सकता है, जबकि अधिक ऊँचे तापमान पर धारण करने के लिए कहीं अधिक लंबी ऊष्मायन अवधि आवश्यक हो सकती है।
वृद्धि की दर भी बनने वाली संरचना को नियंत्रित करती है। अधिक ऊँचे रूपांतरण तापमानों पर तेज वृद्धि से मोटा पर्लाइट बनने की प्रवृत्ति होती है, जबकि कम तापमान पर रूपांतरण से महीन अंतराल और सामान्यतः अधिक उच्च सामर्थ्य प्राप्त होती है। बैनाइट फेराइट की वृद्धि और कार्बन के पुनर्वितरण के अलग संयोजन से बनता है और उसका आकारिकी-रूप तापमान के साथ बदलता है। मार्टेनसाइट सामान्य विसरण-नियंत्रित वृद्धि को पार कर जाता है, लेकिन इससे उच्च विस्थापन घनत्व, जालकीय विकृति और अवशिष्ट तनाव उत्पन्न होते हैं; इन प्रभावों को कम करने तथा कठोरता और दृढ़ता को समायोजित करने के लिए सामान्यतः टेम्परिंग आवश्यक होती है।
प्रयोगशाला के आरेख छोटे नमूनों में चरों को अलग-अलग करके प्रदर्शित करते हैं। उत्पादन घटक ऐसा नहीं करते। कोई फोर्ज किया हुआ शाफ्ट पृथक्करण, स्केल, अवशिष्ट तनाव और असमान पूर्ववर्ती संरचना के साथ भट्ठी में प्रवेश कर सकता है। उसकी सतह उसके केंद्र की तुलना में अधिक तेजी से गर्म और ठंडी हो सकती है, जबकि कोने, छेद और तीव्र संक्रमण ऊष्मा-प्रवाह को बदल देते हैं। इसलिए ISO 17663:2023 वेल्डिंग और संबद्ध प्रक्रियाओं से जुड़े ऊष्मा-उपचार को कार्यशालाओं या स्थल पर किए जाने वाले गुणवत्ता-नियंत्रित संचालन के रूप में मानता है, जिसमें तापीय अभिलेखों और प्रक्रिया-स्थितियों पर ध्यान देना भी शामिल है। दूसरी ओर, ISO 683-1:2016, मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरण, प्रेरण-कठोरण तथा चयनित सामान्यीकृत अवस्थाओं के लिए अभिप्रेत अलाभित इस्पातों की आपूर्ति आवश्यकताएँ निर्धारित करता है।
रूपांतरण आरेख प्रक्रिया-पथ का मार्गदर्शन करते हैं, लेकिन मापन का स्थान नहीं लेते। यह पुष्टि करने के लिए कि इच्छित पथ का वास्तव में अनुसरण हुआ था, तापयुग्मों, कठोरता सर्वेक्षणों, धात्विक-संरचना परीक्षण और भट्ठी तथा शमन-स्थितियों के अभिलेखों की आवश्यकता होती है। सार्थक प्रश्न यह नहीं है कि इस्पात को “गर्म और ठंडा” किया गया था या नहीं, बल्कि यह है कि कौन-से रूपांतरण हुए, वे कहाँ हुए और उनके समय-क्रम ने कठोरता, दृढ़ता, विकृति तथा अवशिष्ट तनाव के अंतिम संतुलन को किस प्रकार निर्धारित किया।
एनीलिंग और नॉर्मलाइज़िंग उपचार
| उपचार | तापन दशा | शीतन दशा | सामान्य परिणाम |
|---|---|---|---|
| पूर्ण तनुकरण | ऑस्टेनाइट क्षेत्र में | भट्ठी में धीमा शीतन | नरम, तुलनात्मक रूप से मोटे फेराइट–पर्लाइट की संरचना |
| गोलिकीकरण | Ac1 पर या उसके ठीक नीचे, प्रायः बार-बार | नियंत्रित धीमा शीतन | फेराइट में गोलाकार सीमेंटाइट कण |
| प्रक्रम तनुकरण | Ac1 से नीचे | नियंत्रित शीतन | पुनःस्फटित, अधिक नरम निम्न-कार्बन इस्पात |
| सामान्यीकरण | ऑस्टेनाइट क्षेत्र में | स्थिर वायु में शीतन | अधिक महीन और प्रायः अधिक दृढ़ फेराइट–पर्लाइट संरचना |
एनीलिंग गर्म करने और ठंडा करने की कोई एक निश्चित विधि नहीं है। यह तापीय चक्रों का एक समूह है, जिन्हें कठोरता, तन्यता, मशीनिंग-योग्यता, अवशिष्ट तनाव, दानेदार संरचना या किसी पूर्ववर्ती प्रक्रिया से छोड़ी गई अवस्था को बदलने के लिए चुना जाता है। आवश्यक चक्र कार्बन की मात्रा, मिश्रधातु तत्वों, अनुप्रस्थ काट के आकार, पूर्व विकृति, गर्म करने की दर, धारण अवधि, भट्ठी के तापमान की एकरूपता और इच्छित शीतलन पथ पर निर्भर करता है। किसी पतली कम-कार्बन शीट को नरम करने वाला उपचार मोटे मध्यम-कार्बन फोर्जिंग के लिए अनुपयुक्त हो सकता है, भले ही दोनों को “एनील्ड” कहा जाए।
इन उपचारों के पीछे होने वाले फेज़ परिवर्तन की चर्चा सामान्यतः लौह–लौह-कार्बाइड आरेख के आधार पर की जाती है, लेकिन यह आरेख साम्यावस्था संबंधों को दर्शाता है, परिवर्तन के लिए आवश्यक समय को नहीं। गर्म करने और ठंडा करने की दर वास्तविक प्रतिक्रिया को बदल देती है। सतत-तापन और सतत-शीतलन परिवर्तन आरेखों के साथ-साथ समय–तापमान–परिवर्तन आरेख यह दिखाते हैं कि ऑस्टेनाइट कब बनता है और कब फेराइट, पर्लाइट, बैनाइट या अन्य उत्पादों में विघटित होता है। ASM International द्वारा 2024 में प्रकाशित स्टील ऊष्मा-उपचार संबंधी विवेचन में एनीलिंग, ऑस्टेनिटाइज़िंग, परिवर्तन आरेख, कठोरता और अवशिष्ट-तनाव नियंत्रण को एक ही प्रक्रिया-ढाँचे के अंतर्गत रखा गया है।
पूर्ण एनीलिंग और संबंधित नरमी चक्र
पूर्ण एनीलिंग में सामान्यतः स्टील को ऑस्टेनाइट क्षेत्र तक गर्म करना, अनुप्रस्थ काट को उपयुक्त अवस्था तक पहुँचने के लिए पर्याप्त समय तक धारण करना और भट्ठी के भीतर धीरे-धीरे ठंडा करना शामिल होता है। हाइपोयूटेक्टॉइड स्टील के लिए ऑस्टेनिटाइज़िंग तापमान सामान्यतः ऊपरी क्रांतिक तापमान Ac3 से ऊपर रखा जाता है, ताकि मूल फेराइट और पर्लाइट पर्याप्त रूप से घुलकर ऑस्टेनाइट बना सकें। हाइपरयूटेक्टॉइड स्टील के लिए चक्र सामान्यतः Ac1 से ऊपर, लेकिन Acm से नीचे चुना जाता है, जिससे कुछ प्रोयूटेक्टॉइड सीमेंटाइट बचा रहता है और प्रत्येक कार्बाइड घुल नहीं जाता। सटीक प्रक्रिया ग्रेड और अनुप्रस्थ काट के आकार के अनुसार बदलती है।
भट्ठी में धीमे शीतलन के दौरान ऑस्टेनाइट साम्यावस्था के अपेक्षाकृत निकट परिवर्तित होता है। हाइपोयूटेक्टॉइड संरचनाओं में पहले प्रोयूटेक्टॉइड फेराइट और उसके बाद पर्लाइट बनता है; यूटेक्टॉइड स्टील मुख्यतः पर्लाइट में परिवर्तित होता है; हाइपरयूटेक्टॉइड स्टील में प्रोयूटेक्टॉइड सीमेंटाइट के साथ पर्लाइट बनता है। परिणामी संरचना सामान्यतः वायु-शीतलन से बनी संरचना की तुलना में अधिक नरम और मोटे दानों वाली होती है। मोटे पर्लाइट में लैमेलाओं के बीच अधिक अंतराल होता है, जिससे काटने और विकृति का प्रतिरोध घटता है, लेकिन साथ ही सामर्थ्य और कठोरता भी कम हो जाती है।
इसका उद्देश्य प्रायः मशीनिंग या शीत-निर्माण से पहले नरमी प्राप्त करना होता है। पूर्ण एनीलिंग से काटने के बल कम हो सकते हैं, औज़ार का घिसाव घट सकता है और बड़े फोर्जिंग या कास्टिंग में कठोरता अधिक समान हो सकती है। यह असमान कास्ट संरचना या अधिक गर्म हो चुकी पूर्व संरचना को अधिक पूर्वानुमेय फेराइट–पर्लाइट व्यवस्था से भी प्रतिस्थापित कर सकता है। हालांकि, इससे प्रत्येक दोष अपने-आप दूर नहीं होता: यदि तापमान और धारण अवधि का उचित नियंत्रण न हो, तो पृथक्करण, अत्यधिक दाना-वृद्धि, डीकार्बराइज़ेशन और कार्बाइड नेटवर्क बने रह सकते हैं या अधिक स्पष्ट हो सकते हैं।
मोटा अनुप्रस्थ काट परिणाम को जटिल बना देता है। उसकी सतह भट्ठी के तापमान का अनुसरण उसके केंद्र की तुलना में अधिक तेज़ी से करती है, जबकि केंद्र अधिक धीरे ठंडा होता है और भिन्न तापमान पर परिवर्तित हो सकता है। इसलिए बाहरी भाग में केंद्र की तुलना में अधिक महीन पर्लाइट हो सकता है या फेराइट-निर्माण अलग प्रकार से हो सकता है, भले ही भट्ठी का चक्र सही रूप से दर्ज किया गया हो। तापमान मापन में केवल भट्ठी के वातावरण को नहीं, बल्कि कार्यखंड को प्रदर्शित करना चाहिए।
स्फेरॉइडाइज़िंग एक अन्य नरमी चक्र है, जो विशेष रूप से उन उच्च-कार्बन स्टीलों और टूल स्टीलों के लिए महत्वपूर्ण है जिन्हें कठोरन से पहले मशीन किया जाना होता है। Ac1 से ठीक नीचे लंबे समय तक धारण करना, या Ac1 के आर-पार बार-बार गर्म करने के बाद धीमी शीतलन करना, फेराइट मैट्रिक्स में सीमेंटाइट के गोलाकार कण बनने को बढ़ावा देता है। स्फेरॉइडाइज़्ड कार्बाइड सामान्यतः उच्च-कार्बन स्टील को महीन लैमेलर पर्लाइट संरचना की तुलना में अधिक आसानी से मशीन करने योग्य बनाते हैं और बाद के ऑस्टेनिटाइज़िंग के लिए उपयोगी प्रारंभिक अवस्था प्रदान करते हैं। यह चक्र लंबा हो सकता है, क्योंकि सीमेंटाइट को विसरण द्वारा अपना आकार बदलना पड़ता है; भट्ठी में थोड़ी देर धारण करने से समान परिणाम प्राप्त नहीं किया जा सकता।
समतापी एनीलिंग सामान्य भट्ठी-शीतलन की तुलना में अधिक निकट नियंत्रण प्रदान करती है। स्टील को ऑस्टेनिटाइज़िंग क्षेत्र से पर्लाइट-परिवर्तन क्षेत्र के किसी चयनित तापमान तक ठंडा किया जाता है, परिवर्तन के पर्याप्त रूप से पूर्ण होने तक वहाँ धारण किया जाता है और फिर कमरे के तापमान तक ठंडा किया जाता है। यह धारण अवधि अधिक समान संरचना उत्पन्न कर सकती है और कुछ ग्रेडों के लिए कुल चक्र को छोटा कर सकती है, लेकिन इसके लिए नियंत्रित उपकरण और संरचना-विशिष्ट परिवर्तन अनुसूची आवश्यक होती है।
प्रक्रिया एनीलिंग और तनाव-निवारण
प्रक्रिया एनीलिंग सामान्यतः कम-कार्बन या कम-मिश्रधातु स्टील पर शीत-कार्य के बाद किया जाने वाला उपक्रांतिक उपचार है। पदार्थ को Ac1 से नीचे, प्रायः ऐसे तापमान-क्षेत्र में गर्म किया जाता है जो ऑस्टेनाइट बनाए बिना पुनर्स्फुटन की अनुमति दे; इसके बाद उसे धारण करके नियंत्रित दर से ठंडा किया जाता है। रोलिंग, ड्रॉइंग, मोड़ने या प्रेसिंग से उत्पन्न लंबित और विकृत दानों के स्थान पर नए, अपेक्षाकृत तनाव-मुक्त फेराइट दाने बनते हैं। कठोरता घटती है, तन्यता लौटती है और स्टील अगली निर्माण प्रक्रिया से गुजरने में अधिक सक्षम हो जाता है।
तापमान पुनर्स्फुटन के लिए पर्याप्त रूप से ऊँचा होना चाहिए, लेकिन इतना अधिक नहीं कि अवांछित दाना-वृद्धि हो। पूर्व अपचयन महत्वपूर्ण है: अत्यधिक शीत-कार्य किए गए स्टील में अधिक संचित ऊर्जा होती है और वह हल्की विकृति वाले पदार्थ की तुलना में अधिक आसानी से पुनर्स्फुटित हो सकता है। कार्बन की मात्रा और मिश्रधातु तत्व भी पुनर्स्फुटन की गतिशीलता को प्रभावित करते हैं। कम-कार्बन शीट के लिए उपयुक्त चक्र को उच्च-कार्बन या मिश्रधातु ग्रेड पर सीधे लागू नहीं किया जा सकता।
तनाव-निवारण एनीलिंग एक अलग समस्या का समाधान करती है। अवशिष्ट तनाव वेल्डिंग, मशीनिंग, असमान शीतलन, कास्टिंग, निर्माण या स्थानीय गर्म करने से उत्पन्न होते हैं। उपक्रांतिक धारण अवधि सीमित विसरण और प्लास्टिक समायोजन की अनुमति देती है, जिससे मैट्रिक्स में जानबूझकर परिवर्तन किए बिना तनाव कम होता है। यह उपचार बाद की मशीनिंग के दौरान विकृति को कम कर सकता है तथा दरार या आयामी परिवर्तन के जोखिम को घटा सकता है, लेकिन इससे अवशिष्ट तनाव समान रूप से पूरी तरह समाप्त नहीं होता। तीक्ष्ण ज्यामिति, वेल्ड का अवरोध, तापमान प्रवणताएँ और असमान अनुप्रस्थ काट अभी भी महत्वपूर्ण रहते हैं।
वेल्डिंग के बाद तनाव-निवारण में वेल्ड धातु, ऊष्मा-प्रभावित क्षेत्र, आधार धातु और घटक के अवरोधों पर ध्यान देना आवश्यक है। ISO 17663:2023 वायु या नियंत्रित वातावरण में, कार्यशालाओं या स्थल पर किए जाने वाले ऊष्मा-उपचार के लिए गुणवत्ता आवश्यकताएँ निर्धारित करता है; इसका मुख्य संबंध फेरिटिक स्टीलों और संबंधित वेल्डेड या निर्मित घटकों से है। इसकी व्यावहारिक प्रासंगिकता यह है कि भट्ठी का अंशांकन, थर्मोकपल की स्थिति, गर्म करने और ठंडा करने की दर, सहारा देने की स्थितियाँ तथा अभिलेख, नाममात्र तापमान जितना ही परिणाम को प्रभावित कर सकते हैं।
नॉर्मलाइज़िंग और दाना-परिष्करण
नॉर्मलाइज़िंग का सामान्य अर्थ है स्टील को ऑस्टेनाइट क्षेत्र तक गर्म करना, परिवर्तन के लिए तैयार होने तक धारण करना और भट्ठी के भीतर नहीं, बल्कि स्थिर वायु में ठंडा करना। वायु-शीतलन भट्ठी-शीतलन की तुलना में तेज़ होता है, इसलिए अनेक कार्बन और कम-मिश्रधातु स्टीलों में ऑस्टेनाइट कम तापमान पर परिवर्तित होता है और अधिक महीन फेराइट तथा पर्लाइट बनाता है। नॉर्मलाइज़्ड अवस्था सामान्यतः पूर्णतः एनील्ड अवस्था की तुलना में अधिक मजबूत और कठोर होती है, जबकि उपयोगी तन्यता बनी रहती है।
“परिष्करण” शब्द के लिए सावधानीपूर्वक योग्यता निर्धारित करना आवश्यक है। नॉर्मलाइज़िंग फोर्जिंग, कास्टिंग, वेल्डिंग के तापीय चक्रों या अत्यधिक गर्म करने से उत्पन्न मोटे दानों को परिष्कृत कर सकता है, लेकिन यह पृथक्करण के प्रत्येक रूप को ठीक नहीं कर सकता और न ही सतत कार्बाइड नेटवर्क को समाप्त कर सकता है। दाना-परिष्करण गर्म करने के दौरान स्थापित ऑस्टेनाइट दाने के आकार पर निर्भर करता है। अत्यधिक तापमान या धारण अवधि वायु-शीतलन से पहले ऑस्टेनाइट दानों को बड़ा कर सकती है और इच्छित परिणाम को कमजोर कर सकती है।
कार्बन की मात्रा परिवर्तन तापमान और अंतिम अनुपातों दोनों को बदलती है। यूटेक्टॉइड संरचना तक कार्बन बढ़ाने पर सामान्यतः पर्लाइट का अंश बढ़ता है और नॉर्मलाइज़िंग के बाद कठोरता बढ़ती है। कम-कार्बन ग्रेड में अपेक्षाकृत कम पर्लाइट के साथ मुख्यतः फेराइट बना रह सकता है; मध्यम-कार्बन ग्रेड में अधिक पर्लाइट और अधिक सामर्थ्य विकसित होती है; हाइपरयूटेक्टॉइड ग्रेड में पर्लाइट के साथ प्रोयूटेक्टॉइड सीमेंटाइट बन सकता है। मिश्रधातु तत्व परिवर्तन में विलंब कर सकते हैं और फेराइट–पर्लाइट संतुलन को बदल सकते हैं। इसलिए यदि अनुप्रस्थ काट पतला हो या शीतलन दर पर्याप्त रूप से अधिक हो, तो कुछ स्टील वायु-शीतलन के दौरान बैनाइट या अन्य उत्पाद बना सकते हैं।
अनुप्रस्थ काट का आकार इस स्थिति को उलट देता है। पतला भाग तेज़ी से ऊष्मा खोता है और अधिक महीन संरचना के साथ नॉर्मलाइज़ हो सकता है, जबकि भारी अनुप्रस्थ काट का केंद्र धीरे-धीरे ठंडा होता है और एनील्ड अवस्था के निकट पहुँच सकता है। ज्यामिति, फिक्स्चर के साथ संपर्क, भट्ठी में लोडिंग और वायु-प्रवाह अतिरिक्त भिन्नता उत्पन्न करते हैं। इसलिए नॉर्मलाइज़िंग एक परिभाषित शीतलन प्रक्रिया है, न कि भट्ठी के बाहर ठंडा किए गए किसी भी स्टील के लिए प्रयुक्त सामान्य नाम। ISO 683-1:2016 विभिन्न ऊष्मा-उपचार अवस्थाओं में आपूर्ति किए जाने वाले गैर-मिश्रधातु स्टीलों को मान्यता देता है, जिनमें कुछ मामलों में नॉर्मलाइज़्ड अवस्थाएँ भी शामिल हैं; फिर भी स्वीकार्य सूक्ष्मसंरचना और गुणों का निर्धारण निर्दिष्ट ग्रेड और आपूर्ति-अवस्था द्वारा ही होता है।
शमन, कठोरीकरण और कठोरीकरण-क्षमता
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
शमन केवल गर्म करने के बाद तेजी से ठंडा करना नहीं है। यह ऑस्टेनाइटीकृत इस्पात को तापमान-सीमाओं के भीतर इतनी तेजी से ले जाने का सुनियोजित प्रयास है कि परलाइट और प्रोयूटेक्टॉइड फेराइट जैसे प्रसरण-आधारित रूपांतरणों को दबाया जा सके तथा मार्टेंसाइट या कोई अन्य निर्दिष्ट कठोर संरचना उत्पन्न हो। परिणाम संरचना, ऑस्टेनाइट कण-आकार, अनुप्रस्थ काट की ज्यामिति, तापमान की एकरूपता, शीतलन-वक्र और रूपांतरण के दौरान उत्पन्न प्रतिबलों पर निर्भर करता है। ASM Handbook Volume 4A इन चरों का उपचार ऑस्टेनाइटीकरण, कठोरता, कठोरीकरण-क्षमता, शमन, टेम्परिंग, ऑस्टेम्परिंग, मार्टेम्परिंग और सतह-कठोरीकरण के साथ करता है (ASM International, 2024)।
शमन और मार्टेंसाइटीय रूपांतरण
शमन से पहले इस्पात को ऑस्टेनाइट बनने की स्थितियों तक गर्म किया जाता है। हाइपोयूटेक्टॉइड इस्पातों के लिए इसका सामान्य अर्थ है ऊपरी क्रांतिक तापमान से ऊपर गर्म करना, ताकि फेराइट और परलाइट पर्याप्त मात्रा में ऑस्टेनाइट में घुल जाएँ। यूटेक्टॉइड इस्पात में परलाइटीय मिश्रण का ऑस्टेनाइट में रूपांतरण आवश्यक होता है; हाइपरयूटेक्टॉइड इस्पात में निर्दिष्ट तापमान के आधार पर कुछ प्रोयूटेक्टॉइड सीमेंटाइट को बनाए रखा जा सकता है। होल्डिंग समय इतना होना चाहिए कि अनुप्रस्थ काट उपयुक्त और यथासंभव एकसमान स्थिति तक पहुँच जाए, लेकिन अत्यधिक समय या तापमान से ऑस्टेनाइट कणों का आकार बढ़ सकता है, ऑक्सीकरण बढ़ सकता है और विकृति अधिक गंभीर हो सकती है।
ऑस्टेनाइट, फेराइट की तुलना में, काफी अधिक कार्बन घोल सकता है। धीमे या मध्यम शीतलन के दौरान कार्बन के पास प्रसरण के लिए पर्याप्त समय होता है, जिससे फेराइट, सीमेंटाइट या परलाइट बन सकते हैं। तेजी से ठंडा करने पर यह समय उपलब्ध नहीं रहता। यदि शीतलन-पथ समय-तापमान-रूपांतरण आरेख में परलाइट और बैनाइट रूपांतरण क्षेत्रों से बचता है, तो ऑस्टेनाइट मार्टेंसाइट-आरंभ तापमान, Ms, तक पहुँचता है। इसके बाद मार्टेंसाइट, प्रसरण-रहित कर्तन रूपांतरण द्वारा बनता है, जिसमें कार्बन अतिसंतृप्त शरीर-केंद्रित चतुष्कोणीय संरचना में फँसा रहता है। आगे शीतलन से अतिरिक्त मार्टेंसाइट बनता रहता है, जब तक कि मार्टेंसाइट-समापन तापमान, Mf, के निकट न पहुँच जाए।
मार्टेंसाइट कठोरता बढ़ाता है, क्योंकि उसका विकृत जालक विस्थापन की गति का प्रतिरोध करता है। कार्बन की मात्रा इस प्रतिक्रिया को अत्यधिक प्रभावित करती है: अधिक घुला हुआ कार्बन सामान्यतः शमन के बाद बने मार्टेंसाइट की कठोरता बढ़ाता है तथा Ms और Mf को कम करता है। इसलिए कमरे के तापमान तक ठंडा करने के बाद इस्पात में कुछ अपरिवर्तित ऑस्टेनाइट बच सकता है, विशेषकर तब जब कार्बन और मिश्रधातु तत्वों की मात्रा अधिक हो या अनुप्रस्थ काट पर्याप्त निम्न तापमान तक न पहुँच पाए। बचा हुआ ऑस्टेनाइट बाद में उपयोग, मशीनिंग, शून्य से नीचे के ताप-उपचार या टेम्परिंग के दौरान रूपांतरित हो सकता है, जिससे आयाम और प्रतिबल बदल सकते हैं।
किसी बड़े पुर्जे का केंद्र उसकी सतह की तुलना में अधिक धीरे ठंडा होता है। इस अंतर के कारण आंतरिक भाग में परलाइट या बैनाइट बन सकता है, भले ही सतह मार्टेंसाइटीय हो जाए। शमन से तापीय प्रवणताएँ भी उत्पन्न होती हैं: सतह पहले सिकुड़ती है, जबकि गर्म केंद्र इस संकुचन का प्रतिरोध करता है। रूपांतरण-विकृति प्रतिबल का एक और स्रोत है, क्योंकि ऑस्टेनाइट से मार्टेंसाइट में रूपांतरण के साथ आयतन बढ़ता है। चरम स्थिति में दरारें पड़ सकती हैं, लेकिन विकृति, अवशिष्ट प्रतिबल और आयामी परिवर्तन अधिक सामान्य परिणाम हैं। इसलिए वांछित संरचना का आकलन पूरे अनुप्रस्थ काट में किया जाना चाहिए, केवल सतही कठोरता के पठन के आधार पर नहीं।
सामान्यतः शमन के बाद टेम्परिंग की जाती है। इससे शमन-प्रतिबल कम होते हैं और नियंत्रित अवक्षेपण तथा पुनर्प्राप्ति अभिक्रियाओं के माध्यम से अतिसंतृप्त मार्टेंसाइट टेम्पर्ड मार्टेंसाइट में परिवर्तित हो जाता है। चुना गया टेम्परिंग तापमान और समय कठोरता, सामर्थ्य, दृढ़ता और आयामी स्थिरता के बीच संतुलन निर्धारित करते हैं। बिना टेम्पर किए छोड़े गए शमनित पुर्जे में कठोरता अधिक हो सकती है, लेकिन दरार या आघात के प्रति उसका प्रतिरोध कम हो सकता है।
कठोरता बनाम कठोरीकरण-क्षमता
कठोरता स्थानीयकृत विकृति के प्रति मापे गए प्रतिरोध को कहते हैं। रॉकवेल C, विकर्स और ब्रिनेल परीक्षण किसी निश्चित भार, इंडेंटर और प्रक्रिया के अंतर्गत किसी विशेष परीक्षण-स्थान पर होने वाली प्रतिक्रिया को दर्शाते हैं। सतही कठोरता का कोई मान यह नहीं बताता कि पुर्जा कितनी गहराई तक कठोर हुआ है, केंद्र मार्टेंसाइटीय है या नहीं, अथवा परिणाम शमन, कार्ब्यूराइजिंग, प्रेरण-कठोरीकरण या किसी अन्य उपचार से प्राप्त हुआ है।
कठोरीकरण-क्षमता इससे भिन्न है। यह निर्दिष्ट ऑस्टेनाइटीकरण और शमन स्थितियों के अंतर्गत किसी इस्पात के अनुप्रस्थ काट की पूरी गहराई में कठोर संरचना विकसित करने की क्षमता है। यह किसी एक कठोरता-संख्या के बजाय रूपांतरण-प्रतिक्रिया का वर्णन करती है। पूर्णतः मार्टेंसाइटीय होने पर दो इस्पात समान अधिकतम सतही कठोरता प्राप्त कर सकते हैं, फिर भी उस गहराई में बहुत भिन्न हो सकते हैं जहाँ यह कठोरता बनी रहती है। मार्टेंसाइट की अधिकतम कठोरता मुख्यतः कार्बन निर्धारित करता है; मैंगनीज, क्रोमियम, मोलिब्डेनम और निकेल जैसे मिश्रधातु तत्व सामान्यतः प्रसरण-आधारित रूपांतरणों को विलंबित करके कठोरीकरण-क्षमता बढ़ाते हैं। बहुत कम और नियंत्रित मात्रा में मिलाया गया बोरॉन, जब ऑस्टेनाइट कण-सीमाओं पर प्रभावी बना रहता है, तब प्रबल प्रभाव डाल सकता है।
जॉमिनी अंतिम-शमन परीक्षण एक मानकीकृत परीक्षण जिसमें ऑस्टेनाइटीकृत नमूने के एक सिरे को जल में शमन किया जाता है और कठोरीकरण-क्षमता को अभिलक्षित करने के लिए शमन किए गए सिरे से विभिन्न दूरियों पर कठोरता मापी जाती है।
जोमिनी एंड-क्वेंच परीक्षण कठोरीकरण-क्षमता को एक मानकीकृत नमूने की लंबाई के साथ कठोरता-प्रोफ़ाइल के रूप में व्यक्त करता है। एक सिरे पर पानी का प्रहार कराया जाता है, जिससे नमूने की लंबाई के साथ विभिन्न शीतलन-दरें उत्पन्न होती हैं। निश्चित दूरियों पर मापी गई कठोरता यह दर्शाती है कि उस परीक्षण-स्थिति में इस्पात कितनी दूर तक मार्टेंसाइट बना सकता है। यह वक्र प्रत्येक घटक के लिए प्रत्यक्ष गारंटी नहीं है। मोटे गियर, पतली प्लेट और जटिल ढलाई की तापीय ऐतिहासिकताएँ अलग-अलग होती हैं, भले ही वे इस्पात की उसी हीट से बने हों।
अनुप्रस्थ काट का आकार निर्णायक होता है, क्योंकि ऊष्मा को आंतरिक भाग से शीतलन-सतह तक पहुँचना पड़ता है। छोटा व्यास पूरे भाग में तेजी से ठंडा हो सकता है, जबकि भारी अनुप्रस्थ काट में मार्टेंसाइट केवल बाहरी क्षेत्र के पास बन सकता है। ज्यामिति स्थिति को और जटिल बनाती है: छेद, तीखे कोने, की-वे, पतले वेब और मोटाई में अचानक परिवर्तन ऊष्मा-प्रवाह तथा प्रतिबल को केंद्रित करते हैं। ऑस्टेनाइट कण-आकार भी कठोरीकरण-क्षमता को प्रभावित करता है। मोटे कण फेराइट और परलाइट के न्यूक्लिएशन-स्थलों की संख्या कम करते हैं और प्रायः इन रूपांतरणों को विलंबित करते हैं, लेकिन अत्यधिक कण-वृद्धि से दृढ़ता घटती है तथा विकृति या दरार बढ़ सकती है।
कठोरीकरण-क्षमता को “किसी भी शमन के बाद की कठोरता” से भ्रमित नहीं करना चाहिए। उच्च-कार्बन इस्पात सतह पर अत्यधिक कठोर हो सकता है, फिर भी उसमें कठोरीकरण की गहराई सीमित हो सकती है। इसके विपरीत, मध्यम-कार्बन मिश्रधातु इस्पात में मार्टेंसाइटीय कठोरता का अधिकतम मान कम हो सकता है, लेकिन वह बड़ी अनुप्रस्थ काट के भीतर अधिक गहराई तक यह संरचना विकसित कर सकता है। उपचार-विनिर्देश में इस्पात ग्रेड, ऑस्टेनाइटीकरण तापमान, होल्डिंग स्थितियाँ, शमन-माध्यम, आंदोलना, पुर्जे की ज्यामिति और स्वीकृति-जाँच के स्थान स्पष्ट होने चाहिए।
शीतलन-माध्यम और शीतलन-तीव्रता
शमन की तीव्रता बदलने वाले चर
- माध्यम जल, नमकीन जल, तेल, बहुलक, गैस या बाधित पथ अलग-अलग शीतन प्रत्युत्तर प्रदान करते हैं।
- विक्षोभ द्रव की गति वाष्प-फिल्मों को तोड़ती है और पृष्ठ पर अधिक ठंडे द्रव का नवीनीकरण करती है।
- दशा तापमान, सांद्रता, संदूषण, क्षरण और स्नान का आयतन शीतन को बदलते हैं।
- ज्यामिति कोने, छेद, जालिकाएँ और मोटे अनुप्रस्थ काट स्थानीय शीतन में अंतर उत्पन्न करते हैं।
- अभिविन्यास भाग की स्थिति द्रव की पहुँच और परिणामी शीतन वक्र को बदलती है।
जल, नमकीन जल, तेल, पॉलिमर विलयन, गैस और बाधित शीतलन शीतलन-प्रक्रिया की श्रेणियाँ हैं; ये एक-दूसरे के स्थान पर उपयोग किए जाने वाले समान नुस्खे नहीं हैं। इनका प्रदर्शन तापमान, सांद्रता, आंदोलना, संदूषण, स्नान-टंकी के आयतन, पुर्जों की लोडिंग और सतह की स्थिति पर निर्भर करता है। एक ही नाममात्र शमन-माध्यम से भी अलग-अलग उपकरणों में भिन्न शीतलन-वक्र प्राप्त हो सकते हैं।
जल सामान्यतः उच्च तापमान क्षेत्र में प्रबल शीतलन प्रदान करता है, लेकिन वाष्प-फिल्म बनने से गर्म सतह कुछ समय के लिए ऊष्मारोधित हो सकती है। वाष्प-आवरण के ढहने पर शीतलन तीव्र और असमान हो सकता है। नमकीन जल वाष्प-फिल्म के बने रहने की अवधि घटाता है और अधिक आक्रामक ढंग से ठंडा कर सकता है, जिससे विकृति और दरार का जोखिम बढ़ जाता है। जटिल आकारों या उच्च कठोरीकरण-क्षमता वाले इस्पातों के लिए ये माध्यम अनुपयुक्त हो सकते हैं, जब कम तीव्र शमन से आवश्यक संरचना प्राप्त की जा सकती हो।
तेल सामान्यतः जल या नमकीन जल की तुलना में कम उग्रता से ठंडा करता है और तापीय आघात को घटा सकता है, हालांकि तेल का प्रकार, तापमान, आंदोलना, ऑक्सीकरण और संदूषण उसके व्यवहार को बदलते हैं। पॉलिमर विलयन एक विस्तृत श्रेणी में आते हैं: शीतलन-तीव्रता बदलने के लिए सांद्रता और परिसंचरण को समायोजित किया जा सकता है, लेकिन नियंत्रण आवश्यक है, क्योंकि सांद्रता में परिवर्तन से प्रक्रिया बदल जाती है। दाबित निष्क्रिय गैस सहित गैस-शमन अधिक स्वच्छ और एकसमान शीतलन प्रदान कर सकता है, फिर भी इसकी तीव्रता बड़े अनुप्रस्थ काट या कम कठोरीकरण-क्षमता वाले ग्रेड के लिए अपर्याप्त हो सकती है।
शीतलन-तीव्रता केवल माध्यम के नाम से नहीं, बल्कि शमन-माध्यम और पुर्जे की सतह के बीच के संबंध से निर्धारित होती है। आंदोलना वाष्प-फिल्म को तोड़ती है और सतह पर अधिक ठंडे द्रव का नवीनीकरण करती है। अत्यधिक या असमान आंदोलना से कठोरता असमान हो सकती है और विकृति उत्पन्न हो सकती है। खराब स्थिति वाले शमन-माध्यम में जल, अपघटित पॉलिमर, तलछट या अत्यधिक ऑक्सीकरण-उत्पाद हो सकते हैं; ऐसी स्थिति में उसका शीतलन-वक्र स्वीकृत प्रक्रिया से भिन्न हो जाता है।
बाधित शीतलन शीतलन-पथ को जानबूझकर बदलता है। मार्टेम्परिंग में पुर्जे को तेजी से Ms से ऊपर या उसके निकट के तापमान तक ठंडा किया जाता है, फिर पर्याप्त समय तक रोका जाता है ताकि तापमान समान हो जाए, लेकिन महत्वपूर्ण मात्रा में बैनाइट या परलाइट बनने की अनुमति न मिले; इसके बाद मार्टेंसाइट क्षेत्र से होकर शीतलन किया जाता है। इससे सतह और केंद्र के तापमानों का अंतर घटता है और विकृति कम हो सकती है, लेकिन रूपांतरण-प्रतिबल समाप्त नहीं होता। इसके विपरीत, ऑस्टेम्परिंग में ऑस्टेनाइटीकृत इस्पात को ऐसे स्नान में स्थानांतरित किया जाता है जहाँ बैनाइट समतापीय रूप से बनता है और सामान्य मार्टेंसाइटीय शमन की आवश्यकता के बिना निर्दिष्ट कठोर संरचना उत्पन्न होती है।
रूपांतरण आरेखों और अवशिष्ट-प्रतिबल नियंत्रण पर ASM का 2024 का उपचार केंद्रीय बिंदु स्पष्ट करता है: शमन की योजना इस्पात के सतत-शीतलन व्यवहार और पुर्जे की तापीय ऐतिहासिकता के आधार पर बनाई जानी चाहिए। ISO 683-1:2016 में मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण तथा कुछ सामान्यीकृत स्थितियों के लिए अभिप्रेत गैर-मिश्रधातु इस्पातों को शामिल किया गया है। वेल्ड किए गए या निर्मित फेरिटिक-इस्पात घटकों के लिए ISO 17663:2023 ऊष्मा-उपचार को एक गुणवत्ता-नियंत्रित प्रक्रिया के अंतर्गत रखता है, जो कार्यशाला या स्थल पर की जा सकती है। इनमें से कोई भी मानक किसी एक शीतलन-माध्यम को सार्वभौमिक रूप से उपयुक्त नहीं मानता। सही विकल्प वही है जो आवश्यक संरचना और गुण उत्पन्न करे तथा कठोरता में भिन्नता, विकृति, अवशिष्ट प्रतिबल और दरार को निर्दिष्ट सीमाओं के भीतर रखे।
टेम्परिंग और क्वेंच किए गए इस्पात का नियंत्रण
क्वेंच के तुरंत बाद का मार्टेंसाइट अंतिम अवस्था क्यों विरल ही होता है
क्वेंचिंग से मार्टेंसाइट उत्पन्न हो सकता है, लेकिन मार्टेंसाइट प्रसरण को दबाकर बनाई गई अवस्था है, अधिकांश इंजीनियरी घटकों के लिए स्थिर अंतिम अवस्था नहीं। क्वेंचिंग के दौरान ऑस्टेनाइट एक अतिसंतृप्त, विकृत काय-केंद्रित चतुष्कोणीय संरचना में परिवर्तित हो जाता है, जिसमें कार्बन को पुनर्वितरित होने के लिए बहुत कम समय मिलता है। परिणामस्वरूप कठोरता और सामर्थ्य बहुत अधिक हो सकते हैं, लेकिन अवशिष्ट प्रतिबल भी पर्याप्त हो सकता है, साथ ही तन्यता कम, भंग प्रतिरोध खराब और आयामी अस्थिरता अधिक हो सकती है।
समस्या केवल यह नहीं है कि इस्पात “बहुत कठोर” है। किसी घटक के विभिन्न क्षेत्र अलग-अलग दरों से ठंडे होते हैं। सतह कोर से पहले रूपांतरित हो सकती है, जबकि कोने और छेद स्थानीय अवरोध उत्पन्न करते हैं। तापीय संकुचन, रूपांतरण विकृति, अवशिष्ट ऑस्टेनाइट और मार्टेंसाइट बनने से जुड़ा आयतन परिवर्तन मिलकर तन्य प्रतिबल, विकृति या क्वेंच दरार उत्पन्न कर सकते हैं। बड़े अनुप्रस्थ काट वाले भाग में एकसमान संरचना के बजाय मार्टेंसाइट, बैनाइट, पर्लाइट और अवशिष्ट ऑस्टेनाइट का मिश्रण भी हो सकता है। कार्बन की मात्रा, मिश्रधातु योजक, हार्डनेबिलिटी, अनुप्रस्थ काट का आकार, क्वेंचिंग माध्यम, आंदोलन और ज्यामिति—सभी इस परिणाम को प्रभावित करते हैं।[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
टेम्परिंग, क्वेंच किए गए इस्पात को संबंधित रूपांतरण परास से कम तापमान तक नियंत्रित रूप से पुनः गर्म करने की प्रक्रिया है; सामान्यतः यह उस तापमान से कम होता है जिस पर नया ऑस्टेनाइट बनता। चयनित प्रसरण और अवक्षेपण अभिक्रियाओं के होने के लिए इस्पात को पर्याप्त समय तक उसी तापमान पर रखा जाता है और फिर नियंत्रित परिस्थितियों में ठंडा किया जाता है। यह उपचार भंगुरता और अवशिष्ट प्रतिबल को कम करते हुए कठोरता, तन्य सामर्थ्य, दृढ़ता, घिसाव प्रतिरोध और आयामी स्थिरता को समायोजित करता है।
जैसा कि ASM International ने अपनी 2024 की ऊष्मा-उपचार सामग्री में स्पष्ट किया है, इस्पात की टेम्परिंग पर ऑस्टेनिटाइजिंग, रूपांतरण आरेखों, कठोरता और हार्डनेबिलिटी, क्वेंचिंग, विकृति तथा अवशिष्ट-प्रतिबल नियंत्रण के साथ विचार किया जाना चाहिए। यह संबंध महत्वपूर्ण है। टेम्परिंग किसी अनुपयुक्त ऑस्टेनिटाइजिंग प्रक्रिया या अनियंत्रित क्वेंच को ठीक नहीं कर सकती; यह केवल उस संरचना को संशोधित करती है जिसे पहले के चरणों ने बनाया है।
टेम्परिंग अभिक्रियाएँ और गुणों का संतुलन
टेम्परिंग की शुरुआत मार्टेंसाइट में फँसे कार्बन के पुनर्वितरण से होती है। प्रारंभिक चरण में कार्बन छोटी दूरियों तक गति करता है और संक्रमण कार्बाइड बना सकता है, जबकि मार्टेंसाइट की चतुष्कोणीय विकृति कम होती जाती है। मैट्रिक्स कम अतिसंतृप्त हो जाता है और क्वेंच के तुरंत बाद की जालक से जुड़े कुछ प्रतिबल मुक्त हो जाते हैं। इससे कठोरता में सीमित कमी आ सकती है, लेकिन दरार बनने के प्रतिरोध में सुधार होता है।
आगे टेम्परिंग करने पर संक्रमणकालीन संरचनाएँ अधिक स्थिर कार्बाइड व्यवस्थाओं में बदल जाती हैं। साधारण-कार्बन इस्पातों में सीमेंटाइट प्रमुख कार्बाइड बन जाता है और फेराइटिक मैट्रिक्स में विकसित होता है, क्योंकि मार्टेंसाइट संरचना अपनी अत्यधिक अतिसंतृप्ति खोती जाती है। मिश्रधातु इस्पातों में क्रोमियम, मोलिब्डेनम, वैनेडियम, टंग्स्टन या अन्य कार्बाइड-निर्माता तत्व अवक्षेपण अभिक्रियाओं को बदल सकते हैं और उपयुक्त तापीय इतिहास में मिश्रधातु कार्बाइड बना सकते हैं। ये अभिक्रियाएँ तत्काल नहीं होतीं। तापमान यह निर्धारित करता है कि कौन-सी अभिक्रियाएँ संभव हैं और वे कितनी तेजी से आगे बढ़ेंगी; समय यह निर्धारित करता है कि वे कितनी दूर तक आगे बढ़ेंगी।
इसलिए गुणों का संतुलन केवल भट्ठी की नाममात्र सेटिंग पर नहीं, बल्कि पूर्ण समय-तापमान इतिहास पर निर्भर करता है। अधिक टेम्परिंग तापमान सामान्यतः कार्बन के पुनर्वितरण और कार्बाइड के मोटा होने को तेज करते हैं। इससे कठोरता और सामर्थ्य में अधिक कमी आती है, लेकिन अक्सर दृढ़ता और तन्यता में उपयोगी वृद्धि होती है। कम तापमान अधिक कठोरता बनाए रखते हैं, लेकिन कम प्रतिबल मुक्त करते हैं और क्वेंच की गई संरचना का अधिक भाग रासायनिक तथा यांत्रिक रूप से अस्थिर छोड़ देते हैं। वास्तविक प्रतिक्रिया कार्बन स्तर, मिश्रधातु मात्रा, पूर्ववर्ती ऑस्टेनाइट कण-आकार, मार्टेंसाइट आकृति-विज्ञान, अवशिष्ट ऑस्टेनाइट और घटक के आकार पर निर्भर करती है।
अवशिष्ट ऑस्टेनाइट पर विशेष ध्यान देना आवश्यक है। यह टेम्परिंग के दौरान या बाद की सेवा-अवस्था में रूपांतरित हो सकता है और ऐसा आयामी परिवर्तन उत्पन्न कर सकता है जो परिशुद्ध भागों के लिए अस्वीकार्य हो। इस जोखिम को कम करने के लिए टेम्परिंग कार्यक्रम तैयार किया जा सकता है, लेकिन परिणाम इस्पात ग्रेड तथा अवशिष्ट ऑस्टेनाइट की मात्रा और स्थिरता पर निर्भर करता है। कुछ घटकों के लिए एक से अधिक टेम्परिंग चक्र आवश्यक होते हैं, जिनके बीच ठंडा किया जाता है, ताकि नए रूपांतरित अवयवों को बाद का टेम्पर मिल सके। दोहराए गए चक्र उन स्थितियों में आयामी स्थिरता भी सुधार सकते हैं जहाँ पहला चक्र अतिरिक्त रूपांतरण को प्रकट करता है या उत्पन्न करता है।
तापमान पर रखा गया समय लोड के सबसे ठंडे या सबसे कम गर्म हुए क्षेत्र के लिए पर्याप्त होना चाहिए, केवल इतना नहीं कि भट्ठी का प्रदर्शन-पटल निर्धारित बिंदु तक पहुँच जाए। मोटे अनुप्रस्थ काट, कसकर भरे गए लोड और द्रव्यमान में बड़े अंतर वाले भागों में तापमान प्रवणताएँ विकसित हो सकती हैं। इसलिए ताप की एकरूपता धातुकर्मीय चर है। कोर के अभी उस तापमान तक पहुँचने की प्रक्रिया में होने के दौरान सतह इच्छित तापमान तक जल्दी पहुँचकर अत्यधिक टेम्पर हो सकती है। भट्ठी का अंशांकन, लोड की व्यवस्था, भागों के बीच दूरी, वातावरण का नियंत्रण और प्रतिनिधि स्थानों पर निगरानी—ये सभी उपचार का हिस्सा हैं, विशेषकर तब जब सामर्थ्य या आयामी सहनशीलताएँ निर्दिष्ट हों।
साम्यावस्था और रूपांतरण व्यवहार के बीच का अंतर यहाँ भी उपयोगी बना रहता है। लौह–लौह-कार्बाइड आरेख साम्यावस्था में चरणों के संबंध दर्शाता है, जबकि टेम्परिंग सीमित अवधि वाले तापीय चक्र के दौरान होने वाली गतिज अभिक्रियाओं पर निर्भर करती है। ASM की 2024 की इस्पात ऊष्मा-उपचार संबंधी चर्चा इन साम्यावस्था अवधारणाओं को समय-तापमान-रूपांतरण तथा सतत-तापन या सतत-शीतलन व्यवहार से अलग करती है। टेम्परिंग भी एक अन्य गतिज प्रक्रिया है: समान नाममात्र तापमान तक पहुँचने वाले दो कार्यक्रम अलग-अलग संरचनाएँ उत्पन्न कर सकते हैं, यदि उनकी तापन दर, धारण समय, शीतलन दर या पूर्ववर्ती क्वेंच की परिस्थितियाँ भिन्न हों।
ISO 683-1:2016 गैर-मिश्रधातु इस्पातों के लिए तकनीकी आपूर्ति आवश्यकताओं को संबोधित करता है, जिनका उद्देश्य मुख्यतः क्वेंचिंग और टेम्परिंग सहित अन्य अवस्थाओं के लिए होता है। वेल्ड किए गए या आकार दिए गए फेरिटिक-इस्पात घटकों के लिए ISO 17663:2023 ऊष्मा-उपचार को ऐसे गुणवत्ता-नियंत्रण ढाँचे के अंतर्गत रखता है, जिसमें कार्यशाला या स्थल पर, वायु या नियंत्रित वातावरण में किए गए कार्य शामिल हैं। इनमें से कोई भी मानक प्रत्येक ग्रेड या ज्यामिति के लिए एक ही टेम्परिंग चक्र को उपयुक्त नहीं मानता। निर्दिष्ट इस्पात, उत्पाद का रूप, अनुप्रस्थ काट का आकार और अपेक्षित गुण अब भी प्रक्रिया को निर्धारित करते हैं।
टेम्पर भंगुरता और तापमान नियंत्रण
टेम्पर भंगुरता एक मान्य विफलता-प्रक्रिया है, केवल कठोरता में आकस्मिक कमी नहीं। Steel and Its Heat Treatment (Elsevier, 1984) नामक तकनीकी संदर्भ इस्पात ऊष्मा-उपचार के केंद्रीय विषयों में टेम्पर भंगुरता को शामिल करता है। संवेदनशील मिश्रधातु इस्पातों में कुछ टेम्परिंग और शीतलन इतिहासों के संपर्क के बाद भंगुरता विकसित हो सकती है, विशेषकर तब जब अशुद्धि तत्व पूर्ववर्ती-ऑस्टेनाइट कण-सीमाओं पर अलग होकर एकत्रित हों। फॉस्फोरस, टिन, एंटिमनी और आर्सेनिक सामान्यतः इस तंत्र से जुड़े होते हैं, जबकि मिश्रधातु संरचना और पूर्ववर्ती प्रसंस्करण संवेदनशीलता को प्रभावित करते हैं।
खतरा यह है कि परंपरागत तन्य गुणों में अनुपातिक परिवर्तन के बिना आघात दृढ़ता कम हो जाती है। किसी भाग में देखने में स्वीकार्य कठोरता बनी रह सकती है, फिर भी आघात के दौरान या कम सेवा-तापमानों पर अंतरकणीय भंग होने की संभावना बढ़ सकती है। तापमान परास और इसकी गंभीरता सार्वभौमिक मान नहीं हैं; वे इस्पात की रासायनिक संरचना, पृथक्करण, ऑस्टेनाइट कण-संरचना, धारण समय और शीतलन प्रक्रिया पर निर्भर करते हैं। इसलिए ग्रेड और विनिर्देशन से अलग किया गया कोई भी निर्देश भ्रामक हो सकता है।
नियंत्रण में कम संवेदनशील संरचना का चयन, हानिकारक अवशिष्ट तत्वों को सीमित करना, अनुपयुक्त संपर्क से बचना और टेम्परिंग के बाद निर्दिष्ट शीतलन प्रक्रिया लागू करना शामिल हो सकता है। कुछ मिश्रधातु इस्पातों में टेम्परिंग के बाद संवेदनशील परास से तेजी से ठंडा करना आवश्यक होता है; अन्य में लागू विनिर्देशन भिन्न प्रक्रिया या आघात-दृढ़ता के सत्यापन की मांग कर सकता है। सही प्रतिक्रिया सामग्री मानक, घटक के कार्य और परीक्षण आवश्यकताओं से निर्धारित होती है।
तापमान का मापन केवल भट्ठी के वातावरण का नहीं, बल्कि इस्पात का प्रतिनिधित्व करना चाहिए। तापयुग्म की स्थिति, भट्ठी की एकरूपता के सर्वेक्षण, लोड का आकार और स्थानांतरण समय—सभी वास्तविक चक्र को प्रभावित करते हैं। विलंबित स्थानांतरण या असमान शीतलन कार्बाइड अवक्षेपण और भंगुरता के जोखिम को बदल सकता है, भले ही दर्ज की गई सेटिंग सही दिखाई दे। इसलिए टेम्परिंग एक नियंत्रण समस्या है: संरचना संभावित अभिक्रियाएँ निर्धारित करती है, क्वेंचिंग प्रारंभिक संरचना निर्धारित करती है और उसके बाद का समय-तापमान पथ कठोरता, दृढ़ता, प्रतिबल-मुक्ति और स्थिरता के बीच संतुलन निर्धारित करता है।
ऑस्टेम्परिंग और मार्टेम्परिंग
| प्रक्रिया | धारण की स्थिति | अभिप्रेत रूपांतरण | मुख्य लाभ |
|---|---|---|---|
| ऑस्टेम्परिंग | Ms से ऊपर और पर्लाइट क्षेत्र से नीचे | बैनाइट | नियंत्रित बैनाइटिक संरचना और संभावित रूप से कम विकृति |
| मार्टेम्परिंग | Ms के निकट या उसके ठीक ऊपर | बाद के शीतन के दौरान मार्टेनसाइट | मार्टेनसाइट बनने से पहले पृष्ठ से कोर तक तापमान-अंतर में कमी |
| प्रत्यक्ष शमन | समतुल्यीकरण धारण के बिना रूपांतरण क्षेत्र से होकर | जहाँ शीतन पर्याप्त हो, वहाँ सामान्यतः मार्टेनसाइट | सरल पथ, लेकिन तापीय-प्रवणता का अधिक जोखिम |
ऑस्टेम्परिंग और मार्टेम्परिंग, सीधे क्वेंच के बाद किए जाने वाले टेम्परिंग के नियंत्रित विकल्प हैं। इनमें से कोई भी केवल अलग प्रकार के स्नान का चुनाव नहीं है। दोनों प्रक्रियाएँ ऑस्टेनाइट पर एक विशिष्ट समय–तापमान पथ लागू करती हैं, और परिणाम इस बात पर निर्भर करता है कि स्टील पर्लाइट से बच सकता है या नहीं, आवश्यक रूपांतरण-परास तक पहुँच सकता है या नहीं, तथा पूरे अनुप्रस्थ भाग में पर्याप्त रूप से एकसमान रह सकता है या नहीं। कार्बन की मात्रा, मिश्रधातु-तत्वों के मिलाने, पूर्ववर्ती ऑस्टेनाइट के कण-आकार, ज्यामिति और स्नान की क्षमता—सभी इस परिणाम को प्रभावित करते हैं।
यह अंतर मूलभूत है। ऑस्टेम्परिंग का उद्देश्य ऑस्टेनाइट को समतापीय रूप से बेनाइट में रूपांतरित करना है, इससे पहले कि पुर्जे को कमरे के तापमान तक ठंडा किया जाए। मार्टेम्परिंग में क्वेंच को मार्टेनसाइट-आरंभ तापमान के निकट रोक दिया जाता है, जिससे मार्टेनसाइट बनने से पहले तापमान-अंतर कम हो सकें; इसके बाद आगे ठंडा करने के दौरान मार्टेनसाइटिक रूपांतरण होता है और फिर टेम्परिंग की जाती है। ASM International द्वारा 2024 में प्रकाशित ASM Handbook Volume 4A, ऑस्टेनिटाइजिंग, हार्डनेबिलिटी, क्वेंचिंग, टेम्परिंग और अवशिष्ट-तनाव नियंत्रण के व्यापक अध्ययन के अंतर्गत दोनों को अलग-अलग प्रक्रियाओं के रूप में प्रस्तुत करता है।
समतापीय रूपांतरण मार्ग
ऑस्टेम्परिंग के लिए स्टील को पहले उसकी क्रांतिक परास से ऊपर गर्म किया जाता है, ताकि ऑस्टेनाइट बन सके। इसके बाद उसे तेजी से ऐसे स्नान में डाला जाता है, जिसका तापमान मार्टेनसाइट-आरंभ तापमान, , से ऊपर, लेकिन पर्लाइट रूपांतरण-परास से नीचे रखा जाता है। स्नान का तापमान सामान्यतः लगभग 250 से 400 °C के बीच चुना जाता है, हालांकि उपयोगी अंतराल ग्रेड और अपेक्षित बेनाइट संरूप के अनुसार काफी बदलता है। पुर्जे को उस तापमान पर तब तक रखा जाता है, जब तक ऑस्टेनाइट का अपेक्षित अंश बेनाइट में रूपांतरित न हो जाए; इसके बाद उसे परिवेशी तापमान तक ठंडा किया जाता है।
यह मार्ग पर्लाइट क्षेत्र से सीधे गुजरने से बचाता है और, जब रूपांतरण पूरा हो जाता है, तब अंतिम शीतलन के दौरान नए मार्टेनसाइट के बनने से भी बचाता है। बेनाइट में रूपांतरण के विस्थापनात्मक घटक से बने फेरिटिक क्षेत्र तथा तापमान, संघटन और संरचना के लिए प्रयुक्त शब्दावली के आधार पर कार्बन-समृद्ध अवशिष्ट ऑस्टेनाइट या कार्बाइड शामिल होते हैं। ऊपरी बेनाइट सामान्यतः अधिक ऊँचे ऑस्टेम्परिंग तापमान पर बनती है; निचली बेनाइट कम तापमान पर बनती है और उसमें आमतौर पर अधिक सूक्ष्म फेराइट तथा अधिक बारीकी से वितरित कार्बाइड होते हैं।
TTT आरेख इस प्रक्रिया को सरल दिखाता है: नोज़ को पार करते हुए बेनाइट क्षेत्र में प्रवेश करें, रूपांतरण पूरा होने तक रोककर रखें और फिर ठंडा करें। वास्तविक उत्पादन में प्रक्रिया इतनी सहनशील नहीं होती। स्थानांतरण का आवश्यक समय पर्लाइट शुरू होने से पहले उपलब्ध समय से कम होना चाहिए, जबकि स्नान को पूरे अनुप्रस्थ भाग को लगभग एकसमान तापमान तक लाने के लिए पर्याप्त तेजी से ऊष्मा निकालनी चाहिए। किसी मोटे गियर-दाँत, स्प्रिंग या बेयरिंग-पुर्जे की सतह में रूपांतरण पहले ही शुरू हो सकता है, जबकि उसका कोर अभी स्नान के तापमान तक ठंडा हो रहा हो। यदि कोर उसी मार्ग को पूरा नहीं करता, तो अंतिम संरचना मिश्रित हो जाती है।
इसलिए ऑस्टेम्परिंग हार्डनेबिलिटी और अनुप्रस्थ भाग के आकार पर बहुत अधिक निर्भर करती है। मैंगनीज, क्रोमियम, मोलिब्डेनम और निकेल जैसे मिश्रधातु-तत्व सामान्यतः विसरणात्मक रूपांतरणों को विलंबित करते हैं, जिससे पर्लाइट और बेनाइट अभिक्रियाएँ अधिक लंबे समय की ओर खिसकती हैं; लेकिन ये , बेनाइट की गतिकी, अवशिष्ट ऑस्टेनाइट की स्थिरता और आवश्यक स्नान-तापमान को भी बदलते हैं। कम-कार्बन स्टील में अधिक-कार्बन ऑस्टेम्पर्ड ग्रेड से अपेक्षित मजबूती विकसित नहीं हो सकती, जबकि अत्यधिक कार्बन या मिश्रधातु-सामग्री रूपांतरण-समय को बढ़ा सकती है या शीतलन के बाद अवशिष्ट ऑस्टेनाइट छोड़ सकती है।
मार्टेम्परिंग की शुरुआत भी ऑस्टेनिटाइजिंग से होती है, लेकिन इसका उद्देश्य अलग होता है। ऑस्टेनिटाइज किए गए पुर्जे को से ठीक ऊपर रखे गए स्नान में क्वेंच किया जाता है; तापमान प्रायः किसी निश्चित सार्वभौमिक मान के बजाय संबंधित ग्रेड के अनुसार चुना जाता है। इसे इतने समय तक रखा जाता है कि सतह और कोर लगभग समान तापमान के निकट पहुँच जाएँ, लेकिन इतना लंबा नहीं कि पर्याप्त बेनाइट या पर्लाइट बन सके। इसके बाद पुर्जे को मार्टेनसाइट-परास से होकर सामान्यतः वायु या किसी अन्य नियंत्रित माध्यम में ठंडा किया जाता है और फिर टेम्पर किया जाता है।
स्नान तापमान को समान करता है; यह सामान्यतः समतापीय रूपांतरण को पूरा नहीं करता। मार्टेनसाइट बाद में विभिन्न तापमानों की एक परास में बनता है, इसलिए मार्टेम्परिंग एक मार्टेनसाइटिक हार्डनिंग मार्ग ही रहती है। बाद की टेम्परिंग भंगुरता को कम करती है तथा कठोरता, दृढ़ता और आयामी स्थिरता को समायोजित करती है। इस टेम्परिंग चरण को छोड़ देने पर उच्च अवशिष्ट-तनाव और अस्वीकार्य दरार-जोखिम रह सकता है, विशेषकर अधिक-कार्बन स्टीलों में।
विकृति और दरार से संबंधित विचार
सीधा क्वेंच तनाव के दो प्रमुख स्रोत उत्पन्न करता है। तापीय तनाव इसलिए विकसित होता है क्योंकि सतह आंतरिक भाग से पहले ठंडी होकर सिकुड़ती है। रूपांतरण-तनाव इसलिए विकसित होता है क्योंकि ऑस्टेनाइट अलग विशिष्ट आयतन वाले उत्पादों में बदलता है, विशेषकर तब जब अनुप्रस्थ भाग में अलग-अलग समय पर मार्टेनसाइट बनता है। ज्यामिति दोनों प्रभावों को बढ़ाती है: तीखे कोने, भारी बॉस से जुड़े पतले वेब, की-वे, छेद और मोटाई में अचानक परिवर्तन विकृति को केंद्रित करते हैं।
ऑस्टेम्परिंग स्थानांतरण के बाद तापीय प्रवणता को कम करती है, क्योंकि बेनाइट बनने से पहले पुर्जे को अपेक्षाकृत एकसमान स्नान-तापमान तक लाया जाता है। बेनाइटिक रूपांतरण भी मार्टेनसाइट में सतह-से-भीतर होने वाले तीव्र क्वेंच की तुलना में अधिक सीमित और नियंत्रित अंतराल में होता है। परिणामस्वरूप विकृति और दरार कम हो सकती हैं, लेकिन समाप्त नहीं होतीं। असमान हलचल, विलंबित स्थानांतरण, स्नान-तापमान में परिवर्तन या अपूर्ण रूपांतरण अलग-अलग क्षेत्रों में अलग संरचनाएँ उत्पन्न कर सकते हैं। बेनाइट, अवशिष्ट ऑस्टेनाइट, मार्टेनसाइट और पर्लाइट सह-अस्तित्व में रह सकते हैं और प्रत्येक का आयामी तथा तनाव-इतिहास अलग हो सकता है।
मार्टेम्परिंग तीव्र शीतलन को मार्टेनसाइटिक रूपांतरण से अलग करके इसी समस्या का समाधान करती है। पार करने से पहले तापमान को समान करने पर मार्टेनसाइट के बड़े आयतन-परिवर्तन शुरू होने के समय सतह और कोर के बीच का अंतर कम हो जाता है। प्रत्यक्ष क्वेंच की तुलना में यह प्रक्रिया क्वेंच-क्रैकिंग और आयामी परिवर्तन को कम कर सकती है, विशेषकर जटिल आकारों में। यह सभी विकृतियों को रोक नहीं सकती, क्योंकि मार्टेनसाइट फिर भी बनता है और उसका रूपांतरण पूर्णतः एकसमान नहीं होता। पूर्ववर्ती ठंडी कार्य-सज्जा, असमान ऑस्टेनाइट, डीकार्ब्यूराइजेशन, फोर्जिंग से उत्पन्न अवशिष्ट तनाव और असममित ज्यामिति अब भी सक्रिय कारण बने रहते हैं।
प्रक्रिया-नियंत्रण में केवल भट्ठी का निर्धारित तापमान शामिल नहीं होना चाहिए। ऑस्टेनिटाइजिंग तापमान और होल्डिंग समय कण-वृद्धि तथा कार्बन-वितरण को नियंत्रित करते हैं। स्थानांतरण-समय यह निर्धारित करता है कि पर्लाइट या अवांछित सतही रूपांतरण शुरू होने से पहले पुर्जा इच्छित स्नान तक पहुँचता है या नहीं। स्नान का तापमान, परिसंचरण, संदूषण, लोड-घनत्व तथा नमक या तेल की स्थिति ऊष्मा-निष्कर्षण को प्रभावित करती है। तापमान सेंसरों को केवल भट्ठी या स्नान का नहीं, बल्कि कार्य-पुर्जे का प्रतिनिधित्व करना चाहिए। ISO 17663:2023 वायु या नियंत्रित वायुमंडल में ऊष्मा-उपचार के लिए गुणवत्ता-आवश्यकताएँ निर्धारित करता है, जिनमें फेरिटिक स्टीलों तथा संबंधित वेल्डेड या निर्मित पुर्जों पर कार्यशाला और स्थल-कार्य शामिल हैं; प्रक्रिया-नियंत्रण पर इसका जोर उन परिस्थितियों में सीधे प्रासंगिक है जहाँ अवशिष्ट तनाव और आयामी सटीकता महत्वपूर्ण हों।
बेनाइटिक या बाधित-क्वेंच संरचनाएँ कब महत्वपूर्ण होती हैं
ऑस्टेम्परिंग पर तब विचार किया जाता है जब मजबूती, दृढ़ता, थकान-प्रदर्शन, घिसाव-प्रतिरोध और आयामी नियंत्रण का कोई निर्दिष्ट संयोजन अधिक महत्वपूर्ण हो, बजाय इसके कि क्वेंच के तुरंत बाद प्राप्त अधिकतम कठोरता हासिल की जाए। ऑस्टेम्पर्ड डक्टाइल आयरन एक अलग सामग्री-प्रणाली है, लेकिन स्टीलों में इस मार्ग को उपयुक्त स्प्रिंग, गियर, पिन, क्लिप और घिसाव-प्रतिरोधी पुर्जों पर लागू किया जा सकता है, जब ग्रेड और अनुप्रस्थ भाग का आकार पूर्ण बेनाइटिक रूपांतरण की अनुमति दें। लक्षित संरचना को सटीक रूप से निर्दिष्ट किया जाना चाहिए। केवल “बेनाइट” कहने से ऊपरी और निचली बेनाइट, अवशिष्ट ऑस्टेनाइट की मात्रा, कार्बाइड की स्थिति या कठोरता की पहचान नहीं होती।
मार्टेम्परिंग तब अधिक उपयुक्त होती है जब मार्टेनसाइटिक संरचना आवश्यक हो, लेकिन प्रत्यक्ष क्वेंच अस्वीकार्य विकृति या दरार उत्पन्न करता हो। यह अनुप्रस्थ भाग की मोटाई और हार्डनेबिलिटी पर विशेष रूप से निर्भर करती है: कोई बड़ा अनुप्रस्थ भाग अपने कोर में बहुत धीरे ठंडा हो सकता है, जिससे मार्टेनसाइट मार्ग स्थापित होने से पहले पर्लाइट या बेनाइट बन सकती है। कोई छोटा अनुप्रस्थ भाग इतनी तेजी से ठंडा हो सकता है कि ताप-समानता का लाभ सीमित रह जाए। लोड के दौरान अपना तापमान बनाए रखने के लिए स्नान में पर्याप्त क्षमता और परिसंचरण भी होना चाहिए।
इनमें से कोई भी उपचार सार्वभौमिक रूप से उपयुक्त नहीं है। सामान्य लौह–कार्बन आरेख के बजाय ठीक उसी स्टील के TTT और CCT आरेख यह निर्धारित करते हैं कि मार्ग व्यवहार्य है या नहीं। ASTM International फेराइट, ऑस्टेनाइट, सीमेंटाइट, पर्लाइट, मार्टेनसाइट और बेनाइट को स्टील के ऊष्मा-उपचार में केंद्रीय चरणों के रूप में पहचानता है, जबकि ASM की 2024 की चर्चा रूपांतरण आरेखों के माध्यम से इन चरणों को समय और शीतलन-दर से जोड़ती है। ISO 683-1:2016 में स्पष्ट रूप से ऐसे गैर-मिश्रधातु स्टील शामिल हैं, जो मुख्यतः क्वेंचिंग और टेम्परिंग, ऑस्टेम्परिंग, फ्लेम हार्डनिंग, इंडक्शन हार्डनिंग और कुछ सामान्यीकृत अवस्थाओं के लिए अभिप्रेत हैं; लेकिन इस मानक में दिया गया पदनाम वास्तविक पुर्जे के लिए गतिकी, उपकरण-सीमाओं और निरीक्षण-आवश्यकताओं को सत्यापित करने की आवश्यकता को समाप्त नहीं करता।
सतह कठोरीकरण और परत-गुणधर्म अभिकल्पना
सतह कठोरीकरण केवल इस्पात के किसी पुर्जे के बाहरी भाग को “कठोर” बनाने की विधि नहीं है। यह एक ही घटक के विभिन्न क्षेत्रों को अलग-अलग गुण प्रदान करने का उपाय है। सतह को उच्च-कार्बन मार्टेंसाइट या किसी अन्य कठोर संरचना में परिवर्तित किया जा सकता है, जबकि कोर अधिक दृढ़, अधिक नरम या पहले से ही टेम्पर्ड अवस्था में रह सकता है। इसलिए अभिकल्पना का लक्ष्य एकल कठोरता-संख्या नहीं, बल्कि पूरे अनुप्रस्थ काट में गुणधर्मों का प्रोफ़ाइल होता है।
ASM Handbook Volume 4A में ज्वाला-कठोरीकरण और प्रेरण-कठोरीकरण को इस्पात की सतह-कठोरीकरण प्रक्रियाओं के व्यापक समूह के अंतर्गत रखा गया है। ISO 683-1:2016 में भी मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण तथा कुछ मामलों में सामान्यीकृत अवस्थाओं के लिए प्रयुक्त इस्पातों की पहचान की गई है। ये प्रक्रियाएँ पारंपरिक कठोरीकरण जैसी ही धातुकर्मीय अनुक्रम पर निर्भर करती हैं: चयनित क्षेत्र को ऑस्टेनाइट सीमा तक गर्म किया जाता है, आवश्यक रूपांतरण के लिए पर्याप्त समय तक उस तापमान पर रखा जाता है, और फेराइट, पर्लाइट या बैनाइट के निर्माण को रोकने के लिए पर्याप्त तेजी से ठंडा किया जाता है। परिणाम संघटन, प्रारंभिक संरचना, तापमान-इतिहास और शीतलन-स्थितियों पर निर्भर करता है।
ज्वाला और प्रेरण-कठोरीकरण
ज्वाला-कठोरीकरण में किसी सतह को स्थानीय रूप से गर्म करने के लिए ईंधन-गैस ज्वाला का उपयोग किया जाता है, जिसके बाद जल, पॉलिमर विलयन या किसी अन्य नियंत्रित माध्यम से शमन किया जाता है। ज्वाला को समतल सतह, दाँत, जर्नल, रेल, कैम या किसी अन्य आकार वाले क्षेत्र पर चलाया जा सकता है। इसका ताप-वितरण बर्नर की अभिकल्पना, ज्वाला और सतह के बीच की दूरी, गैस-प्रवाह, संचरण गति, घटक की ज्यामिति और इस्पात की तापीय चालकता से नियंत्रित होता है। धीमी स्कैनिंग या अधिक ताप-इनपुट से सामान्यतः ऑस्टेनाइटीकृत गहराई बढ़ती है, लेकिन अत्यधिक इनपुट से दाने मोटे हो सकते हैं, गलन, डीकार्ब्युराइजेशन या अत्यधिक विरूपण हो सकता है।
प्रेरण-कठोरीकरण में प्रत्यावर्ती विद्युतचुंबकीय क्षेत्र के माध्यम से ऊष्मा उत्पन्न की जाती है। सतह के निकट प्रेरित विद्युत धारा ऊष्मन पैदा करती है और इसका वितरण आवृत्ति से बहुत अधिक नियंत्रित होता है। अधिक आवृत्ति ऊष्मन को सतह के अधिक निकट केंद्रित करती है, जबकि कम आवृत्ति विद्युतचुंबकीय प्रवेश और तापीय विसरण को अधिक गहराई तक पहुँचने देती है। फिर भी केवल आवृत्ति से कठोरित परत की गहराई निर्धारित नहीं होती। शक्ति, कुंडली और घटक के बीच युग्मन, ऊष्मन-समय, स्कैन गति, कुंडली का आकार, धारा-वितरण और शमन में होने वाला विलंब—ये सभी तापमान-क्षेत्र को बदलते हैं। उदाहरण के लिए, दाँत के आकार वाला घटक असमान रूप से गर्म हो सकता है, क्योंकि शीर्ष, मूल, कंधे और पतले खंड अलग-अलग दरों से ऊष्मा खोते हैं।
ऊष्मन-पैटर्न को ज्यामिति के अनुरूप अभिकल्पित किया जाना चाहिए, न कि ज्यामिति पर आरोपित किया जाना चाहिए। कोई तीखा कोना निकटवर्ती चौड़ी सतह से अधिक गर्म हो सकता है, क्योंकि वहाँ ऊष्मा के विसरण के लिए कम आयतन उपलब्ध होता है। कोई छिद्र अपेक्षाकृत ठंडा रह सकता है, जबकि बाहरी व्यास ऑस्टेनाइटीकृत हो जाता है। रुक-रुककर की गई स्कैनिंग, एक-दूसरे पर चढ़ते हुए प्रेरण-पास या अनुप्रस्थ काट में अचानक परिवर्तन से अलग-अलग कठोरता और अवशिष्ट प्रतिबल वाले पट्टे बन सकते हैं। इसलिए तापमान-मापन कठिन होता है: प्रकाशीय पाइरोमीटर सतह के ऐसे स्थान का पाठ दे सकता है जो सबसे गर्म किनारे का प्रतिनिधि न हो, जबकि तापयुग्म स्थानीय ऊष्मन-पैटर्न को प्रभावित कर सकता है।
प्रारंभिक सूक्ष्मसंरचना ऑस्टेनाइटीकरण की आरंभिक स्थितियाँ निर्धारित करती है। महीन पर्लाइट, टेम्पर्ड मार्टेंसाइट, फेराइट-कार्बाइड मिश्रण और गोलाकारित सीमेंटाइट समान दरों से नहीं घुलते। कार्बाइड का आकार और वितरण ऑस्टेनाइट के लिए उपलब्ध कार्बन को प्रभावित करते हैं, जबकि मिश्रधातु तत्व रूपांतरण की गतिविज्ञान और कठोरीकरण-क्षमता को प्रभावित करते हैं। C45 या SAE 1045 जैसे मध्यम-कार्बन इस्पात में प्राप्त की जा सकने वाली मार्टेंसाइटिक कठोरित परत मुख्यतः कार्बन-सामग्री और शीतलन-दर से निर्धारित होती है। 42CrMo4 जैसे मिश्रधातु इस्पात में, जहाँ यह पदनाम लागू हो वहाँ ASTM A29 ग्रेड 4140 के अनुरूप, मिश्रधातु तत्व विसरण-आधारित रूपांतरणों को विलंबित करते हैं और अधिक गहराई तक मार्टेंसाइट बनने में सहायक हो सकते हैं। ग्रेड-पदनाम से वास्तविक रासायनिक संघटन और अनुप्रस्थ काट की प्रतिक्रिया की जाँच करने की आवश्यकता समाप्त नहीं होती।

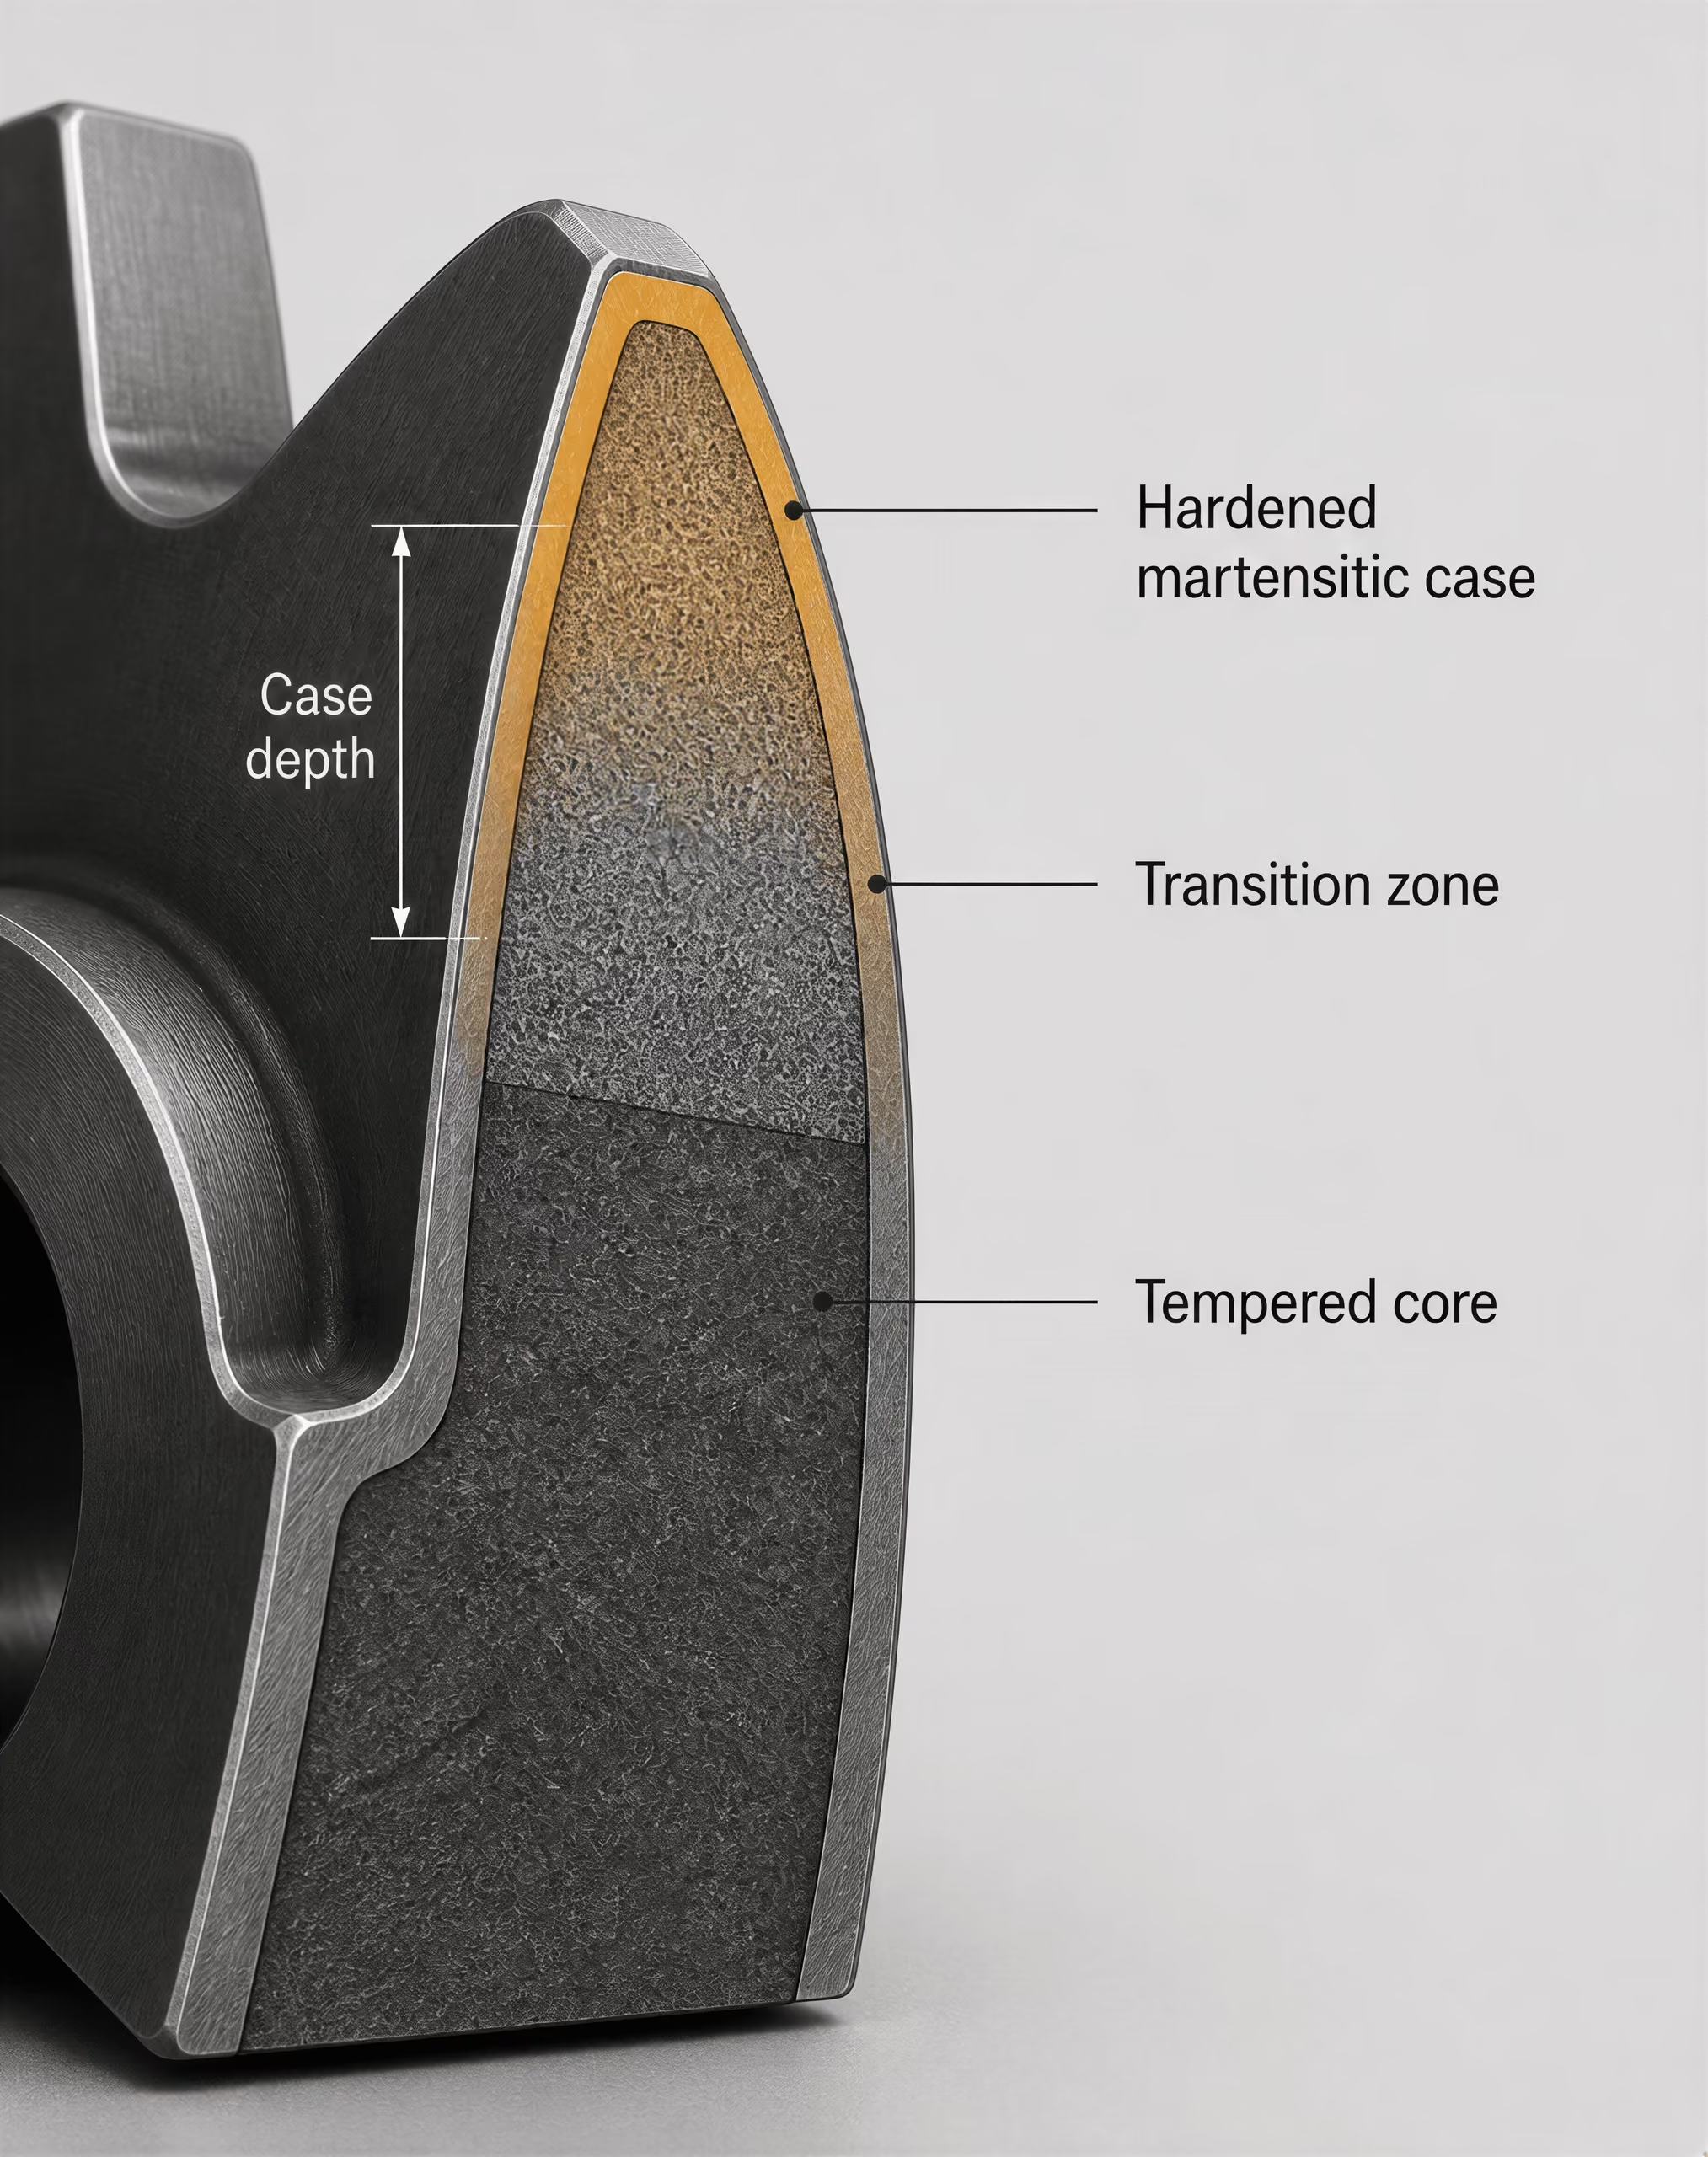
सतह और कोर के गुणधर्म
कठोरित परत को स्थानिक प्रोफ़ाइल के रूप में निर्दिष्ट किया जाना चाहिए। सतह-कठोरता प्रथम मापन-स्थान का वर्णन करती है, लेकिन यह नहीं बताती कि कठोरित संरचना कितनी दूर तक फैली है। परत की गहराई को धातु-सूक्ष्मदर्शीय सीमा, किसी निर्णायक कठोरता या प्रभावी कठोरित परत की गहराई जैसे अभियांत्रिकी मानदंड द्वारा परिभाषित किया जा सकता है। ये परिभाषाएँ परस्पर विनिमेय नहीं हैं। 60 HRC की सतह-पठन संख्या एक उथली कठोरित परत, क्रमिक संक्रमण या सतह से थोड़ी दूरी पर कठोरता में तीव्र गिरावट—इनमें से किसी के साथ भी सह-अस्तित्व रख सकती है।
कोर की अवस्था भी उतनी ही महत्वपूर्ण है। किसी घटक में दृढ़, टेम्पर्ड-मार्टेंसाइटिक कोर, सामान्यीकृत फेराइट-पर्लाइट कोर या ऐसी नरम संरचना की आवश्यकता हो सकती है जो बिना दरार के विकृति को अवशोषित कर सके। यदि पहले से उच्च-शक्ति वाला कोर मौजूद हो, तो स्थानीय ऊष्मन से आसन्न क्षेत्रों का टेम्परिंग या अतितापन नहीं होना चाहिए। यदि कोर की कठोरीकरण-क्षमता कम हो, तो शमन अपेक्षाकृत नरम आंतरिक भाग के ऊपर एक कठोर खोल बना सकता है। संपर्क-थकान के लिए यह स्वीकार्य हो सकता है, लेकिन ऐसे पुर्जे के लिए नहीं जिसकी बंकन-शक्ति पूरे अनुप्रस्थ काट पर निर्भर करती हो।
संक्रमण क्षेत्र पर विशेष ध्यान दिया जाना चाहिए। इसमें ऐसा पदार्थ होता है जिसने या तो पूर्ण रूपांतरण के लिए अपर्याप्त ऑस्टेनाइटीकरण तापमान का अनुभव किया हो, या ऐसी धीमी शीतलन-दर का सामना किया हो जिससे पूर्णतः मार्टेंसाइटिक संरचना न बन सके। इसकी कठोरता-प्रवणता परत और कोर के बीच विकृति-संगतता को नियंत्रित करती है। तीव्र प्रवणता प्रतिबल को केंद्रित कर सकती है; विस्तृत प्रवणता अधिकतम प्रतिबल को घटा सकती है, लेकिन गहराई पर कम घिसाव-प्रतिरोध प्रदान कर सकती है। कठोरीकरण के बाद टेम्परिंग भंगुरता को घटा सकती है और गुणधर्म-प्रोफ़ाइल को स्थिर कर सकती है, हालांकि इससे कठोरता भी कम होती है। चयनित चक्र में टेम्परिंग-प्रतिक्रिया, अवशिष्ट ऑस्टेनाइट, कार्बाइड अवक्षेपण और आयामी परिवर्तन को ध्यान में रखा जाना चाहिए।
इसलिए सतह-कठोरता, प्रभावी कठोरित परत की गहराई, संक्रमण-क्षेत्र का आकार, अवशिष्ट प्रतिबल और विरूपण का मूल्यांकन एक साथ किया जाना चाहिए। सतह पर उच्च संपीड्य अवशिष्ट प्रतिबल बंकन-थकान के प्रतिरोध में सुधार कर सकता है, जबकि तन्य प्रतिबल दरार आरंभ होने को बढ़ावा दे सकता है। इसका चिह्न और परिमाण मार्टेंसाइटिक रूपांतरण-विकृति, तापीय संकुचन, अनुप्रस्थ काट की ज्यामिति, अवरोधन और शमन के समय पर निर्भर करते हैं। केवल कठोरता-परीक्षण से इस प्रतिबल-अवस्था का पता नहीं चल सकता।
तापीय प्रवणताएँ और स्व-शमन
स्थानीय कठोरीकरण इसलिए कार्य करता है क्योंकि गर्म की गई परत और ठंडा आंतरिक भाग अलग-अलग तापीय मार्गों का अनुसरण करते हैं। ऊष्मन के दौरान सतह फैलती है, जबकि कोर उसे रोकता है। शीतलन के दौरान सतह पहले सिकुड़ती है और कोर के अभी गर्म रहने पर मार्टेंसाइट में रूपांतरित हो सकती है। मार्टेंसाइट का निर्माण रूपांतरणीय प्रसार भी उत्पन्न करता है। ये परस्पर प्रतिस्पर्धी तापीय और रूपांतरणीय विकृतियाँ अवशिष्ट प्रतिबल पैदा करती हैं तथा बंकन, अंडाकारिता, रनआउट या दरार उत्पन्न कर सकती हैं।
स्व-शमन तब होता है जब घटक का बिना गर्म किया गया द्रव्यमान ऑस्टेनाइटीकृत परत से इतनी तेजी से ऊष्मा निकालता है कि किसी अलग बाहरी शमन के बिना मार्टेंसाइट बन सके, या जब यह आंतरिक ऊष्मा-सिंक सतह-शमन में पर्याप्त सहायता प्रदान करे। यह ठंडे कोर और उच्च तापीय चालकता वाले मोटे अनुप्रस्थ काटों में सबसे अधिक प्रभावी होता है। पतले अनुप्रस्थ काट, संकीर्ण उभार और पहले से गर्म घटक कम प्रभावी ढंग से स्व-शमन करते हैं। बाहरी स्प्रे प्रायः इसलिए जोड़े जाते हैं क्योंकि केवल स्व-शमन हर स्थान पर आवश्यक शीतलन-दर प्राप्त नहीं कर सकता।
प्रासंगिक शीतलन-दर पूरी कठोरित परत में समान नहीं होती। सतह स्प्रे-संपर्क से तेजी से ठंडी हो सकती है, जबकि परत-से-कोर सीमा चालकता के माध्यम से ठंडी होती है और कोर गर्म बना रहता है। इस्पात की कठोरीकरण-क्षमता यह निर्धारित करती है कि प्रत्येक स्थान सतत-शीतलन-रूपांतरण आरेखों में दर्शाए गए फेराइट, पर्लाइट और बैनाइट क्षेत्रों से बच पाता है या नहीं। कार्बन-सामग्री मार्टेंसाइट की कठोरता नियंत्रित करती है; मिश्रधातु तत्व रूपांतरण-व्यवहार को स्थानांतरित करते हैं; और ज्यामिति ऊष्मा-प्रवाह को नियंत्रित करती है।
प्रक्रिया-योग्यता का निर्धारण केवल परीक्षण-कूपन पर नहीं, बल्कि वास्तविक पुर्जे का मानचित्रण करके किया जाना चाहिए। धातु-सूक्ष्मदर्शीय अनुप्रस्थ काट, कठोरता-प्रवणता मापन, आयामी निरीक्षण और अवशिष्ट-प्रतिबल मापन ऐसी विफलताओं को उजागर कर सकते हैं जिन्हें सतह-कठोरता की जाँच अनदेखा कर देती है। ISO 17663:2023 कार्यशालाओं में या स्थल पर किए जाने वाले ऊष्मा-उपचार को गुणवत्ता-आवश्यकताओं की रूपरेखा के अंतर्गत रखता है, मुख्यतः फेरिटिक इस्पातों और संबंधित वेल्डित या निर्मित घटकों के लिए। इसका क्षेत्र एक व्यावहारिक बिंदु को पुष्ट करता है: तापमान अभिलेख, उपकरण-नियंत्रण, अंशांकन, शीतलन-अभ्यास और निरीक्षण—सभी उपचार-विनिर्देशन का हिस्सा हैं। परत-गुणधर्म अभिकल्पना तब सफल होती है जब तापीय चक्र, सूक्ष्मसंरचना, प्रतिबल-अवस्था और आयामी परिणाम को एक ही परस्पर संबद्ध समस्या के रूप में देखा जाता है।
विकृति, अवशिष्ट प्रतिबल और दरार पड़ना
विकृति किसी अन्यथा सफल ऊष्मा उपचार के साथ जुड़ी हुई कोई मामूली आयामी असुविधा नहीं है। यह उन प्रमुख परिणामों में से एक है, जिसका पूर्वानुमान लगाना और नियंत्रण करना आवश्यक है। ASM International के 2024 के अध्याय, “ऊष्मा उपचार के मूल सिद्धांत और डिजाइन दिशानिर्देश”, में विकृति और अवशिष्ट प्रतिबल को शमन के बाद विचार किए जाने वाले विषयों के बजाय कला-परिवर्तनों के साथ समान रूप से संबोधित किया गया है। यह जोर उचित है: कोई घटक अपनी कठोरता की आवश्यकता पूरी कर सकता है, फिर भी विफल हो सकता है क्योंकि वह मुड़ जाता है, उसका व्यास बदल जाता है, उसकी समतलता समाप्त हो जाती है, या उसमें ऐसे तन्य प्रतिबल रह जाते हैं जो बाद में दरार आरंभ कर देते हैं।
तीन संबंधित, लेकिन अलग-अलग स्थितियों को अलग-अलग समझना आवश्यक है। विकृति आकार या आयामों में दिखाई देने वाला या मापने योग्य परिवर्तन है। अवशिष्ट प्रतिबल वह स्व-संतुलित प्रतिबल क्षेत्र है जो बाहरी भारों और तापीय प्रवणताओं के समाप्त हो जाने के बाद भी बना रहता है; यह बिना किसी दिखाई देने वाले आकार-परिवर्तन के भी मौजूद हो सकता है। शमन-दरार वास्तविक टूटन है, जो सामान्यतः तब होती है जब कला-परिवर्तन और तापीय प्रतिबल इस्पात की स्थानीय सामर्थ्य तथा दृढ़ता से अधिक हो जाते हैं। इसलिए कोई पुर्जा सीधा होते हुए भी अत्यधिक प्रतिबलित हो सकता है, बिना दरार के विकृत हो सकता है, या अंतिम आयामी परिवर्तन छोटा दिखाई देने पर भी उसमें दरार पड़ सकती है।

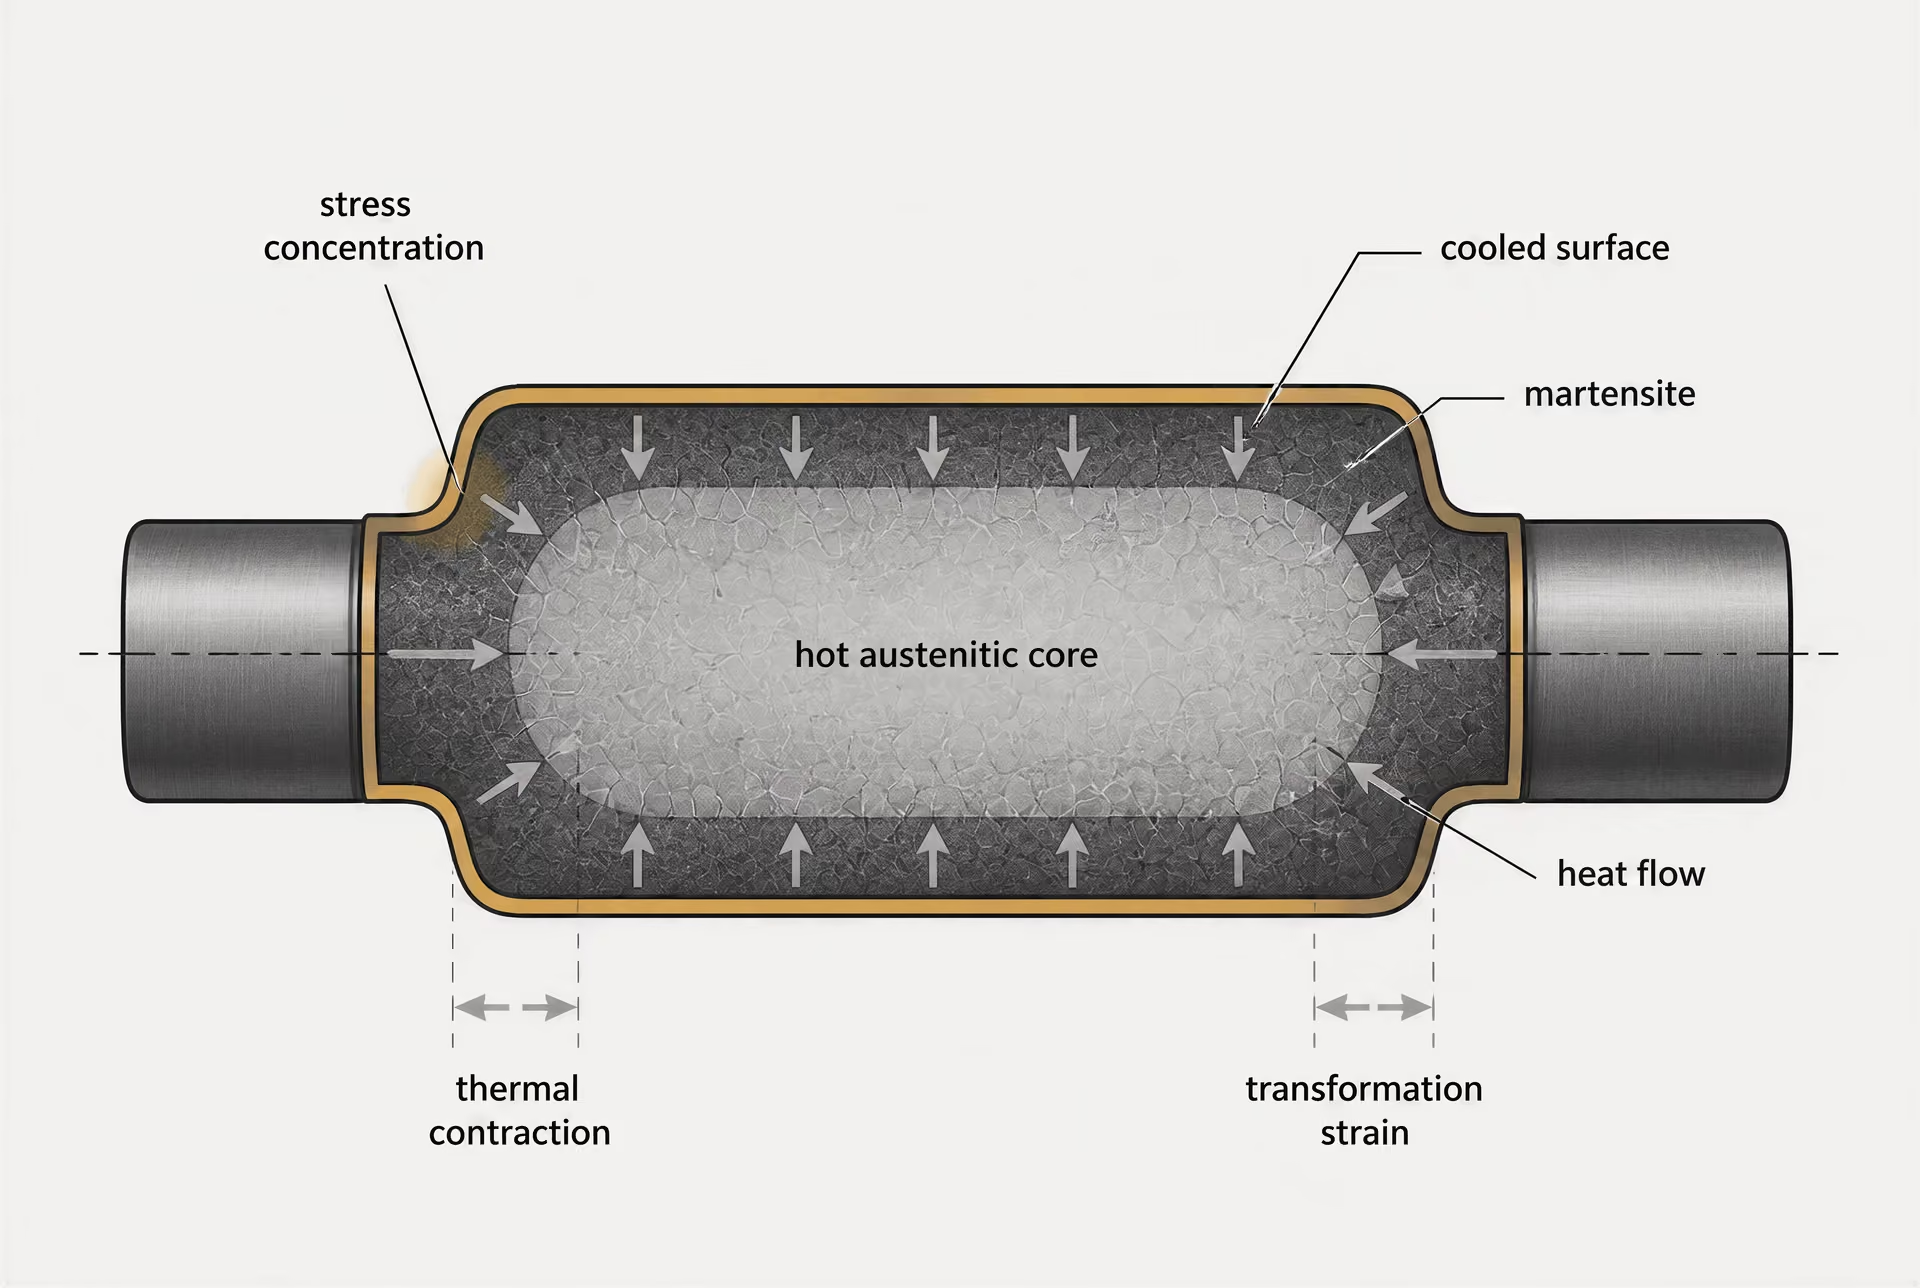
तापीय प्रवणताएँ और कला-परिवर्तन विकृति
तापन के दौरान इस्पात के किसी घटक की सतह का तापमान सामान्यतः उसके केंद्र से पहले बदलता है। अधिक गर्म क्षेत्र फैलता है, जबकि ठंडा आंतरिक भाग इस फैलाव को रोकता है। यदि सतह सबसे पहले ऑस्टेनाइटीकरण ताप-परास तक पहुँचती है, तो उसकी प्रत्यास्थ और प्लास्टिक प्रतिक्रिया उस समय भी फेराइटिक या पर्लाइटिक अवस्था में मौजूद केंद्र की प्रतिक्रिया से भिन्न होती है। शीतलन के दौरान क्रम उलट जाता है, लेकिन प्रतिबल का प्रतिरूप सरल रूप से समाप्त नहीं होता, क्योंकि सामर्थ्य, तापीय प्रसार और कला-स्थिरता लगातार बदलते रहते हैं।
कला-परिवर्तन विकृति आयामी परिवर्तन का दूसरा स्रोत है। ऑस्टेनाइट की क्रिस्टल संरचना और विशिष्ट आयतन फेराइट, पर्लाइट, बैनाइट और मार्टेन्साइट से भिन्न होते हैं। जब ऑस्टेनाइट का रूपांतरण होता है, तो घटक रूपांतरण-उत्पाद और कार्बन-सामग्री के आधार पर फैल या सिकुड़ सकता है। मार्टेन्साइट का निर्माण सामान्यतः आयतन-वृद्धि उत्पन्न करता है, जबकि इस वृद्धि की मात्रा और समय घुले हुए कार्बन, मिश्रधातु तत्वों की मात्रा और स्थानीय शीतलन दर पर निर्भर करते हैं। जब सतह मार्टेन्साइट-आरंभ तापमान तक पहुँचती है और केंद्र अभी ऑस्टेनाइटिक रहता है, तब सतह ऐसे केंद्र के विरुद्ध फैल सकती है जो अभी भी तापीय रूप से सिकुड़ रहा हो। बाद में केंद्र का रूपांतरण होता है और प्रतिबल-संतुलन फिर बदल जाता है।
परिणामस्वरूप तापीय संकुचन, कला-परिवर्तन विकृति और अवरोध के बीच निरंतर परस्पर संघर्ष चलता रहता है। कोई पतला किनारा शीघ्र ठंडा होकर रूपांतरित हो सकता है और आंतरिक भाग के बदलने से पहले ही सामर्थ्य प्राप्त कर सकता है। मोटा केंद्र गर्म और अपेक्षाकृत अधिक अनुरूपणशील बना रह सकता है, फिर बाद में रूपांतरित होते समय पहले से कठोर हो चुकी सतह द्वारा गति के लिए रोका जा सकता है। सतह पर तन्य अवशिष्ट प्रतिबल विशेष रूप से खतरनाक होता है, क्योंकि दरारें सामान्यतः वहीं आरंभ होती हैं—नुकीले कोनों, अंतर्वेशन, डी-कार्बुरित क्षेत्रों, घिसाई के निशानों या अन्य प्रतिबल-सांद्रकों पर।
लोहा–कार्बन आरेख साम्यावस्था में कला-चरणों के संबंधों का वर्णन करता है, लेकिन वह अकेले इस क्रम का पूर्वानुमान नहीं लगा सकता। इसके लिए रूपांतरण आरेख और वास्तविक सतत-शीतलन इतिहास आवश्यक होते हैं। ASM के ऊष्मा-उपचार संदर्भ में समय–तापमान–रूपांतरण तथा सतत-तापन/सतत-शीतलन रूपांतरण आरेखों को तापीय इतिहास और कला-निर्माण के संबंध का अध्ययन करने के साधन के रूप में पहचाना गया है। इसलिए समान नाममात्र का शमन साधारण-कार्बन इस्पात, जैसे C45, और 42CrMo4 जैसे मिश्रधातु ग्रेड में अलग-अलग प्रतिबल क्षेत्र उत्पन्न कर सकता है, क्योंकि कठोरीकरण-क्षमता यह बदल देती है कि मार्टेन्साइट कहाँ और कब बनता है।
दरार पड़ने के लिए केवल उच्च कठोरता-संख्या पर्याप्त नहीं होती। यह स्थानीय तन्य प्रतिबल, इस्पात की तापमान-निर्भर सामर्थ्य और तन्यता, रूपांतरण का समय, अनुप्रस्थ काट की ज्यामिति, सतह की दशा और धातुकर्मीय दोषों पर निर्भर करता है। शीतलन के बाद विलंबित दरार पड़ सकती है, जब हाइड्रोजन, अवशिष्ट प्रतिबल और उच्च-सामर्थ्य मार्टेन्साइट साथ मिलकर कार्य करते हैं। टेम्परिंग से शमन के तुरंत बाद बने मार्टेन्साइट से जुड़े कुछ प्रतिबल और भंगुरता कम हो जाती हैं, लेकिन दरार द्वारा अलग हो चुकी सामग्री को यह पुनर्स्थापित नहीं कर सकता।
ज्यामिति, स्थिरण और शमन की पहुँच
ज्यामिति ऊष्मा-प्रवाह और यांत्रिक अवरोध—दोनों को नियंत्रित करती है। लंबे, पतले शाफ्ट छोटे, मोटे अनुप्रस्थ काटों की तुलना में अधिक आसानी से मुड़ते हैं। किसी रिंग की गोलाई बदल सकती है या उसका व्यास बढ़ सकता है। असमान मोटाई वाली प्लेट में उसके दोनों फलक अलग-अलग दरों से ठंडे होने के कारण कटोरे जैसी विकृति आ सकती है। छिद्र, की-वे, खाँचे, चूड़ियाँ, अचानक बदलते कंधे और बंद गुहाएँ द्रव-प्रवाह को बाधित करते हैं तथा शीतलन की तीव्रता में स्थानीय अंतर उत्पन्न करते हैं। तीखा पुनःप्रवेशी कोना ठीक उसी स्थान पर प्रतिबल को संकेंद्रित करता है जहाँ तापीय और कला-परिवर्तन विकृतियाँ सबसे तेजी से बदल रही होती हैं।
अनुप्रस्थ काट का आकार यह भी निर्धारित करता है कि वांछित रूपांतरण पूरी मोटाई में होगा या नहीं। कोई निम्न-मिश्रधातु इस्पात सतह के निकट मार्टेन्साइट बना सकता है, लेकिन केंद्र की ओर बैनाइट या पर्लाइट बना सकता है, यदि केंद्र बहुत धीमी गति से ठंडा हो। यह सूक्ष्मसंरचनात्मक अंतर आयतन, कठोरता, सामर्थ्य और बाद की टेम्परिंग प्रतिक्रिया में स्थानीय भिन्नताएँ उत्पन्न करता है। तब आयामी परिवर्तन केवल एकसमान पैमाने का परिवर्तन नहीं रहता, बल्कि आकार-संबंधी समस्या बन जाता है।
स्थिरण किसी एक गति को दबाकर दूसरी गति को मजबूर कर सकता है। शमन के दौरान किसी प्लेट को समतल दबाकर रखने से प्रक्रिया के दौरान मुड़ना कम हो सकता है, फिर भी छोड़ी गई प्रत्यास्थ ऊर्जा बाद में स्प्रिंगबैक या मरोड़ उत्पन्न कर सकती है। कोई मैंड्रेल अस्थायी रूप से बोर को सुरक्षित रख सकता है, लेकिन उसके चारों ओर परिधीय प्रतिबल बढ़ा सकता है। केवल कुछ बिंदुओं पर संपर्क करने वाले सहारे असमर्थित क्षेत्रों को मुड़ने के लिए स्वतंत्र छोड़ सकते हैं, जबकि अत्यधिक अवरोध दरार पड़ने का जोखिम बढ़ा सकता है। भारों की व्यवस्था इस प्रकार करनी चाहिए कि पुर्जों को सहारा मिले, लेकिन परिसंचरण अवरुद्ध न हो और अनावश्यक यांत्रिक अवरोध न लगाया जाए।
शमन की पहुँच को केवल स्नान-माध्यम के चयन की समस्या नहीं, बल्कि ज्यामितीय समस्या के रूप में भी देखना चाहिए। एक-दूसरे के सामने स्थित सतहों, एक-दूसरे के भीतर रखे गए पुर्जों, बंद छिद्रों और कसकर भरी गई टोकरियों को खुले हुए सतहों की तुलना में कम द्रव-प्रवाह मिल सकता है। वाष्प-परतें या फँसी हुई हवा कुछ स्थानों पर शीतलन में विलंब कर सकती हैं। वाष्प हटाने और अनुमानित शीतलन दशा बनाए रखने के लिए हलचल पर्याप्त होनी चाहिए, लेकिन अत्यधिक या असमान हलचल विभिन्न अभिविन्यासों के बीच के अंतर को बढ़ा सकती है। स्नान का तापमान, द्रव की दशा, स्थानांतरण समय और लोड करने का प्रतिरूप—सभी महत्वपूर्ण हैं।
भट्ठी-चक्र चुनने से पहले ही डिजाइन में परिवर्तन अक्सर जोखिम कम कर सकते हैं। तीखे कोनों के स्थान पर पर्याप्त त्रिज्या दी जाती है; मोटाई के संक्रमणों को क्रमिक बनाया जाता है; छिद्रों और खाँचों की स्थिति ऐसी रखी जाती है कि गंभीर स्थानीय अवरोध से बचा जा सके; और ऊष्मा उपचार के बाद की विकृति को नियंत्रित रूप से हटाने के लिए मशीनिंग भत्ता रखा जाता है। कोई एक ज्यामितीय नियम हर विफलता को नहीं रोक सकता। तेल में शमन के लिए सुरक्षित डिजाइन पानी, पॉलिमर, लवण या गैस में अलग प्रकार का व्यवहार कर सकता है।
आयामी स्थिरता के लिए प्रक्रिया नियंत्रण
आयामी नियंत्रण ऐसे तापीय चक्र से शुरू होता है जो पूरे लोड में दोहराने योग्य हो। एकसमान भट्ठी तापमान, उपयुक्त सहारा, नियंत्रित तापन दर और पर्याप्त सोख-समय सतह और केंद्र के बीच के अंतर को कम करते हैं, हालांकि बहुत लंबे समय तक सोखने से दाने बड़े हो सकते हैं, ऑक्सीकरण बढ़ सकता है या अनावश्यक संपर्क के कारण विकृति अधिक हो सकती है। वातावरण का नियंत्रण स्केल और डी-कार्बुरीकरण को सीमित करता है, जो अन्यथा सतही कठोरता और आयामी प्रतिक्रिया को बदल देते हैं।
भट्ठी से शमन-माध्यम तक स्थानांतरण इतना तीव्र होना चाहिए कि निर्दिष्ट तापीय इतिहास सुरक्षित रहे और प्रत्येक लोड में एकसमान बना रहे। लोड का अभिविन्यास इस प्रकार होना चाहिए कि महत्वपूर्ण सतहें दोहराने योग्य ढंग से खुली रहें। शमन की तीव्रता इस्पात की कठोरीकरण-क्षमता और आवश्यक सूक्ष्मसंरचना के अनुरूप होनी चाहिए, न कि केवल अधिकतम शीतलन दर प्राप्त करने के आधार पर चुनी जानी चाहिए। उपयुक्त हलचल और द्रव-परिसंचरण आवश्यक हैं, लेकिन उनकी तीव्रता और दिशा की निगरानी करनी पड़ती है, क्योंकि नाममात्र रूप से समान स्नान भी अलग-अलग फलकों को अलग-अलग दरों से ठंडा कर सकता है।
क्रमिक या बाधित शीतलन अंतिम रूपांतरण से पहले सतह और केंद्र के बीच के तापमान-अंतर को कम कर सकता है। उदाहरण के लिए, मार्टेम्परिंग में इस्पात को मार्टेन्साइट-आरंभ परास से ऊपर या उसके आसपास के तापमान पर तब तक रखा जाता है, जब तक तापमान बराबर न हो जाएँ; इसके बाद मार्टेन्साइट को अधिक एकसमान रूप से बनने दिया जाता है। ऑस्टेम्परिंग में अलग रूपांतरण-पथ अपनाया जाता है, जिसमें इस्पात को बैनाइट बनाने के लिए रोका जाता है, न कि सीधे मार्टेन्साइटिक परास में ठंडा किया जाता है। उपयुक्त ग्रेडों और ज्यामितियों में ये विधियाँ विकृति कम कर सकती हैं, लेकिन कठोरीकरण-क्षमता, अनुप्रस्थ काट का आकार, स्नान-नियंत्रण और रूपांतरण गतिकी की पुष्टि करने की आवश्यकता समाप्त नहीं होती।
निर्दिष्ट प्रक्रिया-सीमा के भीतर शमन के बाद टेम्परिंग की जानी चाहिए। कुछ घटकों के लिए मोटी मशीनिंग के बाद या किसी पूर्ववर्ती तापीय प्रक्रिया के बाद अलग से प्रतिबल-मुक्ति उपचार करने से यह संभावना कम हो जाती है कि अंतिम मशीनिंग के दौरान अवशिष्ट प्रतिबल मुक्त होंगे। प्रतिबल-मुक्ति कोई सार्वभौमिक उपचार नहीं है: इससे कठोरता बदल सकती है, आयामी सहनशीलताएँ प्रभावित हो सकती हैं, या गंभीर शमन द्वारा बंद किए गए प्रतिबल दूर न हों।
निरीक्षण में केवल सतही कठोरता का मापन पर्याप्त नहीं है। घटक के आधार पर आयामी जाँच में उपचार से पहले और बाद की लंबाई, गोलाई, सीधापन, समतलता, बोर का आकार और रनआउट शामिल हो सकते हैं। कठोरता-प्रोफाइल, धात्विक-संरचनात्मक परीक्षण, चुंबकीय-कण निरीक्षण और पराध्वनिक परीक्षण अलग-अलग प्रकार की समस्याओं को उजागर कर सकते हैं। ISO 17663:2023 फेरिटिक इस्पात तथा संबंधित वेल्ड किए गए या निर्मित घटकों के लिए वायु या नियंत्रित वातावरण में किए जाने वाले ऊष्मा उपचार पर गुणवत्ता आवश्यकताएँ निर्धारित करता है; इसमें कार्यशाला या स्थल पर किया गया कार्य भी शामिल है। इसका गुणवत्ता-केंद्रित दृष्टिकोण दर्ज किए गए भट्ठी-तापमान, स्थानांतरण समय, स्नान की दशा, लोड की पहचान और निरीक्षण परिणामों का समर्थन करता है।
इसलिए आयामी स्थिरता डिजाइन और प्रक्रिया—दोनों का परिणाम है। एकसमान तापन सहायक है, नियंत्रित स्थानांतरण सहायक है, उपयुक्त हलचल सहायक है और प्रतिबल-मुक्ति भी सहायक हो सकती है; लेकिन किसी भी स्थिति में इनमें से कोई एक उपाय पर्याप्त नहीं होता। स्वीकार्य चक्र वही है जो आवश्यक कला-चरण और गुण उत्पन्न करे तथा तापीय विकृति, कला-परिवर्तन विकृति, अवरोध और अवशिष्ट प्रतिबल को घटक की विकृति और टूटन के लिए निर्धारित सहनशीलता के भीतर रखे।
वेल्डिंग और फैब्रिकेशन में ऊष्मा उपचार
फैब्रिकेशन में ऊष्मा उपचार की शुरुआत भट्ठी-चक्र निर्धारित किए जाने से पहले ही हो जाती है। वेल्डिंग, ज्वाला-कटिंग, निर्माण, सीधा करने और स्थानीय मरम्मत—इनमें से प्रत्येक प्रक्रिया इस्पात पर ऊष्मीय इतिहास आरोपित करती है, और अक्सर यह इतिहास किसी घटक के केवल एक भाग तक सीमित होता है। वेल्ड आर्क किसी संकीर्ण क्षेत्र का तापमान ऑस्टेनाइटकरण सीमा से ऊपर बढ़ा सकता है, जबकि समीपवर्ती पदार्थ अपेक्षाकृत ठंडा रहता है; इसके बाद ऊष्मा मूल धातु में प्रवाहित होती है, जिससे तीव्र तापमान-प्रवणताएँ और असमान संकुचन उत्पन्न होते हैं। इसलिए परिणामी वेल्ड धातु, संलयन सीमा, ऊष्मा-प्रभावित क्षेत्र (HAZ) और अप्रभावित मूल धातु में अलग-अलग सूक्ष्मसंरचनाएँ, कठोरता-स्तर और अवशिष्ट प्रतिबल हो सकते हैं।
परिणाम संरचना, अनुप्रस्थ काट की मोटाई, अवरोधन, जोड़ की ज्यामिति, ऊष्मा-इनपुट, पूर्वतापन, इंटरपास तापमान, शीतलन की परिस्थितियों और बाद में किए जाने वाले किसी भी उपचार पर निर्भर करता है। मशीनिंग किए गए परीक्षण-टुकड़े से नुस्खा लेकर उसे सीधे लागू करने पर इन सभी चर का हिसाब नहीं रखा जा सकता।
पूर्वतापन, वेल्डोत्तर ऊष्मा उपचार और स्थानीय ऊष्मीय चक्र
पूर्वतापन वेल्ड क्षेत्र और आसपास के इस्पात के बीच तापमान-अंतर को कम करता है। इससे सामान्यतः वेल्डिंग के बाद शीतलन धीमा हो जाता है, जिससे विसरणशील हाइड्रोजन को बाहर निकलने के लिए अधिक समय मिलता है और संवेदनशील इस्पातों में हाइड्रोजन-सहायित दरार पड़ने की संभावना घटती है। यह तापीय प्रवणताओं को भी कम करता है और संकुचन-संबंधी प्रतिबल को घटा सकता है। पूर्वतापन कोई सार्वभौमिक सुरक्षा उपाय नहीं है: अत्यधिक तापमान HAZ को बड़ा कर सकता है, दृढ़ता में परिवर्तन कर सकता है, विरूपण बढ़ा सकता है या निर्दिष्ट वेल्डिंग प्रक्रिया में बाधा डाल सकता है।
प्रासंगिक तापमान केवल टॉर्च, प्रेरण-कुंडली या आर्क का तापमान नहीं होता। यह निर्धारित स्थानों पर कार्यखंड का तापमान होता है, जिसमें जोड़ के आसपास का क्षेत्र और, जहाँ लागू हो, इंटरपास क्षेत्र भी शामिल हैं। मोटाई, जोड़ का अवरोधन, कार्बन की मात्रा, मिश्रधातु योजक और कठोरीकरण-क्षमता शीतलन दर को प्रभावित करते हैं। कार्बन-मैंगनीज़ इस्पात और निम्न-मिश्रधातु Cr-Mo इस्पात एक ही नाममात्र पूर्वतापन पर बहुत अलग प्रतिक्रिया दे सकते हैं।
वेल्डिंग के दौरान HAZ के वे भाग, जो क्रांतिक रूपांतरण सीमा से ऊपर पहुँच जाते हैं, ऑस्टेनाइट बना सकते हैं। शीतलन के दौरान निरंतर-शीतलन पथ के आधार पर यह ऑस्टेनाइट फेराइट, पर्लाइट, बैनाइट या मार्टेंसाइट में रूपांतरित हो सकता है। संलयन सीमा के पास मोटे दाने विकसित हो सकते हैं, जबकि उससे दूर आंशिक रूप से रूपांतरित या टेम्पर किए हुए क्षेत्र बन सकते हैं। इन क्षेत्रों को केवल साम्य लौह–लौह-कार्बाइड आरेख से नहीं दिखाया जा सकता। समय-तापमान-रूपांतरण (TTT) आरेख समतापी व्यवहार का वर्णन करते हैं; अनेक वास्तविक फैब्रिकेशन चक्रों के लिए सतत-तापन और सतत-शीतलन रूपांतरण (CCT) आरेख अधिक उपयोगी होते हैं।
वेल्डोत्तर ऊष्मा उपचार (PWHT) कठोर रूपांतरण-उत्पादों को टेम्पर कर सकता है, अवशिष्ट प्रतिबल घटा सकता है, आयामों को स्थिर कर सकता है और सेवा-क्षति के प्रति प्रतिरोध सुधार सकता है। फेरिटिक इस्पात के लिए इस उपचार में वेल्ड किए गए घटक को निर्दिष्ट सीमा तक गर्म करना, संबंधित अनुप्रस्थ काट को आवश्यक स्थिति तक पहुँचने के लिए पर्याप्त समय तक रोककर रखना और नियंत्रित परिस्थितियों में ठंडा करना शामिल हो सकता है। वास्तविक चक्र सामग्री-विनिर्देशन, डिजाइन कोड, वेल्डिंग प्रक्रिया या योग्य अभियांत्रिकी निर्देश से लिया जाना चाहिए। PWHT केवल “प्रतिबल-मुक्ति” नहीं है, क्योंकि यह कठोरता, दृढ़ता, सामर्थ्य और सूक्ष्मसंरचना बदल सकता है।
स्थानीय PWHT ज्यामिति के प्रति विशेष रूप से संवेदनशील होता है। परिधीय वेल्ड के चारों ओर गर्म किया गया एक पट्टा गतिमान ऊष्मीय क्षेत्र बनाता है, और गर्म पट्टे के बाहर का तापमान नियंत्रित किया जाना चाहिए, ताकि तीव्र तापीय प्रवणताएँ नए प्रतिबल उत्पन्न न करें। बड़े पात्रों, पाइपलाइनों और स्थल पर की जाने वाली मरम्मतों में अनेक तापन-क्षेत्र, इन्सुलेशन, नियंत्रित शीतलन और कई तापयुग्म आवश्यक हो सकते हैं। भट्ठी में किया गया उपचार अधिक समान वातावरण प्रदान कर सकता है, लेकिन लोडिंग, भट्ठी का अंशांकन, सहारा देने की परिस्थितियाँ और घटक का सबसे ठंडा भाग फिर भी महत्त्वपूर्ण रहते हैं। भट्ठी कार्यखंड के समान तापमान की गारंटी नहीं देती।
यही सिद्धांत संबद्ध प्रक्रियाओं पर भी लागू होता है। ज्वाला द्वारा सीधा करने की प्रक्रिया जानबूझकर स्थानीय प्रसार और संकुचन उत्पन्न करती है; प्रेरण-तापन किसी सतह को कठोर कर सकता है, जबकि उसके नीचे तीव्र संक्रमण क्षेत्र बना रह सकता है; गर्म निर्माण से दाने की संरचना और अवशिष्ट प्रतिबल बदलते हैं; और तापीय कटिंग से कठोर या नरम किनारा बन सकता है। प्रत्येक प्रक्रिया को अलग-थलग तापमान-पठन के बजाय एक परिभाषित ऊष्मीय चक्र के रूप में समझना चाहिए।
फेरिटिक इस्पात तथा वेल्ड किए गए या निर्मित घटक
फेरिटिक इस्पातों में अनेक कार्बन, कार्बन-मैंगनीज़, निम्न-मिश्रधातु, दाब-पात्र, संरचनात्मक और पाइपलाइन ग्रेड शामिल होते हैं। उनकी प्रतिक्रिया कार्बन और मिश्रधातु की मात्रा, प्रारंभिक दाने के आकार, अनुप्रस्थ काट के आकार और शीतलन दर से नियंत्रित होती है। ASTM International के Steel Metallurgy & Heat Treatment पाठ्यक्रम में उल्लिखित परिचित प्रावस्थाएँ—फेराइट, ऑस्टेनाइट, सीमेंटाइट, पर्लाइट, मार्टेंसाइट और बैनाइट—परस्पर विनिमेय नाम नहीं हैं। वे अलग-अलग व्यवस्थाओं और रूपांतरण-उत्पादों का प्रतिनिधित्व करती हैं, जिनकी कठोरता, सामर्थ्य, दृढ़ता और दरार-व्यवहार अलग-अलग होते हैं।
तेजी से ठंडे होने वाले, कठोरीकरण-क्षम HAZ में वेल्ड मार्टेंसाइट उत्पन्न कर सकता है, भले ही पूरी प्लेट फेराइट-पर्लाइटिक बनी रहे। टेम्परिंग से यह कठोरता घट सकती है, लेकिन परिणाम मूल संरचना और ऊष्मीय संपर्क पर निर्भर करता है। वेल्ड को दोबारा गर्म करने से पहले जमा किए गए पास भी प्रभावित होते हैं: बाद का पास पहले पास द्वारा बनाए गए पदार्थ को टेम्पर, परिष्कृत या आंशिक रूप से रूपांतरित कर सकता है। मोटे और अवरुद्ध अनुप्रस्थ काटों में सतह और केंद्र अलग-अलग शीतलन पथ अपना सकते हैं, इसलिए मोटाई के आर-पार कठोरता और अवशिष्ट प्रतिबल भिन्न हो सकते हैं।
निर्मित घटकों के लिए भी यही सावधानी आवश्यक है। मोड़ने, दबाने और स्थानीय सुधार से ज्यामिति बदलती है तथा कार्य-कठोरीकरण, पतलापन, अवशिष्ट प्रतिबल या दाने के प्रवाह में परिवर्तन उत्पन्न हो सकता है। यदि निर्मित फेरिटिक-इस्पात भाग को बाद में वेल्ड किया जाता है, तो पूर्व निर्माण-इतिहास वेल्ड के ऊष्मीय चक्र के साथ संयुक्त हो जाता है। एक डिजाइन में एनीलिंग, सामान्यीकरण, शमन और टेम्परिंग या निर्दिष्ट प्रतिबल-मुक्ति उपचार उपयुक्त हो सकता है, जबकि दूसरे में वही उपचार हानिकारक हो सकता है। ISO 683-1:2016 मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण और कुछ मामलों में सामान्यीकृत अवस्थाओं के लिए अभिप्रेत गैर-मिश्रधातु इस्पातों की तकनीकी आपूर्ति आवश्यकताओं को संबोधित करता है; यह किसी एक उपचार को निर्मित असेंबलियों के लिए सामान्य निर्देश में परिवर्तित नहीं करता।
ASM International की 2024 की ASM Handbook Volume 4A में ऑस्टेनाइटकरण, एनीलिंग, टेम्परिंग, शमन, कठोरीकरण-क्षमता, सतह-कठोरीकरण, ऑस्टेम्परिंग, मार्टेम्परिंग, कठोरता और अवशिष्ट-प्रतिबल नियंत्रण शामिल हैं। ये विषय स्पष्ट करते हैं कि निर्दिष्ट उपचार को केवल भट्ठी के निर्धारित तापमान से नहीं, बल्कि किसी विशिष्ट ग्रेड और घटक से संबद्ध होना चाहिए। विरूपण तापीय प्रसार और रूपांतरण-विकृति—दोनों से उत्पन्न होता है। अवरोधन यह निर्धारित करता है कि उस गति का कितना भाग अवशिष्ट प्रतिबल में परिवर्तित होगा।
ISO 17663:2023 की गुणवत्ता आवश्यकताएँ
ISO 17663:2023 वेल्डिंग और संबद्ध प्रक्रियाओं से जुड़े ऊष्मा उपचार के लिए नामित गुणवत्ता-आवश्यकता मानक है। यह वायु या नियंत्रित वातावरण में किए जाने वाले उपचार को शामिल करता है, चाहे वह कार्यशाला में किया जाए या स्थल पर, और मुख्यतः फेरिटिक इस्पातों तथा संबंधित वेल्ड किए गए या निर्मित घटकों पर लागू होता है। इसका महत्त्व प्रक्रियात्मक है: ऊष्मीय चक्र परिभाषित उत्तरदायित्वों, उपकरणों, मापों, अभिलेखों और निरीक्षण के साथ एक नियंत्रित विनिर्माण गतिविधि बन जाता है।
अनुरूप गुणवत्ता प्रणाली यह मानकर नहीं चलती कि कोई सामान्य भट्ठी कार्यक्रम पर्याप्त है। लागू प्रक्रिया में सामग्री, घटक, उपचार का उद्देश्य, तापन विधि, तापमान सीमा, धारण की परिस्थितियाँ, शीतलन विधि और प्रासंगिक मापन-स्थानों की पहचान की जाती है। जहाँ प्रक्रिया महत्त्वपूर्ण हो, वहाँ प्रक्रिया-योग्यता यह प्रदर्शित करती है कि प्रस्तावित चक्र प्रतिनिधि सामग्री और ज्यामिति पर स्वीकार्य गुण तथा आयामी परिणाम उत्पन्न करता है। योग्यता में मोटाई, जोड़ की संरचना, स्थानीय तापन व्यवस्था, अवरोधन और दर्ज किए गए वायु-तापमान तथा घटक के वास्तविक तापमान के बीच संबंध पर विचार करना आवश्यक हो सकता है।
इसलिए तापमान-मापन केवल किसी चार्ट की सजावट नहीं, बल्कि नियंत्रण-कार्य है। तापयुग्म, सेंसर, रिकॉर्डर और अंशांकन की स्थिति प्रक्रिया के लिए उपयुक्त होनी चाहिए तथा उन्हें इस प्रकार स्थापित किया जाना चाहिए कि महत्त्वपूर्ण गर्म और ठंडे क्षेत्रों का पता चल सके। भट्ठी या स्थानीय-तापन उपकरण में समानता, इन्सुलेशन, जहाँ निर्दिष्ट हो वहाँ वातावरण, तापन दर, शीतलन दर और अनपेक्षित संदूषण या ऑक्सीकरण से सुरक्षा का नियंत्रण आवश्यक है। स्थानीय प्रणालियों में क्षेत्र-विन्यास तथा सहारों, संलग्नकों और मुक्त किनारों पर ऊष्मा-हानि पर विशेष ध्यान देना पड़ता है।
अभिलेख यह स्थापित करते हैं कि घटक के साथ वास्तव में क्या हुआ। इनमें सामग्री और वेल्ड की पहचान, प्रक्रिया का संशोधन-संस्करण, उपकरण की पहचान, सेंसर-स्थल, तापमान-समय चार्ट, ऑपरेटर या निरीक्षक का विवरण, रुकावटें, मरम्मत और विचलनों का निपटान शामिल हो सकते हैं। अनुरेखणीयता इन अभिलेखों को हीट नंबर, वेल्ड नंबर, असेंबली या निर्मित भाग से जोड़ती है। इसके बाद निरीक्षण में पूर्ण किए गए कार्य की तुलना लागू विनिर्देशन से की जाती है, जिसमें दृश्य स्थिति, आयामी जाँच, कठोरता, अविनाशी परीक्षण या यांत्रिक परीक्षण शामिल हो सकते हैं, जब शासकीय डिजाइन और विनिर्माण दस्तावेजों द्वारा उनकी आवश्यकता हो।
ISO 17663:2023 सामग्री मानक, डिजाइन कोड या वेल्डिंग प्रक्रिया विनिर्देशन का स्थान नहीं लेता। यह उन दस्तावेजों द्वारा अपेक्षित उपचार को नियंत्रित करने के लिए एक गुणवत्ता-ढाँचा प्रदान करता है। यह अंतर महत्त्वपूर्ण है: सफल फैब्रिकेशन का प्रमाण एक नियंत्रित और अनुरेखणीय ऊष्मीय इतिहास के साथ-साथ इस साक्ष्य से मिलता है कि तैयार घटक आवश्यक संरचना, गुण और आयाम बनाए रखता है।
इस्पात ग्रेड, विनिर्देश और मानक-भाषा
इस्पात का पदनाम और ऊष्मा-उपचार की अवस्था, पदार्थ के अभिलेख के अलग-अलग भागों की पहचान करते हैं। पदनाम इस प्रश्न का उत्तर देता है, “कौन-सा इस्पात ग्रेड निर्दिष्ट किया गया था?” अवस्था इस प्रश्न का उत्तर देती है, “अगली विनिर्माण प्रक्रिया तक पहुँचने से पहले इस इस्पात की आपूर्ति या उपचार किस प्रकार किया गया था?” इन दोनों प्रश्नों को आपस में मिला देने से सही पदार्थ-संदर्भ भी गलत प्रक्रिया-धारणा में बदल सकता है।
ग्रेड पदनाम सामान्यतः किसी मानक द्वारा स्थापित संघटन-वर्ग या उत्पाद-श्रेणी की पहचान करता है। यह अपने-आप यह नहीं बताता कि उस ग्रेड से बना प्रत्येक भाग शमन और टेम्परिंग से गुज़रा है, और न ही उपचार के बाद किसी निश्चित कठोरता की गारंटी देता है। इसके विपरीत, आपूर्ति-अवस्था उस स्थिति का वर्णन करती है जिसमें पदार्थ की आपूर्ति की जाती है: उदाहरण के लिए, अनुपचारित, सामान्यीकृत, शमनित और टेम्पर्ड, या लागू उत्पाद-विनिर्देश के अंतर्गत अन्य प्रकार से संसाधित। अनुमत अवस्थाएँ और आवश्यकताएँ मानक, उत्पाद-रूप और क्रय-विनिर्देश पर निर्भर करती हैं।
ऊष्मा-उपचार एक तीसरी परत जोड़ता है। यह केवल किसी नामित अवस्था का उल्लेख नहीं, बल्कि एक नियंत्रित तापीय चक्र है। तापन-दर, ऑस्टेनाइटीकरण की पद्धति, धारण-समय, शीतलन की तीव्रता, वातावरण, तापमान की एकरूपता, भाग की ज्यामिति और अनुप्रस्थ-कट का आकार—ये सभी परिणामी संरचना को प्रभावित करते हैं। कार्बन और मिश्रधातु तत्व प्रावस्था-स्थिरता तथा रूपांतरण की गतिकी को प्रभावित करते हैं; इसलिए समान नाममात्र ग्रेड भी अलग-अलग प्रतिक्रिया दे सकता है, जब उसके आयाम, भट्ठी में भार-विन्यास या शीतलन व्यवस्था बदल जाए।
ASM International की 2024 की ASM Handbook Volume 4A में भौतिक धातुकर्म, कठोरता और कठोरीकरण-क्षमता, शमन, एनीलिंग, टेम्परिंग, ऑस्टेम्परिंग, मार्टेम्परिंग, ऑस्टेनाइटीकरण और सतह-कठोरीकरण प्रक्रियाओं का विवेचन है। ये विषय स्पष्ट करते हैं कि कोई पदनाम प्रक्रिया-विनिर्देश का स्थान नहीं ले सकता। फेराइट, ऑस्टेनाइट, सीमेंटाइट, पर्लाइट, मार्टेंसाइट और बैनाइट अलग-अलग तापीय तथा गतिकीय परिस्थितियों में बनते हैं। इस्पात का पदनाम आरंभिक जानकारी का केवल एक भाग देता है, जबकि उपचार-पथ यह निर्धारित करता है कि कौन-से रूपांतरण संभव होंगे और वे कितनी एकरूपता से घटित होंगे।
शमन और टेम्परिंग के लिए अलॉय-रहित इस्पात
अलॉय-रहित इस्पात का अर्थ ऐसे इस्पात से नहीं है जिसे किसी एक सार्वभौमिक कठोरीकरण चक्र द्वारा संसाधित किया जा सके। इसकी प्रतिक्रिया कार्बन-स्तर, पूर्ववर्ती सूक्ष्मसंरचना, अनुप्रस्थ-कट की मोटाई, तापन-पद्धति और शीतलन-स्थितियों पर निर्भर करती है। जहाँ शीतलन-दर पर्याप्त होती है, वहाँ शमन से मार्टेंसाइट बन सकता है, जबकि धीमे शीतलन वाले क्षेत्रों में अन्य उत्पादों में रूपांतरण हो सकता है। इसके बाद टेम्परिंग शमन के बाद बनी संरचना को बदलती है और प्रतिबलों को कम या पुनर्वितरित करती है, लेकिन अंतिम परिणाम फिर भी पूरे तापीय इतिहास पर निर्भर रहता है।
इसलिए प्रासंगिक इंजीनियरिंग प्रश्न केवल यह नहीं है कि कोई ग्रेड “शमनित और टेम्पर्ड इस्पात” है या नहीं। प्रश्न यह है कि निर्दिष्ट पदार्थ, अपने वास्तविक अनुप्रस्थ-कट और ज्यामिति में, किसी परिभाषित प्रक्रिया-पथ के अंतर्गत आवश्यक संरचना और गुण प्राप्त कर सकता है या नहीं। कठोरीकरण-क्षमता महत्वपूर्ण है, क्योंकि केवल कठोरता यह नहीं बताती कि अनुप्रस्थ-कट कितनी गहराई तक रूपांतरित होता है। विकृति और अवशिष्ट प्रतिबल भी महत्वपूर्ण हैं, क्योंकि कोई घटक नाममात्र कठोरता-लक्ष्य पूरा करने के बावजूद आयामी या सेवा-संबंधी आवश्यकताओं में विफल हो सकता है।
साम्यावस्था वाला लौह–लौह-कार्बाइड आरेख निकट-साम्यावस्था की परिस्थितियों में प्रावस्था-स्थिरता की पहचान करने में सहायक है, लेकिन वह अकेले तीव्र शमन के परिणाम का पूर्वानुमान नहीं करता। समय-तापमान-रूपांतरण आरेख समतापीय रूपांतरण का वर्णन करते हैं; बदलते तापमान-पथों के लिए सतत-तापन और सतत-शीतलन रूपांतरण आरेख अधिक प्रत्यक्ष रूप से उपयोगी होते हैं। ASM के 2024 के ऊष्मा-उपचार संबंधी विवेचन में इन आरेखों को ऑस्टेनाइटीकरण, रूपांतरण-व्यवहार, विकृति और अवशिष्ट-प्रतिबल नियंत्रण से विशेष रूप से जोड़ा गया है। कठोरीकरण के लिए लक्षित अलॉय-रहित इस्पातों के संदर्भ में यह संबंध अत्यंत आवश्यक है।
सामान्यीकृत अवस्था ग्रेड और प्रक्रिया-पथ के बीच अंतर को स्पष्ट करती है। सामान्यीकरण, रोल किए हुए या एनील की गई अवस्था से भिन्न आरंभिक सूक्ष्मसंरचना स्थापित कर सकता है, जिससे बाद के ऑस्टेनाइटीकरण, शमन और टेम्परिंग का व्यवहार प्रभावित होता है। इसे पदनाम के स्वतः प्राप्त गुण के रूप में नहीं, बल्कि निर्दिष्ट प्रसंस्करण-अवस्था के रूप में माना जाना चाहिए।
पदनाम, आपूर्ति-अवस्था और उपचार-पथ
किसी पदार्थ-संदर्भ में कम-से-कम तीन प्रश्नों को अलग-अलग रखा जाना चाहिए: इस्पात की पहचान क्या है, उसकी आपूर्ति किस अवस्था में की गई है, और घटक के लिए कौन-सा उपचार आवश्यक है। पहले प्रश्न का उत्तर मानक पदनाम के माध्यम से दिया जा सकता है। दूसरा उत्पाद-मानक या ऑर्डर-दस्तावेज़ में आपूर्ति-अवस्था के रूप में दिखाई दे सकता है। तीसरा उस प्रक्रिया-विनिर्देश का विषय है जिसमें यह परिभाषित किया जाता है कि घटक को किस प्रकार गरम, धारण, ठंडा, निरीक्षित और स्वीकृत किया जाएगा।
इन अभिलेखों में केवल भट्ठी के निर्धारित तापमान के बजाय घटक को भी ध्यान में रखना चाहिए। पतला किनारा और मोटा हब समान तापीय इतिहास से नहीं गुज़रते। छेद, कोने, अनुप्रस्थ-कट में परिवर्तन और फिक्स्चर के साथ संपर्क ऊष्मा-प्रवाह तथा प्रतिबल-विकास को बदलते हैं। भट्ठी का वातावरण सतह-रसायन और स्केल-निर्माण को प्रभावित कर सकता है; तापमान की एकरूपता और भार-विन्यास यह प्रभावित करते हैं कि सभी क्षेत्रों को इच्छित चक्र प्राप्त होता है या नहीं। शीतलन-माध्यम और उसका आंदोलन ऊष्मा-निकासी को बदलते हैं, जबकि विलंबित स्थानांतरण या असमान निमज्जन तापीय प्रवणताएँ उत्पन्न कर सकते हैं।
केवल उपचार का नाम पर्याप्त नहीं होता। “शमनित और टेम्पर्ड” एक क्रम की पहचान करता है, लेकिन पूरी प्रक्रिया की नहीं। उपयोगी प्रक्रिया-विनिर्देश में लागू ग्रेड और अवस्था, उपकरण-नियंत्रण, तापमान-मापन, तापन और धारण के नियम, स्थानांतरण संबंधी आवश्यकताएँ, शीतलन-पद्धति, टेम्परिंग की प्रक्रिया और निरीक्षण-मानदंड निर्धारित होने चाहिए। इसमें कठोरता-मानचित्रण, आयामी जाँच, सतह की अवस्था और विकृति-सुधार के प्रावधान भी आवश्यक हो सकते हैं।
मानक आवश्यकताओं और कार्यक्षेत्र को परिभाषित करते हैं; वे किसी विशेष घटक के संबंध में इंजीनियरिंग निर्णय की आवश्यकता समाप्त नहीं करते। ISO 17663:2023 वेल्डिंग और संबद्ध प्रक्रियाओं से जुड़े ऊष्मा-उपचार के लिए गुणवत्ता-आवश्यकताओं का एक पृथक संदर्भ प्रदान करता है। इसमें वायु या नियंत्रित वातावरण में किया जाने वाला उपचार शामिल है, चाहे वह कार्यशाला में किया जाए या स्थल पर, और यह मुख्यतः फेरिटिक इस्पातों तथा संबंधित वेल्डेड या निर्मित घटकों पर लागू होता है। इसका अस्तित्व प्रत्येक ऊष्मा-उपचार प्रक्रिया को वेल्डिंग प्रक्रिया में परिवर्तित नहीं करता, लेकिन यह दर्शाता है कि गुणवत्ता-नियंत्रण किए जा रहे कार्य के अनुरूप होने चाहिए।
संदर्भ में ISO 683-1:2016
सटीक शीर्षक है: ISO 683-1:2016, Heat-treatable steels, alloy steels and free-cutting steels — Part 1: Non-alloy steels for quenching and tempering। यह शीर्षक अलॉय-रहित इस्पातों को एक व्यापक श्रृंखला के भीतर रखता है और साथ ही दस्तावेज़ में शामिल विशिष्ट भाग की पहचान करता है।
ISO 683-1:2016 अपने निर्दिष्ट दायरे में तकनीकी आपूर्ति आवश्यकताओं को परिभाषित करता है, न कि कोई सार्वभौमिक ऊष्मा-उपचार विधि। Strong evidence
International Organization for Standardization के अनुसार, ISO 683-1:2016 मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण तथा कुछ मामलों में सामान्यीकृत अवस्थाओं के लिए अभिप्रेत अलॉय-रहित इस्पातों की तकनीकी आपूर्ति-आवश्यकताएँ निर्दिष्ट करता है। “तकनीकी आपूर्ति-आवश्यकताएँ” मानक-भाषा की महत्वपूर्ण सीमा है। यह दस्तावेज़ अपने कार्यक्षेत्र के अंतर्गत आपूर्ति किए गए पदार्थ के लिए आवश्यकताएँ स्थापित करता है; यह इस मानक के अंतर्गत आने वाले इस्पात से बनाए गए प्रत्येक घटक के लिए सार्वभौमिक नुस्खा नहीं है।
यह अंतर दो सामान्य त्रुटियों को रोकता है। पहली, ISO 683-1:2016 के अंतर्गत आने वाला कोई पदनाम यह सिद्ध नहीं करता कि तैयार घटक को आवश्यक उपचार प्राप्त हुआ है। दूसरी, किसी आपूर्ति-अवस्था का चयन उस पूर्ण तापीय चक्र को निर्धारित नहीं करता जो किसी अभिकल्पना-उद्देश्य को प्राप्त करने के लिए आवश्यक है। घटक-विनिर्देश में अभी भी ज्यामिति, अनुप्रस्थ-कट का आकार, तापन, धारण, शीतलन, वातावरण, विकृति-नियंत्रण, अवशिष्ट प्रतिबल और सत्यापन का उल्लेख होना चाहिए।
इसलिए ISO 683-1:2016 एक व्यापक नियंत्रण-प्रणाली के भीतर पदार्थ और आपूर्ति का संदर्भ है। ASM International, ASTM International, NPTEL और 1984 का संदर्भ-ग्रंथ Steel and Its Heat Treatment—सभी प्रावस्था-रूपांतरणों तथा समय-तापमान इतिहास के माध्यम से ऊष्मा-उपचार का वर्णन करते हैं। यह मानक संविदात्मक पदार्थ-ढाँचा प्रदान करता है; धातुकर्मीय विश्लेषण और नियंत्रित प्रक्रिया-विनिर्देश यह निर्धारित करते हैं कि वास्तविक भाग आवश्यक अवस्था तक पहुँचता है या नहीं।
प्रक्रिया नियंत्रण, सत्यापन और विफलता विश्लेषण
ऊष्मा उपचार का सत्यापन एक नियंत्रित क्रम के रूप में किया जाना चाहिए, न कि केवल कठोरता के आधार पर उसका आकलन किया जाना चाहिए। भट्ठी में सामग्री रखने से पहले इस्पात का ग्रेड, हीट या कास्ट संख्या, उत्पाद का रूप, अनुप्रस्थ काट का आकार और पूर्व अवस्था की पुष्टि करें। क्वेंचिंग और टेम्परिंग किए गए मिश्रधातु इस्पात की एक छड़ को सामान्यीकृत कार्बन-इस्पात की छड़ के स्थान पर उपयोग नहीं किया जा सकता, भले ही दोनों में कार्बन की मात्रा समान हो। प्रारंभिक फेराइट-पर्लाइट संरचना, पूर्व शीत-कार्य, कणिका आकार, पृथक्करण और मशीनिंग की स्थिति ऑस्टेनिटाइज़िंग प्रतिक्रिया, रूपांतरण गतिकी, विकृति और अंतिम कठोरता को प्रभावित करती है।
प्रक्रिया अभिलेख में सामग्री की इस पहचान को संपूर्ण तापीय इतिहास से जोड़ा जाना चाहिए: भट्ठी का निर्धारित तापमान और मापा गया तापमान, वातावरण की स्थिति, लोड की व्यवस्था, जहाँ प्रासंगिक हो वहाँ ताप की दर, सोक या होल्ड समय, स्थानांतरण समय, क्वेंच माध्यम और उसका आंदोलन, शीतलन पथ, टेम्परिंग चक्र तथा उपचार के बाद की कोई भी प्रक्रिया। ASM Handbook Volume 4A (ASM International, 2024) कठोरता, हार्डनेबिलिटी, क्वेंचिंग, विकृति और अवशिष्ट-तनाव नियंत्रण को एक ही ऊष्मा-उपचार समस्या के अंतर्गत रखता है। यह संबंध महत्वपूर्ण है। किसी पुर्जे की निर्दिष्ट सतह कठोरता प्राप्त हो सकती है, फिर भी उसके भीतर अनुपयुक्त कोर, अत्यधिक तन्य तनाव या ऐसा ज्यामितीय परिवर्तन हो सकता है जो असेंबली को रोक दे।
ISO 683-1:2016 मुख्यतः क्वेंचिंग और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण तथा कुछ मामलों में सामान्यीकृत अवस्थाओं के लिए अभिप्रेत गैर-मिश्रधातु इस्पात हेतु तकनीकी आपूर्ति आवश्यकताएँ निर्धारित करता है। ISO 17663:2023 कार्यशालाओं या स्थल पर वायु अथवा नियंत्रित वातावरण में किए जाने वाले ऊष्मा उपचार के लिए गुणवत्ता आवश्यकताओं को संबोधित करता है, मुख्यतः फेरिटिक इस्पात तथा संबंधित वेल्डेड या निर्मित घटकों के लिए। ये मानक एक गुणवत्ता-ढाँचा प्रदान करते हैं; वे प्रत्येक ग्रेड, ज्यामिति और सेवा-स्थिति को एक सार्वभौमिक स्वीकृति नियम में परिवर्तित नहीं करते। लागू ड्रॉइंग, सामग्री विनिर्देश, प्रक्रिया और निरीक्षण योजना को यह परिभाषित करना चाहिए कि क्या स्वीकार्य है।
भट्ठी का वातावरण और तापमान की एकरूपता
तापमान नियंत्रण की शुरुआत नियंत्रक के प्रदर्शन-पटल से नहीं, बल्कि मापन से होती है। सेंसर के स्थान, विकिरणीय ताप-प्रवणता, क्षतिग्रस्त इन्सुलेशन, अवरुद्ध परिसंचरण या कार्य क्षेत्र पर अत्यधिक लोड के कारण भट्ठी 850 °C प्रदर्शित कर सकती है, जबकि लोड का वास्तविक तापमान अलग हो सकता है। तापमान-एकरूपता सर्वेक्षण और कैलिब्रेट किए गए लोड थर्मोकपल इन अंतरों को प्रकट करते हैं। प्रासंगिक प्रश्न केवल यह नहीं है कि भट्ठी अपने निर्धारित तापमान तक पहुँची या नहीं, बल्कि यह है कि क्या पूरे लोड में पुर्जा आवश्यक तापमान तक पहुँचा और अपेक्षित समय तक उस तापमान पर बना रहा।
लोड की व्यवस्था ताप और शीतलन दोनों को प्रभावित करती है। एक-दूसरे के बहुत पास रखे गए पुर्जे विकिरणीय ऊष्मा से एक-दूसरे को ढक सकते हैं तथा गैस या क्वेंच प्रवाह को सीमित कर सकते हैं। बड़े अनुप्रस्थ काट का केंद्र सतह की तुलना में अधिक धीरे गर्म होता है; पतले उभार अत्यधिक गर्म हो सकते हैं, जबकि कोर अभी इच्छित ऑस्टेनिटाइज़िंग सीमा से नीचे रह सकता है। इसलिए भट्ठी के पुनः निर्धारित तापमान तक पहुँचने के समय से मापा गया होल्ड समय, लोड के तापमान-संतुलित होने के बाद मापे गए होल्ड समय से धातुकर्मीय रूप से भिन्न हो सकता है।
वातावरण नियंत्रण के दो उद्देश्य होते हैं: यह सतह पर होने वाले रासायनिक परिवर्तन को सीमित करता है और दोहराने योग्य ऊष्मा अंतरण में सहायता करता है। अतिरिक्त ऑक्सीजन या जलवाष्प ऑक्सीकरण और स्केल बनने को बढ़ावा देते हैं। इस्पात की साम्यावस्था संबंधी आवश्यकता से कम कार्बन विभव डीकार्बराइज़ेशन उत्पन्न कर सकता है, जिससे सतह से कार्बन निकल जाता है और प्राप्त की जा सकने वाली कठोरता घट जाती है। अत्यधिक कार्बन विभव कार्बराइज़ेशन कर सकता है, जिसके परिणामस्वरूप कठोर, भंगुर सतह या असामान्य कार्बन प्रवणता बन सकती है। एंडोथर्मिक गैस, नाइट्रोजन-मेथनॉल प्रणालियाँ, निर्वात, लवण और वायु—इन सभी के लिए अलग-अलग निगरानी आवश्यकताएँ होती हैं। प्रक्रिया के आधार पर ओसांक, ऑक्सीजन विभव, कार्बन विभव, गैस प्रवाह, दाब और अलार्म अभिलेख प्रासंगिक हो सकते हैं।
भट्ठी से क्वेंच तक स्थानांतरण एक अन्य नियंत्रण-बिंदु है। विलंब से आंशिक रूपांतरण हो सकता है, विशेषकर सतत-शीतलन-रूपांतरण आरेख की नाक के निकट, और मार्टेंसाइट का निर्माण पूरा होने से पहले फेराइट, पर्लाइट या बैनाइट बन सकते हैं। इसके बाद क्वेंच तापमान, आंदोलन, संदूषण, सांद्रता और पुर्जे का अभिविन्यास शीतलन की तीव्रता निर्धारित करते हैं। वाष्प-आवरण, स्थिर प्रवाह या द्रव की बदली हुई अवस्था के कारण कोई क्वेंचेंट एक स्थान पर तेजी से और दूसरे स्थान पर धीरे ठंडा कर सकता है। परिणाम एक प्रक्रिया-इतिहास होता है, न कि शीतलन-दर की कोई एकल संख्या।
कठोरता, सूक्ष्मसंरचना और आयामी जाँच
सत्यापन में परस्पर संबद्ध कई परीक्षाओं का उपयोग किया जाना चाहिए। कठोरता उपचार की प्रतिक्रिया की त्वरित जाँच है, लेकिन उसका अर्थ स्थान, विधि, सतह की स्थिति और अनुप्रस्थ काट के आकार पर निर्भर करता है। केवल सबसे सुविधाजनक सतह की जाँच करने के बजाय निर्दिष्ट क्षेत्रों की जाँच करें। जहाँ अनुप्रस्थ काट की मोटाई के कारण प्रवणता की संभावना हो, वहाँ सतह और कोर की तुलना करें; और जब निरीक्षण विधि के लिए स्वस्थ परीक्षण-सतह आवश्यक हो, तब स्केल या डीकार्बराइज़्ड सामग्री हटा दें। कठोरता-ट्रैवर्स यह दिखा सकता है कि प्रेरण या ज्वाला-कठोरीकरण से इच्छित केस गहराई प्राप्त हुई या नहीं, जबकि एकल रीडिंग अचानक होने वाले संक्रमण को छिपा सकती है।
सूक्ष्मसंरचनात्मक परीक्षण उन कठोरता परिणामों की व्याख्या करता है जो परस्पर विरोधी प्रतीत होते हैं। क्वेंचिंग के बाद संरचना में मार्टेंसाइट, बैनाइट, फेराइट, पर्लाइट और अवशिष्ट ऑस्टेनाइट हो सकते हैं; इनके अनुपात कार्बन मात्रा, मिश्रधातु तत्वों, शीतलन दर और स्थानीय ज्यामिति से नियंत्रित होते हैं। टेम्परिंग मार्टेंसाइट में परिवर्तन करती है और क्वेंच तनाव के एक भाग को कम करती है; यह पिछली प्रत्येक प्रक्रिया-त्रुटि को समाप्त नहीं करती। मेटालोग्राफिक सेक्शन प्रतिनिधि या संदिग्ध स्थानों से लिए जाने चाहिए, उन्हें अत्यधिक गर्म किए या घिसटकर विकृत किए बिना तैयार किया जाना चाहिए, और उनकी व्याख्या इस्पात ग्रेड तथा उपचार-इतिहास को ध्यान में रखकर की जानी चाहिए।
सतह निरीक्षण से ऑक्सीकरण, स्केल, डीकार्बराइज़ेशन, कार्बराइज़ेशन, क्वेंच दरारें, ग्राइंडिंग दरारें, लैप, और स्थानीय अतितापन की पहचान की जा सकती है। डीकार्बराइज़ेशन सामान्यतः सतह के नीचे कम-कार्बन वाली फेरिटिक परत के रूप में दिखाई देता है। गंभीर होने पर ऑक्सीकरण स्केल या अंतरकणिक आक्रमण छोड़ता है। अत्यधिक अवशिष्ट ऑस्टेनाइट उच्च कार्बन या मिश्रधातु मात्रा, अपर्याप्त क्वेंच तीव्रता, अत्यधिक उच्च क्वेंच तापमान या इतने कम मार्टेंसाइट-आरंभ तापमान के साथ हो सकता है कि कमरे के तापमान पर रूपांतरण अधूरा रह जाए। बाद में यह सेवा, मशीनिंग या शीत उपचार के दौरान रूपांतरित हो सकता है और आयामी परिवर्तन उत्पन्न कर सकता है।
उपचार से पहले और बाद में परिभाषित डेटम से आयामों का मापन आवश्यक है। घटक की ड्रॉइंग के अनुसार लंबाई, व्यास, समतलता, गोलाई, रनआउट, छेद का आकार और संबंधित प्रोफ़ाइल विशेषताएँ दर्ज करें। विकृति असमान ताप, रूपांतरण-आयतन परिवर्तन, तापीय प्रवणता, असममित ज्यामिति, क्वेंच प्रवाह, मशीनिंग से उत्पन्न अवशिष्ट तनाव और अवरोधों के कारण होती है। आयाम सहनशीलता के भीतर होने पर भी अवशिष्ट तनाव बने रह सकते हैं; इसलिए विकृति नियंत्रण और तनाव नियंत्रण संबंधित, लेकिन अलग-अलग कार्य हैं। इसीलिए ASM में 2024 में विकृति और अवशिष्ट तनावों का किया गया विवेचन निरीक्षण योजना से सीधे संबंधित है।
गैर-अनुरूप परिणामों की व्याख्या
गैर-अनुरूप परिणाम किसी ऐसी प्रक्रिया या सामग्री-स्थिति का प्रमाण होता है जिसके लिए पृथक्करण और जाँच आवश्यक है; यह बिना निदान के चक्र दोहराने का निमंत्रण नहीं है। सबसे पहले ट्रेसबिलिटी सुरक्षित रखें: भट्ठी लोड, सामग्री हीट, परीक्षण किए गए स्थान, प्रयुक्त उपकरण, कैलिब्रेशन की स्थिति और सटीक परिणाम की पहचान करें। धातुकर्म को दोष देने से पहले परीक्षण विधि और नमूने के स्थान की पुष्टि करें। स्केल, डीकार्बराइज़ेशन, खुरदरी सतह, उथली इंडेंटेशन या किनारे के बहुत पास परीक्षण किए जाने के कारण कठोरता की गलत कम रीडिंग प्राप्त हो सकती है।
सॉफ्ट स्पॉट सामान्यतः अपर्याप्त क्वेंच तीव्रता, खराब आंदोलन, वाष्प-आवरण, अवरुद्ध द्रव प्रवाह, अत्यधिक स्थानांतरण विलंब, अपर्याप्त ऑस्टेनिटाइज़िंग, या चयनित इस्पात और क्वेंच के लिए अनुप्रस्थ काट के अत्यधिक बड़े होने से उत्पन्न होते हैं। भट्ठी के तापमान की गैर-एकरूपता या अनुचित रूप से व्यवस्थित लोड भी यही परिणाम दे सकते हैं। अत्यधिक कठोरता अपर्याप्त टेम्परिंग, गलत टेम्परिंग तापमान, अत्यधिक कार्बनयुक्त सतह या अनटेम्पर्ड मार्टेंसाइट वाली संरचना का संकेत दे सकती है। यह इच्छित समग्र सामग्री के बजाय किसी पतली कठोरित क्षेत्र पर किए गए परीक्षण का परिणाम भी हो सकता है।
डीकार्बराइज़ेशन वातावरण नियंत्रण, अत्यधिक संपर्क-अवधि, स्केल हटाने या पिछली ताप प्रक्रिया की ओर संकेत करता है। ऑक्सीकरण वायु-रिसाव, अनुपयुक्त भट्ठी विभव, उच्च ओसांक या लंबे समय तक संपर्क का संकेत देता है। मोटे कण सामान्यतः अत्यधिक ऑस्टेनिटाइज़िंग तापमान, अत्यधिक होल्ड समय, बार-बार गर्म करने या स्थानीय अतितापन के बाद बनते हैं; इससे दृढ़ता घट सकती है और विकृति के प्रति संवेदनशीलता बढ़ सकती है। दरारें तीव्र क्वेंचिंग, तीखे कोनों, ग्राइंडिंग क्षति, पहले से मौजूद दोषों, हाइड्रोजन या सतह-संदूषण, अथवा रूपांतरण तनाव के साथ संयुक्त अवशिष्ट तनावों के कारण बन सकती हैं। दरारों का आकार-विज्ञान और स्थान अक्सर कठोरता से अधिक जानकारी प्रदान करते हैं।
अप्रत्याशित अवशिष्ट ऑस्टेनाइट मिलने पर कार्बन और मिश्रधातु की मात्रा, वास्तविक ऑस्टेनिटाइज़िंग तापमान, शीतलन दर, क्वेंच में रुकावट तथा ज्यामिति या अनुप्रस्थ काट की मोटाई से उत्पन्न किसी स्थिरीकरण प्रभाव की समीक्षा की जानी चाहिए। उपचार के बाद आयामों में वृद्धि इस निदान का समर्थन कर सकती है, लेकिन अपने-आप में इसका प्रमाण नहीं है। सुधारात्मक कार्रवाई में पुनर्वर्गीकरण, अतिरिक्त टेम्परिंग, तनाव-मुक्ति, पुनःनिरीक्षण या अस्वीकृति शामिल हो सकती है; उचित निपटान लागू विनिर्देश और इंजीनियरिंग आकलन पर निर्भर करता है। मूल अनुशासन यह है कि एक समय में केवल एक पहचाने गए प्रक्रिया-चर को बदला जाए और परिणामी संरचना, गुणधर्म, सतह की स्थिति तथा आयामों का सत्यापन किया जाए।
ऊष्मा उपचार के चयन के लिए एकीकृत रूपरेखा
ऊष्मा उपचार का चयन किसी परिचित तापमान या सामान्य ग्रेड-नाम के आधार पर नहीं, बल्कि अपेक्षित गुण-प्रोफ़ाइल और सेवा-स्थितियों के आधार पर किया जाना चाहिए। नियंत्रित ऊष्मीय चक्र चरण-रूपांतरणों के माध्यम से इस्पात को बदलता है, लेकिन परिणामी फेराइट, पर्लाइट, बैनाइट, मार्टेन्साइट, अवशिष्ट ऑस्टेनाइट और कार्बाइड की संरचना संघटन, अनुप्रस्थ काट के आकार, तापन-दर, शीतन-पथ और सामग्री की प्रारंभिक अवस्था पर निर्भर करती है। इसलिए वही नाममात्र उपचार एक घटक में उपयोगी दृढ़ता उत्पन्न कर सकता है, जबकि दूसरे में दरार, अत्यधिक विकृति या अपर्याप्त कोर-कठोरता पैदा कर सकता है।
ASM International की ASM Handbook Volume 4A में भौतिक धातुकर्म, कठोरता और कठोरीकरण-क्षमता, शमन, एनीलिंग, टेम्परिंग, ऑस्टेम्परिंग, मार्टेम्परिंग, ऑस्टेनाइटाइजिंग और सतह-कठोरीकरण को अलग-अलग प्रक्रियाओं के बजाय इस्पात के ऊष्मा उपचार के परस्पर संबद्ध भागों के रूप में पहचाना गया है (ASM International, 2024)। यही संबंध किसी प्रक्रिया के चयन का आधार है।
अपेक्षित गुणों और सेवा-स्थितियों से शुरुआत करें
ऊष्मीय चक्र चुनने से पहले इंजीनियरी लक्ष्य निर्धारित करें। अपेक्षित कठोरता पूरे अनुप्रस्थ काट, घिसाव वाली सतह या किसी सीमित केस-गहराई से संबंधित हो सकती है। तनन और पराभव सामर्थ्य महत्वपूर्ण हैं, लेकिन वे दृढ़ता, तन्यता या थकान-प्रतिरोध का विकल्प नहीं हैं। कठोर मार्टेन्साइटिक सतह घर्षणीय घिसाव का प्रतिरोध कर सकती है, पर साथ ही आघात सहने की क्षमता घटा सकती है या ग्राइंडिंग-क्षति के प्रति संवेदनशीलता बढ़ा सकती है। कम-कठोरता वाली बैनाइटिक या टेम्पर्ड-मार्टेन्साइटिक संरचना बार-बार लगने वाले भार को अधिक विश्वसनीयता से वहन कर सकती है।
सेवा-स्थिति यह निर्धारित करती है कि कौन-सा समझौता स्वीकार्य है। गियर-दाँत पर संपर्क-तनाव, सरकने से होने वाला घिसाव, बंकन-थकान और प्रायः केस से कोर तक कठोरता-प्रवणता प्रभाव डालती है। किसी शाफ्ट में उपचार के बाद कठोर जर्नल, दृढ़ कोर और रनआउट की कड़ी सीमाएँ आवश्यक हो सकती हैं। दाब-धारण करने वाला वेल्डित घटक अधिकतम कठोरता की अपेक्षा अवशिष्ट तनाव, हाइड्रोजन-नियंत्रण, दृढ़ता और निरीक्षण पर अधिक बल देता है। तापमान, संक्षारक संपर्क, स्नेहन, आघात-भार, चक्रीय तनाव और फ्रैक्चर के संभावित परिणामों को इसी प्रारंभिक आकलन में शामिल किया जाना चाहिए।
यांत्रिक गुणों के साथ-साथ आयामी सहनशीलता भी निर्दिष्ट की जानी चाहिए। कुछ सौवें मिलीमीटर की सीमा में बनाए रखे जाने वाले घटक का उपचार इस प्रकार नहीं किया जा सकता मानो विकृति का सुधार बाद में किया जा सकेगा। ज्यामिति ऊष्मीय क्षेत्र को बदलती है: पतले किनारे तेजी से गर्म और ठंडे होते हैं, छेद स्थानीय कठोरता को बदलते हैं, तीखे कोने तनाव को केंद्रित करते हैं और लंबे असममित अनुप्रस्थ काट रूपांतरण-विकृतियाँ विकसित होने पर मुड़ सकते हैं। वांछित सतह/कोर प्रवणता भी स्पष्ट होनी चाहिए। पूर्ण-कठोरीकरण, चयनात्मक कठोरीकरण और तनाव-निवारण उपचार अलग-अलग ऊष्मीय और यांत्रिक अपेक्षाएँ उत्पन्न करते हैं।
प्रारंभिक अवस्था विनिर्देशन का एक भाग है। ढली हुई संरचना, पूर्ववर्ती शीत-कार्य, सामान्यीकृत फेराइट-पर्लाइट, गोलिकीकरण किए गए कार्बाइड, पहले से टेम्पर किया हुआ मार्टेन्साइट और वेल्ड का ऊष्मा-प्रभावित क्षेत्र एक समान प्रतिक्रिया नहीं देते। नियोजित उपचार शुरू होने से पहले किसी वेल्डित घटक में कठोरता-प्रवणताएँ और तनन अवशिष्ट तनाव मौजूद हो सकते हैं। ISO 17663:2023 वायु या नियंत्रित वातावरण में, कार्यशालाओं या स्थल पर किए जाने वाले ऊष्मा उपचार के लिए गुणवत्ता-आवश्यकताओं को संबोधित करता है; इसका मुख्य संबंध फेरिटिक इस्पात तथा संबंधित वेल्डित या निर्मित घटकों से है। इसकी व्यावहारिक प्रासंगिकता यह है कि प्रक्रिया-अभिलेख, तापमान-मापन, वातावरण-नियंत्रण और निरीक्षण-योजना घटक के इतिहास और जोखिम के अनुरूप होने चाहिए।
इस्पात के संघटन को रूपांतरण-व्यवहार से मिलाएँ
कार्बन मार्टेन्साइट के लिए उपलब्ध कार्बन की मात्रा को नियंत्रित करता है और फेराइट, पर्लाइट तथा सीमेंटाइट के अंशों और कठोरता को प्रभावित करता है। मिश्रधातु तत्व रूपांतरण तापमान, कार्बाइड की स्थिरता, कठोरीकरण-क्षमता, टेम्परिंग-प्रतिक्रिया और ऑक्सीकरण-व्यवहार को बदलते हैं। AISI 1045 और AISI 4140 के लिए केवल इसलिए समान शमन-मान्यता नहीं अपनाई जा सकती कि दोनों को शमन और टेम्परिंग किया जा सकता है। AISI 4140 में क्रोमियम-मोलिब्डेनम की मात्रा विसरणीय रूपांतरणों को विलंबित करती है और तुलनीय अनुप्रस्थ काट में साधारण-कार्बन AISI 1045 की तुलना में सामान्यतः अधिक गहराई तक कठोरीकरण संभव बनाती है। AISI 52100 में उच्च कार्बन और क्रोमियम होता है, इसलिए बेयरिंग के प्रदर्शन और आयामी स्थिरता के लिए कार्बाइड-नियंत्रण केंद्रीय महत्व रखता है।
लोहा–लोहा-कार्बाइड आरेख साम्यावस्था के चरणों और कार्बन की विलेयता की पहचान करने में सहायता करता है, लेकिन वास्तविक शीतन-चक्र से बनने वाली संरचना का पूर्वानुमान नहीं करता। यदि शीतन संबंधित समय-तापमान क्षेत्र से होकर गुजरता है, तो ऑस्टेनाइट पर्लाइट या बैनाइट में रूपांतरित हो सकता है; और यदि विसरण पर्याप्त रूप से दबा दिया जाए, तो इस्पात के संघटन द्वारा निर्धारित तापमानों पर वह मार्टेन्साइट में बदल सकता है। ASM के 2024 संस्करण में रूपांतरण आरेखों के अंतर्गत साम्यावस्था संबंधी अवधारणाओं को समय-तापमान-रूपांतरण (TTT) और सतत-शीतन-रूपांतरण (CCT) व्यवहार से अलग किया गया है। यह अंतर एक सामान्य त्रुटि को रोकता है: चरण-आरेख से ऑस्टेनाइटाइजिंग तापमान चुनना और यह मान लेना कि इससे शीतन का परिणाम स्वतः निश्चित हो जाता है।
समतापीय होल्ड का विश्लेषण करने के लिए TTT आरेख और ऑस्टेनाइट से व्यावहारिक शीतन का विश्लेषण करने के लिए CCT आरेख का उपयोग करें। प्रश्न केवल यह नहीं है कि शमन-माध्यम “तेज़” है या नहीं। वास्तविक अनुप्रस्थ काट के लिए शीतन-वक्र आवश्यकतानुसार पर्लाइट या बैनाइट के नोज़ से बचता है या नहीं, और फिर मार्टेन्साइटिक क्षेत्र से ऐसी दर पर गुजरता है या नहीं, जिससे ऊष्मीय और रूपांतरण-तनाव सीमित रहें—मुख्य प्रश्न यह है। बड़े व्यास का केंद्र धीरे-धीरे ठंडा हो सकता है, जबकि पतला किनारा तेजी से ठंडा हो सकता है; इससे एक ही भाग में अलग-अलग संरचनाएँ बन सकती हैं। कठोरीकरण-क्षमता, जिसका परीक्षण उदाहरण के लिए जोमिनी एंड-क्वेंच विधि से किया जाता है, यह बताती है कि निर्धारित शीतन-स्थिति में इस्पात कितनी गहराई तक कठोरता विकसित कर सकता है; यह प्रत्येक ज्यामिति में किसी विशिष्ट कठोरता की गारंटी नहीं देती।
यह तर्क अधिकतम शमन-तीव्रता से दूर ले जा सकता है। शमन और टेम्परिंग अपेक्षित सामर्थ्य दे सकते हैं, लेकिन मार्टेम्परिंग मार्टेन्साइट बनने के दौरान तापमान-अंतर को घटाकर विकृति के जोखिम को कम कर सकती है। जब इस्पात और अनुप्रस्थ काट का आकार आवश्यक समतापीय रूपांतरण की अनुमति देते हों, तब ऑस्टेम्परिंग उपयोगी दृढ़ता और कम शमन-विकृति वाली बैनाइटिक संरचना उत्पन्न कर सकती है। सामान्यीकरण असमान पूर्ववर्ती संरचना को परिष्कृत कर सकता है, जबकि कठोरीकरण से पहले एनीलिंग या गोलिकीकरण मशीनिंग-क्षमता में सुधार कर सकता है। ज्वाला-कठोरीकरण और प्रेरण-कठोरीकरण से सतह पर उच्च कठोरता और कोर में अधिक दृढ़ता प्राप्त की जा सकती है, बशर्ते तापन-पैटर्न, आवृत्ति, स्कैन-गति और स्व-शमन क्षमता नियंत्रित हों।
प्रदर्शन, विनिर्माण-क्षमता और जोखिम में संतुलन रखें
तकनीकी रूप से प्राप्त की जा सकने वाली सूक्ष्मसंरचना भी विनिर्माण की दृष्टि से खराब विकल्प हो सकती है। भट्ठी की क्षमता, लोड की व्यवस्था, तापन की एकरूपता, शमन-उत्तेजन, शमन-माध्यम का संदूषण, वातावरण, फिक्स्चरिंग, मशीनिंग-क्रम और प्रतिनिधि स्थानों पर तापमान मापने की क्षमता पर विचार करें। वातावरण का चयन केवल दिखावटी विषय नहीं है: ऑक्सीकरण, डी-कार्ब्यूराइजेशन, कार्ब्यूराइजेशन और स्केल सतह की कठोरता तथा आयाम बदल सकते हैं। अनुप्रस्थ काट की मोटाई, कोने की त्रिज्या, फिक्स्चर से संपर्क और सतह पर शीतन-स्थितियों के बिना कठोरीकरण-क्षमता की गणना भी अधूरी है।
अवशिष्ट तनाव और विकृति को डिजाइन-सीमाओं के रूप में माना जाना चाहिए। ऊष्मीय संकुचन और रूपांतरण-विस्तार अलग-अलग समय और स्थानों पर होते हैं, जबकि कोर के ठंडा होने से पहले ही मार्टेन्साइट का निर्माण तनावों को स्थिर कर सकता है। जब उच्च तनाव उच्च कठोरता, तीखी ज्यामिति, सतही क्षति, हाइड्रोजन या अनुपयुक्त शमन के साथ जुड़ता है, तब दरारों की संभावना बढ़ जाती है। इसलिए टेम्परिंग केवल कठोरता समायोजित करने की प्रक्रिया नहीं है; यह शमन के बाद की संरचना की स्थिरता और दृढ़ता को बदलती है तथा शमन-तनाव के कुछ भार को कम करती है। टेम्परिंग तापमान, समय और स्थानांतरण-विलंब को नियंत्रित करना आवश्यक है।
वेल्डिंग का इतिहास निर्णय को पूरी तरह बदल सकता है। वेल्ड के बाद का ऊष्मा उपचार अवशिष्ट तनाव घटा सकता है या कठोर क्षेत्रों को टेम्पर कर सकता है, लेकिन यदि चक्र इस्पात के अनुरूप ठीक से निर्धारित न हो, तो यह सामर्थ्य, आयामी शुद्धता और दृढ़ता को भी प्रभावित कर सकता है। ISO 683-1:2016 उन गैर-मिश्रधातु इस्पातों के तकनीकी आपूर्ति-आवश्यकताओं को शामिल करता है जिन्हें मुख्यतः शमन और टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण तथा कुछ मामलों में सामान्यीकृत अवस्थाओं के लिए प्रयुक्त किया जाता है। यह मानक किसी विशिष्ट भाग के लिए उपचार को योग्य ठहराने की आवश्यकता समाप्त नहीं करता।
निरीक्षण-क्षमता विश्वसनीय प्रक्रिया-नियंत्रण की सीमा निर्धारित करती है। जहाँ प्रवणता निर्दिष्ट हो, वहाँ कठोरता सर्वेक्षण में सतह और कोर दोनों को शामिल किया जाना चाहिए। डी-कार्ब्यूराइजेशन, अवशिष्ट ऑस्टेनाइट, बिना टेम्पर किया हुआ मार्टेन्साइट, बैनाइट, कार्बाइड-जाल या असामान्य कण-आकार का पता लगाने के लिए धातुवैज्ञानिक परीक्षण आवश्यक हो सकता है। जब दरारों या आंतरिक दोषों के गंभीर परिणाम हो सकते हों, तब आयामी जाँच, चुंबकीय-कण या डाई-पेनेट्रेंट निरीक्षण, पराध्वनिक परीक्षण और अवशिष्ट-तनाव का आकलन उपयुक्त हो सकते हैं।
उपचार का चयन
- लक्ष्य निर्धारित करें सेवा-भार, गुण-सीमाएँ, पृष्ठ/कोर आवश्यकताएँ और आयामी सहनशीलताएँ निर्धारित करें।
- प्रारंभिक दशा पहचानें ग्रेड, पूर्व सूक्ष्मसंरचना, अनुप्रस्थ काट की ज्यामिति, उत्पाद का रूप और वेल्डिंग इतिहास की पुष्टि करें।
- गतिकी का आकलन करें वास्तविक इस्पात और तापीय पथ के लिए उपयुक्त TTT या CCT जानकारी का उपयोग करें।
- पथ चुनें ऐसी तापन, वातावरण, शीतन, टेम्परिंग या पृष्ठ-कठोरीकरण विधियाँ चुनें जिन्हें नियंत्रित किया जा सके।
- अर्हता और सत्यापन करें लागू विनिर्देशन के अनुसार कठोरता, सूक्ष्मसंरचना, आयाम, पृष्ठीय दशा और दोषों की जाँच करें।
इसलिए चयन का निर्णय क्रमबद्ध रूप से लिया जा सकता है: सेवा-भार और गुण-सीमाएँ निर्धारित करें; सतह/कोर कठोरता और आयामी सहनशीलताएँ निर्दिष्ट करें; ग्रेड, पूर्ववर्ती सूक्ष्मसंरचना, अनुप्रस्थ काट की ज्यामिति और वेल्डिंग-इतिहास की पहचान करें; TTT/CCT रूपांतरण-पथों की तुलना करें; ऐसे तापन, वातावरण, शीतन और टेम्परिंग तरीकों का चयन करें जिन्हें नियंत्रित किया जा सके; फिर कठोरता, संरचना, आयाम और दोष-निरीक्षण के माध्यम से चक्र को योग्य ठहराएँ। यदि कोई एकल पथ सामर्थ्य, दृढ़ता, विकृति और उत्पादन-सीमाओं को पूरा नहीं करता, तो इस्पात, ज्यामिति, मशीनिंग-क्रम या सतह-उपचार रणनीति में परिवर्तन करें। ऊष्मा उपचार धातुकर्म और प्रक्रिया से जुड़ी एक संयुक्त समस्या है। निर्णायक विकल्प कोई एक तापमान-संख्या नहीं, बल्कि इस्पात और घटक के अनुरूप सत्यापित ऊष्मीय इतिहास है।
संदर्भ
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment