




ما الذي تعنيه المعالجة الحرارية في الفولاذ
المعالجة الحرارية هي سلسلة مخططة من عمليات التسخين والإبقاء على درجة الحرارة والتبريد، تُطبَّق على الفولاذ بحيث تتغير بنيته الداخلية وخواصه الناتجة بطريقة محكومة. ولا تمثل درجة حرارة الفرن سوى جزء واحد من هذه السلسلة. إذ تشمل المعالجة الكاملة الحالة الابتدائية للمادة، ومعدل وصولها إلى درجة الحرارة، والزمن الذي تقضيه عند تلك الدرجة، والجو المحيط، وطريقة انتقال الحرارة عبر المقطع، والمسار الذي يبرد الفولاذ من خلاله.
ما يمكن أن تغيره المعالجة
- البنية التركيب الطوري، ومورفولوجيا الأطوار، وبنية العيوب، وبنية الحبيبات
- الاستجابة الميكانيكية الصلادة، والمقاومة، والمتانة، وقابلية اللدونة
- الاستجابة التصنيعية قابلية التشغيل الآلي، والإجهاد المتبقي، والاستقرار الأبعادي
- أداء السطح سطح صلد مقاوم للتآكل فوق قلب أكثر متانة
ويميز هذا الفرق المعالجة الحرارية الفلزية عن مجرد تسخين الفولاذ وتركه ليبرد. فقد تُصمَّم المعالجة لتغيير تركيب الأطوار، أو مورفولوجيا الأطوار، أو بنية العيوب، أو الصلادة، أو المقاومة، أو المتانة، أو المطيلية، أو قابلية التشغيل الآلي، أو الاستقرار الأبعادي، أو خواص السطح. وقد تُستخدم أيضًا لتخفيف الإجهادات المتبقية، أو تنقية الحبيبات، أو تهيئة الفولاذ للتشغيل الآلي، أو إنتاج سطح صلد مقاوم للاهتراء فوق قلب أكثر متانة.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
يغطي المجلد 4A من دليل ASM، المعالجة الحرارية للفولاذ—الأسس والعمليات، عمليات التصليد الأوستنيتي، والتقسية بالتبريد، والتخمير، والمراجعة، والتخمير الأوستنيتي، والتقسية المرحلية، والتصليد السطحي، والصلادة، وقابلية التصليد، والتشوه، والعمليات ذات الصلة (ASM International، 2024). وترتبط هذه الموضوعات بمبدأ واحد: تعتمد استجابة الفولاذ معًا على تركيبه وتاريخه الحراري.

الدورات الحرارية والتغير الفلزي[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
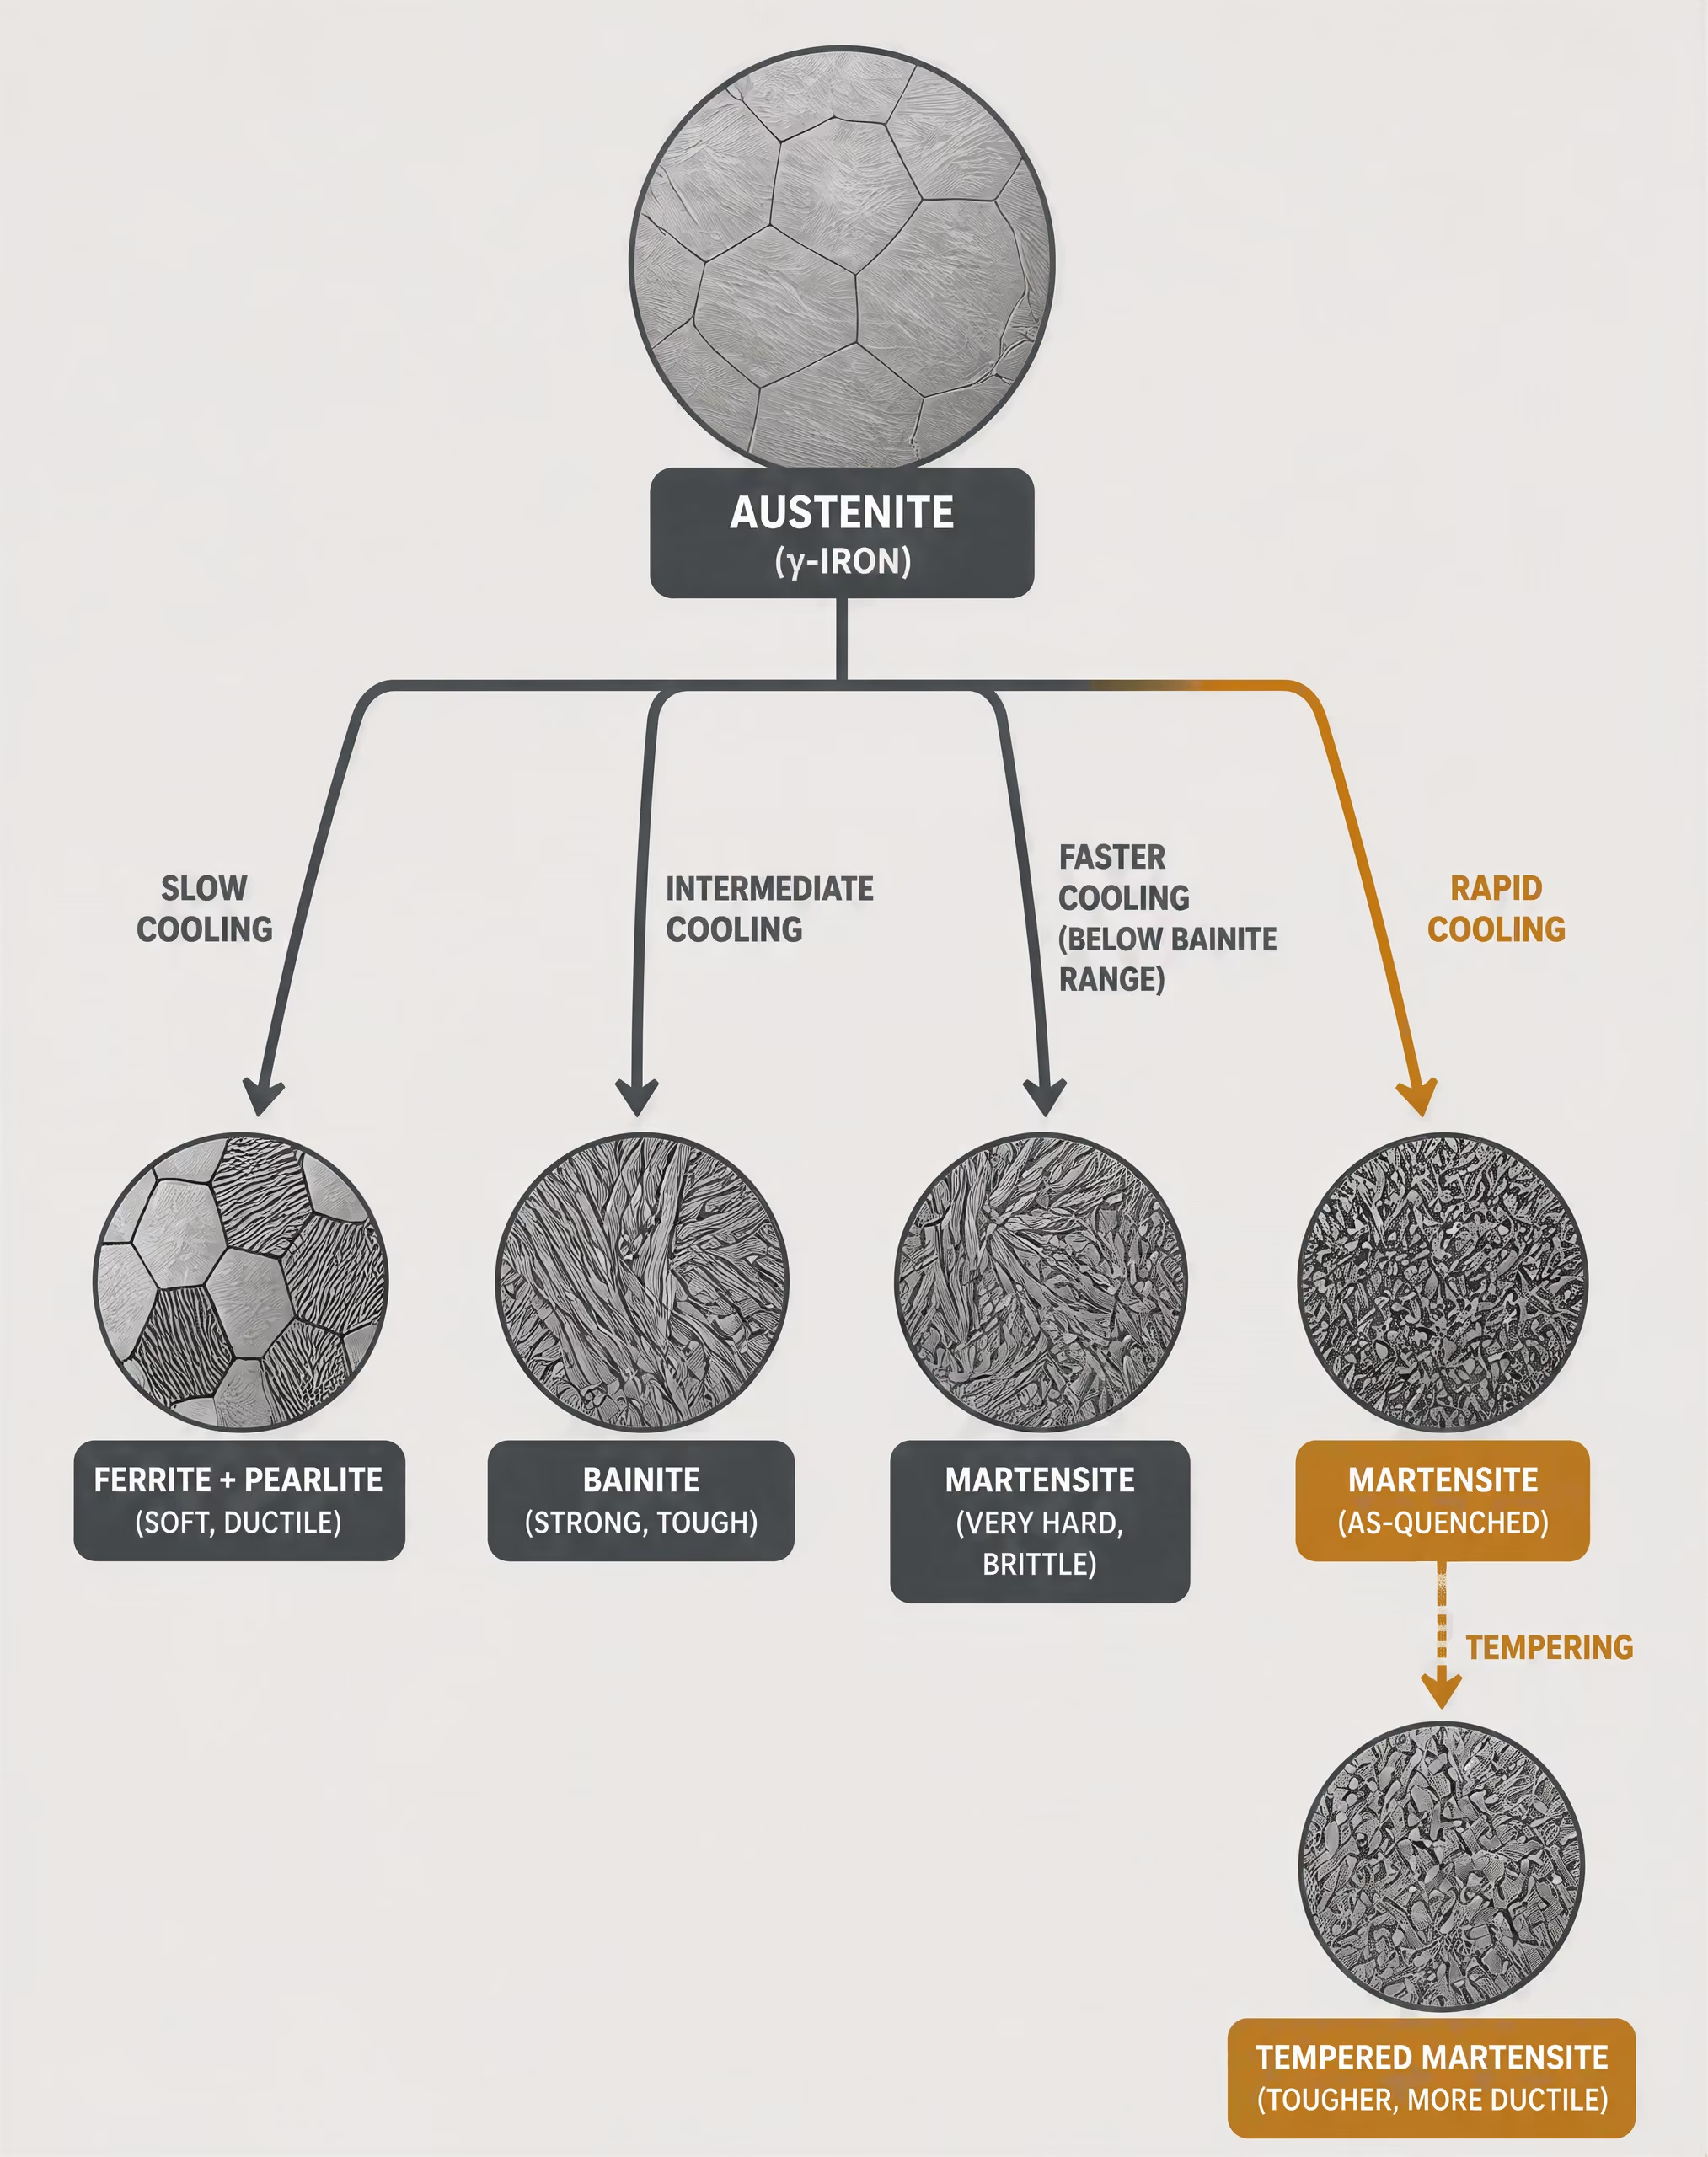
يحتوي الفولاذ على أطوار تتغير استقراريتها مع درجة الحرارة والتركيب. والفريت طور حديدي مكعّب مركزي الجسم، لين نسبيًا، وذو قابلية محدودة لإذابة الكربون. أما الأوستنيت فذو بنية مكعبة مركزية الأوجه، ويمكنه إذابة كمية أكبر بكثير من الكربون. والسمنتيت، أو كربيد الحديد، صلد وهش. وبحسب محتوى الكربون، ومعدل التبريد، والإضافات السبائكية، يمكن لهذه المكونات أن تكوّن البرليت أو البينيت أو المارتنسيت. ويحدد مخطط دورة دورة علم فلزات الفولاذ ومعالجته الحرارية الصادر عن ASTM International الفريت والأوستنيت والسمنتيت والبرليت والمارتنسيت والبينيت بوصفها أطوارًا وبنى محورية في معالجة الفولاذ (ASTM International، 2024).
أثناء التصليد الأوستنيتي، يُسخَّن الفولاذ إلى مجال من درجات الحرارة تتحول فيه بعض مكوناته الأصلية أو كلها، مثل الفريت أو البرليت أو السمنتيت، إلى أوستنيت. ويسمح الإبقاء عند درجة الحرارة بذوبان الكربون وتناقص فروق درجات الحرارة، إلا أن الإبقاء المفرط قد يؤدي إلى نمو حبيبات الأوستنيت، وزيادة الأكسدة، وتدهور المتانة اللاحقة أو زيادة التشوه. وتعتمد درجة الحرارة والزمن المطلوبان على نوع الفولاذ، والبنية المجهرية السابقة، وسماكة المقطع، ودوران الهواء في الفرن، والتحول المرغوب.
ويحدد التبريد بعد ذلك ما سيتحول إليه الأوستنيت. فقد يسمح التبريد البطيء بتكوّن الفريت والبرليت، اللذين تتحكم فيهما عملية الانتشار. وقد يؤدي التبريد المتوسط إلى تكوّن البينيت. أما التبريد السريع فيمكنه كبح الانتشار فترة كافية لتحول الأوستنيت إلى مارتنسيت، وهو بنية مفرطة الإشباع وعالية الإجهاد. ويوفر المارتنسيت صلادة مرتفعة، إلا أن المارتنسيت غير المُراجَع قد يحتوي على إجهادات متبقية كبيرة، وقد يكون هشًا أكثر من اللازم للاستخدام. وتعيد المراجعة تسخين الفولاذ المُقسى بالتبريد إلى ما دون مجال تحول الأوستنيت، مما يسمح بإعادة توزيع الكربون بصورة محكومة ويقلل الإجهاد، مع تغيير الصلادة والمتانة.
| المعالجة | مسار التبريد أو التحول النموذجي | الغرض الأساسي |
|---|---|---|
| التخمير | تبريد بطيء داخل الفرن | التليين، أو زيادة قابلية اللدونة، أو خفض الإجهاد، أو تحسين قابلية التشغيل الآلي |
| التطبيع | تبريد بالهواء من نطاق الأوستنيت | بنية أدق وأعلى مقاومة من التخمير الكامل |
| التقسية والتخمير المراجع | تبريد سريع يتبعه إعادة تسخين إلى ما دون نطاق الأوستنيت | موازنة المقاومة والصلادة والمتانة |
| التخمير المتساوي الحرارة لتكوين البينيت | تكوين البينيت عند درجة حرارة ثابتة | بنية بينيتية مضبوطة |
| التقسية المرحلية | موازنة درجة الحرارة قبل تكوّن المارتنسيت | خفض خطر التشوه |
ولذلك تمثل المعالجات الأساسية مسارات حرارية مختلفة، وليست وصفات قابلة للاستبدال. ويستخدم التخمير عمومًا تبريدًا بطيئًا لتليين الفولاذ، وتحسين المطيلية، وتقليل الإجهاد المتبقي، أو تحسين قابلية التشغيل الآلي. ويستخدم التطبيع تبريدًا بالهواء من المجال الأوستنيتي، وغالبًا ما ينتج بنية أدق وأعلى مقاومة من التخمير الكامل. ويسعى التقسية بالتبريد المتبوعة بالمراجعة إلى تحقيق توازن محدد بين المقاومة والصلادة والمتانة. ويكوّن التخمير الأوستنيتي البينيت من خلال التحول عند درجة حرارة متوسطة، في حين يقلل التقسية المرحلية الفرق في درجة الحرارة بين السطح والقلب قبل تكوّن المارتنسيت، مما يخفض خطر التشوه دون إلغاء الحاجة إلى المراجعة.
يسخّن التصليد باللهب والتصليد بالحث طبقة سطحية فقط وبسرعة، ثم تُقسى هذه الطبقة بالتبريد. وقد تكون النتيجة طبقة مارتنسيتية ذات داخل يتمتع بمتانة نسبية، إلا أنه يجب التحكم في عمق الطبقة، ومحتوى الكربون، والهندسة، ومدخل القدرة، وتوقيت التبريد. ويحدد المعيار ISO 683-1:2016 متطلبات توريد أنواع الفولاذ غير السبائكي المخصصة أساسًا للتقسية بالتبريد والمراجعة، والتخمير الأوستنيتي، والتصليد باللهب، والتصليد بالحث، وفي بعض الحالات، للحالات المُطبَّعة. ولا يجعل المعيار دورة واحدة مناسبة لكل نوع من الفولاذ أو لكل مكوّن.
الخواص في مقابل البنية المجهرية
تعتمد خواص الفولاذ على البنية المجهرية والتاريخ الحراري، لا على درجة حرارة الفرن وحدها. Strong evidence
الخواص الميكانيكية ناتجة عن البنية، وليست نتيجة مباشرة لدرجة حرارة الفرن. فقد تختلف صلادة فولاذين أو متانتهما عند درجة الحرارة الاسمية نفسها، لأنهما يحتويان على مستويات مختلفة من الكربون، أو عناصر سبائكية، أو أحجام حبيبات، أو رواسب، أو تجمعات من الشوائب، أو إجهادات متبقية. وحتى ضمن النوع الواحد من الفولاذ، لا يبدأ قضيب مطروق، أو صفيحة مشغَّلة على البارد، أو جزء سبق تقسيته بالتبريد ومراجعته، المعالجة من الحالة الفلزية نفسها.
قابلية التقسية قدرة مقطع فولاذي على تكوين بنية مقسّاة عبر عمقه في ظل ظروف محددة للأوستنة والتبريد؛ وهي تختلف عن أقصى صلادة يمكن بلوغها.
المصطلحات الأساسية في التركيب والاستجابة
- أقصى صلادة
- أكبر صلادة يمكن الحصول عليها عندما تصبح المنطقة المعنية مارتنسيتية بدرجة كافية؛ ويحكمها محتوى الكربون بدرجة كبيرة.
- قابلية التقسية
- العمق الذي يستطيع الفولاذ أن يكوّن فيه بنية مقسّاة في ظل شرط تبريد معين.
- الأوستنيت المحتجز
- الأوستنيت الذي يبقى بعد التبريد إلى ما دون درجة إنهاء تكوّن المارتنسيت.
- المكافئ الكربوني
- مؤشر تركيبي يُستخدم لتقدير تأثيرات التحول أو قابلية اللحام انطلاقًا من الكربون وعناصر السبيكة.
يؤثر الكربون بقوة في كمية المارتنسيت وصلادته، بينما تغير عناصر السبك مثل الكروم والموليبدينوم والمنغنيز والنيكل وغيرها درجات حرارة التحول وتؤخر التفاعلات التي يتحكم فيها الانتشار. ويمكن للبورون، عند التحكم فيه بصورة صحيحة، أن يزيد قابلية التصليد في أنواع مناسبة من الفولاذ. وقابلية التصليد ليست هي الصلادة القصوى. فالصلادة القصوى يحكمها إلى حد كبير محتوى الكربون، أما قابلية التصليد فتصف مدى العمق الذي يستطيع الفولاذ أن يطوّر فيه بنية مقسّاة تحت شرط تبريد معين.
وتفسر البنية المجهرية أيضًا سبب عدم كفاية الصلادة وحدها لتعريف نجاح المعالجة. فقد تشير قيمة الصلادة المرتفعة إلى وجود المارتنسيت، لكنها لا تكشف ما إذا كان الجزء يحتوي على تشققات تقسية، أو كمية مفرطة من الأوستنيت المحتجز، أو حبيبات خشنة سابقة للأوستنيت، أو إجهادات شد ضارة. وقد تكون الصلادة المنخفضة مقصودة عندما تكون متانة الصدم، أو مقاومة الكلال، أو قابلية التشغيل الآلي، أو الاستقرار الأبعادي أكثر أهمية.
يصف مخطط أطوار الحديد–كربيد الحديد علاقات الأطوار في حالة الاتزان أو شبه الاتزان. وهو يساعد في تحديد مجالات التحول وقابلية ذوبان الكربون، لكنه لا يتنبأ بالنتيجة الكاملة لتقسية عملية بالتبريد. وتصف مخططات التحول عند درجة الحرارة–الزمن التحولات أثناء الإبقاء متساوي الحرارة؛ بينما تصف مخططات التحول أثناء التسخين المستمر وأثناء التبريد المستمر مسارات تشبه بدرجة أكبر تلك المستخدمة في الأفران ومعدات الإنتاج. ويميز فصل المعالجة الحرارية في ASM لعام 2024 هذه المخططات تحديدًا، ويتناول التحكم في التشوه والإجهاد المتبقي. ويكتسب هذا الفرق أهمية لأن التحولات تحتاج إلى زمن، ولأن التبريد الصناعي نادرًا ما يكون لحظيًا أو متجانسًا تمامًا.
لماذا لا تكفي درجة الحرارة وحدها
تصف درجة محددة مثل 850 °C نقطة ضبط الفرن، ولا تصف الحالة الحرارية الكاملة للمكوّن. فقد تصل صفيحة رقيقة بسماكة 10 مم إلى تلك الدرجة بسرعة وبصورة متجانسة. أما سِنّ ترس كبير، أو عمود سميك، أو موضع إصلاح باللحام، فقد يكون سطحه ساخنًا بينما يظل قلبه أبرد خلال جزء كبير من الدورة. وإذا تحول السطح أو تمدد قبل الداخل، نشأت إجهادات. وقد تضيف عملية التقسية بالتبريد بعد ذلك انكماشًا حراريًا وانفعال تحول، مما يؤدي إلى التشوه أو التشقق حتى عندما تكون درجة حرارة الفرن صحيحة.
كما يغير معدل التسخين الاستجابة. فقد يترك التسخين السريع المقطع غير متجانس حراريًا، وقد يتجاوز تحولات كانت ستحدث أثناء التسخين الأبطأ. ويمكنه أيضًا زيادة الإجهاد الحراري. وقد يشجع التسخين البطيء نمو الحبيبات غير المرغوب فيه، أو يسمح بتفاعلات سطحية قبل بلوغ درجة الحرارة المستهدفة. ويجب أن يكون زمن الإبقاء طويلًا بما يكفي لوصول أبرد منطقة إلى الحالة المطلوبة، لا أن يقتصر على مدة كافية لعرض الفرن نقطة الضبط.
والجو المحيط متغير تحكم آخر. فقد يؤدي الأكسجين إلى تكوّن القشور ونزع الكربون؛ كما يمكن للأجواء الحاوية على الكربون أن تغير الجهد الكربوني للسطح. وتغير أي من الحالتين صلادة السطح وأبعاده حتى إذا تلقى القلب الدورة المقصودة. ولذلك تنتج أحواض الأملاح، والأفران المفرغة، والغازات الواقية، والأفران الهوائية نتائج سطحية مختلفة.
وتحدد شدة التبريد، والتحريك، ودرجة حرارة وسط التبريد، واتجاه الجزء، وهندسته، منحنى التبريد الفعلي. فتبرد الزوايا الحادة بطريقة تختلف عن تبريد الأسطح العريضة، كما يمكن للثقوب أو الجسور الرقيقة أن تُحدث تدرجات محلية في درجات الحرارة. ويغير التشغيل السابق على البارد، والانفصال الكيميائي، ومناطق التأثر الحراري باللحام، والمراجعة السابقة، مواقع التنوي وحركية التحول أيضًا.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
يضع المعيار ISO 17663:2023 المعالجة الحرارية المرتبطة باللحام والعمليات ذات الصلة ضمن إطار لمتطلبات الجودة يشمل الأعمال المنفذة في الورش أو في الموقع، وبصورة رئيسية للفولاذ الفريتي والمكونات الملحومة أو المشكلة ذات الصلة. وتكتسب هذه السياقات أهمية لأن الدورة الحرارية يجب تحديدها ومراقبتها والتحقق منها، ولا سيما عندما يؤثر تخفيف الإجهاد، أو التحكم في الهيدروجين، أو التسخين بين الطبقات، أو المعالجة الموضعية بعد اللحام، في أداء المكوّن أثناء الخدمة. ولذلك فإن المعالجة الحرارية هي تاريخ محكوم للمكوّن بأكمله، وليست رقمًا واحدًا على وحدة تحكم الفرن.
تركيب الفولاذ ونظام الحديد–الكربون
الحديد النقي وقابلية ذوبان الكربون
تبدأ المعالجة الحرارية للفولاذ بنظام يبدو بسيطًا على نحو خادع: الحديد المحتوي على الكربون. وتنتهي هذه البساطة عند النظر إلى درجة الحرارة والتركيب ومعدل التبريد معًا. يغيّر الحديد النقي بنيته البلورية مع ارتفاع درجة الحرارة. فعند درجات حرارة تقل عن 912 °C، يكون في الأساس فريتًا، أو حديد α، ذا شبكة مكعبة متمركزة الجسم (BCC). وبين 912 و1394 °C، يتحول إلى أوستنيت، أو حديد γ، ذي شبكة مكعبة متمركزة الوجوه (FCC). ومن 1394 °C حتى درجة انصهاره القريبة من 1538 °C، يكون فريت δ، وهو شكل آخر ذو شبكة مكعبة متمركزة الجسم.
يشغل الكربون مواقع بينية في هذه الشبكات، لكن الحيز المتاح يختلف اختلافًا كبيرًا. يذيب الفريت كمية ضئيلة جدًا من الكربون؛ إذ تبلغ قابلية ذوبانه الاتزانية القصوى نحو 0.022 wt% C عند 727 °C، بينما تقترب قابلية ذوبانه عند درجة حرارة الغرفة من 0.008 wt% C. ويمكن للأوستنيت أن يحتوي على كمية أكبر بكثير، إذ تصل إلى نحو 2.14 wt% C عند 1147 °C في نظام الحديد–كربيد الحديد شبه المستقر. ويُعد هذا الاختلاف محوريًا في التقسية. فأثناء الأوستنة، يدخل الكربون في الشبكة FCC، وقد يذوب أيضًا من السمنتيت. وإذا بُرّد الأوستنيت بعد ذلك بسرعة كافية، فلن يتمكن الكربون من الانتشار إلى الخارج بالطريقة المعتادة. وتتغير الشبكة باتجاه البنية BCC، لكن الكربون المحتجز يُنتج المارتنسيت، وهو طور مفرط الإشباع وعالي الإجهاد.
ولذلك، لا يقتصر دور الكربون على زيادة الصلادة باعتباره مذابًا مباشرًا. فهو يغيّر الأطوار المستقرة، ودرجات الحرارة التي تبدأ عندها التحولات، وكمية الكربيد التي يمكن أن تتكوّن، والاستجابة للتبريد. فعند التراكيز المنخفضة، قد يتكوّن الفريت والبرليت بسهولة أثناء التبريد البطيء. وعند التراكيز الأعلى، يميل التوازن نحو زيادة محتوى البرليت أو السمنتيت. أما عند التبريد السريع، فقد يبقى الكربون نفسه داخل المارتنسيت بدلًا من ذلك.
ولا يمثّل محتوى الكربون في الدرجة الاسمية كامل التاريخ الحراري للمادة. فسمك المقطع، وحجم الحبيبات السابق، ومعدل التسخين، ودرجة حرارة الأوستنة، وزمن المكوث، ووسط التبريد السريع، وحالة السطح، وتجانس درجة الحرارة، كلها عوامل يمكن أن تغيّر البنية المجهرية الناتجة. ولهذا السبب تضع معالجة ASM International لعام 2024 لأساسيات الفولاذ نظام الحديد–الكربون إلى جانب الأوستنة، ومخططات التحول، والصلادة، وقابلية التقسية، والتبريد السريع، والمراجعة، والتحكم في الإجهادات المتبقية: فالتركيب يحدد الإمكانات، بينما تختار الدورة الحرارية من بينها.
مخطط أطوار الحديد–كربيد الحديد
| المخطط | المسار الحراري المُمثَّل | الاستخدام الأساسي |
|---|---|---|
| الحديد–كربيد الحديد | علاقات التركيب–درجة الحرارة عند الاتزان أو القريبة من الاتزان | استقرار الأطوار وقابلية ذوبان الكربون |
| TTT | المكوث عند درجة حرارة ثابتة | بدء التحول وانتهاؤه أثناء المكوث عند درجة حرارة ثابتة |
| CCT | التبريد المستمر | التنبؤ بالتحول في دورات التقسية والفرن العملية |
| CHT | التسخين المستمر | سلوك التحول أثناء التسخين بمعدل محدد |
يُسمى المخطط الشائع باسم مخطط أطوار الحديد–الكربون، لكنه يُعرف بدقة أكبر باسم مخطط الحديد–كربيد الحديد شبه المستقر، أو مخطط Fe–Fe₃C. يحتوي السمنتيت، Fe₃C، على 6.67 wt% من الكربون. ولا يمثل السمنتيت حالة الاتزان النهائية للكربون في جميع الظروف؛ فالغرافيت أكثر استقرارًا من الناحية الديناميكية الحرارية من السمنتيت في بعض الظروف، ولا سيما في أنواع معينة من حديد الزهر والتراكيب المحتوية على السيليكون. ومع ذلك، يصف مخطط Fe–Fe₃C تحولات كثير من أنواع الفولاذ بدقة مفيدة، لأن السمنتيت يتكوّن بسهولة وقد يبقى موجودًا لأزمنة عملية.
وتتمثل أهم تفاعلاته الثابتة للأنواع العادية من فولاذ الكربون في التحول اليوتكتويدي قرب 727 °C:
أوستنيت → فريت + سمنتيت.
التحول اليوتكتيودي تفاعل في الحالة الصلبة يتحول فيه الأوستنيت إلى فريت وسمنتيت بالقرب من 727 °C في نظام الحديد–كربيد الحديد شبه المستقر.
عند التركيب اليوتكتويدي، البالغ نحو 0.76 wt% C، ينتج هذا التفاعل البرليت، وهو مزيج طبقي من الفريت والسمنتيت. وتُسمى أنواع الفولاذ التي تقل عن نحو 0.76 wt% C ناقصة اليوتكتويد في هذا النظام؛ فعند التبريد البطيء، يتكوّن الفريت السابق لليوتكتويد قبل أن يتحول الأوستنيت المتبقي إلى برليت. أما أنواع الفولاذ التي تتجاوز التركيب اليوتكتويدي وتقع دون نطاق حديد الزهر فتُسمى فائقة اليوتكتويد؛ إذ يتكوّن السمنتيت السابق لليوتكتويد قبل أن يتحول الأوستنيت المتبقي إلى برليت. وتمثل القيم الحدية اصطلاحات مستخدمة في المخطط وقد تختلف قليلًا بين المراجع، لكن التسلسل هو النقطة المهمة.
ويحدد المخطط أيضًا التفاعل اليوتكتكي عند نحو 4.3 wt% C و1147 °C، حيث يتحول السائل إلى أوستنيت مضافًا إليه سمنتيت في النظام شبه المستقر. وتقع أنواع الفولاذ العادية أدنى بكثير من هذا المستوى من الكربون، في حين تقترب أنواع حديد الزهر منه أو تتجاوزه عادةً. وتوضح خطوط السائل، والصلب، والفريت، والأوستنيت، والسمنتيت، ومجالات الطورين، أي المكونات التي يمكن أن تتعايش عند الاتزان لتركيب ودرجة حرارة محددين.
لكنها لا تخبر المهندس بما سيحتويه جزء ما بعد تبريده السريع صناعيًا. فمخطط الاتزان يفترض توافر وقت كافٍ للانتشار، ولا يرمّز إلى عامل الزمن. ولا يستطيع التنبؤ ببدء تكوّن المارتنسيت، أو تكوّن البينيت، أو المسافة بين صفائح البرليت، أو العمق الذي يصل إليه تصلب المقطع. وتتطلب هذه المسائل مخططات التحول بالزمن–درجة الحرارة (TTT) للظروف متساوية الحرارة، ومخططات التحول بالتسخين المستمر أو التبريد المستمر (CCT) لدرجات الحرارة المتغيرة. ويتناول فصل ASM لعام 2024 حول مبادئ المعالجة الحرارية الأساسية هذه المخططات صراحةً بصورة منفصلة عن مخطط الحديد–الكربون، إلى جانب التشوهات والإجهادات المتبقية.
يمكن لمعدل التبريد أن يغير البنية النهائية من دون تغيير محتوى الكربون في الفولاذ. Strong evidence
قد يقترب الفولاذ المُبرّد ببطء من علاقات الأطوار الموضحة في مخطط الاتزان أو المخطط شبه المستقر. وقد يُنتج الفولاذ الذي يُبرّد عبر منطقة أنف منحنى التحول برليتًا أو بينيتًا؛ وإذا بُرّد بسرعة أكبر، فقد يصل إلى درجة بدء تكوّن المارتنسيت قبل حدوث التحول الانتشاري. ولذلك يمكن أن تكون البنية النهائية فريت–برليت، أو بينيتًا، أو مارتنسيت، أو أوستنيت محتجزًا، أو مزيجًا منها، حتى عندما يبقى محتوى الكربون دون تغيير.
تصنيف الكربون وتأثيرات عناصر السبيكة
يوفر تصنيف الكربون وصفًا أوليًا، وليس مواصفة مكتملة للمعالجة الحرارية. وغالبًا ما توصف أنواع الفولاذ منخفض الكربون بأنها تحتوي على أقل من نحو 0.25 wt% C، وأنواع الفولاذ متوسط الكربون بأنها تحتوي تقريبًا على 0.25–0.60 wt% C، وأنواع الفولاذ عالي الكربون بأنها تحتوي على نحو 0.60–1.00 wt% C أو أكثر. وهذه النطاقات تصنيفات عملية وليست حدودًا معيارية عالمية. ويحدد تصنيف مثل AISI 1045 فولاذًا اسميًا متوسط الكربون، في حين يغطي المعيار ISO 683-1:2016 أنواع الفولاذ غير السبائكية المعدة أساسًا للتقسية والمراجعة، والتقسية المتساوية الحرارة، والتقسية باللهب، والتقسية بالحث، وكذلك، في بعض الحالات، للحالات المُطبّعة. ولا يغني التصنيف وحده عن الحدود الكيميائية المحددة ومتطلبات المعالجة الحرارية.
تؤدي زيادة الكربون عمومًا إلى رفع الصلادة الممكن بلوغها بعد التبريد السريع، لأن المارتنسيت يحتوي على كمية أكبر من الكربون المحتجز. كما تخفض درجة بدء تكوّن المارتنسيت، وتزيد احتمال وجود الأوستنيت المحتجز، وقد تزيد تشقق التبريد السريع والتشوه. وقد تتطلب أنواع الفولاذ الغنية بالكربون تحكمًا أكثر دقة في درجة حرارة الأوستنة، لأن الذوبان المفرط أو نمو الحبيبات يمكن أن يضر بالمتانة. وعند مستويات الكربون المنخفضة، قد يكون المارتنسيت لينًا نسبيًا ما لم توفر عناصر السبيكة وظروف التبريد تقوية إضافية.
تغير عناصر السبيكة المخطط وحركية التحول. فعادةً ما يعمل المنغنيز والنيكل على تثبيت الأوستنيت وخفض درجات حرارة التحول؛ كما يؤخر المنغنيز تكوّن الفريت والبرليت، مما يزيد قابلية التقسية. ويؤخر الكروم والموليبدينوم والتنغستن التحولات الانتشارية، ويمكنها تعزيز التصلب إلى أعماق أكبر في المقاطع السميكة. ويمكن للكروم والموليبدينوم والفاناديوم والنيوبيوم تكوين كربيدات سبائكية مستقرة، بينما يشكل التيتانيوم كربونيتريد التيتانيوم عالي الاستقرار بصورة خاصة. وقد تحد هذه الجسيمات من نمو حبيبات الأوستنيت، لكنها قد تتطلب أيضًا درجات حرارة أوستنة أعلى أو أزمنة مكوث أطول لتحقيق الذوبان الجزئي.
يقوي السيليكون الفريت ويميل إلى كبح تكوّن السمنتيت، مما يؤثر في تفاعلات البينيت والمراجعة. ويمكن للبورن، عند وجوده بكميات ضئيلة مضبوطة وحمايته من الاتحاد مع الأكسجين والنيتروجين، أن يزيد قابلية التقسية بدرجة ملحوظة من خلال تأخير تنوي الفريت عند حدود حبيبات الأوستنيت السابقة. ويحسن النيكل المتانة عمومًا، ولا يكون كربيدًا بالطريقة نفسها التي يكون بها الكروم أو الموليبدينوم.
وتغير عناصر السبيكة أيضًا الاستجابة للمراجعة. فيمكن للموليبدينوم أن يقلل هشاشة المراجعة ويدعم التقسية الثانوية؛ وقد يُحدث الكروم والفاناديوم والتنغستن ترسيبًا ثانويًا للكربيدات أثناء المراجعة عند درجات الحرارة العالية. ولذلك يمكن لفولاذ سبائكي مُقسى ومُراجع أن يستجيب بطريقة مختلفة تمامًا عن فولاذ كربوني عادي له محتوى الكربون نفسه ودرجة حرارة المراجعة الاسمية نفسها. ويتناول المرجع الصادر عام 1984، Steel and Its Heat Treatment، أنواع الفولاذ الكربونية والسبائكية والبورونية، والفولاذ ذي العناصر السبائكية الدقيقة، والفولاذ ثنائي الطور، من خلال مخططات TTT وقابلية التقسية وهشاشة المراجعة والاستجابة للمعالجة، وليس من خلال محتوى الكربون وحده.
يحدد التركيب استقرار الأطوار. ويحدد الزمن ودرجة الحرارة ما إذا كانت التحولات المتاحة ستحدث. كما تحدد هندسة المقطع وإدارة الإجهادات المتبقية ما إذا كان الجزء الناتج سيصمد أمام العملية. وهذا التفاعل، لا رقم الكربون في حد ذاته، هو الأساس لاختيار دورة المعالجة الحرارية.
الأطوار والمكونات المجهرية الرئيسية
تغيّر المعالجة الحرارية للفولاذ خواصه من خلال تغيير الأطوار التي تتكوّن، وكمية كل طور، وكيفية ترتيب تلك المناطق. ويحدد مخطط مقرر ASTM International الفريت والأوستنيت والسمنتيت والبرليت والمارتنسيت والبينيت ضمن المكونات الرئيسية في علم الفلزات الخاص بالفولاذ. وتقسم ASM International الموضوع نفسه إلى علاقات الاتزان، وحركية التحول، وقابلية التقسية، والتبريد السريع، والمراجعة، والتحكم في الإجهادات. ولهذا التمييز أهمية، لأن مخطط الحديد–كربيد الحديد يبين الأطوار المستقرة أو شبه المستقرة عند تركيب ودرجة حرارة محددين، في حين تبين مخططات TTT وCCT ما إذا كانت دورة حرارية حقيقية توفر وقتًا كافيًا لتكوّن تلك الأطوار أو نواتج التحول.
للطور بنية بلورية مميزة ونطاق محدد من التركيب الكيميائي. وقد يحتوي المكوّن المجهري على أكثر من طور واحد ضمن ترتيب مميز. ولا تحافظ الأدبيات التقنية دائمًا على هذا التمييز؛ إذ يَرِد تعبِيرا «طور البرليت» و«طور البينيت» كثيرًا في الكتابات الهندسية، مع أن البرليت والبينيت يوصفان بصورة أدق بأنهما مكوّنان مجهريان ناتجان عن التحول. وتُفهَم هذه الصياغة غير الدقيقة لأن لكل منهما نطاق تحول ومورفولوجيا واستجابة للخواص يمكن تمييزها.

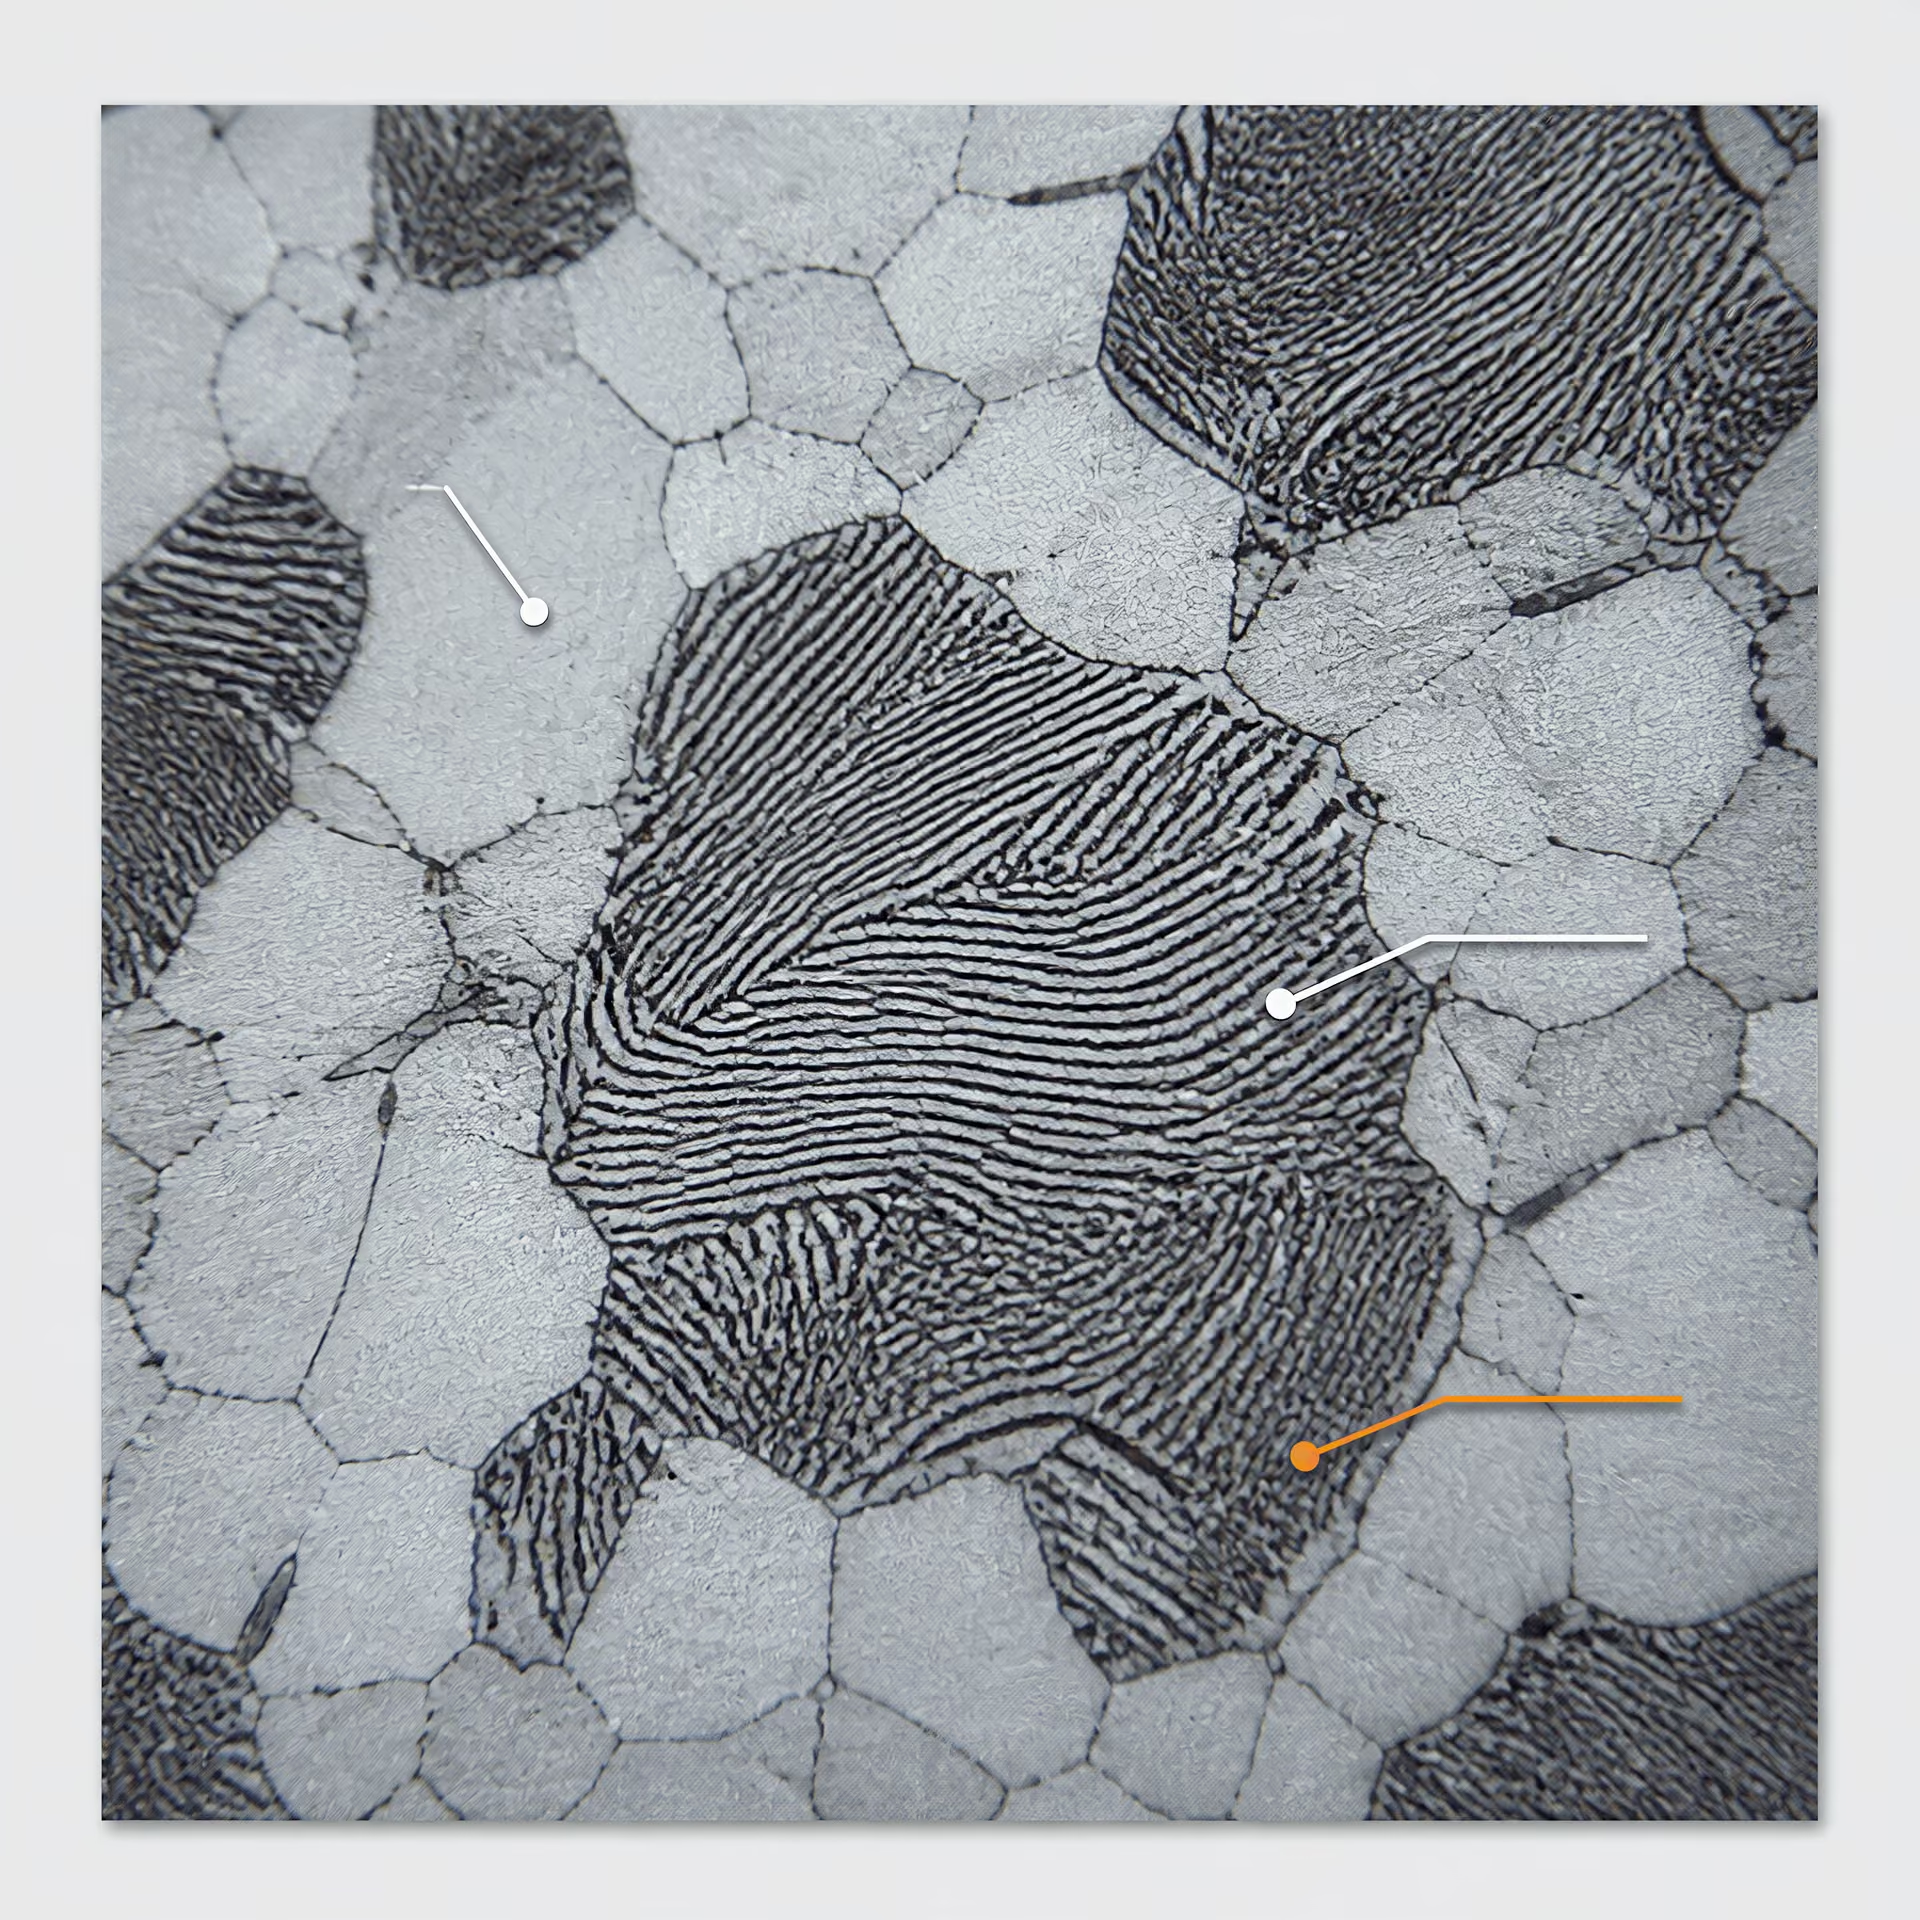
الفيريت، والأوستنيت، والسمنتيت
الفيريت هو الشكل المكعّب متمركز الجسم (BCC) للحديد، ويُسمّى عادةً فيريت α تحت درجة حرارة التحول A1 في الفولاذ الكربوني العادي. وتكون قابلية ذوبان الكربون فيه منخفضة جدًا. فعند درجة حرارة 727 °C، وهي درجة الحرارة اليوتكتويدية المستخدمة شائعًا في مخطط الحديد–كربيد الحديد، لا يستطيع الفيريت إذابة أكثر من نحو 0.022% وزنيًا من الكربون؛ وتنخفض قابلية ذوبانه الاتزانية أكثر عند درجات الحرارة المنخفضة. وتغيّر عناصر السبك هذه القيمة وقد تغيّر استقرار الفيريت، إلا أن الفيريت يظل عمومًا مكوّنًا لينًا وقابلًا للمطّ نسبيًا مقارنةً بالمارتنسيت أو بالبنى الغنية بالكربيدات.
ولا يعني ذلك أن الفيريت غير مهم ميكانيكيًا. إذ يمكن لمصفوفة فيريتية امتصاص الانفعال اللدن ومقاومة التشقق الهش، مما يدعم المطيلية والمتانة عند التحكم في حجم الحبيبات ومحتوى الشوائب والمكوّنات المحيطة. وعادةً ما تحد صلادته المنخفضة من مقاومة التآكل الكاشط، رغم أن بنية الفيريت دقيقة الحبيبات قد تؤدي أداءً أفضل من البنية خشنة الحبيبات تحت التحميل التلامسي أو الدوري. ويسهم الفيريت أيضًا في الاستجابة البُعدية من خلال تمدده الحراري ومعامله المرن وتاريخ تحوله. وقد يؤدي تشكّل الفيريت بصورة غير متساوية عبر مقطع ما إلى فروق موضعية في المقاومة والإجهاد المتبقي.
الأوستنيت هو الشكل المكعّب متمركز الأوجه (FCC) للحديد، ويُسمّى حديد γ. وتكون قابلية ذوبان الكربون فيه أعلى بكثير من قابلية ذوبانه في الفيريت؛ إذ يضع مخطط الحديد–كربيد الحديد القيمة القصوى قرب 2.14% وزنيًا من الكربون عند نحو 1147 °C. ولذلك يُعد الأوستنيت الطور الأصلي المركزي للعديد من المعالجات الحرارية للفولاذ. وأثناء عملية الأوستنة، يذوب الفيريت والسمنتيت إلى حد تحدده عوامل التركيب ودرجة الحرارة والزمن والبنية المجهرية السابقة. ولا يُقصد دائمًا تحقيق الذوبان الكامل؛ فقد تكون كربيدات السبك غير الذائبة ضرورية للتحكم في حجم الحبيبات أو لأداء مقاومة التآكل في فولاذ السبائك.
يكون الأوستنيت عمومًا أكثر مطيلية عند درجات حرارة الأوستنة من النواتج المتشكلة أثناء التبريد، إلا أن سلوكه عند درجة حرارة الغرفة يعتمد على مدى استقراره. ويمكن للكربون والمنغنيز والنيكل والكروم وعناصر السبك الأخرى أن تخفض درجات حرارة التحول أو تؤخر التفكك. ويحدد حجم المقطع ومعدل التبريد بعد ذلك ما إذا كان الأوستنيت سيتحول إلى برليت أو بينيت أو مارتنسيت أو إلى مزيج منها. وقد يؤدي نمو حبيبات الأوستنيت أثناء التسخين المفرط إلى خفض المتانة بعد التبريد، حتى إذا بدت الصلادة النهائية مقبولة.
السمنتيت هو كربيد الحديد Fe₃C. وهو مركّب صلد وهش نسبيًا، ويحتوي على 6.67% وزنيًا من الكربون في نظام الحديد–كربيد الحديد شبه المستقر. ويوجد السمنتيت عادةً على هيئة صفائح أو جسيمات داخل البرليت، أو على هيئة جسيمات مرتبطة بفيريت البينيت، أو على هيئة جسيمات كروية في بنية مصلّدة بالتكوير. ويمكن لصلادته أن تحسن مقاومة التآكل والمقاومة ضد الانبعاج، إلا أن شبكة السمنتيت المستمرة أو الخشنة قد تقلل المطيلية ومتانة الكسر. ويكتسب شكل الكربيد أهمية لا تقل عن كمية الكربيد؛ فالجسيمات المستديرة تعيق مسارات الشقوق عمومًا بدرجة أقل من الأغشية الرقيقة أو كربيدات حدود الحبيبات المترابطة.
وتتطلب كلمة «اتزان» قدرًا من الحذر هنا. فالسمنتيت شبه مستقر بالنسبة إلى الغرافيت، لكنه يمثل المرجع العملي للكربيد في معظم مخططات الفولاذ الكربوني وفولاذ السبائك المنخفضة وحسابات المعالجة الحرارية. وقد تؤدي إضافات السبك إلى تثبيت كربيدات أخرى، مثل الكربيدات الغنية بالكروم، ولذلك لا يمكن لـ Fe₃C وحده وصف كل فولاذ العدد أو الفولاذ عالي السبك.
البرليت والبينيت
يتشكل البرليت عندما يتحلل الأوستنيت بصورة تعاونية إلى فيريت وسمنتيت متناوبين. وفي مستعمرة البرليت الخشن التقليدية، يظهر الطوران على هيئة صفائح؛ وعند درجات حرارة التحول المنخفضة تصبح المسافة بين الصفائح أدق. ولذلك فإن البرليت مكوّن مجهري ثنائي الطور، وليس طورًا بلوريًا منفردًا. وتزداد صلادته مع انخفاض المسافة بين الصفائح، لأن حواجز السمنتيت الدقيقة تقيّد حركة الانخلاعات. ويوفر البرليت الخشن عمومًا مطيلية وقابلية تشغيل آلي أكبر من البرليت الدقيق، في حين يمكن للبرليت الدقيق أن يوفر توليفة مفيدة من المقاومة ومقاومة التآكل والمتانة المتوسطة.
يتحكم الانتشار في تشكل البرليت. إذ يجب أن يعاد توزيع الكربون من المناطق التي تتحول إلى فيريت إلى السمنتيت، ولذلك يتطلب التحول زمنًا عند درجة حرارة مناسبة. ويؤدي التبريد البطيء داخل الفرن إلى تشكل برليت خشن نسبيًا، بينما ينتج التطبيع برليتًا أدق بفضل التبريد الأسرع في الهواء وبنية حبيبات الأوستنيت السابقة الأدق. ولا توجد أي من هاتين الاستجابتين بصورة عامة في جميع الحالات؛ فمحتوى السبائك، ومستوى الكربون، وسماكة المقطع، وظروف التبريد تحدد حجم المستعمرات الفعلي ونسبتها. وقد يسهم البرليت أيضًا في التغير البُعدي، لأن التحول من الأوستنيت ينطوي على تغير في الحجم النوعي، كما يمكن للتبريد غير المتساوي أن يخلّف إجهادًا متبقيًا.
يتشكل البينيت من الأوستنيت عند درجات حرارة أدنى من نطاق البرليت وأعلى من درجة الحرارة التي يبدأ عندها تشكل المارتنسيت، مع أن الحدود ليست ثوابت محددة لكل أنواع الفولاذ. ويتكون أساسًا من مناطق فيريتية تحتوي على مناطق غنية بالكربون وجسيمات كربيدية. ويتشكل البينيت العلوي عادةً عند درجات حرارة تحول أعلى، مع وجود الكربيدات بين العروق أو الصفائح الفريتية؛ أما البينيت السفلي فيتشكل عند درجات حرارة أقل، مع كربيدات أدق داخل الفيريت أو مرتبطة به ارتباطًا وثيقًا. وتعتمد المورفولوجيا الدقيقة على محتوى الكربون وعناصر السبك ودرجة حرارة التحول ومسار التبريد.
والبينيت أيضًا مكوّن مجهري وليس طورًا منفردًا. وتتجاوز صلادته عادةً صلادة البرليت الخشن، وقد تقترب من المجال الأدنى للمارتنسيت المراجع أو تتداخل معه، إلا أنه لا ينبغي إسناد صلادة واحدة إليه من دون تحديد التركيب والحالة. ويمكن للبنى البينيتية أن توفر مقاومة ومقاومة تآكل مفيدتين مع الاحتفاظ بمتانة أكبر من المارتنسيت غير المراجع. وتهدف المعالجة بالتقسية المتساوية الحرارة إلى تشكيل بنية بينيتية مضبوطة، إلا أن التحول غير الكامل قد يترك أوستنيتًا محتجزًا. وقد يكون التشوه أقل مما هو عليه في التقسية المباشرة في بعض الأشكال الهندسية، لأن التحول يحدث بصورة أكثر تجانسًا، لكن التدرجات الحرارية وإجهادات التحول تظل ذات أهمية.
المارتنسيت والأوستنيت المحتجز
يتشكل المارتنسيت عندما يبرد الأوستنيت بسرعة تكفي لمنع التشكل المتحكم فيه بالانتشار لكل من البرليت والبينيت. وهو ناتج تحول خالٍ من الانتشار وإزاحي؛ إذ لا يتوافر للكربون وقت كافٍ ليتوزع في السمنتيت الاتزاني أثناء التحول، ولذلك يبقى محبوسًا في شبكة حديد فوق مشبعة. وفي الفولاذ الكربوني، توصف البنية الناتجة عادةً بأنها رباعية الأوجه متمركزة الجسم (BCT)، مع أن التربّع يعتمد بشدة على محتوى الكربون وقد يكون صغيرًا في المارتنسيت منخفض الكربون. ويمكن أن يظهر المارتنسيت على هيئة عروق في الفولاذ منخفض ومتوسط الكربون، أو على هيئة صفائح في الفولاذ الأعلى كربونًا.
يتميز المارتنسيت الطازج غير المراجع بالصلادة، بسبب فوق إشباعه، وانفعال الشبكة، والكثافة العالية للانخلاعات، والبنية التحتية للتحول التي تعيق التشوه اللدن. ويمكن لهذه الصلادة أن تحسن مقاومة الانبعاج والتآكل الكاشط، إلا أن المارتنسيت غير المراجع غالبًا ما تكون متانته محدودة وقد يكون عرضة للتشقق، ولا سيما عندما يكون محتوى الكربون وحجم حبيبات الأوستنيت السابقة وشدة التقسية والإجهاد المتبقي مرتفعة. وتتيح المراجعة ترسيبًا مضبوطًا للكربيدات وتخفيفًا للإجهاد، فتقلل الصلادة مقابل تحسين المطيلية ومقاومة الكسر. وينبغي أن تتوافق حالة المراجعة المختارة مع متطلبات الخدمة، بدل اعتبار الصلادة القصوى الهدف الوحيد.
ولا يتحول كل الأوستنيت بالضرورة أثناء التقسية. ويُسمّى الأوستنيت المتبقي تحت درجة حرارة انتهاء تشكل المارتنسيت أوستنيتًا محتجزًا. وتعتمد كميته على محتوى الكربون والسبائك، وظروف الأوستنة، ومعدل التبريد، ودرجتي الحرارة Ms وMf. ويمكن للأوستنيت المحتجز أن يحسن المتانة في بعض البنى المضبوطة بعناية، لكنه غير مستقر بُعديًا أيضًا. فقد يتحول إلى مارتنسيت أثناء الخدمة أو المعالجة تحت الصفر أو التجليخ أو المراجعة، مما يسبب تمددًا متأخرًا أو تغيرًا في الصلادة أو تشوهًا. ويمكن لتحوله أيضًا أن يولد إجهادًا موضعيًا ويبدأ التشقق عندما يقيّد المارتنسيت المحيط تغير الحجم.
ولهذا السبب، لا تثبت قراءات الصلادة وحدها ما إذا كان الفولاذ المقسّى يمتلك البنية المجهرية المقصودة. فقد يتطلب أحد المواصفات التحكم في الأوستنيت المحتجز أو حجم الحبيبات أو نزع الكربون أو التشوه، إضافةً إلى الصلادة. ويتناول المعيار ISO 683-1:2016 أنواع الفولاذ غير السبائكي المخصصة أساسًا للتقسية والمراجعة، والتقسية المتساوية الحرارة، والتقسية باللهب، والتقسية بالحث، وبعض حالات التطبيع. ويضع المعيار ISO 17663:2023 المعالجة الحرارية المرتبطة باللحام والمكوّنات المشكلة ضمن إطار لمتطلبات الجودة، وبصورة رئيسية للفولاذ الفريتي. ويعكس كلا المعيارين النقطة العملية الآتية: يجب ربط اختيار الأطوار والتحكم في التحولات بالتركيب والهندسة والتاريخ الحراري والاستجابة الميكانيكية والبُعدية المطلوبة.
الأوستنة: نقطة البداية للعديد من المعالجات
تسلسل الأوستنة
- سخّن ارفع المكوّن إلى نطاق تكوين الأوستنيت المطلوب.
- وازِن درجة الحرارة اسمح لأبرد منطقة ذات أهمية بالوصول إلى الحالة المطلوبة.
- أذب انتقائيًا أعد توزيع الكربون، وأذب، حيث يكون ذلك مقصودًا، جزءًا من مجموعة الكربيدات.
- اضبط حجم الحبيبات تجنب درجة الحرارة أو زمن المكوث غير الضروريين اللذين يعززان نمو حبيبات الأوستنيت.
- انقل بسرعة ابدأ مسار التبريد المحدد من دون تأخر غير مضبوط.
الأوستنة هي التسخين المنضبط للفولاذ إلى نطاق درجات الحرارة الذي يتكوّن فيه الأوستنيت، يتبعه إبقاء الفولاذ مدة كافية عند درجة الحرارة اللازمة لتحقيق التحول المطلوب وإعادة التوزيع الكيميائي. وهي المرحلة الابتدائية للعديد من دورات التقسية بالتبريد والمراجعة، والتقسية المرحلية، والتقسية الأوستيمبرية، والتقسية باللهب، والتقسية بالحث. ومن دون الأوستنيت، لا يمكن لخطوة التبريد اللاحقة أن تنتج البنية المقصودة من المارتنسيت أو البينايت.
ولا يقتصر الغرض على جعل الفولاذ ساخناً. بل يتمثل الغرض في تكوين أوستنيت ذي محتوى الكربون المناسب، وتوزيع ملائم للعناصر السبائكية، وحجم حبيبات مناسب، وتجانس مكاني كافٍ قبل أن يغيّر التبريد مسار التحول. ويضع المخطط الدراسي لدورة علم تعدين الفولاذ لعام 2024 الصادر عن ASTM International الأوستنيت إلى جانب الفريت والسمنتيت والبرليت والمارتنسيت والبينايت بوصفها أجزاءً محورية من إطار الأطوار والعمليات. كما تتعامل ASM International مع الأوستنة باعتبارها عنصراً ضمن نظام أكبر يشمل مخططات التحول، وقابلية التقسية، والتبريد، والتشوه، والتحكم في الإجهادات المتبقية.
التسخين إلى مجال الأوستنيت
في الفولاذ الكربوني العادي، تبدأ الأوستنة فوق درجة الحرارة الحرجة الدنيا، حيث يتحول الفريت والبرليت باتجاه الأوستنيت. وتعتمد درجة الحرارة الدقيقة على محتوى الكربون، والبنية المجهرية السابقة، ومعدل التسخين، والإضافات السبائكية. وعادةً ما يجب تسخين الفولاذ ناقص اليوتكتويد، مثل درجة نموذجية من الفولاذ متوسط الكربون، إلى ما فوق درجة الحرارة الحرجة العليا حتى يذوب الفريت وتصبح البنية أوستنيتية في معظمها. أما الفولاذ فائض اليوتكتويد، فعادةً ما يُسخن بين درجة الحرارة الحرجة الدنيا وحد ذوبان السمنتيت عندما يكون الاحتفاظ بكمية من السمنتيت غير المذاب مقصوداً.
يصف مخطط الحديد–كربيد الحديد استقرار الأطوار في حالة الاتزان، إلا أن دورة الفرن ليست تجربة اتزان. فمعدل التسخين يغيّر درجات حرارة التحول المرصودة، وقد تؤخر العناصر السبائكية تكوّن الأوستنيت أو ذوبان الكربيدات. ويمكن للكروم والموليبدينوم والفاناديوم والتنغستن والتيتانيوم أن تكوّن كربيدات مستقرة تتطلب درجات حرارة أعلى أو فترات إبقاء أطول لكي تذوب. ويغير النيكل والمنغنيز درجات حرارة التحول وقابلية التقسية، من دون أن يتصرفا كعنصري تكوين كربيدات بالطريقة نفسها. ويكتسب الكربون أهمية خاصة؛ إذ يجب أن يدخل إلى الأوستنيت بكمية منضبطة، لأن تركيزه يؤثر في درجة بدء تكوّن المارتنسيت، والصلادة، والأوستنيت المحتجز، والتغيرات البُعدية.
لذلك تسبق الأوستنةُ التبريدَ، لأن التبريد يحوّل الأوستنيت الموجود في اللحظة التي يبدأ فيها التبريد. فإذا بقي الفريت أو البرليت أو الكربيدات غير المذابة بكمية تتجاوز المقدار المحدد، فقد تحتوي البنية النهائية على مناطق لينة أو على توزيع للكربون يختلف عن الافتراض التصميمي. أما إذا سُخّن الفولاذ إلى درجة أعلى من اللازم، فليس العلاج تلقائياً هو زيادة الصلادة. فقد تؤدي درجة الحرارة المفرطة إلى زيادة حجم حبيبات الأوستنيت، وزيادة الأكسدة ونزع الكربون، وتعزيز التشوه، وإذابة الكربيدات التي كان من المقصود أن تحد من نمو الحبيبات أو توفر مقاومة للتآكل.
وينطبق المبدأ نفسه على المعالجات السطحية. ففي التقسية بالحث أو باللهب، قد لا يصل إلى مجال الأوستنيت سوى طبقة قريبة من السطح. ويحدد العمق المسخن، ودرجة الحرارة القصوى، والزمن فوق المجال الحرج، طبقة التقسية. ويمكن لدورة قصيرة وشديدة أن تحافظ على حجم حبيبات دقيق، لكنها تؤدي أيضاً إلى تدرجات حرارية حادة وتتطلب تحكماً دقيقاً في القدرة، وسرعة الحركة، والاقتران، والتبريد.
الذوبان ونمو الحبيبات والتجانس
عندما يتحول الفريت والبرليت، يذوب السمنتيت وينتشر الكربون بالانتشار داخل الأوستنيت الجديد. وهذه العملية ليست فورية. فقد تُظهر القطعة درجة حرارة الفرن الصحيحة بينما يظل مركزها دون نطاق التحول، ولا سيما عندما يكون المقطع سميكاً، أو تكون الحمولة كثيفة، أو تكون دورة الهواء في الفرن ضعيفة. ولذلك ينبغي أن يستند زمن الإبقاء إلى الزمن اللازم لوصول أبرد منطقة مهمة في المكوّن إلى درجة الحرارة، لا إلى اللحظة التي تصل فيها شاشة الفرن إلى القيمة المضبوطة فحسب.
وللذوبان تأثيرات متنافسة. فهناك حاجة إلى زمن ودرجة حرارة كافيين لإزالة البرليت أو الفريت غير المرغوب فيهما وتوزيع الكربون بحيث يتحول الأوستنيت كما هو مقصود أثناء التبريد. وفي الفولاذ السبائكي، قد تحتاج بعض الكربيدات إلى ذوبان جزئي لتزويد الأوستنيت بالكربون والعناصر السبائكية. وقد يكون الذوبان الكامل غير مرغوب فيه. إذ يمكن للكربيدات السبائكية المحتجزة أن تحد من نمو حبيبات الأوستنيت، وتسهم في مقاومة التآكل، وتتحكم في مستوى الكربون في المصفوفة.
يتسارع نمو الحبيبات عندما يُبقى الأوستنيت عند درجة حرارة مرتفعة دون داعٍ. وتقلل حبيبات الأوستنيت السابقة الخشنة من المتانة، وقد تزيد من شدة تشقق التبريد أو الحساسية للكسر، حتى عندما تحقق الصلادة قيمة اسمية مستهدفة. كما أنها تغير حركية التحول وقد تغير عمق التجمد وتجانسه. ولا ينتج الأوستنيت ذو الحبيبات الدقيقة عن زمن إبقاء عالمي واحد؛ بل ينتج عن المواءمة بين درجة الحرارة، ومعدل التسخين، والحالة الابتدائية، والتركيب السبائكي، وحجم المقطع.
وتؤثر المعالجة السابقة في ذلك. فقد يدخل الفولاذ المطبع، أو الملدن، أو المطروق، أو المشغّل على البارد، أو الملحوم إلى الفرن بتوزيعات مختلفة للكربيدات، وأحجام مختلفة للحبيبات، وإجهادات متبقية مختلفة. ولن يستجيب مكوّن مصنوع من 42CrMo4 بالمطرقة ومقطع رقيق من الدرجة الاسمية نفسها استجابةً متطابقة للجدول نفسه. ويتناول ISO 683-1:2016 الفولاذ غير السبائكي المخصص أساساً للتقسية بالتبريد والمراجعة، والتقسية الأوستيمبرية، والتقسية باللهب، والتقسية بالحث، وفي بعض الحالات، للحالات المطبعة؛ وتظل تسمية الدرجة وحالة التسليم المحددة مدخلين أساسيين إلى الدورة.
ويمكن للأوستنة أيضاً أن تجانس التركيب الكيميائي المحلي، ولكن ضمن حدود عملية. فقد يستمر الانفصال الناتج عن الصب، والتخطط الناتج عن الدرفلة، والتباين في معدن اللحام، والتلوث السطحي إذا كانت مسافات الانتشار كبيرة. وقد يقلل الإبقاء لفترة أطول بعض التدرجات، لكنه يسبب في الوقت نفسه نمو الحبيبات وتضرر السطح. ولا تستطيع المعالجة الحرارية إزالة كل عيب ناتج عن المعالجة السابقة.
التحكم في الزمن ودرجة الحرارة والجو
إن قيمة الضبط في الفرن ليست سوى متغير تحكم واحد. فالدورة الحرارية الفعلية تشمل معدل التسخين، وترتيب الحمولة، ودرجة حرارة القطعة، وتجانس درجة الحرارة، ومدة الإبقاء، وزمن النقل إلى حوض التبريد، والجو المحيط بالفولاذ. ويتحكم الشكل الهندسي في جميع هذه العوامل. فالحواف الرقيقة تسخن بسرعة وقد ترتفع حرارتها أكثر من اللازم قبل وصول محور سميك إلى درجة الحرارة المستهدفة؛ كما تنشئ الثقوب ومجارِي المفاتيح والقلاوظ والتغيرات المفاجئة في المقطع تركّزات حرارية وإجهادية محلية. وقد تحجب التجهيزات الساندة الأسطح عن الحرارة الإشعاعية أو تحد من دوران الهواء.
وقد تشير المزدوجات الحرارية الموضوعة قرب جدار الفرن إلى درجة حرارة مستقرة بينما يظل مركز المكوّن أبرد. ولذلك تستخدم الممارسة الإنتاجية فحوصاً مؤهلة للأفران، ومزدوجات حرارية للحمولة، وقطع اختبار ممثلة، أو نماذج معتمدة لانتقال الحرارة عند الضرورة. ويحدد ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء مضبوطة، التي تُجرى في الورش أو في الموقع، وبصورة رئيسية للفولاذ الفريتي والمكوّنات الملحومة أو المشكلة ذات الصلة. ويعكس نطاقه المسألة العملية: إذ تتطلب النتائج القابلة للتكرار معدات موثقة، ومراقبة، ومعايرة، ومعايير قبول.
يحمي التحكم في الجو كيمياء السطح. فالغازات المؤكسدة في الفرن تنتج القشور، في حين تزيل ظروف نزع الكربون الكربون من السطح. وقد تؤدي طبقة منزوعة الكربون إلى خفض صلادة السطح بعد التبريد، حتى عندما يكون تركيب القلب وصلادته صحيحين. ويمكن للتفريغ، أو الغاز الخامل، أو الملح، أو الأجواء الماصّة للحرارة المضبوطة أن تقلل هذه التأثيرات، إلا أن كل خيار منها يفرض ضوابط تشغيلية ومتطلبات سلامة خاصة به. وينبغي فحص حالة السطح بواسطة مسوحات الصلادة، أو الفحص المعدني، أو الفحص البُعدي، أو قياس العمق الكيميائي عندما يتطلب التطبيق ذلك.
ينبغي أن يكون الزمن عند درجة الحرارة طويلاً بما يكفي لتحقيق التحول المطلوب وموازنة درجة الحرارة، ولكن ليس أطول من اللازم. ويجب أن يبدأ التبريد سريعاً عند بلوغ حالة الأوستنيت المحددة، لأن تأخيرات النقل قد تغير التاريخ الحراري، ولا سيما في الفولاذ ذي قابلية التقسية العالية أو في المكوّنات الكبيرة. وتنتج النتيجة النهائية عن المسار الكامل للزمن–درجة الحرارة، لا عن رقم مكتوب على جهاز تحكم الفرن. ومن هذا التمييز تبدأ الأوستنة القابلة للتكرار.
مخططات التحول وحركية المعالجة الحرارية
لا يمكن اختيار برنامج للمعالجة الحرارية اعتمادًا على درجة الحرارة وحدها. يجب أولًا تحويل الفولاذ إلى الأوستنيت، ثم إخضاعه لمسار محدد من الزمن–درجة الحرارة يحدد ما إذا كان الأوستنيت سيتحول إلى الفيريت أو البرليت أو البينايت أو المارتنسيت. ويؤثر محتوى الكربون، والإضافات السبائكية، وحجم الحبيبات السابق، وسماكة المقطع، ومعدل التسخين، وحالة البنية الابتدائية، كلّها في ذلك المسار. وتوفر مخططات التحول وسيلة لربط هذه المتغيرات بالأحداث القابلة للرصد: بداية التحول، ومعدل تقدمه، والنقطة التي يكتمل عندها إلى حد كبير.
يصف مخطط أطوار الحديد–كربيد الحديد استقرار الأطوار عند الاتزان أو قريبًا منه. لكنه لا يتنبأ بنتيجة التبريد السريع. وتعالج مخططات TTT وCCT هذا السؤال غير المحسوم، إذ توضح كيفية اعتماد التحول على الزمن وكذلك درجة الحرارة. وتضع معالجة ASM International لعام 2024 لأساسيات الفولاذ هذه المخططات إلى جانب المعالجة الأوستنيتية، وقابلية التصليب، والتقسية بالتبريد، والتخمير، والمراجعة، والتحكم في الإجهادات المتبقية، لأن أيًّا من هذه العمليات لا يمكن تحديده على نحو موثوق من دون مراعاة حركية التحول.

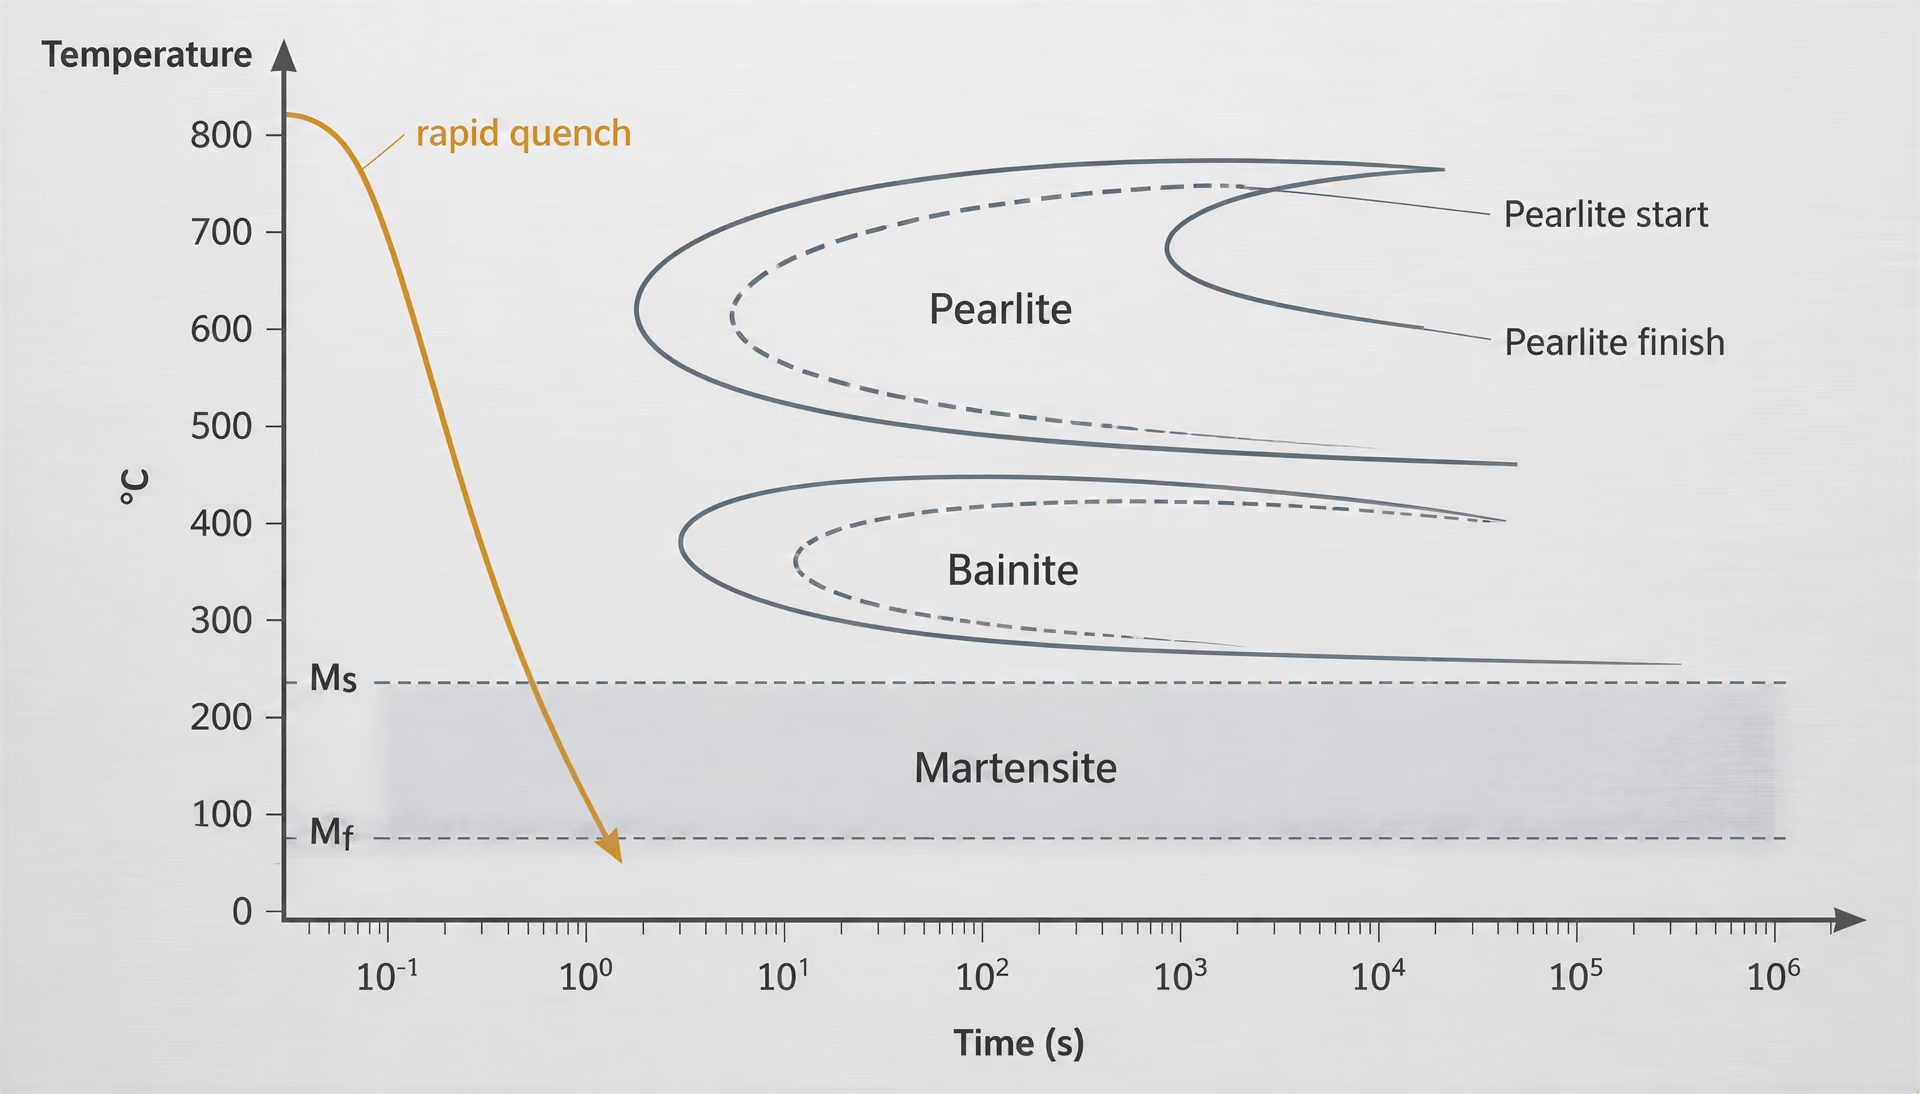
مخططات التحول بالزمن–درجة الحرارة
يُنشأ مخطط التحول بالزمن–درجة الحرارة، المعروف عادةً باسم مخطط TTT أو مخطط التحول متساوي الحرارة، بتسخين العينات إلى نطاق الأوستنيت، ثم نقلها بسرعة إلى درجات حرارة ثابتة مختارة، وإبقائها عند تلك الدرجات، وقياس زمن بدء التحول وانتهائه. ويُمثَّل الزمن على محور أفقي لوغاريتمي، بينما تُمثَّل درجة الحرارة رأسيًا. وغالبًا ما تتخذ منحنيات البدء والانتهاء الناتجة شكلًا مميزًا يشبه الحرف C في تفاعلات البرليت والبينايت.
يمثل منحنى البدء فترة الحضانة التقريبية قبل تحول جزء قابل للكشف من الأوستنيت. أما منحنى الانتهاء فيشير إلى الوقت الذي يكتمل فيه التحول المختار إلى حد كبير وفقًا لطريقة الاختبار. وبين المنحنيين، يتطور الفيريت أو البرليت أو البينايت تدريجيًا؛ فالمخطط لا يعني أن العينة بأكملها تغير طورها في لحظة واحدة. ولذلك فإن خطًا أفقيًا عند درجة حرارة مختارة يتقاطع مع منحنى البدء بعد زمن حضانة، ثم يصل إلى منحنى الانتهاء بعد فترة إبقاء أطول.
عند درجات حرارة تقل قليلًا عن نطاق اليوتكتيك، قد يشكل الأوستنيت برليتًا خشنًا، تكون فيه صفائح الفيريت والسمنتيت متباعدة نسبيًا. وعند درجات حرارة أقل، تقل المسافة بين الصفائح ويصبح البرليت أدق. وقد ينتج نطاق درجات حرارة أدنى من ذلك البينايت، الذي يختلف ترتيب الفيريت والكربيد فيه عن البرليت. وتعتمد الحدود الدقيقة على تركيب الفولاذ وظروف الاختبار. وتؤخر عناصر السبائك مثل الكروم والموليبدينوم والنيكل والمنغنيز عمومًا التفاعلات المتحكم فيها بالانتشار، وذلك بتغيير استقرار الأطوار ومعدلات انتشار العناصر الاستبدالية، رغم أن تأثيراتها ليست متماثلة في كل درجة فولاذية.
| المخطط أو المسار | الشرط الأساسي | التحول النموذجي أو الغرض |
|---|---|---|
| TTT | المكوث عند درجة حرارة ثابتة | حركية تحول البرليت أو البينيت |
| CCT | التبريد المستمر | مسارات الفرن والتقسية العملية |
| التخمير المتساوي الحرارة لتكوين البينيت | المكوث فوق Ms وتحت نطاق البرليت | تكوين البينيت عند درجة حرارة ثابتة |
| التقسية المرحلية | المكوث قرب Ms لموازنة درجة الحرارة | خفض التدرج الحراري قبل تكوّن المارتنسيت |
ويفيد مخطط TTT بصفة خاصة في فهم المعالجات متساوية الحرارة مثل التقسية بالتحول البينايتـي. إذ يُبرَّد الأوستنيت بسرعة إلى درجة حرارة بينايتية مختارة، ويُبقى عندها إلى أن يحدث التحول المطلوب، ثم يُبرَّد إلى درجة حرارة الغرفة. ويساعد المخطط في تحديد ما إذا كان مسار التبريد يتجنب تكوّن البرليت، وما إذا كانت فترة الإبقاء طويلة بما يكفي لتحويل الكمية المطلوبة من الأوستنيت. كما يمكنه أن يوضح سبب فشل فترة إبقاء تبدو كافية لتركيب معين في تحقيق النتيجة نفسها لتركيب آخر.
وتُعامل درجة بدء تشكل المارتنسيت، التي يُرمز إليها بـ ، بطريقة مختلفة. فالمارتنسيت تحول خالٍ من الانتشار؛ إذ لا يتاح للكربون وقت ليتوزع في السمنتيت بينما تتغير الشبكة من الأوستنيت إلى بنية رباعية التمركز الجسماني فائقة الإشباع. ويبدأ تشكل المارتنسيت عندما يُبرَّد الفولاذ إلى ما دون المعتمدة على تركيبه، وتزداد الكمية المتشكلة عمومًا مع انخفاض درجة الحرارة باتجاه درجة انتهاء تشكل المارتنسيت، . ولا يتحكم في هذا التفاعل زمن حضانة بالطريقة نفسها المتبعة في تشكل البرليت. فإذا توقف التبريد فوق ، لا يبدأ تشكل المارتنسيت؛ وإذا توقف بين و، فقد يبقى بعض الأوستنيت من دون تحول.
مخططات التحول بالتسخين المستمر والتبريد المستمر
نادرًا ما تعيد الأفران الصناعية وأنظمة التقسية بالتبريد إنتاج التغيرات المفاجئة في درجة الحرارة المستخدمة لإنشاء مخطط TTT. إذ يسخن المكوّن باستمرار، وقد تتشكل تدرجات في درجة الحرارة عبر مقطعه، ثم يبرد باستمرار في الهواء أو الزيت أو البوليمر أو الماء أو الملح أو غاز مضبوط. وتصف مخططات التحول بالتسخين المستمر (CHT) التحول أثناء التسخين بمعدل محدد، بينما تصف مخططات التحول بالتبريد المستمر (CCT) التحول أثناء التبريد المتواصل.
يحتوي مخطط CCT عادةً على عدة منحنيات تبريد، يمثل كل منها معدل تبريد مختلفًا. وقد يتقاطع منحنى بطيء مع مناطق بدء تشكل الفيريت والبرليت، منتجًا نواتج انتشارية قبل وصوله إلى نطاق البينايت أو المارتنسيت. أما المنحنى الأسرع فقد يتجاوز تلك المناطق ويدخل مجال المارتنسيت. ومعدل التبريد اللازم لتجنب التحول قبل هو معدل التبريد الحرج للعينة المعينة ولحالة المعالجة الأوستنيتية المحددة، وليس قيمة عامة لجميع أنواع الفولاذ ضمن عائلة واحدة.
ويعطي تقاطع المنحنى مع حدود بدء التحول وانتهائه تنبؤًا عمليًا بالنواتج المتشكلة. فعلى سبيل المثال، قد يمر مسار تبريد لعينة من AISI 1045 عبر مناطق الفيريت–البرليت التي يتجنبها مسار مماثل لعينة من AISI 4140، لأن الكروم والموليبدينوم والمنغنيز تؤخر تفاعلات التحول إلى أزمنة أطول. ولذلك لا يمكن للدرجتين الفولاذيتين أن تشتركا في مخطط CCT عام واحد، حتى إذا أخضعتا كلتاهما للتقسية بالتبريد والمراجعة.
وتكون مخططات CCT عمومًا أكثر فائدة من مخططات TTT في التطبيع، والتبريد بالهواء، والتقسية المباشرة، ودورات أفران الإنتاج. ويمكنها أن تشير إلى ما إذا كان السطح ومركز الجزء السميك سيتبعان مسارين مختلفين. إذ يبرد المركز ببطء أكبر لأن الحرارة يجب أن تنتقل عبر المادة المحيطة، ولذلك قد يشكل البرليت أو البينايت، في حين يصل السطح إلى نطاق المارتنسيت. وهذا هو أساس قابلية التصليب: فهي لا تعني ببساطة أقصى صلادة يمكن الحصول عليها عند السطح، بل العمق الذي يمكن عنده إنتاج بنية أو صلادة محددة في ظل تبريد محدد.
ولا يمثل أي من المخططين خريطة شاملة. فعلى سبيل المثال، قد يكون المخطط المحدد للفولاذ AISI 4140 قد أُعد باستخدام مجال محدد لمحتوى الكربون، ودرجة حرارة معالجة أوستنيتية، وزمن إبقاء، وحجم حبيبات سابق، وهندسة عينة، ووسط تبريد. ويمكن أن يؤدي تغيير أي من هذه العوامل إلى تغيير سلوك التحول. فالحجم الأدق لحبيبات الأوستنيت السابقة يوفر مواقع تنوي أكثر، وقد يسرّع بعض التحولات الانتشارية؛ في حين قد يؤدي النمو المفرط للحبيبات إلى تأخيرها. ولذلك يجب التحقق من دورة المعالجة الحرارية التجارية بالرجوع إلى الدفعة الفعلية، والأبعاد، وتجانس الفرن، وظروف التبريد.
تأثيرات التنوي والنمو ومعدل التحول
يتطلب التحول المتحكم فيه بالانتشار كلًّا من التنوي والنمو. إذ ينشئ التنوي مناطق صغيرة من طور جديد، بينما ينقل النمو الذرات عبر السطح البيني ويوسع تلك المناطق. وعند درجات حرارة قريبة من درجة حرارة التحول عند الاتزان، قد تكون القوة الدافعة صغيرة للغاية بحيث لا تسمح بتنوي سريع. أما عند درجات حرارة أقل بكثير، فيصبح الانتشار بطيئًا. وغالبًا ما يكون التحول أسرع عند درجة حرارة متوسطة، وهو ما يفسر موضع الأنف في منحنى البدء ذي الشكل C.
والحضانة هي الفترة التي تسبق تشكل عدد كافٍ من النوى المستقرة بحيث يصبح التحول قابلًا للكشف. وليست هذه الفترة وقتًا ضائعًا بالمعنى العام للعملية؛ بل إنها تعكس التنافس بين القوة الدافعة الديناميكية الحرارية، والطاقة البينية، وحركية الذرات. ولذلك فإن إبقاء الأوستنيت بالقرب من أنف مخطط TTT قد لا يستغرق إلا وقتًا قصيرًا جدًا قبل بدء تشكل البرليت، في حين قد تتطلب فترة إبقاء عند درجة حرارة أعلى حضانة أطول بكثير.
كما يتحكم معدل النمو في البنية الناتجة. فالنمو الأسرع عند درجات حرارة التحول الأعلى يميل إلى إنتاج برليت أخشن، بينما يؤدي التحول عند درجات حرارة أقل إلى مسافات أدق، وعادةً إلى مقاومة أعلى. ويتشكل البينايت من خلال توليفة مختلفة من نمو الفيريت وإعادة توزيع الكربون، كما تتغير بنيته الشكلية باختلاف درجة الحرارة. ويتجاوز المارتنسيت النمو التقليدي المتحكم فيه بالانتشار، لكنه يولد كثافة عالية من الانخلاعات، وإجهادًا شبكيًا، وإجهادًا متبقيًا؛ ولذلك تكون المراجعة مطلوبة عادةً لتقليل هذه التأثيرات وضبط الصلادة والمتانة.
وتعزل المخططات المختبرية المتغيرات في عينات صغيرة، لكن مكونات الإنتاج لا تفعل ذلك. فقد يدخل عمود مطروق إلى الفرن وهو يحتوي على انفصال تركيبي، وقشور أكسيدية، وإجهاد متبقٍ، وبنية ابتدائية غير متجانسة. وقد يسخن سطحه ويبرد بسرعة أكبر من قلبه، في حين تغير الزوايا والثقوب والانتقالات الحادة مسار تدفق الحرارة. ولذلك تتعامل ISO 17663:2023 مع المعالجة الحرارية المرتبطة باللحام والعمليات ذات الصلة باعتبارها عملية خاضعة لمراقبة الجودة تُنفذ في الورش أو في الموقع، بما في ذلك الاهتمام بالسجلات الحرارية وظروف العملية. وفي الوقت نفسه، تحدد ISO 683-1:2016 متطلبات التسليم للفولاذ غير السبائكي المخصص أساسًا للتقسية بالتبريد والمراجعة، والتقسية بالتحول البينايتـي، والتقسية باللهب، والتقسية بالحث، وبعض حالات التطبيع المختارة.
وتوجه مخططات التحول المسار، لكنها لا تحل محل القياس. فالمزدوجات الحرارية، ومسوح الصلادة، والفحص الميتالوغرافي، وسجلات ظروف الفرن والتبريد، كلها ضرورية للتأكد من اتباع المسار المقصود فعلًا. وليس السؤال المهم هو ما إذا كان الفولاذ قد «سُخّن وبُرّد»، بل ما التحولات التي حدثت، وأين حدثت، وكيف أدى توقيتها إلى تحقيق التوازن النهائي بين الصلادة والمتانة والتشوه والإجهاد المتبقي.
معالجات التخمير والتطبيع
| المعالجة | شرط التسخين | شرط التبريد | النتيجة النموذجية |
|---|---|---|---|
| التخمير الكامل | إلى داخل منطقة الأوستنيت | تبريد بطيء داخل الفرن | بنية فريت–برليت لينة وخشنة نسبيًا |
| التكوير | عند Ac1 أو أسفلها بقليل، وغالبًا بصورة متكررة | تبريد بطيء مضبوط | جسيمات سمنتيت مستديرة في الفريت |
| تخمير المعالجة | تحت Ac1 | تبريد مضبوط | فولاذ منخفض الكربون معاد التبلور وأكثر ليونة |
| التطبيع | إلى داخل منطقة الأوستنيت | تبريد في هواء ساكن | بنية فريت–برليت أدق وغالبًا أعلى مقاومة |
التخمير ليس وصفة ثابتة واحدة للتسخين والتبريد، بل هو مجموعة من الدورات الحرارية التي تُختار لتغيير الصلادة، أو المطيلية، أو قابلية التشغيل بالقطع، أو الإجهادات المتبقية، أو بنية الحبيبات، أو الحالة التي خلّفتها عملية سابقة. تعتمد الدورة المطلوبة على محتوى الكربون، والإضافات السبائكية، وحجم المقطع، والتشوه السابق، ومعدل التسخين، وزمن المكوث، وتجانس درجة حرارة الفرن، ومسار التبريد المقصود. وقد تكون المعالجة التي تُليّن صفيحة رقيقة منخفضة الكربون غير مناسبة لقطعة مطروقة سميكة متوسطة الكربون، حتى لو وُصفت كلتاهما بأنهما «مخمّرتان».
تُناقش التحولات الطورية الكامنة وراء هذه المعالجات عادةً باستخدام مخطط الحديد–كربيد الحديد، إلا أن هذا المخطط يوضح علاقات الاتزان لا الزمن اللازم للتحول. وتؤدي معدلات التسخين والتبريد إلى تغيير الاستجابة الفعلية. وتُظهر مخططات التحول أثناء التسخين المستمر والتبريد المستمر، إلى جانب مخططات التحول-الزمن-درجة الحرارة، متى يتكوّن الأوستنيت ومتى يتحلل إلى الفيريت أو البرليت أو البينايت أو نواتج أخرى. وتضع معالجة ASM International لعام 2024 للمعالجة الحرارية للفولاذ كلاً من التخمير، والأوستنة، ومخططات التحول، والصلادة، والتحكم في الإجهادات المتبقية ضمن إطار العملية نفسه.
التخمير الكامل ودورات التليين ذات الصلة
يتكون التخمير الكامل عموماً من تسخين الفولاذ إلى نطاق الأوستنيت، وإبقائه مدة كافية لوصول المقطع إلى الحالة المناسبة، ثم تبريده ببطء داخل الفرن. وبالنسبة إلى الفولاذ ناقص اليوتكتويد، تكون درجة حرارة الأوستنة عادةً أعلى من درجة الحرارة الحرجة العليا Ac3، بحيث يذوب الفيريت والبرليت الأصليان بدرجة كافية لتكوين الأوستنيت. أما الفولاذ فوق اليوتكتويد، فعادةً ما تُختار دورته فوق Ac1 ولكن تحت Acm، مع الإبقاء على بعض السمنتيت قبل اليوتكتويدي بدلاً من إذابة جميع الكربيدات. وتختلف الممارسة الدقيقة باختلاف النوع وحجم المقطع.
أثناء التبريد البطيء داخل الفرن، يتحول الأوستنيت في ظروف أقرب نسبياً إلى الاتزان. فتنتج التراكيب ناقصة اليوتكتويد فيريتاً قبل يوتكتويدياً يتبعه البرليت؛ ويتحول الفولاذ اليوتكتويدي أساساً إلى البرليت؛ بينما يتكون في الفولاذ فوق اليوتكتويدي برليت مع سمنتيت قبل يوتكتويدي. وتكون البنية الناتجة عادةً أكثر ليونة وخشونة من البنية الناتجة عن التبريد في الهواء. ويتميز البرليت الخشن بتباعد أكبر بين الصفائح، مما يقلل مقاومته للقطع والتشوه، لكنه يخفض أيضاً المقاومة والصلادة.
غالباً ما يكون الهدف هو التليين قبل التشغيل بالقطع أو التشكيل على البارد. ويمكن للتخمير الكامل أن يقلل قوى القطع، ويحد من تآكل العدة، ويجعل الصلادة أكثر تجانساً في جميع أجزاء المطروقة أو المسبوكة الكبيرة. كما يمكنه استبدال بنية مسبوكة غير متجانسة أو بنية سابقة مفرطة التسخين بترتيب أكثر قابلية للتنبؤ من الفيريت والبرليت. لكنه لا يزيل تلقائياً كل عيب؛ فقد يبقى الانفصال، أو النمو المفرط للحبيبات، أو نزع الكربون، أو شبكات الكربيد، أو قد تصبح هذه العيوب أكثر وضوحاً إذا لم يُتحكم جيداً في درجة الحرارة وزمن المكوث.
ويعقّد المقطع السميك النتيجة. إذ يتبع سطحه درجة حرارة الفرن بسرعة أكبر من قلبه، بينما يبرد القلب ببطء أكبر وقد يتحول عند درجة حرارة مختلفة. ولذلك قد يحتوي الجزء الخارجي على برليت أدق من المركز، أو قد يشهد تكوّناً مختلفاً للفيريت، حتى عندما تكون دورة الفرن مسجلة بصورة صحيحة. ويجب أن يمثل قياس درجة الحرارة قطعة الشغل نفسها، لا جو الفرن فحسب.
ويُعد التخمير الكروي دورة تليين أخرى، وهو مهم بصفة خاصة للفولاذ عالي الكربون وفولاذ العدد الذي يجب تشغيله بالقطع قبل التصلد. فالإبقاء المطول على درجة حرارة أدنى بقليل من Ac1، أو التسخين المتكرر عبر Ac1 يتبعه تبريد بطيء، يشجع السمنتيت على تكوين جسيمات مستديرة داخل مصفوفة فيريتية. وتجعل الكربيدات الكروية الفولاذ عالي الكربون أسهل عموماً في التشغيل بالقطع مقارنةً ببنية البرليت الصفائحية الدقيقة، كما توفر حالة بدء مناسبة للأوستنة اللاحقة. وقد تكون الدورة طويلة، لأن السمنتيت يجب أن يغير شكله بالانتشار؛ فلا يمكن للمكوث القصير في الفرن أن ينتج النتيجة نفسها.
ويوفر التخمير متساوي الحرارة تحكماً أدق من التبريد العادي داخل الفرن. إذ يُبرَّد الفولاذ من نطاق الأوستنة إلى درجة حرارة مختارة ضمن نطاق تحول البرليت، ثم يُحفظ عندها حتى يكتمل التحول بدرجة كبيرة، وبعد ذلك يُبرَّد إلى درجة حرارة الغرفة. ويمكن لهذا المكوث أن ينتج بنية أكثر تجانساً وأن يقصر الدورة الكلية لبعض الأنواع، لكنه يتطلب معدات محكومة وجدول تحول خاصاً بالتركيب.
تخمير العمليات وتخفيف الإجهادات
يُعد تخمير العمليات عادةً معالجة تحت حرجة تُطبَّق على الفولاذ منخفض الكربون أو منخفض السبائك بعد التشغيل على البارد. فتُسخن المادة إلى درجة أدنى من Ac1، غالباً ضمن نطاق مختار يسمح بإعادة التبلور من دون تكوين الأوستنيت، ثم تُحفظ عندها وتُبرَّد بمعدل محكوم. وتحل حبيبات فيريتية جديدة قليلة الإجهاد نسبياً محل الحبيبات الممدودة والمشوهة التي نتجت عن الدرفلة أو السحب أو الثني أو الكبس. وتنخفض الصلادة، وتستعيد المادة مطيليتها، ويصبح الفولاذ أكثر قدرة على الخضوع لعملية تشكيل أخرى.
يجب أن تكون درجة الحرارة مرتفعة بما يكفي لإحداث إعادة التبلور، ولكن لا تكون مرتفعة إلى حد يسبب نمواً غير مرغوب فيه للحبيبات. كما يؤثر مقدار الاختزال السابق؛ فالفولاذ المشغّل على البارد بدرجة كبيرة يمتلك طاقة مخزنة أكبر، وقد يعيد التبلور بسهولة أكبر من المادة المشوهة بدرجة طفيفة. ويؤثر محتوى الكربون والعناصر السبائكية أيضاً في حركية إعادة التبلور. ولا يمكن نقل دورة مناسبة لصفيحة منخفضة الكربون مباشرةً إلى نوع أعلى كربوناً أو إلى نوع سبائكي.
ويعالج تخمير تخفيف الإجهادات مشكلة مختلفة. إذ تنشأ الإجهادات المتبقية من اللحام، أو التشغيل بالقطع، أو التبريد غير المتجانس، أو الصب، أو التشكيل، أو التسخين الموضعي. ويسمح المكوث تحت الحرج بحدوث انتشار محدود وتكيف لدن، مما يقلل الإجهاد من دون تعمد تحويل المصفوفة. ويمكن للمعالجة أن تقلل التشوه أثناء التشغيل اللاحق بالقطع وأن تخفض خطر التشقق أو الحركة البُعدية، لكنها لا تجعل الإجهاد المتبقي يختفي بصورة متجانسة. ولا تزال الهندسة الحادة، وتقييد اللحام، وتدرجات الحرارة، وتفاوت سماكة المقاطع عوامل مؤثرة.
ويتطلب تخفيف الإجهادات بعد اللحام الانتباه إلى معدن اللحام، والمنطقة المتأثرة بالحرارة، والمعدن الأساسي، وقيود المكوّن. ويحدد ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في الأجواء المحكومة، داخل الورش أو في الموقع، وذلك أساساً للفولاذ الفريتي والمكوّنات الملحومة أو المشكلة ذات الصلة. وتكمن أهميته العملية في أن معايرة الفرن، وموضع المزدوجات الحرارية، ومعدلات التسخين والتبريد، وظروف الإسناد، والسجلات، يمكن أن تؤثر في النتيجة بقدر تأثير درجة الحرارة الاسمية.
التطبيع وتنقية الحبيبات
يعني التطبيع عادةً تسخين الفولاذ إلى نطاق الأوستنيت، وإبقائه حتى يصبح مهيأً للتحول، ثم تبريده في الهواء الساكن بدلاً من تبريده داخل الفرن. ويكون التبريد في الهواء أسرع من التبريد داخل الفرن، ولذلك يتحول الأوستنيت عند درجة حرارة أقل وينتج في كثير من أنواع الفولاذ الكربوني ومنخفض السبائك فيريتاً وبرليتاً أدق. وتكون حالة التطبيع أقوى وأعلى صلادة عادةً من حالة التخمير الكامل، مع احتفاظها بمطيلية مفيدة.
وتحتاج كلمة «تنقية» إلى توضيح. فقد يؤدي التطبيع إلى تنقية الحبيبات الخشنة الناتجة عن التشكيل بالطرق، أو الصب، أو الدورات الحرارية للحام، أو التسخين المفرط، لكنه لا يصحح كل أشكال الانفصال ولا يزيل شبكة كربيد مستمرة. وتعتمد تنقية الحبيبات على حجم حبيبات الأوستنيت المتكون أثناء التسخين. وقد تؤدي درجة الحرارة المفرطة أو زمن المكوث الطويل إلى نمو حبيبات الأوستنيت قبل التبريد في الهواء، مما يقوّض النتيجة المقصودة.
يغير محتوى الكربون كلاً من درجة حرارة التحول والنسب النهائية. وتؤدي زيادة الكربون عموماً إلى زيادة نسبة البرليت حتى تركيب اليوتكتويد، وإلى رفع الصلادة بعد التطبيع. وقد يبقى النوع منخفض الكربون في الغالب فريتياً مع كمية قليلة نسبياً من البرليت؛ بينما يكوّن النوع متوسط الكربون كمية أكبر من البرليت ومقاومة أعلى؛ وقد يكوّن النوع فوق اليوتكتويدي برليتاً إضافةً إلى سمنتيت قبل يوتكتويدي. ويمكن للعناصر السبائكية أن تؤخر التحول وأن تغير توازن الفيريت والبرليت، ولذلك قد تكوّن بعض أنواع الفولاذ البينايت أو نواتج أخرى أثناء التبريد في الهواء إذا كان المقطع رقيقاً أو كان معدل التبريد مرتفعاً بما يكفي.
ويغير حجم المقطع الوضع بدوره. فالجزء الرقيق يفقد الحرارة بسرعة وقد يتطبع إلى بنية أدق، في حين يبرد قلب المقطع السميك ببطء وقد يقترب من حالة التخمير. كما يضيف شكل القطعة، وتلامسها مع المثبتات، وتحميل الفرن، وحركة الهواء مزيداً من التفاوت. ولذلك فإن التطبيع ممارسة تبريد محددة، وليس مجرد تسمية لأي فولاذ بُرّد خارج الفرن. ويقر ISO 683-1:2016 بأن الفولاذ غير السبائكي قد يُورَّد في عدة حالات من المعالجة الحرارية، بما في ذلك، في بعض الحالات، الحالة المطبّعة؛ غير أن النوع المحدد وحالة التوريد يظلان هما الحاكمين للبنية المجهرية والخواص المقبولة.
الإخماد والتقسية وقابلية التقسية
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
الإخماد ليس مجرد تبريد سريع بعد التسخين. بل هو محاولة مخططة لنقل فولاذ أُوستنيتي عبر نطاقات درجات حرارة بسرعة كافية لكبح التحولات الانتشارية، مثل البرليت والفريت السابق للتيوتكتويد، مع تكوين المارتنسيت أو بنية مقسّاة أخرى محددة. وتعتمد النتيجة على التركيب، وحجم حبيبات الأوستنيت، وهندسة المقطع، وتجانس درجة الحرارة، ومنحنى التبريد، والإجهادات المتولدة أثناء التحول. ويتناول ASM Handbook Volume 4A هذه المتغيرات مع الأوستنة والصلادة وقابلية التقسية والإخماد والمراجعة الحرارية والتقسية الأوستنيتية والتقسية المارتنسيتية والتقسية السطحية (ASM International, 2024).
الإخماد والتحول المارتنسيني
قبل الإخماد، يُسخَّن الفولاذ إلى ظروف تكوين الأوستنيت. وبالنسبة إلى الفولاذ ناقص اليوتكتويد، يعني ذلك عادةً التسخين إلى ما فوق درجة الحرارة الحرجة العليا، بحيث يذوب الفريت والبرليت بدرجة كافية في الأوستنيت. وفي الفولاذ اليوتكتويدي، يجب أن يتحول الخليط البرليتي إلى أوستنيت؛ أما في الفولاذ فوق اليوتكتويدي، فقد تحتفظ المعالجة ببعض السمنتيت السابق للتيوتكتويد، تبعًا لدرجة الحرارة المحددة. ويجب أن يتيح زمن المكوث وصول المقطع إلى حالة مناسبة ومتجانسة بدرجة معقولة، غير أن زيادة الزمن أو درجة الحرارة قد تؤدي إلى نمو حبيبات الأوستنيت، وزيادة الأكسدة، وتفاقم التشوه.
يمكن للأوستنيت أن يذيب كمية من الكربون أكبر بكثير مما يستطيع الفريت إذابته. وأثناء التبريد البطيء أو المتوسط، يتوفر للكربون وقت للانتشار، مما يسمح بتكوّن الفريت أو السمنتيت أو البرليت. أما التبريد السريع فيزيل هذا الوقت. فإذا تجنب مسار التبريد مناطق تحول البرليت والبينيت في مخطط التحول الزمني-الحراري، يصل الأوستنيت إلى درجة بدء تكوّن المارتنسيت، Ms. ثم يتكون المارتنسيت بتحول قصّي غير انتشاري، بينما يبقى الكربون محبوسًا في بنية رباعية مركزية الجسم مفرطة الإشباع. ويؤدي استمرار التبريد إلى تكوين مارتنسيت إضافي حتى الاقتراب من درجة انتهاء تكوّن المارتنسيت، Mf.
يرفع المارتنسيت الصلادة لأن شبكته المشوهة تقاوم حركة الانخلاعات. ويؤثر محتوى الكربون بشدة في هذه الاستجابة؛ فكلما زاد الكربون المذاب، ازدادت صلادة المارتنسيت بعد الإخماد عمومًا، وانخفضت درجتا Ms وMf. ولذلك قد يحتفظ الفولاذ ببعض الأوستنيت غير المتحول بعد التبريد إلى درجة حرارة الغرفة، ولا سيما عندما يكون محتوى الكربون والعناصر السبائكية مرتفعًا أو عندما لا يصل المقطع إلى درجة حرارة منخفضة بما يكفي. وقد يتحول الأوستنيت المحتفظ به لاحقًا أثناء الخدمة أو التشغيل الآلي أو المعالجة تحت الصفر أو المراجعة الحرارية، مما يغير الأبعاد والإجهادات.
يبرد مركز الجزء الكبير بمعدل أبطأ من سطحه. وقد يسمح هذا الاختلاف بتكوّن البرليت أو البينيت في الداخل، حتى عندما يصبح السطح مارتنسيتيًا. كما ينشئ الإخماد تدرجات حرارية؛ إذ ينكمش السطح أولًا، بينما تقاوم النواة الساخنة ذلك الانكماش. ويضيف انفعال التحول مصدرًا آخر للإجهاد، لأن تحول الأوستنيت إلى مارتنسيت ينطوي على زيادة في الحجم. ويُعد التشقق النتيجة القصوى، غير أن التشوه والإجهاد المتبقي والتغير البُعدي أكثر شيوعًا. ولذلك يجب تقييم البنية المطلوبة عبر المقطع، لا بالاعتماد على قراءة صلادة السطح وحدها.
تأتي المراجعة الحرارية عادةً بعد الإخماد. فهي تخفف إجهادات الإخماد وتحوّل المارتنسيت مفرط الإشباع إلى مارتنسيت مُراجَع من خلال تفاعلات ترسيب واسترجاع مضبوطة. وتحدد درجة حرارة المراجعة الحرارية وزمنها المختاران التوازن بين الصلادة والمتانة ومقاومة الكسر والثبات البُعدي. وقد يتمتع الجزء المُخمَد الذي يُترك دون مراجعة حرارية بصلادة عالية، لكنه قد يملك مقاومة ضعيفة للتشقق أو للصدمات.
الصلادة مقابل قابلية التقسية
الصلادة هي مقاومة مقاسة للتشوه الموضعي. وتُظهر اختبارات Rockwell C وVickers وBrinell ما يحدث في موضع اختبار محدد، تحت حمل ومخترق وإجراء محددة. ولا تحدد قيمة صلادة السطح مدى عمق تقسية الجزء، ولا ما إذا كانت النواة مارتنسيتية، ولا ما إذا كانت النتيجة ناتجة عن الإخماد أو الكربنة أو التقسية بالحث أو معالجة أخرى.
أما قابلية التقسية فهي مختلفة؛ إذ إنها قدرة مقطع الفولاذ على تكوين بنية مقسّاة عبر عمقه، في ظل ظروف محددة من الأوستنة والإخماد. وهي تصف استجابة التحول، لا رقم صلادة واحدًا. ويمكن لفولاذين أن يبلغا صلادة سطحية قصوى متشابهة عند تحولهما بالكامل إلى مارتنسيت، مع اختلاف كبير بينهما في العمق الذي تُحافَظ فيه على تلك الصلادة. ويحدد الكربون إلى حد كبير الصلادة القصوى للمارتنسيت؛ أما عناصر السبك مثل المنغنيز والكروم والموليبدينوم والنيكل فتؤخر عمومًا التحولات الانتشارية وتزيد قابلية التقسية. ويمكن للبُورون أن يُحدث تأثيرًا قويًا عند إضافته بكميات صغيرة جدًا ومضبوطة، عندما يظل فعالًا عند حدود حبيبات الأوستنيت.
اختبار التقسية الطرفية لجوميني اختبار موحّد تُقسى فيه إحدى نهايتي عينة مؤستنَة بالماء، وتُقاس الصلادة على مسافات من الطرف المقسّى لتوصيف قابلية التقسية.
يعبّر اختبار الإخماد النهائي بطريقة Jominy عن قابلية التقسية في صورة منحنى للصلادة على طول عينة قياسية. ويُسلَّط الماء على أحد الطرفين، مما ينشئ نطاقًا من معدلات التبريد على طول العينة. وتكشف الصلادة المقاسة عند مسافات ثابتة مدى قدرة الفولاذ على تكوين المارتنسيت في ظل حالة الاختبار تلك. ولا يمثل المنحنى ضمانًا مباشرًا لكل مكوّن. فالتروس السميكة والصفائح الرقيقة والمسبوكات المعقدة لها تاريخ حراري مختلف، حتى عند تصنيعها من نفس صبة الفولاذ.
يُعد حجم المقطع حاسمًا، لأن الحرارة يجب أن تنتقل من الداخل إلى سطح التبريد. فقد يبرد القطر الصغير بسرعة في جميع أجزائه، بينما قد يتكون المارتنسيت في المقطع السميك بالقرب من سطحه الخارجي فقط. وتزيد الهندسة من تعقيد الوضع؛ إذ تركز الثقوب والزوايا الحادة ومجاري المفاتيح والجسور الرقيقة والانتقالات المفاجئة في السماكة تدفق الحرارة والإجهاد. كما يؤثر حجم حبيبات الأوستنيت في قابلية التقسية. فالحبيبات الخشنة توفر مواقع أقل لتكوّن نوى الفريت والبرليت، مما يؤخر تلك التحولات غالبًا، غير أن النمو المفرط للحبيبات يقلل المتانة وقد يزيد التشوه أو التشقق.
ينبغي عدم الخلط بين قابلية التقسية و«الصلادة بعد أي إخماد». فقد يكون الفولاذ عالي الكربون شديد الصلادة عند السطح، لكنه يُظهر عمقًا محدودًا للتقسية. وعلى العكس، قد تكون للصلب السبائكي متوسط الكربون صلادة مارتنسيتية قصوى أقل، لكنه يكوّن تلك البنية على عمق أكبر داخل مقطع كبير. ويجب أن تحدد مواصفة المعالجة درجة الفولاذ، ودرجة حرارة الأوستنة، وظروف المكوث، ووسط التبريد، والتحريك، وهندسة الجزء، ومواضع القبول.
أوساط التبريد وشدة التبريد
المتغيرات التي تغيّر شدة التقسية
- الوسط يوفر الماء أو المحلول الملحي أو الزيت أو البوليمر أو الغاز أو المسار المتقطع استجابة تبريد مختلفة.
- التحريك تعمل حركة المائع على تفكيك أغشية البخار وتجديد المائع الأبرد عند السطح.
- الحالة تغيّر درجة الحرارة والتركيز والتلوث والتدهور وحجم الحمام عملية التبريد.
- الهندسة تسبب الزوايا والثقوب والجسور والمقاطع السميكة اختلافات محلية في التبريد.
- الاتجاه يغير وضع الجزء إمكانية وصول المائع ومنحنى التبريد الناتج.
الماء والمحلول الملحي والزيت ومحاليل البوليمرات والغاز والتبريد المتقطع هي فئات من ممارسات التبريد، وليست وصفات قابلة للتبادل. ويعتمد أداؤها على درجة الحرارة والتركيز والتحريك والتلوث وحجم الحمام وحمولة الأجزاء وحالة السطح. وحتى وسط التبريد الاسمي نفسه قد ينتج منحنيات تبريد مختلفة في معدات مختلفة.
يوفر الماء عادةً تبريدًا قويًا في نطاق درجات الحرارة المرتفعة، غير أن تكوّن غشاء بخاري قد يعزل السطح الساخن مؤقتًا. وعندما ينهار الغطاء البخاري، قد يصبح التبريد شديدًا وغير متجانس. ويقلل المحلول الملحي من استمرار الغشاء البخاري، وقد يبرد بدرجة أشد، مما يزيد خطر التشوه والتشقق. وقد لا تكون هذه الأوساط مناسبة للأشكال المعقدة أو للفولاذ ذي قابلية التقسية العالية، عندما يكون الإخماد الأقل شدة قادرًا على تحقيق البنية المطلوبة.
يبرد الزيت عمومًا بعنف أقل من الماء أو المحلول الملحي، ويمكنه تقليل الصدمة الحرارية، إلا أن نوع الزيت ودرجة حرارته وتحريكه وأكسدته وتلوثه تغير سلوكه. وتشغل محاليل البوليمرات نطاقًا واسعًا؛ إذ يمكن ضبط التركيز والدوران لتغيير شدة التبريد، لكن يلزم التحكم لأن تغير التركيز يغير العملية. ويمكن أن يوفر الإخماد بالغاز، بما في ذلك الغاز الخامل المضغوط، تبريدًا أنظف وأكثر تجانسًا، إلا أن شدته قد لا تكون كافية لمقطع كبير أو لدرجة فولاذ منخفضة قابلية التقسية.
تتعلق شدة التبريد بالعلاقة بين وسط التبريد وسطح الجزء، وليس باسم الوسط فقط. ويعمل التحريك على تفكيك الأغشية البخارية وتجديد السائل الأبرد عند السطح. وقد يؤدي التحريك المفرط أو غير المتجانس إلى صلادة غير متجانسة وتشوه. وقد يحتوي وسط التبريد المتدهور الحالة على ماء أو بوليمر متحلل أو حمأة أو كمية مفرطة من نواتج الأكسدة؛ وعندئذ ينحرف منحنى تبريده عن منحنى العملية المؤهلة.
يغير التبريد المتقطع المسار عمدًا. ففي التقسية المارتنسيتية، يُبرَّد الجزء بسرعة إلى درجة حرارة أعلى من Ms أو قريبة منها، ويُحافَظ عليه هناك مدة كافية لمعادلة درجة الحرارة دون السماح بتكوّن كبير للبينيت أو البرليت، ثم يُبرَّد عبر نطاق المارتنسيت. ويقلل ذلك الفرق بين درجات حرارة السطح والنواة، وقد يخفض التشوه، لكنه لا يزيل إجهاد التحول. أما التقسية الأوستنيتية فتَنقل الفولاذ المُؤوستن بدلًا من ذلك إلى حمام يتكون فيه البينيت بصورة متساوية الحرارة، منتجةً بنية مقسّاة محددة دون الحاجة إلى الإخماد المارتنسيني المعتاد.
يوضح تناول ASM لعام 2024 لمخططات التحول والتحكم في الإجهاد المتبقي النقطة الأساسية بوضوح: يجب تصميم الإخماد انطلاقًا من سلوك الفولاذ أثناء التبريد المستمر ومن التاريخ الحراري للجزء. ويغطي ISO 683-1:2016 الفولاذ غير السبائكي المعد أساسًا للإخماد والمراجعة الحرارية، والتقسية الأوستنيتية، والتقسية باللهب، والتقسية بالحث، وبعض الحالات الطبيعية. وبالنسبة إلى مكونات الفولاذ الفيريتي الملحومة أو المشكلة، يضع ISO 17663:2023 المعالجة الحرارية ضمن عملية خاضعة لمراقبة الجودة، قد تُجرى في ورشة أو في الموقع. ولا يجعل أي من المعيارين وسط تبريد واحدًا مناسبًا على نحو شامل. فالاختيار الصحيح هو الذي ينتج البنية والخواص المطلوبة، مع إبقاء تفاوت الصلادة والتشوه والإجهاد المتبقي والتشقق ضمن الحدود المحددة.
المراجعة والتحكم في الفولاذ المُخمَّد بالتبريد
لماذا نادرًا ما تكون المارتنسيت الناتجة عن التخميد بالتبريد هي الحالة النهائية
يمكن أن يؤدي التخميد بالتبريد إلى تكوين المارتنسيت، إلا أن المارتنسيت حالة تنشأ نتيجة كبح الانتشار، وليست نهاية مستقرة لمعظم المكوّنات الهندسية. أثناء التخميد بالتبريد، يتحول الأوستنيت إلى بنية رباعية الأوجه متمركزة الجسم، مفرطة الإشباع ومشوّهة، لا يتاح فيها للكربون وقت كافٍ لإعادة التوزع. وقد تؤدي النتيجة إلى صلادة ومقاومة عاليتين جدًا، لكنها قد تترافق أيضًا مع إجهاد متبقٍ كبير، وليونة منخفضة، ومقاومة ضعيفة للكسر، وعدم استقرار أبعادي.
لا تكمن المشكلة ببساطة في أن الفولاذ «شديد الصلادة أكثر من اللازم». إذ تبرد المناطق المختلفة من المكوّن بمعدلات مختلفة. وقد يتحول السطح قبل القلب، في حين تفرض الزوايا والثقوب قيودًا موضعية. ويمكن أن يتضافر الانكماش الحراري، وانفعال التحول، والأوستنيت المحتجز، والتغير الحجمي المصاحب لتكوّن المارتنسيت، لإنتاج إجهادات شد أو تشوه أو تشققات التخميد بالتبريد. وقد يحتوي المقطع الكبير أيضًا على مزيج من المارتنسيت والباينيت والبيرليت والأوستنيت المحتجز، بدلًا من بنية واحدة متجانسة. ويؤثر محتوى الكربون، والإضافات السبائكية، وقابلية التصليب، وحجم المقطع، ووسط التخميد بالتبريد، والتحريك، والهندسة، جميعًا في هذه النتيجة.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
المراجعة هي إعادة تسخين الفولاذ المُخمَّد بالتبريد، بصورة مضبوطة، إلى درجة حرارة تقع دون مجال التحول ذي الصلة، وتكون عادةً دون درجة الحرارة التي يتكوّن عندها أوستنيت جديد. ويُحافَظ على الفولاذ عند تلك الدرجة مدةً كافية لحدوث تفاعلات انتشار وترسيب محددة، ثم يُبرَّد في ظروف مضبوطة. وتقلل هذه المعالجة من الهشاشة والإجهاد المتبقي، مع ضبط الصلادة، ومقاومة الشد، والمتانة، ومقاومة التآكل، والاستقرار الأبعادي.
وكما توضح ASM International في مادتها لعام 2024 عن المعالجة الحرارية، ينبغي النظر إلى مراجعة الفولاذ بالاقتران مع الأوستنة، ومخططات التحول، والصلادة وقابلية التصليب، والتخميد بالتبريد، والتشوه، والتحكم في الإجهاد المتبقي. وتكتسب هذه العلاقة أهمية كبيرة؛ إذ لا تستطيع المراجعة إصلاح ممارسة أوستنة غير مناسبة أو تخميد بالتبريد غير مضبوط، بل تعدّل البنية التي أنشأتها المراحل السابقة.
تفاعلات المراجعة وموازنة الخواص
تبدأ المراجعة بإعادة توزيع الكربون المحتجز في المارتنسيت. ففي المرحلة المبكرة جدًا، يتحرك الكربون لمسافات قصيرة، وقد تتكوّن كربيدات انتقالية، بينما ينخفض التشوه الرباعي للمارتنسيت. وتصبح المصفوفة أقل فرطًا في الإشباع، ويتحرر بعض الإجهاد المرتبط بالشبكة البلورية الناتجة عن التخميد بالتبريد. وقد يؤدي ذلك إلى انخفاض محدود في الصلادة، مع تحسن مقاومة التشقق.
ومع استمرار المراجعة، تفسح البنى الانتقالية المجال لترتيبات أكثر استقرارًا للكربيدات. ففي الفولاذ الكربوني العادي، يصبح السمنتيت هو الكربيد الرئيسي، ويتطور داخل مصفوفة فريتية مع فقدان البنية المارتنسيتية فرط إشباعها الشديد. أما في الفولاذ السبائكي، فيمكن لعناصر تكوين الكربيدات، مثل الكروم والموليبدينوم والفاناديوم والتنغستن وغيرها، أن تغيّر تفاعلات الترسيب، وقد تؤدي إلى تكوّن كربيدات سبائكية عند اتباع مسارات حرارية مناسبة. وهذه التفاعلات لا تحدث فورًا؛ إذ تحدد درجة الحرارة التفاعلات الممكنة وسرعة حدوثها، بينما يحدد الزمن مدى تقدمها.
لذلك تعتمد موازنة الخواص على التاريخ الكامل للزمن ودرجة الحرارة، وليس على ضبط اسمي لفرن التسخين وحده. وتؤدي درجات حرارة المراجعة الأعلى عمومًا إلى تسريع إعادة توزيع الكربون وتخشّن الكربيدات، مما يسبب انخفاضًا أكبر في الصلادة والمقاومة، لكنه يؤدي غالبًا إلى زيادة مفيدة في المتانة والليونة. أما درجات الحرارة المنخفضة فتحافظ على قدر أكبر من الصلادة، مع تحرير إجهاد أقل وترك جزء أكبر من البنية الناتجة عن التخميد بالتبريد غير مستقر كيميائيًا وميكانيكيًا. وتعتمد الاستجابة الفعلية على مستوى الكربون، والمحتوى السبائكي، وحجم حبيبات الأوستنيت السابق، وشكل المارتنسيت، والأوستنيت المحتجز، وحجم المكوّن.
ويستحق الأوستنيت المحتجز اهتمامًا خاصًا. فقد يتحول أثناء المراجعة أو خلال الخدمة اللاحقة، مسببًا تغيرًا أبعاديًا غير مقبول في الأجزاء الدقيقة. ويمكن تصميم جدول مراجعة للحد من هذا الخطر، إلا أن النتيجة تعتمد على درجة الفولاذ وكمية الأوستنيت المحتجز واستقراره. وتتطلب بعض المكوّنات أكثر من دورة مراجعة واحدة، مع التبريد بين الدورات، بحيث تحصل المكوّنات المتحولة حديثًا على مراجعة لاحقة. وقد تحسّن الدورات المتكررة أيضًا الاستقرار الأبعادي عندما تكشف الدورة الأولى عن تحول إضافي أو تحفزه.
يجب أن يكون الزمن عند درجة الحرارة كافيًا لأبرد منطقة في الحمولة أو أقلها تسخينًا، لا لمجرد أن تصل شاشة الفرن إلى نقطة الضبط. وقد تنشأ تدرجات حرارية في المقاطع السميكة، والحمولات المعبأة بإحكام، والأجزاء التي تختلف كتلها اختلافًا كبيرًا. ولذلك فإن تجانس التسخين متغير معدني. فقد يصل السطح إلى درجة الحرارة المستهدفة مبكرًا ويتعرض لمراجعة مفرطة، بينما لا يزال القلب يقترب منها. ويُعدّ كل من معايرة الفرن، وترتيب الحمولة، وتباعد الأجزاء، والتحكم في الجو، والمراقبة في مواقع ممثلة، جزءًا من المعالجة، ولا سيما عند تحديد متطلبات للمقاومة أو للسماحات الأبعادية.
ولا يزال التمييز بين سلوك الاتزان وسلوك التحول مفيدًا هنا. إذ يوضح مخطط الحديد–كربيد الحديد علاقات الأطوار عند الاتزان، بينما تعتمد المراجعة على تفاعلات حركية تحدث خلال دورة حرارية محدودة المدة. ويفصل نقاش ASM لعام 2024 حول المعالجة الحرارية للفولاذ بين مفاهيم الاتزان هذه وبين سلوك التحول مع الزمن ودرجة الحرارة، وكذلك سلوك التسخين المستمر أو التبريد المستمر. والمراجعة عملية حركية أخرى؛ فقد ينتج جدولان يصلان إلى درجة الحرارة الاسمية نفسها بنيتين مختلفتين إذا اختلفت معدلات التسخين، أو أزمنة المكوث، أو معدلات التبريد، أو ظروف التخميد بالتبريد السابقة.
يتناول ISO 683-1:2016 متطلبات التسليم الفنية للفولاذ غير السبائكي المخصص أساسًا للتخميد بالتبريد والمراجعة، من بين حالات أخرى. وبالنسبة إلى المكوّنات الفريتية الفولاذية الملحومة أو المشكلة، يضع ISO 17663:2023 المعالجة الحرارية ضمن إطار لمراقبة الجودة يشمل الأعمال المنفذة في الورش أو في الموقع، في الهواء أو في أجواء مضبوطة. ولا يجعل أيٌّ من المعيارين دورة مراجعة واحدة مناسبة لكل درجة فولاذ أو هندسة. إذ تظل درجة الفولاذ المحددة، وشكل المنتج، وحجم المقطع، والخواص المطلوبة، هي العوامل الحاكمة للإجراء.
هشاشة المراجعة والتحكم في درجة الحرارة
تُعد هشاشة المراجعة نمطًا معروفًا من أنماط الفشل، وليست مجرد فقدان عرضي للصلادة. ويحدد المرجع التقني Steel and Its Heat Treatment (Elsevier، 1984) هشاشة المراجعة بوصفها أحد الموضوعات الأساسية في المعالجة الحرارية للفولاذ. وفي الفولاذ السبائكي القابل للتأثر، قد تتطور الهشاشة بعد التعرض لمسارات معينة من المراجعة والتبريد، ولا سيما عندما تنفصل عناصر الشوائب وتتجمع عند حدود حبيبات الأوستنيت السابق. ويرتبط الفوسفور والقصدير والأنتيمون والزرنيخ عادةً بهذه الآلية، في حين يؤثر تركيب السبيكة والمعالجة السابقة في درجة القابلية للتأثر.
يكمن الخطر في انخفاض متانة الصدم من دون تغير متناسب في الخواص التقليدية للشد. فقد يحتفظ الجزء بصلادة تبدو مقبولة، لكنه يصبح أكثر عرضة للكسر بين الحبيبات تحت تأثير الصدم أو عند درجات حرارة الخدمة المنخفضة. ولا تمثل فئة درجات الحرارة وشدة التأثير قيمًا عامة ثابتة؛ إذ تعتمد على كيمياء الفولاذ، والانفصال، وبنية حبيبات الأوستنيت، وزمن المكوث، وممارسة التبريد. ولذلك قد تكون الوصفة المنفصلة عن درجة الفولاذ ومواصفته مضللة.
وقد يشمل التحكم اختيار تركيب أقل قابلية للتأثر، والحد من العناصر المتبقية الضارة، وتجنب التعرض غير المناسب، وتطبيق ممارسة التبريد المحددة بعد المراجعة. وفي بعض أنواع الفولاذ السبائكي، يلزم التبريد السريع عبر المنطقة القابلة للتأثر بعد المراجعة؛ بينما قد تتطلب المواصفة الحاكمة في أنواع أخرى إجراءً مختلفًا أو التحقق من متانة الصدم. وتحدد الاستجابة الصحيحة مواصفة المادة، ووظيفة المكوّن، ومتطلبات الاختبار.
يجب أن يمثل قياس درجة الحرارة الفولاذ نفسه، لا جو الفرن وحده. إذ يؤثر موضع المزدوجات الحرارية، ومسوح تجانس الفرن، وحجم الحمولة، وزمن النقل، جميعًا في الدورة الفعلية. وقد يؤدي النقل المتأخر أو التبريد غير المتساوي إلى تغيير ترسيب الكربيدات وخطر الهشاشة، حتى عندما تبدو نقطة الضبط المسجلة صحيحة. ولذلك فإن المراجعة مسألة تحكم: إذ يحدد التركيب التفاعلات الممكنة، ويحدد التخميد بالتبريد البنية الابتدائية، بينما يحدد مسار الزمن ودرجة الحرارة اللاحق الموازنة بين الصلادة، والمتانة، وتحرير الإجهاد، والاستقرار.
التقسية الأيزوثرمية والتقسية المارتيمبرية
| العملية | موضع المكوث | التحول المقصود | الفائدة الرئيسية |
|---|---|---|---|
| التخمير المتساوي الحرارة لتكوين البينيت | فوق Ms وتحت نطاق البرليت | البينيت | بنية بينيتية مضبوطة، مع إمكانية خفض التشوه |
| التقسية المرحلية | قرب Ms أو فوقها بقليل | المارتنسيت أثناء التبريد اللاحق | خفض فرق درجة الحرارة بين السطح والقلب قبل تكوّن المارتنسيت |
| التقسية المباشرة | عبر نطاق التحول من دون مكوث لموازنة الحرارة | المارتنسيت عادةً حيث يكون التبريد كافيًا | مسار بسيط، لكنه ينطوي على خطر أكبر للتدرج الحراري |
تُعدّ التقسية الأيزوثرمية والتقسية المارتيمبرية بديلين مضبوطين للتبريد المباشر الذي يليه تصليد بالمراجعة. وليست أيٌّ منهما مجرد اختيار مختلف لحمّام التبريد. فكل واحدة منهما تفرض مسارًا مميزًا للزمن ودرجة الحرارة على الأوستنيت، وتعتمد النتيجة على قدرة الفولاذ على تجنّب البرليت، والوصول إلى مجال التحول المطلوب، والحفاظ على تجانس كافٍ عبر المقطع. كما يؤثر محتوى الكربون، والإضافات السبائكية، وحجم حبيبات الأوستنيت السابق، والهندسة، وسعة الحمّام في تلك النتيجة.
ويُعدّ هذا التمييز جوهريًا. تهدف التقسية الأيزوثرمية إلى تحويل الأوستنيت، عند درجة حرارة ثابتة، إلى بينيت قبل تبريد الجزء إلى درجة حرارة الغرفة. أما التقسية المارتيمبرية فتقطع التبريد بالقرب من درجة بدء تكوّن المارتنسيت، بما يسمح بتناقص فروق درجات الحرارة قبل تكوّن المارتنسيت؛ ثم يحدث التحول المارتنسيتي أثناء مواصلة التبريد، ويليه التصليد بالمراجعة. ويتناول ASM Handbook Volume 4A، المنشور عن ASM International في عام 2024، كلتا العمليتين بوصفهما عمليتين منفصلتين ضمن الدراسة الأوسع للتسخين لتكوين الأوستنيت، وقابلية التصلب، والتبريد، والتصليد بالمراجعة، والتحكم في الإجهادات المتبقية.
مسارات التحول الأيزوثرمي
في التقسية الأيزوثرمية، يُسخّن الفولاذ أولًا فوق مجاله الحرج لتكوين الأوستنيت. ثم يُنقل بسرعة إلى حمّام يُحافَظ على درجة حرارته فوق درجة بدء تكوّن المارتنسيت، ، ولكن تحت مجال تحول البرليت. وتُختار درجة حرارة الحمّام عادةً ضمن نطاق يقارب 250 إلى 400 °C، رغم أن المجال المفيد يختلف بدرجة كبيرة باختلاف النوع والبينيت المطلوب تكوينه. ويبقى الجزء عند تلك الدرجة حتى يتحول الجزء المقصود من الأوستنيت إلى بينيت، ثم يُبرَّد إلى درجة الحرارة المحيطة.
يتجنب هذا المسار المرور المباشر عبر منطقة البرليت، وعندما يكتمل التحول فإنه يتجنب أيضًا تكوّن المارتنسيت الطازج أثناء التبريد النهائي. ويتكون البينيت من مناطق فريتية تتشكل بمكوّن إزاحي من التحول، إلى جانب أوستنيت متبقٍّ غني بالكربون أو كربيد، وذلك تبعًا لدرجة الحرارة والتركيب والمصطلحات المستخدمة لوصف البنية. ويتشكل البينيت العلوي عمومًا عند درجات حرارة تقسية أيزوثرمية أعلى، بينما يتشكل البينيت السفلي عند درجات حرارة أقل، ويحتوي عادةً على فريت أدق وكربيد موزع توزيعًا أكثر دقة.
يجعل مخطط التحول الزمني-الحراري (TTT) العملية تبدو مباشرة: تجاوز الأنف، ودخول مجال البينيت، والحفاظ على درجة الحرارة حتى اكتمال التحول، ثم التبريد. إلا أن الإنتاج الفعلي أقل تسامحًا مع الأخطاء. إذ يجب أن يكون زمن النقل أقصر من الزمن المتاح قبل بدء تكوّن البرليت، في حين يجب أن يستخلص الحمّام الحرارة بسرعة كافية لجعل كامل المقطع يصل إلى درجة حرارة شبه متجانسة. فقد يكون سطح سنّ ترس سميك، أو نابض، أو مكوّن محمل قد بدأ بالتحول، بينما لا يزال قلبه يبرد باتجاه درجة حرارة الحمّام. وإذا لم يُكمل القلب المسار نفسه، تصبح البنية النهائية مختلطة.
لذلك تعتمد التقسية الأيزوثرمية بدرجة كبيرة على قابلية التصلب وحجم المقطع. وتؤخر عناصر السبك مثل المنغنيز والكروم والموليبدينوم والنيكل عمومًا التحولات الانتشارية، فتنقل تفاعلات البرليت والبينيت إلى أزمنة أطول، لكنها تغير أيضًا ، وحركية البينيت، واستقرار الأوستنيت المتبقي، ودرجة حرارة الحمّام المطلوبة. وقد لا يطوّر الفولاذ منخفض الكربون المقاومة المتوقعة من نوع فولاذ أعلى كربونًا مقسّى أيزوثرميًا، في حين يمكن لمحتوى مفرط من الكربون أو عناصر السبك أن يطيل زمن التحول أو يترك أوستنيت متبقيًا بعد التبريد.
تبدأ التقسية المارتيمبرية أيضًا بتكوين الأوستنيت، لكن هدفها مختلف. إذ يُبرَّد الجزء المُكوَّن فيه الأوستنيت في حمّام تُحافَظ على درجة حرارته أعلى قليلًا من ، وغالبًا ما يُختار هذا النطاق وفقًا للنوع المحدد، لا وفق درجة حرارة عالمية ثابتة. ويُحافَظ على الجزء في الحمّام مدة كافية لاقتراب السطح والقلب من درجة حرارة متماثلة، ولكن ليس مدة تسمح بتكوّن بينيت أو برليت بكميات مهمة. ثم يُبرَّد الجزء عبر مجال المارتنسيت، عادةً في الهواء أو في وسط مضبوط آخر، ويُجرى له التصليد بالمراجعة.
يعمل الحمّام على معادلة درجة الحرارة، ولا يُكمل عادةً تحولًا أيزوثرميًا. ويتكون المارتنسيت لاحقًا ضمن نطاق من درجات الحرارة، ولذلك تظل التقسية المارتيمبرية مسارًا للتقسية المارتنسيتية. وتقلل خطوة التصليد بالمراجعة اللاحقة من الهشاشة، وتضبط الصلادة والمتانة والاستقرار البُعدي. وقد يؤدي إغفال هذه الخطوة إلى بقاء إجهاد متبقٍّ مرتفع وخطر غير مقبول للتشقق، ولا سيما في الفولاذ الأعلى كربونًا.
اعتبارات التشوه والتشقق
ينشئ التبريد المباشر مصدرين رئيسيين للإجهاد. ينشأ الإجهاد الحراري لأن السطح يبرد وينكمش قبل الداخل. وينشأ إجهاد التحول لأن الأوستنيت يتحول إلى نواتج ذات حجوم نوعية مختلفة، ولا سيما عندما يتكون المارتنسيت في أوقات مختلفة عبر المقطع. وتزيد الهندسة من حدة كلا التأثيرين؛ إذ تركز الزوايا الحادة، والوصلات بين الأجزاء الرقيقة والكتل السميكة، ومجاري المفاتيح، والثقوب، والتغيرات المفاجئة في السمك الانفعال.
تقلل التقسية الأيزوثرمية من التدرج الحراري بعد النقل، لأن الجزء يصل إلى درجة حرارة حمّام متجانسة نسبيًا قبل تطور البينيت. كما يحدث التحول البيني خلال فترة أضيق وأكثر تحكمًا من التبريد الشديد الذي يبدأ من السطح ويكوّن المارتنسيت. وبالتالي قد يكون التشوه والتشقق أقل، لكنهما لا يختفيان. فقد يؤدي التحريك غير المتجانس، أو تأخر النقل، أو تغير درجة حرارة الحمّام، أو عدم اكتمال التحول إلى تكوين بنيات مختلفة في مناطق مختلفة. وقد يتعايش البينيت، والأوستنيت المتبقي، والمارتنسيت، والبرليت، ويحمل كل منها تاريخًا مختلفًا من حيث الأبعاد والإجهادات.
وتعالج التقسية المارتيمبرية المشكلة نفسها بفصل التبريد السريع عن التحول المارتنسيتي. وتؤدي معادلة درجة الحرارة قبل عبور إلى تقليل الفرق بين السطح والقلب عند بدء التغير الحجمي الكبير للمارتنسيت. ويمكن للعملية أن تقلل تشقق التبريد والتغير البُعدي مقارنةً بالتبريد المباشر، ولا سيما في الأشكال المعقدة. لكنها لا تستطيع منع كل التشوه، لأن المارتنسيت لا يزال يتكون، ولأن تحوله ليس متجانسًا تمامًا. وتظل المعالجة اللدنة على البارد السابقة، والأوستنيت غير المتجانس، ونزع الكربون، وإجهادات الحدادة المتبقية، والهندسة غير المتماثلة أسبابًا فعالة للتشوه.
ويجب أن يشمل التحكم في العملية ما هو أكثر من نقطة ضبط الفرن. فتحدد درجة حرارة تكوين الأوستنيت وزمن المكوث نمو الحبيبات وتوزيع الكربون. ويحدد زمن النقل ما إذا كان الجزء سيصل إلى الحمّام المقصود قبل بدء تكوّن البرليت أو بدء تحول سطحي غير مرغوب فيه. كما تؤثر درجة حرارة الحمّام، وتدويره، وتلوثه، وكثافة التحميل، وحالة الملح أو الزيت في استخلاص الحرارة. ويجب أن تمثل حساسات درجة الحرارة قطعة الشغل، لا الفرن أو الحمّام فقط. وتضع المواصفة ISO 17663:2023 متطلبات للجودة في المعالجة الحرارية في الهواء أو في الأجواء المضبوطة، بما في ذلك أعمال الورش والمواقع على الفولاذ الفريتي والمكونات الملحومة أو المشكلة ذات الصلة؛ ويُعد تركيزها على ضبط الإجراءات ذا صلة مباشرةً عندما تكون الإجهادات المتبقية والدقة البُعدية مهمتين.
متى تكون البنى البينيتية أو بنى التبريد المتقطع مهمة؟
تُؤخذ التقسية الأيزوثرمية في الاعتبار عندما يكون الجمع المحدد بين المقاومة، والمتانة، وأداء الكلال، ومقاومة البلى، والتحكم البُعدي أهم من تحقيق أقصى صلادة بعد التبريد. ويُعد الحديد الزهر المطيل المقسّى أيزوثرميًا نظامًا ماديًا منفصلًا، لكن يمكن تطبيق هذا المسار في الفولاذ على النوابض، والتروس، والمسامير، والمشابك، ومكونات البلى المناسبة، عندما يسمح النوع وحجم المقطع باكتمال التحول البيني. ويجب تحديد البنية المستهدفة بدقة. فكلمة «بينيت» وحدها لا تحدد ما إذا كان بينيت علويًا أو سفليًا، ولا محتوى الأوستنيت المتبقي، أو حالة الكربيد، أو الصلادة.
وتكون التقسية المارتيمبرية أنسب عندما تكون البنية المارتنسيتية مطلوبة، لكن التبريد المباشر يؤدي إلى تشوه أو تشقق غير مقبولين. وتعتمد هذه العملية بصفة خاصة على سمك المقطع وقابلية التصلب؛ فقد يبرد المقطع الكبير ببطء شديد في قلبه، مما يسمح بتكوّن البرليت أو البينيت قبل تثبيت مسار المارتنسيت. وقد يبرد المقطع الصغير بسرعة كبيرة بحيث تكون فائدة معادلة درجة الحرارة محدودة. كما يجب أن يمتلك الحمّام سعة وتدويرًا كافيين للحفاظ على درجة حرارته تحت الحمل.
ولا توجد أي من المعالجتين مناسبة عالميًا. فمخططا TTT وCCT للفولاذ المحدد، وليس مخطط الحديد–الكربون العام، هما اللذان يحددان إمكانية تنفيذ المسار. وتحدد ASTM International الفريت، والأوستنيت، والسمنتيت، والبرليت، والمارتنسيت، والبينيت بوصفها أطوارًا أساسية في المعالجة الحرارية للفولاذ، بينما تربط مناقشة ASM لعام 2024 لهذه الأطوار بالزمن ومعدل التبريد. وتشمل المواصفة ISO 683-1:2016 صراحةً أنواع الفولاذ غير السبائكي المخصصة أساسًا للتبريد والتصليد بالمراجعة، والتقسية الأيزوثرمية، والتقسية باللهب، والتقسية بالحث، وبعض الحالات المُطبَّعة، لكن إدراج النوع في هذه المواصفة لا يلغي ضرورة التحقق من الحركية، وحدود المعدات، ومتطلبات الفحص للمكوّن الفعلي.
التقسية السطحية وتصميم خصائص الطبقة
التقسية السطحية ليست مجرد طريقة لجعل الجزء الخارجي من قطعة فولاذية «صلبًا». بل هي وسيلة لإسناد خصائص مختلفة إلى مناطق مختلفة من المكوّن نفسه. فقد يتحول السطح إلى مارتنسيت عالي الكربون أو إلى بنية صلبة أخرى، بينما تظل النواة أكثر متانة أو ليونة أو مارتنسيتًا مقسّى مسبقًا. ولذلك فإن هدف التصميم هو تحديد منحنى للخصائص عبر المقطع، وليس الوصول إلى رقم واحد للصلادة.
يتناول ASM Handbook Volume 4A التقسية باللهب والتقسية بالحث ضمن المجموعة الأوسع لعمليات التقسية السطحية للفولاذ. كما تحدد المواصفة ISO 683-1:2016 الفولاذ المخصص أساسًا للتقسية والمراجعة، والمراجعة الأيزوثرمية، والتقسية باللهب، والتقسية بالحث، وفي بعض الحالات للحالات المطبّعة. وتعتمد هذه العمليات على التسلسل الميتالورجي نفسه المتبع في التقسية التقليدية: تُسخّن المنطقة المختارة إلى نطاق الأوستنيت، وتُحافظ عنده مدة كافية لحدوث التحول المطلوب، ثم تُبرّد بسرعة كافية لمنع تكوّن الفيريت أو البرليت أو البينايت. وتعتمد النتيجة على التركيب، والبنية السابقة، والتاريخ الحراري، وظروف التبريد.
التقسية باللهب والتقسية بالحث
تستخدم التقسية باللهب لهبًا من غاز وقود لتسخين السطح موضعيًا، يتبعه التبريد بالماء أو محلول بوليمري أو وسط آخر مضبوط. ويمكن تحريك اللهب عبر سطح مستوٍ أو سن ترس أو مرتكز أو سكة أو حدبة أو منطقة مشكلة أخرى. ويتحكم في نمط التسخين تصميم الموقد، والمسافة بين اللهب والسطح، وتدفق الغاز، وسرعة الحركة، وهندسة المكوّن، والموصلية الحرارية للفولاذ. وتؤدي السرعة الأقل للمسح أو المدخل الحراري الأعلى عمومًا إلى زيادة عمق المنطقة المؤوستنة، إلا أن المدخل المفرط قد يسبب نمو الحبيبات أو الانصهار أو نزع الكربون أو التشوه المفرط.
تولّد التقسية بالحث الحرارة من خلال مجال كهرومغناطيسي متناوب. وينتج التيار الكهربائي المستحث بالقرب من السطح تسخينًا، ويتحكم التردد بدرجة كبيرة في توزيعه. إذ يركز التردد الأعلى التسخين بالقرب من السطح، بينما يسمح التردد الأقل بالنفاذ الكهرومغناطيسي والانتشار الحراري إلى أعماق أكبر. غير أن التردد وحده لا يحدد عمق الطبقة المقسّاة. فكل من القدرة، والاقتران بين الملف والمكوّن، وزمن التسخين، وسرعة المسح، وشكل الملف، وتوزيع التيار، وتأخر التبريد، يغير المجال الحراري. فعلى سبيل المثال، قد يسخن المكوّن ذو الشكل المسنن بشكل غير متساوٍ، لأن الرؤوس والجذور والأكتاف والمقاطع الرقيقة تفقد الحرارة بمعدلات مختلفة.
يجب تصميم نمط التسخين وفقًا للهندسة، لا فرضه عليها. فقد تصبح الزاوية الحادة أسخن من سطح عريض مجاور، لأن حجم المادة الذي يمكن أن تنتشر فيه الحرارة يكون أقل. وقد يبقى التجويف الداخلي باردًا نسبيًا بينما تُؤوستَنن القطر الخارجي. ويمكن أن يؤدي المسح المتقطع، أو تمريرات الحث المتداخلة، أو التغيرات المفاجئة في المقطع إلى إنشاء نطاقات ذات صلادة وإجهاد متبقٍ مختلفين. ولذلك يصعب قياس درجة الحرارة؛ فقد يقرأ مقياس الحرارة البصري موضعًا سطحيًا لا يمثل الحافة الأعلى حرارة، بينما يمكن للمزدوج الحراري أن يخل بنمط التسخين الموضعي.
تحدد البنية المجهرية السابقة ظروف البدء لعملية الأوستنة. فالبيرليت الدقيق، والمارتنسيت المراجع، ومخاليط الفيريت والكربيد، والأسمنتيت الكروي لا تذوب بالمعدلات نفسها. ويؤثر حجم الكربيد وتوزيعه في كمية الكربون المتاحة للأوستنيت، بينما تؤثر عناصر السبك في حركية التحول وقابلية التقسية. وفي فولاذ متوسط الكربون مثل C45 أو SAE 1045، يتحدد العمق المارتنسيتي الممكن للطبقة أساسًا بمحتوى الكربون ومعدل التبريد. أما في فولاذ سبائكي مثل 42CrMo4، المناظر للدرجة 4140 وفق ASTM A29 حيثما ينطبق ذلك التعيين، فتؤخر عناصر السبك التحولات الانتشارية ويمكن أن تدعم تكوّن المارتنسيت على أعماق تبريد أكبر. ولا يلغي تعيين الدرجة ضرورة التحقق من التركيب الكيميائي الفعلي واستجابة المقطع.

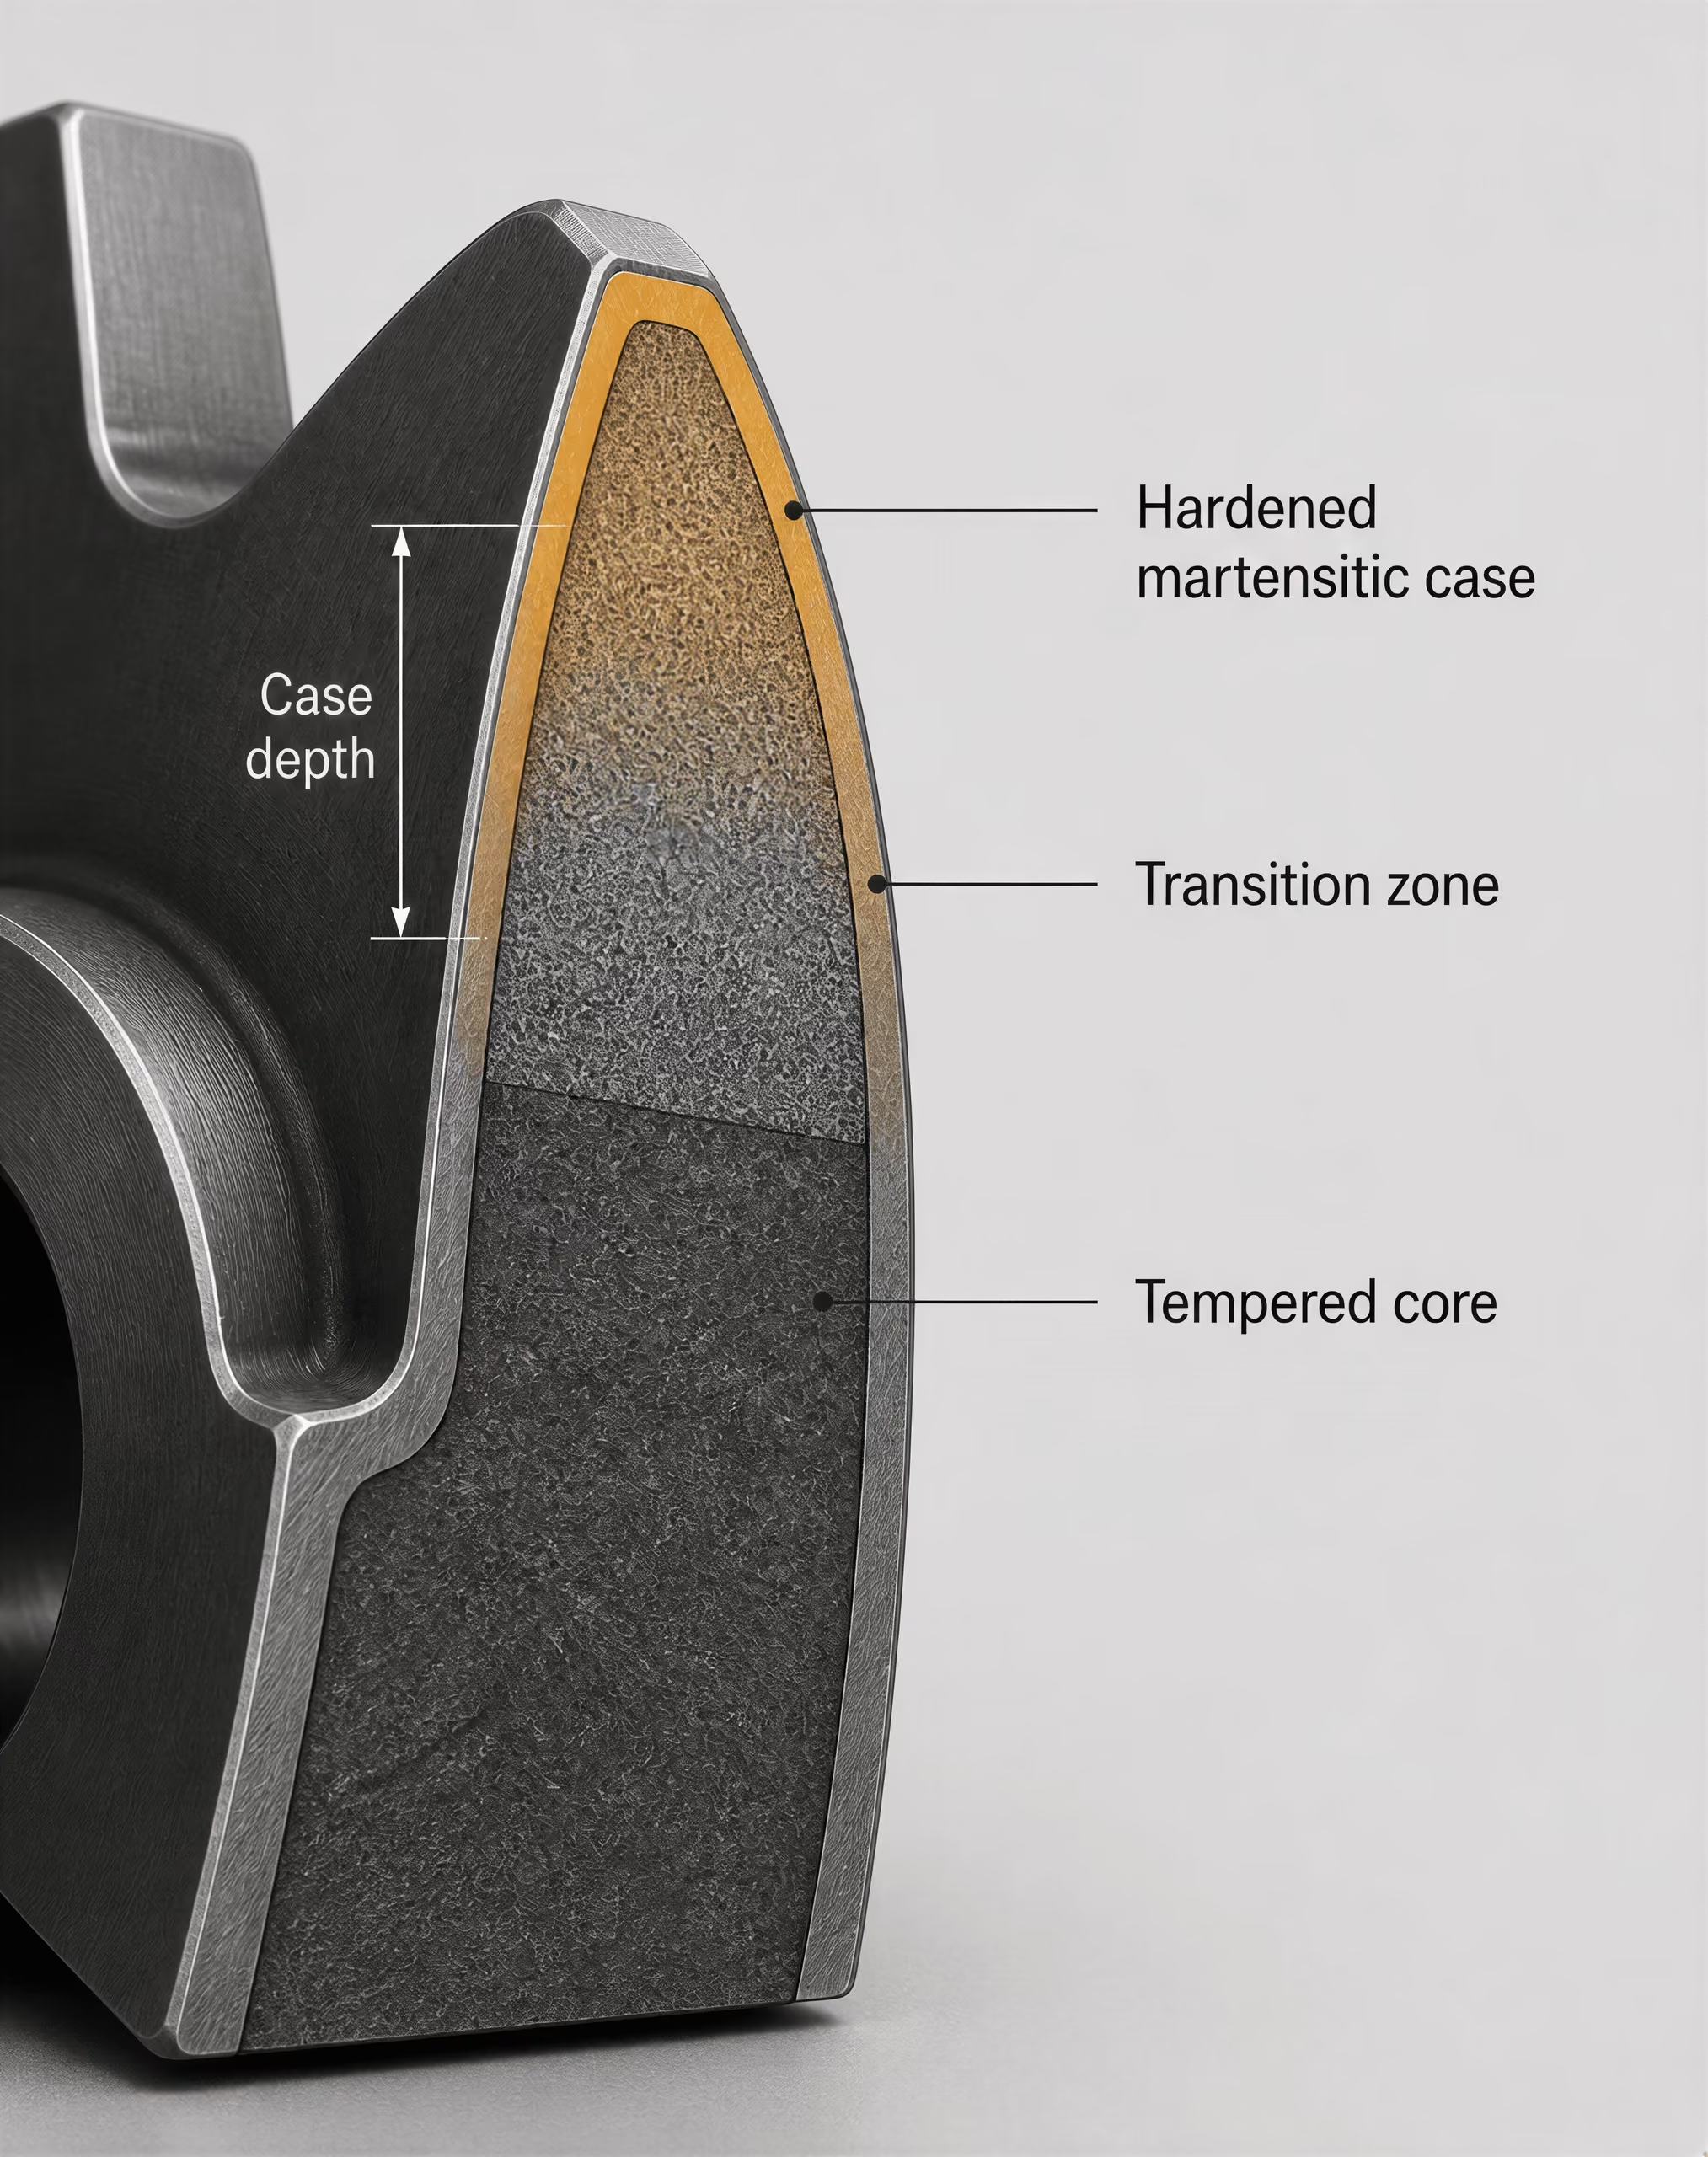
خصائص السطح مقارنة بخصائص النواة
يجب تحديد الطبقة المقسّاة على شكل منحنى مكاني للخصائص. فص hardness السطح يصف موضع القياس الأول، لكنه لا يبين مدى امتداد البنية المقسّاة. ويمكن تعريف عمق الطبقة المقسّاة بحد ميتالوغرافي، أو بصلادة حرجة، أو بمعيار هندسي مثل العمق الفعال للطبقة المقسّاة. وهذه التعريفات ليست قابلة للتبادل. فقد تترافق قراءة سطحية مقدارها 60 HRC مع طبقة ضحلة، أو انتقال تدريجي، أو انخفاض حاد في الصلادة على مسافة قصيرة تحت السطح.
وتتسم حالة النواة بالأهمية نفسها. فقد يتطلب المكوّن نواة متينة من مارتنسيت مراجع، أو نواة مطبّعة من الفيريت والبيرليت، أو بنية أكثر ليونة قادرة على امتصاص الانفعال من دون تشقق. وإذا كانت هناك نواة عالية المقاومة مسبقًا، فيجب ألا يؤدي التسخين الموضعي إلى مراجعة المناطق المجاورة أو فرط تسخينها. وإذا كانت قابلية تقسية النواة منخفضة، فقد يؤدي التبريد إلى تكوين قشرة صلبة فوق داخل أكثر ليونة نسبيًا. وقد يكون ذلك مقبولًا في حالة إجهاد التلامس، لكنه لا يكون مقبولًا لقطعة تعتمد مقاومتها للانحناء على كامل المقطع.
وتستحق منطقة الانتقال اهتمامًا خاصًا. فهي تحتوي على مادة تعرضت لدرجات حرارة أوستنة غير كافية للتحول الكامل، أو لمعدلات تبريد بطيئة جدًا لتكوين بنية مارتنسيتية كاملة. ويتحكم تدرج صلادتها في توافق الانفعال بين الطبقة المقسّاة والنواة. وقد يركز التدرج الحاد الإجهاد، بينما يمكن للتدرج الواسع أن يقلل الإجهاد الأقصى، لكنه قد يوفر مقاومة تآكل أقل على العمق. ويمكن للمراجعة بعد التقسية أن تقلل الهشاشة وتثبت منحنى الخصائص، لكنها تخفض الصلادة أيضًا. ويجب أن تراعي الدورة المختارة الاستجابة للمراجعة، والأوستنيت المحتجز، وترسب الكربيدات، والتغيرات البُعدية.
ولذلك ينبغي تقييم صلادة السطح، والعمق الفعال للطبقة المقسّاة، وشكل منطقة الانتقال، والإجهاد المتبقي، والتشوه معًا. فقد يحسن إجهاد الضغط المتبقي العالي على السطح مقاومة إجهاد الانحناء، بينما يمكن لإجهاد الشد أن يعزز بدء التشققات. وتعتمد إشارة الإجهاد ومقداره على انفعال التحول المارتنسيتي، والانكماش الحراري، وهندسة المقطع، والتقييد، وتوقيت التبريد. ولا يمكن لاختبار الصلادة وحده أن يكشف حالة الإجهاد هذه.
التدرجات الحرارية والتبريد الذاتي
تعمل التقسية الموضعية لأن الطبقة المسخنة والداخل الأكثر برودة يتبعان مسارين حراريين مختلفين. فأثناء التسخين يتمدد السطح بينما تقيده النواة. وأثناء التبريد ينكمش السطح أولًا وقد يتحول إلى مارتنسيت بينما تظل النواة ساخنة. ويضيف تكوّن المارتنسيت تمددًا ناتجًا عن التحول. وتولّد هذه الانفعالات الحرارية والتحولية المتنافسة إجهادًا متبقيًا، وقد تسبب الانحناء أو البيضوية أو عدم التمركز أو التشقق.
يحدث التبريد الذاتي عندما تستخلص كتلة المكوّن غير المسخنة الحرارة من الطبقة المؤوستنة بسرعة كافية لإنتاج المارتنسيت من دون تبريد خارجي منفصل، أو عندما يساعد هذا المصرف الحراري الداخلي بدرجة كبيرة في تبريد السطح. ويكون ذلك أكثر فاعلية في المقاطع السميكة ذات النواة الباردة والموصلية الحرارية العالية. أما المقاطع الرقيقة والبروزات الضيقة والمكوّنات الساخنة مسبقًا، فتكون قدرتها على التبريد الذاتي أقل. وغالبًا ما تُضاف رشاشات خارجية، لأن التبريد الذاتي وحده قد لا يحقق معدل التبريد المطلوب في كل موضع.
ولا يكون معدل التبريد ذي الصلة منتظمًا عبر الطبقة المقسّاة. فقد يبرد السطح بسرعة نتيجة ملامسة الرشاش، بينما يبرد الحد الفاصل بين الطبقة والنواة بالتوصيل، وتبقى النواة ساخنة. وتحدد قابلية تقسية الفولاذ ما إذا كان كل موضع سيتجنب مناطق الفيريت والبيرليت والبينايت المبينة في مخططات التحول بالتبريد المستمر. ويتحكم محتوى الكربون في صلادة المارتنسيت؛ وتغير عناصر السبك سلوك التحول؛ بينما تتحكم الهندسة في تدفق الحرارة.
ينبغي أن يحدد تأهيل العملية خريطة استجابة القطعة الفعلية، لا عينة الاختبار وحدها. ويمكن للمقاطع الميتالوغرافية، وقياسات الصلادة المتتابعة، وفحص الأبعاد، وقياسات الإجهاد المتبقي، أن تكشف إخفاقات لا يظهرها فحص صلادة السطح. وتضع ISO 17663:2023 المعالجة الحرارية المنفذة في الورش أو في الموقع ضمن إطار لمتطلبات الجودة، وبصورة رئيسية للفولاذات الفريتية والمكوّنات الملحومة أو المشكلة ذات الصلة. ويعزز نطاقها نقطة عملية مهمة: إذ ينبغي أن تكون سجلات درجة الحرارة، وضبط المعدات، والمعايرة، وممارسات التبريد، والفحص، جزءًا من مواصفة المعالجة. وينجح تصميم خصائص الطبقة عندما تُعامل الدورة الحرارية، والبنية المجهرية، وحالة الإجهاد، والنتيجة البُعدية بوصفها مشكلة مترابطة واحدة.
التشوه والإجهاد المتبقي والتشقق
لا يُعدّ التشوه مجرد إزعاج بسيط يتعلق بالأبعاد ويضاف إلى معالجة حرارية ناجحة من النواحي الأخرى. بل هو أحد النتائج الرئيسية التي يجب التنبؤ بها والتحكم فيها. يتناول فصل ASM International لعام 2024، «المبادئ الأساسية والإرشادات التصميمية للمعالجة الحرارية»، التشوه والإجهاد المتبقي إلى جانب تحولات الأطوار، وليس باعتبارهما مسائل ثانوية تلي عملية التبريد السريع. وهذا التركيز مبرر؛ فقد يحقق أحد المكونات متطلبات الصلادة، لكنه يفشل لأنه ينحني، أو يتغير قطره، أو يفقد استواءه، أو يحتوي على إجهادات شد تؤدي لاحقًا إلى بدء تشقق.
يجب التمييز بين ثلاث حالات مترابطة لكنها مختلفة. التشوه هو تغير مرئي أو قابل للقياس في الشكل أو الأبعاد. أما الإجهاد المتبقي فهو مجال إجهاد متزن ذاتيًا يبقى بعد زوال الأحمال الخارجية والتدرجات الحرارية؛ وقد يوجد من دون تغير مرئي في الشكل. والتشقق الناتج عن التبريد السريع هو كسر فعلي، يحدث عادةً عندما تتجاوز الإجهادات التحولية والحرارية مقاومة الفولاذ ومتانته الموضعتين. لذلك قد يكون الجزء مستقيمًا لكنه عالي الإجهاد، أو مشوهًا من دون أن يتشقق، أو متشققًا حتى عندما يبدو التغير النهائي في أبعاده صغيرًا.

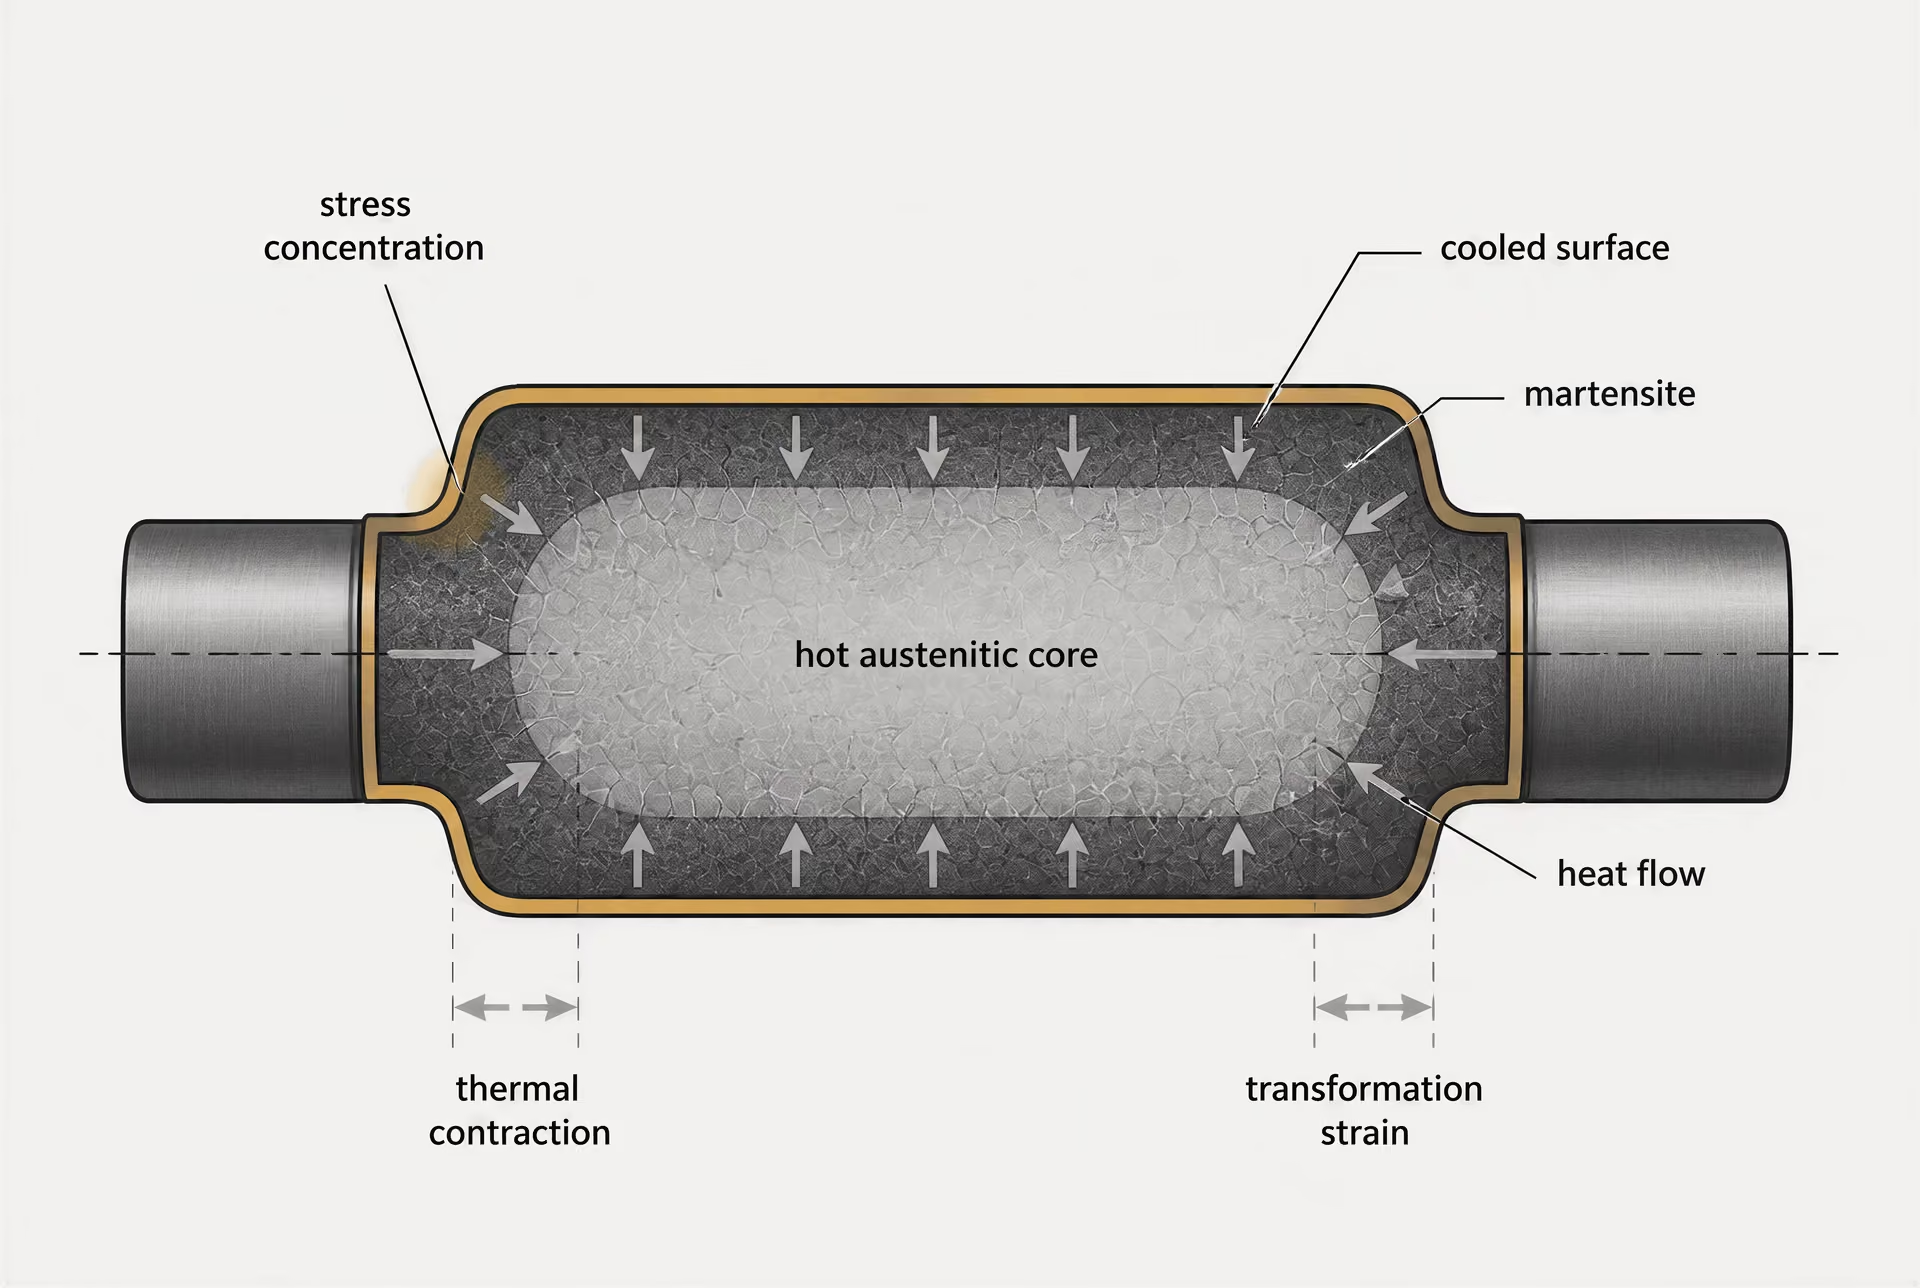
التدرجات الحرارية وانفعال التحول
أثناء التسخين، تتغير درجة حرارة سطح المكوّن الفولاذي عادةً قبل قلبه. تتمدد المنطقة الأكثر سخونة، بينما يقيّد الجزء الداخلي الأبرد هذا التمدد. وإذا بلغ السطح نطاق الأوستنة أولًا، فإن استجابته المرنة واللدنة تختلف عن استجابة القلب الذي لا يزال فريتيًا أو بيرليتيًا. وعند التبريد تنعكس العملية، لكن نمط الإجهاد لا يتلاشى ببساطة، لأن المقاومة والتمدد الحراري واستقرار الأطوار تتغير بصورة مستمرة.
يضيف انفعال التحول مصدرًا ثانيًا للتغيرات البعدية. فالأوستنيت له بنية بلورية وحجم نوعي يختلفان عن الفريت والبرليت والبينيت والمارتنسيت. وعندما يتحول الأوستنيت، يمكن أن يتمدد المكوّن أو ينكمش تبعًا لناتج التحول ومحتوى الكربون. ويؤدي تكوّن المارتنسيت عمومًا إلى زيادة في الحجم، بينما تعتمد كمية هذه الزيادة وتوقيتها على الكربون الذائب، ومحتوى عناصر السبيكة، ومعدل التبريد الموضعي. وقد يتمدد سطح يبلغ درجة بدء تكوّن المارتنسيت بينما يظل القلب أوستنيتيًا، فيواجه قلبًا لا يزال ينكمش حراريًا. وبعد ذلك يتحول القلب، فيتغير توازن الإجهاد مرة أخرى.
والنتيجة هي تنافس متحرك بين الانكماش الحراري، وانفعال التحول، والتقييد. فقد تبرد حافة رقيقة وتتحول بسرعة، فتكتسب المقاومة قبل أن يتغير الجزء الداخلي. وقد يظل مركز سميك ساخنًا وقابلًا للتشوه نسبيًا، ثم يتحول لاحقًا بينما يقاوم السطح المتصلب مسبقًا الحركة. ويُعد الإجهاد المتبقي الشدي على السطح خطيرًا بصفة خاصة، لأن الشقوق تبدأ عادةً هناك، عند الزوايا الحادة، أو الشوائب، أو المناطق منزوعة الكربون، أو علامات التجليخ، أو غيرها من مواضع تركيز الإجهاد.
يصف مخطط الحديد–الكربون علاقات الأطوار عند الاتزان، لكنه لا يستطيع بمفرده التنبؤ بهذا التسلسل. ولذلك يلزم استخدام مخططات التحول وسجلات التبريد المستمر الفعلية. ويحدد المرجع الخاص بالمعالجة الحرارية الصادر عن ASM مخططات التحول الزمني–الحراري ومخططات التحول أثناء التسخين المستمر والتبريد المستمر بوصفها أدوات لربط التاريخ الحراري بتكوّن الأطوار. ومن ثم، قد ينتج عن التبريد السريع الاسمي نفسه مجالات إجهاد مختلفة في فولاذ كربوني عادي مثل C45 وفولاذ سبائكي مثل 42CrMo4، لأن قابلية التصلد تغير موضع تكوّن المارتنسيت وتوقيته.
ويتطلب التشقق أكثر من مجرد رقم صلادة مرتفع. فهو يعتمد على إجهاد الشد الموضعي، ومقاومة الفولاذ وليونته المعتمدتين على درجة الحرارة، وتوقيت التحول، وهندسة المقطع، وحالة السطح، والعيوب المعدنية. وقد يحدث التشقق المتأخر بعد التبريد عندما يعمل الهيدروجين والإجهاد المحتجز والمارتنسيت عالي المقاومة معًا. وتقلل عملية المراجعة من بعض الإجهادات والهشاشة المرتبطتين بالمارتنسيت الناتج عن التبريد السريع، لكنها لا تستطيع إعادة المادة التي فصلها الشق.
الهندسة والتثبيت وإتاحة التبريد
تتحكم الهندسة في كل من انتقال الحرارة والتقييد الميكانيكي. فالأعمدة الطويلة النحيلة تنحني بسهولة أكبر من المقاطع القصيرة السميكة. وقد تتغير استدارة الحلقة أو يزداد قطرها. ويمكن للوح ذي السماكة غير المتساوية أن يتقعر لأن وجهيه يبردان بمعدلين مختلفين. كما تؤدي الثقوب، ومجاري المفاتيح، والأخاديد، والقلاوظ، والأكتاف المفاجئة، والتجاويف العمياء إلى اضطراب جريان المائع وإحداث فروق موضعية في شدة التبريد. وتركّز الزاوية الداخلية الحادة الإجهاد في الموضع نفسه الذي تتغير فيه الانفعالات الحرارية والتحولية بأسرع معدل.
ويحدد حجم المقطع أيضًا ما إذا كان التحول المقصود سيحدث عبر كامل السمك. فقد يكوّن فولاذ منخفض السبيكة مارتنسيت بالقرب من السطح، لكنه يكوّن بينيت أو برليت باتجاه المركز إذا برد القلب ببطء شديد. ويؤدي هذا الاختلاف في البنية المجهرية إلى تغيرات موضعية في الحجم والصلادة والمقاومة والاستجابة اللاحقة للمراجعة. وعندئذ لا يعود التغير البعدي مجرد تغير منتظم في المقياس، بل يتحول إلى مشكلة في الشكل.
وقد يؤدي التثبيت إلى كبح حركة معينة مع فرض حركة أخرى. فربط لوح بحيث يظل مستويًا أثناء التبريد السريع قد يقلل الانحناء أثناء العملية، لكن الطاقة المرنة المتحررة قد تسبب بعد ذلك ارتدادًا مرنًا أو التواءً. ويمكن لقضيب مِسنَن أو مِ mandrel أن يحافظ مؤقتًا على تجويف داخلي، مع زيادة إجهاد الطوق حوله. وقد تترك الدعامات التي تلامس الجزء عند نقاط قليلة مناطق غير مدعومة حرةً للالتواء، في حين أن التقييد المفرط قد يزيد خطر التشقق. وينبغي ترتيب الأحمال بحيث تُدعَم الأجزاء من دون إعاقة دوران المائع أو فرض تقييد ميكانيكي غير ضروري.
ويجب النظر إلى إتاحة التبريد السريع باعتبارها مسألة هندسية، لا مجرد مسألة اختيار للحوض. فقد تحصل الأسطح المتقابلة، والأجزاء المتداخلة، والثقوب العمياء، والسلال المحملة بإحكام على حركة مائع أقل من الأسطح المكشوفة. كما يمكن لطبقات البخار أو الهواء المحبوس أن تؤخر التبريد في مواضع محددة. وينبغي أن تكون الإثارة كافية لإزالة البخار والحفاظ على حالة تبريد يمكن التنبؤ بها، لكن الإثارة المفرطة أو غير المتساوية قد تضخم الفروق بين الاتجاهات. وتؤثر جميعًا درجة حرارة الحوض، وحالة المائع، وزمن النقل، ونمط التحميل.
وغالبًا ما تقلل تغييرات التصميم من الخطر قبل اختيار دورة الفرن. فتحل أنصاف الأقطار الكبيرة محل الزوايا الحادة؛ وتُلطّف انتقالات السماكة؛ وتُوضَع الثقوب والأخاديد لتجنب التقييد الموضعي الشديد؛ كما تسمح سماحات التشغيل بإزالة مضبوطة للتشوه اللاحق للمعالجة. ولا توجد قاعدة هندسية واحدة تمنع كل حالات الفشل. فقد يتصرف تصميم آمن عند التبريد السريع بالزيت بصورة مختلفة في الماء أو البوليمر أو الملح أو الغاز.
ضوابط العملية لتحقيق الاستقرار البعدي
يبدأ التحكم في الأبعاد بدورة حرارية قابلة للتكرار في كامل الحمولة. وتقلل درجة حرارة الفرن المتجانسة، والدعم الملائم، ومعدل التسخين المضبوط، وزمن المكوث الكافي من الفروق بين السطح والقلب، رغم أن إطالة المكوث أكثر من اللازم قد تكبّر الحبيبات، وتزيد الأكسدة، أو تفاقم التشوه بسبب التعرض غير الضروري. كما يحد التحكم في الجو من القشور ونزع الكربون، اللذين يغيران صلادة السطح واستجابته البعدية.
ويجب أن يكون النقل من الفرن إلى حوض التبريد السريع سريعًا بما يكفي للحفاظ على التاريخ الحراري المحدد، ومتسقًا من حمولة إلى أخرى. وينبغي أن يعرّض اتجاه التحميل الأسطح الحرجة بطريقة قابلة للتكرار. كما يجب أن تتوافق شدة التبريد السريع مع قابلية تصلب الفولاذ والبنية المجهرية المطلوبة، بدل اختيارها لمجرد تحقيق أقصى معدل تبريد. وتُعد الإثارة المناسبة ودوران المائع ضروريين، لكن يجب مراقبة شدتهما واتجاههما، لأن حوضًا متماثلًا اسميًا قد يبرد أوجهًا مختلفة بمعدلات مختلفة.
وقد يقلل التبريد المرحلي أو المتقطع من فرق درجة الحرارة بين السطح والقلب قبل التحول النهائي. فعلى سبيل المثال، تُبقي عملية المارتيمبرنغ الفولاذ عند درجة حرارة أعلى من نطاق بدء تكوّن المارتنسيت أو قريبة منه إلى أن تتساوى درجات الحرارة، ثم تسمح بتكوّن المارتنسيت بصورة أكثر تجانسًا. أما الأستمبرنغ فيستخدم مسار تحول مختلفًا، إذ يُبقي الفولاذ لتكوين البينيت بدل تبريده مباشرةً إلى نطاق تكوّن المارتنسيت. ويمكن لهذه الطرق أن تقلل التشوه في الدرجات الهندسية والهندسات المناسبة، لكنها لا تلغي ضرورة التحقق من قابلية التصلد، وحجم المقطع، وضبط الحوض، وحركية التحول.
وينبغي أن تتبع المراجعةُ التبريدَ السريع ضمن نافذة العملية المحددة. وبالنسبة إلى بعض المكونات، تقلل معالجة منفصلة لإزالة الإجهاد بعد التشغيل الخشن أو بعد عملية حرارية سابقة من احتمال تحرر الإجهادات المتبقية أثناء التشغيل النهائي. وإزالة الإجهاد ليست علاجًا شاملًا؛ فقد تغير الصلادة، أو تؤثر في التفاوتات البعدية، أو تفشل في إزالة الإجهادات المحبوسة نتيجة تبريد سريع شديد.
ويجب أن يتجاوز الفحص قياس صلادة السطح. فبحسب المكوّن، قد تشمل الفحوص البعدية الطول، والاستدارة، والاستقامة، والاستواء، وحجم التجويف الداخلي، والخروج عن المحور قبل المعالجة وبعدها. ويمكن لمسوحات الصلادة، والفحص الميتالوجرافي، والفحص بالجسيمات المغناطيسية، والاختبار بالموجات فوق الصوتية أن تكشف فئات مختلفة من المشكلات. وتفرض ISO 17663:2023 متطلبات جودة على المعالجة الحرارية في الهواء أو في الأجواء المضبوطة للفولاذات الفريتية والمكونات الملحومة أو المشكلة ذات الصلة، بما في ذلك الأعمال المنفذة في الورش أو في الموقع. ويدعم تركيزها على الجودة تسجيل درجات حرارة الفرن، وأزمنة النقل، وحالات الحوض، وتحديد الحمولة، ونتائج الفحص.
وعليه، فإن الاستقرار البعدي هو نتيجة للتصميم والعملية معًا. فالتسخين المتجانس مفيد، والنقل المضبوط مفيد، والإثارة الملائمة مفيدة، وقد تساعد إزالة الإجهاد؛ لكن لا يكفي أي منها في كل حالة. والدورة المقبولة هي التي تنتج الأطوار والخواص المطلوبة، مع إبقاء الانفعال الحراري، وانفعال التحول، والتقييد، والإجهاد المتبقي ضمن قدرة المكوّن على تحمل التشوه والكسر.
المعالجة الحرارية في اللحام والتصنيع
تبدأ المعالجة الحرارية في أعمال التصنيع قبل تحديد دورة الفرن. فاللحام، والقطع باللهب، والتشكيل، والتقويم، والإصلاح الموضعي، تفرض كل منها تاريخًا حراريًا على الفولاذ، وغالبًا ما يحدث ذلك في جزء فقط من المكوّن. وقد يرفع قوس اللحام منطقة ضيقة إلى ما فوق نطاق الأوستنة، بينما تظل المادة المجاورة باردة نسبيًا؛ ثم تنتقل الحرارة إلى المعدن الأساسي، فتتكوّن تدرجات حرارية حادة وانكماش غير متجانس. ولذلك قد تختلف البنية المجهرية، ومستويات الصلادة، والإجهادات المتبقية في معدن اللحام، وحدّ الانصهار، والمنطقة المتأثرة بالحرارة (HAZ)، والمعدن الأساسي غير المتأثر.
تعتمد النتيجة على التركيب، وسماكة المقطع، ودرجة التقييد، وهندسة الوصلة، ومدخل الحرارة، والتسخين المسبق، ودرجة الحرارة بين التمريرات، وظروف التبريد، وأي معالجة لاحقة. ولا يمكن لوصفة منسوخة من عيّنة اختبار مشغّلة أن تراعي جميع هذه المتغيرات.
التسخين المسبق، والمعالجة الحرارية بعد اللحام، والدورات الحرارية الموضعية
يقلل التسخين المسبق الفرق في درجة الحرارة بين منطقة اللحام والفولاذ المحيط بها. ويؤدي ذلك عمومًا إلى إبطاء التبريد بعد اللحام، مما يتيح للهيدروجين القابل للانتشار وقتًا أطول للخروج، ويقلل احتمال حدوث التشقق بمساعدة الهيدروجين في أنواع الفولاذ القابلة للتأثر. كما يخفض التدرجات الحرارية ويمكن أن يقلل الإجهاد الناتج عن الانكماش. غير أن التسخين المسبق ليس وسيلة حماية شاملة؛ إذ قد تؤدي درجة الحرارة المفرطة إلى توسيع المنطقة المتأثرة بالحرارة، أو تغيير المتانة، أو زيادة التشوه، أو التعارض مع إجراء لحام محدد.
ولا تكون درجة الحرارة ذات الصلة هي ببساطة درجة حرارة الشعلة أو ملف الحث أو القوس. بل هي درجة حرارة قطعة العمل في مواضع محددة، بما في ذلك المنطقة المحيطة بالوصلة، ومنطقة ما بين التمريرات عند الاقتضاء. ويؤثر كل من السمك، وتقييد الوصلة، ومحتوى الكربون، والإضافات السبائكية، وقابلية التصلد في معدل التبريد. وقد يستجيب فولاذ كربوني-منغنيزي وفولاذ منخفض السبيكة من نوع Cr-Mo بصورة مختلفة جدًا للتسخين المسبق الاسمي نفسه.
أثناء اللحام، يمكن أن يتكوّن الأوستنيت في أجزاء من المنطقة المتأثرة بالحرارة تتجاوز نطاق التحول الحرج. وعند التبريد، قد يتحول ذلك الأوستنيت إلى فيريت أو برليت أو باينيت أو مارتنسيت، تبعًا لمسار التبريد المستمر. وقد تتكوّن حبيبات خشنة بالقرب من حد الانصهار، بينما تظهر مناطق متحولة جزئيًا أو مُراجَعة حراريًا على مسافة أبعد. ولا تُظهر هذه المناطق مخططات اتزان الحديد–كربيد الحديد وحدها. وتصف مخططات التحول زمن–درجة الحرارة (TTT) السلوك متساوي الحرارة؛ أما مخططات التحول أثناء التسخين المستمر والتبريد المستمر (CCT) فهي أكثر فائدة لكثير من دورات التصنيع الفعلية.
قد تعمل المعالجة الحرارية بعد اللحام (PWHT) على مراجعة نواتج التحول الصلبة، وتقليل الإجهاد المتبقي، وتثبيت الأبعاد، وتحسين مقاومة أضرار الخدمة. وبالنسبة إلى فولاذ فيريتي، قد تتضمن المعالجة تسخين المكوّن الملحوم إلى نطاق محدد، وإبقائه عنده مدة كافية لبلوغ المقطع المعني الحالة المطلوبة، ثم تبريده في ظروف مضبوطة. ويجب أن تستند الدورة الفعلية إلى مواصفة المادة، أو كود التصميم، أو إجراء اللحام، أو تعليمات هندسية مؤهلة. ولا تقتصر المعالجة الحرارية بعد اللحام على مجرد «إزالة الإجهاد»، لأنها قد تغيّر الصلادة والمتانة والمقاومة والبنية المجهرية.
وتتسم المعالجة الحرارية الموضعية بعد اللحام بحساسية خاصة تجاه الهندسة. فالنطاق المسخّن حول لحام محيطي ينشئ مجالًا حراريًا متحركًا، ويجب ضبط درجة الحرارة خارج النطاق المسخّن بحيث لا تؤدي التدرجات الحرارية الحادة إلى إدخال إجهادات جديدة. وقد تتطلب الأوعية الكبيرة، وخطوط الأنابيب، والإصلاحات الميدانية مناطق تسخين متعددة، وعزلًا، وتبريدًا مضبوطًا، وعدة مزدوجات حرارية. ويمكن للمعالجة في الفرن أن توفر بيئة أكثر تجانسًا، لكن يظل لكل من التحميل، ومعايرة الفرن، وظروف الإسناد، وأبرد جزء من المكوّن أهمية. فالفرن لا يضمن تجانس درجة حرارة قطعة العمل.
وينطبق المبدأ نفسه على العمليات المرتبطة. فالتقويم باللهب يُحدث عمدًا تمددًا وانكماشًا موضعيين؛ ويمكن للتسخين بالحث أن يقسّي السطح مع إبقاء انتقال حراري حاد تحته؛ ويغير التشكيل الساخن بنية الحبيبات والإجهاد المتبقي؛ كما يمكن للقطع الحراري أن يترك حافة متصلدة أو مُليّنة. وينبغي التعامل مع كل عملية على أنها دورة حرارية محددة، لا مجرد قراءة منفردة لدرجة الحرارة.
أنواع الفولاذ الفيريتي والمكوّنات الملحومة أو المشكلة
تشمل أنواع الفولاذ الفيريتي العديد من درجات الفولاذ الكربوني، والكربوني-المنغنيزي، ومنخفض السبيكة، وفولاذ أوعية الضغط، والفولاذ الإنشائي، وفولاذ خطوط الأنابيب. ويتحكم في استجابتها كل من محتوى الكربون والسبائك، وحجم الحبيبات السابق، وحجم المقطع، ومعدل التبريد. أما الأطوار المألوفة المذكورة في دورة ASTM International Steel Metallurgy & Heat Treatment—الفيريت، والأوستنيت، والسمنتيت، والبرليت، والمارتنسيت، والباينيت—فليست تسميات قابلة للتبادل. فهي تمثل ترتيبات مختلفة ونواتج تحول مختلفة، لكل منها سلوك مختلف من حيث الصلادة والمقاومة والمتانة والتشقق.
قد يُنتج اللحام مارتنسيت في منطقة متأثرة بالحرارة سريعة التبريد وقابلة للتصلد، حتى عندما تظل الصفيحة ككل ذات بنية فيريتية-برليتية. وقد تقلل المراجعة الحرارية هذه الصلادة، لكن النتيجة تعتمد على التركيب الأصلي والتعرض الحراري. كما تؤثر إعادة تسخين اللحام في التمريرات المترسبة سابقًا؛ إذ يمكن لتمرير لاحق أن يراجع حراريًا المادة التي أنشأها تمرير سابق، أو يصقلها، أو يحولها جزئيًا. وفي المقاطع السميكة المقيدة، قد يتبع السطح والمركز مساري تبريد مختلفين، ولذلك يمكن أن تختلف الصلادة والإجهاد المتبقي عبر السمك.
وتتطلب المكوّنات المشكلة القدر نفسه من العناية. فالثني والكبس والتصحيح الموضعي تغير الهندسة، وقد تُحدث تصلدًا بالتشغيل، أو ترققًا، أو إجهادًا متبقيًا، أو تغيرات في تدفق الحبيبات. وإذا لُحمت لاحقًا قطعة مشكلة من فولاذ فيريتي، فإن تاريخ التشكيل السابق يتداخل مع الدورة الحرارية للحام. وقد تكون المَخْمَرة، أو التطبيع، أو التبريد والتلطيف، أو معالجة محددة لإزالة الإجهاد مناسبة في تصميم ما، لكنها ضارة في تصميم آخر. ويتناول ISO 683-1:2016 متطلبات التسليم الفنية للفولاذ غير السبائكي المخصص أساسًا للتبريد والتلطيف، أو التحول البنيني، أو التصلد باللهب، أو التصلد بالحث، وفي بعض الحالات للظروف المطَبَّعة؛ لكنه لا يحوّل معالجة واحدة إلى تعليمات عامة للتجميعات المصنّعة.
ويغطي ASM Handbook Volume 4A لعام 2024 الصادر عن ASM International موضوعات الأوستنة، والمَخْمَرة، والتلطيف، والتبريد، وقابلية التصلد، والتصلد السطحي، والتحول البنيني، والتبريد المرحلي، والصلادة، والتحكم في الإجهاد المتبقي. وتوضح هذه الموضوعات سبب ضرورة ربط المعالجة المحددة بدرجة فولاذ ومكوّن معين، لا بمجرد نقطة ضبط الفرن. وينتج التشوه عن كل من التمدد الحراري وانفعال التحول. ويحدد التقييد مقدار الحركة الذي يتحول إلى إجهاد متبقي.
متطلبات الجودة وفق ISO 17663:2023
يُعد ISO 17663:2023 المعيار المحدد لمتطلبات الجودة المتعلقة بالمعالجة الحرارية المرتبطة باللحام والعمليات ذات الصلة. وهو يغطي المعالجة في الهواء أو في أجواء مضبوطة، سواء أُجريت في الورش أم في الموقع، وينطبق أساسًا على أنواع الفولاذ الفيريتي والمكوّنات الملحومة أو المشكلة ذات الصلة. وتكمن أهميته في الجانب الإجرائي؛ إذ تصبح الدورة الحرارية نشاطًا تصنيعيًا خاضعًا للضبط، مع تحديد المسؤوليات، والمعدات، والقياسات، والسجلات، والفحص.
ولا يفترض نظام الجودة المتوافق أن برنامجًا عامًا للفرن كافٍ. فالإجراء المنطبق يحدد المادة، والمكوّن، والغرض من المعالجة، وطريقة التسخين، ونطاق درجة الحرارة، وظروف الإبقاء، وطريقة التبريد، ومواضع القياس ذات الصلة. وعندما تكون العملية حرجة، يثبت تأهيل الإجراء أن الدورة المقترحة تنتج خواصًا ونتائج أبعادية مقبولة في مادة وهندسة تمثيليتين. وقد يلزم أن يراعي التأهيل السمك، وتكوين الوصلة، وترتيب التسخين الموضعي، والتقييد، والعلاقة بين درجة حرارة الهواء المسجلة ودرجة الحرارة الفعلية للمكوّن.
ولذلك فإن قياس درجة الحرارة وظيفة تحكم، وليس مجرد إضافة شكلية إلى مخطط. ويجب أن تكون مزدوجات الحرارة، والمجسات، وأجهزة التسجيل، وحالة المعايرة، مناسبة للعملية وأن توضع بحيث تكشف المناطق الساخنة والباردة المهمة. كما تتطلب معدات الفرن أو التسخين الموضعي التحكم في التجانس، والعزل، والجو المحيط عند تحديده، ومعدل التسخين، ومعدل التبريد، والحماية من التلوث أو الأكسدة غير المقصودة. وتحتاج الأنظمة الموضعية إلى عناية خاصة بتوزيع المناطق وفقدان الحرارة عند الدعامات، والملحقات، والحواف الحرة.
وتثبت السجلات ما حدث للمكوّن. وقد تشمل تعريف المادة واللحام، ومراجعة الإجراء، وتعريف المعدات، ومواضع المجسات، ومخططات درجة الحرارة–الزمن، وبيانات المشغّل أو المفتش، والانقطاعات، والإصلاحات، والتصرف في حالات الانحراف. وتربط قابلية التتبع هذه السجلات برقم الصهيرة، أو رقم اللحام، أو التجميعة، أو الجزء المشكل. ثم يقارن الفحص العمل المنجز بالمواصفة المنطبقة، بما في ذلك الحالة البصرية، والفحوص الأبعادية، والصلادة، والفحص غير الإتلافي، أو الاختبارات الميكانيكية عندما تتطلبها وثائق التصميم والتصنيع الحاكمة.
ولا يحل ISO 17663:2023 محل معيار المادة، أو كود التصميم، أو مواصفة إجراء اللحام. بل يوفر إطارًا للجودة من أجل ضبط المعالجة التي تتطلبها تلك الوثائق. وهذا التمييز مهم: إذ يثبت نجاح التصنيع من خلال تاريخ حراري مضبوط وقابل للتتبع، تتبعه أدلة على احتفاظ المكوّن النهائي بالبنية والخواص والأبعاد المطلوبة.
لغة درجات الفولاذ ومواصفاته ومعاييره
تحدد تسمية الفولاذ وحالة المعالجة الحرارية جزأين مختلفين من سجل المادة. فالتسمية تجيب عن السؤال: «ما درجة الفولاذ المحددة؟» أما الحالة فتجيب عن السؤال: «كيف تم توريد ذلك الفولاذ أو معالجته قبل وصوله إلى عملية التصنيع التالية؟» وقد يؤدي الخلط بين هذين السؤالين إلى تحويل الإشارة الصحيحة إلى المادة إلى افتراض غير صحيح بشأن العملية.
تحدد تسمية الدرجة عادةً فئة تركيبية أو فئة منتج أقرها أحد المعايير. وهي لا تنص، بحد ذاتها، على أن كل جزء مصنوع من تلك الدرجة قد خضع للتقسية والمراجعة، كما لا تضمن صلادة معينة بعد المعالجة. وعلى العكس من ذلك، تصف حالة التسليم الحالة التي تُورَّد فيها المادة؛ ومن أمثلتها: غير معالجة، أو مطبَّعة، أو مقسَّاة ومراجَعة، أو معالجة بطريقة أخرى وفقاً لمواصفة المنتج المعمول بها. وتعتمد الحالات والمتطلبات المسموح بها بدقة على المعيار، وشكل المنتج، ومواصفة الشراء.
تضيف المعالجة الحرارية طبقة ثالثة. فهي دورة حرارية مضبوطة، وليست مجرد حالة مسماة. ويؤثر كل من معدل التسخين، وممارسة الأستنة، وزمن التثبيت، وشدة التبريد، والجو المحيط، وتجانس درجة الحرارة، وهندسة الجزء، وحجم المقطع، في البنية الناتجة. كما تؤثر الكربون وعناصر السبك في استقرار الأطوار وحركية التحول؛ ولذلك يمكن للدرجة الاسمية نفسها أن تستجيب بصورة مختلفة عند تغير أبعادها، أو تحميل الفرن، أو ترتيب التبريد.
يغطي ASM Handbook Volume 4A لعام 2024 الصادر عن ASM International علم المعادن الفيزيائي، والصلادة وقابلية التقسية، والتقسية بالتبريد، والتلدين، والمراجعة، والتقسية المتساوية الحرارة، والتقسية المرحلية، والأستنة، وعمليات تقسية السطح. وتوضح هذه الموضوعات سبب عدم إمكان أن تحل التسمية محل مواصفة العملية. إذ تتكون الفيريت، والأوستنيت، والسمنتيت، والبيرليت، والمارتنسيت، والبينايت في ظروف حرارية وحركية مختلفة. وتوفر تسمية الفولاذ جزءاً من معلومات البداية، بينما يحدد مسار المعالجة التحولات الممكنة وكيفية حدوثها بتجانس.
أنواع الفولاذ غير السبائكي المخصصة للتقسية والمراجعة
لا يُعد الفولاذ غير السبائكي مرادفاً للفولاذ الذي يمكن معالجته بدورة تقسية عالمية واحدة. إذ تعتمد استجابته على مستوى الكربون، والبنية المجهرية السابقة، وسماكة المقطع، وممارسة التسخين، وظروف التبريد. وقد ينتج عن التبريد السريع مارتنسيت في المواضع التي يكون فيها معدل التبريد كافياً، في حين قد تتحول المناطق الأبطأ تبريداً إلى نواتج أخرى. ثم تغير المراجعة البنية الناتجة بعد التبريد السريع وتخفف الإجهادات أو تعيد توزيعها، إلا أن النتيجة النهائية تظل معتمدة على التاريخ الحراري الكامل.
وعليه، فإن السؤال الهندسي ذي الصلة ليس ببساطة ما إذا كانت الدرجة «فولاذاً مقسّى ومراجَعاً»، بل ما إذا كانت المادة المحددة، في مقطعها وهندستها الفعليين، قادرة على تحقيق البنية والخواص المطلوبة وفق مسار محدد. وتكتسب قابلية التقسية أهمية لأن الصلادة وحدها لا تصف مدى عمق تحول المقطع. كما أن التشوه والإجهاد المتبقي مهمان، لأن أحد المكونات قد يحقق هدف الصلادة الاسمي، لكنه يفشل مع ذلك في تلبية متطلبات الأبعاد أو الخدمة.
يساعد مخطط اتزان الحديد–كربيد الحديد في تحديد استقرار الأطوار في ظروف قريبة من الاتزان، لكنه لا يتنبأ بمفرده بنتيجة التبريد السريع. وتصف مخططات التحول–الزمن–درجة الحرارة التحول المتساوي الحرارة؛ أما مخططات التحول أثناء التسخين المستمر والتحول أثناء التبريد المستمر فتتناول مسارات تغير درجة الحرارة بصورة أكثر مباشرة. ويربط عرض ASM لعام 2024 لمعالجة الفولاذ حرارياً هذه المخططات تحديداً بالأستنة، وسلوك التحول، والتشوه، والتحكم في الإجهادات المتبقية. وتُعد هذه الصلة أساسية بالنسبة إلى أنواع الفولاذ غير السبائكي المخصصة للتقسية.
وتوضح الحالة المطبَّعة الفرق بين الدرجة والمسار. فقد تؤدي عملية التطبيع إلى إنشاء بنية مجهرية ابتدائية مختلفة عن الحالة المدرفلة أو الملدنة، مما يؤثر في سلوك الأستنة والتبريد السريع والمراجعة اللاحقة. وينبغي التعامل معها بوصفها حالة معالجة محددة، لا خاصية تلقائية للتسمية.
التسمية وحالة التسليم ومسار المعالجة
ينبغي أن تفصل الإشارة إلى المادة ثلاثة أسئلة على الأقل: هوية الفولاذ، والحالة التي يتم تسليمه فيها، والمعالجة المطلوبة للمكوّن. ويمكن التعبير عن السؤال الأول من خلال تسمية معيارية. وقد تَرِد الإجابة عن السؤال الثاني بوصفها حالة تسليم في معيار المنتج أو وثائق الطلب. أما السؤال الثالث فيندرج ضمن مواصفة عملية تحدد كيفية تسخين المكوّن، وتثبيته، وتبريده، وفحصه، وقبوله.
وينبغي أن تراعي هذه السجلات المكوّن نفسه، لا مجرد قيمة الضبط الحراري للفرن. فالحافة الرقيقة والمحور السميك لا يمران بالتاريخ الحراري نفسه. كما تغير الثقوب، والزوايا، وتغيرات المقطع، وملامسة التجهيزات، تدفق الحرارة وتطور الإجهادات. وقد يؤثر جو الفرن في كيمياء السطح وتكوّن القشور؛ كما يؤثر تجانس درجة الحرارة وترتيب الحمولة في تلقي جميع المناطق للدورة المقصودة. وتغير أوساط التبريد والتحريك معدل استخراج الحرارة، في حين يمكن أن يؤدي النقل المتأخر أو الغمر غير المتجانس إلى نشوء تدرجات.
وتظل تسمية المعالجة وحدها غير مكتملة. فعبارة «مقسّى ومراجَع» تحدد تسلسلاً، لكنها لا تحدد الإجراء الكامل. ويجب أن تحدد مواصفة العملية القابلة للاستخدام الدرجة والحالة المنطبقتين، وضوابط المعدات، وقياس درجة الحرارة، وقواعد التسخين والتثبيت، ومتطلبات النقل، وطريقة التبريد، وممارسة المراجعة، ومعايير الفحص. وقد تحتاج أيضاً إلى أحكام خاصة برسم خرائط الصلادة، وفحوص الأبعاد، وحالة السطح، وتصحيح التشوه.
تحدد المعايير المتطلبات والنطاق؛ لكنها لا تلغي الحاجة إلى الحكم الهندسي بشأن مكوّن معين. ويوفر ISO 17663:2023 سياقاً منفصلاً لمتطلبات الجودة المتعلقة بالمعالجة الحرارية المرتبطة باللحام والعمليات ذات الصلة. ويغطي المعالجة في الهواء أو في أجواء مضبوطة، سواء أُجريت في الورش أم في الموقع، وينطبق أساساً على أنواع الفولاذ الفيريتية والمكونات الملحومة أو المشكلة ذات الصلة. ولا يعني وجوده أن كل عملية معالجة حرارية تتحول إلى إجراء لحام، لكنه يوضح سبب وجوب أن تتبع ضوابط الجودة العمل المنفذ فعلياً.
ISO 683-1:2016 في سياقه
العنوان الدقيق هو ISO 683-1:2016، أنواع الفولاذ القابلة للمعالجة الحرارية، والفولاذ السبائكي، والفولاذ سهل القطع — الجزء 1: أنواع الفولاذ غير السبائكي المخصصة للتقسية والمراجعة. ويضع العنوان أنواع الفولاذ غير السبائكي ضمن سلسلة أوسع، مع تحديد الجزء المعني الذي تغطيه الوثيقة.
يحدد ISO 683-1:2016 متطلبات التسليم الفنية ضمن نطاقه المحدد، وليس وصفة عالمية للمعالجة الحرارية. Strong evidence
وفقاً للمنظمة الدولية للتوحيد القياسي، يحدد ISO 683-1:2016 متطلبات التسليم الفنية لأنواع الفولاذ غير السبائكي المخصصة أساساً للتقسية والمراجعة، والتقسية المتساوية الحرارة، والتقسية باللهب، والتقسية بالحث، وفي بعض الحالات، للحالات المطبَّعة. وتمثل عبارة «متطلبات التسليم الفنية» الحد المهم في لغة المعايير. فالوثيقة تحدد متطلبات المواد الموردة ضمن نطاقها؛ لكنها لا تشكل وصفة عالمية لكل مكوّن مصنوع من فولاذ مشمول بها.
ويمنع هذا التمييز خطأين شائعين. أولاً، إن كون تسمية ما مشمولةً بـ ISO 683-1:2016 لا يثبت أن مكوّناً نهائياً قد تلقى المعالجة المطلوبة. وثانياً، فإن اختيار حالة تسليم لا يحدد الدورة الحرارية الكاملة اللازمة لتحقيق هدف تصميمي. ولا تزال مواصفة المكوّن مطالبة بمعالجة الهندسة، وحجم المقطع، والتسخين، والتثبيت، والتبريد، والجو المحيط، والتحكم في التشوه، والإجهادات المتبقية، والتحقق.
وعليه، فإن ISO 683-1:2016 يمثل مرجعاً للمادة والتسليم ضمن نظام تحكم أوسع. ويصف كل من ASM International وASTM International وNPTEL ومرجع Steel and Its Heat Treatment لعام 1984 المعالجة الحرارية من خلال تحولات الأطوار والتاريخ الزمني–الحراري. ويوفر المعيار الإطار التعاقدي للمادة؛ بينما يحدد التحليل المعدني ومواصفة العملية المضبوطة ما إذا كان الجزء الفعلي قد بلغ الحالة المطلوبة.
ضبط العملية والتحقق وتحليل حالات الفشل
ينبغي التحقق من المعالجة الحرارية باعتبارها تسلسلاً مضبوطاً، لا الحكم عليها من خلال الصلادة وحدها. وقبل تحميل الفرن، يجب التأكد من درجة الفولاذ، ورقم الصهرة أو السبك، وشكل المنتج، وحجم المقطع، والحالة السابقة للمادة. فقضيب من فولاذ سبائكي مقسّى ومراجَع ليس قابلاً للاستبدال بقضيب من فولاذ كربوني مُطبَّع، حتى عندما تكون نسبة الكربون في كليهما متقاربة. ويؤثر تركيب الفريت-البيرليت الابتدائي، والتشغيل البارد السابق، وحجم الحبيبات، والانفصال الكيميائي، وحالة التشغيل الآلي في استجابة الأوستنة، وحركية التحول، والتشوه، والصلادة النهائية.
ينبغي أن يربط سجل العملية هوية المادة بالتاريخ الحراري الكامل: نقطة ضبط الفرن ودرجة الحرارة المقاسة، وحالة الغلاف الجوي، وترتيب الحمولة، ومعدل التسخين عند الاقتضاء، ومدة النقع أو التثبيت، وزمن النقل، ووسط التبريد السريع وتحريكه، ومسار التبريد، ودورة المراجعة، وأي عملية لاحقة للمعالجة. يضع ASM Handbook Volume 4A (ASM International, 2024) الصلادة، وقابلية التقسية، والتبريد السريع، والتشوه، والتحكم في الإجهادات المتبقية ضمن مشكلة المعالجة الحرارية نفسها. وتكتسب هذه العلاقة أهمية عملية. فقد يحقق الجزء صلادة سطحية محددة، مع احتوائه في الوقت نفسه على قلب غير مناسب، أو إجهاد شد مفرط، أو تغير هندسي يحول دون التجميع.
يحدد ISO 683-1:2016 متطلبات التسليم الفنية للفولاذ غير السبائكي المخصص أساساً للتقسية والمراجعة، أو التقسية المتساوية الحرارة، أو التقسية باللهب، أو التقسية بالحث، وكذلك، في بعض الحالات، للحالات المُطبَّعة. ويتناول ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء مضبوطة، عند إجرائها في الورش أو في الموقع، وبخاصة للفولاذ الفريتي والمكونات الملحومة أو المشكلة ذات الصلة. وتوفر هذه المواصفات إطاراً للجودة؛ لكنها لا تحول كل درجة فولاذ، وهندسة، وظرف خدمة إلى قاعدة قبول عالمية واحدة. ويجب أن يحدد الرسم المعني، ومواصفة المادة، والإجراء، وخطة الفحص ما يُعد مقبولاً.
جو الفرن وتجانس درجة الحرارة
يبدأ التحكم في درجة الحرارة بالقياس، لا بقراءة شاشة وحدة التحكم. فقد يشير الفرن إلى 850 °C بينما تتعرض الحمولة لدرجة حرارة مختلفة بسبب موضع الحساس، أو التدرجات الإشعاعية، أو تلف العزل، أو انسداد دوران الوسط، أو زيادة تحميل منطقة العمل. وتكشف مسوحات تجانس درجة الحرارة والمزدوجات الحرارية المُعايرة الخاصة بالحمولة هذه الفروق. والسؤال المهم ليس فقط ما إذا كان الفرن قد بلغ نقطة الضبط، بل ما إذا كان الجزء قد بلغ درجة الحرارة المطلوبة في جميع أنحاء الحمولة، وبقي عندها للمدة المقصودة.
ويؤثر ترتيب الحمولة في التسخين والتبريد. فقد تحجب الأجزاء المتراصة بإحكام بعضها عن بعض من الحرارة الإشعاعية، كما قد تحد من تدفق الغاز أو سائل التبريد. وتسخن المقاطع الكبيرة ببطء أكبر في المركز منها عند السطح؛ وقد ترتفع حرارة الأجزاء البارزة الرقيقة أكثر من اللازم بينما يظل القلب دون مجال الأوستنة المقصود. ولذلك قد تختلف مدة التثبيت المقاسة من لحظة استعادة الفرن لدرجة حرارته عن مدة التثبيت المقاسة بعد وصول الحمولة إلى التجانس الحراري من الناحية المعدنية.
يؤدي التحكم في جو الفرن غرضين: الحد من التغير الكيميائي عند السطح، ودعم انتقال حراري قابل للتكرار. ويعزز الأكسجين الزائد أو بخار الماء الأكسدة وتكوّن القشور. وقد يؤدي جهد الكربون الأقل من متطلب الاتزان للفولاذ إلى نزع الكربون، أي إزالة الكربون من السطح وخفض الصلادة الممكن بلوغها. أما جهد الكربون الزائد فقد يسبب الكربنة، منتجاً سطحاً صلباً وهشاً أو تدرجاً غير طبيعي في الكربون. وتفرض الغازات الماصة للحرارة، وأنظمة النيتروجين-الميثانول، والفراغ، والملح، والهواء احتياجات مختلفة للمراقبة. وقد تكون نقطة الندى، وجهد الأكسجين، وجهد الكربون، وتدفق الغاز، والضغط، وسجلات الإنذار عناصر ذات صلة، تبعاً للعملية.
ويمثل النقل من الفرن إلى حوض التبريد السريع نقطة تحكم أخرى. إذ يسمح التأخير بحدوث تحول جزئي، ولا سيما بالقرب من أنف مخطط التحول بالتبريد المستمر، وقد يؤدي إلى تكوّن الفريت أو البيرليت أو البينايت قبل اكتمال تشكل المارتنسيت. وبعد ذلك تحدد درجة حرارة التبريد السريع، والتحريك، والتلوث، والتركيز، واتجاه الجزء شدة التبريد. فقد يبرد سائل التبريد بسرعة في موضع، وببطء في موضع آخر بسبب أغلفة البخار، أو ركود التدفق، أو تغير حالة السائل. والنتيجة هي تاريخ للعملية، لا رقم واحد لمعدل التبريد.
فحوص الصلادة والبنية المجهرية والأبعاد
ينبغي أن يستخدم التحقق عدة فحوص مترابطة. فالصلادة وسيلة سريعة لفحص استجابة المعالجة، لكن معناها يعتمد على الموضع، والطريقة، وحالة السطح، وحجم المقطع. ويجب فحص المناطق المحددة، لا الاكتفاء بالسطح الأسهل وصولاً. وقارن بين السطح والقلب عندما يُحتمل وجود تدرجات بسبب سماكة المقطع، وأزل القشور أو المادة منزوعة الكربون عندما تتطلب طريقة الفحص سطحاً سليماً للاختبار. ويمكن لمسح الصلادة أن يبين ما إذا كانت التقسية بالحث أو باللهب قد أنتجت عمق الطبقة المقسّاة المقصود، في حين قد تخفي قراءة واحدة انتقالاً حاداً.
ويساعد فحص البنية المجهرية على تفسير نتائج الصلادة التي تبدو متناقضة. فبعد التبريد السريع، قد تحتوي البنية على المارتنسيت، والبينايت، والفريت، والبيرليت، والأوستنيت المحتجز، بنسب تتحكم فيها نسبة الكربون، والإضافات السبائكية، ومعدل التبريد، والهندسة الموضعية. وتغير المراجعة المارتنسيت وتخفف جزءاً من إجهاد التبريد السريع؛ لكنها لا تمحو كل أخطاء العملية السابقة. وينبغي أخذ المقاطع الميتالوغرافية من مواضع ممثلة أو مواضع مشتبه فيها، وتحضيرها من دون تسخين مفرط أو تشويه بالمسح، وتفسيرها مع مراعاة درجة الفولاذ وتاريخ المعالجة.
ويمكن لفحص السطح أن يحدد الأكسدة، والقشور، ونزع الكربون، والكربنة، وشقوق التبريد السريع، وشقوق التجليخ، والتراكبات، وارتفاع الحرارة الموضعي. ويظهر نزع الكربون عادةً على هيئة طبقة فريتية منخفضة الكربون تحت السطح. وتترك الأكسدة قشوراً أو تآكلاً بين الحبيبات عندما تكون شديدة. وقد يترافق الأوستنيت المحتجز المفرط مع ارتفاع محتوى الكربون أو العناصر السبائكية، أو عدم كفاية شدة التبريد السريع، أو ارتفاع درجة حرارة التبريد السريع أكثر من اللازم، أو انخفاض درجة بدء المارتنسيت إلى حد يبقى معه التحول غير مكتمل عند درجة حرارة الغرفة. وقد يتحول هذا الأوستنيت لاحقاً أثناء الخدمة أو التشغيل الآلي أو المعالجة على البارد، مسبباً تغيراً في الأبعاد.
ويتطلب التحقق من الأبعاد إجراء القياسات قبل المعالجة وبعدها عند مراجع محددة. وسجّل الطول، والقطر، والاستواء، والاستدارة، والانحراف، وحجم الثقوب، وسمات الشكل ذات الصلة وفقاً لرسم المكوّن. وينشأ التشوه عن التسخين غير المتساوي، وتغيرات حجم التحول، والتدرجات الحرارية، والهندسة غير المتناظرة، وتدفق سائل التبريد السريع، وإجهادات التشغيل الآلي المتبقية، والقيود. وقد تبقى الإجهادات المتبقية حتى عندما تقع الأبعاد ضمن حدود السماحية، ولذلك فإن التحكم في التشوه والتحكم في الإجهادات مهمتان مترابطتان، لكنهما غير متطابقتين. ومن ثم فإن تناول ASM لعام 2024 للتشوه والإجهادات المتبقية وثيق الصلة مباشرةً بتخطيط الفحص.
تفسير النتائج غير المطابقة
تُعد النتيجة غير المطابقة دليلاً على حالة في العملية أو المادة تتطلب العزل والتحقيق، لا دعوة إلى تكرار الدورة دون تشخيص. ويجب أولاً الحفاظ على إمكانية التتبع: تحديد حمولة الفرن، وصهرة المادة، والمواضع التي خضعت للفحص، والأجهزة المستخدمة، وحالة المعايرة، والنتيجة الدقيقة. وتأكد من طريقة الاختبار وموضع العينة قبل إلقاء المسؤولية على علم المعادن. فقد تنتج قراءة الصلادة المنخفضة كذباً عن القشور، أو نزع الكربون، أو خشونة السطح، أو ضحالة الانطباع، أو إجراء الاختبار قريباً جداً من حافة.
وتنشأ البقع اللينة عادةً من عدم كفاية شدة التبريد السريع، أو ضعف التحريك، أو تكوّن غلاف بخاري، أو انسداد تدفق السائل، أو زيادة تأخير النقل، أو عدم كفاية الأوستنة، أو كون المقطع أكبر من أن يناسب الفولاذ وسائل التبريد المختارين. وقد يؤدي عدم تجانس درجة حرارة الفرن أو ترتيب الحمولة بصورة غير صحيحة إلى المظهر نفسه. وقد تشير الصلادة المفرطة إلى عدم كفاية المراجعة، أو إلى درجة مراجعة غير صحيحة، أو إلى سطح مفرط الكربنة، أو إلى بنية تحتوي على مارتنسيت غير مُراجَع. وقد تعكس أيضاً إجراء الاختبار على منطقة رقيقة مقسّاة بدلاً من المادة الحجمية المقصودة.
ويشير نزع الكربون إلى التحكم في الجو، أو التعرض المفرط، أو إزالة القشور، أو عملية تسخين سابقة. وتشير الأكسدة إلى تسرب الهواء، أو جهد فرن غير مناسب، أو ارتفاع نقطة الندى، أو التعرض المطول. وينتج حجم الحبيبات الخشن عادةً عن ارتفاع مفرط في درجة حرارة الأوستنة، أو طول مفرط في مدة التثبيت، أو التسخين المتكرر، أو فرط التسخين الموضعي؛ وقد يؤدي ذلك إلى خفض المتانة وزيادة الحساسية للتشوه. وقد تنتج التشققات عن التبريد السريع الشديد، أو الزوايا الحادة، أو أضرار التجليخ، أو العيوب الموجودة مسبقاً، أو الهيدروجين أو تلوث السطح، أو الإجهادات المتبقية التي تتضافر مع إجهاد التحول. وغالباً ما يكون شكل التشقق وموضعه أكثر إفادة من الصلادة.
وينبغي أن يدفع وجود أوستنيت محتجز غير متوقع إلى مراجعة محتوى الكربون والعناصر السبائكية، ودرجة حرارة الأوستنة الفعلية، ومعدل التبريد، وانقطاع التبريد السريع، وأي تأثير تثبيتي ناتج عن الهندسة أو سماكة المقطع. وقد يدعم النمو البُعدي بعد المعالجة هذا التشخيص، لكنه لا يثبت ذلك بمفرده. وقد يشمل الإجراء التصحيحي إعادة التصنيف، أو إجراء مراجعة إضافية، أو تخفيف الإجهاد، أو إعادة الفحص، أو الرفض؛ ويعتمد التصرف المناسب على المواصفة الحاكمة والتقييم الهندسي. ويتمثل الانضباط الأساسي في تغيير متغير واحد محدد من متغيرات العملية في كل مرة، والتحقق من البنية والخواص وحالة السطح والأبعاد الناتجة.
إطار موحّد لاختيار المعالجة الحرارية
ينبغي اختيار المعالجة الحرارية بناءً على مجموعة الخواص المطلوبة وظروف الخدمة، لا بناءً على درجة حرارة مألوفة أو اسم عام لدرجة فولاذية. تغيّر دورة حرارية مضبوطة الفولاذَ من خلال تحولات طورية، إلا أن الفيريت والبرليت والبينايت والمارتنسيت والأوستنيت المتبقي والكربيدات الناتجة تعتمد على التركيب، وحجم المقطع، ومعدل التسخين، ومسار التبريد، والحالة الابتدائية للمادة. ولذلك، قد تؤدي المعالجة الاسمية نفسها إلى متانة مفيدة في أحد المكونات، وإلى تشقق أو تشوه مفرط أو صلادة غير كافية في القلب في مكوّن آخر.
يحدد ASM Handbook Volume 4A الصادر عن ASM International علم المعادن الفيزيائي، والصلادة وقابلية التصلد، والتقسية بالتبريد، والتلدين، والمراجعة، والتقسية البيـنائية، والتقسية المرحلية، والأوستنة، والتقسية السطحية بوصفها أجزاء مترابطة من المعالجة الحرارية للفولاذ، لا عمليات منفصلة (ASM International, 2024). ويشكّل هذا الترابط أساس اختيار العملية.
ابدأ بالخواص المطلوبة وظروف الخدمة
حدّد الهدف الهندسي قبل اختيار الدورة الحرارية. فقد تكون الصلادة المطلوبة خاصة بالمقطع بأكمله، أو بسطح مقاوم للتآكل، أو بعمق محدود للطبقة السطحية. وتكتسب مقاومة الشد ومقاومة الخضوع أهمية، لكنها لا تحل محل المتانة أو المطيلية أو مقاومة الكلال. فقد يقاوم سطح مارتنسـيتي صلب التآكلَ الكاشط، لكنه يقلل القدرة على تحمل الصدمات أو يزيد الحساسية لضرر الجلخ. وقد يكون تركيب أقل صلادة، مكوّن من بينايت أو مارتنسيت مُراجع، أقدر على تحمل الأحمال المتكررة بدرجة أكثر موثوقية.
تحدد ظروف الخدمة نوع المفاضلة المقبولة. يتعرض سن الترس لإجهاد تماس، وتآكل انزلاقي، وكلال انحنائي، وغالباً لتدرج في الصلادة من الطبقة السطحية إلى القلب. وقد يحتاج العمود إلى قلب متين، وموضع ارتكاز صلب، وحدود ضيقة للانحراف الدوراني بعد المعالجة. أما المكوّن الملحوم الحابس للضغط، فيتطلب التركيز بدرجة أكبر على الإجهاد المتبقي، والتحكم في الهيدروجين، والمتانة، والفحص، بدلاً من التركيز على أقصى صلادة. وينبغي أن تشمل عملية التقييم الأولية نفسها درجة الحرارة، والتعرض للتآكل، والتشحيم، وأحمال الصدم، والإجهاد الدوري، وعواقب الكسر.
يجب تحديد التفاوتات البُعدية إلى جانب الخواص الميكانيكية. فلا يمكن التعامل مع مكوّن لا يتجاوز تفاوت أبعاده بضعة أجزاء من مئة من المليمتر كما لو أن التشوه سيُصحح في مرحلة لاحقة. فالهندسة تغيّر المجال الحراري: إذ تسخن الحواف الرقيقة وتبرد بسرعة، وتغيّر الثقوب الصلابة الموضعية، وتركّز الزوايا الحادة الإجهاد، وتنحني المقاطع الطويلة غير المتماثلة مع تطور انفعالات التحول. كما يجب تحديد التدرج المطلوب بين السطح والقلب بوضوح. فالتصلد الشامل، والتصلد الانتقائي، ومعالجات تخفيف الإجهاد تفرض متطلبات حرارية وميكانيكية مختلفة.
وتُعد الحالة الابتدائية جزءاً من المواصفة. فالبنية المسبوكة، والتشغيل على البارد السابق، والفيريـت-برليت بعد التطبيع، والكربيدات الكروية، والمارتنسيت المُراجع سابقاً، ومنطقة التأثر الحراري للحام، لا تستجيب استجابة متماثلة. وقد يحتوي المكوّن الملحوم على تدرجات في الصلادة وإجهادات متبقية شدّية قبل بدء المعالجة المخططة. ويتناول ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء مضبوطة، داخل الورش أو في الموقع، وبوجه رئيسي للفولاذ الفيريتي والمكونات الملحومة أو المشكلة ذات الصلة. وتكمن أهميته العملية في ضرورة مواءمة سجل العملية، وقياس درجة الحرارة، والتحكم في الجو، وخطة الفحص مع تاريخ المكوّن ومستوى مخاطره.
طابق تركيب الفولاذ مع سلوك التحولات
يضبط الكربون كمية الكربون المتاحة لتكوين المارتنسيت، كما يؤثر في نسب الفيريت والبرليت والأسمنتيت وصلادتها. وتغيّر عناصر السبك درجات حرارة التحول، وثبات الكربيدات، وقابلية التصلد، والاستجابة للمراجعة، وسلوك الأكسدة. ولا يجوز إسناد افتراض التقسية بالتبريد نفسه إلى AISI 1045 وAISI 4140 لمجرد أن كليهما يمكن تقسيته بالتبريد ومراجعته. فمحتوى الكروم-الموليبدينوم في AISI 4140 يؤخر التحولات الانتشارية، ويسمح عموماً بتصلد شامل أكبر من الفولاذ الكربوني العادي AISI 1045 في مقطع مماثل. أما AISI 52100 فيضيف محتوى مرتفعاً من الكربون والكروم، بحيث يصبح التحكم في الكربيدات محورياً لأداء المحامل واستقرار أبعادها.
يساعد مخطط الحديد-كربيد الحديد على تحديد الأطوار المتزنة وقابلية ذوبان الكربون، لكنه لا يتنبأ بالبنية التي تتشكل خلال دورة تبريد حقيقية. فقد يتحول الأوستنيت إلى برليت أو بينايت إذا تقاطع التبريد مع منطقة الزمن-الحرارة ذات الصلة؛ وإذا كُبح الانتشار بدرجة كافية، فقد يتحول إلى مارتنسيت عند درجات حرارة تحكمها تركيبة الفولاذ. ويميز عرض ASM لعام 2024 للتحولات بين المفاهيم الاتزانية وسلوك مخططات التحول-الزمن-الحرارة (TTT) والتحول أثناء التبريد المستمر (CCT). ويمنع هذا التمييز خطأً شائعاً يتمثل في اختيار درجة حرارة الأوستنة من مخطط الأطوار، ثم افتراض أن ناتج التبريد قد تحدد بذلك.
استخدم مخطط TTT لتحليل فترات التثبيت متساوي الحرارة، ومخطط CCT لتحليل التبريد العملي من الأوستنيت. ولا يتمثل السؤال ببساطة في معرفة ما إذا كان وسط التقسية «سريعاً»، بل في معرفة ما إذا كان منحنى التبريد للمقطع الفعلي يتجنب، عند اللزوم، أنف البرليت أو البينايت، ثم يمر عبر مجال المارتنسيت بمعدل يحد من الإجهاد الحراري وإجهاد التحول. فقد يبرد القطر الكبير ببطء عند مركزه، بينما تبرد الحافة الرقيقة بسرعة، فتتكون بنيتان مختلفتان في الجزء نفسه. وتصف قابلية التصلد، التي تُختبر مثلاً بطريقة التقسية الطرفية لـ Jominy، العمق الذي يمكن للفولاذ أن يطوّر عنده صلادة في ظل حالة تبريد محددة؛ لكنها لا تضمن صلادة معينة في كل هندسة.
وقد يقود هذا التحليل إلى الابتعاد عن أقصى شدة للتقسية بالتبريد. فقد توفر التقسية بالتبريد والمراجعة المقاومة المطلوبة، لكن التقسية المرحلية يمكن أن تقلل فرق درجة الحرارة أثناء تكوّن المارتنسيت، ومن ثم تخفّض خطر التشوه. وقد تنتج التقسية البيـنائية بينايتاً ذا متانة مفيدة وانفعال تقسية منخفضاً عندما يسمح الفولاذ وحجم المقطع بالتحول متساوي الحرارة المطلوب. ويمكن للتطبيع أن يصقل بنية ابتدائية غير متجانسة، في حين يمكن للتلدين أو التكوير أن يحسّن قابلية التشغيل قبل التصلد. كما يمكن للتقسية باللهب وبالحث أن تحقق صلادة مرتفعة عند السطح مع الإبقاء على قلب أكثر متانة، شريطة ضبط نمط التسخين والتردد وسرعة المسح وقدرة التبريد الذاتي.
وازن بين الأداء وقابلية التصنيع والمخاطر
قد تظل البنية المجهرية القابلة للتحقيق تقنياً خياراً تصنيعياً رديئاً. وينبغي مراعاة سعة الفرن، وترتيب الحمولة، وتجانس التسخين، وتحريك وسط التقسية، وتلوثه، والجو، ووسائل التثبيت، وتسلسل التشغيل، والقدرة على قياس درجة الحرارة في مواضع ممثلة. ولا يُعد اختيار الجو مسألة شكلية؛ فالأكسدة ونزع الكربون والكربنة والقشور يمكن أن تغيّر صلادة السطح وأبعاده. كما أن حساب قابلية التصلد لا يكتمل من دون سمك المقطع، وأنصاف أقطار الزوايا، والتلامس مع وسائل التثبيت، وظروف التبريد عند السطح.
يجب التعامل مع الإجهاد المتبقي والتشوه بوصفهما قيدين تصميميين. فالانكماش الحراري وتمدد التحول يحدثان في أزمنة ومواضع مختلفة، في حين يمكن لتكوّن المارتنسيت أن يثبت الإجهادات قبل أن يبرد القلب. ويزداد احتمال التشقق عندما يقترن الإجهاد المرتفع بصلادة عالية، أو هندسة حادة، أو ضرر سطحي، أو هيدروجين، أو تقسية بالتبريد غير مناسبة. ولذلك فالمراجعة ليست مجرد ضبط للصلادة؛ إذ إنها تغيّر استقرار البنية المُقساة بالتبريد ومتانتها، وتخفف جزءاً من عبء إجهاد التقسية بالتبريد. ويتطلب الأمر ضبط درجة حرارة المراجعة ومدتها والتأخر في نقل الجزء.
وقد يغيّر تاريخ اللحام القرار برمته. فالمعالجة الحرارية بعد اللحام قد تخفف الإجهاد المتبقي أو تُراجع المناطق الصلبة، لكنها قد تؤثر أيضاً في المقاومة والدقة البُعدية والمتانة إذا لم تكن الدورة ملائمة للفولاذ. ويغطي ISO 683-1:2016 متطلبات التسليم الفنية للفولاذ غير السبائكي المخصص أساساً للتقسية بالتبريد والمراجعة، والتقسية البيـنائية، والتقسية باللهب، والتقسية بالحث، وكذلك، في بعض الحالات، للحالات بعد التطبيع. ولا يلغي هذا المعيار الحاجة إلى تأهيل معالجة خاصة بكل جزء.
وتحدد قدرة الفحص حدود التحكم الموثوق في العملية. وينبغي أن تشمل مسوحات الصلادة السطح والقلب عندما يكون هناك تدرج محدد. وقد يلزم الفحص المعدني لكشف نزع الكربون، أو الأوستنيت المتبقي، أو المارتنسيت غير المُراجع، أو البينايت، أو شبكات الكربيدات، أو حجم الحبيبات غير الطبيعي. وقد تكون فحوص الأبعاد، والفحص بالجسيمات المغناطيسية أو بالسوائل المتغلغلة، والاختبار بالموجات فوق الصوتية، وتقييم الإجهاد المتبقي، مناسبة عندما تكون عواقب التشقق أو العيوب الداخلية جسيمة.
اختيار المعالجة
- حدّد الهدف حدّد أحمال الخدمة، وحدود الخواص، ومتطلبات السطح والقلب، والسماحات الأبعادية.
- حدّد الحالة الابتدائية تحقّق من الدرجة، والبنية المجهرية السابقة، وهندسة المقطع، وشكل المنتج، وتاريخ اللحام.
- قيّم الحركية استخدم معلومات مناسبة من TTT أو CCT للفولاذ الفعلي والمسار الحراري الفعلي.
- اختر المسار اختر أساليب التسخين والجو والتبريد والمراجعة أو تقسية السطح التي يمكن ضبطها.
- أهِّل وتحقّق تحقّق من الصلادة، والبنية المجهرية، والأبعاد، وحالة السطح، والعيوب، مقارنةً بالمواصفة المنطبقة.
ومن ثم يمكن اتخاذ قرار الاختيار بالتسلسل الآتي: تحديد أحمال الخدمة وحدود الخواص؛ وتحديد صلادة السطح والقلب والتفاوتات البُعدية؛ وتحديد الدرجة الفولاذية والبنية المجهرية السابقة وهندسة المقطع وتاريخ اللحام؛ ومقارنة مسارات التحول وفق مخططي TTT وCCT؛ واختيار أساليب التسخين والجو والتبريد والمراجعة التي يمكن ضبطها؛ ثم تأهيل الدورة من خلال فحص الصلادة والبنية والأبعاد والعيوب. وإذا لم يحقق مسار واحد حدود المقاومة والمتانة والتشوه والإنتاج، فينبغي تغيير الفولاذ أو الهندسة أو تسلسل التشغيل أو استراتيجية المعالجة السطحية. فالمعالجة الحرارية مسألة مترابطة تجمع بين علم المعادن والعملية. والخيار الحاسم ليس رقماً واحداً لدرجة الحرارة، بل تاريخاً حرارياً موثّقاً ومتحققاً وملائماً للفولاذ والجزء.
المراجع
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment