




Co oznacza obróbka cieplna stali
Obróbka cieplna to zaplanowana sekwencja operacji nagrzewania, wygrzewania i chłodzenia stosowana wobec stali w celu kontrolowanej zmiany jej struktury wewnętrznej i wynikających z niej właściwości. Temperatura w piecu jest tylko jednym z elementów tej sekwencji. Kompletna obróbka obejmuje stan początkowy materiału, szybkość osiągania temperatury, czas przebywania w danej temperaturze, atmosferę otoczenia, sposób przepływu ciepła przez przekrój oraz przebieg chłodzenia stali.
Co może zmienić obróbka
- Struktura Skład fazowy, morfologia faz, struktura defektów i struktura ziaren
- Właściwości mechaniczne Twardość, wytrzymałość, udarność i ciągliwość
- Zachowanie podczas wytwarzania Skrawalność, naprężenia własne i stabilność wymiarowa
- Właściwości powierzchni Twarda, odporna na zużycie powierzchnia nad bardziej ciągliwym rdzeniem
To rozróżnienie oddziela metalurgiczną obróbkę cieplną od zwykłego nagrzania stali i pozostawienia jej do ostygnięcia. Obróbka może mieć na celu zmianę składu fazowego, morfologii faz, struktury defektów, twardości, wytrzymałości, udarności, plastyczności, skrawalności, stabilności wymiarowej lub właściwości powierzchni. Może również służyć do usunięcia naprężeń własnych, rozdrobnienia ziaren, przygotowania stali do obróbki skrawaniem albo wytworzenia twardej, odpornej na zużycie warstwy powierzchniowej na bardziej ciągliwym rdzeniu.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
ASM Handbook Volume 4A, Steel Heat Treating—Fundamentals and Processes, omawia austenityzowanie, hartowanie, wyżarzanie, odpuszczanie, hartowanie bainityczne, hartowanie stopniowe, hartowanie powierzchniowe, twardość, hartowność, odkształcenia oraz procesy pokrewne (ASM International, 2024). Zagadnienia te łączy jedna zasada: reakcja stali zależy jednocześnie od jej składu i historii cieplnej.

Cykle cieplne i zmiany metalurgiczne[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
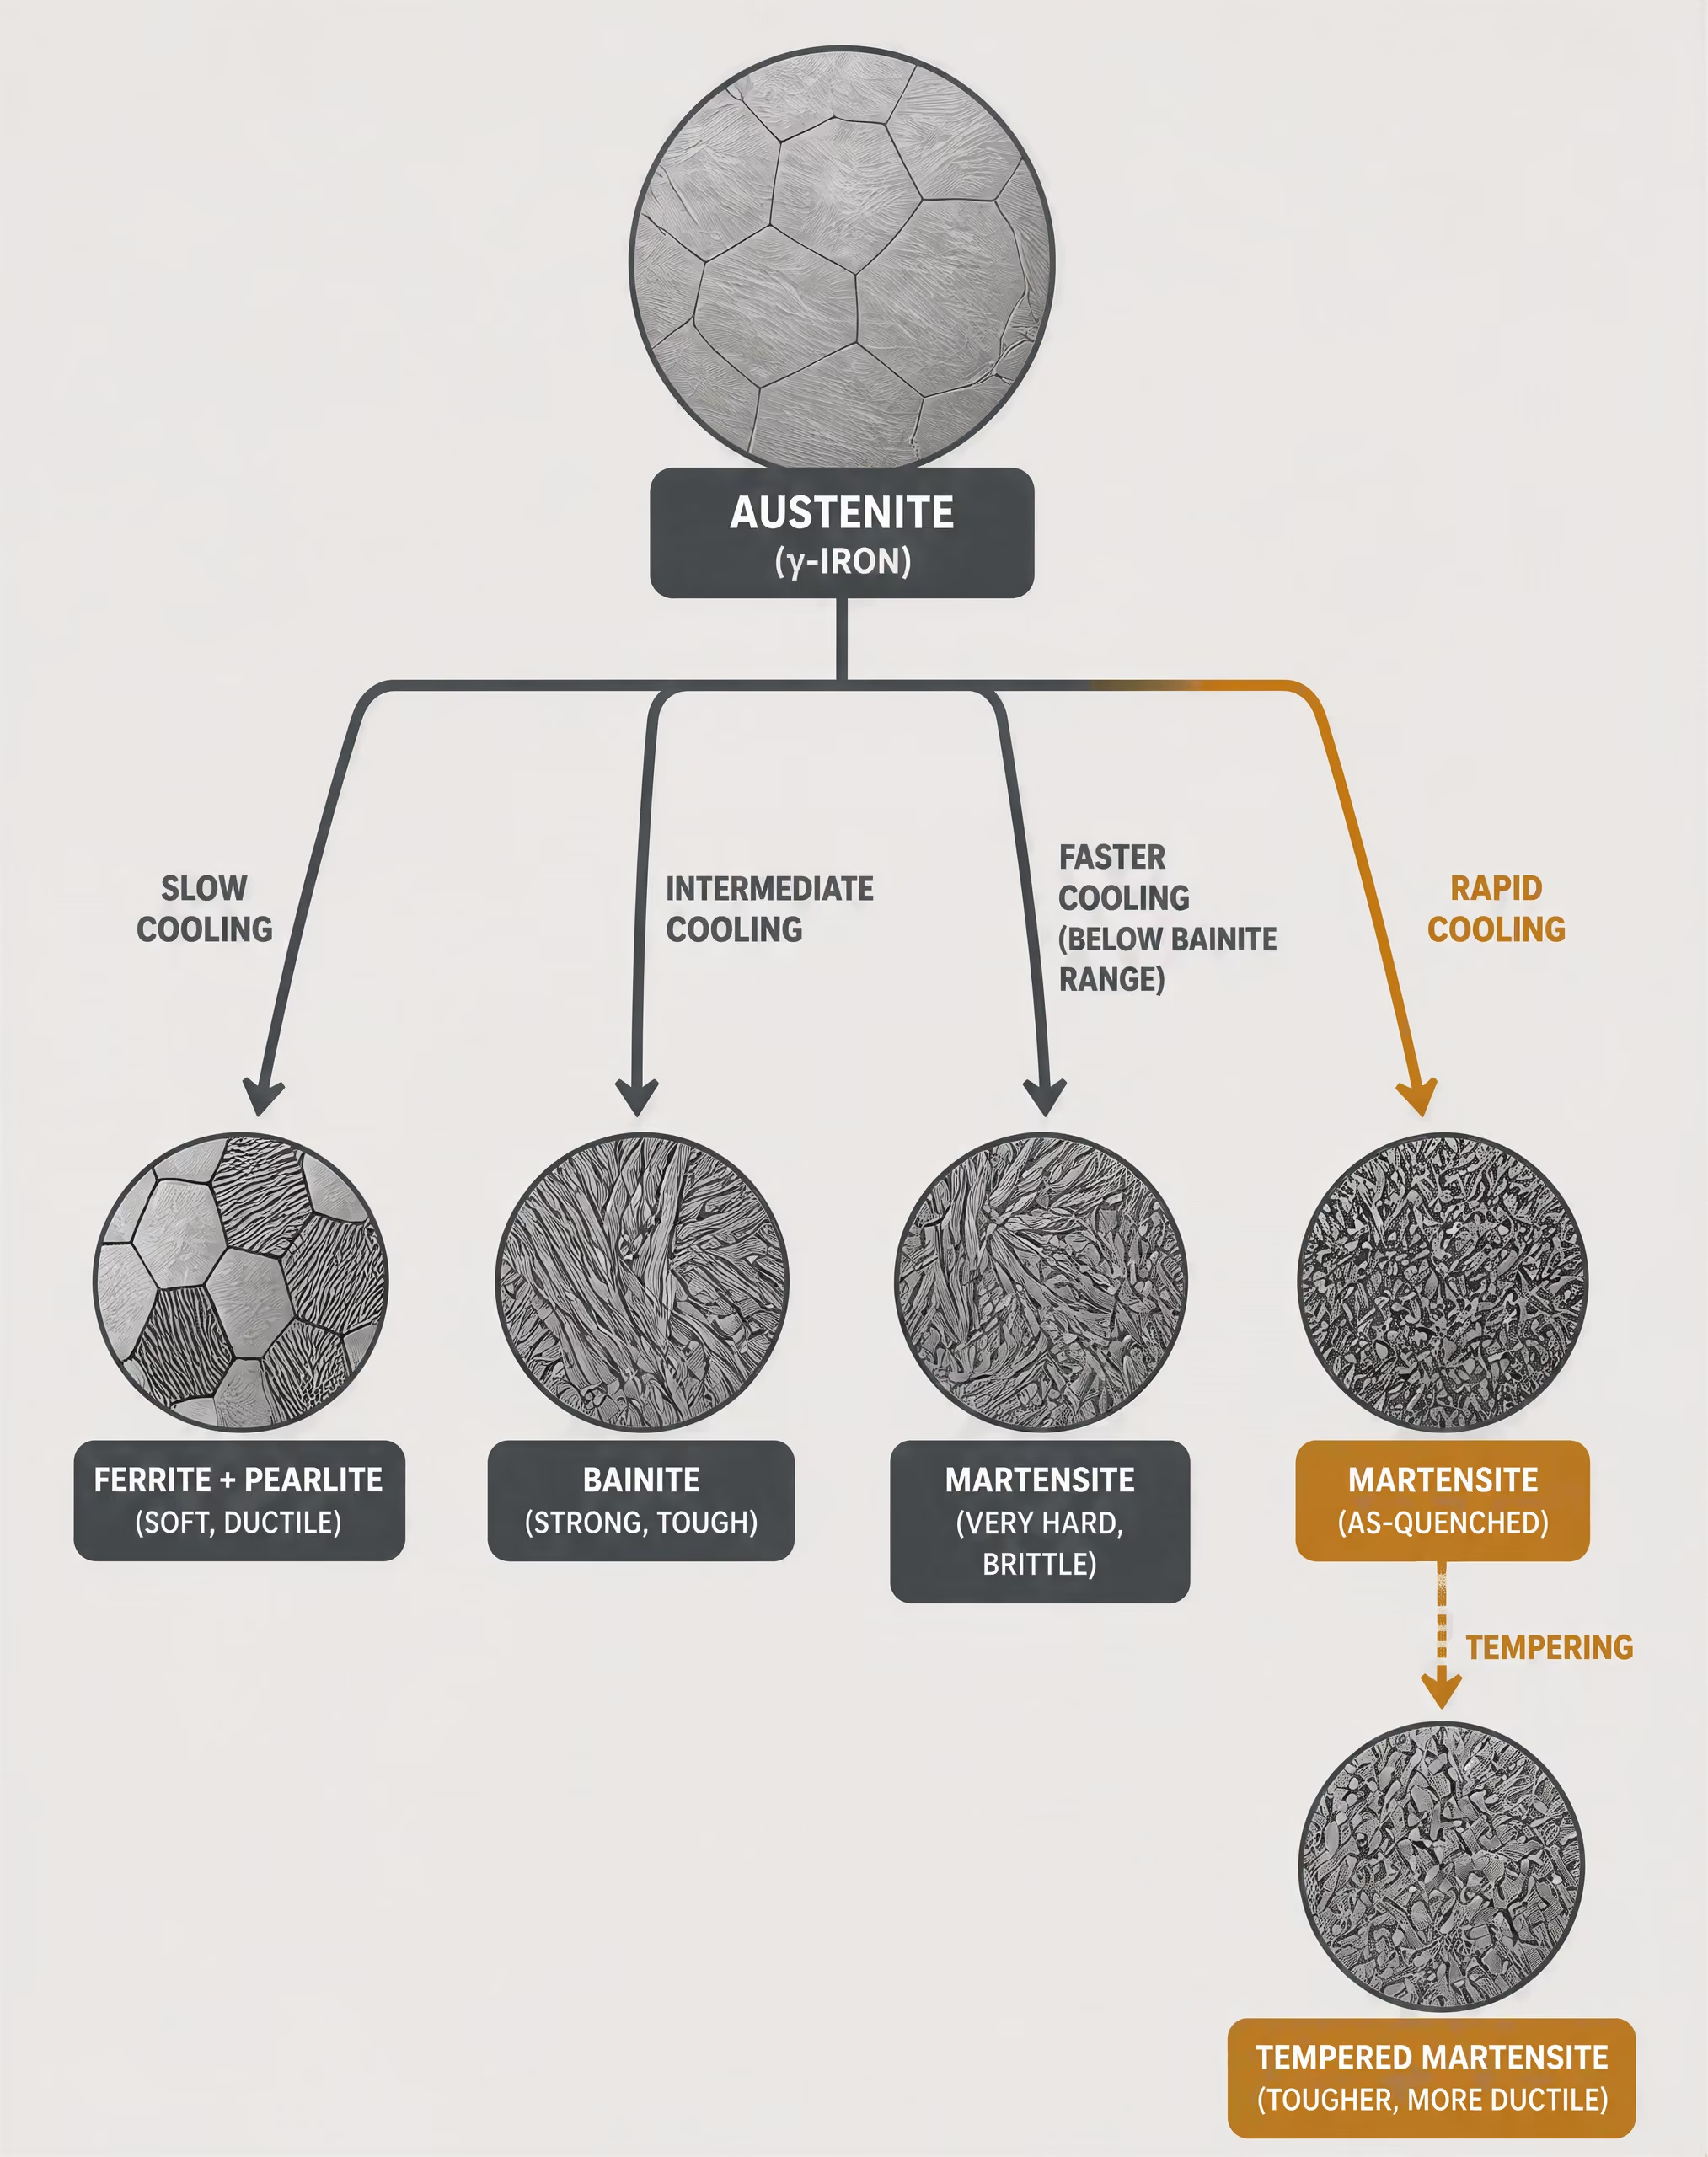
Stal zawiera fazy, których stabilność zmienia się wraz z temperaturą i składem chemicznym. Ferrite to względnie miękka, regularna przestrzennie centrowana faza żelaza o ograniczonej rozpuszczalności węgla. Austenite ma strukturę regularną ściennie centrowaną i może rozpuszczać znacznie więcej węgla. Cementite, czyli węglik żelaza, jest twardy i kruchy. W zależności od zawartości węgla, szybkości chłodzenia i dodatków stopowych składniki te mogą tworzyć perlit, bainit lub martenzyt. Program kursu ASTM International Steel Metallurgy & Heat Treatment wskazuje ferrite, austenite, cementite, perlit, martenzyt i bainit jako podstawowe fazy i struktury występujące w procesach obróbki stali (ASTM International, 2024).
Podczas austenityzowania stal jest nagrzewana do zakresu temperatur, w którym część lub całość pierwotnego ferrite, perlitu albo cementite przekształca się w austenite. Wygrzewanie umożliwia rozpuszczenie węgla i zmniejszenie różnic temperatury, jednak zbyt długie wygrzewanie może prowadzić do rozrostu ziaren austenitu, nasilenia utleniania oraz pogorszenia późniejszej udarności lub zwiększenia odkształceń. Wymagana temperatura i czas zależą od gatunku stali, wcześniejszej mikrostruktury, grubości przekroju, cyrkulacji w piecu oraz pożądanej przemiany.
O tym, w co przekształci się austenite, decyduje następnie chłodzenie. Powolne chłodzenie może umożliwić dyfuzyjne powstawanie ferrite i perlitu. Chłodzenie z pośrednią szybkością może prowadzić do powstania bainitu. Szybkie chłodzenie może zahamować dyfuzję na tyle długo, aby austenite przekształcił się w martenzyt — strukturę przesyconą i silnie odkształconą. Martenzyt zapewnia wysoką twardość, jednak martenzyt nieodpuszczony może zawierać znaczne naprężenia własne i być zbyt kruchy w warunkach eksploatacji. Odpuszczanie polega na ponownym nagrzaniu zahartowanej stali do temperatury poniżej zakresu przemiany austenitycznej, co umożliwia kontrolowaną redystrybucję węgla i zmniejszenie naprężeń, a jednocześnie zmienia twardość i udarność.
| Obróbka | Typowy przebieg chłodzenia lub przemiany | Główny cel |
|---|---|---|
| Wyżarzanie | Powolne chłodzenie w piecu | Zmiękczenie, zwiększenie ciągliwości, zmniejszenie naprężeń lub poprawa skrawalności |
| Normalizowanie | Chłodzenie w powietrzu z zakresu austenitu | Drobniejsza i wytrzymalsza struktura niż po pełnym wyżarzaniu |
| Hartowanie i odpuszczanie | Szybkie chłodzenie, a następnie nagrzewanie poniżej zakresu austenitu | Równowaga między wytrzymałością, twardością a udarnością |
| Hartowanie bainityczne | Izotermiczne tworzenie bainitu | Kontrolowana struktura bainityczna |
| Hartowanie stopniowe | Wyrównanie temperatury przed powstaniem martenzytu | Zmniejszone ryzyko odkształceń |
Główne rodzaje obróbki reprezentują zatem różne przebiegi cieplne, a nie wymienne receptury. Wyżarzanie zasadniczo wykorzystuje powolne chłodzenie w celu zmiękczenia stali, poprawy plastyczności, zmniejszenia naprężeń własnych lub polepszenia skrawalności. Normalizowanie wykorzystuje chłodzenie w powietrzu z zakresu austenitycznego i często prowadzi do uzyskania drobniejszej oraz wytrzymalszej struktury niż wyżarzanie zupełne. Hartowanie, po którym następuje odpuszczanie, ma zapewnić wybrany kompromis między wytrzymałością, twardością i udarnością. Hartowanie bainityczne prowadzi do powstania bainitu w wyniku przemiany w temperaturze pośredniej, natomiast hartowanie stopniowe zmniejsza różnicę temperatur między powierzchnią a rdzeniem przed powstaniem martenzytu, ograniczając ryzyko odkształceń, ale nie eliminując konieczności odpuszczania.
Hartowanie płomieniowe i hartowanie indukcyjne polegają na szybkim nagrzaniu wyłącznie warstwy powierzchniowej, a następnie jej zahartowaniu. W rezultacie może powstać martenzytyczna warstwa przypowierzchniowa z relatywnie ciągliwym wnętrzem, jednak należy kontrolować głębokość warstwy, zawartość węgla, geometrię, doprowadzoną moc oraz moment rozpoczęcia chłodzenia. Norma ISO 683-1:2016 określa wymagania dotyczące stanu dostawy stali niestopowych przeznaczonych przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego, a w niektórych przypadkach także do stanu normalizowanego. Norma nie zakłada, że jeden cykl będzie odpowiedni dla każdego gatunku lub elementu.
Właściwości a mikrostruktura
Właściwości stali zależą od mikrostruktury i historii cieplnej, a nie wyłącznie od temperatury pieca. Strong evidence
Właściwości mechaniczne są konsekwencją struktury, a nie bezpośrednim skutkiem temperatury w piecu. Dwie stale znajdujące się w tej samej nominalnej temperaturze mogą mieć różną twardość lub udarność, ponieważ różnią się zawartością węgla, pierwiastkami stopowymi, wielkością ziaren, wydzieleniami, udziałem wtrąceń lub naprężeniami własnymi. Nawet w obrębie jednego gatunku pręt kuty, blacha poddana obróbce na zimno oraz element wcześniej zahartowany i odpuszczony nie rozpoczynają obróbki w takim samym stanie metalurgicznym.
Hartowność Zdolność przekroju stali do wytworzenia zahartowanej struktury na całej głębokości w określonych warunkach austenityzowania i chłodzenia; różni się od maksymalnej możliwej do uzyskania twardości.
Kluczowe terminy dotyczące składu i właściwości
- Maksymalna twardość
- Największa twardość możliwa do uzyskania, gdy dany obszar stanie się w wystarczającym stopniu martenzytyczny; zależy w dużej mierze od zawartości węgla.
- Hartowność
- Głębokość, do której stal może wytworzyć zahartowaną strukturę w określonych warunkach chłodzenia.
- Austenit szczątkowy
- Austenit pozostający po ochłodzeniu poniżej temperatury końca przemiany martenzytycznej.
- Równoważnik węgla
- Wskaźnik składu stosowany do szacowania wpływu węgla i pierwiastków stopowych na przemiany lub spawalność.
Węgiel silnie wpływa na ilość i twardość martenzytu, natomiast chrom, molibden, mangan, nikiel i inne pierwiastki stopowe zmieniają temperatury przemian oraz opóźniają reakcje kontrolowane dyfuzją. Bor, jeśli jego zawartość jest właściwie kontrolowana, może zwiększać hartowność odpowiednich stali. Hartowność nie jest tym samym co maksymalna twardość. Maksymalna twardość zależy w dużej mierze od zawartości węgla, natomiast hartowność opisuje, jak głęboko stal może wytworzyć strukturę zahartowaną w określonych warunkach chłodzenia.
Mikrostruktura wyjaśnia również, dlaczego sama twardość nie może definiować prawidłowo przeprowadzonej obróbki. Wysoka wartość twardości może wskazywać na obecność martenzytu, ale nie informuje, czy element zawiera pęknięcia hartownicze, nadmierną ilość austenitu szczątkowego, grube pierwotne ziarna austenitu lub szkodliwe naprężenia rozciągające. Niższa twardość może być zamierzona, gdy ważniejsze są udarność, odporność zmęczeniowa, skrawalność lub stabilność wymiarowa.
Wykres równowagi żelazo–węglik żelaza opisuje zależności fazowe w stanie równowagi lub bliskim równowagi. Pomaga określić zakresy przemian i rozpuszczalność węgla, ale nie przewiduje pełnego wyniku rzeczywistego hartowania. Wykresy przemian czas–temperatura opisują przemiany podczas wytrzymywania izotermicznego; wykresy przemian przy ciągłym nagrzewaniu i ciągłym chłodzeniu opisują przebiegi bardziej zbliżone do stosowanych w piecach i urządzeniach produkcyjnych. Rozdział ASM dotyczący obróbki cieplnej z 2024 roku wyraźnie rozróżnia te wykresy oraz omawia kontrolę odkształceń i naprężeń własnych. Różnica ma znaczenie, ponieważ przemiany wymagają czasu, a chłodzenie przemysłowe rzadko jest natychmiastowe lub idealnie jednorodne.
Dlaczego sama temperatura nie wystarcza
Podana temperatura, na przykład 850 °C, opisuje nastawę pieca, a nie pełny stan cieplny elementu. Cienka płyta o grubości 10 mm może szybko i równomiernie osiągnąć tę temperaturę. Ząb dużego koła zębatego, gruby wał lub naprawiana spoina mogą przez znaczną część cyklu mieć nagrzaną powierzchnię i chłodniejszy rdzeń. Jeśli powierzchnia ulega przemianie lub rozszerza się przed wnętrzem, powstają naprężenia. Hartowanie może następnie dodać skurcz cieplny i odkształcenie przemianowe, prowadząc do odkształceń lub pęknięć, nawet gdy temperatura w piecu była prawidłowa.
Szybkość nagrzewania również zmienia reakcję materiału. Szybkie nagrzewanie może powodować nierównomierny rozkład temperatury w przekroju oraz omijać przemiany, które zachodziłyby podczas wolniejszego nagrzewania. Może także zwiększać naprężenia cieplne. Powolne nagrzewanie może sprzyjać niepożądanemu rozrostowi ziaren lub umożliwiać reakcje powierzchniowe przed osiągnięciem temperatury docelowej. Czas wygrzewania musi być wystarczający, aby najchłodniejszy obszar osiągnął wymagany stan, a nie tylko na tyle długi, by wyświetlacz pieca wskazał nastawę.
Atmosfera jest kolejną zmienną procesową. Tlen może powodować tworzenie zgorzeliny i odwęglenie, natomiast atmosfery zawierające węgiel mogą zmieniać potencjał węglowy powierzchni. Każdy z tych czynników zmienia twardość i wymiary powierzchni, nawet jeśli rdzeń poddano zamierzonemu cyklowi. Kąpiele solne, piece próżniowe, gazy ochronne i piece powietrzne prowadzą zatem do odmiennych rezultatów na powierzchni.
Intensywność chłodzenia, mieszanie czynnika chłodzącego, jego temperatura, orientacja elementu oraz geometria określają rzeczywistą krzywą chłodzenia. Ostre naroża chłodzą się inaczej niż szerokie powierzchnie, a otwory lub cienkie żebra mogą powodować lokalne gradienty temperatury. Wcześniejsza obróbka na zimno, segregacja, strefy wpływu ciepła spoin oraz wcześniejsze odpuszczanie również zmieniają miejsca zarodkowania i kinetykę przemian.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
Norma ISO 17663:2023 ujmuje obróbkę cieplną związaną ze spawaniem i procesami pokrewnymi w ramach wymagań jakościowych obejmujących prace wykonywane w warsztatach lub na miejscu, głównie w odniesieniu do stali ferrytycznych oraz powiązanych elementów spawanych lub kształtowanych. Ten kontekst ma znaczenie: cykl cieplny musi być określony, monitorowany i weryfikowany, szczególnie gdy odprężanie, kontrola wodoru, podgrzewanie międzyściegowe lub miejscowa obróbka po spawaniu wpływają na właściwości eksploatacyjne. Obróbka cieplna jest zatem kontrolowaną historią całego elementu, a nie pojedynczą liczbą na sterowniku pieca.
Skład stali i układ żelazo–węgiel
Czyste żelazo i rozpuszczalność węgla
Obróbka cieplna stali rozpoczyna się od pozornie prostego układu: żelaza zawierającego węgiel. Prostota kończy się, gdy jednocześnie uwzględni się temperaturę, skład i szybkość chłodzenia. Czyste żelazo zmienia strukturę krystaliczną wraz ze wzrostem temperatury. Poniżej 912 °C występuje przede wszystkim jako ferryt, czyli żelazo α, o sieci regularnej przestrzennie centrowanej (BCC). W zakresie od 912 do 1394 °C staje się austenitem, czyli żelazem γ, o sieci regularnej ściennie centrowanej (FCC). Od 1394 °C do temperatury topnienia, wynoszącej około 1538 °C, występuje jako ferryt δ, będący inną odmianą struktury BCC.
Węgiel zajmuje położenia międzywęzłowe w tych sieciach, lecz dostępna przestrzeń znacznie się różni. Ferryt rozpuszcza bardzo mało węgla: jego maksymalna rozpuszczalność równowagowa wynosi około 0,022% mas. C w temperaturze 727 °C, natomiast w temperaturze pokojowej jest bliższa 0,008% mas. C. Austenit może zawierać znacznie więcej węgla — około 2,14% mas. C w temperaturze 1147 °C w metastabilnym układzie żelazo–węglik żelaza. Różnica ta ma zasadnicze znaczenie dla hartowania. Podczas austenityzowania węgiel wnika do sieci FCC, a także może rozpuszczać się z cementytu. Jeżeli austenit zostanie następnie schłodzony dostatecznie szybko, węgiel nie może dyfundować na zewnątrz w zwykły sposób. Sieć zmienia się w kierunku struktury BCC, lecz uwięziony węgiel powoduje powstanie martenzytu — przesyconej i silnie odkształconej fazy.
Węgiel powoduje zatem więcej niż tylko bezpośredni wzrost twardości jako składnik rozpuszczony. Zmienia on stabilność poszczególnych faz, temperatury początku przemian, ilość mogącego powstać węglika oraz reakcję materiału na chłodzenie. Przy małych stężeniach podczas powolnego chłodzenia mogą łatwo powstawać ferryt i perlit. Przy wyższych stężeniach równowaga przesuwa się w kierunku większej zawartości perlitu lub cementytu. W warunkach szybkiego chłodzenia ten sam węgiel może natomiast pozostać w martenzycie.
Zawartość węgla określona dla danego gatunku nominalnego nie opisuje całej historii cieplnej. Grubość przekroju, początkowa wielkość ziaren, szybkość nagrzewania, temperatura austenityzowania, czas wygrzewania, ośrodek chłodzący, stan powierzchni oraz jednorodność temperatury mogą zmienić uzyskaną mikrostrukturę. Z tego powodu opracowanie podstaw stali przez ASM International z 2024 roku omawia układ żelazo–węgiel obok austenityzowania, wykresów przemian, twardości, hartowności, hartowania, odpuszczania i kontroli naprężeń własnych: skład określa możliwe warianty, natomiast cykl cieplny wybiera spośród nich.
Wykres fazowy żelazo–węglik żelaza
| Wykres | Przedstawiony przebieg cieplny | Główne zastosowanie |
|---|---|---|
| Żelazo–węglik żelaza | Zależności skład–temperatura w stanie równowagi lub w warunkach zbliżonych do równowagi | Stabilność faz i rozpuszczalność węgla |
| TTT | Wygrzewanie izotermiczne | Początek i koniec przemian podczas wygrzewania w stałej temperaturze |
| CCT | Chłodzenie ciągłe | Przewidywanie przemian dla praktycznych cykli hartowania i pracy pieca |
| CHT | Nagrzewanie ciągłe | Przebieg przemian podczas nagrzewania z określoną szybkością |
Wykres powszechnie nazywany wykresem fazowym żelazo–węgiel jest dokładniej metastabilnym wykresem żelazo–węglik żelaza, czyli wykresem Fe–Fe₃C. Cementyt, Fe₃C, zawiera 6,67% mas. węgla. Nie jest on końcowym stanem równowagi węgla w każdych warunkach; grafit jest termodynamicznie stabilniejszy od cementytu w pewnych warunkach, szczególnie w przypadku niektórych żeliw i składów zawierających krzem. Mimo to wykres Fe–Fe₃C z użyteczną dokładnością opisuje przemiany wielu stali, ponieważ cementyt łatwo powstaje i może utrzymywać się przez praktycznie istotny czas.
Główną reakcją niezmienną dla zwykłych stali węglowych jest przemiana eutektoidalna zachodząca w temperaturze około 727 °C:
austenit → ferryt + cementyt.
Przemiana eutektoidalna Reakcja w stanie stałym, w której austenit przemienia się w ferryt i cementyt w pobliżu 727 °C w metastabilnym układzie żelazo–węglik żelaza.
Przy składzie eutektoidalnym, wynoszącym około 0,76% mas. C, reakcja ta prowadzi do powstania perlitu — warstwowej mieszaniny ferrytu i cementytu. Stale zawierające poniżej około 0,76% mas. C określa się w tym układzie jako podeutektoidalne; podczas powolnego chłodzenia przed przemianą pozostałego austenitu w perlit powstaje ferryt przedutektoidalny. Stale o zawartości węgla większej od składu eutektoidalnego, lecz znajdującej się poniżej zakresu żeliw, są nadeutektoidalne; przed przemianą austenitu resztkowego w perlit powstaje cementyt przedutektoidalny. Wartości graniczne są konwencjami przyjętymi na wykresie i mogą się nieznacznie różnić w zależności od źródła, lecz najważniejsza jest kolejność przemian.
Wykres przedstawia również reakcję eutektyczną przy zawartości około 4,3% mas. C i temperaturze 1147 °C, w której w układzie metastabilnym ciecz przemienia się w austenit i cementyt. Zwykłe stale zawierają znacznie mniej węgla, natomiast zawartość węgla w żeliwach często zbliża się do tej wartości lub ją przekracza. Linie likwidusu i solidusu oraz obszary ferrytu, austenitu, cementytu i dwóch faz pokazują, które składniki mogą współistnieć w stanie równowagi przy określonym składzie i temperaturze.
Nie informują one jednak inżyniera, jakie składniki będzie zawierał element po przemysłowym hartowaniu. Wykres równowagi zakłada wystarczający czas na dyfuzję i nie uwzględnia czynnika czasu. Nie może przewidzieć początku powstawania martenzytu, tworzenia bainitu, odległości między płytkami perlitu ani głębokości zahartowania przekroju. Zagadnienia te wymagają wykresów czas–temperatura–przemiana (TTT) dla warunków izotermicznych oraz wykresów przemian przy ciągłym nagrzewaniu lub ciągłym chłodzeniu (CCT) dla zmiennej temperatury. Rozdział ASM z 2024 roku poświęcony podstawowym zasadom obróbki cieplnej wyraźnie omawia te wykresy oddzielnie od wykresu żelazo–węgiel, wraz z odkształceniami i naprężeniami własnymi.
Szybkość chłodzenia może zmienić strukturę końcową bez zmiany zawartości węgla w stali. Strong evidence
Stal chłodzona powoli może zbliżyć się do zależności fazowych przedstawionych na wykresie równowagi lub wykresie metastabilnym. Stal chłodzona przez obszar „nosa” krzywej przemiany może utworzyć perlit lub bainit; przy jeszcze szybszym chłodzeniu może osiągnąć temperaturę początku przemiany martenzytycznej, zanim dojdzie do przemiany dyfuzyjnej. Ostateczna struktura może zatem być ferrytyczno-perlityczna, bainityczna, martenzytyczna, zawierać austenit szczątkowy albo stanowić mieszaninę tych składników, nawet gdy zawartość węgla pozostaje niezmieniona.
Klasyfikacja według zawartości węgla i wpływ dodatków stopowych
Klasyfikacja według zawartości węgla stanowi pierwszy opis, a nie kompletną specyfikację obróbki cieplnej. Stale niskowęglowe opisuje się często jako zawierające mniej niż około 0,25% mas. C, stale średniowęglowe — około 0,25–0,60% mas. C, a stale wysokowęglowe — około 0,60–1,00% mas. C lub więcej. Zakresy te są praktycznymi grupami, a nie uniwersalnymi granicami normowymi. Oznaczenie takie jak AISI 1045 identyfikuje nominalną stal średniowęglową, natomiast ISO 683-1:2016 obejmuje stale niestopowe przeznaczone przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz, w niektórych przypadkach, do obróbki normalizującej. Samo oznaczenie nie zastępuje określonych limitów składu chemicznego ani wymagań dotyczących obróbki cieplnej.
Zwiększenie zawartości węgla na ogół podnosi możliwą do uzyskania twardość po hartowaniu, ponieważ martenzyt zawiera więcej uwięzionego węgla. Obniża również temperaturę początku przemiany martenzytycznej, zwiększa ryzyko powstawania austenitu szczątkowego oraz może nasilać pękanie hartownicze i odkształcenia. Stale bogate w węgiel mogą wymagać dokładniejszej kontroli temperatury austenityzowania, ponieważ nadmierne rozpuszczanie lub rozrost ziaren może pogorszyć udarność. Przy mniejszej zawartości węgla martenzyt może być stosunkowo miękki, chyba że dodatki stopowe i warunki chłodzenia zapewnią dodatkowe umocnienie.
Pierwiastki stopowe zmieniają wykres oraz kinetykę przemian. Mangan i nikiel na ogół stabilizują austenit i obniżają temperatury przemian; mangan opóźnia również powstawanie ferrytu i perlitu, zwiększając hartowność. Chrom, molibden i wolfram opóźniają przemiany dyfuzyjne i mogą sprzyjać głębszemu hartowaniu grubszych przekrojów. Chrom, molibden, wanad i niob mogą tworzyć trwałe węgliki stopowe, natomiast tytan tworzy szczególnie stabilny węglikoazotek tytanu. Cząstki te mogą ograniczać rozrost ziaren austenitu, lecz mogą również wymagać wyższych temperatur austenityzowania lub dłuższych czasów wygrzewania w celu ich częściowego rozpuszczenia.
Krzem umacnia ferryt i wykazuje tendencję do hamowania powstawania cementytu, co wpływa na przemiany bainityczne i przemiany podczas odpuszczania. Bor, występujący w bardzo małych, kontrolowanych ilościach i chroniony przed łączeniem się z tlenem oraz azotem, może znacznie zwiększać hartowność przez opóźnianie zarodkowania ferrytu na granicach ziaren byłego austenitu. Nikiel na ogół poprawia udarność i nie tworzy węglika w taki sam sposób jak chrom lub molibden.
Dodatki stopowe zmieniają również reakcję na odpuszczanie. Molibden może ograniczać kruchość odpuszczania i sprzyjać wtórnemu umocnieniu; chrom, wanad i wolfram mogą powodować wydzielanie wtórnych węglików podczas odpuszczania w wysokiej temperaturze. Stal stopowa po hartowaniu i odpuszczaniu może zatem reagować zupełnie inaczej niż stal węglowa zwykła o tej samej zawartości węgla i nominalnej temperaturze odpuszczania. Opracowanie Steel and Its Heat Treatment z 1984 roku omawia stale węglowe, stopowe, borowe, mikrostopowe i dwufazowe poprzez ich wykresy TTT, hartowność, kruchość odpuszczania i reakcję na obróbkę, a nie wyłącznie na podstawie zawartości węgla.
Skład określa stabilność faz. Czas i temperatura decydują o tym, czy dostępne przemiany mogą zajść. Geometria przekroju i zarządzanie naprężeniami własnymi decydują o tym, czy powstały element przetrwa proces. To wzajemne oddziaływanie, a nie sama liczba określająca zawartość węgla, stanowi podstawę doboru cyklu obróbki cieplnej.
Główne fazy i składniki mikrostruktury
Obróbka cieplna stali zmienia właściwości przez zmianę rodzaju powstających faz, ich ilości oraz rozmieszczenia tych obszarów. Program kursu ASTM International wymienia ferryt, austenit, cementyt, perlit, martenzyt i bainit wśród kluczowych składników metalurgii stali. ASM International rozdziela ten sam zakres tematyczny na zależności równowagowe, kinetykę przemian, hartowność, hartowanie, odpuszczanie i kontrolę naprężeń. Rozróżnienie to ma znaczenie, ponieważ wykres żelazo–węglik żelaza wskazuje, które fazy są stabilne lub metastabilne przy danym składzie i temperaturze, podczas gdy wykresy TTT i CCT wskazują, czy rzeczywisty cykl cieplny zapewnia wystarczający czas do powstania tych faz lub produktów przemian.
Faza ma określoną strukturę krystaliczną i zakres składu chemicznego. Składnik mikrostrukturalny może zawierać więcej niż jedną fazę w charakterystycznym układzie. Literatura techniczna nie zawsze zachowuje to rozróżnienie: określenia „faza perlitu” i „faza bainitu” często pojawiają się w piśmiennictwie inżynierskim, mimo że perlit i bainit lepiej opisywać jako składniki mikrostruktury przemiany. To nieprecyzyjne nazewnictwo jest zrozumiałe, ponieważ każdy z tych składników ma rozpoznawalny zakres przemiany, morfologię i charakterystyczną odpowiedź właściwości.

Ferryt, austenit i cementyt
Ferryt jest regularną przestrzennie centrowaną (BCC) odmianą żelaza, zwykle oznaczaną jako ferryt α poniżej temperatury przemiany A1 w stali węglowej niestopowej. Jego rozpuszczalność węgla jest bardzo mała. W temperaturze 727°C, powszechnie przyjmowanej jako temperatura eutektoidalna dla wykresu żelazo–węglik żelaza, ferryt może rozpuścić tylko około 0,022% mas. węgla; w niższych temperaturach jego równowagowa rozpuszczalność spada jeszcze bardziej. Pierwiastki stopowe zmieniają tę wartość i mogą wpływać na stabilność ferrytu, jednak ferryt na ogół pozostaje stosunkowo miękkim i ciągliwym składnikiem w porównaniu z martenzytem lub strukturami bogatymi w węgliki.
Nie oznacza to, że ferryt jest mechanicznie nieistotny. Osnowa ferrytyczna może pochłaniać odkształcenie plastyczne i przeciwstawiać się kruchemu pękaniu, zapewniając ciągliwość i udarność, gdy kontrolowane są wielkość ziarna, zawartość wtrąceń oraz składniki otaczające. Jego mała twardość zwykle ogranicza odporność na zużycie ścierne, chociaż drobnoziarnista struktura ferrytyczna może zachowywać się lepiej niż gruboziarnista podczas obciążeń kontaktowych lub cyklicznych. Ferryt wpływa również na zmianę wymiarów poprzez swoją rozszerzalność cieplną, moduł sprężystości i historię przemian. Nierównomierne powstawanie ferrytu w przekroju może powodować lokalne różnice wytrzymałości i naprężeń szczątkowych.
Austenit jest regularną ściennie centrowaną (FCC) odmianą żelaza, oznaczaną jako żelazo γ. Jego rozpuszczalność węgla jest znacznie większa niż w ferrycie: wykres żelazo–węglik żelaza wskazuje maksimum wynoszące około 2,14% mas. węgla w temperaturze około 1147°C. Austenit jest zatem podstawową fazą wyjściową w wielu procesach obróbki cieplnej stali. Podczas austenityzowania ferryt i cementyt rozpuszczają się w stopniu zależnym od składu, temperatury, czasu i wcześniejszej mikrostruktury. Całkowite rozpuszczenie nie zawsze jest zamierzone; nierozpuszczone węgliki stopowe mogą być niezbędne do kontroli wielkości ziarna lub uzyskania odpowiedniej odporności na zużycie w stalach stopowych.
W temperaturach austenityzowania austenit jest na ogół bardziej ciągliwy niż produkty powstające podczas chłodzenia, jednak jego zachowanie w temperaturze pokojowej zależy od tego, czy jest stabilny. Węgiel, mangan, nikiel, chrom i inne pierwiastki stopowe mogą obniżać temperatury przemian lub opóźniać rozkład austenitu. Następnie wielkość przekroju i szybkość chłodzenia decydują o tym, czy austenit przemieni się w perlit, bainit, martenzyt czy ich mieszaninę. Rozrost ziaren austenitu podczas nadmiernego nagrzewania może zmniejszyć udarność po chłodzeniu, nawet jeśli końcowa twardość wydaje się zadowalająca.
Cementyt jest węglikiem żelaza Fe₃C. Jest to twardy, stosunkowo kruchy związek zawierający 6,67% mas. węgla w metastabilnym układzie żelazo–węglik żelaza. Cementyt występuje zazwyczaj w postaci płytek lub cząstek w perlicie, jako cząstki związane z ferrytem bainitycznym albo jako cząstki sferoidalne w strukturze wyżarzonej. Jego twardość może zwiększać odporność na ścieranie i wciskanie, jednak ciągła lub gruboziarnista siatka cementytu może zmniejszać ciągliwość i odporność na pękanie. Kształt węglików jest równie ważny jak ich ilość: zaokrąglone cząstki na ogół w mniejszym stopniu zakłócają przebieg pęknięć niż cienkie warstewki lub połączone węgliki na granicach ziaren.
Z pojęciem „równowaga” należy tutaj postępować ostrożnie. Cementyt jest metastabilny względem grafitu, jednak stanowi praktyczny punkt odniesienia dla węglika w większości wykresów dotyczących stali węglowych i niskostopowych oraz w obliczeniach obróbki cieplnej. Dodatki stopowe mogą stabilizować inne węgliki, na przykład węgliki bogate w chrom, dlatego samo Fe₃C nie może opisywać każdej stali narzędziowej ani wysokostopowej.
Perlit i bainit
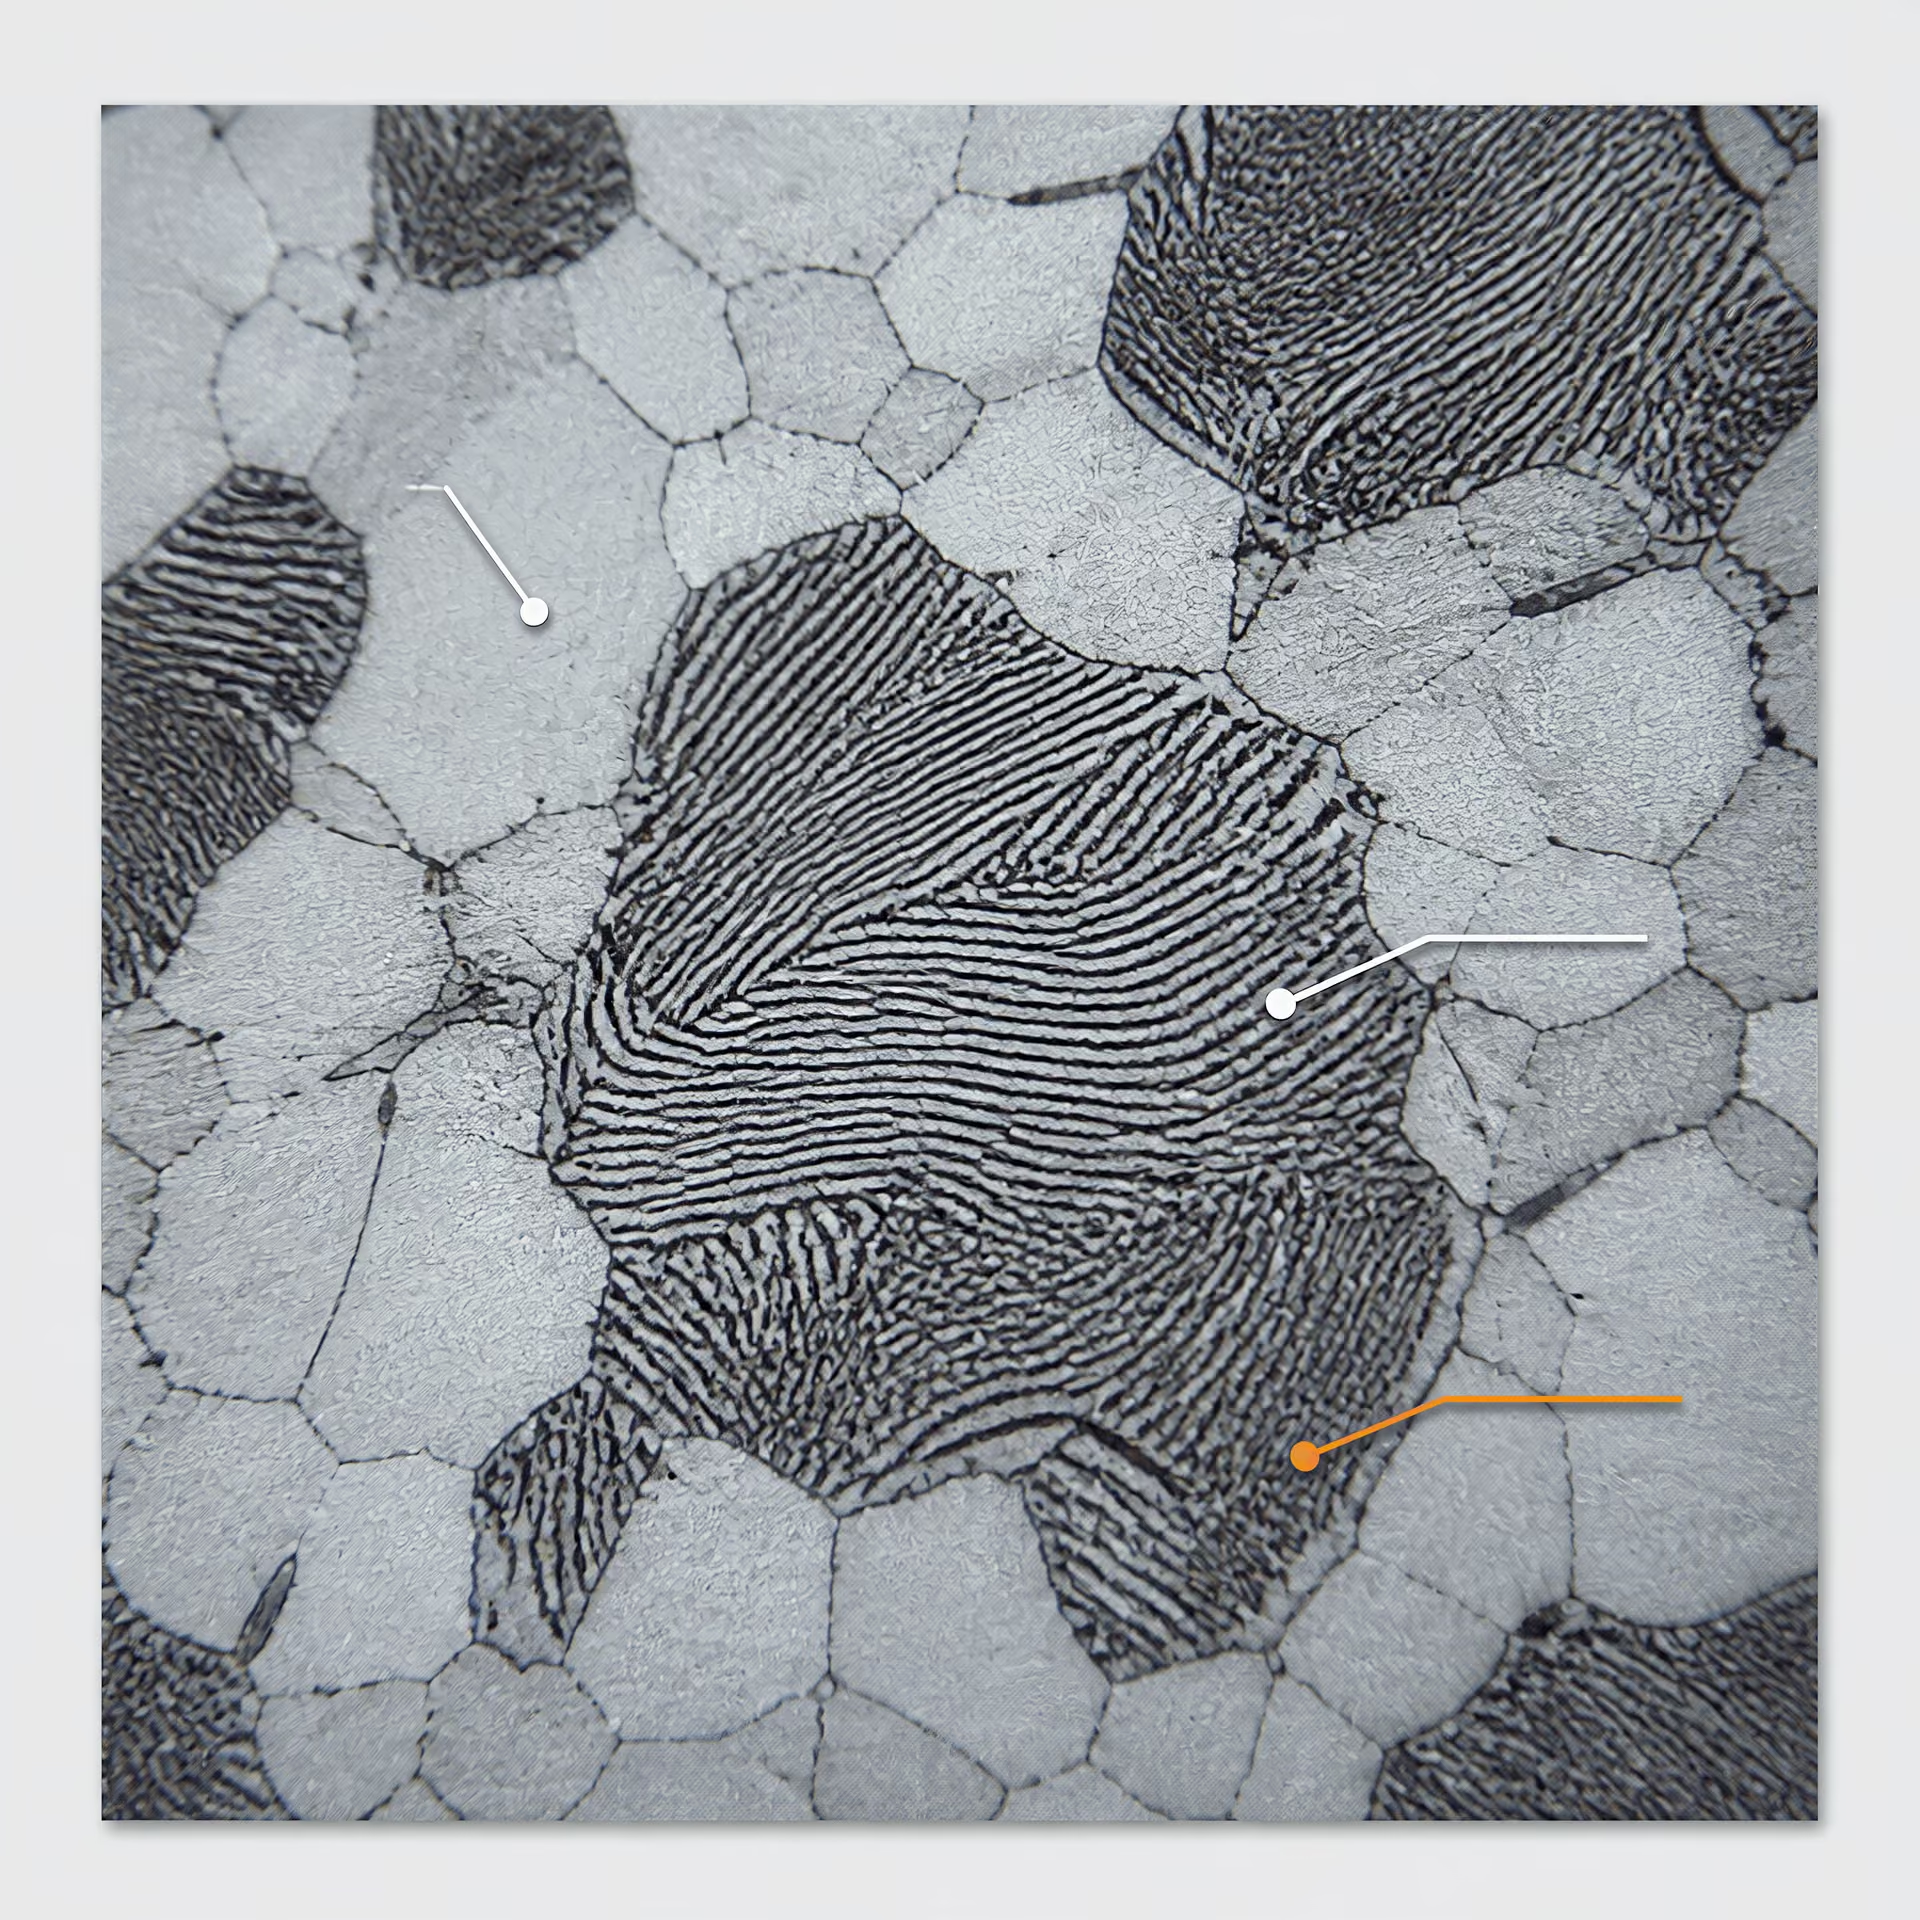
Perlit powstaje, gdy austenit rozpada się w sposób skoordynowany na naprzemiennie ułożone warstwy ferrytu i cementytu. W konwencjonalnej kolonii perlitu gruboziarnistego obie fazy występują w postaci lamel; w niższych temperaturach przemiany odległość międzylamelarna staje się mniejsza. Perlit jest zatem dwufazowym składnikiem mikrostrukturalnym, a nie pojedynczą fazą krystalograficzną. Jego twardość rośnie wraz ze zmniejszaniem się odległości międzylamelarnej, ponieważ drobne bariery cementytowe ograniczają ruch dyslokacji. Perlit gruboziarnisty na ogół zapewnia większą ciągliwość i lepszą skrawalność niż perlit drobnoziarnisty, podczas gdy perlit drobnoziarnisty może zapewniać korzystne połączenie wytrzymałości, odporności na zużycie i umiarkowanej udarności.
Powstawanie perlitu jest kontrolowane dyfuzyjnie. Węgiel musi przemieścić się z obszarów, które przekształcają się w ferryt, do cementytu, dlatego przemiana wymaga czasu w odpowiedniej temperaturze. Powolne chłodzenie w piecu sprzyja powstawaniu stosunkowo grubego perlitu, natomiast normalizowanie prowadzi do powstania drobniejszego perlitu dzięki szybszemu chłodzeniu w powietrzu i drobniejszej strukturze wcześniejszych ziaren austenitu. Żadna z tych zależności nie jest uniwersalna: rzeczywistą wielkość kolonii i udział perlitu określają zawartość składników stopowych, poziom węgla, grubość przekroju oraz warunki chłodzenia. Perlit może również przyczyniać się do zmiany wymiarów, ponieważ przemiana austenitu wiąże się ze zmianą objętości właściwej, a nierównomierne chłodzenie może pozostawiać naprężenia szczątkowe.
Bainit powstaje z austenitu w temperaturach niższych od zakresu powstawania perlitu i wyższych od temperatury początku tworzenia się martenzytu, chociaż granice te nie są stałymi wartościami dla każdej stali. Składa się głównie z obszarów ferrytycznych zawierających obszary wzbogacone w węgiel i cząstki węglików. Bainit górny powstaje zazwyczaj w wyższych temperaturach przemiany, z węglikami usytuowanymi między listwami lub płytkami ferrytu; bainit dolny powstaje w niższych temperaturach, z drobniejszymi węglikami wewnątrz ferrytu lub ściśle z nim związanymi. Dokładna morfologia zależy od zawartości węgla, składu stopowego, temperatury przemiany i przebiegu chłodzenia.
Bainit również jest składnikiem mikrostrukturalnym, a nie pojedynczą fazą. Jego twardość zwykle przewyższa twardość perlitu gruboziarnistego i może zbliżać się do dolnego zakresu twardości martenzytu odpuszczonego lub się z nim pokrywać, jednak nie należy przypisywać mu jednej określonej twardości bez podania składu i stanu materiału. Struktury bainityczne mogą zapewniać użyteczną wytrzymałość i odporność na zużycie, zachowując większą udarność niż martenzyt nieodpuszczony. Hartowanie izotermiczne jest przeznaczone do wytwarzania kontrolowanej struktury bainitycznej, jednak niecałkowita przemiana może pozostawić austenit szczątkowy. W niektórych geometriach odkształcenia mogą być mniejsze niż w przypadku bezpośredniego hartowania, ponieważ przemiana zachodzi bardziej równomiernie, lecz gradienty cieplne i naprężenia przemianowe nadal mają istotne znaczenie.
Martenzyt i austenit szczątkowy
Martenzyt powstaje, gdy austenit chłodzi się dostatecznie szybko, aby zahamować kontrolowane dyfuzyjnie powstawanie perlitu i bainitu. Jest bezdyfuzyjnym, przemieszczeniowym produktem przemiany: podczas przemiany węgiel nie ma czasu na wydzielenie się w postaci równowagowego cementytu, dlatego pozostaje uwięziony w przesyconej sieci żelaza. W stali węglowej powstałą strukturę powszechnie opisuje się jako regularną tetragonalną przestrzennie centrowaną (BCT), chociaż tetragonalność silnie zależy od zawartości węgla i może być niewielka w martenzycie niskowęglowym. Martenzyt może występować w postaci listew w stalach nisko- i średniowęglowych lub w postaci płyt w stalach o większej zawartości węgla.
Świeży, nieodpuszczony martenzyt jest twardy, ponieważ jego przesycenie, odkształcenie sieci, duża gęstość dyslokacji i podstruktura przemiany utrudniają odkształcenie plastyczne. Twardość ta może poprawiać odporność na wciskanie i zużycie ścierne, jednak martenzyt nieodpuszczony często ma ograniczoną udarność i może być podatny na pękanie, zwłaszcza gdy zawartość węgla, wielkość wcześniejszych ziaren austenitu, intensywność hartowania i naprężenia szczątkowe są wysokie. Odpuszczanie umożliwia kontrolowane wydzielanie węglików i odprężenie, zmniejszając twardość w zamian za zwiększenie ciągliwości i odporności na pękanie. Wybrany parametr odpuszczania powinien odpowiadać wymaganiom eksploatacyjnym, a nie maksymalnej twardości traktowanej jako jedyny cel.
Nie cały austenit musi ulec przemianie podczas hartowania. Austenit pozostający poniżej temperatury końca przemiany martenzytycznej nazywa się austenitem szczątkowym. Jego ilość zależy od zawartości węgla i składników stopowych, warunków austenityzowania, szybkości chłodzenia oraz temperatur Ms i Mf. Austenit szczątkowy może poprawiać udarność w niektórych starannie kontrolowanych strukturach, ale jest również niestabilny wymiarowo. Może przemienić się w martenzyt podczas eksploatacji, obróbki podzerowej, szlifowania, uderzenia lub odpuszczania, powodując opóźnione rozszerzenie, zmianę twardości albo odkształcenie. Jego przemiana może również wywoływać naprężenia lokalne i inicjować pękanie, gdy otaczający martenzyt ogranicza zmianę objętości.
Z tego powodu same pomiary twardości nie potwierdzają, że stal po hartowaniu ma zamierzoną mikrostrukturę. Specyfikacja może wymagać kontroli austenitu szczątkowego, wielkości ziaren, odwęglenia lub odkształcenia, niezależnie od kontroli twardości. Norma ISO 683-1:2016 dotyczy stali niestopowych przeznaczonych głównie do hartowania i odpuszczania, hartowania izotermicznego, hartowania płomieniowego, hartowania indukcyjnego oraz uzyskiwania określonych stanów po normalizowaniu. Norma ISO 17663:2023 umieszcza obróbkę cieplną związaną ze spawaniem i elementami kształtowanymi w ramach wymagań jakościowych, głównie dla stali ferrytycznych. Obie normy odzwierciedlają praktyczną zasadę: dobór faz i kontrolę przemian należy powiązać ze składem, geometrią, historią cieplną oraz wymaganą odpowiedzią mechaniczną i wymiarową.
Austenityzowanie: punkt wyjścia dla wielu procesów obróbki
Sekwencja austenityzowania
- Nagrzej Doprowadź element do wymaganego zakresu tworzenia austenitu.
- Wyrównaj temperaturę Pozwól, aby najzimniejszy istotny obszar osiągnął wymagany stan.
- Rozpuść selektywnie Przemieść węgiel i, jeśli jest to zamierzone, rozpuść część populacji węglików.
- Kontroluj wielkość ziaren Unikaj niepotrzebnej temperatury lub czasu wygrzewania sprzyjających rozrostowi ziaren austenitu.
- Przenieś niezwłocznie Rozpocznij określony przebieg chłodzenia bez niekontrolowanego opóźnienia.
Austenityzowanie to kontrolowane nagrzewanie stali do zakresu temperatur, w którym powstaje austenit, a następnie utrzymywanie jej w tej temperaturze przez czas wystarczający do przeprowadzenia wymaganej przemiany i redystrybucji chemicznej. Jest to etap początkowy wielu cykli hartowania i odpuszczania, hartowania stopniowego, hartowania bainitycznego, hartowania płomieniowego oraz hartowania indukcyjnego. Bez austenitu późniejsze chłodzenie nie może doprowadzić do powstania zamierzonej struktury martenzytycznej lub bainitycznej.
Celem nie jest samo rozgrzanie stali. Chodzi o wytworzenie austenitu o właściwej zawartości węgla, rozkładzie pierwiastków stopowych, wielkości ziarna i jednorodności przestrzennej, zanim chłodzenie zmieni przebieg przemiany. Program kursu metalurgii stali ASTM International z 2024 roku umieszcza austenit obok ferrytu, cementytu, perlitu, martenzytu i bainitu jako centralny element opisu układu faz i procesów. ASM International również traktuje austenityzowanie jako jeden z elementów większego systemu obejmującego wykresy przemian, hartowność, hartowanie, odkształcenia oraz kontrolę naprężeń własnych.
Nagrzewanie do zakresu występowania austenitu
W stali niestopowej austenityzowanie rozpoczyna się powyżej dolnej temperatury krytycznej, w której ferryt i perlit przemieniają się w kierunku austenitu. Dokładna temperatura zależy od zawartości węgla, wcześniejszej mikrostruktury, szybkości nagrzewania oraz dodatków stopowych. Stal podeutektoidalną, taką jak typowy gatunek średniowęglowy, należy zwykle nagrzewać powyżej górnej temperatury krytycznej, aby ferryt uległ rozpuszczeniu, a struktura stała się w przeważającej mierze austenityczna. Stal nadeutektoidalną często nagrzewa się między dolną temperaturą krytyczną a temperaturą rozpuszczania cementytu, gdy celowo pozostawia się część nierozpuszczonego cementytu.
Wykres żelazo–węglik żelaza opisuje równowagową stabilność faz, jednak cykl w piecu nie jest doświadczeniem w warunkach równowagi. Szybkość nagrzewania przesuwa obserwowane temperatury przemian, a pierwiastki stopowe mogą opóźniać tworzenie austenitu lub rozpuszczanie węglików. Chrom, molibden, wanad, wolfram i tytan mogą tworzyć trwałe węgliki, których rozpuszczenie wymaga wyższych temperatur lub dłuższego wygrzewania. Nikiel i mangan zmieniają temperatury przemian oraz hartowność, nie zachowując się jednak w taki sam sposób jak pierwiastki tworzące węgliki. Szczególnie ważny jest węgiel: musi on w kontrolowanej ilości przejść do austenitu, ponieważ jego stężenie wpływa na temperaturę początku przemiany w martenzyt, twardość, austenit szczątkowy oraz zmianę wymiarów.
Austenityzowanie poprzedza zatem hartowanie, ponieważ podczas hartowania przemianie ulega austenit obecny w chwili rozpoczęcia chłodzenia. Jeżeli ferryt, perlit lub nierozpuszczone węgliki pozostaną w ilości przekraczającej wartość określoną w wymaganiach, w strukturze końcowej mogą wystąpić obszary miękkie albo rozkład węgla różniący się od przyjętego w założeniach projektowych. Jeżeli jednak stal zostanie nadmiernie nagrzana, rozwiązaniem nie jest automatycznie uzyskanie większej twardości. Zbyt wysoka temperatura może powodować rozrost ziaren austenitu, nasilenie utleniania i odwęglenia, powstawanie odkształceń oraz rozpuszczenie węglików, które miały ograniczać rozrost ziaren lub zapewniać odporność na zużycie.
Ta sama zasada dotyczy obróbki powierzchniowej. Podczas hartowania indukcyjnego lub płomieniowego tylko warstwa przypowierzchniowa może osiągnąć zakres występowania austenitu. Głębokość nagrzania, temperatura maksymalna oraz czas przebywania powyżej zakresu krytycznego określają warstwę zahartowaną. Krótki, intensywny cykl może zachować drobne ziarno, ale powoduje również powstawanie dużych gradientów cieplnych i wymaga dokładnej kontroli mocy, prędkości przesuwu, sprzężenia oraz chłodzenia.
Rozpuszczanie, rozrost ziaren i homogenizacja
Podczas przemiany ferrytu i perlitu cementyt ulega rozpuszczeniu, a węgiel dyfunduje do nowo powstałego austenitu. Proces ten nie zachodzi natychmiast. Element może wykazywać właściwą temperaturę w piecu, podczas gdy jego rdzeń nadal znajduje się poniżej zakresu przemiany, szczególnie gdy przekrój jest gruby, wsad gęsto ułożony lub cyrkulacja w piecu jest niewystarczająca. Czas wygrzewania należy zatem określać na podstawie czasu potrzebnego do osiągnięcia temperatury przez najzimniejszy istotny obszar elementu, a nie tylko od momentu, w którym wskazanie pieca osiągnie wartość zadaną.
Rozpuszczanie powoduje konkurencyjne skutki. Do usunięcia niepożądanego perlitu lub ferrytu oraz rozprowadzenia węgla, tak aby austenit mógł podczas chłodzenia przemienić się zgodnie z założeniami, potrzebny jest odpowiedni czas i temperatura. W stalach stopowych część węglików może wymagać rozpuszczenia, aby dostarczyć do austenitu węgiel i pierwiastki stopowe. Całkowite rozpuszczenie może być niepożądane. Pozostawione węgliki stopowe mogą ograniczać rozrost ziaren austenitu, zwiększać odporność na zużycie oraz regulować zawartość węgla w osnowie.
Rozrost ziaren przyspiesza, gdy austenit jest utrzymywany w niepotrzebnie wysokiej temperaturze. Grube ziarna byłego austenitu zmniejszają ciągliwość i mogą zwiększać skłonność do pękania hartowniczego lub wrażliwość na pękanie, nawet gdy twardość osiąga nominalną wartość docelową. Zmieniają również kinetykę przemian oraz mogą wpływać na głębokość i jednorodność zahartowania. Drobnoziarnisty austenit nie powstaje w wyniku zastosowania jednego uniwersalnego czasu wygrzewania; jest rezultatem właściwego dopasowania temperatury, szybkości nagrzewania, stanu wyjściowego, składu chemicznego stopu oraz wielkości przekroju.
Znaczenie ma wcześniejsze przetwarzanie stali. Stal normalizowana, wyżarzana, kuta, poddana obróbce na zimno lub spawana może trafić do pieca z różnym rozkładem węglików, różną wielkością ziaren i różnymi naprężeniami własnymi. Element ze stali 42CrMo4 po kuciu oraz cienka blacha z tego samego gatunku nominalnego nie będą reagować identycznie na ten sam cykl. Norma ISO 683-1:2016 dotyczy stali niestopowych przeznaczonych głównie do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz, w niektórych przypadkach, w stanie normalizowanym; oznaczenie gatunku i określony stan dostawy pozostają niezbędnymi danymi wejściowymi do opracowania cyklu.
Austenityzowanie może również homogenizować lokalny skład chemiczny, ale tylko w praktycznych granicach. Segregacja powstała podczas odlewania, pasmowość po walcowaniu, niejednorodność metalu spoiny oraz zanieczyszczenia powierzchni mogą utrzymywać się, jeżeli odległości dyfuzji są duże. Dłuższe wygrzewanie może zmniejszyć niektóre gradienty, jednocześnie powodując rozrost ziaren i uszkodzenia powierzchni. Obróbka cieplna nie jest w stanie usunąć każdej wady powstałej na wcześniejszym etapie przetwarzania.
Kontrola czasu, temperatury i atmosfery
Wartość zadana pieca jest tylko jedną ze zmiennych procesu. Rzeczywisty cykl cieplny obejmuje szybkość nagrzewania, rozmieszczenie wsadu, temperaturę elementu, jednorodność temperatury, czas wygrzewania, czas transferu do kąpieli lub urządzenia hartowniczego oraz atmosferę otaczającą stal. Wszystkie te czynniki zależą od geometrii. Cienkie krawędzie nagrzewają się szybko i mogą ulec przegrzaniu, zanim gruba piasta osiągnie temperaturę docelową; otwory, rowki wpustowe, gwinty i nagłe zmiany przekroju powodują lokalne koncentracje cieplne i naprężeń. Oprzyrządowanie może zasłaniać powierzchnie przed promieniowaniem cieplnym lub ograniczać cyrkulację.
Termopary umieszczone w pobliżu ściany pieca mogą wskazywać stabilną temperaturę, podczas gdy środek elementu pozostaje chłodniejszy. Dlatego w praktyce produkcyjnej stosuje się kwalifikowane badania pieców, termopary umieszczane w elementach wsadu, reprezentatywne próbki testowe lub, gdy jest to konieczne, zwalidowane modele wymiany ciepła. Norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych, prowadzonej w warsztatach lub na miejscu, głównie w odniesieniu do stali ferrytycznych oraz powiązanych elementów spawanych lub formowanych. Zakres tej normy odzwierciedla praktyczny problem: powtarzalne wyniki wymagają udokumentowanego wyposażenia, monitorowania, wzorcowania oraz kryteriów odbioru.
Kontrola atmosfery chroni skład chemiczny powierzchni. Utleniające gazy piecowe powodują tworzenie zgorzeliny, natomiast warunki odwęglające usuwają węgiel z powierzchni. Warstwa odwęglona może obniżyć twardość powierzchni po hartowaniu, nawet gdy skład i twardość rdzenia są prawidłowe. Próżnia, gaz obojętny, sól lub kontrolowana atmosfera endotermiczna mogą ograniczyć te skutki, jednak każdy z tych sposobów wymaga własnych systemów kontroli procesu i wymagań bezpieczeństwa. Stan powierzchni należy sprawdzać za pomocą profili twardości, badań metalograficznych, kontroli wymiarów lub pomiaru głębokości zmian składu chemicznego, gdy wymaga tego zastosowanie.
Czas utrzymywania w temperaturze powinien być wystarczająco długi, aby zapewnić wymaganą przemianę i wyrównanie temperatury, lecz nie dłuższy. Chłodzenie należy rozpocząć niezwłocznie po osiągnięciu określonego stanu austenitu, ponieważ opóźnienia w transferze mogą zmienić historię cieplną, zwłaszcza w przypadku stali o dużej hartowności lub dużych elementów. Wynik końcowy zależy od całej ścieżki czasowo-temperaturowej, a nie od liczby zapisanej na sterowniku pieca. Właśnie od tego rozróżnienia zaczyna się powtarzalne austenityzowanie.
Wykresy przemian i kinetyka obróbki cieplnej
Harmonogramu obróbki cieplnej nie można dobrać wyłącznie na podstawie temperatury. Stal należy najpierw poddać austenityzowaniu, a następnie przeprowadzić przez określoną ścieżkę czas–temperatura, która decyduje o tym, czy austenit przekształci się w ferryt, perlit, bainit czy martenzyt. Na tę ścieżkę wpływają zawartość węgla, dodatki stopowe, wyjściowa wielkość ziarna, grubość przekroju, szybkość nagrzewania oraz stan struktury wyjściowej. Wykresy przemian umożliwiają powiązanie tych zmiennych z obserwowalnymi zdarzeniami: początkiem przemiany, szybkością jej przebiegu oraz momentem, w którym zostaje ona w znacznym stopniu zakończona.
Wykres fazowy żelazo–węglik żelaza opisuje równowagową lub bliską równowadze stabilność faz. Nie przewiduje on wyniku szybkiego hartowania. Wykresy TTT i CCT odpowiadają na to brakujące pytanie, pokazując, jak przemiana zależy zarówno od czasu, jak i od temperatury. Opracowanie ASM International z 2024 roku dotyczące podstaw metalurgii stali umieszcza te wykresy obok zagadnień austenityzowania, hartowności, hartowania, wyżarzania, odpuszczania i kontroli naprężeń własnych, ponieważ żadnego z tych procesów nie można niezawodnie określić bez uwzględnienia kinetyki przemian.

Wykresy czas–temperatura–przemiana
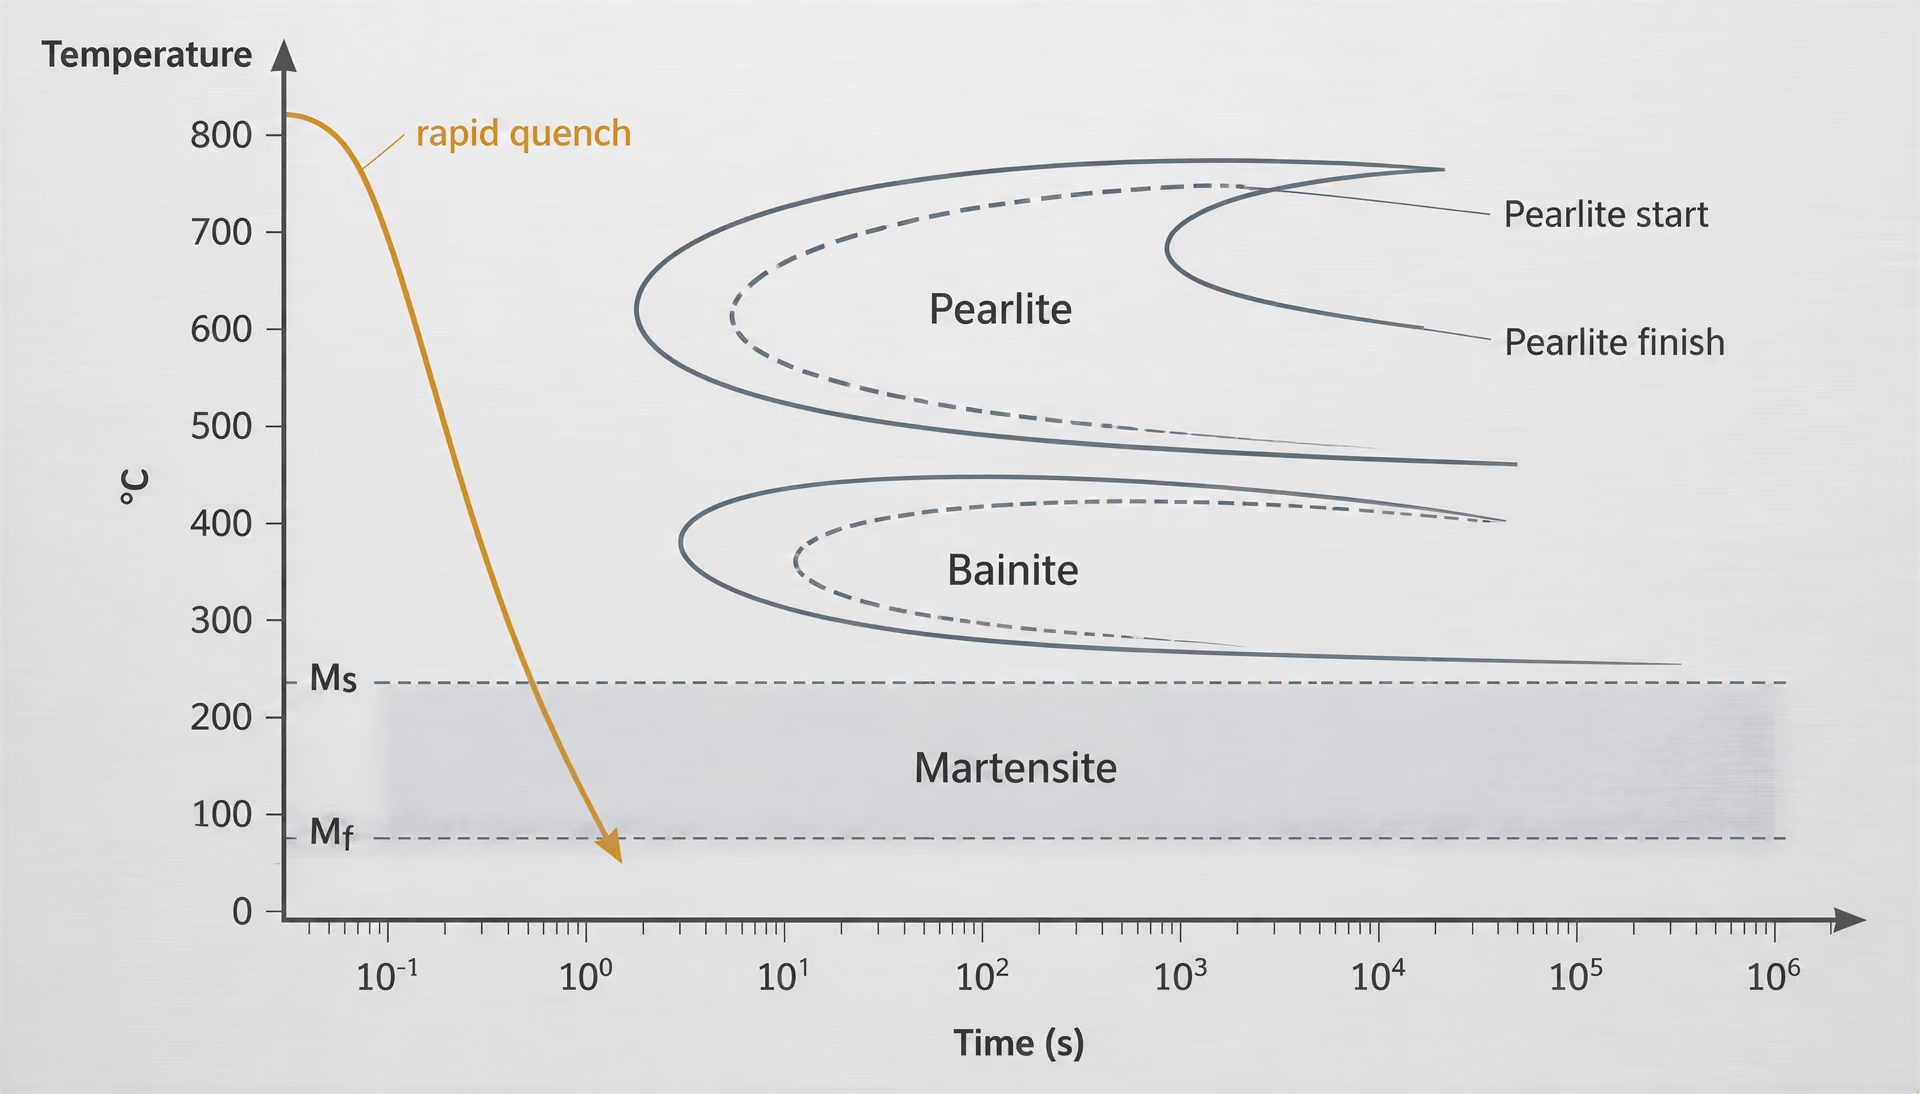
Wykres czas–temperatura–przemiana, powszechnie nazywany wykresem TTT lub wykresem przemiany izotermicznej, sporządza się przez nagrzanie próbek do zakresu austenitu, szybkie przeniesienie ich do wybranych stałych temperatur, wytrzymanie w tych temperaturach oraz pomiar momentu rozpoczęcia i zakończenia przemiany. Czas przedstawia się na poziomej osi logarytmicznej, a temperaturę — na osi pionowej. Otrzymane krzywe początku i końca przemiany często tworzą charakterystyczny kształt litery C dla przemian perlitycznych i bainitycznych.
Krzywa początku przemiany wyznacza przybliżony okres inkubacji, zanim wykrywalna część austenitu ulegnie przemianie. Krzywa końca przemiany wskazuje moment, w którym wybrana przemiana jest w znacznym stopniu zakończona zgodnie z zastosowaną metodą badawczą. Pomiędzy tymi krzywymi ferryt, perlit lub bainit powstaje stopniowo; wykres nie oznacza, że cała próbka zmienia fazę w jednej chwili. Pozioma linia poprowadzona dla wybranej temperatury przecina zatem krzywą początku przemiany po upływie czasu inkubacji, a do krzywej końca przemiany dociera po dłuższym czasie wytrzymania.
W temperaturach nieznacznie niższych od zakresu eutektoidalnego austenit może tworzyć perlit gruby, z relatywnie dużymi odległościami między płytkami ferrytu i cementytu. W niższych temperaturach odległość międzylamelarna zmniejsza się, a perlit staje się drobniejszy. Jeszcze niższy zakres temperatur może prowadzić do powstawania bainitu, którego układ ferrytu i węglików różni się od układu perlitu. Dokładne granice zależą od składu stali i warunków badania. Pierwiastki stopowe, takie jak chrom, molibden, nikiel i mangan, na ogół opóźniają przemiany kontrolowane dyfuzją przez zmianę stabilności faz oraz szybkości dyfuzji pierwiastków substytucyjnych, chociaż ich działanie nie jest identyczne w przypadku każdego gatunku.
| Wykres lub sposób obróbki | Kluczowy warunek | Typowa przemiana lub cel |
|---|---|---|
| TTT | Wygrzewanie w stałej temperaturze | Kinetyka przemiany w perlit lub bainit |
| CCT | Chłodzenie ciągłe | Praktyczne przebiegi pracy pieca i hartowania |
| Hartowanie bainityczne | Wygrzewanie powyżej Ms i poniżej zakresu perlitu | Izotermiczne tworzenie bainitu |
| Hartowanie stopniowe | Wygrzewanie w pobliżu Ms w celu wyrównania temperatury | Zmniejszenie gradientu cieplnego przed powstaniem martenzytu |
Wykres TTT jest szczególnie użyteczny do zrozumienia obróbki izotermicznej, takiej jak hartowanie bainityczne. Austenit szybko chłodzi się do wybranej temperatury bainitycznej, wytrzymuje w niej do uzyskania wymaganej przemiany, a następnie chłodzi do temperatury pokojowej. Wykres pomaga określić, czy ścieżka chłodzenia omija zakres perlitu oraz czy czas wytrzymania jest wystarczający do przemiany wymaganej ilości austenitu. Może również wyjaśnić, dlaczego czas wytrzymania, który wydaje się wystarczający dla jednego składu, okazuje się niewystarczający dla innego.
Temperaturę początku przemiany martenzytycznej, oznaczaną jako , traktuje się odmiennie. Martenzyt jest produktem przemiany bezdyfuzyjnej: węgiel nie ma czasu na segregację do cementytu, gdy sieć zmienia się z austenitu w przesyconą tetragonalną strukturę przestrzennie centrowaną. Martenzyt zaczyna powstawać po ochłodzeniu stali poniżej zależnej od składu temperatury , a jego ilość na ogół zwiększa się wraz ze spadkiem temperatury w kierunku temperatury końca przemiany martenzytycznej, . Przemiana ta nie jest kontrolowana okresem inkubacji w taki sam sposób jak powstawanie perlitu. Jeśli chłodzenie zakończy się powyżej , martenzyt nie zacznie powstawać; jeśli zakończy się pomiędzy i , część austenitu może pozostać nieprzemieniona.
Wykresy przemian przy ciągłym nagrzewaniu i ciągłym chłodzeniu
Piece przemysłowe i układy hartownicze rzadko odtwarzają gwałtowne zmiany temperatury stosowane przy sporządzaniu wykresu TTT. Element nagrzewa się w sposób ciągły, w jego przekroju mogą powstawać gradienty temperatury, a następnie chłodzi się w sposób ciągły w powietrzu, oleju, polimerze, wodzie, soli lub kontrolowanej atmosferze gazowej. Wykresy przemian przy ciągłym nagrzewaniu (CHT) opisują przemiany podczas nagrzewania z określoną szybkością, natomiast wykresy przemian przy ciągłym chłodzeniu (CCT) opisują przemiany podczas nieprzerwanego chłodzenia.
Wykres CCT zwykle zawiera kilka krzywych chłodzenia, z których każda odpowiada innej szybkości chłodzenia. Krzywa odpowiadająca powolnemu chłodzeniu może przecinać obszary początku przemian ferrytu i perlitu, powodując powstanie produktów dyfuzyjnych, zanim osiągnie zakres bainitu lub martenzytu. Szybsza krzywa może ominąć te obszary i wejść w pole martenzytu. Szybkość chłodzenia wymagana do uniknięcia przemiany przed osiągnięciem jest krytyczną szybkością chłodzenia dla danej próbki i warunków austenityzowania, a nie uniwersalną wartością dla całej rodziny stali.
Przecięcie krzywej z granicami początku i końca przemiany pozwala praktycznie przewidzieć powstające produkty. Na przykład ścieżka chłodzenia próbki ze stali AISI 1045 może przechodzić przez obszary ferrytu i perlitu, których porównywalna ścieżka dla stali AISI 4140 unika, ponieważ chrom, molibden i mangan przesuwają przemiany w kierunku dłuższych czasów. Dlatego oba gatunki nie mogą korzystać z jednego ogólnego wykresu CCT, nawet jeśli oba są hartowane i odpuszczane.
Wykresy CCT są na ogół bardziej użyteczne niż wykresy TTT w przypadku normalizowania, chłodzenia w powietrzu, hartowania bezpośredniego i przemysłowych cykli piecowych. Mogą wskazywać, czy powierzchnia i rdzeń grubego elementu będą podążać różnymi ścieżkami. Rdzeń chłodzi się wolniej, ponieważ ciepło musi przepływać przez otaczający materiał, dlatego może powstać w nim perlit lub bainit, podczas gdy powierzchnia osiąga zakres martenzytu. Stanowi to podstawę hartowności: nie jest nią po prostu maksymalna twardość możliwa do uzyskania na powierzchni, lecz głębokość, do której można wytworzyć określoną strukturę lub twardość przy zdefiniowanym sposobie hartowania.
Żaden z tych wykresów nie jest uniwersalną mapą. Wykres oznaczony na przykład jako dotyczący stali AISI 4140 mógł zostać sporządzony przy określonym zakresie zawartości węgla, temperaturze austenityzowania, czasie wytrzymania, wyjściowej wielkości ziarna, geometrii próbki i ośrodku chłodzącym. Zmiana któregokolwiek z tych czynników może przesunąć przebieg przemian. Drobniejsze ziarno austenitu wyjściowego zapewnia więcej miejsc zarodkowania i może przyspieszać niektóre przemiany dyfuzyjne; nadmierny rozrost ziarna może je opóźniać. Dlatego przemysłowy cykl obróbki cieplnej należy sprawdzić w odniesieniu do rzeczywistego wytopu, wymiarów, równomierności pracy pieca oraz warunków hartowania.
Zarodkowanie, wzrost i wpływ szybkości przemiany
Przemiana kontrolowana dyfuzją wymaga zarówno zarodkowania, jak i wzrostu. Zarodkowanie tworzy niewielkie obszary nowej fazy, natomiast wzrost polega na przemieszczaniu atomów przez granicę faz oraz powiększaniu tych obszarów. W temperaturach zbliżonych do temperatury przemiany równowagowej siła napędowa może być zbyt mała, aby zarodkowanie przebiegało szybko. W znacznie niższych temperaturach dyfuzja staje się powolna. Przemiana jest często najszybsza w temperaturze pośredniej, co wyjaśnia położenie nosa krzywej początku przemiany o kształcie litery C.
Inkubacja jest okresem poprzedzającym powstanie wystarczającej liczby stabilnych zarodków, aby przemiana stała się wykrywalna. Nie jest ona czasem straconym w ogólnym znaczeniu procesu; odzwierciedla konkurencję między siłą napędową termodynamiczną, energią międzyfazową i ruchliwością atomów. Wytrzymanie austenitu w pobliżu nosa wykresu TTT może zatem wymagać bardzo krótkiego czasu przed rozpoczęciem powstawania perlitu, podczas gdy wytrzymanie w wyższej temperaturze może wymagać znacznie dłuższej inkubacji.
Szybkość wzrostu również decyduje o powstającej strukturze. Szybszy wzrost w wyższych temperaturach przemiany prowadzi zazwyczaj do powstania perlitu grubszego, natomiast przemiana w niższej temperaturze daje drobniejsze odstępy i zwykle większą wytrzymałość. Bainit powstaje w wyniku odmiennego połączenia wzrostu ferrytu i redystrybucji węgla, a jego morfologia zmienia się wraz z temperaturą. Martenzyt omija typowy wzrost kontrolowany dyfuzją, jednak powoduje powstanie dużej gęstości dyslokacji, odkształcenia sieci i naprężeń własnych; w celu ograniczenia tych skutków oraz dostosowania twardości i udarności zwykle wymagane jest odpuszczanie.
Wykresy laboratoryjne pozwalają izolować zmienne w małych próbkach. Elementy produkcyjne nie mają takich warunków. Odkuwany wał może trafić do pieca z segregacją, zgorzeliną, naprężeniami własnymi i niejednorodną strukturą wyjściową. Jego powierzchnia może nagrzewać się i chłodzić szybciej niż rdzeń, a naroża, otwory i ostre przejścia przekrojów zmieniają przepływ ciepła. Z tego względu ISO 17663:2023 traktuje obróbkę cieplną związaną ze spawaniem i procesami pokrewnymi jako operację podlegającą kontroli jakości, wykonywaną w warsztatach lub na miejscu, z uwzględnieniem zapisów cieplnych i warunków procesu. Z kolei ISO 683-1:2016 określa wymagania dotyczące dostawy stali niestopowych przeznaczonych przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz wybranych stanów po normalizowaniu.
Wykresy przemian wyznaczają drogę postępowania, lecz nie zastępują pomiarów. Do potwierdzenia, że rzeczywiście zastosowano zamierzoną ścieżkę, potrzebne są termopary, pomiary rozkładu twardości, badania metalograficzne oraz zapisy warunków pracy pieca i hartowania. Istotne pytanie nie brzmi, czy stal została „nagrzana i ochłodzona”, lecz jakie przemiany zaszły, gdzie do nich doszło oraz w jaki sposób ich przebieg w czasie doprowadził do końcowej równowagi między twardością, udarnością, odkształceniami i naprężeniami własnymi.
Zabiegi wyżarzania i normalizowania
| Obróbka | Warunki nagrzewania | Warunki chłodzenia | Typowy wynik |
|---|---|---|---|
| Pełne wyżarzanie | Do zakresu austenitu | Powolne chłodzenie w piecu | Miękka, stosunkowo gruboziarnista struktura ferrytyczno-perlityczna |
| Wyżarzanie sferoidyzujące | W temperaturze Ac1 lub nieco poniżej niej, często cyklicznie | Powolne, kontrolowane chłodzenie | Zaokrąglone cząstki cementytu w ferrycie |
| Wyżarzanie zmiękczające | Poniżej Ac1 | Kontrolowane chłodzenie | Rekrystalizowana, bardziej miękka stal niskowęglowa |
| Normalizowanie | Do zakresu austenitu | Chłodzenie w nieruchomym powietrzu | Drobniejsza i często wytrzymalsza struktura ferrytyczno-perlityczna |
Wyżarzanie nie jest jednym, ściśle określonym cyklem nagrzewania i chłodzenia. Jest to grupa cykli cieplnych dobieranych w celu zmiany twardości, plastyczności, skrawalności, naprężeń szczątkowych, struktury ziaren lub stanu uzyskanego w wyniku wcześniejszego procesu. Wymagany cykl zależy od zawartości węgla, dodatków stopowych, wielkości przekroju, wcześniejszego odkształcenia, szybkości nagrzewania, czasu wygrzewania, jednorodności temperatury w piecu oraz zamierzonego sposobu chłodzenia. Zabieg, który zmiękcza cienką blachę ze stali niskowęglowej, może być nieodpowiedni dla grubego odkuwania ze stali średniowęglowej, nawet jeśli oba materiały określa się jako „wyżarzone”.
Przemiany fazowe leżące u podstaw tych zabiegów omawia się zwykle za pomocą wykresu żelazo–węglik żelaza, jednak wykres ten przedstawia zależności równowagowe, a nie czas wymagany do zajścia przemiany. Szybkość nagrzewania i chłodzenia zmienia rzeczywistą odpowiedź materiału. Wykresy przemian przy ciągłym nagrzewaniu i ciągłym chłodzeniu, a także wykresy czas–temperatura–przemiana, pokazują, kiedy powstaje austenit oraz kiedy rozpada się on na ferryt, perlit, bainit lub inne produkty przemiany. Opracowanie ASM International z 2024 r. dotyczące obróbki cieplnej stali umieszcza wyżarzanie, austenityzowanie, wykresy przemian, twardość i kontrolę naprężeń szczątkowych w ramach tego samego procesu technologicznego.
Wyżarzanie zupełne i pokrewne cykle zmiękczania
Wyżarzanie zupełne zasadniczo polega na nagrzaniu stali do zakresu austenitu, wygrzaniu jej przez czas wystarczający do uzyskania odpowiedniego stanu w całym przekroju, a następnie powolnym chłodzeniu w piecu. W przypadku stali podeutektoidalnej temperatura austenityzowania jest zwykle wyższa od górnej temperatury krytycznej Ac3, aby pierwotny ferryt i perlit rozpuściły się w stopniu wystarczającym do utworzenia austenitu. W przypadku stali nadeutektoidalnej cykl dobiera się zazwyczaj powyżej Ac1, lecz poniżej Acm, pozostawiając część cementytu proeutektoidalnego zamiast rozpuszczania wszystkich węglików. Dokładna praktyka zależy od gatunku stali i wielkości przekroju.
Podczas powolnego chłodzenia w piecu austenit przemienia się w warunkach stosunkowo zbliżonych do równowagowych. Składy podeutektoidalne tworzą ferryt proeutektoidalny, a następnie perlit; stal eutektoidalna przemienia się głównie w perlit; stal nadeutektoidalna tworzy perlit z cementytem proeutektoidalnym. Uzyskana struktura jest zwykle bardziej miękka i grubsza niż struktura powstała podczas chłodzenia na powietrzu. Grubszy perlit ma większy odstęp między płytkami, co zmniejsza opór podczas skrawania i odkształcania, ale obniża również wytrzymałość i twardość.
Celem jest często zmiękczenie materiału przed obróbką skrawaniem lub formowaniem na zimno. Wyżarzanie zupełne może zmniejszyć siły skrawania, ograniczyć zużycie narzędzi i ujednolicić twardość w dużym odkuwaniu lub odlewie. Może również zastąpić niejednorodną strukturę odlewniczą albo wcześniejszą strukturę przegrzaną bardziej przewidywalnym układem ferrytyczno-perlitycznym. Nie usuwa jednak automatycznie każdej wady: segregacja, nadmierny rozrost ziaren, odwęglenie i siatki węglików mogą pozostać lub stać się bardziej widoczne, jeśli temperatura i czas wygrzewania nie są właściwie kontrolowane.
Duży przekrój komplikuje wynik. Powierzchnia reaguje na temperaturę pieca szybciej niż rdzeń, podczas gdy rdzeń chłodzi się wolniej i może przemieniać się w innej temperaturze. Zewnętrzna część może zatem zawierać drobniejszy perlit niż środek albo może w niej zachodzić inne tworzenie ferrytu, nawet jeśli cykl pieca został prawidłowo zarejestrowany. Pomiar temperatury musi odzwierciedlać temperaturę przedmiotu obrabianego, a nie tylko atmosfery pieca.
Wyżarzanie sferoidyzujące jest kolejnym cyklem zmiękczania, szczególnie istotnym w przypadku stali wysokowęglowych i narzędziowych, które muszą być obrabiane przed hartowaniem. Długotrwałe wygrzewanie tuż poniżej Ac1 albo wielokrotne nagrzewanie przez Ac1, a następnie powolne chłodzenie, sprzyja powstawaniu zaokrąglonych cząstek cementytu w osnowie ferrytycznej. Węgliki sferoidyzowane na ogół ułatwiają obróbkę skrawaniem stali wysokowęglowej w porównaniu z drobną strukturą perlitu płytkowego i zapewniają korzystny stan wyjściowy do późniejszego austenityzowania. Cykl może trwać długo, ponieważ cementyt musi zmienić kształt w wyniku dyfuzji; krótkie wygrzewanie w piecu nie daje takiego samego rezultatu.
Wyżarzanie izotermiczne zapewnia większą kontrolę niż zwykłe chłodzenie w piecu. Stal chłodzi się z zakresu austenityzowania do wybranej temperatury z zakresu przemiany perlitycznej, wygrzewa do niemal całkowitego zakończenia przemiany, a następnie chłodzi do temperatury pokojowej. Wygrzewanie może zapewnić bardziej jednorodną strukturę i skrócić całkowity cykl dla niektórych gatunków stali, lecz wymaga kontrolowanego wyposażenia oraz harmonogramu przemian dostosowanego do składu chemicznego.
Wyżarzanie rekrystalizujące i odprężanie
Wyżarzanie rekrystalizujące jest zwykle zabiegiem podkrytycznym stosowanym do stali niskowęglowych lub niskostopowych po przeróbce na zimno. Materiał nagrzewa się poniżej Ac1, często do zakresu dobranego tak, aby umożliwić rekrystalizację bez tworzenia austenitu, a następnie wygrzewa i chłodzi z kontrolowaną szybkością. Nowe, stosunkowo wolne od odkształceń ziarna ferrytu zastępują ziarna wydłużone i zniekształcone w wyniku walcowania, ciągnienia, gięcia lub prasowania. Twardość spada, plastyczność powraca, a stal staje się bardziej podatna na kolejną operację kształtowania.
Temperatura musi być wystarczająco wysoka, aby zaszła rekrystalizacja, lecz nie na tyle wysoka, by wystąpił niepożądany rozrost ziaren. Znaczenie ma stopień wcześniejszego odkształcenia: stal silnie zgniatana na zimno ma więcej zakumulowanej energii i może rekrystalizować łatwiej niż materiał odkształcony w niewielkim stopniu. Zawartość węgla i pierwiastki stopowe również wpływają na kinetykę rekrystalizacji. Cyklu odpowiedniego dla blachy niskowęglowej nie można bezpośrednio przenieść na gatunek o większej zawartości węgla lub na stal stopową.
Wyżarzanie odprężające dotyczy innego problemu. Naprężenia szczątkowe powstają wskutek spawania, obróbki skrawaniem, nierównomiernego chłodzenia, odlewania, kształtowania lub miejscowego nagrzewania. Wygrzewanie podkrytyczne umożliwia ograniczoną dyfuzję i odkształcenie plastyczne, zmniejszając naprężenia bez celowego przekształcania osnowy. Zabieg może ograniczyć odkształcenia podczas późniejszej obróbki skrawaniem oraz zmniejszyć ryzyko pękania lub zmian wymiarowych, lecz nie powoduje całkowitego i równomiernego zaniku naprężeń szczątkowych. Nadal istotne pozostają ostra geometria, utwierdzenie spoiny, gradienty temperatury i nierówna grubość przekroju.
Odprężanie po spawaniu wymaga uwzględnienia metalu spoiny, strefy wpływu ciepła, metalu rodzimego oraz zamocowania elementu. Norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych, w warsztatach lub na miejscu, głównie w odniesieniu do stali ferrytycznych oraz powiązanych z nimi elementów spawanych lub formowanych. Jej znaczenie jest praktyczne: kalibracja pieca, rozmieszczenie termopar, szybkości nagrzewania i chłodzenia, warunki podparcia oraz dokumentacja mogą wpływać na wynik w takim samym stopniu jak nominalna temperatura.
Normalizowanie i rozdrobnienie ziaren
Normalizowanie zwykle oznacza nagrzanie stali do zakresu austenitu, wygrzanie w celu przygotowania do przemiany oraz chłodzenie w spokojnym powietrzu, a nie wewnątrz pieca. Chłodzenie na powietrzu jest szybsze niż chłodzenie w piecu, dlatego austenit przemienia się w niższej temperaturze i w wielu stalach węglowych oraz niskostopowych tworzy drobniejszy ferryt i perlit. Stan znormalizowany jest zwykle wytrzymalszy i twardszy niż stan po wyżarzaniu zupełnym, przy zachowaniu użytecznej plastyczności.
Słowo „rozdrobnienie” wymaga doprecyzowania. Normalizowanie może rozdrobnить grube ziarna powstałe w wyniku kucia, odlewania, cykli cieplnych spawania lub nadmiernego nagrzewania, lecz nie może skorygować każdej postaci segregacji ani usunąć ciągłej siatki węglików. Rozdrobnienie ziaren zależy od wielkości ziaren austenitu ustalonej podczas nagrzewania. Nadmierna temperatura lub zbyt długi czas wygrzewania mogą spowodować rozrost ziaren austenitu przed chłodzeniem na powietrzu, niwecząc zamierzony efekt.
Zawartość węgla zmienia zarówno temperaturę przemiany, jak i końcowe proporcje składników struktury. Zwiększenie zawartości węgla na ogół zwiększa udział perlitu aż do składu eutektoidalnego oraz podwyższa twardość po normalizowaniu. Gatunek niskowęglowy może pozostać w przeważającej mierze ferrytyczny, z relatywnie małą ilością perlitu; gatunek średniowęglowy tworzy więcej perlitu i osiąga większą wytrzymałość; gatunek nadeutektoidalny może tworzyć perlit oraz cementyt proeutektoidalny. Pierwiastki stopowe mogą opóźniać przemianę i zmieniać równowagę ferrytyczno-perlityczną, dlatego niektóre stale mogą podczas chłodzenia na powietrzu tworzyć bainit lub inne produkty przemiany, jeśli przekrój jest cienki albo szybkość chłodzenia jest wystarczająco duża.
Wielkość przekroju odwraca tę sytuację. Cienki element szybko traci ciepło i może po normalizowaniu uzyskać drobniejszą strukturę, podczas gdy rdzeń ciężkiego przekroju chłodzi się wolno i może zbliżyć się do stanu po wyżarzaniu. Dalsze zróżnicowanie powodują geometria, kontakt z oprzyrządowaniem, załadunek pieca i ruch powietrza. Normalizowanie jest zatem określoną praktyką chłodzenia, a nie po prostu nazwą każdej stali chłodzonej poza piecem. Norma ISO 683-1:2016 uznaje stale niestopowe dostarczane w kilku stanach obróbki cieplnej, w tym w niektórych przypadkach w stanie znormalizowanym; określony gatunek i stan dostawy nadal decydują o dopuszczalnej mikrostrukturze i właściwościach.
Hartowanie, hartowność i zdolność do hartowania
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
Hartowanie nie polega po prostu na szybkim chłodzeniu po nagrzaniu. Jest to zaplanowana próba przeprowadzenia stali austenityzowanej przez zakresy temperatur z dostatecznie dużą szybkością, aby zahamować przemiany dyfuzyjne, takie jak przemiana perlityczna i powstawanie ferrytu proeutektoidalnego, a jednocześnie wytworzyć martenzyt lub inną określoną strukturę zahartowaną. Wynik zależy od składu chemicznego, wielkości ziaren austenitu, geometrii przekroju, równomierności temperatury, krzywej chłodzenia oraz naprężeń powstających podczas przemiany. ASM Handbook Volume 4A omawia te zmienne łącznie z austenityzowaniem, twardością, hartownością, hartowaniem, odpuszczaniem, hartowaniem bainitycznym, hartowaniem stopniowym oraz hartowaniem powierzchniowym (ASM International, 2024).
Hartowanie i przemiana martenzytyczna
Przed hartowaniem stal nagrzewa się do warunków sprzyjających powstaniu austenitu. W przypadku stali podeutektoidalnych oznacza to zwykle nagrzanie powyżej górnej temperatury krytycznej, tak aby ferryt i perlit rozpuściły się w austenicie w wystarczającym stopniu. W stali eutektoidalnej mieszanina perlityczna musi przekształcić się w austenit; w stali nadeutektoidalnej obróbka może zachować pewną ilość cementytu proeutektoidalnego, zależnie od określonej temperatury. Czas wygrzewania musi umożliwić osiągnięcie przez przekrój odpowiedniego i w miarę jednolitego stanu, jednak nadmierny czas lub temperatura mogą powodować rozrost ziaren austenitu, nasilać utlenianie oraz pogarszać dokładność kształtu.
Austenit może rozpuścić znacznie więcej węgla niż ferryt. Podczas powolnego lub umiarkowanie szybkiego chłodzenia węgiel ma czas na dyfuzję, co umożliwia powstawanie ferrytu, cementytu lub perlitu. Szybkie chłodzenie eliminuje ten czas. Jeżeli droga chłodzenia omija obszary przemian perlitycznej i bainitycznej na wykresie przemian czas–temperatura, austenit osiąga temperaturę początku przemiany martenzytycznej Ms. Następnie martenzyt powstaje w wyniku bezdyfuzyjnej przemiany ścinającej, podczas której węgiel pozostaje uwięziony w przesyconej strukturze tetragonalnej o centrowaniu przestrzennym. Dalsze chłodzenie prowadzi do powstawania kolejnych ilości martenzytu aż do osiągnięcia temperatury końca przemiany martenzytycznej Mf.
Martenzyt zwiększa twardość, ponieważ jego odkształcona sieć krystaliczna utrudnia ruch dyslokacji. Zawartość węgla silnie wpływa na ten efekt: większa ilość rozpuszczonego węgla na ogół zwiększa twardość martenzytu w stanie zahartowanym oraz obniża temperatury Ms i Mf. W związku z tym po ochłodzeniu do temperatury pokojowej w stali może pozostać pewna ilość austenitu szczątkowego, szczególnie gdy zawartość węgla i dodatków stopowych jest wysoka lub gdy przekrój nie osiąga dostatecznie niskiej temperatury. Austenit szczątkowy może później przekształcać się podczas eksploatacji, obróbki mechanicznej, obróbki podzerowej lub odpuszczania, powodując zmiany wymiarów i naprężeń.
Środek dużego elementu chłodzi się wolniej niż jego powierzchnia. Różnica ta może umożliwić powstanie perlitu lub bainitu we wnętrzu, nawet gdy powierzchnia staje się martenzytyczna. Hartowanie powoduje również powstawanie gradientów cieplnych: powierzchnia kurczy się najpierw, podczas gdy gorący rdzeń przeciwstawia się temu skurczowi. Odkształcenie związane z przemianą stanowi dodatkowe źródło naprężeń, ponieważ przemiana austenitu w martenzyt wiąże się ze zwiększeniem objętości. Skrajnym skutkiem jest pękanie, jednak częściej występują odkształcenia, naprężenia własne i zmiany wymiarów. Wymaganą strukturę należy zatem oceniać w całym przekroju, a nie wyłącznie na podstawie pomiaru twardości powierzchni.
Po hartowaniu zwykle przeprowadza się odpuszczanie. Zmniejsza ono naprężenia hartownicze i przekształca przesycony martenzyt w martenzyt odpuszczony poprzez kontrolowane reakcje wydzielania oraz zdrowienia. Wybrana temperatura i czas odpuszczania określają równowagę między twardością, wytrzymałością, ciągliwością i stabilnością wymiarową. Zahartowany element pozostawiony bez odpuszczania może mieć wysoką twardość, lecz słabą odporność na pękanie lub udar.
Twardość a hartowność
Twardość jest mierzoną odpornością na miejscowe odkształcenie. Próby Rockwella w skali C, Vickersa i Brinella określają zachowanie materiału w konkretnym miejscu badania, przy określonym obciążeniu, wgłębniku i zgodnie z ustaloną procedurą. Wartość twardości powierzchni nie informuje o głębokości zahartowania elementu, o tym, czy rdzeń ma strukturę martenzytyczną, ani o tym, czy wynik uzyskano w wyniku hartowania, nawęglania, hartowania indukcyjnego czy innej obróbki.
Hartowność jest czymś innym. Jest to zdolność przekroju stali do wytworzenia zahartowanej struktury na określonej głębokości w warunkach określonego austenityzowania i chłodzenia. Opisuje ona przebieg przemian, a nie pojedynczą wartość twardości. Dwie stale mogą osiągać podobną maksymalną twardość powierzchni, gdy cała ich struktura jest martenzytyczna, a jednocześnie znacznie różnić się głębokością, na której twardość ta jest utrzymywana. Węgiel w dużej mierze określa maksymalną twardość martenzytu; dodatki stopowe, takie jak mangan, chrom, molibden i nikiel, na ogół opóźniają przemiany dyfuzyjne i zwiększają hartowność. Bor może wywierać silny wpływ w bardzo małych, kontrolowanych dodatkach, gdy zachowuje skuteczność na granicach ziaren austenitu.
Próba hartowności od czoła metodą Jominy’ego Znormalizowana próba, w której jeden koniec austenityzowanej próbki jest chłodzony wodą, a twardość mierzy się w różnych odległościach od chłodzonego końca w celu scharakteryzowania hartowności.
Próba hartowności metodą Jominy’ego przedstawia hartowność w postaci profilu twardości wzdłuż znormalizowanej próbki. Woda jest kierowana na jeden koniec próbki, tworząc wzdłuż jej długości zakres szybkości chłodzenia. Twardość mierzona w ustalonych odległościach pokazuje, jak głęboko stal może wytworzyć martenzyt w warunkach tej próby. Krzywa ta nie stanowi bezpośredniej gwarancji zachowania każdego elementu. Grube koło zębate, cienka płyta i odlew o złożonym kształcie mają różne przebiegi cieplne, nawet jeśli zostały wykonane z tej samej wytopionej partii stali.
Wielkość przekroju ma decydujące znaczenie, ponieważ ciepło musi przemieszczać się z wnętrza do chłodzonej powierzchni. Element o małej średnicy może szybko ochłodzić się w całym przekroju, podczas gdy w ciężkim przekroju martenzyt może powstać jedynie w pobliżu powierzchni zewnętrznej. Geometria dodatkowo zmienia sytuację: otwory, ostre naroża, rowki wpustowe, cienkie żebra i nagłe zmiany grubości powodują koncentrację przepływu ciepła i naprężeń. Wielkość ziaren austenitu również wpływa na hartowność. Grubsze ziarna zapewniają mniej miejsc zarodkowania ferrytu i perlitu, często opóźniając te przemiany, jednak nadmierny rozrost ziaren zmniejsza ciągliwość i może zwiększać odkształcenia lub ryzyko pękania.
Hartowności nie należy utożsamiać z „twardością po dowolnym hartowaniu”. Stal wysokowęglowa może być bardzo twarda na powierzchni, a jednocześnie wykazywać ograniczoną głębokość zahartowania. Z kolei średniowęglowa stal stopowa może mieć niższą maksymalną twardość martenzytyczną, lecz wytwarzać tę strukturę głębiej w dużym przekroju. Specyfikacja obróbki musi określać gatunek stali, temperaturę austenityzowania, warunki wygrzewania, środek chłodzący, intensywność mieszania, geometrię elementu oraz miejsca, w których dokonuje się odbioru jakościowego.
Ośrodki chłodzące i intensywność chłodzenia
Zmienne wpływające na intensywność hartowania
- Ośrodek Woda, solanka, olej, polimer, gaz lub przerywany sposób chłodzenia zapewniają różny przebieg chłodzenia.
- Mieszanie Ruch płynu rozbija warstwy pary i dostarcza chłodniejszy płyn do powierzchni.
- Stan Temperatura, stężenie, zanieczyszczenie, degradacja i objętość kąpieli zmieniają chłodzenie.
- Geometria Naroża, otwory, żebra i grube przekroje powodują lokalne różnice w chłodzeniu.
- Orientacja Ułożenie części zmienia dostęp płynu i wynikową krzywą chłodzenia.
Woda, solanka, olej, roztwory polimerowe, gaz i chłodzenie przerywane to klasy praktyki chłodzenia, a nie wzajemnie wymienne receptury. Ich działanie zależy od temperatury, stężenia, intensywności mieszania, zanieczyszczeń, objętości kąpieli, sposobu załadunku elementów oraz stanu powierzchni. Nawet ten sam nominalny środek chłodzący może powodować różne przebiegi krzywych chłodzenia w różnych urządzeniach.
Woda zwykle zapewnia intensywne chłodzenie w zakresie wysokich temperatur, jednak tworzenie się filmu parowego może tymczasowo izolować gorącą powierzchnię. Gdy otoczka parowa zanika, chłodzenie może stać się bardzo intensywne i nierównomierne. Solanka ogranicza trwałość filmu parowego i może chłodzić bardziej agresywnie, zwiększając ryzyko odkształceń i pękania. Ośrodki te mogą być nieodpowiednie dla skomplikowanych kształtów lub stali o wysokiej hartowności, gdy wymaganej struktury można uzyskać przy zastosowaniu mniej intensywnego chłodzenia.
Olej na ogół chłodzi łagodniej niż woda lub solanka i może zmniejszać szok cieplny, choć rodzaj oleju, jego temperatura, intensywność mieszania, utlenienie i zanieczyszczenie zmieniają jego zachowanie. Roztwory polimerowe obejmują szeroki zakres właściwości: ich stężenie i cyrkulację można regulować w celu zmiany intensywności chłodzenia, jednak konieczna jest kontrola procesu, ponieważ zmiana stężenia wpływa na jego przebieg. Hartowanie gazowe, w tym sprężonym gazem obojętnym, może zapewniać czystsze i bardziej równomierne chłodzenie, lecz jego intensywność może być niewystarczająca dla dużego przekroju lub gatunku o niskiej hartowności.
Intensywność chłodzenia zależy od relacji między środkiem chłodzącym a powierzchnią elementu, a nie tylko od nazwy ośrodka. Mieszanie rozrywa filmy parowe i doprowadza do powierzchni chłodniejszy płyn. Nadmierne lub nierównomierne mieszanie może powodować niejednorodność twardości i odkształcenia. Środek chłodzący w złym stanie może zawierać wodę, zdegradowany polimer, osad lub nadmierną ilość produktów utleniania; jego krzywa chłodzenia odbiega wówczas od przebiegu dla procesu kwalifikowanego.
Chłodzenie przerywane celowo zmienia przebieg chłodzenia. W hartowaniu stopniowym element chłodzi się szybko do temperatury powyżej lub w pobliżu Ms, przetrzymuje przez czas wystarczający do wyrównania temperatury, bez dopuszczenia do znaczącego powstania bainitu lub perlitu, a następnie chłodzi przez zakres przemiany martenzytycznej. Zmniejsza to różnicę temperatur między powierzchnią a rdzeniem i może ograniczać odkształcenia, lecz nie eliminuje naprężeń związanych z przemianą. W hartowaniu bainitycznym austenityzowaną stal przenosi się natomiast do kąpieli, w której bainit powstaje izotermicznie, wytwarzając określoną strukturę zahartowaną bez konieczności stosowania typowego hartowania martenzytycznego.
Omówienie wykresów przemian i kontroli naprężeń własnych w publikacji ASM z 2024 r. jasno wskazuje najważniejszą zasadę: hartowanie należy projektować na podstawie przebiegu przemian przy chłodzeniu ciągłym dla danej stali oraz historii cieplnej elementu. ISO 683-1:2016 obejmuje stale niestopowe przeznaczone przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz niektórych stanów po normalizowaniu. W przypadku spawanych lub kształtowanych elementów z ferrytycznych stali ISO 17663:2023 umieszcza obróbkę cieplną w ramach procesu podlegającego kontroli jakości, który może być przeprowadzany w warsztacie lub na miejscu. Żadna z tych norm nie uznaje jednego ośrodka chłodzącego za uniwersalnie odpowiedni. Właściwy wybór to taki, który zapewnia wymaganą strukturę i właściwości, a jednocześnie utrzymuje zróżnicowanie twardości, odkształcenia, naprężenia własne i pękanie w określonych granicach.
Odpuszczanie i kontrola stali po hartowaniu
Dlaczego martenzyt w stanie po hartowaniu rzadko jest stanem końcowym
Hartowanie może prowadzić do powstania martenzytu, jednak martenzyt jest stanem utworzonym wskutek zahamowania dyfuzji, a nie stabilnym stanem końcowym większości elementów konstrukcyjnych. Podczas hartowania austenit przekształca się w przesyconą, odkształconą strukturę tetragonalną przestrzennie centrowaną, w której węgiel ma niewiele czasu na redystrybucję. W rezultacie można uzyskać bardzo dużą twardość i wytrzymałość, ale również znaczne naprężenia własne, małą ciągliwość, niską odporność na pękanie oraz niestabilność wymiarową.
Problem nie polega wyłącznie na tym, że stal jest „zbyt twarda”. Poszczególne obszary elementu chłodzą się z różnymi prędkościami. Powierzchnia może ulec przemianie przed rdzeniem, podczas gdy naroża i otwory powodują lokalne ograniczenia odkształceń. Skurcz cieplny, odkształcenie przemianowe, austenit szczątkowy oraz zmiana objętości związana z powstawaniem martenzytu mogą łącznie prowadzić do powstawania naprężeń rozciągających, odkształceń lub pęknięć hartowniczych. W dużym przekroju może również występować mieszanina martenzytu, bainitu, perlitu i austenitu szczątkowego, a nie jedna jednorodna struktura. Na ten rezultat wpływają między innymi zawartość węgla, dodatki stopowe, hartowność, wielkość przekroju, ośrodek hartowniczy, intensywność jego ruchu oraz geometria elementu.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
Odpuszczanie jest kontrolowanym ponownym nagrzewaniem stali po hartowaniu do temperatury niższej od odpowiedniego zakresu przemian, zazwyczaj niższej od temperatury, w której powstałby nowy austenit. Stal przetrzymuje się wystarczająco długo, aby mogły zajść określone procesy dyfuzyjne i wydzieleniowe, a następnie chłodzi się ją w kontrolowanych warunkach. Obróbka ta zmniejsza kruchość i naprężenia własne, jednocześnie umożliwiając regulację twardości, wytrzymałości na rozciąganie, udarności, odporności na zużycie oraz stabilności wymiarowej.
Jak wyjaśnia ASM International w opracowaniu dotyczącym obróbki cieplnej z 2024 r., odpuszczanie stali należy rozpatrywać łącznie z austenityzowaniem, wykresami przemian, twardością i hartownością, hartowaniem, odkształceniami oraz kontrolą naprężeń własnych. Ta zależność ma istotne znaczenie. Odpuszczanie nie może naprawić niewłaściwego austenityzowania ani niekontrolowanego hartowania; modyfikuje ono strukturę utworzoną przez wcześniejsze etapy.
Przemiany podczas odpuszczania i równoważenie właściwości
Odpuszczanie rozpoczyna się od redystrybucji węgla uwięzionego w martenzycie. W najwcześniejszym etapie węgiel przemieszcza się na krótkich odległościach i może tworzyć węgliki przejściowe, podczas gdy tetragonalne odkształcenie martenzytu ulega zmniejszeniu. Osnowa staje się mniej przesycona, a część naprężeń związanych z siecią krystaliczną w stanie po hartowaniu zostaje zredukowana. Może to powodować umiarkowane zmniejszenie twardości przy jednoczesnej poprawie odporności na pękanie.
W miarę dalszego odpuszczania struktury przejściowe ustępują miejsca bardziej stabilnym układom węglików. W stalach niestopowych cementyt staje się głównym węglikiem, rozwijającym się w osnowie ferrytycznej w miarę utraty przez strukturę martenzytyczną jej skrajnego przesycenia. W stalach stopowych chrom, molibden, wanad, wolfram lub inne pierwiastki węglikotwórcze mogą zmieniać przebieg przemian wydzieleniowych i prowadzić do powstawania węglików stopowych przy odpowiednio dobranej historii cieplnej. Przemiany te nie zachodzą natychmiast. Temperatura określa, które przemiany są możliwe i jak szybko przebiegają, natomiast czas decyduje o stopniu ich zaawansowania.
Równoważenie właściwości zależy zatem od pełnej historii czasowo-temperaturowej, a nie wyłącznie od nominalnego ustawienia pieca. Wyższe temperatury odpuszczania na ogół przyspieszają redystrybucję węgla i koagulację węglików, powodując większe zmniejszenie twardości i wytrzymałości, ale często zapewniając użyteczny wzrost udarności i ciągliwości. Niższe temperatury pozwalają zachować większą twardość, jednocześnie słabiej redukując naprężenia i pozostawiając większą część zahartowanej struktury w stanie niestabilnym chemicznie i mechanicznie. Rzeczywista odpowiedź zależy od poziomu węgla, zawartości pierwiastków stopowych, wcześniejszej wielkości ziarna austenitu, morfologii martenzytu, ilości austenitu szczątkowego oraz rozmiaru elementu.
Na szczególną uwagę zasługuje austenit szczątkowy. Może on ulegać przemianie podczas odpuszczania lub w późniejszej eksploatacji, powodując zmianę wymiarów niedopuszczalną w elementach precyzyjnych. Harmonogram odpuszczania można zaprojektować tak, aby ograniczyć to ryzyko, jednak rezultat zależy od gatunku stali oraz ilości i stabilności austenitu szczątkowego. Niektóre elementy wymagają więcej niż jednego cyklu odpuszczania, z chłodzeniem między cyklami, tak aby nowo powstałe składniki struktury zostały poddane kolejnemu odpuszczaniu. Powtarzane cykle mogą również poprawiać stabilność wymiarową, gdy pierwszy cykl ujawni lub wywoła dodatkową przemianę.
Czas przetrzymania w temperaturze musi być wystarczający dla najchłodniejszego lub najsłabiej nagrzanego obszaru wsadu, a nie tylko dla osiągnięcia przez piec wskazanej wartości zadanej. W grubych przekrojach, ściśle upakowanych wsadach oraz elementach o dużych różnicach masy mogą powstawać gradienty temperatury. Jednorodność nagrzewania jest więc zmienną metalurgiczną. Powierzchnia, która wcześnie osiągnie docelową temperaturę, może ulec przeodpuszczeniu, podczas gdy rdzeń będzie dopiero się do niej zbliżał. Kalibracja pieca, rozmieszczenie wsadu, odstępy między elementami, kontrola atmosfery oraz monitorowanie temperatury w reprezentatywnych miejscach stanowią część procesu obróbki, szczególnie gdy określone są wymagania dotyczące wytrzymałości lub tolerancji wymiarowych.
Także w tym przypadku użyteczne pozostaje rozróżnienie między zachowaniem równowagowym a przebiegiem przemian. Wykres żelazo–węglik żelaza przedstawia równowagowe zależności fazowe, natomiast odpuszczanie zależy od kinetycznych reakcji zachodzących podczas skończonego cyklu cieplnego. W opracowaniu ASM z 2024 r. dotyczącym obróbki cieplnej stali oddzielono te pojęcia równowagowe od zachowania opisywanego przez wykresy czas–temperatura–przemiana oraz przez procesy ciągłego nagrzewania lub ciągłego chłodzenia. Odpuszczanie jest kolejnym procesem kinetycznym: dwa cykle osiągające tę samą nominalną temperaturę mogą prowadzić do powstania różnych struktur, jeśli różnią się szybkością nagrzewania, czasem przetrzymania, szybkością chłodzenia lub wcześniejszymi warunkami hartowania.
ISO 683-1:2016 określa wymagania techniczne dotyczące dostawy stali niestopowych przeznaczonych przede wszystkim do hartowania i odpuszczania, między innymi w innych stanach dostawy. W przypadku spawanych lub formowanych elementów ze stali ferrytycznych norma ISO 17663:2023 ujmuje obróbkę cieplną w ramach systemu kontroli jakości obejmującego prace wykonywane w warsztatach lub na miejscu, w powietrzu albo w atmosferach kontrolowanych. Żadna z tych norm nie sprawia, że jeden cykl odpuszczania jest odpowiedni dla każdego gatunku stali lub każdej geometrii. O przebiegu procesu nadal decydują określony gatunek stali, postać wyrobu, wielkość przekroju oraz wymagane właściwości.
Kruchość odpuszczania i kontrola temperatury
Kruchość odpuszczania jest uznanym mechanizmem uszkodzeń, a nie przypadkową utratą twardości. Opracowanie techniczne Steel and Its Heat Treatment (Elsevier, 1984) wskazuje kruchość odpuszczania jako jeden z głównych tematów obróbki cieplnej stali. W podatnych na to stalach stopowych kruchość może rozwijać się po oddziaływaniu określonych warunków odpuszczania i chłodzenia, szczególnie gdy pierwiastki zanieczyszczające segregują do granic ziaren byłego austenitu. Z mechanizmem tym najczęściej wiąże się fosfor, cyna, antymon i arsen, przy czym na podatność wpływają również skład stopu oraz wcześniejsza obróbka.
Zagrożenie polega na zmniejszeniu udarności bez proporcjonalnej zmiany konwencjonalnych właściwości wytrzymałościowych przy rozciąganiu. Element może zachować pozornie akceptowalną twardość, a jednocześnie stać się bardziej podatny na pękanie międzykrystaliczne pod wpływem udaru lub w niższych temperaturach eksploatacji. Zakres temperatur i stopień nasilenia zjawiska nie mają uniwersalnych wartości: zależą od składu chemicznego stali, segregacji, struktury ziaren austenitu, czasu przetrzymania oraz sposobu chłodzenia. Zalecenie oderwane od gatunku stali i specyfikacji może zatem wprowadzać w błąd.
Kontrola może obejmować wybór składu mniej podatnego na to zjawisko, ograniczenie zawartości szkodliwych pierwiastków resztkowych, unikanie niewłaściwego oddziaływania cieplnego oraz zastosowanie określonego sposobu chłodzenia po odpuszczaniu. W przypadku niektórych stali stopowych wymagane jest szybkie chłodzenie przez zakres temperatur sprzyjający kruchości po odpuszczaniu; w innych specyfikacja nadrzędna może wymagać odmiennej procedury lub weryfikacji udarności. Właściwe postępowanie określają norma materiałowa, funkcja elementu oraz wymagania dotyczące badań.
Pomiar temperatury musi odzwierciedlać temperaturę stali, a nie tylko atmosfery pieca. Umiejscowienie termopar, badania jednorodności pieca, wielkość wsadu oraz czas transferu wpływają na rzeczywisty przebieg cyklu. Opóźniony transfer lub nierównomierne chłodzenie mogą zmienić wydzielanie węglików i ryzyko kruchości, nawet gdy zarejestrowana wartość zadana wydaje się prawidłowa. Odpuszczanie jest zatem problemem wymagającym kontroli: skład chemiczny wyznacza możliwe reakcje, hartowanie określa strukturę wyjściową, a późniejsza ścieżka czasowo-temperaturowa decyduje o równowadze między twardością, udarnością, odprężeniem i stabilnością.
Hartowanie bainityczne i stopniowe
| Proces | Warunki wygrzewania | Zamierzona przemiana | Główna korzyść |
|---|---|---|---|
| Hartowanie bainityczne | Powyżej Ms i poniżej zakresu perlitu | Bainit | Kontrolowana struktura bainityczna i potencjalnie mniejsze odkształcenia |
| Hartowanie stopniowe | W pobliżu Ms lub nieco powyżej niej | Martenzyt podczas późniejszego chłodzenia | Zmniejszona różnica temperatur między powierzchnią a rdzeniem przed powstaniem martenzytu |
| Hartowanie bezpośrednie | Przez zakres przemian, bez wygrzewania wyrównawczego | Zwykle martenzyt w miejscach, w których chłodzenie jest wystarczające | Prosty sposób obróbki, lecz większe ryzyko powstania gradientu cieplnego |
Hartowanie bainityczne (austempering) i hartowanie stopniowe (martempering) są kontrolowanymi alternatywami dla bezpośredniego hartowania, po którym następuje odpuszczanie. Żadne z nich nie polega po prostu na wyborze innej kąpieli. Każdy z tych procesów narzuca austenitowi odmienny przebieg czasowo-temperaturowy, a wynik zależy od tego, czy stal może uniknąć przemiany perlitycznej, osiągnąć wymagany zakres przemiany i zachować dostateczną jednorodność w całym przekroju. Na ten rezultat wpływają zawartość węgla, dodatki stopowe, wcześniejsza wielkość ziarna austenitu, geometria oraz wydajność kąpieli.
To rozróżnienie ma zasadnicze znaczenie. Hartowanie bainityczne ma na celu izotermiczną przemianę austenitu w bainit, zanim część zostanie ochłodzona do temperatury pokojowej. Hartowanie stopniowe przerywa chłodzenie w pobliżu temperatury początku przemiany martenzytycznej, umożliwiając zmniejszenie różnic temperatury przed powstaniem martenzytu; następnie przemiana martenzytyczna zachodzi podczas dalszego chłodzenia, po czym przeprowadza się odpuszczanie. ASM Handbook Volume 4A, opublikowany przez ASM International w 2024 roku, omawia oba procesy jako odrębne metody w ramach szerszego zagadnienia austenityzowania, hartowności, hartowania, odpuszczania i kontroli naprężeń własnych.
Izotermiczne drogi przemiany
W przypadku hartowania bainitycznego stal najpierw nagrzewa się powyżej zakresu krytycznego w celu wytworzenia austenitu. Następnie szybko przenosi się ją do kąpieli utrzymywanej powyżej temperatury początku przemiany martenzytycznej, , lecz poniżej zakresu przemiany perlitycznej. Temperaturę kąpieli zwykle dobiera się w przybliżeniu w zakresie od 250 do 400 °C, chociaż użyteczny przedział znacznie się różni w zależności od gatunku stali i wymaganej morfologii bainitu. Część pozostaje w tej temperaturze do chwili, gdy zamierzona część austenitu przemieni się w bainit, po czym jest chłodzona do temperatury otoczenia.
Ta metoda pozwala uniknąć bezpośredniego przejścia przez obszar perlitu, a po zakończeniu przemiany również uniknąć powstawania świeżego martenzytu podczas końcowego chłodzenia. Bainit składa się z obszarów ferrytycznych powstałych w wyniku przemieszczeniowego składnika przemiany oraz wzbogaconego w węgiel austenitu szczątkowego lub węglika, zależnie od temperatury, składu i zastosowanej terminologii dotyczącej struktury. Bainit górny powstaje na ogół w wyższych temperaturach hartowania bainitycznego, natomiast bainit dolny tworzy się w niższych temperaturach i zazwyczaj zawiera drobniejszy ferryt oraz drobniej rozmieszczone węgliki.
Wykres TTT sprawia, że proces wydaje się prosty: ominąć nos, wejść w pole bainitu, wytrzymać w tej temperaturze do zakończenia przemiany i ochłodzić. Rzeczywista produkcja jest mniej tolerancyjna. Wymagany czas przenoszenia musi być krótszy niż czas dostępny do rozpoczęcia przemiany perlitycznej, a kąpiel musi odprowadzać ciepło wystarczająco szybko, aby doprowadzić cały przekrój do temperatury niemal jednorodnej. Ząb grubego koła zębatego, sprężyna lub element łożyska może mieć powierzchnię już ulegającą przemianie, podczas gdy jego rdzeń wciąż chłodzi się do temperatury kąpieli. Jeżeli rdzeń nie przejdzie tej samej drogi przemiany, końcowa struktura będzie niejednorodna i mieszana.
Hartowanie bainityczne zależy zatem w znacznym stopniu od hartowności i wielkości przekroju. Pierwiastki stopowe, takie jak mangan, chrom, molibden i nikiel, na ogół opóźniają przemiany dyfuzyjne, przesuwając reakcje perlityczną i bainityczną w kierunku dłuższych czasów, ale zmieniają również , kinetykę tworzenia bainitu, stabilność austenitu szczątkowego oraz wymaganą temperaturę kąpieli. Stal niskowęglowa może nie osiągnąć wytrzymałości oczekiwanej od gatunku o wyższej zawartości węgla poddanego hartowaniu bainitycznemu, natomiast nadmierna zawartość węgla lub pierwiastków stopowych może wydłużyć czas przemiany albo pozostawić austenit szczątkowy po chłodzeniu.
Hartowanie stopniowe również rozpoczyna się od austenityzowania, lecz jego cel jest inny. Austenityzowaną część hartuje się w kąpieli utrzymywanej tuż powyżej , często w zakresie dobranym dla konkretnego gatunku, a nie według jednej uniwersalnej temperatury. Przetrzymuje się ją wystarczająco długo, aby powierzchnia i rdzeń osiągnęły zbliżoną temperaturę, lecz nie na tyle długo, by powstała znaczna ilość bainitu lub perlitu. Następnie część chłodzi się przez zakres przemiany martenzytycznej, zazwyczaj w powietrzu lub innym kontrolowanym ośrodku, po czym poddaje odpuszczaniu.
Kąpiel wyrównuje temperaturę; zazwyczaj nie kończy jednak przemiany izotermicznej. Martenzyt powstaje później w pewnym zakresie temperatur, dlatego hartowanie stopniowe pozostaje metodą hartowania martenzytycznego. Następujące po nim odpuszczanie zmniejsza kruchość oraz pozwala regulować twardość, udarność i stabilność wymiarową. Pominięcie tego etapu może pozostawić wysokie naprężenia własne i niedopuszczalne ryzyko pękania, szczególnie w stalach o większej zawartości węgla.
Odkształcenia i zagadnienia związane z pękaniem
Bezpośrednie hartowanie powoduje dwa główne źródła naprężeń. Naprężenia cieplne powstają, ponieważ powierzchnia chłodzi się i kurczy przed wnętrzem. Naprężenia przemiany wynikają z tego, że austenit przekształca się w produkty o różnych objętościach właściwych, zwłaszcza gdy martenzyt powstaje w różnym czasie w poszczególnych obszarach przekroju. Geometria wzmacnia oba te efekty: ostre naroża, cienkie żebra połączone z masywnymi piastami, rowki wpustowe, otwory i nagłe zmiany grubości koncentrują odkształcenia.
Hartowanie bainityczne zmniejsza gradient cieplny po przeniesieniu, ponieważ część zostaje doprowadzona do stosunkowo jednorodnej temperatury kąpieli, zanim rozwinie się przemiana bainityczna. Przemiana bainityczna zachodzi również w węższym i bardziej kontrolowanym przedziale niż gwałtowne chłodzenie powierzchni prowadzące najpierw do powstania martenzytu. W rezultacie odkształcenia i pękanie mogą być mniejsze, lecz nie zostają wyeliminowane. Nierównomierne mieszanie, opóźnione przeniesienie, wahania temperatury kąpieli lub niepełna przemiana mogą prowadzić do powstania różnych struktur w różnych obszarach. Bainit, austenit szczątkowy, martenzyt i perlit mogą współistnieć, a każdy z nich ma inną historię wymiarową i naprężeniową.
Hartowanie stopniowe rozwiązuje ten sam problem przez rozdzielenie szybkiego chłodzenia od przemiany martenzytycznej. Wyrównanie temperatury przed przekroczeniem zmniejsza różnicę między powierzchnią a rdzeniem w chwili rozpoczęcia dużej zmiany objętości związanej z powstawaniem martenzytu. Proces ten może ograniczyć pękanie hartownicze i zmianę wymiarów w porównaniu z bezpośrednim hartowaniem, zwłaszcza w przypadku złożonych kształtów. Nie zapobiega jednak wszystkim odkształceniom, ponieważ martenzyt nadal powstaje, a jego przemiana nie jest całkowicie jednorodna. Wcześniejsze umocnienie przez zgniot, niejednorodny austenit, odwęglenie, naprężenia własne po kuciu i niesymetryczna geometria nadal pozostają aktywnymi przyczynami odkształceń.
Kontrola procesu musi obejmować więcej niż tylko nastawę pieca. Temperatura austenityzowania i czas wygrzewania wpływają na rozrost ziarna oraz rozkład węgla. Czas przenoszenia decyduje o tym, czy część dotrze do zamierzonej kąpieli, zanim rozpocznie się przemiana perlityczna lub niepożądana przemiana powierzchniowa. Temperatura kąpieli, jej cyrkulacja, zanieczyszczenie, gęstość załadunku oraz stan soli lub oleju wpływają na odprowadzanie ciepła. Czujniki temperatury muszą odzwierciedlać temperaturę przedmiotu obrabianego, a nie tylko pieca lub kąpieli. ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych, w tym prac warsztatowych i prowadzonych na miejscu dotyczących stali ferrytycznych oraz powiązanych elementów spawanych lub formowanych; nacisk tej normy na kontrolę procedury ma bezpośrednie znaczenie tam, gdzie istotne są naprężenia własne i dokładność wymiarowa.
Kiedy znaczenie mają struktury bainityczne lub po hartowaniu z przerywanym chłodzeniem
Hartowanie bainityczne bierze się pod uwagę, gdy określone połączenie wytrzymałości, udarności, właściwości zmęczeniowych, odporności na zużycie i kontroli wymiarów jest ważniejsze niż uzyskanie maksymalnej twardości w stanie zahartowanym. Żeliwo sferoidalne hartowane bainitycznie stanowi odrębny system materiałowy, jednak w przypadku stali metodę tę można stosować do odpowiednich sprężyn, kół zębatych, sworzni, klipsów i elementów odpornych na zużycie, gdy gatunek oraz przekrój umożliwiają całkowitą przemianę bainityczną. Docelową strukturę należy określić precyzyjnie. Samo określenie „bainit” nie wskazuje, czy chodzi o bainit górny czy dolny, jaka jest zawartość austenitu szczątkowego, jaki jest stan węglików ani jaka będzie twardość.
Hartowanie stopniowe jest bardziej odpowiednie, gdy wymagana jest struktura martenzytyczna, lecz bezpośrednie hartowanie powoduje niedopuszczalne odkształcenia lub pękanie. Proces ten jest szczególnie zależny od grubości przekroju i hartowności: duży przekrój może chłodzić się w rdzeniu zbyt wolno, umożliwiając powstanie perlitu lub bainitu, zanim zostaną stworzone warunki do przebiegu przemiany martenzytycznej. Mały przekrój może chłodzić się tak szybko, że korzyść z wyrównania temperatury będzie ograniczona. Kąpiel musi również mieć wystarczającą pojemność i cyrkulację, aby utrzymać temperaturę pod obciążeniem.
Żadna z tych metod nie jest uniwersalnie odpowiednia. O tym, czy dana droga jest wykonalna, decydują wykresy TTT i CCT dla dokładnego gatunku stali, a nie ogólny wykres żelazo–węgiel. ASTM International wskazuje ferryt, austenit, cementyt, perlit, martenzyt i bainit jako główne fazy w obróbce cieplnej stali, natomiast omówienie ASM z 2024 roku wiąże te fazy z czasem i szybkością chłodzenia. ISO 683-1:2016 wyraźnie obejmuje stale niestopowe przeznaczone przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz określonych stanów normalizowanych, jednak oznaczenie zawarte w tej normie nie eliminuje konieczności zweryfikowania kinetyki przemian, ograniczeń wyposażenia i wymagań kontrolnych dla rzeczywistego elementu.
Projektowanie właściwości warstwy przypowierzchniowej
Hartowanie powierzchniowe nie jest jedynie metodą nadawania „twardości” zewnętrznej części elementu stalowego. Jest sposobem przypisywania różnych właściwości różnym obszarom tego samego elementu. Warstwa powierzchniowa może zostać przekształcona w wysokowęglowy martenzyt lub inną twardą strukturę, podczas gdy rdzeń pozostaje bardziej ciągliwy, miększy albo wcześniej odpuszczony. Celem projektowym jest zatem profil właściwości w przekroju, a nie pojedyncza wartość twardości.
ASM Handbook Volume 4A omawia hartowanie płomieniowe i indukcyjne w ramach szerszej grupy procesów powierzchniowego hartowania stali. ISO 683-1:2016 również identyfikuje stale przeznaczone głównie do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz, w niektórych przypadkach, do stanu normalizowanego. Procesy te opierają się na tej samej sekwencji metalurgicznej co konwencjonalne hartowanie: wybrany obszar jest nagrzewany do zakresu austenitu, utrzymywany w nim wystarczająco długo, aby zaszła wymagana przemiana, a następnie chłodzony na tyle szybko, aby zahamować tworzenie ferrytu, perlitu lub bainitu. Wynik zależy od składu, struktury wyjściowej, historii temperaturowej oraz warunków chłodzenia.
Hartowanie płomieniowe i indukcyjne
Hartowanie płomieniowe wykorzystuje płomień gazu palnego do miejscowego nagrzania powierzchni, po którym następuje chłodzenie wodą, roztworem polimerowym lub innym kontrolowanym ośrodkiem. Płomień może być przesuwany w poprzek płaskiej powierzchni, zęba, czopa, szyny, krzywki lub innego ukształtowanego obszaru. Rozkład nagrzewania zależy od konstrukcji palnika, odległości płomienia od powierzchni, przepływu gazu, prędkości przesuwu, geometrii elementu oraz przewodności cieplnej stali. Wolniejsze skanowanie lub większy dopływ ciepła na ogół zwiększa głębokość austenityzowania, jednak nadmierny dopływ może prowadzić do rozrostu ziaren, nadtopienia, odwęglenia lub nadmiernego odkształcenia.
Hartowanie indukcyjne wykorzystuje ciepło wytwarzane przez przemienne pole elektromagnetyczne. Prąd elektryczny indukowany w pobliżu powierzchni powoduje nagrzewanie, którego rozkład jest silnie zależny od częstotliwości. Wyższa częstotliwość koncentruje nagrzewanie bliżej powierzchni, natomiast niższa częstotliwość umożliwia penetrację pola elektromagnetycznego i dyfuzję cieplną na większą głębokość. Sama częstotliwość nie określa jednak głębokości warstwy utwardzonej. Moc, sprzężenie między cewką a elementem, czas nagrzewania, prędkość skanowania, kształt cewki, rozkład prądu oraz opóźnienie rozpoczęcia chłodzenia wpływają na pole temperatury. Element o kształcie zęba może na przykład nagrzewać się nierównomiernie, ponieważ wierzchołki, wręby, barki i cienkie przekroje tracą ciepło z różną szybkością.
Rozkład nagrzewania należy projektować z uwzględnieniem geometrii, a nie narzucać go na element. Ostry narożnik może osiągać wyższą temperaturę niż przylegająca szeroka powierzchnia, ponieważ ciepło ma do dyspozycji mniejszą objętość, w której może się rozprzestrzeniać. Otwór może pozostawać względnie chłodny, podczas gdy średnica zewnętrzna zostaje austenityzowana. Przerywane skanowanie, nakładające się przejścia indukcyjne lub nagłe zmiany przekroju mogą powodować powstawanie pasm o różnej twardości i naprężeniach własnych. Pomiar temperatury jest w związku z tym trudny: pirometr optyczny może odczytywać temperaturę w punkcie powierzchni, który nie odpowiada najgorętszej krawędzi, natomiast termopara może zaburzać miejscowy rozkład nagrzewania.
Mikrostruktura wyjściowa określa warunki początkowe austenityzowania. Drobny perlit, odpuszczony martenzyt, mieszaniny ferrytu i węglików oraz sferoidyzowany cementyt nie rozpuszczają się z jednakową szybkością. Wielkość i rozmieszczenie węglików wpływają na ilość węgla dostępnego dla austenitu, podczas gdy pierwiastki stopowe oddziałują na kinetykę przemian i hartowność. W stali średniowęglowej, takiej jak C45 lub SAE 1045, możliwa do uzyskania martenzytyczna warstwa utwardzona zależy głównie od zawartości węgla i szybkości chłodzenia. W stali stopowej, takiej jak 42CrMo4, odpowiadającej gatunkowi 4140 według ASTM A29 tam, gdzie ma zastosowanie to oznaczenie, pierwiastki stopowe opóźniają przemiany dyfuzyjne i mogą umożliwiać powstawanie martenzytu na większej głębokości chłodzenia. Oznaczenie gatunku nie eliminuje konieczności zweryfikowania rzeczywistego składu chemicznego i zachowania elementu w przekroju.

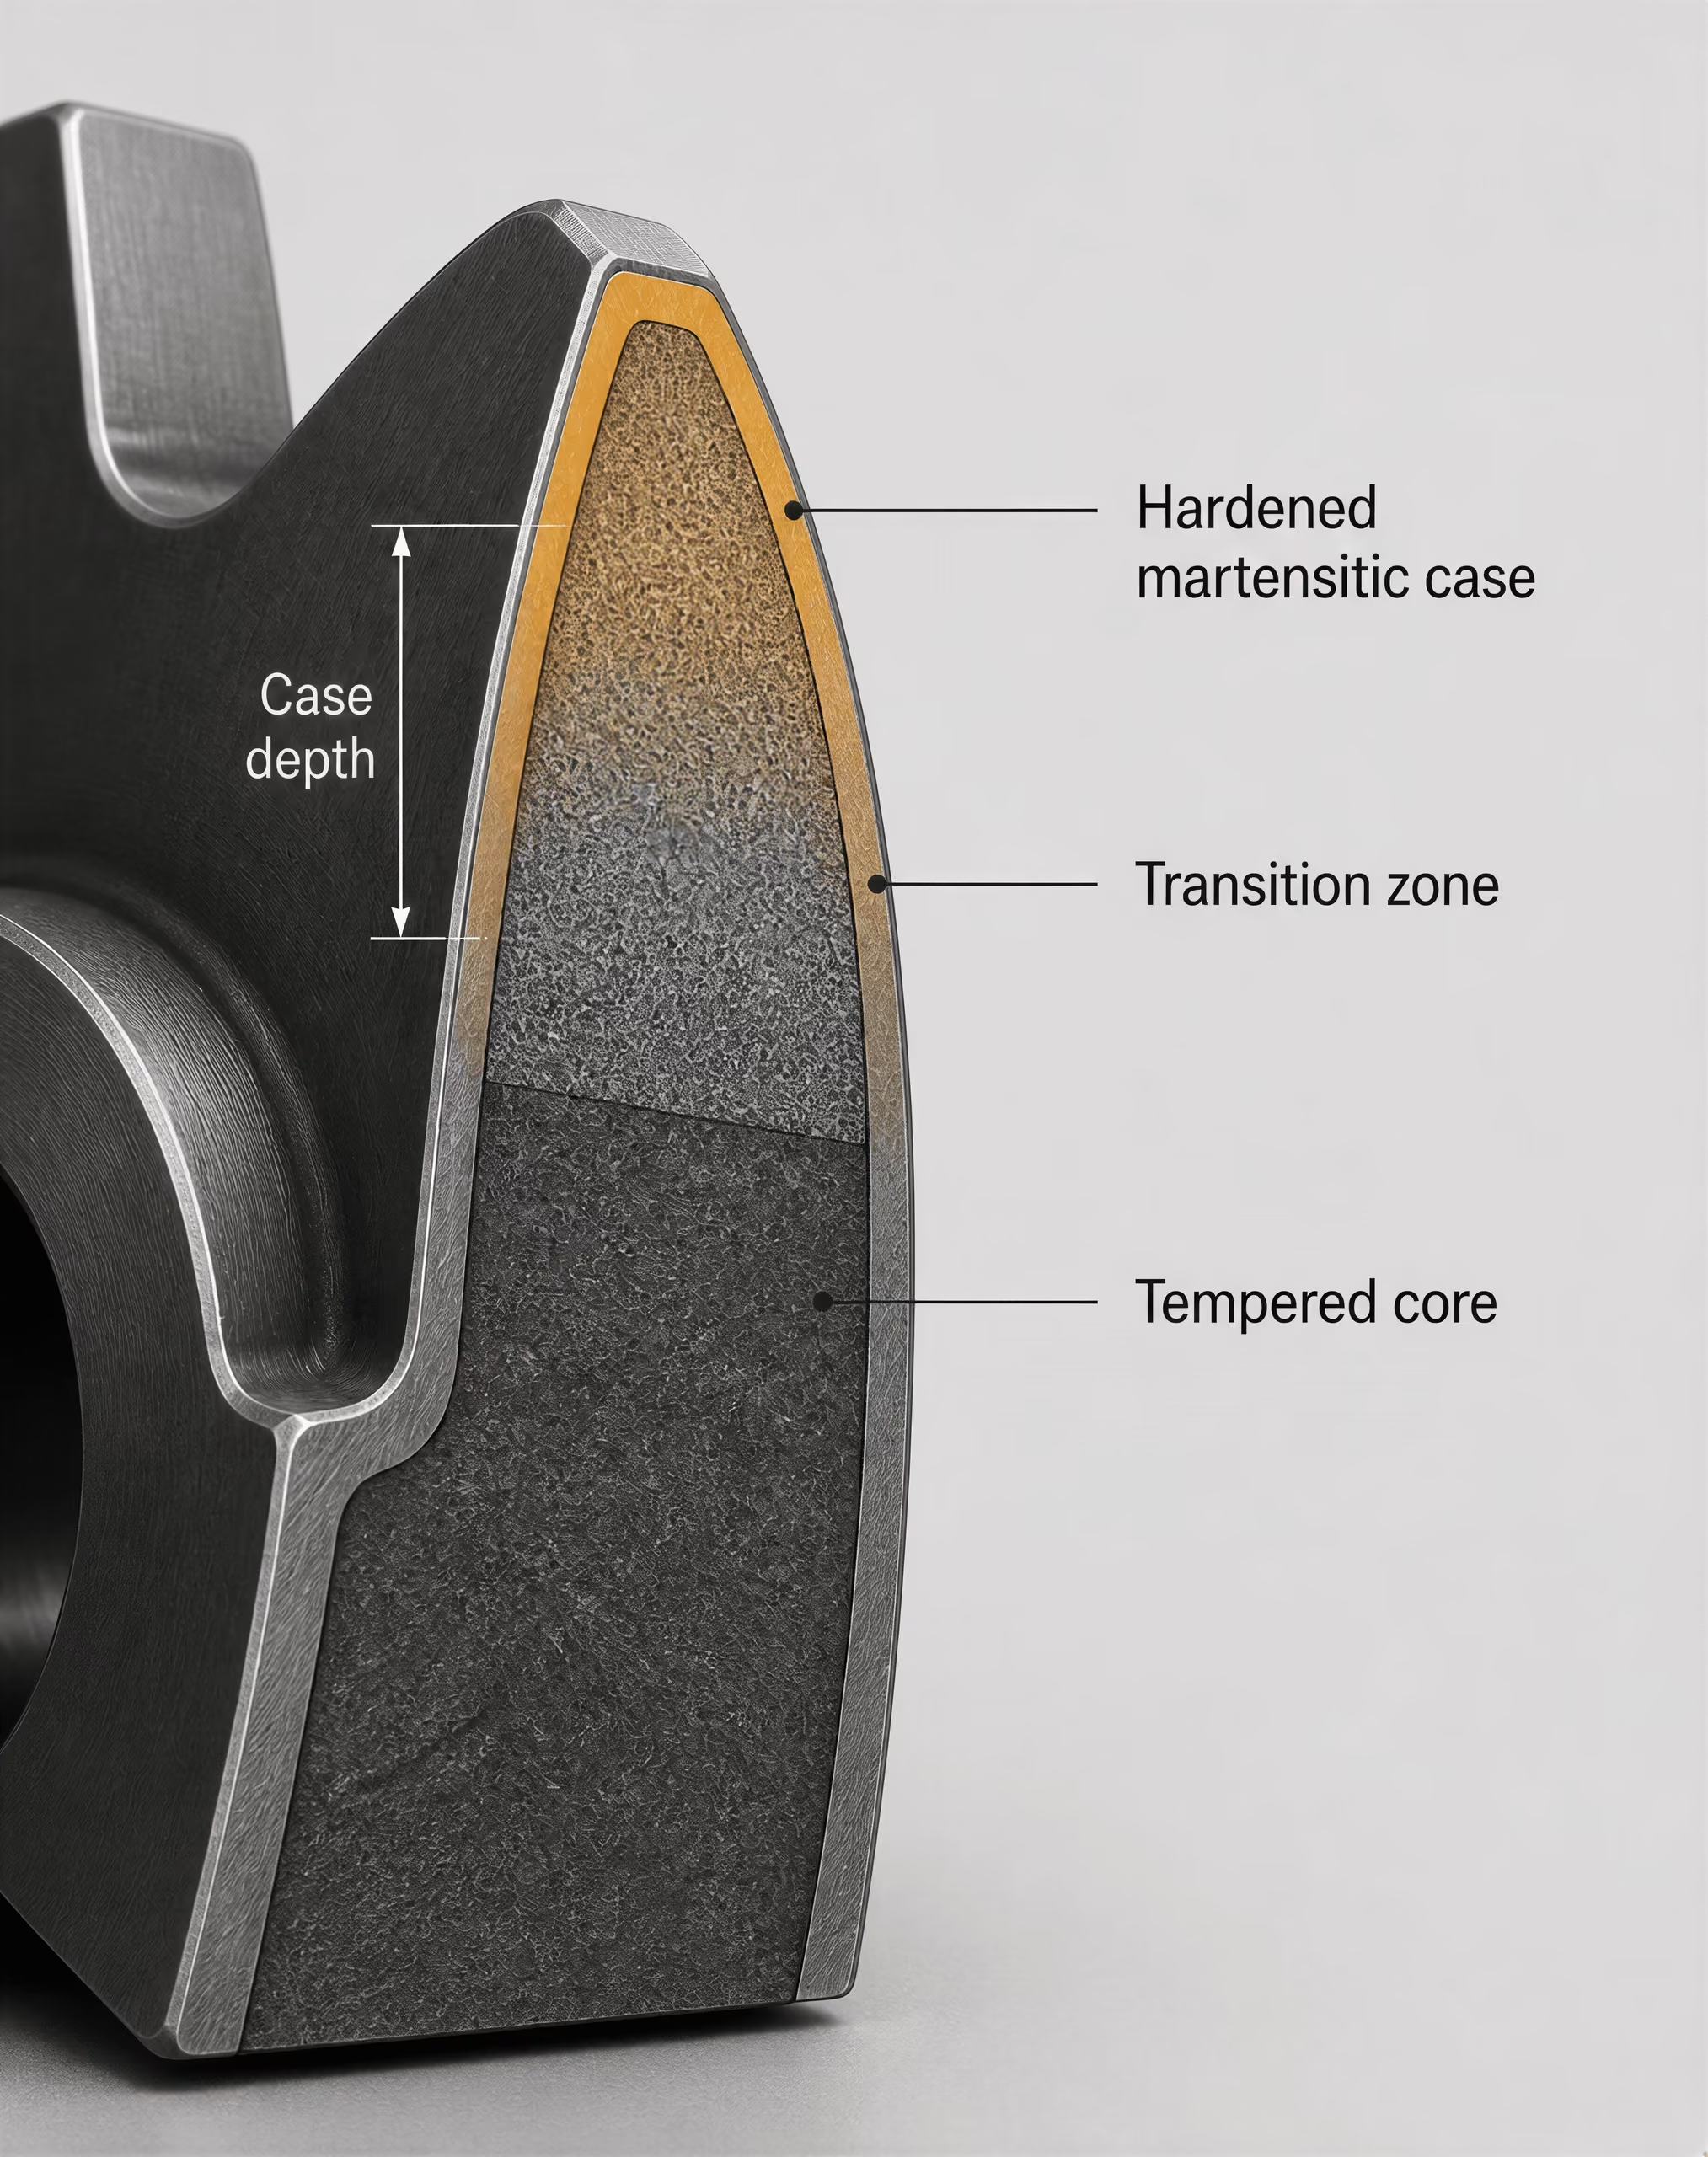
Właściwości warstwy powierzchniowej a właściwości rdzenia
Utwardzoną warstwę należy określać jako profil przestrzenny. Twardość powierzchni opisuje pierwszy punkt pomiarowy, ale nie wskazuje, jak daleko sięga utwardzona struktura. Głębokość warstwy utwardzonej może być definiowana przez granicę metalograficzną, twardość krytyczną lub kryterium inżynierskie, takie jak efektywna głębokość warstwy utwardzonej. Definicje te nie są równoważne. Odczyt powierzchniowy 60 HRC może współistnieć z płytką warstwą utwardzoną, łagodnym przejściem lub gwałtownym spadkiem twardości na niewielkiej głębokości pod powierzchnią.
Stan rdzenia jest równie istotny. Element może wymagać ciągliwego rdzenia martenzytycznego po odpuszczaniu, rdzenia z ferrytu i perlitu po normalizowaniu albo miększej struktury, która może pochłaniać odkształcenie bez pękania. Jeżeli rdzeń o wysokiej wytrzymałości już istnieje, miejscowe nagrzewanie nie może odpuszczać ani przegrzewać obszarów przyległych. Jeżeli rdzeń ma małą hartowność, chłodzenie może wytworzyć twardą powłokę nad względnie miękkim wnętrzem. Może to być akceptowalne w przypadku zmęczenia stykowego, lecz nie w przypadku elementu, którego wytrzymałość na zginanie zależy od całego przekroju.
Strefa przejściowa wymaga szczególnej uwagi. Zawiera materiał, który doświadczył temperatur austenityzowania niewystarczających do całkowitej przemiany lub szybkości chłodzenia zbyt małych, aby utworzyć w pełni martenzytyczną strukturę. Jej gradient twardości decyduje o zgodności odkształceń między warstwą utwardzoną a rdzeniem. Stromy gradient może koncentrować naprężenia, natomiast szeroki gradient może zmniejszać naprężenie maksymalne, ale zapewniać mniejszą odporność na zużycie na większej głębokości. Odpuszczanie po hartowaniu może zmniejszyć kruchość i ustabilizować profil właściwości, choć jednocześnie obniża twardość. Wybrany cykl musi uwzględniać podatność na odpuszczanie, austenit szczątkowy, wydzielanie węglików oraz zmiany wymiarowe.
Twardość powierzchni, efektywna głębokość warstwy utwardzonej, kształt strefy przejściowej, naprężenia własne i odkształcenie powinny być zatem oceniane łącznie. Duże ściskające naprężenie własne na powierzchni może zwiększać odporność na zmęczenie zginające, podczas gdy naprężenie rozciągające może sprzyjać inicjacji pęknięć. Znak i wartość naprężenia zależą od odkształcenia przemiany martenzytycznej, skurczu cieplnego, geometrii przekroju, ograniczenia odkształceń oraz momentu rozpoczęcia chłodzenia. Sama próba twardości nie może ujawnić tego stanu naprężeń.
Gradienty cieplne i samoczynne chłodzenie
Miejscowe hartowanie działa dlatego, że nagrzana warstwa i chłodniejsze wnętrze elementu podążają różnymi ścieżkami cieplnymi. Podczas nagrzewania powierzchnia rozszerza się, a rdzeń ogranicza tę ekspansję. Podczas chłodzenia powierzchnia kurczy się jako pierwsza i może przekształcić się w martenzyt, gdy rdzeń pozostaje jeszcze gorący. Powstawanie martenzytu powoduje dodatkowo rozszerzenie związane z przemianą. Te współzawodniczące odkształcenia cieplne i przemianowe generują naprężenia własne oraz mogą powodować zginanie, owalizację, bicie lub pękanie.
Samoczynne chłodzenie występuje, gdy nieogrzewana masa elementu odprowadza ciepło z austenityzowanej warstwy wystarczająco szybko, aby wytworzyć martenzyt bez oddzielnego chłodzenia zewnętrznego, lub gdy wewnętrzny odbiornik ciepła w znacznym stopniu wspomaga chłodzenie powierzchni. Jest ono najbardziej skuteczne w grubych przekrojach z chłodnym rdzeniem i wysoką przewodnością cieplną. Cienkie przekroje, wąskie występy i elementy wcześniej nagrzane samoczynnie chłodzą się słabiej. Zewnętrzne natryski są często stosowane dodatkowo, ponieważ samo chłodzenie samoczynne może nie zapewnić wymaganej szybkości chłodzenia w każdym miejscu.
Istotna szybkość chłodzenia nie jest jednakowa w całej warstwie. Powierzchnia może chłodzić się szybko wskutek kontaktu z natryskiem, podczas gdy granica warstwy i rdzenia chłodzi się przez przewodzenie, a rdzeń pozostaje gorący. Hartowność stali decyduje o tym, czy poszczególne obszary unikną zakresów ferrytu, perlitu i bainitu przedstawionych na wykresach przemian przy chłodzeniu ciągłym. Zawartość węgla decyduje o twardości martenzytu, pierwiastki stopowe przesuwają przebieg przemian, a geometria kontroluje przepływ ciepła.
Kwalifikacja procesu powinna odwzorowywać rzeczywisty element, a nie tylko próbkę testową. Przekroje metalograficzne, przebiegi twardości, kontrola wymiarów i pomiary naprężeń własnych mogą ujawnić niezgodności, których nie wykryje kontrola twardości powierzchni. ISO 17663:2023 ujmuje obróbkę cieplną prowadzoną w warsztatach lub na miejscu wykonywania prac w ramach wymagań jakościowych, głównie dla stali ferrytycznych oraz powiązanych elementów spawanych lub formowanych. Zakres tej normy wzmacnia praktyczny wniosek: rejestracja temperatury, nadzór nad urządzeniami, wzorcowanie, sposób chłodzenia i kontrola należą do specyfikacji obróbki. Projektowanie właściwości warstwy utwardzonej jest skuteczne wtedy, gdy cykl cieplny, mikrostruktura, stan naprężeń i wynik wymiarowy są traktowane jako jeden powiązany problem.
Odkształcenia, naprężenia szczątkowe i pękanie
Odkształcenia nie są drobną niedogodnością wymiarową towarzyszącą skądinąd udanej obróbce cieplnej. Są jednym z głównych efektów, które należy przewidywać i kontrolować. Rozdział ASM International z 2024 r. „Basic Principles and Design Guidelines for Heat Treatment” omawia odkształcenia i naprężenia szczątkowe równolegle z przemianami fazowymi, a nie jako kwestie drugorzędne po hartowaniu. Takie ujęcie jest uzasadnione: element może spełniać wymagania dotyczące twardości, a mimo to ulec uszkodzeniu, ponieważ się wygina, zmienia średnicę, traci płaskość albo zawiera naprężenia rozciągające, które później inicjują pęknięcie.
Należy rozróżnić trzy powiązane, lecz odmienne zjawiska. Odkształcenie to widoczna lub mierzalna zmiana kształtu albo wymiarów. Naprężenie szczątkowe to samorównoważące się pole naprężeń pozostające po ustąpieniu obciążeń zewnętrznych i gradientów cieplnych; może występować bez widocznej zmiany kształtu. Pękanie podczas hartowania oznacza rzeczywiste zniszczenie ciągłości materiału, zwykle powstające wtedy, gdy naprężenia przemiany i naprężenia cieplne przekroczą lokalną wytrzymałość oraz udarność stali. Element może więc pozostać prosty, lecz silnie naprężony, ulec odkształceniu bez pękania albo pęknąć, nawet gdy końcowa zmiana wymiarów wydaje się niewielka.

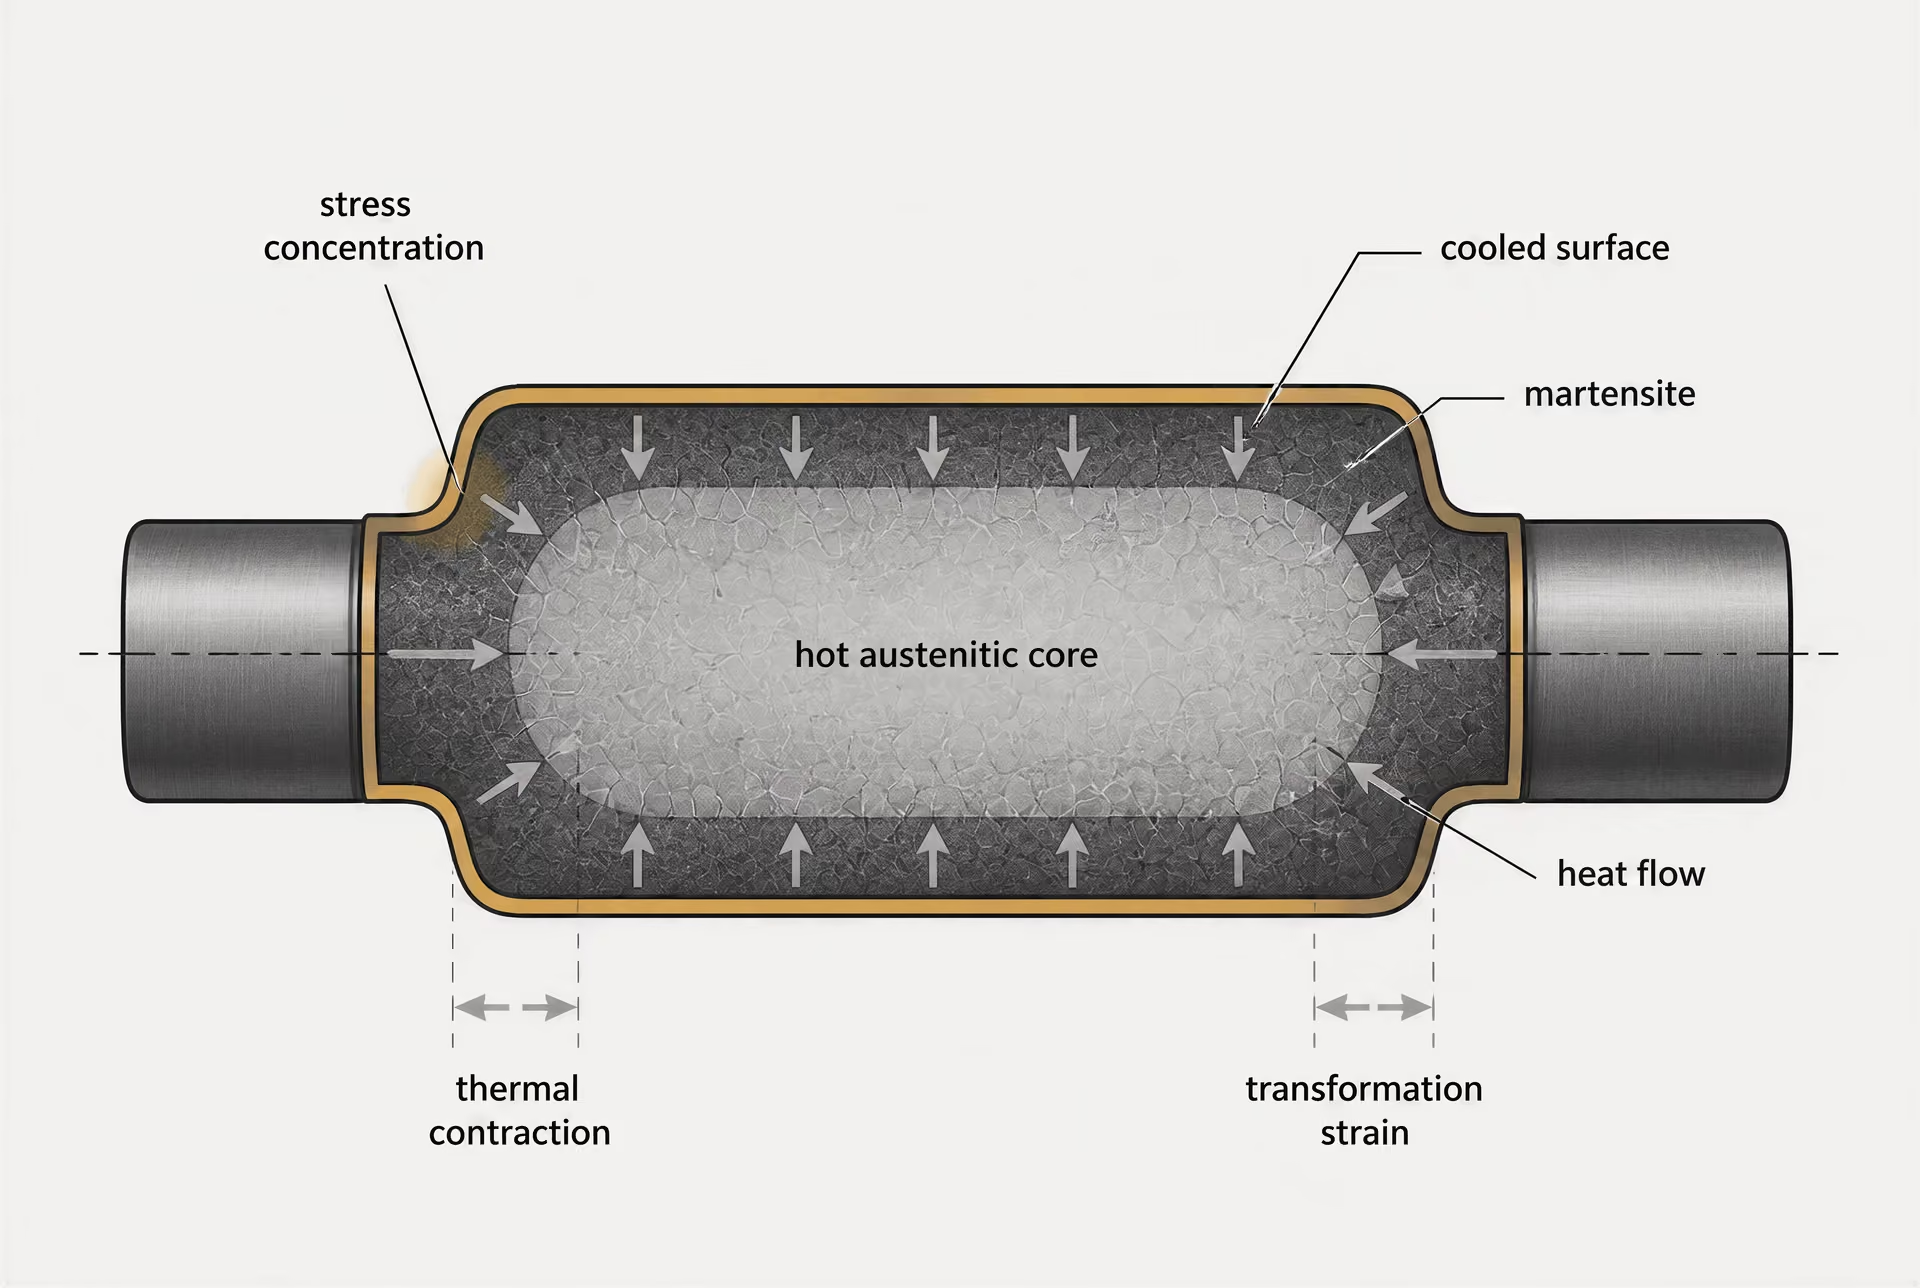
Gradienty cieplne i odkształcenie przemiany
Podczas nagrzewania powierzchnia stalowego elementu zwykle zmienia temperaturę wcześniej niż jego rdzeń. Obszar o wyższej temperaturze rozszerza się, podczas gdy chłodniejsze wnętrze ogranicza to rozszerzanie. Jeżeli powierzchnia jako pierwsza osiąga zakres austenityzowania, jej odpowiedź sprężysta i plastyczna różni się od odpowiedzi wciąż ferrytycznego lub perlitycznego rdzenia. Podczas chłodzenia kolejność ta się odwraca, lecz rozkład naprężeń nie ulega prostemu anulowaniu, ponieważ wytrzymałość, rozszerzalność cieplna i stabilność fazowa zmieniają się w sposób ciągły.
Odkształcenie przemiany stanowi drugie źródło zmian wymiarowych. Austenit ma inną strukturę krystaliczną i objętość właściwą niż ferryt, perlit, bainit i martenzyt. Gdy austenit ulega przemianie, element może rozszerzać się lub kurczyć w zależności od produktu przemiany i zawartości węgla. Powstawanie martenzytu na ogół powoduje zwiększenie objętości, jednak wielkość i moment wystąpienia tego zwiększenia zależą od zawartości węgla w roztworze, zawartości dodatków stopowych oraz lokalnej szybkości chłodzenia. Powierzchnia, która osiąga temperaturę początku przemiany martenzytycznej, podczas gdy rdzeń pozostaje austenityczny, może rozszerzać się przeciwko rdzeniowi, który nadal kurczy się cieplnie. Później rdzeń ulega przemianie i ponownie zmienia równowagę naprężeń.
W rezultacie powstaje zmienna rywalizacja między skurczem cieplnym, odkształceniem przemiany a ograniczeniem ruchu. Cienka krawędź może szybko się chłodzić i ulegać przemianie, uzyskując wysoką wytrzymałość, zanim zmieni się wnętrze elementu. Gruby środek może pozostawać gorący i względnie podatny na odkształcenia, a następnie ulec przemianie, gdy wcześniej zahartowana powierzchnia przeciwstawia się ruchowi. Szczególnie niebezpieczne są naprężenia szczątkowe rozciągające na powierzchni, ponieważ pęknięcia często rozpoczynają się właśnie tam — przy ostrych narożach, wtrąceniach, strefach odwęglonych, śladach szlifowania lub innych koncentratorach naprężeń.
Wykres żelazo–węgiel opisuje równowagowe zależności fazowe, lecz sam w sobie nie pozwala przewidzieć tej sekwencji. Konieczne są wykresy przemian oraz rzeczywiste przebiegi chłodzenia ciągłego. W opracowaniu ASM dotyczącym obróbki cieplnej wskazano wykresy przemian czas–temperatura–przemiana oraz wykresy przemian podczas ciągłego nagrzewania i ciągłego chłodzenia jako narzędzia służące do powiązania historii cieplnej z powstawaniem faz. Dlatego to samo nominalne hartowanie może wytworzyć odmienne pola naprężeń w niestopowej stali węglowej, takiej jak C45, oraz w gatunku stopowym, takim jak 42CrMo4, ponieważ hartowność zmienia miejsce i moment powstawania martenzytu.
Do pękania nie wystarcza wysoka wartość twardości. Zależy ono od lokalnego naprężenia rozciągającego, zależnej od temperatury wytrzymałości i ciągliwości stali, czasu wystąpienia przemiany, geometrii przekroju, stanu powierzchni oraz wad metalurgicznych. Pękanie opóźnione może wystąpić po zakończeniu chłodzenia, gdy wodór, naprężenia szczątkowe i martenzyt o wysokiej wytrzymałości oddziałują łącznie. Odpuszczanie zmniejsza część naprężeń i kruchości związanych z martenzytem w stanie zahartowanym, lecz nie może przywrócić ciągłości materiału rozdzielonego przez pęknięcie.
Geometria, oprzyrządowanie i dostęp środka chłodzącego
Geometria wpływa zarówno na przepływ ciepła, jak i na mechaniczne ograniczenie ruchu. Długie, smukłe wały wyginają się łatwiej niż krótkie elementy o dużym przekroju. Pierścień może zmienić okrągłość lub zwiększyć średnicę. Płyta o nierównomiernej grubości może ulec wygięciu łukowemu, ponieważ jej obie powierzchnie chłodzą się z różnymi szybkościami. Otwory, rowki wpustowe, żłobki, gwinty, nagłe uskoki oraz ślepe wnęki zakłócają przepływ cieczy i powodują lokalne różnice intensywności chłodzenia. Ostry narożnik wklęsły koncentruje naprężenia dokładnie w miejscu, w którym odkształcenia cieplne i przemiany zmieniają się najszybciej.
Wielkość przekroju decyduje również o tym, czy zamierzona przemiana zachodzi w całej jego grubości. Stal niskostopowa może tworzyć martenzyt w pobliżu powierzchni, lecz bainit lub perlit w kierunku środka, jeżeli rdzeń chłodzi się zbyt wolno. Taka różnica mikrostruktury powoduje lokalne zmiany objętości, twardości, wytrzymałości oraz późniejszej odpowiedzi na odpuszczanie. Zmiana wymiarów nie jest wówczas jedynie jednorodną zmianą skali, lecz staje się problemem kształtu.
Oprzyrządowanie może powstrzymywać jeden kierunek ruchu, jednocześnie wymuszając inny. Zamocowanie płyty na płasko podczas hartowania może ograniczyć jej wyginanie w trakcie operacji, jednak uwolniona energia sprężysta może później spowodować odskok sprężysty lub skręcenie. Trzpień może tymczasowo zachować kształt otworu, jednocześnie zwiększając naprężenia obwodowe wokół niego. Podpory stykające się z elementem tylko w kilku punktach mogą pozostawiać niepodparte obszary podatne na wypaczanie, natomiast nadmierne ograniczenie ruchu może zwiększać ryzyko pękania. Elementy należy rozmieszczać tak, aby zapewnić im podparcie bez blokowania cyrkulacji i bez nakładania niepotrzebnych ograniczeń mechanicznych.
Dostęp środka chłodzącego należy traktować jako zagadnienie geometryczne, a nie wyłącznie jako kwestię doboru kąpieli. Powierzchnie zwrócone ku sobie, elementy zagnieżdżone, ślepe otwory i ciasno upakowane kosze mogą być poddawane mniejszemu ruchowi cieczy niż powierzchnie odsłonięte. Warstwy pary lub uwięzione powietrze mogą opóźniać chłodzenie w wybranych miejscach. Mieszanie musi być wystarczające do usuwania pary i utrzymania przewidywalnych warunków chłodzenia, lecz nadmierne lub nierównomierne mieszanie może zwiększać różnice między poszczególnymi orientacjami elementu. Znaczenie mają temperatura kąpieli, stan cieczy, czas przenoszenia oraz sposób załadunku.
Zmiany konstrukcyjne często ograniczają ryzyko jeszcze przed wyborem cyklu pracy pieca. Ostre naroża zastępuje się odpowiednio dużymi promieniami; łagodzi się przejścia grubości; otwory i rowki rozmieszcza się tak, aby unikać silnego lokalnego ograniczenia ruchu; a naddatki obróbkowe umożliwiają kontrolowane usunięcie odkształceń powstałych po obróbce cieplnej. Żadna pojedyncza zasada geometryczna nie zapobiega wszystkim awariom. Konstrukcja bezpieczna przy hartowaniu w oleju może zachowywać się inaczej w wodzie, polimerze, soli lub gazie.
Kontrola procesu zapewniająca stabilność wymiarową
Kontrola wymiarów rozpoczyna się od powtarzalnego cyklu cieplnego w całym wsadzie. Jednorodna temperatura w piecu, odpowiednie podparcie, kontrolowana szybkość nagrzewania i wystarczający czas wygrzewania ograniczają różnice między powierzchnią a rdzeniem, chociaż zbyt długie wygrzewanie może powodować rozrost ziaren, zwiększać utlenianie lub pogarszać odkształcenia wskutek niepotrzebnie długiej ekspozycji. Kontrola atmosfery ogranicza tworzenie zgorzeliny i odwęglenie, które w przeciwnym razie zmieniają twardość powierzchni oraz odpowiedź wymiarową.
Przeniesienie z pieca do kąpieli hartowniczej musi być na tyle szybkie, aby zachować określoną historię cieplną, a także powtarzalne między kolejnymi wsadami. Orientacja wsadu powinna w powtarzalny sposób eksponować powierzchnie krytyczne. Intensywność hartowania należy dopasować do hartowności stali i wymaganej mikrostruktury, zamiast wybierać ją wyłącznie pod kątem maksymalnej szybkości chłodzenia. Odpowiednie mieszanie i cyrkulacja cieczy są niezbędne, jednak ich intensywność i kierunek wymagają monitorowania, ponieważ nominalnie identyczna kąpiel może chłodzić różne powierzchnie z różnymi szybkościami.
Stopniowe lub przerywane chłodzenie może zmniejszyć różnicę temperatur między powierzchnią a rdzeniem przed końcową przemianą. Hartowanie stopniowe, czyli martenperowanie, polega na przykład na przetrzymaniu stali w temperaturze powyżej temperatury początku przemiany martenzytycznej lub w jej pobliżu, aż do wyrównania temperatur, a następnie na umożliwieniu bardziej jednorodnego powstawania martenzytu. Austempering wykorzystuje inną drogę przemiany: stal przetrzymuje się w celu utworzenia bainitu, zamiast chłodzić ją bezpośrednio do zakresu martenzytycznego. Metody te mogą ograniczać odkształcenia w przypadku odpowiednich gatunków stali i geometrii, lecz nie eliminują konieczności sprawdzenia hartowności, wielkości przekroju, kontroli kąpieli i kinetyki przemian.
Odpuszczanie powinno nastąpić po hartowaniu w określonym przedziale czasowym procesu. W przypadku niektórych elementów oddzielna obróbka odprężająca po obróbce zgrubnej lub po wcześniejszej operacji cieplnej zmniejsza prawdopodobieństwo uwolnienia naprężeń szczątkowych podczas obróbki wykańczającej. Odprężanie nie jest uniwersalnym rozwiązaniem: może zmienić twardość, wpłynąć na tolerancje wymiarowe albo nie usunąć naprężeń utrwalonych wskutek intensywnego hartowania.
Kontrola powinna obejmować więcej niż twardość powierzchni. W zależności od elementu pomiary wymiarów mogą obejmować długość, okrągłość, prostoliniowość, płaskość, średnicę otworu i bicie — przed obróbką cieplną i po niej. Profile twardości, badania metalograficzne, badania magnetyczno-proszkowe oraz badania ultradźwiękowe mogą ujawniać różne klasy problemów. Norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych dla stali ferrytycznych oraz powiązanych elementów spawanych lub formowanych, w tym prac wykonywanych w warsztatach lub na miejscu. Jej ukierunkowanie na jakość wspiera rejestrowanie temperatur pieca, czasów przenoszenia, stanu kąpieli, identyfikacji wsadu oraz wyników kontroli.
Stabilność wymiarowa jest zatem wynikiem współdziałania konstrukcji i procesu. Jednorodne nagrzewanie pomaga, kontrolowane przenoszenie pomaga, odpowiednie mieszanie pomaga, a odprężanie może być korzystne; żadne z tych działań nie jest wystarczające w każdym przypadku. Akceptowalny cykl to taki, który zapewnia wymagane fazy i właściwości, a jednocześnie utrzymuje odkształcenie cieplne, odkształcenie przemiany, ograniczenie ruchu i naprężenia szczątkowe w granicach tolerancji elementu na odkształcenia i pękanie.
Obróbka cieplna podczas spawania i wytwarzania
Obróbka cieplna w procesach wytwarzania rozpoczyna się jeszcze przed określeniem cyklu pracy pieca. Spawanie, cięcie płomieniowe, formowanie, prostowanie i naprawy miejscowe narzucają stali określone historie cieplne, często dotyczące tylko części elementu. Łuk spawalniczy może podnieść temperaturę wąskiego obszaru powyżej zakresu austenityzowania, podczas gdy sąsiedni materiał pozostaje stosunkowo chłodny; następnie ciepło przepływa do metalu rodzimego, powodując powstanie dużych gradientów temperatury i nierównomiernego skurczu. W rezultacie metal spoiny, granica wtopienia, strefa wpływu ciepła (HAZ) oraz niezmieniony metal rodzimy mogą mieć różne mikrostruktury, poziomy twardości i naprężenia własne.
Wynik zależy od składu chemicznego, grubości przekroju, utwierdzenia, geometrii złącza, energii liniowej, temperatury podgrzewania wstępnego, temperatury międzyściegowej, warunków chłodzenia oraz wszelkiej późniejszej obróbki. Receptura skopiowana z obrobionej mechanicznie próbki nie może uwzględnić wszystkich tych zmiennych.
Podgrzewanie wstępne, obróbka cieplna po spawaniu i miejscowe cykle cieplne
Podgrzewanie wstępne zmniejsza różnicę temperatur między obszarem spawania a otaczającą stalą. Zasadniczo spowalnia ono chłodzenie po spawaniu, zapewniając wodorowi dyfuzyjnemu więcej czasu na wydostanie się i zmniejszając prawdopodobieństwo pękania wspomaganego przez wodór w stalach podatnych na to zjawisko. Zmniejsza również gradienty cieplne i może ograniczyć naprężenia związane ze skurczem. Podgrzewanie wstępne nie jest uniwersalnym zabezpieczeniem: nadmierna temperatura może powiększyć HAZ, zmienić udarność, zwiększyć odkształcenia lub zakłócić określoną procedurę spawania.
Istotna temperatura nie jest po prostu temperaturą palnika, cewki indukcyjnej lub łuku. Jest to temperatura przedmiotu obrabianego w określonych miejscach, w tym w obszarze wokół złącza oraz, w stosownych przypadkach, w strefie międzyściegowej. Grubość, utwierdzenie złącza, zawartość węgla, dodatki stopowe i hartowność wpływają na szybkość chłodzenia. Stal węglowo-manganowa i niskostopowa stal Cr-Mo mogą bardzo różnie reagować na tę samą nominalną temperaturę podgrzewania wstępnego.
Podczas spawania austenit może powstawać w tych częściach HAZ, które przekraczają krytyczny zakres przemian. Podczas chłodzenia austenit ten może przekształcić się w ferryt, perlit, bainit lub martenzyt, zależnie od przebiegu chłodzenia ciągłego. W pobliżu granicy wtopienia mogą powstawać ziarna gruboziarniste, natomiast dalej występują obszary częściowo przekształcone lub odpuszczone. Strefy te nie są w pełni przedstawione wyłącznie na równowagowym wykresie żelazo–węglik żelaza. Wykresy przemian w warunkach izotermicznych (TTT) opisują zachowanie izotermiczne; wykresy przemian podczas ciągłego nagrzewania i ciągłego chłodzenia (CCT) są bardziej użyteczne dla wielu rzeczywistych cykli wytwarzania.
Obróbka cieplna po spawaniu (PWHT) może odpuszczać twarde produkty przemiany, zmniejszać naprężenia własne, stabilizować wymiary i poprawiać odporność na uszkodzenia eksploatacyjne. W przypadku stali ferrytycznej obróbka może obejmować nagrzanie spawanego elementu do określonego zakresu temperatur, wygrzewanie przez czas wystarczający do osiągnięcia przez odpowiedni przekrój wymaganego stanu oraz chłodzenie w kontrolowanych warunkach. Rzeczywisty cykl musi wynikać ze specyfikacji materiałowej, przepisów projektowych, procedury spawania lub zatwierdzonej instrukcji inżynierskiej. PWHT nie jest jedynie „odprężaniem”, ponieważ może zmieniać twardość, udarność, wytrzymałość i mikrostrukturę.
Miejscowa PWHT jest szczególnie wrażliwa na geometrię. Pas nagrzewany wokół spoiny obwodowej tworzy przemieszczające się pole cieplne, a temperatura poza nagrzewanym pasem musi być kontrolowana, aby ostre gradienty cieplne nie wprowadzały nowych naprężeń. Duże zbiorniki, rurociągi i naprawy wykonywane w terenie mogą wymagać wielu stref grzewczych, izolacji, kontrolowanego chłodzenia i kilku termopar. Obróbka w piecu może zapewnić bardziej jednorodne środowisko, lecz nadal znaczenie mają sposób załadunku, kalibracja pieca, warunki podparcia oraz najchłodniejsza część elementu. Piec nie gwarantuje jednorodnej temperatury przedmiotu obrabianego.
Ta sama zasada dotyczy procesów pokrewnych. Prostowanie płomieniowe celowo powoduje miejscowe rozszerzanie i kurczenie; nagrzewanie indukcyjne może zahartować powierzchnię, pozostawiając pod nią strefę o dużym gradiencie; formowanie na gorąco zmienia strukturę ziaren i naprężenia własne; natomiast cięcie cieplne może pozostawić krawędź zahartowaną lub zmiękczoną. Każdy proces należy traktować jako określony cykl cieplny, a nie jako odosobniony odczyt temperatury.
Stale ferrytyczne oraz elementy spawane lub formowane
Stale ferrytyczne obejmują wiele gatunków stali węglowych, węglowo-manganowych, niskostopowych, przeznaczonych na zbiorniki ciśnieniowe, konstrukcyjnych i rurociągowych. Ich zachowanie jest określane przez zawartość węgla i składników stopowych, wyjściową wielkość ziaren, rozmiar przekroju oraz szybkość chłodzenia. Znane fazy wymieniane w kursie Steel Metallurgy & Heat Treatment organizowanym przez ASTM International — ferryt, austenit, cementyt, perlit, martenzyt i bainit — nie są wzajemnie wymiennymi określeniami. Reprezentują one różne układy i produkty przemian, charakteryzujące się odmienną twardością, wytrzymałością, udarnością i podatnością na pękanie.
Spawanie może prowadzić do powstania martenzytu w szybko chłodzonej, hartownej HAZ, nawet gdy zasadnicza objętość blachy pozostaje ferrytyczno-perlityczna. Odpuszczanie może zmniejszyć tę twardość, lecz wynik zależy od pierwotnego składu chemicznego i oddziaływania cieplnego. Ponowne nagrzewanie spoiny wpływa również na wcześniej ułożone ściegi: kolejny ścieg może odpuszczać, rozdrabniać lub częściowo przekształcać materiał utworzony przez wcześniejszy ścieg. W grubych, utwierdzonych przekrojach powierzchnia i środek mogą podążać różnymi drogami chłodzenia, dlatego twardość i naprężenia własne mogą zmieniać się w całej grubości.
Elementy formowane wymagają takiej samej uwagi. Gięcie, prasowanie i miejscowe prostowanie zmieniają geometrię oraz mogą powodować umocnienie odkształceniowe, pocienienie, naprężenia własne lub zmiany w przebiegu włókien. Jeżeli formowana część wykonana ze stali ferrytycznej zostanie następnie zespawana, wcześniejsza historia formowania łączy się z cyklem cieplnym spawania. Wyżarzanie, normalizowanie, hartowanie i odpuszczanie lub określona obróbka odprężająca mogą być właściwe dla jednego projektu, a szkodliwe dla innego. Norma ISO 683-1:2016 określa wymagania techniczne dotyczące dostawy stali niestopowych przeznaczonych przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz, w niektórych przypadkach, do stanu normalizowanego; nie czyni jednak jednej obróbki ogólną instrukcją dla zespołów wytwarzanych metodami spawalniczymi.
ASM Handbook Volume 4A z 2024 r., wydany przez ASM International, obejmuje austenityzowanie, wyżarzanie, odpuszczanie, hartowanie, hartowność, hartowanie powierzchniowe, hartowanie bainityczne, hartowanie stopniowe, twardość oraz kontrolę naprężeń własnych. Zagadnienia te wyjaśniają, dlaczego określona obróbka musi być powiązana z gatunkiem materiału i elementem, a nie tylko z nastawą pieca. Odkształcenia powstają zarówno wskutek rozszerzalności cieplnej, jak i odkształcenia przemianowego. Utwierdzenie określa, jaka część tego przemieszczenia przekształci się w naprężenia własne.
Wymagania jakościowe ISO 17663:2023
ISO 17663:2023 jest wskazaną normą dotyczącą wymagań jakościowych dla obróbki cieplnej związanej ze spawaniem i procesami pokrewnymi. Obejmuje obróbkę w powietrzu lub w atmosferach kontrolowanych, niezależnie od tego, czy jest wykonywana w warsztacie, czy na miejscu, i ma zastosowanie głównie do stali ferrytycznych oraz powiązanych z nimi elementów spawanych lub formowanych. Jej znaczenie ma charakter proceduralny: cykl cieplny staje się kontrolowanym działaniem produkcyjnym o określonych obowiązkach, wyposażeniu, pomiarach, zapisach i kontroli.
Zgodny system jakości nie zakłada, że wystarczający będzie ogólny program pieca. Właściwa procedura określa materiał, element, cel obróbki, metodę nagrzewania, zakres temperatur, warunki wygrzewania, metodę chłodzenia oraz istotne miejsca pomiaru. Gdy proces ma znaczenie krytyczne, kwalifikacja procedury wykazuje, że proponowany cykl zapewnia akceptowalne właściwości i wyniki wymiarowe w przypadku reprezentatywnego materiału i geometrii. Kwalifikacja może wymagać uwzględnienia grubości, konfiguracji złącza, układu miejscowego nagrzewania, utwierdzenia oraz zależności między rejestrowaną temperaturą powietrza a rzeczywistą temperaturą elementu.
Pomiar temperatury jest zatem funkcją kontrolną, a nie ozdobą wykresu. Termopary, czujniki, rejestratory i status wzorcowania muszą być odpowiednie dla danego procesu oraz rozmieszczone tak, aby wykrywać istotne obszary gorące i zimne. Wyposażenie piecowe lub do nagrzewania miejscowego wymaga kontroli jednorodności, izolacji, atmosfery, jeśli jest określona, szybkości nagrzewania, szybkości chłodzenia oraz ochrony przed niezamierzonym zanieczyszczeniem lub utlenianiem. Systemy miejscowe wymagają szczególnej uwagi w odniesieniu do rozmieszczenia stref oraz strat ciepła przy podporach, zamocowanych elementach i swobodnych krawędziach.
Zapisy dokumentują przebieg obróbki elementu. Mogą obejmować identyfikację materiału i spoiny, numer wersji procedury, identyfikację urządzenia, lokalizację czujników, wykresy temperatura–czas, dane operatora lub inspektora, przerwy, naprawy oraz sposób postępowania z odstępstwami. Identyfikowalność łączy te zapisy z numerem wytopu, numerem spoiny, zespołem lub częścią formowaną. Kontrola polega następnie na porównaniu wykonanych prac z właściwą specyfikacją, w tym ocenie stanu powierzchni, sprawdzeniu wymiarów, twardości, przeprowadzeniu badań nieniszczących lub badań mechanicznych, jeżeli wymagają tego obowiązujące dokumenty projektowe i produkcyjne.
ISO 17663:2023 nie zastępuje normy materiałowej, przepisów projektowych ani specyfikacji procedury spawania. Zapewnia ramy jakościowe do kontrolowania obróbki wymaganej przez te dokumenty. To rozróżnienie ma znaczenie: prawidłowe wykonanie potwierdza kontrolowana i identyfikowalna historia cieplna, a następnie dowody, że gotowy element zachował wymaganą strukturę, właściwości i wymiary.
Język oznaczeń, specyfikacji i norm dotyczących gatunków stali
Oznaczenie gatunku stali oraz stan obróbki cieplnej identyfikują różne elementy dokumentacji materiałowej. Oznaczenie odpowiada na pytanie: „Jaki gatunek stali został określony?”. Stan odpowiada na pytanie: „W jaki sposób stal została dostarczona lub poddana obróbce, zanim trafiła do kolejnej operacji produkcyjnej?”. Pomieszanie tych kwestii może zmienić prawidłowe oznaczenie materiału w nieprawidłowe założenie dotyczące procesu.
Oznaczenie gatunku zwykle identyfikuje klasę składu chemicznego lub kategorię wyrobu ustanowioną w normie. Samo w sobie nie stwierdza, że każda część wykonana z tego gatunku została zahartowana i odpuszczona, ani nie gwarantuje określonej twardości po obróbce. Natomiast stan dostawy opisuje stan, w jakim materiał jest dostarczany: na przykład stan nieobrobiony cieplnie, normalizowany, zahartowany i odpuszczony lub inny stan uzyskany zgodnie z mającą zastosowanie specyfikacją wyrobu. Dokładne dopuszczalne stany i wymagania zależą od normy, postaci wyrobu oraz specyfikacji zakupu.
Obróbka cieplna stanowi trzecią warstwę. Jest to kontrolowany cykl cieplny, a nie tylko nazwa określonego stanu. Szybkość nagrzewania, sposób austenityzowania, czas wygrzewania, intensywność chłodzenia, atmosfera, równomierność temperatury, geometria części oraz wymiar przekroju wpływają na uzyskaną strukturę. Węgiel i pierwiastki stopowe wpływają na stabilność faz oraz kinetykę przemian; dlatego ten sam nominalny gatunek może reagować odmiennie w przypadku zmiany wymiarów, załadunku pieca lub układu chłodzenia.
ASM Handbook Volume 4A z 2024 r., wydany przez ASM International, obejmuje metalurgię fizyczną, twardość i hartowność, hartowanie, wyżarzanie, odpuszczanie, austempering, marquenching, austenityzowanie oraz procesy utwardzania powierzchniowego. Zagadnienia te wyjaśniają, dlaczego oznaczenie gatunku nie może zastąpić specyfikacji procesu. Ferryt, austenit, cementyt, perlit, martenzyt i bainit powstają w odmiennych warunkach cieplnych i kinetycznych. Oznaczenie stali dostarcza części informacji wyjściowych, natomiast przebieg obróbki określa, jakie przemiany są możliwe i jak równomiernie zachodzą.
Stale niestopowe do hartowania i odpuszczania
Stal niestopowa nie jest synonimem stali, którą można obrabiać według jednego uniwersalnego cyklu hartowania. Jej reakcja zależy od zawartości węgla, wcześniejszej mikrostruktury, grubości przekroju, sposobu nagrzewania oraz warunków chłodzenia. Hartowanie może prowadzić do powstania martenzytu w obszarach, w których szybkość chłodzenia jest wystarczająca, podczas gdy w obszarach chłodzonych wolniej mogą powstawać inne produkty przemian. Odpuszczanie zmienia następnie strukturę po hartowaniu oraz usuwa lub redystrybuuje naprężenia, jednak wynik końcowy nadal zależy od pełnej historii cieplnej.
Właściwe pytanie inżynierskie nie brzmi zatem po prostu, czy dany gatunek jest „stalą hartowaną i odpuszczaną”. Należy ustalić, czy określony materiał, przy rzeczywistym przekroju i geometrii części, może osiągnąć wymaganą strukturę i właściwości w ramach zdefiniowanego przebiegu obróbki. Hartowność ma znaczenie, ponieważ sama twardość nie opisuje głębokości przemiany w przekroju. Odkształcenia i naprężenia własne mają znaczenie, ponieważ element może spełniać nominalne wymaganie dotyczące twardości, a mimo to nie spełniać wymagań wymiarowych lub eksploatacyjnych.
Równowagowy wykres żelazo–węglik żelaza pomaga określić stabilność faz w warunkach zbliżonych do równowagi, lecz sam nie przewiduje wyniku szybkiego hartowania. Wykresy przemian w funkcji czasu i temperatury opisują przemiany izotermiczne; wykresy przemian podczas ciągłego nagrzewania i ciągłego chłodzenia odnoszą się bardziej bezpośrednio do zmiennych w czasie przebiegów temperatury. Omówienie obróbki cieplnej stali w publikacji ASM z 2024 r. łączy te wykresy z austenityzowaniem, przebiegiem przemian, odkształceniami oraz kontrolą naprężeń własnych. Zależność ta ma zasadnicze znaczenie w przypadku stali niestopowych przeznaczonych do hartowania.
Stan normalizowany ilustruje różnicę między gatunkiem a przebiegiem obróbki. Normalizowanie może prowadzić do uzyskania mikrostruktury wyjściowej odmiennej od struktury w stanie po walcowaniu lub wyżarzaniu, wpływając na późniejsze austenityzowanie, hartowanie i odpuszczanie. Należy je traktować jako określony stan obróbki, a nie jako automatyczną właściwość wynikającą z samego oznaczenia gatunku.
Oznaczenie, stan dostawy i przebieg obróbki
Oznaczenie materiału powinno rozdzielać co najmniej trzy kwestie: tożsamość stali, stan, w jakim jest ona dostarczana, oraz obróbkę wymaganą dla elementu. Pierwsza kwestia może być wyrażona za pomocą oznaczenia normowego. Druga może występować jako stan dostawy w normie wyrobu lub dokumentacji zamówienia. Trzecia należy do specyfikacji procesu, która określa sposób nagrzewania, wygrzewania, chłodzenia, kontroli i odbioru elementu.
Dokumentacja ta powinna uwzględniać również sam element, a nie tylko nastawę temperatury pieca. Cienka krawędź i gruba piasta nie podlegają tej samej historii cieplnej. Otwory, naroża, zmiany przekroju oraz kontakt z oprzyrządowaniem zmieniają przepływ ciepła i rozwój naprężeń. Atmosfera pieca może wpływać na skład chemiczny powierzchni i powstawanie zgorzeliny; równomierność temperatury oraz rozmieszczenie wsadu wpływają na to, czy wszystkie obszary otrzymają zamierzony cykl. Czynniki chłodzące i ich mieszanie zmieniają intensywność odbioru ciepła, natomiast opóźnione przenoszenie lub nierównomierne zanurzenie może powodować powstawanie gradientów.
Sama nazwa obróbki pozostaje niekompletna. Określenie „zahartowany i odpuszczony” identyfikuje sekwencję operacji, lecz nie opisuje kompletnej procedury. Użyteczna specyfikacja procesu musi określać właściwy gatunek i stan materiału, układy sterowania urządzeń, pomiar temperatury, zasady nagrzewania i wygrzewania, wymagania dotyczące przenoszenia, metodę chłodzenia, sposób odpuszczania oraz kryteria kontroli. Może także wymagać postanowień dotyczących mapowania twardości, kontroli wymiarów, stanu powierzchni i korygowania odkształceń.
Normy określają wymagania i zakres zastosowania; nie eliminują jednak potrzeby dokonania oceny inżynierskiej dotyczącej konkretnego elementu. ISO 17663:2023 przedstawia odrębny kontekst wymagań jakościowych dla obróbki cieplnej związanej ze spawaniem i procesami pokrewnymi. Obejmuje obróbkę w powietrzu lub w atmosferach kontrolowanych, niezależnie od tego, czy jest ona wykonywana w warsztatach, czy na miejscu, i ma zastosowanie głównie do stali ferrytycznych oraz powiązanych z nimi elementów spawanych lub formowanych. Jej obecność nie sprawia, że każda operacja obróbki cieplnej staje się procedurą spawania, pokazuje jednak, dlaczego kontrole jakości muszą odpowiadać wykonywanej pracy.
ISO 683-1:2016 w kontekście
Dokładny tytuł brzmi: ISO 683-1:2016, Stale do obróbki cieplnej, stale stopowe i stale automatowe — Część 1: Stale niestopowe do hartowania i odpuszczania. Tytuł umieszcza stale niestopowe w szerszej serii, jednocześnie wskazując konkretną część objętą dokumentem.
ISO 683-1:2016 określa wymagania techniczne dotyczące dostawy w ramach podanego zakresu, a nie uniwersalną recepturę obróbki cieplnej. Strong evidence
Według International Organization for Standardization norma ISO 683-1:2016 określa techniczne wymagania dotyczące dostawy stali niestopowych przeznaczonych głównie do hartowania i odpuszczania, austemperingu, hartowania płomieniowego, hartowania indukcyjnego oraz, w niektórych przypadkach, do dostawy w stanie normalizowanym. Sformułowanie „techniczne wymagania dotyczące dostawy” wyznacza istotną granicę języka norm. Dokument ustanawia wymagania dla materiału dostarczanego w zakresie objętym normą; nie stanowi uniwersalnej receptury dla każdego elementu wykonanego z objętej nią stali.
Rozróżnienie to zapobiega dwóm częstym błędom. Po pierwsze, oznaczenie objęte normą ISO 683-1:2016 nie dowodzi, że gotowy element został poddany wymaganej obróbce. Po drugie, wybór stanu dostawy nie określa kompletnego cyklu cieplnego niezbędnego do osiągnięcia celu projektowego. Specyfikacja elementu nadal musi uwzględniać geometrię, wymiar przekroju, nagrzewanie, wygrzewanie, chłodzenie, atmosferę, kontrolę odkształceń, naprężenia własne oraz weryfikację.
Norma ISO 683-1:2016 stanowi zatem odniesienie materiałowe i dostawcze w ramach większego systemu nadzoru. ASM International, ASTM International, NPTEL oraz publikacja Steel and Its Heat Treatment z 1984 r. opisują obróbkę cieplną za pomocą przemian fazowych i historii czasowo-temperaturowej. Norma zapewnia umowne ramy dotyczące materiału; analiza metalurgiczna i kontrolowana specyfikacja procesu określają, czy rzeczywisty element osiągnie wymagany stan.
Kontrola procesu, weryfikacja i analiza przyczyn uszkodzeń
Obróbkę cieplną należy weryfikować jako kontrolowaną sekwencję operacji, a nie oceniać wyłącznie na podstawie twardości. Przed załadowaniem pieca należy potwierdzić gatunek stali, numer wytopu lub odlewu, postać wyrobu, wielkość przekroju oraz stan wyjściowy. Pręt ze stali stopowej po hartowaniu i odpuszczaniu nie jest zamienny z prętem ze stali węglowej w stanie normalizowanym, nawet jeśli oba wyroby mają zbliżoną zawartość węgla. Wyjściowa struktura ferrytyczno-perlityczna, wcześniejsza obróbka na zimno, wielkość ziarna, segregacja oraz stan po obróbce skrawaniem wpływają na reakcję podczas austenityzowania, kinetykę przemian, odkształcenia i końcową twardość.
Dokumentacja procesu powinna łączyć identyfikację materiału z pełną historią cieplną: nastawą pieca i zmierzoną temperaturą, stanem atmosfery, rozmieszczeniem wsadu, w uzasadnionych przypadkach szybkością nagrzewania, czasem wygrzewania lub przetrzymania, czasem transportu, ośrodkiem chłodzącym i jego mieszaniem, przebiegiem chłodzenia, cyklem odpuszczania oraz wszelkimi operacjami po obróbce. ASM Handbook, tom 4A (ASM International, 2024), ujmuje twardość, hartowność, hartowanie, odkształcenia i kontrolę naprężeń własnych w ramach tego samego problemu obróbki cieplnej. Zależność ta ma istotne znaczenie. Część może osiągnąć określoną twardość powierzchni, a mimo to zawierać nieodpowiedni rdzeń, nadmierne naprężenia rozciągające lub zmianę geometrii uniemożliwiającą montaż.
ISO 683-1:2016 określa techniczne wymagania odbiorowe dla stali niestopowych przeznaczonych przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego, a w niektórych przypadkach także do stanu normalizowanego. ISO 17663:2023 dotyczy wymagań jakościowych dla obróbki cieplnej w powietrzu lub w atmosferach kontrolowanych, wykonywanej w warsztatach lub na miejscu, głównie w odniesieniu do stali ferrytycznych oraz powiązanych z nimi elementów spawanych lub formowanych. Normy te zapewniają ramy jakościowe; nie ustanawiają jednej uniwersalnej zasady odbioru dla każdego gatunku, kształtu i warunków eksploatacji. Obowiązujący rysunek, specyfikacja materiałowa, procedura oraz plan kontroli muszą określać, co jest dopuszczalne.
Atmosfera pieca i równomierność temperatury
Kontrola temperatury zaczyna się od pomiaru, a nie od wskazania regulatora. Piec może wskazywać 850 °C, podczas gdy wsad znajduje się w innej temperaturze z powodu położenia czujnika, gradientów promieniowania, uszkodzonej izolacji, zablokowanej cyrkulacji lub przeciążenia strefy roboczej. Badania równomierności temperatury oraz wzorcowane termopary umieszczone we wsadzie ujawniają te różnice. Istotne pytanie nie brzmi jedynie, czy piec osiągnął temperaturę zadaną, lecz czy część w całym wsadzie osiągnęła wymaganą temperaturę i pozostawała w niej przez zamierzony czas.
Rozmieszczenie wsadu wpływa na nagrzewanie i chłodzenie. Części ułożone zbyt ciasno mogą wzajemnie osłaniać się przed ciepłem promieniowania oraz ograniczać przepływ gazu lub ośrodka chłodzącego. Elementy o dużych przekrojach nagrzewają się w środku wolniej niż na powierzchni; cienkie występy mogą się przegrzać, podczas gdy rdzeń nadal pozostaje poniżej zamierzonego zakresu austenityzowania. Czas wygrzewania liczony od momentu przywrócenia temperatury pieca może zatem mieć inne znaczenie metalurgiczne niż czas mierzony od chwili wyrównania temperatury w całym wsadzie.
Kontrola atmosfery służy dwóm celom: ograniczeniu zmian chemicznych na powierzchni oraz zapewnieniu powtarzalnego przekazywania ciepła. Nadmiar tlenu lub pary wodnej sprzyja utlenianiu i powstawaniu zgorzeliny. Potencjał węglowy niższy od wartości równowagowej wymaganej przez stal może powodować odwęglenie, czyli usuwanie węgla z powierzchni i zmniejszenie możliwej do uzyskania twardości. Nadmierny potencjał węglowy może prowadzić do nawęglania, skutkującego powstaniem twardej, kruchej powierzchni lub nieprawidłowego gradientu zawartości węgla. Gaz endotermiczny, układy azotowo-metanolowe, próżnia, sól i powietrze wymagają odmiennych sposobów monitorowania. W zależności od procesu znaczenie mogą mieć punkt rosy, potencjał tlenowy, potencjał węglowy, przepływ gazu, ciśnienie oraz zapisy alarmów.
Przeniesienie z pieca do kąpieli hartowniczej jest kolejnym punktem wymagającym kontroli. Opóźnienie umożliwia częściową przemianę, szczególnie w pobliżu nosa wykresu przemiany przy chłodzeniu ciągłym, i może prowadzić do powstania ferrytu, perlitu lub bainitu przed zakończeniem tworzenia martenzytu. Następnie o intensywności chłodzenia decydują temperatura hartowania, mieszanie, zanieczyszczenie, stężenie ośrodka oraz orientacja części. Ośrodek hartowniczy, który w jednym miejscu chłodzi szybko, w innym może chłodzić powoli z powodu otulin parowych, zastoju przepływu lub zmienionego stanu cieczy. Wynik stanowi historię procesu, a nie pojedynczą wartość szybkości chłodzenia.
Kontrole twardości, mikrostruktury i wymiarów
Weryfikacja powinna obejmować kilka powiązanych badań. Twardość jest szybkim wskaźnikiem reakcji na obróbkę, lecz jej znaczenie zależy od miejsca pomiaru, metody, stanu powierzchni i wielkości przekroju. Należy sprawdzać określone obszary, a nie tylko najłatwiej dostępny fragment powierzchni. W przypadku przekrojów, dla których prawdopodobne są gradienty, należy porównywać powierzchnię z rdzeniem, a gdy wymaga tego metoda kontroli, usunąć zgorzelinę lub materiał odwęglony, aby uzyskać właściwą powierzchnię badania. Przebieg twardości wzdłuż przekroju może wykazać, czy hartowanie indukcyjne lub płomieniowe dało zamierzoną głębokość warstwy zahartowanej, podczas gdy pojedynczy odczyt może ukryć gwałtowną zmianę.
Badanie mikrostruktury wyjaśnia pozornie sprzeczne wyniki twardości. Po hartowaniu struktura może zawierać martenzyt, bainit, ferryt, perlit i austenit szczątkowy w proporcjach zależnych od zawartości węgla, dodatków stopowych, szybkości chłodzenia i lokalnej geometrii. Odpuszczanie zmienia martenzyt i zmniejsza część naprężeń hartowniczych; nie usuwa jednak wszystkich wcześniejszych błędów procesu. Zgłady metalograficzne należy pobierać z reprezentatywnych lub podejrzanych miejsc, przygotowywać bez przegrzewania i rozmazywania, a następnie interpretować z uwzględnieniem gatunku stali i historii obróbki.
Kontrola powierzchni może ujawnić utlenianie, zgorzelinę, odwęglenie, nawęglenie, pęknięcia hartownicze, pęknięcia szlifierskie, zawalcowania i lokalne przegrzanie. Odwęglenie zwykle występuje jako niskowęglowa warstwa ferrytyczna pod powierzchnią. Silne utlenianie pozostawia zgorzelinę lub powoduje atak międzykrystaliczny. Nadmiernej ilości austenitu szczątkowego może towarzyszyć wysoka zawartość węgla lub dodatków stopowych, niewystarczająca intensywność hartowania, zbyt wysoka temperatura hartowania albo temperatura początku przemiany martenzytycznej na tyle niska, że przemiana pozostaje niepełna w temperaturze pokojowej. Austenit ten może później ulegać przemianie podczas eksploatacji, obróbki skrawaniem lub obróbki kriogenicznej, powodując zmianę wymiarów.
Wymiary należy mierzyć przed obróbką i po niej, w odniesieniu do zdefiniowanych baz pomiarowych. Należy rejestrować długość, średnicę, płaskość, okrągłość, bicie, wielkość otworów oraz istotne cechy profilu zgodnie z rysunkiem elementu. Odkształcenia wynikają z nierównomiernego nagrzewania, zmian objętości związanych z przemianami, gradientów cieplnych, niesymetrycznej geometrii, przepływu ośrodka hartowniczego, naprężeń własnych po obróbce skrawaniem oraz ograniczeń ruchu. Naprężenia własne mogą pozostać nawet wtedy, gdy wymiary mieszczą się w tolerancji, dlatego kontrola odkształceń i kontrola naprężeń są zadaniami powiązanymi, lecz nieidentycznymi. Z tego względu omówienie odkształceń i naprężeń własnych w publikacji ASM z 2024 r. ma bezpośrednie znaczenie dla planowania kontroli.
Interpretacja wyników niezgodnych
Wynik niezgodny jest dowodem wystąpienia stanu procesu lub materiału wymagającego odseparowania i zbadania, a nie zachętą do powtórzenia cyklu bez rozpoznania przyczyny. W pierwszej kolejności należy zachować identyfikowalność: określić wsad pieca, wytop materiału, zbadane miejsca, użyte przyrządy, ich status wzorcowania oraz dokładny wynik. Przed przypisaniem winy metalurgii należy potwierdzić metodę badania i lokalizację próbki. Zaniżony odczyt twardości może wynikać ze zgorzeliny, odwęglenia, chropowatej powierzchni, zbyt płytkiego odcisku lub wykonania pomiaru zbyt blisko krawędzi.
Miękkie miejsca często powstają wskutek niewystarczającej intensywności hartowania, niewłaściwego mieszania, tworzenia się otuliny parowej, zablokowania przepływu cieczy, nadmiernego opóźnienia przeniesienia, niewystarczającego austenityzowania albo zbyt dużego przekroju w stosunku do wybranej stali i ośrodka hartowniczego. Taki sam obraz może powstać wskutek nierównomiernej temperatury pieca lub nieprawidłowego rozmieszczenia wsadu. Nadmierna twardość może wskazywać na niewystarczające odpuszczanie, nieprawidłową temperaturę odpuszczania, nadmiernie nawęgloną powierzchnię lub strukturę zawierającą nieodpuszczony martenzyt. Może również wynikać z wykonania badania na cienkiej, zahartowanej strefie zamiast na zamierzonym materiale masywnym.
Odwęglenie wskazuje na problemy z kontrolą atmosfery, nadmierny czas ekspozycji, usuwanie zgorzeliny lub wcześniejszą operację nagrzewania. Utlenianie sugeruje nieszczelność dopływu powietrza, nieodpowiedni potencjał atmosfery pieca, wysoki punkt rosy lub zbyt długą ekspozycję. Grube ziarno zwykle powstaje wskutek zbyt wysokiej temperatury austenityzowania, zbyt długiego czasu wygrzewania, wielokrotnego nagrzewania lub lokalnego przegrzania; może zmniejszać udarność i zwiększać podatność na odkształcenia. Pękanie może być skutkiem intensywnego hartowania, ostrych naroży, uszkodzeń szlifierskich, istniejących wcześniej wad, wodoru lub zanieczyszczenia powierzchni, a także naprężeń własnych, które nakładają się na naprężenia przemiany. Morfologia i lokalizacja pęknięcia często dostarczają więcej informacji niż twardość.
Nieoczekiwany austenit szczątkowy powinien skłonić do przeglądu zawartości węgla i dodatków stopowych, rzeczywistej temperatury austenityzowania, szybkości chłodzenia, przerwania hartowania oraz ewentualnego wpływu stabilizującego geometrii lub grubości przekroju. Przyrost wymiarów po obróbce może potwierdzać tę diagnozę, ale sam w sobie nie stanowi dowodu. Działanie korygujące może obejmować przeklasyfikowanie, dodatkowe odpuszczanie, odprężanie, ponowne badanie lub odrzucenie; właściwa decyzja zależy od obowiązującej specyfikacji i oceny inżynierskiej. Najważniejsza jest dyscyplina polegająca na zmianie jednego zidentyfikowanego parametru procesu naraz oraz weryfikacji wynikającej z tego struktury, właściwości, stanu powierzchni i wymiarów.
Zintegrowane podejście do doboru obróbki cieplnej
Obróbkę cieplną należy dobierać na podstawie wymaganego profilu właściwości i warunków eksploatacji, a nie na podstawie znanej temperatury lub ogólnej nazwy gatunku. Kontrolowany cykl cieplny zmienia stal poprzez przemiany fazowe, jednak powstające fazy — ferryt, perlit, bainit, martenzyt, austenit szczątkowy i węgliki — zależą od składu chemicznego, wymiarów przekroju, szybkości nagrzewania, przebiegu chłodzenia oraz stanu początkowego materiału. Dlatego taki sam nominalny proces może zapewnić użyteczną udarność w jednym elemencie, a w innym prowadzić do pękania, nadmiernych odkształceń lub niewystarczającej twardości rdzenia.
ASM International w publikacji ASM Handbook Volume 4A wskazuje, że metalurgia fizyczna, twardość i hartowność, hartowanie, wyżarzanie, odpuszczanie, hartowanie bainityczne, hartowanie stopniowe, austenityzowanie i utwardzanie powierzchniowe stanowią powiązane elementy obróbki cieplnej stali, a nie odizolowane operacje (ASM International, 2024). To powiązanie stanowi podstawę doboru procesu.
Zacznij od wymaganych właściwości i warunków eksploatacji
Przed wyborem cyklu cieplnego należy określić cel inżynierski. Wymagana twardość może dotyczyć całego przekroju, powierzchni odpornej na zużycie lub określonej, niewielkiej głębokości warstwy utwardzonej. Wytrzymałość na rozciąganie i granica plastyczności są istotne, ale nie zastępują udarności, ciągliwości ani odporności zmęczeniowej. Twarda powierzchnia martenzytyczna może być odporna na zużycie ścierne, jednocześnie zmniejszając odporność na udary lub zwiększając podatność na uszkodzenia podczas szlifowania. Struktura bainityczna lub martenzytyczna po odpuszczaniu, o mniejszej twardości, może bardziej niezawodnie przenosić obciążenia powtarzalne.
Warunki eksploatacji określają, jaki kompromis jest dopuszczalny. Ząb koła zębatego podlega naprężeniom kontaktowym, zużyciu ślizgowemu, zmęczeniu przy zginaniu, a często także gradientowi twardości od warstwy przypowierzchniowej do rdzenia. Wał może wymagać ciągliwego rdzenia, twardej powierzchni czopa oraz ścisłego ograniczenia bicia po obróbce. W przypadku spawanego elementu ciśnieniowego większe znaczenie niż maksymalna twardość mają naprężenia własne, kontrola wodoru, udarność i badania. Temperaturę, narażenie korozyjne, smarowanie, obciążenia udarowe, naprężenia cykliczne oraz konsekwencje pęknięcia należy uwzględnić w tej samej wstępnej ocenie.
Tolerancję wymiarową należy określić równocześnie z właściwościami mechanicznymi. Element utrzymywany w granicach kilku setnych milimetra nie może być traktowany tak, jakby odkształcenia były problemem korygowanym dopiero na późniejszym etapie. Geometria zmienia pole cieplne: cienkie krawędzie nagrzewają się i stygną szybko, otwory zmieniają lokalną sztywność, ostre naroża powodują koncentrację naprężeń, a długie, niesymetryczne przekroje wyginają się w miarę rozwoju odkształceń przemiany. Wymagany gradient właściwości między powierzchnią a rdzeniem również musi być jednoznacznie określony. Hartowanie na wskroś, hartowanie miejscowe i procesy odprężające stawiają odmienne wymagania cieplne i mechaniczne.
Stan początkowy jest częścią specyfikacji. Struktura odlewnicza, wcześniejsze zgniotowanie na zimno, znormalizowana struktura ferrytyczno-perlityczna, sferoidyzowane węgliki, wcześniej odpuszczony martenzyt oraz strefa wpływu ciepła spawania nie reagują w identyczny sposób. Spawany element może przed rozpoczęciem planowanej obróbki zawierać gradienty twardości i rozciągające naprężenia własne. Norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych, w warsztatach lub na miejscu, głównie dla stali ferrytycznych oraz powiązanych z nimi elementów spawanych lub formowanych. Jej znaczenie jest praktyczne: dokumentacja procesu, pomiar temperatury, kontrola atmosfery i plan badań muszą odpowiadać historii elementu oraz związanemu z nim ryzyku.
Dopasuj skład stali do przebiegu przemian
Węgiel określa ilość węgla dostępnego do utworzenia martenzytu oraz wpływa na udziały i twardość ferrytu, perlitu i cementytu. Pierwiastki stopowe zmieniają temperatury przemian, stabilność węglików, hartowność, reakcję na odpuszczanie i zachowanie podczas utleniania. AISI 1045 i AISI 4140 nie można przypisać tego samego założenia dotyczącego hartowania tylko dlatego, że obie stale można hartować i odpuszczać. Zawartość chromu i molibdenu w AISI 4140 opóźnia przemiany dyfuzyjne i na ogół umożliwia większą hartowność na wskroś niż w przypadku niestopowej stali węglowej AISI 1045 o porównywalnym przekroju. AISI 52100 zawiera dużo węgla i chromu, a kontrola węglików staje się kluczowa dla trwałości łożyska i stabilności wymiarowej.
Wykres żelazo–węglik żelaza pomaga określić fazy równowagowe i rozpuszczalność węgla, ale nie przewiduje struktury powstającej podczas rzeczywistego cyklu chłodzenia. Austenit może przekształcić się w perlit lub bainit, jeśli chłodzenie przebiega przez odpowiedni obszar czasowo-temperaturowy; jeżeli dyfuzja zostanie dostatecznie zahamowana, może przekształcić się w martenzyt w temperaturach zależnych od składu stali. Omówienie przemian w ASM z 2024 roku rozróżnia pojęcia równowagowe od zachowania opisywanego przez wykresy czas–temperatura–przemiana (TTT) oraz wykresy przemian przy chłodzeniu ciągłym (CCT). Rozróżnienie to zapobiega częstemu błędowi: wyborowi temperatury austenityzowania na podstawie wykresu fazowego i założeniu, że w ten sposób ustalony zostaje również rezultat chłodzenia.
Wykres TTT należy stosować do analizy wytrzymań izotermicznych, a wykres CCT — do analizy praktycznego chłodzenia austenitu. Nie chodzi wyłącznie o to, czy czynnik chłodzący jest „szybki”. Należy ustalić, czy krzywa chłodzenia rzeczywistego przekroju omija, gdy jest to konieczne, obszar zarodkowania perlitu lub bainitu, a następnie przechodzi przez zakres przemiany martenzytycznej z szybkością ograniczającą naprężenia cieplne i przemianowe. Duża średnica może stygnąć powoli w środku, podczas gdy cienka krawędź stygnie szybko, powodując powstanie różnych struktur w jednym elemencie. Hartowność, badana na przykład metodą próby hartowania od czoła Jominy’ego, opisuje głębokość, do której stal może uzyskać twardość w określonych warunkach chłodzenia; nie gwarantuje jednak konkretnej twardości w każdej geometrii.
Takie rozumowanie może prowadzić do rezygnacji z maksymalnej intensywności hartowania. Hartowanie i odpuszczanie może zapewnić wymaganą wytrzymałość, jednak hartowanie stopniowe może zmniejszyć różnicę temperatur podczas tworzenia martenzytu, a tym samym ograniczyć ryzyko odkształceń. Hartowanie bainityczne może wytworzyć bainit o użytecznej udarności i zmniejszonym odkształceniu hartowniczym, jeżeli stal i wymiary przekroju pozwalają uzyskać wymaganą przemianę izotermiczną. Normalizowanie może rozdrobnąć nierównomierną strukturę wyjściową, natomiast wyżarzanie lub sferoidyzowanie może poprawić skrawalność przed hartowaniem. Hartowanie płomieniowe i indukcyjne może zapewnić dużą twardość powierzchni przy zachowaniu ciągliwszego rdzenia, pod warunkiem kontrolowania rozkładu nagrzewania, częstotliwości, prędkości przesuwu oraz zdolności materiału do samoczynnego chłodzenia.
Zrównoważ właściwości użytkowe, wytwarzalność i ryzyko
Struktura możliwa do uzyskania z technicznego punktu widzenia może mimo to być niewłaściwym wyborem produkcyjnym. Należy uwzględnić wydajność pieca, rozmieszczenie wsadu, równomierność nagrzewania, mieszanie czynnika chłodzącego, jego zanieczyszczenie, atmosferę, mocowanie elementów, kolejność obróbki skrawaniem oraz możliwość pomiaru temperatury w reprezentatywnych miejscach. Dobór atmosfery nie jest kwestią drugorzędną: utlenianie, odwęglenie, nawęglanie i zgorzelina mogą zmienić twardość powierzchni oraz wymiary. Obliczenie hartowności jest również niepełne bez uwzględnienia grubości przekroju, promieni naroży, styku z oprzyrządowaniem oraz warunków chłodzenia na powierzchni.
Naprężenia własne i odkształcenia należy traktować jako ograniczenia projektowe. Skurcz cieplny i rozszerzenie związane z przemianą zachodzą w różnym czasie i w różnych miejscach, natomiast tworzenie martenzytu może utrwalić naprężenia, zanim rdzeń ostygnie. Pęknięcia występują częściej, gdy duże naprężenia łączą się z wysoką twardością, ostrą geometrią, uszkodzeniami powierzchni, wodorem lub nieodpowiednim hartowaniem. Odpuszczanie nie jest zatem jedynie regulacją twardości; zmienia stabilność i udarność struktury zahartowanej oraz zmniejsza część obciążenia wynikającego z naprężeń hartowniczych. Temperaturę i czas odpuszczania, a także opóźnienie przed przekazaniem elementu do odpuszczania, należy kontrolować.
Historia spawania może całkowicie zmienić decyzję. Obróbka cieplna po spawaniu może zmniejszyć naprężenia własne lub odpuścić strefy twarde, ale w przypadku niewłaściwego dopasowania cyklu do stali może również wpłynąć na wytrzymałość, dokładność wymiarową i udarność. Norma ISO 683-1:2016 obejmuje techniczne warunki dostawy stali niestopowych przeznaczonych przede wszystkim do hartowania i odpuszczania, hartowania bainitycznego, hartowania płomieniowego, hartowania indukcyjnego oraz, w niektórych przypadkach, do stanu normalizowanego. Norma nie eliminuje konieczności kwalifikowania obróbki dla konkretnego elementu.
Możliwości badawcze wyznaczają granice wiarygodnej kontroli procesu. Pomiary twardości powinny obejmować powierzchnię i rdzeń, jeżeli określono gradient tych właściwości. Badania metalograficzne mogą być potrzebne do wykrycia odwęglenia, austenitu szczątkowego, nieodpuszczonego martenzytu, bainitu, siatek węglików lub nieprawidłowej wielkości ziarna. W zależności od sytuacji uzasadnione mogą być kontrole wymiarów, badania magnetyczno-proszkowe lub penetracyjne, badania ultradźwiękowe oraz ocena naprężeń własnych, gdy pęknięcia lub wady wewnętrzne mogą mieć poważne konsekwencje.
Dobór obróbki
- Określ cel Ustal obciążenia eksploatacyjne, graniczne wartości właściwości, wymagania dotyczące powierzchni i rdzenia oraz tolerancje wymiarowe.
- Zidentyfikuj stan wyjściowy Potwierdź gatunek, wcześniejszą mikrostrukturę, geometrię przekroju, postać wyrobu i historię spawania.
- Oceń kinetykę Użyj odpowiednich informacji z wykresów TTT lub CCT dla rzeczywistej stali i przebiegu cieplnego.
- Wybierz sposób obróbki Wybierz metody nagrzewania, regulacji atmosfery, chłodzenia, odpuszczania lub utwardzania powierzchniowego, które można kontrolować.
- Zakwalifikuj i zweryfikuj Sprawdź twardość, mikrostrukturę, wymiary, stan powierzchni i wady w odniesieniu do odpowiedniej specyfikacji.
Decyzję dotyczącą doboru można zatem podejmować kolejno: określić obciążenia eksploatacyjne i graniczne wartości właściwości; sprecyzować twardość powierzchni i rdzenia oraz tolerancje wymiarowe; zidentyfikować gatunek, wcześniejszą strukturę, geometrię przekroju i historię spawania; porównać przebiegi przemian według TTT/CCT; wybrać metody nagrzewania, kontroli atmosfery, chłodzenia i odpuszczania, które można kontrolować; a następnie zakwalifikować cykl poprzez badania twardości, struktury, wymiarów i wad. Jeżeli żadna pojedyncza ścieżka nie spełnia jednocześnie wymagań dotyczących wytrzymałości, udarności, odkształceń i ograniczeń produkcyjnych, należy zmienić stal, geometrię, kolejność obróbki skrawaniem lub strategię obróbki powierzchniowej. Obróbka cieplna jest sprzężonym problemem metalurgiczno-procesowym. Decydujący wybór nie sprowadza się do jednej wartości temperatury, lecz do zweryfikowanej historii cieplnej dopasowanej do stali i elementu.
Źródła
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment