




1. A hatály, a terminológia, valamint a kezelés és a szállítási állapot közötti különbség
Ez a cikk az acélok lágyításával és normalizálásával foglalkozik, nem pedig a vastartalmú ötvözeteken alkalmazott valamennyi hőciklussal. Az edzés, a megeresztés, a feszültségmentesítés, a gömbösítés, az izotermikus bainites edzés, a martemperálás, a cementálás és a felületedzés különálló kezelések, még akkor is, ha ugyanazon gyártási folyamat részeként jelennek meg. A különbségtétel azért fontos, mert a „lágyított” és a „normalizált” megjelölés nem az acél lágyításának egymással felcserélhető módszereit jelenti. E megjelölések eltérő hőtörténetet, átalakulási folyamatokat, mikroszerkezeteket és sok előírásban eltérő szállítási állapotot írnak le.
A hőkezelés három szakasza
- Felfűtés Az acélt a kiválasztott hőmérsékletre kell melegíteni.
- Hőntartás A hőkiegyenlítődéshez és a szükséges metallurgiai változásokhoz elegendően hosszú ideig kell hőntartani.
- Hűtés A meghatározott sebességgel, közegben vagy kemencefeltételek mellett kell hűteni.
A hőkezelés egy folyamatlépésekből álló sorozat. Magában foglalja az acél kiválasztott hőmérsékletre történő felhevítését, a szükséges hő- és metallurgiai változások végbemeneteléhez elegendő ideig tartó hőntartást, valamint az előírt feltételek melletti hűtést. A kezelést meghatározhatja a kemence hőmérséklete, a hőmérsékleten töltött idő, a hűtési sebesség, a hűtőközeg, a kemenceatmoszféra, a keresztmetszet mérete és az acél kiindulási állapota. A szállítási állapot azt az állapotot rögzíti, amelyben a terméket e folyamat után átadják. A „normalizált”, „lágyított” és „normalizált és megeresztett” ezért egy lemez, rúd, kovácsdarab vagy más termék állapotát írhatja le, nem pedig feltétlenül a kezelés megismétlésére vonatkozó teljes utasítást.
Ugyanaz a kifejezés az egyes acélminőségeknél eltérő gyakorlati következményekkel járhat. A széntartalom, az ötvözőadalékok, a keresztmetszet vastagsága, az ausztenitszemcse-méret, a kemence szabályozása és a hűtési sebesség mind hatással vannak a végső ferrit, perlit, bainit vagy martenzit kialakulására. Az acélminőség és az irányadó előírás megjelölése nélkül nem adható meg általánosan érvényes lágyítási vagy normalizálási hőmérséklet.
Hogyan szabályozza az ASTM A941-16 az általános acélipari terminológiát?
Az ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys általános szókincset biztosít az acélipari dokumentumok számára. Ez terminológiai hivatkozási alap, nem pedig univerzális hőkezelési eljárás. Szerepe az egységes jelentés meghatározása olyan esetekben, amikor egy termékszabvány, vizsgálati módszer vagy más irányadó dokumentum nem adott meg konkrétabb definíciót.
Egy adott ASTM-szabványban szereplő meghatározás elsőbbséget élvez az ASTM A941-16 azonos általános meghatározásával szemben. Strong evidence
Ez a korlátozás meghatározó jelentőségű. Az ASTM A941-16 kimondja, hogy ha egy konkrét ASTM-szabványban szereplő definíció azonos az általános terminológiai szabványban található definícióval, akkor a konkrét szabványban szereplő definíció elsőbbséget élvez. Ezért az olvasó nem vehet át egy definíciót az A941-16 szabványból, és nem alkalmazhatja azt mechanikusan valamennyi lemez-, rúd-, kovácsdarab-, nyomástartóedény-alkatrész- vagy sínelőírásra. Ha az irányadó termékszabvány eltérően határozza meg a kifejezést, hőmérséklet-tartományt ad meg, előír egy hűtési módszert, vagy az állapotot egy adott minőségre és termékformára korlátozza, akkor a termékszabvány az irányadó.
| Jellemző | Normalizálás | Izzítás |
|---|---|---|
| Kezdeti átalakulás | Ausztenitesítés | Az izzítás típusától függ; a teljes izzítás általában ausztenitesítéssel jár. |
| Hűtési módszer | Levegő vagy szabadon keringő gáz | Szabályozott lassú hűtés, gyakran a kemencében |
| Jellemző szövetszerkezet | Finomabb ferrit–perlit vagy a minőségtől függő egyéb szövetelemek | Megfelelő minőségek esetén viszonylag durva ferrit–perlit |
| Jellemző eredmény | Nagyobb szilárdság és keménység, mint teljes izzítás esetén | Kisebb keménység, valamint jobb forgácsolhatóság vagy duktilitás |

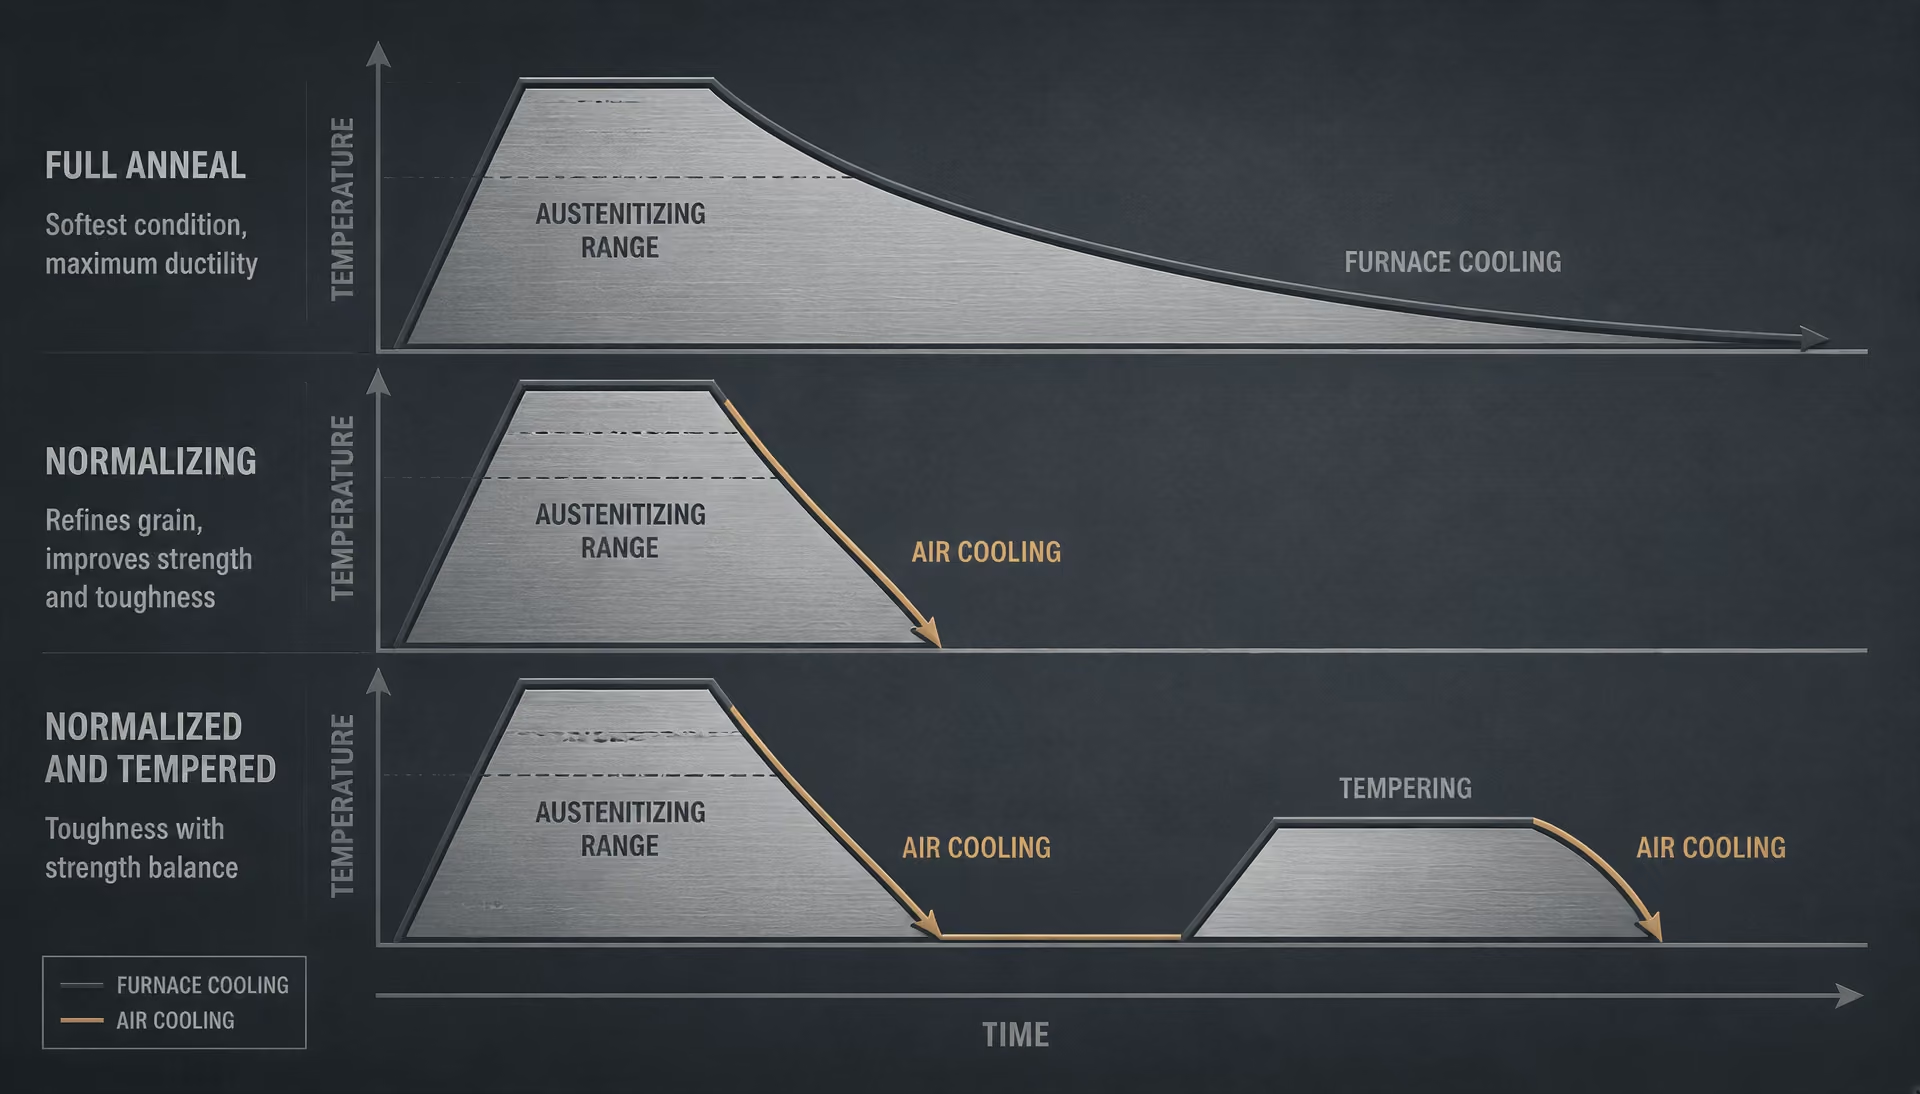
Az általános metallurgiai különbségtétel ettől még egyértelmű. A normalizálás rendszerint ausztenitesítő kezelés, amelyet levegőben vagy más, szabadon keringő gázban végzett hűtés követ. A Karlsruhe Institute of Technology terminológiai szótára szerint ez ausztenitesítést, majd szabad levegőn történő hűtést jelent, amelynek célja egyenletesebb szemcseméret és összetétel kialakítása. A Bodycote 2024-es leírása körülbelül 800–920 °C-os irányadó tartományt ad meg: az acélt olyan mértékben hevítik, hogy új ausztenitszemcsék képződjenek, majd szabadon, levegőben vagy gázban hűtik. Ez a tartomány leíró jellegű, és nem valamennyi acélra vonatkozó előírás.
A lágyítás tágabb fogalom. A dokumentumtól függően jelenthet teljes lágyítást, technológiai lágyítást, gömbösítő lágyítást, feszültségmentesítő lágyítást vagy más szabályozott hevítési és hűtési műveletet. A National Bureau of Standards 1935-ben kiadott 409. körlevele a technológiai lágyítást és a normalizálást úgy különböztette meg, hogy a technológiai lágyítást az alsó kritikus hőmérséklet-tartomány alatt vagy annak közelében, míg a normalizálást a kritikus tartomány fölött körülbelül 100 °F-kal végzett hevítésként, majd nyugalomban lévő levegőn történő hűtésként írta le. Ezek a történeti leírások szemléltetik a különbséget, a korszerű követelmények azonban továbbra is acélminőség-specifikusak.
Miért az anyagállapotot jelöli a „normalizált”, „lágyított” és „normalizált és megeresztett” megjelölés?
A „lágyított” olyan acélt jelöl, amelyen lágyítási kezelést hajtottak végre, vagy amelyet az alkalmazandó előírás szerinti lágyított állapotban szállítanak. A szokásos teljes lágyítási folyamat során az acélt az ausztenites tartományba hevítik, az átalakulás és a hőmérséklet-kiegyenlítődés érdekében hőntartják, majd lassan — gyakran a kemencében — hűtik, hogy csökkentsék a keménységet és megfelelő széntartalmú, illetve gyengén ötvözött acélminőségekben viszonylag durva ferrit-perlit szerkezetet alakítsanak ki. A technológiai lágyítás ettől eltér: általában az alsó kritikus hőmérséklet alatt vagy annak közelében végzik, hogy a hidegalakított, kis széntartalmú acél képlékenységét helyreállítsák anélkül, hogy a szerkezet teljes átalakulása végbemenne.
A „normalizált” rendszerint olyan acélt jelöl, amelyet ausztenitesítettek, majd levegőn hűtöttek. A teljes lágyítást követő kemencehűtéssel összehasonlítva a levegőn történő hűtés általában finomabb átalakulási szerkezetet és nagyobb szilárdságot eredményez, bár a tényleges eredmény az edzhetőségtől és a keresztmetszet méretétől függ. A normalizálás finomíthatja a durva szemcséket, csökkentheti a kovácsolás vagy hengerlés után fennmaradó szerkezeti egyenetlenségeket, és ismételhető kiindulási állapotot hozhat létre a megmunkálás vagy a további hőkezelés előtt. Ez nem egyszerűen gyorsabb lágyítás.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
A Massachusetts Institute of Technology 4140-es acélra vonatkozó laboratóriumi hivatkozása jól szemlélteti, miért szükséges az acélminőség azonosítása. A 4140 normalizálására vonatkozó, 2007-es hivatkozás hozzávetőlegesen 850–875 °C-os ausztenitesítési tartományt ad meg, amelyet a hőmérséklet kiegyenlítődéséhez szükséges hőntartás, majd szobahőmérsékletre történő levegőn hűtés követ. Ez a tartomány nem vihető át ellenőrzés nélkül egy ötvözetlen szénacél-minőségre vagy vastag keresztmetszetre. Az ötvözés megváltoztatja az átalakulási viselkedést, a méretek pedig módosítják a középpontban tapasztalt hűtési sebességet.
A „normalizált és megeresztett” két egymást követő kezelést rögzít. Először az acélt normalizálják. Ezt követően az acélt a vonatkozó átalakulási tartomány alatt ismét felhevítik, és hőntartják, hogy a hűtés során kialakult termékeket megeresszék. A megeresztés csökkenti a kemény átalakulási termékekhez kapcsolódó ridegséget, és beállítja a szilárdságot, a szívósságot, valamint a képlékenységet. A kötőjeles állapotmegjelölés nem a normalizálás másik elnevezése, és nem egyenértékű a lágyított anyaggal. Azt közli a felhasználóval, hogy a szállított acél meghatározott, kombinált hőtörténettel rendelkezik.
Az ISO 683-1:2016 a normalizált, valamint a normalizált és megeresztett állapotot az ötvözetlen, hőkezelhető acélok meghatározott szállítási állapotaként kezeli. Strong evidence
Az ISO 683-1:2016 szemlélteti e megfogalmazás szerződéses jelentőségét. A szabvány műszaki szállítási követelményeket határoz meg olyan ötvözetlen, hőkezelhető acélokra, amelyeket többek között normalizált, valamint normalizált és megeresztett állapotban szállítanak. Ebben a környezetben az állapot a termékkövetelmény részét képezi: hatással lehet az előírt mechanikai tulajdonságokra, az ellenőrzésre, a jelölésre és az átvételre. Ha egy anyagbizonyítványon a „normalizált” megjelölés szerepel, az ezért nem pusztán azt írja le, hogy mi történt a kemencében; rögzíti azt is, hogy a terméket milyen állapotban szállították a szabvány követelményei szerint.
Mikor írja felül egy termék-, anyagminőségi vagy szabályozási szabvány az általános definíciót?
A kemenceprogram kiválasztása előtt el kell olvasni az irányadó dokumentumot. Egy termékszabvány meghatározhatja az ausztenitesítési hőmérsékletet, a minimális hőntartási időt, a levegőn történő hűtést, a maximális keménységet, a szakító tulajdonságokat, az ütővizsgálatot vagy a kezelések megengedett kombinációját. A „lágyított” kifejezést arra is használhatja, hogy olyan, meghatározott gyakorlatok együttesét foglalja magában, amelyek nem azonosak a tankönyvi értelemben vett teljes lágyítással. Önmagában az anyagminőség megjelölése nem elegendő, ha ugyanazt a kémiai összetételt lemezként, rúdként, kovácsdarabként vagy nyomástartó alkatrészként szállítják.
A szabályozási követelmények ennél is szigorúbbak lehetnek. A 49 CFR § 179.500-6 értelmében egyes acéltartályok hőkezelése lágyításból vagy normalizálásból, majd megeresztésből áll, és a megeresztési hőmérséklet nem lehet 1000 °F-nál alacsonyabb. Ez a követelmény az érintett, szabályozás alá tartozó tartályalkatrészre vonatkozik akkor is, ha egy általános kézikönyvi leírás más kezelési sorrendet is megengedne. A szabályozás azt is szemlélteti, miért nem tekinthető a „normalizált” megjelölés önmagában a használati teljesítményre vonatkozó garanciának: az előírt megeresztési lépés a meghatározott állapot részét képezi.
Szállítási állapot Az a dokumentált metallurgiai állapot, amelyben a terméket hőkezelési sorozatát követően szállítják.
A gyakorlati szabály egyszerű: az általános definíciókat a metallurgiai különbség megértésére kell használni, majd az anyagminőség, a termékszabvány, a rajz, a beszerzési előírás vagy a szabályozás alapján kell meghatározni, hogy a kifejezések milyen követelményeket támasztanak. A lágyítás általában a szabályozott hűtést és a csökkentett keménységet helyezi előtérbe; a normalizálás általában az ausztenitesítést követő levegőn történő hűtést, valamint finomabb és egyenletesebb szerkezet kialakítását hangsúlyozza. A szállítási állapot a dokumentált eredmény, nem pedig a teljes hőtörténet helyettesítője.
2. A vas–szén rendszer alapjai: kritikus hőmérsékletek, ausztenit és átalakulás
Ferrit, perlit, cementit és ausztenit
A lágyítás és a normalizálás nem határozható meg kizárólag a hőmérséklettel, mivel eredményük attól függ, hogy a hevítés során mely fázisok vannak jelen, illetve ezek a fázisok hogyan alakulnak át a lehűlés közben. Hasznos kiindulási modell a vas–szén fázisdiagram, amelyet a folyamatos hűtési átalakulási (CCT), valamint az idő–hőmérséklet–átalakulási (TTT) diagramok egészítenek ki. Az ASM Heat Treating of Steel és a Metallurgy for the Non-Metallurgist ezt a keretrendszert használja az ausztenitesítés, a hűtési sebesség, a szemcseméret és a végső tulajdonságok összekapcsolására.
| Szövetelem vagy állapot | Érték vagy leírás |
|---|---|
| A ferrit szénoldhatósága 727 °C-on | Körülbelül 0.022 wt% C |
| Ötvözetlen szénacél eutektoidos összetétele | Körülbelül 0.76–0.80 wt% C |
| Cementit | Fe₃C |
| Az ausztenit kristályszerkezete | Térközepes köbös |
Vas–szén terminológia
- Ferrit
- A vas térközepes köbös formája, viszonylag csekély szénoldhatósággal.
- Cementit
- Vaskarbid, Fe₃C, amely kemény és rideg.
- Perlit
- Ferrit és cementit kétfázisú aggregátuma.
- Ausztenit
- Lapközepes köbös vas, amely a ferritnél lényegesen több szenet képes oldani.
A ferrit a vas térközepes köbös módosulata, amelyet általában α-ferritként jelölnek. Csak kis mennyiségű szenet képes oldani. Például 727 °C-on a ferrit egyensúlyi maximális szénoldhatósága megközelítőleg 0,022 tömeg% C; alacsonyabb hőmérsékleten ez az érték még kisebb. A ferrit viszonylag lágy és képlékeny, ezért a nagy ferrittartalmú acélok általában kis keménységűek és jól alakíthatók.
A cementit vas-karbid, Fe₃C. Kemény és rideg, és eloszlása legalább annyira fontos, mint teljes mennyisége. A cementit előfordulhat lemezek formájában a perlitben, szemcsék formájában gömbösített szerkezetben, illetve összefüggő hálózatként az előzetes ausztenitszemcse-határokon. Ezek a formák nem eredményeznek azonos forgácsolhatóságot, képlékenységet vagy törési viselkedést.

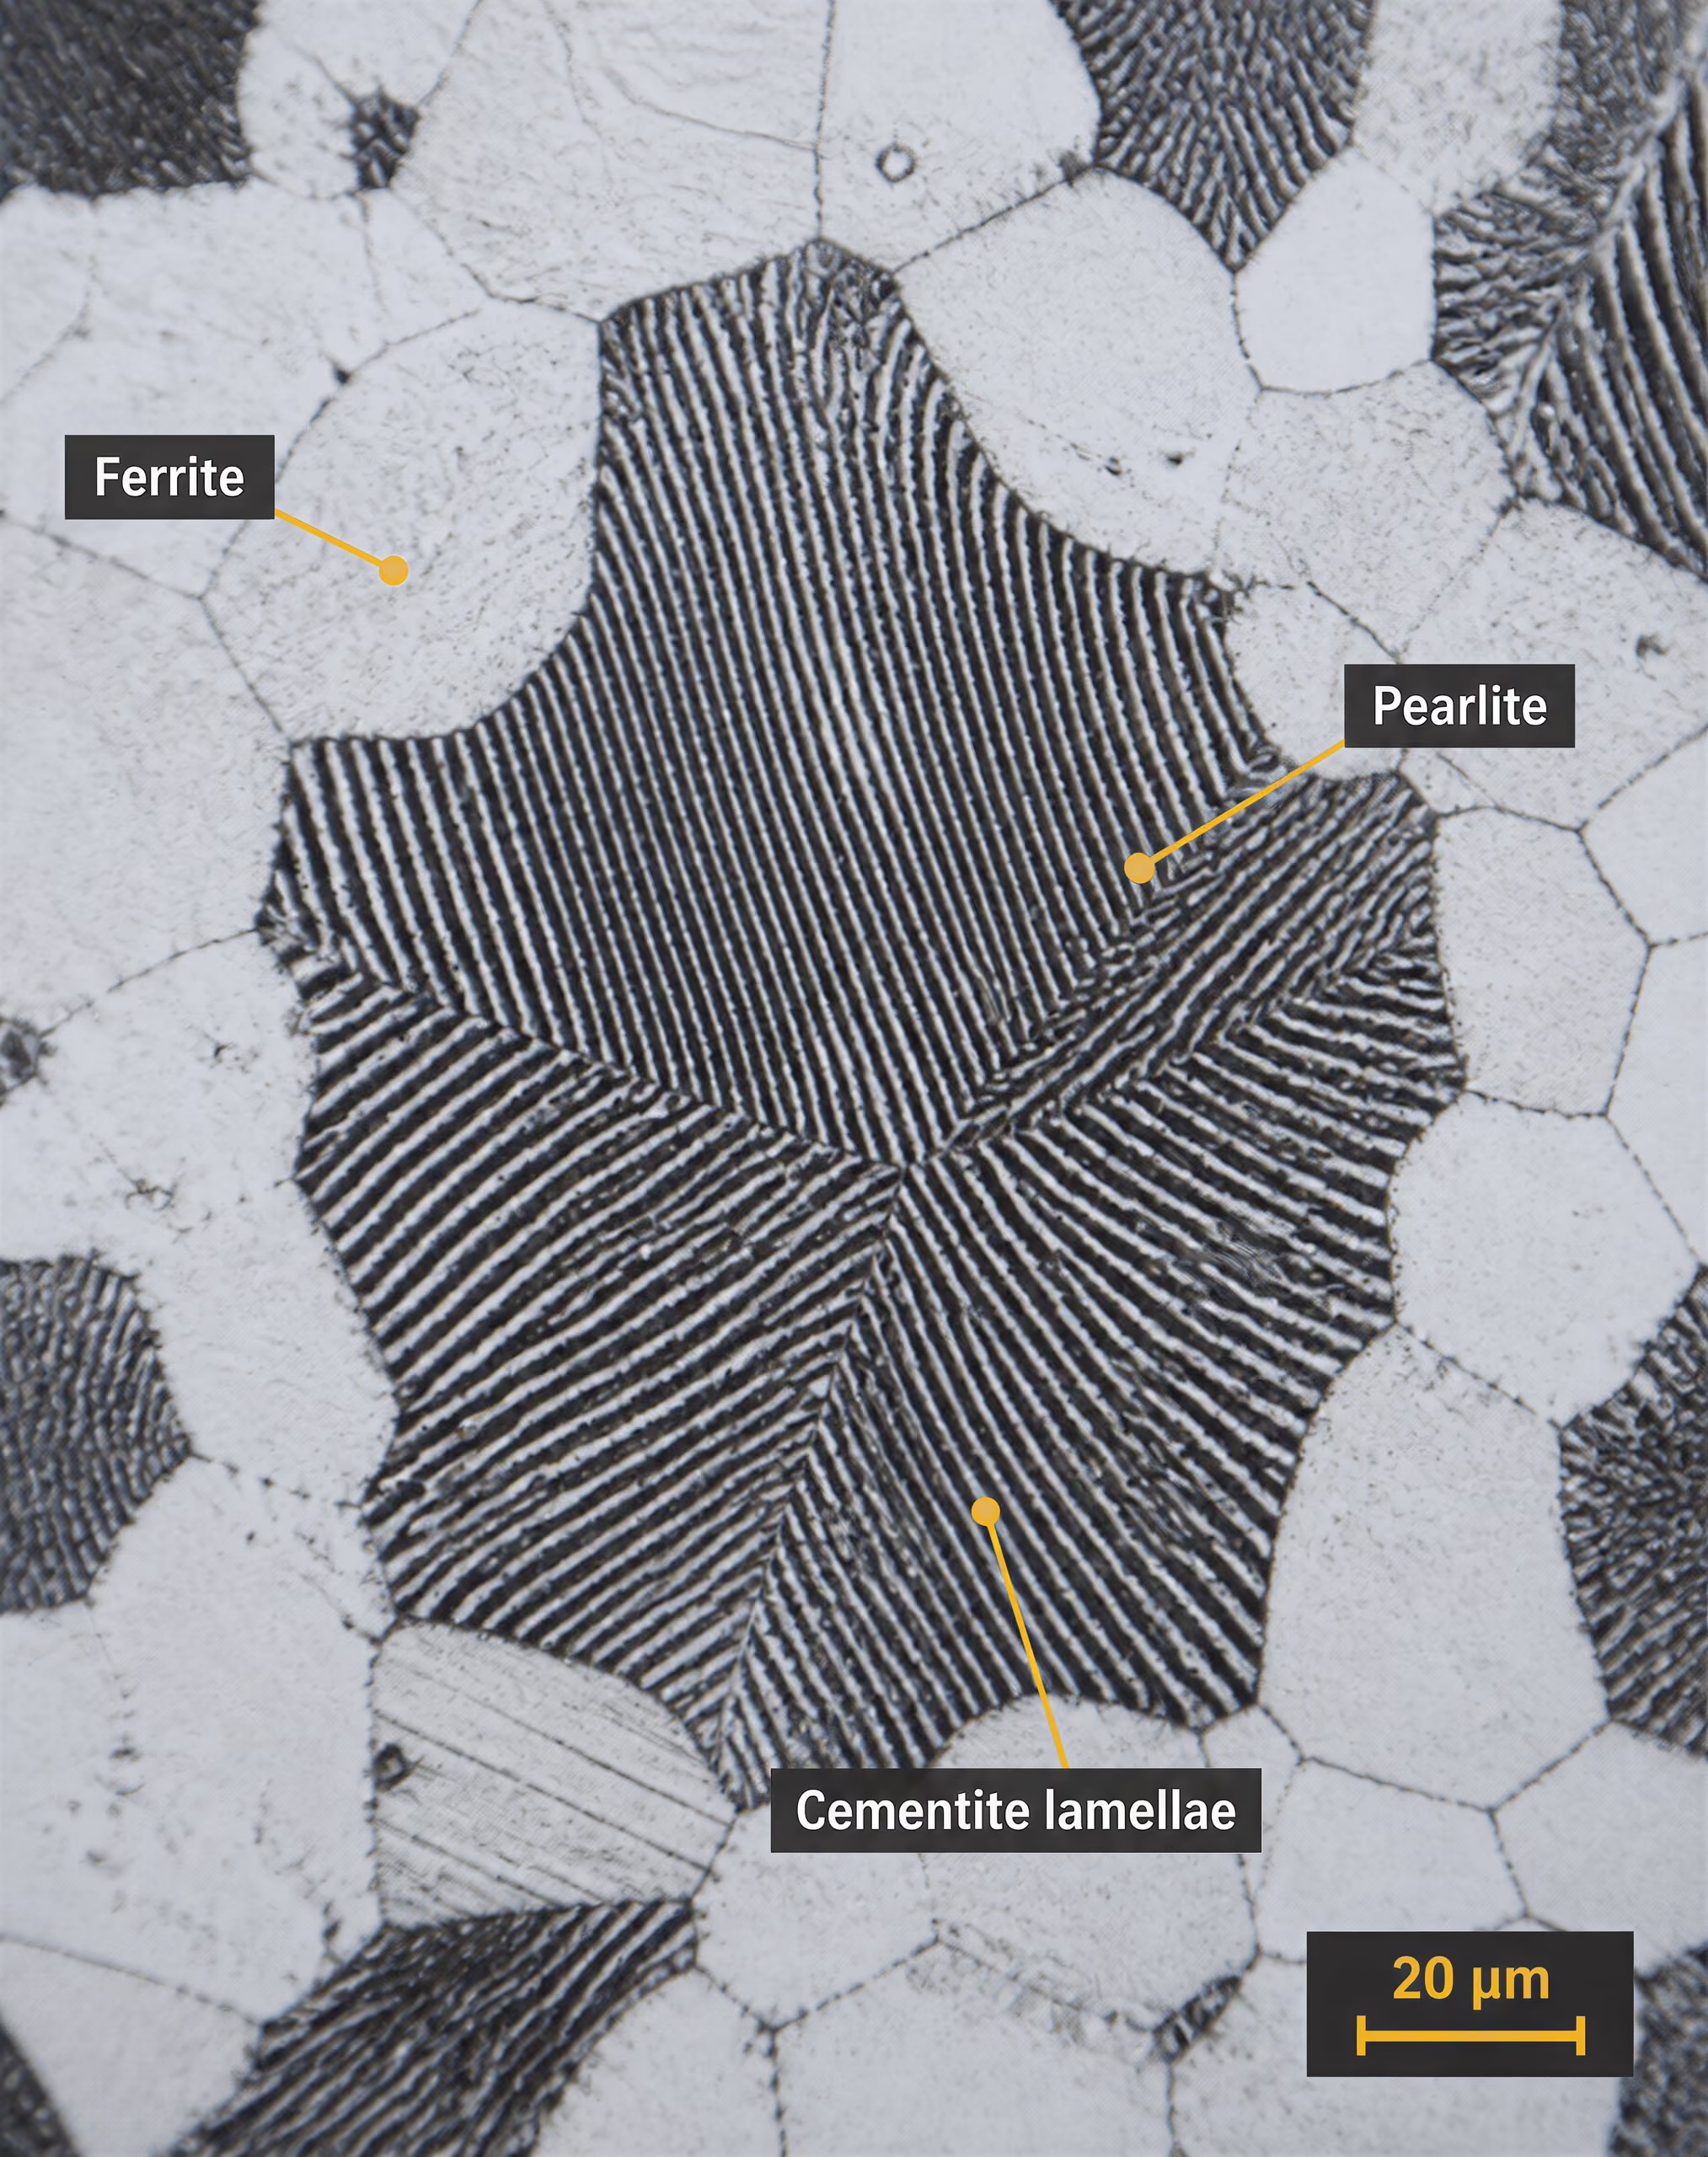
A perlit nem egyetlen fázis. Ferritből és cementitből álló, kétfázisú aggregátum, amely akkor képződik, amikor az ausztenit viszonylag lassú lehűlés során, az eutektoidos hőmérsékleten lebomlik. Közönséges szénacélban az eutektoidos összetétel megközelítőleg 0,76–0,80 tömeg% C, a hivatkozástól és a megadott egyensúlyi feltételektől függően. A magasabb átalakulási hőmérsékleten képződő perlit ferrit- és cementitlemezei között viszonylag nagyobb távolság van; az alacsonyabb hőmérsékleten végbemenő átalakulás finomabb perlitet eredményez, amely szilárdabb és keményebb.
A γ-val jelölt ausztenit a vas lapközepes köbös módosulata, amely jóval több szenet képes oldani, mint a ferrit. Ez a nagyobb oldhatóság az oka annak, hogy az ausztenites tartományba való hevítés központi szerepet játszik a normalizálásban és a teljes lágyításban. Az ausztenitesítés során a szén és számos ötvözőelem részben vagy teljesen szilárd oldatba kerül. Lehűléskor ez a túltelített szilárd oldat ferritté, perlitté, bainitté, martenzitté vagy ezen termékek keverékeivé alakul, az összetételtől, a keresztmetszet méretétől és az átalakulási tartományon át vezető úttól függően.
Folyamatos hűtési átalakulási diagram Diagram, amely megmutatja, hogy meghatározott folyamatos hűtési sebességek mellett mikor kezdődik és mikor fejeződik be az ausztenit átalakulása.
A lehűlési út döntő jelentőségű. A kemencében végzett lassú lehűlés időt biztosít a szénatomok diffúziójára, ezért sok hipoeutektoidos acélban ferrit és durva perlit képződésének kedvez. A normalizálást követő levegőn történő lehűlés gyorsabban távolítja el a hőt, és általában finomabb ferrit–perlit szerkezetet eredményez, mint a teljes lágyítás. A kellően gyors edzés gátolja a diffúziós átalakulást, és martenzit képződéséhez vezethet, míg közepes hűtési sebesség mellett bainit képződhet. Ezért a „lágyító hőkezelés” nem megfelelő leírás minden olyan ciklusra, amelyet lágyításnak neveznek.
Az alsó és felső kritikus tartományok
Az alsó kritikus hőmérsékletet hevítéskor általában Ac1-ként adják meg: ez az a hőmérséklet, amelyen az ausztenit egy adott acélban, meghatározott hevítési feltételek mellett először kezd képződni. Lehűléskor a megfelelő kezdőhőmérsékletet rendszerint Ar1-gyel jelölik. Ezek nem feltétlenül egyenlők. A hevítési és hűtési sebesség, a korábbi mikroszerkezet, az ötvözés és a hőtehetetlenség eltolja a megfigyelt átalakulási hőmérsékleteket, ezért az Ac1 átalakulási kezdőhőmérséklet, nem pedig univerzális kemencebeállítás.
A felső kritikus hőmérséklet a széntartalomtól függ. Hipoeutektoidos acélok esetében az Ac3 az a hőmérséklet, amelyen hevítéskor az ausztenitté való átalakulás befejeződik. Az Ac1 és Ac3 közötti tartományban ferrit és ausztenit van jelen egyidejűleg. Ac3 felett a szerkezet névleg ausztenites, bár továbbra is elegendő idő szükséges ahhoz, hogy a szén és az ötvözőelemek eloszoljanak, valamint hogy a keresztmetszet hőmérséklete kiegyenlítődjön.
Hipereutektoidos acélok esetében a vonatkozó felső határt gyakran Ac3 helyett Acm-mel jelölik. Az Ac1 és Acm közötti tartományban az ausztenit proeutektoidos cementittel van egyensúlyban. Az Acm fölé történő hevítés feloldja ezt a cementitet, az idő, a szemcseméret és az ötvözés hatásaitól függően. A szükséges oldódási hőmérséklet túlzott meghaladása elősegítheti az ausztenitszemcsék növekedését, ami csökkentheti a szívósságot még akkor is, ha a keménység és a szakítószilárdság elfogadhatónak tűnik.
A „kritikus tartomány” kifejezés tehát egy sávra, nem pedig egyetlen rögzített pontra utal. A National Bureau of Standards 1935-ös körlevele a technológiai lágyítást az alsó kritikus hőmérsékleti tartomány alatt vagy annak közelében végzett hevítésként írta le, míg a normalizálást úgy határozta meg, mint a kritikus tartomány fölött megközelítőleg 100 °F-kal végzett hevítést, amelyet nyugalomban lévő levegőn történő lehűlés követ. Ezek a leírások hasznos történeti megkülönböztetések, de nem helyettesítik a korszerű anyagszabványban vagy hőkezelési eljárásban szereplő, anyagminőségre vonatkozó követelményeket.
Az Ac1-en való áthaladás megváltoztatja a fázisok arányát: az eredeti ferrit–karbid szerkezet szénben gazdag területei ausztenitté kezdenek átalakulni. Az Ac3 vagy Acm felé történő további hevítés befejezi a kívánt átalakulást, és feloldhatja a karbidokat. A teljes lágyítás során az acélt rendszerint ausztenitesítik, majd lassan, gyakran kemencében hűtik, hogy durva, viszonylag lágy átalakulási szerkezet alakuljon ki. A normalizálás szintén ausztenitesítéssel kezdődik, de a munkadarabot kiveszik a kemencéből, és nyugalomban lévő vagy áramló levegőn hűtik. A gyorsabb lehűlés finomabb szemcséket és eltérő ferrit–perlit arányt eredményez.
A hőmérsékletet az acélminőséghez és az anyagállapothoz kell kötni. A Bodycote 2024-ben arról számolt be, hogy a normalizálás hozzávetőleg 800–920 °C-on történik, amelynek során új ausztenitszemcsék képződnek, majd levegőn vagy gázban szabad lehűlés következik. Ez a széles tartomány nem alkalmazható válogatás nélkül. Egy 2007-es MIT 4140 laboratóriumi hivatkozás az AISI 4140 normalizálására hozzávetőleg 850–875 °C-ot ad meg, amelyet a hőmérséklet kiegyenlítődéséig tartó hőntartás és levegőn történő hűtés követ. Az AISI 4140 krómot és molibdént tartalmazó ötvözött acél, ezért hőkezelése nem vezethető le egy ötvözetlen, kis széntartalmú acél ciklusából.
Miért változtatják meg a széntartalom és az ötvözőelemek a ciklust?
A szén mind a kritikus hőmérsékleteket, mind a lehűlés során keletkező termékeket megváltoztatja. Hipoeutektoidos acélban, vagyis az eutektoidos széntartalomnál kisebb széntartalom esetén lehűléskor először ferrit képződik az ausztenitből; a fennmaradó ausztenit ezt követően perlitté alakul. Ahogy a széntartalom az eutektoidos összetételhez közelít, nő a perlit aránya, és csökken a proeutektoidos ferrit mennyisége. Hipereutektoidos acélban a perlit előtt cementit képződik. A túl magas ausztenitesítési hőmérséklet a kívántnál több cementitet oldhat fel, és durva szemcséjű, szénben gazdag ausztenitet hagyhat maga után, amely keményebb szerkezetté alakul.
A mangán csökkenti az eutektoidos átalakulási hőmérsékletet és növeli az edzhetőséget. Késlelteti a ferrit és a perlit képződését, így ezek a reakciók az ötvözetlen szénacélhoz szükségesnél kisebb hűtési sebességnél is elkerülhetők. A króm hasonló edzhetőségnövelő hatással rendelkezik, és stabil karbidokat képez; késleltetheti az átalakulást, és hosszabb vagy magasabb hőmérsékletű ausztenitesítést tehet szükségessé a karbid kívánt hányadának feloldásához. A molibdén erősen késlelteti a perlites és bainites reakciókat, növeli a megeresztési meglágyulással szembeni ellenállást, és különösen fontos az olyan acélokban, mint az AISI 4140.
A nikkel általában csökkenti az átalakulási hőmérsékleteket és növeli az edzhetőséget anélkül, hogy a krómhoz társuló karbidhálózathoz hasonló hálózatot képezne. Stabilizálja az ausztenitet és javítja a szívósságot, különösen alacsony hőmérsékleten. A szilícium növeli a szén aktivitását a ferritben, és egyes ötvözetrendszerekben gyakran használják a cementitképződés visszaszorítására, miközben az átalakulás hőmérsékletét és kinetikáját is befolyásolja. A vanádium, a nióbium és a titán stabil karbonitrideket képez. Ezek a részecskék rögzíthetik az ausztenitszemcse-határokat, és korlátozhatják a szemcsenövekedést, de részleges feloldásukhoz magasabb hőmérséklet vagy hosszabb hőntartás válhat szükségessé.
Az ötvözés a „levegőn történő hűtés” jelentését is megváltoztatja. Egy vékony, kis széntartalmú keresztmetszet levegőn nagyrészt ferritté és perlitté alakulhat, míg egy nagy edzhetőségű ötvözött acél vastag keresztmetszetének közepén bainit vagy martenzit képződhet. A felületi reve, a kemence atmoszférája, a töltet elrendezése, a mozgatás és a keresztmetszet vastagsága módosítja a tényleges hűlési görbét. A végső szerkezet előrejelzésében ezért a CCT-diagramok hasznosabbak, mint egy névlegesen megadott hőkezelési megjelölés.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Ezért a hőkezelési állapot az anyagleírás részét képezi. Az ISO 683-1:2016 a nem ötvözött, hőkezelhető acélokat többek között normalizált, valamint normalizált és megeresztett állapotban sorolja fel; az állapot nem csupán a „lágyított” műhelyi szinonimája. Az ASTM A941-16 általános terminológiát biztosít, ugyanakkor kimondja, hogy egy adott ASTM-szabványban szereplő meghatározás elsőbbséget élvez az azonos általános meghatározással szemben. Az irányadó termékszabványnak, az anyagminőség jelölésének, a keresztmetszet méretének, a kiindulási állapotnak és a meghatározott kemencegyakorlatnak kell meghatároznia a ciklust. Még a biztonság szempontjából kritikus előírások is ezt a különbséget mutatják: a 49 CFR § 179.500-6 egyes tartályacélok hőkezelését lágyításként vagy normalizálásként, majd megeresztésként határozza meg, a megeresztési hőmérsékletet pedig legalább 1000 °F-ban állapítja meg. A hőelőélet a mérnöki követelmény része.
3. Mit jelent az acél lágyítása a gyakorlatban?
A lágyítás nem egyetlen, rögzített felfűtési és hűtési programot jelent. Olyan hőkezelések családja, amelyeket a keménység, a képlékenység, a maradó feszültség, a karbidok alakja, a szemcseszerkezet vagy az átalakulási termékek megváltoztatására választanak ki. Önmagában az elnevezés ezért nem teljes körű. A műszaki előírásnak vagy technológiai eljárásnak meg kell határoznia az acélminőséget, a kiindulási állapotot, a célhőmérsékletet, a hőntartási időt, a hűtési módszert és a szükséges végső tulajdonságokat.
A terminológia az irányadó dokumentumtól is függ. Az ASTM A941-16 általános terminológiát ad meg az acélokra, rozsdamentes acélokra, kapcsolódó ötvözetekre és ferroötvözetekre, ugyanakkor kimondja, hogy egy adott ASTM-szabványban szereplő meghatározás elsőbbséget élvez az általános terminológiai szabványban szereplő azonos meghatározással szemben. Ez a kitétel fontos, mivel az „edzett állapotból lágyított”, a „technológiai lágyítás”, a „teljes lágyítás” és a „feszültségmentesítés” eltérő állapotokat jelölhet termékszabványokban és gyártási eljárásokban.
A lágyítás célja rendszerint a kiindulási anyagnál lágyabb, képlékenyebb vagy mérettartóbb állapot létrehozása. A normalizálás ettől eltérő eljárás. Általában ausztenitesítést, majd nyugalmi vagy áramló levegőben végzett hűtést foglal magában, amely a hagyományos kemencés hűtésnél finomabb és kevésbé egyensúlyi szerkezetet eredményez. A különbség nem csupán formai: a hűtési útvonal szabályozza az ausztenit bomlásakor kialakuló átalakulási termékeket.
Technológiai lágyítás és teljes lágyítás
| Kezelés | Átalakulási tartomány | Fő cél |
|---|---|---|
| Technológiai izzítás | Az alsó kritikus hőmérsékleti tartomány alatt vagy annak közelében | A duktilitás helyreállítása hidegalakítás után |
| Teljes izzítás | Az ausztenittartományba | A keménység csökkentése és lágy átalakulási szövetszerkezet létrehozása |
| Gömbösítő izzítás | Szubkritikus vagy az Ac1 körüli ciklikus kezelés | Lekerekített karbidrészecskék létrehozása forgácsoláshoz vagy alakításhoz |
| Feszültségmentesítő izzítás | Általában az Ac1 alatt | A maradó feszültség csökkentése tömeges ausztenitesítés nélkül |
A technológiai lágyítást általában az alsó kritikus hőmérsékleti tartomány alatt vagy annak közelében végzik. A National Bureau of Standards 1935-ben úgy írta le, mint vasalapú ötvözet olyan hőmérsékleten végzett hevítését, amely e tartomány alatt vagy annak közelében van. A gyakorlatban ezt a kezelést különösen az alacsony széntartalmú acéllemezhez, szalaghoz, huzalhoz és más olyan termékekhez kapcsolják, amelyek hidegalakítás során nagy diszlokációsűrűségre és csökkent képlékenységre tettek szert.
Az acélt a visszaalakuláshoz, valamint — amennyiben a hőmérséklet és az idő lehetővé teszi — az újrakristályosodáshoz elegendő mértékben hevítik, de rendszerint nem alakítják át teljes egészében ausztenitté. A visszaalakulás átrendezi a rácshibák egy részét és csökkenti a maradó feszültséget. Az újrakristályosodás során az alakított ferritszemcséket új, viszonylag feszültségmentes szemcsék váltják fel. Ennek eredménye a kisebb folyáshatár és keménység, valamint a következő alakítási művelethez szükséges nagyobb nyúlás. A pontos hőmérséklet az acélminőségtől függ; egy alacsony széntartalmú, hidegen hengerelt acélhoz kidolgozott program nem alkalmazható biztonságosan közepes széntartalmú ötvözött acélra vagy rozsdamentes acélminőségre.
A hőmérsékleten töltött idő fontos tényező. Rövid hőntartás a hidegalakított állapot egy részét megszüntetheti, miközben jelentős alakváltozás marad vissza. A hosszabb hőntartás nagyobb újrakristályosodott szemcséket, felületi oxidációt vagy nem kívánt méretváltozást eredményezhet. A szalag vastagsága, a tekercs geometriája, a kemence atmoszférája és a hevítés egyenletessége szintén befolyásolja az eredményt. A „technológiai lágyítás” ezért nem tekinthető a teljes lágyítással azonos értelmű kifejezésnek.
A teljes lágyítás eltérő átalakulási útvonalat követ. Az acélt az ausztenites tartományba hevítik, addig hőntartják, amíg a keresztmetszet kellően egyenletes hőmérsékletet nem ér el, majd lassan, rendszerint a kemencében hűtik. Eutektoid alatti széntartalmú vagy gyengén ötvözött acél esetében a kezelési hőmérséklet általában a felső kritikus hőmérséklet, az Ac3 felett van, így a ferrit és a perlit a hűtés előtt ausztenitté alakul. Eutektoid feletti acél esetében a választott hőmérséklet rendszerint az Ac1 felett, de az Acm alatt van; ez lehetővé teszi a perlites mátrix ausztenitesítését, miközben korlátozza a túlzott oldódást és szemcsedurvulást. Ezek technológiai leírások, nem pedig minden esetben alkalmazható, egyetemes beállítási értékek.
A kemencés hűtés során az ausztenit viszonylag kis túlhűtés mellett ferritté és perlitté alakul, gyakran viszonylag durva perlites kolóniákkal és lágy szerkezettel. A teljes lágyítás csökkentheti a keménységet, megfelelő acélminőségek esetében javíthatja a forgácsolhatóságot, valamint mérsékelheti a korábbi melegalakítás vagy kovácsolás hatásait. Nem garantálja azonban minden acél esetében a lehető legkisebb keménységet. Az olyan ötvözőelemek, mint a króm, a molibdén, a mangán és a nikkel, eltolják az átalakulási hőmérsékleteket és lassítják az átalakulás kinetikáját; egyes ötvözött acélok módosított lágyítást vagy külön izoterm kezelést igényelhetnek.
Az alkalmazható acélok normalizálása általában körülbelül 800–920 °C-on történik, amelyet levegőben vagy gázban végzett szabad hűtés követ. Limited evidence
A normalizálás jól szemlélteti, miért nem cserélhetők fel ezek a kifejezések. Az acélt szintén ausztenitesítik, ezt követően azonban levegőben vagy gázban hűtik, nem pedig hűtőkemencében. A Bodycote 2024-es leírása az alkalmazható acélok normalizálási tartományaként körülbelül 800–920 °C-ot ad meg, amelyet levegőben vagy gázban történő szabad hűtés követ. A 4140 acélra vonatkozó MIT laboratóriumi referencia körülbelül 850–875 °C-ot, a hőmérséklet kiegyenlítődéséig tartó hőntartást, majd szobahőmérsékletre történő levegős hűtést ír elő. Ezek az értékek a megadott anyagra és eljárásra vonatkoznak, nem pedig minden, bármely előírás szerint „4140”-ként megnevezett acélra.
A levegős hűtés gyorsabban vonja el a hőt, mint a szabályozott kemencés hűtés. Az így kialakuló ferrit-perlites szerkezet rendszerint finomabb, szilárdsága és keménysége pedig nagyobb, mint a teljesen lágyított szerkezeté. A normalizálás finomíthatja a durva kovácsolt vagy öntött szemcseszerkezetet és javíthatja a szerkezeti homogenitást, ugyanakkor a kemencés hűtéshez képest növelheti az alakváltozást vagy a maradó feszültséget. Az ISO 683-1:2016 a nem ötvözött, hőkezelhető acélok normalizált, valamint normalizált és megeresztett szállítási állapotait is felsorolja, megerősítve, hogy a kezelési állapot a meghatározott termékállapot része, nem csupán üzemi megnevezés.
Kritikus hőmérséklet alatti lágyítás, gömbösítés és feszültségmentesítés
A kritikus hőmérséklet alatti lágyítást az Ac1 alatt végzik, ezért tömeges ausztenitesítés nem következik be. Az acélminőségtől és a ciklustól függően elősegítheti a visszaalakulást, az újrakristályosodást, a karbidok durvulását vagy a keménység csökkenését anélkül, hogy új ausztenites szemcseszerkezet jönne létre. Ez megkülönbözteti a teljes lágyítástól akkor is, ha mindkét kezelés célja a képlékenység vagy a forgácsolhatóság javítása.
A gömbösítés specifikusabb, kritikus hőmérséklet alatti vagy ciklikus kezelés. Ennek során a perlitben található lemezes cementit ferritben eloszló, lekerekített vagy gömb alakú karbidrészecskékké alakul. A tiszta szénacélokban és ötvözött szerszámacélokban ez a morfológia a finom perlites szerkezethez képest csökkenti a forgácsolással szembeni ellenállást és javítja a hidegalakíthatóságot. Gyakran forgácsolás előtt vagy későbbi edzés előtt alkalmazzák, különösen azoknál a nagyobb széntartalmú acélminőségeknél, amelyekben a perlit vagy a cementithálózat megnehezíti a forgácsolást.
A gömbösítő izzítást befolyásoló tényezők
- Hőmérséklet A ciklus közvetlenül az Ac1 alatt maradhat, vagy ismételten áthaladhat az Ac1-en.
- Kiindulási állapot A széntartalom, az ötvözőadalékok, a kovácsolási előzmények és a karbidok eloszlása befolyásolja az eredményt.
- Idő Az elégtelen idő lemezes karbidot hagyhat vissza; a túl hosszú behatás túl sok karbidot oldhat fel.
- Ellenőrzés Metallográfiai vizsgálatra lehet szükség, mivel önmagában a keménység nem bizonyítja a megfelelő gömbösödést.
A gömbösítési ciklus során az Ac1 alatti hőmérsékleten hosszabb ideig tarthatják az anyagot, ismételten végigvezethetik az Ac1-en, vagy a hevítést a transzformációs tartományon keresztüli, nagyon lassú hűtéssel kombinálhatják. A megfelelő módszer a széntartalomtól, a karbidképző ötvözőanyagok mennyiségétől, a korábbi kovácsolási előzményektől és a kívánt karbideloszlástól függ. A túl magas hőmérséklet túl sok karbidot oldhat fel, és kevésbé előnyös szerkezetet hozhat létre; az elégtelen idő lemezes karbid visszamaradásához vezethet. Önmagában egy keménységérték nem bizonyítja a gömbösítés megfelelőségét. Metallográfiai vizsgálatra is szükség lehet.
A feszültségmentesítő lágyítás más célt szolgál. Csökkenti a hegesztésből, forgácsolásból, hidegalakításból, egyenetlen hűlésből vagy gyártásból származó maradó feszültségeket anélkül, hogy az egész keresztmetszetet szándékosan ausztenitté alakítaná. A kezelést rendszerint az Ac1 alatt végzik, a hőkiegyenlítődéshez és a feszültségek relaxációjához elegendően hosszú hőntartással, majd szabályozott hűtéssel, hogy korlátozzák a feszültségek újbóli kialakulását. A keménységet csak csekély mértékben változtathatja meg. Attól, hogy „lágyításnak” nevezik, még nem válik a teljes lágyítással azonos értelemben vett lágyító kezeléssé.
A feszültségmentesítés során a használati korlátozásokat is figyelembe kell venni. Egy hegesztett alkatrész helyi mikroszerkezeteket, hidrogént vagy olyan metallurgiai reakciók termékeit tartalmazhatja, amelyeket egyszerűen egy alacsony hőmérsékleten végzett hőntartás nem távolít el. Egyes alkalmazásokban az irányadó szabvány teljes kezelési sorrendet ír elő. Például a 49 CFR § 179.500-6 bizonyos acéltartályok esetében lágyítást vagy normalizálást, majd megeresztést ír le, ahol a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. Ezt a biztonság szempontjából kritikus követelményt nem lehet általános „lágyítási” utasítással helyettesíteni.
Kemencés hűtés és az átalakulási sebesség szabályozása
A hagyományos lágyítás szabályozott hűtést igényel, mivel az átalakulás sebessége a szerkezetet és a tulajdonságokat egyaránt meghatározza. Az ausztenitesítés után az acélnak elég lassan kell áthaladnia a kritikus hőmérsékleti tartományon ahhoz, hogy martenzit vagy túl nagy mennyiségű bainit helyett ferrit és perlit képződjön. A kemencés hűtés azért gyakori, mert a kemence csökkentheti a hűtési sebességet és korlátozhatja a felület és a mag közötti hőmérséklet-különbségeket.
A kemencét nem egyszerűen, megfontolás nélkül kapcsolják ki. A nagy keresztmetszetű darabokat közbenső hőmérsékleten tarthatják, programozott szabályozással hűthetik, vagy csak akkor távolíthatják el, amikor a mag már áthaladt az átalakulási tartományon. Ha a felület jelentősen megelőzi a középrészt a lehűlésben, a különböző mértékű zsugorodás alakváltozást és maradó feszültséget okozhat. A keresztmetszet mérete, a berakodási sűrűség, a kemence keringtetése, az emisszivitás és az atmoszféra mind hatással van a tényleges hőtörténetre. Két, azonos kemencehőmérsékletre beállított alkatrész eltérő hűtési sebességet tapasztalhat.
Az ötvözött acélok esetében ez a szabályozás még nagyobb körültekintést igényel. A mangán, a króm, a molibdén és a nikkel késleltetheti a perlit- és bainitreakciókat, ezért az a hűtési sebesség, amely tiszta szénacélban lágy ferrit-perlites szerkezetet eredményez, ötvözött acélminőségben keményebb átalakulási termékek kialakulásához vezethet. A korábbi hidegalakítás megváltoztatja a tárolt energiát és az újrakristályosodási viselkedést; a korábbi kovácsolás pedig a szemcseméretet és a karbidok eloszlását módosítja. A ciklus kiválasztása előtt ezért meg kell határozni a szükséges keménységet, forgácsolhatóságot, képlékenységet, mérettartást és a későbbi edzési reakciót.
A legfontosabb gyakorlati szabály egyszerű: azonosítani kell az acélminőséget és a kiindulási állapotot, meg kell határozni a vonatkozó kritikus hőmérsékleteket, egyenletesen kell felhevíteni az anyagot, és szabályozni kell a hűtést az átalakulási tartományon keresztül. A „lágyított” megjelölés csak akkor bír valódi jelentéssel, ha ismert a mögötte álló hőtörténet.
4. Mit jelent a gyakorlatban az acél normalizálása?
A normalizálás meghatározott hőtörténet, nem pedig a „lágyítás” alkalmi szinonimája. A folyamat a következő: az acélt az ausztenites tartományba hevítik, elegendő ideig hőntartják ahhoz, hogy a szükséges keresztmetszet elérje a kívánt hőmérsékletet, majd nyugalomban lévő vagy áramló levegőben, illetve gázban szabadon lehűtik. A munkadarabot nem hagyják a kikapcsolt kemencében egy szándékosan lassú hűtési görbe követésére. Ez a különbség megváltoztatja az átalakulás lefolyását, a kialakuló szemcseszerkezetet, a keménységet és a maradó feszültségek állapotát.
A terminológiát az irányadó dokumentumhoz is hozzá kell kötni. Az ASTM A941-16 az acélok, rozsdamentes acélok, kapcsolódó ötvözetek és ferroötvözetek általános terminológiai hivatkozása, ugyanakkor kimondja, hogy egy konkrét ASTM-szabványban szereplő meghatározás elsőbbséget élvez az általános terminológiai szabványban szereplő azonos meghatározással szemben. Ezért a termékszabványok azokon a területeken az irányadók, ahol eltérő megfogalmazást alkalmaznak. Az ISO 683-1:2016 például meghatározza a nem ötvözött, hőkezelhető acélok szállítási állapotait, amelyek között szerepel a „normalizált” és a „normalizált és megeresztett” állapot. Ezek a megjelölések az anyag állapotát írják le, nem csupán a kemencekezelő szándékát.
Ausztenitesítés, majd levegő- vagy gázban történő hűtés
Normalizálás során az acélt a vonatkozó kritikus átalakulási tartomány fölé hevítik, hogy a meglévő ferrit, perlit, bainit vagy más alkotók lényegében ausztenitté alakuljanak. Az ausztenit a szén vasban alkotott, lapközepes köbös kristályszerkezetű szilárd oldata. A hevítés bizonyos karbidokat is felold, és megszünteti a korábbi hengerlés, kovácsolás, öntés vagy egyenetlen hűtés során kialakult szerkezeti „emlékezet” jelentős részét, bár ennek mértéke erősen függ az ötvözet összetételétől és a hőmérséklettől.
A szükséges hőmérséklet az acélminőségtől függ. A Bodycote a normalizálási gyakorlat általános leírásaként hozzávetőleg 800–920 °C közötti értéket ad meg, ez a tartomány azonban példa, nem pedig általánosan érvényes előírás. Egy egyszerű szénacél, egy krómot vagy molibdént tartalmazó gyengén ötvözött acél, valamint egy mikroötvözött acélminőség nem rendelkezik azonos kritikus hőmérsékletekkel vagy karbidoldási követelményekkel. A keresztmetszet vastagsága, a kemence pontossága, a kiindulási mikroszerkezet, a kemenceatmoszféra és az alkalmazandó anyagszabvány szintén fontos tényező. A túlzott hevítés éppúgy káros lehet, mint az elégtelen hevítés.
Az AISI/SAE 4140 acélhoz egy hasznos laboratóriumi hivatkozás normalizálásra hozzávetőleg 850–875 °C-ot ad meg, majd a hőmérséklet kiegyenlítődéséhez szükséges hőntartást és szobahőmérsékletig tartó levegőn hűtést ír elő (MIT, 2007). Ez a tartomány nem alkalmazható egyszerűen 1045, 8620, rozsdamentes acél vagy nyomástartóedény-acél esetében. A megfelelő beállított hőmérsékletet rendszerint az acélminőségre vonatkozó előírás, egy jóváhagyott hőkezelési eljárás vagy validált kemenceüzemi gyakorlat alapján határozzák meg.

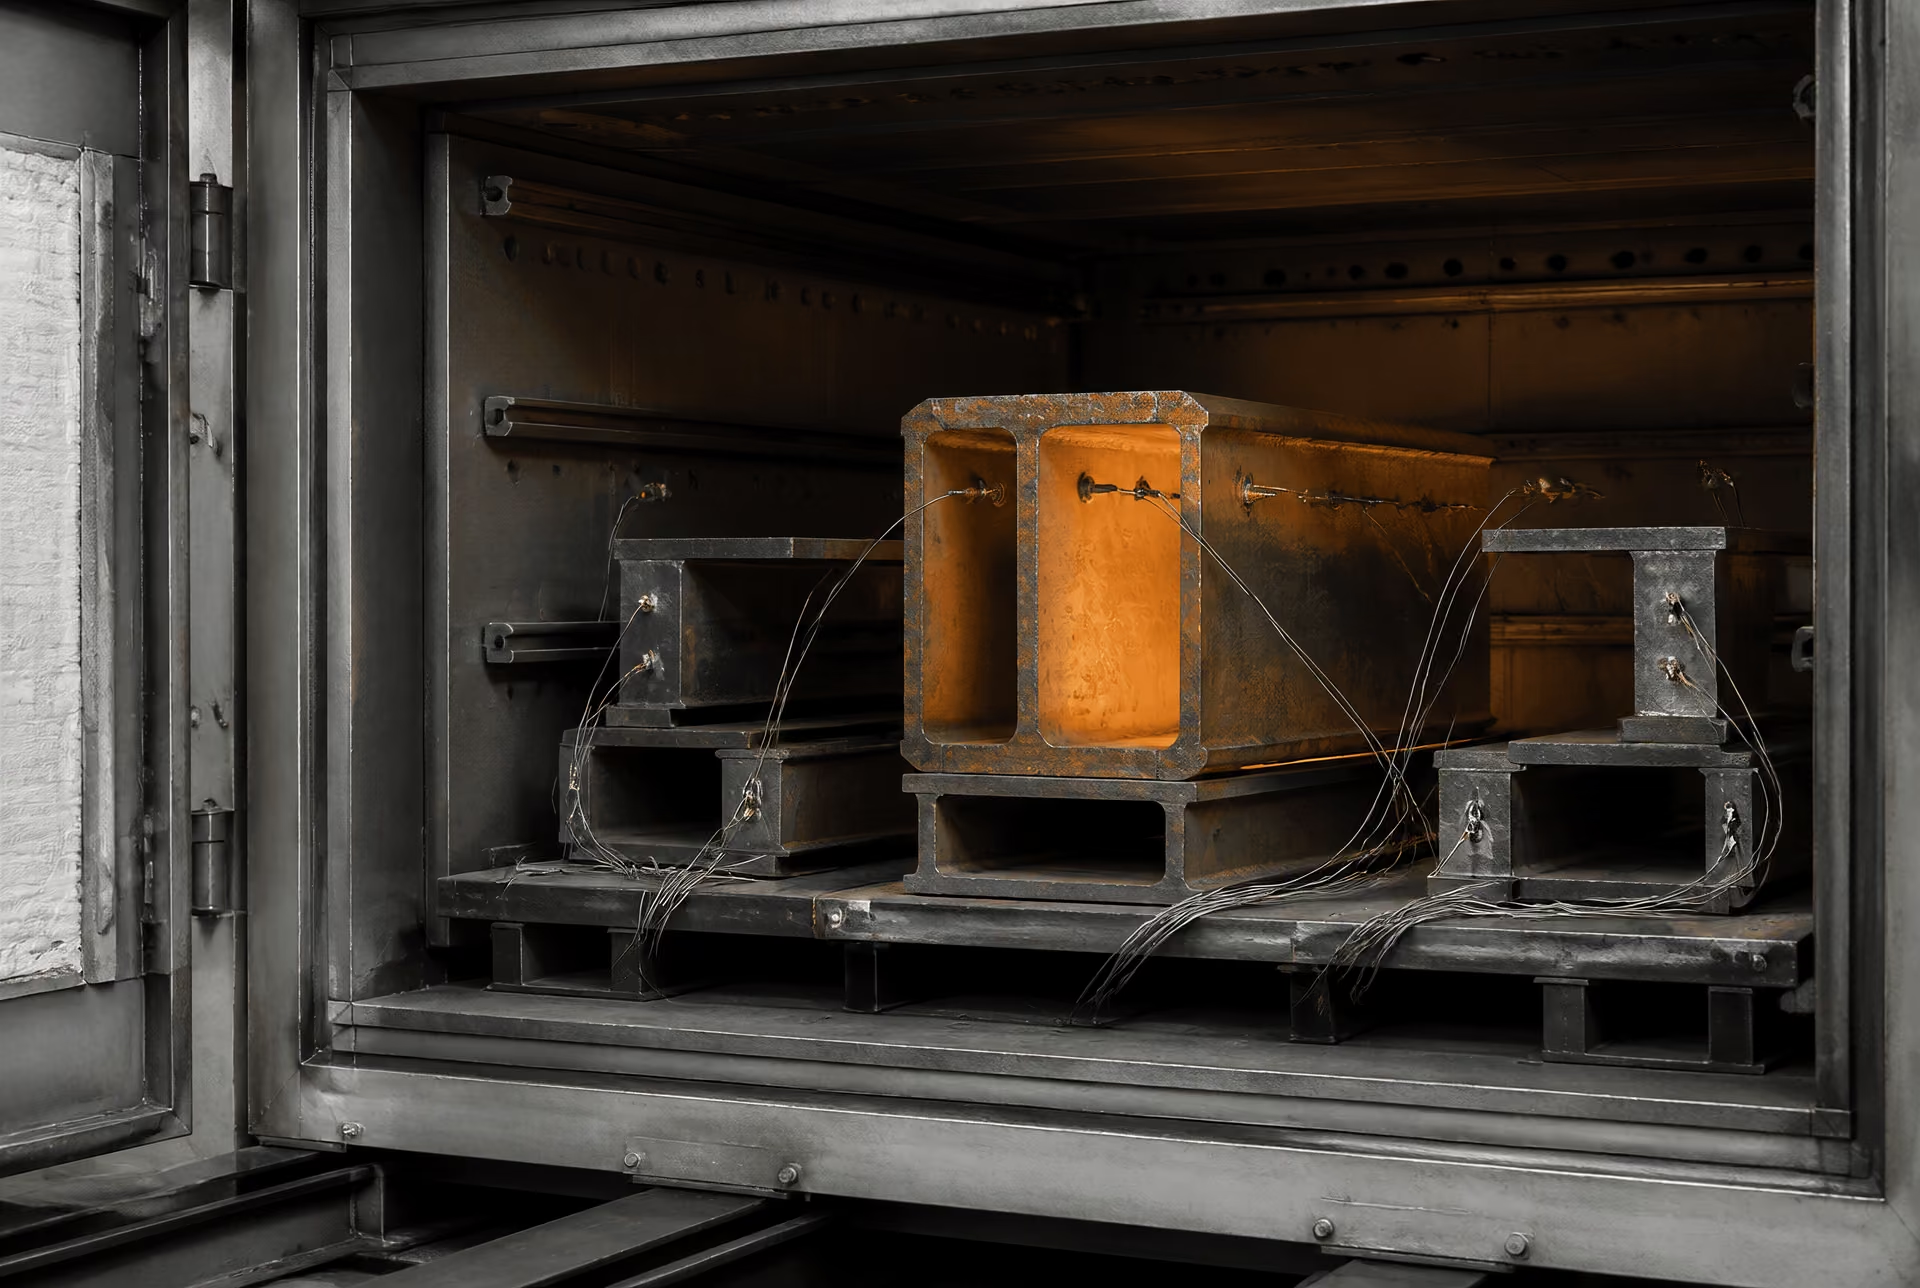
A hőntartás lehetővé teszi, hogy az alkatrész közepe megközelítse a célhőmérsékletet, és az ausztenitesítési reakció végbemenjen. Egy vékony próbatest gyorsan kiegyenlítődhet, míg egy nagyméretű kovácsdarabnak sokkal hosszabb időre van szüksége. A hőntartási idő ezért nem olyan, a kemence terhelésétől és a hőmérséklet-mérésektől független, milliméterenként meghatározott univerzális percszám, amelyet minden esetben alkalmazni lehet. A kezelésnek a kívánt ausztenitet kell létrehoznia anélkül, hogy szükségtelen szemcsedurvulást okozna.
A hűtés akkor kezdődik, amikor az acél elhagyja a kemencét, vagy amikor megkezdődik a kényszerített légáramlás. A „levegőn hűtés” jelenthet nyugalomban lévő környezeti levegőt, áramló levegőt vagy szabályozott gázáramot, és ezek a feltételek metallurgiai szempontból nem azonosak. Egy nagy keresztmetszetű darab magja lassabban hűl, mint a felülete. Egy kis keresztmetszetű darab viszont olyan gyorsan hűlhet, hogy lényegesen finomabb ferrit-perlit szerkezet alakuljon ki benne. A perlites vagy bainites átalakulás kialakulását késleltető ötvözőelemek szintén módosíthatják az eredményt; egyes acélminőségek előírt hűtési sebességet vagy ezt követő megeresztést igényelhetnek.
Ahogy az ausztenit áthalad az átalakulási tartományon, a szén újraeloszlik, és új szerkezeti alkotók képződnek. Számos normalizált, kis- és közepes széntartalmú acél esetében a szokásos termék ferrit és perlit keveréke, amelynek arányát a széntartalom és a hűtési sebesség határozza meg. A levegőn hűtött szerkezet általában finomabb és keményebb, mint a megfelelő, kemencében hűtött, lágyított szerkezet. A nagyobb széntartalmú vagy ötvözött acélokban a perlit, a bainit vagy más átalakulási termékek eltérő arányban képződhetnek, ezért a „normalizált” megjelölés nem garantál egyetlen univerzális mikroszerkezetet.
A National Bureau of Standards 1935-ben a normalizálást úgy írta le, mint a kritikus tartomány fölé hozzávetőleg 100 °F-kal történő hevítést, majd nyugalomban lévő levegőn való hűtést. Ez a történeti leírás jól megragadja a különbséget a lágyító hőkezeléssel szemben, amelyet az intézmény az alsó kritikus hőmérsékleti tartomány alatt vagy annak közelében helyezett el. A modern szabványok az egyes acélminőségek szerint pontosítják a részleteket, az alapvető folyamat azonban felismerhető marad: ausztenitesítés, majd nyílt térben történő hűtés a kemencében végrehajtott hűtési program helyett.
Újrakristályosodás, szemcsefinomítás és szerkezeti homogenizálás
A normalizálás a korábbi alakított vagy egyenetlen szerkezetet új ausztenitszemcsék populációjával válthatja fel. Egy kovácsolt vagy hengerelt alkatrészben az alakváltozás megnyújtja a szemcséket, diszlokációkat hoz létre, és irányfüggő eltéréseket alakít ki. Amikor az acél eléri az ausztenites tartományt, a regenerálódással és az újrakristályosodással kapcsolatos folyamatok megszüntethetik ennek az alakváltozási szerkezetnek jelentős részét. Új ausztenitszemcsék csíráznak és növekednek, majd a hűtés során végbemenő átalakulás ferritet és perlitet hoz létre, amelyek ezekhez a korábbi ausztenitszemcsékhez kapcsolódnak.
Ezért írják le a normalizálást gyakran szemcsefinomító kezelésként. Ezt a kifejezést azonban pontosítani kell. A kezelés nem garantálja a finomodást pusztán azért, mert a kemence magas hőmérsékletet ért el. Az ausztenitszemcse mérete függ a kiindulási szerkezettől, a csúcshőmérséklettől, a hőntartási időtől, a hevítési sebességtől, az ötvözőadalékoktól és a hűtési körülményektől. Egy mérsékelt ausztenitesítési kezelés egy kovácsolásból örökölt szerkezetnél egyenletesebb és finomabb szerkezetet eredményezhet. A szükséges hőmérsékletet jelentősen meghaladó, hosszan tartó hőntartás viszont durva ausztenitet hozhat létre, amelyből az átalakult ferrit-perlit szerkezet is viszonylag durva lesz.
A kezelés a szerkezeti inhomogenitást is csökkentheti. Az öntött acél szegregációt, durva dendrites tartományokat és helyenként eltérő fáziseloszlást tartalmazhat. A kovácsolás és a hengerlés sávos szerkezetet, megnyúlt szemcséket, illetve az alakváltozásban és a hőmérsékletben fennálló eltéréseket hagyhat maga után. A normalizálás elősegíti az egyenletesebb ausztenites állapot kialakulását a hűtés előtt, miközben a diffúzió és az átalakulás csökkenti e tartományok látható különbségeinek egy részét. A kezelés nem szünteti meg a súlyos kémiai szegregációt, és nem javítja ki a repedéseket. Egy nagy alkatrész minden pontját sem teszi azonossá, mivel a felület és a mag továbbra is eltérő hűtési sebességet tapasztal.
Az így létrejövő finomodás befolyásolja a műszaki tulajdonságokat. Az egyenletesebb ferrit-perlit eloszlás javíthatja a keménység és a szakítóvizsgálati viselkedés egyenletességét, csökkentheti az irányfüggő eltéréseket, és kiszámíthatóbb kiindulási állapotot biztosíthat a forgácsoláshoz vagy a későbbi edzéshez. A normalizálás bizonyos maradó feszültségeket is csökkenthet, nem szabad azonban célzott feszültségmentesítő ciklusként kezelni. A hűtés utáni feszültségi állapot a geometriától, a befogástól, a hőmérséklet-gradiensektől és az átalakulási alakváltozástól függ.
A „homogenizálás” kifejezést hasonlóképpen körültekintően kell használni. A normalizálás javítja a szerkezeti egyenletességet; ez nem azonos a nagy hőmérsékleten végzett homogenizáló kezeléssel, amelynek célja az öntött ötvözet hosszú távú kémiai szegregációjának csökkentése. A szén és a helyettesítéses ötvözőelemek nem mind azonos sebességgel diffundálnak, és a normalizálási hőntartás gyakran túl rövid ahhoz, hogy megszüntesse a jelentős összetételbeli gradienseket. A gyakorlati eredmény szerkezeti kondicionálás, nem pedig kémiai tökéletesség.
Miért nem egyszerűen gyorsabb lágyítás a normalizálás?
A lágyítás és a normalizálás egyaránt kezdődhet az ausztenites tartományba történő hevítéssel, hűtési programjuk azonban eléggé különbözik ahhoz, hogy eltérő anyagokat eredményezzen. A teljes lágyítás rendszerint kemencében történő hűtést vagy más, szándékosan lassú és előírt hűtési módszert alkalmaz, így az átalakulás az egyensúlyi állapothoz közelebb megy végbe. Ez általában durvább ferrit-perlit szerkezetet, kisebb keménységet és jobb képlékenységet, illetve forgácsolhatóságot eredményez. A normalizálás szabad levegőn vagy gázban történő hűtést alkalmaz, amely gyorsabban vonja el a hőt, és rendszerint finomabb átalakulási termékeket, valamint nagyobb szilárdságot és keménységet hoz létre.
A különbség nem csupán időbeli kérdés. A hűtési sebesség megváltoztatja a ferrit és a perlit kialakulásának hőmérsékletét, a perlitlamellák távolságát, a szén diffúziójának mértékét és az ötvözött acélok bainites átalakulásának lehetőségét. Egy normalizált 4140-es alkatrész és egy kemencében hűtött, lágyított 4140-es alkatrész névleg ugyanazokat a fázisokat tartalmazhatja, keménységük és a későbbi edzésre adott válaszuk azonban jelentősen eltérhet. A normalizálási ciklus „gyors lágyításként” való megnevezése elfedi ezeket az átalakulási különbségeket.
A normalizálást akkor választják, ha a korábbi gyártási folyamat elfogadhatatlan szerkezetet hagyott maga után, vagy ha előírt normalizált szállítási állapotra van szükség. A kezelés kondicionálhatja a kovácsdarabokat a megmunkálás előtt, finomíthatja a melegen alakított termékek szerkezetét, csökkentheti az öntés utáni inhomogenitást, és ismételhető kiindulási állapotot biztosíthat az edzés és megeresztés előtt. Nem automatikusan ez a megfelelő kezelés a maximális lágyság eléréséhez. Ha az elsődleges követelmény az alacsony keménység és a könnyű megmunkálhatóság, akkor ehelyett teljes lágyítást írhatnak elő.
A normalizálás nem mindig a végső kezelés. A szövetségi szabályozás 49 CFR § 179.500-6 biztonságkritikus példát ad, amelyben a tartályacél előírt kezelése lágyításból vagy normalizálásból, majd megeresztésből áll, és a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. A példa megmutatja, miért nem elegendő önmagában a kezelés megnevezése: a végső tulajdonságok a teljes kezelési sorrendtől függenek.
Egy érvényes normalizálási eljárás ezért meghatározza az acélminőséget, a kritikus hőmérséklet alapját, az ausztenitesítési hőmérsékletet, a kiegyenlítés vagy hőntartás módját, a hűtőközeget és annak áramoltatását, a keresztmetszet méretét, valamint az esetlegesen szükséges utólagos megeresztést. E részletek nélkül a „normalizált” megjelölés hiányos leírás.
5. A lágyító izzítás és a normalizálás összehasonlítása a hőelőzmények alapján
A lágyító izzítás és a normalizálás nem a „lágyítás” egymással felcserélhető elnevezései. Eltérő hőelőzményeket írnak le, és a különbség elsősorban az ausztenitképződés és a hűtési sebesség kapcsolatában rejlik. A lágyító izzítás célja általában egy viszonylag lágy, feszültségmentesített és jól megmunkálható állapot elérése szabályozott, lassú hűtéssel. A normalizálás ezzel szemben rendszerint finomítottabb és egyenletesebb ferrit–perlit-szerkezet kialakítását célozza az ausztenittartományba történő hevítéssel, majd levegőben vagy gázban végzett hűtéssel.
A pontos kezelés továbbra is függ az anyagminőségtől, a keresztmetszet méretétől, a korábbi feldolgozástól, a kemence szabályozásától, a légkörtől és az irányadó termékszabványtól. Az ASTM A941-16 általános terminológiát biztosít az acélok és a kapcsolódó ötvözetek számára, ugyanakkor kimondja, hogy egy konkrét ASTM-szabványban szereplő meghatározás elsőbbséget élvez az általános terminológiai szabványban szereplő azonos meghatározással szemben. A hőkezelőnek ezért az alkalmazandó anyagszabványt kell elolvasnia, nem pedig egy kézikönyvből származó általános hőmérsékletet kell alkalmaznia.
A hevítési tartomány és az ausztenitképződés
A hevítés határozza meg, hogy mely átalakulások mehetnek végbe. Egy eutektoid alatti széntartalmú acél esetében a felső kritikus hőmérséklet, az Ac3 fölé történő kellő mértékű hevítés a releváns keresztmetszet egészében ausztenitet hoz létre. Hűtéskor ez az ausztenit főként ferritté és perlitté alakul át, kivéve, ha az ötvözés, a hűtési sebesség vagy a széntartalom módosítja az átalakulás útját. Eutektoid feletti acélnál a kezelés az Ac1-hez és az Acm-hez viszonyítva állítható be, és a cementit teljes feloldása nem mindig cél. Az olyan ötvözőelemek, mint a króm, a molibdén, a nikkel, a mangán és a szilícium, módosítják a kritikus hőmérsékleteket, a diffúziós sebességeket, az edzhetőséget és az átalakulási termékeket.
A normalizálás rendszerint a kritikus tartomány fölötti ausztenitesítést, a keresztmetszet hőmérséklet-kiegyenlítődéséhez elegendő idejű hőntartást, majd a munkadarab kemencéből való kivételét és szabad lehűlését foglalja magában. A Bodycote 2024-ben a normalizálást úgy írta le, mint amelynek során az anyagot hozzávetőleg 800–920 °C-ra hevítik új ausztenitszemcsék kialakítása céljából, majd levegőben vagy gázban szabadon hűtik. Ez a tartomány technológiai leírás, nem pedig univerzálisan alkalmazható előírás. A 4140 acélra vonatkozó, 2007-es MIT laboratóriumi hivatkozás a normalizáláshoz hozzávetőleg 850–875 °C-os hőmérsékletet ad meg, hőmérséklet-kiegyenlítő hőntartással, majd levegőn végzett hűtéssel. Más keresztmetszeti vastagság vagy kemenceelrendezés eltérő hőntartási időt tehet szükségessé, és ugyanazon névleges beállított hőmérsékleten is eltérő eredményt adhat.
A lágyító izzítás többféle kezelést foglal magában, ezért a „lágyító izzítási hőmérséklet” kifejezésnek nincs egyetlen, általános jelentése. A teljes lágyító izzítás során egy megfelelő széntartalmú vagy gyengén ötvözött acélt rendszerint ausztenitesítenek, majd lassan, a kemencében hűtenek. A technológiai lágyító izzítást ezzel szemben gyakran hidegalakítás után alkalmazzák kis széntartalmú acélokon, és a kezelés az alsó kritikus hőmérsékleti tartomány alatt vagy annak közelében is elvégezhető. A National Bureau of Standards ezt a különbséget az 1935-ben közzétett Circular 409 című kiadványában rögzítette. A technológiai lágyító izzítás visszaállíthatja a képlékenységet anélkül, hogy ugyanazt az ausztenitszemcse-szerkezetet alakítaná ki, amely a teljes lágyító izzítás vagy a normalizáló ciklus során jön létre.
A kritikus tartomány fölé történő hevítés önmagában nem garantálja a végső finomszemcsés szerkezetet. A túl magas hőmérséklet, a túl hosszú hőntartás vagy az ismételt hőhatás durva ausztenitszemcsék kialakulásához vezethet. A normalizálás gyakran finomítja a korábban durva vagy nem egyenletes szerkezetet, mivel az acélt újrahevítik és átalakítják, de a finomodás a megválasztott hőmérséklettől és a ciklusok számától függ. A lágyító izzítás is létrehozhat hasznos, egyenletes szerkezetet, ha a kemenceüzemeltetés szabályozott; nem egyszerűen a normalizálás szabályozatlan változata.
| Kezelés | Elsődleges cél | Jellemző hőtartomány | Hűtési mód | Várható szerkezet | Méretváltozási kockázat | Gyakori további műveletek |
|---|---|---|---|---|---|---|
| Technológiai lágyító izzítás | A képlékenység helyreállítása hidegalakítás után és az alakítási feszültségek csökkentése | Az alsó kritikus tartomány alatt vagy annak közelében, az anyagminőségtől függően | Szabályozott kemencehűtés vagy előírt lassú hűtés | Újrakristályosodott vagy lágyított ferrit; a szerkezet a korábbi alakváltozástól függ | Általában alacsony, de a maradó feszültségek megszűnése alakváltozást okozhat | Hidegalakítás, hajlítás, húzás, könnyű forgácsolás |
| Teljes lágyító izzítás | A keménység csökkentése, a megmunkálhatóság javítása és lágyabb ferrit–perlit-állapot létrehozása | Az anyagminőségnek megfelelő ausztenitesítési tartomány | Kemencehűtés vagy más lassú, szabályozott hűtési program | A normalizált állapothoz képest rendszerint durvább ferrit–perlit-szerkezet | Közepes; a lassú hőmérséklet-gradiens és a feszültségcsökkenés továbbra is fontos | Nagyolás, alakítás, későbbi hőkezelés |
| Normalizálás | A szerkezet finomítása vagy homogenizálása, valamint előírt szállítási állapot kialakítása | A kritikus tartomány fölött; gyakran körülbelül 800–920 °C, de anyagminőség-specifikusan | Nyugodt levegő, mozgatott levegő vagy gáz | Általában finomabb ferrit–perlit-szerkezet és egyenletesebb korábbi ausztenitszemcse-méret | Nagyobb, mint kemencehűtés esetén, mivel a felület és a mag eltérően hűl | Megmunkálás, vizsgálat, edzés és megeresztés, gyártási műveletek |
| Normalizált és megeresztett állapot | A szilárdság, a szívósság és a maradó feszültségek beállítása normalizálás után | Normalizálási tartomány, majd az anyagminőségnek megfelelő megeresztés | Normalizálás után levegő vagy gáz; megeresztés után szabályozott hűtés | Megeresztett ferrit–perlit vagy más, az anyagminőségtől függő megeresztett átalakulási termék | Mindkét kezelési szakasz és a keresztmetszet mérete határozza meg | Üzemi alkalmazás, hegesztési minősítés, végső megmunkálás |
| Kezelés | Hűtési módszer | A tulajdonságok jellemző alakulása |
|---|---|---|
| Technológiai izzítás | Szabályozott kemencehűtés vagy előírt lassú hűtés | Kisebb folyáshatár és nagyobb nyúlás hidegalakítás után |
| Teljes izzítás | Kemencehűtés vagy szabályozott lassú hűtés | Kisebb keménység és jobb forgácsolhatóság |
| Normalizálás | Álló levegő, mozgatott levegő vagy gáz | Finomabb szövetszerkezet, általában nagyobb szilárdság és keménység |
| Normalizált és megeresztett | Normalizálás után levegőben vagy gázban, majd szabályozott megeresztés | Beállított szilárdság, szívósság és maradó feszültség |
A táblázat tendenciákat mutat, nem garantált tulajdonságokat. Az ISO 683-1:2016 a normalizált, valamint a normalizált és megeresztett állapotot a nem ötvözött, hőkezelhető acélok műszaki szállítási állapotai között sorolja fel. Ennek a megfogalmazásnak jelentősége van: a kezelési állapot a termékkövetelmény részét képezi, nem csupán a gyártás után hozzáadott üzemi leírás.
A hűtőközeg és a hűtési sebesség következményei
Számos gyakorlati összehasonlításban a hűtés jelenti a döntő különbséget. A kemencében hűtött lágyító izzítás hosszabb ideig tartja a munkadarabot emelt hőmérsékleten, így a szén diffúziója és az átalakulás az egyensúlyi állapothoz közelebbi körülmények között mehet végbe. Ez általában durvább perlitszerkezetet és alacsonyabb keménységet eredményez, mint az összehasonlítható ausztenitesített állapotból végzett levegőhűtés. Az eredmény gyakran könnyebb forgácsolás és nagyobb képlékenység, különösen akkor, ha az anyag nem erősen ötvözött.
A normalizálás során az acélt kiveszik a kemencéből, és nyugodt levegő, áramló levegő vagy szabályozott gázáram hatásának teszik ki. A Karlsruhe Institute of Technology szakkifejezés-gyűjteménye a normalizálást olyan ausztenitesítésként határozza meg, amelyet nyílt levegőn végzett hűtés követ az egyenletes szemcseméret és összetétel elősegítése érdekében. A nagyobb hűtési sebesség rendszerint finomabb átalakulási termékeket eredményez, mint a kemencehűtés. A finomabb perlittávolság és a finomabb ferrithálózat általában növeli a folyáshatárt és a szakítószilárdságot a teljes lágyító izzításhoz képest, miközben a keménység nőhet, a megmunkálhatóság pedig romolhat.
A levegőhűtés nem egyetlen, állandó sebességet jelent. Egy vékony lemez gyorsan megközelítheti a környező gáz hőmérsékletét, miközben egy nagy tömegű kovácsdarab magja még jóval azután is forró marad, hogy a felülete lehűlt. A ventilátor, a gáz összetétele, az állvány elrendezése, az alkatrészek közötti távolság és a kemence kilépési hőmérséklete mind befolyásolja a hűlési görbét. A nagy keresztmetszetű darabok olyan lassan hűlhetnek, hogy magjuk szerkezete a lágyító izzított állapothoz hasonlít, miközben a felületen keményebb szerkezet alakul ki. Jelentős edzhetőségű ötvözött acélokban még a levegőhűtés is bainit vagy martenzit képződéséhez vezethet egyes tartományokban. A keresztmetszetre és az anyagminőségre vonatkozó információ nélküli „normalizált” megjelölés ezért nem teljes.
Ugyanez a kérdés a kemencében végzett lágyító izzításra is érvényes. A „kemencehűtés” jelenthet programozott hűtési sebességet, a kemence kikapcsolását, az átalakulási tartományon át végzett lépcsőzetes hűtést vagy egy alacsonyabb hőmérsékletű zónába történő áthelyezést. Ezek az eljárások eltérő perlitalakokat, maradó feszültségeket és méretváltozásokat eredményezhetnek. Az átalakulási tartományon keresztül történő hűtés különösen fontos, mivel az ausztenit bomlását térfogatváltozás kíséri. Az egyenetlen hűlés elhajlíthat vékony alkatrészeket, vagy feszültséget hagyhat vastag darabokban akkor is, ha a végső keménység elfogadhatónak tűnik.
A megfelelően megválasztott normalizálás csökkentheti a kémiai és szerkezeti sávosságot is, de nem képes minden szegregációs hatást megszüntetni. A jelentős ötvözési szegregáció, a kovácsolási folyásvonalak, a hegesztett tartományok és a dekarbonizáció egy ciklus után is látható maradhat. A szabvány előírhat második normalizáló kezelést, diffúziós kezelést vagy eltérő edzési és megeresztési eljárást.
A keménység, a szilárdság, a képlékenység és a megmunkálhatóság jellemző különbségei
A szokásos összehasonlítás egyszerű: a teljes lágyító izzítás lágyabb állapotot eredményez, míg a normalizálás nagyobb szilárdságot és gyakran finomabb szerkezetet biztosít. A lágyító izzított acél általában kisebb forgácsolóerőt és jobb megmunkálhatóságot tesz lehetővé, bár a túlságosan lágy acél hosszú, nehezen kezelhető forgácsot képezhet. A normalizált acél folyáshatára, szakítószilárdsága és a lokális alakváltozással szembeni ellenállása rendszerint nagyobb, mivel ferrit–perlit-szerkezete finomabb és kevésbé durva, mint a lassú kemencehűtés során kialakuló szerkezet.
A képlékenység nem rangsorolható egyetlen általános szabály alapján. A normalizálás javíthatja az egyenletes nyúlást és a szívósságot, ha durva, szegregált vagy túlhevített szerkezetet vált fel. Egy gondosan végrehajtott teljes lágyító izzításhoz viszonyítva azonban a nagyobb keménység és a finomabb perlit egyes anyagminőségekben csökkentheti a képlékenységet. Az eredményt a széntartalom, az ötvözőtartalom, a zárványok alakja, a szemcseméret és a vizsgálat iránya egyaránt befolyásolja. A vastagság módosítja a hűtési sebességet, ezért azonos anyagminőségű és névleg azonos kezelésű két rúd eltérő szakító- és keménységi értékeket mutathat.
A korábbi hidegalakítás szintén megváltoztatja az összehasonlítást. A technológiai lágyítás az ausztenitesítés nélkül is helyreállíthatja az alakíthatóságot, míg a normalizálás teljes egészében felválthatja az alakított szövetszerkezetet, ugyanakkor nagyobb termikus deformációt okozhat. A 4140 esetében a normalizálás gyakran közbenső előkészítő művelet az edzés és megeresztés előtt, nem pedig a végső, lágy megmunkálási állapot. Kis széntartalmú lemezeknél a technológiai lágyítás lehet a releváns kezelés, míg egy kovácsolt, közepes széntartalmú alkatrésznél teljes lágyítás vagy normalizálás írható elő.
A helyes választást a szükséges termikus előzmények határozzák meg. Alkalmazni kell az anyagszabvány állapotjelölését, a kritikus hőmérsékleteket, a keresztmetszeti méret határértékeit, a keménységre vagy mechanikai tulajdonságokra vonatkozó követelményeket, valamint minden későbbi hegesztési vagy megmunkálási eljárást. A 49 CFR § 179.500-6 szövetségi előírás egy biztonságkritikus alkalmazáson keresztül szemlélteti ezt: bizonyos acéltartály-kezelések a megeresztést követő lágyítást vagy normalizálást írják elő, ahol a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. Egyik kifejezés sem határozza meg önmagában a késztermék tulajdonságait. Azokat a hevítési út, a hűtési út és az azt követő kezelés határozza meg.
6. Fokozatspecifikus gyakorlat: szénacélok, gyengén ötvözött acélok és a 4140
A hőkezelési ciklus nem választható ki önmagában a lágyított vagy normalizált kifejezés alapján. Elsőként az anyagminőséget kell azonosítani, ezt követi az alkalmazandó termék- vagy folyamatszabvány, a korábbi mikroszerkezet, a keresztmetszeti méret és a kemence eljárása. Ugyanaz a névleges kemencehőmérséklet különböző átalakulási utakat eredményezhet különböző acélokban, miközben egy névlegesen helyes ciklus is sikertelen lehet, ha a munkadarab magja nem érte el a kívánt hőmérsékletet.
Az ASTM A941-16 általános terminológiát biztosít az acélok, rozsdamentes acélok, kapcsolódó ötvözetek és ferroötvözetek számára, ugyanakkor kimondja azt is, hogy egy adott ASTM-szabványban szereplő meghatározás elsőbbséget élvez az azonos általános meghatározással szemben. Ez a korlátozás fontos. A „normalizálás” technológiai leírás, nem pedig univerzális recept. Az ISO 683-1:2016 például a normalizált, valamint a normalizált és megeresztett állapotot a nem ötvözött, hőkezelhető acélok meghatározott szállítási állapotaként kezeli. A termikus állapot ezért az anyagjelölés és az átvételi követelmények része, nem csupán a gyártás után, egy műhelyben hozzáadott megjegyzés.
A közönséges szénacélok és a széntartalom szerepe
A széntartalom mind a fázisegyensúlyt, mind az ausztenitesítéshez szükséges hőmérséklet-tartományt megváltoztatja. A hipoeutektoidos közönséges szénacélban — amelynek széntartalma az eutektoidos összetétel alatt van — a felső kritikus hőmérséklet fölé történő hevítés ausztenitet hoz létre, miután a meglévő ferrit feloldódott. Hűtéskor a proeutektoidos ferrit azelőtt képződik, hogy a fennmaradó ausztenit az eutektoidos hőmérséklet közelében átalakulna. A végső szövetszerkezet általában ferrit és perlit, amelyek egymáshoz viszonyított mennyiségét erősen befolyásolja a széntartalom és a hűtési sebesség.
Ez a leírás fogalmi jellegű, és nem helyettesíti az anyagminőségre vonatkozó előírást. Az alacsonyabb széntartalmú acélok általában nagyobb ferrittartalmat eredményeznek, és lassú lágyítás vagy levegőn hűtött normalizálás után kisebb keménységet érnek el. A széntartalomnak az eutektoidos összetétel felé történő növelése növeli a perlittartalmat, és rendszerint nagyobb szilárdságot és keménységet eredményez. A hőmérleg is megváltozik: több szenet kell az ausztenitben feloldani, a megengedett túlhevítési tartomány pedig a meghatározott kémiai összetételtől és szemcseméret-céloktól függ.
A nagyobb széntartalmú acél — beleértve az eutektoidos vagy annál nagyobb széntartalmú acélt is — eltérő utat követ. Proeutektoidos cementit képződhet proeutektoidos ferrit helyett, a túlzott ausztenitesítés pedig durva szemcséket vagy a nem kívánt karbidoldódást segítheti elő. Ha mindkét anyagnál ugyanazt a ciklust „lágyításnak” nevezzük, ezek a különbségek rejtve maradnak. A teljes lágyítás rendszerint az ausztenites tartományba történő hevítést, az átalakuláshoz és kiegyenlítődéshez szükséges hőntartást, majd szabályozott, lassú — gyakran a kemence belsejében végzett — hűtést jelent. A National Bureau of Standards 1935-ben a technológiai lágyítást vasalapú ötvözetnek az alsó kritikus hőmérséklet-tartomány alatt vagy annak közelében történő hevítéseként írta le; ez a folyamat eltér a teljes lágyítástól és a normalizálástól.
A normalizálás ezzel szemben ausztenitesíti az acélt, majd lehetővé teszi annak szabad lehűlését álló vagy áramló levegőben. A National Bureau of Standards ezt a gyakorlatot úgy írta le, hogy az anyagot megközelítőleg 100 °F-kal a kritikus tartomány fölé hevítik, majd álló levegőben hűtik. A Bodycote 2024-es leírása a normalizálásra körülbelül 800–920 °C-os széles tartományt ad meg; e tartományban új ausztenites szemcsék képződnek, mielőtt az anyag levegőben vagy gázban szabadon lehűlne. Ez a tartomány hasznos a folyamat magyarázatához, de nem jelenti azt, hogy minden szénacélt egyetlen meghatározott hőmérsékletre kell hevítani.
A levegőn történő hűtés gyorsabb a kemencében történő hűtésnél, ezért a perlit általában finomabb, és a normalizált acél rendszerint erősebb és keményebb, mint a teljesen lágyított állapotú acél. Az eredmény a tömegtől függ. Egy vékony alkatrész elég gyorsan lehűlhet ahhoz, hogy lényegesen finomabb átalakulási szövetszerkezet alakuljon ki benne, mint ugyanabból az olvasztásból származó vastag kovácsdarabban. Ezzel szemben egy nagy keresztmetszetű darab közepe lassan hűlhet le, így a mag szövetszerkezete eltérhet a felületétől. A kemenceszabályozó a kamra hőmérsékletét rögzíti; ez nem bizonyítja, hogy a munkadarab elérte ezt a hőmérsékletet.
Szénacéloknál ezért nem az a gyakorlati kérdés, hogy „Milyen hőmérsékleten normalizálható az acél?”, hanem az, hogy „Milyen hőmérséklet és hűtési feltétel hozza létre az adott anyagminőségnél és keresztmetszetnél az előírt ferritet, perlitet, szemcseméretet, keménységet és méretpontossági eredményt?” A választ a vonatkozó anyagszabványból, hőkezelési előírásból vagy minősített eljárásból kell levezetni.
A gyengén ötvözött acélok és az edzhetőség
Az ötvözés sokkal mélyebben változtatja meg a normalizálási gyakorlatot, mint azt a hőmérséklet-beállítás kis módosítása sugallhatná. Az ausztenitben oldott ötvözőelemek eltolhatják a kritikus hőmérsékleteket, módosíthatják a szén aktivitását, késleltethetik a ferrit- és perlitképződést, megváltoztathatják a karbidok stabilitását, valamint befolyásolhatják az ausztenitszemcsék növekedését. A folyamatos hűtési átalakulási diagramon feltüntetett átalakulási kezdő- és befejező idők hosszabb idők felé tolódhatnak, lehetővé téve, hogy a levegőn történő hűtés bainitet vagy martenzitet hozzon létre olyan tartományokban, ahol egy közönséges szénacél perlitet képezne.
Edzhetőség Az a mélység vagy kiterjedés, ameddig az acél adott hűtési feltételek mellett keményebb átalakulási terméket képes létrehozni; ez nem azonos a maximális keménységgel.
Ez az edzhetőség központi jelentése. Nem azonos a maximális keménységgel. Az edzhetőség azt a mélységet vagy kiterjedést írja le, amelyen belül az acél adott hűtési feltétel mellett keményebb átalakulási terméket képes kialakítani. A nagyobb edzhetőségű gyengén ötvözött acél vastag keresztmetszetben sokkal erősebben reagálhat a levegőn történő hűtésre, mint egy közönséges szénacél, még akkor is, ha mindkettő ugyanazt a kemencekezelést kapja. Ekkor a felületi, közbenső és magterületi hűtési sebességek metallurgiai szempontból jelentőssé válnak.
Az ötvözés miatt a „kritikus tartomány fölé” utasítás is elégtelen lehet. Az alsó és felső kritikus hőmérsékletek eltérhetnek az egyszerű vas–szén diagram alapján előre jelzettektől, a vonatkozó átalakulási tartomány feletti szükséges túlhevítés pedig az anyagminőségtől, a kiindulási állapottól, a szemcseméret-céltól és a hevítési gyakorlattól függ. A túl magas hőmérsékleten végzett, hosszú hőntartás feloldhatja a visszamaradni kívánt karbidokat, megnövelheti az ausztenitszemcséket, fokozhatja a deformációt vagy növelheti a későbbi átalakulási szövetszerkezet edzhetőségét. A túl rövid hőntartás oldatlan alkotóelemeket vagy tökéletlenül átalakult magot hagyhat vissza.
A hűtőközeget ugyanolyan gondossággal kell meghatározni. A kemencében történő hűtés, az álló levegőben történő hűtés, a ventilátorral segített hűtés és a gázhűtés nem felcserélhető megnevezések. A normalizálás hagyományosan ausztenitesítést követő, szabad levegőn végzett hűtést alkalmaz; a Karlsruhe Institute of Technology terminológiája az ausztenitesítést és az azt követő, szabad levegőn történő hűtést tekinti a meghatározó sorrendnek. A lágyítás előre meghatározott lassú hűtési sebességet vagy kemencében történő hűtést alkalmaz a keménység csökkentése, illetve a megmunkálhatóság vagy a képlékenység javítása érdekében. A különbség termikus előzmény, nem pedig utólag ráillesztett címke.
A gyengén ötvözött anyag normalizálás után megeresztést is igényelhet, a kívánt mechanikai tulajdonságoktól és az irányadó szabványtól függően. A normalizált szövetszerkezet nem jelent automatikusan végső állapotot. Egy biztonságkritikus példában a 49 CFR § 179.500-6 a tartályacél kezelésére a megeresztést követő lágyítást vagy normalizálást írja elő, ahol a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. Ez az előírás szemlélteti, miért nem tekinthető a „normalizált” megjelölés teljes tulajdonság-előírásnak.
A keresztmetszeti méret továbbra is döntő jelentőségű. A hőátadási számítások, a termoelem-mérések, a rakomány elrendezése, a kemence légkeringése, a felületi emisszivitás és a készülékekkel való érintkezés mind befolyásolják a tényleges hűtési görbét. Egy nagy tömegű alkatrész közepe még az átalakulási hőmérséklet fölött lehet, miközben a felülete már átalakul. Ezért a gyártási eljárásnak meg kell határoznia az időzítés alapját: a kemence hőmérsékletét, a rakomány hőmérsékletét, a munkadarabba helyezett és rögzített termoelem mérését, vagy a keresztmetszeti vastagságon alapuló jóváhagyott szabályt. Az „egy órán át hőntartani” utasításnak nincs rögzített metallurgiai jelentése, hacsak nem határozzák meg a kiindulási állapotot és a hőmérséklet-kiegyenlítődést.
Az MIT 4140 normalizálási példája körülbelül 850–875 °C-on
Hasznos, név szerint megnevezett példa az AISI/SAE 4140, egy króm–molibdén ötvözésű, gyengén ötvözött acél, amelynek levegőn történő hűtésre adott reakciója nem azonos egy közönséges szénacéléval. Az ötvözőelemek növelik az edzhetőséget és befolyásolják az átalakulási kinetikát, ezért a keresztmetszeti méret és a hűtési környezet megváltoztathatja a kialakuló ferrit-, perlit-, bainit- vagy martenzitfrakciókat. Az anyagminőséget meg kell erősíteni, mielőtt 4140-re vonatkozó eljárást alkalmaznánk; a hasonló névleges széntartalom nem tesz egy másik acélt metallurgiai szempontból felcserélhetővé.
A Massachusetts Institute of Technology 2007-es laboratóriumi referenciája a 4140 normalizáló izzítására vonatkozóan körülbelül 850–875 °C-ra történő ausztenitesítést, a hőmérséklet-kiegyenlítődéshez szükséges hőntartást, majd szobahőmérsékletre történő levegőn hűtést ír elő. Ez a három lépés összetartozik. A hőmérséklet létrehozza a kiindulási ausztenites állapotot, a hőntartás pedig lehetővé teszi, hogy ne csupán a kemence légtere, hanem maga a tényleges munkadarab is kiegyenlítődjön, míg a levegőn hűtés meghatározza az átalakulás lefolyását. A hőntartás elhagyása vagy a levegőn hűtés kemencében történő hűtéssel való helyettesítése megváltoztatja a kezelést.
Az MIT által megadott hőkezelési ciklus laboratóriumi vagy oktatási referencia, nem pedig automatikusan alkalmazandó gyártási specifikáció. Önmagában nem határozza meg az AISI/SAE 4140-ből készült valamennyi alkatrészre megengedett szemcseméretet, keménységet, szakítószilárdsági jellemzőket, alakváltozási határértékeket, a kemence légkörének szabályozását, a töltetsűrűséget, a termoelem elhelyezését vagy az átvételi kritériumokat. Egy gyártási specifikáció eltérő ausztenitesítési hőmérsékletet, a keresztmetszet-vastagságon alapuló meghatározott hőntartási időt, szabályozott kemence-egyenletességet vagy ezt követő megeresztést írhat elő. Az alkalmazandó anyagszabvány és a műszaki rajz az irányadó.
A tényleges munkadarab-hőmérséklet különösen fontos a 4140 esetében, mivel nagyobb edzhetősége miatt a levegőn hűtés jelentősebb következményekkel jár. Egy kis laboratóriumi próbatest gyorsan és egyenletesen lehűlhet; egy nagy tengelyről, kovácsdarabról vagy szabálytalan alakú alkatrészről azonban nem feltételezhető, hogy ugyanazt a lehűlési görbét követi. Az élek a középrésznél korábban átalakulhatnak, a gátolt részekben pedig az átalakulás előrehaladtával maradó feszültségek alakulhatnak ki. Önmagában a kemence alapjelének rögzítése gyenge bizonyíték a hőkezelés minőségére.
A helyes gyakorlat az anyagminőség azonosítása, a szükséges állapot meghatározása, az előírt ausztenitesítési tartomány kiválasztása, a munkadarab hőmérséklet-kiegyenlődésének ellenőrzése és a hűtési módszer szabályozása. A lágyító és a normalizáló izzítás egyaránt fűtési és hűtési műveletként írható le, de a szénacélok és gyengén ötvözött acélok esetében hőmérsékletük, kinetikájuk, szerkezetük és céljuk továbbra is eltérő. Ezek felcserélhetőként való kezelése technológiai hiba.
7. Kemenceüzemeltetés és technológiai változók
A kemenceüzemeltetés határozza meg, hogy az előírt lágyító vagy normalizáló izzítás ténylegesen eléri-e az eljárásban meghatározott acélkeresztmetszetet. A kemenceszabályozó 850 °C-ot jelezhet, miközben egy vastag kovácsdarab közepe lényegesen hidegebb marad, és egy felületi termoelem a célhőmérsékletet mutathatja, miközben a szorosan egymásra rakott töltet hidegebb részeket tartalmaz. A kijelzett érték ezért a kemence alapjele vagy egy kemencezóna mért hőmérséklete, nem pedig automatikusan valamennyi munkadarab hőmérséklete.
A megkülönböztetés azért fontos, mert a lágyító és a normalizáló izzítás az átalakulási hőmérséklettől és a hűtés előzményeitől függ. A normalizáló izzítás általában ausztenitesítést, majd álló vagy keringtetett levegőn történő hűtést igényel, míg a teljes lágyító izzítás szabályozott, lassú hűtést, gyakran a kemencén belül. A technológiai lágyítás külön kezelési kategória; a National Bureau of Standards 1935-ben a vasalapú ötvözet alsó kritikus hőmérséklet-tartománya alatti vagy ahhoz közeli hőmérsékleten végzett hevítéseként írta le. Hőmérséklete nem cserélhető fel a normalizáló izzítás hőmérsékletével.
Az ASTM A941-16 általános terminológiát biztosít az acélok, rozsdamentes acélok, kapcsolódó ötvözetek és ferroötvözetek számára, ugyanakkor kimondja, hogy egy konkrét ASTM-szabványban szereplő meghatározás elsőbbséget élvez az általános terminológiai szabványban szereplő azonos meghatározással szemben. Következésképpen az alkalmazandó termék- vagy hőkezelési specifikáció az irányadó, ha a terminológia vagy a kezelési követelmények eltérnek. Az ISO 683-1:2016 például normalizált, valamint normalizált és megeresztett szállítási állapotokat határoz meg nem ötvözött, hőkezelhető acélok esetében. A „normalizált” ezért nem csupán a kemencekezelő lágyított állapotra vonatkozó leírása; a termék előírt metallurgiai állapotának részét is képezheti.
A töltet elrendezése, a keresztmetszet-vastagság és a hőmérséklet-egyenletesség
A kemenceüzemeltetés szabályozása
- Töltetelrendezés Olyan keringési, sugárzási és hővezetési útvonalakat kell biztosítani, amelyek elősegítik az egyenletes felfűtést.
- Keresztmetszeti vastagság Figyelembe kell venni a szabályozó keresztmetszet hőmérsékletre melegedéséhez szükséges időt.
- Hőelemek A munkadarab jellemző pontjait kell használni, amikor a kemenceleolvasások nem képesek meghatározni a maghőmérsékletet.
- Atmoszféra A szükséges felületi állapotnak megfelelően szabályozni kell az oxidációt, a reveképződést és a dekarbonizációt.
- Nyilvántartások Meg kell őrizni a töltet azonosítóját, a hőmérsékletmeneteket, a hőntartási feltételeket, a hűtési módszert és az eltéréseket.
A töltetet úgy kell elrendezni, hogy a kemence keringése, sugárzása és hővezetése egyenletesen melegíthesse a munkadarabokat. Az egymással közvetlenül érintkező alkatrészeken árnyékolt felületek és olyan hőérintkezési útvonalak alakulnak ki, amelyek eltérnek a szabadon lévő felületek által tapasztaltaktól. A kovácsdarabok sűrű kosara megfelelő kemencelevegő-hőmérsékletet mutathat, miközben a belső darabok lemaradnak a külső darabokhoz képest. A hosszú rudakban a végek és a közép között is hőmérséklet-különbségek alakulhatnak ki, különösen akkor, ha a végek az ajtó, a tartószerelvények vagy nagy sebességű keringtetési útvonal közelében helyezkednek el.
A keresztmetszet-vastagság elsődleges technológiai változó. Egy vékony lemez vagy kis megmunkált alkatrész gyorsan megközelítheti a kemence hőmérsékletét; egy vastag lemeznek, nagy öntvénynek vagy vastag kovácsdarabnak több időre van szüksége ahhoz, hogy a hő a magjába vezessen. A meghatározó méret nem mindig csupán a névleges vastagság. Az alak, a csatlakozások, a bordák, a furatok, az érintkezési pontok és a keresztmetszet-változások helyi hőmérséklet-kiegyenlítődési késedelmet és eltérő átalakulási viselkedést okozhatnak. Egy vékony perem már ausztenites lehet, miközben egy vastag agy még az előírt tartomány alatt van.
A felfűtési sebességet szintén szabályozni kell. A gyors felfűtés nagy felület–mag hőmérséklet-különbséget, hőfeszültséget, alakváltozást vagy repedést okozhat olyan alkatrészben, amelyben a kovácsolásból, hegesztésből, öntésből vagy megmunkálásból származó maradó feszültségek vannak jelen. A lassú felfűtés nem minden esetben jelent automatikusan nagyobb biztonságot: a közbenső hőmérséklet-tartományban való hosszú tartózkodás fokozhatja az oxidációt, továbbá hatással lehet a kiválásra, a karbidok oldódására vagy a korábbi mikroszerkezeti állapotra. Az eljárásnak fel kell tüntetnie a felfűtési szakaszokat vagy a lépcsőzetes melegítést, ha azt az anyagminőség, a geometria vagy a korábbi állapot szükségessé teszi.
A töltetsűrűség a hőátadást és a kemence hőmérséklet-visszaállását egyaránt befolyásolja. A töltéshez történő ajtónyitás csökkentheti a kemence hőmérsékletét, és a nagy tömegű töltet behelyezése további hőmérséklet-esést okozhat. Ha a szabályozó agresszíven reagál, a kemence túllendülhet, mielőtt a töltet kiegyenlítődne. Ha a légkeringés nem megfelelő, a külső darabok túlhevülhetnek, miközben a középső rész hideg marad. A ventilátorok irányát, a terelőlemezek elrendezését, a kosarak közötti távolságot, a megtámasztás kialakítását és a töltet munkazónán belüli helyzetét a berendezés minősítése során kell meghatározni, nem pedig a szabályozó kijelzője alapján feltételezni.
A hőmérséklet-egyenletességi vizsgálatok és a munkadarabba helyezett termoelemek eltérő információt szolgáltatnak. Az egyenletességi vizsgálat az üres vagy meghatározott munkazónán belüli helyek között megengedett hőmérséklet-ingadozást ellenőrzi. A töltetre szerelt termoelemek azt mutatják meg, hogyan reagál egy reprezentatív alkatrész tényleges ciklus közben. Mindkettőre szükség lehet. Vastag vagy biztonságkritikus alkatrészek esetében a reprezentatív helyekre rögzített vagy azokba behelyezett termoelemek jelenthetik az egyetlen megbízható módszert annak meghatározására, hogy a leghidegebb régió mikor érte el a szükséges hőmérsékletet. Magának a rögzítési módszernek is el kell viselnie a ciklust, és el kell kerülni a félrevezető felületi hőmérséklet-mérést.
Hőntartás, kiegyenlítődés és a túlzott szemcsedurvulás elkerülése
A hőntartás csak akkor kezdődik, amikor a töltet meghatározó része elérte a szükséges hőmérsékletet, nem feltétlenül akkor, amikor a kemence kijelzője először eléri az alapjelet. Célja a kiegyenlítődés: a keresztmetszet egészének elegendően forrónak kell lennie ahhoz, hogy az előírt átalakulási vagy regenerálódási folyamat egyenletesen menjen végbe. A normalizáló izzításnál ez a szükséges ausztenites állapot létrehozását jelenti, mielőtt a töltetet levegőn történő hűtés céljából eltávolítják. A Karlsruhe Institute of Technology a normalizáló izzítást ausztenitesítésként, majd szabad levegőn történő hűtésként írja le; a kezelés célja az egyenletes szemcseméret és összetétel elősegítése.
A Massachusetts Institute of Technology 4140-re vonatkozó laboratóriumi referenciája körülbelül 850–875 °C-ot ad meg normalizáló izzításhoz, amelyet a hőmérséklet kiegyenlődéséhez szükséges hőntartás és levegőn, szobahőmérsékletre történő hűtés követ. Ez a tartomány a hivatkozott 4140-eljárásra vonatkozik; nem univerzálisan alkalmazható beállítás minden 4140-termékre, keresztmetszetre vagy specifikációra, még kevésbé minden acélminőségre. Az ötvözőtartalom eltolja az átalakulási hőmérsékleteket és megváltoztatja az edzhetőséget, míg a korábbi kovácsolás, hegesztés, hidegalakítás és a karbidok állapota befolyásolja az egyenletes reakcióhoz szükséges időt.
A szükségesnél hosszabb hőntartás nem garantálja a jobb kiegyenlítődést. Túl magas hőmérsékleten vagy túl hosszú idő esetén az ausztenitszemcsék durvulhatnak. A durva korábbi ausztenitszemcsék durvább átalakulási szerkezetet eredményezhetnek, módosíthatják a szívósságot, és a hűtés után megváltoztathatják a keménység-eloszlást. A túlhevítés olyan alkotóelemeket is feloldhat, amelyeket az eljárásnak meg kellett volna tartania, fokozhatja az alakváltozást és súlyosbíthatja a felületi károsodást. A normalizáló izzítást gyakran nem egyenletes szerkezet finomítására vagy újbóli kialakítására választják, de a túl hosszú vagy túl magas hőmérsékleten végzett normalizáló ciklus meghiúsíthatja ezt a célt.
A lágyító izzítás eltérő hűtési követelményt támaszt. Teljes lágyító izzítás esetén a kemencében végzett hűtési ciklusnak elég lassúnak kell lennie a kívánt átalakulási útvonal biztosításához, nem csupán addig kell hűteni a töltetet, amíg az biztonságosan kezelhetővé válik. A Texas A&M megkülönbözteti egymástól a kritikus tartomány fölötti hevítést követő álló vagy mozgatott levegőn történő hűtéssel végzett normalizáló izzítást, valamint a lágyító izzítást, amely előre meghatározott lassú hűtési sebességet alkalmaz a keménység csökkentése, illetve a megmunkálhatóság és a duktilitás javítása érdekében. A túl gyorsan hűlő kemence vagy az olyan töltet, amelyet akkor távolítanak el, amikor a közepe még forró, vegyes szerkezetet és egyenetlen megmunkálási viselkedést eredményezhet.
A pontos felfűtési, hőntartási és hűtési időket az anyagminőség-specifikáció, a keresztmetszet mérete, a töltet elrendezése, a kemence képességei és a validált eljárás alapján kell meghatározni. Az ASM Metals Handbook acélok hőkezelésével foglalkozó része az ausztenitesítési hőmérsékletet, a hűtőközeget, a változókat, az eljárásokat és az alkalmazásokat összekapcsolódó technológiai döntésekként kezeli. Egy általános táblázatból átvett idő nem helyettesítheti ezt az értékelést.
Kemencelégkör, oxidáció, dekarbonizáció és reve képződése
Az atmoszféra szabályozása nemcsak a felületi állapotot, hanem a megjelenést is befolyásolja. Oxidáló kemencében a vas oxigénnel és vízgőzzel reagálva reveképződéshez vezet. A reve megváltoztatja a méreteket, szennyezi a forgácsolási műveleteket, és elfedheti a felületi hibákat. Kezelés vagy szemcseszórás közben leválhat, érdesebb felületet hagyva maga után, és megváltoztatva a végső megmunkáláshoz rendelkezésre álló ráhagyás mennyiségét. A veszteség nem egyenletes, ha a különböző felületek eltérő mértékben vannak kitéve az atmoszférának, illetve ha az alkatrészek egymással érintkeznek.
A dekarbonizáció súlyosabb probléma, mint a közönséges reveképződés, mivel megváltoztatja az acél felületközeli rétegének kémiai összetételét. A szén a felületből oxidáló vagy nedves kemenceatmoszférába diffundálhat, ezáltal alacsonyabb széntartalmú réteg alakul ki. Ez a réteg lágyabb lehet a magrésznél, kisebb kopásállóságot mutathat, eltérően reagálhat a későbbi edzésre, illetve olyan keménységértéket eredményezhet, amely nem jellemzi a belső anyagot. A réteg mélysége a hőmérséklettől, az időtől, az acél összetételétől, az atmoszféra potenciáljától és a felületi állapottól függ. A túl hosszú hőntartás mind az oxidáció, mind a szénvesztés lehetőségét növeli.
A védőatmoszféra, a vákuum, a zárt tartályok vagy a feláldozható csomagolóanyagok csökkenthetik ezeket a hatásokat, de mindegyik módszer megköveteli a gázösszetétel, a harmatpont, a tömítetlenség, az áramlás, a kemence tisztasága és a berakodási gyakorlat szabályozását. A névlegesen inertgázos megjelölés önmagában nem bizonyítja, hogy az atmoszféra megakadályozza a dekarbonizációt. A vízgőz, a levegő bejutása, a kenőanyag-maradványok és a szennyezett készülékek megváltoztathatják a kemence kémiai viszonyait. Ezzel szemben az erősen karburáló atmoszféra növelheti a felületi széntartalmat, és más jellegű hibát okozhat.
Az atmoszférát a szükséges végső felületi állapot alapján kell megválasztani. Ha a revet és a dekarbonizációt azért engedélyezik, mert a megmunkálás eltávolítja az érintett réteget, akkor a megengedett mélységet ennek ellenére meg kell határozni. Ha a felület készre munkált, méretkritikus, vagy később indukciós edzésnek, cementálásnak, nitridálásnak vagy fárasztó igénybevételnek lesz kitéve, az atmoszférára vonatkozó határértékek szigorúbbak. A felületi keménység mélység menti vizsgálata, a metallográfiai vizsgálat, a méretellenőrzés és a reve vizsgálata igazolhatja, hogy a ciklus a meghatározott eredményt hozta-e.
Biztonságkritikus példa található a 49 CFR § 179.500-6 szabályozásban, amely szerint bizonyos acéltartályok hőkezelése izzításból vagy normalizálásból, majd megeresztésből áll, a megeresztési hőmérséklet pedig legalább 1000 °F. Ez a követelmény szemlélteti, miért nem választható el a kemenceüzemeltetés az irányadó előírástól. A megengedett alapjel, a berakott töltet, a hőntartás, a hűtési módszer, az atmoszféra és az ellenőrzési kritériumok egy, a megnevezett acélra és geometriára minősített eljáráshoz tartoznak. Ezen szabályozások nélkül egyetlen izzítási vagy normalizálási hőmérséklet, hőntartási idő vagy hűtési program sem tekinthető érvényesnek.
8. A mikroszerkezeti eredmények és azok ellenőrzése
A perlit, a ferrit, a bainit és a martenzit a hűtési folyamatban
Az izzítást és a normalizálást a termikus előélet, nem pedig a „lágyítás” szó határozza meg. A végső mikroszerkezet a hevítés során kialakult ausztenittől, az acél összetételétől, a keresztmetszet méretétől és a hűtés közbeni hőmérséklet-idő úttól függ. Az átalakulás csak akkor kezdődik meg, amikor a hűlési görbe metszi a vonatkozó átalakulási tartományt, a képződő termékeket pedig egyaránt meghatározza a hőmérséklet és a diffúzióra rendelkezésre álló idő.
Egy egyszerű szénacélból készült, eutektoid alatti acél esetében a lassú kemencehűtés rendszerint lehetővé teszi, hogy az ausztenit először proeutektoidos ferritté, majd viszonylag durva perlitté alakuljon. A szénnek elegendő ideje van arra, hogy viszonylag nagy távolságokra diffundáljon, ezért a perlitkolóniák és a lamellák közötti távolság általában nagyobb. Ez a szerkezet rendszerint kisebb keménységet és jobb forgácsolhatóságot eredményez a gyorsabban hűtött állapothoz képest, bár a tényleges eredmény a széntartalomtól, a kiindulási szemcsemérettől, a keresztmetszet vastagságától, a kemenceüzemeltetéstől és az előírt izzítási ciklustól függ.
A normalizálás általában a kritikus tartomány feletti ausztenitesítésből, majd nyugalmi vagy áramló levegőben végzett hűtésből áll. A Bodycote 2024-ben a normalizálást hozzávetőlegesen 800–920 °C-ra történő hevítésként írta le új ausztenitszemcsék kialakítása céljából, amelyet levegőben vagy gázban végzett szabad hűtés követ. A Karlsruhe Institute of Technology szintén az ausztenitesítést és a szabad levegőn történő hűtést tekinti a folyamat meghatározó sorrendjének. A levegő gyorsabban vonja el a hőt, mint a kemence, ezért az átalakulás alacsonyabb hőmérsékleten és a diffúzió számára rendelkezésre álló rövidebb idő alatt megy végbe. Az így létrejövő ferrit-perlit szerkezet általában finomabb, mint a teljes kemencehűtéssel kialakuló szerkezet, a keménység és a szilárdság pedig gyakran nagyobb.
Ez az összehasonlítás tendencia, nem pedig garancia. Az ötvözőelemek eltolják az átalakulási hőmérsékleteket és késleltetik a diffúziót. A króm, a molibdén, a nikkel, a mangán és a szilícium a perlit- és bainitreakciókat hosszabb időtartományok felé tolhatja el, megváltoztatva az adott hűtési sebességnél kialakuló termékeket. Egy olyan keresztmetszet, amely alacsony széntartalmú acélban ferritre és perlitre hűlhet, ötvözött acélban bainitet képezhet, különösen a felület közelében vagy vékonyabb keresztmetszetekben. Megfelelően gyors hűtés esetén az ausztenit egy része elkerülheti a diffúziós átalakulásokat, és martenzitté alakulhat. A martenzit megeresztetlenül nem megfelelő lehet a kívánt állapothoz, hacsak nem követi előírt megeresztési kezelés.
A 4140 hasznos figyelmeztetés arra, hogy a közönséges szénacélokra vonatkozó elvárásokat nem szabad minden minőségre alkalmazni. Az MIT 2007-es laboratóriumi hivatkozása a 4140 normalizálására hozzávetőlegesen 850–875 °C-ot ad meg, a hőmérséklet kiegyenlítéséhez szükséges hőntartással, majd szobahőmérsékletre történő levegős hűtéssel. A keresztmetszet méretétől, valamint a kemence- és légköri viszonyoktól függően a létrejövő szerkezet ferritet, perlitet, bainitet vagy lokálisan keményebb alkotókat is tartalmazhat. Önmagában a minőségjel nem határozza meg az eredményt; ehhez a teljes hőkezelési ciklus és a hűtési geometria is szükséges.
A National Bureau of Standards 1935-ben kiadott körlevele elkülönítette a technológiai izzítást a normalizálástól: a technológiai izzítást a lower critical hőmérséklet-tartomány alatti vagy annak közelében végzett hevítésként írta le, míg a normalizálást a kritikus tartomány fölött hozzávetőlegesen 100 °F-kal végzett hevítésként, amelyet nyugalmi levegőben történő hűtés követ. A technológiai izzítás megszüntetheti a hidegalakítás okozta keményedést anélkül, hogy a kiindulási szerkezet teljesen átalakulna. Ezért nem szabad feltételezni, hogy a teljes izzítással vagy normalizálással kialakuló ferrit-perlit szerkezetet hozza létre.
Az átalakulási diagramok segítenek megmagyarázni ezeket a különbségeket. A folyamatos hűtési átalakulási diagram azt mutatja meg, hogy egy adott hűtési sebesség mellett mikor kezdődik és mikor fejeződik be az ausztenit átalakulása. A kemence-, a levegős és a felület–mag hűlési görbéi a diagram különböző tartományait keresztezhetik. Ezért ugyanaz a kemencetöltet eltérő szerkezeteket tartalmazhat a felületen, a negyedvastagságban és a középpontban. A vastag alkatrészek magja lassabban hűl, míg az éles sarkok, a szabad végek és a kis csatlakozóelemek elég gyorsan lehűlhetnek ahhoz, hogy keményebb termékek alakuljanak ki.
Szemcseméret, sávosság, szegregáció és homogenitás
A normalizálás finomíthatja az ausztenitszemcsék szerkezetét, mivel a kritikus tartomány feletti hevítés lehetővé teszi, hogy a korábban deformálódott vagy termikusan módosult ausztenit átalakuljon, majd a hűtés során újjáalakuljon. Az eredmény gyakran finomabb és egyenletesebb ferrit-perlit elrendeződés, mint amelyet a hosszú ideig tartó kemencehűtés hagy maga után. A túl magas ausztenitesítési hőmérséklet vagy a túl hosszú hőntartás azonban meghiúsítja ezt a célt, mivel elősegíti az ausztenitszemcsék növekedését. A szemcsefinomítás ezért a teljes ciklus függvénye, nem csupán a „normalizált” megjelölésé.
Az izzítás csökkentheti a keménységet és a maradó feszültséget, miközben viszonylag durva szerkezetet hagy meg, ha a ciklus lassú átalakulást segít elő. A durva szemcse az egyik termékállapotban elfogadható, egy másikban azonban nemkívánatos lehet, különösen akkor, ha az ütőszívósságot, a fáradási ellenállást vagy a forgácsolhatóságot szabályozzák. A szemcseméretet a termékelőírás alapján kell értékelni, nem pedig általános vizuális benyomás alapján megítélni.
A sávosság különálló probléma. A hengerlés és a kovácsolás a ferritet, a perlitet, a zárványokat és az ötvözőelemekben gazdag tartományokat a megmunkálás irányában megnyújthatja. Hűtés közben ezek a tartományok eltérő időpontokban alakulhatnak át, így a hosszirányú metszetben látható váltakozó sávok jönnek létre. A normalizálás az ausztenitesítés során a szén feloldásával és újraelosztásával csökkentheti egyes sávossági jelenségek mértékét, de nem képes megbízhatóan megszüntetni a súlyos kémiai szegregációt vagy valamennyi alakításból származó jellemzőt. Több normalizálási ciklusra, módosított kovácsolási gyakorlatra vagy homogenizálásra lehet szükség, és ezeket a műveleteket az alkalmazandó előírásnak engedélyeznie kell.
A szegregáció a megszilárdulás során keletkezik. A mangán, a szén, a foszfor, a kén és az ötvözőelemek koncentrációja eltérhet a dendrites és a dendritközi tartományok között. A hőkezelés diffúzió és átalakulás révén javíthatja a szerkezeti egyenletességet, de a közönséges izzítás vagy normalizálás nem garantálja a kémiai homogenitást. Ennek következtében a középvonal menti tartomány a környező anyagtól eltérő mennyiségű perlitet, bainitet vagy martenzitet képezhet még akkor is, ha a kemenceciklus egyenletes volt.
A kockázat nem korlátozódik a martenzitre. A bainit, a karbidhálózatok, a fel nem oldódott karbidok és a helyileg széndús alkotók keménységi gradienseket vagy rossz forgácsolhatóságot eredményezhetnek. A felületi dekarbonizáció lágyabb ferrites réteget hoz létre, míg a karburizáció vagy az oxidációhoz kapcsolódó reve megnehezítheti a keménységmérések és a metallográfiai értékelés értelmezését. Az atmoszféra, a kemence berakodása, a hőelemek elhelyezkedése, az alkatrészek közötti távolság és a hűtésnek való kitettség mind fontos tényező.
A hőkezelési állapot szintén szabványosítási kérdés. Az ISO 683-1:2016 a nem ötvözött, hőkezelhető acélok szállítási állapotait határozza meg, beleértve a normalizált, valamint a normalizált és megeresztett állapotot. Ezek a megjelölések nem felcserélhetők azzal a nem hivatalos kijelentéssel, hogy az anyagot „lágyították”. Egy biztonságkritikus példában a 49 CFR § 179.500-6 olyan tartályhőkezeléseket ír elő, amelyek lágyításból vagy normalizálásból, majd megeresztésből állnak; a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. A vonatkozó termékszabvány határozza meg az előírt állapotot és az elfogadási kritériumokat.
Keménységvizsgálat, metallográfia és méretellenőrzés
Az ellenőrzést az anyagminőséggel, a termékformával, az olvasztási számmal, az előírt szállítási állapottal és az alkalmazandó szabvánnyal kell kezdeni. Az ASTM A941-16 az acélok, rozsdamentes acélok, kapcsolódó ötvözetek és ferroötvözetek általános terminológiai hivatkozása, ugyanakkor kimondja, hogy egy adott ASTM-szabványban szereplő meghatározás elsőbbséget élvez az azonos általános meghatározással szemben. Ezért a terminológiát és az elfogadási követelményt mindig a termékszabvánnyal együtt kell értelmezni.
| Ellenőrzési módszer | Mit tárhat fel | Fontos szabályozási szempont |
|---|---|---|
| Keménységtérkép | A felülettől a magig, illetve a végtől a végig fennálló eltérés | Vizsgálati módszer, előkészítés, mérési helyek és átszámítási szabály |
| Metallográfia | Ferrit, perlit, bainit, martenzit, sávosság és dekarbonizáció | A keresztmetszet iránya, marószer és a vizsgálat helye |
| Szemcseméret-vizsgálat | A ferrit vagy a korábbi ausztenitszemcsék állapota | Az alkalmazandó szabványban megnevezett módszert kell használni. |
| Méretellenőrzés | Görbülés, ovalitás, növekedés, zsugorodás és az alak jellegzetességeinek torzulása | Meghatározott vonatkoztatási pontok és kalibrált berendezés |
| Kemence-nyilvántartás felülvizsgálata | Az állított hőtörténetet alátámasztják-e a nyilvántartások | Tényleges hőmérsékletek, hőntartás, atmoszféra, töltet és hűtési nyilvántartások |

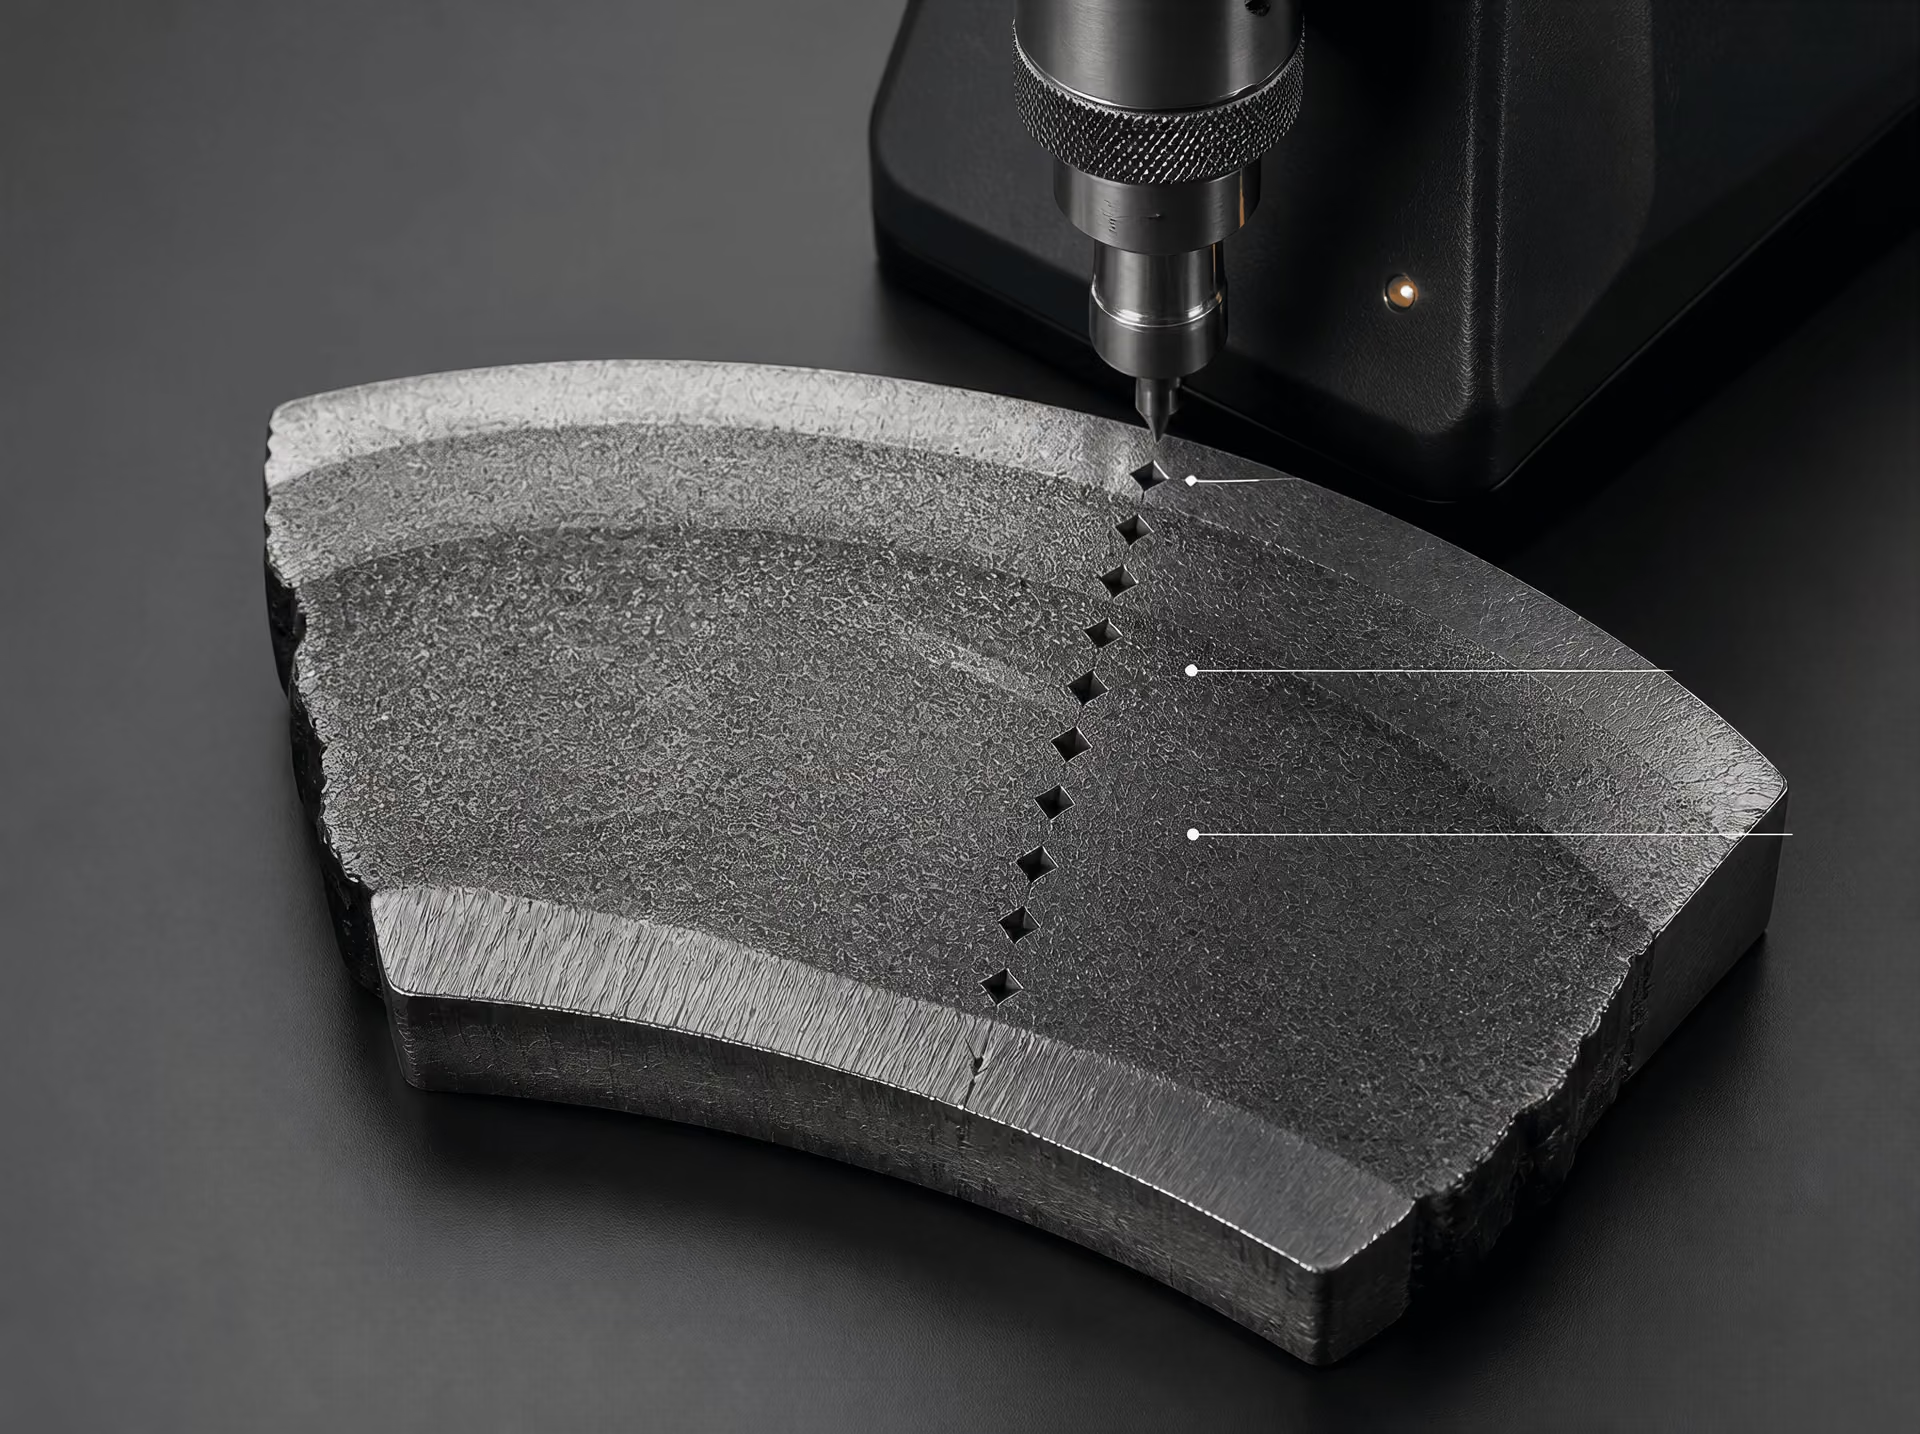
A keménység feltérképezése célszerű első ellenőrzés. A mérési eredményeknek reprezentálniuk kell a felületet, valamint – ahol megengedett – a felszín alatti vagy keresztmetszeti helyeket is; elegendő mérési pontot kell alkalmazni ahhoz, hogy feltárható legyen a széltől a közép felé, illetve a végtől a végig fennálló változás. Egyetlen, elfogadhatónak tűnő lenyomat nem feltétlenül tár fel egy martenzites széltartományt, egy dekarbonizált felületet vagy a kemence középső részén kialakult lágy zónát. A vizsgálati módszert, a felület-előkészítést, a reve eltávolítását, a bemérőtest terhelését és az átszámítási szabályt rögzíteni kell. Nem szabad univerzális keménységhatárértéket kitalálni; a határértékek az anyagminőségből, a termékből és a vonatkozó előírásból következnek.
A metallográfia olyan magyarázattal szolgál, amelyet a keménység önmagában nem tud biztosítani. Egy keresztirányú metszet feltárhatja a ferrit–perlit eloszlását, a szemcseméretet, a sávosságot, a zárványokat, a szegregációt, a bainitet, a martenzitet, a karbidhálózatokat és a dekarbonizációt. A maratószernek meg kell felelnie az acél minőségének és a vizsgálat céljának. A hosszirányú metszetek különösen hasznosak a hengerlési irány, a folyásvonalak és a sávosság értékeléséhez, míg a keresztirányú metszetek a sugárirányú vagy a falvastagságon keresztüli változásokat mutatják meg.
A szemcseméret értékelését az alkalmazandó szabványban meghatározott módszerrel kell elvégezni, például összehasonlító diagram vagy metszéspontszámítási eljárás alkalmazásával. A jelentésben meg kell adni a vizsgált helyet, továbbá meg kell különböztetni egymástól az ausztenitszemcse-méretet – amennyiben azt rekonstruálták vagy más módon értékelték – és az átalakulás után látható ferritszemcse-méretet. Ezek egymással összefüggő, de nem azonos mérések.
A dekarbonizáció ellenőrzéséhez a felülettől az érintetlen mag felé haladó, mért keménységi vagy mikroszerkezeti profilt kell készíteni. A reve eltávolítása önmagában nem bizonyítja a szénveszteség hiányát. A méretellenőrzés ugyanilyen szükséges: a kemencében történő hevítés és hűtés alakváltozást, növekedést vagy zsugorodást, oválisságot, görbülést, valamint a megmunkált jellemzők változását okozhatja. A kritikus méreteket a hőkezelés előtt és után, meghatározott bázisrendszer és kalibrált berendezés alkalmazásával kell megmérni.
Végül át kell tekinteni a kemence nyilvántartásait. Ellenőrizni kell a töltet azonosítását, a beállított értékeket, a rendelkezésre álló tényleges munkadarab-hőmérsékleteket, a hőntartási időt, az atmoszférát vagy a kemencepotenciált, a hőelemek kalibrálását, a berakási elrendezést, az áthelyezési időt, a hűtési módszert és az esetleges megszakításokat. Ha a nyilvántartások nem támasztják alá a megadott hőtörténetet, akkor a keménység és a mikroszerkezet leírhatja, hogy mi történt, de nem bizonyíthatja, hogy az előírt lágyítást vagy normalizálást elvégezték.
9. Lágyítás és normalizálás későbbi műveletek előkészítéseként
A lágyítást és a normalizálást gyakran együtt tárgyalják, mivel mindkettő módosítja a melegalakítás, az öntés, a hegesztés vagy egy korábbi hőkezelés során kialakult szerkezetet. Az általuk létrehozott kiindulási állapot azonban nem azonos. A lágyítás általában a lágyítást, a feszültségcsökkentést és a lassú hűtéssel elérhető duktilitást helyezi előtérbe; a normalizálás során az acélt ausztenitesítik, majd levegőn hűtik, ami eltérő átalakulási folyamatot és rendszerint finomabb, egyenletesebb szerkezetet eredményez. A gyakorlati eredmény az anyagminőségtől, a keresztmetszet méretétől, a kiindulási állapottól, a kemence üzemeltetésétől, a kemenceatmoszférától és az irányadó termékspecifikációtól függ.
A terminológiát az alkalmazandó szabvány alapján kell értelmezni. Az ASTM A941-16 általános fogalommeghatározásokat ad az acélra, a rozsdamentes acélra, a kapcsolódó ötvözetekre és a ferroötvözetekre, ugyanakkor kimondja azt is, hogy ha egy konkrét ASTM-szabvány egy általános terminológiai szabványban szereplővel azonos fogalmat határoz meg, akkor a konkrét szabványban szereplő meghatározás élvez elsőbbséget. Ezért eltérő megfogalmazás esetén a rajz, a beszerzési specifikáció vagy a hőkezelési előírás az irányadó, nem pedig a „lágyított” vagy „normalizált” általános leírása.
Forgácsolás és alakítás
Teljesen lágyított állapotot általában akkor választanak, amikor a forgácsolás vagy alakítás előtt kis keménységre és nagy duktilitásra van szükség. A kemencében végzett lassú hűtés lehetővé teszi a diffúziós átalakulásokat, és csökkenti a gyorsan hűtött termékekhez kapcsolódó keménységet, bár a végső ferrit–perlit-morfológiát a széntartalom, az ötvözőelemek, az ausztenitszemcse-méret és a hűtési sebesség egyaránt meghatározza. A technológiai lágyítás szűkebb értelmű hőkezelés: a National Bureau of Standards Circular 409 (1935) olyan eljárásként írta le, amelynek során a vasalapú ötvözetet az alsó kritikus hőmérséklet-tartomány alatt vagy annak közelében hevítik. Ez nem azonosítható a kritikus tartomány feletti teljes lágyítással.
A kisebb keménység csökkentheti a forgácsolóerőket és a szerszámkopást, de a „lágyabb” állapot nem jelenti automatikusan azt, hogy a megmunkálhatóság is jobb. A nagyon lágy, durva szemcséjű vagy ferrites szerkezet hosszú, folytonos forgácsot képezhet, feltapadhat a szerszámra, illetve a maradó feszültségek felszabadulásakor deformálódhat. A megmunkálási ráhagyások megállapításakor ezt a lehetőséget figyelembe kell venni. A normalizálás egyenletesebb egyensúlyt biztosíthat a szilárdság és a megmunkálhatóság között, különösen akkor, ha a kovácsolt vagy hengerelt állapotban durva szemcsék, szegregáció vagy egyenetlen perlitlamella-távolság alakult ki. Sok szénacél és gyengén ötvözött acél esetében azonban a normalizált állapot még mindig keményebb, mint a lassan hűtött lágyított állapot, ezért a választást a konkrét forgácsolási művelethez kell igazítani, nem pedig ahhoz az általános állításhoz, hogy a normalizálás javítja a megmunkálhatóságot.
A normalizálás az ausztenites tartományba történő hevítésből, majd nyugalomban lévő vagy áramló levegőben, illetve meghatározott gázban végzett hűtésből áll. A Bodycote 2024-ben közzétett leírása szerint a normalizálás gyakran hivatkozott hőmérséklet-tartománya körülbelül 800–920 °C; ennek során új ausztenitszemcsék képződnek, majd az anyag levegőben vagy gázban szabadon lehűl. Ez a tartomány leíró jellegű, és nem jelent univerzális kemencebeállítást. A szükséges hőmérséklet hipoeutektoidos acél esetében az Ac3, hipereutektoidos acél esetében az Acm fölött lehet, vagy azt közvetlenül az anyagminőség szabványa határozhatja meg. Az MIT 2007-es, 4140-re vonatkozó laboratóriumi hivatkozása például körülbelül 850–875 °C-os normalizálási hőmérsékletet ad meg 4140 esetében, amelyet a hőmérséklet kiegyenlítődéséhez szükséges hőntartás és levegőn történő hűtés követ.
Az alakítási viselkedés a hőelőélettel együtt szintén változik. A lágyított kis széntartalmú vagy gyengén ötvözött acél rendszerint nagyobb képlékeny alakváltozást tesz lehetővé repedés előtt, míg a normalizált acél nagyobb folyáshatárral rendelkezik, ezért nagyobb alakítóerőket igényelhet. Ezzel szemben a lágyított szerkezet nem mindig előnyös melegalakításkor: a szükségtelenül hosszú hőntartás során bekövetkező túlzott szemcsedurvulás durva szerkezetet hagyhat vissza, ami később befolyásolja a szívósságot és a méretstabilitást. A kovácsolás utáni normalizálás a durva vagy egyenetlen kovácsolt szerkezetet újonnan kialakult ausztenitszemcsékkel válthatja fel, azonban az átalakulási tartományon belüli levegőhűtési sebesség a vastagsággal jelentősen változik. Ezért egy lemez felületén és középső részén eltérő ferrit–perlit-arány alakulhat ki.
A vetemedést nem csupán a névleges keménység határozza meg. A megmunkálási feszültségek lágyítás közbeni eltávolítása megváltoztathatja a méreteket; a normalizálás utáni levegőhűtés pedig hőmérséklet-gradienseket és átalakulási alakváltozásokat hozhat létre. A vékony keresztmetszetek a vártnál gyorsabban hűlhetnek, így keményebb termékek képződhetnek, míg a vastag keresztmetszetek lassabban hűlnek, és durvább átalakulási szerkezetet tarthatnak meg. A készülékek, a beállítási irány, a keresztmetszet-változások és az egyenetlen kemenceterhelés mind számítanak. A kezelési jegyzőkönyvben nem elegendő csupán a „hőkezelt” megjelölést feltüntetni; az anyagminőséget és a keresztmetszetet is meg kell adni.
Edzés és megeresztés előkészítése
Martenzites szilárdsági szint előírása esetén a normalizálás nem helyettesíti az edzést és a megeresztést. A normalizálás során az ausztenit levegőhűtés közben alakul át; sok kis és közepes széntartalmú acélban ez rendszerint ferritet és perlitet eredményez, kellően edzhető ötvözött acélminőségekben, illetve jelentősen eltérő hűtési sebességek esetén azonban bainit vagy martenzit is képződhet. Az edzés ezzel szemben ausztenitesítést, majd olyan gyors hűtést igényel, amely elnyomja a diffúziós átalakulást és martenzitet hoz létre; ezt követően a megeresztés a keménység, a szívósság és a belső feszültség beállítására szolgál.
Egy korábbi lágyítás kiszámíthatóbbá teheti a későbbi edzési ciklust azáltal, hogy csökkenti a keménységet és megszünteti az egyenetlenség egy részét, de túlzott mértékű lágyítás esetén durva szemcséket is visszahagyhat. A későbbi edzési művelet során kialakuló durva ausztenitszemcsék rendszerint növelik az edzhetőséget, és csökkenthetik a szívósságot. Edzés előtt gyakran normalizált állapotot választanak, ha a beérkező kovácsolt, öntött vagy melegen hengerelt szerkezet durva vagy változó. Az edzés során végbemenő újraaustenitesítés így szabályozottabb ferrit–perlit-szerkezetből és egyenletesebb széneloszlásból indul.
A sorrend nem automatikus. Az ötvözött karbidok, a szegregáció, a sávosság, a korábbi hidegalakítás és az alkatrész vastagsága előírt közbenső hőkezelést vagy közvetlen edzési eljárást tehet szükségessé. A túl magas normalizálási hőmérséklet feloldhatja a karbidokat vagy szemcsedurvulást okozhat; az elégtelen hőmérséklet pedig nem feltétlenül szünteti meg a korábbi szerkezetet. A hőntartási időnek elegendőnek kell lennie ahhoz, hogy a keresztmetszet hőmérséklete kiegyenlítődjön, de ne okozzon szükségtelen szemcsedurvulást. Az atmoszféra szabályozása szintén fontos, mivel a dekarbonizáció vagy az oxidáció megváltoztatja azt a felületet, amelynek később meg kell felelnie a keménységi, kifáradási vagy méretkövetelményeknek.
A megeresztést külön műveletként kell kezelni. Az ASM Handbook Volume 4A a lágyítást és a normalizálást azért különbözteti meg a zürítéstől, a megeresztéstől, az ausztemperálástól és a martemperálástól, mert ezek hűtési útjai és az általuk létrehozott szerkezetek eltérnek. Biztonságkritikus példa található a 49 CFR § 179.500-6 (2024) előírásában, amely szerint a meghatározott acéltartályok hőkezelése lágyítást vagy normalizálást, majd megeresztést foglal magában; a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. Ez a követelmény nem jelenti azt, hogy minden normalizált acélt meg kell ereszteni; azt mutatja, hogy az előírt sorrend egy szabályozott anyagállapot részét képezheti.
Mikor írnak elő normalizált és megeresztett állapotot?
A „normalizált és megeresztett” megjelölés egy hőkezelési sorrendet és az ennek eredményeként létrejövő szállítási állapotot jelöli, nem pedig önmagában a normalizálás vagy a megeresztés szinonimája. Az ISO 683-1:2016 a nem ötvözött, hőkezelhető acélok műszaki szállítási követelményeit határozza meg; ezek között szerepel a normalizált, valamint a normalizált és megeresztett állapot. A megjelölés a termékállapotot a kívánt mechanikai tulajdonságokhoz kapcsolja: az acélt először normalizálják, majd ismét felhevítik a keletkezett átalakulási termékek megeresztése, valamint a keménység vagy a maradó feszültség csökkentése céljából, miközben megőrzik az előírt szilárdság és szívósság közötti egyensúlyt.
Ez a megkülönböztetés a gyártás és szerelés során fontos. A normalizált és megeresztett állapotban szállított anyag már ellenőrzött hőelőéleten ment keresztül. Egy későbbi hegesztési hőciklus, lánggal végzett egyengetés, hidegalakítási művelet vagy helyi újrahevítés megváltoztathatja ezt az állapotot. Ha az alkatrészt ezt követően edzik, figyelembe kell venni a korábbi megeresztési hőmérsékletet és az új ausztenitesítési ciklust, mivel a végső szerkezet már nem felel meg az ISO szerinti szállítási állapotnak, kivéve, ha a teljes alkatrészt újrahőkezelik és újravizsgálják.
A normalizált és megeresztett acélt előíró specifikáció szakítószilárdságra, folyáshatárra, szakadási nyúlásra, ütőmunkára, keménységre vagy a vastagságtól függő követelményekre is vonatkozhat. Ezek az értékek nem vezethetők le pusztán a „normalizált” szóból. Az üzem sem helyettesítheti az előírt állapotot lágyítással csak azért, mert mindkét kezelés csökkenti a maradó feszültséget. A helyettesítés megváltoztatja a keménységet, a szemcseszerkezetet, a megmunkálási választ, az alakítási viselkedést és a későbbi edzésre adott reakciót.
A gyártásellenőrzés érdekében a hőkezelési utasításban fel kell tüntetni az anyagminőség megjelölését, az ausztenitesítési vagy lágyítási tartományt, a kiegyenlítési vagy hőntartási követelményeket, a hűtőközeget, adott esetben a megeresztési hőmérsékletet, a keresztmetszet méretét és az átvételi vizsgálatokat. Az ISO 683-1:2016 meghatározza az anyagállapotot; az alkatrészre vonatkozó eljárásnak azonban továbbra is számolnia kell a kemence hőmérséklet-egyenletességével, a töltet elrendezésével, az atmoszférával és a tényleges hűtési sebességgel. A normalizálás meghatározott, levegőn hűtött kiindulási szerkezetet hoz létre. A lágyítás lassabban hűtött, általában lágyabb állapotot hoz létre. Annak eldöntése, hogy ezek közül melyik megfelelő a forgácsolás, alakítás, edzés vagy megeresztés előtt, az anyagminőségtől függő mérnöki döntés, nem pedig felcserélhető megjelölés.
10. Biztonság szempontjából kritikus és szabályozott alkalmazások
A hőkezelés tervezési ellenőrzési kérdéssé válik, amikor az acél nyomáshatár, teherhordó szerkezet, szállítótartály vagy más, biztonság szempontjából kritikus szerelvény része. Ezekben az alkalmazásokban az „izzított”, „normalizált”, valamint a „normalizált és megeresztett” megjelölések nem felcserélhetők. Mindegyik eltérő hőkezelési előzményt jelöl, és az irányadó anyag- vagy szerkezeti szabvány ehhez az előzményhez konkrét mechanikai tulajdonság-, szívóssági, méretpontossági vagy vizsgálati követelményeket kapcsolhat.
Az ASTM A941-16 hasznos terminológiai hivatkozás acélok, rozsdamentes acélok, kapcsolódó ötvözetek és ferroötvözetek esetében, de nem helyettesíti az alkalmazandó termék- vagy szerkezeti előírást. Az ASTM A941-16 kifejezetten kimondja, hogy egy konkrét ASTM-szabványban szereplő meghatározás elsőbbséget élvez a terminológiai szabványban szereplő azonos általános meghatározással szemben. Ennek a hierarchiának akkor van jelentősége, amikor egy beszerzési előírás, nyomástartóedényre vonatkozó szabály vagy szállítási előírás egy kifejezésnek szabályozott jelentést ad.
A 49 CFR § 179.500-6 jelentősége
A 49 CFR § 179.500-6 a hatálya alá tartozó tartálykövetelményhez legalább 1000 °F megeresztési hőmérsékletet ír elő. Strong evidence
A 49 CFR § 179.500-6 konkrét példát szolgáltat arra, amikor egy szabályozás meghatározza a kezelések sorrendjét. Az előírás hatálya alá tartozó bizonyos acéltartályok esetében a meghatározott hőkezelés izzításból vagy normalizálásból, majd megeresztésből áll. A megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. Ez a tartályokra és az adott szakaszban meghatározott feltételekre vonatkozó szabályozási követelmény, nem pedig minden acélalkatrészre érvényes, általános előírás.
A sorrend azért kritikus biztonsági szempontból, mert az első kezelés és a megeresztési lépés eltérő metallurgiai feladatot lát el. Az izzítás vagy a normalizálás létrehozza a megelőző mikroszerkezeti állapotot. Az izzítás általában lassabb hűtési folyamatot alkalmaz, amelynek célja a keménység csökkentése, valamint a korábbi megmunkálás bizonyos hatásainak megszüntetése vagy újraelosztása. A normalizálás során az acélt ausztenitesítik, majd álló vagy szabadon áramló levegőn hűtik; a kemencében történő hűtésnél gyorsabb hűtési folyamat rendszerint finomabb átalakult szerkezetet, valamint eltérő szilárdságot és szívósságot eredményez. A pontos eredmény a széntartalomtól, az ötvözőelemektől, a keresztmetszet vastagságától, a korábbi alakváltozástól, az ausztenitesítési hőmérséklettől, a hőntartási időtől és a hűtési körülményektől függ.
A megeresztés ezt követően módosítja a korábbi kezeléssel létrehozott szerkezetet. Megfelelően magas hőmérsékleten és elegendő időtartam mellett csökkentheti a maradó feszültségeket, valamint beállíthatja a szilárdság, a képlékenység, a szívósság és a méretstabilitás közötti egyensúlyt. Az 1000 °F-os minimum megakadályozza, hogy a feldolgozó egy alacsony hőmérsékletű feszültségcsökkentő ciklust egyenértékű helyettesítőként kezeljen. Egyúttal alsó határt szab a szabályozás által célzott hőterhelésnek, bár az előírt ciklust továbbra is az érintett acélminőséghez, vastagsághoz, geometriához és előíráshoz kell alkalmazni.
A szabályt nem szabad úgy értelmezni, hogy minden normalizált acél esetében 1000 °F-on kell megeresztést végezni, vagy hogy minden izzított acélt ugyanilyen kezelésnek kell alávetni. Az ISO 683-1:2016 megkülönbözteti a szállítási állapotokat, köztük a nem ötvözött, hőkezelhető acélok normalizált, illetve normalizált és megeresztett állapotát. Ez a megkülönböztetés mutatja, miért része az állapot az anyagmegjelölésnek és a szállítási követelménynek, és miért nem tekinthető pusztán alkalmi műhelyi megjelölésnek.
A szabályozás továbbá nem szünteti meg az izzítás és a normalizálás közötti különbséget. A National Bureau of Standards 1935-ben kiadott körlevele a technológiai izzítást úgy írta le, mint egy vasalapú ötvözetnek az alsó kritikus hőmérséklet-tartomány alatt vagy annak közelében történő hevítését, míg a normalizálást a kritikus tartomány fölött körülbelül 100 °F-kal végzett hevítésként, majd álló levegőn történő hűtésként határozta meg. A korszerű anyagminőségi előírások ettől eltérően is meghatározhatják a hőmérsékleteket és az elfogadási kritériumokat, a technológiai különbség azonban változatlanul fennáll. A Bodycote 2024-ben a normalizálást körülbelül 800–920 °C-ra történő hevítésként írta le új ausztenites szemcsék kialakítása céljából, amelyet levegőn vagy gázban végzett szabad hűtés követ. A 4140 acélra vonatkozó MIT laboratóriumi hivatkozás körülbelül 850–875 °C-os ausztenitesítést adott meg, a hőmérséklet-kiegyenlítődéshez szükséges hőntartással és levegőn történő hűtéssel. Ezek az értékek a minőségspecifikus gyakorlatot szemléltetik; nem helyettesítik az irányadó előírást.
Miért nem általánosíthatók a megeresztési követelmények?
A megeresztési hőmérséklet nem választható ki kizárólag az „acél”, „izzított” vagy „normalizált” szavak alapján. A szén- és ötvözőtartalom megváltoztatja az átalakulási viselkedést. A króm, a molibdén, a nikkel, a mangán és más ötvözőelemek befolyásolják az átedzhetőséget, az átalakulás kinetikáját, a karbidkiválást, a megeresztési reakciót és a szívósságot. A keresztmetszet mérete módosítja a felület és a közép közötti hűlési sebességet, ezért azonos hőből származó két alkatrész sem feltétlenül kap azonos szerkezetet látszólag azonos kemenceciklus után.
A kiindulási állapot szintén fontos. Az edzett martenzites szerkezet megeresztése metallurgiai szempontból nem azonos annak az acélnak a megeresztésével, amelyet előzőleg izzítottak vagy normalizáltak. Az egyik állapotra alkalmas ciklus egy másik állapotot túl keménnyé, túl lággyá, nem kellően feszültségmentesítetté vagy az előírt szívóssági tartományon kívülivé tehet. Az eredményt a megeresztési idő, az alkatrész hőmérséklete, a kemence hőmérséklet-egyenletessége, a berakási minta és a megeresztés utáni hűtés is módosíthatja.
A magasabb hőmérséklet nem automatikusan biztonságosabb, és a hosszabb hőntartás sem automatikusan egyenértékű az előírt ciklussal. A túlzott hőhatás csökkentheti a szilárdságot, nem kívánt szemcse- vagy karbidváltozásokat idézhet elő, befolyásolhatja a hegesztéshez közeli tartományokat, illetve méretváltozást okozhat. A megeresztési ridegedés kockázata az ötvözet kémiai összetételétől, a szennyezőelemek szintjétől, a hőmérséklet-tartománytól és a hűtési folyamattól is függhet. Ezért a kezelést az anyagminőség jeléhez, a termék alakjához, a keresztmetszet méretéhez, a korábbi feldolgozáshoz és az irányadó szabványhoz kell kötni. Az ASM Metals Handbook és az ASM Handbook Volume 4A az izzítást, a normalizálást, a megeresztést, az edzést, az ausztemperálást és a martemperálást eltérő átalakulási folyamatokkal és célokkal rendelkező, különálló kezelésekként tárgyalja.
Nyomonkövethetőség, technológiaminősítés és nyilvántartások
A minősített hőkezelési technológia az írásos követelményt ellenőrzött és megismételhető műveletté alakítja. A minősítésnek igazolnia kell, hogy a tervezett kemenceciklus, a berakási elrendezés, az adott esetben alkalmazott atmoszféra, a hevítési sebesség, az ausztenitesítési vagy izzítási tartomány, a hőntartási idő, a hűtési módszer és a megeresztési ciklus reprezentatív anyagon képes előállítani a megkövetelt tulajdonságokat. A bizonyíték magában foglalhatja az irányadó dokumentumban meghatározott keménység-, szakító-, ütő-, metallográfiai, méret- vagy egyéb vizsgálatokat. A próbadaraboknak képviselniük kell a gyártási alkatrész szempontjából lényeges anyaghőt, termékformát, vastagságot és hőtömeget; egy kis próbadarab enyhén terhelt kemencében végzett kezelése nem feltétlenül reprodukálja egy nehéz tartályalkatrész középső részének állapotát.
A kemence kalibrálása és a hőmérséklet-egyenletesség ugyanolyan fontos. Az, hogy a szabályozót 1000 °F-ra állították, nem bizonyítja, hogy az acél a teljes vastagságában elérte az 1000 °F-ot. A kalibrálási állapotnak ismertnek kell lennie, a hőelemek elhelyezésének pedig reprezentatív helyeken kell mérnie, beleértve azokat a helyeket is, amelyek várhatóan lassabban melegszenek fel vagy hűlnek le. Az elhelyezési tervet, a rögzítés módját, a műszer azonosítását és a rögzített mérési értékeket meg kell őrizni, ha ezt a technológia vagy az irányadó előírás ilyen szintű ellenőrzésként megköveteli.
A tételazonosítás összekapcsolja a fizikai anyagot annak hőtörténetével. A hőszámnak, a lemez- vagy alkatrészazonosítónak, a berakási számnak, a kemence azonosítójának, a dátumnak, a kezelő személyének és az alkalmazandó technológiának a teljes feldolgozás során összekapcsolva kell maradnia. A nyilvántartásoknak tartalmazniuk kell a tényleges hőmérsékleti görbéket vagy a naplózott mérési értékeket, a kezdési és befejezési időpontokat, az áztatási vagy hőntartási feltételeket, a hűtési módszert, a megeresztési hőhatást, a berendezés állapotát, valamint az esetleges eltérésekkel vagy utómunkálatokkal kapcsolatos döntéseket. A vizsgálati eredményeknek és a végső elfogadásnak ugyanahhoz a tételhez és technológiához kell visszakövethetőnek lennie.
A nyilvántartásoknak ezt a teljes körét önmagában nem írja elő automatikusan a 49 CFR § 179.500-6. Szerződéses előírások, jóváhagyott minőségirányítási rendszerek, egyéb szabályozások és a felelős mérnök további követelményeket állapíthatnak meg. A lényeg az ellenőrzöttség: egy biztonság szempontjából kritikus hőkezelésnek bizonyíthatónak kell lennie, nem elegendő utólag pusztán „izzított és megeresztett” kezelésként leírni.
11. Gyakori hibák a specifikációkban és az üzemi utasításokban
Az „izzított” vagy „normalizált” megadás az acélminőség megnevezése nélkül
Az „izzított” és a „normalizált” kezelési leírások, nem pedig teljes anyagspecifikációk. Az a műhelyutasítás, amely csupán azt mondja, hogy „izzítsd az acélt”, megválaszolatlanul hagyja, hogy mely kritikus hőmérsékletek alkalmazandók, illetve hogy a ciklus célja a keménység csökkentése, a hidegalakítás hatásainak megszüntetése, a szemcsék finomítása, a feszültségcsökkentés vagy egy meghatározott szállítási állapot elérése. Ugyanez a hiányosság a „normalizáld” utasítás esetében is fennáll. Egy ötvözetlen szénacél, egy olyan gyengén ötvözött acél, mint az AISI/SAE 4140, valamint egy nagy átedzhetőségű ötvözött acél nem ugyanazon az átalakulási úton megy végig, amikor ugyanannak a kemenceprogramnak van kitéve.
A terminológiát mindig az irányadó termékszabvánnyal összefüggésben kell értelmezni. Az ASTM A941-16 az acélokra, rozsdamentes acélokra, kapcsolódó ötvözetekre és ferroötvözetekre vonatkozó általános ASTM-terminológiai hivatkozás, ugyanakkor kimondja, hogy egy konkrét ASTM-szabványban szereplő meghatározás elsőbbséget élvez az általános terminológiai szabványban szereplő azonos meghatározással szemben. A specifikáció készítője ezért nem feltételezheti, hogy egy szótári meghatározás minden termék esetében egyértelműen rögzíti a szükséges állapotot. Az ISO 683-1:2016 például az ötvözetlen, hőkezelhető acélok esetében meghatározza a normalizált, valamint a normalizált és megeresztett szállítási állapotot. Az állapot a termékkövetelmény része, nem pedig a „megpuhított” alkalmi szinonimája.
Maga a lágyítás több, egymástól különböző kezelést foglal magában. A technológiai lágyítást általában az alsó kritikus hőmérséklet-tartomány alatt vagy annak közelében végzik. A National Bureau of Standards 1935-ben kiadott körlevele ezt a különbséget kifejezetten rögzíti. A teljes lágyítás, az interkritikus lágyítás, a gömbösítő lágyítás, a feszültségcsökkentő hőkezelés és a szubkritikus kezelések eltérő hőmérsékletet, hőntartási időt, hűtésszabályozást és célzott szövetszerkezetet igényelhetnek. Mindezeket „kemencében végzett lágyításnak” nevezni kétszeresen is hibás: nem minden lágyításnak azonos a termikus célja, és nem minden lágyítási ciklust kizárólag a kemencében történő hűtés határoz meg.
A normalizálás sem egyetlen, minden esetre érvényes recept. Általában a vonatkozó kritikus tartomány feletti ausztenitesítést, majd nyugalmi vagy áramló levegőben történő hűtést foglal magában, azonban a szükséges ausztenitesítési hőmérséklet a széntartalomtól, az ötvözőanyagoktól, a keresztmetszet méretétől és a kiindulási szövetszerkezettől függ. A Bodycote 2024-ben a normalizálást megközelítőleg 800–920 °C közötti hőmérsékleten végzett kezelésként írta le, amelynek során új ausztenitszemcsék alakulnak ki, majd szabad lehűlés következik levegőben vagy gázban. Ez a széles tartomány hasznos terminológiai tájékoztatás, nem pedig engedély arra, hogy minden acélminőségnél ugyanazt az alapjelet alkalmazzuk.
Önmagában a kezelési elnevezés sem a keménységet, sem a szakítószilárdsági tulajdonságokat nem garantálja. A keménységet az összetétel, az ausztenitszemcse mérete, a hűtési sebesség, a keresztmetszet vastagsága, a szegregáció, a korábbi alakváltozás és a tényleges hőmérséklet-idő előzmény egyaránt befolyásolja. Ha az átvételi követelmény a keménység, az utasításban meg kell adni a vizsgálati módszert és a vizsgálat helyét — például az ASTM E10 szerinti Brinell- vagy az ASTM E18 szerinti Rockwell-vizsgálatot —, továbbá a megengedett tartományt és a mintavételi tervet.
A levegőben történő hűtés összetévesztése a garantált szövetszerkezettel
A „levegőben hűtendő” a hűtőközeget írja le, nem pedig garantált végső szövetszerkezetet. Egy vékony 4140 alkatrész nyugalmi levegőben egyes részein olyan gyorsan hűlhet le, hogy bainit vagy martenzit képződik, miközben egy vastag keresztmetszet sokkal lassabban hűl, és túlnyomórészt ferritet és perlitet hoz létre. A levegő mozgatása, a ventilátorok elhelyezése, a kemence terhelése, az alkatrészek közötti távolság és a környezeti feltételek mind módosítják a hőátadás sebességét. Két kemence egyaránt kiadhat „levegőben hűtött” alkatrészt, miközben eltérő átalakulási hőmérséklet-idő előzményeket hoz létre.
A 2007-es MIT 4140 laboratóriumi hivatkozás az AISI/SAE 4140 normalizálására megközelítőleg 850–875 °C-ot ad meg, amelyet a hőmérséklet-kiegyenlítődéshez szükséges hőntartás, majd szobahőmérsékletig történő levegőben hűtés követ. Ez az eljárás nem bizonyítja, hogy minden 850 °C-on normalizált 4140 alkatrész keménysége vagy szemcsemérete azonos lesz. Egy anyagot, egy laboratóriumi eljárást és egy meghatározott céleredményt ír le. A Karlsruhe Institute of Technology szakkifejezés-gyűjteménye pontosabban ragadja meg a meghatározó sorrendet: ausztenitesítés, amelyet nyílt levegőben történő hűtés követ az egyenletes szemcseméret és összetétel elősegítésére. Az „elősegít” nem azonos a „garantál” kifejezéssel.
A lágyításnál az ellenkező hiba fordul elő. Az acél lágyítása, valamint duktilitásának vagy forgácsolhatóságának javítása érdekében gyakran írnak elő lassú hűtést, azonban a „lassú” kifejezésnek mérhető jelentéssel kell rendelkeznie. Az ellenőrizetlen sebességű kemencehűtés, a programozott sebességű hűtés és a terhelés hőszigetelt tartályba történő áthelyezése nem tekinthető egymással felcserélhetőnek. Egy nagy tömegű terhelés még hosszú ideig megtarthatja a hőt azután is, hogy egy vékony alkatrész már elérte a szobahőmérsékletet. Ha az átalakulási tartományon túl gyorsan haladunk át, előfordulhat, hogy a kívánt ferrit-karbid szövetszerkezet nem alakul ki.
A korábbi megmunkálási és hőkezelési folyamatokat fel kell tüntetni az utasításban. A meleghengerlés, a kovácsolás, a hideghúzás, a hegesztés, a korábbi edzés és egy korábbi normalizálási ciklus módosítja a kiindulási szemcseméretet és a tárolt alakváltozást. Egy normalizált acél nem tekinthető azonosnak ugyanazon acélminőség edzett és megeresztett állapotával pusztán azért, mert mindkettőt hőkezelték. Biztonságkritikus alkalmazásoknál ennek kézzelfogható következményei vannak: a 49 CFR § 179.500-6 bizonyos tartályacélok esetében olyan kezeléseket ír elő, mint a lágyítás vagy a normalizálás, amelyet megeresztés követ, és a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. A sorrend meghatározó.
Hőmérsékletek átvétele különböző acélminőségekre és keresztmetszetméretekre
Egy átvett hőmérséklet akkor is hibás lehet, ha a mértékegysége helyes. Az AISI/SAE 4140 körülbelül 850–875 °C-on történő normalizálása nem jelent általános utasítást a 1045, 8620, 4130, rozsdamentes acélok vagy nyomástartó edényekhez használt acélminőségek esetében. Az ötvözőelemek eltolják az átalakulási hőmérsékleteket és módosítják az átedzhetőséget; a széntartalom pedig megváltoztatja a hűtés után rendelkezésre álló fázisok arányát. A helyes tartományt az acélminőségre vonatkozó anyagszabványból, minősített eljárásból vagy validált hőkezelési adatokból kell meghatározni.
A keresztmetszet mérete szintén módosítja az eredményt. A kemence kijelzője 850 °C-ot mutathat, miközben egy nagyméretű kovácsdarab közepe még jóval e hőmérséklet alatt van. Ezzel szemben egy vékony perem túlhevülhet, miközben a terhelés magja még kiegyenlítődik. A „30 percig hőntartandó” utasítás nem teljes, amíg nincs megadva az alapja: 30 perc a kemence visszaállása után, 30 perc attól kezdve, hogy a szabályozó hőelem eléri az alapjelet, vagy a meghatározó keresztmetszet milliméterére előírt idő alapján. Az átalakulást az alkatrész hőmérséklete szabályozza, nem pusztán a kemence névleges hőmérséklete.
A mértékegységek hibái hasonlóan károsak lehetnek. A 850 °C és 850 °F összetévesztése esetén az acél messze a kívánt ausztenitesítési tartomány alatt maradna; az 1600 °F és 1600 °C összetévesztése pedig súlyos túlhevülést, szemcsedurvulást, helyi alkotók megolvadását vagy alakváltozást okozhatna. Minden utasításban minden hőmérséklet mellett fel kell tüntetni a mértékegységet, az átváltásokat pedig ellenőrizni kell, nem pedig a kemencénél újraszámolni.
A használható utasítás megnevezi az acélminőség jelét és a termékszabványt, a kezelési állapotot, a hevítési tartományt, a hőntartás alapját, a hűtőközeget és a mozgatás mértékét, a kemenceatmoszférát, a terhelés elrendezését, valamint az ellenőrzési módszert. Megadja továbbá az átvételi kritériumokat: a keménységtartományt, a szakítószilárdsági tulajdonságokat, a szövetszerkezeti követelményeket, a méretkorlátokat vagy az összes alkalmazandó követelményt. Az egyértelmű dokumentáció azonosítja a kemence- és a terhelési hőelemeket, rögzíti a tényleges hőmérsékleten eltöltött időt, valamint a hűtés befejezését. E részletek nélkül az „izzított” és „normalizált” csupán utólag hozzákapcsolt címkék, nem pedig reprodukálható hőmérséklet-idő előzmények.
12. A szabványok, műszaki adatlapok és hőkezelési eljárások értelmezése
A hőkezeléssel kapcsolatos nyelvezetnek legalább három különböző feladata van: a fogalmak meghatározása, egy termék előírásainak rögzítése és egy folyamat leírása. E feladatok összekeverése gyakori oka a helytelen lágyítási vagy normalizálási ciklusoknak. Egy hivatkozás magyarázatot adhat arra, hogy általában mit jelent a normalizálás, anélkül hogy előírná az adott anyagminőséghez tartozó hőmérsékletet. Egy termékszabvány rögzítheti a szállítási állapotot, de nem feltétlenül ad meg minden kemencevezérlési részletet. Az üzemi eljárásnak a kettőt össze kell kapcsolnia.
Terminológiai szabványok és termékszabványok
Az ASTM A941-16, Az acélokra, rozsdamentes acélokra, kapcsolódó ötvözetekre és ferroötvözetekre vonatkozó szabványos terminológia, terminológiai hivatkozás. Segít meghatározni, hogy az olyan kifejezések, mint a lágyítás, normalizálás, ausztenitesítés, megeresztés és kritikus hőmérséklet mit jelentenek az ASTM szóhasználatában. Önmagában azonban nem hőkezelési recept a 4140, 1045 vagy bármely más anyagminőség számára. Az ASTM A941-16 azt is kimondja, hogy egy konkrét ASTM-szabványban szereplő meghatározás elsőbbséget élvez a terminológiai szabványban szereplő azonos általános meghatározással szemben. Ez a szabály akkor fontos, amikor egy anyagspecifikáció szűkebb vagy speciálisabb jelentést ad egy kifejezésnek.
Egy termékszabvány más kérdésre ad választ: milyen állapotnak kell megfelelnie a szállított acélnak? Az ISO 683-1:2016 például a nem ötvözött, hőkezelhető acélok műszaki szállítási követelményeit határozza meg, és magában foglalja a normalizált, valamint a normalizált és megeresztett szállítási állapotot. A „normalizált” ebben az összefüggésben a termékjelölés és az átvételi állapot része, nem pusztán olyan leírás, amelyet a kemence kezelője tetszőlegesen alkalmazhat. Az alkalmazandó termékszabvány meghatározhatja továbbá a kémiai összetételt, a mechanikai tulajdonságokat, a keménységet, a szemcseméretet, a dekarbonizáció határértékeit, a felületi állapotot és a vizsgálati követelményeket.
| Forrástípus | Elsődleges funkció | Amit automatikusan nem biztosít |
|---|---|---|
| Terminológiai szabvány | Általános műszaki fogalmakat határoz meg | Minőségspecifikus kemence-receptúrát |
| Termékszabvány | Meghatározza a szállítási állapotot és az átvételi követelményeket | A kemenceszabályozás minden részletét |
| Műszaki adatlap vagy kézikönyv | Ismerteti a metallurgiát és a jellemző gyakorlatot | Felhatalmazást az irányadó specifikáció felülírására |
| Jogszabály | Szabályozza a hatálya alá tartozó jogi alkalmazást | Univerzális szabályt minden acélalkatrészre |
| Minősített eljárás | A követelményeket gyártási szabályozásokká alakítja | Engedélyt a ciklus nem jóváhagyott minőségre vagy geometriára való alkalmazására |
Ezért a kemenceprogramot megelőzően el kell olvasni a termékjelölést. A „lágyított acél” iránti igénylés önmagában nem határozza meg az anyagminőséget, a lágyítás típusát, az előírt keménységet, illetve azt, hogy az állapotot szakítóvizsgálattal kell-e igazolni. A „normalizáld” utasítás ugyanilyen hiányos, ha nem ismert az anyagminőség, a keresztmetszeti méret, a kiindulási szövetszerkezet és az irányadó dokumentum.
Az ASM kiadványai biztosítják az e követelmények mögött álló metallurgiai keretet. Az ASM Metals Handbook „Heat Treating of Steel” című fejezete tárgyalja az ausztenitesítést, a normalizálási hőmérsékleteket, a hűtőközegeket, a kemenceváltozókat, az eljárásokat és az alkalmazásokat. Az ASM Handbook 4A kötete a lágyítást és a normalizálást az acél hőkezelései közé sorolja, és megkülönbözteti azokat az edzéstől, a megeresztéstől, az ausztemperedzéstől és a martemperálástól. A Metallurgy for the Non-Metallurgist összekapcsolja a vas–szén rendszert, a kritikus hőmérsékleteket, az átalakulási diagramokat, a kemenceüzemet és az ötvözőelemek hatásait.
Ezek a források megmagyarázzák, hogy két különböző hőkezelési ciklus miért eredményez eltérő szövetszerkezetet. Nem írják felül automatikusan a beszerzési specifikációt, a rajzot, a szabályzatot vagy a jogszabályt.
Normatív követelmények és magyarázó útmutatás
A „shall” szó általában normatív követelményt jelez, de az olvasónak meg kell erősítenie, hogy az adott dokumentum saját szabályai szerint is ez a jelentése. A követelmény vonatkozhat a hőmérsékletre, a hőntartási időre, a hűtési módra, a megeresztésre, a mintavételre, a mechanikai vizsgálatra vagy a megengedett eltérésre. A „should”, „typically”, „approximately” és „for guidance” kifejezések általában magyarázatot vagy ajánlást jeleznek, nem pedig átvételi szabályt. Egy műszaki adatlap informális nyelvezetet is használhat, ezért meg kell határozni a státuszát: üzemi bizonyítványról, vevői eljárásról, laboratóriumi segédanyagról vagy marketingmagyarázatról van szó?
A különbség a közzétett leírásokban is látható. A Bodycote 2024-es magyarázata szerint a normalizálás során az anyagot megközelítőleg 800–920 °C-ra hevítik új ausztenites szemcsék kialakítása céljából, majd levegőn vagy gázban szabadon lehűtik. Ez hasznos folyamatleírás, nem pedig minden acélra érvényes egyetemes követelmény. A 4140 anyagminőségre vonatkozó, 2007-es MIT laboratóriumi hivatkozás megközelítőleg 850–875 °C-ot, a hőmérséklet kiegyenlítődéséhez szükséges hőntartást, valamint szobahőmérsékletre történő levegős hűtést ad meg. A szűkebb tartomány a megnevezett anyagminőséget és a laboratóriumi célt tükrözi; nem másolható át eltérő ötvözetre, és nem kezelhető irányadó ipari specifikációként.
A régebbi kormányzati anyagok akkor maradnak hasznosak, ha szerepüket megfelelően értelmezik. A National Bureau of Standards 1935-ben közzétett Circular 409 kiadványa a technológiai lágyítást a vasalapú ötvözetek alsó kritikus hőmérséklet-tartománya alatt vagy annak közelében végzett hevítésként írja le. A normalizálást megközelítőleg a kritikus tartomány felett 100 °F-kal végzett hevítésként, majd álló levegőn történő hűtésként ismerteti. Ez a megállapítás világos metallurgiai különbséget rögzít, de nem helyettesíti az aktuális anyagminőségi szabványt. A kormányzati kiadványok biztonságkritikus munkákra is vonatkozhatnak. A 49 CFR § 179.500-6 szerint bizonyos acéltartályok kezelése lágyításból vagy normalizálásból, majd megeresztésből áll, amelynek hőmérséklete nem lehet alacsonyabb 1000 °F-nál. Ez a jogszabályi követelmény elsőbbséget élvez egy kényelmesen használható általános hivatkozással szemben.
Az oktatási laboratóriumi jegyzetek, például az MIT 4140 dokumentuma, értékesek a próbatest-előkészítés, a kemenceüzem, a termoelem elhelyezése, a kiegyenlítődés és a várható szövetszerkezetek bemutatására. Az egyetemi terminológiai források tisztázhatják a sorrendet: a Karlsruhe Institute of Technology a normalizálást ausztenitesítésként, majd nyílt levegőn végzett hűtésként írja le, amely az egyenletes szemcseméret és összetétel elősegítését szolgálja. A Texas A&M hasonlóképpen megkülönbözteti a kritikus tartomány feletti hevítést követő álló vagy mozgatott levegős hűtést a lágyítás során alkalmazott, előre meghatározott lassú hűtéstől. A kereskedelmi magyarázatok hozzáférhető folyamat-összefüggéseket adhatnak, de egyik sem helyettesítheti hallgatólagosan a hivatkozott specifikációt.
Nyomon követhető hőkezelési ciklus összeállítása
Nyomon követhető kezelési ütemterv kialakítása
- Az anyag azonosítása Rögzíteni kell a pontos minőséget, a termékformát, a vastagságot és a kiindulási állapotot.
- Az állapot meghatározása Meg kell adni a teljes izzítást, a technológiai izzítást, a normalizálást, a normalizálást és megeresztést, illetve más megnevezett kezelést.
- A felfűtés előírása Rögzíteni kell a hőmérséklet alapját, a felfűtési ütemet, az atmoszférát és a töltési állapotot.
- A hőntartás előírása Meg kell határozni, mikor kezdődik a hőntartás, és hogyan állapítják meg a kiegyenlítődést.
- A hűtés előírása Meg kell nevezni a kemencehűtést, a szabályozott hűtést, az álló levegős, a mozgatott levegős, a gáz-, olaj- vagy más hűtési módszert.
- Az ellenőrzés csatolása A keménység-, szakító-, ütőmunka-, metallográfiai, szemcseméret- és méretellenőrzéseket az átvételi előírásokhoz kell kapcsolni.
Először rögzítse az irányadó dokumentumot és annak pontos kiadását vagy módosítását. Ezután az acéljelölést pontosan a leírt formában azonosítsa, például AISI 4140, ASTM A29 4140 vagy a vonatkozó ISO anyagminőség szerint. Rögzítse, hogy az anyag rúd, lemez, kovácsdarab, cső, hegesztett szerkezet vagy gyártott alkatrész. Ugyanaz a névleges kémiai összetétel eltérő követelmények hatálya alá eshet, ha különböző termékszabványok szerint szállítják.
Ezután emelje ki az előírt állapotot: teljes lágyítás, technológiai lágyítás, normalizálás, normalizálás és megeresztés, edzés és megeresztés vagy más megnevezett kezelés. Ne vezesse le az állapotot kizárólag a keménységi célértékből. Lágy eredmény többféle hőtörténettel is elérhető, miközben a specifikáció meghatározott szövetszerkezetet vagy szállítási állapotot írhat elő.
A ciklusnak ezután meg kell adnia a kritikus hőmérsékleten alapuló kiindulást. A hőmérséklet Ac₁-hez, Ac₃-hoz, A_cm-hez, egy meghatározott átalakulási tartományhoz vagy közvetlenül a szabványban szereplő hőmérséklethez kapcsolódik? Egy általános, például 800–920 °C-os tartományt továbbra is általános útmutatásként kell megjelölni. Nem helyettesítheti a hivatkozott anyagminőségi követelményt. Az ötvözőtartalom, a korábbi hidegalakítás, a hevítési sebesség, a keresztmetszet vastagsága és a mérési hely befolyásolja az átalakulási viselkedést.
A hevítési utasítást üzemi szempontból kell megfogalmazni: a kemence terhelési állapota, az előírt hevítési sebesség, a célhőmérséklet, a megengedett tartomány, a légkör, valamint az, hogy a töltetet védeni kell-e az oxidációtól vagy a dekarbonizációtól. A hőntartás szabályát külön kell megadni. Az „egy óra hőntartás” jelentheti azt, hogy a kemence a beállított hőmérséklet elérése után tartja egy órán át a hőmérsékletet, vagy azt, hogy a leghidegebb keresztmetszeti rész hőmérsékletének elérésétől számítandó egy óra, illetve jelenthet falvastagságon alapuló időtartamot; ezek nem egyenértékűek.
A hűtési módot pontosan rögzítse — kemencében történő hűtés, szabályozott hűtés, álló levegő, mozgatott levegő, gáz, olaj vagy más közeg —, és határozza meg, mikor vált át a hűtés egyik módról a másikra. A normalizálásnál a nyílt levegőn történő hűtés központi része a kezelési folyamatnak. Lágyításnál az előírt lassú hűtési sebesség vagy a kemencében történő hűtés lehet az irányadó jellemző. Ha megeresztés követi a kezelést, rögzítse a minimális és a célhőmérsékletet, a hőntartási időt, a hűtési módot és az esetleges ismételt megeresztés követelményét.
Végül csatolja az ellenőrzési követelményeket: a keménységmérés módszerét és helyét, a szakító- vagy ütővizsgálatokat, a metallográfiai vizsgálatot, a szemcseméret mérését, a dekarbonizáció ellenőrzését és az átvételi határértékeket. Minden értéket kapcsoljon egy szabványponthoz, rajzmegjegyzéshez, jogszabályhoz vagy jóváhagyott eljáráshoz. A forráshivatkozást tartsa a ciklus mellett, ne külön, emlékezeten alapuló jegyzetben. Ez megakadályozza, hogy egy hasznos ASM-hőmérséklettartomány, egy NBS-magyarázat vagy egy kereskedelmi összefoglaló hivatkozás nélküli helyettesítőjévé váljon annak a specifikációnak, amely ténylegesen az átvételt szabályozza.
13. Mérnöki kiválasztási keretrendszer: a lágyítás, a normalizálás vagy más kezelés kiválasztása
A szükséges végső tulajdonságok meghatározásával kezdje
A megfelelő kezelés a szükséges végállapottal kezdődik, nem pedig olyan beidegződésekkel, mint „a lágyság érdekében lágyítsunk” vagy „a szilárdság érdekében normalizáljunk”. Meg kell adni a keménységtartományt, a szakítószilárdságot és a folyáshatárt, a nyúlást vagy a keresztmetszet-csökkenést, az ütőszívósságot, a forgácsolhatóságot, a méretstabilitást, valamint a szükséges mikroszerkezeti állapotot. Egy kiterjedt forgácsolásra szánt alkatrész kis keménységű ferrit–perlit szerkezetet igényelhet; egy nyomástartó alkatrészhez előírt normalizált és megeresztett állapot lehet szükséges; egy kopófelülethez pedig kemény kéregre lehet szükség szívósabb mag felett.
A lágyított és a normalizált kifejezéseknek nem minden termékszabványban ugyanaz az egységes technológiai jelentésük. Az ASTM A941-16 az acélok, rozsdamentes acélok, kapcsolódó ötvözetek és ferroötvözetek általános terminológiai hivatkozása, ugyanakkor kimondja, hogy egy adott ASTM-szabványban szereplő meghatározás elsőbbséget élvez az azonos általános meghatározással szemben. Ezért eltérő megfogalmazás esetén a termékspecifikáció az irányadó. Az ISO 683-1:2016 például az ötvözetlen, hőkezelhető acélok esetében normalizált, valamint normalizált és megeresztett szállítási állapotokat határoz meg. A kezelési állapot az anyagkövetelmény része, nem csupán a kemencekezelő leírása.
A lágyítás általában a keménység csökkentését, a képlékenység javítását, a maradó feszültségek megszüntetését, illetve a forgácsolásra és a későbbi hőkezelésre alkalmas szerkezet kialakítását célozza. A hűtési program a kezelés szerves része. A teljes lágyítás jellemzően ausztenitesítést, majd szabályozott kemencehűtést foglal magában, míg a technológiai lágyítás a kisebb vagy az alsó kritikus hőmérséklet tartományához közeli hőmérsékleten végzett hevítéshez kapcsolódik. A National Bureau of Standards ezeket a fogalmakat a Circular 409 (1935) kiadványban ismertette. Gömbösítő lágyítás választható nagy széntartalmú acéloknál, ha a kiterjedt forgácsolás vagy a későbbi edzés lemezes perlit helyett lekerekített karbidrészecskéket igényel.
A normalizálás nem egyszerűen gyorsabb lágyítás. Ennek során az acélt rendszerint ausztenitesítik, majd álló vagy áramló levegőben hűtik, ami a kemencehűtéstől eltérő átalakulási folyamatot eredményez. A Karlsruhe Institute of Technology meghatározása szerint a normalizálás ausztenitesítést, majd szabad levegőn történő hűtést jelent, amely az egyenletes szemcseméret és összetétel elősegítését szolgálja. A Bodycote 2024-es leírása hozzávetőlegesen 800–920 °C-os széles normalizálási tartományt ad meg, de ez a tartomány nem tekinthető minden anyagminőségre érvényes specifikációnak. A National Bureau of Standards általános értelemben úgy írta le a normalizálást, mint a kritikus tartomány fölött mintegy 100 °F-kal végzett hevítést, amelyet álló levegőben történő hűtés követ. Az ötvözőtartalom, a széntartalom, a keresztmetszet vastagsága és az irányadó szabvány jelentősen módosíthatja a szükséges hőmérsékletet.
A kezelés megnevezése mellett a várt mikroszerkezetet is meg kell adni. Egy kis széntartalmú acél levegőben történő hűtése ferrit- és perlitképződést eredményezhet, míg egy kellő átedzhetőségű ötvözött acél vastag keresztmetszetben bainitet vagy martenzitet is képezhet akkor is, ha a kemenceciklust normalizálásnak nevezik. Ha a szükséges szerkezet mindenütt ferrit–perlit, akkor a névlegesen normalizáló ciklus önmagában nem elegendő bizonyíték; keménységtérképezésre, metallográfiai vizsgálatra vagy minősítő vizsgálatra lehet szükség.
Vegye figyelembe a geometriát, az előzetes feldolgozást és az alakváltozás kockázatát
A hőkezelési program egy háromdimenziós tárgyra alkalmazott hőtörténet. A keresztmetszet mérete meghatározza a felület és a mag közötti hőmérséklet-különbséget, az átalakulás sebességét és a kritikus helyen elért hűtési sebességet. Egy vékony lemez sokkal gyorsabban hűlhet le levegőben, mint egy nagy kovácsdarab. A bordák, reteszhornyok, furatok, a keresztmetszet hirtelen változásai és a mereven rögzített csatlakozások szintén helyi feszültségeket és alakváltozást okoznak. Ezért a folyamat meghatározásának tartalmaznia kell a kemence hőmérséklet-egyenletességét, a berakodási távolságokat, a kemenceatmoszférát, a hőelemek elhelyezését, valamint a kemencétől a hűtőközegig tartó áthelyezési időt.
Az előzetes feldolgozás ugyanilyen fontos. A hidegen hengerelt szalaghoz feszültségmentesítő vagy újrakristályosító lágyításra lehet szükség; az erősen hidegen alakított anyag tárolt energiával és irányfüggő tulajdonságokkal rendelkezhet, amelyeket egy rövid, kritikus hőmérséklet alatti ciklus nem szüntet meg. Az öntött szerkezet szegregációt, durva szemcséket, porozitást vagy rideg alkotóelemeket tartalmazhat. A normalizálás finomíthatja a szemcséket és részben felülírhatja az öntés során kialakult hőtörténetet, de nem tudja megszüntetni a zsugorodási porozitást, és nem korrigálja a nem megfelelő kémiai összetételt. A kovácsdarabokban már eleve jelen lehet az irányított anyagáramlás és a finomított szemcseszerkezet, ezért egy magas hőmérsékletű normalizáló ciklus megismétlése javítás helyett szemcsedurvulást okozhat.
A választás a kívánt méretbeli eredménytől is függ. A kemencében történő hűtés a lágyítás során csökkenti a hőmérséklet-gradienseket, és rendszerint mérsékli az átalakulási feszültségeket, a hosszú hőntartás és a lassú hűtés azonban növelheti a reveképződést, a dekarbonizációt és a gyártás közbeni alakváltozást. A normalizálást követő levegőhűtés lerövidíti a ciklust és gyakran finomítja a szerkezetet, ugyanakkor vastag vagy szabálytalan alakú alkatrészekben növelheti a hőmérséklet-gradienseket és a maradó feszültséget. Szűk mérettűrések esetén biztonságosabb lehet szabályozott gázos edzés, megszakított hűtés vagy alacsonyabb hőmérsékletű feszültségmentesítő kezelés alkalmazása.
Ne vigyen át egy hőmérsékletet egyik anyagminőségről a másikra. Az MIT 2007-es laboratóriumi hivatkozása az AISI 4140 normalizálására hozzávetőlegesen 850–875 °C-ot ad meg, a hőmérséklet kiegyenlítődéséhez elegendő hőntartással, majd levegőhűtéssel. Ez a tartomány egy adott ötvözetre és oktatási célú eljárásra vonatkozik; nem általános beállítás szénacélokra, kis ötvözőtartalmú acélokra vagy minden 4140 termékspecifikációra. A ciklust az alkalmazandó anyagszabványnak, a hőkezelési előírásnak, a keresztmetszet méretének, a kemence képességeinek és az ellenőrzési tervnek kell meghatároznia.
Ha nagy az alakváltozás vagy a repedés kockázata, a folyamatot reprezentatív próbatesteken vagy gyártási alkatrészeken kell validálni. Meg kell mérni a mag- és felületi hőmérsékleteket, a keménységet több helyen, a méreteket a kezelés előtt és után, valamint a kialakult mikroszerkezetet. A kizárólag a beállított hőmérsékletet feltüntető kemence-diagram nem bizonyítja, hogy egy vastag keresztmetszet elérte a szükséges ausztenitesítési állapotot, illetve hogy a leglassabban hűlő tartománya megfelelt a specifikációnak.
Ismerje fel, mikor szükséges edzés, megeresztés vagy különleges kezelés
A lágyítás vagy a normalizálás nem elegendő, ha az előírt szilárdság vagy kopásállóság martenzittől, bainittől, edzett kéregtől vagy szabályozott kiválási reakciótól függ. Az átedzés ausztenitesítést, majd az anyagminőséghez és a keresztmetszethez megfelelő sebességű hűtést igényel. Az edzőközeg lehet víz, polimeroldat, olaj, gáz vagy más minősített közeg; kiválasztásakor az átedzhetőséget a repedéssel és az alakváltozással szemben támasztott követelményekkel kell egyensúlyba hozni. A megeresztés nélküli edzés szerkezeti alkatrészeknél ritkán elfogadható végállapot, mivel a megeresztetlen martenzitben nagy maradó feszültség alakul ki, és szívóssága korlátozott.
Az edzés utáni megeresztés csökkenti a ridegséget, és kialakítja a szükséges szilárdság–szívósság egyensúlyt. Ez különálló kezelés, nem a lágyítás vagy a normalizálás szinonimája. Egy biztonságkritikus példában a 49 CFR § 179.500-6 olyan tartályhőkezelési eljárásokat ír elő, amelyek lágyítást vagy normalizálást, majd megeresztést foglalnak magukban; a megadott acélok és berendezések esetében a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. Ez a követelmény jól szemlélteti, miért kell a végtermék állapotát az irányadó jogszabályból vagy anyagspecifikációból kiolvasni.
A kéregedzés akkor megfelelő, ha szívós, viszonylag képlékeny magra és kemény, kopásálló felületre van szükség. A cementálás az edzés előtt növeli a széntartalmat; a karbonitridálás szenet és nitrogént is bejuttat, rendszerint kisebb alkatrészeknél; a nitridálás vagy nitrokarbonizálás kemény, nitrogéntartalmú felületi rétegeket hoz létre a tömeg jelentős átalakulása nélkül. Az indukciós vagy lángedzés során csak a felületet hevítik fel gyorsan, majd edzik; ezt akkor választják, ha az anyagminőség képes a szükséges martenzit kialakítására.
Az izotermikus bainitedzés helyettesítheti a közvetlen edzést és megeresztést, ha bainites szerkezetre, kisebb alakváltozásra vagy előírt szívósság–szilárdság kombinációra van szükség. A martemperálás, vagyis marquenching, a végső hűtés előtt a martenzitképződés kezdeti tartománya közelében végzett hőmérséklet-kiegyenlítéssel csökkenti a hőmérséklet-gradienseket, de ezt is további megeresztésnek kell követnie. Egyik kezelést sem szabad önmagában a megnevezése alapján kiválasztani: a döntést az átedzhetőségi görbéknek, a keresztmetszet méretének, az átalakulási diagramoknak, a berendezés korlátainak és az átvételi vizsgálatoknak kell alátámasztaniuk.
A védhető döntés ezért feltételes: meg kell határozni a szükséges tulajdonságokat és szerkezetet, azonosítani kell az anyagminőséget és a termékszabványt, rekonstruálni kell az előzetes feldolgozást, modellezni kell a geometriát és a hűtést, ki kell választani a kezelési családot, majd validálni kell a létrejött alkatrészt. A lágyítás és a normalizálás ebben a folyamatban választható lehetőségek, nem pedig egymással felcserélhető alapértelmezések.
14. Referenciatáblázatok, szójegyzék és értelmezési példák
A lágyítás és a normalizálás összehasonlító táblázata
A lágyítás és a normalizálás egyaránt kezdődhet az ausztenites tartományba történő hevítéssel, de a hőkezelést nem önmagában a hőmérséklet határozza meg. A hűtési út határozza meg az átalakulási termékeket, a keménységet, a maradó feszültséget és a szemcseszerkezetet.
| Jellemző | Lágyítás | Normalizálás |
|---|---|---|
| Elsődleges cél | A keménység csökkentése, a feszültség csökkentése, valamint a képlékenység és a megmunkálhatóság javítása | A szemcseszerkezet finomítása vagy újraalkotása, valamint egyenletesebb állapot létrehozása |
| Ausztenitesítési gyakorlat | Az anyagminőségtől és a lágyítás típusától függ; a technológiai lágyítás az alsó kritikus tartomány alatt vagy annak közelében is történhet | Általában a kritikus tartomány felett, az új ausztenit kialakulásához elegendő mértékben |
| Hűtőközeg | Kemencében történő hűtés vagy más, előírt lassú hűtési módszer | Nyugodt levegő, mozgatott levegő vagy szabad levegőn történő hűtés |
| Hűtési sebesség | Szabályozott és lassú | A kemencében történő hűtésnél gyorsabb, és rendszerint az edzésnél lassabb |
| Jellemző eredmény | Kisebb keménység és nagyobb képlékenység; durva átalakulási termékek is kialakulhatnak | Finomabb, egyenletesebb ferrit-perlites szerkezet, mint a teljes kemencében történő hűtéssel előállított állapot esetén |
| A specifikáció megfogalmazása | „Lágyított”, „technológiailag lágyított” vagy megnevezett lágyítási ciklus | „Normalizált” vagy „normalizált és megeresztett” |
| A kötetlen értelmezés fő kockázata | Minden lágyítást teljes ausztenitesítési ciklusként kezelni | A levegőn történő hűtést a kemencében történő hűtéssel egyenértékűnek tekinteni |
A National Bureau of Standards által 1935-ben közzétett körlevél a technológiai lágyítást úgy írta le, mint vasalapú ötvözet hevítését az alsó kritikus hőmérsékleti tartomány alatt vagy annak közelében. A normalizálást úgy határozta meg, mint a kritikus tartomány fölé körülbelül 100 °F-kal történő hevítést, majd nyugodt levegőn való hűtést. Ezek a leírások rögzítik a különbséget, de nem helyettesítik az anyagminőségre vonatkozó konkrét eljárást. A Bodycote 2024-es leírása a normalizálásra körülbelül 800–920 °C-ot ad meg, amelyet levegőn vagy gázban végzett szabad hűtés követ; ez a tartomány általános magyarázat, nem pedig egyetemesen alkalmazandó utasítás.
A kritikus hőmérsékletek és a hőkezelési feltételek szójegyzéke
Az Ac1 az a hevítés közbeni hőmérséklet, amelyen az adott összetételű acélban megkezdődik az ausztenitképződés. A „c” a chauffage, vagyis a hevítés rövidítése. Az Ac1 nem minden acél esetében azonos, rögzített hőmérséklet: a széntartalom, az ötvözőelemek, a hevítési sebesség és a kiindulási mikroszerkezet egyaránt befolyásolja a mért átalakulást.
Az Ac3 az a hevítés közbeni hőmérséklet, amelyen a hipoeutektoidos acél ausztenitté történő átalakulása befejeződik. Hipoeutektoidos anyagminőség esetén a normalizálási vagy teljes ausztenitesítési ciklusnak általában meg kell haladnia a vonatkozó Ac3 értéket a meghatározó specifikáció vagy eljárás által előírt mértékben.
Az ausztenitesítés az acél olyan hőmérsékletre történő hevítése, amelyen kialakul a szükséges mennyiségű ausztenit, majd az anyag ezen a hőmérsékleten történő megfelelő idejű hőntartása, hogy a keresztmetszet hőmérséklete és szerkezete egyenletessé váljon. Az ausztenitesítés nem azonos azzal, hogy egy alkatrészt egyszerűen forró kemencébe helyeznek. A célhőmérséklet, a hőntartási idő, a kemenceatmoszféra és a keresztmetszet vastagsága egyaránt fontos.
A hőntartás a kezelési hőmérsékleten való tartást jelenti azt követően, hogy a berakás vagy a meghatározó keresztmetszet elérte az előírt állapotot. A megadott hőntartási idő kezdődhet a kemence hőmérsékletének elérésekor, a felület hőmérsékletének elérésekor vagy a leghidegebb pont hőmérsékletének elérésekor; az eljárásnak meg kell határoznia, hogy melyik alapelv alkalmazandó.
A kemencében történő hűtés azt jelenti, hogy az anyag a kemencével együtt hűl, rendszerint szabályozott vagy természetesen csökkenő kemencehőmérsékleten. Ez lassabb hűtési előzményt eredményez, mint a levegőn történő hűtés, és általában a lágyító hőkezelésekhez kapcsolódik, bár a konkrét ciklus tartalmazhat lépcsőzetes hűtést vagy a kemence leállítását is.
A levegőn történő hűtés azt jelenti, hogy az anyag nem zárt kemencében, hanem levegőn hűl. A „levegő” önmagában még nem teljes körű technológiai leírás, kivéve, ha a specifikáció meghatározza, hogy nyugodt vagy áramló levegőről van-e szó, továbbá előírja az alkatrészek közötti távolságot, a berakási sűrűséget és azt, hogy használhatók-e ventilátorok. A keresztmetszet mérete miatt a középrész lényegesen lassabban hűlhet, mint a felület.
A „normalizált” olyan állapotot jelöl, amelyet előírt ausztenitesítési hőkezeléssel, majd levegőn vagy gázban végzett hűtéssel hoztak létre. A kifejezés nem jelenti azt, hogy az alkatrész tetszőleges, magas hőmérsékletű cikluson esett át. Az ISO 683-1:2016 a normalizált, valamint a normalizált és megeresztett állapotot a nem ötvözött, hőkezelhető acélok szállítási állapotai között sorolja fel.
A „lágyított” olyan állapotot jelöl, amelyet az adott anyagra és termékre meghatározott lágyító hőkezeléssel hoztak létre. Jelentheti a teljes lágyítást, a technológiai lágyítást, a feszültségcsökkentő lágyítást, a gömbösítő lágyítást vagy más megnevezett ciklust. A kifejezés önmagában nem ad információt a csúcshőmérsékletről vagy a hűtési sebességről.
A „megeresztett” azt jelenti, hogy a korábban edzett vagy más módon átalakított acélt a vonatkozó kritikus tartomány alá újra felhevítették, azon a hőmérsékleten hőntartották, majd az előírt eljárás szerint lehűtötték. A megeresztés elkülönül a lágyítástól és a normalizálástól. A normalizált és megeresztett termék két egymást követő hőkezelési szakaszon ment át, nem pedig egyetlen összevont eljáráson.
Értelmezési példa 1: az MIT 4140 oktatási hőkezelési ciklusa
A Massachusetts Institute of Technology 2007-es laboratóriumi referenciája oktatási célú normalizálási ciklust ad meg a 4140 anyagminőséghez: körülbelül 850–875 °C, hőntartás a hőmérséklet kiegyenlítődéséig, majd levegőn történő hűtés szobahőmérsékletre. Szó szerinti értelmezésben a kívánt sorrend: ausztenitesítés, kiegyenlítés és levegőn történő hűtés. Ez azonban nem bizonyítja, hogy minden 4140 terméket pontosan ezzel a ciklussal kell kezelni.
A ciklus korlátai fontosak. Önmagában nem tartalmaz hitelesített termékspecifikációt, a kemence kalibrálására vonatkozó követelményt, megengedett kemenceatmoszférát, a keresztmetszet méretére vonatkozó korrekciót, berakási szabályt, a hűtési idő megengedett tartományát vagy a mechanikai tulajdonságokra vonatkozó elfogadási kritériumokat. Azt sem bizonyítja, hogy egy lágyított 4140 alkatrész helyettesíthet egy normalizált alkatrészt. A gyártási eljárás kidolgozásához figyelembe kellene venni az alkalmazandó AISI/SAE 4140 anyagkövetelményt, az alkatrész méreteit, a kiindulási állapotot, a kemence képességeit, valamint az előírt keménységet vagy mikroszerkezetet. Az MIT dokumentuma a laboratóriumi gyakorlat hasznos bizonyítéka, de nem tekinthető minden kereskedelmi vagy szabályozott alkalmazásra érvényes előírásnak.
Értelmezési példa 2: szabályozott tartálykövetelmény
A 49 CFR § 179.500-6 meghatározott tartályszerkezetekre vonatkozó szabályozási követelmény, nem pedig az átalakulási metallurgia általános oktatási leírása. A rendelkezés olyan hőkezelést ír elő, amely lágyításból vagy normalizálásból, majd megeresztésből áll, és a hatálya alá tartozó követelmény esetén meghatározza, hogy a megeresztési hőmérséklet nem lehet alacsonyabb 1000 °F-nál. Ez a megfogalmazás meghatározott jogi feltételekhez kötött megfelelési utat hoz létre.
Egy általános magyarázat szerint a normalizálás az ausztenitesítés és a levegőn történő hűtés révén finomítja a szemcseszerkezetet, míg a lágyítás a lassabb hűtés révén lágyítja az acélt. A szabályozás azonban más kérdést tesz fel: hogy a tartály anyaga és gyártási eljárása megfelel-e az előírt biztonsági szabálynak, beleértve a megkövetelt sorrendet és a megeresztési hőmérséklet határértékét. Nem ad felhatalmazást arra, hogy az olvasó a szabályozást tankönyvi ciklussal helyettesítse, vagy feltételezze, hogy bármely levegőn hűtött, kemencében hűtött vagy megeresztett alkatrész megfelel a követelményeknek.
A források hierarchiája és alkalmazása
A terminológia esetében az anyag- vagy termékszabvánnyal kell kezdeni. Az ASTM A941-16 általános terminológiát biztosít acélokra, rozsdamentes acélokra, kapcsolódó ötvözetekre és ferroötvözetekre, ugyanakkor kimondja, hogy egy konkrét ASTM-szabványban szereplő meghatározás elsőbbséget élvez az azonos általános meghatározással szemben. A technológiai metallurgia elméleti keretét az ASM Metals Handbook, az ASM Handbook Volume 4A és a Metallurgy for the Non-Metallurgist biztosítja. Az ISO 683-1:2016 a saját szállításiállapot-megnevezéseit szabályozza. Egy szövetségi jogszabály, például a 49 CFR § 179.500-6, az általa szabályozott jogi alkalmazásra irányadó.
Az oktatási célú hőkezelési ciklusokat, a beszállítói magyarázatokat és az egyetemi laboratóriumi jegyzeteket kiegészítő forrásként kell használni. Eltérő megfogalmazás esetén mindig az alkalmazandó anyagminőség, termékspecifikáció, műszaki rajz, szerződés vagy szabályozási szabvány rendelkezései az irányadók, nem pedig az általános magyarázat.
Hivatkozások
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6