




1. النطاق والمصطلحات والفرق بين المعالجة وحالة التوريد
تتناول هذه المقالة تلدين الفولاذ وتطبيعه، وليس كل دورة حرارية تُطبَّق على السبائك الحديدية. فالتقسية، والمراجعة، وإزالة الإجهادات، والتكوير، والتقسية البينية، والمراجعة البيئية، والتقسية السطحية، والتقسية السطحية الموضعية، هي معالجات منفصلة، حتى عندما تظهر ضمن مسار الإنتاج نفسه. ويكتسب هذا التمييز أهمية لأن كلمتي «ملدن» و«مطبع» لا تحددان طريقتين قابلتين للتبادل لجعل الفولاذ أكثر ليونة. بل تصفان تاريخين حراريين مختلفين، ومسارات تحول مختلفة، وبنى مجهرية مختلفة، وكذلك، في العديد من المواصفات، حالات توريد مختلفة.
المراحل الثلاث للمعالجة الحرارية
- التسخين رفع درجة حرارة الفولاذ إلى درجة الحرارة المختارة.
- المكوث الإبقاء عليه مدة تكفي للتعادل الحراري والتغيرات الميتالورجية المطلوبة.
- التبريد التبريد وفق المعدل أو الوسط أو حالة الفرن المحددة.
المعالجة الحرارية هي سلسلة من الخطوات. فهي تشمل تسخين الفولاذ إلى درجة حرارة محددة، وإبقائه عندها مدة كافية لإحداث التغيرات الحرارية والمعدنية المطلوبة، ثم تبريده وفق حالة محددة. وقد تُحدَّد المعالجة بدرجة حرارة الفرن، والزمن عند درجة الحرارة، ومعدل التبريد، ووسط التبريد، والجو المحيط، وحجم المقطع، والحالة السابقة للفولاذ. أما حالة التوريد فتسجل الحالة التي يُورَّد بها المنتج بعد إتمام تلك السلسلة. ولذلك يمكن أن تصف كلمات «مطبع» و«ملدن» و«مطبع ومراجع» حالة صفيحة أو قضيب أو مطروقة أو أي منتج آخر، بدلاً من أن تكون تعليمات كاملة لإعادة تنفيذ المعالجة.
وقد تحمل الكلمة نفسها نتائج عملية مختلفة باختلاف درجات الفولاذ. فمحتوى الكربون، والإضافات السبائكية، وسماكة المقطع، وحجم حبيبات الأوستنيت، والتحكم في الفرن، ومعدل التبريد، كلها تؤثر في الفريت والبرليت والبينايت أو المارتنسيت النهائي. ولا ينبغي تحديد درجة حرارة عامة للتلدين أو التطبيع من دون تحديد الدرجة والمواصفة الحاكمة.
كيف تحكم ASTM A941-16 المصطلحات العامة للفولاذ
توفر ASTM A941-16، المصطلحات القياسية المتعلقة بالفولاذ والفولاذ غير القابل للصدأ والسبائك ذات الصلة والسبائك الحديدية، مفردات عامة لوثائق الفولاذ. وهي مرجع للمصطلحات، وليست إجراءً عاماً وموحداً للمعالجة الحرارية. ويتمثل دورها في إرساء معنى مشترك عندما لا تكون مواصفة المنتج أو طريقة الاختبار أو الوثيقة الحاكمة الأخرى قد قدمت تعريفاً أكثر تحديداً.
يتقدم التعريف الوارد في معيار ASTM محدد على التعريف العام المطابق له في ASTM A941-16. Strong evidence
وهذا القيد حاسم. إذ تنص ASTM A941-16 على أن التعريف الوارد في مواصفة ASTM محددة يحل محل أي تعريف عام مطابق له في مواصفة المصطلحات. ولذلك لا ينبغي للقارئ أن يقتطع تعريفاً من A941-16 ويطبقه آلياً على كل مواصفة للصفيحة أو القضيب أو المطروقة أو مكوّنات أوعية الضغط أو القضبان الحديدية. فمواصفة المنتج ذات الصلة هي الحاكمة عندما تعرّف المصطلح بطريقة مختلفة، أو تضيف نطاقاً لدرجة الحرارة، أو تفرض طريقة تبريد، أو تقصر الحالة على درجة أو شكل منتج محدد.
| الخاصية | التطبيع | التخمير |
|---|---|---|
| التحول الابتدائي | الأوستنة | يعتمد على نوع التخمير؛ إذ ينطوي التخمير الكامل عمومًا على الأوستنة |
| طريقة التبريد | الهواء أو الغاز المتداول بحرية | تبريد بطيء متحكم فيه، غالبًا داخل الفرن |
| البنية النموذجية | فيريت–برليت أدق أو نواتج أخرى تعتمد على الدرجة | فيريت–برليت خشن نسبيًا في الدرجات المناسبة |
| النتيجة النموذجية | مقاومة وصلادة أعلى من التخمير الكامل | صلادة أقل وقابلية تشغيل أو مطيلية محسّنة |

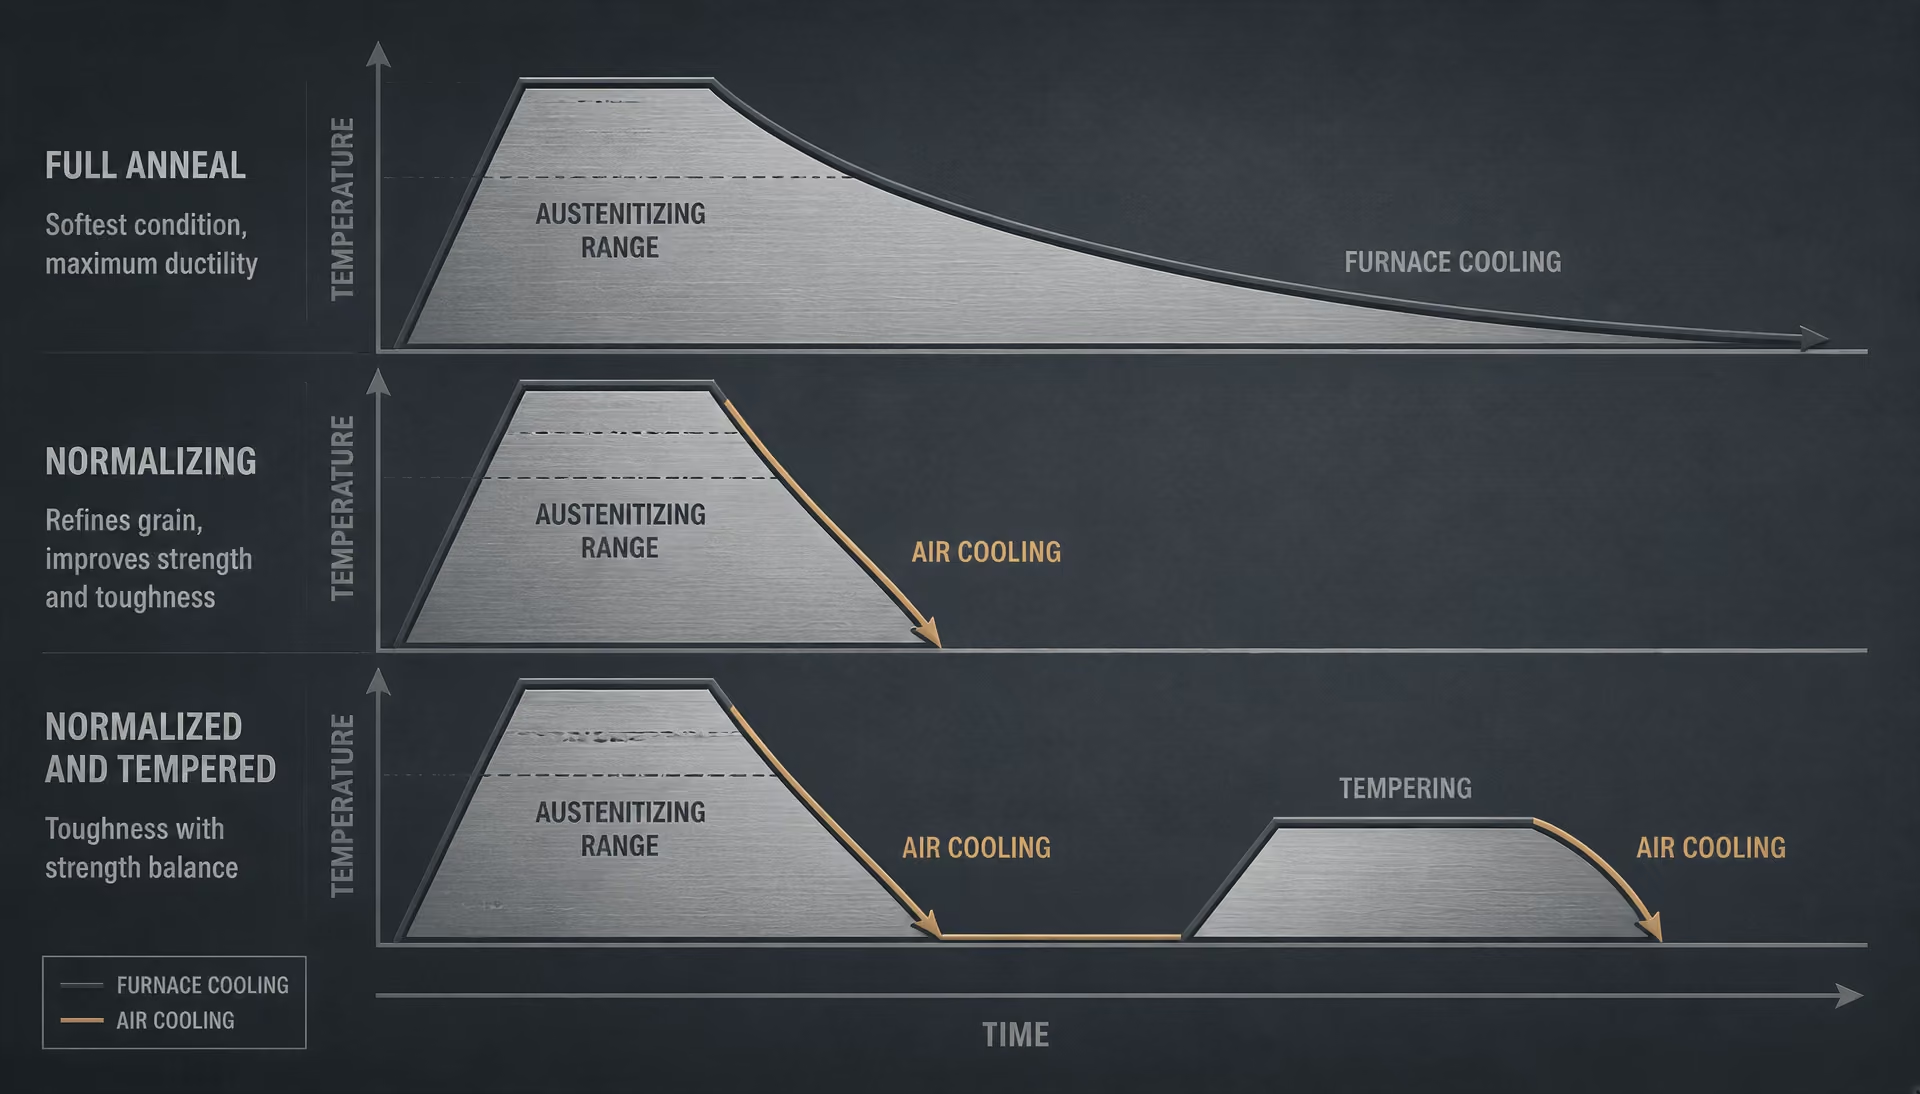
ولا يزال التمييز المعدني العام واضحاً. فالتطبيع هو عادةً معالجة أستنة يعقبها تبريد في الهواء أو في غاز آخر ذي دوران حر. ويعرّف معجم معهد كارلسروه للتكنولوجيا هذه العملية بأنها أستنة يعقبها تبريد في الهواء الطلق، بهدف إنتاج حجم حبيبات وتركيب أكثر تجانساً. ويورد وصف Bodycote لعام 2024 نطاقاً إرشادياً يقارب 800–920 °C: إذ يُسخَّن الفولاذ بما يكفي لتكوين حبيبات أوستنيتية جديدة، ثم يُبرَّد بحرية في الهواء أو الغاز. وهذا النطاق وصفي، وليس مواصفة لجميع أنواع الفولاذ.
التلدين مصطلح أوسع نطاقاً. فقد يعني التلدين الكامل، أو تلدين المعالجة، أو تلدين التكوير، أو تلدين إزالة الإجهادات، أو عملية أخرى للتسخين والتبريد المنضبطين، وذلك بحسب الوثيقة. وقد ميّز المنشور التعميمي 409 الصادر عن المكتب الوطني للمعايير عام 1935 بين تلدين المعالجة والتطبيع، فوضع تلدين المعالجة عند درجة حرارة أدنى من نطاق درجة الحرارة الحرجة الدنيا أو قريبة منه، في حين وصف التطبيع بأنه تسخين إلى نحو 100 °F فوق النطاق الحرج، ثم تبريد في هواء ساكن. وتوضح هذه الأوصاف التاريخية أوجه التباين، إلا أن المتطلبات الحديثة تظل مرتبطة بدرجة الفولاذ.
لماذا تصف حالات مطبع وملدن ومطبع ومراجع حالة المادة
تحدد كلمة «ملدن» أن الفولاذ خضع لمعالجة تلدين أو أنه مورَّد في حالة ملدنة بموجب المواصفة المنطبقة. وفي مسار التلدين الكامل الشائع، يُسخَّن الفولاذ إلى نطاق الأوستنيت، ويُحتفظ به لتحقيق التحول وموازنة درجة الحرارة، ثم يُبرَّد ببطء—غالباً داخل الفرن—لتقليل الصلادة وتعزيز بنية فريت–برليت خشنة نسبياً في درجات الكربون والفولاذ منخفض السبائك المناسبة. أما تلدين المعالجة فمختلف؛ إذ يُنفَّذ عموماً عند درجة حرارة أدنى من درجة الحرارة الحرجة الدنيا أو قريبة منها، لاستعادة المطيلية في الفولاذ منخفض الكربون المشغَّل على البارد، من دون تحويل البنية بالكامل.
وتحدد كلمة «مطبع» عادةً أن الفولاذ أُوستِن ورُدِّد في الهواء. وبالمقارنة مع التبريد في الفرن بعد التلدين الكامل، ينتج التبريد في الهواء عادةً بنية تحول أدق ومقاومة أعلى، رغم أن النتيجة تعتمد على قابلية التقسية وحجم المقطع. ويمكن للتطبيع أن يصقل الحبيبات الخشنة، ويقلل عدم انتظام البنية بعد الطرق أو الدرفلة، ويهيئ حالة ابتدائية قابلة للتكرار قبل التشغيل الآلي أو المعالجة الحرارية الإضافية. وهو ليس مجرد تلدين أسرع.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
يوضح المرجع المختبري للفولاذ 4140 من معهد ماساتشوستس للتكنولوجيا سبب ضرورة تحديد الدرجة. فبالنسبة إلى تطبيع 4140، يورد المرجع الصادر عام 2007 نطاق أستنة تقريبياً قدره 850–875 °C، يعقبه إبقاء الفولاذ لتحقيق اتزان درجة الحرارة، ثم تبريده في الهواء إلى درجة حرارة الغرفة. ولا يمكن نقل هذا النطاق إلى درجة من الفولاذ الكربوني العادي أو إلى مقطع سميك من دون مراجعة البيانات المنطبقة. فالعناصر السبائكية تغير سلوك التحول، والأبعاد تغير معدل التبريد الذي يتعرض له مركز المقطع.
تسجل حالة «مطبع ومراجع» معالجتين متتاليتين. أولاً، يُطبَّع الفولاذ. ثم يُعاد تسخينه إلى درجة حرارة أدنى من نطاق التحول ذي الصلة، ويُحتفظ به لمراجعة النواتج المتكونة أثناء التبريد. وتقلل المراجعة الهشاشة المرتبطة بنواتج التحول الصلبة، كما تضبط المقاومة والمتانة والمطيلية. وهذه الحالة الموصولة بشرطة ليست اسماً آخر للتطبيع، وليست مكافئة للمادة الملدنة. فهي تُبلغ المستخدم بأن الفولاذ المورَّد مرَّ بتاريخ حراري مركب محدد.
يعامل ISO 683-1:2016 حالتي التطبيع والتطبيع والمراجعة كحالتي تسليم محددتين للفولاذ غير السبائكي القابل للمعالجة الحرارية. Strong evidence
توضح ISO 683-1:2016 الأهمية التعاقدية لهذه الصياغة. إذ تحدد المواصفة متطلبات التوريد الفنية للفولاذ غير السبائكي القابل للمعالجة الحرارية، المورَّد في حالات تشمل الحالة المطبعة والحالة المطبعة والمراجعة. وفي هذا السياق، تكون الحالة جزءاً من متطلبات المنتج؛ إذ يمكن أن تؤثر في الخواص الميكانيكية المحددة، والفحص، والوسم، والقبول. ولذلك فإن شهادة مصنع تدون «مطبع» لا تصف ببساطة ما حدث داخل الفرن، بل تسجل كيفية توريد المنتج وفقاً للمواصفة.
متى تتغلب مواصفة المنتج أو الدرجة أو المعيار التنظيمي على التعريف العام
يجب قراءة الوثيقة الحاكمة قبل اختيار برنامج الفرن. فقد تحدد مواصفة المنتج درجة حرارة الأستنة، أو الحد الأدنى لزمن المكوث، أو التبريد في الهواء، أو أقصى صلادة، أو خصائص الشد، أو اختبار الصدم، أو مجموعة مسموحة من المعالجات. وقد تستخدم أيضاً كلمة «ملدن» لتشمل نطاقاً محدداً من الممارسات التي لا تكون مطابقة لتلدين كامل بالمعنى الوارد في الكتب الدراسية. ولا يكفي تحديد الدرجة وحده عندما تُورَّد الكيمياء نفسها على هيئة صفيحة أو قضيب أو مطروقة أو مكوّن حاوٍ للضغط.
وقد تكون المتطلبات التنظيمية أكثر صرامة. فبموجب 49 CFR § 179.500-6، تتكون المعالجات الحرارية لبعض خزانات الفولاذ من التلدين أو التطبيع متبوعاً بالمراجعة، ويجب ألا تقل درجة حرارة المراجعة عن 1000 °F. ويحكم هذا الشرط مكوّن الخزان الخاضع للتنظيم، حتى لو كان الوصف العام في أحد المراجع يسمح بتسلسل آخر. كما توضح اللائحة سبب عدم جواز التعامل مع كلمة «مطبع» باعتبارها ضماناً مستقلاً لأداء الخدمة؛ إذ إن خطوة المراجعة المطلوبة جزء من الحالة المحددة.
حالة التسليم الحالة الميتالورجية الموثقة التي يُورَّد فيها المنتج بعد تسلسل معالجته الحرارية.
والقاعدة العملية بسيطة: استخدم التعريفات العامة لفهم الفرق المعدني، ثم استخدم الدرجة أو مواصفة المنتج أو الرسم أو مواصفة الشراء أو اللائحة لتحديد ما تتطلبه هذه الكلمات. فالتلدين يركز عموماً على التبريد المنضبط وخفض الصلادة، بينما يركز التطبيع عموماً على الأستنة التي يعقبها التبريد في الهواء وعلى بنية أدق وأكثر تجانساً. أما حالة التوريد فهي النتيجة الموثقة، وليست بديلاً عن التاريخ الحراري الكامل.
2. الأساس الحديدي–الكربوني: درجات الحرارة الحرجة، والأوستنيت، والتحول
الفيريت، والبرليت، والسمنتيت، والأوستنيت
لا يمكن تعريف التخمير والتطبيع بدرجة الحرارة وحدها، لأن نتائجهما تعتمد على الأطوار الموجودة أثناء التسخين وكيفية تحول تلك الأطوار أثناء التبريد. ويُعد مخطط أطوار الحديد–الكربون نموذج البدء المفيد، مع استكماله بمخططات التحول أثناء التبريد المستمر (CCT) ومخططات التحول المعتمد على الزمن ودرجة الحرارة (TTT). ويستخدم كتابا ASM، المعالجة الحرارية للفولاذ وعلم الفلزات لغير المتخصصين في علم المعادن، هذا الإطار لربط إجراء الأوستنة، ومعدل التبريد، وحجم الحبيبات، والخواص النهائية.
| المكوّن أو الحالة | القيمة أو الوصف |
|---|---|
| ذوبانية الكربون في الفيريت عند 727 °C | حوالي 0.022 wt% C |
| التركيب اليوتكتويدي للفولاذ الكربوني العادي | حوالي 0.76–0.80 wt% C |
| السمنتيت | Fe₃C |
| البنية البلورية للأوستنيت | مكعبة متمركزة الوجوه |
مصطلحات الحديد–الكربون
- الفيريت
- الشكل المكعب متمركز الجسم للحديد، ذو ذوبانية كربون منخفضة نسبيًا.
- السمنتيت
- كربيد الحديد، Fe₃C، وهو صلد وهش.
- البرليت
- مركّب ثنائي الطور من الفيريت والسمنتيت.
- الأوستنيت
- حديد مكعب متمركز الوجوه يمكنه إذابة كمية من الكربون أكبر بكثير مما يستطيع الفيريت.
الفيريت هو الشكل المكعبي متمركز الجسم للحديد، ويُشار إليه عادةً باسم فيريت α. ولا يستطيع إذابة سوى كمية صغيرة من الكربون. فعند درجة حرارة 727 °C، على سبيل المثال، تبلغ ذوبانية الكربون الاتزانية القصوى في الفيريت نحو 0.022 wt% C؛ وتكون أقل من ذلك عند درجات الحرارة المنخفضة. والفريت لين نسبياً وقابل للطرق، ولذلك فإن الفولاذ الذي يحتوي على نسبة كبيرة من الفيريت تكون له عموماً صلادة منخفضة وقابلية جيدة للتشكيل.
السمنتيت هو كربيد الحديد Fe₃C. وهو صلب وهش، كما أن توزيعه لا يقل أهمية عن كميته الإجمالية. وقد يوجد السمنتيت على هيئة صفائح في البرليت، أو على هيئة جسيمات في بنية مكورة، أو على هيئة شبكات مستمرة عند حدود حبيبات الأوستنيت السابق. ولا تؤدي هذه الأشكال إلى القابلية نفسها للتشغيل الآلي أو المطيلية أو سلوك الكسر.

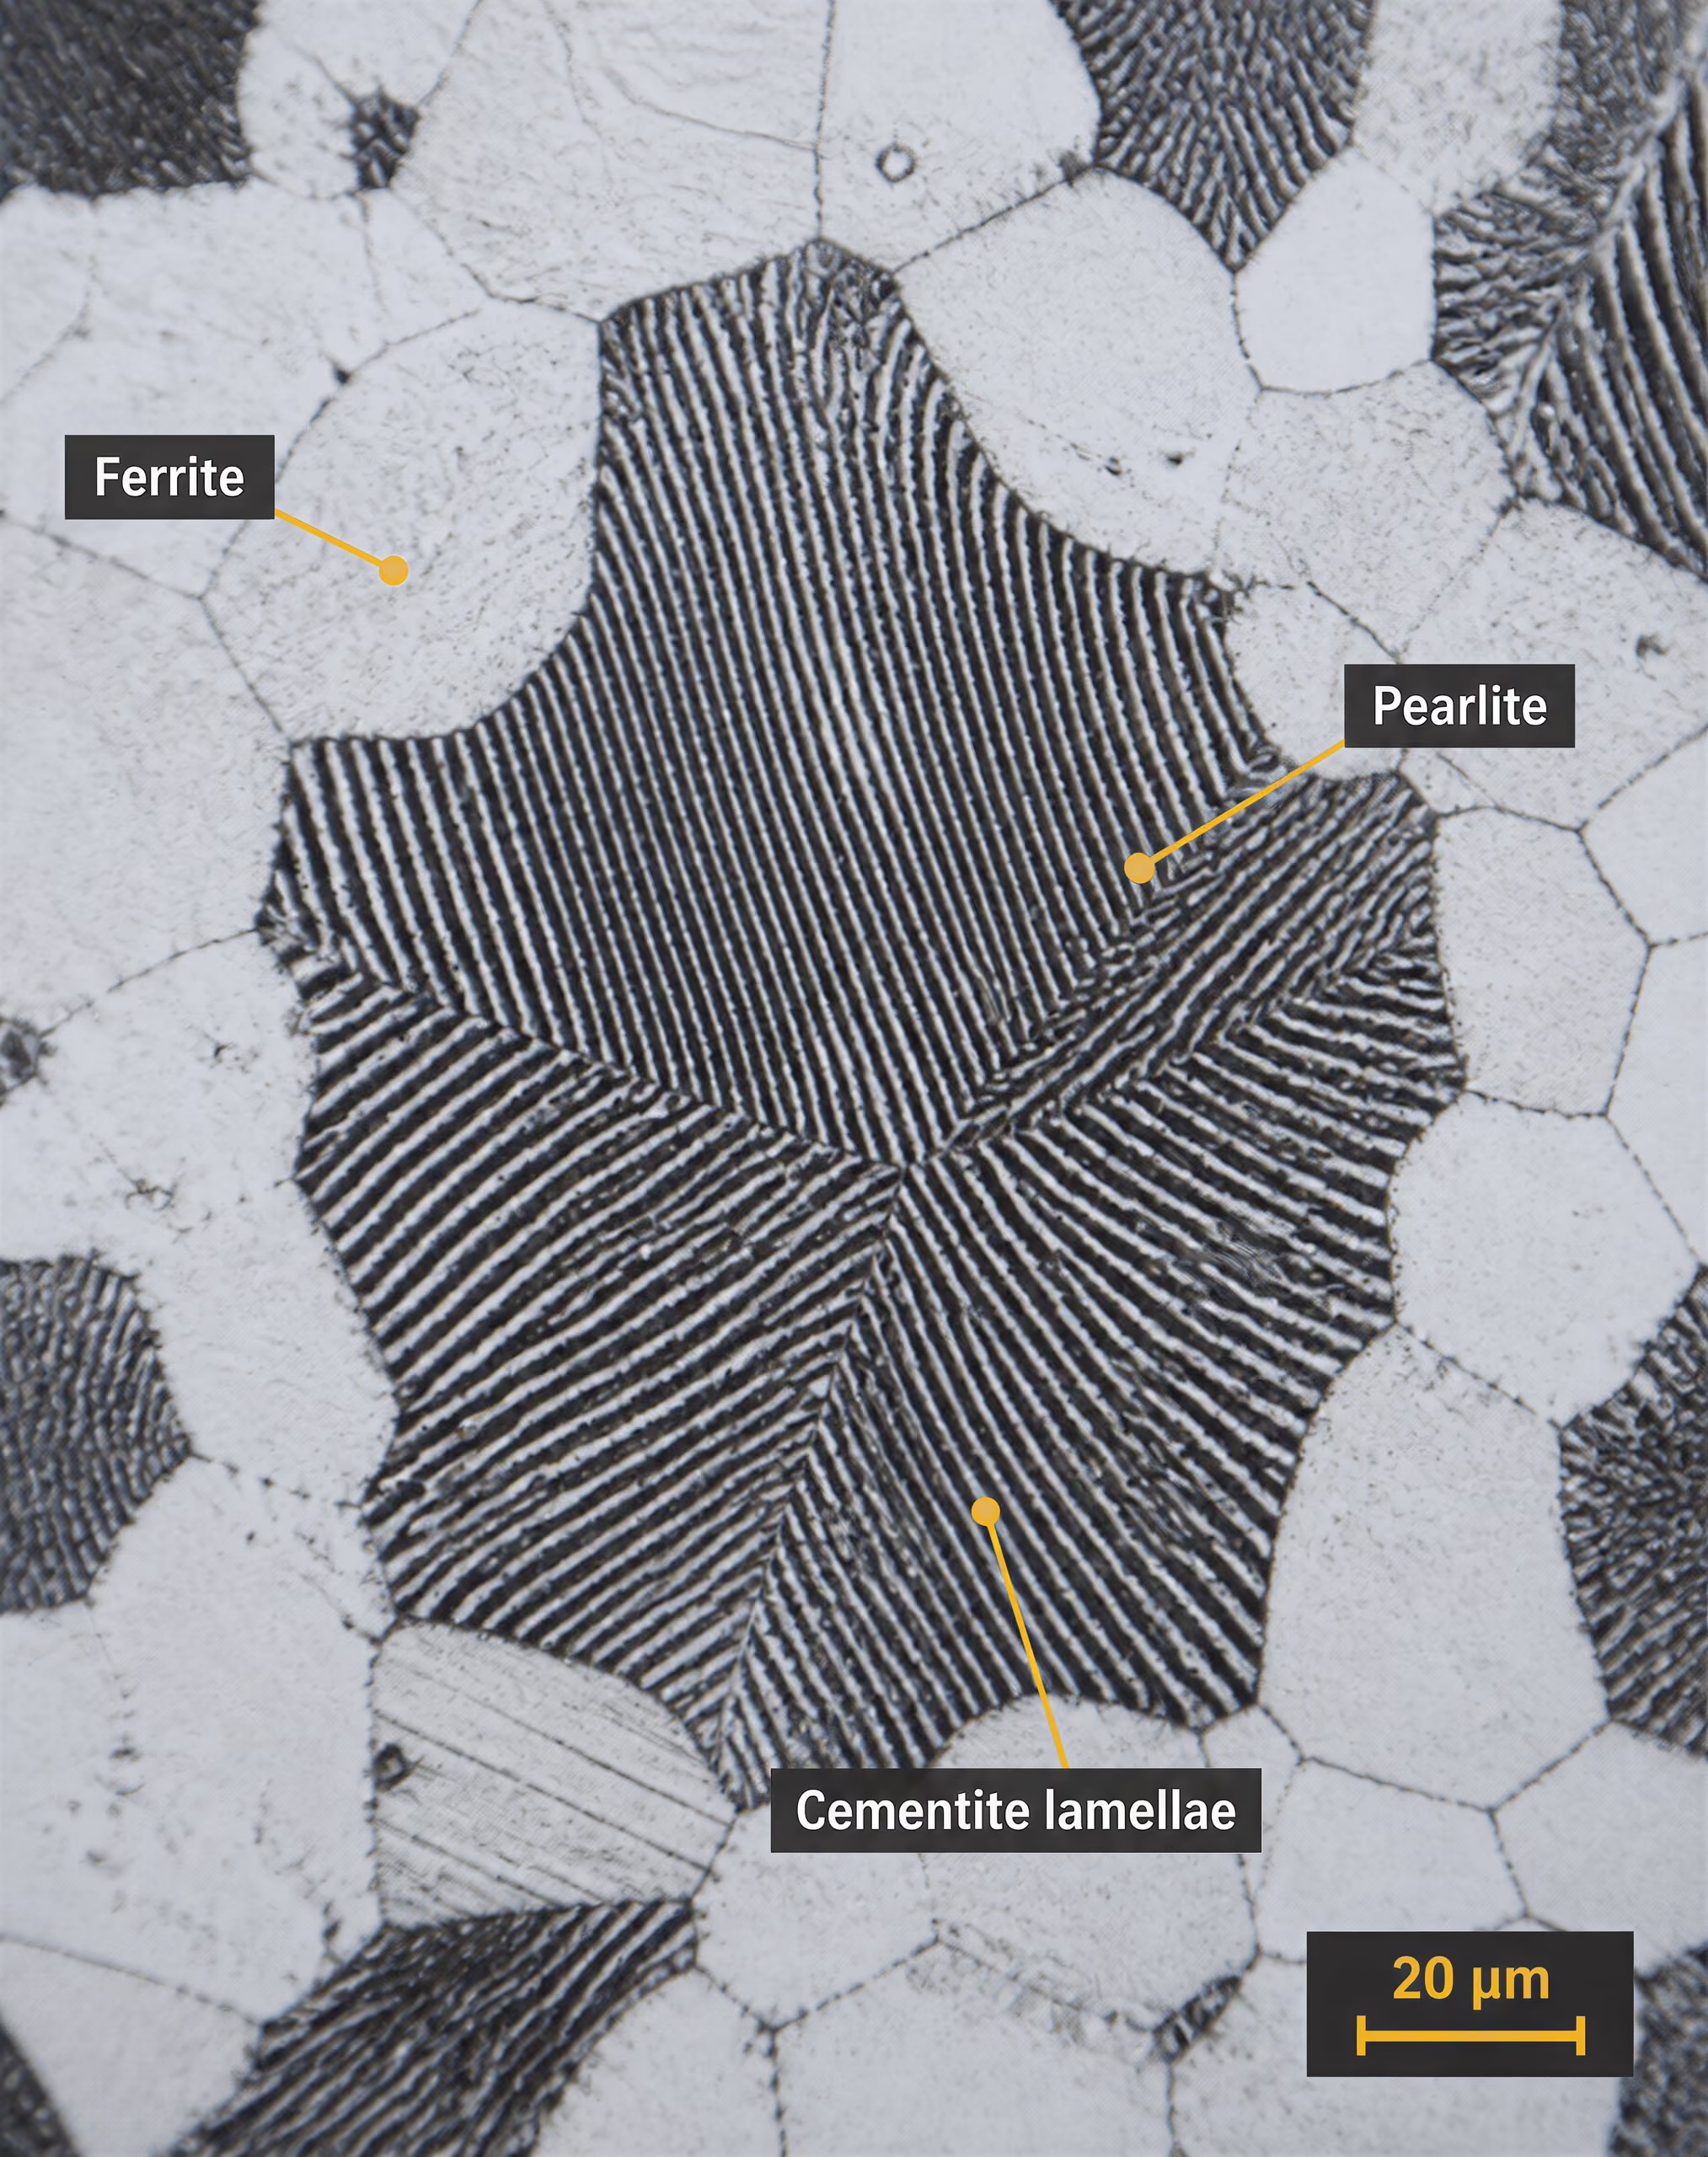
البرليت ليس طوراً منفرداً، بل هو تجمع ثنائي الطور من الفيريت والسمنتيت، يتشكل عندما يتحلل الأوستنيت أثناء التبريد البطيء نسبياً عبر درجة الحرارة اليوتكتويدية. وفي الفولاذ الكربوني العادي، تبلغ التركيبة اليوتكتويدية نحو 0.76–0.80 wt% C، تبعاً للمرجع وظروف الاتزان المحددة. ويتميز البرليت المتشكل عند درجة تحول أعلى بتباعد خشن نسبياً بين صفائح الفيريت والسمنتيت؛ أما التحول عند درجة حرارة منخفضة فينتج برليتاً أدق، يكون أقوى وأعلى صلادة.
الأوستنيت، الذي يُرمز إليه بالرمز γ، هو حديد مكعبي متمركز الوجوه قادر على إذابة كمية من الكربون أكبر بكثير مما يستطيع الفيريت إذابته. وهذه الذوبانية الأعلى هي سبب كون التسخين إلى مجال الأوستنيت محورياً في التطبيع والتخمير الكامل. ويدخل الكربون والعديد من عناصر السبائك في المحلول، جزئياً أو كلياً، أثناء إجراء الأوستنة. وعند التبريد، يتحول هذا المحلول الصلب فوق المشبع إلى فيريت أو برليت أو بينيت أو مارتنسيت، أو إلى مخاليط من هذه النواتج، تبعاً للتركيب، وحجم المقطع، والمسار عبر مجال التحول.
مخطط التحول بالتبريد المستمر مخطط يبيّن متى يبدأ الأوستنيت في التحول ومتى يكتمل تحوله أثناء معدلات تبريد مستمر محددة.
يُعد مسار التبريد حاسماً. إذ يتيح التبريد البطيء داخل الفرن لذرات الكربون وقتاً للانتشار، مما ي favor الفيريت والبرليت الخشن في كثير من أنواع الفولاذ ناقص اليوتكتويد. ويؤدي تبريد الفولاذ في الهواء بعد التطبيع إلى إزالة الحرارة بسرعة أكبر، وينتج عادةً فيريتاً–برليتاً أدق من ذلك الناتج عن التخمير الكامل. أما التبريد السريع بما يكفي فيثبط التحول الانتشاري وقد يُشكّل المارتنسيت، في حين قد ينتج معدل متوسط البينيت. ولذلك فإن وصف «المعالجة الحرارية للتليين» لا يكفي لوصف كل دورة تُسمى تخميراً.
المجالان الحرجان الأدنى والأعلى
تُعرَّف درجة الحرارة الحرجة الدنيا عادةً باسم Ac1 أثناء التسخين، وهي درجة الحرارة التي يبدأ عندها الأوستنيت بالتشكل أول مرة في فولاذ معين وتحت حالة تسخين محددة. وأثناء التبريد، تُكتب درجة حرارة بدء التحول المناظرة عادةً Ar1. وليس من الضروري أن تكون القيمتان متساويتين. فمعدلا التسخين والتبريد، والبنية المجهرية السابقة، وعناصر السبائك، والتأخر الحراري، كلها تُزيح درجات حرارة التحول المرصودة؛ ولذلك فإن Ac1 هي درجة حرارة لبدء التحول وليست إعداداً عاماً ثابتاً للفرن.
تعتمد درجة الحرارة الحرجة العليا على محتوى الكربون. ففي الفولاذ ناقص اليوتكتويد، تمثل Ac3 درجة الحرارة التي يكتمل عندها التحول إلى الأوستنيت أثناء التسخين. وبين Ac1 وAc3 يتعايش الفيريت والأوستنيت. وفوق Ac3 تكون البنية أوستنيتية اسمياً، مع أن ذلك يتطلب زمناً كافياً لتوزيع الكربون وعناصر السبائك ولمعادلة درجة حرارة المقطع.
أما في الفولاذ فوق اليوتكتويد، فغالباً ما يُشار إلى الحد الأعلى ذي الصلة بالرمز Acm بدلاً من Ac3. وبين Ac1 وAcm يتعايش الأوستنيت مع السمنتيت قبل اليوتكتويد. ويؤدي التسخين فوق Acm إلى إذابة ذلك السمنتيت، وفقاً لتأثيرات الزمن وحجم الجسيمات وعناصر السبائك. وقد يؤدي تجاوز درجة حرارة الإذابة المطلوبة بقدر مفرط إلى نمو حبيبات الأوستنيت، مما قد يقلل المتانة حتى إذا بدت الصلادة ومقاومة الشد مقبولتين.
ومن ثم، فإن عبارة «المجال الحرج» تشير إلى نطاق، لا إلى نقطة ثابتة واحدة. وقد وصف تعميم المكتب الوطني للمعايير لعام 1935 تخمير المعالجة بأنه التسخين إلى ما دون مجال درجة الحرارة الحرجة الدنيا أو بالقرب منه، في حين وصف التطبيع بأنه التسخين إلى نحو 100 °F فوق المجال الحرج ثم التبريد في هواء ساكن. وتُعد هذه الأوصاف تمييزات تاريخية مفيدة، لكنها لا تحل محل المتطلبات الخاصة بالدرجة في مواصفة المواد الحديثة أو إجراء المعالجة الحرارية.
يؤدي التسخين عبر Ac1 إلى تغيير توازن الأطوار: إذ تبدأ المناطق الغنية بالكربون في بنية الفيريت–الكربيد الأصلية بالتحول إلى الأوستنيت. ويؤدي استمرار التسخين باتجاه Ac3 أو Acm إلى إكمال التحول المقصود، وقد يذيب الكربيدات. ويحوّل التخمير الكامل الفولاذ عادةً إلى أوستنيت ثم يبرّده ببطء، وغالباً داخل فرن، لتشجيع تشكل بنية تحول خشنة ولينة نسبياً. كما يتضمن التطبيع إجراء الأوستنة، لكن تُخرج قطعة العمل من الفرن وتُبرّد في هواء ساكن أو متحرك. وينتج عن التبريد الأسرع حبيبات أدق وتوازن مختلف بين الفيريت والبرليت.
ويجب ربط درجة الحرارة بدرجة الفولاذ وحالته. فقد أفادت Bodycote في عام 2024 بأن التطبيع يتم عند نحو 800–920 °C، مع تشكل حبيبات أوستنيتية جديدة قبل التبريد الحر في الهواء أو الغاز. ولا يجوز تطبيق هذا المجال الواسع دون تمييز. إذ يحدد مرجع مختبري من MIT لعام 2007 نحو 850–875 °C لتطبيع AISI 4140، يتبعه تثبيت لمعادلة درجة الحرارة ثم تبريد في الهواء. ويُعد AISI 4140 فولاذ سبائك يحتوي على الكروم والموليبدينوم، ولذلك لا يمكن استنتاج معاملته من دورة لفولاذ منخفض الكربون غير سبائكي.
لماذا يغيّر محتوى الكربون وعناصر السبائك الدورة
يغيّر الكربون كلاً من درجات الحرارة الحرجة والنواتج المتشكلة أثناء التبريد. ففي الفولاذ ناقص اليوتكتويد، أي الذي يحتوي على كمية كربون أقل من المحتوى اليوتكتويدي، يتشكل الفيريت أولاً من الأوستنيت أثناء التبريد؛ ثم يتحول الأوستنيت المتبقي إلى برليت. ومع ارتفاع محتوى الكربون نحو التركيبة اليوتكتويدية، تزداد نسبة البرليت وتنخفض كمية الفيريت قبل اليوتكتويد. أما في الفولاذ فوق اليوتكتويد، فيتشكل السمنتيت قبل البرليت. وقد تؤدي درجات حرارة الأوستنة المرتفعة بشكل مفرط إلى إذابة كمية من السمنتيت أكبر من المقصودة، وترك أوستنيت خشن الحبيبات وغني بالكربون يتحول إلى بنية أعلى صلادة.
يخفض المنغنيز درجة حرارة التحول اليوتكتويدي ويزيد قابلية التصلد. فهو يؤخر تشكل الفيريت والبرليت، مما يتيح تجاوز تلك التفاعلات عند معدل تبريد أقل مما يلزم في الفولاذ الكربوني العادي. وللكروم تأثير مشابه في قابلية التصلد، كما أنه يشكل كربيدات مستقرة؛ ويمكنه إبطاء التحول واستلزام إجراء أوستنة أطول أو عند درجة حرارة أعلى لإذابة الجزء المطلوب من الكربيد. ويؤخر الموليبدينوم بقوة تفاعلات البرليت والبينيت، ويرفع مقاومة التليين بالتخمير المراجعي، وله أهمية خاصة في أنواع الفولاذ مثل AISI 4140.
يخفض النيكل عموماً درجات حرارة التحول ويزيد قابلية التصلد من دون تشكيل النوع نفسه من شبكة الكربيد المرتبطة بالكروم. وهو يثبت الأوستنيت ويحسن المتانة، ولا سيما عند درجات الحرارة المنخفضة. ويرفع السيليكون فعالية الكربون في الفيريت، ويُستخدم عادةً لكبح تشكل السمنتيت في أنظمة سبائكية مختارة، مع تأثيره أيضاً في درجات حرارة التحول وحركيته. ويشكل الفاناديوم والنيوبيوم والتيتانيوم كربونيتريدات مستقرة. ويمكن لهذه الجسيمات تثبيت حدود حبيبات الأوستنيت والحد من نمو الحبيبات، لكنها قد تتطلب درجات حرارة أعلى أو فترات تثبيت أطول لتحقيق ذوبان جزئي.
تغير عناصر السبائك أيضاً معنى «التبريد في الهواء». فقد يتحول مقطع رقيق منخفض الكربون بدرجة كبيرة إلى فيريت وبرليت في الهواء، في حين قد يتشكل البينيت أو المارتنسيت في مركز مقطع سميك من فولاذ سبائكي ذي قابلية تصلد مرتفعة. ويغير التقشر السطحي، وجو الفرن، وترتيب الحمولة، والتحريك، وسماكة المقطع، منحنى التبريد الفعلي. ولذلك تكون مخططات CCT أكثر فائدة من اسم المعالجة الاسمي عند التنبؤ بالبنية النهائية.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
ولهذا السبب، تُعد حالة المعالجة جزءاً من وصف المادة. إذ تسرد ISO 683-1:2016 أنواع الفولاذ القابل للمعالجة الحرارية غير السبائكي في حالات تشمل الحالة المُطبَّعة والحالة المُطبَّعة والمراجَعة؛ فالحالة ليست مجرد مرادف في ورشة العمل لكلمة «مُليَّن». وتوفر ASTM A941-16 مصطلحات عامة، مع النص على أن التعريف الوارد في معيار ASTM محدد يتقدم على أي تعريف عام مماثل. ويجب أن يتحكم في الدورة معيار المنتج المعتمد، وتعيين الدرجة، وحجم المقطع، والحالة السابقة، وممارسة تشغيل الفرن المحددة. وحتى قواعد السلامة الحرجة توضح هذا التمييز: إذ تحدد الفقرة 49 CFR § 179.500-6 معاملات معالجة معينة لفولاذ الخزانات بوصفها تخميراً أو تطبيعاً يتبعه مراجعة، على ألا تقل درجات حرارة المراجعة عن 1000 °F. فالتاريخ الحراري جزء من المتطلبات الهندسية.
3. ما يعنيه تلدين الفولاذ عمليًا
التلدين ليس برنامجًا ثابتًا واحدًا للتسخين والتبريد، بل هو مجموعة من المعالجات التي تُختار لتغيير الصلادة، أو المطيلية، أو الإجهاد المتبقي، أو شكل الكربيدات، أو بنية الحبيبات، أو نواتج التحول. ولذلك فإن الاسم وحده غير كافٍ. ينبغي أن تحدد المواصفة أو الإجراء درجة الفولاذ، وحالته السابقة، ودرجة الحرارة المستهدفة، وزمن المكوث، وطريقة التبريد، والخواص النهائية المطلوبة.
تعتمد المصطلحات أيضًا على الوثيقة المرجعية المعتمدة. توفّر ASTM A941-16 مصطلحات عامة للفولاذ، والفولاذ المقاوم للصدأ، والسبائك ذات الصلة، والسبائك الحديدية، لكنها تنص على أن التعريف الوارد في معيار محدد من معايير ASTM تكون له الأولوية على تعريف مطابق في معيار المصطلحات العامة. ولهذا القيد أهمية، لأن مصطلحات “ملدن”، و“ملدن بالمعالجة”، و“ملدن تلدينًا كاملًا”، و“مخفف الإجهاد” قد تصف حالات مختلفة في مواصفات المنتجات وإجراءات التصنيع.
يهدف التلدين عادةً إلى الوصول إلى حالة أكثر ليونة، أو أعلى مطيلية، أو أكثر استقرارًا أبعاديًا من مادة البداية. أما التطبيع فهو مختلف. فهو يتضمن عادةً إجراء الأوستنة، يعقبه التبريد في هواء ساكن أو متحرك، مما ينتج بنية أدق وأقل اقترابًا من حالة الاتزان مقارنةً بالتبريد التقليدي داخل الفرن. وليس الفرق شكليًا؛ إذ إن مسار التبريد يتحكم في نواتج التحول التي تتكون عند تحلل الأوستنيت.
التلدين بالمعالجة مقابل التلدين الكامل
| المعالجة | نطاق التحول | الهدف الرئيسي |
|---|---|---|
| تخمير المعالجة | دون نطاق درجة الحرارة الحرجة الدنيا أو بالقرب منه | استعادة المطيلية بعد التشغيل على البارد |
| التخمير الكامل | إلى داخل نطاق الأوستنيت | خفض الصلادة وإنتاج بنية تحول لينة |
| التكوير | معالجة دون حرجة أو دورية حول Ac1 | إنتاج جسيمات كربيد مستديرة لأغراض التشغيل أو التشكيل |
| تخمير إزالة الإجهاد | عادةً دون Ac1 | خفض الإجهاد المتبقي من دون إجراء أوستنة كلية |
يُجرى التلدين بالمعالجة عمومًا تحت نطاق درجة الحرارة الحرجة الدنيا أو بالقرب منه. وقد وصفه المكتب الوطني للمعايير في عام 1935 بأنه تسخين سبيكة أساسها الحديد إلى درجة حرارة تقع تحت ذلك النطاق أو بالقرب منه. ويرتبط هذا التلدين عمليًا بصفة خاصة بصفائح وشرائط وأسلاك الفولاذ منخفض الكربون، وغيرها من المنتجات التي اكتسبت كثافة عالية من الانخلاعات وانخفضت مطيليتها أثناء التشغيل على البارد.
يُسخن الفولاذ بدرجة تكفي لحدوث الاسترجاع، ولإعادة التبلور عندما تسمح درجة الحرارة والزمن بذلك، ولكن من دون تحوله عادةً بالكامل إلى أوستنيت. يعيد الاسترجاع ترتيب بعض عيوب الشبكة البلورية ويقلل الإجهاد المتبقي. أما إعادة التبلور فتستبدل حبيبات الفريت المشوهة بحبيبات جديدة خالية نسبيًا من الانفعال. وتكون النتيجة انخفاضًا في مقاومة الخضوع والصلادة، مع تحسن الاستطالة اللازمة لعملية تشكيل لاحقة. وتعتمد درجة الحرارة الدقيقة على نوع الفولاذ؛ فلا يمكن نقل برنامج مخصص لفولاذ منخفض الكربون مدرفل على البارد بأمان إلى فولاذ سبائكي متوسط الكربون أو إلى درجة من الفولاذ المقاوم للصدأ.
يُعد زمن المكوث عند درجة الحرارة مهمًا. فقد يخفف المكوث القصير جزءًا من حالة التشغيل على البارد، مع إبقاء قدر كبير من التشوه. أما المكوث الأطول فقد يؤدي إلى تكوّن حبيبات أكبر معاد تبلورها، أو أكسدة السطح، أو تغير أبعادي غير مرغوب فيه. كما تؤثر سماكة الشريط، وهندسة اللفافة، وجو الفرن، وانتظام التسخين في النتيجة. ولذلك لا ينبغي التعامل مع مصطلح “ملدن بالمعالجة” على أنه مرادف للتليين الكامل.
يتبع التلدين الكامل مسارًا مختلفًا للتحول. يُسخن الفولاذ إلى نطاق الأوستنيت، ويُترك حتى يصل المقطع إلى درجة حرارة متجانسة بدرجة كافية، ثم يُبرد ببطء، عادةً داخل الفرن. وبالنسبة إلى فولاذ كربوني أو منخفض السبائك تحت اليوتكتويد، تكون درجة حرارة المعالجة عادةً أعلى من درجة الحرارة الحرجة العليا Ac3، بحيث يتحول الفريت والبرليت إلى أوستنيت قبل التبريد. أما في الفولاذ فوق اليوتكتويد، فعادةً ما تُختار درجة حرارة أعلى من Ac1 وأقل من Acm، مما يسمح بأوستنة المصفوفة البرليتية مع الحد من الذوبان المفرط ونمو الحبيبات. وهذه أوصاف للعمليات وليست قيم ضبط عامة صالحة لجميع الحالات.
أثناء التبريد داخل الفرن، يتحول الأوستنيت عند درجة تبريد فائق منخفضة نسبيًا إلى فريت وبرليت، وغالبًا ما تتكون مستعمرات برليت خشنة نسبيًا وبنية لينة نسبيًا. ويمكن للتلدين الكامل أن يقلل الصلادة، ويحسن قابلية التشغيل بالقطع في الدرجات المناسبة، ويقلل آثار التشغيل السابق على الساخن أو الحدادة. لكنه لا يضمن أقل صلادة ممكنة لكل أنواع الفولاذ. فالعناصر السبائكية مثل الكروم والموليبدينوم والمنغنيز والنيكل تغيّر درجات حرارة التحول وتبطئ حركية التحول؛ وقد تتطلب بعض أنواع الفولاذ السبائكي تلدينًا معدلًا أو معالجة متساوية الحرارة منفصلة.
يُستخدم التطبيع عادةً عند حوالي 800–920 °C للفولاذ القابل للتطبيق، ويليه تبريد حر في الهواء أو الغاز. Limited evidence
يوضح التطبيع سبب عدم إمكانية تبادل هذه المصطلحات. يُجرى للفولاذ أيضًا إجراء الأوستنة، لكنه يُبرد بعد ذلك في الهواء أو الغاز بدلًا من تركه ليبرد داخل فرن تبريد. ويعرض وصف Bodycote لعام 2024 نطاقًا تقريبيًا قدره 800–920 °C للتطبيع في أنواع الفولاذ المعنية، يعقبه تبريد حر في الهواء أو الغاز. وبالنسبة إلى 4140، يحدد مرجع مختبري صادر عن MIT درجة حرارة تقريبية قدرها 850–875 °C، مع المكوث لتحقيق اتزان درجة الحرارة، ثم التبريد في الهواء إلى درجة حرارة الغرفة. وتنطبق هذه الأرقام على المادة والإجراء المحددين، وليس على كل فولاذ يسمى “4140” بموجب كل مواصفة.
ينتزع التبريد في الهواء الحرارة بسرعة أكبر من التبريد المتحكم فيه داخل الفرن. وتكون بنية الفريت-البرليت الناتجة عادةً أدق، مع مقاومة وصلادة أعلى من بنية الفولاذ الملدن تلدينًا كاملًا. ويمكن للتطبيع أن يصقل بنية الحبيبات الخشنة الناتجة عن الحدادة أو الصب، ويحسن التجانس البنيوي، لكنه قد يزيد التشوه أو الإجهاد المتبقي مقارنةً بالتبريد داخل الفرن. ويسرد ISO 683-1:2016 حالات التسليم المطبع والمطبع والمراجع للفولاذ القابل للمعالجة الحرارية غير السبائكي، مؤكدًا أن حالة المعالجة جزء من حالة المنتج المحددة، وليست مجرد وصف لعملية داخل الورشة.
التلدين تحت الحرج، والتكوير، وتخفيف الإجهاد
يُجرى التلدين تحت الحرج تحت Ac1، ولذلك لا تحدث الأوستنة الكتلية. وبحسب نوع الفولاذ والدورة الحرارية، يمكن أن يعزز الاسترجاع، أو إعادة التبلور، أو تخشين الكربيدات، أو خفض الصلادة من دون إنشاء بنية حبيبات أوستنيتية جديدة. وهذا ما يجعله مختلفًا عن التلدين الكامل، حتى عندما تهدف المعالجتان إلى تحسين المطيلية أو سلوك التشغيل بالقطع.
التكوير هو معالجة أكثر تحديدًا، وتُجرى تحت الحرج أو على هيئة دورة متكررة. وهي تحول السمنتيت الصفائحي في البرليت إلى جسيمات كربيد مستديرة أو كروية موزعة في الفريت. وفي فولاذ العدد الكربوني العادي والسبائكي، تقلل هذه البنية مقاومة القطع وتحسن قابلية التشكيل على البارد مقارنةً ببنية برليتية دقيقة. وتُستخدم هذه المعالجة غالبًا قبل التشغيل بالقطع أو قبل عملية تقسية لاحقة، ولا سيما في الدرجات الأعلى كربونًا التي تجعل فيها شبكات البرليت أو السمنتيت عملية القطع صعبة.
العوامل المؤثرة في التكوير
- درجة الحرارة قد تبقى الدورة أسفل Ac1 مباشرة أو تتكرر عبر Ac1.
- الحالة السابقة يؤثر محتوى الكربون، والإضافات السبائكية، وتاريخ الحدادة، وتوزيع الكربيد في النتيجة.
- الزمن قد يترك الزمن غير الكافي كربيدًا صفائحيًا؛ وقد يؤدي التعرض المفرط إلى إذابة كمية كبيرة من الكربيد.
- التحقق قد يلزم الفحص الميتالوغرافي، لأن الصلادة وحدها لا تثبت كفاية التكوير.
قد تتضمن دورة التكوير المكوث فترة طويلة عند درجة حرارة أدنى قليلًا من Ac1، أو التكرار الدوري عبر Ac1، أو الجمع بين التسخين والتبريد البطيء جدًا عبر نطاق التحول. وتعتمد الطريقة المناسبة على محتوى الكربون، والإضافات السبائكية المكوِّنة للكربيدات، وتاريخ الحدادة السابق، وتوزيع الكربيدات المطلوب. وقد تؤدي درجة الحرارة المفرطة إلى إذابة كمية كبيرة جدًا من الكربيد وتكوين بنية أقل فائدة، في حين قد يترك الزمن غير الكافي كربيدًا صفائحيًا. ولا تثبت قيمة الصلادة وحدها كفاية التكوير؛ فقد يلزم إجراء فحص ميتالوغرافي.
لتلدين تخفيف الإجهاد غرض آخر. فهو يقلل الإجهادات المتبقية الناتجة عن اللحام، أو التشغيل بالقطع، أو التشكيل على البارد، أو التبريد غير المتساوي، أو عمليات التصنيع، من دون تعمد تحويل المقطع بأكمله إلى أوستنيت. وتكون المعالجة عادةً تحت Ac1، مع مكوث طويل بما يكفي لمعادلة الحرارة واسترخاء الإجهاد، يعقبه تبريد متحكم فيه للحد من إعادة توليد الإجهاد. وقد لا يغير الصلادة إلا قليلًا. ولا يجعل وصف المعالجة بأنها “تلدين” منها معالجة تليين بالمعنى نفسه للتلدين الكامل.
ويجب أن يأخذ تخفيف الإجهاد أيضًا قيود الخدمة في الحسبان. فقد يحتوي المكوّن الملحوم على بنيات مجهرية موضعية، أو هيدروجين، أو تفاعلات ميتالورجية لا تُزال بمجرد المكوث عند درجة حرارة منخفضة. وفي بعض التطبيقات، يحدد المعيار المرجعي تسلسلًا كاملًا للمعالجة. فعلى سبيل المثال، يصف 49 CFR § 179.500-6 بعض معالجات خزانات الفولاذ بأنها تلدين أو تطبيع يتبعه مراجعة، على ألا تقل درجة حرارة المراجعة عن 1000 °F. ولا يجوز استبدال هذا المتطلب الحرج للسلامة بتعليمات عامة من قبيل “أجرِ التلدين”.
التبريد داخل الفرن والتحكم في معدل التحول
يعتمد التلدين التقليدي على التبريد المتحكم فيه، لأن معدل التحول يحدد البنية والخواص معًا. بعد إجراء الأوستنة، يجب أن يمر الفولاذ عبر نطاق درجات الحرارة الحرجة ببطء كافٍ لتكوين الفريت والبرليت بدلًا من المارتنسيت أو كمية مفرطة من البينيت. ويشيع التبريد داخل الفرن لأن الفرن يستطيع خفض معدل التبريد والحد من فروق درجات الحرارة بين السطح والقلب.
ولا يُطفأ الفرن ببساطة من دون تخطيط. فقد تُحفظ المقاطع الكبيرة عند درجة حرارة متوسطة، أو تُبرد وفق تحكم مبرمج، أو لا تُخرج إلا بعد أن يتجاوز القلب نطاق التحول. وإذا برد السطح قبل المركز بفارق كبير، فقد يؤدي الانكماش التفاضلي إلى حدوث تشوه وإجهاد متبقي. كما يؤثر حجم المقطع، وكثافة التحميل، ودوران الهواء داخل الفرن، والانبعاثية، والجو المحيط في التاريخ الحراري الفعلي. وقد يتعرض جزءان مضبوطان على درجة حرارة الفرن نفسها لمعدلي تبريد مختلفين.
وتجعل أنواع الفولاذ السبائكي هذا التحكم أكثر تطلبًا. فالمنغنيز والكروم والموليبدينوم والنيكل قد تؤخر تفاعلات البرليت والبينيت، ولذلك فإن معدل التبريد الذي ينتج بنية فريت-برليت لينة في الفولاذ الكربوني العادي قد ينتج نواتج تحول أكثر صلادة في درجة سبائكية. كما يغير التشغيل السابق على البارد الطاقة المختزنة وسلوك إعادة التبلور، في حين تغير الحدادة السابقة حجم الحبيبات وتوزيع الكربيدات. ولذلك يجب تحديد الصلادة وقابلية التشغيل بالقطع والمطيلية والاستقرار الأبعادي والاستجابة للتقسية اللاحقة المطلوبة قبل اختيار الدورة الحرارية.
والقاعدة العملية الأساسية بسيطة: حدّد نوع الفولاذ وحالته السابقة، واستخلص درجات الحرارة الحرجة ذات الصلة، وسخّن بصورة متجانسة، وتحكم في التبريد عبر نطاق التحول. ولا يكون مصطلح “ملدن” ذا معنى إلا عندما يكون التاريخ الحراري الكامن وراءه معلومًا.
4. ما الذي يعنيه التطبيع الفولاذي عمليًا؟
التطبيع هو تاريخ حراري محدد، وليس مرادفًا عفويًا لـ«التليين». وتسلسل العملية هو: تسخين الفولاذ إلى نطاق الأوستنيت، ثم إبقاؤه مدة كافية لكي يصل المقطع المطلوب إلى درجة الحرارة، ثم تبريده بحرية في هواء أو غاز ساكن أو متحرك. ولا تُترك القطعة داخل فرن أُوقف تشغيله لتتبع منحنى تبريد بطيئًا ومتعمدًا. ويؤدي هذا الاختلاف إلى تغيير مسار التحول، وبنية الحبيبات الناتجة، والصلادة، وحالة الإجهادات المتبقية.
ويجب كذلك ربط المصطلحات بالوثيقة الحاكمة. فالمعيار ASTM A941-16 هو المرجع العام للمصطلحات المتعلقة بالفولاذ والفولاذ المقاوم للصدأ والسبائك ذات الصلة والسبائك الحديدية، لكنه ينص على أن التعريف الوارد في معيار ASTM محدد يحل محل التعريف المطابق له في معيار المصطلحات العام. ولذلك تتحكم معايير المنتجات عندما تختلف صياغتها. فعلى سبيل المثال، يحدد المعيار ISO 683-1:2016 أنواع الفولاذ غير السبائكي القابل للمعالجة الحرارية، والموردة في حالات تشمل «المطبّع» و«المطبّع والمراجع». وتصف هذه التسميات حالة المادة، لا مجرد نية مشغّل الفرن.
الأوستنة متبوعة بالتبريد بالهواء أو الغاز
أثناء التطبيع، يُسخَّن الفولاذ فوق نطاق التحول الحرج ذي الصلة، بحيث تتحول مكوناته الموجودة من الفريت أو البرليت أو البينيت أو غيرها، بدرجة كبيرة، إلى أوستنيت. والأوستنيت هو محلول صلب للكربون في الحديد ذي بنية مكعبة متمركزة الوجوه. كما يؤدي التسخين إلى إذابة بعض الكربيدات وإزالة قدر كبير من الذاكرة البنيوية الناتجة عن الدرفلة أو الحدادة أو الصب السابق أو التبريد غير المتجانس، مع أن مدى ذلك يعتمد بدرجة كبيرة على تركيب السبيكة ودرجة الحرارة.
وتكون درجة الحرارة المطلوبة خاصة بكل نوع من أنواع الفولاذ. وتورد شركة Bodycote نحو 800–920 °C بوصفها وصفًا عامًا لممارسة التطبيع، إلا أن هذا النطاق مثال وليس وصفة عالمية. فالفولاذ الكربوني العادي، والفولاذ منخفض السبيكة المحتوي على الكروم أو الموليبدينوم، والنوع الميكروسبيكي، لا يملكون درجات حرارة حرجة متماثلة أو متطلبات متماثلة لإذابة الكربيدات. كما أن سماكة المقطع، ودقة الفرن، والبنية المجهرية السابقة، والجو المحيط، ومواصفة المادة المنطبقة، كلها عوامل مهمة. وقد يكون التسخين المفرط ضارًا بقدر التسخين غير الكافي.
ويعطي مرجع مختبري مفيد للفولاذ AISI/SAE 4140 درجة حرارة تقارب 850–875 °C للتطبيع، يتبعها إبقاء حتى تتعادل درجة الحرارة ثم تبريد بالهواء إلى درجة حرارة الغرفة (MIT، 2007). ولا يمكن نقل هذا النطاق ببساطة إلى الفولاذ 1045 أو 8620 أو الفولاذ المقاوم للصدأ أو نوع فولاذ مخصص لأوعية الضغط. وعادةً ما تُحدَّد نقطة الضبط الصحيحة بالاستناد إلى مواصفة النوع، أو إجراء معالجة حرارية معتمد، أو ممارسة فرن موثَّقة.

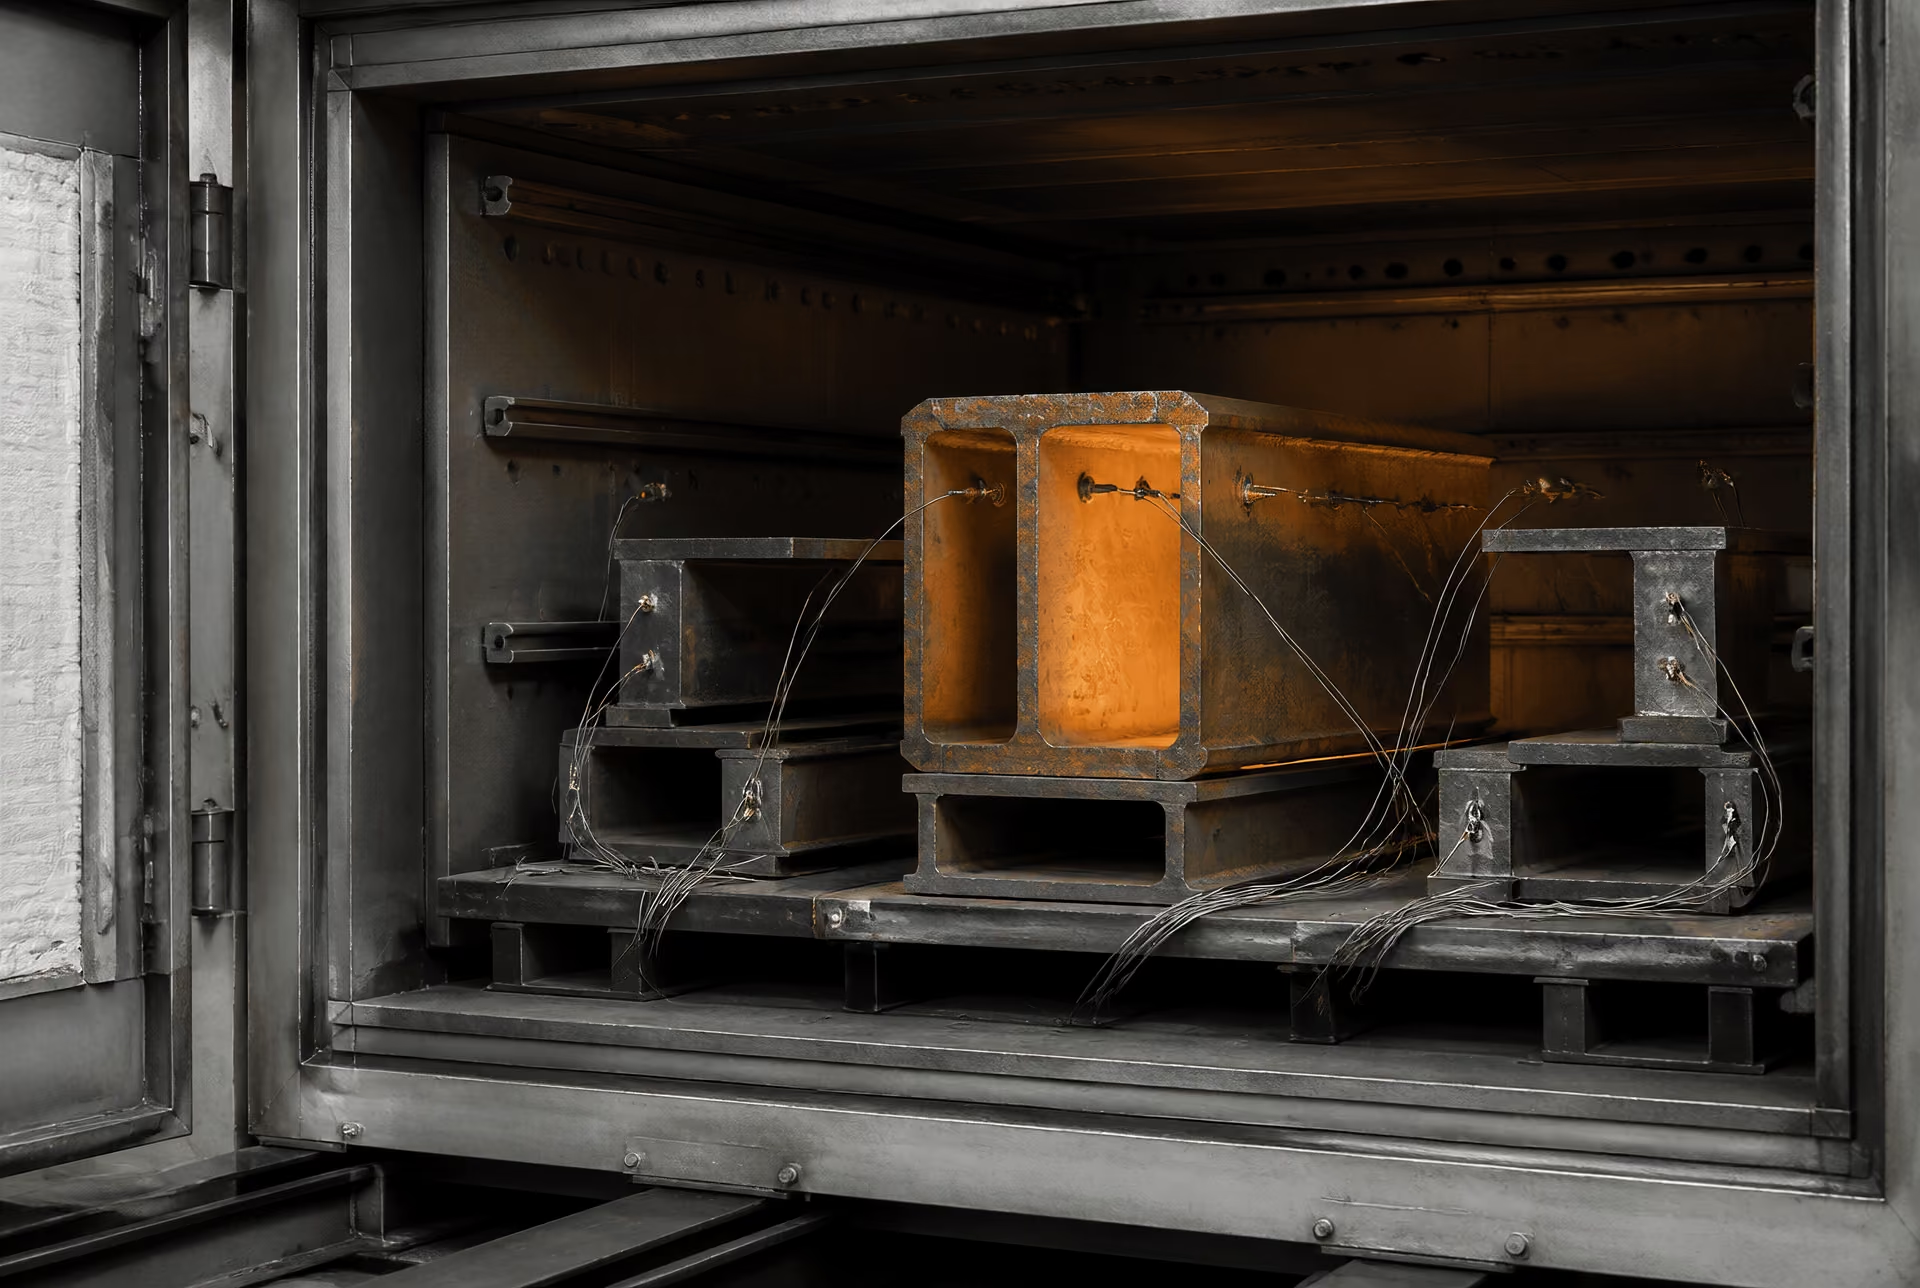
ويتيح الإبقاء لمركز المكوّن الاقتراب من درجة الحرارة المستهدفة، كما يمنح تفاعل الأوستنة وقتًا كافيًا للمضي قدمًا. وقد تتعادل درجة حرارة عينة رقيقة بسرعة، في حين تتطلب مطروقة سميكة وقتًا أطول بكثير. ولذلك فإن زمن الإبقاء ليس رقمًا عالميًا من الدقائق لكل مليمتر، منفصلًا عن تحميل الفرن والقياسات الحرارية. ويجب أن تنتج المعالجة أوستنيتًا بالمواصفات المقصودة، من دون السماح بنمو غير ضروري للحبيبات.
ويبدأ التبريد عندما يغادر الفولاذ الفرن أو عندما تبدأ الدورة القسرية. وقد يعني «التبريد بالهواء» هواء الغرفة الساكن، أو هواءً متحركًا، أو تيارًا غازيًا مضبوطًا، وهذه الظروف ليست متماثلة من الناحية التعدينية. إذ يبرد المقطع الكبير عند قلبه ببطء أكبر منه عند سطحه. وقد يبرد المقطع الصغير بسرعة تكفي لتكوين بنية فريتية-برليتية أدق بكثير. كما يمكن لعناصر السبيكة التي تؤخر تكوّن البرليت أو البينيت أن تغير النتيجة؛ وقد تتطلب بعض الأنواع معدل تبريد محددًا أو عملية مراجعة لاحقة.
ومع تبرد الأوستنيت عبر نطاق تحوله، يعاد توزيع الكربون وتتكون مكونات جديدة. وفي كثير من أنواع الفولاذ منخفض ومتوسط الكربون المطبع، يكون الناتج المعتاد مزيجًا من الفريت والبرليت، إذ تتحكم نسبة كل منهما نسبة الكربون ومعدل التبريد. وتكون البنية المبردة بالهواء عمومًا أدق وأعلى صلادة من البنية الملدنة المناظرة والمبردة داخل الفرن. وقد تنتج أنواع الفولاذ الأعلى كربونًا أو السبائكية نسبًا مختلفة من البرليت أو البينيت أو نواتج تحول أخرى، ولذلك فإن مصطلح «مطبع» لا يضمن بنية مجهرية واحدة عامة.
وقد وصف المكتب الوطني للمعايير عام 1935 التطبيع بأنه تسخين يزيد بنحو 100 °F على النطاق الحرج، ثم التبريد في هواء ساكن. ويجسد هذا الوصف التاريخي التباين الأساسي مع التلدين الإجرائي، الذي وضعه المكتب عند درجة حرارة أدنى من نطاق درجة الحرارة الحرجة الدنيا أو قريبة منها. وتعمل المواصفات الحديثة على تنقيح التفاصيل بحسب نوع الفولاذ، لكن التسلسل المركزي يظل واضحًا: إجراء الأوستنة، ثم التبريد المكشوف بدلًا من فرض برنامج تبريد داخل الفرن.
إعادة التبلور وتنقية الحبيبات والتجانس البنيوي
يمكن للتطبيع أن يستبدل بنية سابقة مشوهة أو غير متجانسة بمجموعة جديدة من حبيبات الأوستنيت. ففي المكوّن المطروق أو المدرفل، تكون التشوهات قد استطالت الحبيبات وأدخلت انخلاعات وأوجدت اختلافات اتجاهية. وعندما يصل الفولاذ إلى نطاق الأوستنيت، يمكن لعمليات الاسترجاع والعمليات المرتبطة بإعادة التبلور أن تزيل قدرًا كبيرًا من بنية التشوه تلك. وتنوي حبيبات أوستنيت جديدة وتنمو، ثم يؤدي التحول اللاحق أثناء التبريد إلى تكوين الفريت والبرليت المرتبطين بحبيبات الأوستنيت السابقة.
ولهذا السبب يوصف التطبيع غالبًا بأنه معالجة لتنقية الحبيبات. غير أن هذه العبارة تحتاج إلى تقييد. فالمعالجة لا تضمن التنقية لمجرد أن الفرن بلغ درجة حرارة مرتفعة. ويعتمد حجم حبيبات الأوستنيت على البنية الابتدائية، ودرجة الحرارة القصوى، وزمن الإبقاء، ومعدل التسخين، والإضافات السبائكية، وظروف التبريد. ويمكن لمعالجة أوستنة معتدلة أن تنتج بنية أكثر تجانسًا وأدق من البنية الموروثة من عملية الحدادة. أما النقع المطول عند درجة حرارة أعلى بكثير من المطلوب، فقد يؤدي إلى تكوين أوستنيت خشن، وبعد ذلك تكون بنية الفريت-البرليت المتحولة خشنة نسبيًا أيضًا.
كما يمكن للمعالجة أن تقلل من عدم التجانس البنيوي. فقد يحتوي الفولاذ المصبوب على انفصال، ومناطق تغصنية خشنة، وتوزيعات طورية مختلفة موضعيًا. ويمكن أن تترك الحدادة والدرفلة نطاقات، أو حبيبات مستطيلة، أو اختلافات في الانفعال ودرجة الحرارة. ويعزز التطبيع تكوين حالة أوستنيتية أكثر اتساقًا قبل التبريد، بينما يقلل الانتشار والتحول بعض التباين المرئي بين هذه المناطق. لكنه لا يزيل الانفصال الكيميائي الشديد ولا يصلح الشقوق. كما أنه لا يجعل كل موضع في مكوّن كبير متماثلًا، لأن السطح والقلب يظلان معرضين لمعدلات تبريد مختلفة.
ويؤثر هذا التنقية الناتجة في الخواص الهندسية. فقد يؤدي توزيع أكثر تجانسًا للفريت والبرليت إلى تحسين الاتساق في الصلادة والاستجابة للشد، وتقليل الاختلاف الاتجاهي، وتوفير حالة ابتدائية أكثر قابلية للتنبؤ من أجل التشغيل الآلي أو التقسية اللاحقة. وقد يخفف التطبيع أيضًا بعض الإجهاد المتبقي، إلا أنه لا ينبغي اعتباره دورة مخصصة لتخفيف الإجهاد. إذ تعتمد حالة الإجهاد بعد التبريد على الهندسة، والقيود، والتدرجات الحرارية، وانفعال التحول.
وينبغي كذلك استخدام مصطلح «التجانس» بحذر. فالتطبيع يحسن التجانس البنيوي، لكنه ليس مماثلًا لمعالجة تجانس عالية الحرارة تهدف إلى تقليل الانفصال الكيميائي طويل المدى في سبيكة مصبوبة. ولا تنتشر ذرات الكربون والعناصر السبائكية الإحلالية كلها بالمعدل نفسه، وغالبًا ما يكون زمن الإبقاء في التطبيع قصيرًا جدًا لإزالة تدرجات التركيب الرئيسية. والنتيجة العملية هي تهيئة بنيوية، لا كمال كيميائي.
لماذا لا يكون التطبيع مجرد تلدين أسرع؟
يمكن أن يبدأ كل من التلدين والتطبيع بالتسخين إلى نطاق الأوستنيت، لكن برامج التبريد مختلفة بدرجة تكفي لإنتاج مادتين مختلفتين. ويستخدم التلدين الكامل عادةً التبريد داخل الفرن، أو طريقة تبريد أخرى بطيئة ومحددة عمدًا، بحيث يحدث التحول على نحو أقرب إلى الاتزان. ويميل ذلك إلى إنتاج بنى فريتية-برليتية أخشن، وصلادة أقل، ولدونة أو قابلية تشغيل آلي أفضل. أما التطبيع فيستخدم التبريد الحر بالهواء أو الغاز، الذي يستخلص الحرارة بسرعة أكبر وينتج عادةً نواتج تحول أدق ذات مقاومة وصلادة أعلى.
والتمييز ليس مجرد مسألة زمن. إذ يغير معدل التبريد درجات الحرارة التي يتكون عندها الفريت والبرليت، وتباعد صفائح البرليت، ومدى انتشار الكربون، وإمكان تكوّن البينيت في أنواع الفولاذ السبائكية. فقد يشترك مكوّن 4140 المطبع ومكوّن 4140 الملدن والمبرد داخل الفرن في الأطوار الاسمية نفسها، لكنهما يختلفان اختلافًا كبيرًا في الصلادة والاستجابة للتقسية اللاحقة. ووصف دورة التطبيع بأنها «تلدين سريع» يخفي فروق التحول هذه.
ويُختار التطبيع عندما تكون العملية السابقة قد خلّفت بنية غير مقبولة، أو عندما تكون هناك حاجة إلى حالة توريد مطبعة محددة. ويمكنه تهيئة المطروقات قبل التشغيل الآلي، وتنقية بنية المنتجات المشغولة على الساخن، وتقليل عدم التجانس بعد الصب، وتوفير حالة ابتدائية قابلة للتكرار قبل التقسية والمراجعة. لكنه ليس تلقائيًا المعالجة الصحيحة لتحقيق أقصى قدر من الليونة أو أدنى صلادة. فإذا كانت الصلادة المنخفضة وسهولة التشغيل الآلي هما المتطلبين الأساسيين، فقد يُحدَّد التلدين الكامل بدلًا منه.
كما أن التطبيع ليس دائمًا المعالجة النهائية. فتعطي اللائحة الفيدرالية 49 CFR § 179.500-6 مثالًا حرجًا من ناحية السلامة، إذ تتكون معالجة فولاذ الخزانات المحددة فيه من التلدين أو التطبيع يتبعهما مراجعة، على ألا تقل درجة حرارة المراجعة عن 1000 °F. ويوضح المثال سبب عدم كفاية اسم المعالجة وحده: فالخواص النهائية تعتمد على التسلسل الكامل.
ولذلك يحدد إجراء التطبيع الصحيح نوع الفولاذ، والأساس المعتمد لدرجة الحرارة الحرجة، ودرجة حرارة الأوستنة، وممارسة التعادل أو الإبقاء، ووسط التبريد ودورانه، وحجم المقطع، وأي متطلب للمراجعة اللاحقة. ومن دون هذه التفاصيل، يكون وصف المادة بأنها «مطبعة» وصفًا غير مكتمل.
5. مقارنة بين التخمير والتطبيع استنادًا إلى التاريخ الحراري
التخمير والتطبيع ليسا تسميتين قابلتين للتبادل لـ«التليين». فهما يصفان تاريخين حراريين مختلفين، ويكمن الفرق أساسًا في العلاقة بين تكوّن الأوستنيت ومعدل التبريد. يهدف التخمير عادةً إلى الوصول إلى حالة لينة نسبيًا، ومخففة للإجهادات، وقابلة للتشغيل الآلي، وذلك من خلال تبريد بطيء ومضبوط. أما التطبيع فيهدف عمومًا إلى تكوين بنية من الفريت–البرليت أكثر دقة وتجانسًا، من خلال التسخين إلى نطاق الأوستنيت ثم التبريد في الهواء أو الغاز.
ومع ذلك، تظل المعالجة الدقيقة معتمدة على نوع الفولاذ، وحجم المقطع، والمعالجة السابقة، والتحكم في الفرن، والجو المحيط، ومواصفة المنتج السارية. يوفّر ASTM A941-16 مصطلحات عامة للفولاذ والسبائك ذات الصلة، لكنه ينص أيضًا على أن التعريف الوارد في معيار ASTM محدد يحل محل التعريف المطابق له في معيار المصطلحات العامة. لذلك يجب على معالج حراري قراءة مواصفة المادة السارية بدلًا من تطبيق درجة حرارة عامة من دليل مرجعي.
نطاق التسخين وتكوّن الأوستنيت
يحدد التسخين التحولات الممكنة. ففي فولاذ كربوني ناقص اليوتكتيك، يؤدي التسخين إلى درجة أعلى بما يكفي من درجة الحرارة الحرجة العليا Ac3 إلى تكوين الأوستنيت في كامل المقطع ذي الصلة. وعند التبريد، يتحول ذلك الأوستنيت أساسًا إلى فريت وبرليت، ما لم تؤدِّ عناصر السبك أو معدل التبريد أو محتوى الكربون إلى تغيير مسار التحول. أما في الفولاذ فائق اليوتكتيك، فقد تُضبط المعالجة بالنسبة إلى Ac1 وAcm، ولا يكون الإذابة الكاملة للسمنتيت هي الهدف دائمًا. وتغيّر إضافات السبك مثل الكروم والموليبدينوم والنيكل والمنغنيز والسيليكون درجات الحرارة الحرجة، ومعدلات الانتشار، وقابلية التصليد، ونواتج التحول.
يتضمن التطبيع عادةً إجراء الأوستنة فوق النطاق الحرج، والحفظ مدة كافية لوصول المقطع إلى درجة الحرارة، ثم إخراج قطعة الشغل لتبرد بحرية. وقد وصفت Bodycote التطبيع في عام 2024 بأنه تسخين إلى نحو 800–920 °C لتكوين حبيبات أوستنيتية جديدة، يتبعه تبريد حر في الهواء أو الغاز. وهذا النطاق وصف لعملية، وليس تعليمات عامة صالحة لكل الحالات. وبالنسبة إلى فولاذ 4140، يورد مرجع مختبري من MIT صدر عام 2007 درجة حرارة تقارب 850–875 °C للتطبيع، مع حفظ حراري لمعادلة درجة الحرارة، يتبعه تبريد في الهواء. وقد يتطلب اختلاف سُمك المقطع أو ترتيب الفرن زمن حفظ مختلفًا، كما قد يؤدي إلى نتيجة مختلفة عند نفس نقطة الضبط الاسمية.
يشمل التخمير عدة معالجات، ولذلك لا تحمل عبارة «درجة حرارة التخمير» معنى واحدًا. فالتخمير الكامل يُجرى عادةً بإجراء الأوستنة لفولاذ كربوني أو منخفض السبك مناسب، ثم تبريده ببطء داخل الفرن. أما تخمير المعالجة، فعادةً ما يُطبّق على الفولاذ منخفض الكربون بعد التشغيل على البارد، وقد يُجرى تحت نطاق درجة الحرارة الحرجة السفلى أو بالقرب منه. وقد بيّن المكتب الوطني للمعايير هذا الفرق في المنشور الدوري رقم 409، الصادر عام 1935. ويمكن لتخمير المعالجة استعادة المطيلية دون تكوين بنية حبيبات الأوستنيت نفسها التي تنتج عن دورة التخمير الكامل أو التطبيع.
ولا يضمن التسخين فوق النطاق الحرج وحده الحصول على حجم حبيبات نهائي دقيق. فقد تؤدي درجة الحرارة المفرطة، أو زمن الحفظ المفرط، أو التعرض المتكرر إلى تكوين حبيبات أوستنيت خشنة. وغالبًا ما يعمل التطبيع على تنقية بنية خشنة أو غير متجانسة سابقًا، لأن الفولاذ يُعاد تسخينه وتحويله، لكن التنقية تعتمد على درجة الحرارة المختارة وعدد الدورات. ويمكن للتخمير أيضًا أن ينتج بنية مفيدة ومتجانسة عند ضبط ممارسات الفرن؛ فهو ليس مجرد نسخة غير مضبوطة من التطبيع.
| المعالجة | الغرض الرئيسي | النطاق الحراري المعتاد | طريقة التبريد | البنية المتوقعة | مخاطر الأبعاد | العمليات اللاحقة الشائعة |
|---|---|---|---|---|---|---|
| تخمير المعالجة | استعادة المطيلية بعد التشغيل على البارد وتقليل إجهادات التشكيل | تحت النطاق الحرج السفلي أو بالقرب منه، بحسب نوع الفولاذ | فرن مضبوط أو تبريد بطيء محدد | فريت معاد التبلور أو مُليَّن، مع اعتماد البنية على التشوه السابق | منخفضة عادةً، لكن قد يحدث تشوه نتيجة تخفيف الإجهادات المتبقية | التشكيل على البارد، والثني، والسحب، والتشغيل الآلي الخفيف |
| التخمير الكامل | تقليل الصلادة، وتحسين قابلية التشغيل الآلي، وإنتاج حالة فريت–برليت أكثر ليونة | نطاق الأوستنة المناسب لنوع الفولاذ | تبريد داخل الفرن أو برنامج بطيء ومضبوط آخر | فريت–برليت أخشن من الحالة المُطبَّعة في العادة | متوسطة؛ إذ تظل التدرجات الحرارية البطيئة وتخفيف الإجهادات مؤثرين | التشغيل الآلي الخشن، والتشكيل، والمعالجة الحرارية اللاحقة |
| التطبيع | تنقية البنية أو تجانسها وتثبيت حالة تسليم محددة | فوق النطاق الحرج؛ وغالبًا نحو 800–920 °C، مع اعتمادها على نوع الفولاذ | هواء ساكن، أواء متحرك، أو غاز | فريت–برليت أدق عادةً وحجم حبيبات أوستنيت سابق أكثر تجانسًا | أعلى من التبريد داخل الفرن، لأن السطح واللب يبردان بمعدلين مختلفين | التشغيل الآلي، والفحص، والتقسية والمراجعة، والتصنيع |
| حالة مُطبَّعة ومُراجَعة | ضبط المقاومة والمتانة والإجهادات المتبقية بعد التطبيع | نطاق التطبيع يليه إجراء مراجعة خاص بنوع الفولاذ | هواء أو غاز بعد التطبيع؛ وتبريد مضبوط بعد المراجعة | فريت–برليت مُراجَع أو نواتج أخرى مُراجَعة بحسب نوع الفولاذ | يحددها كلا الطورين وحجم المقطع | الاستخدام الخدمي، وتأهيل اللحام، والتشغيل الآلي النهائي |
| المعالجة | طريقة التبريد | الاتجاه النموذجي للخواص |
|---|---|---|
| تخمير المعالجة | تبريد متحكم فيه داخل الفرن أو تبريد بطيء محدد | مقاومة خضوع أقل واستطالة محسّنة بعد التشغيل على البارد |
| التخمير الكامل | تبريد داخل الفرن أو تبريد بطيء متحكم فيه | صلادة أقل وقابلية تشغيل محسّنة |
| التطبيع | هواء ساكن أو هواء محرك أو غاز | بنية أدق ومقاومة وصلادة أعلى عادةً |
| التطبيع والمراجعة | هواء أو غاز بعد التطبيع، ثم مراجعة متحكم فيها | مقاومة ومتانة وإجهاد متبقٍ معدّلة |
يعرض الجدول اتجاهات عامة، وليس خواص مضمونة. ويسرد ISO 683-1:2016 حالتي التسليم الفنيتين: الحالة المُطبَّعة، والحالة المُطبَّعة والمُراجَعة، ضمن حالات التسليم الفني للفولاذ غير السبائكي القابل للمعالجة الحرارية. وهذه الصياغة مهمة؛ إذ إن حالة المعالجة جزء من متطلبات المنتج، وليست مجرد وصف لورشة العمل يُضاف بعد التصنيع.
وسط التبريد ونتائج معدل التبريد
يُعد التبريد الفرق الحاسم في كثير من المقارنات العملية. فالتخمير بالتبريد داخل الفرن يُبقي قطعة الشغل عند درجة حرارة مرتفعة مدة أطول، مما يتيح انتشار الكربون واستمرار التحول على نحو أقرب إلى الاتزان. وينتج عن ذلك عادةً تباعد أكبر بين صفائح البرليت وصلادة أقل مقارنةً بالتبريد في الهواء من حالة أوستنة مماثلة. وغالبًا ما تكون النتيجة أسهل في القطع وأكثر مطيلية، ولا سيما عندما لا تكون المادة عالية السبك بدرجة كبيرة.
يُخرج التطبيع الفولاذ من الفرن ويعرّضه للهواء الساكن أو المتحرك، أو لتيار غاز مضبوط. ويعرّف قاموس معهد كارلسروه للتكنولوجيا التطبيع بأنه الأوستنة التي يتبعها تبريد في الهواء الطلق لتعزيز تجانس حجم الحبيبات والتركيب. وينتج عن معدل التبريد الأسرع عمومًا نواتج تحول أدق من تلك الناتجة عن التبريد داخل الفرن. وغالبًا ما يؤدي صِغر تباعد صفائح البرليت وزيادة تنقية شبكة الفريت إلى رفع مقاومة الخضوع ومقاومة الشد مقارنةً بالتخمير الكامل، في حين تزداد الصلادة وقد تنخفض قابلية التشغيل الآلي.
لا يمثل التبريد في الهواء معدلًا ثابتًا واحدًا. فقد تقترب صفيحة رقيقة بسرعة من درجة حرارة الغاز المحيط، بينما يظل مركز المطروقة الثقيلة ساخنًا بعد فترة طويلة من تبرد سطحها. كما يؤثر كل من المروحة، وتركيب الغاز، وترتيب الحوامل، والمسافة بين القطع، ودرجة حرارة خروج القطعة من الفرن في منحنى التبريد. وقد تبرد المقاطع الكبيرة ببطء يكفي لجعل اللب شبيهًا ببنية مُخمَّرة، في حين يتكون على السطح تركيب أكثر صلادة. وفي الفولاذ السبائكي ذي قابلية التصليد العالية، قد يؤدي التبريد في الهواء حتى إلى تكوين البينايت أو المارتنسيت في بعض المناطق. لذلك فإن وصف الحالة بأنها «مُطبَّعة» دون معلومات عن المقطع ونوع الفولاذ يظل ناقصًا.
وتنطبق المسألة نفسها على التخمير داخل الفرن. فقد تعني عبارة «التبريد داخل الفرن» معدلًا مبرمجًا، أو إيقاف تشغيل الفرن، أو تبريدًا مرحليًا عبر نطاق التحول، أو نقل القطعة إلى منطقة ذات درجة حرارة منخفضة. ويمكن لهذه الممارسات أن تنتج أشكالًا مختلفة من البرليت، وإجهادات متبقية، وتغيرات أبعادية. ويكتسب التبريد عبر نطاق التحول أهمية خاصة، لأن تحلل الأوستنيت يصاحبه تغير في الحجم. وقد يؤدي التبريد غير المتجانس إلى ثني المكونات الرقيقة أو إبقاء إجهادات في المكونات السميكة، حتى عندما تبدو الصلادة النهائية مقبولة.
يمكن للتطبيع أيضًا أن يقلل التخطط الكيميائي والبنيوي عندما تُختار المعالجة بصورة صحيحة، لكنه لا يستطيع إزالة كل تأثيرات الانفصال. فقد يظل الانفصال الشديد لعناصر السبك، واتجاهات جريان المعدن في المطروقات، ومناطق اللحام، ونزع الكربون ظاهرة بعد دورة واحدة. وقد تتطلب المواصفة معالجة تطبيع ثانية، أو معالجة انتشارية، أو مسارًا مختلفًا للتقسية والمراجعة.
الفروق المعتادة في الصلادة والمقاومة والمطيلية وقابلية التشغيل الآلي
تكون المقارنة المعتادة واضحة: فالتخمير الكامل يعطي الحالة الأكثر ليونة، بينما يعطي التطبيع مقاومة أعلى وبنية أدق في كثير من الأحيان. ويوفر الفولاذ المُخمَّر عمومًا قوى قطع أقل وقابلية تشغيل آلي محسنة، مع أن الفولاذ شديد الليونة قد ينتج رايشًا طويلًا ومزعجًا. ويمتلك الفولاذ المُطبَّع عادةً مقاومة خضوع ومقاومة شد ومقاومة أكبر للتشوه الموضعي، لأن بنيته من الفريت–البرليت أدق وأقل خشونة من البنية الناتجة عن التبريد البطيء داخل الفرن.
ولا يمكن ترتيب المطيلية وفق قاعدة واحدة. فقد يحسن التطبيع الاستطالة المنتظمة والمتانة عندما يحل محل بنية خشنة أو منفصلة أو مفرطة التسخين. ومع ذلك، وبالمقارنة مع تخمير كامل نُفّذ بعناية، قد تؤدي الصلادة الأعلى والبرليت الأدق إلى تقليل المطيلية في بعض أنواع الفولاذ. كما يؤثر كل من محتوى الكربون، ومحتوى عناصر السبك، وشكل الشوائب، وحجم الحبيبات، واتجاه الاختبار في النتيجة. ويغيّر السُّمك معدل التبريد، ولذلك قد تُظهر قضيبان من النوع نفسه وبالمعالجة الاسمية نفسها قيمًا مختلفة لمقاومة الشد والصلادة.
كما يغيّر التشغيل البارد السابق أساس المقارنة. فقد يعيد التلدين المخصص للمعالجة قابلية التشكيل من دون إجراء الأستنة، في حين يمكن للتطبيع أن يستبدل البنية المشوهة بالكامل، لكنه قد يؤدي إلى تشوه حراري أكبر. وبالنسبة إلى الفولاذ 4140، يُستخدم التطبيع غالبًا كتحضير وسيط قبل التقسية والمراجعة، وليس بوصفه حالة التشغيل اللينة النهائية. أما بالنسبة إلى الصفائح منخفضة الكربون، فقد تكون المعالجة المناسبة هي التلدين المخصص للمعالجة، بينما قد يُحدَّد للفولاذ متوسط الكربون المصنوع بالحدادة التلدين الكامل أو التطبيع.
يتبع الاختيار الصحيح التاريخ الحراري المطلوب. ويجب استخدام تعيين الحالة الوارد في مواصفة المادة، ودرجات الحرارة الحرجة، وحدود حجم المقطع، ومتطلبات الصلادة أو الخواص الميكانيكية، وأي إجراء لاحق للحام أو التشغيل الآلي. وتوضح اللائحة الفيدرالية 49 CFR § 179.500-6 هذه النقطة في تطبيق حرج من ناحية السلامة؛ إذ تحدد بعض معالجات خزانات الفولاذ التلدين أو التطبيع متبوعًا بالمراجعة، على ألا تقل درجة حرارة المراجعة عن 1000 °F. ولا تحدد أي من الكلمتين، بمفردها، الخواص النهائية. بل يحددها مسار التسخين، ومسار التبريد، والمعالجة اللاحقة.
6. الممارسة الخاصة بكل درجة: الفولاذ الكربوني، والفولاذ منخفض السبيكة، و4140
لا يمكن اختيار دورة المعالجة الحرارية اعتمادًا على كلمتي ملدن أو مطبع وحدهما. فتحديد الدرجة يأتي أولًا، يليه معيار المنتج أو العملية المعمول به، والبنية المجهرية السابقة، وحجم المقطع، وإجراء الفرن. وقد تؤدي نفس قيمة ضبط الفرن إلى مسارات تحول مختلفة في أنواع مختلفة من الفولاذ، كما يمكن أن تفشل دورة صحيحة اسميًا إذا لم تصل نواة قطعة العمل إلى درجة الحرارة المقصودة.
تقدم ASTM A941-16 المصطلحات العامة للفولاذ والفولاذ غير القابل للصدأ والسبائك ذات الصلة والسبائك الحديدية، لكنها تنص أيضًا على أن التعريف الوارد في معيار ASTM محدد يعلو على أي تعريف عام مطابق له. ولهذا القيد أهمية. فـ«التطبيع» وصف لعملية، وليس وصفة عامة موحدة. فعلى سبيل المثال، تتعامل ISO 683-1:2016 مع حالتي التسليم «مطبع» و«مطبع ومراجع» بوصفهما حالتي تسليم محددتين لفولاذ المعالجة الحرارية غير السبائكي. ولذلك فإن الحالة الحرارية جزء من تعيين المادة ومتطلبات القبول، وليست مجرد ملاحظة يضيفها الورش بعد التصنيع.
الفولاذ الكربوني العادي ودور محتوى الكربون
يغير محتوى الكربون كلًا من توازن الأطوار ونطاق درجات الحرارة اللازمة للأستنة. ففي الفولاذ الكربوني العادي تحت اليوتكتيكي، الذي يقل محتواه من الكربون عن التركيب اليوتكتيكي، يؤدي التسخين فوق درجة الحرارة الحرجة العليا إلى تكوين الأوستنيت بعد ذوبان الفريت الموجود. وعند التبريد، يتكون الفريت قبل اليوتكتيكي قبل أن يتحول الأوستنيت المتبقي بالقرب من درجة الحرارة اليوتكتيكية. وتكون البنية النهائية عادةً فريتًا وبرليت، مع تحكم قوي في النسب النسبية لهما بواسطة محتوى الكربون ومعدل التبريد.
هذا الوصف مفاهيمي، ولا يُغني عن مواصفة الدرجة. فعادةً ما يُكوّن الفولاذ الأقل كربونًا نسبة أكبر من الفريت، ويصل إلى صلادة أقل بعد التلدين البطيء أو التطبيع بالتبريد الهوائي. وتؤدي زيادة الكربون باتجاه التركيب اليوتكتيكي إلى زيادة نسبة البرليت، وعادةً إلى رفع المقاومة والصلادة. كما أنها تغير التوازن الحراري؛ إذ يجب إذابة كمية أكبر من الكربون في الأوستنيت، ويعتمد هامش التسخين الزائد المسموح به على الكيمياء المحددة وأهداف حجم الحبيبات.
ويتبع الفولاذ الأعلى كربونًا، بما في ذلك الفولاذ الذي يبلغ تركيبه اليوتكتيكي أو يتجاوزه، مسارًا مختلفًا. فقد يتكون السمنتيت بعد اليوتكتيكي بدلًا من الفريت قبل اليوتكتيكي، كما يمكن أن تؤدي الأستنة المفرطة إلى نمو الحبيبات الخشنة أو إذابة كربيدات غير مرغوبة. إن تسمية الدورة نفسها «تلدينًا» لكلتا المادتين تخفي هذه الفروق. وعادةً ما يسخن التلدين الكامل إلى منطقة الأوستنيت، ويُحافَظ على درجة الحرارة لإتمام التحول والتوازن، ثم يُبرَّد بمعدل بطيء ومضبوط، غالبًا داخل الفرن. وقد وصف المكتب الوطني للمعايير في عام 1935 التلدين المخصص للمعالجة بأنه تسخين سبيكة أساسها الحديد إلى ما دون نطاق درجة الحرارة الحرجة الدنيا أو بالقرب منه، وهي عملية تختلف عن التلدين الكامل وعن التطبيع.
أما التطبيع فيُجري أستنة الفولاذ، ثم يسمح بتبريده بحرية في الهواء الساكن أو المتحرك. وقد وصف المكتب الوطني للمعايير هذه الممارسة بأنها التسخين إلى نحو 100 °F فوق النطاق الحرج، ثم التبريد في الهواء الساكن. ويقدم وصف Bodycote لعام 2024 نطاقًا واسعًا للتطبيع يقارب 800–920 °C، تتكون خلاله حبيبات أوستنيتية جديدة قبل التبريد الحر في الهواء أو الغاز. ويفيد هذا النطاق في شرح العملية، لكنه لا يعني أنه ينبغي تسخين كل فولاذ كربوني إلى درجة حرارة واحدة.
ويكون التبريد الهوائي أسرع من التبريد في الفرن، ولذلك يكون البرليت عمومًا أدق، ويكون الفولاذ المطبع عادةً أقوى وأعلى صلادة من حالته الملدنة بالكامل. وتعتمد النتيجة على الكتلة. فقد يبرد الجزء الرقيق بسرعة تكفي لإنتاج بنية تحول أدق بكثير من بنية مطروقة سميكة مصنوعة من نفس الصهيرة. وعلى العكس، قد يبرد مقطع كبير ببطء في مركزه، فتتكون فيه بنية تختلف عن بنية السطح. ويسجل متحكم الفرن درجة حرارة الحجرة، لكنه لا يثبت أن قطعة العمل قد بلغت تلك الدرجة.
ولذلك، فإن السؤال العملي في حالة الفولاذ الكربوني ليس: «ما درجة الحرارة التي تُطبِّع الفولاذ؟» بل: «ما درجة الحرارة وحالة التبريد اللتان تنتجان الفريت والبرليت وحجم الحبيبات والصلادة والنتيجة الأبعادية المحددة في هذه الدرجة وهذا المقطع؟» ويجب أن تأتي الإجابة من معيار المادة ذي الصلة، أو مواصفة المعالجة الحرارية، أو الإجراء المؤهل.
الفولاذ منخفض السبيكة وقابلية التقسية
يغير تشكيل السبائك ممارسة التطبيع بعمق أكبر مما قد يوحي به مجرد تعديل صغير في قيمة الضبط. فالعناصر الذائبة في الأوستنيت يمكن أن تزحزح درجات الحرارة الحرجة، وتغير نشاط الكربون، وتؤخر تكوّن الفريت والبرليت، وتغير استقرار الكربيدات، وتعدل نمو حبيبات الأوستنيت. ويمكن أن تنتقل أزمنة بدء التحول وانتهائه المبينة في مخطط التحول بالتبريد المستمر إلى أزمنة أطول، مما يسمح للتبريد الهوائي بإنتاج البينيت أو المارتنسيت في مناطق كانت ستكوّن البرليت في فولاذ كربوني عادي.
قابلية التصلب العمق أو المدى الذي يستطيع فيه الفولاذ تطوير ناتج تحول أصلد في ظل حالة تبريد معينة؛ وهي ليست مماثلة للصلادة القصوى.
وهذا هو المعنى الأساسي لقابلية التقسية. وهي لا تعادل الصلادة القصوى. فقابلية التقسية تصف العمق أو المدى الذي يستطيع فيه الفولاذ تكوين ناتج تحول أكثر صلادة تحت حالة تبريد معينة. وقد يستجيب فولاذ منخفض السبيكة ذو قابلية تقسية أكبر للتبريد الهوائي في مقطع سميك بدرجة أقوى بكثير من فولاذ كربوني عادي، حتى عندما يخضع كلاهما للمعالجة نفسها في الفرن. وعندئذ تصبح معدلات التبريد عند السطح، وفي المنطقة الوسطى، وفي القلب ذات أهمية ميتالورجية.
وقد يجعل تشكيل السبائك أيضًا التعليمات القائلة «فوق النطاق الحرج» غير كافية. فقد تختلف درجات الحرارة الحرجة الدنيا والعليا عن القيم المتوقعة من مخطط الحديد–الكربون البسيط، كما تعتمد درجة التسخين الزائد المطلوبة فوق نطاق التحول المعني على الدرجة، والحالة السابقة، والهدف الخاص بحجم الحبيبات، وممارسة التسخين. وقد يؤدي الإبقاء الطويل عند درجة حرارة مفرطة إلى إذابة كربيدات كان من المفترض أن تبقى، أو تكبير حبيبات الأوستنيت، أو زيادة التشوه، أو رفع قابلية التقسية لبنية التحول اللاحقة. وقد يترك الإبقاء القصير مكونات غير مذابة أو قلبًا غير متحول بالكامل.
ويجب تحديد وسط التبريد بالقدر نفسه من العناية. فالتبريد في الفرن، والتبريد في الهواء الساكن، والتبريد بمساعدة المروحة، والتبريد بالغاز، أوصاف غير قابلة للتبادل. ويستخدم التطبيع تقليديًا التبريد في الهواء الطلق بعد الأستنة؛ وتحدد مصطلحات معهد كارلسروه للتكنولوجيا الأستنة المتبوعة بالتبريد في الهواء الطلق بوصفها التسلسل التعريفي. أما التلدين فيستخدم معدل تبريد بطيئًا محددًا مسبقًا أو تبريدًا في الفرن لتقليل الصلادة وتحسين قابلية التشغيل الآلي أو المطيلية. والتمييز بين العمليتين هو تاريخ حراري، وليس تسمية تُطبَّق بعد وقوع العملية.
وقد تتطلب المادة منخفضة السبيكة أيضًا إجراء مراجعة بعد التطبيع، تبعًا للخواص الميكانيكية المطلوبة والمعيار الحاكم. فالبنية المطَبَّعة ليست تلقائيًا حالة نهائية. وفي مثال حرج من ناحية السلامة، تحدد 49 CFR § 179.500-6 معالجة فولاذ الخزانات بالتلدين أو التطبيع متبوعًا بالمراجعة، على ألا تقل درجات حرارة المراجعة عن 1000 °F. وتوضح هذه اللائحة سبب عدم جواز التعامل مع عبارة مثل «مطبع» بوصفها مواصفة كاملة للخواص.
ويظل حجم المقطع عاملًا حاسمًا. فتؤثر حسابات انتقال الحرارة، وقياسات المزدوجات الحرارية، وترتيب الحمولة، ودوران الفرن، والانبعاثية، والتلامس مع التجهيزات، كلها في منحنى التبريد الفعلي. وقد يبقى مركز مكوّن ثقيل فوق درجة حرارة التحول، في حين يكون سطحه قد بدأ التحول بالفعل. ولذلك ينبغي أن يحدد إجراء الإنتاج أساس حساب زمن الإبقاء: درجة حرارة الفرن، أو درجة حرارة الحمولة، أو مزدوج حراري مسجل في قطعة العمل، أو قاعدة معتمدة تستند إلى سمك المقطع. فعبارة «الإبقاء لمدة ساعة» لا تحمل معنى ميتالورجيًا ثابتًا ما لم تُحدَّد الحالة الابتدائية واتزان درجة الحرارة.
مثال MIT لتطبيع 4140 عند نحو 850–875 °C
من الأمثلة المفيدة ذات التسمية AISI/SAE 4140، وهو فولاذ منخفض السبيكة من الكروم–الموليبدينوم، وتختلف استجابته للتبريد الهوائي عن استجابة الفولاذ الكربوني العادي. فإضافات السبائك تزيد قابلية التقسية وتؤثر في حركية التحول، ولذلك يمكن لحجم المقطع وبيئة التبريد أن يغيرا نسب الفريت والبرليت والبينيت والمارتنسيت الناتجة. ويجب التحقق من الدرجة قبل تطبيق إجراء خاص بـ4140؛ إذ إن تشابه مستوى الكربون الاسمي لا يجعل فولاذًا آخر قابلًا للاستبدال به ميتالورجيًا.
يوفّر المرجع المختبري لمعهد ماساتشوستس للتكنولوجيا لعام 2007 المعالجة القياسية للتطبيع للفولاذ 4140، وذلك بالتسخين إلى الأوستنيت عند درجة حرارة تقارب 850–875 °C، مع الإبقاء عليه عند درجة الحرارة حتى استقرارها، ثم تبريده بالهواء إلى درجة حرارة الغرفة. وتترابط هذه الأجزاء الثلاثة. فدرجة الحرارة تُنشئ الحالة الابتدائية الأوستنيتية، وتتيح فترة الإبقاء للعينة الفعلية — وليس لجو الفرن وحده — أن تصل إلى الاتزان الحراري، بينما يحدد التبريد بالهواء مسار التحول. ويؤدي حذف فترة الإبقاء أو استبدال التبريد بالهواء بالتبريد داخل الفرن إلى تغيير المعالجة.
إن جدول MIT مرجع مختبري أو تعليمي، وليس مواصفة إنتاجية تلقائيًا. فهو لا يحدد بمفرده حجم الحبيبات المسموح به، أو الصلادة، أو خصائص الشد، أو حدود التشوه، أو ضوابط الجو داخل الفرن، أو كثافة التحميل، أو موضع المزدوج الحراري، أو معايير القبول لكل مكوّن مصنوع من AISI/SAE 4140. وقد تتطلب مواصفة الإنتاج درجة حرارة أوستنة مختلفة، أو فترة إبقاء محددة تعتمد على سُمك المقطع، أو تجانسًا مضبوطًا للفرن، أو معالجة مراجعة لاحقة. وتكون مواصفة المادة والرسم الهندسي المنطبقان هما المرجع الحاكم.
وتكتسب درجة حرارة قطعة الشغل الفعلية أهمية خاصة مع 4140، لأن قابليتها الأعلى للتقسية تجعل التبريد بالهواء أكثر تأثيرًا. فقد تبرد عينة مختبرية صغيرة بسرعة وبانتظام، بينما لا يمكن افتراض أن عمودًا كبيرًا، أو مطروقة، أو مكوّنًا غير منتظم سيتبع المنحنى نفسه. وقد تتحول الحواف قبل المركز، كما قد تتولد إجهادات متبقية في المقاطع المقيدة مع تقدم التحول. ويُعد تسجيل نقطة ضبط الفرن وحدها دليلًا ضعيفًا على جودة المعالجة.
وتتمثل الممارسة الصحيحة في تحديد الدرجة، وتعيين الحالة المطلوبة، واختيار نطاق الأوستنة المحدد، والتحقق من استقرار درجة الحرارة عند قطعة الشغل، وضبط طريقة التبريد. وقد يوصف كل من التلدين والتطبيع بأنهما عمليتا تسخين وتبريد، إلا أن درجات حرارتهما وحركيتهما وبنيتيهما وأغراضهما تظل مختلفة في الفولاذ الكربوني وسبائك الفولاذ منخفضة السبيكة. واعتبارهما قابلين للاستبدال هو خطأ في العملية.
7. ممارسات الفرن ومتغيرات العملية
تحدد ممارسات الفرن ما إذا كانت معالجة التلدين أو التطبيع المحددة تصل فعليًا إلى مقطع الفولاذ المقصود في الإجراء. فقد يعرض جهاز التحكم في الفرن درجة حرارة 850 °C، بينما يظل مركز مطروقة سميكة أبرد بكثير، وقد يشير مزدوج حراري سطحي إلى درجة الحرارة المستهدفة في حين تحتوي حمولة مرصوصة بإحكام على أجزاء أبرد. ولذلك فإن القيمة المعروضة هي نقطة ضبط للفرن أو درجة حرارة مقاسة لمنطقة الفرن، وليست تلقائيًا درجة حرارة كل قطعة شغل.
ويكتسب هذا التمييز أهمية لأن التلدين والتطبيع يعتمدان على درجة حرارة التحول وتاريخ التبريد. ويتطلب التطبيع عمومًا الأوستنة يتبعها تبريد في هواء ساكن أو متداول، في حين يتطلب التلدين الكامل تبريدًا بطيئًا ومضبوطًا، غالبًا داخل الفرن. أما التلدين المعالجي فهو فئة معالجة منفصلة؛ وقد وصفه المكتب الوطني للمعايير في عام 1935 بأنه تسخين سبيكة أساسها الحديد إلى درجة حرارة أدنى من نطاق درجة الحرارة الحرجة السفلى أو قريبة منه. ولذلك لا يمكن استبدال درجة حرارته بدرجة حرارة التطبيع.
يوفّر ASTM A941-16 مصطلحات عامة للفولاذ والفولاذ المقاوم للصدأ والسبائك ذات الصلة والسبائك الحديدية، لكنه ينص أيضًا على أن التعريف الوارد في مواصفة ASTM محددة يحل محل التعريف المطابق له في مواصفة المصطلحات العامة. وبناءً على ذلك، تكون مواصفة المنتج أو المعالجة الحرارية المنطبقة هي المرجع الحاكم عند اختلاف المصطلحات أو متطلبات المعالجة. فعلى سبيل المثال، يحدد ISO 683-1:2016 حالتي التسليم «المطبع» و«المطبع والمراجع» للفولاذ غير السبائكي القابل للمعالجة الحرارية. ولذلك فإن «المطبع» ليس مجرد وصف من مشغّل الفرن لحالة مُليَّنة؛ بل قد يكون جزءًا من الحالة المعدنية المحددة للمنتج.
ترتيب الحمولة، وسُمك المقطع، وتجانس درجة الحرارة
ضوابط ممارسة الفرن
- ترتيب الحمولة توفير مسارات للدوران والإشعاع والتوصيل تدعم التسخين المنتظم.
- سماكة المقطع مراعاة الزمن اللازم لوصول المقطع المتحكم إلى درجة الحرارة.
- المزدوجات الحرارية استخدام مواضع ممثلة لقطعة الشغل عندما لا تستطيع قراءات الفرن تحديد درجة حرارة القلب.
- الغلاف الجوي التحكم في الأكسدة والقشور ونزع الكربون وفق حالة السطح المطلوبة.
- السجلات الاحتفاظ بهوية الحمولة، ومنحنيات درجة الحرارة، وظروف المكوث، وطريقة التبريد، والانحرافات.
يجب ترتيب الحمولة بحيث يتمكن دوران الفرن والإشعاع والتوصيل من تسخين القطع بالتساوي. فالقطع الموضوعة مباشرة بعضها مقابل بعض تُنشئ أسطحًا محجوبة ومسارات تماس حراريًا تختلف عن تلك التي تتعرض لها الأسطح المكشوفة. وقد تُظهر سلة كثيفة من المطروقات قراءة مرضية لهواء الفرن، بينما تتأخر القطع الداخلية عن القطع الخارجية. كما قد تظهر فروق بين الأطراف والمركز في القضبان الطويلة، ولا سيما عندما تكون الأطراف قريبة من الباب أو تجهيزات الإسناد أو مسار دوران عالي السرعة.
ويُعد سُمك المقطع متغيرًا أساسيًا في العملية. إذ يمكن لصفيحة رقيقة أو مكوّن مشغّل صغير أن يقترب سريعًا من درجة حرارة الفرن، بينما تحتاج صفيحة ثقيلة أو مسبوكة كبيرة أو مطروقة سميكة إلى وقت أطول حتى تنتقل الحرارة إلى قلبها. ولا يكون البعد المعني دائمًا هو السُمك الاسمي وحده. فقد تُنشئ الهيئة، والوصلات، والنتوءات، والثقوب، ونقاط التلامس، والتغيرات في المقطع تأخرًا حراريًا موضعيًا واستجابات مختلفة للتحول. وقد تكون شفة رقيقة قد أصبحت أوستنيتية بالفعل، بينما يظل محور مركزي ثقيل أدنى من النطاق المقصود.
ويجب أيضًا ضبط معدل التسخين. فقد يؤدي الارتفاع السريع لدرجة الحرارة إلى فرق كبير بين درجة حرارة السطح والقلب، أو إلى إجهاد حراري، أو تشوه، أو تشقق في قطعة تحتوي على إجهاد متبقٍ ناتج عن الطرق أو اللحام أو الصب أو التشغيل الآلي. وليس الارتفاع البطيء آمنًا تلقائيًا في كل حالة؛ فالإقامة المطولة ضمن نطاق درجة حرارة متوسط قد تزيد الأكسدة، وقد تؤثر في الترسيب أو ذوبان الكربيدات أو الحالة البنيوية المجهرية السابقة. وينبغي أن يحدد الإجراء معدلات الرفع أو مراحل التسخين عندما تتطلبها الدرجة أو الهندسة أو الحالة السابقة.
وتؤثر كثافة الحمولة في كل من انتقال الحرارة واستعادة الفرن لدرجة حرارته. فقد يؤدي فتح الباب للتحميل إلى خفض درجة حرارة الفرن، كما قد تتسبب حمولة ثقيلة في انخفاض إضافي عند إدخالها. وإذا استجاب جهاز التحكم بشدة، فقد يتجاوز الفرن درجة الحرارة المطلوبة قبل أن تصل الحمولة إلى الاتزان الحراري. وإذا كان دوران الهواء ضعيفًا، فقد تصبح القطع الخارجية أكثر سخونة بينما يظل المركز باردًا. وينبغي تحديد اتجاه المروحة، وترتيب الحواجز، وتباعد السلال، وتصميم الدعامات، وموضع الحمولة داخل منطقة العمل أثناء تأهيل المعدات، لا افتراضها استنادًا إلى شاشة جهاز التحكم.
وتوفر مسوحات تجانس درجة الحرارة والمزدوجات الحرارية الخاصة بقطع الشغل معلومات مختلفة. إذ يتحقق مسح التجانس من مقدار التفاوت المسموح به في درجات الحرارة بين المواقع داخل منطقة العمل الفارغة أو المحددة. أما مزدوجات الحمولة الحرارية فتُظهر كيفية استجابة مكوّن ممثل أثناء دورة فعلية. وقد تكون هناك حاجة إلى كليهما. وبالنسبة إلى القطع السميكة أو الحرجة من ناحية السلامة، قد تكون المزدوجات الحرارية المثبتة في مواضع ممثلة أو المدخلة فيها هي الوسيلة الموثوقة الوحيدة لتحديد بلوغ أبرد منطقة درجة الحرارة المطلوبة. ويجب أن تتحمل طريقة التثبيت نفسها الدورة، وأن تتجنب إنتاج قراءة سطحية مضللة.
الإبقاء الحراري، والاتزان، وتجنب النمو المفرط للحبيبات
لا تبدأ فترة الإبقاء الحراري إلا بعد أن يصل الجزء المتحكم من الحمولة إلى درجة الحرارة المطلوبة، وليس بالضرورة عند بلوغ شاشة الفرن نقطة الضبط للمرة الأولى. والغرض هو تحقيق الاتزان الحراري؛ إذ يجب أن يكون المقطع ساخنًا بما يكفي في جميع أجزائه حتى تحدث عملية التحول أو الاسترجاع المحددة بصورة متسقة. وفي التطبيع، يعني ذلك إنشاء الحالة الأوستنيتية المطلوبة قبل إخراج الحمولة للتبريد بالهواء. ويصف معهد كارلسروه للتكنولوجيا التطبيع بأنه أوستنة يتبعها تبريد في الهواء الطلق، بحيث تهدف المعالجة إلى تعزيز تجانس حجم الحبيبات والتركيب.
ويحدد مرجع مختبري لمعالجة 4140 من معهد ماساتشوستس للتكنولوجيا درجة حرارة تقارب 850–875 °C للتطبيع، يتبعها إبقاء حراري لتحقيق الاتزان في درجة الحرارة ثم تبريد بالهواء إلى درجة حرارة الغرفة. وينطبق هذا النطاق على إجراء 4140 المشار إليه؛ وليس إعدادًا عامًا لكل منتج أو مقطع أو مواصفة تخص 4140، فضلًا عن أنه لا ينطبق على كل درجة فولاذ. فمحتوى السبيكة يغيّر درجات حرارة التحول ويغير قابلية التقسية، بينما يؤثر الطرق السابق واللحام والتشغيل على البارد وحالة الكربيدات في الزمن اللازم لتحقيق استجابة متسقة.
ولا يضمن الإبقاء لمدة أطول من اللازم تحقيق اتزان أفضل. فعند درجة حرارة مفرطة أو مع زمن مفرط، قد تنمو حبيبات الأوستنيت نموًا خشنًا. وقد تنتج حبيبات الأوستنيت السابقة الخشنة بنية تحول أكثر خشونة، وتغير المتانة، وتغير تدرج الصلادة بعد التبريد. كما قد تؤدي السخونة المفرطة إلى إذابة مكونات كان الإجراء يهدف إلى الاحتفاظ بها، وزيادة التشوه، وتفاقم تلف السطح. وغالبًا ما يُختار التطبيع لتنقية بنية غير متجانسة أو إعادة ضبطها، لكن دورة التطبيع الطويلة أو المفرطة الحرارة قد تحبط هذا الغرض.
ويفرض التلدين متطلبًا مختلفًا للتبريد. ففي التلدين الكامل، يجب أن يكون جدول تبريد الفرن بطيئًا بما يكفي لتحقيق مسار التحول المقصود، لا أن يقتصر على تبريد الحمولة إلى أن تصبح آمنة للمناولة. ويميز معهد تكساس إيه آند إم بين التطبيع، الذي يستخدم هواءً ساكنًا أو مهوّى بعد التسخين فوق النطاق الحرج، والتلدين، الذي يستخدم معدل تبريد بطيئًا محددًا مسبقًا لخفض الصلادة وتحسين قابلية التشغيل الآلي والليونة. وقد ينتج عن فرن يبرد بسرعة مفرطة، أو عن حمولة تُخرج بينما يظل مركزها ساخنًا، بنية مختلطة وسلوك غير متسق أثناء التشغيل الآلي.
ويجب اشتقاق أزمنة التسخين والإبقاء والتبريد الدقيقة من مواصفة الدرجة، وحجم المقطع، وترتيب الحمولة، وقدرة الفرن، والإجراء المعتمد. ويتناول قسم معالجة الفولاذ حراريًا في مرجع ASM Metals Handbook درجة حرارة الأوستنة، ووسط التبريد، والمتغيرات، والإجراءات، والتطبيقات بوصفها خيارات مترابطة في العملية. ولا يمكن لزمن منقول من جدول عام أن يحل محل هذا التقييم.
الجو داخل الفرن، والأكسدة، ونزع الكربون، والقشور المعدنية
يتناول التحكم في الجو حالة السطح ومظهره على حد سواء. ففي فرن مؤكسِد، يتفاعل الحديد مع الأكسجين وبخار الماء لتكوين القشور. وتغيّر القشور الأبعاد، وتلوّث عمليات التشغيل الآلي، وقد تحجب عيوب السطح. وقد تنفصل أثناء المناولة أو القذف بالخردق، تاركةً سطحًا خشنًا ومغيّرةً مقدار بدل التشغيل المتاح للتشغيل الآلي النهائي. ولا يكون الفقد متجانسًا عندما تتعرض الأوجه المختلفة بدرجات مختلفة أو عندما تتلامس الأجزاء بعضها ببعض.
تُعد إزالة الكربون أكثر خطورة من القشور العادية لأنها تغيّر كيمياء الفولاذ القريب من السطح. فقد ينتشر الكربون من السطح إلى جو فرن مؤكسِد أو رطب، مكوِّنًا طبقة منخفضة الكربون. وقد تكون هذه الطبقة ألين من القلب، وتُظهر مقاومة أقل للتآكل، وتستجيب بطريقة مختلفة للتقسية اللاحقة، أو تُنتج قراءة صلادة لا تمثل الجزء الداخلي. ويعتمد العمق على درجة الحرارة، والزمن، وتركيب الفولاذ، وقابلية الجو، وحالة السطح. ويؤدي الإبقاء المفرط على درجة الحرارة إلى زيادة فرص كلٍّ من الأكسدة وفقد الكربون.
يمكن للأجواء الواقية، أو التفريغ، أو الحاويات المحكمة، أو مواد التعبئة التضحية أن تقلل هذه التأثيرات، إلا أن كل طريقة تتطلب التحكم في تركيب الغاز، ونقطة الندى، والتسرّب، والتدفق، ونظافة الفرن، وممارسات التحميل. ولا يثبت وصف الغاز الخامل الاسمي أن الجو يمنع إزالة الكربون. فقد يغيّر بخار الماء، وتسرب الهواء إلى الداخل، وبقايا مواد التشحيم، والتجهيزات الملوثة كيمياء الفرن. وعلى العكس، يمكن لجو مكربن بشدة أن يرفع نسبة الكربون على السطح وينتج عيبًا مختلفًا.
ينبغي اختيار الجو استنادًا إلى حالة السطح النهائية المطلوبة. فإذا سُمح بوجود القشور وإزالة الكربون لأن التشغيل الآلي سيزيل الطبقة المتأثرة، فلا يزال يتعين تحديد العمق المسموح به. وإذا كان السطح نهائيًا، أو حرجًا من حيث الأبعاد، أو سيخضع لاحقًا للتقسية بالحث، أو التكربن، أو النترتة، أو أحمال الكلال، تصبح حدود الجو أكثر تشددًا. ويمكن لمسوح صلادة السطح، والفحص المعدني، والتحقق من الأبعاد، وفحص القشور أن تؤكد ما إذا كانت الدورة قد أنتجت النتيجة المحددة.
يظهر مثال حرج من ناحية السلامة في 49 CFR § 179.500-6، حيث تتكون بعض المعالجات الحرارية لخزانات الفولاذ من التخمير أو التطبيع متبوعًا بالمراجعة، على ألا تقل درجات حرارة المراجعة عن 1000 °F. ويوضح هذا الشرط سبب عدم إمكانية فصل ممارسات الفرن عن المواصفة الحاكمة. فدرجة الضبط الاسمية المقبولة، والحمولة، وزمن المكوث، وطريقة التبريد، والجو، ومعايير الفحص، كلها تنتمي إلى إجراء مؤهل للفولاذ والهندسة المحددين. ولا توجد درجة حرارة واحدة للتخمير أو التطبيع، أو مدة إبقاء، أو دورة تبريد صالحة من دون تلك الضوابط.
8. النواتج المجهرية وكيفية التحقق منها
البرليت، والفريت، والبينيت، والمارتنسيت في مسار التبريد
يُعرَّف التخمير والتطبيع بالتاريخ الحراري، وليس بكلمة «التليين». وتعتمد البنية المجهرية النهائية على الأوستنيت المتكوّن أثناء التسخين، وتركيب الفولاذ، وحجم المقطع، ومسار درجة الحرارة والزمن أثناء التبريد. ولا يبدأ التحول إلا عندما يتقاطع منحنى التبريد مع نطاق التحول المعني، كما تعتمد النواتج على كلٍّ من درجة الحرارة والزمن المتاح للانتشار.
في فولاذ كربوني عادي ناقص اليوتكتويد، يسمح التبريد البطيء في الفرن عادةً بتحول الأوستنيت أولًا إلى فريت قبل يوتكتويدي، ثم إلى برليت خشن نسبيًا. ويتاح للكربون وقت للانتشار عبر مسافات طويلة نسبيًا، ولذلك تميل مستعمرات البرليت والمسافة بين الصفائح إلى الخشونة. وتعطي هذه البنية عادةً صلادة أقل وقابلية تشغيل آلي أفضل مقارنةً بحالة مبردة بسرعة أكبر، رغم أن النتيجة الفعلية تعتمد على محتوى الكربون، وحجم الحبيبات السابق، وسماكة المقطع، وممارسات الفرن، ودورة التخمير المحددة.
يتضمن التطبيع عمومًا إجراء الأوستنة فوق النطاق الحرج، يتبعه التبريد في هواء ساكن أو متحرك. وقد وصفت Bodycote التطبيع في عام 2024 بأنه تسخين إلى نحو 800–920 °C لتكوين حبيبات أوستنيت جديدة، يتبعه تبريد حر في الهواء أو الغاز. كما يحدد معهد كارلسروه للتكنولوجيا الأوستنة والتبريد في الهواء الطلق بوصفهما التسلسل المحدد للعملية. ويزيل الهواء الحرارة بسرعة أكبر من الفرن، ولذلك يحدث التحول عند درجات حرارة أقل ومع زمن أقل للانتشار. وتكون بنية الفريت-البرليت الناتجة عادةً أدق من تلك الناتجة عن التبريد الكامل داخل الفرن، كما تكون الصلادة والمقاومة أعلى في كثير من الأحيان.
لكن هذه المقارنة تمثل اتجاهًا عامًا وليست ضمانًا. إذ تغيّر عناصر السبيكة درجات حرارة التحول وتؤخر الانتشار. ويمكن للكروم، والموليبدينوم، والنيكل، والمنغنيز، والسيليكون أن تنقل تفاعلات البرليت والبينيت إلى أزمنة أطول، فتغيّر النواتج المتحصّل عليها عند معدل تبريد معين. فقد يكوّن مقطع يبرد في الهواء إلى فريت وبرليت في فولاذ منخفض الكربون بينيتًا في فولاذ سبائكي، ولا سيما قرب السطح أو في المقاطع الأقل سماكة. ومع التبريد السريع بدرجة كافية، يمكن لبعض الأوستنيت أن يتجاوز تفاعلات الانتشار ويتحول إلى مارتنسيت. وقد يكون المارتنسيت غير مراجع وغير مناسب للحالة المقصودة ما لم يتبعه علاج مراجعة محدد.
ويُعد 4140 تحذيرًا مفيدًا من تطبيق التوقعات الخاصة بالفولاذ الكربوني العادي على كل درجة. إذ يورد مرجع مختبري لمعهد ماساتشوستس للتكنولوجيا من عام 2007 درجة حرارة تقارب 850–875 °C لتطبيع 4140، مع إبقاء كافٍ لمعادلة درجة الحرارة ثم التبريد في الهواء إلى درجة حرارة الغرفة. وبحسب حجم المقطع وظروف الفرن أو الهواء، قد تتضمن البنية الناتجة فريتًا، وبرليتًا، وبينيتًا، أو مكونات أكثر صلادة موضعية. ولا يحدد تصنيف الدرجة وحده النتيجة؛ بل يحددها كامل الدورة الحرارية وهندسة التبريد.
وقد فصلت نشرة المكتب الوطني للمعايير الصادرة عام 1935 بين تخمير المعالجة والتطبيع: فوُصف تخمير المعالجة بأنه تسخين تحت نطاق درجة الحرارة الحرجة الدنيا أو بالقرب منه، في حين وُصف التطبيع بأنه تسخين إلى نحو 100 °F فوق النطاق الحرج ثم التبريد في هواء ساكن. وقد يخفف تخمير المعالجة التصلب الناتج عن التشغيل من دون تحويل البنية الأصلية بالكامل. ولذلك لا ينبغي افتراض أنه يعيد تكوين بنية الفريت-البرليت الناتجة عن التخمير الكامل أو عن معالجة التطبيع.
وتساعد مخططات التحول على تفسير هذه الفروق. إذ يوضح مخطط التحول بالتبريد المستمر متى يبدأ الأوستنيت في التحول ومتى ينتهي، عند معدل تبريد محدد. ويمكن لمنحنيات التبريد في الفرن، وفي الهواء، ومن السطح إلى القلب، أن تتقاطع مع مناطق مختلفة من ذلك المخطط. ولذلك قد تحتوي الشحنة نفسها في الفرن على بنيات مختلفة عند السطح، وربُع السماكة، والمركز. وتبرد المكونات السميكة ببطء أكبر عند القلب، بينما قد تبرد الزوايا الحادة، والنهايات المكشوفة، والملحقات الصغيرة بسرعة كافية لتكوين نواتج أكثر صلادة.
حجم الحبيبات، والتخطط، والانفصال، والتجانس
يمكن للتطبيع أن يصقل بنية حبيبات الأوستنيت، لأن التسخين فوق النطاق الحرج يسمح للأوستنيت السابق، الذي تعرض للتشوه أو للتغير الحراري، بأن يتحول ثم يعاد تكوينه أثناء التبريد. وغالبًا ما تكون النتيجة ترتيبًا من الفريت والبرليت أدق وأكثر تجانسًا من ذلك الذي يتركه التبريد المطول في الفرن. وتُفشل درجة حرارة الأوستنة أو مدة الإبقاء المفرطة هذا الهدف من خلال تعزيز نمو حبيبات الأوستنيت. ولذلك فإن تنقية الحبيبات وظيفة للدورة الكاملة، وليس لمجرد وصف المادة بأنها «مطبّعة».
يمكن للتخمير أن يقلل الصلادة والإجهاد المتبقي مع الاحتفاظ ببنية خشنة نسبيًا إذا شجعت الدورة التحول البطيء. وقد تكون الحبيبات الخشنة مقبولة في حالة منتج معينة وغير مرغوبة في حالة أخرى، ولا سيما عندما تكون متانة الصدم، أو مقاومة الكلال، أو قابلية التشغيل الآلي خاضعة للتحكم. ويجب تقييم حجم الحبيبات في ضوء مواصفة المنتج، لا الحكم عليه من انطباع بصري عام.
والتخطط مسألة منفصلة. إذ يمكن للدرفلة والتطريق أن تطيل الفريت، والبرليت، والشوائب، والمناطق الغنية بالعناصر السبائكية على امتداد اتجاه التشغيل. وأثناء التبريد، قد تتحول هذه المناطق في أوقات مختلفة، فتنتج نطاقات متناوبة تظهر في المقطع الطولي. ويمكن للتطبيع أن يقلل شدة بعض مظاهر التخطط من خلال إذابة الكربون وإعادة توزيعه أثناء الأوستنة، لكنه لا يستطيع محو الانفصال الكيميائي الشديد أو جميع السمات المرتبطة بالتشوه بصورة موثوقة. وقد تكون هناك حاجة إلى دورات تطبيع متعددة، أو إلى تعديل ممارسات التطريق، أو إلى التجانس، ويجب أن تكون هذه الإجراءات مصرحًا بها في المواصفة المعمول بها.
ينشأ الانفصال أثناء التصلب. فقد تختلف نسب المنغنيز، والكربون، والفوسفور، والكبريت، والعناصر السبائكية بين المناطق التغصنية والمناطق بين التغصنات. ويمكن للمعالجة الحرارية أن تحسن التجانس البنيوي من خلال الانتشار والتحول، إلا أن التخمير أو التطبيع العاديين لا يضمنان التجانس الكيميائي. ولذلك قد تنتج منطقة خط المركز نسبًا مختلفة من البرليت، أو البينيت، أو المارتنسيت مقارنةً بالمادة المحيطة، حتى عندما تكون دورة الفرن متجانسة.
ولا يقتصر الخطر على المارتنسيت. إذ يمكن للبينيت، وشبكات الكربيدات، والكربيدات غير المذابة، والمكونات الغنية بالكربون موضعيًا أن تنتج تدرجات في الصلادة أو قابلية تشغيل آلي ضعيفة. وتؤدي إزالة الكربون السطحية إلى تكوين طبقة فريتية ألين، في حين يمكن للتكربن أو القشور المرتبطة بالأكسدة أن يعقدا قراءات الصلادة وتفسير الفحص المعدني. كما أن الجو، وتحميل الفرن، وموقع المزدوج الحراري، والمسافة بين الأجزاء، والتعرض للتبريد، كلها عوامل مهمة.
تُعدّ حالة المعالجة أيضاً مسألة تتعلق بالمعايير. تحدد المواصفة ISO 683-1:2016 حالات التسليم للفولاذ غير السبائكي القابل للمعالجة الحرارية، بما في ذلك حالتا التطبيع والتطبيع مع المراجعة. ولا تتبادل هذه التسميات مع العبارة غير الرسمية التي تفيد بأن المادة قد خضعت لـ«التلدين». وفي مثال ذي أهمية حاسمة للسلامة، تحدد الفقرة 49 CFR § 179.500-6 المعالجات الحرارية للخزانات، بحيث تتكون من التلدين أو التطبيع متبوعاً بالمراجعة، على ألا تقل درجات حرارة المراجعة عن 1000 °F. وتحدد مواصفة المنتج الحاكمة الحالة المطلوبة ومعايير القبول.
فحص الصلادة، والفحص الميتالوغرافي، والفحص البُعدي
ينبغي أن يبدأ التحقق بدرجة المادة، وشكل المنتج، ورقم الصهيرة، وحالة التسليم المحددة، والمواصفة المنطبقة. وتُعدّ ASTM A941-16 مرجع المصطلحات العام للفولاذ، والفولاذ المقاوم للصدأ، والسبائك ذات الصلة، والسبائك الحديدية، لكنها تنص على أن التعريف الوارد في مواصفة ASTM محددة يحل محل أي تعريف عام مطابق له. ولذلك يجب قراءة المصطلحات ومتطلبات القبول بالتزامن مع مواصفة المنتج.
| طريقة التحقق | ما يمكنها كشفه | الضبط المهم |
|---|---|---|
| تخطيط الصلادة | التباين من السطح إلى القلب ومن طرف إلى طرف | طريقة الاختبار، والتحضير، والمواضع، وقاعدة التحويل |
| الفحص الميتالوغرافي | الفيريت، والبرليت، والبينيت، والمارتنسيت، والتصفيف، ونزع الكربون | اتجاه المقطع، والمادة الكاشفة، وموضع الفحص |
| تقييم حجم الحبيبات | حالة حبيبات الفيريت أو الأوستنيت السابقة | استخدام الطريقة التي يسميها المعيار المنطبق |
| الفحص البُعدي | الانحناء، والبيضاوية، والنمو، والانكماش، وتشوه السمات | مراجع محددة ومعدات معايرة |
| مراجعة سجلات الفرن | ما إذا كان التاريخ الحراري المدعى مدعومًا | درجات الحرارة الفعلية، والمكوث، والغلاف الجوي، والحمولة، وسجلات التبريد |

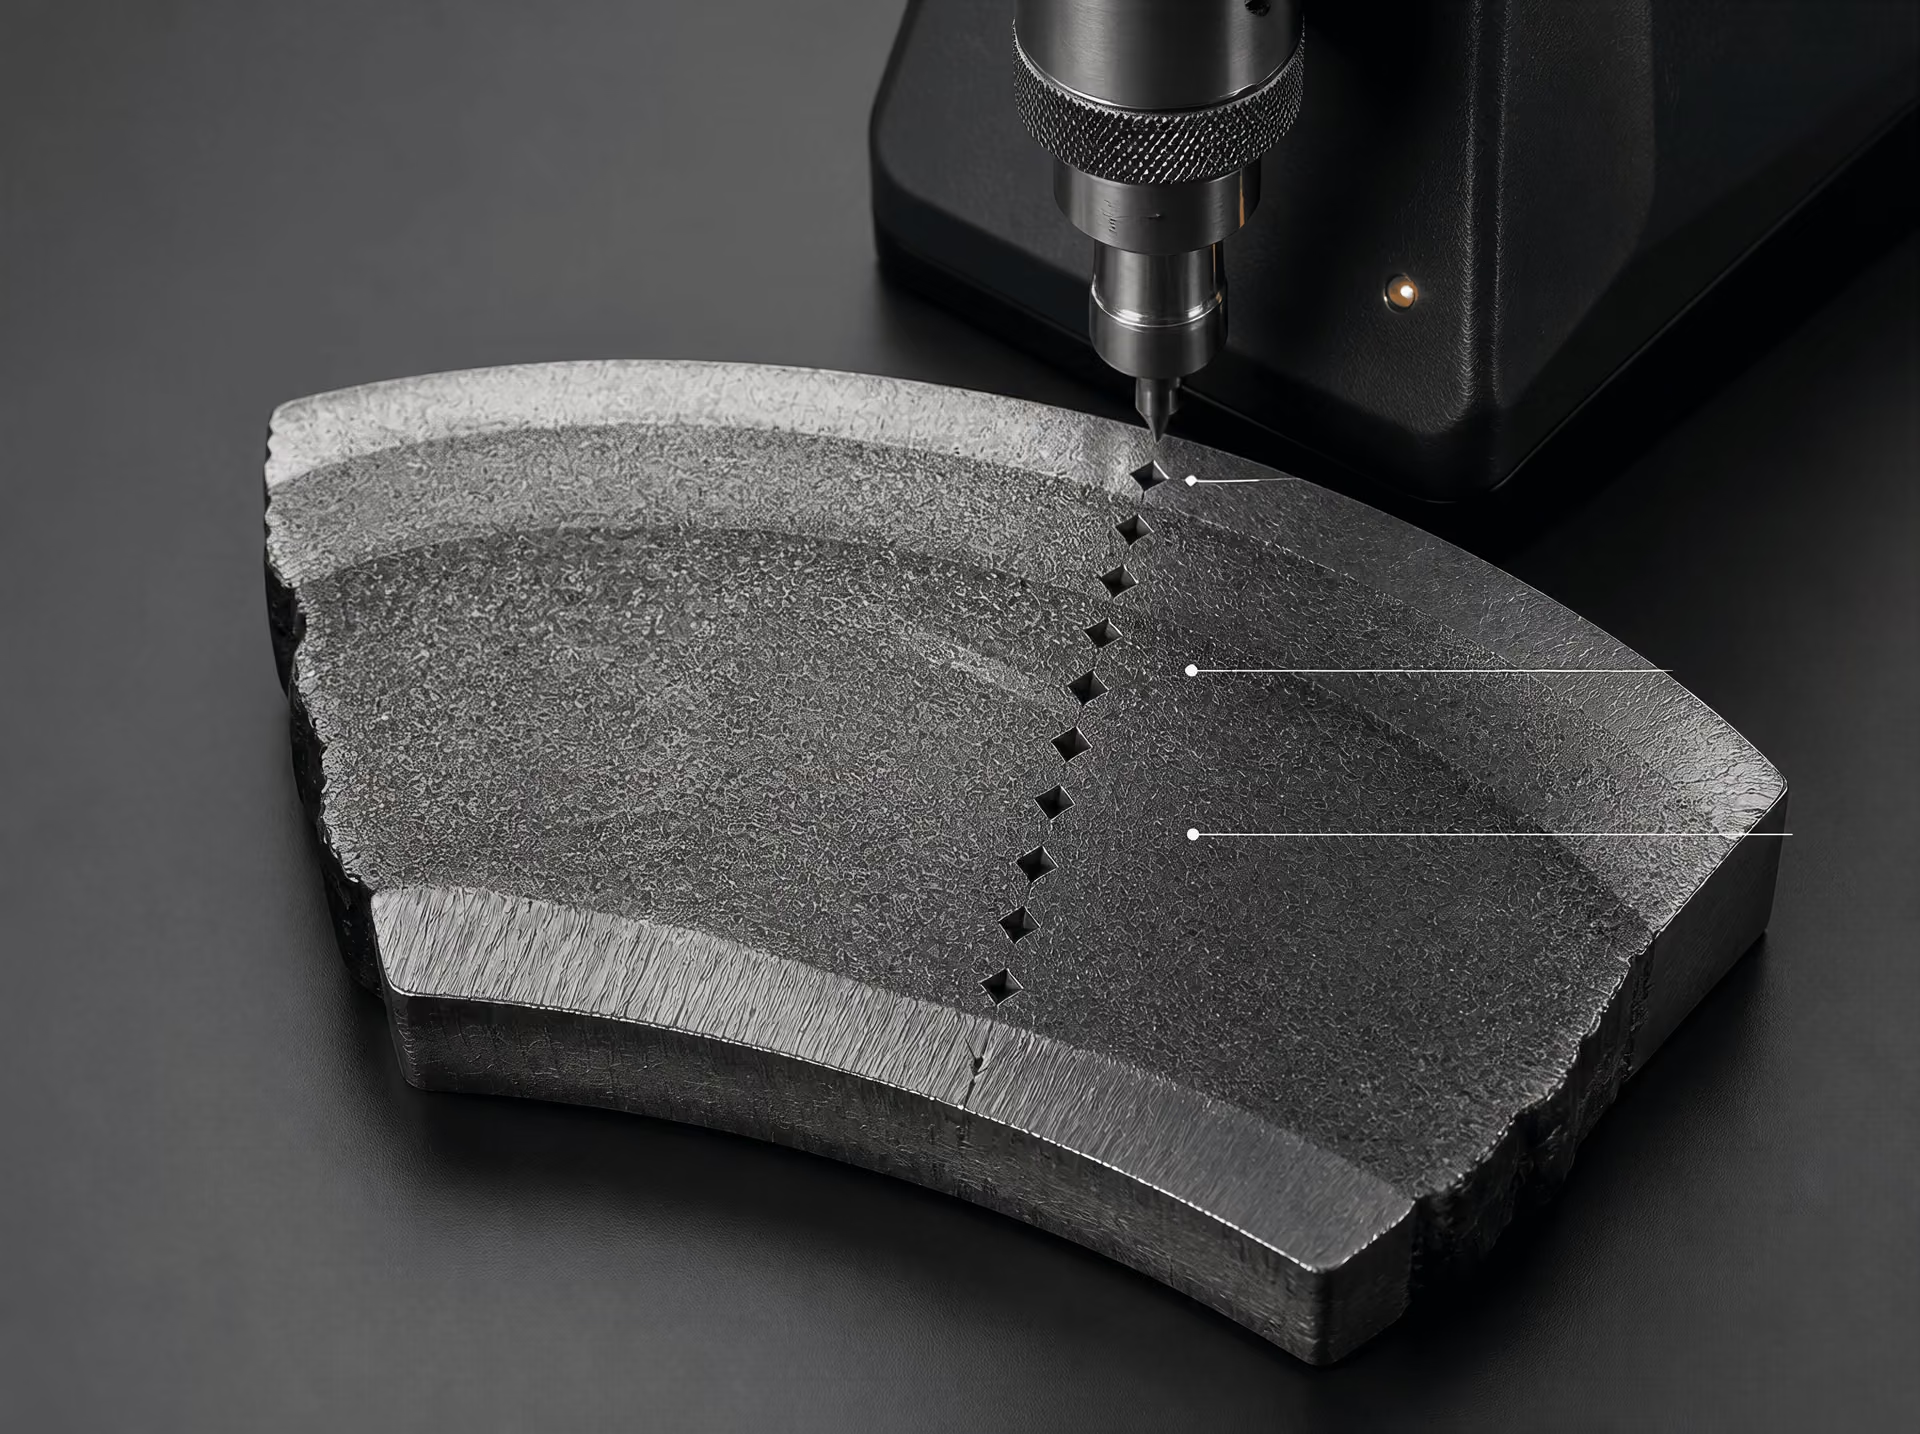
ويُعدّ رسم خرائط الصلادة فحصاً أولياً عملياً. وينبغي أن تمثل القراءات السطح، وكذلك—حيثما يُسمح—المواضع الواقعة تحت السطح أو ضمن المقطع، مع أخذ عدد كافٍ من النقاط لكشف التباين من الحافة إلى المركز ومن طرف إلى طرف. فقد يفوّت انطباع واحد يبدو مقبولاً حافة مارتنسيتية، أو سطحاً منزوع الكربون، أو منطقة رخوة في مركز الفرن. ويجب تسجيل طريقة الاختبار، وتحضير السطح، وإزالة القشور، وحمل أداة الاختراق، وقاعدة التحويل. ولا ينبغي اختراع حد عالمي للصلادة؛ فالحدود تستمد من الدرجة، والمنتج، والمواصفة الحاكمة.
يوفر الفحص الميتالوغرافي التفسير الذي لا تستطيع الصلادة وحدها تقديمه. ويمكن لمقطع عرضي أن يكشف توزيع الفيريت-البيرليت، وحجم الحبيبات، والتخطط، والشوائب، والانفصال، والبينايت، والمارتنسيت، وشبكات الكربيدات، ونزع الكربنة. ويجب أن يكون الإظهار الكيميائي مناسباً للفولاذ ولغرض الفحص. وتفيد المقاطع الطولية بوجه خاص في تقييم اتجاه الدرفلة، وخطوط الانسياب، والتخطط، في حين تُظهر المقاطع العرضية التباين الشعاعي أو التباين عبر السمك.
وينبغي أن يتبع تقييم حجم الحبيبات الطريقة المحددة في المواصفة المنطبقة، مثل استخدام مخطط مقارن أو إجراء القطع. ويجب أن يحدد التقرير الموضع الذي جرى فحصه، وأن يميز بين حجم حبيبات الأوستنيت—عند إعادة بنائه أو تقييمه بطريقة أخرى—وحجم حبيبات الفيريت الظاهر بعد التحول. فهذان قياسان مرتبطان، لكنهما غير متطابقين.
وتتطلب فحوص نزع الكربنة إجراء مسح مقاس للصلادة أو للبنية المجهرية من السطح باتجاه القلب غير المتأثر. ولا تثبت إزالة القشور وحدها غياب فقدان الكربون. كما أن الفحص البُعدي ضروري بالقدر نفسه؛ إذ يمكن أن يؤدي تسخين الفرن وتبريده إلى حدوث تشوه، أو نمو أو انكماش، أو لا دائرية، أو تقوس، أو تغيرات في السمات المُشغَّلة آلياً. ويجب قياس الأبعاد الحرجة قبل المعالجة وبعدها باستخدام نظام مسند مرجعي محدد ومعدات معايرة.
وأخيراً، راجع سجلات الفرن. وتحقق من هوية الحمولة، ونقاط الضبط، ودرجات حرارة قطع العمل الفعلية حيثما كانت متاحة، وزمن المكوث، والجو أو جهد الفرن، ومعايرة المزدوجات الحرارية، وترتيب التحميل، وزمن النقل، وطريقة التبريد، وأي انقطاعات. فإذا لم تدعم السجلات التاريخ الحراري المدعى، فقد تصف الصلادة والبنية المجهرية ما حدث، لكنها لا تستطيع إثبات تنفيذ معالجة التلدين أو التطبيع المحددة.
9. التخمير والتطبيع بوصفهما تحضيرًا للعمليات اللاحقة
غالبًا ما يُجمع بين التخمير والتطبيع لأن كليهما يغيّر البنية الناتجة عن التشغيل على الساخن أو الصب أو اللحام أو المعالجة الحرارية السابقة. لكنهما لا ينتجان الحالة الابتدائية نفسها. يركّز التخمير عمومًا على التليين، وخفض الإجهادات، وزيادة المطيلية من خلال التبريد البطيء؛ أما التطبيع فيحوّل الفولاذ إلى الأوستنيت ثم يبرّده في الهواء، منتجًا مسار تحول مختلفًا وبنية أدق وأكثر تجانسًا في العادة. وتعتمد النتيجة العملية على النوع، وحجم المقطع، والحالة السابقة، وممارسات الفرن، والجو المحيط، ومواصفة المنتج المعمول بها.
يجب تفسير المصطلحات بالرجوع إلى المعيار المنطبق. يقدّم ASTM A941-16 تعريفات عامة للفولاذ، والفولاذ المقاوم للصدأ، والسبائك ذات الصلة، والسبائك الحديدية، لكنه ينص أيضًا على أن التعريف الوارد في معيار ASTM محدد يتقدّم على التعريف المطابق له في معيار المصطلحات العام. ولذلك تكون الأولوية للرسم، أو لمواصفة الشراء، أو لبند المعالجة الحرارية عندما تختلف صياغته عن الوصف العام لمادتي «المخمّر» أو «المطبّع».
التشغيل والتشكيل
يُختار عادةً الوضع المخمّر بالكامل عندما تكون هناك حاجة إلى صلادة منخفضة ومطيلية عالية قبل التشغيل أو التشكيل. ويسمح التبريد البطيء داخل الفرن بحدوث التحولات الانتشارية، ويقلّل الصلادة المرتبطة بالمنتجات المبرّدة بسرعة، مع أن البنية النهائية من الفيريت–البرليت تعتمد على محتوى الكربون، والإضافات السبائكية، وحجم حبيبات الأوستنيت، ومعدل التبريد. أما تخمير المعالجة فهو معالجة أضيق نطاقًا؛ إذ وصفه منشور National Bureau of Standards Circular 409 (1935) بأنه تسخين سبيكة أساسها الحديد إلى درجة حرارة أدنى من نطاق درجة الحرارة الحرجة الدنيا أو قريبة منه. ولا يُعد هذا النوع بديلًا عن التخمير الكامل الذي يتم فوق المجال الحرج.
يمكن أن تؤدي الصلادة المنخفضة إلى تقليل قوى القطع وتآكل الأداة، لكن كون المادة «أكثر ليونة» لا يعني تلقائيًا أنها أفضل للتشغيل. فقد تنتج البنية شديدة الليونة أو الخشنة أو الفريتية رايشًا طويلًا ومستمرًا، أو تتسبب في التصاق المادة بالأداة، أو تتشوه عند تحرير الإجهادات المتبقية. ولذلك يجب أن تراعي سماحات التشغيل هذا الاحتمال. ويمكن أن يوفّر التطبيع توازنًا أكثر اتساقًا بين المقاومة وقابلية التشغيل، ولا سيما عندما تحتوي البنية الناتجة عن الطرق أو الدرفلة على الساخن على حبيبات خشنة، أو انفصال مكوّنات، أو تباعد غير منتظم في البرليت. ومع ذلك، تظل الصلادة في كثير من أنواع الفولاذ الكربوني والمنخفض السبيكة أعلى من حالة التخمير بالتبريد البطيء، ولذلك يجب أن يستند الاختيار إلى عملية التشغيل، لا إلى ادعاء عام بأن التطبيع يحسّن قابلية التشغيل.
يتألف التطبيع من التسخين إلى منطقة الأوستنيت ثم التبريد في هواء ساكن أو متحرك، أو في غاز محدد. ويضع وصف Bodycote لعام 2024 نطاق التطبيع الشائع الاستشهاد به عند نحو 800–920 °C، مع تكوّن حبيبات أوستنيتية جديدة قبل التبريد الحر في الهواء أو الغاز. وهذا النطاق وصفي وليس إعدادًا عامًا موحدًا لكل فرن. فقد تكون درجة الحرارة المطلوبة أعلى من Ac3 في الفولاذ ناقص اليوتكتيك، أو أعلى من Acm في الفولاذ زائد اليوتكتيك، أو تكون محددة مباشرةً في معيار النوع. فعلى سبيل المثال، يحدد المرجع المخبري لـ 4140 الصادر عن MIT عام 2007 درجة حرارة تقارب 850–875 °C لتطبيع 4140، يليها إبقاء المادة حتى تتساوى درجة حرارتها ثم تبريدها في الهواء.
كما تتغير استجابة التشكيل تبعًا للتاريخ الحراري. ويسمح الفولاذ منخفض الكربون أو منخفض السبيكة، في حالته المخمّرة، عادةً بتشوه لدن أكبر قبل حدوث التشقق، في حين يمتلك الفولاذ المطبع مقاومة خضوع أعلى وقد يتطلب أحمال تشكيل أكبر. وعلى العكس، لا تكون البنية المخمّرة مفضلة دائمًا للتشكيل على الساخن؛ إذ يمكن للنمو المفرط للحبيبات أثناء النقع الطويل دون ضرورة أن يخلّف بنية خشنة تؤثر لاحقًا في المتانة والثبات الأبعادي. وقد يؤدي التطبيع بعد الطرق إلى استبدال بنية مطروقة خشنة أو غير متجانسة بحبيبات أوستنيتية متكوّنة حديثًا، لكن معدل التبريد في نطاق التحول يختلف بشدة باختلاف السمك. ولذلك قد يكتسب سطح الصفيحة ومركزها نسبًا مختلفة من الفيريت–البرليت.
ولا يتحكم في التشوه مقدار الصلادة الاسمي وحده. فقد يؤدي إزالة إجهادات التشغيل أثناء التخمير إلى تغيير الأبعاد، كما يمكن أن يتسبب التبريد الهوائي بعد التطبيع في نشوء تدرجات حرارية وانفعالات تحولية. وقد تبرد المقاطع الرقيقة بسرعة تكفي لتكوين منتجات أصلب من المتوقع، بينما تبرد المقاطع السميكة ببطء أكبر وقد تحتفظ ببنية تحولية أخشن. كما أن التجهيزات، والاتجاه، وانتقالات المقاطع، وعدم انتظام تحميل الفرن، كلها عوامل مهمة. وينبغي أن يحدد سجل المعالجة النوع وحجم المقطع، لا أن يكتفي بعبارة «معالَج حراريًا».
التحضير للتقسية والمراجعة
عندما يكون مطلوبًا بلوغ مستوى مقاومة مارتنسيتية، لا يُعد التطبيع بديلًا عن التقسية والمراجعة. ففي أثناء التبريد الهوائي، يحوّل التطبيع الأوستنيت، منتجًا عادةً الفيريت والبرليت في كثير من أنواع الفولاذ منخفض ومتوسط الكربون، مع إمكانية تكوّن البينيت أو المارتنسيت في أنواع السبائك القابلة للتقسية بدرجة كافية، ومع اختلافات كبيرة في معدل التبريد. أما التقسية فتتطلب الأستنة أولًا، ثم تبريدًا سريعًا بما يكفي لقمع التحول الانتشاري وتكوين المارتنسيت، تليها المراجعة لضبط الصلادة والمتانة والإجهاد الداخلي.
قد يجعل التخمير السابق دورة التقسية اللاحقة أكثر قابلية للتنبؤ من خلال خفض الصلادة والتقليل من بعض حالات عدم التجانس، لكنه قد يخلّف أيضًا حبيبات خشنة إذا كان التخمير مفرطًا. وتميل حبيبات الأوستنيت الخشنة المتكوّنة أثناء عملية التقسية اللاحقة إلى زيادة قابلية التقسية وقد تقلل المتانة. وغالبًا ما تُختار الحالة المطبعّة قبل التقسية عندما تكون البنية الواردة من الطرق أو الصب أو الدرفلة على الساخن خشنة أو متغيرة. وعندئذ تبدأ إعادة الأستنة أثناء التقسية من بنية فيريت–برليت أكثر ضبطًا ومن توزيع كربون أكثر اتساقًا.
لكن هذا التسلسل ليس تلقائيًا. فقد تتطلب كربيدات السبائك، والانفصال، والتخطط، والتشغيل البارد السابق، وسماكة المكوّن، معالجة وسيطة محددة أو مسار تقسية مباشرًا. وقد تؤدي درجة حرارة التطبيع المفرطة إلى إذابة الكربيدات أو نمو الحبيبات، في حين قد لا تكفي درجة الحرارة المنخفضة للقضاء على البنية السابقة. ويجب أن يتيح زمن الإبقاء تساوي درجة حرارة المقطع دون التسبب في نمو غير ضروري للحبيبات. كما أن التحكم في الجو المحيط مهم، لأن نزع الكربون أو الأكسدة يغيّران السطح الذي يجب أن يستوفي لاحقًا متطلبات الصلادة أو الكلال أو الأبعاد.
ويجب التعامل مع المراجعة بوصفها عملية منفصلة. ويميّز ASM Handbook Volume 4A بين التخمير والتطبيع من جهة، والإخماد والمراجعة والتقسية الأيزوثرمية والتقسية المرحلية من جهة أخرى، لأن مسارات التبريد والبنى الناتجة عنها تختلف. ويظهر مثال متعلق بالسلامة في 49 CFR § 179.500-6 (2024)، حيث تشمل المعالجة الحرارية المحددة لخزانات فولاذية تخميرًا أو تطبيعًا يتبعه مراجعة، على ألا تقل درجة حرارة المراجعة عن 1000 °F. ولا يعني هذا الشرط أن كل فولاذ مطبع يحتاج إلى المراجعة؛ بل يوضح أن التسلسل المحدد يمكن أن يكون جزءًا من حالة مادة منظمة.
متى تُحدد حالة «المطبّع والمُراجع»؟
تحدد عبارة «مطبّع ومُراجع» تسلسل معالجة وحالة توريد ناتجة عنه، وليست مرادفًا لأي من العمليتين منفردة. وتحدد ISO 683-1:2016 المتطلبات الفنية لتوريد أنواع الفولاذ غير السبائكي القابل للمعالجة الحرارية، ضمن حالات تشمل حالتي المطبّع والمطبّع والمُراجع. ويربط هذا التعيين حالة المنتج بمتطلبات خواصه الميكانيكية المقصودة: إذ يكون الفولاذ قد طُبّع أولًا، ثم أُعيد تسخينه لمراجعة نواتج التحول وخفض الصلادة أو الإجهاد المتبقي مع الحفاظ على توازن محدد بين المقاومة والمتانة.
ويكتسب هذا التمييز أهمية أثناء التصنيع. فالمادة الموردة في حالة المطبّع والمُراجع تكون قد خضعت بالفعل لتاريخ حراري مضبوط. وقد تؤدي دورة الحرارة الناتجة عن لحام لاحق، أو عملية تقويم باللهب، أو خطوة تشكيل بارد، أو إعادة تسخين موضعية، إلى تغيير هذه الحالة. وإذا خضع المكوّن بعد ذلك للتقسية، فيجب أخذ درجة حرارة المراجعة السابقة ودورة الأستنة الجديدة في الاعتبار، لأن البنية النهائية لن تعود حالة التوريد وفق ISO ما لم يُعَد معالجة المكوّن بالكامل ويُعاد اختباره.
وقد تفرض المواصفة التي تطلب فولاذًا مطبّعًا ومُراجعًا متطلبات إضافية لمقاومة الشد، أو مقاومة الخضوع، أو الاستطالة، أو طاقة الصدم، أو الصلادة، أو متطلبات تعتمد على السمك. ولا يمكن استنتاج هذه القيم من كلمة «مطبّع». كما لا يجوز للورشة استبدال الحالة المحددة بالتخمير لمجرد أن كلتا المعالجتين تخفضان الإجهاد المتبقي. فهذا الاستبدال يغيّر الصلادة، وبنية الحبيبات، واستجابة التشغيل، وسلوك التشكيل، والاستجابة للإخماد اللاحق.
ولأغراض ضبط الإنتاج، ينبغي أن يحدد تعليم المعالجة الحرارية تعيين النوع، ونطاق الأستنة أو التخمير، ومتطلبات موازنة درجة الحرارة أو الإبقاء، ووسط التبريد، ودرجة حرارة المراجعة عند انطباقها، وحجم المقطع، واختبارات القبول. وتحدد ISO 683-1:2016 حالة المادة، لكن يجب أن يراعي إجراء المكوّن أيضًا تجانس الفرن، وترتيب الحمولة، والجو المحيط، ومعدل التبريد الفعلي. فالتطبيع ينشئ بنية ابتدائية محددة ومبرّدة في الهواء. أما التخمير فينشئ حالة مبرّدة ببطء وتكون أكثر ليونة عمومًا. وتحديد مدى ملاءمة أي منهما قبل التشغيل أو التشكيل أو التقسية أو المراجعة هو قرار هندسي خاص بالنوع، وليس تسمية قابلة للتبادل.
10. التطبيقات الحرجة من ناحية السلامة والخاضعة للتنظيم
تصبح المعالجة الحرارية مسألةً تتعلق بالتحكم في التصميم عندما يشكل الفولاذ جزءًا من حدٍّ ضاغط، أو هيكلٍ حامل للأحمال، أو حاوية نقل، أو تجميعة أخرى حرجة من ناحية السلامة. وفي هذه التطبيقات، لا تُعد أوصاف «المُلدَّن» و«المُطبَّع» و«المُطبَّع والمُراجَع» أوصافًا قابلة للتبادل. فكل وصف منها يحدد تاريخًا حراريًا مختلفًا، وقد يربط معيار المواد أو الإنشاء الحاكم بذلك التاريخ متطلبات محددة للخواص الميكانيكية، أو المتانة، أو الأبعاد، أو الفحص.
يُعد ASTM A941-16 مرجعًا مفيدًا للمصطلحات المتعلقة بالفولاذ، والفولاذ المقاوم للصدأ، والسبائك ذات الصلة، والسبائك الحديدية، لكنه لا يحل محل مواصفة المنتج أو الإنشاء واجبة التطبيق. وينص ASTM A941-16 صراحةً على أن التعريف الوارد في معيار ASTM محدد يَسمو على التعريف العام المطابق له في معيار المصطلحات. وتكتسب هذه الأولوية أهمية عندما تمنح مواصفة شراء، أو قاعدة خاصة بأوعية الضغط، أو لائحة نقل، مصطلحًا معنىً مضبوطًا.
أهمية 49 CFR § 179.500-6
تحدد 49 CFR § 179.500-6 درجة مراجعة لا تقل عن 1000 °F لمتطلب الخزان المشمول. Strong evidence
يقدم 49 CFR § 179.500-6 مثالًا ملموسًا على تحكم اللوائح في تسلسل المعالجات. فبالنسبة إلى بعض خزانات الفولاذ التي يشملها هذا النص، تتكون المعالجة الحرارية المحددة من التلدين أو التطبيع، يتبعه المراجعة. ويجب ألا تقل درجة حرارة المراجعة عن 1000 °F. وهذا متطلب تنظيمي للخزانات والظروف الداخلة ضمن نطاق ذلك القسم، وليس وصفة عامة لكل مكوّن فولاذي.
ويُعد التسلسل حرجًا من ناحية السلامة لأن المعالجة الأولى وخطوة المراجعة تؤديان وظيفتين معدنيتين مختلفتين. إذ تحدد عملية التلدين أو التطبيع الحالة المجهرية السابقة. ويستخدم التلدين عمومًا مسار تبريد أبطأ يهدف إلى خفض الصلادة وتخفيف بعض آثار المعالجة السابقة أو إعادة توزيعها. أما تطبيع الفولاذ فيتضمن تحويله إلى الأوستنيت، ثم تبريده في هواء ساكن أو متحرك بحرية؛ ويؤدي مسار التبريد الأسرع مقارنةً بالتبريد داخل الفرن، في العادة، إلى بنية متحولة أدق وإلى مستويات مختلفة من المقاومة والمتانة. وتعتمد النتيجة الدقيقة على محتوى الكربون، وعناصر السبك، وسماكة المقطع، والتشوه السابق، ودرجة حرارة تحويل الفولاذ إلى الأوستنيت، وزمن المكوث، وظروف التبريد.
ثم تغير عملية المراجعة البنية التي أنتجتها المعالجة السابقة. فعند استخدام درجة حرارة مرتفعة بما يكفي وزمن مناسب، يمكنها خفض الإجهادات المتبقية وضبط التوازن بين المقاومة، واللدونة، والمتانة، والثبات الأبعادي. ويمنع الحد الأدنى البالغ 1000 °F المعالِج من اعتبار دورة تخفيف إجهاد منخفضة الحرارة بديلًا مكافئًا. كما أنه يضع حدًا أدنى للتعرض الحراري المقصود في اللائحة، مع بقاء ضرورة تطبيق الدورة المطلوبة على درجة الفولاذ، والسماكة، والهندسة، والمواصفة ذات الصلة.
ولا ينبغي تفسير القاعدة على أنها دليل على أن كل فولاذ مُطبَّع يحتاج إلى مراجعة عند 1000 °F، أو أن كل فولاذ مُلدَّن ينبغي أن يخضع للمعالجة نفسها. ويميز ISO 683-1:2016 بين حالات التسليم، بما في ذلك حالتا «المُطبَّع» و«المُطبَّع والمُراجَع» للفولاذ غير السبائكي القابل للمعالجة الحرارية. ويوضح هذا التمييز سبب كون الحالة جزءًا من تعيين المادة ومتطلبات التسليم، لا مجرد تسمية عابرة في أرضية المصنع.
كما أن اللائحة لا تلغي الفرق بين التلدين والتطبيع. فقد وصفت نشرة المكتب الوطني للمعايير لعام 1935 التلدين المعالجي بأنه تسخين سبيكة ذات قاعدة حديدية إلى درجة حرارة أدنى من نطاق درجة الحرارة الحرجة السفلى أو قريبة منه، في حين وصفت التطبيع بأنه تسخين إلى درجة أعلى من النطاق الحرج بنحو 100 °F، ثم التبريد في هواء ساكن. وقد تحدد مواصفات الدرجات الحديثة درجات حرارة ومعايير قبول مختلفة، لكن الفرق بين العمليتين يظل قائمًا. ووصفت Bodycote التطبيع في عام 2024 بأنه تسخين إلى نحو 800–920 °C لتكوين حبيبات أوستنيتية جديدة، يتبعه تبريد حر في الهواء أو الغاز. وبالنسبة إلى 4140، أشار مرجع مختبري من MIT إلى نحو 850–875 °C لتحويل الفولاذ إلى الأوستنيت، مع إبقائه مدةً تسمح بتساوي درجة الحرارة، ثم تبريده في الهواء. وتوضح هذه الأرقام الممارسة الخاصة بدرجة معينة؛ ولا تحل محل المواصفة الحاكمة.
لماذا لا يمكن تعميم متطلبات المراجعة
لا يمكن اختيار درجة حرارة المراجعة استنادًا إلى كلمتي «فولاذ» أو «مُلدَّن» أو «مُطبَّع» وحدها. فمحتوى الكربون والسبائك يغير سلوك التحول. كما تؤثر إضافات الكروم، والموليبدينوم، والنيكل، والمنغنيز، وغيرها، في قابلية التصليد، وحركية التحول، وترسيب الكربيدات، واستجابة المراجعة، والمتانة. ويغير حجم المقطع معدل التبريد من السطح إلى المركز، ولذلك قد لا تكتسب قطعتان مصنوعتان من نفس الصهيرة البنية نفسها بعد دورة فرن تبدو متطابقة.
كما أن الحالة السابقة مهمة. فمراجعة بنية مارتنسيتية مُقساة بالتبريد ليست مكافئة معدنيًا لمراجعة فولاذ خضع أولًا للتلدين أو التطبيع. وقد تؤدي دورة مناسبة لحالة معينة إلى ترك حالة أخرى شديدة الصلادة، أو منخفضة الصلادة، أو غير مخففة الإجهادات بدرجة كافية، أو خارج نطاق المتانة المطلوب. كذلك يمكن أن يغير زمن المراجعة، ودرجة حرارة القطعة، وتجانس الفرن، ونمط التحميل، والتبريد بعد المراجعة، النتيجة.
ولا تعني درجة الحرارة الأعلى تلقائيًا أمانًا أكبر، كما أن زمن المكوث الأطول لا يعادل تلقائيًا دورةً محددة. فقد يؤدي التعرض المفرط إلى خفض المقاومة، أو تعزيز تغيرات غير مرغوبة في الحبيبات أو الكربيدات، أو التأثير في المناطق المجاورة للحام، أو التسبب في تشوهات أبعادية. وقد تعتمد مخاطر التقصف بالمراجعة أيضًا على كيمياء السبيكة، ومستويات الشوائب، ونطاق درجة الحرارة، ومسار التبريد. ولذلك يجب ربط المعالجة بتعيين الدرجة، وشكل المنتج، وحجم المقطع، والمعالجة السابقة، والمعيار الحاكم. ويعرض ASM Metals Handbook وASM Handbook Volume 4A التلدين، والتطبيع، والمراجعة، والتقسية بالتبريد، والتقسية المتساوية الحرارة، والتقسية المرحلية بوصفها معالجات متميزة ذات مسارات تحول وأغراض مختلفة.
إمكانية التتبع، وتأهيل الإجراء، والسجلات
يحوّل إجراء المعالجة الحرارية المؤهل متطلبًا مكتوبًا إلى عملية مضبوطة وقابلة للتكرار. وينبغي أن يثبت التأهيل أن دورة الفرن المقترحة، وترتيب التحميل، والجو عند الاقتضاء، ومعدل التسخين، ونطاق تحويل الفولاذ إلى الأوستنيت أو نطاق التلدين، وزمن المكوث، وطريقة التبريد، ودورة المراجعة، قادرة على إنتاج الخواص المطلوبة في مادة ممثلة. وقد تشمل الأدلة اختبارات الصلادة، والشد، والصدمة، والفحص المجهري، والأبعاد، أو اختبارات أخرى يحددها المستند الحاكم. وينبغي أن تمثل عينات الاختبار صهيرة المادة، وشكل المنتج، والسماكة، والكتلة الحرارية ذات الصلة بقطعة الإنتاج؛ فقد لا تمثل عينة صغيرة عولجت في فرن محمل تحميلًا خفيفًا مركزَ مكوّن خزان ثقيل.
وتتسم معايرة الفرن وتجانس درجة الحرارة بأهمية مماثلة. فلا يثبت ضبط وحدة التحكم على 1000 °F أن الفولاذ بلغ 1000 °F في كامل سماكته. وينبغي معرفة حالة المعايرة، كما ينبغي أن يقيس وضع المزدوجات الحرارية مواقع ممثلة، بما في ذلك المواقع التي يُرجح أن تسخن أو تبرد ببطء أكبر. وينبغي الاحتفاظ بخطة الوضع، وطريقة التثبيت، وتعريف الجهاز، والقراءات المسجلة عندما يتطلب الإجراء أو المواصفة الحاكمة هذا المستوى من التحكم.
ويربط تحديد هوية الدفعة المادة الفعلية بتاريخها الحراري. وينبغي أن يظل رقم الصهيرة، وتحديد اللوح أو القطعة، ورقم الحمولة، وتعريف الفرن، والتاريخ، واسم المشغّل، والإجراء الواجب التطبيق، مرتبطةً طوال مراحل المعالجة. وينبغي أن توضح السجلات منحنيات درجات الحرارة الفعلية أو القراءات المسجلة، وأوقات البدء والانتهاء، وظروف النقع أو المكوث، وطريقة التبريد، والتعرض للمراجعة، وحالة المعدات، وأي قرار متعلق بالانحراف أو إعادة المعالجة. كما ينبغي أن تكون نتائج الاختبارات والقبول النهائي قابلة للتتبع إلى الدفعة والإجراء نفسيهما.
ولا تُفرض كل عناصر مجموعة السجلات هذه تلقائيًا بموجب 49 CFR § 179.500-6 نفسه. فقد تضيف مواصفات العقود، وأنظمة الجودة المعتمدة، واللوائح الأخرى، والمهندس المسؤول، متطلبات إضافية. وتتمثل النقطة الجوهرية في التحكم: إذ يجب أن تكون المعالجة الحرارية الحرجة من ناحية السلامة قابلة للإثبات، لا أن توصف بعد وقوعها فحسب بأنها «مُلدَّنة ومُراجَعة».
11. الأخطاء الشائعة في المواصفات وتعليمات التشغيل في أرضية المصنع
استخدام مصطلحي «ملدن» أو «مطبع» من دون تحديد النوع
«ملدن» و«مطبع» هما وصفان لمعالجة، وليسا مواصفات كاملة للمادة. فتعلِيمة تشغيل تنص على «تلدين الفولاذ» تترك من دون إجابة درجات الحرارة الحرجة التي تنطبق، وما إذا كانت الدورة تهدف إلى خفض الصلادة، أو إزالة آثار التشغيل على البارد، أو تنقية الحبيبات، أو تخفيف الإجهادات، أو إنتاج حالة تسليم محددة. وينطبق الإغفال نفسه على مصطلح «التطبيع». فالفولاذ الكربوني العادي، والفولاذ منخفض السبيكة مثل AISI/SAE 4140، والفولاذ السبائكي عالي القابلية للتقسية، لن تسلك المسار التحولي نفسه عند تعريضها لبرنامج الفرن ذاته.
ويجب أيضاً قراءة المصطلحات في ضوء مواصفة المنتج الحاكمة. فالمواصفة ASTM A941-16 هي المرجع العام لمصطلحات ASTM المتعلقة بالفولاذ والفولاذ غير القابل للصدأ والسبائك ذات الصلة والسبائك الحديدية، لكنها تنص على أن التعريف الوارد في مواصفة ASTM محددة يحل محل التعريف المطابق له في مواصفة المصطلحات العامة. ولذلك لا يجوز لكاتب المواصفة أن يفترض أن تعريفاً قاموسياً يحسم الحالة المطلوبة لكل منتج. فعلى سبيل المثال، تحدد المواصفة ISO 683-1:2016 حالات التسليم «المطبع» و«المطبع والمراجع» للفولاذ غير السبائكي القابل للمعالجة الحرارية. وهذه الحالة جزء من متطلبات المنتج، وليست مرادفاً عابراً لكلمة «ملين».
والتلدين نفسه يشمل عدة معالجات متميزة. ويُجرى تلدين المعالجة عموماً عند درجات تقع تحت نطاق درجة الحرارة الحرجة الدنيا أو بالقرب منه. وقد أوضحت النشرة رقم 1935 الصادرة عن المكتب الوطني للمعايير هذا التمييز صراحةً. ويمكن أن تختلف درجات الحرارة، وفترات المكوث، وضوابط التبريد، والبنى المستهدفة بين التلدين الكامل، والتلدين بين الحرجين، والتلدين الكروي، وتخفيف الإجهادات، والمعالجات تحت الحرجة. ووصف جميع هذه المعالجات بأنها «تلدين بالفرن» خطأ من ناحيتين: فليست لكل عمليات التلدين الغاية الحرارية نفسها، كما أن دورة التلدين لا تُعرَّف دائماً بالتبريد داخل الفرن وحده.
والتطبيع أيضاً ليس وصفة عالمية واحدة. فهو يتضمن عادةً إجراء الأوستنة فوق النطاق الحرج ذي الصلة، يعقبه التبريد في هواء ساكن أو متحرك، إلا أن درجة حرارة الأوستنة المطلوبة تعتمد على محتوى الكربون، والإضافات السبائكية، وحجم المقطع، والبنية السابقة. وقد وصفت Bodycote التطبيع في عام 2024 بأنه يُجرى عند نحو 800–920 °C، مع تكوّن حبيبات أوستنيتية جديدة قبل التبريد الحر في الهواء أو الغاز. وهذا النطاق الواسع مفيد من ناحية المصطلحات، لكنه لا يجيز تطبيق قيمة ضبط واحدة على كل نوع.
ولا يضمن اسم المعالجة وحده لا الصلادة ولا خواص الشد. فالصلادة تعتمد على التركيب، وحجم حبيبات الأوستنيت، ومعدل التبريد، وسماكة المقطع، والانفصال، والتشوه السابق، والتاريخ الفعلي لدرجة الحرارة. وإذا كانت الصلادة هي متطلب القبول، فيجب أن تحدد التعليمة طريقة الاختبار وموقعه، مثل اختبار برينل وفق ASTM E10 أو اختبار روكويل وفق ASTM E18، إلى جانب المجال المسموح به وخطة أخذ العينات.
الخلط بين التبريد في الهواء والبنية المجهرية المضمونة
يصف «التبريد بالهواء» وسط التبريد، ولا يصف بنية نهائية مضمونة. فقد يبرد جزء رقيق من 4140 بسرعة كافية في الهواء الساكن لتكوين البينيت أو المارتنسيت في بعض المناطق، في حين يبرد مقطع سميك ببطء أكبر بكثير وتتكون فيه أساساً بنية من الفيريت والبرليت. كما يغير الهواء المحرَّك، وموضع المراوح، وتحميل الفرن، والمسافات بين الأجزاء، والظروف المحيطة معدل انتقال الحرارة. وقد يخرج فرنان كلاهما جزءاً «مبرداً بالهواء» مع إنتاج تاريخين تحوليين مختلفين.
ويعطي المرجع المخبري لمعهد MIT بشأن 4140، الصادر عام 2007، درجة حرارة تقريبية قدرها 850–875 °C لتطبيع AISI/SAE 4140، يعقبها مكوث لتحقيق اتزان درجة الحرارة ثم تبريد في الهواء إلى درجة حرارة الغرفة. ولا تثبت هذه العملية أن كل مكوّن من 4140 طُبّع عند 850 °C ستكون له الصلادة أو حجم الحبيبات نفسيهما. فهي تصف مادة واحدة، وإجراءً مخبرياً واحداً، ونتيجة مستهدفة واحدة. أما مصطلحات معهد كارلسروه للتكنولوجيا فتلخص التسلسل المحدد بصورة أدق: أوستنة يعقبها تبريد في الهواء الطلق لتعزيز تجانس حجم الحبيبات والتركيب. و«التعزيز» لا يعني «الضمان».
ويطرح التلدين الخطأ المعاكس. فغالباً ما يُحدَّد التبريد البطيء لتليين الفولاذ وتحسين المطيلية أو قابلية التشغيل، لكن يجب أن يكون لكلمة «بطيء» معنى قابل للقياس. فالتبريد داخل فرن بمعدل غير مضبوط، والتبريد بمعدل مبرمج، ونقل حمولة إلى حاوية معزولة، ليست عمليات متبادلة. وقد تحتفظ حمولة كبيرة بالحرارة فترة طويلة بعد وصول مكوّن رقيق إلى درجة حرارة الغرفة. وإذا جرى اجتياز نطاق التحول بسرعة مفرطة، فقد لا تتكون بنية الفيريت والكربيد المستهدفة.
ويجب أن تتضمن التعليمة معلومات المعالجة السابقة. فالدرفلة على الساخن، والتطريق، والسحب على البارد، واللحام، والتقسية السابقة، ودورة التطبيع السابقة، كلها تغير حجم الحبيبات الابتدائي والانفعال المختزن. والفولاذ المطبع لا يعادل النوع نفسه بعد التقسية والمراجعة لمجرد أن كليهما خضع للمعالجة الحرارية. وفي التطبيقات الحرجة من ناحية السلامة، تكون العواقب محددة بوضوح؛ إذ تحدد الفقرة 49 CFR § 179.500-6 بعض معالجات فولاذ الخزانات بوصفها تلديناً أو تطبيعاً يتبعه مراجعة، على ألا تقل درجة حرارة المراجعة عن 1000 °F. فالتسلسل مهم.
نسخ درجات الحرارة بين الأنواع وأحجام المقاطع
قد تكون درجة الحرارة المنسوخة خاطئة حتى عندما تكون وحدتها صحيحة. فتطبيع AISI/SAE 4140 عند نحو 850–875 °C ليس تعليمة عامة للفولاذ 1045 أو 8620 أو 4130 أو الفولاذ غير القابل للصدأ أو فولاذ أوعية الضغط. إذ تغيّر العناصر السبائكية درجات حرارة التحول وتعدل قابلية التقسية، كما يغير الكربون نسب الأطوار المتاحة بعد التبريد. ويجب أن يأتي المجال الصحيح من مواصفة المادة الخاصة بالنوع، أو من إجراء مؤهل، أو من بيانات معالجة حرارية مثبتة الصلاحية.
ويغير حجم المقطع النتيجة أيضاً. فقد يعرض الفرن درجة حرارة قدرها 850 °C بينما يظل مركز مطروقة كبيرة أقل بكثير من هذه الدرجة. وعلى العكس، قد ترتفع حرارة حافة رقيقة أكثر من اللازم بينما لا يزال قلب الحمولة في طور موازنة درجة الحرارة. وتكون عبارة «المكوث 30 دقيقة» ناقصة ما لم يُذكر أساس الحساب: 30 دقيقة بعد استعادة الفرن لدرجة الحرارة، أو بعد وصول المزدوجة الحرارية المتحكمة إلى قيمة الضبط، أو وفق زمن محدد لكل مليمتر من سماكة المقطع الحاكمة. فدرجة حرارة الجزء، لا درجة حرارة الفرن الاسمية فحسب، هي التي تتحكم في التحول.
وقد تكون أخطاء الوحدات مدمرة بالقدر نفسه. فالخلط بين 850 °C و850 °F سيضع الفولاذ عند درجة أقل بكثير من نطاق الأوستنة المقصود؛ أما الخلط بين 1600 °F و1600 °C فقد يسبب فرط تسخين شديداً، أو خشونة للحبيبات، أو انصهار مكونات موضعية، أو تشوهاً. ويجب أن تطبع كل تعليمة الوحدة بجانب كل درجة حرارة، وأن تُراجع التحويلات بدلاً من إعادة احتسابها عند الفرن.
وتحدد التعليمة القابلة للاستخدام تعيين النوع ومواصفة المنتج، وحالة المعالجة، ونطاق التسخين، وأساس المكوث، ووسط التبريد ودرجة تحريكه، والجو المحيط، وترتيب التحميل، وطريقة الفحص. كما تنص على معايير القبول: مجال الصلادة، أو خواص الشد، أو متطلبات البنية المجهرية، أو الحدود البُعدية، أو جميع المتطلبات المنطبقة. ويحدد السجل الواضح المزدوجات الحرارية الخاصة بالفرن والحمولة، والزمن الفعلي عند درجة الحرارة، واكتمال التبريد. ومن دون هذه التفاصيل، لا يكون «ملدن» و«مطبع» سوى تسميتين أُضيفتا بعد وقوع المعالجة، لا تاريخين حراريين قابلين لإعادة الإنتاج.
12. كيفية قراءة المعايير ونشرات البيانات الفنية وإجراءات المعالجة الحرارية
تؤدي لغة المعالجة الحرارية ثلاثة أدوار مختلفة على الأقل: تعريف المصطلحات، وتحديد مواصفات المنتج، ووصف العملية. ويُعد الخلط بين هذه الأدوار سببًا شائعًا للجداول غير الصحيحة للتخمير أو التطبيع. فقد يشرح أحد المراجع المعنى العام للتطبيع من دون أن يحدد درجة الحرارة اللازمة لدرجة فولاذ معينة. وقد يحدد معيار المنتج حالة التسليم المطلوبة من دون أن يورد جميع تفاصيل التحكم في الفرن. أما إجراء العمل في الورشة فيجب أن يربط بين الأمرين.
معايير المصطلحات في مقابل معايير المنتجات
يُعد ASTM A941-16، المعيار الخاص بالمصطلحات المتعلقة بالفولاذ والفولاذ غير القابل للصدأ والسبائك ذات الصلة والسبائك الحديدية، مرجعًا للمصطلحات. فهو يساعد على تحديد معاني كلمات مثل التخمير، والتطبيع، والأوستنة، والمراجعة، ودرجة الحرارة الحرجة ضمن استخدام ASTM. لكنه ليس، بحد ذاته، وصفة للمعالجة الحرارية لفولاذ 4140 أو 1045 أو أي درجة أخرى. وينص ASTM A941-16 أيضًا على أن التعريف الوارد في معيار ASTM محدد يسمو على أي تعريف عام مطابق له في معيار المصطلحات. وتكتسب هذه القاعدة أهمية عندما تحدد مواصفة المادة معنى أضيق أو أكثر تخصصًا.
ويجيب معيار المنتج عن سؤال مختلف: ما الحالة التي يجب أن يستوفيها الفولاذ المورَّد؟ فعلى سبيل المثال، يحدد ISO 683-1:2016 متطلبات التسليم الفنية للفولاذ غير السبائكي القابل للمعالجة الحرارية، ويتضمن حالات التسليم المطبع والمطبع والمراجع. فكلمة «مطبع» في هذا السياق جزء من تعيين المنتج وحالة القبول، وليست مجرد وصف يمكن لمشغّل الفرن تطبيقه بصورة فضفاضة. وقد يحدد معيار المنتج المعمول به أيضًا التركيب الكيميائي، والخواص الميكانيكية، والصلادة، وحجم الحبيبات، وحدود نزع الكربون، وحالة السطح، ومتطلبات الاختبار.
| نوع المصدر | الوظيفة الرئيسية | ما لا يقدمه تلقائيًا |
|---|---|---|
| معيار المصطلحات | يعرّف المصطلحات التقنية العامة | وصفة فرن خاصة بدرجة معينة |
| معيار المنتج | يحدد حالة التسليم ومتطلبات القبول | كل تفاصيل التحكم في الفرن |
| ورقة بيانات تقنية أو دليل | يشرح علم المعادن والممارسة النموذجية | صلاحية تجاوز مواصفة حاكمة |
| لائحة | تضبط التطبيق القانوني المشمول | قاعدة عالمية لجميع مكونات الفولاذ |
| إجراء مؤهل | يترجم المتطلبات إلى ضوابط إنتاج | إذن لتطبيق الدورة على درجة أو هندسة غير معتمدة |
لذلك يجب قراءة التعيين قبل إعداد جدول الفرن. فطلب «فولاذ مخمَّر» لا يحدد الدرجة، أو نوع التخمير، أو الصلادة المطلوبة، أو ما إذا كان ينبغي التحقق من الحالة بواسطة اختبار شد. كما أن كلمة «طبّع» غير مكتملة بالقدر نفسه ما لم تكن الدرجة، وحجم المقطع، والبنية الابتدائية، والوثيقة الحاكمة معروفة.
توفر منشورات ASM الإطار المعدني-الفلزي الكامن وراء هذه المتطلبات. ويناقش فصل «المعالجة الحرارية للفولاذ» في دليل معادن ASM الأوستنة، ودرجات حرارة التطبيع، ووسائط التبريد، ومتغيرات الفرن، والإجراءات، والتطبيقات. ويضع دليل ASM، المجلد 4A التخمير والتطبيع ضمن المعالجات الحرارية للفولاذ، ويميزهما عن التقسية، والمراجعة، والتخمير المتساوي الحرارة، والمارتيمبرينغ. كما يربط كتاب علم المعادن لغير المتخصصين في علم المعادن بين نظام الحديد–الكربون، ودرجات الحرارة الحرجة، ومخططات التحول، وممارسات الأفران، وتأثيرات العناصر السبائكية.
وتشرح هذه المصادر سبب إنتاج جدولين مختلفين بنيتين مختلفتين. لكنها لا تلغي تلقائيًا مواصفة الشراء، أو الرسم، أو المدونة، أو اللائحة التنظيمية.
المتطلبات الإلزامية في مقابل الإرشادات التفسيرية
تشير كلمة «يجب» عادةً إلى متطلب إلزامي، لكن ينبغي للقراء التحقق من اصطلاحات الوثيقة نفسها. فقد يتحكم أحد المتطلبات في درجة الحرارة، أو زمن التثبيت، أو طريقة التبريد، أو المراجعة، أو أخذ العينات، أو الاختبارات الميكانيكية، أو التفاوت المسموح به. أما كلمات مثل «ينبغي»، و«عادةً»، و«تقريبًا»، و«للاسترشاد» فتشير عمومًا إلى شرح أو توصية، لا إلى قاعدة قبول. وقد تستخدم نشرة البيانات الفنية لغة غير رسمية؛ لذلك يجب تحديد وضعها: هل هي شهادة مصنع، أم إجراء عميل، أم مذكرة مختبر، أم شرح تسويقي؟
ويظهر هذا التمييز في الأوصاف المنشورة. فشرح Bodycote لعام 2024 يصف التطبيع بأنه تسخين إلى نحو 800–920 °C لتكوين حبيبات أوستنيتية جديدة، يتبعه تبريد حر في الهواء أو الغاز. وهذا وصف مفيد للعملية، وليس متطلبًا عامًا لكل نوع من أنواع الفولاذ. وبالنسبة إلى 4140، يورد مرجع مختبري من MIT لعام 2007 درجة حرارة تقارب 850–875 °C، مع تثبيت حتى تتساوى درجة الحرارة، ثم تبريد بالهواء إلى درجة حرارة الغرفة. ويعكس هذا المجال الأضيق الدرجة المسماة والغرض المختبري؛ ولا ينبغي نسخه على سبيكة مختلفة أو اعتباره مواصفة صناعية حاكمة.
وتظل المواد الحكومية الأقدم مفيدة عندما يُفهم دورها. فتصف النشرة الدورية 409 الصادرة عن المكتب الوطني للمعايير عام 1935 تخمير المعالجة بأنه تسخين السبائك ذات الأساس الحديدي إلى ما دون نطاق درجة الحرارة الحرجة الدنيا أو بالقرب منه. كما تصف التطبيع بأنه تسخين إلى نحو 100 °F فوق المجال الحرج، يتبعه تبريد في الهواء الساكن. ويحدد هذا البيان تمييزًا معدنيًا-فلزيًا واضحًا، لكنه لا يحل محل معيار حالي لدرجة الفولاذ. وقد تتحكم المنشورات الحكومية أيضًا في الأعمال الحرجة للسلامة. فبموجب 49 CFR § 179.500-6، تتكون معالجات بعض خزانات الفولاذ من التخمير أو التطبيع يتبعهما المراجعة، على ألا تقل درجات حرارة المراجعة عن 1000 °F. ولهذا المتطلب التنظيمي الأولوية على أي مرجع عام ميسّر.
وتُعد ملاحظات المختبرات التعليمية، مثل وثيقة MIT الخاصة بـ4140، قيّمة لعرض إعداد العينات، وممارسات الأفران، ووضع المزدوج الحراري، وموازنة درجات الحرارة، والبنى المجهرية المتوقعة. كما يمكن لمصادر المصطلحات الجامعية توضيح التسلسل؛ إذ يصف معهد كارلسروه للتكنولوجيا التطبيع بأنه أوستنة يتبعها تبريد في الهواء الطلق لتعزيز تجانس حجم الحبيبات والتركيب. ويميز Texas A&M، على نحو مماثل، بين التبريد في الهواء الساكن أو المضطرب بعد التسخين فوق المجال الحرج، وبين التبريد البطيء المحدد مسبقًا المستخدم في التخمير. ويمكن للشروح التجارية أن توفر سياقًا عمليًا يسهل فهمه، لكن لا ينبغي لأي منها أن يحل بصمت محل مواصفة مستشهد بها.
إعداد جدول معالجة يمكن تتبعه
إنشاء جدول معالجة قابل للتتبع
- تحديد المادة تسجيل الدرجة الدقيقة، وشكل المنتج، والسماكة، والحالة السابقة.
- تحديد الحالة بيان ما إذا كانت المعالجة تخميرًا كاملًا، أو تخميرًا للمعالجة، أو تطبيعًا، أو تطبيعًا ومراجعة، أو معالجة أخرى مسماة.
- تحديد التسخين تسجيل أساس درجة الحرارة، ومعدل الرفع، والغلاف الجوي، وحالة التحميل.
- تحديد المكوث تحديد وقت بدء المكوث وكيفية إثبات تحقيق التعادل.
- تحديد التبريد تسمية طريقة التبريد: الفرن، أو التبريد المتحكم فيه، أو الهواء الساكن، أو الهواء المحرك، أو الغاز، أو الزيت، أو غير ذلك.
- إرفاق التحقق ربط فحوص الصلادة، والشد، والصدمة، والميتالوغرافيا، وحجم الحبيبات، والأبعاد ببنود القبول.
ابدأ بتسجيل الوثيقة الحاكمة ومراجعتها الدقيقة. ثم حدد تعيين الفولاذ كما هو مكتوب تمامًا، مثل AISI 4140 أو ASTM A29 4140 أو درجة ISO ذات الصلة. وسجل ما إذا كانت المادة قضيبًا، أو صفيحة، أو مطروقة، أو أنبوبًا، أو ملحومة، أو مكوّنًا مُصنّعًا. فقد تخضع الكيمياء الاسمية نفسها لمتطلبات مختلفة عند توريدها بموجب معايير منتجات مختلفة.
بعد ذلك استخرج الحالة المطلوبة: تخمير كامل، أو تخمير معالجة، أو تطبيع، أو تطبيع ومراجعة، أو تقسية ومراجعة، أو معالجة مسماة أخرى. ولا تستنتج الحالة من هدف الصلادة وحده. فقد تنتج النتيجة اللينة عن عدة مسارات حرارية، بينما قد تتطلب المواصفة بنية مجهرية معينة أو حالة تسليم محددة.
ثم ينبغي أن يوضح الجدول الأساس المتعلق بدرجة الحرارة الحرجة. فهل ترتبط درجة الحرارة بـ Ac₁ أو Ac₃ أو A_cm، أم بنطاق تحول محدد، أم بدرجة حرارة مطبوعة مباشرة في المعيار؟ ويجب أن يظل أي مجال عام مثل 800–920 °C موسومًا بوضوح على أنه إرشاد عام. ولا يمكنه أن يحل محل متطلب مستشهد به خاص بالدرجة. ويؤثر محتوى السبيكة، والتشغيل البارد السابق، ومعدل التسخين، وسماكة المقطع، وموضع القياس في استجابة التحول.
اكتب تعليمات التسخين بصيغة تشغيلية: حالة تحميل الفرن، ومعدل التسخين إذا كان محددًا، ودرجة الحرارة المستهدفة، والمجال المسموح به، والجو، وما إذا كانت الشحنة محمية من الأكسدة أو نزع الكربون. واذكر قاعدة التثبيت بصورة منفصلة. فقد تعني عبارة «ثبّت لمدة ساعة» ساعة واحدة بعد بلوغ الفرن نقطة الضبط، أو بعد وصول أبرد جزء من المقطع إلى درجة الحرارة، أو مدة محسوبة على أساس السماكة؛ وهذه الحالات ليست متكافئة.
سجل طريقة التبريد بدقة—تبريدًا في الفرن، أو تبريدًا متحكمًا فيه، أو في الهواء الساكن، أو الهواء المضطرب، أو الغاز، أو الزيت، أو وسطًا آخر—وحدد متى ينتقل التبريد من طريقة إلى أخرى. وبالنسبة إلى التطبيع، يُعد التبريد في الهواء الطلق عنصرًا محوريًا في مسار المعالجة. أما في التخمير، فقد يكون معدل التبريد البطيء المحدد أو التبريد في الفرن هو العامل الحاكم. وإذا أتبع ذلك مراجعة، فسجل الحد الأدنى ودرجة الحرارة المستهدفة، وزمن التثبيت، وطريقة التبريد، وأي اشتراط لإعادة المراجعة.
وأخيرًا، أرفق وسائل التحقق: طريقة قياس الصلادة وموضعها، واختبارات الشد أو الصدم، والفحص الميتالوغرافي، وقياس حجم الحبيبات، وفحوص نزع الكربون، وحدود القبول. واربط كل قيمة ببند، أو ملاحظة في الرسم، أو لائحة تنظيمية، أو إجراء معتمد. واحتفظ بالاستشهاد بالمصدر بجوار الجدول، لا في مذكرة منفصلة تعتمد على الذاكرة. فهذا يمنع أن يتحول مجال حرارة مفيد من ASM، أو شرح من NBS، أو ملخص تجاري إلى بديل غير مستشهد به للمواصفة التي تحكم القبول فعليًا.
13. إطار اختيار المعالجة الهندسية: اختيار التلدين أو التطبيع أو معالجة أخرى
ابدأ بالخواص النهائية المطلوبة
تبدأ المعالجة الصحيحة بالحالة النهائية المطلوبة، وليس بعادة مثل «التلدين لتحقيق الليونة» أو «التطبيع لتحقيق المتانة». حدِّد نطاق الصلادة، ومقاومتي الشد والخضوع، والاستطالة أو النقص في المساحة، والمتانة أمام الصدم، وقابلية التشغيل الآلي، والاستقرار الأبعادي، والحالة المجهرية المطلوبة. فقد يحتاج المكوّن المخصّص للتشغيل الآلي المكثف إلى بنية من الفيريت–البيرليت منخفضة الصلادة؛ وقد يتطلب الجزء الحاوي للضغط حالة محددة من التطبيع والمراجعة؛ وقد يحتاج سطح التآكل إلى طبقة سطحية صلبة فوق قلب أكثر متانة.
لا تحمل كلمتا ملدَّن ومطَبَّع معنىً إجرائياً موحّداً في كل مواصفة من مواصفات المنتجات. يُعد ASTM A941-16 مرجع المصطلحات العام للفولاذ والفولاذ المقاوم للصدأ والسبائك ذات الصلة والسبائك الحديدية، لكنه ينص على أن التعريف الوارد في مواصفة ASTM محددة يحل محل التعريف العام المطابق له. ولذلك تكون مواصفة المنتج هي المرجع الحاكم عندما تختلف صياغتها. فعلى سبيل المثال، تحدد ISO 683-1:2016 حالات التسليم المطَبَّعة والمطَبَّعة والمراجَعة للفولاذ القابل للمعالجة الحرارية غير السبائكي. وحالة المعالجة جزء من متطلبات المادة، وليست مجرد وصف يقدمه مشغّل الفرن.
يهدف التلدين عموماً إلى خفض الصلادة، أو تحسين المطيلية، أو تخفيف الإجهاد المتبقي، أو الحصول على بنية مناسبة للتشغيل الآلي والمعالجة الحرارية اللاحقة. ويُعد جدول التبريد جزءاً من المعالجة. يتضمن التلدين الكامل عادةً إجراء الأوستنة، يليه تبريد متحكَّم فيه داخل الفرن، في حين يرتبط تلدين المعالجة بالتسخين إلى ما دون نطاق درجة الحرارة الحرجة الدنيا أو بالقرب منه. وقد وصف المكتب الوطني للمعايير تلدين المعالجة بهذه المصطلحات في المنشور الدوري Circular 409 الصادر عام 1935. ويمكن اختيار التلدين الكروي للفولاذ عالي الكربون عندما يتطلب التشغيل الآلي الممتد أو التقسية اللاحقة جسيمات كربيد مستديرة بدلاً من البيرليت الصفائحي.
التطبيع ليس مجرد تلدين أسرع. فهو يتضمن عادةً إجراء الأوستنة للفولاذ ثم تبريده في الهواء الساكن أو المتحرك، مما ينتج مسار تحول مختلفاً عن التبريد داخل الفرن. ويعرّف معهد كارلسروه للتكنولوجيا التطبيع بأنه أوستنة يتبعها تبريد في الهواء الطلق لتعزيز تجانس حجم الحبيبات والتركيب. ويذكر وصف Bodycote لعام 2024 نطاقاً تقريبياً للتطبيع يتراوح بين 800 و920 °C، لكن هذا النطاق لا يمثل مواصفة لكل درجة فولاذ. كما وصف المكتب الوطني للمعايير التطبيع، بوجه عام، بأنه تسخين إلى نحو 100 °F فوق المجال الحرج ثم التبريد في الهواء الساكن. ويمكن أن يغيّر محتوى السبيكة، ومستوى الكربون، وسماكة المقطع، والمواصفة الحاكمة، درجة الحرارة المطلوبة تغييراً كبيراً.
ويجب تحديد البنية المجهرية المتوقعة إلى جانب اسم المعالجة. فقد ينتج عن تبريد فولاذ منخفض الكربون في الهواء فيريت وبيرليت، في حين يمكن لفولاذ سبائكي ذي قابلية تصلب كافية أن يكوّن بينيت أو مارتنسيت في مقطع سميك، حتى عندما تُسمّى دورة الفرن «تطبيعاً». وإذا كانت البنية المطلوبة هي الفيريت–البيرليت في كامل المقطع، فلا تكفي دورة تطبيع اسمية دليلاً على ذلك؛ وقد تكون هناك حاجة إلى رسم خرائط للصلادة، أو الفحص المعدني، أو اختبارات التأهيل.
خذ الهندسة بعين الاعتبار، إلى جانب المعالجة السابقة ومخاطر التشوه
إن جدول المعالجة الحرارية هو تاريخ حراري مفروض على جسم ثلاثي الأبعاد. ويتحكم حجم المقطع في فرق درجة الحرارة بين السطح والقلب، ومعدل التحول، ومعدل التبريد عند الموضع الحرج. ويمكن لصفيحة رقيقة أن تبرد في الهواء بسرعة أكبر بكثير من مطروقة كبيرة. كما تنتج الأضلاع، ومجاري المفاتيح، والثقوب، والتغيرات المفاجئة في المقطع، والملحقات المقيّدة إجهاداً وتشوهات موضعية. ولذلك يجب أن يشمل تعريف العملية تجانس الفرن، وتباعد الأحمال، والجو داخل الفرن، وموضع المزدوجات الحرارية، وزمن النقل من الفرن إلى وسط التبريد.
وتتسم المعالجة السابقة بالأهمية نفسها. فقد يحتاج الشريط المخفَّض على البارد إلى إزالة الإجهاد أو تلدين إعادة التبلور؛ كما يمكن أن تحتوي المادة المشغَّلة على البارد بشدة على طاقة مخزنة وخواص اتجاهية لا تزيلها دورة قصيرة دون حرجة. وقد تحتوي البنية المصبوبة على انفصال مكوّنات، أو حبيبات خشنة، أو مسامية، أو مكوّنات هشة. ويمكن للتطبيع أن يصقل الحبيبات ويستبدل جزءاً من التاريخ الحراري للصب، لكنه لا يستطيع إغلاق مسامية الانكماش أو تصحيح تركيب كيميائي غير مناسب. وقد تمتلك المطروقات بالفعل جرياناً اتجاهياً وحبيبات مصقولة، ولذلك فإن تكرار دورة تطبيع عالية الحرارة قد يسبب خشونتها بدلاً من تحسينها.
ويعتمد الاختيار أيضاً على النتيجة الأبعادية المرغوبة. فالتبريد داخل الفرن أثناء التلدين يقلل التدرجات الحرارية ويخفض عادةً إجهادات التحول، لكن فترات التثبيت الطويلة والتبريد البطيء قد يزيدان القشور، ونزع الكربون، والتشوه الإنتاجي. أما التبريد في الهواء بعد التطبيع فيقصّر الدورة وغالباً ما يصقل البنية، لكنه قد يزيد التدرجات الحرارية والإجهاد المتبقي في الأجزاء السميكة أو غير المنتظمة. وقد يكون التبريد المتحكَّم فيه بالغاز، أو التبريد المتقطع، أو معالجة إزالة الإجهاد عند درجة حرارة منخفضة أكثر أماناً عندما تكون السماحات الأبعادية ضيقة.
لا تنقل درجة حرارة من درجة فولاذ إلى أخرى. يورد المرجع المختبري لمعهد MIT لعام 2007 درجة حرارة تقريبية تتراوح بين 850 و875 °C لتطبيع AISI 4140، مع فترة تثبيت كافية لمعادلة درجة الحرارة، يتبعها تبريد في الهواء. ويصف هذا النطاق سبيكة معينة وإجراءً تعليمياً محدداً؛ وليس إعداداً عاماً للفولاذ الكربوني، أو الفولاذ منخفض السبائك، أو كل مواصفة من مواصفات منتجات 4140. ويجب أن تحدد دورة المعالجة المواصفة المعمول بها للمادة، وبند المعالجة الحرارية، وحجم المقطع، وقدرة الفرن، وخطة الفحص.
وعندما تكون مخاطر التشوه أو التصدع مرتفعة، يجب التحقق من صحة العملية باستخدام عينات ممثلة أو أجزاء إنتاجية. وقِس درجات حرارة القلب والسطح، والصلادة في مواضع متعددة، والأبعاد قبل المعالجة وبعدها، والبنية المجهرية الناتجة. ولا يثبت مخطط الفرن الذي يعرض نقطة الضبط وحدها أن مقطعاً سميكاً بلغ حالة الأوستنة المطلوبة، أو أن منطقة التبريد الأبطأ فيه استوفت المواصفة.
أدرك متى تكون هناك حاجة إلى الإخماد أو المراجعة أو المعالجات الخاصة
لا يكون التلدين أو التطبيع كافياً عندما تعتمد المتانة المطلوبة أو مقاومة التآكل على المارتنسيت، أو البينيت، أو طبقة سطحية مقسّاة، أو تفاعل ترسيب متحكَّم فيه. وتتطلب التقسية الشاملة إجراء الأوستنة، يليه الإخماد بمعدل كافٍ للدرجة والمقطع. وقد يكون وسط الإخماد ماءً، أو محلول بوليمرياً، أو زيتاً، أو غازاً، أو وسطاً مؤهلاً آخر؛ ويجب أن يوازن الاختيار بين قابلية التصلب ومخاطر التصدع والتشوه. ونادراً ما يكون الإخماد من دون مراجعة حالة نهائية مقبولة للأجزاء الإنشائية، لأن المارتنسيت غير المراجَع يمتلك إجهاداً متبقياً مرتفعاً ومتانة محدودة.
وتقلل المراجعة بعد الإخماد الهشاشة، وتحدد التوازن المطلوب بين المتانة والمقاومة. وهي معالجة مستقلة وليست مرادفاً للتلدين أو التطبيع. ففي مثال حرج من ناحية السلامة، تحدد الفقرة 49 CFR § 179.500-6 مسارات للمعالجة الحرارية للخزانات تتضمن التلدين أو التطبيع متبوعاً بالمراجعة، على ألا تقل درجة حرارة المراجعة عن 1000 °F بالنسبة إلى أنواع الفولاذ والمعدات المذكورة. ويوضح هذا المتطلب سبب وجوب الرجوع إلى لائحة الحوكمة أو مواصفة المادة لتحديد الحالة النهائية للمنتج.
وتكون التقسية السطحية مناسبة عندما يكون المطلوب قلباً متيناً نسبياً وقابلاً للمطيلية، مع سطح صلب مقاوم للتآكل. وتضيف الكربنة الكربون قبل الإخماد؛ بينما تضيف الكربنة النيتروجينية الكربون والنيتروجين، وعادةً للأجزاء الأصغر؛ أما النترتة أو الكربنة النيتروجينية فتكوّنان طبقات سطحية صلبة حاوية للنيتروجين مع تحول حجمي محدود. وتسخّن التقسية السطحية بالحث أو اللهب السطح وحده بسرعة قبل الإخماد، ويُختار هذا الأسلوب عندما تكون الدرجة قادرة على تكوين المارتنسيت المطلوب.
وقد يحل التقسية الأيزوثرمية محل الإخماد والمراجعة المباشرين عندما تكون هناك حاجة إلى بنية بينيتية، أو تشوه أقل، أو توليفة محددة من المتانة والمقاومة. وتقلل التقسية المرحلية، أو الإخماد المارتنسي، التدرجات الحرارية من خلال تحقيق التعادل بالقرب من نطاق بدء تكوّن المارتنسيت قبل التبريد النهائي، لكنها تظل تتطلب مراجعة لاحقة. ولا ينبغي اختيار أي من المعالجتين بالاعتماد على الاسم وحده؛ بل يجب أن تدعم الاختيارَ منحنياتُ قابلية التصلب، وحجمُ المقطع، ومخططاتُ التحول، وحدودُ المعدات، واختباراتُ القبول.
ومن ثم فإن القرار القابل للدفاع عنه يكون مشروطاً: حدِّد الخواص والبنية المطلوبة، وتعرّف إلى الدرجة ومواصفة المنتج، وأعد بناء تاريخ المعالجة السابقة، ونمذج الهندسة والتبريد، واختر فئة المعالجة، ثم تحقّق من الجزء الناتج. فالتلدين والتطبيع خياران ضمن هذا التسلسل، وليسا بديلين افتراضيين متبادلين.
14. جداول مرجعية، ومسرد مصطلحات، وأمثلة تفسيرية محلولة
جدول مقارنة بين التلدين والتطبيع
يمكن أن يبدأ كلٌّ من التلدين والتطبيع بالتسخين إلى المجال الأوستنيتي، لكن المعالجة لا يحددها عامل درجة الحرارة وحده. إذ يحدد مسار التبريد نواتج التحول، والصلادة، والإجهادات المتبقية، وبنية الحبيبات.
| الخاصية | التلدين | التطبيع |
|---|---|---|
| الغرض الأساسي | خفض الصلادة، وتخفيف الإجهادات، وتحسين المطيلية وقابلية التشغيل الآلي | تنقية بنية الحبيبات أو إعادة ضبطها، وإنتاج حالة أكثر تجانسًا |
| أسلوب الأوستنة | يعتمد على النوع والدرجة؛ فقد تبقى معالجة التشغيل الحراري دون المجال الحرج الأدنى أو بالقرب منه | تكون عادةً أعلى من المجال الحرج بما يكفي لتكوين أوستنيت جديد |
| وسط التبريد | تبريد داخل الفرن، أو أي طريقة تبريد بطيئة أخرى محددة | هواء ساكن، أو هواء متحرك، أو تبريد في الهواء الطلق |
| معدل التبريد | مضبوط وبطيء | أسرع من التبريد داخل الفرن، وعادةً أبطأ من التبريد بالتقسية |
| النتيجة النموذجية | صلادة أقل ومطيلية أكبر؛ وقد تتكون نواتج تحول خشنة | بنية من الفريت-البيرليت أدق وأكثر تجانسًا من الحالة المبردة بالكامل داخل الفرن |
| لغة المواصفات | «ملدن»، أو «ملدن بالتشغيل»، أو دورة تلدين مسماة | «مطبع» أو «مطبع ومراجع» |
| الخطر الرئيسي في التفسير غير الدقيق | التعامل مع كل عملية تلدين على أنها دورة أوستنة كاملة | التعامل مع التبريد بالهواء على أنه مكافئ للتبريد داخل الفرن |
وصفت النشرة الدورية الصادرة عن المكتب الوطني للمعايير عام 1935 تلدين التشغيل بأنه تسخين سبيكة أساسها الحديد إلى درجة أدنى من مجال درجة الحرارة الحرجة الأدنى أو قريبة منه. كما وصفت التطبيع بأنه تسخين إلى نحو 100 °F فوق المجال الحرج، ثم التبريد في هواء ساكن. وتثبت هذه الأوصاف الفرق بين العمليتين، لكنها لا تحل محل إجراء خاص بالدرجة. ويعرض وصف Bodycote لعام 2024 نطاقًا تقريبيًا قدره 800–920 °C للتطبيع، يتبعه تبريد حر في الهواء أو الغاز؛ وهذا النطاق شرح عام وليس تعليمات شاملة لجميع الحالات.
مسرد درجات الحرارة الحرجة وحالات المعالجة
Ac1 هي درجة الحرارة أثناء التسخين التي يبدأ عندها تكوّن الأوستنيت في فولاذ ذي تركيب معين. ويرمز الحرف «c» إلى كلمة chauffage، أي التسخين. ولا تمثل Ac1 درجة حرارة ثابتة لجميع أنواع الفولاذ؛ إذ يؤثر محتوى الكربون، والعناصر السبائكية، ومعدل التسخين، والبنية المجهرية السابقة في التحول المقاس.
Ac3 هي درجة الحرارة أثناء التسخين التي يكون عندها فولاذ تحت اليوتكتيك قد أتم تحوله إلى أوستنيت. وبالنسبة إلى درجة تحت يوتكتيكية، يجب أن تتجاوز دورة التطبيع أو الأوستنة الكاملة قيمة Ac3 ذات الصلة بالمقدار الذي تحدده المواصفة أو الإجراء المعتمد.
الأوستنة هي تسخين الفولاذ إلى درجة الحرارة التي يتكون عندها الأوستنيت المطلوب، يعقبه إبقاؤه عند تلك الدرجة مدة كافية حتى يصل المقطع إلى التجانس الحراري والبنيوي. ولا تعني الأوستنة مجرد وضع قطعة في فرن ساخن. فدرجة الحرارة المستهدفة، وزمن المكوث، والجو المحيط، وسماكة المقطع كلها عوامل مهمة.
المكوث الحراري هو إبقاء القطعة عند درجة حرارة المعالجة بعد وصول الحمولة أو المقطع الحاكم إلى الحالة المحددة. وقد يبدأ زمن المكوث المعلن عند بلوغ الفرن درجة الحرارة، أو عند بلوغ السطح درجة الحرارة، أو عند بلوغ أبرد نقطة درجة الحرارة؛ ولذلك يجب أن يحدد الإجراء الأساس المطبق.
التبريد داخل الفرن يعني التبريد مع الفرن، عادةً عند درجة حرارة فرن مضبوطة أو آخذة في الانخفاض طبيعيًا. وينتج عنه مسار تبريد أبطأ من التبريد بالهواء، ويرتبط عادةً بعمليات التلدين للتليين، رغم أن الدورة الدقيقة قد تتضمن تبريدًا على مراحل أو إيقاف تشغيل الفرن.
التبريد بالهواء يعني التبريد في الهواء بدلًا من التبريد داخل فرن مغلق. ولا تكفي كلمة «هواء» وحدها لوصف العملية ما لم تحدد المواصفة ما إذا كان الهواء ساكنًا أو متحركًا، وتباعد القطع، وكثافة التحميل، وما إذا كان يُسمح باستخدام المراوح. فقد يؤدي حجم المقطع إلى جعل مركز القطعة يبرد أبطأ بكثير من سطحها.
مطبع يصف حالة ناتجة عن معالجة أوستنة محددة يتبعها تبريد بالهواء أو الغاز. ولا يعني المصطلح أن القطعة خضعت لدورة عشوائية عند درجة حرارة مرتفعة. وتدرج ISO 683-1:2016 حالتي المطبع والمطبع-المراجع ضمن حالات التسليم للفولاذ القابل للمعالجة الحرارية غير السبائكي.
ملدن يصف حالة ناتجة عن معالجة تلدين محددة للمادة والمنتج. وقد يشير إلى التلدين الكامل، أو تلدين التشغيل، أو تلدين إزالة الإجهادات، أو التلدين الكروي، أو دورة أخرى مسماة. ولا تكشف الكلمة وحدها عن درجة الحرارة القصوى أو معدل التبريد.
مراجع يصف إعادة تسخين فولاذ سبق تقسيته أو تحوله بطريقة أخرى إلى درجة حرارة أدنى من المجال الحرج ذي الصلة، وإبقائه عندها، ثم تبريده وفق الإجراء المحدد. وتختلف المراجعة عن التلدين والتطبيع. فالمنتج الموصوف بأنه مطبع ومراجع يكون قد خضع لمرحلتين متتاليتين من المعالجة، وليس إلى تسمية واحدة مدمجة.
مثال تفسيري محلول 1: جدول MIT التعليمي للفولاذ 4140
يقدم المرجع المختبري لمعهد Massachusetts Institute of Technology لعام 2007 جدولًا تعليميًا لتطبيع الفولاذ 4140: نحو 850–875 °C، مع مكوث لتحقيق الاتزان الحراري، ثم تبريد بالهواء إلى درجة حرارة الغرفة. وعند قراءته حرفيًا، يحدد الجدول التسلسل المقصود على النحو الآتي: الأوستنة، ثم تحقيق التجانس، ثم التبريد بالهواء. لكنه لا يثبت أن كل منتج من الفولاذ 4140 ينبغي أن يخضع لهذه الدورة نفسها تمامًا.
وتكتسب حدود هذا الجدول أهمية خاصة. فهو لا يقدم، بحد ذاته، مواصفة منتج معتمدة، أو متطلبًا لمعايرة الفرن، أو جوًا مسموحًا به، أو تصحيحًا متعلقًا بحجم المقطع، أو قاعدة للتحميل، أو نطاقًا أقصى لزمن التبريد، أو معايير لقبول الخواص الميكانيكية. كما أنه لا يثبت إمكانية استبدال قطعة من الفولاذ 4140 الملدن بقطعة مطبعة. وسيتطلب إجراء الإنتاج الرجوع إلى متطلب المادة الخاص بـ AISI/SAE 4140، وأبعاد القطعة، وحالتها السابقة، وقدرة الفرن، والصلادة أو البنية المجهرية المطلوبة. وتُعد وثيقة MIT دليلًا مفيدًا على الممارسة المختبرية، لكنها ليست مرجعًا ملزمًا لكل تطبيق تجاري أو خاضع للتنظيم.
مثال تفسيري محلول 2: متطلب خزان خاضع للتنظيم
تمثل 49 CFR § 179.500-6 متطلبًا تنظيميًا يتعلق بتصنيع خزانات محددة، وليست درسًا عامًا في علم تحولات المعادن. وينص الحكم على معالجة حرارية تتكون من التلدين أو التطبيع يتبعهما الترجعة، كما يحدد ألا تقل درجة حرارة الترجعة عن 1000 °F بالنسبة إلى المتطلب المشمول. وتُنشئ هذه الصياغة مسار امتثال ذي شروط قانونية محددة.
وقد يذكر الشرح العام أن التطبيع ينقّي بنية الحبيبات من خلال الأوستنة والتبريد بالهواء، في حين يلين التلدين الفولاذ من خلال التبريد الأبطأ. لكن اللائحة تطرح سؤالًا مختلفًا: هل تستوفي مادة الخزان وإجراء تصنيعه قاعدة السلامة المحددة، بما في ذلك التسلسل المطلوب وحد الترجعة؟ ولا تجيز اللائحة للقارئ استبدالها بدورة واردة في كتاب دراسي، أو افتراض أن أي قطعة مبردة بالهواء أو داخل الفرن أو مراجعَة تستوفي المتطلب.
تسلسل المصادر واستخدامها
بالنسبة إلى المصطلحات، ابدأ بمواصفة المادة أو المنتج. توفر ASTM A941-16 مصطلحات عامة للفولاذ، والفولاذ غير القابل للصدأ، والسبائك ذات الصلة، والسبائك الحديدية، لكنها تنص على أن التعريف الوارد في مواصفة ASTM محددة يعلو على أي تعريف عام مطابق له. أما في مجال علم المعادن الخاص بالعمليات، فتقدم Metals Handbook الصادرة عن ASM، وASM Handbook Volume 4A، وMetallurgy for the Non-Metallurgist الإطار التقني. وتتحكم ISO 683-1:2016 في لغة حالات التسليم الخاصة بها. كما تتحكم لائحة اتحادية مثل 49 CFR § 179.500-6 في التطبيق القانوني المشمول بها.
استخدم الجداول التعليمية، وشروح الموردين، ومذكرات المختبرات الجامعية كمراجع داعمة. وتظل مواصفة الدرجة، أو مواصفة المنتج، أو الرسم الهندسي، أو العقد، أو المعيار التنظيمي الحاكم هو المرجع الفاصل كلما اختلفت صياغته عن الشرح العام.
المراجع
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6