




1. Geltungsbereich, Terminologie und der Unterschied zwischen einer Behandlung und einem Lieferzustand
Dieser Artikel behandelt das Glühen und Normalisieren von Stählen, nicht jeden Wärmezyklus, der auf Eisenlegierungen angewendet wird. Abschrecken, Anlassen, Spannungsarmglühen, Weichglühen, Zwischenstufenvergüten, Stufenvergüten, Einsatzhärten und Randschichthärten sind eigenständige Behandlungen, selbst wenn sie in derselben Fertigungsroute vorkommen. Diese Unterscheidung ist wichtig, weil „geglüht“ und „normalisiert“ keine austauschbaren Verfahren zur Erweichung von Stahl bezeichnen. Sie beschreiben unterschiedliche thermische Vorgeschichten, Umwandlungsabläufe, Gefüge und in vielen Spezifikationen unterschiedliche Lieferzustände.
Die drei Stufen einer Wärmebehandlung
- Erwärmen Den Stahl auf die ausgewählte Temperatur erwärmen.
- Halten So lange halten, bis ein Temperaturausgleich und die erforderlichen metallurgischen Veränderungen erreicht sind.
- Abkühlen Mit der festgelegten Abkühlgeschwindigkeit, im festgelegten Medium oder unter den festgelegten Ofenbedingungen abkühlen.
Eine Wärmebehandlung ist eine Abfolge. Sie umfasst das Erwärmen des Stahls auf eine ausgewählte Temperatur, das Halten über einen Zeitraum, der für die erforderlichen thermischen und metallurgischen Veränderungen ausreicht, sowie das Abkühlen unter einer festgelegten Bedingung. Die Behandlung kann durch Ofentemperatur, Haltezeit bei Temperatur, Abkühlgeschwindigkeit, Kühlmittel, Atmosphäre, Querschnittsabmessung und den vorherigen Zustand des Stahls festgelegt werden. Ein Lieferzustand dokumentiert den Zustand, in dem das Erzeugnis nach dieser Abfolge geliefert wird. „Normalisiert“, „geglüht“ und „normalisiert und angelassen“ können daher den Zustand eines Blechs, Stabs, Schmiedestücks oder eines anderen Erzeugnisses beschreiben und nicht eine vollständige Anweisung zur Reproduktion der Behandlung darstellen.
Dasselbe Wort kann bei verschiedenen Güten unterschiedliche praktische Konsequenzen haben. Kohlenstoffgehalt, Legierungszusätze, Querschnittsdicke, Austenitkorngröße, Ofenregelung und Abkühlgeschwindigkeit beeinflussen das endgültige Ferrit-, Perlit-, Bainit- oder Martensitgefüge. Eine allgemeingültige Glüh- oder Normalisierungstemperatur sollte nicht angegeben werden, ohne die Güte und die maßgebliche Spezifikation zu benennen.
Wie ASTM A941-16 die allgemeine Stahlterminologie regelt
ASTM A941-16, Standardterminologie für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen, stellt ein allgemeines Vokabular für Stahldokumente bereit. Es handelt sich um eine Terminologiereferenz und nicht um ein universelles Wärmebehandlungsverfahren. Ihre Funktion besteht darin, eine einheitliche Bedeutung festzulegen, sofern eine Erzeugnisspezifikation, ein Prüfverfahren oder ein anderes maßgebliches Dokument keine spezifischere Definition vorgibt.
Eine Definition in einer bestimmten ASTM-Norm hat Vorrang vor einer identischen allgemeinen Definition in ASTM A941-16. Strong evidence
Diese Einschränkung ist entscheidend. ASTM A941-16 legt fest, dass eine Definition, die in einer spezifischen ASTM-Norm erscheint, eine identische allgemeine Definition in der Terminologienorm außer Kraft setzt. Ein Leser sollte daher nicht eine Definition aus A941-16 übernehmen und sie mechanisch auf jedes Blech, jeden Stab, jedes Schmiedestück, jedes Druckbehälterbauteil oder jede Schienenspezifikation anwenden. Die einschlägige Erzeugnisnorm ist maßgeblich, wenn sie den Begriff anders definiert, einen Temperaturbereich ergänzt, ein Kühlverfahren vorschreibt oder den Zustand auf eine bestimmte Güte und Erzeugnisform beschränkt.
| Merkmal | Normalglühen | Glühen |
|---|---|---|
| Ausgangsumwandlung | Austenitisieren | Hängt von der Glühart ab; beim vollständigen Glühen erfolgt im Allgemeinen eine Austenitisierung. |
| Abkühlverfahren | Luft oder frei zirkulierendes Gas | Kontrollierte langsame Abkühlung, häufig im Ofen |
| Typisches Gefüge | Feineres Ferrit-Perlit-Gefüge oder andere von der Werkstoffgüte abhängige Gefügebestandteile | Bei geeigneten Werkstoffgüten relativ grobes Ferrit-Perlit-Gefüge |
| Typisches Ergebnis | Höhere Festigkeit und Härte als beim vollständigen Glühen | Geringere Härte und verbesserte Zerspanbarkeit oder Duktilität |

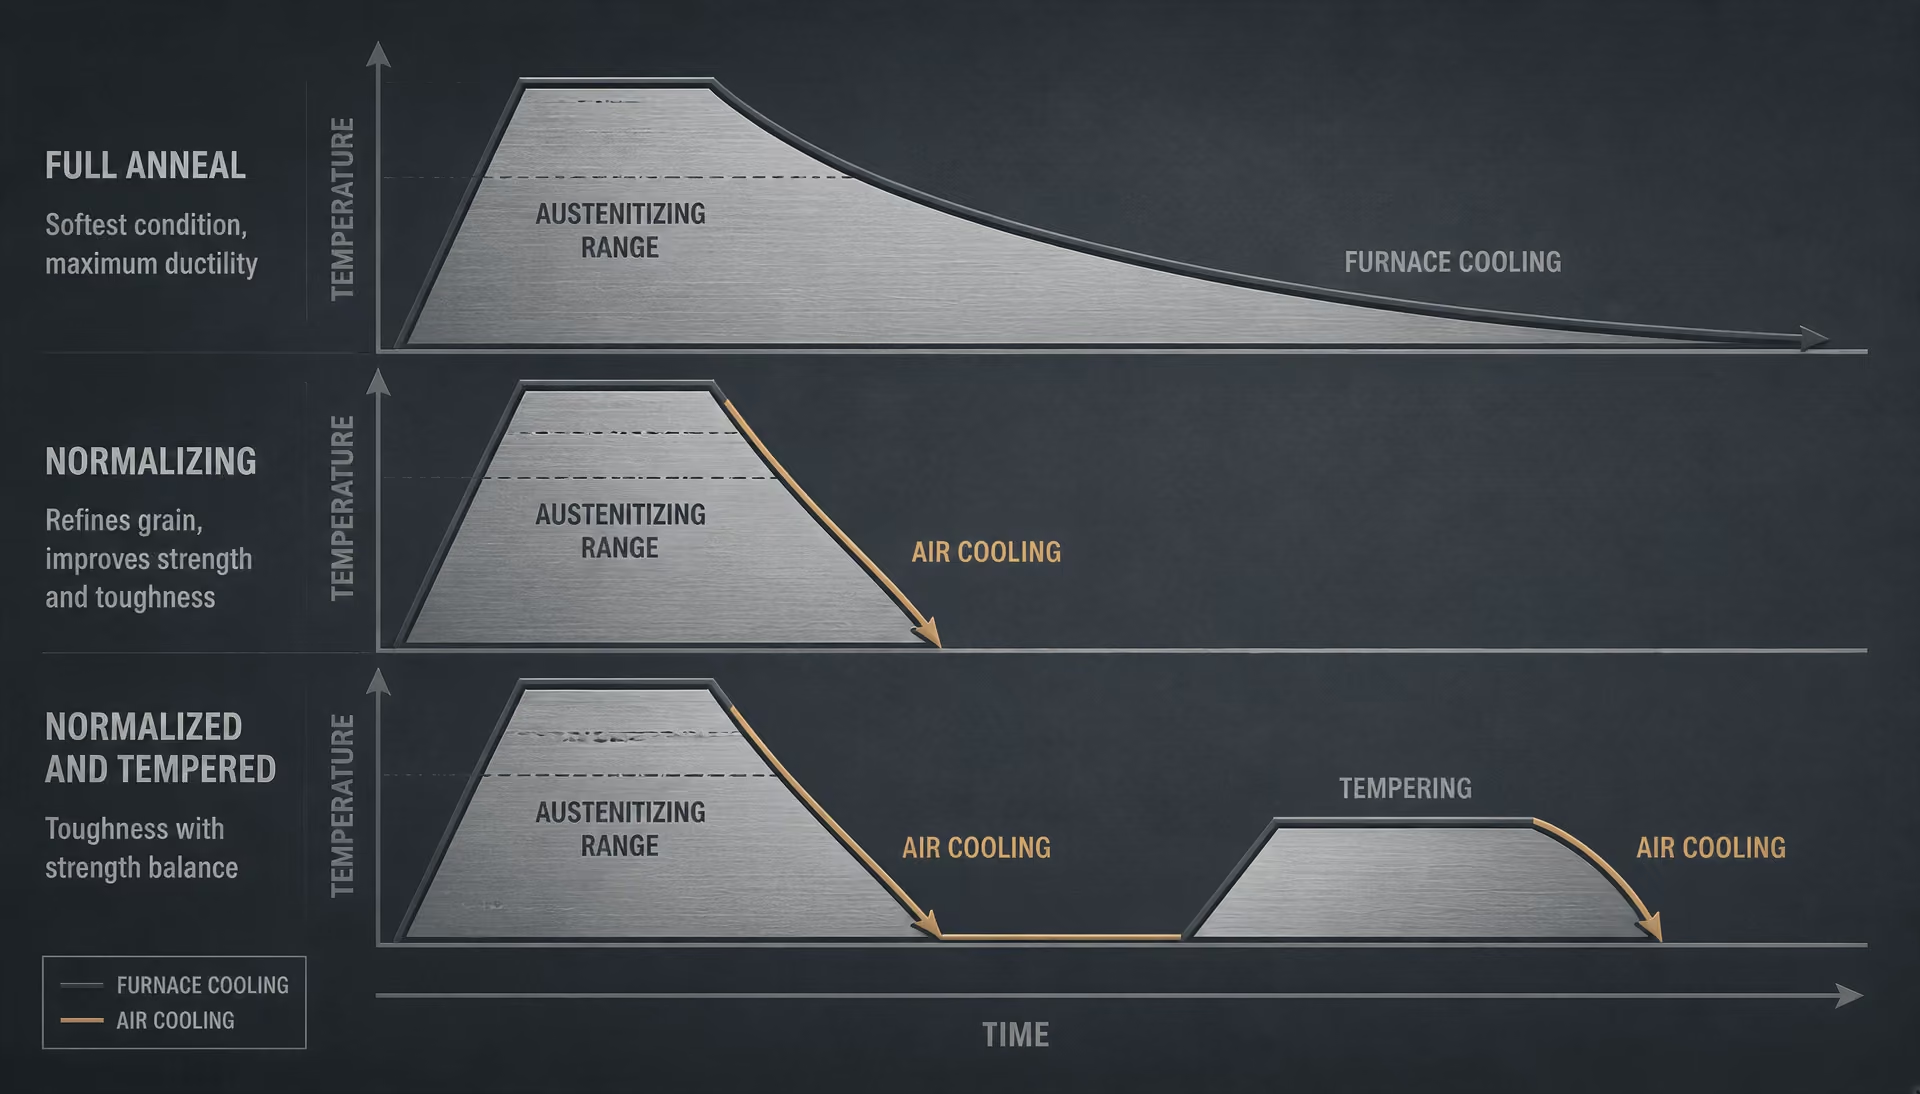
Die allgemeine metallurgische Unterscheidung bleibt dennoch eindeutig. Normalisieren ist üblicherweise eine Austenitisierungsbehandlung mit anschließender Abkühlung an Luft oder in einem anderen frei zirkulierenden Gas. Das Vokabular des Karlsruher Instituts für Technologie definiert es als Austenitisieren mit anschließender Abkühlung an der freien Luft, mit dem Ziel, eine gleichmäßigere Korngröße und Zusammensetzung zu erzeugen. Die Beschreibung von Bodycote aus dem Jahr 2024 nennt einen Richtbereich von ungefähr 800–920 °C: Der Stahl wird ausreichend erwärmt, um neue Austenitkörner zu bilden, und anschließend frei an Luft oder in Gas abgekühlt. Dieser Bereich ist beschreibend und keine Spezifikation für alle Stähle.
Glühen ist ein weiter gefasster Begriff. Je nach Dokument kann er vollständiges Glühen, Weichglühen, Weichglühen zur Kugelbildung, Spannungsarmglühen oder einen anderen kontrollierten Erwärmungs- und Abkühlvorgang bezeichnen. Das National Bureau of Standards unterschied in Circular 409 aus dem Jahr 1935 das Weichglühen vom Normalisieren, indem es das Weichglühen unterhalb oder nahe dem Bereich der unteren kritischen Temperatur einordnete, während das Normalisieren als Erwärmen auf ungefähr 100 °F oberhalb des kritischen Bereichs mit anschließender Abkühlung an ruhender Luft beschrieben wurde. Diese historischen Beschreibungen verdeutlichen den Gegensatz; moderne Anforderungen bleiben jedoch gütespezifisch.
Warum „normalisiert“, „geglüht“ und „normalisiert und angelassen“ den Werkstoffzustand beschreiben
„Geglüht“ bezeichnet Stahl, der einer Glühbehandlung unterzogen wurde oder gemäß der geltenden Spezifikation in geglühtem Zustand geliefert wird. Beim üblichen Verfahren des vollständigen Glühens wird Stahl in den Austenitbereich erwärmt, zur Umwandlung und zum Temperaturausgleich gehalten und langsam – häufig im Ofen – abgekühlt, um die Härte zu verringern und bei geeigneten Kohlenstoff- und niedriglegierten Güten ein relativ grobes Ferrit-Perlit-Gefüge zu fördern. Das Weichglühen ist davon verschieden: Es wird im Allgemeinen unterhalb oder nahe der unteren kritischen Temperatur durchgeführt, um die Duktilität von kaltverformtem kohlenstoffarmem Stahl wiederherzustellen, ohne das Gefüge vollständig umzuwandeln.
„Normalisiert“ bezeichnet normalerweise einen Stahl, der austenitisiert und an Luft abgekühlt wurde. Im Vergleich zur Ofenabkühlung nach dem vollständigen Glühen erzeugt die Luftabkühlung üblicherweise ein feineres Umwandlungsgefüge und eine höhere Festigkeit, wobei das Ergebnis von der Härtbarkeit und der Querschnittsabmessung abhängt. Normalisieren kann grobe Körner verfeinern, Gefügeunregelmäßigkeiten nach dem Schmieden oder Walzen verringern und einen reproduzierbaren Ausgangszustand vor der Bearbeitung oder einer weiteren Wärmebehandlung schaffen. Es ist nicht einfach ein schnelleres Glühen.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
Die Laborreferenz des Massachusetts Institute of Technology für 4140 verdeutlicht, warum die Identifizierung der Güte erforderlich ist. Für das Normalisieren von 4140 nennt die Referenz aus dem Jahr 2007 einen ungefähren Austenitisierungsbereich von 850–875 °C, gefolgt von einer Haltezeit zum Temperaturausgleich und einer Luftabkühlung auf Raumtemperatur. Dieser Bereich kann nicht ohne Prüfung der maßgeblichen Daten auf eine unlegierte Kohlenstoffgüte oder auf einen dicken Querschnitt übertragen werden. Legierungselemente verändern das Umwandlungsverhalten; die Abmessungen verändern die im Kern auftretende Abkühlgeschwindigkeit.
„Normalisiert und angelassen“ dokumentiert zwei aufeinanderfolgende Behandlungen. Zuerst wird der Stahl normalisiert. Anschließend wird er unterhalb des maßgeblichen Umwandlungsbereichs erneut erwärmt und gehalten, um die während der Abkühlung gebildeten Gefügebestandteile anzulassen. Das Anlassen verringert die mit harten Umwandlungsprodukten verbundene Sprödigkeit und passt Festigkeit, Zähigkeit und Duktilität an. Der durch Bindestrich verbundene Zustand ist keine andere Bezeichnung für das Normalisieren und nicht gleichbedeutend mit geglühtem Werkstoff. Er teilt dem Anwender mit, dass der gelieferte Stahl eine bestimmte kombinierte Vorgeschichte besitzt.
ISO 683-1:2016 behandelt normalgeglühte sowie normalgeglühte und angelassene Zustände als festgelegte Lieferzustände für nichtlegierte wärmebehandelbare Stähle. Strong evidence
ISO 683-1:2016 zeigt die vertragliche Bedeutung dieser Formulierung. Die Norm legt technische Lieferanforderungen für unlegierte wärmebehandelbare Stähle fest, die unter anderem in normalisiertem sowie in normalisiertem und angelassenem Zustand geliefert werden. In diesem Zusammenhang ist der Zustand Bestandteil der Erzeugnisanforderung: Er kann sich auf festgelegte mechanische Eigenschaften, Prüfung, Kennzeichnung und Abnahme auswirken. Ein Werkszeugnis mit der Angabe „normalisiert“ beschreibt daher nicht lediglich, was in einem Ofen geschehen ist; es dokumentiert, wie das Erzeugnis gemäß der Norm geliefert wurde.
Wann eine Erzeugnis-, Güte- oder Regelungsnorm eine allgemeine Definition außer Kraft setzt
Das maßgebliche Dokument muss gelesen werden, bevor ein Ofenprogramm ausgewählt wird. Eine Erzeugnisnorm kann Austenitisierungstemperatur, Mindesthaltezeit, Luftabkühlung, maximale Härte, Zugfestigkeit, Kerbschlagprüfung oder eine zulässige Kombination von Behandlungen festlegen. Sie kann „geglüht“ außerdem so verwenden, dass ein definierter Bereich von Verfahren eingeschlossen wird, die nicht mit einem lehrbuchmäßigen vollständigen Glühen identisch wären. Die Bezeichnung der Güte allein reicht nicht aus, wenn dieselbe chemische Zusammensetzung als Blech, Stab, Schmiedestück oder drucktragendes Bauteil geliefert wird.
Regulatorische Anforderungen können noch strenger sein. Nach 49 CFR § 179.500-6 bestehen die Wärmebehandlungen bestimmter Stahltanks aus Glühen oder Normalisieren mit anschließendem Anlassen, wobei die Anlasstemperatur mindestens 1000 °F betragen muss. Diese Anforderung gilt für das regulierte Tankbauteil, selbst wenn eine allgemeine Handbuchbeschreibung eine andere Abfolge zulassen würde. Die Vorschrift zeigt außerdem, warum „normalisiert“ nicht als eigenständige Zusicherung der Gebrauchseignung behandelt werden kann: Der erforderliche Anlassschritt ist Bestandteil des festgelegten Zustands.
Lieferzustand Der dokumentierte metallurgische Zustand, in dem ein Produkt nach Abschluss seiner Wärmebehandlungsfolge geliefert wird.
Die praktische Regel ist einfach: Verwenden Sie allgemeine Definitionen, um den metallurgischen Unterschied zu verstehen, und verwenden Sie anschließend die Güte, die Erzeugnisnorm, die Zeichnung, die Bestellspezifikation oder die Vorschrift, um zu bestimmen, was die Begriffe tatsächlich verlangen. Glühen betont im Allgemeinen kontrollierte Abkühlung und verringerte Härte; Normalisieren betont im Allgemeinen Austenitisieren mit anschließender Luftabkühlung sowie ein feineres und gleichmäßigeres Gefüge. Der Lieferzustand ist das dokumentierte Ergebnis und kein Ersatz für die vollständige thermische Vorgeschichte.
2. Die Eisen-Kohlenstoff-Grundlage: kritische Temperaturen, Austenit und Umwandlung
Ferrit, Perlit, Zementit und Austenit
Glühen und Normalglühen können nicht allein durch die Temperatur definiert werden, da ihre Ergebnisse davon abhängen, welche Phasen während des Erwärmens vorhanden sind und wie sich diese Phasen während des Abkühlens umwandeln. Das nützliche Ausgangsmodell ist das Eisen-Kohlenstoff-Phasendiagramm, ergänzt durch Diagramme der kontinuierlichen Abkühlungsumwandlung (CCT) sowie der Zeit-Temperatur-Umwandlung (TTT). ASM’s Heat Treating of Steel und Metallurgy for the Non-Metallurgist verwenden diesen Rahmen, um Austenitisieren, Abkühlgeschwindigkeit, Korngröße und endgültige Eigenschaften miteinander zu verknüpfen.
| Bestandteil oder Zustand | Wert oder Beschreibung |
|---|---|
| Kohlenstofflöslichkeit von Ferrit bei 727 °C | Etwa 0.022 wt% C |
| Eutektoide Zusammensetzung von unlegiertem Kohlenstoffstahl | Etwa 0.76–0.80 wt% C |
| Zementit | Fe₃C |
| Kristallstruktur von Austenit | Kubisch-flächenzentriert |
Terminologie zum Eisen-Kohlenstoff-System
- Ferrit
- Die kubisch-raumzentrierte Form des Eisens mit vergleichsweise geringer Kohlenstofflöslichkeit.
- Zementit
- Eisencarbid, Fe₃C, das hart und spröde ist.
- Perlit
- Ein Zweiphasengemenge aus Ferrit und Zementit.
- Austenit
- Kubisch-flächenzentriertes Eisen, das erheblich mehr Kohlenstoff als Ferrit lösen kann.
Ferrit ist die kubisch raumzentrierte Form des Eisens und wird üblicherweise als α-Ferrit bezeichnet. Er kann nur eine geringe Menge Kohlenstoff lösen. Bei 727 °C beträgt beispielsweise die maximale Gleichgewichtslöslichkeit von Kohlenstoff in Ferrit ungefähr 0,022 Gew.-% C; bei niedrigeren Temperaturen ist sie noch geringer. Ferrit ist vergleichsweise weich und duktil, daher weist ein Stahl mit einem hohen Ferritanteil im Allgemeinen eine geringe Härte und eine gute Umformbarkeit auf.
Zementit ist Eisenkarbid, Fe₃C. Er ist hart und spröde, wobei seine Verteilung ebenso wichtig ist wie sein Gesamtanteil. Zementit kann als Platten im Perlit, als Partikel in einem kugelig geglühten Gefüge oder als zusammenhängende Netzwerke an ehemaligen Austenitkorngrenzen auftreten. Diese Formen führen nicht zu derselben Zerspanbarkeit, Duktilität oder Bruchcharakteristik.

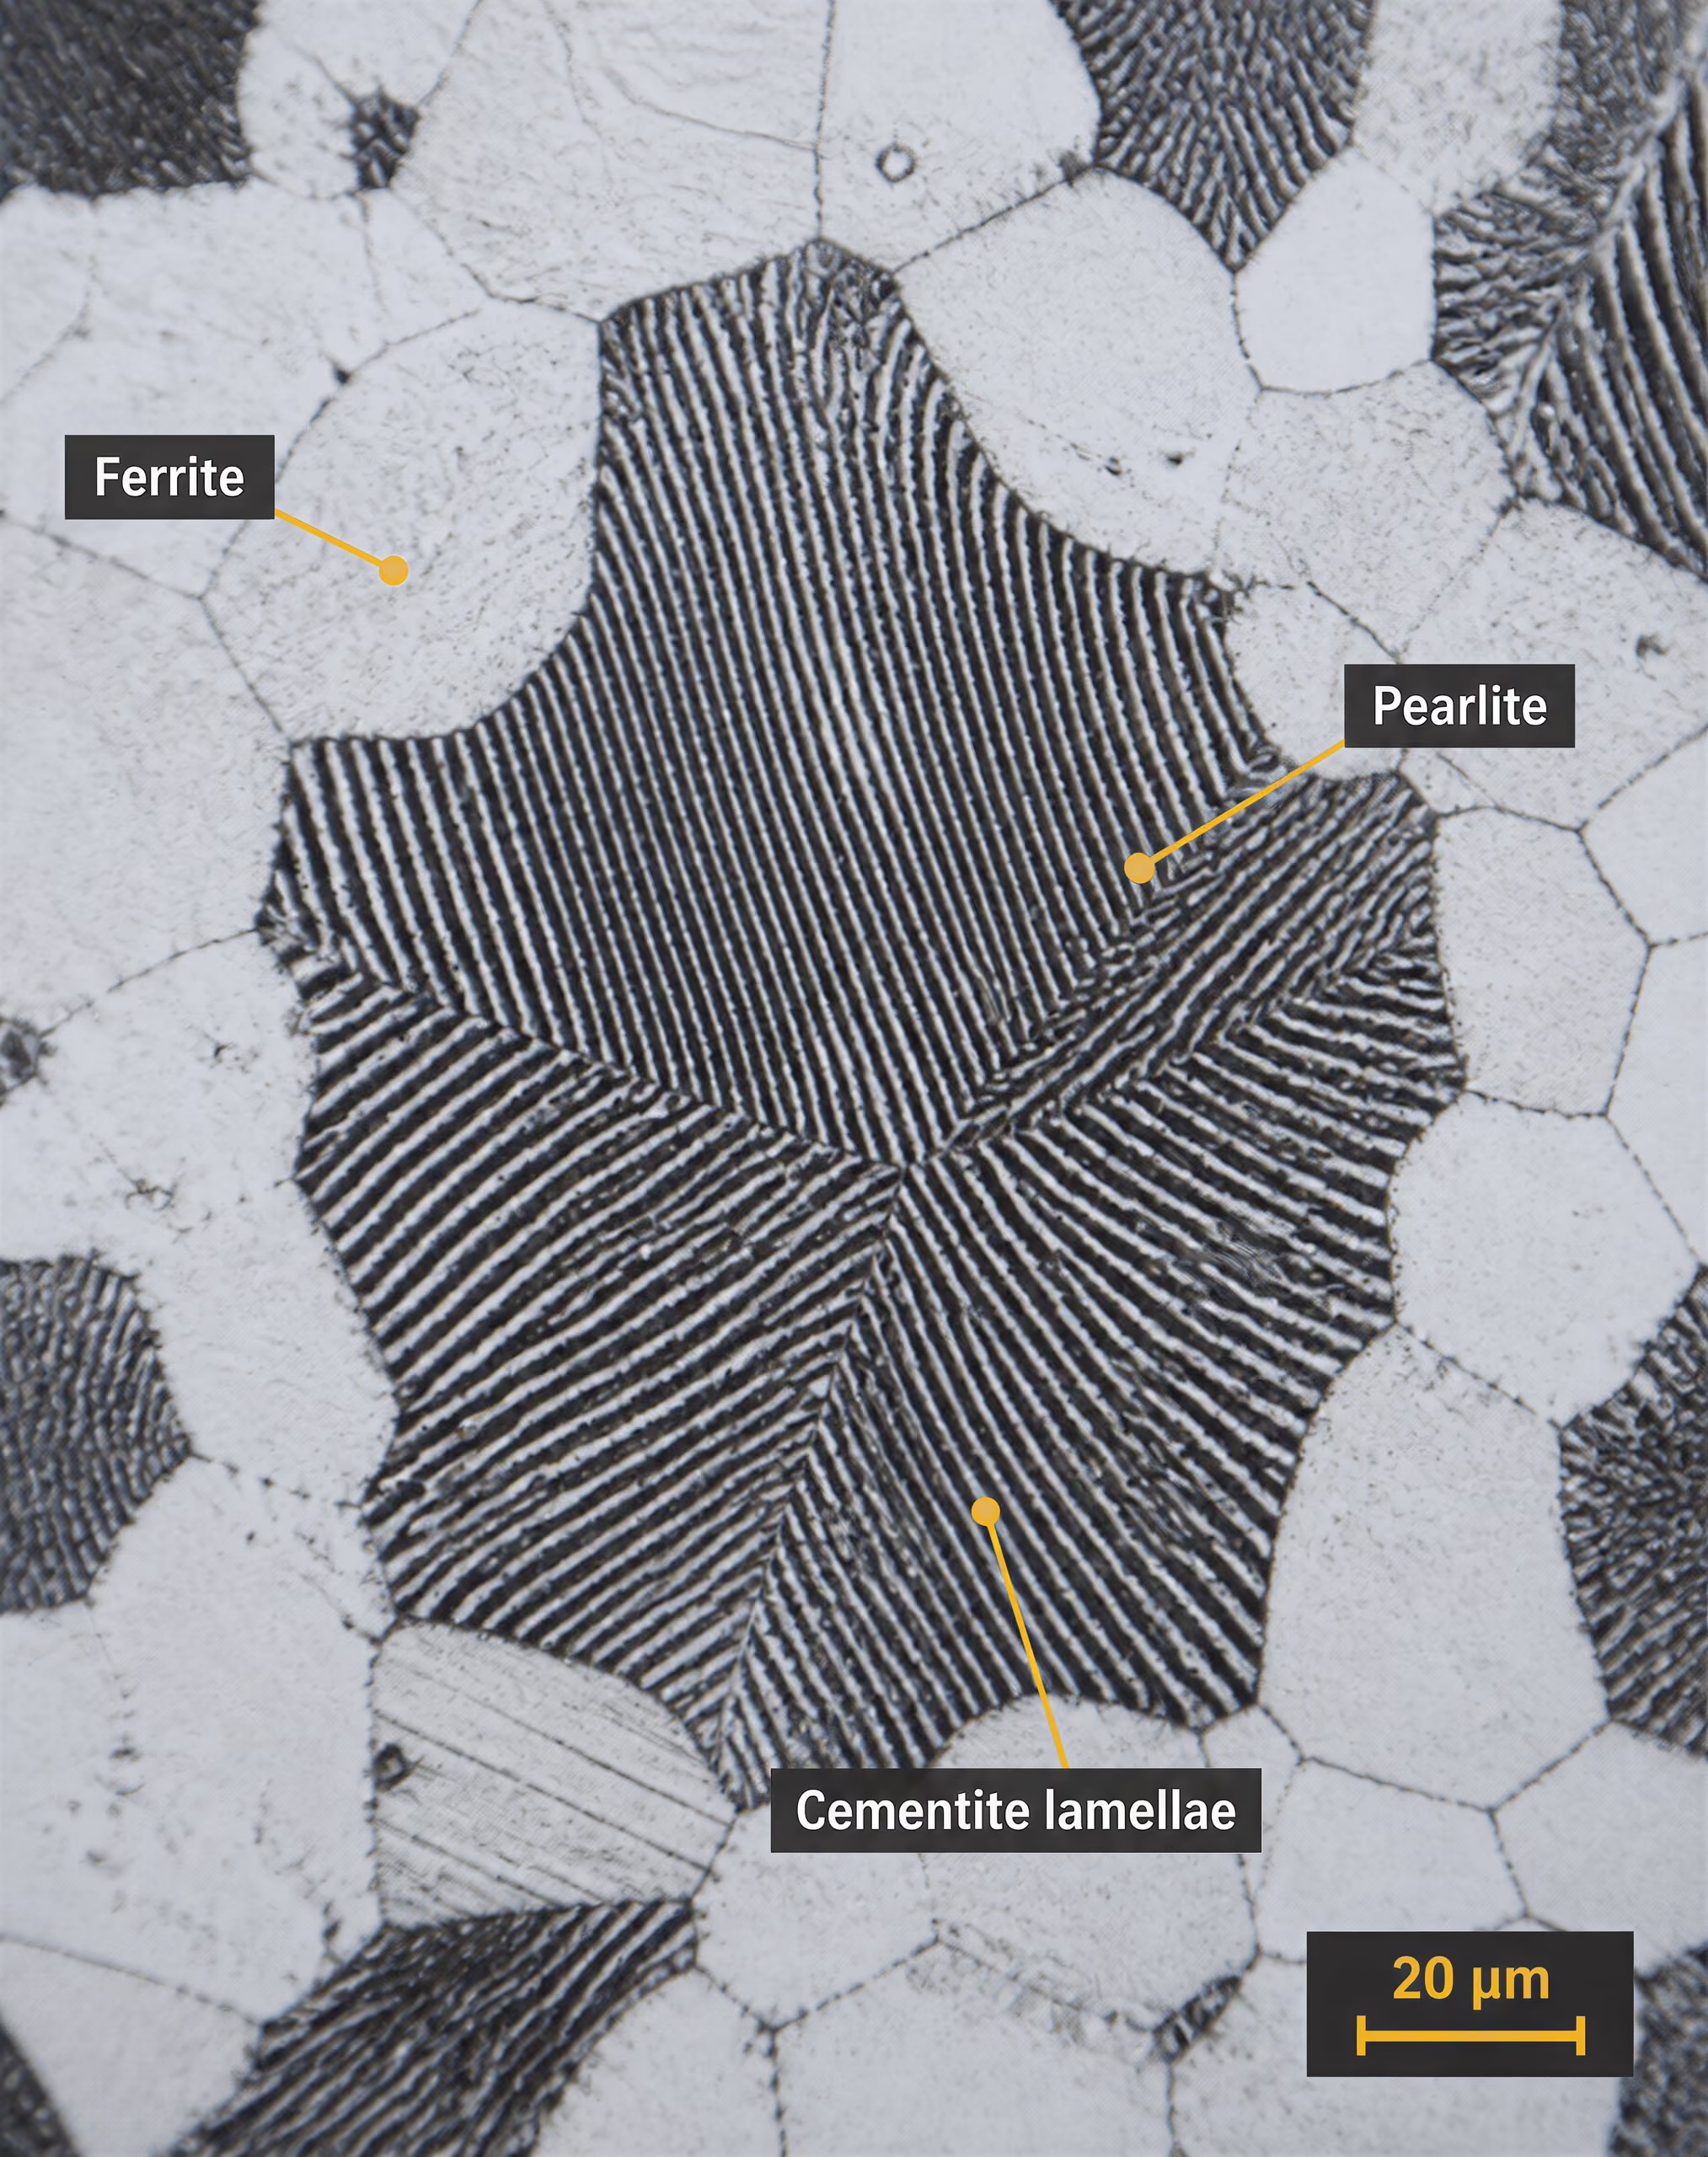
Perlit ist keine einzelne Phase. Er ist ein Zweiphasenaggregat aus Ferrit und Zementit, das entsteht, wenn Austenit während einer vergleichsweise langsamen Abkühlung durch die eutektoide Temperatur zerfällt. In unlegiertem Kohlenstoffstahl liegt die eutektoide Zusammensetzung je nach Quelle und den angegebenen Gleichgewichtsbedingungen bei ungefähr 0,76–0,80 Gew.-% C. Bei einer höheren Umwandlungstemperatur gebildeter Perlit weist einen vergleichsweise großen Abstand zwischen seinen Ferrit- und Zementitplatten auf; eine Umwandlung bei niedrigerer Temperatur erzeugt feineren Perlit, der fester und härter ist.
Austenit, mit γ bezeichnet, ist kubisch flächenzentriertes Eisen, das wesentlich mehr Kohlenstoff lösen kann als Ferrit. Diese höhere Löslichkeit ist der Grund dafür, dass das Erwärmen in das Austenitgebiet für das Normalglühen und das vollständige Glühen von zentraler Bedeutung ist. Kohlenstoff und viele Legierungselemente gehen während des Austenitisierens teilweise oder vollständig in Lösung. Beim Abkühlen wird diese übersättigte feste Lösung abhängig von der Zusammensetzung, der Querschnittsgröße und dem Verlauf durch den Umwandlungsbereich zu Ferrit, Perlit, Bainit, Martensit oder Gemischen dieser Umwandlungsprodukte.
Zeit-Temperatur-Umwandlungsdiagramm bei kontinuierlicher Abkühlung Ein Diagramm, das zeigt, wann die Umwandlung von Austenit bei festgelegten kontinuierlichen Abkühlgeschwindigkeiten beginnt und endet.
Der Abkühlungsverlauf ist entscheidend. Eine langsame Ofenabkühlung gibt den Kohlenstoffatomen Zeit zur Diffusion und begünstigt bei vielen untereutektoiden Stählen die Bildung von Ferrit und grobem Perlit. Die Luftabkühlung nach dem Normalglühen führt die Wärme schneller ab und erzeugt üblicherweise feineren Ferrit-Perlit als das vollständige Glühen. Ein ausreichend schnelles Abschrecken unterdrückt die diffusionsgesteuerte Umwandlung und kann Martensit bilden, während eine mittlere Abkühlgeschwindigkeit zur Bildung von Bainit führen kann. Daher ist die Bezeichnung „weichmachende Wärmebehandlung“ für jeden als Glühen bezeichneten Zyklus unzureichend.
Die unteren und oberen kritischen Bereiche
Die untere kritische Temperatur wird beim Erwärmen üblicherweise als Ac1 bezeichnet: die Temperatur, bei der in einem bestimmten Stahl unter einer festgelegten Erwärmungsbedingung erstmals Austenit zu entstehen beginnt. Beim Abkühlen wird die entsprechende Starttemperatur gewöhnlich als Ar1 geschrieben. Diese Temperaturen sind nicht notwendigerweise gleich. Erwärmungs- und Abkühlgeschwindigkeit, vorheriges Gefüge, Legierungselemente und thermische Verzögerung verschieben die beobachteten Umwandlungstemperaturen. Ac1 ist daher eine Umwandlungsstarttemperatur und keine universelle Ofeneinstellung.
Die obere kritische Temperatur hängt vom Kohlenstoffgehalt ab. Bei untereutektoiden Stählen ist Ac3 die Temperatur, bei der die Umwandlung zu Austenit beim Erwärmen abgeschlossen ist. Zwischen Ac1 und Ac3 koexistieren Ferrit und Austenit. Oberhalb von Ac3 ist das Gefüge nominell austenitisch, obwohl weiterhin ausreichend Zeit erforderlich ist, damit sich Kohlenstoff und Legierungselemente verteilen und der Querschnitt einen gleichmäßigen Temperaturzustand erreicht.
Bei übereutektoiden Stählen wird die relevante obere Grenze häufig als Acm und nicht als Ac3 bezeichnet. Zwischen Ac1 und Acm koexistiert Austenit mit voreutektoidem Zementit. Das Erwärmen über Acm löst diesen Zementit auf, wobei Zeit, Partikelgröße und Einflüsse der Legierungselemente zu berücksichtigen sind. Ein zu starkes Überschreiten der erforderlichen Lösungstemperatur kann das Austenitkornwachstum fördern, wodurch sich die Zähigkeit verringern kann, selbst wenn Härte und Zugfestigkeit akzeptabel erscheinen.
Der Ausdruck „kritischer Bereich“ bezieht sich daher auf ein Band und nicht auf einen einzigen festen Punkt. Das Rundschreiben des National Bureau of Standards aus dem Jahr 1935 beschrieb das Verfahrensglühen als Erwärmen unterhalb oder nahe des unteren kritischen Temperaturbereichs, während das Normalglühen als Erwärmen auf ungefähr 100 °F über dem kritischen Bereich und anschließendes Abkühlen an ruhender Luft beschrieben wurde. Diese Beschreibungen sind nützliche historische Unterscheidungen, ersetzen jedoch nicht die werkstoffspezifischen Anforderungen einer modernen Werkstoffspezifikation oder Wärmebehandlungsvorschrift.
Das Erwärmen durch Ac1 verändert das Phasengleichgewicht: Kohlenstoffreiche Bereiche des ursprünglichen Ferrit-Karbid-Gefüges beginnen, sich in Austenit umzuwandeln. Das weitere Erwärmen in Richtung Ac3 oder Acm schließt die beabsichtigte Umwandlung ab und kann Karbide auflösen. Beim vollständigen Glühen wird der Stahl normalerweise austenitisiert und anschließend langsam, häufig im Ofen, abgekühlt, um ein grobes, vergleichsweise weiches Umwandlungsgefüge zu fördern. Auch beim Normalglühen wird austenitisiert, jedoch wird das Werkstück aus dem Ofen genommen und an ruhender oder bewegter Luft abgekühlt. Die schnellere Abkühlung erzeugt feinere Körner und ein anderes Ferrit-Perlit-Verhältnis.
Die Temperatur muss auf die Güte und den Zustand des Stahls abgestimmt werden. Bodycote berichtete 2024, dass das Normalglühen ungefähr bei 800–920 °C erfolgt, wobei sich neue Austenitkörner bilden, bevor eine freie Abkühlung in Luft oder Gas stattfindet. Dieser breite Bereich kann nicht unterschiedslos angewendet werden. Eine MIT-Laborreferenz für 4140 aus dem Jahr 2007 nennt für das Normalglühen von AISI 4140 ungefähr 850–875 °C, gefolgt von einer Haltezeit zum Temperaturausgleich und einer Luftabkühlung. AISI 4140 ist ein legierter Stahl mit Chrom und Molybdän, daher kann seine Behandlung nicht aus einem Zyklus für unlegierten kohlenstoffarmen Stahl abgeleitet werden.
Warum der Kohlenstoffgehalt und die Legierungselemente den Zyklus verändern
Kohlenstoff verändert sowohl die kritischen Temperaturen als auch die beim Abkühlen entstehenden Umwandlungsprodukte. In einem untereutektoiden Stahl, also mit einem Kohlenstoffgehalt unterhalb des eutektoiden Gehalts, bildet sich beim Abkühlen zunächst Ferrit aus Austenit; der verbleibende Austenit wandelt sich anschließend in Perlit um. Wenn der Kohlenstoffgehalt in Richtung der eutektoiden Zusammensetzung steigt, nimmt der Perlitanteil zu und die Menge des voreutektoiden Ferrits ab. In übereutektoidem Stahl bildet sich vor dem Perlit Zementit. Übermäßig hohe Austenitisierungstemperaturen können mehr Zementit als beabsichtigt auflösen und einen grobkörnigen, kohlenstoffreichen Austenit hinterlassen, der sich in ein härteres Gefüge umwandelt.
Mangan senkt die eutektoide Umwandlungstemperatur und erhöht die Härtbarkeit. Es verzögert die Bildung von Ferrit und Perlit und ermöglicht dadurch, dass diese Reaktionen bei einer geringeren Abkühlgeschwindigkeit umgangen werden, als dies bei unlegiertem Kohlenstoffstahl erforderlich wäre. Chrom hat eine ähnliche Wirkung auf die Härtbarkeit und bildet stabile Karbide; es kann die Umwandlung verzögern und ein längeres oder heißeres Austenitisieren erfordern, um den gewünschten Karbidanteil aufzulösen. Molybdän verzögert perlitische und bainitische Reaktionen stark, erhöht den Widerstand gegen Anlassweichwerden und ist insbesondere in Stählen wie AISI 4140 von Bedeutung.
Nickel senkt im Allgemeinen die Umwandlungstemperaturen und erhöht die Härtbarkeit, ohne dasselbe Karbidnetzwerk zu bilden, das mit Chrom verbunden ist. Es stabilisiert Austenit und verbessert die Zähigkeit, insbesondere bei niedrigen Temperaturen. Silizium erhöht die Aktivität des Kohlenstoffs in Ferrit und wird in ausgewählten Legierungssystemen häufig eingesetzt, um die Zementitbildung zu unterdrücken; gleichzeitig beeinflusst es die Umwandlungstemperaturen und die Umwandlungskinetik. Vanadium, Niob und Titan bilden stabile Karbonitride. Diese Partikel können Austenitkorngrenzen anheften und das Kornwachstum begrenzen, erfordern jedoch möglicherweise höhere Temperaturen oder längere Haltezeiten für eine teilweise Auflösung.
Die Legierungselemente verändern auch die Bedeutung von „Luftabkühlung“. Ein dünner Querschnitt aus kohlenstoffarmem Stahl kann sich an Luft weitgehend in Ferrit und Perlit umwandeln, während ein dicker Querschnitt aus hochhärtbarem legiertem Stahl in seinem Kern Bainit oder Martensit bilden kann. Zunder an der Oberfläche, Ofenatmosphäre, Anordnung der Charge, Bewegung des Kühlmediums und Querschnittsdicke verändern die tatsächliche Abkühlkurve. CCT-Diagramme sind daher für die Vorhersage des Endgefüges nützlicher als eine nominale Bezeichnung der Behandlung.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Aus diesem Grund gehört der Behandlungszustand zur Werkstoffbeschreibung. ISO 683-1:2016 führt unlegierte Vergütungsstähle unter anderem in den Zuständen normalgeglüht sowie normalgeglüht und angelassen auf; der Zustand ist nicht lediglich ein werkstattüblicher Ausdruck für „weichgemacht“. ASTM A941-16 stellt eine allgemeine Terminologie bereit und legt zugleich fest, dass eine Definition in einer bestimmten ASTM-Norm Vorrang vor einer identischen allgemeinen Definition hat. Eine maßgebliche Produktnorm, die Gütebezeichnung, die Querschnittsgröße, der vorherige Zustand und die festgelegte Ofenpraxis müssen den Zyklus bestimmen. Selbst sicherheitsrelevante Vorschriften zeigen diese Unterscheidung: 49 CFR § 179.500-6 legt für bestimmte Tankstähle Behandlungen als Glühen oder Normalglühen mit anschließendem Anlassen fest, wobei die Anlasstemperaturen mindestens 1000 °F betragen müssen. Die thermische Vorgeschichte ist Teil der technischen Anforderung.
3. Was das Glühen von Stahl in der Praxis bedeutet
Glühen ist kein festgelegter Ablauf aus Erwärmen und Abkühlen. Es handelt sich um eine Gruppe von Wärmebehandlungen, die ausgewählt werden, um Härte, Duktilität, Eigenspannungen, Karbidform, Gefügestruktur oder Umwandlungsprodukte zu verändern. Die Bezeichnung allein ist daher unvollständig. Eine Spezifikation oder ein Verfahren sollte den Stahlgrad, den Ausgangszustand, die Zieltemperatur, die Haltezeit, das Kühlverfahren und die erforderlichen Endeigenschaften angeben.
Auch die Terminologie hängt vom maßgeblichen Dokument ab. ASTM A941-16 enthält allgemeine Begriffe für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen, legt jedoch fest, dass eine Definition in einer spezifischen ASTM-Norm Vorrang vor einer identischen Definition in der allgemeinen Terminologienorm hat. Diese Einschränkung ist bedeutsam, weil „geglüht“, „prozessgeglüht“, „weichgeglüht“ und „spannungsarmgeglüht“ in Produktnormen und Fertigungsverfahren unterschiedliche Zustände beschreiben können.
Beim Glühen wird normalerweise ein weicherer, duktilerer oder maßstabilerer Zustand als der Ausgangszustand angestrebt. Normalisieren ist davon zu unterscheiden. Es umfasst normalerweise eine Austenitisierung mit anschließendem Abkühlen in ruhender oder bewegter Luft und erzeugt eine feinere und weniger gleichgewichtige Struktur als das herkömmliche Ofenabkühlen. Die Unterscheidung ist nicht nur äußerlicher Natur: Der Kühlverlauf bestimmt die Umwandlungsprodukte, die bei der Zersetzung des Austenits entstehen.
Prozessglühen im Vergleich zum Weichglühen
| Behandlung | Umwandlungsbereich | Hauptziel |
|---|---|---|
| Verfahrensglühen | Unterhalb oder nahe dem unteren kritischen Temperaturbereich | Duktilität nach der Kaltumformung wiederherstellen |
| Vollständiges Glühen | Bis in den Austenitbereich | Härte verringern und ein weiches Umwandlungsgefüge erzeugen |
| Kugelglühen | Unterkritische oder zyklische Behandlung um Ac1 | Abgerundete Carbidteilchen für die Zerspanung oder Umformung erzeugen |
| Spannungsarmglühen | Normalerweise unterhalb von Ac1 | Eigenspannungen ohne vollständige Austenitisierung verringern |
Das Prozessglühen wird im Allgemeinen unterhalb oder nahe dem Bereich der unteren kritischen Temperatur durchgeführt. Das National Bureau of Standards beschrieb es 1935 als das Erwärmen einer Eisenbasislegierung unterhalb oder nahe dieses Bereichs. In der praktischen Anwendung wird diese Behandlung insbesondere mit Blechen, Bändern, Drähten und anderen Erzeugnissen aus kohlenstoffarmem Stahl in Verbindung gebracht, die während der Kaltverformung eine hohe Versetzungsdichte und eine verringerte Duktilität entwickelt haben.
Der Stahl wird ausreichend erwärmt, damit Erholung und, sofern Temperatur und Zeit dies ermöglichen, Rekristallisation stattfinden können; eine vollständige Umwandlung in Austenit erfolgt jedoch normalerweise nicht. Bei der Erholung werden einige Gitterfehler umgeordnet und Eigenspannungen verringert. Bei der Rekristallisation werden die verformten Ferritkörner durch neue, relativ spannungsfreie Körner ersetzt. Das Ergebnis ist eine geringere Streckgrenze und Härte bei verbesserter Dehnung für einen anschließenden Umformvorgang. Die genaue Temperatur ist vom Stahlgrad abhängig; ein Wärmebehandlungszyklus für einen kaltgewalzten kohlenstoffarmen Stahl kann nicht ohne Weiteres auf einen mittelgekohlten legierten Stahl oder einen nichtrostenden Stahl übertragen werden.
Die Haltezeit bei der Temperatur ist wichtig. Eine kurze Haltezeit kann den kaltverformten Zustand teilweise abbauen, während ein erheblicher Anteil der Verformung erhalten bleibt. Eine längere Haltezeit kann zu größeren rekristallisierten Körnern, zu einer Oxidation der Oberfläche oder zu unerwünschten Maßänderungen führen. Auch Banddicke, Spulengeometrie, Ofenatmosphäre und Gleichmäßigkeit der Erwärmung beeinflussen das Ergebnis. „Prozessgeglüht“ sollte daher nicht als Synonym für vollständig weich angesehen werden.
Das Weichglühen folgt einem anderen Umwandlungsweg. Der Stahl wird in den Austenitbereich erwärmt, gehalten, bis der Querschnitt eine ausreichend gleichmäßige Temperatur erreicht hat, und anschließend langsam, gewöhnlich im Ofen, abgekühlt. Bei einem untereutektoiden Kohlenstoff- oder niedriglegierten Stahl liegt die Behandlungstemperatur üblicherweise über der oberen kritischen Temperatur Ac3, sodass sich Ferrit und Perlit vor dem Abkühlen in Austenit umwandeln. Bei einem übereutektoiden Stahl liegt die gewählte Temperatur üblicherweise über Ac1, aber unter Acm. Dadurch wird die perlitische Grundmasse austenitisiert, während eine übermäßige Auflösung und ein übermäßiges Kornwachstum begrenzt werden. Dabei handelt es sich um Verfahrensbeschreibungen und nicht um allgemeingültige Sollwerte.
Während des Abkühlens im Ofen wandelt sich der Austenit bei relativ geringer Unterkühlung in Ferrit und Perlit um, häufig mit vergleichsweise groben Perlitkolonien und einer relativ weichen Struktur. Weichglühen kann die Härte verringern, bei geeigneten Stahlgüten die Zerspanbarkeit verbessern und die Auswirkungen einer vorausgegangenen Warmumformung oder des Schmiedens reduzieren. Es garantiert jedoch nicht bei jedem Stahl die niedrigstmögliche Härte. Legierungselemente wie Chrom, Molybdän, Mangan und Nickel verschieben die Umwandlungstemperaturen und verlangsamen die Umwandlungskinetik; bei einigen legierten Stählen kann ein angepasstes Glühen oder eine separate isothermische Behandlung erforderlich sein.
Beim Normalglühen werden für geeignete Stähle üblicherweise etwa 800–920 °C verwendet, gefolgt von einer freien Abkühlung in Luft oder Gas. Limited evidence
Das Normalisieren zeigt, warum die Begriffe nicht austauschbar sind. Der Stahl wird ebenfalls austenitisiert, anschließend jedoch in Luft oder Gas abgekühlt, anstatt in einem abkühlenden Ofen zu verbleiben. Die Beschreibung von Bodycote aus dem Jahr 2024 nennt für geeignete Stähle ungefähr 800–920 °C als Normalisierungstemperaturbereich, gefolgt von freier Abkühlung in Luft oder Gas. Für 4140 legt eine Laborreferenz des MIT ungefähr 850–875 °C, eine Haltezeit zum Temperaturausgleich und eine Abkühlung an Luft auf Raumtemperatur fest. Diese Werte gelten für das angegebene Material und Verfahren, nicht für jeden Stahl, der unter jeder Spezifikation als „4140“ bezeichnet wird.
Durch die Abkühlung an Luft wird Wärme schneller abgeführt als durch eine kontrollierte Abkühlung im Ofen. Die entstehende Ferrit-Perlit-Struktur ist gewöhnlich feiner und weist eine höhere Festigkeit und Härte auf als eine weichgeglühte Struktur. Normalisieren kann ein grobes Gefüge aus dem Schmieden oder Gießen verfeinern und die Gefügegleichmäßigkeit verbessern; im Vergleich zur Ofenabkühlung kann es jedoch die Verformung oder die Eigenspannungen erhöhen. ISO 683-1:2016 führt die Lieferzustände „normalisiert“ sowie „normalisiert und angelassen“ für unlegierte wärmebehandelbare Stähle auf und bestätigt damit, dass der Behandlungszustand Bestandteil des spezifizierten Produktzustands und nicht lediglich eine Beschreibung aus der Fertigung ist.
Unterkritisches Glühen, Kugelglühen und Spannungsarmglühen
Das unterkritische Glühen wird unterhalb von Ac1 durchgeführt, sodass keine umfassende Austenitisierung stattfindet. Je nach Stahlgüte und Zyklus kann es die Erholung, die Rekristallisation, die Vergröberung von Karbiden oder eine Verringerung der Härte fördern, ohne eine neue austenitische Kornstruktur zu erzeugen. Dadurch unterscheidet es sich vom Weichglühen, selbst wenn beide Behandlungen die Duktilität oder das Bearbeitungsverhalten verbessern sollen.
Das Kugelglühen ist eine spezifischere unterkritische oder zyklische Behandlung. Dabei wird der lamellare Zementit im Perlit in abgerundete oder kugelförmige Karbidpartikel umgewandelt, die in Ferrit verteilt sind. Bei unlegierten Kohlenstoffstählen und legierten Werkzeugstählen verringert diese Morphologie den Schneidwiderstand und verbessert die Kaltumformbarkeit im Vergleich zu einer feinen Perlitstruktur. Das Verfahren wird häufig vor der Bearbeitung oder vor einer späteren Härtungsbehandlung eingesetzt, insbesondere bei höhergekohlten Stahlgüten, bei denen Perlit oder Zementitnetzwerke die Zerspanung erschweren.
Faktoren, die das Kugelglühen beeinflussen
- Temperatur Der Zyklus kann knapp unterhalb von Ac1 verbleiben oder wiederholt durch Ac1 geführt werden.
- Ausgangszustand Kohlenstoffgehalt, Legierungszusätze, Vorgeschichte des Schmiedens und die Carbidverteilung beeinflussen das Ergebnis.
- Zeit Eine zu kurze Behandlungszeit kann lamellares Carbid zurücklassen; eine zu lange Einwirkung kann zu viel Carbid lösen.
- Überprüfung Eine metallografische Untersuchung kann erforderlich sein, da die Härte allein keine ausreichende Kugelbildung der Carbide nachweist.
Ein Kugelglühzyklus kann eine längere Haltezeit knapp unterhalb von Ac1, wiederholte Zyklen durch Ac1 oder eine Kombination aus Erwärmen und sehr langsamem Abkühlen durch den Umwandlungsbereich umfassen. Die geeignete Methode hängt vom Kohlenstoffgehalt, von der Zugabe karbidbildender Legierungselemente, von der vorausgegangenen Schmiedegeschichte und von der erforderlichen Karbidverteilung ab. Eine überhöhte Temperatur kann zu einer zu starken Auflösung von Karbiden und zu einer weniger geeigneten Struktur führen; eine unzureichende Haltezeit kann lamellare Karbide zurücklassen. Ein Härtewert allein beweist nicht, dass die Sphäroidisierung ausreichend ist. Eine metallografische Untersuchung kann erforderlich sein.
Das Spannungsarmglühen verfolgt einen anderen Zweck. Es reduziert Eigenspannungen aus dem Schweißen, der Bearbeitung, der Kaltumformung, einer ungleichmäßigen Abkühlung oder der Fertigung, ohne den gesamten Querschnitt gezielt in Austenit umzuwandeln. Die Behandlung erfolgt normalerweise unterhalb von Ac1, mit einer ausreichend langen Haltezeit zum Temperaturausgleich und zum Spannungsabbau, gefolgt von einer kontrollierten Abkühlung, um eine erneute Einbringung von Spannungen zu begrenzen. Die Härte kann sich dabei nur geringfügig ändern. Die Bezeichnung „Glühen“ macht daraus nicht im selben Sinne wie das Weichglühen eine weichmachende Behandlung.
Beim Spannungsarmglühen müssen außerdem Einschränkungen für den späteren Einsatz berücksichtigt werden. Ein geschweißtes Bauteil kann örtlich begrenzte Gefüge, Wasserstoff oder metallurgische Reaktionen enthalten, die nicht einfach durch eine Haltezeit bei niedriger Temperatur beseitigt werden. Bei manchen Anwendungen schreibt die maßgebliche Norm eine vollständige Behandlungskette vor. So beschreibt beispielsweise 49 CFR § 179.500-6 bestimmte Behandlungen von Stahltanks als Glühen oder Normalisieren mit anschließendem Anlassen, wobei die Anlasstemperatur mindestens 1000 °F betragen muss. Diese sicherheitskritische Anforderung kann nicht durch eine allgemeine Anweisung zum „Glühen“ ersetzt werden.
Ofenabkühlung und die Steuerung der Umwandlungsgeschwindigkeit
Das herkömmliche Glühen ist auf eine kontrollierte Abkühlung angewiesen, weil die Umwandlungsgeschwindigkeit sowohl das Gefüge als auch die Eigenschaften bestimmt. Nach der Austenitisierung muss der Stahl den kritischen Temperaturbereich langsam genug durchlaufen, damit sich Ferrit und Perlit statt Martensit oder eines übermäßigen Anteils an Bainit bilden. Die Ofenabkühlung ist üblich, weil der Ofen die Abkühlgeschwindigkeit verringern und Temperaturunterschiede zwischen Oberfläche und Kern begrenzen kann.
Der Ofen wird nicht einfach unüberlegt abgeschaltet. Große Querschnitte können bei einer Zwischentemperatur gehalten, unter programmierter Steuerung abgekühlt oder erst dann entnommen werden, wenn der Kern den Umwandlungsbereich durchlaufen hat. Wenn die Oberfläche dem Zentrum weit voraus abkühlt, kann die unterschiedliche Schrumpfung Verformungen und Eigenspannungen erzeugen. Querschnittsgröße, Beladungsdichte, Ofenumwälzung, Emissionsgrad und Atmosphäre beeinflussen sämtlich den tatsächlichen Wärmeverlauf. Zwei Bauteile, die auf dieselbe Ofentemperatur eingestellt sind, können unterschiedlichen Abkühlgeschwindigkeiten ausgesetzt sein.
Bei legierten Stählen ist diese Steuerung anspruchsvoller. Mangan, Chrom, Molybdän und Nickel können die Perlit- und Bainitreaktionen verzögern. Daher kann eine Abkühlgeschwindigkeit, die bei unlegiertem Kohlenstoffstahl eine weiche Ferrit-Perlit-Struktur erzeugt, bei einer legierten Stahlgüte härtere Umwandlungsprodukte hervorbringen. Vorausgegangene Kaltverformung verändert die gespeicherte Energie und das Rekristallisationsverhalten; vorausgegangenes Schmieden verändert Korngröße und Karbidverteilung. Die erforderliche Härte, Zerspanbarkeit, Duktilität, Maßstabilität und das spätere Härtungsverhalten müssen daher vor der Auswahl des Zyklus festgelegt werden.
Die zentrale praktische Regel ist einfach: Stahlgüte und Ausgangszustand bestimmen, die maßgeblichen kritischen Temperaturen ermitteln, gleichmäßig erwärmen und die Abkühlung durch den Umwandlungsbereich steuern. „Geglüht“ ist nur dann aussagekräftig, wenn der dem Begriff zugrunde liegende Wärmeverlauf bekannt ist.
4. Was Normalisieren von Stahl in der Praxis bedeutet
Normalisieren ist ein festgelegter Thermoverlauf und kein beiläufig verwendetes Synonym für „Weichmachen“. Die Abfolge lautet: Der Stahl wird in den Austenitbereich erwärmt, lange genug gehalten, damit der erforderliche Querschnitt die Temperatur erreicht, und anschließend in ruhender oder bewegter Luft beziehungsweise in Gas frei abgekühlt. Das Werkstück wird nicht in einem abgeschalteten Ofen belassen, um einer bewusst langsamen Abkühlkurve zu folgen. Dieser Unterschied verändert den Umwandlungsweg, das entstehende Gefüge, die Härte und den Zustand der Eigenspannungen.
Die Terminologie muss außerdem an das maßgebliche Dokument gebunden werden. ASTM A941-16 ist die allgemeine Terminologiereferenz für Stahl, rostfreien Stahl, verwandte Legierungen und Ferrolegierungen. Die Norm legt jedoch fest, dass eine Definition in einer spezifischen ASTM-Norm Vorrang vor einer identischen Definition in der allgemeinen Terminologienorm hat. Produktnormen sind daher maßgeblich, wenn ihre Formulierungen abweichen. ISO 683-1:2016 bezeichnet beispielsweise unlegierte wärmebehandelbare Stähle, die unter anderem im Zustand „normalisiert“ und „normalisiert und angelassen“ geliefert werden. Diese Bezeichnungen beschreiben einen Werkstoffzustand und nicht lediglich die Absicht des Ofenbedieners.
Austenitisieren mit anschließender Luft- oder Gasabkühlung
Beim Normalisieren wird der Stahl über den jeweils maßgeblichen kritischen Umwandlungsbereich erwärmt, sodass sich der vorhandene Ferrit, Perlit, Bainit oder andere Gefügebestandteile weitgehend in Austenit umwandeln. Austenit ist die kubisch-flächenzentrierte feste Lösung von Kohlenstoff in Eisen. Durch das Erwärmen werden außerdem einige Karbide gelöst und große Teile des durch vorheriges Walzen, Schmieden, Gießen oder ungleichmäßiges Abkühlen entstandenen Gefügegedächtnisses beseitigt. Das Ausmaß hängt jedoch stark von der Legierungszusammensetzung und der Temperatur ab.
Die erforderliche Temperatur ist werkstoffgütenabhängig. Bodycote nennt etwa 800–920 °C als allgemeine Beschreibung der Normalisierpraxis; dieser Bereich ist jedoch ein Beispiel und keine universell gültige Vorgabe. Ein unlegierter Kohlenstoffstahl, ein niedriglegierter Stahl mit Chrom oder Molybdän und eine mikrolegierte Güte besitzen weder identische kritische Temperaturen noch identische Anforderungen an die Karbidauflösung. Auch Querschnittsdicke, Ofengenauigkeit, Ausgangsgefüge, Atmosphäre und die anzuwendende Werkstoffspezifikation sind von Bedeutung. Übermäßiges Erwärmen kann ebenso schädlich sein wie unzureichendes Erwärmen.
Eine nützliche Laborreferenz für AISI/SAE 4140 nennt für das Normalisieren etwa 850–875 °C, gefolgt von einer Haltezeit zum Temperaturausgleich und einer Luftabkühlung auf Raumtemperatur (MIT, 2007). Dieser Bereich kann nicht ohne Weiteres auf 1045, 8620, rostfreien Stahl oder eine Druckbehältergüte übertragen werden. Der korrekte Sollwert wird normalerweise anhand der Werkstoffspezifikation, eines genehmigten Wärmebehandlungsverfahrens oder einer validierten Ofenpraxis festgelegt.

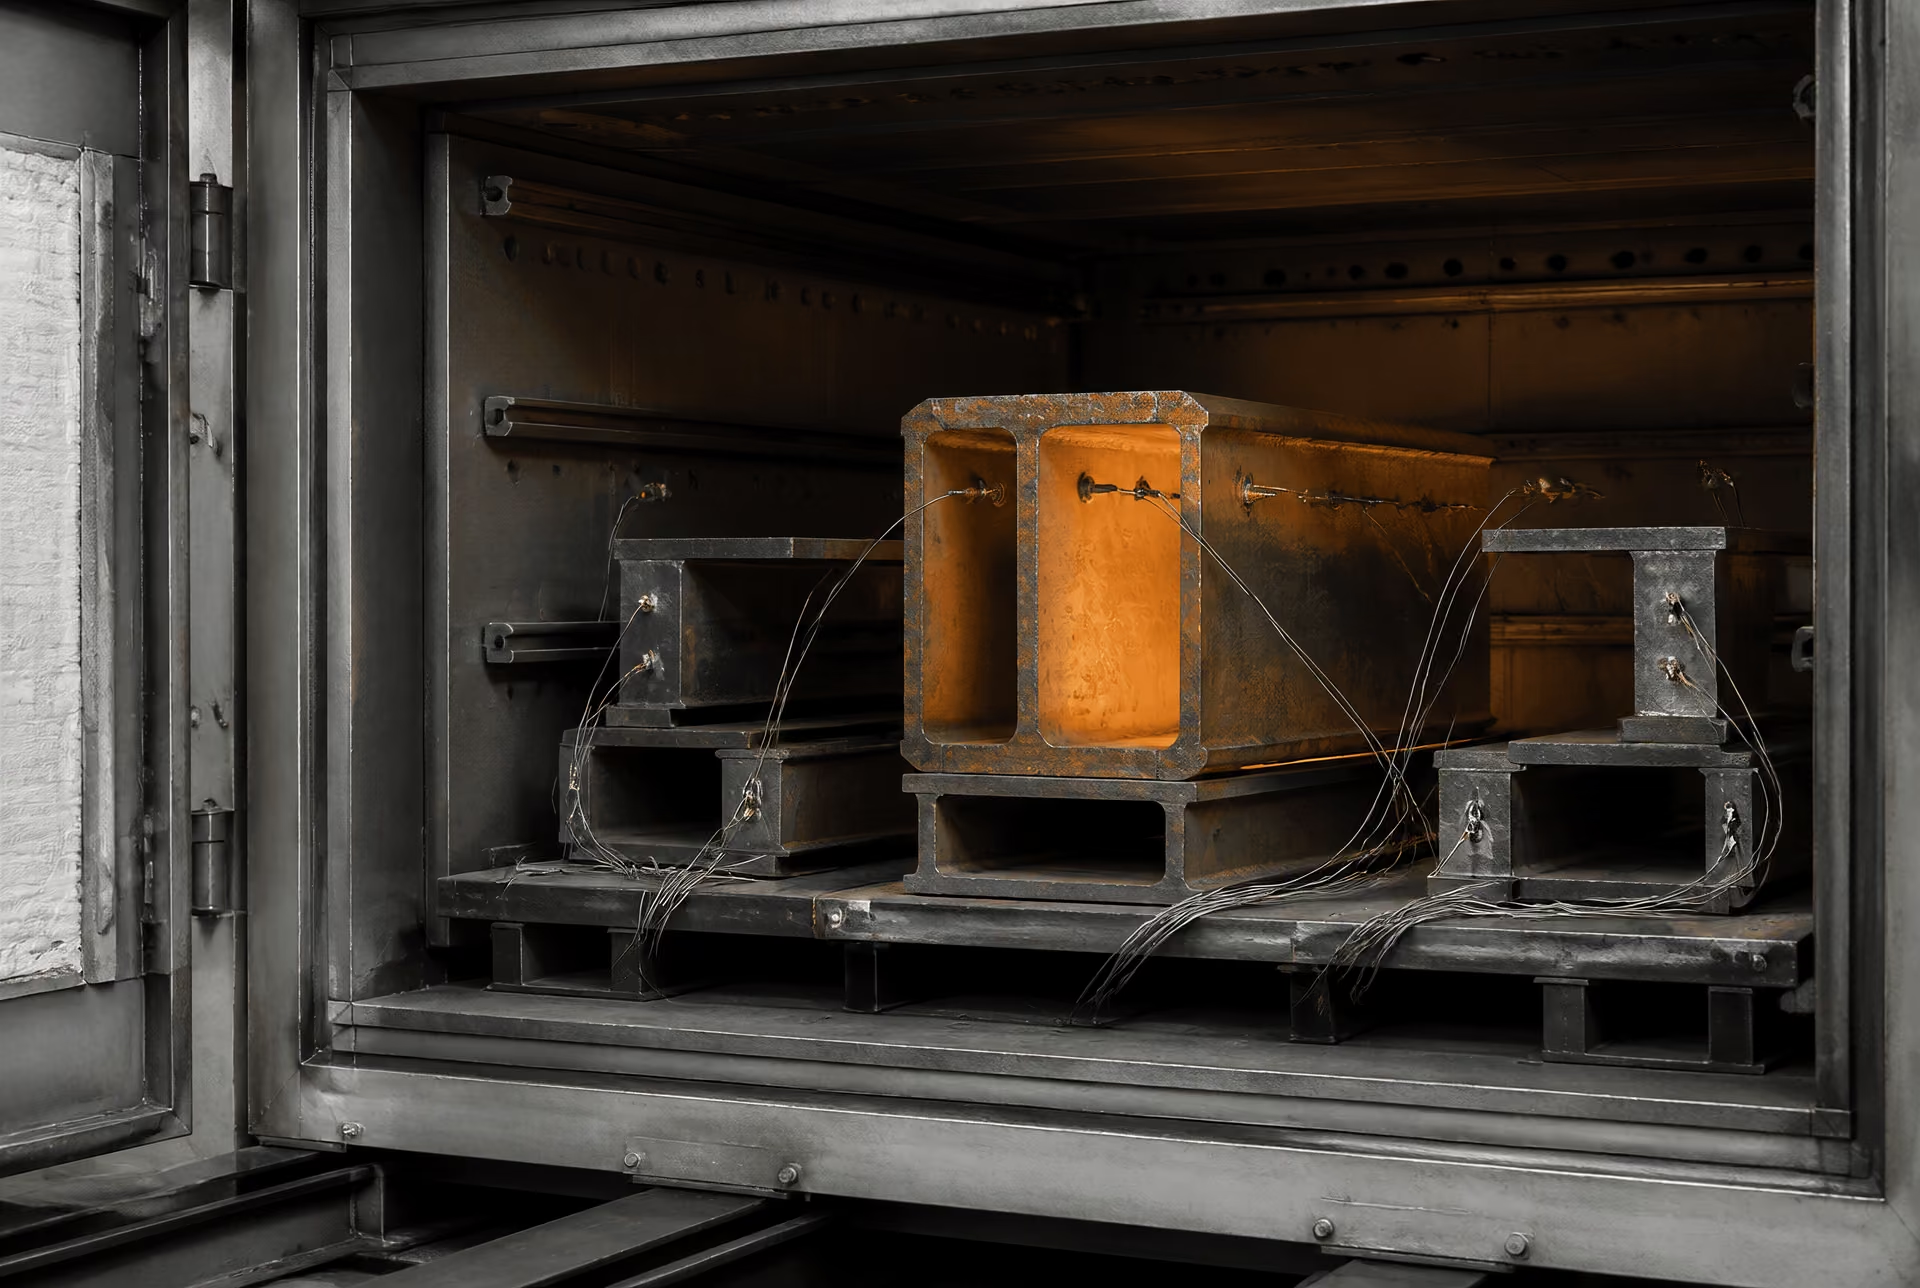
Die Haltezeit ermöglicht es, dass sich das Zentrum des Bauteils der Zieltemperatur annähert, und gibt der Austenitisierungsreaktion Zeit, abzulaufen. Eine dünne Probe kann sich schnell ausgleichen; ein schweres Schmiedestück benötigt wesentlich länger. Die Haltezeit ist daher keine allgemeingültige Zahl von Minuten pro Millimeter, die losgelöst von der Ofenbeladung und thermischen Messungen betrachtet werden kann. Die Behandlung muss den vorgesehenen Austenit erzeugen, ohne ein unnötiges Kornwachstum zuzulassen.
Die Abkühlung beginnt, sobald der Stahl den Ofen verlässt oder die Zwangsumwälzung einsetzt. „Luftabkühlung“ kann ruhende Raumluft, bewegte Luft oder einen kontrollierten Gasstrom bedeuten; metallurgisch sind diese Bedingungen nicht identisch. Ein großer Querschnitt kühlt in seinem Kern langsamer ab als an seiner Oberfläche. Ein kleiner Querschnitt kann so schnell abkühlen, dass ein deutlich feineres Ferrit-Perlit-Gefüge entsteht. Legierungselemente, die die Bildung von Perlit oder Bainit verzögern, können das Ergebnis ebenfalls verändern. Für manche Güten kann eine festgelegte Abkühlgeschwindigkeit oder ein anschließendes Anlassen erforderlich sein.
Wenn der Austenit den Umwandlungsbereich durchläuft, wird Kohlenstoff umverteilt und es bilden sich neue Gefügebestandteile. Bei vielen normalisierten niedrig- und mittelgekohlten Stählen ist das übliche Ergebnis ein Gemisch aus Ferrit und Perlit, wobei die Anteile durch den Kohlenstoffgehalt und die Abkühlgeschwindigkeit bestimmt werden. Das luftgekühlte Gefüge ist im Allgemeinen feiner und härter als das entsprechende ofengekühlt geglühte Gefüge. Stähle mit höherem Kohlenstoffgehalt oder höherem Legierungsgehalt können andere Anteile an Perlit, Bainit oder weiteren Umwandlungsprodukten bilden. „Normalisiert“ garantiert daher kein einheitliches, universelles Gefüge.
Das National Bureau of Standards beschrieb das Normalisieren im Jahr 1935 als Erwärmen auf etwa 100 °F über den kritischen Bereich und anschließendes Abkühlen an ruhender Luft. Diese historische Beschreibung verdeutlicht den wesentlichen Unterschied zum Prozessglühen, das dort unterhalb oder in der Nähe des unteren kritischen Temperaturbereichs eingeordnet wurde. Moderne Spezifikationen präzisieren die Einzelheiten nach Werkstoffgüte, doch die zentrale Abfolge bleibt erkennbar: Austenitisieren und anschließend offenes Abkühlen, anstatt eine Ofenabkühlung vorzugeben.
Rekristallisation, Kornfeinung und Gefügehomogenisierung
Durch das Normalisieren kann ein verformtes oder ungleichmäßiges Ausgangsgefüge durch eine neue Population von Austenitkörnern ersetzt werden. In einem geschmiedeten oder gewalzten Bauteil sind die Körner gestreckt, Versetzungen eingebracht und gerichtete Unterschiede erzeugt worden. Sobald der Stahl den Austenitbereich erreicht, können Erholung und rekristallisationsbezogene Vorgänge einen großen Teil dieses Verformungsgefüges beseitigen. Neue Austenitkörner keimen und wachsen; bei der anschließenden Abkühlung entstehen Ferrit und Perlit, die mit diesen ehemaligen Austenitkörnern verbunden sind.
Aus diesem Grund wird das Normalisieren häufig als kornfeinende Behandlung bezeichnet. Diese Formulierung bedarf einer Einschränkung. Die Behandlung garantiert keine Kornfeinung allein deshalb, weil der Ofen eine hohe Temperatur erreicht hat. Die Austenitkorngröße hängt vom Ausgangsgefüge, von der Spitzentemperatur, der Haltezeit, der Aufheizgeschwindigkeit, den Legierungszusätzen und den Abkühlbedingungen ab. Eine maßvolle Austenitisierungsbehandlung kann ein gleichmäßigeres und feineres Gefüge erzeugen als das von einem Schmiedevorgang übernommene Gefüge. Eine lange Haltezeit deutlich oberhalb der erforderlichen Temperatur kann dagegen grobkörnigen Austenit erzeugen, woraufhin auch das umgewandelte Ferrit-Perlit-Gefüge relativ grob ist.
Die Behandlung kann außerdem die Gefügeungleichmäßigkeit verringern. Gegossener Stahl kann Seigerungen, grobe dendritische Bereiche und örtlich unterschiedliche Phasenverteilungen enthalten. Schmieden und Walzen können Bänderungen, gestreckte Körner oder Unterschiede in Verformung und Temperatur hinterlassen. Das Normalisieren fördert vor der Abkühlung einen gleichmäßigeren Austenitzustand, während Diffusion und Umwandlung den sichtbaren Kontrast zwischen diesen Bereichen verringern. Es beseitigt jedoch weder starke chemische Seigerungen noch repariert es Risse. Ebenso macht es nicht jede Stelle eines großen Bauteils identisch, da Oberfläche und Kern weiterhin unterschiedlichen Abkühlgeschwindigkeiten ausgesetzt sind.
Die daraus resultierende Gefügefeinung beeinflusst die technischen Eigenschaften. Eine gleichmäßigere Ferrit-Perlit-Verteilung kann die Einheitlichkeit von Härte und Zugverhalten verbessern, richtungsabhängige Unterschiede verringern und einen besser vorhersehbaren Ausgangszustand für die Bearbeitung oder eine spätere Härtung schaffen. Das Normalisieren kann außerdem einen Teil der Eigenspannungen abbauen, sollte jedoch nicht als gezielter Spannungsarmglühzyklus betrachtet werden. Der Spannungszustand nach der Abkühlung hängt von Geometrie, Behinderung, Temperaturgradienten und Umwandlungsdehnung ab.
Auch der Begriff „Homogenisierung“ muss mit Bedacht verwendet werden. Das Normalisieren verbessert die Gefügegleichmäßigkeit; es ist nicht mit einer Hochtemperatur-Homogenisierungsbehandlung gleichzusetzen, die darauf abzielt, eine weitreichende chemische Seigerung in einer Gusslegierung zu verringern. Kohlenstoff und substitutionelle Legierungselemente diffundieren nicht alle mit derselben Geschwindigkeit, und die Haltezeit beim Normalisieren ist häufig zu kurz, um größere Konzentrationsgradienten zu beseitigen. Das praktische Ergebnis ist eine Gefügekonditionierung und keine chemische Vollkommenheit.
Warum Normalisieren nicht einfach schnelleres Glühen ist
Glühen und Normalisieren können beide mit einem Erwärmen in den Austenitbereich beginnen, doch ihre Abkühlpläne unterscheiden sich ausreichend, um unterschiedliche Werkstoffe zu erzeugen. Beim Weichglühen wird normalerweise eine Ofenabkühlung oder eine andere bewusst langsame und festgelegte Abkühlmethode eingesetzt, sodass die Umwandlung näher am Gleichgewicht abläuft. Dies führt tendenziell zu gröberen Ferrit-Perlit-Gefügen, geringerer Härte und verbesserter Duktilität oder Bearbeitbarkeit. Beim Normalisieren wird in freier Luft oder in Gas abgekühlt. Dadurch wird Wärme schneller abgeführt, und es entstehen gewöhnlich feinere Umwandlungsprodukte mit höherer Festigkeit und Härte.
Der Unterschied ist nicht lediglich eine Frage der Zeit. Die Abkühlgeschwindigkeit verändert die Temperaturen, bei denen Ferrit und Perlit entstehen, den Abstand der Perlitlamellen, das Ausmaß der Kohlenstoffdiffusion und bei legierten Stählen die Möglichkeit der Bainitbildung. Ein normalisiertes Bauteil aus 4140 und ein ofengekühlt weichgeglühtes Bauteil aus 4140 können zwar dieselben Nennphasen aufweisen, sich jedoch deutlich hinsichtlich Härte und Verhalten bei einem anschließenden Abschrecken unterscheiden. Die Bezeichnung des normalisierten Zyklus als „schnelles Glühen“ verschleiert diese Umwandlungsunterschiede.
Das Normalisieren wird gewählt, wenn der vorherige Prozess ein nicht akzeptables Gefüge hinterlassen hat oder wenn ein festgelegter normalisierter Lieferzustand erforderlich ist. Es kann Schmiedestücke vor der Bearbeitung konditionieren, das Gefüge warmumgeformter Erzeugnisse verfeinern, die Ungleichmäßigkeit nach dem Gießen verringern und vor dem Härten und Anlassen einen reproduzierbaren Ausgangszustand schaffen. Es ist nicht automatisch die richtige Behandlung für maximale Weichheit. Wenn geringe Härte und leichte Bearbeitbarkeit im Vordergrund stehen, kann stattdessen ein vollständiges Weichglühen vorgeschrieben werden.
Ebenso ist das Normalisieren nicht immer die abschließende Behandlung. Die Bundesvorschrift 49 CFR § 179.500-6 enthält ein sicherheitskritisches Beispiel, bei dem die vorgeschriebene Behandlung von Tankstahl aus Glühen oder Normalisieren mit anschließendem Anlassen besteht, wobei die Anlasstemperatur mindestens 1000 °F betragen muss. Das Beispiel zeigt, warum die Bezeichnung der Behandlung allein nicht ausreicht: Die endgültigen Eigenschaften hängen von der vollständigen Abfolge ab.
Ein gültiges Normalisierverfahren muss daher die Stahlgüte, die Grundlage für die kritische Temperatur, die Austenitisierungstemperatur, die Praxis für Temperaturausgleich oder Haltezeit, das Kühlmedium und dessen Umwälzung, die Querschnittsgröße sowie alle Anforderungen an ein anschließendes Anlassen festlegen. Ohne diese Angaben ist „normalisiert“ eine unvollständige Beschreibung.
5. Glühen versus Normalglühen: ein Vergleich auf Grundlage der thermischen Vorgeschichte
Glühen und Normalglühen sind keine austauschbaren Bezeichnungen für „Weichmachen“. Sie beschreiben unterschiedliche thermische Vorgeschichten, wobei der wesentliche Unterschied im Verhältnis zwischen der Austenitbildung und der Abkühlgeschwindigkeit liegt. Beim Glühen wird gewöhnlich ein relativ weicher, spannungsarmer und zerspanbarer Zustand durch kontrollierte langsame Abkühlung angestrebt. Beim Normalglühen wird im Allgemeinen ein verfeinertes und gleichmäßigeres Ferrit-Perlit-Gefüge durch Erwärmen in den Austenitbereich und Abkühlen an Luft oder in Gas angestrebt.
Die genaue Behandlung hängt weiterhin von der Stahlsorte, der Querschnittsgröße, der vorherigen Verarbeitung, der Ofenregelung, der Atmosphäre und der maßgeblichen Produktspezifikation ab. ASTM A941-16 enthält eine allgemeine Terminologie für Stahl und verwandte Legierungen, legt jedoch auch fest, dass eine Definition in einer spezifischen ASTM-Norm Vorrang vor einer identischen Definition in der allgemeinen Terminologienorm hat. Ein Wärmebehandler muss daher die anzuwendende Werkstoffspezifikation lesen, anstatt eine allgemeine Temperatur aus einem Handbuch zu übernehmen.
Erwärmungsbereich und Austenitbildung
Die Erwärmung bestimmt, welche Umwandlungen möglich sind. Bei einem untereutektoiden Kohlenstoffstahl führt eine ausreichende Erwärmung über die obere kritische Temperatur Ac3 dazu, dass sich im maßgeblichen Querschnitt Austenit bildet. Beim Abkühlen wandelt sich dieser Austenit hauptsächlich in Ferrit und Perlit um, sofern Legierungselemente, Abkühlgeschwindigkeit oder Kohlenstoffgehalt den Umwandlungsweg nicht verändern. Bei einem übereutektoiden Stahl kann die Behandlung auf Ac1 und Acm bezogen werden; die vollständige Auflösung des Zementits ist dabei nicht immer das Ziel. Legierungszusätze wie Chrom, Molybdän, Nickel, Mangan und Silizium verändern die kritischen Temperaturen, die Diffusionsgeschwindigkeiten, die Härtbarkeit und die Umwandlungsprodukte.
Beim Normalglühen wird gewöhnlich oberhalb des kritischen Bereichs austenitisiert, lange genug gehalten, damit der Querschnitt die Temperatur erreicht, und anschließend das Werkstück zur freien Abkühlung entnommen. Bodycote beschrieb das Normalglühen im Jahr 2024 als Erwärmung auf etwa 800–920 °C zur Bildung neuer Austenitkörner, gefolgt von einer freien Abkühlung an Luft oder in Gas. Dieser Bereich stellt eine Verfahrensbeschreibung und keine allgemeingültige Anweisung dar. Für Stahl 4140 nennt eine Laborreferenz des MIT aus dem Jahr 2007 etwa 850–875 °C für das Normalglühen, mit einer Haltezeit zum Temperaturausgleich und anschließender Abkühlung an Luft. Eine andere Querschnittsdicke oder Ofenanordnung kann eine andere Haltezeit erfordern und bei demselben nominalen Sollwert ein anderes Ergebnis hervorbringen.
Das Glühen umfasst mehrere Behandlungen, weshalb „Glühtemperatur“ keine eindeutige Bedeutung hat. Beim Weichglühen wird ein geeigneter Kohlenstoff- oder niedriglegierter Stahl üblicherweise austenitisiert und anschließend langsam im Ofen abgekühlt. Das Zwischenstufenglühens beziehungsweise Prozessglühen wird dagegen häufig bei niedriggekohltem Stahl nach einer Kaltverformung angewendet und kann unterhalb oder nahe dem Bereich der unteren kritischen Temperatur durchgeführt werden. Das National Bureau of Standards stellte diese Unterscheidung im Jahr 1935 in Circular 409 dar. Ein Prozessglühen kann die Duktilität wiederherstellen, ohne dasselbe Austenitkorngefüge zu erzeugen, das durch einen vollständigen Glühzyklus oder einen Normalglühzyklus entsteht.
Eine Erwärmung über den kritischen Bereich hinaus gewährleistet außerdem keine feine Endkorngröße. Eine übermäßige Temperatur, eine zu lange Haltezeit oder wiederholte Erwärmung kann zu groben Austenitkörnern führen. Das Normalglühen verfeinert häufig ein zuvor grobes oder uneinheitliches Gefüge, weil der Stahl erneut erwärmt und umgewandelt wird; die Gefügeverfeinerung hängt jedoch von der gewählten Temperatur und der Anzahl der Zyklen ab. Auch das Glühen kann bei kontrollierter Ofenführung ein zweckmäßiges, gleichmäßiges Gefüge erzeugen; es ist nicht einfach eine unkontrollierte Variante des Normalglühens.
| Behandlung | Hauptzweck | Typischer Temperaturbereich | Abkühlverfahren | Erwartetes Gefüge | Maßrisiko | Übliche nachgelagerte Arbeitsgänge |
|---|---|---|---|---|---|---|
| Prozessglühen | Wiederherstellung der Duktilität nach Kaltverformung und Verringerung der Umformspannungen | Unterhalb oder nahe dem unteren kritischen Bereich, abhängig von der Stahlsorte | Kontrollierte Ofenabkühlung oder vorgeschriebene langsame Abkühlung | Rekristallisierter oder erweichter Ferrit; das Gefüge hängt von der vorherigen Verformung ab | Üblicherweise gering, jedoch kann der Abbau von Eigenspannungen zu Verzug führen | Kaltumformen, Biegen, Ziehen, leichte Zerspanung |
| Weichglühen | Verringerung der Härte, Verbesserung der Zerspanbarkeit und Erzeugung eines weicheren Ferrit-Perlit-Zustands | Für die Stahlsorte geeigneter Austenitisierungsbereich | Ofenabkühlung oder ein anderes langsames, kontrolliertes Verfahren | Ein gröberes Ferrit-Perlit-Gefüge als im normalgeglühten Zustand ist üblich | Mittel; langsame Temperaturgradienten und der Abbau von Spannungen sind weiterhin von Bedeutung | Grobbearbeitung, Umformen, nachfolgende Wärmebehandlung |
| Normalglühen | Verfeinerung oder Homogenisierung des Gefüges und Einstellung eines festgelegten Lieferzustands | Oberhalb des kritischen Bereichs; häufig etwa 800–920 °C, jedoch abhängig von der Stahlsorte | Ruhende Luft, bewegte Luft oder Gas | Üblicherweise feineres Ferrit-Perlit-Gefüge und gleichmäßigere vorherige Austenitkorngröße | Höher als bei der Ofenabkühlung, da Oberfläche und Kern unterschiedlich abkühlen | Zerspanung, Prüfung, Vergüten, Fertigung |
| Normalgeglühter und angelassener Zustand | Einstellung von Festigkeit, Zähigkeit und Eigenspannungen nach dem Normalglühen | Normalglühbereich, gefolgt von einem stahlsortenspezifischen Anlassen | Luft oder Gas nach dem Normalglühen; kontrollierte Abkühlung nach dem Anlassen | Angelassener Ferrit-Perlit-Zustand oder andere stahlsortenabhängige angelassene Umwandlungsprodukte | Durch beide Stufen und die Querschnittsgröße bestimmt | Einsatz im Betrieb, Schweißqualifikation, Endbearbeitung |
| Behandlung | Abkühlverfahren | Typische Tendenz der Eigenschaften |
|---|---|---|
| Verfahrensglühen | Kontrollierte Ofenabkühlung oder festgelegte langsame Abkühlung | Geringere Streckgrenze und verbesserte Bruchdehnung nach der Kaltumformung |
| Vollständiges Glühen | Ofenabkühlung oder kontrollierte langsame Abkühlung | Geringere Härte und verbesserte Zerspanbarkeit |
| Normalglühen | Ruhende Luft, bewegte Luft oder Gas | Feineres Gefüge und üblicherweise höhere Festigkeit und Härte |
| Normalgeglüht und angelassen | Luft oder Gas nach dem Normalglühen, anschließend kontrolliertes Anlassen | Angepasste Festigkeit, Zähigkeit und Eigenspannung |
Die Tabelle zeigt Tendenzen und keine garantierten Eigenschaften. ISO 683-1:2016 führt normalgeglühte sowie normalgeglühte und angelassene Zustände als technische Lieferzustände für unlegierte wärmebehandelbare Stähle auf. Diese Formulierung ist von Bedeutung: Der Behandlungszustand ist Bestandteil der Produktanforderung und nicht lediglich eine nach der Herstellung hinzugefügte Beschreibung aus der Fertigung.
Kühlmedium und Auswirkungen der Abkühlgeschwindigkeit
Die Abkühlung ist bei vielen praktischen Vergleichen der entscheidende Unterschied. Beim im Ofen abgekühlten Glühzustand verbleibt das Werkstück längere Zeit bei erhöhter Temperatur, sodass Kohlenstoffdiffusion und Umwandlung näher am Gleichgewicht ablaufen können. Dies führt gewöhnlich zu einem gröberen Perlitlamellenabstand und einer geringeren Härte als bei der Abkühlung an Luft aus einem vergleichbaren austenitisierten Zustand. Das Ergebnis ermöglicht häufig eine leichtere Zerspanung und eine höhere Duktilität, insbesondere wenn der Werkstoff nicht stark legiert ist.
Beim Normalglühen wird der Stahl aus dem Ofen entnommen und ruhender Luft, bewegter Luft oder einem kontrollierten Gasstrom ausgesetzt. Das Vokabular des Karlsruhe Institute of Technology definiert das Normalglühen als Austenitisieren mit anschließender Abkühlung an der freien Luft zur Förderung einer gleichmäßigen Korngröße und Zusammensetzung. Die im Allgemeinen höhere Abkühlgeschwindigkeit erzeugt feinere Umwandlungsprodukte als die Ofenabkühlung. Ein kleinerer Perlitlamellenabstand und ein verfeinertes Ferritnetzwerk erhöhen im Vergleich zum Weichglühen häufig die Streckgrenze und Zugfestigkeit, während die Härte zunimmt und die Zerspanbarkeit abnehmen kann.
Die Abkühlung an Luft erfolgt nicht mit einer einzigen festgelegten Geschwindigkeit. Eine dünne Platte kann sich schnell der Temperatur des umgebenden Gases annähern, während der Kern eines schweren Schmiedestücks noch lange heiß bleibt, nachdem seine Oberfläche bereits abgekühlt ist. Ein Ventilator, die Gaszusammensetzung, die Anordnung auf dem Rost, die Abstände zwischen den Teilen und die Austrittstemperatur aus dem Ofen beeinflussen sämtlich die Abkühlkurve. Große Querschnitte können so langsam abkühlen, dass der Kern einem geglühten Gefüge ähnelt, während sich an der Oberfläche ein härteres Gefüge bildet. Bei legierten Stählen mit erheblicher Härtbarkeit kann selbst die Abkühlung an Luft in bestimmten Bereichen Bainit oder Martensit erzeugen. Eine Angabe wie „normalgeglüht“ ist daher ohne Informationen zu Querschnitt und Stahlsorte unvollständig.
Dasselbe gilt für das Glühen im Ofen. „Ofenabkühlung“ kann eine programmierte Abkühlgeschwindigkeit, das Abschalten des Ofens, eine stufenweise Abkühlung durch den Umwandlungsbereich oder die Überführung in eine Zone mit niedrigerer Temperatur bedeuten. Diese Verfahren können unterschiedliche Perlitmorphologien, Eigenspannungen und Maßänderungen erzeugen. Die Abkühlung durch den Umwandlungsbereich ist besonders wichtig, weil die Austenitzerlegung mit Volumenänderungen einhergeht. Eine ungleichmäßige Abkühlung kann dünne Bauteile verbiegen oder in dicken Bauteilen Spannungen hinterlassen, selbst wenn die Endhärte akzeptabel erscheint.
Das Normalglühen kann bei geeigneter Auswahl der Behandlung außerdem chemische und strukturelle Bänderung verringern, jedoch nicht jede Art von Seigerung beseitigen. Starke Legierungsseigerung, Schmiedefaserverlauf, Schweißbereiche und Entkohlung können nach einem Zyklus weiterhin sichtbar sein. Entsprechend der Spezifikation kann eine zweite Normalglühbehandlung, eine Diffusionsbehandlung oder ein anderes Vergüten erforderlich sein.
Typische Unterschiede bei Härte, Festigkeit, Duktilität und Zerspanbarkeit
Der übliche Vergleich ist eindeutig: Das Weichglühen erzeugt den weicheren Zustand, während das Normalglühen eine höhere Festigkeit und häufig ein feineres Gefüge ergibt. Geglühter Stahl ermöglicht im Allgemeinen geringere Schnittkräfte und eine bessere Zerspanbarkeit, wobei sehr weicher Stahl lange, problematische Späne bilden kann. Normalgeglühter Stahl weist gewöhnlich eine höhere Streckgrenze, Zugfestigkeit und einen höheren Widerstand gegen örtliche Verformung auf, weil sein Ferrit-Perlit-Gefüge feiner und weniger grob ist als das durch langsame Ofenabkühlung erzeugte Gefüge.
Die Duktilität lässt sich nicht nach einer einzigen Regel bewerten. Das Normalglühen kann die gleichmäßige Dehnung und Zähigkeit verbessern, wenn es ein grobes, seigerungsbedingtes oder überhitztes Gefüge ersetzt. Im Vergleich zu einem sorgfältig durchgeführten Weichglühen können die höhere Härte und der feinere Perlit bei bestimmten Stahlsorten jedoch die Duktilität verringern. Kohlenstoffgehalt, Legierungsgehalt, Einschlussform, Korngröße und Prüfrichtung beeinflussen sämtlich das Ergebnis. Die Dicke verändert die Abkühlgeschwindigkeit, sodass zwei Stäbe derselben Stahlsorte und mit nominell gleicher Behandlung unterschiedliche Zugfestigkeits- und Härtewerte aufweisen können.
Eine vorherige Kaltverformung verändert den Vergleich ebenfalls. Das Weichglühen kann die Umformbarkeit wiederherstellen, ohne Austenitisieren zu erfordern, während das Normalglühen die verformte Struktur vollständig ersetzen kann, jedoch möglicherweise eine stärkere thermische Verformung verursacht. Bei 4140 ist das Normalglühen häufig eine Zwischenvorbereitung vor dem Härten und Anlassen und nicht der endgültige Zustand für die Weichbearbeitung. Bei kohlenstoffarmem Blech kann das Weichglühen die relevante Behandlung sein, während bei einem geschmiedeten Bauteil aus mittelkohlenstoffhaltigem Stahl ein vollständiges Glühen oder Normalglühen vorgeschrieben sein kann.
Die richtige Wahl ergibt sich aus der erforderlichen thermischen Vorgeschichte. Verwenden Sie die Zustandsbezeichnung der Werkstoffnorm, die kritischen Temperaturen, die Grenzwerte für die Querschnittsgröße, die Anforderungen an Härte oder mechanische Eigenschaften sowie alle nachfolgenden Schweiß- oder Bearbeitungsverfahren. Die US-Bundesvorschrift 49 CFR § 179.500-6 veranschaulicht diesen Punkt in einer sicherheitskritischen Anwendung: Für bestimmte Behandlungen von Stahltanks werden Glühen oder Normalglühen mit anschließendem Anlassen vorgeschrieben, wobei die Anlasstemperatur mindestens 1000 °F betragen muss. Keines der beiden Wörter allein definiert die fertigen Eigenschaften. Entscheidend sind der Erwärmungsverlauf, der Abkühlungsverlauf und die nachfolgende Behandlung.
6. Werkstoffspezifische Praxis: Kohlenstoffstähle, niedriglegierte Stähle und 4140
Ein Wärmebehandlungszyklus kann nicht allein anhand der Wörter geglüht oder normalgeglüht ausgewählt werden. Zuerst muss der Werkstoff identifiziert werden, gefolgt von der Anwendung der einschlägigen Produkt- oder Prozessnorm, der vorherigen Mikrostruktur, der Querschnittsgröße und des Ofenverfahrens. Derselbe Ofen-Sollwert kann in verschiedenen Stählen unterschiedliche Umwandlungsverläufe erzeugen, während ein nominell korrekter Zyklus fehlschlagen kann, wenn der Kern des Werkstücks die vorgesehene Temperatur nicht erreicht hat.
ASTM A941-16 enthält die allgemeine Terminologie für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen, legt jedoch auch fest, dass eine Definition in einer bestimmten ASTM-Norm Vorrang vor einer identischen allgemeinen Definition hat. Diese Einschränkung ist von Bedeutung. „Normalglühen“ ist eine Verfahrensbeschreibung und kein universelles Rezept. ISO 683-1:2016 behandelt beispielsweise normalgeglühte sowie normalgeglühte und angelassene Zustände als festgelegte Lieferzustände für unlegierte wärmebehandelbare Stähle. Der Wärmebehandlungszustand ist daher Bestandteil der Werkstoffbezeichnung und der Annahmeanforderungen und nicht lediglich eine nach der Fertigung von einem Betrieb hinzugefügte Anmerkung.
Unlegierte Kohlenstoffstähle und die Bedeutung des Kohlenstoffgehalts
Der Kohlenstoffgehalt verändert sowohl das Phasengleichgewicht als auch den für die Austenitisierung erforderlichen Temperaturbereich. Bei einem untereutektoiden unlegierten Kohlenstoffstahl, dessen Kohlenstoffgehalt unterhalb der eutektoiden Zusammensetzung liegt, führt das Erwärmen über die obere kritische Temperatur zur Bildung von Austenit, nachdem sich der vorhandene Ferrit aufgelöst hat. Beim Abkühlen bildet sich voreutektoider Ferrit, bevor sich der verbleibende Austenit nahe der eutektoiden Temperatur umwandelt. Das Endgefüge besteht üblicherweise aus Ferrit und Perlit, wobei die relativen Anteile stark durch den Kohlenstoffgehalt und die Abkühlgeschwindigkeit bestimmt werden.
Diese Beschreibung ist konzeptioneller Art und kein Ersatz für eine Werkstoffspezifikation. Ein kohlenstoffärmerer Stahl bildet im Allgemeinen einen größeren Ferritanteil und erreicht nach einem langsamen Glühen oder einem luftgekühlten Normalglühen eine geringere Härte. Eine Erhöhung des Kohlenstoffgehalts in Richtung der eutektoiden Zusammensetzung vergrößert den Perlitanteil und erhöht gewöhnlich Festigkeit und Härte. Sie verändert außerdem die Wärmebilanz: Mehr Kohlenstoff muss im Austenit gelöst werden, und der zulässige Überhitzungsspielraum hängt von der vorgeschriebenen chemischen Zusammensetzung und den angestrebten Korngrößenzielen ab.
Ein kohlenstoffreicherer Stahl, einschließlich eines Stahls mit eutektoider oder übereutektoider Zusammensetzung, durchläuft einen anderen Umwandlungsweg. Anstelle von voreutektoidem Ferrit kann sich voreutektoider Zementit bilden, und übermäßiges Austenitisieren kann grobe Körner oder eine unerwünschte Auflösung von Karbiden fördern. Wenn derselbe Zyklus für beide Werkstoffe als „Glühen“ bezeichnet wird, werden diese Unterschiede verdeckt. Beim vollständigen Glühen wird gewöhnlich in den Austenitbereich erwärmt, eine Zeit lang zur Umwandlung und zum Temperaturausgleich gehalten und mit kontrollierter, langsamer Geschwindigkeit abgekühlt, häufig im Ofen. Das National Bureau of Standards beschrieb das Weichglühen 1935 als Erwärmen einer eisenbasierten Legierung unterhalb oder nahe dem Bereich der unteren kritischen Temperatur — ein Verfahren, das sich sowohl vom vollständigen Glühen als auch vom Normalglühen unterscheidet.
Beim Normalglühen wird der Stahl dagegen austenitisiert und anschließend frei an ruhender oder bewegter Luft abgekühlt. Das National Bureau of Standards beschrieb das Verfahren als Erwärmen auf ungefähr 100 °F über den kritischen Bereich und anschließendes Abkühlen an ruhender Luft. Die Beschreibung von Bodycote aus dem Jahr 2024 nennt einen breiten Normalglühbereich von ungefähr 800–920 °C, in dem sich zunächst neue Austenitkörner bilden, bevor eine freie Abkühlung in Luft oder Gas erfolgt. Dieser Bereich ist für die Erläuterung des Verfahrens nützlich, stellt jedoch keine Anweisung dar, jeden Kohlenstoffstahl auf eine einzige Temperatur zu erwärmen.
Die Abkühlung an Luft erfolgt schneller als die Abkühlung im Ofen, sodass der Perlit im Allgemeinen feiner ist und der normalgeglühte Stahl üblicherweise eine höhere Festigkeit und Härte aufweist als im vollständig geglühten Zustand. Das Ergebnis hängt von der Masse ab. Ein dünnes Teil kann so schnell abkühlen, dass ein wesentlich feineres Umwandlungsgefüge entsteht als bei einem dicken Schmiedestück aus derselben Schmelze. Umgekehrt kann ein großer Querschnitt in seinem Zentrum langsam abkühlen und dort ein anderes Gefüge als an der Oberfläche hervorbringen. Die Ofensteuerung zeichnet die Kammertemperatur auf; sie beweist nicht, dass das Werkstück diese Temperatur erreicht hat.
Bei Kohlenstoffstählen lautet die praktische Frage daher nicht: „Bei welcher Temperatur wird Stahl normalgeglüht?“ Sie lautet: „Welche Temperatur und welcher Abkühlungszustand erzeugen bei diesem Werkstoff und diesem Querschnitt den vorgeschriebenen Ferrit- und Perlitanteil, die vorgeschriebene Korngröße, Härte und Maßhaltigkeit?“ Die Antwort muss sich aus der einschlägigen Werkstoffnorm, der Wärmebehandlungsspezifikation oder einem qualifizierten Verfahren ergeben.
Niedriglegierte Stähle und Härtbarkeit
Die Legierung verändert die Praxis des Normalglühens wesentlich stärker, als eine geringfügige Anpassung des Sollwerts vermuten lässt. In Austenit gelöste Elemente können die kritischen Temperaturen verschieben, die Kohlenstoffaktivität verändern, die Bildung von Ferrit und Perlit verzögern, die Karbidstabilität ändern und das Austenitkornwachstum beeinflussen. Die in einem Zeit-Temperatur-Umwandlungsschaubild für kontinuierliche Abkühlung dargestellten Anfangs- und Endzeiten der Umwandlung können sich zu längeren Zeiten verschieben, sodass die Luftabkühlung in Bereichen Bainit oder Martensit erzeugen kann, in denen sich bei einem unlegierten Kohlenstoffstahl Perlit bilden würde.
Härtbarkeit Die Tiefe oder das Ausmaß, bis zu dem Stahl unter einer bestimmten Abkühlbedingung ein härteres Umwandlungsprodukt entwickeln kann; sie ist nicht gleichbedeutend mit der maximalen Härte.
Dies ist die zentrale Bedeutung der Härtbarkeit. Sie ist nicht mit der maximalen Härte gleichzusetzen. Die Härtbarkeit beschreibt die Tiefe oder das Ausmaß, in dem ein Stahl unter einer bestimmten Abkühlungsbedingung ein härteres Umwandlungsprodukt entwickeln kann. Ein niedriglegierter Stahl mit höherer Härtbarkeit kann bei der Luftabkühlung in einem schweren Querschnitt wesentlich stärker reagieren als ein unlegierter Kohlenstoffstahl, selbst wenn beide derselben Ofenbehandlung unterzogen werden. Die Abkühlgeschwindigkeiten an der Oberfläche, im Zwischenbereich und im Kern werden dann metallurgisch bedeutsam.
Auch die Anweisung „über den kritischen Bereich“ kann bei legierten Stählen unzureichend sein. Die unteren und oberen kritischen Temperaturen können von denjenigen abweichen, die anhand eines einfachen Eisen-Kohlenstoff-Diagramms vorhergesagt werden, und die erforderliche Überhitzung über den relevanten Umwandlungsbereich hängt vom Werkstoff, vom vorherigen Zustand, vom Korngrößenziel und von der Erwärmungspraxis ab. Eine lange Haltezeit bei überhöhter Temperatur kann Karbide auflösen, die erhalten bleiben sollten, Austenitkörner vergrößern, Verformungen verstärken oder die Härtbarkeit des nachfolgenden Umwandlungsgefüges erhöhen. Eine zu kurze Haltezeit kann ungelöste Bestandteile oder einen unvollständig umgewandelten Kern hinterlassen.
Das Kühlmedium muss mit gleicher Sorgfalt festgelegt werden. Ofenabkühlung, Abkühlung an ruhender Luft, gebläseunterstützte Abkühlung und Gasabkühlung sind keine austauschbaren Bezeichnungen. Beim Normalglühen wird nach der Austenitisierung herkömmlicherweise an freier Luft abgekühlt; das Vokabular des Karlsruher Instituts für Technologie bezeichnet die Austenitisierung mit anschließender Abkühlung an freier Luft als die definierende Abfolge. Beim Glühen wird eine vorgegebene langsame Abkühlgeschwindigkeit oder eine Ofenabkühlung verwendet, um die Härte zu verringern und die Bearbeitbarkeit oder Duktilität zu verbessern. Der Unterschied besteht in der thermischen Vorgeschichte und nicht in einer nachträglich vergebenen Bezeichnung.
Niedriglegiertes Material kann je nach den geforderten mechanischen Eigenschaften und der maßgeblichen Norm nach dem Normalglühen zusätzlich angelassen werden müssen. Ein normalgeglühtes Gefüge ist nicht automatisch ein Endzustand. In einem sicherheitskritischen Beispiel schreibt 49 CFR § 179.500-6 für Tankstahl eine Behandlung durch Glühen oder Normalglühen mit anschließendem Anlassen vor, wobei die Anlasstemperaturen mindestens 1000 °F betragen müssen. Diese Vorschrift zeigt, warum die Bezeichnung „normalgeglüht“ nicht als vollständige Eigenschaftsspezifikation behandelt werden kann.
Die Querschnittsgröße bleibt entscheidend. Wärmeübertragungsberechnungen, Thermoelementmessungen, die Anordnung der Charge, die Ofenumwälzung, das Emissionsvermögen und der Kontakt mit Vorrichtungen beeinflussen sämtlich die tatsächliche Abkühlkurve. Das Zentrum eines schweren Bauteils kann noch oberhalb der Umwandlungstemperatur liegen, während an seiner Oberfläche bereits die Umwandlung einsetzt. Ein Produktionsverfahren sollte daher die Grundlage für die Zeitmessung festlegen: Ofentemperatur, Chargentemperatur, ein aufgezeichnetes Werkstück-Thermoelement oder eine genehmigte Regel auf Grundlage der Querschnittsdicke. „Eine Stunde halten“ besitzt keine feste metallurgische Bedeutung, solange Ausgangszustand und Temperaturausgleich nicht definiert sind.
Das MIT-Beispiel für das Normalglühen von 4140 bei ungefähr 850–875 °C
Ein nützliches Beispiel mit konkreter Werkstoffbezeichnung ist AISI/SAE 4140, ein niedriglegierter Chrom-Molybdän-Stahl, dessen Reaktion auf Luftabkühlung nicht derjenigen eines unlegierten Kohlenstoffstahls entspricht. Die Legierungszusätze erhöhen die Härtbarkeit und beeinflussen die Umwandlungskinetik, sodass Querschnittsgröße und Kühlumgebung die resultierenden Anteile von Ferrit, Perlit, Bainit oder Martensit verändern können. Der Werkstoff muss bestätigt werden, bevor ein 4140-Verfahren angewendet wird; ein ähnlicher nomineller Kohlenstoffgehalt macht einen anderen Stahl nicht metallurgisch austauschbar.
Die Laborreferenz des Massachusetts Institute of Technology aus dem Jahr 2007 gibt für das Normalglühen von 4140 eine Behandlung vor, die aus dem Austenitisieren bei ungefähr 850–875 °C, dem Halten zum Temperaturausgleich und anschließendem Abkühlen an der Luft auf Raumtemperatur besteht. Diese drei Teile gehören zusammen. Die Temperatur erzeugt den austenitischen Ausgangszustand, die Haltezeit ermöglicht den Temperaturausgleich des tatsächlichen Werkstücks – nicht nur der Ofenatmosphäre –, und die Luftkühlung legt den Umwandlungsweg fest. Wird die Haltezeit weggelassen oder die Luftkühlung durch eine Ofenabkühlung ersetzt, ändert sich die Behandlung.
Der Zeitplan des MIT ist eine Labor- oder Ausbildungsreferenz und stellt nicht automatisch eine Fertigungsspezifikation dar. Er legt nicht eigenständig die zulässige Korngröße, Härte, Zugfestigkeit, Verformungsgrenzen, Atmosphärenregelung, Beladungsdichte, Position der Thermoelemente oder Abnahmekriterien für jedes Bauteil aus AISI/SAE 4140 fest. Eine Fertigungsspezifikation kann eine andere Austenitisierungstemperatur, eine anhand der Querschnittsdicke festgelegte Haltezeit, eine kontrollierte Ofentemperaturgleichförmigkeit oder eine anschließende Anlassbehandlung verlangen. Die anzuwendende Werkstoffnorm und die Zeichnung haben Vorrang.
Die tatsächliche Werkstücktemperatur ist bei 4140 besonders wichtig, weil dessen höhere Härtbarkeit die Luftkühlung entscheidender macht. Ein kleines Laborprobestück kann schnell und gleichmäßig abkühlen; bei einer großen Welle, einem Schmiedestück oder einem unregelmäßig geformten Bauteil darf nicht vorausgesetzt werden, dass derselbe Abkühlungsverlauf vorliegt. Kanten können sich früher umwandeln als der Kern, und behinderte Querschnittsbereiche können während des Fortschreitens der Umwandlung Eigenspannungen entwickeln. Die alleinige Aufzeichnung des Ofensollwerts ist ein schwacher Nachweis für die Behandlungsqualität.
Die korrekte Vorgehensweise besteht darin, den Werkstoffgrad zu bestimmen, den erforderlichen Zustand festzulegen, den spezifizierten Austenitisierungsbereich auszuwählen, den Temperaturausgleich am Werkstück zu überprüfen und das Kühlverfahren zu kontrollieren. Weichglühen und Normalglühen können beide als Erwärmungs- und Abkühlvorgänge beschrieben werden; bei Kohlenstoffstählen und niedriglegierten Stählen bleiben ihre Temperaturen, ihre Kinetik, ihre Gefüge und ihre Zwecke jedoch unterschiedlich. Sie als austauschbar zu behandeln, ist ein Verfahrensfehler.
7. Ofenpraxis und Prozessvariablen
Die Ofenpraxis bestimmt, ob eine spezifizierte Weichglüh- oder Normalglühbehandlung tatsächlich den vom Verfahren vorgesehenen Stahlquerschnitt erreicht. Eine Ofensteuerung kann 850 °C anzeigen, während das Zentrum eines dicken Schmiedestücks noch deutlich kälter ist; ebenso kann ein Oberflächenthermoelement die Zieltemperatur anzeigen, während eine dicht gepackte Beladung noch kältere Teile enthält. Der angezeigte Wert ist daher ein Ofensollwert oder die gemessene Temperatur einer Ofenzone und nicht automatisch die Temperatur jedes Werkstücks.
Diese Unterscheidung ist wichtig, weil Weichglühen und Normalglühen von der Umwandlungstemperatur und der Abkühlungsgeschichte abhängen. Beim Normalglühen ist im Allgemeinen eine Austenitisierung mit anschließender Abkühlung in stehender oder umlaufender Luft erforderlich, während beim vollständigen Weichglühen eine kontrollierte, langsame Abkühlung – häufig im Ofen – erforderlich ist. Das Prozessglühen ist eine eigenständige Behandlungskategorie; das National Bureau of Standards beschrieb es 1935 als Erwärmung einer Legierung auf Eisenbasis unterhalb oder in der Nähe des Bereichs der unteren kritischen Temperatur. Seine Temperatur ist nicht mit einer Normalglühtemperatur austauschbar.
ASTM A941-16 stellt allgemeine Begriffe für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen bereit, legt jedoch ebenfalls fest, dass eine Definition in einer bestimmten ASTM-Norm eine identische Definition in der allgemeinen Terminologienorm außer Kraft setzt. Die jeweils anzuwendende Produkt- oder Wärmebehandlungsspezifikation ist daher maßgeblich, wenn sich Begriffe oder Behandlungsanforderungen unterscheiden. ISO 683-1:2016 nennt beispielsweise die Lieferzustände „normalisiert“ sowie „normalisiert und angelassen“ für nichtlegierte wärmebehandelbare Stähle. „Normalisiert“ ist daher nicht lediglich die Beschreibung eines erweichten Zustands durch einen Ofenbediener; der Begriff kann Bestandteil des spezifizierten metallurgischen Zustands des Produkts sein.
Anordnung der Beladung, Querschnittsdicke und Temperaturgleichförmigkeit
Kontrollen der Ofenpraxis
- Anordnung der Charge Für Strömungs-, Strahlungs- und Wärmeleitungswege sorgen, die eine gleichmäßige Erwärmung unterstützen.
- Querschnittsdicke Die Zeit berücksichtigen, die der maßgebliche Querschnitt benötigt, um die Temperatur zu erreichen.
- Thermoelemente Repräsentative Positionen am Werkstück verwenden, wenn die Ofenanzeigen die Kerntemperatur nicht bestimmen können.
- Atmosphäre Oxidation, Zunderbildung und Entkohlung entsprechend dem erforderlichen Oberflächenzustand kontrollieren.
- Aufzeichnungen Chargenkennung, Temperaturverläufe, Haltebedingungen, Abkühlverfahren und Abweichungen aufbewahren.
Die Beladung muss so angeordnet werden, dass Ofenumlauf, Wärmestrahlung und Wärmeleitung das Werkstück gleichmäßig erwärmen können. Teile, die unmittelbar aneinanderliegen, erzeugen abgeschirmte Oberflächen und Wärmeleitwege, die sich von denen der frei exponierten Oberflächen unterscheiden. Ein dicht gepackter Korb mit Schmiedestücken kann eine zufriedenstellende Messung der Ofenlufttemperatur zeigen, während die innen liegenden Teile gegenüber den äußeren Teilen zurückbleiben. Auch bei langen Stäben können Unterschiede zwischen den Enden und der Mitte entstehen, insbesondere wenn sich die Enden in der Nähe der Tür, von Haltevorrichtungen oder eines Bereichs mit hoher Strömungsgeschwindigkeit befinden.
Die Querschnittsdicke ist eine wesentliche Prozessvariable. Ein dünnes Blech oder ein kleines bearbeitetes Bauteil kann sich der Ofentemperatur schnell annähern; eine schwere Platte, ein großes Gussteil oder ein dickes Schmiedestück benötigt mehr Zeit, damit die Wärme bis in den Kern geleitet wird. Das maßgebliche Maß ist nicht immer allein die nominale Dicke. Form, Übergänge, Ansätze, Bohrungen, Kontaktstellen und Querschnittsänderungen können örtliche thermische Verzögerungen und unterschiedliche Umwandlungsreaktionen verursachen. Ein dünner Flansch kann bereits austenitisch sein, während eine schwere Nabe noch unterhalb des vorgesehenen Bereichs liegt.
Auch die Erwärmungsgeschwindigkeit muss kontrolliert werden. Eine schnelle Aufheizrampe kann in einem Bauteil mit Eigenspannungen aus dem Schmieden, Schweißen, Gießen oder Bearbeiten einen großen Temperaturunterschied zwischen Oberfläche und Kern, Wärmespannungen, Verformung oder Rissbildung verursachen. Eine langsame Aufheizrampe ist jedoch nicht in jedem Fall automatisch sicherer: Ein längerer Aufenthalt in einem mittleren Temperaturbereich kann die Oxidation verstärken und die Ausscheidung, die Auflösung von Karbiden oder den ursprünglichen Gefügezustand beeinflussen. Das Verfahren sollte Aufheizrampen oder Stufen vorsehen, wenn dies aufgrund des Werkstoffgrads, der Geometrie oder des Ausgangszustands erforderlich ist.
Die Beladungsdichte beeinflusst sowohl die Wärmeübertragung als auch die Erholung des Ofens. Das Öffnen der Tür zum Beladen kann die Ofentemperatur senken, und eine schwere Charge kann beim Einbringen einen weiteren Temperaturabfall verursachen. Reagiert die Steuerung zu aggressiv, kann der Ofen überschwingen, bevor die Beladung den Temperaturausgleich erreicht hat. Bei unzureichender Luftzirkulation können die äußeren Teile heißer werden, während das Zentrum kalt bleibt. Strömungsrichtung des Gebläses, Anordnung der Leitbleche, Abstände zwischen den Körben, Auslegung der Auflagen und Position der Charge innerhalb der Arbeitszone sollten während der Anlagenqualifizierung festgelegt werden, statt sie aus der Anzeige der Steuerung abzuleiten.
Temperaturgleichförmigkeitsprüfungen und Werkstückthermoelemente liefern unterschiedliche Informationen. Eine Gleichförmigkeitsprüfung kontrolliert die zulässige Temperaturschwankung zwischen verschiedenen Positionen in der leeren oder definierten Arbeitszone. Beladungsthermoelemente zeigen, wie ein repräsentatives Bauteil während eines tatsächlichen Zyklus reagiert. Beide Arten von Prüfungen können erforderlich sein. Bei dicken oder sicherheitskritischen Bauteilen können an repräsentativen Stellen befestigte oder eingesetzte Thermoelemente die einzige zuverlässige Möglichkeit sein, festzustellen, wann der kälteste Bereich die erforderliche Temperatur erreicht hat. Die Befestigungsmethode muss dem Zyklus selbst standhalten und darf keine irreführende Oberflächenmessung erzeugen.
Haltezeit, Temperaturausgleich und Vermeidung übermäßigen Kornwachstums
Die Haltezeit beginnt erst, wenn der maßgebliche Teil der Beladung die erforderliche Temperatur erreicht hat, und nicht unbedingt bereits dann, wenn die Ofenanzeige erstmals den Sollwert erreicht. Zweck der Haltezeit ist der Temperaturausgleich: Der gesamte Querschnitt muss ausreichend heiß sein, damit die vorgesehene Umwandlung oder Erholung gleichmäßig ablaufen kann. Beim Normalglühen bedeutet dies, den erforderlichen austenitischen Zustand herzustellen, bevor die Beladung zur Luftkühlung aus dem Ofen genommen wird. Das Karlsruhe Institute of Technology beschreibt das Normalglühen als Austenitisierung mit anschließender Abkühlung an der freien Luft, wobei die Behandlung eine gleichmäßige Korngröße und Zusammensetzung fördern soll.
Eine Laborreferenz des Massachusetts Institute of Technology für 4140 nennt für das Normalglühen ungefähr 850–875 °C, gefolgt von einer Haltezeit zum Temperaturausgleich und einer Luftkühlung auf Raumtemperatur. Dieser Bereich gilt für das zitierte 4140-Verfahren; er ist weder eine universelle Einstellung für jedes 4140-Produkt, jeden Querschnitt und jede Spezifikation noch für jeden Stahlgrad. Der Legierungsgehalt verschiebt die Umwandlungstemperaturen und verändert die Härtbarkeit, während vorheriges Schmieden, Schweißen, Kaltverformen und der Karbidzustand die für eine gleichmäßige Reaktion erforderliche Zeit beeinflussen.
Eine längere als erforderliche Haltezeit gewährleistet keinen besseren Temperaturausgleich. Bei überhöhter Temperatur oder übermäßig langer Haltezeit können die Austenitkörner wachsen. Grobe frühere Austenitkörner können ein gröberes Umwandlungsgefüge erzeugen, die Zähigkeit verändern und den Härtegradienten nach dem Abkühlen beeinflussen. Überhitzung kann außerdem Bestandteile auflösen, die das Verfahren erhalten sollte, die Verformung erhöhen und Oberflächenschäden verstärken. Normalglühen wird häufig ausgewählt, um ein ungleichmäßiges Gefüge zu verfeinern oder zurückzusetzen; ein zu langer oder überhitzter Normalglühzyklus kann diesen Zweck jedoch zunichtemachen.
Das Weichglühen stellt andere Anforderungen an die Abkühlung. Beim vollständigen Weichglühen muss der Ofenabkühlplan für den vorgesehenen Umwandlungsweg langsam genug sein, anstatt die Beladung lediglich so weit abzukühlen, dass sie gefahrlos gehandhabt werden kann. Texas A&M unterscheidet das Normalglühen, bei dem nach dem Erwärmen oberhalb des kritischen Bereichs stehende oder bewegte Luft verwendet wird, vom Weichglühen, bei dem eine vorgegebene langsame Abkühlung zur Verringerung der Härte und zur Verbesserung der Zerspanbarkeit und Duktilität eingesetzt wird. Ein Ofen, der zu schnell abkühlt, oder eine Beladung, die entnommen wird, während ihr Zentrum noch heiß ist, kann ein Mischgefüge und ein uneinheitliches Bearbeitungsverhalten hervorbringen.
Die genauen Erwärmungs-, Halte- und Abkühlzeiten müssen aus der Werkstoffspezifikation, der Querschnittsgröße, der Anordnung der Beladung, der Leistungsfähigkeit des Ofens und dem validierten Verfahren abgeleitet werden. Die Behandlung der Wärmebehandlung von Stahl im ASM Metals Handbook betrachtet Austenitisierungstemperatur, Kühlmedium, Variablen, Verfahren und Anwendungen als miteinander verbundene Prozessentscheidungen. Eine aus einer allgemeinen Tabelle übernommene Zeit kann diese Bewertung nicht ersetzen.
Atmosphäre, Oxidation, Entkohlung und Zunder
Die Kontrolle der Ofenatmosphäre betrifft sowohl den Oberflächenzustand als auch das Erscheinungsbild. In einem oxidierenden Ofen reagiert Eisen mit Sauerstoff und Wasserdampf und bildet Zunder. Zunder verändert die Abmessungen, verunreinigt die Bearbeitungsvorgänge und kann Oberflächenfehler verdecken. Beim Handhaben oder Kugelstrahlen kann er sich ablösen, eine aufgeraute Oberfläche hinterlassen und die für die Endbearbeitung verfügbare Bearbeitungszugabe verändern. Der Verlust ist nicht gleichmäßig, wenn verschiedene Flächen unterschiedlich stark exponiert sind oder wenn Teile einander berühren.
Die Entkohlung ist schwerwiegender als gewöhnlicher Zunder, weil sie die Chemie des oberflächennahen Stahls verändert. Kohlenstoff kann von der Oberfläche in eine oxidierende oder feuchte Ofenatmosphäre diffundieren und eine kohlenstoffärmere Schicht erzeugen. Diese Schicht kann weicher als der Kern sein, eine geringere Verschleißbeständigkeit aufweisen, bei einer nachfolgenden Härtung anders reagieren oder zu einem Härtemesswert führen, der den Werkstoff im Inneren nicht repräsentiert. Die Tiefe hängt von der Temperatur, der Zeit, der Stahlzusammensetzung, dem Atmosphärepotenzial und dem Oberflächenzustand ab. Eine übermäßige Haltezeit erhöht sowohl die Möglichkeit der Oxidation als auch des Kohlenstoffverlusts.
Schutzatmosphären, Vakuum, dicht verschlossene Behälter oder Opferpackungen können diese Auswirkungen vermindern; jedes Verfahren erfordert jedoch die Kontrolle der Gaszusammensetzung, des Taupunkts, von Leckagen, des Durchflusses, der Ofensauberkeit und der Beladungspraxis. Eine nominelle Bezeichnung als Inertgas beweist nicht, dass die Atmosphäre eine Entkohlung verhindert. Wasserdampf, Lufteintritt, Schmierstoffrückstände und verunreinigte Vorrichtungen können die Ofenchemie verändern. Umgekehrt kann eine stark aufkohlende Atmosphäre den Oberflächenkohlenstoff erhöhen und einen anderen Fehler erzeugen.
Die Atmosphäre sollte im Hinblick auf den erforderlichen endgültigen Oberflächenzustand ausgewählt werden. Wenn Zunder und Entkohlung zulässig sind, weil die betroffene Schicht durch die Bearbeitung entfernt wird, muss die zulässige Tiefe dennoch festgelegt werden. Wenn die Oberfläche fertigbearbeitet oder maßkritisch ist oder später einer Induktionshärtung, Aufkohlung, Nitrierung oder einer Ermüdungsbeanspruchung unterzogen wird, sind die Grenzwerte für die Atmosphäre strenger. Härteverläufe von der Oberfläche in die Tiefe, metallografische Untersuchungen, Maßprüfungen und Zunderprüfungen können bestätigen, ob der Zyklus das spezifizierte Ergebnis erzeugt hat.
Ein sicherheitskritisches Beispiel findet sich in 49 CFR § 179.500-6, wonach bestimmte Wärmebehandlungen von Stahltanks aus Glühen oder Normalisieren mit anschließendem Anlassen bestehen, wobei die Anlasstemperaturen nicht unter 1000 °F liegen dürfen. Diese Anforderung verdeutlicht, warum die Ofenpraxis nicht von der maßgeblichen Spezifikation getrennt werden kann. Der zulässige Sollwert, die Beladung, die Haltezeit, das Abkühlverfahren, die Atmosphäre und die Prüfkriterien gehören zu einem qualifizierten Verfahren für den genannten Stahl und die betreffende Geometrie. Keine einzelne Glüh- oder Normalisierungstemperatur, Haltezeit oder Abkühlregelung ist ohne diese Kontrollen gültig.
8. Mikrostrukturelle Ergebnisse und ihre Überprüfung
Perlit, Ferrit, Bainit und Martensit im Abkühlverlauf
Glühen und Normalisieren werden durch den Wärmeverlauf definiert, nicht durch das Wort „Weichmachen“. Das endgültige Gefüge hängt vom beim Erwärmen gebildeten Austenit, von der Zusammensetzung des Stahls, der Querschnittsgröße und dem Temperatur-Zeit-Verlauf während der Abkühlung ab. Die Umwandlung beginnt erst, wenn die Abkühlkurve den maßgeblichen Umwandlungsbereich schneidet, und die Produkte hängen sowohl von der Temperatur als auch von der für die Diffusion verfügbaren Zeit ab.
In einem untereutektoiden unlegierten Kohlenstoffstahl ermöglicht eine langsame Ofenabkühlung normalerweise, dass sich der Austenit zunächst in voreutektoiden Ferrit und anschließend in relativ groben Perlit umwandelt. Der Kohlenstoff hat Zeit, über vergleichsweise große Entfernungen zu diffundieren, sodass die Perlitkolonien und der Lamellenabstand tendenziell grob sind. Dieses Gefüge führt im Vergleich zu einem schneller abgekühlten Zustand gewöhnlich zu einer geringeren Härte und einer besseren Zerspanbarkeit, obwohl das tatsächliche Ergebnis vom Kohlenstoffgehalt, der ursprünglichen Korngröße, der Wanddicke, der Ofenpraxis und dem festgelegten Glühzyklus abhängt.
Das Normalisieren umfasst im Allgemeinen eine Austenitisierung oberhalb des kritischen Bereichs mit anschließender Abkühlung in ruhender oder bewegter Luft. Bodycote beschrieb das Normalisieren im Jahr 2024 als Erwärmen auf etwa 800–920 °C zur Bildung neuer Austenitkörner, gefolgt von freier Abkühlung in Luft oder Gas. Das Karlsruhe Institute of Technology bezeichnet ebenfalls die Austenitisierung und die Abkühlung an offener Luft als kennzeichnende Abfolge. Luft führt Wärme schneller ab als ein Ofen, sodass die Umwandlung bei niedrigeren Temperaturen und mit weniger Zeit für die Diffusion erfolgt. Das entstehende Ferrit-Perlit-Gefüge ist gewöhnlich feiner als das durch vollständige Ofenabkühlung erzeugte, und Härte sowie Festigkeit sind häufig höher.
Dieser Vergleich beschreibt eine Tendenz, keine Garantie. Legierungselemente verschieben die Umwandlungstemperaturen und verzögern die Diffusion. Chrom, Molybdän, Nickel, Mangan und Silizium können die Perlit- und Bainitreaktionen zu längeren Zeiten verschieben und dadurch die bei einer bestimmten Abkühlgeschwindigkeit entstehenden Produkte verändern. Ein Querschnitt, der in einem kohlenstoffarmen Stahl an der Luft zu Ferrit und Perlit abkühlt, kann in einem legierten Stahl Bainit bilden, insbesondere in der Nähe der Oberfläche oder bei dünneren Querschnitten. Bei ausreichend schneller Abkühlung kann ein Teil des Austenits die diffusionsgesteuerten Reaktionen umgehen und sich in Martensit umwandeln. Martensit kann unangelassen und für den vorgesehenen Zustand ungeeignet sein, sofern keine festgelegte Anlassbehandlung folgt.
4140 ist ein nützlicher Hinweis darauf, dass Erwartungen an unlegierte Kohlenstoffstähle nicht auf jede Güte angewendet werden dürfen. Eine Laborreferenz des MIT aus dem Jahr 2007 nennt für das Normalisieren von 4140 etwa 850–875 °C, mit einer Haltezeit zum Temperaturausgleich und anschließender Luftabkühlung auf Raumtemperatur. Abhängig von der Querschnittsgröße sowie den Ofen- oder Luftbedingungen kann das entstehende Gefüge Ferrit, Perlit, Bainit oder örtlich härtere Gefügebestandteile enthalten. Die Gütebezeichnung allein legt das Ergebnis nicht fest; entscheidend sind der vollständige Wärmebehandlungszyklus und die Abkühlungsgeometrie.
Das 1935 herausgegebene Rundschreiben des National Bureau of Standards unterschied das Prozessglühen vom Normalisieren: Das Prozessglühen wurde als Erwärmen unterhalb oder in der Nähe des Bereichs der unteren kritischen Temperatur beschrieben, während das Normalisieren als Erwärmen auf etwa 100 °F oberhalb des kritischen Bereichs mit anschließender Abkühlung an ruhender Luft beschrieben wurde. Prozessglühen kann die Kaltverfestigung abbauen, ohne das ursprüngliche Gefüge vollständig umzuwandeln. Daher darf nicht angenommen werden, dass dadurch das Ferrit-Perlit-Gefüge eines vollständigen Glühens oder einer Normalisierungsbehandlung wiederhergestellt wird.
Umwandlungsschaubilder helfen, diese Unterschiede zu erklären. Ein Zeit-Temperatur-Umwandlungsschaubild bei kontinuierlicher Abkühlung zeigt, wann der Austenit bei einer vorgegebenen Abkühlgeschwindigkeit mit der Umwandlung beginnt und sie beendet. Die Abkühlkurven für den Ofen, die Luft sowie von der Oberfläche zum Kern können unterschiedliche Bereiche dieses Schaubilds durchlaufen. Daher kann dieselbe Ofencharge an der Oberfläche, bei einem Viertel der Dicke und im Zentrum unterschiedliche Gefüge enthalten. Dicke Bauteile kühlen im Kern langsamer ab, während scharfe Ecken, freiliegende Enden und kleine Anbauteile schnell genug abkühlen können, um härtere Produkte zu entwickeln.
Korngröße, Bandbildung, Seigerung und Homogenität
Das Normalisieren kann das Austenitkorngefüge verfeinern, weil das Erwärmen oberhalb des kritischen Bereichs ermöglicht, dass sich der zuvor verformte oder thermisch veränderte Austenit umwandelt und sich während der Abkühlung anschließend neu bildet. Das Ergebnis ist häufig eine feinere und gleichmäßigere Ferrit-Perlit-Anordnung als diejenige, die nach einer verlängerten Ofenabkühlung verbleibt. Eine übermäßige Austenitisierungstemperatur oder Haltezeit vereitelt diesen Zweck, indem sie das Austenitkornwachstum fördert. Die Kornverfeinerung ist daher eine Funktion des vollständigen Zyklus und nicht lediglich der Bezeichnung „normalisiert“.
Glühen kann die Härte und die Eigenspannung verringern und dabei ein verhältnismäßig grobes Gefüge beibehalten, wenn der Zyklus eine langsame Umwandlung begünstigt. Ein grobes Korn kann für einen Produktzustand akzeptabel und für einen anderen unerwünscht sein, insbesondere wenn Kerbschlagzähigkeit, Ermüdungsfestigkeit oder Zerspanbarkeit kontrolliert werden. Die Korngröße muss anhand der Produktspezifikation beurteilt werden und nicht aufgrund eines allgemeinen visuellen Eindrucks.
Bandbildung ist ein eigenständiges Problem. Walzen und Schmieden können Ferrit, Perlit, Einschlüsse und legierungsreiche Bereiche entlang der Bearbeitungsrichtung strecken. Während der Abkühlung können sich diese Bereiche zu unterschiedlichen Zeitpunkten umwandeln und dadurch abwechselnde Bänder erzeugen, die in einem Längsschliff sichtbar sind. Normalisieren kann die Ausprägung bestimmter Bandbildungen durch das Auflösen und Umverteilen von Kohlenstoff während der Austenitisierung verringern, jedoch kann es starke chemische Seigerung oder sämtliche verformungsbedingten Merkmale nicht zuverlässig beseitigen. Mehrere Normalisierungszyklen, eine veränderte Schmiedepraxis oder eine Homogenisierung können erforderlich sein; diese Maßnahmen müssen durch die jeweils geltende Spezifikation genehmigt sein.
Seigerung entsteht während der Erstarrung. Mangan, Kohlenstoff, Phosphor, Schwefel und Legierungselemente können zwischen dendritischen und interdendritischen Bereichen unterschiedlich verteilt sein. Eine Wärmebehandlung kann durch Diffusion und Umwandlung die Gefügegleichmäßigkeit verbessern, doch gewöhnliches Glühen oder Normalisieren gewährleistet keine chemische Homogenität. Ein Mittelzonenbereich kann daher andere Anteile an Perlit, Bainit oder Martensit als das umgebende Material erzeugen, selbst wenn der Ofenzyklus gleichmäßig war.
Das Risiko ist nicht auf Martensit beschränkt. Bainit, Karbidnetzwerke, nicht aufgelöste Karbide und örtlich kohlenstoffreiche Gefügebestandteile können Härtegradienten oder eine schlechte Zerspanbarkeit verursachen. Oberflächenentkohlung erzeugt eine weichere ferritische Schicht, während Aufkohlung oder oxidationsbedingter Zunder die Härtemessung und die metallografische Auswertung erschweren können. Atmosphäre, Ofenbeladung, Thermoelementposition, Teileabstände und Abkühlungsexposition sind allesamt von Bedeutung.
Der Behandlungszustand ist ebenfalls eine Frage der Normenkonformität. ISO 683-1:2016 legt Lieferzustände für unlegierte wärmebehandelbare Stähle fest, darunter die Zustände normalgeglüht sowie normalgeglüht und angelassen. Diese Bezeichnungen sind nicht gleichbedeutend mit der informellen Aussage, dass das Material „geglüht“ wurde. In einem sicherheitskritischen Beispiel legt 49 CFR § 179.500-6 Wärmebehandlungen für Behälter fest, die aus Glühen oder Normalglühen mit anschließendem Anlassen bestehen, wobei die Anlasstemperaturen mindestens 1000 °F betragen müssen. Die maßgebliche Produktnorm bestimmt den erforderlichen Zustand und die Annahmekriterien.
Härte, Metallografie und Maßprüfung
Die Überprüfung sollte mit der Werkstoffgüte, der Produktform, der Schmelzennummer, dem festgelegten Lieferzustand und der anzuwendenden Norm beginnen. ASTM A941-16 ist die allgemeine Terminologiereferenz für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen; sie legt jedoch fest, dass eine Definition in einer spezifischen ASTM-Norm Vorrang vor einer identischen allgemeinen Definition hat. Die Terminologie und die Annahmeanforderung müssen daher zusammen mit der Produktnorm gelesen werden.
| Überprüfungsmethode | Was sie erkennen kann | Wichtige Kontrolle |
|---|---|---|
| Härtekartierung | Abweichungen von der Oberfläche zum Kern und von einem Ende zum anderen | Prüfverfahren, Vorbereitung, Messstellen und Umrechnungsregel |
| Metallografie | Ferrit, Perlit, Bainit, Martensit, Bänderung und Entkohlung | Querschnittsausrichtung, Ätzmittel und Untersuchungsstelle |
| Bestimmung der Korngröße | Zustand des Ferritkorns oder des ehemaligen Austenitkorns | Das in der maßgeblichen Norm genannte Verfahren verwenden |
| Maßprüfung | Durchbiegung, Ovalität, Wachstum, Schrumpfung und Verformung von Merkmalen | Festgelegte Bezugspunkte und kalibrierte Ausrüstung |
| Überprüfung der Ofenaufzeichnungen | Ob die angegebene Wärmebehandlungsgeschichte belegt ist | Tatsächliche Temperaturen, Haltezeit, Atmosphäre, Charge und Abkühlaufzeichnungen |

Eine Härtekartierung ist eine zweckmäßige erste Prüfung. Die Messwerte sollten die Oberfläche und, soweit zulässig, oberflächennahe oder im Querschnitt gelegene Bereiche repräsentieren; dabei muss eine ausreichende Anzahl von Messpunkten gewählt werden, um Unterschiede vom Rand zur Mitte und von einem Ende zum anderen zu erkennen. Ein einzelner unauffällig erscheinender Eindruck kann einen martensitischen Randbereich, eine entkohlte Oberfläche oder einen weichen Bereich in der Ofenmitte übersehen lassen. Prüfverfahren, Oberflächenvorbereitung, Entfernung von Zunder, Eindringkörperlast und Umrechnungsregel müssen aufgezeichnet werden. Es darf kein universeller Härtegrenzwert erfunden werden; die Grenzwerte ergeben sich aus Werkstoffgüte, Produkt und maßgeblicher Spezifikation.
Die Metallografie liefert die Erklärung, die allein durch die Härte nicht gegeben werden kann. Ein Querschliff kann die Ferrit-Perlit-Verteilung, Korngröße, Bänderung, Einschlüsse, Seigerungen, Bainit, Martensit, Karbidnetze und Entkohlung sichtbar machen. Das Ätzverfahren muss für den Stahl und den Untersuchungszweck geeignet sein. Längsschliffe sind besonders nützlich zur Beurteilung der Walzrichtung, der Fließlinien und der Bänderung, während Querschliffe radiale Unterschiede oder Unterschiede über die Wanddicke zeigen.
Die Bestimmung der Korngröße sollte nach dem in der anzuwendenden Norm genannten Verfahren erfolgen, beispielsweise anhand einer Vergleichstafel oder mithilfe eines Linienschnittverfahrens. Im Bericht sollten der untersuchte Ort angegeben und die Austenitkorngröße, sofern sie rekonstruiert oder anderweitig bestimmt wurde, von der nach der Umwandlung sichtbaren Ferritkorngröße unterschieden werden. Diese Messgrößen stehen miteinander in Beziehung, sind jedoch nicht identisch.
Prüfungen auf Entkohlung erfordern eine gemessene Härte- oder Gefügeaufnahme vom Oberflächenbereich in Richtung des unbeeinflussten Kerns. Die alleinige Entfernung von Zunder beweist nicht, dass kein Kohlenstoffverlust vorliegt. Eine Maßprüfung ist ebenso erforderlich: Erwärmung und Abkühlung im Ofen können Verformungen, Aufweitung oder Schrumpfung, Ovalität, Durchbiegung und Veränderungen an bearbeiteten Merkmalen verursachen. Kritische Maße sind vor und nach der Behandlung anhand eines festgelegten Bezugssystems und mit kalibrierten Messmitteln zu messen.
Abschließend sind die Ofenaufzeichnungen zu überprüfen. Zu bestätigen sind die Identität der Charge, die Sollwerte, die tatsächlichen Werkstücktemperaturen, sofern verfügbar, die Haltezeit, die Atmosphäre oder das Ofenpotenzial, die Kalibrierung der Thermoelemente, die Beladungsanordnung, die Transferzeit, das Abkühlverfahren und etwaige Unterbrechungen. Wenn die Aufzeichnungen den behaupteten Temperaturverlauf nicht belegen, können Härte und Gefüge zwar beschreiben, was geschehen ist; sie können jedoch nicht nachweisen, dass die vorgeschriebene Glüh- oder Normalglühbehandlung durchgeführt wurde.
9. Glühen und Normalglühen als Vorbereitung für spätere Arbeitsgänge
Glühen und Normalglühen werden häufig gemeinsam behandelt, da beide das Gefüge verändern, das durch Warmumformen, Gießen, Schweißen oder eine vorausgegangene Wärmebehandlung entstanden ist. Sie erzeugen jedoch nicht denselben Ausgangszustand. Beim Glühen stehen im Allgemeinen das Weichmachen, der Spannungsabbau und die Erhöhung der Duktilität durch langsames Abkühlen im Vordergrund; beim Normalglühen wird der Stahl austenitisiert und anschließend an der Luft abgekühlt, wodurch ein anderer Umwandlungsweg und in der Regel ein feineres, gleichmäßigeres Gefüge entstehen. Das praktische Ergebnis hängt vom Werkstoff, der Querschnittsgröße, dem Ausgangszustand, der Ofenführung, der Atmosphäre und der maßgeblichen Produktspezifikation ab.
Die Terminologie muss im Zusammenhang mit der anzuwendenden Norm gelesen werden. ASTM A941-16 enthält allgemeine Definitionen für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen, legt jedoch auch fest, dass eine Definition in einer spezifischen ASTM-Norm Vorrang vor einer identischen Definition in der allgemeinen Terminologienorm hat. Eine Zeichnung, eine Bestellspezifikation oder eine Klausel zur Wärmebehandlung ist daher maßgebend, wenn ihre Formulierung von einer allgemeinen Beschreibung von „geglüht“ oder „normalgeglüht“ abweicht.
Bearbeitung und Umformen
Ein vollständig geglühter Zustand wird üblicherweise gewählt, wenn vor der spanenden Bearbeitung oder dem Umformen eine geringe Härte und eine hohe Duktilität erforderlich sind. Das langsame Abkühlen im Ofen ermöglicht diffusionsgesteuerte Umwandlungen und verringert die Härte, die mit schnell abgekühlten Produkten verbunden ist. Die endgültige Ferrit-Perlit-Morphologie hängt jedoch vom Kohlenstoffgehalt, von den Legierungszusätzen, der Austenitkorngröße und der Abkühlgeschwindigkeit ab. Das Prozessglühen ist eine enger gefasste Wärmebehandlung: Das National Bureau of Standards Circular 409 (1935) beschrieb es als Erwärmen einer Eisenbasislegierung unterhalb oder nahe dem Bereich der unteren kritischen Temperatur. Es ist nicht mit einem vollständigen Glühen oberhalb des kritischen Bereichs gleichzusetzen.
Eine geringere Härte kann Schnittkräfte und Werkzeugverschleiß reduzieren, aber „weicher“ bedeutet nicht automatisch bessere Bearbeitbarkeit. Ein sehr weiches, grobes oder ferritisches Gefüge kann lange, zusammenhängende Späne erzeugen, am Werkzeug schmieren oder sich verformen, wenn Restspannungen abgebaut werden. Bearbeitungszugaben müssen diese Möglichkeit berücksichtigen. Normalglühen kann ein gleichmäßigeres Verhältnis von Festigkeit und Bearbeitbarkeit ermöglichen, insbesondere wenn ein geschmiedetes oder gewalztes Ausgangsgefüge grobe Körner, Seigerungen oder ungleichmäßige Perlitabstände aufweist. Bei vielen Kohlenstoffstählen und niedriglegierten Stählen ist es dennoch härter als ein langsam abgekühlter geglühter Zustand. Die Wahl muss daher dem Bearbeitungsvorgang folgen und nicht der pauschalen Behauptung, Normalglühen verbessere die Bearbeitbarkeit.
Beim Normalglühen wird der Stahl in den Austenitbereich erwärmt und in ruhender oder bewegter Luft beziehungsweise in einem spezifizierten Gas abgekühlt. Die Beschreibung von Bodycote aus dem Jahr 2024 nennt einen häufig zitierten Normalglühbereich von etwa 800–920 °C; dabei bilden sich neue Austenitkörner, bevor eine freie Abkühlung in Luft oder Gas erfolgt. Dieser Bereich ist beschreibender Natur und keine universell gültige Ofeneinstellung. Die erforderliche Temperatur kann bei einem untereutektoiden Stahl über Ac3, bei einem übereutektoiden Stahl über Acm liegen oder direkt durch die Werkstoffnorm festgelegt sein. Die Laborreferenz des MIT zu 4140 aus dem Jahr 2007 nennt beispielsweise etwa 850–875 °C für das Normalglühen von 4140, gefolgt von einer Haltezeit zum Temperaturausgleich und einer Abkühlung an der Luft.
Auch das Umformverhalten verändert sich mit der thermischen Vorgeschichte. Geglühter niedrigkohlenstoffhaltiger oder niedriglegierter Stahl ermöglicht normalerweise größere plastische Verformungen vor dem Auftreten von Rissen, während normalgeglühter Stahl eine höhere Streckgrenze besitzt und möglicherweise höhere Umformkräfte erfordert. Umgekehrt wird ein geglühter Zustand beim Warmumformen nicht immer bevorzugt: Übermäßiges Kornwachstum während eines unnötig langen Haltevorgangs kann ein grobes Gefüge hinterlassen, das später die Zähigkeit und die Maßbeständigkeit beeinflusst. Normalglühen nach dem Schmieden kann ein grobes oder ungleichmäßiges Schmiedegefüge durch neu gebildete Austenitkörner ersetzen; die Abkühlgeschwindigkeit im Umwandlungsbereich variiert jedoch stark mit der Dicke. Eine Plattenoberfläche und das Plattenzentrum können daher unterschiedliche Ferrit-Perlit-Anteile entwickeln.
Verzug wird durch mehr als nur die Nennhärte bestimmt. Der Abbau von Bearbeitungsspannungen während des Glühens kann Abmessungen verändern; die Abkühlung an der Luft nach dem Normalglühen kann Temperaturgradienten und Umwandlungsdehnungen erzeugen. Dünne Querschnitte können so schnell abkühlen, dass härtere Gefüge entstehen als erwartet, während dicke Querschnitte langsamer abkühlen und ein gröberes Umwandlungsgefüge behalten können. Vorrichtungen, Ausrichtung, Querschnittsübergänge und eine ungleichmäßige Ofenbeladung sind von Bedeutung. Das Behandlungsprotokoll sollte den Werkstoff und den Querschnitt angeben und nicht lediglich „wärmebehandelt“ ausweisen.
Vorbereitung auf das Härten und Anlassen
Wenn ein martensitisches Festigkeitsniveau erforderlich ist, stellt das Normalglühen keinen Ersatz für Härten und Anlassen dar. Beim Normalglühen wandelt sich der Austenit während der Abkühlung an der Luft um; bei vielen niedrig- und mittelgekohlten Stählen entsteht dabei üblicherweise Ferrit und Perlit, bei ausreichend härtbaren legierten Stählen und großen Unterschieden in der Abkühlgeschwindigkeit sind jedoch auch Bainit oder Martensit möglich. Beim Härten ist dagegen eine Austenitisierung mit anschließender ausreichend schneller Abkühlung erforderlich, um die diffusionsgesteuerte Umwandlung zu unterdrücken und Martensit zu bilden. Danach werden durch das Anlassen Härte, Zähigkeit und innere Spannungen eingestellt.
Ein vorausgehendes Glühen kann einen anschließenden Härtungszyklus besser vorhersehbar machen, indem es die Härte verringert und einen Teil der Ungleichmäßigkeiten beseitigt. Bei übermäßigem Glühen können jedoch grobe Körner zurückbleiben. Grobe Austenitkörner, die während des späteren Härtens entstehen, neigen dazu, die Härtbarkeit zu erhöhen und können die Zähigkeit verringern. Ein normalgeglühter Zustand wird häufig vor dem Härten gewählt, wenn das eingehende geschmiedete, gegossene oder warmgewalzte Gefüge grob oder uneinheitlich ist. Die erneute Austenitisierung während des Härtens beginnt dann mit einem besser kontrollierten Ferrit-Perlit-Gefüge und einer gleichmäßigeren Kohlenstoffverteilung.
Die Abfolge ist nicht automatisch vorgegeben. Legierungskarbide, Seigerungen, Bänderung, vorausgegangene Kaltverformung und die Bauteildicke können eine spezifizierte Zwischenbehandlung oder ein direktes Härteverfahren erforderlich machen. Eine zu hohe Normalglühtemperatur kann Karbide auflösen oder ein Kornwachstum verursachen; eine unzureichende Temperatur kann dazu führen, dass das ursprüngliche Gefüge nicht beseitigt wird. Die Haltezeit muss ausreichen, damit sich der Querschnitt ausgleicht, ohne ein unnötiges Kornwachstum zu bewirken. Auch die Atmosphärenführung ist von Bedeutung, da Entkohlung oder Oxidation die Oberfläche verändert, die später Anforderungen an Härte, Ermüdungsfestigkeit oder Maßhaltigkeit erfüllen muss.
Das Anlassen ist als eigenständiger Arbeitsgang zu behandeln. ASM Handbook Volume 4A unterscheidet Glühen und Normalglühen vom Abschrecken, Anlassen, Bainitisieren und Martempern, da sich deren Abkühlungsverläufe und die daraus entstehenden Gefüge unterscheiden. Ein sicherheitsrelevantes Beispiel findet sich in 49 CFR § 179.500-6 (2024), wo die vorgeschriebene Wärmebehandlung von Stahltanks ein Glühen oder Normalglühen mit anschließendem Anlassen umfasst; die Anlasstemperatur darf dabei nicht unter 1000 °F liegen. Diese Anforderung bedeutet nicht, dass jeder normalgeglühte Stahl angelassen werden muss. Sie zeigt vielmehr, dass die vorgeschriebene Abfolge Bestandteil eines geregelten Werkstoffzustands sein kann.
Wann ein normalgeglühter und angelassener Zustand spezifiziert wird
„Normalgeglüht und angelassen“ bezeichnet eine Wärmebehandlungsfolge und einen daraus resultierenden Lieferzustand, nicht ein Synonym für einen der beiden Arbeitsgänge allein. ISO 683-1:2016 legt technische Lieferbedingungen für unlegierte wärmebehandelbare Stähle fest, die unter anderem im normalgeglühten sowie im normalgeglühten und angelassenen Zustand geliefert werden. Die Bezeichnung verknüpft den Produktzustand mit den vorgesehenen Anforderungen an die mechanischen Eigenschaften: Der Stahl wurde zunächst normalgeglüht und anschließend erneut erwärmt, um die Umwandlungsprodukte anzulassen und die Härte oder Restspannungen zu verringern, während ein festgelegtes Verhältnis von Festigkeit und Zähigkeit erhalten bleibt.
Diese Unterscheidung ist bei der Fertigung von Bedeutung. Ein normalgeglüht und angelassen gelieferter Werkstoff hat bereits eine kontrollierte thermische Vorgeschichte. Ein späterer thermischer Schweißzyklus, ein Richten mit der Flamme, ein Kaltumformschritt oder eine lokale Wiedererwärmung kann diesen Zustand verändern. Wird das Bauteil anschließend gehärtet, müssen die vorausgegangene Anlasstemperatur und der neue Austenitisierungszyklus berücksichtigt werden, da das endgültige Gefüge andernfalls nicht mehr dem ISO-Lieferzustand entspricht, sofern nicht das gesamte Bauteil erneut behandelt und geprüft wird.
Eine Spezifikation für normalgeglühten und angelassenen Stahl kann außerdem Anforderungen an Zugfestigkeit, Streckgrenze, Bruchdehnung, Kerbschlagarbeit, Härte oder die Dicke enthalten. Diese Werte lassen sich nicht aus dem Wort „normalgeglüht“ ableiten. Ebenso darf ein Betrieb den spezifizierten Zustand nicht einfach durch ein Glühen ersetzen, nur weil beide Wärmebehandlungen Restspannungen reduzieren. Der Ersatz verändert Härte, Korngefüge, Bearbeitungsverhalten, Umformverhalten und das Verhalten beim späteren Abschrecken.
Für die Produktionsüberwachung sollte die Anweisung zur Wärmebehandlung die Werkstoffbezeichnung, den Austenitisierungs- oder Glühbereich, die Anforderungen an Temperaturausgleich oder Haltezeit, das Kühlmedium, gegebenenfalls die Anlasstemperatur, die Querschnittsgröße und die Abnahmeprüfungen angeben. ISO 683-1:2016 legt den Werkstoffzustand fest; das Bauteilverfahren muss dennoch die Ofengleichmäßigkeit, die Anordnung der Charge, die Atmosphäre und die tatsächliche Abkühlgeschwindigkeit berücksichtigen. Das Normalglühen erzeugt ein definiertes luftgekühltes Ausgangsgefüge. Das Glühen erzeugt einen langsamer abgekühlten und im Allgemeinen weicheren Zustand. Ob einer dieser Zustände vor dem Bearbeiten, Umformen, Härten oder Anlassen geeignet ist, ist eine werkstoffspezifische technische Entscheidung und kein austauschbares Etikett.
10. Sicherheitskritische und regulierte Anwendungen
Eine Wärmebehandlung wird zu einer Frage der Konstruktionskontrolle, wenn Stahl Bestandteil einer Druckgrenze, einer tragenden Struktur, eines Transportbehälters oder einer anderen sicherheitskritischen Baugruppe ist. In diesen Anwendungen sind „geglüht“, „normalisiert“ und „normalisiert und angelassen“ keine austauschbaren Bezeichnungen. Jede Bezeichnung kennzeichnet eine andere Wärmebehandlungsgeschichte, und die maßgebliche Werkstoff- oder Konstruktionsnorm kann dieser Vorgeschichte spezifische Anforderungen an Mechanische Eigenschaften, Zähigkeit, Maßhaltigkeit oder Prüfung zuordnen.
ASTM A941-16 ist eine nützliche Terminologiereferenz für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen, ersetzt jedoch nicht die jeweils anwendbare Produkt- oder Konstruktionsspezifikation. ASTM A941-16 stellt ausdrücklich fest, dass eine Definition in einer bestimmten ASTM-Norm eine identische allgemeine Definition in der Terminologienorm außer Kraft setzt. Diese Rangfolge ist von Bedeutung, wenn eine Einkaufsspezifikation, eine Regelung für Druckbehälter oder eine Transportvorschrift einem Begriff eine verbindliche Bedeutung zuweist.
Die Bedeutung von 49 CFR § 179.500-6
49 CFR § 179.500-6 legt für die erfasste Tankanforderung eine Anlasstemperatur von mindestens 1000 °F fest. Strong evidence
49 CFR § 179.500-6 liefert ein konkretes Beispiel dafür, dass eine Vorschrift die Reihenfolge von Behandlungen bestimmt. Für bestimmte Stahltanks, die unter diese Bestimmung fallen, besteht die vorgeschriebene Wärmebehandlung aus Glühen oder Normalisieren mit anschließendem Anlassen. Die Anlasstemperatur darf nicht unter 1000 °F liegen. Dies ist eine regulatorische Anforderung für die Tanks und Bedingungen innerhalb dieses Abschnitts und keine allgemeingültige Vorgabe für jedes Stahlbauteil.
Die Reihenfolge ist sicherheitskritisch, weil die erste Behandlung und der Anlassschritt unterschiedliche metallurgische Funktionen erfüllen. Durch das Glühen oder Normalisieren wird der vorausgehende Gefügezustand festgelegt. Beim Glühen wird im Allgemeinen ein langsamerer Abkühlungsverlauf angewendet, der darauf abzielt, die Härte zu verringern und bestimmte Auswirkungen einer vorherigen Verarbeitung abzubauen oder umzuverteilen. Beim Normalisieren wird der Stahl austenitisiert und anschließend in ruhender oder frei bewegter Luft abgekühlt; der im Vergleich zur Ofenabkühlung schnellere Abkühlungsverlauf erzeugt üblicherweise ein feineres Umwandlungsgefüge sowie eine andere Festigkeit und Zähigkeit. Das genaue Ergebnis hängt vom Kohlenstoffgehalt, den Legierungselementen, der Wanddicke, der vorausgegangenen Umformung, der Austenitisierungstemperatur, der Haltezeit und den Abkühlungsbedingungen ab.
Das Anlassen verändert anschließend das durch die vorherige Behandlung erzeugte Gefüge. Bei ausreichend hoher Temperatur und angemessener Zeit kann es Eigenspannungen verringern und das Verhältnis zwischen Festigkeit, Duktilität, Zähigkeit und Maßbeständigkeit beeinflussen. Eine Mindesttemperatur von 1000 °F verhindert, dass ein Verarbeiter einen Spannungsarmglühzyklus bei niedriger Temperatur als gleichwertigen Ersatz behandelt. Sie legt außerdem eine untere Grenze für die durch die Vorschrift beabsichtigte thermische Einwirkung fest, wobei der erforderliche Zyklus weiterhin auf den betreffenden Stahlgüten, die Wanddicke, die Geometrie und die Spezifikation abgestimmt werden muss.
Die Vorschrift sollte nicht als Beleg dafür verstanden werden, dass jeder normalisierte Stahl bei 1000 °F angelassen werden muss oder dass jeder geglühte Stahl dieselbe Behandlung erhalten sollte. ISO 683-1:2016 unterscheidet bei nichtlegierten wärmebehandelbaren Stählen Lieferzustände, darunter normalisierte sowie normalisierte und angelassene Zustände. Diese Unterscheidung zeigt, warum der Zustand Bestandteil einer Werkstoffbezeichnung und einer Lieferanforderung ist und nicht lediglich eine beiläufige Bezeichnung aus der Werkstatt.
Die Vorschrift beseitigt auch nicht den Unterschied zwischen Glühen und Normalisieren. Das Rundschreiben des National Bureau of Standards von 1935 beschrieb das Prozessglühen als Erwärmen einer Eisenbasislegierung unterhalb oder nahe des Bereichs der unteren kritischen Temperatur, während es das Normalisieren als Erwärmen auf etwa 100 °F oberhalb des kritischen Bereichs mit anschließender Abkühlung an ruhender Luft beschrieb. Moderne Gütevorschriften können Temperaturen und Abnahmekriterien anders festlegen, der Unterschied zwischen den Verfahren bleibt jedoch bestehen. Bodycote beschrieb das Normalisieren im Jahr 2024 als Erwärmen auf etwa 800–920 °C zur Bildung neuer austenitischer Körner, gefolgt von freier Abkühlung in Luft oder Gas. Für 4140 gab eine Laborreferenz des MIT etwa 850–875 °C für die Austenitisierung an, mit einer Haltezeit zum Temperaturausgleich und anschließender Luftabkühlung. Diese Werte veranschaulichen gütespezifische Verfahren; sie ersetzen nicht die maßgebliche Spezifikation.
Warum Anforderungen an das Anlassen nicht verallgemeinert werden können
Eine Anlasstemperatur kann nicht allein anhand der Begriffe „Stahl“, „geglüht“ oder „normalisiert“ ausgewählt werden. Der Kohlenstoff- und Legierungsgehalt verändern das Umwandlungsverhalten. Chrom, Molybdän, Nickel, Mangan und andere Zusätze beeinflussen die Härtbarkeit, die Umwandlungskinetik, die Karbidausscheidung, das Anlassverhalten und die Zähigkeit. Die Querschnittsgröße verändert die Abkühlungsgeschwindigkeit von der Oberfläche zum Kern, sodass zwei aus derselben Schmelze hergestellte Teile nach einem scheinbar identischen Ofenzyklus möglicherweise nicht dasselbe Gefüge erhalten.
Auch der Ausgangszustand ist von Bedeutung. Das Anlassen eines abgeschreckten martensitischen Gefüges ist metallurgisch nicht mit dem Anlassen von Stahl identisch, der zuvor geglüht oder normalisiert wurde. Ein für den einen Zustand geeigneter Zyklus kann einen anderen Zustand zu hart, zu weich, unzureichend spannungsarm oder außerhalb des erforderlichen Zähigkeitsbereichs zurücklassen. Auch die Anlasszeit, die Bauteiltemperatur, die Gleichmäßigkeit des Ofens, das Beladungsmuster und die Abkühlung nach dem Anlassen können das Ergebnis verändern.
Eine höhere Temperatur ist nicht automatisch sicherer, und eine längere Haltezeit ist nicht automatisch einem vorgeschriebenen Zyklus gleichwertig. Eine übermäßige thermische Einwirkung kann die Festigkeit verringern, unerwünschte Veränderungen von Körnern oder Karbiden fördern, an schweißnahe Bereiche Auswirkungen haben oder Maßverzug verursachen. Risiken der Anlassversprödung können ebenfalls von der Legierungschemie, dem Gehalt an Verunreinigungen, dem Temperaturbereich und dem Abkühlungsverlauf abhängen. Daher muss eine Behandlung an die Gütebezeichnung, die Produktform, die Querschnittsgröße, die vorausgegangene Verarbeitung und die maßgebliche Norm gebunden sein. ASM Metals Handbook und ASM Handbook Volume 4A behandeln Glühen, Normalisieren, Anlassen, Abschrecken, Zwischenstufenvergüten und Martempern als eigenständige Behandlungen mit unterschiedlichen Umwandlungsverläufen und Zielsetzungen.
Rückverfolgbarkeit, Verfahrensqualifizierung und Aufzeichnungen
Ein qualifiziertes Wärmebehandlungsverfahren überführt eine schriftliche Anforderung in einen kontrollierten und wiederholbaren Arbeitsablauf. Die Qualifizierung sollte nachweisen, dass der vorgeschlagene Ofenzyklus, die Beladungsanordnung, die Atmosphäre, soweit relevant, die Aufheizgeschwindigkeit, der Austenitisierungs- oder Glühbereich, die Haltezeit, das Abkühlverfahren und der Anlasszyklus an repräsentativem Werkstoff die erforderlichen Eigenschaften erzeugen können. Die Nachweise können Härte-, Zug-, Kerbschlag-, metallografische, maßliche oder andere Prüfungen umfassen, die im maßgeblichen Dokument festgelegt sind. Prüfstücke sollten die Schmelze, die Produktform, die Wanddicke und die thermische Masse des für das Fertigungsteil maßgeblichen Werkstoffs repräsentieren; ein kleines Prüfstück in einem nur gering beladenen Ofen muss das Zentrum eines schweren Tankbauteils nicht abbilden.
Die Kalibrierung des Ofens und die Temperaturgleichmäßigkeit sind ebenfalls von entscheidender Bedeutung. Die Einstellung eines Reglers auf 1000 °F beweist nicht, dass der Stahl über seine gesamte Wanddicke 1000 °F erreicht hat. Der Kalibrierstatus sollte bekannt sein, und die Anordnung der Thermoelemente sollte repräsentative Stellen erfassen, einschließlich solcher Stellen, die sich voraussichtlich langsamer erwärmen oder abkühlen. Der Anordnungsplan, die Befestigungsart, die Gerätekennzeichnung und die aufgezeichneten Messwerte sollten aufbewahrt werden, wenn das Verfahren oder die maßgebliche Spezifikation dieses Maß an Kontrolle verlangt.
Die Chargenkennzeichnung verknüpft den physischen Werkstoff mit seiner Wärmebehandlungsgeschichte. Schmelzennummer, Blech- oder Teilekennzeichnung, Chargennummer, Ofenkennzeichnung, Datum, Bediener und das anwendbare Verfahren sollten während der gesamten Verarbeitung miteinander verbunden bleiben. Die Aufzeichnungen sollten tatsächliche Temperaturverläufe oder protokollierte Messwerte, Beginn und Ende der Behandlung, Bedingungen für das Durchwärmen oder Halten, das Abkühlverfahren, die Anlassbehandlung, den Gerätestatus sowie jede Abweichungs- oder Nacharbeitsentscheidung ausweisen. Prüfergebnisse und abschließende Abnahme sollten bis zu derselben Charge und demselben Verfahren rückverfolgbar sein.
Nicht jedes Element dieses Aufzeichnungssatzes wird automatisch durch 49 CFR § 179.500-6 selbst vorgeschrieben. Vertragsspezifikationen, genehmigte Qualitätssicherungssysteme, andere Vorschriften und der verantwortliche Ingenieur können zusätzliche Anforderungen festlegen. Der entscheidende Punkt ist die Kontrolle: Eine sicherheitskritische Wärmebehandlung muss nachweisbar sein und darf nicht erst nachträglich lediglich als „geglüht und angelassen“ beschrieben werden.
11. Häufige Fehler bei Spezifikationen und Arbeitsanweisungen in der Fertigung
Verwendung von „geglüht“ oder „normalisiert“, ohne die Werkstoffgüte anzugeben
„Geglüht“ und „normalisiert“ sind Beschreibungen von Wärmebehandlungen, keine vollständigen Werkstoffspezifikationen. Eine Arbeitsanweisung, die besagt, „den Stahl zu glühen“, lässt offen, welche kritischen Temperaturen gelten und ob der Zyklus dazu dienen soll, die Härte zu verringern, Kaltverformungseffekte zu beseitigen, das Korn zu verfeinern, Spannungen abzubauen oder einen festgelegten Lieferzustand herzustellen. Die gleiche Auslassung tritt bei „normalisieren“ auf. Ein unlegierter Kohlenstoffstahl, ein niedriglegierter Stahl wie AISI/SAE 4140 und ein legierter Stahl mit hoher Härtbarkeit durchlaufen bei demselben Ofenprogramm nicht denselben Umwandlungsweg.
Die Terminologie muss außerdem im Zusammenhang mit der maßgeblichen Produktnorm gelesen werden. ASTM A941-16 ist die allgemeine ASTM-Terminologiereferenz für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen. Sie legt jedoch fest, dass eine Definition in einer spezifischen ASTM-Norm Vorrang vor einer identischen Definition in der allgemeinen Terminologienorm hat. Ein Verfasser von Spezifikationen kann daher nicht davon ausgehen, dass eine Wörterbuchdefinition den erforderlichen Zustand für jedes Produkt abschließend festlegt. ISO 683-1:2016 nennt beispielsweise normalisierte sowie normalisierte und angelassene Lieferzustände für unlegierte wärmebehandelbare Stähle. Der Zustand ist Bestandteil der Produktanforderung und kein beiläufiges Synonym für „erweicht“.
Das Glühen selbst umfasst mehrere deutlich unterschiedliche Behandlungen. Prozessglühen wird im Allgemeinen unterhalb oder nahe dem Bereich der unteren kritischen Temperatur durchgeführt. Die Veröffentlichung des National Bureau of Standards aus dem Jahr 1935 macht diese Unterscheidung ausdrücklich. Weichglühen, interkritisches Glühen, Kugelglühen, Spannungsarmglühen und unterkritische Behandlungen können unterschiedliche Temperaturen, Haltezeiten, Kühlregelungen und Zielgefüge haben. Sie alle als „Ofenglühen“ zu bezeichnen, ist gleich in zweifacher Hinsicht falsch: Nicht jedes Glühen verfolgt dasselbe thermische Ziel, und nicht jeder Glühzyklus wird ausschließlich durch Ofenkühlung definiert.
Auch das Normalisieren ist kein einheitliches Universalrezept. Es umfasst normalerweise das Austenitisieren oberhalb des jeweils maßgeblichen kritischen Bereichs, gefolgt von der Kühlung in ruhender oder bewegter Luft. Die erforderliche Austenitisierungstemperatur hängt jedoch vom Kohlenstoffgehalt, den Legierungszusätzen, der Querschnittsgröße und dem Ausgangsgefüge ab. Bodycote beschrieb das Normalisieren im Jahr 2024 mit etwa 800–920 °C, wobei sich zunächst neue Austenitkörner bilden, bevor eine freie Kühlung in Luft oder Gas erfolgt. Dieser breite Bereich ist eine nützliche terminologische Orientierung, jedoch keine Erlaubnis, für jede Werkstoffgüte denselben Sollwert anzuwenden.
Ein Behandlungsname allein garantiert weder eine bestimmte Härte noch bestimmte Zugfestigkeitseigenschaften. Die Härte hängt von der Zusammensetzung, der Austenitkorngröße, der Abkühlgeschwindigkeit, der Querschnittsdicke, der Seigerung, der vorausgegangenen Verformung und dem tatsächlichen Temperaturverlauf ab. Wenn die Härte die Abnahmevoraussetzung ist, muss die Anweisung das Prüfverfahren und den Prüfbereich angeben, beispielsweise ASTM E10 Brinell oder ASTM E18 Rockwell, zusammen mit dem zulässigen Bereich und dem Probenahmeplan.
Verwechslung von Luftkühlung mit einem garantierten Gefüge
„Luftkühlen“ beschreibt ein Kühlmedium, jedoch kein garantiertes Endgefüge. Ein dünnes Bauteil aus 4140 kann in ruhender Luft schnell genug abkühlen, um in bestimmten Bereichen Bainit oder Martensit zu bilden, während ein dickwandiger Querschnitt wesentlich langsamer abkühlt und überwiegend Ferrit und Perlit entwickelt. Bewegte Luft, die Positionierung von Ventilatoren, die Ofenbeladung, der Abstand zwischen den Bauteilen und die Umgebungsbedingungen verändern die Wärmeübertragungsrate. Zwei Öfen können beide ein „luftgekühltes“ Bauteil liefern und dennoch unterschiedliche Umwandlungsverläufe erzeugen.
Die Laborreferenz des MIT zu 4140 aus dem Jahr 2007 nennt für das Normalisieren von AISI/SAE 4140 ungefähr 850–875 °C, gefolgt von einer Haltezeit zum Temperaturausgleich und einer Luftkühlung auf Raumtemperatur. Dieses Verfahren stellt nicht fest, dass jedes bei 850 °C normalisierte Bauteil aus 4140 dieselbe Härte oder Korngröße aufweisen wird. Es beschreibt einen Werkstoff, ein Laborverfahren und ein beabsichtigtes Ergebnis. Das Vokabular des Karlsruhe Institute of Technology erfasst die maßgebliche Abfolge genauer: Austenitisieren, gefolgt von einer Kühlung an freier Luft, um eine gleichmäßige Korngröße und Zusammensetzung zu fördern. „Fördern“ ist nicht dasselbe wie „garantieren“.
Beim Glühen tritt der entgegengesetzte Fehler auf. Eine langsame Kühlung wird häufig vorgeschrieben, um Stahl weicher zu machen und die Duktilität oder Zerspanbarkeit zu verbessern; „langsam“ muss jedoch eine messbare Bedeutung haben. Ofenkühlung mit ungeregelter Geschwindigkeit, Kühlung mit programmierter Geschwindigkeit und das Überführen einer Charge in einen isolierten Behälter sind nicht gleichwertig. Eine schwere Charge kann noch lange Wärme speichern, nachdem ein dünnes Bauteil bereits Raumtemperatur erreicht hat. Wird der Umwandlungsbereich zu schnell durchlaufen, bildet sich möglicherweise nicht das angestrebte Ferrit-Karbidgefüge.
Die vorausgegangene Verarbeitung muss in der Anweisung berücksichtigt werden. Warmwalzen, Schmieden, Kaltziehen, Schweißen, vorausgegangenes Abschrecken und ein früherer Normalisierungszyklus verändern die Ausgangskorngröße und die gespeicherte Verformung. Ein normalisierter Stahl ist nicht gleichwertig mit derselben Werkstoffgüte nach Vergüten, nur weil beide als wärmebehandelt bezeichnet werden. Für sicherheitskritische Anwendungen sind die Folgen konkret: 49 CFR § 179.500-6 legt für bestimmte Behandlungen von Tankstählen Glühen oder Normalisieren mit anschließendem Anlassen fest, wobei die Anlasstemperatur mindestens 1000 °F betragen muss. Die Abfolge ist entscheidend.
Übertragung von Temperaturen auf verschiedene Werkstoffgüten und Querschnittsgrößen
Eine übernommene Temperatur kann falsch sein, selbst wenn ihre Einheit korrekt ist. Das Normalisieren von AISI/SAE 4140 bei etwa 850–875 °C ist keine allgemeine Anweisung für 1045, 8620, 4130, nichtrostenden Stahl oder eine Druckbehältergüte. Legierungselemente verschieben die Umwandlungstemperaturen und verändern die Härtbarkeit; der Kohlenstoff verändert die nach der Kühlung verfügbaren Phasenanteile. Der korrekte Bereich muss der werkstoffgütenspezifischen Norm, einem qualifizierten Verfahren oder validierten Daten zur Wärmebehandlung entnommen werden.
Auch die Querschnittsgröße verändert das Ergebnis. Der Ofen kann 850 °C anzeigen, während der Kern eines großen Schmiedestücks noch deutlich unter dieser Temperatur liegt. Umgekehrt kann sich eine dünne Kante überhitzen, während sich der Kern der Charge noch im Temperaturausgleich befindet. „30 Minuten halten“ ist unvollständig, sofern die Bezugsgrundlage nicht angegeben wird: 30 Minuten nach der Erholung des Ofens, nachdem das Regelthermoelement den Sollwert erreicht hat, oder gemäß einer festgelegten Zeit pro Millimeter der maßgeblichen Querschnittsdicke. Für die Umwandlung ist die Bauteiltemperatur maßgeblich, nicht lediglich die nominale Ofentemperatur.
Fehler bei den Einheiten können ebenso gravierende Folgen haben. Eine Verwechslung von 850 °C mit 850 °F würde den Stahl weit unterhalb des vorgesehenen Austenitisierungsbereichs belassen; eine Verwechslung von 1600 °F mit 1600 °C könnte zu starker Überhitzung, Kornvergröberung, zum Aufschmelzen örtlicher Bestandteile oder zu Verzug führen. Jede Anweisung sollte die Einheit neben jeder Temperatur ausweisen, und Umrechnungen sollten überprüft werden, anstatt sie am Ofen nachträglich zu rekonstruieren.
Eine verwendbare Anweisung nennt die Werkstoffbezeichnung und die Produktnorm, den Behandlungszustand, den Erwärmungsbereich, die Grundlage für die Haltezeit, das Kühlmedium und den Grad der Umwälzung, die Atmosphäre, die Anordnung der Beladung sowie das Prüfverfahren. Sie nennt außerdem die Abnahmekriterien: Härtebereich, Zugfestigkeitseigenschaften, Anforderungen an das Gefüge, Maßgrenzen oder sämtliche zutreffenden Anforderungen. Eine eindeutige Dokumentation weist die Thermoelemente des Ofens und der Charge, die tatsächliche Zeit bei Temperatur und den Abschluss der Kühlung aus. Ohne diese Einzelheiten sind „geglüht“ und „normalisiert“ lediglich nachträglich angebrachte Bezeichnungen – keine reproduzierbaren Temperaturverläufe.
12. Wie Normen, technische Datenblätter und Wärmebehandlungsverfahren zu lesen sind
Die Sprache der Wärmebehandlung erfüllt mindestens drei unterschiedliche Aufgaben: Sie definiert Begriffe, spezifiziert ein Produkt und beschreibt einen Prozess. Die Verwechslung dieser Aufgaben ist eine häufige Ursache für fehlerhafte Glüh- oder Normalglühzyklen. Eine Referenz kann erläutern, was Normalglühen im Allgemeinen bedeutet, ohne die Temperatur für eine bestimmte Güte vorzuschreiben. Eine Produktnorm kann den erforderlichen Lieferzustand festlegen, ohne jedes Detail der Ofenregelung anzugeben. Ein Betriebsverfahren muss beides miteinander verbinden.
Terminologienormen im Vergleich zu Produktnormen
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, ist eine Terminologiereferenz. Sie hilft festzulegen, was Begriffe wie Glühen, Normalglühen, Austenitisieren, Anlassen und kritische Temperatur im Sinne der ASTM-Verwendung bedeuten. Sie ist für sich genommen jedoch kein Wärmebehandlungsrezept für 4140, 1045 oder irgendeine andere Güte. ASTM A941-16 stellt außerdem fest, dass eine Definition in einer bestimmten ASTM-Norm Vorrang vor einer identischen allgemeinen Definition in der Terminologienorm hat. Diese Regel ist von Bedeutung, wenn eine Werkstoffspezifikation eine engere oder spezialisiertere Bedeutung vorgibt.
Eine Produktnorm beantwortet eine andere Frage: Welchen Zustand muss der gelieferte Stahl erfüllen? ISO 683-1:2016 legt beispielsweise technische Lieferanforderungen für unlegierte wärmebehandelbare Stähle fest und umfasst die Lieferzustände normalgeglüht sowie normalgeglüht und angelassen. „Normalgeglüht“ ist in diesem Zusammenhang Teil der Produktbezeichnung und des Abnahmezustands und nicht lediglich eine Beschreibung, die ein Ofenbediener uneinheitlich anwenden kann. Die jeweils geltende Produktnorm kann außerdem die chemische Zusammensetzung, die Mechanischen Eigenschaften, die Härte, die Korngröße, Entkohlungsgrenzen, den Oberflächenzustand und die Prüfanforderungen festlegen.
| Quellentyp | Hauptfunktion | Was sie nicht automatisch bereitstellt |
|---|---|---|
| Terminologienorm | Allgemeine technische Begriffe definieren | Ein werkstoffgütenspezifisches Ofenrezept |
| Produktnorm | Lieferzustand und Abnahmeanforderungen festlegen | Jedes Detail der Ofenregelung |
| Technisches Datenblatt oder Handbuch | Metallurgie und übliche Praxis erläutern | Befugnis, eine maßgebliche Spezifikation außer Kraft zu setzen |
| Vorschrift | Die erfasste rechtliche Anwendung regeln | Eine allgemeingültige Regel für alle Stahlbauteile |
| Qualifizierte Verfahrensanweisung | Anforderungen in Fertigungssteuerungen übertragen | Die Erlaubnis, den Zyklus auf eine nicht zugelassene Werkstoffgüte oder Geometrie anzuwenden |
Die Bezeichnung muss daher vor dem Ofenzyklus gelesen werden. Eine Anforderung nach „geglühtem Stahl“ legt weder die Güte noch die Art des Glühens, die erforderliche Härte oder die Frage fest, ob der Zustand durch einen Zugversuch zu überprüfen ist. Auch „normalglühen“ ist unvollständig, sofern Güte, Querschnittsgröße, Ausgangsgefüge und maßgebliches Dokument nicht bekannt sind.
ASM-Veröffentlichungen liefern den metallurgischen Rahmen hinter diesen Anforderungen. Das Kapitel „Heat Treating of Steel“ im ASM Metals Handbook behandelt Austenitisieren, Normalglühtemperaturen, Kühlmedien, Ofenparameter, Verfahren und Anwendungen. Das ASM Handbook Volume 4A ordnet Glühen und Normalglühen den Wärmebehandlungen von Stahl zu und unterscheidet sie von Abschrecken, Anlassen, isothermischem Bainitumwandeln und Zwischenstufenvergüten. Metallurgy for the Non-Metallurgist verknüpft das Eisen-Kohlenstoff-System, kritische Temperaturen, Umwandlungsschaubilder, die Ofenpraxis und die Auswirkungen von Legierungselementen.
Diese Quellen erklären, warum zwei Zyklen unterschiedliche Gefüge hervorbringen. Sie setzen jedoch nicht automatisch eine Bestellspezifikation, Zeichnung, einen Code oder eine Vorschrift außer Kraft.
Normative Anforderungen im Vergleich zu erläuternden Hinweisen
Das Wort „shall“ signalisiert gewöhnlich eine normative Anforderung; die Leser sollten jedoch die eigenen Konventionen des jeweiligen Dokuments überprüfen. Eine Anforderung kann die Temperatur, die Haltezeit, das Kühlverfahren, das Anlassen, die Probenahme, die Mechanische Prüfung oder die zulässige Abweichung bestimmen. „Should“, „typically“, „approximately“ und „for guidance“ weisen im Allgemeinen eher auf eine Erläuterung oder Empfehlung als auf eine Abnahmeregel hin. Ein technisches Datenblatt kann eine informelle Sprache verwenden; daher muss sein Status geklärt werden: Handelt es sich um ein Werkszeugnis, ein Kundenverfahren, ein Laborhandout oder eine Marketingerläuterung?
Der Unterschied wird in veröffentlichten Beschreibungen sichtbar. Die Erläuterung von Bodycote aus dem Jahr 2024 beschreibt das Normalglühen als Erwärmen auf ungefähr 800–920 °C zur Bildung neuer austenitischer Körner, gefolgt von freier Abkühlung an Luft oder in Gas. Dies ist eine nützliche Prozessbeschreibung, jedoch keine allgemeingültige Anforderung für jeden Stahl. Für 4140 nennt eine Laborreferenz des MIT aus dem Jahr 2007 ungefähr 850–875 °C, eine Haltezeit zum Temperaturausgleich und eine Abkühlung an Luft auf Raumtemperatur. Der engere Bereich berücksichtigt die genannte Güte und den Zweck des Labors; er sollte nicht auf eine andere Legierung übertragen oder als maßgebliche industrielle Spezifikation behandelt werden.
Älteres Material von Regierungsstellen bleibt nützlich, wenn seine Funktion richtig verstanden wird. Der 1935 veröffentlichte Circular 409 des National Bureau of Standards beschreibt das Prozessglühen als Erwärmen von Legierungen auf Eisenbasis unterhalb oder nahe dem Bereich der unteren kritischen Temperatur. Das Normalglühen wird als Erwärmen auf ungefähr 100 °F über den kritischen Bereich hinaus beschrieben, gefolgt von Abkühlung an ruhender Luft. Diese Aussage stellt einen klaren metallurgischen Unterschied heraus, ersetzt jedoch keine aktuelle Gütenorm. Veröffentlichungen von Regierungsstellen können außerdem für sicherheitskritische Arbeiten maßgeblich sein. Nach 49 CFR § 179.500-6 bestehen bestimmte Behandlungen von Stahltanks aus Glühen oder Normalglühen mit anschließendem Anlassen, wobei die Anlasstemperaturen nicht unter 1000 °F liegen dürfen. Diese regulatorische Anforderung hat Vorrang vor einer bequem heranzuziehenden allgemeinen Referenz.
Lehrunterlagen für Labore, etwa das MIT-Dokument zu 4140, sind wertvoll, weil sie die Probenvorbereitung, die Ofenpraxis, die Platzierung des Thermoelements, den Temperaturausgleich und die erwarteten Gefüge zeigen. Vokabularressourcen von Universitäten können die Abfolge verdeutlichen: Das Karlsruher Institut für Technologie beschreibt Normalglühen als Austenitisieren mit anschließendem Abkühlen an der freien Luft, um eine gleichmäßige Korngröße und Zusammensetzung zu fördern. Texas A&M unterscheidet in ähnlicher Weise die Abkühlung an ruhender oder bewegter Luft nach dem Erwärmen über den kritischen Bereich von der festgelegten langsamen Abkühlung, die beim Glühen verwendet wird. Kommerzielle Erläuterungen können einen verständlichen Prozesskontext liefern, sollten jedoch keinesfalls stillschweigend eine zitierte Spezifikation ersetzen.
Erstellen eines rückverfolgbaren Wärmebehandlungszyklus
Erstellung eines rückverfolgbaren Behandlungsplans
- Werkstoff bestimmen Die genaue Werkstoffgüte, Produktform, Dicke und den Ausgangszustand aufzeichnen.
- Zustand festlegen Vollständiges Glühen, Verfahrensglühen, Normalglühen, normalgeglüht und angelassen oder eine andere bezeichnete Behandlung angeben.
- Erwärmung festlegen Temperaturgrundlage, Aufheizrampe, Atmosphäre und Beladungszustand aufzeichnen.
- Haltezeit festlegen Definieren, wann die Haltezeit beginnt und wie der Temperaturausgleich festgestellt wird.
- Abkühlung festlegen Ofenabkühlung, kontrollierte Abkühlung, Abkühlung in ruhender Luft, bewegter Luft, Gas, Öl oder ein anderes Abkühlverfahren angeben.
- Überprüfung beifügen Härte-, Zug-, Kerbschlag-, metallografische, Korngrößen- und Maßprüfungen mit den Abnahmeklauseln verknüpfen.
Beginnen Sie mit der Aufzeichnung des maßgeblichen Dokuments und seiner genauen Ausgabe. Identifizieren Sie anschließend die Stahlbezeichnung exakt in der vorliegenden Schreibweise, beispielsweise AISI 4140, ASTM A29 4140 oder die relevante ISO-Güte. Halten Sie fest, ob es sich beim Werkstoff um Stabstahl, Blech, ein Schmiedestück, ein Rohr, eine Schweißkonstruktion oder ein gefertigtes Bauteil handelt. Dieselbe nominelle chemische Zusammensetzung kann unterschiedlichen Anforderungen unterliegen, wenn der Werkstoff nach verschiedenen Produktnormen geliefert wird.
Ermitteln Sie als Nächstes den geforderten Zustand: vollständiges Glühen, Prozessglühen, Normalglühen, Normalglühen und Anlassen, Vergüten oder eine andere benannte Behandlung. Leiten Sie den Zustand nicht allein aus einem Härteziel ab. Ein weiches Ergebnis kann durch mehrere thermische Vorgeschichten erzeugt werden, während eine Spezifikation ein bestimmtes Gefüge oder einen bestimmten Lieferzustand verlangen kann.
Der Zyklus sollte anschließend die Grundlage für die kritische Temperatur angeben. Bezieht sich die Temperatur auf Ac₁, Ac₃, A_cm, einen festgelegten Umwandlungsbereich oder auf eine Temperatur, die direkt in der Norm angegeben ist? Ein allgemeiner Bereich wie 800–920 °C muss weiterhin als allgemeiner Richtwert gekennzeichnet bleiben. Er kann eine zitierte Anforderung für die jeweilige Güte nicht ersetzen. Der Legierungsgehalt, die vorausgegangene Kaltverformung, die Aufheizgeschwindigkeit, die Querschnittsdicke und der Messort beeinflussen das Umwandlungsverhalten.
Formulieren Sie die Aufheizanweisung in praktischen Begriffen: Beladungszustand des Ofens, gegebenenfalls vorgeschriebene Aufheizgeschwindigkeit, Zieltemperatur, zulässiger Bereich, Atmosphäre sowie die Frage, ob die Charge vor Oxidation oder Entkohlung geschützt wird. Geben Sie die Halteregel gesondert an. „Eine Stunde halten“ kann bedeuten, dass eine Stunde nach Erreichen des Sollwerts im Ofen, nach Erreichen der Temperatur im kältesten Querschnitt oder eine von der Dicke abhängige Zeit zu halten ist; diese Varianten sind nicht gleichwertig.
Dokumentieren Sie das Kühlverfahren präzise – Ofenabkühlung, kontrollierte Abkühlung, ruhende Luft, bewegte Luft, Gas, Öl oder ein anderes Medium – und geben Sie an, wann von einem Verfahren auf ein anderes gewechselt wird. Beim Normalglühen ist die Abkühlung an der freien Luft ein zentraler Bestandteil des Behandlungsablaufs. Beim Glühen kann die vorgeschriebene langsame Abkühlgeschwindigkeit oder die Ofenabkühlung das maßgebliche Merkmal sein. Falls ein Anlassen folgt, halten Sie die Mindest- und Zieltemperatur, die Haltezeit, das Kühlverfahren und eine etwaige Verpflichtung zum wiederholten Anlassen fest.
Fügen Sie schließlich die Verifizierung hinzu: Härteprüfverfahren und Prüfposition, Zug- oder Kerbschlagprüfungen, metallografische Untersuchung, Korngrößenmessung, Prüfungen auf Entkohlung und Abnahmegrenzen. Verknüpfen Sie jeden Wert mit einer Klausel, einer Zeichnungsangabe, einer Vorschrift oder einem genehmigten Verfahren. Bewahren Sie das Quellenzitat unmittelbar beim Zyklus auf und nicht in einer gesonderten, aus dem Gedächtnis erstellten Notiz. Dadurch wird verhindert, dass ein nützlicher Temperaturbereich aus einer ASM-Veröffentlichung, eine Erläuterung des NBS oder eine kommerzielle Zusammenfassung zu einem unbelegten Ersatz für die Spezifikation wird, die die Abnahme tatsächlich regelt.
13. Technischer Entscheidungsrahmen: Auswahl zwischen Glühen, Normalisieren und anderen Behandlungen
Mit den erforderlichen End Eigenschaften beginnen
Die geeignete Behandlung beginnt mit dem erforderlichen Endzustand und nicht mit einer Gewohnheit wie „für Weichheit glühen“ oder „für Festigkeit normalisieren“. Es sind ein Härtebereich, Zug- und Streckgrenze, Bruchdehnung oder Brucheinschnürung, Kerbschlagzähigkeit, Zerspanbarkeit, Maßhaltigkeit sowie der erforderliche Gefügezustand festzulegen. Ein Bauteil, das umfangreich bearbeitet werden soll, kann ein Ferrit-Perlit-Gefüge mit geringer Härte benötigen; ein drucktragendes Bauteil kann einen spezifizierten normalisierten und angelassenen Zustand erfordern; eine Verschleißoberfläche kann eine harte Randschicht über einem zäheren Kern benötigen.
Die Begriffe geglüht und normalisiert haben nicht in jeder Produktnorm dieselbe universelle verfahrenstechnische Bedeutung. ASTM A941-16 ist die allgemeine Terminologiereferenz für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen, legt jedoch fest, dass eine Definition in einer spezifischen ASTM-Norm Vorrang vor einer identischen allgemeinen Definition hat. Maßgeblich ist daher die Produktspezifikation, wenn ihre Formulierung abweicht. ISO 683-1:2016 beispielsweise nennt für unlegierte wärmebehandelbare Stähle die Lieferzustände normalisiert sowie normalisiert und angelassen. Der Behandlungszustand ist Bestandteil der Werkstoffanforderung und nicht lediglich eine Beschreibung des Ofenbedieners.
Beim Glühen werden im Allgemeinen eine verringerte Härte, eine verbesserte Duktilität, der Abbau von Eigenspannungen oder ein für die Zerspanung und eine spätere Wärmebehandlung geeignetes Gefüge angestrebt. Der Abkühlungsverlauf ist Bestandteil der Behandlung. Beim Weichglühen erfolgt üblicherweise eine Austenitisierung mit anschließender kontrollierter Ofenabkühlung, während das Prozessglühen mit einer Erwärmung unterhalb oder nahe dem Bereich der unteren kritischen Temperatur verbunden ist. Das National Bureau of Standards beschrieb das Prozessglühen in diesen Begriffen in Circular 409 (1935). Für untereutektoide? No, high-carbon steels: Das Kugelglühen kann für kohlenstoffreiche Stähle ausgewählt werden, wenn eine längere Bearbeitung oder ein späteres Härten rundliche Karbidpartikel anstelle von lamellarem Perlit erfordert.
Normalisieren ist nicht einfach ein schnelleres Glühen. Dabei wird der Stahl normalerweise austenitisiert und anschließend in ruhender oder bewegter Luft abgekühlt, wodurch ein anderer Umwandlungsverlauf als bei der Ofenabkühlung entsteht. Das Karlsruhe Institute of Technology definiert Normalisieren als Austenitisieren mit anschließender Abkühlung an der freien Luft, um eine gleichmäßige Korngröße und Zusammensetzung zu fördern. Die Beschreibung von Bodycote aus dem Jahr 2024 nennt etwa 800–920 °C als breiten Normalisierungsbereich; diese Spanne ist jedoch keine Spezifikation für jede Güte. Das National Bureau of Standards beschrieb das Normalisieren allgemein als Erwärmen auf etwa 100 °F oberhalb des kritischen Bereichs mit anschließender Abkühlung an ruhender Luft. Legierungsgehalt, Kohlenstoffgehalt, Wanddicke und die maßgebliche Norm können die erforderliche Temperatur erheblich verändern.
Neben dem Namen der Behandlung muss auch das erwartete Gefüge festgelegt werden. Beim Abkühlen eines kohlenstoffarmen Stahls an der Luft können sich Ferrit und Perlit bilden, während ein legierter Stahl mit ausreichender Härtbarkeit in einem dicken Querschnitt Bainit oder Martensit bilden kann, selbst wenn der Ofenzyklus als Normalisieren bezeichnet wird. Wenn durchgehend ein Ferrit-Perlit-Gefüge erforderlich ist, liefert ein nomineller Normalisierungszyklus allein keinen ausreichenden Nachweis; möglicherweise sind Härtekartierungen, metallografische Untersuchungen oder Qualifikationsprüfungen erforderlich.
Geometrie, vorausgegangene Verarbeitung und Verformungsrisiko berücksichtigen
Ein Wärmebehandlungszyklus ist eine thermische Vorgeschichte, die einem dreidimensionalen Körper aufgeprägt wird. Die Querschnittsgröße bestimmt den Temperaturunterschied zwischen Oberfläche und Kern, die Umwandlungsgeschwindigkeit sowie die am maßgeblichen Ort erreichte Abkühlungsgeschwindigkeit. Eine dünne Platte kann wesentlich schneller an der Luft abkühlen als ein großes Schmiedestück. Rippen, Keilnuten, Bohrungen, abrupte Querschnittsänderungen und eingespannt angebrachte Bauteile erzeugen ebenfalls örtliche Spannungen und Verformungen. Ofengleichmäßigkeit, Beladungsabstände, Ofenatmosphäre, Positionierung der Thermoelemente und die Übergangszeit vom Ofen zum Kühlmedium müssen daher in die Prozessdefinition einbezogen werden.
Die vorausgegangene Verarbeitung ist ebenso wichtig. Kaltreduziertes Band kann ein Spannungsarmglühen oder Rekristallisationsglühen benötigen; stark kaltverformtes Material kann gespeicherte Energie und richtungsabhängige Eigenschaften aufweisen, die durch einen kurzen unterkritischen Zyklus nicht beseitigt werden. Ein Gussgefüge kann Seigerungen, grobe Körner, Porosität oder spröde Bestandteile enthalten. Normalisieren kann die Körner verfeinern und einen Teil der thermischen Vorgeschichte des Gusszustands ersetzen, jedoch keine Lunkerporosität schließen oder eine ungeeignete chemische Zusammensetzung korrigieren. Schmiedestücke können bereits einen gerichteten Faserverlauf und verfeinerte Körner aufweisen, sodass eine Wiederholung eines Hochtemperatur-Normalisierungszyklus diese eher vergröbern als verbessern kann.
Die Auswahl hängt auch vom gewünschten Maßergebnis ab. Die Ofenabkühlung beim Glühen verringert die Temperaturgradienten und senkt in der Regel die Umwandlungsspannungen, doch lange Haltezeiten und langsame Abkühlung können Zunderbildung, Entkohlung und Fertigungsverformungen verstärken. Die Luftabkühlung nach dem Normalisieren verkürzt den Zyklus und verfeinert häufig das Gefüge, kann jedoch bei dicken oder unregelmäßig geformten Teilen die Temperaturgradienten und Eigenspannungen erhöhen. Bei engen Maßtoleranzen können ein kontrolliertes Gasabschrecken, eine unterbrochene Abkühlung oder eine Spannungsarmbehandlung bei niedrigerer Temperatur sicherer sein.
Eine Temperatur darf nicht von einer Güte auf eine andere übertragen werden. Die Laborreferenz des MIT aus dem Jahr 2007 nennt für das Normalisieren von AISI 4140 etwa 850–875 °C, mit einer Haltezeit, die für den Temperaturausgleich ausreicht, und anschließender Luftabkühlung. Dieser Bereich beschreibt eine bestimmte Legierung und ein Lehrverfahren; er ist keine allgemeine Einstellung für Kohlenstoffstahl, niedriglegierten Stahl oder jede Produktspezifikation für 4140. Die anwendbare Werkstoffnorm, die Wärmebehandlungsklausel, die Querschnittsgröße, die Leistungsfähigkeit des Ofens und der Prüfplan müssen den Zyklus festlegen.
Wenn das Risiko von Verformungen oder Rissen hoch ist, muss der Prozess anhand repräsentativer Proben oder Fertigungsteile validiert werden. Zu messen sind die Kern- und Oberflächentemperaturen, die Härte an mehreren Stellen, die Abmessungen vor und nach der Behandlung sowie das resultierende Gefüge. Ein Ofendiagramm, das lediglich den Sollwert ausweist, belegt weder, dass ein dickwandiger Querschnitt den erforderlichen Austenitisierungszustand erreicht hat, noch, dass sein am langsamsten abkühlender Bereich die Spezifikation erfüllt.
Erkennen, wann Härten, Anlassen oder spezielle Behandlungen erforderlich sind
Glühen oder Normalisieren reicht nicht aus, wenn die erforderliche Festigkeit oder Verschleißbeständigkeit von Martensit, Bainit, einer gehärteten Randschicht oder einer kontrollierten Ausscheidungsreaktion abhängt. Das Durchhärten erfordert eine Austenitisierung mit anschließender Abschreckung bei einer für die Güte und den Querschnitt ausreichenden Geschwindigkeit. Das Abschreckmedium kann Wasser, eine Polymerlösung, Öl, Gas oder ein anderes qualifiziertes Medium sein; seine Auswahl muss die Härtbarkeit gegen Riss- und Verformungsrisiken abwägen. Abschrecken ohne anschließendes Anlassen ist für Konstruktionsteile selten ein akzeptabler Endzustand, da unangelassener Martensit hohe Eigenspannungen und eine begrenzte Zähigkeit aufweist.
Das Anlassen nach dem Abschrecken verringert die Sprödigkeit und stellt das erforderliche Verhältnis zwischen Festigkeit und Zähigkeit ein. Es ist eine eigenständige Behandlung und kein Synonym für Glühen oder Normalisieren. In einem sicherheitskritischen Beispiel legt 49 CFR § 179.500-6 Wärmebehandlungsverfahren für Behälter fest, die Glühen oder Normalisieren mit anschließendem Anlassen umfassen, wobei die Anlasstemperatur für die genannten Stähle und Anlagen mindestens 1000 °F betragen muss. Diese Anforderung verdeutlicht, weshalb der Endzustand des Produkts aus der maßgeblichen Vorschrift oder Werkstoffspezifikation entnommen werden muss.
Das Einsatzhärten ist geeignet, wenn ein zäher, relativ duktiler Kern und eine harte, verschleißbeständige Oberfläche erforderlich sind. Beim Aufkohlen wird vor dem Abschrecken Kohlenstoff zugeführt; beim Carbonitrieren werden Kohlenstoff und Stickstoff zugeführt, üblicherweise für kleinere Teile; beim Nitrieren oder Nitrocarburieren entstehen harte, stickstoffhaltige Randschichten mit begrenzter Umwandlung des Grundwerkstoffs. Beim induktiven oder Flammhärten wird nur die Oberfläche schnell erwärmt und anschließend abgeschreckt. Dieses Verfahren wird ausgewählt, wenn die Güte den erforderlichen Martensit bilden kann.
Das Bainithärten kann das direkte Abschrecken und Anlassen ersetzen, wenn ein bainitisches Gefüge, eine geringere Verformung oder eine spezifizierte Kombination aus Zähigkeit und Festigkeit erforderlich ist. Das Martempern oder Stufenhärten verringert die Temperaturgradienten, indem vor der abschließenden Abkühlung ein Temperaturausgleich nahe dem Martensitstartbereich erfolgt; anschließend ist jedoch weiterhin ein Anlassen erforderlich. Keine dieser Behandlungen sollte allein aufgrund ihrer Bezeichnung ausgewählt werden: Härtbarkeitskurven, Querschnittsgröße, Umwandlungsschaubilder, Anlagengrenzen und Abnahmeprüfungen müssen die Auswahl stützen.
Die belastbare Entscheidung ist daher bedingt: Erforderliche Eigenschaften und Gefüge festlegen, Güte und Produktspezifikation bestimmen, die vorausgegangene Verarbeitung rekonstruieren, Geometrie und Abkühlung modellieren, die Behandlungsfamilie auswählen und das resultierende Teil validieren. Glühen und Normalisieren sind Optionen innerhalb dieser Abfolge und keine austauschbaren Standardvorgaben.
14. Vergleichstabellen, Glossar und Beispiele für die schrittweise Interpretation
Vergleichstabelle für Weichglühen und Normalglühen
Weichglühen und Normalglühen können beide mit einer Erwärmung in den austenitischen Bereich beginnen; die Wärmebehandlung wird jedoch nicht allein durch die Temperatur bestimmt. Der Abkühlverlauf bestimmt die Umwandlungsprodukte, die Härte, die Eigenspannungen und das Gefüge.
| Merkmal | Weichglühen | Normalglühen |
|---|---|---|
| Hauptzweck | Verringerung der Härte, Abbau von Spannungen sowie Verbesserung der Duktilität und Zerspanbarkeit | Verfeinerung oder Rücksetzung des Gefüges und Erzeugung eines gleichmäßigeren Zustands |
| Austenitisierungsverfahren | Abhängig vom Werkstoff und vom Weichglühverfahren; beim Spannungsarmglühen kann die Temperatur unterhalb oder nahe dem unteren kritischen Bereich bleiben | Üblicherweise ausreichend oberhalb des kritischen Bereichs, um neues Austenit zu bilden |
| Abkühlmedium | Ofenabkühlung oder ein anderes festgelegtes langsames Abkühlverfahren | Ruhende Luft, bewegte Luft oder Abkühlung im Freien |
| Abkühlgeschwindigkeit | Kontrolliert und langsam | Schneller als die Ofenabkühlung und normalerweise langsamer als das Abschrecken |
| Typisches Ergebnis | Geringere Härte und höhere Duktilität; grobe Umwandlungsprodukte können entstehen | Feineres, gleichmäßigeres Ferrit-Perlit-Gefüge als bei einer vollständigen Ofenabkühlung |
| Formulierungen in Spezifikationen | „Weichgeglüht“, „spannungsarmgeglüht“ oder ein benannter Glühzyklus | „Normalgeglüht“ oder „normalgeglüht und angelassen“ |
| Hauptrisiko bei oberflächlicher Interpretation | Jedes Glühen als vollständigen Austenitisierungszyklus zu behandeln | Luftabkühlung als gleichwertig mit Ofenabkühlung zu behandeln |
Das 1935 veröffentlichte Rundschreiben des National Bureau of Standards beschrieb das Prozessglühen als Erwärmung einer Eisenbasislegierung unterhalb oder nahe dem Bereich der unteren kritischen Temperatur. Das Normalglühen wurde als Erwärmung auf ungefähr 100 °F oberhalb des kritischen Bereichs mit anschließender Abkühlung an ruhender Luft beschrieben. Diese Beschreibungen legen den Unterschied fest, ersetzen jedoch kein werkstoffspezifisches Verfahren. Die Beschreibung von Bodycote aus dem Jahr 2024 nennt für das Normalglühen ungefähr 800–920 °C, gefolgt von einer freien Abkühlung in Luft oder Gas; dieser Bereich ist eine allgemeine Erläuterung und keine allgemeingültige Arbeitsanweisung.
Glossar der kritischen Temperaturen und Wärmebehandlungszustände
Ac1 ist die Temperatur beim Aufheizen, bei der in einem Stahl bestimmter Zusammensetzung die Bildung von Austenit beginnt. Das „c“ steht für chauffage, also Aufheizen. Ac1 ist keine für alle Stähle einheitliche Temperatur: Kohlenstoffgehalt, Legierungselemente, Aufheizgeschwindigkeit und vorheriges Gefüge beeinflussen die gemessene Umwandlung.
Ac3 ist die Temperatur beim Aufheizen, bei der ein untereutektoider Stahl seine Umwandlung zu Austenit abgeschlossen hat. Bei einem untereutektoiden Werkstoff muss ein Normalglüh- oder vollständiger Austenitisierungszyklus im Allgemeinen den maßgeblichen Ac3-Wert um den Betrag überschreiten, der durch die geltende Spezifikation oder das geltende Verfahren vorgeschrieben ist.
Austenitisieren ist das Erwärmen von Stahl auf eine Temperatur, bei der sich die erforderliche Menge Austenit bildet, gefolgt von einer ausreichenden Haltezeit, damit der Querschnitt thermische und strukturelle Gleichmäßigkeit erreicht. Austenitisieren ist nicht dasselbe wie das bloße Einbringen eines Bauteils in einen heißen Ofen. Zieltemperatur, Haltezeit, Atmosphäre und Querschnittsdicke sind sämtlich maßgeblich.
Durchwärmen ist das Halten auf der Behandlungstemperatur, nachdem die Charge oder der maßgebliche Querschnitt den vorgegebenen Zustand erreicht hat. Eine angegebene Durchwärmzeit kann beginnen, wenn der Ofen die Temperatur erreicht, wenn die Oberfläche die Temperatur erreicht oder wenn der kälteste Punkt die Temperatur erreicht; das Verfahren muss festlegen, welche Grundlage gilt.
Ofenabkühlung bedeutet die Abkühlung gemeinsam mit dem Ofen, normalerweise bei kontrolliert fallender oder natürlich abfallender Ofentemperatur. Sie erzeugt einen langsameren Abkühlverlauf als die Luftabkühlung und wird häufig mit Weichglühungen in Verbindung gebracht, obwohl der genaue Zyklus eine stufenweise Abkühlung oder das Abschalten des Ofens einschließen kann.
Luftabkühlung bedeutet die Abkühlung in Luft und nicht innerhalb eines geschlossenen Ofens. „Luft“ ist als Prozessbeschreibung dennoch unvollständig, sofern die Spezifikation nicht festlegt, ob ruhende oder bewegte Luft verwendet wird, wie die Bauteile angeordnet werden, welche Beladungsdichte gilt und ob Ventilatoren zulässig sind. Aufgrund der Querschnittsgröße kann sich die Mitte wesentlich langsamer abkühlen als die Oberfläche.
Normalgeglüht bezeichnet einen Zustand, der durch eine festgelegte Austenitisierungsbehandlung mit anschließender Abkühlung in Luft oder Gas erzeugt wurde. Der Begriff bedeutet nicht, dass ein Bauteil einem beliebigen Hochtemperaturzyklus unterzogen wurde. ISO 683-1:2016 führt normalgeglühte sowie normalgeglühte und angelassene Zustände als Lieferzustände für unlegierte wärmebehandelbare Stähle auf.
Weichgeglüht bezeichnet einen Zustand, der durch eine für den Werkstoff und das Erzeugnis festgelegte Glühbehandlung erzeugt wurde. Der Begriff kann sich auf Weichglühen, Prozessglühen, Spannungsarmglühen, Weichglühen mit Kugelbildung oder einen anderen benannten Zyklus beziehen. Das Wort allein gibt weder die Höchsttemperatur noch die Abkühlgeschwindigkeit an.
Angelassen bezeichnet das erneute Erwärmen von zuvor gehärtetem oder anderweitig umgewandeltem Stahl auf eine Temperatur unterhalb des maßgeblichen kritischen Bereichs, das Halten auf dieser Temperatur und die Abkühlung nach dem festgelegten Verfahren. Das Anlassen ist vom Weichglühen und vom Normalglühen getrennt. Ein als normalgeglüht und angelassen bezeichnetes Erzeugnis hat zwei aufeinanderfolgende Behandlungsstufen durchlaufen und nicht nur eine zusammengefasste Behandlung.
Beispiel für die schrittweise Interpretation 1: der Ausbildungszyklus des MIT für 4140
Die Laborreferenz des Massachusetts Institute of Technology aus dem Jahr 2007 nennt für 4140 einen Ausbildungszyklus zum Normalglühen: ungefähr 850–875 °C, eine Haltezeit zum Temperaturausgleich und eine Luftabkühlung auf Raumtemperatur. Wörtlich gelesen, bezeichnet sie die vorgesehene Abfolge als Austenitisieren, Temperaturausgleich und Luftabkühlung. Sie legt jedoch nicht fest, dass jedes Erzeugnis aus 4140 genau diesem Zyklus unterzogen werden sollte.
Die Grenzen dieses Zyklus sind wichtig. Für sich allein liefert er weder eine zertifizierte Erzeugnisspezifikation noch eine Anforderung an die Ofenkalibrierung, eine zulässige Atmosphäre, eine Korrektur für die Querschnittsgröße, eine Beladungsvorschrift, einen zulässigen Bereich für die Abkühlzeit oder Annahmekriterien für mechanische Eigenschaften. Er beweist auch nicht, dass ein weichgeglühtes Bauteil aus 4140 durch ein normalgeglühtes Bauteil ersetzt werden kann. Ein Produktionsverfahren würde die anwendbare Werkstoffanforderung für AISI/SAE 4140, die Bauteilabmessungen, den vorherigen Zustand, die Leistungsfähigkeit des Ofens sowie die erforderliche Härte oder das erforderliche Gefüge berücksichtigen müssen. Das MIT-Dokument ist ein nützlicher Beleg für die Laborpraxis, jedoch keine maßgebliche Grundlage für jede kommerzielle oder regulierte Anwendung.
Beispiel für die schrittweise Interpretation 2: eine Anforderung für einen regulierten Tank
49 CFR § 179.500-6 ist eine regulatorische Anforderung für eine bestimmte Tankkonstruktion und keine allgemeine Einführung in die Umwandlungsmetallurgie. Die Vorschrift beschreibt eine Wärmebehandlung, die aus Weichglühen oder Normalglühen mit anschließendem Anlassen besteht, und legt fest, dass die Anlasstemperatur für die erfasste Anforderung mindestens 1000 °F betragen muss. Diese Formulierung schafft einen Erfüllungsweg mit klar definierten rechtlichen Bedingungen.
Eine allgemeine Erläuterung könnte besagen, dass das Normalglühen durch Austenitisieren und Luftabkühlung das Gefüge verfeinert, während das Weichglühen den Stahl durch langsamere Abkühlung weicher macht. Die Vorschrift stellt jedoch eine andere Frage: ob der Tankwerkstoff und das Herstellungsverfahren die vorgeschriebene Sicherheitsregel einschließlich der erforderlichen Abfolge und der Anlasstemperaturgrenze erfüllen. Sie berechtigt den Leser nicht dazu, die Vorschrift durch einen Lehrbuchzyklus zu ersetzen oder anzunehmen, dass jedes luftabgekühlte, ofenabgekühlte oder angelassene Bauteil die Anforderungen erfüllt.
Quellenhierarchie und Verwendung
Bei der Terminologie ist zunächst die Werkstoff- oder Erzeugnisnorm heranzuziehen. ASTM A941-16 enthält allgemeine Begriffe für Stahl, nichtrostenden Stahl, verwandte Legierungen und Ferrolegierungen, stellt jedoch fest, dass eine Definition in einer bestimmten ASTM-Norm Vorrang vor einer identischen allgemeinen Definition hat. Für die Prozessmetallurgie bieten das ASM Metals Handbook, das ASM Handbook Volume 4A und Metallurgy for the Non-Metallurgist den technischen Bezugsrahmen. ISO 683-1:2016 ist für ihre eigene Terminologie zu Lieferzuständen maßgeblich. Eine Bundesvorschrift wie 49 CFR § 179.500-6 ist für die von ihr erfasste rechtliche Anwendung maßgeblich.
Ausbildungszyklen, Erläuterungen von Lieferanten und Notizen aus Hochschullaboren sind als ergänzende Quellen zu verwenden. Der maßgebliche Werkstoff, die Erzeugnisspezifikation, die Zeichnung, der Vertrag oder die regulatorische Norm hat stets Vorrang, wenn ihre Formulierung von einer allgemeinen Erläuterung abweicht.
Quellen
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6