




1. Champ d’application, terminologie et différence entre un traitement et un état de livraison
Cet article porte sur le recuit et la normalisation des aciers, et non sur tous les cycles thermiques appliqués aux alliages ferreux. La trempe, le revenu, la détente, le recuit de sphéroïdisation, l’austempering, le martempering, la cémentation et le durcissement superficiel sont des traitements distincts, même lorsqu’ils apparaissent dans la même gamme de production. Cette distinction est importante, car les termes « recuit » et « normalisé » ne désignent pas des méthodes interchangeables pour rendre l’acier plus tendre. Ils décrivent des historiques thermiques, des voies de transformation, des microstructures et, dans de nombreuses spécifications, des états de livraison différents.
Les trois étapes d’un traitement thermique
- Chauffage Porter l’acier à la température sélectionnée.
- Maintien Maintenir suffisamment longtemps pour assurer l’égalisation thermique et les transformations métallurgiques requises.
- Refroidissement Refroidir selon la vitesse, le milieu ou les conditions de four définis.
Un traitement thermique est une séquence. Il comprend le chauffage de l’acier à une température déterminée, son maintien suffisamment longtemps pour permettre les transformations thermiques et métallurgiques requises, puis son refroidissement dans des conditions définies. Le traitement peut être spécifié par la température du four, le temps de maintien à cette température, la vitesse de refroidissement, le milieu de refroidissement, l’atmosphère, les dimensions de la section et l’état antérieur de l’acier. Un état de livraison consigne l’état dans lequel le produit est fourni après cette séquence. « Normalisé », « recuit » et « normalisé et revenu » peuvent donc décrire l’état d’une tôle, d’une barre, d’une pièce forgée ou d’un autre produit, plutôt qu’une instruction complète permettant de reproduire le traitement.
Le même terme peut avoir des conséquences pratiques différentes selon les nuances. La teneur en carbone, les additions d’alliage, l’épaisseur de la section, la taille des grains d’austénite, la régulation du four et la vitesse de refroidissement influent toutes sur les phases finales de ferrite, de perlite, de bainite ou de martensite. Aucune température universelle de recuit ou de normalisation ne devrait être indiquée sans préciser la nuance et la spécification applicable.
Comment la norme ASTM A941-16 régit la terminologie générale de l’acier
ASTM A941-16, Terminologie normalisée relative à l’acier, à l’acier inoxydable, aux alliages connexes et aux ferroalliages, fournit un vocabulaire général pour les documents relatifs aux aciers. Il s’agit d’une référence terminologique, et non d’une procédure universelle de traitement thermique. Son rôle est d’établir une signification commune lorsqu’une norme de produit, une méthode d’essai ou un autre document applicable n’a pas fourni de définition plus précise.
Une définition figurant dans une norme ASTM particulière prévaut sur une définition générale identique de l’ASTM A941-16. Strong evidence
Cette réserve est déterminante. ASTM A941-16 précise qu’une définition figurant dans une norme ASTM particulière prévaut sur une définition générale identique figurant dans la norme terminologique. Le lecteur ne doit donc pas extraire une définition de l’A941-16 pour l’appliquer mécaniquement à chaque spécification de tôle, de barre, de pièce forgée, d’élément de récipient sous pression ou de rail. La norme de produit applicable prévaut lorsqu’elle définit le terme différemment, ajoute une plage de températures, prescrit une méthode de refroidissement ou limite l’état à une nuance et à une forme de produit particulières.
| Caractéristique | Normalisation | Recuit |
|---|---|---|
| Transformation initiale | Austénitisation | Dépend du type de recuit ; le recuit complet implique généralement une austénitisation |
| Méthode de refroidissement | Air ou gaz en circulation libre | Refroidissement lent contrôlé, souvent dans le four |
| Structure typique | Ferrite–perlite plus fine ou autres constituants dépendant de la nuance | Ferrite–perlite relativement grossière dans les nuances appropriées |
| Résultat typique | Résistance et dureté supérieures à celles obtenues après un recuit complet | Dureté plus faible et usinabilité ou ductilité améliorée |

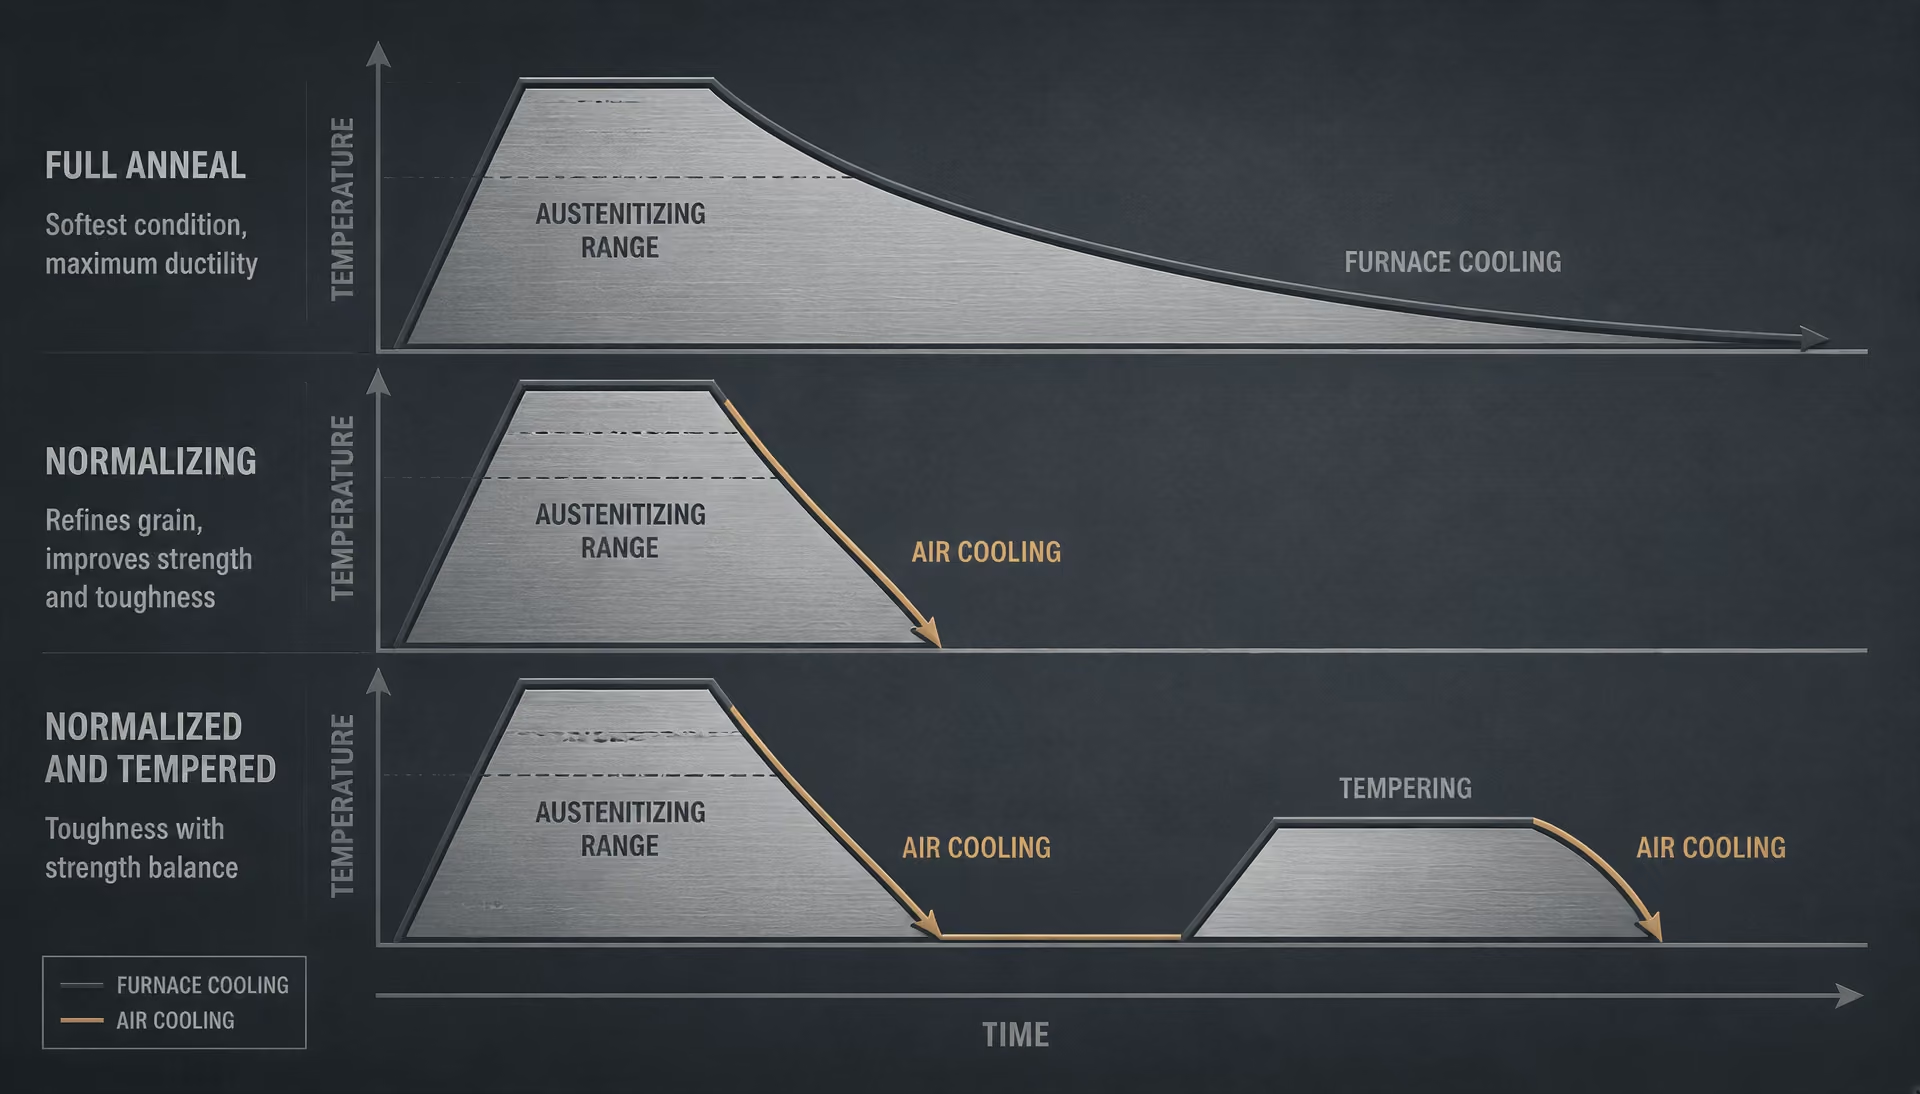
La distinction métallurgique générale reste toutefois claire. La normalisation est généralement un traitement d’austénitisation suivi d’un refroidissement à l’air ou dans un autre gaz circulant librement. Le vocabulaire du Karlsruhe Institute of Technology la définit comme une austénitisation suivie d’un refroidissement à l’air libre, destinée à produire une taille de grain et une composition plus uniformes. La description publiée par Bodycote en 2024 indique une plage indicative d’environ 800 à 920 °C : l’acier est chauffé suffisamment pour former de nouveaux grains d’austénite, puis refroidi librement à l’air ou dans un gaz. Cette plage est descriptive et ne constitue pas une spécification applicable à tous les aciers.
Le recuit est un terme plus général. Il peut désigner un recuit complet, un recuit de procédé, un recuit de sphéroïdisation, un recuit de détente ou une autre opération de chauffage et de refroidissement contrôlée, selon le document concerné. La Circular 409 de 1935 du National Bureau of Standards distinguait le recuit de procédé de la normalisation en situant le premier en dessous ou à proximité de la plage de températures critiques inférieures, tandis que la normalisation était décrite comme un chauffage à environ 100 °F au-dessus de la plage critique, suivi d’un refroidissement à l’air calme. Ces descriptions historiques établissent le contraste, mais les exigences modernes restent propres à chaque nuance.
Pourquoi « normalisé », « recuit » et « normalisé et revenu » décrivent l’état du matériau
« Recuit » désigne un acier ayant subi un traitement de recuit ou fourni à l’état recuit conformément à la spécification applicable. Dans le cas courant du recuit complet, l’acier est chauffé dans la plage austénitique, maintenu afin de permettre la transformation et l’homogénéisation de la température, puis refroidi lentement — souvent dans le four — afin de réduire la dureté et de favoriser une structure ferrito-perlitique relativement grossière dans les nuances au carbone et faiblement alliées appropriées. Le recuit de procédé est différent : il est généralement réalisé en dessous ou à proximité de la température critique inférieure afin de restaurer la ductilité d’un acier faiblement carboné écroui à froid, sans transformer complètement la structure.
« Normalisé » désigne normalement un acier qui a été austénitisé puis refroidi à l’air. Comparé au refroidissement au four après un recuit complet, le refroidissement à l’air produit généralement une structure de transformation plus fine et une résistance plus élevée, bien que le résultat dépende de la trempabilité et des dimensions de la section. La normalisation peut affiner les grains grossiers, réduire les irrégularités structurales après forgeage ou laminage et établir un état initial reproductible avant l’usinage ou un traitement thermique ultérieur. Il ne s’agit pas simplement d’un recuit plus rapide.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
La référence de laboratoire relative au 4140 publiée par le Massachusetts Institute of Technology illustre pourquoi il est nécessaire d’identifier la nuance. Pour la normalisation du 4140, la référence de 2007 indique une plage d’austénitisation approximative de 850 à 875 °C, suivie d’un maintien destiné à homogénéiser la température, puis d’un refroidissement à l’air jusqu’à la température ambiante. Cette plage ne peut pas être transposée à une nuance au carbone non alliée ni à une section épaisse sans vérification des données applicables. Les éléments d’alliage modifient le comportement de transformation ; les dimensions modifient la vitesse de refroidissement subie au centre de la pièce.
« Normalisé et revenu » consigne deux traitements successifs. Tout d’abord, l’acier est normalisé. Il est ensuite réchauffé en dessous de la plage de transformation pertinente et maintenu afin de réaliser le revenu des produits formés pendant le refroidissement. Le revenu réduit la fragilité associée aux produits de transformation durs et ajuste la résistance, la ténacité et la ductilité. Cet état composé n’est pas une autre appellation de la normalisation et n’est pas équivalent à un matériau recuit. Il indique à l’utilisateur que l’acier fourni possède un historique combiné particulier.
L’ISO 683-1:2016 considère les états normalisé et normalisé-revenu comme des états de livraison spécifiés pour les aciers non alliés aptes aux traitements thermiques. Strong evidence
ISO 683-1:2016 démontre l’importance contractuelle de cette formulation. La norme spécifie les exigences techniques de livraison applicables aux aciers non alliés pour traitement thermique fournis dans des états comprenant les états normalisé et normalisé-revenu. Dans ce contexte, l’état fait partie de l’exigence applicable au produit : il peut avoir une incidence sur les propriétés mécaniques spécifiées, le contrôle, le marquage et l’acceptation. Un certificat de réception indiquant « normalisé » ne décrit donc pas simplement ce qui s’est produit dans un four ; il consigne la manière dont le produit a été fourni au regard de la norme.
Quand une norme de produit, de nuance ou de réglementation prévaut sur une définition générale
Le document applicable doit être consulté avant de choisir un cycle de four. Une norme de produit peut spécifier la température d’austénitisation, le temps minimal de maintien, le refroidissement à l’air, la dureté maximale, les caractéristiques de traction, les essais de résilience ou une combinaison autorisée de traitements. Elle peut également employer le terme « recuit » pour englober une plage définie de pratiques qui ne correspondraient pas nécessairement à un recuit complet au sens classique. La seule désignation de la nuance est insuffisante lorsque la même composition chimique est fournie sous forme de tôle, de barre, de pièce forgée ou d’élément contenant un fluide sous pression.
Les exigences réglementaires peuvent être plus strictes encore. En vertu du 49 CFR § 179.500-6, les traitements thermiques de certains réservoirs en acier consistent en un recuit ou une normalisation suivis d’un revenu, la température de revenu devant être d’au moins 1000 °F. Cette exigence s’applique à l’élément de réservoir réglementé même si la description générale d’un manuel autorisait une autre séquence. La réglementation montre également pourquoi « normalisé » ne peut pas être considéré comme une garantie autonome des performances en service : l’étape de revenu requise fait partie de l’état spécifié.
État de livraison État métallurgique documenté dans lequel un produit est fourni après sa séquence de traitement thermique.
La règle pratique est simple : utiliser les définitions générales pour comprendre la différence métallurgique, puis consulter la nuance, la norme de produit, le plan, la spécification d’achat ou la réglementation afin de déterminer ce que les termes imposent. Le recuit met généralement l’accent sur un refroidissement contrôlé et une réduction de la dureté ; la normalisation met généralement l’accent sur une austénitisation suivie d’un refroidissement à l’air et sur l’obtention d’une structure plus fine et plus uniforme. L’état de livraison est le résultat documenté, et non un substitut à l’historique thermique complet.
2. La base fer-carbone : températures critiques, austénite et transformations
Ferrite, perlite, cémentite et austénite
Le recuit et la normalisation ne peuvent pas être définis par la seule température, car leurs résultats dépendent des phases présentes pendant le chauffage et de la manière dont ces phases se transforment pendant le refroidissement. Le modèle de départ utile est le diagramme de phases fer-carbone, complété par les diagrammes de transformation en refroidissement continu (CCT) et de transformation temps-température (TTT). Les ouvrages Heat Treating of Steel et Metallurgy for the Non-Metallurgist de l’ASM utilisent ce cadre pour établir le lien entre l’austénitisation, la vitesse de refroidissement, la taille des grains et les propriétés finales.
| Constituant ou état | Valeur ou description |
|---|---|
| Solubilité du carbone dans la ferrite à 727 °C | Environ 0.022 wt% C |
| Composition eutectoïde de l’acier au carbone non allié | Environ 0.76–0.80 wt% C |
| Cémentite | Fe₃C |
| Structure cristalline de l’austénite | Cubique à faces centrées |
Terminologie fer–carbone
- Ferrite
- Forme cubique centrée du fer, présentant une solubilité du carbone relativement faible.
- Cémentite
- Carbure de fer, Fe₃C, dur et fragile.
- Perlite
- Agrégat biphasé de ferrite et de cémentite.
- Austénite
- Fer cubique à faces centrées pouvant dissoudre une quantité de carbone nettement supérieure à celle de la ferrite.
La ferrite est la forme cubique centrée du fer, généralement désignée sous le nom de ferrite α. Elle ne peut dissoudre qu’une faible quantité de carbone. À 727 °C, par exemple, la solubilité maximale d’équilibre du carbone dans la ferrite est d’environ 0,022 % massique de C ; à des températures plus basses, elle est encore moindre. La ferrite est relativement tendre et ductile ; ainsi, un acier contenant une forte fraction de ferrite présente généralement une faible dureté et une bonne aptitude au formage.
La cémentite est le carbure de fer Fe₃C. Elle est dure et fragile, et sa répartition est aussi importante que sa quantité totale. La cémentite peut se présenter sous forme de lamelles dans la perlite, de particules dans une structure sphéroïdisée ou de réseaux continus aux joints des anciens grains d’austénite. Ces formes n’entraînent pas la même usinabilité, la même ductilité ni le même comportement à la rupture.

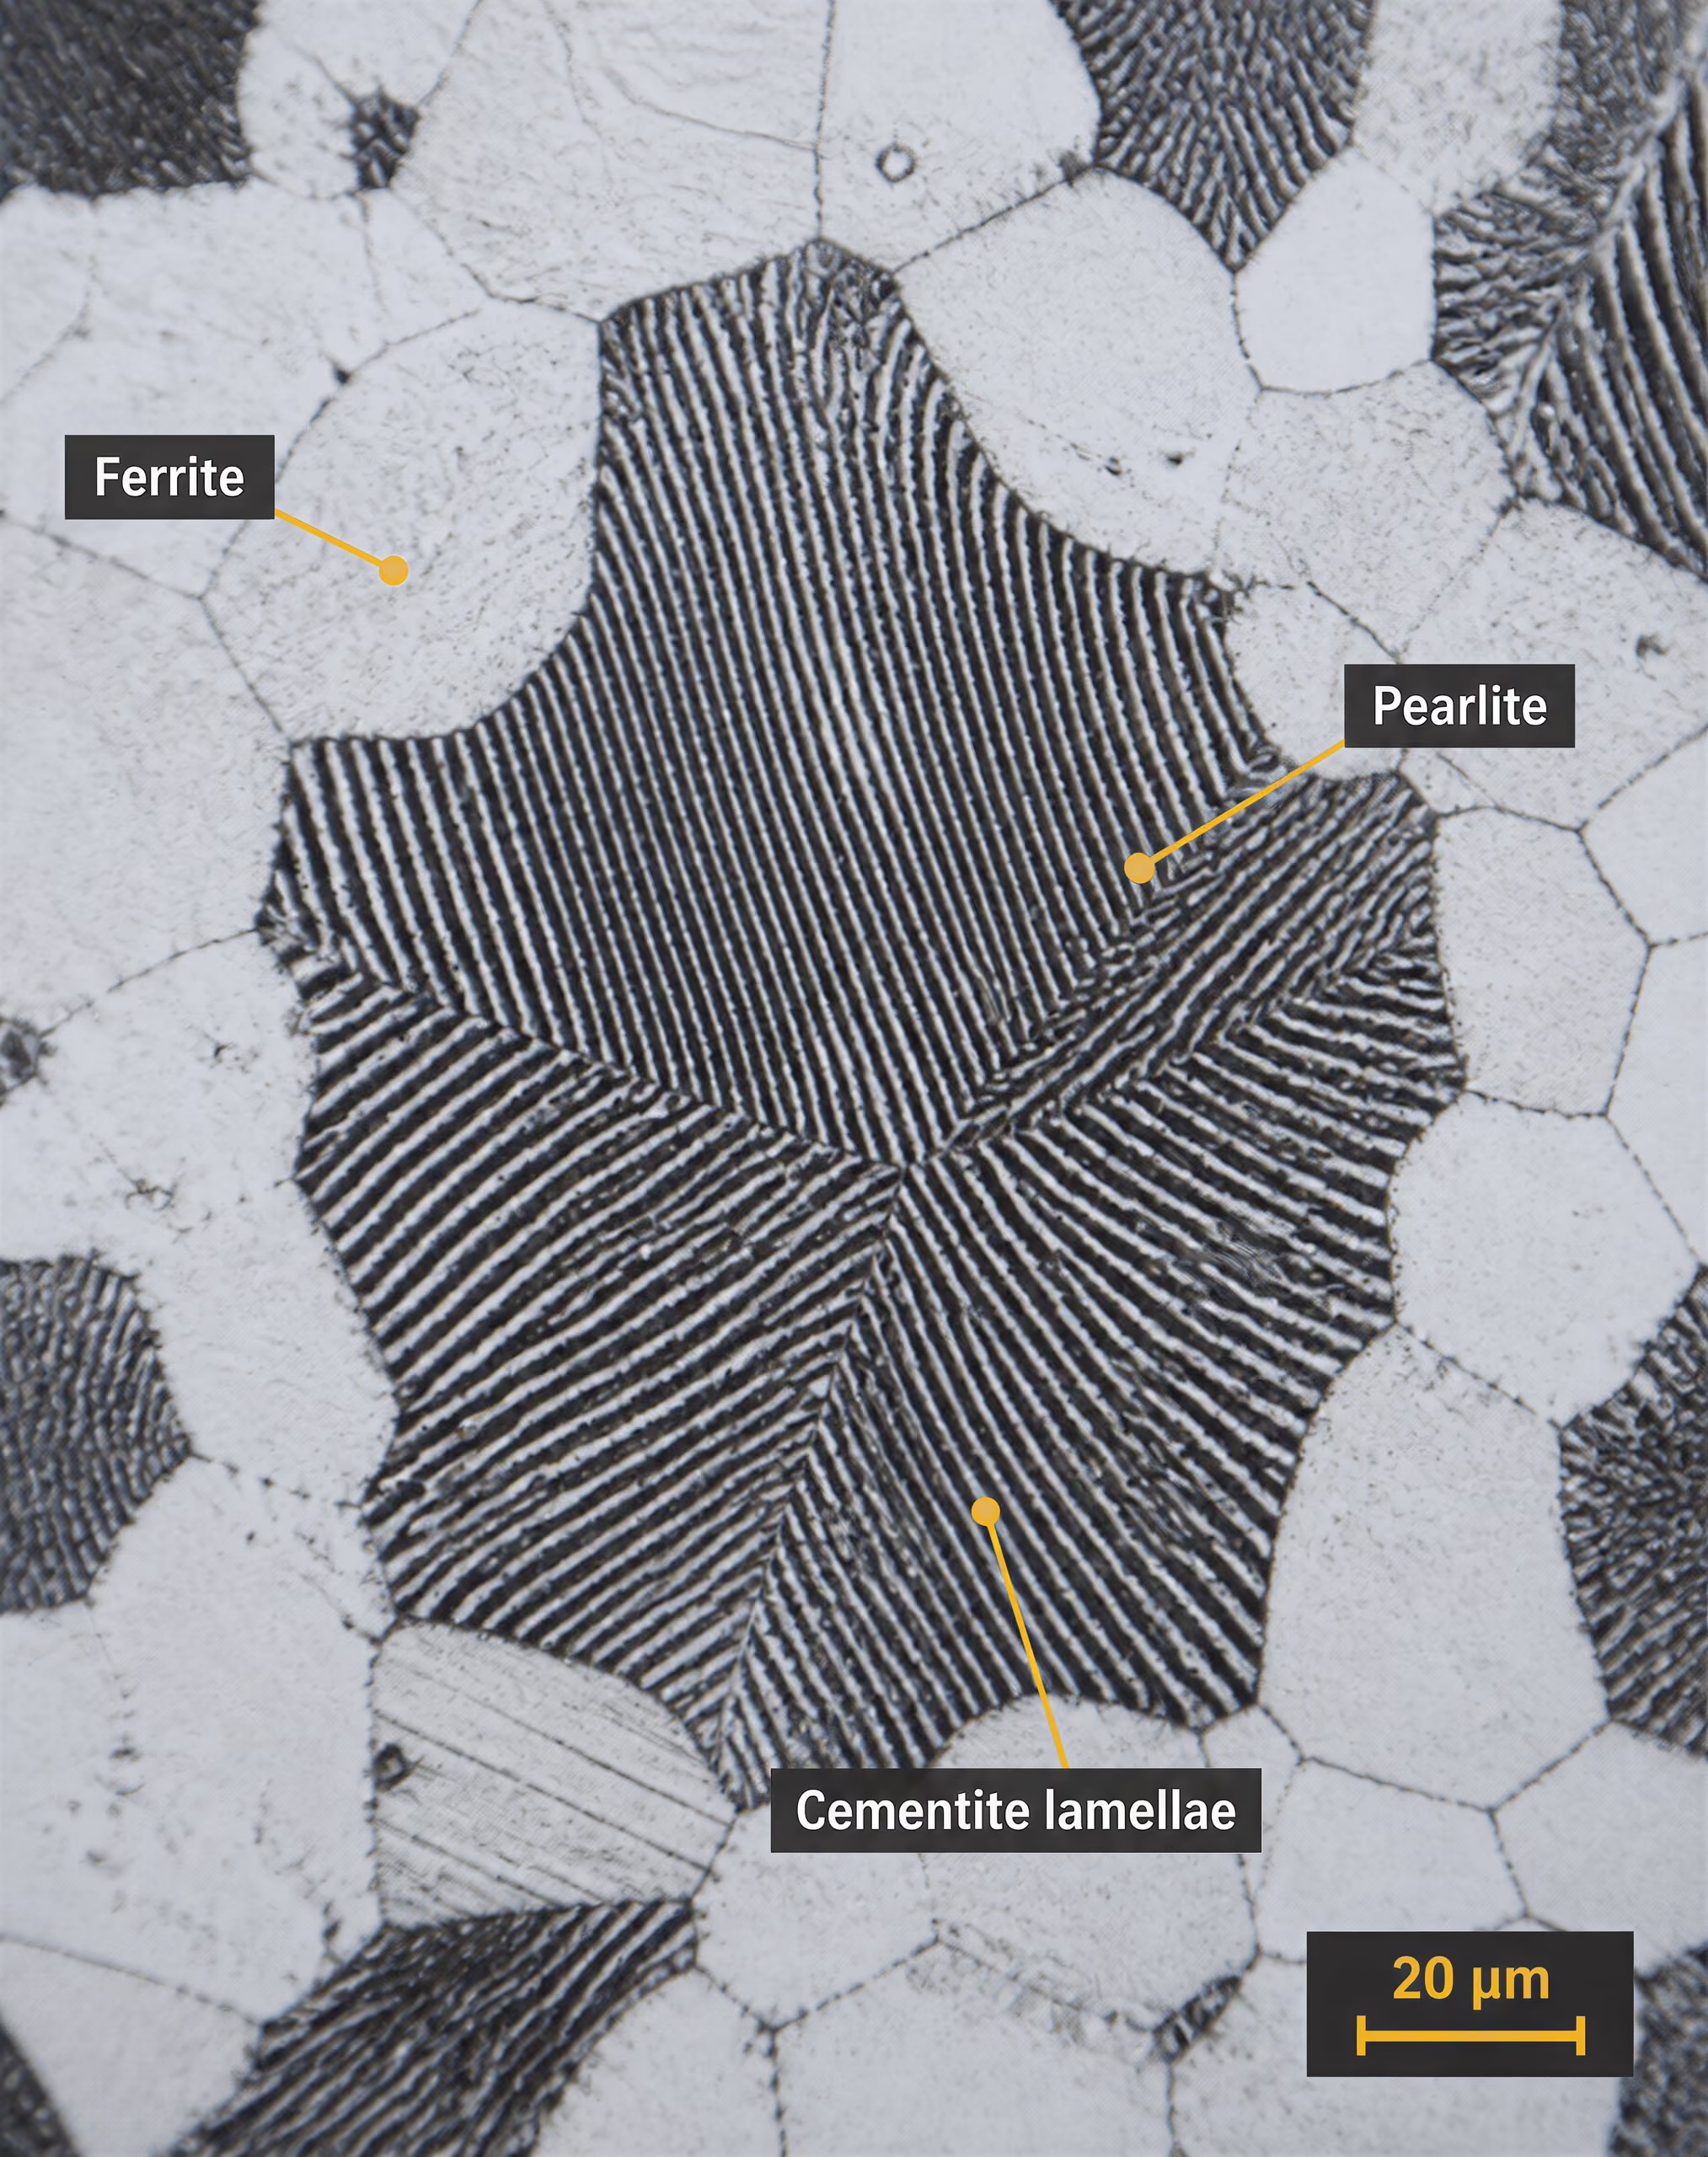
La perlite n’est pas une phase unique. Il s’agit d’un agrégat biphasé de ferrite et de cémentite, formé lorsque l’austénite se décompose pendant un refroidissement relativement lent à travers la température eutectoïde. Dans un acier au carbone non allié, la composition eutectoïde est d’environ 0,76–0,80 % massique de C, selon la référence et les conditions d’équilibre indiquées. La perlite formée à une température de transformation plus élevée présente un espacement relativement grossier entre ses lamelles de ferrite et de cémentite ; une transformation à plus basse température produit une perlite plus fine, qui est plus résistante et plus dure.
L’austénite, désignée par γ, est une forme cubique à faces centrées du fer, capable de dissoudre beaucoup plus de carbone que la ferrite. Cette solubilité accrue explique pourquoi le chauffage dans le domaine austénitique est essentiel pour la normalisation et le recuit complet. Le carbone et de nombreux éléments d’alliage entrent en solution, en partie ou en totalité, pendant l’austénitisation. Lors du refroidissement, cette solution solide sursaturée se transforme en ferrite, perlite, bainite, martensite ou en mélanges de ces produits, selon la composition, l’épaisseur de la section et le parcours suivi dans la plage de transformation.
Diagramme de transformation en refroidissement continu Diagramme indiquant à quel moment l’austénite commence et termine sa transformation lors de vitesses de refroidissement continu spécifiées.
Le parcours de refroidissement est déterminant. Un refroidissement lent au four laisse aux atomes de carbone le temps de diffuser, ce qui favorise la formation de ferrite et de perlite grossière dans de nombreux aciers hypoeutectoïdes. Après une normalisation, le refroidissement à l’air évacue la chaleur plus rapidement et produit généralement une structure ferrite-perlite plus fine qu’un recuit complet. Une trempe suffisamment rapide supprime la transformation diffusionnelle et peut former de la martensite, tandis qu’une vitesse intermédiaire peut produire de la bainite. Ainsi, l’expression « traitement thermique d’adoucissement » ne constitue pas une description suffisante de tout cycle appelé recuit.
Les plages critiques inférieure et supérieure
La température critique inférieure est couramment identifiée par Ac1 au chauffage : il s’agit de la température à laquelle l’austénite commence à se former dans un acier donné, pour une condition de chauffage spécifiée. Au refroidissement, la température de début correspondante est généralement notée Ar1. Ces températures ne sont pas nécessairement égales. Les vitesses de chauffage et de refroidissement, la microstructure initiale, les éléments d’alliage et le retard thermique déplacent les températures de transformation observées ; Ac1 est donc une température de début de transformation, et non un réglage universel du four.
La température critique supérieure dépend de la teneur en carbone. Pour les aciers hypoeutectoïdes, Ac3 est la température à laquelle la transformation en austénite est achevée au chauffage. Entre Ac1 et Ac3, la ferrite et l’austénite coexistent. Au-dessus d’Ac3, la structure est nominalement austénitique, bien qu’un temps suffisant soit encore nécessaire pour que le carbone et les éléments d’alliage se répartissent et que la section atteigne une température uniforme.
Pour les aciers hypereutectoïdes, la limite supérieure correspondante est souvent désignée par Acm plutôt que par Ac3. Entre Ac1 et Acm, l’austénite coexiste avec de la cémentite proeutectoïde. Le chauffage au-dessus d’Acm dissout cette cémentite, sous réserve des effets du temps, de la taille des particules et des éléments d’alliage. Un dépassement trop important de la température nécessaire à la dissolution peut favoriser la croissance des grains d’austénite, ce qui peut réduire la ténacité même si la dureté et la résistance à la traction semblent acceptables.
L’expression « plage critique » désigne donc une plage, et non un point fixe unique. La circulaire de 1935 du National Bureau of Standards décrivait le recuit de détente comme un chauffage en dessous ou à proximité de la plage de température critique inférieure, tandis qu’elle décrivait la normalisation comme un chauffage à environ 100 °F au-dessus de la plage critique, suivi d’un refroidissement à l’air calme. Ces descriptions constituent des distinctions historiques utiles, mais elles ne remplacent pas les exigences propres à chaque nuance d’une spécification moderne de matériau ou d’une procédure de traitement thermique.
Le chauffage à travers Ac1 modifie l’équilibre des phases : les régions riches en carbone de la structure initiale ferrite-carbure commencent à se transformer en austénite. La poursuite du chauffage vers Ac3 ou Acm achève la transformation visée et peut dissoudre les carbures. Un recuit complet austénitise normalement l’acier, puis le refroidit lentement, souvent dans un four, afin de favoriser une structure de transformation grossière et relativement tendre. La normalisation comporte également une austénitisation, mais la pièce est retirée du four et refroidie à l’air calme ou en mouvement. Le refroidissement plus rapide produit des grains plus fins et un équilibre ferrite-perlite différent.
La température doit être définie en fonction de la nuance et de l’état du matériau. Bodycote indiquait en 2024 que la normalisation s’effectue approximativement entre 800 et 920 °C, de nouveaux grains austénitiques se formant avant un refroidissement libre à l’air ou au gaz. Cette large plage ne peut pas être appliquée indistinctement. Une référence de laboratoire du MIT datant de 2007 indique environ 850–875 °C pour la normalisation de l’acier AISI 4140, suivie d’un maintien permettant l’homogénéisation de la température et d’un refroidissement à l’air. L’AISI 4140 est un acier allié contenant du chrome et du molybdène ; son traitement ne peut donc pas être déduit du cycle applicable à un acier non allié à faible teneur en carbone.
Pourquoi la teneur en carbone et les éléments d’alliage modifient le cycle
Le carbone modifie à la fois les températures critiques et les produits obtenus pendant le refroidissement. Dans un acier hypoeutectoïde, dont la teneur en carbone est inférieure à la teneur eutectoïde, la ferrite se forme d’abord à partir de l’austénite pendant le refroidissement ; l’austénite restante se transforme ensuite en perlite. Lorsque la teneur en carbone augmente et se rapproche de la composition eutectoïde, la fraction de perlite augmente et la quantité de ferrite proeutectoïde diminue. Dans un acier hypereutectoïde, la cémentite se forme avant la perlite. Des températures d’austénitisation excessivement élevées peuvent dissoudre davantage de cémentite que prévu et laisser une austénite à gros grains, riche en carbone, qui se transforme en une structure plus dure.
Le manganèse abaisse la température de transformation eutectoïde et augmente la trempabilité. Il retarde la formation de ferrite et de perlite, ce qui permet de contourner ces réactions à une vitesse de refroidissement plus faible que celle qui serait nécessaire dans un acier au carbone non allié. Le chrome produit un effet similaire sur la trempabilité et forme des carbures stables ; il peut retarder la transformation et nécessiter une austénitisation plus longue ou à plus haute température pour dissoudre la fraction de carbure souhaitée. Le molybdène retarde fortement les réactions perlitiques et bainitiques, augmente la résistance à l’adoucissement lors du revenu et joue un rôle particulièrement important dans des aciers tels que l’AISI 4140.
Le nickel abaisse généralement les températures de transformation et augmente la trempabilité sans former le même type de réseau de carbures que celui associé au chrome. Il stabilise l’austénite et améliore la ténacité, en particulier à basse température. Le silicium augmente l’activité du carbone dans la ferrite et est couramment utilisé pour empêcher la formation de cémentite dans certains systèmes alliés, tout en influençant les températures et la cinétique de transformation. Le vanadium, le niobium et le titane forment des carbonitrures stables. Ces particules peuvent ancrer les joints de grains d’austénite et limiter la croissance des grains, mais elles peuvent nécessiter des températures plus élevées ou des maintiens plus longs pour se dissoudre partiellement.
Les éléments d’alliage modifient également la signification du « refroidissement à l’air ». Une section mince en acier à faible teneur en carbone peut se transformer principalement en ferrite et en perlite à l’air, tandis qu’une section épaisse en acier allié fortement trempant peut former de la bainite ou de la martensite en son centre. La calamine superficielle, l’atmosphère du four, la disposition de la charge, l’agitation et l’épaisseur de la section modifient la courbe de refroidissement réelle. Les diagrammes CCT sont donc plus utiles qu’une désignation nominale du traitement pour prévoir la structure finale.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
C’est pourquoi l’état de traitement fait partie de la description du matériau. La norme ISO 683-1:2016 répertorie les aciers non alliés aptes au traitement thermique dans des états comprenant l’état normalisé et l’état normalisé-revenu ; cet état n’est pas simplement un synonyme d’atelier pour « adouci ». La norme ASTM A941-16 fournit une terminologie générale, tout en précisant qu’une définition figurant dans une norme ASTM particulière prévaut sur une définition générale identique. Une norme de produit applicable, la désignation de la nuance, la dimension de la section, l’état initial et les pratiques spécifiées pour le four doivent régir le cycle. Même les règles relatives aux équipements critiques pour la sécurité montrent cette distinction : le 49 CFR § 179.500-6 spécifie, pour certains traitements des aciers destinés aux réservoirs, un recuit ou une normalisation suivis d’un revenu, avec des températures de revenu d’au moins 1000 °F. L’historique thermique fait partie de l’exigence d’ingénierie.
3. Ce que signifie en pratique le recuit des aciers
Le recuit ne correspond pas à un cycle unique et fixe de chauffage et de refroidissement. Il s’agit d’une famille de traitements choisis pour modifier la dureté, la ductilité, les contraintes résiduelles, la morphologie des carbures, la structure des grains ou les produits de transformation. La seule appellation est donc incomplète. Une spécification ou une procédure doit indiquer la nuance d’acier, l’état initial, la température visée, le temps de maintien, le mode de refroidissement et les propriétés finales requises.
La terminologie dépend également du document de référence applicable. La norme ASTM A941-16 fournit une terminologie générale pour l’acier, l’acier inoxydable, les alliages apparentés et les ferroalliages, mais précise que la définition donnée dans une norme ASTM particulière prévaut sur une définition identique figurant dans la norme de terminologie générale. Cette réserve est importante, car les termes « recuit », « recuit de procédé », « recuit complet » et « détensionné » peuvent désigner des états différents dans les normes relatives aux produits et les procédures de fabrication.
Le recuit vise normalement à obtenir un état plus tendre, plus ductile ou plus stable dimensionnellement que celui du matériau initial. La normalisation est différente. Elle comprend normalement une austénitisation suivie d’un refroidissement à l’air calme ou en mouvement, ce qui produit une structure plus fine et moins proche de l’équilibre qu’un refroidissement conventionnel au four. La distinction n’est pas simplement cosmétique : le mode de refroidissement contrôle les produits de transformation formés lors de la décomposition de l’austénite.
Recuit de procédé et recuit complet
| Traitement | Plage de transformation | Objectif principal |
|---|---|---|
| Recuit de procédé | En dessous ou à proximité de la plage de température critique inférieure | Restaurer la ductilité après une déformation à froid |
| Recuit complet | Dans la région austénitique | Réduire la dureté et produire une structure de transformation tendre |
| Recuit de globulisation | Traitement sous-critique ou cyclique autour de Ac1 | Produire des particules de carbure arrondies pour l’usinage ou le formage |
| Recuit de détente | Normalement en dessous de Ac1 | Réduire les contraintes résiduelles sans austénitisation globale |
Le recuit de procédé est généralement réalisé au-dessous de la plage des températures critiques inférieures, ou à proximité de celle-ci. En 1935, le National Bureau of Standards le décrivait comme le chauffage d’un alliage à base de fer à une température inférieure ou proche de cette plage. Dans la pratique, ce traitement est particulièrement associé aux tôles, bandes, fils et autres produits en acier à faible teneur en carbone qui ont acquis une forte densité de dislocations et une ductilité réduite au cours de la déformation à froid.
L’acier est chauffé suffisamment pour permettre la restauration et, lorsque la température et le temps le permettent, la recristallisation, mais il ne se transforme normalement pas complètement en austénite. La restauration réorganise certains défauts du réseau cristallin et réduit les contraintes résiduelles. La recristallisation remplace les grains de ferrite déformés par de nouveaux grains relativement exempts de déformation. Il en résulte une diminution de la limite d’élasticité et de la dureté, ainsi qu’une amélioration de l’allongement pour une opération ultérieure de mise en forme. La température exacte dépend de la nuance ; un cycle destiné à un acier doux laminé à froid ne peut pas être transposé sans précaution à un acier allié à teneur moyenne en carbone ou à une nuance inoxydable.
Le temps de maintien à température est important. Un maintien court peut éliminer une partie de l’état écroui tout en conservant une déformation importante. Un maintien plus long peut produire des grains recristallisés plus gros, une oxydation de surface ou une variation dimensionnelle indésirable. L’épaisseur de la bande, la géométrie de la bobine, l’atmosphère du four et l’uniformité du chauffage influencent également le résultat. L’expression « recuit de procédé » ne doit donc pas être considérée comme synonyme de ramollissement complet.
Le recuit complet suit une voie de transformation différente. L’acier est chauffé dans la région austénitique, maintenu jusqu’à ce que la section ait atteint une température suffisamment uniforme, puis refroidi lentement, généralement dans le four. Pour un acier au carbone ou faiblement allié hypoeutectoïde, la température de traitement est habituellement supérieure à la température critique supérieure Ac3, de sorte que la ferrite et la perlite se transforment en austénite avant le refroidissement. Pour un acier hypereutectoïde, la température choisie est généralement supérieure à Ac1 mais inférieure à Acm, ce qui permet l’austénitisation de la matrice perlitique tout en limitant la dissolution excessive et la croissance des grains. Il s’agit de descriptions de procédé et non de valeurs de consigne universelles.
Lors du refroidissement au four, l’austénite se transforme avec un sous-refroidissement relativement faible en ferrite et en perlite, souvent sous la forme de colonies de perlite relativement grossières et d’une structure relativement tendre. Le recuit complet peut réduire la dureté, améliorer l’usinabilité de nuances appropriées et atténuer les effets d’un corroyage à chaud ou d’un forgeage antérieurs. Il ne garantit pas la dureté la plus faible possible pour tous les aciers. Des éléments d’alliage tels que le chrome, le molybdène, le manganèse et le nickel déplacent les températures de transformation et ralentissent la cinétique de transformation ; certains aciers alliés peuvent nécessiter un recuit modifié ou un traitement isotherme distinct.
La normalisation utilise couramment environ 800–920 °C pour les aciers concernés, suivie d’un refroidissement libre à l’air ou au gaz. Limited evidence
La normalisation montre pourquoi ces termes ne sont pas interchangeables. L’acier est également austénitisé, mais il est ensuite refroidi à l’air ou au gaz au lieu d’être laissé à refroidir dans un four. La description de Bodycote publiée en 2024 indique une plage de normalisation d’environ 800 à 920 °C pour les aciers concernés, suivie d’un refroidissement libre à l’air ou au gaz. Pour l’acier 4140, une référence de laboratoire du MIT spécifie environ 850 à 875 °C, un maintien permettant l’homogénéisation de la température, puis un refroidissement à l’air jusqu’à la température ambiante. Ces valeurs s’appliquent au matériau et à la procédure indiqués, et non à tout acier appelé « 4140 » dans toutes les spécifications.
Le refroidissement à l’air évacue la chaleur plus rapidement qu’un refroidissement contrôlé au four. La structure ferrite-perlite qui en résulte est généralement plus fine, avec une résistance et une dureté supérieures à celles d’une structure recuite complètement. La normalisation peut affiner une structure grossière de grains issue du forgeage ou de la coulée et améliorer l’homogénéité structurale, mais elle peut accroître la déformation ou les contraintes résiduelles par rapport au refroidissement au four. La norme ISO 683-1:2016 répertorie les états de livraison normalisé et normalisé-revenu pour les aciers non alliés aptes aux traitements thermiques, confirmant que l’état de traitement fait partie de l’état spécifié du produit et ne constitue pas simplement une description d’atelier.
Recuit sous-critique, sphéroïdisation et détente
Le recuit sous-critique est réalisé au-dessous de Ac1, de sorte qu’il ne se produit pas d’austénitisation globale. Selon la nuance et le cycle, il peut favoriser la restauration, la recristallisation, la coalescence des carbures ou la réduction de la dureté sans créer une nouvelle structure de grains austénitiques. Il se distingue ainsi du recuit complet, même lorsque les deux traitements visent à améliorer la ductilité ou le comportement à l’usinage.
La sphéroïdisation est un traitement sous-critique ou cyclique plus spécifique. Elle transforme la cémentite lamellaire de la perlite en particules de carbures arrondies ou sphéroïdales dispersées dans la ferrite. Dans les aciers au carbone ordinaires et les aciers à outils alliés, cette morphologie réduit la résistance à la coupe et améliore l’aptitude à la mise en forme à froid par rapport à une structure perlitique fine. Elle est souvent utilisée avant l’usinage ou avant une opération ultérieure de durcissement, notamment pour les nuances à plus forte teneur en carbone dans lesquelles la perlite ou les réseaux de cémentite rendent la coupe difficile.
Facteurs influençant la globulisation
- Température Le cycle peut rester juste en dessous de Ac1 ou traverser Ac1 de manière répétée.
- État antérieur La teneur en carbone, les additions d’alliage, l’historique de forgeage et la répartition des carbures influencent le résultat.
- Temps Un temps insuffisant peut laisser des carbures lamellaires ; une exposition excessive peut dissoudre une quantité trop importante de carbures.
- Vérification Un examen métallographique peut être nécessaire, car la dureté seule ne prouve pas que la globulisation est suffisante.
Un cycle de sphéroïdisation peut comporter un maintien prolongé juste au-dessous de Ac1, des cycles répétés à travers Ac1, ou une combinaison d’un chauffage et d’un refroidissement très lent à travers la plage de transformation. La méthode appropriée dépend de la teneur en carbone, des additions d’éléments d’alliage formant des carbures, de l’historique de forgeage antérieur et de la répartition de carbures requise. Une température excessive peut dissoudre une quantité trop importante de carbures et produire une structure moins utile ; un temps insuffisant peut laisser subsister des carbures lamellaires. Une valeur de dureté à elle seule ne prouve pas que la sphéroïdisation est adéquate. Un examen métallographique peut être nécessaire.
Le recuit de détente a un autre objectif. Il réduit les contraintes résiduelles dues au soudage, à l’usinage, à la mise en forme à froid, à un refroidissement inégal ou à la fabrication, sans transformer délibérément la totalité de la section en austénite. Le traitement est normalement réalisé au-dessous de Ac1, avec un maintien suffisamment long pour permettre l’homogénéisation thermique et la relaxation des contraintes, suivi d’un refroidissement contrôlé afin de limiter la réintroduction de contraintes. Il ne peut modifier que légèrement la dureté. Le fait de l’appeler « recuit » n’en fait pas un traitement d’adoucissement au même sens que le recuit complet.
La détente doit également tenir compte des restrictions liées au service. Un composant soudé peut contenir des microstructures locales, de l’hydrogène ou des réactions métallurgiques qui ne sont pas éliminés par un simple maintien à basse température. Dans certaines applications, la norme applicable spécifie une séquence complète. Par exemple, le § 179.500-6 du 49 CFR décrit certains traitements de réservoirs en acier comme un recuit ou une normalisation suivis d’un revenu, la température de revenu ne devant pas être inférieure à 1000 °F. Cette exigence de sécurité ne peut pas être remplacée par une instruction générique de « recuit ».
Refroidissement au four et contrôle de la vitesse de transformation
Le recuit conventionnel dépend d’un refroidissement contrôlé, car la vitesse de transformation détermine à la fois la structure et les propriétés. Après l’austénitisation, l’acier doit traverser lentement la plage des températures critiques afin que la ferrite et la perlite se forment plutôt que la martensite ou une quantité excessive de bainite. Le refroidissement au four est courant, car le four peut réduire la vitesse de refroidissement et limiter les gradients de température entre la surface et le cœur.
Le four n’est pas simplement éteint sans réflexion. Les sections importantes peuvent être maintenues à une température intermédiaire, refroidies selon une commande programmée ou retirées seulement après que le cœur a traversé la plage de transformation. Si la surface refroidit très en avance sur le centre, la contraction différentielle peut créer une déformation et des contraintes résiduelles. La dimension de la section, la densité de chargement, la circulation dans le four, l’émissivité et l’atmosphère influencent tous l’histoire thermique réelle. Deux pièces réglées à la même température de four peuvent subir des vitesses de refroidissement différentes.
Les aciers alliés rendent ce contrôle plus exigeant. Le manganèse, le chrome, le molybdène et le nickel peuvent retarder les réactions de la perlite et de la bainite ; ainsi, une vitesse de refroidissement qui produit une structure ferrite-perlite tendre dans un acier au carbone ordinaire peut produire des constituants de transformation plus durs dans une nuance alliée. L’écrouissage antérieur modifie l’énergie emmagasinée et le comportement lors de la recristallisation ; le forgeage antérieur modifie la taille des grains et la répartition des carbures. La dureté, l’usinabilité, la ductilité, la stabilité dimensionnelle et la réponse au durcissement ultérieur requises doivent donc être précisées avant de sélectionner le cycle.
La règle pratique fondamentale est simple : identifier la nuance et l’état initial, déterminer les températures critiques pertinentes, chauffer uniformément et contrôler le refroidissement à travers la plage de transformation. Le terme « recuit » n’a de signification que lorsque l’histoire thermique qui se cache derrière ce mot est connue.
4. Ce que signifie en pratique la normalisation de l’acier
La normalisation correspond à un historique thermique défini, et non à un simple synonyme de « adoucissement ». La séquence est la suivante : chauffer l’acier dans le domaine austénitique, maintenir suffisamment longtemps pour que la section considérée atteigne la température, puis le refroidir librement dans de l’air ou un gaz immobile ou en mouvement. La pièce n’est pas laissée à l’intérieur d’un four éteint afin de suivre une courbe de refroidissement volontairement lente. Cette différence modifie le chemin de transformation, la structure granulaire obtenue, la dureté et l’état des contraintes résiduelles.
La terminologie doit également être rattachée au document applicable. ASTM A941-16 constitue la référence générale de terminologie pour l’acier, l’acier inoxydable, les alliages associés et les ferroalliages, mais précise qu’une définition figurant dans une norme ASTM particulière prévaut sur une définition identique de la norme générale de terminologie. Les normes de produit prévalent donc lorsque leur formulation diffère. ISO 683-1:2016, par exemple, identifie les aciers non alliés aptes aux traitements thermiques, fournis dans des états comprenant notamment « normalisé » et « normalisé et revenu ». Ces désignations décrivent l’état du matériau, et non simplement l’intention de l’opérateur du four.
Austénitisation suivie d’un refroidissement à l’air ou au gaz
Lors de la normalisation, l’acier est chauffé au-dessus de la plage critique de transformation pertinente, de sorte que la ferrite, la perlite, la bainite ou les autres constituants existants se transforment en grande partie en austénite. L’austénite est la solution solide cubique à faces centrées du carbone dans le fer. Le chauffage dissout également une partie des carbures et efface une grande partie de la mémoire structurale produite par le laminage, le forgeage, la coulée ou un refroidissement irrégulier antérieurs, bien que l’ampleur de cet effet dépende fortement de la composition de l’alliage et de la température.
La température requise dépend de la nuance. Bodycote indique environ 800–920 °C comme description générale de la pratique de normalisation, mais cette plage constitue un exemple et non une prescription universelle. Un acier au carbone ordinaire, un acier faiblement allié contenant du chrome ou du molybdène et une nuance microalliée n’ont pas des températures critiques ni des exigences de dissolution des carbures identiques. L’épaisseur de la section, la précision du four, la microstructure initiale, l’atmosphère et la spécification applicable au matériau sont également déterminantes. Un chauffage excessif peut être aussi préjudiciable qu’un chauffage insuffisant.
Une référence de laboratoire utile pour l’acier AISI/SAE 4140 indique environ 850–875 °C pour la normalisation, suivis d’un maintien permettant l’homogénéisation de la température et d’un refroidissement à l’air jusqu’à la température ambiante (MIT, 2007). Cette plage ne peut pas être transposée directement à l’acier 1045, 8620, à l’acier inoxydable ou à une nuance destinée aux appareils à pression. Le point de consigne approprié est normalement établi à partir de la spécification de la nuance, d’une procédure de traitement thermique approuvée ou d’une pratique de four validée.

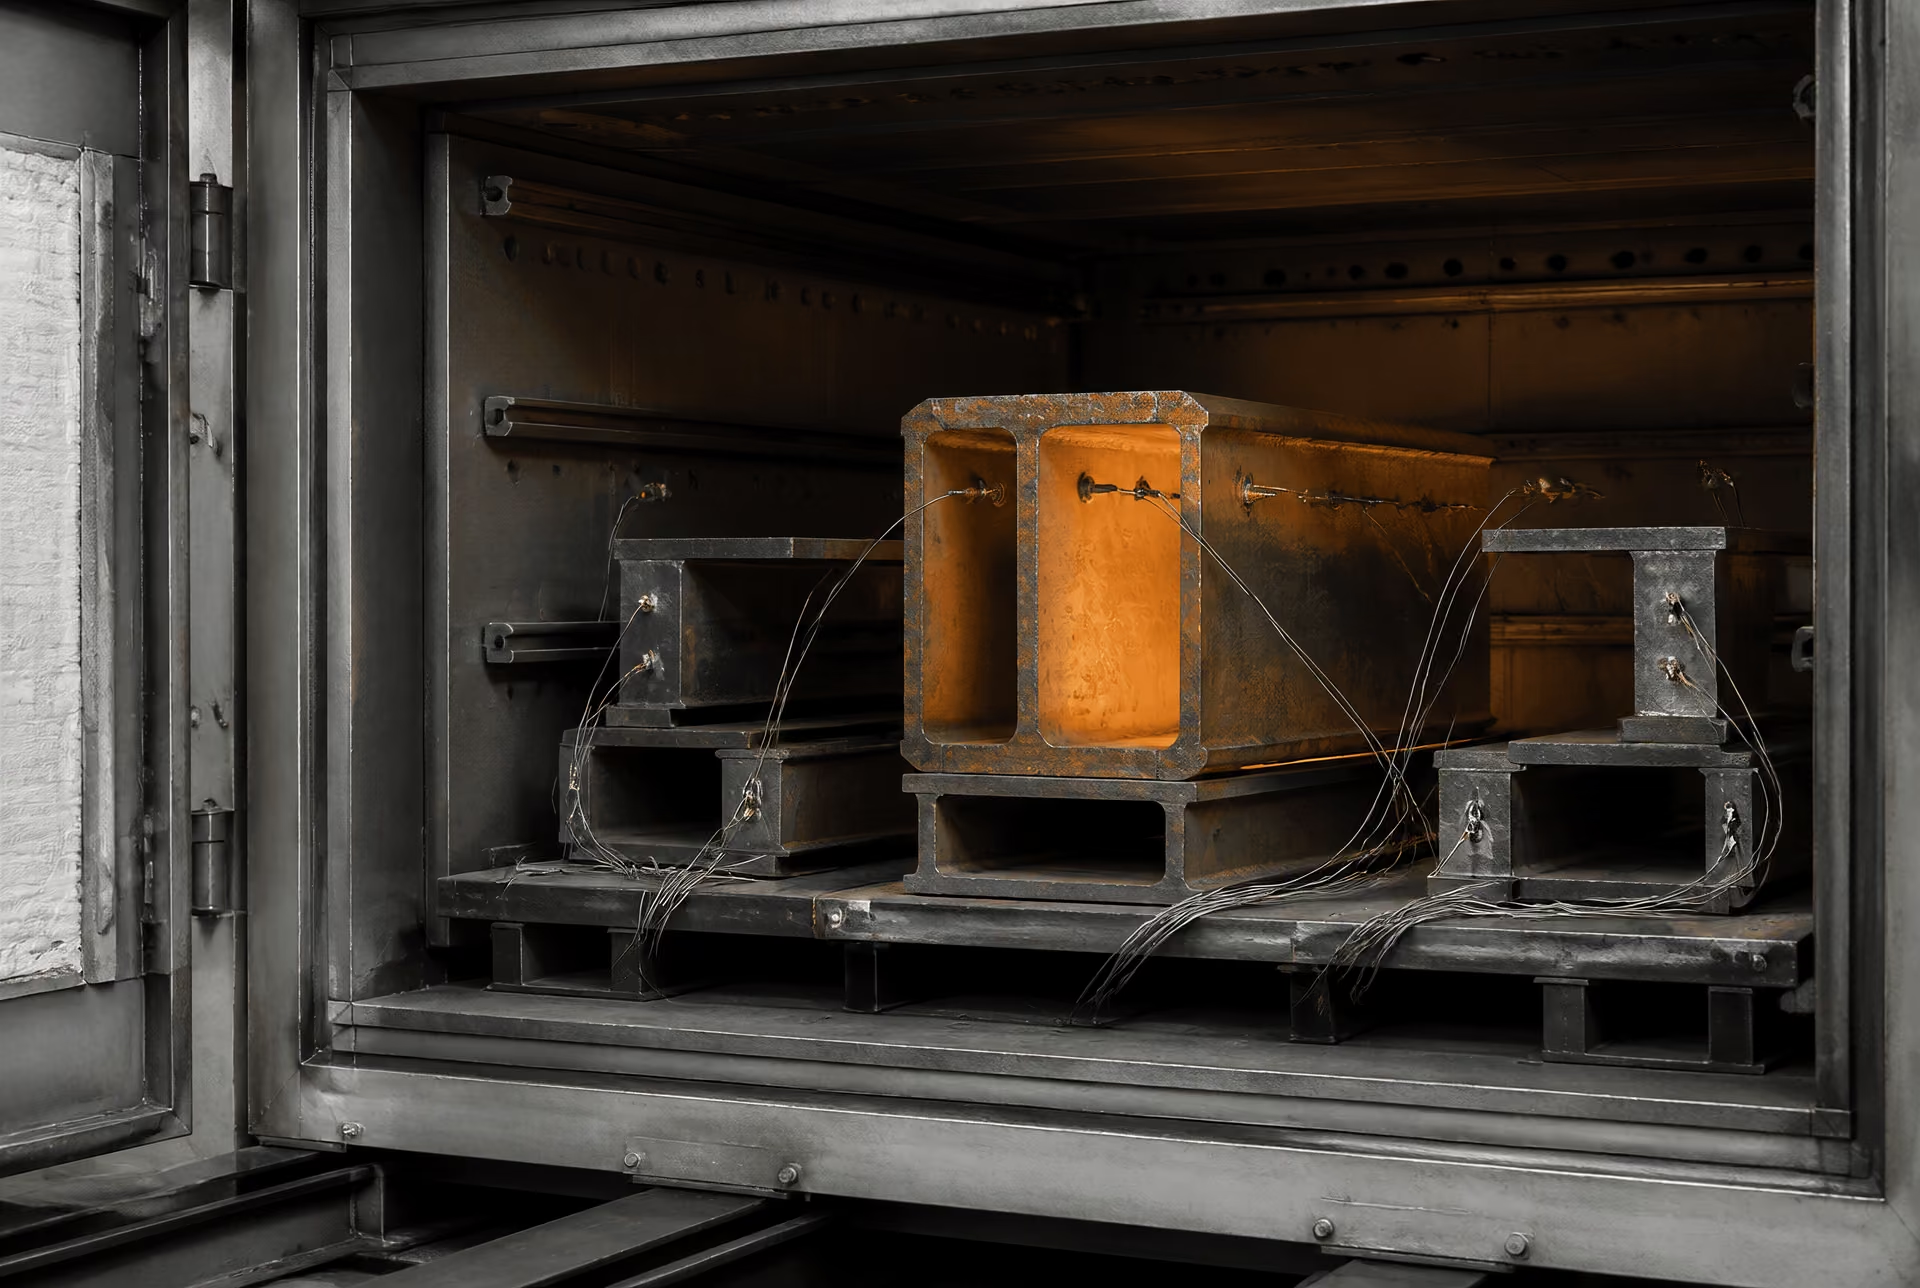
Le maintien permet au centre de la pièce d’approcher la température cible et laisse à la réaction d’austénitisation le temps de se dérouler. Une éprouvette mince peut rapidement atteindre l’équilibre thermique ; une pièce forgée massive exige un temps beaucoup plus long. Le temps de maintien n’est donc pas un nombre universel de minutes par millimètre, défini indépendamment du chargement du four et des mesures thermiques. Le traitement doit produire l’austénite recherchée sans provoquer une croissance excessive des grains.
Le refroidissement commence lorsque l’acier sort du four ou lorsque la circulation forcée est mise en marche. Le « refroidissement à l’air » peut désigner de l’air ambiant immobile, de l’air en mouvement ou un flux de gaz contrôlé ; ces conditions ne sont pas métallurgiquement équivalentes. Une section importante refroidit plus lentement à cœur qu’en surface. Une petite section peut refroidir suffisamment rapidement pour former une structure ferrite-perlite nettement plus fine. Les éléments d’alliage qui retardent la formation de perlite ou de bainite peuvent également modifier le résultat ; certaines nuances peuvent exiger une vitesse de refroidissement spécifiée ou une opération de revenu ultérieure.
Lorsque l’austénite refroidit à travers sa plage de transformation, le carbone se redistribue et de nouveaux constituants se forment. Dans de nombreux aciers normalisés à faible ou moyenne teneur en carbone, le produit habituel est un mélange de ferrite et de perlite, dont les proportions sont déterminées par la teneur en carbone et la vitesse de refroidissement. La structure refroidie à l’air est généralement plus fine et plus dure que la structure recuite correspondante, refroidie au four. Les aciers à plus forte teneur en carbone ou alliés peuvent produire des proportions différentes de perlite, de bainite ou d’autres produits de transformation ; ainsi, l’état « normalisé » ne garantit pas une microstructure universelle unique.
Le National Bureau of Standards décrivait en 1935 la normalisation comme un chauffage d’environ 100 °F au-dessus de la plage critique, suivi d’un refroidissement à l’air immobile. Cette description historique rend compte de l’opposition essentielle avec le recuit de détente, qu’il situait au-dessous ou à proximité de la plage de température critique inférieure. Les spécifications modernes précisent les détails selon la nuance, mais la séquence centrale reste reconnaissable : austénitiser, puis refroidir librement plutôt que d’imposer un programme de refroidissement au four.
Recristallisation, affinement des grains et homogénéisation structurale
La normalisation peut remplacer une structure antérieure déformée ou irrégulière par une nouvelle population de grains austénitiques. Dans une pièce forgée ou laminée, la déformation a étiré les grains, introduit des dislocations et créé des variations directionnelles. Lorsque l’acier atteint le domaine austénitique, des processus liés à la restauration et à la recristallisation peuvent éliminer une grande partie de cette structure de déformation. De nouveaux grains d’austénite germent et croissent, puis la transformation ultérieure au refroidissement crée de la ferrite et de la perlite associées à ces anciens grains d’austénite.
C’est pourquoi la normalisation est souvent décrite comme un traitement d’affinement des grains. Cette formulation doit toutefois être nuancée. Le traitement ne garantit pas un affinement simplement parce que le four a atteint une température élevée. La taille des grains austénitiques dépend de la structure initiale, de la température maximale, du temps de maintien, de la vitesse de chauffage, des additions d’alliage et des conditions de refroidissement. Un traitement d’austénitisation modéré peut produire une structure plus uniforme et plus fine que celle héritée d’une pièce forgée. En revanche, un maintien prolongé bien au-dessus de la température requise peut produire une austénite à gros grains, après quoi la structure ferrite-perlite transformée sera elle aussi relativement grossière.
Le traitement peut également réduire la non-uniformité structurale. L’acier coulé peut présenter de la ségrégation, des régions dendritiques grossières et des répartitions de phases localement différentes. Le forgeage et le laminage peuvent laisser une structure en bandes, des grains allongés ou des variations de déformation et de température. La normalisation favorise un état austénitique plus homogène avant le refroidissement, tandis que la diffusion et la transformation réduisent une partie des contrastes visibles entre ces régions. Elle n’efface pas une ségrégation chimique sévère et ne répare pas les fissures. Elle ne rend pas non plus identique chaque emplacement d’une grande pièce, car la surface et le cœur subissent toujours des vitesses de refroidissement différentes.
L’affinement obtenu influe sur les propriétés techniques. Une répartition ferrite-perlite plus uniforme peut améliorer la constance de la dureté et du comportement en traction, réduire les variations directionnelles et fournir un état initial plus prévisible pour l’usinage ou un durcissement ultérieur. La normalisation peut également soulager une partie des contraintes résiduelles, mais elle ne doit pas être considérée comme un cycle spécialisé de détensionnement. L’état de contraintes après refroidissement dépend de la géométrie, du bridage, des gradients thermiques et de la déformation de transformation.
Le terme « homogénéisation » doit également être employé avec prudence. La normalisation améliore l’uniformité structurale ; elle n’est pas équivalente à un traitement d’homogénéisation à haute température destiné à réduire la ségrégation chimique à longue distance dans un alliage coulé. Le carbone et les éléments d’alliage substitutionnels ne diffusent pas tous à la même vitesse, et le maintien de normalisation est souvent trop court pour éliminer d’importants gradients de composition. Le résultat pratique est un conditionnement structural, et non une perfection chimique.
Pourquoi la normalisation n’est pas simplement un recuit plus rapide
Le recuit et la normalisation peuvent tous deux commencer par un chauffage dans le domaine austénitique, mais leurs programmes de refroidissement sont suffisamment différents pour produire des matériaux différents. Le recuit complet utilise normalement un refroidissement au four, ou une autre méthode de refroidissement délibérément lente et spécifiée, de sorte que la transformation se produise dans des conditions plus proches de l’équilibre. Cela tend à produire des structures ferrite-perlite plus grossières, une dureté plus faible et une ductilité ou une usinabilité améliorée. La normalisation utilise un refroidissement libre à l’air ou au gaz, qui évacue la chaleur plus rapidement et produit généralement des produits de transformation plus fins, présentant une résistance et une dureté supérieures.
La distinction ne tient pas simplement à une question de durée. La vitesse de refroidissement modifie les températures auxquelles se forment la ferrite et la perlite, l’espacement des lamelles de perlite, l’importance de la diffusion du carbone et la possibilité de formation de bainite dans les aciers alliés. Une pièce en 4140 normalisée et une pièce en 4140 recuite avec refroidissement au four peuvent présenter les mêmes phases nominales, tout en différant sensiblement par leur dureté et leur comportement lors d’une trempe ultérieure. Qualifier le cycle de normalisation de « recuit rapide » masque ces différences de transformation.
La normalisation est choisie lorsque le procédé antérieur a laissé une structure inacceptable ou lorsqu’un état de livraison normalisé spécifié est requis. Elle peut conditionner les pièces forgées avant l’usinage, affiner la structure des produits travaillés à chaud, réduire la non-uniformité après la coulée et fournir un état initial reproductible avant durcissement et revenu. Elle ne constitue pas automatiquement le traitement approprié pour obtenir la plus grande douceur possible. Si une faible dureté et un usinage facile sont les exigences principales, un recuit complet peut être spécifié à la place.
La normalisation n’est pas non plus toujours le traitement final. La réglementation fédérale 49 CFR § 179.500-6 fournit un exemple critique du point de vue de la sécurité, dans lequel le traitement spécifié de l’acier destiné aux citernes consiste en un recuit ou une normalisation suivis d’un revenu, la température de revenu ne devant pas être inférieure à 1000 °F. Cet exemple montre pourquoi le seul nom du traitement est insuffisant : les propriétés finales dépendent de la séquence complète.
Une procédure de normalisation valide identifie donc la nuance d’acier, la base de détermination des températures critiques, la température d’austénitisation, les modalités d’homogénéisation ou de maintien, le milieu et la circulation de refroidissement, la dimension de la section ainsi que toute exigence de revenu ultérieur. Sans ces précisions, « normalisé » constitue une description incomplète.
5. Recuit contre normalisation : comparaison fondée sur l’historique thermique
Le recuit et la normalisation ne sont pas des appellations interchangeables pour désigner un « adoucissement ». Ils décrivent des historiques thermiques différents, la principale distinction résidant dans la relation entre la formation de l’austénite et la vitesse de refroidissement. Le recuit vise généralement à obtenir, par un refroidissement lent et contrôlé, un état relativement doux, détensionné et usinable. La normalisation vise généralement à obtenir une structure ferrite–perlite affinée et plus homogène, grâce à un chauffage dans le domaine austénitique suivi d’un refroidissement à l’air ou sous gaz.
Le traitement exact dépend néanmoins de la nuance, de la section, des opérations antérieures, de la régulation du four, de l’atmosphère et de la spécification applicable au produit. ASTM A941-16 fournit une terminologie générale pour l’acier et les alliages associés, mais précise également que la définition figurant dans une norme ASTM spécifique prévaut sur une définition identique de la norme de terminologie générale. Le responsable du traitement thermique doit donc consulter la spécification applicable au matériau plutôt que d’appliquer une température générique tirée d’un manuel.
Domaine de chauffage et formation de l’austénite
Le chauffage détermine les transformations possibles. Pour un acier au carbone hypoeutectoïde, un chauffage suffisamment supérieur à la température critique supérieure, Ac3, produit de l’austénite dans toute la section concernée. Au refroidissement, cette austénite se transforme principalement en ferrite et en perlite, sauf si les éléments d’alliage, la vitesse de refroidissement ou la teneur en carbone modifient le chemin de transformation. Dans un acier hypereutectoïde, le traitement peut être défini par rapport à Ac1 et Acm, et la dissolution complète de la cémentite n’est pas toujours recherchée. Des additions telles que le chrome, le molybdène, le nickel, le manganèse et le silicium modifient les températures critiques, les vitesses de diffusion, la trempabilité et les produits de transformation.
La normalisation consiste normalement à austénitiser au-dessus du domaine critique, à maintenir suffisamment longtemps pour que la section atteigne la température, puis à sortir la pièce du four afin qu’elle refroidisse librement. Bodycote décrivait en 2024 la normalisation comme un chauffage à environ 800–920 °C destiné à former de nouveaux grains austénitiques, suivi d’un refroidissement libre à l’air ou sous gaz. Cette plage constitue une description de procédé et non une instruction universelle. Pour l’acier 4140, une référence de laboratoire du MIT publiée en 2007 indique environ 850–875 °C pour la normalisation, avec un maintien destiné à homogénéiser la température, suivi d’un refroidissement à l’air. Une épaisseur de section différente ou une configuration différente du four peut nécessiter une durée de maintien différente et produire un résultat différent au même point de consigne nominal.
Le recuit englobe plusieurs traitements ; l’expression « température de recuit » n’a donc pas une signification unique. Le recuit complet consiste généralement à austénitiser un acier au carbone ou faiblement allié approprié, puis à le refroidir lentement dans le four. Le recuit de détente ou de recristallisation appliqué après écrouissage, en revanche, concerne souvent les aciers à faible teneur en carbone et peut être réalisé en dessous du domaine de la température critique inférieure ou à proximité de celui-ci. Le National Bureau of Standards a établi cette distinction dans la Circular 409, publiée en 1935. Un recuit de procédé peut restaurer la ductilité sans créer la même structure granulaire austénitique que celle produite par un cycle de recuit complet ou de normalisation.
Chauffer au-dessus du domaine critique ne garantit pas non plus une faible taille de grain finale. Une température excessive, une durée de maintien excessive ou des expositions répétées peuvent produire de gros grains austénitiques. La normalisation affine souvent une structure antérieure grossière ou non homogène, car l’acier est réchauffé puis transformé, mais l’affinement dépend de la température choisie et du nombre de cycles. Le recuit peut également produire une structure utile et homogène lorsque la conduite du four est maîtrisée ; il ne constitue pas simplement une version non contrôlée de la normalisation.
| Traitement | Objectif principal | Domaine thermique typique | Méthode de refroidissement | Structure attendue | Risque dimensionnel | Opérations ultérieures courantes |
|---|---|---|---|---|---|---|
| Recuit de procédé | Restaurer la ductilité après écrouissage et réduire les contraintes de mise en forme | En dessous ou à proximité du domaine critique inférieur, selon la nuance | Refroidissement contrôlé dans le four ou refroidissement lent spécifié | Ferrite recristallisée ou adoucie, avec une structure dépendant de la déformation antérieure | Généralement faible, mais une déformation peut résulter de la relaxation des contraintes résiduelles | Mise en forme à froid, cintrage, tréfilage, usinage léger |
| Recuit complet | Réduire la dureté, améliorer l’usinabilité et obtenir un état ferrite–perlite plus doux | Domaine d’austénitisation approprié à la nuance | Refroidissement dans le four ou autre cycle lent et contrôlé | Ferrite–perlite généralement plus grossière que dans un état normalisé | Modéré ; les gradients thermiques lents et la relaxation des contraintes restent déterminants | Usinage d’ébauche, mise en forme, traitement thermique ultérieur |
| Normalisation | Affiner ou homogénéiser la structure et établir un état de livraison spécifié | Au-dessus du domaine critique ; souvent environ 800–920 °C, mais selon la nuance | Air immobile, air pulsé ou gaz | Ferrite–perlite généralement plus fine et taille de grain austénitique antérieur plus homogène | Plus élevé qu’avec un refroidissement dans le four, car la surface et le cœur refroidissent différemment | Usinage, contrôle, trempe et revenu, fabrication |
| État normalisé et revenu | Ajuster la résistance, la ténacité et les contraintes résiduelles après normalisation | Domaine de normalisation suivi d’un revenu adapté à la nuance | Air ou gaz après la normalisation ; refroidissement contrôlé après le revenu | Ferrite–perlite revenue ou autres produits revenus dépendant de la nuance | Contrôlé par les deux étapes et par la dimension de la section | Mise en service, qualification de soudage, usinage final |
| Traitement | Méthode de refroidissement | Tendance typique des propriétés |
|---|---|---|
| Recuit de procédé | Refroidissement contrôlé au four ou refroidissement lent spécifié | Limite d’élasticité plus faible et allongement amélioré après déformation à froid |
| Recuit complet | Refroidissement au four ou refroidissement lent contrôlé | Dureté plus faible et usinabilité améliorée |
| Normalisation | Air immobile, air agité ou gaz | Structure plus fine et résistance et dureté généralement supérieures |
| Normalisé et revenu | Air ou gaz après normalisation, puis revenu contrôlé | Résistance, ténacité et contraintes résiduelles ajustées |
Le tableau présente des tendances et non des propriétés garanties. ISO 683-1:2016 répertorie les états normalisé et normalisé-revenu parmi les états techniques de livraison des aciers non alliés aptes aux traitements thermiques. Cette formulation est importante : l’état de traitement fait partie des exigences applicables au produit et ne constitue pas simplement une description d’atelier ajoutée après fabrication.
Conséquences du milieu de refroidissement et de la vitesse de refroidissement
Le refroidissement constitue la différence déterminante dans de nombreuses comparaisons pratiques. Un recuit avec refroidissement dans le four maintient la pièce à température élevée pendant une période plus longue, ce qui permet à la diffusion du carbone et aux transformations de se poursuivre dans des conditions plus proches de l’équilibre. Cela produit généralement une perlite à espacement interlamellaire plus important et une dureté plus faible qu’un refroidissement à l’air à partir d’un état austénitisé comparable. Le résultat facilite souvent la coupe et augmente la ductilité, en particulier lorsque le matériau n’est pas fortement allié.
La normalisation consiste à sortir l’acier du four et à l’exposer à de l’air immobile, à de l’air en mouvement ou à un flux de gaz contrôlé. Le vocabulaire du Karlsruhe Institute of Technology définit la normalisation comme une austénitisation suivie d’un refroidissement à l’air libre destiné à favoriser une taille de grain et une composition homogènes. La vitesse de refroidissement plus élevée produit généralement des produits de transformation plus fins que le refroidissement dans le four. Un espacement interlamellaire de la perlite plus faible et un réseau de ferrite plus fin augmentent généralement la limite d’élasticité et la résistance à la traction par rapport à un recuit complet, tandis que la dureté augmente et que l’usinabilité peut diminuer.
Le refroidissement à l’air ne correspond pas à une vitesse unique. Une plaque mince peut atteindre rapidement la température du gaz environnant, tandis que le centre d’une pièce forgée épaisse reste chaud longtemps après le refroidissement de sa surface. Un ventilateur, la composition du gaz, la disposition des supports, l’espacement entre les pièces et la température de sortie du four influencent tous la courbe de refroidissement. Les sections importantes peuvent refroidir assez lentement pour que le cœur présente une structure proche de celle d’un matériau recuit, tandis que la surface forme une structure plus dure. Dans les aciers alliés présentant une trempabilité importante, même un refroidissement à l’air peut produire de la bainite ou de la martensite dans certaines zones. Une désignation « normalisé » dépourvue d’informations sur la section et la nuance est donc incomplète.
Le même problème s’applique au recuit dans le four. L’expression « refroidissement dans le four » peut désigner une vitesse programmée, l’arrêt du four, un refroidissement par étapes à travers le domaine de transformation ou un transfert vers une zone à température plus basse. Ces pratiques peuvent produire des morphologies de perlite, des contraintes résiduelles et des variations dimensionnelles différentes. Le refroidissement à travers le domaine de transformation revêt une importance particulière, car la décomposition de l’austénite s’accompagne de variations de volume. Un refroidissement inégal peut cintrer des composants minces ou laisser des contraintes dans les pièces épaisses, même lorsque la dureté finale semble acceptable.
La normalisation peut également réduire la ségrégation chimique et le bandage structural lorsque le traitement est correctement choisi, mais elle ne peut pas éliminer tous les effets de la ségrégation. Une ségrégation importante des éléments d’alliage, les lignes de fibrage du forgeage, les zones soudées et la décarburation peuvent rester visibles après un seul cycle. Un second traitement de normalisation, un traitement de diffusion ou une autre séquence de trempe et de revenu peut être exigé par la spécification.
Différences typiques de dureté, de résistance, de ductilité et d’usinabilité
La comparaison habituelle est simple : le recuit complet produit l’état le plus doux, tandis que la normalisation fournit une résistance plus élevée et une structure souvent plus fine. L’acier recuit offre généralement des efforts de coupe plus faibles et une meilleure usinabilité, bien qu’un acier très doux puisse produire des copeaux longs et difficiles à maîtriser. L’acier normalisé présente couramment une limite d’élasticité, une résistance à la traction et une résistance à la déformation localisée plus élevées, car sa structure ferrite–perlite est plus fine et moins grossière que celle produite par un refroidissement lent dans le four.
La ductilité ne peut pas être classée selon une règle unique. La normalisation peut améliorer l’allongement uniforme et la ténacité lorsqu’elle remplace une structure grossière, ségrégée ou surchauffée. Toutefois, par rapport à un recuit complet soigneusement réalisé, la dureté plus élevée et la perlite plus fine peuvent réduire la ductilité de certaines nuances. La teneur en carbone, la teneur en éléments d’alliage, la morphologie des inclusions, la taille de grain et la direction de l’essai influencent toutes le résultat. L’épaisseur modifie la vitesse de refroidissement ; deux barres de même nuance et soumises nominalement au même traitement peuvent donc présenter des valeurs différentes de résistance à la traction et de dureté.
Le travail à froid antérieur modifie également la comparaison. Le recuit de restauration peut rétablir la formabilité sans austénitisation, tandis que la normalisation peut remplacer entièrement la structure déformée, mais risque d’introduire davantage de déformations thermiques. Pour l’acier 4140, la normalisation constitue souvent une préparation intermédiaire avant la trempe et le revenu, et non l’état final destiné à l’usinage tendre. Pour une tôle à faible teneur en carbone, le recuit de restauration peut être le traitement pertinent, tandis que pour un composant forgé en acier à teneur moyenne en carbone, un recuit complet ou une normalisation peut être spécifié.
Le choix correct dépend de l’historique thermique requis. Il convient d’utiliser la désignation d’état définie par la norme applicable au matériau, les températures critiques, les limites liées aux dimensions de la section, les exigences de dureté ou de propriétés mécaniques, ainsi que toute procédure de soudage ou d’usinage ultérieure. La réglementation fédérale 49 CFR § 179.500-6 illustre ce point dans une application critique pour la sécurité : certains traitements des réservoirs en acier spécifient un recuit ou une normalisation suivis d’un revenu, la température de revenu ne devant pas être inférieure à 1000 °F. Aucun de ces deux termes, pris isolément, ne définit les propriétés finales. Ce sont le cycle de chauffage, le cycle de refroidissement et le traitement ultérieur qui les déterminent.
6. Pratique selon la nuance : aciers au carbone, aciers faiblement alliés et 4140
Un cycle de traitement thermique ne peut pas être sélectionné à partir des seuls termes recuit ou normalisé. L’identification de la nuance vient en premier, suivie de la norme applicable au produit ou au procédé, de la microstructure antérieure, de la dimension de la section et de la procédure de traitement au four. Le même réglage de four peut produire des chemins de transformation différents dans différents aciers, tandis qu’un cycle nominalement correct peut échouer si le cœur de la pièce n’a pas atteint la température prévue.
ASTM A941-16 fournit la terminologie générale applicable aux aciers, aux aciers inoxydables, aux alliages apparentés et aux ferroalliages, mais précise également qu’une définition figurant dans une norme ASTM particulière prévaut sur une définition générale identique. Cette réserve est importante. La « normalisation » est une description de procédé, et non une recette universelle. ISO 683-1:2016, par exemple, considère les états normalisé et normalisé et revenu comme des états de livraison spécifiés pour les aciers non alliés aptes au traitement thermique. L’état thermique fait donc partie de la désignation du matériau et des exigences d’acceptation, et ne constitue pas simplement une note ajoutée par un atelier après fabrication.
Aciers au carbone non alliés et rôle de la teneur en carbone
La teneur en carbone modifie à la fois l’équilibre des phases et la plage de températures requise pour l’austénitisation. Dans un acier au carbone hypo-eutectoïde, dont la teneur en carbone est inférieure à la composition eutectoïde, un chauffage au-dessus de la température critique supérieure produit de l’austénite après dissolution de la ferrite existante. Lors du refroidissement, de la ferrite proeutectoïde se forme avant que l’austénite restante ne se transforme à proximité de la température eutectoïde. La structure finale est généralement constituée de ferrite et de perlite, leurs proportions relatives étant fortement déterminées par la teneur en carbone et la vitesse de refroidissement.
Cette description est conceptuelle et ne remplace pas une spécification de nuance. Un acier à plus faible teneur en carbone forme généralement une fraction de ferrite plus importante et atteint une dureté moindre après un recuit lent ou une normalisation avec refroidissement à l’air. L’augmentation de la teneur en carbone vers la composition eutectoïde accroît la fraction de perlite et augmente généralement la résistance et la dureté. Elle modifie également le bilan thermique : une plus grande quantité de carbone doit être dissoute dans l’austénite, et la marge admissible de surchauffe dépend de la composition chimique spécifiée et des objectifs relatifs à la taille des grains.
Un acier à plus forte teneur en carbone, notamment un acier dont la composition est égale ou supérieure à la composition eutectoïde, suit un chemin différent. De la cémentite proeutectoïde peut se former à la place de la ferrite proeutectoïde, et une austénitisation excessive peut favoriser la formation de gros grains ou une dissolution indésirable des carbures. Appeler le même cycle « recuit » pour les deux matériaux masque ces différences. Un recuit complet chauffe normalement le matériau dans la région austénitique, le maintient pendant la transformation et l’homogénéisation, puis le refroidit à une vitesse contrôlée et lente, souvent à l’intérieur du four. Le National Bureau of Standards décrivait en 1935 le recuit de restauration comme le chauffage d’un alliage à base de fer au-dessous ou à proximité de la plage de températures critiques inférieures, procédé distinct du recuit complet et de la normalisation.
La normalisation consiste au contraire à austénitiser l’acier, puis à le laisser refroidir librement dans de l’air immobile ou en mouvement. Le National Bureau of Standards décrivait cette pratique comme un chauffage à environ 100 °F au-dessus de la plage critique, suivi d’un refroidissement à l’air immobile. La description de Bodycote datant de 2024 indique une large plage de normalisation, d’environ 800 à 920 °C, au cours de laquelle de nouveaux grains austénitiques se forment avant un refroidissement libre dans l’air ou le gaz. Cette plage est utile pour expliquer le procédé, mais elle ne constitue pas une consigne imposant de chauffer tous les aciers au carbone à une température unique.
Le refroidissement à l’air est plus rapide que le refroidissement au four ; la perlite est donc généralement plus fine et l’acier normalisé est généralement plus résistant et plus dur que dans l’état entièrement recuit. Le résultat dépend de la masse. Une pièce mince peut refroidir assez rapidement pour produire une structure de transformation nettement plus fine qu’un gros forgeage issu de la même coulée. À l’inverse, une section importante peut refroidir lentement en son centre et produire une structure à cœur différente de celle de la surface. Le régulateur du four enregistre la température de la chambre ; cela ne prouve pas que la pièce a atteint cette température.
Pour les aciers au carbone, la question pratique n’est donc pas « À quelle température normalise-t-on l’acier ? », mais « Quelle température et quelle condition de refroidissement produisent, dans cette nuance et pour cette section, la ferrite, la perlite, la taille de grain, la dureté et le résultat dimensionnel spécifiés ? » La réponse doit provenir de la norme applicable au matériau, de la spécification de traitement thermique ou d’une procédure qualifiée.
Aciers faiblement alliés et trempabilité
L’alliage modifie la pratique de normalisation de manière beaucoup plus profonde qu’un simple ajustement du réglage de température pourrait le laisser penser. Les éléments dissous dans l’austénite peuvent déplacer les températures critiques, modifier l’activité du carbone, retarder la formation de ferrite et de perlite, changer la stabilité des carbures et modifier la croissance des grains austénitiques. Les temps de début et de fin de transformation représentés sur un diagramme de transformation en refroidissement continu peuvent être déplacés vers des temps plus longs, permettant au refroidissement à l’air de produire de la bainite ou de la martensite dans des régions qui formeraient de la perlite dans un acier au carbone non allié.
Trempabilité Profondeur ou étendue sur laquelle l’acier peut développer un produit de transformation plus dur dans une condition de refroidissement donnée ; elle n’est pas identique à la dureté maximale.
C’est le sens central de la trempabilité. Elle n’est pas identique à la dureté maximale. La trempabilité décrit la profondeur ou l’étendue sur laquelle un acier peut développer un produit de transformation plus dur dans des conditions de refroidissement données. Un acier faiblement allié présentant une trempabilité supérieure peut réagir au refroidissement à l’air, dans une section épaisse, beaucoup plus fortement qu’un acier au carbone non allié, même si les deux reçoivent le même traitement au four. Les vitesses de refroidissement en surface, dans les zones intermédiaires et au cœur deviennent alors importantes du point de vue métallurgique.
L’alliage peut également rendre l’instruction « au-dessus de la plage critique » insuffisante. Les températures critiques inférieure et supérieure peuvent différer de celles prédites par un simple diagramme fer–carbone, et la surchauffe requise au-dessus de la plage de transformation pertinente dépend de la nuance, de l’état antérieur, de l’objectif relatif à la taille des grains et de la pratique de chauffage. Un maintien prolongé à une température excessive peut dissoudre des carbures qui étaient destinés à rester, augmenter la taille des grains austénitiques, accroître les déformations ou augmenter la trempabilité de la structure issue de la transformation ultérieure. Un maintien trop court peut laisser des constituants non dissous ou un cœur incomplètement transformé.
Le milieu de refroidissement doit être spécifié avec la même précision. Le refroidissement au four, le refroidissement à l’air immobile, le refroidissement assisté par ventilateur et le refroidissement au gaz ne sont pas des descriptions interchangeables. La normalisation utilise traditionnellement un refroidissement à l’air libre après austénitisation ; le vocabulaire du Karlsruhe Institute of Technology identifie l’austénitisation suivie d’un refroidissement à l’air libre comme la séquence définissant le procédé. Le recuit utilise une vitesse de refroidissement lente prédéterminée ou un refroidissement au four afin de réduire la dureté et d’améliorer l’usinabilité ou la ductilité. La distinction réside dans l’historique thermique, et non dans une étiquette apposée après coup.
Un matériau faiblement allié peut également nécessiter un revenu après normalisation, selon les propriétés mécaniques requises et la norme applicable. Une structure normalisée ne constitue pas automatiquement un état fini. Dans un exemple critique pour la sécurité, le 49 CFR § 179.500-6 spécifie, pour l’acier des réservoirs, un traitement par recuit ou normalisation suivi d’un revenu, avec des températures de revenu d’au moins 1000 °F. Cette réglementation montre pourquoi une mention telle que « normalisé » ne peut pas être considérée comme une spécification complète des propriétés.
La dimension de la section reste déterminante. Les calculs de transfert thermique, les mesures par thermocouple, la disposition de la charge, la circulation dans le four, l’émissivité et le contact avec les montages influencent tous la courbe de refroidissement réelle. Le centre d’un composant massif peut rester au-dessus de la température de transformation alors que sa surface est déjà en cours de transformation. Une procédure de production doit donc définir la base utilisée pour le décompte du temps : température du four, température de la charge, thermocouple enregistré sur la pièce ou règle approuvée fondée sur l’épaisseur de la section. « Maintenir pendant une heure » n’a aucune signification métallurgique fixe si l’état initial et l’homogénéisation de la température ne sont pas définis.
L’exemple MIT de normalisation du 4140 à environ 850–875 °C
Un exemple nommé utile est l’acier AISI/SAE 4140, un acier faiblement allié au chrome-molybdène dont la réaction au refroidissement à l’air n’est pas équivalente à celle d’un acier au carbone non allié. Les éléments d’alliage accroissent la trempabilité et influencent la cinétique de transformation ; la dimension de la section et l’environnement de refroidissement peuvent donc modifier les fractions de ferrite, de perlite, de bainite ou de martensite obtenues. La nuance doit être confirmée avant d’appliquer une procédure destinée au 4140 ; une teneur nominale en carbone similaire ne rend pas un autre acier métallurgiquement interchangeable.
La référence de laboratoire du Massachusetts Institute of Technology datant de 2007 indique, pour la normalisation du 4140, un chauffage d’austénitisation à environ 850–875 °C, un maintien permettant l’équilibrage de la température, puis un refroidissement à l’air jusqu’à la température ambiante. Ces trois étapes sont indissociables. La température crée l’état initial austénitique, le maintien permet à l’éprouvette elle-même — et pas seulement à l’atmosphère du four — d’atteindre l’équilibre thermique, et le refroidissement à l’air établit la voie de transformation. Supprimer le maintien ou remplacer le refroidissement à l’air par un refroidissement dans le four modifie le traitement.
Le programme du MIT constitue une référence de laboratoire ou d’enseignement, et non automatiquement une spécification de production. À lui seul, il ne définit pas la taille de grain admissible, la dureté, les propriétés en traction, les limites de déformation, les contrôles de l’atmosphère, la densité de chargement, l’emplacement du thermocouple ou les critères d’acceptation applicables à chaque composant fabriqué en AISI/SAE 4140. Une spécification de production peut exiger une température d’austénitisation différente, un maintien défini en fonction de l’épaisseur de la section, une uniformité contrôlée du four ou un traitement de revenu ultérieur. La norme applicable au matériau et le plan prennent le pas.
La température réelle de la pièce est particulièrement importante avec le 4140, car sa trempabilité plus élevée rend le refroidissement à l’air plus déterminant. Une petite éprouvette de laboratoire peut refroidir rapidement et uniformément ; on ne peut pas supposer qu’un gros arbre, une pièce forgée ou un composant de forme irrégulière suivra la même courbe. Les bords peuvent se transformer avant le centre, et les sections contraintes peuvent développer des contraintes résiduelles au fur et à mesure de la transformation. Enregistrer uniquement la consigne du four constitue une preuve insuffisante de la qualité du traitement.
La bonne pratique consiste à identifier la nuance, à établir l’état requis, à sélectionner la plage d’austénitisation spécifiée, à vérifier l’équilibrage thermique au niveau de la pièce et à maîtriser la méthode de refroidissement. Le recuit et la normalisation peuvent tous deux être décrits comme des opérations de chauffage et de refroidissement, mais, pour les aciers au carbone et les aciers faiblement alliés, leurs températures, leurs cinétiques, leurs structures et leurs objectifs restent différents. Les traiter comme interchangeables constitue une erreur de procédé.
7. Pratique des fours et variables de procédé
La pratique du four détermine si un traitement de recuit ou de normalisation spécifié atteint effectivement la section d’acier visée par la procédure. Un régulateur de four peut afficher 850 °C alors que le centre d’une pièce forgée épaisse reste sensiblement plus froid, et un thermocouple de surface peut indiquer la température cible alors qu’un chargement étroitement compacté contient des pièces plus froides. La valeur affichée correspond donc à une consigne du four ou à la température mesurée dans une zone du four, et non automatiquement à la température de chaque pièce.
Cette distinction est importante, car le recuit et la normalisation dépendent de la température de transformation et de l’historique de refroidissement. La normalisation exige généralement une austénitisation suivie d’un refroidissement à l’air calme ou en circulation, tandis qu’un recuit complet exige un refroidissement lent et contrôlé, souvent à l’intérieur du four. Le recuit d’adoucissement constitue une catégorie de traitement distincte ; en 1935, le National Bureau of Standards le décrivait comme le chauffage d’un alliage à base de fer à une température inférieure ou proche de la plage de température critique inférieure. Sa température n’est pas interchangeable avec une température de normalisation.
ASTM A941-16 fournit une terminologie générale pour l’acier, l’acier inoxydable, les alliages connexes et les ferroalliages, mais précise également que toute définition figurant dans une norme ASTM spécifique prévaut sur une définition identique de la norme de terminologie générale. La spécification applicable au produit ou au traitement thermique prévaut donc lorsque la terminologie ou les exigences de traitement diffèrent. ISO 683-1:2016, par exemple, identifie les états de livraison normalisé et normalisé-revenu pour les aciers non alliés aptes au traitement thermique. « Normalisé » n’est donc pas simplement une description utilisée par un opérateur de four pour désigner un état adouci ; ce terme peut faire partie de l’état métallurgique spécifié du produit.
Disposition du chargement, épaisseur de section et uniformité de la température
Maîtrise de la pratique du four
- Disposition de la charge Assurer des voies de circulation, de rayonnement et de conduction favorisant un chauffage uniforme.
- Épaisseur de la section Tenir compte du temps nécessaire pour que la section déterminante atteigne la température.
- Thermocouples Utiliser des emplacements représentatifs sur la pièce lorsque les relevés du four ne permettent pas d’établir la température à cœur.
- Atmosphère Maîtriser l’oxydation, la calamine et la décarburation en fonction de l’état de surface requis.
- Enregistrements Conserver l’identification de la charge, les relevés de température, les conditions de maintien, la méthode de refroidissement et les écarts.
Le chargement doit être disposé de manière à permettre à la circulation du four, au rayonnement et à la conduction de chauffer uniformément les pièces. Les pièces placées directement les unes contre les autres créent des surfaces abritées et des chemins de contact thermique différents de ceux auxquels sont exposées les surfaces découvertes. Un panier dense de pièces forgées peut présenter une lecture satisfaisante de l’air du four alors que les pièces intérieures accusent un retard par rapport aux pièces extérieures. Les barres longues peuvent également présenter des différences entre leurs extrémités et leur centre, notamment lorsque les extrémités se trouvent à proximité de la porte, des dispositifs de support ou d’une zone de circulation à grande vitesse.
L’épaisseur de section constitue une variable de procédé primordiale. Une tôle mince ou un petit composant usiné peut atteindre rapidement la température du four ; une plaque lourde, une grande pièce moulée ou une pièce forgée épaisse nécessite davantage de temps pour que la chaleur se conduise jusqu’au cœur. La dimension pertinente n’est pas toujours la seule épaisseur nominale. La forme, les raccordements, les bossages, les trous, les points de contact et les variations de section peuvent créer des retards thermiques locaux et des réponses différentes à la transformation. Une bride mince peut déjà être austénitique alors qu’un moyeu massif se trouve encore en dessous de la plage visée.
La vitesse de chauffage doit également être maîtrisée. Une montée en température rapide peut produire une grande différence de température entre la surface et le cœur, des contraintes thermiques, une déformation ou des fissures dans une pièce présentant des contraintes résiduelles issues du forgeage, du soudage, de la coulée ou de l’usinage. Une montée en température lente n’est pas automatiquement plus sûre dans tous les cas : un séjour prolongé dans une plage de température intermédiaire peut accroître l’oxydation et affecter la précipitation, la dissolution des carbures ou l’état microstructural initial. La procédure doit spécifier les rampes ou les paliers lorsque la nuance, la géométrie ou l’état antérieur l’exigent.
La densité de chargement affecte à la fois le transfert thermique et la récupération du four. L’ouverture de la porte lors du chargement peut réduire la température du four, et une charge lourde peut provoquer une chute supplémentaire lorsqu’elle y est introduite. Si le régulateur réagit de manière trop énergique, le four peut dépasser la consigne avant que la charge ait atteint l’équilibre thermique. Si la circulation de l’air est insuffisante, les pièces extérieures peuvent devenir plus chaudes tandis que le centre reste froid. La direction des ventilateurs, la disposition des déflecteurs, l’espacement des paniers, la conception des supports et la position de la charge dans la zone de travail doivent être établis lors de la qualification de l’équipement, plutôt que supposés à partir de l’affichage du régulateur.
Les relevés d’uniformité de température et les thermocouples placés sur les pièces fournissent des informations différentes. Un relevé d’uniformité vérifie la variation de température admissible entre différents emplacements de la zone de travail vide ou définie. Les thermocouples installés sur la charge montrent comment un composant représentatif réagit au cours d’un cycle réel. Les deux peuvent être nécessaires. Pour les pièces épaisses ou essentielles pour la sécurité, des thermocouples fixés à des emplacements représentatifs ou insérés dans ceux-ci peuvent constituer le seul moyen fiable de déterminer quand la région la plus froide a atteint la température requise. La méthode de fixation doit elle-même résister au cycle et éviter de produire une lecture de surface trompeuse.
Maintien, équilibrage thermique et prévention d’une croissance excessive des grains
Le maintien ne commence qu’après que la partie déterminante de la charge a atteint la température requise, et pas nécessairement dès que l’affichage du four atteint sa consigne. Son objectif est l’équilibrage thermique : la section doit être suffisamment chaude dans toute son épaisseur pour que la transformation ou le processus de restauration spécifié se produise de manière uniforme. Dans le cas de la normalisation, cela signifie établir l’état austénitique requis avant de retirer la charge pour le refroidissement à l’air. Le Karlsruhe Institute of Technology décrit la normalisation comme une austénitisation suivie d’un refroidissement à l’air libre, le traitement visant à favoriser une taille de grain et une composition uniformes.
Une référence de laboratoire du Massachusetts Institute of Technology consacrée au 4140 indique environ 850–875 °C pour la normalisation, suivis d’un maintien permettant l’équilibrage thermique et d’un refroidissement à l’air jusqu’à la température ambiante. Cette plage s’applique à la procédure 4140 citée ; il ne s’agit pas d’un réglage universel pour chaque produit, chaque section ou chaque spécification concernant le 4140, et encore moins pour chaque nuance d’acier. La teneur en éléments d’alliage déplace les températures de transformation et modifie la trempabilité, tandis que le forgeage antérieur, le soudage, l’écrouissage et l’état des carbures influent sur le temps nécessaire pour obtenir une réponse uniforme.
Un maintien plus long que nécessaire ne garantit pas un meilleur équilibrage thermique. À une température excessive ou après un maintien trop long, les grains d’austénite peuvent grossir. Des grains grossiers d’austénite antérieure peuvent produire une structure de transformation plus grossière, modifier la ténacité et changer le gradient de dureté après refroidissement. Une surchauffe peut également dissoudre des constituants que la procédure était destinée à conserver, accroître la déformation et intensifier les dégradations de surface. La normalisation est souvent choisie pour affiner ou réinitialiser une structure non uniforme, mais un cycle de normalisation trop long ou effectué à une température excessive peut produire l’effet inverse.
Le recuit impose une exigence de refroidissement différente. Lors d’un recuit complet, le programme de refroidissement dans le four doit être suffisamment lent pour suivre la voie de transformation prévue, et non pas simplement refroidir la charge jusqu’à ce qu’elle puisse être manipulée sans danger. Texas A&M distingue la normalisation, qui utilise de l’air calme ou agité après un chauffage au-dessus de la plage critique, du recuit, qui utilise une vitesse de refroidissement lente prédéterminée afin de réduire la dureté et d’améliorer l’usinabilité et la ductilité. Un four qui refroidit trop rapidement, ou une charge retirée alors que son centre reste chaud, peut produire une structure mixte et un comportement d’usinage irrégulier.
Les temps exacts de chauffage, de maintien et de refroidissement doivent être déterminés à partir de la spécification de la nuance, des dimensions de la section, de la disposition du chargement, des capacités du four et d’une procédure validée. Le traitement thermique des aciers présenté dans le Metals Handbook de l’ASM considère la température d’austénitisation, le milieu de refroidissement, les variables, les procédures et les applications comme des choix de procédé interdépendants. Un temps repris d’un tableau général ne peut remplacer cette évaluation.
Atmosphère, oxydation, décarburation et calamine
Le contrôle de l’atmosphère concerne à la fois l’état de surface et l’aspect. Dans un four oxydant, le fer réagit avec l’oxygène et la vapeur d’eau pour former de la calamine. La calamine modifie les dimensions, contamine les opérations d’usinage et peut dissimuler des défauts de surface. Elle peut se détacher lors de la manutention ou de la grenailleuse, laissant une surface rugueuse et modifiant la quantité de surépaisseur disponible pour l’usinage final. La perte n’est pas uniforme lorsque différentes faces présentent des expositions différentes ou lorsque les pièces se touchent.
La décarburation est plus grave que la formation ordinaire de calamine, car elle modifie la composition chimique de l’acier proche de la surface. Le carbone peut diffuser depuis la surface vers une atmosphère oxydante ou humide du four, produisant une couche à plus faible teneur en carbone. Cette couche peut être plus tendre que le cœur, présenter une résistance à l’usure réduite, réagir différemment lors d’un durcissement ultérieur ou donner une mesure de dureté qui ne représente pas l’intérieur de la pièce. La profondeur dépend de la température, de la durée, de la composition de l’acier, du potentiel de l’atmosphère et de l’état de surface. Un maintien excessif augmente le risque d’oxydation et de perte de carbone.
Les atmosphères protectrices, le vide, les conteneurs étanches ou les emballages sacrificiels peuvent réduire ces effets, mais chaque méthode exige un contrôle de la composition des gaz, du point de rosée, des fuites, du débit, de la propreté du four et des pratiques de chargement. La simple indication d’un gaz nominalement inerte ne prouve pas que l’atmosphère empêche la décarburation. La vapeur d’eau, les entrées d’air, les résidus de lubrifiant et les montages contaminés peuvent modifier la chimie du four. À l’inverse, une atmosphère fortement carburante peut augmenter la teneur superficielle en carbone et produire un défaut différent.
L’atmosphère doit être choisie en fonction de l’état de surface final requis. Si la calamine et la décarburation sont autorisées parce que l’usinage éliminera la couche affectée, la profondeur admissible doit néanmoins être définie. Si la surface est finie, soumise à des exigences dimensionnelles critiques ou doit ensuite subir une trempe par induction, une cémentation, une nitruration ou des sollicitations de fatigue, les limites relatives à l’atmosphère deviennent plus strictes. Des profils de dureté en profondeur, un examen métallographique, des contrôles dimensionnels et une inspection de la calamine peuvent confirmer que le cycle a produit le résultat spécifié.
Un exemple concernant la sécurité figure dans le 49 CFR § 179.500-6, où certains traitements thermiques de réservoirs en acier consistent en un recuit ou une normalisation suivis d’un revenu, les températures de revenu ne devant pas être inférieures à 1000 °F. Cette exigence montre pourquoi la pratique du four ne peut être dissociée de la spécification applicable. La consigne acceptable, la charge, le maintien, la méthode de refroidissement, l’atmosphère et les critères d’inspection relèvent d’une procédure qualifiée pour l’acier et la géométrie désignés. Aucune température unique de recuit ou de normalisation, aucun temps de maintien ni aucun programme de refroidissement ne sont valables sans ces contrôles.
8. Résultats microstructuraux et moyens de les vérifier
Perlite, ferrite, bainite et martensite au cours du refroidissement
Le recuit et la normalisation sont définis par l’historique thermique, et non par le terme « adoucissement ». La microstructure finale dépend de l’austénite formée pendant le chauffage, de la composition de l’acier, de la dimension de la section et du parcours température-temps pendant le refroidissement. La transformation ne commence que lorsque la courbe de refroidissement croise la plage de transformation pertinente, et les produits obtenus dépendent à la fois de la température et du temps disponible pour la diffusion.
Dans un acier hypoeutectoïde au carbone ordinaire, un refroidissement lent au four permet normalement à l’austénite de se transformer d’abord en ferrite proeutectoïde, puis en perlite relativement grossière. Le carbone a le temps de diffuser sur des distances comparativement importantes, de sorte que les colonies de perlite et l’espacement interlamellaire tendent à être grossiers. Cette structure donne généralement une dureté plus faible et une meilleure usinabilité qu’un état refroidi plus rapidement, bien que le résultat réel dépende de la teneur en carbone, de la taille de grain initiale, de l’épaisseur de la section, de la pratique du four et du cycle de recuit spécifié.
La normalisation implique généralement une austénitisation au-dessus de la plage critique, suivie d’un refroidissement à l’air immobile ou en mouvement. Bodycote a décrit en 2024 la normalisation comme un chauffage approximativement à 800–920 °C pour former de nouveaux grains austénitiques, suivi d’un refroidissement libre à l’air ou au gaz. Le Karlsruhe Institute of Technology identifie de même l’austénitisation et le refroidissement à l’air libre comme la séquence caractéristique. L’air évacue la chaleur plus rapidement qu’un four ; la transformation se produit donc à des températures plus basses et avec moins de temps disponible pour la diffusion. La structure ferrite-perlite obtenue est généralement plus fine que celle produite par un refroidissement complet au four, et la dureté ainsi que la résistance sont souvent plus élevées.
Cette comparaison indique une tendance et non une garantie. Les éléments d’alliage déplacent les températures de transformation et retardent la diffusion. Le chrome, le molybdène, le nickel, le manganèse et le silicium peuvent déplacer les réactions de formation de la perlite et de la bainite vers des temps plus longs, modifiant les produits obtenus à une vitesse de refroidissement donnée. Une section qui, dans un acier à faible teneur en carbone, se refroidit à l’air pour former de la ferrite et de la perlite peut former de la bainite dans un acier allié, en particulier près de la surface ou dans les sections plus minces. Lors d’un refroidissement suffisamment rapide, une partie de l’austénite peut éviter les réactions diffusionnelles et se transformer en martensite. La martensite peut être non revenue et impropre à l’état recherché, sauf si un traitement de revenu spécifié lui fait suite.
Le 4140 constitue un avertissement utile contre l’application aux nuances de tous les aciers des attentes propres aux aciers au carbone ordinaire. Une référence de laboratoire du MIT datant de 2007 indique environ 850–875 °C pour la normalisation du 4140, avec un maintien permettant l’homogénéisation de la température, puis un refroidissement à l’air jusqu’à la température ambiante. Selon la dimension de la section et les conditions du four ou de l’air, la structure obtenue peut comprendre de la ferrite, de la perlite, de la bainite ou des constituants localement plus durs. La seule désignation de la nuance ne détermine pas le résultat ; c’est l’ensemble du cycle thermique et de la géométrie de refroidissement qui le fait.
La circulaire du National Bureau of Standards publiée en 1935 distinguait le recuit de détente de la normalisation : le recuit de détente y était décrit comme un chauffage en dessous ou près de la plage de température critique inférieure, tandis que la normalisation était décrite comme un chauffage à environ 100 °F au-dessus de la plage critique, suivi d’un refroidissement à l’air immobile. Le recuit de détente peut éliminer l’écrouissage sans transformer complètement la structure initiale. Il ne faut donc pas supposer qu’il recrée la structure ferrite-perlite produite par un recuit complet ou un traitement de normalisation.
Les diagrammes de transformation aident à expliquer ces différences. Un diagramme de transformation en refroidissement continu montre quand l’austénite commence et achève sa transformation pour une vitesse de refroidissement donnée. Les courbes de refroidissement au four, à l’air et de la surface vers le cœur peuvent traverser des régions différentes de ce diagramme. Une même charge de four peut donc contenir des structures différentes à la surface, au quart de l’épaisseur et au centre. Les composants épais refroidissent plus lentement au cœur, tandis que les angles vifs, les extrémités exposées et les petits appendices peuvent refroidir assez rapidement pour développer des produits plus durs.
Taille de grain, ségrégation en bandes, ségrégation et homogénéité
La normalisation peut affiner la structure des grains austénitiques, car le chauffage au-dessus de la plage critique permet à l’austénite antérieurement déformée ou thermiquement altérée de se transformer, puis de se reformer pendant le refroidissement. Le résultat est souvent une structure ferrite-perlite plus fine et plus uniforme que celle laissée par un refroidissement prolongé au four. Une température d’austénitisation ou un temps de maintien excessifs produisent l’effet inverse en favorisant la croissance des grains austénitiques. L’affinement des grains est donc fonction de l’ensemble du cycle, et non simplement de la désignation « normalisé ».
Le recuit peut réduire la dureté et les contraintes résiduelles tout en conservant une structure relativement grossière si le cycle favorise une transformation lente. Un grain grossier peut être acceptable dans un état particulier du produit et indésirable dans un autre, notamment lorsque la résilience, la résistance à la fatigue ou l’usinabilité sont contrôlées. La taille de grain doit être évaluée au regard de la spécification du produit, et non à partir d’une impression visuelle générale.
La ségrégation en bandes constitue un problème distinct. Le laminage et le forgeage peuvent allonger la ferrite, la perlite, les inclusions et les régions riches en éléments d’alliage dans le sens de mise en forme. Pendant le refroidissement, ces régions peuvent se transformer à des moments différents, produisant des bandes alternées visibles sur une coupe longitudinale. La normalisation peut réduire la sévérité de certaines ségrégations en bandes en dissolvant et en redistribuant le carbone pendant l’austénitisation, mais elle ne peut pas éliminer de manière fiable une ségrégation chimique sévère ni toutes les caractéristiques liées à la déformation. Plusieurs cycles de normalisation, une modification de la pratique de forgeage ou une homogénéisation peuvent être nécessaires, et ces mesures doivent être autorisées par la spécification applicable.
La ségrégation trouve son origine dans la solidification. Le manganèse, le carbone, le phosphore, le soufre et les éléments d’alliage peuvent varier entre les régions dendritiques et interdendritiques. Le traitement thermique peut améliorer l’uniformité structurale par diffusion et transformation, mais un recuit ou une normalisation ordinaires ne garantissent pas l’homogénéité chimique. Une région de ligne médiane peut par conséquent produire des fractions de perlite, de bainite ou de martensite différentes de celles du matériau environnant, même lorsque le cycle du four était uniforme.
Le risque ne se limite pas à la martensite. La bainite, les réseaux de carbures, les carbures non dissous et les constituants localement riches en carbone peuvent produire des gradients de dureté ou une mauvaise usinabilité. La décarburation de surface crée une couche ferritique plus tendre, tandis que la carburation ou la calamine liée à l’oxydation peut compliquer les mesures de dureté et l’interprétation métallographique. L’atmosphère, le chargement du four, l’emplacement du thermocouple, l’espacement entre les pièces et l’exposition au refroidissement jouent tous un rôle.
La condition de traitement constitue également une question de norme. La norme ISO 683-1:2016 spécifie les conditions de livraison des aciers non alliés aptes aux traitements thermiques, notamment les états normalisé et normalisé-revenu. Ces désignations ne sont pas interchangeables avec l’affirmation informelle selon laquelle le matériau aurait été « recuit ». Dans un exemple critique pour la sécurité, le 49 CFR § 179.500-6 spécifie des traitements thermiques des réservoirs consistant en un recuit ou une normalisation suivie d’un revenu, avec des températures de revenu d’au moins 1000 °F. La norme applicable au produit détermine l’état requis et les critères d’acceptation.
Dureté, métallographie et contrôle dimensionnel
La vérification doit commencer par la nuance du matériau, la forme du produit, le numéro de coulée, l’état de livraison spécifié et la norme applicable. L’ASTM A941-16 constitue la référence terminologique générale pour l’acier, l’acier inoxydable, les alliages associés et les ferroalliages, mais elle précise qu’une définition figurant dans une norme ASTM spécifique prévaut sur une définition générale identique. La terminologie et l’exigence d’acceptation doivent donc être interprétées conjointement avec la norme applicable au produit.
| Méthode de vérification | Ce qu’elle peut révéler | Contrôle important |
|---|---|---|
| Cartographie de la dureté | Variations de la surface au cœur et d’une extrémité à l’autre | Méthode d’essai, préparation, emplacements et règle de conversion |
| Métallographie | Ferrite, perlite, bainite, martensite, ségrégation en bandes et décarburation | Orientation de la section, réactif d’attaque et emplacement de l’examen |
| Évaluation de la taille des grains | État des grains de ferrite ou des anciens grains d’austénite | Utiliser la méthode désignée par la norme applicable |
| Contrôle dimensionnel | Fléchissement, ovalisation, croissance, contraction et déformation des éléments | Références définies et équipement étalonné |
| Examen des enregistrements du four | Vérifier si l’historique thermique déclaré est étayé | Températures réelles, maintien, atmosphère, charge et enregistrements du refroidissement |

La cartographie de la dureté constitue une première vérification pratique. Les relevés doivent représenter la surface et, lorsque cela est autorisé, les zones sous-jacentes ou les emplacements dans la section, avec un nombre de points suffisant pour révéler les variations entre le bord et le centre ainsi qu’entre les extrémités. Une seule empreinte d’aspect acceptable peut ne pas révéler une zone martensitique en bordure, une surface décarburée ou une région centrale ramollie du four. La méthode d’essai, la préparation de la surface, l’élimination de la calamine, la charge de l’indenteur et la règle de conversion doivent être consignées. Il ne faut pas inventer de limite universelle de dureté : les limites découlent de la nuance, du produit et de la spécification applicable.
La métallographie fournit l’explication que la dureté seule ne peut pas apporter. Une coupe transversale peut révéler la répartition ferrite-perlite, la taille des grains, la ségrégation en bandes, les inclusions, la ségrégation, la bainite, la martensite, les réseaux de carbures et la décarburation. L’attaque doit être adaptée à l’acier et à l’objectif de l’examen. Les coupes longitudinales sont particulièrement utiles pour évaluer la direction de laminage, les lignes d’écoulement et la ségrégation en bandes, tandis que les coupes transversales montrent les variations radiales ou dans l’épaisseur.
L’évaluation de la taille des grains doit suivre la méthode indiquée par la norme applicable, par exemple au moyen d’un tableau comparatif ou d’une méthode des intercepts. Le rapport doit préciser l’emplacement examiné et distinguer la taille des grains austénitiques, lorsqu’elle est reconstituée ou évaluée d’une autre manière, de la taille des grains ferritiques visible après transformation. Il s’agit de mesures liées, mais non identiques.
Les contrôles de décarburation nécessitent un profil mesuré de dureté ou de microstructure allant de la surface vers le cœur non affecté. La seule élimination de la calamine ne prouve pas l’absence de perte de carbone. Le contrôle dimensionnel est tout aussi nécessaire : le chauffage et le refroidissement au four peuvent provoquer une déformation, une dilatation ou une contraction, une ovalisation, une cambrure et des modifications au niveau des éléments usinés. Les dimensions critiques doivent être mesurées avant et après traitement au moyen d’un système de références défini et d’un équipement étalonné.
Enfin, examinez les relevés du four. Confirmez l’identification de la charge, les points de consigne, les températures réelles des pièces lorsque ces données sont disponibles, la durée de maintien, l’atmosphère ou le potentiel du four, l’étalonnage des thermocouples, la disposition du chargement, le temps de transfert, la méthode de refroidissement et toute interruption. Si les relevés n’étayent pas l’historique thermique revendiqué, la dureté et la microstructure peuvent décrire ce qui s’est produit, mais elles ne peuvent pas établir que le traitement de recuit ou de normalisation spécifié a été réalisé.
9. Recuit et normalisation comme préparation aux opérations ultérieures
Le recuit et la normalisation sont souvent regroupés, car tous deux modifient la structure produite par le travail à chaud, le moulage, le soudage ou un traitement thermique antérieur. Ils ne produisent toutefois pas le même état initial. Le recuit met généralement l’accent sur l’adoucissement, la réduction des contraintes et la ductilité grâce à un refroidissement lent ; la normalisation austénitise l’acier, puis le refroidit à l’air, ce qui produit un chemin de transformation différent et, généralement, une structure plus fine et plus homogène. Le résultat pratique dépend de la nuance, de la dimension de la section, de l’état antérieur, des pratiques de four, de l’atmosphère et de la spécification produit applicable.
La terminologie doit être interprétée au regard de la norme applicable. ASTM A941-16 fournit des définitions générales pour l’acier, l’acier inoxydable, les alliages associés et les ferroalliages, mais précise également qu’une définition figurant dans une norme ASTM particulière prévaut sur une définition identique de la norme générale de terminologie. Un plan, une spécification d’achat ou une clause relative au traitement thermique prévaut donc lorsque son libellé diffère d’une description générale de l’état « recuit » ou « normalisé ».
Usinage et mise en forme
L’état entièrement recuit est couramment choisi lorsqu’une faible dureté et une ductilité élevée sont nécessaires avant l’usinage ou la mise en forme. Le refroidissement lent dans le four permet les transformations par diffusion et réduit la dureté associée aux produits refroidis rapidement, bien que la morphologie finale ferrite-perlite dépende de la teneur en carbone, des éléments d’alliage, de la taille des grains d’austénite et de la vitesse de refroidissement. Le recuit de détente est un traitement plus limité : la National Bureau of Standards Circular 409 (1935) le décrivait comme un chauffage d’un alliage à base de fer en dessous ou à proximité de la plage de températures critiques inférieures. Il n’est pas interchangeable avec un recuit complet effectué au-dessus de la plage critique.
Une dureté plus faible peut réduire les efforts de coupe et l’usure de l’outil, mais une structure « plus tendre » n’est pas automatiquement synonyme de meilleur usinage. Une structure très tendre, grossière ou ferritique peut produire des copeaux longs et continus, provoquer un étalement de matière sur l’outil ou se déformer lorsque les contraintes résiduelles sont libérées. Les surépaisseurs d’usinage doivent tenir compte de cette possibilité. La normalisation peut offrir un compromis plus régulier entre résistance et usinabilité, notamment lorsque la structure à l’état brut de forgeage ou de laminage présente des grains grossiers, de la ségrégation ou un espacement irrégulier des lamelles de perlite. Elle reste toutefois plus dure qu’un état recuit refroidi lentement dans de nombreux aciers au carbone et faiblement alliés ; le choix doit donc suivre l’opération d’usinage plutôt qu’une affirmation générale selon laquelle la normalisation améliore l’usinabilité.
La normalisation consiste à chauffer dans la région austénitique, puis à refroidir dans de l’air immobile ou en mouvement, ou dans un gaz spécifié. La description publiée par Bodycote en 2024 situe une plage de normalisation couramment citée entre environ 800 et 920 °C, avec formation de nouveaux grains austénitiques avant le refroidissement libre dans l’air ou le gaz. Cette plage est descriptive et ne constitue pas un réglage universel de four. La température requise peut être supérieure à Ac3 pour un acier hypoeutectoïde, supérieure à Acm pour un acier hypereutectoïde, ou être spécifiée directement par la norme applicable à la nuance. La référence de laboratoire du MIT consacrée à l’acier 4140 en 2007 indique, par exemple, environ 850–875 °C pour la normalisation du 4140, suivis d’un maintien permettant l’homogénéisation de la température et d’un refroidissement à l’air.
Le comportement lors de la mise en forme varie également avec l’historique thermique. Un acier au carbone ou faiblement allié recuit permet normalement une déformation plastique plus importante avant fissuration, tandis qu’un acier normalisé possède une limite d’élasticité plus élevée et peut nécessiter des efforts de mise en forme supérieurs. À l’inverse, une structure recuite n’est pas toujours préférable pour la mise en forme à chaud : une croissance excessive des grains pendant un maintien inutilement long peut laisser une structure grossière qui affectera ultérieurement la ténacité et la stabilité dimensionnelle. La normalisation après forgeage peut remplacer une structure forgée grossière ou non homogène par des grains d’austénite nouvellement formés, mais la vitesse de refroidissement dans la plage de transformation varie fortement avec l’épaisseur. La surface d’une plaque et sa partie centrale peuvent donc acquérir des proportions différentes de ferrite et de perlite.
La déformation est régie par davantage de facteurs que la dureté nominale. La suppression des contraintes d’usinage pendant le recuit peut modifier les dimensions ; le refroidissement à l’air après normalisation peut créer des gradients de température et des déformations de transformation. Les sections minces peuvent refroidir suffisamment vite pour former des constituants plus durs que prévu, tandis que les sections épaisses refroidissent plus lentement et peuvent conserver une structure de transformation plus grossière. Les montages, l’orientation, les variations de section et le chargement irrégulier du four sont importants. Le relevé du traitement doit indiquer la nuance et la section, et pas seulement mentionner « traité thermiquement ».
Préparation à la trempe et au revenu
Lorsqu’un niveau de résistance martensitique est requis, la normalisation ne remplace pas la trempe et le revenu. La normalisation transforme l’austénite pendant le refroidissement à l’air, en produisant généralement de la ferrite et de la perlite dans de nombreux aciers faiblement ou moyennement carbonés, avec une possibilité de formation de bainite ou de martensite dans les nuances alliées suffisamment trempables et en présence d’importantes différences de vitesse de refroidissement. La trempe exige au contraire une austénitisation suivie d’un refroidissement suffisamment rapide pour empêcher la transformation par diffusion et former de la martensite ; le revenu ajuste ensuite la dureté, la ténacité et les contraintes internes.
Un recuit préalable peut rendre un cycle de trempe ultérieur plus prévisible en réduisant la dureté et en éliminant une partie des hétérogénéités, mais il peut également laisser des grains grossiers si le recuit a été excessif. Les grains austénitiques grossiers formés pendant l’opération de trempe ultérieure tendent à accroître la trempabilité et peuvent réduire la ténacité. Un état normalisé est souvent choisi avant la trempe lorsque la structure initiale, issue du forgeage, du moulage ou du laminage à chaud, est grossière ou variable. La réausténitisation lors de la trempe débute alors à partir d’une structure ferrite-perlite mieux contrôlée et d’une répartition du carbone plus homogène.
La séquence n’est pas automatique. Les carbures d’alliage, la ségrégation, le bandage, l’écrouissage préalable et l’épaisseur du composant peuvent nécessiter un traitement intermédiaire spécifié ou une trempe directe. Une température de normalisation excessive peut dissoudre les carbures ou provoquer une croissance des grains ; une température insuffisante peut ne pas éliminer la structure antérieure. Le temps de maintien doit permettre à la section de s’homogénéiser sans favoriser une croissance inutile des grains. Le contrôle de l’atmosphère est également important, car la décarburation ou l’oxydation modifie la surface qui devra ensuite satisfaire aux exigences de dureté, de tenue en fatigue ou de stabilité dimensionnelle.
Le revenu doit être considéré comme une opération distincte. L’ASM Handbook Volume 4A distingue le recuit et la normalisation de la trempe, du revenu, de l’austempe et de la martempe, car leurs chemins de refroidissement et les structures qui en résultent diffèrent. Un exemple lié à la sécurité figure dans le 49 CFR § 179.500-6 (2024), où le traitement thermique spécifié pour les réservoirs en acier comprend un recuit ou une normalisation suivis d’un revenu, la température de revenu ne devant pas être inférieure à 1000 °F. Cette exigence ne signifie pas que tout acier normalisé doit être revenu ; elle montre que la séquence prescrite peut faire partie de l’état réglementaire d’un matériau.
Cas où un état normalisé et revenu est spécifié
« Normalisé et revenu » désigne une séquence de traitements et un état de livraison résultant, et non un synonyme de l’une ou l’autre opération prise isolément. ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux aciers non alliés aptes au traitement thermique fournis dans des états comprenant les états normalisé et normalisé et revenu. Cette désignation relie l’état du produit aux exigences prévues en matière de propriétés mécaniques : l’acier a d’abord été normalisé, puis réchauffé afin de réaliser le revenu des produits de transformation et de réduire la dureté ou les contraintes résiduelles, tout en conservant un équilibre spécifié entre résistance et ténacité.
Cette distinction est importante lors de la fabrication. Un matériau livré à l’état normalisé et revenu a déjà subi un historique thermique contrôlé. Un cycle thermique ultérieur de soudage, une opération de redressage à la flamme, une mise en forme à froid ou un réchauffage local peut modifier cet état. Si le composant est ensuite trempé, il faut tenir compte de la température du revenu antérieur et du nouveau cycle d’austénitisation, car la structure finale ne correspondra plus à l’état de livraison défini par ISO, à moins que le composant complet ne soit retraité et soumis à de nouveaux essais.
Une spécification prescrivant un acier normalisé et revenu peut également imposer des exigences relatives à la résistance à la traction, à la limite d’élasticité, à l’allongement, à l’énergie de choc, à la dureté ou à l’épaisseur. Ces valeurs ne peuvent pas être déduites du seul terme « normalisé ». De même, un atelier ne peut pas remplacer l’état spécifié par un recuit simplement parce que les deux traitements réduisent les contraintes résiduelles. Ce remplacement modifie la dureté, la structure granulaire, le comportement à l’usinage, le comportement lors de la mise en forme et la réponse à une trempe ultérieure.
Pour le contrôle de la production, l’instruction de traitement thermique doit indiquer la désignation de la nuance, la plage d’austénitisation ou de recuit, les exigences d’homogénéisation ou de maintien, le milieu de refroidissement, la température de revenu le cas échéant, la dimension de la section et les essais de réception. ISO 683-1:2016 établit l’état du matériau ; la procédure applicable au composant doit néanmoins tenir compte de l’uniformité du four, de la disposition de la charge, de l’atmosphère et de la vitesse réelle de refroidissement. La normalisation établit une structure initiale définie, refroidie à l’air. Le recuit établit un état refroidi plus lentement et généralement plus tendre. La question de savoir si l’un ou l’autre convient avant l’usinage, la mise en forme, la trempe ou le revenu relève d’une décision d’ingénierie propre à la nuance, et non d’une désignation interchangeable.
10. Applications critiques pour la sécurité et applications réglementées
Le traitement thermique devient une question de maîtrise de la conception lorsque l’acier fait partie d’une enveloppe sous pression, d’une structure porteuse, d’un conteneur de transport ou d’un autre ensemble critique pour la sécurité. Dans ces applications, « recuit », « normalisé » et « normalisé et revenu » ne sont pas des descriptions interchangeables. Chacune désigne un historique thermique différent, et la norme applicable au matériau ou à la construction peut associer à cet historique des exigences spécifiques en matière de propriétés mécaniques, de ténacité, de dimensions ou de contrôle.
ASTM A941-16 constitue une référence terminologique utile pour l’acier, l’acier inoxydable, les alliages apparentés et les ferroalliages, mais elle ne remplace pas la spécification applicable au produit ou à la construction. ASTM A941-16 précise expressément qu’une définition figurant dans une norme ASTM particulière prévaut sur une définition générale identique de la norme terminologique. Cette hiérarchie est importante lorsqu’une spécification d’achat, une réglementation applicable aux récipients sous pression ou une réglementation relative au transport attribue à un terme une signification contrôlée.
L’importance du 49 CFR § 179.500-6
Le 49 CFR § 179.500-6 spécifie une température de revenu non inférieure à 1000 °F pour l’exigence applicable aux réservoirs visés. Strong evidence
Le 49 CFR § 179.500-6 fournit un exemple concret de réglementation contrôlant la séquence des traitements. Pour certains réservoirs en acier couverts par cette disposition, le traitement thermique spécifié consiste en un recuit ou une normalisation suivis d’un revenu. La température de revenu ne doit pas être inférieure à 1000 °F. Il s’agit d’une exigence réglementaire applicable aux réservoirs et aux conditions visés par cette section, et non d’une prescription universelle pour chaque composant en acier.
La séquence est critique pour la sécurité, car le premier traitement et l’étape de revenu remplissent des fonctions métallurgiques différentes. Le recuit ou la normalisation établit l’état microstructural préalable. Le recuit utilise généralement une vitesse de refroidissement plus lente destinée à réduire la dureté et à atténuer ou redistribuer certains effets de la mise en forme ou des traitements antérieurs. La normalisation austénitise l’acier, puis le refroidit dans de l’air immobile ou en mouvement libre ; cette vitesse de refroidissement, plus élevée que celle d’un refroidissement au four, produit généralement une structure transformée plus fine ainsi qu’une résistance et une ténacité différentes. Le résultat exact dépend de la teneur en carbone, des éléments d’alliage, de l’épaisseur de la section, de la déformation préalable, de la température d’austénitisation, du temps de maintien et des conditions de refroidissement.
Le revenu modifie ensuite la structure produite par le traitement antérieur. À une température suffisamment élevée et pendant une durée adéquate, il peut réduire les contraintes résiduelles et ajuster l’équilibre entre résistance, ductilité, ténacité et stabilité dimensionnelle. Une température minimale de 1000 °F empêche qu’un cycle de détensionnement à basse température soit considéré comme un substitut équivalent. Elle fixe également une limite inférieure à l’exposition thermique visée par la réglementation, bien que le cycle requis doive toujours être appliqué en fonction de la nuance d’acier, de l’épaisseur, de la géométrie et de la spécification concernés.
Cette disposition ne doit pas être interprétée comme indiquant que tout acier normalisé doit être revenu à 1000 °F, ni que tout acier recuit doit recevoir le même traitement. ISO 683-1:2016 distingue notamment, parmi les états de livraison, les états normalisé et normalisé et revenu pour les aciers non alliés aptes au traitement thermique. Cette distinction montre pourquoi l’état métallurgique fait partie de la désignation du matériau et des exigences de livraison, plutôt que de constituer une simple appellation d’atelier.
La réglementation n’efface pas non plus la différence entre le recuit et la normalisation. La circulaire de 1935 du National Bureau of Standards décrivait le recuit de procédé comme le chauffage d’un alliage à base de fer à une température inférieure ou proche du domaine des températures critiques inférieures, tandis qu’elle décrivait la normalisation comme un chauffage à environ 100 °F au-dessus du domaine critique, suivi d’un refroidissement à l’air immobile. Les spécifications modernes applicables aux nuances peuvent définir différemment les températures et les critères d’acceptation, mais la distinction entre les procédés demeure. En 2024, Bodycote décrivait la normalisation comme un chauffage à environ 800–920 °C destiné à former de nouveaux grains austénitiques, suivi d’un refroidissement libre dans l’air ou le gaz. Pour le 4140, une référence de laboratoire du MIT indiquait environ 850–875 °C pour l’austénitisation, avec un maintien destiné à égaliser la température, puis un refroidissement à l’air. Ces valeurs illustrent une pratique propre à une nuance ; elles ne remplacent pas la spécification applicable.
Pourquoi les exigences de revenu ne peuvent pas être généralisées
La température de revenu ne peut pas être choisie à partir des seuls termes « acier », « recuit » ou « normalisé ». La teneur en carbone et la composition en éléments d’alliage modifient le comportement lors des transformations. Le chrome, le molybdène, le nickel, le manganèse et d’autres additions influent sur la trempabilité, la cinétique des transformations, la précipitation des carbures, la réponse au revenu et la ténacité. La dimension de la section modifie la vitesse de refroidissement entre la surface et le centre ; deux pièces fabriquées à partir de la même coulée peuvent donc ne pas présenter la même structure après un cycle de four apparemment identique.
L’état initial est également déterminant. Le revenu d’une structure martensitique trempée n’est pas métallurgiquement identique au revenu d’un acier qui a d’abord été recuit ou normalisé. Un cycle adapté à un état peut laisser un autre état trop dur, trop tendre, insuffisamment détensionné ou en dehors de la plage de ténacité requise. La durée de revenu, la température de la pièce, l’uniformité du four, la disposition de la charge et le refroidissement après le revenu peuvent également modifier le résultat.
Une température plus élevée n’est pas automatiquement plus sûre, et un maintien plus long n’est pas automatiquement équivalent à un cycle spécifié. Une exposition excessive peut réduire la résistance, favoriser des modifications indésirables des grains ou des carbures, affecter les zones adjacentes aux soudures ou provoquer une déformation dimensionnelle. Les risques de fragilisation au revenu peuvent également dépendre de la composition de l’alliage, des teneurs en impuretés, de la plage de température et de la vitesse de refroidissement. Par conséquent, un traitement doit être associé à la désignation de la nuance, à la forme du produit, à la dimension de la section, aux traitements antérieurs et à la norme applicable. ASM Metals Handbook et ASM Handbook Volume 4A présentent le recuit, la normalisation, le revenu, la trempe, l’austrempe et la martrempe comme des traitements distincts, ayant des voies de transformation et des objectifs différents.
Traçabilité, qualification de la procédure et enregistrements
Une procédure de traitement thermique qualifiée transforme une exigence écrite en une opération maîtrisée et reproductible. La qualification doit établir que le cycle de four proposé, la disposition de la charge, l’atmosphère lorsqu’elle est pertinente, la vitesse de chauffage, la plage d’austénitisation ou de recuit, le temps de maintien, le mode de refroidissement et le cycle de revenu peuvent produire les propriétés requises sur un matériau représentatif. Les preuves peuvent comprendre des essais de dureté, de traction, de résilience, des examens métallographiques, des contrôles dimensionnels ou d’autres essais spécifiés par le document applicable. Les éprouvettes témoins doivent représenter la coulée, la forme du produit, l’épaisseur et la masse thermique pertinentes pour la pièce de production ; une petite éprouvette traitée dans un four faiblement chargé peut ne pas reproduire les conditions au centre d’un composant lourd de réservoir.
L’étalonnage du four et l’uniformité de la température sont tout aussi importants. Le réglage du régulateur à 1000 °F ne prouve pas que l’acier a atteint 1000 °F sur toute son épaisseur. L’état d’étalonnage doit être connu, et le positionnement des thermocouples doit permettre de mesurer des emplacements représentatifs, notamment ceux qui sont susceptibles de chauffer ou de refroidir plus lentement. Le plan de positionnement, la méthode de fixation, l’identification de l’instrument et les relevés enregistrés doivent être conservés lorsque la procédure ou la spécification applicable exige ce niveau de maîtrise.
L’identification du lot relie le matériau physique à son historique thermique. Le numéro de coulée, l’identification de la tôle ou de la pièce, le numéro de charge, l’identification du four, la date, l’opérateur et la procédure applicable doivent rester associés pendant toute la durée du traitement. Les enregistrements doivent faire apparaître les courbes réelles de température ou les relevés consignés, les heures de début et de fin, les conditions de mise en température ou de maintien, le mode de refroidissement, l’exposition au revenu, l’état de l’équipement ainsi que toute décision relative à une déviation ou à une reprise. Les résultats des essais et l’acceptation finale doivent être traçables jusqu’au même lot et à la même procédure.
Tous les éléments de cet ensemble d’enregistrements ne sont pas automatiquement imposés par le 49 CFR § 179.500-6 lui-même. Les spécifications contractuelles, les systèmes qualité approuvés, d’autres réglementations et l’ingénieur responsable peuvent ajouter des exigences. Le point essentiel est la maîtrise : un traitement thermique critique pour la sécurité doit pouvoir être démontré, et non simplement décrit a posteriori comme « recuit et revenu ».
11. Erreurs courantes dans les spécifications et les instructions d’atelier
Utiliser « recuit » ou « normalisé » sans préciser la nuance
« Recuit » et « normalisé » décrivent des traitements, mais ne constituent pas des spécifications complètes du matériau. Une instruction d’atelier qui indique « recuire l’acier » ne précise pas quelles températures critiques s’appliquent, ni si le cycle vise à réduire la dureté, à éliminer les effets de l’écrouissage, à affiner les grains, à détendre les contraintes ou à obtenir une condition de livraison spécifiée. La même omission se produit avec « normaliser ». Un acier au carbone ordinaire, un acier faiblement allié tel que l’AISI/SAE 4140 et un acier allié à forte trempabilité ne suivront pas le même chemin de transformation lorsqu’ils sont soumis au même programme de four.
La terminologie doit également être interprétée à la lumière de la norme de produit applicable. ASTM A941-16 constitue la référence générale de terminologie de l’ASTM pour l’acier, l’acier inoxydable, les alliages associés et les ferroalliages, mais précise qu’une définition figurant dans une norme ASTM spécifique prévaut sur une définition identique de la norme générale de terminologie. Le rédacteur d’une spécification ne peut donc pas supposer qu’une définition de dictionnaire suffit à déterminer la condition exigée pour chaque produit. ISO 683-1:2016, par exemple, identifie les conditions de livraison normalisée et normalisée-revenue pour les aciers non alliés aptes aux traitements thermiques. La condition fait partie de l’exigence applicable au produit ; elle n’est pas un simple synonyme de « ramolli ».
Le recuit lui-même recouvre plusieurs traitements distincts. Le recuit de procédé est généralement effectué en dessous ou à proximité de la plage de température critique inférieure. La circulaire de 1935 du National Bureau of Standards établit explicitement cette distinction. Le recuit complet, le recuit intercritique, le recuit de sphéroïdisation, le recuit de détente et les traitements sous-critiques peuvent présenter des températures, des durées de maintien, des contrôles du refroidissement et des structures visées différents. Les qualifier tous de « recuit au four » est doublement erroné : tous les recuits n’ont pas le même objectif thermique et tous les cycles de recuit ne sont pas définis uniquement par un refroidissement au four.
La normalisation n’est pas non plus une recette universelle unique. Elle implique normalement une austénitisation au-dessus de la plage critique pertinente, suivie d’un refroidissement à l’air immobile ou en mouvement, mais la température d’austénitisation requise dépend de la teneur en carbone, des éléments d’alliage, de la taille de la section et de la structure initiale. En 2024, Bodycote décrivait la normalisation comme étant réalisée à environ 800–920 °C, avec formation de nouveaux grains austénitiques avant un refroidissement libre à l’air ou au gaz. Cette plage étendue constitue une indication terminologique utile, et non une autorisation d’appliquer une même consigne à toutes les nuances.
Le seul nom du traitement ne garantit ni la dureté ni les propriétés en traction. La dureté dépend de la composition, de la taille des grains austénitiques, de la vitesse de refroidissement, de l’épaisseur de la section, de la ségrégation, de la déformation antérieure et de l’historique réel des températures. Si la dureté constitue le critère d’acceptation, l’instruction doit préciser la méthode et l’emplacement de l’essai, par exemple Brinell selon ASTM E10 ou Rockwell selon ASTM E18, ainsi que la plage admissible et le plan d’échantillonnage.
Confondre refroidissement à l’air et microstructure garantie
« Refroidir à l’air » décrit un milieu de refroidissement, et non une structure finale garantie. Une pièce mince en 4140 peut refroidir assez rapidement à l’air immobile pour former de la bainite ou de la martensite dans certaines régions, tandis qu’une section épaisse refroidit beaucoup plus lentement et développe principalement de la ferrite et de la perlite. L’air agité, la position des ventilateurs, le chargement du four, l’espacement entre les pièces et les conditions ambiantes modifient la vitesse de transfert thermique. Deux fours peuvent tous deux produire une pièce « refroidie à l’air » tout en générant des historiques de transformation différents.
La référence de laboratoire du MIT consacrée au 4140, datée de 2007, indique environ 850–875 °C pour la normalisation de l’AISI/SAE 4140, suivie d’un maintien destiné à l’égalisation de la température et d’un refroidissement à l’air jusqu’à la température ambiante. Cette procédure n’établit pas que chaque composant en 4140 normalisé à 850 °C présentera la même dureté ou la même taille de grain. Elle décrit un matériau, une procédure de laboratoire et un résultat visé particuliers. Le vocabulaire du Karlsruhe Institute of Technology rend plus précisément compte de la séquence définitoire : austénitisation suivie d’un refroidissement à l’air libre afin de favoriser une taille de grain et une composition uniformes. « Favoriser » ne signifie pas « garantir ».
Le recuit donne lieu à l’erreur inverse. Un refroidissement lent est souvent spécifié pour ramollir l’acier et améliorer sa ductilité ou son usinabilité, mais le terme « lent » doit avoir une signification mesurable. Un refroidissement au four à une vitesse non contrôlée, un refroidissement à une vitesse programmée et le transfert d’une charge dans un conteneur isolé ne sont pas interchangeables. Une charge importante peut conserver sa chaleur longtemps après qu’un composant mince a atteint la température ambiante. Si la plage de transformation est franchie trop rapidement, la structure ferrite-carbures visée peut ne pas se former.
L’état antérieur du matériau doit figurer dans l’instruction. Le laminage à chaud, le forgeage, l’étirage à froid, le soudage, la trempe antérieure et un cycle de normalisation précédent modifient la taille initiale des grains et les déformations stockées. Un acier normalisé n’est pas équivalent à la même nuance après trempe et revenu, simplement parce que les deux sont qualifiés de traités thermiquement. Pour les applications critiques pour la sécurité, les conséquences sont concrètes : le 49 CFR § 179.500-6 spécifie, pour certains traitements des aciers de réservoir, un recuit ou une normalisation suivis d’un revenu, avec une température de revenu d’au moins 1000 °F. La séquence est déterminante.
Recopier les températures d’une nuance ou d’une taille de section à l’autre
Une température recopiée peut être incorrecte même lorsque son unité est exacte. Normaliser l’AISI/SAE 4140 à environ 850–875 °C ne constitue pas une instruction générale applicable au 1045, au 8620, au 4130, à l’acier inoxydable ou à une nuance destinée aux appareils à pression. Les éléments d’alliage déplacent les températures de transformation et modifient la trempabilité ; le carbone change les fractions de phase disponibles après refroidissement. La plage correcte doit provenir de la norme matériau propre à la nuance, d’une procédure qualifiée ou de données de traitement thermique validées.
La taille de la section modifie également le résultat. Le four peut afficher 850 °C alors que le centre d’une grande pièce forgée reste très en dessous de cette température. À l’inverse, une arête mince peut surchauffer tandis que le cœur de la charge est encore en cours d’égalisation. « Maintenir pendant 30 minutes » est incomplet si la référence n’est pas précisée : 30 minutes après le rétablissement de la température du four, après que le thermocouple de régulation a atteint la consigne, ou selon une durée spécifiée par millimètre d’épaisseur de section de référence. C’est la température de la pièce, et non la seule température nominale du four, qui commande la transformation.
Les erreurs d’unité peuvent être tout aussi lourdes de conséquences. Confondre 850 °C et 850 °F placerait l’acier bien en dessous de la plage d’austénitisation visée ; confondre 1600 °F et 1600 °C pourrait provoquer une surchauffe sévère, un grossissement des grains, la fusion de constituants locaux ou une déformation. Toute instruction doit indiquer l’unité à côté de chaque température, et les conversions doivent être vérifiées plutôt que reconstituées au niveau du four.
Une instruction exploitable précise la désignation de la nuance et la norme de produit, la condition de traitement, la plage de chauffage, la base de calcul du maintien, le milieu de refroidissement et le degré d’agitation, l’atmosphère, la disposition de la charge et la méthode d’inspection. Elle énonce également les critères d’acceptation : plage de dureté, propriétés en traction, exigences microstructurales, limites dimensionnelles ou ensemble des exigences applicables. Un enregistrement clair identifie les thermocouples du four et de la charge, la durée réelle à température et la fin du refroidissement. En l’absence de ces précisions, « recuit » et « normalisé » ne sont que des étiquettes apposées après coup, et non des historiques thermiques reproductibles.
12. Comment lire les normes, les fiches techniques et les procédures de traitement thermique
Le langage du traitement thermique remplit au moins trois fonctions distinctes : définir des termes, spécifier un produit et décrire un procédé. Confondre ces fonctions est une cause fréquente d’erreurs dans les cycles de recuit ou de normalisation. Une référence peut expliquer ce que signifie généralement la normalisation sans prescrire la température applicable à une nuance particulière. Une norme de produit peut indiquer l’état de livraison requis sans fournir tous les détails de conduite du four. Une procédure d’atelier doit établir le lien entre les deux.
Normes terminologiques et normes de produit
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, est une référence terminologique. Elle aide à établir la signification, dans l’usage ASTM, de termes tels que recuit, normalisation, austénitisation, revenu et température critique. Elle ne constitue pas, à elle seule, une recette de traitement thermique pour l’acier 4140, 1045 ou toute autre nuance. ASTM A941-16 précise également que la définition figurant dans une norme ASTM particulière prévaut sur une définition générale identique contenue dans la norme terminologique. Cette règle est importante lorsqu’une spécification de matériau donne une signification plus étroite ou plus spécialisée.
Une norme de produit répond à une question différente : à quelles exigences doit satisfaire l’acier livré ? L’ISO 683-1:2016, par exemple, spécifie les exigences techniques de livraison applicables aux aciers non alliés aptes au traitement thermique et inclut les états de livraison normalisé et normalisé-revenu. Dans ce contexte, « normalisé » fait partie de la désignation du produit et de la condition d’acceptation ; il ne s’agit pas simplement d’une description que l’opérateur du four pourrait appliquer de manière approximative. La norme de produit applicable peut également fixer la composition chimique, les propriétés mécaniques, la dureté, la taille de grain, les limites de décarburation, l’état de surface et les exigences relatives aux essais.
| Type de source | Fonction principale | Ce qu’elle ne fournit pas automatiquement |
|---|---|---|
| Norme de terminologie | Définit les termes techniques généraux | Une recette de four propre à une nuance |
| Norme de produit | Définit l’état de livraison et les exigences d’acceptation | Chaque détail de la maîtrise du four |
| Fiche technique ou manuel | Explique la métallurgie et la pratique habituelle | L’autorité nécessaire pour déroger à une spécification applicable |
| Réglementation | Encadre l’application légale concernée | Une règle universelle pour tous les composants en acier |
| Procédure qualifiée | Traduit les exigences en contrôles de production | L’autorisation d’appliquer le cycle à une nuance ou une géométrie non approuvée |
La désignation doit donc être lue avant d’établir le cycle du four. Une demande portant sur de « l’acier recuit » ne précise ni la nuance, ni le type de recuit, ni la dureté requise, ni le point de savoir si l’état doit être vérifié par un essai de traction. « Normaliser » est tout aussi incomplet si la nuance, la dimension de la section, la structure initiale et le document de référence applicable ne sont pas connus.
Les publications de l’ASM fournissent le cadre métallurgique qui sous-tend ces exigences. Le chapitre « Heat Treating of Steel » du Metals Handbook de l’ASM traite de l’austénitisation, des températures de normalisation, des milieux de refroidissement, des variables du four, des procédures et des applications. L’ASM Handbook Volume 4A classe le recuit et la normalisation parmi les traitements thermiques de l’acier et les distingue de la trempe, du revenu, de l’austempering et du martempering. Metallurgy for the Non-Metallurgist relie le système fer–carbone, les températures critiques, les diagrammes de transformation, la conduite des fours et les effets des éléments d’alliage.
Ces sources expliquent pourquoi deux cycles peuvent produire des structures différentes. Elles ne remplacent pas automatiquement une spécification d’achat, un plan, un code ou un règlement.
Exigences normatives et indications explicatives
Le mot « doit » signale généralement une exigence normative, mais le lecteur doit vérifier les conventions propres au document. Une exigence peut régir la température, le temps de maintien, la méthode de refroidissement, le revenu, l’échantillonnage, les essais mécaniques ou la variation admissible. Les termes « devrait », « généralement », « environ » et « à titre indicatif » indiquent en règle générale une explication ou une recommandation plutôt qu’une règle d’acceptation. Une fiche technique peut employer un langage informel ; son statut doit donc être établi : s’agit-il d’un certificat de réception d’une aciérie, d’une procédure client, d’un document de laboratoire ou d’une explication commerciale ?
La distinction apparaît dans les descriptions publiées. L’explication de Bodycote publiée en 2024 décrit la normalisation comme un chauffage approximativement à 800–920 °C pour former de nouveaux grains austénitiques, suivi d’un refroidissement libre à l’air ou au gaz. Il s’agit d’une description utile du procédé, et non d’une exigence universelle applicable à tous les aciers. Pour le 4140, une référence de laboratoire du MIT datant de 2007 indique environ 850–875 °C, un maintien destiné à égaliser la température, puis un refroidissement à l’air jusqu’à la température ambiante. La plage plus étroite tient compte de la nuance désignée et de l’objectif du laboratoire ; elle ne doit pas être transposée à un autre alliage ni considérée comme une spécification industrielle applicable.
Les documents gouvernementaux plus anciens restent utiles lorsque leur rôle est bien compris. La circulaire 409 du National Bureau of Standards, publiée en 1935, décrit le recuit d’adoucissement comme un chauffage des alliages à base de fer en dessous ou à proximité de la plage des températures critiques inférieures. Elle décrit la normalisation comme un chauffage à environ 100 °F au-dessus de la plage critique, suivi d’un refroidissement à l’air calme. Cette indication établit une distinction métallurgique claire, mais elle ne remplace pas une norme actuelle applicable à une nuance. Les publications gouvernementales peuvent également régir les travaux liés à la sécurité. En vertu du 49 CFR § 179.500-6, le traitement de certaines citernes en acier consiste en un recuit ou une normalisation suivis d’un revenu, les températures de revenu ne devant pas être inférieures à 1000 °F. Cette exigence réglementaire prévaut sur une référence générale choisie pour sa commodité.
Les notes de travaux pratiques, telles que le document du MIT consacré au 4140, sont utiles pour illustrer la préparation des éprouvettes, la conduite du four, le positionnement des thermocouples, l’égalisation de la température et les microstructures attendues. Les ressources universitaires de vocabulaire peuvent clarifier la séquence : le Karlsruhe Institute of Technology décrit la normalisation comme une austénitisation suivie d’un refroidissement à l’air libre afin de favoriser une taille de grain et une composition uniformes. Texas A&M distingue de la même manière le refroidissement à l’air calme ou brassé après chauffage au-dessus de la plage critique du refroidissement lent prédéterminé utilisé pour le recuit. Les explications commerciales peuvent fournir un contexte accessible sur le procédé, mais aucune ne doit remplacer subrepticement une spécification citée.
Élaborer un cycle de traitement traçable
Établir un programme de traitement traçable
- Identifier le matériau Consigner la nuance exacte, la forme du produit, l’épaisseur et l’état antérieur.
- Définir l’état Indiquer un recuit complet, un recuit de procédé, une normalisation, un état normalisé et revenu ou un autre traitement désigné.
- Spécifier le chauffage Consigner la base de détermination de la température, la rampe, l’atmosphère et les conditions de chargement.
- Spécifier le maintien Définir le début du maintien et la manière dont l’égalisation est établie.
- Spécifier le refroidissement Indiquer un refroidissement au four, contrôlé, à l’air immobile, à l’air agité, au gaz, à l’huile ou une autre méthode de refroidissement.
- Joindre la vérification Relier les contrôles de dureté, de traction, de résilience, de métallographie, de taille des grains et de dimensions aux clauses d’acceptation.
Commencez par consigner le document de référence applicable et sa révision exacte. Identifiez ensuite la désignation de l’acier exactement telle qu’elle est écrite, par exemple AISI 4140, ASTM A29 4140 ou la nuance ISO correspondante. Indiquez si le matériau est livré sous forme de barre, de tôle, de pièce forgée, de tube, d’assemblage soudé ou de composant fabriqué. Une même composition chimique nominale peut être soumise à des exigences différentes lorsqu’elle est livrée selon des normes de produit différentes.
Extrayez ensuite l’état requis : recuit complet, recuit d’adoucissement, normalisation, normalisation suivie d’un revenu, trempe suivie d’un revenu ou autre traitement désigné. Ne déduisez pas l’état uniquement à partir d’une cible de dureté. Un résultat de faible dureté peut être obtenu par plusieurs historiques thermiques, tandis qu’une spécification peut exiger une microstructure ou un état de livraison particulier.
Le cycle doit ensuite préciser la base relative aux températures critiques. La température est-elle liée à Ac₁, Ac₃, A_cm, à une plage de transformation spécifiée ou à une température indiquée directement dans la norme ? Une plage générale telle que 800–920 °C doit rester identifiée comme une indication générale. Elle ne peut pas remplacer une exigence citée pour la nuance concernée. La teneur en éléments d’alliage, l’écrouissage préalable, la vitesse de chauffage, l’épaisseur de la section et l’emplacement de la mesure influent sur la réponse aux transformations.
Rédigez l’instruction de chauffage en termes opérationnels : conditions de chargement du four, vitesse de chauffage si elle est spécifiée, température cible, plage admissible, atmosphère et indication précisant si la charge est protégée contre l’oxydation ou la décarburation. Énoncez séparément la règle de maintien. « Maintenir pendant une heure » peut signifier une heure après que le four a atteint la consigne, une heure après que la section la plus froide a atteint la température ou une durée calculée en fonction de l’épaisseur ; ces situations ne sont pas équivalentes.
Consignez avec précision la méthode de refroidissement — refroidissement au four, refroidissement contrôlé, à l’air calme, à l’air brassé, au gaz, à l’huile ou dans un autre milieu — et indiquez à quel moment le refroidissement passe d’une méthode à une autre. Pour la normalisation, le refroidissement à l’air libre est un élément central du parcours de traitement. Pour le recuit, la vitesse de refroidissement lent prescrite ou le refroidissement au four peut constituer le facteur déterminant. Si un revenu suit, consignez la température minimale et la température cible, le temps de maintien, la méthode de refroidissement et toute exigence relative à un revenu répété.
Enfin, joignez les éléments de vérification : méthode et emplacement de la mesure de dureté, essais de traction ou de résilience, examen métallographique, mesure de la taille de grain, contrôles de décarburation et limites d’acceptation. Reliez chaque valeur à un article, une note de plan, un règlement ou une procédure approuvée. Conservez la référence de la source à côté du cycle, et non dans une note distincte fondée sur la mémoire. Cela empêche qu’une plage de températures utile de l’ASM, une explication du NBS ou un résumé commercial ne devienne, sans référence, un substitut à la spécification qui régit effectivement l’acceptation.
13. Cadre de sélection en ingénierie : choisir le recuit, la normalisation ou un autre traitement
Commencer par les propriétés finales requises
Le traitement approprié commence par l’état final requis, et non par une habitude telle que « recuire pour obtenir de la souplesse » ou « normaliser pour augmenter la résistance ». Il convient de spécifier une plage de dureté, la résistance à la traction et la limite d’élasticité, l’allongement ou la striction, la résilience, l’usinabilité, la stabilité dimensionnelle ainsi que l’état microstructural requis. Un composant destiné à être largement usiné peut nécessiter une structure ferrite–perlite de faible dureté ; une pièce sous pression peut exiger un état normalisé et revenu spécifié ; une surface soumise à l’usure peut nécessiter une couche superficielle dure au-dessus d’un cœur plus tenace.
Les termes recuit et normalisé n’ont pas une signification universelle unique du point de vue du procédé dans toutes les normes relatives aux produits. ASTM A941-16 constitue la référence terminologique générale pour l’acier, les aciers inoxydables, les alliages apparentés et les ferroalliages, mais précise qu’une définition figurant dans une norme ASTM spécifique prévaut sur une définition générale identique. La spécification du produit fait donc autorité lorsque sa formulation diffère. ISO 683-1:2016, par exemple, identifie les états de livraison normalisé et normalisé-revenu pour les aciers non alliés aptes au traitement thermique. L’état de traitement fait partie de l’exigence relative au matériau ; il ne s’agit pas simplement d’une description donnée par l’opérateur du four.
Le recuit vise généralement à réduire la dureté, à améliorer la ductilité, à soulager les contraintes résiduelles ou à obtenir une structure adaptée à l’usinage et aux traitements thermiques ultérieurs. Sa séquence de refroidissement fait partie intégrante du traitement. Le recuit complet implique généralement une austénitisation suivie d’un refroidissement contrôlé dans le four, tandis que le recuit de procédé est associé à un chauffage inférieur ou proche de la plage des températures critiques inférieures. Le National Bureau of Standards décrivait le recuit de procédé dans ces termes dans la Circular 409 (1935). Le recuit de sphéroïdisation peut être choisi pour les aciers à haute teneur en carbone lorsque l’usinage prolongé ou le durcissement ultérieur nécessite des particules de carbure arrondies plutôt qu’une perlite lamellaire.
La normalisation n’est pas simplement un recuit plus rapide. Elle consiste normalement à austénitiser l’acier, puis à le refroidir à l’air calme ou en mouvement, ce qui produit une trajectoire de transformation différente de celle obtenue par refroidissement dans le four. Le Karlsruhe Institute of Technology définit la normalisation comme une austénitisation suivie d’un refroidissement à l’air libre visant à favoriser une taille de grain et une composition uniformes. La description publiée par Bodycote en 2024 indique une plage générale de normalisation d’environ 800–920 °C, mais cette plage ne constitue pas une spécification applicable à toutes les nuances. Le National Bureau of Standards décrivait, de manière générale, la normalisation comme un chauffage à environ 100 °F au-dessus de la plage critique, suivi d’un refroidissement à l’air calme. La teneur en éléments d’alliage, le niveau de carbone, l’épaisseur de la section et la norme applicable peuvent modifier considérablement la température requise.
La microstructure attendue doit également être indiquée, au même titre que le nom du traitement. Le refroidissement à l’air d’un acier à faible teneur en carbone peut produire de la ferrite et de la perlite, tandis qu’un acier allié présentant une trempabilité suffisante peut former de la bainite ou de la martensite dans une section épaisse, même lorsque le cycle du four est appelé normalisation. Si la structure requise est constituée de ferrite et de perlite dans toute la section, un cycle nominal de normalisation ne fournit pas une preuve suffisante ; une cartographie de la dureté, une analyse métallographique ou des essais de qualification peuvent être nécessaires.
Tenir compte de la géométrie, des opérations antérieures et du risque de déformation
Un cycle de traitement thermique est une histoire thermique imposée à un objet tridimensionnel. La dimension de la section contrôle la différence de température entre la surface et le cœur, la vitesse de transformation et la vitesse de refroidissement atteinte à l’emplacement critique. Une tôle mince peut se refroidir à l’air beaucoup plus rapidement qu’une grosse pièce forgée. Les nervures, rainures de clavette, trous, variations brusques de section et assemblages bridés engendrent également des contraintes et des déformations locales. L’uniformité du four, l’espacement des pièces dans la charge, l’atmosphère, l’emplacement des thermocouples et le temps de transfert du four au milieu de refroidissement doivent donc être inclus dans la définition du procédé.
Les opérations antérieures sont tout aussi importantes. Une bande laminée à froid peut nécessiter un détensionnement ou un recuit de recristallisation ; un matériau fortement écroui peut présenter une énergie stockée et des propriétés directionnelles qu’un court cycle sous-critique ne supprimera pas. Une structure coulée peut comporter de la ségrégation, des grains grossiers, de la porosité ou des constituants fragiles. La normalisation peut affiner les grains et remplacer une partie de l’histoire thermique de la pièce coulée, mais elle ne peut ni refermer une porosité de retassure ni corriger une composition chimique inadaptée. Les pièces forgées peuvent déjà présenter un fibrage directionnel et des grains affinés ; répéter un cycle de normalisation à haute température peut donc les grossir au lieu de les améliorer.
Le choix dépend également du résultat dimensionnel souhaité. Le refroidissement dans le four lors d’un recuit réduit les gradients thermiques et diminue généralement les contraintes de transformation, mais les maintiens prolongés et le refroidissement lent peuvent accroître la calamine, la décarburation et les déformations de fabrication. Le refroidissement à l’air après normalisation raccourcit le cycle et affine souvent la structure, mais il peut accroître les gradients thermiques et les contraintes résiduelles dans les pièces épaisses ou de forme irrégulière. Une trempe contrôlée au gaz, un refroidissement interrompu ou un traitement de détensionnement à plus basse température peut être plus sûr lorsque les tolérances dimensionnelles sont serrées.
Il ne faut pas transposer une température d’une nuance à une autre. La référence de laboratoire du MIT publiée en 2007 indique environ 850–875 °C pour la normalisation de l’AISI 4140, avec un maintien suffisant pour égaliser la température, suivi d’un refroidissement à l’air. Cette plage décrit un alliage et une procédure pédagogique particuliers ; elle ne constitue pas un réglage général applicable à l’acier au carbone, à l’acier faiblement allié ou à toutes les spécifications relatives aux produits en 4140. La norme applicable au matériau, la clause relative au traitement thermique, la dimension de la section, les capacités du four et le plan d’inspection doivent définir le cycle.
Lorsque le risque de déformation ou de fissuration est élevé, il convient de valider le procédé au moyen d’éprouvettes représentatives ou de pièces de production. Il faut mesurer les températures au cœur et en surface, la dureté en plusieurs emplacements, les dimensions avant et après traitement ainsi que la microstructure obtenue. Un relevé de four indiquant uniquement la consigne ne démontre pas qu’une section épaisse a atteint l’état d’austénitisation requis ni que sa zone de refroidissement le plus lent a satisfait à la spécification.
Reconnaître les cas nécessitant une trempe, un revenu ou des traitements spéciaux
Le recuit ou la normalisation sont insuffisants lorsque la résistance ou la résistance à l’usure requise dépend de la martensite, de la bainite, d’une couche durcie ou d’une réaction de précipitation contrôlée. La trempe dans la masse nécessite une austénitisation suivie d’une trempe à une vitesse suffisante pour la nuance et la section. Le fluide de trempe peut être de l’eau, une solution polymère, de l’huile, un gaz ou un autre milieu qualifié ; son choix doit trouver un équilibre entre la trempabilité et les risques de fissuration et de déformation. Une trempe sans revenu constitue rarement un état final acceptable pour les pièces de structure, car la martensite non revenue présente des contraintes résiduelles élevées et une ténacité limitée.
Le revenu après trempe réduit la fragilité et établit l’équilibre requis entre résistance et ténacité. Il s’agit d’un traitement distinct, et non d’un synonyme du recuit ou de la normalisation. Dans un exemple lié à la sécurité, le 49 CFR § 179.500-6 spécifie des cycles de traitement thermique des réservoirs comprenant un recuit ou une normalisation suivis d’un revenu, la température de revenu ne devant pas être inférieure à 1000 °F pour les aciers et équipements indiqués. Cette exigence illustre pourquoi l’état final du produit doit être déterminé à partir du règlement applicable ou de la spécification du matériau.
La cémentation est appropriée lorsqu’un cœur tenace et relativement ductile ainsi qu’une surface dure et résistante à l’usure sont requis. La cémentation ajoute du carbone avant la trempe ; la carbonitruration ajoute du carbone et de l’azote, généralement pour les pièces de plus petites dimensions ; la nitruration ou la nitrocarburation forme des couches superficielles dures contenant de l’azote, avec une transformation limitée de la masse. La trempe superficielle par induction ou à la flamme chauffe rapidement uniquement la surface avant la trempe et est choisie lorsque la nuance peut développer la martensite requise.
La trempe bainitique peut remplacer la trempe directe suivie d’un revenu lorsqu’une structure bainitique, une déformation réduite ou une combinaison spécifiée de ténacité et de résistance est requise. La trempe étagée, ou martempering, réduit les gradients thermiques en égalisant la température à proximité de la région de début de formation de la martensite avant le refroidissement final, mais elle nécessite elle aussi un revenu ultérieur. Aucun de ces traitements ne doit être choisi sur la seule base de son appellation : les courbes de trempabilité, la dimension de la section, les diagrammes de transformation, les limites des équipements et les essais de réception doivent étayer le choix.
La décision défendable est donc conditionnelle : définir les propriétés et la structure requises, identifier la nuance et la norme applicable au produit, reconstituer les opérations antérieures, modéliser la géométrie et le refroidissement, sélectionner la famille de traitements et valider la pièce obtenue. Le recuit et la normalisation sont des options au sein de cette séquence, et non des choix par défaut interchangeables.
14. Tableaux de référence, glossaire et exemples d’interprétation détaillés
Tableau comparatif du recuit et de la normalisation
Le recuit et la normalisation peuvent tous deux commencer par un chauffage dans le domaine austénitique, mais le traitement n’est pas défini par la seule température. La trajectoire de refroidissement détermine les produits de transformation, la dureté, les contraintes résiduelles et la structure des grains.
| Caractéristique | Recuit | Normalisation |
|---|---|---|
| Objectif principal | Réduire la dureté, soulager les contraintes, améliorer la ductilité et l’usinabilité | Affiner ou réinitialiser la structure des grains et obtenir un état plus homogène |
| Pratique d’austénitisation | Dépend de la nuance et du type de recuit ; le recuit de traitement peut rester en dessous ou à proximité du domaine des températures critiques inférieures | Généralement au-dessus du domaine critique, suffisamment pour former une nouvelle austénite |
| Milieu de refroidissement | Refroidissement dans le four ou autre méthode de refroidissement lent spécifiée | Air calme, air pulsé ou refroidissement à l’air libre |
| Vitesse de refroidissement | Contrôlée et lente | Plus rapide que le refroidissement dans le four et normalement plus lente que la trempe |
| Résultat typique | Dureté plus faible et ductilité accrue ; des produits de transformation grossiers peuvent se former | Structure ferrite-perlite plus fine et plus homogène que dans un état refroidi entièrement dans le four |
| Terminologie des spécifications | « Recuit », « recuit de traitement » ou cycle de recuit désigné | « Normalisé » ou « normalisé et revenu » |
| Principal risque d’une interprétation approximative | Considérer tout recuit comme un cycle d’austénitisation complète | Considérer le refroidissement à l’air comme équivalent au refroidissement dans le four |
La circulaire du National Bureau of Standards publiée en 1935 décrivait le recuit de traitement comme le chauffage d’un alliage à base de fer en dessous ou à proximité du domaine des températures critiques inférieures. Elle décrivait la normalisation comme un chauffage d’environ 100 °F au-dessus du domaine critique, suivi d’un refroidissement à l’air calme. Ces descriptions établissent la distinction, mais elles ne remplacent pas une procédure propre à la nuance. La description publiée par Bodycote en 2024 indique une plage d’environ 800–920 °C pour la normalisation, suivie d’un refroidissement libre dans l’air ou le gaz ; cette plage constitue une explication générale et non une instruction universelle.
Glossaire des températures critiques et des conditions de traitement
Ac1 est la température, au chauffage, à laquelle l’austénite commence à se former dans un acier de composition donnée. Le « c » signifie chauffage. Ac1 n’est pas une température fixe pour tous les aciers : la teneur en carbone, les éléments d’alliage, la vitesse de chauffage et la microstructure initiale influencent la transformation mesurée.
Ac3 est la température, au chauffage, à laquelle un acier hypoeutectoïde a achevé sa transformation en austénite. Pour une nuance hypoeutectoïde, un cycle de normalisation ou d’austénitisation complète doit généralement dépasser l’Ac3 pertinent de la valeur requise par la spécification ou la procédure applicable.
L’austénitisation est le chauffage de l’acier à une température à laquelle se forme la quantité d’austénite requise, suivi d’un maintien suffisamment long à cette température pour que la section atteigne l’uniformité thermique et structurale. L’austénitisation ne consiste pas simplement à placer une pièce dans un four chaud. La température cible, le temps de maintien, l’atmosphère et l’épaisseur de la section sont tous déterminants.
Le maintien à température consiste à maintenir la charge ou la section de référence à la température de traitement une fois qu’elle a atteint l’état spécifié. Un temps de maintien indiqué peut commencer lorsque le four atteint la température, lorsque la surface atteint la température ou lorsque le point le plus froid atteint la température ; la procédure doit préciser quelle base s’applique.
Le refroidissement dans le four signifie que le refroidissement s’effectue avec le four, normalement à une température de four contrôlée ou diminuant naturellement. Il produit un historique de refroidissement plus lent que le refroidissement à l’air et est couramment associé aux recuits d’adoucissement, bien que le cycle exact puisse inclure un refroidissement par étapes ou l’arrêt du four.
Le refroidissement à l’air signifie que le refroidissement s’effectue dans l’air plutôt qu’à l’intérieur d’un four fermé. La mention « air » reste toutefois incomplète en tant que description de procédé, à moins que la spécification précise s’il s’agit d’air calme ou en mouvement, l’espacement entre les pièces, la densité de chargement et si l’utilisation de ventilateurs est autorisée. Les dimensions de la section peuvent faire en sorte que le centre refroidisse beaucoup plus lentement que la surface.
Normalisé décrit un état obtenu par un traitement d’austénitisation spécifié, suivi d’un refroidissement à l’air ou au gaz. Ce terme ne signifie pas qu’une pièce a subi un cycle arbitraire à haute température. ISO 683-1:2016 répertorie les états normalisé et normalisé-revenu parmi les états de livraison des aciers non alliés aptes au traitement thermique.
Recuit décrit un état obtenu par un traitement de recuit défini pour le matériau et le produit. Il peut s’agir d’un recuit complet, d’un recuit de traitement, d’un recuit de détente, d’un recuit de globulisation ou d’un autre cycle désigné. Le terme seul ne renseigne ni sur la température maximale ni sur la vitesse de refroidissement.
Revenu décrit le réchauffage d’un acier préalablement trempé ou ayant subi une autre transformation, à une température inférieure au domaine critique pertinent, son maintien à cette température, puis son refroidissement selon la procédure spécifiée. Le revenu est distinct du recuit et de la normalisation. Un produit décrit comme normalisé et revenu a subi deux étapes de traitement successives, et non un traitement unique désigné par une appellation composite.
Exemple d’interprétation détaillé 1 : le programme pédagogique du MIT pour le 4140
Le document de référence de laboratoire du Massachusetts Institute of Technology datant de 2007 donne un programme pédagogique de normalisation pour le 4140 : environ 850–875 °C, un maintien destiné à l’équilibrage de la température, puis un refroidissement à l’air jusqu’à la température ambiante. Pris à la lettre, il définit la séquence prévue comme suit : austénitisation, homogénéisation, puis refroidissement à l’air. Il n’établit pas que chaque produit en 4140 devrait recevoir exactement ce cycle.
Les limites de ce programme sont importantes. À lui seul, il ne fournit pas de spécification certifiée du produit, d’exigence d’étalonnage du four, d’atmosphère autorisée, de correction liée aux dimensions de la section, de règle de chargement, de plage maximale de temps de refroidissement ni de critères d’acceptation des propriétés mécaniques. Il ne prouve pas non plus qu’une pièce en 4140 recuite puisse être substituée à une pièce normalisée. Une procédure de production devrait prendre en compte l’exigence applicable relative au matériau AISI/SAE 4140, les dimensions de la pièce, l’état initial, les capacités du four et la dureté ou la microstructure exigée. Le document du MIT constitue un élément utile attestant une pratique de laboratoire, mais ne fait pas autorité pour toutes les applications commerciales ou réglementées.
Exemple d’interprétation détaillé 2 : exigence applicable à un réservoir réglementé
Le 49 CFR § 179.500-6 est une exigence réglementaire relative à une construction particulière de réservoir, et non un cours général de métallurgie des transformations. Cette disposition décrit un traitement thermique consistant en un recuit ou une normalisation suivie d’un revenu, et précise que la température de revenu ne doit pas être inférieure à 1000 °F pour l’exigence concernée. Cette formulation crée une voie de conformité assortie de conditions juridiques définies.
Une explication générale pourrait indiquer que la normalisation affine la structure des grains par austénitisation et refroidissement à l’air, tandis que le recuit adoucit l’acier grâce à un refroidissement plus lent. La réglementation pose une question différente : le matériau du réservoir et la procédure de fabrication satisfont-ils la règle de sécurité prescrite, notamment en ce qui concerne la séquence requise et la limite de température de revenu ? Elle n’autorise pas le lecteur à remplacer la réglementation par un cycle de manuel ni à supposer que toute pièce refroidie à l’air, refroidie dans le four ou revenue est conforme.
Hiérarchie et utilisation des sources
Pour la terminologie, il convient de commencer par la norme relative au matériau ou au produit. ASTM A941-16 fournit une terminologie générale pour l’acier, l’acier inoxydable, les alliages associés et les ferroalliages, mais précise qu’une définition figurant dans une norme ASTM particulière prévaut sur une définition générale identique. Pour la métallurgie des procédés, l’ASM Metals Handbook, l’ASM Handbook Volume 4A et Metallurgy for the Non-Metallurgist fournissent le cadre technique. ISO 683-1:2016 régit sa propre terminologie relative aux états de livraison. Une réglementation fédérale telle que le 49 CFR § 179.500-6 régit l’application juridique concernée.
Les programmes pédagogiques, les explications des fournisseurs et les notes de laboratoire universitaires doivent être utilisés comme références complémentaires. La nuance, la spécification du produit, le plan, le contrat ou la norme réglementaire applicable prévaut chaque fois que sa formulation diffère d’une explication générale.
Références
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6