




1. Область применения, терминология и различие между термической обработкой и состоянием поставки
Настоящая статья посвящена отжигу и нормализации сталей, а не каждому виду термического цикла, применяемому к железным сплавам. Закалка, отпуск, снятие напряжений, сфероидизирующий отжиг, изотермическая закалка, ступенчатая закалка, цементация и поверхностная закалка являются отдельными видами обработки, даже если они входят в один и тот же производственный маршрут. Это различие имеет значение, поскольку термины «отожжённый» и «нормализованный» не обозначают взаимозаменяемые способы размягчения стали. Они описывают различные термические циклы, пути превращений, микроструктуры и, во многих спецификациях, различные состояния поставки.
Три стадии термической обработки
- Нагрев Нагреть сталь до выбранной температуры.
- Выдержка Выдерживать достаточно долго для выравнивания температуры и протекания необходимых металлургических изменений.
- Охлаждение Охлаждать с заданной скоростью, в определённой среде или при установленном режиме печи.
Термическая обработка представляет собой последовательность операций. Она включает нагрев стали до выбранной температуры, выдержку в течение времени, достаточного для протекания необходимых термических и металлургических изменений, и охлаждение в заданных условиях. Обработка может быть задана температурой печи, временем выдержки при заданной температуре, скоростью охлаждения, охлаждающей средой, атмосферой, размером сечения и исходным состоянием стали. Состояние поставки фиксирует состояние, в котором изделие поставляется после прохождения этой последовательности операций. Поэтому термины «нормализованный», «отожжённый» и «нормализованный и отпущенный» могут описывать состояние листа, прутка, поковки или другого изделия, а не полную инструкцию по воспроизведению термической обработки.
Одно и то же слово может иметь различные практические последствия для разных марок стали. Содержание углерода, легирующие добавки, толщина сечения, размер зерна аустенита, регулирование работы печи и скорость охлаждения — всё это влияет на конечное содержание феррита, перлита, бейнита или мартенсита. Нельзя указывать универсальную температуру отжига или нормализации без определения марки стали и применимой нормативной спецификации.
Как ASTM A941-16 регулирует общую терминологию для сталей
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, содержит общую лексику для документов, относящихся к сталям. Это справочник терминов, а не универсальная процедура термической обработки. Его назначение — устанавливать единое значение терминов в тех случаях, когда стандарт на изделие, метод испытаний или другой регулирующий документ не содержит более конкретного определения.
Определение в конкретном стандарте ASTM имеет преимущественную силу перед идентичным общим определением в ASTM A941-16. Strong evidence
Эта оговорка имеет решающее значение. В ASTM A941-16 указано, что определение, приведённое в конкретном стандарте ASTM, имеет преимущественную силу перед идентичным общим определением в стандарте терминологии. Поэтому нельзя брать определение из A941-16 и механически применять его к каждому стандарту на лист, пруток, поковку, компонент сосуда под давлением или рельс. Приоритет имеет соответствующий стандарт на изделие, если в нём термин определён иначе, установлен диапазон температур, предписан способ охлаждения или состояние ограничено определённой маркой и формой изделия.
| Параметр | Нормализация | Отжиг |
|---|---|---|
| Начальная трансформация | Аустенитизация | Зависит от типа отжига; при полном отжиге обычно выполняется аустенитизация |
| Способ охлаждения | Воздух или свободно циркулирующий газ | Контролируемое медленное охлаждение, часто в печи |
| Типичная структура | Более мелкодисперсная ферритно-перлитная структура или другие продукты, зависящие от марки | Относительно крупнозернистая ферритно-перлитная структура у подходящих марок |
| Типичный результат | Более высокая прочность и твёрдость по сравнению с полным отжигом | Более низкая твёрдость и улучшенная обрабатываемость или пластичность |

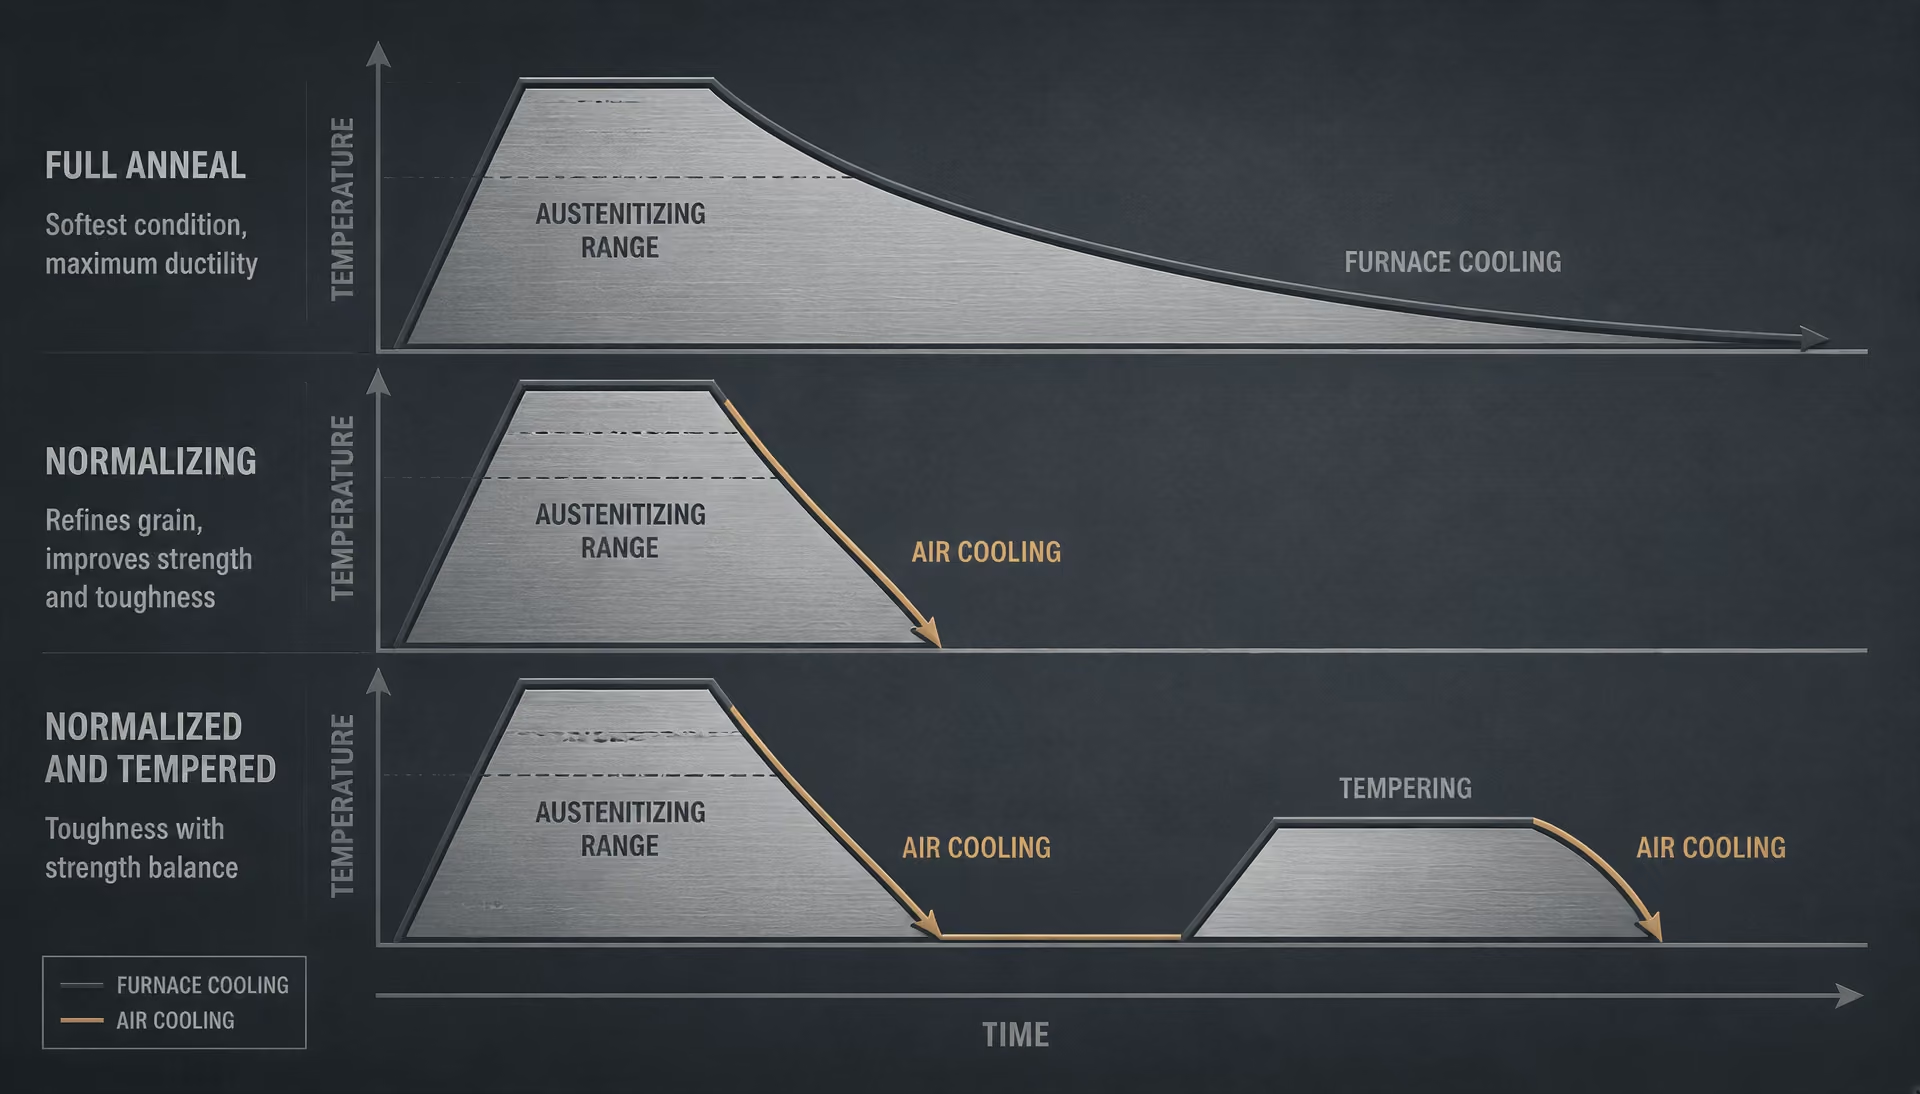
Общее металлургическое различие при этом остаётся ясным. Нормализация обычно представляет собой аустенитизацию с последующим охлаждением на воздухе или в другом свободно циркулирующем газе. В терминологическом справочнике Технологического института Карлсруэ она определяется как аустенитизация с последующим охлаждением на открытом воздухе, целью которого является получение более однородных размера зерна и состава. В описании Bodycote за 2024 год приведён ориентировочный диапазон примерно 800–920 °C: сталь нагревают до температуры, достаточной для образования новых зёрен аустенита, а затем свободно охлаждают на воздухе или в газе. Этот диапазон носит описательный характер и не является спецификацией для всех сталей.
Отжиг — более широкий термин. В зависимости от документа он может означать полный отжиг, технологический отжиг, сфероидизирующий отжиг, отжиг для снятия напряжений или другую контролируемую операцию нагрева и охлаждения. В циркуляре 409 Национального бюро стандартов США 1935 года технологический отжиг отличался от нормализации тем, что его проводили ниже или вблизи диапазона нижней критической температуры, тогда как нормализацию описывали как нагрев примерно на 100 °F выше критического диапазона с последующим охлаждением на спокойном воздухе. Эти исторические описания устанавливают различие, однако современные требования по-прежнему зависят от марки стали.
Почему термины «нормализованный», «отожжённый» и «нормализованный и отпущенный» описывают состояние материала
Термин «отожжённый» указывает, что сталь подвергалась отжигу или поставляется в отожжённом состоянии в соответствии с применимой спецификацией. При распространённом варианте полного отжига сталь нагревают до аустенитного диапазона, выдерживают для протекания превращения и выравнивания температуры, а затем медленно охлаждают — часто вместе с печью, — чтобы снизить твёрдость и обеспечить образование относительно крупнозернистой феррито-перлитной структуры в подходящих углеродистых и низколегированных сталях. Технологический отжиг отличается: его обычно проводят ниже или вблизи нижней критической температуры, чтобы восстановить пластичность холоднодеформированной низкоуглеродистой стали без полного превращения структуры.
Термин «нормализованный» обычно указывает, что сталь была аустенизирована и охлаждена на воздухе. По сравнению с печным охлаждением после полного отжига охлаждение на воздухе обычно приводит к формированию более мелкодисперсной структуры превращения и повышенной прочности, хотя результат зависит от прокаливаемости и размера сечения. Нормализация может измельчать крупное зерно, уменьшать структурную неоднородность после ковки или прокатки и создавать воспроизводимое исходное состояние перед механической обработкой или последующей термической обработкой. Это не просто ускоренный отжиг.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
Лабораторный справочный материал по стали 4140, подготовленный Массачусетским технологическим институтом, показывает, почему необходимо указывать марку стали. Для нормализации стали 4140 в справочном материале 2007 года приведён ориентировочный диапазон аустенитизации 850–875 °C с последующей выдержкой для выравнивания температуры и охлаждением на воздухе до комнатной температуры. Этот диапазон нельзя переносить на нелегированную углеродистую сталь или на толстое сечение без проверки применимых данных. Легирование изменяет характер превращений; размеры изделия влияют на скорость охлаждения в его центральной части.
Термин «нормализованный и отпущенный» фиксирует наличие двух последовательных видов обработки. Сначала сталь нормализуют. Затем её повторно нагревают ниже соответствующего диапазона превращений и выдерживают для отпуска продуктов, образовавшихся при охлаждении. Отпуск снижает хрупкость, связанную с твёрдыми продуктами превращения, и регулирует прочность, вязкость и пластичность. Состояние, обозначаемое этим составным термином, не является другим названием нормализации и не эквивалентно отожжённому материалу. Оно сообщает пользователю, что поставленная сталь имеет определённую совокупную историю обработки.
ISO 683-1:2016 рассматривает состояния после нормализации и после нормализации с отпуском как установленные состояния поставки для нелегированных термически обрабатываемых сталей. Strong evidence
ISO 683-1:2016 демонстрирует договорную значимость этой формулировки. Стандарт устанавливает технические требования к поставке нелегированных сталей, подвергаемых термической обработке, в состояниях, включающих нормализованное, а также нормализованное и отпущенное состояние. В данном контексте состояние является частью требования к изделию: оно может влиять на установленные механические свойства, контроль, маркировку и приёмку. Поэтому запись «нормализованный» в сертификате плавки описывает не просто то, что происходило в печи; она фиксирует, в каком состоянии изделие было поставлено в соответствии со стандартом.
Когда стандарт на изделие, марку стали или нормативный документ заменяет общее определение
Перед выбором режима печи необходимо изучить регулирующий документ. Стандарт на изделие может устанавливать температуру аустенитизации, минимальное время выдержки, охлаждение на воздухе, максимальную твёрдость, механические свойства при растяжении, испытания на удар или допустимое сочетание видов обработки. В нём также может использоваться термин «отожжённый» для обозначения определённого диапазона технологических операций, которые не совпадают с учебным вариантом полного отжига. Одной только марки стали недостаточно, если сталь с одинаковым химическим составом поставляется в виде листа, прутка, поковки или компонента, работающего под давлением.
Нормативные требования могут быть ещё более строгими. Согласно 49 CFR § 179.500-6, термическая обработка некоторых стальных резервуаров включает отжиг или нормализацию с последующим отпуском, причём температура отпуска должна быть не ниже 1000 °F. Это требование распространяется на регулируемый компонент резервуара, даже если общее справочное описание допускает другую последовательность операций. Данное положение также показывает, почему термин «нормализованный» нельзя рассматривать как самостоятельную гарантию эксплуатационных характеристик: требуемый отпуск является частью установленного состояния.
Состояние поставки Документально подтверждённое металлургическое состояние, в котором изделие поставляется после последовательности термической обработки.
Практическое правило просто: используйте общие определения для понимания металлургического различия, а затем обращайтесь к марке стали, стандарту на изделие, чертежу, спецификации на закупку или нормативному документу, чтобы определить, какие требования скрываются за этими терминами. Отжиг обычно предполагает контролируемое охлаждение и снижение твёрдости; нормализация обычно предполагает аустенитизацию с последующим охлаждением на воздухе и получение более мелкой и однородной структуры. Состояние поставки — это документированный результат, а не замена полной информации о термической истории.
2. Железоуглеродистая основа: критические температуры, аустенит и превращения
Феррит, перлит, цементит и аустенит
Отжиг и нормализацию нельзя определять только по температуре, поскольку их результаты зависят от того, какие фазы существуют при нагреве и как эти фазы превращаются при охлаждении. Полезной исходной моделью служит диаграмма состояния железо–углерод, дополненная диаграммами непрерывного охлаждения (CCT) и изотермического превращения (TTT). В изданиях ASM Heat Treating of Steel и Metallurgy for the Non-Metallurgist эта система используется для установления связи между аустенитизацией, скоростью охлаждения, размером зерна и конечными свойствами.
| Составляющая или состояние | Значение или описание |
|---|---|
| Растворимость углерода в феррите при 727 °C | Приблизительно 0.022 мас.% C |
| Эвтектоидный состав нелегированной углеродистой стали | Приблизительно 0.76–0.80 мас.% C |
| Цементит | Fe₃C |
| Кристаллическая структура аустенита | Гранецентрированная кубическая |
Терминология системы железо–углерод
- Феррит
- Объёмно-центрированная кубическая форма железа с относительно низкой растворимостью углерода.
- Цементит
- Карбид железа Fe₃C, обладающий высокой твёрдостью и хрупкостью.
- Перлит
- Двухфазный агрегат феррита и цементита.
- Аустенит
- Гранецентрированное кубическое железо, способное растворять значительно больше углерода, чем феррит.
Феррит представляет собой объёмно-центрированную кубическую форму железа, обычно обозначаемую как α-феррит. Он способен растворять лишь небольшое количество углерода. Например, при 727 °C максимальная равновесная растворимость углерода в феррите составляет приблизительно 0,022 мас.% C; при более низких температурах она ещё меньше. Феррит сравнительно мягок и пластичен, поэтому сталь с высокой долей феррита, как правило, обладает низкой твёрдостью и хорошей формуемостью.
Цементит — это карбид железа Fe₃C. Он твёрдый и хрупкий, причём его распределение имеет не меньшее значение, чем его общее количество. Цементит может присутствовать в виде пластин в перлите, частиц в сфероидизированной структуре или непрерывных сеток по границам бывших аустенитных зёрен. Эти формы по-разному влияют на обрабатываемость, пластичность и характер разрушения.

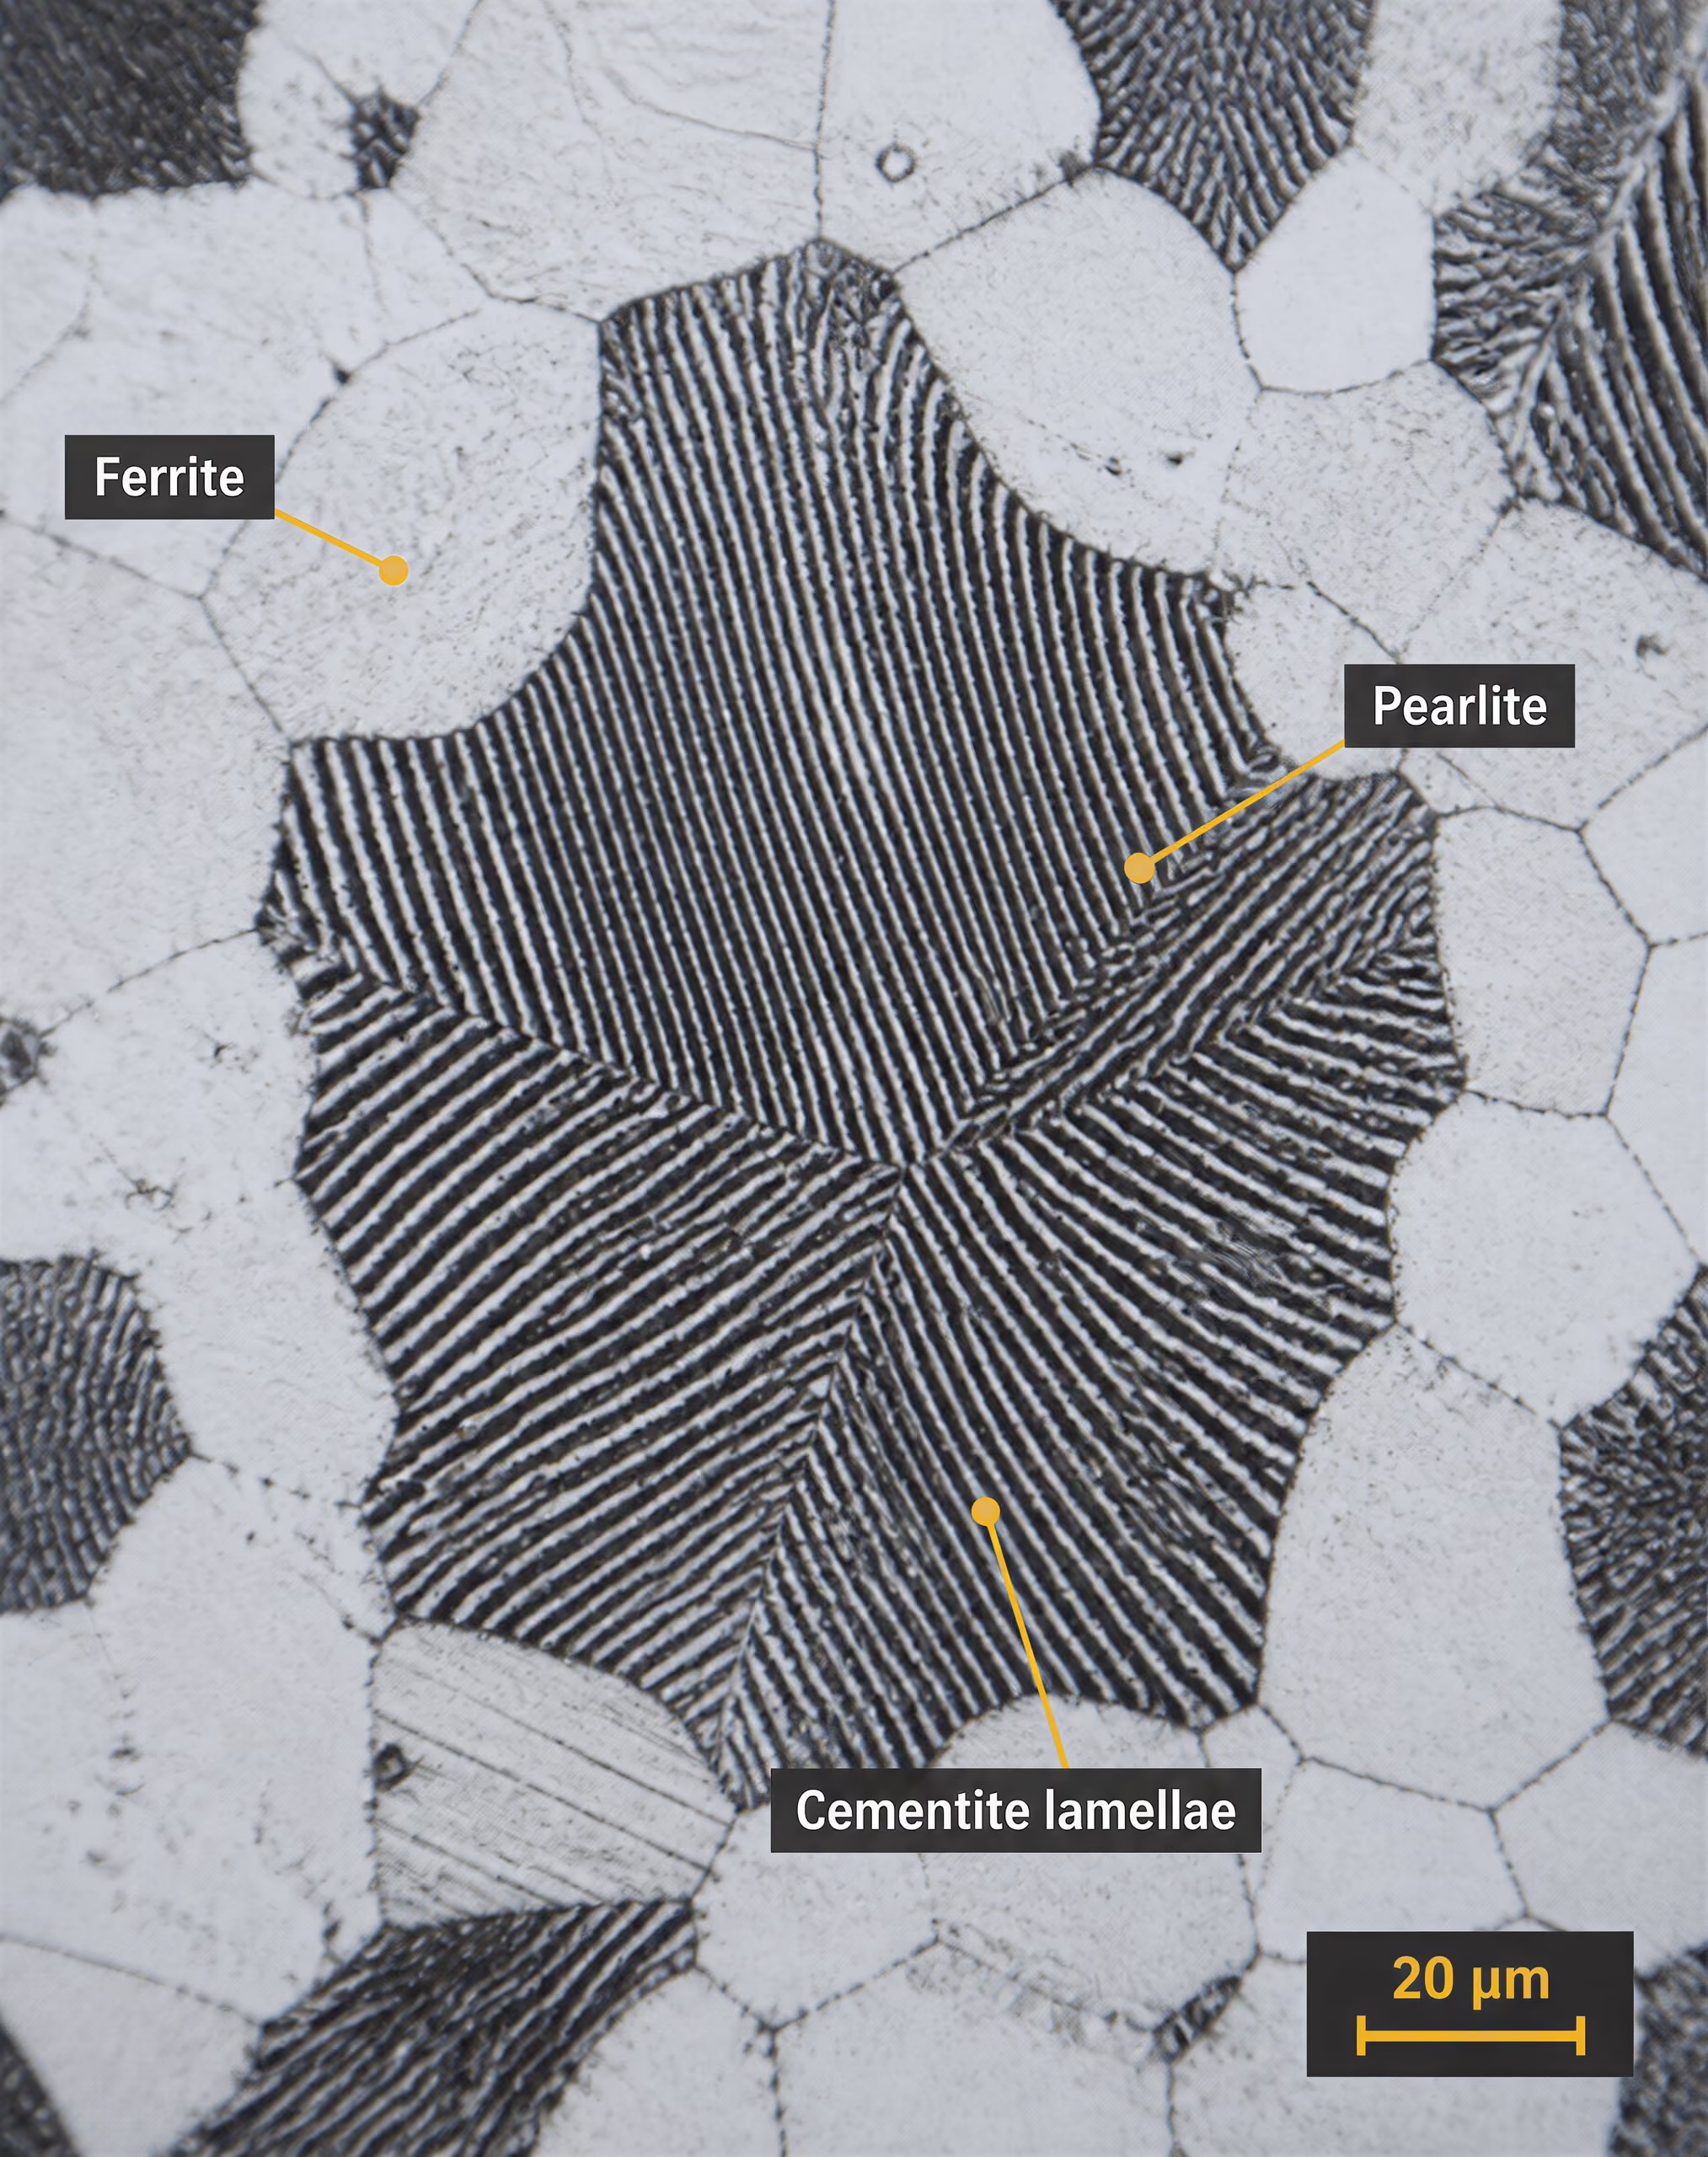
Перлит не является отдельной фазой. Это двухфазный агрегат феррита и цементита, образующийся при распаде аустенита во время относительно медленного охлаждения через эвтектоидную температуру. В углеродистой стали эвтектоидный состав составляет приблизительно 0,76–0,80 мас.% C в зависимости от источника и указанных равновесных условий. Перлит, образовавшийся при более высокой температуре превращения, имеет сравнительно большое межпластинчатое расстояние между пластинами феррита и цементита; превращение при более низкой температуре приводит к образованию более дисперсного перлита, который обладает большей прочностью и твёрдостью.
Аустенит, обозначаемый как γ, представляет собой гранецентрированное кубическое железо, способное растворять значительно больше углерода, чем феррит. Именно эта повышенная растворимость обусловливает центральную роль нагрева в область аустенита при нормализации и полном отжиге. Во время аустенитизации углерод и многие легирующие элементы переходят в твёрдый раствор — частично или полностью. При охлаждении этот пересыщенный твёрдый раствор превращается в феррит, перлит, бейнит, мартенсит или смеси этих продуктов в зависимости от состава, размера сечения и траектории прохождения области превращений.
Диаграмма превращения при непрерывном охлаждении Диаграмма, показывающая начало и завершение превращения аустенита при заданных скоростях непрерывного охлаждения.
Траектория охлаждения имеет решающее значение. Медленное охлаждение в печи даёт атомам углерода время для диффузии, способствуя образованию феррита и крупнопластинчатого перлита во многих доэвтектоидных сталях. Охлаждение на воздухе после нормализации отводит тепло быстрее и обычно приводит к образованию более мелкозернистой феррито-перлитной структуры, чем при полном отжиге. Достаточно быстрое закалочное охлаждение подавляет диффузионное превращение и может привести к образованию мартенсита, тогда как промежуточная скорость может вызвать образование бейнита. Поэтому описание каждого цикла, называемого отжигом, как «термической обработки для размягчения» является недостаточным.
Нижний и верхний критические интервалы
Нижнюю критическую температуру при нагреве обычно обозначают Ac1: это температура, при которой в данной стали при заданных условиях нагрева начинает образовываться аустенит. При охлаждении соответствующую температуру начала превращения обычно записывают как Ar1. Эти температуры не обязательно совпадают. Скорости нагрева и охлаждения, исходная микроструктура, легирование и температурное запаздывание смещают наблюдаемые температуры превращений, поэтому Ac1 является температурой начала превращения, а не универсальной настройкой печи.
Верхняя критическая температура зависит от содержания углерода. Для доэвтектоидных сталей Ac3 — это температура, при которой при нагреве завершается превращение в аустенит. В интервале между Ac1 и Ac3 сосуществуют феррит и аустенит. Выше Ac3 структура номинально является аустенитной, хотя для распределения углерода и легирующих элементов, а также для выравнивания температуры по сечению всё ещё требуется достаточная выдержка.
Для заэвтектоидных сталей соответствующую верхнюю границу часто обозначают Acm, а не Ac3. В интервале между Ac1 и Acm аустенит сосуществует с доэвтектоидным цементитом. Нагрев выше Acm растворяет этот цементит с учётом влияния времени, размера частиц и легирования. Чрезмерное превышение необходимой температуры растворения может способствовать росту аустенитного зерна, что способно снизить вязкость разрушения, даже если твёрдость и предел прочности при растяжении кажутся приемлемыми.
Таким образом, выражение «критический интервал» относится к диапазону, а не к одной фиксированной точке. В циркуляре National Bureau of Standards 1935 года технологический отжиг описывался как нагрев ниже или вблизи нижнего критического интервала, тогда как нормализация описывалась как нагрев приблизительно на 100 °F выше критического интервала с последующим охлаждением в неподвижном воздухе. Эти определения полезны для исторического разграничения процессов, но не заменяют требований, установленных для конкретной марки в современной спецификации материала или процедуре термической обработки.
При нагреве через Ac1 изменяется фазовое соотношение: обогащённые углеродом области исходной феррито-карбидной структуры начинают превращаться в аустенит. Дальнейший нагрев до Ac3 или Acm завершает предполагаемое превращение и может растворять карбиды. При полном отжиге сталь обычно подвергают аустенитизации, а затем медленно охлаждают, часто в печи, чтобы получить крупнозернистую, сравнительно мягкую структуру превращения. При нормализации также выполняют аустенитизацию, но заготовку вынимают из печи и охлаждают в неподвижном или движущемся воздухе. Более быстрое охлаждение приводит к образованию более мелких зёрен и изменяет соотношение феррита и перлита.
Температуру необходимо связывать с маркой стали и её исходным состоянием. В 2024 году Bodycote сообщала, что нормализация проводится приблизительно при 800–920 °C, причём новые аустенитные зёрна образуются перед свободным охлаждением на воздухе или в газе. Этот широкий интервал нельзя применять без разбора. В лабораторном справочном материале MIT по стали 4140 от 2007 года для нормализации AISI 4140 указана температура приблизительно 850–875 °C с последующей выдержкой для выравнивания температуры и охлаждением на воздухе. AISI 4140 является легированной сталью, содержащей хром и молибден, поэтому режим её обработки нельзя выводить из режима для нелегированной низкоуглеродистой стали.
Почему содержание углерода и легирующие элементы изменяют режим обработки
Углерод изменяет как критические температуры, так и продукты, образующиеся при охлаждении. В доэвтектоидной стали, содержащей углерода меньше эвтектоидного количества, при охлаждении из аустенита сначала образуется феррит; затем оставшийся аустенит превращается в перлит. По мере приближения содержания углерода к эвтектоидному составу доля перлита возрастает, а количество доэвтектоидного феррита уменьшается. В заэвтектоидной стали цементит образуется до перлита. Чрезмерно высокие температуры аустенитизации могут растворить больше цементита, чем предусмотрено, и привести к образованию крупнозернистого, обогащённого углеродом аустенита, который превращается в более твёрдую структуру.
Марганец снижает температуру эвтектоидного превращения и повышает прокаливаемость. Он задерживает образование феррита и перлита, позволяя обойти эти реакции при более низкой скорости охлаждения, чем требуется для углеродистой стали. Хром оказывает аналогичное влияние на прокаливаемость и образует устойчивые карбиды; он может замедлять превращение и требовать более длительной или более высокотемпературной аустенитизации для растворения необходимой доли карбидов. Молибден значительно задерживает перлитные и бейнитные реакции, повышает сопротивление разупрочнению при отпуске и особенно важен в таких сталях, как AISI 4140.
Никель обычно снижает температуры превращений и повышает прокаливаемость, не образуя такой же карбидной сетки, какая связана с хромом. Он стабилизирует аустенит и повышает вязкость, особенно при низких температурах. Кремний повышает активность углерода в феррите и обычно используется для подавления образования цементита в отдельных легированных системах, одновременно влияя на температуры и кинетику превращений. Ванадий, ниобий и титан образуют устойчивые карбонитриды. Эти частицы могут закреплять границы аустенитных зёрен и ограничивать их рост, однако для их частичного растворения могут потребоваться более высокие температуры или более длительные выдержки.
Легирование также изменяет смысл выражения «охлаждение на воздухе». Тонкое сечение из низкоуглеродистой стали может при охлаждении на воздухе в основном превратиться в феррит и перлит, тогда как в центре толстого сечения легированной стали с высокой прокаливаемостью могут образоваться бейнит или мартенсит. Окалина на поверхности, атмосфера печи, схема размещения садки, перемешивание среды и толщина сечения изменяют фактическую кривую охлаждения. Поэтому при прогнозировании конечной структуры диаграммы CCT полезнее, чем номинальное обозначение режима обработки.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Именно поэтому состояние после обработки является частью описания материала. В ISO 683-1:2016 нелегированные стали, подвергаемые термической обработке, перечислены, в частности, в нормализованном и нормализованном с отпуском состояниях; состояние не является всего лишь производственным синонимом слова «размягчённый». ASTM A941-16 содержит общую терминологию, одновременно указывая, что определение в конкретном стандарте ASTM имеет преимущественную силу перед идентичным общим определением. Цикл обработки должен определяться применимым стандартом на изделие, обозначением марки, размером сечения, исходным состоянием и установленным режимом работы печи. Даже нормы для ответственных с точки зрения безопасности изделий показывают это различие: 49 CFR § 179.500-6 устанавливает для некоторых видов обработки стали резервуаров отжиг или нормализацию с последующим отпуском, причём температура отпуска должна быть не ниже 1000 °F. Тепловая история является частью инженерного требования.
3. Что означает отжиг стали на практике
Отжиг — это не один фиксированный режим нагрева и охлаждения. Это совокупность термических обработок, выбираемых для изменения твёрдости, пластичности, остаточных напряжений, формы карбидов, структуры зёрен или продуктов превращения. Поэтому одного названия недостаточно. В спецификации или технологической процедуре следует указывать марку стали, исходное состояние, целевую температуру, время выдержки, способ охлаждения и требуемые конечные свойства.
Терминология также зависит от нормативного документа. ASTM A941-16 содержит общую терминологию для стали, нержавеющей стали, родственных сплавов и ферросплавов, но устанавливает, что определение в конкретном стандарте ASTM имеет приоритет над идентичным определением в общем стандарте по терминологии. Эта оговорка важна, поскольку термины «отожжённый», «отожжённый для обработки», «полностью отожжённый» и «снятие напряжений» могут описывать разные состояния в стандартах на продукцию и технологических процедурах изготовления.
Отжиг обычно направлен на получение более мягкого, пластичного или размерно стабильного состояния по сравнению с исходным материалом. Нормализация отличается от отжига. Обычно она включает аустенитизацию с последующим охлаждением на неподвижном или движущемся воздухе, что приводит к образованию более мелкой и менее равновесной структуры, чем при обычном охлаждении в печи. Различие не является чисто терминологическим: путь охлаждения определяет продукты превращения, образующиеся при распаде аустенита.
Отжиг для обработки и полный отжиг
| Обработка | Диапазон превращения | Основная цель |
|---|---|---|
| Технологический отжиг | Ниже или вблизи диапазона нижней критической температуры | Восстановление пластичности после холодной деформации |
| Полный отжиг | До области аустенита | Снижение твёрдости и получение мягкой структуры превращения |
| Сфероидизирующий отжиг | Субкритическая или циклическая обработка вблизи Ac1 | Получение округлых частиц карбида для механической обработки или формообразования |
| Отжиг для снятия напряжений | Обычно ниже Ac1 | Снижение остаточных напряжений без объёмной аустенитизации |
Отжиг для обработки обычно проводят при температуре ниже нижнего критического диапазона или вблизи него. В 1935 году National Bureau of Standards описало его как нагрев сплава на основе железа до температуры ниже этого диапазона или вблизи него. На практике такая обработка особенно связана с листом, полосой, проволокой и другими изделиями из низкоуглеродистой стали, которые в процессе холодной обработки приобрели высокую плотность дислокаций и сниженную пластичность.
Сталь нагревают до температуры, достаточной для возврата и, если температура и время позволяют, для рекристаллизации, но обычно не до полного превращения в аустенит. Возврат частично перестраивает дефекты кристаллической решётки и снижает остаточные напряжения. Рекристаллизация заменяет деформированные зёрна феррита новыми, относительно свободными от деформации зёрнами. В результате снижаются предел текучести и твёрдость, а относительное удлинение перед последующей операцией формования увеличивается. Точная температура зависит от марки стали; режим для низкоуглеродистой холоднокатаной стали нельзя безопасно переносить на среднеуглеродистую легированную сталь или нержавеющую сталь.
Время выдержки при температуре имеет большое значение. Короткая выдержка может снять лишь часть последствий холодной деформации, сохранив значительную долю остаточной деформации. Более длительная выдержка может привести к укрупнению рекристаллизованных зёрен, окислению поверхности или нежелательному изменению размеров. На результат также влияют толщина полосы, геометрия рулона, атмосфера печи и равномерность нагрева. Поэтому термин «отожжённый для обработки» не следует рассматривать как синоним полностью размягчённого состояния.
Полный отжиг основан на другом пути превращения. Сталь нагревают в область аустенита, выдерживают до достижения достаточно равномерной температуры по всему сечению, а затем медленно охлаждают, обычно в печи. Для доэвтектоидной углеродистой или низколегированной стали температура обработки обычно выше верхней критической температуры Ac3, поэтому перед охлаждением феррит и перлит превращаются в аустенит. Для заэвтектоидной стали выбранная температура обычно выше Ac1, но ниже Acm, что позволяет аустенитизировать перлитную матрицу, ограничивая чрезмерное растворение карбидов и рост зёрен. Это описания технологического процесса, а не универсальные заданные значения.
При охлаждении в печи аустенит превращается при относительно небольшой степени переохлаждения в феррит и перлит, часто с относительно крупными перлитными колониями и сравнительно мягкой структурой. Полный отжиг может снизить твёрдость, улучшить обрабатываемость резанием подходящих марок и уменьшить последствия предшествующей горячей обработки или ковки. Однако он не гарантирует минимально возможную твёрдость для каждой стали. Легирующие элементы, такие как хром, молибден, марганец и никель, изменяют температуры превращений и замедляют их кинетику; для некоторых легированных сталей может потребоваться модифицированный отжиг или отдельная изотермическая обработка.
Для применимых сталей при нормализации обычно используют приблизительно 800–920 °C с последующим свободным охлаждением на воздухе или в газе. Limited evidence
Нормализация показывает, почему эти термины нельзя взаимозаменять. Сталь также подвергают аустенитизации, но затем охлаждают на воздухе или в газе, а не оставляют охлаждаться в печи. В описании Bodycote за 2024 год для соответствующих сталей в качестве диапазона нормализации указаны примерно 800–920 °C с последующим свободным охлаждением на воздухе или в газе. Для стали 4140 в лабораторном справочнике MIT указаны примерно 850–875 °C, выдержка для выравнивания температуры и охлаждение на воздухе до комнатной температуры. Эти значения относятся к указанному материалу и процессу, а не к любой стали, обозначенной как «4140», при любой спецификации.
Охлаждение на воздухе отводит тепло быстрее, чем регулируемое охлаждение в печи. В результате ферритно-перлитная структура обычно получается более мелкой, а прочность и твёрдость — выше, чем у полностью отожжённой структуры. Нормализация может измельчить крупнозернистую структуру после ковки или литья и повысить однородность структуры, однако по сравнению с охлаждением в печи она может увеличить деформацию и остаточные напряжения. ISO 683-1:2016 указывает нормализованное и нормализованное с отпуском состояния поставки для нелегированных сталей, подвергаемых термической обработке, подтверждая, что состояние после обработки является частью установленного состояния продукции, а не просто описанием производственной операции.
Отжиг ниже критической температуры, сфероидизация и снятие напряжений
Отжиг ниже критической температуры проводят ниже Ac1, поэтому объёмной аустенитизации не происходит. В зависимости от марки и режима он может способствовать возврату, рекристаллизации, укрупнению карбидов или снижению твёрдости без формирования новой аустенитной структуры зёрен. Это отличает его от полного отжига, даже если обе обработки предназначены для повышения пластичности или улучшения обрабатываемости.
Сфероидизация представляет собой более специфическую обработку ниже критической температуры или циклическую обработку. Она изменяет пластинчатый цементит в перлите, превращая его в округлые или сфероидальные частицы карбидов, распределённые в феррите. В углеродистых и легированных инструментальных сталях такая морфология снижает сопротивление резанию и улучшает холодную деформируемость по сравнению с мелкоперлитной структурой. Сфероидизацию часто применяют перед механической обработкой или последующей закалкой, особенно для высокоуглеродистых марок, в которых перлит или сетки цементита затрудняют резание.
Факторы, влияющие на сфероидизацию
- Температура Цикл может проходить непосредственно ниже Ac1 или многократно пересекать Ac1.
- Предшествующее состояние Содержание углерода, легирующие добавки, история ковки и распределение карбидов влияют на результат.
- Время Недостаточная выдержка может оставить пластинчатые карбиды; чрезмерное воздействие может растворить слишком большое количество карбидов.
- Проверка Может потребоваться металлографическое исследование, поскольку одна только твёрдость не подтверждает достаточную сфероидизацию.
Цикл сфероидизации может включать длительную выдержку непосредственно ниже Ac1, многократное пересечение Ac1 или сочетание нагрева с очень медленным охлаждением через диапазон превращения. Подходящий метод зависит от содержания углерода, наличия карбидообразующих легирующих добавок, предшествующей истории ковки и требуемого распределения карбидов. Чрезмерно высокая температура может растворить слишком большое количество карбидов и привести к формированию менее пригодной структуры; недостаточная выдержка может сохранить пластинчатые карбиды. Одно лишь значение твёрдости не доказывает достаточность сфероидизации. Может потребоваться металлографическое исследование.
Отжиг для снятия напряжений имеет другую цель. Он снижает остаточные напряжения, возникшие при сварке, механической обработке, холодном формовании, неравномерном охлаждении или изготовлении, не вызывая преднамеренного превращения всего сечения в аустенит. Обработку обычно проводят ниже Ac1, с выдержкой, достаточно продолжительной для выравнивания температуры и релаксации напряжений, после чего следует контролируемое охлаждение, ограничивающее повторное возникновение напряжений. Твёрдость при этом может измениться лишь незначительно. Само обозначение «отжиг» не превращает такую обработку в размягчающую в том же смысле, что и полный отжиг.
При снятии напряжений также необходимо учитывать ограничения, связанные с эксплуатацией. В сварной детали могут присутствовать локальные микроструктуры, водород или металлургические реакции, которые не устраняются простой выдержкой при низкой температуре. В некоторых областях применения нормативный стандарт устанавливает полный комплекс операций. Например, 49 CFR § 179.500-6 описывает для некоторых стальных цистерн обработку как отжиг или нормализацию с последующим отпуском, причём температура отпуска должна быть не ниже 1000 °F. Это требование, критически важное для безопасности, нельзя заменить общей инструкцией «отжечь».
Охлаждение в печи и регулирование скорости превращения
Обычный отжиг зависит от регулируемого охлаждения, поскольку скорость превращения определяет как структуру, так и свойства. После аустенитизации сталь должна проходить через критический температурный диапазон достаточно медленно, чтобы образовались феррит и перлит, а не мартенсит или чрезмерное количество бейнита. Охлаждение в печи широко применяется, поскольку печь позволяет снизить скорость охлаждения и ограничить температурные градиенты между поверхностью и сердцевиной.
Печь не просто выключают без учёта технологических факторов. Крупные сечения могут выдерживать при промежуточной температуре, охлаждаться по заданной программе или извлекаться только после того, как сердцевина пройдёт через диапазон превращения. Если поверхность охлаждается значительно быстрее центра, неравномерная усадка может вызвать деформацию и остаточные напряжения. На фактическую тепловую историю влияют размер сечения, плотность загрузки, циркуляция в печи, коэффициент излучения и атмосфера. Две детали, установленные в печи на одну и ту же температуру, могут испытывать разные скорости охлаждения.
Для легированных сталей такой контроль становится ещё более сложным. Марганец, хром, молибден и никель могут задерживать реакции образования перлита и бейнита, поэтому скорость охлаждения, формирующая мягкую ферритно-перлитную структуру в углеродистой стали, может привести к образованию более твёрдых продуктов превращения в легированной стали. Предшествующая холодная деформация изменяет запасённую энергию и характер рекристаллизации; предшествующая ковка изменяет размер зёрен и распределение карбидов. Поэтому требуемые твёрдость, обрабатываемость, пластичность, размерная стабильность и последующая способность к закалке должны быть определены до выбора режима.
Главное практическое правило просто: определить марку стали и исходное состояние, установить соответствующие критические температуры, обеспечить равномерный нагрев и контролировать охлаждение через диапазон превращения. Термин «отожжённый» имеет смысл только тогда, когда известна тепловая история, стоящая за этим обозначением.
4. Что на практике означает нормализация стали
Нормализация — это заданный термический цикл, а не просто бытовой синоним «смягчения». Последовательность такова: сталь нагревают до области аустенита, выдерживают достаточно долго, чтобы требуемое сечение достигло заданной температуры, а затем охлаждают на воздухе или в газе — неподвижном либо движущемся. Заготовку не оставляют внутри выключенной печи для прохождения намеренно медленной кривой охлаждения. Это различие изменяет путь превращений, формирующуюся структуру зерна, твердость и состояние остаточных напряжений.
Терминологию также необходимо соотносить с регулирующим документом. ASTM A941-16 является общим справочным документом по терминологии для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако в нем указано, что определение в конкретном стандарте ASTM имеет приоритет над идентичным определением в общем стандарте по терминологии. Поэтому при расхождении формулировок определяющими являются стандарты на конкретную продукцию. Например, ISO 683-1:2016 определяет нелегированные стали, подлежащие термической обработке, которые поставляются в состояниях, включая «нормализованное» и «нормализованное и отпущенное». Эти обозначения описывают состояние материала, а не только намерение оператора печи.
Аустенитизация с последующим охлаждением на воздухе или в газе
При нормализации сталь нагревают выше соответствующего критического интервала превращений, чтобы содержащиеся в ней феррит, перлит, бейнит или другие структурные составляющие в значительной степени превратились в аустенит. Аустенит представляет собой гранецентрированный кубический твердый раствор углерода в железе. При нагреве также растворяется часть карбидов и устраняется значительная часть структурной памяти, сформированной предыдущей прокаткой, ковкой, литьем или неравномерным охлаждением, хотя степень этого воздействия в значительной мере зависит от химического состава сплава и температуры.
Требуемая температура зависит от марки стали. Компания Bodycote приводит приблизительный диапазон 800–920 °C как общее описание практики нормализации, но этот диапазон является примером, а не универсальным предписанием. Углеродистая сталь, низколегированная сталь, содержащая хром или молибден, и микролегированная марка не имеют одинаковых критических температур или одинаковых требований к растворению карбидов. Имеют значение также толщина сечения, точность печи, исходная микроструктура, атмосфера и применимая спецификация на материал. Чрезмерный нагрев может быть столь же вредным, как и недостаточный.
В качестве полезного лабораторного ориентира для стали AISI/SAE 4140 указывается приблизительно 850–875 °C при нормализации с последующей выдержкой для выравнивания температуры и охлаждением на воздухе до комнатной температуры (MIT, 2007). Этот диапазон нельзя просто перенести на стали 1045, 8620, нержавеющую сталь или сталь для сосудов, работающих под давлением. Правильная заданная температура обычно устанавливается на основании спецификации марки, утвержденной процедуры термической обработки или подтвержденной практики работы печи.

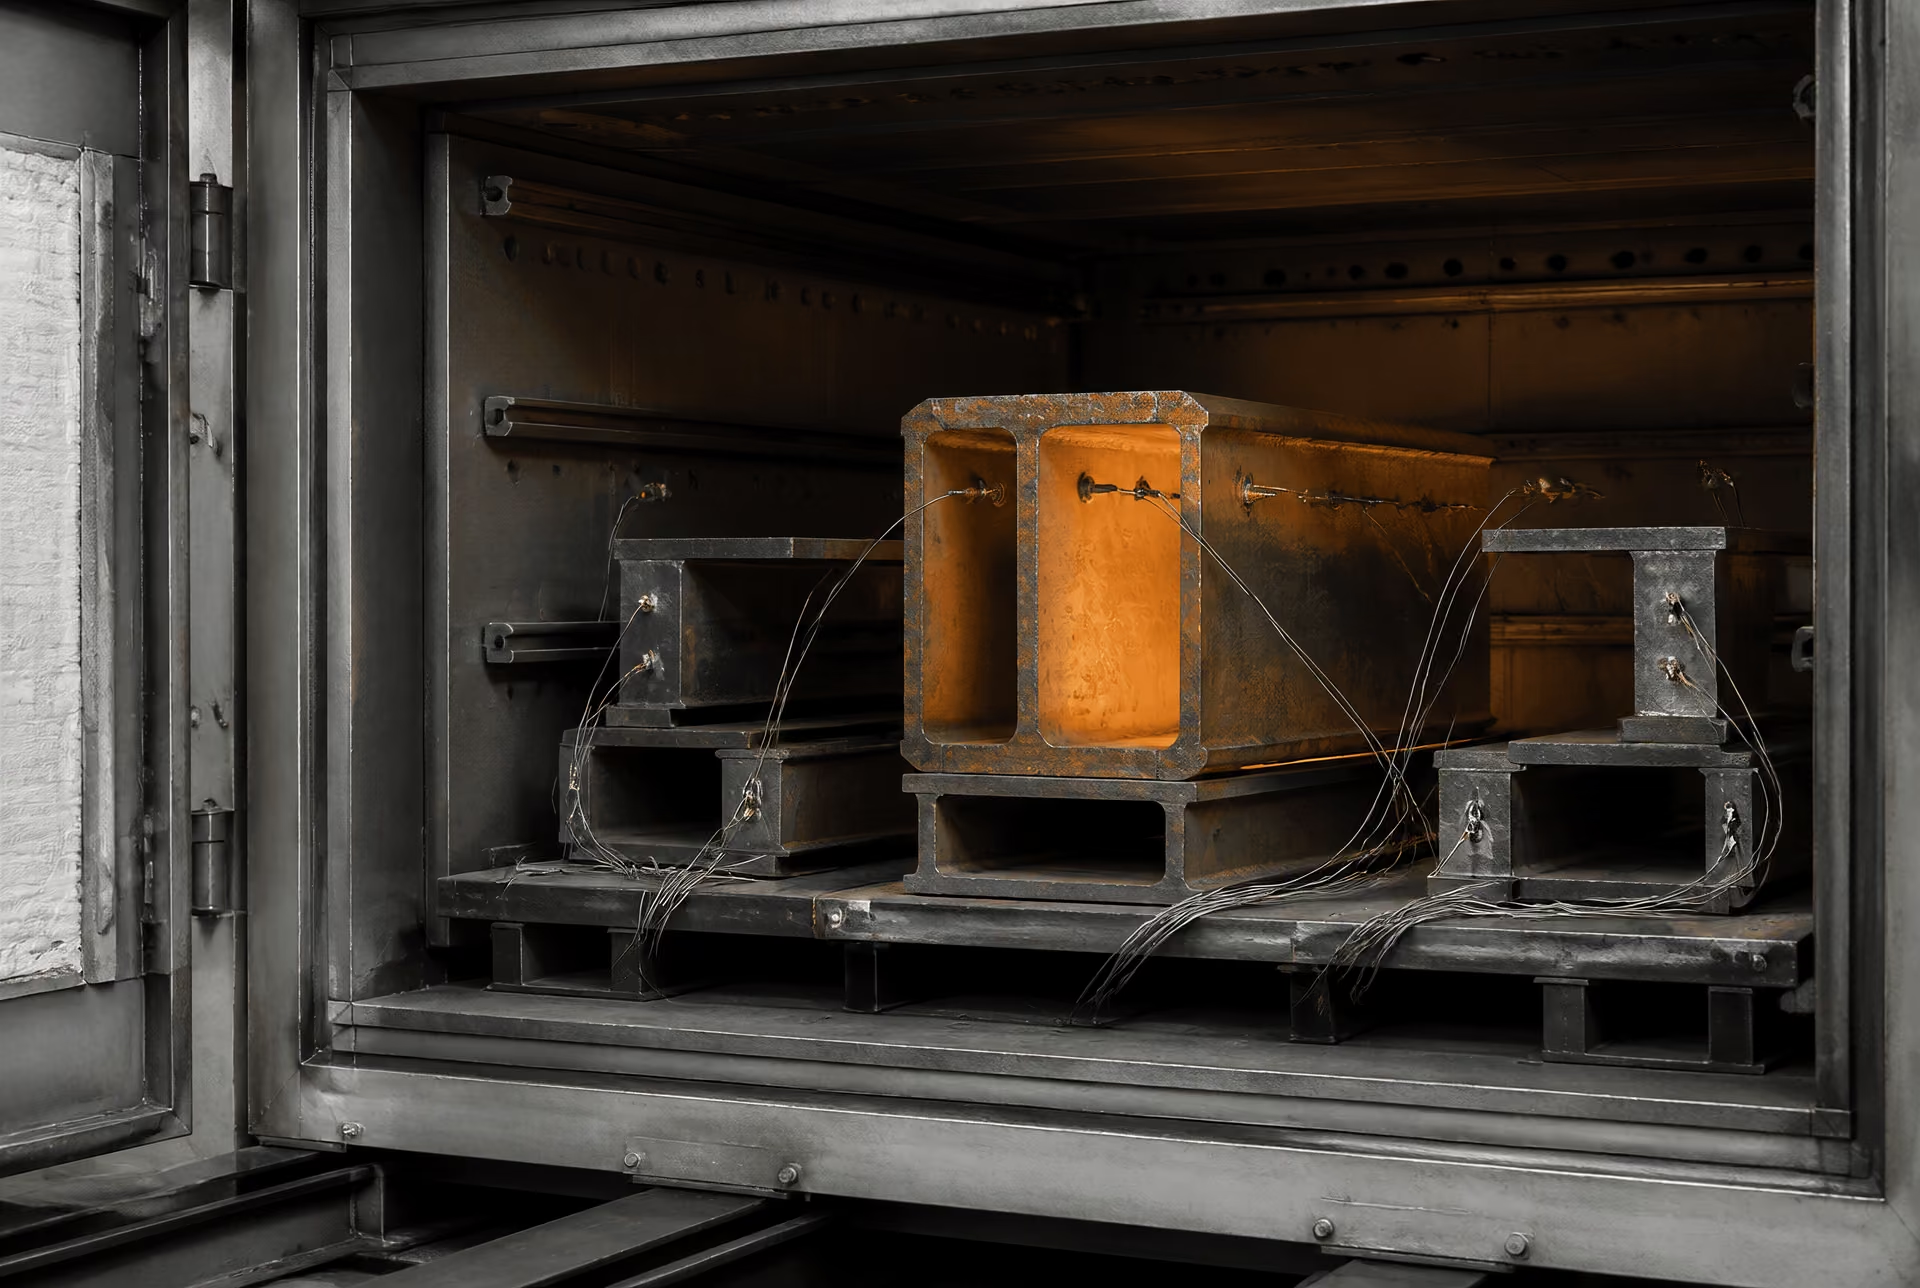
Выдержка позволяет центру детали приблизиться к целевой температуре и дает реакции аустенитизации время для протекания. Тонкий образец может быстро выровнять температуру, тогда как массивная поковка требует значительно более длительной выдержки. Поэтому время выдержки не является универсальным числом минут на миллиметр, рассматриваемым отдельно от загрузки печи и результатов измерения температуры. Обработка должна обеспечить образование требуемого аустенита, не допуская при этом ненужного роста зерна.
Охлаждение начинается в момент выхода стали из печи или включения принудительной циркуляции. «Охлаждение на воздухе» может означать охлаждение в неподвижном воздухе помещения, в движущемся воздухе или в регулируемом потоке газа; с металлургической точки зрения эти условия не являются идентичными. Массивное сечение охлаждается в сердцевине медленнее, чем на поверхности. Небольшое сечение может охлаждаться достаточно быстро, чтобы образовалась существенно более мелкая феррито-перлитная структура. Легирующие элементы, задерживающие образование перлита или бейнита, также могут изменять результат; для некоторых марок может требоваться заданная скорость охлаждения или последующий отпуск.
По мере охлаждения аустенита через интервал превращений происходит перераспределение углерода и образуются новые структурные составляющие. Во многих нормализованных низкоуглеродистых и среднеуглеродистых сталях обычным результатом является смесь феррита и перлита, соотношение которых определяется содержанием углерода и скоростью охлаждения. Структура, полученная при охлаждении на воздухе, обычно является более мелкой и твердой, чем соответствующая структура отожженной стали, охлажденной в печи. В сталях с более высоким содержанием углерода или легированных сталях могут формироваться иные соотношения перлита, бейнита или других продуктов превращения, поэтому слово «нормализованная» не гарантирует единственной универсальной микроструктуры.
В 1935 году National Bureau of Standards описало нормализацию как нагрев примерно на 100 °F выше критического интервала с последующим охлаждением в неподвижном воздухе. Это историческое описание отражает основное отличие от технологического отжига, который в том же источнике был отнесен к температурам ниже или вблизи нижней критической температуры. Современные спецификации уточняют детали для каждой марки, но основная последовательность остается узнаваемой: аустенитизация с последующим открытым охлаждением, а не охлаждением по режиму печи.
Рекристаллизация, измельчение зерна и структурная однородность
Нормализация может заменить деформированную или неоднородную исходную структуру новой совокупностью аустенитных зерен. В кованой или прокатанной детали деформация вытягивает зерна, вводит дислокации и создает направленную неоднородность. После достижения сталью аустенитной области процессы возврата и процессы, связанные с рекристаллизацией, могут устранить значительную часть этой деформационной структуры. Зарождаются и растут новые аустенитные зерна, а последующее превращение при охлаждении формирует феррит и перлит, связанные с исходными аустенитными зернами.
Именно поэтому нормализацию часто называют обработкой, измельчающей зерно. Однако эту формулировку необходимо уточнять. Обработка не гарантирует измельчения зерна только потому, что печь достигла высокой температуры. Размер аустенитного зерна зависит от исходной структуры, максимальной температуры, времени выдержки, скорости нагрева, легирующих добавок и условий охлаждения. Умеренная аустенитизация может создать более однородную и мелкую структуру по сравнению со структурой, унаследованной от поковки. Длительная выдержка значительно выше требуемой температуры может привести к укрупнению аустенита, после чего образовавшаяся феррито-перлитная структура также будет сравнительно крупной.
Обработка может также уменьшить структурную неоднородность. В литой стали могут присутствовать ликвация, крупные дендритные области и локально различное распределение фаз. После ковки и прокатки могут сохраняться полосчатость, вытянутые зерна или различия в степени деформации и температуре. Нормализация способствует формированию более однородного аустенитного состояния перед охлаждением, а диффузия и превращение уменьшают часть видимого контраста между этими областями. Она не устраняет сильную химическую ликвацию и не исправляет трещины. Кроме того, она не делает все участки крупной детали идентичными, поскольку поверхность и сердцевина по-прежнему охлаждаются с разными скоростями.
Полученное измельчение влияет на эксплуатационные свойства. Более однородное распределение феррита и перлита может повысить стабильность твердости и характеристик при растяжении, уменьшить направленную неоднородность и обеспечить более предсказуемое исходное состояние для механической обработки или последующей закалки. Нормализация может также снять часть остаточных напряжений, хотя ее не следует рассматривать как специальный цикл снятия напряжений. Состояние напряжений после охлаждения зависит от геометрии, наличия ограничений, температурных градиентов и деформации превращения.
Термин «гомогенизация» также следует использовать осторожно. Нормализация повышает структурную однородность; она не является тем же самым, что высокотемпературная гомогенизирующая обработка, предназначенная для уменьшения крупномасштабной химической ликвации в литом сплаве. Углерод и замещающие легирующие элементы диффундируют с неодинаковой скоростью, а выдержка при нормализации часто слишком коротка для устранения значительных градиентов состава. Практическим результатом является структурное кондиционирование, а не химическое совершенство.
Почему нормализация — это не просто ускоренный отжиг
Отжиг и нормализация могут начинаться с нагрева до аустенитной области, но режимы их охлаждения достаточно различаются, чтобы формировались разные материалы. При полном отжиге обычно применяют охлаждение в печи или другой намеренно медленный и регламентированный способ охлаждения, благодаря чему превращение происходит ближе к равновесному. Это способствует образованию более грубой феррито-перлитной структуры, снижению твердости и повышению пластичности или обрабатываемости. При нормализации используют охлаждение на свободном воздухе или в газе, что обеспечивает более быстрый отвод тепла и обычно приводит к образованию более мелких продуктов превращения с повышенными прочностью и твердостью.
Различие заключается не только во времени. Скорость охлаждения изменяет температуры образования феррита и перлита, расстояние между пластинами перлита, степень диффузии углерода и вероятность образования бейнита в легированных сталях. Нормализованный компонент из стали 4140 и отожженный компонент из стали 4140, охлажденный в печи, могут содержать одинаковые номинальные фазы, но существенно различаться по твердости и реакции на последующую закалку. Название нормализованного цикла «быстрым отжигом» скрывает эти различия в превращениях.
Нормализацию выбирают, когда предыдущий процесс оставил неприемлемую структуру или когда требуется заданное нормализованное состояние поставки. Она может кондиционировать поковки перед механической обработкой, измельчать структуру горячедеформированных изделий, уменьшать неоднородность после литья и обеспечивать воспроизводимое исходное состояние перед закалкой и отпуском. Она не является автоматически правильной обработкой для достижения максимальной мягкости. Если основными требованиями являются низкая твердость и легкость механической обработки, вместо нее может быть предписан полный отжиг.
Нормализация также не всегда является окончательной обработкой. Федеральный нормативный документ 49 CFR § 179.500-6 приводит пример, связанный с безопасностью, в котором предусмотренная обработка стали для цистерн состоит из отжига или нормализации с последующим отпуском, причем температура отпуска должна быть не ниже 1000 °F. Этот пример показывает, почему одного названия обработки недостаточно: конечные свойства зависят от полной последовательности операций.
Таким образом, корректная процедура нормализации должна указывать марку стали, основу для определения критических температур, температуру аустенитизации, порядок выравнивания температуры или выдержки, охлаждающую среду и режим циркуляции, размер сечения, а также необходимость последующего отпуска. Без этих сведений слово «нормализованная» является неполным описанием.
5. Отжиг и нормализация: сравнение на основе термической истории
Отжиг и нормализация — это не взаимозаменяемые названия «смягчения». Они описывают различные термические циклы, и основное различие заключается во взаимосвязи между образованием аустенита и скоростью охлаждения. Отжиг обычно предназначен для получения сравнительно мягкого, освобождённого от напряжений и хорошо обрабатываемого состояния посредством контролируемого медленного охлаждения. Нормализация, как правило, направлена на получение более мелкодисперсной и однородной феррито-перлитной структуры за счёт нагрева до аустенитного диапазона и охлаждения на воздухе или в газе.
Конкретный режим по-прежнему зависит от марки стали, размера сечения, предшествующей обработки, регулирования печи, атмосферы и соответствующей спецификации на продукцию. ASTM A941-16 содержит общую терминологию для стали и родственных сплавов, однако также устанавливает, что определение в конкретном стандарте ASTM имеет преимущественную силу перед идентичным определением в общем стандарте по терминологии. Поэтому специалист по термической обработке должен изучать применимую спецификацию на материал, а не использовать универсальную температуру из справочника.
Диапазон нагрева и образование аустенита
Нагрев определяет, какие превращения возможны. Для доэвтектоидной углеродистой стали нагрев достаточно выше верхней критической температуры Ac3 приводит к образованию аустенита по всему рассматриваемому сечению. При охлаждении этот аустенит превращается главным образом в феррит и перлит, если только легирование, скорость охлаждения или содержание углерода не изменяют путь превращения. Для заэвтектоидной стали режим может задаваться относительно Ac1 и Acm, причём полное растворение цементита не всегда является целью. Такие легирующие добавки, как хром, молибден, никель, марганец и кремний, изменяют критические температуры, скорости диффузии, прокаливаемость и продукты превращения.
Нормализация обычно включает аустенитизацию выше критического диапазона, выдержку, достаточную для прогрева сечения до заданной температуры, а затем извлечение детали для свободного охлаждения. В 2024 году Bodycote описывала нормализацию как нагрев примерно до 800–920 °C для образования новых аустенитных зёрен с последующим свободным охлаждением на воздухе или в газе. Этот диапазон является описанием процесса, а не универсальной инструкцией. Для стали 4140 лабораторный справочный материал MIT от 2007 года указывает примерно 850–875 °C для нормализации с выдержкой для выравнивания температуры и последующим охлаждением на воздухе. При другой толщине сечения или иной конфигурации печи может потребоваться другое время выдержки, и при той же номинальной заданной температуре результат может отличаться.
Отжиг включает несколько различных режимов, поэтому выражение «температура отжига» не имеет единственного значения. При полном отжиге обычно проводят аустенитизацию подходящей углеродистой или низколегированной стали, а затем медленно охлаждают её в печи. Технологический отжиг, напротив, часто применяют к низкоуглеродистой стали после холодной деформации; его можно проводить ниже диапазона нижней критической температуры или вблизи него. Национальное бюро стандартов США зафиксировало это различие в циркуляре 409, опубликованном в 1935 году. Технологический отжиг может восстановить пластичность без формирования той же аустенитной структуры зёрен, которая возникает при полном отжиге или нормализационном цикле.
Нагрев выше критического диапазона также не гарантирует получения мелкого конечного зерна. Чрезмерно высокая температура, слишком длительная выдержка или многократное воздействие могут привести к укрупнению аустенитных зёрен. Нормализация часто измельчает ранее крупную или неоднородную структуру, поскольку сталь повторно нагревается и претерпевает превращение, однако степень измельчения зависит от выбранной температуры и числа циклов. Отжиг также может обеспечить полезную однородную структуру при контролируемом режиме работы печи; он не является просто неконтролируемой разновидностью нормализации.
| Режим обработки | Основная цель | Типичный температурный диапазон | Способ охлаждения | Ожидаемая структура | Риск изменения размеров | Распространённые последующие операции |
|---|---|---|---|---|---|---|
| Технологический отжиг | Восстановление пластичности после холодной деформации и снижение формовочных напряжений | Ниже нижнего критического диапазона или вблизи него; зависит от марки | Контролируемое охлаждение в печи или заданное медленное охлаждение | Рекристаллизованный или размягчённый феррит; структура зависит от предшествующей деформации | Обычно низкий, но снятие остаточных напряжений может вызвать коробление | Холодная формовка, гибка, волочение, лёгкая механическая обработка |
| Полный отжиг | Снижение твёрдости, улучшение обрабатываемости и получение более мягкого феррито-перлитного состояния | Диапазон аустенитизации, соответствующий марке | Охлаждение в печи или другой медленный контролируемый режим | Обычно более крупный феррито-перлитный состав по сравнению с нормализованным состоянием | Средний; медленные температурные градиенты и снятие напряжений также имеют значение | Черновая механическая обработка, формовка, последующая термическая обработка |
| Нормализация | Измельчение или гомогенизация структуры и получение заданного состояния поставки | Выше критического диапазона; часто около 800–920 °C, но зависит от марки | Неподвижный воздух, движущийся воздух или газ | Обычно более мелкий феррито-перлитный состав и более однородный размер исходного аустенитного зерна | Выше, чем при охлаждении в печи, поскольку поверхность и сердцевина охлаждаются по-разному | Механическая обработка, контроль, закалка и отпуск, изготовление конструкций |
| Нормализованное и отпущенное состояние | Регулирование прочности, вязкости и остаточных напряжений после нормализации | Диапазон нормализации с последующим отпуском, зависящим от марки | Воздух или газ после нормализации; контролируемое охлаждение после отпуска | Отпущенный феррито-перлитный состав или другие отпущенные продукты, зависящие от марки | Определяется обоими этапами и размером сечения | Эксплуатация, аттестация сварки, окончательная механическая обработка |
| Обработка | Способ охлаждения | Типичная тенденция изменения свойств |
|---|---|---|
| Технологический отжиг | Контролируемое охлаждение в печи или заданное медленное охлаждение | Более низкий предел текучести и увеличенное удлинение после холодной деформации |
| Полный отжиг | Охлаждение в печи или медленное контролируемое охлаждение | Более низкая твёрдость и улучшенная обрабатываемость |
| Нормализация | Неподвижный воздух, перемешиваемый воздух или газ | Более мелкодисперсная структура и обычно более высокая прочность и твёрдость |
| Нормализация и отпуск | Воздух или газ после нормализации, затем контролируемый отпуск | Регулируемые прочность, вязкость и остаточные напряжения |
В таблице приведены общие тенденции, а не гарантированные свойства. ISO 683-1:2016 относит нормализованное и нормализованное с отпуском состояния к техническим состояниям поставки для нелегированных термообрабатываемых сталей. Эта формулировка имеет значение: состояние после обработки является частью требований к продукции, а не просто описанием, добавляемым после изготовления на производственном участке.
Последствия выбора охлаждающей среды и скорости охлаждения
Во многих практических сравнениях именно охлаждение является определяющим различием. При отжиге с охлаждением в печи деталь дольше остаётся при повышенной температуре, благодаря чему диффузия углерода и превращения протекают ближе к равновесию. В результате обычно образуется более крупный перлит с большим межпластинчатым расстоянием и достигается меньшая твёрдость, чем при охлаждении на воздухе из сопоставимого аустенитизированного состояния. Такой результат часто облегчает резание и повышает пластичность, особенно если материал не является сильно легированным.
При нормализации сталь извлекают из печи и подвергают воздействию неподвижного воздуха, движущегося воздуха или контролируемого потока газа. В глоссарии Карлсруэского технологического института нормализация определяется как аустенитизация с последующим охлаждением на открытом воздухе для обеспечения однородного размера зёрен и состава. Более высокая скорость охлаждения обычно приводит к образованию более мелкодисперсных продуктов превращения, чем при охлаждении в печи. Меньшее межпластинчатое расстояние в перлите и более тонкая ферритная сетка обычно повышают предел текучести и временное сопротивление по сравнению с полным отжигом, тогда как твёрдость возрастает, а обрабатываемость может ухудшаться.
Охлаждение на воздухе не происходит с одной фиксированной скоростью. Тонкая пластина может быстро приблизиться к температуре окружающего газа, тогда как центр массивной поковки остаётся горячим ещё долго после охлаждения поверхности. На кривую охлаждения влияют вентилятор, состав газа, расположение изделий на стеллаже, расстояние между деталями и температура при выходе из печи. Массивные сечения могут охлаждаться настолько медленно, что сердцевина приобретает структуру, близкую к отожжённой, тогда как на поверхности формируется более твёрдая структура. В легированных сталях со значительной прокаливаемостью даже охлаждение на воздухе в некоторых зонах может привести к образованию бейнита или мартенсита. Поэтому обозначение «нормализованное» без указания сечения и марки является неполным.
Та же проблема относится и к отжигу с охлаждением в печи. Под «охлаждением в печи» могут подразумеваться программируемая скорость охлаждения, отключение печи, ступенчатое охлаждение через область превращения или перенос изделия в зону с более низкой температурой. Эти методы способны приводить к различной морфологии перлита, различным остаточным напряжениям и изменениям размеров. Охлаждение через область превращения особенно важно, поскольку разложение аустенита сопровождается изменением объёма. Неравномерное охлаждение может вызвать изгиб тонких компонентов или оставить напряжения в толстых, даже если конечная твёрдость кажется приемлемой.
Нормализация также может уменьшить химическую и структурную полосчатость при правильном выборе режима, но она не способна устранить все последствия ликвации. Сильная ликвация легирующих элементов, волокнистость после ковки, зоны сварных соединений и обезуглероживание могут оставаться заметными после одного цикла. Спецификация может требовать второго нормализационного цикла, диффузионной обработки или другого варианта закалки с отпуском.
Типичные различия в твёрдости, прочности, пластичности и обрабатываемости
Обычное сравнение достаточно просто: полный отжиг обеспечивает более мягкое состояние, тогда как нормализация — более высокую прочность и часто более мелкую структуру. Отожжённая сталь обычно требует меньших сил резания и обладает улучшенной обрабатываемостью, хотя очень мягкая сталь может образовывать длинную неудобную стружку. Нормализованная сталь обычно имеет более высокий предел текучести, более высокое временное сопротивление и большую устойчивость к локальной деформации, поскольку её феррито-перлитная структура является более мелкой и менее крупной, чем структура, образующаяся при медленном охлаждении в печи.
Пластичность нельзя оценивать по одному универсальному правилу. Нормализация может улучшить равномерное удлинение и вязкость, если она заменяет крупную, ликвационную или перегретую структуру. Однако по сравнению с тщательно выполненным полным отжигом более высокая твёрдость и более мелкий перлит могут снизить пластичность некоторых марок. На результат влияют содержание углерода, содержание легирующих элементов, форма включений, размер зерна и направление испытания. Толщина изменяет скорость охлаждения, поэтому два прутка одной марки и с одинаковым номинальным режимом обработки могут демонстрировать различные значения прочности при растяжении и твёрдости.
Предшествующая холодная деформация также изменяет характер сравнения. Технологический отжиг может восстановить деформируемость без аустенитизации, тогда как нормализация способна полностью заменить деформированную структуру, но при этом может вызвать большее термическое коробление. Для стали 4140 нормализация часто является промежуточной подготовкой перед закалкой и отпуском, а не окончательным состоянием для мягкой обработки резанием. Для низкоуглеродистого листа релевантной обработкой может быть технологический отжиг, тогда как для кованой детали из среднеуглеродистой стали могут быть предписаны полный отжиг или нормализация.
Правильный выбор определяется требуемой термической историей. Необходимо использовать обозначение состояния материала, приведённое в стандарте на материал, критические температуры, ограничения по размеру сечения, требования к твёрдости или механическим свойствам, а также любые последующие процедуры сварки или механической обработки. Федеральный нормативный документ 49 CFR § 179.500-6 иллюстрирует этот принцип на примере ответственного с точки зрения безопасности применения: для некоторых стальных цистерн предписывается отжиг или нормализация с последующим отпуском, причём температура отпуска должна быть не ниже 1000 °F. Ни одно из этих слов само по себе не определяет свойства готового изделия. Их определяют траектория нагрева, траектория охлаждения и последующая обработка.
6. Практика для конкретных марок: углеродистые стали, низколегированные стали и 4140
Цикл термической обработки нельзя выбирать только на основании слов отожжённый или нормализованный. Сначала необходимо определить марку, затем учесть применимый стандарт на продукцию или процесс, исходную микроструктуру, размер сечения и процедуру работы печи. Одна и та же заданная температура печи может приводить к различным путям превращения в разных сталях, а номинально правильный цикл может оказаться неэффективным, если сердцевина заготовки не достигла требуемой температуры.
ASTM A941-16 содержит общую терминологию для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако также устанавливает, что определение в конкретном стандарте ASTM имеет преимущественную силу перед идентичным общим определением. Эта оговорка имеет значение. «Нормализация» — это описание процесса, а не универсальный рецепт. Например, ISO 683-1:2016 рассматривает состояния после нормализации и после нормализации с отпуском как установленные состояния поставки для нелегированных сталей, поддающихся термической обработке. Поэтому термическое состояние является частью обозначения материала и требований к его приемке, а не просто примечанием, добавленным производственным участком после изготовления.
Углеродистые стали общего назначения и роль содержания углерода
Содержание углерода изменяет как соотношение фаз, так и требуемый температурный диапазон аустенитизации. В доэвтектоидной углеродистой стали, содержание углерода в которой ниже эвтектоидного, нагрев выше верхней критической температуры приводит к образованию аустенита после растворения имеющегося феррита. При охлаждении доэвтектоидный феррит образуется до того, как оставшийся аустенит превращается вблизи эвтектоидной температуры. Конечная структура обычно состоит из феррита и перлита, причём их относительное количество в значительной степени определяется содержанием углерода и скоростью охлаждения.
Это описание носит концептуальный характер и не заменяет спецификацию марки. В низкоуглеродистой стали обычно образуется большая доля феррита, а твёрдость после медленного отжига или нормализации с охлаждением на воздухе оказывается ниже. При повышении содержания углерода до эвтектоидного состава доля перлита увеличивается, что обычно повышает прочность и твёрдость. При этом изменяется и тепловой баланс: в аустените необходимо растворить больше углерода, а допустимый запас по перегреву зависит от заданного химического состава и требований к размеру зерна.
Высокоуглеродистая сталь, включая сталь с эвтектоидным или более высоким содержанием углерода, проходит иной путь превращения. Вместо доэвтектоидного феррита может образовываться доэвтектоидный цементит, а чрезмерная аустенитизация может способствовать укрупнению зерна или нежелательному растворению карбидов. Если называть один и тот же цикл «отжигом» для обоих материалов, эти различия остаются незамеченными. При полном отжиге обычно нагревают сталь до области аустенита, выдерживают её для протекания превращения и выравнивания температуры, а затем охлаждают с контролируемой низкой скоростью, часто внутри печи. Национальное бюро стандартов в 1935 году описывало технологический отжиг как нагрев сплава на основе железа ниже или вблизи диапазона нижней критической температуры; этот процесс отличается от полного отжига и нормализации.
При нормализации сталь, напротив, аустенитизируют и дают ей свободно охлаждаться в неподвижном или движущемся воздухе. Национальное бюро стандартов описывало этот процесс как нагрев примерно на 100 °F выше критического диапазона с последующим охлаждением на неподвижном воздухе. В описании Bodycote за 2024 год приводится широкий диапазон нормализации — приблизительно 800–920 °C; в этом диапазоне формируются новые аустенитные зёрна, после чего материал свободно охлаждается на воздухе или в газе. Этот диапазон полезен для объяснения процесса, но не означает, что любую углеродистую сталь следует нагревать до одной и той же температуры.
Охлаждение на воздухе происходит быстрее, чем охлаждение в печи, поэтому перлит обычно получается более дисперсным, а нормализованная сталь обычно имеет более высокие прочность и твёрдость, чем сталь после полного отжига. Результат зависит от массы детали. Тонкая деталь может охлаждаться достаточно быстро, чтобы в ней сформировалась значительно более дисперсная структура превращения, чем в толстой поковке из той же плавки. И наоборот, крупное сечение в центре может охлаждаться медленно, вследствие чего структура сердцевины будет отличаться от структуры поверхности. Контроллер печи регистрирует температуру в рабочем пространстве; это не доказывает, что заготовка достигла такой же температуры.
Поэтому для углеродистых сталей практический вопрос заключается не в том, «при какой температуре нормализуется сталь?», а в том, «какие температура и условия охлаждения обеспечат заданные содержание феррита и перлита, размер зерна, твёрдость и размерную стабильность для этой марки и данного сечения?». Ответ должен содержаться в соответствующем стандарте на материал, спецификации термической обработки или аттестованной процедуре.
Низколегированные стали и прокаливаемость
Влияние легирования на практику нормализации значительно глубже, чем может показаться по небольшой корректировке заданной температуры. Элементы, растворённые в аустените, могут смещать критические температуры, изменять активность углерода, замедлять образование феррита и перлита, изменять стабильность карбидов и влиять на рост аустенитного зерна. Время начала и завершения превращений, показанное на диаграмме непрерывного охлаждения, может увеличиваться, что позволяет при охлаждении на воздухе получать бейнит или мартенсит в областях, где в углеродистой стали общего назначения образовался бы перлит.
Прокаливаемость Глубина или степень, до которой сталь может сформировать более твёрдый продукт превращения при заданном условии охлаждения; это не то же самое, что максимальная твёрдость.
В этом заключается основное значение прокаливаемости. Она не тождественна максимальной твёрдости. Прокаливаемость характеризует глубину или степень, до которой сталь способна образовывать более твёрдый продукт превращения при заданных условиях охлаждения. Низколегированная сталь с большей прокаливаемостью может при охлаждении на воздухе в массивном сечении реагировать значительно сильнее, чем углеродистая сталь общего назначения, даже если обе подвергаются одинаковой обработке в печи. Поэтому скорости охлаждения поверхности, промежуточных зон и сердцевины приобретают металлургическое значение.
Легирование также делает инструкцию «выше критического диапазона» недостаточной. Нижняя и верхняя критические температуры могут отличаться от значений, предсказываемых простой диаграммой железо–углерод, а требуемый перегрев относительно соответствующего диапазона превращений зависит от марки, исходного состояния, целевого размера зерна и режима нагрева. Длительная выдержка при чрезмерно высокой температуре может растворить карбиды, которые должны были сохраниться, укрупнить аустенитное зерно, увеличить коробление или повысить прокаливаемость последующей структуры превращения. Слишком короткая выдержка может привести к сохранению нерастворившихся составляющих или к неполному превращению сердцевины.
Охлаждающая среда должна быть определена с такой же тщательностью. Охлаждение в печи, на неподвижном воздухе, с помощью вентиляторов и в газе — это не взаимозаменяемые описания. При нормализации традиционно используют охлаждение на открытом воздухе после аустенитизации; терминология Карлсруэского технологического института определяет последовательность «аустенитизация с последующим охлаждением на открытом воздухе» как отличительный признак этого процесса. При отжиге используют заранее заданную низкую скорость охлаждения или охлаждение в печи для снижения твёрдости и улучшения обрабатываемости или пластичности. Это различие представляет собой термическую историю, а не обозначение, присвоенное постфактум.
Для низколегированного материала после нормализации также может требоваться отпуск — в зависимости от требуемых механических свойств и применимого стандарта. Нормализованная структура не является автоматически окончательным состоянием. В ответственном с точки зрения безопасности примере 49 CFR § 179.500-6 предписывает для стали цистерн отжиг или нормализацию с последующим отпуском при температуре не ниже 1000 °F. Этот нормативный документ показывает, почему обозначение «нормализованный» нельзя рассматривать как полную спецификацию свойств.
Размер сечения по-прежнему имеет решающее значение. На фактическую кривую охлаждения влияют расчёты теплопередачи, измерения термопарами, схема размещения загрузки, циркуляция в печи, излучательная способность и контакт с приспособлениями. Сердцевина массивной детали может оставаться выше температуры превращения, тогда как её поверхность уже подвергается превращению. Поэтому производственная процедура должна определять основу для отсчёта времени: температуру печи, температуру загрузки, показания термопары, установленной на заготовке, или утверждённое правило, основанное на толщине сечения. Фраза «выдерживать один час» не имеет фиксированного металлургического смысла, если не определены исходное состояние и выравнивание температуры.
Пример нормализации стали 4140 в MIT приблизительно при 850–875 °C
Полезным конкретным примером является AISI/SAE 4140 — низколегированная хромомолибденовая сталь, реакция которой на охлаждение на воздухе не эквивалентна реакции углеродистой стали общего назначения. Легирующие добавки повышают прокаливаемость и влияют на кинетику превращений, поэтому размер сечения и условия охлаждения могут изменять доли образующихся феррита, перлита, бейнита и мартенсита. Перед применением процедуры для 4140 необходимо подтвердить марку; близкое номинальное содержание углерода не делает другую сталь металлургически взаимозаменяемой.
Лабораторный справочник Массачусетского технологического института за 2007 год указывает для нормализации стали 4140 нагрев до приблизительно 850–875 °C, выдержку для выравнивания температуры, а затем охлаждение на воздухе до комнатной температуры. Эти три этапа составляют единый процесс. Температура создает исходное аустенитное состояние, выдержка позволяет выровнять температуру фактического образца, а не только атмосферы печи, а охлаждение на воздухе формирует путь превращения. Исключение выдержки или замена охлаждения на воздухе охлаждением в печи изменяет режим обработки.
Режим MIT является лабораторным или учебным справочным режимом, а не автоматически действующей производственной спецификацией. Сам по себе он не устанавливает допустимый размер зерна, твердость, прочностные свойства при растяжении, пределы деформации, требования к контролю атмосферы, плотность загрузки, расположение термопар или критерии приемки для каждого изделия, изготовленного из AISI/SAE 4140. Производственная спецификация может предусматривать другую температуру аустенитизации, определенную выдержку в зависимости от толщины сечения, контролируемую равномерность температуры в печи или последующий отпуск. Применимый стандарт на материал и чертеж имеют преимущественную силу.
Фактическая температура детали особенно важна для 4140, поскольку ее повышенная прокаливаемость делает охлаждение на воздухе более значимым. Небольшой лабораторный образец может охлаждаться быстро и равномерно; нельзя предполагать, что массивный вал, поковка или деталь сложной формы будут следовать той же кривой охлаждения. Кромки могут претерпеть превращение раньше, чем центральная часть, а в стесненных участках по мере протекания превращения могут возникнуть остаточные напряжения. Одна лишь запись заданной температуры печи является недостаточным подтверждением качества обработки.
Правильная практика заключается в идентификации марки стали, установлении требуемого состояния, выборе заданного диапазона аустенитизации, проверке выравнивания температуры в детали и контроле метода охлаждения. Отжиг и нормализация могут описываться как операции нагрева и охлаждения, однако для углеродистых и низколегированных сталей их температуры, кинетика, структуры и цели остаются различными. Рассматривать их как взаимозаменяемые процессы — технологическая ошибка.
7. Практика работы печи и технологические параметры
Практика работы печи определяет, достигает ли заданная обработка отжигом или нормализацией фактически всего сечения стали, предусмотренного процедурой. Контроллер печи может показывать 850 °C, в то время как центральная часть массивной поковки остается значительно холоднее, а поверхностная термопара может показывать целевую температуру, тогда как в плотно уложенной загрузке отдельные детали остаются более холодными. Поэтому отображаемое значение является заданной температурой печи или измеренной температурой в зоне печи, но не автоматически температурой каждой детали.
Это различие важно, поскольку отжиг и нормализация зависят от температуры превращения и истории охлаждения. Нормализация обычно требует аустенитизации с последующим охлаждением в неподвижном или циркулирующем воздухе, тогда как полный отжиг требует контролируемого медленного охлаждения, часто внутри печи. Отжиг для обработки давлением является отдельной категорией обработки; в 1935 году National Bureau of Standards описывало его как нагрев сплава на основе железа до температуры ниже или вблизи диапазона нижней критической температуры. Его температура не является взаимозаменяемой с температурой нормализации.
ASTM A941-16 содержит общую терминологию для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако также устанавливает, что определение в конкретном стандарте ASTM имеет преимущественную силу по сравнению с идентичным определением в общем стандарте терминологии. Поэтому при различиях в терминологии или требованиях к обработке определяющей является применимая спецификация на изделие или термическую обработку. Например, ISO 683-1:2016 устанавливает нормализованное и нормализованное с отпуском состояния поставки для нелегированных термообрабатываемых сталей. Следовательно, «нормализованное» — это не просто описание оператором печи размягченного состояния; оно может быть частью заданного металлургического состояния изделия.
Расположение загрузки, толщина сечения и равномерность температуры
Контроль режима работы печи
- Расположение загрузки Обеспечить пути циркуляции, излучения и теплопроводности, способствующие равномерному нагреву.
- Толщина сечения Учитывать время, необходимое для достижения температуры контролирующим сечением.
- Термопары Использовать репрезентативные места на заготовке, если показания печи не позволяют определить температуру сердцевины.
- Атмосфера Контролировать окисление, окалину и обезуглероживание в соответствии с требуемым состоянием поверхности.
- Записи Хранить сведения об идентификации загрузки, температурных кривых, условиях выдержки, способе охлаждения и отклонениях.
Загрузку необходимо располагать таким образом, чтобы циркуляция в печи, излучение и теплопроводность обеспечивали равномерный нагрев деталей. Детали, уложенные непосредственно одна на другую, образуют экранированные поверхности и пути теплопередачи через контакт, отличающиеся от условий для открытых поверхностей. Плотная корзина с поковками может показывать удовлетворительную температуру воздуха в печи, в то время как внутренние детали отстают от наружных. В длинных прутках также могут возникать различия температуры между концами и центром, особенно если концы находятся рядом с дверью, опорными приспособлениями или зоной высокоскоростной циркуляции.
Толщина сечения является основным технологическим параметром. Тонкий лист или небольшая обработанная деталь могут быстро приблизиться к температуре печи; массивной плите, крупной отливке или толстой поковке требуется больше времени для передачи тепла к сердцевине. Определяющим размером не всегда является только номинальная толщина. Форма, переходы сечений, приливы, отверстия, точки контакта и изменения сечения могут создавать локальные задержки нагрева и различия в реакции на превращение. Тонкий фланец может уже быть аустенитным, тогда как массивная ступица все еще находится ниже заданного диапазона.
Скорость нагрева также необходимо контролировать. Быстрый подъем температуры может вызвать значительную разницу температур между поверхностью и сердцевиной, термические напряжения, деформацию или растрескивание детали, содержащей остаточные напряжения после ковки, сварки, литья или механической обработки. Медленный подъем температуры не во всех случаях автоматически является более безопасным: длительное пребывание в промежуточном диапазоне температур может усилить окисление и повлиять на выделение фаз, растворение карбидов или исходное микроструктурное состояние. Если этого требуют марка стали, геометрия или исходное состояние, процедура должна предусматривать заданные скорости нагрева или ступенчатый нагрев.
Плотность загрузки влияет как на теплопередачу, так и на восстановление температуры печи. Открытие двери для загрузки может снизить температуру печи, а тяжелая загрузка при внесении может вызвать дополнительное падение температуры. Если контроллер реагирует слишком интенсивно, печь может перегреться до того, как загрузка достигнет теплового равновесия. При плохой циркуляции воздуха наружные детали могут стать горячее, тогда как центр загрузки останется холодным. Направление потока вентилятора, расположение перегородок, расстояние между корзинами, конструкция опор и положение загрузки в рабочей зоне должны устанавливаться при квалификации оборудования, а не приниматься на основании показаний контроллера.
Исследования равномерности температуры и термопары в деталях дают разную информацию. Исследование равномерности проверяет допустимое отклонение температуры в различных точках пустой или определенной рабочей зоны. Термопары в загрузке показывают реакцию представительной детали во время фактического цикла. Могут потребоваться оба метода. Для массивных или ответственных деталей термопары, прикрепленные к представительным участкам или введенные в них, могут быть единственным надежным способом определить момент, когда самая холодная зона достигла требуемой температуры. Сам способ крепления должен выдерживать цикл и не приводить к получению вводящих в заблуждение показаний поверхностной температуры.
Выдержка, выравнивание температуры и предотвращение чрезмерного роста зерна
Выдержка начинается только после того, как контролирующая часть загрузки достигла требуемой температуры, а не обязательно в момент, когда показание печи впервые достигло заданного значения. Целью является выравнивание температуры: все сечение должно быть достаточно прогрето, чтобы заданный процесс превращения или восстановления протекал равномерно. При нормализации это означает формирование требуемого аустенитного состояния до извлечения загрузки для охлаждения на воздухе. Karlsruhe Institute of Technology описывает нормализацию как аустенитизацию с последующим охлаждением на открытом воздухе; обработка предназначена для формирования однородных размера зерна и состава.
Лабораторный справочник Массачусетского технологического института для 4140 указывает приблизительно 850–875 °C для нормализации с последующей выдержкой для выравнивания температуры и охлаждением на воздухе до комнатной температуры. Этот диапазон относится к указанной процедуре для 4140; он не является универсальной настройкой для каждого изделия, сечения или спецификации на 4140 и тем более для каждой марки стали. Содержание легирующих элементов смещает температуры превращения и изменяет прокаливаемость, а предшествующие ковка, сварка, холодная деформация и состояние карбидов влияют на время, необходимое для получения стабильной реакции.
Более длительная, чем требуется, выдержка не гарантирует лучшего выравнивания температуры. При чрезмерной температуре или слишком длительной выдержке зерна аустенита могут укрупняться. Крупные исходные зерна аустенита могут приводить к более грубой структуре превращения, изменять вязкость и влиять на градиент твердости после охлаждения. Перегрев также может растворить составляющие, которые процедура предназначена сохранить, усилить деформацию и увеличить повреждение поверхности. Нормализацию часто выбирают для измельчения или восстановления неоднородной структуры, однако чрезмерно длительный или перегретый цикл нормализации может свести эту цель на нет.
Отжиг предусматривает иное требование к охлаждению. При полном отжиге режим охлаждения в печи должен быть достаточно медленным для обеспечения заданного пути превращения, а не просто обеспечивать охлаждение загрузки до температуры, безопасной для обращения. Texas A&M различает нормализацию, при которой после нагрева выше критического диапазона используется неподвижный или перемешиваемый воздух, и отжиг, при котором применяется заранее заданная низкая скорость охлаждения для снижения твердости и улучшения обрабатываемости и пластичности. Печь, охлаждающаяся слишком быстро, или загрузка, извлеченная в то время, когда ее сердцевина остается горячей, могут привести к образованию смешанной структуры и непостоянному поведению при механической обработке.
Точные времена нагрева, выдержки и охлаждения должны определяться на основании спецификации на марку стали, размера сечения, расположения загрузки, возможностей печи и утвержденной процедуры. В Metals Handbook издательства ASM термическая обработка стали рассматривается как совокупность взаимосвязанных решений, включающих температуру аустенитизации, охлаждающую среду, параметры, процедуры и области применения. Время, скопированное из общей таблицы, не может заменить такую оценку.
Атмосфера, окисление, обезуглероживание и окалина
Контроль атмосферы влияет не только на внешний вид, но и на состояние поверхности. В окислительной печи железо реагирует с кислородом и водяным паром, образуя окалину. Окалина изменяет размеры, загрязняет операции механической обработки и может скрывать поверхностные дефекты. При транспортировке или дробеструйной обработке она может отслаиваться, оставляя шероховатую поверхность и изменяя припуск, доступный для окончательной механической обработки. Потери неравномерны, если разные поверхности подвергаются различному воздействию или если детали соприкасаются друг с другом.
Обезуглероживание более серьезно, чем обычное образование окалины, поскольку оно изменяет химический состав стали в приповерхностной зоне. Углерод может диффундировать с поверхности в окислительную или влажную атмосферу печи, образуя слой с пониженным содержанием углерода. Этот слой может быть мягче сердцевины, обладать пониженной износостойкостью, по-другому реагировать на последующую закалку или приводить к показаниям твердости, не характеризующим внутреннюю часть материала. Глубина слоя зависит от температуры, времени, состава стали, окислительно-восстановительного потенциала атмосферы и состояния поверхности. Чрезмерно длительная выдержка увеличивает вероятность как окисления, так и потери углерода.
Защитные атмосферы, вакуум, герметичные контейнеры или жертвующая упаковка могут уменьшить эти эффекты, однако каждый метод требует контроля состава газа, точки росы, утечек, расхода газа, чистоты печи и порядка загрузки. Формальная маркировка газа как инертного не доказывает, что атмосфера предотвращает обезуглероживание. Водяной пар, подсос воздуха, остатки смазочных материалов и загрязненная оснастка могут изменить химический состав атмосферы в печи. И наоборот, сильно науглероживающая атмосфера может повысить содержание углерода на поверхности и вызвать другой дефект.
Атмосферу следует выбирать с учетом требуемого конечного состояния поверхности. Если образование окалины и обезуглероживание допускаются, поскольку механическая обработка удалит поврежденный слой, допустимую глубину все равно необходимо установить. Если поверхность является чистовой, размерно критичной или впоследствии подвергается индукционной закалке, цементации, азотированию либо циклическим нагрузкам, требования к атмосфере становятся более жесткими. Профили твердости по сечению, металлографическое исследование, контроль размеров и проверка окалины позволяют подтвердить, что цикл обеспечил заданный результат.
Пример, связанный с безопасностью, приведен в 49 CFR § 179.500-6: в нем определенные виды термической обработки стальных цистерн включают отжиг или нормализацию с последующим отпуском, причем температура отпуска должна быть не ниже 1000 °F. Это требование показывает, почему режим работы печи нельзя рассматривать отдельно от регулирующей спецификации. Допустимые уставки, загрузка, выдержка, способ охлаждения, атмосфера и критерии контроля должны быть частью аттестованной процедуры для указанной марки стали и данной геометрии. Ни одна отдельная температура отжига или нормализации, продолжительность выдержки либо схема охлаждения не является действительной без этих средств контроля.
8. Микроструктурные результаты и способы их проверки
Перлит, феррит, бейнит и мартенсит в процессе охлаждения
Отжиг и нормализация определяются термической историей, а не одним лишь понятием «размягчение». Конечная микроструктура зависит от аустенита, образовавшегося при нагреве, состава стали, размеров сечения и температурно-временного режима охлаждения. Превращение начинается только после того, как кривая охлаждения пересечет соответствующий интервал превращения, а образующиеся продукты зависят как от температуры, так и от времени, доступного для диффузии.
В доэвтектоидной углеродистой стали медленное охлаждение в печи обычно позволяет аустениту сначала превращаться в проэвтектоидный феррит, а затем в относительно крупный перлит. Углерод успевает диффундировать на сравнительно большие расстояния, поэтому перлитные колонии и межпластинчатое расстояние обычно имеют крупные размеры. Такая структура обычно обеспечивает более низкую твердость и улучшенную обрабатываемость по сравнению с состоянием после более быстрого охлаждения, хотя фактический результат зависит от содержания углерода, исходного размера зерна, толщины сечения, режима работы печи и заданного цикла отжига.
Нормализация обычно включает аустенитизацию выше критического интервала с последующим охлаждением в неподвижном или движущемся воздухе. В 2024 году компания Bodycote описывала нормализацию как нагрев примерно до 800–920 °C для образования новых аустенитных зерен с последующим свободным охлаждением в воздухе или газе. Технологический институт Карлсруэ аналогичным образом определяет аустенитизацию и охлаждение на открытом воздухе как основные этапы этого процесса. Воздух отводит тепло быстрее, чем печь, поэтому превращение происходит при более низких температурах и при меньшем времени для диффузии. Образующаяся ферритно-перлитная структура обычно мельче той, которая формируется при полном охлаждении в печи, а твердость и прочность часто оказываются выше.
Это сравнение отражает общую тенденцию, но не является гарантией. Легирующие элементы смещают температуры превращений и замедляют диффузию. Хром, молибден, никель, марганец и кремний могут смещать перлитное и бейнитное превращения в область больших времен, изменяя продукты, образующиеся при заданной скорости охлаждения. В низкоуглеродистой стали сечение, охлаждаемое на воздухе до образования феррита и перлита, в легированной стали может образовать бейнит, особенно вблизи поверхности или в более тонких сечениях. При достаточно быстром охлаждении часть аустенита может миновать диффузионные превращения и превратиться в мартенсит. Мартенсит может оказаться неотпущенным и непригодным для требуемого состояния, если после него не предусмотрен заданный отпуск.
Сталь 4140 служит полезным предостережением против применения ожиданий, характерных для углеродистых сталей, ко всем маркам. В лабораторном справочном материале MIT за 2007 год для нормализации стали 4140 указана температура примерно 850–875 °C с выдержкой для выравнивания температуры и охлаждением на воздухе до комнатной температуры. В зависимости от размеров сечения, условий в печи или на воздухе полученная структура может включать феррит, перлит, бейнит или локальные более твердые структурные составляющие. Обозначение марки само по себе не определяет результат; его определяют полный термический цикл и геометрия охлаждения.
В циркуляре Национального бюро стандартов, выпущенном в 1935 году, технологический отжиг отделен от нормализации: технологический отжиг описан как нагрев ниже нижней критической температуры или вблизи ее интервала, тогда как нормализация описана как нагрев примерно на 100 °F выше критического интервала с последующим охлаждением в неподвижном воздухе. Технологический отжиг может снять наклеп без полного превращения исходной структуры. Поэтому не следует предполагать, что он воссоздает ферритно-перлитную структуру, получаемую при полном отжиге или нормализации.
Диаграммы превращений помогают объяснить эти различия. Диаграмма превращений при непрерывном охлаждении показывает, когда начинается и заканчивается превращение аустенита при заданной скорости охлаждения. Кривые охлаждения в печи, на воздухе и от поверхности к сердцевине могут пересекать разные области этой диаграммы. Поэтому одна и та же загрузка печи может содержать различные структуры на поверхности, на глубине четверти толщины и в центре. Толстые детали медленнее охлаждаются в сердцевине, тогда как острые углы, открытые торцы и небольшие выступающие элементы могут охлаждаться достаточно быстро для образования более твердых продуктов превращения.
Размер зерна, полосчатость, ликвация и однородность
Нормализация может измельчать аустенитное зерно, поскольку нагрев выше критического интервала позволяет исходному деформированному или термически измененному аустениту претерпеть превращение, а затем сформироваться заново при охлаждении. В результате часто образуется более мелкая и однородная ферритно-перлитная структура по сравнению со структурой после длительного охлаждения в печи. Чрезмерно высокая температура аустенитизации или слишком длительная выдержка сводят эту цель на нет, способствуя росту аустенитного зерна. Таким образом, измельчение зерна является функцией полного цикла, а не просто следствием обозначения «нормализовано».
Отжиг может снизить твердость и остаточные напряжения, сохранив при этом относительно крупную структуру, если цикл способствует медленному превращению. Крупное зерно может быть приемлемым для одного состояния изделия и нежелательным для другого, особенно если нормируются ударная вязкость, усталостная прочность или обрабатываемость. Размер зерна необходимо оценивать в соответствии со спецификацией на изделие, а не по общему визуальному впечатлению.
Полосчатость представляет собой отдельную проблему. В процессе прокатки и ковки феррит, перлит, включения и области, обогащенные легирующими элементами, могут вытягиваться вдоль направления деформации. При охлаждении эти области могут превращаться в разное время, образуя чередующиеся полосы, видимые на продольном шлифе. Нормализация способна уменьшить выраженность некоторой полосчатости за счет растворения и перераспределения углерода при аустенитизации, однако она не может надежно устранить сильную химическую ликвацию или все признаки, связанные с деформацией. Может потребоваться несколько циклов нормализации, изменение технологии ковки или гомогенизация, причем такие действия должны быть разрешены применимой спецификацией.
Ликвация возникает в процессе затвердевания. Содержание марганца, углерода, фосфора, серы и легирующих элементов может различаться в дендритных и междендритных областях. Термическая обработка может улучшить структурную однородность за счет диффузии и превращений, однако обычный отжиг или нормализация не гарантируют химической однородности. Поэтому в осевой зоне могут образоваться иные доли перлита, бейнита или мартенсита, чем в окружающем материале, даже если цикл в печи был одинаковым.
Риск не ограничивается мартенситом. Бейнит, карбидные сетки, нерастворившиеся карбиды и локальные углеродистые структурные составляющие могут приводить к градиентам твердости или плохой обрабатываемости. Поверхностное обезуглероживание создает более мягкий ферритный слой, тогда как науглероживание или окалина, связанная с окислением, могут осложнять измерение твердости и интерпретацию металлографических исследований. Имеют значение атмосфера, загрузка печи, расположение термопары, расстояние между деталями и условия охлаждения.
Состояние поставки также является вопросом соблюдения стандартов. ISO 683-1:2016 устанавливает состояния поставки для нелегированных термообрабатываемых сталей, включая нормализованное состояние и состояние после нормализации и отпуска. Эти обозначения нельзя считать взаимозаменяемыми с неформальным утверждением о том, что материал был «отожжён». В примере, имеющем значение для безопасности, 49 CFR § 179.500-6 устанавливает режимы термической обработки цистерн, предусматривающие отжиг либо нормализацию с последующим отпуском; температура отпуска должна составлять не менее 1000 °F. Применимый стандарт на изделие определяет требуемое состояние и критерии приемки.
Твёрдость, металлография и контроль размеров
Проверку следует начинать с установления марки материала, формы изделия, номера плавки, указанного состояния поставки и применимого стандарта. ASTM A941-16 является общим справочным документом по терминологии для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако в нём указано, что определение, приведённое в конкретном стандарте ASTM, имеет преимущественную силу перед идентичным общим определением. Поэтому терминологию и требования к приемке необходимо рассматривать совместно со стандартом на изделие.
| Метод проверки | Что он может выявить | Важный элемент контроля |
|---|---|---|
| Картирование твёрдости | Изменения от поверхности к сердцевине и от одного конца к другому | Метод испытания, подготовка, места измерений и правило пересчёта |
| Металлография | Феррит, перлит, бейнит, мартенсит, полосчатость и обезуглероживание | Ориентация сечения, травитель и место исследования |
| Оценка размера зерна | Состояние ферритного или исходного аустенитного зерна | Использовать метод, указанный применимым стандартом |
| Контроль размеров | Прогиб, овальность, увеличение, усадка и искажение элементов | Заданные базы и калиброванное оборудование |
| Проверка записей печи | Подтверждается ли заявленная термическая история | Фактические температуры, выдержка, атмосфера, загрузка и записи об охлаждении |

Картирование твёрдости — практический первый этап проверки. Результаты измерений должны характеризовать поверхность, а там, где это допускается, также подповерхностные зоны или участки сечения; количество точек должно быть достаточным для выявления изменений от края к центру и от одного конца к другому. Один отпечаток, выглядящий приемлемо, может не выявить мартенситную кромку, обезуглероженную поверхность или мягкую центральную зону, находившуюся в печи. Необходимо регистрировать метод испытания, подготовку поверхности, удаление окалины, нагрузку на индентор и правило пересчёта шкалы. Не следует придумывать универсальный предел твёрдости: ограничения определяются маркой, изделием и применимой спецификацией.
Металлография даёт объяснение, которого невозможно получить только по результатам измерения твёрдости. Поперечное сечение может выявить распределение феррита и перлита, размер зерна, полосчатость, включения, ликвацию, бейнит, мартенсит, карбидные сетки и обезуглероживание. Травление должно соответствовать данной стали и цели исследования. Продольные сечения особенно полезны для оценки направления прокатки, линий течения и полосчатости, тогда как поперечные сечения показывают изменение свойств в радиальном направлении или по толщине.
Оценку размера зерна следует проводить по методу, указанному в применимом стандарте, например с использованием сравнительной шкалы или метода пересечений. В отчёте необходимо указать исследованный участок и различать размер аустенитного зерна, если он был восстановлен или иным образом оценён, и размер ферритного зерна, видимого после превращения. Эти показатели связаны между собой, но не являются идентичными измерениями.
Проверка обезуглероживания требует построения измеренного профиля твёрдости или микроструктуры от поверхности в направлении не затронутой изменениями сердцевины. Одно лишь удаление окалины не доказывает отсутствия потери углерода. Контроль размеров также необходим: нагрев и охлаждение в печи могут приводить к короблению, увеличению или уменьшению размеров, овальности, прогибу и изменениям в обработанных элементах. Критические размеры следует измерять до и после обработки с использованием определённой системы баз и калиброванного оборудования.
Наконец, следует изучить записи о работе печи. Необходимо подтвердить идентификацию садки, заданные значения параметров, фактические температуры деталей, если они регистрировались, время выдержки, атмосферу или потенциал печи, калибровку термопар, схему загрузки, время переноса, способ охлаждения и любые прерывания процесса. Если записи не подтверждают заявленную термическую историю, твёрдость и микроструктура могут описывать произошедшее, но не могут доказать, что была выполнена предусмотренная обработка отжигом или нормализацией.
9. Отжиг и нормализация как подготовка к последующим операциям
Отжиг и нормализацию часто рассматривают вместе, поскольку оба процесса изменяют структуру, сформированную горячей обработкой давлением, литьём, сваркой или предшествующей термической обработкой. Однако они не создают одинакового исходного состояния. Отжиг, как правило, направлен на снижение твёрдости и внутренних напряжений, а также на повышение пластичности за счёт медленного охлаждения; при нормализации сталь переводят в аустенитное состояние, а затем охлаждают на воздухе, что обеспечивает иной путь превращения и обычно формирует более мелкую и однородную структуру. Практический результат зависит от марки стали, размера сечения, исходного состояния, режима работы печи, атмосферы и требований соответствующей спецификации на продукцию.
Терминологию необходимо интерпретировать с учётом применимого стандарта. ASTM A941-16 содержит общие определения для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако также устанавливает, что определение в конкретном стандарте ASTM имеет преимущественную силу перед идентичным определением в общем стандарте по терминологии. Поэтому при расхождении формулировок чертёж, спецификация на поставку или пункт о термической обработке имеют преимущественную силу по сравнению с общим описанием состояния «после отжига» или «после нормализации».
Механическая обработка и формообразование
Состояние после полного отжига обычно выбирают, когда перед механической обработкой или формообразованием необходимы низкая твёрдость и высокая пластичность. Медленное охлаждение в печи обеспечивает диффузионные превращения и снижает твёрдость, характерную для быстро охлаждённых изделий, хотя конечная морфология ферритно-перлитной структуры зависит от содержания углерода, легирующих добавок, размера аустенитного зерна и скорости охлаждения. Изотермический или технологический отжиг представляет собой более узкую разновидность обработки: в циркуляре 409 Национального бюро стандартов США (1935) он описан как нагрев сплава на основе железа до температуры ниже нижней критической температуры или вблизи её диапазона. Его нельзя отождествлять с полным отжигом выше критического диапазона.
Снижение твёрдости может уменьшить силы резания и износ инструмента, однако «более мягкая» структура не всегда означает лучшую обрабатываемость. Очень мягкая, крупнозернистая или ферритная структура может образовывать длинную непрерывную стружку, налипать на инструмент или деформироваться при снятии остаточных напряжений. Это необходимо учитывать при назначении припусков на механическую обработку. Нормализация может обеспечить более стабильное соотношение прочности и обрабатываемости, особенно если структура после ковки или прокатки содержит крупные зёрна, ликвацию или неравномерное межпластинчатое расстояние в перлите. Однако во многих углеродистых и низколегированных сталях такая структура всё же твёрже, чем состояние после медленного охлаждения при отжиге, поэтому выбор должен определяться конкретной операцией механической обработки, а не общим утверждением, что нормализация улучшает обрабатываемость.
Нормализация заключается в нагреве до области аустенита и охлаждении в неподвижном или движущемся воздухе либо в заданном газе. Согласно описанию Bodycote за 2024 год, часто приводимый диапазон нормализации составляет приблизительно 800–920 °C; при этом перед свободным охлаждением в воздухе или газе формируются новые аустенитные зёрна. Этот диапазон носит описательный характер и не является универсальной настройкой печи. Требуемая температура может быть выше Ac3 для доэвтектоидной стали, выше Acm для заэвтектоидной стали или непосредственно задана стандартом на конкретную марку. Например, лабораторный справочный материал MIT по стали 4140 (2007) указывает для нормализации 4140 приблизительно 850–875 °C с последующей выдержкой для выравнивания температуры и охлаждением на воздухе.
Характер формообразования также изменяется в зависимости от термической истории. Отожжённая низкоуглеродистая или низколегированная сталь обычно допускает большую пластическую деформацию до образования трещин, тогда как нормализованная сталь имеет более высокий предел текучести и может требовать больших усилий формообразования. Вместе с тем отожжённая структура не всегда предпочтительна для горячего формообразования: чрезмерный рост зёрен при неоправданно длительной выдержке может привести к образованию крупнозернистой структуры, которая впоследствии повлияет на вязкость и стабильность размеров. Нормализация после ковки может заменить грубую или неоднородную кованую структуру вновь образованными аустенитными зёрнами, однако скорость охлаждения в интервале превращения резко различается в зависимости от толщины. Поэтому поверхность листа и его центральная часть могут получить различное соотношение феррита и перлита.
Деформация определяется не только номинальной твёрдостью. Снятие напряжений, возникших при механической обработке, во время отжига может изменить размеры; охлаждение на воздухе после нормализации способно создавать температурные градиенты и деформации превращения. Тонкие сечения могут охлаждаться достаточно быстро, чтобы образовались более твёрдые продукты, чем ожидалось, тогда как толстые сечения охлаждаются медленнее и могут сохранять более грубую структуру превращения. Имеют значение приспособления, ориентация, переходы сечений и неравномерная загрузка печи. В документации по обработке следует указывать марку стали и размер сечения, а не ограничиваться записью «термически обработано».
Подготовка к закалке и отпуску
Если требуется уровень прочности, обеспечиваемый мартенситом, нормализация не заменяет закалку и отпуск. При нормализации аустенит превращается в процессе охлаждения на воздухе, обычно образуя феррит и перлит во многих низко- и среднеуглеродистых сталях; в достаточно прокаливаемых легированных сталях и при значительных различиях скорости охлаждения возможно образование бейнита или мартенсита. При закалке, напротив, требуется аустенитизация с последующим охлаждением, достаточно быстрым для подавления диффузионного превращения и образования мартенсита, после чего отпуск регулирует твёрдость, вязкость и внутренние напряжения.
Предшествующий отжиг может сделать последующий цикл закалки более предсказуемым за счёт снижения твёрдости и устранения части неоднородностей, однако чрезмерный отжиг также способен привести к укрупнению зёрен. Крупные аустенитные зёрна, сформировавшиеся во время последующей закалки, обычно повышают прокаливаемость и могут снижать вязкость. Состояние после нормализации часто выбирают перед закалкой, если исходная структура после ковки, литья или горячей прокатки является крупнозернистой или неоднородной. При последующей повторной аустенитизации во время закалки исходными становятся более контролируемая ферритно-перлитная структура и более равномерное распределение углерода.
Такая последовательность не является автоматической. Карбиды легирующих элементов, ликвация, полосчатость, предшествующая холодная деформация и толщина детали могут потребовать заданной промежуточной обработки либо прямой закалки. Чрезмерно высокая температура нормализации может растворить карбиды или вызвать рост зёрен; недостаточная температура может не устранить исходную структуру. Время выдержки должно обеспечивать выравнивание температуры по сечению без ненужного роста зёрен. Важен также контроль атмосферы, поскольку обезуглероживание или окисление изменяют поверхность, которая впоследствии должна соответствовать требованиям по твёрдости, усталостной прочности или стабильности размеров.
Отпуск следует рассматривать как отдельную операцию. ASM Handbook, том 4A, разграничивает отжиг и нормализацию, с одной стороны, и закалку, отпуск, бейнитную закалку и мартенситную ступенчатую закалку — с другой, поскольку пути охлаждения и образующиеся структуры различаются. Пример, имеющий значение для безопасности, приведён в 49 CFR § 179.500-6 (2024): предусмотренная термическая обработка стальных цистерн включает отжиг или нормализацию с последующим отпуском, причём температура отпуска должна быть не ниже 1000 °F. Это требование не означает, что любая нормализованная сталь нуждается в отпуске; оно показывает, что установленная последовательность может быть частью регламентированного состояния материала.
Когда задаётся состояние после нормализации и отпуска
Термин «после нормализации и отпуска» обозначает последовательность обработки и результирующее состояние поставки, а не является синонимом какой-либо одной из этих операций. ISO 683-1:2016 устанавливает технические требования к поставке нелегированных термически упрочняемых сталей в состояниях, включающих нормализованное состояние и состояние после нормализации и отпуска. Это обозначение связывает состояние продукции с предусмотренными требованиями к механическим свойствам: сталь сначала нормализуют, затем повторно нагревают для отпуска продуктов превращения и снижения твёрдости или остаточных напряжений при сохранении заданного сочетания прочности и вязкости.
Это различие имеет значение при изготовлении. Материал, поставленный после нормализации и отпуска, уже прошёл контролируемый термический цикл. Последующий термический цикл сварки, правка пламенем, операция холодного формообразования или местный повторный нагрев могут изменить это состояние. Если впоследствии компонент подвергают закалке, необходимо учитывать ранее заданную температуру отпуска и новый цикл аустенитизации, поскольку конечная структура уже не будет соответствовать состоянию поставки по ISO, если весь компонент не подвергнуть повторной обработке и испытаниям.
Спецификация, предусматривающая сталь после нормализации и отпуска, может также устанавливать требования к пределу прочности, пределу текучести, относительному удлинению, ударной энергии, твёрдости или свойствам, зависящим от толщины. Эти значения нельзя вывести из одного только слова «нормализованная». Нельзя также заменять заданное состояние отжигом лишь потому, что обе обработки снижают остаточные напряжения. Такая замена изменяет твёрдость, структуру зёрен, реакцию на механическую обработку, поведение при формообразовании и реакцию на последующую закалку.
Для производственного контроля в инструкции по термической обработке следует указывать обозначение марки, диапазон аустенитизации или отжига, требования к выравниванию температуры или выдержке, охлаждающую среду, температуру отпуска, если он предусмотрен, размер сечения и приёмочные испытания. ISO 683-1:2016 устанавливает состояние материала; при этом процедура для конкретного компонента должна учитывать равномерность температуры в печи, схему загрузки, атмосферу и фактическую скорость охлаждения. Нормализация формирует определённую исходную структуру после охлаждения на воздухе. Отжиг формирует более медленно охлаждённое и, как правило, более мягкое состояние. Вопрос о том, подходит ли та или иная обработка перед механической обработкой, формообразованием, закалкой или отпуском, является инженерным решением, зависящим от конкретной марки, а не вопросом взаимозаменяемой маркировки.
10. Применения, критичные с точки зрения безопасности, и регулируемые применения
Термообработка становится вопросом проектного контроля, когда сталь является частью границы давления, несущей конструкции, транспортной емкости или другого узла, критичного с точки зрения безопасности. В таких случаях обозначения «отожженная», «нормализованная» и «нормализованная и отпущенная» не являются взаимозаменяемыми. Каждое из них указывает на отдельную термическую историю, а соответствующий стандарт на материал или конструкцию может устанавливать для этой истории конкретные требования к механическим свойствам, ударной вязкости, размерам или контролю.
ASTM A941-16 служит полезным справочным источником по терминологии, относящейся к стали, нержавеющей стали, связанным с ними сплавам и ферросплавам, однако он не заменяет применимую спецификацию на продукцию или конструкцию. В ASTM A941-16 прямо указано, что определение в конкретном стандарте ASTM имеет преимущественную силу перед идентичным общим определением в стандарте по терминологии. Такая иерархия имеет значение, когда спецификация на закупку, правила для сосудов, работающих под давлением, или нормы, регулирующие перевозки, придают термину контролируемое значение.
Значение 49 CFR § 179.500-6
В 49 CFR § 179.500-6 для соответствующего требования к резервуарам указана температура отпуска не ниже 1000 °F. Strong evidence
49 CFR § 179.500-6 служит конкретным примером того, как нормативный документ регулирует последовательность обработок. Для некоторых стальных цистерн, подпадающих под действие этого положения, установленная термообработка состоит из отжига или нормализации с последующим отпуском. Температура отпуска должна быть не ниже 1000 °F. Это нормативное требование к цистернам и условиям, указанным в данном разделе, а не универсальное предписание для любого стального компонента.
Последовательность имеет критическое значение для безопасности, поскольку первая обработка и последующий отпуск выполняют разные металлургические функции. Отжиг или нормализация формируют исходное микроструктурное состояние для следующего этапа. При отжиге, как правило, используется более медленное охлаждение, направленное на снижение твердости и снятие либо перераспределение некоторых последствий предшествующей обработки. При нормализации сталь нагревают до аустенитного состояния, а затем охлаждают в спокойном или свободно движущемся воздухе; более быстрое по сравнению с охлаждением в печи охлаждение обычно формирует более мелкодисперсную структуру превращения, а также иные показатели прочности и ударной вязкости. Точный результат зависит от содержания углерода, легирующих элементов, толщины сечения, предшествующей деформации, температуры аустенитизации, времени выдержки и условий охлаждения.
Затем отпуск изменяет структуру, сформированную предыдущей обработкой. При достаточно высокой температуре и надлежащем времени выдержки он может снизить остаточные напряжения и отрегулировать соотношение между прочностью, пластичностью, ударной вязкостью и размерной стабильностью. Минимальная температура 1000 °F не позволяет обработчику считать эквивалентной заменой низкотемпературный цикл снятия напряжений. Она также устанавливает нижнюю границу теплового воздействия, предусмотренного нормативным документом, хотя требуемый цикл по-прежнему должен применяться с учетом соответствующей марки стали, толщины, геометрии и спецификации.
Это требование не следует рассматривать как свидетельство того, что любая нормализованная сталь требует отпуска при температуре 1000 °F или что любую отожженную сталь следует подвергать такой же обработке. ISO 683-1:2016 различает состояния поставки, включая нормализованное и нормализованное с отпуском состояния, для нелегированных сталей, подвергаемых термообработке. Это различие показывает, почему состояние является частью обозначения материала и требования к поставке, а не случайным обозначением, используемым в производственном цехе.
Нормативный документ также не устраняет различие между отжигом и нормализацией. В циркуляре Национального бюро стандартов 1935 года технологический отжиг описывался как нагрев сплава на основе железа до температуры ниже или вблизи диапазона нижней критической температуры, тогда как нормализация описывалась как нагрев примерно на 100 °F выше критического диапазона с последующим охлаждением на спокойном воздухе. Современные спецификации на конкретные марки могут по-разному определять температуры и критерии приемки, однако различие между процессами сохраняется. В 2024 году Bodycote описывала нормализацию как нагрев примерно до 800–920 °C для образования новых аустенитных зерен с последующим свободным охлаждением в воздухе или газе. Для стали 4140 в лабораторном справочном материале MIT указана температура аустенитизации примерно 850–875 °C с выдержкой для выравнивания температуры и охлаждением на воздухе. Эти значения иллюстрируют практику, специфичную для конкретной марки; они не заменяют контролирующую спецификацию.
Почему требования к отпуску нельзя обобщать
Температуру отпуска нельзя выбирать только на основании слов «сталь», «отожженная» или «нормализованная». Содержание углерода и легирующих элементов изменяет характер превращений. Хром, молибден, никель, марганец и другие добавки влияют на прокаливаемость, кинетику превращений, выделение карбидов, реакцию на отпуск и ударную вязкость. Размер сечения изменяет скорость охлаждения от поверхности к центру, поэтому две детали, изготовленные из одной плавки, могут не приобрести одинаковую структуру после внешне идентичного цикла в печи.
Имеющееся перед обработкой состояние также имеет значение. Отпуск закаленной мартенситной структуры металлургически не идентичен отпуску стали, которая предварительно была отожжена или нормализована. Цикл, подходящий для одного состояния, может оставить другое состояние чрезмерно твердым, слишком мягким, недостаточно освобожденным от напряжений или вывести его за пределы требуемого диапазона ударной вязкости. На результат также могут влиять время отпуска, температура детали, равномерность температуры в печи, схема загрузки и охлаждение после отпуска.
Более высокая температура не является автоматически более безопасной, а более длительная выдержка не является автоматически эквивалентом установленного цикла. Чрезмерное воздействие может снизить прочность, вызвать нежелательные изменения зерна или карбидов, повлиять на участки, прилегающие к сварному шву, или привести к размерной деформации. Риск отпускной хрупкости также может зависеть от химического состава сплава, уровня примесей, температурного диапазона и режима охлаждения. Поэтому обработка должна быть связана с обозначением марки, формой изделия, размером сечения, предшествующей обработкой и соответствующим стандартом. ASM Metals Handbook и ASM Handbook Volume 4A рассматривают отжиг, нормализацию, отпуск, закалку, изотермическую закалку и ступенчатую закалку как отдельные виды обработки с различными путями превращений и различными целями.
Прослеживаемость, аттестация процедуры и ведение записей
Аттестованная процедура термообработки преобразует письменное требование в контролируемую и воспроизводимую операцию. Аттестация должна подтверждать, что предложенные цикл в печи, схема загрузки, атмосфера — когда она имеет значение, — скорость нагрева, диапазон аустенитизации или отжига, время выдержки, способ охлаждения и цикл отпуска позволяют получить требуемые свойства на репрезентативном материале. Подтверждающие данные могут включать результаты испытаний на твердость, растяжение, удар, металлографических и размерных исследований, а также других испытаний, установленных соответствующим нормативным документом. Контрольные образцы должны представлять плавку материала, форму изделия, толщину и тепловую массу, имеющие значение для производственной детали; небольшой образец, обработанный в слабо загруженной печи, может не воспроизводить условия в центре массивного компонента цистерны.
Калибровка печи и равномерность температуры имеют не меньшее значение. Установка регулятора на 1000 °F не доказывает, что сталь прогрелась до 1000 °F по всей толщине. Необходимо знать статус калибровки, а размещение термопар должно обеспечивать измерение в репрезентативных точках, включая точки, которые, вероятно, нагреваются или охлаждаются медленнее. Схему размещения, способ крепления, идентификационные данные прибора и зарегистрированные показания следует хранить, если процедура или соответствующая спецификация требуют такого уровня контроля.
Идентификация партии связывает физический материал с его термической историей. Номер плавки, обозначение листа или детали, номер загрузки, идентификатор печи, дату, оператора и применимую процедуру следует сохранять связанными на протяжении всей обработки. В записях должны быть указаны фактические температурные кривые или зарегистрированные показания, время начала и окончания, условия выдержки, способ охлаждения, параметры отпуска, состояние оборудования, а также любое решение об отклонении или повторной обработке. Результаты испытаний и окончательная приемка должны быть прослеживаемы до той же партии и процедуры.
Не каждый элемент такого набора записей автоматически устанавливается самим 49 CFR § 179.500-6. Дополнительные требования могут содержаться в контрактных спецификациях, утвержденных системах качества, других нормативных документах или предписываться ответственным инженером. Основной принцип заключается в контроле: термообработка, критичная с точки зрения безопасности, должна быть доказуемой, а не просто задним числом описываться как «отжиг и отпуск».
11. Распространённые ошибки в спецификациях и производственных инструкциях
Использование терминов «отожжённый» или «нормализованный» без указания марки
«Отожжённый» и «нормализованный» — это описания термической обработки, а не полные спецификации материала. Производственная инструкция, в которой сказано «отжечь сталь», оставляет без ответа вопросы о том, какие критические температуры применимы, предназначен ли цикл для снижения твёрдости, устранения последствий холодной деформации, измельчения зёрен, снятия напряжений или получения заданного состояния поставки. Такое же упущение встречается и в случае термина «нормализовать». Углеродистая сталь, низколегированная сталь, например AISI/SAE 4140, и легированная сталь с высокой прокаливаемостью не будут проходить один и тот же путь превращений при воздействии одной и той же программы печи.
Терминологию также необходимо рассматривать с учётом соответствующего стандарта на продукцию. ASTM A941-16 является общим справочным стандартом ASTM по терминологии для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако в нём указано, что определение в конкретном стандарте ASTM имеет преимущественную силу по сравнению с идентичным определением в общем стандарте по терминологии. Поэтому разработчик спецификации не может предполагать, что словарное определение устанавливает требуемое состояние для любого изделия. Например, ISO 683-1:2016 определяет состояния поставки «нормализованное» и «нормализованное и отпущенное» для нелегированных сталей, подвергаемых термической обработке. Состояние является частью требования к продукции, а не случайным синонимом слова «смягчённое».
Сам отжиг охватывает несколько различных видов обработки. Отжиг для снятия наклёпа обычно проводят ниже нижней критической температуры или вблизи её диапазона. В циркуляре Национального бюро стандартов за 1935 год это различие сформулировано явно. Полный отжиг, межкритический отжиг, сфероидизирующий отжиг, снятие напряжений и докритические обработки могут предусматривать разные температуры, выдержки, режимы охлаждения и требуемые структуры. Называть все эти процессы «печным отжигом» ошибочно сразу по двум причинам: не каждый отжиг имеет одну и ту же тепловую цель, и не каждый цикл отжига определяется исключительно охлаждением вместе с печью.
Нормализация также не является одной универсальной процедурой. Обычно она включает аустенитизацию выше соответствующего критического диапазона с последующим охлаждением в неподвижном или движущемся воздухе, однако требуемая температура аустенитизации зависит от содержания углерода, легирующих добавок, размера сечения и исходной структуры. В 2024 году Bodycote описывала нормализацию как обработку примерно при 800–920 °C, при которой перед свободным охлаждением на воздухе или в газе формируются новые аустенитные зёрна. Такой широкий диапазон полезен как терминологический ориентир, но не даёт разрешения применять одну и ту же заданную температуру для любой марки.
Одно лишь название обработки не гарантирует ни твёрдость, ни механические свойства при растяжении. Твёрдость зависит от химического состава, размера аустенитного зерна, скорости охлаждения, толщины сечения, ликвации, предшествующей деформации и фактической температурно-временной истории. Если требованием приёмки является твёрдость, инструкция должна указывать метод и место испытания, например ASTM E10 по Бринеллю или ASTM E18 по Роквеллу, а также допустимый диапазон и план отбора образцов.
Ошибочное отождествление охлаждения на воздухе с гарантированной микроструктурой
«Охлаждать на воздухе» — это описание охлаждающей среды, а не гарантия конечной структуры. Тонкая деталь из 4140 может в некоторых областях охлаждаться в неподвижном воздухе достаточно быстро для образования бейнита или мартенсита, тогда как массивное сечение остывает значительно медленнее и формирует преимущественно феррит и перлит. Перемещение воздуха, расположение вентиляторов, загрузка печи, расстояние между деталями и условия окружающей среды изменяют скорость теплообмена. Две печи могут обе выдать деталь с обозначением «охлаждённая на воздухе», но при этом сформировать различные истории превращений.
Лабораторный справочник MIT по 4140 за 2007 год приводит для нормализации AISI/SAE 4140 приблизительный диапазон 850–875 °C с последующей выдержкой для выравнивания температуры и охлаждением на воздухе до комнатной температуры. Эта процедура не устанавливает, что любой компонент из 4140, нормализованный при 850 °C, будет иметь одинаковую твёрдость или размер зерна. Она описывает один материал, одну лабораторную процедуру и один предполагаемый результат. Терминологический справочник Карлсруэского технологического института точнее отражает определяющую последовательность: аустенитизация с последующим охлаждением на открытом воздухе для содействия получению однородных размера зерна и химического состава. «Содействие» — не то же самое, что «гарантия».
Для отжига характерна противоположная ошибка. Медленное охлаждение часто задают для размягчения стали и повышения её пластичности или обрабатываемости, однако слово «медленное» должно иметь измеримое значение. Охлаждение в печи с неконтролируемой скоростью, охлаждение по запрограммированной скорости и перенос загрузки в теплоизолированный контейнер не являются взаимозаменяемыми вариантами. Массивная загрузка может сохранять тепло ещё долго после того, как тонкая деталь достигла комнатной температуры. Если переход через диапазон превращений происходит слишком быстро, требуемая феррито-карбидная структура может не сформироваться.
Предшествующая обработка должна быть указана в инструкции. Горячая прокатка, ковка, холодное волочение, сварка, предшествующая закалка и предыдущий цикл нормализации изменяют исходный размер зерна и накопленную деформацию. Нормализованная сталь не эквивалентна той же марке после закалки и отпуска лишь потому, что обе подвергались термической обработке. Для ответственных применений последствия имеют практический характер: 49 CFR § 179.500-6 предписывает для некоторых обработок стали резервуаров отжиг или нормализацию с последующим отпуском, причём температура отпуска должна быть не ниже 1000 °F. Последовательность имеет значение.
Перенос температур между марками и размерами сечения
Скопированная температура может быть неправильной даже при корректно указанной единице измерения. Нормализация AISI/SAE 4140 примерно при 850–875 °C не является общей инструкцией для сталей 1045, 8620, 4130, нержавеющей стали или стали для сосудов, работающих под давлением. Легирующие элементы смещают температуры превращений и изменяют прокаливаемость; содержание углерода влияет на доли фаз, доступные после охлаждения. Правильный диапазон должен определяться стандартом на конкретную марку материала, аттестованной процедурой или подтверждёнными данными по термической обработке.
Размер сечения также изменяет результат. Печь может показывать 850 °C, тогда как центр крупной поковки остаётся значительно холоднее этой температуры. И наоборот, тонкая кромка может перегреться, пока сердцевина загрузки ещё выравнивает температуру. Указание «выдержка 30 минут» неполно, если не указано, от какого момента отсчитывается время: после восстановления температуры в печи, после достижения заданной температуры управляющей термопарой или в соответствии с заданным временем на миллиметр определяющей толщины сечения. Превращение контролируется температурой детали, а не только номинальной температурой печи.
Ошибки в единицах измерения могут быть столь же опасными. Если перепутать 850 °C с 850 °F, сталь окажется значительно ниже предполагаемого диапазона аустенитизации; если перепутать 1600 °F с 1600 °C, это может вызвать сильный перегрев, укрупнение зёрен, расплавление отдельных составляющих или деформацию. В каждой инструкции единица измерения должна быть указана рядом с каждой температурой, а пересчёты следует проверять, а не восстанавливать непосредственно у печи.
Пригодная для применения инструкция указывает обозначение марки и стандарт на продукцию, состояние после обработки, диапазон нагрева, основу для определения выдержки, охлаждающую среду и степень её перемешивания, атмосферу, схему загрузки и метод контроля. В ней также должны быть приведены критерии приёмки: диапазон твёрдости, механические свойства при растяжении, требования к микроструктуре, предельные размеры или все применимые требования. В чёткой записи указываются термопары печи и загрузки, фактическое время пребывания при температуре и момент завершения охлаждения. Без этих сведений «отожжённый» и «нормализованный» — это лишь ярлыки, прикреплённые задним числом, а не воспроизводимые температурно-временные истории.
12. Как читать стандарты, технические паспорта и процедуры термической обработки
Терминология термической обработки выполняет как минимум три различные функции: определяет термины, устанавливает требования к продукции и описывает процесс. Смешение этих функций часто приводит к неправильному выбору режимов отжига или нормализации. В справочном документе может объясняться общее значение нормализации без указания температуры для конкретной марки стали. Стандарт на продукцию может устанавливать требуемое состояние поставки, не приводя всех подробностей управления печью. Производственная процедура должна связывать оба аспекта.
Стандарты терминологии и стандарты на продукцию
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, является справочным документом по терминологии. Он помогает установить, что в терминологии ASTM означают такие слова, как отжиг, нормализация, аустенизация, отпуск и критическая температура. Сам по себе этот документ не является режимом термической обработки для сталей 4140, 1045 или любой другой марки. ASTM A941-16 также устанавливает, что определение, приведённое в конкретном стандарте ASTM, имеет преимущественную силу перед идентичным общим определением в стандарте по терминологии. Это правило важно, когда спецификация на материал придаёт термину более узкое или специализированное значение.
Стандарт на продукцию отвечает на другой вопрос: каким требованиям должно соответствовать поставляемое изделие из стали? Например, ISO 683-1:2016 устанавливает технические требования к поставке нелегированных термообрабатываемых сталей и включает состояния поставки после нормализации, а также после нормализации и отпуска. В этом контексте слово «нормализованная» является частью обозначения продукции и условия её приёмки, а не просто описанием, которое оператор печи может применять в произвольном смысле. Применимый стандарт на продукцию также может устанавливать химический состав, механические свойства, твёрдость, размер зерна, допустимую степень обезуглероживания, состояние поверхности и требования к испытаниям.
| Тип источника | Основная функция | Что он не обеспечивает автоматически |
|---|---|---|
| Терминологический стандарт | Определяет общие технические термины | Рецептуру режима печи для конкретной марки |
| Стандарт на изделие | Определяет состояние поставки и требования к приемке | Все детали управления печью |
| Технический паспорт или справочник | Разъясняет металлургию и обычную практику | Полномочия отменять применимую спецификацию |
| Нормативный документ | Регулирует охватываемое законодательством применение | Универсальное правило для всех стальных компонентов |
| Аттестованная процедура | Переводит требования в производственные средства контроля | Разрешение применять цикл к марке или геометрии, не прошедшим утверждение |
Поэтому перед составлением режима печи необходимо прочитать обозначение материала. Запрос на «отожжённую сталь» не указывает марку, вид отжига, требуемую твёрдость или необходимость подтверждения состояния испытанием на растяжение. «Нормализовать» также является неполным указанием, если неизвестны марка стали, размер сечения, исходная структура и документ, устанавливающий требования.
Публикации ASM формируют металлургическую основу этих требований. В главе Heat Treating of Steel справочника ASM Metals Handbook рассматриваются аустенизация, температуры нормализации, охлаждающие среды, параметры печи, процедуры и области применения. В ASM Handbook Volume 4A отжиг и нормализация отнесены к термической обработке стали и отличены от закалки, отпуска, бейнитной закалки и мартенситной закалки. Книга Metallurgy for the Non-Metallurgist связывает железоуглеродистую систему, критические температуры, диаграммы превращений, практику работы с печами и влияние легирующих элементов.
Эти источники объясняют, почему два режима могут приводить к образованию различных структур. Однако они автоматически не отменяют требований спецификации на поставку, чертежа, нормативного кодекса или регламента.
Нормативные требования и пояснительные рекомендации
Слово «shall» обычно указывает на нормативное требование, однако читателю следует проверить собственные правила документа. Требование может регулировать температуру, время выдержки, способ охлаждения, отпуск, отбор образцов, механические испытания или допустимое отклонение. Слова «should», «typically», «approximately» и «for guidance» обычно указывают на пояснение или рекомендацию, а не на правило приёмки. В техническом паспорте может использоваться неформальный язык, поэтому необходимо установить статус документа: является ли он сертификатом металлургического завода, процедурой заказчика, лабораторным методическим материалом или маркетинговым пояснением?
Различие видно в опубликованных описаниях. В пояснении Bodycote за 2024 год нормализация описывается как нагрев примерно до 800–920 °C для образования новых аустенитных зёрен с последующим свободным охлаждением на воздухе или в газе. Это полезное описание процесса, но не универсальное требование для любой стали. Для стали 4140 в лабораторном справочном материале MIT от 2007 года указаны температура примерно 850–875 °C, выдержка для выравнивания температуры и охлаждение на воздухе до комнатной температуры. Более узкий диапазон отражает конкретную марку и лабораторную задачу; его не следует переносить на другой сплав или рассматривать как обязательную промышленную спецификацию.
Старые правительственные материалы сохраняют ценность, если правильно понимать их назначение. В Circular 409 Национального бюро стандартов, опубликованном в 1935 году, технологический отжиг описывается как нагрев сплавов на основе железа ниже или вблизи диапазона нижней критической температуры. Нормализация описывается как нагрев примерно на 100 °F выше критического диапазона с последующим охлаждением на спокойном воздухе. Это положение устанавливает чёткое металлургическое различие, но не заменяет действующий стандарт на конкретную марку. Правительственные публикации также могут устанавливать обязательные требования для работ, связанных с безопасностью. Согласно 49 CFR § 179.500-6, для некоторых стальных резервуаров термическая обработка включает отжиг или нормализацию с последующим отпуском, причём температура отпуска должна быть не менее 1000 °F. Это регуляторное требование имеет приоритет над удобным общим справочным материалом.
Учебные лабораторные материалы, например документ MIT по стали 4140, ценны тем, что показывают подготовку образцов, практику работы с печью, размещение термопар, выравнивание температуры и ожидаемые микроструктуры. Университетские глоссарии помогают уточнить последовательность операций: Karlsruhe Institute of Technology описывает нормализацию как аустенизацию с последующим охлаждением на открытом воздухе для обеспечения однородных размера зерна и состава. Texas A&M аналогичным образом отличает охлаждение на спокойном или принудительно перемешиваемом воздухе после нагрева выше критического диапазона от заранее установленного медленного охлаждения, применяемого при отжиге. Коммерческие пояснения могут дать доступный контекст процесса, но ни одно из них не должно молча подменять цитируемую спецификацию.
Составление прослеживаемого режима термической обработки
Составление прослеживаемого графика обработки
- Идентифицировать материал Записать точную марку, форму изделия, толщину и предшествующее состояние.
- Определить состояние Указать полный отжиг, технологический отжиг, нормализацию, нормализацию с отпуском или другую именованную обработку.
- Задать нагрев Записать основу выбора температуры, скорость подъёма температуры, атмосферу и состояние загрузки.
- Задать выдержку Определить момент начала выдержки и способ установления выравнивания температуры.
- Задать охлаждение Указать охлаждение в печи, контролируемое охлаждение, охлаждение на неподвижном воздухе, перемешиваемом воздухе, в газе, масле или другим способом.
- Приложить результаты проверки Связать проверки твёрдости, растяжения, ударной вязкости, металлографии, размера зерна и размеров с критериями приемки.
Начните с указания документа, устанавливающего требования, и его точной редакции. Затем укажите обозначение стали в точности так, как оно записано, например AISI 4140, ASTM A29 4140 или соответствующую марку по ISO. Зафиксируйте, является ли материал прутком, листом, поковкой, трубой, сварной конструкцией или изготовленным компонентом. Одинаковый номинальный химический состав может подпадать под различные требования, если материал поставляется по разным стандартам на продукцию.
Затем выделите требуемое состояние: полный отжиг, технологический отжиг, нормализация, нормализация с отпуском, закалка с отпуском или другая указанная термическая обработка. Не следует выводить требуемое состояние только по целевой твёрдости. Мягкое состояние может быть получено в результате нескольких различных термических циклов, тогда как спецификация может требовать определённую микроструктуру или состояние поставки.
Далее в режиме следует указать основу для определения критической температуры. Связана ли температура с Ac₁, Ac₃, A_cm, установленным диапазоном превращения или температурой, непосредственно указанной в стандарте? Общий диапазон, такой как 800–920 °C, должен оставаться обозначенным как общая рекомендация. Он не может заменять требование, установленное для конкретной марки и имеющее соответствующую ссылку. Содержание легирующих элементов, предшествующая холодная деформация, скорость нагрева, толщина сечения и место измерения влияют на характер превращения.
Инструкцию по нагреву следует формулировать в операционных терминах: условия загрузки печи, скорость нагрева, если она установлена, целевая температура, допустимый диапазон, атмосфера, а также наличие защиты загрузки от окисления или обезуглероживания. Правило выдержки следует указывать отдельно. «Выдерживать один час» может означать один час после достижения печью заданной температуры, один час после прогрева самой холодной части до требуемой температуры или время, рассчитанное по толщине; это неравнозначные условия.
Точно укажите способ охлаждения — охлаждение в печи, регулируемое охлаждение, на спокойном воздухе, на перемешиваемом воздухе, в газе, масле или другой среде — и обозначьте момент перехода от одного способа к другому. При нормализации охлаждение на открытом воздухе является центральной частью процесса. При отжиге определяющим фактором может быть заданная низкая скорость охлаждения или охлаждение в печи. Если после этого выполняется отпуск, укажите минимальную и целевую температуры, время выдержки, способ охлаждения и необходимость повторного отпуска, если она предусмотрена.
Наконец, приложите данные верификации: метод и место измерения твёрдости, испытания на растяжение или ударную вязкость, металлографическое исследование, измерение размера зерна, контроль обезуглероживания и пределы приёмки. Каждое значение следует связать с пунктом стандарта, примечанием на чертеже, регламентом или утверждённой процедурой. Ссылку на источник необходимо хранить рядом с режимом, а не в отдельной заметке, основанной на памяти. Это предотвращает превращение полезного диапазона температур ASM, пояснения NBS или коммерческого резюме в источник без ссылки, подменяющий спецификацию, которая фактически устанавливает критерии приёмки.
13. Инженерная система выбора: отжиг, нормализация или другая обработка
Начинайте с требуемых конечных свойств
Правильный выбор обработки начинается с требуемого конечного состояния, а не с привычного правила вроде «отжиг для получения мягкости» или «нормализация для повышения прочности». Необходимо задать диапазон твердости, пределы прочности и текучести, относительное удлинение или относительное сужение, ударную вязкость, обрабатываемость резанием, стабильность размеров и требуемое микроструктурное состояние. Детали, предназначенной для интенсивной механической обработки, может потребоваться ферритно-перлитная структура с низкой твердостью; деталь, работающая под давлением, может требовать нормализованного и отпущенного состояния; рабочая поверхность, подвергающаяся износу, может нуждаться в твердом поверхностном слое над более вязкой сердцевиной.
Термины отожженный и нормализованный не имеют единого универсального технологического значения во всех стандартах на продукцию. ASTM A941-16 является общим справочным документом по терминологии для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако в нем указано, что определение в конкретном стандарте ASTM имеет преимущественную силу по сравнению с идентичным общим определением. Поэтому при расхождении формулировок определяющим является стандарт на продукцию. Например, ISO 683-1:2016 устанавливает состояния поставки «нормализованное» и «нормализованное и отпущенное» для нелегированных термически упрочняемых сталей. Состояние после обработки является частью требований к материалу, а не просто описанием, используемым оператором печи.
Отжиг обычно проводят для снижения твердости, повышения пластичности, снятия остаточных напряжений или получения структуры, пригодной для механической обработки и последующей термической обработки. График охлаждения является частью режима отжига. Полный отжиг обычно включает аустенитизацию с последующим контролируемым охлаждением в печи, тогда как технологический отжиг связан с нагревом ниже или вблизи диапазона нижней критической температуры. National Bureau of Standards описало технологический отжиг именно в таких терминах в Circular 409 (1935). Сфероидизирующий отжиг может применяться для высокоуглеродистых сталей, когда для продолжительной механической обработки или последующей закалки требуются округлые карбидные частицы, а не пластинчатый перлит.
Нормализация — это не просто ускоренный отжиг. Обычно она включает аустенитизацию стали с последующим охлаждением в неподвижном или движущемся воздухе, в результате чего путь превращения отличается от охлаждения в печи. Karlsruhe Institute of Technology определяет нормализацию как аустенитизацию с последующим охлаждением на открытом воздухе для обеспечения однородных размера зерна и химического состава. В описании Bodycote за 2024 год в качестве широкого диапазона нормализации указаны примерно 800–920 °C, однако этот диапазон не является спецификацией для любой марки стали. National Bureau of Standards в общих терминах описало нормализацию как нагрев примерно на 100 °F выше критического диапазона с последующим охлаждением на спокойном воздухе. Легирующие элементы, содержание углерода, толщина сечения и применимый стандарт могут существенно изменить требуемую температуру.
Необходимо указывать не только название обработки, но и ожидаемую микроструктуру. При охлаждении низкоуглеродистой стали на воздухе может образоваться феррит и перлит, тогда как в легированной стали с достаточной прокаливаемостью в толстом сечении может сформироваться бейнит или мартенсит, даже если режим в печи называется нормализацией. Если требуемой структурой является ферритно-перлитная структура по всему сечению, одного номинального режима нормализации недостаточно; могут потребоваться картирование твердости, металлографический анализ или квалификационные испытания.
Учитывайте геометрию, предшествующую обработку и риск деформации
Режим термической обработки представляет собой тепловую историю, воздействующую на трехмерный объект. Размер сечения определяет разность температур между поверхностью и сердцевиной, скорость превращения и скорость охлаждения, достигаемую в критической зоне. Тонкая пластина может охлаждаться на воздухе значительно быстрее, чем крупная поковка. Ребра, шпоночные пазы, отверстия, резкие изменения сечения и жестко закрепленные элементы также создают локальные напряжения и деформацию. Поэтому при определении технологического процесса необходимо учитывать равномерность температуры в печи, расстояние между изделиями в загрузке, атмосферу, расположение термопар и время переноса из печи в охлаждающую среду.
Предшествующая обработка имеет не меньшее значение. Для холоднокатаной полосы может потребоваться снятие напряжений или рекристаллизационный отжиг; сильно наклепанный материал может обладать запасенной энергией и направленными свойствами, которые короткий докритический цикл не устранит. Литая структура может содержать ликвацию, крупные зерна, пористость или хрупкие составляющие. Нормализация может измельчить зерно и частично устранить последствия литой тепловой истории, но она не устраняет усадочную пористость и не исправляет неподходящий химический состав. Поковки могут уже обладать направленным волокнистым строением и мелким зерном, поэтому повторение высокотемпературного цикла нормализации способно укрупнить зерно, а не улучшить его.
Выбор также зависит от требуемого результата по размерам. Охлаждение в печи при отжиге уменьшает температурные градиенты и обычно снижает напряжения превращения, однако длительные выдержки и медленное охлаждение могут увеличить образование окалины, обезуглероживание и производственную деформацию. Охлаждение на воздухе после нормализации сокращает цикл и часто измельчает структуру, но в толстых или деталях сложной формы может увеличить температурные градиенты и остаточные напряжения. При жестких допусках на размеры более безопасными могут оказаться регулируемая газовая закалка, прерывистое охлаждение или обработка для снятия напряжений при более низкой температуре.
Не переносите температуру, установленную для одной марки, на другую. В лабораторном справочном материале MIT за 2007 год для нормализации AISI 4140 указана температура примерно 850–875 °C с выдержкой, достаточной для выравнивания температуры, и последующим охлаждением на воздухе. Этот диапазон описывает конкретный сплав и учебную методику; он не является универсальной настройкой для углеродистой стали, низколегированной стали или любой продукции из 4140, на которую распространяется конкретная спецификация. Применимый стандарт на материал, пункт о термической обработке, размер сечения, возможности печи и план контроля должны определять режим.
При высоком риске деформации или растрескивания необходимо валидировать процесс с использованием репрезентативных образцов или деталей серийного производства. Следует измерять температуры сердцевины и поверхности, твердость в нескольких точках, размеры до и после обработки, а также полученную микроструктуру. График печи, показывающий только заданную температуру, не доказывает, что массивное сечение достигло требуемого состояния аустенитизации или что его наиболее медленно охлаждаемая зона соответствовала спецификации.
Определяйте случаи, когда необходимы закалка, отпуск или специальные обработки
Отжига или нормализации недостаточно, если требуемая прочность или износостойкость зависят от мартенсита, бейнита, упрочненного поверхностного слоя или контролируемой реакции выделения. Сквозная закалка требует аустенитизации с последующей закалкой со скоростью, достаточной для данной марки и размера сечения. В качестве закалочной среды могут использоваться вода, полимерный раствор, масло, газ или другая аттестованная среда; выбор должен обеспечивать баланс между прокаливаемостью, с одной стороны, и риском растрескивания и деформации — с другой. Закалка без последующего отпуска редко является приемлемым конечным состоянием для конструкционных деталей, поскольку неотпущенный мартенсит отличается высокими остаточными напряжениями и ограниченной вязкостью.
Отпуск после закалки снижает хрупкость и обеспечивает требуемый баланс прочности и вязкости. Это отдельная обработка, а не синоним отжига или нормализации. В одном из примеров, относящихся к безопасности, 49 CFR § 179.500-6 устанавливает режимы термической обработки цистерн, включающие отжиг или нормализацию с последующим отпуском; для указанных сталей и оборудования температура отпуска должна быть не ниже 1000 °F. Это требование показывает, почему конечное состояние продукции необходимо определять по применимому нормативному документу или спецификации на материал.
Химико-термическое упрочнение поверхности целесообразно, когда требуется вязкая, относительно пластичная сердцевина и твердая износостойкая поверхность. При цементации перед закалкой в поверхностный слой вводится углерод; при карбонитрации вводятся углерод и азот, обычно для деталей меньшего размера; при азотировании или нитроцементации формируются твердые азотсодержащие поверхностные слои при ограниченном превращении в объеме материала. При индукционной или пламенной поверхностной закалке быстро нагревают только поверхность перед закалкой; такой способ выбирают, если данная марка стали способна образовать требуемый мартенсит.
Изотермическая закалка может заменить прямую закалку и отпуск, если требуется бейнитная структура, снижение деформации или заданное сочетание вязкости и прочности. Ступенчатая закалка, или мартемпอинг, уменьшает температурные градиенты за счет выравнивания температуры вблизи области начала образования мартенсита перед окончательным охлаждением, однако после нее также требуется отпуск. Ни одну из этих обработок не следует выбирать только по названию: решение должно быть подтверждено кривыми прокаливаемости, размером сечения, диаграммами превращений, ограничениями оборудования и приемочными испытаниями.
Таким образом, обоснованное решение носит условный характер: необходимо определить требуемые свойства и структуру, установить марку и стандарт на продукцию, восстановить сведения о предшествующей обработке, учесть геометрию и охлаждение, выбрать семейство термических обработок и подтвердить полученный результат на детали. Отжиг и нормализация являются вариантами в рамках этой последовательности, а не взаимозаменяемыми решениями по умолчанию.
14. Справочные таблицы, глоссарий и примеры интерпретации
Сравнительная таблица отжига и нормализации
И отжиг, и нормализация могут начинаться с нагрева до аустенитного диапазона, однако режим определяется не только температурой. Траектория охлаждения определяет продукты превращения, твёрдость, остаточные напряжения и структуру зерна.
| Характеристика | Отжиг | Нормализация |
|---|---|---|
| Основная цель | Снижение твёрдости, снятие напряжений, повышение пластичности и обрабатываемости | Измельчение или восстановление структуры зерна и получение более однородного состояния |
| Практика аустенитизации | Зависит от марки и вида отжига; технологический отжиг может проводиться ниже нижнего критического диапазона или вблизи него | Обычно выше критического диапазона — достаточно высоко для образования нового аустенита |
| Охлаждающая среда | Охлаждение вместе с Печью или другой заданный медленный способ охлаждения | Спокойный воздух, перемешиваемый воздух или охлаждение на открытом воздухе |
| Скорость охлаждения | Контролируемая и низкая | Выше, чем при охлаждении вместе с Печью, и обычно ниже, чем при закалке |
| Типичный результат | Более низкая твёрдость и повышенная пластичность; могут образовываться крупные продукты превращения | Более мелкозернистая и однородная феррито-перлитная структура по сравнению с состоянием после полного охлаждения вместе с Печью |
| Формулировки в Нормативной документации | «Отожжённый», «после технологического отжига» или с указанием конкретного цикла отжига | «Нормализованный» или «нормализованный и отпущенный» |
| Основной риск при поверхностной интерпретации | Рассматривать каждый отжиг как полный цикл аустенитизации | Считать охлаждение на воздухе эквивалентным охлаждению вместе с Печью |
В циркуляре National Bureau of Standards, опубликованном в 1935 году, технологический отжиг описывался как нагрев сплава на основе железа ниже нижнего критического температурного диапазона или вблизи него. Нормализация описывалась как нагрев примерно на 100 °F выше критического диапазона с последующим охлаждением в спокойном воздухе. Эти описания устанавливают различие между процессами, но не заменяют процедуру, разработанную для конкретной марки. В описании Bodycote за 2024 год для нормализации указана приблизительная температура 800–920 °C с последующим свободным охлаждением в воздухе или газе; этот диапазон является общим пояснением, а не универсальной инструкцией.
Глоссарий критических температур и условий термической обработки
Ac1 — температура при нагреве, при которой в стали определённого состава начинает образовываться аустенит. Буква «c» означает chauffage, то есть нагрев. Ac1 не является единой фиксированной температурой для всех сталей: на измеряемое превращение влияют содержание углерода, легирующие элементы, скорость нагрева и исходная микроструктура.
Ac3 — температура при нагреве, при которой доэвтектоидная сталь полностью превращается в аустенит. Для доэвтектоидной марки цикл нормализации или полной аустенитизации обычно должен превышать соответствующую Ac3 на величину, установленную применяемой Нормативной документацией или процедурой.
Аустенитизация — нагрев стали до температуры, при которой образуется требуемое количество аустенита, с последующей выдержкой, достаточной для достижения температурной и структурной однородности по сечению. Аустенитизация — это не просто помещение детали в горячую Печь. Важны целевая температура, продолжительность выдержки, атмосфера и толщина сечения.
Выдержка — поддержание температуры термической обработки после того, как садка или контролируемое сечение достигли заданного состояния. Указанное время выдержки может отсчитываться с момента достижения температуры в Печи, достижения температуры поверхностью или достижения температуры наиболее холодной точкой; процедура должна указывать, какое основание применяется.
Охлаждение вместе с Печью означает охлаждение совместно с Печью, обычно при контролируемом или естественно снижающемся температурном режиме Печи. Оно обеспечивает более медленную историю охлаждения, чем охлаждение на воздухе, и обычно связано с отжигами для размягчения, хотя конкретный цикл может включать ступенчатое охлаждение или отключение Печи.
Охлаждение на воздухе означает охлаждение в воздухе, а не внутри закрытой Печи. Однако указание «воздух» само по себе является неполным описанием процесса, если Нормативная документация не определяет, должен ли воздух быть спокойным или движущимся, каковы расстояния между деталями и плотность загрузки, а также разрешено ли использование вентиляторов. Из-за размеров сечения центральная часть может охлаждаться значительно медленнее поверхности.
Нормализованный описывает состояние, полученное после заданной аустенитизирующей обработки с последующим охлаждением в воздухе или газе. Этот термин не означает, что деталь подвергалась произвольному высокотемпературному циклу. ISO 683-1:2016 включает состояния «нормализованный» и «нормализованный и отпущенный» в число состояний поставки для нелегированных термообрабатываемых сталей.
Отожжённый описывает состояние, полученное в результате отжига, определённого для данного материала и изделия. Этот термин может относиться к полному отжигу, технологическому отжигу, отжигу для снятия напряжений, сфероидизирующему отжигу или другому указанному циклу. Само по себе это слово не указывает максимальную температуру или скорость охлаждения.
Отпущенный описывает состояние стали, которую предварительно закалили или подвергли другому превращению, а затем повторно нагрели ниже соответствующего критического диапазона, выдержали при этой температуре и охладили в соответствии с заданной процедурой. Отпуск отличается от отжига и нормализации. Изделие, описанное как нормализованное и отпущенное, прошло две последовательные стадии обработки, а не один комбинированный режим.
Пример интерпретации 1: учебный режим MIT для стали 4140
Лабораторный справочный документ Massachusetts Institute of Technology за 2007 год приводит учебный режим нормализации стали 4140: приблизительно 850–875 °C, выдержка для выравнивания температуры и охлаждение на воздухе до комнатной температуры. При буквальном прочтении он определяет предполагаемую последовательность как аустенитизацию, выравнивание температуры и охлаждение на воздухе. Однако он не устанавливает, что каждое изделие из стали 4140 должно подвергаться именно такому циклу.
Ограничения этого режима имеют существенное значение. Сам по себе он не содержит аттестованной спецификации изделия, требований к калибровке Печи, требований к допустимой атмосфере, поправок на размер сечения, правил загрузки, диапазона максимального времени охлаждения или критериев приемки по механическим свойствам. Он также не доказывает, что отожжённую деталь из стали 4140 можно заменить нормализованной деталью. Для производственной процедуры потребовались бы применимое требование к материалу AISI/SAE 4140, размеры детали, исходное состояние, возможности Печи и требуемые значения твёрдости или микроструктуры. Документ MIT является полезным свидетельством лабораторной практики, но не служит основанием для любых коммерческих или регулируемых применений.
Пример интерпретации 2: требование к резервуару в регулируемой отрасли
49 CFR § 179.500-6 — это Нормативное требование к изготовлению определённых резервуаров, а не общий учебный материал по металловедению превращений. Это положение описывает термическую обработку, состоящую из отжига или нормализации с последующим отпуском, и устанавливает, что температура отпуска для охватываемого данным требованием случая должна быть не ниже 1000 °F. Такая формулировка создаёт путь обеспечения соответствия с определёнными юридическими условиями.
Общее пояснение могло бы утверждать, что нормализация измельчает структуру зерна посредством аустенитизации и охлаждения на воздухе, тогда как отжиг размягчает сталь благодаря более медленному охлаждению. Нормативный акт ставит другой вопрос: соответствуют ли материал резервуара и процедура его изготовления установленному требованию безопасности, включая предписанную последовательность операций и ограничение температуры отпуска. Он не разрешает читателю заменять положения Нормативного акта учебным циклом и не позволяет считать, что любая деталь, охлаждённая на воздухе, вместе с Печью или подвергнутая отпуску, автоматически соответствует требованиям.
Иерархия источников и порядок их использования
При работе с терминологией следует начинать с Норматива на материал или изделие. ASTM A941-16 содержит общую терминологию для стали, нержавеющей стали, родственных сплавов и ферросплавов, однако устанавливает, что определение в конкретном стандарте ASTM имеет преимущественную силу по сравнению с идентичным общим определением. Для металловедения процессов техническую основу предоставляют ASM Metals Handbook, ASM Handbook Volume 4A и Metallurgy for the Non-Metallurgist. ISO 683-1:2016 регулирует собственные формулировки, относящиеся к состояниям поставки. Федеральный Нормативный акт, такой как 49 CFR § 179.500-6, регулирует соответствующее применение в правовой сфере.
Учебные режимы, пояснения поставщиков и лабораторные материалы университетов следует использовать в качестве вспомогательных источников. Во всех случаях, когда их формулировки отличаются от общего пояснения, преимущественную силу имеют требования к конкретной марке, спецификация на изделие, чертёж, договор или Нормативный стандарт.
Источники
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6