




1. 適用範囲、用語、および処理と納入状態の違い
本稿は、鉄系合金に施されるすべての熱サイクルではなく、鋼の焼なましおよび焼ならしを扱う。焼入れ、焼戻し、応力除去、球状化焼なまし、オーステンパ、マルテンパ、浸炭硬化、表面硬化は、同じ製造工程に含まれる場合であっても、それぞれ別個の処理である。この区別が重要なのは、「焼なまし済み」と「焼ならし済み」が、鋼を軟化させるための互換可能な方法を示すものではないからである。これらは、異なる熱履歴、変態経路、金属組織、さらには多くの規格において異なる納入状態を表す。
熱処理の3段階
- 加熱 鋼を選定した温度まで昇温する。
- 保持 熱的均一化および必要な冶金学的変化が生じるのに十分な時間保持する。
- 冷却 定められた速度、媒体、または炉の条件で冷却する。
熱処理は一連の工程である。選定した温度まで鋼を加熱し、必要な熱的および冶金的変化が生じるのに十分な時間保持し、規定された条件下で冷却する工程を含む。処理は、炉温、温度保持時間、冷却速度、冷却媒体、雰囲気、断面寸法、および鋼の処理前の状態によって規定される場合がある。納入状態は、その一連の工程を経た後に製品が供給される時点の状態を記録するものである。したがって、「焼ならし済み」、「焼なまし済み」、および「焼ならし焼戻し済み」は、処理を再現するための完全な指示ではなく、鋼板、棒材、鍛造品などの製品の状態を表すことがある。
同じ用語でも、鋼種によって実際上の意味は異なり得る。炭素含有量、合金元素の添加、断面厚さ、オーステナイト結晶粒径、炉の制御、および冷却速度は、最終的に生成するフェライト、パーライト、ベイナイト、またはマルテンサイトのすべてに影響を及ぼす。鋼種および適用される規格を特定せずに、普遍的な焼なまし温度または焼ならし温度を示すべきではない。
ASTM A941-16が一般的な鋼用語を規定する方法
ASTM A941-16、Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloysは、鋼関連文書に用いる一般的な用語集を提供する。これは用語の参照規格であり、普遍的な熱処理手順を定めるものではない。その役割は、製品規格、試験方法、その他の支配文書がより具体的な定義を示していない場合に、共通の意味を確立することである。
特定のASTM規格における定義は、ASTM A941-16における同一の一般定義に優先する。 Strong evidence
この但し書きは決定的に重要である。ASTM A941-16は、特定のASTM規格に記載された定義が、用語規格にある同一の一般定義に優先すると規定している。したがって、A941-16の定義を抜き出し、すべての鋼板、棒材、鍛造品、圧力容器部品、またはレールの規格に機械的に適用してはならない。該当する製品規格がその用語を異なる意味で定義している場合、温度範囲を追加している場合、冷却方法を規定している場合、または特定の鋼種および製品形状に状態を限定している場合には、製品規格が優先する。
| 特性 | 焼ならし | 焼鈍 |
|---|---|---|
| 初期変態 | オーステナイト化 | 焼鈍の種類による。完全焼鈍では一般にオーステナイト化する。 |
| 冷却方法 | 空気または自由循環ガス | 制御された徐冷、しばしば炉内冷却 |
| 典型的な組織 | より微細なフェライト–パーライト、または鋼種に依存するその他の生成組織 | 適用可能な鋼種では、比較的粗いフェライト–パーライト |
| 典型的な結果 | 完全焼鈍より高い強度および硬さ | 低い硬さならびに向上した被削性または延性 |

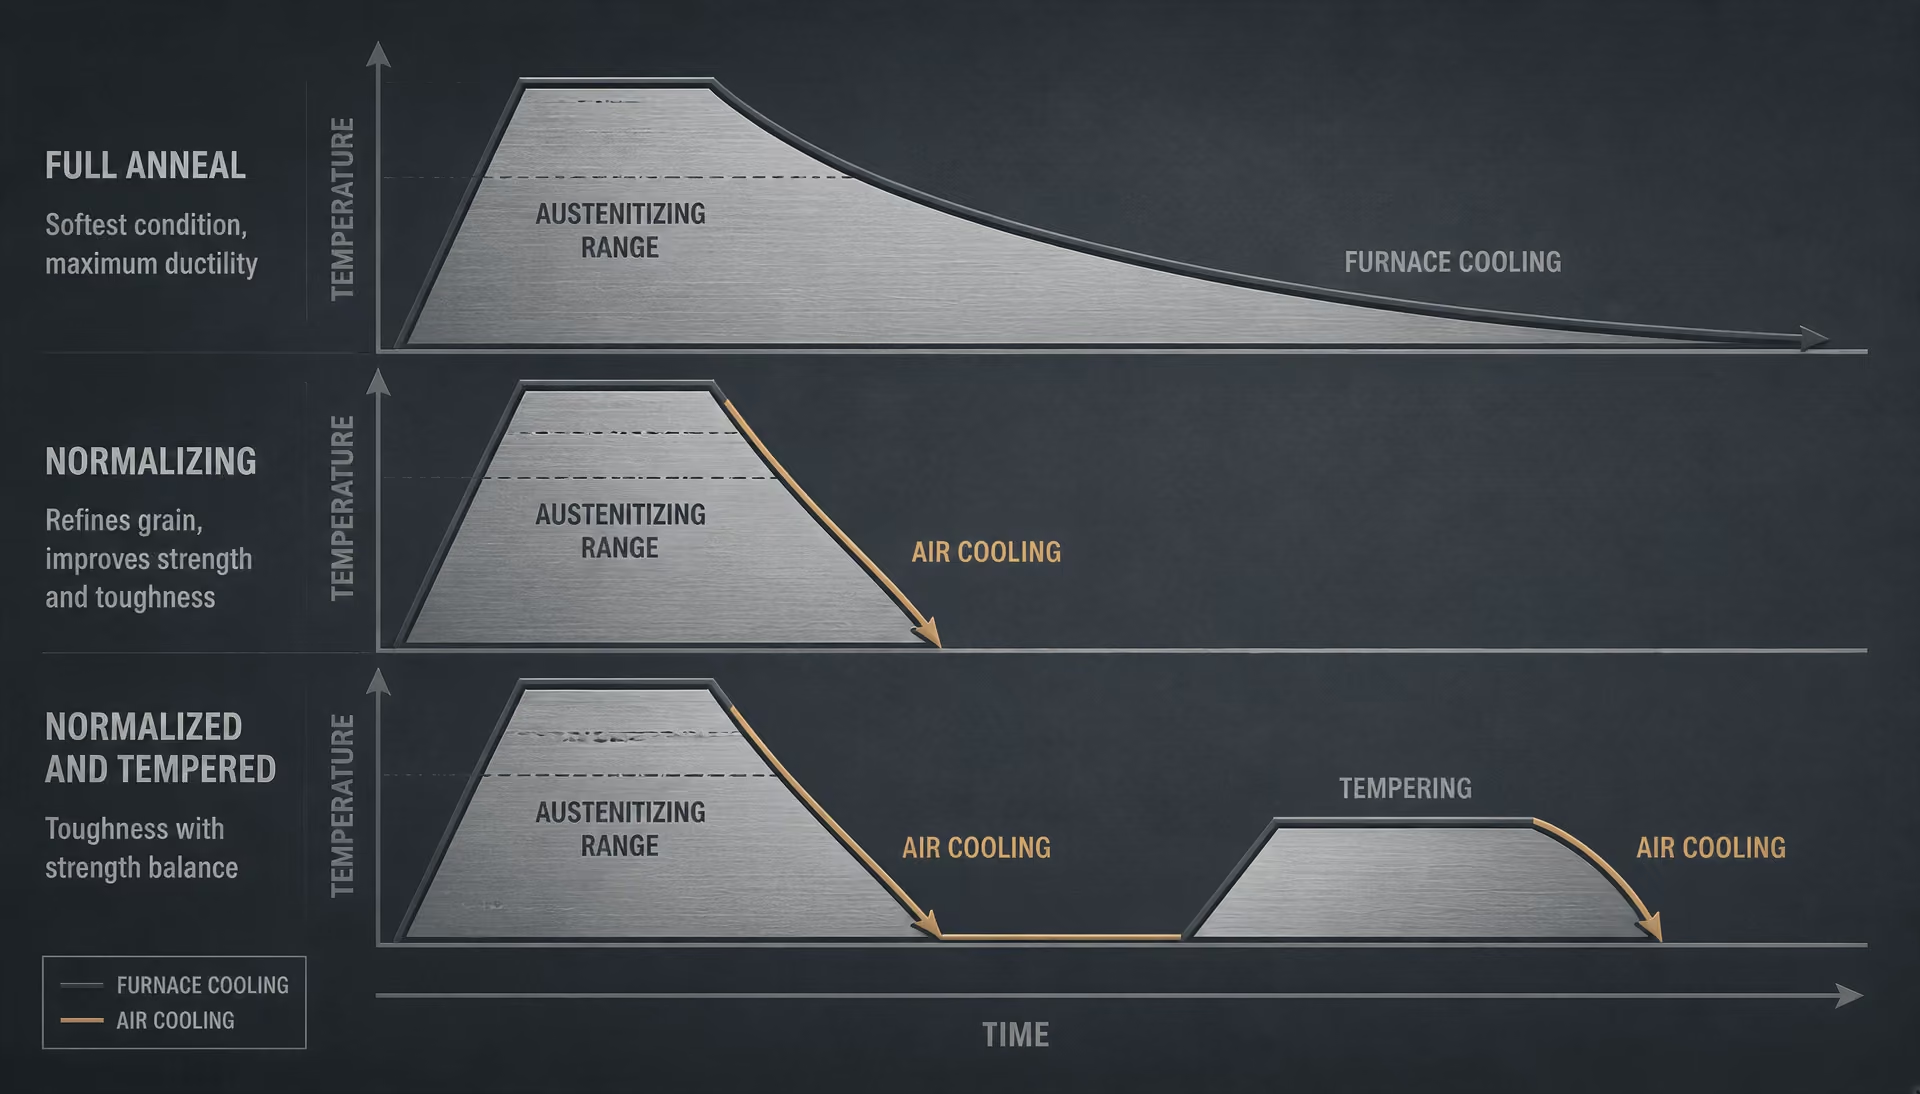
それでも、一般的な冶金学上の区別は明確である。焼ならしは通常、オーステナイト化処理を行った後、空気またはその他の自由に循環する気体中で冷却する処理である。カールスルーエ工科大学の用語集では、焼ならしを、より均一な結晶粒径および組成を得ることを目的とした、オーステナイト化後の大気中冷却と定義している。Bodycoteによる2024年の説明では、目安となる温度範囲を約800~920 °Cとしている。鋼を新たなオーステナイト結晶粒が生成するのに十分な温度まで加熱し、その後、空気または気体中で自由に冷却するのである。この範囲は説明上の目安であり、すべての鋼に適用される規格値ではない。
焼なましは、より広い意味を持つ用語である。文書によっては、完全焼なまし、応力除去焼なまし、球状化焼なまし、応力除去焼なまし、工程焼なまし、またはその他の制御された加熱・冷却操作を指すことがある。米国国立標準局の1935年のCircular 409は、工程焼なましと焼ならしを区別し、工程焼なましを下部臨界温度域以下またはその近傍で行うものとした。一方、焼ならしは臨界温度域より約100 °F高い温度まで加熱した後、静止空気中で冷却するものと説明した。これらの歴史的な説明は相違点を示すものであるが、現代の要求事項は依然として鋼種ごとに定められる。
焼ならし済み、焼なまし済み、および焼ならし焼戻し済みが材料状態を表す理由
「焼なまし済み」は、適用される規格に基づいて焼なまし処理を受けた鋼、または焼なまし状態で供給される鋼を示す。一般的な完全焼なまし工程では、鋼をオーステナイト域まで加熱し、変態および温度均一化のために保持した後、通常は炉内でゆっくり冷却する。これにより、適切な炭素鋼および低合金鋼では、硬さを低下させ、比較的粗いフェライト・パーライト組織を形成させる。工程焼なましはこれとは異なり、通常、下部臨界温度以下またはその近傍で行い、組織を完全に変態させることなく、冷間加工された低炭素鋼の延性を回復させる。
「焼ならし済み」は通常、オーステナイト化した後、空気中で冷却された鋼を示す。完全焼なまし後の炉冷と比較すると、空冷では通常、より微細な変態組織と高い強度が得られるが、その結果は焼入性および断面寸法によって異なる。焼ならしは、粗大化した結晶粒を微細化し、鍛造または圧延後の組織の不均一性を低減し、機械加工または後続の熱処理に先立つ再現性のある初期状態を確立することができる。これは単に、より速い焼なましではない。[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
マサチューセッツ工科大学の4140に関する実験室資料は、鋼種の特定が必要な理由を示している。4140の焼ならしについて、2007年の資料は、おおよそのオーステナイト化温度範囲を850~875 °Cとし、温度均一化のための保持後、室温まで空冷するとしている。この範囲を、適用されるデータを確認せずに普通炭素鋼や厚い断面に適用することはできない。合金元素の添加は変態挙動を変化させ、寸法は断面中心部が経験する冷却速度を変化させる。
「焼ならし焼戻し済み」は、連続して行われる2つの処理を記録するものである。まず鋼を焼ならしする。その後、該当する変態域より低い温度に再加熱し、冷却中に生成した組織を焼戻すために保持する。焼戻しは、硬い変態生成物に伴う脆性を低減し、強度、靭性、および延性を調整する。ハイフンで結ばれたこの状態は、焼ならしの別名ではなく、焼なまし材と同等でもない。これは、供給された鋼が特定の組み合わせ熱履歴を有することを使用者に伝えるものである。
ISO 683-1:2016は、非合金熱処理用鋼について、焼ならし状態および焼ならし焼戻し状態を規定納入状態として扱っている。 Strong evidence
ISO 683-1:2016は、この表現が契約上重要であることを示している。この規格は、非合金熱処理用鋼について、焼ならし状態および焼ならし焼戻し状態を含む状態で供給される場合の技術的納入要求事項を規定している。この場合、状態は製品要求事項の一部であり、規定される機械的性質、検査、表示、および受入れに影響を及ぼし得る。したがって、ミル証明書に「焼ならし済み」と記載されていることは、単に炉内で何が行われたかを説明しているのではなく、その規格に基づいて製品がどのような状態で供給されたかを記録しているのである。
製品規格、鋼種規格、または規制規格が一般定義に優先する場合
炉の熱処理スケジュールを選定する前に、支配文書を読まなければならない。製品規格は、オーステナイト化温度、最小保持時間、空冷、最高硬さ、引張特性、衝撃試験、または処理方法の許容される組み合わせを規定することがある。また、「焼なまし」を、教科書的な完全焼なましとは一致しない処理を含む、定義された実務範囲として用いる場合もある。同じ化学成分の鋼が鋼板、棒材、鍛造品、または圧力を保持する部品として供給される場合、鋼種記号だけでは不十分である。
規制上の要求事項は、さらに厳格な場合がある。49 CFR § 179.500-6では、特定の鋼製タンクの熱処理を、焼なましまたは焼ならし後に焼戻しを行うものとし、焼戻し温度を1000 °F以上と規定している。この要求事項は、一般的な便覧の説明で別の工程が許容される場合であっても、規制対象となるタンク部品に適用される。また、この規定は、「焼ならし済み」を供用性能の単独の保証として扱えない理由も示している。要求された焼戻し工程が、規定された状態の一部だからである。
納入状態 熱処理工程を終えた後に製品が供給される際の、文書化された冶金学的状態。
実務上の原則は単純である。冶金学的な違いを理解するには広義の定義を用い、そのうえで、用語が何を要求するかを判断するために、鋼種規格、製品規格、図面、購入仕様書、または規制を参照する。焼なましは一般に、制御された冷却と硬さの低減を重視する。焼ならしは一般に、オーステナイト化後の空冷と、より微細で均一な組織の形成を重視する。納入状態とは文書化された結果であり、完全な熱履歴の代わりになるものではない。
2. 鉄–炭素基盤:臨界温度、オーステナイト、および変態
フェライト、パーライト、セメンタイト、およびオーステナイト
焼なましと焼ならしは、温度だけでは定義できない。なぜなら、その結果は加熱中にどの相が存在するか、また冷却中にそれらの相がどのように変態するかに依存するからである。出発点として有用なのは、鉄–炭素状態図であり、これを連続冷却変態(CCT)線図および時間–温度–変態(TTT)線図で補完する。ASMの Heat Treating of Steel および Metallurgy for the Non-Metallurgist は、この枠組みを用いて、オーステナイト化、冷却速度、結晶粒度、および最終特性を関連付けている。
| 構成相または状態 | 値または説明 |
|---|---|
| 727 °Cにおけるフェライトの炭素溶解度 | 約0.022 wt% C |
| 単純炭素共析組成 | 約0.76–0.80 wt% C |
| セメンタイト | Fe₃C |
| オーステナイトの結晶構造 | 面心立方 |
鉄–炭素用語
- フェライト
- 比較的低い炭素溶解度を有する、鉄の体心立方形態。
- セメンタイト
- 硬く脆い鉄炭化物Fe₃C。
- パーライト
- フェライトとセメンタイトからなる二相集合組織。
- オーステナイト
- フェライトよりも大幅に多くの炭素を溶解できる面心立方晶の鉄。
フェライトは鉄の体心立方構造であり、通常、αフェライトと呼ばれる。フェライトが固溶できる炭素量はごく少ない。例えば727 °Cでは、フェライト中の平衡炭素固溶度の最大値は約0.022 wt% Cであり、低温ではさらに小さくなる。フェライトは比較的軟らかく延性に富むため、フェライト分率の大きい鋼は一般に硬さが低く、成形性に優れる。
セメンタイトは鉄炭化物 Fe₃C である。硬くて脆い相であり、その分布は総量と同じ程度に重要である。セメンタイトは、パーライト中では板状に、球状化組織中では粒子状に、また旧オーステナイト結晶粒界では連続網状に存在することがある。これらの形態は、同じ切削性、延性、または破壊挙動を示すわけではない。

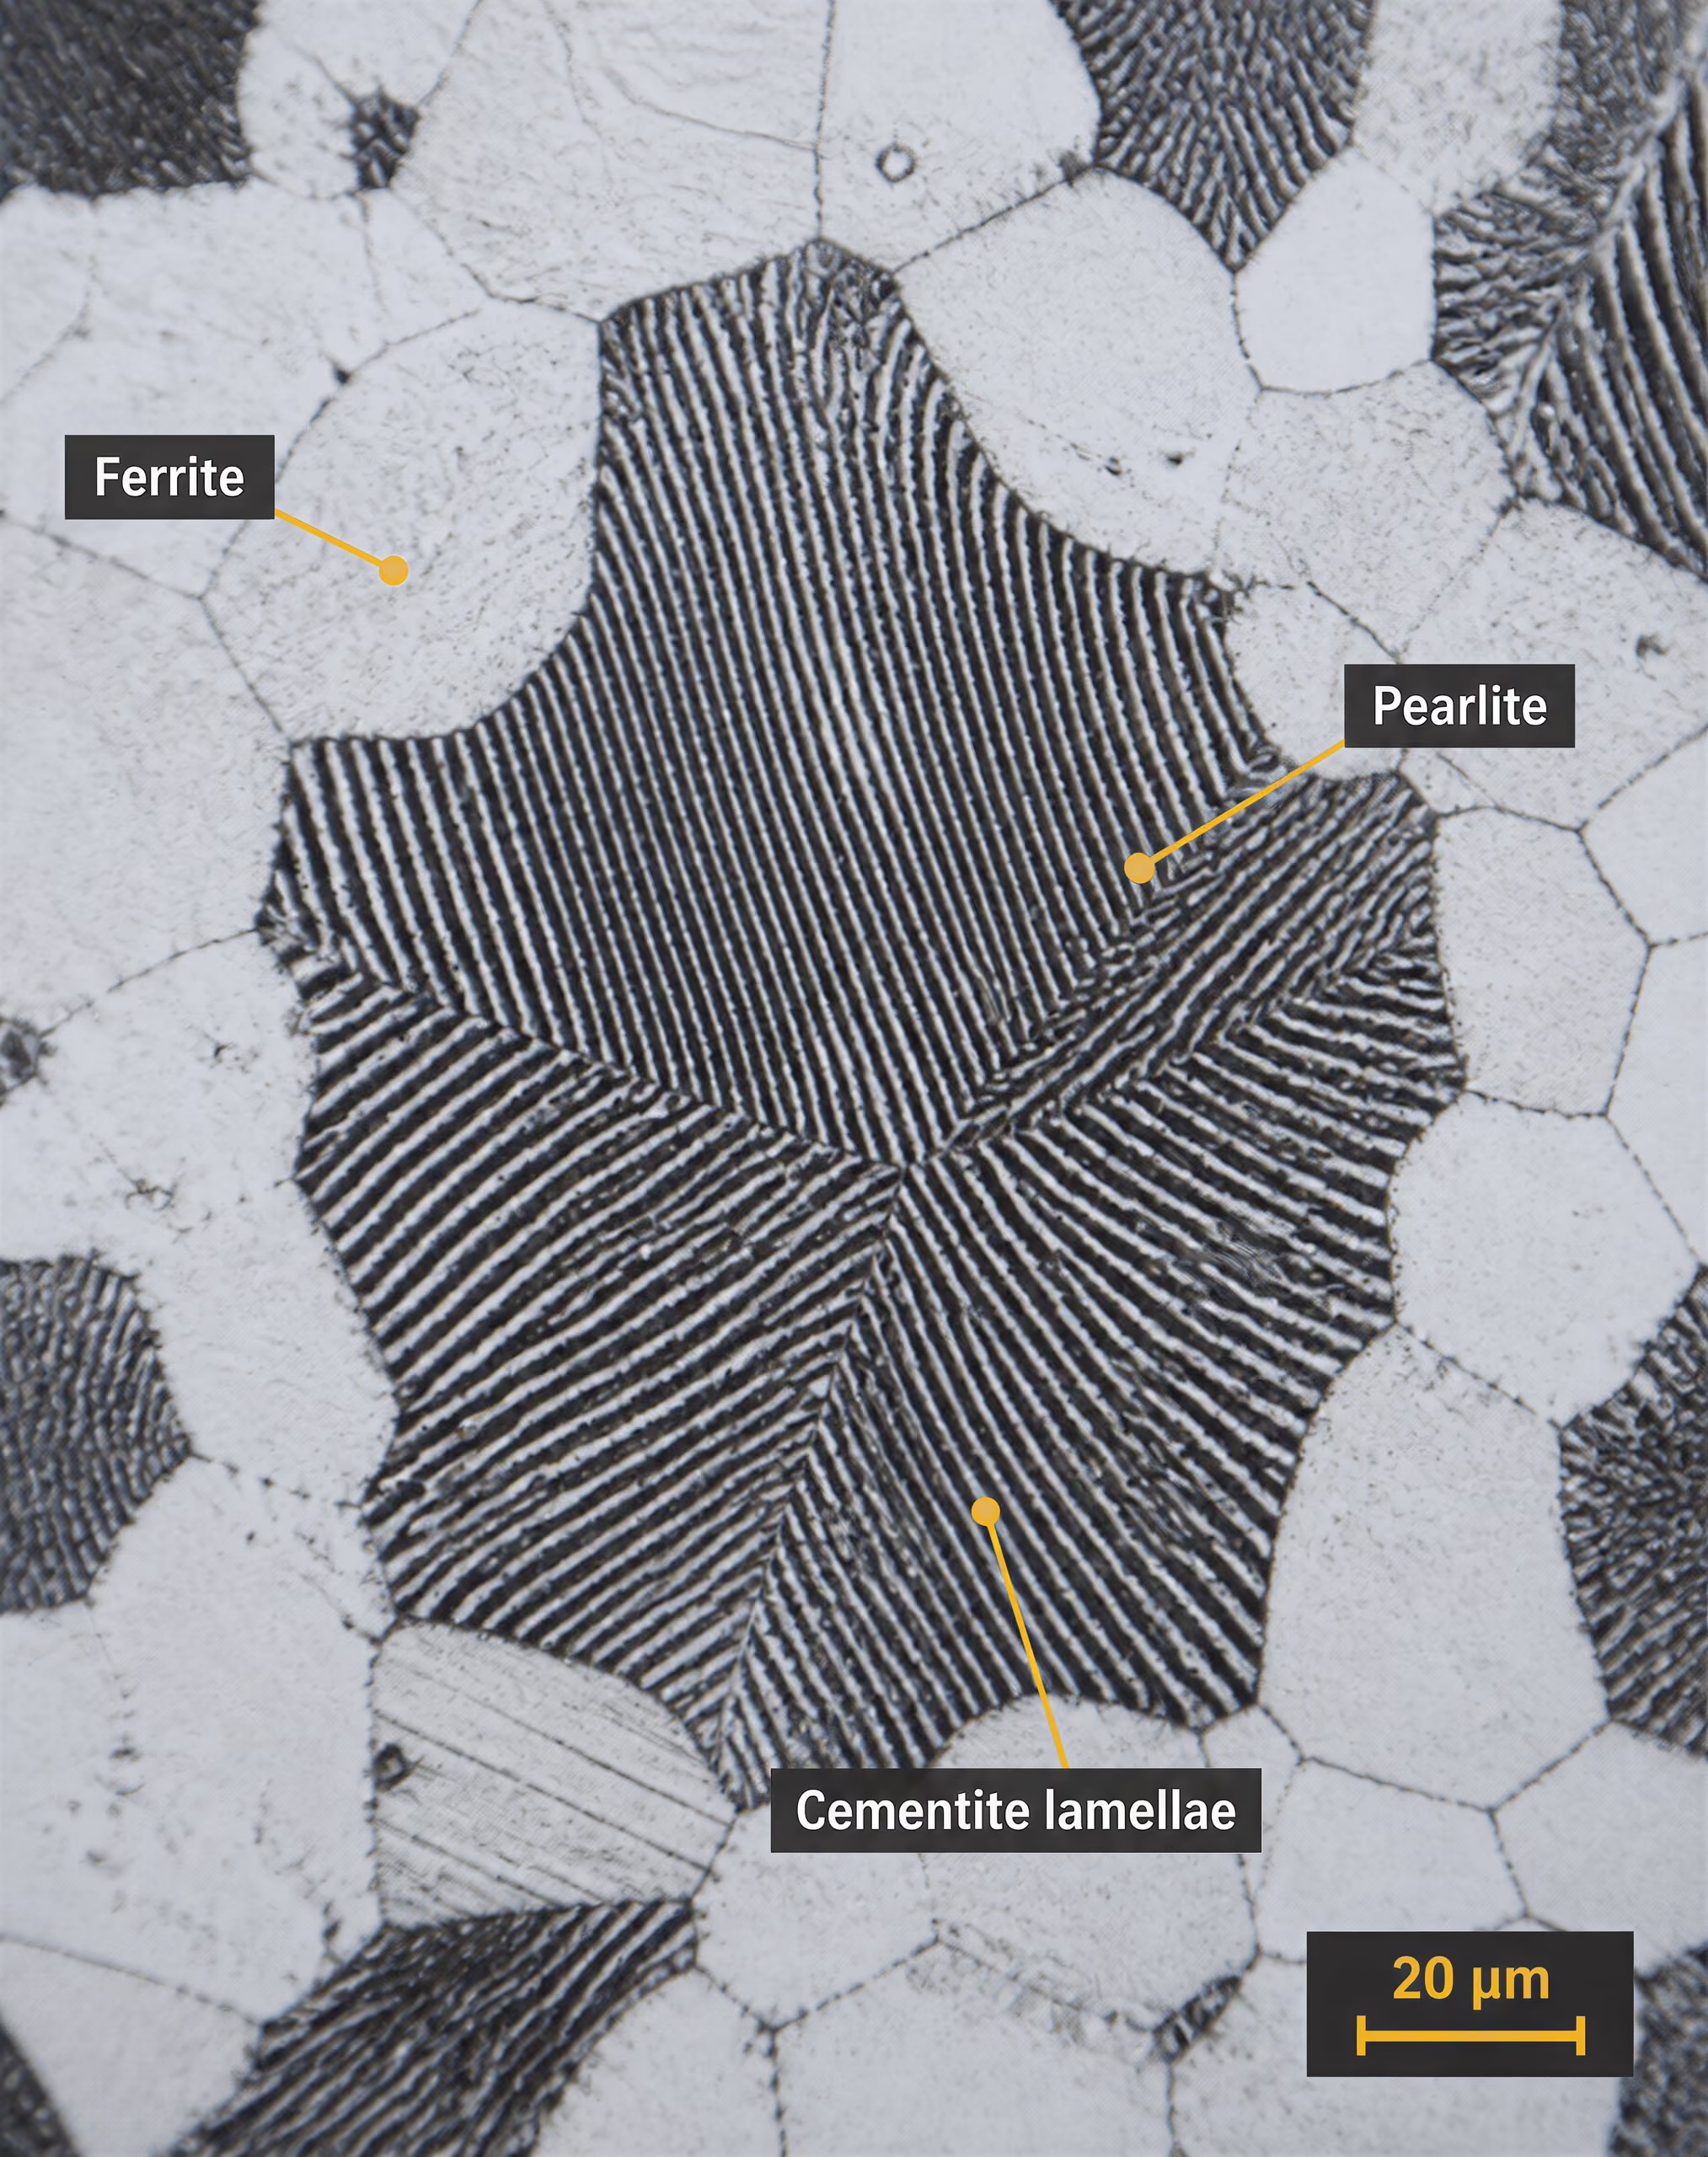
パーライトは単一の相ではない。これはフェライトとセメンタイトからなる二相混合組織であり、共析温度域を比較的ゆっくり冷却する際にオーステナイトが分解して形成される。普通炭素鋼では、共析組成は、参照資料および指定された平衡条件によって異なるが、約0.76–0.80 wt% Cである。高い変態温度で形成されたパーライトは、フェライト板とセメンタイト板の間隔が比較的大きい。これに対し、低い温度で変態すると、より微細なパーライトが形成され、強度および硬さが高くなる。
オーステナイトはγで表され、フェライトよりはるかに多くの炭素を固溶できる面心立方構造の鉄である。この高い固溶度が、オーステナイト域まで加熱することが焼ならしおよび完全焼なましの中心となる理由である。オーステナイト化中には、炭素および多くの合金元素が一部または全量、固溶する。冷却すると、この過飽和固溶体は、組成、断面寸法、および変態域を通過する経路に応じて、フェライト、パーライト、ベイナイト、マルテンサイト、またはこれらの生成物の混合組織に変化する。
連続冷却変態図 規定された連続冷却速度において、オーステナイトの変態が開始および終了する時点を示す図。
冷却経路は決定的に重要である。炉内でゆっくり冷却すると、炭素原子が拡散する時間が確保されるため、多くの亜共析鋼ではフェライトおよび粗いパーライトが形成されやすい。焼ならし後に空冷すると、完全焼なましよりも速く熱が除去され、通常、より微細なフェライト–パーライト組織が形成される。十分に速い焼入れでは拡散変態が抑制され、マルテンサイトが形成される可能性がある。一方、中間的な冷却速度ではベイナイトが形成されることがある。したがって、「軟化熱処理」という表現は、焼なましと呼ばれるすべてのサイクルを説明するには不十分である。
下限および上限臨界域
下限臨界温度は、加熱時には通常Ac1と表される。これは、特定の鋼を指定された加熱条件で加熱した際に、オーステナイトが初めて形成され始める温度である。冷却時に対応する開始温度は、通常Ar1と表記される。これらは必ずしも等しくない。加熱および冷却速度、初期微細組織、合金元素、ならびに熱遅れによって、観測される変態温度は移動する。そのため、Ac1は変態開始温度であって、普遍的な炉設定温度ではない。
上限臨界温度は炭素含有量に依存する。亜共析鋼では、Ac3は加熱時にオーステナイトへの変態が完了する温度である。Ac1とAc3の間では、フェライトとオーステナイトが共存する。Ac3を超えると、組織は名目上オーステナイトとなるが、炭素および合金元素が分布し、部材断面全体の温度が均一になるには、なお十分な保持時間が必要である。
過共析鋼では、関連する上限境界はAc3ではなく、しばしばAcmと表される。Ac1とAcmの間では、オーステナイトと初析セメンタイトが共存する。Acmを超えて加熱すると、時間、粒子サイズ、および合金元素の影響を受けながら、そのセメンタイトが溶解する。必要な溶解温度を大幅に超えると、オーステナイト結晶粒の成長が促進され、硬さおよび引張強さが許容範囲に見えても、靭性が低下する可能性がある。
したがって、「臨界域」という語は、固定された一点ではなく、ある範囲を指す。National Bureau of Standardsの1935年の回覧では、加工焼なましを下限臨界温度域以下またはその近傍まで加熱する処理として説明し、焼ならしを臨界域より約100 °F高い温度まで加熱した後、静止空気中で冷却する処理として説明している。これらは有用な歴史的区別ではあるが、現行の材料仕様書または熱処理手順における鋼種固有の要求事項に取って代わるものではない。
Ac1を通過して加熱すると、相の割合が変化する。元のフェライト–炭化物組織中の炭素に富む領域が、オーステナイトへの変化を開始する。さらにAc3またはAcmに向けて加熱を続けると、意図した変態が完了し、炭化物が溶解する場合がある。完全焼なましでは通常、鋼をオーステナイト化した後、しばしば炉内でゆっくり冷却し、粗く比較的軟らかい変態組織が形成されるようにする。焼ならしでもオーステナイト化を行うが、工作物を炉から取り出し、静止空気または流動空気中で冷却する。冷却が速くなることで、より微細な結晶粒と、完全焼なましとは異なるフェライト–パーライトの割合が得られる。
温度は鋼種および状態と関連付けなければならない。Bodycoteは2024年、焼ならし温度を約800–920 °Cと報告しており、この処理では空気またはガス中で自由冷却する前に、新しいオーステナイト結晶粒が形成される。この広い温度範囲を無差別に適用することはできない。2007年のMITによる4140の実験室用資料では、AISI 4140の焼ならし温度として約850–875 °Cを示し、その後、温度均一化のために保持して空冷する。AISI 4140はクロムおよびモリブデンを含む合金鋼であるため、その処理を、合金元素を含まない低炭素鋼の処理サイクルから推定することはできない。
炭素含有量と合金元素が処理サイクルを変える理由
炭素は、臨界温度と冷却中に得られる生成物の両方を変化させる。亜共析鋼では、冷却時にオーステナイトからフェライトが先に形成され、残りのオーステナイトがその後パーライトに変態する。炭素量が共析組成に近づくにつれて、パーライト分率は増加し、初析フェライト量は減少する。過共析鋼では、パーライトに先立ってセメンタイトが形成される。オーステナイト化温度が過度に高いと、意図した量を超えてセメンタイトが溶解し、粗大粒で炭素に富むオーステナイトが残ることがある。このオーステナイトは、より硬い組織に変態する。
マンガンは共析変態温度を低下させ、焼入性を高める。マンガンはフェライトおよびパーライトの形成を遅らせるため、普通炭素鋼で必要となる冷却速度よりも低い冷却速度でも、これらの反応を回避できる。クロムにも同様の焼入性向上効果があり、安定な炭化物を形成する。クロムは変態を遅らせ、望ましい炭化物の割合を溶解するために、より長い保持時間またはより高いオーステナイト化温度を必要とする場合がある。モリブデンはパーライト変態およびベイナイト変態を大幅に遅らせ、焼戻し軟化に対する抵抗を高めるため、AISI 4140などの鋼で特に重要である。
ニッケルは一般に変態温度を低下させ、クロムに関連するものと同じ種類の炭化物網を形成することなく焼入性を高める。ニッケルはオーステナイトを安定化し、特に低温での靭性を向上させる。ケイ素はフェライト中の炭素の活量を高め、特定の合金系ではセメンタイトの形成を抑制するために一般的に用いられるほか、変態温度および変態速度にも影響を及ぼす。バナジウム、ニオブ、およびチタンは安定な炭窒化物を形成する。これらの粒子はオーステナイト結晶粒界をピン止めし、結晶粒成長を抑制できるが、一部を溶解するには、より高い温度またはより長い保持時間が必要になることがある。
合金元素は「空冷」の意味も変える。薄い低炭素鋼断面は空冷によって主にフェライトとパーライトに変態する可能性がある一方、焼入性の高い合金鋼の厚い断面では、中心部にベイナイトまたはマルテンサイトが形成されることがある。表面スケール、炉内雰囲気、装入配置、撹拌、および断面厚さは、実際の冷却曲線を変化させる。そのため、最終組織を予測する際には、名目上の処理名称よりもCCT線図の方が有用である。[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
このため、処理状態は材料の記述に含めなければならない。ISO 683-1:2016は、非合金熱処理用鋼について、焼ならし状態および焼ならし焼戻し状態を含む状態を規定している。この状態は、単に現場でいう「軟化」の同義語ではない。ASTM A941-16は一般用語を規定しているが、特定のASTM規格における定義が同一の一般定義に優先するとしている。適用される製品規格、鋼種記号、断面寸法、初期状態、および指定された炉操作を、処理サイクルの基準としなければならない。安全上重要な規則にも、この区別は表れている。49 CFR § 179.500-6は、特定のタンク用鋼材について、焼なましまたは焼ならし後に焼戻しを行う処理を規定し、焼戻し温度を1000 °F未満としてはならないとしている。熱履歴は、工学的要求事項の一部である。
3. 実務における鋼の焼鈍の意味
焼鈍は、単一の固定された加熱・冷却スケジュールではない。これは、硬さ、延性、残留応力、炭化物の形態、結晶粒組織、または変態生成物を変化させるために選択される一連の処理である。したがって、名称だけでは不十分である。仕様書または手順書には、鋼種、処理前の状態、目標温度、保持時間、冷却方法、および最終的に要求される特性を明記すべきである。
用語は、適用される規格文書によっても異なる。ASTM A941-16は、鋼、ステンレス鋼、関連合金、およびフェロアロイに関する一般用語を規定しているが、特定のASTM規格における定義は、一般用語規格にある同一の定義に優先するとしている。この但し書きは重要である。なぜなら、製品規格や製造手順において、「annealed(焼鈍)」, 「process annealed(工程焼鈍)」, 「full annealed(完全焼鈍)」, 「stress relieved(応力除去)」が、それぞれ異なる状態を表すことがあるからである。
焼鈍は通常、出発材料よりも軟らかく、延性に富み、または寸法的に安定した状態を得ることを目的とする。焼ならしはこれとは異なる。焼ならしには通常、オーステナイト化に続いて静止空気または移動空気中での冷却が含まれ、従来の炉冷よりも微細で、平衡状態から離れた組織が形成される。この違いは外観上のものではない。冷却経路が、オーステナイトの分解時に形成される変態生成物を決定するからである。
工程焼鈍と完全焼鈍の違い
| 処理 | 変態範囲 | 主な目的 |
|---|---|---|
| 加工焼鈍 | 下部臨界温度範囲以下またはその近傍 | 冷間加工後の延性を回復する |
| 完全焼鈍 | オーステナイト領域まで | 硬さを低下させ、軟質な変態組織を生成する |
| 球状化焼鈍 | Ac1周辺での亜臨界処理または繰返し処理 | 加工または成形のために丸みを帯びた炭化物粒子を生成する |
| 応力除去焼鈍 | 通常はAc1未満 | 全体的なオーステナイト化を伴わずに残留応力を低減する |
工程焼鈍は、一般に下限臨界温度域以下、またはその近傍で実施される。National Bureau of Standardsは1935年、これを鉄基合金をその温度域以下またはその近傍まで加熱する処理として説明した。実務上、この処理は特に、冷間加工中に転位密度が高くなり、延性が低下した低炭素鋼の薄板、帯鋼、線材、その他の製品に適用される。
鋼は、回復が生じるのに十分な温度まで加熱され、温度と時間が許せば再結晶も生じるが、通常は完全にオーステナイトへ変態することはない。回復では、一部の格子欠陥が再配列し、残留応力が低減する。再結晶では、変形したフェライト結晶粒が、比較的ひずみのない新しい結晶粒に置き換わる。その結果、後続の成形工程において、伸びが向上する一方、降伏強さと硬さが低下する。正確な温度は鋼種に依存する。低炭素冷間圧延鋼に適用するスケジュールを、中炭素合金鋼やステンレス鋼種に安全に転用することはできない。
温度保持時間は重要である。短い保持では、冷間加工状態の一部だけが緩和され、大きな変形が残る可能性がある。長い保持では、再結晶粒の粗大化、表面酸化、または望ましくない寸法変化が生じることがある。帯鋼の厚さ、コイル形状、炉内雰囲気、および加熱の均一性も結果に影響する。したがって、「process annealed(工程焼鈍済み)」を完全軟化の同義語として扱うべきではない。
完全焼鈍では、異なる変態経路をたどる。鋼をオーステナイト域まで加熱し、断面全体が十分に均一な温度に達するまで保持した後、通常は炉内でゆっくり冷却する。亜共析炭素鋼または低合金鋼では、処理温度は通常、上限臨界温度Ac3を超える。そのため、冷却前にフェライトとパーライトがオーステナイトへ変態する。過共析鋼では、選択温度は通常Ac1を超え、Acm未満とする。これにより、過度な溶解と結晶粒成長を抑えながら、パーライト母相をオーステナイト化できる。これらは処理に関する説明であり、すべての鋼に共通する設定値ではない。
炉冷中、オーステナイトは比較的小さい過冷却でフェライトとパーライトへ変態し、多くの場合、比較的粗大なパーライトコロニーと、比較的軟らかい組織が形成される。完全焼鈍は、硬さを低下させ、適切な鋼種では被削性を向上させ、過去の熱間加工または鍛造による影響を低減できる。ただし、すべての鋼について最低限の硬さが得られることを保証するものではない。クロム、モリブデン、マンガン、ニッケルなどの合金元素は変態温度を変化させ、変態速度を遅らせる。そのため、一部の合金鋼では、修正焼鈍または別個の恒温処理が必要になることがある。
焼ならしでは、適用可能な鋼について通常約800–920 °Cを用い、その後、空気またはガス中で自由冷却する。 Limited evidence
焼ならしは、これらの用語を置き換えて使用できない理由を示している。鋼をオーステナイト化する点は同じであるが、その後、冷却炉内に置いたままにせず、空気またはガス中で冷却する。Bodycoteによる2024年の説明では、適用可能な鋼について、焼ならし温度域をおよそ800~920 °Cとし、その後、空気またはガス中で自由冷却するとしている。4140については、MITの実験室資料が、およそ850~875 °Cへの加熱、温度均一化のための保持、および室温までの空冷を規定している。これらの数値は、記載された材料と手順に適用されるものであり、あらゆる仕様において「4140」と呼ばれるすべての鋼に適用されるわけではない。
空冷では、制御された炉冷よりも速く熱が奪われる。その結果形成されるフェライト・パーライト組織は、一般により微細であり、完全焼鈍組織よりも高い強度と硬さを示す。焼ならしは、粗大な鍛造組織または鋳造組織を微細化し、組織の均一性を向上させることができる。一方、炉冷と比較して、ひずみまたは残留応力が増加する可能性がある。ISO 683-1:2016は、非合金熱処理用鋼について、焼ならし状態および焼ならし・焼戻し状態での納入条件を列挙している。これは、処理状態が単なる現場上の説明ではなく、指定された製品状態の一部であることを示している。
亜臨界焼鈍、球状化焼鈍、および応力除去
亜臨界焼鈍はAc1未満で実施されるため、材料全体のオーステナイト化は生じない。鋼種と処理サイクルによっては、回復、再結晶、炭化物の粗大化、または硬さの低下を促進できるが、新たなオーステナイト結晶粒組織を形成することはない。このため、延性または加工性の向上を目的とする場合でも、完全焼鈍とは異なる。
球状化焼鈍は、より具体的な亜臨界処理または繰返し処理である。この処理により、パーライト中の層状セメンタイトが、フェライト中に分散した丸みを帯びた、または球状の炭化物粒子へ変化する。普通炭素鋼および合金工具鋼では、この形態により、微細なパーライト組織と比較して切削抵抗が低下し、冷間成形性が向上する。これは、機械加工前または後続の焼入れ処理前に使用されることが多く、特にパーライトまたはセメンタイト網が切削を困難にする高炭素鋼種に適用される。
球状化焼鈍に影響する要因
- 温度 サイクルはAc1の直下にとどめることも、Ac1を繰り返し通過させることもある。
- 前処理状態 炭素含有量、合金添加、鍛造履歴、および炭化物分布が結果に影響する。
- 時間 時間不足では層状炭化物が残る可能性があり、過度の加熱では炭化物を溶解しすぎる可能性がある。
- 検証 硬さだけでは十分な球状化を証明できないため、金属組織学的検査が必要になる場合がある。
球状化サイクルでは、Ac1直下で長時間保持する方法、Ac1を繰り返し通過させる方法、または変態温度域を極めて遅く冷却しながら加熱する方法などがある。適切な方法は、炭素含有量、炭化物形成合金元素の添加量、過去の鍛造履歴、および要求される炭化物分布によって異なる。過度に高い温度では、炭化物が過剰に溶解し、より望ましくない組織が形成される可能性がある。時間が不十分であれば、層状炭化物が残ることがある。硬さの値だけでは、球状化が十分であることを証明できない。金属組織学的検査が必要になる場合がある。
応力除去焼鈍は、別の目的で行われる。これは、鋼全体を意図的にオーステナイトへ変態させることなく、溶接、機械加工、冷間成形、不均一な冷却、または製造によって生じた残留応力を低減する処理である。処理は通常Ac1未満で行い、熱の均一化と応力緩和に十分な時間保持した後、応力の再導入を抑えるために制御冷却する。硬さはわずかにしか変化しない場合がある。これを「焼鈍」と呼んでも、完全焼鈍と同じ意味での軟化処理になるわけではない。
応力除去では、使用上の制約も考慮しなければならない。溶接部品には、低温保持だけでは除去できない局所的なミクロ組織、水素、または冶金反応が存在する可能性がある。用途によっては、適用規格が一連の完全な処理を規定している。例えば、49 CFR § 179.500-6は、特定の鋼製タンクについて、焼戻しに先立って焼鈍または焼ならしを行う処理を規定しており、焼戻し温度は1000 °F未満としてはならないとしている。この安全上重要な要求事項を、一般的な「焼鈍」という指示に置き換えることはできない。
炉冷と変態速度の制御
従来の焼鈍では、変態速度が組織と特性の双方を決定するため、制御冷却が重要となる。オーステナイト化後、鋼は臨界温度域を、マルテンサイトまたは過剰な量のベイナイトではなく、フェライトとパーライトが形成されるほどゆっくり通過しなければならない。炉冷が一般的なのは、炉によって冷却速度を低下させ、表面と中心部との温度勾配を抑制できるためである。
炉は、単純に何も考えず電源を切ればよいわけではない。大断面材では、中間温度で保持したり、プログラム制御下で冷却したり、中心部が変態温度域を通過した後に初めて炉から取り出したりする場合がある。表面が中心部より大幅に先行して冷却されると、差動収縮によってひずみや残留応力が発生する可能性がある。断面寸法、装入密度、炉内循環、放射率、および雰囲気はいずれも、実際の熱履歴に影響する。同じ炉温に設定した2つの部品でも、異なる冷却速度を経験することがある。
合金鋼では、この制御がさらに難しくなる。マンガン、クロム、モリブデン、ニッケルは、パーライト反応およびベイナイト反応を遅らせる可能性がある。そのため、普通炭素鋼では軟らかいフェライト・パーライト組織を生じさせる冷却速度が、合金鋼種ではより硬い変態生成物を生じさせることがある。過去の冷間加工は蓄積エネルギーと再結晶挙動を変化させ、過去の鍛造は結晶粒径と炭化物分布を変化させる。したがって、サイクルを選択する前に、要求硬さ、被削性、延性、寸法安定性、および後続の焼入れに対する応答を明確にしなければならない。
実務上の中心的な原則は単純である。鋼種と処理前の状態を特定し、関連する臨界温度を定め、均一に加熱し、変態温度域を通過する冷却を制御することである。「焼鈍済み」という言葉は、その背後にある熱履歴が分かって初めて意味を持つ。
4. 実務における鋼の焼ならしの意味
焼ならしは、単なる「軟化」の気軽な同義語ではなく、定義された熱履歴である。その工程は、鋼をオーステナイト領域まで加熱し、対象断面が必要な温度に達するのに十分な時間保持した後、静止または流動する空気あるいはガス中で自由冷却する、というものである。ワークをスイッチを切った炉内に残し、意図的に緩やかな冷却曲線に従わせる処理ではない。この違いによって、変態経路、得られる結晶粒組織、硬さ、残留応力状態が変化する。
用語は、適用される規格文書とも結び付けて扱わなければならない。ASTM A941-16は、鋼、ステンレス鋼、関連合金、およびフェロアロイに関する一般用語の参照規格であるが、特定のASTM規格における定義は、一般用語規格にある同一の定義に優先すると規定している。したがって、製品規格の文言が異なる場合は、製品規格が適用を決定する。例えば、ISO 683-1:2016は、「焼ならし」および「焼ならし焼戻し」を含む状態で供給される非合金熱処理用鋼を示している。これらの呼称は、単に炉の操作者が意図した処理ではなく、材料の状態を表すものである。
オーステナイト化後の空冷またはガス冷却
焼ならしでは、鋼を該当する臨界変態域より高い温度まで加熱し、既存のフェライト、パーライト、ベイナイト、その他の組織を実質的にオーステナイトへ変態させる。オーステナイトは、鉄中に炭素が固溶した面心立方構造の固溶体である。加熱によって一部の炭化物も溶解し、従前の圧延、鍛造、鋳造、または不均一な冷却によって生じた組織上の履歴の多くが取り除かれる。ただし、その程度は合金組成と温度に大きく左右される。
必要な温度は鋼種ごとに異なる。Bodycoteは、焼ならしの一般的な実施温度としておよそ800~920 °Cを示しているが、この範囲は一例であり、普遍的な規定ではない。普通炭素鋼、クロムまたはモリブデンを含む低合金鋼、そしてマイクロアロイ鋼種は、臨界温度も炭化物の溶解要件も同一ではない。断面厚さ、炉の精度、処理前の組織、雰囲気、適用される材料規格も重要である。過度の加熱は、不十分な加熱と同様に有害となり得る。
AISI/SAE 4140に関する有用な実験室向けの参考資料では、焼ならし温度をおよそ850~875 °Cとし、温度均一化のために保持した後、室温まで空冷する条件を示している(MIT, 2007)。この範囲を1045、8620、ステンレス鋼、または圧力容器用鋼種にそのまま適用することはできない。適切な設定温度は通常、鋼種規格、承認済みの熱処理手順、または妥当性確認済みの炉操業条件に基づいて決定される。

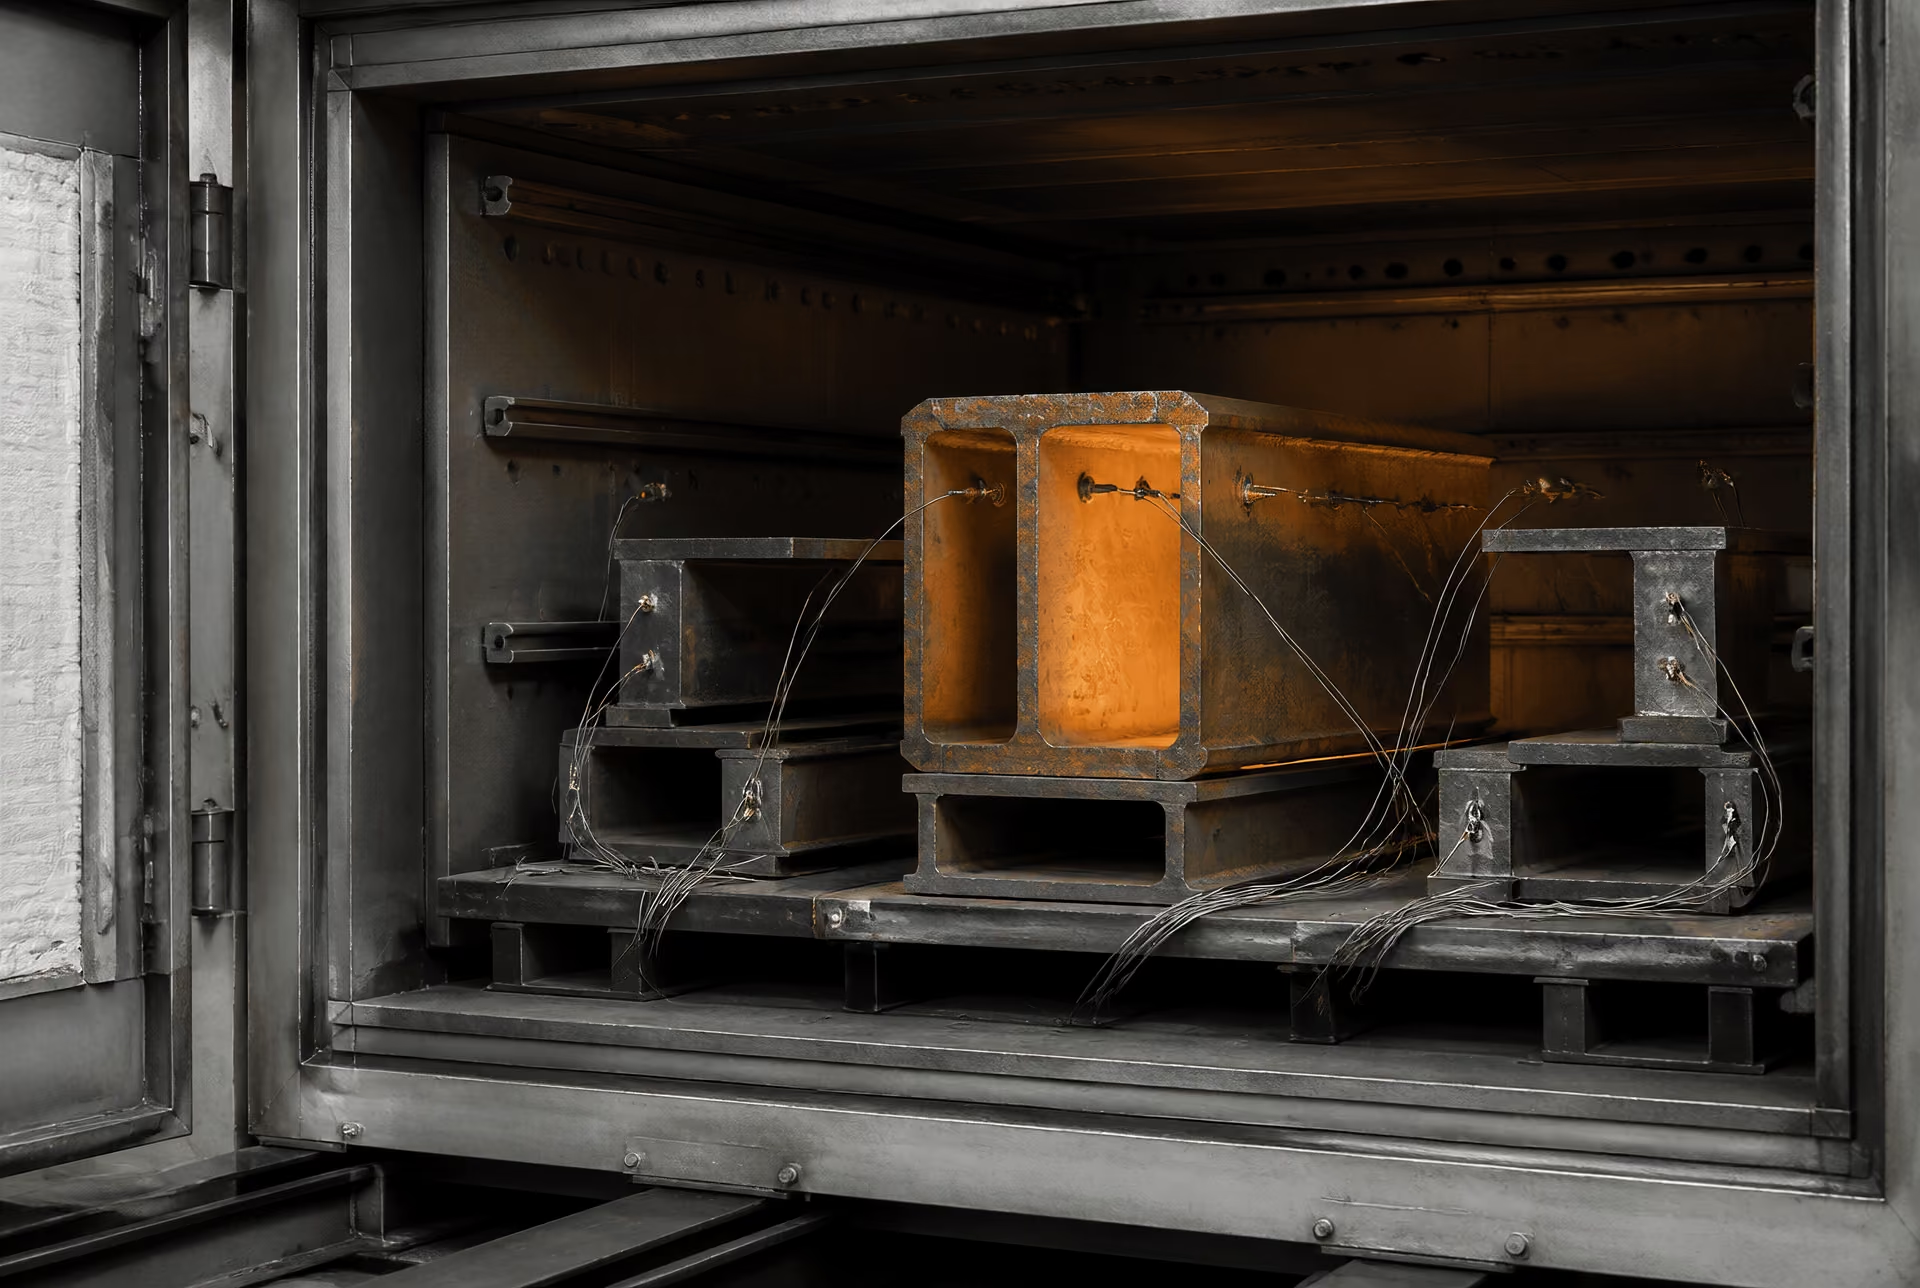
保持によって、部材の中心部が目標温度に近づく時間が確保され、オーステナイト化反応が進行する時間も与えられる。薄い試験片は短時間で均熱できる場合があるが、大型鍛造品でははるかに長い時間を要する。したがって、保持時間は、炉への装入状態や熱測定から切り離した、ミリメートル当たり何分という普遍的な数値ではない。処理では、不要な結晶粒成長を生じさせず、意図したオーステナイトを形成しなければならない。
冷却は、鋼が炉から出た時点、または強制循環が始まった時点から開始される。「空冷」は、室内の静止空気、流動する空気、または制御されたガス流を意味し得るが、これらの条件は冶金学的に同一ではない。大きな断面では、中心部は表面よりゆっくり冷却される。小さな断面では、かなり微細なフェライト・パーライト組織を形成するほど速く冷却される場合がある。パーライトまたはベイナイトの生成を遅らせる合金元素も結果を変化させるため、一部の鋼種では、規定された冷却速度または後続の焼戻し処理が必要となる場合がある。
オーステナイトが変態域を通過して冷却されると、炭素が再分配され、新たな組織構成相が形成される。多くの焼ならし低炭素鋼および中炭素鋼では、通常、フェライトとパーライトの混合組織が生成し、その割合は炭素含有量と冷却速度によって決まる。空冷された組織は、対応する炉冷焼なまし組織より一般に微細で、硬い。高炭素鋼または合金鋼では、パーライト、ベイナイト、その他の変態生成物の割合が異なる場合があるため、「焼ならし」が一つの普遍的な組織を保証するわけではない。
National Bureau of Standardsは1935年、焼ならしを、臨界域より約100 °F高い温度まで加熱し、その後静止空気中で冷却する処理として説明した。この歴史的な説明は、プロセス焼なましとの本質的な違いを捉えている。プロセス焼なましは、同機関によれば、下部臨界温度域以下またはその近傍で行われる。現代の規格では鋼種ごとに詳細が改められているが、中心となる工程は現在も明確である。すなわち、オーステナイト化した後、炉冷スケジュールを課すのではなく、開放状態で冷却することである。
再結晶、結晶粒微細化、組織の均質化
焼ならしによって、変形した、または不均一な処理前組織を、新たなオーステナイト結晶粒の集団に置き換えることができる。鍛造品または圧延材では、変形によって結晶粒が伸長し、転位が導入され、方向によるばらつきが生じている。鋼がオーステナイト領域に達すると、回復および再結晶に関連する過程によって、この変形組織の多くが除去される。新しいオーステナイト結晶粒が核生成して成長し、その後の冷却中の変態によって、旧オーステナイト結晶粒に対応したフェライトおよびパーライトが形成される。
このため、焼ならしはしばしば結晶粒微細化処理と説明される。ただし、この表現には条件がある。炉が高温に達したというだけで、処理による微細化が保証されるわけではない。オーステナイト結晶粒径は、初期組織、最高到達温度、保持時間、加熱速度、合金添加、冷却条件に依存する。適度なオーステナイト化処理によって、鍛造品から受け継いだ組織よりも均一で微細な組織を得られる場合がある。一方、必要温度を大きく上回る温度で長時間保持すると、粗大なオーステナイトが形成され、その後に変態するフェライト・パーライト組織も比較的粗大になる可能性がある。
この処理は、組織の不均一性を低減することもできる。鋳鋼には、偏析、粗大な樹枝状晶領域、局所的に異なる相分布が存在する場合がある。鍛造や圧延によって、帯状組織、伸長した結晶粒、ひずみおよび温度のばらつきが残ることもある。焼ならしは、冷却前のオーステナイト状態をより均一にし、拡散と変態によってこれらの領域間に見られるコントラストの一部を低減する。しかし、著しい化学偏析を消失させたり、き裂を修復したりするものではない。また、大型部材では表面と中心部が異なる冷却速度を経験するため、すべての位置を同一にすることもできない。
得られる微細化は、工学的性質に影響する。より均一なフェライト・パーライト分布は、硬さおよび引張応答の一貫性を高め、方向によるばらつきを低減し、機械加工または後続の硬化処理に向けた、より予測しやすい初期状態を提供する。焼ならしによって残留応力の一部が緩和される場合もあるが、専用の応力除去サイクルとして扱うべきではない。冷却後の応力状態は、形状、拘束、熱勾配、変態ひずみに依存する。
同様に、「均質化」という用語も慎重に使用しなければならない。焼ならしは組織の均一性を高める処理であり、鋳造合金における長距離の化学偏析を低減することを目的とした高温均質化処理と同じではない。炭素と置換型合金元素はすべて同じ速度で拡散するわけではなく、焼ならし時の保持時間は、大きな組成勾配を解消するには短すぎることが多い。実際に得られるのは組織調整であり、化学的な完全均質化ではない。
なぜ焼ならしは単に速い焼なましではないのか
焼なましと焼ならしは、いずれもオーステナイト域までの加熱から始めることができるが、冷却スケジュールが十分に異なるため、異なる材料が生成する。完全焼なましでは通常、炉冷、または意図的に緩やかで規定された別の冷却方法を用いるため、変態は平衡に近い条件で進行する。その結果、より粗いフェライト・パーライト組織、低い硬さ、ならびに向上した延性または被削性が得られる傾向がある。焼ならしでは自由空冷またはガス冷却を用いるため、より速く熱が奪われ、通常はより微細な変態生成物と、より高い強度および硬さが得られる。
この違いは、単に処理時間の問題ではない。冷却速度は、フェライトおよびパーライトが生成する温度、パーライト層間隔、炭素拡散の程度、ならびに合金鋼におけるベイナイト生成の可能性を変化させる。焼ならしを施した4140部材と、炉冷して焼なました4140部材は、表示上同じ相を共有する場合でも、硬さや、その後の焼入れに対する応答が大きく異なる可能性がある。焼ならしサイクルを「速い焼なまし」と呼ぶと、こうした変態上の違いが見えなくなる。
焼ならしは、前工程によって許容できない組織が残った場合、または規定された焼ならし供給状態が必要な場合に選択される。鍛造品を機械加工前に調整し、熱間加工製品の組織を微細化し、鋳造後の不均一性を低減し、焼入れ・焼戻し前の再現性ある初期状態を提供することができる。しかし、最大限の軟らかさを得るために常に適切な処理とは限らない。低硬さと容易な機械加工が主な要求事項である場合は、完全焼なましが指定されることがある。
また、焼ならしが常に最終処理となるわけでもない。連邦規則49 CFR § 179.500-6には、安全上重要な例として、規定されたタンク鋼の処理を、焼なましまたは焼ならしの後に焼戻しを行うものとし、焼戻し温度を1000 °F以上とする規定がある。この例は、処理名だけでは不十分である理由を示している。最終的な性質は、完全な処理順序に依存するからである。
したがって、妥当な焼ならし手順では、鋼種、臨界温度の根拠、オーステナイト化温度、均熱または保持方法、冷却媒体と循環条件、断面寸法、ならびに後続の焼戻し要件を特定しなければならない。これらの詳細がなければ、「焼ならし済み」という記述は不完全である。
5. 焼なましと焼ならし:熱履歴に基づく比較
焼なましと焼ならしは、「軟化」を意味する互換可能な名称ではない。これらは異なる熱履歴を示しており、その違いは主に、オーステナイトの生成と冷却速度との関係にある。焼なましでは通常、制御された徐冷によって、比較的軟らかく、応力が除去され、機械加工しやすい状態を得ることを目指す。一方、焼ならしでは一般に、オーステナイト領域まで加熱した後、空気またはガス中で冷却することにより、微細で均一性の高いフェライト–パーライト組織を得ることを目指す。
具体的な処理は、鋼種、断面寸法、前加工、炉の制御、雰囲気、および適用される製品規格によって異なる。ASTM A941-16は鋼および関連合金に関する一般用語を規定しているが、特定のASTM規格における定義は、一般用語規格にある同一の定義に優先すると明記している。したがって、熱処理担当者はハンドブックに記載された一般的な温度をそのまま適用するのではなく、該当する材料規格を確認しなければならない。
加熱範囲とオーステナイトの生成
加熱によって、起こり得る変態が決まる。亜共析炭素鋼では、上部臨界温度Ac3より十分高い温度まで加熱すると、対象となる断面全体にオーステナイトが生成する。冷却時には、合金元素、冷却速度、または炭素含有量によって変態経路が変化しない限り、このオーステナイトは主にフェライトとパーライトに変態する。過共析鋼では、Ac1およびAcmを基準に処理条件を設定する場合があり、セメンタイトを完全に固溶させることが必ずしも目的となるわけではない。クロム、モリブデン、ニッケル、マンガン、シリコンなどの合金元素の添加は、臨界温度、拡散速度、焼入性、および変態生成物を変化させる。
焼ならしでは通常、臨界範囲を超えてオーステナイト化し、断面全体が所定温度に達するのに十分な時間保持した後、材料を炉から取り出して自由冷却する。Bodycoteは2024年、焼ならしについて、新しいオーステナイト結晶粒を生成するため、およそ800~920 °Cまで加熱し、その後、空気またはガス中で自由冷却すると説明している。この範囲は工程の説明であり、普遍的な指示ではない。4140鋼については、2007年のMITの実験室資料が、焼ならし温度としておよそ850~875 °Cを示しており、温度均一化のための保持後、空冷するとしている。異なる断面厚さや炉の配置では、異なる均熱時間が必要になることがあり、同じ公称設定温度でも結果が異なる場合がある。
焼なましには複数の処理が含まれるため、「焼なまし温度」という表現に単一の意味はない。完全焼なましでは、適切な炭素鋼または低合金鋼を通常オーステナイト化した後、炉内で徐冷する。これに対してプロセス焼なましは、冷間加工後の低炭素鋼に適用されることが多く、下部臨界温度域より低い温度、またはその近傍で実施される場合がある。National Bureau of Standardsは、1935年に発行したCircular 409でこの区別を示している。プロセス焼なましでは、完全焼なましまたは焼ならしサイクルによって生じるものと同じオーステナイト結晶粒組織を形成することなく、延性を回復できる。
臨界範囲を超えて加熱しても、最終的に微細な結晶粒が得られるとは限らない。過度な温度、過度に長い均熱時間、または繰り返しの加熱は、粗大なオーステナイト結晶粒を生じさせる可能性がある。焼ならしでは、鋼を再加熱して変態させるため、以前の粗大または不均一な組織が微細化されることが多いが、微細化の程度は選択した温度とサイクル数に依存する。炉内操作が適切に管理されていれば、焼なましでも有用で均一な組織を得ることができる。焼なましは、単に管理されていない焼ならしではない。
| 処理 | 主な目的 | 代表的な熱処理範囲 | 冷却方法 | 予想される組織 | 寸法変化のリスク | 一般的な後工程 |
|---|---|---|---|---|---|---|
| プロセス焼なまし | 冷間加工後の延性を回復し、成形応力を低減する | 下部臨界範囲以下またはその近傍。鋼種に依存 | 制御された炉冷または指定された徐冷 | 再結晶フェライトまたは軟化フェライト。組織は加工前の変形状態に依存 | 通常は低いが、残留応力の除去によって変形が生じることがある | 冷間成形、曲げ、引抜き、軽切削 |
| 完全焼なまし | 硬さを低下させ、被削性を改善し、より軟らかいフェライト–パーライト状態を得る | 鋼種に適したオーステナイト化範囲 | 炉冷またはその他の徐冷・制御冷却 | 焼ならし状態より粗いフェライト–パーライトとなるのが一般的 | 中程度。緩やかな温度勾配と応力除去がなお影響する | 荒加工、成形、後続熱処理 |
| 焼ならし | 組織を微細化または均質化し、指定された納入状態を確立する | 臨界範囲より高い温度。多くは約800~920 °Cだが、鋼種に依存 | 静止空気、攪拌空気、またはガス | 一般に、より微細なフェライト–パーライトと、より均一な旧オーステナイト結晶粒径 | 炉冷より高い。表面と中心部の冷却差による | 機械加工、検査、焼入れ・焼戻し、製作 |
| 焼ならし・焼戻し状態 | 焼ならし後の強度、靭性、残留応力を調整する | 焼ならし範囲に続き、鋼種に応じた焼戻し | 焼ならし後は空冷またはガス冷却、焼戻し後は制御冷却 | 焼戻しフェライト–パーライト、または鋼種に応じたその他の焼戻し生成物 | 両工程と断面寸法によって管理される | 実使用、溶接施工認定、最終機械加工 |
| 処理 | 冷却方法 | 典型的な特性傾向 |
|---|---|---|
| 加工焼鈍 | 制御された炉冷または規定された徐冷 | 冷間加工後の降伏強さの低下および伸びの向上 |
| 完全焼鈍 | 炉冷または制御された徐冷 | 硬さの低下および被削性の向上 |
| 焼ならし | 静止空気、攪拌空気、またはガス | より微細な組織、ならびに一般に高い強度および硬さ |
| 焼ならし焼戻し | 焼ならし後に空気またはガスで冷却し、その後、制御された焼戻しを行う | 強度、靭性、および残留応力を調整する |
この表は傾向を示すものであり、特性を保証するものではない。ISO 683-1:2016は、非合金熱処理用鋼の技術的納入状態の一つとして、焼ならし状態および焼ならし・焼戻し状態を挙げている。この表現は重要である。処理状態は、製造後に現場で付加される単なる説明ではなく、製品要求事項の一部だからである。
冷却媒体と冷却速度の影響
多くの実用的な比較において、決定的な違いは冷却にある。炉冷による焼なましでは、材料が高温に長時間保持されるため、炭素の拡散と変態が平衡に近い状態で進行する。この結果、同程度にオーステナイト化した状態から空冷した場合と比べて、パーライトの層間隔が粗くなり、硬さが低くなることが多い。特に強い合金化がなされていない材料では、切削が容易になり、延性も高くなることが多い。
焼ならしでは、鋼を炉から取り出し、静止空気、移動空気、または制御されたガス流にさらす。Karlsruhe Institute of Technologyの用語集では、焼ならしを、均一な結晶粒径と組成を促進するため、オーステナイト化後に大気中で冷却する処理と定義している。一般に、冷却速度が速いほど、炉冷よりも微細な変態生成物が形成される。微細なパーライト層間隔と、より微細化されたフェライト網状組織により、焼ならし状態では完全焼なまし状態と比べて降伏強さおよび引張強さが高くなることが多い。一方、硬さは増加し、被削性は低下する場合がある。
空冷は、一定の単一冷却速度ではない。薄板は周囲のガス温度に速やかに近づくことがある一方、重量鍛造品の中心部は、表面が冷却された後も長時間高温のまま残る。ファン、ガス組成、ラックの配置、部品間隔、および炉から取り出す際の温度はすべて、冷却曲線に影響する。大型断面では、中心部が焼なまし組織に近い状態までゆっくり冷却される一方、表面にはより硬い組織が形成されることがある。焼入性が大きい合金鋼では、空冷であっても一部の領域にベイナイトまたはマルテンサイトが生成する可能性がある。したがって、断面寸法と鋼種の情報を伴わない「焼ならし」という表示は不完全である。
同じ問題は炉内焼なましにも当てはまる。「炉冷」は、プログラムされた冷却速度、炉の電源を切る操作、変態域を通過させる段階的冷却、または低温域への移送を意味することがある。これらの操作によって、パーライト形態、残留応力、寸法変化は異なる結果となり得る。変態域を通過する冷却は特に重要である。これは、オーステナイトの分解に伴って体積変化が生じるためである。最終硬さが許容範囲内であっても、不均一な冷却によって薄肉部品が曲がったり、厚肉部品に応力が残ったりすることがある。
焼ならしは、処理条件が適切に選択されていれば、化学的および組織的な偏析帯を低減することもできるが、あらゆる偏析の影響を消去できるわけではない。強い合金偏析、鍛造流線、溶接部、および脱炭は、1回のサイクル後にも残る可能性がある。規格によっては、2回目の焼ならし処理、拡散処理、または別の焼入れ・焼戻し工程が必要となる場合がある。
硬さ、強度、延性、被削性における一般的な違い
通常の比較は明快である。完全焼なましではより軟らかい状態が得られ、焼ならしではより高い強度と、より微細な組織が得られることが多い。焼なまし鋼は一般に切削抵抗が低く、被削性に優れるが、非常に軟らかい鋼では長く扱いにくい切りくずが生じることがある。焼ならし鋼では、徐冷によって形成される組織よりもフェライト–パーライト組織が微細で粗大でないため、降伏強さ、引張強さ、および局所的な変形に対する抵抗が高くなることが多い。
延性は、単一の規則によって順位付けすることはできない。焼ならしは、粗大な組織、偏析した組織、または過熱された組織に代わる処理として用いられる場合、均一伸びや靭性を改善することがある。しかし、適切に実施された完全焼なましと比較すると、より高い硬さと微細なパーライトによって、一部の鋼種では延性が低下することがある。炭素含有量、合金含有量、介在物形状、結晶粒径、および試験方向はいずれも結果に影響する。厚さによって冷却速度が変化するため、同じ鋼種で公称上同じ処理を施した2本の棒材でも、引張特性や硬さの値が異なる場合がある。
事前の冷間加工も比較を変える。工程焼鈍はオーステナイト化を行わずに成形性を回復させることができる一方、焼ならしは変形した組織を完全に置き換えられるものの、熱ひずみをより多く生じさせる可能性がある。4140では、焼ならしは焼入れ・焼戻し前の中間準備として行われることが多く、最終的な軟質切削加工状態ではない。低炭素鋼板では工程焼鈍が適切な処理となる場合がある一方、鍛造された中炭素鋼部品では、完全焼鈍または焼ならしが指定されることがある。
正しい選択は、必要とされる熱履歴に従って決まる。材料規格の状態記号、臨界温度、断面寸法の制限、硬さまたは機械的性質の要件、ならびに後工程の溶接または機械加工手順を使用する。連邦規則 49 CFR § 179.500-6は、安全性が重要な用途におけるこの点を示している。特定の鋼製タンクの処理として、焼鈍または焼ならしの後に焼戻しを行い、焼戻し温度を1000 °F以上とすることを規定している。どちらの用語も、それだけでは完成後の性質を定義しない。加熱経路、冷却経路、そして後続の処理がそれを決定する。
6. 炭素鋼、低合金鋼、および4140における鋼種別の実務
熱処理サイクルは、焼鈍済みまたは焼ならし済みという語だけから選択することはできない。まず鋼種を特定し、次に適用される製品規格または工程規格、事前の金属組織、断面寸法、炉の操作手順を確認する。同じ炉設定温度でも、鋼種が異なれば変態経路が異なる場合がある。また、名目上は正しいサイクルであっても、ワークの中心部が意図した温度に達していなければ失敗する可能性がある。
ASTM A941-16は、鋼、ステンレス鋼、関連合金、およびフェロアロイに関する一般用語を規定しているが、特定のASTM規格における定義が同一の一般定義に優先すると定めてもいる。この但し書きは重要である。「焼ならし」は工程の説明であって、普遍的な処方ではない。例えばISO 683-1:2016では、非合金熱処理鋼について、焼ならし状態および焼ならし・焼戻し状態を、指定された納入状態として扱っている。したがって、熱的状態は材料の呼び方および受入れ要件の一部であり、製造後に工場が付記する単なる注記ではない。
普通炭素鋼と炭素含有量の役割
炭素含有量は、相の割合とオーステナイト化に必要な温度範囲の両方を変化させる。共析組成未満の炭素を含む亜共析普通炭素鋼では、上部臨界温度を超えて加熱すると、既存のフェライトが溶解した後にオーステナイトが生成する。冷却時には、残りのオーステナイトが共析温度付近で変態する前に、初析フェライトが生成する。最終組織は一般にフェライトとパーライトであり、その相対量は炭素含有量と冷却速度に大きく左右される。
この説明は概念的なものであり、鋼種規格に代わるものではない。一般に、低炭素鋼は、徐冷焼鈍または空冷焼ならしのいずれを行っても、フェライト分率が大きくなり、焼鈍後の硬さが低くなる。炭素含有量を共析組成に近づけると、パーライト分率が増加し、通常は強度と硬さが上昇する。また、熱収支も変化する。より多くの炭素をオーステナイト中に溶解させる必要があり、許容される過熱余裕は、指定された化学成分と結晶粒度の目標に依存する。
共析組成以上の鋼を含む高炭素鋼では、異なる経路をたどる。初析フェライトではなく初析セメンタイトが生成することがあり、過度のオーステナイト化は粗大結晶粒や、望ましくない炭化物の溶解を促進する可能性がある。両方の材料に対して同じサイクルを「焼鈍」と呼ぶと、こうした違いが隠れてしまう。完全焼鈍では通常、オーステナイト領域まで加熱し、変態と均質化のために保持した後、制御された低い速度で、しばしば炉内で冷却する。National Bureau of Standardsは1935年、工程焼鈍を、下部臨界温度範囲以下またはその近傍で鉄基合金を加熱する処理と説明しており、これは完全焼鈍および焼ならしとは異なる。
これに対して焼ならしでは、鋼をオーステナイト化し、静止空気または流動空気中で自由に冷却させる。National Bureau of Standardsは、この処理を臨界範囲よりおよそ100 °F高い温度まで加熱した後、静止空気中で冷却するものと説明している。Bodycoteの2024年の説明では、焼ならしの広い温度範囲をおよそ800~920 °Cとしており、その間に新しいオーステナイト結晶粒が生成し、その後、空気またはガス中で自由冷却される。この範囲は工程の説明には有用であるが、すべての炭素鋼を一つの温度まで加熱せよという指示ではない。
空冷は炉冷より速いため、パーライトは一般に微細になり、焼ならし鋼は完全焼鈍状態よりも強く、硬くなることが多い。結果は質量に依存する。同じ溶解材から作られた厚い鍛造品に比べ、薄い部品は十分に速く冷却され、はるかに微細な変態組織を生じることがある。逆に、大きな断面では中心部の冷却が遅くなり、表面組織とは異なる中心部組織が形成される可能性がある。炉の制御装置が記録するのは炉内温度であって、ワークがその温度に達したことを証明するものではない。
したがって、炭素鋼に関する実務上の問題は、「鋼を焼ならしする温度は何度か」ではない。「この鋼種と断面寸法において、指定されたフェライト、パーライト、結晶粒度、硬さ、および寸法結果を得るには、どの温度と冷却条件が必要か」である。答えは、該当する材料規格、熱処理仕様、または認定済みの手順から得なければならない。
低合金鋼と焼入性
合金元素による変化は、設定温度をわずかに調整するだけでは済まないほど、焼ならしの実務に大きな影響を及ぼす。オーステナイトに溶解した元素は、臨界温度を移動させ、炭素の活量を変化させ、フェライトおよびパーライトの生成を遅らせ、炭化物の安定性を変え、オーステナイト結晶粒の成長を変化させる可能性がある。連続冷却変態線図に示される変態開始時間および終了時間が長時間側へ移動することで、普通炭素鋼ではパーライトを生成する領域でも、空冷によってベイナイトまたはマルテンサイトが生成する場合がある。
焼入性 所定の冷却条件下で、鋼がより硬い変態生成物を形成できる深さまたは程度。最高硬さと同じものではない。
これが焼入性の中心的な意味である。焼入性は最高硬さと同じではない。焼入性とは、所定の冷却条件下で、鋼がより硬い変態生成物を形成できる深さまたは範囲を表す。焼入性の高い低合金鋼は、同じ炉処理を受けた場合でも、厚い断面の空冷に対して普通炭素鋼よりはるかに強く応答することがある。その場合、表面、中間部、中心部の冷却速度が金属組織学的に重要になる。
合金化によって、「臨界範囲を超えて」という指示も不十分になる可能性がある。下部および上部臨界温度は、単純な鉄–炭素状態図から予測される値と異なることがあり、該当する変態範囲を超えて必要となる過熱量は、鋼種、事前状態、結晶粒度の目標、および加熱方法に依存する。過度に高い温度で長時間保持すると、残存させる予定だった炭化物が溶解し、オーステナイト結晶粒が粗大化し、ひずみが増加し、後続の変態組織の焼入性が高くなる可能性がある。保持時間が短すぎると、未溶解成分が残ったり、中心部の変態が不完全になったりすることがある。
冷却媒体も同じように注意深く指定しなければならない。炉冷、静止空冷、送風冷却、およびガス冷却は、互換可能な表現ではない。焼ならしでは、慣例的にオーステナイト化後に開放空気中で冷却する。Karlsruhe Institute of Technologyの用語集では、オーステナイト化に続く開放空気冷却を定義上の一連の工程としている。焼鈍では、硬さを低下させ、被削性または延性を改善するため、あらかじめ定めた低い冷却速度、または炉冷を用いる。この違いは熱履歴に基づくものであり、事後的に付けるラベルではない。
低合金材料では、要求される機械的性質と適用規格によっては、焼ならし後に焼戻しが必要になる場合もある。焼ならし組織が自動的に最終状態になるわけではない。安全性が重要な例として、49 CFR § 179.500-6は、タンク用鋼の処理について、焼鈍または焼ならしに続けて焼戻しを行い、焼戻し温度を1000 °F以上と規定している。この規則は、「焼ならし済み」という記述を完全な性質仕様として扱えない理由を示している。
断面寸法は依然として決定的である。熱伝達計算、熱電対による測定、装荷配置、炉内の循環、放射率、治具との接触はすべて、実際の冷却曲線に影響を及ぼす。大型部品の中心部が変態温度を上回ったままである間に、表面ではすでに変態が進行していることがある。したがって、製造手順では、時間計測の基準を定義すべきである。それは炉温、装荷物温度、記録されたワーク用熱電対の温度、または断面厚さに基づく承認済みの規則のいずれかである。「1時間保持」という指示は、開始状態と温度均一化が定義されていなければ、金属組織学的に固定された意味を持たない。
およそ850~875 °CにおけるMITの4140焼ならし例
代表的な具体例として、AISI/SAE 4140が挙げられる。これはクロム–モリブデン低合金鋼であり、空冷に対する応答は普通炭素鋼と同じではない。合金元素の添加によって焼入性が高まり、変態速度論にも影響が及ぶため、断面寸法と冷却環境によって、生成するフェライト、パーライト、ベイナイト、またはマルテンサイトの割合が変化する可能性がある。4140の手順を適用する前に鋼種を確認しなければならない。炭素含有量が名目上近いからといって、別の鋼が金属組織学的に互換となるわけではない。
2007年のマサチューセッツ工科大学(MIT)の実験室向け資料では、4140の焼準処理として、約 850~875 °C までオーステナイト化し、温度を均一化するために保持した後、室温まで空冷する方法が示されています。この3つの工程は一体として扱う必要があります。加熱温度によってオーステナイト状態の出発条件が形成され、保持によって炉内雰囲気だけでなく実際の試験片全体が温度平衡に達し、空冷によって変態経路が決まります。保持を省略したり、空冷を炉冷に変更したりすれば、処理内容は変わります。
MITの処理条件は、実験室または教育用の参考条件であり、そのまま生産仕様になるものではありません。この条件だけでは、AISI/SAE 4140から製造されるあらゆる部品について、許容結晶粒度、硬さ、引張特性、変形限度、雰囲気制御、装入密度、熱電対の位置、受入基準などは定められません。生産仕様では、異なるオーステナイト化温度、断面厚さに基づく規定保持時間、炉内温度均一性の管理、または後続の焼戻し処理が要求される場合があります。適用される材料規格および図面が優先されます。
4140では、実際のワーク温度が特に重要です。これは、焼入性が比較的高く、空冷の影響がより大きくなるためです。小さな実験室用クーポンは急速かつ均一に冷却できますが、大型の軸、鍛造品、または形状が不規則な部品が同じ冷却曲線に従うとは限りません。変態は中心部より先に縁部で始まることがあり、変態の進行に伴って拘束された断面には残留応力が生じる可能性があります。炉の設定温度だけを記録しても、処理品質の証拠としては不十分です。
正しい実務では、鋼種を特定し、要求される状態を明確にし、指定されたオーステナイト化温度範囲を選定し、ワークでの温度平衡を確認し、冷却方法を管理します。焼なましと焼準は、いずれも加熱および冷却操作として説明できますが、炭素鋼および低合金鋼では、その温度、速度論、組織、目的は異なります。両者を互換可能なものとして扱うのは、工程上の誤りです。
7. 炉の運用と工程変数
炉の運用方法によって、指定された焼なましまたは焼準処理が、手順で意図された鋼材断面に実際に到達するかどうかが決まります。炉の制御器が850 °Cを表示していても、厚い鍛造品の中心部は大幅に低い温度にとどまっている可能性があります。また、表面に取り付けた熱電対が目標温度を示していても、密に詰め込まれた装入物の内部には温度の低い部品が含まれていることがあります。したがって、表示値は炉の設定値または炉内ゾーンの測定温度であって、すべてのワークの温度を自動的に示すものではありません。
この区別が重要なのは、焼なましと焼準が変態温度および冷却履歴に依存するためです。焼準では通常、オーステナイト化後に静止空気または循環空気中で冷却します。一方、完全焼なましでは、しばしば炉内で制御された緩慢冷却を行います。工程焼なましは別の処理カテゴリーです。米国国立標準局(National Bureau of Standards)は1935年に、これを鉄基合金を下部臨界温度域以下またはその近傍まで加熱する処理として説明しました。その温度を焼準温度と互換的に扱うことはできません。
ASTM A941-16は、鋼、ステンレス鋼、関連合金およびフェロアロイに関する一般用語を規定していますが、特定のASTM規格における定義は、一般用語規格にある同一の定義に優先すると明記しています。したがって、用語または処理要求が異なる場合には、適用される製品規格または熱処理仕様が優先されます。例えば、ISO 683-1:2016は、非合金熱処理用鋼について、焼準状態および焼準・焼戻し状態での納入条件を規定しています。したがって「焼準」は、単に軟化状態を表す炉作業者の説明ではなく、製品に指定された冶金的状態の一部となり得ます。
装入配置、断面厚さ、温度均一性
炉内作業の管理
- 装入配置 均一な加熱を支える循環、放射、および伝導の経路を確保する。
- 断面厚さ 管理対象断面が所定温度に達するまでに必要な時間を考慮する。
- 熱電対 炉内の指示値では中心温度を確定できない場合、代表性のあるワーク位置を使用する。
- 雰囲気 必要な表面状態に応じて、酸化、スケール、および脱炭を管理する。
- 記録 装入識別情報、温度記録、保持条件、冷却方法、および逸脱を保存する。
炉内の循環、放射、伝導によってワーク全体を均一に加熱できるよう、装入物を配置する必要があります。部品同士を直接接触させると、露出面とは異なる遮蔽面や熱接触経路が形成されます。鍛造品を密集させたバスケットでは、炉内空気の測定値が良好であっても、内部の部品が外側の部品より遅れて加熱されることがあります。長尺棒材でも、特に端部が扉、支持治具、または高速循環流の経路の近くにある場合、端部から中心部にかけて温度差が生じることがあります。
断面厚さは主要な工程変数です。薄板や小型の機械加工部品は短時間で炉温に近づきますが、厚い板、大型鋳物、または厚肉鍛造品では、中心部まで熱を伝えるためにより長い時間が必要です。重要な寸法は、必ずしも公称厚さだけではありません。形状、接合部、ボス、穴、接触点、断面変化によって、局所的な熱遅れや異なる変態応答が生じることがあります。薄いフランジがすでにオーステナイト化している一方で、厚いハブはまだ所定の温度範囲を下回っている可能性があります。
加熱速度も管理する必要があります。急速加熱は、表面と中心部の大きな温度差、熱応力、変形、または割れを生じさせる可能性があります。特に、鍛造、溶接、鋳造、機械加工による残留応力を含む部品では、そのリスクが高くなります。遅い加熱があらゆる場合に自動的に安全とは限りません。中間温度域に長時間滞留すると、酸化が増加し、析出、炭化物の固溶、または処理前の組織状態に影響を及ぼす可能性があります。鋼種、形状、または処理前の状態によって必要となる場合には、手順で昇温速度または段階加熱を規定すべきです。
装入密度は、熱伝達と炉の温度回復の両方に影響します。装入のために扉を開けると炉温が低下することがあり、重量の大きな装入物が入るとさらに温度が下がる場合があります。制御器が過敏に応答すると、装入物が温度平衡に達する前に炉温がオーバーシュートする可能性があります。空気循環が不十分な場合、外側の部品が過熱する一方で中心部は低温のままになることがあります。ファンの方向、バッフルの配置、バスケット間隔、支持構造、作業ゾーン内における装入物の位置は、制御器の表示から推測するのではなく、設備適格性評価の際に確認しておく必要があります。
温度均一性調査とワーク熱電対は、異なる情報を提供します。均一性調査は、空の、または定義された作業ゾーン内の各位置における許容温度変動を確認するものです。装入物用熱電対は、実際のサイクル中に代表的な部品がどのように応答するかを示します。両方が必要になる場合があります。厚肉部品や安全上重要な部品では、代表位置に取り付ける、または挿入する熱電対だけが、最も低温となる領域が要求温度に到達した時点を特定する信頼できる方法となることがあります。熱電対の取り付け方法自体も、そのサイクルに耐え、誤解を招く表面温度を示さないものでなければなりません。
保持、温度平衡、過度な結晶粒成長の回避
保持は、炉の表示が設定値に初めて達した時点ではなく、装入物のうち温度を支配する部分が要求温度に到達した後にのみ開始します。保持の目的は温度平衡です。指定された変態または回復過程が一貫して起こるよう、断面全体を十分に加熱する必要があります。焼準の場合、これは空冷のために装入物を取り出す前に、必要なオーステナイト状態を確立することを意味します。カールスルーエ工科大学は、焼準をオーステナイト化後に大気中で冷却する処理と説明しており、均一な結晶粒度および組成を促進することを目的としています。
マサチューセッツ工科大学(MIT)の4140に関する実験室用資料では、焼準温度として約850~875 °Cを示し、その後、温度平衡のために保持してから室温まで空冷するとしています。この温度範囲は、引用された4140の処理手順に適用されるものであり、すべての4140製品、断面、仕様に共通する設定ではありません。まして、すべての鋼種に適用できるものでもありません。合金含有量によって変態温度は変化し、焼入性も変わります。また、鍛造、溶接、冷間加工、炭化物の状態などの前履歴によって、均一な応答に必要な時間も変わります。
必要以上に長く保持しても、温度平衡がより良好になるとは限りません。過度な温度または過度な保持時間では、オーステナイト結晶粒が粗大化する可能性があります。粗大な旧オーステナイト結晶粒は、より粗い変態組織を生じさせ、靭性を変化させ、冷却後の硬さ勾配にも影響を及ぼすことがあります。過熱によって、処理で残存させることを意図していた成分が固溶したり、変形が増加したり、表面損傷が深刻化したりする可能性もあります。焼準は、不均一な組織を微細化または再調整する目的で選択されることが多いものの、長すぎる、または過熱された焼準サイクルは、その目的を損なうことがあります。
焼なましでは、異なる冷却条件が必要です。完全焼なましでは、単に取り扱い可能な温度まで装入物を冷却するのではなく、意図した変態経路が得られるよう、炉冷スケジュールを十分に遅くしなければなりません。テキサスA&M大学は、臨界温度域を超えて加熱した後に静止空気または攪拌空気を用いる焼準と、硬さを低下させ、機械加工性および延性を改善するために、あらかじめ定めた緩慢な冷却速度を用いる焼なましとを区別しています。炉の冷却が速すぎたり、中心部がまだ高温の状態で装入物を取り出したりすると、混合組織や不均一な切削挙動が生じる可能性があります。
正確な加熱時間、保持時間、冷却時間は、鋼種仕様、断面寸法、装入配置、炉の能力、妥当性確認済みの手順に基づいて決定しなければなりません。ASM Metals Handbookの鋼熱処理に関する記述では、オーステナイト化温度、冷却媒体、変数、手順、用途を相互に関連した工程選択として扱っています。一般的なチャートから転記した時間だけで、その評価に代えることはできません。
雰囲気、酸化、脱炭、スケール
雰囲気制御は、外観だけでなく表面状態にも関係する。酸化性炉内では、鉄が酸素および水蒸気と反応してスケールを形成する。スケールは寸法を変化させ、機械加工工程を汚染し、表面欠陥を覆い隠すことがある。取扱い中またはショットブラスト中に剥離し、粗面を残すとともに、最終加工に利用できる取り代を変化させる場合もある。異なる面での曝露が異なる場合、または部品同士が接触している場合には、その損失は均一ではない。
脱炭は、表面近傍の鋼の化学組成を変化させるため、通常のスケール生成より深刻である。酸化性または湿潤した炉内雰囲気中では、炭素が表面から拡散して、低炭素層を形成することがある。その層は母材より軟らかくなったり、耐摩耗性が低下したり、その後の焼入れに対して異なる応答を示したり、内部を代表しない硬さ測定値を生じさせたりする可能性がある。深さは、温度、時間、鋼の組成、雰囲気ポテンシャル、および表面状態に依存する。過度の保持は、酸化と炭素損失の双方が生じる機会を増加させる。
保護雰囲気、真空、密閉容器、または犠牲充填材は、これらの影響を低減できるが、各方法では、ガス組成、露点、漏れ、流量、炉内清浄度、および装入方法を管理する必要がある。公称上の不活性ガスという表示だけでは、その雰囲気が脱炭を防止することの証明にはならない。水蒸気、空気の侵入、潤滑剤の残留物、および汚染された治具は、炉内の化学状態を変化させる可能性がある。逆に、強い浸炭性雰囲気では表面炭素量が増加し、別の欠陥が生じることがある。
雰囲気は、要求される最終表面状態に基づいて選定すべきである。機械加工によって影響層を除去するため、スケールおよび脱炭が許容される場合でも、許容深さを定義する必要がある。表面が仕上げ面である場合、寸法上重要である場合、または後工程で高周波焼入れ、浸炭、窒化、もしくは疲労荷重を受ける場合には、雰囲気の許容限界はより厳しくなる。表面硬さの深さ方向測定、金属組織検査、寸法検査、およびスケール検査によって、そのサイクルが規定された結果を生じさせたかどうかを確認できる。
安全上重要な例は 49 CFR § 179.500-6 に示されている。そこでは、特定の鋼製タンクの熱処理が、焼なましまたは焼ならしの後に焼戻しを行うものとされ、焼戻し温度は 1000 °F 未満であってはならない。この要求事項は、炉の運用を適用される規格から切り離せない理由を示している。許容される設定値、装入量、均熱、冷却方法、雰囲気、および検査基準は、指定された鋼種と形状に対して認定された手順に属するものである。これらの管理がなければ、単一の焼なまし温度または焼ならし温度、保持時間、あるいは冷却スケジュールが有効であるとはいえない。
8. 金属組織の結果とその検証方法
冷却過程におけるパーライト、フェライト、ベイナイト、およびマルテンサイト
焼なましおよび焼ならしは、「軟化」という言葉ではなく、熱履歴によって定義される。最終的な金属組織は、加熱中に形成されたオーステナイト、鋼の組成、断面寸法、ならびに冷却中の温度・時間経路に依存する。変態は、冷却曲線が関連する変態範囲と交差した場合にのみ開始し、生成物は温度と拡散に利用できる時間の双方に依存する。
通常の炭素鋼である亜共析鋼では、炉内での緩慢な冷却により、通常、オーステナイトはまず初析フェライトへ、次いで比較的粗いパーライトへと変態する。炭素は比較的長い距離を拡散する時間を持つため、パーライトのコロニーおよび層間隔は粗くなる傾向がある。この組織は、実際の結果が炭素含有量、初期結晶粒径、断面厚さ、炉の運用、および指定された焼なましサイクルに依存するものの、一般に、より急速に冷却した状態と比較して硬さが低く、被削性が向上する。
焼ならしは一般に、臨界範囲を超える温度までオーステナイト化した後、静止空気または流動空気中で冷却する工程である。Bodycote は 2024 年に、焼ならしについて、新しいオーステナイト結晶粒を形成するためにおよそ 800–920 °C まで加熱し、その後、空気またはガス中で自由冷却する処理であると説明した。Karlsruhe Institute of Technology も同様に、オーステナイト化と開放空気中での冷却を、この処理を定義する一連の工程として示している。空気は炉よりも速く熱を除去するため、変態はより低い温度で、かつ拡散に利用できる時間が短い状態で起こる。結果として得られるフェライト・パーライト組織は、通常、炉内で完全に冷却した場合に生じる組織より微細であり、硬さおよび強度は高くなることが多い。
ただし、この比較は傾向を示すものであり、保証ではない。合金元素は変態温度を移動させ、拡散を遅らせる。クロム、モリブデン、ニッケル、マンガン、およびケイ素は、パーライト変態およびベイナイト変態をより長時間側へ移動させ、所定の冷却速度で得られる生成物を変化させることがある。低炭素鋼では空冷によってフェライトとパーライトになる断面が、合金鋼ではベイナイトを形成することがあり、特に表面付近または薄い断面でその可能性が高い。十分に急速な冷却では、一部のオーステナイトが拡散変態を回避してマルテンサイトへ変態することがある。マルテンサイトは未焼戻しのままとなり、指定された焼戻し処理が続けて行われない限り、意図された状態には適さない場合がある。
4140 は、すべての鋼種に普通炭素鋼の予想を適用することへの警告となる有用な例である。2007 年の MIT の実験室資料では、4140 の焼ならし温度としておよそ 850–875 °C が示されており、温度を均一化するための保持と、室温までの空冷が含まれている。断面寸法ならびに炉内または空気中の条件によっては、得られる組織にフェライト、パーライト、ベイナイト、または局所的な硬質組織が含まれることがある。鋼種記号だけでは結果は決まらず、完全な熱サイクルと冷却時の形状が結果を決定する。
1935 年に発行された National Bureau of Standards のサーキュラーでは、工程焼なましと焼ならしを区別している。工程焼なましは、下部臨界温度範囲以下またはその近傍まで加熱する処理として説明され、焼ならしは、臨界範囲よりおよそ 100 °F 高い温度まで加熱した後、静止空気中で冷却する処理として説明されている。工程焼なましは、元の組織を完全に変態させることなく加工硬化を解消する場合がある。したがって、完全焼なましまたは焼ならし処理によって生成されるフェライト・パーライト組織が再現されると想定してはならない。
変態図は、これらの違いを説明するのに役立つ。連続冷却変態図は、所定の冷却速度においてオーステナイトの変態が開始および終了する時点を示す。炉内、空気中、ならびに表面から中心部への冷却曲線は、その図の異なる領域を通過することがある。そのため、同じ炉装入物であっても、表面、板厚の 1/4 の位置、および中心部で異なる組織を含むことがある。厚い部品では中心部がより遅く冷却される一方、鋭い角部、露出した端部、および小さな付属部は、より硬い生成物を形成するのに十分な速さで冷却されることがある。
結晶粒径、帯状組織、偏析、および均質性
焼ならしでは、臨界範囲を超えて加熱することにより、変形または熱影響を受けた初期オーステナイトが変態し、冷却中に再形成されるため、オーステナイト結晶粒組織を微細化できる。この結果、長時間の炉内冷却後に残る組織よりも、微細で均一なフェライト・パーライト配列が得られることが多い。過度に高いオーステナイト化温度または長すぎる保持時間は、オーステナイト結晶粒の粗大化を促進し、その目的を損なう。したがって、結晶粒微細化は「焼ならし済み」という表示だけでなく、完全なサイクルの関数である。
焼なましは、緩慢な変態を促すサイクルであれば、比較的粗い組織を保持したまま硬さと残留応力を低減できる。粗大結晶粒は、ある製品状態では許容されても、別の状態では望ましくないことがあり、特に衝撃靭性、疲労強度、または被削性が管理される場合に問題となる。結晶粒径は、一般的な目視印象で判断するのではなく、製品仕様に照らして評価しなければならない。
帯状組織は別の問題である。圧延および鍛造によって、フェライト、パーライト、介在物、ならびに合金元素に富む領域が加工方向に沿って引き伸ばされることがある。冷却中、これらの領域は異なる時期に変態し、長手方向断面で確認できる交互の帯を形成することがある。焼ならしは、オーステナイト化中に炭素を溶解・再分配することで、一部の帯状組織の程度を低減できるが、著しい化学偏析またはすべての変形に起因する特徴を確実に消去することはできない。複数回の焼ならし、鍛造方法の変更、または均質化処理が必要になることがあり、これらの措置は適用される仕様によって承認されなければならない。
偏析は凝固中に発生する。マンガン、炭素、リン、硫黄、および合金元素は、樹枝状晶領域と樹枝間領域との間で変動することがある。熱処理は、拡散と変態によって組織の均一性を改善できるが、通常の焼なましまたは焼ならしによって化学的均質性が保証されるわけではない。その結果、炉のサイクルが均一であっても、中心線領域では周囲の材料とは異なるパーライト、ベイナイト、またはマルテンサイトの割合が生じることがある。
リスクはマルテンサイトに限られない。ベイナイト、炭化物網、未溶解炭化物、および局所的に炭素に富む組織は、硬さ勾配または不良な被削性を生じさせることがある。表面脱炭は軟らかいフェライト層を形成し、浸炭または酸化に関連するスケールは、硬さ測定および金属組織の解釈を複雑にする可能性がある。雰囲気、炉内装荷、熱電対の位置、部品間隔、および冷却時の曝露条件は、すべて重要である。
熱処理状態も規格上の問題である。ISO 683-1:2016 は、焼ならし状態および焼ならし焼戻し状態を含む、非合金熱処理用鋼の納入状態を規定している。これらの呼称は、材料が「焼なましされた」とする非公式な記述と互換性がない。安全上重要な例として、49 CFR § 179.500-6 は、焼なまし、または焼ならし後に焼戻しを行うタンクの熱処理を規定しており、焼戻し温度は 1000 °F 未満であってはならない。適用される製品規格が、要求される状態および受入基準を規定する。
硬さ、金属組織および寸法検査
検証は、材料の鋼種、製品形状、溶解番号、指定された納入状態および適用規格の確認から開始すべきである。ASTM A941-16 は、鋼、ステンレス鋼、関連合金およびフェロアロイに関する一般用語の参考規格であるが、特定の ASTM 規格における定義は、同一の一般定義に優先すると規定している。したがって、用語および受入要求事項は、製品規格と併せて読み取らなければならない。
| 検証方法 | 判明する事項 | 重要な管理項目 |
|---|---|---|
| 硬さ分布測定 | 表面から中心まで、および端部間のばらつき | 試験方法、前処理、測定位置、および換算規則 |
| 金属組織学的検査 | フェライト、パーライト、ベイナイト、マルテンサイト、帯状組織、および脱炭 | 断面の向き、腐食液、および検査位置 |
| 結晶粒度評価 | フェライトまたは旧オーステナイト結晶粒の状態 | 適用される規格で指定された方法を使用する |
| 寸法検査 | 反り、真円度からの偏差、膨張、収縮、および形状部の変形 | 定められた基準点および校正済みの装置 |
| 炉記録の確認 | 主張された熱履歴が裏付けられているかどうか | 実際の温度、保持、雰囲気、装入、および冷却の記録 |

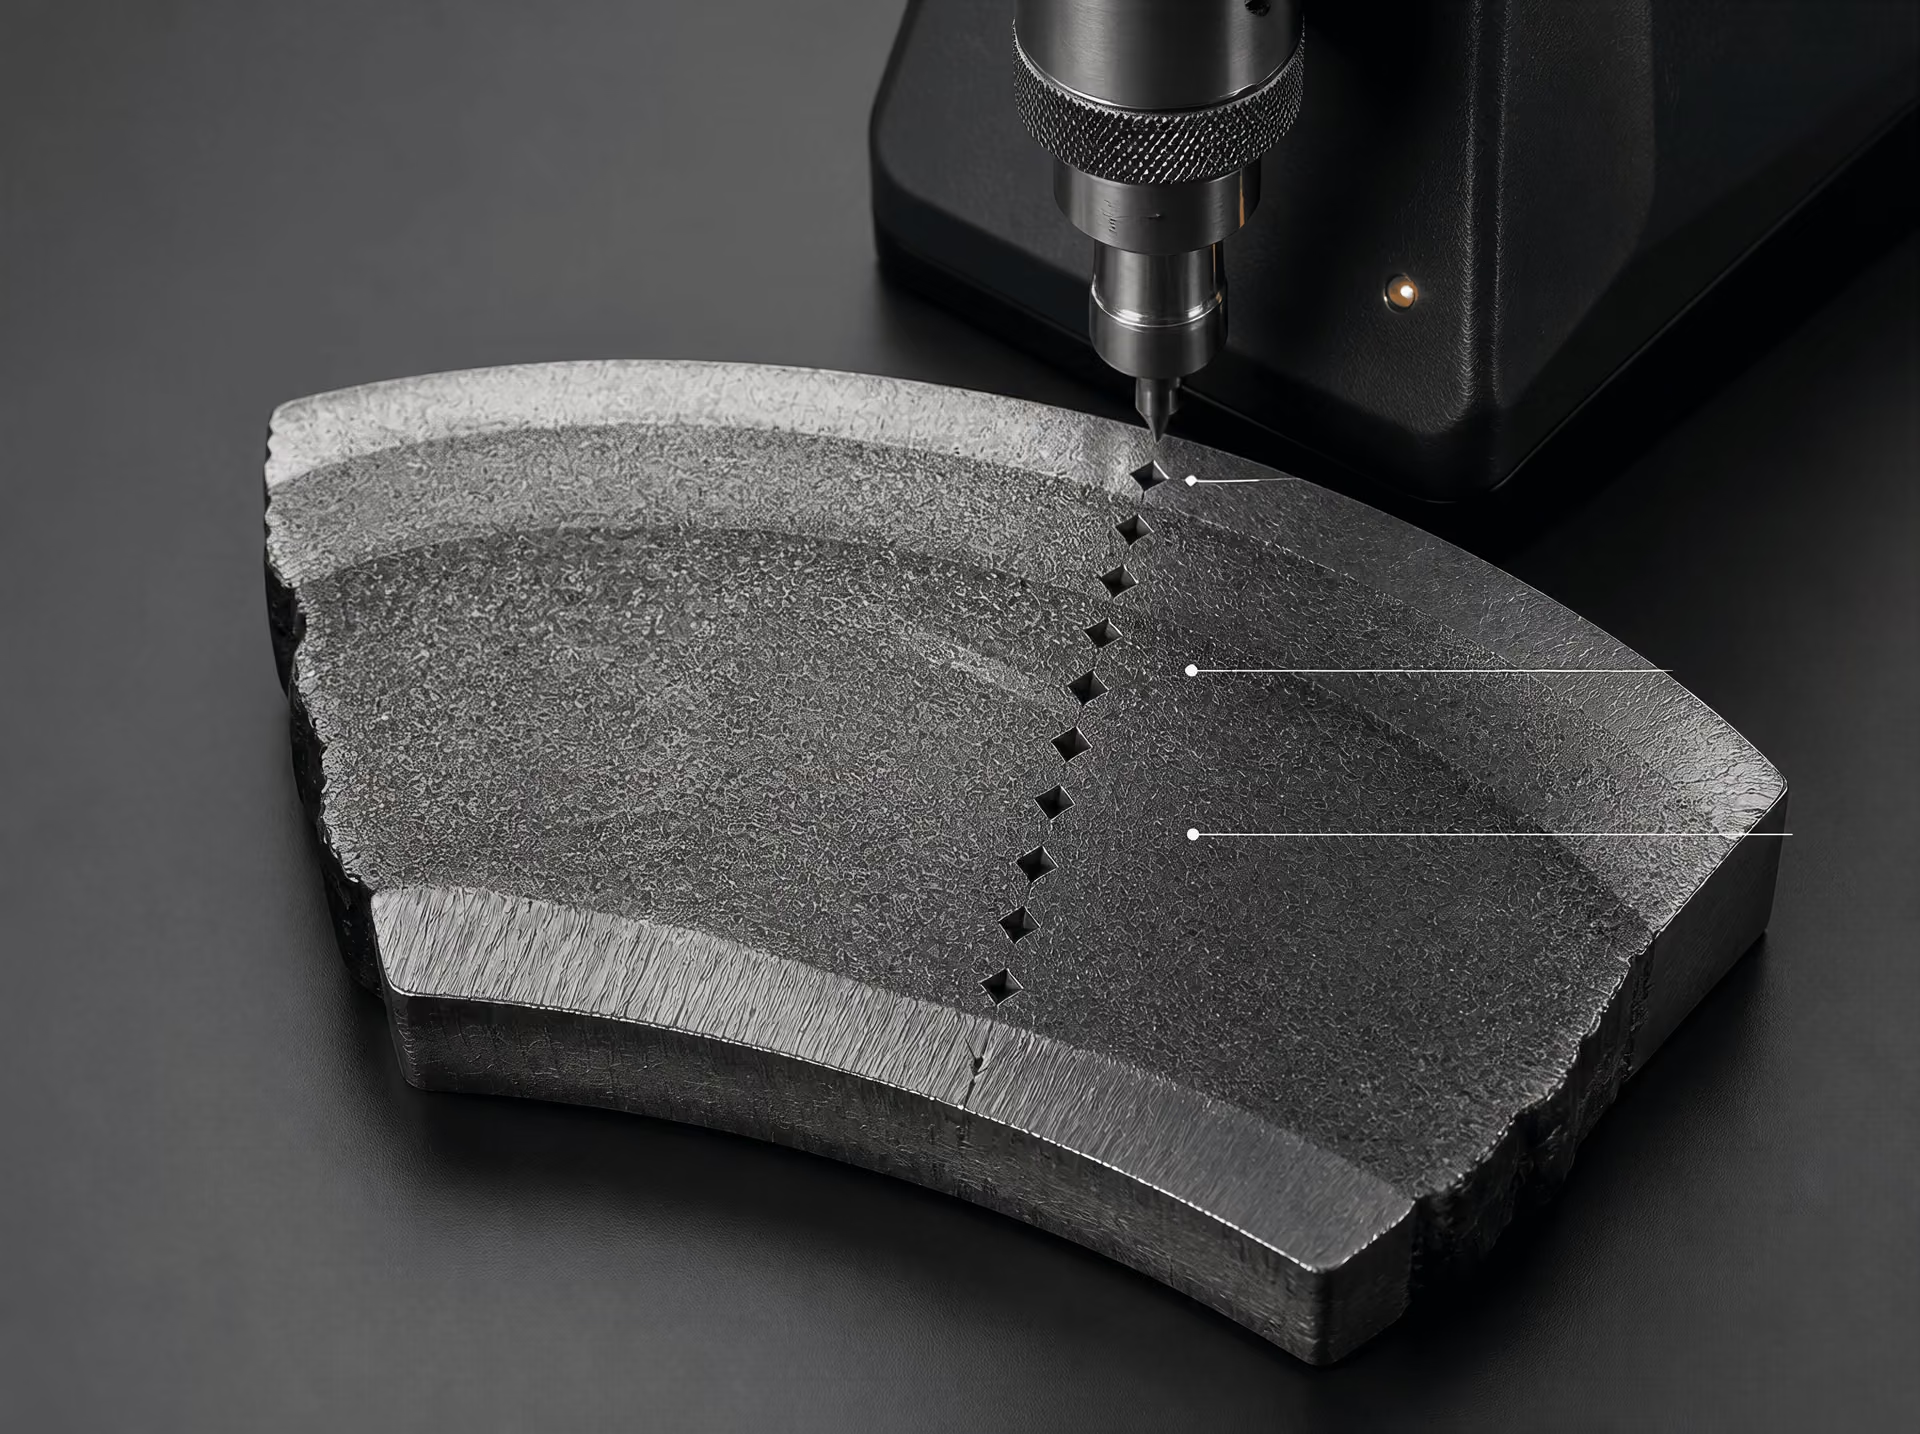
硬さ分布の測定は、実務上の最初の確認項目となる。測定値は表面を代表するものでなければならず、許可される場合には、内部または断面上の位置も含めるべきである。また、端部から中心部、および一端から他端にかけての変動を明らかにできる十分な測定点数を確保する必要がある。一つの外観上許容できそうな圧痕だけでは、マルテンサイト化した端部、脱炭した表面、または炉の中央部に生じた軟化領域を見逃す可能性がある。試験方法、表面前処理、スケール除去、圧子荷重および換算則を記録しなければならない。普遍的な硬さ限界を設定してはならない。限界値は、鋼種、製品および適用される支配的な仕様によって定められる。
金属組織検査は、硬さだけでは得られない説明を提供する。横断面によって、フェライト・パーライトの分布、結晶粒度、バンディング、介在物、偏析、ベイナイト、マルテンサイト、炭化物網および脱炭を明らかにできる。エッチングは、鋼種および検査目的に適したものでなければならない。縦断面は、圧延方向、フローラインおよびバンディングの評価に特に有用である。一方、横断面は、半径方向または板厚方向の変動を示す。
結晶粒度の評価は、比較図または切片法など、適用される規格で指定された方法に従うべきである。報告書には、検査した位置を明記しなければならない。また、再現またはその他の方法で評価した旧オーステナイト結晶粒度と、変態後に観察されるフェライト結晶粒度を区別する必要がある。これらは関連する測定値ではあるが、同一ではない。
脱炭の確認には、表面から未影響の母材部に向かって測定した硬さ、または金属組織の走査結果が必要である。スケールを除去しただけでは、炭素損失がないことの証明にはならない。寸法検査も同様に必要である。炉内での加熱および冷却により、変形、膨張または収縮、真円度からのずれ、反り、および機械加工部の形状変化が生じる可能性がある。重要寸法は、定義された基準系および校正済みの測定機器を用いて、熱処理の前後に測定する。
最後に、炉の記録を確認する。装入物の識別、設定値、可能な場合には実際のワーク温度、保持時間、雰囲気または炉内ポテンシャル、熱電対の校正、装入配置、移送時間、冷却方法、および中断の有無を確認する。記録が主張された熱履歴を裏付けていない場合、硬さおよび金属組織は何が起きたかを示すことはできても、指定された焼なましまたは焼ならし処理が実施されたことを立証することはできない。
9. 後続工程の準備としての焼なましおよび焼ならし
焼なましと焼ならしは、熱間加工、鋳造、溶接、または前回の熱処理によって形成された組織を変化させるため、しばしば一括して扱われます。しかし、両者は同じ初期状態を生じさせるものではありません。焼なましは、一般に徐冷による軟化、応力低減、および延性の向上を重視します。一方、焼ならしでは鋼をオーステナイト化した後、空気中で冷却するため、異なる変態経路をたどり、通常はより微細で均一な組織が得られます。実際の結果は、鋼種、断面寸法、処理前の状態、炉の運用、雰囲気、および適用される製品規格によって異なります。
用語は、適用される規格に照らして解釈しなければなりません。ASTM A941-16は、鋼、ステンレス鋼、関連合金、およびフェロアロイに関する一般的な定義を示していますが、特定のASTM規格における定義が、一般用語規格にある同一の定義に優先すると規定しています。したがって、図面、購入仕様書、または熱処理条項の文言が「焼なまし」または「焼ならし」の一般的な説明と異なる場合には、前者が適用されます。
機械加工および成形
機械加工または成形の前に低硬さと高延性が必要な場合、完全焼なまし状態が一般的に選択されます。炉内徐冷により拡散変態が進行し、急冷された製品に伴う硬さが低下します。ただし、最終的なフェライト–パーライト形態は、炭素含有量、合金元素の添加、オーステナイト結晶粒径、および冷却速度によって決まります。中間焼なましは、より限定された処理です。National Bureau of Standards Circular 409(1935年)では、これを鉄基合金を下部臨界温度域以下またはその近傍まで加熱する処理と説明しています。これは、臨界温度域を超えて行う完全焼なましと置き換えることはできません。
低硬さは切削力と工具摩耗を低減できますが、「軟らかい」ことが必ずしも良好な機械加工性を意味するわけではありません。非常に軟らかい粗大組織またはフェライト組織では、長く連続した切りくずが生じたり、工具面にむしれが発生したり、残留応力の解放時に変形したりする可能性があります。したがって、加工代はこの可能性を考慮して設定しなければなりません。焼ならしは、特に鍛造したまま、または圧延したままの組織に粗大結晶粒、偏析、または不均一なパーライト間隔が含まれる場合、強度と機械加工性のより安定したバランスをもたらすことがあります。ただし、多くの炭素鋼および低合金鋼では、焼ならし状態は徐冷した焼なまし状態より硬いため、選択は「焼ならしにより機械加工性が向上する」という一般論ではなく、実際の機械加工工程に基づいて行う必要があります。
焼ならしは、オーステナイト域まで加熱し、静止空気、流動空気、または指定されたガス中で冷却する処理です。Bodycoteの2024年の説明では、一般に引用される焼ならし温度範囲をおよそ800~920 °Cとしており、その温度で新たなオーステナイト結晶粒を形成させた後、空気またはガス中で自由冷却します。この範囲は説明上の目安であり、すべての炉に適用できる普遍的な設定値ではありません。必要な温度は、亜共析鋼ではAc3以上、過共析鋼ではAcm以上とする場合があり、また鋼種規格によって直接指定されることもあります。例えばMITの2007年の4140実験資料では、4140の焼ならし温度をおよそ850~875 °Cとし、温度均一化のための保持後、空冷するとしています。
熱履歴によって成形時の挙動も変化します。焼なました低炭素鋼または低合金鋼は、通常、割れが発生する前により大きな塑性変形が可能です。一方、焼ならし鋼は降伏強さが高く、より大きな成形荷重を必要とすることがあります。逆に、熱間成形では焼なまし組織が常に望ましいとは限りません。不要に長時間保持して過度に結晶粒が成長すると、粗大組織が残り、その後の靭性や寸法安定性に影響する可能性があります。鍛造後の焼ならしにより、粗大または不均一な鍛造組織を、新たに形成されたオーステナイト結晶粒に置き換えることができます。しかし、変態温度域を通過する際の空冷速度は厚さによって大きく異なります。そのため、板材の表面と中心部では、異なるフェライト–パーライト比率が生じる可能性があります。
変形は、公称硬さだけで決まるものではありません。焼なまし中に加工応力を除去すると寸法が変化することがあり、焼ならし後の空冷では温度勾配と変態ひずみが生じる可能性があります。薄い部分は予想以上に速く冷却され、硬い生成物を形成することがあります。一方、厚い部分はより遅く冷却され、粗大な変態組織が残る場合があります。治具、配置方向、断面変化、および炉内での装入の不均一性も重要です。熱処理記録には、単に「熱処理済み」と記載するのではなく、鋼種と断面寸法を明記すべきです。
焼入れおよび焼戻しの準備
マルテンサイトによる強度水準が必要な場合、焼ならしは焼入れおよび焼戻しの代替にはなりません。焼ならしでは空冷中にオーステナイトを変態させるため、多くの低炭素鋼および中炭素鋼では通常、フェライトとパーライトが生成します。ただし、十分な焼入性を有する合金鋼種や、冷却速度に大きな差がある場合には、ベイナイトまたはマルテンサイトが生成することもあります。これに対し、焼入れではオーステナイト化後、拡散変態を抑制してマルテンサイトを形成できる十分な速度で冷却する必要があり、その後の焼戻しによって硬さ、靭性、および内部応力を調整します。
前処理としての焼なましは、硬さを低下させ、不均一性の一部を解消することで、その後の焼入れサイクルをより予測しやすくすることがあります。しかし、焼なましが過度であった場合には、粗大結晶粒を残す可能性もあります。その後の焼入れ工程で形成された粗大なオーステナイト結晶粒は、焼入性を高める傾向がある一方、靭性を低下させることがあります。受け入れた鍛造品、鋳造品、または熱間圧延材の組織が粗大または不均一な場合、焼入れ前に焼ならし状態を選択することがよくあります。焼入れ中の再オーステナイト化は、より制御されたフェライト–パーライト組織と、より均一な炭素分布を出発点として行われます。
ただし、この順序が常に自動的に適用できるわけではありません。合金炭化物、偏析、バンディング、前加工による冷間加工、および部品の厚さによっては、指定された中間処理または直接焼入れ工程が必要になることがあります。過度に高い焼ならし温度では、炭化物が溶解したり結晶粒が成長したりする可能性があります。温度が不十分であれば、前の組織を十分に消去できないことがあります。保持時間は、不要な結晶粒成長を生じさせることなく、断面全体の温度を均一化できる長さとしなければなりません。脱炭または酸化によって、後に硬さ、疲労特性、または寸法要件を満たす必要がある表面が変化するため、炉内雰囲気の管理も重要です。
焼戻しは、別個の工程として扱わなければなりません。ASM Handbook Volume 4Aは、冷却経路と生成組織が異なることから、焼なましおよび焼ならしを、焼入れ、焼戻し、オーステンパ、およびマルテンパから区別しています。安全上重要な例として、49 CFR § 179.500-6(2024年)があります。ここでは、指定された鋼製タンクの熱処理に、焼なましまたは焼ならしに続く焼戻しを含め、焼戻し温度を1000 °F以上としています。この要件は、焼ならしを行ったすべての鋼に焼戻しが必要であることを意味するものではありません。規定された工程順序が、規制対象材料の状態の一部となり得ることを示すものです。
焼ならしおよび焼戻し状態が指定される場合
「焼ならしおよび焼戻し」は、単独のいずれかの処理と同義ではなく、処理の順序と、その結果得られる納入状態を示します。ISO 683-1:2016は、非合金熱処理鋼について、焼ならし状態および焼ならし焼戻し状態を含む状態で供給される場合の技術的納入要件を規定しています。この指定は、製品状態を意図された機械的性質の要件と結び付けるものです。すなわち、鋼をまず焼ならしし、その後、変態生成物を焼戻すために再加熱して、所定の強度と靭性のバランスを維持しながら硬さまたは残留応力を低減します。
この区別は、製造時に重要です。焼ならし焼戻し状態で供給された材料は、すでに管理された熱履歴を受けています。その後の溶接熱サイクル、火炎矯正、冷間成形、または局部再加熱によって、その状態が変化する可能性があります。部品を後から焼入れする場合には、最終組織がISOの納入状態ではなくなるため、以前の焼戻し温度と新たなオーステナイト化サイクルを考慮しなければなりません。完全な部品を再処理し、再試験する場合はこの限りではありません。
焼ならし焼戻し鋼を要求する仕様では、引張強さ、降伏強さ、伸び、衝撃エネルギー、硬さ、または厚さに応じた要件が併せて課されることがあります。これらの値を「焼ならし」という語だけから推定することはできません。また、両処理がともに残留応力を低減するという理由だけで、作業場が指定された状態を焼なまし状態に置き換えることもできません。置換によって、硬さ、結晶粒組織、機械加工時の挙動、成形挙動、およびその後の焼入れに対する応答が変化します。
製造管理上、熱処理指示書には、鋼種記号、オーステナイト化または焼なましの温度範囲、均熱または保持の要件、冷却媒体、該当する場合の焼戻し温度、断面寸法、および受入試験を記載すべきです。ISO 683-1:2016は材料状態を規定しますが、部品の工程では、炉内の温度均一性、装入方法、雰囲気、および実際の冷却速度も考慮しなければなりません。焼ならしは、明確に定義された空冷開始組織を形成します。焼なましは、より緩やかに冷却された、一般により軟らかい状態を形成します。いずれが機械加工、成形、焼入れ、または焼戻しの前に適切かは、鋼種ごとに判断すべき技術的事項であり、互換可能な呼称ではありません。
10. 安全上重要な用途および規制対象用途
鋼材が圧力境界、荷重支持構造、輸送容器、その他の安全上重要な組立品の一部を構成する場合、熱処理は設計管理上の問題となる。このような用途では、「焼鈍済み(annealed)」、「焼ならし済み(normalized)」、「焼ならし・焼戻し済み(normalized and tempered)」は、相互に置き換え可能な記述ではない。それぞれが異なる熱履歴を示しており、適用される材料規格または製造規格は、その熱履歴に対して、機械的性質、靭性、寸法、検査などに関する具体的な要求事項を付す場合がある。
ASTM A941-16は、鋼、ステンレス鋼、関連合金およびフェロアロイに関する用語の有用な参考資料であるが、適用される製品規格または製造規格に取って代わるものではない。ASTM A941-16は、特定のASTM規格における定義が、用語規格における同一の一般定義に優先すると明記している。購入仕様書、圧力容器規則、または輸送規制がある用語に管理された意味を与えている場合、この階層関係は重要となる。
49 CFR § 179.500-6の意義
49 CFR § 179.500-6は、対象タンクの要件について、1000 °F以上の焼戻し温度を規定している。 Strong evidence
49 CFR § 179.500-6は、規制が処理の順序を管理する具体例を示している。この規定の対象となる特定の鋼製タンクでは、指定された熱処理は、焼鈍または焼ならしの後に焼戻しを行うものである。焼戻し温度は1000 °F以上でなければならない。これは、この条項の対象となるタンクおよび条件に対する規制上の要求事項であり、あらゆる鋼製部品に普遍的に適用される規定ではない。
この順序が安全上重要であるのは、最初の処理と焼戻し工程が異なる冶金学的機能を果たすためである。焼鈍または焼ならしによって、その後の熱処理に先立つ微細組織状態が形成される。焼鈍では一般に、硬さを低下させ、以前の加工による影響の一部を緩和または再分配することを目的として、より遅い冷却経路が用いられる。焼ならしでは鋼をオーステナイト化した後、静止空気または自由に流動する空気中で冷却する。炉冷よりも速い冷却経路により、通常はより微細な変態組織が形成され、強度および靭性も異なる。正確な結果は、炭素含有量、合金元素、断面厚さ、以前の変形、オーステナイト化温度、保持時間、冷却条件によって決まる。
焼戻しは、その前の処理によって形成された組織をさらに変化させる。十分に高い温度で適切な時間保持すれば、残留応力を低減し、強度、延性、靭性、寸法安定性のバランスを調整できる。1000 °F以上という最低温度の規定は、低温の応力除去サイクルを同等の代替処理として扱うことを防止する。また、この規定が意図する熱的曝露に下限を設けるものでもある。ただし、必要なサイクルは、対象となる鋼種、厚さ、形状および仕様に適用しなければならない。
この規則を、すべての焼ならし鋼に1000 °Fでの焼戻しが必要であること、またはすべての焼鈍鋼に同じ処理を施すべきであることの根拠として解釈してはならない。ISO 683-1:2016は、非合金熱処理可能鋼について、焼ならし状態および焼ならし・焼戻し状態を含む納入状態を区別している。この区別は、状態が単なる現場での慣用的な呼称ではなく、材料の指定および納入要件の一部である理由を示している。
また、この規制によって焼鈍と焼ならしの違いがなくなるわけでもない。National Bureau of Standardsの1935年の回覧文書では、加工焼鈍を鉄基合金を下部臨界温度域以下またはその近傍まで加熱する処理として説明し、一方、焼ならしについては臨界温度域よりおよそ100 °F高い温度まで加熱した後、静止空気中で冷却する処理として説明している。現代の鋼種仕様では温度および受入基準が異なる場合があるが、処理上の区別は残っている。Bodycoteは2024年、焼ならしについて、新たなオーステナイト結晶粒を形成するためにおよそ800~920 °Cまで加熱し、その後、空気またはガス中で自由冷却する処理として説明している。4140については、MITの実験室向け参考資料が、オーステナイト化温度としておよそ850~875 °Cを示し、温度均一化のための保持後、空冷するとしている。これらの数値は鋼種ごとの実務を示すものであり、支配的な仕様に代わるものではない。
焼戻し要件を一般化できない理由
焼戻し温度は、「鋼」、「焼鈍済み」、「焼ならし済み」という言葉だけから選定することはできない。炭素および合金元素の含有量は変態挙動を変化させる。クロム、モリブデン、ニッケル、マンガンなどの添加元素は、焼入性、変態速度論、炭化物の析出、焼戻し応答、靭性に影響を及ぼす。断面寸法によって表面から中心部までの冷却速度が変わるため、同じ溶解材から製造された2つの部品でも、一見同一の炉サイクル後に同じ組織を得るとは限らない。
以前の状態も重要である。焼入れしたマルテンサイト組織を焼戻すことは、最初に焼鈍または焼ならしを施した鋼を焼戻すことと、冶金学的に同一ではない。ある状態に適したサイクルが、別の状態では硬すぎる、軟らかすぎる、応力除去が不十分である、または必要な靭性範囲から外れる結果を招くことがある。焼戻し時間、部品温度、炉内温度の均一性、装入パターン、焼戻し後の冷却も結果を変化させる可能性がある。
高い温度が自動的により安全であるわけではなく、長い保持時間が指定されたサイクルと自動的に同等になるわけでもない。過度の熱曝露は、強度を低下させ、望ましくない結晶粒または炭化物の変化を促進し、溶接近傍領域に影響を与え、または寸法変形を生じさせる可能性がある。焼戻し脆性のリスクも、合金化学成分、不純物レベル、温度範囲、冷却経路によって変化し得る。したがって、処理は鋼種の指定、製品形状、断面寸法、以前の加工履歴、適用される規格に結び付けなければならない。ASM Metals HandbookおよびASM Handbook Volume 4Aは、焼鈍、焼ならし、焼戻し、焼入れ、オーステンパ、マルテンパを、異なる変態経路および目的を持つ別個の処理として位置付けている。
トレーサビリティ、手順の認定および記録
認定された熱処理手順は、文書化された要求事項を、管理され再現可能な作業へと変換する。認定では、提案された炉サイクル、装入配置、必要に応じた雰囲気、加熱速度、オーステナイト化または焼鈍温度範囲、保持時間、冷却方法、焼戻しサイクルによって、代表的な材料に必要な性質を付与できることを確認すべきである。証拠には、支配文書が指定する硬さ試験、引張試験、衝撃試験、金属組織試験、寸法試験その他の試験が含まれる場合がある。試験片は、製造部品に関係する材料の溶解材、製品形状、厚さ、熱容量を代表するものでなければならない。軽装入の炉で処理した小さな試験片では、大型タンク部品の中心部を再現できない場合がある。
炉の校正および温度均一性も同様に重要である。制御装置を1000 °Fに設定したことだけでは、鋼材が厚さ全体にわたって1000 °Fに到達したことの証明にはならない。校正状態を把握し、熱電対の配置によって、加熱または冷却が遅くなりやすい箇所を含む代表的位置を測定すべきである。手順または支配仕様がその水準の管理を要求する場合、配置計画、取付方法、計器識別情報、記録された測定値を保存すべきである。
バッチ識別によって、実物の材料とその熱履歴が関連付けられる。溶解番号、鋼板または部品の識別番号、装入番号、炉の識別情報、日付、作業者、適用手順は、処理全体を通じて関連付けられた状態を維持すべきである。記録には、実際の温度履歴または記録された測定値、開始時刻および終了時刻、均熱または保持条件、冷却方法、焼戻し時の熱曝露、設備状態、ならびに逸脱または再処理に関する判断を示すべきである。試験結果および最終受入れは、同じバッチおよび手順まで追跡可能でなければならない。
この記録一式のすべての項目が、49 CFR § 179.500-6自体によって自動的に要求されるわけではない。契約仕様書、承認済み品質システム、その他の規制、担当技術者によって、追加の要求事項が課される場合がある。中心となる要点は管理である。安全上重要な熱処理は、事後的に単に「焼鈍および焼戻し済み」と記述するだけでなく、実施したことを立証できなければならない。
11. 仕様書および現場作業指示における一般的な誤り
鋼種を明記せずに「焼なまし」または「焼ならし」と記載する
「焼なまし」および「焼ならし」は熱処理の説明であって、完全な材料仕様ではありません。「鋼を焼なましする」とだけ記載した現場指示では、どの臨界温度を適用するのか、そのサイクルが硬さの低下、冷間加工の影響の除去、結晶粒の微細化、応力除去、または指定された納入状態の実現のいずれを意図しているのかが不明です。「焼ならし」についても同じ欠落が生じます。同じ炉プログラムにさらされた場合でも、普通炭素鋼、AISI/SAE 4140のような低合金鋼、高焼入性合金鋼では、同じ変態経路をたどりません。
用語は、適用される製品規格と併せて解釈する必要があります。ASTM A941-16は、鋼、ステンレス鋼、関連合金およびフェロアロイに関するASTMの一般用語規格ですが、特定のASTM規格における定義は、一般用語規格にある同一の定義に優先すると規定しています。したがって、仕様書の作成者は、辞書的な定義だけで、すべての製品に必要な状態が確定すると想定することはできません。例えば、ISO 683-1:2016は、非合金熱処理鋼について、焼ならし状態および焼ならし焼戻し状態の納入条件を規定しています。この状態は製品要求事項の一部であり、「軟化」を意味する気軽な同義語ではありません。
焼なまし自体も、いくつかの異なる処理を含みます。プロセス焼なましは、一般に下部臨界温度域以下またはその近傍で実施されます。National Bureau of Standardsの1935年のサーキュラーは、この区別を明確に示しています。完全焼なまし、二相域焼なまし、球状化焼なまし、応力除去焼なまし、および亜臨界焼なましでは、温度、保持時間、冷却制御、および意図する組織がそれぞれ異なる場合があります。これらをすべて「炉冷焼なまし」と呼ぶのは二重の意味で誤りです。すべての焼なましが同じ熱的目的を持つわけではなく、また、すべての焼なましサイクルが炉冷だけで定義されるわけでもありません。
焼ならしも、単一の普遍的なレシピではありません。通常は、該当する臨界域を超えてオーステナイト化した後、静止空気または流動空気中で冷却しますが、必要なオーステナイト化温度は、炭素含有量、合金元素の添加、断面寸法、および初期組織によって異なります。Bodycoteは2024年、焼ならしをおよそ800~920 °Cで行い、自由な空冷またはガス冷却に先立って新たなオーステナイト結晶粒を形成させる処理として説明しました。この広い範囲は用語を理解するための目安であって、すべての鋼種に一つの設定温度を適用してよいという意味ではありません。
熱処理名称だけでは、硬さも引張特性も保証されません。硬さは、化学成分、オーステナイト結晶粒径、冷却速度、断面厚さ、偏析、事前の変形、および実際の温度履歴に依存します。硬さが合否判定基準である場合、指示書には、ASTM E10ブリネル硬さ試験またはASTM E18ロックウェル硬さ試験などの試験方法および測定位置に加え、許容範囲と抜取計画を明記する必要があります。
空冷と保証された金属組織を混同する
「空冷」は冷却媒体を示すものであって、最終組織を保証するものではありません。薄い4140部品は、静止空気中で十分に速く冷却され、一部の領域でベイナイトまたはマルテンサイトを生成する場合があります。一方、厚い断面では冷却がはるかに遅くなり、主としてフェライトとパーライトが生成されます。空気の撹拌、ファンの配置、炉内への装入状態、部品間の間隔、および周囲条件は、熱伝達速度を変化させます。二つの炉がいずれも「空冷品」を出していても、異なる変態履歴を生じさせる可能性があります。
2007年のMITによる4140の実験室用資料では、AISI/SAE 4140の焼ならし温度としておよそ850~875 °Cを示し、その後、温度を均一化するために保持し、室温まで空冷するとしています。この手順は、850 °Cで焼ならししたすべての4140部品が同じ硬さまたは結晶粒径になることを示すものではありません。これは、特定の材料、特定の実験室手順、および特定の意図した結果について説明したものです。Karlsruhe Institute of Technologyの用語集は、定義上の順序をより正確に捉えています。すなわち、オーステナイト化に続いて大気中で冷却し、均一な結晶粒径および組成を促進するというものです。「促進する」は「保証する」と同じではありません。
焼なましでは、反対方向の誤りが生じます。鋼を軟化させ、延性または被削性を改善するために徐冷を指定することはよくありますが、「徐冷」には測定可能な意味を持たせなければなりません。制御されない速度での炉冷、プログラム設定した速度での冷却、断熱容器への装入物の移送は、互いに代替可能ではありません。大きな装入物は、薄い部品が室温に達した後も長時間熱を保持することがあります。変態域を速すぎる速度で通過すると、意図したフェライト・炭化物組織が形成されない可能性があります。
指示書には、事前の加工履歴も記載しなければなりません。熱間圧延、鍛造、冷間引抜き、溶接、以前の焼入れ、およびそれ以前の焼ならしサイクルは、初期結晶粒径と蓄積ひずみを変化させます。同じ鋼種であっても、いずれも熱処理材と呼ばれるからといって、焼ならし材と焼入れ焼戻し材が同等になるわけではありません。安全上重要な用途では、その影響は具体的です。49 CFR § 179.500-6は、特定のタンク用鋼について、焼なましまたは焼ならし後に焼戻しを行う処理を規定しており、焼戻し温度は1000 °F以上としています。処理の順序が重要です。
鋼種および断面寸法をまたいで温度を転用する
単位が正しくても、転用した温度が誤っている場合があります。AISI/SAE 4140をおよそ850~875 °Cで焼ならしすることは、1045、8620、4130、ステンレス鋼、または圧力容器用鋼に対する一般的な指示ではありません。合金元素は変態温度を移動させ、焼入性を変化させます。また、炭素は冷却後に得られる各相の割合を変化させます。適正な温度範囲は、鋼種別の材料規格、承認済みの作業手順、または妥当性確認済みの熱処理データから決定しなければなりません。
断面寸法も結果を変化させます。炉の表示が850 °Cであっても、大型鍛造品の中心部はその温度を大きく下回ったままの場合があります。反対に、薄い端部が過熱している一方で、装入物の中心部はまだ温度が均一化していないこともあります。「30分保持」という指示は、その基準が明記されていなければ不完全です。すなわち、炉の温度が回復してから30分なのか、制御用熱電対が設定温度に達してから30分なのか、または基準断面厚さ1 mm当たりの所定時間によるのかを示す必要があります。変態を支配するのは、単なる炉の公称温度ではなく、部品の温度です。
単位の誤りも、同様に重大な損害をもたらします。850 °Cを850 °Fと取り違えると、鋼は意図したオーステナイト化温度域を大幅に下回ります。一方、1600 °Fを1600 °Cと取り違えると、深刻な過熱、結晶粒の粗大化、局部成分の溶融、または変形を引き起こす可能性があります。すべての指示書では、各温度の横に単位を明記し、換算値を炉の前で再計算するのではなく、事前に確認しなければなりません。
実用的な指示書には、鋼種記号および製品規格、処理状態、加熱範囲、保持時間の基準、冷却媒体と撹拌の程度、雰囲気、装入配置、および検査方法を記載します。また、硬さ範囲、引張特性、金属組織上の要求事項、寸法限界、または該当するすべての要求事項など、合否判定基準も明示します。明確な記録には、炉用熱電対および装入物用熱電対、温度到達後の実際の保持時間、ならびに冷却完了時点を記録します。これらの詳細がなければ、「焼なまし」および「焼ならし」は、再現可能な熱履歴ではなく、事後に貼り付けられたラベルにすぎません。
12. 規格、技術データシート、および熱処理手順書の読み方
熱処理に関する用語には、少なくとも三つの異なる役割があります。用語を定義すること、製品を規定すること、そして工程を説明することです。これらの役割を混同することは、誤った焼鈍または焼ならし工程を設定する一般的な原因となります。ある参考資料が、焼ならしとは一般に何を意味するかを説明していても、特定の鋼種に対する温度を規定しているとは限りません。製品規格は、要求される納入状態を示していても、炉の制御に関する詳細をすべて記載しているとは限りません。現場の手順書は、その両方を結び付ける必要があります。
用語規格と製品規格
ASTM A941-16、Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys(鋼、ステンレス鋼、関連合金およびフェロアロイに関する標準用語)は、用語に関する参考規格です。これは、ASTMで用いられる焼鈍、焼ならし、オーステナイト化、焼戻し、および臨界温度などの用語の意味を確立するのに役立ちます。しかし、それ自体が4140、1045、またはその他の鋼種に対する熱処理レシピとなるものではありません。ASTM A941-16はまた、特定のASTM規格における定義が、用語規格にある同一の一般定義に優先すると規定しています。材料仕様が、より限定的または専門的な意味を示している場合、この規則が重要になります。
製品規格は、別の問いに答えるものです。すなわち、供給される鋼材がどのような状態を満たさなければならないか、という問いです。例えばISO 683-1:2016は、非合金熱処理用鋼の技術的な納入要件を規定し、焼ならし状態および焼ならし焼戻し状態での納入条件を含んでいます。この文脈における「焼ならし」は、製品の呼び方および受入れ条件の一部であり、炉の操作者が曖昧に適用できる単なる説明ではありません。該当する製品規格は、化学成分、機械的性質、硬さ、結晶粒度、脱炭限度、表面状態、および試験要件も規定する場合があります。
| 資料の種類 | 主な機能 | 自動的には提供しないもの |
|---|---|---|
| 用語規格 | 一般的な技術用語を定義する | 鋼種固有の炉内処理レシピ |
| 製品規格 | 納入状態および受入れ要件を定義する | 炉の管理に関するあらゆる詳細 |
| 技術データシートまたはハンドブック | 冶金学および一般的な実務を説明する | 適用される支配的な仕様に優先する権限 |
| 規則 | 対象となる法的用途を規制する | すべての鋼製部品に適用される普遍的な規則 |
| 適格性確認済み手順 | 要件を生産管理へ変換する | 未承認の鋼種または形状にそのサイクルを適用する許可 |
したがって、炉の工程を設定する前に、材料の呼称を読まなければなりません。「焼鈍鋼」という要求だけでは、鋼種、焼鈍の種類、要求硬さ、または引張試験によって状態を確認すべきかどうかは特定できません。「焼ならし」も同様に、鋼種、断面寸法、処理前の組織、および適用される規格文書が分からなければ不十分です。
ASMの刊行物は、これらの要求事項の背景となる冶金学的枠組みを示しています。ASM Metals Handbookの「鋼の熱処理」の章では、オーステナイト化、焼ならし温度、冷却媒体、炉の変数、手順、および用途について説明しています。ASM Handbook Volume 4Aでは、焼鈍および焼ならしを鋼の熱処理の一つとして位置付け、焼入れ、焼戻し、オーステンパ、およびマルテンパと区別しています。Metallurgy for the Non-Metallurgist(非冶金技術者のための冶金学)は、鉄–炭素系、臨界温度、変態図、炉の操作、および合金元素の影響を関連付けて説明しています。
これらの資料は、なぜ二つの工程条件が異なる組織を生じさせるのかを説明します。しかし、購入仕様書、図面、規格、および法規に自動的に優先するものではありません。
規範要求事項と説明的指針
通常、「shall」という語は規範要求事項を示しますが、読者はその文書独自の用語規則を確認すべきです。要求事項は、温度、保持時間、冷却方法、焼戻し、試料採取、機械試験、または許容変動を規定することがあります。「should」、「typically」、「approximately」、および「for guidance」は、一般に受入れ規則ではなく、説明または推奨を示します。技術データシートでは非公式な表現が使われることもあるため、その位置付けを明確にしなければなりません。それはミル証明書なのか、顧客の手順書なのか、実験室の配布資料なのか、それとも販売促進を目的とした説明なのかを確認する必要があります。
この区別は、公開されている説明にも見られます。Bodycoteの2024年の説明では、焼ならしを、新しいオーステナイト結晶粒を形成するために約800~920 °Cまで加熱し、その後、空気またはガス中で自由冷却する処理として説明しています。これは有用な工程説明ですが、すべての鋼に共通する普遍的な要求事項ではありません。4140については、2007年のMITの実験室向け参考資料が、約850~875 °Cまで加熱し、温度を均一化するために保持した後、室温まで空冷する条件を示しています。この狭い温度範囲は、指定された鋼種と実験室での目的を反映したものです。これを別の合金にそのまま適用したり、拘束力を持つ工業規格として扱ったりしてはなりません。
古い政府資料も、その役割を理解していれば有用です。1935年に発行されたNational Bureau of Standards Circular 409は、加工焼鈍を、下部臨界温度域以下またはその近傍まで鉄基合金を加熱する処理として説明しています。また、焼ならしを、臨界温度域より約100 °F高い温度まで加熱し、その後、静止空気中で冷却する処理として説明しています。この記述は明確な冶金学的区別を示しますが、現行の鋼種規格に取って代わるものではありません。政府刊行物が安全上重要な作業を規制することもあります。49 CFR § 179.500-6では、特定の鋼製タンクに対する処理を、焼鈍または焼ならしの後に焼戻しを行うものとし、焼戻し温度を1000 °F未満としてはならないと規定しています。この法規上の要求事項は、都合のよい一般参考資料よりも優先されます。
MITの4140文書のような教育用実験資料は、試験片の準備、炉の操作、熱電対の配置、温度均一化、および予想されるミクロ組織を示すうえで有用です。大学の用語資料は、工程の順序を明確にするのに役立ちます。例えばKarlsruhe Institute of Technologyは、焼ならしを、均一な結晶粒度と組成を促すために、オーステナイト化した後、開放空気中で冷却する処理として説明しています。Texas A&Mも同様に、臨界温度域を超えて加熱した後の静止空気または攪拌空気による冷却と、焼鈍で用いられる、あらかじめ定められた緩慢冷却とを区別しています。商業的な説明は、理解しやすい工程上の背景を提供できますが、引用された仕様書に代わるものとして、いずれも密かに扱ってはなりません。
トレーサビリティのある熱処理工程の作成
追跡可能な処理工程表の作成
- 材料を特定する 正確な鋼種、製品形状、厚さ、および前処理状態を記録する。
- 状態を定義する 完全焼鈍、加工焼鈍、焼ならし、焼ならし焼戻し、またはその他の名称の付いた処理を明記する。
- 加熱を規定する 温度の根拠、昇温速度、雰囲気、および装入状態を記録する。
- 保持を規定する 保持開始時点と均熱の確立方法を定義する。
- 冷却を規定する 炉冷、制御冷却、静止空冷、攪拌空冷、ガス冷却、油冷、またはその他の冷却方法を明記する。
- 検証を添付する 硬さ、引張り、衝撃、金属組織、結晶粒度、および寸法の確認を、受入れ条項に関連付ける。
まず、適用される文書とその正確な改訂版を記録します。次に、AISI 4140、ASTM A29 4140、または該当するISO鋼種など、鋼材の呼称を記載どおり正確に特定します。材料が棒、板、鍛造品、管、溶接構造物、または製作部品のいずれであるかを記録します。同じ公称化学成分であっても、異なる製品規格に基づいて供給される場合には、異なる要求事項の対象となることがあります。
次に、要求される状態を抽出します。完全焼鈍、加工焼鈍、焼ならし、焼ならし焼戻し、焼入れ焼戻し、またはその他の指定された処理のいずれであるかを確認します。硬さの目標値だけから状態を推定してはなりません。軟らかい結果は複数の熱履歴によって得られる可能性がありますが、仕様書では特定のミクロ組織または納入状態が要求される場合があります。
次に、工程条件には臨界温度の根拠を明記します。温度はAc₁、Ac₃、A_cm、指定された変態温度域、または規格に直接記載された温度のいずれに基づくのでしょうか。800~920 °Cのような一般的な範囲は、一般的な指針として明示したままにしなければなりません。引用された鋼種要件の代わりに使用することはできません。合金元素量、処理前の冷間加工、加熱速度、断面厚さ、および測定位置は、変態挙動に影響します。
加熱指示は、実際の作業に適用できる形で記述します。炉への装入状態、指定されている場合は加熱速度、目標温度、許容範囲、雰囲気、ならびに装入物を酸化または脱炭から保護するかどうかを記載します。保持に関する規則は、別に記載します。「1時間保持」という表現は、炉が設定温度に到達してから1時間を意味する場合もあれば、最も温度の低い部分が設定温度に到達してから1時間を意味する場合もあり、また、厚さに基づく時間を意味する場合もあります。これらは同じではありません。
冷却方法を正確に記録します。炉冷、制御冷却、静止空冷、攪拌空冷、ガス冷却、油冷、またはその他の媒体のいずれであるかを示し、ある方法から別の方法へ切り替える時点を特定します。焼ならしでは、開放空気中での冷却が処理経路の中心となります。焼鈍では、規定された緩慢冷却速度または炉冷が支配的な要素となる場合があります。焼戻しを続けて行う場合は、最低温度および目標温度、保持時間、冷却方法、ならびに焼戻しの繰返し要求の有無を記録します。
最後に、検証方法を添付します。硬さ試験の方法と位置、引張試験または衝撃試験、金属組織検査、結晶粒度測定、脱炭検査、および受入れ限度を記載します。それぞれの値を、条項、図面注記、法規、または承認済み手順書に関連付けます。出典の引用は、記憶に基づく別個の注記ではなく、工程条件のすぐそばに記載します。これにより、有用なASMの温度範囲、NBSの説明、または商業的な要約が、実際の受入れを規定する仕様書に代わる、出典不明の代替情報となることを防げます。
13. 工学的選定フレームワーク:焼なまし、焼ならし、またはその他の処理の選択
最終的に必要な特性から始める
適切な処理は、「軟らかくするために焼なましを行う」や「強度を高めるために焼ならしを行う」といった慣行からではなく、最終的に必要な状態から始まる。硬さの範囲、引張強さおよび降伏強さ、伸びまたは絞り、衝撃靭性、機械加工性、寸法安定性、ならびに必要な組織状態を明確に規定する。大規模な機械加工を行う部品には、低硬さのフェライト–パーライト組織が必要となる場合がある。圧力を保持する部品には、指定された焼ならし–焼戻し状態が必要となる場合がある。摩耗面には、より靭性の高い母材の上に硬化層が必要となる場合がある。
焼なましされた(annealed)および焼ならしされた(normalized)という語は、すべての製品規格に共通する一義的な工程上の意味を持つわけではない。ASTM A941-16は、鋼、ステンレス鋼、関連合金およびフェロアロイに関する一般用語の規格であるが、特定のASTM規格における定義が一般定義と同一である場合には、その特定規格の定義が優先すると規定している。したがって、製品規格の文言が異なる場合は、製品規格が優先される。例えば、ISO 683-1:2016は、非合金熱処理鋼について、焼ならし状態および焼ならし–焼戻し状態での納入を規定している。処理状態は材料要求事項の一部であり、単なる炉操作者の説明ではない。
焼なましは一般に、硬さの低減、延性の向上、残留応力の除去、または機械加工や後続の熱処理に適した組織の形成を目的とする。その冷却スケジュールも処理の一部である。完全焼なましでは通常、オーステナイト化後、炉内で制御冷却を行う。一方、応力除去を目的とするプロセス焼なましは、下部臨界温度域以下またはその近傍まで加熱する処理と関連付けられる。National Bureau of Standardsは、1935年発行のCircular 409でプロセス焼なましをこのように説明している。球状化焼なましは、高炭素鋼において、長時間の機械加工または後続の焼入れで、層状パーライトではなく球状化した炭化物粒子が必要な場合に選択されることがある。
焼ならしは、単に焼なましを速く行う処理ではない。通常、鋼をオーステナイト化した後、静止空気または流動空気中で冷却するため、炉冷とは異なる変態経路をたどる。Karlsruhe Institute of Technologyは、焼ならしを、均一な結晶粒度および組成を促進するために、オーステナイト化後に大気中で冷却する処理と定義している。Bodycoteの2024年の説明では、焼ならし温度としておよそ800~920 °Cという広い範囲が示されているが、この範囲がすべての鋼種に対する仕様となるわけではない。National Bureau of Standardsは、焼ならしを一般的には、臨界温度域より約100 °F高い温度まで加熱した後、静止空気中で冷却する処理と説明している。合金元素量、炭素量、断面厚さ、および適用される規格によって、必要な温度は大きく変わり得る。
処理名だけでなく、想定される組織も明記しなければならない。低炭素鋼を空冷するとフェライトとパーライトが生成する場合がある一方、十分な焼入性を有する合金鋼では、炉内サイクルが焼ならしと呼ばれていても、厚い断面内部にベイナイトまたはマルテンサイトが生成する可能性がある。必要な組織が全体にわたるフェライト–パーライトである場合、名目上の焼ならしサイクルだけでは十分な証拠にならない。硬さ分布の測定、金属組織検査、または適格性確認試験が必要となる場合がある。
形状、前工程、および変形リスクを考慮する
熱処理スケジュールは、三次元物体に付与される熱履歴である。断面寸法は、表面と中心部との温度差、変態速度、および重要部位で到達する冷却速度を左右する。薄板は、大型鍛造品よりもはるかに速く空冷され得る。リブ、キー溝、穴、断面の急変部、および拘束された取付部も、局所的な応力や変形を生じさせる。そのため、炉内の温度均一性、装入物間の間隔、雰囲気、熱電対の配置、ならびに炉から冷却媒体へ移すまでの時間を、工程定義に含めなければならない。
前工程も同様に重要である。冷間圧延された帯材には、応力除去焼なましまたは再結晶焼なましが必要となる場合がある。強く冷間加工された材料には、蓄積エネルギーや方向性を有する特性が残っている可能性があり、短時間の変態点以下のサイクルではそれらを除去できない。鋳造組織には、偏析、粗大結晶粒、気孔、または脆い構成相が含まれる場合がある。焼ならしによって結晶粒を微細化し、鋳造時の熱履歴の一部を置き換えることはできるが、収縮巣を閉鎖したり、不適切な化学成分を是正したりすることはできない。鍛造品にはすでに方向性を持つ鍛流線や微細化された結晶粒が存在する場合があるため、高温焼ならしサイクルを繰り返すと、改善するどころか結晶粒を粗大化させる可能性がある。
選択は、望ましい寸法結果にも左右される。焼なましにおける炉冷は温度勾配を小さくし、通常は変態応力を低減するが、長時間の保持および緩慢な冷却によって、スケール、脱炭、ならびに製造時の変形が増加する可能性がある。焼ならし後の空冷はサイクルを短縮し、組織を微細化することが多いが、厚肉部品や不規則形状部品では温度勾配と残留応力を増加させる可能性がある。寸法公差が厳しい場合には、制御ガス焼入れ、中断冷却、または低温の応力除去処理の方が安全なことがある。
ある鋼種の温度を別の鋼種にそのまま適用してはならない。MITの2007年の実験室向け資料では、AISI 4140の焼ならし温度として、およそ850~875 °Cが示されており、温度を均一化するのに十分な保持の後、空冷する手順が記載されている。この範囲は特定の合金および教育用手順を示すものであり、炭素鋼、低合金鋼、またはすべての4140製品規格に適用できる一般的な設定ではない。適用される材料規格、熱処理条項、断面寸法、炉の能力、および検査計画に基づいて、サイクルを決定しなければならない。
変形または割れのリスクが高い場合は、代表的な試験片または実製品を用いて工程を検証する。中心部および表面の温度、複数箇所での硬さ、処理前後の寸法、ならびに得られた組織を測定する。設定温度だけを示す炉内記録では、厚肉部が必要なオーステナイト化状態に達したことも、最も冷却の遅い領域が仕様を満たしたことも証明できない。
焼入れ、焼戻し、または特殊処理が必要な場合を認識する
必要な強度または耐摩耗性が、マルテンサイト、ベイナイト、硬化層、または制御された析出反応に依存する場合、焼なましまたは焼ならしだけでは不十分である。全体焼入れには、鋼種および断面寸法に対して十分な速度での冷却を伴うオーステナイト化と焼入れが必要である。焼入れ剤には、水、ポリマー溶液、油、ガス、またはその他の適格な媒体を使用できる。選択に際しては、焼入性と割れおよび変形のリスクとのバランスを取らなければならない。焼戻しを行わない焼入れは、焼入れマルテンサイトが高い残留応力と限られた靭性を有するため、構造部品の最終状態として認められることはほとんどない。
焼入れ後の焼戻しは、脆性を低減し、必要な強度と靭性のバランスを確立する。これは焼なましや焼ならしの同義語ではなく、別個の処理である。安全上重要な例として、49 CFR § 179.500-6は、焼なましまたは焼ならし後に焼戻しを行うタンクの熱処理方法を規定しており、記載された鋼種および設備について、焼戻し温度を1000 °F未満としてはならないとしている。この要求事項は、最終製品の状態を、適用される規則または材料規格から読み取らなければならない理由を示している。
靭性があり比較的延性に富む母材と、硬く耐摩耗性に優れた表面が必要な場合には、表面硬化処理が適している。浸炭は焼入れ前に炭素を添加する処理であり、浸炭窒化は炭素と窒素を添加する処理で、通常は小型部品に用いられる。窒化または軟窒化では、母材全体を大きく変態させることなく、窒素を含む硬い表面層を形成する。高周波焼入れまたは火炎焼入れでは、焼入れ前に表面だけを急速に加熱する。この処理は、鋼種が必要なマルテンサイトを生成できる場合に選択される。
ベイナイト組織、低い変形量、または指定された靭性–強度の組合せが必要な場合には、直接の焼入れと焼戻しに代えてオーステンパを用いることがある。マルテンパ、またはマルクエンチは、最終冷却の前にマルテンサイト開始温度域付近で温度を均一化することにより、温度勾配を低減する。ただし、その後の焼戻しは依然として必要である。いずれの処理も名称だけで選択してはならない。焼入性曲線、断面寸法、変態図、設備上の制限、および受入検査によって、選択を裏付けなければならない。
したがって、妥当性を説明できる判断は条件付きのものとなる。すなわち、必要な特性と組織を定義し、鋼種および製品規格を特定し、前工程を再構成し、形状と冷却をモデル化し、処理の種類を選択し、得られた部品を検証する。焼なましと焼ならしは、この一連の手順における選択肢であり、相互に置き換え可能な既定処理ではない。
14. 参照表、用語集、および解釈例
焼なましと焼ならしの比較表
焼なましと焼ならしはいずれも、オーステナイト域まで加熱することから始める場合があるが、処理は温度だけで定義されるものではない。冷却経路によって、変態生成物、硬さ、残留応力、および結晶粒組織が決まる。
| 特徴 | 焼なまし | 焼ならし |
|---|---|---|
| 主な目的 | 硬さを低下させ、応力を除去し、延性および被削性を改善する | 結晶粒組織を微細化または再調整し、より均一な状態を得る |
| オーステナイト化の実施 | 鋼種および焼なましの種類による。工程焼なましでは、下限臨界域以下またはその付近にとどまる場合がある | 通常、新たなオーステナイトを形成するのに十分な温度として、臨界域を超えて加熱する |
| 冷却媒体 | 炉冷、または指定されたその他の徐冷方法 | 静止空気、攪拌空気、または大気中冷却 |
| 冷却速度 | 管理された緩やかな冷却 | 炉冷より速く、通常は焼入れより遅い |
| 典型的な結果 | より低い硬さと高い延性。粗い変態生成物が生じる場合がある | 炉内で完全に冷却した状態よりも、微細で均一なフェライト・パーライト組織 |
| 仕様での表現 | 「焼なまし済み」、「工程焼なまし済み」、または特定の焼なましサイクル | 「焼ならし済み」または「焼ならし焼戻し済み」 |
| 表面的な解釈における主なリスク | すべての焼なましを完全なオーステナイト化サイクルとして扱うこと | 空冷を炉冷と同等に扱うこと |
1935年に発行されたNational Bureau of Standardsの通達では、工程焼なましを、鉄基合金を下限臨界温度域以下またはその付近まで加熱する処理と説明している。また、焼ならしについては、臨界域よりおよそ100 °F高い温度まで加熱し、その後静止空気中で冷却する処理と説明している。これらの説明は両者の違いを明確にするものだが、鋼種ごとの手順に取って代わるものではない。Bodycoteによる2024年の説明では、焼ならし温度としておよそ800~920 °Cを示し、その後、空気またはガス中で自由冷却するとしている。この温度範囲は一般的な説明であり、あらゆる場合に適用される指示ではない。
臨界温度および処理条件に関する用語集
Ac1とは、特定の組成を持つ鋼を加熱した際に、オーステナイトの形成が始まる温度である。「c」はchauffage、すなわち加熱を意味する。Ac1はすべての鋼に共通する一定の温度ではなく、炭素含有量、合金元素、加熱速度、および処理前のミクロ組織によって、測定される変態温度は異なる。
Ac3とは、亜共析鋼を加熱した際に、オーステナイトへの変態が完了する温度である。亜共析鋼では、焼ならしまたは完全オーステナイト化サイクルは、通常、適用される仕様または手順が要求する温度差だけ、該当するAc3を超えなければならない。
オーステナイト化とは、必要なオーステナイトが形成される温度まで鋼を加熱し、その後、材料の断面が熱的および組織的に均一になるのに十分な時間、その温度に保持することである。オーステナイト化は、単に部品を高温の炉に入れることと同じではない。目標温度、保持時間、雰囲気、および断面厚さのすべてが重要である。
均熱とは、装入物または管理対象となる断面が指定された状態に達した後、処理温度に保持することである。規定された均熱時間は、炉が設定温度に達した時点、表面がその温度に達した時点、または最も温度の低い箇所がその温度に達した時点から開始する場合がある。手順書では、どの基準を適用するかを明確にしなければならない。
炉冷とは、通常、炉の温度を管理しながら、または自然に低下する炉内温度に従って、炉とともに冷却することである。空冷よりも緩やかな冷却履歴となり、一般に軟化焼なましと関連付けられるが、正確なサイクルには段階的な冷却または炉の停止が含まれる場合もある。
空冷とは、密閉された炉内ではなく、空気中で冷却することである。ただし、「空気中」という表現だけでは処理条件として不十分であり、仕様では静止空気または流動空気の別、部品間隔、装入密度、および送風機の使用可否を明示する必要がある。断面寸法によっては、中心部が表面よりはるかに緩やかに冷却されることがある。
焼ならし済みとは、指定されたオーステナイト化処理を行った後、空気またはガス中で冷却して得られた状態を表す。この用語は、部品が任意の高温サイクルを受けたことを意味しない。ISO 683-1:2016では、非合金熱処理用鋼の納入状態として、焼ならし済みおよび焼ならし焼戻し済みの状態を挙げている。
焼なまし済みとは、材料および製品に対して定義された焼なまし処理によって得られた状態を表す。この用語は、完全焼なまし、工程焼なまし、応力除去焼なまし、球状化焼なまし、またはその他の特定のサイクルを指す場合がある。この語だけでは、最高到達温度や冷却速度は明らかにならない。
焼戻し済みとは、あらかじめ硬化またはその他の変態を生じさせた鋼を、関連する臨界域未満まで再加熱し、その温度に保持した後、指定された手順で冷却した状態を表す。焼戻しは、焼なましおよび焼ならしとは別の処理である。「焼ならし焼戻し済み」と記載された製品は、単一の混合された処理名称ではなく、順次行われる2段階の処理を受けている。
解釈例1:MITによる4140の教育用スケジュール
2007年のMassachusetts Institute of Technologyの実験室向け資料では、4140の教育用焼ならしスケジュールとして、およそ850~875 °Cまで加熱し、温度を均一化するために保持し、その後室温まで空冷する手順を示している。文字どおりに読めば、意図された順序は、オーステナイト化、均熱、空冷である。ただし、これはすべての4140製品にまったく同じサイクルを適用すべきことを示すものではない。
このスケジュールの限界は重要である。この資料だけでは、認証済み製品仕様、炉の校正要件、許容される雰囲気、断面寸法による補正、装入規則、冷却時間の最大範囲、または機械的性質の合否基準は示されていない。また、焼なましされた4140部品を焼ならしされた部品の代わりに使用できることを証明するものでもない。製造工程の手順には、該当するAISI/SAE 4140の材料要件、部品寸法、処理前の状態、炉の能力、および要求される硬さまたはミクロ組織を考慮する必要がある。MITの資料は、実験室での実施例を示す有用な根拠ではあるが、あらゆる商業用途または規制対象用途に対する権威ある基準ではない。
解釈例2:規制対象タンクの要件
49 CFR § 179.500-6は、指定されたタンク構造に関する規制要件であり、変態冶金学の一般的な解説ではない。この規定は、焼なましまたは焼ならしに続いて焼戻しを行う熱処理について定めており、対象となる要件について、焼戻し温度を1000 °F以上と規定している。この文言により、法的に定められた条件を備えた適合性確保の手順が成立する。
一般的な説明では、焼ならしはオーステナイト化と空冷によって結晶粒組織を微細化し、一方、焼なましはより緩やかな冷却によって鋼を軟化させる、と説明できる。しかし、この規制が問うのは別の問題である。すなわち、必要な処理順序および焼戻し温度の下限を含め、タンク材料と製造手順が所定の安全規則を満たしているかどうかである。この規定は、読者が規制を教科書的なサイクルに置き換えたり、空冷、炉冷、または焼戻しを行った部品であれば適合すると推定したりすることを認めるものではない。
情報源の優先順位と使用方法
用語については、まず材料規格または製品規格を参照する。ASTM A941-16は、鋼、ステンレス鋼、関連合金、およびフェロアロイに関する一般用語を定めているが、特定のASTM規格における定義が同一の一般定義に優先すると規定している。プロセス冶金については、ASM Metals Handbook、ASM Handbook Volume 4A、およびMetallurgy for the Non-Metallurgistが技術的枠組みを提供する。ISO 683-1:2016は、それ自体が定める納入状態に関する用語を適用する。49 CFR § 179.500-6のような連邦規則は、その規則が対象とする法的用途を規定する。
教育用スケジュール、供給業者による説明、および大学の実験室資料は、補足的な参考資料として使用する。一般的な説明と、適用される鋼種、製品仕様、図面、契約、または規制規格の文言が異なる場合は、後者に相当する規定が優先する。
参考文献
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6