




1. Alcance, terminología y diferencia entre un tratamiento y una condición de suministro
Este artículo trata del recocido y la normalización de los aceros, no de todos los ciclos térmicos aplicados a las aleaciones ferrosas. El temple, el revenido, el alivio de tensiones, el recocido de globulización, el austemplado, el martemplado, el endurecimiento por cementación y el endurecimiento superficial son tratamientos independientes, aunque aparezcan en la misma ruta de producción. La distinción es importante porque «recocido» y «normalizado» no identifican métodos intercambiables para ablandar el acero. Describen historiales térmicos, trayectorias de transformación, microestructuras y, en muchas especificaciones, condiciones de suministro diferentes.
Las tres etapas de un tratamiento térmico
- Calentamiento Elevar el acero hasta la temperatura seleccionada.
- Mantenimiento Mantenerlo el tiempo suficiente para la igualación térmica y los cambios metalúrgicos requeridos.
- Enfriamiento Enfriar conforme a la velocidad, el medio o la condición del horno definidos.
Un tratamiento térmico es una secuencia. Incluye calentar el acero hasta una temperatura seleccionada, mantenerlo el tiempo suficiente para que se produzcan los cambios térmicos y metalúrgicos requeridos, y enfriarlo bajo una condición definida. El tratamiento puede especificarse mediante la temperatura del horno, el tiempo a temperatura, la velocidad de enfriamiento, el medio de enfriamiento, la atmósfera, el tamaño de la sección y la condición previa del acero. Una condición de suministro registra el estado en el que se entrega el producto después de esa secuencia. Por lo tanto, «normalizado», «recocido» y «normalizado y revenido» pueden describir la condición de una chapa, una barra, una pieza forjada u otro producto, en lugar de constituir una instrucción completa para reproducir el tratamiento.
La misma palabra puede tener consecuencias prácticas diferentes según el grado. El contenido de carbono, las adiciones de aleación, el espesor de la sección, el tamaño de grano de la austenita, el control del horno y la velocidad de enfriamiento afectan a la ferrita, la perlita, la bainita o la martensita finales. No debe indicarse ninguna temperatura universal de recocido o normalización sin identificar el grado y la especificación aplicable.
Cómo ASTM A941-16 regula la terminología general de los aceros
ASTM A941-16, Terminología estándar relacionada con el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, proporciona un vocabulario general para los documentos sobre aceros. Es una referencia terminológica, no un procedimiento universal de tratamiento térmico. Su función es establecer un significado común cuando una norma de producto, un método de ensayo u otro documento rector no haya proporcionado una definición más específica.
La definición de una norma ASTM específica prevalece sobre una definición general idéntica de ASTM A941-16. Strong evidence
Esta salvedad es decisiva. ASTM A941-16 establece que una definición que figure en una norma ASTM específica prevalece sobre una definición general idéntica contenida en la norma de terminología. Por lo tanto, el lector no debe extraer una definición de A941-16 y aplicarla mecánicamente a todas las especificaciones de chapas, barras, piezas forjadas, componentes de recipientes a presión o carriles. La norma de producto pertinente prevalece cuando define el término de otra manera, añade un intervalo de temperatura, prescribe un método de enfriamiento o limita la condición a un grado y una forma de producto determinados.
| Característica | Normalizado | Recocido |
|---|---|---|
| Transformación inicial | Austenitización | Depende del tipo de recocido; el recocido completo generalmente implica austenitización |
| Método de enfriamiento | Aire o gas en circulación libre | Enfriamiento lento controlado, a menudo en el horno |
| Estructura típica | Ferrita–perlita más fina u otros productos dependientes del grado | Ferrita–perlita relativamente gruesa en los grados adecuados |
| Resultado típico | Mayor resistencia y dureza que con el recocido completo | Menor dureza y mejor mecanizabilidad o ductilidad |

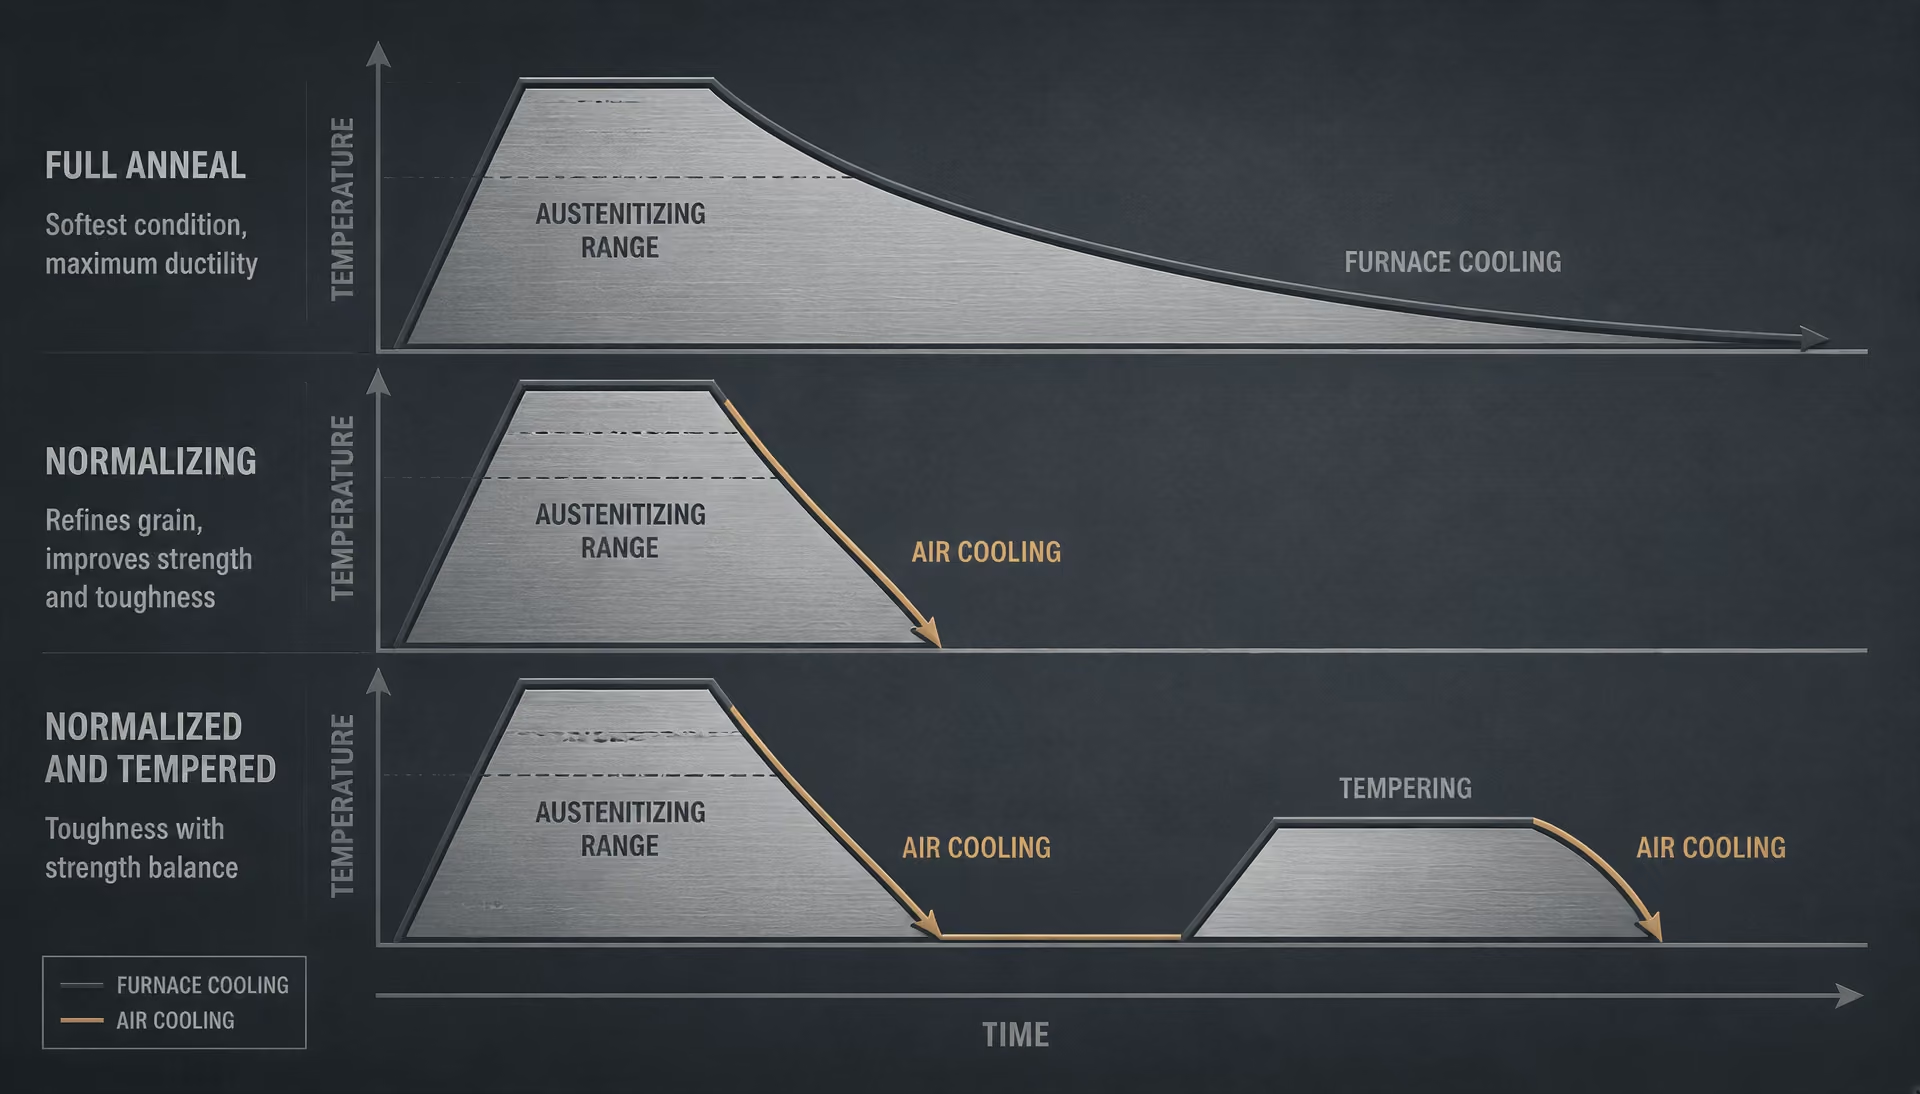
La distinción metalúrgica general sigue siendo clara. La normalización es normalmente un tratamiento de austenización seguido de enfriamiento en aire u otro gas en libre circulación. El vocabulario del Karlsruhe Institute of Technology la define como una austenización seguida de enfriamiento al aire libre, cuyo objetivo es producir un tamaño de grano y una composición más uniformes. La descripción de Bodycote de 2024 indica un intervalo orientativo de aproximadamente 800–920 °C: el acero se calienta lo suficiente para formar nuevos granos de austenita y después se enfría libremente en aire o gas. Ese intervalo es descriptivo, no una especificación aplicable a todos los aceros.
El recocido es un término más amplio. Puede referirse a un recocido completo, un recocido de proceso, un recocido de globulización, un recocido de alivio de tensiones u otra operación controlada de calentamiento y enfriamiento, según el documento. La Circular 409 de 1935 del National Bureau of Standards distinguía el recocido de proceso de la normalización situando el primero por debajo o cerca del intervalo de temperaturas críticas inferiores, mientras que la normalización se describía como un calentamiento aproximadamente 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. Estas descripciones históricas establecen el contraste, pero los requisitos modernos siguen dependiendo del grado.
Por qué «normalizado», «recocido» y «normalizado y revenido» describen la condición del material
«Recocido» identifica un acero que ha recibido un tratamiento de recocido o que se suministra en estado recocido conforme a la especificación aplicable. En la ruta habitual de recocido completo, el acero se calienta hasta el intervalo austenítico, se mantiene el tiempo necesario para la transformación y la homogeneización de la temperatura, y se enfría lentamente —a menudo dentro del horno— para reducir la dureza y favorecer una estructura relativamente gruesa de ferrita y perlita en los grados de carbono y de baja aleación adecuados. El recocido de proceso es diferente: por lo general se realiza por debajo o cerca de la temperatura crítica inferior para restablecer la ductilidad en el acero de bajo carbono trabajado en frío, sin transformar completamente la estructura.
«Normalizado» identifica normalmente un acero que ha sido austenizado y enfriado al aire. En comparación con el enfriamiento en horno posterior a un recocido completo, el enfriamiento al aire suele producir una estructura de transformación más fina y una resistencia mayor, aunque el resultado depende de la templabilidad y del tamaño de la sección. La normalización puede refinar los granos gruesos, reducir la irregularidad estructural posterior a la forja o al laminado y establecer una condición inicial reproducible antes del mecanizado o de un tratamiento térmico posterior. No es simplemente un recocido más rápido.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
La referencia de laboratorio sobre 4140 del Massachusetts Institute of Technology ilustra por qué es necesario identificar el grado. Para la normalización del 4140, la referencia de 2007 indica un intervalo aproximado de austenización de 850–875 °C, seguido de un mantenimiento para la homogeneización de la temperatura y un enfriamiento al aire hasta la temperatura ambiente. Ese intervalo no puede trasladarse a un grado de acero al carbono simple ni a una sección gruesa sin consultar los datos aplicables. La aleación modifica el comportamiento de transformación; las dimensiones modifican la velocidad de enfriamiento que experimenta el centro.
«Normalizado y revenido» registra dos tratamientos sucesivos. Primero, el acero se normaliza. Después se recalienta por debajo del intervalo de transformación pertinente y se mantiene para revenir los productos formados durante el enfriamiento. El revenido reduce la fragilidad asociada a los productos de transformación duros y ajusta la resistencia, la tenacidad y la ductilidad. La condición expresada con guion no es otro nombre para la normalización ni es equivalente al material recocido. Indica al usuario que el acero suministrado tiene un historial combinado específico.
ISO 683-1:2016 considera los estados normalizado y normalizado y revenido como estados de suministro especificados para aceros no aleados tratables térmicamente. Strong evidence
ISO 683-1:2016 demuestra la importancia contractual de esta terminología. La norma especifica los requisitos técnicos de suministro para aceros no aleados tratables térmicamente suministrados en condiciones que incluyen los estados normalizado y normalizado y revenido. En ese contexto, la condición forma parte del requisito del producto: puede afectar a las propiedades mecánicas especificadas, la inspección, el marcado y la aceptación. Por lo tanto, un certificado de colada que indique «normalizado» no se limita a describir lo ocurrido en un horno; registra cómo se suministró el producto conforme a la norma.
Cuándo una norma de producto, de grado o reglamentaria prevalece sobre una definición general
Debe leerse el documento rector antes de seleccionar un ciclo de horno. Una norma de producto puede especificar la temperatura de austenización, el tiempo mínimo de mantenimiento, el enfriamiento al aire, la dureza máxima, las propiedades de tracción, el ensayo de impacto o una combinación de tratamientos permitida. También puede utilizar «recocido» para incluir un intervalo definido de prácticas que no serían idénticas a un recocido completo de manual. La designación del grado por sí sola no es suficiente cuando la misma composición química se suministra en forma de chapa, barra, pieza forjada o componente sometido a presión.
Los requisitos reglamentarios pueden ser aún más estrictos. Conforme a 49 CFR § 179.500-6, determinados tratamientos térmicos de depósitos de acero consisten en un recocido o una normalización seguidos de un revenido, y la temperatura de revenido no debe ser inferior a 1000 °F. Este requisito rige para el componente del depósito regulado aunque una descripción general de manual permitiera otra secuencia. El reglamento también muestra por qué «normalizado» no puede considerarse una garantía independiente del comportamiento en servicio: la etapa de revenido exigida forma parte de la condición especificada.
Estado de suministro Estado metalúrgico documentado en el que se suministra un producto después de su secuencia de tratamiento térmico.
La regla práctica es sencilla: utilice las definiciones amplias para comprender la diferencia metalúrgica y, después, consulte el grado, la norma de producto, el plano, la especificación de compra o el reglamento para determinar qué exigen esos términos. El recocido hace hincapié generalmente en el enfriamiento controlado y la reducción de la dureza; la normalización hace hincapié generalmente en la austenización seguida de un enfriamiento al aire y en una estructura más fina y uniforme. La condición de suministro es el resultado documentado, no un sustituto del historial térmico completo.
2. La base hierro-carbono: temperaturas críticas, austenita y transformación
Ferrita, perlita, cementita y austenita
El recocido y la normalización no pueden definirse únicamente por la temperatura, porque sus resultados dependen de qué fases existen durante el calentamiento y de cómo se transforman durante el enfriamiento. El modelo de partida útil es el diagrama de fases hierro-carbono, complementado con los diagramas de transformación en enfriamiento continuo (CCT) y de transformación tiempo-temperatura (TTT). Heat Treating of Steel y Metallurgy for the Non-Metallurgist, de ASM, utilizan este marco para relacionar la austenización, la velocidad de enfriamiento, el tamaño de grano y las propiedades finales.
| Constituyente o condición | Valor o descripción |
|---|---|
| Solubilidad del carbono en la ferrita a 727 °C | Aproximadamente 0.022 % en peso de C |
| Composición eutectoide de acero al carbono simple | Aproximadamente 0.76–0.80 % en peso de C |
| Cementita | Fe₃C |
| Estructura cristalina de la austenita | Cúbica centrada en las caras |
Terminología del hierro–carbono
- Ferrita
- Forma cúbica centrada en el cuerpo del hierro, con una solubilidad del carbono comparativamente baja.
- Cementita
- Carburo de hierro, Fe₃C, duro y frágil.
- Perlita
- Agregado bifásico de ferrita y cementita.
- Austenita
- Hierro cúbico centrado en las caras que puede disolver considerablemente más carbono que la ferrita.
La ferrita es la forma cúbica centrada en el cuerpo del hierro, comúnmente designada como α-ferrita. Solo puede disolver una pequeña cantidad de carbono. A 727 °C, por ejemplo, la solubilidad máxima de equilibrio del carbono en la ferrita es aproximadamente del 0,022 % en peso de C; a temperaturas inferiores es aún menor. La ferrita es relativamente blanda y dúctil, por lo que un acero que contenga una fracción elevada de ferrita generalmente presenta baja dureza y buena conformabilidad.
La cementita es carburo de hierro, Fe₃C. Es dura y frágil, y su distribución es tan importante como su cantidad total. La cementita puede presentarse en forma de láminas en la perlita, como partículas en una estructura esferoidizada o como redes continuas en los límites de grano de la austenita previa. Estas formas no producen la misma maquinabilidad, ductilidad ni comportamiento frente a la fractura.

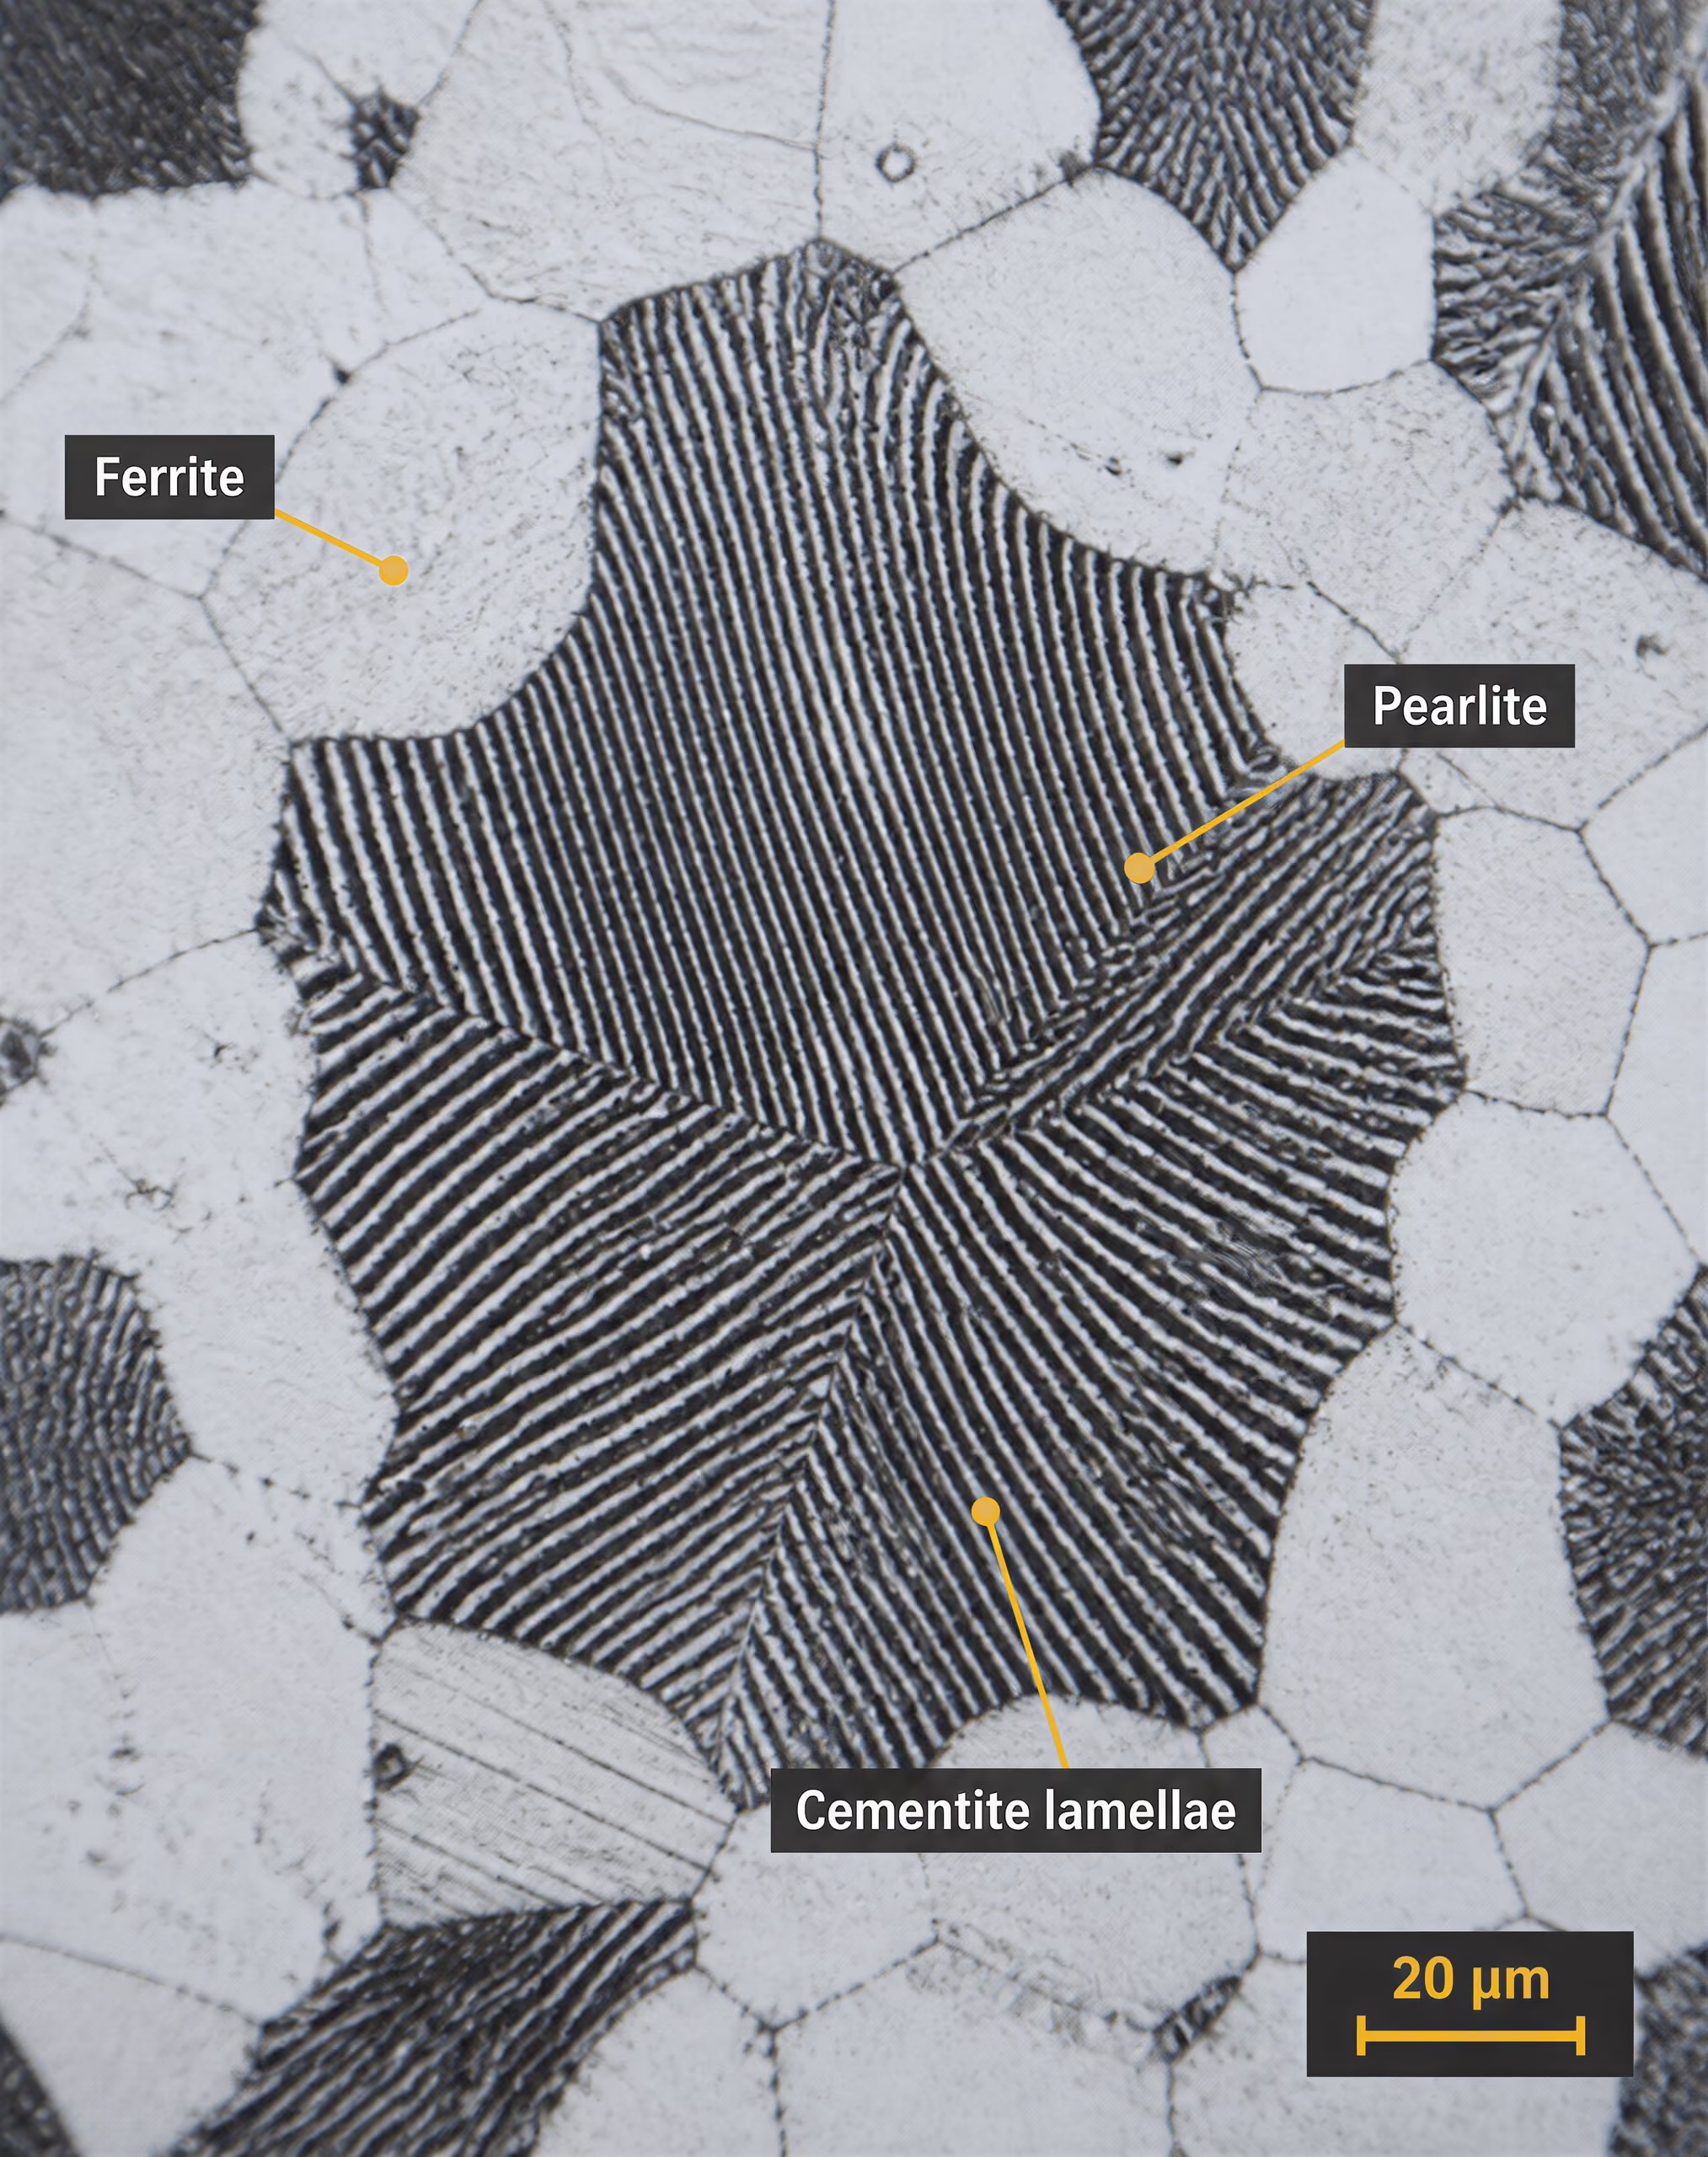
La perlita no es una fase única. Es un agregado bifásico de ferrita y cementita, formado cuando la austenita se descompone durante un enfriamiento relativamente lento a través de la temperatura eutectoide. En el acero al carbono simple, la composición eutectoide es aproximadamente del 0,76–0,80 % en peso de C, dependiendo de la referencia y de las condiciones de equilibrio indicadas. La perlita formada a una temperatura de transformación más alta presenta una separación relativamente gruesa entre sus láminas de ferrita y cementita; la transformación a una temperatura más baja produce perlita más fina, que es más resistente y dura.
La austenita, designada como γ, es hierro cúbico centrado en las caras capaz de disolver mucho más carbono que la ferrita. Esta mayor solubilidad es la razón por la que el calentamiento hasta el campo de la austenita es fundamental para la normalización y el recocido completo. Durante la austenización, el carbono y muchos elementos de aleación entran en solución, parcial o totalmente. Al enfriarse, esta solución sólida sobresaturada se transforma en ferrita, perlita, bainita, martensita o mezclas de estos productos, dependiendo de la composición, el tamaño de la sección y la trayectoria a través del intervalo de transformación.
Diagrama de transformación en enfriamiento continuo Diagrama que muestra cuándo comienza y termina la transformación de la austenita durante determinadas velocidades de enfriamiento continuo.
La trayectoria de enfriamiento es decisiva. El enfriamiento lento en horno da tiempo a los átomos de carbono para difundirse, lo que favorece la formación de ferrita y perlita gruesa en muchos aceros hipoeutectoides. El enfriamiento al aire después de la normalización elimina el calor más rápidamente y normalmente produce ferrita-perlita más fina que el recocido completo. Un temple suficientemente rápido suprime la transformación por difusión y puede formar martensita, mientras que una velocidad intermedia puede producir bainita. Por tanto, «tratamiento térmico de ablandamiento» es una descripción inadecuada para todos los ciclos denominados recocido.
Los intervalos críticos inferior y superior
La temperatura crítica inferior se identifica habitualmente como Ac1 durante el calentamiento: la temperatura a la que la austenita comienza a formarse en un acero determinado bajo una condición de calentamiento especificada. Durante el enfriamiento, la temperatura de inicio correspondiente suele escribirse Ar1. No son necesariamente iguales. Las velocidades de calentamiento y enfriamiento, la microestructura previa, los elementos de aleación y el desfase térmico desplazan las temperaturas de transformación observadas, por lo que Ac1 es una temperatura de inicio de transformación, no un ajuste universal del horno.
La temperatura crítica superior depende del contenido de carbono. En los aceros hipoeutectoides, Ac3 es la temperatura a la que se completa la transformación a austenita durante el calentamiento. Entre Ac1 y Ac3 coexisten ferrita y austenita. Por encima de Ac3, la estructura es nominalmente austenítica, aunque todavía se requiere un tiempo adecuado para que el carbono y los elementos de aleación se distribuyan y para que la sección alcance una temperatura uniforme.
En los aceros hipereutectoides, el límite superior pertinente suele designarse como Acm en lugar de Ac3. Entre Ac1 y Acm, la austenita coexiste con cementita proeutectoide. El calentamiento por encima de Acm disuelve dicha cementita, condicionado por el tiempo, el tamaño de las partículas y los efectos de los elementos de aleación. Superar en exceso la temperatura de disolución requerida puede favorecer el crecimiento del grano austenítico, lo que puede reducir la tenacidad aunque la dureza y la resistencia a la tracción parezcan aceptables.
Por tanto, la expresión «intervalo crítico» se refiere a una banda, no a un único punto fijo. La circular de 1935 del National Bureau of Standards describía el recocido de proceso como un calentamiento por debajo del intervalo de temperatura crítica inferior o cerca de este, mientras que describía la normalización como un calentamiento aproximadamente 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. Estas descripciones son distinciones históricas útiles, pero no sustituyen los requisitos específicos del grado establecidos en una especificación moderna del material o en un procedimiento de tratamiento térmico.
El calentamiento a través de Ac1 modifica el equilibrio de fases: las regiones ricas en carbono de la estructura original de ferrita y carburo comienzan a transformarse en austenita. El calentamiento continuado hacia Ac3 o Acm completa la transformación prevista y puede disolver los carburos. En un recocido completo, normalmente se austeniza el acero y después se lo enfría lentamente, a menudo en un horno, para favorecer una estructura de transformación gruesa y relativamente blanda. La normalización también implica austenización, pero la pieza de trabajo se retira del horno y se enfría en aire quieto o en movimiento. El enfriamiento más rápido produce granos más finos y un equilibrio ferrita-perlita diferente.
La temperatura debe estar vinculada al grado y al estado del material. Bodycote informó en 2024 que la normalización se realiza aproximadamente a 800–920 °C, con formación de nuevos granos austeníticos antes del enfriamiento libre en aire o gas. Este intervalo amplio no puede aplicarse indiscriminadamente. Una referencia de laboratorio del MIT de 2007 para el acero 4140 indica aproximadamente 850–875 °C para normalizar AISI 4140, seguido de una permanencia para igualar la temperatura y de un enfriamiento al aire. AISI 4140 es un acero aleado que contiene cromo y molibdeno, por lo que su tratamiento no puede inferirse a partir del ciclo de un acero bajo en carbono sin alear.
Por qué el contenido de carbono y los elementos de aleación modifican el ciclo
El carbono modifica tanto las temperaturas críticas como los productos obtenidos durante el enfriamiento. En un acero hipoeutectoide, con un contenido de carbono inferior al eutectoide, la ferrita se forma primero a partir de la austenita durante el enfriamiento; la austenita restante se transforma después en perlita. A medida que el contenido de carbono aumenta hacia la composición eutectoide, aumenta la fracción de perlita y disminuye la cantidad de ferrita proeutectoide. En el acero hipereutectoide, la cementita se forma antes que la perlita. Las temperaturas de austenización excesivamente altas pueden disolver más cementita de la prevista y dejar una austenita de grano grueso y rica en carbono que se transforma en una estructura más dura.
El manganeso reduce la temperatura de transformación eutectoide y aumenta la templabilidad. Retrasa la formación de ferrita y perlita, lo que permite evitar estas reacciones con una velocidad de enfriamiento menor que la necesaria en un acero al carbono simple. El cromo tiene un efecto similar sobre la templabilidad y forma carburos estables; puede retardar la transformación y exigir una austenización más prolongada o a mayor temperatura para disolver la fracción de carburo deseada. El molibdeno retrasa considerablemente las reacciones perlítica y bainítica, aumenta la resistencia al ablandamiento durante el revenido y es especialmente importante en aceros como AISI 4140.
El níquel generalmente reduce las temperaturas de transformación y aumenta la templabilidad sin formar el mismo tipo de red de carburos asociada al cromo. Estabiliza la austenita y mejora la tenacidad, especialmente a baja temperatura. El silicio aumenta la actividad del carbono en la ferrita y se utiliza habitualmente para suprimir la formación de cementita en determinados sistemas de aleación, además de afectar a las temperaturas y la cinética de transformación. El vanadio, el niobio y el titanio forman carbonitruros estables. Estas partículas pueden fijar los límites de grano de la austenita y limitar el crecimiento del grano, pero pueden requerir temperaturas más altas o permanencias más prolongadas para disolverse parcialmente.
Los elementos de aleación también modifican el significado de «enfriamiento al aire». Una sección delgada de acero bajo en carbono puede transformarse principalmente en ferrita y perlita en el aire, mientras que una sección gruesa de acero aleado con alta templabilidad puede formar bainita o martensita en su centro. La cascarilla superficial, la atmósfera del horno, la disposición de la carga, la agitación y el espesor de la sección alteran la curva de enfriamiento real. Por ello, los diagramas CCT son más útiles que una denominación nominal del tratamiento para predecir la estructura final.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Esta es la razón por la que el estado de tratamiento forma parte de la descripción del material. ISO 683-1:2016 incluye aceros no aleados tratables térmicamente en estados que incluyen normalizado y normalizado y revenido; el estado no es simplemente un sinónimo de taller de «ablandado». ASTM A941-16 proporciona terminología general, pero establece que una definición incluida en una norma ASTM específica prevalece sobre una definición general idéntica. La norma de producto aplicable, la designación del grado, el tamaño de la sección, el estado previo y la práctica de horno especificada deben regir el ciclo. Incluso las normas de seguridad críticas muestran esta distinción: 49 CFR § 179.500-6 especifica determinados tratamientos de aceros para tanques como recocido o normalización seguidos de revenido, con temperaturas de revenido no inferiores a 1000 °F. El historial térmico forma parte del requisito de ingeniería.
3. Qué significa en la práctica el recocido del acero
El recocido no consiste en un único programa fijo de calentamiento y enfriamiento. Es una familia de tratamientos seleccionados para modificar la dureza, la ductilidad, las tensiones residuales, la forma de los carburos, la estructura de grano o los productos de transformación. Por tanto, el nombre por sí solo es incompleto. Una especificación o un procedimiento debería identificar el grado de acero, la condición previa, la temperatura objetivo, el tiempo de mantenimiento, el método de enfriamiento y las propiedades finales requeridas.
La terminología también depende del documento normativo aplicable. ASTM A941-16 proporciona terminología general para el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, pero establece que una definición incluida en una norma ASTM específica prevalece sobre una definición idéntica de la norma de terminología general. Esta salvedad es importante porque “recocido”, “recocido de proceso”, “recocido completo” y “aliviado de tensiones” pueden describir condiciones diferentes en las normas de producto y en los procedimientos de fabricación.
Normalmente, el recocido busca obtener una condición más blanda, más dúctil o más estable dimensionalmente que la del material inicial. La normalización es diferente. Normalmente incluye la austenitización seguida de un enfriamiento en aire quieto o en movimiento, lo que produce una estructura más fina y menos próxima al equilibrio que la obtenida mediante un enfriamiento convencional en horno. La distinción no es meramente estética: la trayectoria de enfriamiento controla los productos de transformación que se forman cuando la austenita se descompone.
Recocido de proceso frente a recocido completo
| Tratamiento | Intervalo de transformación | Objetivo principal |
|---|---|---|
| Recocido de proceso | Por debajo o cerca del intervalo de temperaturas críticas inferiores | Restablecer la ductilidad después del trabajo en frío |
| Recocido completo | Hasta la región de la austenita | Reducir la dureza y producir una estructura de transformación blanda |
| Esferoidización | Tratamiento subcrítico o cíclico alrededor de Ac1 | Producir partículas de carburo redondeadas para el mecanizado o el conformado |
| Recocido de alivio de tensiones | Normalmente por debajo de Ac1 | Reducir las tensiones residuales sin austenitización completa |
El recocido de proceso se realiza generalmente por debajo de, o cerca de, la zona de temperaturas críticas inferiores. En 1935, la National Bureau of Standards lo describió como el calentamiento de una aleación de base hierro por debajo de dicha zona o cerca de ella. En la práctica, este tratamiento se asocia especialmente con chapas, flejes, alambres y otros productos de acero de bajo contenido de carbono que han adquirido una alta densidad de dislocaciones y una ductilidad reducida durante el trabajo en frío.
El acero se calienta lo suficiente para permitir la recuperación y, cuando la temperatura y el tiempo lo permiten, la recristalización, pero normalmente no se transforma por completo en austenita. La recuperación reorganiza algunos defectos de la red y reduce las tensiones residuales. La recristalización sustituye los granos de ferrita deformados por granos nuevos relativamente libres de deformación. El resultado es una menor resistencia a la fluencia y una menor dureza, junto con una mayor elongación para una operación posterior de conformado. La temperatura exacta depende del grado; un programa para un acero de bajo carbono laminado en frío no puede transferirse de forma segura a un acero aleado de carbono medio ni a un grado inoxidable.
El tiempo a temperatura es importante. Un mantenimiento breve puede aliviar parcialmente la condición producida por el trabajo en frío, dejando retenida una deformación considerable. Un mantenimiento más prolongado puede producir granos recristalizados de mayor tamaño, oxidación superficial o cambios dimensionales no deseados. El espesor del fleje, la geometría de la bobina, la atmósfera del horno y la uniformidad del calentamiento también afectan al resultado. Por tanto, “recocido de proceso” no debe considerarse un sinónimo de ablandamiento completo.
El recocido completo sigue una trayectoria de transformación diferente. El acero se calienta hasta la región austenítica, se mantiene hasta que toda la sección ha alcanzado una temperatura suficientemente uniforme y después se enfría lentamente, normalmente dentro del horno. En el caso de un acero al carbono o de baja aleación hipoeutectoide, la temperatura de tratamiento suele situarse por encima de la temperatura crítica superior, Ac3, de modo que la ferrita y la perlita se transforman en austenita antes del enfriamiento. En un acero hipereutectoide, la temperatura seleccionada suele situarse por encima de Ac1, pero por debajo de Acm, lo que permite la austenitización de la matriz perlítica y limita la disolución excesiva y el crecimiento de grano. Se trata de descripciones de proceso, no de valores de consigna universales.
Durante el enfriamiento en horno, la austenita se transforma con un subenfriamiento relativamente bajo en ferrita y perlita, a menudo con colonias de perlita comparativamente gruesas y una estructura relativamente blanda. El recocido completo puede reducir la dureza, mejorar la maquinabilidad en grados adecuados y reducir los efectos del trabajo en caliente o de la forja previos. No garantiza la menor dureza posible para todos los aceros. Los elementos de aleación, como el cromo, el molibdeno, el manganeso y el níquel, desplazan las temperaturas de transformación y ralentizan la cinética de transformación; algunos aceros aleados pueden requerir un recocido modificado o un tratamiento isotérmico independiente.
El normalizado utiliza habitualmente aproximadamente 800–920 °C para los aceros aplicables, seguido de enfriamiento libre en aire o gas. Limited evidence
La normalización demuestra por qué estos términos no pueden intercambiarse. El acero también se austenitiza, pero después se enfría en aire o gas, en lugar de dejarlo enfriar dentro de un horno. La descripción de Bodycote de 2024 indica aproximadamente entre 800 y 920 °C como intervalo de normalización para los aceros aplicables, seguido de un enfriamiento libre en aire o gas. Para el 4140, una referencia de laboratorio del MIT especifica aproximadamente entre 850 y 875 °C, un mantenimiento para igualar la temperatura y un enfriamiento en aire hasta la temperatura ambiente. Estas cifras se aplican al material y al procedimiento indicados, no a todos los aceros denominados “4140” conforme a cualquier especificación.
El enfriamiento en aire extrae el calor más rápidamente que el enfriamiento controlado en horno. La estructura ferrita-perlita resultante suele ser más fina, con mayor resistencia y dureza que una estructura recocida completamente. La normalización puede afinar una estructura de grano gruesa procedente de la forja o la fundición y mejorar la uniformidad estructural, pero puede aumentar la distorsión o las tensiones residuales en comparación con el enfriamiento en horno. ISO 683-1:2016 incluye las condiciones de suministro normalizada y normalizada y revenida para aceros no aleados tratables térmicamente, lo que confirma que la condición de tratamiento forma parte del estado especificado del producto y no es simplemente una descripción de taller.
Recocido subcrítico, recocido de globulización y alivio de tensiones
El recocido subcrítico se realiza por debajo de Ac1, por lo que no se produce una austenitización masiva. Según el grado y el ciclo, puede favorecer la recuperación, la recristalización, el engrosamiento de los carburos o la reducción de la dureza sin crear una nueva estructura de grano austenítico. Esto lo distingue del recocido completo, aunque ambos tratamientos tengan como objetivo mejorar la ductilidad o el comportamiento durante el mecanizado.
El recocido de globulización es un tratamiento subcrítico o cíclico más específico. Modifica la cementita laminar de la perlita, transformándola en partículas de carburo redondeadas o esferoidales dispersas en la ferrita. En aceros al carbono simples y aceros aleados para herramientas, esta morfología reduce la resistencia al corte y mejora la conformabilidad en frío en comparación con una estructura perlítica fina. A menudo se utiliza antes del mecanizado o de una operación posterior de endurecimiento, especialmente en grados de mayor contenido de carbono en los que la perlita o las redes de cementita dificultan el corte.
Factores que afectan a la esferoidización
- Temperatura El ciclo puede mantenerse justo por debajo de Ac1 o repetirse atravesando Ac1.
- Condición previa El contenido de carbono, las adiciones de aleación, el historial de forja y la distribución de carburos afectan al resultado.
- Tiempo Un tiempo insuficiente puede dejar carburos laminares; una exposición excesiva puede disolver demasiado carburo.
- Verificación Puede ser necesario un examen metalográfico, ya que la dureza por sí sola no demuestra una esferoidización adecuada.
Un ciclo de globulización puede incluir un mantenimiento prolongado justo por debajo de Ac1, ciclos repetidos a través de Ac1 o una combinación del calentamiento con un enfriamiento muy lento a través del intervalo de transformación. El método adecuado depende del contenido de carbono, de las adiciones de elementos formadores de carburos, del historial previo de forja y de la distribución de carburos requerida. Una temperatura excesiva puede disolver demasiado carburo y producir una estructura menos útil; un tiempo insuficiente puede dejar carburos laminares. Un valor de dureza por sí solo no demuestra que la globulización sea adecuada. Puede ser necesario realizar un examen metalográfico.
El recocido de alivio de tensiones tiene otro propósito. Reduce las tensiones residuales producidas por la soldadura, el mecanizado, el conformado en frío, el enfriamiento no uniforme o la fabricación, sin transformar deliberadamente toda la sección en austenita. Normalmente, el tratamiento se realiza por debajo de Ac1, con un mantenimiento suficientemente prolongado para igualar térmicamente la pieza y relajar las tensiones, seguido de un enfriamiento controlado que limite la reintroducción de tensiones. La dureza puede variar solo ligeramente. Denominarlo “recocido” no lo convierte en un tratamiento de ablandamiento en el mismo sentido que el recocido completo.
El alivio de tensiones también debe tener en cuenta las restricciones de servicio. Un componente soldado puede contener microestructuras locales, hidrógeno o reacciones metalúrgicas que no se eliminan simplemente mediante un mantenimiento a baja temperatura. En algunas aplicaciones, la norma aplicable especifica una secuencia completa. Por ejemplo, 49 CFR § 179.500-6 describe determinados tratamientos de depósitos de acero como un recocido o una normalización seguidos de un revenido, con una temperatura de revenido no inferior a 1000 °F. Este requisito crítico para la seguridad no puede sustituirse por una instrucción genérica de “recocido”.
Enfriamiento en horno y control de la velocidad de transformación
El recocido convencional depende de un enfriamiento controlado porque la velocidad de transformación determina tanto la estructura como las propiedades. Después de la austenitización, el acero debe atravesar lentamente el intervalo de temperaturas críticas, a fin de que se formen ferrita y perlita en lugar de martensita o una cantidad excesiva de bainita. El enfriamiento en horno es habitual porque el horno puede reducir la velocidad de enfriamiento y limitar los gradientes de temperatura entre la superficie y el núcleo.
El horno no se apaga simplemente sin considerar las consecuencias. Las secciones grandes pueden mantenerse a una temperatura intermedia, enfriarse mediante un control programado o retirarse solo después de que el núcleo haya atravesado el intervalo de transformación. Si la superficie se enfría muy por delante del centro, la contracción diferencial puede crear distorsión y tensiones residuales. El tamaño de la sección, la densidad de carga, la circulación del horno, la emisividad y la atmósfera afectan a la historia térmica real. Dos piezas ajustadas a la misma temperatura del horno pueden experimentar velocidades de enfriamiento diferentes.
Los aceros aleados hacen que este control sea más exigente. El manganeso, el cromo, el molibdeno y el níquel pueden retrasar las reacciones de la perlita y la bainita, de modo que una velocidad de enfriamiento que produce una estructura blanda de ferrita-perlita en un acero al carbono simple puede producir productos de transformación más duros en un grado aleado. El trabajo en frío previo modifica la energía almacenada y el comportamiento de recristalización; la forja previa modifica el tamaño de grano y la distribución de carburos. Por tanto, la dureza, la maquinabilidad, la ductilidad, la estabilidad dimensional y la respuesta al endurecimiento posterior requeridas deben establecerse antes de seleccionar el ciclo.
La regla práctica fundamental es sencilla: identificar el grado y la condición previa, establecer las temperaturas críticas pertinentes, calentar uniformemente y controlar el enfriamiento a través del intervalo de transformación. “Recocido” solo tiene un significado preciso cuando se conoce la historia térmica que hay detrás de esa palabra.
4. Qué significa en la práctica el normalizado del acero
El normalizado es un historial térmico definido, no un sinónimo informal de «ablandamiento». La secuencia es la siguiente: calentar el acero hasta la región de austenita, mantenerlo el tiempo suficiente para que la sección requerida alcance la temperatura y, después, enfriarlo libremente en aire o gas quieto o en movimiento. La pieza no se deja dentro de un horno apagado para seguir deliberadamente una curva de enfriamiento lenta. Esta diferencia modifica la trayectoria de transformación, la estructura de grano resultante, la dureza y el estado de tensiones residuales.
La terminología también debe vincularse con el documento aplicable. ASTM A941-16 es la referencia terminológica general para el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, pero establece que una definición incluida en una norma ASTM específica prevalece sobre una definición idéntica de la norma terminológica general. Por tanto, las normas de producto son las que rigen cuando su redacción difiere. ISO 683-1:2016, por ejemplo, identifica los aceros no aleados tratables térmicamente suministrados en condiciones que incluyen «normalizado» y «normalizado y revenido». Estas designaciones describen el estado del material, no simplemente la intención del operador del horno.
Austenización seguida de enfriamiento en aire o gas
Durante el normalizado, el acero se calienta por encima del intervalo crítico de transformación correspondiente, de modo que su ferrita, perlita, bainita u otros constituyentes existentes se transformen sustancialmente en austenita. La austenita es la solución sólida cúbica centrada en las caras del carbono en el hierro. El calentamiento también disuelve algunos carburos y elimina gran parte de la memoria estructural producida por el laminado, la forja, la colada o un enfriamiento desigual previos, aunque el alcance de este efecto depende en gran medida de la composición de la aleación y de la temperatura.
La temperatura requerida es específica para cada calidad. Bodycote indica aproximadamente entre 800 y 920 °C como descripción general de la práctica de normalizado, pero ese intervalo es un ejemplo, no una prescripción universal. Un acero al carbono simple, un acero de baja aleación que contenga cromo o molibdeno y una calidad microaleada no tienen temperaturas críticas ni requisitos de disolución de carburos idénticos. También importan el espesor de la sección, la precisión del horno, la microestructura previa, la atmósfera y la especificación del material aplicable. Un calentamiento excesivo puede ser tan perjudicial como un calentamiento insuficiente.
Una referencia de laboratorio útil para el AISI/SAE 4140 indica aproximadamente entre 850 y 875 °C para el normalizado, seguido de un mantenimiento para la igualación de la temperatura y un enfriamiento al aire hasta la temperatura ambiente (MIT, 2007). Ese intervalo no puede transferirse sin más a 1045, 8620, acero inoxidable o una calidad destinada a recipientes a presión. El punto de ajuste correcto se establece normalmente a partir de la especificación de la calidad, de un procedimiento aprobado de tratamiento térmico o de una práctica de horno validada.

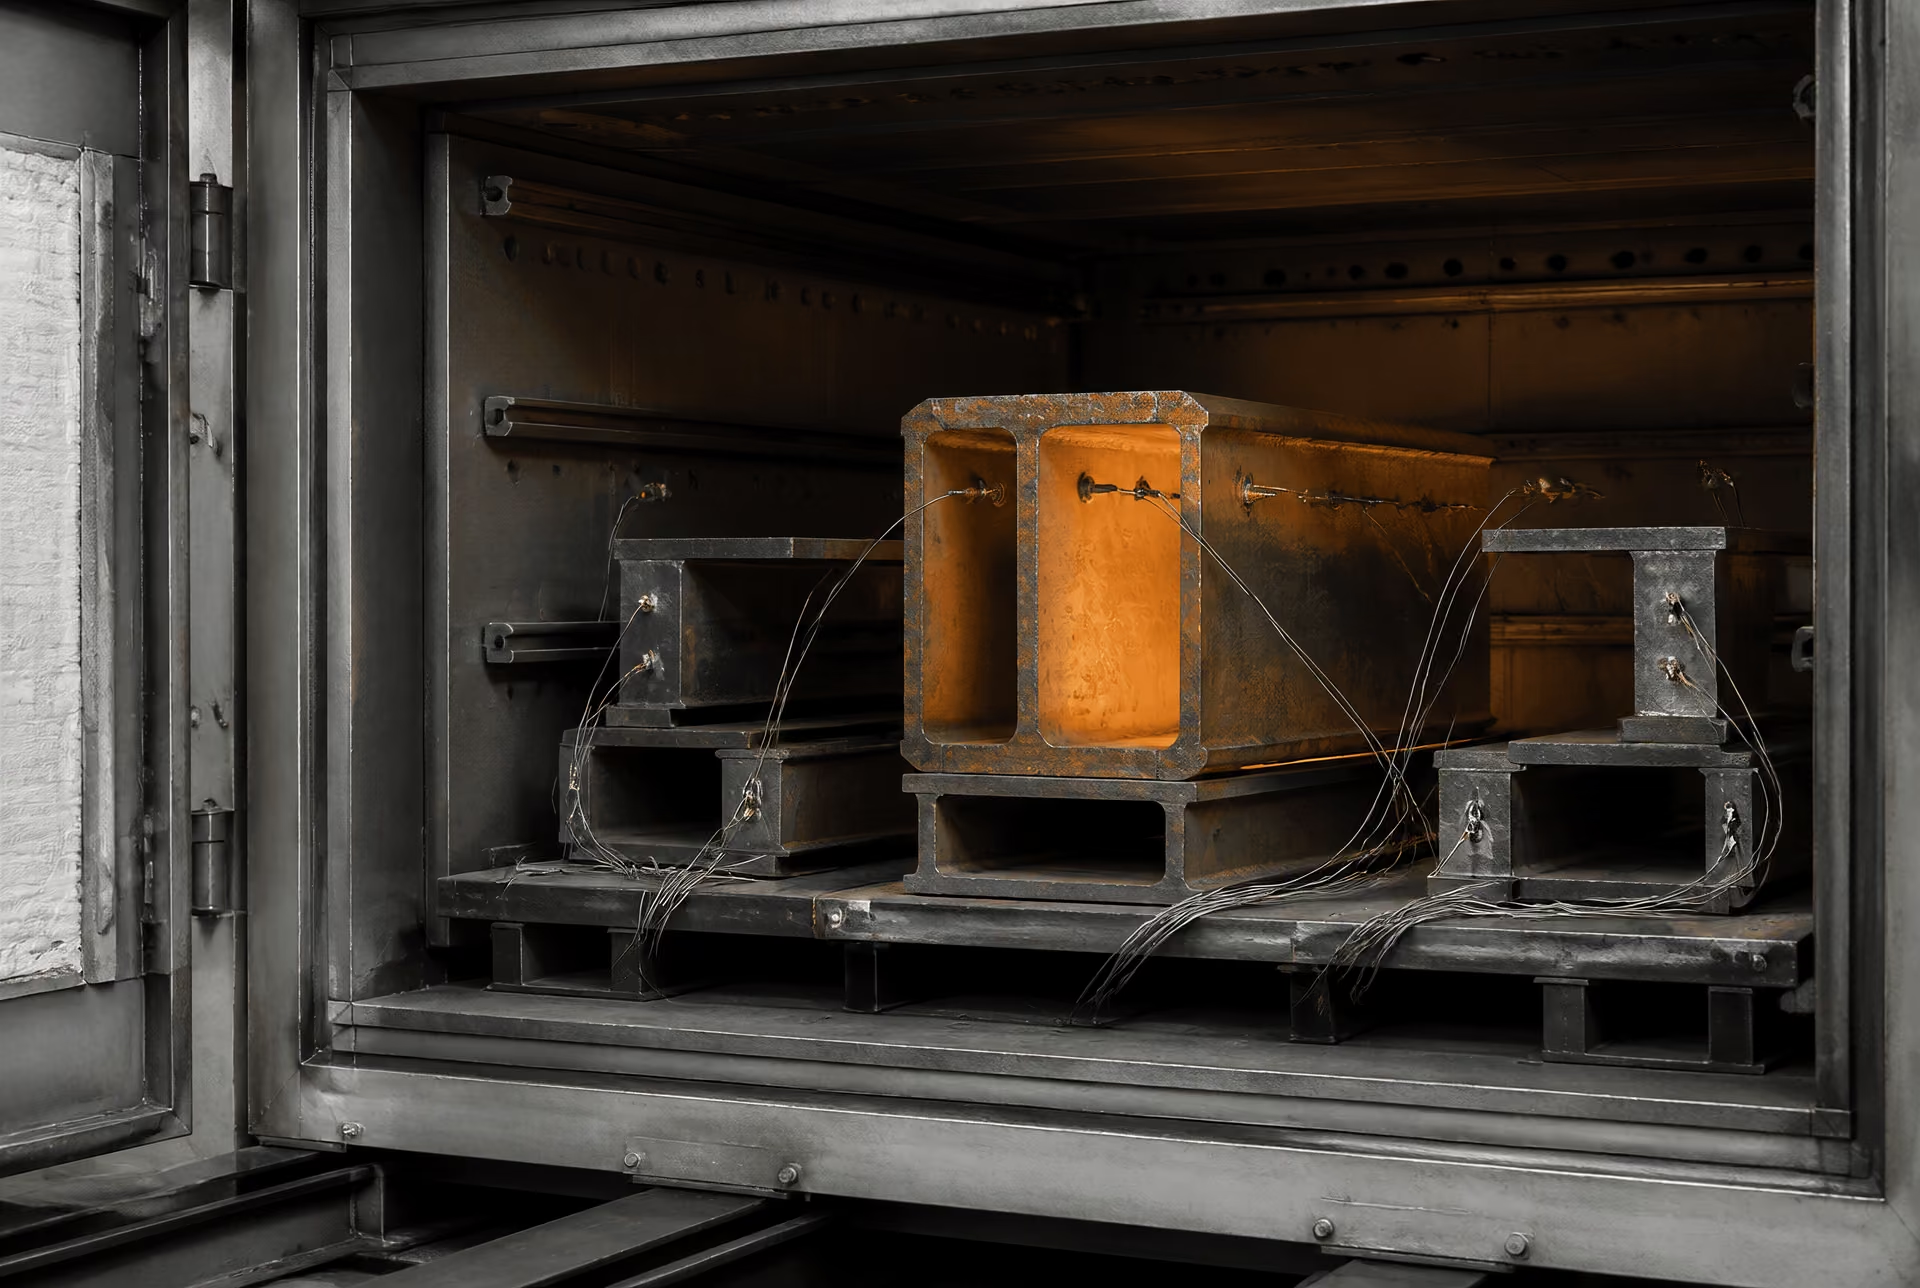
El mantenimiento permite que el centro del componente se aproxime a la temperatura objetivo y da tiempo a que avance la reacción de austenización. Una probeta delgada puede igualar rápidamente su temperatura; una pieza forjada pesada requiere mucho más tiempo. Por tanto, el tiempo de mantenimiento no es un número universal de minutos por milímetro, desvinculado de la carga del horno y de las mediciones térmicas. El tratamiento debe producir la austenita prevista sin permitir un crecimiento innecesario del grano.
El enfriamiento comienza cuando el acero sale del horno o cuando se inicia la circulación forzada. «Enfriamiento al aire» puede significar aire ambiente quieto, aire en movimiento o una corriente controlada de gas, y estas condiciones no son metalúrgicamente idénticas. Una sección grande se enfría más lentamente en su núcleo que en su superficie. Una sección pequeña puede enfriarse con suficiente rapidez para formar una estructura de ferrita y perlita considerablemente más fina. Los elementos de aleación que retrasan la formación de perlita o bainita también pueden modificar el resultado; algunas calidades pueden requerir una velocidad de enfriamiento especificada o una operación posterior de revenido.
A medida que la austenita se enfría a través de su intervalo de transformación, el carbono se redistribuye y se forman nuevos constituyentes. En muchos aceros normalizados de bajo y medio contenido de carbono, el producto habitual es una mezcla de ferrita y perlita, cuyas proporciones están determinadas por el contenido de carbono y la velocidad de enfriamiento. La estructura enfriada al aire es, por lo general, más fina y dura que la estructura recocida correspondiente, enfriada en el horno. Los aceros con mayor contenido de carbono o aleados pueden producir proporciones diferentes de perlita, bainita u otros productos de transformación; por ello, «normalizado» no garantiza una única microestructura universal.
En 1935, el National Bureau of Standards describió el normalizado como un calentamiento aproximadamente 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. Esta descripción histórica recoge el contraste esencial con el recocido de proceso, que situó por debajo o cerca del intervalo de temperaturas críticas inferiores. Las especificaciones modernas precisan los detalles según la calidad, pero la secuencia central sigue siendo reconocible: austenizar y después enfriar abiertamente, en lugar de imponer un programa de enfriamiento en el horno.
Recristalización, afino del grano y homogeneización estructural
El normalizado puede sustituir una estructura previa deformada o desigual por una nueva población de granos austeníticos. En un componente forjado o laminado, la deformación ha alargado los granos, introducido dislocaciones y creado variaciones direccionales. Una vez que el acero alcanza la región de austenita, los procesos relacionados con la recuperación y la recristalización pueden eliminar gran parte de esa estructura de deformación. Se forman y crecen nuevos granos de austenita, y la transformación posterior durante el enfriamiento crea ferrita y perlita asociadas con esos granos de austenita previa.
Por este motivo, el normalizado suele describirse como un tratamiento de afino del grano. Esta expresión requiere una precisión. El tratamiento no garantiza el afino simplemente porque el horno haya alcanzado una temperatura elevada. El tamaño de grano de la austenita depende de la estructura inicial, la temperatura máxima, el tiempo de mantenimiento, la velocidad de calentamiento, las adiciones de aleación y las condiciones de enfriamiento. Un tratamiento de austenización moderado puede producir una estructura más uniforme y fina que la heredada de una pieza forjada. Un mantenimiento prolongado muy por encima de la temperatura requerida puede producir austenita de grano grueso, tras lo cual la estructura de ferrita y perlita transformada también será relativamente gruesa.
El tratamiento también puede reducir la falta de uniformidad estructural. El acero colado puede contener segregación, regiones dendríticas gruesas y distribuciones de fases localmente diferentes. La forja y el laminado pueden dejar bandas, granos alargados o variaciones de deformación y temperatura. El normalizado favorece un estado austenítico más uniforme antes del enfriamiento, mientras que la difusión y la transformación reducen parte del contraste visible entre estas regiones. No elimina una segregación química grave ni repara grietas. Tampoco hace idéntica cada ubicación de un componente grande, porque la superficie y el núcleo siguen experimentando velocidades de enfriamiento diferentes.
El afino resultante afecta a las propiedades de ingeniería. Una distribución más uniforme de ferrita y perlita puede mejorar la consistencia de la dureza y de la respuesta a la tracción, reducir las variaciones direccionales y proporcionar un estado inicial más predecible para el mecanizado o el endurecimiento posterior. El normalizado también puede aliviar parte de las tensiones residuales, aunque no debe considerarse un ciclo específico de alivio de tensiones. El estado tensional después del enfriamiento depende de la geometría, las restricciones, los gradientes térmicos y la deformación de transformación.
El término «homogeneización» también debe utilizarse con cuidado. El normalizado mejora la uniformidad estructural; no es lo mismo que un tratamiento de homogeneización a alta temperatura destinado a reducir la segregación química de largo alcance en una aleación colada. El carbono y los elementos de aleación sustitucionales no difunden todos a la misma velocidad, y el mantenimiento del normalizado suele ser demasiado corto para eliminar gradientes importantes de composición. El resultado práctico es un acondicionamiento estructural, no una perfección química.
Por qué el normalizado no es simplemente un recocido más rápido
El recocido y el normalizado pueden comenzar ambos con un calentamiento hasta la región de austenita, pero sus programas de enfriamiento son suficientemente diferentes como para producir materiales distintos. El recocido completo normalmente utiliza un enfriamiento en el horno, u otro método de enfriamiento deliberadamente lento y especificado, de modo que la transformación se produzca más cerca del equilibrio. Esto tiende a producir estructuras de ferrita y perlita más gruesas, menor dureza y una ductilidad o maquinabilidad mejoradas. El normalizado utiliza enfriamiento libre en aire o gas, que extrae el calor con mayor rapidez y normalmente produce productos de transformación más finos, con mayor resistencia y dureza.
La diferencia no es solo una cuestión de tiempo. La velocidad de enfriamiento modifica las temperaturas a las que se forman la ferrita y la perlita, el espaciamiento de las láminas de perlita, el alcance de la difusión del carbono y la posibilidad de formación de bainita en los aceros aleados. Un componente de 4140 normalizado y otro de 4140 recocido con enfriamiento en el horno pueden contener las mismas fases nominales y, sin embargo, diferir sustancialmente en dureza y en su respuesta al temple posterior. Denominar al ciclo normalizado «recocido rápido» oculta esas diferencias de transformación.
El normalizado se selecciona cuando el proceso anterior ha dejado una estructura inaceptable o cuando se requiere una condición de suministro normalizada especificada. Puede acondicionar piezas forjadas antes del mecanizado, afinar la estructura de productos trabajados en caliente, reducir la falta de uniformidad después de la colada y proporcionar un estado inicial reproducible antes del endurecimiento y el revenido. No es automáticamente el tratamiento correcto para obtener la máxima blandura. Si los requisitos principales son una baja dureza y un mecanizado fácil, puede especificarse en su lugar un recocido completo.
El normalizado tampoco es siempre el tratamiento final. La regulación federal 49 CFR § 179.500-6 ofrece un ejemplo crítico para la seguridad en el que el tratamiento especificado para el acero de un tanque consiste en un recocido o un normalizado seguido de un revenido, cuya temperatura no debe ser inferior a 1000 °F. El ejemplo muestra por qué el nombre del tratamiento, por sí solo, es insuficiente: las propiedades finales dependen de la secuencia completa.
Por tanto, un procedimiento válido de normalizado identifica la calidad del acero, la base para determinar la temperatura crítica, la temperatura de austenización, la práctica de igualación o mantenimiento, el medio de enfriamiento y su circulación, el tamaño de la sección y cualquier requisito de revenido posterior. Sin esos detalles, «normalizado» es una descripción incompleta.
5. Recocido frente a normalizado: comparación basada en el historial térmico
El recocido y el normalizado no son términos intercambiables para designar el «ablandamiento». Describen historiales térmicos diferentes, y la diferencia radica principalmente en la relación entre la formación de austenita y la velocidad de enfriamiento. El recocido normalmente busca una condición relativamente blanda, aliviada de tensiones y mecanizable mediante un enfriamiento lento controlado. El normalizado, por lo general, busca una estructura de ferrita–perlita refinada y más uniforme mediante el calentamiento hasta el intervalo austenítico y el enfriamiento en aire o gas.
El tratamiento exacto sigue dependiendo del tipo de acero, el tamaño de la sección, el procesamiento previo, el control del horno, la atmósfera y la especificación de producto aplicable. ASTM A941-16 proporciona terminología general para el acero y las aleaciones relacionadas, pero también establece que una definición incluida en una norma ASTM específica prevalece sobre una definición idéntica de la norma de terminología general. Por tanto, el especialista en tratamientos térmicos debe consultar la especificación aplicable del material en lugar de aplicar una temperatura genérica de un manual.
Intervalo de calentamiento y formación de austenita
El calentamiento determina qué transformaciones son posibles. En un acero al carbono hipoeutectoide, un calentamiento suficientemente por encima de la temperatura crítica superior, Ac3, produce austenita en toda la sección relevante. Durante el enfriamiento, esa austenita se transforma principalmente en ferrita y perlita, salvo que los elementos de aleación, la velocidad de enfriamiento o el contenido de carbono desplacen la trayectoria de transformación. En un acero hipereutectoide, el tratamiento puede establecerse con respecto a Ac1 y Acm, y la disolución completa de la cementita no siempre constituye el objetivo. Las adiciones de elementos como cromo, molibdeno, níquel, manganeso y silicio modifican las temperaturas críticas, las velocidades de difusión, la templabilidad y los productos de transformación.
El normalizado normalmente implica austenitizar por encima del intervalo crítico, mantener el tiempo suficiente para que la sección alcance la temperatura y, a continuación, retirar la pieza de trabajo para que se enfríe libremente. Bodycote describió el normalizado en 2024 como un calentamiento aproximado hasta 800–920 °C para formar nuevos granos austeníticos, seguido de un enfriamiento libre en aire o gas. Ese intervalo es una descripción de proceso, no una instrucción universal. Para el acero 4140, una referencia de laboratorio del MIT de 2007 indica aproximadamente 850–875 °C para el normalizado, con un mantenimiento para igualar la temperatura y un posterior enfriamiento al aire. Un espesor de sección o una disposición del horno diferentes pueden requerir un tiempo de mantenimiento distinto y producir un resultado diferente con el mismo valor nominal de ajuste.
El recocido comprende varios tratamientos, por lo que «temperatura de recocido» no tiene un significado único. El recocido completo normalmente austenitiza un acero al carbono o de baja aleación adecuado y después lo enfría lentamente en el horno. El recocido de proceso, en cambio, suele aplicarse a aceros de bajo contenido de carbono después de una deformación en frío y puede realizarse por debajo del intervalo de temperaturas críticas inferiores o cerca de este. El National Bureau of Standards estableció esta distinción en la Circular 409, publicada en 1935. Un recocido de proceso puede restaurar la ductilidad sin crear la misma estructura de grano austenítico que produce un ciclo de recocido completo o de normalizado.
El calentamiento por encima del intervalo crítico tampoco garantiza un tamaño de grano final fino. Una temperatura excesiva, un tiempo de mantenimiento excesivo o una exposición repetida pueden producir granos de austenita gruesos. El normalizado suele refinar una estructura previamente gruesa o no uniforme porque el acero se recalienta y se transforma, pero el refinamiento depende de la temperatura seleccionada y del número de ciclos. El recocido también puede producir una estructura útil y uniforme cuando se controla adecuadamente la práctica del horno; no es simplemente una versión no controlada del normalizado.
| Tratamiento | Objetivo principal | Intervalo térmico típico | Método de enfriamiento | Estructura esperada | Riesgo dimensional | Operaciones posteriores habituales |
|---|---|---|---|---|---|---|
| Recocido de proceso | Restaurar la ductilidad después de una deformación en frío y reducir las tensiones de conformado | Por debajo del intervalo crítico inferior o cerca de este, según el tipo de acero | Enfriamiento controlado en horno u otro enfriamiento lento especificado | Ferrita recristalizada o ablandada, con una estructura dependiente de la deformación previa | Generalmente bajo, aunque el alivio de tensiones residuales puede causar deformaciones | Conformado en frío, curvado, trefilado, mecanizado ligero |
| Recocido completo | Reducir la dureza, mejorar la mecanizabilidad y producir una condición de ferrita–perlita más blanda | Intervalo de austenitización adecuado para el tipo de acero | Enfriamiento en horno u otro programa lento y controlado | Es habitual una ferrita–perlita más gruesa que en una condición normalizada | Moderado; los gradientes térmicos lentos y el alivio de tensiones siguen siendo importantes | Mecanizado en desbaste, conformado, tratamiento térmico posterior |
| Normalizado | Refinar u homogeneizar la estructura y establecer una condición de suministro especificada | Por encima del intervalo crítico; a menudo aproximadamente 800–920 °C, pero específico para cada tipo de acero | Aire quieto, aire en movimiento o gas | Habitualmente ferrita–perlita más fina y un tamaño de grano de austenita previa más uniforme | Mayor que con el enfriamiento en horno, porque la superficie y el núcleo se enfrían de forma diferente | Mecanizado, inspección, temple y revenido, fabricación |
| Condición normalizada y revenida | Ajustar la resistencia, la tenacidad y las tensiones residuales después del normalizado | Intervalo de normalizado seguido de un revenido específico para el tipo de acero | Aire o gas después del normalizado; enfriamiento controlado después del revenido | Ferrita–perlita revenida u otros productos revenidos dependientes del tipo de acero | Controlado por ambas etapas y por el tamaño de la sección | Uso en servicio, cualificación de soldadura, mecanizado final |
| Tratamiento | Método de enfriamiento | Tendencia típica de las propiedades |
|---|---|---|
| Recocido de proceso | Enfriamiento controlado en horno o enfriamiento lento especificado | Menor límite elástico y mayor alargamiento después del trabajo en frío |
| Recocido completo | Enfriamiento en horno o enfriamiento lento controlado | Menor dureza y mejor mecanizabilidad |
| Normalizado | Aire quieto, aire agitado o gas | Estructura más fina y, habitualmente, mayor resistencia y dureza |
| Normalizado y revenido | Aire o gas después del normalizado, seguido de revenido controlado | Resistencia, tenacidad y tensión residual ajustadas |
La tabla indica tendencias, no propiedades garantizadas. ISO 683-1:2016 incluye las condiciones normalizada y normalizada y revenida entre los estados técnicos de suministro para aceros no aleados susceptibles de tratamiento térmico. Esta formulación es importante: la condición de tratamiento forma parte del requisito del producto, no es simplemente una descripción del taller añadida después de la fabricación.
Medio de enfriamiento y consecuencias de la velocidad de enfriamiento
El enfriamiento constituye la diferencia decisiva en muchas comparaciones prácticas. Un recocido con enfriamiento en horno mantiene la pieza a una temperatura elevada durante un periodo más prolongado, lo que permite que la difusión del carbono y la transformación avancen más cerca del equilibrio. Esto produce habitualmente una separación más grande entre las láminas de perlita y una dureza menor que el enfriamiento al aire desde una condición austenitizada comparable. El resultado suele facilitar el corte y aumentar la ductilidad, especialmente cuando el material no está fuertemente aleado.
El normalizado retira el acero del horno y lo expone a aire quieto, aire en movimiento o una corriente de gas controlada. El vocabulario del Karlsruhe Institute of Technology define el normalizado como una austenitización seguida de un enfriamiento al aire libre para promover un tamaño de grano y una composición uniformes. La mayor velocidad de enfriamiento produce, por lo general, productos de transformación más finos que el enfriamiento en horno. Una separación más fina entre las láminas de perlita y una red de ferrita más refinada suelen aumentar el límite elástico y la resistencia a la tracción con respecto a un recocido completo, mientras que la dureza aumenta y la mecanizabilidad puede disminuir.
El enfriamiento al aire no corresponde a una única velocidad fija. Una placa delgada puede aproximarse rápidamente a la temperatura del gas circundante, mientras que el centro de una forja pesada permanece caliente mucho después de que su superficie se haya enfriado. Un ventilador, la composición del gas, la disposición de las piezas en la bancada, el espaciamiento entre piezas y la temperatura de salida del horno afectan a la curva. Las secciones grandes pueden enfriarse con suficiente lentitud para que el núcleo se asemeje a una estructura recocida, mientras que la superficie forma una estructura más dura. En aceros aleados con una templabilidad considerable, incluso el enfriamiento al aire puede producir bainita o martensita en algunas regiones. Por tanto, una designación de «normalizado» sin información sobre la sección y el tipo de acero es incompleta.
La misma cuestión se aplica al recocido en horno. «Enfriamiento en horno» puede significar una velocidad programada, el apagado del horno, un enfriamiento escalonado a través de la transformación o el traslado a una zona de menor temperatura. Estas prácticas pueden producir diferentes morfologías de la perlita, tensiones residuales y cambios dimensionales. El enfriamiento a través del intervalo de transformación es particularmente importante porque la descomposición de la austenita va acompañada de cambios de volumen. Un enfriamiento desigual puede curvar componentes delgados o dejar tensiones en piezas gruesas, incluso cuando la dureza final parece aceptable.
El normalizado también puede reducir la segregación química y estructural cuando el tratamiento se selecciona adecuadamente, pero no puede eliminar todos los efectos de la segregación. Una segregación intensa de elementos de aleación, el flujo de forja, las regiones soldadas y la descarburación pueden seguir siendo visibles después de un ciclo. La especificación puede exigir un segundo tratamiento de normalizado, un tratamiento de difusión o una ruta diferente de temple y revenido.
Diferencias habituales en dureza, resistencia, ductilidad y mecanizabilidad
La comparación habitual es sencilla: el recocido completo proporciona la condición más blanda, mientras que el normalizado proporciona una mayor resistencia y, a menudo, una estructura más fina. En general, el acero recocido ofrece menores fuerzas de corte y una mecanizabilidad mejorada, aunque un acero muy blando puede producir virutas largas y problemáticas. El acero normalizado suele presentar un mayor límite elástico, una mayor resistencia a la tracción y una mayor resistencia a la deformación localizada, porque su estructura de ferrita–perlita es más fina y menos gruesa que la producida por un enfriamiento lento en horno.
La ductilidad no puede clasificarse mediante una única regla. El normalizado puede mejorar el alargamiento uniforme y la tenacidad cuando sustituye una estructura gruesa, segregada o sobrecalentada. Sin embargo, en comparación con un recocido completo ejecutado cuidadosamente, la mayor dureza y la perlita más fina pueden reducir la ductilidad en algunos tipos de acero. El contenido de carbono, el contenido de elementos de aleación, la forma de las inclusiones, el tamaño de grano y la dirección del ensayo influyen en el resultado. El espesor modifica la velocidad de enfriamiento, por lo que dos barras del mismo tipo de acero y con el mismo tratamiento nominal pueden presentar valores diferentes de resistencia a la tracción y dureza.
El trabajo en frío previo también modifica la comparación. El recocido de proceso puede restablecer la conformabilidad sin austenitizar, mientras que el normalizado puede sustituir por completo la estructura deformada, aunque puede introducir una mayor distorsión térmica. En el caso del 4140, el normalizado suele ser una preparación intermedia antes del temple y revenido, no la condición final para el mecanizado en blando. En el caso de la chapa de bajo carbono, el tratamiento pertinente puede ser el recocido de proceso, mientras que para un componente forjado de carbono medio pueden especificarse un recocido completo o un normalizado.
La elección correcta depende del historial térmico requerido. Deben utilizarse la designación de condición de la norma del material, las temperaturas críticas, los límites relacionados con el tamaño de la sección, los requisitos de dureza o de propiedades mecánicas y cualquier procedimiento posterior de soldadura o mecanizado. La regulación federal 49 CFR § 179.500-6 ilustra este punto en una aplicación crítica para la seguridad: determinados tratamientos de tanques de acero especifican un recocido o normalizado seguido de revenido, con una temperatura de revenido no inferior a 1000 °F. Ninguna de las dos palabras, por sí sola, define las propiedades finales. Lo que las define es la trayectoria de calentamiento, la trayectoria de enfriamiento y el tratamiento posterior.
6. Práctica específica según el grado: aceros al carbono, aceros de baja aleación y 4140
Un ciclo de tratamiento térmico no puede seleccionarse únicamente a partir de las palabras recocido o normalizado. Primero debe identificarse el grado, seguido de la norma aplicable al producto o al proceso, la microestructura previa, el tamaño de la sección y el procedimiento del horno. El mismo valor nominal de temperatura del horno puede producir trayectorias de transformación diferentes en distintos aceros, mientras que un ciclo nominalmente correcto puede fallar si el núcleo de la pieza de trabajo no ha alcanzado la temperatura prevista.
ASTM A941-16 proporciona la terminología general para el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, pero también establece que una definición incluida en una norma ASTM específica prevalece sobre una definición general idéntica. Esta salvedad es importante. «Normalizado» es una descripción del proceso, no una receta universal. ISO 683-1:2016, por ejemplo, considera las condiciones normalizada y normalizada y revenida como condiciones de suministro especificadas para los aceros no aleados tratables térmicamente. Por tanto, la condición térmica forma parte de la designación del material y de los requisitos de aceptación, y no es simplemente una nota añadida por un taller después de la fabricación.
Aceros al carbono simples y función del contenido de carbono
El contenido de carbono modifica tanto el equilibrio de fases como el intervalo de temperaturas necesario para la austenitización. En un acero al carbono simple hipoeutectoide, cuyo contenido de carbono está por debajo de la composición eutectoide, el calentamiento por encima de la temperatura crítica superior produce austenita después de que se disuelva la ferrita existente. Durante el enfriamiento, se forma ferrita proeutectoide antes de que la austenita restante se transforme cerca de la temperatura eutectoide. La estructura final suele estar compuesta por ferrita y perlita, cuyas proporciones relativas están fuertemente controladas por el contenido de carbono y la velocidad de enfriamiento.
Esta descripción es conceptual y no sustituye a la especificación de un grado. Por lo general, un acero con menor contenido de carbono forma una fracción mayor de ferrita y alcanza una dureza menor después de un recocido lento o de un normalizado con enfriamiento al aire. El aumento del contenido de carbono hacia la composición eutectoide incrementa la fracción de perlita y normalmente eleva la resistencia y la dureza. También modifica el balance térmico: debe disolverse una mayor cantidad de carbono en la austenita, y el margen admisible de sobrecalentamiento depende de la composición química especificada y de los objetivos relativos al tamaño de grano.
Un acero con mayor contenido de carbono, incluido un acero con una composición eutectoide o superior, sigue una trayectoria diferente. Puede formarse cementita proeutectoide en lugar de ferrita proeutectoide, y una austenitización excesiva puede favorecer la formación de granos gruesos o una disolución no deseada de carburos. Denominar «recocido» al mismo ciclo para ambos materiales oculta estas diferencias. Un recocido completo normalmente calienta el material hasta la región austenítica, lo mantiene durante la transformación y la homogeneización, y lo enfría a una velocidad controlada y lenta, a menudo dentro del horno. En 1935, la National Bureau of Standards describió el recocido de proceso como el calentamiento de una aleación de base hierro por debajo o cerca del intervalo de temperaturas críticas inferiores, un proceso distinto del recocido completo y del normalizado.
En cambio, el normalizado austenitiza el acero y permite que se enfríe libremente en aire quieto o en movimiento. La National Bureau of Standards describió esta práctica como un calentamiento aproximado de 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. La descripción de Bodycote de 2024 proporciona un intervalo amplio de normalizado, aproximadamente de 800–920 °C, durante el cual se forman nuevos granos austeníticos antes del enfriamiento libre en aire o gas. Este intervalo resulta útil para explicar el proceso, pero no constituye una instrucción para calentar todos los aceros al carbono a una única temperatura.
El enfriamiento al aire es más rápido que el enfriamiento en horno, por lo que la perlita suele ser más fina y el acero normalizado suele ser más resistente y duro que en la condición completamente recocida. El resultado depende de la masa. Una pieza delgada puede enfriarse con la rapidez suficiente para producir una estructura de transformación considerablemente más fina que la de una pieza forjada gruesa fabricada a partir de la misma colada. Por el contrario, una sección grande puede enfriarse lentamente en el centro y producir una estructura en el núcleo diferente de la estructura superficial. El controlador del horno registra la temperatura de la cámara; no demuestra que la pieza de trabajo haya alcanzado esa temperatura.
Por tanto, en los aceros al carbono, la pregunta práctica no es «¿A qué temperatura se normaliza el acero?», sino «¿Qué temperatura y qué condición de enfriamiento producen la ferrita, la perlita, el tamaño de grano, la dureza y el resultado dimensional especificados para este grado y esta sección?». La respuesta debe proceder de la norma pertinente del material, de la especificación del tratamiento térmico o de un procedimiento cualificado.
Aceros de baja aleación y templabilidad
La aleación modifica la práctica de normalizado de forma más profunda de lo que podría sugerir un pequeño ajuste del valor nominal de temperatura. Los elementos disueltos en la austenita pueden desplazar las temperaturas críticas, alterar la actividad del carbono, retrasar la formación de ferrita y perlita, modificar la estabilidad de los carburos y cambiar el crecimiento de los granos austeníticos. Los tiempos de inicio y final de transformación mostrados en un diagrama de transformación por enfriamiento continuo pueden desplazarse hacia tiempos más largos, lo que permite que el enfriamiento al aire produzca bainita o martensita en regiones que formarían perlita en un acero al carbono simple.
Templabilidad Profundidad o extensión hasta la cual el acero puede desarrollar un producto de transformación más duro bajo una condición de enfriamiento determinada; no es lo mismo que la dureza máxima.
Este es el significado fundamental de la templabilidad. No es lo mismo que la dureza máxima. La templabilidad describe la profundidad o el alcance hasta los cuales un acero puede desarrollar un producto de transformación más duro bajo una determinada condición de enfriamiento. Un acero de baja aleación con mayor templabilidad puede responder al enfriamiento al aire en una sección pesada de forma mucho más intensa que un acero al carbono simple, aunque ambos reciban el mismo tratamiento en el horno. Por tanto, las velocidades de enfriamiento en la superficie, en las zonas intermedias y en el núcleo adquieren importancia metalúrgica.
La aleación también puede hacer que la instrucción «por encima del intervalo crítico» resulte insuficiente. Las temperaturas críticas inferior y superior pueden diferir de las predichas por un diagrama hierro–carbono simple, y el sobrecalentamiento necesario por encima del intervalo de transformación pertinente depende del grado, la condición previa, el objetivo de tamaño de grano y la práctica de calentamiento. Un mantenimiento prolongado a una temperatura excesiva puede disolver carburos que debían permanecer, aumentar el tamaño de los granos austeníticos, incrementar la distorsión o elevar la templabilidad de la estructura resultante de la transformación posterior. Un mantenimiento demasiado corto puede dejar constituyentes sin disolver o un núcleo transformado de forma incompleta.
El medio de enfriamiento debe especificarse con igual cuidado. Enfriamiento en horno, enfriamiento en aire quieto, enfriamiento asistido por ventilador y enfriamiento en gas no son descripciones intercambiables. El normalizado utiliza convencionalmente un enfriamiento al aire libre después de la austenitización; el vocabulario del Karlsruhe Institute of Technology identifica la austenitización seguida de enfriamiento al aire libre como la secuencia definitoria. El recocido utiliza una velocidad de enfriamiento lenta predeterminada o un enfriamiento en horno para reducir la dureza y mejorar la maquinabilidad o la ductilidad. La diferencia es un historial térmico, no una etiqueta aplicada a posteriori.
El material de baja aleación también puede requerir un revenido después del normalizado, dependiendo de las propiedades mecánicas exigidas y de la norma aplicable. Una estructura normalizada no constituye automáticamente una condición final. En un ejemplo crítico para la seguridad, 49 CFR § 179.500-6 especifica para el acero de tanques un tratamiento de recocido o normalizado seguido de revenido, con temperaturas de revenido no inferiores a 1000 °F. Esta regulación demuestra por qué una indicación como «normalizado» no puede tratarse como una especificación completa de propiedades.
El tamaño de la sección sigue siendo decisivo. Los cálculos de transferencia de calor, las mediciones con termopares, la disposición de la carga, la circulación del horno, la emisividad y el contacto con los elementos de sujeción afectan a la curva de enfriamiento real. El centro de un componente pesado puede permanecer por encima de la temperatura de transformación mientras su superficie ya está transformándose. Por tanto, un procedimiento de producción debe definir la base para medir el tiempo: la temperatura del horno, la temperatura de la carga, un termopar registrado en la pieza de trabajo o una regla aprobada basada en el espesor de la sección. «Mantener durante una hora» no tiene un significado metalúrgico fijo si no se definen la condición inicial y la homogeneización de la temperatura.
El ejemplo del normalizado del 4140 del MIT a aproximadamente 850–875 °C
Un ejemplo específico útil es el AISI/SAE 4140, un acero de baja aleación al cromo–molibdeno cuya respuesta al enfriamiento al aire no equivale a la de un acero al carbono simple. Las adiciones de aleación aumentan la templabilidad y afectan a la cinética de transformación, por lo que el tamaño de la sección y el entorno de enfriamiento pueden modificar las fracciones resultantes de ferrita, perlita, bainita o martensita. El grado debe confirmarse antes de aplicar un procedimiento para 4140; un nivel nominal de carbono similar no hace que otro acero sea metalúrgicamente intercambiable.
La referencia de laboratorio del Massachusetts Institute of Technology de 2007 establece, para el tratamiento de normalizado del 4140, un calentamiento de austenitización a aproximadamente 850–875 °C, un mantenimiento para permitir la estabilización de la temperatura y, posteriormente, un enfriamiento al aire hasta la temperatura ambiente. Estas tres etapas forman un conjunto. La temperatura crea la condición inicial austenítica, el mantenimiento permite que se estabilice la probeta real —no únicamente la atmósfera del horno— y el enfriamiento al aire establece la trayectoria de transformación. Eliminar el mantenimiento o sustituir el enfriamiento al aire por un enfriamiento en el horno modifica el tratamiento.
El ciclo del MIT es una referencia de laboratorio o educativa, no una especificación de producción automática. Por sí solo, no establece el tamaño de grano permitido, la dureza, las propiedades de tracción, los límites de distorsión, los controles de la atmósfera, la densidad de carga, la ubicación del termopar ni los criterios de aceptación para todos los componentes fabricados con AISI/SAE 4140. Una especificación de producción puede exigir una temperatura de austenitización diferente, un tiempo de mantenimiento definido en función del espesor de la sección, una uniformidad controlada del horno o un tratamiento de revenido posterior. La norma de material aplicable y el plano tienen prioridad.
La temperatura real de la pieza de trabajo es especialmente importante con el 4140, porque su mayor templabilidad hace que el enfriamiento al aire tenga consecuencias más significativas. Una pequeña probeta de laboratorio puede enfriarse rápida y uniformemente; no puede suponerse que un eje grande, una pieza forjada o un componente de geometría irregular siga la misma curva. Los bordes pueden transformarse antes que el centro, y las secciones restringidas pueden desarrollar tensiones residuales a medida que avanza la transformación. Registrar únicamente el valor programado del horno constituye una evidencia débil de la calidad del tratamiento.
La práctica correcta consiste en identificar el grado, establecer la condición requerida, seleccionar el intervalo de austenitización especificado, verificar la estabilización de la temperatura en la pieza de trabajo y controlar el método de enfriamiento. El recocido y el normalizado pueden describirse ambos como operaciones de calentamiento y enfriamiento, pero en los aceros al carbono y de baja aleación sus temperaturas, cinéticas, estructuras y objetivos siguen siendo diferentes. Tratarlos como intercambiables constituye un error de proceso.
7. Práctica del horno y variables del proceso
La práctica del horno determina si un tratamiento de recocido o normalizado especificado alcanza realmente la sección de acero prevista por el procedimiento. Un controlador del horno puede mostrar 850 °C mientras el centro de una pieza forjada gruesa permanece considerablemente más frío, y un termopar superficial puede indicar la temperatura objetivo mientras una carga densamente compactada contiene piezas más frías. Por tanto, el valor mostrado es el punto de consigna del horno o la temperatura medida en una zona del horno, no automáticamente la temperatura de cada pieza de trabajo.
La distinción es importante porque el recocido y el normalizado dependen de la temperatura de transformación y del historial de enfriamiento. El normalizado generalmente requiere austenitización seguida de enfriamiento en aire quieto o circulante, mientras que un recocido completo requiere un enfriamiento lento y controlado, a menudo dentro del horno. El recocido de proceso constituye una categoría de tratamiento independiente; en 1935, el National Bureau of Standards lo describió como el calentamiento de una aleación de base hierro por debajo o cerca del intervalo de temperaturas críticas inferiores. Su temperatura no es intercambiable con una temperatura de normalizado.
ASTM A941-16 proporciona terminología general para el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, pero también establece que una definición incluida en una norma ASTM específica prevalece sobre una definición idéntica de la norma de terminología general. En consecuencia, la especificación aplicable del producto o del tratamiento térmico controla los casos en que difieren la terminología o los requisitos del tratamiento. ISO 683-1:2016, por ejemplo, identifica las condiciones de suministro normalizada y normalizada y revenida para aceros no aleados tratables térmicamente. Por tanto, «normalizada» no es simplemente una descripción del operario del horno para referirse a una condición ablandada; puede formar parte de la condición metalúrgica especificada del producto.
Disposición de la carga, espesor de la sección y uniformidad de la temperatura
Controles de la práctica de horno
- Disposición de la carga Proporcionar vías de circulación, radiación y conducción que favorezcan un calentamiento uniforme.
- Espesor de la sección Tener en cuenta el tiempo necesario para que la sección determinante alcance la temperatura.
- Termopares Utilizar ubicaciones representativas de la pieza cuando las lecturas del horno no puedan establecer la temperatura del núcleo.
- Atmósfera Controlar la oxidación, la cascarilla y la descarburación conforme a la condición superficial requerida.
- Registros Conservar la identificación de la carga, los registros de temperatura, las condiciones de mantenimiento, el método de enfriamiento y las desviaciones.
La carga debe disponerse de modo que la circulación del horno, la radiación y la conducción puedan calentar uniformemente las piezas. Las piezas colocadas directamente unas contra otras crean superficies protegidas y trayectorias de contacto térmico diferentes de las que experimentan las superficies expuestas. Una cesta densamente cargada de piezas forjadas puede mostrar una lectura satisfactoria del aire del horno mientras que las piezas interiores se mantienen por detrás de las exteriores. Las barras largas también pueden desarrollar diferencias entre los extremos y el centro, especialmente cuando los extremos están cerca de la puerta, de los accesorios de soporte o de una trayectoria de circulación de alta velocidad.
El espesor de la sección es una variable primaria del proceso. Una chapa delgada o un componente pequeño mecanizado puede aproximarse rápidamente a la temperatura del horno; una placa pesada, una pieza de fundición grande o una pieza forjada gruesa necesitan más tiempo para que el calor se conduzca hasta el núcleo. La dimensión relevante no siempre es únicamente el espesor nominal. La forma, las uniones, los resaltes, los orificios, los puntos de contacto y los cambios de sección pueden crear retrasos térmicos locales y distintas respuestas de transformación. Una brida delgada puede ser ya austenítica mientras que un cubo pesado aún se encuentra por debajo del intervalo previsto.
También debe controlarse la velocidad de calentamiento. Una rampa rápida puede producir una gran diferencia de temperatura entre la superficie y el núcleo, tensiones térmicas, distorsión o grietas en una pieza que contenga tensiones residuales procedentes de la forja, la soldadura, la fundición o el mecanizado. Una rampa lenta no es automáticamente más segura en todos los casos: una permanencia prolongada en un intervalo de temperatura intermedio puede aumentar la oxidación y afectar a la precipitación, la disolución de carburos o la condición microestructural previa. El procedimiento debe especificar rampas o etapas cuando el grado, la geometría o la condición previa lo requieran.
La densidad de carga afecta tanto a la transferencia de calor como a la recuperación térmica del horno. La apertura de la puerta durante la carga puede reducir la temperatura del horno, y una carga pesada puede provocar una caída adicional al introducirse. Si el controlador responde de forma agresiva, el horno puede sobrepasar la temperatura antes de que la carga se haya estabilizado. Si la circulación de aire es deficiente, las piezas exteriores pueden calentarse más mientras el centro permanece frío. La dirección de los ventiladores, la disposición de los deflectores, la separación entre cestas, el diseño de los soportes y la posición de la carga dentro de la zona de trabajo deben establecerse durante la cualificación del equipo, en lugar de suponerse a partir de la pantalla del controlador.
Los estudios de uniformidad de temperatura y los termopares instalados en las piezas de trabajo proporcionan información diferente. Un estudio de uniformidad comprueba la variación de temperatura permitida entre distintas ubicaciones de la zona de trabajo vacía o definida. Los termopares de carga muestran cómo responde un componente representativo durante un ciclo real. Ambos pueden ser necesarios. En piezas gruesas o críticas para la seguridad, los termopares fijados a ubicaciones representativas o insertados en ellas pueden ser la única forma fiable de identificar cuándo la región más fría ha alcanzado la temperatura requerida. El método de fijación debe soportar por sí mismo el ciclo y evitar producir una lectura superficial engañosa.
Mantenimiento, estabilización y prevención del crecimiento excesivo del grano
El mantenimiento comienza únicamente después de que la parte determinante de la carga haya alcanzado la temperatura requerida, no necesariamente cuando la pantalla del horno alcanza por primera vez su punto de consigna. El objetivo es la estabilización: toda la sección debe estar suficientemente caliente para que el proceso especificado de transformación o recuperación se produzca de manera uniforme. En el normalizado, esto significa establecer la condición austenítica requerida antes de retirar la carga para enfriarla al aire. El Karlsruhe Institute of Technology describe el normalizado como una austenitización seguida de un enfriamiento al aire libre, con un tratamiento destinado a favorecer un tamaño de grano y una composición uniformes.
Una referencia de laboratorio del 4140 del Massachusetts Institute of Technology indica aproximadamente 850–875 °C para el normalizado, seguido de un mantenimiento para la estabilización de la temperatura y de un enfriamiento al aire hasta la temperatura ambiente. Ese intervalo se aplica al procedimiento de 4140 citado; no constituye un ajuste universal para todos los productos, secciones o especificaciones de 4140, y mucho menos para todos los grados de acero. El contenido de aleación desplaza las temperaturas de transformación y modifica la templabilidad, mientras que la forja previa, la soldadura, el trabajo en frío y la condición de los carburos afectan al tiempo necesario para obtener una respuesta uniforme.
Mantener la carga durante más tiempo del necesario no garantiza una mejor estabilización. A una temperatura excesiva o durante un tiempo excesivo, los granos de austenita pueden crecer. Los granos gruesos de austenita previa pueden producir una estructura de transformación más gruesa, modificar la tenacidad y cambiar el gradiente de dureza después del enfriamiento. El sobrecalentamiento también puede disolver constituyentes que el procedimiento pretendía conservar, aumentar la distorsión e intensificar el deterioro superficial. El normalizado suele seleccionarse para afinar o restablecer una estructura no uniforme, pero un ciclo de normalizado demasiado largo o a una temperatura excesiva puede frustrar ese objetivo.
El recocido presenta un requisito de enfriamiento diferente. En un recocido completo, el programa de enfriamiento del horno debe ser suficientemente lento para seguir la trayectoria de transformación prevista, en lugar de limitarse a enfriar la carga hasta que sea segura de manipular. Texas A&M distingue el normalizado, que utiliza aire quieto o agitado después de calentar por encima del intervalo crítico, del recocido, que emplea una velocidad de enfriamiento lenta predeterminada para reducir la dureza y mejorar la maquinabilidad y la ductilidad. Un horno que se enfría demasiado rápido, o una carga que se retira mientras su centro permanece caliente, puede producir una estructura mixta y un comportamiento de mecanizado inconsistente.
Los tiempos exactos de calentamiento, mantenimiento y enfriamiento deben derivarse de la especificación del grado, el tamaño de la sección, la disposición de la carga, la capacidad del horno y el procedimiento validado. El tratamiento térmico de los aceros descrito en el Metals Handbook de ASM considera la temperatura de austenitización, el medio de enfriamiento, las variables, los procedimientos y las aplicaciones como decisiones de proceso conectadas entre sí. Un tiempo copiado de una tabla general no puede sustituir dicha evaluación.
Atmósfera, oxidación, descarburación y cascarilla
El control de la atmósfera afecta tanto al estado superficial como al aspecto. En un horno oxidante, el hierro reacciona con el oxígeno y el vapor de agua para formar cascarilla. La cascarilla modifica las dimensiones, contamina las operaciones de mecanizado y puede ocultar defectos superficiales. Puede desprenderse durante la manipulación o el granallado, dejando una superficie rugosa y modificando la cantidad de material disponible para el mecanizado final. La pérdida no es uniforme cuando las distintas caras tienen diferente exposición o cuando las piezas están en contacto entre sí.
La descarburación es más grave que la cascarilla ordinaria porque modifica la composición química del acero próximo a la superficie. El carbono puede difundirse desde la superficie hacia una atmósfera de horno oxidante o húmeda, produciendo una capa con menor contenido de carbono. Esa capa puede ser más blanda que el núcleo, presentar menor resistencia al desgaste, responder de manera diferente a un endurecimiento posterior o generar una lectura de dureza que no represente el interior. La profundidad depende de la temperatura, el tiempo, la composición del acero, el potencial de la atmósfera y el estado superficial. Un mantenimiento excesivo a temperatura elevada aumenta la posibilidad tanto de oxidación como de pérdida de carbono.
Las atmósferas protectoras, el vacío, los recipientes sellados o los materiales de empaquetado sacrificables pueden reducir estos efectos, pero cada método requiere controlar la composición del gas, el punto de rocío, las fugas, el caudal, la limpieza del horno y las prácticas de carga. Una denominación nominal de gas inerte no demuestra que la atmósfera impida la descarburación. El vapor de agua, la entrada de aire, los residuos de lubricante y los utillajes contaminados pueden modificar la química del horno. Por el contrario, una atmósfera fuertemente carburante puede elevar el contenido de carbono superficial y producir un defecto diferente.
La atmósfera debe seleccionarse en función del estado superficial final requerido. Si se permiten la cascarilla y la descarburación porque el mecanizado eliminará la capa afectada, aun así es necesario definir la profundidad admisible. Si la superficie queda terminada, es crítica desde el punto de vista dimensional o posteriormente se someterá a endurecimiento por inducción, carburización, nitruración o cargas de fatiga, los límites de la atmósfera deben ser más estrictos. Los perfiles de dureza en profundidad, el examen metalográfico, las comprobaciones dimensionales y la inspección de la cascarilla pueden confirmar si el ciclo produjo el resultado especificado.
Un ejemplo de importancia para la seguridad aparece en 49 CFR § 179.500-6, donde determinados tratamientos térmicos de depósitos de acero consisten en un recocido o normalizado seguido de un revenido, con temperaturas de revenido no inferiores a 1000 °F. Este requisito ilustra por qué la práctica del horno no puede separarse de la especificación aplicable. La temperatura de consigna, la carga, el tiempo de mantenimiento, el método de enfriamiento, la atmósfera y los criterios de inspección aceptables forman parte de un procedimiento cualificado para el acero y la geometría especificados. Ninguna temperatura única de recocido o normalizado, ningún tiempo de mantenimiento ni ningún programa de enfriamiento es válido sin esos controles.
8. Resultados microestructurales y cómo verificarlos
Perlita, ferrita, bainita y martensita durante el enfriamiento
El recocido y el normalizado se definen por el historial térmico, no por la palabra «ablandamiento». La microestructura final depende de la austenita formada durante el calentamiento, de la composición del acero, del tamaño de la sección y de la trayectoria de temperatura y tiempo durante el enfriamiento. La transformación comienza únicamente cuando la curva de enfriamiento intersecta el intervalo de transformación pertinente, y los productos dependen tanto de la temperatura como del tiempo disponible para la difusión.
En un acero hipoeutectoide al carbono, el enfriamiento lento en horno normalmente permite que la austenita se transforme primero en ferrita proeutectoide y después en perlita relativamente gruesa. El carbono tiene tiempo para difundirse a distancias comparativamente largas, por lo que las colonias de perlita y el espaciamiento interlamelar tienden a ser gruesos. Esta estructura suele proporcionar menor dureza y una mecanizabilidad mejorada en comparación con una condición enfriada más rápidamente, aunque el resultado real depende del contenido de carbono, el tamaño de grano previo, el espesor de la sección, la práctica del horno y el ciclo de recocido especificado.
El normalizado generalmente implica una austenización por encima del intervalo crítico, seguida de un enfriamiento en aire quieto o en movimiento. Bodycote describió el normalizado en 2024 como un calentamiento aproximado hasta 800–920 °C para formar nuevos granos de austenita, seguido de un enfriamiento libre en aire o gas. El Karlsruhe Institute of Technology identifica de forma similar la austenización y el enfriamiento al aire libre como la secuencia definitoria. El aire extrae el calor más rápidamente que un horno, por lo que la transformación se produce a temperaturas más bajas y con menos tiempo para la difusión. La estructura de ferrita y perlita resultante suele ser más fina que la producida por un enfriamiento completo en horno, y la dureza y la resistencia suelen ser mayores.
Esta comparación indica una tendencia, no una garantía. Los elementos de aleación desplazan las temperaturas de transformación y retrasan la difusión. El cromo, el molibdeno, el níquel, el manganeso y el silicio pueden desplazar las reacciones de la perlita y la bainita hacia tiempos más prolongados, modificando los productos obtenidos a una velocidad de enfriamiento determinada. Una sección que se enfría al aire formando ferrita y perlita en un acero de bajo contenido de carbono puede formar bainita en un acero aleado, especialmente cerca de la superficie o en secciones más delgadas. Con un enfriamiento suficientemente rápido, parte de la austenita puede evitar las reacciones difusivas y transformarse en martensita. La martensita puede quedar sin revenir y no ser adecuada para la condición prevista, a menos que a continuación se aplique un tratamiento de revenido especificado.
El 4140 constituye una advertencia útil contra la aplicación de expectativas propias de los aceros al carbono simple a cualquier calidad. Una referencia de laboratorio del MIT de 2007 indica aproximadamente 850–875 °C para el normalizado del 4140, con un mantenimiento para igualar la temperatura y un enfriamiento al aire hasta la temperatura ambiente. Según el tamaño de la sección y las condiciones del horno o del aire, la estructura resultante puede incluir ferrita, perlita, bainita o constituyentes localmente más duros. La designación de la calidad por sí sola no establece el resultado; lo determinan el ciclo térmico completo y la geometría de enfriamiento.
La circular del National Bureau of Standards publicada en 1935 diferenciaba el recocido de proceso del normalizado: el recocido de proceso se describía como un calentamiento por debajo del intervalo de temperatura crítica inferior o próximo a él, mientras que el normalizado se describía como un calentamiento aproximadamente 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. El recocido de proceso puede aliviar el endurecimiento por deformación sin transformar por completo la estructura original. Por tanto, no debe suponerse que reproduce la estructura de ferrita y perlita producida por un recocido completo o por un tratamiento de normalizado.
Los diagramas de transformación ayudan a explicar estas diferencias. Un diagrama de transformación por enfriamiento continuo muestra cuándo comienza y termina la transformación de la austenita a una velocidad de enfriamiento determinada. Las curvas de enfriamiento del horno, del aire y de la superficie al núcleo pueden atravesar regiones diferentes de ese diagrama. Por consiguiente, una misma carga del horno puede contener estructuras diferentes en la superficie, a un cuarto del espesor y en el centro. Los componentes gruesos se enfrían más lentamente en el núcleo, mientras que las esquinas agudas, los extremos expuestos y los accesorios pequeños pueden enfriarse lo suficientemente rápido como para desarrollar productos más duros.
Tamaño de grano, banding, segregación y homogeneidad
El normalizado puede refinar la estructura de grano de la austenita porque el calentamiento por encima del intervalo crítico permite que la austenita previamente deformada o alterada térmicamente se transforme y vuelva a formarse durante el enfriamiento. El resultado suele ser una disposición de ferrita y perlita más fina y uniforme que la dejada por un enfriamiento prolongado en horno. Una temperatura de austenización o un tiempo de mantenimiento excesivos frustran ese objetivo al favorecer el crecimiento del grano de austenita. Por tanto, el refinamiento del grano es una función del ciclo completo, no simplemente de la denominación «normalizado».
El recocido puede reducir la dureza y las tensiones residuales al tiempo que conserva una estructura relativamente gruesa si el ciclo favorece una transformación lenta. Un grano grueso puede ser aceptable en una condición de producto y desfavorable en otra, especialmente cuando se controlan la tenacidad al impacto, la resistencia a la fatiga o la mecanizabilidad. El tamaño de grano debe evaluarse conforme a la especificación del producto y no juzgarse a partir de una impresión visual general.
El banding es una cuestión distinta. La laminación y la forja pueden alargar la ferrita, la perlita, las inclusiones y las regiones ricas en elementos de aleación en la dirección de trabajo. Durante el enfriamiento, estas regiones pueden transformarse en momentos diferentes y producir bandas alternas visibles en una sección longitudinal. El normalizado puede reducir la intensidad de cierto banding al disolver y redistribuir el carbono durante la austenización, pero no puede eliminar de forma fiable una segregación química grave ni todas las características relacionadas con la deformación. Pueden requerirse varios ciclos de normalizado, una modificación de la práctica de forja o una homogeneización, y dichas acciones deben estar autorizadas por la especificación aplicable.
La segregación se origina durante la solidificación. El manganeso, el carbono, el fósforo, el azufre y los elementos de aleación pueden variar entre las regiones dendríticas e interdendríticas. El tratamiento térmico puede mejorar la uniformidad estructural mediante la difusión y la transformación, pero el recocido o el normalizado ordinarios no garantizan la homogeneidad química. En consecuencia, una región de la línea central puede producir fracciones diferentes de perlita, bainita o martensita respecto al material circundante, incluso cuando el ciclo del horno fue uniforme.
El riesgo no se limita a la martensita. La bainita, las redes de carburos, los carburos no disueltos y los constituyentes localmente ricos en carbono pueden producir gradientes de dureza o una mecanizabilidad deficiente. La descarburación superficial crea una capa ferrítica más blanda, mientras que la carburización o la cascarilla relacionada con la oxidación pueden complicar las lecturas de dureza y la interpretación metalográfica. La atmósfera, la carga del horno, la ubicación del termopar, la separación entre piezas y la exposición al enfriamiento son factores importantes.
La condición de tratamiento también es una cuestión normativa. ISO 683-1:2016 especifica las condiciones de suministro para aceros no aleados tratables térmicamente, incluidos los estados normalizado y normalizado y revenido. Estas designaciones no son intercambiables con una indicación informal de que el material fue “recocido”. En un ejemplo crítico para la seguridad, 49 CFR § 179.500-6 especifica tratamientos térmicos para tanques consistentes en recocido o normalizado seguido de revenido, con temperaturas de revenido no inferiores a 1000 °F. La norma de producto aplicable determina la condición requerida y los criterios de aceptación.
Dureza, metalografía e inspección dimensional
La verificación debe comenzar con el grado del material, la forma del producto, el número de colada, la condición de suministro especificada y la norma aplicable. ASTM A941-16 es la referencia terminológica general para acero, acero inoxidable, aleaciones relacionadas y ferroaleaciones, pero establece que una definición incluida en una norma ASTM específica prevalece sobre una definición general idéntica. Por tanto, la terminología y el requisito de aceptación deben interpretarse conjuntamente con la norma de producto.
| Método de verificación | Qué puede revelar | Control importante |
|---|---|---|
| Cartografía de dureza | Variación de la superficie al núcleo y de un extremo al otro | Método de ensayo, preparación, ubicaciones y regla de conversión |
| Metalografía | Ferrita, perlita, bainita, martensita, bandeado y descarburación | Orientación de la sección, reactivo de ataque y ubicación del examen |
| Evaluación del tamaño de grano | Condición del grano de ferrita o de la austenita previa | Utilizar el método indicado por la norma aplicable |
| Inspección dimensional | Combamiento, ovalidad, crecimiento, contracción y distorsión de características | Referencias geométricas definidas y equipos calibrados |
| Revisión de los registros del horno | Si el historial térmico declarado está respaldado | Registros reales de temperatura, mantenimiento, atmósfera, carga y enfriamiento |

El mapeo de dureza es una primera comprobación práctica. Las mediciones deben representar la superficie y, cuando esté permitido, ubicaciones subsuperficiales o de sección, con un número suficiente de puntos para revelar variaciones del borde al centro y de un extremo al otro. Una sola huella aparentemente aceptable puede no detectar un borde martensítico, una superficie descarburada o una zona blanda en el centro del horno. Deben registrarse el método de ensayo, la preparación de la superficie, la eliminación de la cascarilla, la carga del penetrador y la regla de conversión. No debe inventarse ningún límite universal de dureza; los límites proceden del grado, el producto y la especificación aplicable.
La metalografía proporciona la explicación que la dureza por sí sola no puede ofrecer. Una sección transversal puede revelar la distribución de ferrita y perlita, el tamaño de grano, la bandeadura, las inclusiones, la segregación, la bainita, la martensita, las redes de carburos y la descarburación. El ataque químico debe ser adecuado para el acero y para el objetivo del examen. Las secciones longitudinales son especialmente útiles para evaluar la dirección de laminación, las líneas de flujo y la bandeadura, mientras que las secciones transversales muestran la variación radial o a través del espesor.
La evaluación del tamaño de grano debe seguir el método indicado por la norma aplicable, como una tabla comparativa o un procedimiento de intersecciones. El informe debe identificar la ubicación examinada y distinguir el tamaño de grano de la austenita, cuando se haya reconstruido o evaluado de otro modo, del tamaño de grano de la ferrita visible después de la transformación. Son mediciones relacionadas, pero no idénticas.
Las comprobaciones de descarburación requieren un recorrido medido de dureza o microestructura desde la superficie hacia el núcleo no afectado. La mera eliminación de la cascarilla no demuestra que no haya pérdida de carbono. La inspección dimensional es igualmente necesaria: el calentamiento y enfriamiento en el horno pueden producir deformación, crecimiento o contracción, ovalidad, curvatura y cambios en las zonas mecanizadas. Deben medirse las dimensiones críticas antes y después del tratamiento utilizando un sistema de referencias definido y equipos calibrados.
Por último, deben revisarse los registros del horno. Hay que confirmar la identidad de la carga, los valores de consigna, las temperaturas reales de las piezas cuando estén disponibles, el tiempo de mantenimiento, la atmósfera o el potencial del horno, la calibración de los termopares, la disposición de la carga, el tiempo de transferencia, el método de enfriamiento y cualquier interrupción. Si los registros no respaldan el historial térmico declarado, la dureza y la microestructura pueden describir lo ocurrido, pero no pueden demostrar que se haya realizado el tratamiento especificado de recocido o normalizado.
9. Recocido y normalizado como preparación para operaciones posteriores
El recocido y el normalizado suelen agruparse porque ambos modifican la estructura producida por el trabajo en caliente, la colada, la soldadura o un tratamiento térmico previo. No producen la misma condición inicial. El recocido generalmente hace hincapié en el ablandamiento, la reducción de tensiones y la ductilidad mediante un enfriamiento lento; el normalizado austenitiza el acero y después lo enfría al aire, produciendo una ruta de transformación diferente y, por lo general, una estructura más fina y uniforme. El resultado práctico depende del grado, el tamaño de la sección, la condición previa, la práctica del horno, la atmósfera y la especificación del producto aplicable.
La terminología debe interpretarse conforme a la norma aplicable. ASTM A941-16 proporciona definiciones generales para el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, pero también establece que una definición incluida en una norma ASTM específica prevalece sobre una definición idéntica de la norma general de terminología. Por lo tanto, un plano, una especificación de compra o una cláusula de tratamiento térmico tienen prioridad cuando su redacción difiere de una descripción general de «recocido» o «normalizado».
Mecanizado y conformado
La condición de recocido completo se selecciona habitualmente cuando se necesitan baja dureza y alta ductilidad antes del mecanizado o el conformado. El enfriamiento lento en el horno permite transformaciones difusivas y reduce la dureza asociada con productos enfriados rápidamente, aunque la morfología final de ferrita–perlita depende del contenido de carbono, las adiciones de aleación, el tamaño de grano de la austenita y la velocidad de enfriamiento. El recocido de proceso es un tratamiento más específico: la Circular 409 (1935) de la National Bureau of Standards lo describía como el calentamiento de una aleación de base hierro por debajo o cerca del intervalo de temperaturas críticas inferiores. No es intercambiable con un recocido completo por encima del intervalo crítico.
Una menor dureza puede reducir las fuerzas de corte y el desgaste de la herramienta, pero «más blando» no significa automáticamente mejor mecanizabilidad. Una estructura muy blanda, basta o ferrítica puede producir virutas largas y continuas, adherirse a la herramienta o deformarse cuando se liberan las tensiones residuales. Las sobremedidas de mecanizado deben tener en cuenta esa posibilidad. El normalizado puede proporcionar un equilibrio más uniforme entre resistencia y mecanizabilidad, especialmente cuando una estructura de forja o laminación contiene granos gruesos, segregación o un espaciamiento irregular de la perlita. En muchos aceros al carbono y de baja aleación sigue siendo más duro que una condición recocida con enfriamiento lento, por lo que la elección debe basarse en la operación de mecanizado y no en la afirmación genérica de que el normalizado mejora la mecanizabilidad.
El normalizado consiste en calentar hasta la región austenítica y enfriar en aire quieto o en movimiento, o en un gas especificado. La descripción de Bodycote de 2024 sitúa un intervalo de normalizado citado habitualmente aproximadamente entre 800 y 920 °C, con formación de nuevos granos austeníticos antes del enfriamiento libre en aire o gas. Ese intervalo es descriptivo, no un ajuste universal del horno. La temperatura requerida puede estar por encima de Ac3 para un acero hipoeutectoide, por encima de Acm para un acero hipereutectoide, o estar especificada directamente por la norma del grado. La referencia de laboratorio de MIT de 2007 para el 4140, por ejemplo, indica aproximadamente entre 850 y 875 °C para normalizar el 4140, seguido de un mantenimiento para la igualación de temperatura y un enfriamiento al aire.
La respuesta al conformado también cambia con el historial térmico. Por lo general, el acero de bajo carbono o de baja aleación recocido permite una mayor deformación plástica antes de agrietarse, mientras que el acero normalizado tiene un mayor límite elástico y puede requerir cargas de conformado más elevadas. Por el contrario, una estructura recocida no siempre es preferible para el conformado en caliente: un crecimiento excesivo de grano durante un mantenimiento innecesariamente prolongado puede dejar una estructura basta que posteriormente afecte a la tenacidad y la estabilidad dimensional. El normalizado después de la forja puede sustituir una estructura forjada basta o no uniforme por granos de austenita recién formados, pero la velocidad de enfriamiento a través del intervalo de transformación varía considerablemente con el espesor. Por tanto, la superficie y el centro de una placa pueden adquirir proporciones diferentes de ferrita–perlita.
La distorsión está determinada por más factores que la dureza nominal. La eliminación de las tensiones de mecanizado durante el recocido puede modificar las dimensiones; el enfriamiento al aire después del normalizado puede generar gradientes de temperatura y deformaciones de transformación. Las secciones delgadas pueden enfriarse con suficiente rapidez para formar productos más duros de lo previsto, mientras que las secciones gruesas se enfrían más lentamente y pueden conservar una estructura de transformación más basta. Importan los dispositivos de sujeción, la orientación, las transiciones de sección y la carga desigual del horno. El registro del tratamiento debe identificar el grado y la sección, no limitarse a indicar «tratado térmicamente».
Preparación para el temple y el revenido
Cuando se requiere un nivel de resistencia martensítica, el normalizado no sustituye al temple y al revenido. El normalizado transforma la austenita durante el enfriamiento al aire, produciendo generalmente ferrita y perlita en muchos aceros de bajo y medio carbono, con posible formación de bainita o martensita en grados aleados suficientemente templables y cuando existen grandes diferencias en la velocidad de enfriamiento. El temple, en cambio, requiere austenitización seguida de un enfriamiento lo bastante rápido para suprimir la transformación difusiva y formar martensita, después de lo cual el revenido ajusta la dureza, la tenacidad y las tensiones internas.
Un recocido previo puede hacer más predecible un ciclo de temple posterior al reducir la dureza y deshacer parte de la falta de uniformidad, pero también puede dejar granos gruesos si el recocido fue excesivo. Los granos gruesos de austenita formados durante la operación posterior de temple tienden a aumentar la templabilidad y pueden reducir la tenacidad. A menudo se elige una condición normalizada antes del temple cuando la estructura inicial forjada, colada o laminada en caliente es basta o variable. La reacustenitización durante el temple comienza entonces a partir de una estructura de ferrita–perlita más controlada y de una distribución de carbono más uniforme.
La secuencia no es automática. Los carburos de aleación, la segregación, el bandeado, el trabajo en frío previo y el espesor del componente pueden requerir un tratamiento intermedio especificado o una ruta de temple directa. Una temperatura de normalizado excesiva puede disolver los carburos o hacer crecer los granos; una temperatura insuficiente puede no eliminar la estructura previa. El tiempo de mantenimiento debe permitir que la sección se iguale sin añadir un crecimiento de grano innecesario. El control de la atmósfera también es importante, porque la descarburación o la oxidación modifican la superficie que posteriormente debe cumplir los requisitos de dureza, fatiga o dimensiones.
El revenido debe tratarse como una operación independiente. El ASM Handbook Volume 4A distingue el recocido y el normalizado del temple, el revenido, el austemperizado y el martemperizado, porque sus rutas de enfriamiento y las estructuras resultantes son diferentes. Un ejemplo relacionado con la seguridad aparece en 49 CFR § 179.500-6 (2024), donde el tratamiento térmico especificado para los tanques de acero incluye recocido o normalizado seguido de revenido, con una temperatura de revenido no inferior a 1000 °F. Este requisito no significa que todo acero normalizado requiera revenido; demuestra que la secuencia prescrita puede formar parte de una condición del material regulada.
Cuándo se especifica una condición normalizada y revenida
«Normalizado y revenido» identifica una secuencia de tratamiento y una condición de suministro resultante, no un sinónimo de ninguna de las dos operaciones por separado. ISO 683-1:2016 especifica los requisitos técnicos de suministro para aceros no aleados tratables térmicamente suministrados en condiciones que incluyen los estados normalizado y normalizado y revenido. La designación vincula la condición del producto con los requisitos previstos de propiedades mecánicas: el acero primero se ha normalizado y después se ha recalentado para revenir los productos de transformación y reducir la dureza o las tensiones residuales, conservando al mismo tiempo un equilibrio especificado entre resistencia y tenacidad.
Esta distinción es importante durante la fabricación. El material suministrado en condición normalizada y revenida ya ha recibido un historial térmico controlado. Un ciclo térmico de soldadura posterior, una operación de enderezado con llama, una etapa de conformado en frío o un recalentamiento local pueden modificar dicha condición. Si posteriormente se templa el componente, deben tenerse en cuenta la temperatura de revenido previa y el nuevo ciclo de austenitización, ya que la estructura final dejará de corresponder a la condición de suministro de ISO, salvo que se vuelva a tratar térmicamente y se ensaye el componente completo.
Una especificación que exija acero normalizado y revenido también puede imponer requisitos de resistencia a la tracción, límite elástico, alargamiento, energía de impacto, dureza o dependencia respecto del espesor. Esos valores no pueden inferirse de la palabra «normalizado». Tampoco puede un taller sustituir la condición especificada por un recocido simplemente porque ambos tratamientos reduzcan las tensiones residuales. La sustitución modifica la dureza, la estructura de grano, la respuesta al mecanizado, el comportamiento durante el conformado y la respuesta al temple posterior.
Para el control de producción, la instrucción de tratamiento térmico debe indicar la designación del grado, el intervalo de austenitización o recocido, los requisitos de igualación o mantenimiento, el medio de enfriamiento, la temperatura de revenido cuando corresponda, el tamaño de la sección y los ensayos de aceptación. ISO 683-1:2016 establece la condición del material; el procedimiento aplicable al componente aún debe tener en cuenta la uniformidad del horno, la disposición de la carga, la atmósfera y la velocidad de enfriamiento real. El normalizado establece una estructura inicial definida, enfriada al aire. El recocido establece una condición enfriada más lentamente y, por lo general, más blanda. Determinar si alguno de los dos es apropiado antes del mecanizado, el conformado, el temple o el revenido es una decisión de ingeniería específica del grado, no una denominación intercambiable.
10. Aplicaciones críticas para la seguridad y reguladas
El tratamiento térmico se convierte en una cuestión de control del diseño cuando el acero forma parte de una envolvente de presión, una estructura portante, un contenedor para transporte u otro conjunto crítico para la seguridad. En esas aplicaciones, «recocido», «normalizado» y «normalizado y revenido» no son descripciones intercambiables. Cada una identifica un historial térmico diferente, y la norma aplicable al material o a la construcción puede asociar a dicho historial requisitos específicos de propiedades mecánicas, tenacidad, dimensiones o inspección.
ASTM A941-16 es una referencia terminológica útil para el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, pero no sustituye la especificación aplicable del producto o de la construcción. ASTM A941-16 establece expresamente que una definición incluida en una norma ASTM específica prevalece sobre una definición general idéntica de la norma terminológica. Esa jerarquía es importante cuando una especificación de compra, una norma para recipientes a presión o una regulación de transporte atribuye a un término un significado controlado.
La importancia de 49 CFR § 179.500-6
49 CFR § 179.500-6 especifica una temperatura de revenido no inferior a 1000 °F para el requisito aplicable a los tanques contemplados. Strong evidence
49 CFR § 179.500-6 ofrece un ejemplo concreto de una regulación que controla la secuencia de los tratamientos. Para ciertos tanques de acero contemplados en dicha disposición, el tratamiento térmico especificado consiste en un recocido o normalizado seguido de un revenido. La temperatura de revenido no debe ser inferior a 1000 °F. Este es un requisito reglamentario para los tanques y las condiciones comprendidas en esa sección, no una prescripción universal para todos los componentes de acero.
La secuencia es crítica para la seguridad porque el primer tratamiento y la etapa de revenido cumplen funciones metalúrgicas diferentes. El recocido o el normalizado establece la condición microestructural previa. Por lo general, el recocido utiliza una trayectoria de enfriamiento más lenta, destinada a reducir la dureza y aliviar o redistribuir algunos efectos del procesamiento anterior. El normalizado austeniza el acero y después lo enfría en aire quieto o en movimiento libre; la trayectoria de enfriamiento, más rápida que el enfriamiento en horno, suele producir una estructura transformada más fina y una resistencia y tenacidad diferentes. El resultado exacto depende del contenido de carbono, los elementos de aleación, el espesor de la sección, la deformación previa, la temperatura de austenización, el tiempo de mantenimiento y las condiciones de enfriamiento.
El revenido modifica posteriormente la estructura producida por el tratamiento anterior. A una temperatura suficientemente elevada y durante un tiempo adecuado, puede reducir las tensiones residuales y ajustar el equilibrio entre resistencia, ductilidad, tenacidad y estabilidad dimensional. Un mínimo de 1000 °F impide que un procesador considere un ciclo de alivio de tensiones a baja temperatura como un sustituto equivalente. También establece un límite inferior para la exposición térmica prevista por la regulación, aunque el ciclo requerido aún debe aplicarse al grado de acero, espesor, geometría y especificación pertinentes.
La norma no debe interpretarse como una prueba de que todo acero normalizado requiere un revenido a 1000 °F, ni de que todo acero recocido deba recibir el mismo tratamiento. ISO 683-1:2016 distingue condiciones de suministro, incluidas las condiciones normalizada y normalizada y revenida, para aceros no aleados tratables térmicamente. Esta distinción muestra por qué la condición forma parte de la designación del material y de los requisitos de suministro, en lugar de ser una etiqueta informal de taller.
La regulación tampoco elimina la diferencia entre recocido y normalizado. La circular de 1935 de la National Bureau of Standards describía el recocido de proceso como el calentamiento de una aleación de base hierro por debajo o cerca del intervalo de temperaturas críticas inferiores, mientras que describía el normalizado como el calentamiento aproximadamente 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. Las especificaciones modernas de los grados pueden definir las temperaturas y los criterios de aceptación de manera diferente, pero la distinción entre ambos procesos se mantiene. Bodycote describió el normalizado en 2024 como un calentamiento aproximado hasta 800–920 °C para formar nuevos granos austeníticos, seguido de un enfriamiento libre en aire o gas. Para el 4140, una referencia de laboratorio del MIT indicó aproximadamente 850–875 °C para la austenización, con un mantenimiento para igualar la temperatura y un enfriamiento en aire. Estas cifras ilustran una práctica específica para un grado; no sustituyen la especificación aplicable.
Por qué no pueden generalizarse los requisitos de revenido
La temperatura de revenido no puede seleccionarse basándose únicamente en las palabras «acero», «recocido» o «normalizado». El contenido de carbono y de elementos de aleación modifica el comportamiento de transformación. El cromo, el molibdeno, el níquel, el manganeso y otras adiciones afectan la templabilidad, la cinética de transformación, la precipitación de carburos, la respuesta al revenido y la tenacidad. El tamaño de la sección modifica la velocidad de enfriamiento desde la superficie hasta el centro, por lo que dos piezas fabricadas a partir de la misma colada pueden no adquirir la misma estructura después de un ciclo de horno aparentemente idéntico.
La condición previa también es importante. El revenido de una estructura martensítica templada no es metalúrgicamente idéntico al revenido de un acero que primero ha sido recocido o normalizado. Un ciclo adecuado para una condición puede dejar otra demasiado dura, demasiado blanda, insuficientemente aliviada de tensiones o fuera del intervalo de tenacidad requerido. El tiempo de revenido, la temperatura de la pieza, la uniformidad del horno, el patrón de carga y el enfriamiento posterior al revenido también pueden alterar el resultado.
Una temperatura más elevada no es automáticamente más segura, y un mantenimiento más prolongado no equivale automáticamente a un ciclo especificado. Una exposición excesiva puede reducir la resistencia, promover cambios no deseados en los granos o carburos, afectar las regiones adyacentes a las soldaduras o provocar distorsión dimensional. Los riesgos de fragilización por revenido también pueden depender de la composición de la aleación, los niveles de impurezas, el intervalo de temperaturas y la trayectoria de enfriamiento. Por lo tanto, el tratamiento debe vincularse a la designación del grado, la forma del producto, el tamaño de la sección, el procesamiento previo y la norma aplicable. ASM Metals Handbook y ASM Handbook Volume 4A presentan el recocido, el normalizado, el revenido, el temple, el austempering y el martempering como tratamientos distintos, con diferentes trayectorias y finalidades de transformación.
Trazabilidad, cualificación del procedimiento y registros
Un procedimiento de tratamiento térmico cualificado convierte un requisito escrito en una operación controlada y repetible. La cualificación debe demostrar que el ciclo de horno propuesto, la disposición de la carga, la atmósfera cuando sea pertinente, la velocidad de calentamiento, el intervalo de austenización o recocido, el tiempo de mantenimiento, el método de enfriamiento y el ciclo de revenido pueden producir las propiedades requeridas en un material representativo. Las pruebas pueden incluir ensayos de dureza, tracción, impacto, metalografía, dimensionales u otros especificados por el documento aplicable. Las probetas de ensayo deben representar la colada del material, la forma del producto, el espesor y la masa térmica relevantes para la pieza de producción; una probeta pequeña procesada en un horno con poca carga puede no reproducir el comportamiento del centro de un componente pesado de un tanque.
La calibración del horno y la uniformidad de la temperatura son igualmente importantes. Que un controlador esté ajustado a 1000 °F no demuestra que el acero haya alcanzado 1000 °F en todo su espesor. Debe conocerse el estado de calibración, y la colocación de los termopares debe medir ubicaciones representativas, incluidas aquellas que probablemente se calienten o enfríen más lentamente. El plan de colocación, el método de fijación, la identificación del instrumento y las lecturas registradas deben conservarse cuando el procedimiento o la especificación aplicable exijan ese nivel de control.
La identificación del lote vincula el material físico con su historial térmico. El número de colada, la identificación de la placa o pieza, el número de carga, la identificación del horno, la fecha, el operador y el procedimiento aplicable deben mantenerse asociados durante todo el procesamiento. Los registros deben mostrar las trazas reales de temperatura o las lecturas registradas, las horas de inicio y finalización, las condiciones de mantenimiento, el método de enfriamiento, la exposición al revenido, el estado del equipo y cualquier decisión relativa a desviaciones o reprocesamiento. Los resultados de los ensayos y la aceptación final deben ser trazables al mismo lote y procedimiento.
No todos los elementos de ese conjunto de registros son impuestos automáticamente por 49 CFR § 179.500-6. Las especificaciones contractuales, los sistemas de calidad aprobados, otras regulaciones y el ingeniero responsable pueden añadir requisitos. El punto central es el control: un tratamiento térmico crítico para la seguridad debe poder demostrarse, no limitarse a describirse retrospectivamente como «recocido y revenido».
11. Errores comunes en las especificaciones y las instrucciones de planta
Usar «recocido» o «normalizado» sin indicar el grado
«Recocido» y «normalizado» son descripciones de tratamientos, no especificaciones completas del material. Una instrucción de planta que indique «recocer el acero» deja sin responder qué temperaturas críticas son aplicables, si el ciclo está destinado a reducir la dureza, eliminar los efectos del trabajo en frío, refinar los granos, aliviar tensiones o producir una condición de suministro especificada. La misma omisión ocurre con «normalizar». Un acero al carbono simple, un acero de baja aleación como AISI/SAE 4140 y un acero aleado de alta templabilidad no seguirán la misma trayectoria de transformación cuando se sometan al mismo programa de horno.
La terminología también debe interpretarse junto con la norma de producto aplicable. ASTM A941-16 es la referencia terminológica general de ASTM para acero, acero inoxidable, aleaciones relacionadas y ferroaleaciones, pero establece que una definición incluida en una norma ASTM específica prevalece sobre una definición idéntica de la norma terminológica general. Por tanto, quien redacta una especificación no puede suponer que una definición de diccionario determina la condición requerida para todos los productos. ISO 683-1:2016, por ejemplo, identifica las condiciones de suministro normalizada y normalizada y revenida para aceros no aleados aptos para tratamiento térmico. La condición forma parte del requisito del producto; no es un sinónimo informal de «ablandado».
El recocido, por sí mismo, abarca varios tratamientos distintos. El recocido de proceso se realiza generalmente por debajo de, o cerca de, la gama de temperaturas críticas inferiores. La circular de 1935 del National Bureau of Standards establece explícitamente esa distinción. El recocido completo, el recocido intercrítico, el recocido de globulización, el alivio de tensiones y los tratamientos subcríticos pueden tener diferentes temperaturas, tiempos de mantenimiento, controles de enfriamiento y estructuras previstas. Denominarlos todos «recocido en horno» es incorrecto por partida doble: no todos los recocidos tienen el mismo objetivo térmico y no todos los ciclos de recocido se definen únicamente por el enfriamiento en el horno.
El normalizado tampoco es una receta universal única. Normalmente implica una austenización por encima de la gama crítica correspondiente, seguida de un enfriamiento en aire quieto o en movimiento, pero la temperatura de austenización requerida depende del contenido de carbono, las adiciones de aleación, el tamaño de la sección y la estructura previa. Bodycote describió en 2024 el normalizado como un proceso realizado aproximadamente entre 800 y 920 °C, en el que se forman nuevos granos austeníticos antes del enfriamiento libre en aire o gas. Esa amplia gama es una referencia terminológica útil, no una autorización para aplicar el mismo valor de consigna a todos los grados.
El nombre de un tratamiento, por sí solo, no garantiza ni la dureza ni las propiedades de tracción. La dureza depende de la composición, el tamaño de grano austenítico, la velocidad de enfriamiento, el espesor de la sección, la segregación, la deformación previa y el historial térmico real. Si la dureza es el requisito de aceptación, la instrucción debe indicar el método y la ubicación del ensayo, como Brinell según ASTM E10 o Rockwell según ASTM E18, junto con el intervalo permitido y el plan de muestreo.
Confundir el enfriamiento en aire con una microestructura garantizada
«Enfriar al aire» describe un medio de enfriamiento, no una estructura final garantizada. Una pieza delgada de 4140 puede enfriarse con suficiente rapidez en aire quieto como para producir bainita o martensita en algunas zonas, mientras que una sección gruesa se enfría mucho más lentamente y desarrolla predominantemente ferrita y perlita. El aire agitado, la ubicación de los ventiladores, la carga del horno, la separación entre piezas y las condiciones ambientales modifican la velocidad de transferencia de calor. Dos hornos pueden entregar una pieza «enfriada al aire» y, aun así, producir historiales de transformación diferentes.
La referencia de laboratorio del MIT sobre 4140, de 2007, indica aproximadamente entre 850 y 875 °C para normalizar AISI/SAE 4140, seguido de un mantenimiento para igualar la temperatura y un enfriamiento al aire hasta la temperatura ambiente. Ese procedimiento no establece que todos los componentes de 4140 normalizados a 850 °C tengan la misma dureza o el mismo tamaño de grano. Describe un material, un procedimiento de laboratorio y un resultado previsto concretos. El vocabulario del Karlsruhe Institute of Technology recoge con mayor precisión la secuencia definitoria: austenización seguida de enfriamiento al aire libre para promover un tamaño de grano y una composición uniformes. «Promover» no equivale a «garantizar».
El recocido presenta el error opuesto. A menudo se especifica un enfriamiento lento para ablandar el acero y mejorar su ductilidad o maquinabilidad, pero «lento» debe tener un significado medible. El enfriamiento en horno a una velocidad no controlada, el enfriamiento a una velocidad programada y la transferencia de una carga a un recipiente aislado no son procedimientos intercambiables. Una carga pesada puede retener calor mucho después de que un componente delgado haya alcanzado la temperatura ambiente. Si la gama de transformación se atraviesa demasiado rápido, puede no formarse la estructura prevista de ferrita y carburos.
El procesamiento previo debe figurar en la instrucción. El laminado en caliente, la forja, el trefilado en frío, la soldadura, el temple previo y un ciclo de normalizado anterior modifican el tamaño de grano inicial y la deformación almacenada. Un acero normalizado no equivale al mismo grado después del temple y revenido simplemente porque ambos se denominen tratados térmicamente. En aplicaciones críticas para la seguridad, las consecuencias son concretas: 49 CFR § 179.500-6 especifica ciertos tratamientos de aceros para tanques como recocido o normalizado seguido de revenido, con una temperatura de revenido no inferior a 1000 °F. La secuencia es importante.
Copiar temperaturas entre grados y tamaños de sección
Una temperatura copiada puede ser incorrecta incluso cuando la unidad es correcta. Normalizar AISI/SAE 4140 a aproximadamente 850–875 °C no constituye una instrucción general para 1045, 8620, 4130, acero inoxidable o un grado para recipientes a presión. Los elementos de aleación desplazan las temperaturas de transformación y modifican la templabilidad; el carbono cambia las fracciones de fase disponibles después del enfriamiento. La gama correcta debe proceder de la norma de material específica del grado, de un procedimiento cualificado o de datos de tratamiento térmico validados.
El tamaño de la sección también modifica el resultado. El horno puede indicar 850 °C mientras el centro de una forja grande permanece muy por debajo de esa temperatura. Por el contrario, un borde delgado puede sobrecalentarse mientras el núcleo de la carga todavía se está igualando térmicamente. «Mantener durante 30 minutos» es una indicación incompleta a menos que se especifique la base: 30 minutos después de que el horno se recupere, después de que el termopar de control alcance el valor de consigna o según un tiempo por milímetro especificado del espesor de sección determinante. Lo que controla la transformación es la temperatura de la pieza, no simplemente la temperatura nominal del horno.
Los errores de unidades pueden ser igualmente perjudiciales. Confundir 850 °C con 850 °F situaría el acero muy por debajo de la gama de austenización prevista; confundir 1600 °F con 1600 °C podría causar un sobrecalentamiento grave, crecimiento excesivo del grano, fusión de constituyentes locales o distorsión. Toda instrucción debe imprimir la unidad junto a cada temperatura, y las conversiones deben comprobarse en lugar de reconstruirse en el horno.
Una instrucción utilizable indica la designación del grado y la norma del producto, la condición del tratamiento, la gama de calentamiento, la base del tiempo de mantenimiento, el medio de enfriamiento y el grado de agitación, la atmósfera, la disposición de la carga y el método de inspección. También establece los criterios de aceptación: intervalo de dureza, propiedades de tracción, requisitos microestructurales, límites dimensionales o todos los requisitos aplicables. Un registro claro identifica los termopares del horno y de la carga, el tiempo real a temperatura y la finalización del enfriamiento. Sin esos detalles, «recocido» y «normalizado» son etiquetas colocadas a posteriori, no historiales térmicos reproducibles.
12. Cómo interpretar normas, fichas técnicas y procedimientos de tratamiento térmico
El lenguaje del tratamiento térmico cumple al menos tres funciones diferentes: definir términos, especificar un producto y describir un proceso. Confundir estas funciones es una causa frecuente de programas incorrectos de recocido o normalizado. Una referencia puede explicar qué significa generalmente el normalizado sin prescribir la temperatura para un determinado grado. Una norma de producto puede indicar la condición de suministro requerida sin proporcionar todos los detalles de control del horno. Un procedimiento de taller debe conectar ambas cosas.
Normas de terminología frente a normas de producto
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, es una referencia terminológica. Ayuda a establecer qué significan, en el uso de ASTM, términos como recocido, normalizado, austenización, revenido y temperatura crítica. Por sí sola, no constituye una receta de tratamiento térmico para 4140, 1045 ni para ningún otro grado. ASTM A941-16 también establece que una definición incluida en una norma ASTM específica prevalece sobre una definición general idéntica de la norma de terminología. Esta regla es importante cuando una especificación de material proporciona un significado más restringido o especializado.
Una norma de producto responde a una pregunta diferente: ¿qué condiciones debe cumplir el acero suministrado? ISO 683-1:2016, por ejemplo, especifica los requisitos técnicos de suministro para aceros no aleados templables y revenibles, e incluye las condiciones de suministro normalizado y normalizado y revenido. En ese contexto, “normalizado” forma parte de la designación del producto y de la condición de aceptación, y no es simplemente una descripción que el operador del horno pueda aplicar de manera imprecisa. La norma de producto aplicable también puede establecer la composición química, las propiedades mecánicas, la dureza, el tamaño de grano, los límites de descarburación, el estado superficial y los requisitos de ensayo.
| Tipo de fuente | Función principal | Lo que no proporciona automáticamente |
|---|---|---|
| Norma terminológica | Define términos técnicos generales | Una receta de horno específica para un grado |
| Norma de producto | Define el estado de suministro y los requisitos de aceptación | Cada detalle del control del horno |
| Ficha técnica o manual | Explica la metalurgia y la práctica habitual | Autoridad para invalidar una especificación aplicable |
| Reglamento | Regula la aplicación legal contemplada | Una regla universal para todos los componentes de acero |
| Procedimiento cualificado | Traduce los requisitos en controles de producción | Permiso para aplicar el ciclo a un grado o una geometría no aprobados |
Por lo tanto, la designación debe leerse antes de establecer el programa del horno. Una solicitud de “acero recocido” no identifica el grado, el tipo de recocido, la dureza requerida ni si la condición debe verificarse mediante un ensayo de tracción. “Normalizar” también es incompleto si no se conocen el grado, el tamaño de la sección, la estructura inicial y el documento rector.
Las publicaciones de ASM proporcionan el marco metalúrgico que sustenta estos requisitos. El capítulo “Heat Treating of Steel” del Metals Handbook de ASM analiza la austenización, las temperaturas de normalizado, los medios de enfriamiento, las variables del horno, los procedimientos y las aplicaciones. El ASM Handbook Volume 4A incluye el recocido y el normalizado entre los tratamientos térmicos del acero y los distingue del temple, el revenido, el austemplado y el martemplado. Metallurgy for the Non-Metallurgist relaciona el sistema hierro-carbono, las temperaturas críticas, los diagramas de transformación, la práctica de los hornos y los efectos de los elementos de aleación.
Estas fuentes explican por qué dos programas diferentes producen estructuras distintas. No sustituyen automáticamente una especificación de compra, un plano, un código o un reglamento.
Requisitos normativos frente a orientación explicativa
La palabra “shall” suele señalar un requisito normativo, pero los lectores deben confirmar las convenciones propias del documento. Un requisito puede controlar la temperatura, el tiempo de mantenimiento, el método de enfriamiento, el revenido, el muestreo, los ensayos mecánicos o la variación permisible. “Should”, “typically”, “approximately” y “for guidance” generalmente indican una explicación o recomendación, no una regla de aceptación. Una ficha técnica puede utilizar un lenguaje informal, por lo que debe establecerse su categoría: ¿es un certificado de la planta siderúrgica, un procedimiento del cliente, un material de laboratorio o una explicación comercial?
La distinción puede observarse en descripciones publicadas. La explicación de Bodycote de 2024 describe el normalizado como un calentamiento aproximado hasta 800–920 °C para formar nuevos granos austeníticos, seguido de un enfriamiento libre en aire o gas. Es una descripción útil del proceso, no un requisito universal para todos los aceros. Para el 4140, una referencia de laboratorio del MIT de 2007 indica aproximadamente 850–875 °C, un mantenimiento para igualar la temperatura y un enfriamiento al aire hasta la temperatura ambiente. El intervalo más estrecho refleja el grado especificado y el propósito de laboratorio; no debe copiarse para otra aleación ni tratarse como una especificación industrial de obligado cumplimiento.
El material gubernamental antiguo sigue siendo útil cuando se comprende su función. La Circular 409 del National Bureau of Standards, publicada en 1935, describe el recocido de proceso como el calentamiento de aleaciones ferrosas por debajo de la zona de temperatura crítica inferior o cerca de ella. Describe el normalizado como un calentamiento aproximadamente 100 °F por encima de la zona crítica, seguido de un enfriamiento en aire quieto. Esta afirmación establece una distinción metalúrgica clara, pero no sustituye una norma vigente del grado. Las publicaciones gubernamentales también pueden controlar trabajos críticos para la seguridad. Conforme a 49 CFR § 179.500-6, determinados tratamientos de tanques de acero consisten en un recocido o normalizado seguido de un revenido, con temperaturas de revenido no inferiores a 1000 °F. Este requisito reglamentario tiene prioridad sobre una referencia general conveniente.
Las notas de laboratorio educativas, como el documento del MIT sobre 4140, son valiosas para mostrar la preparación de las probetas, la práctica del horno, la colocación de los termopares, la igualación de temperatura y las microestructuras esperadas. Los recursos universitarios sobre terminología pueden aclarar la secuencia: el Karlsruhe Institute of Technology describe el normalizado como una austenización seguida de un enfriamiento al aire libre para promover un tamaño de grano y una composición uniformes. Texas A&M distingue de manera similar el enfriamiento en aire quieto o agitado después del calentamiento por encima de la zona crítica del enfriamiento lento predeterminado utilizado para el recocido. Las explicaciones comerciales pueden proporcionar un contexto accesible del proceso, pero ninguna debe sustituir silenciosamente una especificación citada.
Elaboración de un programa de tratamiento trazable
Elaboración de un programa de tratamiento trazable
- Identificar el material Registrar el grado exacto, la forma del producto, el espesor y la condición previa.
- Definir la condición Indicar recocido completo, recocido de proceso, normalizado, normalizado y revenido, u otro tratamiento designado.
- Especificar el calentamiento Registrar la base de la temperatura, la rampa, la atmósfera y la condición de carga.
- Especificar el mantenimiento Definir cuándo comienza el mantenimiento y cómo se establece la igualación.
- Especificar el enfriamiento Indicar enfriamiento en horno, controlado, en aire quieto, en aire agitado, en gas, en aceite u otro método de enfriamiento.
- Adjuntar la verificación Vincular los controles de dureza, tracción, impacto, metalografía, tamaño de grano y dimensiones con las cláusulas de aceptación.
Comience registrando el documento rector y su revisión exacta. A continuación, identifique la designación del acero exactamente como está escrita, por ejemplo, AISI 4140, ASTM A29 4140 o el grado ISO pertinente. Registre si el material es una barra, una placa, una pieza forjada, un tubo, un conjunto soldado o un componente fabricado. La misma composición química nominal puede estar sujeta a requisitos diferentes cuando se suministra conforme a distintas normas de producto.
A continuación, extraiga la condición requerida: recocido completo, recocido de proceso, normalizado, normalizado y revenido, temple y revenido u otro tratamiento designado. No deduzca la condición únicamente a partir de un objetivo de dureza. Un resultado blando puede producirse mediante varias historias térmicas, mientras que una especificación puede exigir una microestructura o un estado de suministro determinados.
El programa debe indicar entonces la base de la temperatura crítica. ¿Está la temperatura vinculada a Ac₁, Ac₃, A_cm, a un intervalo de transformación especificado o a una temperatura impresa directamente en la norma? Un intervalo general como 800–920 °C debe seguir identificado como orientación general. No puede sustituir un requisito citado para el grado. El contenido de aleación, el trabajo en frío previo, la velocidad de calentamiento, el espesor de la sección y el lugar de medición afectan la respuesta de transformación.
Redacte la instrucción de calentamiento en términos operativos: condición de carga del horno, velocidad de calentamiento si está especificada, temperatura objetivo, intervalo permitido, atmósfera y si la carga está protegida contra la oxidación o la descarburación. Indique por separado la regla de mantenimiento. “Mantener durante una hora” puede significar una hora después de que el horno alcance el valor de consigna, una hora después de que la sección más fría alcance la temperatura o un tiempo basado en el espesor; estas opciones no son equivalentes.
Registre con precisión el método de enfriamiento —enfriamiento en horno, enfriamiento controlado, aire quieto, aire agitado, gas, aceite u otro medio— e identifique cuándo cambia el enfriamiento de un método a otro. En el normalizado, el enfriamiento al aire libre es fundamental para la trayectoria del tratamiento. En el recocido, la velocidad de enfriamiento lento prescrita o el enfriamiento en horno puede ser la característica determinante. Si después se realiza un revenido, registre la temperatura mínima y la temperatura objetivo, el tiempo de mantenimiento, el método de enfriamiento y cualquier requisito de repetir el revenido.
Por último, adjunte la verificación: método y ubicación de la medición de dureza, ensayos de tracción o impacto, examen metalográfico, medición del tamaño de grano, controles de descarburación y límites de aceptación. Vincule cada valor con una cláusula, una nota del plano, un reglamento o un procedimiento aprobado. Mantenga la cita de la fuente junto al programa, no en una nota independiente basada en la memoria. Esto evita que un intervalo de temperaturas útil de ASM, una explicación del NBS o un resumen comercial se convierta en un sustituto no citado de la especificación que realmente rige la aceptación.
13. Marco de selección de ingeniería: elección entre recocido, normalizado u otro tratamiento
Comenzar por las propiedades finales requeridas
El tratamiento correcto comienza con la condición final requerida, no con una práctica habitual como «recocer para obtener suavidad» o «normalizar para obtener resistencia». Especifique un intervalo de dureza, la resistencia a la tracción y el límite elástico, el alargamiento o la reducción de área, la tenacidad al impacto, la maquinabilidad, la estabilidad dimensional y la condición microestructural requerida. Un componente destinado a un mecanizado intensivo puede necesitar una estructura de ferrita–perlita con baja dureza; una pieza sometida a presión puede requerir una condición normalizada y revenida especificada; una superficie sometida a desgaste puede necesitar una capa endurecida sobre un núcleo más tenaz.
Las palabras recocido y normalizado no tienen un único significado universal de proceso en todas las normas de producto. ASTM A941-16 es la referencia terminológica general para el acero, los aceros inoxidables, las aleaciones relacionadas y las ferroaleaciones, pero establece que una definición incluida en una norma ASTM específica prevalece sobre una definición general idéntica. Por tanto, la especificación del producto es la que rige cuando su redacción difiere. ISO 683-1:2016, por ejemplo, identifica las condiciones de suministro normalizada y normalizada y revenida para aceros no aleados tratables térmicamente. La condición de tratamiento forma parte del requisito del material, no es simplemente una descripción del operador del horno.
El recocido generalmente busca reducir la dureza, mejorar la ductilidad, aliviar las tensiones residuales u obtener una estructura adecuada para el mecanizado y para tratamientos térmicos posteriores. Su programa de enfriamiento forma parte del tratamiento. El recocido completo suele implicar una austenización seguida de un enfriamiento controlado en el horno, mientras que el recocido de proceso se asocia con un calentamiento por debajo de, o próximo a, la zona de temperaturas críticas inferiores. El National Bureau of Standards describió el recocido de proceso en esos términos en la Circular 409 (1935). El recocido de globulización puede seleccionarse para aceros con alto contenido de carbono cuando el mecanizado prolongado o el endurecimiento posterior requieren partículas de carburo redondeadas en lugar de perlita laminar.
El normalizado no es simplemente un recocido más rápido. Normalmente, el acero se austeniza y después se enfría en aire quieto o en movimiento, lo que produce una trayectoria de transformación diferente de la del enfriamiento en horno. El Karlsruhe Institute of Technology define el normalizado como una austenización seguida de un enfriamiento al aire libre para promover un tamaño de grano y una composición uniformes. La descripción de Bodycote de 2024 indica aproximadamente entre 800 y 920 °C como un intervalo amplio de normalizado, pero ese intervalo no constituye una especificación para todos los grados. El National Bureau of Standards describió el normalizado, en términos generales, como un calentamiento de aproximadamente 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. El contenido de aleación, el nivel de carbono, el espesor de la sección y la norma aplicable pueden modificar sustancialmente la temperatura requerida.
La microestructura esperada también debe especificarse, además del nombre del tratamiento. El enfriamiento al aire de un acero con bajo contenido de carbono puede producir ferrita y perlita, mientras que un acero aleado con suficiente templabilidad puede formar bainita o martensita en una sección gruesa, incluso cuando el ciclo del horno se denomina normalizado. Si la estructura requerida es ferrita–perlita en toda la sección, un ciclo nominal de normalizado no constituye evidencia suficiente; pueden ser necesarios el mapeo de dureza, el examen metalográfico o ensayos de calificación.
Tener en cuenta la geometría, el procesamiento previo y el riesgo de deformación
Un programa de tratamiento térmico es una historia térmica impuesta a un objeto tridimensional. El tamaño de la sección controla la diferencia de temperatura entre la superficie y el núcleo, la velocidad de transformación y la velocidad de enfriamiento alcanzada en la ubicación crítica. Una chapa delgada puede enfriarse al aire mucho más rápido que una pieza forjada grande. Las nervaduras, los chaveteros, los orificios, los cambios bruscos de sección y los elementos unidos de forma restringida también generan tensiones y deformaciones locales. Por tanto, la uniformidad del horno, la separación entre las piezas de la carga, la atmósfera, la ubicación de los termopares y el tiempo de transferencia del horno al medio de enfriamiento deben incluirse en la definición del proceso.
El procesamiento previo es igualmente importante. Una banda laminada en frío puede necesitar un alivio de tensiones o un recocido de recristalización; el material intensamente trabajado en frío puede presentar energía almacenada y propiedades direccionales que un ciclo subcrítico corto no eliminará. Una estructura de colada puede contener segregación, granos gruesos, porosidad o constituyentes frágiles. El normalizado puede afinar los granos y sustituir parte de la historia térmica de colada, pero no puede cerrar la porosidad de contracción ni corregir una composición química inadecuada. Las piezas forjadas pueden presentar ya un flujo direccional y granos refinados, por lo que repetir un ciclo de normalizado a alta temperatura puede engrosarlos en lugar de mejorarlos.
La elección también depende del resultado dimensional deseado. El enfriamiento en horno durante un recocido reduce los gradientes térmicos y normalmente disminuye las tensiones de transformación, pero los mantenimientos prolongados y el enfriamiento lento pueden aumentar la formación de cascarilla, la descarburación y la deformación durante la producción. El enfriamiento al aire después del normalizado acorta el ciclo y a menudo refina la estructura, pero puede aumentar los gradientes térmicos y las tensiones residuales en piezas gruesas o irregulares. Un temple controlado con gas, un enfriamiento interrumpido o un tratamiento de alivio de tensiones a menor temperatura pueden ser opciones más seguras cuando las tolerancias dimensionales son estrictas.
No transfiera una temperatura de un grado a otro. La referencia de laboratorio del MIT de 2007 indica aproximadamente entre 850 y 875 °C para el normalizado del AISI 4140, con un mantenimiento suficiente para igualar la temperatura, seguido de un enfriamiento al aire. Ese intervalo describe una aleación y un procedimiento didáctico concretos; no es un ajuste general para el acero al carbono, el acero de baja aleación ni para todas las especificaciones de productos de 4140. La norma aplicable al material, la cláusula de tratamiento térmico, el tamaño de la sección, la capacidad del horno y el plan de inspección deben establecer el ciclo.
Cuando el riesgo de deformación o agrietamiento es elevado, valide el proceso utilizando probetas representativas o piezas de producción. Mida las temperaturas del núcleo y de la superficie, la dureza en múltiples ubicaciones, las dimensiones antes y después del tratamiento y la microestructura resultante. Un registro del horno que muestre únicamente el valor de consigna no demuestra que una sección pesada haya alcanzado la condición de austenización requerida ni que su región de enfriamiento más lento haya cumplido la especificación.
Reconocer cuándo se requieren temple, revenido o tratamientos especiales
El recocido o el normalizado son insuficientes cuando la resistencia o la resistencia al desgaste requeridas dependen de la martensita, la bainita, una capa endurecida o una reacción de precipitación controlada. El endurecimiento integral requiere una austenización seguida de un temple a una velocidad adecuada para el grado y la sección. El medio de temple puede ser agua, una solución polimérica, aceite, gas u otro medio cualificado; la selección debe equilibrar la templabilidad con el riesgo de agrietamiento y deformación. El temple sin revenido rara vez constituye una condición final aceptable para piezas estructurales, porque la martensita no revenida presenta elevadas tensiones residuales y una tenacidad limitada.
El revenido posterior al temple reduce la fragilidad y establece el equilibrio requerido entre resistencia y tenacidad. Es un tratamiento independiente, no un sinónimo de recocido o normalizado. En un ejemplo de importancia para la seguridad, 49 CFR § 179.500-6 especifica rutas de tratamiento térmico de tanques que incluyen recocido o normalizado seguido de revenido, con una temperatura de revenido no inferior a 1000 °F para los aceros y equipos indicados. Este requisito ilustra por qué la condición final del producto debe consultarse en el reglamento o la especificación del material aplicable.
El endurecimiento superficial es adecuado cuando se requiere un núcleo tenaz y relativamente dúctil, junto con una superficie dura y resistente al desgaste. La cementación añade carbono antes del temple; la carbonitruración añade carbono y nitrógeno, normalmente para piezas más pequeñas; la nitruración o la nitrocarburación forman capas superficiales duras que contienen nitrógeno, con una transformación limitada del volumen del material. El endurecimiento superficial por inducción o por llama calienta rápidamente solo la superficie antes del temple y se selecciona cuando el grado puede desarrollar la martensita requerida.
El austemplado puede sustituir al temple y revenido directos cuando se requiere una estructura bainítica, una menor deformación o una combinación especificada de tenacidad y resistencia. El martemplado, o temple escalonado, reduce los gradientes térmicos mediante una igualación de temperatura próxima a la región de inicio de la martensita antes del enfriamiento final, pero también requiere un revenido posterior. Ninguno de estos tratamientos debe seleccionarse únicamente por su nombre: las curvas de templabilidad, el tamaño de la sección, los diagramas de transformación, las limitaciones del equipo y los ensayos de aceptación deben respaldar la elección.
Por tanto, la decisión defendible es condicional: definir las propiedades y la estructura requeridas, identificar el grado y la norma del producto, reconstruir el procesamiento previo, modelizar la geometría y el enfriamiento, seleccionar la familia de tratamientos y validar la pieza resultante. El recocido y el normalizado son opciones dentro de esa secuencia, no valores predeterminados intercambiables.
14. Tablas de referencia, glosario y ejemplos de interpretación desarrollados
Tabla comparativa del recocido y la normalización
Tanto el recocido como la normalización pueden comenzar con un calentamiento hasta el intervalo austenítico, pero el tratamiento no se define únicamente por la temperatura. La trayectoria de enfriamiento determina los productos de transformación, la dureza, las tensiones residuales y la estructura de grano.
| Característica | Recocido | Normalización |
|---|---|---|
| Finalidad principal | Reducir la dureza, aliviar tensiones y mejorar la ductilidad y la maquinabilidad | Refinar o restablecer la estructura de grano y producir una condición más uniforme |
| Práctica de austenización | Depende del grado y del tipo de recocido; el recocido de proceso puede mantenerse por debajo o cerca del intervalo crítico inferior | Normalmente por encima del intervalo crítico, lo suficiente para formar austenita nueva |
| Medio de enfriamiento | Enfriamiento en horno u otro método de enfriamiento lento especificado | Aire quieto, aire agitado o enfriamiento al aire libre |
| Velocidad de enfriamiento | Controlada y lenta | Más rápida que el enfriamiento en horno y normalmente más lenta que el temple |
| Resultado típico | Menor dureza y mayor ductilidad; pueden formarse productos de transformación gruesos | Estructura de ferrita-perlita más fina y uniforme que la obtenida mediante un enfriamiento completo en horno |
| Terminología en las especificaciones | «Recocido», «recocido de proceso» o un ciclo de recocido designado | «Normalizado» o «normalizado y revenido» |
| Riesgo principal de una interpretación superficial | Considerar que todo recocido es un ciclo completo de austenización | Considerar que el enfriamiento al aire equivale al enfriamiento en horno |
La circular del National Bureau of Standards publicada en 1935 describía el recocido de proceso como el calentamiento de una aleación de base hierro por debajo del intervalo de temperaturas críticas inferiores o cerca de este. Describía la normalización como el calentamiento aproximadamente 100 °F por encima del intervalo crítico, seguido de un enfriamiento en aire quieto. Estas descripciones establecen la diferencia, pero no sustituyen a un procedimiento específico para cada grado. La descripción de Bodycote de 2024 indica aproximadamente 800–920 °C para la normalización, seguida de un enfriamiento libre en aire o gas; ese intervalo es una explicación general, no una instrucción universal.
Glosario de temperaturas críticas y condiciones de tratamiento
Ac1 es la temperatura durante el calentamiento a la que comienza a formarse austenita en un acero de composición determinada. La «c» significa chauffage, es decir, calentamiento. Ac1 no es una temperatura fija para todos los aceros: el contenido de carbono, los elementos de aleación, la velocidad de calentamiento y la microestructura previa afectan a la transformación medida.
Ac3 es la temperatura durante el calentamiento a la que un acero hipoeutectoide ha completado su transformación en austenita. Para un grado hipoeutectoide, un ciclo de normalización o de austenización completa generalmente debe superar la Ac3 correspondiente en la cantidad exigida por la especificación o el procedimiento aplicable.
Austenización es el calentamiento del acero hasta una temperatura a la que se forma la austenita requerida, seguido del tiempo suficiente a esa temperatura para que la sección alcance uniformidad térmica y estructural. La austenización no equivale simplemente a colocar una pieza en un horno caliente. La temperatura objetivo, el tiempo de mantenimiento, la atmósfera y el espesor de la sección son factores relevantes.
Mantenimiento es la permanencia a la temperatura de tratamiento una vez que la carga o la sección de control ha alcanzado la condición especificada. El tiempo de mantenimiento indicado puede comenzar cuando el horno alcanza la temperatura, cuando la superficie alcanza la temperatura o cuando el punto más frío alcanza la temperatura; el procedimiento debe identificar cuál de estas bases se aplica.
Enfriamiento en horno significa enfriar junto con el horno, normalmente a una temperatura del horno controlada o que desciende de forma natural. Produce una trayectoria de enfriamiento más lenta que el enfriamiento al aire y se asocia habitualmente con recocidos de ablandamiento, aunque el ciclo exacto puede incluir un enfriamiento escalonado o el apagado del horno.
Enfriamiento al aire significa enfriar en aire en lugar de hacerlo dentro de un horno cerrado. «Aire» sigue siendo una descripción incompleta del proceso a menos que la especificación indique si se trata de aire quieto o en movimiento, la separación entre piezas, la densidad de carga y si se permite el uso de ventiladores. El tamaño de la sección puede hacer que el centro se enfríe mucho más lentamente que la superficie.
Normalizado describe una condición producida mediante un tratamiento de austenización especificado seguido de un enfriamiento en aire o gas. El término no significa que una pieza haya recibido un ciclo arbitrario a alta temperatura. ISO 683-1:2016 incluye las condiciones normalizada y normalizada y revenida entre las condiciones de suministro de los aceros no aleados tratables térmicamente.
Recocido describe una condición producida mediante un tratamiento de recocido definido para el material y el producto. Puede referirse a un recocido completo, un recocido de proceso, un recocido de alivio de tensiones, un recocido de globulización u otro ciclo designado. La palabra por sí sola no indica la temperatura máxima ni la velocidad de enfriamiento.
Revenido describe el recalentamiento de un acero previamente endurecido o transformado de otro modo por debajo del intervalo crítico correspondiente, su mantenimiento a esa temperatura y su enfriamiento conforme al procedimiento especificado. El revenido es distinto del recocido y de la normalización. Un producto descrito como normalizado y revenido ha experimentado dos etapas de tratamiento sucesivas, no una única designación combinada.
Ejemplo desarrollado de interpretación 1: el programa educativo del MIT para 4140
La referencia de laboratorio del Massachusetts Institute of Technology de 2007 proporciona un programa educativo de normalización para 4140: aproximadamente 850–875 °C, un mantenimiento para igualar la temperatura y un enfriamiento al aire hasta la temperatura ambiente. Leído literalmente, identifica la secuencia prevista como austenizar, igualar y enfriar al aire. No establece que todo producto de 4140 deba recibir exactamente ese ciclo.
Las limitaciones del programa son importantes. Por sí solo, no proporciona una especificación certificada del producto, un requisito de calibración del horno, una atmósfera permitida, una corrección en función del tamaño de la sección, una regla de carga, un intervalo máximo de tiempo de enfriamiento ni criterios de aceptación de las propiedades mecánicas. Tampoco demuestra que una pieza de 4140 recocida pueda sustituirse por una pieza normalizada. Un procedimiento de producción necesitaría el requisito aplicable para el material AISI/SAE 4140, las dimensiones de la pieza, la condición previa, la capacidad del horno y la dureza o microestructura exigidas. El documento del MIT constituye una referencia útil de la práctica de laboratorio, pero no una autoridad para toda aplicación comercial o regulada.
Ejemplo desarrollado de interpretación 2: un requisito aplicable a un tanque regulado
49 CFR § 179.500-6 es un requisito reglamentario para una construcción específica de tanques, no una lección general sobre metalurgia de las transformaciones. La disposición describe un tratamiento térmico consistente en recocido o normalización seguido de revenido, y especifica que la temperatura de revenido no debe ser inferior a 1000 °F para el requisito contemplado. Esta redacción establece una vía de cumplimiento con condiciones jurídicas definidas.
Una explicación general podría indicar que la normalización refina la estructura de grano mediante la austenización y el enfriamiento al aire, mientras que el recocido ablanda el acero mediante un enfriamiento más lento. La reglamentación plantea una cuestión diferente: si el material del tanque y el procedimiento de fabricación cumplen la norma de seguridad prescrita, incluida la secuencia requerida y el límite de temperatura de revenido. No autoriza al lector a sustituir la reglamentación por un ciclo de manual ni a suponer que cualquier pieza enfriada al aire, enfriada en horno o revenida cumple los requisitos.
Jerarquía y uso de las fuentes
En materia de terminología, debe comenzarse por la norma del material o del producto. ASTM A941-16 proporciona terminología general para el acero, el acero inoxidable, las aleaciones relacionadas y las ferroaleaciones, pero establece que una definición contenida en una norma ASTM específica prevalece sobre una definición general idéntica. Para la metalurgia de procesos, Metals Handbook de ASM, el ASM Handbook Volume 4A y Metallurgy for the Non-Metallurgist proporcionan el marco técnico. ISO 683-1:2016 rige su propia terminología relativa a las condiciones de suministro. Un reglamento federal como 49 CFR § 179.500-6 rige la aplicación jurídica contemplada.
Utilice los programas educativos, las explicaciones de los proveedores y las notas de laboratorio universitarias como referencias de apoyo. El grado aplicable, la especificación del producto, el plano, el contrato o la norma reglamentaria prevalecen siempre que su redacción difiera de una explicación general.
Referencias
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6