




1. Ambito, terminologia e differenza tra un trattamento e una condizione di fornitura
Questo articolo riguarda la ricottura e la normalizzazione degli acciai, non ogni ciclo termico applicato alle leghe ferrose. La tempra, il rinvenimento, la distensione, la ricottura di globulizzazione, la austempering, la martempering, la cementazione e la tempra superficiale sono trattamenti distinti, anche quando compaiono nella stessa sequenza produttiva. La distinzione è importante perché “ricotto” e “normalizzato” non identificano modalità intercambiabili per rendere l’acciaio più tenero. Descrivono storie termiche, percorsi di trasformazione, microstrutture e, in molte specifiche, condizioni di fornitura differenti.
Le tre fasi di un trattamento termico
- Riscaldamento Portare l’acciaio alla temperatura selezionata.
- Mantenimento Mantenere la temperatura abbastanza a lungo da ottenere l’equalizzazione termica e le trasformazioni metallurgiche richieste.
- Raffreddamento Raffreddare secondo la velocità, il mezzo o la condizione del forno definiti.
Un trattamento termico è una sequenza. Comprende il riscaldamento dell’acciaio fino a una temperatura selezionata, il mantenimento per il tempo necessario a ottenere le trasformazioni termiche e metallurgiche richieste e il raffreddamento in condizioni definite. Il trattamento può essere specificato mediante la temperatura del forno, il tempo alla temperatura, la velocità di raffreddamento, il mezzo di raffreddamento, l’atmosfera, le dimensioni della sezione e la condizione precedente dell’acciaio. Una condizione di fornitura registra lo stato in cui il prodotto viene consegnato dopo tale sequenza. “Normalizzato”, “ricotto” e “normalizzato e rinvenuto” possono quindi descrivere la condizione di una lamiera, di una barra, di un forgiato o di un altro prodotto, anziché costituire un’istruzione completa per riprodurre il trattamento.
La stessa espressione può avere conseguenze pratiche diverse a seconda della qualità. Il tenore di carbonio, gli elementi di lega aggiunti, lo spessore della sezione, la dimensione dei grani di austenite, il controllo del forno e la velocità di raffreddamento influenzano la ferrite, la perlite, la bainite o la martensite finali. Non si dovrebbe indicare alcuna temperatura universale di ricottura o normalizzazione senza identificare la qualità e la specifica applicabile.
Come ASTM A941-16 disciplina la terminologia generale degli acciai
ASTM A941-16, Terminologia standard relativa ad acciai, acciai inossidabili, leghe correlate e ferroleghe, fornisce un vocabolario generale per i documenti relativi agli acciai. È un riferimento terminologico, non una procedura universale di trattamento termico. Il suo ruolo è stabilire un significato comune quando una norma di prodotto, un metodo di prova o un altro documento prevalente non ha fornito una definizione più specifica.
La definizione contenuta in una specifica norma ASTM particolare prevale su un’identica definizione generale della norma ASTM A941-16. Strong evidence
Questa precisazione è decisiva. ASTM A941-16 stabilisce che una definizione presente in una specifica norma ASTM prevale su un’identica definizione generale contenuta nella norma terminologica. Pertanto, il lettore non dovrebbe estrarre una definizione da A941-16 e applicarla meccanicamente a ogni specifica relativa a lamiere, barre, forgiati, componenti per recipienti a pressione o rotaie. Quando definisce il termine in modo diverso, aggiunge un intervallo di temperatura, prescrive un metodo di raffreddamento o limita la condizione a una determinata qualità e forma del prodotto, prevale la relativa norma di prodotto.
| Caratteristica | Normalizzazione | Ricottura |
|---|---|---|
| Trasformazione iniziale | Austenitizzazione | Dipende dal tipo di ricottura; la ricottura completa comporta generalmente l’austenitizzazione |
| Metodo di raffreddamento | Aria o gas in libera circolazione | Raffreddamento lento e controllato, spesso nel forno |
| Struttura tipica | Ferrite–perlite più fine o altri prodotti dipendenti dal grado | Ferrite–perlite relativamente grossolana nei gradi idonei |
| Risultato tipico | Resistenza e durezza superiori rispetto alla ricottura completa | Durezza inferiore e lavorabilità o duttilità migliorate |

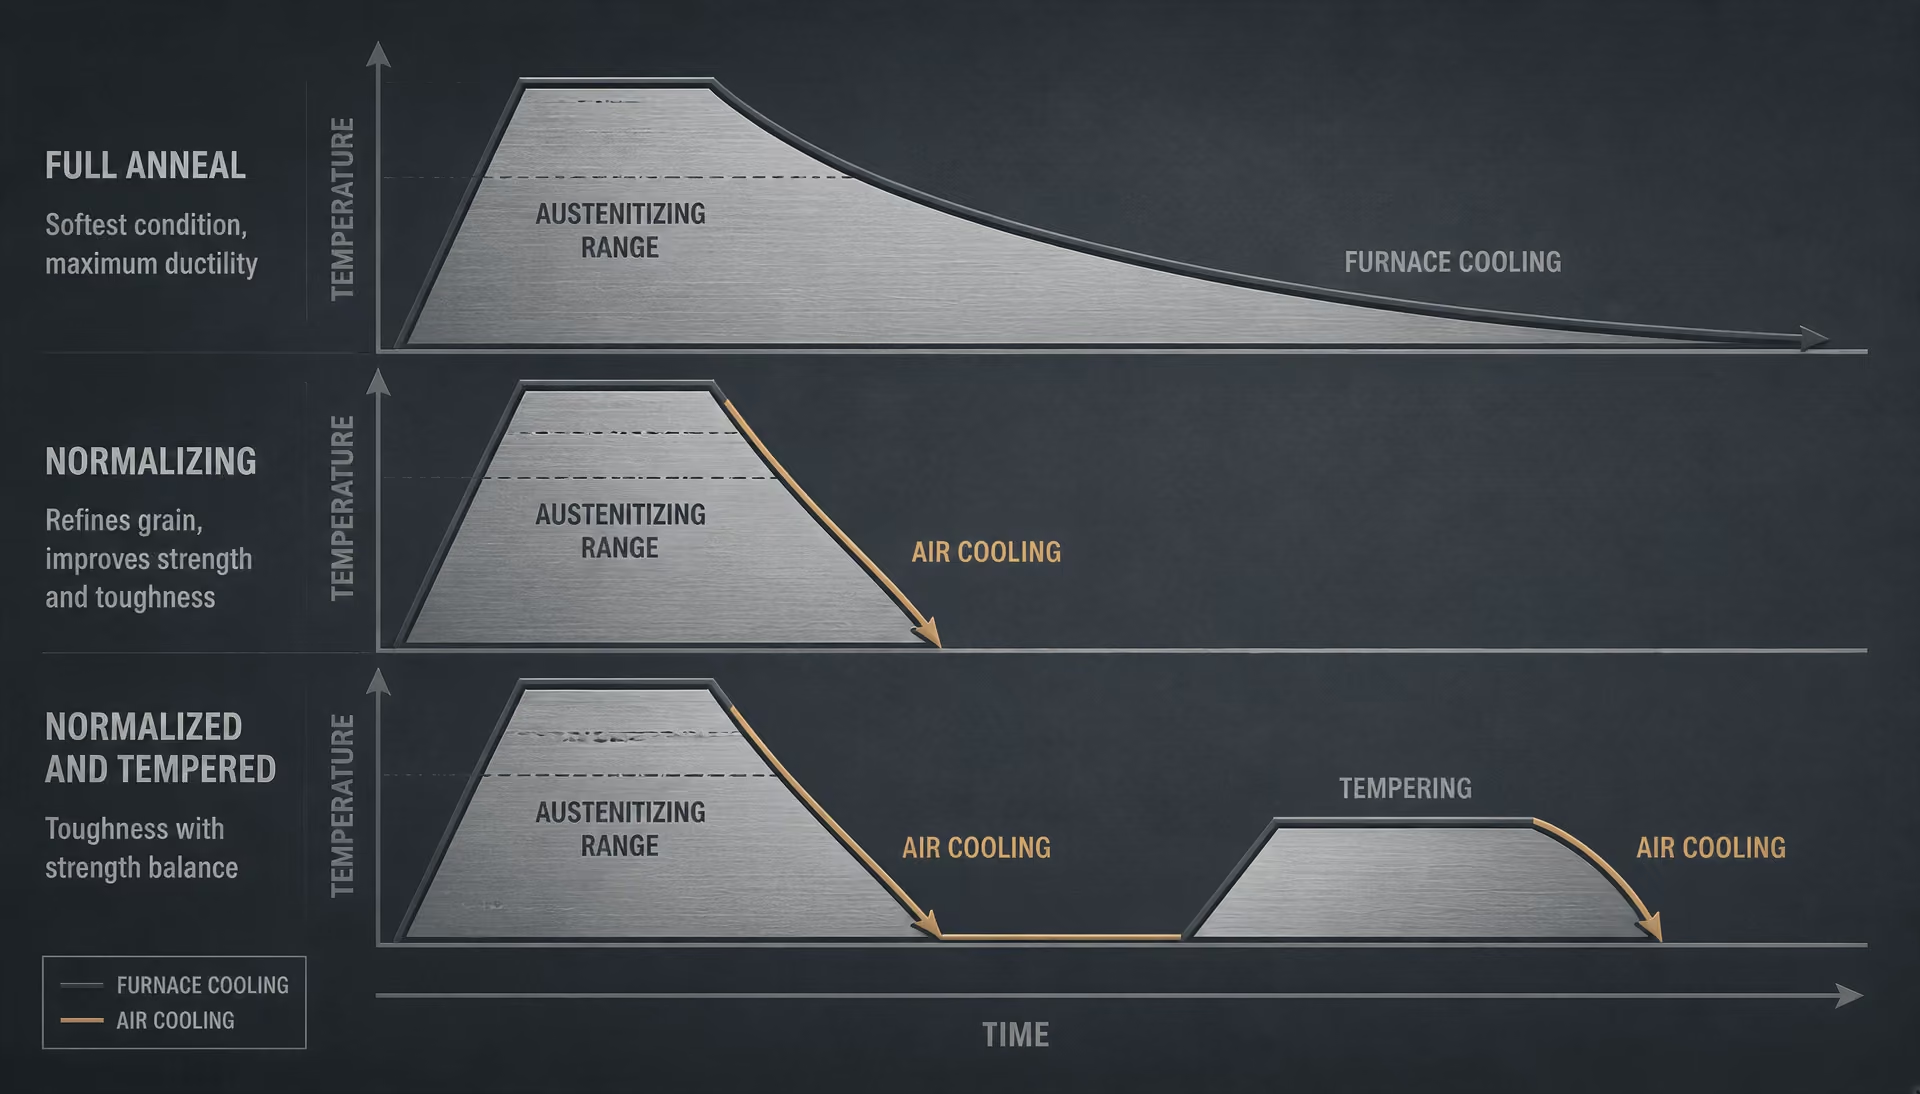
La distinzione metallurgica generale rimane comunque chiara. La normalizzazione è generalmente un trattamento di austenitizzazione seguito da raffreddamento in aria o in un altro gas a libera circolazione. Il vocabolario del Karlsruhe Institute of Technology la definisce come austenitizzazione seguita da raffreddamento all’aria aperta, con lo scopo di ottenere una dimensione dei grani e una composizione più uniformi. La descrizione di Bodycote del 2024 indica un intervallo approssimativo di 800–920 °C: l’acciaio viene riscaldato quanto basta per formare nuovi grani di austenite e poi raffreddato liberamente in aria o in gas. Tale intervallo è descrittivo e non costituisce una specifica applicabile a tutti gli acciai.
La ricottura è un termine più ampio. Può indicare una ricottura completa, una ricottura di lavorazione, una ricottura di globulizzazione, una ricottura di distensione o un’altra operazione controllata di riscaldamento e raffreddamento, a seconda del documento. La Circular 409 del 1935 del National Bureau of Standards distingueva la ricottura di lavorazione dalla normalizzazione collocando la prima al di sotto o in prossimità dell’intervallo della temperatura critica inferiore, mentre la normalizzazione era descritta come un riscaldamento di circa 100 °F al di sopra dell’intervallo critico, seguito da un raffreddamento in aria calma. Tali descrizioni storiche stabiliscono il contrasto, ma i requisiti moderni rimangono specifici per la qualità.
Perché normalizzato, ricotto e normalizzato e rinvenuto descrivono la condizione del materiale
“Ricotto” identifica un acciaio che ha ricevuto un trattamento di ricottura o che viene fornito allo stato ricotto secondo la specifica applicabile. Nel comune ciclo di ricottura completa, l’acciaio viene riscaldato nell’intervallo austenitico, mantenuto per consentire la trasformazione e l’equalizzazione della temperatura e raffreddato lentamente, spesso nel forno, per ridurre la durezza e favorire, nelle qualità di acciaio al carbonio e basso-legato idonee, una struttura ferritico-perlitica relativamente grossolana. La ricottura di lavorazione è diversa: viene generalmente eseguita al di sotto o in prossimità della temperatura critica inferiore per ripristinare la duttilità dell’acciaio al carbonio a basso tenore di carbonio incrudito a freddo, senza trasformare completamente la struttura.
“Normalizzato” identifica normalmente un acciaio che è stato austenitizzato e raffreddato in aria. Rispetto al raffreddamento in forno dopo una ricottura completa, il raffreddamento in aria produce di solito una struttura di trasformazione più fine e una resistenza maggiore, sebbene il risultato dipenda dalla temprabilità e dalle dimensioni della sezione. La normalizzazione può affinare i grani grossolani, ridurre l’irregolarità strutturale dopo la forgiatura o la laminazione e stabilire una condizione iniziale ripetibile prima della lavorazione meccanica o di ulteriori trattamenti termici. Non è semplicemente una ricottura più rapida.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
Il riferimento di laboratorio relativo al 4140 del Massachusetts Institute of Technology illustra perché sia necessario identificare la qualità. Per la normalizzazione del 4140, il riferimento del 2007 indica un intervallo approssimativo di austenitizzazione di 850–875 °C, seguito da un mantenimento per l’equalizzazione della temperatura e da un raffreddamento in aria fino alla temperatura ambiente. Tale intervallo non può essere trasferito a una qualità al carbonio semplice o a una sezione spessa senza verificare i dati applicabili. Gli elementi di lega modificano il comportamento di trasformazione; le dimensioni modificano la velocità di raffreddamento sperimentata nella zona centrale.
“Normalizzato e rinvenuto” registra due trattamenti successivi. In primo luogo, l’acciaio viene normalizzato. Viene quindi riscaldato nuovamente al di sotto dell’intervallo di trasformazione pertinente e mantenuto per rinvenire i prodotti formatisi durante il raffreddamento. Il rinvenimento riduce la fragilità associata ai prodotti di trasformazione duri e regola la resistenza, la tenacità e la duttilità. La condizione indicata con il trattino non è un altro nome della normalizzazione e non è equivalente al materiale ricotto. Indica all’utilizzatore che l’acciaio fornito ha seguito una particolare storia combinata.
La norma ISO 683-1:2016 considera le condizioni normalizzata e normalizzata e rinvenuta come condizioni di fornitura specificate per gli acciai non legati trattabili termicamente. Strong evidence
ISO 683-1:2016 dimostra l’importanza contrattuale di questa terminologia. La norma specifica i requisiti tecnici di fornitura per gli acciai non legati da trattamento termico forniti in condizioni che includono gli stati normalizzato e normalizzato e rinvenuto. In questo contesto, la condizione fa parte del requisito del prodotto: può influire sulle proprietà meccaniche specificate, sui controlli, sulla marcatura e sull’accettazione. Un certificato di colata che riporti “normalizzato” non descrive quindi soltanto ciò che è avvenuto in un forno; registra il modo in cui il prodotto è stato fornito in conformità alla norma.
Quando una norma relativa al prodotto, alla qualità o alla regolamentazione prevale su una definizione generale
Prima di selezionare un ciclo di forno è necessario leggere il documento prevalente. Una norma di prodotto può specificare la temperatura di austenitizzazione, il tempo minimo di mantenimento, il raffreddamento in aria, la durezza massima, le proprietà a trazione, le prove d’impatto o una combinazione ammessa di trattamenti. Può anche usare “ricotto” per includere un intervallo definito di pratiche che non corrisponderebbero a una ricottura completa secondo i manuali. La sola designazione della qualità non è sufficiente quando la stessa composizione chimica viene fornita sotto forma di lamiera, barra, forgiato o componente contenente pressione.
I requisiti normativi possono essere ancora più rigorosi. Ai sensi del 49 CFR § 179.500-6, i trattamenti termici di determinati serbatoi in acciaio consistono in una ricottura o normalizzazione seguita da rinvenimento, e la temperatura di rinvenimento non deve essere inferiore a 1000 °F. Tale requisito disciplina il componente del serbatoio soggetto alla regolamentazione anche se una descrizione generale contenuta in un manuale consentirebbe un’altra sequenza. La norma dimostra inoltre perché “normalizzato” non possa essere considerato una garanzia autonoma delle prestazioni in servizio: la fase di rinvenimento prescritta fa parte della condizione specificata.
Condizione di fornitura Lo stato metallurgico documentato nel quale viene fornito un prodotto dopo la sequenza di trattamento termico.
La regola pratica è semplice: utilizzare le definizioni generali per comprendere la differenza metallurgica, quindi utilizzare la qualità, la norma di prodotto, il disegno, la specifica d’acquisto o la norma regolamentare per determinare ciò che i termini richiedono. La ricottura pone generalmente l’accento sul raffreddamento controllato e sulla riduzione della durezza; la normalizzazione pone generalmente l’accento sull’austenitizzazione seguita dal raffreddamento in aria e su una struttura più fine e uniforme. La condizione di fornitura è il risultato documentato, non un sostituto della storia termica completa.
2. La base ferro–carbonio: temperature critiche, austenite e trasformazione
Ferrite, perlite, cementite e austenite
La ricottura e la normalizzazione non possono essere definite dalla sola temperatura, perché i loro risultati dipendono da quali fasi sono presenti durante il riscaldamento e da come tali fasi si trasformano durante il raffreddamento. Un utile modello di partenza è il diagramma di fase ferro–carbonio, integrato dai diagrammi di trasformazione in raffreddamento continuo (CCT) e di trasformazione temperatura-tempo (TTT). Heat Treating of Steel e Metallurgy for the Non-Metallurgist di ASM utilizzano questo quadro per collegare austenitizzazione, velocità di raffreddamento, dimensione dei grani e proprietà finali.
| Costituente o condizione | Valore o descrizione |
|---|---|
| Solubilità del carbonio nella ferrite a 727 °C | Circa 0.022 wt% C |
| Composizione eutettoide dell’acciaio al carbonio semplice | Circa 0.76–0.80 wt% C |
| Cementite | Fe₃C |
| Struttura cristallina dell’austenite | Cubica a facce centrate |
Terminologia del sistema ferro–carbonio
- Ferrite
- La forma cubica a corpo centrato del ferro, con solubilità del carbonio relativamente bassa.
- Cementite
- Carburo di ferro, Fe₃C, duro e fragile.
- Perlite
- Aggregato bifasico di ferrite e cementite.
- Austenite
- Ferro cubico a facce centrate, capace di dissolvere una quantità di carbonio sostanzialmente maggiore rispetto alla ferrite.
La ferrite è la forma cubica a corpo centrato del ferro, comunemente indicata come ferrite α. Può dissolvere solo una piccola quantità di carbonio. A 727 °C, per esempio, la solubilità massima all’equilibrio del carbonio nella ferrite è di circa 0,022% in peso di C; a temperature inferiori è ancora minore. La ferrite è relativamente tenera e duttile, perciò un acciaio contenente una grande frazione di ferrite presenta generalmente bassa durezza e buona formabilità.
La cementite è il carburo di ferro, Fe₃C. È dura e fragile, e la sua distribuzione è importante quanto la sua quantità totale. La cementite può presentarsi sotto forma di lamelle nella perlite, di particelle in una struttura sferoidizzata oppure di reti continue ai bordi dei grani di austenite preesistente. Queste forme non producono la stessa lavorabilità, duttilità o modalità di frattura.

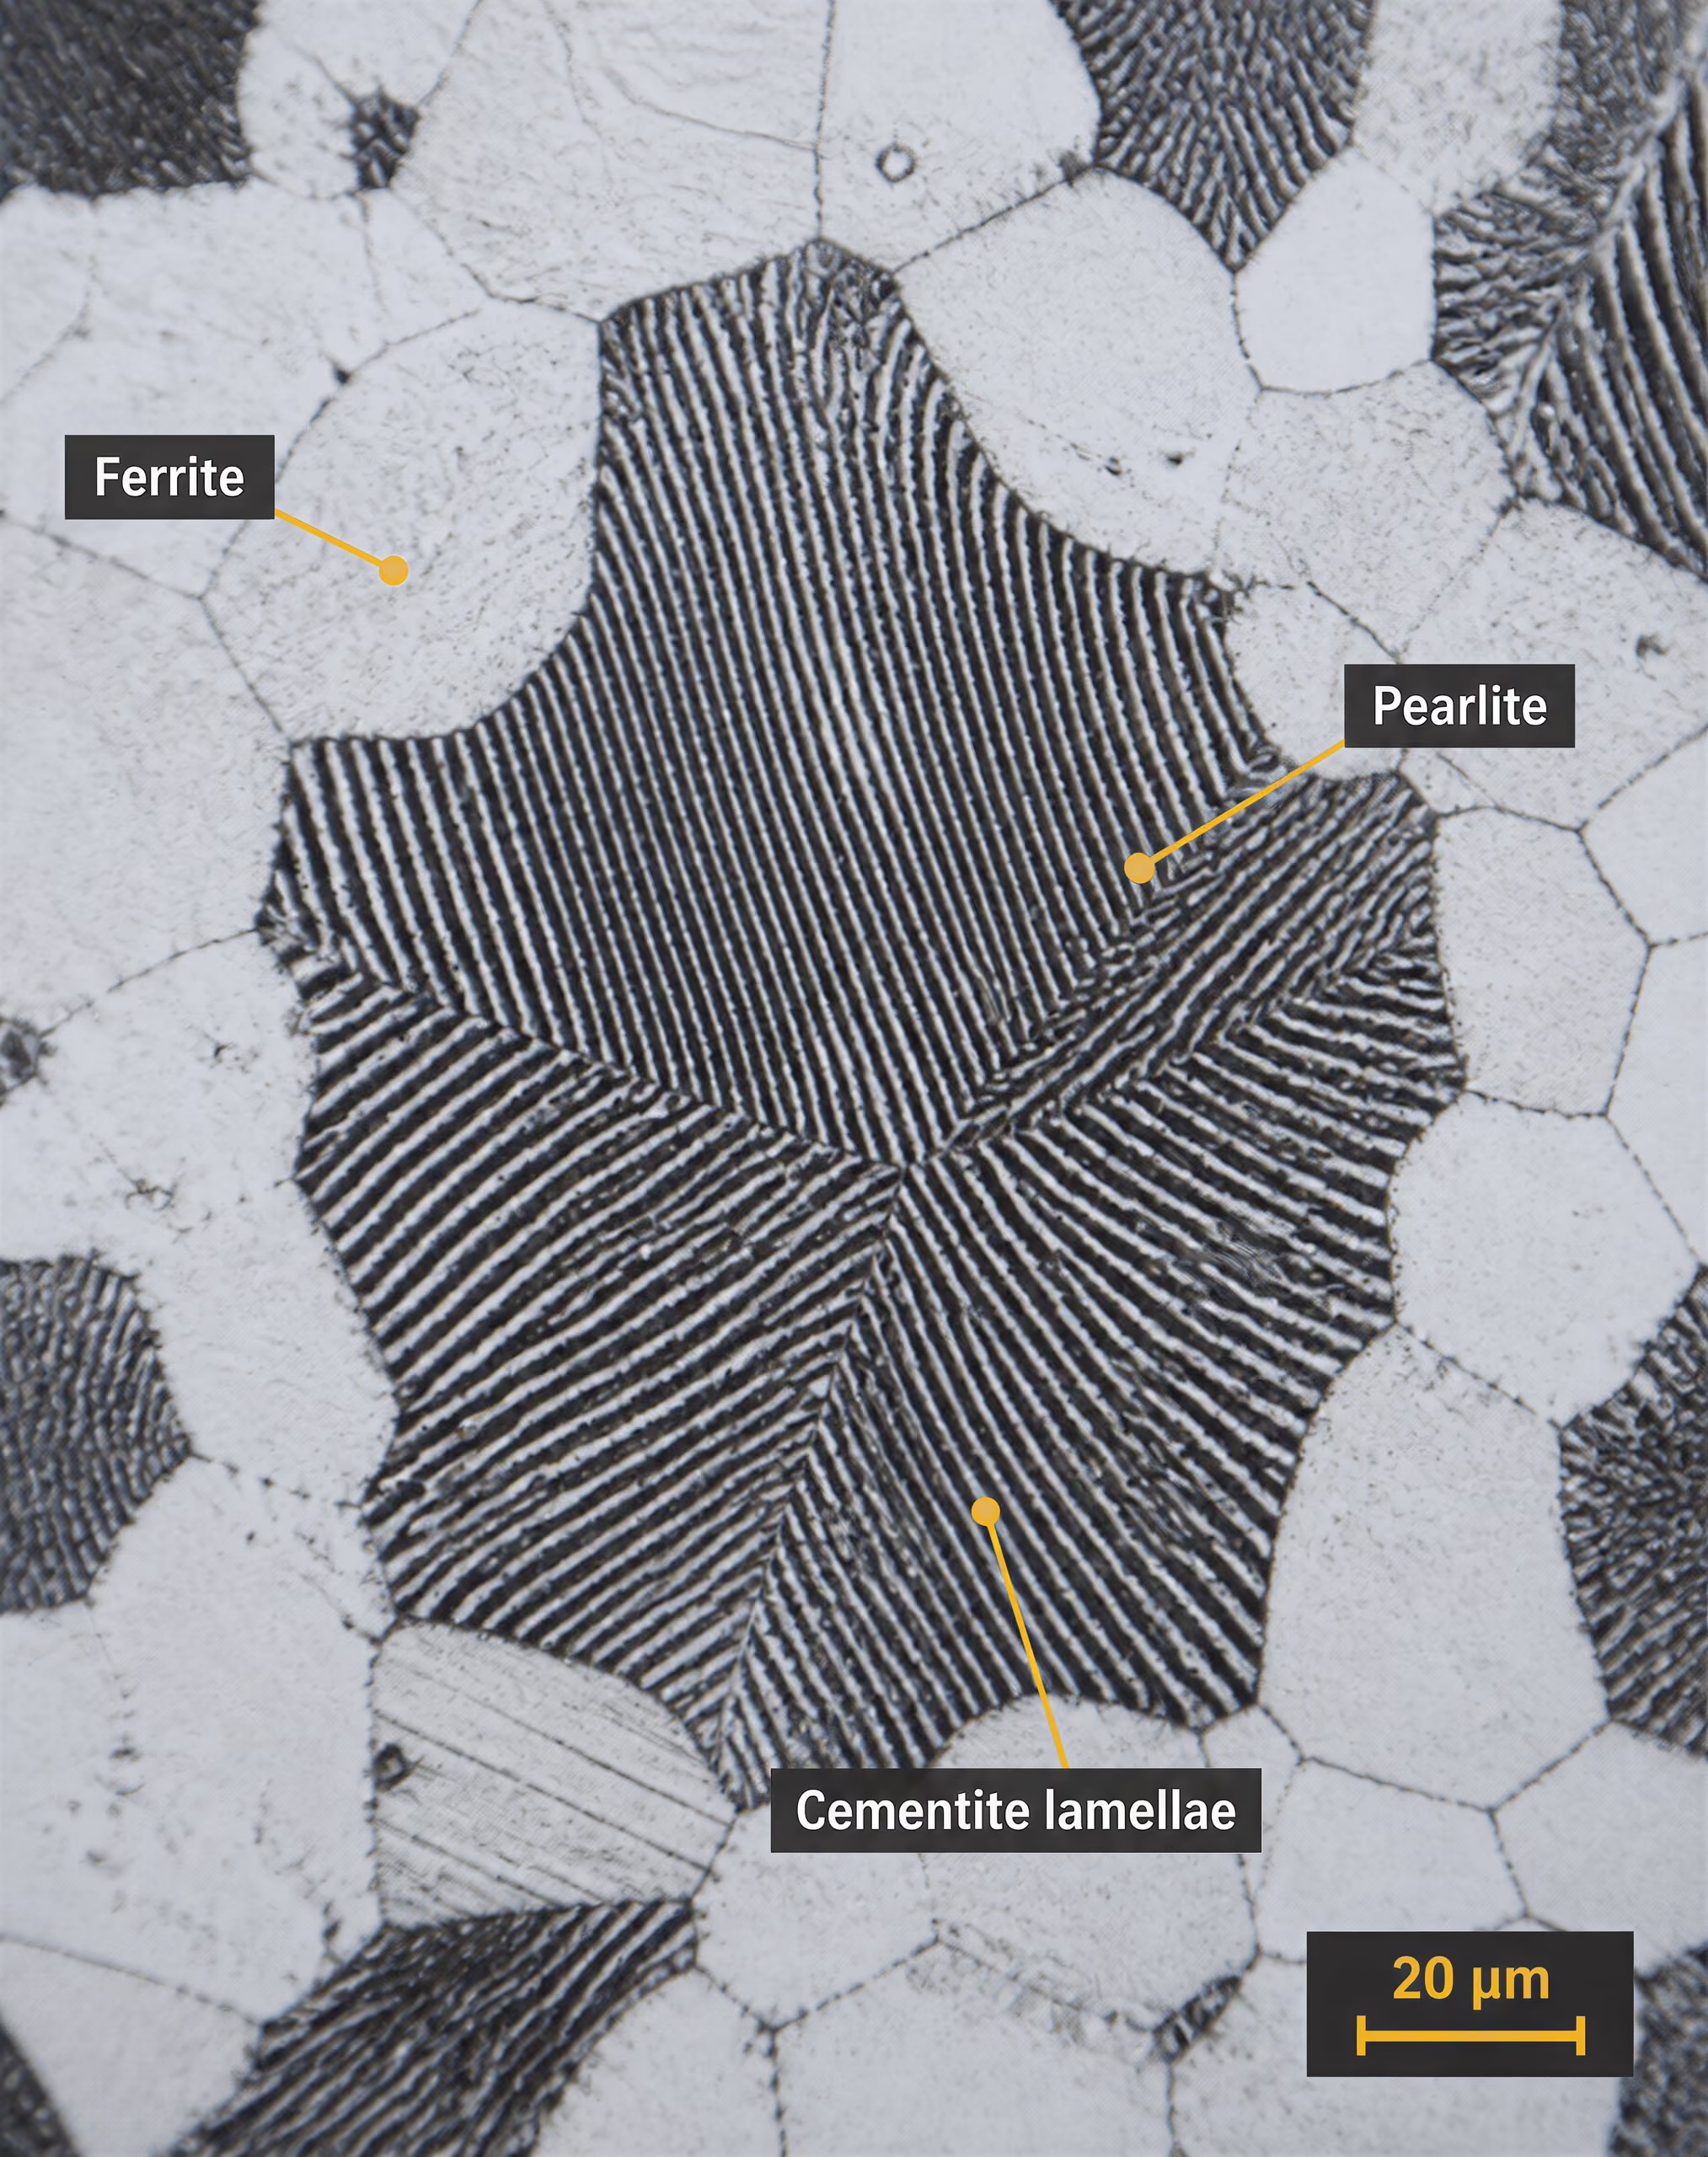
La perlite non è una singola fase. È un aggregato bifasico di ferrite e cementite, che si forma quando l’austenite si decompone durante un raffreddamento relativamente lento attraverso la temperatura eutettoide. Nell’acciaio al carbonio semplice, la composizione eutettoide è pari a circa 0,76–0,80% in peso di C, a seconda del riferimento e delle condizioni di equilibrio dichiarate. La perlite formata a una temperatura di trasformazione più elevata presenta una spaziatura relativamente ampia tra le lamelle di ferrite e cementite; la trasformazione a una temperatura più bassa produce perlite più fine, che è più resistente e più dura.
L’austenite, indicata con γ, è ferro cubico a facce centrate, capace di dissolvere una quantità di carbonio molto maggiore rispetto alla ferrite. Questa maggiore solubilità è il motivo per cui il riscaldamento fino al campo dell’austenite è fondamentale per la normalizzazione e per la ricottura completa. Durante l’austenitizzazione, il carbonio e molti elementi di lega entrano in soluzione, in parte o completamente. Durante il raffreddamento, questa soluzione solida sovrasatura si trasforma in ferrite, perlite, bainite, martensite oppure in miscele di questi prodotti, a seconda della composizione, delle dimensioni della sezione e del percorso seguito attraverso l’intervallo di trasformazione.
Diagramma di trasformazione in raffreddamento continuo Diagramma che mostra quando l’austenite inizia e termina la trasformazione durante velocità di raffreddamento continuo specificate.
Il percorso di raffreddamento è determinante. Un raffreddamento lento in forno concede agli atomi di carbonio il tempo di diffondere, favorendo la formazione di ferrite e perlite grossolana in molti acciai ipoeutettoidi. Il raffreddamento in aria dopo la normalizzazione rimuove il calore più rapidamente e produce generalmente una struttura ferrite-perlite più fine rispetto alla ricottura completa. Una tempra sufficientemente rapida sopprime la trasformazione diffusiva e può formare martensite, mentre una velocità intermedia può produrre bainite. Pertanto, la definizione di “trattamento termico di addolcimento” è inadeguata per ogni ciclo denominato ricottura.
Gli intervalli critici inferiore e superiore
La temperatura critica inferiore viene comunemente indicata come Ac1 durante il riscaldamento: è la temperatura alla quale l’austenite inizia a formarsi in un determinato acciaio, in specifiche condizioni di riscaldamento. Durante il raffreddamento, la corrispondente temperatura di inizio viene solitamente indicata come Ar1. Queste temperature non sono necessariamente uguali. La velocità di riscaldamento e di raffreddamento, la microstruttura preesistente, gli elementi di lega e l’inerzia termica spostano le temperature di trasformazione osservate; Ac1 è quindi una temperatura di inizio della trasformazione, non un’impostazione universale del forno.
La temperatura critica superiore dipende dal contenuto di carbonio. Negli acciai ipoeutettoidi, Ac3 è la temperatura alla quale la trasformazione in austenite si completa durante il riscaldamento. Tra Ac1 e Ac3 coesistono ferrite e austenite. Al di sopra di Ac3, la struttura è nominalmente austenitica, sebbene sia ancora necessario un tempo adeguato affinché il carbonio e gli elementi di lega si distribuiscano e affinché la sezione raggiunga una temperatura uniforme.
Negli acciai ipereutettoidi, il limite superiore pertinente è spesso indicato come Acm invece di Ac3. Tra Ac1 e Acm, l’austenite coesiste con cementite proeutettoide. Il riscaldamento al di sopra di Acm dissolve tale cementite, in funzione del tempo, delle dimensioni delle particelle e degli effetti degli elementi di lega. Il superamento eccessivo della temperatura necessaria per la dissoluzione può favorire l’ingrossamento dei grani di austenite, riducendo la tenacità anche quando la durezza e la resistenza a trazione risultano accettabili.
L’espressione “intervallo critico” si riferisce quindi a una fascia, non a un unico punto fisso. La circolare del National Bureau of Standards del 1935 descriveva la ricottura di processo come un riscaldamento al di sotto o in prossimità dell’intervallo di temperatura critica inferiore, mentre descriveva la normalizzazione come un riscaldamento di circa 100 °F al di sopra dell’intervallo critico, seguito da un raffreddamento in aria ferma. Queste descrizioni rappresentano utili distinzioni storiche, ma non sostituiscono i requisiti specifici del grado indicati in una moderna specifica del materiale o in una procedura di trattamento termico.
Il riscaldamento attraverso Ac1 modifica l’equilibrio tra le fasi: le regioni ricche di carbonio della struttura originaria ferrite-carburo iniziano a trasformarsi in austenite. Il riscaldamento prolungato verso Ac3 o Acm completa la trasformazione prevista e può dissolvere i carburi. Una ricottura completa prevede normalmente l’austenitizzazione dell’acciaio e il successivo raffreddamento lento, spesso in forno, per favorire una struttura di trasformazione grossolana e relativamente tenera. Anche la normalizzazione prevede l’austenitizzazione, ma il pezzo viene estratto dal forno e raffreddato in aria ferma o in movimento. Il raffreddamento più rapido produce grani più fini e un diverso equilibrio ferrite-perlite.
La temperatura deve essere correlata al grado e alla condizione del materiale. Nel 2024, Bodycote ha indicato per la normalizzazione un intervallo approssimativo di 800–920 °C, con formazione di nuovi grani austenitici prima del raffreddamento libero in aria o in gas. Questo ampio intervallo non può essere applicato indiscriminatamente. Un riferimento di laboratorio del MIT del 2007 indica circa 850–875 °C per la normalizzazione dell’AISI 4140, seguita da una permanenza per l’equalizzazione della temperatura e dal raffreddamento in aria. L’AISI 4140 è un acciaio legato contenente cromo e molibdeno, perciò il suo trattamento non può essere dedotto dal ciclo relativo a un acciaio al carbonio semplice a basso tenore di carbonio.
Perché il contenuto di carbonio e gli elementi di lega modificano il ciclo
Il carbonio modifica sia le temperature critiche sia i prodotti ottenuti durante il raffreddamento. In un acciaio ipoeutettoide, con un contenuto di carbonio inferiore a quello eutettoide, durante il raffreddamento la ferrite si forma per prima dall’austenite; l’austenite residua si trasforma quindi in perlite. All’aumentare del carbonio verso la composizione eutettoide, aumenta la frazione di perlite e diminuisce la quantità di ferrite proeutettoide. Negli acciai ipereutettoidi, la cementite si forma prima della perlite. Temperature di austenitizzazione eccessivamente elevate possono dissolvere una quantità di cementite superiore a quella prevista e lasciare un’austenite a grani grossolani e ricca di carbonio, che si trasforma in una struttura più dura.
Il manganese abbassa la temperatura di trasformazione eutettoide e aumenta la temprabilità. Ritarda la formazione di ferrite e perlite, consentendo di evitare tali reazioni a una velocità di raffreddamento inferiore rispetto a quella necessaria per un acciaio al carbonio semplice. Il cromo ha un effetto simile sulla temprabilità e forma carburi stabili; può rallentare la trasformazione e richiedere un’austenitizzazione più lunga o a temperatura più elevata per dissolvere la frazione di carburo desiderata. Il molibdeno ritarda fortemente le reazioni perlitiche e bainitiche, aumenta la resistenza all’addolcimento durante il rinvenimento ed è particolarmente importante in acciai come l’AISI 4140.
Il nichel abbassa generalmente le temperature di trasformazione e aumenta la temprabilità senza formare lo stesso tipo di rete di carburi associata al cromo. Stabilizza l’austenite e migliora la tenacità, soprattutto a bassa temperatura. Il silicio aumenta l’attività del carbonio nella ferrite e viene comunemente utilizzato per sopprimere la formazione di cementite in determinati sistemi legati, influenzando al contempo le temperature e la cinetica della trasformazione. Il vanadio, il niobio e il titanio formano carbonitruri stabili. Queste particelle possono bloccare i bordi dei grani di austenite e limitare l’accrescimento dei grani, ma possono richiedere temperature più elevate o tempi di permanenza più lunghi per una dissoluzione parziale.
Gli elementi di lega modificano anche il significato di “raffreddamento in aria”. Una sezione sottile di acciaio a basso tenore di carbonio può trasformarsi in gran parte in ferrite e perlite in aria, mentre una sezione spessa di acciaio legato ad alta temprabilità può formare bainite o martensite nella zona centrale. La scaglia superficiale, l’atmosfera del forno, la disposizione del carico, l’agitazione e lo spessore della sezione modificano la curva di raffreddamento effettiva. Per prevedere la struttura finale, i diagrammi CCT sono quindi più utili di una denominazione nominale del trattamento.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Per questo motivo, la condizione di trattamento fa parte della descrizione del materiale. La norma ISO 683-1:2016 elenca gli acciai non legati da bonifica in condizioni comprendenti lo stato normalizzato e quello normalizzato e rinvenuto; la condizione non è semplicemente un sinonimo utilizzato in officina per “addolcito”. ASTM A941-16 fornisce una terminologia generale, precisando tuttavia che una definizione contenuta in una specifica norma ASTM prevale su un’identica definizione generale. Una norma di prodotto applicabile, la designazione del grado, le dimensioni della sezione, la condizione iniziale e la pratica di forno specificata devono determinare il ciclo. Anche le disposizioni relative alla sicurezza mostrano questa distinzione: il § 179.500-6 del 49 CFR specifica per determinati acciai destinati ai serbatoi trattamenti consistenti nella ricottura o nella normalizzazione seguita dal rinvenimento, con temperature di rinvenimento non inferiori a 1000 °F. La storia termica fa parte del requisito ingegneristico.
3. Cosa significa in pratica la ricottura dell’acciaio
La ricottura non consiste in un unico ciclo fisso di riscaldamento e raffreddamento. È una famiglia di trattamenti scelti per modificare la durezza, la duttilità, le tensioni residue, la morfologia dei carburi, la struttura dei grani o i prodotti di trasformazione. Il solo nome è quindi incompleto. Una specifica o una procedura dovrebbe indicare il grado di acciaio, la condizione iniziale, la temperatura target, il tempo di mantenimento, il metodo di raffreddamento e le proprietà finali richieste.
Anche la terminologia dipende dal documento di riferimento. ASTM A941-16 fornisce la terminologia generale per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma stabilisce che una definizione contenuta in una specifica norma ASTM abbia la precedenza su una definizione identica presente nella norma generale sulla terminologia. Questa precisazione è importante perché “ricotto”, “ricotto di processo”, “ricotto completo” e “disteso” possono descrivere condizioni diverse nelle norme di prodotto e nelle procedure di fabbricazione.
La ricottura mira normalmente a ottenere una condizione più tenera, più duttile o più stabile dimensionalmente rispetto al materiale di partenza. La normalizzazione è diversa. Normalmente comprende l’austenitizzazione seguita dal raffreddamento in aria ferma o in movimento, producendo una struttura più fine e meno prossima all’equilibrio rispetto al raffreddamento convenzionale in forno. La distinzione non è solo formale: il percorso di raffreddamento controlla i prodotti di trasformazione che si formano durante la decomposizione dell’austenite.
Ricottura di processo e ricottura completa
| Trattamento | Intervallo di trasformazione | Obiettivo principale |
|---|---|---|
| Ricottura di processo | Al di sotto o in prossimità dell’intervallo delle temperature critiche inferiori | Ripristinare la duttilità dopo la deformazione a freddo |
| Ricottura completa | All’interno della regione austenitica | Ridurre la durezza e produrre una struttura di trasformazione tenera |
| Sferoidizzazione | Trattamento subcritico o ciclico intorno ad Ac1 | Produrre particelle di carburo arrotondate per la lavorazione o la formatura |
| Ricottura di distensione | Normalmente al di sotto di Ac1 | Ridurre le tensioni residue senza austenitizzazione massiva |
La ricottura di processo viene generalmente eseguita al di sotto, o in prossimità, dell’intervallo delle temperature critiche inferiori. Nel 1935, il National Bureau of Standards la descrisse come il riscaldamento di una lega a base di ferro al di sotto o in prossimità di tale intervallo. Nella pratica, questo trattamento è associato soprattutto a lamiere, nastri, fili e altri prodotti di acciaio a basso tenore di carbonio che hanno acquisito un’elevata densità di dislocazioni e una duttilità ridotta durante la lavorazione a freddo.
L’acciaio viene riscaldato quanto basta per consentire il recupero e, quando temperatura e tempo lo permettono, la ricristallizzazione, ma normalmente non viene trasformato completamente in austenite. Il recupero riordina alcuni difetti del reticolo e riduce le tensioni residue. La ricristallizzazione sostituisce i grani deformati di ferrite con nuovi grani relativamente privi di deformazione. Il risultato è una riduzione del carico di snervamento e della durezza, con un miglioramento dell’allungamento per una successiva operazione di formatura. La temperatura esatta dipende dal grado; un ciclo per un acciaio a basso tenore di carbonio laminato a freddo non può essere trasferito in sicurezza a un acciaio legato a medio tenore di carbonio o a un grado inossidabile.
Il tempo alla temperatura è importante. Un breve mantenimento può alleviare solo in parte la condizione conseguente alla lavorazione a freddo, lasciando una deformazione residua significativa. Un mantenimento più lungo può produrre grani ricristallizzati più grandi, ossidazione superficiale o variazioni dimensionali indesiderate. Anche lo spessore del nastro, la geometria della bobina, l’atmosfera del forno e l’uniformità del riscaldamento influenzano il risultato. “Ricotto di processo” non dovrebbe quindi essere considerato sinonimo di completamente addolcito.
La ricottura completa segue un diverso percorso di trasformazione. L’acciaio viene riscaldato nell’intervallo austenitico, mantenuto fino a quando la sezione ha raggiunto una temperatura sufficientemente uniforme e poi raffreddato lentamente, di norma nel forno. Per un acciaio al carbonio o basso-legato ipoeutettoidico, la temperatura di trattamento è comunemente superiore alla temperatura critica superiore, Ac3, affinché ferrite e perlite si trasformino in austenite prima del raffreddamento. Per un acciaio ipereutettoidico, la temperatura selezionata è comunemente superiore ad Ac1 ma inferiore ad Acm, consentendo l’austenitizzazione della matrice perlitica e limitando al contempo l’eccessiva dissoluzione e la crescita dei grani. Si tratta di descrizioni del processo, non di valori prestabiliti universali.
Durante il raffreddamento in forno, l’austenite si trasforma a un sottoraffreddamento relativamente basso in ferrite e perlite, spesso con colonie di perlite relativamente grossolane e una struttura relativamente tenera. La ricottura completa può ridurre la durezza, migliorare la lavorabilità nei gradi adatti e ridurre gli effetti della precedente lavorazione a caldo o forgiatura. Non garantisce la durezza minima possibile per ogni acciaio. Elementi di lega quali cromo, molibdeno, manganese e nichel spostano le temperature di trasformazione e rallentano la cinetica delle trasformazioni; alcuni acciai legati possono richiedere una ricottura modificata o un trattamento isotermico separato.
La normalizzazione utilizza comunemente circa 800–920 °C per gli acciai applicabili, seguita da raffreddamento libero in aria o gas. Limited evidence
La normalizzazione dimostra perché i termini non siano intercambiabili. Anche in questo caso l’acciaio viene austenitizzato, ma viene poi raffreddato in aria o in gas invece di essere lasciato raffreddare in un forno di raffreddamento. La descrizione del 2024 di Bodycote indica circa 800–920 °C come intervallo di normalizzazione per gli acciai interessati, seguito da un raffreddamento libero in aria o in gas. Per il 4140, un riferimento di laboratorio del MIT specifica circa 850–875 °C, un mantenimento per l’equilibratura della temperatura e un raffreddamento in aria fino a temperatura ambiente. Questi valori si applicano al materiale e alla procedura indicati, non a ogni acciaio denominato “4140” secondo qualsiasi specifica.
Il raffreddamento in aria estrae il calore più rapidamente del raffreddamento controllato in forno. La struttura ferrite-perlite risultante è generalmente più fine, con resistenza e durezza superiori rispetto a una struttura ricotta completamente. La normalizzazione può affinare una struttura a grani grossolana formatasi durante la forgiatura o la colata e migliorare l’uniformità strutturale, ma può aumentare la distorsione o le tensioni residue rispetto al raffreddamento in forno. ISO 683-1:2016 elenca le condizioni di fornitura normalizzata e normalizzata e rinvenuta per gli acciai non legati trattabili termicamente, confermando che la condizione di trattamento fa parte dello stato specificato del prodotto e non è semplicemente una descrizione di officina.
Ricottura subcritica, sferoidizzazione e distensione
La ricottura subcritica viene eseguita al di sotto di Ac1, quindi non si verifica un’austenitizzazione globale. A seconda del grado e del ciclo, può favorire il recupero, la ricristallizzazione, l’ingrossamento dei carburi o la riduzione della durezza senza creare una nuova struttura a grani austenitici. Ciò la distingue dalla ricottura completa anche quando entrambi i trattamenti mirano a migliorare la duttilità o il comportamento alla lavorazione.
La sferoidizzazione è un trattamento subcritico o ciclico più specifico. Trasforma la cementite lamellare della perlite in particelle di carburo arrotondate o sferoidali disperse nella ferrite. Negli acciai per utensili al carbonio semplice e legati, questa morfologia riduce la resistenza al taglio e migliora la formabilità a freddo rispetto a una struttura perlitica fine. Viene spesso utilizzata prima della lavorazione meccanica o di un successivo trattamento di tempra, in particolare per i gradi a più alto tenore di carbonio nei quali la perlite o le reti di cementite rendono difficile il taglio.
Fattori che influenzano la sferoidizzazione
- Temperatura Il ciclo può rimanere appena al di sotto di Ac1 oppure attraversare ripetutamente Ac1.
- Condizione precedente Il contenuto di carbonio, le aggiunte di lega, la storia di forgiatura e la distribuzione dei carburi influenzano il risultato.
- Tempo Un tempo insufficiente può lasciare carburi lamellari; un’esposizione eccessiva può dissolvere una quantità eccessiva di carburi.
- Verifica Può essere necessario un esame metallografico, poiché la sola durezza non dimostra una sferoidizzazione adeguata.
Un ciclo di sferoidizzazione può prevedere un mantenimento prolungato appena al di sotto di Ac1, cicli ripetuti attraverso Ac1 oppure una combinazione di riscaldamento e raffreddamento molto lento attraverso l’intervallo di trasformazione. Il metodo adatto dipende dal tenore di carbonio, dagli elementi di lega formatori di carburi, dalla precedente storia di forgiatura e dalla distribuzione dei carburi richiesta. Una temperatura eccessiva può dissolvere una quantità eccessiva di carburi e produrre una struttura meno utile; un tempo insufficiente può lasciare carburi lamellari. Il solo valore di durezza non dimostra che la sferoidizzazione sia adeguata. Può essere necessario un esame metallografico.
La ricottura di distensione ha uno scopo diverso. Riduce le tensioni residue dovute a saldatura, lavorazione meccanica, formatura a freddo, raffreddamento non uniforme o fabbricazione, senza trasformare deliberatamente l’intera sezione in austenite. Il trattamento viene normalmente eseguito al di sotto di Ac1, con un mantenimento sufficientemente lungo da consentire l’equalizzazione termica e il rilassamento delle tensioni, seguito da un raffreddamento controllato per limitare la reintroduzione di tensioni. Può modificare solo lievemente la durezza. Definirlo “ricottura” non lo rende un trattamento di addolcimento nello stesso senso della ricottura completa.
La distensione deve inoltre tenere conto delle limitazioni legate all’esercizio. Un componente saldato può contenere microstrutture locali, idrogeno o reazioni metallurgiche che non vengono eliminate semplicemente mediante un mantenimento a bassa temperatura. In alcune applicazioni, la norma di riferimento specifica una sequenza completa. Per esempio, 49 CFR § 179.500-6 descrive determinati trattamenti per serbatoi in acciaio come ricottura o normalizzazione seguite da rinvenimento, con una temperatura di rinvenimento non inferiore a 1000 °F. Questo requisito di sicurezza critica non può essere sostituito da una generica istruzione di “ricottura”.
Raffreddamento in forno e controllo della velocità di trasformazione
La ricottura convenzionale dipende dal raffreddamento controllato perché la velocità di trasformazione determina sia la struttura sia le proprietà. Dopo l’austenitizzazione, l’acciaio deve attraversare lentamente l’intervallo delle temperature critiche, in modo che si formino ferrite e perlite anziché martensite o una quantità eccessiva di bainite. Il raffreddamento in forno è comune perché il forno può ridurre la velocità di raffreddamento e limitare i gradienti di temperatura tra superficie e cuore.
Il forno non viene semplicemente spento senza un piano preciso. Le sezioni di grandi dimensioni possono essere mantenute a una temperatura intermedia, raffreddate secondo un controllo programmato o estratte solo dopo che il cuore ha attraversato l’intervallo di trasformazione. Se la superficie si raffredda molto prima del centro, la contrazione differenziale può creare distorsione e tensioni residue. Le dimensioni della sezione, la densità di carico, la circolazione nel forno, l’emissività e l’atmosfera influenzano tutte la storia termica effettiva. Due pezzi impostati alla stessa temperatura del forno possono subire velocità di raffreddamento diverse.
Gli acciai legati rendono questo controllo più impegnativo. Manganese, cromo, molibdeno e nichel possono ritardare le reazioni perlitiche e bainitiche; di conseguenza, una velocità di raffreddamento che produce una struttura tenera di ferrite e perlite in un acciaio al carbonio semplice può produrre prodotti di trasformazione più duri in un grado legato. La precedente lavorazione a freddo modifica l’energia immagazzinata e il comportamento di ricristallizzazione; la precedente forgiatura modifica la dimensione dei grani e la distribuzione dei carburi. La durezza, la lavorabilità, la duttilità, la stabilità dimensionale e la risposta alla successiva tempra richieste devono quindi essere specificate prima di selezionare il ciclo.
La regola pratica fondamentale è semplice: identificare il grado e la condizione iniziale, stabilire le temperature critiche pertinenti, riscaldare uniformemente e controllare il raffreddamento attraverso l’intervallo di trasformazione. “Ricotto” ha un significato solo quando è nota la storia termica alla quale questa parola si riferisce.
4. Che cosa significa in pratica la normalizzazione dell’acciaio
La normalizzazione è una storia termica definita, non un sinonimo generico di “rammollimento”. La sequenza consiste nel riscaldare l’acciaio fino alla regione austenitica, mantenerlo a temperatura abbastanza a lungo da consentire alla sezione interessata di raggiungere la temperatura richiesta, quindi raffreddarlo liberamente in aria o gas fermi o in movimento. Il pezzo non viene lasciato all’interno di un forno spento per seguire una curva di raffreddamento deliberatamente lenta. Questa differenza modifica il percorso di trasformazione, la struttura dei grani risultante, la durezza e lo stato delle tensioni residue.
La terminologia deve inoltre essere riferita al documento normativo applicabile. ASTM A941-16 è il riferimento terminologico generale per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma stabilisce che una definizione contenuta in una specifica norma ASTM prevale su una definizione identica presente nella norma terminologica generale. Le norme di prodotto hanno quindi valore determinante quando la loro formulazione differisce. ISO 683-1:2016, ad esempio, identifica gli acciai non legati da trattamento termico forniti in condizioni che includono “normalized” e “normalized-and-tempered”. Tali designazioni descrivono una condizione del materiale, non semplicemente l’intenzione dell’operatore del forno.
Austenitizzazione seguita da raffreddamento in aria o gas
Durante la normalizzazione, l’acciaio viene riscaldato al di sopra dell’intervallo critico di trasformazione pertinente, in modo che la ferrite, la perlite, la bainite o altri costituenti presenti si trasformino sostanzialmente in austenite. L’austenite è la soluzione solida cubica a facce centrate del carbonio nel ferro. Il riscaldamento dissolve inoltre una parte dei carburi e rimuove gran parte della memoria strutturale prodotta da precedenti operazioni di laminazione, forgiatura, colata o raffreddamento non uniforme, sebbene l’entità di tale effetto dipenda fortemente dalla composizione della lega e dalla temperatura.
La temperatura richiesta è specifica per il grado di acciaio. Bodycote indica approssimativamente 800–920 °C come descrizione generale della pratica di normalizzazione, ma tale intervallo è un esempio, non una prescrizione universale. Un acciaio al carbonio semplice, un acciaio basso-legato contenente cromo o molibdeno e un grado microlegato non presentano temperature critiche né requisiti di dissoluzione dei carburi identici. Sono importanti anche lo spessore della sezione, la precisione del forno, la microstruttura iniziale, l’atmosfera e la specifica del materiale applicabile. Un riscaldamento eccessivo può essere dannoso quanto un riscaldamento insufficiente.
Un utile riferimento di laboratorio per l’AISI/SAE 4140 indica circa 850–875 °C per la normalizzazione, seguiti da un mantenimento necessario per l’equilibratura della temperatura e dal raffreddamento in aria fino alla temperatura ambiente (MIT, 2007). Tale intervallo non può essere semplicemente trasferito agli acciai 1045, 8620, agli acciai inossidabili o agli acciai per recipienti a pressione. Il corretto valore impostato viene normalmente stabilito sulla base della specifica del grado, di una procedura di trattamento termico approvata o di una pratica di forno convalidata.

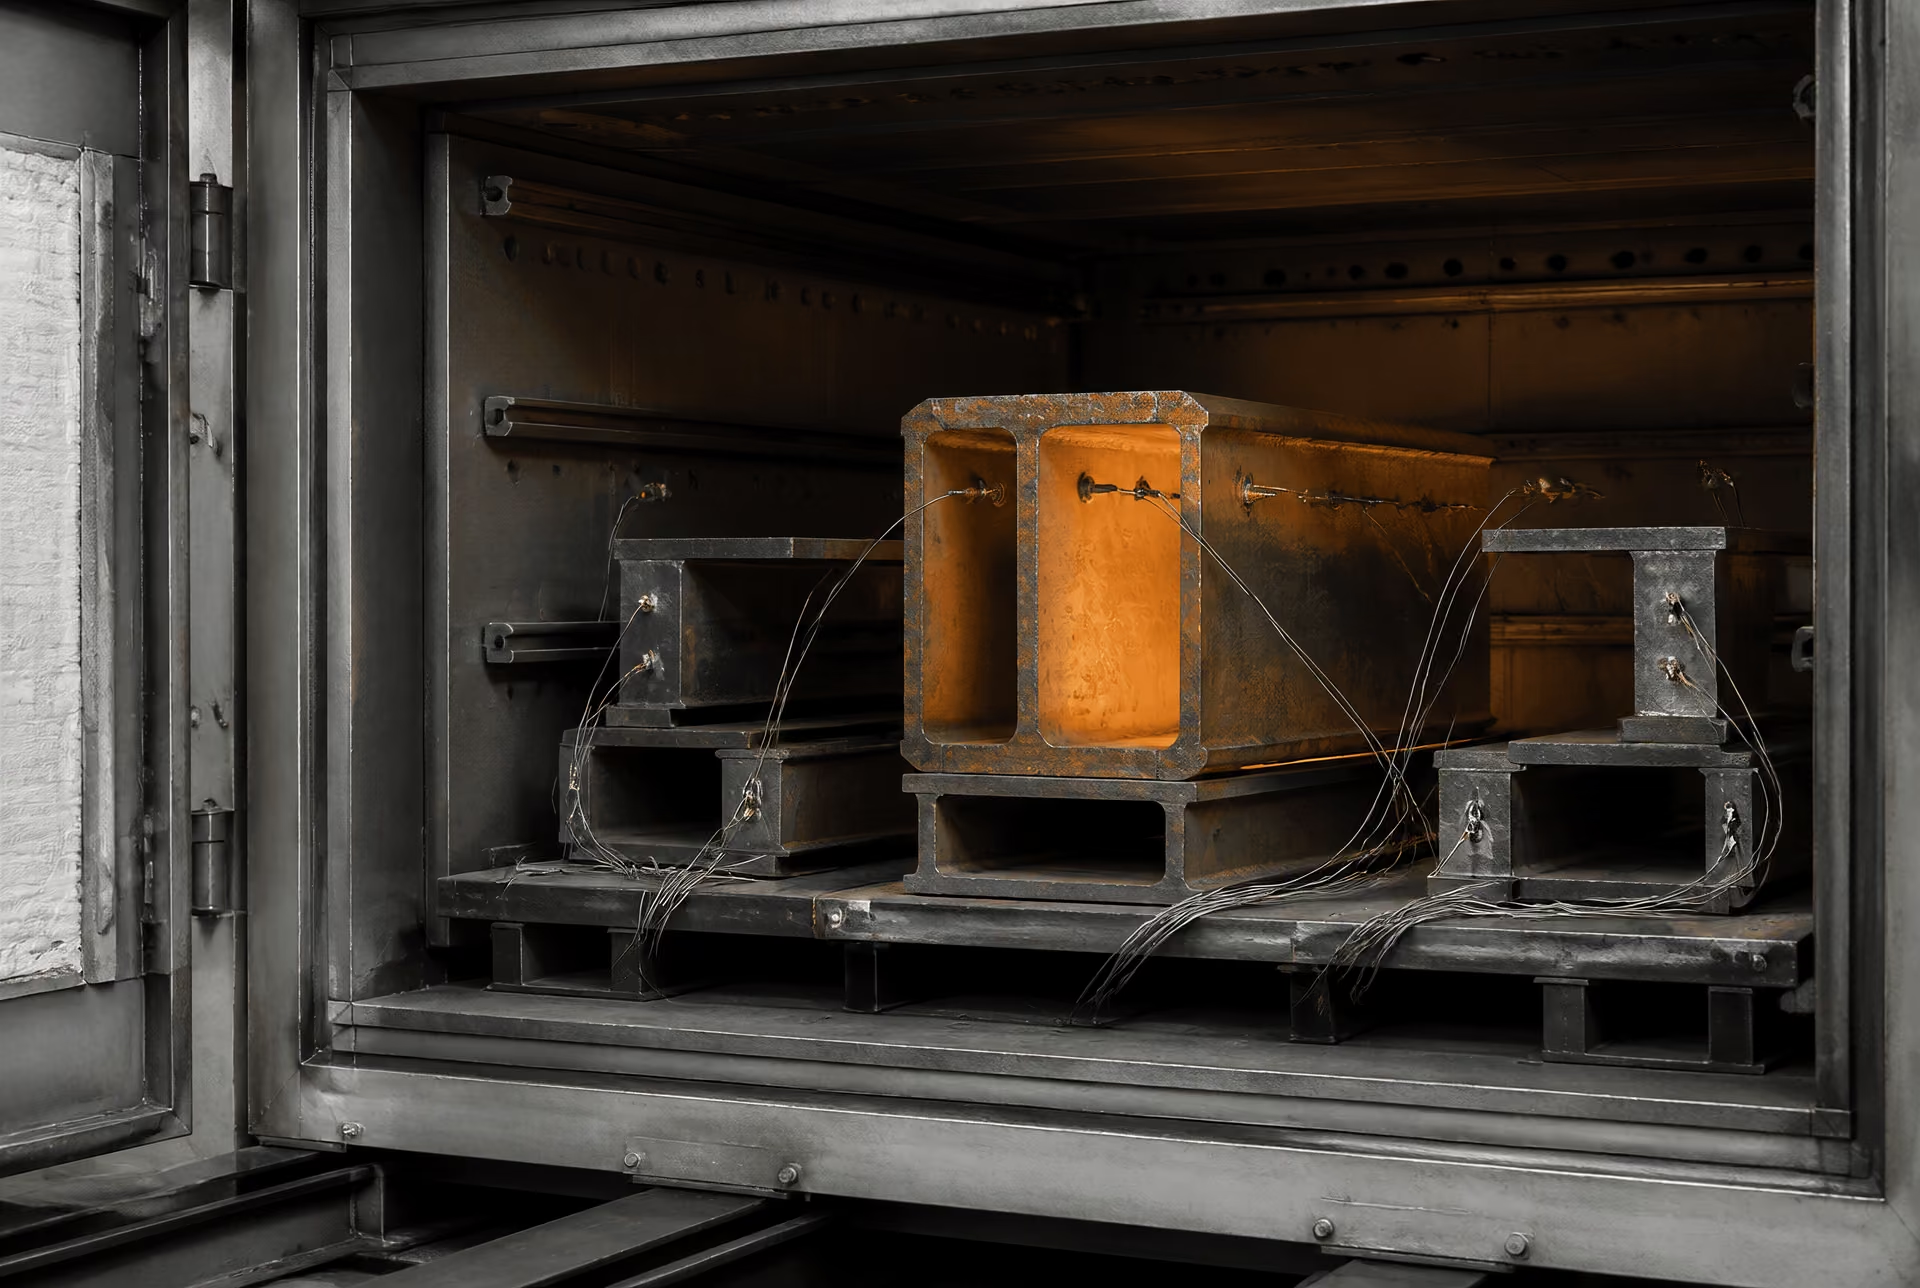
Il mantenimento consente al centro del componente di avvicinarsi alla temperatura obiettivo e dà alla reazione di austenitizzazione il tempo di procedere. Un provino sottile può raggiungere rapidamente l’equilibrio termico; una forgiatura pesante richiede molto più tempo. Il tempo di mantenimento non è quindi un numero universale di minuti per millimetro, avulso dal carico del forno e dalle misurazioni termiche. Il trattamento deve produrre l’austenite prevista senza consentire una crescita dei grani non necessaria.
Il raffreddamento inizia quando l’acciaio esce dal forno o quando viene avviata la circolazione forzata. “Raffreddamento in aria” può significare aria ambiente ferma, aria in movimento o un flusso di gas controllato, e tali condizioni non sono metallurgicamente identiche. Una sezione di grandi dimensioni si raffredda più lentamente al cuore che in superficie. Una sezione piccola può raffreddarsi abbastanza rapidamente da formare una struttura ferrite-perlite considerevolmente più fine. Gli elementi di lega che ritardano la formazione della perlite o della bainite possono a loro volta modificare il risultato; alcuni gradi possono richiedere una velocità di raffreddamento specificata o una successiva operazione di rinvenimento.
Quando l’austenite si raffredda attraversando il proprio intervallo di trasformazione, il carbonio si ridistribuisce e si formano nuovi costituenti. In molti acciai normalizzati a basso e medio tenore di carbonio, il prodotto usuale è una miscela di ferrite e perlite, le cui proporzioni sono determinate dal tenore di carbonio e dalla velocità di raffreddamento. La struttura raffreddata in aria è generalmente più fine e più dura rispetto alla corrispondente struttura ricotta e raffreddata in forno. Gli acciai a più alto tenore di carbonio o legati possono produrre proporzioni diverse di perlite, bainite o altri prodotti di trasformazione; pertanto, “normalizzato” non garantisce una sola microstruttura universale.
Nel 1935 il National Bureau of Standards descrisse la normalizzazione come un riscaldamento a circa 100 °F al di sopra dell’intervallo critico, seguito dal raffreddamento in aria ferma. Tale descrizione storica coglie il contrasto essenziale con la ricottura di processo, che il Bureau collocava al di sotto o in prossimità dell’intervallo di temperatura critica inferiore. Le specifiche moderne precisano i dettagli in funzione del grado, ma la sequenza centrale resta riconoscibile: austenitizzare e poi raffreddare liberamente, anziché imporre un programma di raffreddamento in forno.
Ricristallizzazione, affinamento dei grani e omogeneizzazione strutturale
La normalizzazione può sostituire una struttura iniziale deformata o non uniforme con una nuova popolazione di grani austenitici. In un componente forgiato o laminato, la deformazione ha allungato i grani, introdotto dislocazioni e creato variazioni direzionali. Quando l’acciaio raggiunge la regione austenitica, i processi di recupero e quelli correlati alla ricristallizzazione possono rimuovere gran parte di tale struttura deformata. Nucleano e crescono nuovi grani di austenite e la successiva trasformazione durante il raffreddamento crea ferrite e perlite associate a quei grani di austenite preesistenti.
Per questo la normalizzazione viene spesso descritta come un trattamento di affinamento dei grani. L’espressione richiede però una precisazione. Il trattamento non garantisce l’affinamento semplicemente perché il forno ha raggiunto una temperatura elevata. La dimensione dei grani di austenite dipende dalla struttura iniziale, dalla temperatura massima, dal tempo di mantenimento, dalla velocità di riscaldamento, dagli elementi di lega aggiunti e dalle condizioni di raffreddamento. Un trattamento di austenitizzazione moderato può produrre una struttura più uniforme e fine rispetto a quella ereditata da una forgiatura. Un mantenimento prolungato a una temperatura molto superiore a quella richiesta può produrre austenite a grana grossolana, dopo di che anche la struttura trasformata ferrite-perlite sarà relativamente grossolana.
Il trattamento può inoltre ridurre la non uniformità strutturale. L’acciaio colato può contenere segregazioni, regioni dendritiche grossolane e distribuzioni localmente diverse delle fasi. La forgiatura e la laminazione possono lasciare bande, grani allungati o variazioni di deformazione e temperatura. La normalizzazione favorisce uno stato austenitico più uniforme prima del raffreddamento, mentre la diffusione e la trasformazione riducono parte del contrasto visibile tra queste regioni. Non elimina le segregazioni chimiche gravi né ripara le cricche. Inoltre, non rende identica ogni posizione di un componente di grandi dimensioni, poiché la superficie e il cuore continuano a essere soggetti a velocità di raffreddamento differenti.
L’affinamento risultante influisce sulle proprietà ingegneristiche. Una distribuzione più uniforme di ferrite e perlite può migliorare la costanza della durezza e della risposta a trazione, ridurre le variazioni direzionali e fornire una condizione iniziale più prevedibile per la lavorazione meccanica o per il successivo indurimento. La normalizzazione può inoltre ridurre alcune tensioni residue, sebbene non debba essere considerata un ciclo specifico di distensione. Lo stato tensionale dopo il raffreddamento dipende dalla geometria, dai vincoli, dai gradienti termici e dalla deformazione di trasformazione.
Anche il termine “omogeneizzazione” deve essere usato con cautela. La normalizzazione migliora l’uniformità strutturale; non equivale a un trattamento di omogeneizzazione ad alta temperatura destinato a ridurre la segregazione chimica su larga scala in una lega colata. Il carbonio e gli elementi di lega sostituzionali non diffondono tutti alla stessa velocità e il mantenimento di normalizzazione è spesso troppo breve per eliminare importanti gradienti di composizione. Il risultato pratico è un condizionamento strutturale, non una perfezione chimica.
Perché la normalizzazione non è semplicemente una ricottura più rapida
Ricottura e normalizzazione possono entrambe iniziare con un riscaldamento nella regione austenitica, ma i loro programmi di raffreddamento sono abbastanza diversi da produrre materiali differenti. La ricottura completa utilizza normalmente il raffreddamento in forno, o un altro metodo di raffreddamento deliberatamente lento e specificato, in modo che la trasformazione avvenga più vicino all’equilibrio. Ciò tende a produrre strutture ferrite-perlite più grossolane, durezza inferiore e maggiore duttilità o lavorabilità. La normalizzazione utilizza il raffreddamento libero in aria o gas, che estrae il calore più rapidamente e produce generalmente prodotti di trasformazione più fini, con maggiore resistenza e durezza.
La distinzione non è soltanto una questione di tempo. La velocità di raffreddamento modifica le temperature alle quali si formano ferrite e perlite, la spaziatura delle lamelle di perlite, l’entità della diffusione del carbonio e la possibilità di formazione della bainite negli acciai legati. Un componente in 4140 normalizzato e un componente in 4140 ricotto e raffreddato in forno possono presentare le stesse fasi nominali, ma differire sostanzialmente per durezza e risposta alla successiva tempra. Definire il ciclo di normalizzazione come una “ricottura rapida” nasconde tali differenze di trasformazione.
La normalizzazione viene scelta quando il processo precedente ha lasciato una struttura inaccettabile o quando è richiesta una specifica condizione di fornitura normalizzata. Può condizionare le forgiature prima della lavorazione meccanica, affinare la struttura dei prodotti lavorati a caldo, ridurre la non uniformità dopo la colata e fornire uno stato iniziale ripetibile prima della tempra e del rinvenimento. Non è automaticamente il trattamento corretto per ottenere la massima morbidezza. Se i requisiti principali sono una bassa durezza e una facile lavorabilità, può essere specificata invece la ricottura completa.
La normalizzazione non è sempre nemmeno il trattamento finale. Il regolamento federale 49 CFR § 179.500-6 fornisce un esempio di importanza per la sicurezza in cui il trattamento specificato per l’acciaio dei serbatoi consiste in ricottura o normalizzazione seguita da rinvenimento, con una temperatura di rinvenimento non inferiore a 1000 °F. L’esempio mostra perché il solo nome del trattamento non sia sufficiente: le proprietà finali dipendono dalla sequenza completa.
Una procedura di normalizzazione valida deve quindi identificare il grado di acciaio, il criterio utilizzato per determinare la temperatura critica, la temperatura di austenitizzazione, le modalità di equilibratura o di mantenimento, il mezzo e la circolazione di raffreddamento, le dimensioni della sezione e l’eventuale requisito di un successivo rinvenimento. In assenza di questi dettagli, “normalizzato” è una descrizione incompleta.
5. Ricottura rispetto a normalizzazione: un confronto basato sulla storia termica
La ricottura e la normalizzazione non sono denominazioni intercambiabili per indicare un “rammollimento”. Descrivono storie termiche differenti e la differenza risiede principalmente nel rapporto tra formazione dell’austenite e velocità di raffreddamento. La ricottura mira generalmente a ottenere, mediante un raffreddamento lento e controllato, una condizione relativamente tenera, priva di tensioni e facilmente lavorabile. La normalizzazione mira in genere a ottenere una struttura ferrite–perlite più fine e uniforme, mediante riscaldamento nell’intervallo austenitico e raffreddamento in aria o in gas.
Il trattamento esatto dipende comunque dal tipo di acciaio, dalle dimensioni della sezione, dalle lavorazioni precedenti, dal controllo del forno, dall’atmosfera e dalla specifica di prodotto applicabile. La norma ASTM A941-16 fornisce la terminologia generale per gli acciai e le leghe correlate, ma stabilisce anche che una definizione contenuta in una specifica norma ASTM prevale su una definizione identica presente nella norma generale sulla terminologia. Il responsabile del trattamento termico deve quindi consultare la specifica del materiale applicabile, invece di applicare una temperatura generica tratta da un manuale.
Intervallo di riscaldamento e formazione dell’austenite
Il riscaldamento determina quali trasformazioni siano possibili. Per un acciaio al carbonio ipoeutettoide, un riscaldamento sufficientemente al di sopra della temperatura critica superiore, Ac3, produce austenite in tutta la sezione interessata. Durante il raffreddamento, tale austenite si trasforma principalmente in ferrite e perlite, salvo che gli elementi di lega, la velocità di raffreddamento o il tenore di carbonio modifichino il percorso di trasformazione. In un acciaio ipereutettoide, il trattamento può essere impostato in relazione ad Ac1 e Acm, e la dissoluzione completa della cementite non costituisce sempre l’obiettivo. Elementi di lega quali cromo, molibdeno, nichel, manganese e silicio modificano le temperature critiche, le velocità di diffusione, la temprabilità e i prodotti di trasformazione.
La normalizzazione comporta normalmente l’austenitizzazione al di sopra dell’intervallo critico, un mantenimento sufficientemente lungo da portare la sezione alla temperatura richiesta e quindi l’estrazione del pezzo dal forno per il raffreddamento libero. Nel 2024, Bodycote ha descritto la normalizzazione come un riscaldamento indicativamente fino a 800–920 °C per formare nuovi grani austenitici, seguito da un raffreddamento libero in aria o in gas. Tale intervallo è una descrizione di processo, non un’istruzione universale. Per l’acciaio 4140, un riferimento di laboratorio del MIT del 2007 indica circa 850–875 °C per la normalizzazione, con un mantenimento per l’equilibratura della temperatura e il successivo raffreddamento in aria. Uno spessore di sezione o una configurazione del forno differenti possono richiedere un tempo di permanenza diverso e produrre un risultato differente allo stesso valore nominale impostato.
La ricottura comprende diversi trattamenti, pertanto l’espressione “temperatura di ricottura” non ha un unico significato. La ricottura completa comporta comunemente l’austenitizzazione di un acciaio al carbonio o basso-legato idoneo, seguita da un raffreddamento lento nel forno. La ricottura di lavorazione, al contrario, viene spesso applicata ad acciai a basso tenore di carbonio dopo una deformazione a freddo e può essere eseguita al di sotto o in prossimità dell’intervallo delle temperature critiche inferiori. Il National Bureau of Standards ha enunciato questa distinzione nella Circular 409, pubblicata nel 1935. Una ricottura di lavorazione può ripristinare la duttilità senza creare la stessa struttura granulare austenitica prodotta da un ciclo di ricottura completa o di normalizzazione.
Il riscaldamento al di sopra dell’intervallo critico non garantisce inoltre una granulometria finale fine. Una temperatura eccessiva, un tempo di permanenza eccessivo o esposizioni ripetute possono produrre grani austenitici grossolani. La normalizzazione spesso affina una struttura precedentemente grossolana o non uniforme, poiché l’acciaio viene nuovamente riscaldato e trasformato, ma l’affinamento dipende dalla temperatura selezionata e dal numero di cicli. Anche la ricottura può produrre una struttura utile e uniforme quando la conduzione del forno è controllata; non è semplicemente una versione non controllata della normalizzazione.
| Trattamento | Scopo principale | Intervallo termico tipico | Metodo di raffreddamento | Struttura prevista | Rischio dimensionale | Operazioni successive comuni |
|---|---|---|---|---|---|---|
| Ricottura di lavorazione | Ripristinare la duttilità dopo la deformazione a freddo e ridurre le tensioni di formatura | Al di sotto o in prossimità dell’intervallo critico inferiore, in funzione del tipo di acciaio | Forno controllato o raffreddamento lento specificato | Ferrite ricristallizzata o rammollita, con struttura dipendente dalla deformazione precedente | Generalmente basso, ma il rilassamento delle tensioni residue può causare deformazioni | Formatura a freddo, piegatura, trafilatura, lavorazioni meccaniche leggere |
| Ricottura completa | Ridurre la durezza, migliorare la lavorabilità e produrre una condizione ferrite–perlite più tenera | Intervallo di austenitizzazione appropriato al tipo di acciaio | Raffreddamento in forno o altro ciclo lento e controllato | Ferrite–perlite generalmente più grossolana rispetto a una condizione normalizzata | Moderato; anche i gradienti termici lenti e il rilassamento delle tensioni sono rilevanti | Lavorazioni meccaniche di sgrossatura, formatura, trattamenti termici successivi |
| Normalizzazione | Affinare o omogeneizzare la struttura e stabilire una condizione di fornitura specificata | Al di sopra dell’intervallo critico; spesso circa 800–920 °C, ma in funzione del tipo di acciaio | Aria ferma, aria in movimento o gas | Generalmente ferrite–perlite più fine e granulometria dell’austenite precedente più uniforme | Maggiore rispetto al raffreddamento in forno, poiché superficie e cuore si raffreddano in modo diverso | Lavorazioni meccaniche, ispezione, tempra e rinvenimento, fabbricazione |
| Condizione normalizzata e rinvenuta | Regolare resistenza, tenacità e tensioni residue dopo la normalizzazione | Intervallo di normalizzazione seguito da un rinvenimento specifico per il tipo di acciaio | Aria o gas dopo la normalizzazione; raffreddamento controllato dopo il rinvenimento | Ferrite–perlite rinvenuta o altri prodotti rinvenuti dipendenti dal tipo di acciaio | Controllato da entrambe le fasi e dalle dimensioni della sezione | Impiego in esercizio, qualificazione della saldatura, lavorazioni meccaniche finali |
| Trattamento | Metodo di raffreddamento | Tendenza tipica delle proprietà |
|---|---|---|
| Ricottura di processo | Raffreddamento controllato in forno o raffreddamento lento specificato | Limite di snervamento inferiore e allungamento migliorato dopo la deformazione a freddo |
| Ricottura completa | Raffreddamento in forno o raffreddamento lento controllato | Durezza inferiore e lavorabilità migliorata |
| Normalizzazione | Aria statica, aria agitata o gas | Struttura più fine e resistenza e durezza comunemente superiori |
| Normalizzato e rinvenuto | Aria o gas dopo la normalizzazione, quindi rinvenimento controllato | Resistenza, tenacità e tensioni residue regolate |
La tabella indica tendenze, non proprietà garantite. La norma ISO 683-1:2016 elenca le condizioni normalizzata e normalizzata-rinvenuta tra gli stati tecnici di fornitura per gli acciai da bonifica non legati. Questa formulazione è importante: la condizione di trattamento costituisce parte del requisito di prodotto, non una semplice descrizione di officina aggiunta dopo la fabbricazione.
Mezzo di raffreddamento e conseguenze della velocità di raffreddamento
Il raffreddamento rappresenta la differenza decisiva in molti confronti pratici. Una ricottura con raffreddamento in forno mantiene il pezzo a temperatura elevata per un periodo più lungo, consentendo alla diffusione del carbonio e alla trasformazione di procedere più vicino all’equilibrio. Ciò produce comunemente una spaziatura della perlite più grossolana e una durezza inferiore rispetto al raffreddamento in aria a partire da una condizione austenitizzata comparabile. Il risultato è spesso una maggiore facilità di taglio e una maggiore duttilità, soprattutto quando il materiale non è fortemente legato.
La normalizzazione prevede l’estrazione dell’acciaio dal forno e l’esposizione ad aria ferma, aria in movimento o a un flusso di gas controllato. Il glossario del Karlsruhe Institute of Technology definisce la normalizzazione come un’austenitizzazione seguita da un raffreddamento all’aria aperta, finalizzato a promuovere una granulometria e una composizione uniformi. La maggiore velocità di raffreddamento produce generalmente prodotti di trasformazione più fini rispetto al raffreddamento in forno. Una spaziatura della perlite più fine e una rete di ferrite più raffinata aumentano comunemente il limite di snervamento e la resistenza a trazione rispetto alla ricottura completa, mentre la durezza aumenta e la lavorabilità può diminuire.
Il raffreddamento in aria non avviene a una velocità fissa. Una lamiera sottile può avvicinarsi rapidamente alla temperatura del gas circostante, mentre il centro di un grosso forgiato rimane caldo molto tempo dopo il raffreddamento della superficie. Un ventilatore, la composizione del gas, la disposizione dei supporti, la distanza tra i pezzi e la temperatura di uscita dal forno influenzano tutti la curva di raffreddamento. Le sezioni di grandi dimensioni possono raffreddarsi abbastanza lentamente da far sì che il cuore assomigli a una struttura ricotta, mentre la superficie sviluppa una struttura più dura. Negli acciai legati con una temprabilità elevata, anche il raffreddamento in aria può produrre bainite o martensite in alcune zone. Un’indicazione di “normalizzato” priva delle informazioni relative alla sezione e al tipo di acciaio è quindi incompleta.
La stessa considerazione si applica alla ricottura in forno. Per “raffreddamento in forno” si può intendere una velocità programmata, lo spegnimento del forno, un raffreddamento a stadi attraverso la trasformazione oppure il trasferimento in una zona a temperatura inferiore. Queste pratiche possono produrre morfologie della perlite, tensioni residue e variazioni dimensionali differenti. Il raffreddamento attraverso l’intervallo di trasformazione è particolarmente importante poiché la decomposizione dell’austenite comporta variazioni di volume. Un raffreddamento non uniforme può piegare componenti sottili o lasciare tensioni nei componenti spessi, anche quando la durezza finale appare accettabile.
La normalizzazione può inoltre ridurre la bandizzazione chimica e strutturale quando il trattamento è selezionato correttamente, ma non può eliminare ogni effetto della segregazione. Una forte segregazione degli elementi di lega, il flusso di forgiatura, le zone saldate e la decarburazione possono rimanere visibili dopo un singolo ciclo. La specifica può richiedere un secondo trattamento di normalizzazione, un trattamento di diffusione oppure un diverso ciclo di tempra e rinvenimento.
Differenze tipiche di durezza, resistenza, duttilità e lavorabilità
Il confronto consueto è semplice: la ricottura completa produce la condizione più tenera, mentre la normalizzazione produce una resistenza maggiore e spesso una struttura più fine. L’acciaio ricotto offre generalmente forze di taglio inferiori e una lavorabilità migliorata, sebbene un acciaio molto tenero possa produrre trucioli lunghi e problematici. L’acciaio normalizzato presenta comunemente un limite di snervamento, una resistenza a trazione e una resistenza alla deformazione localizzata maggiori, poiché la sua struttura ferrite–perlite è più fine e meno grossolana di quella prodotta dal lento raffreddamento in forno.
La duttilità non può essere classificata secondo un’unica regola. La normalizzazione può migliorare l’allungamento uniforme e la tenacità quando sostituisce una struttura grossolana, segregata o surriscaldata. Tuttavia, rispetto a una ricottura completa eseguita con cura, la maggiore durezza e la perlite più fine possono ridurre la duttilità in alcuni tipi di acciaio. Il tenore di carbonio, il contenuto di elementi di lega, la forma delle inclusioni, la granulometria e la direzione della prova influenzano tutti il risultato. Lo spessore modifica la velocità di raffreddamento, pertanto due barre dello stesso tipo di acciaio e sottoposte nominalmente allo stesso trattamento possono presentare valori diversi di resistenza a trazione e durezza.
Anche la precedente deformazione a freddo modifica il confronto. La ricottura di lavorazione può ripristinare la formabilità senza austenitizzazione, mentre la normalizzazione può sostituire interamente la struttura deformata, ma può introdurre una maggiore distorsione termica. Per l’acciaio 4140, la normalizzazione è spesso una preparazione intermedia prima della tempra e del rinvenimento, non la condizione finale per la lavorazione meccanica a bassa durezza. Per la lamiera a basso tenore di carbonio, la ricottura di lavorazione può essere il trattamento pertinente, mentre per un componente forgiato a medio tenore di carbonio possono essere specificate la ricottura completa o la normalizzazione.
La scelta corretta dipende dalla storia termica richiesta. Occorre utilizzare la designazione della condizione prevista dalla norma del materiale, le temperature critiche, i limiti relativi alle dimensioni della sezione, i requisiti di durezza o di proprietà meccaniche e qualsiasi successiva procedura di saldatura o lavorazione meccanica. Il regolamento federale 49 CFR § 179.500-6 illustra il punto in un’applicazione critica per la sicurezza: per determinati trattamenti degli acciai dei serbatoi sono specificate la ricottura o la normalizzazione seguite dal rinvenimento, con una temperatura di rinvenimento non inferiore a 1000 °F. Nessuno dei due termini, preso isolatamente, definisce le proprietà finali. A determinarle sono il percorso di riscaldamento, il percorso di raffreddamento e il trattamento successivo.
6. Pratica specifica per il grado: acciai al carbonio, acciai basso-legati e 4140
Un ciclo di trattamento termico non può essere selezionato basandosi soltanto sui termini ricotto o normalizzato. Occorre innanzitutto identificare il grado, quindi individuare la norma applicabile al prodotto o al processo, la microstruttura iniziale, le dimensioni della sezione e la procedura di forno. La stessa temperatura impostata nel forno può produrre percorsi di trasformazione diversi in acciai differenti, mentre un ciclo nominalmente corretto può fallire se il cuore del pezzo non ha raggiunto la temperatura prevista.
ASTM A941-16 fornisce la terminologia generale per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma stabilisce anche che una definizione contenuta in una specifica norma ASTM prevale su un’identica definizione generale. Questa precisazione è importante. La “normalizzazione” è la descrizione di un processo, non una ricetta universale. ISO 683-1:2016, per esempio, considera le condizioni normalizzata e normalizzata e rinvenuta come condizioni di fornitura specificate per gli acciai non legati trattabili termicamente. La condizione termica fa quindi parte della designazione del materiale e dei requisiti di accettazione, non è semplicemente una nota aggiunta dall’officina dopo la fabbricazione.
Acciai al carbonio ordinari e ruolo del tenore di carbonio
Il tenore di carbonio modifica sia l’equilibrio tra le fasi sia l’intervallo di temperatura necessario per l’austenitizzazione. In un acciaio al carbonio ipoeutettoide, il cui tenore di carbonio è inferiore alla composizione eutettoide, il riscaldamento al di sopra della temperatura critica superiore produce austenite dopo la dissoluzione della ferrite esistente. Durante il raffreddamento, si forma ferrite proeutettoide prima che l’austenite rimanente si trasformi in prossimità della temperatura eutettoide. La struttura finale è generalmente costituita da ferrite e perlite, le cui proporzioni relative dipendono fortemente dal tenore di carbonio e dalla velocità di raffreddamento.
Questa descrizione è concettuale e non sostituisce la specifica del grado. In generale, un acciaio a più basso tenore di carbonio forma una frazione maggiore di ferrite e raggiunge una durezza inferiore dopo una ricottura lenta o una normalizzazione con raffreddamento in aria. L’aumento del tenore di carbonio verso la composizione eutettoide incrementa la frazione di perlite e generalmente aumenta la resistenza e la durezza. Modifica inoltre il bilancio termico: è necessario dissolvere una maggiore quantità di carbonio nell’austenite e il margine di surriscaldamento ammissibile dipende dalla composizione chimica specificata e dagli obiettivi relativi alla dimensione dei grani.
Un acciaio a più alto tenore di carbonio, compreso un acciaio con composizione eutettoide o ipereutettoide, segue un percorso diverso. Può formarsi cementite proeutettoide invece della ferrite proeutettoide e un’eccessiva austenitizzazione può favorire la formazione di grani grossolani o una dissoluzione indesiderata dei carburi. Definire lo stesso ciclo come “ricottura” per entrambi i materiali nasconde tali differenze. Una ricottura completa riscalda normalmente il materiale nell’intervallo austenitico, lo mantiene a temperatura per consentire la trasformazione e l’equilibratura e lo raffredda a velocità controllata e lenta, spesso all’interno del forno. Nel 1935 il National Bureau of Standards descrisse la ricottura di lavorazione come il riscaldamento di una lega a base di ferro al di sotto o in prossimità dell’intervallo delle temperature critiche inferiori, distinguendola dalla ricottura completa e dalla normalizzazione.
La normalizzazione, invece, austenitizza l’acciaio e ne consente il raffreddamento libero in aria ferma o in movimento. Il National Bureau of Standards descrisse questa pratica come un riscaldamento di circa 100 °F al di sopra dell’intervallo critico, seguito da un raffreddamento in aria ferma. La descrizione del 2024 fornita da Bodycote indica un ampio intervallo di normalizzazione, approssimativamente compreso tra 800 e 920 °C, durante il quale si formano nuovi grani austenitici prima del raffreddamento libero in aria o in gas. Tale intervallo è utile per spiegare il processo, ma non costituisce un’indicazione secondo cui ogni acciaio al carbonio debba essere riscaldato a una determinata temperatura.
Il raffreddamento in aria è più rapido del raffreddamento in forno; pertanto, la perlite è generalmente più fine e l’acciaio normalizzato è comunemente più resistente e più duro rispetto alla condizione completamente ricotta. Il risultato dipende dalla massa. Un pezzo sottile può raffreddarsi abbastanza rapidamente da produrre una struttura di trasformazione notevolmente più fine rispetto a quella di un grosso forgiato ottenuto dallo stesso colaggio. Al contrario, una sezione di grandi dimensioni può raffreddarsi lentamente al centro, producendo una struttura del cuore diversa da quella della superficie. Il sistema di controllo del forno registra la temperatura della camera; ciò non dimostra che il pezzo abbia raggiunto quella temperatura.
Per gli acciai al carbonio, la domanda pratica non è quindi “A quale temperatura si normalizza l’acciaio?”, bensì “Quale temperatura e quale condizione di raffreddamento producono la ferrite, la perlite, la dimensione dei grani, la durezza e il risultato dimensionale specificati per questo grado e questa sezione?”. La risposta deve provenire dalla norma applicabile al materiale, dalla specifica di trattamento termico o da una procedura qualificata.
Acciai basso-legati e temprabilità
L’aggiunta di elementi di lega modifica la pratica di normalizzazione in modo più profondo di quanto potrebbe suggerire una piccola variazione della temperatura impostata. Gli elementi disciolti nell’austenite possono spostare le temperature critiche, modificare l’attività del carbonio, ritardare la formazione di ferrite e perlite, cambiare la stabilità dei carburi e modificare la crescita dei grani austenitici. I tempi di inizio e di fine della trasformazione mostrati in un diagramma di trasformazione a raffreddamento continuo possono spostarsi verso durate maggiori, consentendo al raffreddamento in aria di produrre bainite o martensite in zone che, in un acciaio al carbonio ordinario, formerebbero perlite.
Temprabilità La profondità o l’estensione fino alla quale l’acciaio può sviluppare un prodotto di trasformazione più duro in una determinata condizione di raffreddamento; non equivale alla durezza massima.
Questo è il significato fondamentale della temprabilità. Non equivale alla durezza massima. La temprabilità descrive la profondità o l’estensione con cui un acciaio può sviluppare un prodotto di trasformazione più duro in una determinata condizione di raffreddamento. Un acciaio basso-legato con maggiore temprabilità può reagire al raffreddamento in aria, in una sezione pesante, in modo molto più marcato di un acciaio al carbonio ordinario, anche quando entrambi ricevono lo stesso trattamento in forno. Diventano quindi metallurgicamente significative le velocità di raffreddamento della superficie, delle zone intermedie e del cuore.
Anche l’espressione “al di sopra dell’intervallo critico” può risultare un’indicazione inadeguata nel caso degli acciai legati. Le temperature critiche inferiore e superiore possono differire da quelle previste da un semplice diagramma ferro–carbonio e il surriscaldamento necessario al di sopra dell’intervallo di trasformazione pertinente dipende dal grado, dalla condizione iniziale, dall’obiettivo relativo alla dimensione dei grani e dalla pratica di riscaldamento. Un mantenimento prolungato a una temperatura eccessiva può dissolvere carburi che dovevano rimanere non disciolti, ingrossare i grani austenitici, aumentare la distorsione o accrescere la temprabilità della struttura risultante dalla trasformazione successiva. Un mantenimento troppo breve può lasciare costituenti non disciolti o un cuore trasformato solo parzialmente.
Anche il mezzo di raffreddamento deve essere specificato con la stessa accuratezza. Raffreddamento in forno, raffreddamento in aria ferma, raffreddamento assistito da ventilatori e raffreddamento in gas non sono descrizioni intercambiabili. La normalizzazione utilizza convenzionalmente il raffreddamento all’aria aperta dopo l’austenitizzazione; la terminologia del Karlsruhe Institute of Technology identifica l’austenitizzazione seguita dal raffreddamento all’aria aperta come sequenza caratterizzante. La ricottura utilizza una velocità di raffreddamento lenta prestabilita o il raffreddamento in forno per ridurre la durezza e migliorare la lavorabilità o la duttilità. La distinzione riguarda la storia termica, non un’etichetta applicata a posteriori.
Il materiale basso-legato può richiedere anche un rinvenimento dopo la normalizzazione, in funzione delle proprietà meccaniche richieste e della norma applicabile. Una struttura normalizzata non costituisce automaticamente una condizione finale. In un esempio critico per la sicurezza, il 49 CFR § 179.500-6 specifica, per l’acciaio dei serbatoi, un trattamento di ricottura o normalizzazione seguito da rinvenimento, con temperature di rinvenimento non inferiori a 1000 °F. Tale regolamento dimostra perché un’indicazione come “normalizzato” non possa essere considerata una specifica completa delle proprietà.
Le dimensioni della sezione rimangono decisive. I calcoli del trasferimento termico, le misurazioni con termocoppie, la disposizione del carico, la circolazione nel forno, l’emissività e il contatto con gli attrezzaggi influenzano tutti la curva di raffreddamento effettiva. Il centro di un componente pesante può rimanere al di sopra della temperatura di trasformazione mentre la superficie è già in trasformazione. Una procedura di produzione dovrebbe quindi definire il riferimento per il calcolo dei tempi: temperatura del forno, temperatura del carico, termocoppia registrata sul pezzo o regola approvata basata sullo spessore della sezione. “Mantenere per un’ora” non ha un significato metallurgico univoco se non sono definite la condizione iniziale e l’equilibratura della temperatura.
L’esempio MIT di normalizzazione del 4140 a circa 850–875 °C
Un esempio specifico utile è l’AISI/SAE 4140, un acciaio basso-legato al cromo–molibdeno la cui risposta al raffreddamento in aria non equivale a quella di un acciaio al carbonio ordinario. Gli elementi di lega aumentano la temprabilità e influenzano la cinetica di trasformazione; pertanto, le dimensioni della sezione e l’ambiente di raffreddamento possono modificare le frazioni risultanti di ferrite, perlite, bainite o martensite. Il grado deve essere verificato prima di applicare una procedura per il 4140; un tenore di carbonio nominale simile non rende un altro acciaio metallurgicamente intercambiabile.
Il riferimento di laboratorio del Massachusetts Institute of Technology del 2007 indica, per la normalizzazione dell’acciaio 4140, il riscaldamento fino ad austenitizzazione a circa 850–875 °C, un mantenimento per l’equilibratura della temperatura e quindi il raffreddamento in aria fino alla temperatura ambiente. Queste tre fasi sono interdipendenti. La temperatura crea la condizione iniziale austenitica, il mantenimento consente al provino effettivo — non soltanto all’atmosfera del forno — di raggiungere l’equilibrio termico, mentre il raffreddamento in aria stabilisce il percorso di trasformazione. Eliminare il mantenimento o sostituire il raffreddamento in aria con il raffreddamento in forno modifica il trattamento.
Il ciclo MIT è un riferimento di laboratorio o didattico, non una specifica di produzione automaticamente applicabile. Di per sé non stabilisce la dimensione ammissibile dei grani, la durezza, le proprietà a trazione, i limiti di deformazione, i controlli dell’atmosfera, la densità di carico, la posizione delle termocoppie o i criteri di accettazione per ogni componente realizzato in AISI/SAE 4140. Una specifica di produzione può richiedere una temperatura di austenitizzazione diversa, un mantenimento definito in funzione dello spessore della sezione, una uniformità controllata del forno oppure un successivo trattamento di rinvenimento. La norma applicabile al materiale e il disegno tecnico hanno la precedenza.
La temperatura effettiva del pezzo è particolarmente importante per il 4140, poiché la sua maggiore temprabilità rende più significativo il raffreddamento in aria. Un piccolo provino di laboratorio può raffreddarsi rapidamente e uniformemente; non si può presumere che un grande albero, un pezzo forgiato o un componente di forma irregolare segua la stessa curva. I bordi possono trasformarsi prima del centro e le sezioni vincolate possono sviluppare tensioni residue durante l’avanzamento della trasformazione. La sola registrazione del setpoint del forno costituisce una prova debole della qualità del trattamento.
La pratica corretta consiste nell’identificare la qualità dell’acciaio, stabilire la condizione richiesta, selezionare l’intervallo di austenitizzazione specificato, verificare l’equilibratura termica nel pezzo e controllare il metodo di raffreddamento. Ricottura e normalizzazione possono essere entrambe descritte come operazioni di riscaldamento e raffreddamento, ma per gli acciai al carbonio e basso-legati le relative temperature, cinetiche, strutture e finalità rimangono differenti. Considerarle intercambiabili costituisce un errore di processo.
7. Pratica di forno e variabili di processo
La pratica di forno determina se un trattamento di ricottura o normalizzazione specificato raggiunge effettivamente la sezione di acciaio prevista dalla procedura. Un controllore del forno può visualizzare 850 °C mentre il centro di un pezzo forgiato spesso rimane sostanzialmente più freddo, e una termocoppia superficiale può indicare la temperatura obiettivo mentre un carico disposto in modo compatto contiene parti più fredde. Il valore visualizzato è pertanto un setpoint del forno o la temperatura misurata nella zona del forno, non automaticamente la temperatura di ogni pezzo.
La distinzione è importante perché ricottura e normalizzazione dipendono dalla temperatura di trasformazione e dalla storia di raffreddamento. La normalizzazione richiede generalmente l’austenitizzazione seguita dal raffreddamento in aria ferma o in aria in circolazione, mentre la ricottura completa richiede un raffreddamento lento e controllato, spesso all’interno del forno. La ricottura di processo è una categoria di trattamento distinta; nel 1935 il National Bureau of Standards la descriveva come il riscaldamento di una lega a base di ferro al di sotto o in prossimità dell’intervallo della temperatura critica inferiore. La sua temperatura non è intercambiabile con una temperatura di normalizzazione.
ASTM A941-16 fornisce la terminologia generale per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma stabilisce anche che una definizione contenuta in una specifica norma ASTM prevale su una definizione identica contenuta nella norma di terminologia generale. Di conseguenza, la specifica applicabile al prodotto o al trattamento termico ha il controllo quando la terminologia o i requisiti del trattamento differiscono. ISO 683-1:2016, per esempio, identifica le condizioni di fornitura normalizzata e normalizzata e rinvenuta per gli acciai non legati da bonifica. “Normalizzato”, pertanto, non è soltanto la descrizione usata da un operatore di forno per indicare una condizione più tenera; può costituire parte della condizione metallurgica specificata del prodotto.
Disposizione del carico, spessore della sezione e uniformità della temperatura
Controlli della pratica di forno
- Disposizione del carico Garantire percorsi di circolazione, irraggiamento e conduzione che favoriscano un riscaldamento uniforme.
- Spessore della sezione Tenere conto del tempo necessario affinché la sezione determinante raggiunga la temperatura.
- Termocoppie Utilizzare posizioni rappresentative del pezzo quando le letture del forno non possono stabilire la temperatura del nucleo.
- Atmosfera Controllare l’ossidazione, la calamina e la decarburazione in funzione della condizione superficiale richiesta.
- Registrazioni Conservare l’identificazione della carica, i tracciati della temperatura, le condizioni di mantenimento, il metodo di raffreddamento e le deviazioni.
Il carico deve essere disposto in modo tale che la circolazione nel forno, l’irraggiamento e la conduzione possano riscaldare uniformemente il materiale. I pezzi posti direttamente a contatto tra loro creano superfici schermate e percorsi di contatto termico diversi da quelli delle superfici esposte. Un cestello densamente riempito di pezzi forgiati può mostrare una lettura soddisfacente dell’aria del forno mentre i pezzi interni rimangono indietro rispetto a quelli esterni. Anche le barre lunghe possono sviluppare differenze tra le estremità e il centro, soprattutto quando le estremità si trovano vicino alla porta, agli elementi di supporto o a un percorso di circolazione ad alta velocità.
Lo spessore della sezione è una variabile di processo primaria. Una lamiera sottile o un piccolo componente lavorato può raggiungere rapidamente la temperatura del forno; una piastra pesante, un grande getto o un pezzo forgiato spesso richiedono più tempo affinché il calore conduca fino al nucleo. La dimensione rilevante non è sempre il solo spessore nominale. La forma, le giunzioni, i risalti, i fori, i punti di contatto e le variazioni di sezione possono creare ritardi termici locali e risposte diverse alla trasformazione. Una flangia sottile può essere già austenitica mentre un mozzo massiccio è ancora al di sotto dell’intervallo previsto.
Anche la velocità di riscaldamento deve essere controllata. Una rampa rapida può produrre una grande differenza di temperatura tra superficie e nucleo, tensioni termiche, deformazioni o cricche in un pezzo contenente tensioni residue derivanti da forgiatura, saldatura, fusione o lavorazione meccanica. Una rampa lenta non è automaticamente più sicura in ogni situazione: una permanenza prolungata in un intervallo di temperatura intermedio può aumentare l’ossidazione e influire sulla precipitazione, sulla dissoluzione dei carburi o sulla condizione microstrutturale iniziale. La procedura dovrebbe specificare le rampe o le fasi di riscaldamento quando la qualità dell’acciaio, la geometria o la condizione precedente lo richiedono.
La densità del carico influisce sia sul trasferimento di calore sia sul recupero termico del forno. L’apertura della porta durante il caricamento può ridurre la temperatura del forno e un carico pesante può provocare un’ulteriore diminuzione al suo inserimento. Se il controllore reagisce in modo aggressivo, il forno può superare il valore obiettivo prima che il carico abbia raggiunto l’equilibrio termico. Se la circolazione dell’aria è insufficiente, i pezzi esterni possono diventare più caldi mentre il centro rimane freddo. La direzione dei ventilatori, la disposizione dei deflettori, la distanza tra i cestelli, la progettazione dei supporti e la posizione del carico all’interno della zona di lavoro dovrebbero essere stabilite durante la qualificazione dell’apparecchiatura, anziché essere dedotte dalla sola visualizzazione del controllore.
Le indagini di uniformità della temperatura e le termocoppie applicate ai pezzi forniscono informazioni diverse. Un’indagine di uniformità verifica la variazione di temperatura consentita tra le diverse posizioni nella zona di lavoro vuota o definita. Le termocoppie applicate al carico mostrano la risposta di un componente rappresentativo durante un ciclo effettivo. Possono essere necessarie entrambe. Per pezzi spessi o critici per la sicurezza, le termocoppie fissate a posizioni rappresentative o inserite al loro interno possono costituire l’unico metodo affidabile per identificare il momento in cui la regione più fredda ha raggiunto la temperatura richiesta. Anche il metodo di fissaggio deve resistere al ciclo ed evitare di produrre una lettura superficiale fuorviante.
Mantenimento, equilibratura termica ed evitamento di un’eccessiva crescita dei grani
Il mantenimento inizia solo dopo che la parte del carico che determina il processo ha raggiunto la temperatura richiesta, non necessariamente quando il display del forno raggiunge per la prima volta il proprio setpoint. Lo scopo è l’equilibratura termica: la sezione deve essere sufficientemente calda in ogni sua parte affinché il processo di trasformazione o di ricupero specificato avvenga in modo uniforme. Nella normalizzazione, ciò significa stabilire la condizione austenitica richiesta prima di rimuovere il carico per il raffreddamento in aria. Il Karlsruhe Institute of Technology descrive la normalizzazione come un’austenitizzazione seguita dal raffreddamento all’aria aperta, con un trattamento volto a favorire una dimensione e una composizione uniformi dei grani.
Un riferimento di laboratorio sul 4140 del Massachusetts Institute of Technology indica circa 850–875 °C per la normalizzazione, seguito da un mantenimento per l’equilibratura della temperatura e dal raffreddamento in aria fino alla temperatura ambiente. Tale intervallo si applica alla procedura sul 4140 citata; non costituisce un’impostazione universale per ogni prodotto, sezione o specifica relativa al 4140, tanto meno per ogni qualità di acciaio. Il contenuto di elementi di lega sposta le temperature di trasformazione e modifica la temprabilità, mentre la forgiatura, la saldatura, la deformazione a freddo e la condizione dei carburi precedenti influenzano il tempo necessario per ottenere una risposta uniforme.
Un mantenimento più lungo del necessario non garantisce una migliore equilibratura termica. A una temperatura eccessiva o per un tempo eccessivo, i grani di austenite possono ingrossarsi. Grani grossolani di austenite precedente possono produrre una struttura di trasformazione più grossolana, modificare la tenacità e cambiare il gradiente di durezza dopo il raffreddamento. Il surriscaldamento può inoltre dissolvere costituenti che la procedura intendeva conservare, aumentare la deformazione e intensificare il danneggiamento superficiale. La normalizzazione viene spesso selezionata per affinare o ristabilire una struttura non uniforme, ma un ciclo di normalizzazione troppo lungo o condotto a temperatura eccessiva può vanificarne lo scopo.
La ricottura presenta un requisito di raffreddamento differente. In una ricottura completa, il programma di raffreddamento in forno deve essere sufficientemente lento da seguire il percorso di trasformazione previsto, anziché limitarsi a raffreddare il carico fino a renderlo sicuro da maneggiare. Texas A&M distingue la normalizzazione, che utilizza aria ferma o agitata dopo il riscaldamento al di sopra dell’intervallo critico, dalla ricottura, che utilizza una velocità di raffreddamento lenta prestabilita per ridurre la durezza e migliorare la lavorabilità e la duttilità. Un forno che raffredda troppo rapidamente, o un carico rimosso mentre il suo centro è ancora caldo, può produrre una struttura mista e un comportamento di lavorazione incoerente.
I tempi esatti di riscaldamento, mantenimento e raffreddamento devono essere ricavati dalla specifica della qualità dell’acciaio, dalle dimensioni della sezione, dalla disposizione del carico, dalle capacità del forno e da una procedura convalidata. Il trattamento termico degli acciai descritto nell’ASM Metals Handbook considera la temperatura di austenitizzazione, il mezzo di raffreddamento, le variabili, le procedure e le applicazioni come scelte di processo interconnesse. Un tempo copiato da una tabella generale non può sostituire tale valutazione.
Atmosfera, ossidazione, decarburazione e scaglia
Il controllo dell’atmosfera riguarda sia lo stato superficiale sia l’aspetto. In un forno ossidante, il ferro reagisce con l’ossigeno e il vapore acqueo formando calamina. La calamina modifica le dimensioni, contamina le operazioni di lavorazione meccanica e può nascondere difetti superficiali. Può staccarsi durante la movimentazione o la granigliatura, lasciando una superficie irruvidita e modificando la quantità di sovrametallo disponibile per la lavorazione meccanica finale. La perdita non è uniforme quando superfici diverse sono esposte in modo diverso o quando i pezzi entrano in contatto tra loro.
La decarburazione è più grave della normale formazione di calamina perché modifica la composizione chimica dell’acciaio vicino alla superficie. Il carbonio può diffondere dalla superficie verso un’atmosfera di forno ossidante o umida, producendo uno strato a basso tenore di carbonio. Tale strato può essere più tenero rispetto al cuore, presentare una resistenza all’usura ridotta, reagire in modo diverso a un successivo trattamento di tempra oppure produrre una lettura di durezza che non rappresenta il materiale interno. La profondità dipende dalla temperatura, dal tempo, dalla composizione dell’acciaio, dal potenziale dell’atmosfera e dallo stato superficiale. Un mantenimento eccessivo aumenta la possibilità che si verifichino sia l’ossidazione sia la perdita di carbonio.
Le atmosfere protettive, il vuoto, i contenitori sigillati o gli imballaggi sacrificali possono ridurre questi effetti, ma ciascun metodo richiede il controllo della composizione del gas, del punto di rugiada, delle perdite, del flusso, della pulizia del forno e delle modalità di carico. Un’etichetta indicante nominalmente un gas inerte non dimostra che l’atmosfera impedisca la decarburazione. Il vapore acqueo, l’ingresso di aria, i residui di lubrificante e gli attrezzi contaminati possono modificare la chimica del forno. Al contrario, un’atmosfera fortemente carburante può aumentare il tenore di carbonio superficiale e produrre un difetto diverso.
L’atmosfera deve essere scelta in funzione dello stato superficiale finale richiesto. Se la calamina e la decarburazione sono ammesse perché la lavorazione meccanica rimuoverà lo strato interessato, è comunque necessario definire la profondità ammissibile. Se la superficie è finita, critica dal punto di vista dimensionale o destinata successivamente a tempra a induzione, cementazione, nitrurazione o sollecitazioni di fatica, i limiti relativi all’atmosfera diventano più restrittivi. Profili di durezza superficiale, esame metallografico, controlli dimensionali e ispezione della calamina possono confermare se il ciclo ha prodotto il risultato specificato.
Un esempio relativo alla sicurezza compare nel 49 CFR § 179.500-6, dove determinati trattamenti termici di serbatoi in acciaio consistono in ricottura o normalizzazione seguite da rinvenimento, con temperature di rinvenimento non inferiori a 1000 °F. Tale requisito illustra perché la pratica di forno non possa essere separata dalla specifica applicabile. Il valore di riferimento accettabile, il carico, il mantenimento, il metodo di raffreddamento, l’atmosfera e i criteri di ispezione fanno parte di una procedura qualificata per l’acciaio e la geometria specificati. Nessuna singola temperatura di ricottura o normalizzazione, né alcun tempo di mantenimento o programma di raffreddamento, è valido senza tali controlli.
8. Risultati microstrutturali e modalità di verifica
Perlite, ferrite, bainite e martensite durante il raffreddamento
La ricottura e la normalizzazione sono definite dalla storia termica, non dal termine “rammollimento”. La microstruttura finale dipende dall’austenite formatasi durante il riscaldamento, dalla composizione dell’acciaio, dalle dimensioni della sezione e dal percorso temperatura-tempo durante il raffreddamento. La trasformazione inizia solo quando la curva di raffreddamento interseca il relativo intervallo di trasformazione, e i prodotti dipendono sia dalla temperatura sia dal tempo disponibile per la diffusione.
In un acciaio ipoeutettoide al carbonio semplice, il raffreddamento lento in forno consente normalmente all’austenite di trasformarsi dapprima in ferrite proeutettoide e successivamente in perlite relativamente grossolana. Il carbonio ha il tempo di diffondere su distanze relativamente grandi, per cui le colonie di perlite e la distanza interlamellare tendono a essere grossolane. Questa struttura conferisce generalmente una durezza inferiore e una migliore lavorabilità rispetto a una condizione raffreddata più rapidamente, sebbene il risultato effettivo dipenda dal tenore di carbonio, dalla dimensione dei grani iniziali, dallo spessore della sezione, dalla pratica di forno e dal ciclo di ricottura specificato.
La normalizzazione comporta generalmente l’austenitizzazione al di sopra dell’intervallo critico, seguita dal raffreddamento in aria ferma o in movimento. Bodycote ha descritto nel 2024 la normalizzazione come un riscaldamento approssimativamente a 800–920 °C per formare nuovi grani austenitici, seguito da un raffreddamento libero in aria o gas. Anche il Karlsruhe Institute of Technology identifica nell’austenitizzazione e nel raffreddamento all’aria aperta la sequenza caratteristica. L’aria asporta il calore più rapidamente rispetto a un forno, quindi la trasformazione avviene a temperature inferiori e con meno tempo disponibile per la diffusione. La struttura ferrite-perlite risultante è comunemente più fine di quella prodotta da un raffreddamento completo in forno, e durezza e resistenza sono spesso maggiori.
Tale confronto indica una tendenza, non una garanzia. Gli elementi di lega spostano le temperature di trasformazione e ritardano la diffusione. Cromo, molibdeno, nichel, manganese e silicio possono spostare le reazioni della perlite e della bainite verso tempi più lunghi, modificando i prodotti ottenuti a una determinata velocità di raffreddamento. Una sezione che in un acciaio a basso tenore di carbonio si raffredda all’aria formando ferrite e perlite può formare bainite in un acciaio legato, in particolare vicino alla superficie o nelle sezioni più sottili. Con un raffreddamento sufficientemente rapido, una parte dell’austenite può evitare le reazioni diffusionali e trasformarsi in martensite. La martensite può essere non rinvenuta e inadatta alla condizione prevista, a meno che non segua un trattamento di rinvenimento specificato.
Il 4140 costituisce un utile monito contro l’applicazione delle aspettative relative agli acciai al carbonio semplice a ogni qualità. Un riferimento di laboratorio del MIT del 2007 indica per la normalizzazione del 4140 circa 850–875 °C, con un mantenimento necessario per l’equilibratura della temperatura e un raffreddamento in aria fino alla temperatura ambiente. A seconda delle dimensioni della sezione e delle condizioni del forno o dell’aria, la struttura risultante può includere ferrite, perlite, bainite o costituenti localmente più duri. La sola designazione della qualità non stabilisce il risultato; sono determinanti il ciclo termico completo e la geometria di raffreddamento.
La circolare del National Bureau of Standards pubblicata nel 1935 distingueva la ricottura di processo dalla normalizzazione: la ricottura di processo era descritta come un riscaldamento al di sotto o in prossimità dell’intervallo della temperatura critica inferiore, mentre la normalizzazione era descritta come un riscaldamento di circa 100 °F al di sopra dell’intervallo critico, seguito dal raffreddamento in aria ferma. La ricottura di processo può alleviare l’incrudimento senza trasformare completamente la struttura originaria. Pertanto, non si deve presumere che ricrei la struttura ferrite-perlite prodotta da una ricottura completa o da un trattamento di normalizzazione.
I diagrammi di trasformazione aiutano a spiegare queste differenze. Un diagramma di trasformazione in raffreddamento continuo mostra quando l’austenite inizia e termina la trasformazione a una determinata velocità di raffreddamento. Le curve di raffreddamento del forno, dell’aria e dalla superficie verso il cuore possono attraversare regioni diverse di tale diagramma. La stessa carica del forno può quindi contenere strutture diverse sulla superficie, a un quarto dello spessore e al centro. I componenti spessi si raffreddano più lentamente al cuore, mentre gli spigoli vivi, le estremità esposte e i piccoli elementi applicati possono raffreddarsi abbastanza rapidamente da sviluppare prodotti più duri.
Dimensione dei grani, bandeggiatura, segregazione e omogeneità
La normalizzazione può affinare la struttura dei grani austenitici perché il riscaldamento al di sopra dell’intervallo critico consente all’austenite precedentemente deformata o alterata termicamente di trasformarsi e quindi di riformarsi durante il raffreddamento. Il risultato è spesso una disposizione ferrite-perlite più fine e uniforme rispetto a quella lasciata da un raffreddamento prolungato in forno. Una temperatura o un tempo di mantenimento di austenitizzazione eccessivi vanificano tale scopo favorendo la crescita dei grani austenitici. L’affinamento dei grani dipende quindi dal ciclo completo, non semplicemente dalla denominazione “normalizzato”.
La ricottura può ridurre la durezza e le tensioni residue mantenendo una struttura relativamente grossolana se il ciclo favorisce una trasformazione lenta. Un grano grosso può essere accettabile in una determinata condizione del prodotto e indesiderabile in un’altra, soprattutto quando sono controllate la resilienza all’urto, la resistenza alla fatica o la lavorabilità. La dimensione dei grani deve essere valutata rispetto alla specifica del prodotto, anziché essere giudicata sulla base di un’impressione visiva generale.
La bandeggiatura è una questione distinta. La laminazione e la forgiatura possono allungare ferrite, perlite, inclusioni e regioni ricche di elementi di lega lungo la direzione di lavorazione. Durante il raffreddamento, tali regioni possono trasformarsi in momenti diversi, producendo bande alternate visibili in una sezione longitudinale. La normalizzazione può ridurre la severità di alcune forme di bandeggiatura dissolvendo e ridistribuendo il carbonio durante l’austenitizzazione, ma non può eliminare in modo affidabile una forte segregazione chimica né tutte le caratteristiche legate alla deformazione. Possono essere necessari più cicli di normalizzazione, una modifica della pratica di forgiatura o un trattamento di omogeneizzazione; tali interventi devono essere autorizzati dalla specifica applicabile.
La segregazione ha origine durante la solidificazione. Manganese, carbonio, fosforo, zolfo ed elementi di lega possono variare tra le regioni dendritiche e interdendritiche. Il trattamento termico può migliorare l’uniformità strutturale attraverso la diffusione e la trasformazione, ma la normale ricottura o normalizzazione non garantisce l’omogeneità chimica. Di conseguenza, una regione della linea centrale può produrre frazioni diverse di perlite, bainite o martensite rispetto al materiale circostante, anche quando il ciclo di forno è stato uniforme.
Il rischio non è limitato alla martensite. Bainite, reticoli di carburi, carburi non disciolti e costituenti localmente ricchi di carbonio possono produrre gradienti di durezza o una scarsa lavorabilità. La decarburazione superficiale crea uno strato ferritico più tenero, mentre la carburazione o la calamina legata all’ossidazione possono complicare le letture di durezza e l’interpretazione metallografica. L’atmosfera, il carico del forno, la posizione della termocoppia, la distanza tra i pezzi e l’esposizione al raffreddamento sono tutti fattori importanti.
Lo stato di trattamento è anche una questione normativa. La norma ISO 683-1:2016 specifica le condizioni di fornitura per gli acciai non legati trattabili termicamente, includendo gli stati normalizzato e normalizzato e rinvenuto. Tali designazioni non sono intercambiabili con l’indicazione informale che il materiale è stato “ricotto”. In un esempio rilevante per la sicurezza, il 49 CFR § 179.500-6 specifica trattamenti termici dei serbatoi consistenti in ricottura oppure normalizzazione seguita da rinvenimento, con temperature di rinvenimento non inferiori a 1000 °F. La norma di prodotto applicabile determina lo stato richiesto e i criteri di accettazione.
Durezza, metallografia e controllo dimensionale
La verifica dovrebbe iniziare dal grado del materiale, dalla forma del prodotto, dal numero di colata, dallo stato di fornitura specificato e dalla norma applicabile. ASTM A941-16 è il riferimento terminologico generale per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma stabilisce che una definizione contenuta in una specifica norma ASTM prevale su un’identica definizione generale. La terminologia e il requisito di accettazione devono pertanto essere interpretati insieme alla norma di prodotto.
| Metodo di verifica | Cosa può rivelare | Controllo importante |
|---|---|---|
| Mappatura della durezza | Variazione dalla superficie al nucleo e da un’estremità all’altra | Metodo di prova, preparazione, posizioni e regola di conversione |
| Metallografia | Ferrite, perlite, bainite, martensite, bandeggiatura e decarburazione | Orientamento della sezione, reagente di attacco e posizione dell’esame |
| Valutazione della dimensione del grano | Condizione dei grani di ferrite o dei grani di austenite preesistenti | Utilizzare il metodo indicato dalla norma applicabile |
| Ispezione dimensionale | Imbarcamento, ovalizzazione, crescita, contrazione e distorsione delle caratteristiche | Riferimenti definiti e apparecchiature calibrate |
| Esame delle registrazioni del forno | Se la storia termica dichiarata è comprovata | Registrazioni effettive di temperatura, mantenimento, atmosfera, carico e raffreddamento |

La mappatura della durezza costituisce un primo controllo pratico. Le misurazioni dovrebbero rappresentare la superficie e, ove consentito, le posizioni subsuperficiali o in sezione, con un numero di punti sufficiente a evidenziare le variazioni dal bordo al centro e da un’estremità all’altra. Una singola impronta apparentemente conforme può non rilevare un bordo martensitico, una superficie decarburata o una regione tenera al centro del forno. Devono essere registrati il metodo di prova, la preparazione della superficie, la rimozione della calamina, il carico del penetratore e la regola di conversione. Non si deve inventare alcun limite universale di durezza; i limiti derivano dal grado, dal prodotto e dalla specifica applicabile.
La metallografia fornisce la spiegazione che la sola durezza non può fornire. Una sezione trasversale può rivelare la distribuzione ferrite-perlite, la dimensione dei grani, la bandeggiatura, le inclusioni, la segregazione, la bainite, la martensite, le reti di carburi e la decarburazione. L’attacco metallografico deve essere adeguato all’acciaio e allo scopo dell’esame. Le sezioni longitudinali sono particolarmente utili per valutare la direzione di laminazione, le linee di flusso e la bandeggiatura, mentre le sezioni trasversali mostrano le variazioni radiali o attraverso lo spessore.
La valutazione della dimensione dei grani dovrebbe seguire il metodo indicato dalla norma applicabile, come un diagramma comparativo o una procedura basata sugli intercetti. Il rapporto dovrebbe identificare la posizione esaminata e distinguere la dimensione del grano austenitico, quando ricostruita o valutata con altri metodi, dalla dimensione del grano ferritico visibile dopo la trasformazione. Si tratta di misurazioni correlate, ma non identiche.
I controlli della decarburazione richiedono un profilo misurato di durezza o della microstruttura dalla superficie verso il nucleo non interessato. La sola rimozione della calamina non dimostra l’assenza di perdita di carbonio. È altrettanto necessario il controllo dimensionale: il riscaldamento e il raffreddamento in forno possono produrre deformazioni, dilatazioni o contrazioni, ovalizzazione, incurvamento e variazioni nelle caratteristiche lavorate. Misurare le dimensioni critiche prima e dopo il trattamento utilizzando un sistema di riferimenti definito e apparecchiature calibrate.
Infine, esaminare le registrazioni del forno. Confermare l’identificazione della carica, i valori impostati, le temperature effettive dei pezzi quando disponibili, il tempo di permanenza, l’atmosfera o il potenziale del forno, la taratura delle termocoppie, la disposizione del carico, il tempo di trasferimento, il metodo di raffreddamento e qualsiasi interruzione. Se le registrazioni non supportano la storia termica dichiarata, la durezza e la microstruttura possono descrivere ciò che è avvenuto, ma non possono dimostrare che sia stato eseguito il trattamento di ricottura o normalizzazione specificato.
9. Ricottura e normalizzazione come preparazione per operazioni successive
La ricottura e la normalizzazione vengono spesso raggruppate perché entrambe modificano la struttura prodotta dalla lavorazione a caldo, dalla colata, dalla saldatura o da un precedente trattamento termico. Tuttavia, non producono la stessa condizione iniziale. La ricottura enfatizza generalmente l’addolcimento, la riduzione delle tensioni e la duttilità mediante un raffreddamento lento; la normalizzazione austenitizza l’acciaio e quindi lo raffredda in aria, producendo un diverso percorso di trasformazione e, di norma, una struttura più fine e uniforme. Il risultato pratico dipende dal grado, dalle dimensioni della sezione, dalla condizione precedente, dalla pratica di forno, dall’atmosfera e dalla specifica di prodotto applicabile.
La terminologia deve essere interpretata alla luce della norma applicabile. ASTM A941-16 fornisce definizioni generali per acciaio, acciaio inossidabile, leghe correlate e ferroleghe, ma stabilisce anche che la definizione contenuta in una specifica norma ASTM prevale su una definizione identica contenuta nella norma generale sulla terminologia. Pertanto, quando la formulazione differisce da una descrizione generale di “ricotto” o “normalizzato”, sono determinanti il disegno, la specifica di acquisto o la clausola relativa al trattamento termico.
Lavorazione meccanica e formatura
Una condizione completamente ricotta viene comunemente scelta quando, prima della lavorazione meccanica o della formatura, sono necessarie bassa durezza ed elevata duttilità. Il raffreddamento lento in forno consente trasformazioni diffusionali e riduce la durezza associata ai prodotti raffreddati rapidamente, sebbene la morfologia finale ferrite–perlite dipenda dal tenore di carbonio, dagli elementi di lega aggiunti, dalla dimensione dei grani di austenite e dalla velocità di raffreddamento. La ricottura di processo è un trattamento più circoscritto: la National Bureau of Standards Circular 409 (1935) la descriveva come il riscaldamento di una lega a base di ferro al di sotto o in prossimità dell’intervallo delle temperature critiche inferiori. Non è intercambiabile con una ricottura completa al di sopra dell’intervallo critico.
Una durezza inferiore può ridurre le forze di taglio e l’usura dell’utensile, ma “più morbido” non significa automaticamente migliore lavorabilità. Una struttura molto tenera, grossolana o ferritica può produrre trucioli lunghi e continui, impastarsi sull’utensile o deformarsi quando vengono rilasciate le tensioni residue. I sovrametalli di lavorazione devono tenere conto di tale possibilità. La normalizzazione può offrire un equilibrio più costante tra resistenza e lavorabilità, in particolare quando una struttura allo stato forgiato o laminato presenta grani grossolani, segregazione o spaziatura non uniforme della perlite. In molti acciai al carbonio e basso-legati è comunque più dura di una condizione ricotta e raffreddata lentamente; pertanto, la scelta deve seguire l’operazione di lavorazione meccanica, non un’affermazione generica secondo cui la normalizzazione migliori la lavorabilità.
La normalizzazione consiste nel riscaldamento nella regione austenitica e nel raffreddamento in aria ferma o in movimento, oppure in un gas specificato. La descrizione del 2024 di Bodycote indica un intervallo di normalizzazione comunemente citato di circa 800–920 °C, con formazione di nuovi grani austenitici prima del raffreddamento libero in aria o in gas. Tale intervallo è descrittivo e non costituisce un’impostazione universale del forno. La temperatura richiesta può essere superiore ad Ac3 per un acciaio ipoeutettoide, superiore ad Acm per un acciaio ipereutettoide oppure essere specificata direttamente dalla norma relativa al grado. Il riferimento di laboratorio del MIT del 2007 per l’acciaio 4140, ad esempio, indica circa 850–875 °C per la normalizzazione del 4140, seguiti da una permanenza per l’equilibratura della temperatura e dal raffreddamento in aria.
Anche la risposta alla formatura cambia in funzione della storia termica. Un acciaio a basso tenore di carbonio o basso-legato ricotto consente normalmente una maggiore deformazione plastica prima della fessurazione, mentre l’acciaio normalizzato presenta una resistenza allo snervamento maggiore e può richiedere carichi di formatura più elevati. D’altra parte, una struttura ricotta non è sempre preferibile per la formatura a caldo: una crescita eccessiva dei grani durante una permanenza inutilmente lunga può lasciare una struttura grossolana, con conseguenze successive sulla tenacità e sulla stabilità dimensionale. La normalizzazione dopo la forgiatura può sostituire una struttura forgiata grossolana o non uniforme con grani di austenite di nuova formazione, ma la velocità di raffreddamento nell’intervallo di trasformazione varia notevolmente in funzione dello spessore. La superficie e il centro di una piastra possono quindi sviluppare proporzioni diverse di ferrite e perlite.
La distorsione è determinata da fattori che vanno oltre la durezza nominale. La rimozione delle tensioni di lavorazione durante la ricottura può modificare le dimensioni; il raffreddamento in aria dopo la normalizzazione può creare gradienti di temperatura e deformazioni di trasformazione. Le sezioni sottili possono raffreddarsi abbastanza rapidamente da formare prodotti più duri del previsto, mentre le sezioni spesse si raffreddano più lentamente e possono conservare una struttura di trasformazione più grossolana. Sono importanti anche attrezzature di fissaggio, orientamento, variazioni di sezione e carico non uniforme del forno. Il rapporto di trattamento deve identificare il grado e la sezione, non limitarsi a indicare “trattato termicamente”.
Preparazione per tempra e rinvenimento
Quando è richiesto un determinato livello di resistenza martensitica, la normalizzazione non sostituisce la tempra e il rinvenimento. Durante il raffreddamento in aria, la normalizzazione trasforma l’austenite, producendo generalmente ferrite e perlite in molti acciai a basso e medio tenore di carbonio, con possibile formazione di bainite o martensite nei gradi legati sufficientemente temprabili e in presenza di differenze elevate nella velocità di raffreddamento. La tempra richiede invece l’austenitizzazione seguita da un raffreddamento abbastanza rapido da sopprimere la trasformazione diffusiva e formare martensite; il rinvenimento successivo regola durezza, tenacità e tensioni interne.
Una ricottura precedente può rendere più prevedibile un successivo ciclo di tempra riducendo la durezza e riducendo alcune disuniformità, ma può anche lasciare grani grossolani se la ricottura è stata eccessiva. I grani grossolani di austenite formatisi durante la successiva operazione di tempra tendono ad aumentare la temprabilità e possono ridurre la tenacità. Una condizione normalizzata viene spesso scelta prima della tempra quando la struttura iniziale, forgiata, colata o laminata a caldo, è grossolana o variabile. Durante la tempra, la rautenitizzazione prende quindi avvio da una struttura ferrite–perlite più controllata e da una distribuzione del carbonio più uniforme.
La sequenza non è automatica. Carburi di lega, segregazione, bandeggiamento, incrudimento precedente a freddo e spessore del componente possono richiedere un trattamento intermedio specificato oppure un ciclo di tempra diretto. Una temperatura di normalizzazione eccessiva può dissolvere i carburi o far crescere i grani; una temperatura insufficiente può non eliminare la struttura precedente. Il tempo di permanenza deve consentire l’equalizzazione della sezione senza determinare una crescita dei grani non necessaria. È importante anche il controllo dell’atmosfera, poiché la decarburazione o l’ossidazione modificano la superficie che dovrà successivamente soddisfare i requisiti di durezza, fatica o precisione dimensionale.
Il rinvenimento deve essere considerato un’operazione separata. ASM Handbook Volume 4A distingue la ricottura e la normalizzazione dalla tempra, dal rinvenimento, dalla tempra bainitica e dalla martemperizzazione, poiché i rispettivi percorsi di raffreddamento e le strutture risultanti differiscono. Un esempio relativo alla sicurezza è riportato in 49 CFR § 179.500-6 (2024), dove il trattamento termico specificato per i serbatoi in acciaio comprende la ricottura o la normalizzazione seguita dal rinvenimento, con una temperatura di rinvenimento non inferiore a 1000 °F. Tale requisito non significa che ogni acciaio normalizzato richieda il rinvenimento; dimostra invece che la sequenza prescritta può costituire parte della condizione regolamentata del materiale.
Quando viene specificata una condizione normalizzata e rinvenuta
“Normalizzato e rinvenuto” identifica una sequenza di trattamenti e una condizione di fornitura risultante, non un sinonimo di una sola delle due operazioni. ISO 683-1:2016 specifica i requisiti tecnici di fornitura per gli acciai non legati da bonifica forniti in condizioni che comprendono gli stati normalizzato e normalizzato e rinvenuto. La designazione collega la condizione del prodotto ai requisiti previsti per le sue proprietà meccaniche: l’acciaio è stato prima normalizzato e poi nuovamente riscaldato per rinvenire i prodotti di trasformazione e ridurre la durezza o le tensioni residue, mantenendo al contempo un equilibrio specificato tra resistenza e tenacità.
Questa distinzione è importante durante la fabbricazione. Il materiale fornito normalizzato e rinvenuto ha già ricevuto una storia termica controllata. Un successivo ciclo termico di saldatura, un’operazione di raddrizzatura alla fiamma, una formatura a freddo o un riscaldamento locale possono alterare tale condizione. Se il componente viene successivamente temprato, devono essere considerate la precedente temperatura di rinvenimento e il nuovo ciclo di austenitizzazione, poiché la struttura finale non corrisponderà più alla condizione di fornitura ISO, a meno che l’intero componente non venga sottoposto nuovamente a trattamento e collaudato.
Una specifica che richiede acciaio normalizzato e rinvenuto può inoltre imporre requisiti relativi a resistenza a trazione, carico di snervamento, allungamento, energia d’urto, durezza o spessore. Tali valori non possono essere dedotti dalla sola parola “normalizzato”. Né un’officina può sostituire la condizione specificata con una ricottura semplicemente perché entrambi i trattamenti riducono le tensioni residue. La sostituzione modifica la durezza, la struttura dei grani, la risposta alla lavorazione meccanica, il comportamento durante la formatura e la risposta alla successiva tempra.
Ai fini del controllo della produzione, l’istruzione relativa al trattamento termico dovrebbe indicare la designazione del grado, l’intervallo di austenitizzazione o di ricottura, i requisiti di equalizzazione o di permanenza, il mezzo di raffreddamento, la temperatura di rinvenimento ove applicabile, le dimensioni della sezione e le prove di accettazione. ISO 683-1:2016 stabilisce la condizione del materiale; la procedura relativa al componente deve comunque tenere conto dell’uniformità del forno, della disposizione del carico, dell’atmosfera e della velocità di raffreddamento effettiva. La normalizzazione stabilisce una struttura iniziale definita, raffreddata in aria. La ricottura stabilisce una condizione raffreddata più lentamente e generalmente più tenera. L’adeguatezza dell’una o dell’altra prima della lavorazione meccanica, della formatura, della tempra o del rinvenimento è una decisione ingegneristica specifica per il grado e non un’etichetta intercambiabile.
10. Applicazioni critiche per la sicurezza e regolamentate
Il trattamento termico diventa una questione di controllo della progettazione quando l’acciaio costituisce parte di una barriera a pressione, di una struttura portante, di un contenitore per il trasporto o di un altro assieme critico per la sicurezza. In tali applicazioni, “ricotto”, “normalizzato” e “normalizzato e rinvenuto” non sono descrizioni intercambiabili. Ognuna identifica una diversa storia termica e la norma applicabile al materiale o alla costruzione può associare a tale storia requisiti specifici relativi a proprietà meccaniche, tenacità, dimensioni o controlli.
ASTM A941-16 costituisce un utile riferimento terminologico per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma non sostituisce la specifica applicabile al prodotto o alla costruzione. ASTM A941-16 stabilisce espressamente che una definizione contenuta in una specifica norma ASTM prevale su un’identica definizione generale presente nella norma terminologica. Questa gerarchia è importante quando una specifica di acquisto, una norma per recipienti a pressione o un regolamento sul trasporto attribuisce a un termine un significato vincolante.
L’importanza del 49 CFR § 179.500-6
Il 49 CFR § 179.500-6 specifica una temperatura di rinvenimento non inferiore a 1000 °F per il requisito relativo ai serbatoi contemplati. Strong evidence
Il 49 CFR § 179.500-6 fornisce un esempio concreto di una norma che controlla la sequenza dei trattamenti. Per determinati serbatoi in acciaio disciplinati da tale disposizione, il trattamento termico specificato consiste nella ricottura o nella normalizzazione, seguita dal rinvenimento. La temperatura di rinvenimento non deve essere inferiore a 1000 °F. Si tratta di un requisito regolamentare per i serbatoi e per le condizioni comprese in quella sezione, non di una prescrizione universale per ogni componente in acciaio.
La sequenza è critica per la sicurezza perché il primo trattamento e la fase di rinvenimento svolgono funzioni metallurgiche diverse. La ricottura o la normalizzazione stabilisce la condizione microstrutturale precedente. La ricottura impiega generalmente un percorso di raffreddamento più lento, destinato a ridurre la durezza e ad attenuare o ridistribuire alcuni effetti delle lavorazioni precedenti. La normalizzazione austenitizza l’acciaio e lo raffredda quindi in aria ferma o liberamente circolante; rispetto al raffreddamento in forno, il percorso più rapido produce comunemente una struttura trasformata più fine e valori diversi di resistenza e tenacità. Il risultato esatto dipende dal tenore di carbonio, dagli elementi di lega, dallo spessore della sezione, dalla deformazione precedente, dalla temperatura di austenitizzazione, dal tempo di mantenimento e dalle condizioni di raffreddamento.
Il rinvenimento modifica quindi la struttura prodotta dal trattamento precedente. A una temperatura sufficientemente elevata e per un tempo adeguato, può ridurre le tensioni residue e regolare l’equilibrio tra resistenza, duttilità, tenacità e stabilità dimensionale. Un minimo di 1000 °F impedisce che un trasformatore consideri un ciclo di distensione a bassa temperatura come un sostituto equivalente. Stabilisce inoltre un limite inferiore per l’esposizione termica prevista dalla norma, sebbene il ciclo richiesto debba comunque essere applicato tenendo conto del grado di acciaio, dello spessore, della geometria e della specifica pertinenti.
La norma non deve essere interpretata come prova del fatto che ogni acciaio normalizzato richieda un rinvenimento a 1000 °F o che ogni acciaio ricotto debba ricevere lo stesso trattamento. ISO 683-1:2016 distingue le condizioni di fornitura, comprese quelle di acciaio non legato trattabile termicamente normalizzato e normalizzato e rinvenuto. Tale distinzione dimostra perché la condizione faccia parte della designazione del materiale e dei requisiti di fornitura, anziché essere una semplice etichetta utilizzata in officina.
La regolamentazione non elimina neppure la differenza tra ricottura e normalizzazione. La circolare del 1935 del National Bureau of Standards descriveva la ricottura di processo come il riscaldamento di una lega a base di ferro al di sotto o in prossimità dell’intervallo delle temperature critiche inferiori, mentre descriveva la normalizzazione come il riscaldamento a circa 100 °F al di sopra dell’intervallo critico, seguito dal raffreddamento in aria ferma. Le moderne specifiche relative ai gradi di acciaio possono definire in modo diverso le temperature e i criteri di accettazione, ma la distinzione tra i processi rimane. Nel 2024, Bodycote ha descritto la normalizzazione come un riscaldamento approssimativamente a 800–920 °C per formare nuovi grani austenitici, seguito da un raffreddamento libero in aria o in gas. Per l’acciaio 4140, un riferimento di laboratorio del MIT indicava circa 850–875 °C per l’austenitizzazione, con un mantenimento per l’equilibratura della temperatura e un raffreddamento in aria. Questi valori illustrano una pratica specifica per il grado di acciaio; non sostituiscono la specifica vincolante.
Perché i requisiti di rinvenimento non possono essere generalizzati
Una temperatura di rinvenimento non può essere selezionata basandosi soltanto sulle parole “acciaio”, “ricotto” o “normalizzato”. Il tenore di carbonio e quello degli elementi di lega modificano il comportamento durante le trasformazioni. Cromo, molibdeno, nichel, manganese e altre aggiunte influenzano la temprabilità, la cinetica delle trasformazioni, la precipitazione dei carburi, la risposta al rinvenimento e la tenacità. La dimensione della sezione modifica la velocità di raffreddamento dalla superficie al centro; pertanto, due componenti prodotti dallo stesso colaggio possono non sviluppare la stessa struttura dopo un ciclo in forno apparentemente identico.
Anche la condizione precedente è importante. Il rinvenimento di una struttura martensitica temprata non è metallurgicamente identico al rinvenimento di un acciaio che sia stato prima ricotto o normalizzato. Un ciclo adatto a una condizione può lasciare un’altra condizione con una durezza eccessiva o insufficiente, con una distensione inadeguata o al di fuori dell’intervallo di tenacità richiesto. Anche il tempo di rinvenimento, la temperatura del componente, l’uniformità del forno, la disposizione del carico e il raffreddamento successivo al rinvenimento possono alterare il risultato.
Una temperatura più elevata non è automaticamente più sicura e un mantenimento più lungo non è automaticamente equivalente a un ciclo specificato. Un’esposizione eccessiva può ridurre la resistenza, favorire variazioni indesiderate dei grani o dei carburi, influenzare le regioni adiacenti alle saldature o causare deformazioni dimensionali. I rischi di infragilimento da rinvenimento possono inoltre dipendere dalla composizione della lega, dai livelli di impurità, dall’intervallo di temperatura e dal percorso di raffreddamento. Pertanto, un trattamento deve essere associato alla designazione del grado, alla forma del prodotto, alla dimensione della sezione, alle lavorazioni precedenti e alla norma vincolante. ASM Metals Handbook e ASM Handbook Volume 4A considerano la ricottura, la normalizzazione, il rinvenimento, la tempra, l’austempering e il martempering come trattamenti distinti, caratterizzati da diversi percorsi e scopi di trasformazione.
Tracciabilità, qualificazione della procedura e registrazioni
Una procedura di trattamento termico qualificata trasforma un requisito scritto in un’operazione controllata e ripetibile. La qualificazione dovrebbe dimostrare che il ciclo del forno proposto, la disposizione del carico, l’atmosfera ove pertinente, la velocità di riscaldamento, l’intervallo di austenitizzazione o di ricottura, il tempo di mantenimento, il metodo di raffreddamento e il ciclo di rinvenimento sono in grado di produrre le proprietà richieste sul materiale rappresentativo. Le evidenze possono comprendere prove di durezza, trazione, resilienza, metallografiche, dimensionali o altre prove specificate dal documento vincolante. I provini dovrebbero rappresentare il colaggio del materiale, la forma del prodotto, lo spessore e la massa termica rilevanti per il componente di produzione; un piccolo provino trattato in un forno poco carico potrebbe non riprodurre il comportamento del centro di un componente pesante di un serbatoio.
Sono altrettanto importanti la taratura del forno e l’uniformità della temperatura. L’impostazione del controllore a 1000 °F non dimostra che l’acciaio abbia raggiunto 1000 °F per tutto il suo spessore. Deve essere noto lo stato di taratura e il posizionamento delle termocoppie dovrebbe consentire di misurare punti rappresentativi, compresi quelli che probabilmente si riscaldano o si raffreddano più lentamente. Quando la procedura o la specifica vincolante richiede tale livello di controllo, devono essere conservati il piano di posizionamento, il metodo di fissaggio, l’identificazione dello strumento e le letture registrate.
L’identificazione del lotto collega il materiale fisico alla sua storia termica. Il numero di colaggio, l’identificazione della lamiera o del componente, il numero del carico, l’identificazione del forno, la data, l’operatore e la procedura applicabile dovrebbero rimanere associati durante l’intero processo. Le registrazioni dovrebbero riportare i tracciati effettivi della temperatura o le letture registrate, gli orari di inizio e fine, le condizioni di permanenza o mantenimento, il metodo di raffreddamento, l’esposizione al rinvenimento, lo stato dell’attrezzatura ed eventuali decisioni relative a deviazioni o rilavorazioni. I risultati delle prove e l’accettazione finale dovrebbero essere tracciabili allo stesso lotto e alla stessa procedura.
Non tutti gli elementi di tale insieme di registrazioni sono automaticamente imposti dal solo 49 CFR § 179.500-6. Le specifiche contrattuali, i sistemi qualità approvati, altre regolamentazioni e l’ingegnere responsabile possono aggiungere ulteriori requisiti. Il punto centrale è il controllo: un trattamento termico critico per la sicurezza deve essere dimostrabile, non semplicemente descritto a posteriori come “ricotto e rinvenuto”.
11. Errori comuni nelle specifiche e nelle istruzioni di reparto
Utilizzare “ricotto” o “normalizzato” senza indicare la qualità
“Ricotto” e “normalizzato” sono descrizioni di trattamenti, non specifiche complete del materiale. Un’istruzione di reparto che dice “ricuocere l’acciaio” lascia senza risposta quali temperature critiche si applichino, se il ciclo sia destinato a ridurre la durezza, eliminare gli effetti della lavorazione a freddo, affinare i grani, distendere le tensioni o produrre uno stato di fornitura specificato. La stessa omissione si verifica con “normalizzare”. Un acciaio al carbonio semplice, un acciaio bassolegato come AISI/SAE 4140 e un acciaio legato ad alta temprabilità non seguiranno lo stesso percorso di trasformazione quando vengono sottoposti allo stesso programma di forno.
La terminologia deve inoltre essere interpretata alla luce della norma di prodotto applicabile. ASTM A941-16 è il riferimento terminologico generale di ASTM per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma stabilisce che una definizione contenuta in una specifica norma ASTM prevale su una definizione identica riportata nella norma terminologica generale. Chi redige una specifica non può quindi presumere che una definizione da dizionario stabilisca la condizione richiesta per ogni prodotto. ISO 683-1:2016, per esempio, identifica gli stati di fornitura normalizzato e normalizzato e rinvenuto per gli acciai non legati trattabili termicamente. La condizione fa parte del requisito del prodotto e non è un sinonimo generico di “rammollito”.
La ricottura comprende diverse tipologie di trattamento. La ricottura di processo viene generalmente eseguita al di sotto o in prossimità dell’intervallo delle temperature critiche inferiori. La circolare del National Bureau of Standards del 1935 esplicita questa distinzione. La ricottura completa, la ricottura intercritica, la globulizzazione, la distensione e i trattamenti subcritici possono prevedere temperature, tempi di mantenimento, controlli del raffreddamento e strutture finali differenti. Definirli tutti come “ricottura in forno” è doppiamente errato: non tutte le ricotture hanno lo stesso obiettivo termico e non tutti i cicli di ricottura sono definiti esclusivamente dal raffreddamento in forno.
Anche la normalizzazione non è una ricetta universale unica. Normalmente comporta l’austenitizzazione al di sopra dell’intervallo critico pertinente, seguita dal raffreddamento in aria calma o in movimento, ma la temperatura di austenitizzazione richiesta dipende dal tenore di carbonio, dagli elementi di lega, dalle dimensioni della sezione e dalla struttura iniziale. Nel 2024 Bodycote ha descritto la normalizzazione come un trattamento eseguito approssimativamente a 800–920 °C, con formazione di nuovi grani austenitici prima del raffreddamento libero in aria o in gas. Questo ampio intervallo è utile come riferimento terminologico, ma non autorizza ad applicare lo stesso setpoint a ogni qualità.
Il solo nome del trattamento non garantisce né la durezza né le proprietà di trazione. La durezza dipende dalla composizione, dalla dimensione dei grani di austenite, dalla velocità di raffreddamento, dallo spessore della sezione, dalla segregazione, dalla deformazione precedente e dall’effettivo andamento della temperatura nel tempo. Se la durezza costituisce il requisito di accettazione, l’istruzione deve indicare il metodo e la posizione della prova, come ASTM E10 Brinell o ASTM E18 Rockwell, insieme all’intervallo ammesso e al piano di campionamento.
Confondere il raffreddamento in aria con una microstruttura garantita
“Raffreddare in aria” descrive un mezzo di raffreddamento, non una struttura finale garantita. Un componente sottile in 4140 può raffreddarsi abbastanza rapidamente in aria calma da produrre bainite o martensite in alcune zone, mentre una sezione pesante si raffredda molto più lentamente e sviluppa prevalentemente ferrite e perlite. L’agitazione dell’aria, la posizione dei ventilatori, il caricamento del forno, la distanza tra i componenti e le condizioni ambientali modificano la velocità di trasferimento del calore. Due forni possono entrambi produrre un componente “raffreddato in aria” ottenendo però storie di trasformazione diverse.
Il riferimento di laboratorio del MIT sull’acciaio 4140, del 2007, indica approssimativamente 850–875 °C per la normalizzazione di AISI/SAE 4140, seguiti da un mantenimento per l’equilibramento della temperatura e dal raffreddamento in aria fino alla temperatura ambiente. Questa procedura non stabilisce che ogni componente in 4140 normalizzato a 850 °C avrà la stessa durezza o la stessa dimensione dei grani. Descrive un materiale, una procedura di laboratorio e un risultato previsto specifici. Il vocabolario del Karlsruhe Institute of Technology esprime con maggiore precisione la sequenza caratteristica: austenitizzazione seguita da raffreddamento all’aria aperta per favorire una dimensione e una composizione uniformi dei grani. “Favorire” non equivale a “garantire”.
La ricottura presenta l’errore opposto. Il raffreddamento lento viene spesso specificato per rammollire l’acciaio e migliorarne la duttilità o la lavorabilità, ma “lento” deve avere un significato misurabile. Il raffreddamento in forno a una velocità non controllata, il raffreddamento a una velocità programmata e il trasferimento del carico in un contenitore isolato non sono intercambiabili. Un carico pesante può trattenere il calore molto tempo dopo che un componente sottile ha raggiunto la temperatura ambiente. Se l’intervallo di trasformazione viene attraversato troppo rapidamente, la struttura ferrite-carburo prevista potrebbe non formarsi.
La lavorazione precedente deve essere riportata nell’istruzione. Laminazione a caldo, forgiatura, trafilatura a freddo, saldatura, tempra precedente e un precedente ciclo di normalizzazione modificano la dimensione iniziale dei grani e la deformazione immagazzinata. Un acciaio normalizzato non è equivalente alla stessa qualità dopo tempra e rinvenimento semplicemente perché entrambi sono definiti come trattati termicamente. Per le applicazioni critiche per la sicurezza, le conseguenze sono concrete: 49 CFR § 179.500-6 specifica determinati trattamenti degli acciai per serbatoi come ricottura o normalizzazione seguite da rinvenimento, con una temperatura di rinvenimento non inferiore a 1000 °F. La sequenza è determinante.
Copiare le temperature tra qualità e dimensioni di sezione diverse
Una temperatura copiata può essere errata anche quando l’unità di misura è corretta. Normalizzare AISI/SAE 4140 a circa 850–875 °C non è un’istruzione generale applicabile a 1045, 8620, 4130, acciai inossidabili o qualità per recipienti a pressione. Gli elementi di lega spostano le temperature di trasformazione e modificano la temprabilità; il carbonio cambia le frazioni delle fasi disponibili dopo il raffreddamento. L’intervallo corretto deve provenire dalla norma di materiale specifica della qualità, da una procedura qualificata o da dati di trattamento termico validati.
Anche le dimensioni della sezione modificano il risultato. Il forno può indicare 850 °C mentre il centro di un grosso forgiato rimane molto al di sotto di tale temperatura. Al contrario, un bordo sottile può surriscaldarsi mentre il nucleo del carico sta ancora raggiungendo l’equilibrio termico. “Mantenere per 30 minuti” è incompleto se non viene indicata la base del calcolo: 30 minuti dopo il recupero della temperatura del forno, dopo che la termocoppia di controllo ha raggiunto il setpoint, oppure secondo un tempo specificato per millimetro dello spessore di sezione determinante. È la temperatura del componente, non semplicemente la temperatura nominale del forno, a controllare la trasformazione.
Anche gli errori nelle unità di misura possono causare danni altrettanto gravi. Confondere 850 °C con 850 °F porterebbe l’acciaio molto al di sotto dell’intervallo di austenitizzazione previsto; confondere 1600 °F con 1600 °C potrebbe causare un grave surriscaldamento, l’ingrossamento dei grani, la fusione di costituenti locali o deformazioni. Ogni istruzione dovrebbe riportare l’unità accanto a ciascuna temperatura, e le conversioni dovrebbero essere verificate anziché ricostruite al forno.
Un’istruzione utilizzabile indica la designazione della qualità e la norma di prodotto, la condizione di trattamento, l’intervallo di riscaldamento, la base del tempo di mantenimento, il mezzo di raffreddamento e il grado di agitazione, l’atmosfera, la disposizione del carico e il metodo di controllo. Deve inoltre specificare i criteri di accettazione: intervallo di durezza, proprietà di trazione, requisiti microstrutturali, limiti dimensionali o tutti i requisiti applicabili. Un registro chiaro identifica le termocoppie del forno e del carico, il tempo effettivo alla temperatura e il completamento del raffreddamento. In assenza di questi dettagli, “ricotto” e “normalizzato” sono soltanto etichette applicate a posteriori, non storie termiche riproducibili.
12. Come leggere le norme, le schede tecniche e le procedure di trattamento termico
Il linguaggio del trattamento termico svolge almeno tre funzioni diverse: definire i termini, specificare un prodotto e descrivere un processo. Confondere queste funzioni è una causa comune di cicli di ricottura o normalizzazione errati. Un riferimento può spiegare in generale che cosa significhi normalizzazione senza prescrivere la temperatura per una determinata qualità. Una norma di prodotto può stabilire lo stato di fornitura richiesto senza fornire tutti i dettagli relativi al controllo del forno. Una procedura di officina deve collegare entrambi gli aspetti.
Norme terminologiche e norme di prodotto
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, è un riferimento terminologico. Contribuisce a stabilire il significato di termini quali ricottura, normalizzazione, austenitizzazione, rinvenimento e temperatura critica nell’uso ASTM. Di per sé, non costituisce una ricetta di trattamento termico per 4140, 1045 o per qualsiasi altra qualità. ASTM A941-16 stabilisce inoltre che la definizione contenuta in una specifica norma ASTM prevale su un’identica definizione generale presente nella norma terminologica. Questa regola è importante quando una specifica del materiale attribuisce al termine un significato più ristretto o più specializzato.
Una norma di prodotto risponde a una domanda diversa: quali requisiti deve soddisfare l’acciaio fornito? ISO 683-1:2016, per esempio, specifica i requisiti tecnici di fornitura per gli acciai non legati da bonifica e include gli stati di fornitura normalizzato e normalizzato e rinvenuto. In questo contesto, “normalizzato” fa parte della designazione del prodotto e della condizione di accettazione, non è semplicemente una descrizione che un operatore di forno possa applicare in modo approssimativo. La norma di prodotto applicabile può inoltre stabilire la composizione chimica, le proprietà meccaniche, la durezza, la dimensione del grano, i limiti di decarburazione, lo stato superficiale e i requisiti di prova.
| Tipo di fonte | Funzione principale | Cosa non fornisce automaticamente |
|---|---|---|
| Norma terminologica | Definisce i termini tecnici generali | Una ricetta di forno specifica per un grado |
| Norma di prodotto | Definisce la condizione di fornitura e i requisiti di accettazione | Ogni dettaglio del controllo del forno |
| Scheda tecnica o manuale | Spiega la metallurgia e la pratica tipica | L’autorità di derogare a una specifica vincolante |
| Regolamento | Disciplina l’applicazione legale contemplata | Una regola universale per tutti i componenti in acciaio |
| Procedura qualificata | Traduce i requisiti in controlli di produzione | Il permesso di applicare il ciclo a un grado o a una geometria non approvati |
La designazione deve quindi essere letta prima del ciclo del forno. Una richiesta di “acciaio ricotto” non identifica la qualità, il tipo di ricottura, la durezza richiesta né se la condizione debba essere verificata mediante una prova di trazione. Anche “normalizzare” è incompleto se non si conoscono la qualità, la dimensione della sezione, la struttura iniziale e il documento di riferimento applicabile.
Le pubblicazioni ASM forniscono il quadro metallurgico alla base di questi requisiti. Il capitolo “Heat Treating of Steel” del Metals Handbook ASM tratta l’austenitizzazione, le temperature di normalizzazione, i mezzi di raffreddamento, le variabili del forno, le procedure e le applicazioni. L’ASM Handbook Volume 4A colloca la ricottura e la normalizzazione tra i trattamenti termici degli acciai e le distingue da tempra, rinvenimento, austempering e martempering. Metallurgy for the Non-Metallurgist collega il sistema ferro–carbonio, le temperature critiche, i diagrammi di trasformazione, la pratica di forno e gli effetti degli elementi di lega.
Queste fonti spiegano perché due cicli producano strutture differenti. Tuttavia, non prevalgono automaticamente su una specifica d’acquisto, un disegno, un codice o un regolamento.
Requisiti normativi e indicazioni esplicative
La parola “shall” segnala generalmente un requisito normativo, ma il lettore dovrebbe verificare le convenzioni proprie del documento. Un requisito può controllare la temperatura, il tempo di mantenimento, il metodo di raffreddamento, il rinvenimento, il campionamento, le prove meccaniche o la variazione ammissibile. “Should”, “typically”, “approximately” e “for guidance” indicano generalmente una spiegazione o una raccomandazione, anziché una regola di accettazione. Una scheda tecnica può usare un linguaggio informale; pertanto, è necessario stabilirne lo status: si tratta di un certificato di colata, di una procedura del cliente, di una dispensa di laboratorio o di una spiegazione commerciale?
La distinzione è evidente nelle descrizioni pubblicate. La spiegazione di Bodycote del 2024 descrive la normalizzazione come un riscaldamento a circa 800–920 °C per formare nuovi grani austenitici, seguito da raffreddamento libero in aria o in gas. Si tratta di una descrizione utile del processo, non di un requisito universale per ogni acciaio. Per il 4140, un riferimento di laboratorio del MIT del 2007 indica circa 850–875 °C, un mantenimento per l’equilibratura della temperatura e un raffreddamento in aria fino alla temperatura ambiente. L’intervallo più ristretto riflette la qualità indicata e lo scopo di laboratorio; non dovrebbe essere copiato per una lega diversa né trattato come una specifica industriale vincolante.
Il materiale governativo più datato rimane utile quando se ne comprende il ruolo. La Circular 409 del National Bureau of Standards, pubblicata nel 1935, descrive la ricottura di lavorazione come il riscaldamento di leghe a base ferro al di sotto o in prossimità dell’intervallo della temperatura critica inferiore. Descrive la normalizzazione come un riscaldamento a circa 100 °F al di sopra dell’intervallo critico, seguito da raffreddamento in aria calma. L’affermazione stabilisce una chiara distinzione metallurgica, ma non sostituisce una norma aggiornata relativa alla qualità. Le pubblicazioni governative possono inoltre disciplinare attività critiche per la sicurezza. Ai sensi del 49 CFR § 179.500-6, per alcuni serbatoi in acciaio i trattamenti consistono in ricottura o normalizzazione seguite da rinvenimento, con temperature di rinvenimento non inferiori a 1000 °F. Questo requisito regolamentare ha la precedenza su un comodo riferimento generale.
Le dispense didattiche di laboratorio, come il documento del MIT sul 4140, sono utili per illustrare la preparazione dei provini, la pratica di forno, il posizionamento delle termocoppie, l’equilibratura e le microstrutture previste. Le risorse terminologiche universitarie possono chiarire la sequenza: il Karlsruhe Institute of Technology descrive la normalizzazione come austenitizzazione seguita da raffreddamento all’aria aperta per favorire una dimensione e una composizione uniformi dei grani. Anche Texas A&M distingue il raffreddamento in aria calma o agitata dopo il riscaldamento al di sopra dell’intervallo critico dal raffreddamento lento predeterminato utilizzato per la ricottura. Le spiegazioni commerciali possono fornire un contesto accessibile del processo, ma nessuna di esse dovrebbe sostituire tacitamente una specifica citata.
Elaborazione di un ciclo di trattamento tracciabile
Costruzione di un programma di trattamento tracciabile
- Identificare il materiale Registrare il grado esatto, la forma del prodotto, lo spessore e la condizione precedente.
- Definire la condizione Indicare ricottura completa, ricottura di processo, normalizzazione, normalizzazione e rinvenimento o un altro trattamento denominato.
- Specificare il riscaldamento Registrare il riferimento della temperatura, la rampa, l’atmosfera e la condizione di carico.
- Specificare il mantenimento Definire quando inizia il mantenimento e come viene stabilita l’equalizzazione.
- Specificare il raffreddamento Indicare il raffreddamento in forno, controllato, in aria statica, in aria agitata, in gas, in olio o con un altro metodo.
- Allegare la verifica Collegare i controlli di durezza, trazione, resilienza, metallografia, dimensione del grano e dimensioni alle clausole di accettazione.
Iniziare registrando il documento di riferimento e la sua revisione esatta. Identificare quindi la designazione dell’acciaio esattamente come riportata, ad esempio AISI 4140, ASTM A29 4140 o la qualità ISO pertinente. Registrare se il materiale è una barra, una lamiera, un forgiato, un tubo, un giunto saldato o un componente fabbricato. La stessa composizione chimica nominale può essere soggetta a requisiti diversi quando il materiale è fornito secondo norme di prodotto differenti.
Individuare poi lo stato richiesto: ricottura completa, ricottura di lavorazione, normalizzazione, normalizzazione e rinvenimento, tempra e rinvenimento o un altro trattamento denominato. Non dedurre lo stato dal solo valore obiettivo di durezza. Un risultato tenero può essere ottenuto mediante diverse storie termiche, mentre una specifica può richiedere una particolare microstruttura o uno specifico stato di fornitura.
Il ciclo dovrebbe quindi indicare la base relativa alle temperature critiche. La temperatura è riferita ad Ac₁, Ac₃, A_cm, a uno specifico intervallo di trasformazione o a una temperatura riportata direttamente nella norma? Un intervallo generale come 800–920 °C deve rimanere identificato come indicazione generale. Non può sostituire un requisito citato relativo alla qualità. Il contenuto di lega, la precedente deformazione a freddo, la velocità di riscaldamento, lo spessore della sezione e il punto di misurazione influenzano la risposta alla trasformazione.
Redigere l’istruzione di riscaldamento in termini operativi: condizioni di caricamento del forno, velocità di riscaldamento se specificata, temperatura obiettivo, intervallo consentito, atmosfera e indicazione se il carico è protetto dall’ossidazione o dalla decarburazione. Indicare separatamente la regola relativa al mantenimento. “Mantenere per un’ora” può significare un’ora dopo che il forno ha raggiunto il valore impostato, dopo che la sezione più fredda ha raggiunto la temperatura o per un tempo basato sullo spessore; queste condizioni non sono equivalenti.
Registrare con precisione il metodo di raffreddamento — raffreddamento in forno, raffreddamento controllato, aria calma, aria agitata, gas, olio o altro mezzo — e indicare quando il raffreddamento passa da un metodo all’altro. Per la normalizzazione, il raffreddamento all’aria aperta è centrale nel percorso del trattamento. Per la ricottura, la velocità di raffreddamento lento prescritta o il raffreddamento in forno può costituire l’elemento determinante. Se segue un rinvenimento, registrare la temperatura minima e quella obiettivo, il tempo di mantenimento, il metodo di raffreddamento e l’eventuale requisito di ripetizione del rinvenimento.
Infine, allegare la verifica: metodo e posizione della misurazione della durezza, prove di trazione o d’urto, esame metallografico, misurazione della dimensione del grano, controlli della decarburazione e limiti di accettazione. Collegare ogni valore a una clausola, a una nota del disegno, a un regolamento o a una procedura approvata. Conservare la citazione della fonte accanto al ciclo, non in una nota separata basata sulla memoria. Ciò impedisce che un utile intervallo di temperatura ASM, una spiegazione NBS o una sintesi commerciale diventi un sostituto non citato della specifica che disciplina effettivamente l’accettazione.
13. Quadro di riferimento per la selezione del trattamento: scelta tra ricottura, normalizzazione o altro trattamento
Iniziare dalle proprietà finali richieste
Il trattamento corretto deve partire dalla condizione finale richiesta, non da un’abitudine come “ricuocere per ottenere morbidezza” o “normalizzare per ottenere resistenza”. Occorre specificare l’intervallo di durezza, la resistenza a trazione e allo snervamento, l’allungamento o la riduzione di area, la resilienza all’urto, la lavorabilità, la stabilità dimensionale e la condizione microstrutturale richiesta. Un componente destinato a lavorazioni meccaniche estese può richiedere una struttura ferrite–perlite con bassa durezza; un componente di contenimento a pressione può richiedere una condizione normalizzata e rinvenuta specificata; una superficie soggetta a usura può necessitare di uno strato superficiale duro sopra un nucleo più tenace.
I termini ricotto e normalizzato non hanno un unico significato di processo universalmente valido per ogni norma di prodotto. ASTM A941-16 è il riferimento terminologico generale per acciai, acciai inossidabili, leghe correlate e ferroleghe, ma stabilisce che la definizione contenuta in una specifica norma ASTM prevale su un’identica definizione generale. Pertanto, quando la formulazione differisce, è la specifica del prodotto a essere determinante. ISO 683-1:2016, per esempio, identifica le condizioni di fornitura normalizzata e normalizzata e rinvenuta per gli acciai non legati trattabili termicamente. La condizione di trattamento fa parte dei requisiti del materiale, non è semplicemente una descrizione dell’operatore del forno.
La ricottura mira generalmente a ridurre la durezza, migliorare la duttilità, alleviare le tensioni residue oppure ottenere una struttura adatta alla lavorazione meccanica e ai successivi trattamenti termici. Il suo ciclo di raffreddamento fa parte del trattamento. La ricottura completa comporta comunemente l’austenitizzazione seguita da un raffreddamento controllato in forno, mentre la ricottura di lavorabilità è associata al riscaldamento al di sotto o in prossimità dell’intervallo delle temperature critiche inferiori. Il National Bureau of Standards descriveva la ricottura di lavorabilità in questi termini nella Circular 409 (1935). La ricottura di sferoidizzazione può essere scelta per gli acciai ad alto tenore di carbonio quando la lavorazione meccanica prolungata o il successivo indurimento richiedono particelle di carburo arrotondate anziché perlite lamellare.
La normalizzazione non è semplicemente una ricottura più rapida. Normalmente comporta l’austenitizzazione dell’acciaio e il successivo raffreddamento in aria ferma o in movimento, producendo un percorso di trasformazione diverso da quello ottenuto con il raffreddamento in forno. Il Karlsruhe Institute of Technology definisce la normalizzazione come un’austenitizzazione seguita da un raffreddamento all’aria libera, finalizzato a favorire l’uniformità della dimensione dei grani e della composizione. La descrizione di Bodycote del 2024 indica circa 800–920 °C come ampio intervallo di normalizzazione, ma tale intervallo non costituisce una specifica per ogni qualità. Il National Bureau of Standards descriveva la normalizzazione, in termini generali, come un riscaldamento a circa 100 °F al di sopra dell’intervallo critico, seguito da un raffreddamento in aria ferma. Il contenuto di elementi di lega, il tenore di carbonio, lo spessore della sezione e la norma applicabile possono modificare sostanzialmente la temperatura richiesta.
È necessario specificare anche la microstruttura prevista, oltre al nome del trattamento. Il raffreddamento in aria di un acciaio a basso tenore di carbonio può produrre ferrite e perlite, mentre un acciaio legato con sufficiente temprabilità può formare bainite o martensite in una sezione spessa anche quando il ciclo del forno è definito normalizzazione. Se la struttura richiesta è ferrite–perlite in tutta la sezione, un ciclo nominale di normalizzazione non costituisce una prova sufficiente; possono essere necessarie la mappatura della durezza, l’analisi metallografica o prove di qualificazione.
Tenere conto della geometria, delle lavorazioni precedenti e del rischio di distorsione
Un ciclo di trattamento termico è una storia termica applicata a un oggetto tridimensionale. La dimensione della sezione determina la differenza di temperatura tra superficie e cuore, la velocità di trasformazione e la velocità di raffreddamento raggiunta nella posizione critica. Una lamiera sottile può raffreddarsi all’aria molto più rapidamente di un grande forgiato. Nervature, cave per linguette, fori, brusche variazioni di sezione e attacchi vincolati producono inoltre tensioni e distorsioni locali. L’uniformità del forno, la spaziatura del carico, l’atmosfera, il posizionamento delle termocoppie e il tempo di trasferimento dal forno al mezzo di raffreddamento devono quindi essere inclusi nella definizione del processo.
Le lavorazioni precedenti sono altrettanto importanti. Un nastro laminato a freddo può richiedere una distensione o una ricottura di ricristallizzazione; un materiale fortemente incrudito può presentare energia immagazzinata e proprietà direzionali che un breve ciclo subcritico non è in grado di eliminare. Una struttura di colata può contenere segregazioni, grani grossolani, porosità o costituenti fragili. La normalizzazione può affinare i grani e sostituire una parte della storia termica di colata, ma non può chiudere la porosità da ritiro né correggere una composizione chimica inadeguata. I forgiati possono già presentare fibratura direzionale e grani affinati; pertanto, la ripetizione di un ciclo di normalizzazione ad alta temperatura può ingrossarli anziché migliorarli.
La scelta dipende anche dal risultato dimensionale desiderato. Il raffreddamento in forno durante una ricottura riduce i gradienti termici e generalmente abbassa le tensioni di trasformazione, ma i lunghi mantenimenti e il raffreddamento lento possono aumentare la formazione di scaglia, la decarburazione e la distorsione di produzione. Il raffreddamento in aria dopo la normalizzazione abbrevia il ciclo e spesso affina la struttura, ma può aumentare i gradienti termici e le tensioni residue nei componenti spessi o di forma irregolare. Una tempra controllata in gas, un raffreddamento interrotto o un trattamento di distensione a temperatura inferiore possono essere più sicuri quando le tolleranze dimensionali sono ristrette.
Non trasferire una temperatura da una qualità a un’altra. Il riferimento di laboratorio del MIT del 2007 indica circa 850–875 °C per la normalizzazione dell’AISI 4140, con un mantenimento sufficiente a uniformare la temperatura, seguito da un raffreddamento in aria. Tale intervallo descrive una lega specifica e una procedura didattica; non è un’impostazione generale per l’acciaio al carbonio, l’acciaio basso-legato o ogni specifica di prodotto dell’acciaio 4140. La norma applicabile al materiale, la clausola relativa al trattamento termico, la dimensione della sezione, le capacità del forno e il piano di controllo devono stabilire il ciclo.
Quando il rischio di distorsione o criccatura è elevato, il processo deve essere convalidato mediante provini rappresentativi o componenti di produzione. Occorre misurare le temperature al cuore e in superficie, la durezza in più punti, le dimensioni prima e dopo il trattamento e la microstruttura risultante. Un diagramma del forno che riporti soltanto il valore di impostazione non dimostra che una sezione spessa abbia raggiunto la condizione di austenitizzazione richiesta o che la sua zona a raffreddamento più lento abbia soddisfatto la specifica.
Riconoscere quando sono necessari tempra, rinvenimento o trattamenti speciali
La ricottura o la normalizzazione sono insufficienti quando la resistenza o la resistenza all’usura richieste dipendono da martensite, bainite, da uno strato superficiale indurito o da una reazione di precipitazione controllata. La tempra integrale richiede l’austenitizzazione seguita da una tempra a una velocità adeguata alla qualità e alla sezione. Il mezzo di tempra può essere acqua, soluzione polimerica, olio, gas o un altro mezzo qualificato; la scelta deve bilanciare la temprabilità con il rischio di criccatura e distorsione. La tempra senza rinvenimento raramente è una condizione finale accettabile per i componenti strutturali, poiché la martensite non rinvenuta presenta elevate tensioni residue e tenacità limitata.
Il rinvenimento dopo la tempra riduce la fragilità e stabilisce l’equilibrio richiesto tra resistenza e tenacità. È un trattamento distinto, non un sinonimo di ricottura o normalizzazione. In un esempio relativo alla sicurezza, il § 179.500-6 del 49 CFR specifica cicli di trattamento termico dei serbatoi che prevedono ricottura o normalizzazione seguite da rinvenimento, con una temperatura di rinvenimento non inferiore a 1000 °F per gli acciai e le apparecchiature indicati. Tale requisito illustra perché la condizione finale del prodotto debba essere ricavata dal regolamento applicabile o dalla specifica del materiale.
La cementazione è appropriata quando sono richiesti un nucleo tenace e relativamente duttile e una superficie dura e resistente all’usura. La cementazione aggiunge carbonio prima della tempra; la carbonitrurazione aggiunge carbonio e azoto, generalmente per componenti più piccoli; la nitrurazione o la nitrocarburazione formano strati superficiali duri contenenti azoto, con una trasformazione limitata della massa. La tempra superficiale a induzione o alla fiamma riscalda rapidamente soltanto la superficie prima della tempra e viene scelta quando la qualità è in grado di sviluppare la martensite richiesta.
La tempra bainitica può sostituire la tempra diretta e il rinvenimento quando sono richiesti una struttura bainitica, una distorsione ridotta o una combinazione specificata di tenacità e resistenza. La martempera, o tempra a gradino, riduce i gradienti termici mediante uniformazione in prossimità della regione di inizio della trasformazione martensitica prima del raffreddamento finale, ma richiede comunque un successivo rinvenimento. Nessuno dei due trattamenti deve essere scelto basandosi soltanto sul nome: la scelta deve essere supportata dalle curve di temprabilità, dalla dimensione della sezione, dai diagrammi di trasformazione, dai limiti delle apparecchiature e dalle prove di accettazione.
La decisione difendibile è quindi condizionata: definire le proprietà e la struttura richieste, identificare la qualità e la norma di prodotto, ricostruire le lavorazioni precedenti, modellare la geometria e il raffreddamento, selezionare la famiglia di trattamenti e convalidare il componente risultante. La ricottura e la normalizzazione sono opzioni all’interno di questa sequenza, non impostazioni predefinite intercambiabili.
14. Tabelle di riferimento, glossario ed esempi di interpretazione svolti
Tabella comparativa tra ricottura e normalizzazione
La ricottura e la normalizzazione possono entrambe iniziare con un riscaldamento nell’intervallo austenitico, ma il trattamento non è definito soltanto dalla temperatura. Il percorso di raffreddamento determina i prodotti di trasformazione, la durezza, le tensioni residue e la struttura dei grani.
| Caratteristica | Ricottura | Normalizzazione |
|---|---|---|
| Scopo principale | Ridurre la durezza, alleviare le tensioni, migliorare la duttilità e la lavorabilità | Affinare o ripristinare la struttura dei grani e ottenere una condizione più uniforme |
| Pratica di austenitizzazione | Dipende dal grado e dal tipo di ricottura; la ricottura di processo può rimanere al di sotto o in prossimità dell’intervallo critico inferiore | Generalmente al di sopra dell’intervallo critico, in misura sufficiente a formare nuova austenite |
| Mezzo di raffreddamento | Raffreddamento in forno o altro metodo di raffreddamento lento specificato | Aria ferma, aria agitata o raffreddamento all’aria aperta |
| Velocità di raffreddamento | Controllata e lenta | Più rapida del raffreddamento in forno e normalmente più lenta della tempra |
| Risultato tipico | Durezza inferiore e duttilità maggiore; possono formarsi prodotti di trasformazione grossolani | Struttura ferrite-perlite più fine e uniforme rispetto a una condizione raffreddata interamente in forno |
| Terminologia delle specifiche | “Ricotto”, “ricotto di processo” o un ciclo di ricottura denominato | “Normalizzato” oppure “normalizzato e rinvenuto” |
| Rischio principale nell’interpretazione informale | Considerare ogni ricottura come un ciclo completo di austenitizzazione | Considerare il raffreddamento in aria equivalente al raffreddamento in forno |
La circolare del National Bureau of Standards pubblicata nel 1935 descriveva la ricottura di processo come il riscaldamento di una lega a base di ferro al di sotto o in prossimità dell’intervallo di temperatura critica inferiore. Descriveva la normalizzazione come un riscaldamento di circa 100 °F al di sopra dell’intervallo critico, seguito da un raffreddamento in aria ferma. Tali descrizioni stabiliscono la distinzione, ma non sostituiscono una procedura specifica per il grado. La descrizione di Bodycote del 2024 indica per la normalizzazione circa 800–920 °C, seguiti da un raffreddamento libero in aria o in gas; tale intervallo costituisce una spiegazione generale, non un’istruzione universale.
Glossario delle temperature critiche e delle condizioni di trattamento
Ac1 è la temperatura, durante il riscaldamento, alla quale inizia a formarsi l’austenite in un acciaio di una determinata composizione. La “c” significa chauffage, cioè riscaldamento. Ac1 non è una temperatura fissa per tutti gli acciai: il tenore di carbonio, gli elementi di lega, la velocità di riscaldamento e la microstruttura preesistente influenzano la trasformazione misurata.
Ac3 è la temperatura, durante il riscaldamento, alla quale un acciaio ipoeutettoide ha completato la trasformazione in austenite. Per un grado ipoeutettoide, un ciclo di normalizzazione o di completa austenitizzazione deve generalmente superare il relativo Ac3 della quantità richiesta dalla specifica o dalla procedura applicabile.
Austenitizzazione è il riscaldamento dell’acciaio a una temperatura alla quale si forma la quantità di austenite richiesta, seguito da un tempo sufficiente alla temperatura affinché la sezione raggiunga uniformità termica e strutturale. L’austenitizzazione non equivale al semplice collocamento di un componente in un forno caldo. Sono importanti la temperatura obiettivo, il tempo di mantenimento, l’atmosfera e lo spessore della sezione.
Mantenimento è la permanenza alla temperatura di trattamento dopo che il carico o la sezione di riferimento ha raggiunto la condizione specificata. Un tempo di mantenimento indicato può iniziare quando il forno raggiunge la temperatura, quando la superficie raggiunge la temperatura oppure quando il punto più freddo raggiunge la temperatura; la procedura deve specificare quale criterio si applica.
Raffreddamento in forno significa raffreddamento insieme al forno, normalmente a una temperatura del forno controllata o in diminuzione naturale. Produce una storia di raffreddamento più lenta rispetto al raffreddamento in aria ed è comunemente associato alle ricotture di addolcimento, sebbene il ciclo esatto possa includere un raffreddamento a stadi o lo spegnimento del forno.
Raffreddamento in aria significa raffreddamento in aria anziché all’interno di un forno chiuso. Il termine “aria” rimane tuttavia incompleto come descrizione del processo, a meno che la specifica non identifichi l’aria ferma o in movimento, la distanza tra i componenti, la densità di carico e l’eventuale autorizzazione all’uso di ventilatori. Le dimensioni della sezione possono fare sì che il centro si raffreddi molto più lentamente della superficie.
Normalizzato descrive una condizione ottenuta mediante un trattamento di austenitizzazione specificato, seguito da un raffreddamento in aria o in gas. Il termine non significa che un componente abbia ricevuto un ciclo arbitrario ad alta temperatura. ISO 683-1:2016 include le condizioni normalizzata e normalizzata e rinvenuta tra le condizioni di fornitura degli acciai non legati trattabili termicamente.
Ricotto descrive una condizione ottenuta mediante un trattamento di ricottura definito per il materiale e il prodotto. Può riferirsi a una ricottura completa, a una ricottura di processo, a una ricottura di distensione, a una ricottura di globulizzazione o a un altro ciclo denominato. Il termine, da solo, non indica la temperatura massima né la velocità di raffreddamento.
Rinvenuto descrive il riscaldamento di un acciaio precedentemente temprato o altrimenti trasformato a una temperatura inferiore all’intervallo critico pertinente, il mantenimento a tale temperatura e il raffreddamento secondo la procedura specificata. Il rinvenimento è distinto dalla ricottura e dalla normalizzazione. Un prodotto descritto come normalizzato e rinvenuto ha due fasi di trattamento consecutive, non un’unica denominazione combinata.
Esempio di interpretazione svolto 1: il ciclo didattico del MIT per il 4140
Il riferimento di laboratorio del Massachusetts Institute of Technology del 2007 fornisce un ciclo didattico di normalizzazione per il 4140: circa 850–875 °C, un mantenimento per l’equilibratura della temperatura e un raffreddamento in aria fino alla temperatura ambiente. Letto alla lettera, identifica la sequenza prevista come austenitizzazione, equalizzazione e raffreddamento in aria. Non stabilisce che ogni prodotto in 4140 debba ricevere esattamente quel ciclo.
I limiti del ciclo sono importanti. Di per sé, esso non fornisce una specifica certificata per il prodotto, un requisito di taratura del forno, un’atmosfera consentita, una correzione in funzione delle dimensioni della sezione, una regola di carico, un intervallo massimo di tempo di raffreddamento o criteri di accettazione delle proprietà meccaniche. Inoltre, non dimostra che un componente in 4140 ricotto possa essere sostituito con un componente normalizzato. Una procedura di produzione dovrebbe considerare il requisito applicabile per il materiale AISI/SAE 4140, le dimensioni del componente, la condizione preesistente, le capacità del forno e la durezza o microstruttura richieste. Il documento del MIT costituisce una prova utile della prassi di laboratorio, non un’autorità per ogni applicazione commerciale o regolamentata.
Esempio di interpretazione svolto 2: un requisito regolamentare per un serbatoio
49 CFR § 179.500-6 è un requisito regolamentare per una costruzione specifica di serbatoi, non una lezione generale sulla metallurgia delle trasformazioni. La disposizione descrive un trattamento termico consistente in ricottura o normalizzazione, seguito da rinvenimento, e specifica che, per il requisito considerato, la temperatura di rinvenimento non deve essere inferiore a 1000 °F. Tale formulazione crea un percorso di conformità con condizioni giuridiche definite.
Una spiegazione generale potrebbe affermare che la normalizzazione affina la struttura dei grani attraverso l’austenitizzazione e il raffreddamento in aria, mentre la ricottura addolcisce l’acciaio mediante un raffreddamento più lento. La norma pone una domanda diversa: se il materiale del serbatoio e la procedura di fabbricazione soddisfino la prescrizione di sicurezza applicabile, inclusi la sequenza richiesta e il limite di rinvenimento. Essa non autorizza il lettore a sostituire il regolamento con un ciclo descritto in un manuale né ad assumere che qualunque componente raffreddato in aria, raffreddato in forno o rinvenuto sia conforme.
Gerarchia e utilizzo delle fonti
Per la terminologia, occorre partire dalla norma relativa al materiale o al prodotto. ASTM A941-16 fornisce una terminologia generale per l’acciaio, l’acciaio inossidabile, le leghe correlate e le ferroleghe, ma stabilisce che una definizione contenuta in una specifica norma ASTM prevale su un’identica definizione generale. Per la metallurgia dei processi, Metals Handbook dell’ASM, l’ASM Handbook Volume 4A e Metallurgy for the Non-Metallurgist forniscono il quadro tecnico. ISO 683-1:2016 disciplina la propria terminologia relativa alle condizioni di fornitura. Un regolamento federale come 49 CFR § 179.500-6 disciplina l’applicazione giuridica considerata.
I cicli didattici, le spiegazioni dei fornitori e le note dei laboratori universitari devono essere utilizzati come riferimenti di supporto. Il grado, la specifica del prodotto, il disegno, il contratto o la norma regolamentare applicabile prevalgono ogni volta che la loro formulazione differisce da una spiegazione generale.
Riferimenti
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6