




1. Reikwijdte, terminologie en het verschil tussen een behandeling en een leveringstoestand
Dit artikel betreft het gloeien en normaliseren van staal, en niet elke thermische cyclus die op ijzerlegeringen wordt toegepast. Afschrikken, ontlaten, spanningsarm gloeien, sferoïdiserend gloeien, austemperen, martemperen, oppervlakteveredelen, en oppervlakteharden zijn afzonderlijke behandelingen, ook wanneer zij deel uitmaken van dezelfde productieroute. Het onderscheid is van belang omdat “gegloeid” en “genormaliseerd” geen onderling uitwisselbare manieren aanduiden om staal zachter te maken. Zij beschrijven verschillende thermische voorgeschiedenissen, transformatieroutes, microstructuren en, in veel specificaties, verschillende leveringstoestanden.
De drie fasen van een warmtebehandeling
- Verwarmen Breng het staal op de geselecteerde temperatuur.
- Houden Houd het staal lang genoeg op temperatuur voor thermische egalisatie en de vereiste metallurgische veranderingen.
- Afkoelen Koel af volgens de vastgelegde snelheid, het vastgelegde medium of de vastgelegde ovenconditie.
Een warmtebehandeling is een opeenvolging van stappen. Zij omvat het verhitten van het staal tot een geselecteerde temperatuur, het lang genoeg handhaven daarvan voor de vereiste thermische en metallurgische veranderingen, en het afkoelen onder vastgelegde omstandigheden. De behandeling kan worden gespecificeerd aan de hand van oventemperatuur, houdtijd op temperatuur, afkoelsnelheid, koelmedium, atmosfeer, doorsnedeafmetingen en de oorspronkelijke toestand van het staal. Een leveringstoestand legt de toestand vast waarin het product na die opeenvolging wordt geleverd. “Genormaliseerd”, “gegloeid” en “genormaliseerd en ontlaten” kunnen daarom de toestand van een plaat, staaf, smeedstuk of ander product beschrijven, en niet noodzakelijk een volledige instructie voor het reproduceren van de behandeling.
Hetzelfde woord kan bij verschillende kwaliteiten verschillende praktische gevolgen hebben. Het koolstofgehalte, legeringstoevoegingen, de korrelgrootte van het austeniet, de ovenregeling en de afkoelsnelheid beïnvloeden allemaal het uiteindelijke ferriet, perliet, bainiet of martensiet. Er mag geen universele gloei- of normaliseertemperatuur worden opgegeven zonder de kwaliteit en de toepasselijke specificatie te vermelden.
Hoe ASTM A941-16 de algemene staalterminologie regelt
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, biedt een algemene woordenschat voor staaldocumenten. Het is een terminologische referentie en geen universele procedure voor warmtebehandeling. De functie ervan is een gemeenschappelijke betekenis vast te leggen wanneer een productnorm, beproevingsmethode of ander bepalend document geen specifiekere definitie heeft gegeven.
Een definitie in een specifieke ASTM-norm heeft voorrang op een identieke algemene definitie in ASTM A941-16. Strong evidence
Die kwalificatie is doorslaggevend. ASTM A941-16 bepaalt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie in de terminologienorm. Een lezer mag daarom niet zonder meer een definitie uit A941-16 overnemen en die mechanisch toepassen op elke specificatie voor platen, staven, smeedstukken, drukvatonderdelen of rails. De relevante productnorm is bepalend wanneer deze de term anders definieert, een temperatuurbereik toevoegt, een afkoelmethode voorschrijft of de toestand beperkt tot een bepaalde kwaliteit en productvorm.
| Kenmerk | Normaliseren | Gloeien |
|---|---|---|
| Aanvankelijke omzetting | Austenitiseren | Afhankelijk van het type gloeien; bij volledig gloeien vindt doorgaans austenitiseren plaats |
| Afkoelmethode | Lucht of vrij circulerend gas | Gecontroleerde langzame afkoeling, vaak in de oven |
| Typische structuur | Fijnere ferriet-perlietstructuur of andere, van de materiaalkwaliteit afhankelijke producten | Relatief grove ferriet-perlietstructuur bij geschikte materiaalkwaliteiten |
| Typisch resultaat | Hogere sterkte en hardheid dan bij volledig gloeien | Lagere hardheid en verbeterde verspaanbaarheid of ductiliteit |

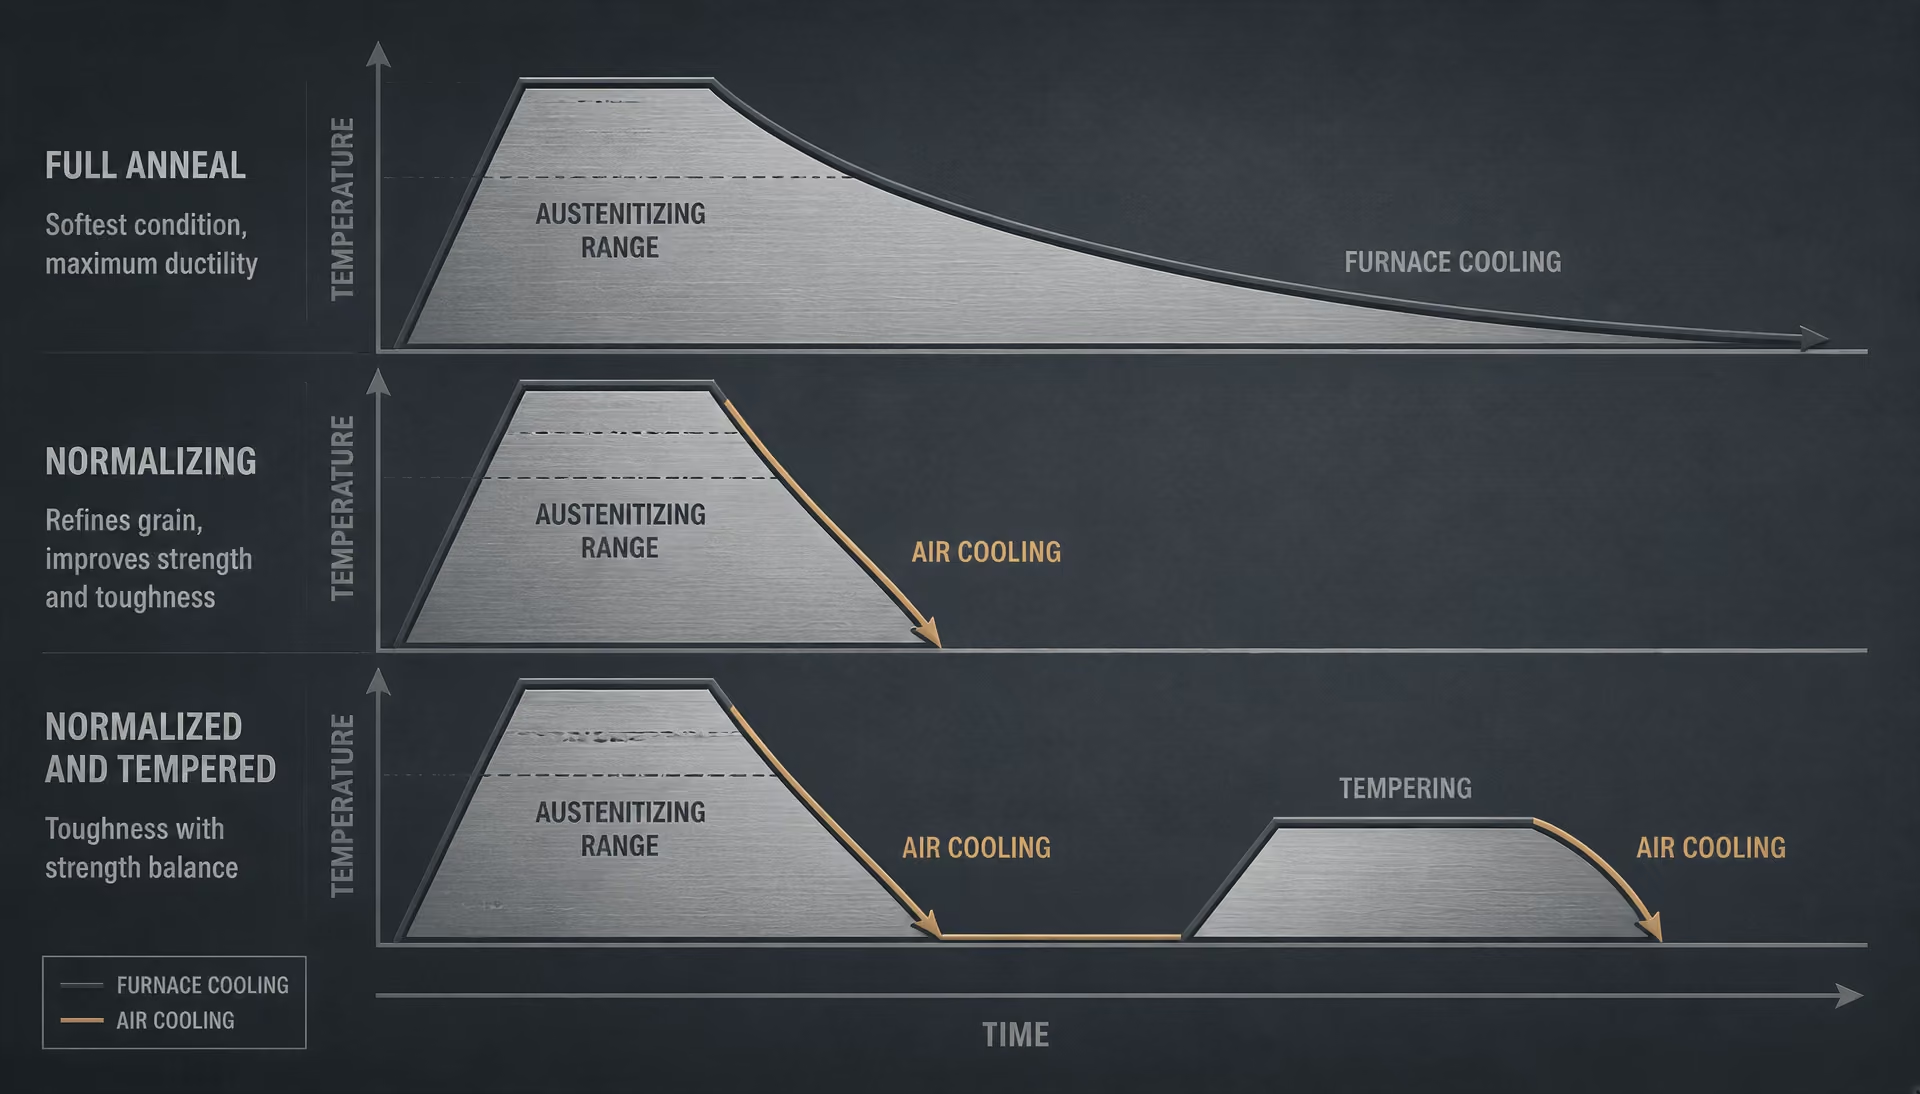
Het algemene metallurgische onderscheid is desondanks duidelijk. Normaliseren is gewoonlijk een austenitiserende behandeling, gevolgd door afkoeling in lucht of een ander vrij circulerend gas. De terminologie van het Karlsruhe Institute of Technology definieert dit als austenitiseren, gevolgd door afkoeling in de open lucht, met als doel een gelijkmatigere korrelgrootte en samenstelling te verkrijgen. De beschrijving van Bodycote uit 2024 geeft een indicatief bereik van ongeveer 800–920 °C: het staal wordt voldoende verhit om nieuwe austenietkorrels te vormen en vervolgens vrij in lucht of gas afgekoeld. Dat bereik is beschrijvend en vormt geen specificatie voor alle staalsoorten.
Gloeien is een bredere term. Afhankelijk van het document kan daarmee volledig gloeien, procesgloeien, sferoïdiserend gloeien, spanningsarm gloeien of een andere gecontroleerde verwarmings- en afkoelbewerking worden bedoeld. Circular 409 van het National Bureau of Standards uit 1935 onderscheidde procesgloeien van normaliseren door procesgloeien onder of nabij het bereik van de onderste kritische temperatuur te plaatsen, terwijl normaliseren werd beschreven als verhitten tot ongeveer 100 °F boven het kritische bereik, gevolgd door afkoeling in stilstaande lucht. Deze historische beschrijvingen verduidelijken het onderscheid, maar moderne eisen blijven afhankelijk van de staalsoort.
Waarom genormaliseerd, gegloeid en genormaliseerd en ontlaten de materiaaltoestand beschrijven
“Gegloeid” duidt staal aan dat een gloei-behandeling heeft ondergaan of volgens de toepasselijke specificatie in gegloeide toestand wordt geleverd. Bij de gebruikelijke route van volledig gloeien wordt staal tot in het austenietgebied verhit, lang genoeg gehouden voor transformatie en temperatuurverevening, en langzaam afgekoeld—vaak in de oven—om de hardheid te verlagen en bij geschikte koolstof- en laaggelegeerde staalsoorten een relatief grove ferriet-perlietstructuur te bevorderen. Procesgloeien is anders: dit wordt doorgaans onder of nabij de onderste kritische temperatuur uitgevoerd om de ductiliteit van koudvervormd laagkoolstofstaal te herstellen zonder de structuur volledig te transformeren.
“Genormaliseerd” duidt gewoonlijk staal aan dat is geaustenitiseerd en in lucht is afgekoeld. Vergeleken met afkoeling in de oven na volledig gloeien levert afkoeling in lucht doorgaans een fijnere transformatiestructuur en een hogere sterkte op, hoewel het resultaat afhankelijk is van de hardbaarheid en de doorsnedeafmetingen. Normaliseren kan grove korrels verfijnen, structurele onregelmatigheden na smeden of walsen verminderen en een reproduceerbare uitgangstoestand tot stand brengen vóór verspaning of een verdere warmtebehandeling. Het is niet eenvoudigweg een sneller gloei-proces.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
De laboratoriumreferentie van het Massachusetts Institute of Technology voor 4140 laat zien waarom identificatie van de staalsoort noodzakelijk is. Voor het normaliseren van 4140 vermeldt de referentie uit 2007 een benaderend austenitiseertemperatuurbereik van 850–875 °C, gevolgd door een houdtijd voor temperatuurverevening en afkoeling in lucht tot kamertemperatuur. Dat bereik kan niet zonder controle van de toepasselijke gegevens worden overgedragen op een ongelegeerde koolstofstaalsoort of op een dikke doorsnede. Legeringselementen veranderen het transformatiegedrag; afmetingen veranderen de afkoelsnelheid die in het midden van de doorsnede wordt bereikt.
“Genormaliseerd en ontlaten” legt twee opeenvolgende behandelingen vast. Eerst wordt het staal genormaliseerd. Vervolgens wordt het opnieuw verhit tot onder het relevante transformatiebereik en daar gehouden om de tijdens het afkoelen gevormde producten te ontlaten. Ontlaten vermindert de brosheid die samenhangt met harde transformatieproducten en stelt sterkte, taaiheid en ductiliteit bij. De toestand met koppelteken is niet een andere naam voor normaliseren en is niet gelijkwaardig aan gegloeid materiaal. Zij geeft de gebruiker aan dat het geleverde staal een specifieke gecombineerde voorgeschiedenis heeft.
ISO 683-1:2016 behandelt genormaliseerde en genormaliseerde-en-getemperde toestanden als gespecificeerde leveringstoestanden voor niet-gelegeerde warmtebehandelbare staalsoorten. Strong evidence
ISO 683-1:2016 laat het contractuele belang van deze formulering zien. De norm specificeert technische leveringseisen voor niet-gelegeerde warmtebehandelbare staalsoorten die worden geleverd in toestanden waaronder genormaliseerde en genormaliseerde en ontlaten toestanden. In die context maakt de toestand deel uit van de producteis: zij kan van invloed zijn op gespecificeerde mechanische eigenschappen, inspectie, markering en acceptatie. Een fabriekscertificaat met de vermelding “genormaliseerd” beschrijft daarom niet alleen wat er in een oven is gebeurd; het legt vast hoe het product volgens de norm is geleverd.
Wanneer een product-, kwaliteits- of regelgevingsnorm voorrang heeft op een algemene definitie
Het bepalende document moet worden gelezen voordat een ovenschema wordt gekozen. Een productnorm kan de austenitiseertemperatuur, minimale houdtijd, afkoeling in lucht, maximale hardheid, trek-eigenschappen, slagproeven of een toegestane combinatie van behandelingen voorschrijven. Zij kan “gegloeid” ook gebruiken voor een welomschreven reeks werkwijzen die niet identiek zouden zijn aan een volledig gloeiproces volgens een leerboek. Alleen de aanduiding van de staalsoort is onvoldoende wanneer dezelfde chemische samenstelling wordt geleverd als plaat, staaf, smeedstuk of drukdragend onderdeel.
Regelgevende eisen kunnen nog strenger zijn. Volgens 49 CFR § 179.500-6 bestaan bepaalde warmtebehandelingen van stalen tanks uit gloeien of normaliseren, gevolgd door ontlaten, waarbij de ontlaattemperatuur ten minste 1000 °F moet bedragen. Die eis geldt voor het gereguleerde tankonderdeel, ook wanneer een algemene handboekbeschrijving een andere opeenvolging zou toestaan. De regeling laat ook zien waarom “genormaliseerd” niet mag worden opgevat als een op zichzelf staande garantie voor prestaties in gebruik: de voorgeschreven ontlaatstap maakt deel uit van de gespecificeerde toestand.
Leveringstoestand De gedocumenteerde metallurgische toestand waarin een product na zijn warmtebehandelingscyclus wordt geleverd.
De praktische regel is eenvoudig: gebruik brede definities om het metallurgische verschil te begrijpen en gebruik vervolgens de kwaliteit, productnorm, tekening, inkoopspecificatie of regelgeving om vast te stellen wat de termen vereisen. Gloeien legt doorgaans de nadruk op gecontroleerde afkoeling en verminderde hardheid; normaliseren legt doorgaans de nadruk op austenitiseren, gevolgd door afkoeling in lucht en een fijnere, gelijkmatigere structuur. De leveringstoestand is het gedocumenteerde resultaat en geen vervanging voor de volledige thermische voorgeschiedenis.
2. De ijzer-koolstofbasis: kritische temperaturen, austeniet en omzetting
Ferriet, perliet, cementiet en austeniet
Gloeien en normaliseren kunnen niet uitsluitend aan de hand van de temperatuur worden gedefinieerd, omdat de resultaten afhangen van de fasen die tijdens het verhitten aanwezig zijn en van de manier waarop deze fasen tijdens het afkoelen transformeren. Een bruikbaar uitgangsmodel is het ijzer-koolstoffasediagram, aangevuld met diagrammen voor continue-afkoeltransformatie (CCT) en tijd-temperatuur-transformatie (TTT). ASM’s Heat Treating of Steel en Metallurgy for the Non-Metallurgist gebruiken dit raamwerk om austenitiseren, afkoelsnelheid, korrelgrootte en uiteindelijke eigenschappen met elkaar in verband te brengen.
| Bestanddeel of toestand | Waarde of beschrijving |
|---|---|
| Koolstofoplosbaarheid van ferriet bij 727 °C | Ongeveer 0.022 wt% C |
| Eutectoïdesamenstelling van ongelegeerd koolstofstaal | Ongeveer 0.76–0.80 wt% C |
| Cementiet | Fe₃C |
| Kristalstructuur van austeniet | Vlakgecentreerd kubisch |
Terminologie voor ijzer en koolstof
- Ferriet
- De ruimtelijk gecentreerd kubische vorm van ijzer, met een relatief lage koolstofoplosbaarheid.
- Cementiet
- IJzercarbide, Fe₃C, dat hard en bros is.
- Perliet
- Een tweefasig aggregaat van ferriet en cementiet.
- Austeniet
- Vlakgecentreerd kubisch ijzer dat aanzienlijk meer koolstof kan oplossen dan ferriet.
Ferriet is de kubisch-lichaamsgecentreerde vorm van ijzer, gewoonlijk aangeduid als α-ferriet. Het kan slechts een kleine hoeveelheid koolstof oplossen. Bij 727 °C bedraagt de maximale evenwichtsoplosbaarheid van koolstof in ferriet bijvoorbeeld ongeveer 0,022 gew.% C; bij lagere temperaturen is deze nog kleiner. Ferriet is relatief zacht en ductiel, waardoor staal met een groot ferrietaandeel doorgaans een lage hardheid en een goede vervormbaarheid heeft.
Cementiet is ijzercarbide, Fe₃C. Het is hard en bros, en de verdeling ervan is even belangrijk als de totale hoeveelheid. Cementiet kan voorkomen als platen in perliet, als deeltjes in een gesferoidiseerde structuur of als continue netwerken aan voormalige austenietkorrelgrenzen. Deze vormen leiden niet tot dezelfde verspaanbaarheid, ductiliteit of breukkarakteristieken.

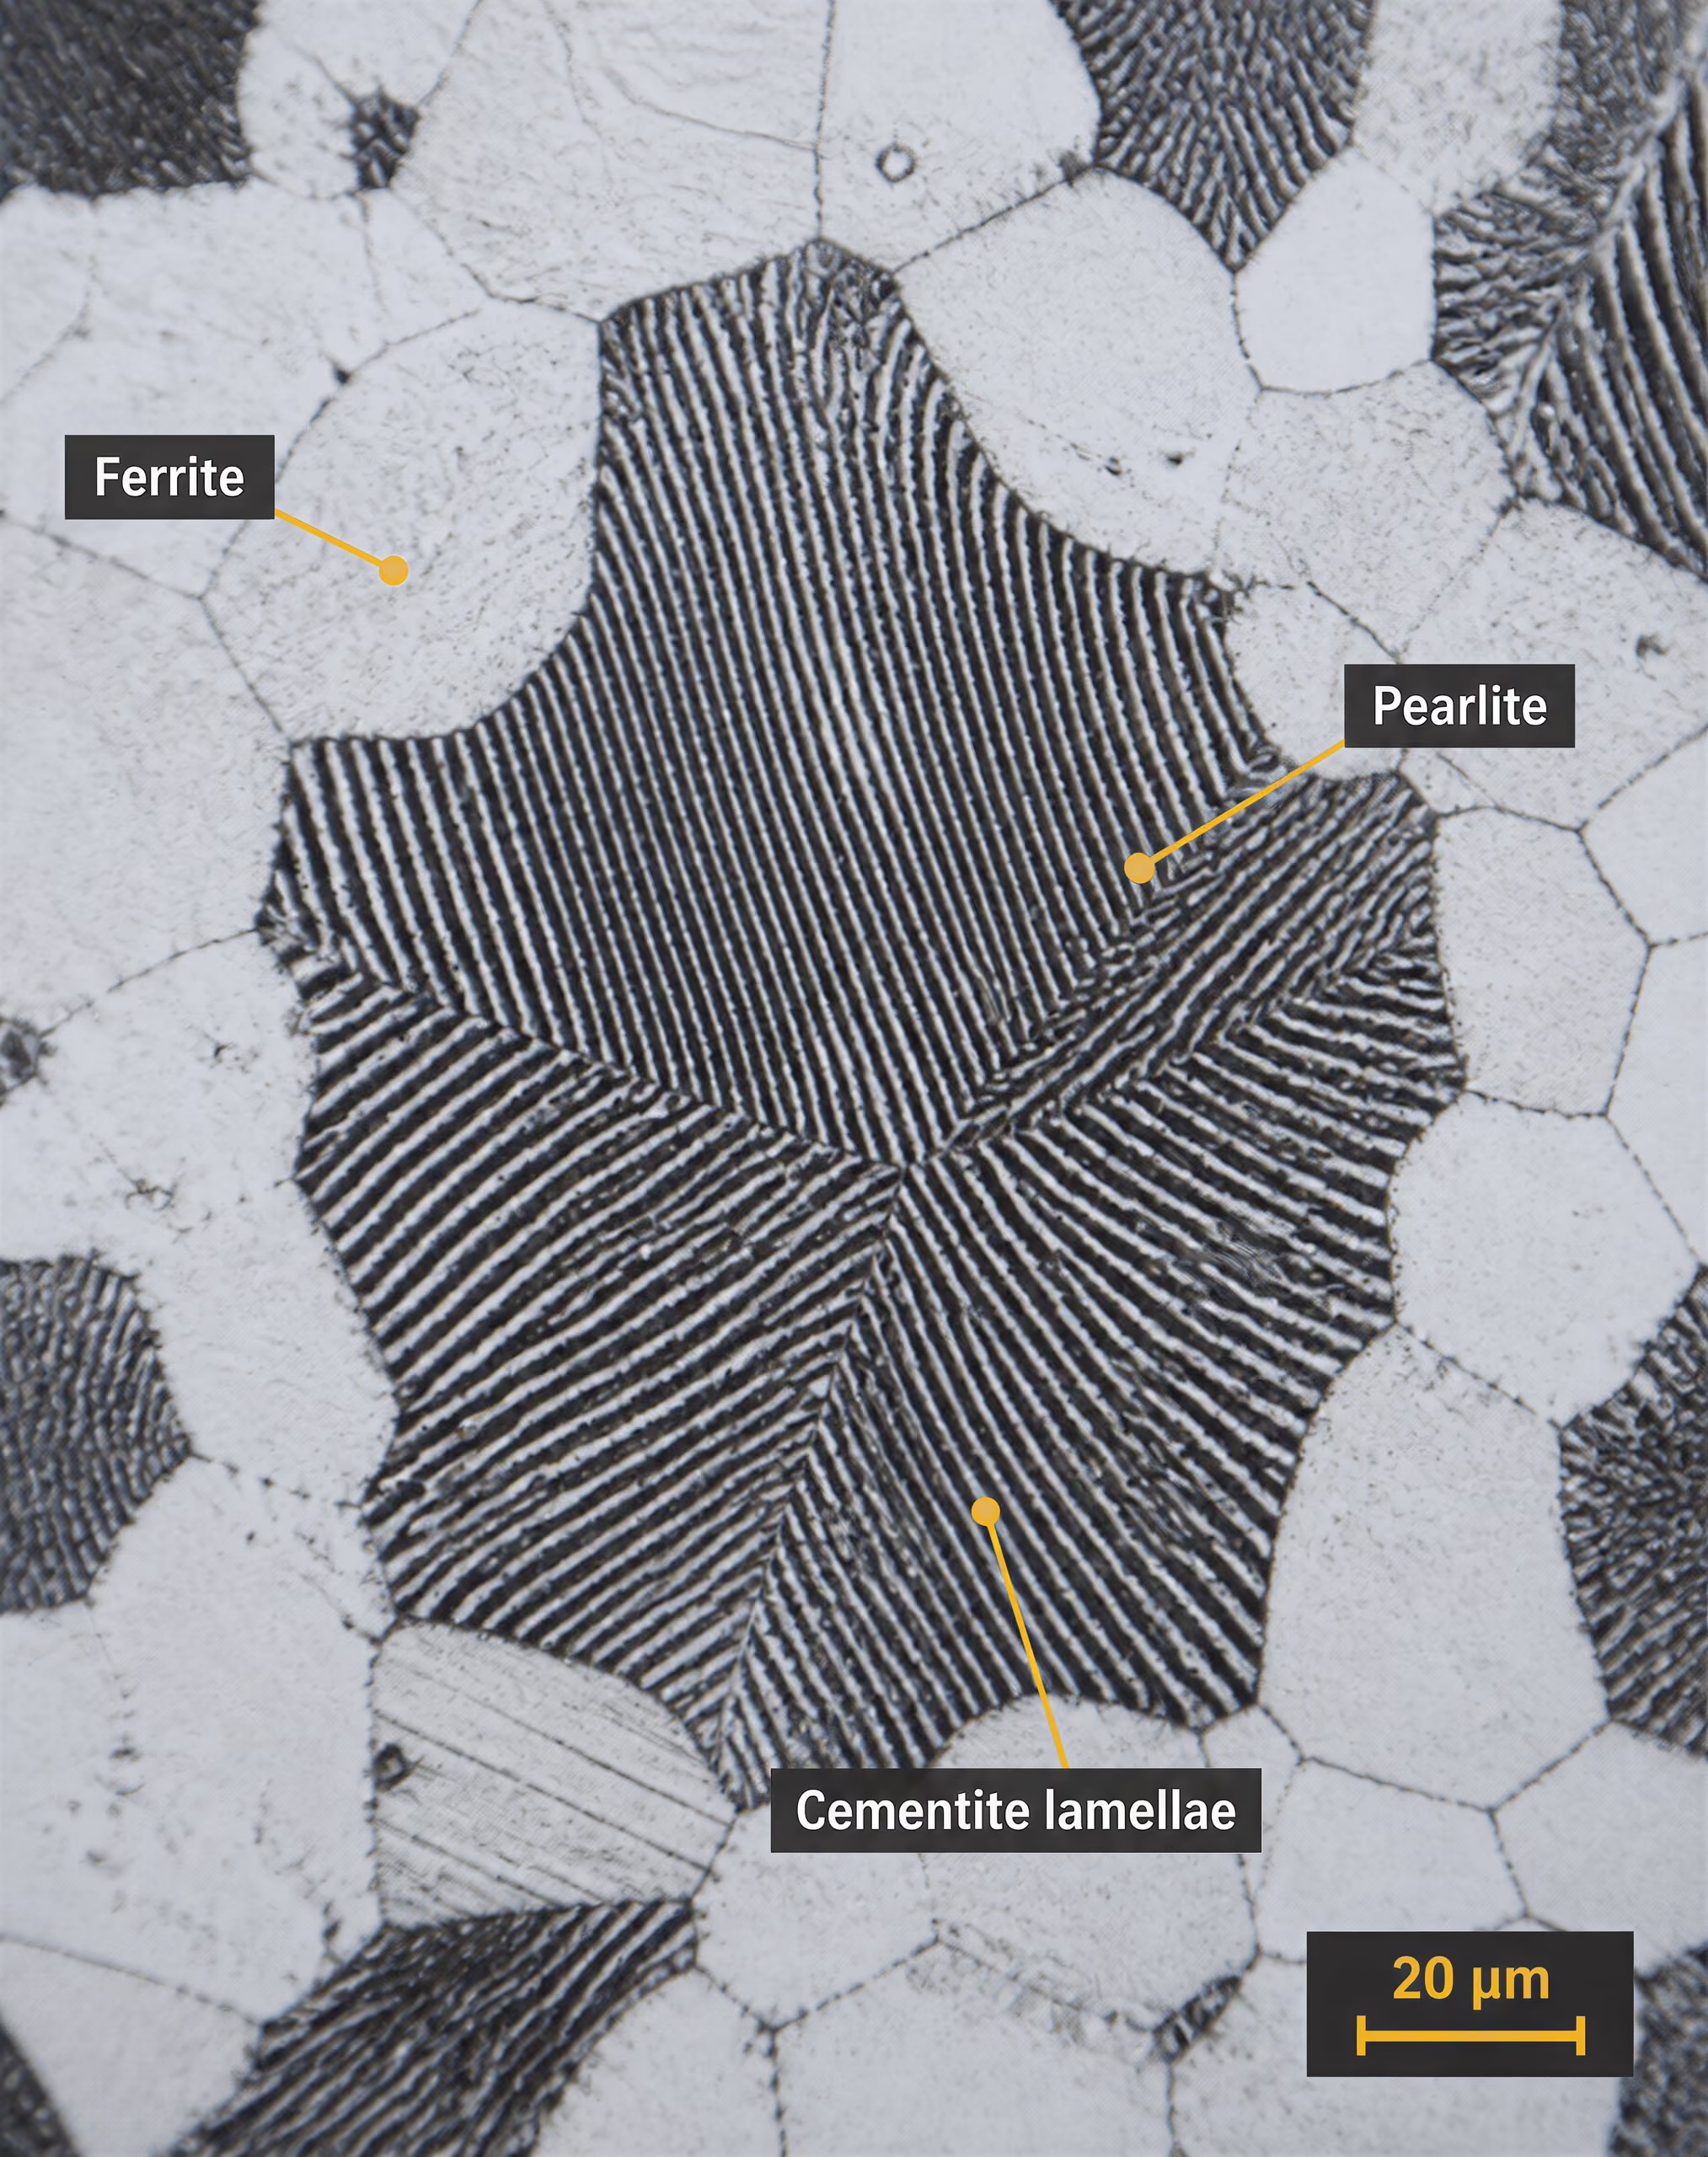
Perliet is geen afzonderlijke fase. Het is een tweefasig aggregaat van ferriet en cementiet, dat ontstaat wanneer austeniet tijdens relatief langzaam afkoelen door de eutectoïde temperatuur ontleedt. In ongelegeerd koolstofstaal bedraagt de eutectoïde samenstelling ongeveer 0,76–0,80 gew.% C, afhankelijk van de referentie en de vermelde evenwichtscondities. Perliet dat bij een hogere omzettingstemperatuur wordt gevormd, heeft een relatief grove afstand tussen de ferriet- en cementietplaten; omzetting bij een lagere temperatuur produceert fijner perliet, dat sterker en harder is.
Austeniet, aangeduid als γ, is kubisch-vlakgecentreerd ijzer dat aanzienlijk meer koolstof kan oplossen dan ferriet. Deze grotere oplosbaarheid is de reden waarom verhitten tot in het austenietgebied centraal staat bij normaliseren en volledig gloeien. Tijdens het austenitiseren komen koolstof en veel legeringselementen geheel of gedeeltelijk in oplossing. Tijdens het afkoelen verandert deze oververzadigde vaste oplossing in ferriet, perliet, bainiet, martensiet of mengsels van deze producten, afhankelijk van de samenstelling, de doorsnedegrootte en het verloop door het transformatiegebied.
Diagram van de omzetting bij continu afkoelen Een diagram dat laat zien wanneer austeniet begint en ophoudt om te zetten bij vastgelegde continue afkoelsnelheden.
Het afkoelverloop is doorslaggevend. Langzaam afkoelen in de oven geeft koolstofatomen tijd om te diffunderen, waardoor bij veel hypoeutectoïde staalsoorten ferriet en grof perliet worden bevorderd. Afkoelen aan de lucht na normaliseren voert warmte sneller af en produceert doorgaans fijner ferriet-perliet dan volledig gloeien. Een voldoende snelle afschrikking onderdrukt diffusieve omzetting en kan martensiet vormen, terwijl een gemiddelde snelheid bainiet kan produceren. Daarom is “warmtebehandeling voor verzachting” een ontoereikende beschrijving van elke cyclus die gloeien wordt genoemd.
De onderste en bovenste kritische bereiken
De onderste kritische temperatuur wordt tijdens het verhitten gewoonlijk aangeduid als Ac1: de temperatuur waarbij in een bepaald staal onder een gespecificeerde verhittingsconditie voor het eerst austeniet begint te vormen. Tijdens het afkoelen wordt de overeenkomstige begintemperatuur gewoonlijk geschreven als Ar1. Deze temperaturen zijn niet noodzakelijk gelijk. Verhittings- en afkoelsnelheden, de voorafgaande microstructuur, legeringselementen en thermische vertraging verschuiven de waargenomen transformatietemperaturen. Ac1 is dus een temperatuur waarop een transformatie begint, en geen universele oveninstelling.
De bovenste kritische temperatuur hangt af van het koolstofgehalte. Voor hypoeutectoïde staalsoorten is Ac3 de temperatuur waarbij de omzetting naar austeniet tijdens het verhitten is voltooid. Tussen Ac1 en Ac3 bestaan ferriet en austeniet naast elkaar. Boven Ac3 is de structuur nominaal austenitisch, hoewel nog voldoende tijd nodig is om koolstof en legeringselementen te verdelen en om de doorsnede op temperatuur te laten komen.
Voor hypereutectoïde staalsoorten wordt de relevante bovenste grens vaak aangeduid als Acm in plaats van Ac3. Tussen Ac1 en Acm bestaat austeniet naast pro-eutectoïd cementiet. Verhitten boven Acm lost dit cementiet op, afhankelijk van de tijd, de deeltjesgrootte en de effecten van legeringselementen. Wanneer de vereiste oplostemperatuur te sterk wordt overschreden, kan dit korrelgroei van het austeniet bevorderen, waardoor de taaiheid kan afnemen, zelfs wanneer hardheid en treksterkte aanvaardbaar lijken.
De uitdrukking “kritisch bereik” verwijst daarom naar een zone en niet naar één vast punt. De circulaire van het National Bureau of Standards uit 1935 beschreef procesgloeien als verhitten tot onder of nabij het onderste kritische temperatuurbereik, terwijl normaliseren werd beschreven als verhitten tot ongeveer 100 °F boven het kritische bereik, gevolgd door afkoelen in stilstaande lucht. Deze beschrijvingen zijn nuttige historische onderscheidingen, maar vervangen niet de specifieke eisen voor de staalsoort in een moderne materiaalspecificatie of warmtebehandelingsprocedure.
Verhitten door Ac1 verandert de faseverhouding: koolstofrijke gebieden van de oorspronkelijke ferriet-carbidestructuur beginnen om te zetten in austeniet. Verder verhitten richting Ac3 of Acm voltooit de beoogde transformatie en kan carbiden oplossen. Bij volledig gloeien wordt het staal normaal gesproken geaustenitiseerd en vervolgens langzaam afgekoeld, vaak in een oven, om een grove, relatief zachte omzettingsstructuur te bevorderen. Bij normaliseren wordt het staal eveneens geaustenitiseerd, maar het werkstuk wordt uit de oven gehaald en in stilstaande of bewegende lucht afgekoeld. De snellere afkoeling produceert fijnere korrels en een andere ferriet-perlietverhouding.
De temperatuur moet worden afgestemd op de staalsoort en de toestand. Bodycote rapporteerde in 2024 dat normaliseren ongeveer 800–920 °C omvat, waarbij nieuwe austenietkorrels worden gevormd voordat vrije afkoeling in lucht of gas plaatsvindt. Dit brede interval kan niet zonder onderscheid worden toegepast. Een laboratoriumreferentie van MIT uit 2007 geeft voor het normaliseren van AISI 4140 ongeveer 850–875 °C, gevolgd door een houdtijd om de temperatuur te egaliseren en door afkoelen aan de lucht. AISI 4140 is gelegeerd staal dat chroom en molybdeen bevat; de behandeling ervan kan daarom niet worden afgeleid van een cyclus voor ongelegeerd laagkoolstofstaal.
Waarom het koolstofgehalte en legeringselementen de cyclus veranderen
Koolstof verandert zowel de kritische temperaturen als de producten die tijdens het afkoelen ontstaan. In hypoeutectoïd staal, met minder koolstof dan het eutectoïde gehalte, vormt ferriet zich tijdens het afkoelen eerst uit austeniet; het resterende austeniet verandert vervolgens in perliet. Naarmate het koolstofgehalte de eutectoïde samenstelling benadert, neemt het perlietaandeel toe en neemt de hoeveelheid pro-eutectoïd ferriet af. In hypereutectoïd staal vormt cementiet zich vóór het perliet. Door buitensporig hoge austenitiseertemperaturen kan meer cementiet oplossen dan bedoeld, waardoor grofkorrelig, koolstofrijk austeniet achterblijft dat in een hardere structuur transformeert.
Mangaan verlaagt de eutectoïde transformatietemperatuur en verhoogt de hardbaarheid. Het vertraagt de vorming van ferriet en perliet, waardoor deze reacties bij een lagere afkoelsnelheid kunnen worden omzeild dan bij ongelegeerd koolstofstaal nodig zou zijn. Chroom heeft een vergelijkbaar effect op de hardbaarheid en vormt stabiele carbiden; het kan de transformatie vertragen en een langere of hetere austenitisering vereisen om het gewenste aandeel carbiden op te lossen. Molybdeen vertraagt perlitische en bainitische reacties sterk, verhoogt de weerstand tegen verweking tijdens het ontlaten en is vooral belangrijk in staalsoorten zoals AISI 4140.
Nikkel verlaagt doorgaans de transformatietemperaturen en verhoogt de hardbaarheid zonder hetzelfde type carbidenetwerk te vormen dat met chroom wordt geassocieerd. Het stabiliseert austeniet en verbetert de taaiheid, vooral bij lage temperaturen. Silicium verhoogt de activiteit van koolstof in ferriet en wordt in bepaalde legeringssystemen vaak gebruikt om de vorming van cementiet te onderdrukken, terwijl het ook de temperaturen en kinetiek van de transformatie beïnvloedt. Vanadium, niobium en titanium vormen stabiele carbonitriden. Deze deeltjes kunnen austenietkorrelgrenzen vastzetten en korrelgroei beperken, maar voor gedeeltelijke oplossing ervan kunnen hogere temperaturen of langere houdtijden nodig zijn.
Legeringselementen veranderen ook de betekenis van “afkoelen aan de lucht”. Een dunne laagkoolstofdoorsnede kan in lucht grotendeels in ferriet en perliet transformeren, terwijl in het midden van een dikke doorsnede van gelegeerd staal met een hoge hardbaarheid bainiet of martensiet kan ontstaan. Oppervlakteschilfers, de ovenatmosfeer, de plaatsing van de lading, agitatie en de doorsnededikte veranderen de werkelijke afkoelcurve. CCT-diagrammen zijn daarom nuttiger dan een nominale behandelingsaanduiding bij het voorspellen van de uiteindelijke structuur.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Daarom maakt de behandelingstoestand deel uit van de materiaalaanduiding. ISO 683-1:2016 vermeldt niet-gelegeerde warmtebehandelbare staalsoorten in toestanden waaronder genormaliseerd en genormaliseerd-en-ontlaten; de toestand is niet slechts een werkplaatssynoniem voor “verzacht”. ASTM A941-16 verschaft algemene terminologie, maar stelt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie. Een toepasselijke productnorm, staalsoortaanduiding, doorsnedegrootte, voorafgaande toestand en gespecificeerde ovenpraktijk moeten de cyclus bepalen. Zelfs veiligheidskritische voorschriften laten dit onderscheid zien: 49 CFR § 179.500-6 specificeert voor bepaalde behandelingen van tankstaal gloeien of normaliseren gevolgd door ontlaten, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. De thermische voorgeschiedenis maakt deel uit van de technische eis.
3. Wat het uitgloeien van staal in de praktijk betekent
Uitgloeien is geen vast verwarmings- en afkoelschema. Het is een reeks behandelingen die worden gekozen om de hardheid, ductiliteit, restspanning, carbidevorm, korrelstructuur of transformatieproducten te veranderen. De benaming alleen is daarom onvolledig. Een specificatie of procedure moet de staalsoort, de uitgangstoestand, de doeltemperatuur, de houdtijd, de afkoelmethode en de vereiste eind eigenschappen vermelden.
De terminologie hangt ook af van het toepasselijke document. ASTM A941-16 bevat algemene terminologie voor staal, roestvast staal, verwante legeringen en ferro legeringen, maar bepaalt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke definitie in de algemene terminologienorm. Die nuancering is van belang omdat “gegloeid”, “procesgegloeid”, “volledig gegloeid” en “spanningsarm gegloeid” in productnormen en fabricageprocedures verschillende toestanden kunnen aanduiden.
Bij uitgloeien wordt doorgaans gestreefd naar een zachtere, ductielere of dimensionaal stabielere toestand dan die van het uitgangsmateriaal. Normaliseren is iets anders. Daarbij vindt gewoonlijk austenitisering plaats, gevolgd door afkoeling in stilstaande of bewegende lucht, waardoor een fijnere en minder evenwichtsachtige structuur ontstaat dan bij conventionele afkoeling in de oven. Het onderscheid is niet louter cosmetisch: het afkoeltraject bepaalt welke transformatieproducten worden gevormd wanneer austeniet ontleedt.
Procesgloeien tegenover volledig gloeien
| Behandeling | Omzettingsgebied | Hoofddoel |
|---|---|---|
| Procesgloeien | Onder of nabij het lagere kritische-temperatuurbereik | Ductiliteit herstellen na koudvervorming |
| Volledig gloeien | Tot in het austenietgebied | Hardheid verlagen en een zachte omzettingsstructuur vormen |
| Bolvormig gloeien | Subkritische of cyclische behandeling rond Ac1 | Afgeronde carbidepartikels vormen voor verspaning of vervorming |
| Spanningsarm gloeien | Normaal onder Ac1 | Restspanning verminderen zonder volledige austenitisering |
Procesgloeien wordt over het algemeen uitgevoerd beneden of nabij het gebied van de lagere kritische temperatuur. Het National Bureau of Standards beschreef dit in 1935 als het verhitten van een legering op ijzerbasis tot beneden of nabij dat gebied. In de praktijk wordt deze behandeling vooral geassocieerd met plaat, band, draad en andere producten van laagkoolstofstaal die tijdens koudvervorming een hoge dislocatiedichtheid en verminderde ductiliteit hebben gekregen.
Het staal wordt voldoende verhit voor herstel en, wanneer temperatuur en tijd dit toelaten, voor herkristallisatie, maar wordt gewoonlijk niet volledig in austeniet omgezet. Herstel herschikt bepaalde roosterdefecten en vermindert restspanning. Bij herkristallisatie worden de vervormde ferrietkorrels vervangen door nieuwe, relatief spanningsvrije korrels. Het resultaat is een lagere vloeigrens en hardheid, met een verbeterde rek voor een daaropvolgende vervormingsbewerking. De exacte temperatuur is afhankelijk van de staalsoort; een schema voor koudgewalst laagkoolstofstaal kan niet zonder meer veilig worden toegepast op gelegeerd middel-koolstofstaal of een roestvast staal.
De verblijftijd op temperatuur is belangrijk. Een korte houdtijd kan een deel van de toestand na koudvervorming opheffen, terwijl een aanzienlijke mate van vervorming behouden blijft. Een langere houdtijd kan grotere herkristalliseerde korrels, oxidatie aan het oppervlak of ongewenste maatveranderingen veroorzaken. Ook banddikte, spoelgeometrie, ovenatmosfeer en gelijkmatigheid van de verwarming beïnvloeden het resultaat. “Procesgegloeid” mag daarom niet worden beschouwd als een synoniem voor volledig zachtgegloeid.
Volledig gloeien volgt een ander transformatiepad. Het staal wordt verhit tot in het austenietgebied, daar gehouden totdat de doorsnede een voldoende gelijkmatige temperatuur heeft bereikt, en vervolgens langzaam afgekoeld, gewoonlijk in de oven. Voor een hypoeutectoïde koolstofstaalsoort of laaggelegeerde staalsoort ligt de behandelingstemperatuur doorgaans boven de bovenste kritische temperatuur, Ac3, zodat ferriet en perliet vóór het afkoelen in austeniet transformeren. Voor een hypereutectoïde staalsoort ligt de gekozen temperatuur gewoonlijk boven Ac1 maar beneden Acm, waardoor de perlietmatrix austenitiseert en overmatige oplossing en korrelgroei worden beperkt. Dit zijn procesbeschrijvingen en geen universele instelwaarden.
Tijdens het afkoelen in de oven transformeert austeniet bij een relatief geringe onderkoeling in ferriet en perliet, vaak met betrekkelijk grove perlietkolonies en een relatief zachte structuur. Volledig gloeien kan de hardheid verlagen, de verspaningsbaarheid van geschikte staalsoorten verbeteren en de gevolgen van eerdere warmvervorming of het smeden verminderen. Het garandeert niet voor iedere staalsoort de laagst mogelijke hardheid. Legeringselementen zoals chroom, molybdeen, mangaan en nikkel verschuiven de transformatietemperaturen en vertragen de transformatiekennetiek; voor sommige gelegeerde staalsoorten kan een aangepast gloeiproces of een afzonderlijke isotherme behandeling nodig zijn.
Normaliseren gebruikt voor geschikte staalsoorten doorgaans ongeveer 800–920 °C, gevolgd door vrije afkoeling in lucht of gas. Limited evidence
Normaliseren laat zien waarom de termen niet onderling uitwisselbaar zijn. Ook hierbij wordt het staal geaustenitiseerd, maar vervolgens wordt het in lucht of gas afgekoeld in plaats van in een afkoelende oven te blijven. De beschrijving van Bodycote uit 2024 vermeldt voor daarvoor geschikte staalsoorten een normalisatietraject van ongeveer 800–920 °C, gevolgd door vrije afkoeling in lucht of gas. Voor 4140 specificeert een laboratoriumreferentie van MIT ongeveer 850–875 °C, een houdtijd om de temperatuur te egaliseren en afkoeling aan de lucht tot kamertemperatuur. Deze waarden gelden voor het genoemde materiaal en de genoemde procedure, niet voor elk staal dat onder elke specificatie “4140” wordt genoemd.
Afkoeling aan de lucht voert warmte sneller af dan gecontroleerde afkoeling in de oven. De resulterende ferriet-perlietstructuur is doorgaans fijner, met een hogere sterkte en hardheid dan een volledig gegloeide structuur. Normaliseren kan een grove, door smeden of gieten ontstane korrelstructuur verfijnen en de structurele uniformiteit verbeteren, maar kan in vergelijking met afkoeling in de oven meer vervorming of restspanning veroorzaken. ISO 683-1:2016 vermeldt genormaliseerde en genormaliseerde en ontlaten leveringstoestanden voor niet-gelegeerde thermisch hardbare staalsoorten. Dit bevestigt dat de behandelingstoestand deel uitmaakt van de gespecificeerde toestand van het product en niet slechts een beschrijving uit de werkplaats is.
Subkritisch gloeien, bolvormig gloeien en spanningsarm gloeien
Subkritisch gloeien wordt uitgevoerd beneden Ac1, zodat er geen volledige austenitisering plaatsvindt. Afhankelijk van de staalsoort en de cyclus kan het herstel, herkristallisatie, vergroving van carbiden of vermindering van de hardheid bevorderen zonder een nieuwe austenietkorrelstructuur te vormen. Daarmee onderscheidt deze behandeling zich van volledig gloeien, ook wanneer beide behandelingen bedoeld zijn om de ductiliteit of het verspaningsgedrag te verbeteren.
Bolvormig gloeien is een specifiekere subkritische of cyclische behandeling. Daarbij wordt lamellair cementiet in perliet omgezet in afgeronde of bolvormige carbide deeltjes die in ferriet zijn verdeeld. Bij ongelegeerde koolstofstaalsoorten en gelegeerde gereedschapsstaalsoorten vermindert deze morfologie de weerstand tegen snijden en verbetert zij de koudvervormbaarheid in vergelijking met een fijne perlietstructuur. De behandeling wordt vaak toegepast vóór het verspanen of vóór een latere hardingsbewerking, vooral bij staalsoorten met een hoger koolstofgehalte waarin perliet of cementietnetwerken het snijden bemoeilijken.
Factoren die bolvormig gloeien beïnvloeden
- Temperatuur De cyclus kan net onder Ac1 blijven of herhaaldelijk door Ac1 worden gevoerd.
- Voorafgaande toestand Koolstofgehalte, legeringstoevoegingen, smeedgeschiedenis en carbideverdeling beïnvloeden het resultaat.
- Tijd Een ontoereikende tijd kan lamellair carbide achterlaten; te lange blootstelling kan te veel carbide oplossen.
- Verificatie Metallografisch onderzoek kan nodig zijn, omdat hardheid alleen geen afdoende bolvorming van het carbide bewijst.
Bij een cyclus voor bolvormig gloeien kan het materiaal gedurende langere tijd net beneden Ac1 worden gehouden, herhaaldelijk door Ac1 worden gecycled, of worden verwarmd in combinatie met zeer langzame afkoeling door het transformatiegebied. De geschikte methode hangt af van het koolstofgehalte, de toegevoegde carbidevormende legeringselementen, de voorgeschiedenis van het smeden en de vereiste carbideverdeling. Een te hoge temperatuur kan te veel carbide oplossen en een minder bruikbare structuur veroorzaken; een te korte behandeltijd kan lamellaire carbiden laten achterblijven. Een hardheidswaarde op zichzelf bewijst niet dat de bolvormgeving toereikend is. Metallografisch onderzoek kan noodzakelijk zijn.
Spanningsarm gloeien heeft een ander doel. Het vermindert restspanningen die zijn ontstaan door lassen, verspanen, koudvervormen, ongelijkmatige afkoeling of fabricage, zonder de volledige doorsnede opzettelijk in austeniet om te zetten. De behandeling ligt gewoonlijk beneden Ac1, met een houdtijd die lang genoeg is voor thermische egalisatie en spanningsrelaxatie, gevolgd door gecontroleerde afkoeling om het opnieuw ontstaan van spanning te beperken. De hardheid kan hierdoor slechts weinig veranderen. Dat de behandeling “gloeien” wordt genoemd, maakt haar nog geen verzachtende behandeling in dezelfde betekenis als volledig gloeien.
Bij spanningsarm gloeien moet ook rekening worden gehouden met beperkingen die voortvloeien uit het gebruik. Een gelast onderdeel kan plaatselijke microstructuren, waterstof of metallurgische reacties bevatten die niet eenvoudig door een houdtijd bij lage temperatuur worden verwijderd. In sommige toepassingen schrijft de toepasselijke norm een volledige behandelingsvolgorde voor. Zo beschrijft 49 CFR § 179.500-6 bepaalde behandelingen van stalen tanks als gloeien of normaliseren, gevolgd door ontlaten, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. Deze veiligheidskritische eis kan niet worden vervangen door een algemene instructie om het materiaal te “gloeien”.
Afkoeling in de oven en beheersing van de transformatiesnelheid
Conventioneel gloeien is afhankelijk van gecontroleerde afkoeling, omdat de transformatiesnelheid zowel de structuur als de eigenschappen bepaalt. Na austenitisering moet het staal langzaam genoeg door het kritische temperatuurbereik gaan om ferriet en perliet te vormen, en niet martensiet of een overmatige hoeveelheid bainiet. Afkoeling in de oven is gebruikelijk omdat de oven de afkoelsnelheid kan verlagen en temperatuurgradiënten tussen het oppervlak en de kern kan beperken.
De oven wordt niet zonder meer uitgeschakeld. Grote doorsneden kunnen op een tussentemperatuur worden gehouden, volgens een geprogrammeerd regime worden afgekoeld of pas worden verwijderd nadat de kern door het transformatiegebied is gegaan. Wanneer het oppervlak ver op de kern vooruitloopt in afkoeling, kan differentiële contractie vervorming en restspanning veroorzaken. Doorsnedeafmetingen, beladingsdichtheid, ovencirculatie, emissiviteit en atmosfeer beïnvloeden allemaal de werkelijke thermische geschiedenis. Twee onderdelen die op dezelfde oventemperatuur worden ingesteld, kunnen verschillende afkoelsnelheden ondervinden.
Bij gelegeerde staalsoorten is deze beheersing veeleisender. Mangaan, chroom, molybdeen en nikkel kunnen perliet- en bainietreacties vertragen. Daardoor kan een afkoelsnelheid die bij ongelegeerd koolstofstaal een zachte ferriet-perlietstructuur oplevert, bij een gelegeerde staalsoort hardere transformatieproducten vormen. Eerdere koudvervorming verandert de opgeslagen energie en het herkristallisatiegedrag; eerder smeden verandert de korrelgrootte en de carbideverdeling. De vereiste hardheid, verspaningsbaarheid, ductiliteit, maatstabiliteit en latere hardingsrespons moeten daarom worden vastgelegd voordat de cyclus wordt gekozen.
De centrale praktische regel is eenvoudig: identificeer de staalsoort en de uitgangstoestand, bepaal de relevante kritische temperaturen, verwarm gelijkmatig en beheers de afkoeling door het transformatiegebied. “Gegloeid” heeft alleen betekenis wanneer de thermische geschiedenis achter die aanduiding bekend is.
4. Wat normaliseren van staal in de praktijk betekent
Normaliseren is een gedefinieerde thermische behandeling, geen losse synoniem voor “verzachten”. De volgorde is als volgt: het staal wordt tot in het austenietgebied verwarmd, lang genoeg op temperatuur gehouden zodat de vereiste doorsnede de temperatuur bereikt, en vervolgens vrij gekoeld in stilstaande of bewegende lucht of gas. Het werkstuk wordt niet in een uitgeschakelde oven gelaten om een bewust langzaam afkoeltraject te volgen. Dat verschil verandert het transformatiepad, de resulterende korrelstructuur, de hardheid en de toestand van de restspanningen.
De terminologie moet ook worden gekoppeld aan het toepasselijke normdocument. ASTM A941-16 is de algemene terminologische referentie voor staal, roestvast staal, aanverwante legeringen en ferrolegeringen, maar stelt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke definitie in de algemene terminologienorm. Productnormen zijn daarom doorslaggevend wanneer hun formulering afwijkt. ISO 683-1:2016 noemt bijvoorbeeld niet-gelegeerde warmtebehandelbare staalsoorten die worden geleverd in toestanden waaronder “genormaliseerd” en “genormaliseerd en ontlaten”. Deze aanduidingen beschrijven een materiaaltoestand, niet slechts de intentie van de ovenoperator.
Austenitiseren gevolgd door koeling in lucht of gas
Tijdens het normaliseren wordt het staal boven het relevante kritische transformatiebereik verwarmd, zodat het aanwezige ferriet, perliet, bainiet of andere bestanddelen in hoofdzaak transformeren tot austeniet. Austeniet is de kubisch vlakgecentreerde vaste oplossing van koolstof in ijzer. Door het verwarmen lossen ook bepaalde carbiden op en wordt een groot deel van de structurele voorgeschiedenis die door eerder walsen, smeden, gieten of ongelijkmatige afkoeling is ontstaan, uitgewist, hoewel de mate daarvan sterk afhangt van de legeringssamenstelling en de temperatuur.
De vereiste temperatuur is afhankelijk van de staalsoort. Bodycote noemt ongeveer 800–920 °C als algemene beschrijving van de normaliseerpraktijk, maar dat bereik is een voorbeeld en geen universeel voorschrift. Een ongelegeerd koolstofstaal, een laaggelegeerd staal met chroom of molybdeen en een microgelegeerde kwaliteit hebben niet dezelfde kritische temperaturen of vereisten voor het oplossen van carbiden. Ook de doorsnededikte, de nauwkeurigheid van de oven, de voorafgaande microstructuur, de atmosfeer en de toepasselijke materiaalspecificatie zijn van belang. Overmatige verhitting kan even schadelijk zijn als onvoldoende verhitting.
Een bruikbare laboratoriumreferentie voor AISI/SAE 4140 vermeldt ongeveer 850–875 °C voor normaliseren, gevolgd door een houdtijd voor temperatuurverevening en luchtkoeling tot kamertemperatuur (MIT, 2007). Dat bereik kan niet zonder meer worden overgenomen voor 1045, 8620, roestvast staal of een kwaliteit voor drukvaten. De juiste instelwaarde wordt gewoonlijk vastgesteld aan de hand van de specificatie van de staalsoort, een goedgekeurde warmtebehandelingsprocedure of gevalideerde ovenpraktijk.

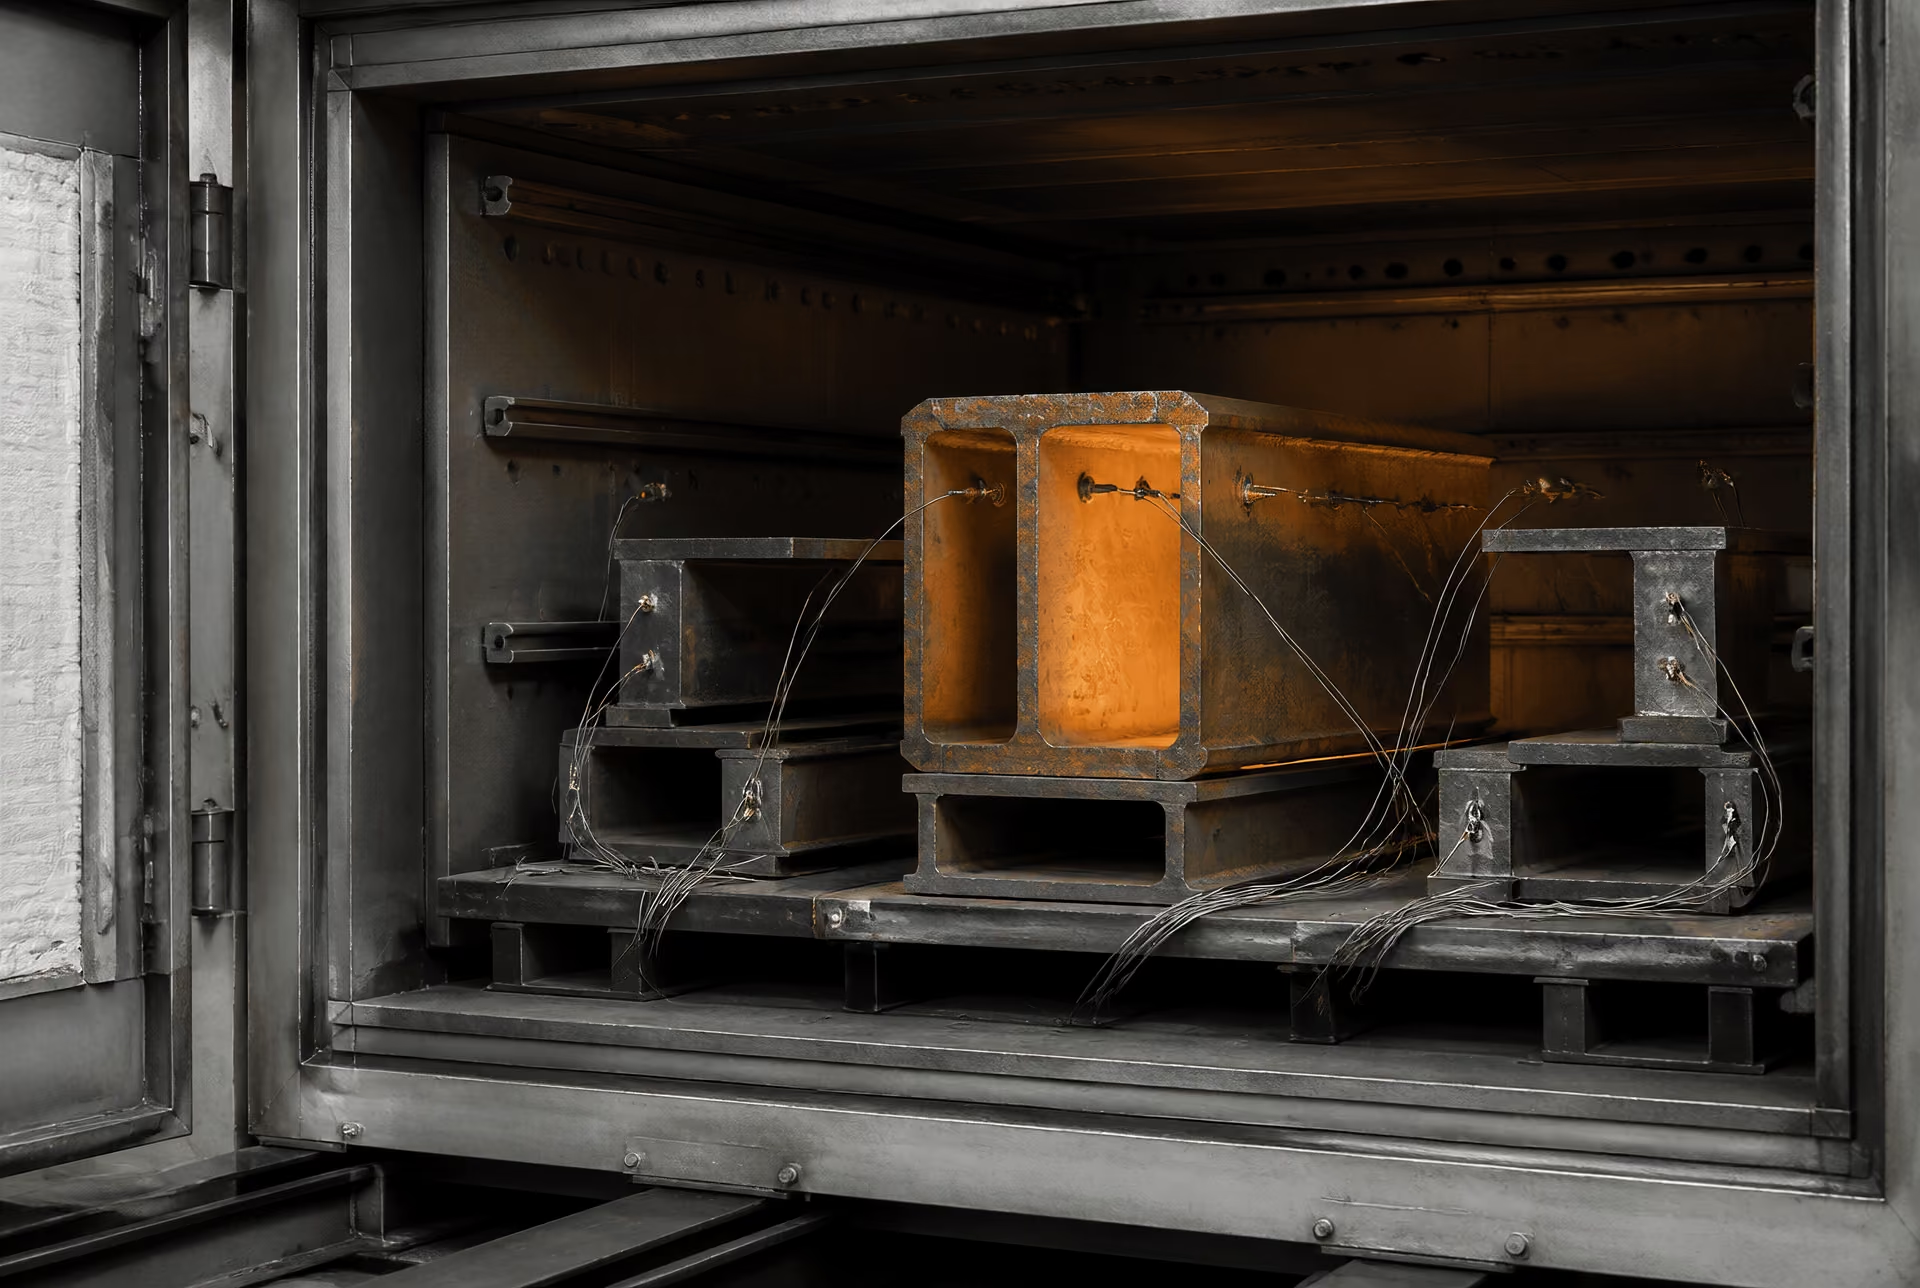
De houdtijd zorgt ervoor dat het midden van het onderdeel de doeltemperatuur kan benaderen en geeft de austenitiseringsreactie de tijd om zich te voltrekken. Een dun proefstuk kan snel verevenen; een zwaar smeedstuk vereist aanzienlijk meer tijd. De houdtijd is daarom geen universeel aantal minuten per millimeter, los gezien van de ovenbelasting en temperatuurmetingen. De behandeling moet het beoogde austeniet vormen zonder onnodige korrelgroei toe te staan.
De afkoeling begint wanneer het staal de oven verlaat of wanneer geforceerde circulatie start. “Luchtkoeling” kan betrekking hebben op stilstaande omgevingslucht, bewegende lucht of een gecontroleerde gasstroom, en deze omstandigheden zijn metallurgisch niet identiek. Een grote doorsnede koelt in de kern langzamer af dan aan het oppervlak. Een kleine doorsnede kan snel genoeg afkoelen om een aanzienlijk fijnere ferriet-perlietstructuur te vormen. Legeringselementen die de vorming van perliet of bainiet vertragen, kunnen het resultaat eveneens beïnvloeden; voor sommige kwaliteiten kan een voorgeschreven afkoelsnelheid of een daaropvolgende ontlaatbehandeling vereist zijn.
Wanneer het austeniet door het transformatiebereik afkoelt, herverdeelt de koolstof zich en vormen zich nieuwe bestanddelen. In veel genormaliseerde laag- en middelkoolstofstalen is het gebruikelijke product een mengsel van ferriet en perliet, waarbij de verhoudingen worden bepaald door het koolstofgehalte en de afkoelsnelheid. De luchtgekoelde structuur is over het algemeen fijner en harder dan de overeenkomstige in de oven gekoelde gegloeide structuur. Stalen met een hoger koolstofgehalte of met legeringselementen kunnen andere verhoudingen van perliet, bainiet of andere transformatieproducten vormen. “Genormaliseerd” garandeert dus geen universele microstructuur.
Het National Bureau of Standards beschreef normaliseren in 1935 als verwarmen tot ongeveer 100 °F boven het kritische bereik en vervolgens koelen in stilstaande lucht. Die historische beschrijving vat het essentiële verschil met procesgloeien goed samen; dit werd uitgevoerd beneden of nabij het lagere kritische temperatuurbereik. Moderne specificaties verfijnen de details per staalsoort, maar de centrale volgorde blijft herkenbaar: austenitiseren en vervolgens vrij koelen in plaats van een afkoelschema in de oven op te leggen.
Rekristallisatie, korrelverfijning en structurele homogenisering
Normaliseren kan een vervormde of ongelijkmatige voorafgaande structuur vervangen door een nieuwe populatie austenietkorrels. In een gesmeed of gewalst onderdeel zijn korrels uitgerekt, zijn dislocaties ingebracht en is richtingsafhankelijkheid ontstaan. Zodra het staal het austenietgebied bereikt, kunnen herstel- en rekristallisatiegerelateerde processen een groot deel van die vervormingsstructuur verwijderen. Nieuwe austenietkorrels kiemen en groeien, waarna tijdens het afkoelen een transformatie optreedt waarbij ferriet en perliet worden gevormd die samenhangen met deze voorafgaande austenietkorrels.
Daarom wordt normaliseren vaak beschreven als een korrelverfijnende behandeling. Die formulering vereist nuancering. De behandeling garandeert geen verfijning enkel omdat de oven een hoge temperatuur heeft bereikt. De austenietkorrelgrootte hangt af van de uitgangsstructuur, de piektemperatuur, de houdtijd, de verwarmingssnelheid, de legeringstoevoegingen en de afkoelomstandigheden. Een gematigde austenitiseringsbehandeling kan een gelijkmatigere en fijnere structuur opleveren dan de structuur die van een smeedbewerking is overgeërfd. Een langdurige inweekbehandeling ruim boven de vereiste temperatuur kan daarentegen grof austeniet veroorzaken, waarna ook de getransformeerde ferriet-perlietstructuur relatief grof is.
De behandeling kan ook de structurele niet-uniformiteit verminderen. Gegoten staal kan segregatie, grove dendritische gebieden en plaatselijk verschillende faseverdelingen bevatten. Smeden en walsen kunnen banding, langgerekte korrels of variaties in vervorming en temperatuur achterlaten. Normaliseren bevordert vóór het afkoelen een meer uniforme austeniettoestand, terwijl diffusie en transformatie een deel van het zichtbare contrast tussen deze gebieden verminderen. Het wist ernstige chemische segregatie niet uit en herstelt geen scheuren. Evenmin maakt het elke locatie in een groot onderdeel identiek, omdat het oppervlak en de kern nog steeds verschillende afkoelsnelheden ondervinden.
De resulterende verfijning beïnvloedt de technische eigenschappen. Een uniformere ferriet-perlietverdeling kan de consistentie van de hardheid en de trekrespons verbeteren, richtingsafhankelijke variatie verminderen en een beter voorspelbare uitgangstoestand voor verspaning of latere harding opleveren. Normaliseren kan ook een deel van de restspanningen verminderen, maar mag niet worden beschouwd als een specifieke spanningsarmingscyclus. De spanningstoestand na het afkoelen hangt af van de geometrie, de verhindering van vervorming, de thermische gradiënten en de transformatievervorming.
Ook de term “homogenisering” moet zorgvuldig worden gebruikt. Normaliseren verbetert de structurele uniformiteit; het is niet hetzelfde als een homogeniserende behandeling bij hoge temperatuur die bedoeld is om langbereik-chemische segregatie in een gegoten legering te verminderen. Koolstof en substitutiële legeringselementen diffunderen niet allemaal met dezelfde snelheid, en de normaliseertijd is vaak te kort om grote samenstellingsgradiënten te elimineren. Het praktische resultaat is structurele conditionering, geen chemische volmaaktheid.
Waarom normaliseren niet simpelweg sneller gloeien is
Zowel gloeien als normaliseren kan beginnen met verwarmen tot in het austenietbereik, maar hun afkoelschema’s verschillen voldoende om verschillende materialen te produceren. Volledig gloeien maakt doorgaans gebruik van afkoeling in de oven, of van een andere bewust langzame en voorgeschreven afkoelmethode, zodat de transformatie dichter bij het evenwicht plaatsvindt. Dat leidt doorgaans tot grovere ferriet-perlietstructuren, een lagere hardheid en een verbeterde ductiliteit of verspaanbaarheid. Bij normaliseren wordt gekoeld in vrije lucht of gas, waardoor de warmte sneller wordt afgevoerd en doorgaans fijnere transformatieproducten met een hogere sterkte en hardheid ontstaan.
Het onderscheid is niet alleen een kwestie van tijd. De afkoelsnelheid verandert de temperaturen waarbij ferriet en perliet vormen, de afstand tussen de perlietlamellen, de mate van koolstofdiffusie en de mogelijkheid van bainietvorming in gelegeerde staalsoorten. Een genormaliseerd onderdeel van 4140 en een in de oven gekoeld, gegloeid onderdeel van 4140 kunnen dezelfde nominale fasen bevatten, maar toch aanzienlijk verschillen in hardheid en reactie op een daaropvolgende afschrikking. De genormaliseerde cyclus “snel gloeien” noemen verbergt deze transformatieverschillen.
Normaliseren wordt gekozen wanneer het voorafgaande proces een onaanvaardbare structuur heeft achtergelaten of wanneer een gespecificeerde genormaliseerde leveringstoestand vereist is. Het kan smeedstukken vóór het verspanen conditioneren, de structuur van warmbewerkte producten verfijnen, de niet-uniformiteit na het gieten verminderen en een reproduceerbare uitgangstoestand vóór harden en ontlaten bieden. Het is niet automatisch de juiste behandeling voor maximale zachtheid. Wanneer een lage hardheid en gemakkelijke verspaanbaarheid de primaire vereisten zijn, kan in plaats daarvan volledig gloeien worden voorgeschreven.
Normaliseren is evenmin altijd de eindbehandeling. De federale regelgeving 49 CFR § 179.500-6 geeft een veiligheidskritisch voorbeeld waarbij de voorgeschreven behandeling van tankstaal bestaat uit gloeien of normaliseren, gevolgd door ontlaten, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. Dit voorbeeld laat zien waarom alleen de naam van de behandeling onvoldoende is: de uiteindelijke eigenschappen hangen af van de volledige behandelingsvolgorde.
Een geldige normaliseerprocedure vermeldt daarom de staalsoort, de grondslag voor de kritische temperatuur, de austenitiseertemperatuur, de verevenings- of houdtijd, het koelmedium en de circulatie daarvan, de doorsnedegrootte en eventuele vereisten voor daaropvolgend ontlaten. Zonder deze gegevens is “genormaliseerd” een onvolledige beschrijving.
5. Gloeien versus normaliseren: een vergelijking op basis van de thermische geschiedenis
Gloeien en normaliseren zijn geen onderling uitwisselbare benamingen voor “verzachten”. Ze beschrijven verschillende thermische geschiedenissen, waarbij het verschil voornamelijk ligt in de relatie tussen austenietvorming en afkoelsnelheid. Bij gloeien wordt doorgaans gestreefd naar een relatief zachte, spanningsarme en goed verspaanbare toestand door gecontroleerd langzaam afkoelen. Bij normaliseren wordt over het algemeen gestreefd naar een verfijnde en uniformere ferriet-perlietstructuur door verhitting tot in het austenietgebied en afkoeling in lucht of gas.
De exacte behandeling blijft afhankelijk van de staalsoort, de doorsnedegrootte, eerdere bewerkingen, de ovenregeling, de atmosfeer en de toepasselijke productspecificatie. ASTM A941-16 geeft algemene terminologie voor staal en aanverwante legeringen, maar stelt ook dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke definitie in de algemene terminologienorm. Een warmtebehandelaar moet daarom de toepasselijke materiaalspecificatie raadplegen en niet zonder meer een algemene temperatuur uit een handboek toepassen.
Verwarmingsgebied en austenietvorming
De verhitting bepaalt welke transformaties mogelijk zijn. Bij een hypoeutectoïd koolstofstaal leidt verhitting tot voldoende boven de bovenste kritische temperatuur, Ac3, tot de vorming van austeniet in de gehele relevante doorsnede. Tijdens het afkoelen transformeert dit austeniet voornamelijk in ferriet en perliet, tenzij legeringselementen, afkoelsnelheid of koolstofgehalte het transformatieverloop wijzigen. Bij een hypereutectoïd staal kan de behandeling worden ingesteld ten opzichte van Ac1 en Acm, waarbij volledige oplossing van cementiet niet altijd het doel is. Legeringstoevoegingen zoals chroom, molybdeen, nikkel, mangaan en silicium veranderen de kritische temperaturen, diffusiesnelheden, hardbaarheid en transformatieproducten.
Normaliseren omvat doorgaans austenitiseren boven het kritische gebied, lang genoeg aanhouden om de doorsnede op temperatuur te brengen, en vervolgens het werkstuk uit de oven nemen voor vrije afkoeling. Bodycote beschreef normaliseren in 2024 als verhitting tot ongeveer 800–920 °C om nieuwe austenietkorrels te vormen, gevolgd door vrije afkoeling in lucht of gas. Dat bereik is een procesbeschrijving en geen universele instructie. Voor 4140-staal vermeldt een laboratoriumreferentie van MIT uit 2007 ongeveer 850–875 °C voor normaliseren, met een houdtijd voor temperatuurvereffening en daaropvolgende luchtkoeling. Een andere doorsnededikte of ovenconfiguratie kan een andere houdtijd vereisen en bij dezelfde nominale insteltemperatuur een ander resultaat opleveren.
Gloeien omvat verschillende behandelingen, zodat “gloeitemperatuur” geen eenduidige betekenis heeft. Bij volledig gloeien wordt een geschikt koolstof- of laaggelegeerd staal doorgaans geaustenitiseerd en vervolgens langzaam in de oven afgekoeld. Procesgloeien daarentegen wordt vaak toegepast op laagkoolstofstaal na koude vervorming en kan worden uitgevoerd beneden of nabij het bereik van de onderste kritische temperatuur. Het National Bureau of Standards beschreef dit onderscheid in Circular 409, gepubliceerd in 1935. Procesgloeien kan de taaiheid herstellen zonder dezelfde austenietkorrelstructuur te creëren als bij een volledige gloei- of normalisatiecyclus.
Verhitting boven het kritische gebied garandeert bovendien geen fijne uiteindelijke korrelgrootte. Een te hoge temperatuur, een te lange houdtijd of herhaalde blootstelling kan grove austenietkorrels veroorzaken. Normaliseren verfijnt vaak een eerder grove of niet-uniforme structuur doordat het staal opnieuw wordt verhit en getransformeerd, maar de verfijning is afhankelijk van de gekozen temperatuur en het aantal cycli. Gloeien kan eveneens een bruikbare, uniforme structuur opleveren wanneer de ovenpraktijk goed wordt beheerst; het is niet simpelweg een ongecontroleerde vorm van normaliseren.
| Behandeling | Primair doel | Typisch thermisch bereik | Koelmethode | Verwachte structuur | Dimensioneel risico | Veelvoorkomende vervolgbewerkingen |
|---|---|---|---|---|---|---|
| Procesgloeien | Taaiheid herstellen na koude vervorming en vervormingsspanningen verminderen | Beneden of nabij het onderste kritische gebied, afhankelijk van de staalsoort | Gecontroleerde ovenkoeling of voorgeschreven langzaam afkoelen | Gerecristalliseerd of verzacht ferriet, waarbij de structuur afhankelijk is van de voorafgaande vervorming | Gewoonlijk laag, maar vervorming kan ontstaan door het wegnemen van restspanningen | Koudvervormen, buigen, trekken, licht verspanen |
| Volledig gloeien | Hardheid verlagen, verspaanbaarheid verbeteren en een zachtere ferriet-perliettoestand verkrijgen | Voor de staalsoort geschikt austenitiseergebied | Ovenkoeling of een ander langzaam, gecontroleerd koelschema | Gewoonlijk grover ferriet-perliet dan bij een genormaliseerde toestand | Gemiddeld; langzame thermische gradiënten en het wegnemen van spanningen blijven van belang | Ruwverspanen, vervormen, daaropvolgende warmtebehandeling |
| Normaliseren | Structuur verfijnen of homogeniseren en een voorgeschreven leveringstoestand instellen | Boven het kritische gebied; vaak ongeveer 800–920 °C, maar afhankelijk van de staalsoort | Stilstaande lucht, bewegende lucht of gas | Doorgaans fijner ferriet-perliet en een uniformere vroegere austenietkorrelgrootte | Hoger dan bij ovenkoeling, omdat oppervlak en kern verschillend afkoelen | Verspanen, inspectie, harden en ontlaten, fabricage |
| Genormaliseerde en ontlaten toestand | Sterkte, taaiheid en restspanningen na normaliseren aanpassen | Normalisatiegebied, gevolgd door ontlaten volgens de staalsoort | Lucht of gas na normaliseren; gecontroleerde afkoeling na ontlaten | Ontlaten ferriet-perliet of andere, van de staalsoort afhankelijke ontlaten producten | Beheerst door beide behandelingsfasen en de doorsnedegrootte | Gebruik in bedrijf, lasprocedurekwalificatie, eindverspaning |
| Behandeling | Afkoelmethode | Typische tendens van de eigenschappen |
|---|---|---|
| Procesgloeien | Gecontroleerde ovenafkoeling of gespecificeerde langzame afkoeling | Lagere vloeigrens en verbeterde rek na koudvervorming |
| Volledig gloeien | Ovenafkoeling of langzaam gecontroleerd afkoelen | Lagere hardheid en verbeterde verspaanbaarheid |
| Normaliseren | Stilstaande lucht, bewogen lucht of gas | Fijnere structuur en doorgaans hogere sterkte en hardheid |
| Genormaliseerd en getemperd | Lucht of gas na het normaliseren, gevolgd door gecontroleerd temperen | Aangepaste sterkte, taaiheid en restspanning |
De tabel geeft tendensen weer en geen gegarandeerde eigenschappen. ISO 683-1:2016 vermeldt genormaliseerde en genormaliseerde-en-ontlaten toestanden als technische leveringstoestanden voor ongelegeerde, warmtebehandelbare staalsoorten. Die formulering is van belang: de behandelingstoestand maakt deel uit van de producteis en is niet slechts een beschrijving uit de werkplaats die na de productie wordt toegevoegd.
Koelmedium en gevolgen van de afkoelsnelheid
Afkoeling is bij veel praktische vergelijkingen het beslissende verschil. Bij een in de oven afgekoeld gegloeid werkstuk blijft het materiaal langer op verhoogde temperatuur, waardoor koolstofdiffusie en transformatie dichter bij evenwicht kunnen verlopen. Dit leidt doorgaans tot een grovere perlietlamellenafstand en een lagere hardheid dan bij luchtkoeling vanuit een vergelijkbare geaustenitiseerde toestand. Het resultaat is vaak gemakkelijker verspanen en een grotere ductiliteit, vooral wanneer het materiaal niet sterk gelegeerd is.
Bij normaliseren wordt het staal uit de oven genomen en blootgesteld aan stilstaande lucht, bewegende lucht of een gecontroleerde gasstroom. De terminologie van het Karlsruhe Institute of Technology definieert normaliseren als austenitiseren, gevolgd door afkoeling in de open lucht om een uniforme korrelgrootte en samenstelling te bevorderen. De hogere afkoelsnelheid leidt doorgaans tot fijnere transformatieproducten dan ovenkoeling. Een fijnere perlietlamellenafstand en een verfijnder ferrietnetwerk verhogen gewoonlijk de vloeigrens en treksterkte ten opzichte van volledig gloeien, terwijl de hardheid toeneemt en de verspaanbaarheid kan afnemen.
Luchtkoeling heeft geen vaste afkoelsnelheid. Een dunne plaat kan snel de temperatuur van het omringende gas benaderen, terwijl de kern van een zwaar smeedstuk nog lang heet blijft nadat het oppervlak is afgekoeld. Een ventilator, de gassamenstelling, de opstelling van de rekken, de onderlinge afstand tussen de werkstukken en de temperatuur bij het verlaten van de oven beïnvloeden allemaal de afkoelcurve. Grote doorsneden kunnen zo langzaam afkoelen dat de kern op een gegloeide structuur lijkt, terwijl het oppervlak een hardere structuur vormt. Bij gelegeerde staalsoorten met een aanzienlijke hardbaarheid kan zelfs luchtkoeling in bepaalde gebieden bainiet of martensiet produceren. Een aanduiding als “genormaliseerd” zonder informatie over doorsnede en staalsoort is daarom onvolledig.
Hetzelfde geldt voor gloeien in de oven. “Ovenkoeling” kan betrekking hebben op een geprogrammeerde snelheid, het uitschakelen van de oven, trapsgewijze afkoeling door het transformatiegebied of het overbrengen naar een zone met een lagere temperatuur. Deze werkwijzen kunnen verschillende perlietmorfologieën, restspanningen en maatveranderingen veroorzaken. Afkoeling door het transformatiegebied is bijzonder belangrijk, omdat volumeveranderingen gepaard gaan met de ontleding van austeniet. Ongelijkmatige afkoeling kan dunne onderdelen verbuigen of spanningen in dikke onderdelen achterlaten, zelfs wanneer de uiteindelijke hardheid aanvaardbaar lijkt.
Normaliseren kan bij een juiste keuze van de behandeling ook chemische en structurele banding verminderen, maar het kan niet elk segregatie-effect uitwissen. Sterke legeringssegregatie, smeedverloop, laszones en ontkoling kunnen na één cyclus zichtbaar blijven. Volgens de specificatie kan een tweede normalisatiebehandeling, een diffusiebehandeling of een andere route van harden en ontlaten nodig zijn.
Typische verschillen in hardheid, sterkte, ductiliteit en verspaanbaarheid
De gebruikelijke vergelijking is eenvoudig: volledig gloeien levert de zachtere toestand op, terwijl normaliseren een hogere sterkte en vaak een fijnere structuur geeft. Gegloeid staal biedt doorgaans lagere snijkrachten en een betere verspaanbaarheid, hoewel zeer zacht staal lange, hinderlijke spanen kan vormen. Genormaliseerd staal heeft gewoonlijk een hogere vloeigrens, treksterkte en weerstand tegen plaatselijke vervorming, omdat de ferriet-perlietstructuur fijner en minder grof is dan de structuur die door langzaam afkoelen in de oven ontstaat.
Ductiliteit kan niet volgens één enkele regel worden gerangschikt. Normaliseren kan de gelijkmatige rek en taaiheid verbeteren wanneer het een grove, gesegregeerde of oververhitte structuur vervangt. Vergeleken met zorgvuldig uitgevoerd volledig gloeien kunnen de hogere hardheid en het fijnere perliet de ductiliteit bij sommige staalsoorten echter verminderen. Koolstofgehalte, legeringsgehalte, vorm van insluitsels, korrelgrootte en beproevingsrichting beïnvloeden allemaal het resultaat. De dikte verandert de afkoelsnelheid, zodat twee staven van dezelfde staalsoort en met dezelfde nominale behandeling verschillende trek- en hardheidswaarden kunnen vertonen.
Voorafgaande koude vervorming verandert de vergelijking eveneens. Procesgloeien kan de vervormbaarheid herstellen zonder austenitiseren, terwijl normaliseren de vervormde structuur volledig kan vervangen, maar ook meer thermische vervorming kan veroorzaken. Voor 4140 is normaliseren vaak een tussenstap ter voorbereiding op afschrikken en ontlaten, en niet de uiteindelijke toestand voor zachte verspaning. Voor plaatmateriaal met een laag koolstofgehalte kan procesgloeien de relevante behandeling zijn, terwijl voor een gesmeed onderdeel van middelmatig koolstofstaal volledig gloeien of normaliseren kan zijn voorgeschreven.
De juiste keuze volgt uit de vereiste thermische geschiedenis. Gebruik de toestandscode van de materiaalnorm, de kritische temperaturen, de limieten voor de doorsnedeafmetingen, de vereisten voor hardheid of mechanische eigenschappen en alle daaropvolgende las- of verspaningsprocedures. Federale regelgeving 49 CFR § 179.500-6 illustreert dit in een veiligheidskritische toepassing: voor bepaalde behandelingen van stalen tanks wordt gloeien of normaliseren gevolgd door ontlaten voorgeschreven, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. Geen van beide woorden definieert op zichzelf de uiteindelijke eigenschappen. Dat doen het verwarmingspad, het koelpad en de daaropvolgende behandeling.
6. Praktijk per staalkwaliteit: koolstofstaal, laaggelegeerd staal en 4140
Een warmtebehandelingscyclus kan niet uitsluitend worden gekozen op basis van de woorden gegloeid of genormaliseerd. Eerst moet de staalkwaliteit worden geïdentificeerd, gevolgd door de toepasselijke product- of procesnorm, de voorafgaande microstructuur, de doorsnedeafmeting en de ovenprocedure. Dezelfde ingestelde oventemperatuur kan in verschillende staalsoorten verschillende transformatiepaden veroorzaken, terwijl een nominaal correcte cyclus kan mislukken als de kern van het werkstuk de beoogde temperatuur niet heeft bereikt.
ASTM A941-16 bevat de algemene terminologie voor staal, roestvast staal, verwante legeringen en ferrolegeringen, maar vermeldt ook dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie. Die nuancering is van belang. “Normaliseren” is een procesbeschrijving en geen universeel recept. ISO 683-1:2016 behandelt bijvoorbeeld genormaliseerde en genormaliseerde-en-ontlaten toestanden als gespecificeerde leveringstoestanden voor niet-gelegeerde warmtebehandelbare staalsoorten. De thermische toestand maakt daarom deel uit van de materiaalbenaming en de acceptatie-eisen, en is niet slechts een aantekening die na de productie door een werkplaats wordt toegevoegd.
Ongelegeerde koolstofstaalsoorten en de rol van het koolstofgehalte
Het koolstofgehalte verandert zowel de faseverdeling als het temperatuurbereik dat voor austenitisering vereist is. In een hypo-eutectoïde ongelegeerde koolstofstaalsoort, waarvan het koolstofgehalte lager is dan de eutectoïde samenstelling, leidt verwarming boven de bovenste kritische temperatuur tot de vorming van austeniet nadat het aanwezige ferriet is opgelost. Tijdens het afkoelen vormt zich pro-eutectoïde ferriet voordat het resterende austeniet nabij de eutectoïde temperatuur transformeert. De eindstructuur bestaat doorgaans uit ferriet en perliet, waarbij de onderlinge hoeveelheden sterk worden bepaald door het koolstofgehalte en de afkoelsnelheid.
Deze beschrijving is conceptueel en vormt geen vervanging voor een staalkwaliteitsspecificatie. Een staal met een lager koolstofgehalte vormt doorgaans een grotere ferrietfractie en bereikt na zowel langzaam gloeien als luchtgekoeld normaliseren een lagere hardheid. Wanneer het koolstofgehalte naar de eutectoïde samenstelling toe stijgt, neemt de perlietfractie toe en nemen sterkte en hardheid doorgaans toe. Ook de warmtebalans verandert: meer koolstof moet in het austeniet worden opgelost en de toelaatbare marge tegen oververhitting hangt af van de voorgeschreven chemische samenstelling en de doelstellingen voor de korrelgrootte.
Een staal met een hoger koolstofgehalte, waaronder staal met een eutectoïde of hogere samenstelling, volgt een ander pad. Er kan zich pro-eutectoïde cementiet vormen in plaats van pro-eutectoïde ferriet, en overmatige austenitisering kan grove korrels of ongewenste oplossing van carbiden bevorderen. Door dezelfde cyclus voor beide materialen “gloeien” te noemen, worden deze verschillen verhuld. Bij volledig gloeien wordt doorgaans tot in het austenietgebied verwarmd, wordt de temperatuur aangehouden voor transformatie en homogenisering, en wordt met een gecontroleerde, lage snelheid afgekoeld, vaak in de oven. Het National Bureau of Standards beschreef procesgloeien in 1935 als het verwarmen van een ijzerbas legering tot onder of nabij het bereik van de onderste kritische temperatuur, een proces dat verschilt van volledig gloeien en van normaliseren.
Bij normaliseren wordt het staal daarentegen geaustenitiseerd en vervolgens vrij afgekoeld in stilstaande of bewegende lucht. Het National Bureau of Standards beschreef deze werkwijze als verwarmen tot ongeveer 100 °F boven het kritische bereik, gevolgd door afkoeling in stilstaande lucht. De beschrijving van Bodycote uit 2024 geeft een breed normalisatiebereik van ongeveer 800–920 °C, waarbij nieuwe austenietkorrels ontstaan voordat het materiaal vrij afkoelt in lucht of gas. Dat bereik is nuttig om het proces toe te lichten, maar het is geen voorschrift om elk koolstofstaal tot één bepaalde temperatuur te verwarmen.
Luchtkoeling verloopt sneller dan ovenkoeling, waardoor het perliet doorgaans fijner is en genormaliseerd staal gewoonlijk sterker en harder is dan de volledig gegloeide toestand. Het resultaat hangt af van de massa. Een dun onderdeel kan snel genoeg afkoelen om een aanzienlijk fijnere transformatiestructuur te vormen dan een dik smeedstuk dat uit dezelfde smelt is vervaardigd. Omgekeerd kan een grote doorsnede in het midden langzaam afkoelen, waardoor daar een andere kernstructuur ontstaat dan aan het oppervlak. De ovenregelaar registreert de kamertemperatuur; daarmee wordt niet bewezen dat het werkstuk die temperatuur heeft bereikt.
Voor koolstofstaal luidt de praktische vraag daarom niet: “Bij welke temperatuur wordt staal genormaliseerd?” De vraag is: “Welke temperatuur en welke afkoelconditie leveren in deze staalkwaliteit en deze doorsnede het voorgeschreven ferriet, perliet, de voorgeschreven korrelgrootte, hardheid en maatvastheid?” Het antwoord moet afkomstig zijn uit de relevante materiaalnorm, warmtebehandelingsspecificatie of gekwalificeerde procedure.
Laaggelegeerde staalsoorten en hardbaarheid
Legerelementen veranderen de normalisatiepraktijk ingrijpender dan een kleine aanpassing van de ingestelde temperatuur misschien doet vermoeden. Elementen die in austeniet zijn opgelost, kunnen de kritische temperaturen verschuiven, de koolstofactiviteit wijzigen, de vorming van ferriet en perliet vertragen, de stabiliteit van carbiden veranderen en de groei van austenietkorrels beïnvloeden. De begin- en eindtijden van transformaties die in een diagram voor continue afkoeltransformatie worden weergegeven, kunnen naar langere tijden verschuiven, waardoor luchtkoeling in gebieden bainiet of martensiet kan vormen waar in een ongelegeerd koolstofstaal perliet zou ontstaan.
Hardenbaarheid De diepte of mate waarin staal onder een bepaalde afkoelconditie een harder omzettingsproduct kan ontwikkelen; dit is niet hetzelfde als maximale hardheid.
Dit is de kernbetekenis van hardbaarheid. Hardbaarheid is niet hetzelfde als maximale hardheid. Hardbaarheid beschrijft de diepte of mate waarin een staal onder een bepaalde afkoelconditie een harder transformatieproduct kan ontwikkelen. Een laaggelegeerd staal met een grotere hardbaarheid kan bij luchtkoeling in een zware doorsnede veel sterker reageren dan een ongelegeerd koolstofstaal, zelfs wanneer beide dezelfde ovenbehandeling krijgen. De afkoelsnelheden aan het oppervlak, in het tussenliggende gebied en in de kern worden dan metallurgisch van belang.
Door legering kan ook de instructie “boven het kritische bereik” ontoereikend zijn. De onderste en bovenste kritische temperaturen kunnen afwijken van de waarden die met een eenvoudig ijzer-koolstofdiagram worden voorspeld, en de vereiste oververhitting boven het relevante transformatiebereik hangt af van de staalkwaliteit, de voorafgaande toestand, de beoogde korrelgrootte en de verwarmingspraktijk. Lang aanhouden op een te hoge temperatuur kan carbiden oplossen die juist behouden hadden moeten blijven, austenietkorrels vergroten, vervorming versterken of de hardbaarheid van de daaropvolgende transformatiestructuur verhogen. Een te korte houdtijd kan onopgeloste bestanddelen of een onvolledig getransformeerde kern achterlaten.
Ook het koelmedium moet met evenveel zorg worden gespecificeerd. Ovenkoeling, koeling in stilstaande lucht, ventilatorondersteunde koeling en gaskoeling zijn geen onderling uitwisselbare beschrijvingen. Bij normaliseren wordt na austenitisering conventioneel in de open lucht gekoeld; de terminologie van het Karlsruhe Institute of Technology identificeert austenitisering gevolgd door koeling in de open lucht als de kenmerkende volgorde. Bij gloeien wordt een vooraf bepaalde lage afkoelsnelheid of ovenkoeling gebruikt om de hardheid te verlagen en de verspaanbaarheid of taaiheid te verbeteren. Het onderscheid is een thermische geschiedenis en geen etiket dat achteraf wordt aangebracht.
Laaggelegeerd materiaal kan na normaliseren ook ontlaten moeten worden, afhankelijk van de vereiste mechanische eigenschappen en de toepasselijke norm. Een genormaliseerde structuur is niet automatisch een eindtoestand. In een veiligheidskritisch voorbeeld schrijft 49 CFR § 179.500-6 voor tankstaal een behandeling voor van gloeien of normaliseren, gevolgd door ontlaten, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. Deze regelgeving laat zien waarom een aanduiding als “genormaliseerd” niet als een volledige eigenschappenspecificatie kan worden beschouwd.
De doorsnedeafmeting blijft doorslaggevend. Warmteoverdrachtsberekeningen, thermokoppelmetingen, de opstelling van de lading, de ovenomloop, de emissiviteit en het contact met opspanmiddelen beïnvloeden allemaal de werkelijke afkoelcurve. Het midden van een zwaar onderdeel kan nog boven de transformatietemperatuur liggen terwijl het oppervlak al transformeert. Een productieprocedure moet daarom de basis voor de tijdsbepaling definiëren: oventemperatuur, temperatuur van de lading, een geregistreerd thermokoppel in het werkstuk of een goedgekeurde regel op basis van de doorsnededikte. “Eén uur aanhouden” heeft geen vaste metallurgische betekenis tenzij de uitgangstoestand en de temperatuuregalisatie zijn gedefinieerd.
Het MIT-voorbeeld van normaliseren van 4140 bij ongeveer 850–875 °C
Een nuttig specifiek voorbeeld is AISI/SAE 4140, een laaggelegeerd chroom-molybdeenstaal waarvan de reactie op luchtkoeling niet gelijkwaardig is aan die van een ongelegeerd koolstofstaal. De legeringstoevoegingen verhogen de hardbaarheid en beïnvloeden de transformatiekeninetiek, waardoor de doorsnedeafmeting en de koelomgeving de daaruit voortvloeiende fracties ferriet, perliet, bainiet of martensiet kunnen veranderen. De staalkwaliteit moet worden bevestigd voordat een 4140-procedure wordt toegepast; een vergelijkbaar nominaal koolstofgehalte maakt een ander staal metallurgisch niet onderling uitwisselbaar.
De laboratoriumreferentie van het Massachusetts Institute of Technology uit 2007 beschrijft voor 4140 de normaliserende behandeling als austenitiseren bij ongeveer 850–875 °C, een houdperiode voor het bereiken van temperatuurevenwicht en vervolgens luchtkoelen tot kamertemperatuur. Deze drie onderdelen horen bij elkaar. De temperatuur creëert de austenitische uitgangstoestand, de houdperiode zorgt ervoor dat het werkelijke proefstuk — en niet alleen de atmosfeer in de oven — in evenwicht komt, en luchtkoeling bepaalt het transformatiepad. Wanneer de houdperiode wordt weggelaten of luchtkoeling wordt vervangen door ovenkoeling, verandert de behandeling.
Het MIT-schema is een laboratorium- of onderwijsreferentie en vormt niet automatisch een productiespecificatie. Op zichzelf legt het geen toegestane korrelgrootte, hardheid, trek-eigenschappen, vervormingslimieten, atmosfeerbeheersing, beladingsdichtheid, thermokoppelpositie of acceptatiecriteria vast voor elk onderdeel dat van AISI/SAE 4140 is vervaardigd. Een productiespecificatie kan een andere austenitiseertemperatuur, een bepaalde houdtijd op basis van de doorsnededikte, gecontroleerde ovenuniformiteit of een daaropvolgende ontlaatbehandeling vereisen. De toepasselijke materiaalnorm en de werktekening hebben voorrang.
De werkelijke temperatuur van het werkstuk is bij 4140 bijzonder belangrijk, omdat de hogere hardbaarheid luchtkoeling ingrijpender maakt. Een klein laboratoriumproefstuk kan snel en gelijkmatig afkoelen; bij een grote as, smeedstuk of onregelmatig onderdeel mag niet worden aangenomen dat hetzelfde verloop wordt gevolgd. Randen kunnen eerder transformeren dan het centrum, en ingeklemde delen kunnen tijdens de voortgang van de transformatie restspanningen ontwikkelen. Alleen het registreren van het instelpunt van de oven levert zwak bewijs voor de kwaliteit van de behandeling.
De juiste werkwijze bestaat uit het identificeren van de kwaliteit, het vaststellen van de vereiste toestand, het selecteren van het voorgeschreven austenitiseerbereik, het controleren van het temperatuurevenwicht in het werkstuk en het beheersen van de koelwijze. Gloeien en normaliseren kunnen beide worden beschreven als verwarmings- en koelbewerkingen, maar bij koolstofstaal en laaggelegeerd staal blijven hun temperaturen, kinetiek, structuren en doeleinden verschillend. Ze als uitwisselbaar behandelen is een procesfout.
7. Ovenpraktijk en procesvariabelen
De ovenpraktijk bepaalt of een voorgeschreven gloei- of normaliseerbehandeling daadwerkelijk het staalvolume bereikt waarop de procedure betrekking heeft. Een ovenregelaar kan 850 °C aangeven terwijl het centrum van een dik smeedstuk aanzienlijk kouder blijft, en een oppervlaktethermokoppel kan de doeltemperatuur aangeven terwijl een dicht opeengestapelde lading koudere delen bevat. De weergegeven waarde is daarom een instelpunt van de oven of een gemeten temperatuur in een ovenzone, en niet automatisch de temperatuur van elk werkstuk.
Dit onderscheid is belangrijk omdat gloeien en normaliseren afhankelijk zijn van de transformatietemperatuur en de koelgeschiedenis. Normaliseren vereist in het algemeen austenitiseren, gevolgd door koelen in stilstaande of circulerende lucht, terwijl volledig gloeien gecontroleerd en langzaam koelen vereist, vaak in de oven. Procesgloeien is een afzonderlijke behandelingscategorie; het National Bureau of Standards beschreef dit in 1935 als het verhitten van een ijzerbasige legering tot onder of nabij het bereik van de onderste kritische temperatuur. De bijbehorende temperatuur is niet uitwisselbaar met een normaliseertemperatuur.
ASTM A941-16 geeft algemene terminologie voor staal, roestvast staal, verwante legeringen en ferrolegeringen, maar vermeldt ook dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke definitie in de algemene terminologienorm. De toepasselijke product- of warmtebehandelingsspecificatie is daarom bepalend wanneer terminologie of behandelingseisen verschillen. ISO 683-1:2016 vermeldt bijvoorbeeld genormaliseerde en genormaliseerde-en-ontlaten leveringscondities voor niet-gelegeerd warmtebehandelbaar staal. “Genormaliseerd” is dus niet slechts een beschrijving van een verzachte toestand door een ovenoperator; het kan deel uitmaken van de voorgeschreven metallurgische toestand van het product.
Beladingsopstelling, doorsnededikte en temperatuurgelijkmatigheid
Beheersing van de ovenpraktijk
- Laadindeling Zorg voor circulatie-, stralings- en geleidingspaden die gelijkmatige verwarming ondersteunen.
- Doorsnededikte Houd rekening met de tijd die nodig is voordat de maatgevende doorsnede de temperatuur bereikt.
- Thermokoppels Gebruik representatieve plaatsen op het werkstuk wanneer ovenmetingen de kerntemperatuur niet kunnen vaststellen.
- Atmosfeer Beheers oxidatie, walshuidvorming en ontkoling overeenkomstig de vereiste oppervlakteconditie.
- Registraties Bewaar de charge-identiteit, temperatuurregistraties, houdcondities, afkoelmethode en afwijkingen.
De lading moet zo worden opgesteld dat ovenstroming, straling en geleiding het werkstuk gelijkmatig kunnen verwarmen. Onderdelen die rechtstreeks tegen elkaar liggen, creëren afgeschermde oppervlakken en thermische contactpaden die verschillen van die van blootgestelde oppervlakken. Een dichtgevulde korf met smeedstukken kan een bevredigende meting van de ovenluchttemperatuur laten zien, terwijl de binnenste onderdelen achterblijven bij de buitenste onderdelen. Lange staven kunnen eveneens temperatuurverschillen tussen de uiteinden en het midden ontwikkelen, vooral wanneer de uiteinden zich nabij de deur, ondersteuningsinrichtingen of een stromingspad met hoge snelheid bevinden.
De doorsnededikte is een primaire procesvariabele. Een dunne plaat of een klein verspaand onderdeel kan snel de oventemperatuur benaderen; een zware plaat, grote gieting of dik smeedstuk heeft meer tijd nodig om warmte naar de kern te geleiden. De relevante afmeting is niet altijd alleen de nominale dikte. Vorm, overgangen, verdikkingen, gaten, contactpunten en veranderingen in doorsnede kunnen plaatselijke thermische vertragingen en verschillende transformatieresponsen veroorzaken. Een dunne flens kan al austenitisch zijn terwijl een zware naaf nog onder het beoogde bereik ligt.
Ook de verwarmingssnelheid moet worden beheerst. Een snelle opwarmsnelheid kan een groot temperatuurverschil tussen oppervlak en kern, thermische spanningen, vervorming of scheurvorming veroorzaken in een onderdeel dat restspanningen bevat uit het smeden, lassen, gieten of verspanen. Een langzame opwarmsnelheid is niet in elk geval automatisch veiliger: een langdurig verblijf in een tussentemperatuurbereik kan oxidatie verhogen en de precipitatie, het oplossen van carbiden of de voorafgaande microstructurele toestand beïnvloeden. De procedure moet opwarmsnelheden of tussenstappen voorschrijven wanneer de kwaliteit, geometrie of voorafgaande toestand dit vereist.
De beladingsdichtheid beïnvloedt zowel de warmteoverdracht als het herstel van de oventemperatuur. Het openen van de deur voor het beladen kan de oventemperatuur verlagen, en een zware lading kan bij het inbrengen een verdere daling veroorzaken. Wanneer de regelaar agressief reageert, kan de oven overschrijden voordat de lading in evenwicht is gekomen. Bij slechte luchtcirculatie kunnen de buitenste onderdelen heter worden terwijl het centrum koud blijft. De richting van de ventilator, de opstelling van de schotten, de tussenruimte tussen korven, het ontwerp van de ondersteuningen en de positie van de lading in de werkzone moeten tijdens de kwalificatie van de installatie worden vastgesteld en niet op basis van de weergave van de regelaar worden aangenomen.
Temperatuurgelijkmatigheidsonderzoeken en thermokoppels aan het werkstuk leveren verschillende informatie. Een gelijkmatigheidsonderzoek controleert de toegestane temperatuurvariatie tussen locaties in de lege of gedefinieerde werkzone. Thermokoppels aan de lading tonen hoe een representatief onderdeel tijdens een werkelijke cyclus reageert. Beide kunnen nodig zijn. Bij dikke of veiligheidskritische onderdelen kunnen thermokoppels die op representatieve locaties zijn bevestigd of daarin zijn aangebracht de enige betrouwbare manier zijn om vast te stellen wanneer het koudste gebied de vereiste temperatuur heeft bereikt. De bevestigingsmethode moet de cyclus zelf kunnen doorstaan en voorkomen dat een misleidende oppervlaktemeting ontstaat.
Houdtijd, temperatuurevenwicht en het voorkomen van overmatige korrelgroei
De houdtijd begint pas nadat het maatgevende deel van de lading de vereiste temperatuur heeft bereikt, en niet noodzakelijk wanneer de ovenweergave voor het eerst het instelpunt bereikt. Het doel is temperatuurevenwicht: de gehele doorsnede moet voldoende heet zijn opdat de voorgeschreven transformatie of herstelbewerking consistent kan plaatsvinden. Bij normaliseren betekent dit dat de vereiste austenitische toestand tot stand wordt gebracht voordat de lading wordt verwijderd voor luchtkoeling. Het Karlsruhe Institute of Technology beschrijft normaliseren als austenitiseren gevolgd door koeling in de open lucht, waarbij de behandeling bedoeld is om een gelijkmatige korrelgrootte en samenstelling te bevorderen.
Een laboratoriumreferentie voor 4140 van het Massachusetts Institute of Technology geeft voor normaliseren ongeveer 850–875 °C, gevolgd door een houdtijd voor het bereiken van temperatuurevenwicht en luchtkoeling tot kamertemperatuur. Dit bereik geldt voor de aangehaalde 4140-procedure; het is geen universele instelling voor elk 4140-product, elke doorsnede of elke specificatie, laat staan voor elke staalkwaliteit. Het legeringsgehalte verschuift de transformatietemperaturen en verandert de hardbaarheid, terwijl voorafgaand smeden, lassen, koudvervormen en de carbideconditie de tijd beïnvloeden die nodig is voor een consistente respons.
Langer aanhouden dan vereist garandeert geen beter temperatuurevenwicht. Bij een te hoge temperatuur of een te lange tijd kunnen austenietkorrels grover worden. Grove voorafgaande austenietkorrels kunnen een grovere transformatiestructuur veroorzaken, de taaiheid veranderen en na het koelen de hardheidsgradiënt wijzigen. Oververhitting kan bovendien bestanddelen oplossen die de procedure juist moest behouden, de vervorming vergroten en oppervlakteschade verergeren. Normaliseren wordt vaak gekozen om een niet-uniforme structuur te verfijnen of opnieuw in te stellen, maar een te lange of te hete normalisatiecyclus kan dat doel tenietdoen.
Gloeien stelt andere eisen aan het koelen. Bij volledig gloeien moet het koelprogramma van de oven langzaam genoeg zijn voor het beoogde transformatiepad, in plaats van de lading slechts af te koelen tot zij veilig hanteerbaar is. Texas A&M onderscheidt normaliseren, waarbij na verhitting boven het kritische bereik in stilstaande of bewogen lucht wordt gekoeld, van gloeien, waarbij een vooraf bepaalde langzame koelsnelheid wordt toegepast om de hardheid te verlagen en de verspaanbaarheid en ductiliteit te verbeteren. Een oven die te snel afkoelt, of een lading die wordt verwijderd terwijl het centrum nog heet is, kan een gemengde structuur en inconsistente verspaningseigenschappen veroorzaken.
Exacte verwarmings-, houd- en koeltijden moeten worden afgeleid uit de kwaliteitsspecificatie, de doorsnedegrootte, de beladingsopstelling, de mogelijkheden van de oven en de gevalideerde procedure. De behandeling van warmtebehandeling van staal in het ASM Metals Handbook beschouwt austenitiseertemperatuur, koelmedium, variabelen, procedures en toepassingen als onderling verbonden proceskeuzes. Een tijdsduur die uit een algemene tabel is overgenomen, kan die beoordeling niet vervangen.
Atmosfeer, oxidatie, ontkoling en walshuid
Regeling van de atmosfeer heeft niet alleen betrekking op de toestand van het oppervlak, maar ook op het uiterlijk. In een oxiderende oven reageert ijzer met zuurstof en waterdamp, waardoor een oxidelaag ontstaat. Deze oxidelaag verandert de afmetingen, verontreinigt verspaningsbewerkingen en kan oppervlaktedefecten verbergen. Tijdens het hanteren of gritstralen kan de laag loslaten, waardoor een ruwer oppervlak ontstaat en de hoeveelheid beschikbare verspaningstoeslag voor de eindbewerking verandert. Het verlies is niet uniform wanneer verschillende vlakken aan een verschillende mate van blootstelling onderhevig zijn of wanneer onderdelen elkaar raken.
Ontkoling is ernstiger dan gewone oxidelaagvorming, omdat zij de chemische samenstelling van het staal nabij het oppervlak verandert. Koolstof kan vanuit het oppervlak in een oxiderende of vochtige ovenatmosfeer diffunderen, waardoor een laag met een lager koolstofgehalte ontstaat. Deze laag kan zachter zijn dan de kern, een lagere slijtvastheid vertonen, anders reageren op een daaropvolgende harding of een hardheidsmeting opleveren die geen representatief beeld van het inwendige geeft. De diepte hangt af van de temperatuur, de tijd, de staalsamenstelling, het atmosfeerpotentieel en de toestand van het oppervlak. Een te lange houdtijd vergroot zowel de kans op oxidatie als op koolstofverlies.
Beschermende atmosferen, vacuüm, afgesloten houders of opofferingspakking kunnen deze effecten beperken, maar voor elke methode is beheersing vereist van de gassamenstelling, het dauwpunt, lekkage, doorstroming, de reinheid van de oven en de beladingspraktijk. Een nominale aanduiding als inert gas bewijst niet dat de atmosfeer ontkoling voorkomt. Waterdamp, binnendringende lucht, resten van smeermiddelen en verontreinigde bevestigingsmiddelen kunnen de chemie in de oven veranderen. Omgekeerd kan een sterk carburiserende atmosfeer het koolstofgehalte aan het oppervlak verhogen en een ander defect veroorzaken.
De atmosfeer moet worden gekozen op basis van de vereiste uiteindelijke oppervlaktetoestand. Als oxidelaagvorming en ontkoling zijn toegestaan omdat de aangetaste laag door verspaning wordt verwijderd, moet de toelaatbare diepte nog steeds worden vastgelegd. Als het oppervlak afgewerkt en maatkritisch is of later wordt blootgesteld aan inductieharden, carboneren, nitreren of vermoeiingsbelasting, worden de grenzen voor de atmosfeer strenger. Hardheidsprofielen vanaf het oppervlak, metallografisch onderzoek, maatcontroles en inspectie van de oxidelaag kunnen bevestigen of de cyclus het gespecificeerde resultaat heeft opgeleverd.
Een veiligheidskritisch voorbeeld staat in 49 CFR § 179.500-6, waarin bepaalde warmtebehandelingen van stalen tanks bestaan uit gloeien of normaliseren, gevolgd door ontlaten, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. Deze eis illustreert waarom de ovenpraktijk niet los kan worden gezien van de toepasselijke specificatie. De toelaatbare instelwaarde, belading, houdtijd op temperatuur, koelmethode, atmosfeer en inspectiecriteria maken deel uit van een gekwalificeerde procedure voor het betreffende staal en de betreffende geometrie. Geen enkele afzonderlijke gloei- of normalisatietemperatuur, houdtijd of koelingscyclus is geldig zonder deze beheersmaatregelen.
8. Microstructurele uitkomsten en hoe deze te verifiëren
Pearlite, ferriet, bainiet en martensiet tijdens het koeltraject
Gloeien en normaliseren worden bepaald door de thermische geschiedenis, niet door het woord “verzachten”. De uiteindelijke microstructuur hangt af van het austeniet dat tijdens het verhitten ontstaat, de samenstelling van het staal, de doorsnede en het temperatuur-tijdverloop tijdens het afkoelen. De transformatie begint pas wanneer de koelcurve het relevante transformatiegebied snijdt, en de gevormde producten hangen zowel af van de temperatuur als van de voor diffusie beschikbare tijd.
In een ongelegeerd hypoeutectoïde staal maakt langzaam afkoelen in de oven het normaal gesproken mogelijk dat het austeniet eerst transformeert in pro-eutectoïde ferriet en vervolgens in relatief grove pearlite. Koolstof heeft tijd om over relatief grote afstanden te diffunderen, waardoor de pearlitekolonies en de lamellaire tussenafstand doorgaans grof zijn. Deze structuur leidt gewoonlijk tot een lagere hardheid en een betere verspaanbaarheid dan een sneller afgekoelde toestand, hoewel het werkelijke resultaat afhangt van het koolstofgehalte, de oorspronkelijke korrelgrootte, de doorsnededikte, de ovenpraktijk en de gespecificeerde gloeicyclus.
Normaliseren omvat doorgaans austenitiseren boven het kritische gebied, gevolgd door afkoelen in stilstaande of bewegende lucht. Bodycote beschreef normaliseren in 2024 als verhitten tot ongeveer 800–920 °C om nieuwe austenietkorrels te vormen, gevolgd door vrij afkoelen in lucht of gas. Ook het Karlsruhe Institute of Technology beschouwt austenitiseren en afkoelen in de open lucht als de kenmerkende volgorde. Lucht voert warmte sneller af dan een oven, waardoor de transformatie bij lagere temperaturen plaatsvindt en er minder tijd voor diffusie beschikbaar is. De resulterende ferriet-pearlitestructuur is doorgaans fijner dan die welke door volledig afkoelen in de oven ontstaat, en de hardheid en sterkte zijn vaak hoger.
Deze vergelijking geeft een tendens weer en is geen garantie. Legeringselementen verschuiven de transformatietemperaturen en vertragen diffusie. Chroom, molybdeen, nikkel, mangaan en silicium kunnen de pearliet- en bainietreacties naar langere tijden verschuiven, waardoor bij een bepaalde afkoelsnelheid andere producten ontstaan. Een doorsnede die in een staal met een laag koolstofgehalte in lucht afkoelt tot ferriet en pearlite, kan in een gelegeerd staal bainiet vormen, vooral nabij het oppervlak of in dunnere doorsneden. Bij voldoende snelle afkoeling kan een deel van het austeniet de diffusieve reacties omzeilen en transformeren tot martensiet. Martensiet kan onontlaten en ongeschikt zijn voor de beoogde toestand, tenzij daarop een voorgeschreven ontlaatbehandeling volgt.
4140 is een nuttige waarschuwing tegen het toepassen van verwachtingen voor ongelegeerd koolstofstaal op iedere staalsoort. Een laboratoriumreferentie van MIT uit 2007 vermeldt voor het normaliseren van 4140 ongeveer 850–875 °C, met een houdtijd voor temperatuurverevening en afkoeling in lucht tot kamertemperatuur. Afhankelijk van de doorsnedegrootte en de omstandigheden in de oven of de lucht kan de resulterende structuur ferriet, pearlite, bainiet of plaatselijk hardere bestanddelen bevatten. Alleen de staalaanduiding bepaalt de uitkomst niet; de volledige thermische cyclus en de koelgeometrie doen dat.
De National Bureau of Standards maakte in een circulaire uit 1935 onderscheid tussen procesgloeien en normaliseren: procesgloeien werd beschreven als verhitten beneden of nabij het gebied van de onderste kritische temperatuur, terwijl normaliseren werd beschreven als verhitten tot ongeveer 100 °F boven het kritische gebied, gevolgd door afkoelen in stilstaande lucht. Procesgloeien kan werkharding verminderen zonder de oorspronkelijke structuur volledig te transformeren. Er mag daarom niet van worden uitgegaan dat hiermee de ferriet-pearlitestructuur wordt gereproduceerd die door volledig gloeien of een normalisatiebehandeling ontstaat.
Transformatiediagrammen helpen deze verschillen te verklaren. Een continu-koeltransformatiediagram toont wanneer austeniet bij een bepaalde afkoelsnelheid begint en eindigt met transformeren. De koelcurven voor de oven, de lucht en het traject van oppervlak naar kern kunnen verschillende gebieden van dat diagram kruisen. Dezelfde ovenlading kan daardoor aan het oppervlak, op een kwart van de dikte en in het midden verschillende structuren bevatten. Dikke componenten koelen in de kern langzamer af, terwijl scherpe hoeken, blootgestelde uiteinden en kleine aanbouwdelen snel genoeg kunnen afkoelen om hardere producten te ontwikkelen.
Korrelgrootte, banding, segregatie en homogeniteit
Normaliseren kan de austenietkorrelstructuur verfijnen, omdat verhitten boven het kritische gebied ervoor zorgt dat het eerder vervormde of thermisch veranderde austeniet transformeert en zich tijdens het afkoelen opnieuw vormt. Het resultaat is vaak een fijnere en uniformere ferriet-pearliteverdeling dan die welke na langdurig afkoelen in de oven achterblijft. Een te hoge austenitisatietemperatuur of te lange houdtijd werkt dit doel tegen door austenietkorrelgroei te bevorderen. Korrelverfijning is daarom een functie van de volledige cyclus en niet simpelweg van het etiket “genormaliseerd”.
Gloeien kan de hardheid en restspanning verminderen en tegelijkertijd een relatief grove structuur behouden wanneer de cyclus een langzame transformatie bevordert. Een grove korrel kan in de ene producttoestand aanvaardbaar en in een andere ongewenst zijn, vooral wanneer slagvastheid, vermoeiingsweerstand of verspaanbaarheid wordt beheerst. De korrelgrootte moet worden beoordeeld aan de hand van de productspecificatie en niet op basis van een algemene visuele indruk.
Banding is een afzonderlijk probleem. Walsen en smeden kunnen ferriet, pearlite, insluitsels en legeringsrijke gebieden in de werkrichting uitrekken. Tijdens het afkoelen kunnen deze gebieden op verschillende tijdstippen transformeren, waardoor afwisselende banden ontstaan die in een lengtedoorsnede zichtbaar zijn. Normaliseren kan de ernst van sommige vormen van banding verminderen doordat koolstof tijdens het austenitiseren oplost en opnieuw wordt verdeeld, maar het kan ernstige chemische segregatie of alle vervormingsgerelateerde kenmerken niet betrouwbaar uitwissen. Meerdere normalisatiecycli, een aangepaste smeedpraktijk of homogenisatie kunnen nodig zijn, en voor deze handelingen is toestemming volgens de toepasselijke specificatie vereist.
Segregatie ontstaat tijdens het stollen. Mangaan, koolstof, fosfor, zwavel en legeringselementen kunnen tussen dendritische en interdendritische gebieden variëren. Warmtebehandeling kan de structurele uniformiteit door diffusie en transformatie verbeteren, maar gewoon gloeien of normaliseren garandeert geen chemische homogeniteit. Een gebied op de hartlijn kan daardoor andere fracties pearlite, bainiet of martensiet vormen dan het omliggende materiaal, zelfs wanneer de ovencyclus uniform was.
Het risico beperkt zich niet tot martensiet. Bainiet, carbide-netwerken, niet-opgeloste carbiden en plaatselijk koolstofrijke bestanddelen kunnen hardheidsgradiënten of een slechte verspaanbaarheid veroorzaken. Oppervlakte-ontkoling vormt een zachtere ferritische laag, terwijl carburering of oxidelaagvorming als gevolg van oxidatie hardheidsmetingen en metallografische interpretatie kan bemoeilijken. De atmosfeer, de ovenbelading, de plaats van het thermokoppel, de onderlinge afstand tussen onderdelen en de blootstelling tijdens het afkoelen zijn allemaal van belang.
De warmtebehandelingstoestand is eveneens een normkwestie. ISO 683-1:2016 specificeert leveringscondities voor ongelegeerde warmtebehandelbare staalsoorten, waaronder genormaliseerde en genormaliseerde en ontlaten toestanden. Deze aanduidingen zijn niet uitwisselbaar met de informele vermelding dat het materiaal “gegloeid” was. In een veiligheidskritisch voorbeeld specificeert 49 CFR § 179.500-6 warmtebehandelingen van tanks die bestaan uit gloeien of normaliseren, gevolgd door ontlaten, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. De toepasselijke productnorm bepaalt de vereiste toestand en de acceptatiecriteria.
Hardheid, metallografie en maatinspectie
De verificatie moet beginnen met de materiaalkwaliteit, productvorm, charge- of smeltingsnummer, gespecificeerde leveringsconditie en toepasselijke norm. ASTM A941-16 is de algemene terminologische referentie voor staal, roestvast staal, aanverwante legeringen en ferro-legeringen, maar vermeldt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie. De terminologie en de acceptatie-eis moeten daarom samen met de productnorm worden gelezen.
| Verificatiemethode | Wat deze kan aantonen | Belangrijke beheersing |
|---|---|---|
| Hardheidskartering | Variatie van oppervlak tot kern en van uiteinde tot uiteinde | Beproevingsmethode, voorbereiding, plaatsen en conversieregel |
| Metallografie | Ferriet, perliet, bainiet, martensiet, banding en ontkoling | Oriëntatie van de doorsnede, etsmiddel en onderzoekslocatie |
| Beoordeling van de korrelgrootte | Toestand van ferrietkorrels of voorafgaand-austenietkorrels | Gebruik de methode die in de toepasselijke norm wordt genoemd |
| Maatcontrole | Doorbuiging, ovaliteit, groei, krimp en vervorming van kenmerken | Vastgelegde referentievlakken en gekalibreerde apparatuur |
| Beoordeling van ovenregistraties | Of de opgegeven thermische geschiedenis wordt ondersteund | Werkelijke temperaturen, houdtijd, atmosfeer, lading en afkoelregistraties |

Een hardheidsmeting op verschillende locaties is een praktische eerste controle. De meetwaarden moeten het oppervlak vertegenwoordigen en, waar toegestaan, ook locaties onder het oppervlak of in de doorsnede, met voldoende meetpunten om variaties van rand naar kern en van uiteinde naar uiteinde zichtbaar te maken. Eén indruk die er aanvaardbaar uitziet, kan een martensitische rand, een ontkoold oppervlak of een zacht gebied in het midden van de ovenbelasting over het hoofd zien. De beproevingsmethode, oppervlaktevoorbereiding, verwijdering van walshuid, indenterbelasting en omrekeningsregel moeten worden geregistreerd. Er mag geen universele hardheidsgrens worden bedacht; de grenswaarden zijn afkomstig uit de materiaalkwaliteit, het product en de toepasselijke specificatie.
Metallografie levert de verklaring die hardheid alleen niet kan bieden. Een dwarsdoorsnede kan de verdeling van ferriet en perliet, korrelgrootte, banding, insluitsels, segregatie, bainiet, martensiet, carbidenetwerken en ontkoling zichtbaar maken. Het etsmiddel moet geschikt zijn voor het staal en het doel van het onderzoek. Langsdoorsneden zijn bijzonder nuttig voor het beoordelen van de walsrichting, vloeilijnen en banding, terwijl dwarsdoorsneden radiale variaties of variaties door de materiaaldikte tonen.
De beoordeling van de korrelgrootte moet de methode volgen die in de toepasselijke norm wordt genoemd, zoals een vergelijkingskaart of een interceptmethode. Het rapport moet de onderzochte locatie vermelden en onderscheid maken tussen de austenietkorrelgrootte, wanneer deze is gereconstrueerd of anderszins beoordeeld, en de ferrietkorrelgrootte die na de transformatie zichtbaar is. Dit zijn verwante, maar niet identieke metingen.
Controles op ontkoling vereisen een gemeten hardheids- of microstructuurprofiel vanaf het oppervlak naar de onaangetaste kern. Alleen het verwijderen van de walshuid bewijst niet dat er geen koolstofverlies heeft plaatsgevonden. Maatinspectie is evenzeer noodzakelijk: verwarmen en afkoelen in de oven kan vervorming, groei of krimp, ovaliteit, doorbuiging en veranderingen aan bewerkte kenmerken veroorzaken. Meet kritieke maten vóór en na de behandeling met behulp van een gedefinieerd datumsysteem en gekalibreerde apparatuur.
Controleer ten slotte de ovenregistraties. Bevestig de identiteit van de charge, de instelwaarden, de werkelijke temperaturen van het werkstuk wanneer deze beschikbaar zijn, de houdtijd, de atmosfeer of ovenpotentiaal, de kalibratie van de thermokoppels, de laadwijze, de overdrachtstijd, de koelmethode en eventuele onderbrekingen. Als de registraties de opgegeven thermische geschiedenis niet ondersteunen, kunnen hardheid en microstructuur beschrijven wat er is gebeurd, maar kunnen zij niet aantonen dat de gespecificeerde gloei- of normaliseerbehandeling is uitgevoerd.
9. Gloeien en normaliseren als voorbereiding op latere bewerkingen
Gloeien en normaliseren worden vaak samen behandeld, omdat beide de structuur veranderen die door warmvervormen, gieten, lassen of een eerdere warmtebehandeling is ontstaan. Ze leveren echter niet dezelfde uitgangstoestand op. Bij gloeien ligt de nadruk doorgaans op verweking, spanningsvermindering en vervormbaarheid door langzaam afkoelen; bij normaliseren wordt het staal geaustenitiseerd en vervolgens aan de lucht afgekoeld, waardoor een ander transformatiepad en doorgaans een fijnere, uniformere structuur ontstaan. Het praktische resultaat hangt af van de staalkwaliteit, de doorsnede, de voorafgaande toestand, de uitvoering van het ovenproces, de atmosfeer en de toepasselijke productspecificatie.
Terminologie moet worden geïnterpreteerd in het licht van de toepasselijke norm. ASTM A941-16 bevat algemene definities voor staal, roestvast staal, verwante legeringen en ferrolegeringen, maar vermeldt ook dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke definitie in de algemene terminologienorm. Een tekening, inkoopspecificatie of clausule over warmtebehandeling is daarom bepalend wanneer de formulering ervan afwijkt van een algemene beschrijving van “gegloeid” of “genormaliseerd”.
Verspanen en vervormen
Een volledig gegloeide toestand wordt gewoonlijk gekozen wanneer vóór het verspanen of vervormen een lage hardheid en hoge vervormbaarheid nodig zijn. Langzaam afkoelen in de oven maakt diffusieve transformaties mogelijk en vermindert de hardheid die met snel afgekoelde producten samenhangt, hoewel de uiteindelijke ferriet-perlietmorfologie afhangt van het koolstofgehalte, legeringstoevoegingen, de korrelgrootte van het austeniet en de afkoelsnelheid. Procesgloeien is een specifiekere behandeling: Circular 409 van het National Bureau of Standards (1935) beschreef dit als het verhitten van een ijzerbas legering tot onder of nabij het bereik van de onderste kritische temperatuur. Het is niet uitwisselbaar met volledig gloeien boven het kritische bereik.
Een lagere hardheid kan de snijkrachten en gereedschapsslijtage verminderen, maar “zachter” betekent niet automatisch beter verspaanbaar. Een zeer zachte, grove of ferritische structuur kan lange, doorlopende spanen opleveren, aan het gereedschap uitsmeren of vervormen wanneer restspanningen vrijkomen. Bij het bepalen van de verspaningstoeslagen moet met die mogelijkheid rekening worden gehouden. Normaliseren kan een consistenter evenwicht tussen sterkte en verspaanbaarheid opleveren, vooral wanneer een smeed- of walsstructuur in de uitgangstoestand grove korrels, segregatie of een ongelijkmatige perlietafstand bevat. In veel koolstof- en laaggelegeerde staalsoorten is genormaliseerd staal nog steeds harder dan een langzaam afgekoelde gegloeide toestand. De keuze moet daarom aansluiten bij de verspaningsbewerking en niet bij een algemene bewering dat normaliseren de verspaanbaarheid verbetert.
Normaliseren bestaat uit verhitten tot in het austenietgebied en afkoelen in stilstaande of bewegende lucht, of in een gespecificeerd gas. In de beschrijving van Bodycote uit 2024 wordt een vaak genoemd normaliseerbereik aangegeven van ongeveer 800–920 °C, waarbij nieuwe austenietkorrels ontstaan voordat vrije afkoeling in lucht of gas plaatsvindt. Dat bereik is beschrijvend en geen universele oveninstelling. De vereiste temperatuur kan voor een hypoeutectoïd staal boven Ac3 liggen, voor een hypereutectoïd staal boven Acm, of rechtstreeks door de norm voor de betreffende staalkwaliteit worden voorgeschreven. De laboratoriumreferentie van MIT uit 2007 voor 4140 geeft bijvoorbeeld ongeveer 850–875 °C voor het normaliseren van 4140, gevolgd door een houdtijd voor temperatuursegalisatie en afkoeling aan de lucht.
Ook de reactie op vervormen verandert door de thermische voorgeschiedenis. Gegloeid laagkoolstofstaal of laaggelegeerd staal maakt normaal gesproken een grotere plastische vervorming vóór het ontstaan van scheuren mogelijk, terwijl genormaliseerd staal een hogere vloeigrens heeft en mogelijk hogere vervormingskrachten vereist. Omgekeerd heeft een gegloeide structuur niet altijd de voorkeur voor warmvervormen: overmatige korrelgroei tijdens een onnodig lange houdtijd kan een grove structuur achterlaten die later de taaiheid en maatvastheid beïnvloedt. Normaliseren na het smeden kan een grove of niet-uniforme smeedstructuur vervangen door nieuw gevormde austenietkorrels, maar de afkoelsnelheid door het transformatiebereik varieert sterk met de dikte. Het oppervlak en het midden van een plaat kunnen daardoor verschillende verhoudingen ferriet en perliet verkrijgen.
Vervorming wordt door meer bepaald dan de nominale hardheid. Het verwijderen van verspaningsspanningen tijdens het gloeien kan de afmetingen veranderen; luchtkoeling na het normaliseren kan temperatuurgradiënten en transformatievervormingen veroorzaken. Dunne doorsneden kunnen snel genoeg afkoelen om harder wordende producten te vormen dan verwacht, terwijl dikke doorsneden langzamer afkoelen en een grovere transformatiestructuur kunnen behouden. Opspanningen, oriëntatie, overgangen in de doorsnede en een ongelijke belading van de oven zijn van belang. In het behandelingsverslag moeten de staalkwaliteit en de doorsnede worden vermeld, en niet alleen “warmtebehandeld”.
Voorbereiding op harden en ontlaten
Wanneer een martensitisch sterkteniveau vereist is, vormt normaliseren geen vervanging voor harden en ontlaten. Bij normaliseren transformeert het austeniet tijdens het afkoelen aan de lucht, waarbij in veel laag- en middelkoolstofstalen doorgaans ferriet en perliet ontstaan; in voldoende hardbare gelegeerde kwaliteiten en bij grote verschillen in afkoelsnelheid kunnen ook bainiet of martensiet ontstaan. Harden vereist daarentegen austenitiseren, gevolgd door afkoelen dat snel genoeg is om diffusieve transformatie te onderdrukken en martensiet te vormen. Daarna worden met ontlaten de hardheid, taaiheid en inwendige spanningen aangepast.
Een voorafgaande gloeibehandeling kan een daaropvolgende hardingscyclus voorspelbaarder maken door de hardheid te verlagen en een deel van de niet-uniformiteit op te heffen, maar kan bij een te intensieve gloeibehandeling ook grove korrels achterlaten. Grove austenietkorrels die tijdens de latere hardingsbewerking ontstaan, hebben doorgaans een hogere hardbaarheid tot gevolg en kunnen de taaiheid verminderen. Een genormaliseerde toestand wordt vaak gekozen vóór het harden wanneer de aangeleverde gesmede, gegoten of warmgewalste structuur grof of variabel is. Heraustenitiseren tijdens het harden begint dan met een beter gecontroleerde ferriet-perlietstructuur en een gelijkmatiger koolstofverdeling.
De volgorde is niet automatisch. Legeringscarbiden, segregatie, bandvorming, voorafgaande koudvervorming en de componentdikte kunnen een voorgeschreven tussenbehandeling of een directe hardingsroute noodzakelijk maken. Een te hoge normaliseertemperatuur kan carbiden oplossen of korrels laten groeien; een te lage temperatuur kan ertoe leiden dat de voorafgaande structuur niet wordt geëlimineerd. De houdtijd moet lang genoeg zijn om de doorsnede te laten egaliseren, maar mag geen onnodige korrelgroei veroorzaken. Ook de atmosfeerregeling is belangrijk, omdat ontkoling of oxidatie het oppervlak verandert dat later aan eisen voor hardheid, vermoeiing of maatvoering moet voldoen.
Ontlaten moet als een afzonderlijke bewerking worden beschouwd. ASM Handbook Volume 4A onderscheidt gloeien en normaliseren van afschrikken, ontlaten, austemperen en martemperen, omdat hun afkoelpaden en de daaruit voortvloeiende structuren verschillen. Een veiligheidskritisch voorbeeld staat in 49 CFR § 179.500-6 (2024), waar de voorgeschreven warmtebehandeling van stalen tanks gloeien of normaliseren, gevolgd door ontlaten, omvat; de ontlaattemperatuur mag daarbij niet lager zijn dan 1000 °F. Deze eis betekent niet dat elk genormaliseerd staal moet worden ontlaten; zij laat zien dat de voorgeschreven volgorde onderdeel kan zijn van een gereguleerde materiaaltoestand.
Wanneer een genormaliseerde en ontlaten toestand wordt voorgeschreven
“Genormaliseerd en ontlaten” duidt op een behandelingsvolgorde en een daaruit voortvloeiende leveringstoestand, en is geen synoniem voor een van beide bewerkingen afzonderlijk. ISO 683-1:2016 specificeert technische leveringseisen voor niet-gelegeerde warmtebehandelbare staalsoorten die worden geleverd in toestanden waaronder genormaliseerde en genormaliseerde en ontlaten toestanden. De aanduiding koppelt de producttoestand aan de beoogde eisen voor de mechanische eigenschappen: het staal is eerst genormaliseerd en vervolgens opnieuw verhit om de transformatieproducten te ontlaten en de hardheid of restspanningen te verminderen, terwijl een voorgeschreven evenwicht tussen sterkte en taaiheid behouden blijft.
Dit onderscheid is belangrijk tijdens fabricage. Materiaal dat genormaliseerd en ontlaten wordt geleverd, heeft al een gecontroleerde thermische voorgeschiedenis ondergaan. Een latere thermische lascyclus, vlamrichten, koudvervormen of plaatselijk opnieuw verhitten kan die toestand veranderen. Als het onderdeel vervolgens wordt gehard, moet rekening worden gehouden met de eerdere ontlaattemperatuur en de nieuwe austenitiseercyclus, omdat de uiteindelijke structuur niet langer de ISO-leveringstoestand zal zijn tenzij het volledige onderdeel opnieuw wordt behandeld en getest.
Een specificatie die genormaliseerd en ontlaten staal voorschrijft, kan ook eisen stellen aan treksterkte, vloeigrens, rek, slagenergie, hardheid of van de dikte afhankelijke eigenschappen. Die waarden kunnen niet uit het woord “genormaliseerd” worden afgeleid. Evenmin mag een werkplaats de voorgeschreven toestand vervangen door een gloeibehandeling alleen omdat beide behandelingen restspanningen verminderen. Door die vervanging veranderen de hardheid, korrelstructuur, verspaningsreactie, vervormingsgedrag en reactie op later afschrikken.
Voor productiecontrole moet de warmtebehandelingsinstructie de staalkwaliteitsaanduiding, het austenitiseer- of gloeibereik, de vereisten voor temperatuursegalisatie of houdtijd, het koelmedium, de ontlaattemperatuur waar van toepassing, de doorsnedegrootte en de acceptatietests vermelden. ISO 683-1:2016 legt de materiaaltoestand vast; in de componentprocedure moet nog steeds rekening worden gehouden met de gelijkmatigheid van de oven, de opstelling van de lading, de atmosfeer en de werkelijke afkoelsnelheid. Normaliseren stelt een gedefinieerde luchtgekoelde uitgangsstructuur vast. Gloeien stelt een langzamer afgekoelde, doorgaans zachtere toestand vast. Of een van beide geschikt is vóór verspanen, vervormen, harden of ontlaten, is een staalkwaliteitspecifieke technische beslissing en geen onderling uitwisselbaar etiket.
10. Veiligheidskritische en gereguleerde toepassingen
Warmtebehandeling wordt een kwestie van ontwerpborging wanneer staal deel uitmaakt van een drukgrens, een dragende constructie, een transportcontainer of een andere veiligheidskritische samenstelling. In die toepassingen zijn “gegloeid”, “genormaliseerd” en “genormaliseerd en ontlaten” geen onderling uitwisselbare beschrijvingen. Elk van deze termen duidt op een andere thermische geschiedenis, en de toepasselijke materiaal- of constructienorm kan aan die geschiedenis specifieke eisen verbinden met betrekking tot mechanische eigenschappen, taaiheid, maatvoering of inspectie.
ASTM A941-16 is een nuttige terminologische referentie voor staal, roestvast staal, verwante legeringen en ferrolegeringen, maar vervangt niet de toepasselijke product- of constructiespecificatie. ASTM A941-16 bepaalt uitdrukkelijk dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie in de terminologienorm. Die hiërarchie is van belang wanneer een inkoopspecificatie, een voorschrift voor drukvaten of een transportvoorschrift aan een term een gecontroleerde betekenis toekent.
De betekenis van 49 CFR § 179.500-6
49 CFR § 179.500-6 specificeert voor de betreffende tankvereiste een tempereertemperatuur van niet lager dan 1000 °F. Strong evidence
49 CFR § 179.500-6 geeft een concreet voorbeeld van regelgeving die de volgorde van behandelingen voorschrijft. Voor bepaalde stalen tanks die onder deze bepaling vallen, bestaat de voorgeschreven warmtebehandeling uit gloeien of normaliseren, gevolgd door ontlaten. De ontlaattemperatuur mag niet lager zijn dan 1000 °F. Dit is een wettelijke eis voor de tanks en omstandigheden die in deze paragraaf worden beschreven, en geen universeel voorschrift voor elk stalen onderdeel.
De volgorde is veiligheidskritisch omdat de eerste behandeling en de ontlaatstap verschillende metallurgische functies vervullen. Gloeien of normaliseren brengt de voorafgaande microstructurele toestand tot stand. Bij gloeien wordt doorgaans een langzamer afkoeltraject toegepast dat erop gericht is de hardheid te verlagen en bepaalde effecten van eerdere bewerkingen te verminderen of te herverdelen. Bij normaliseren wordt het staal geaustenitiseerd en vervolgens in stilstaande of vrij bewegende lucht afgekoeld; het snellere afkoeltraject ten opzichte van afkoeling in de oven leidt doorgaans tot een fijnere getransformeerde structuur en tot een andere sterkte en taaiheid. Het exacte resultaat hangt af van het koolstofgehalte, de legeringselementen, de doorsnededikte, de voorafgaande vervorming, de austenitiseertemperatuur, de houdtijd en de afkoelomstandigheden.
Ontlaten verandert vervolgens de structuur die door de eerdere behandeling is gevormd. Bij een voldoende hoge temperatuur en een toereikende tijd kan het restspanningen verminderen en de balans tussen sterkte, ductiliteit, taaiheid en maatvastheid aanpassen. Een minimum van 1000 °F voorkomt dat een verlichtingscyclus bij lage temperatuur wordt behandeld als een gelijkwaardig alternatief. Het legt ook een ondergrens vast voor de thermische blootstelling die door de regelgeving wordt beoogd, hoewel de voorgeschreven cyclus nog steeds moet worden afgestemd op de betreffende staalsoort, dikte, geometrie en specificatie.
De regel mag niet worden gelezen als bewijs dat elk genormaliseerd staal bij 1000 °F moet worden ontlaten, of dat elk gegloeid staal dezelfde behandeling moet krijgen. ISO 683-1:2016 onderscheidt leveringstoestanden, waaronder genormaliseerde en genormaliseerde-en-ontlaten toestanden, voor niet-gelegeerde warmtebehandelbare staalsoorten. Dat onderscheid laat zien waarom de toestand deel uitmaakt van een materiaalaanduiding en een leveringseis, en niet slechts een informele aanduiding op de werkvloer.
De regelgeving heft evenmin het verschil tussen gloeien en normaliseren op. De National Bureau of Standards beschreef in de circulaire uit 1935 procesgloeien als het verhitten van een ijzerbasissysteem tot onder of nabij het bereik van de onderste kritische temperatuur, terwijl normaliseren werd beschreven als verhitten tot ongeveer 100 °F boven het kritische bereik, gevolgd door afkoeling in stilstaande lucht. Moderne specificaties voor staalsoorten kunnen temperaturen en acceptatiecriteria anders definiëren, maar het onderscheid tussen de processen blijft bestaan. Bodycote beschreef normaliseren in 2024 als verhitten tot ongeveer 800–920 °C om nieuwe austenietkorrels te vormen, gevolgd door vrije afkoeling in lucht of gas. Voor 4140 vermeldde een laboratoriumreferentie van MIT ongeveer 850–875 °C voor austenitiseren, met een houdtijd voor temperatuuregalisatie en afkoeling in lucht. Deze waarden illustreren staalsoortspecifieke praktijken; zij vervangen niet de toepasselijke specificatie.
Waarom ontlaateisen niet kunnen worden veralgemeend
Een ontlaattemperatuur kan niet uitsluitend worden gekozen op basis van de woorden “staal”, “gegloeid” of “genormaliseerd”. Het koolstof- en legeringsgehalte verandert het transformatiegedrag. Chroom, molybdeen, nikkel, mangaan en andere toevoegingen beïnvloeden de hardbaarheid, de transformatiesnelheid, de carbideprecipitatie, de ontlaatrespons en de taaiheid. De doorsnedegrootte verandert de afkoelsnelheid van het oppervlak naar het midden, zodat twee onderdelen die uit dezelfde smelt zijn vervaardigd na een ogenschijnlijk identieke ovenbehandeling niet noodzakelijk dezelfde structuur verkrijgen.
Ook de voorafgaande toestand is van belang. Het ontlaten van een afgeschrikte martensitische structuur is metallurgisch niet identiek aan het ontlaten van staal dat eerst is gegloeid of genormaliseerd. Een cyclus die geschikt is voor de ene toestand kan een andere toestand te hard, te zacht, onvoldoende spanningsvrij of buiten het vereiste taaiheidsbereik laten. Ook de ontlaattijd, de onderdeeltemperatuur, de gelijkmatigheid van de oven, de beladingswijze en de afkoeling na het ontlaten kunnen het resultaat beïnvloeden.
Een hogere temperatuur is niet automatisch veiliger, en een langere houdtijd is niet automatisch gelijkwaardig aan een voorgeschreven cyclus. Overmatige blootstelling kan de sterkte verminderen, ongewenste veranderingen in korrelstructuur of carbiden bevorderen, zones naast lassen beïnvloeden of maatvervorming veroorzaken. Risico’s op ontlaatbrosheid kunnen eveneens afhangen van de chemische samenstelling van de legering, het gehalte aan verontreinigingen, het temperatuurbereik en het afkoeltraject. Daarom moet een behandeling worden gekoppeld aan de aanduiding van de staalsoort, de productvorm, de doorsnedegrootte, de voorafgaande bewerking en de toepasselijke norm. ASM Metals Handbook en ASM Handbook Volume 4A beschouwen gloeien, normaliseren, ontlaten, afschrikken, austemperen en martemperen als afzonderlijke behandelingen met verschillende transformatietrajecten en doeleinden.
Traceerbaarheid, kwalificatie van procedures en registraties
Een gekwalificeerde warmtebehandelingsprocedure vertaalt een schriftelijke eis in een gecontroleerde, reproduceerbare bewerking. Bij de kwalificatie moet worden vastgesteld dat de voorgestelde ovencyclus, de beladingsconfiguratie, de atmosfeer waar relevant, de opwarmsnelheid, het austenitiseer- of gloeibereik, de houdtijd, de afkoelmethode en de ontlaatcyclus de vereiste eigenschappen kunnen opleveren in representatief materiaal. Het bewijsmateriaal kan hardheids-, trek-, kerfslag-, metallografische, maatkundige of andere onderzoeken omvatten die in het toepasselijke document zijn voorgeschreven. Proefstukken moeten representatief zijn voor de materiaalsmelt, de productvorm, de dikte en de thermische massa die relevant zijn voor het productieonderdeel; een klein proefstuk dat in een licht beladen oven is behandeld, hoeft het midden van een zwaar tankonderdeel niet te reproduceren.
Ovenkalibratie en temperatuuruniformiteit zijn even belangrijk. Het instellen van een regelaar op 1000 °F bewijst niet dat het staal over de gehele dikte 1000 °F heeft bereikt. De kalibratiestatus moet bekend zijn en de plaatsing van de thermokoppels moet representatieve posities meten, met inbegrip van posities die waarschijnlijk langzamer opwarmen of afkoelen. Het plaatsingsplan, de bevestigingsmethode, de identificatie van het meetinstrument en de geregistreerde meetwaarden moeten worden bewaard wanneer de procedure of de toepasselijke specificatie dat niveau van beheersing vereist.
Partij-identificatie koppelt het fysieke materiaal aan zijn thermische geschiedenis. Het smeltnummer, de identificatie van plaat of onderdeel, het laadnummer, de ovenidentificatie, de datum, de operator en de toepasselijke procedure moeten gedurende de gehele bewerking met elkaar verbonden blijven. De registraties moeten de werkelijke temperatuurcurven of gelogde meetwaarden, begin- en eindtijden, omstandigheden tijdens het weken of aanhouden, de afkoelmethode, de ontlaatblootstelling, de status van de apparatuur en elke afwijking of beslissing tot herstelbewerking weergeven. Onderzoeksresultaten en de uiteindelijke acceptatie moeten naar dezelfde partij en procedure traceerbaar zijn.
Niet elk onderdeel van deze registratieverzameling wordt automatisch opgelegd door 49 CFR § 179.500-6 zelf. Contractuele specificaties, goedgekeurde kwaliteitssystemen, andere voorschriften en de verantwoordelijke ingenieur kunnen aanvullende eisen stellen. Het centrale punt is beheersing: een veiligheidskritische warmtebehandeling moet aantoonbaar zijn en mag niet achteraf slechts worden omschreven als “gegloeid en ontlaten”.
11. Veelvoorkomende fouten in specificaties en werkinstructies op de werkvloer
‘Gegloeid’ of ‘genormaliseerd’ gebruiken zonder de staalsoort te vermelden
‘Gegloeid’ en ‘genormaliseerd’ zijn beschrijvingen van behandelingen, geen volledige materiaalspecificaties. Een werkinstructie waarin staat ‘gloei het staal’ laat onbeantwoord welke kritische temperaturen van toepassing zijn en of de cyclus bedoeld is om de hardheid te verlagen, effecten van koudvervorming te verwijderen, de korrels te verfijnen, spanningen te verminderen of een gespecificeerde leveringstoestand te verkrijgen. Hetzelfde verzuim doet zich voor bij ‘normaliseren’. Een ongelegeerd koolstofstaal, een laaggelegeerd staal zoals AISI/SAE 4140 en een gelegeerd staal met hoge hardbaarheid zullen bij blootstelling aan hetzelfde ovenprogramma niet dezelfde transformatieroute volgen.
De terminologie moet ook worden gelezen in samenhang met de toepasselijke productnorm. ASTM A941-16 is de algemene ASTM-referentie voor terminologie met betrekking tot staal, roestvast staal, verwante legeringen en ferrolegeringen, maar stelt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke definitie in de algemene terminologienorm. Een opsteller van een specificatie kan er daarom niet van uitgaan dat een woordenboekdefinitie de vereiste toestand voor elk product vastlegt. ISO 683-1:2016 vermeldt bijvoorbeeld genormaliseerde en genormaliseerde-en-ontlaten leveringstoestanden voor niet-gelegeerde warmtebehandelbare staalsoorten. De toestand maakt deel uit van de producteis en is geen losse synoniem voor ‘verzacht’.
Gloeien omvat zelf verschillende, duidelijk te onderscheiden behandelingen. Procesgloeien wordt in het algemeen uitgevoerd onder of nabij het bereik van de lagere kritische temperatuur. De circulaire van het National Bureau of Standards uit 1935 maakt dit onderscheid expliciet. Volledig gloeien, interkritisch gloeien, bolvormingsgloeien, spanningsarmgloeien en subkritische behandelingen kunnen verschillende temperaturen, houdtijden, koelregelingen en beoogde structuren hebben. Ze allemaal ‘ovengloeien’ noemen is om twee redenen onjuist: niet elke gloeibehandeling heeft hetzelfde thermische doel en niet elke gloeicyclus wordt uitsluitend door ovenkoeling gedefinieerd.
Ook normaliseren is geen universeel recept. Het omvat doorgaans austenitiseren boven het relevante kritische bereik, gevolgd door koeling in stilstaande of bewegende lucht, maar de vereiste austenitiseertemperatuur hangt af van het koolstofgehalte, de legeringstoevoegingen, de doorsnede en de uitgangsstructuur. Bodycote beschreef normaliseren in 2024 als ongeveer 800–920 °C, waarbij nieuwe austenietkorrels worden gevormd vóór vrije koeling in lucht of gas. Dat brede bereik is nuttige terminologie, maar geen toestemming om voor elke staalsoort één vaste instelwaarde te gebruiken.
Een behandelingsnaam alleen garandeert noch een bepaalde hardheid, noch bepaalde trek-eigenschappen. De hardheid hangt af van de samenstelling, de austenietkorrelgrootte, de afkoelsnelheid, de doorsnededikte, segregatie, eerdere vervorming en het werkelijke temperatuurverloop. Als hardheid de acceptatie-eis is, moet de instructie de beproevingsmethode en -locatie vermelden, bijvoorbeeld ASTM E10 Brinell of ASTM E18 Rockwell, samen met het toegestane bereik en het bemonsteringsplan.
Luchtkoeling verwarren met een gegarandeerde microstructuur
‘Luchtkoelen’ beschrijft een koelmedium en geen gegarandeerde eindstructuur. Een dun onderdeel van 4140 kan in stilstaande lucht snel genoeg afkoelen om in sommige gebieden bainiet of martensiet te vormen, terwijl een zware doorsnede veel langzamer afkoelt en overwegend ferriet en perliet ontwikkelt. Bewegende lucht, de plaatsing van ventilatoren, de belading van de oven, de onderlinge afstand tussen onderdelen en de omgevingscondities veranderen de warmteoverdrachtssnelheid. Twee ovens kunnen beide een ‘luchtgekoeld’ onderdeel afleveren en toch verschillende transformatiegeschiedenissen veroorzaken.
De laboratoriumreferentie van MIT voor 4140 uit 2007 vermeldt ongeveer 850–875 °C voor het normaliseren van AISI/SAE 4140, gevolgd door een houdtijd voor het bereiken van een uniforme temperatuur en luchtkoeling tot kamertemperatuur. Deze procedure stelt niet vast dat elk onderdeel van 4140 dat bij 850 °C wordt genormaliseerd dezelfde hardheid of korrelgrootte zal hebben. Zij beschrijft één materiaal, één laboratoriumprocedure en één beoogd resultaat. De terminologie van het Karlsruhe Institute of Technology geeft de kenmerkende volgorde nauwkeuriger weer: austenitiseren, gevolgd door koeling in de open lucht om een uniforme korrelgrootte en samenstelling te bevorderen. ‘Bevorderen’ is niet hetzelfde als ‘garanderen’.
Bij gloeien doet zich de tegengestelde fout voor. Langzame koeling wordt vaak voorgeschreven om staal te verzachten en de taaiheid of verspaanbaarheid te verbeteren, maar ‘langzaam’ moet een meetbare betekenis hebben. Ovenkoeling met een ongecontroleerde snelheid, koeling volgens een geprogrammeerde snelheid en het overbrengen van een lading naar een geïsoleerde houder zijn niet onderling uitwisselbaar. Een zware lading kan nog lang warmte vasthouden nadat een dun onderdeel kamertemperatuur heeft bereikt. Als het transformatiebereik te snel wordt doorlopen, kan de beoogde ferriet-carbidestructuur zich niet vormen.
De voorafgaande bewerking moet in de instructie worden vermeld. Warmwalsen, smeden, koudtrekken, lassen, eerder afschrikken en een eerdere normalisatiecyclus veranderen de uitgangskorrelgrootte en de opgeslagen vervorming. Genormaliseerd staal is niet gelijkwaardig aan dezelfde staalsoort na afschrikken en ontlaten, alleen omdat beide warmtebehandeld worden genoemd. Voor veiligheidskritische toepassingen zijn de gevolgen concreet: 49 CFR § 179.500-6 specificeert voor bepaalde behandelingen van tankstaal gloeien of normaliseren, gevolgd door ontlaten, met een ontlaattemperatuur van ten minste 1000 °F. De volgorde is van belang.
Temperaturen tussen staalsoorten en doorsnedematen kopiëren
Een gekopieerde temperatuur kan onjuist zijn, zelfs wanneer de eenheid correct is. Het normaliseren van AISI/SAE 4140 bij ongeveer 850–875 °C is geen algemene instructie voor 1045, 8620, 4130, roestvast staal of een staalsoort voor drukvaten. Legeringselementen verschuiven de transformatietemperaturen en veranderen de hardbaarheid; koolstof verandert de fasefracties die na het afkoelen beschikbaar zijn. Het juiste bereik moet afkomstig zijn uit de materiaalnorm voor de specifieke staalsoort, een gekwalificeerde procedure of gevalideerde gegevens over warmtebehandeling.
Ook de doorsnedemaat verandert het resultaat. De oven kan 850 °C aangeven terwijl de kern van een groot smeedstuk nog ver onder die temperatuur ligt. Omgekeerd kan een dunne rand oververhit raken terwijl de kern van de lading nog bezig is een uniforme temperatuur te bereiken. ‘30 minuten houden’ is onvolledig tenzij de basis wordt vermeld: 30 minuten nadat de oven na het beladen de ingestelde temperatuur opnieuw heeft bereikt, nadat het regelthermokoppel het instelpunt heeft bereikt, of volgens een gespecificeerde tijd per millimeter van de bepalende doorsnededikte. Het onderdeel zelf, en niet alleen de nominale oventemperatuur, bepaalt de transformatie.
Fouten in eenheden kunnen even schadelijk zijn. Het verwarren van 850 °C met 850 °F zou het staal ver onder het beoogde austenitiseerbereik brengen; het verwarren van 1600 °F met 1600 °C zou ernstige oververhitting, korrelgroei, het smelten van plaatselijke bestanddelen of vervorming kunnen veroorzaken. Elke instructie moet de eenheid naast elke temperatuur vermelden, en conversies moeten worden gecontroleerd in plaats van bij de oven te worden gereconstrueerd.
Een bruikbare instructie vermeldt de aanduiding van de staalsoort en de productnorm, de behandelingstoestand, het verwarmingsbereik, de basis voor de houdtijd, het koelmedium en de mate van turbulentie, de atmosfeer, de beladingswijze en de inspectiemethode. Ook vermeldt zij de acceptatiecriteria: het hardheidsbereik, de trekeigenschappen, de eisen aan de microstructuur, de maatgrenzen of alle toepasselijke eisen. Een duidelijke registratie identificeert de thermokoppels van de oven en de lading, de werkelijke tijd op temperatuur en het moment waarop de koeling is voltooid. Zonder deze gegevens zijn ‘gegleid’ en ‘genormaliseerd’ slechts achteraf aangebrachte labels en geen reproduceerbare thermische geschiedenissen.
12. Hoe normen, technische gegevensbladen en warmtebehandelingsprocedures moeten worden gelezen
Terminologie over warmtebehandeling heeft ten minste drie verschillende functies: het definiëren van termen, het specificeren van een product en het beschrijven van een proces. Het verwarren van deze functies is een veelvoorkomende oorzaak van onjuiste gloei- of normalisatieschema’s. Een referentie kan uitleggen wat normaliseren in algemene zin betekent, zonder de temperatuur voor een bepaalde kwaliteit voor te schrijven. Een productnorm kan de vereiste leveringsconditie aangeven zonder elk detail van de ovenregeling te verstrekken. Een werkplaatsprocedure moet beide met elkaar verbinden.
Terminologienormen versus productnormen
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, is een terminologische referentie. Deze helpt vaststellen wat termen als gloeien, normaliseren, austenitiseren, ontlaten en kritische temperatuur binnen het gebruik van ASTM betekenen. De norm is op zichzelf geen warmtebehandelingsrecept voor 4140, 1045 of enige andere kwaliteit. ASTM A941-16 vermeldt bovendien dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie in de terminologienorm. Deze regel is van belang wanneer een materiaalspecificatie een engere of meer gespecialiseerde betekenis geeft.
Een productnorm beantwoordt een andere vraag: aan welke toestand moet het geleverde staal voldoen? ISO 683-1:2016 specificeert bijvoorbeeld technische leveringseisen voor ongelegeerde warmtebehandelbare staalsoorten en omvat genormaliseerde en genormaliseerd-en-ontlaten leveringscondities. “Genormaliseerd” maakt in die context deel uit van de productaanduiding en de acceptatieconditie; het is niet slechts een beschrijving die een ovenoperator vrijelijk kan toepassen. De toepasselijke productnorm kan ook de chemische samenstelling, mechanische eigenschappen, hardheid, korrelgrootte, ontkolingsgrenzen, oppervlakteconditie en beproevingseisen vastleggen.
| Type bron | Hoofdfunctie | Wat deze niet automatisch verschaft |
|---|---|---|
| Terminologienorm | Definieert algemene technische termen | Een ovenspecificatie voor een specifieke materiaalkwaliteit |
| Productnorm | Definieert leveringstoestand en acceptatievereisten | Ieder detail van de ovenregeling |
| Technisch gegevensblad of handboek | Legt metallurgie en gebruikelijke praktijk uit | Bevoegdheid om een toepasselijke specificatie terzijde te schuiven |
| Verordening | Regelt de betreffende wettelijke toepassing | Een universele regel voor alle stalen onderdelen |
| Gekwalificeerde procedure | Vertaalt vereisten naar productiebeheersingen | Toestemming om de cyclus toe te passen op een niet-goedgekeurde materiaalkwaliteit of geometrie |
De aanduiding moet daarom vóór het ovenschema worden gelezen. Een verzoek om “gegloeid staal” identificeert niet de kwaliteit, het type gloeibehandeling, de vereiste hardheid of de vraag of de toestand door middel van een trekproef moet worden geverifieerd. Ook “normaliseren” is onvolledig zolang de kwaliteit, de doorsnede, de uitgangsstructuur en het van toepassing zijnde document niet bekend zijn.
ASM-publicaties leveren het metallurgische kader achter deze eisen. Het hoofdstuk “Heat Treating of Steel” in het ASM Metals Handbook behandelt austenitiseren, normalisatietemperaturen, koelmedia, ovenvariabelen, procedures en toepassingen. ASM Handbook Volume 4A plaatst gloeien en normaliseren onder de warmtebehandelingen van staal en onderscheidt deze van harden, ontlaten, austemperen en martemperen. Metallurgy for the Non-Metallurgist verbindt het ijzer-koolstofsysteem, kritische temperaturen, transformatiediagrammen, ovenpraktijk en effecten van legeringselementen met elkaar.
Deze bronnen verklaren waarom twee schema’s verschillende structuren opleveren. Zij vervangen niet automatisch een inkoopspecificatie, tekening, norm of voorschrift.
Normatieve eisen versus toelichtende richtlijnen
Het woord “shall” duidt doorgaans op een normatieve eis, maar lezers moeten de eigen conventies van het document controleren. Een eis kan betrekking hebben op temperatuur, houdtijd, koelmethode, ontlaten, monsterneming, mechanische beproeving of toegestane afwijking. “Should”, “typically”, “approximately” en “for guidance” duiden over het algemeen op uitleg of een aanbeveling, en niet op een acceptatieregel. Een technisch gegevensblad kan informele formuleringen gebruiken; daarom moet de status ervan worden vastgesteld: gaat het om een fabriekscertificaat, een klantenprocedure, een laboratoriuminstructie of een marketingtoelichting?
Het onderscheid is zichtbaar in gepubliceerde beschrijvingen. De toelichting van Bodycote uit 2024 beschrijft normaliseren als verhitten tot ongeveer 800–920 °C om nieuwe austenitische korrels te vormen, gevolgd door vrije afkoeling in lucht of gas. Dat is een nuttige procesbeschrijving, geen universele eis voor elk staal. Voor 4140 geeft een MIT-laboratoriumreferentie uit 2007 ongeveer 850–875 °C, een houdtijd voor temperatuurhomogenisatie en afkoeling aan de lucht tot kamertemperatuur. Het engere bereik weerspiegelt de genoemde kwaliteit en het laboratoriumdoel; het mag niet zonder meer op een andere legering worden toegepast of als bindende industriële specificatie worden beschouwd.
Ouder overheidstechnisch materiaal blijft nuttig wanneer de rol ervan goed wordt begrepen. Circular 409 van het National Bureau of Standards, gepubliceerd in 1935, beschrijft procesgloeien als het verhitten van ijzerbasismaterialen tot onder of nabij het bereik van de lagere kritische temperatuur. Normaliseren wordt beschreven als verhitten tot ongeveer 100 °F boven het kritische bereik, gevolgd door afkoeling in stilstaande lucht. De verklaring maakt een duidelijk metallurgisch onderscheid, maar vervangt geen actuele kwaliteitsnorm. Overheidspublicaties kunnen ook bepalend zijn voor veiligheidskritische werkzaamheden. Volgens 49 CFR § 179.500-6 bestaan bepaalde behandelingen van stalen tanks uit gloeien of normaliseren, gevolgd door ontlaten, waarbij de ontlaattemperatuur niet lager mag zijn dan 1000 °F. Deze wettelijke eis heeft voorrang op een algemene referentie die praktisch van pas komt.
Educatieve laboratoriuminstructies, zoals het MIT 4140-document, zijn waardevol om de voorbereiding van proefstukken, de ovenpraktijk, de plaatsing van thermokoppels, de homogenisatie en de verwachte microstructuren te tonen. Woordenlijsten van universiteiten kunnen de volgorde verduidelijken: het Karlsruhe Institute of Technology beschrijft normaliseren als austenitiseren, gevolgd door afkoeling in de open lucht om een uniforme korrelgrootte en samenstelling te bevorderen. Texas A&M maakt eveneens onderscheid tussen afkoeling in stilstaande of bewegende lucht na verhitting boven het kritische bereik en de vooraf bepaalde langzame afkoeling die bij gloeien wordt gebruikt. Commerciële toelichtingen kunnen toegankelijke procescontext bieden, maar geen daarvan mag stilzwijgend een aangehaalde specificatie vervangen.
Een traceerbaar behandelingsschema opstellen
Een traceerbaar behandelingsschema opstellen
- Het materiaal identificeren Registreer de exacte materiaalkwaliteit, productvorm, dikte en voorafgaande toestand.
- De toestand definiëren Vermeld volledig gloeien, procesgloeien, normaliseren, genormaliseerd en getemperd, of een andere benoemde behandeling.
- Het verwarmen specificeren Registreer de grondslag voor de temperatuur, de opwarmsnelheid, de atmosfeer en de laadconditie.
- Het houden specificeren Definieer wanneer de houdtijd begint en hoe de egalisatie wordt vastgesteld.
- Het afkoelen specificeren Vermeld oven-, gecontroleerde, stilstaande-lucht-, bewogen-lucht-, gas-, olie- of een andere afkoelmethode.
- Verificatie toevoegen Koppel controles van hardheid, treksterkte, kerfslag, metallografie, korrelgrootte en afmetingen aan acceptatieclausules.
Begin met het vastleggen van het normatieve document en de exacte revisie ervan. Identificeer vervolgens de staalaanduiding precies zoals deze is geschreven, bijvoorbeeld AISI 4140, ASTM A29 4140 of de relevante ISO-kwaliteit. Leg vast of het materiaal een staaf, plaat, smeedstuk, buis, lasconstructie of samengesteld onderdeel is. Dezelfde nominale chemische samenstelling kan aan verschillende eisen onderworpen zijn wanneer het materiaal volgens verschillende productnormen wordt geleverd.
Bepaal vervolgens de vereiste toestand: volledig gloeien, procesgloeien, normaliseren, normaliseren-en-ontlaten, harden-en-ontlaten of een andere genoemde behandeling. Leid de toestand niet uitsluitend af uit een hardheidsdoel. Een zachte toestand kan door verschillende thermische processen worden verkregen, terwijl een specificatie een bepaalde microstructuur of leveringstoestand kan vereisen.
Het schema moet vervolgens de basis voor de kritische temperatuur vermelden. Is de temperatuur gekoppeld aan Ac₁, Ac₃, A_cm, een gespecificeerd transformatiebereik of een temperatuur die rechtstreeks in de norm is afgedrukt? Een algemeen bereik zoals 800–920 °C moet als algemene richtlijn aangeduid blijven. Het kan een aangehaalde kwaliteitseis niet vervangen. Het gehalte aan legeringselementen, voorafgaande koudvervorming, verwarmingssnelheid, doorsnededikte en meetlocatie beïnvloeden het transformatiegedrag.
Formuleer de verwarmingsinstructie in operationele termen: de beladingstoestand van de oven, de verwarmingssnelheid indien gespecificeerd, de doeltemperatuur, het toegestane bereik, de atmosfeer en de vraag of de lading tegen oxidatie of ontkoling wordt beschermd. Vermeld de houdregel afzonderlijk. “Eén uur aanhouden” kan betekenen: één uur nadat de oven het instelpunt heeft bereikt, één uur nadat de koudste doorsnede de temperatuur heeft bereikt, of een op de dikte gebaseerde tijd; deze betekenissen zijn niet gelijkwaardig.
Leg de koelmethode nauwkeurig vast — afkoeling in de oven, gecontroleerde afkoeling, stilstaande lucht, bewegende lucht, gas, olie of een ander medium — en vermeld wanneer de koelmethode verandert. Bij normaliseren is afkoeling in de open lucht een essentieel onderdeel van het behandelingsverloop. Bij gloeien kan de voorgeschreven langzame afkoelsnelheid of afkoeling in de oven het bepalende kenmerk zijn. Indien vervolgens wordt ontlaten, leg dan de minimum- en doeltemperatuur, houdtijd, koelmethode en eventuele vereiste herhaalde ontlaatbehandeling vast.
Voeg ten slotte de verificatie toe: hardheidsmethode en meetlocatie, trek- of kerfslagproeven, metallografisch onderzoek, korrelgroottemeting, controles op ontkoling en acceptatiegrenzen. Koppel iedere waarde aan een clausule, tekeningnotitie, voorschrift of goedgekeurde procedure. Bewaar de bronverwijzing naast het schema, en niet in een afzonderlijke op het geheugen gebaseerde notitie. Zo wordt voorkomen dat een nuttig temperatuurbereik uit een ASM-publicatie, een toelichting van NBS of een commerciële samenvatting een bronloze vervanging wordt voor de specificatie die de acceptatie daadwerkelijk bepaalt.
13. Technisch selectiekader: kiezen voor gloeien, normaliseren of een andere behandeling
Begin met de vereiste eind eigenschappen
De juiste behandeling begint met de vereiste eindtoestand, niet met een gewoonte zoals „gloeien voor zachtheid” of „normaliseren voor sterkte”. Specificeer een hardheidsbereik, treksterkte en vloeigrens, rek of insnoering, kerftaaiheid, verspaanbaarheid, maatvastheid en de vereiste microstructurele toestand. Een onderdeel dat uitgebreid moet worden verspaand, kan een ferriet-perlietstructuur met een lage hardheid nodig hebben; voor een drukdragend onderdeel kan een gespecificeerde genormaliseerde en getemperde toestand vereist zijn; een slijtoppervlak kan een harde laag boven een taaiere kern nodig hebben.
De woorden gegloeid en genormaliseerd hebben niet voor elke productnorm dezelfde universele procesbetekenis. ASTM A941-16 is de algemene terminologische referentie voor staal, roestvast staal, verwante legeringen en ferrolegeringen, maar vermeldt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie. De productspecificatie is daarom bepalend wanneer de formulering daarvan afwijkt. ISO 683-1:2016 benoemt bijvoorbeeld genormaliseerde en genormaliseerde-en-getemperde leveringstoestanden voor niet-gelegeerde warmtebehandelbare staalsoorten. De behandelingstoestand maakt deel uit van de materiaaleis en is niet slechts een beschrijving van de ovenbediener.
Gloeien is over het algemeen gericht op een lagere hardheid, verbeterde ductiliteit, het verminderen van restspanningen of het verkrijgen van een structuur die geschikt is voor verspaning en latere warmtebehandeling. Het afkoelschema maakt deel uit van de behandeling. Volledig gloeien omvat doorgaans austenitiseren, gevolgd door gecontroleerde afkoeling in de oven, terwijl procesgloeien verband houdt met verwarmen tot onder of nabij het lagere kritische-temperatuurbereik. Het National Bureau of Standards beschreef procesgloeien in die zin in Circular 409 (1935). Sferoïdiserend gloeien kan worden gekozen voor staalsoorten met een hoog koolstofgehalte wanneer langdurige verspaning of latere harding afgeronde carbide deeltjes vereist in plaats van lamellair perliet.
Normaliseren is niet simpelweg sneller gloeien. Bij normaliseren wordt het staal doorgaans geaustenitiseerd en vervolgens in stilstaande of bewegende lucht afgekoeld, waardoor een ander transformatieverloop ontstaat dan bij afkoeling in de oven. Het Karlsruhe Institute of Technology definieert normaliseren als austenitiseren, gevolgd door afkoeling in de open lucht, om een gelijkmatige korrelgrootte en samenstelling te bevorderen. De beschrijving van Bodycote uit 2024 noemt ongeveer 800–920 °C als een breed normalisatiebereik, maar dat bereik is geen specificatie voor elke kwaliteit. Het National Bureau of Standards beschreef normaliseren in algemene termen als verwarmen tot ongeveer 100 °F boven het kritische bereik en vervolgens afkoelen in stilstaande lucht. Het gehalte aan legeringselementen, het koolstofgehalte, de doorsnededikte en de toepasselijke norm kunnen de vereiste temperatuur aanzienlijk wijzigen.
De verwachte microstructuur moet naast de naam van de behandeling worden vastgelegd. Het luchtkoelen van een staal met een laag koolstofgehalte kan ferriet en perliet opleveren, terwijl een gelegeerd staal met voldoende hardbaarheid in een dikke doorsnede bainiet of martensiet kan vormen, zelfs wanneer de ovenbehandeling normaliseren wordt genoemd. Als de vereiste structuur overal ferriet-perliet moet zijn, levert een nominale normalisatiecyclus onvoldoende bewijs; hardheidsmetingen op meerdere posities, metallografie of kwalificatietests kunnen nodig zijn.
Houd rekening met geometrie, eerdere bewerkingen en het risico op vervorming
Een warmtebehandelingsschema is een thermische geschiedenis die aan een driedimensionaal object wordt opgelegd. De doorsnedegrootte bepaalt het temperatuurverschil tussen oppervlak en kern, de transformatiesnelheid en de afkoelsnelheid die op de kritieke locatie wordt bereikt. Een dunne plaat kan veel sneller aan de lucht afkoelen dan een groot smeedstuk. Ribben, spiebanen, gaten, abrupte veranderingen in doorsnede en ingeklemde aanbouwdelen veroorzaken eveneens lokale spanningen en vervorming. Ovenuniformiteit, de onderlinge afstand tussen de ladingen, de atmosfeer, de plaatsing van thermokoppels en de overdrachtstijd van de oven naar het koelmedium moeten daarom in de procesdefinitie worden opgenomen.
Eerdere bewerkingen zijn even belangrijk. Koudgewalste band kan spanningsarmgloeien of herkristallisatiegloeien nodig hebben; sterk koudvervormd materiaal kan opgeslagen energie en richtingsafhankelijke eigenschappen hebben die door een korte subkritische cyclus niet worden verwijderd. Een gegoten structuur kan segregatie, grove korrels, porositeit of brosse bestanddelen bevatten. Normaliseren kan de korrels verfijnen en een deel van de thermische voorgeschiedenis van het gietproces vervangen, maar het kan krimpporositeit niet sluiten en een ongeschikte chemische samenstelling niet corrigeren. Smeedstukken hebben mogelijk al een richtingsgebonden vezelverloop en verfijnde korrels, zodat het herhalen van een normalisatiecyclus bij hoge temperatuur de korrels juist kan verg getten in plaats van verbeteren.
De keuze hangt ook af van het gewenste maatresultaat. Afkoeling in de oven tijdens het gloeien vermindert temperatuurgradiënten en verlaagt doorgaans de transformatiespanningen, maar lange houdtijden en langzaam afkoelen kunnen oxidatiehuid, ontkoling en productievervorming vergroten. Luchtkoeling na normaliseren verkort de cyclus en verfijnt vaak de structuur, maar kan bij dikke of onregelmatige onderdelen de temperatuurgradiënten en restspanningen vergroten. Een gecontroleerde gasafschrikking, onderbroken afkoeling of een spanningsarmende behandeling bij lagere temperatuur kan veiliger zijn wanneer de maattoleranties krap zijn.
Pas een temperatuur niet zonder meer van de ene kwaliteit op de andere toe. De laboratoriumreferentie van MIT uit 2007 vermeldt ongeveer 850–875 °C voor het normaliseren van AISI 4140, met een houdtijd die voldoende is voor het egaliseren van de temperatuur, gevolgd door luchtkoeling. Dat bereik beschrijft een bepaalde legering en een specifieke onderwijsprocedure; het is geen algemene instelling voor koolstofstaal, laaggelegeerd staal of elke productspecificatie voor 4140. De toepasselijke materiaalnorm, de clausule over warmtebehandeling, de doorsnedegrootte, de mogelijkheden van de oven en het inspectieplan moeten de cyclus vastleggen.
Wanneer het risico op vervorming of scheurvorming groot is, moet het proces worden gevalideerd met representatieve proefstukken of productieonderdelen. Meet de kerntemperatuur en oppervlaktetemperatuur, de hardheid op meerdere posities, de afmetingen vóór en na de behandeling en de resulterende microstructuur. Een ovenregistratie waarop alleen de ingestelde waarde staat, toont niet aan dat een dikke doorsnede de vereiste austenitiseertoestand heeft bereikt of dat het langzaamst afkoelende gebied aan de specificatie voldeed.
Herken wanneer afschrikken, ontlaten of speciale behandelingen vereist zijn
Gloeien of normaliseren is onvoldoende wanneer de vereiste sterkte of slijtvastheid afhankelijk is van martensiet, bainiet, een geharde laag of een gecontroleerde precipitatie-reactie. Doorharding vereist austenitiseren, gevolgd door afschrikken met een snelheid die toereikend is voor de kwaliteit en de doorsnede. Het afschrikmedium kan water, een polymeeroplossing, olie, gas of een ander gekwalificeerd medium zijn; de keuze moet de hardbaarheid afwegen tegen scheurvorming en vervorming. Afschrikken zonder ontlaten is zelden een aanvaardbare eindtoestand voor constructiedelen, omdat niet-ontlaten martensiet hoge restspanningen en een beperkte taaiheid heeft.
Ontlaten na het afschrikken vermindert de brosheid en brengt de vereiste balans tussen sterkte en taaiheid tot stand. Het is een afzonderlijke behandeling en geen synoniem voor gloeien of normaliseren. In een veiligheidskritisch voorbeeld specificeert 49 CFR § 179.500-6 warmtebehandelingsroutes voor tanks waarbij gloeien of normaliseren wordt gevolgd door ontlaten, met voor de genoemde staalsoorten en uitrusting een ontlaattemperatuur van ten minste 1000 °F. Deze eis illustreert waarom de eindtoestand van het product moet worden afgelezen uit de toepasselijke regelgeving of materiaalspecificatie.
Oppervlakteharding is geschikt wanneer een taaie, relatief ductiele kern en een hard, slijtvast oppervlak vereist zijn. Bij carboneren wordt vóór het afschrikken koolstof toegevoegd; bij carbonitreren worden koolstof en stikstof toegevoegd, doorgaans voor kleinere onderdelen; nitreren of nitrocarboneren vormt harde, stikstofhoudende oppervlaktelagen met een beperkte omzetting van de volumestructuur. Bij inductie- of vlamharden wordt alleen het oppervlak snel verhit voordat het wordt afgeschrikt; dit wordt gekozen wanneer de kwaliteit het vereiste martensiet kan vormen.
Austemperen kan direct afschrikken en ontlaten vervangen wanneer een bainitische structuur, geringere vervorming of een gespecificeerde combinatie van taaiheid en sterkte vereist is. Martemperen, of marquenching, vermindert temperatuurgradiënten door het materiaal nabij het martensiet-startgebied op temperatuur te laten egaliseren vóór de uiteindelijke afkoeling, maar vereist nog steeds een daaropvolgende ontlaatbehandeling. Geen van beide behandelingen mag uitsluitend op basis van de benaming worden gekozen: hardbaarheidscurven, doorsnedegrootte, transformatiediagrammen, apparatuurgrenzen en acceptatietests moeten de keuze ondersteunen.
De verdedigbare beslissing is daarom voorwaardelijk: leg de vereiste eigenschappen en structuur vast, identificeer de kwaliteit en de productspecificatie, reconstrueer de eerdere bewerkingen, modelleer geometrie en afkoeling, kies de behandelingsfamilie en valideer het resulterende onderdeel. Gloeien en normaliseren zijn opties binnen die volgorde, geen onderling uitwisselbare standaardkeuzes.
14. Referentietabellen, verklarende woordenlijst en uitgewerkte interpretatievoorbeelden
Vergelijkingstabel voor gloeien en normaliseren
Gloeien en normaliseren kunnen beide beginnen met verhitten tot in het austenitische gebied, maar de behandeling wordt niet uitsluitend door de temperatuur bepaald. Het koeltraject bepaalt de transformatieproducten, hardheid, restspanningen en korrelstructuur.
| Kenmerk | Gloeien | Normaliseren |
|---|---|---|
| Primair doel | Hardheid verlagen, spanningen verminderen en ductiliteit en verspaanbaarheid verbeteren | Korrelstructuur verfijnen of opnieuw instellen en een uniformere toestand verkrijgen |
| Austenitiseerpraktijk | Afhankelijk van de kwaliteit en het type gloeibehandeling; procesgloeien kan onder of nabij het onderste kritische gebied blijven | Gewoonlijk voldoende boven het kritische gebied om nieuwe austeniet te vormen |
| Koelmedium | Koelen in de oven of een andere voorgeschreven langzame koelmethode | Stilstaande lucht, bewegende lucht of koelen in de open lucht |
| Koelsnelheid | Gecontroleerd en langzaam | Sneller dan koelen in de oven en doorgaans langzamer dan afschrikken |
| Typisch resultaat | Lagere hardheid en grotere ductiliteit; er kunnen grove transformatieproducten ontstaan | Fijnere, uniformere ferriet-perlietstructuur dan bij een toestand die volledig in de oven is afgekoeld |
| Terminologie in specificaties | “Gegloeid”, “procesgegloeid” of een benoemde gloeicyclus | “Genormaliseerd” of “genormaliseerd en getemperd” |
| Belangrijkste risico bij oppervlakkige interpretatie | Elke gloeibehandeling beschouwen als een volledige austenitiseercyclus | Luchtkoeling beschouwen als gelijkwaardig aan koelen in de oven |
De in 1935 gepubliceerde circulaire van het National Bureau of Standards beschreef procesgloeien als het verhitten van een legering op ijzerbasis tot onder of nabij het onderste kritische-temperatuurgebied. Normaliseren werd beschreven als verhitten tot ongeveer 100 °F boven het kritische gebied, gevolgd door koelen in stilstaande lucht. Deze beschrijvingen leggen het onderscheid vast, maar vervangen geen soortspecifieke procedure. De beschrijving van Bodycote uit 2024 vermeldt voor normaliseren ongeveer 800–920 °C, gevolgd door vrij koelen in lucht of gas; dat bereik is een algemene toelichting en geen universele instructie.
Verklarende woordenlijst van kritische temperaturen en behandelingscondities
Ac1 is de temperatuur bij verhitting waarbij austeniet begint te vormen in een staal met een bepaalde samenstelling. De “c” staat voor chauffage, oftewel verhitting. Ac1 is niet voor alle staalsoorten één vaste temperatuur: het koolstofgehalte, legeringselementen, de verhittingssnelheid en de voorafgaande microstructuur beïnvloeden de gemeten transformatie.
Ac3 is de temperatuur bij verhitting waarbij een hypoeutectoïdisch staal zijn transformatie naar austeniet heeft voltooid. Voor een hypoeutectoïde kwaliteit moet een normaliseer- of volledige-austenitiseercyclus doorgaans de relevante Ac3 overschrijden met de marge die door de toepasselijke specificatie of procedure wordt voorgeschreven.
Austenitiseren is het verhitten van staal tot een temperatuur waarbij de vereiste hoeveelheid austeniet ontstaat, gevolgd door voldoende tijd op temperatuur om de doorsnede thermisch en structureel uniform te laten worden. Austenitiseren is niet hetzelfde als een onderdeel eenvoudigweg in een hete oven plaatsen. De doeltemperatuur, houdtijd, atmosfeer en doorsnededikte zijn allemaal van belang.
Inweken is het op de behandelingstemperatuur houden nadat de lading of de maatgevende doorsnede de voorgeschreven toestand heeft bereikt. Een voorgeschreven inweektijd kan beginnen wanneer de oven de temperatuur bereikt, wanneer het oppervlak de temperatuur bereikt of wanneer het koudste punt de temperatuur bereikt; de procedure moet aangeven welke basis van toepassing is.
Koelen in de oven betekent koelen samen met de oven, doorgaans bij een gecontroleerde of natuurlijk dalende oventemperatuur. Dit geeft een langzamer koelverloop dan luchtkoeling en wordt vaak geassocieerd met zachtgloeien, hoewel de exacte cyclus gefaseerde koeling of het uitschakelen van de oven kan omvatten.
Luchtkoeling betekent koelen in lucht in plaats van in een gesloten oven. “Lucht” is als procesomschrijving nog steeds onvolledig, tenzij de specificatie aangeeft of het om stilstaande of bewegende lucht gaat, welke afstand tussen de onderdelen wordt aangehouden, wat de beladingsdichtheid is en of ventilatoren zijn toegestaan. Door de doorsnedegrootte kan het midden veel langzamer afkoelen dan het oppervlak.
Genormaliseerd beschrijft een toestand die is verkregen door een voorgeschreven austenitiseerbehandeling, gevolgd door koeling in lucht of gas. De term betekent niet dat een onderdeel een willekeurige cyclus bij hoge temperatuur heeft ondergaan. ISO 683-1:2016 vermeldt genormaliseerde en genormaliseerde-en-getemperde toestanden als leveringscondities voor ongelegeerde warmtebehandelbare staalsoorten.
Gegloeid beschrijft een toestand die is verkregen door een voor het materiaal en product gedefinieerde gloeibehandeling. Dit kan betrekking hebben op zachtgloeien, procesgloeien, spanningsarm gloeien, sferoïdiserend gloeien of een andere benoemde cyclus. Het woord op zichzelf geeft de piektemperatuur of koelsnelheid niet prijs.
Getemperd beschrijft het opnieuw verhitten van eerder gehard of op andere wijze getransformeerd staal tot onder het relevante kritische gebied, het daar houden ervan en het afkoelen volgens de voorgeschreven procedure. Temperen staat los van gloeien en normaliseren. Een product dat als genormaliseerd en getemperd wordt beschreven, heeft twee opeenvolgende behandelingsfasen ondergaan en niet één samengevoegde behandeling.
Uitgewerkt interpretatievoorbeeld 1: het educatieve 4140-schema van MIT
De laboratoriumreferentie van het Massachusetts Institute of Technology uit 2007 geeft een educatief normaliseerschema voor 4140: ongeveer 850–875 °C, een houdtijd voor temperatuursegalisatie en luchtkoeling tot kamertemperatuur. Letterlijk gelezen identificeert het schema de beoogde volgorde als austenitiseren, egaliseren en luchtkoelen. Het stelt niet vast dat elk 4140-product exact deze cyclus moet ondergaan.
De beperkingen van het schema zijn belangrijk. Het verschaft op zichzelf geen gecertificeerde productspecificatie, vereiste voor ovenkalibratie, toegestane atmosfeer, correctie voor de doorsnedegrootte, beladingsvoorschrift, bereik voor de maximale afkoeltijd of acceptatiecriteria voor mechanische eigenschappen. Het bewijst evenmin dat een gegloeid 4140-onderdeel kan worden vervangen door een genormaliseerd onderdeel. Voor een productieprocedure zouden de toepasselijke AISI/SAE 4140-materiaaleis, de afmetingen van het onderdeel, de voorafgaande toestand, de mogelijkheden van de oven en de vereiste hardheid of microstructuur moeten worden vastgesteld. Het MIT-document is nuttig bewijs van laboratoriumpraktijk, maar geen gezaghebbende grondslag voor elke commerciële of gereguleerde toepassing.
Uitgewerkt interpretatievoorbeeld 2: een vereiste voor een gereguleerde tank
49 CFR § 179.500-6 is een wettelijke vereiste voor een gespecificeerde tankconstructie en geen algemene les in transformat metallurgie. De bepaling beschrijft een warmtebehandeling bestaande uit gloeien of normaliseren, gevolgd door temperen, en specificeert dat de tempereertemperatuur voor de betreffende vereiste niet lager mag zijn dan 1000 °F. Deze formulering creëert een nalevingsroute met vastgelegde wettelijke voorwaarden.
Een algemene toelichting zou kunnen zeggen dat normaliseren de korrelstructuur verfijnt door austenitiseren en luchtkoelen, terwijl gloeien staal zachter maakt door langzamer koelen. De regelgeving stelt een andere vraag: voldoen het tankmateriaal en de fabricageprocedure aan de voorgeschreven veiligheidsregel, met inbegrip van de vereiste volgorde en de temperlimiet? De regelgeving geeft een lezer geen toestemming om haar te vervangen door een cyclus uit een leerboek of om aan te nemen dat elk luchtgekoeld, in de oven afgekoeld of getemperd onderdeel aan de eisen voldoet.
Bronnenhiërarchie en gebruik
Begin voor terminologie met de materiaal- of productspecificatie. ASTM A941-16 verschaft algemene terminologie voor staal, roestvast staal, verwante legeringen en ferrolegeringen, maar stelt dat een definitie in een specifieke ASTM-norm voorrang heeft op een identieke algemene definitie. Voor procestechnologie van metalen bieden ASM Metals Handbook, het ASM Handbook Volume 4A en Metallurgy for the Non-Metallurgist het technische kader. ISO 683-1:2016 beheerst zijn eigen terminologie voor leveringscondities. Een federale regelgeving zoals 49 CFR § 179.500-6 beheerst de toepasselijke wettelijke toepassing.
Gebruik educatieve schema’s, toelichtingen van leveranciers en laboratoriumaantekeningen van universiteiten als aanvullende bronnen. De toepasselijke kwaliteit, productspecificatie, tekening, overeenkomst of wettelijke norm is doorslaggevend wanneer de formulering daarvan afwijkt van een algemene toelichting.
Bronnen
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6