

快削鋼が実際に意味するもの
被削性応答の測定項目
- 切りくず生成 短く、処理しやすい切りくずを材料がどれだけ容易に生成するか。
- 切削力 規定された速度、送り、切込み深さ、および工具条件下で発生する力。
- 工具摩耗 逃げ面摩耗、クレーター摩耗、チッピング、その他の損傷の進行速度。
- 表面健全性 粗さ、むしれ、残留応力、および表面近傍の損傷が許容範囲内に残るかどうか。
快削鋼とは、所定の条件下で良好な被削性を示す鋼である。硫黄含有量だけで定義されるものでも、単独で観察した特定の介在物の存在によって定義されるものでもない。有用な評価では、材料がどのように切りくずを形成するか、どの程度の切削力を発生させるか、工具がどの程度の速さで摩耗するか、また、指定された切削速度、送り、切込み量、冷却条件、および工具形状において、加工面が許容可能な健全性を維持するかどうかを問う。
この定義が重要なのは、被削性がシステム特性だからである。ASM Handbookは、化学組成、ミクロ組織、強度レベル、切削条件、切削油剤、および工具材料を相互に作用する制御因子として示している。これらのいずれか一つを変更するだけで、2種類の鋼の相対的な評価順位が変わることがある。中程度の速度で超硬インサートを用いると自由に切削できる再硫化鋼種でも、高速度鋼、鋭利で研磨された工具、断続切削、または乾式加工では異なる挙動を示す可能性がある。同じ溶解チャージ内であっても、焼ならし材、冷間引抜材、焼入れ焼戻し材では、異なる切りくずや異なる摩耗速度が生じることがある。
| 鋼種系列または変数 | 被削性に関する役割 | 主なトレードオフ |
|---|---|---|
| SAE/AISI 11xx | 添加硫黄が過剰なMnS介在物を形成する | 横方向延性および疲労強度が低下する可能性がある |
| SAE/AISI 12xx | 添加硫黄に加え、約0.04~0.12%のリンを含む | 延性および靭性を損なう可能性がある一方、切りくず破断が改善される |
| 鉛添加再硫化鋼 | 鉛は硫化物と共存するか、遊離鉛粒子として存在し得る | ばく露、リサイクル、溶接、および環境上の懸念 |
| 快削ステンレス鋼 | 硫黄の添加量を制御して硫化物の分布を変化させる | 孔食腐食感受性および横方向特性が損なわれる可能性がある |
したがって、硫黄は設計変数であって、普遍的な被削性評価値ではない。SAE/AISI 11xx鋼では、添加された硫黄は主としてマンガンと結合し、過剰な硫化マンガン、すなわちMnSを形成する。これらの介在物は局所的に切りくずを脆弱化し、分断を促進するとともに、工具と切りくずの界面における接触状態を緩和する可能性がある。SAE/AISI 12xx鋼ではリンも添加される。Mechanical Engineers’ HandbookのCarbon and Alloy Steels(2022年)では、この系統のリン含有量として約0.04~0.12%が示されている。リンは切りくずの分断を助け、硬さを高める可能性があるが、その効果は母相組織、延性、および意図する使用特性と併せて考慮しなければならない。
被削性は硫黄含有量だけでなく、相互に作用する化学組成、母相、加工、および切削の各変数によって決まる。 Strong evidence
ASTMのシンポジウム論文集Additives to Steel and Iron for Improved Machinability(2024年)は、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、ならびにASTM規格を、被削性設計の変数として扱っている。この捉え方は、「硫黄が多いほど加工しやすい」と述べるよりも正確である。硫黄含有量は潜在的な介在物集団を変化させるが、マンガンの供給可能量、酸素制御、カルシウム処理、希土類元素の添加、凝固、圧延、および熱処理によって、その集団が実際にどのようなものになるかが決まる。
介在物エンジニアリング 製鋼および加工を通じて、非金属介在物の化学組成、量、寸法分布、形状、および空間配置を意図的に制御すること。[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
介在物エンジニアリングとは、製鋼および加工の変数を通じて、介在物の組成、量、サイズ分布、および形態を調整することである。測定することと設計することは同じではない。ISO 4967:2026は、「少なくとも3の圧下比」を有する圧延または鍛造鋼製品中の非金属介在物を顕微鏡組織学的に測定する方法を規定しているが、同規格は、基準図が快削鋼には完全には適用できないことも警告している。図による等級評価は介在物の分布を記述できても、それらの粒子が望ましい切りくず分断、工具寿命、または表面仕上げをもたらすかどうかまでは明らかにしない。測定対象の特徴は、工学上の問いに適合していなければならない。
被削性は硫黄含有率ではなく、システム特性である
母相構造とその影響
- フェライト
- 比較的軟質な母相であり、容易な塑性流動を助ける一方、条件によっては凝着を促進する可能性がある。
- パーライト
- 強度および層間隔が切削抵抗に影響するフェライト–セメンタイト組織。
- マルテンサイト
- 切削力および工具のアブレシブ摩耗を高める可能性がある硬質母相。
- ベイナイト
- 強度および形態がせん断抵抗に影響する変態組織。
- 焼戻し組織
- 硬さ、靭性、および炭化物の状態が切削中の介在物挙動を変化させる熱処理母相。
母相は、介在物が作用する機械的環境を決定する。フェライト、パーライト、マルテンサイト、ベイナイト、および焼戻し組織は、塑性流動に対する抵抗や構成刃先の形成傾向がそれぞれ異なる。強度レベルと硬さは切削力に影響し、靭性は切りくずの延性および切りくず中をき裂が進展する仕方に影響する。被削性を促進する介在物集団を含む鋼であっても、母相が高強度であったり加工硬化したりする場合には、大きな力を必要とすることがある。
このため、被削性は引張強さ、硬さ、靭性、疲労特性、および耐食性とは区別しなければならない。切削力が小さいからといって、高い疲労強度が証明されるわけではない。切りくずが容易に分離するからといって、十分な破壊靭性が証明されるわけでもない。快削ステンレス鋼種は、近縁の低硫黄鋼種よりも加工しやすい場合がある一方、その硫化物が孔食抵抗を低下させたり、横方向の延性を変化させたりする可能性がある。被削性は製造時の応答を記述するものであり、部品に要求される特性仕様に取って代わるものではない。
| 介在物集団 | 報告された加工効果 | 望ましい応答 |
|---|---|---|
| MnS | 報告された切削力比較に含まれる | 基準となる集団 |
| (Mn,Ca)S | 報告された切削力比較に含まれる | カルシウム改質化学組成 |
| MnS–RE2S3 | 報告された切削力比較に含まれる | 希土類元素含有集団 |
| (Mn,Ca)S–RE2S3 | 報告された切削力比較に含まれる | カルシウムおよび希土類元素含有集団 |
硫化物の形状と化学組成は、異なるトレードオフを生み出す。1995年の研究Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steelは、切削力への影響がMnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順であったと報告している。伸長した硫化物は切削力をより効果的に低減したのに対し、球状硫化物は工具逃げ面摩耗をより効果的に低減した。この結果は、被削性を単一スコアで捉える見方を否定する。最も切削力を低減する介在物集団が、工具刃先を最もよく維持する集団とは限らないのである。
リエージュ大学による別の定量的研究Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability(1995年)は、「硫化物介在物の形状比により、被削性指数が200%から100%まで変化した」と報告している。この研究では、快削性の観点から球状の硫化マンガン介在物が好ましいとされた。形状比、面積率、間隔、および配向は、公称硫黄含有量と同程度に重要になり得る。圧延によって硫化物は加工方向に沿って伸長するため、その方向に平行に加工する場合と横断して加工する場合とでは、異なる介在物形状が現れる可能性がある。
カルシウム処理は、この形状と化学組成を制御する一つの方法である。カルシウムは酸化物介在物を改質し、硫化物の生成に影響を及ぼす可能性がある。また、酸化物と硫化物の間におけるカルシウムの分配を熱力学的に予測することで、形成される介在物集団の制御指針が得られる。目的は、単純に介在物の体積を最大化することではない。過剰で粗大な粒子、集積した粒子、または結合が不十分な粒子は、疲労特性や表面品質を損なう可能性がある。[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
鉛添加再硫化鋼は、別の機構を示す例である。鉛は硫化物介在物と共存する場合や、遊離鉛粒子として存在する場合があり、摩擦を低減して切りくずの分離を助ける可能性がある。2024年にBritish Stainless Steel Associationが説明したように、快削ステンレス鋼では、硫化物介在物が「工具と工作物の界面における固体潤滑剤」として作用することがある。BS EN 10088は、一部の鋼種について、硫黄を0.015%または0.030%添加した快削仕様を認めている。これらの添加は加工挙動を変化させるが、同時に、耐食性、溶接性、延性、および介在物に起因する損傷についても評価が必要となる。
切りくず形成、切削力、工具摩耗、および表面健全性
記録すべき切削加工応答
- 切りくず長さ 切りくず制御挙動および排出リスクを示す。
- 切削力 規定された条件下での切りくず生成に対する抵抗を定量化する。
- 逃げ面摩耗帯 逃げ面の摩耗を追跡する。
- クレーター深さ すくい面の摩耗を追跡する。
- 表面粗さ 加工後の表面テクスチャーを測定する。
- 金属組織学的損傷 むしれ、 smeared material、白色層または再硬化層、および表面近傍の欠陥を明らかにする。
短い切りくずは、切削領域周辺での絡まり、排出上の問題、および中断を減らすため有用である。MnS粒子は局所的なせん断を開始し、切りくずの連続性を断ち、切りくずと工具の実接触面積を減少させる可能性がある。しかし、短い切りくずは結果の一つにすぎない。工具摩耗や表面状態は、異なる様相を示すことがある。
逃げ面摩耗は、工具が新たに加工された表面と擦れ合うことで進行し、一方、クレーター摩耗は、高温で滑動する切りくずとの接触を受けるすくい面に生じる。凝着、アブレシブ摩耗、拡散、熱軟化、および化学反応は、同時に作用する可能性がある。切削力を低減する介在物であっても、硬質酸化物を含んでいればアブレシブ摩耗を促進する可能性があり、また、熱的な接触状態を変化させて刃先を不利な温度に到達させることもある。伸長した硫化物がより低い切削力を生じさせる場合でも、球状硫化物は逃げ面摩耗をより効果的に低減することがある。
表面健全性には、粗さ、残留応力、塑性変形、引裂き、材料のこすり付け、白層または再硬化層、ならびに母相から引き抜かれた表面近傍介在物が含まれる。鋼は切りくずをきれいに分断できても、引裂き痕や引張残留応力を残すことがある。介在物による利点が表面において維持されるかどうかは、切削速度、送り、工具ノーズ半径、刃先処理、冷却剤の化学的性質、および工具材料によって決まる。
したがって、加工試験では、その条件と応答指標を明記しなければならない。切削力、切りくず長さ、逃げ面摩耗幅、クレーター深さ、工具寿命、粗さ、および金属組織学的な表面損傷は、それぞれ異なる測定項目である。単一の介在物評価によって、これらすべてを予測することはできない。快削鋼とは、規格表示に印刷された硫黄含有量ではなく、定義された加工システムの下で工学的に設計された挙動を意味する。
切削時に介在物が重要な理由

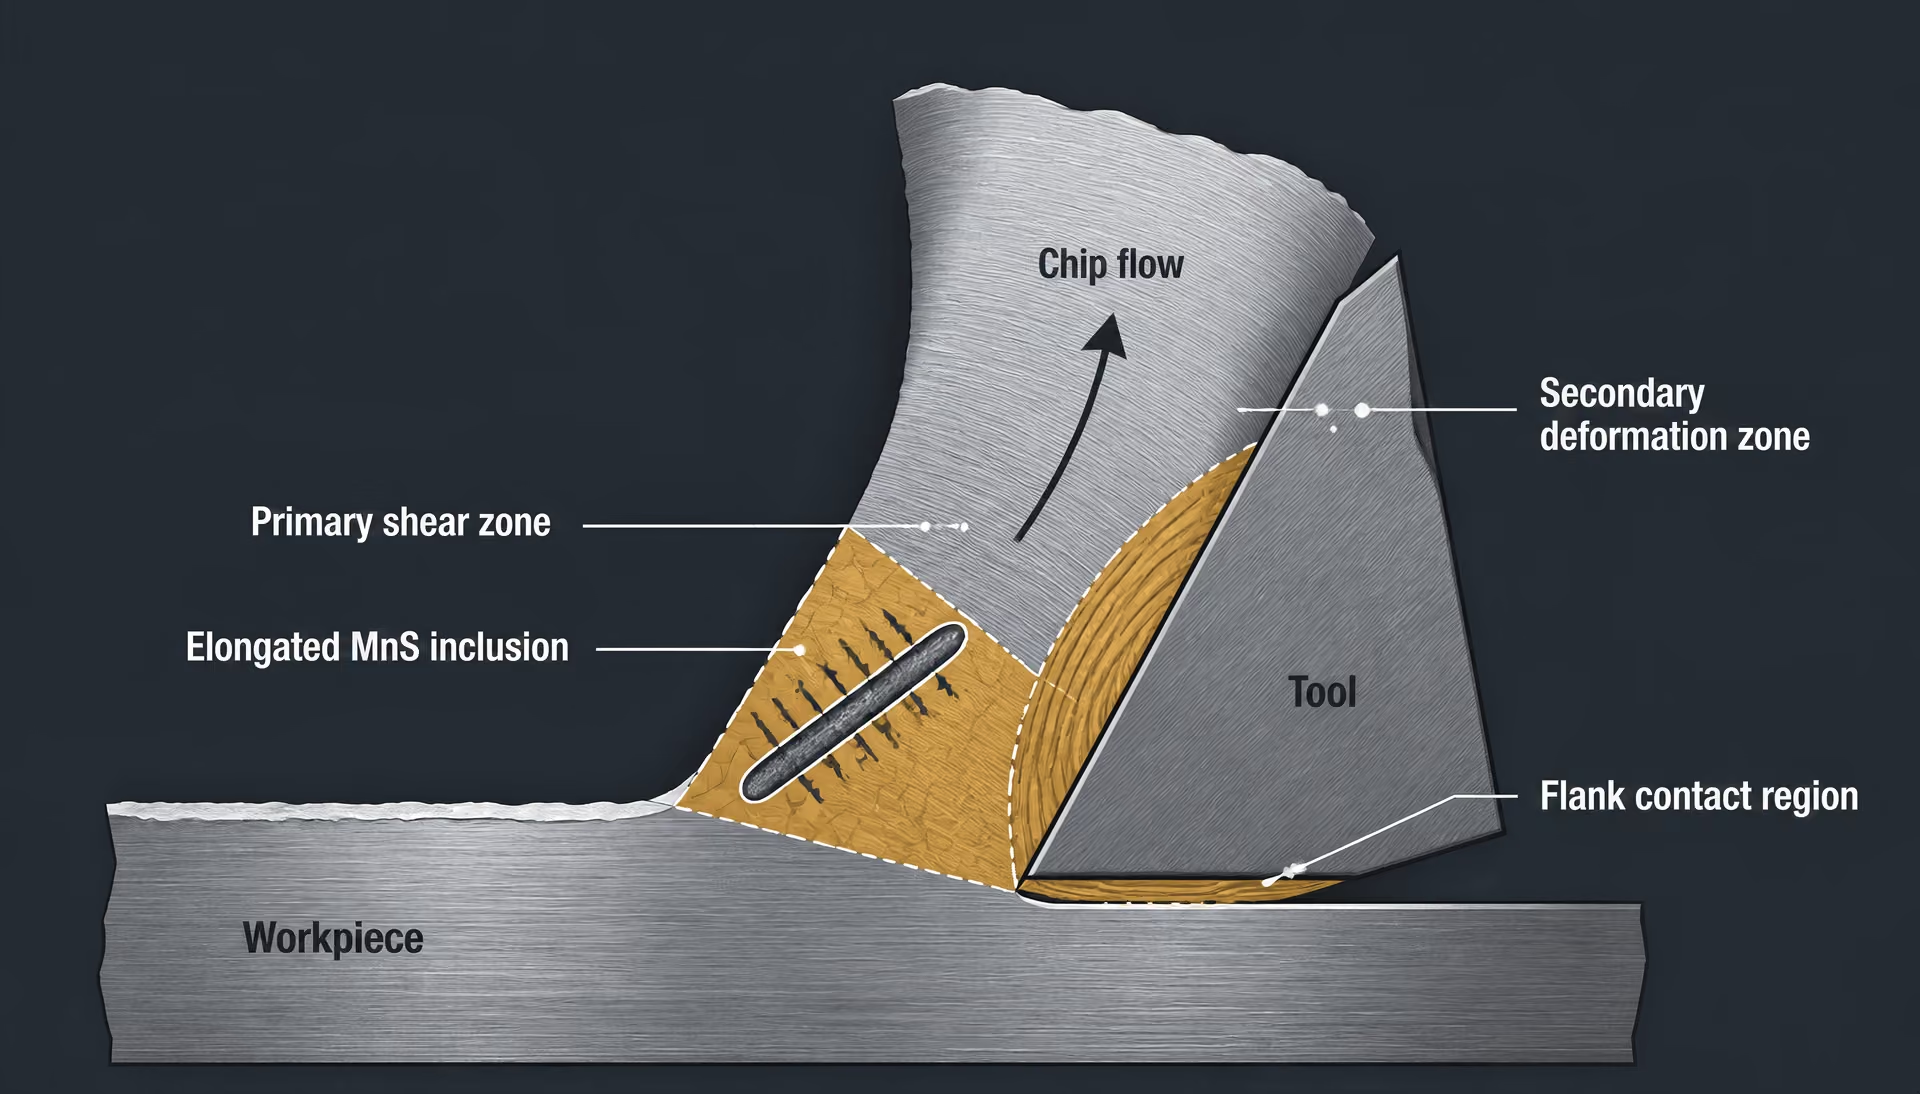
工具・切りくず・工作物の界面
切削は、単純な材料除去ではなく、集中した変形現象である。狭い一次せん断帯によって工作物は切りくずへと変換される一方、切りくずがすくい面上を滑走する領域では二次変形帯が発達する。さらに、工具の逃げ面と新たに加工された表面との間には、第三の接触領域が存在する。これら3つの領域はいずれも圧力、温度、ひずみ速度、滑り速度が高いため、鋼の局所的な構成にわずかな変化が生じるだけでも、切削力、熱流、切りくず形状、構成刃先、工具摩耗が変化し得る。
硫化物介在物が重要なのは、これらの高ひずみ領域において鋼のマトリックスを分断するためである。SAE/AISI 11xx鋼では、添加された硫黄は主にマンガンと結合し、過剰な硫化マンガン(通常、MnSと表記される)を形成する。この介在物は、周囲のフェライト、パーライト、またはマルテンサイトのマトリックスよりも軟らかく、変形しやすい。ただし、その応答は温度、ひずみ速度、マトリックスの強度に大きく依存する。切れ刃が材料を通過すると、細長いMnS粒子は変形したり、マトリックスから剥離したり、局所的なせん断が集中する弱い経路を形成したりする。その結果、介在物を含まない同等のマトリックス領域の場合よりも小さい力で、せん断帯を前進させることが可能になる。
英国ステンレス鋼協会(BSSA)およびNickel Instituteは、快削ステンレス鋼中の硫化物を、単なる望ましくない汚染物ではなく、切削に積極的に作用する構成相として説明している。この区別は重要である。硫黄が作用するメカニズムは一つに決まっているわけではなく、介在物も、存在するだけで有益になるわけではない。切れ刃が遭遇する状態は、その化学組成、形状、寸法、間隔、面積率、配向、そしてマトリックスとの結合状態によって決まる。マトリックスの状態も同様に重要である。硬く加工硬化しやすいオーステナイト系マトリックスは、より軟らかなフェライト系またはパーライト系マトリックスとは大きく異なる応答を示し得る。
すくい面 切削中に切りくずが流れる工具表面。
すくい面では、破砕した硫化物や硫黄に富む反応生成物が、切りくずと工具の間の付着を低減する可能性がある。BSSAは、快削ステンレス鋼中の硫化物介在物が、工具・工作物界面で固体潤滑剤として作用し得ることを具体的に説明している。これは、すべての硫化物が連続した潤滑膜を形成するという意味ではない。その効果は、介在物が接触面まで到達するか、変形するか破砕するか、工具材料、切削速度、送り、切込み、切削液によって異なる。高速で乾式切削する超硬工具と、フラッドクーラントを使用して作動するコーティング工具では、化学的・熱的環境が異なる。
鉛添加再硫化鋼は、化学組成に依存する挙動を示す別の例である。鉛は硫化物介在物と共存する場合もあれば、遊離鉛粒子として存在する場合もある。これらの構成相は、界面での付着を低減し、切りくずの分離を助ける可能性がある一方、介在物の分布を変化させ、加圧下における表面の応答も変える。ASTM Internationalの2024年シンポジウムの説明では、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、および適用されるASTM規格を、相互に作用する被削性設計変数として扱っている。これは、硫黄だけに一定の被削性向上効果を割り当てるよりも正確な枠組みである。
同じ点はステンレス鋼の各鋼種にも当てはまる。BS EN 10088では、一部の鋼種について、硫黄添加量0.015%または0.030%の快削仕様が認められている。これらの上限値は管理された鋼種組成を示すものであり、すべての溶解材および加工条件において工具寿命や切りくず形状が同一になることを保証するものではない。カルシウム処理は、酸化物および硫化物の化学組成と形態を変化させる可能性がある。酸化物と硫化物の間におけるカルシウム分配を熱力学的に予測することにより、通常の細長いMnSとは異なる挙動を示す介在物集団を、製鋼者が目標として形成しやすくなる。
したがって、介在物の測定には明確な目的が必要である。ISO 4967:2026は、「少なくとも3の圧下比」を有する圧延または鍛造鋼製品について、非金属介在物を顕微鏡組織学的に測定する方法を規定している。しかし同規格は、標準の基準図が快削鋼には完全には適用できないことも警告している。基準図による評価は、その方法の条件下での清浄度を示すことはできても、切りくず処理性や逃げ面摩耗を予測できない場合がある。工学的に必要な測定では、切削方向に対する三次元形態、介在物間隔、面積率、または配向を求める必要がある場合もある。
切りくずの分断、潤滑、き裂の発生
細長い硫化物は、変形を不均一にすることによって、切りくずの破断を助ける可能性がある。一次せん断帯が進行すると、介在物とその周囲のマトリックスは同じようにはひずみを負担しない。粒子は圧延方向に沿って伸長したり、両端で破砕したり、マトリックスから分離したりする可能性がある。これらの現象によって局所的な応力集中が生じる。その後、隣接するせん断帯が切りくず内部で連結し、連続した1本のリボン状切りくずではなく、分断された切りくずが形成されることがある。短い切りくずは絡まりを減らし、高温の切りくず材料が工具と接触し続ける時間を短縮する。
しかし、き裂の発生が常に望ましいとは限らない。大きな介在物集団、または間隔の狭い介在物集団は、加工面に深刻な不連続部を形成し、刃先の欠けを促進したり、横方向の延性を低下させたりする可能性がある。球状介在物は伸長に抵抗し、長く筋状に分布するMnS粒子とは異なるき裂経路を形成することがある。配向も重要である。切削方向に沿って配向した介在物は切りくずの分割を助ける可能性がある一方、同じ介在物を長手方向と直角に見る場合には、工具刃先とより強く相互作用し、欠陥を残す可能性がある。
1995年の研究 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel は、MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順に切削力への影響を報告した。この結果は、「硫化物含有量」だけでは不十分な記述である理由を示している。希土類元素を含む硫化物やカルシウムを含む硫化物は、溶解材中の硫黄量だけではなく、組成と形態によって挙動を変化させた。同じ研究では、細長い硫化物はより効果的に切削力を低減した一方、球状硫化物はより効果的に工具逃げ面の摩耗を低減した。したがって、切りくずをせん断しやすくする介在物集団と、逃げ面を保護する介在物集団は異なる可能性がある。
University of Liègeの別の定量的研究 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability(1995年)は、被削性指数が「硫化物介在物の形状比によって200%から100%まで変化した」と報告している。この研究では、快削性の観点から球状の硫化マンガン介在物が好ましいとされた。切削力および摩耗に関する結果との一見した矛盾は、示唆に富んでいる。被削性は単一のスカラー特性ではなく、複数の応答の集合だからである。切削力、切りくず破断性、表面仕上げ、すくい面摩耗、逃げ面摩耗、工具刃先損傷では、同じ鋼種の順位が異なる可能性がある。
SAE/AISI 12xx鋼では、約0.04~0.12%のリンが追加される。リンは、硫黄に富む介在物集団とともに、マトリックス強度、脆化、切りくず破断に影響を及ぼす可能性がある。その後、どのメカニズムが支配的になるかは切削条件によって決まる。高い送りは介在物を通るき裂の発生を促す可能性があり、高い切削速度では拡散、付着、熱摩耗の重要性が増す可能性がある。鋭い工具形状は、介在物とマトリックスの弱い界面を利用しやすい一方、鈍い刃先は、きれいな切りくず分断を得ることなく介在物を押しつぶす可能性がある。
介在物エンジニアリングとは、製鋼および加工の変数を通じて、組成、量、寸法分布、形態を制御することである。これは、研磨断面上の暗色粒子を数えることと同じではない。重要な問いは、特定のマトリックス、工具材料、切削液、切削条件に対して、設計された介在物集団が必要な破断挙動と潤滑挙動を生み出すかどうかである。ある切削加工では硫黄添加によって切削力が低下しても、別の加工では工具損傷や表面のむしれが促進される可能性がある。この条件依存性こそが、切削時に介在物が重要となる理由である。
介在物エンジニアリング:欠陥管理から機能設計へ
介在物エンジニアリングでは、非金属介在物を、あらゆる犠牲を払って除去すべき不純物ではなく、鋼の設計された構成要素として扱う。目的は、鋼が被削性、疲労強度、靭性、清浄度、耐食性、寸法安定性について定められた組み合わせを満たすよう、介在物の組成、量、サイズ分布、形態を調整することである。この目的は介在物の測定とは異なる。測定が問うのは何が存在し、どの程度存在するかであるのに対し、エンジニアリングが問うのは、特定の使用条件または切削条件の下で、観察された介在物集団が望ましい結果をもたらすかどうかである。
この違いが最も重要になるのは、快削鋼種である。切りくずを分断し、切削力を低下させ、またはき裂発生の弱い経路を与える介在物は、旋削中には有益であっても、繰返し荷重下では有害になり得る。したがって、硫黄を含む介在物は単なる汚染物質ではない。その価値は、鋼種、母相強度、部材寸法、熱処理、切削速度、工具材料、切削油剤、そして制御対象となる破壊モードによって決まる。
有用な分類では、介在物を3つのグループに分ける。有害な介在物とは、その組成、サイズ、形状、または位置によって、許容できない疲労損傷、破断、腐食、または表面欠陥を引き起こすものである。許容される介在物は、合意された品質限界内にとどまるものであり、測定されたリスクを考慮すると、それらを除去することによる冶金的または経済的な負担の方が大きいため、残存が認められる。意図的に導入される介在物は、機能上の利点をもたらすために添加または生成を促進するものであり、SAE/AISI 11xx快削鋼における硫化マンガンがその例である。
組成、量、サイズ分布、形態
介在物の化学組成は、製鋼中に反応可能な元素から始まる。酸素は、アルミナ、シリカ、酸化マンガン、カルシウムアルミネートなどの酸化物を形成する。硫黄は主としてマンガンと結合してMnSを形成するが、カルシウム、希土類元素、その他の添加元素によって硫化物相は変化し得る。鉛添加再硫黄快削鋼では、鉛が硫化物介在物と共存する場合や、独立した遊離鉛粒子として存在する場合がある。セレンおよびテルルも硫化物の挙動を変化させる可能性がある。ASTM InternationalのAdditives to Steel and Iron for Improved Machinabilityは、硫黄、鉛、セレン、テルル、リン、窒素、マンガンと硫黄の比、および適用されるASTM規格を、個別に設定される目標値ではなく、相互に作用する被削性の変数として位置付けている。
量だけでは性能を予測できない。大きく伸長した介在物の面積分率が小さくても、微細で球状の粒子が多数存在する場合より、疲労に対して大きな損傷を与えることがある。逆に、自動加工中に切りくずを安定して分断するには、十分な硫化物面積分率が必要になる場合がある。1995年のリエージュ大学の研究Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinabilityは、被削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」と報告している。その結果は、快削性において球状の硫化マンガン介在物が有利であることを示しており、公称硫黄含有率だけでは工学的変数を十分に記述できない理由を明らかにしている。
形態は、核生成、成長、衝突、変形という過程を経て形成される。凝固中、介在物は過飽和液相から核生成するか、溶存元素と既存粒子との反応によって形成される。溶質が消費されるにつれて成長し、流体の流れによって互いに接近すると衝突・凝集し、サイズと浮力が許せば浮上してスラグに移行する。一部は鋼中に捕捉されたまま残る。最終的な介在物集団は、平衡化学組成だけでなく、滞留時間、乱流、温度、粘度、金属の凝固速度も反映する。
硫化マンガンは、設計上のトレードオフを示す好例である。SAE/AISI 11xx鋼には硫黄が添加され、過剰なMnS介在物を形成する。この介在物は切りくずの分断を促進し、切削界面で潤滑効果を示すことがある。SAE/AISI 12xx鋼では約0.04~0.12%のリンが添加され、切りくずの形成と母相の挙動がさらに変化する。圧延または鍛造中、軟質なMnS介在物は伸長してストリンガーとなる一方、硬質な酸化物は破砕、回転、または角張った形状のまま残ることがある。その結果生じるアスペクト比と配向は異方性をもたらす。長手方向では被削性が向上する一方、横方向の延性と疲労強度は低下する可能性がある。
最小の切削力をもたらす介在物集団が、必ずしも工具摩耗を最小化するとは限らない。1995年の研究Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steelでは、切削力への影響がMnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順で報告されている。伸長した硫化物は切削力をより効果的に低下させる一方、球状硫化物は工具逃げ面摩耗をより効果的に低減した。この結果は、「被削性」を単一の測定値として扱うことに対する直接的な警告である。同じ介在物集団であっても、切削力、切りくず分断性、工具摩耗、表面仕上げ、製造安定性は、それぞれ異なる応答を示し得る。
カルシウム処理は、酸化物介在物と硫化物介在物の双方を変化させることで、このバランスを変える。カルシウムはアルミナなどの酸化物と反応し、融解挙動や形状の異なるカルシウムアルミネートを生成する。また硫化物中に取り込まれ、(Mn,Ca)Sのようなカルシウム含有粒子を生成することもある。酸化物と硫化物の間におけるカルシウムの分配を熱力学的に予測することで、処理条件の適正範囲を定めるのに役立つ。カルシウムが少なすぎると角張ったアルミナが残る可能性があり、多すぎると望ましくないカルシウムリッチ相が生成したり、鋳造性が損なわれたりする可能性がある。意図する結果は単純に「カルシウムを増やす」ことではなく、有害な変形に耐え、必要な加工応答を与える、制御された介在物集団を形成することである。
製鋼および加工に関する変数
介在物エンジニアリングは炉内で始まるが、取鍋処理、鋳造、加工によって完成する。脱酸方法は、どの酸化物粒子が最初に核生成するかを決定する。アルミキルド鋼にはアルミナクラスターが含まれることがあり、シリコン・マンガン脱酸では異なる酸化物組成が生じる。取鍋攪拌は粒子同士の衝突頻度と浮上を変化させ、スラグ組成と界面条件は介在物が吸収されるか、金属中へ戻されるかを決定する。タンディッシュ内の流動制御と浸漬式ノズルの設計は、再酸化、巻込み、鋳型内へ流入する粒子の空間分布に影響を与える。
凝固によって、介在物の空間分布の大部分が固定される。局所偏析は硫黄とマンガンの濃度を変化させるため、硫化物はデンドライト間に濃化し、凝固中の異なる時点で形成される可能性がある。冷却速度は粒子サイズと成長に利用できる距離に影響する。中心偏析、収縮、流れによって誘発されるバンディングにより、介在物は均一に分布せず、クラスターとして存在することがある。
ISO 4967のチャート評点だけでは、快削鋼の切りくず制御、逃げ面摩耗、または切削加工応答全体を予測できない。 Limited evidence
熱間圧延と鍛造は、こうして受け継がれた介在物集団を変化させる。変形によって硫化物は伸長し、一部の酸化物クラスターは破砕され、粒子間隔が変化し、介在物は加工方向に配向する。したがって、圧下比は研磨断面に現れる組織に影響を与える。ISO 4967:2026は、「少なくとも3」の圧下比で製造された圧延または鍛造鋼製品を対象に、非金属介在物を顕微鏡組織学的に測定する方法を規定している一方、その標準基準図は快削鋼には完全には適用できないと警告している。基準図との比較は重篤度を記録することはできるが、硫化物のアスペクト比、面積分率、クラスター化、配向について、用途に即した分析に取って代わることはできない。
同じ注意は、サンプリングと画像解析にも当てはまる。長手断面では伸長した硫化物が捉えられる一方、横断面では間隔とクラスター化が強調される。二次元の面積分率から三次元の体積分率を直接知ることはできず、平均的な介在物集団が許容範囲に見える場合でも、単一の最大サイズ粒子が疲労を支配することがある。測定は、評価対象の特性を反映するものでなければならない。切りくず形成には、切削方向に対する形状と間隔のデータが必要であり、疲労評価には、極大サイズ、クラスター化、母相との界面に関する情報が必要である。
快削性ステンレス鋼では、設計上の妥協に耐食性も含まれる。British Stainless Steel Associationの指針は、硫化物介在物が「工具・工作物界面における固体潤滑剤」として作用する可能性を指摘しており、BS EN 10088は、一部の鋼種について0.015%または0.030%の硫黄を添加した快削仕様を認めている。これらの添加は切削挙動を改善できる一方、孔食感受性と横方向の機械的性質を評価する必要性を高める。したがって、介在物エンジニアリングは、用途に応じた判断によって完結する。すなわち、有用な機能を果たす相は保持し、そのサイズと形状を制御し、加工上の利点を上回る欠陥をもたらす介在物集団は除去または変質させるのである。
再硫化快削鋼における硫化マンガン
MnSの形成とマンガンの役割
硫黄は、単なる受動的な汚染元素として再硫化鋼に添加されるのではない。管理された条件下で硫化マンガン(MnS)を形成し、切りくずの形成、切削力、工具損傷を変化させる介在物群を生成するために添加される。基本的な反応は単純である。凝固中にマンガンが溶存硫黄と結合し、局所的な溶解度限界を超えるとMnS粒子が生成する。しかし、生成する介在物群は、硫黄およびマンガンの含有量、マンガン/硫黄比、酸素およびカルシウムの含有量、凝固条件、圧延圧下量、ならびに各粒子を取り囲む鋼のマトリックスに依存するため、冶金学的には単純ではない。
マンガンは、相互に関連する二つの役割を果たす。第一に、硫黄をMnSとして固定し、熱間脆性との関連がある硫化鉄の形成に利用できる硫黄量を減少させる。第二に、硫化物介在物が析出・成長する化学的条件を整える。硫黄に対してマンガンが不足すると、粒界に鉄に富む硫化物が形成され、熱間加工性を損なう可能性がある。十分なマンガンが存在すれば、硫黄は優先的にマンガンに富む硫化物として鋼中に分散して保持される。
SAE/AISI 11xx鋼は、よく知られた再硫化炭素鋼の鋼種群である。添加された硫黄によって過剰な硫化マンガン介在物が生成し、これが切りくずの分断を助け、切削中に潤滑効果をもたらす場合がある。「過剰」という語が重要である。通常の炭素鋼と比較して、これらの鋼種には意図的に、より多くの硫化物群が含まれている。この群は、総硫黄量だけで評価されるものではない。硫黄含有量が近い二つの溶鋼でも、硫化物の大きさ、形状、面積率、組成、または分布が異なれば、被削性が異なる可能性がある。
SAE/AISI 12xx鋼では、再硫化設計にリンが加えられる。Mechanical Engineers’ Handbook, Carbon and Alloy Steels(2022年)では、この鋼種群のリン含有量をおよそ0.04~0.12%としている。リンは硬さを高め、切りくずの破砕性を改善する可能性がある一方、延性や切削中のマトリックスの応答にも影響を及ぼす。したがって、硫黄は単独の被削性向上添加元素として作用するのではなく、より大きな化学組成系の中で機能する。ASTM Internationalの2024年シンポジウム資料 Additives to Steel and Iron for Improved Machinability では、硫黄、鉛、セレン、テルル、リン、窒素、マンガン/硫黄比、および適用されるASTM規格を設計変数として挙げている。
硫化マンガンの化学的性質は、さらに変更することができる。カルシウム処理は酸化物介在物を変化させ、硫化物の組成および形態を変える可能性があり、(Mn,Ca)Sのようなカルシウム含有硫化物を生成する。希土類元素を添加すると、MnS–RE2S3や(Mn,Ca)S–RE2S3のような混合群を形成できる。これらの表示は、単なる化学的な補足情報以上の意味を持つ。介在物の組成は、その融解挙動、界面エネルギー、変形能、圧延への応答に影響するためである。酸化物と硫化物の間におけるカルシウムの分配を熱力学的に予測し、この制御の指針とすることで、介在物の総量を単に増減させるのではなく、介在物の形状と分布を変えることが目指される。
この違いが、介在物の測定と介在物エンジニアリングを分ける。2018年の総説 Non-metallic inclusions in steels – origin and control は、介在物エンジニアリングを、製鋼および加工の変数を通じて介在物の組成、量、寸法分布、形態を調整することと定義している。研磨断面の計数によって、存在する介在物を報告することはできる。しかし、それだけでは、その介在物群が切削力の低下、工具寿命の延長、疲労特性の向上、あるいは別の用途に対して許容される清浄度をもたらすかどうかは示せない。
測定にも明確な適用範囲がある。ISO 4967:2026は、「圧下比が少なくとも3」である圧延または鍛造鋼製品について、非金属介在物を顕微鏡組織学的に測定する方法を規定している。その標準参照図は、硫化物含有量が意図的に高い快削鋼には完全には適用できない。したがって、通常の介在物清浄度を比較するために設計された評価体系では、分析者が硫化物の形態、寸法、面積率、配向を別々に記録しない限り、再硫化鋼種を誤って評価する可能性がある。

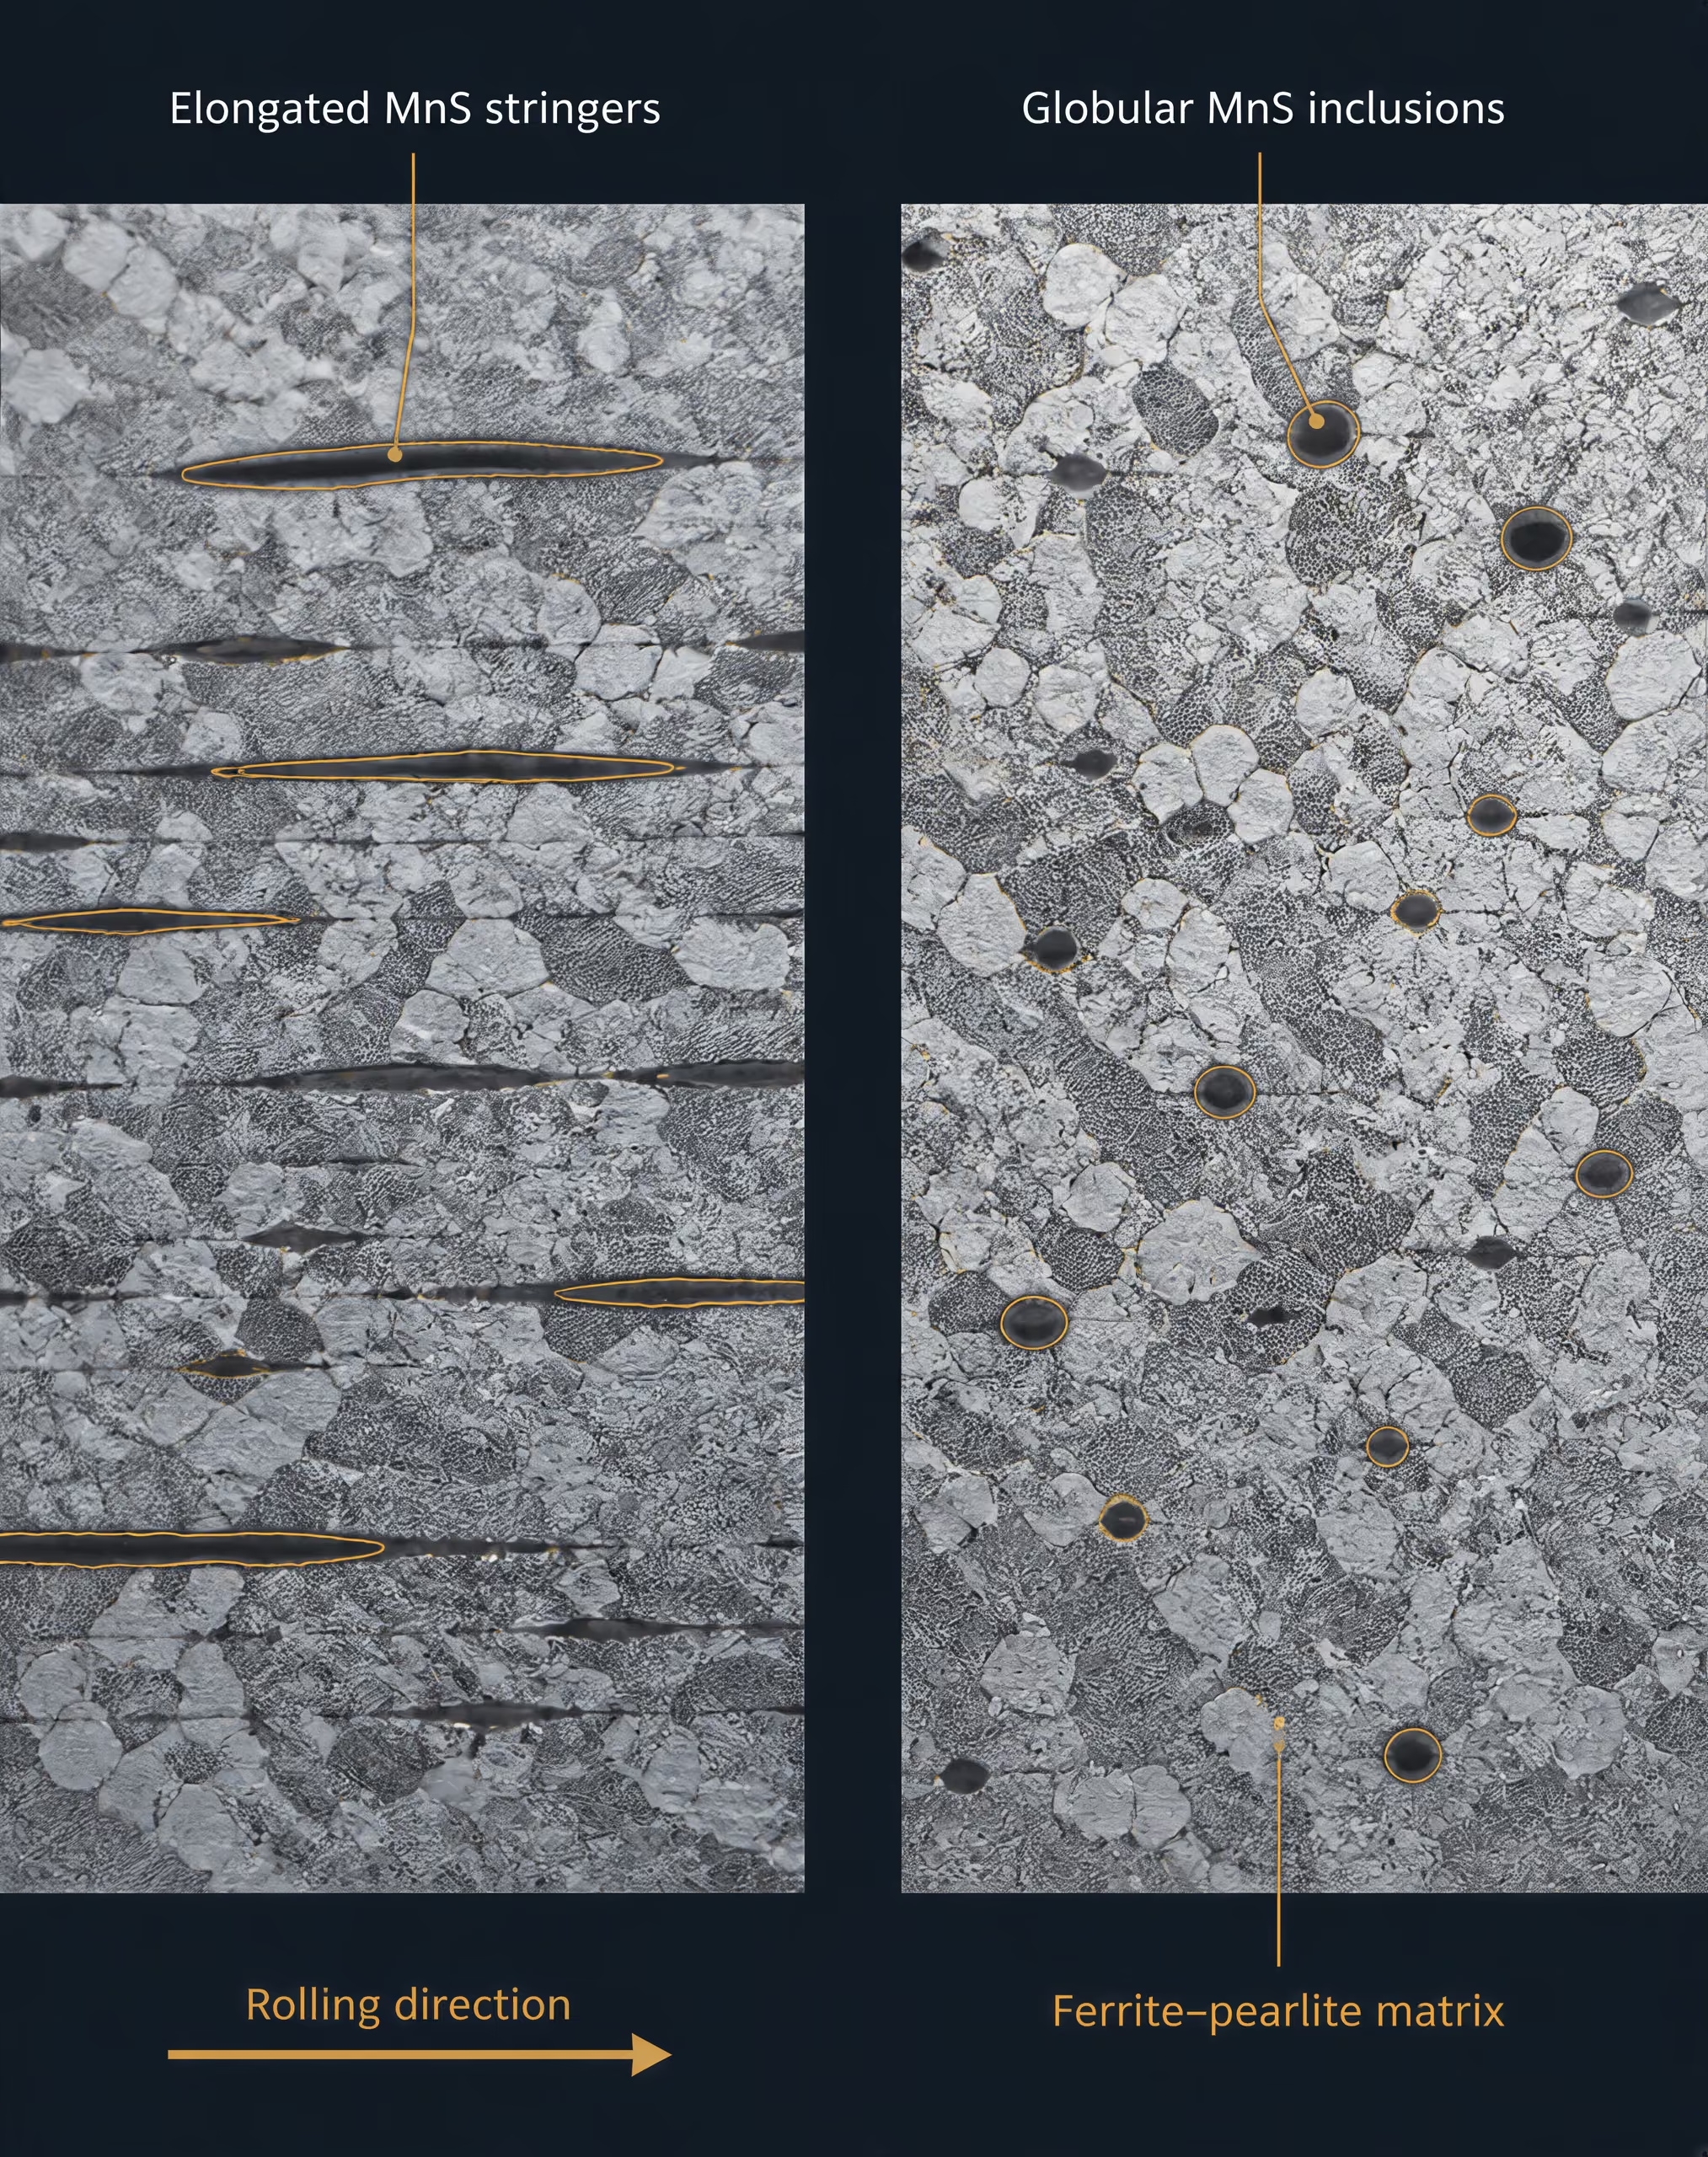
硫化物の形状が切削挙動を変える理由
決定的な変数は、MnSが存在するかどうかではなく、加工によってMnSがどのように変形したかである場合が多い。熱間圧延中、比較的軟らかく変形しやすい硫化物粒子は圧延方向に沿って引き伸ばされる。長手方向の断面では、これらは細長い介在物、すなわちストリンガ状介在物として現れる。その形状比は、一般に長さを厚さで割った値で表され、大きくなることがある。横断面では、同じ粒子が短く、またはほぼ円形に見える場合がある。したがって、配向は単なる補足的な記述ではなく、測定の一部である。
細長い硫化物は、優先的な破壊経路として作用し、切れ刃を助ける可能性がある。工具が被削材を圧縮・せん断すると、ストリンガ状粒子が鋼のマトリックスを分断し、ボイドの形成や局所的な分離を促進する。切りくずはより容易に分節化し、各切りくずを生成するために必要な塑性変形が減少する可能性がある。また、硫化物に富むデブリが界面上に塗り広げられる切削温度域では、介在物が工具と被削材の接触領域付近の摩擦を低下させることもある。その結果、切削力が低下し、切りくずが分断されやすくなる場合が多い。
しかし、同じ細長い形状が、別の不利益をもたらすこともある。長いストリンガは、マトリックス中に長く連続した弱い界面を形成し、研磨性または化学的活性を持つデブリを工具面へ運ぶ可能性がある。その配向によって狭い帯状領域に変形が集中することがあり、破砕した介在物の残片が刃先の欠けや不安定な摩耗に寄与する場合もある。切削に必要な力を低下させる介在物群が、必ずしも逃げ面を維持するのに最適な介在物群とは限らない。
球状または球状に近い硫化物は、異なる挙動を示す。形状比が小さいため、よりコンパクトな形状となり、介在物とマトリックスの界面長さが短くなるとともに、長く連続した弱面の形成が抑制される。これらは依然として切りくずの流れを妨げ、局所的な潤滑をもたらす可能性があるが、その効果は長く連続したストリンガではなく、より短い粒子を通じて分散して現れる。このため、切削力の低下が小さい場合でも、工具逃げ面摩耗の程度は一般に低下する。
1995年の論文 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel では、「MnS、(Mn,Ca)S、MnS–RE2S3、および(Mn,Ca)S–RE2S3」と特定された硫化物群を比較した。同論文で報告された切削力への影響は、この順序に従った。また同研究は、中心的なトレードオフも明らかにした。細長い硫化物はより効果的に切削力を低下させる一方、球状硫化物はより効果的に工具逃げ面摩耗を低減したのである。あらゆる切削応答を最適化する単一の介在物形状は存在しない。
別の1995年のリエージュ大学の研究 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability では、被削性指数が「硫化物介在物の形状比に応じて200%から100%まで変化した」と報告された。この結果は、形状比を実測された切削挙動に直接結び付けるものであり、工具摩耗を制御しながら快削性を得ることを目標とする場合、球状に近い硫化マンガン介在物が望ましいことを支持している。ただし、これは、あらゆる球状介在物群があらゆる細長い介在物群を上回るという意味ではない。面積率、粒子径、マトリックス強度、切削速度、送り、切込み深さ、クーラント、工具材料は、依然として有効な変数である。
ASM Handbookは、この相互作用を明確に示し、組成、ミクロ組織、強度水準、切削条件、切削油剤、工具材料が、被削性を同時に制御する因子であると指摘している。硫黄は、焼入れ硬化型合金鋼の切削挙動を大きく変化させる可能性があるが、その効果はマトリックスと切削システムを介して現れる。ある超硬合金種と切削速度で測定された低切削力の結果を、高速度工具鋼製工具や異なる送り速度にそのまま適用することはできない。
このため、快削鋼を硫黄含有率だけで規定すべきではない。重要なのは、設計されたMnS群、すなわちその化学組成、面積率、寸法分布、配向、形状が、求める切削応答に適合しているかどうかである。切削力、切りくずの分節化、逃げ面摩耗、クレーター摩耗、表面仕上げ、疲労感受性は、それぞれ異なる介在物群を必要とする可能性がある。マンガンが硫黄を利用可能にし、加工がその硫黄の作用を決定する。
MnSを超える硫化物化学
硫化マンガンは、単一で固定的な切削改善剤ではない。その作用は、組成、形状、寸法、面積率、分布、および周囲の鋼マトリックスに依存する。細長く軟質な硫化物ストリンガーは、切りくずの分断を促進し、切削力を低減することがある。一方、緻密で変形しにくい介在物は、切削領域を異なる形で遮断し、工具逃げ面におけるアブレシブ損傷または凝着損傷を低減する可能性がある。したがって、同じ鋼であっても、切削力は低下する一方で、工具摩耗が最小になるとは限らない。
この区別が重要なのは、「硫黄含有量」が出発点にすぎないからである。SAE/AISI 11xx鋼には硫黄が添加され、過剰な硫化マンガン介在物が生成する。SAE/AISI 12xx鋼では、さらにリンも添加される。Mechanical Engineers’ HandbookのCarbon and Alloy Steels(2022年)では、この鋼種群のリン含有量をおよそ0.04~0.12%としている。リン、マンガン対硫黄比、マトリックス強度、熱処理、切削速度、送り、切込み深さ、切削液、工具材料は、MnSに起因すると安易に説明される応答をすべて変化させる。ASTM Internationalの2024年シンポジウムAdditives to Steel and Iron for Improved Machinabilityでは、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、およびASTM規格を、孤立した目標値ではなく相互に作用する設計変数として扱っている。
1995年の研究Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steelでは、切削力の順序として、MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3が報告された。この順序は、その研究内での比較としては有用であるが、あらゆる鋼種、工具、切削条件に適用できる普遍的な順位ではない。その意味は、何を測定したか、また介在物がどのように生成されたかに依存する。この研究ではさらに、伸長した硫化物は切削力をより効果的に低減し、球状硫化物は工具逃げ面摩耗をより効果的に低減することが報告された。力と摩耗は、互換可能な結果ではなかった。
(Mn,Ca)Sとカルシウム改質硫化物
カルシウムは、介在物の化学組成と、介在物が生成する経路の両方を変えることによって、硫化物の挙動を変化させる。通常の快削鋼では、マンガンが硫黄と結合してMnSを生成する。MnSは一般に軟質の介在物であり、熱間圧延中に容易に変形する。その結果、硫化物は圧延方向に沿った長いストリンガーになることがある。カルシウムは硫化物格子に入り込むことがあり、また、(Mn,Ca)Sと記述される複合介在物を生成することもある。さらに、カルシウム処理は、硫化物析出の核生成サイトとなり得る酸化物介在物も変化させる。
この化学的変化は、変形性、形態、硬さ、ならびに介在物とマトリックスの界面を変える。カルシウム改質硫化物は、単に「MnSが増えた」ものではない。圧延後の形状はより細長くない場合があり、変形に対する抵抗も硫化マンガンとは異なる可能性がある。こうした変化は、切りくず形成および工具・工作物界面における接触条件に影響する。細長い介在物は、せん断される材料中に弱い経路を形成し、切りくずをより短いセグメントに分断するのを助け、切削を継続するために必要な力を低減することがある。より球状の介在物は、方向性のある損傷を生じにくく、工具逃げ面における介在物に関連した溝形成や擦り付けの程度を抑える可能性がある。
このトレードオフが中心的な問題となる。試験の目的が切削力であれば、伸長した硫化物が好ましい結果をもたらす可能性がある。目的が逃げ面摩耗速度であれば、球状硫化物の方が、切削力を最小にしない場合でも有効なことがある。したがって、1995年の研究で示された順序――MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3――は、その形状係数および面積率に関する観察結果と併せて読む必要がある。カルシウム添加量を変えると、介在物集団が十分に変化し、結論自体が変わる可能性がある。介在物の個数、平均寸法、アスペクト比、凝集状態、マトリックス硬さは、すべて同時に変化し得る。
したがって、カルシウム処理は介在物エンジニアリングの操作であって、被削性を保証する添加剤ではない。熱力学計算によって、酸化物相と硫化物相の間でカルシウムがどのように分配されるかを予測し、製鋼メーカーが特定の介在物集団を目標とすることが可能になる。しかし、最終結果は依然として、酸素および硫黄の活量、カルシウム歩留まり、温度、凝固、再加熱、圧延減面率、冷却に依存する。公称カルシウム分析値からは、カルシウムのうちどれだけが硫化物に入ったか、どれだけが酸化物中に残ったか、また望ましい形態が加工後も維持されたかは分からない。
測定方法は、工学上の問いに適合していなければならない。ISO 4967:2026は、「少なくとも3の減面比」を有する圧延または鍛造鋼製品について、非金属介在物を顕微鏡組織学的に測定する方法を規定している。ただし、この規格は、同規格の標準図が快削鋼には完全には適用できないことも警告している。標準図による評価は、一般的な製品管理の目的には介在物の程度を記述できても、切りくず分断を支配する細長い硫化物の割合を見落とす可能性がある。逆に、二次元断面では、工具摩耗に影響する三次元的な連結性を過小評価することがある。形態が設計変数であるなら、面積率と形状比は付随的な細部ではない。
定量的研究であるQuantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability(リエージュ大学、1995年)では、被削性指数が「硫化物介在物の形状比により200%から100%まで変化した」と報告されている。この範囲は、すべてのカルシウム処理鋼に一つの固定値を割り当てるものではない。化学成分規格だけでは、介在物の特性評価の代わりにならない理由を示している。この研究では、選択した条件下での快削性について、球状の硫化マンガン介在物が好ましいとされた。一方、別の1995年の研究では、伸長した硫化物が切削力の低減に特に有効であるとされた。異なる応答指標を用いれば、望ましい介在物集団も異なる可能性がある。
希土類含有硫化物介在物
介在物の記述で一般にRE2S3という族表記で示される希土類元素の添加は、硫化物化学に別の変化をもたらす。希土類元素は硫黄や酸素と反応し、希土類オキシサルファイド、硫化物、またはMnSに関連する複合粒子を生成することがある。報告された比較では、MnS–RE2S3と(Mn,Ca)S–RE2S3は、通常のMnSに硫黄を多く含ませたものにすぎないのではなく、別個の介在物クラスであった。それらの硬さ、融解挙動、界面結合、および変形抵抗は、MnSやカルシウム改質硫化物とは異なる可能性がある。
このような粒子は硫化マンガンの核生成および成長を変化させ、化学的な種類だけでなく、介在物の個数や寸法分布も変えることがある。また、より緻密または複雑な介在物の形成を促し、圧延によって生じるアスペクト比を変え、切削中に介在物が鋼マトリックスから剥離する程度を変化させる可能性がある。これらの作用によって、希土類を含む介在物集団が切削力と摩耗の両方を変化させ得る理由は説明できる。しかし、希土類含有量を直接的な被削性指数として扱う根拠にはならない。
報告された切削力の順序は、その快削鋼および試験方法において、MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3を特定の順番に位置付けたものである。これを、後続する各化学組成が常に切削力を低下または上昇させるという普遍則に置き換えてはならない。切削速度、送り、工具材種、刃先処理、潤滑、マトリックス強度、介在物面積率によって、その順位は変わり得る。変形に抵抗する希土類含有介在物は、長いストリンガーの割合を減らして摩耗特性を改善する一方、切りくずをせん断するために必要な力を増加させることがある。また、同じ公称希土類添加量であっても、別の介在物集団では粗大な凝集体が形成され、切りくず制御を助けるどころか工具を損傷する可能性がある。
実際に重要な変数は、製鋼および加工によってもたらされる介在物集団、すなわち組成、量、寸法分布、形態、空間分布である。2018年のレビューNon-metallic inclusions in steels – origin and controlで示されたこの介在物エンジニアリングの定義は、添加元素の一覧表よりも有益である。また、カルシウム処理および希土類処理を、特定の応答に結び付けた切削試験によって評価すべき理由も説明している。切削力、切りくず分断性、表面仕上げ、工具逃げ面摩耗、クレーター摩耗、寸法安定性は、それぞれ異なる介在物目標を示す可能性がある。
したがって、硫化物化学は、マトリックスと切削操作を考慮に入れて評価すべきである。切削力を低減する介在物が、摩耗を最小にするとは限らない。低炭素快削鋼の棒材で良好に機能する介在物集団も、強度および組織との相互作用を通じて硫黄が被削性に大きく影響し得る、焼入性合金鋼では異なる挙動を示す可能性がある。ステンレス鋼では、硫化物が「工具・工作物界面における固体潤滑剤」として作用することがあり、BS EN 10088は、一部の鋼種について硫黄添加量0.015%または0.030%の快削仕様を認めている。いずれの場合も、公称の硫黄、カルシウム、または希土類含有量は、単なる工程入力値にすぎない。切削時の応答を決めるのは、完成した介在物と、それを取り囲む鋼である。
形状係数、面積率、および介在物集団の統計
介在物のミクロ組織写真は、三次元的な鋼の体積を直接撮影したものではなく、ある断面を測定したものである。この違いは、快削鋼種において重要である。硫化物の形状は、切削力、切りくずの分断、工具摩耗、さらには同じ硫黄添加量が示す見かけ上の効果を変化させる可能性があるためである。研磨した縦断面では、硫化マンガンが長く、一定方向に配向したストリンガーとして観察されることがある。一方、同じ材料の横断面では、短く、ほぼ円形の切片として観察されることがある。どちらの画像も誤りではない。それぞれが、異方性を有する介在物集団を異なる面で切断した結果を示している。
| 測定項目 | 記述する内容 | 重要である理由 |
|---|---|---|
| 組成 | 粒子の化学的同一性 | MnS、酸化物、カルシウム含有相、鉛、および希土類元素含有介在物を区別する |
| 面積率 | 介在物が占める断面積 | 規定されたサンプリング条件下での集団量を示す |
| 寸法分布 | 粒子寸法のばらつき | 微細粒子と、損傷をもたらす粗大粒子側の裾野を捉える |
| 形態 | 形状、アスペクト比、および円形度 | 介在物の幾何形状を切りくず生成および工具摩耗に関連付ける |
| 配向 | 圧延方向または切削方向に対する整列状態 | 異方的な加工挙動および使用中の挙動を捉える |
したがって、適切な記述には、介在物の最大長さや「硫化物が多い」といった視覚的な説明だけでは不十分である。少なくとも、介在物の組成、形態、面積率、数密度、サイズ分布、および配向を報告するとともに、試料採取方向、倍率、視野の選定方法、画像解析の規則も明記する必要がある。
形状係数 粒子形状を表す無次元記述子。一般的な二次元定義の一つはF = 4πA/P²であり、Aは面積、Pは周長である。
形状係数とは、介在物が選択した基準形状(通常は二次元画像における円)にどの程度近いかを示す無次元量である。一般的な定義の一つは次のとおりである。
ここで、 は介在物の面積、 はその周長である。完全な円では となり、引き伸ばされた粒子、角張った粒子、または不規則な粒子では値が小さくなる。別の研究では、長さと幅の比を形状係数と呼ぶこともあるため、この用語は数式なしには解釈できない。同じ介在物であっても、異なる規約を用いれば異なる数値が得られる。
アスペクト比 介在物の長軸寸法と短軸寸法の比。伸長した粒子は球状粒子より高い値を示す。
アスペクト比は、一部の被削性研究で形状比とも呼ばれ、一般に長軸方向の寸法と短軸方向の寸法を比較するものである。
ここで、 は最大長さまたは近似された長軸長さ、 はそれに対応する幅である。球状粒子の比は1に近く、細長い硫化物では大幅に大きくなる。この比は真円度と同じものではない。滑らかな楕円とぎざぎざした粒子は同じ を示すことがある一方、周長と形状係数は異なる可能性がある。
面積率とは、測定した断面のうち介在物が占める割合である。立体学的な仮定と試料採取条件が適切な場合に限り、体積率の推定値となる。数密度とは、二次元評価では単位面積当たりの介在物数を指し、妥当性が検証された三次元法を用いる場合には単位体積当たりの介在物数を指す。サイズ分布は、単一の平均値を示すのではなく、介在物サイズが集団全体でどのように分布しているかを記録するものである。等価円直径、面積、長さ、幅、または区間階級によって表すことができる。配向とは、介在物の長軸方向が圧延方向、横方向、またはその他の基準方向に対してどの方向を向いているかを示すものである。圧延鋼では、硫化物が加工中に変形し、一定方向に配向することが多いため、この方向情報は不可欠である。
一つの介在物画像が誤解を招く理由
サンプリングバイアスは、顕微鏡の電源を入れる前から始まっている。目立つ介在物を含む視野を選ぶと、面積率や大粒子の頻度を過大評価することになる。反対に、見た目のきれいな視野を選べば、逆の結果になる。高倍率画像を少数だけ用いると、局所的なクラスターが過度に代表されることもある。一方、低倍率の視野では微細な粒子が見えにくくなったり、隣接する介在物が一つの物体として統合されたりする可能性がある。自動画像解析におけるしきい値設定にも同様の問題がある。グレーレベルのしきい値を変更すると、一つの不規則な硫化物が複数の粒子に分割されたり、その周囲にある薄い酸化物膜が消去されたりすることがある。
断面の切断面も別のバイアスをもたらす。長軸に平行に切断された細長い MnS 介在物は、長く細い形状に見える。同じ介在物を横断面で中心付近において切断すると、コンパクトな楕円形に見えることがある。斜めに切断すれば、その中間的な結果となる。したがって、縦断面から得られた形状比は、配向と測定規約が一致していない限り、横断面から得られた値と直接比較すべきではない。
圧延によって帯状組織と方向性を持つクラスターが形成される。硫化物は、より清浄な母相によって隔てられた層状領域に存在することがある。そのため、幅方向全体から無作為に選んだ視野と、一つの帯状領域に沿って取得した視野とでは、異なる結果が得られる可能性がある。クラスター化は局所的な性能にも影響する。二つの溶鋼が同じ総面積率と数密度を有していても、一方では粒子が均一に分散し、他方では介在物の少ない領域によって隔てられた高密度の集塊が存在することがある。切削中、工具が切削経路に沿って同じクラスターに繰り返し遭遇すれば、局所的な挙動はバルク平均とは異なるものになる。
介在物の最大サイズは、特に誤用されやすい指標である。これは、調査した面積内で検出された最大粒子を示すにすぎず、典型的な粒子、統計的に安定した分布の上側裾部、または粒子間隔を示すものではない。調査面積が大きくなるほど最大値は上昇するため、鋼中の介在物集団が変化していなくても、より大規模な検査では見かけ上より大きな最大値が見つかる可能性がある。意味のある集団の記述では、調査した視野数または総面積、粒子数のしきい値、サイズ階級または分布パラメータ、さらに必要に応じて極値法を示すべきである。
ISO 4967:2026 は、「少なくとも3の圧下比を有する」圧延または鍛造鋼製品における非金属介在物のミクロ組織学的測定方法を規定している。その標準図は標準化された比較に有用であるが、規格では、その標準図が快削鋼には完全には適用できないと警告している。この制限は、設計された硫化物の目的に由来する。すなわち、大きく細長い MnS ストリンガーは、一般的な清浄度評価では有害な介在物として評価される可能性がある一方、切削試験では切りくずの分断や切削力の低減に寄与することがある。測定は、問われている目的に適合していなければならない。
形状比、球状硫化物、および被削性指数
1995年のリエージュ大学の研究 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability は、被削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」と報告している。この範囲は、硫化物量だけを唯一の制御変数として扱うことへの直接的な警告である。硫黄含有量と面積率が類似した集団であっても、粒子が細長いストリンガー状からより球状の形態へ変化すれば、切削挙動は大きく異なる可能性がある。
この結果は、アスペクト比が高いことが常に望ましいという意味ではない。再硫化快削鋼では、細長い硫化物の方が切削力をより効果的に低減する可能性がある。これは、硫化物がせん断帯に沿って変形・破砕し、切りくずの分断を助けるためと考えられる。一方、球状硫化物は、工具の逃げ面摩耗をより効果的に低減すると報告されている。したがって、瞬間的な切削力を低下させる介在物集団が、累積摩耗を最小にする集団とは限らない。「被削性」に関する主張では、切削力、切りくず分断性能、工具逃げ面摩耗、表面仕上げ、動力、工具寿命のいずれを指すのかを明確にしなければならない。
1995年の研究 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel では、硫化物の化学組成を MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3 の順で比較した。組成、形状係数、面積率は相互に作用した。カルシウムおよび希土類元素の添加は、単に介在物数を増減させるのではなく、硫化物の形態と、それに関連する酸化物集団を変化させる可能性がある。カルシウム処理は酸化物および硫化物の組成と形状を制御するために用いられ、酸化物と硫化物の間におけるカルシウムの分配に関する熱力学的予測が、形成される集団の制御に役立つ。
これは介在物エンジニアリングである。2018年の総説 Non-metallic inclusions in steels – origin and control が述べるように、「組成、量、サイズ分布、および形態」を調整することである。これは、使用条件から切り離された清浄度競争ではない。SAE/AISI 11xx 鋼には、過剰な硫化マンガンを形成する添加硫黄が含まれる。一方、SAE/AISI 12xx 鋼にはさらに約 0.04–0.12%のリンが含まれるため、母相の化学組成と介在物の化学組成は同時に変化する。ASTM International の2024年シンポジウムの対象範囲では、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、および ASTM 規格が、被削性設計の変数として挙げられている。
同じ原則はステンレス鋼種にも当てはまる。British Stainless Steel Association は、快削ステンレス鋼中の硫化物を「工具–工作物界面における固体潤滑剤」と説明しており、一部の鋼種について、BS EN 10088 に基づく硫黄添加量 0.015%または0.030% の快削鋼種を記載している。これらの添加を、研磨した一つの視野だけから評価することはできない。妥当な解釈では、測定された介在物集団を、鋼母相の強度、切削速度、送り、切込み量、クーラント、および工具材料に関連付けなければならない。これらは ASM Handbook が示す相互作用する制御因子である。統計は、サンプリング方向と工学的目的が明確な場合にのみ有用である。
ISO 4967:2026が非金属介在物を測定する方法
ISO 4967:2026は、鋼中の非金属介在物を判定するための顕微鏡組織標準である。この規格が対象とするのは、調製された金属組織断面上で観察および分類できる事項であり、切削性能を直接測定することではない。この区別は快削鋼において重要である。快削鋼では、介在物は溶解時に偶然残留したものではなく、鋼の設計に意図的に加えられた成分であることが多い。[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
この規格は、少なくとも3の加工比で製造された圧延鋼製品または鍛鋼製品の検査を規定している。したがって、その基準体系は、鋳造後に相当量の熱間加工を受けた製品を対象としている。圧延および鍛造は、元の介在物群を変化させる。介在物は、伸長、破砕、集積、再分布、または加工方向に沿った配向を生じることがある。完成品から採取した研磨断面が記録するのは、その加工後の状態であり、取鍋内または連続鋳造ストランド中に存在した介在物群を単純に記録したものではない。
ISO 4967:2026は、規定された顕微鏡条件下で観察された非金属介在物について、再現性のある分類を確立できる。この規格により、製造者、購入者、試験所、または破損調査担当者は、共通の言語を用いて、溶鋼チャージ間および製品各部位間を比較できる。ただし、この規格だけで、ある鋼が短い切りくず、低い切削力、長い工具寿命、または特定の表面仕上げを実現することを証明することはできない。
この限界は、快削鋼において特に重要である。図表による等級評価は、介在物群の外観上の深刻度または寸法クラスを示すことはできても、切削を支配する次の疑問には答えない。介在物の化学組成は何か。硫化物は伸長しているか、それとも球状か。切削方向に対して介在物はどのように配向しているか。面積率および寸法分布はどのようなものか。硫化物とともに酸化物粒子が存在するか。母相の硬さ、強度、および加工硬化挙動はどのようなものか。どの工具材料、切削速度、送り、切込み深さ、切削液が使用されたか。
ASM Handbookは、被削性を、化学組成、微細組織、強度水準、切削条件、切削液、および工具材料の相互作用として扱っている。硫黄は、焼入硬化性合金鋼の切削挙動を大きく変化させる可能性があるが、硫黄含有量だけではその挙動を十分に記述できない。ASTM Internationalの2024年シンポジウム資料、Additives to Steel and Iron for Improved Machinability は、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、および適用されるASTM規格を設計変数として挙げている。形成された介在物群の化学組成と形態は、併せて考慮しなければならない。
適用範囲、製品形状、および加工比
ISO 4967:2026における「少なくとも3の加工比」という表現は、被削性のしきい値ではなく、適用範囲の条件である。これは、対象となる圧延製品または鍛造製品が、開始時の断面積から少なくとも一定量の変形を受けたことを示している。この加工履歴は、最終断面で観察される介在物の形状および分布に影響する。熱間加工前にはおおむね塊状であった硫化マンガン介在物が、圧延後には長いストリンガーになることがある一方、脆い酸化物は破砕して複数の小粒子になることがある。
したがって、測定結果は、特定の製品形状、位置、方向、および調製条件に帰属する。棒材を長手方向に切断した断面では、同じ棒材の横断面とは硫化物ストリンガーが大きく異なって見えることがある。鍛造部品には、1つの研磨視野では表せない、鍛流線に関連したばらつきが含まれる場合がある。サンプリングは、工学的な問いに適合させなければならない。関心が棒材軸方向の切削にある場合、横断面での個数よりも、長手方向における硫化物の形状および間隔のほうが重要である可能性がある。疲労または内部清浄度が問題となる場合は、集積した酸化物や大きな単独粒子について、別の検査戦略が必要になることがある。
この規格の顕微鏡組織に基づく方法には、結果が意味する範囲について実際的な限界もある。分析者が調べるのは、三次元的な介在物群を通る二次元平面である。見かけの介在物長さは断面の方向に依存し、見かけの面積率はその平面がどの粒子と交差するかに依存する。また、選択した視野によって、集積部はより重度にも、より軽度にも見えることがある。調製品質も重要である。引抜け、研磨傷、汚染、過熱、またはコントラスト不足が、介在物の特徴と誤認される可能性がある。
再硫化SAE/AISI 11xx鋼では、添加された硫黄は主にマンガンと結合し、過剰な硫化マンガン、すなわちMnSを形成する。これらの介在物は、切りくずの分断を助け、切削領域における潤滑に寄与することがある。SAE/AISI 12xx鋼にはリンが添加され、Mechanical Engineers’ Handbook, Carbon and Alloy Steels では、リン含有量はおよそ0.04~0.12%と報告されている。鉛添加再硫化鋼種には、硫化物介在物に関連して存在する鉛、または遊離鉛粒子が含まれる。このような詳細は、単一の介在物評価と同一視できない。
快削ステンレス鋼も別の例を示している。British Stainless Steel Associationによれば、硫化物介在物は「工具‐工作物界面における固体潤滑剤」として作用することがある。BS EN 10088は、一部の鋼種について、硫黄添加量が0.015%または0.030%の被削性改良鋼種を認めている。しかし、同じ公称硫黄添加量であっても、脱酸方法、カルシウム処理、酸素ポテンシャル、凝固条件、および熱間加工履歴によって、異なる介在物群が形成される可能性がある。
参照図表と快削鋼に対する限界
図表比較法では、観察された微細組織を標準化された参照カテゴリーに割り当てる。これは、管理および意思疎通に有用である。ある視野が指定された介在物クラスに類似しているかを判定し、同じ手順で検査した試料間の比較を可能にし、製品仕様が介在物評価を要求している場合には受入基準を支援できる。ただし、この方法によって、すべての粒子を化学的に自動同定したり、三次元的な介在物群全体を測定したり、切削挙動を予測したりできるわけではない。
ISO 4967:2026は、標準参照図表が快削鋼には完全には適用できないことを明確に警告している。この警告は根本的に重要である。図表は、介在物の外観を標準化された方法で分類するために作成されたものである。一方、快削鋼は、鋼の母相との相互作用、組成、形状、量、および分布によって効果が変化する介在物を含むように設計されている。伸長した硫化物を介在物の特徴として扱う図表カテゴリーだけでは、追加の分析なしに、その硫化物が切削力を低下させるのか、工具摩耗を促進するのかを判断できない。
1995年の研究、Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel は、切削力への影響がMnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順であったと報告している。また、伸長した硫化物はより効果的に切削力を低下させる一方、球状硫化物はより効果的に工具逃げ面摩耗を低減することも明らかにした。この結果は、ある1つの介在物外観が常に望ましいという単純な規則を否定している。切りくずの分離を助ける介在物群が、工具刃先を保護する介在物群と同じであるとは限らない。
別の定量研究、Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability は、被削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」と報告し、快削性に適した球状の硫化マンガン介在物を特定した。図表比較によって伸長形態または球状形態を記録することはできるが、その研究における形状比、面積率、空間分布、または切削試験条件を必ずしも再現できるわけではない。
カルシウム処理は、なぜ外観に加えて化学組成も必要なのかを示している。カルシウムは酸化物および硫化物介在物の組成と形態を変化させることがあり、酸化物と硫化物の間におけるカルシウム分配の熱力学的予測は、プロセス管理を支援できる。低倍率で類似して見える2つの介在物でも、Ca、Mn、希土類元素、酸素、または硫黄の含有量が異なる可能性があり、その結果、切削中の挙動も異なることがある。
このため、ISO 4967:2026は、標準化された清浄度および介在物分類方法として扱うべきであり、切削性を保証する証明書として扱うべきではない。有用な快削性評価では、図表比較に加えて、自動画像解析、走査電子顕微鏡およびエネルギー分散型分光法、定量的な面積率、寸法分布測定、形状比、配向データ、硬さ、ならびに管理された切削試験を組み合わせることができる。測定は、評価対象の特性を代表するものでなければならない。疲労解析用に選択された介在物データが、切りくず形成の予測にそのまま適しているとは限らず、図表評価に合格したことだけで切削性能が証明されるわけでもない。
工学的課題に適した介在物測定法の選択
介在物測定は、その尺度と感度が調査対象の特性に適合している場合にのみ有用である。総合的な介在物評定によってチャージを分類する方法は、清浄度調査には十分かもしれないが、2種類の再硫化鋼で切りくず形態や工具寿命が異なる理由を説明するには不十分な場合がある。介在物エンジニアリングでは、介在物の組成、量、サイズ分布、形態を意図的に制御する。そのため、測定では、工程が制御しようとしている特徴を保持しなければならない。
評定チャート法、定量画像解析、金属組織断面
評定チャートは、迅速で低コストかつ広く知られているため、生産管理において依然として実用的である。研磨した、またはエッチングした、あるいはエッチングしていない断面を、通常は介在物の種類と重症度に基づいて標準視野と比較する。この結果は、共通の清浄度評価基準を提供できるが、母集団を一つの等級番号に圧縮してしまう。同じ見かけ上の重症度であっても、硫化物の母集団が多数の短い粒子からなるのか、それとも少数の非常に細長いストリンガーからなるのかを区別できない場合がある。
ISO 4967:2026は、「少なくとも3の圧下比」を有する圧延鋼製品または鍛鋼製品中の非金属介在物を、顕微鏡組織によって測定する方法を規定している。その基準チャートは、従来の介在物評価には有用であるが、同規格は、このチャートが快削鋼には完全には適用できないと警告している。この制限は重要である。SAE/AISI 11xx鋼における高い硫化物評定は、軸受鋼における高い酸化物評定と同じようには解釈されない。前者では、切りくず分断と潤滑を促進するために過剰な硫化マンガンが意図的に添加されているからである。
金属組織断面そのものが、得られる答えを左右する。圧延方向に平行な縦断面では、硫化物ストリンガーが露出し、変形経路に沿った長さ、幅、アスペクト比、間隔を測定できる。横断面では、異なる二次元的な交差が現れるため、細長い介在物がより短く、またはより等軸状に見えることが多い。どちらの観察方向も「唯一の」介在物形態を示すものではない。それは、三次元的な母集団を断面ごとに投影した結果である。
したがって、報告書では、断面の方向、研磨方法、倍率、視野面積、視野数、試料採取位置を明記すべきである。「縦断面、板厚1/4位置、500倍で100視野」という記載には意味があるが、「清浄度:1.0」だけでは意味がない。試料採取では、製品内の該当する位置もカバーすべきである。凝固および圧延中に介在物が移動、変形、浮上、偏析するため、中心部、板厚1/4位置、表面近傍の材料では差異が生じる可能性がある。疲労試験で表面領域を調べるのであれば、中心線上の試料で代用することはできない。
自動定量画像解析では、チャート法では得られない、粒子数、面積率、相当径、長さ、幅、アスペクト比、最近接粒子間距離、サイズ分布などを測定できる。平均評定ではなく、大きな介在物の裾部が工学的課題に関係する場合に、特に有用である。ただし、画像解析が自動的に客観的になるわけではない。しきい値の設定、照明、研磨傷、接触粒子の分離処理、倍率、視野の選択によって、測定される母集団は変化し得る。分析者は、粒子を投影面積、最大長さ、相当円直径、またはその他の定義のいずれによって分類したのかを明記しなければならない。
化学組成によって機能的な介在物クラスを区別する必要がある場合は、組成感応型の手法が必要となる。エネルギー分散型X線分光法を備えた走査電子顕微鏡を用いれば、MnS、カルシウム改質硫化物、酸化物、鉛粒子、希土類元素含有硫化物を識別できる。電子プローブ分析、またはそれに関連する微小分析法を用いれば、スペクトルが重複する場合や粒子が小さい場合に、より信頼性の高い元素の分配情報を得られる。これらの方法はより多くの時間を要するが、光学画像中の黒色または灰色の特徴だけでは、その化合物を同定できない。鉛添加再硫化鋼では、鉛が硫化物介在物と共存する場合もあれば、遊離鉛粒子として存在する場合もある。両者を「硫化物」として一括すると、切削性に関係する重要な違いが失われる。
方向性の測定については、別途扱う必要がある。圧延製品では、粒子の面積率だけを測定すると、伸長状態が隠れてしまう可能性がある。配向分布、長さ/幅比または形状比、可能であれば縦断面と横断面の両方における測定結果を報告すべきである。疲労が重要となる用途では、三次元再構成または連続断面法が正当化される場合もあるが、より多くの材料と慎重な位置合わせが必要になる。方法は、単に最も研磨しやすい面ではなく、破壊メカニズムに合わせて選択すべきである。
疲労、清浄度、切削性に適した測定法
疲労調査では通常、最大かつ最も有害な介在物について、位置、組成、応力負荷面からの距離を特定する必要がある。平均的な介在物評定では、き裂を発生させる単一のアルミナクラスターやカルシウムアルミネート粒子を見逃す可能性がある。自動測定による面積・サイズ分布、極値解析、組成感応型の観察の方が適切である。断面の方向は主応力および圧延方向に対応させる必要があり、試料採取では、疲労き裂が実際に発生する領域を含めるべきである。結果では、定義した指標を用いて介在物サイズを報告し、介在物クラスターと孤立粒子を区別すべきである。
清浄度評価の目的は異なる場合がある。チャージまたは製品が規格に適合しているか、二次精錬後に酸化物の母集団が変化したか、あるいは鋳造条件によって測定可能な欠陥増加が生じたかを問うことがある。規格と鋼種群の適合性が確保されている場合、チャート法はこの問いに効率的に答えられる。変化が小さい場合、大粒子の頻度が重要な場合、または製品中にチャートでは一括される介在物種が存在する場合には、定量画像解析が価値を加える。この方法を、普遍的な清浄度の真理として提示してはならない。総面積率が低いからといって、疲労リスク、切削性、表面品質が低いことが証明されるわけではない。
切削性では、切削力と工具摩耗がまったく同じ介在物母集団に応答するわけではないため、最も慎重な選択が必要となる。ASM Handbookは、組成、金属組織、強度水準、切削条件、切削液、工具材料を相互に作用する制御因子として挙げている。硫黄は、焼入れ硬化型合金鋼の加工挙動を大きく変化させる可能性があるが、硫黄含有量だけでは十分な測定変数とはならない。
| 工学的課題 | 最も関連性の高い測定項目 |
|---|---|
| 切りくず生成 | 硫化物の化学組成、アスペクト比、配向、間隔、および母相の状態 |
| 疲労き裂の発生 | 最大介在物、クラスター、組成、位置、および三次元的な間隔 |
| 清浄度管理 | 標準化されたチャート評点、面積率、粒子数、および製品内位置 |
| 工具摩耗 | 切削力、温度、および工具条件と併せた介在物の化学組成および形態 |
| 腐食性能 | 硫化物の化学組成、露出界面、寸法、形状、および表面状態 |
したがって、切削性の研究では、硫化物の化学組成、形態、配向、面積率、サイズ分布を特性評価するとともに、鋼の母相と切削条件も記録すべきである。ASTM Internationalの Additives to Steel and Iron for Improved Machinability は、硫黄、鉛、セレン、テルル、リン、窒素、マンガン/硫黄比、ASTM規格を、単独の目標値ではなく設計変数として扱っている。例えば、SAE/AISI 12xx鋼では、再硫化鋼種の硫黄含有化学組成に約0.04~0.12%のリンを追加する。快削ステンレス鋼では、硫化物が「工具―工作物界面における固体潤滑剤」として作用する場合があり、BS EN 10088では、特定の快削鋼種について0.015%または0.030%の硫黄添加を認めている。
必要な区別は、1995年の研究 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel によって示されている。報告された切削力への影響は、MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順であった。細長い硫化物は切削力をより効果的に低減した一方、球状硫化物は工具逃げ面摩耗をより効果的に低減した。したがって、単一の介在物母集団を普遍的に優れているとすることはできない。
リエージュ大学による別の1995年の研究 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability では、切削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」と報告され、快削性について球状の硫化マンガン介在物が好ましいとされた。これらの知見は、酸化物と硫化物を合わせた単一の評定に基づく切削性の主張は、仕様が不十分であることを直接的に示している。測定では、何を数えたのか、どこで測定したのか、断面をどの方向に設定したのか、そして試験が切削力、切りくず形態、表面仕上げ、工具摩耗のいずれを評価するのかを明記しなければならない。カルシウム処理は酸化物および硫化物の化学組成と形態を変化させる可能性があるため、加工結果をその処理に帰属させる場合には、組成感応型の分析が不可欠である。
被削性を変更するために用いられる合金添加元素
ASTMシンポジウム 切削性向上のための鋼および鉄への添加元素(2024年)では、被削性を改善する添加元素を、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、ならびに適用されるASTM規格が定める限界値から成る、相互に関連した化学成分および工程変数の組合せとして扱っている。この整理は、「良い」元素と「悪い」元素を単純に順位付けするより有用である。添加元素は、介在物の分布、母相の応答、切りくず形成、工具接触、またはこれらの効果の組合せを変化させる。その結果は、鋼種、強度水準、熱処理、切削速度、送り、切込み量、切削液、工具材料によって異なる。
介在物エンジニアリングとは、製鋼およびその後の加工を通じて、介在物の組成、量、サイズ分布、形態を制御することである。介在物を測定することと、介在物を設計・制御することは同じではない。ISO 4967:2026は、「少なくとも3の圧下比」を有する圧延材または鍛造材中の非金属介在物を顕微鏡組織学的に測定する方法を規定しているが、同時に、同規格の標準比較図は快削鋼には完全には適用できないと警告している。したがって、比較図による評価は介在物集団の特徴を記述できても、その集団によって生じる切削力や工具寿命を予測できるとは限らない。
硫黄、リン、鉛、セレン、テルル
硫黄は、多くの炭素鋼および合金快削鋼で主要な添加元素である。これは硫化マンガンMnSを形成するためである。硫黄を、熱間脆性を促進する硫化鉄として残すのではなく、優先的にMnSとして固定するため、マンガンは十分な量が添加される。SAE/AISI 11xx鋼では、意図的に増加させた硫黄含有量によって、過剰なMnS介在物が生成する。切削中、これらの介在物は切りくずを分断し、金属母相の連続性を低下させ、工具と工作物の接触部近傍で摩擦または凝着を低減することがある。一方、同じ介在物は、横方向延性、疲労強度、衝撃靱性、溶接性を低下させる可能性がある。
その効果は、硫黄の含有率だけで決まるものではない。硫化物のアスペクト比、面積率、組成、分布が重要である。1995年の研究 再硫化快削鋼における硫化物介在物の組成、形状係数および面積率が被削性に及ぼす影響 では、切削力に対する影響が、MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順で報告された。伸長した硫化物は切削力をより効果的に低減したのに対し、球状硫化物は工具逃げ面摩耗をより効果的に低減した。この結果は、すべての切削目的に対して単一の介在物形態が最適であるとみなすことへの、直接的な警告である。
この違いは、1995年にリエージュ大学で行われた研究 快削鋼中の硫化物介在物の定量分析と被削性への影響 にも示されている。同研究では、被削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」とされ、自由切削性には球状の硫化マンガンが好ましいと報告された。この数値範囲は、鋼種から鋼種への普遍的な予測を確立するものではない。介在物の形状が測定結果をいかに大きく変化させ得るかを示すものである。
カルシウム処理は、この形状および化学組成を変える方法の一つである。カルシウムは酸化物介在物を改質し、硫化物の析出に影響を及ぼすことによって、適切な酸素、硫黄、温度条件の下で、より球状または複合的な介在物を生成させることができる。酸化物と硫化物の間におけるカルシウム分配の熱力学的予測は、この制御の指針となるが、結果は依然として取鍋処理、凝固、圧延圧下量、再加熱に左右される。希土類元素の添加も同様に、MnS–RE2S3またはカルシウムを含む変種を生成させる可能性がある。しかし、その価値は、清浄度、疲労、靱性、工程の一貫性との兼ね合いで評価しなければならない。
リンは、別の被削性機構をもたらす。2022年の Mechanical Engineers’ Handbook, Carbon and Alloy Steels に報告されているように、SAE/AISI 12xx鋼は、再硫化鋼種に特徴的な増加した硫黄を含み、さらに約0.04~0.12%のリンを含有する。リンはフェライト母相を強化すると同時に脆化させ、切りくずの破断を促進し、自由切削性を改善することが多い。過剰なリンは、特に偏析や粗粒組織によってその影響が増幅される場合、延性、衝撃靱性、冷間成形性、溶接性を損なう可能性がある。したがって、12xxという designation は、単に別の介在物添加元素を加えた11xx鋼を意味するものではない。リンは、切りくずだけでなく母相も変化させる。
鉛は、硫化物介在物に関連して存在するか、独立した遊離鉛粒子として存在する、鉛添加再硫化鋼に含まれている。鉛は固体鋼中での固溶度が非常に低いため、その分布は粒子形成、鋼の清浄度、加工履歴によって制御される。機械加工中、鉛は切りくずの分離を促進し、工具界面で作用する可能性があるが、曝露管理、リサイクル、溶接ヒューム、環境規制に関して重大な懸念も生じさせる。鉛添加は、切削力低減効果だけで評価することはできない。意図する製品仕様および許可される用途によっては、鉛添加が除外される場合がある。
セレンおよびテルルは、介在物の挙動と切りくず破断を変化させるための、さらに別の化学的選択肢である。これらは硫化物の形態や、介在物と切削領域との相互作用を変化させる可能性があるが、その効果は硫黄水準、マンガン含有量、脱酸方法、母相の状態に敏感である。使用に当たっては、機械的性質、熱間および冷間加工、溶接、作業者の曝露、廃棄物処理、適用される鋼種規格を評価する必要がある。これらを硫黄または鉛と相互に代替可能な添加元素として提示すべきではない。
快削ステンレス鋼は、より厳しい母相の下で同じ妥協を示す。British Stainless Steel Association(2024年)によれば、硫化物介在物は「工具と工作物の接触部における固体潤滑剤」として作用する可能性があるが、耐食性を低下させ、孔食またはすき間腐食に対する性能を損なうことがある。BS EN 10088は、一部の鋼種について、硫黄添加量0.015%または0.030%の被削性改良鋼種を認めている。これらの値は鋼種ごとに定められた許容値であり、ステンレス鋼全般に適用される一般的な目標値ではない。
窒素、マンガン対硫黄比、規格限界
窒素は、鋼の母相と介在物の化学組成の双方に影響を及ぼすため、被削性を左右する変数として論じられることが多い。組成によっては、窒素がチタン、アルミニウム、バナジウム、その他の元素と結合して、窒化物または炭窒化物を形成する。これらの粒子は、切りくず破断、工具の摩耗、靱性、表面品質に影響を及ぼす可能性がある。固溶窒素は強度を高め、ひずみ時効を変化させることもある。一方、過剰または制御されていない窒素は、延性、成形性、靱性、溶接性能を損なう可能性がある。したがって、その効果は、窒素が固溶状態にとどまるのか、析出物として固定されるのか、あるいは複合介在物の形成に関与するのかによって異なる。
マンガン対硫黄比は、硫黄が安全にMnSとして捕捉されるかどうかを制御し、硫化物の形態にも影響を及ぼす。硫黄に対してマンガンが少なすぎると、硫化鉄の生成および熱間脆性の問題が生じる危険性が高まる。比が高ければ自動的に優れた被削性が得られるわけではない。過剰なマンガンは焼入性と母相強度を変化させる一方、最終的な介在物集団は、硫黄含有量、酸素ポテンシャル、カルシウム、希土類元素の添加、凝固条件によって決まる。そのため、有用な比率は、普遍的な処方ではなく、鋼種および工程に固有のものである。
規格限界は、これらの冶金学的選択を、強制力のある化学成分および品質要求事項へと変換する。SAE/AISI 11xxおよび12xxの designation は、意図された硫黄添加を有する鋼種群を示すが、購入または製造時の要求事項では、ASTM A29/A29M、適用される製品規格、または顧客が管理する化学成分範囲が併せて指定されることがある。硫黄、リン、窒素、鉛、残留元素に関するASTMの限界値は、機械的性質、表面品質、清浄度、熱処理に関する要求事項と併せて読まなければならない。切削力を低減する化学成分であっても、横方向靱性を低下させ、疲労性能を悪化させ、溶接を複雑にし、または環境上の制限に抵触するために、不適合となる可能性がある。
切削条件も評価の一部である。ASM Handbookは、組成、微細組織、強度水準、切削条件、切削液、工具材料が被削性に相互に作用する制御因子であり、硫黄が焼入れ性を有する合金鋼の切削挙動を大きく変化させる可能性があると示している。したがって、介在物の測定は、工学的な問いに適合させなければならない。長手方向断面は、切りくず制御に関係する硫化物の伸長を明らかにする可能性がある一方、横断面、三次元解析、または面積率の測定は、疲労または工具摩耗の挙動をより適切に表す場合がある。添加元素は、結果を決める入力の一つにすぎない。
カルシウム処理と介在物形態の制御
カルシウム処理は、一般的な清浄度向上処理ではなく、介在物を工学的に制御する処理である。その目的は、非金属介在物の総数を単純に減らすことではない。介在物の種類、形状、成長する大きさ、さらに圧延、機械加工、鋳造中の挙動を変えることが目的である。介在物が少ない鋼であっても、残存する硫化物の形態が不適切であったり、硬質酸化物粒子が切削刃を損傷したりすれば、機械加工性は依然として悪くなり得る。
カルシウム処理工程
- 脱酸 酸化物の状態を確立し、鋼の化学組成を調整する。
- カルシウム注入 温度、撹拌、および歩留まりを制御した条件下でカルシウムを導入する。
- 介在物改質 意図した化学組成および形態を有するカルシウム含有酸化物と硫化物の生成を促進する。
- 鋳造および検証 処理した鋼を鋳造し、ワイヤ添加だけに依存せず、完成した介在物集団を調べる。
通常、この処理では、脱酸および合金調整の後に、コアードワイヤーまたはその他の制御された吹込み方法によってカルシウムを添加する。溶存カルシウムは酸素および硫黄に対して強い化学的親和力を持つ。そのため、固体または液体の酸化物介在物、ならびに凝固中に生成する硫化マンガンの反応と反応することができる。その結果生成する介在物群には、カルシウムアルミネート、カルシウム含有硫化物、複合酸化物–硫化物粒子などが含まれ得る。結果は、鋼の温度、酸素および硫黄の活量、アルミニウム含有量、マンガン対硫黄比、撹拌、処理時間、ならびに実際に溶液中へ移行したカルシウム量に左右される。
酸化物および硫化物の改質
アルミニウム脱酸鋼では、未処理のアルミナ介在物は角張って硬く、浸漬ノズルの内壁に堆積しやすい。カルシウムは酸化物の化学組成をカルシウムアルミネート側へ変化させる。適切な組成範囲では、これらの生成物は製鋼温度および鋳造温度で液相または部分的に液相となるため、より丸みを帯び、硬いアルミナクラスターを形成しにくくなる。この点はカルシウム処理に通常結び付けられる鋳造上の利点であるが、介在物量が普遍的に減少することと混同してはならない。カルシウムは、酸化物群全体の面積率をほぼ変化させないまま、特定の酸化物群が及ぼす有害作用を低減する場合がある。
硫化物の応答も、快削鋼種では同様に重要である。カルシウムは硫化マンガンに入り込んで (Mn,Ca)S を形成し、硫化物のアスペクト比を変化させるとともに、硫化物と鋼の母相との結合状態を変えることができる。組成および冷却履歴によっては、硫化物はより伸長しにくくなり、より球状になる。この変化は、応力集中および工具の逃げ面摩耗を低減し得る。一方で、長く一方向に配列した MnS ストリンガーに伴う切りくず分断作用を低下させる可能性もある。
1995年の研究 硫黄再添加快削鋼の被削性に及ぼす硫化物介在物の組成、形状係数および面積率の影響 では、MnS、(Mn,Ca)S、MnS–RE2S3、および (Mn,Ca)S–RE2S3 の介在物群が比較された。同研究で報告された切削力への影響はこの順序に従っており、硫黄含有率だけでなく、介在物の化学組成が重要であることを示している。伸長した硫化物は切削力をより効果的に低減したのに対し、球状硫化物は工具の逃げ面摩耗をより効果的に低減した。これらは異なる性能目標である。したがって、切削力の最小化を目的に選択した処理が、摩耗の面では不利な結果をもたらすこともある。
このトレードオフは、1995年のリエージュ大学の研究 快削鋼における硫化物介在物の定量分析と被削性への影響 と整合する。同研究では、被削性指数が「硫化物介在物の形状比により 200% から 100% まで変化した」と報告されている。同研究は快削性の観点から球状の硫化マンガン介在物を好ましいものとしたが、この結果は球状粒子が常に優れていることを意味しない。工具材料、送り、切削速度、加工硬化挙動、母相強度、潤滑、切りくず制御の要件は、依然として有効な変数である。
カルシウム処理は、鋼種規格との関係でも評価しなければならない。SAE/AISI 11xx 鋼は、過剰な硫化マンガン介在物を形成する硫黄を添加している。一方、SAE/AISI 12xx 鋼では、被削性に関係する別の変数として、およそ 0.04~0.12% のリンが添加される。ASTM International の 2024年シンポジウム資料 被削性向上のための鋼および鉄への添加元素 では、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、および ASTM 規格が設計変数として挙げられている。カルシウムはその体系における一つの制御手段であり、母相および介在物群全体の制御に代わるものではない。快削ステンレス鋼では、硫化物は「工具–工作物界面における固体潤滑剤」として作用し得る。また、BS EN 10088 では、一部の鋼種の快削仕様について、0.015% または 0.030% の硫黄添加が認められている。
プロセスウィンドウは狭い。カルシウムが少なすぎると、アルミナおよび硫化マンガンの挙動はほとんど変化しない。カルシウムが多すぎると、硫化カルシウムまたはカルシウムに富む酸化物相が生成し、硫黄および酸素を予測困難な形で消費するとともに、変形挙動の好ましくない介在物を生じる可能性がある。カルシウム歩留まりが特に影響を受けやすいのは、製鋼温度でカルシウムの蒸気圧が高く、スラグ、耐火物、溶存酸素、硫黄と急速に反応するためである。ワイヤー添加速度、吹込み深さ、アルゴン撹拌、スラグの状態、鋳造までの待機時間はいずれも、溶存カルシウム濃度のピークとその減衰に影響する。
鋳造操業では、こうした誤差がすぐに明らかになる。酸化物の改質が不十分であれば、浸漬ノズルを閉塞させる固体アルミナクラスターが残る可能性がある。カルシウムが過剰であったり、添加時期が不適切であったりすると、カルシウムに富む固相、再酸化生成物、または流れを妨げる凝集体が生成することもある。ノズルが正常に鋳造できたからといって、硫化物群が望ましい機械加工応答を示すとは限らない。ノズルの挙動と切削挙動では、異なる介在物化学組成が好まれる場合がある。

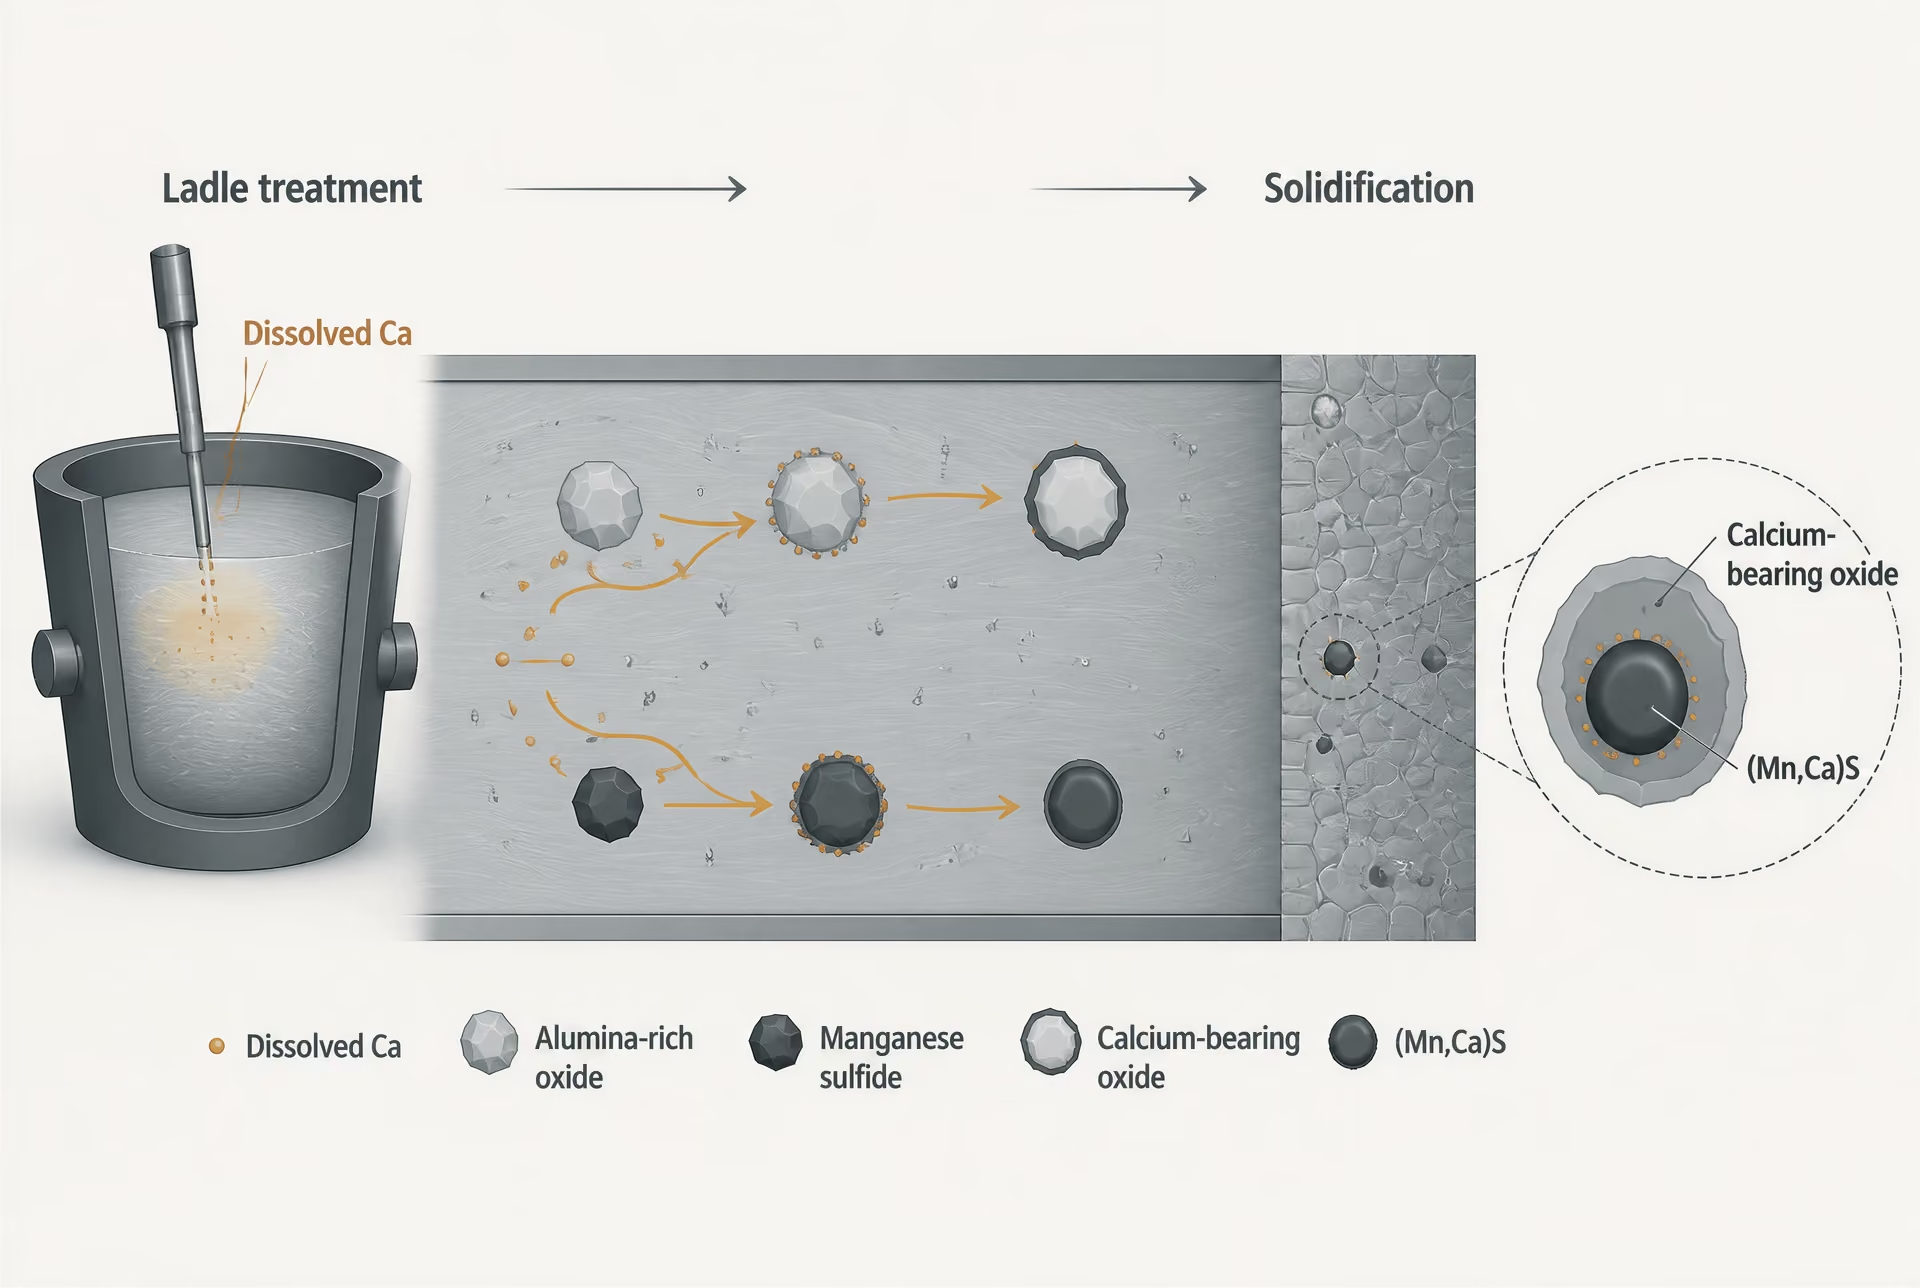
カルシウム分配の熱力学的予測
熱力学計算は、実機試験に先立って処理ウィンドウを定めるのに役立つ。中心となる問題は、Ca、O、S、Al、Mn などの元素の実際の活量のもとで、カルシウムが酸化物反応と硫化物反応の間にどのように分配されるかである。カルシウムは、まず酸化物介在物を還元または改質し、その後に硫黄と反応する場合がある。一方、酸化物の改質が完了する前に、硫黄を含む反応が利用可能なカルシウムを消費する場合もある。平衡モデルによって、安定な介在物相領域にアルミナ、カルシウムアルミネート、CaS、(Mn,Ca)S、または複合相が含まれるかどうかを推定できる。
このような予測には、名目上のバルク濃度だけでなく、活量が必要である。スラグの巻込み、溶存酸素、アルミニウム活量、温度、実効カルシウム歩留まりが、介在物が置かれる化学環境を決定する。したがって、計算された相境界は工程の指針であって、保証ではない。蒸発、スラグ、耐火物、浮上分離によるカルシウム損失が実際の条件を変化させる。また、処理後の凝固偏析によって、局所的なマンガンおよび硫黄の活量も変化する。
実務上の目標は、多くの場合、鋳造中に酸化物介在物が変形可能または液相となり、同時に圧延後の硫化物が制御された形状を保持するカルシウム濃度範囲である。この目標は、切りくずの分断と低い切削力が支配的となる高速自動旋盤用途と、球状硫化物および低減された研磨作用がより重要となる工具寿命重視の加工用途とで異なる可能性がある。
最終的な検証は、金属組織学的に行わなければならない。ISO 4967:2026 は、「少なくとも 3 の圧下比」を有する圧延または鍛造鋼製品について、非金属介在物を顕微鏡組織学的に測定する方法を規定している。ただし、快削鋼には標準の基準図が完全には適用できないと警告している。したがって、検査では、工学的な目的に適した画像解析または顕微鏡観察を用いて、介在物の化学組成、形態、寸法分布、面積率、および配向を記録すべきである。清浄度評価だけでは、カルシウム処理が成功したことを立証できない。意図した機械加工挙動を鋼が示すかどうかを決定するのは、カルシウムワイヤーの添加量、計算上の平衡状態、またはノズル履歴ではなく、最終的な介在物群である。

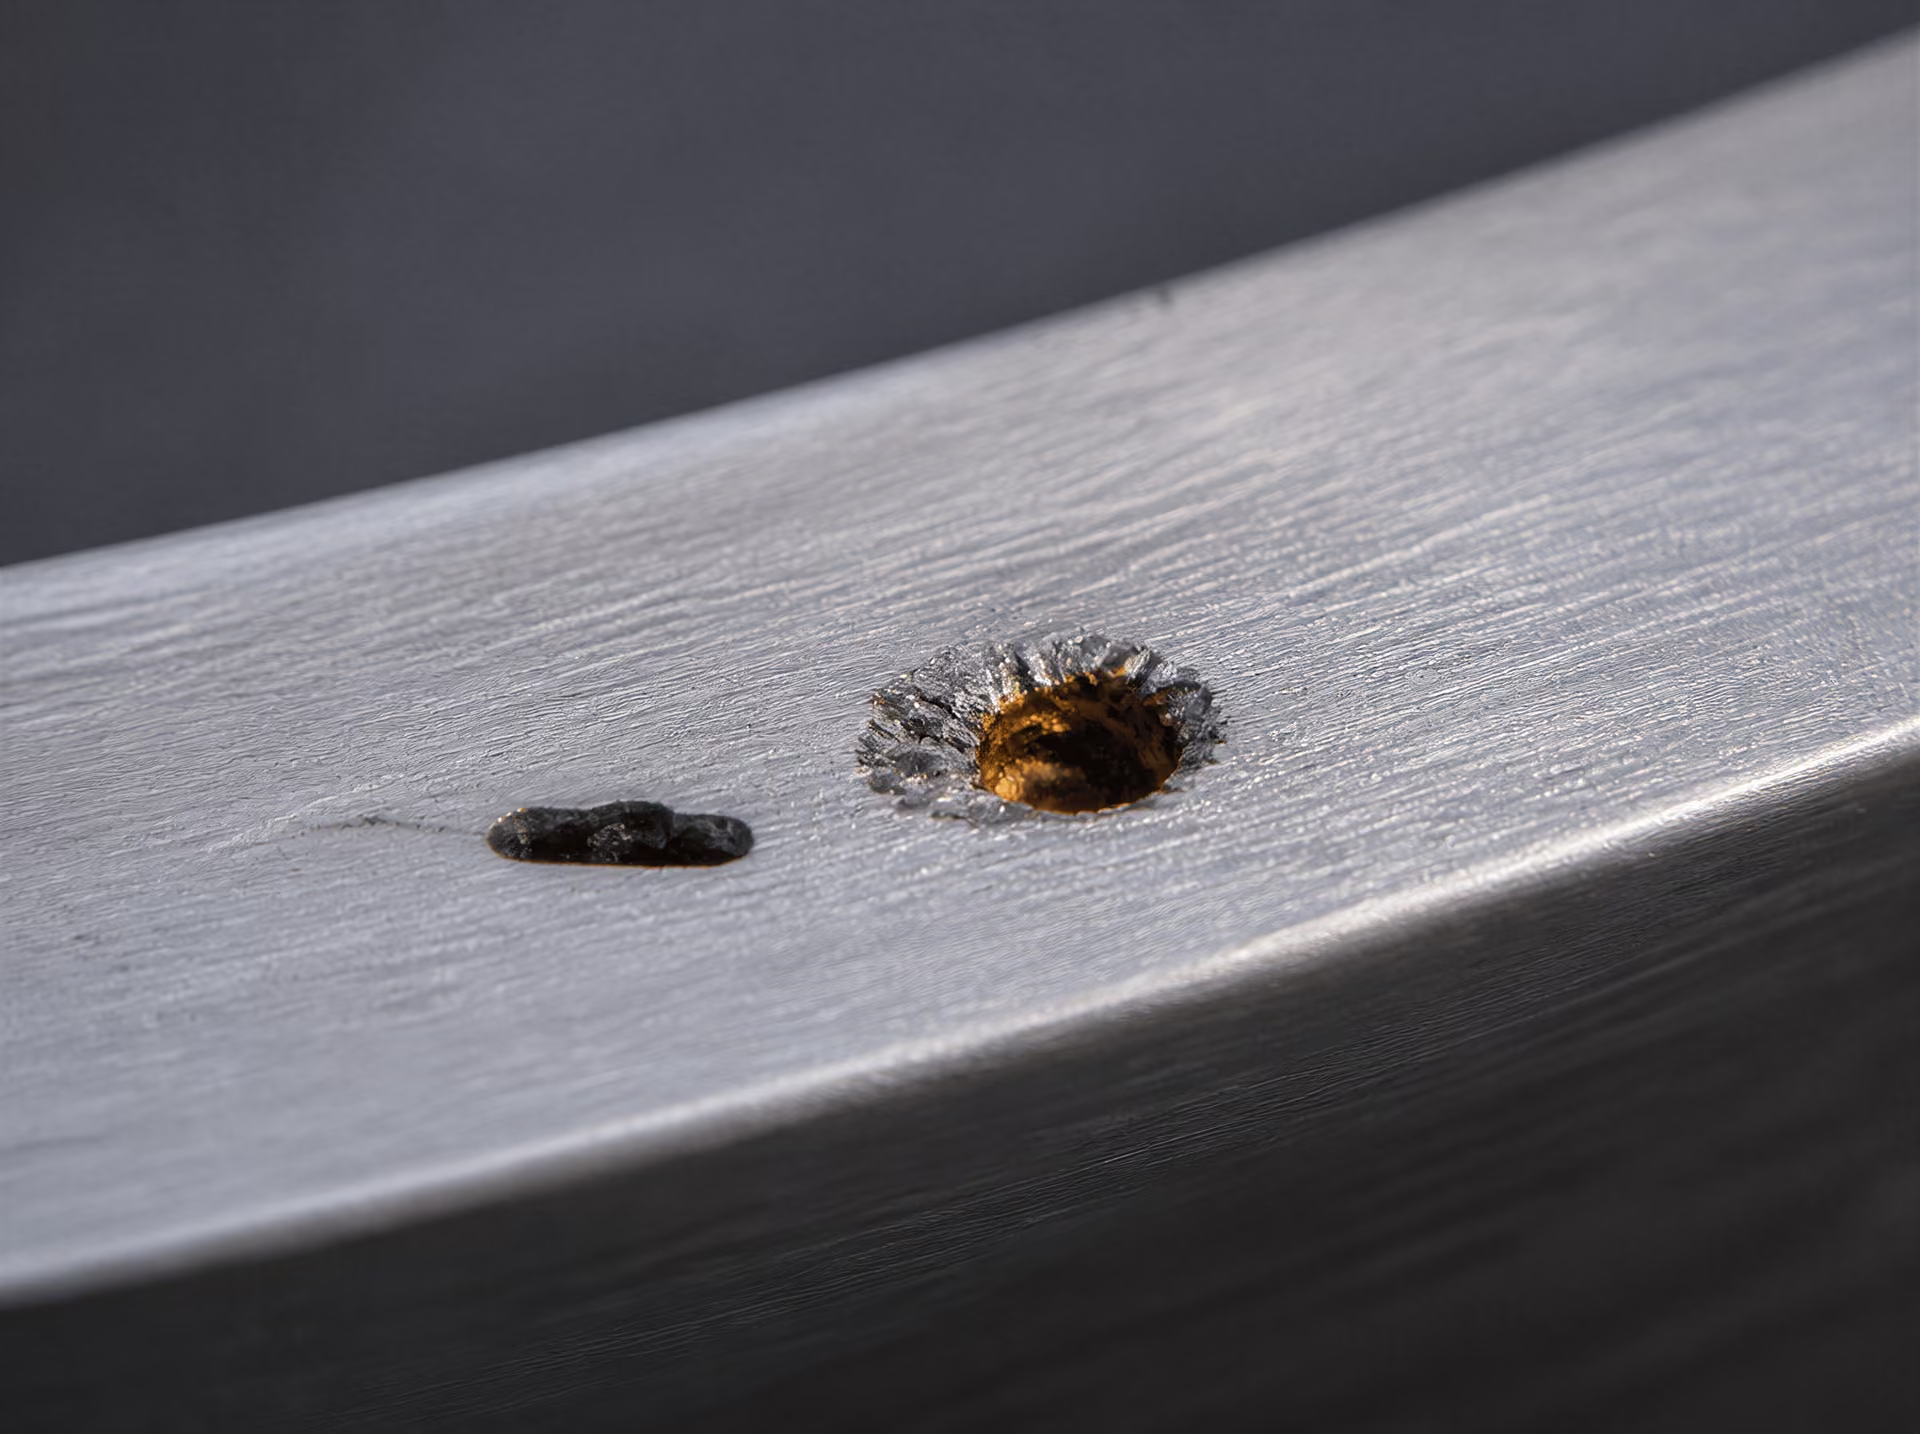
快削ステンレス鋼:耐食性とのトレードオフ
ステンレス鋼は、硫黄を添加したからといって、単純に切削しやすくなるわけではない。その結果は、硫黄含有量、マンガンの利用可能量、介在物の化学組成、介在物の形状、面積率、鋼のマトリックス、切削条件によって決まる。あるオーステナイト系鋼種で切りくず分断性を改善する硫黄添加が、別の鋼種では、工具摩耗、耐食性、溶接性、横方向強度について異なるバランスをもたらす可能性がある。
その理由は冶金学的なものである。硫黄はオーステナイト系ステンレス鋼に対する固溶度が限られており、主としてマンガンと結合して硫化マンガン MnS を形成する。British Stainless Steel Association(BSSA)が説明しているように、これらの介在物は切削中に金属の連続性を分断する。切りくずの連続性を弱め、材料をせん断するために必要なエネルギーを低減し、工具と工作物の界面で固体潤滑剤として作用する可能性がある。この効果は、ドリル加工、旋削加工、自動ねじ切り盤による加工で有用である一方、介在物は局所的な化学的不連続性および機械的不連続性も生じさせる。
オーステナイト系ステンレス鋼における硫化物介在物
一般的な耐食性オーステナイト系鋼種では、清浄度と介在物の管理が表面品質および使用性能を支える。快削鋼種では、一部の介在物が意図的に導入される。しかし、それによって介在物が単純な汚染物になるわけではない。介在物エンジニアリングでは、製鋼および加工の変数を通じて、介在物の組成、量、粒度分布、形態を調整する。
MnS 介在物は、熱間加工中に形状が変化するため、特に重要である。圧延された硫化物は一般に細長いストリンガー状になる一方、カルシウム処理または硫黄の化学組成の変更によって、より球状の粒子を生成させることができる。これらの形態は、同じ切削応答を示さない。1995年の研究 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel は、切削力への影響が MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3 の順であると報告した。細長い硫化物は切削力をより効果的に低減し、球状の硫化物は工具逃げ面摩耗をより効果的に低減した。したがって、切削力と工具寿命を、被削性の相互代替可能な指標として扱うことはできない。
リエージュ大学による別の1995年の研究 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability は、被削性指数が「硫化物介在物の形状比に応じて 200% から 100% まで変化した」と報告した。この結果は、硫黄の割合だけでなく、介在物の幾何学的形状も重要であるという、明確な工学的知見を裏付けている。細長い硫化物の面積率が高いと、切りくずの分節化に役立つ可能性があるが、ストリンガーの過剰な形成は横方向の延性を損ない、き裂成長の優先経路を生じさせる可能性がある。より小さく、より球状の介在物は逃げ面摩耗を低減する一方、切りくず分断への寄与は小さくなる可能性がある。
周囲のマトリックスも結果を左右する。オーステナイト系ステンレス鋼は切削中に加工硬化し、熱伝導率が比較的低く、工具刃先に相当な熱を発生させる可能性がある。切削速度、送り、切込み深さ、工具材料、刃先形状、クーラント、加工硬化状態によって、所定の介在物集団から得られる利点は変化し得る。ASTM International の2024年シンポジウム資料 Additives to Steel and Iron for Improved Machinability は、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、および適用される ASTM 規格を、相互に関係する設計変数として扱っている。すべてのステンレス鋼種にわたって、単一の硫黄目標値から切削性能を予測することはできない。
腐食上の代償が生じるのは、硫化物介在物およびその周囲の界面が、局部腐食の優先的な発生部位となり得るためである。MnS は、塩化物を含む環境または酸性環境で溶解、あるいは部分的に溶解し、孔食の起点を残す可能性がある。介在物の形状は露出する界面に影響する。細長いストリンガーは圧延方向に沿って、より長く、より連続した経路を形成し得る一方、球状粒子は異なる表面積対体積比を示す。実際のリスクは、不動態化挙動、介在物の化学組成、表面仕上げ、塩化物濃度、温度、残留応力、加工後の洗浄によって決まる。硫黄添加が自動的に破損を引き起こすわけではないが、厳しい使用条件に対して利用できる余裕を低下させる。
硫化物添加は、横方向特性および溶接性にも影響を及ぼし得る。ストリンガー状介在物は、圧延方向に沿う場合よりも、圧延方向を横切る方向で延性および靭性をより強く低下させる。溶接時には、介在物および硫黄に富む領域が、高温割れ感受性、溶接金属の清浄度の変化、または溶接部近傍の耐食性能低下に寄与する可能性がある。その結果は、溶接プロセス、入熱、溶加材、継手拘束、鋼種の化学組成によって決まる。機械加工部品向けに指定された快削ステンレス鋼は、硫黄含有量の低い同等鋼種と同じ溶接適性または圧力保持用途への適性を有すると、安易に想定すべきではない。
BS EN 10088 における快削鋼種
BS EN 10088 は、被削性を、清浄度不良の偶発的な結果としてではなく、組成を管理することによって規定できることを認めている。BSSA によれば、この規格は一部のステンレス鋼種について、硫黄添加量 0.015% または 0.030% の快削仕様を認めている。これらの数値は、特定の鋼種要件における添加量または許容される組成上のバリエーションであり、すべてのオーステナイト系ステンレス鋼に適用できる普遍的な配合ではない。
したがって、鋼種記号は、規格の指定および製品要件と併せて読まなければならない。一般的に使用される快削オーステナイト系鋼種として、X8CrNiS18-9 (1.4305) があり、これは他の鋼種記号体系で広く使用される 303 に相当する。硫黄を含む鋼種記号は、意図的な被削性改良を示すものであり、303 と表示されたすべてのステンレス鋼、または同等の商標上の呼称で販売されるすべての製品に共通する一般的性質を示すものではない。他の鋼種では、硫黄の上限値、腐食挙動、溶接または成形に関する制限が異なる可能性がある。
この区別は、硫黄を改質添加した鋼種を X5CrNi18-10 (1.4301) または X5CrNiMo17-12-2 (1.4401) と比較する際に重要となる。公称上の耐食合金ファミリーは類似しているように見えても、介在物集団、硫黄の上限値、加工硬化応答、加工履歴は異なり得る。快削仕様はより小さい力で切削できる一方、孔食感受性が高くなったり、横方向の延性が低下したりする可能性がある。反対に、低硫黄鋼種では、より慎重な工具選定および切りくず管理が必要となる場合があるが、腐食性環境でより優れた耐性を維持できる。
検査は、問われている内容に合わせなければならない。ISO 4967:2026 は、圧下比が 「少なくとも 3」 である圧延または鍛造鋼製品について、非金属介在物を組織学的に測定する方法を規定している一方、その標準参照図が快削鋼に完全には適用できないことにも注意を促している。図による等級評価は介在物の重篤度を記述できるが、それだけで切削力、工具摩耗、耐孔食性、または溶接信頼性を確立することはできない。したがって、介在物の測定では、評価対象の特性に関連する項目、すなわち組成、アスペクト比、粒度分布、間隔、面積率、配向を報告すべきである。
- 加工助剤
- 硫化物介在物は、工具–工作物界面で固体潤滑剤として作用し得る
- 許容される硫黄含有量の選択肢
- 一部のBS EN 10088鋼種では0.015%または0.030%
- 潜在的な不利益
- 孔食感受性、横方向延性の低下、および溶接性に関する懸念
- 必要な比較
- 腐食、荷重方向、および製作工程と併せた切削加工応答
実用上のトレードオフは、不可解なものではなく意図的なものである。硫黄によってオーステナイト系ステンレス鋼の切削をより予測しやすくできる一方、同じ硫化物が耐食性および横方向特性を低下させる可能性がある。鋼種記号および BS EN 10088 の限界値を、部品の切削加工、使用環境、荷重方向、製造工程に結び付けて選定しなければならない。単一の「快削ステンレス鋼」として一括できる挙動が存在するのではなく、特定の使用条件および切削条件の下で作用する、特定のマトリックスと介在物集団が存在するだけである。
工具摩耗、切削力、そして直感に反する最適条件
切削力が低いことは、工具寿命が長いことと同じではない
被削性改善介在物がもたらす加工上の利点は、単一かつ普遍的なものではない。その効果は、測定対象が切削力、切りくずの分断、逃げ面摩耗、クレーター摩耗、表面仕上げ、あるいは規定した工具寿命限界までに除去された材料量のいずれであるかによって異なる。介在物の分布状態は、被削材内部の変形と工具における接触条件の両方を変化させるため、これらの結果は異なる方向に変化し得る。
1995年の研究 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel は、その明確な一例を報告している。硫化物介在物が切削力に及ぼす効果は、MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順であった。さらに重要なのは、細長い硫化物は切削力をより効果的に低減する一方、球状の硫化物は工具の逃げ面摩耗をより効果的に低減したことである。これは矛盾ではない。「被削性」を単一の測定特性として扱うことへの警告である。
細長いマンガン硫化物は、圧延方向に沿って配向する傾向がある。切削中、これらの介在物は局所的な分離と切りくずの分断を促進し、切りくずをせん断するために必要な力を低減する可能性がある。また、主せん断域付近における母相の連続性を分断することもある。その結果、特に試験方向と圧延方向によって介在物の配向が有利になる場合には、測定される主切削力が低下することがある。
一方、同じ細長い粒子は、工具との接触環境を不利にする可能性がある。長い硫化物ストリンガーは、方向性をもつ不連続部として切削域を繰り返し通過する。これにより、隣接する硬質相が露出したり、断続的な接触が促進されたり、新たに形成された表面に局所的な応力集中が生じたりする可能性がある。球状介在物は、より短い寸法にわたって母相の連続性を分断するため、微小な破壊または潤滑作用がより均一な順序で生じることがある。したがって、切削力が高い場合でも、工具が受けるアブレシブ損傷または凝着損傷は少なくなる可能性がある。
リエージュ大学の研究 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability(1995年)は、被削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」と報告している。また、快削性の観点から、球状に近いマンガン硫化物介在物をより適したものとして評価した。この結果は、普遍的に最適な形状が存在することを示すものではない。形状比だけを変えても、鋼種間の順位が実質的に変化し得ることを示している。面積率と粒径分布も重要である。同じ面積率であっても、少数の大型介在物に分散している場合と、多数の微細粒子に分散している場合とでは、作用が異なる可能性がある。
母相によっては、介在物の効果が逆転することもある。被削材の強度が高くなるとせん断応力が増大し、切削力も上昇することが多い。一方、硬質なマルテンサイト、ベイナイト、または分散炭化物は、逃げ面におけるアブレシブ摩耗を増加させる可能性がある。より軟らかいフェライト母相では切りくずの分離が容易になることがあるが、過度の軟化は構成刃先と凝着を促進する可能性がある。パーライト間隔、冷間加工、熱処理、残留応力も、切削時に介在物がどのように開口するかに影響する。したがって、硫黄は単独で被削性を制御する要因ではない。ASM Handbookは、化学成分、組織、強度レベル、切削条件、切削油剤、工具材料を相互に作用する制御因子として挙げている。また、硫黄が焼入れ性合金鋼の加工挙動を大きく変化させる可能性があることも指摘している。
鋼種の化学成分は、その設計意図を示している。SAE/AISI 11xx鋼には硫黄が添加され、過剰なマンガン硫化物介在物が生成することで、切りくずの分断と潤滑が促進される。SAE/AISI 12xx鋼にはさらに約0.04~0.12%のリンが含まれ、母相の変形と切りくず形成に影響を及ぼす可能性がある。鉛添加再硫化鋼では、鉛が硫化物介在物と共存する場合や、遊離鉛粒子として存在する場合があり、マンガン硫化物の役割を置き換えることなく、界面での応答を変化させる。ASTM Internationalの2024年シンポジウムの研究では、硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、および適用されるASTM規格を、被削性設計の変数として挙げている。問うべき正しい質問は「硫黄はどれだけ含まれているか」ではなく、「その化学成分と加工によって、どのような介在物分布と母相が形成されたか」である。
逃げ面摩耗、クレーター摩耗、および加工条件
逃げ面摩耗は、加工面と擦れ合う逃げ面領域に生じる。これは、温度、アブレシブ性をもつ硬質相、滑り距離、被削材強度、切れ刃の安定性に強く影響される。球状硫化物の分布は、金属と工具の凝着を断続させ、固体潤滑剤として作用することで逃げ面摩耗を低減する可能性がある。しかし、その結果は、粒子が接触状態に影響を及ぼすのに十分な大きさを持つかどうか、また母相に炭化物やその他の研磨性成分が含まれているかどうかに依存する。
クレーター摩耗は、高温の切りくずが工具上を滑走する際に、すくい面に形成される。拡散、凝着、化学反応、機械的アブレーションが、いずれもその発生に寄与し得る。切削速度は、速度の上昇に伴って温度が急激に上昇するため、特に重要である。中程度の速度で切削力を低減する介在物であっても、切りくずの接触長さを変化させたり、工具–切りくず界面に反応性成分を運び込んだりする場合、高速切削でクレーター摩耗を低減するとは限らない。工具材種も重要である。超硬合金、コーティング超硬合金、セラミックス、サーメット、立方晶窒化ホウ素の工具は、熱、拡散、刃先欠損、化学的相互作用に対して、それぞれ異なる応答を示す。
送りと切込みは、介在物形態とは独立に、切削力と熱負荷を変化させる。送りを大きくすると、未切削切りくず厚さと刃先負荷が増加する。切込みを大きくすると、材料除去量が増加し、被削材断面の異なる介在物分布が切削に関与する可能性がある。圧延鋼では切削方向も決定的である。硫化物ストリンガーに平行に切削することは、それらを横切って切削することと同じではない。切削油剤は温度を抑制し、凝着を低減し、切りくずを排出できる。しかし、油剤条件によっては、介在物の潤滑作用を隠したり増幅したりすることで、介在物の見かけ上の利点が変化する。乾式切削、浸 floodingクーラント、最小量潤滑、高圧クーラントは、互換可能な試験条件として扱うべきではない。
快削ステンレス鋼では、界面における作用機構が特に明確に現れる。British Stainless Steel Associationは、硫化物介在物が「工具–被削材界面における固体潤滑剤」として作用すると説明しており、BS EN 10088に基づく被削性改良鋼種の一部について、0.015%または0.030%の硫黄添加を示している。この説明が示すのは材料と加工の相互作用であり、あらゆる摩耗形態が必ず低減することを保証するものではない。カルシウム処理は酸化物および硫化物の組成と形態を変化させる可能性がある。酸化物と硫化物の間におけるカルシウムの分配を熱力学的に予測することは、形成される介在物分布の制御に役立つが、切削応答は依然として母相と試験条件に依存する。
したがって、被削性に関するあらゆる主張では、その指標と条件を明示すべきである。具体的には、ピーク切削力または定常切削力、逃げ面摩耗幅、クレーター摩耗深さ、工具寿命の判定基準、切削速度、送り、切込み、工具材料および工具材種、切削油剤、被削材の方向、組織である。介在物の測定は、評価対象となる特性を代表するものでなければならない。ISO 4967:2026は、圧延または鍛造された、圧下比3以上の鋼製品における非金属介在物の顕微鏡的測定方法を規定している一方、その標準比較図が快削鋼には完全には適用できないことを警告している。したがって、標準比較図による介在物の計数は、清浄度を表すことはできても、工具寿命を予測できるとは限らない。介在物エンジニアリングとは、化学成分、量、粒径分布、形態を一体として制御し、単一の魅力的な力の測定値ではなく、実際の加工目的に適した介在物分布を選択することである。
制御不良の介在物によって生じる破損モード
快削鋼は、切削を容易にする代わりに、使用時の性能の一部を犠牲にする。しかし、そのトレードオフは硫黄含有量だけで決まるものではない。硫黄、酸素、カルシウム、希土類元素の添加、鉛、リン、ならびにマンガンと硫黄の比率が形成される介在物の種類を決定し、その後の圧延および鍛造が、介在物の分布と形状を決定する。その結果、旋盤では優れた切りくず分断性を示しても、荷重を受ける部品では許容できない疲労性能となる場合がある。
介在物エンジニアリングとは、2018年の総説 Non-metallic inclusions in steels – origin and control で定義されている「組成、量、サイズ分布、形態」を制御することである。これらの変数は、評価対象となる使用特性との関係で判断しなければならない。研磨した長手方向断面からは、切りくず分断を説明する細長い硫化物を確認できるが、横方向の疲労を支配する三次元的な介在物集団については、ほとんど情報を得られないことがある。したがって、測定はエンジニアリングそのものではない。ISO 4967:2026は、「少なくとも3」の圧下比を有する圧延鋼材または鍛鋼品について、非金属介在物を顕微鏡組織学的に測定する方法を規定している一方、その標準基準図は快削鋼には完全には適用できないと警告している。基準図による評価だけでは、特性に応じた介在物解析の代わりにはならない。
ストリンガー、クラスター、異方性
再硫化鋼では、マンガンが硫黄と結合して MnS を形成する。圧延中、軟らかい硫化物は周囲の鋼よりも容易に変形し、圧延方向に沿って配向した長く薄いストリンガーとなる。この形態は、しばしば被削性を向上させる。工具は弱い面を横切ってせん断でき、切りくずはより容易に分断され、硫化物の膜は切削界面で摩擦を低減できる。SAE/AISI 11xx 鋼は、この目的のために意図的に硫黄を添加している。SAE/AISI 12xx 鋼では、約0.04~0.12%のリンも添加され、これが切りくず形成と切削力にさらに影響を及ぼす。
同じ配向によって、方向依存性のある特性が生じる。硫化物ストリンガーと平行に進展するき裂は、かなりの距離にわたって介在物を連結できる一方、圧延方向に対して横方向に荷重を受けるき裂は、異なる障害の配列に遭遇する。そのため、引張延性、衝撃靭性、絞り、疲労強度は、長手方向試験片と横方向試験片との間で大きく異なる可能性がある。鋼材は長手方向の介在物評価には合格していても、横荷重を受けるシャフト、ピン、または圧力負荷部品では脆弱なままの場合がある。
個々の介在物の長さと同様に、面積率も重要である。硫化物含有量が増加すると、通常、潜在的に弱い界面の数が増え、高密度の介在物集団が、単独では無害な介在物同士を連結して連続的な損傷経路を形成することがある。大きなストリンガーは、先端領域で応力を集中させるため、特に有害である。繰返し荷重下では、公称応力が降伏強さに近づく前に、硫化物と母相の界面で剥離が始まる可能性がある。
クラスターは、別の破損モードを生じさせる。複数の酸化物粒子または硫化物粒子が近接すると、弾性的に相互作用し、個々の粒子から想定されるよりも大きな実効欠陥を形成する。クラスターは、不十分な脱酸、鋳造中の再酸化、耐火物の巻き込み、不適切な取鍋・タンディッシュ操業、または局所的な化学成分偏析に起因することがある。鍛造によってクラスターがより小さな粒子に分断される場合もあるが、介在物が平面状の帯に広がることもある。超音波探傷ではこのような領域を検出できる場合がある一方、小さな金属組織観察視野では完全に見落とす可能性がある。
形状は単なる外観上の問題ではない。1995年のリエージュ大学の研究では、被削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」と報告され、快削性の観点から球状に近いマンガン硫化物が好ましいとされた。別の1995年の研究 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel では、切削力への影響が MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3 の順に検討された。伸長した硫化物は切削力をより効果的に低減したのに対し、球状硫化物は工具逃げ面摩耗をより効果的に低減した。したがって、被削性上の利点を、そのまま構造上の利点に置き換えることはできない。
カルシウム処理は、制御上の問題を示す一例である。カルシウムは、アルミナおよび関連する酸化物を、より角の少ない粒子へ改質するとともに、硫化物の組成と形態を変化させることができる。熱力学計算では、酸化物と硫化物の間でカルシウムが分配されることが予測されている。しかし、カルシウムの制御が不十分であると、均一な介在物集団ではなく、複合介在物や過大な介在物が生成する可能性がある。処理条件は、鋼の清浄度、凝固操業、圧延スケジュール、および想定する使用荷重に適合させなければならない。
疲労、破壊、腐食、表面欠陥
硬質酸化物介在物、特に角張ったアルミナや複合カルシウムアルミネートは、軟質の MnS とは異なる挙動を示す。これらは高い剛性と界面接着性の低さによって、局所的に著しい応力集中を生じさせる。疲労き裂は、酸化物の角部、剥離した界面、または粒子周辺に形成された塑性域で発生する可能性がある。き裂がいったん発生すると、介在物が目視可能な破壊欠陥を生じさせるほど大きくなくても、母相内へ進展することがある。大きな酸化物は、局所欠陥に対する母相の許容度が低い軸受、歯車、高強度用途において、特に危険である。
介在物が偏析や脆い母相と組み合わさると、破壊リスクは高まる。リンは SAE/AISI 12xx 鋼の快削性に寄与する可能性があるが、リン偏析と高強度の熱処理状態は靭性を低下させることがある。鉛添加再硫化鋼種では、別の介在物集団が生じる。鉛は硫化物介在物とともに存在するか、遊離鉛粒子として存在する。これらの粒子は切りくず制御を改善できる一方、局所的な凝集力を低下させ、溶接、熱間加工、破壊評価、環境規制への適合を複雑にする可能性がある。
ステンレス鋼では、腐食が別の懸念をもたらす。硫化物介在物は選択的に溶解したり、孔食の開始を促す局所的な化学環境を形成したりする可能性がある。これは、表面に露出した介在物がマンガン硫化物を含む場合に、特に顕著である。周囲のクロム欠乏領域または化学的に活性な領域は、ステンレス鋼の母相全体が不動態を維持していても、腐食開始部位となり得る。快削ステンレス鋼では、硫化物を「工具―工作物界面における固体潤滑剤」として利用しているが、この切削機能によって耐孔食性や応力腐食割れ抵抗が保証されるわけではない。BS EN 10088 は、一部の鋼種について、硫黄添加量が0.015%または0.030%の被削性改良鋼種を認めている。しかし、許容される添加量は、無害な加工助剤として扱うのではなく、規定された腐食環境との関係で評価しなければならない。
表面欠陥は、切削加工より前に始まっていることが多い。圧延巻込み介在物、スリバー、ブリスター、ラミネーションは、旋削、研削、または研磨の際に表面へ露出することがある。表面近傍の細長い介在物は抜け落ちて、長手方向の溝を残す可能性がある。また、硬質酸化物は切れ刃を破損させたり、むしれた仕上げ面を生じさせたりすることがある。硫化物に富む帯状領域は、ステンレス製品において、酸洗いやエッチングの反応を不均一にすることもある。
ASM Handbook が強調しているように、被削性は、母相強度、組成、介在物集団、切削速度、送り、切削液、工具材料の相互作用によって決まる。構造性能における優先事項は異なり、き裂核を最小化し、方向性を制御し、有害な化学的活性を防止することが重要となる。したがって、ASTM の2024年シンポジウム Additives to Steel and Iron for Improved Machinability では、硫黄、鉛、セレン、テルル、リン、窒素、マンガンと硫黄の比率、および ASTM 規格を、相互に関連する設計変数として扱っている。適切な介在物集団とは、単に最小の切削力を生じさせるものではなく、使用要件を満たすものである。
快削鋼の金属組織学的評価手順
有用な検査は、介在物の等級評価を求めることからではなく、工学的な問いから始まる。その問いは、切りくずの分断、切削力、工具逃げ面摩耗、疲労き裂の発生、溶解間の変動、あるいはカルシウム処理によって意図した介在物集団が形成されたかどうかに関するものかもしれない。問いごとに必要な測定は異なる。非金属介在物の平均含有量を示す視野計数では、硫黄分析値が類似した二つの鋼で、なぜ切りくず形態や工具寿命が異なるのかを説明できない場合がある。
この区別が重要なのは、介在物制御が介在物の組成、量、サイズ分布、および形態を意図的に管理することに関わるためである。非金属介在物の測定は、その作業の一部にすぎない。ASM Handbookは、被削性に影響する相互作用する制御因子として、組成、ミクロ組織、強度水準、切削条件、切削液、および工具材料を挙げている。したがって、試験片記録には、鋼種、製品形状、加工減面履歴、熱処理、入手可能な場合は硫黄および酸素の分析値、工具材種、切削速度、送り、切込み深さ、ならびに冷却剤の状態を含めるべきである。
サンプリング方向と試験片調製
切断前に、製品の形状ならびに圧延方向または鍛造方向を記録する。主加工方向に平行な長手方向断面では、硫化物ストリンガーが細長い形態として観察され、通常、切りくず形成および方向性変形を評価するうえで最も有用な断面となる。その方向に垂直な横断面では、同じ介在物集団を断面形状として観察でき、幅、間隔、クラスター化、および局所面積率の評価により適している。工学的な問いが異方性、疲労、または疑わしい偏析帯に関係する場合は、対応する位置から両方の方向の試験片を調べる。
サンプリング位置は、好ましい視野を見つけた後に選ぶのではなく、あらかじめ固定しなければならない。棒鋼、線材、および厚板では、偏析または中心線介在物が性能に影響しうる場合、表面、板厚または径の1/4位置、および中心位置を特定する。長手方向の複数の位置から複製試験片を採取する。介在物がクラスター化している場合、または鋼中に細長いマンガン硫化物が含まれている場合、単一の研磨視野で製造溶解全体を代表させることはできない。
切断では、加熱、引きずり、機械的変形を最小限に抑える。十分な冷却剤を用いた研磨材切断は、端部を焼損させたり、軟質相を母相中に引きずり込んだりする方法より望ましい。鉛添加再硫化鋼では、特に注意が必要である。鉛は硫化物介在物と共存する場合や、独立した遊離鉛粒子として存在する場合があり、切断管理が不十分だと、これらの成分が脱落したり、表面上に引き延ばされたりする可能性がある。埋込みでは、試験片の端部を支持し、試験片周囲の隙間を小さくする必要がある。
研削は、段階ごとに十分な洗浄を行い、粗い粒子が次の工程に持ち越されないようにしながら、より微細な研磨材へ順次移行する。研磨では、介在物を丸めたり母相から引き抜いたりすることなく、変形層を除去しなければならない。MnSは、多くの鋼酸化物より軟らかく変形しやすく、鉛はさらに軟らかい。過大な圧力、乾燥した研磨布、または長時間の最終研磨によって、介在物が空洞化したり、表面全体に引き延ばされたり、見かけの形状比が変化したりすることがある。適切な微細ダイヤモンドまたはコロイダルシリカ系を用いた最終研磨を行ってもよいが、硫化物および酸化物を含む基準試験片で手順を検証すべきである。引抜けが確認された場合は、生成した黒い穴を本物の介在物形態として扱うのではなく、調製をやり直す。
まず、エッチングしていない研磨面を観察する。エッチングによってフェライト、パーライト、マルテンサイト、または炭化物を明らかにできる一方、介在物の境界が不明瞭になり、しきい値処理が複雑になる場合もある。エッチング後の観察は別に行うか、同一の座標系から対応する画像を保持する。母相は単なる背景ノイズではない。硬さ、強度、熱処理、および変形は、圧延中の硫化物の変形状態や、介在物と切れ刃との相互作用に影響する。
分類、画像解析、および報告
介在物は、観察可能な形態に基づき、可能な場合には化学組成に基づいて分類する。酸化物は、孤立した角状粒子、緻密なクラスター、または細長い酸化物ストリンガーとして現れることがある。硫化物は、長手方向断面では一般に細長いMnSとして現れる一方、カルシウム改質硫化物は、より球状または不規則な形態を示す場合がある。希土類元素を添加すると、MnS–RE₂S₃混合集団が形成されることがある。形状だけから化学組成を割り当ててはならない。灰色で丸みを帯びた粒子は、カルシウムアルミネート、硫化カルシウム、複合酸化物–硫化物、または調製上のアーティファクトである可能性がある。
ISO 4967:2026は、「少なくとも3の減面比を有する」圧延または鍛造鋼製品中の非金属介在物を測定するための、規格に基づく顕微鏡法を規定している。その基準図および評点手順は、酸化物および硫化物集団を共通の基準で比較するうえで利用できるが、規格自体が、この図は快削鋼には完全には適用できないと警告している。この制限は重要である。SAE/AISI 11xx鋼に意図的に含まれる大きく細長い硫化物や、SAE/AISI 12xx鋼に追加されるリン含有化学成分は、目立つ評点を生じるというだけで偶発的な汚染として扱うべきではない。SAE/AISI 11xx鋼種には、過剰なマンガン硫化物介在物を形成する硫黄が添加されている。2022年版のMechanical Engineers’ HandbookのCarbon and Alloy Steelsによれば、SAE/AISI 12xx鋼種にはさらに約0.04–0.12%のリンが含まれる。
ISO 4967:2026は、特性評価計画の一部として使用し、該当する製品の減面、断面方向、図表法、評点の基準、および基準手順からの逸脱を報告する。被削性が主題である場合は、定量測定を追加する。長手方向画像では、介在物の長さ、幅、アスペクト比または形状比、間隔、最近接粒子間距離、および配向を測定する。横断面画像では、相当径、円形度、クラスター化、および面積率を測定する。最も介在物の多い視野だけでなく、視野数と総解析面積を報告する。
倍率と視野の選定方法は明示しなければならない。低倍率ではクラスターや長いストリンガーを捉え、高倍率では微小な酸化物、硫化物、および複合粒子を分解して観察できる。対物レンズ、校正済み画素寸法、照明方法、しきい値処理の規則、ならびに接触粒子を定義済みアルゴリズムで分離したかどうかを記載する。あらかじめ定めた試験片領域全体から、系統的または無作為に視野を選定する。疑わしい機構を裏付けるという理由で視野を選んではならない。元画像は処理済みの二値画像とともに保存し、レビュー担当者が本物の粒子と研磨くずまたは引抜けとを区別できるようにする。
面積率だけでは不十分な場合が多い。同じ硫化物面積率を持つ鋼でも、細長いストリンガーを含む場合と、緻密な球状粒子を含む場合があり、これらの集団は異なる切削挙動を示しうる。1995年の定量研究Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinabilityは、被削性指数が「硫化物介在物の形状比に伴って200%から100%まで変化した」と報告し、快削性の観点から球状のマンガン硫化物を支持した。別の1995年の研究では、切削力への影響がMnS、(Mn,Ca)S、MnS–RE₂S₃、および(Mn,Ca)S–RE₂S₃の順で示された。細長い硫化物は切削力をより効果的に低下させた一方、球状硫化物は工具逃げ面摩耗をより効果的に低減した。一見矛盾しているように見える点こそが重要である。切削力を低下させる介在物集団が、必ずしも摩耗を最小化するとは限らない。
結果が鋼種管理または機構の解明に関係する場合は、形態観察に化学的確認を組み合わせるべきである。エネルギー分散型X線分光法を備えた走査電子顕微鏡を用いると、Mn-S粒子と、酸化物に富む粒子またはカルシウム含有粒子を識別できる。ただし、相互作用体積、軽元素に対する感度、および粒子サイズによる制約がある。電子プローブマイクロ分析は、適切なサイズの介在物について、より確度の高い定量的組成情報を与える。自動介在物分析で広い面積をスクリーニングし、選択した粒子をSEM-EDS、EPMA、または必要に応じて電子回折などの結晶学的方法で調べてもよい。方法、校正標準、検出限界、加速電圧、ならびに記載した化学組成が粒子上で実測されたものか、周囲の相から推定されたものかを報告する。
快削ステンレス鋼では、硫黄を単一の被削性変数として扱うのではなく、硫黄の等級と介在物の化学組成を記録する。BS EN 10088では、一部の鋼種について、0.015%または0.030%の硫黄添加を施した快削仕様を認めており、硫化物介在物は「工具–工作物界面における固体潤滑剤」として作用することがある。最終報告では、これらの観察結果を切削試験、すなわち力の各成分、切りくず形態、逃げ面摩耗、クレーター摩耗、工具材料、および切削条件と関連付けるべきである。そのとき初めて、金属組織学的評価は、単に清浄度の数値を付与するのではなく、介在物制御に関する仮説を検証するものとなる。
快削鋼を責任を持って指定・比較する方法
鋼種記号と実際の介在物集団の違い
鋼種記号は化学成分および規格を簡略化して示すものであり、被削性を完全に表すものではない。例えば SAE/AISI 11xx 鋼には、過剰な硫化マンガン介在物の生成を促す硫黄が添加されている。SAE/AISI 12xx 鋼では、さらにリンも添加される。この鋼種群について、機械技術者ハンドブック:炭素鋼および合金鋼 は、およそ 0.04~0.12% のリンを示している。これらの記号は設計意図を示すものではあるが、特定の溶鋼に含まれる介在物の数、形状、化学組成、または空間分布を一意に定義するものではない。
したがって、同じ SAE/AISI 記号で販売されている二つの溶鋼でも、切削挙動が異なる可能性がある。硫黄含有量が許容範囲内の異なる位置にある一方で、マンガン、酸素、カルシウム、窒素、ならびに残留元素または意図的に添加された希土類元素が、硫化物および酸化物の生成を変化させる。その後、鋳造方法、脱酸、カルシウム処理、圧延圧下量、鍛造、焼なまし、最終冷間加工によって、介在物の形態および配向が変化する。硫黄の分析結果だけでは、その鋼が長く亀裂を生じやすい MnS ストリンガーを含むのか、より短い形状調整硫化物を含むのか、あるいは球状粒子と伸長粒子が混在する集団を含むのかを明らかにできない。
この区別が重要なのは、「介在物が多い」だけでは十分な仕様にならないからである。介在物エンジニアリングとは、製鋼および加工を通じて、介在物の組成、量、サイズ分布、形態を制御することである。2018 年のレビュー論文 鋼中の非金属介在物――起源と制御 は、これら四つの変数を、独立した汚染指標ではなく、相互に関連する設計パラメータとして特定している。対象とする介在物集団は、加工の目的によって異なる。長い硫化物はせん断域を分断して切りくずの分断を助けることがある一方、丸みを帯びた介在物は工具における研削的または凝着的な相互作用を低減できる。
再硫化快削鋼の被削性に及ぼす硫化物介在物の組成、形状係数および面積率の影響(1995 年)に示された知見は、このトレードオフを明らかにしている。報告された切削力への影響は、MnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3 の順であった。伸長した硫化物は切削力をより効果的に低減したが、球状硫化物は工具逃げ面摩耗をより効果的に低減した。リエージュ大学による別の定量的研究 快削鋼中の硫化物介在物の定量分析と被削性への影響(1995 年)では、被削性指数が「硫化物介在物の形状比に応じて 200% から 100% まで変化した」と報告されている。この数値は、被削性を一つの順位に集約することへの警告である。介在物の幾何学的形状そのものが結果を変化させたのである。
同じ論理は鉛添加鋼種にも当てはまる。鉛添加再硫化鋼では、鉛は硫化物介在物と共存することもあれば、遊離鉛粒子として存在することもある。英国ステンレス鋼協会によれば、快削ステンレス鋼では硫化物が「工具と工作物の界面における固体潤滑剤」として作用することがある。BS EN 10088 は、一部のステンレス鋼種について、硫黄添加量 0.015% または 0.030% の快削仕様を認めている。しかし、その許容によって、同じ記号を持つすべての溶鋼が切削挙動において同等になるわけではない。母相、固溶化処理、冷間圧下量、フェライトまたはマルテンサイトの含有量、介在物形態は、依然として決定的な要因である。
カルシウム処理は、化学成分をプロセス変数として解釈しなければならない理由を示している。カルシウムは酸化物および硫化物の組成と形状を変化させることができ、熱力学計算によって酸化物と硫化物の間におけるカルシウムの分配を予測できる。カルシウムを添加したという報告だけでは不十分である。最終的な結果は、溶存酸素、硫黄活量、温度、処理時期、その後の凝固に左右される。仕様書には、意図した処理方法だけでなく、測定された介在物集団を記載すべきである。
最低限必要な技術データ一式
責任ある比較は、正確な同定から始まる。すなわち、製品規格、溶鋼番号、製品形状、納入状態とともに、SAE/AISI 記号または該当する ASTM 記号を示す必要がある。材料がステンレス鋼の場合は、快削用硫黄添加鋼種であるかどうかを含め、BS EN 10088 に記載されたとおりの記号を示すべきである。ASTM の要求事項は、材料規格およびその版を正確に特定して示す必要がある。ASTM の鋼種名だけでは、化学成分、機械的性質、検査に関する要求事項の代わりにはならないからである。
化学成分の記録には、炭素、マンガン、ケイ素、硫黄、リン、クロム、ニッケル、モリブデン、窒素、測定された場合の酸素、ならびに鉛、セレン、テルル、カルシウム、希土類元素の添加量を含めるべきである。規格上限および下限だけでなく、実際の溶鋼分析値を報告する。マンガン対硫黄比には特に注意が必要である。これは硫化物の組成と形状に影響するためである。ASTM International の 2024 年シンポジウム論文 被削性向上のための鋼および鉄への添加元素 では、硫黄、鉛、セレン、テルル、リン、窒素、ならびにマンガン対硫黄比を、相互に作用する被削性変数として扱っている。
化学成分と併せて、熱処理および機械的状態を記載する。焼なまし、焼ならし、焼入れ焼戻し、固溶化処理、析出処理、冷間引抜きまたは冷間圧延、ならびに測定された引張強さ、降伏強さ、伸び、硬さを含める。ASM ハンドブックは、成分、組織、強度水準、切削条件、切削液、工具材料を、相互に作用する制御因子として示している。硫黄は、焼入性を有する合金鋼の切削挙動を大きく変化させる可能性があるが、より軟らかい母相も、硫黄とは独立に切削力を低下させることがある。
介在物データには、種類、化学組成、形態、サイズ分布、面積率を記載しなければならない。測定方法で識別できる場合は、MnS、酸硫化物、酸化物、炭化物、窒化物、鉛含有介在物、カルシウムによる形状調整を受けた介在物、希土類元素含有介在物などの集団を報告する。長さ、幅、アスペクト比または形状係数、相当径、数密度、面積率を示し、伸長粒子と球状粒子について別々の分布を示す。さらに、研磨面の方向、すなわち長手方向、横断方向、板厚方向のいずれであるかを記載する。長手方向の断面ではストリンガーの長さが過大に見積もられることがあり、横断面の方が断面積を適切に表す場合がある。
ISO 4967:2026 は、「圧下比が少なくとも 3」である圧延または鍛造鋼製品について、非金属介在物を顕微鏡組織学的に測定する方法を規定している。同規格の標準比較図は快削鋼に完全に適用できるわけではない。したがって、ISO 4967 の評点を介在物エンジニアリングの完全な記述として提示すべきではない。これは定められた適用範囲における測定値であって、直接的な被削性指数ではない。形状、化学組成、または三次元的な間隔が工学上の問題を左右する場合は、画像解析または補足的な測定方法を用いるべきである。
最後に、再現可能な比較を行えるだけの詳細を、切削実験について報告する。これには、加工方法、工作物形状、切削速度、送り、切込み深さ、切削へのかみ合わせ、断続切削か連続切削か、工具材料および材種、工具形状、刃先処理、工具コーティング、切削液の種類と供給方法、工作機械の剛性、工具寿命の判定基準を含める。切りくず形態、切削力の各成分、動力、表面粗さ、構成刃先、摩耗位置も記録する。逃げ面摩耗については、その測定方法と限界値を併記しなければならない。クレーター摩耗、ノッチ摩耗、チッピング、壊滅的破損を、単一の「工具寿命」値の中に隠してはならない。
比較を正当化できるのは、鋼の状態と試験条件が一致している場合に限られる。一方の試験が、湿式の切削液供給下でコーティング超硬工具を使用し、もう一方が、乾式でコーティングなしの超硬工具を使用しているなら、介在物による順位付けは鋼材そのものではなく、切削システムを反映している可能性がある。鋼種名は比較の出発点である。実際の介在物集団と測定された切削応答が、その比較を完結させる。
介在物設計における採用判断の枠組み
介在物設計は、一定の硫黄含有率や目標とする介在物個数から始めるのではなく、加工上の要求事項から始める。快削鋼において、非金属介在物は必ずしも欠陥ではない。その組成、量、サイズ分布、形態、および周囲の母相との関係によって、切りくずの分断を促進するのか、切削抵抗を低減するのか、逃げ面摩耗を促進するのか、あるいは疲労損傷を開始させるのかが決まる。同じ介在物集団が、ある特性を改善する一方で、別の特性を悪化させることもある。
この区別によって、測定と工学的設計とを分けて考えることができる。ISO 4967:2026は、圧延または鍛造された、圧下比3以上の鋼製品に含まれる非金属介在物を、顕微鏡組織によって測定する方法を規定しているが、標準参照図が快削鋼には完全には適用できないと警告している。参照図との比較は、存在するものを記述することはできても、介在物が望ましい切削挙動を生じさせるかどうかを示すとは限らない。したがって、測定内容は問われている問題に適合させる必要がある。すなわち、加工では二次元の形状比、破壊解析では三次元の粒子寸法、疲労では面積率と間隔、酸化物および硫化物の制御を検討する場合には組成または相の同定を用いる。
加工上の目的を優先する
最初に決定すべきなのは、どの加工応答を最も重視するかである。切りくず制御、切削抵抗、工具逃げ面摩耗、表面仕上げ、疲労寿命、耐食性、寸法安定性は、同じ介在物集団を選択するものではない。
切りくず制御に関しては、伸長したマンガン硫化物が有効であることが多い。介在物が被削材とともに変形し、切りくずの分断を促進するためである。SAE/AISI 11xx鋼には硫黄が添加され、過剰なマンガン硫化物介在物が形成される。これにより、切りくずの破断が促進され、切削領域の摩擦が低減される。SAE/AISI 12xx鋼には約0.04~0.12%のリンが添加され、母相の脆化と切りくず形成の変化によって被削性が向上することがある。ただし、リンは靭性および溶接性にも影響する。鉛添加再硫化鋼では、鉛が硫化物介在物と共存する場合もあれば、遊離鉛粒子として存在する場合もある。単独で考えた公称鉛含有率よりも、鉛の位置と分布の方が重要である。
切削抵抗は別の目標である。1995年の研究 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel では、切削抵抗への影響がMnS、(Mn,Ca)S、MnS–RE2S3、(Mn,Ca)S–RE2S3の順に報告された。この比較では、伸長した硫化物の方が球状硫化物よりも効果的に切削抵抗を低減した。この結果を普遍的な規則にしてはならない。切りくずをせん断するために必要な力を低減する介在物が、工具にとっては、より不利な研磨性または凝着性の環境を形成する可能性があるためである。
工具逃げ面摩耗では、望ましい特性が逆転することがある。同じ一連の研究では、球状硫化物の方が伸長した硫化物よりも効果的に逃げ面摩耗を低減した。丸みを帯びた介在物は、応力集中を緩和し、工具と被削材の界面における損傷性の高い不連続部を形成しにくい可能性がある。快削ステンレス鋼も別の例を示している。硫化物介在物は、その界面で固体潤滑剤として作用することがある。British Stainless Steel Associationの情報によれば、BS EN 10088の対象となる鋼種には、一部のステンレス鋼種について、硫黄を0.015%または0.030%添加した被削性改良鋼種が規定されている。ただし、これらの添加は、孔食抵抗、腐食疲労、および使用環境との関係で評価しなければならない。
表面仕上げでは、介在物のサイズ、引き抜け挙動、および各粒子の周囲の母相に注意する必要がある。加工面の近傍に大きく伸長した硫化物が存在すると、切りくずの分断性が向上していても、むしれた空洞が残ることがある。微細で均一に分布した介在物集団は、より清浄な表面を生じさせる一方で、選択した送りおよび切込みでは切りくずを分断できない可能性がある。1995年の定量的研究 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability では、被削性指数が「硫化物介在物の形状比により200%から100%まで変化した」と報告され、快削性には球状のマンガン硫化物介在物が望ましいとされた。この数値範囲は、硫黄含有率から形状比を推定するのではなく、実測すべき理由を示している。
面積率についても、慎重な判断が必要である。介在物が増えると切りくずの分断性が向上する可能性があるが、面積率が過大になると、連続した荷重支持能力を持つ鋼母相が減少し、疲労強度または横方向延性が損なわれることがある。平均直径と同じ程度に、介在物の間隔、クラスター化、および圧延による配向も重要になり得る。介在物の平均サイズが小さくても、圧延方向に沿って粒子の帯状集積が生じていれば、リスクが低いとは限らない。
被削性と使用特性のバランスを取る
加工上の目的を定義したら、次に使用条件による制約限界を設定しなければならない。硫黄、鉛、セレン、テルル、リン、窒素、マンガン対硫黄比、および適用されるASTM規格は、ASTM Internationalのシンポジウム論文 Additives to Steel and Iron for Improved Machinability において、相互に作用する被削性設計変数として扱われている。これらを、個別の化学成分目標として選択してはならない。
母相が結果を支配することもある。ASM Handbookは、化学成分、ミクロ組織、強度レベル、切削条件、切削液、および工具材料を、被削性に相互作用する制御因子として示している。硫黄は、焼入れ硬化型合金鋼の加工挙動に大きな影響を及ぼすことがある。軟質焼鈍状態の再硫化低炭素鋼は、同じ公称化学成分であっても、焼入れ焼戻し後の鋼と同じ挙動を示さない。強度が高くなると切削抵抗と工具摩耗が増加する可能性がある一方、硬い母相は硫化物の変形を抑制し、伸長した介在物の見かけ上の効果を変化させる可能性がある。したがって、熱処理、加工前の冷間加工、結晶粒径、およびバンディングを、介在物データとともに記録しなければならない。
カルシウム処理は、化学成分と形態を併せて考慮すべき理由を示している。カルシウムは酸化物介在物を改質し、硫化物の組成および形状に影響を及ぼす可能性がある。酸化物と硫化物の間におけるカルシウム分配の熱力学的予測は工程管理に有用であるが、予測された相のバランスは、完成品の検査に代わるものではない。鋳造方法、脱酸、凝固、圧下、および冷却によって、意図した粒子が微細かつ分散した状態に維持されるか、それとも粗大化し、クラスター化し、配向するかが決まる。
使用上の要求事項によっては、加工面での解決策が受け入れられないことがある。硫化物は旋削性能を向上させる一方で、特に圧延方向に沿って伸長している場合には、疲労き裂の発生起点となる可能性がある。ステンレス鋼では、硫化物介在物が不動態表面を損なったり、局部腐食を促進したりすることで、硫黄添加が耐食性を低下させる可能性がある。残留応力、介在物の異方的な変形、および熱処理変形が重なると、寸法安定性も損なわれることがある。切削抵抗が低くても、応力除去中に部品の寸法が変化したり、繰返し荷重下で破損したりする部品を正当化することはできない。
意思決定の枠組み
- 支配的な応答を特定する 切りくず制御、切削力、逃げ面摩耗、仕上げ面、疲労寿命、耐食性、または寸法安定性のいずれを重視するかを選択する。
- 介在物設計を選択する 介在物の化学組成、形態、寸法分布、面積率、および配向の限界値を規定する。
- 母相および状態を確認する 鋼種、強度水準、圧延状態、熱処理、および微細組織を記録する。
- 使用上の制約を確認する 疲労、腐食、靭性、溶接性、清浄度、および寸法要件を評価する。
- 代表的な切削を検証する 生産に関連する工具、速度、送り、切込み深さ、冷却剤、および工作物状態を用いる。
- 支配的な応答を測定する 一般的な介在物評点ではなく、力、切りくず形状、摩耗、粗さ、寸法変化、または使用寿命のデータを報告する。
したがって、実務上の判断手順は次のようになる。
1. 支配的な応答を特定する: 切りくず制御、切削抵抗、工具逃げ面摩耗、表面仕上げ、疲労寿命、耐食性、または寸法安定性のいずれを重視するかを決める。 2. 介在物設計を選択する: 硫化物、酸化物、鉛含有、カルシウム改質、または希土類元素含有の化学成分を選択し、その応答に対する形態、サイズ分布、面積率、および配向の限界値を規定する。 3. 母相と状態を確認する: 鋼種、規格上の呼称、炭素および合金元素含有量、結晶粒組織、強度レベル、圧延状態、ならびに熱処理を記録する。 4. 使用上の制約を確認する: 提案する介在物集団を、疲労、腐食、靭性、溶接性、清浄度、および寸法に関する要求事項と比較する。 5. 代表的な切削条件で検証する: 実際の工具材料、工具形状、切削速度、送り、切込み、冷却剤、保持方法、および生産時に相当する熱処理状態を用いる。 6. 判断の根拠となった応答を測定する: 一般的な介在物評価に依存するのではなく、切削抵抗、切りくず形状、逃げ面摩耗速度、表面粗さ、寸法変化、または使用寿命のデータを記録する。
介在物の形状は特定の応答に照らして選択しなければならない。なぜなら、伸長した硫化物と球状硫化物では、異なる切削加工結果をもたらし得るからである。 Strong evidence
あらゆる評価指標に対して最適な普遍的介在物形状は存在しない。伸長したMnSは切りくずの分断と切削抵抗の低減に有利な場合があり、球状硫化物は逃げ面摩耗を低減する可能性がある。また、介在物量を少なくすれば疲労寿命を保護できる一方で、加工条件に対する許容幅が狭くなることがある。介在物設計が成功するのは、製造時の性能と使用中の性能を同一の仕様の中で両立させた場合に限られる。
参考文献
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html