




1. 熱処理による変形と残留応力の意味
熱処理工程
- 加熱 温度勾配によって熱膨張に差が生じ、早期の塑性ひずみを引き起こすことがある。
- 保持 オーステナイトが形成され、炭素および合金元素が再分布し、結晶粒径が発達する。
- 焼入れ 表面と中心部の冷却差が、相変態ひずみおよび拘束と組み合わさる。
- 焼戻し マルテンサイトが変化し、一部の応力が緩和され、残留オーステナイトが変態を続けることがある。
熱処理が変化させるのは硬さだけではありません。加熱、保持、焼入れ、焼戻しの過程で、鋼部品には温度勾配、相変態、体積変化、弾性ひずみ、塑性流動、強度の変化が生じます。したがって、最終的な寸法と内部の応力状態は、温度履歴だけで決まるのではなく、熱力学的・機械的現象と冶金学的現象が相互に結合した過程の結果として現れます。[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
薄い縁部は、中心部より先に冷却・変態することがあります。浸炭層は、低炭素の内部とは異なる収縮を示すことがあります。鋳物は、炉に入る前から凝固による応力を含んでいる場合があります。焼入れ剤の流動、浴温、部品の向き、断面厚さ、合金の焼入性、さらには機械加工の順序までもが結果を変化させます。Journal of Materials Engineering and Performance に掲載された2022年のレビューでは、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、焼入れ強度の相互作用が、独立した変数ではなく支配因子であると示されています(2022年のレビュー)。
寸法変形と内部応力の違い
変形とは、部品の形状または寸法に意図しない変化が生じることです。これには、反り、曲がり、ねじれ、真円度の低下、テーパ、局所的な膨張または収縮、平面度や振れの変化などが含まれます。焼入れした軸がバナナ状になれば、それは変形しています。軸受輪が円形から楕円形に変化した場合も、平均直径の変化がごく小さくても変形です。変形は、寸法検査、座標測定、ゲージ、または処理前の形状との比較によって検出されます。
残留応力とは、それを発生させた外部荷重、温度差、または加工操作が終了した後も物体内部に残る応力です。残留応力は自己平衡しており、外部荷重がなくても部品全体の力とモーメントのつり合いを満たせるよう、引張領域と圧縮領域が共存します。表面が圧縮状態で、表面下が引張状態になることもあれば、その逆になることもあります。部品は真っすぐに見えていても、内部には大きな応力が残っている可能性があります。
| 応力源 | 主な原因 | 典型的な結果 |
|---|---|---|
| 熱 | 不均一な膨張または収縮 | 表面と中心部の応力、曲げ、または反り |
| 変態 | 異なる相変化および変態ひずみ | 膨張、収縮、真円度不良、または応力反転 |
| 硬化 | 局所的な降伏および変化する強度 | 永久ひずみ、応力再分布、および亀裂リスク |
ASM International の章「Residual Stresses and Distortion in Quenched and Tempered Steels」では、残留応力を熱的残留応力、変態残留応力、焼入れ残留応力に分けています。熱的残留応力は、冷却中に各領域が異なる量だけ収縮するときに発生します。変態残留応力は、オーステナイトが異なる時間・場所でマルテンサイト、ベイナイト、パーライトなどの生成物へ変化するときに生じます。焼入れ残留応力は、こうした影響と、鋼の強度および塑性が変化していく過程との相互作用を反映します。実際の部品では、これらのカテゴリーは重なり合いますが、この区別は寸法上の問題の原因を特定するのに役立ちます(ASM International)。
部品は寸法公差を満たしていても、後に部品を移動させたり損傷させたりする深刻な内部応力場を保持していることがある。 Strong evidence
変形と残留応力はしばしば同時に発生しますが、同じものではありません。大きな塑性緩和が生じた後、部品に目に見える反りがあっても、固定された残留応力が比較的小さい場合があります。逆に、寸法公差を満たしていても、深刻な内部応力場を有していることがあります。後者は危険です。後工程の機械加工、研削、溶接、使用荷重、または熱サイクルによって、応力が解放されたり再分配されたりする可能性があるためです。National Institute of Standards and Technology の材料データ・アーカイブに保存されている Metallurgy of Heat Treatment では、焼入れによる応力を解放しないままにすると、機械加工中に反りが生じる仕組みが説明されています。材料を除去すると、測定された形状に部品を保持していた力のつり合いが変化するためです(NIST材料データ・アーカイブ)。
このため、焼入れ直後に実施した最終検査だけでは、寸法安定性を十分に評価できません。歯車は振れ検査に合格しても、その後の仕上げ研削中に動くことがあります。板材は、一方の面をフライス加工するまで平面を保つことがあります。焼入れした軸は支持されている間はほとんど変化しなくても、支持を外すと曲がることがあります。ある段階で寸法が正しいからといって、その応力状態が無害であるとは限りません。
部品が寸法的に正しくても高い応力を有する理由
処理中に生じるひずみが、その形状、拘束条件、材料の応答と整合していれば、内部応力が高くても部品は寸法的に正しい状態を保ちます。長く均一な棒材を考えてみましょう。これをほぼ対称に加熱・冷却すると、表面と中心部には互いに反対向きの応力が生じることがあります。それでも正味の曲げモーメントはほぼゼロに保たれます。断面全体で引張応力と圧縮応力がつり合うため、棒材は真っすぐなままです。
応力場が軸対称である場合、リングや円板でも同様の結果が生じることがあります。半径方向および円周方向の応力が材料内部に固定されていても、部品は十分に均一に膨張または収縮するため、円形を保つことがあります。寸法測定で記録されるのは外部に現れた結果であり、内部の応力分布を直接示すものではありません。
反対の現象も起こり得ます。一方の側がより速く冷却された場合、または薄いフランジが厚いハブより先に変態した場合、整合しないひずみによって曲がりやねじれが生じます。応力の一部は塑性変形によって緩和され、その結果、永久的な形状変化が残ります。したがって、最終部品には明らかな変形が見られても、元の応力の多くはすでに消失していることがあります。
ASM の Basic Principles and Design Guidelines for Heat Treating of Steel では、変形と望ましくない残留応力を最小化することが、熱処理設計の主要な基準であるとしています。この表現は重要です。寸法変化だけを低減しても不十分だからです。強い治具拘束によって部品を真っすぐに保つ工程では、後になって割れ、研削損傷、または使用中の不安定性として現れる高い応力が残る可能性があります。米国エネルギー省も、鋼鋳物における熱応力および残留応力を、変形、割れ、手直し、溶接補修、寸法誤差、使用性能の低下と関連付けています(DOE報告書)。
材料の履歴も出発点を変化させます。先行する鍛造、鋳造、溶接、冷間加工、機械加工、浸炭、窒化、応力除去処理によって、結晶粒組織、硬さ、残留応力、変態挙動が変化することがあります。University of Iowa による鋼鋳物の研究では、最終寸法と残留応力を予測する際に鋳造履歴を含めなければならないことが強調されています。したがって、応力がなく均一な微細組織を仮定して始める熱処理シミュレーションは、間違った問題に対して正確な答えを導き出す可能性があります。
弾性ひずみ、塑性ひずみ、永久的な形状変化
弾性ひずみ 材料が降伏していない場合に、加えられた応力を除去すると回復する変形。
弾性ひずみは、回復可能な変形です。応力が除去されると、材料は元の形状に戻ろうとします。焼入れ中、温度差と変態ひずみは、局所的な応力が温度依存の降伏強度を下回っている間に限り、まず弾性応力を発生させます。
塑性ひずみは、局所的な応力が変化している降伏強度を超えたときに生じる永久変形です。高温の鋼は加熱中に容易に降伏します。一方、より低温で変態中の領域は変形に抵抗できるほど強くなり、隣接する領域は収縮や変態を続けることがあります。処理中には降伏強度、熱膨張係数、相組成が変化するため、弾性挙動と塑性挙動の境界は部品全体で移動します。[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
塑性ひずみが空間的に整合しない場合、永久変形が生じます。すべての領域が同じように収縮すれば、部品は単に小さくなるだけです。しかし、ある領域が別の領域より大きく収縮し、その差を弾性変形だけでは吸収できない場合、部品は曲がったり、ねじれたり、輪郭が変化したりします。相変態は、別のひずみの発生源となります。例えば、マルテンサイトの生成には体積膨張が伴いますが、その他の変態では発生する時期や大きさが異なります。2005年の International Journal of Materials and Product Technology の論考では、不均一な熱勾配が焼入れ変形の主要な原因であるとし、残留応力を、マイクロスケールの塑性変形、焼入れ剤の条件、表面硬化および層硬化、最終研削と関連付けています(第1部、第2部)。
Worcester Polytechnic Institute の報告書も、熱伝達、相変態、応力、ひずみ、微細組織変化が相互に結合した問題として同じ点を示しています(WPI報告書)。これが本稿の残りの部分にとって有用な出発点です。熱処理は、鋼に単なる温度スケジュールを与えるだけではありません。熱的ひずみと冶金学的ひずみが相互作用しながら変化する場を生み出し、最終寸法はその履歴のうち目に見える形で残った結果なのです。
2. 熱処理鋼における残留応力の三つの主な発生源
残留応力とは、外部荷重および温度勾配が取り除かれた後にも残る応力である。変形とは、反り、真円度からの偏差、膨張、収縮、ねじれ、または平面度の変化などの寸法変化を指す。この二つの結果は相互に関連しているが、同じものではない。部品は寸法的には正確に見えても高い残留応力を保持している場合があり、また、応力場のもともとの釣合いが材料除去によって崩れると、機械加工後に変形する場合もある。
ASM International は、熱処理に起因する残留応力を、熱応力、変態応力、硬化残留応力という三つの主な発生源に分類している。この分類が有用なのは、実際の鋼部品ではこれらが同時に作用するにもかかわらず、それぞれの機構が異なるためである。したがって、「焼入れ応力」といった表現では、実際に起きた一連の現象が隠れてしまう。熱移動、相変態、断面厚さ、形状、合金の焼入性、焼入れ液の選択、さらに材料の過去の履歴が、特定の位置でどの機構が支配的になるかを決定する。

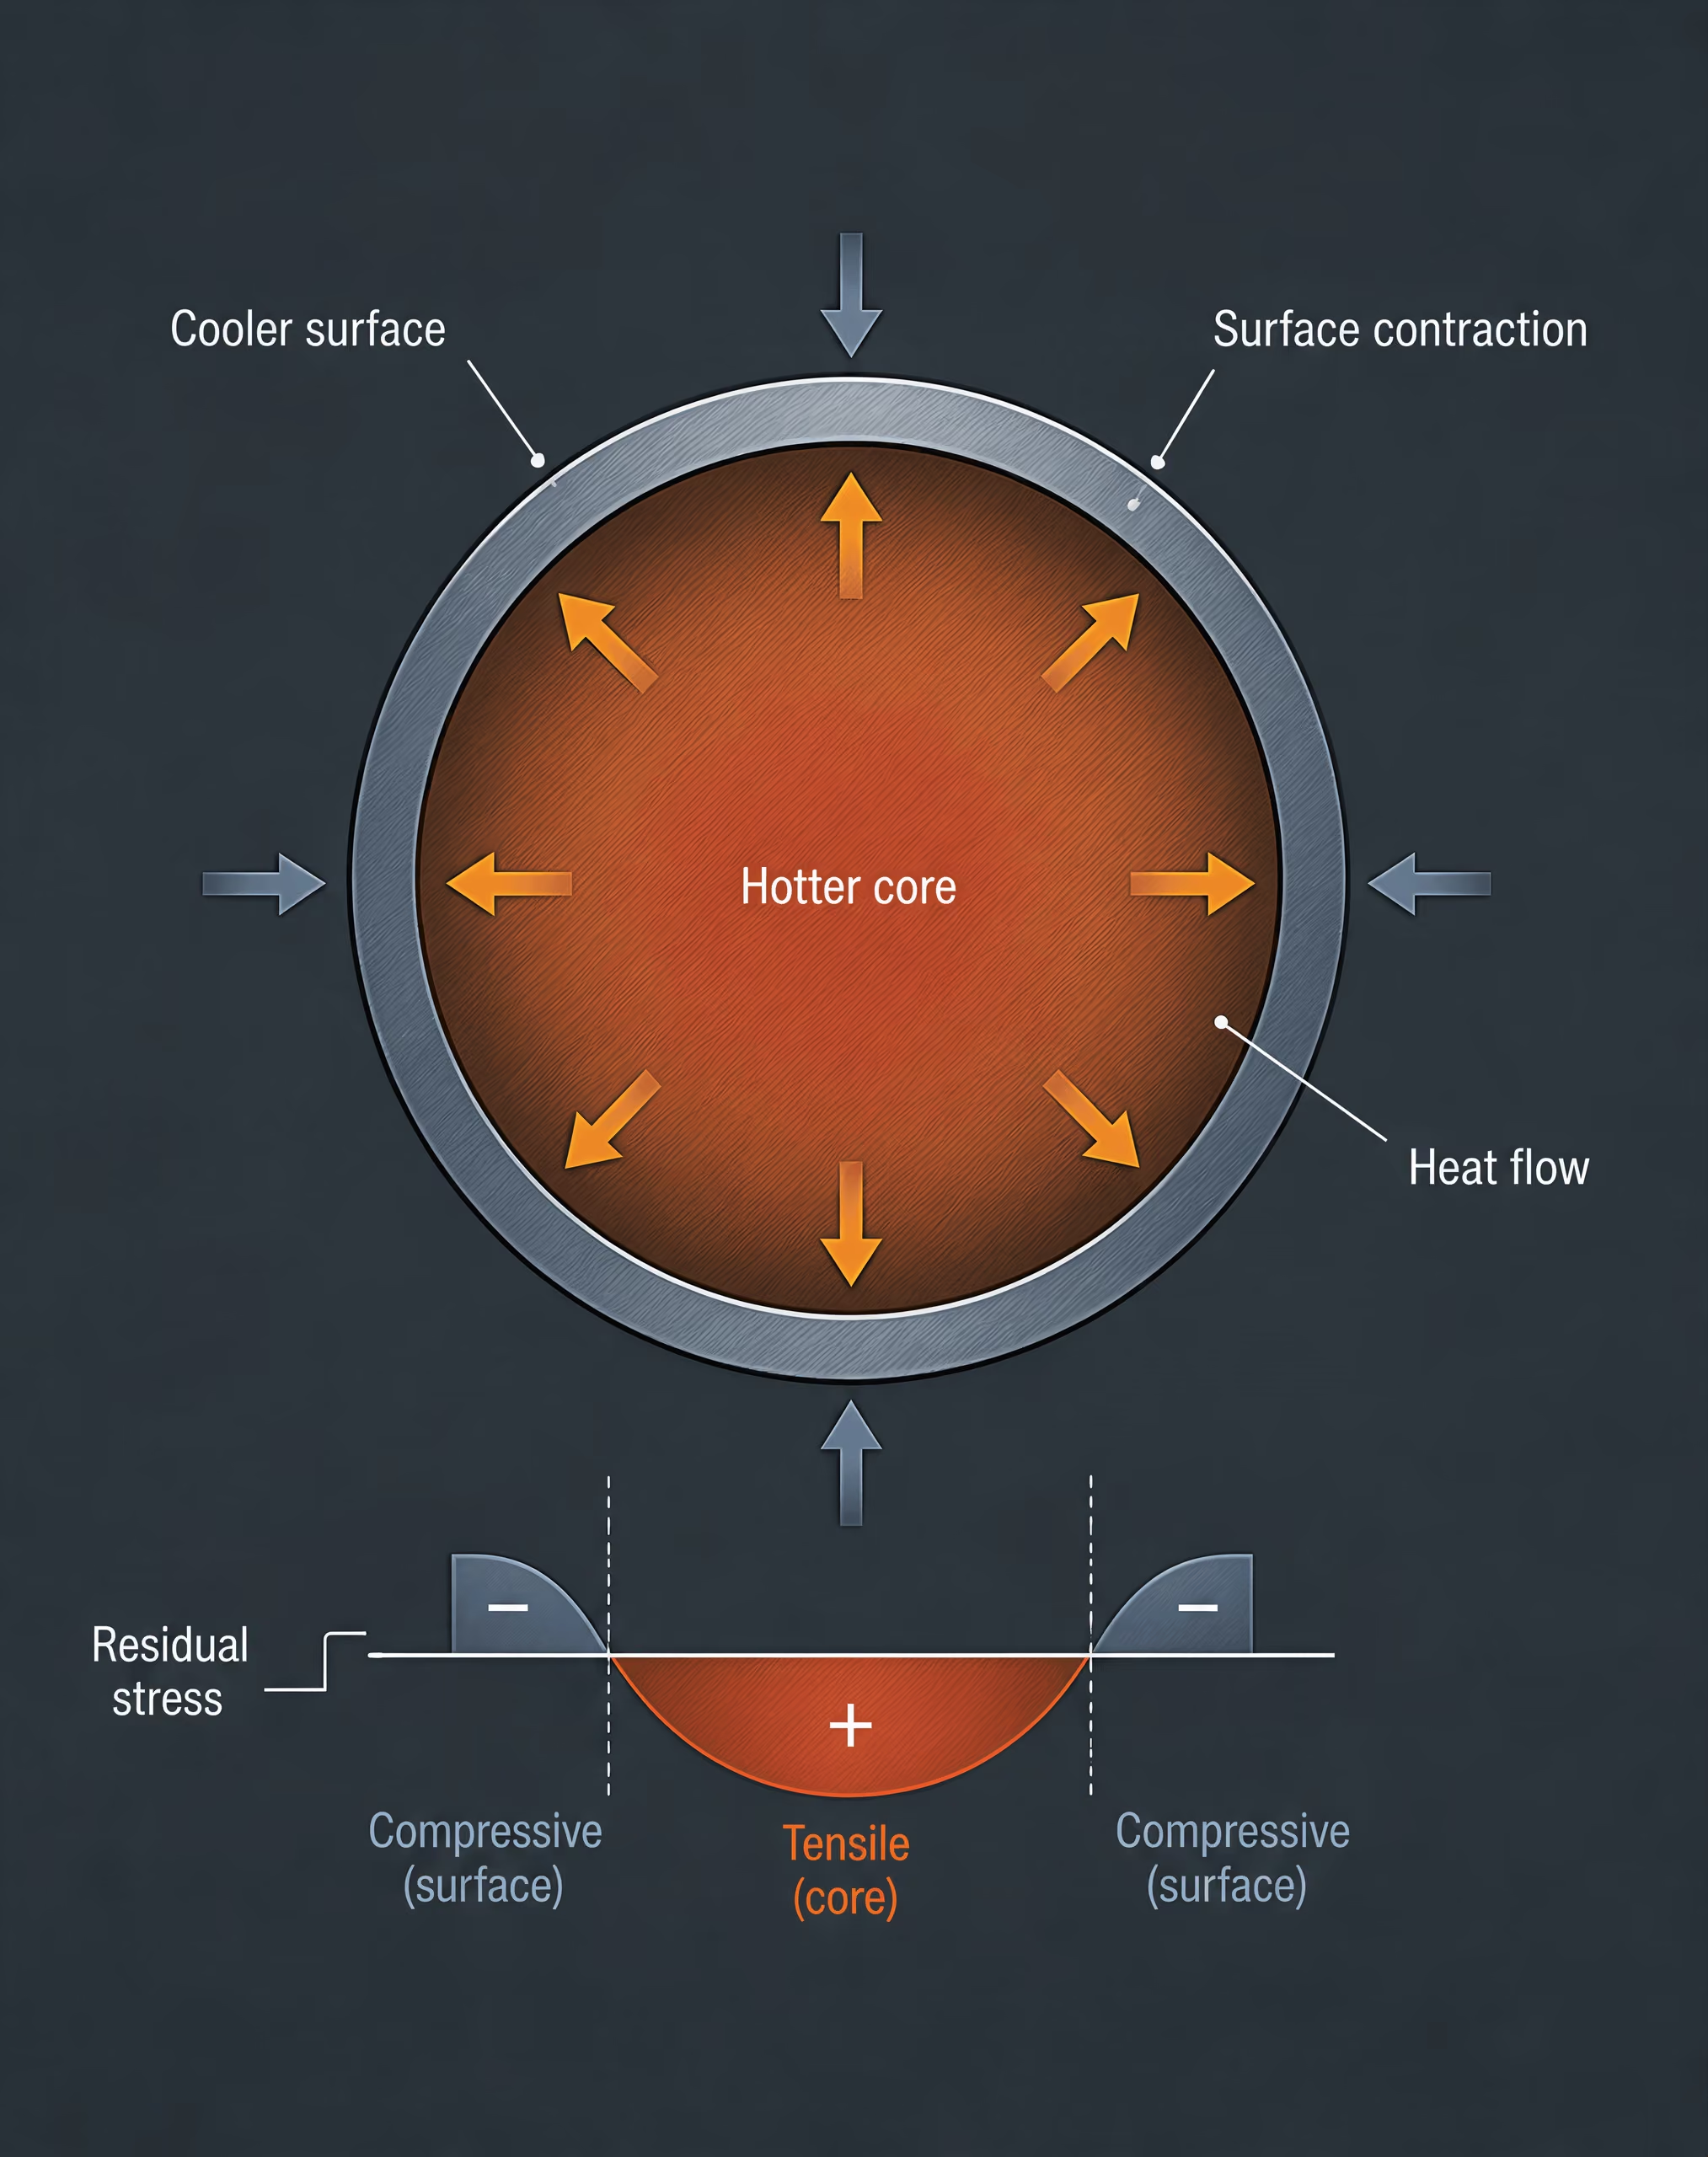
熱残留応力
熱残留応力は、不均一な加熱または冷却から始まる。鋼は加熱されると膨張し、冷却されると収縮するが、部品全体が同じ速度で温度変化するわけではない。表面が先に応答し、中心部は遅れて応答する。薄い縁部、厚いハブ部、鋭い角部、ドリル穴では、それぞれ異なる温度履歴が生じる。
冷却中、熱い内部は膨張した状態を保とうとする一方、より低温の表面は収縮する。そのため、表面は高温の中心部によって拘束され、圧縮状態に入ることがあり、中心部には引張応力が生じる。中心部がすでに冷却した後に表面が冷却・収縮すると、応力分布は逆転する可能性がある。最終的な応力の符号は、「焼入れ」という言葉だけでは決まらない。それは、時間的な進行、局所形状、熱伝導率、焼入れの強さ、そして過渡過程中に降伏が生じたかどうかに依存する。
加熱では、これとは反対の過程が生じることがある。急速に加熱された表面は、より低温の内部に対して膨張しようとし、圧縮状態で降伏する可能性がある。その後の冷却時に、この塑性変形を受けた表面には引張残留応力が残ることがある。焼入れ開始前の温度場には、炉内の温度均一性、装入方法、部品の向き、治具との接触状態などが影響する。
ASM の Basic Principles and Design Guidelines for Heat Treating of Steel は、変形および望ましくない残留応力の最小化を、熱処理設計における主要な基準として挙げている。実務上の要点は明確である。熱勾配は単なる温度制御上の問題ではない。熱勾配は両立しないひずみを生じさせ、局所応力が温度依存の降伏強さを超えると、そのひずみが永久的に残る可能性がある。
焼入れ中の不均一な熱勾配は、International Journal of Materials and Product Technology において、焼入れ変形の主な発生源の一つとして特定されている。長く細い軸は、一方の側が他方より速く冷却することで曲がる可能性がある。リングは、外面と内面で熱交換速度が異なるため、楕円形になることがある。板は、表裏面で冷却が不均一になると皿状に変形することがある。残留応力は数ミリメートルの範囲内で引張から圧縮まで変化し得るため、単一の平均値だけでは、割れのリスクや後工程の機械加工による変位についてほとんど判断できない。
変態残留応力
変態残留応力は、鋼が結晶構造を変化させ、それに伴って体積および力学的応答が変化するときに生じる。オーステナイトから冷却される際、各領域は異なる温度でフェライト、パーライト、ベイナイト、またはマルテンサイトに変態する可能性がある。マルテンサイト変態は大きな変態ひずみを生じさせる。また、寸法変化の量と方向は、炭素含有量、合金元素、残留オーステナイト、各組織構成相の割合にも依存する。
焼入れ部品の表面は、中心部より先に冷却・変態することが多い。表面にマルテンサイトが生成する一方で内部がまだオーステナイト状態にある場合、中心部がまだ高温で比較的変形しやすい状態にある中で、表面は膨張する。その後、中心部が変態して膨張するが、すでに硬化した表面がその動きを拘束する。その結果、焼入れ中に応力状態が変化する可能性がある。当初は引張状態にあった表面が最終的に圧縮状態になることもあれば、逆になることもあり、これは変態のタイミングと拘束条件によって決まる。
このため、変態応力を一様な「マルテンサイト膨張」の補正として扱うことはできない。変態ひずみは局所的に生じ、周囲の材料は異なる温度、相分率、降伏強さにある可能性がある。軟らかい中心部の上に硬化層が存在する部品は、全断面が硬化した部品とは異なる挙動を示す。浸炭、窒化、誘導加熱焼入れを施した部品でも、急峻な組織勾配およびひずみ勾配が生じる。残留オーステナイトは、焼戻し、使用中、研削中、または保管中に遅れて変態することがあり、その結果、追加の寸法変化と応力緩和が生じる。
変態は、変態塑性を通じても応力に影響を及ぼす。作用応力または内部で発生した応力の下では、変態中の領域が通常の降伏強さを下回る応力で塑性変形することがある。変態によって負荷されたひずみの一部は吸収されるが、必ずしも元の形状が維持されるとは限らない。局所的な変態塑性は、曲がり、楕円化、真直度の変化に寄与する可能性がある。
Journal of Materials Engineering and Performance に掲載された2022年のレビュー論文「Residual Stress and Distortion during Quench Hardening of Steels: A Review」は、残留応力と変形を、熱移動、相変態、形状、断面厚さ、焼入れ液の選択、および焼入れの強さが相互に作用した結果として説明している。この相互作用が中心的な意味を持つ。より急速な焼入れ液は熱勾配を増大させると同時に、変態の順序を変化させ、表面をより硬くする可能性がある。そのため、後からそれぞれの影響を分離することは難しい。
硬化および塑性変形による応力
第三の発生源は、局所的な降伏、加工硬化、または両立した変形を妨げる拘束によって生じる応力である。熱処理中、鋼の強さは全体で均一ではない。降伏強さは、温度と組織によって大きく変化する。焼入れ温度にあるオーステナイトは容易に変形し得るのに対し、新たに生成したマルテンサイトははるかに強く、延性も低い。そのため、ある領域では降伏が生じても、別の領域は弾性状態にとどまることがある。
表面層が冷却中に収縮しようとする一方で、より高温の中心部によって拘束される場合を考える。表面の応力がその瞬間の降伏強さを超えると、表面には永久的な塑性ひずみが生じる。その後、温度場がより均一になっても、弾性回復によってこの塑性ひずみを取り除くことはできない。残った弾性的な不整合が残留応力となる。部品の一方の側で他方より大きな降伏が生じると、その不整合は応力だけでなく変形としても現れる。
硬化は局所的な差異を固定することで、この影響を強める。マルテンサイト硬化層は、十分に硬化していない中心部の収縮に抵抗することがある。軟らかい中心部はひずみの一部を吸収できるが、冷却と変態が進行すると応力分布が逆転する可能性がある。焼入れの均一性、撹拌、焼入れ液の温度、部品の配置によって、名目上同一の断面が同じように硬化するかどうかが決まる。最終研削では、局所的な加熱と機械的変形によって、表面近傍にさらに別の応力が加わることがある。
International Journal of Materials and Product Technology は、焼入れ鋼の残留応力をマイクロスケールの塑性変形に起因するものとし、焼入れ条件、表面硬化および浸炭硬化、最終研削の影響について論じている。この機構により、表面で測定された応力を中心部の応力の代表値とみなせない理由が説明できる。また、焼戻し、熱処理、または管理された機械的方法による応力除去を、材料の状態と要求寸法を考慮して選択しなければならない理由も説明できる。
これら三つの発生源は、常に重なり合って作用する。熱応力は変態経路を変化させ、変態ひずみは熱的・機械的拘束を変化させ、局所的な降伏はその両方を再分配する。鋳造履歴、鍛造ひずみ、偏析、機械加工、過去の焼ならしまたは焼なましは、初期状態を変化させる。University of Iowa と U.S. Department of Energy の報告書は、これらの残留応力を、変形、割れ、手直し、溶接補修、寸法誤差、使用性能の低下と関連付けている。NIST の材料データアーカイブはさらに、応力除去されていない焼入れ応力が、材料除去によってもともとの釣合いが崩れた際に、機械加工中の反りを引き起こす可能性を指摘している。
したがって、適切な評価では、応力がどこで引張または圧縮になっているか、断面内でその大きさがどのように変化するか、さらに一つの形状要素から別の形状要素へ移るときにどのように変化するかを問わなければならない。表面、硬化層と中心部の境界、板厚中央、内径、フィレット、端面では、答えが異なる可能性がある。「焼入れ応力」は工程上の呼称であって、機構そのものではない。
3. 加熱:変形リスクの第一段階
変形は、鋼製部品が焼入れ液に入った時点で始まるのではない。部品の異なる領域が異なる温度に達し、それぞれ異なる量だけ膨張しようとした瞬間から始まる。これによって生じる応力は弾性域にとどまる場合もあれば、局所的な降伏強さを超えて永久ひずみを生じさせる場合もある。いずれにしても、加熱サイクルは、その後の変態および焼入れと相互作用する機械的状態を形成する。
残留応力と変形は関連しているが、同一ではない。残留応力とは、外部荷重や温度差が消失した後も部品内部に残る、自己平衡状態の応力である。変形とは、寸法または形状の変化である。部品は、明らかな反りがなくても相当量の残留応力を保持することがあり、一方で、わずかな局所塑性ひずみによって、測定可能な曲がりや真円度の低下が生じることもある。ASM Internationalは、焼入れ焼戻し鋼における残留応力の要因として、熱応力、変態応力、硬化応力を別個に扱っており、変形および望ましくない残留応力の最小化を、熱処理設計における主要な基準として位置付けている。
炉加熱中の温度勾配
炉の設定温度が安定していても、ワークの温度が均一になるとは限らない。表面は最初に熱を吸収し、内部は熱が断面を伝導する必要があるため、後から応答する。薄い縁部、歯、リブ、ボスなどは炉温に近づいていても、厚いハブや板の中央部は依然として比較的低温のままであることがある。高温の領域は膨張しようとするが、低温の内部がそれを拘束する。この結果、加熱中には圧縮応力と引張応力の分布が変化する。
この分布は一定ではない。加熱初期には、一般に高温の表面が低温の内部によって圧縮状態に置かれ、内部は引張状態に置かれる。温度 фронトが内部へ移動すると、応力分布は変化し、温度差が十分に大きければ局所的な降伏が生じることがある。その後、部品全体の温度が均一化しても、先に生じた塑性ひずみは消失しない。それらは、焼入れに入る際の初期状態の一部となる。
したがって、最終的なオーステナイト化温度が同じであっても、加熱速度は重要である。急速な昇温は表面と内部の温度差を拡大する可能性があるのに対し、段階的な加熱や予熱保持はその差を低減できる。ただし、遅い加熱が万能の解決策になるわけではない。長時間の加熱は、結晶粒度、脱炭、炭化物の固溶、酸化に影響を及ぼす可能性があり、さらに治具がサイクル全体を通じて部品を拘束し続けることもある。適切な加熱スケジュールは、鋼種、断面厚さ、炉内雰囲気、および許容される寸法変化によって決まる。
Journal of Materials Engineering and Performanceに掲載された2022年のレビューでは、変形を、熱伝達、相変態、形状、断面厚さ、冷却剤の選択、焼入れ強度の相互作用として説明している。加熱は、その連鎖の最初の段階である。炉から出る時点で温度場が不均一であれば、焼入れは不均一な熱的・機械的初期条件から始まることになる。
熱膨張の拘束と部品形状
自由な状態にある均一な棒は、大きな内部応力を生じることなく膨張できる。しかし、実際の部品が自由かつ均一であることはほとんどない。治具がフランジを締め付けたり、軸を二点で支持したり、リングの径方向の移動を妨げたりすることがある。接触摩擦によって、ある領域の位置が保持される一方で、別の領域が膨張することもある。外部治具がなくても、隣接する形状が内部拘束として作用する場合がある。
形状は、こうした影響を集中させる。薄いウェブに接続された厚いボスはゆっくり加熱され、異なる時間経過で膨張する。リブは板を一方向に拘束し、単純な線膨張ではなく曲げを生じさせることがある。穴は自由表面を増やし、局所剛性を低下させる。穴が一列に並んでいると、部品の一方の側が他方とは異なる加熱および膨張挙動を示すことがある。キー溝、スロット、歯、鋭い角部、急激な断面変化は、局所的な温度勾配と応力集中を生じさせる。外観上は対称的に見える部品でも、質量分布が非対称であったり、支持点が対称に配置されていなかったりすれば、変形する可能性がある。
長く細い部品は、対向する面に沿った膨張のわずかな差に特に敏感である。一方の面がわずかに高温になるだけで、相変態が起こる前に曲率が生じることがある。リングや円板では、縁部と中央部が異なる温度履歴をたどると、直径が変化したり、平面度が失われたりすることがある。大型鋳物や重量鍛造品でも、薄い突出部がすでにオーステナイト化温度域に近づいている一方で、内部の一部が低温のままになるほど、温度応答の遅い領域が存在することがある。
治具は移動を抑制するが、同時に荷重を部品へ伝達する。剛性の高い締付けは、目に見える一つの変形形態を抑える一方で、取外し時や焼入れ時に解放される蓄積応力を増加させる可能性がある。したがって、治具は単に寸法を保持する装置ではなく、熱的・機械的システムの一部として考えるべきである。2022年のレビューが重視する形状と断面厚さは、鋼そのものだけでなく、治具の設計にも当てはまる。
既存応力、鋳造履歴、前加工
炉に入る部品には、すでに履歴がある。溶接では熱収縮応力が残り、母材とは微細組織や強度の異なる熱影響部が形成されることがある。鍛造では、金属の流れ方向性、不均一な冷却、ならびに強く加工された領域と加工の軽い領域との間の残留応力が生じる可能性がある。鋳造では、不均一な結晶粒組織、偏析、気孔、熱間割れによる損傷、凝固および冷却に起因する残留応力が残ることがある。冷間加工は転位密度を高めてエネルギーを蓄積させる一方、機械加工は応力のかかった表面層を除去し、断面全体の力の釣合いを変化させることがある。
アイオワ大学の鋼鋳物に関する技術研究では、最終寸法と残留応力を予測する際に、鋳造履歴を考慮する必要があることが強調されている。この指摘は鋳物以外にも当てはまる。応力のない均質な素材を出発点とする熱処理モデルでは、実際の部品が曲がる理由を見落とす可能性がある。米国エネルギー省も、鋼鋳物における熱応力および残留応力を、変形、割れ、溶接補修、再加工、寸法誤差、ならびに使用性能の低下と関連付けている。
特に、前加工としての機械加工には注意が必要である。国立標準技術研究所の材料データ・アーカイブに保存されているMetallurgy of Heat Treatmentでは、焼入れ応力が十分に解放されていない場合、材料の除去によって残留応力の釣合いが崩れ、機械加工中に反りが生じる可能性が報告されている。同じ原理は加熱中にも作用し得る。圧縮または引張状態にある表面は内部とは異なる応答を示す可能性があり、炉内サイクルによってその不均衡が顕在化することがある。
応力除去、焼ならし、制御された予熱、または中間的な機械加工工程によってリスクを低減できる場合はあるが、これらの処理によって材料履歴が自動的に消去されるわけではない。加熱中には、回復や塑性流動によって既存応力の一部が解放される一方で、新たな熱応力が同時に生じることがある。焼入れが始まる時点で、部品にはすでに不均一な温度場、変化した微細組織、不均一な応力状態が存在している可能性がある。こうした条件が、その後の変態によって、問題のない寸法変化が生じるのか、目に見える反りが生じるのか、あるいは割れが発生するのかを左右する。
4. オーステナイト化および焼入れ前の冶金学的状態
焼入れは、油、ポリマー、水、またはガスへの浸漬によって始まるのではない。加熱中に形成される冶金学的状態によって始まる。オーステナイト結晶粒径、炭素分布、固溶した合金元素、初期組織、表面化学状態、温度の均一性、および断面全体の温度が、変態の開始時期と部品が許容できるひずみ量を決定する。したがって、焼入れ直前の状態が、変態の順序と、部品の冷却中に発生する応力の双方を支配する。
ASM Internationalは、鋼の熱処理における残留応力の要因として、熱応力、変態応力、および焼入れ硬化応力の3つを挙げている(ASM Handbook, “Residual Stresses and Distortion in Quenched and Tempered Steels”)。実際には、これらの分類は重なり合う。温度勾配は不均一な収縮を生じさせ、変態勾配は局所的な体積変化を加え、その結果生じる不整合が塑性変形を引き起こす可能性がある。部品は許容可能な寸法で焼入れ工程を終えても、内部応力の未解放分が十分に残っているため、機械加工中に反りが生じることがある。これは、材料を除去すると内部力の均衡が変化するためであり、National Institute of Standards and Technologyの材料データ・アーカイブに収録された Metallurgy of Heat Treatment で説明されている。
オーステナイトの形成と均質化
| オーステナイト化条件 | 予想される冶金学的結果 | 変形への影響 |
|---|---|---|
| 加熱または保持が不十分 | 未溶解炭化物および局所的な炭素濃度の変動 | 不均一な変態およびひずみ |
| 制御された加熱および保持 | より均一なオーステナイト状態 | より安定した冷却応答 |
| 過度の温度または長時間の加熱 | オーステナイト結晶粒の粗大化 | 変態時期および機械的応答の変化 |
亜共析鋼では、適切な上部臨界温度を超えて加熱することで、フェライトおよびパーライトがオーステナイトへ変態する。共析鋼および過共析鋼では、出発組織と必要温度が異なるが、実際上の問題は同じである。すなわち、オーステナイトを制御された炭素分布で形成し、過度な結晶粒成長を生じさせないことである。オーステナイト化は、単に炉の設定温度に到達させるだけの問題ではない。特に厚い断面や肉厚が急激に変化する部品では、中心部がまだ低温であるにもかかわらず、表面が目標温度に達することがある。
後続の変態に利用可能なオーステナイト組成を確立するには、セメンタイトおよびその他の炭化物から炭素を固溶させなければならない。加熱が不十分であるか保持時間が短すぎると、未溶解炭化物と局所的な炭素変動が残る。加熱が過剰であるか長時間に及ぶと、オーステナイト結晶粒が粗大化する可能性がある。いずれの状態も、焼入れ中の変態時期と機械的応答を変化させる。一般に、粗大なオーステナイトでは、微細なオーステナイトとは異なる条件で変態生成物が形成されやすい。また、局所的な組成差があると、隣接領域が同時に変態を開始または完了しないことがある。
均質化は化学組成だけでなく、温度にも関係する。同じ炉内の装入物であっても、フランジ、歯元、ボア、および薄いリムは異なる熱履歴を受ける可能性がある。焼入れ時には、一般に薄い領域ほど速く熱を失う一方、厚い断面の内部は高温のまま残り、後になって収縮を続ける。Journal of Materials Engineering and Performance に掲載された Residual Stress and Distortion during Quench Hardening of Steels の著者らによる2022年のレビューは、熱伝達、相変態、形状、断面厚さ、焼入剤の選択、および焼入れ強度が相互に作用することを強調している。焼入れを単一の冷却速度の値として扱うと、変形を発生させる勾配が見えなくなる。
オーステナイトには、部品の材料履歴も反映される。鋳造時の偏析、鍛造流線、溶接熱サイクル、バンド状組織、ならびに過去の焼ならし処理または硬化処理によって、結晶粒径や炭化物分布の異なる領域が形成されることがある。University of IowaおよびU.S. Department of Energyによる鋼鋳物に関する報告は、生産履歴を寸法予測に含めるべき理由を示している。加熱および冷却に伴う熱応力と残留応力は、変形、割れ、手直し、溶接補修、および使用性能の低下に寄与する可能性がある。
合金化学組成と焼入性
焼入性 所定の冷却条件下で、鋼材の断面が所定の深さまでマルテンサイトを形成する能力。
炭素は、マルテンサイトが到達可能な硬さだけでなく、変態の温度および速度論にも影響を及ぼす。マンガン、クロム、モリブデン、ニッケルなどの合金元素は、一般に変態挙動を変化させ、焼入性を高める可能性がある。これは、焼入性の低い鋼よりも、指定された冷却条件で大きな断面にマルテンサイトを形成できることを意味する。焼入性は硬さと同じではない。ある鋼種は高い焼入性を持っていても、所定の硬さに到達するには、特定の炭素量と焼入れ条件が必要になる場合がある。
この区別は応力にとって重要である。全面硬化処理では、表面が先に冷却され、中心部がオーステナイトのままである間にマルテンサイトへ変態する可能性がある。その後、表面はマルテンサイト変態中に膨張する傾向を示す一方、中心部はなお熱収縮を続けていることがある。続いて中心部が変態すると、それ以前の応力状態が反転する場合もあれば、強められる場合もある。最終的な残留応力は、硬さだけでなく、変態の順序、拘束、塑性流動、および変態ひずみによって決まる。
合金化学組成は、変態開始温度、変態速度、炭化物の安定性、および拡散変態生成物を抑制するために必要な冷却速度に影響することで、その順序を変化させる。したがって、断面内のどこにパーライト、ベイナイト、マルテンサイト、または残留オーステナイトが形成されるかを変える可能性がある。ただし、形状も依然として重要である。同じ鋼種と公称熱処理であっても、薄肉リング、段差を持つ軸、および大型鋳物では、熱の放出と機械的拘束が異なるため、異なる応力分布が生じる可能性がある。
焼入れを厳しくすれば、必ずしも変形を低減できるとは限らない。 Limited evidence
ASMの Basic Principles and Design Guidelines for Heat Treating of Steel は、変形と望ましくない残留応力の最小化を、熱処理設計における主要な基準として挙げている。この設計判断では、鋼の焼入性と部品の断面厚さを併せて考慮しなければならない。焼入れ強度を高めると、より深い硬化が促進される可能性がある一方、熱勾配と塑性ひずみも増大する可能性がある。より緩やかで均一な焼入れによって変形を低減できても、指定された組織上の目標とは異なる中心部の変態が残る場合がある。「より強い焼入れ」を適用すればよいという普遍的な解決策は存在しない。
浸炭、窒化、および硬化層深さの勾配
表面処理および硬化層処理は、材料を意図的に不均一にするため、全面硬化とは異なる問題を生じさせる。浸炭では、高温下で炭素が表面に侵入し、硬化層から中心部に向かって炭素濃度勾配が形成される。オーステナイト化および焼入れ後には、硬化層と中心部で、変態温度、焼入性の応答、マルテンサイト中の炭素量、残留オーステナイト率、および変態ひずみが異なる可能性がある。したがって、硬化層深さは単なる硬さ分布ではなく、ひずみおよび応力の分布でもある。
中心部は高炭素の硬化層よりも遅れて変態する可能性があり、両領域は収縮および変態する際に互いを拘束する。その相互作用が有効な表面圧縮応力、別の領域における望ましくない引張応力、曲げ、楕円化、または局所的な割れのいずれを生じさせるかは、部品形状によって決まる。最終研削によって、これらの応力が露出したり再分配されたりすることがある。International Journal of Materials and Product Technology は、焼入れ鋼の残留応力における要因として、マイクロスケールの塑性変形、焼入剤の条件、表面硬化および硬化層処理、ならびに最終研削を挙げている(Part II)。
窒化は、比較的低温のフェライト域で行われる処理に窒素を導入し、同じ浸炭・焼入れ硬化層の機構に依存するのではなく、窒素含有相および合金窒化物を形成する点で異なる。その寸法変化は、苛酷な浸炭・焼入れサイクルより小さい場合があるが、寸法的に中立であるとは限らない。化合物層の厚さ、拡散深さ、処理前の中心部の状態、残留応力、および局所的な形状については、個別に評価する必要がある。[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
真空熱処理についても、変形を個別に分析する必要がある。真空は、表面反応、脱炭リスク、炉内の熱伝達、ならびにガス焼入れにおける圧力と流量の選択を変化させるが、熱勾配や変態ひずみをなくすものではない。Worcester Polytechnic Instituteの報告は、焼入れ変形を、熱伝達、相変態、応力、ひずみ、および組織発達が連成する問題として説明している。この説明は、全面硬化部品、浸炭部品、窒化部品、および真空処理部品のいずれにも当てはまる。冷却前の冶金学的状態が初期条件を設定し、焼入れは、その条件が形状および拘束とどのように相互作用するかを明らかにするにすぎない。
5. 焼入れを熱伝達と変態が連成した問題として捉える
焼入れは、オーステナイトをマルテンサイトに変換する急速冷却工程として説明されることが多い。しかし、この説明は不十分である。鋼部品は全体が一様な速度で冷却されるわけではなく、どの場所も同じ温度または同じ時刻に変態するわけではない。最終的な寸法と残留応力分布は、熱伝達、相変態、弾性拘束、塑性流動、形状、断面厚さ、材料履歴、ならびに局所的な焼入れ剤条件が相互作用する過程を通じて形成される。
Journal of Materials Engineering and Performance に掲載された2022年のレビュー論文「Residual Stress and Distortion during Quench Hardening of Steels」では、これらの変数を独立した工程設定ではなく、相互作用するシステムとして扱っている。同じ結論は、Worcester Polytechnic Instituteの報告書 Distortion and Residual Stress にも示されている。すなわち、焼入れによる変形は、熱伝達、相変態、応力、ひずみ、微細組織の発達を連成させる。この点が重要なのは、ある変数を変更することで工程の一部は改善できても、別の部分が悪化する可能性があるためである。
表面から中心部にかけての冷却差
高温の鋼部品を焼入れ剤に投入すると、最初に表面が熱を失う。その後、より高温の中心部からより低温の表面へ熱が流れるため、断面内の温度場は連続的に変化する。薄い縁部は焼入れ剤の温度に近づいていても、厚い歯車、軸、金型、または鋳造品の中心部はオーステナイトのままの場合がある。断面厚さが大きいほど、この温度差は長く維持される。
表面と中心部の温度差は熱ひずみを生じさせる。冷却された表面は収縮しようとする一方、高温の内部はその収縮に抵抗する。高温では鋼の降伏強さが比較的低いため、この不一致の一部は塑性変形によって緩和される可能性がある。温度が低下すると、材料は流動しにくくなり、応力が部品内に固定される場合がある。その結果生じる変形は、反り、真円度からのずれ、ねじれ、または穴径の変化として目視できることがある。また、測定寸法が許容範囲内に見える場合でも、残留応力が残ることがある。
変態は、時間依存性をもつ別のひずみを加える。普通炭素鋼または低合金鋼では、中心部がまだ高温のオーステナイト状態にある間に、表面がオーステナイトからマルテンサイトへ変態することがある。マルテンサイト変態は一般に膨張を引き起こすのに対し、未変態オーステナイトの冷却は熱収縮を生じさせる。初期に膨張する表面は中心部によって拘束される。その後、中心部が変態すると、すでに変態してより低温になった外側領域によって、その膨張が拘束される。鋼種、冷却経路、および各領域が変態する温度によっては、焼入れ中に応力状態の符号が反転することもある。
ある領域の冷却が遅すぎる場合、または鋼の焼入性が不十分な場合、マルテンサイトの代わりにベイナイトまたはパーライトが生成することがある。これらの変態ひずみと機械的性質は、マルテンサイトのものとは異なる。残留オーステナイトは、その後の冷却、焼戻し、使用中、または研削中に、別の寸法変化を加える可能性がある。したがって、最終硬さが同じ2つの場所であっても、異なる熱履歴および変態履歴をたどっていれば、残留応力は異なる場合がある。
International Journal of Materials and Product Technology のレビューでは、不均一な熱勾配が焼入れ変形の主要な発生源として挙げられている。この記述を「表面の冷却が速い」とだけ理解してはならない。重要なのは、時間とともに変化する温度勾配と、それに伴う機械的拘束である。形状はその両方を支配する。鋭い角部は中央のウェブ部よりも単位体積当たりの表面積が大きく、止まり穴、キー溝、薄いフランジ、または不連続な表面は、局所的な流体の到達性と熱流を変化させる。SAE 8620の浸炭部品のように、低炭素鋼に浸炭層を形成した場合も、低炭素の芯部とは異なる変態挙動を示す。全断面焼入れされたAISI 4140の断面は、このような表面硬化部品とは異なる熱的・変態的問題を呈する。
焼入れ強度と焼入れの均一性
| 焼入れ剤の種類 | 一般的な工程特性 | 主な管理上の懸念 |
|---|---|---|
| 水 | 急速な熱抽出 | 急峻な温度勾配および熱衝撃 |
| ポリマー溶液 | 冷却挙動が濃度および攪拌によって変化 | 濃度および流れの均一性 |
| 油 | 一般に緩やかな冷却 | 温度、粘度、および循環 |
| ガス | 制御された方向性流れによる低い厳しさ | 圧力、流速、および曝露時間 |
| 溶融塩 | 段階的または制御された熱応答 | 浴の状態および移送時期 |
焼入れ強度とは、冷却システムが鋼から熱を除去する能力を表す。Grossmann解析では、冷却強度をパラメータ H で表すが、H は普遍的な材料定数ではない。これは、焼入れ剤、温度、撹拌、表面状態、部品の姿勢、ならびに流体と部品表面との関係に依存する。水焼入れ、ポリマー溶液、油、ガス、または溶融塩を用いる工程では、冷却曲線が大きく異なる可能性があり、同じ公称焼入れ剤であっても、別々の槽では異なる挙動を示すことがある。
焼入れ強度が高くなると冷却速度が増し、焼入れ可能な断面の中心部でマルテンサイトの生成が促進される可能性がある。一方で、特に流体の到達が不均一な場合には、表面と中心部の温度差も拡大することがある。その結果、熱応力と変形が増加する可能性がある。しかし、遅い焼入れが自動的に安全であるとは限らない。冷却が遅いと、一部の領域でパーライトまたはベイナイトが生成し、温度差が存在する期間が長くなり、隣接する領域間で変態の不一致が生じる可能性がある。より強い焼入れが常に変形を増加させる、または常に減少させるという普遍的な規則は存在しない。
重要なのは、冷却曲線全体が鋼および部品とどのように相互作用するかである。焼入性の高い合金は、中程度の焼入れでも必要な中心部変態に到達できる一方、焼入性の低い鋼種では、より速い冷却が必要となる場合がある。強い焼入れは、差動冷却に利用できる時間を短縮することで、ある形状では変形を低減できる。しかし別の形状では、より大きな瞬間的温度勾配を生じさせたり、不均一な沸騰を引き起こしたりすることで、変形を増加させる可能性がある。2022年の Journal of Materials Engineering and Performance のレビューは、変形と残留応力を、焼入れ剤の選択、焼入れ強度、形状、断面厚さ、熱伝達、および相変態の相互作用と明確に関連付けている。
したがって、均一性は公称の焼入れ強度と同じくらい重要である。プレートの一方の面には強い流体移動があり、反対側の面が停滞域にある場合、両面は異なる時刻に変態する可能性がある。長い軸では、槽内の流れ、治具、端部効果、または露出面積の変動によって、長さ方向に異なる冷却速度が生じることがある。部品を詰めすぎると、互いに遮蔽し合うことがある。バスケット、ラック、マスク、および接触点は、硬さと形状を変化させるのに十分な局所的熱伝達差を生み出す可能性がある。[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
残留応力は変形と同義ではない。部品は、直ちに現れる寸法変化がほとんどないまま、相当量の自己平衡応力を保持することがある。一方、別の部品は、より小さな応力の不均衡によって塑性流動が生じ、目に見える変形を示すことがある。この違いは、機械加工時に重要になる。National Institute of Standards and Technologyがアーカイブしている Metallurgy of Heat Treatment では、除去されていない焼入れ応力によって、材料除去が元の応力バランスを乱した際に反りが生じる可能性が報告されている。焼入れ後に真直ぐな部品であっても、必ずしも無応力とは限らない。
焼入れ剤の温度、流動、沸騰挙動
焼入れ剤は複数の段階を経て熱を除去し、それらの段階は流体温度と流動の影響を強く受ける。水または油中では、高温の鋼表面に最初に蒸気膜が形成されることがある。この膜沸騰段階では表面が断熱され、予想ほど効果的に冷却されない場合がある。蒸気層が崩壊すると、核沸騰によって熱がはるかに速く除去されることがある。表面温度がさらに低下すると沸騰は弱まり、対流が主な冷却機構になる。
実際の部品の周囲では、蒸気膜が均一になることはほとんどない。上向きの面では蒸気膜が持続し、縁部付近では崩壊し、角部の周囲では不規則に途切れることがある。このような局所差が不均一な冷却を生み出す。撹拌によって平均的な冷却強度が増すことが多いにもかかわらず、撹拌が変形を低減できる理由の一つはここにある。すなわち、流動によって蒸気膜が分断され、均一性が向上する。ただし、過度な撹拌や方向の不適切な流動は、局所ごとに異なる流れ場を形成し、一方の面の冷却を他方の面より強める可能性がある。
焼入れ剤の温度は、粘度、沸騰挙動、熱容量、および蒸気膜の安定性を変化させる。冷たい水は急速な熱抽出をもたらす一方、急峻な温度勾配と大きな熱衝撃を発生させることもある。温かい油は通常、より緩やかに冷却する。ポリマー濃度は、冷却速度だけでなく、沸騰から対流へ移行する過程も変化させる。ガス焼入れは強度が低いものの、真空熱処理において制御された方向性流れを提供できる。適切な比較は、焼入れ剤の名称だけでなく、関連する位置で測定した冷却曲線に基づいて行わなければならない。
槽の設計と部品の移動も重要である。回転によって円筒形部品の周方向冷却を均一化できるが、不適切な回転速度では、軸方向の差を是正しないまま蒸気の除去状態だけを変化させる可能性がある。槽内へ降下させながら浸漬する部品は、一度に浸漬される部品とは異なる熱履歴を経験することがある。穴、歯、凹部、および接触治具の周囲における局所的な流体到達性を考慮しなければならない。
ASM Internationalは、焼入れ焼戻し鋼における熱的残留応力、変態残留応力、および硬化残留応力を、異なる寄与因子として示している。また、その熱処理設計指針では、変形と望ましくない残留応力の最小化を主要な設計基準として挙げている。これらの基準を満たすには、焼入れシーケンス全体を制御する必要がある。すなわち、表面から中心部にかけての温度場、変態の時期と範囲、応力および塑性ひずみへの応答、ならびに熱除去の空間的均一性を制御しなければならない。焼入れは単一の冷却速度ではない。それは、拘束され、変化し続ける固体に適用される、移動する熱的・冶金的境界条件である。
6. 相変態と変態誘起ひずみ
鋼は、均一な弾性固体として冷却されるわけではない。焼入れ中、表面は変態温度域を通過して低下する一方で、中心部はオーステナイトのまま留まることがある。その後、中心部は異なる応力状態と冷却速度の下で変態する。したがって、各領域はそれぞれ固有の熱的・冶金的経路をたどる。最終的な寸法は、熱収縮、相変態ひずみ、弾性応力、塑性流動、形状、および拘束の複合作用によって決まる。
ASM Internationalは、熱処理における残留応力を、熱的要因、変態、および硬化に由来する寄与に分けている。これらの分類は機構を説明するうえで役立つが、実際の部品において互いに独立しているわけではない。温度勾配が応力を生じ、その応力が変態に伴うひずみを変化させる。変態した領域は体積と剛性を変化させ、その結果、隣接する材料へ応力が再配分される。したがって、Journal of Materials Engineering and Performanceに掲載されたResidual Stress and Distortion during Quench Hardening of Steels: A Reviewの著者らによる2022年のレビューでは、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、および焼入れ強度を、個別の補正係数ではなく相互作用する変数として扱っている。
断面内における変態開始と終了
冷却中にオーステナイトが変態する場合、重要な温度は部品全体に共通する単一の値ではない。それらは局所的な現象である。パーライトは局所的なパーライト変態開始温度で生成を開始し、より低い温度で終了する。ベイナイトはベイナイト変態開始温度、通常 と表記される温度で生成を開始し、 付近で終了する。マルテンサイトは で生成を開始し、温度がマルテンサイト変態終了温度 に向かって低下するにつれて生成が進行する。合金組成、オーステナイト粒径、炭素含有量、前処理、および冷却速度によって、これらの温度は変化し、生成する相の割合も変わる。
薄い断面の表面が に達した時点で、厚い断面の中心部は依然としてベイナイトまたはパーライトの温度域より高温にあることがある。例えば、焼入れされたAISI 4140部品では、外層が先にマルテンサイトを生成し、変態ひずみを生じさせる一方で、高温の中心部は熱収縮を続け、比較的変形しやすい状態に留まることがある。その後、中心部が変態すると、硬化した外殻によって拘束される。そのため、同じ公称鋼種であっても、表面にはマルテンサイト、冷却の遅い内部にはベイナイトまたはパーライトが存在し、遷移領域を挟んで残留応力も異なる場合がある。
変態線図は、この競合を単なる温度だけでなく、時間と温度の関係として示す。冷却が十分に速ければ、連続冷却変態経路はパーライトおよびベイナイトの生成域を回避できるが、その条件が部品全体に当てはまるかどうかは、断面厚さと熱の抽出によって決まる。撹拌、焼入れ剤温度、蒸気膜の形成、部品の向き、および局所形状によって冷却経路は変化する。鋭い角部、穴、薄いウェブ、および厚いボス部が同時に冷却されることはない。
「変態開始」は、単に金属組織写真で確認できる変化の始まりを示すだけではなく、ひずみを生じさせる過程の開始も意味する。変態前には、オーステナイト領域は熱応力を弾性的および塑性的に負担できる。フェライト、セメンタイト、ベイナイト、またはマルテンサイトが生成し始めると、局所的な弾性係数、降伏強さ、密度、および熱膨張挙動が変化する。変態終了は、すべての寸法変化や応力発展が終わったことを意味しない。温度はその後も変化し続ける可能性があり、一部の生成物では炭素の再分配が継続し、未変態オーステナイトが残存することもある。
変態塑性 加えられた応力または内部で発生した応力の下で、相変態によって促進される塑性変形。
体積変化と変態塑性
生成相の密度はオーステナイトの密度と異なるため、変態によって体積が変化する。その符号と大きさは、組成と生成相によって決まる。マルテンサイトは通常、母相であるオーステナイトより比体積が大きく、特に炭素含有量が増加するほどその傾向が強くなる。一方、冷却中には熱収縮が反対方向に作用する。ベイナイトとパーライトも変態ひずみを生じさせるが、その形態、炭素分配、および変態温度はマルテンサイトの場合とは異なる。
寸法に関して重要なのは、単一の自由膨張値ではない。均一に変態する小さな試験片は、曲がることなく寸法を変化させることができる。実際の部品では、断面を通じて変態が逐次的に進行するため、ある層が別の層を拘束する。局所的な変態ひずみが、弾性変形によって吸収できる範囲を超えると、塑性変形が生じる。その結果、最終的な平均体積変化が小さく見える場合でも、部品は室温に戻った後に変形を残すことがある。
変態塑性とは、材料が外部応力または内部応力を受けている状態で相変態が起こる際に生じる追加の塑性ひずみである。これは、未変態オーステナイトに通常の塑性流動を生じさせるほど応力が高いことを必要としない。変態によって材料の変形応答が変化し、応力が生成するひずみの方向または量に偏りを与える。そのため、リング、板、または歯車の歯は、変態前線が通過する間に曲がったり、ねじれたり、直径が変化したりすることがある。
この機構は、残留応力と変形が相互に関連しているものの、同一ではない理由を説明する。残留応力は、冷却および除荷後に残る自己平衡応力場である。一方、変形は形状または寸法の永久的な変化である。形状と互いに反対方向に作用する領域のバランスによっては、目に見える変形がほとんどなくても応力が存在することがある。逆に、変態塑性は、不均一な内部応力場を反りへと変換することがある。Worcester Polytechnic Instituteの報告書は、焼入れ変形を、熱伝達、相変態、応力、ひずみ、および組織変化が関与する連成問題として説明している。これは、変形を焼入れ媒体だけの問題として扱うよりも正確な記述である。
マルテンサイト、ベイナイト、パーライト、および残留オーステナイト
マルテンサイトは、硬化鋼における焼入れひずみの最大の単一要因となることが多い。マルテンサイトは無拡散せん断変態によって生成するため、炭素はフェライトとセメンタイトの間でゆっくり分配されるのではなく、過飽和体心正方晶構造内に閉じ込められる。その生成は急速な体積増加と形状ひずみを伴う。マルテンサイトは一瞬で生成するのではなく、ある温度範囲にわたって生成するため、部品の異なる部分が異なる拘束条件の下で変態することがある。軟らかい中心部を硬いマルテンサイト層が取り囲む構造では、特に応力の再配分が生じやすい。
ベイナイトはパーライト温度域より低く、マルテンサイト変態開始温度域より高い温度で生成するが、正確な温度範囲は合金の化学成分と冷却履歴によって異なる。上部ベイナイトと下部ベイナイトでは、形態とひずみ挙動が異なる。ベイナイト変態は、特に厚い断面や複雑な断面で不均一に生じる場合、大きな寸法変化を引き起こすことがある。ベイナイト変態はマルテンサイトの割合を減少させ、最終的な応力分布を変化させる可能性があるが、変態による変形をなくすわけではない。
パーライトは、比較的高い変態温度でフェライトとセメンタイトが協調的に成長することによって生成する。その変態ひずみは、一般にマルテンサイト生成の場合よりも長い時間をかけて吸収されるため、熱的および塑性的な緩和がより進みやすい。しかし、だからといってパーライトが寸法変化に関係しないわけではない。表面がすでに硬化している間に、冷却の遅い中心部でパーライトが生成すると、外殻に拘束を与える可能性があり、その結果生じた応力が後の機械加工中に解放されることがある。
残留オーステナイト 冷却後も変態せずに残存するオーステナイトで、焼戻し、使用中、研削中、または保管中に後から変態することがある。
残留オーステナイトとは、局所的な 温度に達しないこと、または炭素や合金元素によって安定化されることにより、室温以下でも残存するオーステナイトである。高炭素鋼、浸炭層、および強合金鋼では、相当量の残留オーステナイトが残ることがある。その存在は、直後の寸法だけでなく、その後の寸法安定性も変化させる。使用中、焼戻し、サブゼロ処理、研削、またはその後の荷重負荷によって、残留オーステナイトがマルテンサイトまたは別の生成相へ変態することがある。この後続変態は、通常の熱処理が完了した後でも体積を増加させ、形状を変化させる可能性がある。
この遅れた変化が、寸法検査を炉から取り出した直後だけに限定できない理由の一つである。部品は初期測定に合格していても、焼戻しや仕上げ研削中に寸法が変化することがある。NISTのMetallurgy of Heat Treatmentは、焼入れ応力が除去されないまま残っていると、材料の除去によって残留応力の均衡が崩れた際に、機械加工中に反りが生じる可能性があると指摘している。したがって、ASMの熱処理設計指針では、変形と望ましくない残留応力を最小化することを主要な設計基準としている。相分率、変態温度、および残留オーステナイトは、断面厚さや焼入れの均一性と併せて検討しなければならず、事後的な補正として付け加えるべきものではない。
7. 形状、断面厚さ、および部品設計
形状は、鋼製部品に熱がどの程度の速さで流入・流出するか、変態がどこで始まるか、また各領域が拘束を受けずにどの程度膨張・収縮できるかを決定する。AISI 4140のシャフトに施す焼入れと、リブ、ボス、止まり穴を備えたAISI 4140のプレートに施す焼入れとでは、同じ焼入れ条件であっても同じ応力分布にはならない。鋼種、焼入性、初期組織、加熱速度、オーステナイト化処理、冷却剤は依然として重要であるが、断面形状によって、それらの変数が部品内部にどのように分布するかが決まる。
ASM Internationalは、焼入れ焼戻し鋼における残留応力の要因として、熱応力、変態応力、および焼入れ応力を別々のものとして示している。しかし、実際の部品では、これらが分離したまま存在することはない。温度差は熱ひずみを生じ、変態の差は変態ひずみを加える。周囲の材料がその両方を拘束することで弾性応力が発生し、局所応力が流動強度を超えると塑性変形が生じる。そのため、Journal of Materials Engineering and Performanceに掲載された2022年のレビューでは、熱伝達、相変態、形状、断面厚さ、冷却剤の選択、および焼入れ強度を、独立した入力条件ではなく相互に作用する要因として扱っている。

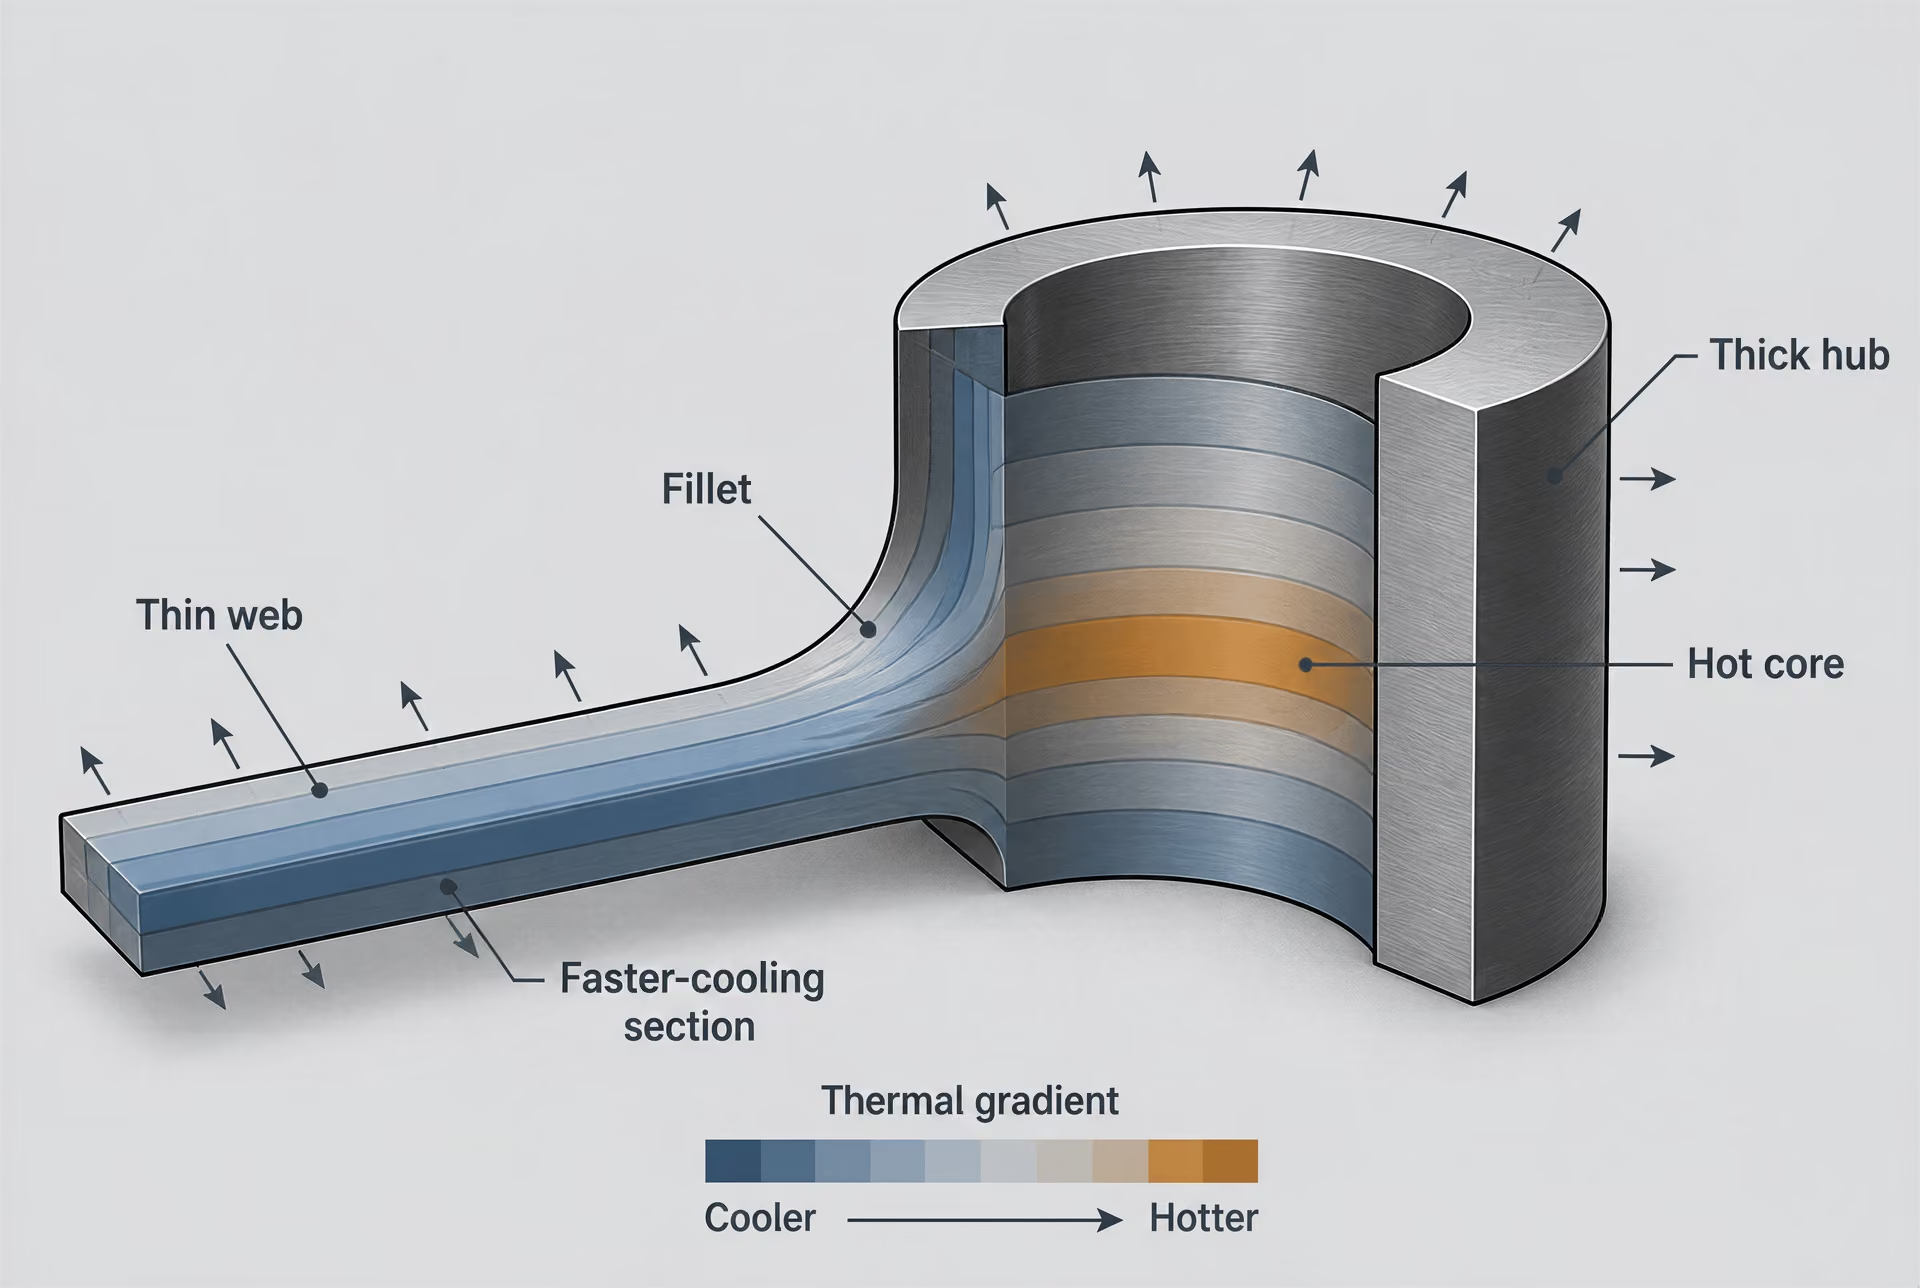
厚肉部から薄肉部への移行部と熱容量
厚肉部は、単位表面積当たりの熱容量が薄肉部より大きい。加熱時には、薄肉部が先にオーステナイト化温度に達する一方、厚肉部の中心部はより低温のままの場合がある。焼入れ時には、状況が別の形で逆転する。薄肉部は急速に熱を失う一方、厚肉部は熱を保持するため、薄肉部がすでに硬化した後も変態が継続することがある。その結果、両者の温度履歴、変態に要する時間、マルテンサイト分率、および局所的な体積変化が異なる場合がある。
40 mmのボスと10 mmのウェブの間にある急激な段差は、典型的な拘束領域である。ボスがまだ高温で寸法的に膨張した状態にある間に、ウェブが収縮することがある。その後、ボスが収縮してウェブを別の形状へ引き込む可能性がある。厚肉部の変態が遅れて起こる場合、その膨張または収縮によって、冷却初期に形成された応力状態が変化することがある。その結果、局所的な降伏、残留応力の集中、または均一な焼入れ収縮に対する単純な見込み代では予測できない寸法変化が生じる可能性がある。
設計では、十分な大きさのフィレット、テーパ状のウェブ、滑らかにつながったボス、より均一な肉厚など、緩やかな移行を優先すべきである。緩やかな変化によって熱勾配がなくなるわけではないが、熱勾配がより広い距離に分散され、断面境界の一点に加わる急激な拘束が軽減される。大断面部を避けられない場合、図面ではその移行部を単なる機械加工上の細部ではなく、熱処理上の特徴として明示すべきである。そうすれば、加熱および焼入れシミュレーションによって局所的な温度履歴と相変態履歴を検討でき、部品を均一なブロックとして扱わずに済む。
同じ原則は、浸炭部品、窒化部品、および高周波焼入れ部品にも適用される。軟質であるか、冷却の遅い心部の上に硬化層が形成されると、厚さに関連した別の不整合が生じる。International Journal of Materials and Product Technologyの研究の第I部および第II部で述べられているように、表面硬化および硬化層の形成は、残留応力の位置と大きさを変化させる。最終研削によって、これらの応力が解放または再分配されることもある。米国国立標準技術研究所(National Institute of Standards and Technology)の材料データ・アーカイブは、Metallurgy of Heat Treatmentにおいて、未解放の焼入れ応力が、材料除去によって残留応力の均衡が変化するため、機械加工中の反りを引き起こす可能性があると述べている。
したがって設計者は、拘束を考慮して機械加工代を残し、実行可能な場合には処理中に薄肉部を支持し、工程順序上必要であれば中間応力除去または焼戻しを指定すべきである。加工代は、移動を防ぐ保証ではない。それは、主要な応力発生工程の後に、制御された修正を可能にするだけである。
対称性、アンバランス、および反りの形態
幾何学的に対称な部品は、より均衡した熱ひずみおよび変態ひずみを生じやすい。焼入れ液の流れ、治具、装入状態、材料履歴によって均衡が崩れる可能性があるため、対称性が歪みゼロを保証するわけではない。しかし、対称性によって、不均等な拘束の大きな要因を一つ取り除くことができる。非対称部品では両側が異なる速度で冷却され、一方の側がより早く変態したり、異なるマルテンサイト、ベイナイト、または残留オーステナイトの状態に達したりすることがある。不均等なひずみによって、曲げまたはねじりが生じる。
片側に大きなリブを持つ平板は、両側の収縮履歴が異なるため、リブ側に向かって、またはリブ側から離れる方向に反ることがある。偏心したキー溝を持つシャフトは、キー溝側の質量が少なく、冷却表面積も異なるため、曲がったりねじれたりする可能性がある。肉厚が不均一なリングは、円形を保たず楕円形になることがある。熱的差異および変態の差異が長さ方向に変化する場合、リングまたはシャフトにテーパが生じることもある。これらは典型的な形態であって、普遍的な結果ではない。方向と大きさは、鋼種、焼入性、断面寸法、焼入れ強度、攪拌、向き、および拘束によって決まる。
変形モード
- 反り 板、棒、または軸の軸線に沿った曲率。
- ねじれ 長さ方向に沿った角度回転。
- 真円度不良 リングおよび円筒部品における円形状の喪失。
- テーパー 長さ方向に沿って寸法が段階的に変化すること。
- 膨張または収縮 変態、熱収縮、または応力解放による寸法変化。
一般的な寸法変化には、それぞれ特徴的な幾何学的表れ方がある。
- 反りは、プレート、バー、またはシャフトの軸方向に沿った曲率であり、しばしば対向する面の間の不均等なひずみに関連する。
- ねじれは、長さ方向に沿った角度回転であり、非対称なリブ、キー、スロット、または不均一な焼入れ液の接触によって生じやすい。
- 真円度の低下は、周方向の冷却または変態が不均一な場合に、リングや円筒部品で生じる。
- テーパは、断面、熱流、または変態履歴の変化によって生じる、長さ方向に沿った寸法の漸進的な変化である。
- 膨張は変態または残留オーステナイトの挙動に伴って生じることがあり、収縮は熱収縮、変態ひずみ、および機械加工による応力解放の結果として生じることがある。
これらの形態は組み合わさることがある。焼入れされた歯車は、ある測定方向では膨張し、わずかに楕円化すると同時に、軸方向の振れを生じる可能性がある。部品を単に「焼入れ歪みがある」と表現するよりも、測定された変形形態を特定し、それを不均等な拘束を生み出した形状と関連付ける方が有用である。
ASMのBasic Principles and Design Guidelines for Heat Treating of Steelは、熱処理における主要な設計基準として、歪みと望ましくない残留応力の最小化を挙げている。この原則は、均衡した断面、中心に配置された特徴部、均一な支持、および部品周囲で同程度の焼入れ液接触が得られる設計を優先する。また、すべての寸法が同じ量だけ移動すると仮定するのではなく、予想される変形形態を基準にデータム面と検査箇所を設計することも支持している。
穴、エッジ、角部、および急激な断面変化
熱伝達の観点から見ると、穴は単なる空洞ではない。穴の内面は外面とは異なる方向から冷却されることがあり、小さな穴の周囲の材料は熱容量が小さい場合がある。貫通穴は焼入れ液を内部に導き、局所的な流れの違いを生じさせることもある。止まり穴は、端部に熱が残り、流体の移動が制限される可能性があるため、挙動が異なる。穴同士の間隔が狭いと、薄いウェブ状部分が急速に冷却・変態する一方、周囲のランド部はより高温で、より大きな拘束を受けた状態にとどまる。
したがって、熱処理設計では穴の大きさ、間隔、深さ、および向きを考慮すべきである。寸法精度が重要な場合、結果として生じる局所応力と歪みを評価しないまま、小さな穴を大きなボスや鋭い内側段差の隣に配置することは避けるべきである。穴のパターンは、機能上可能な範囲で対称に配置すべきである。浸炭部品または窒化部品では、指定された硬化層深さと未変態の心部が、形状と残留応力の間に別の相互作用を加える。
エッジと角部は表面積対体積比が大きく、広い面より早く冷却することが多い。鋭い外側角部では、エッジから内部に向かって急峻な温度勾配が生じることがある。内側角部は熱を保持し、焼入れ液の流れを制限すると同時に、応力を集中させる可能性がある。そのため角部は、隣接するいずれの面とも異なる時期に変態することがある。鋭いエッジではひずみを分散できる材料が少ないため、厳しい焼入れ条件下で局所的な塑性変形や割れが生じやすくなる。
十分な大きさの丸みや面取りは、熱的不連続性と機械的な応力集中の両方を低減する。それらの寸法は、機械加工、疲労、コーティング、および硬化に関する要求を考慮して決めるべきである。機械加工には十分な半径であっても、厳しい焼入れには小さすぎる場合がある。International Journal of Materials and Product Technologyは、不均一な熱勾配を焼入れ歪みの主要な原因として示している。一方、ウースター工科大学(Worcester Polytechnic Institute)は、この現象を熱伝達、相変態、応力、ひずみ、および組織変化が連成したものとして説明している。部品設計によって、これらの現象を分離することはできない。しかし、それらの相互作用をより穏やかにすることはできる。米国エネルギー省(U.S. Department of Energy)およびアイオワ大学(University of Iowa)も同様に、鋼鋳物における熱応力および残留応力を、歪み、割れ、手直し、溶接補修、寸法誤差、および使用性能の低下と関連付けている。最終寸法と残留応力を予測する際には、過去の熱サイクルや局所的な凝固条件を含む鋳造履歴を考慮しなければならない。
8. 焼入れ後の残留応力プロファイル
焼入れを行っても、鋼部品に単一の残留応力値が残るわけではない。表面から中心部に至るまで、角部の周囲、断面厚さが変化する箇所、穴、キー溝、フィレット、不連続な表面の近傍などで変化する、三次元の応力場が形成される。最終的なプロファイルは、熱収縮、相変態ひずみ、弾性拘束、局所的な塑性流動が競合した結果である。ASM International は、これらの寄与を熱的残留応力、変態残留応力、硬化残留応力に分類している。ただし、これらの機構は同じ加熱・冷却サイクル中に相互作用する(ASM International)。
残留応力と変形は関連しているが、同一ではない。互いに反対方向のひずみが釣り合うため、大きな応力が残っていても寸法変化が小さい部品はあり得る。反対に、加工、研削、または使用時の荷重によって、元の形状を安定させていた拘束が取り除かれると、応力場が比較的小さくても、目立つ反りが生じることがある。

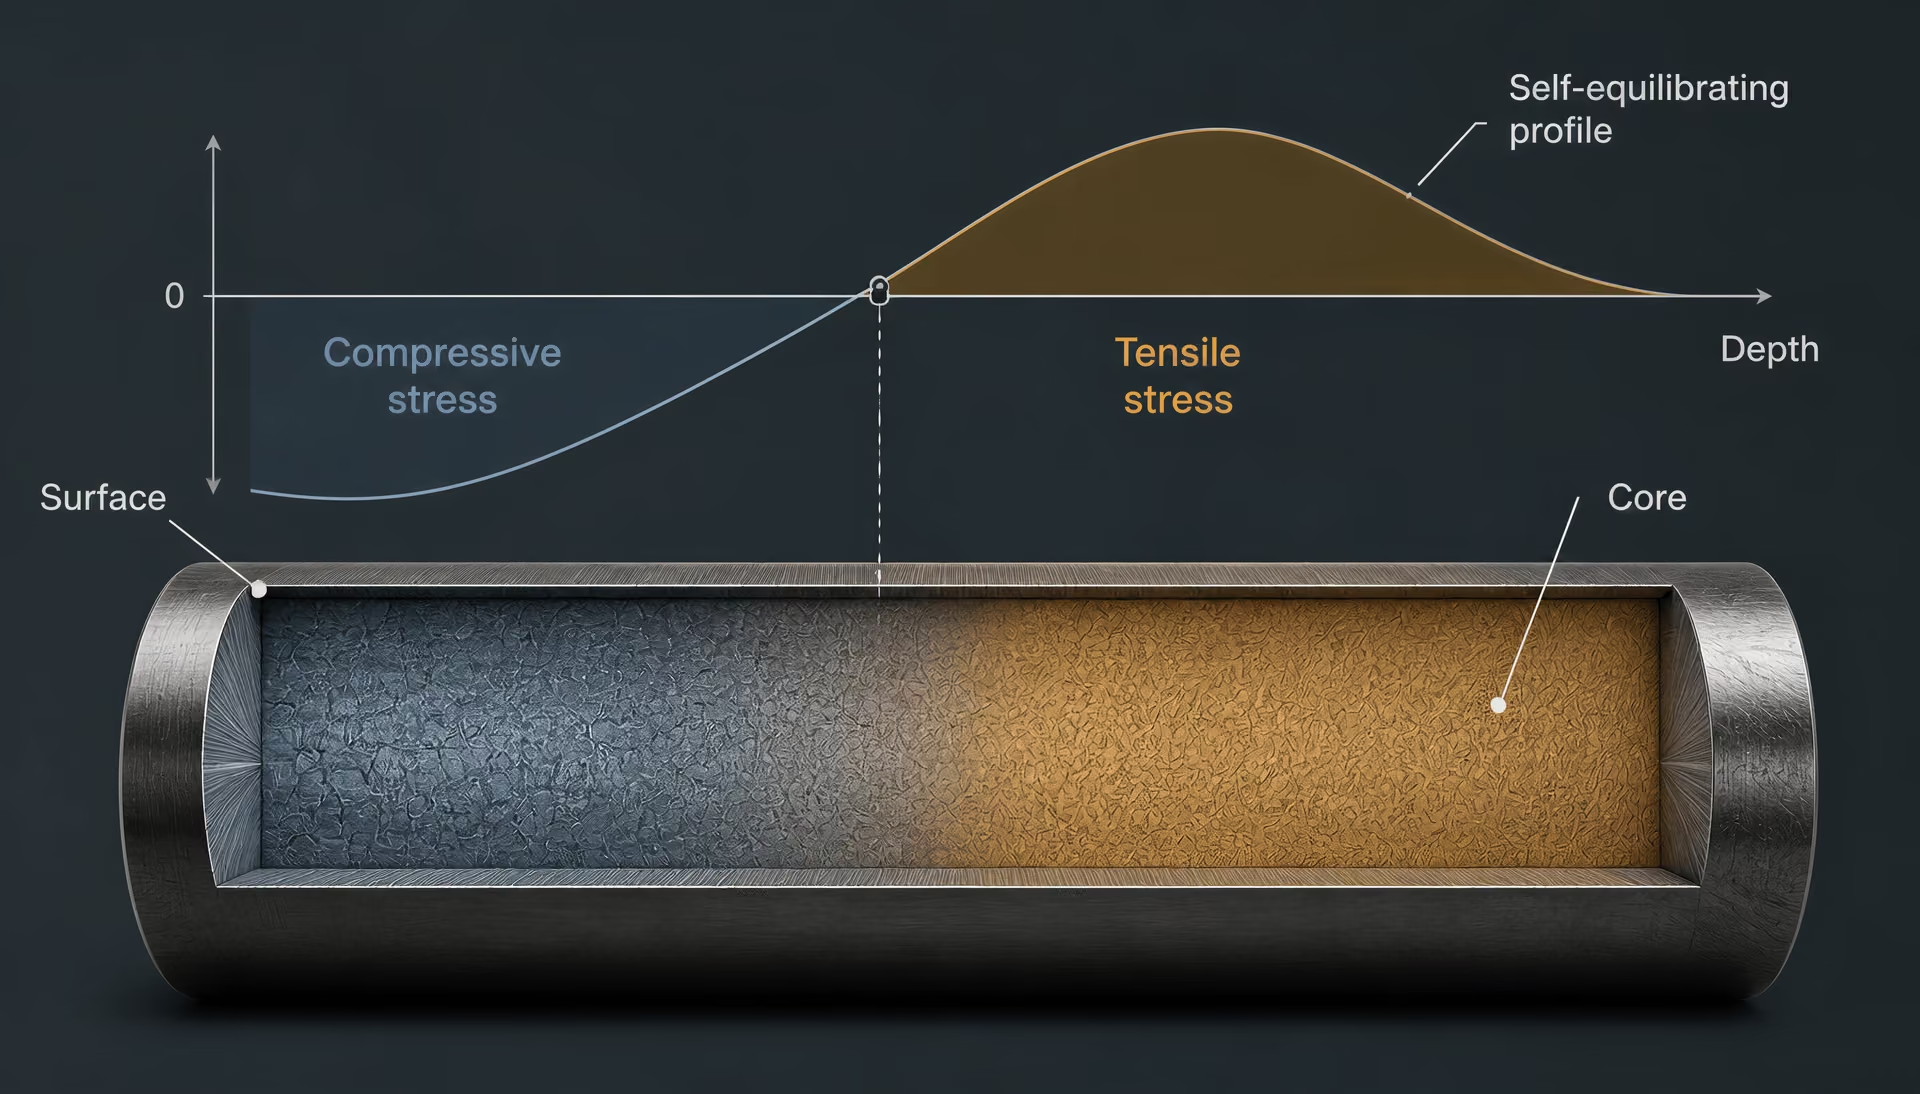
表面および中心部の応力パターン
| 冷却および変態の順序 | 起こり得る最終的な応力分布 | 重要な変数 |
|---|---|---|
| 表面が先に収縮し、中心部が高温のまま残る | 表面に早期に引張応力が生じることがある | 冷却勾配および高温での降伏 |
| 中心部が後から収縮または変態する | 表面の圧縮応力および中心部の引張応力が残ることがある | 変態時期および拘束 |
| 形状の周囲で冷却が不均一 | 局所的に引張領域と圧縮領域が混在 | 形状、流体の到達性、および断面厚さ |
焼入れした鋼の表面が圧縮状態となり、中心部が引張状態となるというよく知られたパターンは一般的ではあるが、普遍的な規則ではない。焼入れ初期には、表面が冷却・収縮する一方で、より高温の内部がその収縮を拘束する。そのため、表面には引張応力が生じ、場合によっては降伏強さを超える一方、中心部は圧縮状態になることがある。冷却が進むと中心部が収縮し、表面がすでに大幅に冷却された後に変態することがある。その結果、応力パターンが反転し、表面が圧縮状態、内部が引張状態となる場合がある。
マルテンサイト変態は、この過程をさらに複雑にする。オーステナイトはマルテンサイトへ変態する際に膨張し、その膨張量は炭素含有量、合金組成、変態温度、および変態率によって異なる。表面が先に変態すると、その膨張は、より低温の、または依然としてオーステナイト状態にある下層の材料によって拘束される。中心部が後から変態すると、その膨張によって、表面ですでに形成されていた応力状態が変化する可能性がある。ベイナイト、パーライト、マルテンサイト、残留オーステナイトは、それぞれ異なる変態ひずみに寄与する。したがって、マルテンサイトを形成するほど急速に冷却された表面は、ベイナイトまたは混合組織を形成した中心部とは異なる応力プロファイルを示すことがある。
引張応力がどこに位置するかは重要である。表面の引張応力はき裂の発生と強く関連する一方、表面の圧縮応力は疲労き裂の開口を遅らせる可能性がある。ただし、圧縮された表面層の下に引張領域が存在することもあり、表面測定ではそれを検出できない。X線回折で測定できるのは通常、表面近傍の浅い体積に限られるため、その結果が示すのはその層の状態であって、部品全体の状態ではない。中性子回折、放射光を用いた手法、切断法、穴あけ法、およびモデル化したプロファイルによって、より深い位置の情報を得ることができるが、それぞれに固有の分解能と前提条件がある。
形状も応力パターンを変化させる。薄いウェブは板厚全体にわたってほぼ同時に冷却・変態し得るのに対し、厚いハブ、歯元、またはフランジでは、内部がより長時間高温に保たれる。角部や縁部は複数の表面から熱を失うため、隣接する材料より早く変態することがある。したがって、断面厚さが急激に変化する箇所では、熱勾配と変態不整合の双方が集中し得る。2005年の International Journal of Materials and Product Technology の論考では、不均一な熱勾配が焼入れ変形の主要な原因の一つとして特定されている(第I部)。
焼入れ液の温度、撹拌、粘度、ぬれ性、および局所的な流動によって、各表面から熱が失われる速度が決まる。油、水、ポリマー溶液、溶融塩、気体は、それぞれ異なる熱伝達履歴をもたらす。同じ槽内であっても、遮られた表面は露出した表面よりゆっくり冷却することがある。したがって、Journal of Materials Engineering and Performance に掲載された2022年のレビューでは、熱伝達、相変態、形状、断面厚さ、焼入れ液の選択、焼入れ強度を、独立した制御因子ではなく相互に作用する変数として扱っている(2022年のレビュー)。
自己平衡と応力の再分配
自由な部品は、冷却後に正味の不釣合いな力やモーメントを保持することができない。残留応力は部品全体で自己平衡を満たさなければならない。すなわち、引張領域と圧縮領域が力の釣合いを保ち、その分布が曲げモーメントについても釣り合う必要がある。これは、局所的な応力がすべて小さいという意味ではない。高い引張応力層が存在するなら、別の場所にそれを補償する圧縮応力が必要であり、または完全な三次元応力場の中に、別の方向で釣り合いを保つ応力が存在するという意味である。
材料を除去すると、この釣合いが変化する。National Institute of Standards and Technology が保存している Metallurgy of Heat Treatment では、未緩和の焼入れ応力が、材料除去によって残留応力の平衡が崩れるため、加工中に反りを引き起こす可能性があると述べている(NIST材料データ・アーカイブ)。ボーリング後にリングが開くことがあり、片面をフライス加工したプレートが反り、硬化処理した歯車が最終研削中に移動することもある。これらは、機械加工によってのみ新たに生じた応力ではない。既存の応力場が解放された結果が、目に見える形で現れたものである。
この再分配では、ミクロスケールの塑性変形が中心的な役割を果たす。結晶粒やパケットは、すべてが同じ時点に同じ様式で変態するわけではない。結晶方位、局所的な炭素濃度、旧オーステナイト結晶粒組織、および隣接相による拘束の違いによって、小さな塑性ひずみが生じる。International Journal of Materials and Product Technology の第II部の論文は、焼入れ鋼の残留応力の一部をこのミクロスケールの塑性変形に帰属させ、その結果を焼入れ条件、表面硬化および浸炭硬化、ならびに最終研削と関連付けている(第II部)。焼戻しは、回復と限定的な組織調整を可能にすることで応力を低減できるが、応力のない部品を保証するものではない。
全体焼入れと表面硬化・浸炭硬化の比較
全体焼入れでは、断面が十分に小さく、鋼に十分な焼入性がある場合、断面の大部分または全体にわたって応力場が形成される傾向がある。AISI 1045 のような低合金鋼種では、厚い断面の場合、表面近傍にマルテンサイトが形成される一方、中心部に向かうにつれて、より軟らかい変態生成物が残ることがある。AISI 4140 のように焼入性の高い鋼種では、同じ公称焼入れ条件でも、より深い位置まで変態し、硬さプロファイルと変態ひずみの分布の双方が変化する。得られる残留応力プロファイルは、鋼種記号だけでなく、実際の断面、オーステナイト化処理、初期組織、および焼入れ強度に依存する。
表面硬化では、材料特性のコントラストがより明確になる。高周波焼入れでは表面層を急速に加熱する一方、浸炭では焼入れ前に表面近傍のオーステナイトへ炭素を富化する。窒化では、浸炭と同じバルク変態経路を経ることなく、硬質な化合物層または拡散層が形成される。浸炭鋼では、高炭素の浸炭層がより低い温度で変態し、一部のオーステナイトを保持する一方、低炭素の中心部は異なる変態を示すことがある。浸炭層の膨張、中心部による拘束、残留オーステナイト、および局所的な塑性変形によって、タイミングやプロセス条件に応じて、浸炭層に圧縮応力、引張応力、または混合プロファイルが残る可能性がある。したがって、応力の観点から見ると、表面硬化は単純に「外側が硬く、内側が軟らかい」というものではない。
焼入れの均一性は、浸炭硬化した歯車、軸、および軸受部品にとって特に重要である。円周方向で冷却が不均一になると、浸炭層の深さが公称上均一であっても、非対称な変態ひずみと曲げが生じる可能性がある。最終研削では、熱的作用と機械的作用によって表面の応力状態がさらに変化することがある。過度な研削は、引張応力を導入したり、焼入れによって形成された圧縮応力の釣合いを解放したりする可能性がある。
ASM の Basic Principles and Design Guidelines for Heat Treating of Steel は、変形と望ましくない残留応力の最小化を、熱処理設計における主要な基準として挙げている(ASM International)。この基準には、プロファイルに基づいて考えることが必要である。米国エネルギー省は、鋳鋼における熱応力および残留応力を、変形、き裂、手直し、溶接補修、寸法誤差、ならびに使用性能の低下と関連付けている(DOE報告書)。University of Iowa の研究で強調されているように、鋳造履歴も初期組織と応力場に影響を及ぼす可能性がある。そのため、Worcester Polytechnic Institute の報告書では、焼入れ変形を、熱伝達、相変態、応力、ひずみ、微細組織の発達が相互に関係する連成問題として扱っている(WPI報告書)。表面の測定値は一つの観察結果にすぎない。部品の挙動は、プロファイル全体によって決まる。
9. 焼戻し、応力除去、およびその後の熱処理
焼戻しによって変化するものと、保証できないもの
焼戻しとは、焼入れ後に施す制御された再加熱処理であり、通常は下部臨界温度 未満で行われます。その直接的な目的は、焼入れ直後のマルテンサイトを変化させることです。炭素が再分配され、遷移炭化物またはセメンタイトが生成し、過飽和マルテンサイト格子は正方晶ひずみの一部を失います。焼戻し温度および保持時間が増加すると、一般に硬さは低下する一方、靭性および寸法安定性は向上します。その応答は、合金の化学組成、焼入れ前のオーステナイト化条件、断面寸法、冷却速度、ならびに残留オーステナイトの割合に依存します。
したがって、焼戻しは機械的性質と残留応力の双方を変化させますが、ひずみを普遍的に消去するものではありません。焼入れ後に曲がり、ねじれ、または楕円化した部品は、焼戻し後もその状態を維持することがあります。焼戻しによって一部の弾性応力が緩和され、限定的な塑性変形による適応が生じる可能性はありますが、不均一な冷却、変態ひずみ、または局所的な降伏によってすでに生じたあらゆる形状変化を元に戻せるわけではありません。表面と中心部でマルテンサイトの割合が異なる軸は、焼戻し中も寸法変化を続ける可能性があります。浸炭部品では浸炭層と芯部が異なる応答を示すことがあり、残留オーステナイトは焼戻し中またはその後の使用中に変態して、さらなる体積変化を生じる場合があります。
この区別は、ASM Handbookの章である 焼入れ焼戻し鋼における残留応力とひずみ に示されているもので、同章では熱応力、変態応力、焼入れ残留応力を区別しつつ、それらが相互に作用することを示しています。また、Residual Stress and Distortion during Quench Hardening of Steels: A Review の著者らが2022年に Journal of Materials Engineering and Performance 誌で発表したレビューも、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、および焼入れ能を相互に作用する変数として扱っています。焼戻しによって、不適切な焼入れパターン、不適切な治具、または急激な断面変化を補償することはできません。
その後の熱曝露によって、新たな寸法変化が生じることがあります。2回目の焼戻し、応力除去サイクル、窒化、浸炭、高周波焼入れ、ろう付け、溶接、または最終研削によって、温度場と相のバランスが変化する可能性があります。マルテンサイトがさらに焼戻され、残留オーステナイトが変態し、炭化物の析出によって局所的な体積および降伏強さが変化することがあります。したがって、最終寸法は単に焼入れ後に測定された寸法ではなく、工程履歴の結果となります。
熱的応力除去
熱的応力除去は、部品全体を意図的にオーステナイト化することなく、局所的な塑性流動および時間依存の緩和が生じ得る温度まで鋼を加熱することで、残留応力を低減します。選択する温度は、必要な硬さ、靭性、浸炭層深さ、寸法公差、および冶金的状態と両立しなければなりません。焼ならし低炭素鋼向けに規定された応力除去サイクルを、焼入れ焼戻し工具、浸炭歯車、または窒化部品にそのまま適用することはできません。
National Institute of Standards and Technologyの材料データアーカイブに保存されている 熱処理の冶金学 は、残留応力を低減する方法の一つとして熱処理を挙げ、焼入れ応力を除去しないままにすると加工中に反りが生じる可能性があると警告しています。その機構は明快です。加熱によって降伏強さが低下し、拘束された応力が小さな塑性ひずみおよびクリープに類似した流動によって緩和されます。その後の冷却は制御しなければなりません。部品が不均一に加熱された場合、保持時間が短すぎる場合、または新たな表面と中心部との温度差を伴って冷却された場合、この処理によって一つの応力分布が別の応力分布に置き換わる可能性があります。
応力除去によって、ひずみがゼロになることも保証されません。大きな応力を有するリングでは、応力場が緩和する際に真円度が変化することがあります。この場合でも、処理によって後の変形を促す駆動力は低減されています。鋳物は、凝固履歴、断面厚さ、押湯の位置、および過去の溶接補修に応じて異なる応答を示すことがあります。U.S. Department of Energyの鋳鋼に関する報告書は、加熱応力および焼入れ応力を、ひずみ、割れ、手直し、溶接補修、寸法誤差、および使用性能の低下と関連付けています。同様に、University of Iowaの研究も、最終寸法および残留応力の予測には鋳造履歴を組み込む必要があることを強調しています。
そのため、熱的応力除去は工程全体を中心に計画すべきです。応力除去前の荒加工では、応力を有する材料が除去され、変形が顕在化する可能性があります。荒加工前に応力除去を行えばそのリスクを低減できますが、再加熱サイクル自体が寸法変化を生じさせることがあります。公差が要求される場合、仕上げ加工および研削は最終的な冶金処理の後に行うべきです。表面硬化部品および浸炭・窒化などの硬化部品では、硬化層、遷移域、芯部がそれぞれ異なる組成、変態温度、および拘束条件を持つため、特に注意が必要です。
機械的応力除去と矯正
機械的応力除去は、主として温度に依存するのではなく、力を加えることによって形状または応力分布を変化させます。プレス矯正、ロール矯正、ピーニング、サイジング、コイニング、および制御された冷間変形によって、測定可能な曲がりや振れを修正できます。これらは、選択した領域を弾性限度を超えて押すことで作用し、弾性回復と塑性ひずみによって部品を要求形状に近づけます。
ただし、この修正によって応力がなくなるわけではありません。矯正では残留応力が再分配され、断面の一方に引張応力、他方に圧縮応力が導入されたり、支持部および接触点の近傍で局所的な降伏が生じたりすることがあります。焼入れ鋼では、過大な力によって割れが生じる可能性があります。また、高強度のマルテンサイト組織では、冷間矯正によって破壊抵抗が低下することがあります。熱間矯正では必要な力を低減できますが、マルテンサイトを焼戻し、残留オーステナイトを変化させ、または新たな温度勾配を生じさせる熱サイクルが加わります。したがって、許容される方法は、鋼種、硬さ、断面形状、および検査要件によって決まります。
機械的修正は、根本原因を解決するのではなく、不安定な部品を一時的に隠してしまうこともあります。その後の加工で応力を有する表面層が除去されると、修正された部品がスプリングバックを起こしたり、別の方向に移動したりする可能性があります。NISTが提供する 熱処理の冶金学 は、残留応力のバランスが崩れることによって生じる加工反りについて具体的に説明しています。International Journal of Materials and Product Technologyに掲載された研究では、焼入れ鋼の残留応力を、マイクロスケールの塑性変形、ならびに焼入れ剤の条件、表面硬化または浸炭硬化、および最終研削と関連付けています。
したがって、適切な工程順序は、オーステナイト化および焼入れ中に回避可能な応力を低減し、速やかに焼戻しを行い、必要に応じて適合する熱的応力除去処理を施し、その後に荒加工、測定、管理された手順の範囲内での矯正、さらに最終的な熱曝露後の仕上げ加工または研削を行うことです。Worcester Polytechnic Instituteは、焼入れひずみを、熱伝達、相変態、応力、ひずみ、および組織変化が相互に結合した問題として説明しています。矯正と応力除去も、同じ工程順序の中で評価しなければなりません。適切に管理すればリスクを低減できますが、管理の不十分な再加熱、力の付加、または材料除去は、次の寸法変化を引き起こす可能性があります。
10. 機械加工、研削、および潜在応力の解放
熱処理を施しても、鋼部品の最終寸法が常に確定するとは限らない。焼入れ・焼戻しを行った部品は初回検査に合格しても、旋削、フライス加工、穴あけ、または研削の際に変形することがある。切削加工によって、元の変形が必ずしも新たに生じたとは限らない。加熱、焼入れ、変態、焼戻しの後にすでに存在していた残留応力の不均衡が露呈した可能性がある。
ASM Internationalは、熱処理に起因する残留応力を、熱的要因、変態要因、および硬化に伴う要因に分けている(ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels)。これらの応力は、熱収縮、相変態、および局所的な塑性変形によって生じる寸法変化と共存する。2022年の Journal of Materials Engineering and Performance のレビューでは、その結果を、熱移動、相変態、形状、断面厚さ、冷却剤の選択、および焼入れ強度が関与する連成応答として説明している(2022 review)。機械加工は、その履歴を経た後に行われるのであり、応力のない素材に対して行われるわけではない。
機械加工によって熱処理由来の変形が現れる理由
機械加工された表面は幾何学的に正しく見えても、部品内部には自己平衡状態にある内部応力が残っていることがある。ある領域が圧縮状態にあり、別の領域が引張状態にある場合、部品全体では相反する力とモーメントが釣り合っている。この釣合いは、切削工具がそれらの領域の一つを除去するまで安定していることがある。
これは、Metallurgy of Heat Treatment で説明されている実際の機構である。すなわち、焼入れによる未除去の応力は、材料除去によって残留応力の釣合いが崩れるため、機械加工中に反りを引き起こす可能性がある(NIST materials-data archive)。片面近傍に引張応力があり、内部深くにそれを補償する圧縮応力がある板では、応力を持つ表面を除去した後に曲がることがある。リングは楕円形になることがある。偏心した層を切削除去すると、軸の真直度が変化することがある。切削工具によって力の分布が変化し、残った金属が新たな平衡状態に達するまで変形するのである。
変位量は応力の大きさだけで決まるわけではない。部品の長さ、肉厚、対称性、局所的な剛性、断面の変化、および残留応力場の方向もすべて影響する。厚いフランジは、薄いウェブであれば明らかになるような変位を拘束することがある。キー溝や横穴は、一方の側から材料を除去し、曲げモーメントを生じさせることがある。浸炭層または窒化層は、芯部とは異なる応力および硬さの分布を持つことがあるため、その層を切削すると、力学的な釣合いと局所的な荷重経路の両方が変化する。
熱処理履歴も重要である。2022年のレビューおよびWorcester Polytechnic Instituteの報告書では、焼入れ変形を、熱移動、相変態、応力、ひずみ、および微細組織の発達が連成した結果として説明している(WPI report)。したがって、名目上同一の2つの部品でも、過去の鍛造、鋳造、冷間加工、結晶粒組織、加熱速度、または撹拌条件が異なれば、異なる挙動を示す可能性がある。米国エネルギー省は、鋼鋳物における熱応力および残留応力が、変形、割れ、手直し、溶接補修、寸法誤差、および使用性能の低下に関与し得ると報告している(DOE report)。鋳造履歴が、その後の機械加工によって消えるわけではない。
材料除去と応力の再分配
機械加工代はこの不確実性に対応する余裕を与えるが、変位を防ぐ保証ではない。機械加工代は、予想される応力分布および表面を露出させる順序と併せて検討しなければならない。熱処理済み部品の片側から大量の材料を除去すると、曲げまたはねじりが解放されることがある。反対側から同程度の材料を除去すれば、正味の不均衡を低減できる可能性があるが、対称性だけで寸法安定性が保証されるわけではない。
そのため、段階的な材料除去は、普遍的な加工レシピではなく、寸法管理の考え方として一般に扱われている。荒加工では機械加工代の大部分を除去しつつ、部品が応答するための余肉と、後工程で位置を修正するための余裕を十分に残すことがある。その後、中間検査によって、最終形状を確定する前に変位を確認できる。荒加工で大きな反りや振れが明らかになった場合、そのまま仕上がり寸法まで加工を続けると、残された修正能力が小さい状態で誤差を再現するだけになりかねない。
基準設定の方針は、部品の機能上の形状と変化する応力状態に従わなければならない。荒加工中に移動した表面を基準としてすべての工程を設定すると、後続形状に変形が引き継がれる可能性がある。反対に、基準間の関係を管理せずに基準を変更すると、累積誤差の別の形態を生じることがある。軸では、選択した軸線、軸受座、および端面について、位置が固定されたままだと仮定するのではなく、検査によって相互関係を確認する必要がある場合がある。板では、荒加工と応力緩和の後に基準面を再評価する必要が生じることがある。
したがって、荒加工後の検査は、単なる最終品質確認ではなく、工程の論理の一部である。真直度、平面度、真円度、平行度、振れ、および重要形状の位置は、荒加工、応力除去処理、半仕上げ、仕上げの間で変化する可能性がある。ASMは、「変形および望ましくない残留応力を最小化すること」を鋼の熱処理設計における主要な基準として挙げている(ASM Basic Principles and Design Guidelines for Heat Treating of Steel)。機械加工方法によって、すべての不適切な熱処理条件を補償できるわけではない。
応力除去処理によって変位を低減できる場合があるが、その温度と保持時間は、鋼種、要求硬さ、焼戻し状態、および表面処理との適合性を考慮しなければならない。機械的な応力除去によっても寸法が変化することがある。いずれの方法についても、残留応力をすべて除去できると仮定してはならない。
研削応力と表面健全性
バルク残留応力 浅い表面層に限られず、部品の大きな深さまたは体積にわたって分布する残留応力。
研削は、その影響が表面近傍に集中するため、別個の問題を呈する。バルク残留応力とは、断面のかなりの部分にわたって分布し、材料を除去した際に全体的な曲げ、ねじり、または形状変化を生じさせ得る応力を指す。研削によって誘起される応力は、多くの場合、機械的変形と熱によって生じる浅い表面効果である。両者は共存し得るが、同じものではない。
International Journal of Materials and Product Technology のレビューでは、焼入れ鋼の残留応力をマイクロスケールの塑性変形に帰属させ、冷却条件、表面硬化および浸炭・窒化などの表面硬化処理、ならびに最終研削の影響について論じている(Part I; Part II)。研削では、局所的な加熱とそれに続く急冷によって引張応力が生じることもあれば、激しい機械的摩擦と塑性流動によって圧縮応力が生じることもある。応力の符号と深さは、砥石仕様、接触条件、クーラントの供給、除去量、ならびに鋼の硬さと微細組織によって決まる。
過大な研削熱は、焼戻し状態を損ない、研削焼けを生じさせ、特定の領域を軟化させ、または再硬化と未焼戻しマルテンサイトを生じさせることがある。こうした変化は、直ちに顕著な反りを生じさせない場合でも、疲労性能を低下させたり、後の寸法変化を引き起こしたりすることがある。引張残留応力層が繰返し使用荷重と組み合わさる箇所では、表面亀裂が特に危険である。
Part IIで論じられている最終研削は、寸法管理の中心的な要素である。最終工程では少量の材料しか除去しないが、機能面を決定し、その応力状態を変化させる可能性がなお残っている。そのため、最終研削は、後に形状と表面健全性を検査する管理された仕上げ工程として扱うべきである。研削前に寸法を満たしていた部品が、必ずしも最終状態を満たしているとは限らない。最終表面、その下にある熱処理組織、および応力場は、一体として考慮しなければならない。
11. き裂、再加工、および使用上の影響
熱処理によって、鋼製部品には寸法誤差と蓄積された応力場の両方が残ることがあります。これらは関連していますが、同じものではありません。変形とは形状または寸法の変化を指し、残留応力とは、外部から加えられた熱的または機械的荷重が除去された後にも残る、部品内部で自己平衡している応力を指します。部品は外観上まっすぐであっても有害な引張応力を含むことがあり、一方で、別の部品は反っていても、直ちにき裂発生を支配するとは限らない残留応力分布を有している場合があります。
この区別は、鋼鋳物において重要です。加熱、冷却、凝固履歴、機械加工、溶接、および使用中の荷重は、最終的な状態をすべて変化させるためです。ASMインターナショナルは、焼入れ焼戻し鋼における残留応力の要因として、熱応力、変態応力、および焼入れ応力を別々に挙げています。トッテンらがJournal of Materials Engineering and Performance誌で発表した2022年のレビューでも、変形は、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、および焼入れ強度が相互に作用した結果であると説明されています。あらゆる破損を単一の「焼入れ応力」で説明することはできません。
残留応力がき裂駆動力になる場合
引張応力が欠陥または鋭い幾何学的特徴部に集中し、局所的な応力拡大係数またはエネルギー解放率を高めると、残留応力はき裂駆動力になります。蓄積応力は、部品全体にわたって大きい必要はありません。鋳造気孔、酸化物皮膜、引け巣、非金属介在物、融合不良部、加工痕、キー溝、または断面の急変部は、局所的な引張応力場を増幅することがあります。そこに外部からの引張荷重が加わります。検査と熱処理を無事に通過した部品でも、繰返し荷重、振動、圧力、または熱サイクルによって残りの駆動力が供給されると、後からき裂が発生することがあります。
同じ相互作用は、水素助長割れにも当てはまります。水素は凝集強度を低下させ、局所的な塑性変形を促進する一方、残留引張応力はき裂を開口させたり、その進展を維持したりします。そのため、高強度マルテンサイト鋼、硬化表面、溶接影響部、ならびに電気めっきまたは化学的曝露を受けた部品は、残留応力単独ではなく、これらが組み合わさった状態に敏感です。表面の圧縮層はき裂の開口を遅らせる可能性がありますが、表面下の引張応力、研削損傷、または既存の欠陥が依然として破損を支配することがあります。
温度によって、この均衡は変化します。使用温度が高い場合、応力緩和とクリープによって一部の残留応力が低下することがありますが、熱膨張差によって新たな応力が生じる可能性があり、酸化または組織劣化によって断面が弱くなることもあります。低温では、残留応力が増加していなくても、靭性の低下によって欠陥がより危険になることがあります。使用中の変態によって、体積と剛性が変化する場合もあります。米国エネルギー省の鋼鋳物に関する報告書は、加熱および焼入れ中に生じる熱応力と残留応力を、き裂、変形、再加工、溶接補修、および使用性能の低下と関連付けています。そこから得られる実務上の示唆は明確です。検査と設計では、応力・欠陥・使用条件の組合せを考慮しなければなりません。
残留応力は、仕上げ工程中にも危険な状態になることがあります。国立標準技術研究所の材料データアーカイブを通じて入手できる熱処理の冶金学では、緩和されていない焼入れ応力が、機械加工中に反りを引き起こす可能性があると記されています。これは、材料の除去によって元の応力バランスが崩れるためです。断面の片側を除去すると、引張応力または圧縮応力が不均一に解放されることがあります。その結果、新たに露出した欠陥の位置にき裂が現れることがありますが、機械加工の工程が元の応力場を必ずしも生成したとは限りません。
変形、溶接補修、および再加工
変形は、破断を引き起こす前に再加工のきっかけとなることがよくあります。反った鋳物は、寸法検査に不合格となったり、相手部品との位置合わせができなかったり、機械加工代を超えたり、不均一なシール面を形成したりすることがあります。その後、矯正、局部加熱、追加機械加工、ショットピーニング、応力除去、または溶接補修が行われることがあります。これらの各工程によって、熱的および機械的な履歴は再び変化します。
溶接補修は、中立的な修正作業ではありません。溶接では、比較的低温の鋼の隣に小さく強い熱源が加えられるため、新たな熱勾配、熱影響部、冷却時の収縮、さらには硬く脆い組織が生じる可能性があります。鋳物がすでに焼入れ応力を含んでいる場合、補修溶接によって、気孔、介在物、引け巣、または既存のき裂を含む領域に引張応力が重ねて付加されることがあります。そのため、水素管理、予熱、パス間温度、溶加材の選択、溶接後熱処理、および検査は、目視できる溶接ビード形状と同じ程度に重要です。
エネルギー省の調査結果とアイオワ大学による鋼鋳物の研究が重要なのは、最終的な寸法精度を鋳造履歴と関連付けているためです。凝固順序、局部的な断面厚さ、押湯設計、冷却拘束、過去の熱サイクル、およびその後の熱処理は、初期応力場と後工程に対する応答の両方に影響します。最終焼入れだけに基づく予測では、鋳造から引き継がれた応力を考慮できません。アイオワ大学の報告書は、最終寸法と残留応力を予測する際に鋳造履歴を含めることの重要性を特に強調しています。
再加工によって、別の問題が明らかになることもあります。部品を図面公差内に収めることができても、応力状態が不良なまま残る可能性があるのです。強い研削によって表面の圧縮層が除去され、その下にある引張応力を持つ材料が露出することがあります。局部的な矯正を繰り返すと、塑性ひずみが生じ、疲労余裕が低下することがあります。反対に、管理された応力除去によって変形の危険性を低減できる場合もありますが、過度な加熱や制御不良の加熱は、硬さ、焼戻し状態、浸炭深さ、窒化層、または寸法嵌合を変化させる可能性があります。そのため、ASMの鋼の熱処理に関する基本原理と設計指針では、変形と望ましくない残留応力の最小化を、最後に是正すべき検査上の問題ではなく、主要な設計基準として扱っています。
使用中の寸法変化
部品は、機能を失うためにき裂を生じる必要はありません。寸法安定性の低下によって、軸受予圧、歯車のバックラッシ、軸のアライメント、バルブクリアランス、シール圧縮量、または接触圧力が変化することがあります。精密な組立体では、わずかな移動でも、擦れ、漏れ、不均一な荷重分担、または摩耗の加速を引き起こす可能性があります。部品は構造的には健全なままでも、使用性能は低下します。
このような移動を生じさせる機構はいくつかあります。残留応力は使用中に緩和し、弾性回復または塑性再配分を生じさせることがあります。残留オーステナイトはマルテンサイトに変態して膨張を引き起こす可能性があり、焼戻しによってマルテンサイトの体積と硬さが低下することがあります。また、熱サイクルによって、表層と芯部の差が繰り返し現れる場合もあります。浸炭、窒化、高周波焼入れ、および全体焼入れを施した断面は、組成、硬さ、変態温度、および残留応力の勾配がそれぞれ異なるため、同一の挙動を示しません。
熱処理後の最終研削も影響することがあります。International Journal of Materials and Product Technology誌の研究では、不均一な焼入れ勾配が変形の主要な原因の一つとして特定され、残留応力が、微視的な塑性変形、焼入れ剤の条件、表面硬化および浸炭硬化、ならびに最終研削と関連付けられています。ウースター工科大学の報告書は、同じ問題を、熱伝達、相変態、応力、ひずみ、および組織変化が連成した現象として示しています。したがって、使用適格性の評価では、き裂発生だけでなく寸法ドリフトも扱う必要があります。出荷時にまっすぐで、き裂のない部品が、運転中も必ずしも安定した部品であるとは限りません。
12. 変形および残留応力の測定
熱処理後の検査では、2種類の異なる記録を組み合わせる必要があります。1つは部品がどのように移動したかを示す寸法マップ、もう1つは内部にどのような弾性または塑性の不均衡が残っているかを示す応力特性です。変形とは、形状または寸法の変化です。残留応力とは、外部荷重や温度勾配が消失した後も残る、自己平衡状態の応力場です。両者は相互に関係していますが、同じものではありません。部品が寸法公差を満たしていても、後に割れ、加工変形、または疲労損傷を引き起こす引張応力を保持している場合があります。逆に、目視で反りが確認できる部品でも、その残留応力の大部分が緩和された後に、相当量の変態ひずみを経ている可能性があります。
ASM Internationalは、焼入れ焼戻し鋼における残留応力の要因として、熱応力、変態応力、および硬化に伴う残留応力を区別しています。Residual Stress and Distortion during Quench Hardening of Steels の著者らが Journal of Materials Engineering and Performance に発表した2022年のレビューでは、結果は熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、および焼入れ強度の相互作用によって決まると説明されています(doi:10.1007/s11665-022-06667-x)。したがって、測定では、局所的な寸法欠陥とプロセス全体に及ぶ応答を区別できるよう、部品およびその熱履歴に関する十分な情報を保持しなければなりません。

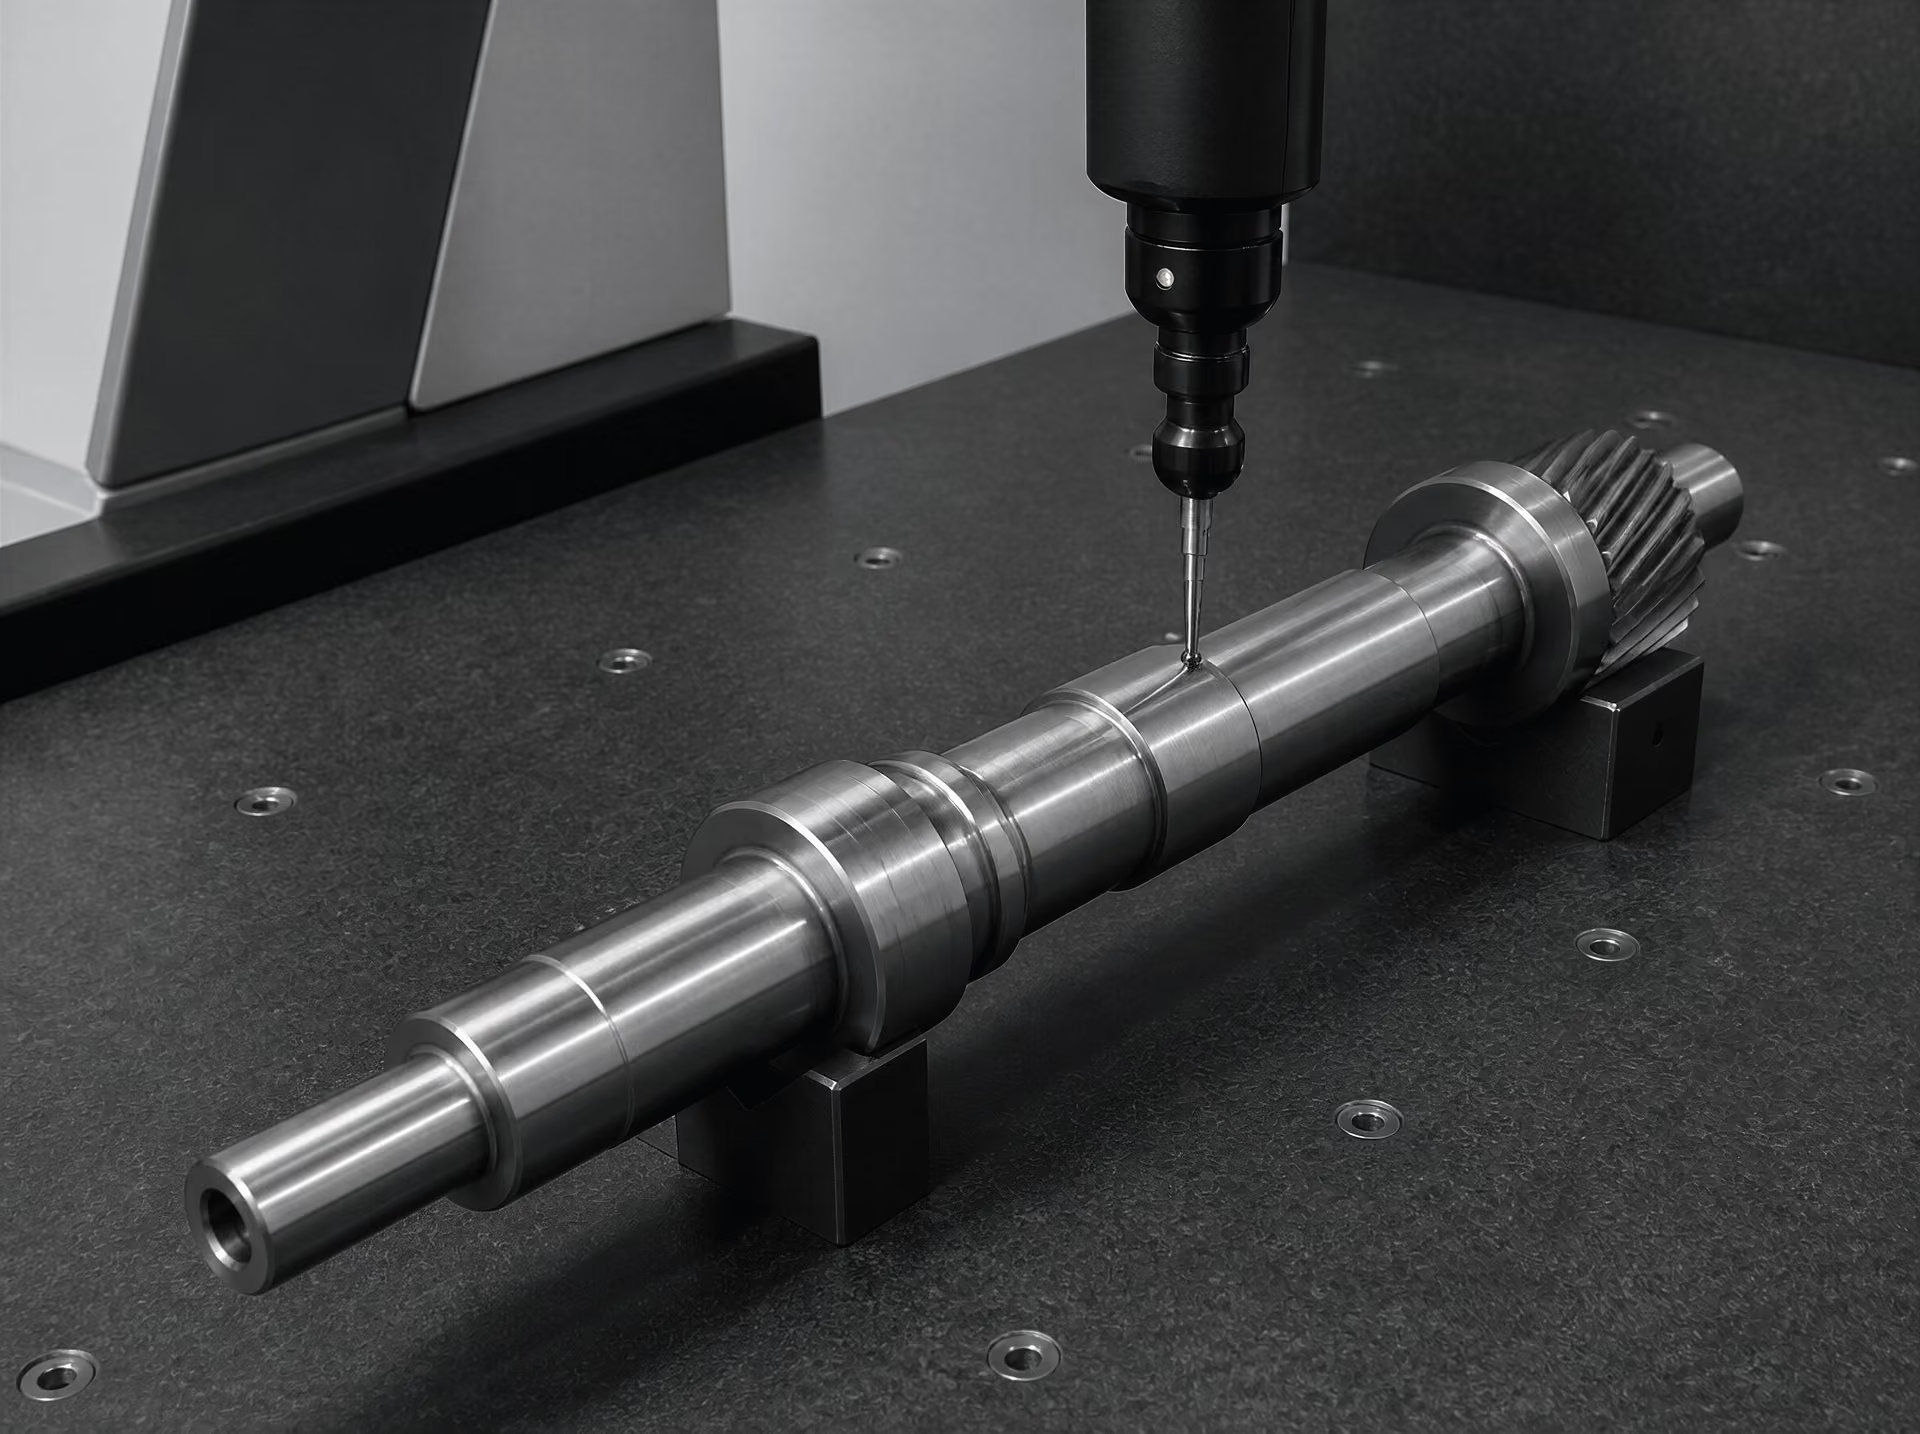
寸法検査と基準の選定
検査手順
- 基準状態 未処理部品の寸法、向き、材料状態、および基準面を測定して記録する。
- 処理後の測定 同じ基準方法を用いて、焼入れおよび焼戻し後の寸法を比較する。
- 加工段階での測定 荒加工後および大幅な余肉除去後に検査し、応力解放を特定する。
- 応力の特性評価 想定される応力勾配に深さおよび方向が合致する方法を使用する。
有意義な寸法検査は、加熱前から始まります。未処理の部品を測定し、マーキングと写真撮影を行い、材料の状態および向きを記録する必要があります。記録には、鋼種記号、ロット番号または溶解番号、熱処理前の加工状態、表面処理、治具に対する向き、炉内サイクル、移送時間、焼入れ剤の温度と撹拌条件、焼戻しサイクル、ならびに処理から検査までの時間を含めると有用です。米国国立標準技術研究所(National Institute of Standards and Technology)の材料データアーカイブは、Metallurgy of Heat Treatment において、焼入れによる応力が除去されないままだと、材料を除去することで残留応力の均衡が変化し、加工中に反りが生じる可能性があると警告しています。したがって、焼入れ後に最終研削または荒加工を行う場合、「処理前」の記録は任意ではありません。
基準の選定は、その後に得られるすべての結果の意味を左右します。基準は、単に最も使いやすいエッジではなく、機能面または安定した幾何学的特徴に関連付ける必要があります。大きな面自体が焼入れ中に反ることがあり、その面を完全な平面として使用すると、座標系を欠陥に追従させることになり、反りが見えなくなる可能性があります。シャフトでは、処理前の回転軸、軸受ジャーナル、および指定した端面によって基準座標系を定義できます。プレートでは、管理された平面と互いに直交する2つのエッジが適切な場合があります。ただし、これらの特徴が不均一に変態すると予想されないことが条件です。治具は、部品を位置決めするのに必要な範囲に限って拘束すべきです。測定中に過度にクランプすると、反った部品が平坦化され、自由状態の形状ではなく治具に拘束された状態が報告される可能性があります。
座標測定機を使用すると、穴位置、輪郭偏差、平行度、直角度、平面度、および軸位置の変化をマッピングできます。いくつかの最大値だけを取得するよりも、点群の方が有用です。点群によって、変形が全体的な曲げなのか、局所的なエッジの浮き上がりなのか、真円度不良なのか、ねじれなのか、あるいは厚肉部から薄肉部への移行部周辺に集中した変化なのかを明らかにできるためです。処理前後では、同じ座標系とプロービング方法を使用すべきです。温度補正も重要です。異なる温度で測定された鋼製部品には、熱膨張だけによる見かけ上の寸法変化が現れる可能性があります。
円形部品では、複数の軸方向測定位置で真円度と円筒度を確認する必要があります。1つの直径だけを測定すると、ロービングや軸の曲がりを見落とす可能性があります。真直度は複数の母線に沿って確認し、必要に応じて中立軸または機能軸に沿って確認します。リングは平均直径を維持したまま楕円化することがあります。また、歯車はある半径位置で歯間隔を維持していても、リムに振れが生じることがあります。複雑な部品では、断面ごとの比較が有用です。薄肉壁、ハブ、リブ、フィレット、および厚肉部を通る横断面形状を比較し、処理前後で対応する断面を比較します。そのパターンから、熱勾配または変態の不一致が示唆されることがよくあります。
検査では、自由状態での変形と、解放、切断、またはクランプによって生じた変形を区別する必要があります。金属組織検査または応力測定のために部品を切断する場合は、切断前、および各解放段階の後に寸法を記録します。鋳造履歴も重要な場合があります。米国エネルギー省およびアイオワ大学の報告書は、鋼鋳物における加熱応力および焼入れ応力が、変形、割れ、手直し、溶接補修、寸法誤差、および供用性能の低下に関係することを示しています。特にアイオワ大学の研究では、最終的な寸法と応力を予測する際に鋳造履歴を考慮しています。
残留応力の測定方法
| 方法 | 測定深さまたは特性 | 主な限界 |
|---|---|---|
| X線回折 | 表面近傍の格子ひずみ | それだけでは中心部の応力場を記述できない |
| 穴あけ法 | 浅い深さの逐次的な分布測定 | 半破壊的で、モデルに依存する |
| 輪郭測定または切断法 | 切断による応力解放 | 破壊的で、切断の影響を受けやすい |
| 中性子回折 | より深い内部への透過 | 特殊な設備へのアクセスおよび基準格子データが必要 |
X線回折(XRD)は、回折ピークのシフトを観察することで、表面近傍の格子ひずみを測定します。適切な弾性定数と回折面を用いることで、それらのひずみを応力に換算できます。この方法は一般に表面感度が高いため、浸炭層、研削面、焼入れ硬化層の測定には有用ですが、それだけで厚い断面の中心部における応力場を記述することはできません。表面粗さ、結晶学的集合組織、残留オーステナイト、脱炭、および選択した放射線は、結果に影響を与える可能性があります。測定位置は、寸法マップに基づいて選定すべきです。例えば、曲げの凸側と凹側、フィレット付近、薄肉部と厚肉部、および両主方向に沿った位置などです。
穴あけ法は、半破壊的な方法です。小さな穴を段階的に開け、その間にひずみゲージまたは光学的方法で局所的な弾性緩和を検出します。逆解析によって、深さ方向の元の応力を推定します。通常のXRDより深い領域をサンプリングできますが、依然として表面近傍の測定法です。また、その計算では、定義された形状、弾性応答、および応力変化が十分に把握されていることを仮定します。エッジ、フィレット、溶接補修部、または硬さが急激に変化する領域の近くに穴を開けると、これらの仮定が成立しない可能性があります。穴そのものが部品を中断させるため、発生する損傷が許容できる位置を選定しなければなりません。
輪郭測定、切断、および関連する破壊的方法では、拘束された物体を緩和させることによって応力を明らかにします。輪郭法では、部品をある平面に沿って切断し、新たに露出した表面を測定します。そして、弾性モデルによって、その変位を生じさせた法線応力を再構築します。切断によって曲げや開きの動きを直接明らかにできますが、切断により三次元の応力場が解放されるため、切断による変形、塑性変形、および測定ノイズに対する補正が必要になる場合があります。これらの方法は厚い断面や溶接部の評価に有力ですが、非破壊の生産検査には使用できません。
中性子回折では、中性子が多くの鋼材をより深く透過するため、XRDよりもはるかに深い位置の格子ひずみを測定できます。アクセス性、ゲージ体積、集合組織、相、および基準格子に関する要件を満たすことを条件に、部品を切断せずに断面内部の応力をマッピングできます。表面測定や加工時の挙動から、内部に埋もれた応力勾配が示唆される場合に特に有用です。中性子回折、XRD、および穴あけ法の結果は、サンプリングする体積と深さが同等でない限り、同じ公称位置で一致するとは限りません。
プロセス誤差と測定誤差の分離
2つの検査結果が一致しないからといって、熱処理プロセスが変化したことが自動的に証明されるわけではありません。測定の不確かさは、プロセス変動とは別に推定する必要があります。部品を移動させずに同じ測定を繰り返し、その後、部品を取り外して再び取り付け、もう一度測定します。この差によって、測定機の繰返し性と、基準の再設定、作業者、または治具の影響を分離できます。校正済みのアーティファクト、トレーサブルな温度測定、プローブの適格性確認、および文書化されたアライメント手順によって、座標系が安定しているかどうかを確認できます。
表面状態は、誤った解釈を招く頻繁な要因です。スケール、酸化物、脱炭材、研削焼け、ショットピーニング層、および粗さは、寸法プロービングと回折の両方に影響を与える可能性があります。定められた手順に従って、洗浄前後に測定し、材料を除去した場合はその量を記録します。焼入れ後に研削を行う場合は、研削前、および重要な各加工段階の後に表面を検査します。材料除去後の振れの変化は、新たな焼入れ欠陥ではなく、残留応力の解放による可能性があります。一方、XRDによる応力の変化は、応力を含む表層が除去されたことを反映している場合があります。
対称性は重要な診断手段となります。名目上対称な部品では、反対側にある対応点を比較すべきですが、単純に平均してはなりません。対称なプロセスでは、対称な結果が生じるはずです。一方の側に持続的な差がある場合は、焼入れ剤の流れの不均一、治具との接触、炉内装入状態、または既存の加工誤差を示している可能性があります。応力勾配がある場合、1点だけの測定値も信頼性に欠けます。複数の深さ、方向、および幾何学的領域をマッピングし、そのパターンを硬さ、金属組織、残留オーステナイト量、および記録された熱サイクルと比較します。Worcester Polytechnic Instituteは、焼入れ変形を、熱伝達、相変態、応力、ひずみ、および金属組織の発達が相互に関係する問題として説明しています。検査システムも同様に、これらの影響と測定自体によって導入された誤差を分離するうえで、厳密でなければなりません。
13. 熱処理ひずみのモデリングとシミュレーション
熱処理シミュレーションは、焼入れ速度計算に後からひずみ補正を加えるものではない。信頼性のあるモデルは、鋼が加熱、保持、焼入れ、焼戻し、場合によっては機械加工される間に、温度、相分率、ひずみ、応力、形状が相互に結合しながら変化する過程を予測する。ひずみとは形状または寸法の変化であり、残留応力とは、外部荷重と温度勾配が消失した後にも内部に残る応力である。両者は、同じプロセス履歴から生じる異なる結果である。部品は、目に見えるひずみがほとんどなくても相当な残留応力を有することがあり、また、機械加工によって応力が解放された後に明らかな反りが生じることもある。
ASM Internationalは、焼入れ焼戻し鋼における残留応力の要因として、熱応力、変態応力、硬化応力を区別している。熱応力は、拘束された膨張および収縮によって生じる。変態応力は、領域ごとに異なる温度で変態が起こり、異なる時期に体積が変化するときに発生する。硬化応力は、進行する微細組織の機械的応答に関連するもので、降伏強さの変化や塑性流動を含む。これらの機構のいずれかを省いたシミュレーションでも、滑らかな温度曲線を示すことはあるが、予測される寸法は誤る可能性がある。
熱的・冶金的・機械的連成
熱場は出発点ではあるが、それだけで十分な答えではない。ソルバーは、鋼内部の熱伝導、露出表面での放射と対流、治具との接触伝導、焼入れ液への熱移動を計算しなければならない。表面熱伝達は通常、温度依存の境界条件または熱伝達係数によって表される。この係数は、膜沸騰、核沸騰、遷移沸騰、液体対流または蒸気対流の間に変化する。また、撹拌、部品の向き、焼入れ剤温度、液体の化学組成、局所的な表面状態によっても変動する。
Journal of Materials Engineering and Performanceに掲載された2022年のレビュー論文「Residual Stress and Distortion during Quench Hardening of Steels(鋼の焼入れ硬化中における残留応力とひずみ)」は、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、焼入れ強度が相互に作用することを強調している。片面が遮蔽されている場合、穴の内部に蒸気が滞留する場合、または厚いハブが薄いリムよりもゆっくり冷却される場合、浴槽全体の温度が均一であっても、均一な冷却履歴にはならない。International Journal of Materials and Product Technologyの第I部および第II部の論文も同様に、不均一な熱勾配を焼入れひずみの主要な原因として挙げ、残留応力を焼入れ剤の条件、表面硬化および浸炭硬化、最終研削と関連付けている。
冶金モデルは、温度と組成を相の発達へ変換する。オーステナイトは、局所的な冷却経路と焼入れ性に応じて、フェライト、パーライト、ベイナイト、マルテンサイト、または残留オーステナイトへ変態する可能性がある。それぞれの変態は、体積成分を含む変態ひずみを生じさせる可能性があり、モデルによっては方位依存成分も含まれる。続いて構成モデルは、熱ひずみ、変態ひずみ、弾性ひずみ、塑性ひずみを組み合わせる。
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
この分解はモデリングの枠組みであり、各ひずみが独立して発生するという主張ではない。これらは応力状態と温度依存の降伏強さを介して相互作用する。周囲のオーステナイトがまだ高温で変形しやすい状態にある間に、マルテンサイト領域が形成されることがある。その後の冷却によって、局所的な応力分布が逆転する場合もある。応力が変態を促進する場合、または変態ひずみが塑性流動を促進する場合には、変態誘起塑性も生じる可能性がある。
したがって機械的連成には、温度および相に依存する弾性係数、降伏応力、加工硬化挙動、ポアソン比、変態ひずみ、さらに必要に応じてクリープまたは粘塑性応答を含めなければならない。治具、プレス金型、心金、または隣接断面による拘束は、明示的に表現する必要がある。同じ鋼種と焼入れ浴を用いたとしても、自由な棒材、クランプされたリング、治具上で支持された歯車では、予測されるひずみは同じにならない。
材料データと変態速度論
材料データによって、シミュレーションが特定の鋼種を記述するのか、それとも単なる一般的な鋼を記述するのかが決まる。必要な入力には通常、化学組成、密度、熱伝導率、比熱、放射率、相変態温度、潜熱、相分率、変態速度論、変態ひずみ、関連する各相の機械的特性が含まれる。ジョミニープロファイルや、校正済みの連続冷却変態挙動などの焼入れ性データは、断面がマルテンサイトを形成するのか、それともベイナイトとパーライトの混合組織を形成するのかを判断するのに役立つ。
速度論は熱サイクルに適合していなければならない。等温変態データだけでは、連続冷却される鍛造品や鋳造品を予測できない場合がある。時間-温度-変態線図、連続冷却変態線図、Koistinen–Marburger型のマルテンサイト関係式、または校正済みのフェーズフィールド法および有限要素ルーチンに基づくモデルには、それぞれ核生成、潜伏時間、組成、旧オーステナイト結晶粒構造に関する仮定が含まれる。浸炭による炭素濃度勾配、窒化による窒素濃度勾配、鋳造による偏析を扱うには、すべての要素に一つの組成を割り当てるのではなく、空間的に変化する入力が必要となる。
National Institute of Standards and Technologyの材料データアーカイブは、熱処理に関する背景情報の有用な情報源である。ただし、アーカイブのデータについても、実際の鋼種、断面寸法、表面状態、設備との整合性を確認する必要がある。公表値は、異なる試験片形状や冷却速度で測定されている可能性がある。油焼入れ用に校正されたモデルを、ポリマー溶液、水、ガス、または中断焼入れへ、検証せずに適用してはならない。焼入れ境界条件は、材料・プロセスデータセットの一部である。
校正では、指定されたプロセスにおける実測値と、予測された温度、相分率、硬さ、寸法、応力を比較する必要がある。熱電対、実用上可能な場合の赤外線測定、膨張計測、硬さ分布測定、金属組織学的な相の定量、三次元座標測定機によるスキャン、X線または中性子回折によって、モデルの異なる部分を検証できる。ひずみの校正には、穴径、端面の平面度、振れ、長さ、角度変化など、複数の特徴を含めるべきである。最終寸法の一つだけを一致させると、熱伝達と変態ひずみにおける相殺誤差が隠れる可能性がある。
薄肉部、鋭いフィレット、キー溝、穴、浸炭深さの遷移部、接触領域では急峻な勾配が生じるため、メッシュ感度が重要になる。見た目に細かいメッシュを一度選択するよりも、予測される最終寸法の変化がごく小さくなるまでメッシュを細分化するほうが有意義である。境界条件の仮定も同様に厳密に検討する必要がある。完全に対称な冷却、完全に剛性の高い治具、一定の熱伝達係数、摩擦のない支持条件を仮定すると、実際の炉内では生じない整然とした結果が得られる可能性がある。感度解析では、メッシュ密度、表面熱伝達係数、治具剛性、摩擦、初期温度、相変態速度論パラメータを変化させ、どの不確実性が結果を支配するのかを特定するべきである。
鋳造履歴と最終寸法の予測
鋳造履歴およびそれ以前の加工は、予測される最終寸法および残留応力に実質的な影響を及ぼすことがある。 Limited evidence
鋳鋼の場合、初期条件はすでに熱的および機械的な履歴を有している。凝固によって、偏析、デンドライト組織、気孔、残留応力、不均一な結晶粒構造が生じる。型ばらし後の冷却、押湯の除去、荒加工、溶接補修、応力除去処理によって、硬化が始まる前の応力場が変化することがある。U.S. Department of Energyは、鋳鋼における熱応力および残留応力が、ひずみ、割れ、手直し、溶接補修、寸法誤差、供用性能の低下に寄与する可能性があると報告している。室温にある応力のない均一組成のブロックを初期状態として始めるモデルでは、その後の応答の大部分を支配する証拠をすでに失っている。
University of Iowaの報告書も、最終寸法と残留応力を予測する際には鋳造履歴を含めなければならないという、同じ点を予測の観点から指摘している。そのためには、逐次的なワークフローが必要になる場合がある。まず鋳造シミュレーションによって凝固、冷却、収縮、残留応力を予測し、その結果得られた温度、相、組成、応力の各場を、オーステナイト化および焼入れの初期状態とする。次に、要素を削除するか拘束条件を変更することによって荒加工をモデル化し、その後に別の平衡計算を行うこともできる。この手順によって、単一の熱処理ステップでは捉えられない応力再分布を表現できる。
したがって、最終的に予測される形状はプロセス固有のものとなる。それは、炉への装入状態、オーステナイト化時間、搬送遅れ、焼入れ液の流動、治具との接触、焼戻し、工程間の冷却、材料履歴に依存する。シミュレーションは、こうした条件から独立して「鋼」に属する抽象的なひずみ値を算出するものではない。定義された形状、鋼種、初期状態、設備構成、プロセススケジュールに対する応答を予測するものである。
この区別は、シミュレーションが測定に取って代わるのではなく、プロセス試験を支援すべき理由も説明している。Worcester Polytechnic Instituteの報告書は、焼入れひずみを、熱伝達、相変態、応力、ひずみ、微細組織変化が関与する連成問題として説明している。モデルは、複数の部品または条件にわたって実測挙動を再現し、支配的な感度要因を明らかにし、機械加工中に残留応力が解放される箇所を示すときに信頼性を持つ。したがって、ASMの熱処理設計指針では、ひずみと望ましくない残留応力の最小化を、後処理による補正ではなく、主要な設計基準として扱っている。
14. 変形を制御するための工程および設計戦略
変形制御は、寸法変化をゼロにできると約束するのではなく、相互に両立しないひずみを低減することを中心に組み立てるべきである。加熱および急冷の過程では、部品の各領域が異なる時点で膨張、収縮、変態、降伏を生じる。ASM Internationalは、熱的残留応力、変態残留応力、焼入れ残留応力を別々の要因として挙げているが、実際の部品ではこれらは同時に発生する。同様に、2022年の Journal of Materials Engineering and Performance のレビューでは、焼入れ変形は、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、および焼入れ強度の相互作用として説明されている。
したがって、適切な工程では、隣接する領域間の差を抑制する。単により速い焼入れ剤を選択したり、より大きな加工代を設けたりするだけでは不十分である。
均一な加熱および冷却のための設計
形状は、工程における最初の変数である。薄いウェブに接続された厚肉のハブ、急激な肩部、鋭いキー溝、止まり穴、不均一な肉厚は、加熱および冷却速度に差を生じさせる。また、局所的な拘束も発生する。一つの領域が収縮しようとする一方で、別の領域は高温で膨張したままとなるためである。その結果生じる応力は、マルテンサイトが形成される前に塑性変形を引き起こすことがあり、あるいは後に残留応力が再配分される際に解放されることもある。
形状を単純化すると、こうした不整合を低減できる。機能上許容される場合は、断面の急変を避け、緩やかな断面移行、十分な大きさのフィレット、およびより均一な肉厚を採用する。軸受座、歯車の歯、位置決め面の近傍では、断面の急激な変化を避けるべきである。図面上では小さな変化であっても、焼入れ時には大きな影響を及ぼすことがある。これは、厚肉部が依然として熱収縮を続けている間に、薄肉部がマルテンサイト開始温度に到達する可能性があるためである。International Journal of Materials and Product Technology は、焼入れ中の不均一な熱勾配を、焼入れ変形の主要な原因として挙げている。
装入物全体を均一に加熱することも必要である。部品は密着させて詰め込むのではなく、炉内雰囲気が周囲を循環できるように配置するべきである。重量の大きいバスケット、積み重ねた部品、遮蔽された表面は、局所的な加熱を遅らせる可能性がある。表面と中心部の間に大きな温度差が生じる場合、特に厚肉、複雑形状、または高合金の部品では、予熱が有効である。段階的な加熱サイクルは熱衝撃を低減できるが、予熱を行っても、オーステナイト化温度および保持時間を管理する必要性がなくなるわけではない。過度の加熱は、オーステナイト結晶粒を粗大化させ、酸化または脱炭を増加させ、最終的な変態挙動を変化させる可能性がある。
冷却の均一性も、炉内の加熱の均一性と同じ程度に重要である。焼入れ剤は、制御された温度、攪拌、および清浄度の下で、対象となるすべての表面にほぼ同じ速度で到達しなければならない。蒸気膜、滞留ポケット、閉塞した流路、不均一な噴霧パターンは、局所的に異なる冷却履歴を生じさせる。その結果、硬いマルテンサイト表面の隣に、ベイナイト、パーライト、または残留オーステナイトを含む領域が生じ、体積変化および残留応力状態にも差が生じる可能性がある。焼入れ時の攪拌は、蒸気を除去し、再現性のある熱伝達を実現する必要があるが、流体力または取扱い荷重によって薄肉部を曲げるほど強くしてはならない。
加工代は、この挙動を反映したものとすべきである。重要な基準面には、焼入れおよび焼戻し後の仕上げ加工に十分な材料を残す一方、不要な余肉を一律に追加すべきではない。余肉の増加は熱容量を増大させ、断面間の差を拡大する可能性があるためである。最終研削工程にも注意が必要である。IJMPTの焼入れ鋼に関する研究は、残留応力を焼入れ剤の条件、表面硬化および浸炭硬化、ならびに最終研削と関連付けている。
焼入性および焼入れ条件の選択
鋼の化学成分は、拡散変態生成物を回避し、所定の金属組織を得るために、断面をどの程度速く冷却する必要があるかを決定する。選択の指針とすべきなのは、単なる公称硬さではなく焼入性である。例えばAISI 4140は、クロムおよびモリブデンが変態を遅らせるため、同程度の炭素含有量を持つ普通炭素鋼より一般に高い焼入性を有する。AISI 52100は高炭素軸受用途に選択されるが、炭化物の分布および断面寸法が変態挙動に影響するため、オーステナイト化および焼入れを厳密に管理する必要がある。適切な鋼種は、必要な硬さ分布、靭性、耐摩耗性、寸法、および使用時の応力によって決まる。
十分な焼入性を持つ鋼を選択すれば、より穏やかな焼入れが可能になる場合がある。これにより、表面と中心部の温度差が低減し、目標とする組織を生成するために必要な熱応力も小さくなる。非常に強い焼入れは高い表面硬さをもたらす可能性があるが、必要な中心部特性を改善することなく、変形、割れのリスク、および残留応力を増大させることもある。反対に、焼入れ強度が不十分であれば、軟質部、または過剰なベイナイトやパーライトが残る可能性がある。この判断は、油、水、ポリマー、ガス、または塩浴のいずれを一般的に好むかという問題ではなく、冶金学的な妥協である。
焼入れ剤の濃度、温度、流動、および保守状態は、工程変数として規定しなければならない。ポリマー溶液は、濃度および攪拌の変化に伴って冷却挙動が変化する。油では、粘度および温度が循環と熱伝達に影響する。ガス焼入れでは、圧力、流速、および部品の曝露状態が重要となる。塩浴焼入れまたは段階焼入れは、急激な熱勾配が発生する温度範囲を狭める可能性があるが、サイクルは依然として必要な変態を実現しなければならない。2022年のJMEPレビューは、焼入れ剤の選択および焼入れ強度を、形状および断面厚さから切り離して考えることはできないと強調している。
表面硬化および浸炭などの表面・浸炭硬化処理では、特に注意が必要である。浸炭は表面近傍の炭素量を変化させ、その結果として変態温度、焼入性、および体積変化も変化させる。窒化では、浸炭よりも母材全体の変態がはるかに少ない状態で、硬化した化合物層または拡散層が形成される。しかし、先行する加工応力、加熱、治具による拘束、および処理後の研削によって、依然として変形が生じる可能性がある。真空熱処理は雰囲気制御を改善できるが、装入配置またはガス流れが不適切であれば、均一な冷却が自動的に得られるわけではない。
焼戻しは、規定された工程時間枠内で焼入れ後に実施すべきである。これにより、未焼戻しマルテンサイトおよび焼入れ応力が残存し、後の割れや反りの原因となるリスクを低減できる。残留応力が許容できない水準に残る場合は、硬さ、浸炭硬化層深さ、寸法公差、または表面状態を損なわないことを条件として、機械的または熱的な応力除去が適切となる場合がある。ASMの熱処理設計指針は、変形および望ましくない残留応力の最小化を主要な設計基準としている。
治具、配置、および工程順序
治具は、集中的な新たな荷重経路を生じさせることなく、部品の移動を拘束するべきである。収縮しようとしている部品を剛固にクランプすると、自由な変形が高い残留応力、局所的な降伏、または割れに置き換わる可能性がある。可能な限り、支持部は強度が高く機能上重要でない領域に接触させ、部品の温度変化に伴って接触圧が一貫して維持されるようにする。薄肉リング、板、および軸には、マンドレル、吊り下げ治具、または案内支持具が必要となる場合があるが、治具は意図された熱収縮を完全に拘束するのではなく、それを許容しなければならない。
部品の配置は、重力の影響と焼入れ剤へのアクセスの両方を制御する。長尺軸はたわみを抑えるために垂直に吊り下げる場合がある。一方、平板は蒸気ポケットの発生を防ぎ、両面を同様に冷却できる向きにする必要がある。空洞、歯車の歯、スロット、および穴は、蒸気の閉じ込めや流体の滞留を避けられるよう、流れに対して適切な向きに配置するべきである。隣接する部品が表面を遮蔽し、局所的な冷却速度を変化させる可能性があるため、装入方向は実際のバスケット内で検証しなければならない。
工程の順序も同様に重要である。熱処理前に荒加工を行い、管理された仕上げ代を残したうえで、焼入れおよび焼戻し後、残留応力状態が把握できた段階で仕上げ加工または研削を実施する。大型鋳物または鍛造品では、アイオワ州の技術報告書による警告が重要である。すなわち、鋳造履歴は最終寸法および残留応力に影響する。凝固組織、過去の熱サイクル、溶接補修、および不均一な余肉は、熱処理後まで残り、予測された挙動を変化させる可能性がある。
硬化処理前の応力除去は、焼入れ応力と重なる可能性のある加工応力および製造応力を低減できる。焼入れ後の応力除去処理は、適切な鋼種では反りのリスクを低減できるが、万能な対策ではない。NISTの Metallurgy of Heat Treatment 資料は、除去されなかった焼入れ応力が、材料除去によって残留応力の均衡が乱された際に、加工中の反りを引き起こす可能性があることを記録している。したがって、工程計画では、最終検査時だけでなく、主要な各工程の後に重要寸法を測定するべきである。
形状、鋼の化学成分、焼入性、断面寸法、必要な金属組織、焼入れ剤、治具、配置、および応力除去スケジュールの適切な組み合わせは、対象部品および設備ごとに確立しなければならない。Worcester Polytechnic Instituteが説明しているように、モデリングは熱伝達、相変態、応力、ひずみ、および金属組織の発達を関連付けるうえで役立つ。しかし、装入配置および材料履歴によって、予測されたひずみが実際に許容可能なものとなるかどうかが左右されることが多いため、実機試験および寸法測定も依然として必要である。
15. 鋼種、規格、および工程仕様に関する考慮事項
鋼種の指定だけでは変形を予測できない理由
鋼種は、化学成分を示し、規格によっては機械的性質、清浄度、納入状態、または焼入性の限界も定める。しかし、熱処理後の部品の最終形状を規定するものではない。同じ鋼種で製造した2つの部品でも、形状、断面厚さ、熱処理前の組織、および機械加工の順序が異なれば、寸法変化も異なる可能性がある。
細長い軸、厚肉のハブ、および薄板は、焼入れ中に同じ熱履歴を受けない。表面は中心部とは異なる速度で冷却され、角部、穴、キー溝、および急激な断面変化部では、熱ひずみと変態ひずみが集中する。そのため、公称上均一な部品であっても、内部で釣り合う引張残留応力領域と圧縮残留応力領域が形成され、材料を除去した際に、曲がり、楕円化、または局所的な移動が生じることがある。
材料の鋼種記号は、特定の炉および焼入れサイクルにおける鋼の実効的な焼入性も示していない。合金化学成分は連続冷却における時間―温度―変態応答に影響するが、オーステナイト結晶粒径、熱処理前のフェライト・パーライト組織またはベイナイト組織の状態、偏析、炭化物分布、および加工硬化履歴も影響を及ぼす。焼ならし状態で供給された鋼種は、同じ鋼種であっても、焼入れ焼戻し状態で供給された場合とまったく同じ挙動を示すわけではない。鋳造履歴によって、気孔、偏析、および既存応力が加わることもある。University of Iowaの鋼鋳物に関する技術研究では、最終寸法および残留応力を予測する際に、この履歴を考慮しなければならないことが強調されている。
2022年のJournal of Materials Engineering and Performanceのレビュー「Residual Stress and Distortion during Quench Hardening of Steels: A Review」では、その結果を、熱伝達、相変態、形状、断面厚さ、冷却剤の選択、および焼入れ強度の相互作用として説明している。これが適切な工学的な捉え方である。ASM Internationalも、焼入れ焼戻し鋼に関するASM Handbookの議論において、熱的残留応力、変態残留応力、および硬化残留応力を区別している。これらの応力は変形と連成している。変態ひずみが塑性流動を引き起こす一方で、熱勾配はマルテンサイト、ベイナイト、またはパーライトが生成する時期と位置を変化させる可能性がある。
したがって、EN 10083-3に基づく42CrMo4や、該当するASTMまたはSAE規格に基づくAISI 4140などの鋼種記号は、規定どおり正確に記録すべきであるが、変形を保証するものとして扱ってはならない。通称や商品名では、化学成分の許容範囲、製品形状、納入状態、および要求される焼入性の違いが隠れてしまうことがある。規格は重要であるが、実際の材料証明書も同様に重要である。
調質焼入れおよび表面硬化の仕様
調質焼入れの要求事項には、「焼入れ焼戻しを行う」と記載するだけでは不十分である。オーステナイト化温度または許容範囲、加熱方法、保持時間の基準、移送時間、冷却剤、撹拌条件、焼入れ温度、焼戻し温度、焼戻し時間、ならびに規定位置における要求硬さまたは組織を明記すべきである。大きな断面の中心部では、表面近傍で測定した硬さの目標値だけでは情報が不十分であるため、要求事項には断面寸法も併記しなければならない。
高炭素鋼または合金鋼では、小断面を貫通してマルテンサイトを形成できても、厚い断面の中心部では混合組織しか形成できない場合がある。この違いは、体積変化と応力発生の両方を変化させる。中心部の硬さ目標を満たすのに十分な強い焼入れは、表面から中心部までの温度勾配、割れのリスク、および変形を増大させる可能性がある。より緩やかな焼入れ、または中断焼入れによって温度勾配を低減できる場合もあるが、規定された変態範囲を満たせなくなる可能性がある。仕様では、このトレードオフを鋼種名に委ねるのではなく、明確に扱わなければならない。
表面硬化では、さらに多くの変数が加わる。浸炭、浸炭窒化、窒化、および高周波焼入れでは、異なる芯部組織の上に硬化層を形成するため、硬化層深さ、表面の炭素または窒素状態、残留オーステナイトの限界値、芯部硬さ、および遷移プロファイルを規定すべきである。International Journal of Materials and Product Technologyの文献では、表面硬化および硬化層処理が、冷却剤条件や最終研削とともに、残留応力の要因として挙げられている。浸炭歯車では、母材の鋼種が変わっていなくても、硬化層の変態、芯部変態、歯形形状、および浸炭に伴う熱履歴によって変形する可能性がある。
高周波焼入れまたは火炎焼入れでは、周波数、単位面積当たりの出力密度、走査速度、重なり量、噴霧配置、および開始温度によって、加熱領域と変態順序が変化する可能性がある。窒化では、化合物層の要求事項と拡散層硬さが、マルテンサイト硬化層の場合とは異なる形で寸法成長を支配することがある。残留オーステナイトも重要である。使用中、焼戻し中、研削中、または保管中に後続変態が生じると、初期焼入れ後に寸法が変化する可能性がある。
ASMの熱処理設計指針では、変形および望ましくない残留応力の最小化を、処理後にのみ対処すべき検査上の問題ではなく、主要な設計基準として位置付けている。2005年のIJMPTの議論では、不均一な熱勾配が焼入れ変形の主要な発生源であるとされている。したがって、冷却の均一性に影響を及ぼす場合には、形状、治具、装入配置、冷却剤の流動、および部品の向きを工程仕様に記載しなければならない。
熱処理状態の完全な記録
有用な記録とは、材料仕様を実際の熱的および機械的履歴に結び付けるものである。最低限、規格および鋼種記号、製品形状、溶解番号または鋳造番号、供給状態、断面寸法、ならびに焼入性に関する指定の有無を記録すべきである。続いて、炉の種類と雰囲気、装入配置、予熱段階、オーステナイト化温度、設定温度での保持時間、移送遅延時間、冷却剤の種類と濃度、浴温、撹拌または流動条件、中断方法、および焼戻しスケジュールを含む完全なサイクルを記録する必要がある。
また、記録では成功の判定基準を定義すべきである。硬さ測定位置、芯部および表面の組織、硬化層深さ、残留オーステナイトの限界値、真直度、真円度、振れ、平面度、および許容寸法変化を、明示された基準に照らして測定できるようにしなければならない。可能な限り、処理前後の検査には同じ基準面を使用すべきである。基準面を変更すると、熱処理による移動と機械加工誤差を混同するおそれがあるためである。
機械加工の順序も記録に含めるべきである。National Institute of Standards and Technologyが保管するMetallurgy of Heat Treatmentでは、焼入れによって生じた未解放の応力は、機械加工によって材料が除去され、残留応力の均衡が崩れると、反りを引き起こす可能性があると述べている。したがって、硬化前の荒加工、工程間の応力除去、研削用の取り代、および最終研削方向によって、鋼種や焼入れレシピを変更しなくても、観察される結果が変化する可能性がある。
U.S. Department of Energyは、鋼鋳物における加熱応力および焼入れ応力が、変形、割れ、手直し、溶接補修、寸法誤差、および使用性能の低下に寄与する可能性があると報告している。Worcester Polytechnic Instituteの報告書も同様に、焼入れ変形を、熱伝達、変態、応力、ひずみ、および組織発達が関与する連成問題として扱っている。工程記録には、これらの変数を装入ごとに比較できるだけの十分な情報を保存すべきである。鋼種証明書だけでは、それを実現できない。
16. ひずみ不良の診断フレームワーク
ひずみ不良は、焼入れ剤が過酷すぎたことの証拠ではなく、工程履歴の問題として扱うべきである。部品の最終形状には、加熱、熱膨張、相変態、塑性ひずみ、焼入れ、焼戻し、機械加工、場合によっては研削など、複数の現象が同時に記録されている。残留応力とひずみは相互に関連しているが、同一のものではない。部品は寸法限界を満たしていても危険な引張応力を保持していることがあり、また、切削加工によって、それまで隠れていた応力の均衡が解放され、加工後に反りが生じることもある。
最初の作業は、測定によって欠陥を定義することである。曲がりの量と方向、ねじれに伴う角度変化、基準フィーチャ間の寸法変化、ならびに亀裂の位置と方向を記録する。「シャフトが曲がった」という定規による記述だけでは不十分である。複数の測定位置で振れを測定し、表面全体の平面度をマッピングするとともに、誤差が部品の中心線に対して対称かどうかを確認する。記録が残っている場合は、焼入れ後、焼戻し後、荒加工後、仕上げ研削後の状態を比較する。その順序から、欠陥がいつ発生したかが明らかになることが多い。
曲がり、ねじれ、寸法増加・収縮、亀裂の分類
曲がりは曲率誤差であり、一般に、板、シャフト、歯、または梁の一方の側が、反対側とは異なる熱ひずみまたは変態ひずみを受けたときに生じる。直径と厚さの大きな差、偏った穴配置、不均一な硬化層深さ、または治具との接触によって、この不均衡が特定の方向に現れることがある。部品を裏返すと方向が逆になる曲がりは、測定時の支持状態や重力の影響を反映している可能性がある。一方、どの向きにしても同じ材料上の特徴に沿って現れる曲がりは、冶金学的または幾何学的な原因である可能性が高い。
ねじれはこれとは異なる。ねじれは、長手方向または周方向におけるひずみの変化を示す。シャフトのらせん状の変形は、非対称な焼入れ液の流れ、治具との接触の断続、浸炭層深さの不均一、または変態時に解放されたねじり応力によって生じることがある。キー溝、歯車の歯、スプライン、または肉厚の不均一な部品は、局所的な冷却速度が変化するため、特に影響を受けやすい。
寸法の増加または収縮は、熱的成分、変態成分、機械加工成分に分けて評価しなければならない。オーステナイトの生成では、一般に、その後に生じるマルテンサイト、ベイナイト、またはパーライトの生成とは異なる体積変化が起こる。また、正味の寸法変化は、炭素含有量、合金化学成分、冷却速度、残留オーステナイト量に依存する。したがって、浸炭した SAE 8620 歯車は、全体焼入れした AISI 4140 シャフトと同じ寸法変化の想定で評価することはできない。重要なのは、単に「大きくなった」または「小さくなった」という結果ではなく、管理対象となる各寸法の変化と、それがミクロ組織とどのように関係しているかである。
亀裂は独立した不良分類であるが、反りを引き起こす応力と同じ応力が、亀裂の発生にも寄与することがある。焼入れ亀裂は、応力集中部、鋭い角部、キー溝、研削焼け、または高硬度で靭性の低い領域に沿って発生することが多い。粒界亀裂または網目状亀裂は、焼入れの過酷さだけでなく、過熱、著しい結晶粒成長、浸炭損傷、または脆化を示している可能性がある。亀裂の起点、方向、深さ、ならびに脱炭、残留オーステナイト、炭化物、研削損傷との関連性を記録する。磁粉探傷試験、浸透探傷試験、金属組織断面の観察、破面観察は、それぞれこの問題の異なる側面を明らかにするはずである。
熱履歴と変態履歴の追跡
欠陥を定義した後、欠陥を形状および質量分布と対応付けてマッピングする。薄肉部、ボス、リブ、穴、歯、止まり空洞、急激な断面変化部、厚肉部に印を付ける。これらの特徴は熱の流れを支配し、変態の開始および終了に局所的な差を生じさせる可能性がある。Journal of Materials Engineering and Performance に掲載された、著者らによる 鋼の焼入れ硬化中の残留応力とひずみ:レビュー の2022年の総説では、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、焼入れの苛酷度が相互に作用する変数として説明されている。この相互作用を調査の指針とすべきである。
焼入れ条件を変更する前に、炉の記録を確認する。装入温度、保持時間、雰囲気ポテンシャル、炉内温度の均一性、熱電対の位置、装入質量、トレーの配置、部品間の間隔を確認する。炉は空炉時の温度均一性要件を満たしていても、密に詰められた装入物では、部品間および表面と中心部との温度差が大きくなることがある。装入物の上部、中央部、端部に配置された部品を比較する。特定の位置だけで欠陥が発生する場合、その証拠は、材料全体に共通する応答ではなく、装入または流動に原因があることを示している。
次に、焼入れを再構成する。移送時間、浴またはポリマーの温度、撹拌またはノズルの移動、浸漬方向、部品間隔、ならびに蒸気膜や閉じ込められた空間が形成される可能性があったかどうかを記録する。International Journal of Materials and Product Technology は、不均一な熱勾配を焼入れひずみの主な原因の一つとして挙げている。また、関連する議論では、残留応力を焼入れ剤の条件、表面硬化および浸炭硬化、最終研削と関連付けている。冷却曲線または計装した模擬部品によって、表面が急速に冷却される一方で中心部が高温のまま残ったのか、あるいは一方の側でより効果的な熱伝達が生じたのかを確認できる。
冶金学的に結果を検証する。断面寸法が許す場合、硬さ分布の測定には表面、表面直下、中心部を含めるべきである。旧オーステナイト結晶粒度、マルテンサイトまたはベイナイトの分布、残留オーステナイト、炭化物、脱炭、硬化層深さ、軟化帯の有無を調べる。規格内の硬さ値だけでは、変態が均一に起こったことの証明にはならない。例えば浸炭歯車では、1か所の断面だけに依存せず、複数の歯および円周方向に沿って硬化層深さを測定する。
寸法変化、亀裂、疲労性能、または繰り返しの機械加工による変動を、形状と硬さだけでは説明できない場合には、残留応力の測定が必要となる。X線回折法では表面近傍の応力を評価できる。穿孔法では浅い深さ方向の分布が得られる。利用可能な場合には、中性子法またはシンクロトロン法によって、より深い領域を調べることができる。すべての結果は、測定深さと方向を踏まえて解釈する。表面で圧縮応力が測定されたとしても、硬化層の下部または遷移部に引張応力が存在しないことにはならない。
一つの変数を盲目的に変更せずに是正措置を講じる
目立つ一つの不良品だけでなく、複数の不良品と良品を比較する。各部品について、炉内位置、ヒート番号、加工前工程、焼入れバッチ、焼戻しサイクル、検査結果を対応付ける。関連する場合には、製鋼および鋳造履歴も確認する。偏析、気孔、鍛造比、溶接補修、または不均一な取り代除去は、熱の流れと残留応力場の双方に影響を及ぼす可能性がある。米国エネルギー省およびアイオワ大学による鋳鋼品に関する報告書は、加熱および焼入れによる応力を、変形、亀裂、手直し、溶接補修、使用性能と関連付けており、鋳造履歴を寸法予測に含める必要があると強調している。
是正措置では、比較群を維持しながら、管理された変数群を変更すべきである。考えられる対策には、装入の対称性の改善、変態を拘束しない支持具の追加、部品の向きの変更、オーステナイト化条件の最適化、適切な予熱の適用、撹拌または焼入れ剤温度の変更、マルテンパなどの中断焼入れの導入、焼戻しスケジュールの変更などがある。ひずみのデータだけから選択肢を決定してはならない。その後に、硬さ、ミクロ組織、亀裂検査、残留応力を確認する必要がある。
焼入れの苛酷度だけを変更すると、曲がりを亀裂に置き換えたり、一つの寸法誤差を低減する一方で、残留オーステナイト量とその後の寸法増加を増大させたりする可能性がある。冷却を遅くすれば熱勾配は低減できるが、軟らかい変態生成物が生じる可能性がある。冷却を速くすれば焼入れ性への応答は改善できるが、変態応力が増大する可能性がある。Worcester Polytechnic Institute の報告書が説明しているように、焼入れひずみは熱伝達、相変態、応力、ひずみ、ミクロ組織の発達が相互に結び付いた現象である。したがって、妥当な診断では連鎖全体を追跡し、支配的な不均衡を証拠が特定した工程箇所を変更する。
17. 重要な相違点とよくある誤解
熱処理による変形と残留応力は関連していますが、同じ状態を指す互換可能な表現ではありません。部品は、測定可能な形状変化がほとんどない一方で相当な内部応力を保持している場合もあれば、表面には元の応力が現れていなかったにもかかわらず、機械加工後に変形する場合もあります。適切な評価では、ひずみの発生源、すなわち熱勾配、相変態、塑性変形、形状、断面厚さ、材料履歴、および焼入れ工程を追跡します。
ASM Internationalの Residual Stresses and Distortion in Quenched and Tempered Steels は、熱的残留応力、変態残留応力、および硬化残留応力を、相互に異なる寄与要因として特定しています。Journal of Materials Engineering and Performance に掲載された2022年のレビュー論文「Residual Stress and Distortion during Quench Hardening of Steels」も同様に、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、および焼入れ強度を、孤立した原因ではなく相互作用する変数として扱っています。
変形は残留応力と同義ではない
変形とは、部品の寸法または形状が変化することです。たとえば、軸が曲がる、リングが楕円形になる、板に皿状の反りが生じる、または穴が本来の位置から移動する、といった現象です。残留応力とは、外部荷重と温度差が除去された後にも残る内部応力場を指します。部品全体の寸法に明らかな変化を生じさせることなく、ある領域では引張応力、別の領域では圧縮応力となり、部品全体で釣り合っていることもあります。
残留応力が塑性ひずみを引き起こすと、両者は結び付きます。焼入れ中には、表面が冷却・収縮した後も、より高温の芯部は同時には収縮できません。局所的な応力が温度依存の降伏強さを超えると、永久変形が残ります。その後、マルテンサイト変態によって、母相であるオーステナイトよりもマルテンサイトの方が大きな体積を占めるため、応力の釣合いが再び変化します。したがって、部品は形状が変化した状態と、自己平衡した応力場の両方を伴って焼入れから出てくることがあります。
硬さの測定結果だけでは、この相違を解消できません。浸炭されたAISI 8620歯車は、規定の表面硬さを満たしていても、曲げ誤差、残留オーステナイト、または有害な表面下応力勾配を保持している可能性があります。AISI 4140製の軸も、油焼入れ・焼戻し後に必要な硬さに達していても、キー溝または加工代を機械加工で除去すると変位することがあります。National Institute of Standards and Technologyの材料データ・アーカイブに保存されている Metallurgy of Heat Treatment には、材料の除去によって残留応力の釣合いが崩れた場合に、機械加工中に反りが生じることが具体的に記載されています。
表面X線回折や穴あけ法による測定にも限界があります。これらは表面近傍の領域を示すものであり、芯部を通じた応力状態を自動的に表すものではありません。厚肉の鍛造品、鋳造品、または浸炭部品に急峻な応力勾配がある場合には、中性子回折、コンター法、切断法、または妥当性が検証された工程モデルが必要になることがあります。測定された表面の値が、芯部の値と逆符号になることさえあります。
寸法変化の原因は焼入れだけではない
焼入れは温度変化が急速であるため、しばしば原因として非難されます。しかし、寸法変化は部品が焼入れ剤に入る前から始まっています。加熱によって機械加工応力が解放され、炭化物の分布が変化し、不均一な膨張が生じることがあります。鋳造品には、凝固、不均一な冷却、ホットスポット、押湯、溶接補修、または粗加工に由来する残留応力が、すでに存在している場合があります。U.S. Department of EnergyおよびUniversity of Iowaによる鋼鋳物に関する報告書は、これらの熱応力および残留応力を、変形、割れ、手直し、溶接補修、寸法誤差、および使用性能の低下と関連付けています。したがって、最終寸法を予測する際には、鋳造履歴を考慮に入れなければなりません。
変態ひずみはマルテンサイトに限られません。パーライト、ベイナイト、フェライト、およびマルテンサイトは、それぞれ異なる温度範囲で生成し、異なる比容積を持ちます。応力下で相変化が進行すると、変態塑性が生じ、通常の降伏強さを下回る応力でも変形が可能になります。残留オーステナイトはその後、焼戻し、冷凍処理、使用荷重、または研削熱の影響によって変態し、追加の膨張または局所的な形状変化を引き起こすことがあります。AISI 52100やAISI 8620などの浸炭鋼では、炭素濃度勾配によって、表面から芯部にかけて焼入性、変態温度、マルテンサイト体積率、および残留オーステナイト量が変化します。
形状は、これらの影響がどのように進行するかを左右します。薄いウェブは急速に冷却する一方、厚いハブは高温のまま長く留まります。鋭い隅部では熱流と応力が集中し、ボアは断面周囲の冷却面積と拘束状態を変化させます。焼入れ強度と均一性は重要ですが、焼入れ剤の温度、流動、攪拌、部品の向き、装荷密度、および蒸気膜の挙動も重要です。2022年の Journal of Materials Engineering and Performance のレビューは、これらの相互作用を直接的に説明しています。Worcester Polytechnic Instituteの報告書は、焼入れ変形を、熱伝達、相変態、応力、ひずみ、および組織進化が関与する連成問題として示しています。
機械加工と研削によって、寸法変化の後続段階が生じることもあります。不均一な加工代の除去によって応力が露出または再分配される一方、熱が適切に制御されていない場合、研削によって浅い熱影響層や、変態に関連する応力が生じることがあります。International Journal of Materials and Product Technology のPart IおよびPart IIは、不均一な熱勾配を焼入れ変形の主要な原因として特定し、焼入れ剤の状態、表面硬化および浸炭硬化、残留オーステナイト、ならびに最終研削について論じています。
応力除去は寸法安定性を保証しない
焼戻しは焼入れ応力の一部を低減し、マルテンサイト組織を変化させますが、すべての応力成分を消去するわけではなく、寸法が固定されたままになることを保証するものでもありません。結果は、焼戻し温度、時間、加熱および冷却の均一性、断面厚さ、合金組成、変態履歴、ならびに残留オーステナイト量に左右されます。低温焼戻しでは相当な応力が残ることがあり、高温処理では、さらなる回復、炭化物析出、または不安定なオーステナイトの変態が生じることがあります。
機械的応力除去にも同様の限界があります。振動処理、引張処理、または制御された熱サイクルによって応力を再分配することはできますが、不適切な形状、不均一な組織、または鋳造欠陥を是正することはできません。また、応力除去によって、それまで拘束されていた変位が明らかになることもあります。
ASM Internationalの Basic Principles and Design Guidelines for Heat Treating of Steel は、変形と望ましくない残留応力を最小限に抑えることを、硬さを満たせば自動的に得られる結果ではなく、主要な設計基準として位置付けています。寸法安定性を確保するには、工程管理と検証が必要です。熱処理の前後で測定を行い、重要な形状要素を検査し、機械加工の順序を考慮し、必要に応じて残留オーステナイトを調べ、部品の深さと形状を代表する応力測定法を選択しなければなりません。硬さ分布は変態を示す有用な証拠ですが、応力場全体または最終形状が許容可能であることの証拠ではありません。
18. 参考表と実務チェックリスト
熱処理の記録は、炉および焼入れの数値を個別に見るのではなく、原因の連鎖として読み取る必要があります。ASM Internationalは、熱応力、変態応力、および硬化に伴う残留応力を区別しています。また、2022年のJournal of Materials Engineering and Performanceのレビューでは、熱伝達、相変態、形状、断面厚さ、焼入れ剤の選択、および焼入れ強度が相互に作用する変数として説明されています。したがって、部品が硬さの目標値を満たしていても、機械加工、研削、または使用中に変形する可能性があります。
機構と症状の対応表
| 機構または条件 | 起こりやすい観察結果 | 原因を特定する前に確認する事項 |
|---|---|---|
| 表面冷却の不均一、撹拌の中断、または局所的な断面厚さの違い | 焼入れ後の反り、ねじれ、真円度不良、テーパ、または不均一な変形 | 部品の向き、ラックへの積載状態、焼入れ剤の流れ、蒸気膜の挙動、急激な形状変化、穴、および薄肉部から厚肉部への断面変化 |
| 中心部が冷却する前に生じる熱収縮 | 表面の引張応力、中心部の圧縮応力、寸法変化、または局所的な降伏 | 断面内の温度履歴、熱伝達係数、および部品が拘束されていたかどうか |
| オーステナイトからマルテンサイト、ベイナイト、またはパーライトが生成する際の変態ひずみ | 熱収縮だけでは説明できない膨張、収縮、内径変化、長さ変化、または形状変化 | 鋼種、炭素および合金元素の含有量、焼入性、変態順序、冷却速度、および変態開始温度 |
| 表面と中心部で変態時期が異なること | 曲がり、肩部周辺の変形、残留応力勾配、または焼戻し中の遅れた変形 | 断面厚さ、硬化層深さ、中心部の金属組織、残留オーステナイト、および温度均一性 |
| 高い焼入れ強度または過大な温度差 | 焼入れ割れ、角部割れ、研削割れ、または検査中の突然の破損 | 焼入れ剤の種類、温度、濃度、撹拌、移送時間、部品の清浄度、および角部半径 |
| 材料除去中の残留応力の再分配 | 機械加工面が移動する、内径が閉じるまたは開く、あるいは以前は真っすぐだった部品が曲がる | 各側面から除去した材料量、荒加工代、応力除去処理、および工程順序 |
| 焼入れ後に残留オーステナイトが変態すること | 遅れて生じる寸法膨張、硬さの変動、または焼戻し、サブゼロ処理、使用中の変形 | 最終焼入れ温度、合金元素量、焼戻しスケジュール、残留オーステナイトの測定、および経過時間 |
| 局所的な研削熱または過大な取り代 | 焼戻し軟化、表面の引張応力、研削割れ、または寸法テーパ | 砥石仕様、ドレッシング、クーラント供給、接触時間、スパークアウト、および焼けの検査 |
| 鋳造、鍛造、溶接、または過去の機械加工履歴 | 公称上は同一の部品間で異なる変形 | 初期金属組織、偏析、介在物、過去の応力除去、矯正、および材料証明書 |
この表は診断を補助するものであり、金属組織検査や実測された熱履歴に代わるものではありません。不均一な冷却は最も直接的には反りを示唆し、変態ひずみは膨張または形状変化を示唆し、残留応力の再分配は機械加工中の変形を示唆します。過大な熱応力または変態応力は割れのリスクを高めますが、割れは欠陥、形状、表面状態、および鋼の破壊感受性にも左右されます。
工程記録チェックリスト
工程記録の必須項目
- 材料 正確な規格、製品形態、溶解番号または鋳造番号、化学成分、および事前の状態を記録する。
- 形状 断面厚さ、遷移部、穴、フィレット、基準面、および加工代を記録する。
- 加熱 炉、装入配置、雰囲気、予熱段階、昇温速度、およびオーステナイト化条件を記録する。
- 焼入れ 媒体、温度、濃度または粘度、攪拌、向き、および移送遅延時間を記録する。
- 仕上げ 焼戻し、加工による余肉除去、研削条件、および検査段階を記録する。
熱処理に関する説明を選択する前に、材料の状態を記録してください。AISI 4140、ASTM A681 D2、ASTM A295 52100など、指定された呼称を正確に特定し、該当する製品規格、ヒート番号、化学分析値、熱処理前の焼なましまたは焼ならし状態、結晶粒度、偏析、介在物、および過去の冷間加工を記録します。公称鋼種だけでは、異なる供給元または規格の結果を比較するには不十分です。
形状については、図面の改訂版を保存し、全体寸法、断面厚さ、長さと直径の比、肉厚、穴、キー溝、ねじ、フィレット、溝、鋭い角部、非対称性、基準系、および機械加工代を測定します。熱処理前に、その部品が鍛造、圧延、鋳造、溶接、または組立てのいずれの工程を経たかを記録します。University of Iowaの鋼鋳物に関する技術報告は、最終寸法および残留応力の評価において、鋳造履歴を保持しなければならない理由を示しています。
加熱記録には、炉の識別情報、校正状態、装入質量、装入パターン、支持点、雰囲気または真空度、予熱段階、昇温速度、炉の回復時間、および可能な場合は部品温度の測定値を含めます。オーステナイト化については、目標温度、温度保持時間、推定または実測した中心部の均熱状態、該当する場合は炭素ポテンシャル、雰囲気の化学組成、表面状態、ならびに焼入れに先立って浸炭、浸炭窒化、窒化、または真空処理を行ったかどうかを記録します。
焼入れ記録には、媒体の名称だけでは不十分です。油、水、ポリマー、塩水、ガス、または塩浴の組成、焼入れ剤の温度、濃度または粘度、撹拌速度と方向、流れの均一性、移送遅れ、装入配置、浸漬方向、および中断や遅延の有無を記録します。International Journal of Materials and Product Technologyの論文では、残留応力に関連する要因として、焼入れ剤の状態、焼入れ強度、表面硬化および浸炭硬化、ならびに最終研削が挙げられています。
焼戻しについては、焼入れからの移送時間、焼戻し温度、部品温度での保持時間、サイクル回数、炉内均一性、冷却方法、および極低温処理や安定化処理の有無を記録します。硬さは、表面の1か所だけの測定に依存せず、位置ごとに測定します。熱処理前、焼入れ後、焼戻し後、荒加工後、仕上げ加工後、および研削後の寸法測定値を含めます。
機械加工記録には、基準の変更、各工程で除去した取り代、クランプ力、治具による変形、工具経路、ならびに荒加工と仕上げ加工の間隔を記録します。研削記録には、砥石の種類、ドレッシング間隔、切込み量、トラバース速度、クーラント、スパークアウト、ならびに表面温度または焼けの確認結果を含めます。検査では、硬さ分布、寸法基準、真直度、真円度、振れ、表面割れ、磁粉探傷または浸透探傷の結果、該当する場合は残留オーステナイト、さらにリスク上必要な場合は残留応力測定を対象とします。
シミュレーションの入力条件には、鋼の化学組成または鋼種、相変態データ、温度依存物性、潜熱、弾塑性構成データ、変態ひずみ、変態速度論、焼入性、初期金属組織、接触条件、焼入れ剤の熱伝達挙動、撹拌、治具による拘束、メッシュ感度、ならびに実際の炉および装入物の形状を明記する必要があります。変態ひずみを省略したモデルは冷却を予測できても、形状変化の主要因を見落とす可能性があります。
公開データを解釈する際の質問
まず、どの鋼種と製品状態が試験されたのかを確認します。「工具鋼」という表現は、ASTM A681 D2、AISI H13、または焼入性や変態挙動が異なる別の材料を意味する可能性があります。試験片は薄いクーポン、リング、歯車、鋳物、または鍛造棒のいずれでしたか。断面厚さと形状によって温度勾配が変わり、焼入れ条件の見かけ上の効果が逆転するほどの差が生じることがあります。
次に、報告された温度が炉温、表面温度、または中心温度のいずれであるかを確認します。焼入れ剤の撹拌は測定されたのでしょうか、それとも単に「中程度」と記述されただけでしょうか。濃度、粘度、浴温、移送時間、および装入配置は管理されていましたか。これらの詳細がなければ、数値で示された変形量を別の条件にそのまま適用することはできません。
測定方法と基準系を確認します。報告された長さの変化には、弾性スプリングバック、治具の解放、残留オーステナイトの変態、または製造図面とは異なる測定基準が含まれている可能性があります。その結果が焼入れ後、焼戻し後、機械加工後、または研削後のいずれに取得されたものかを明らかにします。
最後に、証拠と推奨事項を区別します。2022年のレビューResidual Stress and Distortion during Quench Hardening of Steelsの結果は、連成工程として考察することを支持しますが、普遍的な焼入れ強度や許容変形量を確立するものではありません。鋼種、規格、形状、設備、および熱処理履歴を検証せずに、数値による変形限界や普遍的な工程設定を部品間で移用してはなりません。
簡潔な参考情報: 不均一な冷却 → 反り、変態ひずみ → 膨張または形状変化、残留応力の再分配 → 機械加工中の変形、過大な熱応力または変態応力 → 割れのリスク。これらの関連性は、ASM International、2022年のJournal of Materials Engineering and Performanceのレビュー、連成熱伝達と金属組織変化に関するWorcester Polytechnic Instituteの報告、National Institute of Standards and Technologyの材料データアーカイブ、およびInternational Journal of Materials and Product Technologyの研究によって裏付けられています。
参考文献
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf