




1. ऊष्मा-उपचार से होने वाली विकृति और अवशिष्ट तनाव का अर्थ
ताप-उपचार अनुक्रम
- तापन तापमान प्रवणताएँ असमान तापीय प्रसार उत्पन्न करती हैं और प्रारंभिक प्लास्टिक विकृति का कारण बन सकती हैं।
- धारण ऑस्टेनाइट बनता है, कार्बन और मिश्रधातु तत्व पुनर्वितरित होते हैं, तथा कण-आकार विकसित होता है।
- शमन सतह से केंद्र तक शीतलन के अंतर, प्रावस्था-रूपांतरण विकृति और अवरोध के साथ मिल जाते हैं।
- टेम्परिंग मार्टेंसाइट में परिवर्तन होता है, कुछ तनाव शिथिल होता है, और अवशिष्ट ऑस्टेनाइट का रूपांतरण जारी रह सकता है।
ऊष्मा-उपचार केवल कठोरता में परिवर्तन नहीं करता। तापन, धारण, शमन और टेम्परिंग के दौरान इस्पात का कोई पुर्जा ताप-प्रवणताओं, प्रावस्था-रूपांतरणों, आयतन-परिवर्तनों, प्रत्यास्थ विकृति, प्लास्टिक प्रवाह और सामर्थ्य में होने वाले परिवर्तनों से गुजरता है। इसलिए उसके अंतिम आयाम और आंतरिक तनाव की अवस्था केवल तापमान-इतिहास से नहीं, बल्कि एक युग्मित ताप-यांत्रिक और धातुकर्मीय प्रक्रिया से निर्धारित होते हैं।[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
पतला किनारा कोर से पहले ठंडा होकर रूपांतरित हो सकता है। कार्ब्यूराइज़्ड परत, कम-कार्बन वाले आंतरिक भाग से अलग ढंग से सिकुड़ सकती है। किसी ढलाई में भट्ठी में जाने से पहले ही ठोसकरण के कारण तनाव मौजूद हो सकता है। शमन-माध्यम की गति, स्नान का तापमान, पुर्जे की अभिविन्यास-दिशा, अनुप्रस्थ काट की मोटाई, मिश्रधातु की कठोरणीयता और यहाँ तक कि मशीनिंग का क्रम भी परिणाम को बदल सकते हैं। Journal of Materials Engineering and Performance में 2022 में प्रकाशित समीक्षा के लेखकों ने ऊष्मा-अंतरण, प्रावस्था-रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन-माध्यम के चयन और शमन-तीव्रता के बीच पारस्परिक क्रियाओं को नियंत्रक कारकों के रूप में पहचाना है, न कि स्वतंत्र चर के रूप में (2022 की समीक्षा)।
आयामी विकृति बनाम आंतरिक तनाव
विकृति किसी पुर्जे के आकार या आयामों में होने वाला अनपेक्षित परिवर्तन है। इसमें धनुषाकार मुड़ना, बंकन, मरोड़, अंडाकारता, शंक्वाकारता, स्थानीय वृद्धि या सिकुड़न तथा समतलता या रनआउट में परिवर्तन शामिल हैं। शमन किया गया कोई शाफ्ट यदि केले के आकार का हो जाए, तो उसमें विकृति हुई है। किसी बेयरिंग रिंग का वृत्ताकार से अंडाकार हो जाना भी विकृति है, भले ही उसके औसत व्यास में बहुत कम परिवर्तन हुआ हो। विकृति का पता आयामी निरीक्षण, निर्देशांक-मापन, गेज या उपचार-पूर्व ज्यामिति से तुलना द्वारा लगाया जाता है।
अवशिष्ट तनाव वह तनाव है जो उस बाहरी भार, तापांतर या प्रसंस्करण-क्रिया के समाप्त हो जाने के बाद भी किसी पिंड के भीतर बना रहता है, जिसने उसे उत्पन्न किया था। यह स्व-संतुलित होता है: तनन और संपीडन वाले क्षेत्र एक साथ मौजूद रहते हैं, ताकि बिना किसी लगाए गए भार के भी अवयव समग्र बल और आघूर्ण-संतुलन की शर्त पूरी कर सके। किसी सतह पर संपीडन हो सकता है, जबकि सतह के नीचे का भाग तनन में हो; या इसका उलटा भी हो सकता है। अवयव सीधा दिखाई दे सकता है, जबकि ये तनाव पर्याप्त मात्रा में मौजूद रहें।
| तनाव स्रोत | प्राथमिक कारण | सामान्य परिणाम |
|---|---|---|
| तापीय | असमान प्रसार या संकुचन | सतह और केंद्र का तनाव, वक्रण या टेढ़ापन |
| रूपांतरण | विभिन्न प्रावस्था परिवर्तन और रूपांतरण-विकृतियाँ | प्रसार, संकुचन, अंडाकारिता या तनाव-पलटाव |
| कठोरीकरण | स्थानीय प्रवाह और बदलती हुई दृढ़ता | स्थायी विकृति, पुनर्वितरण और दरार का जोखिम |
ASM International के अध्याय “Residual Stresses and Distortion in Quenched and Tempered Steels” में शमन किए गए और टेम्पर किए गए इस्पात में तापीय, रूपांतरणीय और कठोरीकरण-संबंधी अवशिष्ट तनावों को अलग-अलग बताया गया है। तापीय अवशिष्ट तनाव तब विकसित होता है जब शीतलन के दौरान विभिन्न क्षेत्र अलग-अलग मात्रा में सिकुड़ते हैं। रूपांतरणीय अवशिष्ट तनाव तब उत्पन्न होता है जब ऑस्टेनाइट अलग-अलग समय और स्थानों पर मार्टेंसाइट, बैनाइट या पर्लाइट जैसे उत्पादों में परिवर्तित होता है। कठोरीकरण-संबंधी अवशिष्ट तनाव इन प्रभावों और इस्पात की बदलती सामर्थ्य तथा प्लास्टिकता के बीच पारस्परिक क्रिया को दर्शाता है। वास्तविक पुर्जे में ये श्रेणियाँ एक-दूसरे से जुड़ी रहती हैं, लेकिन यह भेद आयामी समस्या के स्रोत की पहचान करने में सहायक होता है (ASM International)।
कोई घटक आयामी सहनशीलताओं को पूरा कर सकता है, फिर भी उसमें गंभीर आंतरिक तनाव क्षेत्र बना रह सकता है, जो बाद में भाग को खिसका सकता है या क्षतिग्रस्त कर सकता है। Strong evidence
विकृति और अवशिष्ट तनाव अक्सर साथ-साथ होते हैं, लेकिन वे एक-दूसरे के पर्याय नहीं हैं। पर्याप्त प्लास्टिक शिथिलीकरण के बाद किसी अवयव में स्पष्ट वक्रण हो सकता है, जबकि उसमें बंद तनाव अपेक्षाकृत सीमित हो। इसके विपरीत, कोई अवयव आयामी सहनशीलताओं के भीतर रह सकता है, फिर भी उसमें अत्यधिक तीव्र आंतरिक तनाव-क्षेत्र मौजूद हो सकता है। बाद वाली स्थिति खतरनाक है, क्योंकि बाद की मशीनिंग, ग्राइंडिंग, वेल्डिंग, सेवा-भार या तापीय चक्रण तनाव को मुक्त या पुनर्वितरित कर सकते हैं। National Institute of Standards and Technology के सामग्री-डेटा अभिलेखागार में सुरक्षित Metallurgy of Heat Treatment में बताया गया है कि अप्रशमित शमन-तनाव मशीनिंग के दौरान वक्रण उत्पन्न कर सकते हैं: पदार्थ हटाने से वह संतुलन बदल जाता है, जिसने पहले पुर्जे को उसके मापे गए आकार में बनाए रखा था (NIST materials-data archive)।
इसी कारण शमन के तुरंत बाद किया गया अंतिम निरीक्षण आयामी स्थिरता का पूर्ण वर्णन नहीं करता। कोई गियर रनआउट-जाँच में सफल हो सकता है, लेकिन फिर फिनिश ग्राइंडिंग के दौरान अपना आकार बदल सकता है। कोई प्लेट तब तक समतल रह सकती है, जब तक उसके एक मुख की मिलिंग न की जाए। किसी कठोर किए गए शाफ्ट में सहारा दिए जाने पर बहुत कम परिवर्तन दिखाई दे सकता है, लेकिन क्लैंप से मुक्त किए जाने के बाद वह मुड़ सकता है। किसी एक चरण पर आयामी शुद्धता यह प्रमाणित नहीं करती कि तनाव की अवस्था हानिरहित है।
कोई पुर्जा आयाम की दृष्टि से सही, फिर भी अत्यधिक तनावग्रस्त क्यों हो सकता है
किसी पुर्जे में उपचार के दौरान उत्पन्न विकृतियाँ उसके आकार, अवरोधों और पदार्थ की प्रतिक्रिया के अनुरूप हों, तो वह आंतरिक तनाव अधिक होने पर भी आयामी रूप से सही बना रह सकता है। एक लंबे, समान बार पर विचार करें, जिसे लगभग सममित रूप से गर्म और ठंडा किया जाता है। उसकी सतह और कोर में विपरीत तनाव विकसित हो सकते हैं, फिर भी शुद्ध बंकन-आघूर्ण लगभग शून्य रह सकता है। बार सीधा बना रहता है, जबकि उसके अनुप्रस्थ काट में तनन और संपीडन तनाव संतुलित रहते हैं।
रिंग या डिस्क में भी ऐसा ही परिणाम तब मिल सकता है, जब तनाव-क्षेत्र अक्षसममित हो। अवयव इतना समान रूप से फैल या सिकुड़ सकता है कि वह गोल बना रहे, यद्यपि रेडियल और परिधीय तनाव पदार्थ में बंद हों। आयामी मापन बाहरी परिणाम को दर्ज करता है; वह आंतरिक तनाव-वितरण को सीधे प्रकट नहीं करता।
इसका उलटा भी संभव है। यदि एक ओर तेजी से शीतलन हो, या यदि कोई पतला फ्लैंज मोटे हब से पहले रूपांतरित हो जाए, तो असंगत विकृति बंकन या मरोड़ उत्पन्न करती है। तनाव का कुछ भाग प्लास्टिक विरूपण द्वारा मुक्त हो जाता है, जिससे स्थायी आकार-परिवर्तन रह जाता है। इसलिए अंतिम पुर्जे में स्पष्ट विकृति दिखाई दे सकती है, भले ही मूल तनाव का अधिकांश भाग समाप्त हो चुका हो।
ASM की Basic Principles and Design Guidelines for Heat Treating of Steel में विकृति और अवांछनीय अवशिष्ट तनाव को न्यूनतम करना ऊष्मा-उपचार के प्रमुख अभिकल्प मानदंडों के रूप में पहचाना गया है। इस शब्दावली का महत्व है: केवल आयामी परिवर्तन को कम करना पर्याप्त नहीं है। अत्यधिक दृढ़ फिक्स्चरिंग के माध्यम से किसी पुर्जे को सीधा बनाए रखने वाली प्रक्रिया में उच्च तनाव रह सकता है, जो बाद में दरार, ग्राइंडिंग से होने वाली क्षति या सेवा-अस्थिरता के रूप में प्रकट हो सकता है। U.S. Department of Energy ने भी इस्पात की ढलाइयों में तापीय और अवशिष्ट तनावों को विकृति, दरार, पुनःकार्य, वेल्ड-मरम्मत, आयामी त्रुटि और कम सेवा-प्रदर्शन से जोड़ा है (DOE report)।
पदार्थ का पूर्ववर्ती इतिहास भी प्रारंभिक अवस्था को बदल देता है। पहले की फोर्जिंग, ढलाई, वेल्डिंग, कोल्ड वर्किंग, मशीनिंग, कार्ब्यूराइज़िंग, नाइट्राइडिंग या तनाव-मुक्ति से दानेदार संरचना, कठोरता, अवशिष्ट तनाव और रूपांतरण-व्यवहार बदल सकते हैं। University of Iowa के इस्पात-ढलाई संबंधी कार्य में इस बात पर जोर दिया गया है कि अंतिम आयामों और अवशिष्ट तनावों का पूर्वानुमान लगाते समय ढलाई के इतिहास को शामिल किया जाना चाहिए। इसलिए किसी ऐसी मान ली गई तनाव-मुक्त, समान सूक्ष्मसंरचना से शुरू होने वाला ऊष्मा-उपचार सिमुलेशन, जो वास्तविकता में मौजूद न हो, गलत समस्या का सटीक उत्तर दे सकता है।
प्रत्यास्थ विकृति, प्लास्टिक विकृति और स्थायी आकार-परिवर्तन
लोचदार विकृति लगाए गए तनाव को हटाने पर वापस प्राप्त हो जाने वाला विरूपण, बशर्ते सामग्री में स्थायी प्रवाह न हुआ हो।
प्रत्यास्थ विकृति पुनर्प्राप्य विरूपण है। तनाव हटाने पर पदार्थ अपने पिछले आकार की ओर लौटता है। शमन के दौरान तापांतर और रूपांतरण-विकृतियाँ पहले प्रत्यास्थ तनाव उत्पन्न करती हैं, लेकिन केवल तब तक, जब तक स्थानीय तनाव तापमान-निर्भर पराभव सामर्थ्य से कम रहता है।
प्लास्टिक विकृति वह स्थायी विरूपण है जो स्थानीय तनाव के उस बदलती हुई पराभव सामर्थ्य से अधिक हो जाने पर उत्पन्न होता है। गर्म इस्पात आसानी से पराभूत होता है; ठंडे, रूपांतरित होते क्षेत्र विकृति का प्रतिरोध करने के लिए पर्याप्त मजबूत हो सकते हैं, जबकि उनके पड़ोसी क्षेत्र सिकुड़ते या रूपांतरित होते रहते हैं। चूँकि उपचार के दौरान पराभव सामर्थ्य, तापीय प्रसार गुणांक और प्रावस्था-संरचना बदलती रहती है, इसलिए प्रत्यास्थ और प्लास्टिक व्यवहार के बीच की सीमा पूरे पुर्जे में निरंतर स्थानांतरित होती रहती है।[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
स्थायी विकृति तब उत्पन्न होती है जब प्लास्टिक विकृतियाँ स्थानिक रूप से असंगत होती हैं। यदि प्रत्येक क्षेत्र समान रूप से सिकुड़ता, तो पुर्जा केवल छोटा हो जाता। यदि एक क्षेत्र दूसरे की तुलना में अधिक सिकुड़ता है और इस अंतर को प्रत्यास्थ रूप से समायोजित नहीं किया जा सकता, तो पुर्जा मुड़ता, मरोड़ खाता या अपनी प्रोफ़ाइल बदलता है। प्रावस्था-रूपांतरण विकृति का एक और स्रोत जोड़ते हैं: उदाहरण के लिए, मार्टेंसाइट का निर्माण आयतन-वृद्धि से संबंधित होता है, जबकि अन्य रूपांतरणों का समय और परिमाण अलग होता है। 2005 में International Journal of Materials and Product Technology में प्रकाशित चर्चा ने असमान तापीय प्रवणताओं को शमन-विकृति का प्रमुख स्रोत बताया और अवशिष्ट तनाव को सूक्ष्म-पैमाने के प्लास्टिक विरूपण, शमन-माध्यम की परिस्थितियों, सतह और केस-कठोरीकरण तथा अंतिम ग्राइंडिंग से जोड़ा (भाग I; भाग II)।
Worcester Polytechnic Institute की रिपोर्ट इसी बिंदु को ऊष्मा-अंतरण, प्रावस्था-रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक परिवर्तन से जुड़ी एक युग्मित समस्या के रूप में प्रस्तुत करती है (WPI report)। इस लेख के शेष भाग के लिए यही उपयोगी प्रारंभिक दृष्टिकोण है: ऊष्मा-उपचार इस्पात पर केवल तापमान का एक क्रम लागू नहीं करता। यह तापीय और धातुकर्मीय विकृतियों का एक गतिशील, परस्पर क्रिया करने वाला क्षेत्र बनाता है, और अंतिम आयाम उस इतिहास के दिखाई देने वाले अवशेष होते हैं।
2. ताप-उपचारित इस्पात में अवशिष्ट तनाव के तीन प्रमुख स्रोत
अवशिष्ट तनाव वह तनाव है जो बाहरी भारों और तापमान-प्रवणताओं को हटा दिए जाने के बाद भी बना रहता है। विकृति आयाम में होने वाला परिवर्तन है: झुकाव, अंडाकारता, वृद्धि, संकुचन, मरोड़ या समतलता में परिवर्तन। दोनों परिणाम परस्पर जुड़े हुए हैं, लेकिन समान नहीं हैं। कोई घटक उच्च अवशिष्ट तनाव बनाए रखते हुए भी आयामी रूप से सटीक दिखाई दे सकता है, या मशीनिंग के बाद विकृत हो सकता है, क्योंकि पदार्थ हटाने से पहले संतुलित तनाव-क्षेत्र मुक्त हो जाता है।
एएसएम इंटरनेशनल ताप-उपचार से उत्पन्न अवशिष्ट तनाव को तीन प्रमुख स्रोतों में विभाजित करता है: तापीय तनाव, रूपांतरण तनाव और कठोरीकरण-जनित अवशिष्ट तनाव। यह वर्गीकरण उपयोगी है, क्योंकि वास्तविक इस्पात घटक में ये तंत्र एक ही समय पर कार्य करने के बावजूद अलग-अलग होते हैं। इसलिए “शमन तनाव” जैसी अभिव्यक्ति घटनाओं के वास्तविक क्रम को छिपा देती है। ऊष्मा अंतरण, प्रावस्था रूपांतरण, अनुप्रस्थ काट की मोटाई, ज्यामिति, मिश्रधातु की कठोरीकरण-क्षमता, शमन-माध्यम का चयन और पदार्थ का पूर्व इतिहास—ये सभी यह निर्धारित करते हैं कि किसी विशेष स्थान पर कौन-सा तंत्र प्रभावी होगा।

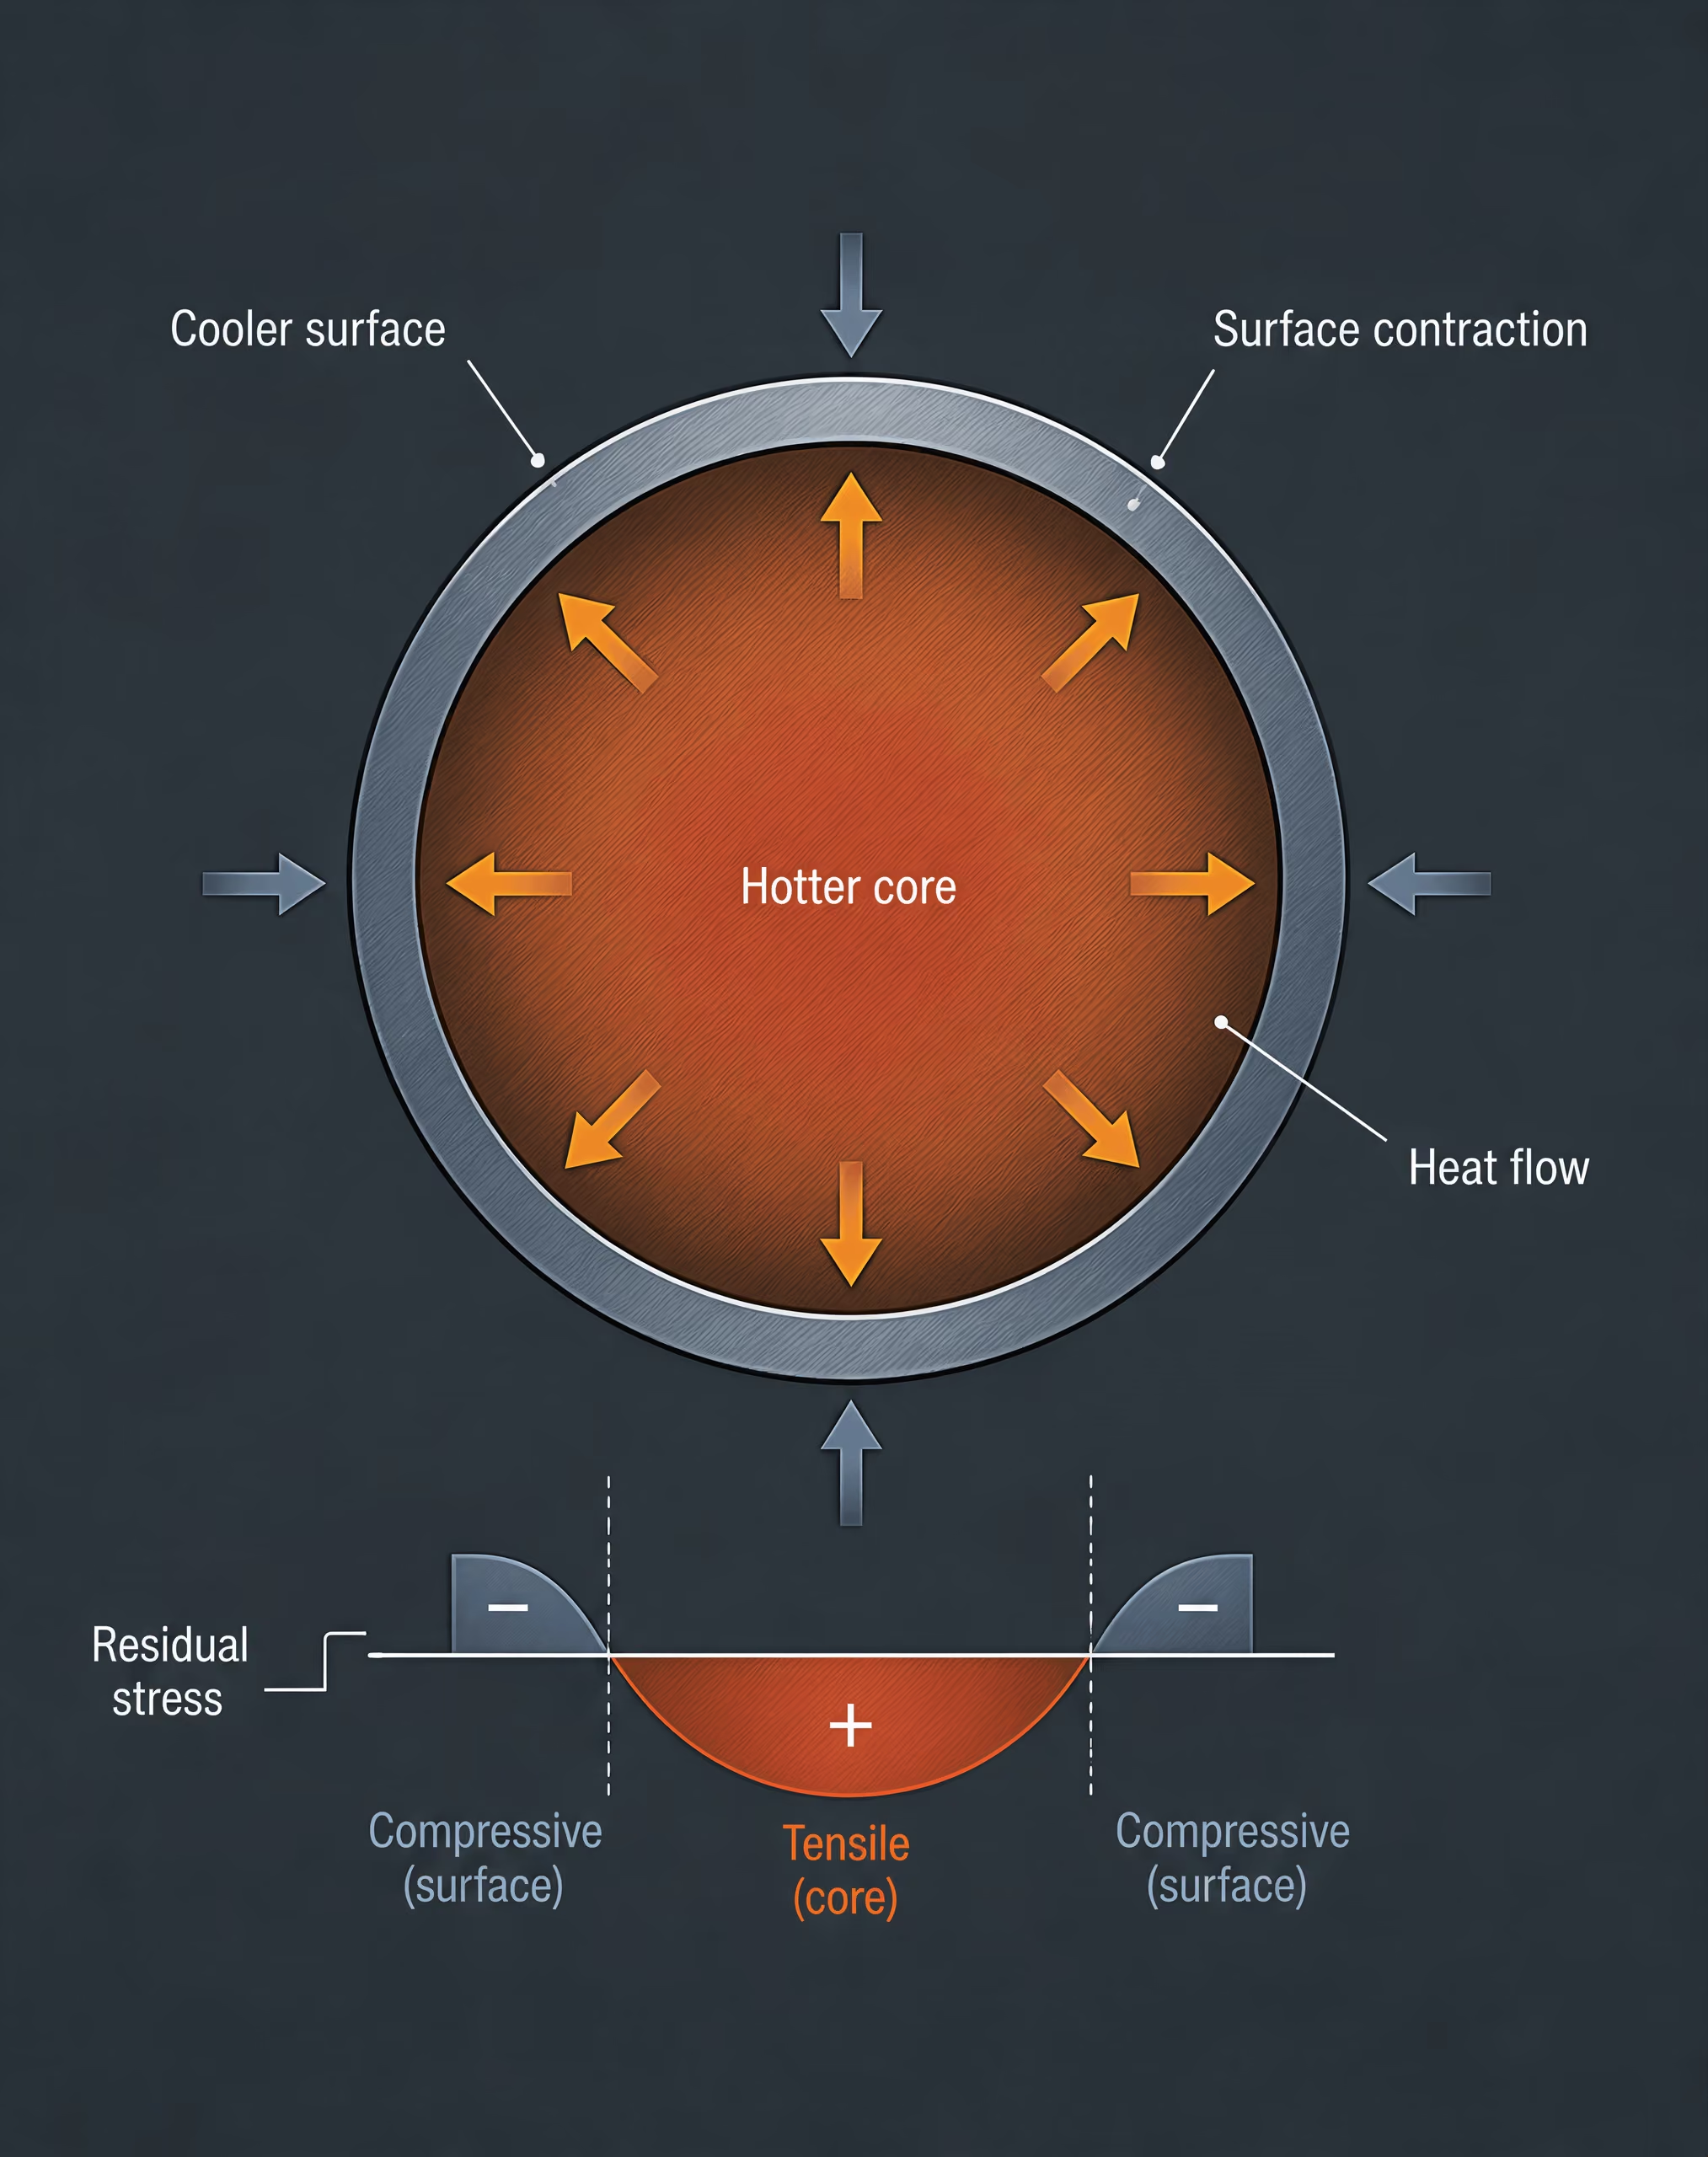
तापीय अवशिष्ट तनाव
तापीय अवशिष्ट तनाव असमान तापन या शीतलन से आरंभ होता है। गर्म करने पर इस्पात फैलता है और ठंडा करने पर सिकुड़ता है, लेकिन कोई घटक हर स्थान पर समान दर से तापमान नहीं बदलता। सतह पहले प्रतिक्रिया करती है; क्रोड पीछे रहता है। पतला किनारा, भारी हब, तीखा कोना और ड्रिल किया हुआ छिद्र—इन सभी में अलग-अलग तापमान-इतिहास विकसित होते हैं।
शीतलन के दौरान गर्म आंतरिक भाग फैला हुआ रहने की प्रवृत्ति रखता है, जबकि ठंडी सतह सिकुड़ती है। गर्म क्रोड सतह को रोकता है, इसलिए सतह संपीडन में जा सकती है, जबकि क्रोड में तनन तनाव विकसित होता है। यदि क्रोड पहले ही ठंडा हो चुका हो और उसके बाद सतह ठंडी होकर सिकुड़े, तो तनाव का प्रतिरूप उलट सकता है। अंतिम तनाव-चिह्न केवल “शमन” शब्द से निर्धारित नहीं होता। यह समय-क्रम, स्थानीय ज्यामिति, तापीय चालकता, शमन की तीव्रता और संक्रमणकाल के दौरान उपज घटित हुई या नहीं—इन सभी पर निर्भर करता है।
तापन से इसका विपरीत क्रम उत्पन्न हो सकता है। तेजी से गर्म की गई सतह ठंडे आंतरिक भाग के विरुद्ध फैलने का प्रयास करती है और संपीडन में उपज सकती है। बाद में ठंडा होने पर यह प्लास्टिक रूप से परिवर्तित सतह तनन अवशिष्ट तनाव छोड़ सकती है। शमन आरंभ होने से पहले भट्ठी की एकरूपता, लोड की व्यवस्था, घटक का अभिविन्यास और फिक्स्चर के साथ संपर्क—ये सभी तापमान-क्षेत्र को प्रभावित करते हैं।
एएसएम की इस्पात के ताप-उपचार के मूलभूत सिद्धांत और डिजाइन दिशानिर्देश विकृति तथा अवांछनीय अवशिष्ट तनावों को न्यूनतम करना ताप-उपचार डिजाइन के प्राथमिक मानदंडों के रूप में पहचानती है। इसका व्यावहारिक अर्थ स्पष्ट है: तापीय प्रवणताएँ केवल तापमान-नियंत्रण का विषय नहीं हैं। वे असंगत विकृतियाँ उत्पन्न करती हैं, और जब स्थानीय तनाव तापमान-निर्भर उपज-शक्ति से अधिक हो जाता है, तो ये विकृतियाँ स्थायी बन सकती हैं।
इंटरनेशनल जर्नल ऑफ मैटीरियल्स एंड प्रोडक्ट टेक्नोलॉजी में शमन के दौरान असमान तापीय प्रवणताओं को शमन-विकृति के प्रमुख स्रोत के रूप में पहचाना गया है। लंबा और पतला शाफ्ट इसलिए मुड़ सकता है क्योंकि उसका एक पक्ष दूसरे की तुलना में तेजी से ठंडा होता है। किसी रिंग का आकार अंडाकार हो सकता है, क्योंकि उसकी बाहरी और आंतरिक सतहें अलग-अलग दरों से ऊष्मा का आदान-प्रदान करती हैं। किसी प्लेट की दोनों सतहों में असमान शीतलन होने पर वह कटोरे जैसी आकृति ले सकती है। कुछ मिलीमीटर की दूरी में ही अवशिष्ट तनाव तनन से संपीडन तक बदल सकता है, इसलिए एकल औसत मान से दरार पड़ने के जोखिम या बाद में मशीनिंग के दौरान होने वाली गति के बारे में बहुत कम जानकारी मिलती है।
रूपांतरण-जनित अवशिष्ट तनाव
रूपांतरण-जनित अवशिष्ट तनाव तब उत्पन्न होता है जब इस्पात की क्रिस्टलीय संरचना बदलती है और उसके परिणामस्वरूप आयतन तथा यांत्रिक प्रतिक्रिया भी बदलती है। ऑस्टेनाइट से ठंडा होने पर विभिन्न क्षेत्र अलग-अलग तापमानों पर फेराइट, पर्लाइट, बैनाइट या मार्टेंसाइट में रूपांतरित हो सकते हैं। मार्टेंसिटिक रूपांतरण महत्वपूर्ण रूपांतरण-विकृति उत्पन्न करता है, जबकि आयामी परिवर्तन की मात्रा और दिशा कार्बन की मात्रा, मिश्रधातु तत्वों, अवशिष्ट ऑस्टेनाइट और प्रत्येक घटक के अंश पर भी निर्भर करती है।
शमन किए गए घटक की सतह प्रायः क्रोड से पहले ठंडी होकर रूपांतरित होती है। यदि आंतरिक भाग अभी ऑस्टेनिटिक हो और सतह पर मार्टेंसाइट बन जाए, तो सतह फैलती है, जबकि क्रोड अभी गर्म और अपेक्षाकृत आसानी से विकृत होने योग्य रहता है। बाद में क्रोड रूपांतरित होकर फैलता है, लेकिन पहले से कठोर हो चुकी सतह उस गति का प्रतिरोध करती है। परिणामस्वरूप, शमन के दौरान तनाव की अवस्था बदल सकती है। रूपांतरण के समय और प्रतिबंध पर निर्भर करते हुए, जो सतह प्रारंभ में तनन में थी, वह अंततः संपीडन में आ सकती है, या इसका उलटा हो सकता है।
इसीलिए रूपांतरण तनाव को एक समान “मार्टेंसाइट-विस्तार” सुधार के रूप में नहीं देखा जा सकता। रूपांतरण-विकृति स्थानीय होती है, और आसपास का पदार्थ अलग तापमान, प्रावस्था-अंश तथा उपज-शक्ति पर हो सकता है। नरम क्रोड के ऊपर कठोर परत का व्यवहार पूर्णतः कठोर किए गए अनुप्रस्थ काट से अलग होता है। कार्ब्यूराइज्ड, नाइट्राइडित और प्रेरण-कठोरित घटकों में भी सूक्ष्मसंरचना तथा विकृति की तीव्र प्रवणताएँ विकसित होती हैं। अवशिष्ट ऑस्टेनाइट बाद में टेम्परिंग, उपयोग, घिसाई या भंडारण के दौरान रूपांतरित हो सकता है, जिससे अतिरिक्त आयामी परिवर्तन और तनाव-शिथिलन उत्पन्न होता है।
रूपांतरण, रूपांतरण-प्लास्टिसिटी के माध्यम से भी तनाव को प्रभावित करता है। लगाए गए या आंतरिक रूप से उत्पन्न तनाव के अधीन रूपांतरित हो रहा क्षेत्र सामान्य उपज-शक्ति से कम तनाव पर भी प्लास्टिक रूप से विकृत हो सकता है। इस रूपांतरण से आरोपित विकृति का कुछ भाग समायोजित हो जाता है, लेकिन आवश्यक नहीं कि मूल आकार सुरक्षित रहे। स्थानीय रूपांतरण-प्लास्टिसिटी झुकाव, अंडाकारता और सीधाई में परिवर्तन में योगदान दे सकती है।
जर्नल ऑफ मैटीरियल्स इंजीनियरिंग एंड परफॉर्मेंस में प्रकाशित 2022 की समीक्षा, “इस्पात के शमन-कठोरीकरण के दौरान अवशिष्ट तनाव और विकृति: एक समीक्षा”, अवशिष्ट तनाव तथा विकृति को ऊष्मा अंतरण, प्रावस्था रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन-माध्यम के चयन और शमन की तीव्रता के परस्पर प्रभावों का परिणाम बताती है। यही परस्पर प्रभाव केंद्रीय महत्व रखता है। अधिक तीव्र शमन-माध्यम एक ही समय में तापीय प्रवणता बढ़ा सकता है, रूपांतरण-क्रम बदल सकता है और अधिक कठोर सतह उत्पन्न कर सकता है; बाद में इन प्रभावों को अलग-अलग करना कठिन होता है।
कठोरीकरण और प्लास्टिक-विरूपण से उत्पन्न तनाव
तीसरा स्रोत वह तनाव है जो तब उत्पन्न होता है जब स्थानीय उपज, कार्य-कठोरीकरण या प्रतिबंध संगत विकृति को रोकता है। ताप-उपचार के दौरान इस्पात की शक्ति हर स्थान पर समान नहीं होती। तापमान और सूक्ष्मसंरचना के साथ उपज-शक्ति में तीव्र परिवर्तन होता है। शमन-तापमान पर ऑस्टेनाइट आसानी से विकृत हो सकता है, जबकि नवगठित मार्टेंसाइट कहीं अधिक मजबूत और कम तन्य होता है। इसलिए किसी अनुप्रस्थ काट का एक क्षेत्र उपज सकता है, जबकि दूसरा क्षेत्र प्रत्यास्थ बना रह सकता है।
मान लीजिए कि शीतलन के दौरान सतह की एक परत सिकुड़ती है, लेकिन गर्म क्रोड उसे रोकता है। यदि सतह अपने तत्कालीन उपज-शक्ति से अधिक तनाव में चली जाती है, तो उसमें स्थायी प्लास्टिक विकृति उत्पन्न होती है। बाद में जब तापमान-क्षेत्र अधिक एकरूप हो जाता है, तो प्रत्यास्थ पुनर्प्राप्ति उस प्लास्टिक विकृति को हटा नहीं सकती। बचा हुआ प्रत्यास्थ असामंजस्य ही अवशिष्ट तनाव है। यदि किसी घटक का एक पक्ष दूसरे की तुलना में अधिक उपजता है, तो यह असामंजस्य तनाव के साथ-साथ विकृति के रूप में भी दिखाई देता है।
कठोरीकरण स्थानीय अंतरों को स्थिर करके इस प्रभाव को बढ़ाता है। मार्टेंसिटिक परत कम-कठोर क्रोड के संकुचन का प्रतिरोध कर सकती है; नरम क्रोड कुछ विकृति को समायोजित कर सकता है, लेकिन निरंतर शीतलन और रूपांतरण से तनाव-वितरण फिर उलट सकता है। शमन की एकरूपता, हलचल, शमन-माध्यम का तापमान और घटक की स्थिति यह निर्धारित करते हैं कि नाममात्र रूप से समान अनुप्रस्थ काट एक ही प्रकार से कठोर होंगे या नहीं। अंतिम घिसाई स्थानीय तापन और यांत्रिक विरूपण के माध्यम से सतह के निकट तनाव की एक अतिरिक्त परत भी जोड़ सकती है।
इंटरनेशनल जर्नल ऑफ मैटीरियल्स एंड प्रोडक्ट टेक्नोलॉजी बुझाए गए इस्पात में अवशिष्ट तनावों का कारण सूक्ष्म-पैमाने का प्लास्टिक-विरूपण बताता है और शमन-माध्यम की दशाओं, सतह तथा परत-कठोरीकरण और अंतिम घिसाई के प्रभावों पर चर्चा करता है। यह तंत्र स्पष्ट करता है कि सतह पर किए गए तनाव-मापन को क्रोड का प्रतिनिधि क्यों नहीं माना जा सकता। यह भी स्पष्ट होता है कि टेम्परिंग, तापीय उपचार या नियंत्रित यांत्रिक विधियों द्वारा तनाव-शमन का चयन पदार्थ की अवस्था और आवश्यक आयामों को ध्यान में रखकर क्यों किया जाना चाहिए।
ये तीनों स्रोत निरंतर एक-दूसरे से जुड़े रहते हैं। तापीय तनाव रूपांतरण-पथ को बदलता है; रूपांतरण-विकृति तापीय और यांत्रिक प्रतिबंध को बदलती है; स्थानीय उपज दोनों का पुनर्वितरण करती है। ढलाई का इतिहास, फोर्जिंग-विकृति, पृथक्करण, मशीनिंग और पूर्व सामान्यीकरण या एनीलिंग—ये सभी प्रारंभिक अवस्था को बदलते हैं। यूनिवर्सिटी ऑफ आयोवा और U.S. डिपार्टमेंट ऑफ एनर्जी की रिपोर्टें इन अवशिष्ट तनावों को विकृति, दरार, पुनःकार्य, वेल्ड मरम्मत, आयामी त्रुटियों और सेवा-प्रदर्शन में कमी से जोड़ती हैं। NIST के पदार्थ-आंकड़ा अभिलेखागार में आगे उल्लेख किया गया है कि तनाव-शमन न किए गए शमन-तनाव से मशीनिंग के दौरान वारपेज हो सकता है, जब पदार्थ हटाने से मूल संतुलन भंग हो जाता है।
इसलिए किसी भी वैध आकलन में यह पूछना आवश्यक है कि तनाव कहाँ तनन या संपीडन में है, उसका परिमाण अनुप्रस्थ काट में कैसे बदलता है, और एक विशेषता से दूसरी विशेषता तक उसमें क्या परिवर्तन होता है। सतह, परत-क्रोड सीमा, मध्य-मोटाई, बोर, फिलेट और अंतिम सतह पर उत्तर अलग-अलग हो सकता है। “शमन तनाव” किसी प्रक्रिया का नाम है, कोई तंत्र नहीं।
3. ऊष्मन: विकृति-जोखिम का प्रथम चरण
विकृति तब शुरू नहीं होती जब स्टील का कोई घटक शमन-माध्यम में प्रवेश करता है। यह उसी क्षण शुरू हो जाती है जब घटक के विभिन्न क्षेत्र अलग-अलग तापमान तक पहुँचते हैं और अलग-अलग मात्रा में फैलने का प्रयास करते हैं। इससे उत्पन्न प्रतिबल प्रत्यास्थ रह सकता है, या स्थानीय उपज-सामर्थ्य से अधिक होकर स्थायी विकृति उत्पन्न कर सकता है। दोनों ही स्थितियों में, ऊष्मन चक्र वह यांत्रिक अवस्था निर्धारित करता है जो बाद में रूपांतरण और शमन के साथ अंतःक्रिया करती है।
अवशिष्ट प्रतिबल और विकृति संबंधित हैं, लेकिन समान नहीं। अवशिष्ट प्रतिबल वह स्व-संतुलित प्रतिबल है जो बाहरी भारों और तापमान-अंतर के समाप्त हो जाने के बाद घटक के भीतर रह जाता है। विकृति आयाम या आकार में होने वाला परिवर्तन है। किसी घटक में स्पष्ट वक्रण के बिना भी पर्याप्त अवशिष्ट प्रतिबल बना रह सकता है, जबकि स्थानीय प्लास्टिक विकृति की थोड़ी मात्रा भी मापने योग्य मुड़ाव या गोलाई में कमी उत्पन्न कर सकती है। ASM International, शमन और टेम्पर किए गए स्टील में तापीय, रूपांतरणीय और कठोरण-अवशिष्ट प्रतिबलों को अलग-अलग योगदानकर्ताओं के रूप में पहचानता है तथा विकृति और अवांछनीय अवशिष्ट प्रतिबल को न्यूनतम करना ऊष्मा-उपचार अभिकल्प के प्रमुख मानदंडों में शामिल करता है।
भट्ठी में ऊष्मन के दौरान तापमान-प्रवणताएँ
भट्ठी का निर्धारित तापमान स्थिर हो सकता है, जबकि कार्यखंड तापीय समानता से काफी दूर रह सकता है। सतह पहले ऊष्मा अवशोषित करती है; कोर बाद में प्रतिक्रिया करता है, क्योंकि ऊष्मा को पूरे अनुप्रस्थ काट से होकर चालन द्वारा गुजरना पड़ता है। कोई पतला किनारा, दाँत, रिब या बॉस भट्ठी के तापमान के निकट पहुँच सकता है, जबकि मोटा हब या प्लेट का केंद्र अभी भी अपेक्षाकृत ठंडा रहता है। गर्म क्षेत्र फैलने का प्रयास करता है, लेकिन ठंडा आंतरिक भाग उसे रोकता है। इससे ऊष्मन अवधि के दौरान संपीडनात्मक और तननात्मक प्रतिबल का बदलता हुआ प्रतिरूप उत्पन्न होता है।
यह प्रतिरूप स्थिर नहीं रहता। ऊष्मन के आरंभ में, ठंडे कोर के कारण गर्म सतह सामान्यतः संपीडन में आ जाती है, जबकि कोर तनन में रहता है। जैसे-जैसे तापमान अग्रभाग भीतर की ओर बढ़ता है, प्रतिबल-वितरण बदलता है और यदि तापमान-अंतर पर्याप्त बड़ा हो तो स्थानीय उपज हो सकती है। बाद में जब घटक का तापमान समान हो जाता है, तब वे पूर्ववर्ती प्लास्टिक विकृतियाँ समाप्त नहीं होतीं। वे शमन के आरंभिक अवस्था का हिस्सा बन जाती हैं।
इसलिए ऊष्मन-दर का महत्त्व रहता है, भले ही अंतिम ऑस्टेनिटाइजिंग तापमान समान हो। तीव्र ताप-वृद्धि सतह और कोर के बीच तापमान-अंतर बढ़ा सकती है, जबकि चरणबद्ध ऊष्मन या प्रीहीट होल्ड इन्हें कम कर सकता है। इसका अर्थ यह नहीं कि धीमा ऊष्मन हर समस्या का सार्वभौमिक समाधान है: लंबे समय तक ऊष्मा के संपर्क में रहने से दाने का आकार, डीकार्बरीकरण, कार्बाइड-विघटन या ऑक्सीकरण प्रभावित हो सकते हैं, और पूरे चक्र के दौरान फिक्स्चर घटक को रोकते रह सकते हैं। उपयुक्त कार्यक्रम स्टील के ग्रेड, अनुप्रस्थ काट की मोटाई, भट्ठी के वातावरण और अनुमत आयामी परिवर्तन पर निर्भर करता है।
Journal of Materials Engineering and Performance में 2022 में प्रकाशित लेखकों की समीक्षा विकृति को ऊष्मा-संचरण, प्रावस्था-रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन-माध्यम के चयन और शमन-तीव्रता के बीच होने वाली अंतःक्रिया के रूप में वर्णित करती है। ऊष्मन इस शृंखला का पहला भाग है। भट्ठी से बाहर निकलते समय असमान तापमान-क्षेत्र शमन के लिए असमान तापीय और यांत्रिक आरंभिक अवस्था प्रदान करता है।
तापीय प्रसार पर प्रतिबंध और घटक की ज्यामिति
एक स्वतंत्र, समान बार बिना महत्त्वपूर्ण आंतरिक प्रतिबल उत्पन्न किए फैल सकता है। वास्तविक घटक प्रायः न तो स्वतंत्र होते हैं और न ही समान। कोई फिक्स्चर फ्लैंज को जकड़ सकता है, शाफ्ट को दो बिंदुओं पर सहारा दे सकता है, या रिंग को रेडियल दिशा में गति करने से रोक सकता है। संपर्क घर्षण एक क्षेत्र को अपनी जगह पर रोके रख सकता है, जबकि दूसरा क्षेत्र फैलता है। कोई निकटवर्ती विशेषता बाहरी फिक्स्चर की अनुपस्थिति में भी आंतरिक अवरोधक की तरह कार्य कर सकती है।
ज्यामिति इन प्रभावों को केंद्रित करती है। पतले वेब से जुड़ा मोटा बॉस धीरे गर्म होता है और अलग समय-सारणी के अनुसार फैलता है। कोई रिब प्लेट को एक दिशा में रोक सकता है, जिससे सरल रैखिक वृद्धि के बजाय वक्रण उत्पन्न होता है। छिद्र मुक्त सतहें बनाते हैं और स्थानीय कठोरता घटाते हैं; छिद्रों की एक पंक्ति के कारण घटक का एक भाग दूसरे भाग की तुलना में अलग ढंग से गर्म और फैल सकता है। की-वे, स्लॉट, दाँत, तीखे कोने और अनुप्रस्थ काट में अचानक होने वाले परिवर्तन स्थानीय तापीय प्रवणताएँ और प्रतिबल-सांद्रण उत्पन्न करते हैं। देखने में सममित घटक भी विकृत हो सकता है, यदि उसका द्रव्यमान असममित हो या उसके सहारा-बिंदु सममित ढंग से व्यवस्थित न हों।
लंबे, पतले घटक विपरीत सतहों के बीच प्रसार में होने वाले छोटे अंतर के प्रति विशेष रूप से संवेदनशील होते हैं। एक सतह का थोड़ा अधिक गर्म हो जाना किसी भी प्रावस्था-रूपांतरण के घटित होने से पहले ही वक्रता उत्पन्न कर सकता है। जब रिंग और डिस्क के किनारे तथा केंद्र अलग-अलग तापीय इतिहास का अनुसरण करते हैं, तो उनका व्यास बदल सकता है या उनकी समतलता समाप्त हो सकती है। बड़े कास्टिंग और भारी फोर्जिंग में ऐसे क्षेत्र भी हो सकते हैं जो इतनी धीमी प्रतिक्रिया दें कि ठंडे बने रहें, जबकि पतले उभरे हुए भाग पहले ही ऑस्टेनिटाइजिंग सीमा के निकट पहुँच जाएँ।
फिक्स्चर गति को कम करते हैं, लेकिन वे भार को घटक में स्थानांतरित भी करते हैं। कठोर क्लैंपिंग किसी एक दिखाई देने वाली विकृति को दबा सकती है, जबकि संचित प्रतिबल बढ़ा सकती है, जो अनलोडिंग या शमन के दौरान मुक्त हो जाता है। इसलिए फिक्स्चर को केवल आयाम बनाए रखने वाले उपकरण के रूप में नहीं, बल्कि तापीय और यांत्रिक तंत्र के एक भाग के रूप में देखा जाना चाहिए। 2022 की समीक्षा में ज्यामिति और अनुप्रस्थ काट की मोटाई पर दिया गया जोर फिक्स्चर-अभिकल्प पर भी उसी प्रकार लागू होता है जैसे स्वयं स्टील पर।
पूर्व-विद्यमान प्रतिबल, कास्टिंग का इतिहास और पूर्ववर्ती प्रसंस्करण
भट्ठी में प्रवेश करने वाले घटक का अपना पूर्ववर्ती इतिहास होता है। वेल्डिंग तापीय संकुचन-प्रतिबल छोड़ती है और मूल स्टील से भिन्न सूक्ष्मसंरचना तथा सामर्थ्य वाला ऊष्मा-प्रभावित क्षेत्र बना सकती है। फोर्जिंग दिशात्मक प्रवाह, असमान शीतलन और अत्यधिक तथा कम कार्यित क्षेत्रों के बीच संभावित अवशिष्ट प्रतिबल उत्पन्न करती है। कास्टिंग में असमान दाना-संरचना, पृथक्करण, रंध्रता, गर्म-फटाव से हुई क्षति तथा ठोसकरण और शीतलन से उत्पन्न अवशिष्ट प्रतिबल रह सकते हैं। शीत-कार्यन विस्थापन-घनत्व बढ़ाता है और ऊर्जा संचित करता है, जबकि मशीनिंग प्रतिबलयुक्त सतह-परत हटा सकती है और पूरे अनुप्रस्थ काट में बलों के संतुलन को बदल सकती है।
University of Iowa के स्टील कास्टिंग संबंधी तकनीकी कार्य में इस बात पर जोर दिया गया है कि अंतिम आयामों और अवशिष्ट प्रतिबलों का पूर्वानुमान लगाते समय कास्टिंग के इतिहास को शामिल किया जाना चाहिए। यह बात कास्टिंग से आगे भी लागू होती है: यदि ऊष्मा-उपचार मॉडल का आरंभ प्रतिबल-मुक्त, समांगी ब्लैंक से किया जाए, तो वह उस कारण को नहीं पहचान पाएगा जिसके चलते वास्तविक घटक मुड़ता है। U.S. Department of Energy भी स्टील कास्टिंग में तापीय और अवशिष्ट प्रतिबलों को विकृति, दरार, वेल्ड-मरम्मत, पुनःकार्य, आयामी त्रुटियों और सेवा-प्रदर्शन में कमी से जोड़ता है।
पूर्ववर्ती मशीनिंग पर विशेष ध्यान देना आवश्यक है। National Institute of Standards and Technology के सामग्री-डेटा अभिलेखागार में संरक्षित Metallurgy of Heat Treatment में बताया गया है कि अप्रशमित शमन-प्रतिबल मशीनिंग के दौरान वक्रण उत्पन्न कर सकते हैं, क्योंकि पदार्थ को हटाने से अवशिष्ट-प्रतिबल संतुलन बाधित हो जाता है। यही सिद्धांत ऊष्मन के दौरान भी लागू हो सकता है: संपीडन या तनन में मौजूद सतह आंतरिक भाग से अलग प्रतिक्रिया दे सकती है और भट्ठी चक्र उस असंतुलन को प्रकट कर सकता है।
प्रतिबल-उन्मोचन, सामान्यीकरण, नियंत्रित प्रीहीटिंग या मध्यवर्ती मशीनिंग-क्रम जोखिम को कम कर सकते हैं, लेकिन इनमें से कोई भी पदार्थ के इतिहास को स्वतः समाप्त नहीं करता। ऊष्मन रिकवरी या प्लास्टिक प्रवाह के माध्यम से पूर्ववर्ती प्रतिबल का कुछ भाग मुक्त कर सकता है, जबकि उसी समय नया तापीय प्रतिबल भी उत्पन्न कर सकता है। शमन शुरू होने तक घटक में पहले से ही असमान तापमान-क्षेत्र, परिवर्तित सूक्ष्मसंरचना और असमान प्रतिबल-अवस्था मौजूद हो सकती है। ये स्थितियाँ यह निर्धारित करने में सहायता करती हैं कि बाद का रूपांतरण हानिरहित आयामी परिवर्तन, स्पष्ट वक्रण या दरार उत्पन्न करेगा।
4. ऑस्टेनिटाइजेशन और शमन से पहले की धातुकर्मीय अवस्था
शमन की शुरुआत तेल, पॉलिमर, जल या गैस में डुबोने से नहीं होती। इसकी शुरुआत तापन के दौरान निर्मित धातुकर्मीय अवस्था से होती है। ऑस्टेनाइट के दाने का आकार, कार्बन का वितरण, घुले हुए मिश्रधातु तत्व, पूर्ववर्ती सूक्ष्मसंरचना, सतह का रसायन, तापमान की एकरूपता और अनुप्रस्थ काट का तापमान—ये सभी यह निर्धारित करते हैं कि रूपांतरण कब शुरू होगा और पुर्जा कितना विकृति-तनाव सहन कर सकेगा। इसलिए शमन से ठीक पहले की अवस्था ही रूपांतरण के क्रम तथा पुर्जे के ठंडा होते समय विकसित होने वाले प्रतिबलों को नियंत्रित करती है।
एएसएम इंटरनेशनल इस्पात के ऊष्मा-उपचार में अवशिष्ट प्रतिबल के तीन योगदानकर्ताओं की पहचान करता है: तापीय, रूपांतरणीय और कठोरीकरण-प्रतिबल (एएसएम हैंडबुक, “शमन और टेम्पर किए गए इस्पातों में अवशिष्ट प्रतिबल और विकृति”)। व्यवहार में ये श्रेणियाँ एक-दूसरे से जुड़ी होती हैं। तापीय प्रवणता अलग-अलग संकुचन उत्पन्न करती है; रूपांतरण-प्रवणता स्थानीय आयतन-परिवर्तन जोड़ती है; और इनके परिणामस्वरूप उत्पन्न असंगति प्लास्टिक विकृति को प्रेरित कर सकती है। कोई पुर्जा शमन से स्वीकार्य आयामों के साथ बाहर आ सकता है, फिर भी उसमें इतना अनुत्सर्जित प्रतिबल रह सकता है कि मशीनिंग के दौरान वह टेढ़ा हो जाए, क्योंकि पदार्थ हटाने से आंतरिक बलों का संतुलन बदल जाता है। राष्ट्रीय मानक एवं प्रौद्योगिकी संस्थान के सामग्री-डेटा अभिलेखागार में उपलब्ध ऊष्मा-उपचार का धातुकर्म में इसका वर्णन किया गया है।
ऑस्टेनाइट का निर्माण और समांगीकरण
| ऑस्टेनाइटीकरण अवस्था | संभावित धातुकर्मीय परिणाम | विकृति संबंधी प्रभाव |
|---|---|---|
| अपर्याप्त तापन या धारण | अविघटित कार्बाइड और स्थानीय कार्बन-भिन्नता | असमान रूपांतरण और विकृति |
| नियंत्रित तापन और धारण | अधिक समान ऑस्टेनाइट अवस्था | अधिक सुसंगत शीतलन प्रतिक्रिया |
| अत्यधिक तापमान या लंबे समय तक संपर्क | ऑस्टेनाइट कणों का मोटा होना | रूपांतरण-समय और यांत्रिक प्रतिक्रिया में परिवर्तन |
हाइपोयूटेक्टॉइड इस्पात के लिए, संबंधित ऊपरी क्रांतिक तापमान से ऊपर तापन करने पर फेराइट और पर्लाइट ऑस्टेनाइट में रूपांतरित होने लगते हैं। यूटेक्टॉइड और हाइपरयूटेक्टॉइड इस्पातों में प्रारंभिक घटक तथा आवश्यक तापमान अलग होते हैं, लेकिन व्यावहारिक समस्या वही रहती है: ऑस्टेनाइट का निर्माण नियंत्रित कार्बन-वितरण के साथ और अत्यधिक दाना-वृद्धि के बिना होना चाहिए। ऑस्टेनिटाइजेशन केवल भट्ठी के निर्धारित तापमान तक पहुँचने का मामला नहीं है। विशेषकर मोटी अनुप्रस्थ काट वाले पुर्जे या मोटाई में अचानक परिवर्तन वाले पुर्जे में सतह लक्ष्य तापमान तक पहुँच सकती है, जबकि केंद्र अभी भी अधिक ठंडा रह सकता है।
बाद के रूपांतरण के लिए आवश्यक ऑस्टेनिटिक संघटन स्थापित करने हेतु कार्बन को सीमेंटाइट और अन्य कार्बाइडों से घुलना चाहिए। यदि तापन अपर्याप्त हो या धारण-अवधि बहुत कम हो, तो अघुलित कार्बाइड और स्थानीय कार्बन-विविधता बनी रहती है। यदि तापन अत्यधिक हो या बहुत लंबे समय तक जारी रहे, तो ऑस्टेनाइट के दाने मोटे हो सकते हैं। दोनों स्थितियाँ रूपांतरण के समय और शमन के दौरान यांत्रिक प्रतिक्रिया को बदल देती हैं। मोटे ऑस्टेनाइट की स्थिति में रूपांतरण-उत्पाद सामान्यतः महीन ऑस्टेनाइट की तुलना में भिन्न परिस्थितियों में बनते हैं, जबकि स्थानीय संघटन में अंतर का अर्थ है कि पड़ोसी क्षेत्र एक साथ रूपांतरण शुरू या समाप्त नहीं कर सकते।
समांगीकरण केवल रसायन से संबंधित नहीं है; इसमें तापमान भी शामिल है। एक ही भट्ठी-भार में फ्लैंज, दाँत की जड़, छिद्र और पतली किनारी का तापीय इतिहास अलग-अलग हो सकता है। शमन के दौरान पतला क्षेत्र सामान्यतः अधिक तेजी से ऊष्मा खोता है, जबकि भारी अनुप्रस्थ काट का आंतरिक भाग गर्म बना रहता है और बाद में भी संकुचित होता रहता है। इस्पातों के शमन-कठोरीकरण के दौरान अवशिष्ट प्रतिबल और विकृति के लेखकों द्वारा जर्नल ऑफ मैटेरियल्स इंजीनियरिंग एंड परफॉर्मेंस में प्रकाशित 2022 की समीक्षा इस बात पर बल देती है कि ऊष्मा अंतरण, प्रावस्था-रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन-माध्यम का चयन और शमन की तीव्रता परस्पर क्रिया करते हैं। शमन को एकल शीतलन-दर मानने से उन प्रवणताओं का महत्व छिप जाता है जो विकृति उत्पन्न करती हैं।
ऑस्टेनाइट में पुर्जे का पूर्ववर्ती पदार्थ-इतिहास भी विद्यमान रहता है। ढलाई के दौरान हुआ पृथक्करण, फोर्जिंग-प्रवाह, वेल्डिंग के तापीय चक्र, बैंडित संरचनाएँ तथा पहले किए गए सामान्यीकरण या कठोरीकरण उपचार ऐसे क्षेत्र उत्पन्न कर सकते हैं जिनमें दाने का आकार या कार्बाइड-वितरण अलग-अलग हो। आयोवा विश्वविद्यालय और अमेरिकी ऊर्जा विभाग की इस्पात-ढलाई संबंधी रिपोर्टें दर्शाती हैं कि आयामी पूर्वानुमान में उत्पादन-इतिहास को शामिल करना क्यों आवश्यक है: तापन और शीतलन से उत्पन्न तापीय तथा अवशिष्ट प्रतिबल विकृति, दरार, पुनःकार्य, वेल्ड-मरम्मत और कम सेवा-प्रदर्शन में योगदान कर सकते हैं।
मिश्रधातु रसायन और कठोरणीयता
कठोरीकरण-क्षमता किसी दिए गए शीतलन-परिस्थिति में इस्पात के किसी अनुप्रस्थ काट में निर्दिष्ट गहराई तक मार्टेंसाइट बनाने की क्षमता।
कार्बन मार्टेंसाइट की प्राप्त की जा सकने वाली कठोरता तथा रूपांतरण के तापमान और गतिकी—दोनों को प्रभावित करता है। मैंगनीज, क्रोमियम, मोलिब्डेनम और निकेल जैसे मिश्रधातु तत्व सामान्यतः रूपांतरण-व्यवहार को स्थानांतरित करते हैं और कठोरणीयता बढ़ा सकते हैं। इसका अर्थ है कि कम कठोरणीयता वाले इस्पात की तुलना में अधिक बड़े अनुप्रस्थ काट वाले पुर्जे में, समान निर्दिष्ट शीतलन-स्थिति पर, मार्टेंसाइट बन सकता है। कठोरणीयता और कठोरता एक ही बात नहीं हैं। किसी इस्पात-ग्रेड में कठोरणीयता अधिक हो सकती है, फिर भी किसी निश्चित कठोरता तक पहुँचने के लिए विशिष्ट कार्बन-स्तर और शमन-स्थिति आवश्यक हो सकती है।
यह अंतर प्रतिबल के लिए महत्वपूर्ण है। पूरे अनुप्रस्थ काट को कठोर करने वाले उपचार में सतह पहले ठंडी होती है और मार्टेंसाइट में रूपांतरित हो सकती है, जबकि केंद्र ऑस्टेनिटिक बना रहता है। इसके बाद मार्टेंसाइटीय रूपांतरण के दौरान सतह फैलने की प्रवृत्ति रखती है, जबकि केंद्र अभी भी तापीय रूप से सिकुड़ रहा हो सकता है। केंद्र का बाद का रूपांतरण पहले से मौजूद प्रतिबल-अवस्था को उलट सकता है या उसे और बढ़ा सकता है। अंतिम अवशिष्ट प्रतिबल केवल कठोरता पर नहीं, बल्कि क्रम, अवरोध, प्लास्टिक प्रवाह और रूपांतरण-विकृतियों पर निर्भर करता है।
मिश्रधातु रसायन रूपांतरण-आरंभ तापमान, रूपांतरण-दर, कार्बाइड की स्थिरता और विसरण-नियंत्रित उत्पादों को दबाने के लिए आवश्यक शीतलन-दर को प्रभावित करके इस क्रम को बदलता है। इसलिए यह अनुप्रस्थ काट के भीतर पर्लाइट, bainite, मार्टेंसाइट या अवशिष्ट ऑस्टेनाइट के बनने का स्थान बदल सकता है। फिर भी ज्यामिति महत्वपूर्ण रहती है। समान ग्रेड और नाममात्र रूप से समान ऊष्मा-उपचार से पतले वलय, कंधे वाले शाफ्ट और भारी ढलाई में अलग-अलग प्रतिबल-पैटर्न उत्पन्न हो सकते हैं, क्योंकि उनकी ऊष्मा-निकासी और यांत्रिक अवरोध अलग होते हैं।
विकृति घटाने के लिए अधिक तीव्र शमन हर स्थिति में सर्वोत्तम उपाय नहीं होता। Limited evidence
एएसएम की इस्पात के ऊष्मा-उपचार के मूल सिद्धांत और डिजाइन दिशानिर्देश विकृति तथा अवांछनीय अवशिष्ट प्रतिबल को न्यूनतम करना ऊष्मा-उपचार-डिजाइन के प्राथमिक मानदंडों के रूप में पहचानती है। यह डिजाइन-निर्णय इस्पात की कठोरणीयता और पुर्जे की अनुप्रस्थ काट की मोटाई को साथ में ध्यान में रखकर लिया जाना चाहिए। शमन की तीव्रता बढ़ाने से अधिक गहराई तक कठोरीकरण हो सकता है, लेकिन इससे तापीय प्रवणताएँ और प्लास्टिक विकृति भी बढ़ सकती हैं। धीमा या अधिक एकरूप शमन विकृति को कम कर सकता है, परंतु इससे केंद्र का रूपांतरण निर्दिष्ट सूक्ष्मसंरचनात्मक लक्ष्य से अलग हो सकता है। इसलिए “अधिक शक्तिशाली शमन” का कोई सार्वभौमिक समाधान नहीं है।
कार्ब्यूराइजिंग, नाइट्राइडिंग और केस-गहराई की प्रवणताएँ
सतही और केस-उपचार पूरे अनुप्रस्थ काट को कठोर करने से अलग समस्या उत्पन्न करते हैं, क्योंकि इनमें पदार्थ को जानबूझकर असमान बनाया जाता है। कार्ब्यूराइजिंग में ऊँचे तापमान पर कार्बन सतह में प्रवेश करता है और केस से केंद्र की ओर कार्बन-सांद्रता की प्रवणता उत्पन्न करता है। ऑस्टेनिटाइजेशन और शमन के बाद केस तथा केंद्र में रूपांतरण तापमान, कठोरणीयता की प्रतिक्रिया, मार्टेंसाइट में कार्बन की मात्रा, अवशिष्ट ऑस्टेनाइट का अंश और रूपांतरण-विकृतियाँ अलग-अलग हो सकती हैं। इसलिए केस-गहराई केवल कठोरता-प्रोफ़ाइल नहीं है; यह विकृति और प्रतिबल की प्रोफ़ाइल भी है।
उच्च-कार्बन केस की तुलना में केंद्र का रूपांतरण बाद में हो सकता है, और दोनों क्षेत्र संकुचन तथा रूपांतरण के दौरान एक-दूसरे को रोकते हैं। पुर्जे की ज्यामिति यह निर्धारित करती है कि इस परस्पर क्रिया से उपयोगी संपीडनात्मक सतही प्रतिबल, किसी अन्य क्षेत्र में अवांछित तनन प्रतिबल, झुकाव, अंडाकारता या स्थानीय दरार उत्पन्न होगी। अंतिम ग्राइंडिंग इन प्रतिबलों को उजागर या पुनर्वितरित कर सकती है। इंटरनेशनल जर्नल ऑफ मैटेरियल्स एंड प्रोडक्ट टेक्नोलॉजी शमन किए गए इस्पात में अवशिष्ट प्रतिबल के कारकों के रूप में सूक्ष्मस्तरीय प्लास्टिक विकृति, शमन-माध्यम की स्थितियाँ, सतही और केस-कठोरीकरण तथा अंतिम ग्राइंडिंग की पहचान करता है (भाग II)।
नाइट्राइडिंग इससे भिन्न है, क्योंकि इसमें अपेक्षाकृत निम्न-तापमान वाली फेरिटिक प्रक्रिया में नाइट्रोजन प्रविष्ट कराया जाता है। इससे नाइट्रोजन-युक्त प्रावस्थाएँ और मिश्रधातु नाइट्राइड बनते हैं; यह उसी कार्ब्यूराइज्ड और शमित केस-तंत्र पर निर्भर नहीं करता। इसका आयामी प्रभाव तीव्र कार्ब्यूराइजिंग-और-शमन चक्र की तुलना में कम हो सकता है, लेकिन यह स्वतः आयामी रूप से निष्प्रभावी नहीं होता। यौगिक-परत की मोटाई, विसरण-गहराई, पूर्ववर्ती कोर-अवस्था, अवशिष्ट प्रतिबल और स्थानीय ज्यामिति का अलग-अलग आकलन आवश्यक है।[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
निर्वात ऊष्मा-उपचार के लिए भी विकृति का अलग विश्लेषण आवश्यक है। निर्वात सतही अभिक्रियाओं, डीकार्ब्यूराइजेशन के जोखिम, भट्ठी में ऊष्मा-अंतरण तथा गैस-शमन के दाब और प्रवाह के चयन को बदलता है; यह तापीय प्रवणताओं या रूपांतरण-विकृति को समाप्त नहीं करता। वॉर्सेस्टर पॉलिटेक्निक इंस्टीट्यूट की रिपोर्ट शमन-विकृति को ऊष्मा-अंतरण, प्रावस्था-रूपांतरण, प्रतिबल, विकृति और सूक्ष्मसंरचनात्मक विकास से जुड़ी समस्या के रूप में वर्णित करती है। यह वर्णन पूरे अनुप्रस्थ काट को कठोर किए गए, कार्ब्यूराइज्ड, नाइट्राइडेड और निर्वात-प्रसंस्कृत पुर्जों पर समान रूप से लागू होता है। शीतलन से पहले की धातुकर्मीय अवस्था प्रारंभिक स्थितियाँ निर्धारित करती है; शमन केवल यह प्रकट करता है कि वे स्थितियाँ आकार और अवरोध के साथ किस प्रकार परस्पर क्रिया करती हैं।
5. शमन: युग्मित ऊष्मा-हस्तांतरण और रूपांतरण की समस्या
शमन को प्रायः ऐसे तीव्र शीतलन चरण के रूप में वर्णित किया जाता है, जो ऑस्टेनाइट को मार्टेंसाइट में बदल देता है। यह वर्णन अधूरा है। इस्पात का कोई पुर्जा हर स्थान पर एकसमान दर से ठंडा नहीं होता और न ही वह हर जगह एक ही तापमान या समय पर रूपांतरित होता है। उसके अंतिम आयाम और अवशिष्ट-तनाव का स्वरूप ऊष्मा-हस्तांतरण, चरण-रूपांतरण, प्रत्यास्थ प्रतिबंध, प्लास्टिक प्रवाह, ज्यामिति, अनुप्रस्थ काट की मोटाई, पदार्थ का पूर्व इतिहास और स्थानीय शमन-माध्यम की स्थितियों के परस्पर प्रभाव से विकसित होते हैं।
Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा “Residual Stress and Distortion during Quench Hardening of Steels” इन चरों को स्वतंत्र प्रक्रिया-सेटिंग्स के बजाय परस्पर क्रिया करने वाली एक प्रणाली के रूप में देखती है। यही निष्कर्ष Worcester Polytechnic Institute की रिपोर्ट Distortion and Residual Stress में भी मिलता है: शमन-विकृति में ऊष्मा-हस्तांतरण, चरण-रूपांतरण, प्रतिबल, विकृति और सूक्ष्मसंरचनात्मक विकास परस्पर युग्मित होते हैं। यह इसलिए महत्वपूर्ण है क्योंकि किसी एक चर को बदलने से प्रक्रिया का एक भाग सुधर सकता है, जबकि दूसरा भाग बिगड़ सकता है।
सतह से केंद्र तक शीतलन में अंतर
जब गर्म इस्पाती घटक शमन-माध्यम में प्रवेश करता है, तो सतह सबसे पहले ऊष्मा खोती है। इसके बाद ऊष्मा अधिक गर्म केंद्र से अपेक्षाकृत ठंडी सतह की ओर प्रवाहित होती है, इसलिए अनुप्रस्थ काट के भीतर तापमान-क्षेत्र लगातार बदलता रहता है। कोई पतला किनारा शमन-माध्यम के तापमान के निकट पहुँच सकता है, जबकि मोटे गियर, शाफ्ट, डाई या ढलाई के केंद्र में ऑस्टेनाइट अभी भी बना रह सकता है। अनुप्रस्थ काट जितना मोटा होगा, यह अंतर उतने ही अधिक समय तक बना रहेगा।
सतह और केंद्र के बीच का तापमान-अंतर तापीय विकृति उत्पन्न करता है। ठंडी सतह सिकुड़ने का प्रयास करती है, जबकि अधिक गर्म आंतरिक भाग उस सिकुड़न का प्रतिरोध करता है। उच्च तापमान पर इस्पात की पराभव-शक्ति अपेक्षाकृत कम होती है, इसलिए इस असंगति का कुछ भाग प्लास्टिक विरूपण द्वारा समायोजित हो सकता है। तापमान घटने पर पदार्थ का प्रवाहित होने का सामर्थ्य कम हो जाता है और प्रतिबल पुर्जे में स्थायी रूप से बंद हो सकते हैं। परिणामस्वरूप होने वाला विरूपण मुड़ाव, अंडाकारता, मरोड़ या छिद्र-व्यास में परिवर्तन के रूप में दिखाई दे सकता है; अवशिष्ट प्रतिबल तब भी बना रह सकता है, जब मापे गए आयाम स्वीकार्य प्रतीत हों।
रूपांतरण एक दूसरी, समय-निर्भर विकृति उत्पन्न करता है। साधारण-कार्बन या निम्न-मिश्रधातु इस्पात में सतह ऑस्टेनाइट से मार्टेंसाइट में रूपांतरित हो सकती है, जबकि केंद्र अभी भी गर्म ऑस्टेनाइट बना रहता है। मार्टेंसिटिक रूपांतरण सामान्यतः प्रसार उत्पन्न करता है, जबकि अरूपांतरित ऑस्टेनाइट के शीतलन से तापीय संकुचन होता है। आरंभ में फैलने वाली सतह कोर द्वारा प्रतिबंधित होती है। बाद में, जब कोर रूपांतरित होता है, तो उसका प्रसार पहले से रूपांतरित और अधिक ठंडे बाहरी क्षेत्र द्वारा प्रतिबंधित होता है। इस्पात-ग्रेड, शीतलन-पथ और प्रत्येक क्षेत्र के रूपांतरित होने के तापमान के आधार पर, शमन के दौरान प्रतिबल-अवस्था अपनी दिशा बदल सकती है।
यदि कोई क्षेत्र बहुत धीमी गति से ठंडा हो या इस्पात में पर्याप्त कठोरणक्षमता न हो, तो वहाँ मार्टेंसाइट के स्थान पर बैनाइट या पर्लाइट बन सकता है। उनकी रूपांतरण-विकृतियाँ और यांत्रिक गुण मार्टेंसाइट से भिन्न होते हैं। अवशिष्ट ऑस्टेनाइट बाद के शीतलन, टेम्परिंग, सेवा या ग्राइंडिंग के दौरान एक और आयामी परिवर्तन उत्पन्न कर सकता है। इसलिए समान अंतिम कठोरता वाले दो स्थानों में भी अवशिष्ट प्रतिबल अलग-अलग हो सकते हैं, यदि उनके तापीय और रूपांतरण-पथ अलग रहे हों।
International Journal of Materials and Product Technology की समीक्षा असमान तापीय प्रवणताओं को शमन-विकृति के प्रमुख स्रोतों में से एक पहचानती है। इस कथन को केवल “सतह अधिक तेजी से ठंडी होती है” तक सीमित नहीं करना चाहिए। महत्वपूर्ण बात यह है कि प्रवणता समय के साथ कैसे बदलती है और उससे संबंधित यांत्रिक प्रतिबंध क्या है। दोनों को नियंत्रित करने में ज्यामिति की महत्वपूर्ण भूमिका होती है। किसी तीक्ष्ण कोने का प्रति इकाई आयतन सतह-क्षेत्र किसी केंद्रीय वेब की तुलना में अधिक होता है, जबकि ब्लाइंड होल, की-वे, पतला फ्लैंज या असतत सतह स्थानीय द्रव-पहुँच और ऊष्मा-प्रवाह को बदलते हैं। निम्न-कार्बन इस्पात पर कार्ब्यूराइज्ड केस, जैसे कार्ब्यूराइज्ड SAE 8620 घटक, अपने निम्न-कार्बन कोर से अलग ढंग से रूपांतरित होता है। थ्रू-हार्डेन्ड AISI 4140 अनुप्रस्थ काट इस केस-हार्डेन्ड पुर्जे से भिन्न तापीय और रूपांतरण समस्या प्रस्तुत करता है।
शमन-तीव्रता और शमन-एकरूपता
| शमन माध्यम का प्रकार | सामान्य प्रक्रिया विशेषता | मुख्य नियंत्रण चिंता |
|---|---|---|
| जल | तीव्र ऊष्मा-निष्कर्षण | तीव्र प्रवणताएँ और तापीय आघात |
| पॉलिमर विलयन | सांद्रता और हिलाने की प्रक्रिया के साथ शीतलन व्यवहार बदलता है | सांद्रता और प्रवाह की एकरूपता |
| तेल | सामान्यतः धीमा शीतलन | तापमान, श्यानता और परिसंचरण |
| गैस | नियंत्रित दिशात्मक प्रवाह के साथ कम तीव्रता | दाब, वेग और संपर्क-अवधि |
| पिघला हुआ लवण | चरणबद्ध या नियंत्रित तापीय प्रतिक्रिया | स्नान की अवस्था और स्थानांतरण का समय |
शमन-तीव्रता इस बात का वर्णन करती है कि कोई शीतलन-प्रणाली इस्पात से ऊष्मा हटाने में कितनी सक्षम है। ग्रॉसमैन विश्लेषण शीतलन-तीव्रता को H पैरामीटर द्वारा व्यक्त करता है, लेकिन H कोई सार्वभौमिक पदार्थ-नियतांक नहीं है। यह शमन-माध्यम, तापमान, आंदोलन, सतह की दशा, पुर्जे की अभिविन्यास और द्रव तथा घटक-सतह के बीच संबंध पर निर्भर करता है। जल-शमन, पॉलिमर-विलयन, तेल, गैस या पिघले हुए लवण की प्रक्रिया अत्यंत भिन्न शीतलन-वक्र उत्पन्न कर सकती है, और समान नाममात्र शमन-माध्यम भी अलग-अलग टैंकों में अलग व्यवहार कर सकता है।
अधिक तीव्रता शीतलन-दर बढ़ाती है और कठोरणीय अनुप्रस्थ काट के केंद्र में मार्टेंसाइट बनने को बढ़ावा दे सकती है। यह सतह और केंद्र के बीच तापमान-अंतर भी बढ़ा सकती है, विशेषकर तब जब द्रव की पहुँच असमान हो। इससे तापीय प्रतिबल और विकृति बढ़ सकती है। फिर भी धीमा शमन अपने-आप अधिक सुरक्षित नहीं होता: धीमा शीतलन कुछ क्षेत्रों में पर्लाइट या बैनाइट बनने की अनुमति दे सकता है, तापमान-अंतर बने रहने की अवधि बढ़ा सकता है और सन्निकट खंडों के बीच रूपांतरण-असंगतियाँ उत्पन्न कर सकता है। ऐसा कोई सार्वभौमिक नियम नहीं है कि अधिक तीव्र शमन हमेशा विकृति बढ़ाता है या हमेशा घटाता है।
प्रासंगिक प्रश्न यह है कि संपूर्ण शीतलन-वक्र इस्पात और पुर्जे के साथ किस प्रकार परस्पर क्रिया करता है। उच्च-कठोरणक्षमता वाली मिश्रधातु मध्यम शमन के साथ आवश्यक कोर-रूपांतरण प्राप्त कर सकती है, जबकि कम-कठोरणक्षमता वाले ग्रेड को अधिक तेज शीतलन की आवश्यकता हो सकती है। तीव्र शमन किसी एक ज्यामिति में अलग-अलग शीतलन के लिए उपलब्ध समय कम करके विकृति घटा सकता है, लेकिन किसी दूसरी ज्यामिति में अधिक तात्कालिक प्रवणता उत्पन्न करके या असमान उबलन कराकर विकृति बढ़ा सकता है। 2022 की Journal of Materials Engineering and Performance समीक्षा विकृति और अवशिष्ट प्रतिबल को शमन-माध्यम के चयन, शमन-तीव्रता, ज्यामिति, अनुप्रस्थ काट की मोटाई, ऊष्मा-हस्तांतरण और चरण-रूपांतरण के परस्पर प्रभाव से विशेष रूप से जोड़ती है।
इसलिए नाममात्र तीव्रता जितनी महत्वपूर्ण है, उतनी ही एकरूपता भी महत्वपूर्ण है। यदि किसी प्लेट के एक ओर द्रव का प्रवाह मजबूत हो और विपरीत ओर ठहरा हुआ क्षेत्र हो, तो दोनों ओर अलग-अलग समय पर रूपांतरण हो सकता है। टैंक में प्रवाह, फिक्स्चर, सिरों के प्रभाव या खुले क्षेत्र में भिन्नता के कारण लंबे शाफ्ट की लंबाई के साथ अलग-अलग शीतलन-दर विकसित हो सकती हैं। बहुत पास-पास रखे गए पुर्जे एक-दूसरे को ढँक सकते हैं। टोकरियाँ, रैक, मास्क और संपर्क-बिंदु स्थानीय ऊष्मा-हस्तांतरण में इतने बड़े अंतर उत्पन्न कर सकते हैं कि कठोरता और आकार दोनों बदल जाएँ।[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
अवशिष्ट प्रतिबल, विकृति का पर्याय नहीं है। कोई पुर्जा बहुत कम तात्कालिक आयामी परिवर्तन के साथ पर्याप्त स्व-संतुलित प्रतिबल बनाए रख सकता है, जबकि कोई दूसरा पुर्जा इसलिए स्पष्ट रूप से विकृत हो सकता है कि अपेक्षाकृत कम प्रतिबल-असंतुलन से प्लास्टिक प्रवाह उत्पन्न हो गया। मशीनिंग के दौरान यह अंतर महत्वपूर्ण हो जाता है। National Institute of Standards and Technology द्वारा संग्रहीत Metallurgy of Heat Treatment के अनुसार, बिना हटाए गए शमन-प्रतिबल पदार्थ हटाने पर वॉरपेज उत्पन्न कर सकते हैं, क्योंकि इससे मूल प्रतिबल-संतुलन भंग हो जाता है। शमन के बाद सीधा दिखाई देने वाला पुर्जा आवश्यक रूप से प्रतिबल-मुक्त नहीं होता।
शमन-माध्यम का तापमान, आंदोलन और उबलन का व्यवहार
शमन-माध्यम कई चरणों के माध्यम से ऊष्मा हटाता है, और ये चरण द्रव के तापमान तथा आंदोलन से बहुत प्रभावित होते हैं। जल या तेल में गर्म इस्पाती सतह प्रारंभ में वाष्प-आवरण उत्पन्न कर सकती है। यह फिल्म-उबलन चरण सतह को ऊष्मारोधी बना देता है और अपेक्षा से कम प्रभावी शीतलन कर सकता है। वाष्प-परत के ढहने पर न्यूक्लिएट-उबलन बहुत अधिक तेजी से ऊष्मा हटा सकता है। सतह का तापमान कम होने पर उबलन घट जाता है और संवहन मुख्य शीतलन-तंत्र बन जाता है।
किसी वास्तविक घटक के चारों ओर वाष्प-फिल्म शायद ही कभी एकसमान होती है। यह ऊपर की ओर अभिमुख सतह पर बनी रह सकती है, किसी किनारे के पास ढह सकती है या किसी कोने के आसपास अनियमित रूप से टूट सकती है। ये स्थानीय अंतर असमान शीतलन उत्पन्न करते हैं। यही एक कारण है कि आंदोलन विकृति घटा सकता है, यद्यपि आंदोलन प्रायः औसत शीतलन-तीव्रता बढ़ाता है: गति वाष्प-आवरणों को तोड़ती है और एकरूपता सुधारती है। हालांकि, अत्यधिक या गलत दिशा में किया गया आंदोलन अलग-अलग स्थानीय प्रवाह-क्षेत्र बना सकता है और एक सतह पर दूसरी की तुलना में अधिक तीव्र शीतलन कर सकता है।
शमन-माध्यम का तापमान श्यानता, उबलन-व्यवहार, ऊष्मा-धारिता और वाष्प-फिल्म की स्थिरता को बदलता है। ठंडा जल तेजी से ऊष्मा हटा सकता है, लेकिन तीक्ष्ण प्रवणताएँ और उच्च तापीय आघात भी उत्पन्न कर सकता है। अपेक्षाकृत गर्म तेल सामान्यतः अधिक धीमी गति से ठंडा करता है, जबकि पॉलिमर-सांद्रता शीतलन-दर तथा उबलन और संवहन के बीच संक्रमण—दोनों को बदलती है। गैस-शमन कम तीव्र होता है, लेकिन निर्वात ऊष्मा-उपचार में नियंत्रित, दिशात्मक प्रवाह उपलब्ध करा सकता है। उचित तुलना केवल शमन-माध्यम के नाम पर नहीं, बल्कि प्रासंगिक स्थानों पर मापे गए शीतलन-वक्रों के आधार पर की जानी चाहिए।
टैंक की अभिकल्पना और पुर्जे की गति भी महत्वपूर्ण हैं। घूर्णन बेलनाकार पुर्जे की परिधि के चारों ओर शीतलन को समान कर सकता है, लेकिन अनुपयुक्त घूर्णन-गति अक्षीय अंतरों को ठीक किए बिना वाष्प-हटाने के व्यवहार को बदल सकती है। टैंक में धीरे-धीरे उतारे गए घटक का तापीय इतिहास एक ही बार में डुबोए गए घटक से अलग हो सकता है। छिद्रों, दाँतों, अवकाशों और संपर्क करने वाले फिक्स्चर के आसपास स्थानीय द्रव-पहुँच पर विचार करना आवश्यक है।
ASM International क्वेंच्ड और टेम्पर्ड इस्पातों में तापीय, रूपांतरणीय और कठोरीकरण-अवशिष्ट प्रतिबलों को अलग-अलग योगदानकर्ताओं के रूप में पहचानता है, और उसकी ऊष्मा-उपचार अभिकल्पना संबंधी मार्गदर्शिका विकृति तथा अवांछनीय अवशिष्ट प्रतिबलों को न्यूनतम करना प्राथमिक अभिकल्पना मानदंडों में शामिल करती है। इन मानदंडों को पूरा करने के लिए संपूर्ण शमन-क्रम का नियंत्रण आवश्यक है: सतह से केंद्र तक तापमान-क्षेत्र, रूपांतरण का समय और विस्तार, प्रतिबल तथा प्लास्टिक-विकृति की प्रतिक्रिया, और ऊष्मा-हटाने की स्थानिक एकरूपता। शमन कोई एकल शीतलन-दर नहीं है। यह प्रतिबंधित और निरंतर बदल रहे ठोस पर लागू की जाने वाली गतिशील तापीय तथा धातुकर्मीय सीमा-स्थिति है।
6. प्रावस्था रूपांतरण और रूपांतरण-प्रेरित विकृति
इस्पात एकसमान प्रत्यास्थ ठोस के रूप में ठंडा नहीं होता। शमन के दौरान सतह रूपांतरण-परास से होकर गुजर सकती है, जबकि कोर ऑस्टेनाइटिक बना रहता है; बाद में कोर अलग तनाव-अवस्था और अलग शीतलन-दर के अंतर्गत रूपांतरित होता है। इसलिए प्रत्येक क्षेत्र अपना विशिष्ट तापीय और धातुकर्मीय पथ अपनाता है। परिणामी आयाम तापीय संकुचन, प्रावस्था-रूपांतरण विकृति, प्रत्यास्थ तनाव, प्लास्टिक प्रवाह, ज्यामिति और अवरोध—इन सभी के संयुक्त प्रभावों से निर्धारित होते हैं।
ASM International ऊष्मा-उपचार से उत्पन्न अवशिष्ट तनाव को तापीय, रूपांतरण और कठोरण संबंधी योगदानों में विभाजित करता है। ये श्रेणियाँ तंत्रों का वर्णन करने में सहायक हैं, लेकिन किसी वास्तविक घटक में ये स्वतंत्र नहीं होतीं। तापमान-प्रवणता तनाव उत्पन्न करती है; वह तनाव रूपांतरण के साथ होने वाली विकृति को बदलता है; रूपांतरित क्षेत्र अपना आयतन और कठोरता बदलता है, जिससे निकटवर्ती पदार्थ में तनाव का पुनर्वितरण होता है। इसी कारण Residual Stress and Distortion during Quench Hardening of Steels: A Review के लेखकों द्वारा Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा ऊष्मा अंतरण, प्रावस्था रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन-माध्यम के चयन और शमन-तीव्रता को अलग-अलग सुधार-गुणांकों के बजाय परस्पर क्रियाशील चर के रूप में देखती है।
अनुप्रस्थ काट में रूपांतरण का आरंभ और समापन
शीतलन के दौरान ऑस्टेनाइट के रूपांतरित होने पर महत्वपूर्ण तापमान पूरे भाग के लिए एकल मान नहीं होते। वे स्थानीय घटनाएँ होती हैं। पर्लाइट स्थानीय पर्लाइट-आरंभ तापमान पर बनना शुरू होता है और कम तापमान पर बनना समाप्त करता है; बैनाइट बैनाइट-आरंभ तापमान पर बनना शुरू होता है, जिसे सामान्यतः द्वारा दर्शाया जाता है, और के निकट समाप्त होता है। मार्टेनसाइट पर बनना शुरू होता है और तापमान के मार्टेनसाइट-समापन तापमान की ओर गिरने के साथ आगे बढ़ता है। मिश्रधातु की संरचना, ऑस्टेनाइट के दाने का आकार, कार्बन की मात्रा, पूर्ववर्ती प्रसंस्करण और शीतलन-दर इन तापमानों को बदलते हैं तथा बनने वाले अंश को प्रभावित करते हैं।
पतले अनुप्रस्थ काट की सतह तक पहुँच सकती है, जबकि मोटे अनुप्रस्थ काट का केंद्र अभी भी बैनाइट या पर्लाइट-परास से ऊपर हो सकता है। उदाहरण के लिए, शमित AISI 4140 घटक में बाहरी परत पहले मार्टेनसाइट बना सकती है और रूपांतरण-विकृति प्राप्त कर सकती है, जबकि गर्म कोर अभी भी तापीय रूप से संकुचित हो रहा हो और तुलनात्मक रूप से अधिक अनुरूपणशील बना रहे। जब कोर बाद में रूपांतरित होता है, तब कठोर खोल उसे अवरुद्ध करता है। इसलिए समान नाममात्र का इस्पात सतह पर मार्टेनसाइट, धीमी गति से ठंडे हुए आंतरिक भाग में बैनाइट या पर्लाइट, तथा संक्रमण-क्षेत्र में अलग-अलग अवशिष्ट तनाव रख सकता है।
रूपांतरण आरेख इस प्रतिस्पर्धा को केवल तापमान के संदर्भ में नहीं, बल्कि समय और तापमान दोनों के संदर्भ में दर्शाते हैं। यदि शीतलन पर्याप्त तीव्र हो, तो सतत-शीतलन रूपांतरण पथ पर्लाइट और बैनाइट को पार कर सकता है; लेकिन अनुप्रस्थ काट की मोटाई और ऊष्मा-निष्कर्षण यह निर्धारित करते हैं कि यह स्थिति हर स्थान पर लागू होगी या नहीं। हलचल, शमन-माध्यम का तापमान, वाष्प-फिल्म का बनना, भाग का अभिविन्यास और स्थानीय ज्यामिति शीतलन-पथ को बदलते हैं। तीखे कोने, छिद्र, पतले जालिका-भाग और भारी उभरे हुए भाग एक साथ समान गति से ठंडे नहीं होते।
“रूपांतरण का आरंभ” केवल सूक्ष्मचित्र में दिखाई देने वाले परिवर्तन का संकेत नहीं है; यह विकृति उत्पन्न करने वाली प्रक्रिया के आरंभ को भी दर्शाता है। रूपांतरण से पहले ऑस्टेनाइटिक क्षेत्र तापीय तनाव को प्रत्यास्थ और प्लास्टिक दोनों रूपों में वहन कर सकता है। जैसे ही फेराइट, सीमेंटाइट, बैनाइट या मार्टेनसाइट बनना शुरू होता है, स्थानीय प्रत्यास्थता-मापांक, पराभव-शक्ति, घनत्व और तापीय प्रसार का व्यवहार बदल जाता है। रूपांतरण का समापन यह नहीं दर्शाता कि सभी आयामी परिवर्तन या तनाव-विकास समाप्त हो गए हैं: तापमान में परिवर्तन जारी रह सकता है, कुछ उत्पादों में कार्बन का पुनर्वितरण जारी रह सकता है और अपरिवर्तित ऑस्टेनाइट शेष रह सकता है।
आयतन परिवर्तन और रूपांतरण प्लास्टिसिटी
उत्पाद-प्रावस्थाओं का घनत्व ऑस्टेनाइट से भिन्न होता है, इसलिए रूपांतरण के साथ आयतन बदलता है। परिवर्तन की दिशा और परिमाण संरचना तथा उत्पाद पर निर्भर करते हैं। सामान्यतः मार्टेनसाइट का विशिष्ट आयतन मूल ऑस्टेनाइट से अधिक होता है, विशेषकर जब कार्बन की मात्रा बढ़ती है, जबकि शीतलन के दौरान तापीय संकुचन इसके विपरीत दिशा में कार्य करता है। बैनाइट और पर्लाइट भी रूपांतरण-विकृतियाँ उत्पन्न करते हैं, यद्यपि उनकी आकृति-विज्ञान, कार्बन-विभाजन और रूपांतरण-तापमान मार्टेनसाइट से भिन्न होते हैं।
महत्वपूर्ण आयामी परिणाम एकल मुक्त-विस्तार मान नहीं है। समान रूप से रूपांतरित होने वाला छोटा नमूना बिना मुड़े अपना आकार बदल सकता है। वास्तविक घटक अपने अनुप्रस्थ काट में क्रमिक रूप से रूपांतरित होता है, इसलिए एक परत दूसरी परत को अवरुद्ध करती है। यदि स्थानीय रूपांतरण-विकृति उपलब्ध प्रत्यास्थ समायोजन से अधिक हो जाए, तो प्लास्टिक विकृति उत्पन्न होती है। इसके बाद घटक कमरे के तापमान पर लौटने के पश्चात भी विकृति बनाए रख सकता है, भले ही अंतिम औसत आयतन-परिवर्तन सीमित दिखाई दे।
रूपांतरण-प्लास्टिसिटी लगाए गए या आंतरिक रूप से उत्पन्न तनाव के अंतर्गत प्रावस्था-रूपांतरण द्वारा सहायता प्राप्त प्लास्टिक विकृति।
रूपांतरण प्लास्टिसिटी वह अतिरिक्त प्लास्टिक विकृति है जो तब उत्पन्न होती है जब पदार्थ लागू या आंतरिक तनाव के अधीन रहते हुए प्रावस्था-रूपांतरण से गुजरता है। इसके लिए यह आवश्यक नहीं है कि तनाव इतना अधिक हो कि अपरिवर्तित ऑस्टेनाइट में सामान्य प्लास्टिक प्रवाह उत्पन्न कर सके। रूपांतरण पदार्थ की विरूपण-प्रतिक्रिया को बदलता है और तनाव परिणामी विकृति की दिशा या मात्रा को प्रभावित करता है। इसलिए किसी रिंग, प्लेट या गियर-दाँत में रूपांतरण-सीमा के गुजरने के दौरान झुकाव, मरोड़ या व्यास में परिवर्तन हो सकता है।
यह तंत्र बताता है कि अवशिष्ट तनाव और विकृति परस्पर संबद्ध तो हैं, लेकिन समान नहीं। अवशिष्ट तनाव शीतलन और भार-मुक्ति के बाद बचा हुआ स्व-संतुलित तनाव-क्षेत्र है; विकृति आकार या आयाम में स्थायी परिवर्तन है। यदि ज्यामिति और परस्पर विरोधी क्षेत्र तनाव को संतुलित कर दें, तो स्पष्ट विकृति बहुत कम होते हुए भी तनाव विद्यमान रह सकता है। इसके विपरीत, रूपांतरण प्लास्टिसिटी असमान आंतरिक तनाव-क्षेत्र को विकृत-वक्रता में बदल सकती है। Worcester Polytechnic Institute की रिपोर्ट शमन-विकृति को ऊष्मा अंतरण, प्रावस्था रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक विकास से जुड़ी एक संयुक्त समस्या के रूप में वर्णित करती है। यह विकृति को केवल शमन-माध्यम की समस्या मानने की अपेक्षा अधिक सटीक वर्णन है।
मार्टेनसाइट, बैनाइट, पर्लाइट और अवशिष्ट ऑस्टेनाइट
कठोरित इस्पात में शमन-विकृति का सबसे बड़ा एकल स्रोत अक्सर मार्टेनसाइट होता है। यह विसरण-रहित कतरनी रूपांतरण द्वारा बनता है; इसलिए कार्बन फेराइट और सीमेंटाइट के बीच धीरे-धीरे विभाजित होने के बजाय अतिसंतृप्त शरीर-केंद्रित चतुष्कोणीय संरचना में फँसा रहता है। इसके बनने से तीव्र आयतन-वृद्धि और आकार-विकृति उत्पन्न होती है। चूँकि मार्टेनसाइट एक ही क्षण में नहीं, बल्कि एक तापमान-परास में बनता है, इसलिए घटक के अलग-अलग भाग अलग-अलग अवरोध स्थितियों के अंतर्गत रूपांतरित हो सकते हैं। कोमल कोर के चारों ओर कठोर मार्टेनसाइटिक परत तनाव के पुनर्वितरण के लिए विशेष रूप से संवेदनशील होती है।
बैनाइट पर्लाइट-परास से नीचे और मार्टेनसाइट-आरंभ परास से ऊपर के तापमानों पर बनता है, यद्यपि वास्तविक परास मिश्रधातु की रासायनिक संरचना और शीतलन-इतिहास पर निर्भर करते हैं। ऊपरी और निचले बैनाइट की आकृति-विज्ञान तथा विकृति-व्यवहार अलग-अलग होते हैं। बैनिटिक रूपांतरण पर्याप्त आयामी परिवर्तन उत्पन्न कर सकता है, विशेषकर जब यह मोटे या जटिल अनुप्रस्थ काट में असमान रूप से होता है। इससे मार्टेनसाइट का अंश कम हो सकता है और अंतिम तनाव-पैटर्न बदल सकता है, लेकिन यह रूपांतरण-विकृति को समाप्त नहीं करता।
पर्लाइट तुलनात्मक रूप से अधिक ऊँचे रूपांतरण-तापमानों पर फेराइट और सीमेंटाइट की सहकारी वृद्धि से बनता है। इसकी रूपांतरण-विकृति सामान्यतः मार्टेनसाइट के बनने की तुलना में अधिक लंबी अवधि में समायोजित होती है, जिससे अधिक तापीय और प्लास्टिक शिथिलन संभव होता है। इसका अर्थ यह नहीं है कि पर्लाइट आयामों की दृष्टि से अप्रासंगिक है। धीमी गति से ठंडा हुआ कोर, जो सतह के पहले ही कठोर हो जाने के दौरान पर्लाइट बनाता है, खोल पर अवरोध डाल सकता है और परिणामी तनाव बाद में मशीनिंग के दौरान मुक्त हो सकता है।
अवशिष्ट ऑस्टेनाइट वह ऑस्टेनाइट जो शीतलन के बाद रूपांतरित हुए बिना रह जाता है और बाद में टेम्परिंग, उपयोग, घिसाई या भंडारण के दौरान रूपांतरित हो सकता है।
अवशिष्ट ऑस्टेनाइट वह ऑस्टेनाइट है जो कमरे के तापमान से नीचे भी बना रहता है, क्योंकि स्थानीय तापमान तक पहुँचा नहीं जाता या क्योंकि कार्बन और मिश्रधातु तत्व उसे स्थिर करते हैं। उच्च-कार्बन इस्पात, कार्बराइज़्ड परतें और अत्यधिक मिश्रधातुकृत ग्रेड पर्याप्त मात्रा में अवशिष्ट ऑस्टेनाइट रख सकते हैं। इसकी उपस्थिति तत्काल आयामों और बाद की आयामी स्थिरता—दोनों को बदलती है। उपयोग के दौरान, टेम्परिंग, निम्नताप उपचार, ग्राइंडिंग या बाद में लगाए गए भार के कारण अवशिष्ट ऑस्टेनाइट मार्टेनसाइट या किसी अन्य उत्पाद में रूपांतरित हो सकता है। यह बाद का रूपांतरण नाममात्र ऊष्मा-उपचार पूरा हो जाने के बाद भी आयतन बढ़ा सकता है और आकार बदल सकता है।
यह विलंबित परिवर्तन उन कारणों में से एक है जिनके चलते आयामी निरीक्षण को हमेशा भट्ठी से बाहर निकलने के तुरंत बाद तक सीमित नहीं किया जा सकता। कोई घटक प्रारंभिक माप में सफल हो सकता है, फिर भी टेम्परिंग या अंतिम ग्राइंडिंग के दौरान अपना आकार बदल सकता है। NIST का Metallurgy of Heat Treatment उल्लेख करता है कि जब पदार्थ हटाने से अवशिष्ट-तनाव संतुलन बाधित होता है, तब अप्रशमित शमन-तनाव मशीनिंग के दौरान विकृत-वक्रता उत्पन्न कर सकते हैं। इसलिए ASM के ऊष्मा-उपचार डिजाइन मार्गदर्शन में विकृति और अवांछित अवशिष्ट तनाव को न्यूनतम करना प्रमुख डिजाइन मानदंडों के रूप में पहचाना गया है। प्रावस्था-अंश, रूपांतरण-तापमान और अवशिष्ट ऑस्टेनाइट को अनुप्रस्थ काट की मोटाई तथा शमन की एकरूपता के साथ संयुक्त रूप से विचार करना चाहिए, न कि बाद में जोड़े जाने वाले सुधारों के रूप में।
7. ज्यामिति, सेक्शन की मोटाई और घटक का डिज़ाइन
ज्यामिति यह निर्धारित करती है कि ऊष्मा किसी इस्पाती घटक में कितनी तेजी से प्रवेश करती है और उससे बाहर निकलती है, रूपांतरण कहाँ से शुरू होता है, तथा प्रत्येक क्षेत्र बिना किसी अवरोध के कितना फैल या सिकुड़ सकता है। AISI 4140 शाफ्ट और रिब, बॉस तथा ब्लाइंड होल वाली AISI 4140 प्लेट पर समान क्वेंचिंग लागू करने से समान तनाव-पैटर्न उत्पन्न नहीं होगा। ग्रेड, हार्डनेबिलिटी, पूर्ववर्ती सूक्ष्मसंरचना, ताप-गति, ऑस्टेनिटाइजिंग प्रक्रिया और क्वेंचेंट अब भी महत्वपूर्ण हैं, लेकिन सेक्शन का आकार यह तय करता है कि ये चर पूरे घटक में किस प्रकार वितरित होंगे।
ASM International क्वेंच किए गए और टेम्पर्ड इस्पातों में तापीय, रूपांतरणीय और हार्डनिंग अवशिष्ट तनावों को अलग-अलग योगदानकर्ता के रूप में पहचानता है। वास्तविक घटक में ये अलग-अलग नहीं रहते। तापमान का अंतर तापीय विकृति उत्पन्न करता है; रूपांतरण का अंतर रूपांतरणीय विकृति जोड़ता है; आसपास की सामग्री दोनों को रोकती है, जिससे प्रत्यास्थ तनाव उत्पन्न होता है और, जब स्थानीय तनाव प्रवाह-शक्ति से अधिक हो जाता है, तब प्लास्टिक विकृति होती है। इसलिए Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा ऊष्मा अंतरण, फेज़ रूपांतरण, ज्यामिति, सेक्शन की मोटाई, क्वेंचेंट का चयन और क्वेंच की तीव्रता को स्वतंत्र इनपुट के बजाय परस्पर क्रिया करने वाले कारकों के रूप में देखती है।

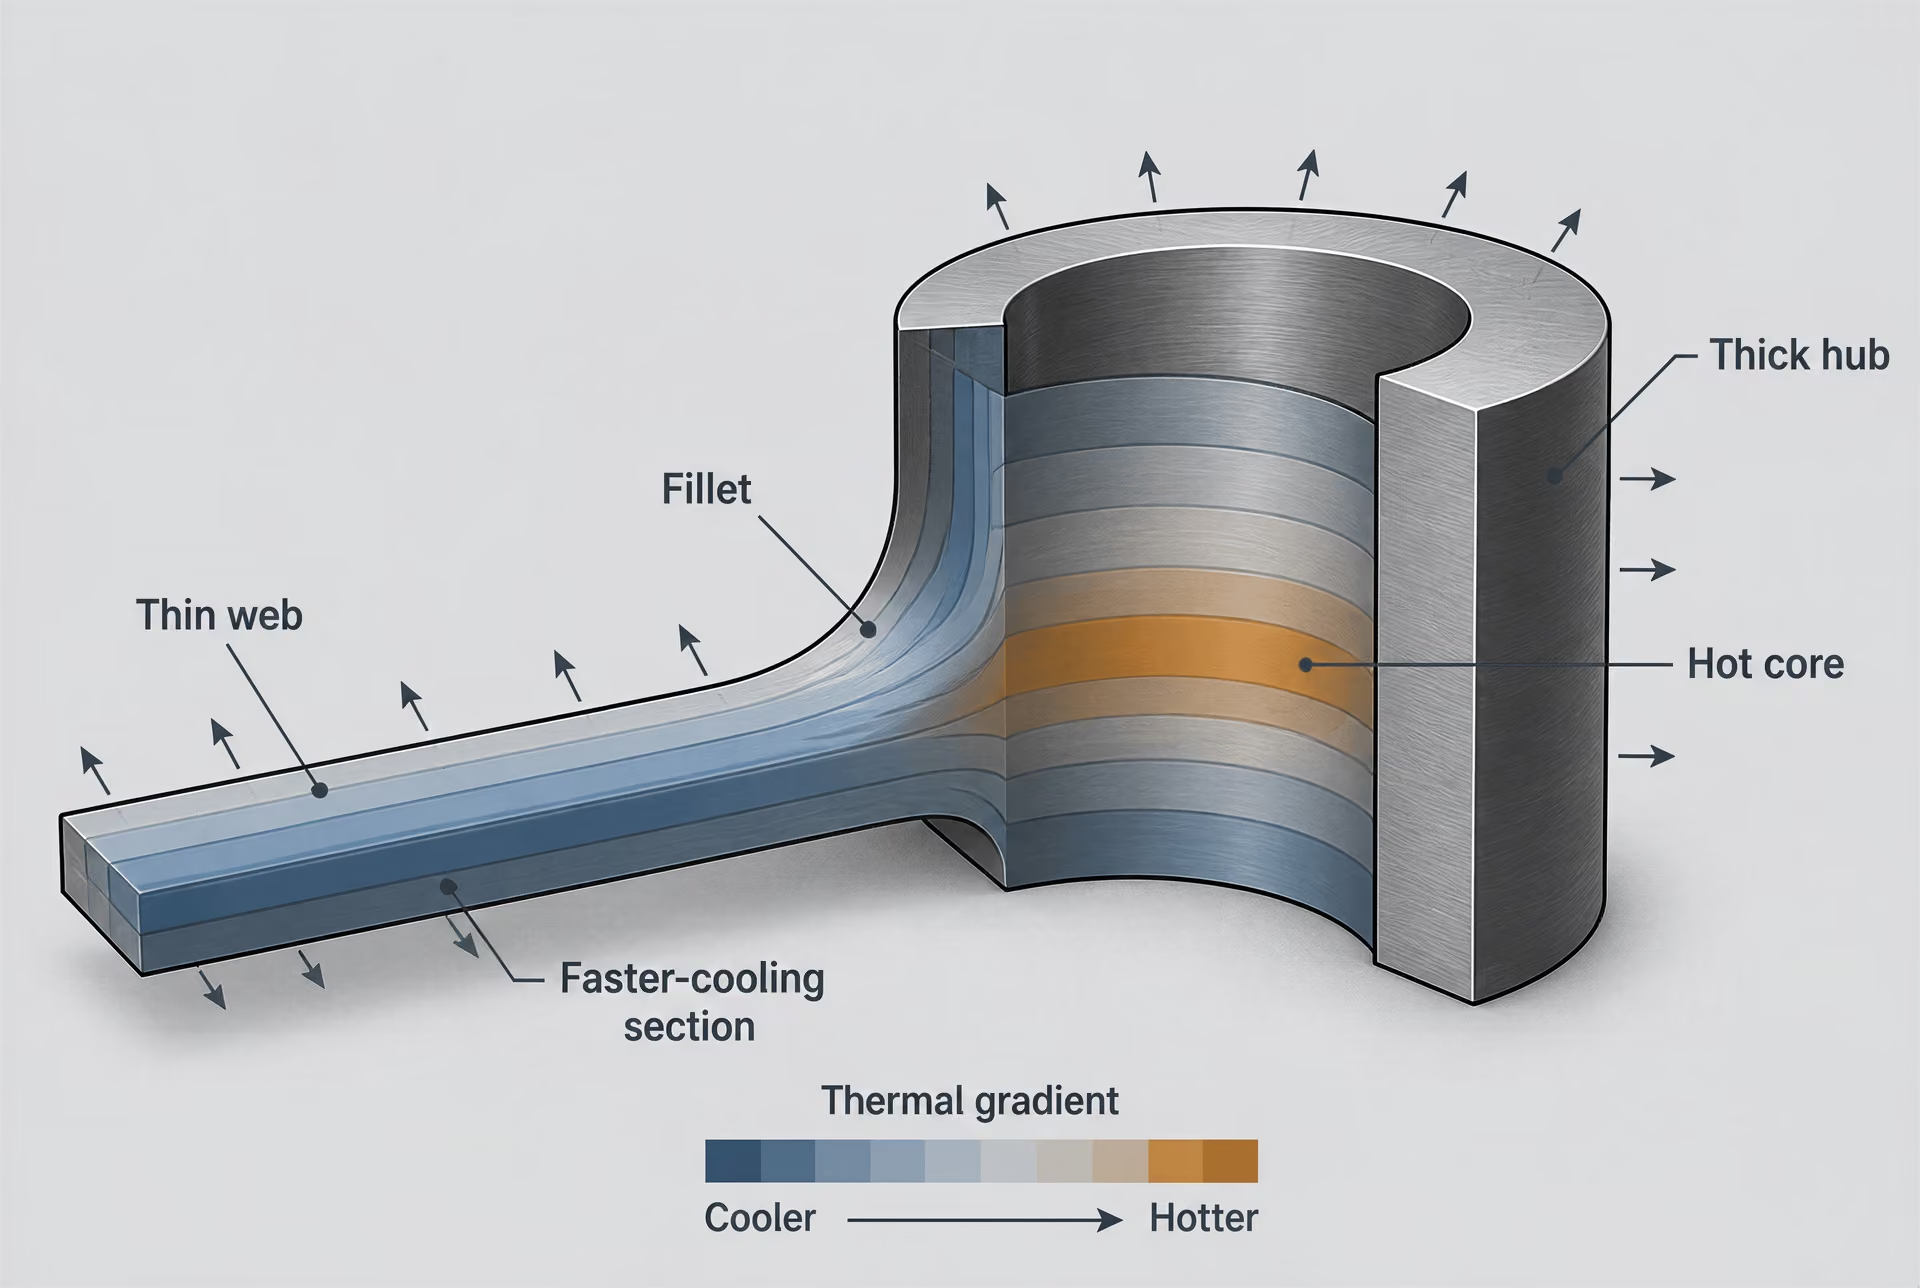
मोटे से पतले संक्रमण और तापीय द्रव्यमान
पतले क्षेत्र की तुलना में मोटे क्षेत्र में प्रति इकाई सतह क्षेत्र अधिक तापीय द्रव्यमान होता है। गर्म करने के दौरान पतला सेक्शन पहले ऑस्टेनिटाइजिंग तापमान तक पहुँच सकता है, जबकि मोटे सेक्शन का कोर अपेक्षाकृत ठंडा रहता है। क्वेंचिंग के दौरान क्रम एक अलग प्रकार से उलट जाता है: पतला क्षेत्र तेजी से ऊष्मा खो देता है, जबकि मोटा क्षेत्र ऊष्मा बनाए रखता है और पतला क्षेत्र पहले ही कठोर हो जाने के बाद भी रूपांतरित होता रह सकता है। परिणामस्वरूप उनके तापमान-इतिहास, रूपांतरण-समय, मार्टेंसाइट अंश और स्थानीय आयतन-परिवर्तन अलग हो सकते हैं।
40 mm के बॉस और 10 mm के वेब के बीच बना अचानक शोल्डर अवरोध का एक सामान्य क्षेत्र है। बॉस के अभी गर्म और आयाम की दृष्टि से विस्तारित रहने के दौरान वेब सिकुड़ सकता है। बाद में बॉस सिकुड़ता है और वेब को अलग आकार में खींच सकता है। यदि मोटा क्षेत्र बाद में रूपांतरित होता है, तो उसका विस्तार या संकुचन शीतलन के प्रथम चरण के दौरान स्थापित तनाव-अवस्था को बदल सकता है। इसके परिणामस्वरूप स्थानीय यील्डिंग, अवशिष्ट-तनाव का संकेंद्रण या ऐसा आयामी परिवर्तन हो सकता है, जिसकी भविष्यवाणी समान क्वेंच-संकुचन के लिए साधारण भत्ते से नहीं की जा सकती।
डिज़ाइन में क्रमिक संक्रमणों को प्राथमिकता दी जानी चाहिए: पर्याप्त बड़े फिलेट, टेपर किए गए वेब, सुचारु रूप से जुड़े बॉस और लगभग समान दीवार-मोटाई। क्रमिक परिवर्तन तापीय प्रवणताओं को समाप्त नहीं करता, लेकिन उन्हें अधिक दूरी पर फैला देता है और किसी एक सेक्शन-सीमा पर लगाए गए तीव्र अवरोध को कम करता है। जहाँ भारी सेक्शन से बचना संभव न हो, वहाँ ड्रॉइंग में उस संक्रमण को केवल मशीनिंग-विवरण के रूप में नहीं, बल्कि ऊष्मा-उपचार विशेषता के रूप में दर्शाया जाना चाहिए। इसके बाद हीटिंग और क्वेंचिंग सिमुलेशन स्थानीय तापमान तथा फेज़-रूपांतरण इतिहास का अध्ययन कर सकते हैं, बजाय इसके कि घटक को एक समान ब्लॉक माना जाए।
यही सिद्धांत कार्ब्यूराइज़्ड, नाइट्राइडेड और इंडक्शन-हार्डेन्ड घटकों पर भी लागू होता है। नरम या धीरे-धीरे ठंडे होने वाले कोर के ऊपर कठोर केस मोटाई से संबंधित एक अन्य असंगति उत्पन्न करता है। जैसा कि International Journal of Materials and Product Technology के अध्ययन के भाग I और II में चर्चा की गई है, सतह और केस हार्डनिंग अवशिष्ट तनाव के स्थान और परिमाण को बदलते हैं। अंतिम ग्राइंडिंग भी इन तनावों को मुक्त या पुनर्वितरित कर सकती है। National Institute of Standards and Technology के सामग्री-डेटा अभिलेखागार में Metallurgy of Heat Treatment के अनुसार, बिना मुक्त किए गए क्वेंचिंग तनाव मशीनिंग के दौरान वारपेज उत्पन्न कर सकते हैं, क्योंकि सामग्री हटाने से अवशिष्ट-तनाव का संतुलन बदल जाता है।
इसलिए डिज़ाइनरों को अवरोध को ध्यान में रखते हुए मशीनिंग स्टॉक छोड़ना चाहिए, जहाँ व्यावहारिक हो वहाँ उपचार के दौरान पतले क्षेत्रों को सहारा देना चाहिए और प्रक्रिया-क्रम की आवश्यकता होने पर मध्यवर्ती तनाव-मुक्ति या टेम्परिंग निर्दिष्ट करनी चाहिए। स्टॉक घटक की गति के विरुद्ध कोई गारंटी नहीं है। यह केवल प्रमुख तनाव-उत्पादक प्रक्रियाओं के बाद नियंत्रित सुधार की अनुमति देता है।
सममिति, असंतुलन और वारपेज के प्रकार
ज्यामितीय रूप से सममित घटक में अधिक संतुलित तापीय और रूपांतरणीय विकृतियाँ विकसित होने की प्रवृत्ति होती है। सममिति शून्य विकृति सुनिश्चित नहीं करती, क्योंकि क्वेंच-प्रवाह, फिक्स्चरिंग, लोडिंग और सामग्री का इतिहास इस संतुलन को बिगाड़ सकते हैं। फिर भी, यह असमान अवरोध के एक प्रमुख स्रोत को हटा देती है। असममित घटक के विपरीत पक्ष अलग-अलग दरों से ठंडे होते हैं, और एक पक्ष पहले रूपांतरित हो सकता है या अलग मार्टेंसाइट, बैनाइट अथवा अवशिष्ट-ऑस्टेनाइट अवस्था तक पहुँच सकता है। असमान विकृति से बेंडिंग या टॉर्शन उत्पन्न होता है।
एक सपाट प्लेट, जिसमें केवल एक भारी रिब हो, दो पक्षों के अलग-अलग संकुचन-इतिहास के कारण रिब की ओर या उससे दूर मुड़ सकती है। विकेंद्रित की-वे वाला शाफ्ट मुड़ या ऐंठ सकता है, क्योंकि की-वे वाले पक्ष में द्रव्यमान कम और शीतलन सतह क्षेत्र अलग होता है। असमान दीवार-मोटाई वाली रिंग वृत्ताकार रहने के बजाय अंडाकार हो सकती है। यदि तापीय और रूपांतरणीय अंतर लंबाई के साथ बदलते हैं, तो रिंग या शाफ्ट में टेपर भी आ सकता है। ये सामान्य प्रकार हैं, सार्वभौमिक परिणाम नहीं: दिशा और परिमाण इस्पात ग्रेड, हार्डनिंग क्षमता, सेक्शन के आयाम, क्वेंच की तीव्रता, एजीटेशन, अभिविन्यास और अवरोध पर निर्भर करते हैं।
विकृति के प्रकार
- धनुषाकार वक्रण प्लेट, छड़ या शाफ्ट की धुरी के साथ वक्रता।
- मरोड़ लंबाई के साथ कोणीय घूर्णन।
- अंडाकारिता वलयों और बेलनाकार भागों में वृत्ताकारता का समाप्त होना।
- शंक्वाकारिता लंबाई के साथ आयाम में क्रमिक परिवर्तन।
- प्रसार या संकुचन रूपांतरण, तापीय संकुचन या तनाव-मुक्ति से होने वाला आयामी परिवर्तन।
सामान्य आयामी परिवर्तनों की ज्यामितीय अभिव्यक्तियाँ अलग-अलग होती हैं:
- बो प्लेट, बार या शाफ्ट की धुरी के साथ होने वाली वक्रता है, जो प्रायः विपरीत सतहों के बीच असमान विकृति से जुड़ी होती है।
- ट्विस्ट लंबाई के साथ होने वाला कोणीय घूर्णन है, जिसे प्रायः असममित रिब, की, स्लॉट या असमान क्वेंच-पहुँच बढ़ावा देते हैं।
- ओवेलिटी रिंग और बेलनाकार घटकों में वृत्ताकारता का समाप्त होना है, जो परिधीय शीतलन या रूपांतरण के असमान होने पर उत्पन्न होती है।
- टेपर लंबाई के साथ आयाम में होने वाला क्रमिक परिवर्तन है, जो बदलते हुए सेक्शन, ऊष्मा-प्रवाह या रूपांतरण-इतिहास के कारण होता है।
- वृद्धि रूपांतरण या अवशिष्ट-ऑस्टेनाइट के व्यवहार के साथ हो सकती है, जबकि संकुचन तापीय संकुचन, रूपांतरणीय विकृति और मशीनिंग के दौरान तनाव-मुक्ति से उत्पन्न हो सकता है।
ये प्रकार एक साथ भी उपस्थित हो सकते हैं। क्वेंच किए गए गियर का एक माप-दिशा में आकार बढ़ सकता है, वह थोड़ा अंडाकार हो सकता है और उसमें अक्षीय रनआउट विकसित हो सकता है। घटक में केवल “क्वेंचिंग विकृति” है, ऐसा कहना उस मापे गए प्रकार की पहचान करने और उसे असमान अवरोध उत्पन्न करने वाली ज्यामिति से जोड़ने की तुलना में कम उपयोगी है।
ASM की Basic Principles and Design Guidelines for Heat Treating of Steel ऊष्मा-उपचार के प्राथमिक डिज़ाइन मानदंडों में विकृति और अवांछित अवशिष्ट तनाव को न्यूनतम करना शामिल करती है। यह सिद्धांत संतुलित क्रॉस-सेक्शन, केंद्रित विशेषताओं, समान सहारे और घटक के चारों ओर समान क्वेंच-पहुँच वाले डिज़ाइन को प्राथमिकता देता है। यह अपेक्षित विकृति-प्रकार के आधार पर डेटम सतहों और निरीक्षण-बिंदुओं के डिज़ाइन का भी समर्थन करता है, न कि यह मानने का कि प्रत्येक आयाम समान मात्रा में बदलेगा।
होल, किनारे, कोने और तीव्र सेक्शन-परिवर्तन
ऊष्मा-अंतरण के दृष्टिकोण से होल कोई खाली विवरण नहीं है। इसकी आंतरिक सतह बाहरी सतह से अलग दिशा में ठंडी हो सकती है, जबकि छोटे होल के आसपास की सामग्री में तापीय द्रव्यमान कम हो सकता है। थ्रू-होल क्वेंचेंट को अंदर आने दे सकता है और स्थानीय प्रवाह में अंतर उत्पन्न कर सकता है। ब्लाइंड होल अलग प्रकार से व्यवहार करते हैं, क्योंकि उनके सिरे ऊष्मा बनाए रख सकते हैं और द्रव की गति को सीमित कर सकते हैं। पास-पास स्थित होल पतले लिगामेंट छोड़ते हैं, जो तेजी से ठंडे होकर रूपांतरित होते हैं, जबकि आसपास का लैंड अधिक गर्म और अधिक अवरुद्ध रहता है।
इसलिए ऊष्मा-उपचार डिज़ाइन के दौरान होल का आकार, अंतर, गहराई और अभिविन्यास ध्यान में रखा जाना चाहिए। जहाँ आयामी शुद्धता महत्वपूर्ण हो, वहाँ छोटे होल को भारी बॉस या तीव्र आंतरिक शोल्डर के पास रखने से बचना चाहिए, जब तक कि परिणामी स्थानीय तनाव और विकृति का मूल्यांकन न कर लिया गया हो। कार्यात्मक आवश्यकताओं की अनुमति के अनुसार होल का पैटर्न सममित रूप से व्यवस्थित किया जाना चाहिए। कार्ब्यूराइज़्ड या नाइट्राइडेड घटकों में निर्दिष्ट केस-गहराई और अपरिवर्तित कोर ज्यामिति तथा अवशिष्ट तनाव के बीच एक और परस्पर क्रिया जोड़ते हैं।
किनारों और कोनों का सतह-क्षेत्र-से-आयतन अनुपात अधिक होता है और वे अक्सर चौड़ी सतहों की तुलना में पहले ठंडे होते हैं। किसी तीखे बाहरी कोने में किनारे से आंतरिक भाग की ओर तीव्र तापमान-प्रवणता विकसित हो सकती है। आंतरिक कोना ऊष्मा बनाए रख सकता है, क्वेंच-प्रवाह को सीमित कर सकता है और उसी समय तनाव को संकेंद्रित कर सकता है। इसलिए कोना दोनों सन्निकट सतहों की तुलना में अलग समय पर रूपांतरित हो सकता है। तीखे किनारों में विकृति को वितरित करने के लिए उपलब्ध सामग्री भी कम होती है, जिससे तीव्र क्वेंचिंग के दौरान स्थानीय प्लास्टिक विकृति और क्रैकिंग की संभावना बढ़ जाती है।
पर्याप्त बड़े रेडियस और चैम्फर तापीय असंततता तथा यांत्रिक तनाव-संकेंद्रण दोनों को कम करते हैं। इनका अनुपात मशीनिंग, थकान, कोटिंग और हार्डनिंग की आवश्यकताओं को ध्यान में रखकर निर्धारित किया जाना चाहिए; मशीनिंग के लिए पर्याप्त रेडियस भी तीव्र क्वेंच के लिए बहुत छोटा हो सकता है। International Journal of Materials and Product Technology असमान तापीय प्रवणताओं को क्वेंचिंग विकृति का प्रमुख स्रोत बताता है, जबकि Worcester Polytechnic Institute इस घटना को ऊष्मा-अंतरण, फेज़ रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक परिवर्तन की युग्मित प्रक्रिया के रूप में वर्णित करता है। घटक का डिज़ाइन इन घटनाओं को अलग नहीं कर सकता। वह केवल उनके परस्पर प्रभाव को कम तीव्र बना सकता है। U.S. Department of Energy और University of Iowa भी इस्पाती कास्टिंगों में तापीय तथा अवशिष्ट तनावों को विकृति, क्रैकिंग, रीवर्क, वेल्ड-रिपेयर, आयामी त्रुटियों और सेवा-प्रदर्शन में कमी से जोड़ते हैं। अंतिम आयामों और अवशिष्ट तनावों की भविष्यवाणी करते समय कास्टिंग इतिहास, जिसमें पूर्ववर्ती तापीय चक्र और स्थानीय ठोसकरण की स्थितियाँ शामिल हैं, को ध्यान में रखना आवश्यक है।
8. शमन के बाद अवशिष्ट-तनाव प्रोफ़ाइल
शमन के बाद इस्पात के किसी पुर्जे में अवशिष्ट-तनाव का केवल एक मान नहीं रहता। इसके बजाय एक त्रि-आयामी तनाव-क्षेत्र बनता है, जो सतह से केंद्र तक, कोनों के आसपास, अनुप्रस्थ काट की मोटाई में होने वाले परिवर्तनों के साथ, तथा छिद्रों, की-वे, फ़िलेट और अविरत सतहों के निकट अलग-अलग होता है। अंतिम प्रोफ़ाइल तापीय संकुचन, चरण-रूपांतरण विकृति, प्रत्यास्थ प्रतिबंध और स्थानीय प्लास्टिक प्रवाह के परस्पर प्रभाव से निर्धारित होती है। ASM International इन योगदानों को तापीय, रूपांतरणीय और कठोरीकरण-सम्बन्धी अवशिष्ट तनावों में विभाजित करता है, यद्यपि एक ही तापन और शीतलन चक्र के दौरान इनके तंत्र परस्पर क्रिया करते हैं (ASM International)।
अवशिष्ट तनाव और विकृति एक-दूसरे से संबंधित हैं, लेकिन समान नहीं हैं। किसी पुर्जे में पर्याप्त तनाव बना रह सकता है, फिर भी उसके आयामों में बहुत कम परिवर्तन दिखाई दे सकता है, क्योंकि विपरीत विकृतियाँ एक-दूसरे को संतुलित कर देती हैं। इसके विपरीत, अपेक्षाकृत कम तनाव-क्षेत्र भी स्पष्ट वक्रण उत्पन्न कर सकता है, जब मशीनिंग, ग्राइंडिंग या सेवा-भार उस प्रतिबंध को हटा देता है जिसने मूल आकार को स्थिर बनाए रखा था।

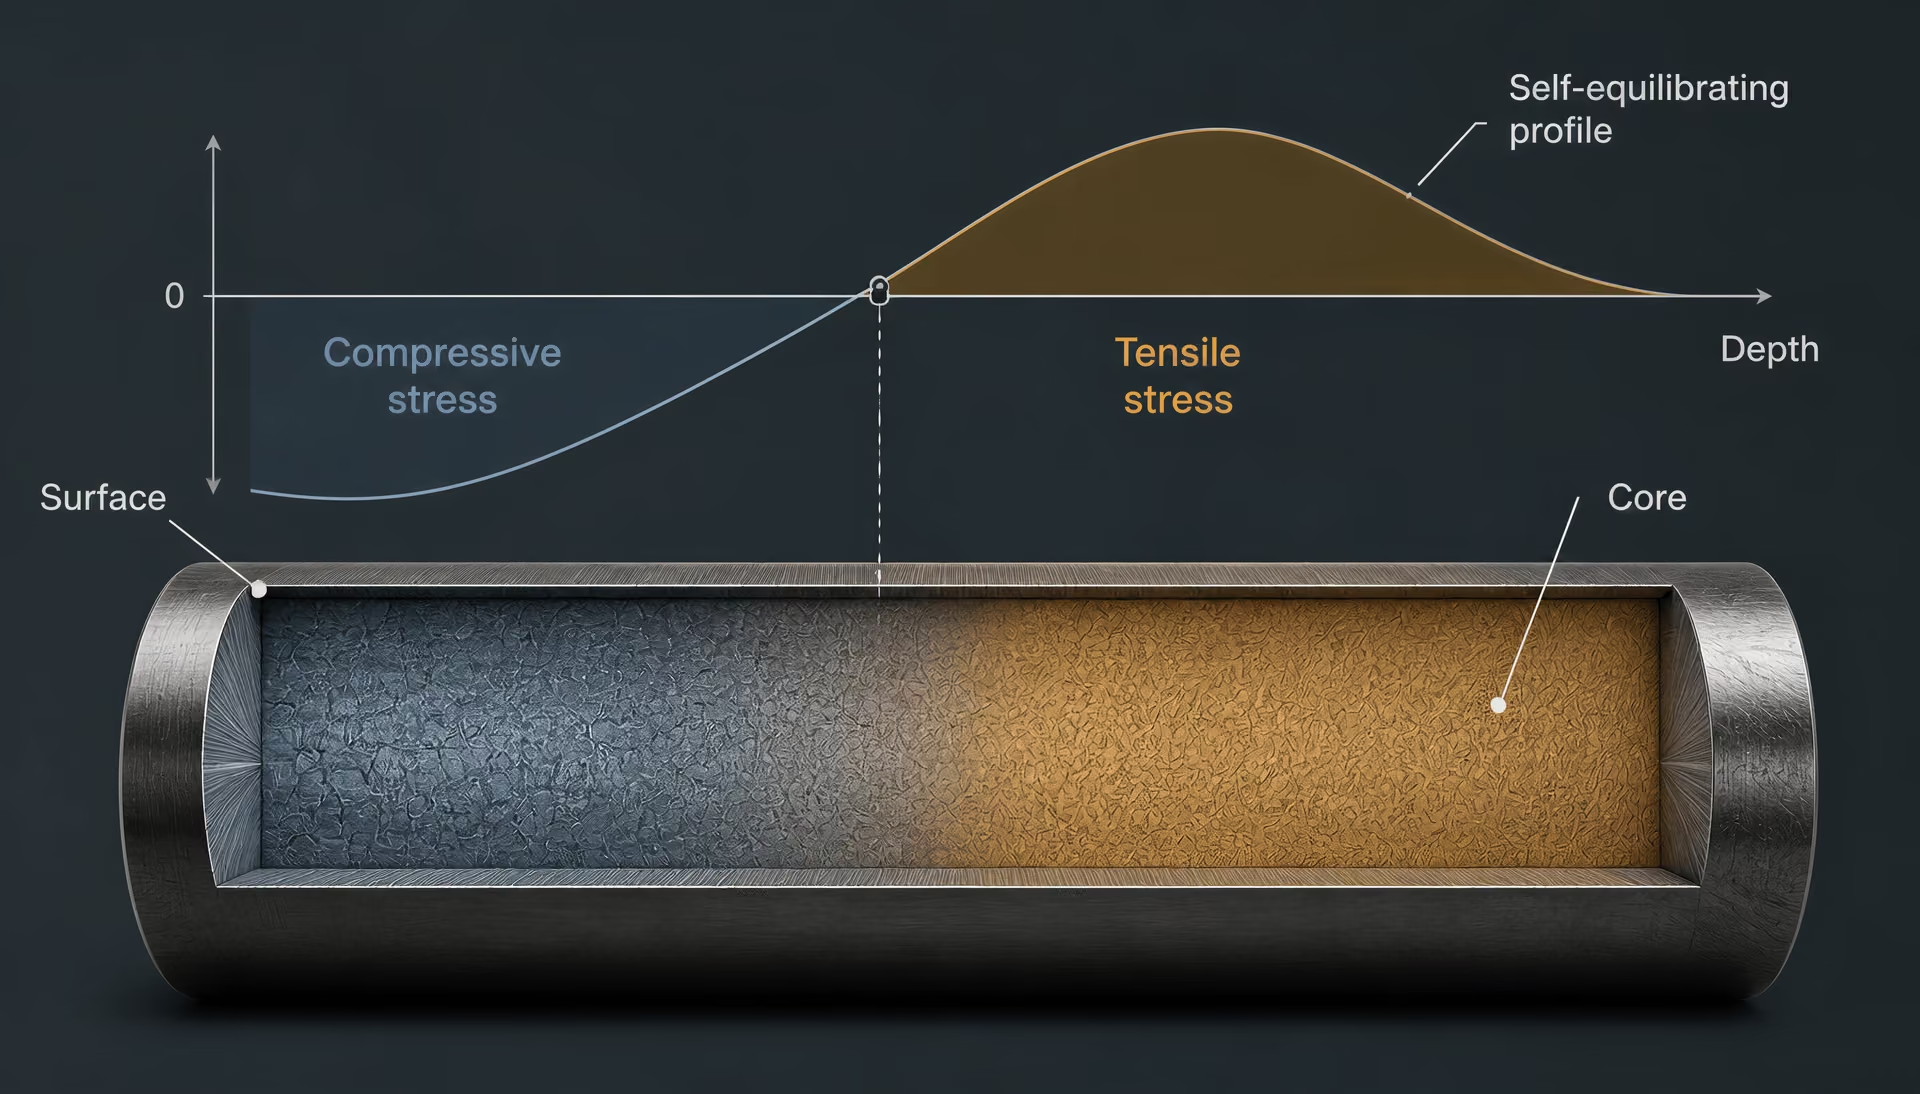
सतह और केंद्र में तनाव के प्रतिरूप
| शीतलन और रूपांतरण अनुक्रम | संभावित अंतिम तनाव प्रतिरूप | महत्वपूर्ण चर |
|---|---|---|
| सतह पहले संकुचित होती है; केंद्र गर्म बना रहता है | सतह पर प्रारंभ में तनन तनाव विकसित हो सकता है | शीतलन प्रवणता और उच्च-तापमान प्रवाह |
| केंद्र बाद में संकुचित या रूपांतरित होता है | सतह पर संपीडन और केंद्र में तनन तनाव बना रह सकता है | रूपांतरण का समय और अवरोध |
| किसी विशेषता के चारों ओर असमान शीतलन | स्थानीय तनन और संपीडन क्षेत्रों का मिश्रण | ज्यामिति, द्रव की पहुँच और अनुप्रस्थ काट की मोटाई |
शमित इस्पात की सतह पर संपीडन और उसके केंद्र में तनन का परिचित प्रतिरूप सामान्य है, लेकिन यह कोई सार्वभौमिक नियम नहीं है। शमन के प्रारंभिक चरण में सतह ठंडी होकर सिकुड़ती है, जबकि अधिक गर्म आंतरिक भाग इस संकुचन को रोकता है। इसलिए सतह में तनन तनाव उत्पन्न हो सकता है, जो कभी-कभी उसकी पराभव शक्ति से भी अधिक हो जाता है, जबकि केंद्र संपीडन में चला जाता है। जैसे-जैसे शीतलन आगे बढ़ता है, केंद्र सिकुड़ता है और सतह के पर्याप्त रूप से ठंडा हो जाने के बाद रूपांतरित हो सकता है। तब तनाव का प्रतिरूप उलट सकता है और संपीडित सतह तथा तनित आंतरिक भाग बन सकता है।
मार्टेंसाइटिक रूपांतरण इस क्रम को और जटिल बना देता है। ऑस्टेनाइट, मार्टेंसाइट में रूपांतरित होते समय फैलता है; इस फैलाव की मात्रा कार्बन की मात्रा, मिश्रधातु की संरचना, रूपांतरण तापमान और रूपांतरित अंश पर निर्भर करती है। यदि सतह पहले रूपांतरित होती है, तो उसके फैलाव को उसके नीचे स्थित ठंडी या अभी भी ऑस्टेनाइटिक सामग्री रोकती है। यदि केंद्र बाद में रूपांतरित होता है, तो उसका फैलाव सतह पर पहले से स्थापित तनाव-अवस्था को बदल सकता है। बेनाइट, पर्लाइट, मार्टेंसाइट और अवशिष्ट ऑस्टेनाइट, प्रत्येक अलग-अलग रूपांतरण-विकृतियों में योगदान देते हैं। इसलिए जो सतह इतनी तेजी से ठंडी होती है कि उसमें मार्टेंसाइट बन जाए, उसकी तनाव-प्रोफ़ाइल उस केंद्र से अलग हो सकती है जिसमें बेनाइट या मिश्रित संरचना बनती है।
तनन तनाव का स्थान महत्वपूर्ण है, क्योंकि सतही तनन दरार आरंभ होने से मज़बूती से जुड़ा होता है, जबकि संपीडित सतही तनाव थकान-दरारों के खुलने को विलंबित कर सकता है। हालांकि, संपीडित सतह-परत के नीचे तनन क्षेत्र स्थित हो सकता है और सतह पर किया गया मापन उसे प्रकट नहीं करेगा। एक्स-रे विवर्तन से सामान्यतः केवल सतह के निकट की उथली मात्रा का नमूना लिया जाता है; इसलिए परिणाम पूरे पुर्जे का नहीं, बल्कि उस परत का वर्णन करता है। न्यूट्रॉन विवर्तन, सिंक्रोट्रॉन विधियाँ, सेक्शनिंग, होल-ड्रिलिंग और मॉडल-आधारित प्रोफ़ाइल अधिक गहराई पर जानकारी दे सकती हैं, लेकिन प्रत्येक विधि की अपनी विभेदन-क्षमता और मान्यताएँ होती हैं।
ज्यामिति इस प्रतिरूप को बदल देती है। एक पतला वेब अपनी लगभग पूरी मोटाई में ठंडा होकर रूपांतरित हो सकता है, जबकि मोटा हब, दाँत की जड़ या फ्लैंज अधिक समय तक गर्म आंतरिक भाग बनाए रखता है। कोने और किनारे एक से अधिक सतहों के माध्यम से ऊष्मा खोते हैं और आस-पास की सामग्री की तुलना में पहले रूपांतरित हो सकते हैं। इसलिए अनुप्रस्थ काट की मोटाई में तीव्र परिवर्तन तापीय प्रवणताओं और रूपांतरण-असंगति, दोनों को केंद्रित कर सकता है। 2005 के International Journal of Materials and Product Technology में प्रकाशित चर्चा असमान तापीय प्रवणताओं को शमन-विकृति के प्रमुख स्रोतों में से एक बताती है (Part I)।
शमनकारी द्रव का तापमान, हिलाना, श्यानता, गीलापन-व्यवहार और स्थानीय प्रवाह यह निर्धारित करते हैं कि प्रत्येक सतह से ऊष्मा कितनी तेजी से बाहर निकलेगी। तेल, जल, पॉलिमर विलयन, पिघला हुआ लवण और गैस, ऊष्मा-हस्तांतरण के अलग-अलग इतिहास उत्पन्न करते हैं। एक ही टैंक के भीतर भी किसी अवरुद्ध सतह का शीतलन खुली सतह की तुलना में धीमा हो सकता है। इसी कारण Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा ऊष्मा-हस्तांतरण, चरण-रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमनकारी द्रव का चयन और शमन-तीव्रता को स्वतंत्र नियंत्रणों के बजाय परस्पर क्रिया करने वाले चर मानती है (2022 review)।
स्व-संतुलन और तनाव का पुनर्वितरण
शीतलन के बाद कोई मुक्त पुर्जा कुल असंतुलित बल या आघूर्ण बनाए नहीं रख सकता। अवशिष्ट तनावों को पूरे पुर्जे में स्व-संतुलन की शर्त पूरी करनी होती है: तनन और संपीडित क्षेत्र बल के स्तर पर संतुलित होते हैं और उनका वितरण झुकाने वाले आघूर्णों को भी संतुलित करता है। इसका अर्थ यह नहीं है कि प्रत्येक स्थानीय तनाव छोटा होता है। इसका अर्थ केवल यह है कि उच्च तनन वाली परत के लिए कहीं और प्रतिपूरक संपीडन आवश्यक है, अथवा पूर्ण त्रि-आयामी क्षेत्र में किसी अन्य दिशा में संतुलनकारी तनाव मौजूद होते हैं।
सामग्री हटाने से यह संतुलन बदल जाता है। National Institute of Standards and Technology द्वारा संग्रहित Metallurgy of Heat Treatment पाठ में कहा गया है कि बिना राहत दिए गए शमन-तनाव मशीनिंग के दौरान वक्रण उत्पन्न कर सकते हैं, क्योंकि सामग्री हटाने से अवशिष्ट-तनाव का संतुलन भंग हो जाता है (NIST materials-data archive)। बोरिंग के बाद कोई रिंग खुल सकती है; एक प्लेट का एक फलक मिल्ड किए जाने के बाद वह धनुषाकार हो सकती है; कठोर किए गए गियर में अंतिम ग्राइंडिंग के दौरान गति आ सकती है। ये केवल मशीन द्वारा उत्पन्न नए तनाव नहीं होते। ये पहले से मौजूद तनाव-क्षेत्र को मुक्त करने के दृश्यमान परिणाम होते हैं।
इस पुनर्वितरण में सूक्ष्म-स्तरीय प्लास्टिक विरूपण की केंद्रीय भूमिका होती है। सभी दाने और पैकेट एक ही समय पर या एक ही प्रकार से रूपांतरित नहीं होते। क्रिस्टलोग्राफिक अभिविन्यास, स्थानीय कार्बन-सांद्रता, पूर्व-ऑस्टेनाइट दाना-संरचना और पड़ोसी चरणों के प्रतिबंध में अंतर, छोटी-छोटी प्लास्टिक विकृतियाँ उत्पन्न करते हैं। International Journal of Materials and Product Technology में प्रकाशित Part II लेख शमित इस्पात में अवशिष्ट तनाव का एक भाग इसी सूक्ष्म-स्तरीय प्लास्टिक विरूपण को मानता है और इसके परिणाम को शमनकारी द्रव की स्थितियों, सतह तथा केस-कठोरीकरण और अंतिम ग्राइंडिंग से जोड़ता है (Part II)। टेम्परिंग रिकवरी और सीमित संरचनात्मक समायोजन की अनुमति देकर तनाव को कम कर सकती है, लेकिन यह तनाव-मुक्त पुर्जे की गारंटी नहीं देती।
पूरे अनुप्रस्थ काट का कठोरीकरण बनाम सतह और केस-कठोरीकरण
पूरे अनुप्रस्थ काट का कठोरीकरण सामान्यतः पूरे या अधिकांश अनुप्रस्थ काट में तनाव-क्षेत्र उत्पन्न करता है, बशर्ते अनुप्रस्थ काट पर्याप्त छोटा हो और इस्पात में पर्याप्त कठोरीकरण-क्षमता हो। AISI 1045 जैसी निम्न-मिश्रधातु ग्रेड मोटे अनुप्रस्थ काट में सतह के निकट मार्टेंसाइट बना सकती है, जबकि केंद्र की ओर अपेक्षाकृत नरम रूपांतरण-उत्पाद बने रह सकते हैं। AISI 4140 जैसी अधिक कठोरीकरण-क्षम ग्रेड उसी नाममात्र शमन के अंतर्गत अधिक गहराई तक रूपांतरित हो सकती है, जिससे कठोरता-प्रोफ़ाइल और रूपांतरण-विकृति का वितरण, दोनों बदल जाते हैं। परिणामी अवशिष्ट-तनाव प्रोफ़ाइल केवल ग्रेड के पदनाम पर नहीं, बल्कि वास्तविक अनुप्रस्थ काट, ऑस्टेनाइटीकरण प्रक्रिया, पूर्ववर्ती सूक्ष्मसंरचना और शमन-तीव्रता पर निर्भर करती है।
सतह-कठोरीकरण अधिक तीव्र सामग्री-विरोध उत्पन्न करता है। इंडक्शन-कठोरीकरण सतह की परत को तेजी से गर्म करता है, जबकि कार्ब्यूराइज़िंग शमन से पहले सतह के निकट ऑस्टेनाइट में कार्बन की मात्रा बढ़ाता है; नाइट्राइडिंग कार्ब्यूराइज़िंग जैसी समान थोक-रूपांतरण प्रक्रिया के बिना एक कठोर यौगिक या विसरण परत बनाती है। कार्ब्यूराइज़ किए गए इस्पात में उच्च-कार्बन केस कम तापमान पर रूपांतरित हो सकता है और कुछ ऑस्टेनाइट को बनाए रख सकता है, जबकि कम-कार्बन केंद्र अलग प्रकार से रूपांतरित होता है। केस का फैलाव, केंद्र का प्रतिबंध, अवशिष्ट ऑस्टेनाइट और स्थानीय प्लास्टिकता, समय-क्रम और प्रक्रिया-स्थितियों के आधार पर केस को संपीडन, तनन या मिश्रित प्रोफ़ाइल में छोड़ सकते हैं। इसलिए तनाव के दृष्टिकोण से सतह-कठोरीकरण केवल “बाहर कठोर, अंदर नरम” नहीं है।
केस-कठोर किए गए गियर, शाफ्ट और बेयरिंग अवयवों के लिए शमन की एकरूपता विशेष रूप से महत्वपूर्ण है। परिधि के चारों ओर असमान शीतलन असममित रूपांतरण-विकृति और वक्रण उत्पन्न कर सकता है, भले ही केस की गहराई नाममात्र रूप से एकसमान हो। अंतिम ग्राइंडिंग ऊष्मीय और यांत्रिक क्रिया के माध्यम से सतह की तनाव-अवस्था को और बदल सकती है; अत्यधिक ग्राइंडिंग तनन तनाव उत्पन्न कर सकती है या शमन के दौरान स्थापित संपीडित संतुलन को मुक्त कर सकती है।
ASM की Basic Principles and Design Guidelines for Heat Treating of Steel विकृति और अवांछनीय अवशिष्ट तनावों को न्यूनतम करना ऊष्मा-उपचार अभिकल्पना के प्राथमिक मानदंडों में शामिल करती है (ASM International)। इस मानदंड के लिए प्रोफ़ाइल-आधारित सोच आवश्यक है। U.S. Department of Energy इस्पात ढलाई में तापीय और अवशिष्ट तनावों को विकृति, दरार, पुनःकार्य, वेल्ड-मरम्मत, आयामी त्रुटियों और सेवा-प्रदर्शन में कमी से जोड़ता है (DOE report)। University of Iowa के कार्य में बल दिए गए अनुसार, ढलाई का इतिहास प्रारंभिक संरचना और तनाव-क्षेत्र को भी प्रभावित कर सकता है। इसलिए Worcester Polytechnic Institute की रिपोर्ट शमन-विकृति को ऊष्मा-हस्तांतरण, चरण-रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक विकास से जुड़ी एक संयुक्त समस्या मानती है (WPI report)। सतह पर किया गया मापन केवल एक अवलोकन है। पुर्जे का व्यवहार उसकी पूरी प्रोफ़ाइल से निर्धारित होता है।
9. टेम्परिंग, तनाव-मुक्ति और उसके बाद का ऊष्मा-उपचार
टेम्परिंग से क्या बदलता है और यह क्या सुनिश्चित नहीं कर सकता
टेम्परिंग, कठोरीकरण के बाद किया जाने वाला नियंत्रित पुनःतापन उपचार है, जिसे सामान्यतः निम्न क्रांतिक तापमान से नीचे किया जाता है। इसका तात्कालिक उद्देश्य शमन के बाद बने मार्टेनसाइट में परिवर्तन करना है: कार्बन का पुनर्वितरण होता है, संक्रमण कार्बाइड या सीमेंटाइट बनते हैं, और अतिसंतृप्त मार्टेन्सिटिक जालक अपनी टेट्रागोनल विकृति का कुछ भाग खो देता है। टेम्परिंग तापमान और समय बढ़ने पर सामान्यतः कठोरता घटती है, जबकि दृढ़ता और आयामी स्थिरता में सुधार होता है। इसकी प्रतिक्रिया मिश्रधातु की रासायनिक संरचना, पूर्व ऑस्टेनाइटीकरण प्रक्रिया, अनुप्रस्थ काट के आकार, शमन-दर और अवशिष्ट ऑस्टेनाइट के अंश पर निर्भर करती है।
इसलिए टेम्परिंग यांत्रिक गुणों और अवशिष्ट तनाव—दोनों में परिवर्तन करती है, लेकिन यह विकृति को पूरी तरह मिटाने वाला सार्वभौमिक उपाय नहीं है। शमन के बाद जो भाग मुड़ा हुआ, मरोड़ा हुआ या अंडाकार हो जाता है, वह टेम्परिंग के बाद भी वैसा रह सकता है। टेम्परिंग कुछ प्रत्यास्थ तनाव को कम कर सकती है और सीमित प्लास्टिक समायोजन की अनुमति दे सकती है, फिर भी असमान शीतलन, रूपांतरण-विकृति या स्थानीय पराभव से पहले ही उत्पन्न हो चुके प्रत्येक आकार-परिवर्तन को उलट नहीं सकती। जिस शाफ्ट की सतह और कोर में मार्टेनसाइट के अंश अलग-अलग हों, उसके आयाम टेम्परिंग के दौरान बदलते रह सकते हैं; कार्ब्यूराइज़ किए गए घटक की केस और कोर में प्रतिक्रिया अलग-अलग हो सकती है; और अवशिष्ट ऑस्टेनाइट टेम्परिंग के दौरान या बाद की सेवा में रूपांतरित होकर अतिरिक्त आयतन-परिवर्तन उत्पन्न कर सकता है।
यह अंतर ASM Handbook के अध्याय Residual Stresses and Distortion in Quenched and Tempered Steels के अनुरूप है, जिसमें तापीय, रूपांतरणीय और कठोरीकरण-जनित अवशिष्ट तनावों को अलग-अलग किया गया है, साथ ही यह दिखाया गया है कि वे मिलकर कार्य करते हैं। Journal of Materials Engineering and Performance में प्रकाशित Residual Stress and Distortion during Quench Hardening of Steels: A Review के लेखकों द्वारा 2022 में किए गए समीक्षा-अध्ययन में भी ऊष्मा-हस्तांतरण, प्रावस्था-रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन-माध्यम का चयन और शमन की तीव्रता को परस्पर क्रिया करने वाले चर माना गया है। टेम्परिंग खराब शमन-पैटर्न, अनुपयुक्त स्थिरक या अनुप्रस्थ काट में अचानक होने वाले संक्रमण की भरपाई नहीं कर सकती।
इसके बाद का ऊष्मीय संपर्क नए आयामी परिवर्तन उत्पन्न कर सकता है। दूसरी टेम्परिंग, तनाव-मुक्ति चक्र, नाइट्राइडिंग, कार्ब्यूराइज़िंग, प्रेरण-कठोरीकरण, ब्रेज़िंग, वेल्डिंग या अंतिम ग्राइंडिंग तापमान-क्षेत्र और प्रावस्थाओं के संतुलन को बदल सकती है। मार्टेनसाइट आगे भी टेम्पर हो सकता है, अवशिष्ट ऑस्टेनाइट रूपांतरित हो सकता है, और कार्बाइड का अवक्षेपण स्थानीय आयतन तथा पराभव-शक्ति को बदल सकता है। इसलिए अंतिम आयाम केवल शमन के बाद मापे गए आयाम का परिणाम नहीं, बल्कि पूरी प्रक्रिया-इतिहास का परिणाम होता है।
तापीय तनाव-मुक्ति
तापीय तनाव-मुक्ति इस्पात को ऐसे तापमान तक गर्म करके अवशिष्ट तनाव को कम करती है, जिस पर पूरे भाग को जानबूझकर ऑस्टेनाइज़ किए बिना स्थानीय प्लास्टिक प्रवाह और समय-निर्भर शिथिलीकरण हो सके। चुना गया तापमान अपेक्षित कठोरता, दृढ़ता, केस की गहराई, आयामी सहनशीलता और धातुकर्मीय अवस्था के अनुकूल रहना चाहिए। सामान्यीकृत निम्न-कार्बन इस्पात के लिए निर्धारित तनाव-मुक्ति चक्र को बिना किसी परिवर्तन के शमन-टेम्पर्ड औजार, कार्ब्यूराइज़ किए गए गियर या नाइट्राइडित घटक पर लागू नहीं किया जा सकता।
National Institute of Standards and Technology के सामग्री-डेटा अभिलेखागार में सुरक्षित Metallurgy of Heat Treatment में तापीय उपचार को अवशिष्ट तनाव कम करने के एक उपाय के रूप में बताया गया है और चेतावनी दी गई है कि जिन शमन-तनावों को दूर नहीं किया गया हो, वे मशीनिंग के दौरान विकृति उत्पन्न कर सकते हैं। इसका तंत्र सीधा है: गर्म करने से पराभव-शक्ति घटती है, जिससे अंतर्निहित तनाव छोटे प्लास्टिक विकृतियों और रेंगन-जैसे प्रवाह के माध्यम से शिथिल हो सकते हैं। इसके बाद शीतलन को नियंत्रित करना आवश्यक है। यदि भाग असमान रूप से गर्म किया जाए, पर्याप्त समय तक रोका न जाए, या सतह और कोर के बीच नए तापमान-अंतर के साथ ठंडा किया जाए, तो उपचार एक तनाव-पैटर्न को दूसरे से बदल सकता है।
तनाव-मुक्ति शून्य विकृति की गारंटी भी नहीं देती। अत्यधिक तनावग्रस्त वलय में तनाव-क्षेत्र के शिथिल होने पर गोलाई बदल सकती है, भले ही उपचार ने बाद के परिवर्तन के प्रेरक बल को कम कर दिया हो। किसी ढलाई की प्रतिक्रिया उसके ठोसकरण-इतिहास, अनुप्रस्थ काट की मोटाई, राइज़र के स्थान और पहले की वेल्ड-मरम्मत पर निर्भर हो सकती है। U.S. Department of Energy की इस्पात-ढलाई संबंधी एक रिपोर्ट ताप और शमन-तनावों को विकृति, दरार, पुनःकार्य, वेल्ड-मरम्मत, आयामी त्रुटि और सेवा-प्रदर्शन में कमी से जोड़ती है; University of Iowa का कार्य भी इसी प्रकार इस बात पर बल देता है कि अंतिम आयामों और अवशिष्ट तनाव के पूर्वानुमान में ढलाई-इतिहास को शामिल किया जाना चाहिए।
इसी कारण तापीय तनाव-मुक्ति की योजना पूरी प्रक्रिया-श्रृंखला को ध्यान में रखकर बनानी चाहिए। तनाव-मुक्ति से पहले की रफ मशीनिंग तनावग्रस्त पदार्थ को हटा सकती है और आयामी परिवर्तन को उजागर कर सकती है; रफ मशीनिंग से पहले तनाव-मुक्ति इस जोखिम को कम कर सकती है, लेकिन पुनःतापन चक्र स्वयं भी आयामी परिवर्तन उत्पन्न कर सकता है। जब सहनशीलता इसकी मांग करे, तब बारीक मशीनिंग और ग्राइंडिंग अंतिम धातुकर्मीय उपचार के बाद की जानी चाहिए। सतह-कठोरीकृत और केस-कठोरीकृत भागों में विशेष सावधानी आवश्यक है, क्योंकि केस, संक्रमण क्षेत्र और कोर की संरचनाएँ, रूपांतरण तापमान और अवरोधन की स्थितियाँ अलग-अलग होती हैं।
यांत्रिक तनाव-मुक्ति और सीधाई-सुधार
यांत्रिक तनाव-मुक्ति मुख्यतः तापमान पर निर्भर रहने के बजाय बल लगाकर आकार या तनाव-वितरण में परिवर्तन करती है। प्रेस द्वारा सीधा करना, रोल द्वारा सीधा करना, पीनिंग, आकार-निर्धारण, कॉइनिंग और नियंत्रित शीत-विकृति किसी मापने योग्य मोड़ या रन-आउट को ठीक कर सकते हैं। ये प्रक्रियाएँ चयनित क्षेत्रों को उनकी प्रत्यास्थ सीमा से आगे धकेलकर काम करती हैं, ताकि प्रत्यास्थ पुनर्प्राप्ति और प्लास्टिक विकृति के बाद भाग अपेक्षित ज्यामिति के अधिक निकट आ जाए।
यह सुधार तनाव-मुक्त नहीं होता। सीधा करने की प्रक्रिया अवशिष्ट तनाव का पुनर्वितरण करती है और किसी अनुप्रस्थ काट के एक ओर तनन तनाव, दूसरी ओर संपीडन तनाव, या आधारों और संपर्क-बिंदुओं के निकट स्थानीय पराभव उत्पन्न कर सकती है। कठोरीकृत इस्पात में अत्यधिक बल दरार पैदा कर सकता है; उच्च-शक्ति वाले मार्टेन्सिटिक ढाँचे में शीत-सीधाई फ्रैक्चर-प्रतिरोध घटा सकती है। गर्म अवस्था में सीधा करने से आवश्यक बल कम हो जाता है, लेकिन इससे ऐसा ऊष्मीय चक्र जुड़ता है जो मार्टेनसाइट को टेम्पर कर सकता है, अवशिष्ट ऑस्टेनाइट को बदल सकता है या नया तापमान-प्रवणता उत्पन्न कर सकता है। इसलिए अनुमत विधि ग्रेड, कठोरता, अनुप्रस्थ काट की ज्यामिति और निरीक्षण-आवश्यकताओं पर निर्भर करती है।
यांत्रिक सुधार किसी अस्थिर भाग को मूल कारण हल करने के बजाय केवल छिपा भी सकता है। यदि बाद की मशीनिंग तनावग्रस्त सतह-परत को हटा देती है, तो सुधारा गया घटक वापस अपनी स्थिति में आ सकता है या किसी दूसरी दिशा में खिसक सकता है। NIST द्वारा उपलब्ध कराई गई Metallurgy of Heat Treatment में विशेष रूप से अवशिष्ट-तनाव संतुलन के बाधित होने से उत्पन्न मशीनिंग-विकृति का वर्णन किया गया है। International Journal of Materials and Product Technology के अध्ययनों में शमित इस्पात के अवशिष्ट तनाव को सूक्ष्म-पैमाने की प्लास्टिक विकृति तथा शमन-माध्यम की स्थितियों, सतह या केस-कठोरीकरण और अंतिम ग्राइंडिंग से जोड़ा गया है।
इसलिए एक उचित क्रम यह है कि ऑस्टेनाइटीकरण और शमन के दौरान टाले जा सकने वाले तनाव को कम किया जाए, तुरंत टेम्परिंग की जाए, आवश्यकता होने पर अनुकूल तापीय तनाव-मुक्ति उपचार दिया जाए, फिर रफ मशीनिंग की जाए, माप लिया जाए, नियंत्रित प्रक्रिया के अंतर्गत ही सीधाई-सुधार किया जाए, और अंतिम ऊष्मीय संपर्क के बाद फिनिश मशीनिंग या ग्राइंडिंग की जाए। Worcester Polytechnic Institute शमन-विकृति को ऊष्मा-हस्तांतरण, प्रावस्था-रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक विकास से जुड़ी हुई संयुक्त समस्या के रूप में वर्णित करता है। सीधाई-सुधार और तनाव-मुक्ति का मूल्यांकन भी इसी क्रम में किया जाना चाहिए। नियंत्रित होने पर ये जोखिम कम करते हैं; लेकिन खराब ढंग से नियंत्रित पुनःतापन, बल-प्रयोग या पदार्थ-हटाने की प्रक्रिया अगला आयामी परिवर्तन उत्पन्न कर सकती है।
10. मशीनिंग, ग्राइंडिंग और छिपे हुए तनाव का मुक्त होना
ऊष्मा उपचार से स्टील के किसी पुर्जे के अंतिम आयाम हमेशा स्थिर नहीं हो जाते। क्वेंच किए गए और टेम्पर किए गए किसी घटक की प्रारंभिक जाँच संतोषजनक हो सकती है, लेकिन बाद में टर्निंग, मिलिंग, ड्रिलिंग या ग्राइंडिंग के दौरान उसमें परिवर्तन आ सकता है। काटने की प्रक्रिया ने आवश्यक रूप से मूल विरूपण उत्पन्न नहीं किया होता। उसने केवल उस अवशिष्ट-तनाव असंतुलन को उजागर किया हो सकता है, जो गरम करने, क्वेंचिंग, रूपांतरण और टेम्परिंग के बाद पहले से मौजूद था।
ASM International ऊष्मा-उपचार से उत्पन्न अवशिष्ट तनाव को तापीय, रूपांतरण-संबंधी और हार्डनिंग-संबंधी योगदानों में विभाजित करता है (ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels)। ये तनाव तापीय संकुचन, फेज़ रूपांतरण और स्थानीय प्लास्टिक विरूपण के कारण होने वाले आयामी परिवर्तनों के साथ सह-अस्तित्व में रहते हैं। 2022 में Journal of Materials Engineering and Performance में प्रकाशित समीक्षा इस परिणाम को ऊष्मा अंतरण, फेज़ रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, क्वेंचेंट के चयन और क्वेंच की तीव्रता से संबंधित एक युग्मित प्रतिक्रिया के रूप में वर्णित करती है (2022 review)। मशीनिंग उस पूरे इतिहास के बाद होती है, न कि तनाव-मुक्त कच्चे पुर्जे पर।
मशीनिंग ऊष्मा-उपचार से उत्पन्न विरूपण को क्यों उजागर कर सकती है
मशीन की गई सतह ज्यामितीय रूप से सही दिखाई दे सकती है, जबकि पुर्जे के भीतर स्व-संतुलित आंतरिक तनाव अभी भी मौजूद हों। किसी एक क्षेत्र में संपीड़न और दूसरे में तनन हो सकता है; विरोधी बल और आघूर्ण पूरे घटक में संतुलित रहते हैं। यह संतुलन तब तक स्थिर रह सकता है, जब तक कटर उन क्षेत्रों में से किसी एक को हटा न दे।
Metallurgy of Heat Treatment में वर्णित व्यावहारिक तंत्र यही है: अनुत्सारित क्वेंचिंग तनाव मशीनिंग के दौरान वक्रता उत्पन्न कर सकते हैं, क्योंकि पदार्थ हटाने से अवशिष्ट-तनाव का संतुलन बाधित हो जाता है (NIST materials-data archive)। यदि किसी प्लेट की एक सतह के निकट तनन तनाव और उसके भीतर अधिक गहराई पर इसकी भरपाई करने वाला संपीड़न हो, तो तनावग्रस्त सतह हटाए जाने के बाद प्लेट मुड़ सकती है। कोई रिंग अंडाकार हो सकती है। किसी शाफ्ट की एक ओर स्थित असममित परत काटकर हटाने के बाद उसकी सीधाई बदल सकती है। कटर ने बल-वितरण को बदल दिया है और शेष धातु तब तक विरूपित होती है, जब तक नया संतुलन स्थापित न हो जाए।
परिवर्तन की मात्रा केवल तनाव के परिमाण पर निर्भर नहीं करती। पुर्जे की लंबाई, दीवार की मोटाई, सममिति, स्थानीय कठोरता, अनुप्रस्थ काट में परिवर्तन और अवशिष्ट-तनाव क्षेत्र का अभिविन्यास—इन सभी का महत्व होता है। मोटा फ्लैंज उस गति को रोक सकता है, जो पतले वेब में स्पष्ट रूप से दिखाई देती। की-वे या क्रॉस-होल एक तरफ से पदार्थ हटा सकता है और वंकन आघूर्ण उत्पन्न कर सकता है। कार्बराइज्ड या नाइट्राइडेड केस में कोर से भिन्न तनाव और कठोरता प्रोफ़ाइल हो सकती है; इसलिए केस के आर-पार काटने से यांत्रिक संतुलन और स्थानीय भार-पथ, दोनों बदल जाते हैं।
ऊष्मा-उपचार का इतिहास भी महत्वपूर्ण होता है। 2022 की समीक्षा और Worcester Polytechnic Institute की रिपोर्ट क्वेंच-विरूपण को ऊष्मा अंतरण, फेज़ रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक विकास के युग्मित परिणाम के रूप में वर्णित करती हैं (WPI report)। इसलिए दो नाममात्र रूप से समान पुर्जे भी अलग-अलग प्रतिक्रिया दे सकते हैं, यदि उनकी पिछली फोर्जिंग, कास्टिंग, शीत-कार्य, दाना-संरचना, गरम करने की दर या क्वेंच-उत्तेजन में अंतर रहा हो। U.S. Department of Energy की रिपोर्ट के अनुसार स्टील कास्टिंग में तापीय और अवशिष्ट तनाव विरूपण, दरार, पुनःकार्य, वेल्ड मरम्मत, आयामी त्रुटियों और सेवा-प्रदर्शन में कमी में योगदान दे सकते हैं (DOE report)। बाद की मशीनिंग कास्टिंग के इतिहास को मिटा नहीं देती।
पदार्थ हटाना और तनाव का पुनर्वितरण
मशीनिंग अलाउंस इस अनिश्चितता के लिए कुछ गुंजाइश प्रदान करता है, लेकिन यह गति के विरुद्ध कोई गारंटी नहीं है। अलाउंस पर अपेक्षित तनाव-प्रोफ़ाइल और उन सतहों के उजागर होने के क्रम के साथ विचार किया जाना चाहिए। ऊष्मा-उपचारित पुर्जे की एक ओर से बड़ी मात्रा में पदार्थ हटाने पर वंकन या मरोड़ मुक्त हो सकता है; विपरीत पक्षों से तुलनीय मात्रा में पदार्थ हटाने पर कुल असंतुलन कम हो सकता है, हालांकि केवल सममिति से आयामी स्थिरता सुनिश्चित नहीं होती।
इसी कारण चरणबद्ध पदार्थ-हटाने को सामान्यतः किसी सार्वभौमिक नुस्खे के बजाय आयामी-नियंत्रण की अवधारणा माना जाता है। रफ मशीनिंग अधिकांश अलाउंस हटा सकती है, जबकि इतना स्टॉक छोड़ा जाता है कि पुर्जा प्रतिक्रिया दे सके और बाद की प्रक्रिया उसकी स्थिति को ठीक कर सके। इसके बाद मध्यवर्ती निरीक्षण से अंतिम ज्यामिति निर्धारित होने से पहले होने वाले परिवर्तन की पहचान की जा सकती है। यदि रफिंग में पर्याप्त झुकाव या रनआउट दिखाई दे, तो सीधे तैयार आयाम तक मशीनिंग जारी रखने से शेष सुधार-क्षमता कम होने के साथ वही त्रुटि दोहराई जा सकती है।
डेटम रणनीति को पुर्जे की कार्यात्मक ज्यामिति और उसकी बदलती तनाव-अवस्था के अनुरूप होना चाहिए। रफिंग के दौरान जिस सतह में परिवर्तन हुआ हो, उसी सतह से प्रत्येक प्रक्रिया स्थापित करने पर विरूपण बाद की विशेषताओं में स्थानांतरित हो सकता है। इसके विपरीत, डेटमों के बीच संबंध को नियंत्रित किए बिना डेटम बदलने से संचित त्रुटि का एक अलग रूप उत्पन्न हो सकता है। किसी शाफ्ट में चुने गए अक्ष, बेयरिंग सीट और अंतिम सतहों के संबंध को स्थिर मान लेने के बजाय निरीक्षण के माध्यम से निर्धारित करना आवश्यक हो सकता है। किसी प्लेट में रफिंग और तनाव-शैथिल्य के बाद संदर्भ-सतह का पुनर्मूल्यांकन आवश्यक हो सकता है।
इसलिए रफिंग के बाद निरीक्षण केवल अंतिम गुणवत्ता-जाँच नहीं, बल्कि प्रक्रिया-तर्क का एक भाग है। रफिंग, तनाव-शमन उपचार, सेमी-फिनिशिंग और फिनिशिंग के बीच सीधाई, समतलता, गोलाई, समानांतरता, रनआउट और महत्वपूर्ण विशेषताओं के स्थान बदल सकते हैं। ASM “विरूपण और अवांछित अवशिष्ट तनाव को न्यूनतम करना” स्टील के ऊष्मा-उपचार के प्रमुख डिज़ाइन मानदंडों में शामिल करता है (ASM Basic Principles and Design Guidelines for Heat Treating of Steel); मशीनिंग की प्रक्रिया ऊष्मा-उपचार की प्रत्येक अनुपयुक्त स्थिति की भरपाई नहीं कर सकती।
तनाव-शमन प्रक्रिया परिवर्तन को कम कर सकती है, लेकिन उसका तापमान और अवधि स्टील ग्रेड, अपेक्षित कठोरता, टेम्परिंग की स्थिति और सतह-उपचार के अनुकूल होनी चाहिए। यांत्रिक तनाव-शमन से भी आयाम बदल सकते हैं। यह मानकर नहीं चलना चाहिए कि इनमें से कोई भी विधि सभी अवशिष्ट तनावों को हटा देगी।
ग्राइंडिंग तनाव और सतह की अखंडता
आयतनगत अवशिष्ट तनाव किसी घटक की महत्वपूर्ण गहराई या आयतन में वितरित अवशिष्ट तनाव, जो केवल उथली सतह-परत तक सीमित न हो।
ग्राइंडिंग एक अलग समस्या प्रस्तुत करती है, क्योंकि इसके प्रभाव सतह के निकट केंद्रित होते हैं। थोक अवशिष्ट तनाव से आशय ऐसे तनाव से है, जो अनुप्रस्थ काट के पर्याप्त बड़े भाग में वितरित हो और पदार्थ हटाए जाने पर पूरे पुर्जे में वंकन, मरोड़ या आकार-परिवर्तन उत्पन्न कर सके। ग्राइंडिंग-प्रेरित तनाव प्रायः यांत्रिक विरूपण और ऊष्मा से उत्पन्न उथला सतही प्रभाव होता है। दोनों एक साथ मौजूद हो सकते हैं, लेकिन वे एक-दूसरे के समतुल्य नहीं हैं।
International Journal of Materials and Product Technology की समीक्षा क्वेंच किए गए स्टील में अवशिष्ट तनाव को सूक्ष्म-पैमाने के प्लास्टिक विरूपण से जोड़ती है और क्वेंचेंट की स्थितियों, सतह और केस हार्डनिंग तथा अंतिम ग्राइंडिंग के प्रभाव पर चर्चा करती है (Part I; Part II)। स्थानीय गरम होने और उसके बाद तीव्र शीतलन से ग्राइंडिंग तनन तनाव उत्पन्न कर सकती है, या अत्यधिक यांत्रिक रगड़ और प्लास्टिक प्रवाह से संपीड़न तनाव उत्पन्न कर सकती है। तनाव का प्रकार और उसकी गहराई व्हील के विनिर्देशन, संपर्क-स्थितियों, कूलेंट की आपूर्ति, हटाए गए स्टॉक तथा स्टील की कठोरता और सूक्ष्मसंरचना पर निर्भर करते हैं।
अत्यधिक ग्राइंडिंग ऊष्मा टेम्पर की स्थिति को क्षतिग्रस्त कर सकती है, ग्राइंडिंग बर्न उत्पन्न कर सकती है, चयनित क्षेत्रों को नरम कर सकती है या पुनः-कठोरीकरण और अनटेम्पर्ड मार्टेंसाइट पैदा कर सकती है। इन परिवर्तनों से तत्काल स्पष्ट वक्रता उत्पन्न न हो, फिर भी वे थकान-प्रदर्शन को कम कर सकते हैं या बाद में आयामी परिवर्तन का कारण बन सकते हैं। सतही दरारें विशेष रूप से खतरनाक होती हैं, जब तनन अवशिष्ट-तनाव की परत चक्रीय सेवा-भार के साथ मिल जाती है।
Part II में अंतिम ग्राइंडिंग की चर्चा आयामी नियंत्रण के लिए केंद्रीय महत्व रखती है: अंतिम प्रक्रिया बहुत कम स्टॉक हटाती है, लेकिन कार्यात्मक सतह निर्धारित करती है और उसकी तनाव-अवस्था को फिर भी बदल सकती है। इसलिए अंतिम ग्राइंडिंग को नियंत्रित फिनिशिंग चरण के रूप में माना जाना चाहिए और इसके बाद ज्यामिति तथा सतह की अखंडता का निरीक्षण किया जाना चाहिए। ग्राइंडिंग से पहले आकार में सही रहा पुर्जा आवश्यक रूप से अपनी अंतिम स्थिति में सही हो, ऐसा नहीं है। अंतिम सतह, उसके नीचे की ऊष्मा-उपचारित संरचना और तनाव क्षेत्र—इन सभी पर एक साथ विचार करना आवश्यक है।
11. दरार पड़ना, पुनःकार्य और सेवा-संबंधी परिणाम
ऊष्मा उपचार से इस्पात के किसी घटक में आयामी त्रुटि और संचित तनाव क्षेत्र—दोनों उत्पन्न हो सकते हैं। ये परस्पर संबंधित हैं, लेकिन एक ही चीज़ नहीं हैं। विकृति आकार या माप में हुए परिवर्तन को दर्शाती है; अवशिष्ट तनाव वह स्व-संतुलित तनाव है जो बाहरी ऊष्मीय या यांत्रिक भार हटाए जाने के बाद भी बना रहता है। कोई पुर्जा देखने में बिल्कुल सीधा हो सकता है, फिर भी उसमें हानिकारक तन्य तनाव मौजूद हो सकता है, जबकि दूसरा पुर्जा टेढ़ा-मेढ़ा होने के बावजूद ऐसा अवशिष्ट-तनाव पैटर्न रख सकता है जो तुरंत दरार के लिए निर्णायक न हो।
इस अंतर का महत्व इस्पात ढलाई-पुर्जों में विशेष रूप से है, क्योंकि तापन, शीतलन, जमने का इतिहास, मशीनिंग, वेल्डिंग और सेवा-भार—सभी अंतिम स्थिति को बदलते हैं। ASM International ने शमनित और टेम्पर किए गए इस्पातों में ऊष्मीय, रूपांतरण-संबंधी और कठोरीकरण-संबंधी अवशिष्ट तनावों को अलग-अलग योगदानकर्ताओं के रूप में पहचाना है। Journal of Materials Engineering and Performance में Totten और सह-लेखकों द्वारा 2022 में प्रकाशित समीक्षा में भी विकृति को ऊष्मा अंतरण, प्रावस्था रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन माध्यम के चयन और शमन की तीव्रता के परस्पर प्रभाव का परिणाम बताया गया है। हर विफलता को समझाने वाला कोई एकल “शमन तनाव” नहीं होता।
अवशिष्ट तनाव दरार-प्रेरक बल कब बन जाता है
अवशिष्ट तनाव तब दरार-प्रेरक बल बन जाता है, जब तन्य तनाव किसी दोष या तीक्ष्ण ज्यामितीय विशेषता पर केंद्रित होकर स्थानीय तनाव-तीव्रता या ऊर्जा-मुक्ति दर को बढ़ा देता है। यह आवश्यक नहीं कि संपूर्ण घटक में संचित तनाव बहुत अधिक हो। ढलाई का छिद्र, ऑक्साइड फिल्म, संकुचन-गुहा, अधात्विक समावेशन, अपूर्ण संलयन वाला क्षेत्र, मशीनिंग का निशान, की-वे या अनुप्रस्थ काट में अचानक परिवर्तन—स्थानीय तन्य क्षेत्र को बढ़ा सकते हैं। इसके बाद लगाया गया तन्य भार इस तनाव में और जुड़ जाता है। कोई घटक निरीक्षण और ऊष्मा उपचार में सफल हो सकता है, लेकिन बाद में तब दरक सकता है जब चक्रीय भार, कंपन, दबाव या ऊष्मीय चक्र शेष प्रेरक बल उपलब्ध कराएँ।
यही परस्पर क्रिया हाइड्रोजन-सहायित दरार पर भी लागू होती है। हाइड्रोजन सहसंयोजक शक्ति को कम कर सकता है और स्थानीयकृत प्लास्टिकता को बढ़ावा दे सकता है, जबकि अवशिष्ट तन्य तनाव दरार को खुलने या उसके बढ़ते रहने में सहायता करता है। इसलिए उच्च-शक्ति मार्टेंसाइटिक इस्पात, कठोरीकृत सतहें, वेल्ड-प्रभावित क्षेत्र तथा विद्युत-लेपित या रासायनिक रूप से संपर्क में आए घटक केवल अवशिष्ट तनाव के कारण नहीं, बल्कि इन संयुक्त परिस्थितियों के प्रति संवेदनशील होते हैं। सतह की संपीडित परत दरार के खुलने में विलंब कर सकती है, लेकिन उपसतही तन्य तनाव, घिसाई से हुई क्षति या पहले से मौजूद दोष फिर भी विफलता को नियंत्रित कर सकते हैं।
तापमान इस संतुलन को बदल देता है। ऊँचे सेवा-तापमान पर तनाव-शिथिलीकरण और विसर्पण कुछ अवशिष्ट तनाव को कम कर सकते हैं, लेकिन ऊष्मीय प्रसार के अंतर नए तनाव उत्पन्न कर सकते हैं तथा ऑक्सीकरण या सूक्ष्मसंरचनात्मक क्षरण अनुप्रस्थ काट को कमजोर कर सकता है। निम्न तापमान पर, यदि अवशिष्ट तनाव बढ़ा न भी हो, तो कम हुई दृढ़ता किसी दोष को अधिक खतरनाक बना सकती है। सेवा के दौरान होने वाला रूपांतरण आयतन और कठोरता को भी बदल सकता है। U.S. Department of Energy की इस्पात ढलाई-पुर्जों पर रिपोर्ट तापन और शमन के दौरान उत्पन्न ऊष्मीय तथा अवशिष्ट तनावों को दरार, विकृति, पुनःकार्य, वेल्ड मरम्मत और कम सेवा-प्रदर्शन से जोड़ती है; इसका व्यावहारिक निष्कर्ष यह है कि निरीक्षण और डिजाइन में तनाव-दोष-सेवा के संयुक्त प्रभाव पर विचार किया जाना चाहिए।
परिष्करण के दौरान भी अवशिष्ट तनाव खतरनाक बन सकता है। National Institute of Standards and Technology के सामग्री-आँकड़ा संग्रह के माध्यम से उपलब्ध Metallurgy of Heat Treatment में उल्लेख है कि बिना शिथिल किए गए शमन तनाव मशीनिंग के दौरान मुड़ाव उत्पन्न कर सकते हैं, क्योंकि पदार्थ हटाने से मूल तनाव-संतुलन बाधित हो जाता है। किसी अनुप्रस्थ काट की एक ओर से पदार्थ हटाने पर तन्य या संपीडित तनाव असमान रूप से मुक्त हो सकता है। इसके बाद नए खुले हुए दोष पर दरार दिखाई दे सकती है, लेकिन आवश्यक नहीं कि मूल तनाव क्षेत्र मशीनिंग ने ही बनाया हो।
विकृति, वेल्ड मरम्मत और पुनःकार्य
विकृति आम तौर पर भंग होने से पहले पुनःकार्य की आवश्यकता उत्पन्न करती है। टेढ़ा-मेढ़ा ढलाई-पुर्जा आयामी निरीक्षण में असफल हो सकता है, संबंधित पुर्जे के साथ गलत संरेखित हो सकता है, मशीनिंग भत्ता पार कर सकता है या असमान सीलिंग सतह उत्पन्न कर सकता है। इसके बाद सीधा करने, स्थानीय तापन, अतिरिक्त मशीनिंग, शॉट पीनिंग, तनाव-शमन या वेल्ड मरम्मत की जा सकती है। प्रत्येक प्रक्रिया ऊष्मीय और यांत्रिक इतिहास को फिर से बदल देती है।
वेल्ड मरम्मत कोई निष्पक्ष या तटस्थ सुधार नहीं है। वेल्डिंग अपेक्षाकृत ठंडे इस्पात के पास एक छोटे, तीव्र ऊष्मा-स्रोत को लागू करती है, जिससे नया ऊष्मीय प्रवणता, ऊष्मा-प्रभावित क्षेत्र, शीतलन के दौरान संकुचन और संभवतः कठोर, भंगुर सूक्ष्मसंरचनाएँ उत्पन्न होती हैं। यदि ढलाई-पुर्जे में पहले से शमन तनाव मौजूद हो, तो मरम्मत-वेल्ड उस क्षेत्र में तन्य तनाव आरोपित कर सकता है जहाँ छिद्रता, समावेशन, संकुचन-दोष या पहले की दरार मौजूद हो। इसलिए हाइड्रोजन नियंत्रण, प्रीहीट, इंटरपास तापमान, फिलर-मेटल का चयन, वेल्ड-पश्चात ऊष्मा उपचार और निरीक्षण—दृश्य वेल्ड प्रोफाइल जितने ही महत्वपूर्ण हैं।
Department of Energy के निष्कर्ष और इस्पात ढलाई-पुर्जों पर University of Iowa का कार्य महत्वपूर्ण हैं, क्योंकि वे अंतिम आयामी शुद्धता को ढलाई के इतिहास से जोड़ते हैं। जमने का क्रम, स्थानीय अनुप्रस्थ काट की मोटाई, राइज़र व्यवस्था, शीतलन अवरोध, पूर्ववर्ती ऊष्मीय चक्र और बाद का ऊष्मा उपचार—प्रारंभिक तनाव क्षेत्र तथा बाद की प्रक्रियाओं के प्रति प्रतिक्रिया, दोनों को प्रभावित करते हैं। केवल अंतिम शमन पर आधारित पूर्वानुमान ढलाई से विरासत में मिले तनावों का हिसाब नहीं रख सकता। Iowa की रिपोर्ट अंतिम माप और अवशिष्ट तनावों का पूर्वानुमान लगाते समय ढलाई के इतिहास को शामिल करने पर विशेष बल देती है।
पुनःकार्य से दूसरी समस्या भी सामने आ सकती है: किसी घटक को ड्रॉइंग की सहनशीलता के भीतर लाया जा सकता है, फिर भी उसकी तनाव-स्थिति खराब बनी रह सकती है। अत्यधिक घिसाई से सतह की संपीडित परत हट सकती है और उसके नीचे का तन्य पदार्थ उजागर हो सकता है। बार-बार स्थानीय रूप से सीधा करने से प्लास्टिक विकृति उत्पन्न हो सकती है और थकान-सीमा घट सकती है। इसके विपरीत, नियंत्रित तनाव-शमन विकृति के जोखिम को कम कर सकता है, लेकिन अत्यधिक या खराब तरीके से नियंत्रित तापन कठोरता, टेम्पर की स्थिति, कार्ब्यूराइज्ड गहराई, नाइट्राइडेड परतों या आयामी फिट को बदल सकता है। इसलिए ASM की Basic Principles and Design Guidelines for Heat Treating of Steel विकृति और अवांछित अवशिष्ट तनाव को कम करने को प्राथमिक डिजाइन मानदंड मानती है, न कि ऐसे निरीक्षण-संबंधी मुद्दे जिन्हें अंत में सुधारा जाए।
सेवा के दौरान आयामी परिवर्तन
किसी घटक का कार्य विफल होने के लिए उसका दरकना आवश्यक नहीं है। आयामी अस्थिरता बेयरिंग प्रीलोड, गियर बैकलैश, शाफ्ट संरेखण, वाल्व क्लियरेंस, सील संपीड़न या संपर्क दबाव को बदल सकती है। सटीक असेंबली में मामूली गति से घर्षण, रिसाव, असमान भार-वितरण या तेज़ घिसाव उत्पन्न हो सकता है। पुर्जा संरचनात्मक रूप से अक्षुण्ण रहता है, फिर भी उसका सेवा-प्रदर्शन घट जाता है।
कई तंत्र इस गति को उत्पन्न कर सकते हैं। सेवा के दौरान अवशिष्ट तनाव शिथिल हो सकता है, जिससे प्रत्यास्थ पुनर्प्राप्ति या प्लास्टिक पुनर्वितरण संभव होता है। अवशिष्ट ऑस्टेनाइट मार्टेंसाइट में रूपांतरित होकर प्रसार उत्पन्न कर सकता है; टेम्परिंग से मार्टेंसाइट का आयतन और कठोरता कम हो सकती है; तथा ऊष्मीय चक्र केस और कोर के बीच के अंतरों को बार-बार सक्रिय कर सकते हैं। कार्ब्यूराइज्ड, नाइट्राइडेड, प्रेरण-कठोरीकृत और पूर्णतः कठोरीकृत अनुप्रस्थ काट एक जैसी प्रतिक्रिया नहीं देते, क्योंकि उनकी संघटन, कठोरता, रूपांतरण तापमान और अवशिष्ट तनाव में प्रवणताएँ भिन्न होती हैं।
ऊष्मा उपचार के बाद अंतिम घिसाई भी महत्वपूर्ण हो सकती है। International Journal of Materials and Product Technology में प्रकाशित अध्ययनों में असमान शमन-प्रवणताओं को विकृति के प्रमुख स्रोतों में गिना गया है और अवशिष्ट तनाव को सूक्ष्म-स्तरीय प्लास्टिक विकृति, शमन माध्यम की परिस्थितियों, सतह और केस कठोरीकरण तथा अंतिम घिसाई से जोड़ा गया है। Worcester Polytechnic Institute की रिपोर्ट इसी समस्या को युग्मित ऊष्मा अंतरण, प्रावस्था रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक परिवर्तन के रूप में प्रस्तुत करती है। इसलिए सेवा-योग्यता के आकलन में दरार आरंभ होने के साथ-साथ आयामी विचलन पर भी ध्यान देना आवश्यक है। भेजे जाने के समय सीधा और दरार-मुक्त पुर्जा संचालन के दौरान आवश्यक रूप से स्थिर नहीं होता।
12. विकृति और अवशिष्ट तनाव का मापन
ऊष्मा उपचार के बाद निरीक्षण में दो अलग-अलग अभिलेखों को सम्मिलित किया जाना चाहिए: एक आयामी मानचित्र, जो यह दर्शाए कि घटक किस प्रकार स्थानांतरित हुआ, और एक तनाव-विशेषता अभिलेख, जो यह दिखाए कि उसके भीतर कितना प्रत्यास्थ या प्लास्टिक असंतुलन शेष है। विकृति आकार या माप में परिवर्तन है। अवशिष्ट तनाव एक स्व-संतुलित तनाव क्षेत्र है, जो बाहरी भार और तापमान प्रवणताओं के समाप्त हो जाने के बाद भी बना रहता है। दोनों परस्पर संबद्ध हैं, लेकिन एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते। कोई भाग आयामी सहनशीलता के भीतर हो सकता है, फिर भी उसमें तनन तनाव बना रह सकता है, जो बाद में दरार, मशीनिंग के दौरान आकार-परिवर्तन या थकानजनित क्षति का कारण बन सकता है। इसके विपरीत, स्पष्ट रूप से मुड़े हुए भाग में पर्याप्त रूपांतरण विकृति हुई हो सकती है, भले ही उसके अवशिष्ट तनाव का बड़ा भाग शिथिल हो चुका हो।
ASM International, शमन और टेम्पर किए गए इस्पातों में ऊष्मीय, रूपांतरण तथा कठोरीकरण अवशिष्ट तनावों को अलग-अलग योगदानकर्ताओं के रूप में पहचानता है। Residual Stress and Distortion during Quench Hardening of Steels के लेखकों द्वारा Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा में परिणाम को ऊष्मा अंतरण, प्रावस्था रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन माध्यम के चयन और शमन-तीव्रता के बीच अंतःक्रिया के रूप में वर्णित किया गया है (doi:10.1007/s11665-022-06667-x)। इसलिए मापन में भाग और उसके ऊष्मीय इतिहास के बारे में पर्याप्त जानकारी सुरक्षित रहनी चाहिए, ताकि स्थानीय आयामी दोष को पूरी प्रक्रिया की प्रतिक्रिया से अलग किया जा सके।

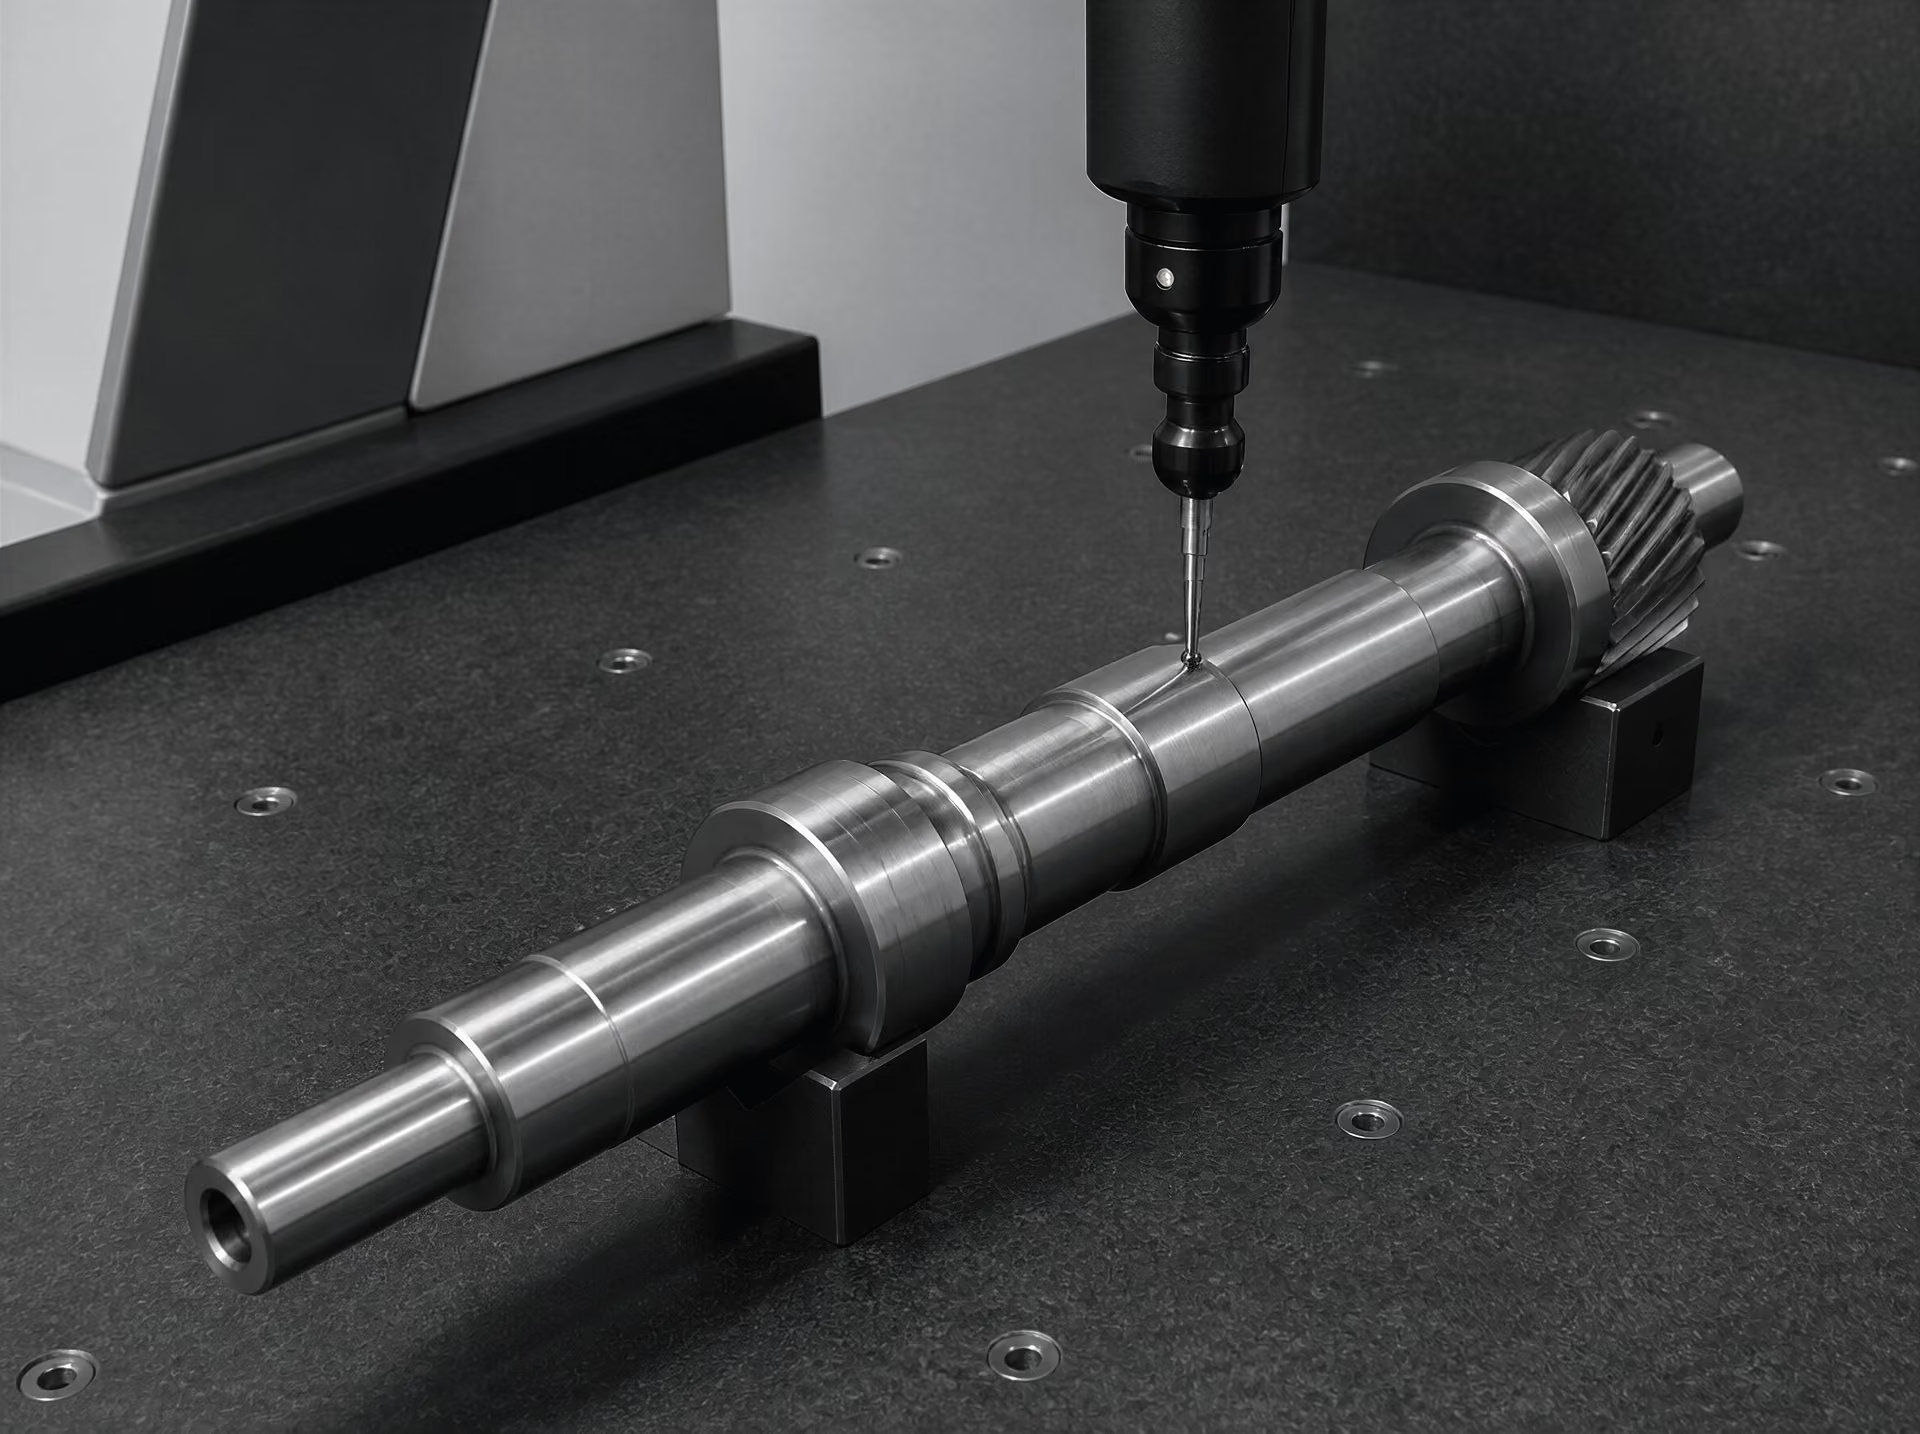
आयामी निरीक्षण और डेटम का चयन
निरीक्षण अनुक्रम
- आधार-रेखा अनुपचारित घटक, अभिविन्यास, सामग्री की अवस्था और संदर्भ-आधारों का मापन तथा अभिलेखन करें।
- उपचार-पश्चात मापन उसी संदर्भ-रणनीति का उपयोग करके शमन और टेम्परिंग के बाद के आयामों की तुलना करें।
- मशीनिंग-चरण मापन तनाव-मुक्ति की पहचान करने के लिए खुरदरी मशीनिंग के बाद और पर्याप्त मात्रा में सामग्री हटाने के बाद निरीक्षण करें।
- तनाव-विशेषता निर्धारण ऐसी विधि का उपयोग करें जिसकी गहराई और दिशा संदिग्ध तनाव-प्रवणता से मेल खाती हो।
सार्थक आयामी निरीक्षण तापन से पहले ही शुरू हो जाता है। अनुपचारित घटक का मापन, चिह्नीकरण और फोटोग्राफी की जानी चाहिए तथा उसकी पदार्थ-अवस्था और अभिविन्यास दर्ज किया जाना चाहिए। उपयोगी अभिलेख में इस्पात का विनिर्देशन, लॉट या हीट संख्या, पूर्व मशीनिंग अवस्था, पृष्ठ-उपचार, फिक्स्चर अभिविन्यास, भट्ठी चक्र, स्थानांतरण समय, शमन माध्यम का तापमान और उसका संचलन, टेम्परिंग चक्र तथा उपचार और निरीक्षण के बीच का समय शामिल होते हैं। National Institute of Standards and Technology के पदार्थ-डेटा अभिलेखागार में Metallurgy of Heat Treatment चेतावनी दी गई है कि शमन के वे तनाव जिन्हें मुक्त नहीं किया गया है, मशीनिंग के दौरान विकृति उत्पन्न कर सकते हैं, क्योंकि पदार्थ हटाने से अवशिष्ट-तनाव संतुलन बदल जाता है। इसलिए, जब शमन के बाद अंतिम ग्राइंडिंग या रफ मशीनिंग की जानी हो, तब उपचार-पूर्व अभिलेख वैकल्पिक नहीं है।
डेटम का चयन बाद के प्रत्येक परिणाम के अर्थ को निर्धारित करता है। डेटम को केवल सबसे सुविधाजनक किनारे से नहीं, बल्कि कार्यात्मक सतहों या स्थिर ज्यामितीय विशेषताओं से संबद्ध किया जाना चाहिए। शमन के दौरान कोई बड़ी सतह स्वयं मुड़ सकती है; उसे पूर्ण समतल मानकर उपयोग करने से निर्देशांक-तंत्र दोष के अनुरूप समायोजित हो जाएगा और वह वक्रता छिप सकती है। किसी शाफ्ट के लिए उपचार-पूर्व घूर्णी अक्ष, बेयरिंग जर्नल और निर्दिष्ट अंतिम सतह संदर्भ-फ्रेम निर्धारित कर सकते हैं। किसी प्लेट के लिए एक नियंत्रित समतल और दो परस्पर लंबवत किनारे उपयुक्त हो सकते हैं, बशर्ते इन विशेषताओं के असमान रूप से रूपांतरित होने की अपेक्षा न हो। फिक्स्चर को घटक को केवल इतना ही बांधना चाहिए कि वह सही स्थान पर स्थित रहे। मापन के दौरान अत्यधिक क्लैम्पिंग से मुड़ा हुआ भाग चपटा हो सकता है और मुक्त-अवस्था की ज्यामिति के बजाय फिक्स्चर की स्थिति दर्ज हो सकती है।
समन्वय-मापन मशीनें छिद्रों के स्थान, प्रोफ़ाइल विचलन, समानांतरता, लंबवतता, समतलता और अक्ष की स्थिति में परिवर्तन का मानचित्र तैयार कर सकती हैं। कुछ अधिकतम पाठनों की तुलना में बिंदु-समूह अधिक जानकारीपूर्ण होता है, क्योंकि इससे पता चलता है कि विकृति समग्र मुड़ना, स्थानीय किनारा उठना, अंडाकारता, मरोड़ या मोटे से पतले संक्रमण के आसपास केंद्रित परिवर्तन है। उपचार से पहले और बाद में समान निर्देशांक-तंत्र और प्रोबिंग रणनीति का उपयोग किया जाना चाहिए। तापमान-संशोधन महत्वपूर्ण है: अलग-अलग तापमानों पर मापे गए इस्पात घटक में केवल ऊष्मीय प्रसार के कारण भी आभासी आयामी परिवर्तन दिखाई दे सकता है।
गोल भागों के लिए कई अक्षीय स्टेशनों पर गोलाई और बेलनाकारता की जाँच आवश्यक है। केवल एक व्यास का मापन लोबिंग या मुड़े हुए अक्ष को नहीं पकड़ सकता। सीधाई की जाँच कई जनित्रों के साथ और, जहाँ प्रासंगिक हो, उदासीन या कार्यात्मक अक्ष के साथ की जानी चाहिए। कोई रिंग अपना औसत व्यास बनाए रख सकती है, फिर भी अंडाकार हो सकती है; कोई गियर एक त्रिज्या पर दाँत-दर-दाँत अंतर बनाए रख सकता है, जबकि उसकी रिम में रनआउट विकसित हो सकता है। जटिल भागों के लिए अनुप्रस्थ-काट आधारित तुलना उपयोगी होती है: पतली दीवारों, हब, रिब, फिलेट और भारी खंडों से होकर जाने वाले अनुप्रस्थ प्रोफ़ाइलों की तुलना करें, फिर उपचार से पहले और बाद के समान खंडों की तुलना करें। यह प्रतिरूप प्रायः किसी ऊष्मीय प्रवणता या रूपांतरण-असंगति की ओर संकेत करता है।
निरीक्षण में मुक्त-अवस्था की विकृति को विमोचन, काटने या क्लैम्पिंग के कारण उत्पन्न विकृति से अलग किया जाना चाहिए। यदि धातुवैज्ञानिक या तनाव-मापन के लिए किसी घटक को काटकर खंडित किया जाता है, तो कट से पहले और प्रत्येक विमोचन चरण के बाद उसके आयाम दर्ज किए जाने चाहिए। कास्टिंग का इतिहास भी महत्वपूर्ण हो सकता है। U.S. Department of Energy और University of Iowa की रिपोर्टें इस्पात कास्टिंग में तापन और शमन तनावों को विकृति, दरार, पुनःकार्य, वेल्ड मरम्मत, आयामी त्रुटि और सेवा-प्रदर्शन में कमी से जोड़ती हैं; Iowa के कार्य में अंतिम आयामों और तनावों का पूर्वानुमान लगाते समय कास्टिंग इतिहास को विशेष रूप से शामिल किया गया है।
अवशिष्ट-तनाव मापन की विधियाँ
| विधि | नमूना-गहराई या विशेषता | मुख्य सीमा |
|---|---|---|
| एक्स-किरण विवर्तन | सतह के निकट जालक-विकृति | यह अकेले केंद्र के तनाव क्षेत्र का वर्णन नहीं करता |
| छिद्र-ड्रिलिंग | क्रमिक उथली गहराई का प्रोफ़ाइल | अर्ध-विनाशकारी और मॉडल पर निर्भर |
| समोच्च मापन या काटकर अलग करना | कट के माध्यम से तनाव-मुक्ति | विनाशकारी और काटने के प्रभावों के प्रति संवेदनशील |
| न्यूट्रॉन विवर्तन | अधिक आंतरिक प्रवेश | विशेषीकृत सुविधा और संदर्भ-जालक आँकड़ों की आवश्यकता |
X-ray diffraction (XRD), विवर्तन शिखरों के स्थानांतरण का निरीक्षण करके पृष्ठ के निकट जालक-विकृति का मापन करता है। उपयुक्त प्रत्यास्थ स्थिरांकों और उचित विवर्तन तल की सहायता से इन विकृतियों को तनाव में परिवर्तित किया जाता है। यह विधि सामान्यतः सतह-संवेदी होती है, इसलिए कार्ब्यूराइज़्ड परतों, ग्राउंड सतहों और शमनित बाहरी परतों के लिए उपयोगी है, लेकिन अकेले इससे मोटे खंड के केंद्र में स्थित तनाव क्षेत्र का वर्णन नहीं किया जा सकता। सतह की खुरदरापन, क्रिस्टलोग्राफिक टेक्सचर, अवशिष्ट ऑस्टेनाइट, डीकार्ब्यूराइजेशन और चयनित विकिरण परिणाम को प्रभावित कर सकते हैं। मापन उन स्थानों पर किए जाने चाहिए जिन्हें आयामी मानचित्र के आधार पर चुना गया हो: मोड़ के उत्तल और अवतल पक्ष, फिलेट के निकट, पतले और मोटे खंड तथा दोनों प्रमुख दिशाएँ।
होल-ड्रिलिंग एक अर्ध-विनाशकारी विधि है। स्थानीय प्रत्यास्थ शिथिलन का पता लगाने के लिए क्रमिक रूप से एक छोटा छिद्र बनाया जाता है और स्ट्रेन गेज या प्रकाशीय विधियों का उपयोग किया जाता है। प्रतिलोम गणना से गहराई के अनुसार मूल तनाव का अनुमान लगाया जाता है। यह सामान्य XRD की तुलना में अधिक गहराई से नमूना लेता है, लेकिन फिर भी सतह के निकट की तकनीक है। इसके अतिरिक्त, गणना में एक निर्धारित ज्यामिति, प्रत्यास्थ प्रतिक्रिया और तनाव-परिवर्तन की पर्याप्त रूप से ज्ञात स्थिति मान ली जाती है। किसी किनारे, फिलेट, वेल्ड मरम्मत या तीव्र कठोरता-प्रवणता के निकट बनाया गया छिद्र इन मान्यताओं का उल्लंघन कर सकता है। छिद्र स्वयं भी भाग को बाधित करता है, इसलिए उसका स्थान ऐसी जगह चुना जाना चाहिए जहाँ उससे होने वाली क्षति स्वीकार्य हो।
कंटूर मापन, खंडन और संबंधित विनाशकारी विधियाँ किसी बंधित पिंड को शिथिल होने देने के माध्यम से तनाव को प्रकट करती हैं। कंटूर विधियों में घटक को एक तल के along काटा जाता है, newly exposed सतह का मापन किया जाता है और एक प्रत्यास्थ मॉडल उस सामान्य तनाव का पुनर्निर्माण करता है जिसने विस्थापन उत्पन्न किया था। खंडन से मुड़ने और खुलने की गतियों को सीधे देखा जा सकता है, लेकिन कट से त्रि-आयामी तनाव क्षेत्र मुक्त होता है और कटिंग-विकृति, प्लास्टिसिटी तथा मापन-शोर के लिए सुधार आवश्यक हो सकते हैं। ये विधियाँ मोटे खंडों और वेल्डों के लिए शक्तिशाली हैं, फिर भी उत्पादन में गैर-विनाशकारी जाँच उपलब्ध नहीं करातीं।
न्यूट्रॉन विवर्तन, XRD की तुलना में काफी अधिक गहराई पर जालक-विकृति का मापन कर सकता है, क्योंकि न्यूट्रॉन अनेक इस्पातों में अधिक गहराई तक प्रवेश करते हैं। यह घटक को काटे बिना किसी खंड के भीतर के तनावों का मानचित्र बना सकता है, बशर्ते पहुँच, गेज-वॉल्यूम, टेक्सचर, प्रावस्था और संदर्भ-जालक से संबंधित आवश्यकताएँ पूरी हों। यह विशेष रूप से तब उपयोगी है जब सतह-मापन और मशीनिंग प्रतिक्रिया किसी दबे हुए तनाव-प्रवणता का संकेत दें। न्यूट्रॉन विवर्तन, XRD और होल-ड्रिलिंग से प्राप्त परिणामों के एक ही नाममात्र स्थान पर समान होने की अपेक्षा नहीं करनी चाहिए, जब तक कि उनके नमूना-आयतन और गहराइयाँ तुलनीय न हों।
प्रक्रिया-त्रुटि को मापन-त्रुटि से अलग करना
दो निरीक्षणों के बीच असहमति अपने-आप यह सिद्ध नहीं करती कि ऊष्मा-उपचार प्रक्रिया बदल गई है। मापन-अनिश्चितता का अनुमान प्रक्रिया-परिवर्तन से अलग लगाया जाना चाहिए। घटक को बिना हिलाए वही मापन दोहराएँ, फिर उसे निकालकर दोबारा स्थापित करें और पुनः मापन करें। यह अंतर उपकरण की पुनरावृत्ति-क्षमता को डेटम के पुनर्स्थापन तथा ऑपरेटर या फिक्स्चर के प्रभावों से अलग करने में सहायता करता है। कैलिब्रेटेड आर्टिफैक्ट, ट्रेस करने योग्य तापमान-मापन, प्रोब का प्रमाणीकरण और प्रलेखित संरेखन प्रक्रिया यह निर्धारित करती है कि निर्देशांक-तंत्र स्थिर है या नहीं।
सतह की स्थिति गलत व्याख्या का एक सामान्य स्रोत है। स्केल, ऑक्साइड, डीकार्ब्यूराइज्ड पदार्थ, ग्राइंडिंग बर्न, शॉट-पीनिंग से बनी परतें और खुरदरापन आयामी प्रोबिंग तथा विवर्तन—दोनों को प्रभावित कर सकते हैं। एक निर्धारित प्रक्रिया के अंतर्गत सफाई से पहले और बाद में मापन करें तथा पदार्थ हटाने की किसी भी प्रक्रिया को दर्ज करें। यदि शमन के बाद ग्राइंडिंग की जाती है, तो ग्राइंडिंग से पहले और प्रत्येक महत्वपूर्ण मशीनिंग चरण के बाद सतह का निरीक्षण करें। पदार्थ हटाने के बाद रनआउट में आया परिवर्तन नया शमन-दोष न होकर मुक्त हुआ अवशिष्ट तनाव हो सकता है, जबकि XRD तनाव में आया परिवर्तन तनावयुक्त बाहरी परत हटने को प्रतिबिंबित कर सकता है।
सममिति एक महत्वपूर्ण निदान-साधन प्रदान करती है। नाममात्र रूप से सममित घटक के विपरीत पक्षों पर स्थित समतुल्य बिंदुओं की तुलना की जानी चाहिए, लेकिन उनका अंधाधुंध औसत नहीं निकालना चाहिए। सममित प्रक्रिया से सममित परिणाम मिलना चाहिए; एक ओर लगातार बना रहने वाला अंतर शमन माध्यम के असमान प्रवाह, फिक्स्चर संपर्क, भट्ठी में लोडिंग या पहले से मौजूद मशीनिंग त्रुटि का संकेत दे सकता है। तनाव-प्रवणताएँ एकल-बिंदु पाठनों को भी अविश्वसनीय बना देती हैं। कई गहराइयों, अभिविन्यासों और ज्यामितीय क्षेत्रों का मानचित्र तैयार करें, फिर उस प्रतिरूप की तुलना कठोरता, सूक्ष्मसंरचना, अवशिष्ट ऑस्टेनाइट की मात्रा और दर्ज किए गए ऊष्मीय चक्र से करें। Worcester Polytechnic Institute शमन-विकृति को ऊष्मा अंतरण, प्रावस्था रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक विकास से जुड़ी एक युग्मित समस्या के रूप में वर्णित करता है। मापन-प्रणाली को स्वयं मापन द्वारा उत्पन्न त्रुटियों से इन प्रभावों को अलग करने के लिए भी उतना ही अनुशासित होना चाहिए।
13. ऊष्मा-उपचार विकृति का मॉडलन और सिमुलेशन
ऊष्मा-उपचार सिमुलेशन केवल क्वेंच-दर की गणना करने वाला ऐसा कैलकुलेटर नहीं है, जिसमें बाद में विकृति-सुधार जोड़ दिया जाए। एक विश्वसनीय मॉडल इस्पात के गर्म किए जाने, निर्धारित तापमान पर रोके जाने, क्वेंच किए जाने, टेम्पर किए जाने और कभी-कभी मशीनिंग किए जाने के दौरान तापमान, चरण-अंश, विकृति, तनाव और ज्यामिति के युग्मित विकास का पूर्वानुमान लगाता है। विकृति आकार या आयामों में होने वाला परिवर्तन है; अवशिष्ट तनाव वह आंतरिक तनाव है जो बाहरी भारों और तापमान-प्रवणताओं के समाप्त हो जाने के बाद भी बचा रहता है। ये एक ही प्रक्रिया-इतिहास से प्राप्त होने वाले अलग-अलग परिणाम हैं। किसी भाग में बहुत अधिक अवशिष्ट तनाव हो सकता है, लेकिन दिखाई देने वाली विकृति बहुत कम हो सकती है; या मशीनिंग द्वारा तनाव मुक्त किए जाने के बाद उसमें स्पष्ट मुड़ाव उत्पन्न हो सकता है।
ASM International ने क्वेंच किए गए और टेम्पर किए गए इस्पातों में तापीय, रूपांतरणीय और कठोरण-अवशिष्ट तनावों को अलग-अलग योगदानकर्ताओं के रूप में पहचाना है। तापीय तनाव, प्रतिबंधित प्रसार और संकुचन से उत्पन्न होता है। रूपांतरणीय तनाव तब विकसित होता है जब विभिन्न क्षेत्र अलग-अलग तापमानों पर रूपांतरित होते हैं और अलग-अलग समय पर आयतन बदलते हैं। कठोरण तनाव विकसित होती सूक्ष्मसंरचना की यांत्रिक प्रतिक्रिया से संबंधित होता है, जिसमें यील्ड स्ट्रेंथ और प्लास्टिक प्रवाह में परिवर्तन शामिल हैं। किसी सिमुलेशन में इनमें से किसी एक तंत्र को छोड़ देने पर भी तापमान-वक्र सुचारु दिखाई दे सकता है, लेकिन उसके द्वारा पूर्वानुमानित आयाम गलत हो सकते हैं।
तापीय, धातुकर्मीय और यांत्रिक युग्मन
तापीय क्षेत्र प्रारंभिक बिंदु है, संपूर्ण उत्तर नहीं। सॉल्वर को इस्पात के भीतर ऊष्मा-संचालन, खुले हुए पृष्ठों पर विकिरण और संवहन, फिक्स्चर के संपर्क-बिंदुओं पर संपर्क-संचालन, तथा क्वेंच द्रव में ऊष्मा-निष्कासन की गणना करनी होती है। पृष्ठीय ऊष्मा अंतरण को सामान्यतः तापमान-निर्भर सीमा-शर्त या ऊष्मा-अंतरण गुणांक के माध्यम से व्यक्त किया जाता है। यह गुणांक उबलने, न्यूक्लिएट उबलने, संक्रमण उबलने तथा द्रव या वाष्प संवहन के दौरान बदलता रहता है। यह हिलाने की तीव्रता, भाग की दिशा, क्वेंचन्ट के तापमान, द्रव की रासायनिक संरचना और स्थानीय पृष्ठीय स्थिति के अनुसार भी बदलता है।
Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा, “Residual Stress and Distortion during Quench Hardening of Steels,” इस बात पर जोर देती है कि ऊष्मा अंतरण, चरण रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, क्वेंचन्ट का चयन और क्वेंच की तीव्रता परस्पर क्रिया करते हैं। यदि किसी एक पृष्ठ को अवरोधित किया गया हो, किसी बोर में वाष्प फँस गया हो, या कोई मोटा हब पतली रिम की तुलना में अधिक धीरे ठंडा हो रहा हो, तो समान स्नान-तापमान समान शीतलन-इतिहास उत्पन्न नहीं करता। International Journal of Materials and Product Technology में Parts I और II के लेख भी असमान तापीय प्रवणताओं को क्वेंच-विकृति का प्रमुख स्रोत बताते हैं और अवशिष्ट तनाव को क्वेंचन्ट की स्थितियों, पृष्ठीय तथा केस-हार्डनिंग और अंतिम ग्राइंडिंग से जोड़ते हैं।
धातुकर्मीय मॉडल तापमान और संघटन को चरण-विकास में परिवर्तित करता है। स्थानीय शीतलन-पथ और हार्डनेबिलिटी के आधार पर ऑस्टेनाइट, फेराइट, पर्लाइट, बैनाइट, मार्टेन्साइट या रिटेन्ड ऑस्टेनाइट में रूपांतरित हो सकता है। प्रत्येक रूपांतरण रूपांतरणीय विकृति उत्पन्न कर सकता है, जिसमें आयतनात्मक घटक और, कुछ मॉडलों में, अभिविन्यास-निर्भर घटक भी शामिल होता है। इसके बाद संघटक मॉडल तापीय विकृति, रूपांतरणीय विकृति, प्रत्यास्थ विकृति और प्लास्टिक विकृति को निम्न प्रकार संयोजित करता है:
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
यह विभाजन एक मॉडलन-ढाँचा है, न कि यह दावा कि ये विकृतियाँ स्वतंत्र रूप से होती हैं। वे तनाव-अवस्था और तापमान-निर्भर यील्ड स्ट्रेंथ के माध्यम से परस्पर क्रिया करती हैं। मार्टेन्सिटिक क्षेत्र उस समय बन सकता है जब आसपास का ऑस्टेनाइट अभी भी गर्म और आसानी से विकृत होने योग्य हो; बाद में होने वाला शीतलन स्थानीय तनाव-पैटर्न को उलट सकता है। रूपांतरण-प्रेरित प्लास्टिसिटी भी हो सकती है, जब तनाव रूपांतरण में सहायता करता है या रूपांतरणीय विकृति प्लास्टिक प्रवाह को बढ़ावा देती है।
इसलिए यांत्रिक युग्मन में तापमान- और चरण-निर्भर प्रत्यास्थता-मापांक, यील्ड तनाव, कठोरण व्यवहार, प्वासों अनुपात, रूपांतरणीय विकृति और, जहाँ आवश्यक हो, क्रीप या विस्कोप्लास्टिक प्रतिक्रिया को शामिल करना चाहिए। फिक्स्चर, प्रेस डाइ, कोर या निकटवर्ती खंडों से प्राप्त प्रतिबंधों का स्पष्ट निरूपण आवश्यक है। समान इस्पात और समान क्वेंच-स्नान होने पर भी एक मुक्त बार, एक क्लैम्प किया हुआ रिंग और फिक्स्चर पर समर्थित गियर की पूर्वानुमानित विकृति समान नहीं होगी।
पदार्थ-डेटा और रूपांतरण गतिकी
पदार्थ-डेटा यह निर्धारित करता है कि सिमुलेशन किसी विशिष्ट ग्रेड का वर्णन करता है या केवल किसी सामान्य इस्पात का। आवश्यक इनपुट में सामान्यतः रासायनिक संघटन, घनत्व, तापीय चालकता, विशिष्ट ऊष्मा, उत्सर्जकता, चरण-रूपांतरण तापमान, गुप्त ऊष्मा, चरण-अंश, रूपांतरण गतिकी, रूपांतरणीय विकृतियाँ और प्रत्येक प्रासंगिक चरण के यांत्रिक गुण शामिल होते हैं। हार्डनेबिलिटी डेटा, जैसे जोमिनी प्रोफ़ाइल या कैलिब्रेट किया हुआ सतत-शीतलन-रूपांतरण व्यवहार, यह निर्धारित करने में सहायता कर सकता है कि कोई खंड मार्टेन्साइट बनाएगा या बैनाइट और पर्लाइट का मिश्रण।
गतिकी का तापीय चक्र से मेल खाना आवश्यक है। केवल समतापीय रूपांतरण-डेटा से निरंतर ठंडे किए जाने वाले फोर्जिंग या कास्टिंग का पूर्वानुमान संभव नहीं हो सकता। टाइम-टेम्परेचर-ट्रांसफॉर्मेशन आरेखों, कंटीन्यूअस-कूलिंग-ट्रांसफॉर्मेशन आरेखों, Koistinen–Marburger-प्रकार के मार्टेन्साइट संबंधों या कैलिब्रेट किए गए फेज़-फील्ड और सीमित-तत्व रूटीन पर आधारित प्रत्येक मॉडल में न्यूक्लिएशन, इनक्यूबेशन, संघटन और पूर्ववर्ती ऑस्टेनाइट ग्रेन-संरचना से संबंधित कुछ धारणाएँ होती हैं। कार्ब्यूराइजिंग से उत्पन्न कार्बन-प्रवणताओं, नाइट्राइडिंग से उत्पन्न नाइट्रोजन-प्रवणताओं और कास्टिंग से उत्पन्न पृथक्करण के लिए प्रत्येक एलिमेंट को एक ही संघटन सौंपने के बजाय स्थानिक रूप से परिवर्तित इनपुट की आवश्यकता होती है।
National Institute of Standards and Technology का पदार्थ-डेटा संग्रह ऊष्मा-उपचार संबंधी पृष्ठभूमि का उपयोगी स्रोत है, लेकिन वास्तविक ग्रेड, खंड-आकार, पृष्ठीय स्थिति और उपकरणों के संदर्भ में संग्रहित डेटा की जाँच फिर भी आवश्यक है। प्रकाशित मान अलग-अलग नमूना-ज्यामितियों या शीतलन-दरों से मापे गए हो सकते हैं। ऑयल क्वेंच के लिए कैलिब्रेट किए गए मॉडल को बिना परीक्षण के पॉलिमर विलयन, जल, गैस या इंटरप्टेड क्वेंच पर लागू नहीं किया जाना चाहिए। क्वेंच सीमा पदार्थ-प्रक्रिया डेटा-समुच्चय का ही एक भाग है।
कैलिब्रेशन में निर्दिष्ट प्रक्रिया से प्राप्त मापों के साथ पूर्वानुमानित तापमान, चरण-अंश, कठोरता, आयाम और तनावों की तुलना की जानी चाहिए। थर्मोकपल, जहाँ व्यावहारिक हो वहाँ अवरक्त मापन, डाइलेटोमेट्री, कठोरता-प्रोफ़ाइल, मेटालोग्राफिक चरण-गणना, कोऑर्डिनेट-मेज़रिंग-मशीन स्कैन तथा X-ray या न्यूट्रॉन विवर्तन मॉडल के अलग-अलग हिस्सों की जाँच कर सकते हैं। विकृति-कैलिब्रेशन में अनेक विशेषताएँ शामिल होनी चाहिए: बोर का व्यास, पृष्ठ की समतलता, रनआउट, लंबाई और कोणीय परिवर्तन। केवल एक अंतिम आयाम का मिलान ऊष्मा-अंतरण और रूपांतरणीय विकृति में मौजूद परस्पर-क्षतिपूरक त्रुटियों को छिपा सकता है।
मेश-संवेदनशीलता महत्वपूर्ण है, क्योंकि पतली दीवारें, तीखे फिलेट, की-वे, छेद, केस-डेप्थ संक्रमण और संपर्क-क्षेत्र तीव्र प्रवणताएँ उत्पन्न करते हैं। मेश को तब तक परिष्कृत करना, जब तक पूर्वानुमानित अंतिम आयाम में केवल बहुत कम परिवर्तन न रह जाए, केवल देखने में महीन मेश चुन लेने की तुलना में अधिक अर्थपूर्ण है। सीमा-धारणाएँ भी उतनी ही सावधानी से जाँची जानी चाहिए। पूर्णतः सममित शीतलन, पूर्णतः कठोर फिक्स्चर, स्थिर ऊष्मा-अंतरण गुणांक और घर्षणरहित सपोर्ट ऐसा सुव्यवस्थित परिणाम दे सकते हैं, जैसा भट्ठी कभी उत्पन्न नहीं करती। संवेदनशीलता-अध्ययनों में मेश-घनत्व, पृष्ठीय गुणांक, फिक्स्चर की कठोरता, घर्षण, प्रारंभिक तापमान और चरण-गतिकीय मापदंडों को बदलकर यह पहचानना चाहिए कि कौन-सी अनिश्चितताएँ परिणाम को नियंत्रित करती हैं।
कास्टिंग-इतिहास और अंतिम आयामों का पूर्वानुमान
ढलाई का इतिहास और पूर्ववर्ती प्रसंस्करण अंतिम अनुमानित आयामों तथा अवशिष्ट तनावों को महत्वपूर्ण रूप से प्रभावित कर सकते हैं। Limited evidence
कास्ट इस्पात के लिए प्रारंभिक अवस्था पहले से ही एक तापीय और यांत्रिक इतिहास होती है। ठोसकरण से पृथक्करण, डेंड्राइट संरचना, रंध्रता, अवशिष्ट तनाव और असमान ग्रेन-संरचना उत्पन्न होती है। शेकआउट, राइज़र हटाने, रफ मशीनिंग, वेल्ड मरम्मत और तनाव-निवारण के बाद होने वाला शीतलन कठोरण शुरू होने से पहले ही तनाव-क्षेत्र को बदल सकता है। U.S. Department of Energy की रिपोर्ट के अनुसार, इस्पात कास्टिंगों में तापीय और अवशिष्ट तनाव विकृति, दरार, पुनःकार्य, वेल्ड मरम्मत, आयामी त्रुटियों और सेवा-प्रदर्शन में कमी में योगदान दे सकते हैं। कमरे के तापमान पर तनाव-मुक्त और संघटन की दृष्टि से एकसमान ब्लॉक से शुरू होने वाले मॉडल ने उस प्रमाण को पहले ही त्याग दिया है, जो बाद की प्रतिक्रिया के बड़े हिस्से को नियंत्रित करता है।
University of Iowa की रिपोर्ट पूर्वानुमान के संदर्भ में यही बात कहती है: अंतिम आयामों और अवशिष्ट तनावों का अनुमान लगाते समय कास्टिंग-इतिहास को शामिल करना आवश्यक है। इसके लिए क्रमिक वर्कफ़्लो की आवश्यकता हो सकती है। कास्टिंग सिमुलेशन पहले ठोसकरण, शीतलन, संकुचन और अवशिष्ट तनाव का पूर्वानुमान लगाता है; इसके बाद प्राप्त तापमान, चरण, संघटन और तनाव-क्षेत्र ऑस्टेनिटाइजिंग तथा क्वेंचिंग के लिए प्रारंभिक अवस्था बनते हैं। इसके बाद रफ मशीनिंग को एलिमेंट हटाकर या प्रतिबंधों को बदलकर मॉडल किया जा सकता है और फिर एक अन्य संतुलन-गणना की जा सकती है। यह क्रम तनाव के पुनर्वितरण को दर्शाता है, जिसे केवल एक ऊष्मा-उपचार चरण प्रदर्शित नहीं कर सकता।
फलतः अंतिम पूर्वानुमानित ज्यामिति प्रक्रिया-विशिष्ट होती है। यह भट्ठी में लोडिंग, ऑस्टेनिटाइजिंग समय, स्थानांतरण-विलंब, क्वेंच द्रव की गति, फिक्स्चर संपर्क, टेम्परिंग, प्रक्रियाओं के बीच शीतलन और पदार्थ-इतिहास पर निर्भर करती है। सिमुलेशन उन परिस्थितियों से स्वतंत्र “इस्पात” से संबंधित कोई अमूर्त विकृति-मान उत्पन्न नहीं करता। यह परिभाषित ज्यामिति, ग्रेड, प्रारंभिक अवस्था, उपकरण-व्यवस्था और प्रक्रिया-अनुसूची की प्रतिक्रिया का पूर्वानुमान लगाता है।
यह अंतर यह भी स्पष्ट करता है कि सिमुलेशन को मापन का स्थान लेने के बजाय प्रक्रिया-परीक्षणों का समर्थन करना चाहिए। Worcester Polytechnic Institute की रिपोर्ट क्वेंच-विकृति को ऊष्मा अंतरण, चरण रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक परिवर्तन से जुड़ी एक युग्मित समस्या के रूप में वर्णित करती है। मॉडल तब विश्वसनीय होता है जब वह एक से अधिक भागों या परिस्थितियों में मापे गए व्यवहार को पुनरुत्पादित करे, प्रमुख संवेदनशीलताओं को उजागर करे और यह दिखाए कि मशीनिंग के दौरान अवशिष्ट तनाव कहाँ मुक्त होगा। इसलिए ASM के ऊष्मा-उपचार डिज़ाइन मार्गदर्शन में विकृति और अवांछनीय अवशिष्ट तनाव को न्यूनतम करना प्राथमिक डिज़ाइन मानदंड माना गया है, न कि प्रक्रिया के बाद किए जाने वाले सुधार।
14. विकृति को नियंत्रित करने के लिए प्रक्रिया और डिज़ाइन रणनीतियाँ
विकृति-नियंत्रण को शून्य आयामी परिवर्तन का वादा करने के बजाय असंगत विकृति को कम करने के आधार पर व्यवस्थित किया जाना चाहिए। तापन और शमन के दौरान किसी पुर्जे के विभिन्न क्षेत्र अलग-अलग समय पर फैलते, सिकुड़ते, रूपांतरित होते और उपजित होते हैं। ASM International तापीय, रूपांतरण तथा कठोरीकरण से उत्पन्न अवशिष्ट प्रतिबलों को अलग-अलग योगदानकर्ता मानता है, यद्यपि वास्तविक घटक में ये सभी एक साथ विकसित होते हैं। Journal of Materials Engineering and Performance में 2022 की समीक्षा भी शमन-विकृति को ऊष्मा अंतरण, प्रावस्था रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन माध्यम के चयन और शमन की तीव्रता के बीच अंतःक्रिया के रूप में वर्णित करती है।
इसलिए एक सुदृढ़ प्रक्रिया को पड़ोसी क्षेत्रों के बीच के अंतरों को सीमित करना चाहिए। केवल अधिक तीव्र शमन माध्यम चुनना या बड़ा मशीनिंग अलाउंस देना पर्याप्त नहीं है।
एकसमान तापन और शीतलन के लिए डिज़ाइन
ज्यामिति पहली प्रक्रिया-चर है। पतले वेब से जुड़े मोटे हब, अचानक बदलते शोल्डर, तीखे की-वे, ब्लाइंड होल और असमान दीवार-मोटाई अलग-अलग तापन और शीतलन दर उत्पन्न करते हैं। वे स्थानीय अवरोध भी पैदा करते हैं: एक क्षेत्र सिकुड़ने का प्रयास करता है, जबकि दूसरा गर्म और विस्तारित रहता है। परिणामी प्रतिबल मार्टेंसाइट बनने से पहले प्लास्टिक विकृति उत्पन्न कर सकता है, या बाद में तब मुक्त हो सकता है जब अवशिष्ट प्रतिबल का पुनर्वितरण होता है।
आकार को सरल बनाने से इन असंगतियों में कमी आती है। जहाँ कार्यात्मक डिज़ाइन इसकी अनुमति दे, वहाँ अनुप्रस्थ काट में क्रमिक परिवर्तन, पर्याप्त बड़े फिलेट और अधिक समान दीवार-मोटाई का उपयोग करें। बेयरिंग सीट, गियर-दाँत या लोकेटिंग सतहों के निकट अनुप्रस्थ काट में अचानक परिवर्तन से बचें। ड्रॉइंग में मामूली दिखाई देने वाला कोई संक्रमण शमन के दौरान बड़ा प्रभाव डाल सकता है, क्योंकि पतला क्षेत्र मार्टेंसाइट-आरंभ तापमान तक पहुँच सकता है, जबकि मोटा क्षेत्र अभी भी तापीय संकुचन से गुजर रहा हो। International Journal of Materials and Product Technology शमन के दौरान असमान तापीय प्रवणताओं को शमन-विकृति के प्रमुख स्रोतों में से एक मानता है।
पूरे लोड में तापन भी एकसमान होना चाहिए। पुर्जों को इस प्रकार व्यवस्थित किया जाना चाहिए कि भट्ठी का वातावरण उनके चारों ओर प्रवाहित हो सके, न कि वे एक-दूसरे से सटाकर कसकर भरे जाएँ। भारी टोकरियाँ, एक-दूसरे के ऊपर रखे घटक और ढकी हुई सतहें स्थानीय रूप से तापन में विलंब कर सकती हैं। जब सतह और केंद्र के बीच अन्यथा बड़ा तापांतर विकसित हो सकता हो, तब प्रीहीटिंग उपयोगी होती है—विशेषकर मोटे, जटिल या अत्यधिक मिश्रधातुकृत पुर्जों के लिए। चरणबद्ध चक्र तापीय आघात को कम कर सकता है, लेकिन प्रीहीटिंग से ऑस्टेनिटाइज़िंग तापमान और होल्ड समय को नियंत्रित करने की आवश्यकता समाप्त नहीं होती। अत्यधिक समय तक संपर्क से ऑस्टेनाइट के दाने बड़े हो सकते हैं, ऑक्सीकरण या डीकार्बराइजेशन बढ़ सकता है और अंतिम रूपांतरण-प्रतिक्रिया बदल सकती है।
शीतलन की एकरूपता भी भट्ठी की एकरूपता जितनी ही महत्वपूर्ण है। शमन माध्यम को नियंत्रित तापमान, संचलन और स्वच्छता के साथ सभी संबंधित सतहों तक लगभग समान दर से पहुँचना चाहिए। वाष्प-आवरण, स्थिर द्रव वाले खाँचे, अवरुद्ध मार्ग और असमान स्प्रे-पैटर्न स्थानीय शीतलन-इतिहास उत्पन्न करते हैं। इसका परिणाम यह हो सकता है कि किसी क्षेत्र में कठोर मार्टेंसिटिक सतह बने, जबकि उसके निकटवर्ती क्षेत्र में बेनाइट, पर्लाइट या अवशिष्ट ऑस्टेनाइट उपस्थित हो; इनके साथ अलग-अलग आयतन परिवर्तन और अलग-अलग अवशिष्ट-प्रतिबल अवस्थाएँ भी होंगी। शमन-संचलन को वाष्प हटाना चाहिए और पुनरुत्पाद्य ऊष्मा-अंतरण उपलब्ध कराना चाहिए, लेकिन इतना बल नहीं लगना चाहिए कि कोई पतली विशेषता द्रव या हैंडलिंग-लोड के कारण मुड़ जाए।
मशीनिंग अलाउंस में इस व्यवहार को प्रतिबिंबित किया जाना चाहिए। शमन और टेम्परिंग के बाद फिनिश ऑपरेशन के लिए महत्वपूर्ण डेटमों पर पर्याप्त सामग्री छोड़ी जा सकती है, जबकि अनावश्यक स्टॉक को बिना भेदभाव के नहीं बढ़ाना चाहिए, क्योंकि इससे तापीय द्रव्यमान बढ़ता है और अनुप्रस्थ काट के अंतरों में वृद्धि हो सकती है। अंतिम ग्राइंडिंग ऑपरेशन पर भी ध्यान देना आवश्यक है: IJMPT के शमित इस्पात पर किए गए अध्ययन में अवशिष्ट प्रतिबल का संबंध शमन माध्यम की स्थितियों, सतह और केस हार्डनिंग तथा अंतिम ग्राइंडिंग से जोड़ा गया है।
कठोरीकरण-क्षमता और शमन स्थितियों का चयन
इस्पात की रासायनिक संरचना यह निर्धारित करती है कि आवश्यक सूक्ष्मसंरचना प्राप्त करने और विसरण-आधारित उत्पादों से बचने के लिए किसी अनुप्रस्थ काट को कितनी तेजी से ठंडा करना आवश्यक है। चयन का आधार केवल नाममात्र कठोरता नहीं, बल्कि कठोरीकरण-क्षमता होनी चाहिए। उदाहरण के लिए, AISI 4140 में सामान्यतः समान कार्बन-सामग्री वाले साधारण कार्बन इस्पात की तुलना में अधिक कठोरीकरण-क्षमता होती है, क्योंकि क्रोमियम और मोलिब्डेनम रूपांतरण में विलंब करते हैं। AISI 52100 को उच्च-कार्बन बेयरिंग अनुप्रयोगों के लिए चुना जाता है, लेकिन इसमें ऑस्टेनिटाइज़िंग और शमन का निकट नियंत्रण आवश्यक है, क्योंकि कार्बाइडों की मात्रा और अनुप्रस्थ काट का आकार रूपांतरण-व्यवहार को प्रभावित करते हैं। सही ग्रेड आवश्यक कठोरता-प्रोफ़ाइल, दृढ़ता, घिसाव-प्रतिरोध, आयामों और सेवा-प्रतिबलों पर निर्भर करता है।
पर्याप्त कठोरीकरण-क्षमता वाले इस्पात का चयन कम तीव्रता वाले शमन की अनुमति दे सकता है। इससे सतह और केंद्र के बीच तापांतर कम होता है और लक्षित संरचना उत्पन्न करने के लिए आवश्यक तापीय प्रतिबल घटता है। अत्यधिक तीव्र शमन से सतह की कठोरता अधिक हो सकती है, लेकिन आवश्यक कोर-गुणों में सुधार किए बिना यह विकृति, दरार के जोखिम और अवशिष्ट प्रतिबल को बढ़ा सकता है। इसके विपरीत, अपर्याप्त तीव्रता के कारण नरम क्षेत्र या अत्यधिक बेनाइट और पर्लाइट रह सकते हैं। यह निर्णय धातुकर्मीय संतुलन का विषय है, न कि तेल, जल, पॉलिमर, गैस या लवण में से किसी एक के पक्ष में सामान्य प्राथमिकता का।
शमन माध्यम की सांद्रता, तापमान, संचलन और रखरखाव को प्रक्रिया-चरों के रूप में निर्दिष्ट किया जाना चाहिए। पॉलिमर विलयन में सांद्रता और संचलन बदलने पर शीतलन-व्यवहार बदल सकता है; तेल की श्यानता और तापमान परिसंचरण तथा ऊष्मा-अंतरण को प्रभावित करते हैं; गैस-शमन दाब, वेग और पुर्जे के अनावरण पर निर्भर करता है। लवण या चरणबद्ध शमन उस तापमान-सीमा को कम कर सकता है जिसमें तीव्र तापीय प्रवणताएँ विकसित होती हैं, लेकिन चक्र को फिर भी आवश्यक रूपांतरण उपलब्ध कराना चाहिए। 2022 की JMEP समीक्षा इस बात पर बल देती है कि शमन माध्यम का चयन और शमन की तीव्रता को ज्यामिति तथा अनुप्रस्थ काट की मोटाई से अलग करके नहीं देखा जा सकता।
सतह और केस-हार्डनिंग प्रक्रियाओं में विशेष सावधानी आवश्यक है। कार्ब्यूराइजिंग निकट-सतह कार्बन-सामग्री को बदलता है और इसलिए रूपांतरण तापमान, कठोरीकरण-क्षमता तथा आयतन परिवर्तन को प्रभावित करता है। नाइट्राइडिंग से कठोर यौगिक या विसरण क्षेत्र बनता है, जिसमें कार्ब्यूराइजिंग की तुलना में थोक रूपांतरण बहुत कम होता है; फिर भी पूर्ववर्ती मशीनिंग-प्रतिबल, तापन, फिक्स्चर-अवरोध और उपचारोत्तर ग्राइंडिंग के कारण विकृति उत्पन्न हो सकती है। निर्वात ऊष्मा-उपचार से वातावरण का नियंत्रण बेहतर हो सकता है, लेकिन यदि लोड की व्यवस्था या गैस-प्रवाह खराब हो, तो इससे अपने-आप एकसमान शीतलन सुनिश्चित नहीं होता।
निर्दिष्ट प्रक्रिया-सीमा के भीतर शमन के बाद टेम्परिंग की जानी चाहिए। इससे बिना टेम्पर किए मार्टेंसाइट और शमन-प्रतिबल के बाद में दरार या टेढ़ेपन के रूप में प्रकट होने का जोखिम कम होता है। जहाँ अवशिष्ट प्रतिबल अभी भी स्वीकार्य सीमा से अधिक हो, वहाँ यांत्रिक या तापीय प्रतिबल-निवारण उपयुक्त हो सकता है, बशर्ते उपचार से कठोरता, केस-गहराई, आयामी सहनशीलता या सतह की स्थिति प्रभावित न हो। ASM के ऊष्मा-उपचार डिज़ाइन मार्गदर्शन में विकृति और अवांछित अवशिष्ट प्रतिबल को न्यूनतम करना प्राथमिक डिज़ाइन मानदंडों के रूप में पहचाना गया है।
फिक्स्चर, अभिविन्यास और प्रक्रिया-अनुक्रम
फिक्स्चर को किसी नए, संकेंद्रित लोड-पथ को लागू किए बिना गति को नियंत्रित करना चाहिए। जो पुर्जा सिकुड़ने का प्रयास कर रहा हो, उसे कठोरता से क्लैंप करने पर मुक्त विकृति के स्थान पर उच्च अवशिष्ट प्रतिबल, स्थानीय उपज या दरार उत्पन्न हो सकती है। जहाँ संभव हो, सहारों का संपर्क मजबूत, गैर-कार्यात्मक क्षेत्रों से होना चाहिए और पुर्जे के तापमान बदलने पर भी संपर्क-दाब स्थिर रहना चाहिए। पतले रिंग, प्लेट और शाफ्ट के लिए मैंड्रेल, लटकाने वाले फिक्स्चर या निर्देशित सहारे आवश्यक हो सकते हैं, लेकिन फिक्स्चर को इच्छित तापीय संकुचन को पूरी तरह रोकने के बजाय उसे होने देना चाहिए।
पुर्जे का अभिविन्यास गुरुत्वीय प्रभावों और शमन माध्यम तक पहुँच—दोनों को नियंत्रित करता है। लंबे शाफ्ट को झुकाव सीमित करने के लिए ऊर्ध्वाधर रूप से लटकाया जा सकता है, जबकि सपाट प्लेटों के लिए ऐसा अभिविन्यास आवश्यक हो सकता है जो वाष्प-जेबों को रोके और दोनों सतहों को समान रूप से ठंडा होने दे। कैविटी, गियर-दाँत, स्लॉट और छिद्रों को प्रवाह की दिशा के सापेक्ष इस प्रकार रखा जाना चाहिए कि फँसी हुई वाष्प या स्थिर द्रव न बने। वास्तविक बास्केट में लोड-अभिविन्यास का सत्यापन आवश्यक है, क्योंकि पड़ोसी पुर्जे सतहों को ढक सकते हैं और स्थानीय शीतलन-दरों को बदल सकते हैं।
प्रक्रिया-अनुक्रम भी उतना ही महत्वपूर्ण है। ऊष्मा-उपचार से पहले रफ मशीनिंग करें, नियंत्रित फिनिशिंग स्टॉक बनाए रखें, और फिर शमन तथा टेम्परिंग के बाद फिनिश मशीनिंग या ग्राइंडिंग करें, जब अवशिष्ट-प्रतिबल अवस्था ज्ञात हो। बड़े कास्टिंग या फोर्ज्ड पुर्जों के लिए Iowa की तकनीकी रिपोर्ट की चेतावनी महत्वपूर्ण है: कास्टिंग का इतिहास अंतिम आयामों और अवशिष्ट प्रतिबलों को प्रभावित करता है। ठोसीकरण-संरचना, पूर्ववर्ती तापीय चक्र, वेल्ड-रिपेयर और असमान स्टॉक ऊष्मा-उपचार तक बने रह सकते हैं और अनुमानित प्रतिक्रिया को बदल सकते हैं।
कठोरीकरण से पहले प्रतिबल-निवारण करने पर उन मशीनिंग और विनिर्माण-प्रतिबलों में कमी आ सकती है, जो अन्यथा शमन-प्रतिबलों के साथ मिल जाते। शमन के बाद किया गया प्रतिबल-निवारण उपयुक्त इस्पातों में टेढ़ेपन के जोखिम को कम कर सकता है, लेकिन यह कोई सार्वभौमिक समाधान नहीं है। NIST की Metallurgy of Heat Treatment सामग्री में दर्ज है कि जब सामग्री हटाने से अवशिष्ट-प्रतिबल संतुलन बिगड़ता है, तब बिना निवारित शमन-प्रतिबल मशीनिंग के दौरान टेढ़ेपन का कारण बन सकते हैं। इसलिए प्रक्रिया-योजना में केवल अंतिम निरीक्षण पर ही नहीं, बल्कि प्रत्येक प्रमुख ऑपरेशन के बाद महत्वपूर्ण आयामों का मापन किया जाना चाहिए।
ज्यामिति, इस्पात की रासायनिक संरचना, कठोरीकरण-क्षमता, अनुप्रस्थ काट का आकार, आवश्यक सूक्ष्मसंरचना, शमन माध्यम, फिक्स्चर, अभिविन्यास और प्रतिबल-निवारण अनुसूची का सही संयोजन विशिष्ट घटक और उपकरण के लिए निर्धारित किया जाना चाहिए। Worcester Polytechnic Institute के वर्णन के अनुसार, मॉडलिंग ऊष्मा-अंतरण, प्रावस्था रूपांतरण, प्रतिबल, विकृति और सूक्ष्मसंरचनात्मक विकास को परस्पर जोड़ने में सहायता कर सकती है। फिर भी संयंत्र-स्तरीय परीक्षण और आयामी मापन आवश्यक रहते हैं, क्योंकि लोड की व्यवस्था और सामग्री का इतिहास अक्सर यह निर्धारित करते हैं कि अनुमानित विकृति व्यवहार में संगत होगी या नहीं।
15. ग्रेड, मानक और प्रक्रिया-विनिर्देश संबंधी विचार
केवल ग्रेड-निर्देशन से विकृति का पूर्वानुमान क्यों नहीं लगाया जा सकता
स्टील का ग्रेड उसकी रासायनिक संरचना और, कुछ मानकों में, यांत्रिक गुणों, स्वच्छता, आपूर्ति-अवस्था या कठोरीकरण-क्षमता की सीमाओं को निर्दिष्ट करता है। यह ऊष्मा-उपचार के बाद किसी घटक के अंतिम आकार को निर्धारित नहीं करता। एक ही ग्रेड से बने दो भागों में अलग-अलग आयामी परिवर्तन हो सकते हैं, क्योंकि उनकी ज्यामिति, अनुप्रस्थ-कट की मोटाई, प्रारंभिक सूक्ष्मसंरचना और मशीनिंग-क्रम अलग-अलग होते हैं।
लंबे, पतले शाफ्ट, मोटे हब और पतली प्लेट क्वेंचिंग के दौरान एक जैसा तापीय इतिहास अनुभव नहीं करते। उनकी सतहें उनके केंद्रों की तुलना में अलग-अलग दरों से ठंडी होती हैं, जबकि कोने, छेद, की-वे और अनुप्रस्थ-कट में अचानक होने वाले परिवर्तन तापीय तथा रूपांतरणीय विकृतियों को केंद्रित करते हैं। इसलिए नाममात्र रूप से एकसमान भाग में तनन और संपीडन वाले अवशिष्ट-तनाव क्षेत्र हो सकते हैं, जो आंतरिक रूप से संतुलित रहते हुए भी सामग्री हटाए जाने पर मोड़, अंडाकारता या स्थानीय विस्थापन उत्पन्न कर सकते हैं।
सामग्री-निर्देशन किसी विशेष भट्ठी और क्वेंच चक्र के अंतर्गत स्टील की प्रभावी कठोरीकरण-क्षमता भी नहीं बताता। मिश्रधातु की रासायनिक संरचना समय-तापमान-रूपांतरण प्रतिक्रिया को प्रभावित करती है, लेकिन ऑस्टेनाइट कण-आकार, प्रारंभिक फेराइट-पर्लाइट या बैनाइटिक अवस्था, पृथक्करण, कार्बाइड-वितरण और पूर्व शीत-कार्य भी महत्वपूर्ण होते हैं। सामान्यीकृत अवस्था में आपूर्ति किया गया कोई ग्रेड उसी ग्रेड की क्वेंच्ड और टेम्पर्ड अवस्था में आपूर्ति की गई सामग्री की तरह बिल्कुल समान व्यवहार नहीं करेगा। ढलाई का इतिहास रंध्रता, पृथक्करण और पूर्व-विद्यमान तनाव जोड़ सकता है; स्टील कास्टिंग्स पर University of Iowa के तकनीकी कार्य में इस बात पर बल दिया गया है कि अंतिम आयामों और अवशिष्ट-तनावों का पूर्वानुमान लगाते समय इस इतिहास को शामिल करना आवश्यक है।
2022 की Journal of Materials Engineering and Performance समीक्षा, “Residual Stress and Distortion during Quench Hardening of Steels: A Review,” इस परिणाम को ऊष्मा अंतरण, प्रावस्था-रूपांतरण, ज्यामिति, अनुप्रस्थ-कट की मोटाई, क्वेंचेंट के चयन और क्वेंच की तीव्रता के बीच अंतःक्रिया के रूप में वर्णित करती है। यही सही इंजीनियरिंग दृष्टिकोण है। ASM International भी क्वेंच्ड और टेम्पर्ड स्टील्स पर अपनी ASM Handbook चर्चा में तापीय, रूपांतरणीय और कठोरीकरण-संबंधी अवशिष्ट-तनावों को अलग-अलग मानता है। ये तनाव विकृति से जुड़े होते हैं: रूपांतरणीय विकृतियां प्लास्टिक प्रवाह को उत्प्रेरित कर सकती हैं, जबकि तापीय प्रवणताएं यह बदल सकती हैं कि मार्टेंसाइट, बैनाइट या पर्लाइट कब और कहां बनते हैं।
इसलिए EN 10083-3 के अंतर्गत 42CrMo4 या लागू ASTM अथवा SAE विनिर्देशन के अंतर्गत AISI 4140 जैसे निर्दिष्टनों को ठीक उसी रूप में दर्ज किया जाना चाहिए, लेकिन इन्हें विकृति की गारंटी नहीं माना जाना चाहिए। अनौपचारिक नाम और व्यापारिक लेबल रासायनिक संरचना की सीमाओं, उत्पाद-रूप, आपूर्ति-अवस्था और आवश्यक कठोरीकरण-क्षमता में मौजूद भिन्नताओं को छिपा सकते हैं। मानक महत्वपूर्ण है; वास्तविक सामग्री प्रमाणपत्र भी उतना ही महत्वपूर्ण है।
पूर्ण-कठोरीकरण और केस-कठोरीकरण विनिर्देशन
पूर्ण-कठोरीकरण की आवश्यकता केवल “हार्डन और टेम्पर” से अधिक स्पष्ट होनी चाहिए। इसमें ऑस्टेनिटाइजिंग तापमान या अनुमत सीमा, तापन-विधि, धारण-अवधि का आधार, स्थानांतरण-समय, क्वेंचेंट, आंदोलन, क्वेंच तापमान, टेम्परिंग तापमान, टेम्परिंग समय तथा निर्धारित स्थानों पर आवश्यक कठोरता या सूक्ष्मसंरचना निर्दिष्ट की जानी चाहिए। अनुप्रस्थ-कट का आकार भी इस आवश्यकता के साथ दिया जाना चाहिए, क्योंकि सतह के निकट मापे गए कठोरता-लक्ष्य से बड़े अनुप्रस्थ-कट के केंद्र के बारे में बहुत कम जानकारी मिलती है।
उच्च-कार्बन या मिश्रधातु स्टील छोटे अनुप्रस्थ-कट में पूर्ण रूप से मार्टेंसाइट बना सकता है, लेकिन मोटे अनुप्रस्थ-कट के केंद्र में केवल मिश्रित संरचना बना सकता है। यह अंतर आयतन-परिवर्तन और तनाव-विकास दोनों को बदल देता है। केंद्र की कठोरता के लक्ष्य को पूरा करने के लिए पर्याप्त तीव्र क्वेंच सतह से केंद्र तक तापमान-प्रवणता, दरार के जोखिम और विकृति को बढ़ा सकता है। अपेक्षाकृत धीमा या अवरोधित क्वेंच प्रवणताओं को कम कर सकता है, लेकिन निर्दिष्ट रूपांतरण-सीमा प्राप्त करने में विफल हो सकता है। विनिर्देशन में इस संतुलन का समाधान होना चाहिए; इसकी जिम्मेदारी केवल ग्रेड के नाम पर नहीं डाली जानी चाहिए।
केस-कठोरीकरण अतिरिक्त चर प्रस्तुत करता है। कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग, नाइट्राइडिंग और इंडक्शन-कठोरीकरण अलग-अलग कोर-संरचनाओं पर एक कठोर परत उत्पन्न करते हैं। इसलिए केस की गहराई, सतह पर कार्बन या नाइट्रोजन की अवस्था, अवशिष्ट-ऑस्टेनाइट की सीमा, कोर की कठोरता और संक्रमण-प्रोफाइल निर्दिष्ट किए जाने चाहिए। International Journal of Materials and Product Technology के साहित्य में सतह और केस-कठोरीकरण को क्वेंचेंट की स्थितियों तथा अंतिम ग्राइंडिंग के साथ-साथ अवशिष्ट-तनाव में योगदान देने वाले कारकों के रूप में पहचाना गया है। कार्ब्यूराइज्ड गियर में केस-रूपांतरण, कोर-रूपांतरण, दांतों की ज्यामिति और कार्ब्यूराइजिंग से संबंधित तापीय संपर्क के कारण विकृति हो सकती है, भले ही उसकी मूल स्टील-ग्रेड संरचना में कोई परिवर्तन न हुआ हो।
इंडक्शन या फ्लेम-कठोरीकरण के लिए आवृत्ति, शक्ति-घनत्व, स्कैन गति, ओवरलैप, स्प्रे की व्यवस्था और प्रारंभिक तापमान गर्म किए गए क्षेत्र तथा रूपांतरण-क्रम को बदल सकते हैं। नाइट्राइडिंग में यौगिक-परत की आवश्यकता और विसरण-क्षेत्र की कठोरता मार्टेंसिटिक केस से अलग तरीके से आयामी वृद्धि को नियंत्रित कर सकती है। अवशिष्ट ऑस्टेनाइट भी महत्वपूर्ण है: सेवा, टेम्परिंग, ग्राइंडिंग या भंडारण के दौरान होने वाला बाद का रूपांतरण प्रारंभिक क्वेंच के बाद आयामों को बदल सकता है।
ASM के ऊष्मा-उपचार डिजाइन मार्गदर्शन में विकृति और अवांछनीय अवशिष्ट-तनाव को कम करना प्राथमिक डिजाइन-मापदंड माना गया है, न कि केवल निरीक्षण-संबंधी ऐसे मुद्दे जिन्हें प्रक्रिया के बाद संबोधित किया जाए। 2005 की IJMPT चर्चा में असमान तापीय प्रवणताओं को क्वेंच-विकृति के प्रमुख स्रोतों में से एक बताया गया है। इसलिए जब शीतलन की एकरूपता प्रभावित होती हो, तब ज्यामिति, फिक्स्चरिंग, लोड की व्यवस्था, क्वेंचेंट की गति और भाग की अभिविन्यास को प्रक्रिया-विनिर्देशन में शामिल किया जाना चाहिए।
संपूर्ण ऊष्मा-उपचार अवस्था का अभिलेखन
एक उपयोगी अभिलेख सामग्री-विनिर्देशन को वास्तविक तापीय और यांत्रिक इतिहास से जोड़ता है। न्यूनतम रूप से इसमें मानक और ग्रेड-निर्देशन, उत्पाद-रूप, हीट या कास्ट संख्या, आपूर्ति-अवस्था, अनुप्रस्थ-कट का आकार और घोषित कठोरीकरण-क्षमता संबंधी कोई भी आवश्यकता दर्ज होनी चाहिए। इसके बाद पूरे चक्र का अभिलेखन किया जाना चाहिए: भट्ठी का प्रकार और वातावरण, लोडिंग की व्यवस्था, प्रीहीट चरण, ऑस्टेनिटाइजिंग तापमान, उस तापमान पर धारण-अवधि, स्थानांतरण में विलंब, क्वेंचेंट की पहचान और सांद्रता, स्नान का तापमान, आंदोलन या प्रवाह, अवरोधन-विधि और टेम्परिंग अनुसूची।
अभिलेख में यह भी परिभाषित होना चाहिए कि सफलता का अर्थ क्या है। कठोरता-मापन के स्थान, कोर और सतह की सूक्ष्मसंरचना, केस की गहराई, अवशिष्ट-ऑस्टेनाइट की सीमा, सीधापन, गोलाई, रन-आउट, समतलता और अनुमत आयामी परिवर्तन को निर्धारित मानदंडों के आधार पर मापने योग्य होना चाहिए। जहां संभव हो, उपचार से पहले और बाद का निरीक्षण उन्हीं डेटम का उपयोग करके किया जाना चाहिए, क्योंकि डेटम बदलने से ऊष्मा-उपचार के कारण हुए विस्थापन और मशीनिंग-त्रुटि के बीच भ्रम उत्पन्न हो सकता है।
मशीनिंग-क्रम भी अभिलेख का हिस्सा होना चाहिए। National Institute of Standards and Technology द्वारा संग्रहित Metallurgy of Heat Treatment में उल्लेख है कि जब मशीनिंग के दौरान सामग्री हटाई जाती है और अवशिष्ट-तनाव का संतुलन बाधित होता है, तब बिना राहत दिए गए क्वेंचिंग-तनाव वॉरपेज उत्पन्न कर सकते हैं। इसलिए कठोरीकरण से पहले रफ मशीनिंग, प्रक्रियाओं के बीच तनाव-निवारण, ग्राइंडिंग के लिए अतिरिक्त सामग्री और अंतिम ग्राइंडिंग की दिशा, स्टील ग्रेड या क्वेंच नुस्खे में कोई परिवर्तन किए बिना भी, देखे गए परिणाम को बदल सकती है।
U.S. Department of Energy की रिपोर्ट के अनुसार स्टील कास्टिंग्स में तापन और क्वेंचिंग-तनाव विकृति, दरार, पुनःकार्य, वेल्ड-मरम्मत, आयामी त्रुटियों और सेवा-प्रदर्शन में कमी में योगदान दे सकते हैं। Worcester Polytechnic Institute की एक रिपोर्ट भी क्वेंच-विकृति को ऊष्मा अंतरण, रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक विकास से जुड़ी संयुक्त समस्या के रूप में देखती है। प्रक्रिया-अभिलेखों में इतना पर्याप्त विवरण सुरक्षित रखा जाना चाहिए कि इन चरों की एक लोड से दूसरी लोड तक तुलना की जा सके। केवल ग्रेड प्रमाणपत्र यह कार्य नहीं कर सकता।
16. विकृति-विफलताओं के निदान का ढाँचा
विकृति-विफलता को केवल इस बात के प्रमाण के रूप में नहीं देखा जाना चाहिए कि शमन माध्यम अत्यधिक कठोर था; इसे प्रक्रिया-इतिहास से जुड़ी समस्या के रूप में समझना चाहिए। किसी पुर्जे का अंतिम आकार एक साथ कई घटनाओं का अभिलेख होता है: तापन, ऊष्मीय प्रसार, प्रावस्था रूपांतरण, प्लास्टिक विकृति, शमन, टेम्परिंग, मशीनिंग और कभी-कभी ग्राइंडिंग। अवशिष्ट तनाव और विकृति परस्पर संबद्ध हैं, लेकिन वे समान नहीं हैं। कोई पुर्जा अपने आयामी सीमामान के भीतर रह सकता है, फिर भी उसमें खतरनाक तन्य तनाव मौजूद हो सकता है; अथवा मशीनिंग के बाद वह तब मुड़ सकता है, जब कटिंग प्रक्रिया उस तनाव-संतुलन को मुक्त कर दे जो पहले छिपा हुआ था।
पहला कार्य मापों के आधार पर दोष को परिभाषित करना है। झुकाव की मात्रा और दिशा, ट्विस्ट से संबंधित कोणीय परिवर्तन, डेटम फीचरों के बीच आयामी परिवर्तन तथा किसी भी दरार का स्थान और अभिविन्यास दर्ज करें। “शाफ्ट मुड़ गया” जैसा स्ट्रेटएज विवरण अपर्याप्त है। कई स्टेशनों पर रनआउट मापें, पूरी सतह पर समतलता का मानचित्र तैयार करें और निर्धारित करें कि त्रुटि पुर्जे की केंद्ररेखा के संबंध में सममित है या नहीं। जहाँ ऐसे अभिलेख उपलब्ध हों, वहाँ शमन के बाद, टेम्परिंग के बाद, रफ-मशीनिंग के बाद और फिनिश-ग्राइंडिंग के बाद की स्थितियों की तुलना करें। यह क्रम प्रायः दिखा देता है कि दोष कब उत्पन्न हुआ।
झुकाव, ट्विस्ट, वृद्धि और दरारों का वर्गीकरण
झुकाव वक्रता की त्रुटि है। यह सामान्यतः तब उत्पन्न होता है जब प्लेट, शाफ्ट, दाँत या बीम का एक पक्ष विपरीत पक्ष की तुलना में अलग ऊष्मीय या रूपांतरणीय विकृति अनुभव करता है। व्यास और मोटाई के बीच बड़ा अंतर, ऑफसेट छिद्र-पैटर्न, असमान केस-गहराई या फिक्स्चर के साथ संपर्क इस असंतुलन को दिशात्मक बना सकते हैं। यदि पुर्जे को उलटने पर झुकाव की दिशा बदल जाती है, तो इसका संबंध मापन-समर्थन या गुरुत्वाकर्षण से हो सकता है; लेकिन यदि हर अभिविन्यास में झुकाव उसी भौतिक विशेषता के साथ बना रहता है, तो उसके धातुकर्मीय या ज्यामितीय होने की अधिक संभावना है।
ट्विस्ट अलग प्रकार की विकृति है। यह अनुदैर्ध्य या परिधीय दिशा के आसपास विकृति में परिवर्तन का संकेत देता है। शाफ्ट में हेलिकल विकृति असममित शमन-प्रवाह, फिक्स्चर के साथ रुक-रुककर होने वाले संपर्क, असमान कार्ब्यूराइज्ड गहराई या रूपांतरण के दौरान मुक्त हुए मरोड़ीय तनाव से उत्पन्न हो सकती है। की-वे, गियर-दाँत, स्प्लाइन या असमान दीवार-मोटाई वाले पुर्जे विशेष रूप से संवेदनशील होते हैं, क्योंकि उनका द्रव्यमान-वितरण स्थानीय शीतलन-दर को बदल देता है।
वृद्धि या संकुचन को ऊष्मीय, रूपांतरणीय और मशीनिंग-घटकों में अलग-अलग बाँटना आवश्यक है। ऑस्टेनाइट का निर्माण सामान्यतः उसके बाद बनने वाले मार्टेंसाइट, बैनाइट या पर्लाइट से भिन्न आयतन-परिवर्तन करता है, और शुद्ध आयामी परिवर्तन कार्बन-सामग्री, मिश्रधातु-रसायन, शीतलन-दर तथा अवशिष्ट ऑस्टेनाइट पर निर्भर करता है। इसलिए कार्ब्यूराइज्ड SAE 8620 गियर का आकलन उसी आयामी अपेक्षा से नहीं किया जा सकता जिससे थ्रू-हार्डेंड AISI 4140 शाफ्ट का किया जाता है। प्रासंगिक परिणाम केवल “बड़ा” या “छोटा” होना नहीं है, बल्कि प्रत्येक नियंत्रित आयाम में परिवर्तन और उसका सूक्ष्मसंरचना से संबंध है।
दरार पड़ना एक अलग विफलता-वर्ग है, यद्यपि वे ही तनाव, जो वार्पिंग उत्पन्न करते हैं, इसमें भी योगदान दे सकते हैं। शमन-दरारें अक्सर तनाव-सांद्रताओं, तीखे कोनों, की-वे, ग्राइंडिंग-बर्न या उच्च कठोरता और कम दृढ़ता वाले क्षेत्रों का अनुसरण करती हैं। इंटरग्रेन्युलर या नेटवर्क-प्रकार की दरारें केवल शमन की तीव्रता के बजाय अतितापन, अत्यधिक ग्रेन-वृद्धि, कार्ब्यूराइजिंग क्षति या भंगुरता की ओर संकेत कर सकती हैं। दरार का उद्गम, अभिविन्यास, गहराई और उसका डीकार्ब्यूराइजेशन, अवशिष्ट ऑस्टेनाइट, कार्बाइड या ग्राइंडिंग-क्षति से संबंध दर्ज करें। मैग्नेटिक पार्टिकल निरीक्षण, पेनेट्रेंट निरीक्षण, धातुवैज्ञानिक अनुभाग और फ्रैक्चर परीक्षण—इनमें से प्रत्येक को इस प्रश्न के अलग-अलग भागों का उत्तर देना चाहिए।
ऊष्मीय और रूपांतरणीय इतिहास का पता लगाना
दोष को परिभाषित करने के बाद उसे ज्यामिति और द्रव्यमान-वितरण के संदर्भ में मानचित्रित करें। पतली दीवारों, बॉस, रिब, छिद्र, दाँत, ब्लाइंड कैविटी, तीखे संक्रमणों और भारी अनुभागों को चिह्नित करें। ये विशेषताएँ ऊष्मा-प्रवाह को नियंत्रित करती हैं और रूपांतरण के आरंभ तथा समाप्ति में स्थानीय अंतर उत्पन्न कर सकती हैं। Residual Stress and Distortion during Quench Hardening of Steels: A Review के लेखकों द्वारा Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा में ऊष्मा अंतरण, प्रावस्था रूपांतरण, ज्यामिति, अनुभाग-मोटाई, शमन माध्यम का चयन और शमन-तीव्रता को परस्पर क्रिया करने वाले चर बताया गया है। इस अंतःक्रिया को जाँच का मार्गदर्शन करना चाहिए।
शमन में परिवर्तन करने से पहले भट्ठी का अभिलेख देखें। चार्ज तापमान, सोक समय, वातावरण की पोटेंशियल, भट्ठी की समरूपता, थर्मोकपल का स्थान, लोड का द्रव्यमान, ट्रे की व्यवस्था और पुर्जों के बीच की दूरी की पुष्टि करें। कोई भट्ठी खाली चैम्बर की समरूपता की आवश्यकता पूरी कर सकती है, जबकि घने रूप से भरे लोड में पुर्जे से पुर्जे और सतह से कोर तक तापमान में पर्याप्त अंतर विकसित हो सकता है। लोड के ऊपरी, मध्य और किनारे वाले स्थानों पर स्थित पुर्जों की तुलना करें। यदि केवल एक स्थान पर दोष उत्पन्न होता है, तो प्रमाण किसी सार्वभौमिक पदार्थीय प्रतिक्रिया के बजाय लोडिंग या प्रवाह की ओर संकेत करता है।
इसके बाद शमन-क्रम का पुनर्निर्माण करें। ट्रांसफर समय, बाथ या पॉलिमर का तापमान, एजीटेशन या नोजल की गति, डुबाने का अभिविन्यास, पुर्जों के बीच दूरी और यह संभावना दर्ज करें कि वाष्प-परत या फँसे हुए पॉकेट बन सकते थे या नहीं। International Journal of Materials and Product Technology असमान ऊष्मीय प्रवणताओं को शमन-विकृति के प्रमुख स्रोतों में से एक बताता है, जबकि उसके संबद्ध विवेचन में अवशिष्ट तनाव को शमन माध्यम की स्थितियों, सतह और केस हार्डनिंग तथा अंतिम ग्राइंडिंग से जोड़ा गया है। कूलिंग कर्व या उपकरणयुक्त साक्षी-पुर्जे यह दिखा सकते हैं कि सतह तेजी से ठंडी हुई जबकि कोर गर्म रहा, अथवा एक ओर अधिक प्रभावी ऊष्मा-अंतरण हुआ।
धातुकर्मीय रूप से परिणाम की पुष्टि करें। जहाँ अनुभाग का आकार अनुमति दे, वहाँ कठोरता-ट्रैवर्स में सतह, उपसतह और कोर को शामिल करें। पूर्व-ऑस्टेनाइट ग्रेन-आकार, मार्टेंसाइट या बैनाइट का वितरण, अवशिष्ट ऑस्टेनाइट, कार्बाइड, डीकार्ब्यूराइजेशन, केस-गहराई और किसी भी सॉफ्ट-बैंड की जाँच करें। विनिर्देश के भीतर आने वाला कठोरता-मूल्य यह सिद्ध नहीं करता कि रूपांतरण समान रूप से हुआ था। उदाहरण के लिए, कार्ब्यूराइज्ड गियर में एक ही अनुभाग पर निर्भर रहने के बजाय कई दाँतों और पूरी परिधि के आसपास केस-गहराई मापें।
जब आयामी मुक्तिकरण, दरार, थकान-प्रदर्शन या बार-बार होने वाली मशीनिंग-गतियाँ केवल ज्यामिति और कठोरता से स्पष्ट न हों, तब अवशिष्ट-तनाव का मापन उचित है। एक्स-रे विवर्तन निकट-सतह तनाव का वर्णन कर सकता है; होल-ड्रिलिंग से कम गहराई का प्रोफ़ाइल प्राप्त होता है; और उपलब्ध होने पर न्यूट्रॉन या सिंक्रोट्रॉन विधियाँ अधिक गहरे क्षेत्रों की जाँच कर सकती हैं। प्रत्येक परिणाम की व्याख्या उसकी मापन-गहराई और दिशा के साथ करें। सतह पर संपीडित तनाव का मान केस के नीचे या किसी संक्रमण पर मौजूद तन्य तनाव को नकारता नहीं है।
किसी एक चर को आँख मूँदकर बदले बिना सुधारात्मक कार्रवाई
केवल एक असाधारण विफलता पर निर्भर न रहें; अनेक विफल और सफल पुर्जों की तुलना करें। प्रत्येक पुर्जे को उसकी भट्ठी-स्थिति, हीट-नंबर, पूर्व मशीनिंग-मार्ग, शमन-बैच, टेम्परिंग-चक्र और निरीक्षण-परिणाम से संबद्ध करें। जहाँ प्रासंगिक हो, वहाँ इस्पात-निर्माण और कास्टिंग इतिहास की समीक्षा करें: सेग्रिगेशन, पोरोसिटी, पूर्व फोर्जिंग-रिडक्शन, वेल्ड-रिपेयर या असमान स्टॉक-रिमूवल ऊष्मा-प्रवाह और अवशिष्ट-तनाव क्षेत्र—दोनों को प्रभावित कर सकते हैं। U.S. Department of Energy और University of Iowa की स्टील-कास्टिंग पर रिपोर्टें तापन और शमन-तनाव को विकृति, दरार, रीवर्क, वेल्ड-रिपेयर और सेवा-प्रदर्शन से जोड़ती हैं तथा इस बात पर बल देती हैं कि आयामी पूर्वानुमानों में कास्टिंग इतिहास को शामिल किया जाना चाहिए।
सुधारात्मक कार्रवाई में तुलनात्मक समूह को बनाए रखते हुए नियंत्रित चरों के एक निर्धारित समूह में परिवर्तन करना चाहिए। संभावित उपायों में लोड की सममिति सुधारना, ऐसे सपोर्ट जोड़ना जो रूपांतरण को रोकें नहीं, पुर्जे का अभिविन्यास बदलना, ऑस्टेनिटाइजिंग प्रक्रिया को परिष्कृत करना, उपयुक्त प्रीहीट लागू करना, एजीटेशन या शमन माध्यम का तापमान बदलना, इंटरप्टेड शमन जोड़ना या टेम्परिंग शेड्यूल बदलना शामिल हैं। कोई भी विकल्प केवल विकृति के आँकड़ों के आधार पर नहीं चुना जाना चाहिए; इसके बाद कठोरता, सूक्ष्मसंरचना, दरार-निरीक्षण और अवशिष्ट-तनाव की जाँच अनिवार्य है।
केवल शमन-माध्यम की तीव्रता बदलने से झुकाव के बदले दरारें उत्पन्न हो सकती हैं, अथवा एक आयामी त्रुटि कम करते हुए अवशिष्ट ऑस्टेनाइट और बाद की वृद्धि बढ़ सकती है। धीमा शीतलन ऊष्मीय प्रवणताओं को कम कर सकता है, लेकिन इससे कम कठोर रूपांतरण-उत्पाद बनने की अनुमति मिल सकती है; तेज शीतलन कठोरीकरण-क्षमता की प्रतिक्रिया सुधार सकता है, परंतु रूपांतरण-तनाव बढ़ा सकता है। Worcester Polytechnic Institute की रिपोर्ट के अनुसार, शमन-विकृति ऊष्मा-अंतरण, प्रावस्था रूपांतरण, तनाव, विकृति और सूक्ष्मसंरचनात्मक विकास को परस्पर जोड़ती है। इसलिए ठोस निदान पूरी श्रृंखला का अनुसरण करता है और फिर उस स्थान पर प्रक्रिया में परिवर्तन करता है जहाँ प्रमाण नियंत्रक असंतुलन की पहचान करते हैं।
17. प्रमुख भेद और सामान्य भ्रांतियाँ
ऊष्मा-उपचार से उत्पन्न आकृति-विकृति और अवशिष्ट प्रतिबल आपस में संबंधित हैं, लेकिन ये एक ही अवस्था के परस्पर विनिमेय वर्णन नहीं हैं। किसी पुर्जे में मापने योग्य आकार-परिवर्तन बहुत कम हो सकता है, जबकि उसमें पर्याप्त आंतरिक प्रतिबल बना रह सकता है; या सतह पर मूल प्रतिबल दिखाई न देने के बावजूद मशीनिंग के बाद पुर्जा विकृत हो सकता है। सही आकलन विकृति के स्रोतों पर आधारित होता है: तापीय प्रवणताएँ, प्रावस्था-रूपांतरण, प्लास्टिक विरूपण, ज्यामिति, अनुप्रस्थ काट की मोटाई, पदार्थ का इतिहास और शमन-प्रक्रिया।
ASM International की क्वेंच्ड और टेम्पर्ड स्टील में अवशिष्ट प्रतिबल और आकृति-विकृति नामक पुस्तक तापीय, रूपांतरणीय और कठोरीकरण-जनित अवशिष्ट प्रतिबल को अलग-अलग योगदानकर्ताओं के रूप में पहचानती है। इसी प्रकार, Journal of Materials Engineering and Performance में प्रकाशित 2022 की समीक्षा “स्टील के क्वेंच हार्डनिंग के दौरान अवशिष्ट प्रतिबल और आकृति-विकृति” ऊष्मा अंतरण, प्रावस्था-रूपांतरण, ज्यामिति, अनुप्रस्थ काट की मोटाई, शमन-माध्यम का चयन और शमन की तीव्रता को अलग-अलग कारणों के बजाय परस्पर क्रिया करने वाले चर के रूप में देखती है।
आकृति-विकृति, अवशिष्ट प्रतिबल का पर्याय नहीं है
आकृति-विकृति किसी पुर्जे के आयामों या ज्यामिति में परिवर्तन है: कोई शाफ्ट मुड़ जाता है, कोई रिंग अंडाकार हो जाती है, किसी प्लेट में थाली के आकार की वक्रता आ जाती है, या कोई छेद अपने निर्धारित स्थान से हट जाता है। अवशिष्ट प्रतिबल वह आंतरिक प्रतिबल-क्षेत्र है जो बाहरी भारों और तापमान-अंतर को हटा दिए जाने के बाद भी बना रहता है। यह किसी एक क्षेत्र में तननात्मक और दूसरे क्षेत्र में संपीडनात्मक हो सकता है तथा पूरे घटक में संतुलित रह सकता है, बिना समग्र आयामों में कोई स्पष्ट परिवर्तन उत्पन्न किए।
जब अवशिष्ट प्रतिबल प्लास्टिक विकृति उत्पन्न करता है, तब दोनों अवस्थाएँ एक-दूसरे से जुड़ जाती हैं। शमन के दौरान सतह ठंडी होकर सिकुड़ती है, इससे पहले कि अधिक गर्म कोर उसके साथ सिकुड़ सके। यदि स्थानीय प्रतिबल तापमान-निर्भर पराभव सामर्थ्य से अधिक हो जाए, तो स्थायी विरूपण बना रहता है। बाद में मार्टेंसाइटीय रूपांतरण इस संतुलन को फिर बदल देता है, क्योंकि मार्टेंसाइट मूल ऑस्टेनाइट की तुलना में अधिक आयतन घेरता है। इसलिए कोई पुर्जा शमन से निकलते समय परिवर्तित आकार और स्व-संतुलित प्रतिबल-क्षेत्र—दोनों धारण कर सकता है।
कठोरता का परिणाम इस भेद को स्पष्ट नहीं करता। कार्ब्यूराइज्ड AISI 8620 गियर निर्दिष्ट सतही कठोरता को पूरा कर सकता है, फिर भी उसमें बंकन-त्रुटि, अवशिष्ट ऑस्टेनाइट या हानिकारक उपसतही प्रतिबल-प्रवणता बनी रह सकती है। AISI 4140 शाफ्ट तेल-शमन और टेम्परिंग के बाद आवश्यक कठोरता प्राप्त कर सकता है, फिर भी की-वे या मशीनिंग-अलाउंस को हटाने पर उसका आकार बदल सकता है। ऊष्मा-उपचार का धातुकर्म, जिसे National Institute of Standards and Technology के पदार्थ-आँकड़ा अभिलेखागार में सुरक्षित रखा गया है, विशेष रूप से उस समय मशीनिंग के दौरान होने वाली वक्रता का वर्णन करता है जब पदार्थ को हटाने से अवशिष्ट-प्रतिबल संतुलन बाधित हो जाता है।
सतही एक्स-रे विवर्तन या छेद-ड्रिलिंग मापन की भी सीमाएँ हैं। ये निकट-सतही क्षेत्र का वर्णन करते हैं; ये स्वतः ही पूरे कोर की प्रतिबल-अवस्था को नहीं दर्शाते। जब किसी मोटी फोर्जिंग, कास्टिंग या कार्ब्यूराइज्ड घटक में प्रतिबल की तीव्र प्रवणता हो, तब न्यूट्रॉन विवर्तन, कंटूर विधियाँ, सेक्शनिंग या सत्यापित प्रक्रिया-मॉडल आवश्यक हो सकते हैं। मापा गया सतही मान कभी-कभी कोर के मान के विपरीत चिह्न वाला भी हो सकता है।
आयामी परिवर्तन का एकमात्र स्रोत शमन नहीं है
शमन को अक्सर दोष दिया जाता है, क्योंकि इसमें तापमान तेजी से बदलता है; लेकिन आयामी परिवर्तन पुर्जे के शमन-माध्यम में प्रवेश करने से पहले ही शुरू हो जाता है। गर्म करने से मशीनिंग-जनित प्रतिबल मुक्त हो सकते हैं, कार्बाइडों का वितरण बदल सकता है और असमान प्रसार उत्पन्न हो सकता है। किसी कास्टिंग में ठोसकरण, असमान शीतलन, हॉट-स्पॉट, राइज़र, वेल्ड-मरम्मत या रफ मशीनिंग से उत्पन्न अवशिष्ट प्रतिबल पहले से मौजूद हो सकते हैं। U.S. Department of Energy और University of Iowa की स्टील कास्टिंग पर रिपोर्टें इन तापीय और अवशिष्ट प्रतिबलों को आकृति-विकृति, दरार, पुनःकार्य, वेल्ड-मरम्मत, आयामी त्रुटियों और कम सेवा-प्रदर्शन से जोड़ती हैं। इसलिए अंतिम आयामों के किसी भी पूर्वानुमान में कास्टिंग-इतिहास को शामिल करना आवश्यक है।
रूपांतरणीय विकृति केवल मार्टेंसाइट तक सीमित नहीं होती। पर्लाइट, बेनाइट, फेराइट और मार्टेंसाइट अलग-अलग तापमान-सीमाओं में बनते हैं और उनके विशिष्ट आयतन अलग-अलग होते हैं। जब कोई प्रावस्था-परिवर्तन प्रतिबल की अवस्था में आगे बढ़ता है, तब रूपांतरण-प्लास्टिसिटी हो सकती है और साधारण पराभव सामर्थ्य से कम प्रतिबल पर भी विरूपण संभव हो जाता है। अवशिष्ट ऑस्टेनाइट बाद में टेम्परिंग, प्रशीतन, सेवा-भार या ग्राइंडिंग से उत्पन्न ऊष्मा के दौरान रूपांतरित हो सकता है, जिससे अतिरिक्त प्रसार या स्थानीय आकृति-परिवर्तन हो सकता है। AISI 52100 या AISI 8620 जैसे कार्ब्यूराइज्ड स्टीलों में कार्बन-प्रवणता सतह से कोर तक कठोरीकरण-क्षमता, रूपांतरण-तापमान, मार्टेंसाइट आयतन-अंश और अवशिष्ट ऑस्टेनाइट की मात्रा को बदलती है।
ज्यामिति यह नियंत्रित करती है कि ये प्रभाव किस प्रकार विकसित होंगे। पतली वेब तेजी से ठंडी होती है, जबकि भारी हब गर्म बना रहता है; तीखा कोना ऊष्मा-प्रवाह और प्रतिबल को संकेंद्रित करता है; बोर अनुप्रस्थ काट के चारों ओर शीतलन-क्षेत्र और अवरोधन को बदल देता है। शमन की तीव्रता और एकरूपता महत्वपूर्ण हैं, लेकिन शमन-माध्यम का तापमान, उसका प्रवाह, उत्तेजन, पुर्जे का अभिविन्यास, लोडिंग घनत्व और वाष्प-फिल्म का व्यवहार भी उतने ही महत्वपूर्ण हैं। 2022 की Journal of Materials Engineering and Performance समीक्षा इन परस्पर क्रियाओं का प्रत्यक्ष वर्णन करती है। Worcester Polytechnic Institute की रिपोर्ट शमन-जनित आकृति-विकृति को ऊष्मा अंतरण, प्रावस्था-रूपांतरण, प्रतिबल, विकृति और सूक्ष्मसंरचनात्मक विकास से जुड़ी एक संयुक्त समस्या के रूप में प्रस्तुत करती है।
मशीनिंग और ग्राइंडिंग आयामी परिवर्तन का एक बाद का चरण जोड़ सकते हैं। असमान स्टॉक-रिमूवल से प्रतिबल उजागर या पुनर्वितरित हो सकता है, जबकि ऊष्मा को नियंत्रित न किए जाने पर ग्राइंडिंग एक उथली तापीय-प्रभावित परत और रूपांतरण-संबंधी प्रतिबल उत्पन्न कर सकती है। International Journal of Materials and Product Technology के भाग I और II असमान तापीय प्रवणताओं को शमन-जनित आकृति-विकृति का प्रमुख स्रोत बताते हैं तथा शमन-माध्यम की अवस्थाओं, सतह और केस हार्डनिंग, अवशिष्ट ऑस्टेनाइट और अंतिम ग्राइंडिंग पर चर्चा करते हैं।
प्रतिबल-निवारण आयामी स्थिरता की गारंटी नहीं देता
टेम्परिंग कुछ शमन-जनित प्रतिबलों को कम करती है और मार्टेंसाइटीय संरचना को बदलती है, लेकिन यह प्रत्येक प्रतिबल-घटक को समाप्त नहीं करती और न ही यह गारंटी देती है कि आयाम स्थिर बने रहेंगे। परिणाम टेम्परिंग तापमान, समय, गर्म करने और ठंडा करने की एकरूपता, अनुप्रस्थ काट की मोटाई, मिश्रधातु की रासायनिक संरचना, पूर्ववर्ती रूपांतरण और अवशिष्ट ऑस्टेनाइट की मात्रा पर निर्भर करता है। निम्न-तापमान टेम्परिंग पर्याप्त प्रतिबल छोड़ सकती है; उच्च-तापमान उपचार अतिरिक्त पुनर्प्राप्ति, कार्बाइड अवक्षेपण या अस्थिर ऑस्टेनाइट के रूपांतरण को सक्रिय कर सकता है।
यांत्रिक प्रतिबल-निवारण की भी ऐसी ही सीमा है। कंपन-उपचार, स्ट्रेचिंग या नियंत्रित तापीय चक्रण प्रतिबल को पुनर्वितरित कर सकते हैं, लेकिन अनुपयुक्त ज्यामिति, असमान सूक्ष्मसंरचना या कास्टिंग-दोष को ठीक नहीं कर सकते। प्रतिबल-निवारण से वह गति भी उजागर हो सकती है जिसे पहले अवरोधित किया गया था।
ASM International की स्टील के ऊष्मा-उपचार के लिए मूलभूत सिद्धांत और डिजाइन दिशानिर्देश नामक पुस्तक आकृति-विकृति और अवांछित अवशिष्ट प्रतिबलों को न्यूनतम करना प्राथमिक डिजाइन मानदंड के रूप में पहचानती है; इन्हें केवल कठोरता की आवश्यकताओं को पूरा करने से स्वतः प्राप्त होने वाले परिणाम नहीं माना जाता। आयामी स्थिरता के लिए प्रक्रिया-नियंत्रण और सत्यापन आवश्यक हैं: ऊष्मा-उपचार से पहले और बाद में मापन करें, महत्वपूर्ण आकारगत विशेषताओं का निरीक्षण करें, मशीनिंग-क्रम को ध्यान में रखें, जहाँ प्रासंगिक हो वहाँ अवशिष्ट ऑस्टेनाइट की जाँच करें और ऐसे प्रतिबल-मापन चुनें जो पुर्जे की गहराई और ज्यामिति का प्रतिनिधित्व करते हों। कठोरता-प्रोफ़ाइल रूपांतरण का उपयोगी प्रमाण है, लेकिन यह इस बात का प्रमाण नहीं है कि पूरा प्रतिबल-क्षेत्र या अंतिम आकार स्वीकार्य है।
18. संदर्भ तालिकाएँ और व्यावहारिक जाँच-सूची
ऊष्मा-उपचार के अभिलेखों को अलग-अलग भट्ठी और शमन-मूल्यों के रूप में नहीं, बल्कि कारणों की एक श्रृंखला के रूप में पढ़ा जाना चाहिए। ASM International तापीय, रूपांतरणीय और कठोरीकरण-जनित अवशिष्ट प्रतिबलों को अलग-अलग वर्गीकृत करता है, जबकि 2022 की Journal of Materials Engineering and Performance समीक्षा ऊष्मा-संचरण, प्रावस्था-रूपांतरण, ज्यामिति, अनुभाग-मोटाई, शमन-माध्यम के चयन और शमन-तीव्रता को परस्पर क्रिया करने वाले चर के रूप में वर्णित करती है। इसलिए कोई पुर्जा कठोरता के लक्ष्य को पूरा करने के बावजूद मशीनिंग, ग्राइंडिंग या सेवा के दौरान आकार बदल सकता है।
क्रियाविधि-से-लक्षण तालिका
| क्रियाविधि या स्थिति | संभावित अवलोकन | कारण निर्धारित करने से पहले क्या जाँचें |
|---|---|---|
| असमान सतह-शीतलन, बाधित संचलन, या स्थानीय अनुभाग-मोटाई में अंतर | शमन के बाद झुकाव, मरोड़, अंडाकारता, शंक्वाकारता या असमान विकृति | पुर्जे का अभिविन्यास, रैक पर लोडिंग, शमन-माध्यम का प्रवाह, वाष्प-फिल्म का व्यवहार, तीव्र संक्रमण, छेद तथा पतले से मोटे अनुभाग में परिवर्तन |
| कोर के ठंडा होने से पहले तापीय संकुचन होना | तनन सतही प्रतिबल, संपीडित कोर प्रतिबल, आयामी परिवर्तन या स्थानीय प्लास्टिक प्रवाह | पूरे अनुभाग में तापमान का इतिहास, ऊष्मा-संचरण गुणांक और यह कि पुर्जे को प्रतिबंधित किया गया था या नहीं |
| ऑस्टेनाइट से मार्टेंसाइट, बैनाइट या पर्लाइट बनने के कारण रूपांतरण विकृति | वृद्धि, संकुचन, बोर-आकार में परिवर्तन, लंबाई में परिवर्तन या ऐसा आकार-परिवर्तन जो केवल तापीय संकुचन से स्पष्ट न हो | स्टील ग्रेड, कार्बन और मिश्रधातु तत्त्वों की मात्रा, कठोरीकरण-क्षमता, रूपांतरण-क्रम, शीतलन-दर और रूपांतरण आरंभ तापमान |
| सतह और कोर में रूपांतरण के समय का अंतर | कंधों के आसपास झुकाव या विकृति, अवशिष्ट-प्रतिबल प्रवणताएँ, या टेम्परिंग के दौरान विलंबित गति | अनुभाग-मोटाई, केस-गहराई, कोर की सूक्ष्मसंरचना, अवशिष्ट ऑस्टेनाइट और तापमान की एकरूपता |
| अधिक शमन-तीव्रता या अत्यधिक तापमान-अंतर | शमन-दरारें, कोने की दरारें, ग्राइंडिंग-दरारें या निरीक्षण के दौरान अचानक विफलता | शमन-माध्यम का प्रकार, तापमान, सांद्रता, संचलन, स्थानांतरण-समय, पुर्जे की स्वच्छता और कोनों की त्रिज्या |
| पदार्थ हटाने के दौरान अवशिष्ट-प्रतिबल का पुनर्वितरण | मशीन की गई सतह का खिसकना, बोर का बंद या खुल जाना, या पहले से सीधा पुर्जा मुड़ जाना | प्रत्येक ओर से हटाए गए पदार्थ की मात्रा, रफ-मशीनिंग भत्ता, प्रतिबल-निवारण उपचार और प्रक्रियाओं का क्रम |
| शमन के बाद अवशिष्ट ऑस्टेनाइट का रूपांतरण | विलंबित आयामी वृद्धि, कठोरता में विचलन, या टेम्परिंग, निम्न-ताप उपचार अथवा सेवा के दौरान गति | अंतिम शमन तापमान, मिश्रधातु तत्त्वों की मात्रा, टेम्परिंग अनुसूची, अवशिष्ट ऑस्टेनाइट का मापन और बीता हुआ समय |
| स्थानीयकृत ग्राइंडिंग-ऊष्मा या अत्यधिक पदार्थ-हटाना | टेम्पर-बर्न, तनन सतही प्रतिबल, ग्राइंडिंग-दरारें या आयामी शंक्वाकारता | चक्र का विनिर्देशन, ड्रेसिंग, शीतलक की आपूर्ति, संपर्क-समय, स्पार्क-आउट और बर्न की जाँच |
| ढलाई, फोर्जिंग, वेल्डिंग या पूर्व मशीनिंग का इतिहास | नाममात्र रूप से समान पुर्जों के बीच अलग-अलग विकृति | प्रारंभिक सूक्ष्मसंरचना, पृथक्करण, अंतर्वेशन, पूर्व प्रतिबल-निवारण, सीधा करने की प्रक्रिया और पदार्थ प्रमाणपत्र |
यह तालिका निदान में सहायक है, लेकिन धातुवैज्ञानिक सूक्ष्मपरीक्षण या मापे गए तापीय इतिहास का विकल्प नहीं है। असमान शीतलन सबसे सीधे तौर पर विकृति की ओर, रूपांतरण विकृति वृद्धि या आकार-परिवर्तन की ओर, और अवशिष्ट-प्रतिबल के पुनर्वितरण मशीनिंग के दौरान गति की ओर संकेत करता है। अत्यधिक तापीय या रूपांतरणीय प्रतिबल दरारों का जोखिम बढ़ाता है, लेकिन दरारें दोषों, ज्यामिति, सतह की स्थिति और स्टील की भंगुरता-संवेदनशीलता पर भी निर्भर करती हैं।
प्रक्रिया-अभिलेख जाँच-सूची
प्रक्रिया-अभिलेख की आवश्यक बातें
- सामग्री सटीक पदनाम, उत्पाद का रूप, ताप या ढलाई संख्या, रासायनिक संघटन और पूर्ववर्ती अवस्था दर्ज करें।
- ज्यामिति अनुप्रस्थ काट की मोटाई, संक्रमण, छिद्र, गोलाई, संदर्भ-आधार और मशीनिंग-भत्ता दर्ज करें।
- तापन भट्ठी, भार-विन्यास, वातावरण, पूर्वतापन चरण, ताप-वृद्धि दर और ऑस्टेनाइटीकरण अवस्था दर्ज करें।
- शमन माध्यम, तापमान, सांद्रता या श्यानता, हिलाने की प्रक्रिया, अभिविन्यास और स्थानांतरण-विलंब दर्ज करें।
- परिष्करण टेम्परिंग, मशीनिंग द्वारा सामग्री-हटाना, घिसाई की दशाएँ और निरीक्षण चरण दर्ज करें।
ऊष्मा-उपचार संबंधी व्याख्या चुनने से पहले पदार्थ की स्थिति दर्ज करें। आपूर्ति किए गए विनिर्देशन को ठीक-ठीक पहचानें, जैसे AISI 4140, ASTM A681 D2 या ASTM A295 52100, और लागू उत्पाद-मानक, हीट नंबर, रासायनिक विश्लेषण, पूर्व एनीलित या सामान्यीकृत स्थिति, दाने का आकार, पृथक्करण, अंतर्वेशन और पूर्व शीत-कार्य दर्ज करें। विभिन्न आपूर्तिकर्ताओं या मानकों से प्राप्त परिणामों की तुलना करते समय केवल नाममात्र ग्रेड पर्याप्त नहीं होता।
ज्यामिति के लिए ड्रॉइंग का संशोधन-संस्करण सुरक्षित रखें और समग्र आयाम, अनुभाग-मोटाइयाँ, लंबाई-से-व्यास अनुपात, दीवार की मोटाई, छेद, की-वे, थ्रेड, फिलेट, खाँचे, तीखे कोने, असममिति, डेटम योजना और मशीनिंग भत्ता मापें। यह भी दर्ज करें कि ऊष्मा-उपचार से पहले पुर्जा फोर्ज किया गया था, रोल किया गया था, ढाला गया था, वेल्ड किया गया था या जोड़ा गया था। स्टील कास्टिंग्स पर University of Iowa की तकनीकी रिपोर्ट दर्शाती है कि अंतिम-आयाम और अवशिष्ट-प्रतिबल के आकलन में ढलाई के इतिहास को क्यों बनाए रखना आवश्यक है।
तापन-अभिलेखों में भट्ठी की पहचान, अंशांकन की स्थिति, लोड का द्रव्यमान, लोडिंग का विन्यास, सहारा-बिंदु, वातावरण या निर्वात का स्तर, प्रीहीट चरण, ताप-वृद्धि दर, भट्ठी की पुनर्प्राप्ति अवधि और जहाँ उपलब्ध हो वहाँ पुर्जे के तापमान का मापन शामिल होना चाहिए। ऑस्टेनाइटीकरण के लिए लक्ष्य तापमान, उस तापमान पर धारण-अवधि, कोर के ताप-साम्य का अनुमानित या मापा गया समय, जहाँ लागू हो वहाँ कार्बन पोटेंशियल, वातावरण की रासायनिक संरचना, सतह की स्थिति और यह दर्ज करें कि शमन से पहले कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग, नाइट्राइडिंग या निर्वात-प्रसंस्करण किया गया था या नहीं।
शमन-अभिलेखों में केवल माध्यम का नाम पर्याप्त नहीं है। तेल, जल, पॉलिमर, नमकीन जल, गैस या लवण-स्नान की संरचना; शमन-माध्यम का तापमान; सांद्रता या श्यानता; संचलन की दर और दिशा; प्रवाह की एकरूपता; स्थानांतरण में विलंब; लोड की व्यवस्था; डुबाने का अभिविन्यास; तथा किसी भी रुकावट या विलंब को दर्ज करें। International Journal of Materials and Product Technology में प्रकाशित शोध-पत्र अवशिष्ट प्रतिबल के लिए शमन-माध्यम की स्थिति, शमन-तीव्रता, सतह और केस-कठोरीकरण तथा अंतिम ग्राइंडिंग को प्रासंगिक कारकों के रूप में पहचानते हैं।
टेम्परिंग के लिए शमन से स्थानांतरण का समय, टेम्परिंग तापमान, पुर्जे के तापमान पर धारण-अवधि, चक्रों की संख्या, भट्ठी की एकरूपता, शीतलन-विधि तथा किसी भी क्रायोजेनिक या स्थिरीकरण उपचार को दर्ज करें। केवल एक सतही रीडिंग पर निर्भर रहने के बजाय स्थान के अनुसार कठोरता मापें। ऊष्मा-उपचार से पहले, शमन के बाद, टेम्पर के बाद, रफ-मशीनिंग के बाद, फिनिश-मशीनिंग के बाद और ग्राइंडिंग के बाद के आयामी माप शामिल करें।
मशीनिंग-अभिलेखों में डेटम में किए गए परिवर्तन, प्रत्येक प्रक्रिया में हटाए गए पदार्थ की मात्रा, क्लैंपिंग बल, फिक्स्चर से उत्पन्न विकृति, टूल-पाथ और रफिंग तथा फिनिशिंग के बीच का समय दर्ज होना चाहिए। ग्राइंडिंग-अभिलेखों में चक्र का प्रकार, ड्रेसिंग का अंतराल, इनफीड, ट्रैवर्स गति, शीतलक, स्पार्क-आउट और सतह-तापमान या बर्न की जाँच शामिल होनी चाहिए। निरीक्षण में कठोरता-मानचित्रण, आयामी डेटम, सीधापन, गोलाई, रनआउट, सतही दरारें, चुंबकीय-कण या पेनेट्रेंट परीक्षण के परिणाम, जहाँ प्रासंगिक हो वहाँ अवशिष्ट ऑस्टेनाइट और जहाँ जोखिम इसे उचित ठहराए वहाँ अवशिष्ट-प्रतिबल का मापन शामिल होना चाहिए।
सिमुलेशन के इनपुट में स्टील की रासायनिक संरचना या ग्रेड, प्रावस्था-रूपांतरण संबंधी आँकड़े, तापमान-निर्भर गुण, गुप्त ऊष्मा, प्रत्यास्थ-प्लास्टिक संघटक आँकड़े, रूपांतरण विकृति, रूपांतरण गतिकी, कठोरीकरण-क्षमता, प्रारंभिक सूक्ष्मसंरचना, संपर्क स्थितियाँ, शमन-माध्यम का ऊष्मा-संचरण व्यवहार, संचलन, फिक्स्चर का प्रतिबंध, जाल-संवेदनशीलता और वास्तविक भट्ठी तथा लोड की ज्यामिति स्पष्ट रूप से दी जानी चाहिए। रूपांतरण विकृति को छोड़ देने वाला मॉडल शीतलन का पूर्वानुमान तो लगा सकता है, लेकिन आकार-परिवर्तन के प्रमुख स्रोत को नज़रअंदाज़ कर सकता है।
प्रकाशित आँकड़ों की व्याख्या के लिए प्रश्न
सबसे पहले पूछें कि किस स्टील और किस उत्पाद-स्थिति का परीक्षण किया गया था। “Tool steel” से ASTM A681 D2, AISI H13 या कोई अन्य पदार्थ अभिप्रेत हो सकता है, जिसकी कठोरीकरण-क्षमता और रूपांतरण व्यवहार अलग हों। नमूना पतला कूपन, रिंग, गियर, कास्टिंग या फोर्ज की गई बार था? अनुभाग-मोटाई और ज्यामिति तापमान-प्रवणता को इतना बदल सकती हैं कि शमन-सेटिंग का दिखाई देने वाला प्रभाव उलट जाए।
इसके बाद पूछें कि सूचित तापमान भट्ठी का तापमान, सतह का तापमान या कोर का तापमान था। क्या शमन-माध्यम के संचलन को मापा गया था या केवल “मध्यम” बताया गया था? क्या सांद्रता, श्यानता, स्नान-तापमान, स्थानांतरण-समय और लोड की व्यवस्था नियंत्रित की गई थी? इन विवरणों के बिना विकृति का कोई संख्यात्मक मान दूसरे संदर्भ में सीधे लागू नहीं किया जा सकता।
मापन-विधि और डेटम योजना की जाँच करें। लंबाई में सूचित परिवर्तन में प्रत्यास्थ स्प्रिंगबैक, फिक्स्चर से मुक्त होने का प्रभाव, अवशिष्ट ऑस्टेनाइट का रूपांतरण या उत्पादन-ड्रॉइंग से भिन्न मापन-संदर्भ शामिल हो सकता है। निर्धारित करें कि परिणाम शमन के बाद, टेम्परिंग के बाद, मशीनिंग के बाद या ग्राइंडिंग के बाद लिया गया था।
अंत में, प्रमाण को अनुशंसा से अलग करें। 2022 की समीक्षा Residual Stress and Distortion during Quench Hardening of Steels का परिणाम युग्मित-प्रक्रिया संबंधी तर्क का समर्थन करता है; यह किसी सार्वभौमिक शमन-तीव्रता या अनुमेय विकृति को स्थापित नहीं करता। स्टील ग्रेड, मानक, ज्यामिति, उपकरण और ऊष्मा-उपचार इतिहास का सत्यापन किए बिना किसी भी संख्यात्मक विकृति-सीमा या सार्वभौमिक प्रक्रिया-सेटिंग को विभिन्न पुर्जों के बीच स्थानांतरित नहीं किया जाना चाहिए।
संक्षिप्त संदर्भ: असमान शीतलन → विकृति; रूपांतरण विकृति → वृद्धि या आकार-परिवर्तन; अवशिष्ट-प्रतिबल का पुनर्वितरण → मशीनिंग के दौरान गति; अत्यधिक तापीय या रूपांतरणीय प्रतिबल → दरारों का जोखिम। इन संबंधों का समर्थन ASM International, 2022 की Journal of Materials Engineering and Performance समीक्षा, युग्मित ऊष्मा-संचरण और सूक्ष्मसंरचनात्मक परिवर्तन पर Worcester Polytechnic Institute की रिपोर्ट, National Institute of Standards and Technology का पदार्थ-आँकड़ा संग्रह और International Journal of Materials and Product Technology के अध्ययनों से होता है।
संदर्भ
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf