




1. O que significam a distorção causada pelo tratamento térmico e a tensão residual
Sequência do tratamento térmico
- Aquecimento Os gradientes de temperatura criam expansão térmica diferencial e podem causar deformação plástica precoce.
- Aquecimento de manutenção Forma-se a austenita, ocorre a redistribuição do carbono e dos elementos de liga, e desenvolve-se o tamanho de grão.
- Têmpera As diferenças de resfriamento entre a superfície e o núcleo combinam-se com a deformação de transformação de fase e as restrições à deformação.
- Revenido A martensita se transforma, parte das tensões relaxa, e a austenita retida pode continuar a se transformar.
O tratamento térmico altera mais do que a dureza. Durante o aquecimento, a manutenção na temperatura, a têmpera e o revenimento, uma peça de aço é submetida a gradientes de temperatura, transformações de fase, variações de volume, deformação elástica, escoamento plástico e alterações na resistência. Suas dimensões finais e seu estado de tensões internas, portanto, resultam de um processo termomecânico e metalúrgico acoplado, e não apenas do histórico de temperaturas.[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
Uma borda fina pode resfriar-se e transformar-se antes do núcleo. Uma camada cementada pode contrair-se de maneira diferente do interior de baixo teor de carbono. Uma peça fundida pode já conter tensões decorrentes da solidificação antes de entrar no forno. O movimento do meio de têmpera, a temperatura do banho, a orientação da peça, a espessura da seção, a temperabilidade da liga e até mesmo a sequência de usinagem podem alterar o resultado. A revisão de 2022, publicada por autores do Journal of Materials Engineering and Performance, identifica as interações entre transferência de calor, transformação de fase, geometria, espessura da seção, seleção do meio de têmpera e severidade da têmpera como fatores determinantes, e não como variáveis independentes (revisão de 2022).
Distorção dimensional versus tensão interna
Distorção é uma alteração não intencional na forma ou nas dimensões de uma peça. Ela inclui arqueamento, flexão, torção, ovalização, conicidade, crescimento ou contração local e alterações na planicidade ou no batimento. Um eixo temperado que adquire forma de banana sofreu distorção. Um anel de rolamento que passa de circular a oval também sofreu distorção, mesmo que seu diâmetro médio varie muito pouco. A distorção é detectada por inspeção dimensional, medição por coordenadas, calibres ou comparações com a geometria anterior ao tratamento.
Tensão residual é a tensão que permanece no interior de um corpo após cessar a carga externa, a diferença de temperatura ou a operação de processamento que a produziu. Ela é aut equilibrada: regiões sob tração e sob compressão coexistem de modo que o componente possa satisfazer o equilíbrio global de forças e momentos sem uma carga aplicada. Uma superfície pode estar sob compressão enquanto a região subsuperficial está sob tração, ou o inverso. O componente pode parecer reto enquanto essas tensões permanecem substanciais.
| Fonte da tensão | Causa principal | Consequência típica |
|---|---|---|
| Térmica | Expansão ou contração desigual | Tensões na superfície e no núcleo, flexão ou empenamento |
| De transformação | Diferentes mudanças de fase e deformações de transformação | Crescimento, retração, ovalização ou inversão das tensões |
| De endurecimento | Escoamento local e evolução da resistência | Deformação permanente, redistribuição e risco de trincas |
O capítulo da ASM International, “Tensões residuais e distorção em aços temperados e revenidos”, separa as tensões residuais térmicas, de transformação e de endurecimento. A tensão residual térmica desenvolve-se quando diferentes regiões se contraem em proporções diferentes durante o resfriamento. A tensão residual de transformação surge quando a austenita se transforma em produtos como martensita, bainita ou perlita em momentos e locais diferentes. A tensão residual de endurecimento reflete a interação desses efeitos com a resistência e a plasticidade em evolução do aço. Essas categorias se sobrepõem em uma peça real, mas a distinção ajuda a identificar a origem de um problema dimensional (ASM International).
Um componente pode atender às tolerâncias dimensionais enquanto mantém um campo severo de tensões internas que posteriormente desloca ou danifica a peça. Strong evidence
Distorção e tensão residual frequentemente ocorrem juntas, mas não são intercambiáveis. Um componente pode apresentar empenamento visível com uma quantidade relativamente limitada de tensão retida após uma relaxação plástica substancial. Também pode atender às tolerâncias dimensionais enquanto carrega um campo de tensões internas severo. Esta última condição é perigosa porque operações posteriores de usinagem, retificação ou soldagem, cargas em serviço ou ciclos térmicos podem liberar ou redistribuir a tensão. Metallurgy of Heat Treatment, preservado no arquivo de dados de materiais do National Institute of Standards and Technology, descreve como tensões de têmpera não aliviadas podem causar empenamento durante a usinagem: a remoção de material altera o equilíbrio que anteriormente mantinha a peça em sua forma medida (arquivo de dados de materiais do NIST).
É por isso que uma inspeção final realizada imediatamente após a têmpera não descreve completamente a estabilidade dimensional. Uma engrenagem pode ser aprovada em uma verificação de batimento e, depois, deslocar-se durante a retificação de acabamento. Uma placa pode permanecer plana até que uma de suas faces seja fresada. Um eixo endurecido pode apresentar pouca alteração enquanto está apoiado, mas entortar depois de ser desacoplado dos dispositivos de fixação. A correção dimensional em uma determinada etapa não prova que o estado de tensões seja inofensivo.
Por que uma peça pode estar dimensionalmente correta e, ainda assim, apresentar alta tensão
Uma peça permanece dimensionalmente correta quando as deformações produzidas durante o tratamento são compatíveis com sua forma, suas restrições e a resposta do material, mesmo que as tensões internas sejam elevadas. Considere uma barra longa e uniforme aquecida e resfriada de maneira aproximadamente simétrica. Sua superfície e seu núcleo podem desenvolver tensões opostas, mas o momento fletor resultante pode permanecer próximo de zero. A barra permanece reta enquanto as tensões de tração e compressão se equilibram ao longo de sua seção.
Um resultado semelhante pode ocorrer em um anel ou disco quando o campo de tensões é axisimétrico. O componente pode expandir-se ou contrair-se de maneira suficientemente uniforme para permanecer circular, embora tensões radiais e circunferenciais fiquem retidas no material. A medição dimensional registra a consequência externa; ela não revela diretamente a distribuição interna de tensões.
O inverso também é possível. Se um lado resfria mais rapidamente, ou se um flange fino se transforma antes de um cubo espesso, uma deformação incompatível produz flexão ou torção. Parte da tensão é aliviada por deformação plástica, deixando uma alteração permanente na forma. Assim, a peça final pode apresentar distorção evidente mesmo depois que grande parte da tensão original tenha desaparecido.
O texto Basic Principles and Design Guidelines for Heat Treating of Steel, da ASM, identifica a minimização da distorção e da tensão residual indesejável como critérios primários de projeto de tratamentos térmicos. Essa formulação é importante: reduzir apenas a alteração dimensional é insuficiente. Um processo que mantém uma peça reta por meio de uma fixação severa pode deixar uma tensão elevada, que posteriormente se manifesta como trincas, danos de retificação ou instabilidade em serviço. O U.S. Department of Energy também relaciona as tensões térmicas e residuais em peças fundidas de aço à distorção, trincas, retrabalho, reparo por soldagem, erros dimensionais e redução do desempenho em serviço (relatório do DOE).
O histórico do material também altera o ponto de partida. Forjamento, fundição, soldagem, trabalho a frio, usinagem, cementação, nitretação ou alívio de tensões anteriores podem modificar a estrutura dos grãos, a dureza, a tensão residual e o comportamento de transformação. O trabalho da University of Iowa sobre peças fundidas de aço enfatiza que o histórico de fundição deve ser incluído na previsão das dimensões finais e das tensões residuais. Portanto, uma simulação de tratamento térmico que começa com uma microestrutura uniforme e supostamente livre de tensões pode produzir uma resposta precisa para o problema errado.
Deformação elástica, deformação plástica e alteração permanente da forma
Deformação elástica Deformação que é recuperada quando a tensão aplicada é removida, desde que o material não tenha escoado.
A deformação elástica é uma deformação recuperável. Quando a tensão é removida, o material retorna em direção à sua forma anterior. Durante a têmpera, as diferenças de temperatura e as deformações de transformação geram inicialmente tensão elástica, mas apenas enquanto a tensão local permanecer abaixo do limite de escoamento dependente da temperatura.
A deformação plástica é uma deformação permanente produzida quando a tensão local excede esse limite de escoamento variável. O aço quente escoa prontamente durante o aquecimento; regiões mais frias e em transformação podem tornar-se suficientemente resistentes para impedir a deformação, enquanto regiões vizinhas continuam a contrair-se ou a transformar-se. Como o limite de escoamento, o coeficiente de expansão térmica e a composição de fases variam durante o tratamento, a fronteira entre o comportamento elástico e o plástico se desloca por toda a peça.[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
A distorção permanente ocorre quando as deformações plásticas são espacialmente incompatíveis. Se todas as regiões se contraíssem igualmente, a peça simplesmente ficaria menor. Se uma região se contrai mais do que outra e a diferença não pode ser acomodada elasticamente, a peça se curva, torce ou altera seu perfil. As transformações de fase acrescentam outra fonte de deformação: a formação de martensita, por exemplo, envolve um aumento de volume, enquanto outras transformações apresentam diferentes tempos e magnitudes. A discussão de 2005 do International Journal of Materials and Product Technology identifica os gradientes térmicos não uniformes como uma fonte principal de distorção durante a têmpera e relaciona a tensão residual à deformação plástica em escala microscópica, às condições do meio de têmpera, ao endurecimento superficial e da camada e à retificação final (Parte I; Parte II).
O relatório do Worcester Polytechnic Institute expressa o mesmo ponto como um problema acoplado que envolve transferência de calor, transformação de fase, tensão, deformação e alteração microestrutural (relatório do WPI). Esse é o ponto de partida útil para o restante deste artigo: o tratamento térmico não impõe simplesmente uma programação de temperaturas ao aço. Ele cria um campo móvel e interativo de deformações térmicas e metalúrgicas, e as dimensões finais são o remanescente visível desse histórico.
2. As Três Principais Fontes de Tensão Residual em Aço Tratado Termicamente
A tensão residual é a tensão que permanece após a remoção das cargas externas e dos gradientes de temperatura. A distorção é uma alteração dimensional: empenamento, ovalização, crescimento, contração, torção ou mudança de planicidade. Os dois resultados estão relacionados, mas não são a mesma coisa. Um componente pode conservar alta tensão residual e, ainda assim, parecer dimensionalmente preciso; ou pode se deformar após a usinagem, porque a remoção de material libera um campo de tensões anteriormente equilibrado.
A ASM International divide a tensão residual do tratamento térmico em três fontes principais: tensão térmica, tensão de transformação e tensão residual de têmpera. Essa classificação é útil porque os mecanismos são diferentes, embora atuem ao mesmo tempo em uma peça de aço real. Portanto, uma expressão como “tensão de têmpera” oculta a sequência efetiva dos eventos. A transferência de calor, a transformação de fase, a espessura da seção, a geometria, a temperabilidade da liga, a seleção do meio de têmpera e o histórico anterior do material determinam qual mecanismo predomina em uma determinada região.

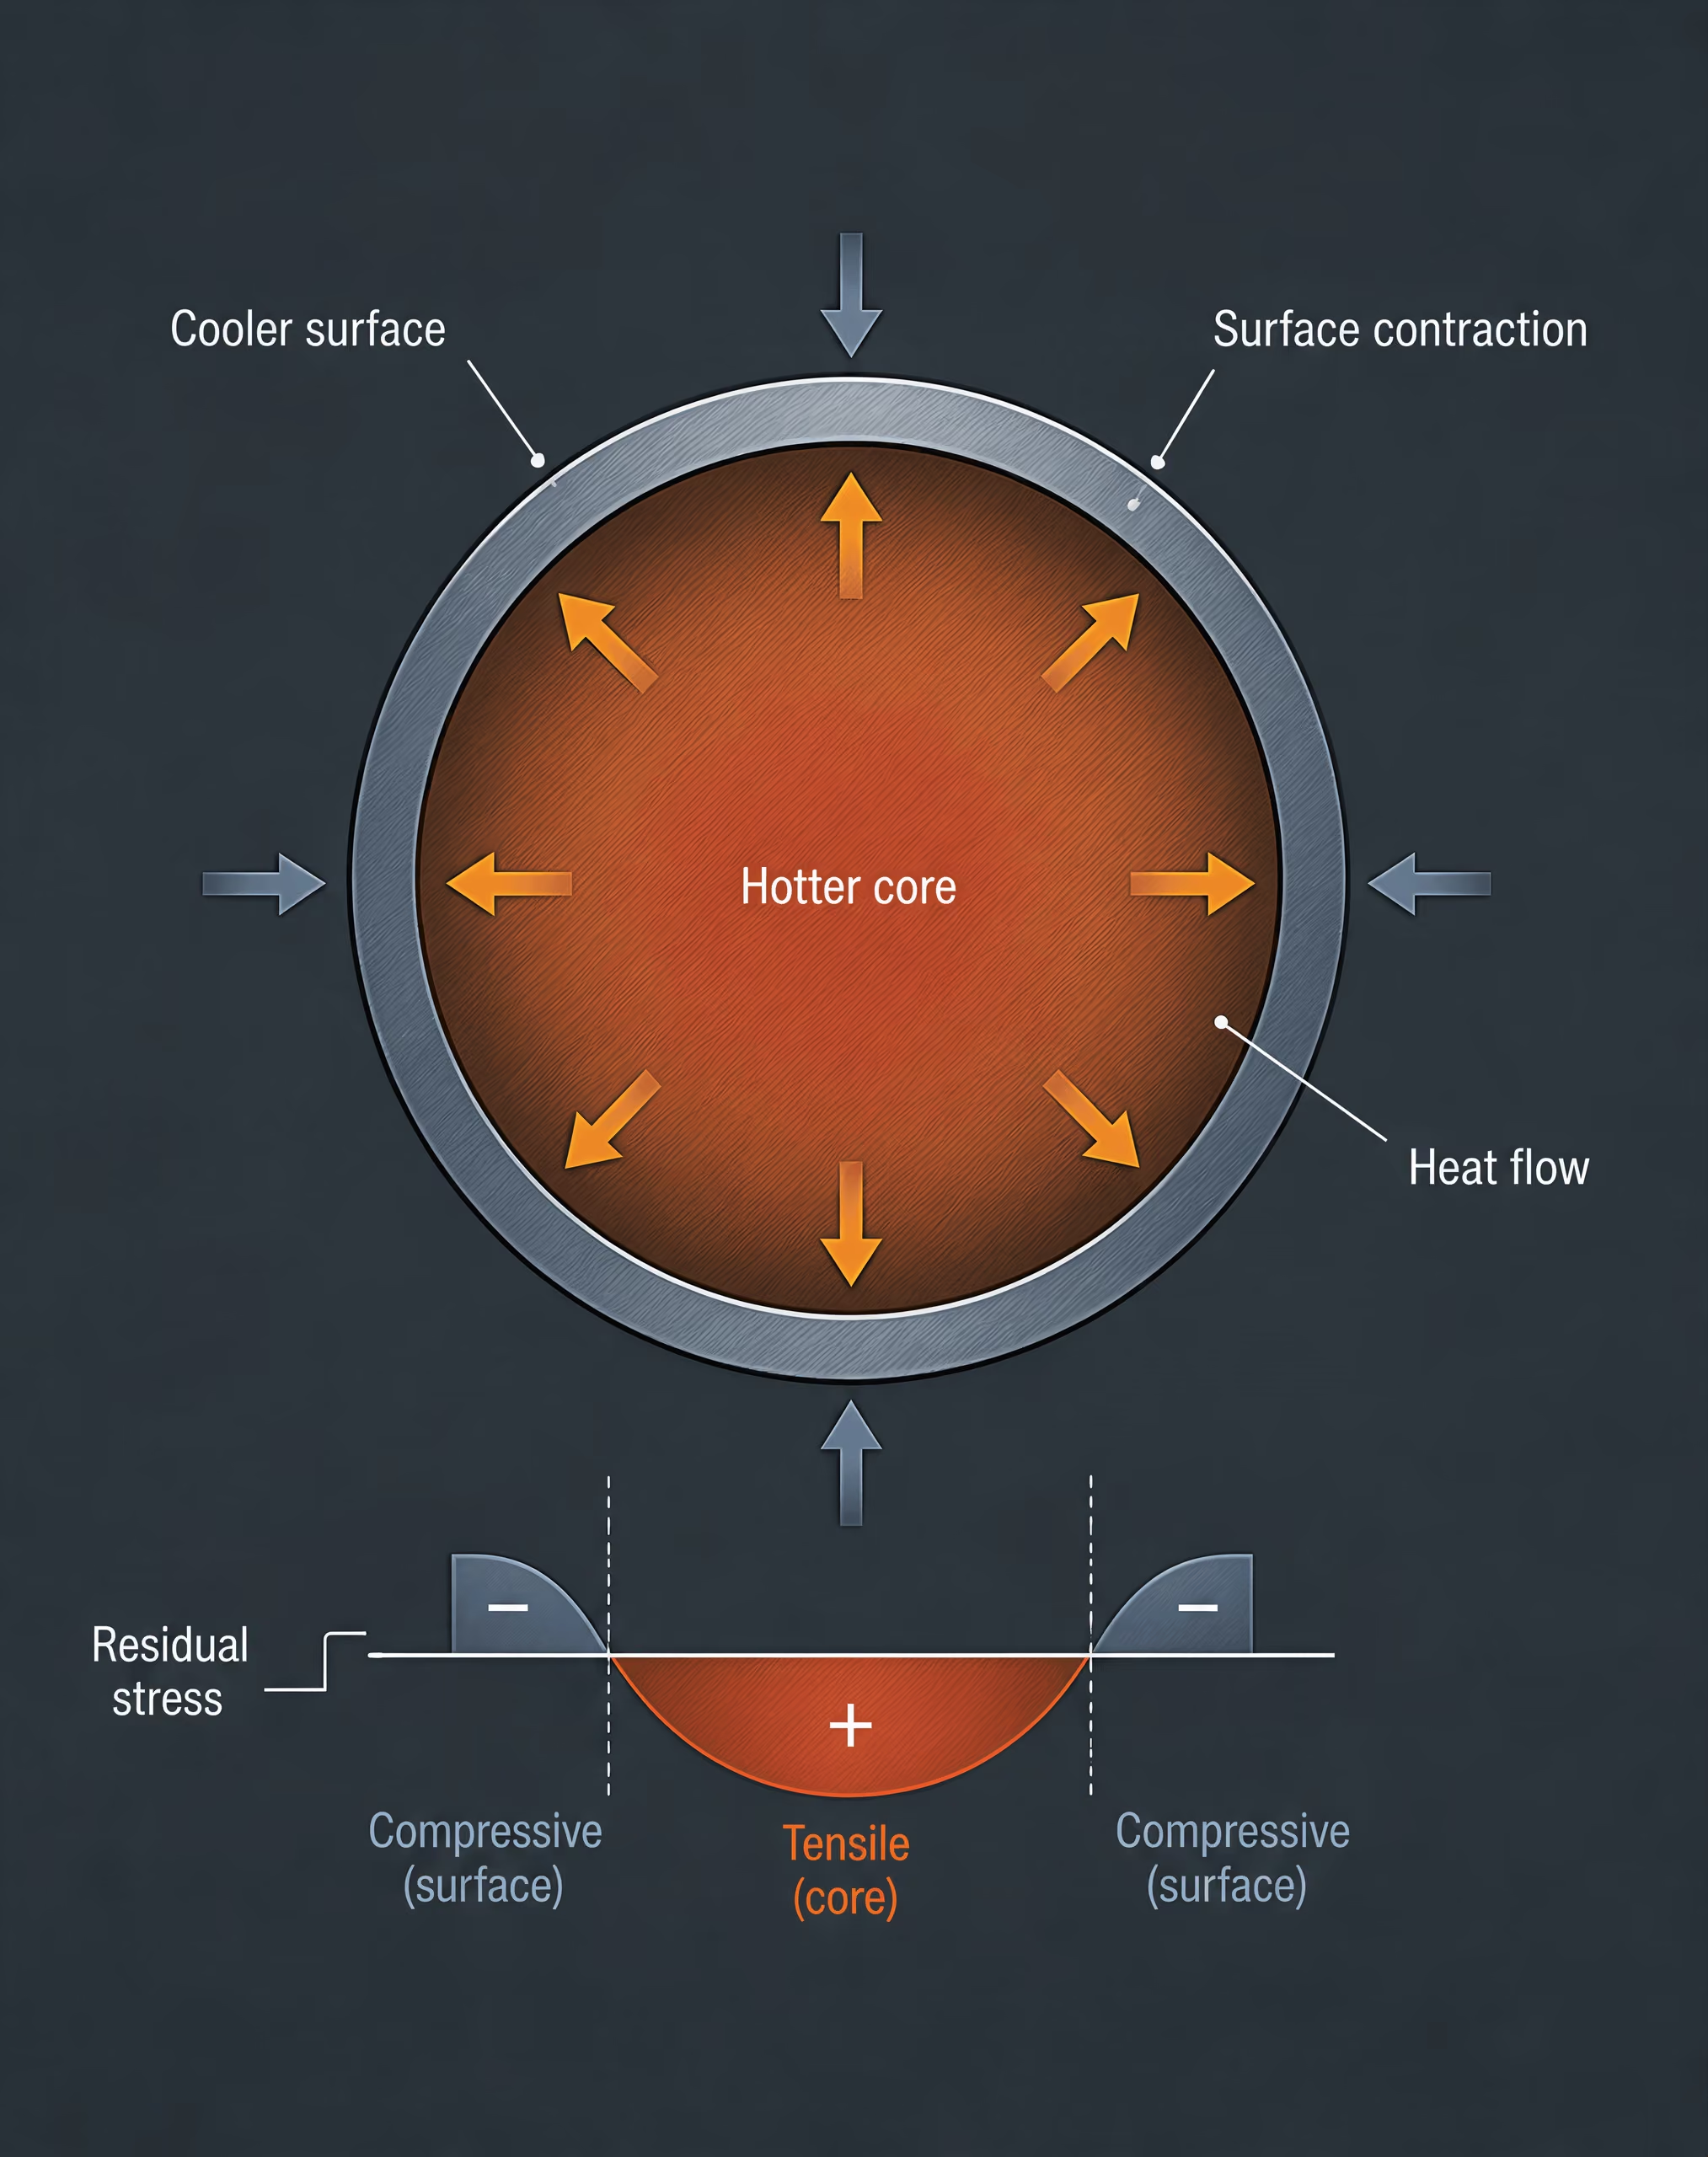
Tensão residual térmica
A tensão residual térmica começa com um aquecimento ou resfriamento não uniforme. O aço se expande quando aquecido e se contrai quando resfriado, mas um componente não altera sua temperatura em todos os pontos à mesma velocidade. A superfície responde primeiro; o núcleo fica para trás. Uma borda fina, um cubo espesso, um canto agudo e um furo usinado desenvolvem históricos térmicos diferentes.
Durante o resfriamento, um interior quente tende a permanecer expandido, enquanto a superfície mais fria se contrai. A superfície é restringida pelo núcleo mais quente e, portanto, pode entrar em compressão, enquanto o núcleo desenvolve tensão de tração. Se a superfície se resfriar e se contrair depois que o núcleo já tiver esfriado, o padrão de tensões poderá se inverter. O sinal final não é definido pela palavra “têmpera”. Ele depende da sequência temporal, da geometria local, da condutividade térmica, da severidade da têmpera e de ter ocorrido ou não escoamento durante o transiente.
O aquecimento pode criar a sequência oposta. Uma superfície aquecida rapidamente tenta se expandir contra um interior mais frio e pode escoar em compressão. Durante o resfriamento posterior, essa superfície que sofreu alteração plástica pode deixar uma tensão residual de tração. A uniformidade do forno, a disposição da carga, a orientação da peça e o contato com os dispositivos de fixação afetam o campo de temperatura antes do início da têmpera.
O livro Princípios Básicos e Diretrizes de Projeto para o Tratamento Térmico do Aço, da ASM, identifica a minimização da distorção e das tensões residuais indesejáveis como critérios primários de projeto de tratamentos térmicos. O ponto é prático: os gradientes térmicos não são apenas uma questão de controle de temperatura. Eles produzem deformações incompatíveis, e essas deformações podem se tornar permanentes quando a tensão local excede o limite de escoamento dependente da temperatura.
Os gradientes térmicos não uniformes durante a têmpera são identificados como uma fonte principal de distorção de têmpera no International Journal of Materials and Product Technology. Um eixo longo e esbelto pode se curvar porque um lado se resfria mais rapidamente que o outro. Um anel pode se tornar oval porque suas superfícies externa e interna trocam calor a taxas diferentes. Uma placa pode adquirir formato côncavo ou convexo quando suas faces sofrem resfriamento desigual. A tensão residual pode variar de tração a compressão ao longo de poucos milímetros; portanto, um único valor médio diz pouco sobre o risco de trincas ou sobre o movimento posterior durante a usinagem.
Tensão residual de transformação
A tensão residual de transformação surge quando o aço altera sua estrutura cristalina e, consequentemente, modifica seu volume e sua resposta mecânica. Durante o resfriamento a partir da austenita, diferentes regiões podem se transformar em ferrita, perlita, bainita ou martensita em temperaturas distintas. A transformação martensítica produz uma deformação de transformação significativa, enquanto a quantidade e a direção da alteração dimensional também dependem do teor de carbono, dos elementos de liga, da austenita retida e da fração de cada constituinte.
A superfície de uma peça temperada frequentemente se resfria e se transforma antes do núcleo. Se a superfície formar martensita enquanto o interior permanecer austenítico, a superfície se expandirá enquanto o núcleo ainda estiver quente e relativamente complacente. Mais tarde, o núcleo se transformará e se expandirá, mas a superfície já endurecida resistirá a esse movimento. Consequentemente, o estado de tensões pode mudar durante a têmpera. Uma superfície inicialmente submetida à tração pode terminar em compressão, ou o contrário, dependendo do momento da transformação e da restrição.
Por isso, a tensão de transformação não pode ser tratada como uma correção uniforme de “expansão da martensita”. A deformação de transformação é local, e o material ao redor pode estar em uma temperatura, fração de fases e condição de limite de escoamento diferentes. Uma camada endurecida sobre um núcleo mais macio se comporta de maneira diferente de uma seção endurecida em toda a espessura. Peças cementadas, nitretadas e endurecidas por indução também desenvolvem gradientes acentuados de microestrutura e deformação. A austenita retida pode se transformar posteriormente durante o revenimento, em serviço, na retificação ou durante o armazenamento, produzindo alteração dimensional adicional e relaxamento de tensões.
A transformação também afeta as tensões por meio da plasticidade de transformação. Sob uma tensão aplicada ou gerada internamente, uma região em transformação pode se deformar plasticamente sob tensões inferiores ao limite de escoamento convencional. A transformação acomoda então parte da deformação imposta, mas não necessariamente de modo a preservar a forma original. A plasticidade de transformação local pode contribuir para a flexão, a ovalização e as alterações de retilineidade.
A revisão de 2022, “Tensão Residual e Distorção durante o Endurecimento por Têmpera de Aços: Uma Revisão”, publicada no Journal of Materials Engineering and Performance, descreve a tensão residual e a distorção como resultados da interação entre transferência de calor, transformação de fase, geometria, espessura da seção, seleção do meio de têmpera e severidade da têmpera. Essa interação é fundamental. Um meio de têmpera mais rápido pode aumentar o gradiente térmico, alterar a sequência de transformação e produzir simultaneamente uma superfície mais dura; separar esses efeitos posteriormente é difícil.
Tensão de endurecimento e deformação plástica
A terceira fonte é a tensão criada quando o escoamento local, o encruamento ou a restrição impedem uma deformação compatível. O aço não apresenta a mesma resistência em todas as etapas de um tratamento térmico. O limite de escoamento varia acentuadamente com a temperatura e a microestrutura. A austenita na temperatura de têmpera pode se deformar com facilidade, enquanto a martensita recém-formada é muito mais resistente e menos dúctil. Assim, uma seção pode escoar em uma região e permanecer elástica em outra.
Suponha que uma camada superficial se contraia durante o resfriamento, mas seja restringida por um núcleo mais quente. Se a superfície exceder seu limite de escoamento instantâneo, ela sofrerá uma deformação plástica permanente. Quando o campo de temperatura posteriormente se tornar mais uniforme, a recuperação elástica não poderá eliminar essa deformação plástica. O desajuste elástico remanescente será a tensão residual. Se um lado de um componente escoar mais que o outro, o desajuste se manifestará tanto como distorção quanto como tensão.
O endurecimento intensifica esse efeito ao fixar diferenças locais. Uma camada martensítica pode resistir à contração de um núcleo menos endurecido; um núcleo macio pode acomodar parte da deformação, mas o resfriamento e a transformação contínuos podem inverter a distribuição de tensões. A uniformidade da têmpera, a agitação, a temperatura do meio de têmpera e o posicionamento da peça determinam se seções nominalmente idênticas endurecerão da mesma forma. A retificação final pode acrescentar outra camada de tensão próxima à superfície por meio de aquecimento local e deformação mecânica.
O International Journal of Materials and Product Technology atribui as tensões residuais em aço temperado à deformação plástica em escala microscópica e discute os efeitos das condições do meio de têmpera, do endurecimento superficial e cementação e da retificação final. Esse mecanismo explica por que não se pode presumir que as medições de tensão na superfície representem o núcleo. Ele também explica por que o alívio de tensões por revenimento, tratamento térmico ou métodos mecânicos controlados deve ser selecionado levando em conta a condição do material e as dimensões exigidas.
Essas três fontes se sobrepõem continuamente. A tensão térmica altera o caminho da transformação; a deformação de transformação modifica as restrições térmica e mecânica; e o escoamento local redistribui ambas. O histórico de fundição, a deformação de forjamento, a segregação, a usinagem e a normalização ou recozimento anteriores alteram a condição inicial. Relatórios da University of Iowa e do U.S. Department of Energy relacionam essas tensões residuais à distorção, à formação de trincas, ao retrabalho, ao reparo por soldagem, a erros dimensionais e à redução do desempenho em serviço. O arquivo de dados de materiais do NIST observa ainda que a tensão de têmpera não aliviada pode causar empenamento durante a usinagem quando a remoção de material desestabiliza o equilíbrio original.
Uma avaliação válida deve, portanto, perguntar onde a tensão é de tração ou de compressão, como sua magnitude varia ao longo da seção e como ela muda de uma característica geométrica para outra. A resposta pode ser diferente na superfície, na interface entre a camada endurecida e o núcleo, no meio da espessura, no furo, no raio de concordância e na face de extremidade. “Tensão de têmpera” é um rótulo de processo, não um mecanismo.
3. Aquecimento: a primeira etapa do risco de distorção
A distorção não começa quando um componente de aço entra no meio de têmpera. Ela começa assim que diferentes regiões da peça atingem temperaturas distintas e tentam se expandir em magnitudes diferentes. A tensão resultante pode permanecer elástica ou exceder o limite de escoamento local e produzir deformação permanente. De qualquer modo, o ciclo de aquecimento estabelece a condição mecânica que posteriormente interage com a transformação e a têmpera.
Tensão residual e distorção estão relacionadas, mas não são idênticas. Tensão residual é a tensão autoequilibrada que permanece no interior da peça depois que as cargas externas e as diferenças de temperatura desaparecem. Distorção é uma alteração dimensional ou de forma. Um componente pode manter uma tensão residual substancial sem apresentar empenamento evidente, enquanto uma pequena quantidade de deformação plástica local pode produzir flexão mensurável ou perda de circularidade. A ASM International identifica as tensões residuais térmicas, de transformação e de têmpera como contribuintes distintos em aços temperados e revenidos, e considera a minimização da distorção e de tensões residuais indesejáveis critérios primários no projeto do tratamento térmico.
Gradientes de temperatura durante o aquecimento no forno
Um forno pode apresentar uma temperatura ajustada estável enquanto a peça permanece muito distante da uniformidade térmica. A superfície absorve calor primeiro; o núcleo responde depois, porque o calor precisa ser conduzido através da seção. Uma borda, dente, nervura ou ressalto fino pode se aproximar da temperatura do forno enquanto o cubo espesso ou o centro da placa ainda está relativamente frio. A região quente tenta se expandir, mas o interior mais frio a restringe. Isso produz um padrão variável de tensões compressivas e trativas durante o período de aquecimento.
Esse padrão não é fixo. No início do aquecimento, a superfície mais quente é normalmente submetida à compressão pelo núcleo mais frio, enquanto o núcleo é submetido à tração. À medida que a frente de temperatura avança para o interior, a distribuição de tensões se altera, e pode ocorrer escoamento local se a diferença de temperatura for suficientemente grande. Quando a peça posteriormente se equaliza, essas deformações plásticas anteriores não desaparecem. Elas passam a fazer parte da condição inicial para a têmpera.
A taxa de aquecimento, portanto, é importante mesmo quando a temperatura final de austenitização é idêntica. Uma rampa rápida pode aumentar as diferenças de temperatura entre a superfície e o núcleo, enquanto um aquecimento em estágios ou uma manutenção durante o pré-aquecimento pode reduzi-las. Isso não torna o aquecimento lento uma solução universal: uma exposição prolongada pode alterar o tamanho de grão, a descarbonetação, a dissolução de carbonetos ou a oxidação, e os dispositivos de fixação podem continuar restringindo a peça durante todo o ciclo. O cronograma apropriado depende do tipo de aço, da espessura da seção, da atmosfera do forno e da alteração dimensional permitida.
A revisão de 2022, de autores do Journal of Materials Engineering and Performance, descreve a distorção como uma interação entre transferência de calor, transformação de fase, geometria, espessura da seção, seleção do meio de têmpera e severidade da têmpera. O aquecimento é a primeira parte dessa cadeia. Um campo de temperatura não uniforme na saída do forno fornece à têmpera uma condição inicial térmica e mecânica desigual.
Restrições à expansão térmica e geometria do componente
Uma barra livre e uniforme pode se expandir sem gerar tensão interna significativa. Componentes reais raramente são livres ou uniformes. Um dispositivo de fixação pode prender uma flange, apoiar um eixo em dois pontos ou impedir que um anel se mova radialmente. O atrito de contato pode manter uma área no lugar enquanto outra se expande. Uma característica geométrica adjacente pode atuar como uma restrição interna mesmo quando não há nenhum dispositivo de fixação externo.
A geometria concentra esses efeitos. Um ressalto espesso conectado a uma alma fina aquece lentamente e se expande em um ritmo diferente. Uma nervura pode restringir uma placa em uma direção, produzindo flexão em vez de um simples crescimento linear. Furos introduzem superfícies livres e reduzem a rigidez local; uma fileira de furos pode fazer com que um lado do componente aqueça e se expanda de maneira diferente do outro. Rasgos de chaveta, ranhuras, dentes, cantos vivos e mudanças abruptas de seção criam gradientes térmicos locais e concentrações de tensão. Uma peça de aparência simétrica ainda pode se distorcer se sua massa for assimétrica ou se seus pontos de apoio não estiverem dispostos simetricamente.
Componentes longos e esbeltos são especialmente sensíveis a pequenas diferenças de expansão ao longo de faces opostas. O fato de uma face ficar ligeiramente mais quente pode produzir curvatura antes que ocorra qualquer transformação de fase. Anéis e discos podem alterar o diâmetro ou perder a planicidade quando suas bordas e seus centros seguem históricos de temperatura diferentes. Grandes peças fundidas e forjados pesados também podem conter regiões que respondem lentamente o suficiente para permanecer frias enquanto as saliências finas já estão próximas da faixa de austenitização.
Os dispositivos de fixação reduzem o movimento, mas também transferem carga para a peça. Uma fixação rígida pode suprimir um modo visível de distorção e, ao mesmo tempo, aumentar a tensão armazenada que é liberada durante a retirada da fixação ou a têmpera. Portanto, um dispositivo de fixação deve ser considerado parte do sistema térmico e mecânico, e não apenas um dispositivo para manter as dimensões. A ênfase da revisão de 2022 na geometria e na espessura da seção aplica-se ao projeto dos dispositivos de fixação tanto quanto ao próprio aço.
Tensão preexistente, histórico de fundição e processamento anterior
O componente que entra no forno já possui um histórico. A soldagem deixa tensões de contração térmica e pode criar uma zona afetada pelo calor com microestrutura e resistência diferentes das do aço de base. O forjamento produz escoamento direcional, resfriamento desigual e possível tensão residual entre regiões intensamente deformadas e regiões pouco deformadas. A fundição pode deixar uma estrutura de grãos não uniforme, segregação, porosidade, danos por trincas a quente e tensão residual decorrente da solidificação e do resfriamento. O trabalho a frio aumenta a densidade de discordâncias e armazena energia, enquanto a usinagem pode remover uma camada superficial tensionada e alterar o equilíbrio de forças ao longo de uma seção.
O trabalho técnico da University of Iowa sobre peças fundidas de aço enfatiza que o histórico de fundição deve ser incluído ao se prever as dimensões finais e as tensões residuais. Esse ponto se estende para além das peças fundidas: um modelo de tratamento térmico que começa com um corpo bruto homogêneo e livre de tensões pode não identificar a razão pela qual uma peça real se curva. O U.S. Department of Energy também relaciona as tensões térmicas e residuais em peças fundidas de aço à distorção, à formação de trincas, ao reparo por soldagem, ao retrabalho, aos erros dimensionais e à redução do desempenho em serviço.
A usinagem anterior merece atenção especial. Metallurgy of Heat Treatment, preservado no arquivo de dados de materiais do National Institute of Standards and Technology, relata que tensões de têmpera não aliviadas podem causar empenamento durante a usinagem, porque a remoção de material desestabiliza o equilíbrio das tensões residuais. O mesmo princípio pode atuar durante o aquecimento: uma superfície sob compressão ou tração pode responder de maneira diferente do interior, e o ciclo do forno pode revelar esse desequilíbrio.
O alívio de tensões, a normalização, o pré-aquecimento controlado ou uma sequência intermediária de usinagem podem reduzir o risco, mas nenhum desses procedimentos elimina automaticamente o histórico do material. O aquecimento pode liberar parte da tensão preexistente por meio da recuperação ou do escoamento plástico, ao mesmo tempo que cria uma nova tensão térmica. Quando a têmpera começa, a peça já pode conter um campo de temperatura não uniforme, uma microestrutura alterada e um estado de tensões desigual. Essas condições ajudam a determinar se a transformação posterior produzirá uma alteração dimensional inofensiva, um empenamento visível ou trincas.
4. Austenitização e o Estado Metalúrgico Antes da Têmpera
A têmpera não começa com a imersão em óleo, polímero, água ou gás. Ela começa com a condição metalúrgica criada durante o aquecimento. O tamanho do grão da austenita, a distribuição do carbono, os elementos de liga dissolvidos, a microestrutura prévia, a química da superfície, a uniformidade da temperatura e a temperatura em toda a seção determinam quando a transformação começa e quanta deformação a peça consegue acomodar. Portanto, o estado imediatamente anterior à têmpera governa tanto a sequência de transformação quanto as tensões que se desenvolvem enquanto a peça esfria.
A ASM International identifica três contribuintes para as tensões residuais no tratamento térmico do aço: tensões térmicas, de transformação e de endurecimento (ASM Handbook, “Tensões Residuais e Distorção em Aços Temperados e Revenidos”). Na prática, essas categorias se sobrepõem. Um gradiente térmico cria contração diferencial; um gradiente de transformação acrescenta uma variação volumétrica local; e a incompatibilidade resultante pode provocar deformação plástica. Uma peça pode sair da têmpera com dimensões aceitáveis, mas ainda conter tensão não aliviada suficiente para empenar durante a usinagem, porque a remoção de material altera o equilíbrio das forças internas, conforme descrito em Metalurgia do Tratamento Térmico, no arquivo de dados de materiais do National Institute of Standards and Technology.
Formação e homogeneização da austenita
| Condição de austenitização | Resultado metalúrgico provável | Implicação para a distorção |
|---|---|---|
| Aquecimento ou manutenção insuficientes | Carbonetos não dissolvidos e variação local de carbono | Transformação e deformação não uniformes |
| Aquecimento e manutenção controlados | Condição mais uniforme da austenita | Resposta de resfriamento mais consistente |
| Temperatura excessiva ou exposição prolongada | Crescimento dos grãos de austenita | Alteração do momento da transformação e da resposta mecânica |
Para o aço hipoeutetoide, o aquecimento acima da temperatura crítica superior pertinente permite que a ferrita e a perlita se transformem em austenita. Nos aços eutetoides e hipereutetoides, os constituintes iniciais e a temperatura necessária são diferentes, mas a mesma questão prática permanece: a austenita deve se formar com uma distribuição controlada de carbono e sem crescimento excessivo dos grãos. Austenitizar não é simplesmente atingir o valor de ajuste do forno. A superfície pode alcançar a temperatura-alvo enquanto o núcleo ainda está mais frio, especialmente em uma seção espessa ou em uma peça com variações abruptas de espessura.
O carbono deve se dissolver da cementita e de outros carbonetos para estabelecer a composição austenítica disponível para a transformação subsequente. Se o aquecimento for insuficiente ou o tempo de permanência for curto demais, permanecerão carbonetos não dissolvidos e variações locais de carbono. Se o aquecimento for excessivo ou prolongado, os grãos de austenita poderão crescer. Ambas as condições alteram o momento da transformação e a resposta mecânica durante a têmpera. A austenita de grão grosseiro geralmente permite que os produtos de transformação se formem sob condições diferentes daquelas da austenita de grão fino, enquanto as diferenças locais de composição fazem com que regiões adjacentes possam não iniciar ou concluir a transformação simultaneamente.
A homogeneização também diz respeito à temperatura, e não apenas à química. Uma flange, uma raiz de dente, um furo e uma borda fina podem apresentar históricos térmicos diferentes na mesma carga do forno. Durante a têmpera, a região fina normalmente perde calor mais rapidamente, enquanto o interior de uma seção espessa permanece quente e continua a se contrair mais tarde. A revisão de 2022 dos autores de Tensão Residual e Distorção durante o Endurecimento por Têmpera dos Aços, publicada no Journal of Materials Engineering and Performance, enfatiza que a transferência de calor, a transformação de fase, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera interagem entre si. Tratar a têmpera como um único valor de taxa de resfriamento oculta os gradientes que geram a distorção.
A austenita também carrega o histórico do material da peça. A segregação resultante da fundição, o fluxo gerado pelo forjamento, os ciclos térmicos de soldagem, as estruturas bandeadas e tratamentos anteriores de normalização ou endurecimento podem produzir regiões com diferentes tamanhos de grão ou distribuições de carbonetos. Os relatórios da University of Iowa e do U.S. Department of Energy sobre peças fundidas de aço mostram por que o histórico de produção deve ser considerado na previsão dimensional: as tensões térmicas e residuais provenientes do aquecimento e do resfriamento podem contribuir para distorção, trincas, retrabalho, reparos por soldagem e redução do desempenho em serviço.
Composição da liga e temperabilidade
Temperabilidade Capacidade de uma seção de aço formar martensita até uma profundidade especificada sob determinada condição de resfriamento.
O carbono afeta tanto a dureza alcançável da martensita quanto a temperatura e a cinética da transformação. Elementos de liga como manganês, cromo, molibdênio e níquel geralmente alteram o comportamento da transformação e podem aumentar a temperabilidade, isto é, a capacidade de uma seção maior formar martensita sob uma determinada condição de resfriamento em comparação com um aço de menor temperabilidade. Temperabilidade não é o mesmo que dureza. Um grau de aço pode apresentar alta temperabilidade, mas ainda exigir um determinado teor de carbono e uma condição específica de têmpera para atingir uma dada dureza.
Essa distinção é importante para as tensões. Em um tratamento de endurecimento em toda a seção, a superfície esfria primeiro e pode se transformar em martensita enquanto o núcleo permanece austenítico. A superfície tende então a se expandir durante a transformação martensítica, enquanto o núcleo ainda pode estar se contraindo termicamente. A transformação posterior do núcleo pode inverter ou reforçar o estado de tensão inicial. A tensão residual final depende da sequência, da restrição, do escoamento plástico e das deformações de transformação, e não apenas da dureza.
A composição da liga altera essa sequência ao afetar as temperaturas de início da transformação, as taxas de transformação, a estabilidade dos carbonetos e a taxa de resfriamento necessária para suprimir os produtos difusionais. Assim, ela pode alterar os locais de formação de perlita, bainita, martensita ou austenita retida dentro de uma seção. A geometria continua sendo importante. O mesmo grau de aço e o mesmo tratamento térmico nominal podem produzir diferentes padrões de tensão em um anel fino, em um eixo com ressalto e em uma peça fundida espessa, porque a extração de calor e a restrição mecânica são diferentes.
Uma têmpera mais severa não é universalmente a melhor maneira de reduzir a distorção. Limited evidence
Basic Principles and Design Guidelines for Heat Treating of Steel, da ASM, identifica a minimização da distorção e das tensões residuais indesejáveis como critérios primários de projeto de tratamentos térmicos. Essa decisão de projeto deve ser tomada considerando conjuntamente a temperabilidade do aço e a espessura da seção da peça. O aumento da severidade da têmpera pode promover um endurecimento mais profundo, mas também pode aumentar os gradientes térmicos e a deformação plástica. Uma têmpera mais lenta ou mais uniforme pode reduzir a distorção, mas deixar uma transformação no núcleo diferente do objetivo microestrutural especificado. Não existe uma solução universal baseada em uma “têmpera mais severa”.
Cementação, nitretação e gradientes de profundidade de camada
Os tratamentos superficiais e de camada criam um problema diferente do endurecimento em toda a seção, porque o material é deliberadamente não uniforme. Na cementação, o carbono penetra na superfície em temperatura elevada, produzindo um gradiente de concentração de carbono entre a camada e o núcleo. Após a austenitização e a têmpera, a camada e o núcleo podem apresentar diferentes temperaturas de transformação, respostas de temperabilidade, teores de carbono da martensita, frações de austenita retida e deformações de transformação. Portanto, a profundidade da camada não é apenas um perfil de dureza; é também um perfil de deformação e tensão.
O núcleo pode se transformar mais tarde do que a camada de alto carbono, e as duas regiões restringem uma à outra enquanto se contraem e se transformam. A geometria da peça determina se essa interação produzirá uma tensão superficial compressiva benéfica, uma tensão de tração indesejada em outra região, flexão, ovalização ou trincas locais. A retificação final pode expor ou redistribuir essas tensões. O International Journal of Materials and Product Technology identifica a deformação plástica em microescala, as condições do meio de têmpera, o endurecimento superficial e de camada e a retificação final como fatores das tensões residuais em aço temperado (Parte II).
A nitretação difere porque o nitrogênio é introduzido em um processo ferrítico de temperatura relativamente baixa, formando fases contendo nitrogênio e nitretos de liga, em vez de depender do mesmo mecanismo de camada cementada e temperada. Sua resposta dimensional pode ser menor que a de um ciclo severo de cementação e têmpera, mas isso não significa que seja automaticamente neutra do ponto de vista dimensional. A espessura da camada de compostos, a profundidade de difusão, a condição prévia do núcleo, a tensão residual e a geometria local exigem uma avaliação específica.[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
O tratamento térmico a vácuo também merece uma análise específica da distorção. O vácuo altera as reações superficiais, o risco de descarbonetação, a transferência de calor no forno e a escolha da pressão e do fluxo do gás de têmpera; ele não elimina os gradientes térmicos nem a deformação de transformação. O relatório do Worcester Polytechnic Institute descreve a distorção durante a têmpera como um problema acoplado que envolve transferência de calor, transformação de fase, tensão, deformação e evolução microestrutural. Essa descrição se aplica igualmente a peças endurecidas em toda a seção, cementadas, nitretadas e processadas a vácuo. O estado metalúrgico antes do resfriamento estabelece as condições iniciais; a têmpera apenas revela como essas condições interagem com a forma e a restrição.
5. Têmpera como um Problema Acoplado de Transferência de Calor e Transformação
A têmpera é frequentemente descrita como uma etapa de resfriamento rápido que converte a austenita em martensita. Essa descrição é incompleta. Uma peça de aço não se resfria a uma taxa uniforme, nem se transforma em todos os pontos à mesma temperatura ou no mesmo instante. Suas dimensões finais e seu padrão de tensões residuais se desenvolvem por meio da interação entre transferência de calor, transformação de fase, restrição elástica, escoamento plástico, geometria, espessura da seção, histórico do material e condições locais do meio de têmpera.
A revisão de 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, publicada no Journal of Materials Engineering and Performance, trata essas variáveis como um sistema interativo, e não como configurações independentes do processo. A mesma conclusão aparece no relatório do Worcester Polytechnic Institute, Distortion and Residual Stress: a distorção causada pela têmpera acopla transferência de calor, transformação de fase, tensão, deformação e evolução microestrutural. Isso é importante porque a alteração de uma variável pode melhorar uma parte do processo enquanto piora outra.
Diferenças de resfriamento entre a superfície e o núcleo
Quando um componente de aço aquecido entra no meio de têmpera, a superfície perde calor primeiro. Em seguida, o calor flui do núcleo, mais quente, em direção à superfície, mais fria, de modo que o campo de temperatura muda continuamente ao longo da seção. Uma borda fina pode se aproximar da temperatura do meio de têmpera enquanto o centro de uma engrenagem, eixo, matriz ou peça fundida espessa permanece austenítico. Quanto maior a espessura da seção, mais tempo essa separação persiste.
A diferença de temperatura entre a superfície e o núcleo produz deformação térmica. A superfície mais fria tende a se contrair, enquanto o interior mais quente resiste a essa contração. Em alta temperatura, o aço apresenta resistência ao escoamento relativamente baixa, de modo que parte da incompatibilidade pode ser acomodada por deformação plástica. À medida que a temperatura diminui, o material se torna menos capaz de escoar, e as tensões podem ficar retidas na peça. A deformação resultante pode ser visível como arqueamento, ovalização, torção ou alteração do diâmetro de um furo; a tensão residual pode permanecer mesmo quando as dimensões medidas parecem aceitáveis.
A transformação acrescenta uma segunda deformação, dependente do tempo. Em um aço carbono comum ou de baixa liga, a superfície pode se transformar de austenita em martensita enquanto o núcleo ainda é constituído por austenita quente. A transformação martensítica geralmente provoca uma expansão, enquanto o resfriamento da austenita não transformada produz contração térmica. A superfície, que se expande primeiro, é restringida pelo núcleo. Mais tarde, quando o núcleo se transforma, sua expansão é restringida pela região externa, já transformada e mais fria. Dependendo do grau do aço, da trajetória de resfriamento e da temperatura na qual cada região se transforma, o estado de tensões pode mudar de sinal durante a têmpera.
Bainita ou perlita podem se formar em vez de martensita se uma região se resfriar muito lentamente ou se o aço não tiver temperabilidade suficiente. Suas deformações de transformação e propriedades mecânicas diferem das da martensita. A austenita retida pode acrescentar outra alteração dimensional durante o resfriamento subsequente, o revenimento, o serviço ou a retificação. Assim, dois locais com a mesma dureza final ainda podem apresentar tensões residuais diferentes se tiverem seguido trajetórias térmicas e de transformação distintas.
A revisão publicada no International Journal of Materials and Product Technology identifica gradientes térmicos não uniformes como uma das principais fontes de distorção causada pela têmpera. Essa afirmação não deve ser reduzida a “a superfície se resfria mais rapidamente”. A questão importante é o gradiente em evolução e a restrição mecânica associada a ele. A geometria controla ambos. Um canto agudo tem mais área superficial por unidade de volume do que uma alma central, enquanto um furo cego, um rasgo de chaveta, uma flange fina ou uma superfície interrompida alteram o acesso local do fluido e o fluxo de calor. Uma camada cementada em um aço de baixo carbono, como um componente cementado de SAE 8620, também se transforma de maneira diferente de seu núcleo com menor teor de carbono. Uma seção de AISI 4140 temperada em toda a seção apresenta um problema térmico e de transformação diferente daquele de uma peça cementada superficialmente.
Severidade e uniformidade da têmpera
| Tipo de meio de têmpera | Característica geral do processo | Principal preocupação de controle |
|---|---|---|
| Água | Extração rápida de calor | Gradientes acentuados e choque térmico |
| Solução polimérica | O comportamento do resfriamento varia com a concentração e a agitação | Uniformidade da concentração e do fluxo |
| Óleo | Resfriamento geralmente mais lento | Temperatura, viscosidade e circulação |
| Gás | Menor severidade com fluxo direcional controlado | Pressão, velocidade e exposição |
| Sal fundido | Resposta térmica escalonada ou controlada | Condição do banho e momento da transferência |
A severidade da têmpera descreve a capacidade de um sistema de resfriamento de remover calor do aço. A análise de Grossmann expressa a severidade do resfriamento por meio do parâmetro H, mas H não é uma constante universal do material. Ele depende do meio de têmpera, da temperatura, da agitação, da condição superficial, da orientação da peça e da relação entre o fluido e a superfície do componente. Uma têmpera em água, uma solução polimérica, óleo, gás ou um processo em sal fundido podem produzir curvas de resfriamento muito diferentes, e o mesmo meio de têmpera nominal pode se comportar de maneira distinta em tanques diferentes.
Uma maior severidade aumenta a taxa de resfriamento e pode promover a formação de martensita no núcleo de uma seção temperável. Ela também pode aumentar a diferença de temperatura entre a superfície e o núcleo, especialmente quando o acesso do fluido é desigual. Isso pode elevar a tensão térmica e a distorção. Entretanto, uma têmpera mais lenta não é automaticamente mais segura: o resfriamento lento pode permitir a formação de perlita ou bainita em algumas regiões, prolongar o período durante o qual existem diferenças de temperatura e produzir incompatibilidades de transformação entre seções adjacentes. Não existe uma regra universal segundo a qual uma têmpera mais severa sempre aumente ou sempre reduza a distorção.
A questão relevante é como toda a curva de resfriamento interage com o aço e com a peça. Uma liga de alta temperabilidade pode atingir a transformação necessária no núcleo com uma têmpera moderada, enquanto um grau de menor temperabilidade pode exigir um resfriamento mais rápido. Uma têmpera severa pode reduzir a distorção em uma determinada geometria ao encurtar o tempo disponível para o resfriamento diferencial, mas aumentá-la em outra ao impor um gradiente instantâneo maior ou ao provocar ebulição não uniforme. A revisão de 2022 do Journal of Materials Engineering and Performance relaciona especificamente a distorção e a tensão residual à interação entre a seleção do meio de têmpera, a severidade da têmpera, a geometria, a espessura da seção, a transferência de calor e a transformação de fase.
A uniformidade é, portanto, tão importante quanto a severidade nominal. Se um lado de uma placa recebe um movimento intenso do fluido enquanto o lado oposto está em uma zona estagnada, os dois lados podem se transformar em momentos diferentes. Um eixo longo pode desenvolver diferentes taxas de resfriamento ao longo de seu comprimento devido ao fluxo no tanque, aos dispositivos de fixação, aos efeitos de extremidade ou à variação da área exposta. Peças dispostas muito próximas podem proteger umas às outras. Cestos, suportes, máscaras e pontos de contato podem criar diferenças locais de transferência de calor suficientemente grandes para alterar a dureza e a forma.[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
Tensão residual não é sinônimo de distorção. Uma peça pode reter uma tensão autoequilibrada substancial, com pouca alteração dimensional imediata, enquanto outra pode se deformar visivelmente porque um desequilíbrio de tensões menor produz escoamento plástico. Essa distinção se torna importante durante a usinagem. Metallurgy of Heat Treatment, arquivado pelo National Institute of Standards and Technology, relata que tensões de têmpera não aliviadas podem causar empenamento quando a remoção de material interrompe o equilíbrio original de tensões. Uma peça retilínea após a têmpera não está necessariamente livre de tensões.
Temperatura do meio de têmpera, movimentação e comportamento da ebulição
Um meio de têmpera remove calor por várias etapas, e essas etapas são fortemente afetadas pela temperatura e pela movimentação do fluido. Em água ou óleo, uma superfície de aço quente pode inicialmente gerar uma manta de vapor. Essa etapa de ebulição em película isola a superfície e pode resfriá-la com menos eficiência do que o esperado. À medida que a camada de vapor colapsa, a ebulição nucleada pode remover calor com uma velocidade muito maior. Em temperaturas superficiais mais baixas, a ebulição diminui e a convecção se torna o principal mecanismo de resfriamento.
A película de vapor raramente é uniforme ao redor de um componente real. Ela pode persistir em uma superfície voltada para cima, colapsar próximo a uma borda ou se romper de maneira irregular ao redor de um canto. Essas diferenças locais produzem um resfriamento desigual. Essa é uma das razões pelas quais a agitação pode reduzir a distorção, embora frequentemente aumente a severidade média do resfriamento: a movimentação rompe as mantas de vapor e melhora a uniformidade. Entretanto, uma movimentação excessiva ou mal direcionada pode criar diferentes campos locais de escoamento e intensificar o resfriamento em uma face mais do que em outra.
A temperatura do meio de têmpera altera a viscosidade, o comportamento da ebulição, a capacidade térmica e a estabilidade da película de vapor. A água fria pode proporcionar uma extração rápida de calor, mas também pode gerar gradientes acentuados e elevado choque térmico. O óleo mais quente normalmente resfria mais lentamente, enquanto a concentração de polímero altera tanto a taxa de resfriamento quanto a transição entre ebulição e convecção. A têmpera em gás é menos severa, mas pode proporcionar um escoamento controlado e direcional no tratamento térmico a vácuo. A comparação correta deve se basear em curvas de resfriamento medidas em posições relevantes, e não apenas no nome do meio de têmpera.
O projeto do tanque e a movimentação da peça também são importantes. A rotação pode uniformizar o resfriamento circunferencial de uma peça cilíndrica, mas uma velocidade de rotação inadequada pode alterar a remoção do vapor sem corrigir as diferenças axiais. Um componente introduzido em um tanque pode apresentar um histórico térmico diferente daquele de um componente imerso de uma só vez. O acesso local do fluido ao redor de furos, dentes, rebaixos e dispositivos de fixação em contato deve ser considerado.
A ASM International identifica as tensões residuais térmicas, de transformação e de endurecimento como contribuintes distintos em aços temperados e revenidos, e suas orientações de projeto para tratamento térmico apontam a minimização da distorção e das tensões residuais indesejáveis como critérios primários de projeto. O cumprimento desses critérios exige o controle de toda a sequência de têmpera: o campo de temperatura entre a superfície e o núcleo, o momento e a extensão da transformação, a resposta de tensão e deformação plástica e a uniformidade espacial da remoção de calor. A têmpera não corresponde a uma única taxa de resfriamento. Ela é uma condição de contorno térmica e metalúrgica móvel, aplicada a um sólido restringido e em transformação.
6. Transformações de Fase e Deformação Induzida por Transformação
O aço não se resfria como um sólido elástico uniforme. Durante a têmpera, a superfície pode atravessar uma faixa de transformação enquanto o núcleo permanece austenítico; posteriormente, o núcleo se transforma sob um estado de tensão diferente e a uma taxa de resfriamento diferente. Cada região, portanto, segue sua própria trajetória térmica e metalúrgica. As dimensões resultantes são determinadas pelos efeitos combinados da contração térmica, da deformação de transformação de fase, da tensão elástica, do escoamento plástico, da geometria e das restrições.
A ASM International separa a tensão residual decorrente do tratamento térmico em contribuições térmicas, de transformação e de endurecimento. Essas categorias ajudam a descrever os mecanismos, mas não são independentes em um componente real. Um gradiente de temperatura cria tensão; essa tensão altera a deformação que acompanha a transformação; a região transformada altera seu volume e sua rigidez, redistribuindo então a tensão para o material adjacente. A revisão de 2022 dos autores de Residual Stress and Distortion during Quench Hardening of Steels: A Review, publicada no Journal of Materials Engineering and Performance, trata, consequentemente, a transferência de calor, a transformação de fase, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera como variáveis interativas, e não como fatores de correção independentes.
Início e fim da transformação ao longo da seção
Para a austenita que se transforma durante o resfriamento, as temperaturas importantes não são valores únicos para toda a peça. Elas são eventos locais. A perlita começa a se formar na temperatura local de início da perlita e termina em uma temperatura mais baixa; a bainita começa na temperatura de início da bainita, comumente designada por , e termina próximo de . A martensita começa a se formar em e sua formação avança à medida que a temperatura cai em direção à temperatura de fim da transformação martensítica, . A composição da liga, o tamanho de grão da austenita, o teor de carbono, o processamento anterior e a taxa de resfriamento deslocam essas temperaturas e alteram a fração formada.
A superfície de uma seção fina pode atingir enquanto o centro de uma seção espessa ainda está acima da faixa da bainita ou da perlita. Em um componente de AISI 4140 temperado, por exemplo, a camada externa pode formar martensita primeiro, adquirindo deformação de transformação enquanto o núcleo quente ainda sofre contração térmica e permanece comparativamente complacente. Quando o núcleo se transforma posteriormente, ele fica restringido pela camada endurecida. Assim, o mesmo aço nominal pode conter martensita na superfície, bainita ou perlita no interior resfriado mais lentamente e diferentes tensões residuais ao longo da transição.
Os diagramas de transformação mostram essa competição em função do tempo e da temperatura, e não apenas da temperatura. Uma trajetória de transformação sob resfriamento contínuo pode evitar as regiões de perlita e bainita se o resfriamento for suficientemente rápido, mas a espessura da seção e a extração de calor determinam se essa condição se aplica a toda a peça. A agitação, a temperatura do meio de têmpera, a formação de película de vapor, a orientação da peça e a geometria local alteram a trajetória de resfriamento. Cantos vivos, furos, nervuras finas e ressaltos espessos não se resfriam simultaneamente.
O “início da transformação” também marca o início de um processo gerador de deformação, e não apenas uma mudança visível em uma micrografia. Antes da transformação, a região austenítica pode suportar tensão térmica de modo elástico e plástico. Quando ferrita, cementita, bainita ou martensita começam a se formar, o módulo local, a resistência ao escoamento, a densidade e o comportamento de expansão térmica se alteram. O fim da transformação não significa que todo movimento dimensional ou toda a evolução das tensões tenha terminado: a temperatura pode continuar mudando, a redistribuição de carbono pode prosseguir em alguns produtos e a austenita não transformada pode permanecer.
Variação de volume e plasticidade de transformação
A densidade das fases-produto difere da densidade da austenita; portanto, a transformação altera o volume. O sinal e a magnitude dependem da composição e do produto formado. A martensita geralmente apresenta volume específico maior que o da austenita matriz, especialmente à medida que o teor de carbono aumenta, enquanto a contração térmica atua na direção oposta durante o resfriamento. A bainita e a perlita também produzem deformações de transformação, embora sua morfologia, partição de carbono e temperatura de transformação sejam diferentes das da martensita.
O resultado dimensional importante não é um único valor de expansão livre. Um pequeno corpo de prova que se transforma uniformemente pode alterar seu tamanho sem sofrer flexão. Um componente real se transforma progressivamente ao longo de sua seção, de modo que uma camada restringe outra. Se a deformação de transformação local exceder a acomodação elástica disponível, ocorrerá deformação plástica. O componente poderá então conservar uma distorção depois de retornar à temperatura ambiente, mesmo quando a variação média final de volume parecer modesta.
Plasticidade de transformação Deformação plástica auxiliada por uma transformação de fase sob tensão aplicada ou gerada internamente.
A plasticidade de transformação é a deformação plástica adicional produzida quando ocorre uma transformação de fase enquanto o material está sob tensão aplicada ou interna. Ela não exige que a tensão seja suficientemente alta para causar escoamento plástico convencional na austenita não transformada. A transformação altera a resposta à deformação do material, e a tensão influencia a direção ou a magnitude da deformação resultante. Assim, um anel, uma placa ou um dente de engrenagem pode se curvar, torcer ou alterar seu diâmetro enquanto uma frente de transformação o atravessa.
Esse mecanismo explica por que tensão residual e distorção estão acopladas, mas não são idênticas. A tensão residual é um campo de tensões autoequilibrado que permanece após o resfriamento e o descarregamento; a distorção é uma alteração permanente na forma ou nas dimensões. Pode haver tensão com pouca distorção visível se a geometria e as regiões opostas a equilibrarem. Por outro lado, a plasticidade de transformação pode converter um campo de tensões internas não uniforme em empenamento. O relatório do Worcester Polytechnic Institute descreve a distorção de têmpera como um problema acoplado que envolve transferência de calor, transformação de fase, tensão, deformação e evolução microestrutural, uma descrição mais precisa do que tratar a distorção como um problema causado apenas pelo meio de têmpera.
Martensita, bainita, perlita e austenita retida
A martensita é frequentemente a maior fonte isolada de deformação de têmpera no aço endurecido. Ela se forma por uma transformação por cisalhamento sem difusão; portanto, o carbono permanece aprisionado em uma estrutura tetragonal de corpo centrado supersaturada, em vez de se particionar lentamente entre ferrita e cementita. Sua formação produz um rápido aumento de volume e uma deformação de forma. Como a martensita se forma em um intervalo de temperatura, e não em um único instante, diferentes partes de um componente podem se transformar sob diferentes condições de restrição. Uma camada superficial martensítica dura envolvendo um núcleo mais macio é especialmente propensa à redistribuição de tensões.
A bainita se forma em temperaturas abaixo da faixa da perlita e acima da faixa de início da transformação martensítica, embora os intervalos exatos dependam da composição da liga e do histórico de resfriamento. A bainita superior e a bainita inferior apresentam morfologias e comportamentos de deformação diferentes. A transformação bainítica pode produzir uma alteração dimensional substancial, especialmente quando ocorre de maneira não uniforme em seções espessas ou complexas. Ela pode reduzir a fração de martensita e alterar o padrão final de tensões, mas não elimina a distorção de transformação.
A perlita se forma por meio do crescimento cooperativo de ferrita e cementita em temperaturas de transformação comparativamente mais altas. Sua deformação de transformação geralmente é acomodada ao longo de um período mais longo que o da formação de martensita, permitindo maior relaxamento térmico e plástico. Isso não torna a perlita dimensionalmente irrelevante. Um núcleo resfriado lentamente que forma perlita enquanto a superfície já está endurecida pode impor restrição à camada superficial, e a tensão resultante pode ser posteriormente liberada durante a usinagem.
Austenita retida Austenita que permanece não transformada após o resfriamento e pode se transformar posteriormente durante o revenido, o serviço, a retificação ou o armazenamento.
A austenita retida é a austenita que permanece abaixo da temperatura ambiente porque a temperatura local não é atingida ou porque o carbono e os elementos de liga a estabilizam. Aços de alto carbono, camadas cementadas e classes fortemente ligadas podem reter quantidades significativas. Sua presença altera tanto as dimensões imediatas quanto a estabilidade dimensional posterior. Durante o serviço, o revenimento, o tratamento subzero, a retificação ou um carregamento subsequente, a austenita retida pode se transformar em martensita ou em outro produto. Essa transformação posterior pode aumentar o volume e alterar a forma depois de concluído o tratamento térmico nominal.
Essa alteração retardada é uma das razões pelas quais a inspeção dimensional nem sempre pode se limitar à saída do forno. Um componente pode ser aprovado na medição inicial e ainda assim se mover durante o revenimento ou a retificação de acabamento. A obra Metallurgy of Heat Treatment, do NIST, observa que tensões de têmpera não aliviadas podem causar empenamento durante a usinagem quando a remoção de material desestrutura o equilíbrio das tensões residuais. Por isso, as diretrizes da ASM para o projeto de tratamentos térmicos identificam a minimização da distorção e das tensões residuais indesejáveis como critérios primários de projeto. As frações de fase, as temperaturas de transformação e a austenita retida devem ser consideradas em conjunto com a espessura da seção e a uniformidade da têmpera, e não acrescentadas posteriormente como correções.
7. Geometria, Espessura da Seção e Projeto dos Componentes
A geometria determina a rapidez com que o calor entra e sai de um componente de aço, onde a transformação começa e quanto cada região pode se expandir ou contrair sem restrição. A mesma têmpera aplicada a um eixo de AISI 4140 e a uma placa de AISI 4140 com nervuras, ressaltos e furos cegos não produzirá o mesmo padrão de tensões. O grau do aço, a temperabilidade, a microestrutura inicial, a taxa de aquecimento, a prática de austenitização e o meio de têmpera continuam sendo importantes, mas a forma da seção determina como essas variáveis se distribuem ao longo da peça.
A ASM International identifica as tensões residuais térmicas, de transformação e de endurecimento como contribuintes distintos nos aços temperados e revenidos. Na realidade, elas não permanecem separadas em um componente. Uma diferença de temperatura cria deformação térmica; uma diferença de transformação acrescenta deformação de transformação; o material ao redor restringe ambas, produzindo tensão elástica e, quando a tensão local excede a resistência ao escoamento, deformação plástica. Por isso, a revisão de 2022 publicada no Journal of Materials Engineering and Performance considera a transferência de calor, a transformação de fases, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera como fatores interativos, e não como entradas independentes.

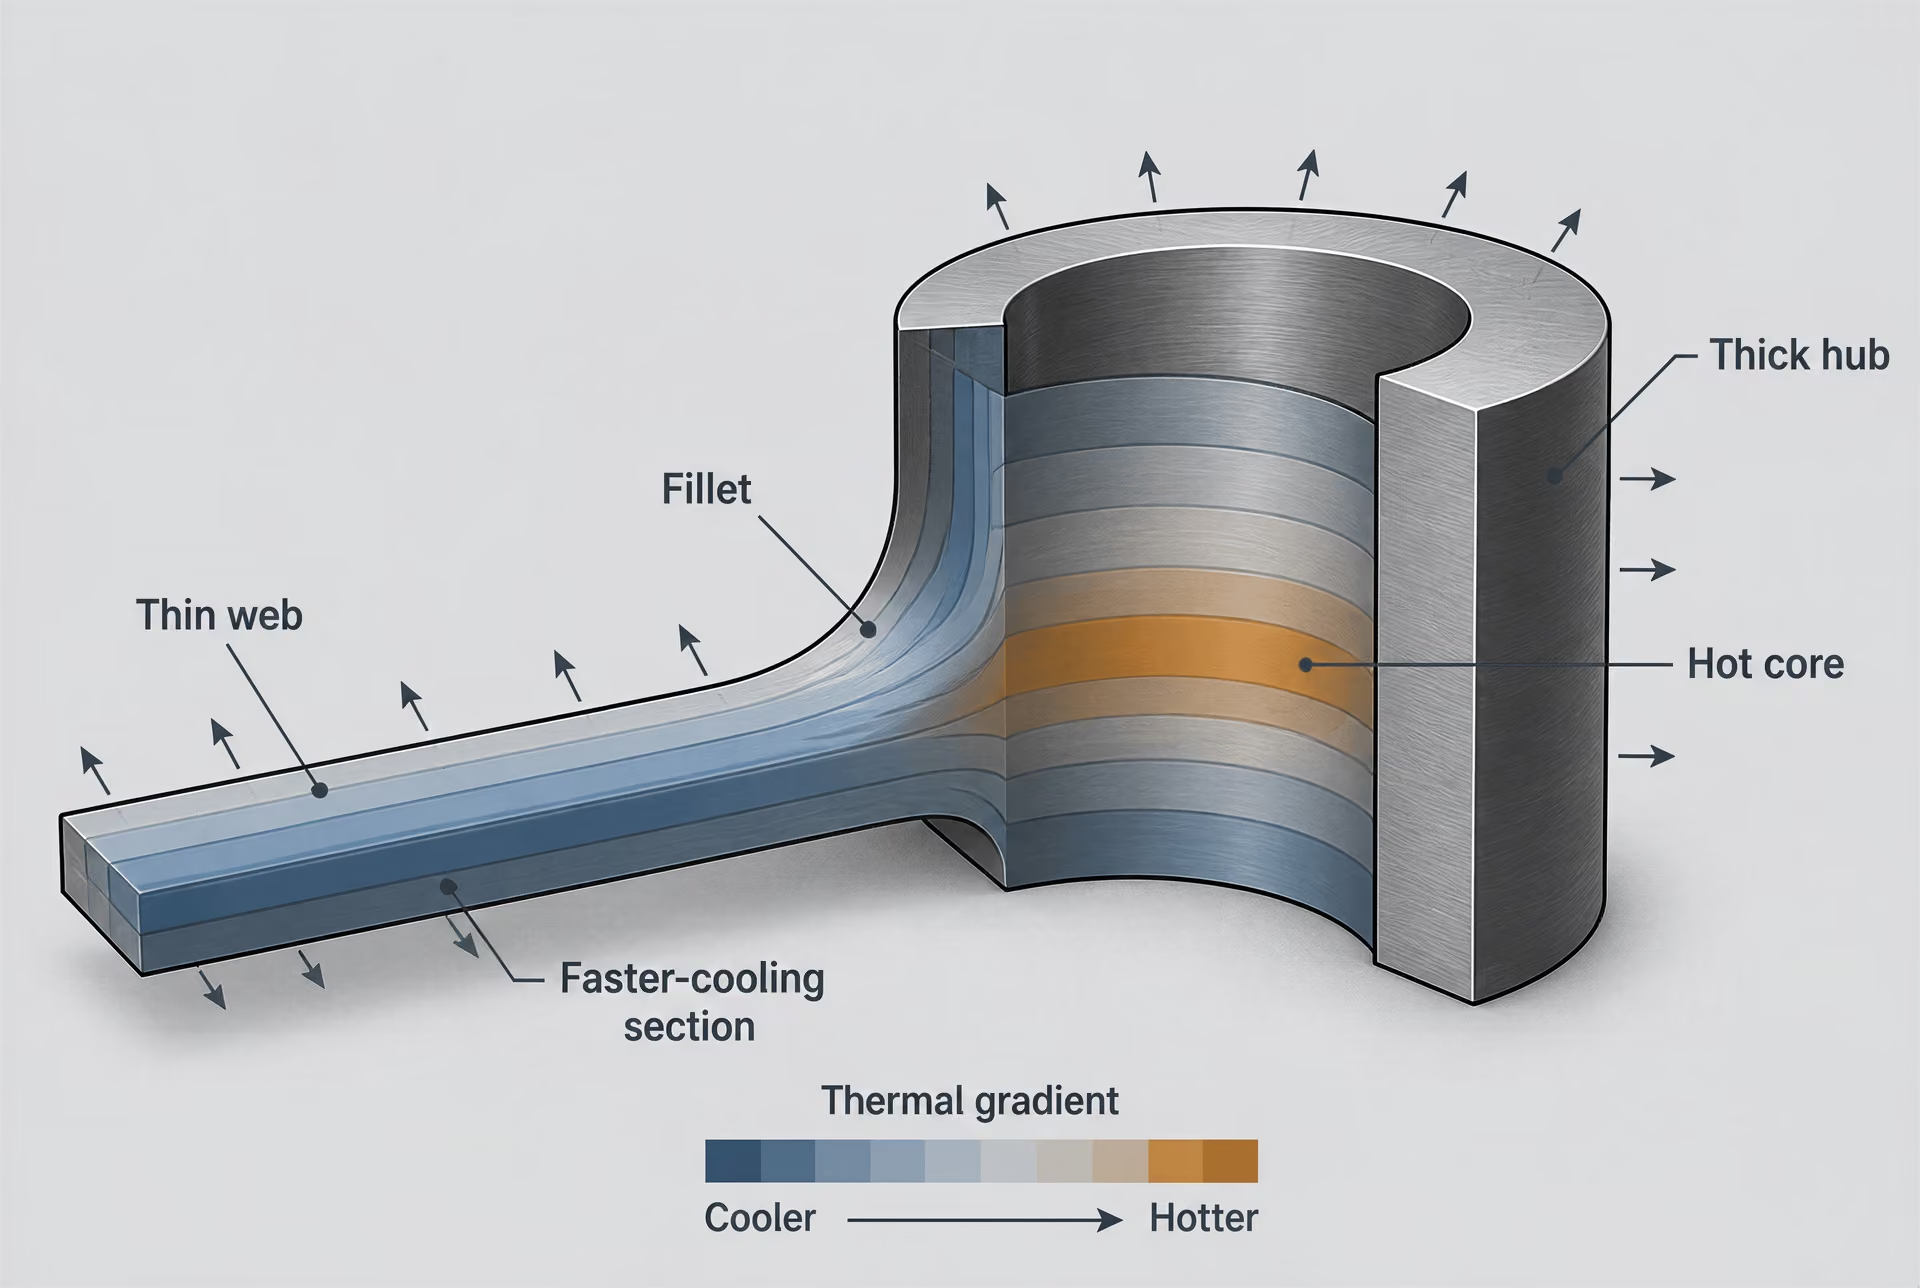
Transições de seções espessas para finas e massa térmica
Uma região espessa contém mais massa térmica por unidade de área superficial do que uma região fina. Durante o aquecimento, a seção fina pode atingir primeiro a temperatura de austenitização, enquanto a seção espessa permanece mais fria em seu núcleo. Durante a têmpera, a sequência se inverte de outra maneira: a região fina perde calor rapidamente, enquanto a região espessa retém calor e pode continuar se transformando depois que a região fina já se endureceu. Consequentemente, seus históricos de temperatura, tempos de transformação, frações de martensita e variações volumétricas locais podem ser diferentes.
Um ressalto abrupto entre um cubo de 40 mm e uma alma de 10 mm é uma zona clássica de restrição. A alma pode se contrair enquanto o cubo ainda está quente e dimensionalmente expandido. Mais tarde, o cubo se contrai e pode puxar a alma para uma forma diferente. Se a região mais espessa se transformar mais tarde, sua expansão ou contração poderá alterar o estado de tensões estabelecido durante o primeiro estágio do resfriamento. O resultado pode ser escoamento local, uma concentração de tensões residuais ou uma alteração dimensional que não é prevista por uma simples compensação para a contração uniforme causada pela têmpera.
O projeto deve favorecer transições graduais: grandes raios de concordância, almas cônicas, ressaltos suavizados e espessuras de parede mais uniformes. Uma mudança gradual não elimina os gradientes térmicos, mas os distribui por uma distância maior e reduz a restrição acentuada imposta em um único limite de seção. Quando uma seção pesada não puder ser evitada, o desenho deverá identificar a transição como uma característica do tratamento térmico, e não apenas como um detalhe de usinagem. Assim, as simulações de aquecimento e têmpera poderão examinar o histórico local de temperatura e de transformação de fases, em vez de tratar o componente como um bloco uniforme.
O mesmo princípio se aplica a peças cementadas, nitretadas e endurecidas por indução. Uma camada endurecida sobre um núcleo macio ou de resfriamento lento cria outra incompatibilidade relacionada à espessura. O endurecimento superficial e da camada alteram a localização e a magnitude das tensões residuais, conforme discutido nas Partes I e II do estudo publicado no International Journal of Materials and Product Technology. A retificação final também pode liberar ou redistribuir essas tensões. O arquivo de dados de materiais do National Institute of Standards and Technology, em Metallurgy of Heat Treatment, observa que as tensões de têmpera não aliviadas podem causar empenamento durante a usinagem, pois a remoção de material altera o equilíbrio das tensões residuais.
Por isso, os projetistas devem deixar sobremetal de usinagem considerando as restrições, apoiar as regiões finas durante o tratamento sempre que for viável e especificar alívio intermediário de tensões ou revenimento quando a sequência do processo exigir. O sobremetal não é uma garantia contra movimentações. Ele simplesmente permite uma correção controlada após as principais operações geradoras de tensões.
Simetria, desequilíbrio e modos de empenamento
Uma peça geometricamente simétrica tende a desenvolver deformações térmicas e de transformação mais equilibradas. A simetria não garante distorção zero, pois o fluxo do meio de têmpera, a fixação, o carregamento e o histórico do material podem romper esse equilíbrio. Ela, contudo, elimina uma importante fonte de restrição desigual. Um componente assimétrico resfria a taxas diferentes em lados opostos, e um dos lados pode se transformar mais cedo ou atingir uma condição diferente de martensita, bainita ou austenita retida. A deformação desigual produz flexão ou torção.
Uma placa plana com uma única nervura pesada pode arquear na direção da nervura ou para longe dela, à medida que os dois lados passam por históricos de contração diferentes. Um eixo com um rasgo de chaveta excêntrico pode se curvar ou torcer, pois o lado com a chaveta tem menos massa e uma área superficial de resfriamento diferente. Um anel com espessura de parede desigual pode se tornar oval em vez de permanecer circular. Se as diferenças térmicas e de transformação variarem ao longo do comprimento, o anel ou eixo também poderá apresentar conicidade. Esses são modos típicos, não resultados universais: a direção e a magnitude dependem do grau do aço, da temperabilidade, das dimensões da seção, da severidade da têmpera, da agitação, da orientação e da restrição.
Modos de distorção
- Arqueamento Curvatura ao longo do eixo de uma placa, barra ou eixo.
- Torção Rotação angular ao longo do comprimento.
- Ovalização Perda da circularidade em anéis e peças cilíndricas.
- Conicidade Mudança progressiva da dimensão ao longo de um comprimento.
- Crescimento ou retração Mudança dimensional decorrente de transformação, contração térmica ou liberação de tensões.
As alterações dimensionais comuns apresentam expressões geométricas distintas:
- Empenamento é a curvatura ao longo do eixo de uma placa, barra ou eixo, frequentemente associada à deformação desigual entre faces opostas.
- Torção é a rotação angular ao longo do comprimento, normalmente favorecida por nervuras, chavetas, ranhuras assimétricas ou acesso desigual do meio de têmpera.
- Ovalização é a perda de circularidade em anéis e peças cilíndricas quando o resfriamento ou a transformação ao longo da circunferência são desiguais.
- Conicidade é uma alteração progressiva da dimensão ao longo de um comprimento, causada por mudanças na seção, no fluxo de calor ou no histórico de transformação.
- Crescimento pode acompanhar a transformação ou o comportamento da austenita retida, enquanto a contração pode resultar da contração térmica, da deformação de transformação e da liberação das tensões de usinagem.
Esses modos podem se combinar. Uma engrenagem temperada pode crescer em uma direção de medição, tornar-se ligeiramente oval e desenvolver batimento axial. Descrever a peça simplesmente como apresentando “distorção de têmpera” é menos útil do que identificar o modo medido e relacioná-lo à geometria que criou a restrição desigual.
A publicação da ASM, Basic Principles and Design Guidelines for Heat Treating of Steel, inclui a minimização da distorção e das tensões residuais indesejáveis entre os principais critérios de projeto para o tratamento térmico. Esse princípio favorece seções transversais equilibradas, características centralizadas, apoio uniforme e acesso do meio de têmpera semelhante ao redor do componente. Ele também apoia o projeto de superfícies de referência e pontos de inspeção com base no modo de distorção previsto, em vez de presumir que todas as dimensões se movimentarão na mesma proporção.
Furos, arestas, cantos e mudanças bruscas de seção
Um furo não é um detalhe vazio do ponto de vista da transferência de calor. Sua superfície interna pode resfriar-se em uma direção diferente da superfície externa, enquanto o material ao redor de um furo pequeno pode ter pouca massa térmica. Um furo passante também pode permitir a entrada do meio de têmpera e criar diferenças locais de fluxo. Furos cegos se comportam de maneira diferente, pois suas extremidades podem reter calor e restringir o movimento do fluido. Furos próximos uns dos outros deixam nervuras finas que resfriam e se transformam rapidamente, enquanto a região de material ao redor permanece mais quente e mais restringida.
Por isso, o tamanho, o espaçamento, a profundidade e a orientação dos furos devem ser considerados durante o projeto do tratamento térmico. Quando a precisão dimensional for crítica, deve-se evitar colocar um furo pequeno próximo a um ressalto pesado ou a um ombro interno agudo, a menos que as tensões e a distorção locais resultantes tenham sido avaliadas. Um padrão de furos deve ser disposto de forma tão simétrica quanto a função permitir. Para componentes cementados ou nitretados, a profundidade de camada especificada e o núcleo não transformado acrescentam outra interação entre a geometria e as tensões residuais.
As arestas e os cantos têm uma alta razão entre área superficial e volume e frequentemente resfriam-se antes das faces amplas. Um canto externo agudo pode desenvolver um gradiente acentuado de temperatura da aresta para o interior. Um canto interno pode reter calor, restringir o fluxo do meio de têmpera e concentrar tensões ao mesmo tempo. Consequentemente, o canto pode se transformar em um momento diferente daquele das duas faces adjacentes. As arestas agudas também têm menos material disponível para distribuir a deformação, tornando a deformação plástica local e as trincas mais prováveis sob têmpera severa.
Raios generosos e chanfros reduzem tanto a descontinuidade térmica quanto a concentração mecânica de tensões. Eles devem ser dimensionados considerando os requisitos de usinagem, fadiga, revestimento e endurecimento; um raio adequado para a usinagem ainda pode ser pequeno demais para uma têmpera severa. O International Journal of Materials and Product Technology identifica os gradientes térmicos não uniformes como uma fonte principal de distorção de têmpera, enquanto o Worcester Polytechnic Institute descreve o fenômeno como uma combinação acoplada de transferência de calor, transformação de fases, tensão, deformação e mudança microestrutural. O projeto do componente não pode separar esses eventos. Ele pode tornar sua interação menos extrema. O U.S. Department of Energy e a University of Iowa também relacionam as tensões térmicas e residuais em peças fundidas de aço à distorção, à formação de trincas, ao retrabalho, ao reparo por soldagem, aos erros dimensionais e à redução do desempenho em serviço. O histórico de fundição, incluindo os ciclos térmicos anteriores e as condições locais de solidificação, deve ser incluído quando as dimensões finais e as tensões residuais forem previstas.
8. Perfis de Tensões Residuais após a Têmpera
A têmpera não deixa uma peça de aço com um único valor de tensão residual. Ela deixa um campo tridimensional de tensões que varia da superfície ao núcleo, ao redor de cantos, ao longo de mudanças na espessura da seção e próximo a furos, rasgos de chaveta, concordâncias e superfícies interrompidas. O perfil final resulta da competição entre contração térmica, deformação de transformação de fase, restrição elástica e escoamento plástico local. A ASM International separa essas contribuições em tensões residuais térmicas, de transformação e de endurecimento, embora os mecanismos interajam durante o mesmo ciclo de aquecimento e resfriamento (ASM International).
Tensão residual e distorção estão relacionadas, mas não são idênticas. Uma peça pode reter uma tensão substancial e, ainda assim, apresentar pouca alteração dimensional, porque deformações opostas se compensam. Por outro lado, um campo de tensões moderado pode produzir empenamento perceptível quando a usinagem, a retificação ou o carregamento em serviço removem a restrição que mantinha estável a forma original.

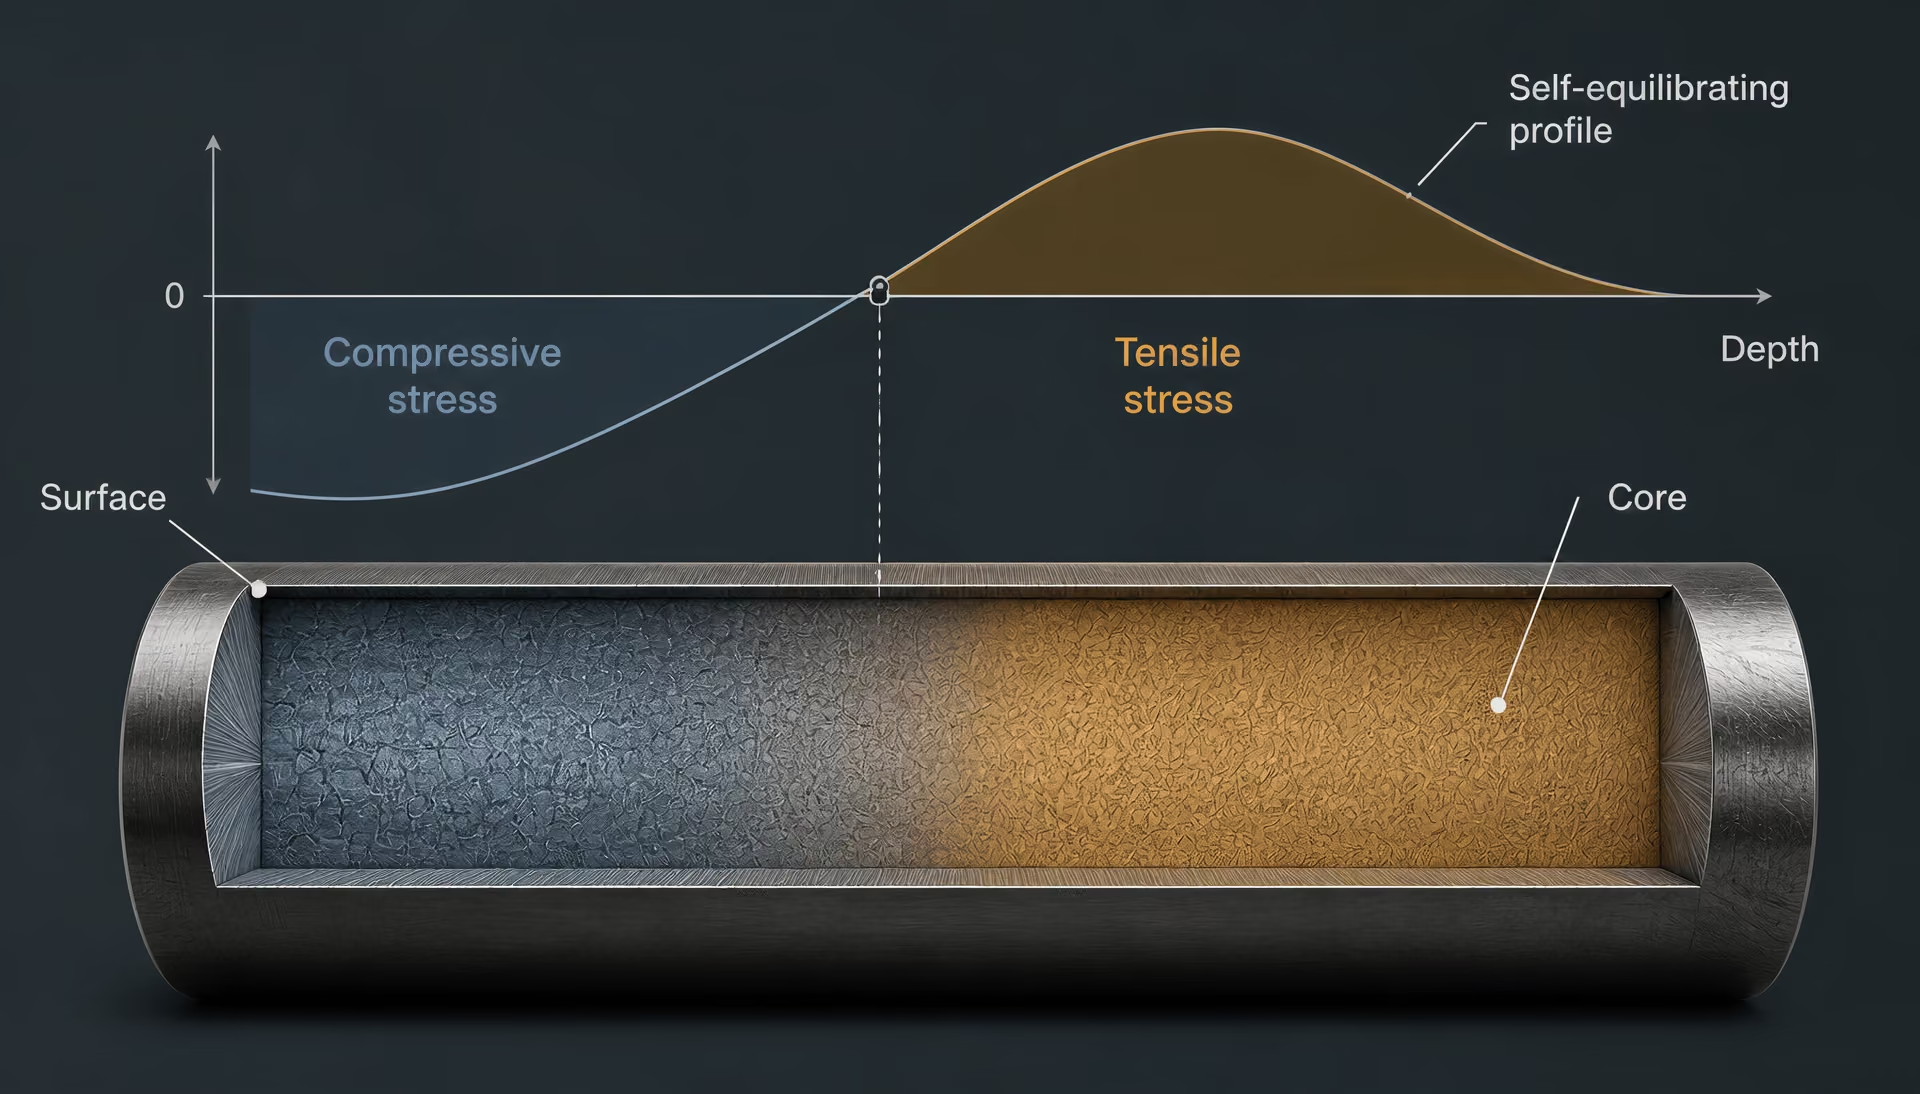
Padrões de tensões na superfície e no núcleo
| Sequência de resfriamento e transformação | Possível padrão final de tensões | Variáveis importantes |
|---|---|---|
| A superfície se contrai primeiro; o núcleo permanece quente | A tensão de tração na superfície pode se desenvolver inicialmente | Gradiente de resfriamento e escoamento em alta temperatura |
| O núcleo se contrai ou se transforma posteriormente | Podem permanecer compressão na superfície e tração no núcleo | Momento da transformação e restrição à deformação |
| Resfriamento desigual ao redor de uma característica | Regiões locais mistas de tração e compressão | Geometria, acesso do fluido e espessura da seção |
O padrão conhecido de uma superfície de aço temperado sob compressão e de seu núcleo sob tração é comum, mas não constitui uma regra universal. Durante o estágio inicial da têmpera, a superfície resfria e se contrai, enquanto o interior mais quente restringe essa contração. A superfície pode, portanto, entrar em um estado de tensão de tração, às vezes além de seu limite de escoamento, enquanto o núcleo é colocado sob compressão. À medida que o resfriamento prossegue, o núcleo se contrai e pode se transformar depois que a superfície já tiver resfriado substancialmente. O padrão de tensões pode então se inverter, deixando uma superfície sob compressão e um interior sob tração.
A transformação martensítica torna essa sequência mais complexa. A austenita se expande ao se transformar em martensita, e a magnitude da expansão depende do teor de carbono, da composição da liga, da temperatura de transformação e da fração transformada. Se a superfície se transforma primeiro, sua expansão é restringida pelo material mais frio ou ainda austenítico abaixo dela. Se o núcleo se transforma posteriormente, sua expansão pode alterar o estado de tensões já estabelecido na superfície. Bainita, perlita, martensita e austenita retida contribuem, cada uma, com diferentes deformações de transformação. Portanto, uma superfície que resfria suficientemente rápido para formar martensita pode apresentar um perfil de tensões diferente do núcleo que forma bainita ou uma estrutura mista.
A localização da tensão de tração é importante porque a tração na superfície está fortemente associada à iniciação de trincas, enquanto a tensão compressiva superficial pode retardar a abertura de trincas de fadiga. Entretanto, uma região sob tração pode estar abaixo de uma camada superficial compressiva, e uma medição na superfície não a revelará. A difração de raios X normalmente amostra apenas um volume raso próximo à superfície; o resultado descreve essa camada, não o componente completo. A difração de nêutrons, os métodos com radiação síncrotron, o seccionamento, o método do furo e os perfis obtidos por modelagem podem fornecer informações a maiores profundidades, mas cada método possui sua própria resolução e suas próprias hipóteses.
A geometria altera o padrão. Uma alma fina pode resfriar e se transformar praticamente ao longo de toda a sua espessura, enquanto um cubo espesso, a raiz de um dente ou um flange retém um interior quente por mais tempo. Cantos e bordas perdem calor por mais de uma superfície e podem se transformar antes do material adjacente. Uma transição acentuada na espessura da seção pode, portanto, concentrar tanto gradientes térmicos quanto incompatibilidades de transformação. A discussão de 2005 no International Journal of Materials and Product Technology identifica gradientes térmicos não uniformes como uma fonte principal de distorção de têmpera (Parte I).
A temperatura do meio de têmpera, a agitação, a viscosidade, o comportamento de molhamento e o escoamento local determinam a rapidez com que o calor deixa cada superfície. Óleo, água, solução polimérica, sal fundido e gás produzem históricos diferentes de transferência de calor. Mesmo dentro de um único tanque, uma superfície obstruída pode resfriar mais lentamente do que uma superfície exposta. A revisão de 2022 no Journal of Materials Engineering and Performance trata, consequentemente, a transferência de calor, a transformação de fase, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera como variáveis interativas, e não como controles independentes (revisão de 2022).
Autoequilíbrio e redistribuição das tensões
Um componente livre não pode reter uma força ou um momento resultante desequilibrado após o resfriamento. As tensões residuais devem satisfazer o autoequilíbrio ao longo da peça: as regiões sob tração e compressão se equilibram em termos de força, e sua distribuição também equilibra os momentos fletores. Isso não significa que toda tensão local seja pequena. Significa que uma camada altamente tracionada requer uma compressão compensatória em outro local, ou que o campo tridimensional completo inclui tensões de equilíbrio em outra direção.
A remoção de material altera esse equilíbrio. O texto Metallurgy of Heat Treatment, arquivado pelo National Institute of Standards and Technology, afirma que tensões de têmpera não aliviadas podem causar empenamento durante a usinagem, porque a remoção de material desestabiliza o equilíbrio das tensões residuais (arquivo de dados de materiais do NIST). Um anel pode se abrir após a mandrilagem; uma placa pode arquear depois que uma de suas faces é fresada; uma engrenagem endurecida pode se deslocar durante a retificação final. Essas não são tensões novas criadas apenas pela máquina. São a consequência visível da liberação de um campo já existente.
A deformação plástica em microescala é fundamental para essa redistribuição. Os grãos e os pacotes não se transformam todos ao mesmo tempo nem da mesma maneira. Diferenças na orientação cristalográfica, na concentração local de carbono, na estrutura dos grãos de austenita prévia e nas restrições impostas pelas fases vizinhas geram pequenas deformações plásticas. O artigo da Parte II no International Journal of Materials and Product Technology atribui parte da tensão residual no aço temperado a essa deformação plástica em microescala e relaciona o resultado às condições do meio de têmpera, ao endurecimento superficial e cementado e à retificação final (Parte II). O revenimento pode reduzir a tensão ao permitir a recuperação e um ajuste estrutural limitado, mas não garante uma peça livre de tensões.
Têmpera por toda a seção versus endurecimento superficial e cementação
A têmpera por toda a seção tende a criar um campo de tensões na maior parte ou em toda a seção, desde que a seção seja suficientemente pequena e o aço possua temperabilidade adequada. Um aço de baixa liga, como o AISI 1045, pode formar martensita próximo à superfície e, em uma seção espessa, manter produtos de transformação mais macios em direção ao centro. Um aço de maior temperabilidade, como o AISI 4140, pode se transformar mais profundamente sob a mesma têmpera nominal, alterando tanto o perfil de dureza quanto a distribuição das deformações de transformação. O perfil de tensões residuais resultante depende da seção real, da prática de austenitização, da microestrutura inicial e da severidade da têmpera — não apenas da designação do grau.
O endurecimento superficial cria um contraste de materiais mais acentuado. A têmpera por indução aquece rapidamente uma camada superficial, enquanto a cementação enriquece em carbono a austenita próxima à superfície antes da têmpera; a nitretação forma uma camada de composto ou de difusão sem a mesma rota de transformação do volume que ocorre na cementação. No aço cementado, a camada de alto carbono pode se transformar a uma temperatura mais baixa e reter certa quantidade de austenita, enquanto o núcleo de menor teor de carbono se transforma de maneira diferente. A expansão da camada, a restrição exercida pelo núcleo, a austenita retida e a plasticidade local podem deixar a camada sob compressão, tração ou em um perfil misto, dependendo do momento e das condições do processo. Portanto, do ponto de vista das tensões, o endurecimento superficial não é simplesmente “duro por fora, macio por dentro”.
A uniformidade da têmpera é especialmente importante para engrenagens cementadas, eixos e componentes de rolamentos. Um resfriamento desigual ao redor de uma circunferência pode produzir deformação de transformação assimétrica e flexão, mesmo quando a profundidade da camada é nominalmente uniforme. A retificação final pode alterar ainda mais o estado de tensões da superfície por meio de ações térmicas e mecânicas; uma retificação excessiva pode introduzir tensão de tração ou liberar o equilíbrio compressivo estabelecido durante a têmpera.
A obra Basic Principles and Design Guidelines for Heat Treating of Steel, da ASM, identifica a minimização da distorção e das tensões residuais indesejáveis como critérios primários para o projeto do tratamento térmico (ASM International). Esse critério exige uma abordagem baseada no perfil. O U.S. Department of Energy relaciona as tensões térmicas e residuais em peças fundidas de aço à distorção, à formação de trincas, ao retrabalho, ao reparo por soldagem, a erros dimensionais e à redução do desempenho em serviço (relatório do DOE). O histórico de fundição, conforme enfatizado em trabalhos da University of Iowa, também pode afetar a estrutura inicial e o campo de tensões. Por isso, o relatório do Worcester Polytechnic Institute trata a distorção de têmpera como um problema acoplado, que envolve transferência de calor, transformação de fase, tensão, deformação e evolução microestrutural (relatório do WPI). Uma leitura na superfície é uma observação. O comportamento do componente pertence ao perfil completo.
9. Revenimento, alívio de tensões e tratamento térmico subsequente
O que o revenimento modifica e o que ele não pode garantir
O revenimento é um tratamento de reaquecimento controlado aplicado após a têmpera, normalmente abaixo da temperatura crítica inferior, . Seu objetivo imediato é modificar a martensita formada após a têmpera: o carbono se redistribui, formam-se carbonetos de transição ou cementita, e a rede martensítica supersaturada perde parte de sua distorção tetragonal. Com o aumento da temperatura e do tempo de revenimento, a dureza geralmente diminui, enquanto a tenacidade e a estabilidade dimensional melhoram. A resposta depende da composição química da liga, da prática de austenitização anterior, do tamanho da seção, da velocidade de têmpera e da fração de austenita retida.
Portanto, o revenimento modifica tanto as propriedades mecânicas quanto as tensões residuais, mas não é um eliminador universal de distorções. Uma peça que sai da têmpera arqueada, torcida ou ovalizada pode permanecer assim após o revenimento. O revenimento pode aliviar parte das tensões elásticas e permitir uma acomodação plástica limitada, mas não pode reverter toda alteração de forma já produzida por resfriamento desigual, deformação de transformação ou escoamento local. Um eixo com diferentes frações de martensita na superfície e no núcleo pode continuar sofrendo alterações dimensionais durante o revenimento; um componente cementado pode responder de maneira diferente na camada e no núcleo; e a austenita retida pode se transformar durante o revenimento ou durante o serviço posterior, produzindo uma alteração adicional de volume.
Essa distinção está de acordo com o capítulo do Manual da ASM Tensões Residuais e Distorção em Aços Temperados e Revenidos, que separa as tensões residuais térmicas, de transformação e de têmpera, demonstrando, ao mesmo tempo, que elas atuam em conjunto. A revisão de 2022 dos autores de Tensão Residual e Distorção durante a Têmpera de Endurecimento dos Aços: Uma Revisão, publicada no Journal of Materials Engineering and Performance, também trata a transferência de calor, a transformação de fases, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera como variáveis interativas. O revenimento não pode compensar um padrão de têmpera inadequado, um dispositivo de fixação impróprio ou uma transição abrupta de seção.
A exposição térmica subsequente pode criar novos deslocamentos dimensionais. Um segundo revenimento, um ciclo de alívio de tensões, a nitretação, a cementação, a têmpera por indução, a brasagem, a soldagem ou a retificação final podem alterar o campo de temperaturas e o equilíbrio entre as fases. A martensita pode sofrer revenimento adicional, a austenita retida pode se transformar e a precipitação de carbonetos pode modificar o volume local e o limite de escoamento. Consequentemente, a dimensão final é um resultado do histórico do processo, e não simplesmente a dimensão medida após a têmpera.
Alívio térmico de tensões
O alívio térmico de tensões reduz as tensões residuais pelo aquecimento do aço até uma temperatura na qual possam ocorrer escoamento plástico local e relaxação dependente do tempo, sem austenitizar intencionalmente toda a peça. A temperatura selecionada deve permanecer compatível com a dureza, a tenacidade, a profundidade da camada, a tolerância dimensional e a condição metalúrgica requeridas. Um ciclo de alívio de tensões especificado para um aço de baixo carbono normalizado não pode ser transferido sem alterações para uma ferramenta temperada e revenida, uma engrenagem cementada ou um componente nitretado.
Metalurgia do Tratamento Térmico, preservado no arquivo de dados de materiais do National Institute of Standards and Technology, identifica o tratamento térmico como uma das formas de reduzir as tensões residuais e alerta que tensões de têmpera não aliviadas podem causar empenamento durante a usinagem. O mecanismo é direto: o aquecimento reduz o limite de escoamento, permitindo que as tensões retidas relaxem por meio de pequenas deformações plásticas e de um escoamento semelhante à fluência. O resfriamento deve então ser controlado. Se a peça for aquecida de maneira desigual, mantida por tempo insuficiente ou resfriada com uma nova diferença de temperatura entre a superfície e o núcleo, o tratamento poderá substituir um padrão de tensões por outro.
O alívio de tensões também não garante distorção zero. Um anel submetido a tensões elevadas pode alterar sua circularidade à medida que o campo de tensões relaxa, ainda que o tratamento tenha reduzido a força motriz para deslocamentos posteriores. Uma peça fundida pode responder de acordo com seu histórico de solidificação, a espessura da seção, a localização do massalote e reparos de soldagem anteriores. Um relatório do U.S. Department of Energy sobre peças fundidas de aço relaciona as tensões de aquecimento e de têmpera à distorção, à trincação, ao retrabalho, ao reparo de soldagem, ao erro dimensional e à redução do desempenho em serviço; trabalhos da University of Iowa também destacam que o histórico de fundição deve ser incluído nas previsões das dimensões finais e das tensões residuais.
Por essa razão, o alívio térmico de tensões deve ser planejado considerando a sequência completa. A usinagem de desbaste antes do alívio pode remover material tensionado e revelar deslocamentos; o alívio antes da usinagem de desbaste pode reduzir esse risco, mas o próprio ciclo de reaquecimento pode produzir uma alteração dimensional. A usinagem fina e a retificação devem ser realizadas após o tratamento metalúrgico final sempre que a tolerância assim o exigir. Peças endurecidas superficialmente e peças com camada endurecida exigem atenção especial, pois a camada, a zona de transição e o núcleo têm diferentes composições, temperaturas de transformação e condições de restrição.
Alívio mecânico de tensões e endireitamento
O alívio mecânico de tensões modifica a forma ou a distribuição das tensões pela aplicação de força, em vez de depender principalmente da temperatura. O endireitamento em prensa, o endireitamento por rolos, o jateamento, o dimensionamento, a cunhagem e a deformação a frio controlada podem corrigir uma curvatura ou um desvio mensurável. Esses métodos funcionam ao levar regiões selecionadas além do seu limite elástico, de modo que a recuperação elástica e a deformação plástica deixem a peça mais próxima da geometria requerida.
Essa correção não elimina as tensões. O endireitamento redistribui as tensões residuais e pode introduzir tensão de tração em um lado da seção, tensão de compressão no outro ou escoamento localizado próximo aos apoios e pontos de contato. Em aço endurecido, uma força excessiva pode causar trincas; em uma estrutura martensítica de alta resistência, o endireitamento a frio pode reduzir a resistência à fratura. O endireitamento a quente reduz a força necessária, mas acrescenta um ciclo térmico que pode revenir a martensita, modificar a austenita retida ou produzir um novo gradiente de temperatura. Portanto, o método permitido depende do grau do aço, da dureza, da geometria da seção e dos requisitos de inspeção.
A correção mecânica também pode ocultar uma peça instável, em vez de resolver a causa subjacente. Se a usinagem remover posteriormente uma camada superficial tensionada, o componente corrigido poderá retornar parcialmente à forma anterior ou se deslocar em outra direção. Metalurgia do Tratamento Térmico, disponibilizado pelo NIST, descreve especificamente o empenamento durante a usinagem causado pela ruptura do equilíbrio das tensões residuais. Estudos publicados no International Journal of Materials and Product Technology associam as tensões residuais em aço temperado à deformação plástica em microescala e às condições do meio de têmpera, ao endurecimento superficial ou da camada e à retificação final.
Assim, uma sequência adequada consiste em reduzir as tensões evitáveis durante a austenitização e a têmpera, realizar o revenimento prontamente, aplicar, quando necessário, um tratamento térmico compatível de alívio de tensões, depois usinar em desbaste, medir, endireitar somente dentro de um procedimento controlado e realizar a usinagem de acabamento ou a retificação após a exposição térmica final. O Worcester Polytechnic Institute descreve a distorção de têmpera como um problema acoplado que envolve transferência de calor, transformação de fases, tensão, deformação e evolução microestrutural. O endireitamento e o alívio de tensões devem ser avaliados nessa mesma sequência. Quando controlados, reduzem os riscos; o reaquecimento, a aplicação de força ou a remoção de material mal controlados podem criar a próxima alteração dimensional.
10. Usinagem, Retificação e a Liberação de Tensões Ocultas
O tratamento térmico nem sempre deixa uma peça de aço com suas dimensões finais estabilizadas. Um componente temperado e revenido pode ser aprovado em uma inspeção inicial e, em seguida, movimentar-se durante o torneamento, fresamento, furação ou retificação. A operação de corte não necessariamente criou a distorção original. Ela pode ter revelado um desequilíbrio de tensões residuais que já estava presente após o aquecimento, a têmpera, a transformação e o revenimento.
A ASM International separa as tensões residuais do tratamento térmico em contribuições térmicas, de transformação e de endurecimento (ASM Handbook, Tensões Residuais e Distorção em Aços Temperados e Revenidos). Essas tensões coexistem com alterações dimensionais causadas por contração térmica, transformação de fase e deformação plástica local. A revisão de 2022 do Journal of Materials Engineering and Performance descreve o resultado como uma resposta acoplada que envolve transferência de calor, transformação de fase, geometria, espessura da seção, seleção do meio de têmpera e severidade da têmpera (revisão de 2022). A usinagem ocorre após esse histórico, e não sobre um corpo de prova livre de tensões.
Por que a usinagem pode revelar distorções do tratamento térmico
Uma superfície usinada pode parecer geometricamente correta enquanto a peça ainda contém tensões internas autoequilibradas. Uma região pode estar sob compressão e outra sob tração, com as forças e os momentos opostos equilibrando-se ao longo de todo o componente. Esse equilíbrio pode permanecer estável até que uma ferramenta remova uma dessas regiões.
Esse é o mecanismo prático descrito em Metallurgy of Heat Treatment: tensões de têmpera não aliviadas podem causar empenamento durante a usinagem porque a remoção de material desestabiliza o equilíbrio das tensões residuais (arquivo de dados de materiais do NIST). Uma placa com tensão de tração próxima a uma face e compressão compensatória em uma região mais profunda pode se curvar depois que a superfície tensionada é removida. Um anel pode se tornar oval. Um eixo pode alterar sua retilineidade depois que uma camada excêntrica é removida. A ferramenta alterou a distribuição de forças, e o metal remanescente se deforma até atingir um novo equilíbrio.
A intensidade do movimento depende de mais do que da magnitude da tensão. O comprimento da peça, a espessura da parede, a simetria, a rigidez local, as transições de seção e a orientação do campo de tensões residuais são fatores relevantes. Um flange espesso pode restringir um movimento que seria evidente em uma alma fina. Uma chaveta ou um furo transversal pode remover material de um lado e introduzir um momento fletor. Uma camada cementada ou nitretada pode apresentar um perfil de tensão e dureza diferente do núcleo; assim, o corte através da camada altera tanto o equilíbrio mecânico quanto o caminho local de carregamento.
O histórico do tratamento térmico também é importante. A revisão de 2022 e o relatório do Worcester Polytechnic Institute descrevem a distorção de têmpera como o resultado acoplado da transferência de calor, transformação de fase, tensão, deformação e evolução microestrutural (relatório do WPI). Portanto, duas peças nominalmente idênticas podem responder de maneira diferente se o forjamento, a fundição, o trabalho a frio, a estrutura dos grãos, a taxa de aquecimento ou a agitação do meio de têmpera anteriores tiverem sido diferentes. O Departamento de Energia dos Estados Unidos relata que as tensões térmicas e residuais em peças fundidas de aço podem contribuir para distorção, trincas, retrabalho, reparos por soldagem, erros dimensionais e redução do desempenho em serviço (relatório do DOE). O histórico de fundição não é apagado pela usinagem posterior.
Remoção de material e redistribuição de tensões
A sobremedida de usinagem oferece margem para essa incerteza, mas não é uma garantia contra movimentação. A sobremedida deve ser considerada em conjunto com o perfil de tensões esperado e com a ordem em que as superfícies são expostas. Remover uma grande quantidade de material de um lado de uma peça tratada termicamente pode liberar flexão ou torção; remover quantidades comparáveis de lados opostos pode reduzir o desequilíbrio líquido, embora a simetria, por si só, não assegure estabilidade dimensional.
Por esse motivo, a remoção escalonada de material é normalmente tratada como um conceito de controle dimensional, e não como uma receita universal. A usinagem de desbaste pode remover a maior parte da sobremedida, deixando material suficiente para que a peça responda e para que uma operação posterior corrija sua posição. Uma inspeção intermediária pode então identificar a movimentação antes que a geometria final seja definida. Se o desbaste revelar empenamento ou batimento significativo, prosseguir diretamente até a dimensão final pode simplesmente reproduzir o erro, com menor capacidade de correção remanescente.
A estratégia de referências deve acompanhar a geometria funcional da peça e seu estado de tensões em transformação. Estabelecer todas as operações a partir de uma superfície que se movimentou durante o desbaste pode transferir a distorção para as características posteriores. Por outro lado, alterar as referências sem controlar a relação entre elas pode criar uma forma diferente de erro acumulado. Em um eixo, o eixo escolhido, os assentos dos rolamentos e as faces de extremidade talvez precisem ser relacionados por meio de inspeção, em vez de se presumir que permanecerão fixos. Em uma placa, a face de referência pode precisar ser reavaliada após o desbaste e o relaxamento das tensões.
A inspeção após o desbaste é, portanto, parte da lógica do processo, e não apenas uma verificação final da qualidade. Retilineidade, planicidade, circularidade, paralelismo, batimento e localização de características críticas podem mudar entre o desbaste, o tratamento de alívio de tensões, o semiacabamento e o acabamento. A ASM identifica a “minimização da distorção e das tensões residuais indesejáveis” como um critério primário de projeto do tratamento térmico de aços (Princípios Básicos e Diretrizes de Projeto para o Tratamento Térmico de Aços da ASM); a prática de usinagem não pode compensar todas as condições inadequadas de tratamento térmico.
Uma operação de alívio de tensões pode reduzir a movimentação, mas sua temperatura e duração devem ser compatíveis com o grau do aço, o requisito de dureza, a condição de revenimento e o tratamento superficial. O alívio mecânico de tensões também pode alterar as dimensões. Não se deve presumir que nenhum dos métodos removerá todas as tensões residuais.
Tensões de retificação e integridade superficial
Tensão residual volumétrica Tensão residual distribuída por uma profundidade ou volume significativo de um componente, em vez de estar confinada a uma camada superficial rasa.
A retificação apresenta um problema distinto porque seus efeitos se concentram próximos à superfície. A tensão residual de volume refere-se à tensão distribuída por uma parte substancial da seção e capaz de produzir flexão, torção ou alteração global da forma quando o material é removido. A tensão induzida pela retificação costuma ser um efeito superficial raso, produzido por deformação mecânica e calor. As duas podem coexistir, mas não são intercambiáveis.
A revisão do International Journal of Materials and Product Technology atribui as tensões residuais em aço temperado à deformação plástica em microescala e discute a influência das condições do meio de têmpera, do endurecimento superficial e cementado e da retificação final (Parte I; Parte II). A retificação pode impor tensão de tração por meio de aquecimento localizado seguido de resfriamento rápido, ou tensão de compressão por meio de fricção mecânica intensa e escoamento plástico. O sinal e a profundidade dependem da especificação do rebolo, das condições de contato, do fornecimento de fluido de corte, da remoção de sobremetal e da dureza e microestrutura do aço.
O calor excessivo da retificação pode danificar a condição de revenimento, produzir queima de retificação, amolecer áreas específicas ou criar reendurecimento e martensita não revenida. Essas alterações podem não produzir empenamento imediato dramático, mas podem reduzir o desempenho à fadiga ou causar alterações dimensionais posteriores. Trincas superficiais são especialmente perigosas quando uma camada de tensão residual de tração se combina com cargas cíclicas de serviço.
A discussão da Parte II sobre a retificação final é central para o controle dimensional: a última operação remove pouco material, mas determina a superfície funcional e ainda pode alterar seu estado de tensões. A retificação final deve, portanto, ser tratada como uma etapa de acabamento controlada, com inspeção posterior da geometria e da integridade superficial. Uma peça que atendia às dimensões antes da retificação não necessariamente atende à sua condição final. A superfície final, a estrutura tratada termicamente subjacente e o campo de tensões devem ser considerados em conjunto.
11. Trincamento, Retrabalho e Consequências em Serviço
O tratamento térmico pode deixar um componente de aço com um erro dimensional e um campo de tensões armazenadas. Esses fenômenos estão relacionados, mas não são a mesma coisa. A distorção descreve uma mudança de forma ou tamanho; a tensão residual descreve a tensão autoequilibrada que permanece após a remoção da carga térmica ou mecânica externa. Uma peça pode parecer perfeitamente reta e, ainda assim, conter tensão de tração prejudicial, enquanto outra pode estar empenada, mas apresentar um padrão de tensões residuais que não seja imediatamente crítico para o trincamento.
Essa distinção é importante em fundições de aço porque o aquecimento, o resfriamento, o histórico de solidificação, a usinagem, a soldagem e as cargas em serviço alteram a condição final. A ASM International identifica as tensões residuais térmicas, de transformação e de endurecimento como contribuintes distintos em aços temperados e revenidos. A revisão de 2022 de Totten e coautores, publicada no Journal of Materials Engineering and Performance, também descreve a distorção como resultado da interação entre transferência de calor, transformação de fases, geometria, espessura da seção, seleção do meio de têmpera e severidade da têmpera. Nenhuma “tensão de têmpera” isolada explica todas as falhas.
Quando a tensão residual se torna uma força motriz para o trincamento
A tensão residual se torna uma força motriz para o trincamento quando a tensão de tração se concentra em um defeito ou em uma característica geométrica aguda e aumenta a intensidade de tensão local ou a taxa de liberação de energia. A tensão armazenada não precisa ser elevada em todo o componente. Um poro de fundição, uma película de óxido, uma cavidade de contração, uma inclusão não metálica, uma região com falta de fusão, uma marca de usinagem, um rasgo de chaveta ou uma mudança abrupta de seção podem amplificar o campo local de tração. A carga de tração aplicada então se soma a ele. Um componente que passa pela inspeção e pelo tratamento térmico pode trincar posteriormente quando o carregamento cíclico, a vibração, a pressão ou a ciclagem térmica fornecem a força motriz restante.
A mesma interação se aplica ao trincamento assistido por hidrogênio. O hidrogênio pode reduzir a resistência coesiva e promover plasticidade localizada, enquanto a tensão residual de tração ajuda a abrir uma trinca ou a sustentar seu crescimento. Aços martensíticos de alta resistência, superfícies endurecidas, regiões afetadas pela soldagem e componentes galvanizados ou expostos a agentes químicos são, portanto, sensíveis à condição combinada, e não à tensão residual de forma isolada. Uma camada superficial compressiva pode retardar a abertura da trinca, mas a tensão de tração subsuperficial, os danos de retificação ou um defeito preexistente ainda podem controlar a falha.
A temperatura altera esse equilíbrio. Em temperaturas elevadas de serviço, o relaxamento de tensões e a fluência podem reduzir parte da tensão residual, mas diferenças de expansão térmica podem criar novas tensões, e a oxidação ou a degradação microestrutural podem enfraquecer a seção. Em baixas temperaturas, a redução da tenacidade pode tornar um defeito mais perigoso, mesmo que a tensão residual não tenha aumentado. A transformação durante o serviço também pode alterar o volume e a rigidez. O relatório do U.S. Department of Energy sobre fundições de aço relaciona as tensões térmicas e residuais geradas durante o aquecimento e a têmpera ao trincamento, à distorção, ao retrabalho, ao reparo por soldagem e à redução do desempenho em serviço; sua implicação é prática: a inspeção e o projeto devem considerar a combinação entre tensão, defeito e condições de serviço.
A tensão residual também pode se tornar perigosa durante o acabamento. Metallurgy of Heat Treatment, disponível no arquivo de dados de materiais do National Institute of Standards and Technology, observa que tensões de têmpera não aliviadas podem causar empenamento durante a usinagem, porque a remoção de material desestabiliza o equilíbrio original de tensões. A remoção de um lado de uma seção pode liberar de modo desigual tensões de tração ou de compressão. Uma trinca pode então surgir em um defeito recém-exposto, mas a operação de usinagem não necessariamente criou o campo de tensões original.
Distorção, reparo por soldagem e retrabalho
A distorção frequentemente provoca retrabalho antes de causar fratura. Uma fundição empenada pode ser reprovada na inspeção dimensional, ficar desalinhada em relação à peça conjugada, exceder a sobremedida de usinagem ou produzir uma superfície de vedação irregular. Podem seguir-se operações de endireitamento, aquecimento localizado, usinagem adicional, shot peening, alívio de tensões ou reparo por soldagem. Cada operação altera novamente o histórico térmico e mecânico.
O reparo por soldagem não é uma correção neutra. A soldagem impõe uma fonte de calor pequena e intensa ao lado de um aço relativamente frio, produzindo um novo gradiente térmico, uma zona afetada pelo calor, contração durante o resfriamento e, possivelmente, microestruturas duras e frágeis. Se a fundição já contiver tensão de têmpera, a solda de reparo pode sobrepor tensão de tração a uma área que contenha porosidade, inclusões, defeitos de contração ou trincas anteriores. O controle do hidrogênio, o preaquecimento, a temperatura entre passes, a seleção do metal de adição, o tratamento térmico pós-soldagem e a inspeção passam, consequentemente, a ser tão importantes quanto o perfil visível da solda.
As conclusões do Department of Energy e os trabalhos da University of Iowa sobre fundições de aço são importantes porque relacionam a precisão dimensional final ao histórico da fundição. A sequência de solidificação, a espessura local da seção, o sistema de alimentação, as restrições ao resfriamento, os ciclos térmicos anteriores e o tratamento térmico subsequente afetam tanto o campo de tensões inicial quanto a resposta ao processamento posterior. Uma previsão baseada apenas na têmpera final não pode levar em conta as tensões herdadas da fundição. O relatório de Iowa enfatiza especificamente a inclusão do histórico da fundição na previsão das dimensões finais e das tensões residuais.
O retrabalho pode revelar um segundo problema: um componente pode ser colocado dentro da tolerância do desenho e, ainda assim, manter uma condição de tensões inadequada. Uma retificação intensa pode remover uma camada superficial compressiva e expor material tracionado abaixo dela. Endireitamentos locais repetidos podem causar deformação plástica e reduzir a margem de resistência à fadiga. Por outro lado, um alívio de tensões controlado pode reduzir o risco de distorção, mas um aquecimento excessivo ou mal controlado pode alterar a dureza, a condição de revenimento, a profundidade cementada, as camadas nitretadas ou o ajuste dimensional. Por isso, Basic Principles and Design Guidelines for Heat Treating of Steel, da ASM, considera a minimização da distorção e das tensões residuais indesejáveis critérios primários de projeto, e não problemas de inspeção a serem corrigidos ao final.
Alteração dimensional em serviço
Um componente não precisa trincar para perder sua função. A instabilidade dimensional pode alterar a pré-carga dos rolamentos, a folga entre dentes de engrenagens, o alinhamento de eixos, a folga de válvulas, a compressão de vedações ou a pressão de contato. Em uma montagem de precisão, um pequeno deslocamento pode causar atrito, vazamento, distribuição desigual de carga ou desgaste acelerado. A peça permanece estruturalmente íntegra, mas seu desempenho em serviço diminui.
Diversos mecanismos podem produzir esse deslocamento. A tensão residual pode relaxar durante o serviço, permitindo recuperação elástica ou redistribuição plástica. A austenita retida pode se transformar em martensita, causando expansão; o revenimento pode reduzir o volume e a dureza da martensita; e a ciclagem térmica pode expor repetidamente as diferenças entre a camada superficial e o núcleo. Seções cementadas, nitretadas, endurecidas por indução e endurecidas integralmente não respondem de modo idêntico, porque seus gradientes de composição, dureza, temperatura de transformação e tensão residual são diferentes.
A retificação final também pode ser relevante após o tratamento térmico. Estudos publicados no International Journal of Materials and Product Technology identificam gradientes de têmpera não uniformes como uma fonte principal de distorção e relacionam a tensão residual à deformação plástica em microescala, às condições do meio de têmpera, ao endurecimento superficial e da camada, e à retificação final. O relatório do Worcester Polytechnic Institute apresenta o mesmo problema como um fenômeno acoplado de transferência de calor, transformação de fases, tensão, deformação e mudança microestrutural. A qualificação para o serviço deve, portanto, abordar tanto a deriva dimensional quanto a iniciação de trincas. Uma peça reta e sem trincas no momento do envio não é necessariamente uma peça estável em operação.
12. Medição da Distorção e das Tensões Residuais
A inspeção após o tratamento térmico deve combinar dois registros diferentes: um mapa dimensional que mostre como o componente se deslocou e uma caracterização das tensões que indique qual desequilíbrio elástico ou plástico permanece em seu interior. Distorção é uma alteração na forma ou no tamanho. Tensão residual é um campo de tensões autoequilibrado que permanece depois que as cargas externas e os gradientes de temperatura desaparecem. Esses fenômenos estão acoplados, mas não são intercambiáveis. Uma peça pode atender a uma tolerância dimensional e ainda conservar tensão de tração capaz de causar posteriormente trincas, movimentação durante a usinagem ou danos por fadiga. Por outro lado, uma peça visivelmente empenada pode ter sofrido uma deformação de transformação substancial mesmo depois que grande parte de sua tensão residual tenha sido relaxada.
A ASM International identifica as tensões residuais térmicas, de transformação e de endurecimento como contribuintes distintos nos aços temperados e revenidos. A revisão de 2022, de autoria dos pesquisadores de Residual Stress and Distortion during Quench Hardening of Steels, publicada no Journal of Materials Engineering and Performance, descreve o resultado como uma interação entre transferência de calor, transformação de fases, geometria, espessura da seção, seleção do meio de têmpera e severidade da têmpera (doi:10.1007/s11665-022-06667-x). Portanto, a medição deve preservar informações suficientes sobre a peça e seu histórico térmico para distinguir um defeito dimensional local de uma resposta abrangente do processo.

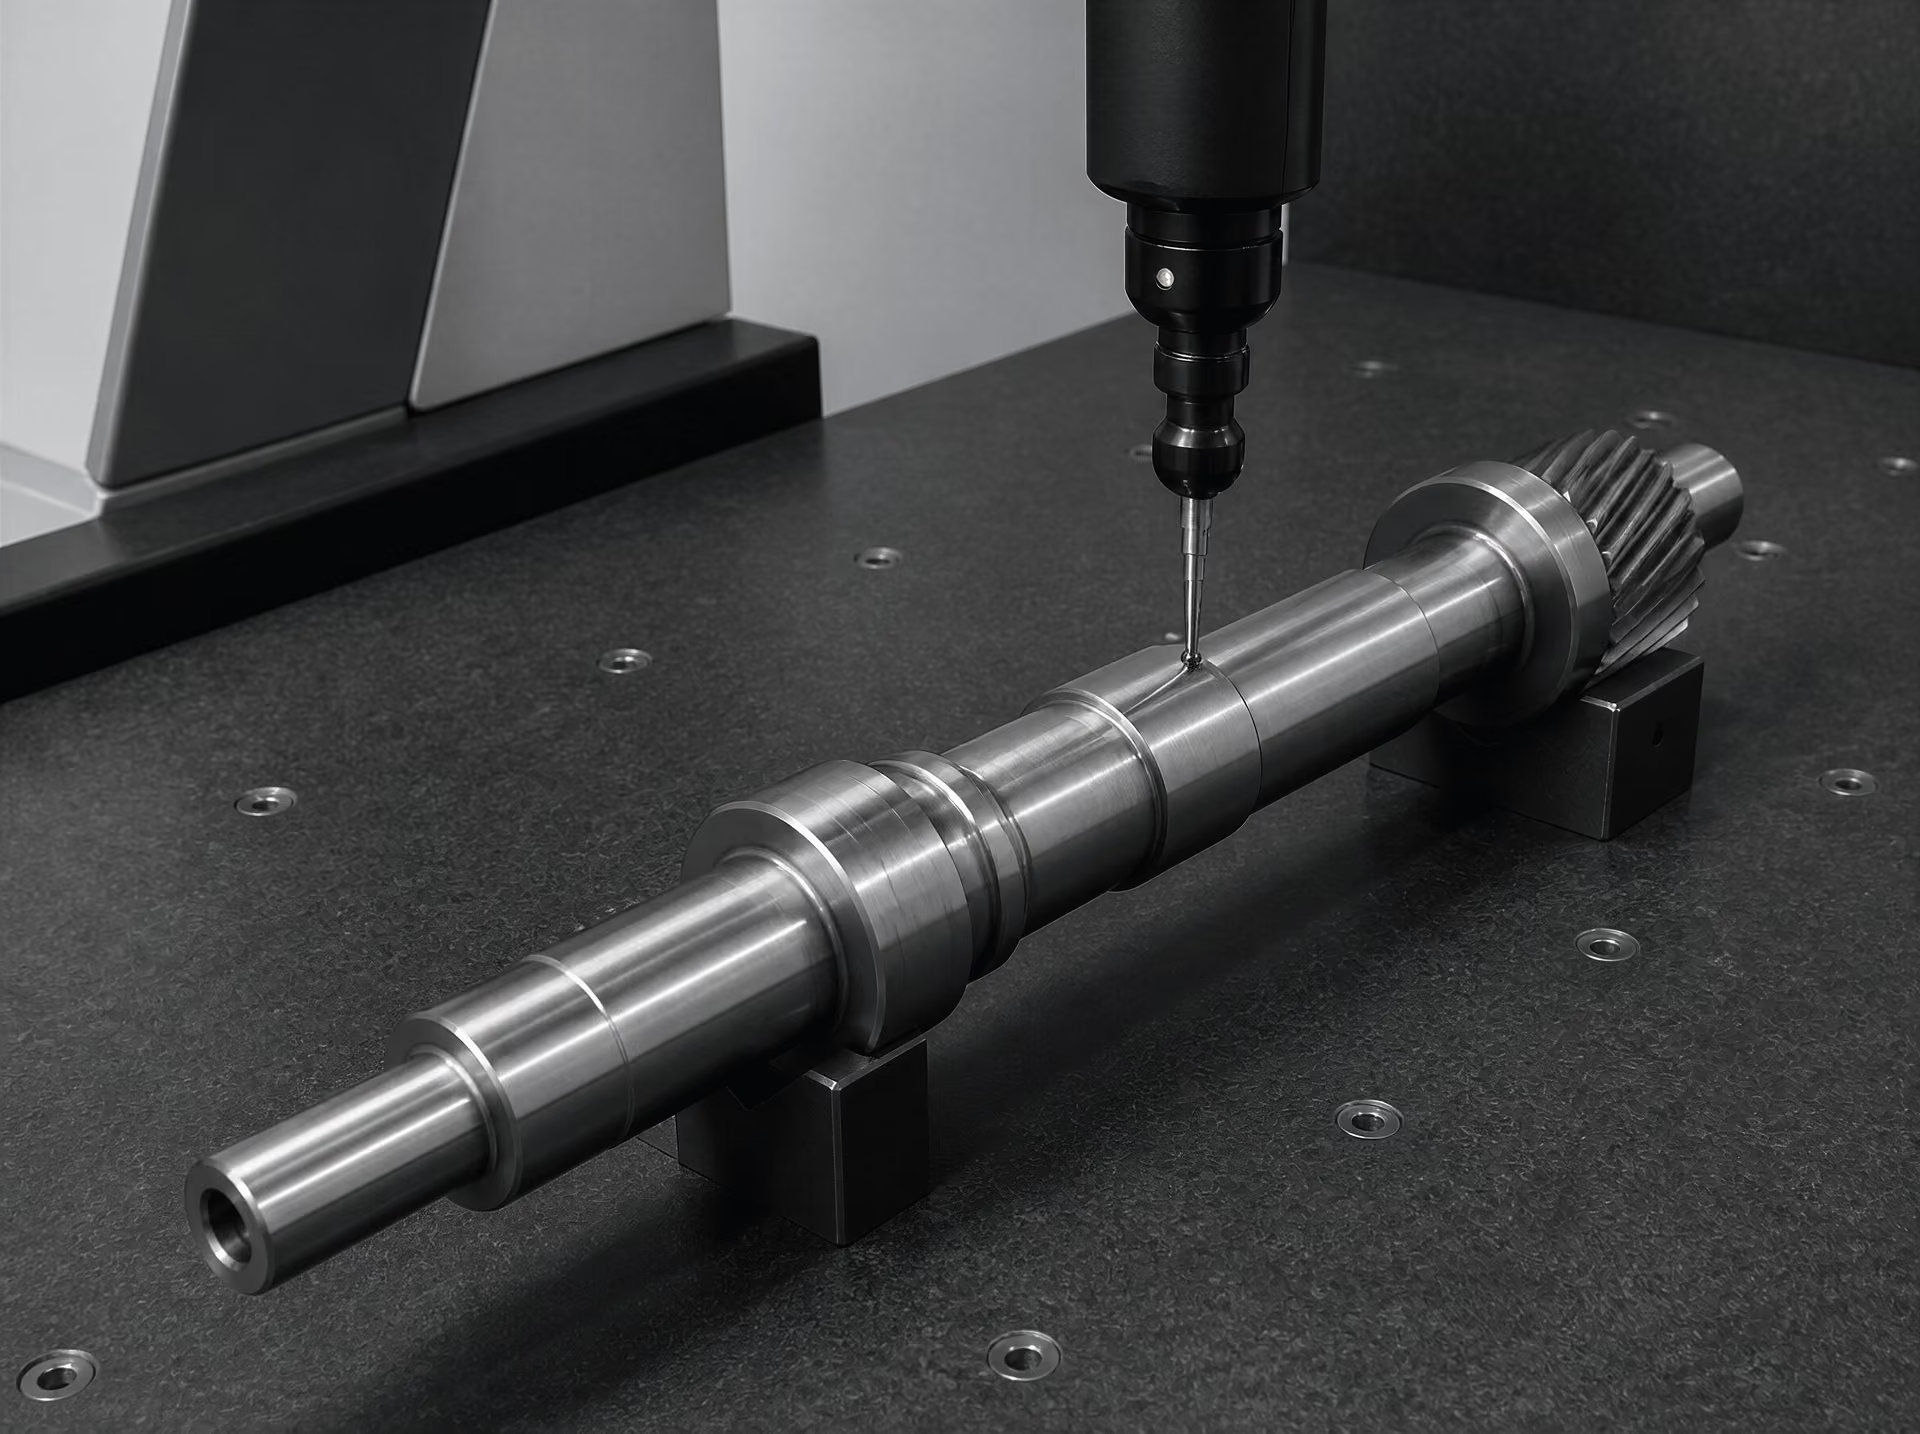
Inspeção dimensional e seleção dos referenciais
Sequência de inspeção
- Referência inicial Meça e registre o componente não tratado, a orientação, a condição do material e as referências.
- Medição pós-tratamento Compare as dimensões após a têmpera e o revenido usando a mesma estratégia de referência.
- Medição durante a usinagem Inspecione após o desbaste e depois da remoção significativa de sobremetal para identificar a liberação de tensões.
- Caracterização das tensões Use um método cuja profundidade e direção correspondam ao gradiente de tensões suspeito.
Uma inspeção dimensional significativa começa antes do aquecimento. O componente sem tratamento deve ser medido, marcado e fotografado, com o registro de sua condição do material e de sua orientação. Um registro útil inclui a designação do aço, o número do lote ou da corrida, a condição de usinagem anterior, o tratamento superficial, a orientação na fixação, o ciclo do forno, o tempo de transferência, a temperatura e a agitação do meio de têmpera, o ciclo de revenimento e o intervalo entre o tratamento e a inspeção. O arquivo de dados de materiais do National Institute of Standards and Technology, em Metallurgy of Heat Treatment, alerta que tensões de têmpera não aliviadas podem produzir empenamento durante a usinagem, pois a remoção de material altera o equilíbrio das tensões residuais. Portanto, um registro “antes” não é opcional quando a retificação final ou a usinagem de desbaste ocorre após a têmpera.
A seleção dos referenciais controla o significado de todos os resultados posteriores. Os referenciais devem estar vinculados a superfícies funcionais ou a características geométricas estáveis, e não simplesmente à borda mais conveniente. Uma face grande pode arquear durante a têmpera; usá-la como um plano perfeito pode ocultar esse arqueamento, fazendo o sistema de coordenadas acompanhar o defeito. Para um eixo, o eixo de rotação anterior ao tratamento, os colos de rolamento e uma face de extremidade designada podem definir o sistema de referência. Para uma placa, um plano controlado e duas bordas ortogonais podem ser apropriados, desde que não se espere que essas características sofram transformações não uniformes. Os dispositivos de fixação devem restringir o componente apenas o suficiente para posicioná-lo. Um aperto excessivo durante a medição pode aplainar uma peça empenada e registrar a condição imposta pelo dispositivo, em vez da geometria em estado livre.
As máquinas de medição por coordenadas podem mapear a posição de furos, o desvio de perfil, o paralelismo, a perpendicularidade, a planicidade e as alterações na posição do eixo. Uma nuvem de pontos é mais informativa do que algumas leituras máximas, pois revela se a distorção corresponde a uma flexão global, a uma elevação localizada da borda, à ovalização, à torção ou a uma alteração concentrada em uma transição de seção espessa para seção fina. O mesmo sistema de coordenadas e a mesma estratégia de apalpação devem ser utilizados antes e depois do tratamento. A compensação de temperatura é importante: um componente de aço medido em temperaturas diferentes pode apresentar uma alteração dimensional aparente causada apenas pela expansão térmica.
Peças redondas exigem verificações de circularidade e cilindricidade em várias posições axiais. Medir apenas um diâmetro pode deixar passar lóbulos ou um eixo arqueado. A retilineidade deve ser verificada ao longo de várias geratrizes e, quando pertinente, ao longo do eixo neutro ou funcional. Um anel pode manter seu diâmetro médio e, ainda assim, tornar-se oval; uma engrenagem pode manter o espaçamento entre dentes em um determinado raio enquanto sua periferia desenvolve batimento. A comparação baseada em seções é útil para peças complexas: compare perfis transversais através de paredes finas, cubos, nervuras, filetes e seções espessas; em seguida, compare as seções correspondentes antes e depois do tratamento. O padrão frequentemente aponta para um gradiente térmico ou uma incompatibilidade de transformação.
A inspeção deve distinguir a distorção em estado livre daquela causada por liberação, corte ou fixação. Se um componente for seccionado para metalografia ou medição de tensões, suas dimensões devem ser registradas antes do corte e após cada etapa de liberação. O histórico de fundição também pode ser relevante. Relatórios do U.S. Department of Energy e da University of Iowa relacionam as tensões de aquecimento e de têmpera em peças fundidas de aço à distorção, às trincas, ao retrabalho, ao reparo por soldagem, ao erro dimensional e à redução do desempenho em serviço; o trabalho da Iowa inclui especificamente o histórico de fundição na previsão das dimensões e tensões finais.
Métodos de medição de tensões residuais
| Método | Profundidade ou característica da amostragem | Principal limitação |
|---|---|---|
| Difração de raios X | Deformação da rede cristalina próxima à superfície | Por si só, não descreve o campo de tensões do núcleo |
| Perfuração incremental | Perfil incremental em pequena profundidade | Semidestrutivo e dependente de modelo |
| Medição de contorno ou seccionamento | Liberação de tensões por meio de um corte | Destrutivo e sensível aos efeitos do corte |
| Difração de nêutrons | Maior penetração interna | Requer acesso especializado e dados da rede cristalina de referência |
A difração de raios X (XRD) mede a deformação da rede cristalina próxima à superfície observando os deslocamentos dos picos de difração. Com constantes elásticas adequadas e um plano de difração apropriado, essas deformações são convertidas em tensão. O método é geralmente sensível à superfície; por isso, é valioso para camadas cementadas, superfícies retificadas e camadas temperadas, mas não consegue, por si só, descrever o campo de tensões no centro de uma seção espessa. A rugosidade superficial, a textura cristalográfica, a austenita retida, a descarbonetação e a radiação selecionada podem alterar o resultado. As medições devem ser realizadas em locais escolhidos a partir do mapa dimensional: lados convexos e côncavos de uma curvatura, proximidades de filetes, seções finas e espessas e ambas as direções principais.
A perfuração incremental é um método semidestrutivo. Um pequeno furo é introduzido incrementalmente enquanto extensômetros ou métodos ópticos detectam o relaxamento elástico local. Um cálculo inverso estima a tensão original em função da profundidade. O método amostra uma profundidade maior que a XRD convencional, mas continua sendo uma técnica próxima à superfície, e o cálculo pressupõe uma geometria definida, uma resposta elástica e uma variação de tensões suficientemente conhecida. Um furo próximo a uma borda, a um filete, a um reparo por soldagem ou a um forte gradiente de dureza pode violar essas premissas. O próprio furo também interrompe a peça; portanto, sua localização deve ser escolhida onde o dano resultante seja aceitável.
A medição de contorno, o seccionamento e métodos destrutivos relacionados revelam as tensões ao permitir que um corpo restringido relaxe. Nos métodos de contorno, um componente é cortado ao longo de um plano, a superfície recém-exposta é medida e um modelo elástico reconstrói a tensão normal que produziu o deslocamento. O seccionamento pode revelar diretamente movimentos de flexão e abertura, mas o corte libera um campo de tensões tridimensional e pode exigir correções para a distorção causada pelo corte, a plasticidade e o ruído de medição. Esses métodos são poderosos para seções espessas e soldas, mas não fornecem uma verificação não destrutiva para a produção.
A difração de nêutrons pode medir a deformação da rede cristalina em profundidades substancialmente maiores que a XRD, pois os nêutrons penetram mais profundamente em muitos aços. Ela pode mapear tensões internas através de uma seção sem cortar o componente, condicionada aos requisitos de acesso, volume de medição, textura, fase e rede cristalina de referência. É especialmente útil quando as medições superficiais e a resposta à usinagem sugerem um gradiente de tensões subsuperficial. Não se deve esperar que os resultados da difração de nêutrons, da XRD e da perfuração incremental coincidam na mesma localização nominal, a menos que seus volumes e profundidades de amostragem sejam comparáveis.
Separação entre erro do processo e erro de medição
Uma divergência entre duas inspeções não prova automaticamente que o processo de tratamento térmico foi alterado. A incerteza de medição deve ser estimada separadamente da variação do processo. Repita a mesma medição sem mover o componente; em seguida, remova-o, reposicione-o e repita a medição. A diferença separa a repetibilidade do instrumento dos efeitos de reposicionamento do referencial, do operador ou da fixação. Artefatos calibrados, medição de temperatura rastreável, qualificação da sonda e um procedimento de alinhamento documentado estabelecem se o sistema de coordenadas está estável.
A condição superficial é uma fonte frequente de interpretações equivocadas. Carepa, óxido, material descarbonetado, queimas de retificação, camadas submetidas a jateamento e rugosidade podem afetar tanto a apalpação dimensional quanto a difração. Realize medições antes e depois da limpeza, seguindo um procedimento definido, e registre qualquer remoção de material. Se a retificação ocorrer após a têmpera, inspecione a superfície antes da retificação e após cada etapa significativa de usinagem. Uma alteração no batimento após a remoção de material pode corresponder à liberação de tensão residual, e não a um novo defeito de têmpera; enquanto uma alteração na tensão medida por XRD pode refletir a remoção de uma camada superficial tensionada.
A simetria fornece um diagnóstico importante. Pontos equivalentes em lados opostos de um componente nominalmente simétrico devem ser comparados, mas não devem ser simplesmente calculados em média. Um processo simétrico deve produzir um resultado simétrico; uma diferença persistente em um dos lados pode indicar fluxo desigual do meio de têmpera, contato com o dispositivo de fixação, carregamento do forno ou um erro de usinagem preexistente. Os gradientes de tensão também tornam pouco confiáveis as leituras de ponto único. Mapeie várias profundidades, orientações e zonas geométricas; em seguida, compare o padrão com a dureza, a microestrutura, o teor de austenita retida e o ciclo térmico registrado. O Worcester Polytechnic Institute descreve a distorção de têmpera como um problema acoplado que envolve transferência de calor, transformação de fases, tensão, deformação e evolução microestrutural. O sistema de inspeção deve ser igualmente rigoroso ao separar esses efeitos dos erros introduzidos pela própria medição.
13. Modelagem e Simulação da Distorção durante o Tratamento Térmico
A simulação do tratamento térmico não é uma calculadora da taxa de têmpera à qual se acrescenta posteriormente uma correção de distorção. Um modelo confiável prevê a evolução acoplada da temperatura, das frações de fase, da deformação, da tensão e da geometria enquanto o aço é aquecido, mantido na temperatura, temperado, revenido e, às vezes, usinado. Distorção é a alteração da forma ou das dimensões; tensão residual é a tensão interna que permanece após o desaparecimento das cargas externas e dos gradientes de temperatura. São resultados diferentes do mesmo histórico de processo. Uma peça pode apresentar tensão residual substancial e pouca distorção visível, ou empenamento evidente depois que as tensões são liberadas pela usinagem.
A ASM International identifica as tensões residuais térmicas, de transformação e de têmpera como contribuintes distintos em aços temperados e revenidos. A tensão térmica surge da expansão e contração restringidas. A tensão de transformação se desenvolve quando regiões se transformam em temperaturas diferentes e alteram seu volume em momentos distintos. A tensão de têmpera está associada à resposta mecânica da microestrutura em evolução, incluindo alterações na resistência ao escoamento e no fluxo plástico. Uma simulação que omita qualquer um desses mecanismos ainda pode produzir uma curva de temperatura suave, mas suas dimensões previstas podem estar incorretas.
Acoplamento térmico, metalúrgico e mecânico
O campo térmico é o ponto de partida, não a resposta completa. O solucionador deve calcular a condução de calor através do aço, a radiação e a convecção nas superfícies expostas, a condução de contato nos dispositivos de fixação e a remoção de calor para o fluido de têmpera. A transferência de calor superficial geralmente é expressa por meio de uma condição de contorno dependente da temperatura ou de um coeficiente de transferência de calor. Esse coeficiente se altera durante a ebulição, a ebulição nucleada, a ebulição de transição e a convecção líquida ou de vapor. Ele também varia com a agitação, a orientação da peça, a temperatura do meio de têmpera, a composição do fluido e a condição superficial local.
A revisão de 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, publicada no Journal of Materials Engineering and Performance, destaca que a transferência de calor, a transformação de fase, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera interagem entre si. Um banho com temperatura uniforme não produz um histórico de resfriamento uniforme se uma face estiver protegida, se um furo aprisionar vapor ou se um cubo espesso resfriar mais lentamente do que uma borda fina. Os artigos do International Journal of Materials and Product Technology nas Partes I e II também identificam os gradientes térmicos não uniformes como uma fonte principal de distorção durante a têmpera e relacionam a tensão residual às condições do meio de têmpera, à têmpera superficial e cementação, e à retificação final.
O modelo metalúrgico converte temperatura e composição em evolução de fases. A austenita pode se transformar em ferrita, perlita, bainita, martensita ou austenita retida, dependendo da trajetória local de resfriamento e da temperabilidade. Cada transformação pode produzir uma deformação de transformação, incluindo um componente volumétrico e, em alguns modelos, um componente dependente da orientação. O modelo constitutivo então combina deformação térmica, deformação de transformação, deformação elástica e deformação plástica:
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
Essa decomposição é uma estrutura de modelagem, e não uma afirmação de que as deformações ocorrem de forma independente. Elas interagem por meio do estado de tensão e da resistência ao escoamento dependente da temperatura. Uma região martensítica pode se formar enquanto a austenita circundante ainda está quente e é capaz de se deformar; o resfriamento posterior pode inverter o padrão local de tensões. A plasticidade induzida por transformação também pode ocorrer quando a tensão auxilia a transformação ou quando a deformação de transformação promove o fluxo plástico.
O acoplamento mecânico deve, portanto, incluir o módulo de elasticidade, a tensão de escoamento, o comportamento de encruamento, o coeficiente de Poisson e a deformação de transformação dependentes da temperatura e da fase e, quando necessário, a resposta à fluência ou viscoplástica. As restrições impostas por dispositivos de fixação, matrizes de prensagem, núcleos ou seções adjacentes precisam ser representadas explicitamente. Uma barra livre, um anel fixado e uma engrenagem apoiada em um dispositivo de fixação não terão a mesma distorção prevista, mesmo que sejam feitos do mesmo aço e submetidos ao mesmo banho de têmpera.
Dados do material e cinética de transformação
Os dados do material determinam se a simulação descreve uma determinada qualidade de aço ou apenas um aço genérico. Os dados de entrada normalmente necessários incluem composição química, densidade, condutividade térmica, calor específico, emissividade, temperaturas de transformação de fase, calor latente, frações de fase, cinética de transformação, deformações de transformação e propriedades mecânicas de cada fase relevante. Dados de temperabilidade, como um perfil de Jominy ou um comportamento de transformação em resfriamento contínuo calibrado, podem ajudar a determinar se uma seção formará martensita ou uma mistura de bainita e perlita.
A cinética deve corresponder ao ciclo térmico. Dados de transformação isotérmica, por si só, podem não prever o comportamento de um forjado ou fundido resfriado continuamente. Modelos baseados em diagramas de transformação tempo-temperatura, diagramas de transformação em resfriamento contínuo, relações de martensita do tipo Koistinen–Marburger ou rotinas calibradas de campo de fases e elementos finitos incorporam, cada um, pressupostos sobre nucleação, incubação, composição e estrutura dos grãos de austenita prévia. Gradientes de carbono resultantes da cementação, gradientes de nitrogênio resultantes da nitretação e segregações provenientes da fundição exigem dados de entrada espacialmente variáveis, em vez de uma única composição atribuída a todos os elementos.
O arquivo de dados de materiais do National Institute of Standards and Technology fornece uma fonte útil de informações sobre tratamentos térmicos, mas os dados do arquivo ainda precisam ser verificados em relação à qualidade real do aço, ao tamanho da seção, à condição superficial e ao equipamento. Os valores publicados podem ter sido medidos com diferentes geometrias de corpos de prova ou taxas de resfriamento. Um modelo calibrado para uma têmpera em óleo não deve ser transferido sem testes para uma solução de polímero, água, gás ou uma têmpera interrompida. A condição de contorno da têmpera faz parte do conjunto de dados do material e do processo.
A calibração deve comparar temperaturas, frações de fase, dureza, dimensões e tensões previstas com medições realizadas no processo especificado. Termopares, medições por infravermelho quando forem práticas, dilatometria, perfis de dureza, contagens de fases metalográficas, varreduras com máquina de medição por coordenadas e difração de raios X ou de nêutrons podem testar diferentes partes do modelo. A calibração da distorção deve incluir múltiplas características: diâmetro do furo, planicidade da face, batimento, comprimento e alteração angular. Ajustar uma única dimensão final pode ocultar erros compensatórios na transferência de calor e na deformação de transformação.
A sensibilidade da malha é importante porque paredes finas, raios de concordância acentuados, rasgos de chaveta, furos, transições de profundidade de camada e regiões de contato criam gradientes acentuados. É mais significativo refinar a malha até que a dimensão final prevista se altere apenas ligeiramente do que selecionar uma malha visualmente refinada uma única vez. As hipóteses de contorno merecem o mesmo nível de análise. Resfriamento perfeitamente simétrico, dispositivos de fixação perfeitamente rígidos, coeficientes constantes de transferência de calor e apoios sem atrito podem produzir um resultado ordenado que o forno jamais produziria. Os estudos de sensibilidade devem variar a densidade da malha, os coeficientes superficiais, a rigidez dos dispositivos de fixação, o atrito, a temperatura inicial e os parâmetros cinéticos de fase para identificar quais incertezas controlam o resultado.
Histórico de fundição e previsão das dimensões finais
O histórico de fundição e o processamento anterior podem afetar materialmente as dimensões finais previstas e as tensões residuais. Limited evidence
Para o aço fundido, a condição inicial já constitui um histórico térmico e mecânico. A solidificação produz segregação, estrutura dendrítica, porosidade, tensão residual e estrutura de grãos não uniforme. O resfriamento após a desmoldagem, a remoção de massalotes, a usinagem de desbaste, o reparo por soldagem e o alívio de tensões podem alterar o campo de tensões antes do início da têmpera. O U.S. Department of Energy relata que as tensões térmicas e residuais em fundidos de aço podem contribuir para distorção, trincas, retrabalho, reparos por soldagem, erros dimensionais e redução do desempenho em serviço. Um modelo que começa com um bloco sem tensões residuais e com composição uniforme à temperatura ambiente descartou as evidências que controlam grande parte da resposta posterior.
O relatório da University of Iowa apresenta o mesmo ponto em termos de previsão: o histórico de fundição deve ser incluído na estimativa das dimensões finais e das tensões residuais. Isso pode exigir um fluxo de trabalho sequencial. Uma simulação da fundição primeiro prevê a solidificação, o resfriamento, a contração e a tensão residual; os campos resultantes de temperatura, fase, composição e tensão tornam-se então o estado inicial para a austenitização e a têmpera. A usinagem de desbaste pode ser modelada em seguida, removendo elementos ou alterando restrições, seguida de outro cálculo de equilíbrio. Essa sequência captura a redistribuição de tensões que uma única etapa de tratamento térmico não consegue representar.
A geometria final prevista é, consequentemente, específica do processo. Ela depende do carregamento do forno, do tempo de austenitização, do atraso na transferência, do movimento do fluido de têmpera, do contato com os dispositivos de fixação, do revenimento, do resfriamento entre operações e do histórico do material. A simulação não produz um valor abstrato de distorção pertencente ao “aço” independentemente dessas condições. Ela prevê a resposta de uma geometria, qualidade de aço, condição inicial, configuração do equipamento e programação de processo definidos.
Essa distinção também explica por que a simulação deve apoiar os testes de processo, e não substituir as medições. O relatório do Worcester Polytechnic Institute descreve a distorção durante a têmpera como um problema acoplado que envolve transferência de calor, transformação de fase, tensão, deformação e alteração microestrutural. O modelo é confiável quando reproduz o comportamento medido em mais de uma peça ou condição, revela as sensibilidades predominantes e mostra onde a tensão residual será liberada durante a usinagem. Por isso, as diretrizes da ASM para o projeto de tratamentos térmicos consideram a minimização da distorção e da tensão residual indesejável como critérios primários de projeto, e não como correções pós-processo.
14. Estratégias de Processo e Projeto para Controlar a Distorção
O controle da distorção deve ser organizado em torno da redução de deformações incompatíveis, e não da promessa de alteração dimensional nula. Durante o aquecimento e a têmpera, diferentes regiões de uma peça se expandem, contraem, transformam-se e escoam em momentos distintos. A ASM International identifica as tensões residuais térmicas, de transformação e de endurecimento como contribuintes separados, embora elas se desenvolvam conjuntamente no componente real. A revisão de 2022 publicada no Journal of Materials Engineering and Performance também descreve a distorção de têmpera como uma interação entre transferência de calor, transformação de fases, geometria, espessura da seção, seleção do meio de têmpera e severidade da têmpera.
Um processo adequado, portanto, limita as diferenças entre regiões vizinhas. Ele não se limita a selecionar um meio de têmpera mais rápido ou a aplicar uma sobremedida de usinagem maior.
Projeto para aquecimento e resfriamento uniformes
A geometria é a primeira variável de processo. Cubos espessos conectados a almas finas, ressaltos abruptos, rasgos de chaveta agudos, furos cegos e seções de parede desiguais criam diferentes taxas de aquecimento e resfriamento. Eles também produzem restrição local: uma região tenta contrair-se enquanto outra permanece quente e expandida. A tensão resultante pode causar deformação plástica antes da formação da martensita ou ser liberada posteriormente, quando a tensão residual é redistribuída.
Simplificar a forma reduz essas incompatibilidades. Utilize transições graduais de seção, raios de concordância generosos e espessuras de parede tão uniformes quanto o projeto funcional permitir. Evite mudanças repentinas de seção próximas a sedes de rolamentos, dentes de engrenagens ou superfícies de referência. Uma transição modesta no desenho pode ter um efeito significativo durante a têmpera, porque a região mais fina pode atingir a temperatura de início da martensita enquanto a região mais espessa ainda está sofrendo contração térmica. O International Journal of Materials and Product Technology identifica os gradientes térmicos não uniformes durante a têmpera como uma das principais fontes de distorção de têmpera.
O aquecimento também deve ser uniforme em toda a carga. As peças devem ser espaçadas de modo que a atmosfera do forno possa circular ao redor delas, em vez de serem compactadas e permanecerem em contato. Cestos pesados, componentes empilhados e superfícies protegidas podem retardar localmente o aquecimento. O pré-aquecimento é útil quando, de outro modo, se desenvolveria uma grande diferença de temperatura entre a superfície e o núcleo, especialmente em peças espessas, complexas ou altamente ligadas. Um ciclo escalonado pode reduzir o choque térmico, mas o pré-aquecimento não elimina a necessidade de controlar a temperatura e o tempo de permanência na austenitização. A exposição excessiva pode aumentar o tamanho dos grãos de austenita, intensificar a oxidação ou a descarbonetação e alterar a resposta final à transformação.
A uniformidade do resfriamento é tão importante quanto a uniformidade do forno. O meio de têmpera deve alcançar todas as superfícies relevantes a uma taxa semelhante, com temperatura, agitação e limpeza controladas. Mantas de vapor, bolsões estagnados, passagens bloqueadas e padrões de aspersão desiguais criam históricos locais de resfriamento. O resultado pode ser uma superfície martensítica dura ao lado de uma região contendo bainita, perlita ou austenita retida, acompanhada por diferentes alterações de volume e diferentes estados de tensão residual. A agitação durante a têmpera deve remover o vapor e proporcionar uma transferência de calor reprodutível, sem forçar uma característica fina a se dobrar sob as cargas do fluido ou do manuseio.
As sobremedidas de usinagem devem refletir esse comportamento. As referências críticas podem permanecer com material suficiente para operações de acabamento após a têmpera e o revenimento, enquanto material excedente desnecessário não deve ser adicionado indiscriminadamente, pois isso aumenta a massa térmica e pode ampliar as diferenças entre seções. A operação final de retificação também merece atenção: o estudo do IJMPT sobre aço temperado relaciona a tensão residual às condições do meio de têmpera, ao endurecimento superficial e de camada e à retificação final.
Escolha da temperabilidade e das condições de têmpera
A composição química do aço determina a rapidez com que uma seção deve resfriar-se para evitar produtos difusionais e obter a microestrutura necessária. A escolha deve ser orientada pela temperabilidade, e não simplesmente pela dureza nominal. O AISI 4140, por exemplo, geralmente apresenta maior temperabilidade que um aço-carbono comum com teor de carbono comparável, porque o cromo e o molibdênio retardam a transformação; o AISI 52100 é selecionado para aplicações de rolamentos com alto teor de carbono, mas exige controle rigoroso da austenitização e da têmpera, pois sua população de carbonetos e o tamanho da seção afetam o comportamento da transformação. O grau correto depende do perfil de dureza exigido, da tenacidade, da resistência ao desgaste, das dimensões e das tensões de serviço.
A seleção de um aço com temperabilidade adequada pode permitir uma têmpera menos severa. Isso reduz a diferença de temperatura entre a superfície e o núcleo e diminui a tensão térmica necessária para produzir a estrutura desejada. Uma têmpera muito severa pode produzir elevada dureza superficial, mas também pode aumentar a distorção, o risco de trincas e a tensão residual sem melhorar as propriedades exigidas do núcleo. Por outro lado, uma severidade insuficiente pode deixar zonas moles ou quantidades excessivas de bainita e perlita. A decisão é um compromisso metalúrgico, não uma preferência geral por óleo, água, polímero, gás ou sal.
A concentração, a temperatura, o movimento e a manutenção do meio de têmpera devem ser especificados como variáveis de processo. As soluções poliméricas podem alterar o comportamento do resfriamento à medida que variam a concentração e a agitação; a viscosidade e a temperatura do óleo afetam a circulação e a transferência de calor; a têmpera em gás depende da pressão, da velocidade e da exposição da peça. A têmpera em sal ou em estágios pode reduzir a faixa de temperatura na qual se desenvolvem gradientes térmicos severos, mas o ciclo ainda deve proporcionar a transformação necessária. A revisão de 2022 do JMEP enfatiza que a seleção do meio de têmpera e a severidade da têmpera não podem ser separadas da geometria e da espessura da seção.
As rotas de endurecimento superficial e de camada exigem cuidados específicos. A cementação altera o teor de carbono próximo à superfície e, portanto, a temperatura de transformação, a temperabilidade e a alteração de volume. A nitretação produz uma camada de compostos ou uma zona de difusão endurecida, com uma transformação de volume muito menor que a da cementação, mas a distorção ainda pode surgir de tensões de usinagem preexistentes, aquecimento, restrição por dispositivos e retificação pós-tratamento. O tratamento térmico a vácuo pode melhorar o controle da atmosfera, mas não produz automaticamente um resfriamento uniforme se a disposição da carga ou o fluxo de gás forem inadequados.
O revenimento deve seguir a têmpera dentro da janela de processo especificada. Ele reduz o risco de que a martensita não revenida e a tensão de têmpera permaneçam disponíveis para causar trincas ou empenamento posteriormente. Quando a tensão residual permanece inaceitável, o alívio mecânico ou térmico de tensões pode ser apropriado, desde que o tratamento não comprometa a dureza, a profundidade da camada, as tolerâncias dimensionais ou a condição superficial. As diretrizes de projeto para tratamento térmico da ASM identificam a minimização da distorção e da tensão residual indesejável como critérios fundamentais de projeto.
Dispositivos, orientação e sequência do processo
Os dispositivos devem restringir o movimento sem impor uma nova trajetória de carga concentrada. A fixação rígida de uma peça que tenta contrair-se pode trocar a distorção livre por elevada tensão residual, escoamento local ou trincas. Os apoios devem entrar em contato, sempre que possível, com regiões resistentes e não funcionais, e a pressão de contato deve permanecer consistente enquanto a peça muda de temperatura. Anéis, placas e eixos finos podem exigir mandris, dispositivos de suspensão ou apoios guiados, mas o dispositivo deve permitir a contração térmica prevista, em vez de bloqueá-la completamente.
A orientação da peça controla tanto os efeitos da gravidade quanto o acesso do meio de têmpera. Eixos longos podem ser suspensos verticalmente para limitar a flexão, enquanto placas planas podem exigir uma orientação que evite bolsões de vapor e permita que ambas as faces resfriem de modo semelhante. Cavidades, dentes de engrenagens, ranhuras e furos devem ser orientados em relação ao fluxo de modo a evitar vapor aprisionado ou fluido estagnado. A orientação da carga deve ser validada no cesto real, porque as peças vizinhas podem proteger superfícies e alterar as taxas locais de resfriamento.
A sequência é igualmente importante. Faça a usinagem de desbaste antes do tratamento térmico, mantenha uma sobremedida de acabamento controlada e, depois da têmpera e do revenimento, realize a usinagem ou a retificação de acabamento, quando o estado de tensão residual for conhecido. Para fundidos ou forjados de grande porte, a advertência do relatório técnico de Iowa é significativa: o histórico de fundição afeta as dimensões finais e as tensões residuais. A estrutura de solidificação, os ciclos térmicos anteriores, os reparos por soldagem e as sobremedidas desiguais podem persistir durante o tratamento térmico e alterar a resposta prevista.
O alívio de tensões antes do endurecimento pode reduzir as tensões de usinagem e de fabricação que, de outra forma, se combinariam com as tensões de têmpera. Uma operação de alívio de tensões após a têmpera pode reduzir o risco de empenamento em aços adequados, mas não é uma solução universal. O material do NIST Metallurgy of Heat Treatment registra que as tensões de têmpera não aliviadas podem causar empenamento durante a usinagem quando a remoção de material perturba o equilíbrio das tensões residuais. Assim, o plano de processo deve medir as dimensões críticas após cada operação importante, e não apenas na inspeção final.
A combinação correta de geometria, composição química do aço, temperabilidade, tamanho da seção, microestrutura exigida, meio de têmpera, dispositivo, orientação e programa de alívio de tensões deve ser estabelecida para o componente e o equipamento específicos. A modelagem pode ajudar a relacionar transferência de calor, transformação de fases, tensão, deformação e evolução microestrutural, conforme descrito pelo Worcester Polytechnic Institute, mas os testes na fábrica e a medição dimensional continuam sendo necessários, porque a disposição da carga e o histórico do material frequentemente determinam se a deformação prevista será compatível na prática.
15. Considerações sobre Grau, Norma e Especificação do Processo
Por que a designação do grau, por si só, não prevê a distorção
Um grau de aço identifica a composição e, em algumas normas, estabelece limites para propriedades mecânicas, limpeza, condição de fornecimento ou temperabilidade. Ele não prescreve a forma final de um componente após o tratamento térmico. Duas peças produzidas com o mesmo grau podem apresentar diferentes alterações dimensionais porque sua geometria, espessura de seção, microestrutura inicial e sequência de usinagem são diferentes.
Um eixo longo e esbelto, um cubo espesso e uma placa fina não passam pelo mesmo histórico térmico durante a têmpera. Suas superfícies resfriam em velocidades diferentes de seus núcleos, e cantos, furos, rasgos de chaveta e mudanças abruptas de seção concentram deformações térmicas e de transformação. Assim, uma peça nominalmente uniforme pode conter regiões de tensões residuais de tração e compressão que se equilibram internamente, mas ainda assim produzem flexão, ovalização ou movimentação local quando o material é removido.
A designação do material também não informa a temperabilidade efetiva do aço sob um determinado ciclo de forno e têmpera. A composição da liga afeta a resposta de transformação-tempo-temperatura, mas o mesmo ocorre com o tamanho do grão de austenita, a condição anterior de ferrita-perlita ou bainítica, a segregação, a distribuição de carbonetos e o encruamento prévio. Um grau fornecido na condição normalizada não responderá exatamente como o mesmo grau fornecido temperado e revenido. O histórico de fundição pode acrescentar porosidade, segregação e tensões preexistentes; o trabalho técnico da University of Iowa sobre fundidos de aço enfatiza que esse histórico deve ser incluído na previsão das dimensões finais e das tensões residuais.
A revisão de 2022 do Journal of Materials Engineering and Performance, “Residual Stress and Distortion during Quench Hardening of Steels: A Review”, descreve o resultado como uma interação entre transferência de calor, transformação de fase, geometria, espessura de seção, seleção do meio de têmpera e severidade da têmpera. Esse é o enquadramento correto do ponto de vista da engenharia. A ASM International também distingue tensões residuais térmicas, de transformação e de endurecimento em sua discussão sobre aços temperados e revenidos no ASM Handbook. Essas tensões estão acopladas à distorção: as deformações de transformação podem desencadear escoamento plástico, enquanto os gradientes térmicos podem alterar o momento e o local em que se formam martensita, bainita ou perlita.
Uma designação como 42CrMo4 segundo a EN 10083-3 ou AISI 4140 segundo uma especificação ASTM ou SAE aplicável deve, portanto, ser registrada exatamente conforme especificada, mas não deve ser tratada como uma garantia contra distorção. Nomes informais e denominações comerciais podem ocultar diferenças nos limites de composição química, na forma do produto, na condição de fornecimento e na temperabilidade exigida. A norma é importante; o certificado real do material também.
Especificações para têmpera total e endurecimento superficial
Um requisito de têmpera total deve declarar mais do que “temperar e revenir”. Deve identificar a temperatura de austenitização ou a faixa permitida, o método de aquecimento, o critério para o tempo de permanência, o tempo de transferência, o meio de têmpera, a agitação, a temperatura de têmpera, a temperatura de revenimento, o tempo de revenimento e a dureza ou microestrutura exigida em locais definidos. O tamanho da seção deve acompanhar o requisito, pois uma meta de dureza medida próxima à superfície diz pouco sobre o centro de uma seção grande.
Um aço de alto carbono ou ligado pode formar martensita em toda uma seção pequena, mas apenas uma estrutura mista no centro de uma seção espessa. Essa diferença altera tanto a variação de volume quanto o desenvolvimento de tensões. Uma têmpera suficientemente severa para atender à meta de dureza do núcleo pode aumentar os gradientes de temperatura entre a superfície e o núcleo, o risco de trincas e a distorção. Uma têmpera mais branda ou interrompida pode reduzir os gradientes, mas não atingir a faixa de transformação especificada. A especificação deve abordar esse compromisso, em vez de atribuir a responsabilidade ao nome do grau.
O endurecimento superficial introduz variáveis adicionais. Cementação, carbonitretação, nitretação e endurecimento por indução produzem uma camada endurecida sobre uma estrutura de núcleo diferente; por isso, a profundidade da camada, a condição de carbono ou nitrogênio na superfície, o limite de austenita retida, a dureza do núcleo e o perfil de transição devem ser especificados. A literatura do International Journal of Materials and Product Technology identifica o endurecimento superficial e o endurecimento da camada como contribuintes para as tensões residuais, juntamente com as condições do meio de têmpera e a retificação final. Uma engrenagem cementada pode sofrer distorção por meio da transformação da camada, da transformação do núcleo, da geometria dos dentes e da exposição térmica associada à cementação, mesmo quando o grau do material permanece inalterado.
No endurecimento por indução ou por chama, a frequência, a densidade de potência, a velocidade de varredura, a sobreposição, a disposição dos sprays e a temperatura inicial podem alterar a zona aquecida e a sequência de transformação. Na nitretação, o requisito relativo à camada de compostos e a dureza da zona de difusão podem controlar o crescimento dimensional de maneira diferente daquela observada em uma camada martensítica. A austenita retida também é importante: uma transformação posterior durante o serviço, o revenimento, a retificação ou o armazenamento pode alterar as dimensões após a têmpera inicial.
As orientações da ASM para o projeto de tratamentos térmicos identificam a minimização da distorção e das tensões residuais indesejáveis como critérios primários de projeto, e não como questões de inspeção a serem tratadas somente após o processamento. A discussão de 2005 do IJMPT sobre gradientes térmicos não uniformes os identifica como uma das principais fontes de distorção na têmpera. Consequentemente, a geometria, a fixação, a disposição da carga, a movimentação do meio de têmpera e a orientação da peça devem constar da especificação do processo quando afetarem a uniformidade do resfriamento.
Registro completo da condição de tratamento térmico
Um registro útil relaciona a especificação do material ao histórico térmico e mecânico real. No mínimo, deve identificar a norma e a designação do grau, a forma do produto, o número da corrida ou da fundição, a condição de fornecimento, o tamanho da seção e qualquer requisito declarado de temperabilidade. Em seguida, deve registrar o ciclo completo: tipo de forno e atmosfera, disposição da carga, etapas de pré-aquecimento, temperatura de austenitização, tempo na temperatura, atraso na transferência, identificação e concentração do meio de têmpera, temperatura do banho, agitação ou vazão, método de interrupção e ciclo de revenimento.
O registro também deve definir o que significa obter êxito. Os locais de medição da dureza, a microestrutura do núcleo e da superfície, a profundidade da camada, o limite de austenita retida, a retilineidade, a circularidade, o batimento, a planicidade e a alteração dimensional admissível devem ser mensuráveis com base em critérios estabelecidos. A inspeção antes e depois deve utilizar os mesmos referenciais sempre que possível, pois a alteração dos referenciais pode confundir a movimentação decorrente do tratamento térmico com erros de usinagem.
A sequência de usinagem deve fazer parte do registro. Metallurgy of Heat Treatment, arquivado pelo National Institute of Standards and Technology, observa que tensões de têmpera não aliviadas podem causar empenamento quando a usinagem remove material e rompe o equilíbrio das tensões residuais. A usinagem de desbaste antes do endurecimento, o alívio de tensões entre operações, o sobremetal para retificação e a direção da retificação final podem, portanto, alterar o resultado observado sem qualquer mudança no grau do aço ou na receita de têmpera.
O U.S. Department of Energy relata que as tensões de aquecimento e de têmpera em fundidos de aço podem contribuir para distorção, trincas, retrabalho, reparos por soldagem, erros dimensionais e redução do desempenho em serviço. De modo semelhante, um relatório do Worcester Polytechnic Institute trata a distorção na têmpera como um problema acoplado que envolve transferência de calor, transformação, tensão, deformação e evolução microestrutural. Os registros do processo devem preservar informações suficientes para comparar essas variáveis de uma carga para outra. Um certificado do grau, por si só, não pode fazer isso.
16. Uma Estrutura Diagnóstica para Falhas por Distorção
Uma falha por distorção deve ser tratada como um problema relacionado ao histórico do processo, e não como prova de que o meio de têmpera foi severo demais. A forma final da peça registra vários eventos simultaneamente: aquecimento, expansão térmica, transformação de fase, deformação plástica, têmpera, revenimento, usinagem e, às vezes, retificação. Tensão residual e distorção estão associadas, mas não são idênticas. Uma peça pode atender ao seu limite dimensional e ainda manter uma tensão de tração perigosa, ou pode empenar após a usinagem, quando a operação de corte libera um equilíbrio de tensões que havia permanecido oculto.
A primeira tarefa é definir o defeito por meio de medições. Registre a magnitude e a direção do empenamento, a variação angular associada à torção, a alteração dimensional entre os elementos de referência e a localização e orientação de qualquer trinca. Uma descrição baseada em régua, como “o eixo entortou”, é inadequada. Meça o batimento em várias posições, faça o mapeamento da planicidade em toda a superfície e identifique se o erro é simétrico em relação à linha de centro da peça. Compare as condições após a têmpera, após o revenimento, após a usinagem de desbaste e após a retificação de acabamento, quando esses registros existirem. A sequência frequentemente revela quando o defeito surgiu.
Classificação de empenamento, torção, crescimento e trincamento
O empenamento é um erro de curvatura, normalmente produzido quando um lado de uma placa, eixo, dente ou viga sofre uma deformação térmica ou de transformação diferente daquela do lado oposto. Uma grande diferença entre diâmetro e espessura, um padrão de furos deslocado, uma profundidade de camada desigual ou o contato com um dispositivo de fixação podem tornar esse desequilíbrio direcional. Um empenamento que se inverte quando a peça é virada pode refletir o apoio utilizado na medição ou a gravidade; um empenamento que acompanha a mesma característica do material em todas as orientações é mais provavelmente metalúrgico ou geométrico.
A torção é diferente. Ela indica uma variação da deformação ao redor da direção longitudinal ou circunferencial. A distorção helicoidal em um eixo pode resultar de um fluxo de têmpera assimétrico, contato intermitente com um dispositivo de fixação, profundidade não uniforme da camada cementada ou liberação de tensão torcional durante a transformação. Uma peça com rasgos de chaveta, dentes de engrenagem, estrias ou espessuras de parede desiguais é especialmente sensível, pois sua distribuição de massa altera a taxa local de resfriamento.
O crescimento ou a contração devem ser separados em componentes térmicos, de transformação e de usinagem. A formação de austenita geralmente provoca uma alteração de volume diferente daquela resultante da formação subsequente de martensita, bainita ou perlita, e a alteração dimensional líquida depende do teor de carbono, da composição da liga, da taxa de resfriamento e da austenita retida. Portanto, uma engrenagem cementada de SAE 8620 não pode ser avaliada com a mesma expectativa dimensional de um eixo de AISI 4140 temperado em toda a seção. O resultado relevante não é simplesmente “maior” ou “menor”, mas a alteração de cada dimensão controlada e sua relação com a microestrutura.
O trincamento constitui uma classe distinta de falha, embora as mesmas tensões que causam o empenamento possam contribuir para ele. As trincas de têmpera frequentemente seguem concentrações de tensão, cantos vivos, rasgos de chaveta, queimas de retificação ou regiões com alta dureza e baixa tenacidade. Trincas intergranulares ou em rede podem indicar superaquecimento, crescimento excessivo de grão, danos de cementação ou fragilização, e não apenas severidade excessiva da têmpera. Registre a origem, a orientação e a profundidade da trinca, bem como se ela está associada à descarbonetação, à austenita retida, a carbonetos ou a danos de retificação. A inspeção por partículas magnéticas, a inspeção por líquidos penetrantes, as seções metalográficas e o exame da fratura devem responder a diferentes partes dessa questão.
Rastreamento do histórico térmico e de transformação
Depois de definir o defeito, mapeie-o em relação à geometria e à distribuição de massa. Marque paredes finas, ressaltos, nervuras, furos, dentes, cavidades cegas, transições abruptas e seções espessas. Essas características controlam o fluxo de calor e podem produzir diferenças locais no início e no fim da transformação. A revisão de 2022 dos autores de Tensão Residual e Distorção durante o Endurecimento por Têmpera de Aços: Uma Revisão, publicada no Journal of Materials Engineering and Performance, descreve a transferência de calor, a transformação de fase, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera como variáveis interativas. Essa interação deve orientar a investigação.
Revise o registro do forno antes de alterar a têmpera. Confirme a temperatura de carregamento, o tempo de encharque, o potencial da atmosfera, a uniformidade do forno, a localização do termopar, a massa da carga, a disposição das bandejas e o espaçamento entre as peças. Um forno pode atender ao requisito de uniformidade de uma câmara vazia enquanto uma carga densamente compactada desenvolve diferenças substanciais de temperatura entre peças e entre a superfície e o núcleo. Compare as peças localizadas na parte superior, no centro e na borda da carga. Se apenas uma posição produzir o defeito, as evidências apontam para o carregamento ou o fluxo, e não para uma resposta universal do material.
Em seguida, reconstrua a têmpera. Registre o tempo de transferência, a temperatura do banho ou do polímero, a agitação ou o movimento dos bicos, a orientação de imersão, o espaçamento entre as peças e a possibilidade de formação de mantas de vapor ou bolsões de fluido retidos. O International Journal of Materials and Product Technology identifica gradientes térmicos não uniformes como uma fonte principal de distorção na têmpera, enquanto sua discussão complementar relaciona a tensão residual às condições do meio de têmpera, ao endurecimento superficial e por camada e à retificação final. Curvas de resfriamento ou peças-testemunho instrumentadas podem mostrar se a superfície resfriou rapidamente enquanto o núcleo permaneceu quente, ou se um lado recebeu uma transferência de calor mais eficaz.
Verifique o resultado metalurgicamente. Os perfis de dureza devem incluir a superfície, a subsuperfície e o núcleo, quando o tamanho da seção permitir. Examine o tamanho do grão da austenita prévia, a distribuição de martensita ou bainita, a austenita retida, os carbonetos, a descarbonetação, a profundidade da camada e quaisquer bandas moles. Um valor de dureza dentro da especificação não prova que a transformação ocorreu uniformemente. Em uma engrenagem cementada, por exemplo, meça a profundidade da camada em vários dentes e ao redor da circunferência, em vez de depender de uma única seção.
A medição de tensão residual é justificável quando a liberação dimensional, o trincamento, o desempenho em fadiga ou a movimentação repetida durante a usinagem não podem ser explicados apenas pela geometria e pela dureza. A difração de raios X pode caracterizar a tensão próxima à superfície; o método do furo fornece um perfil em pequena profundidade; métodos com nêutrons ou radiação síncrotron podem examinar regiões mais profundas, quando disponíveis. Interprete cada resultado considerando sua profundidade e direção de medição. Um valor compressivo na superfície não exclui a presença de tensão de tração abaixo da camada ou em uma transição.
Ação corretiva sem alterar cegamente uma única variável
Compare várias peças que falharam e várias que foram aprovadas, e não apenas uma falha excepcional. Relacione cada peça à sua posição no forno, ao número da corrida do aço, à rota de usinagem anterior, ao lote de têmpera, ao ciclo de revenimento e ao resultado da inspeção. Revise o histórico de fabricação do aço e de fundição quando for relevante: segregação, porosidade, redução anterior por forjamento, reparo por soldagem ou remoção desigual de material podem influenciar tanto o fluxo de calor quanto o campo de tensões residuais. Os relatórios do U.S. Department of Energy e da University of Iowa sobre fundidos de aço relacionam as tensões de aquecimento e de têmpera à distorção, ao trincamento, ao retrabalho, ao reparo por soldagem e ao desempenho em serviço, e ressaltam que o histórico de fundição deve ser incluído nas previsões dimensionais.
A ação corretiva deve alterar um conjunto controlado de variáveis, preservando ao mesmo tempo um grupo de comparação. As medidas possíveis incluem melhorar a simetria da carga, adicionar suportes que não restrinjam a transformação, alterar a orientação da peça, aperfeiçoar a prática de austenitização, aplicar um pré-aquecimento adequado, modificar a agitação ou a temperatura do meio de têmpera, aplicar uma têmpera interrompida ou alterar o ciclo de revenimento. Nenhuma opção deve ser selecionada com base apenas nos dados de distorção; a dureza, a microestrutura, a inspeção de trincas e a tensão residual devem ser verificadas posteriormente.
Alterar apenas a severidade do meio de têmpera pode trocar o empenamento por trincamento, ou reduzir um erro dimensional enquanto aumenta a austenita retida e o crescimento posterior. Um resfriamento mais lento pode reduzir os gradientes térmicos, mas permitir a formação de produtos de transformação mais moles; um resfriamento mais rápido pode melhorar a resposta de temperabilidade e, ao mesmo tempo, aumentar a tensão de transformação. Conforme explica o relatório do Worcester Polytechnic Institute, a distorção na têmpera resulta do acoplamento entre transferência de calor, transformação de fase, tensão, deformação e evolução microestrutural. Portanto, o diagnóstico consistente acompanha toda a cadeia e, em seguida, altera o processo no ponto em que as evidências identificam o desequilíbrio determinante.
17. Distinções fundamentais e equívocos comuns
A distorção decorrente do tratamento térmico e a tensão residual estão relacionadas, mas não são descrições intercambiáveis da mesma condição. Uma peça pode apresentar pouca alteração dimensional mensurável e, ao mesmo tempo, manter tensão interna substancial; ou pode se deformar após a usinagem, ainda que a tensão original não fosse visível na superfície. A avaliação correta deve considerar as fontes de deformação: gradientes térmicos, transformações de fase, deformação plástica, geometria, espessura da seção, histórico do material e processo de têmpera.
A obra Residual Stresses and Distortion in Quenched and Tempered Steels, da ASM International, identifica as tensões residuais térmicas, de transformação e de endurecimento como contribuintes distintos. A revisão de 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, publicada no Journal of Materials Engineering and Performance, também trata a transferência de calor, a transformação de fase, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera como variáveis interativas, e não como causas isoladas.
Distorção não é sinônimo de tensão residual
Distorção é uma alteração nas dimensões ou na geometria de uma peça: um eixo se curva, um anel se torna oval, uma placa desenvolve empenamento em forma de prato ou um furo se desloca de sua posição prevista. Tensão residual é um campo de tensões internas que permanece depois que as cargas externas e as diferenças de temperatura são removidas. Ela pode ser de tração em uma região e de compressão em outra, equilibrando-se ao longo do componente sem produzir uma alteração evidente em suas dimensões gerais.
As duas condições tornam-se acopladas quando a tensão residual provoca deformação plástica. Durante a têmpera, a superfície esfria e se contrai antes que o núcleo, mais quente, possa acompanhá-la. Se a tensão local exceder o limite de escoamento dependente da temperatura, permanece uma deformação permanente. Posteriormente, a transformação martensítica altera novamente esse equilíbrio, pois a martensita ocupa mais volume que a austenita matriz. Assim, uma peça pode sair da têmpera tanto com sua forma alterada quanto com um campo de tensões autoequilibrado.
Um resultado de dureza não resolve essa distinção. Uma engrenagem de AISI 8620 cementada pode atender à dureza superficial especificada e, ainda assim, apresentar erro de flexão, austenita retida ou um gradiente de tensões subsuperficial prejudicial. Um eixo de AISI 4140 pode atingir a dureza exigida após a têmpera em óleo e o revenimento, mas se deslocar quando uma chaveta ou uma sobremedida é removida por usinagem. A obra Metallurgy of Heat Treatment, preservada no arquivo de dados de materiais do National Institute of Standards and Technology, descreve especificamente o empenamento durante a usinagem quando a remoção de material perturba o equilíbrio das tensões residuais.
A difração de raios X na superfície ou as medições por perfuração de furo também apresentam limitações. Elas descrevem uma região próxima à superfície, e não necessariamente o estado de tensões ao longo do núcleo. Difração de nêutrons, métodos de contorno, seccionamento ou modelos de processo validados podem ser necessários quando um forjado espesso, uma peça fundida ou um componente cementado apresenta um gradiente acentuado de tensões. O valor medido na superfície pode inclusive ter sinal oposto ao valor no núcleo.
A têmpera não é a única fonte de alteração dimensional
A têmpera frequentemente recebe a culpa porque suas variações de temperatura são rápidas, mas a alteração dimensional começa antes de a peça entrar no meio de têmpera. O aquecimento pode liberar tensões de usinagem, alterar a distribuição de carbonetos e produzir expansão não uniforme. Uma peça fundida pode já conter tensão residual proveniente da solidificação, do resfriamento desigual, de pontos quentes, de massalotes, de reparos por soldagem ou de usinagem grosseira. Os relatórios do U.S. Department of Energy e da University of Iowa sobre peças fundidas de aço relacionam essas tensões térmicas e residuais à distorção, à trincagem, ao retrabalho, aos erros dimensionais, aos reparos por soldagem e à redução do desempenho em serviço. Portanto, o histórico de fundição deve ser incluído em qualquer previsão das dimensões finais.
A deformação de transformação não se limita à martensita. Perlita, bainita, ferrita e martensita se formam em diferentes faixas de temperatura e apresentam diferentes volumes específicos. A plasticidade de transformação pode ocorrer quando uma mudança de fase prossegue sob tensão, permitindo deformação em níveis de tensão inferiores ao limite de escoamento convencional. A austenita retida pode posteriormente se transformar durante o revenimento, a refrigeração, o carregamento em serviço ou o aquecimento durante a retificação, causando expansão adicional ou alteração localizada da forma. Em aços cementados, como AISI 52100 ou AISI 8620, o gradiente de carbono modifica a temperabilidade, as temperaturas de transformação, a fração volumétrica de martensita e o teor de austenita retida da superfície ao núcleo.
A geometria controla a maneira como esses efeitos se desenvolvem. Uma alma fina esfria rapidamente, enquanto um cubo espesso permanece quente; um canto vivo concentra o fluxo de calor e a tensão; um furo altera a área de resfriamento e a restrição ao redor da seção. A severidade e a uniformidade da têmpera são importantes, mas também o são a temperatura do meio de têmpera, seu movimento, a agitação, a orientação da peça, a densidade de carregamento e o comportamento do filme de vapor. A revisão de 2022 do Journal of Materials Engineering and Performance descreve diretamente essas interações. O relatório do Worcester Polytechnic Institute apresenta a distorção na têmpera como um problema acoplado que envolve transferência de calor, transformação de fase, tensão, deformação e evolução microestrutural.
A usinagem e a retificação podem acrescentar uma etapa posterior de alteração dimensional. A remoção desigual de sobremetal expõe ou redistribui tensões, enquanto a retificação pode criar uma camada superficial termicamente afetada e tensão relacionada à transformação se o calor não for controlado. As Partes I e II do International Journal of Materials and Product Technology identificam os gradientes térmicos não uniformes como uma fonte principal de distorção na têmpera e discutem as condições do meio de têmpera, o endurecimento superficial e cementado, a austenita retida e a retificação final.
O alívio de tensões não garante estabilidade dimensional
O revenimento reduz parte das tensões geradas pela têmpera e modifica a estrutura martensítica, mas não elimina todos os componentes de tensão nem garante que as dimensões permanecerão fixas. O resultado depende da temperatura e do tempo de revenimento, da uniformidade do aquecimento e do resfriamento, da espessura da seção, da composição da liga, da transformação anterior e da quantidade de austenita retida. Um revenimento em baixa temperatura pode deixar uma tensão substancial; um tratamento em temperatura mais elevada pode desencadear recuperação adicional, precipitação de carbonetos ou transformação da austenita instável.
O alívio mecânico de tensões apresenta limitação semelhante. Tratamentos vibratórios, estiramento ou ciclos térmicos controlados podem redistribuir a tensão sem corrigir uma geometria inadequada, uma microestrutura não uniforme ou um defeito de fundição. O alívio de tensões também pode revelar um movimento que antes estava restringido.
A obra Basic Principles and Design Guidelines for Heat Treating of Steel, da ASM International, identifica a minimização da distorção e das tensões residuais indesejáveis como critérios primários de projeto, e não como resultados que decorram automaticamente do atendimento à dureza. A estabilidade dimensional exige controle e verificação do processo: realizar medições antes e depois do tratamento térmico, inspecionar as características geométricas críticas, considerar a sequência de usinagem, examinar a austenita retida quando pertinente e selecionar medições de tensão que representem a profundidade e a geometria da peça. Um perfil de dureza é uma evidência útil da transformação, mas não comprova que todo o campo de tensões ou a forma final sejam aceitáveis.
18. Tabelas de Referência e Lista de Verificação Prática
Os registros de tratamento térmico devem ser interpretados como uma cadeia de causas, e não como valores isolados de forno e têmpera. A ASM International separa as tensões residuais térmicas, de transformação e de endurecimento, enquanto a revisão de 2022 do Journal of Materials Engineering and Performance descreve a transferência de calor, a transformação de fases, a geometria, a espessura da seção, a seleção do meio de têmpera e a severidade da têmpera como variáveis interativas. Portanto, uma peça pode atingir a dureza desejada e ainda assim se movimentar durante a usinagem, a retificação ou o serviço.
Tabela de mecanismos e sintomas
| Mecanismo ou condição | Observação provável | O que verificar antes de atribuir a causa |
|---|---|---|
| Resfriamento superficial desigual, agitação interrompida ou diferentes espessuras locais de seção | Empeno, torção, ovalização, conicidade ou distorção não uniforme após a têmpera | Orientação da peça, carregamento do suporte, fluxo do meio de têmpera, comportamento do filme de vapor, transições abruptas, furos e mudanças de seções finas para espessas |
| Contração térmica ocorrendo antes que o núcleo tenha esfriado | Tensão superficial de tração, tensão de compressão no núcleo, alteração dimensional ou escoamento localizado | Histórico de temperatura ao longo da seção, coeficientes de transferência de calor e se a peça estava restringida |
| Deformação de transformação decorrente da formação de martensita, bainita ou perlita a partir da austenita | Crescimento, contração, alteração do tamanho do furo, alteração do comprimento ou mudança de forma que não seguem apenas a contração térmica | Grau do aço, teor de carbono e de elementos de liga, temperabilidade, sequência de transformação, velocidade de resfriamento e temperaturas de início da transformação |
| Tempos de transformação diferentes na superfície e no núcleo | Flexão, distorção ao redor de ressaltos, gradientes de tensão residual ou movimentação tardia durante o revenimento | Espessura da seção, profundidade da camada endurecida, microestrutura do núcleo, austenita retida e uniformidade da temperatura |
| Alta severidade de têmpera ou diferença excessiva de temperatura | Trincas de têmpera, trincas em cantos, trincas de retificação ou falha súbita durante a inspeção | Tipo, temperatura, concentração e movimentação do meio de têmpera, tempo de transferência, limpeza da peça e raios dos cantos |
| Redistribuição das tensões residuais durante a remoção de material | Uma face usinada se movimenta, um furo se fecha ou se abre, ou uma peça anteriormente reta se curva | Material removido de cada lado, sobremetal de usinagem bruta, tratamento de alívio de tensões e ordem das operações |
| Transformação da austenita retida após a têmpera | Crescimento dimensional retardado, variação da dureza ou movimentação durante o revenimento, tratamento subzero ou serviço | Temperatura final de têmpera, teor de elementos de liga, ciclo de revenimento, medição da austenita retida e tempo decorrido |
| Calor localizado de retificação ou remoção excessiva de sobremetal | Queima de revenimento, tensão superficial de tração, trincas de retificação ou conicidade dimensional | Especificação do rebolo, dressagem, fornecimento do fluido de corte, tempo de contato, spark-out e inspeção quanto à queima |
| Histórico de fundição, forjamento, soldagem ou usinagem anterior | Distorção que varia entre peças nominalmente idênticas | Microestrutura inicial, segregação, inclusões, alívio de tensões anterior, endireitamento e certificados do material |
Esta tabela é um recurso de diagnóstico, não um substituto para a análise metalográfica ou para um histórico térmico medido. O resfriamento não uniforme aponta mais diretamente para o empeno, a deformação de transformação para o crescimento ou a mudança de forma, e a redistribuição das tensões residuais para a movimentação durante a usinagem. Tensões térmicas ou de transformação excessivas aumentam o risco de trincas, mas a ocorrência de trincas também depende de defeitos, geometria, condição superficial e sensibilidade à fratura do aço.
Lista de verificação dos registros do processo
Elementos essenciais do registro do processo
- Material Registre a designação exata, a forma do produto, o número da corrida ou da fundição, a composição química e a condição anterior.
- Geometria Registre a espessura da seção, as transições, os furos, os raios de concordância, as referências e o sobremetal de usinagem.
- Aquecimento Registre o forno, a disposição da carga, a atmosfera, as etapas de pré-aquecimento, a taxa de aquecimento e a condição de austenitização.
- Têmpera Registre o meio, a temperatura, a concentração ou a viscosidade, a agitação, a orientação e o atraso na transferência.
- Acabamento Registre o revenido, a remoção de sobremetal por usinagem, as condições de retificação e as etapas de inspeção.
Registre a condição do material antes de selecionar uma explicação para o tratamento térmico. Identifique exatamente a designação conforme fornecida, como AISI 4140, ASTM A681 D2 ou ASTM A295 52100, e registre a norma de produto aplicável, o número da corrida, a análise química, a condição anterior — recozida ou normalizada —, o tamanho de grão, a segregação, as inclusões e o trabalho a frio anterior. Um grau nominal, por si só, é insuficiente ao comparar resultados de diferentes fornecedores ou normas.
Quanto à geometria, preserve a revisão do desenho e meça as dimensões gerais, as espessuras das seções, as relações comprimento/diâmetro, a espessura das paredes, os furos, os rasgos de chaveta, as roscas, os filetes, as ranhuras, os cantos vivos, a assimetria, o sistema de referências e o sobremetal de usinagem. Observe se a peça foi forjada, laminada, fundida, soldada ou montada antes do tratamento térmico. O relatório técnico da University of Iowa sobre peças fundidas de aço mostra por que o histórico de fundição deve permanecer na avaliação das dimensões finais e das tensões residuais.
Os registros de aquecimento devem incluir a identificação do forno, o status de calibração, a massa da carga, o padrão de carregamento, os pontos de apoio, a atmosfera ou o nível de vácuo, os estágios de pré-aquecimento, as taxas de aquecimento, o tempo de recuperação do forno e as medições da temperatura da peça, quando disponíveis. Para a austenitização, registre a temperatura-alvo, o tempo na temperatura, a equalização estimada ou medida do núcleo, o potencial de carbono, quando aplicável, a composição da atmosfera, a condição superficial e se cementação, carbonitretação, nitretação ou processamento a vácuo precederam a têmpera.
Os registros de têmpera precisam conter mais do que o nome do meio. Registre a composição do óleo, da água, do polímero, da salmoura, do gás ou do banho de sal; a temperatura do meio de têmpera; a concentração ou viscosidade; a taxa e a direção da agitação; a uniformidade do fluxo; o atraso na transferência; a disposição da carga; a orientação de imersão; e qualquer interrupção ou atraso. Os artigos do International Journal of Materials and Product Technology identificam a condição do meio de têmpera, a severidade da têmpera, o endurecimento superficial e de camada e a retificação final como fatores relevantes para as tensões residuais.
Para o revenimento, registre o tempo de transferência após a têmpera, a temperatura de revenimento, a duração na temperatura da peça, o número de ciclos, a uniformidade do forno, o método de resfriamento e qualquer tratamento criogênico ou de estabilização. Meça a dureza por localização, em vez de depender apenas de uma leitura na superfície. Inclua as medições dimensionais antes do tratamento térmico, após a têmpera, após o revenimento, após a usinagem bruta, após a usinagem de acabamento e após a retificação.
Os registros de usinagem devem identificar as mudanças de referência, o material removido por operação, as forças de fixação, a distorção causada pelo dispositivo de fixação, a trajetória da ferramenta e o intervalo entre o desbaste e o acabamento. Os registros de retificação devem incluir o tipo de rebolo, o intervalo de dressagem, a penetração, a velocidade transversal, o fluido de corte, o spark-out e as verificações da temperatura superficial ou de queima. A inspeção deve abranger o mapeamento de dureza, as referências dimensionais, a retilineidade, a circularidade, o batimento, as trincas superficiais, os resultados de partículas magnéticas ou líquido penetrante, a austenita retida, quando relevante, e as medições de tensão residual quando o risco justificar sua realização.
As entradas da simulação devem especificar a composição química ou o grau do aço, os dados de transformação de fases, as propriedades dependentes da temperatura, o calor latente, os dados constitutivos elastoplásticos, a deformação de transformação, a cinética de transformação, a temperabilidade, a microestrutura inicial, as condições de contato, o comportamento da transferência de calor do meio de têmpera, a agitação, a restrição do dispositivo de fixação, a sensibilidade à malha e a geometria real do forno e da carga. Um modelo que omita a deformação de transformação pode prever o resfriamento, mas deixar de considerar a principal fonte da mudança de forma.
Perguntas para interpretar dados publicados
Pergunte primeiro qual aço e qual condição do produto foram avaliados. “Aço-ferramenta” pode significar ASTM A681 D2, AISI H13 ou outro material com temperabilidade e comportamento de transformação diferentes. O corpo de prova era uma amostra fina, um anel, uma engrenagem, uma peça fundida ou uma barra forjada? A espessura da seção e a geometria podem alterar o gradiente de temperatura o suficiente para inverter o efeito aparente de um parâmetro de têmpera.
Em seguida, pergunte se a temperatura informada é a temperatura do forno, da superfície ou do núcleo. A agitação do meio de têmpera foi medida ou apenas descrita como “moderada”? A concentração, a viscosidade, a temperatura do banho, o tempo de transferência e a disposição da carga foram controlados? Sem esses detalhes, um valor numérico de distorção não é transferível.
Verifique o método de medição e o sistema de referências. Uma alteração informada no comprimento pode incluir recuperação elástica, liberação do dispositivo de fixação, transformação da austenita retida ou uma referência de medição diferente daquela do desenho de produção. Determine se o resultado foi obtido após a têmpera, após o revenimento, após a usinagem ou após a retificação.
Por fim, separe evidência de recomendação. Um resultado da revisão de 2022, Residual Stress and Distortion during Quench Hardening of Steels, apoia o raciocínio sobre processos acoplados; ele não estabelece uma severidade de têmpera ou um limite de distorção universal. Nenhum limite numérico de distorção ou parâmetro universal de processo deve ser transferido entre componentes sem validar o grau do aço, a norma, a geometria, o equipamento e o histórico do tratamento térmico.
Referência compacta: resfriamento não uniforme → empeno; deformação de transformação → crescimento ou mudança de forma; redistribuição das tensões residuais → movimentação durante a usinagem; tensões térmicas ou de transformação excessivas → risco de trincas. Essas relações são respaldadas pela ASM International, pela revisão de 2022 do Journal of Materials Engineering and Performance, pelo relatório do Worcester Polytechnic Institute sobre transferência de calor acoplada e mudança microestrutural, pelo arquivo de dados de materiais do National Institute of Standards and Technology e pelos estudos do International Journal of Materials and Product Technology.
Referências
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf