




1. Что означают искажения после термической обработки и остаточные напряжения
Последовательность термической обработки
- Нагрев Градиенты температуры создают неодинаковое тепловое расширение и могут вызвать раннюю пластическую деформацию.
- Выдержка Образуется аустенит, перераспределяются углерод и легирующие элементы, формируется размер зерна.
- Закалка Различия в охлаждении поверхности и сердцевины сочетаются с деформацией при фазовом превращении и ограничением деформации.
- Отпуск Мартенсит изменяется, часть напряжений релаксирует, а остаточный аустенит может продолжать превращаться.
Термическая обработка изменяет не только твердость. В процессе нагрева, выдержки, закалки и отпуска стальная деталь подвергается воздействию температурных градиентов, фазовых превращений, изменений объема, упругих деформаций, пластического течения и изменений прочности. Поэтому ее окончательные размеры и внутреннее напряженное состояние формируются в результате взаимосвязанного термомеханического и металлургического процесса, а не только температурного режима.[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
Тонкая кромка может охладиться и претерпеть превращение раньше, чем сердцевина. Цементованный слой может сокращаться иначе, чем низкоуглеродистая внутренняя часть. Отливка может уже содержать напряжения, возникшие при затвердевании, еще до помещения в печь. На результат могут влиять движение закалочной среды, температура ванны, ориентация детали, толщина сечения, прокаливаемость сплава и даже последовательность механической обработки. В обзоре 2022 года, опубликованном авторами в Journal of Materials Engineering and Performance, взаимодействия между теплообменом, фазовыми превращениями, геометрией, толщиной сечения, выбором закалочной среды и интенсивностью закалки рассматриваются как определяющие факторы, а не как независимые переменные (обзор 2022 года).
Размерная деформация и внутренние напряжения
Деформация — это непреднамеренное изменение формы или размеров детали. К ней относятся прогиб, изгиб, скручивание, овальность, конусность, локальное увеличение или уменьшение размеров, а также изменение плоскостности или радиального биения. Если после закалки вал приобретает форму банана, он деформировался. Если кольцо подшипника из круглого становится овальным, оно также деформировалось, даже если его средний диаметр изменился незначительно. Деформацию выявляют посредством размерного контроля, координатных измерений, калибров или сравнения с геометрией до обработки.
Остаточное напряжение — это напряжение, сохраняющееся внутри тела после прекращения действия внешней нагрузки, разности температур или технологической операции, вызвавшей его. Оно является самоуравновешенным: области растягивающих и сжимающих напряжений сосуществуют так, чтобы деталь могла удовлетворять общим условиям равновесия сил и моментов без приложенной нагрузки. Поверхность может находиться под сжимающим напряжением, а подповерхностный слой — под растягивающим, или наоборот. При этом деталь может оставаться прямой, несмотря на значительные остаточные напряжения.
| Источник напряжений | Основная причина | Типичное последствие |
|---|---|---|
| Термический | Неодинаковое расширение или сжатие | Напряжения на поверхности и в сердцевине, изгиб или коробление |
| Превращение | Различающиеся фазовые превращения и деформации превращения | Рост, усадка, овальность или изменение знака напряжений |
| Упрочнение | Местная текучесть и изменяющаяся прочность | Остаточная деформация, перераспределение напряжений и риск образования трещин |
В главе ASM International «Остаточные напряжения и деформации в закаленных и отпущенных сталях» выделяются термические, структурные и закалочные остаточные напряжения. Термические остаточные напряжения возникают, когда различные области при охлаждении сокращаются на разную величину. Структурные остаточные напряжения появляются, когда аустенит в разное время и в разных местах превращается в такие продукты, как мартенсит, бейнит или перлит. Закалочные остаточные напряжения отражают взаимодействие этих эффектов с изменяющимися прочностью и пластичностью стали. В реальной детали эти категории перекрываются, однако такое разграничение помогает определить источник размерной проблемы (ASM International).
Компонент может соответствовать допускам на размеры, сохраняя сильное внутреннее поле напряжений, которое позднее вызывает перемещение или повреждение детали. Strong evidence
Деформация и остаточные напряжения часто возникают одновременно, но это не взаимозаменяемые понятия. Деталь может иметь заметное коробление при относительно небольших запертых напряжениях после значительной пластической релаксации. И наоборот, она может соответствовать размерным допускам, сохраняя при этом опасное внутреннее поле напряжений. Последнее состояние представляет опасность, поскольку последующая механическая обработка, шлифование, сварка, эксплуатационная нагрузка или термические циклы могут высвободить или перераспределить напряжения. В издании Metallurgy of Heat Treatment, сохраненном в архиве материалов и данных National Institute of Standards and Technology, описывается, как не снятые после закалки напряжения могут вызвать коробление во время механической обработки: удаление материала изменяет равновесие, которое ранее удерживало деталь в ее измеренной форме (архив материалов и данных NIST).
Именно поэтому окончательный контроль, проведенный сразу после закалки, не дает полного представления о размерной стабильности. Шестерня может пройти проверку биения, а затем деформироваться во время чистового шлифования. Плита может оставаться плоской до тех пор, пока не будет профрезерована одна из ее поверхностей. Закаленный вал может почти не изменяться в опорах, но согнуться после снятия зажимов. Соответствие размерам на одном этапе не доказывает безвредность напряженного состояния.
Почему деталь может соответствовать размерам, но иметь высокие напряжения
Деталь сохраняет правильные размеры, когда деформации, возникающие при обработке, совместимы с ее формой, закреплением и реакцией материала, даже если внутренние напряжения велики. Рассмотрим длинный однородный стержень, который нагревается и охлаждается почти симметрично. В его поверхностном слое и сердцевине могут возникать противоположные напряжения, однако суммарный изгибающий момент может оставаться близким к нулю. Стержень сохраняет прямолинейность, пока растягивающие и сжимающие напряжения уравновешивают друг друга по сечению.
Аналогичный результат возможен в кольце или диске, если поле напряжений является осесимметричным. Деталь может достаточно равномерно расшириться или сократиться и остаться круглой, хотя в материале будут заперты радиальные и окружные напряжения. Размерное измерение фиксирует внешнее проявление, но непосредственно не показывает распределение внутренних напряжений.
Возможна и обратная ситуация. Если одна сторона охлаждается быстрее или если тонкий фланец претерпевает превращение раньше, чем массивная ступица, несовместимые деформации вызывают изгиб или скручивание. Часть напряжений снимается за счет пластической деформации, в результате чего возникает необратимое изменение формы. Поэтому на готовой детали может наблюдаться явная деформация даже после исчезновения значительной части первоначальных напряжений.
В издании ASM Basic Principles and Design Guidelines for Heat Treating of Steel минимизация деформации и нежелательных остаточных напряжений названа одним из основных критериев проектирования термической обработки. Эта формулировка имеет важное значение: одного лишь уменьшения изменения размеров недостаточно. Процесс, при котором деталь сохраняет прямолинейность благодаря жесткому закреплению, может оставить высокие напряжения, которые позднее проявятся в виде трещин, повреждений при шлифовании или нестабильности в эксплуатации. Министерство энергетики США также связывает термические и остаточные напряжения в стальных отливках с деформацией, растрескиванием, повторной обработкой, ремонтом сваркой, размерными ошибками и ухудшением эксплуатационных характеристик (отчет DOE).
Предшествующая история материала также изменяет исходное состояние. Предшествующие ковка, литье, сварка, холодная деформация, механическая обработка, цементация, азотирование или снятие напряжений могут изменить структуру зерна, твердость, остаточные напряжения и характер фазовых превращений. В работе University of Iowa, посвященной стальным отливкам, подчеркивается, что историю литья необходимо учитывать при прогнозировании окончательных размеров и остаточных напряжений. Поэтому моделирование термической обработки, начинающееся с предположения о свободной от напряжений однородной микроструктуре, может дать точный ответ на неправильно поставленную задачу.
Упругая деформация, пластическая деформация и необратимое изменение формы
Упругая деформация Деформация, которая устраняется после снятия приложенного напряжения, если материал не перешёл в состояние текучести.
Упругая деформация является обратимой. После снятия напряжения материал возвращается к своей прежней форме. При закалке температурные различия и деформации, связанные с превращениями, сначала создают упругие напряжения, но только до тех пор, пока локальное напряжение остается ниже зависящего от температуры предела текучести.
Пластическая деформация является необратимой деформацией, возникающей, когда локальное напряжение превышает изменяющийся предел текучести. Нагретая сталь легко деформируется пластически; более холодные области, в которых происходят превращения, могут стать достаточно прочными, чтобы сопротивляться деформации, тогда как соседние области продолжают сокращаться или претерпевать превращения. Поскольку предел текучести, коэффициент теплового расширения и фазовый состав изменяются в ходе обработки, граница между упругим и пластическим поведением перемещается по всему объему детали.[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
Необратимая деформация возникает, когда пластические деформации пространственно несовместимы. Если бы все области сокращались одинаково, деталь просто стала бы меньше. Если одна область сокращается сильнее другой и разность не может быть компенсирована упругим путем, деталь изгибается, скручивается или изменяет профиль. Фазовые превращения добавляют еще один источник деформации: например, образование мартенсита сопровождается увеличением объема, тогда как другие превращения имеют иные временные характеристики и величину. В публикации International Journal of Materials and Product Technology за 2005 год неравномерные температурные градиенты названы одним из основных источников деформации при закалке; кроме того, остаточные напряжения связываются с пластической деформацией на микроуровне, условиями воздействия закалочной среды, поверхностной и объемной закалкой, а также окончательным шлифованием (часть I; часть II).
В отчете Worcester Polytechnic Institute эта же идея представлена как взаимосвязанная задача, включающая теплообмен, фазовые превращения, напряжения, деформации и изменения микроструктуры (отчет WPI). Это полезная исходная позиция для дальнейшего изложения: термическая обработка не просто задает стали температурный график. Она создает изменяющееся и взаимодействующее поле термических и металлургических деформаций, а окончательные размеры являются видимым результатом этой истории.
2. Три основных источника остаточных напряжений в термообработанной стали
Остаточное напряжение — это напряжение, сохраняющееся после удаления внешних нагрузок и температурных градиентов. Коробление — это изменение размеров: изгиб, овальность, увеличение размеров, усадка, скручивание или изменение плоскостности. Эти два результата взаимосвязаны, но не идентичны. Деталь может сохранять высокие остаточные напряжения при внешне точных размерах или деформироваться после механической обработки, поскольку удаление материала высвобождает ранее уравновешенное поле напряжений.
ASM International выделяет три основных источника остаточных напряжений после термообработки: термические напряжения, напряжения превращения и остаточные напряжения, связанные с упрочнением. Такая классификация полезна, поскольку механизмы различаются, хотя в реальной стальной детали они действуют одновременно. Поэтому выражение «закалочные напряжения» скрывает фактическую последовательность событий. Теплопередача, фазовое превращение, толщина сечения, геометрия, прокаливаемость сплава, выбор закалочной среды и предшествующая история материала — всё это определяет, какой механизм преобладает в конкретной области.

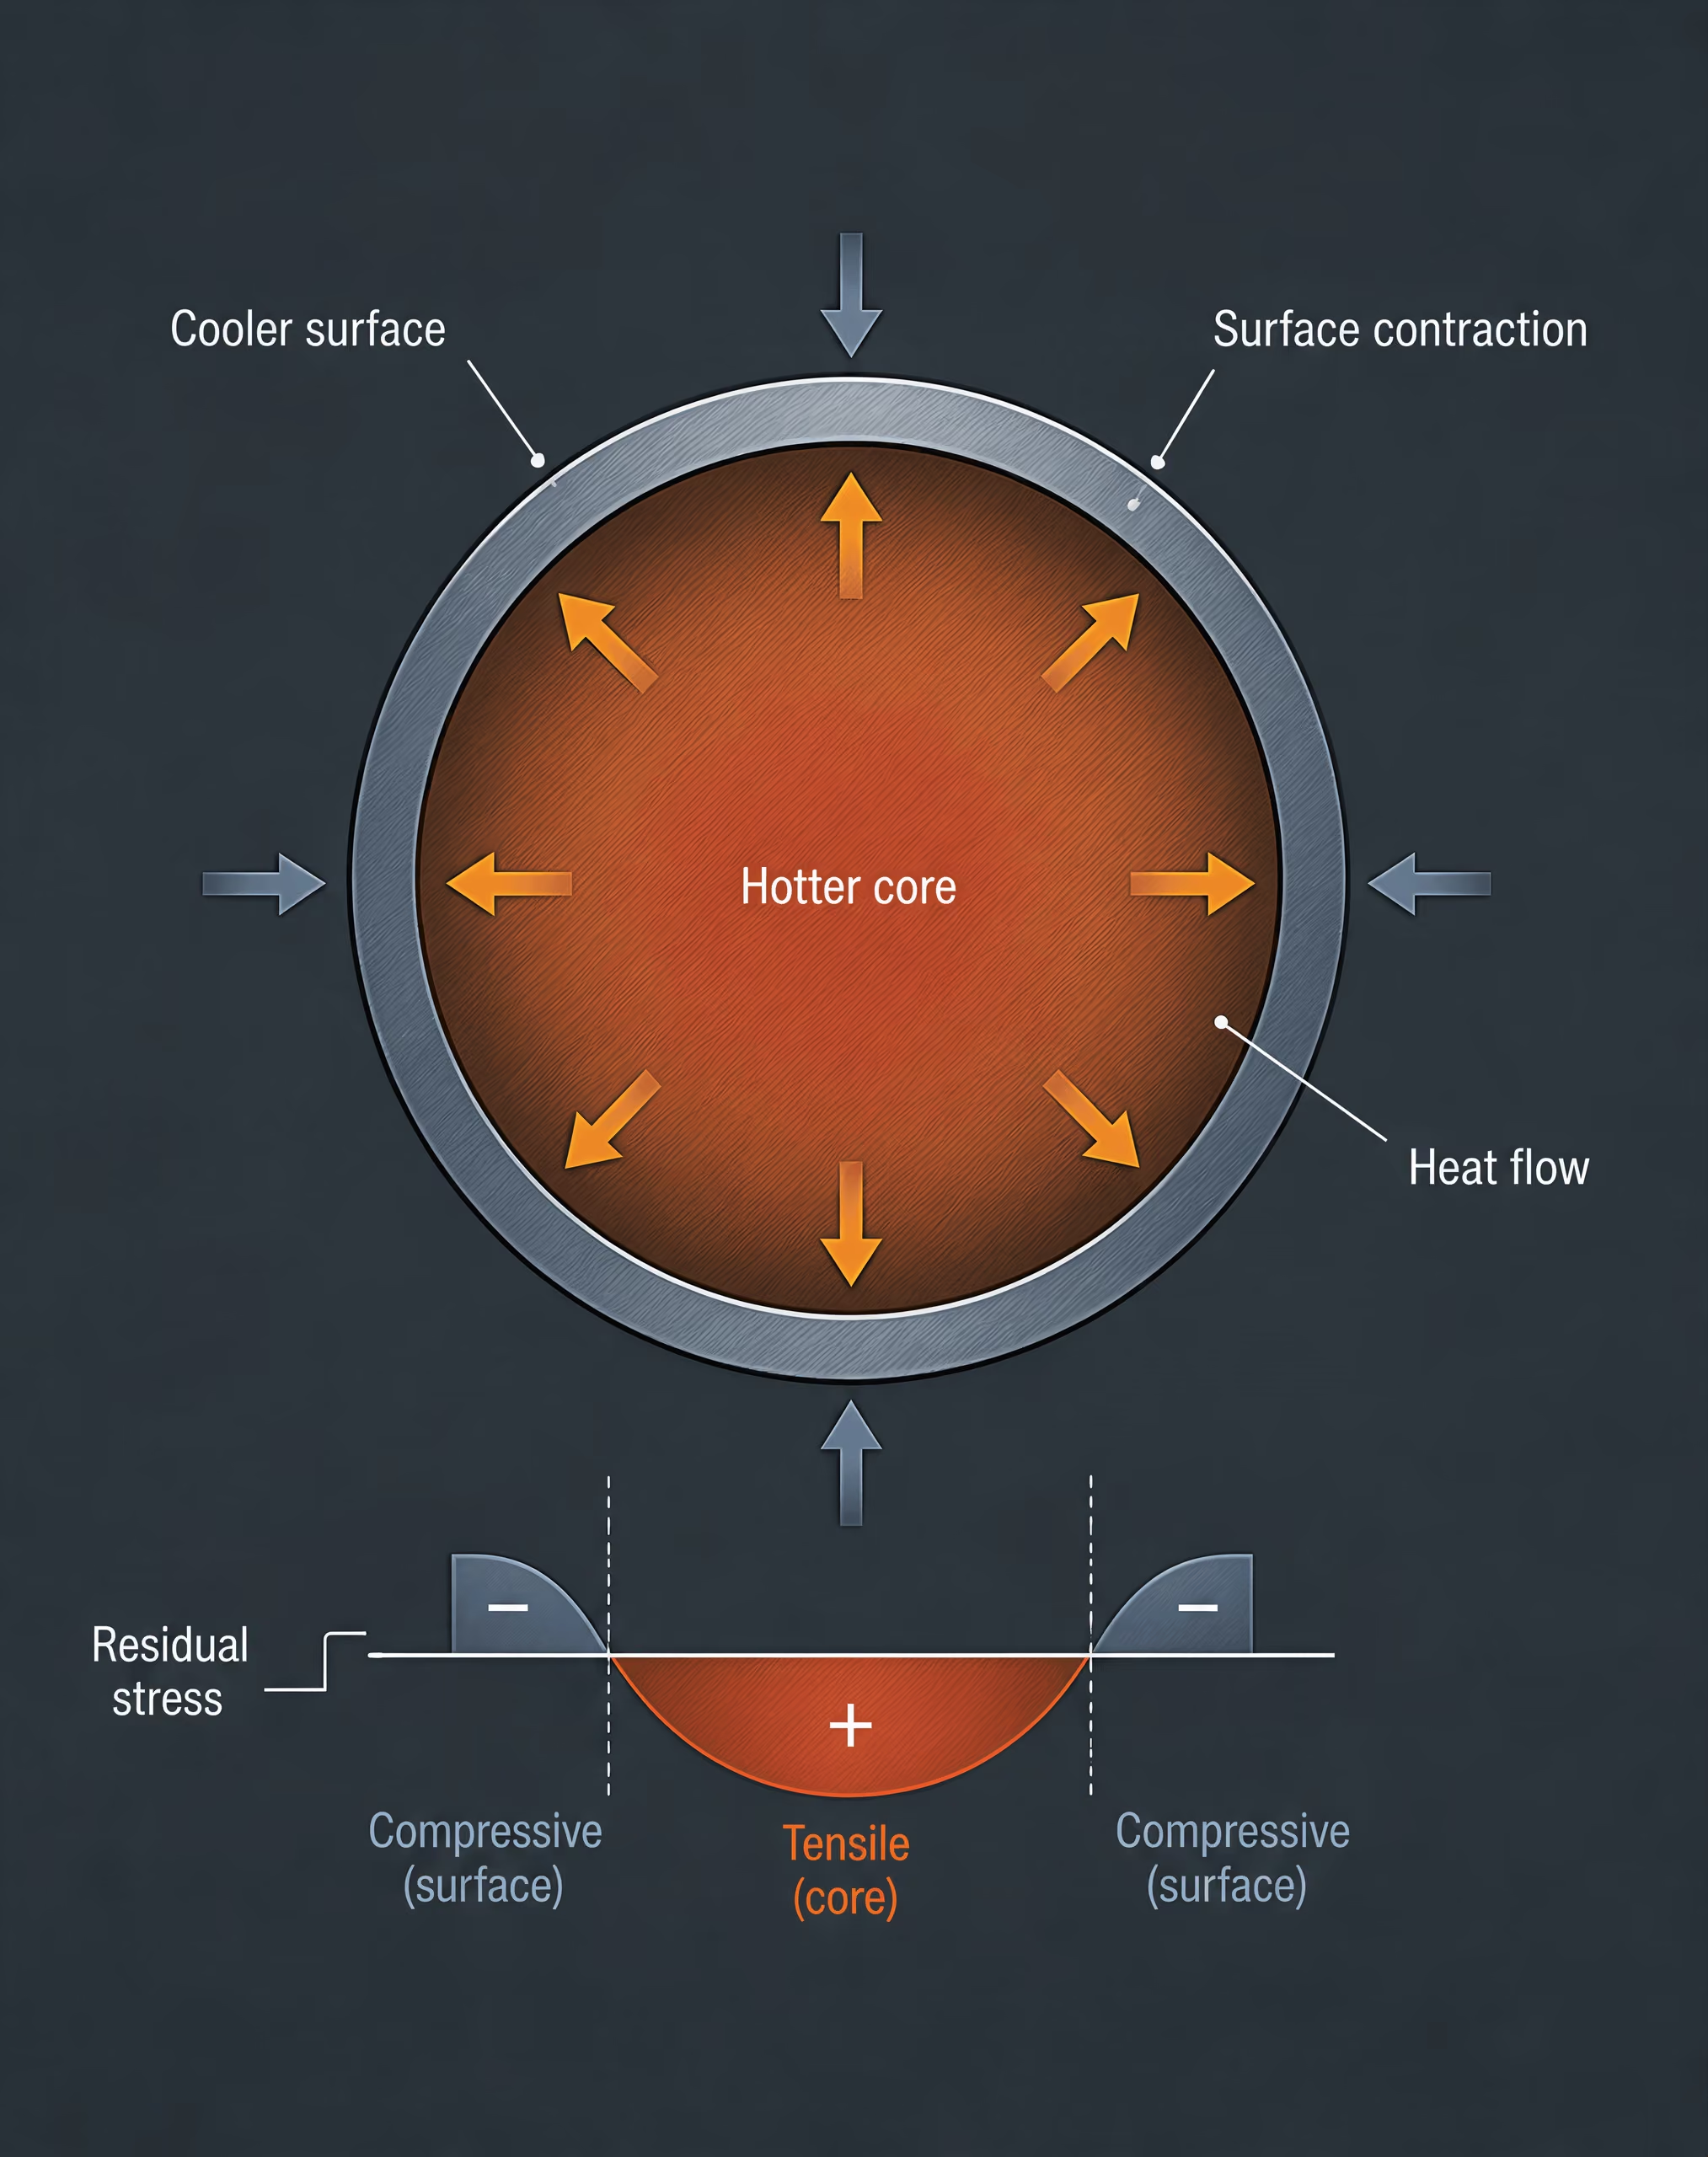
Термические остаточные напряжения
Термические остаточные напряжения возникают вследствие неравномерного нагрева или охлаждения. При нагреве сталь расширяется, а при охлаждении сжимается, однако температура во всех областях детали изменяется с разной скоростью. Поверхность реагирует первой, а сердцевина отстаёт. Тонкая кромка, массивная ступица, острый угол и просверленное отверстие имеют различные температурные циклы.
Во время охлаждения горячая внутренняя область стремится сохранить расширенное состояние, тогда как более холодная поверхность сжимается. Поверхность ограничена более горячей сердцевиной и поэтому может перейти в состояние сжатия, в то время как в сердцевине возникают растягивающие напряжения. Если поверхность охлаждается и сжимается после того, как сердцевина уже охладилась, распределение напряжений может измениться на противоположное. Окончательный знак напряжения нельзя определить только по слову «закалка». Он зависит от временной последовательности процессов, локальной геометрии, теплопроводности, интенсивности закалки и того, происходило ли пластическое течение во время переходного процесса.
Нагрев может создать противоположную последовательность. Быстро нагревающаяся поверхность стремится расшириться относительно более холодной внутренней области и может испытывать пластическое течение при сжатии. При последующем охлаждении такая пластически изменённая поверхность может оставить после себя остаточные растягивающие напряжения. Равномерность нагрева в печи, схема загрузки, ориентация детали и контакт с приспособлениями — всё это влияет на температурное поле до начала закалки.
В издании ASM Основные принципы и рекомендации по проектированию термической обработки стали минимизация коробления и нежелательных остаточных напряжений названа одним из основных критериев проектирования термообработки. Практический вывод заключается в следующем: температурные градиенты — это не только вопрос регулирования температуры. Они создают несовместимые деформации, которые могут стать необратимыми, когда локальное напряжение превышает зависящий от температуры предел текучести.
Неравномерные температурные градиенты во время закалки названы одним из основных источников закалочного коробления в Международном журнале материалов и технологии производства. Длинный тонкий вал может изгибаться из-за того, что одна его сторона охлаждается быстрее другой. Кольцо может приобрести овальную форму, поскольку его наружная и внутренняя поверхности отводят тепло с разной скоростью. Пластина может приобрести тарельчатую форму, если её поверхности охлаждаются неравномерно. На протяжении нескольких миллиметров остаточное напряжение может изменяться от растягивающего до сжимающего, поэтому одно усреднённое значение мало что говорит о риске растрескивания или последующем смещении размеров при механической обработке.
Остаточные напряжения превращения
Остаточные напряжения превращения возникают, когда сталь изменяет кристаллическую структуру, а вместе с ней — объём и механические свойства. При охлаждении аустенита различные области могут превращаться в феррит, перлит, бейнит или мартенсит при разных температурах. Мартенситное превращение сопровождается значительной деформацией превращения, тогда как величина и направление изменения размеров также зависят от содержания углерода, легирующих элементов, остаточного аустенита и доли каждой структурной составляющей.
Поверхность закаливаемой детали часто охлаждается и превращается раньше сердцевины. Если на поверхности образуется мартенсит, в то время как внутренняя область остаётся аустенитной, поверхность расширяется, пока сердцевина ещё горячая и относительно податливая. Позднее превращается и расширяется сердцевина, однако уже упрочнённая поверхность препятствует этому перемещению. В результате напряжённое состояние может изменяться в ходе закалки. Поверхность, первоначально находившаяся в состоянии растяжения, может завершить процесс в состоянии сжатия — или наоборот, в зависимости от времени превращения и степени стеснения деформации.
Именно поэтому напряжения превращения нельзя рассматривать как однородную поправку на «расширение мартенсита». Деформация превращения носит локальный характер, а окружающий материал может иметь другую температуру, долю фаз и предел текучести. Цементированный слой над более мягкой сердцевиной ведёт себя иначе, чем сквозь прокалённое сечение. В деталях после цементации, азотирования и индукционной закалки также формируются резкие градиенты микроструктуры и деформации. Остаточный аустенит может превращаться позднее — во время отпуска, эксплуатации, шлифования или хранения, вызывая дополнительное изменение размеров и релаксацию напряжений.
Превращение также влияет на напряжения через пластичность превращения. Под действием приложенного или внутреннего напряжения превращающаяся область может пластически деформироваться при напряжениях, меньших обычного предела текучести. Превращение при этом компенсирует часть заданной деформации, но не обязательно таким образом, который сохраняет первоначальную форму. Локальная пластичность превращения может способствовать изгибу, появлению овальности и изменению прямолинейности.
В обзоре 2022 года «Остаточные напряжения и коробление при закалочном упрочнении сталей: обзор», опубликованном в Журнале инженерии материалов и эксплуатационных характеристик, остаточные напряжения и коробление описываются как результаты взаимодействия теплопередачи, фазового превращения, геометрии, толщины сечения, выбора закалочной среды и интенсивности закалки. Это взаимодействие имеет ключевое значение. Более интенсивная закалочная среда может одновременно увеличить температурный градиент, изменить последовательность превращений и сформировать более твёрдую поверхность; разделить эти эффекты постфактум трудно.
Напряжения от упрочнения и пластической деформации
Третий источник — напряжения, возникающие, когда локальное пластическое течение, деформационное упрочнение или стеснение препятствуют совместной деформации. В процессе термообработки сталь не обладает одинаковой прочностью по всему объёму. Предел текучести резко изменяется с температурой и микроструктурой. Аустенит при температуре закалки может легко деформироваться, тогда как вновь образовавшийся мартенсит значительно прочнее и менее пластичен. Поэтому в одной области сечения может происходить пластическое течение, а в другой материал может оставаться упругим.
Предположим, что поверхностный слой сжимается при охлаждении, но его деформации препятствует более горячая сердцевина. Если напряжение на поверхности превышает её мгновенный предел текучести, в ней возникает необратимая пластическая деформация. Когда температурное поле позднее становится более однородным, упругое восстановление не может устранить эту пластическую деформацию. Оставшееся упругое несоответствие и представляет собой остаточное напряжение. Если одна сторона детали пластически деформируется сильнее другой, это несоответствие проявляется не только в виде напряжения, но и в виде коробления.
Упрочнение усиливает этот эффект, фиксируя локальные различия. Мартенситный слой может препятствовать сжатию менее упрочнённой сердцевины; мягкая сердцевина способна компенсировать часть деформации, однако последующее охлаждение и превращение могут изменить распределение напряжений на противоположное. Равномерность закалки, перемешивание среды, её температура и положение детали определяют, будут ли номинально одинаковые сечения упрочняться одинаково. Окончательное шлифование может добавить ещё один слой приповерхностных напряжений вследствие локального нагрева и механической деформации.
Международный журнал материалов и технологии производства связывает остаточные напряжения в закалённой стали с пластической деформацией на микромасштабном уровне и рассматривает влияние условий закалочной среды, поверхностного и цементационного упрочнения, а также окончательного шлифования. Этот механизм объясняет, почему нельзя считать измеренные на поверхности напряжения характеристикой сердцевины. Он также объясняет, почему способ снятия напряжений — отпуском, термической обработкой или контролируемыми механическими методами — необходимо выбирать с учётом состояния материала и требуемых размеров.
Эти три источника постоянно перекрываются. Термические напряжения изменяют путь превращения; деформация превращения меняет тепловое и механическое стеснение; локальное пластическое течение перераспределяет и те, и другие напряжения. История литья, деформация при ковке, ликвация, механическая обработка и предшествующая нормализация или отжиг изменяют исходное состояние материала. В отчётах Университета Айовы и Министерства энергетики США эти остаточные напряжения связываются с короблением, растрескиванием, переделкой, ремонтом сваркой, размерными ошибками и снижением эксплуатационных характеристик. Архив материалов и данных NIST дополнительно отмечает, что не снятые закалочные напряжения могут вызывать коробление во время механической обработки, когда удаление материала нарушает первоначальное равновесие.
Поэтому обоснованная оценка должна учитывать, где напряжение является растягивающим или сжимающим, как его величина изменяется по сечению и как она меняется от одного конструктивного элемента к другому. Ответ может различаться для поверхности, границы слоя и сердцевины, середины толщины, отверстия, галтели и торцевой поверхности. «Закалочное напряжение» — это обозначение процесса, а не механизма.
3. Нагрев: первый этап риска коробления
Коробление начинается не в момент, когда стальная деталь погружается в закалочную среду. Оно начинается сразу, как только разные области детали достигают разных температур и пытаются расшириться на разную величину. Возникающее напряжение может оставаться упругим либо превысить локальный предел текучести и вызвать необратимую деформацию. В любом случае цикл нагрева формирует механическое состояние, которое впоследствии взаимодействует с превращениями и закалкой.
Остаточные напряжения и коробление связаны, но не идентичны. Остаточные напряжения — это самоуравновешивающиеся напряжения, сохраняющиеся внутри детали после исчезновения внешних нагрузок и температурных перепадов. Коробление — это изменение размеров или формы. Деталь может сохранять значительные остаточные напряжения без заметного искривления, тогда как небольшая локальная пластическая деформация может вызвать измеримый изгиб или потерю круглости. ASM International рассматривает тепловые, трансформационные и закалочные остаточные напряжения как отдельные факторы в закаленных и отпущенных сталях и считает минимизацию коробления и нежелательных остаточных напряжений основными критериями проектирования термической обработки.
Температурные градиенты при нагреве в печи
Печь может иметь стабильную заданную температуру, в то время как обрабатываемая деталь остается далека от теплового равновесия. Поверхность поглощает тепло первой; сердцевина реагирует позже, поскольку тепло должно пройти теплопроводностью через сечение. Тонкая кромка, зуб, ребро или бобышка могут приблизиться к температуре печи, тогда как массивная ступица или центр плиты все еще остаются относительно холодными. Нагретая область стремится расшириться, но более холодная внутренняя часть препятствует этому. В период нагрева это вызывает изменяющееся распределение сжимающих и растягивающих напряжений.
Это распределение не является постоянным. На ранней стадии нагрева более горячая поверхность обычно подвергается сжатию со стороны более холодной сердцевины, тогда как сердцевина испытывает растяжение. По мере продвижения температурного фронта внутрь распределение напряжений изменяется, и при достаточно большой разнице температур может возникнуть локальная текучесть. Когда впоследствии температура детали выравнивается, возникшие ранее пластические деформации не исчезают. Они становятся частью исходного состояния перед закалкой.
Поэтому скорость нагрева имеет значение даже при одинаковой конечной температуре аустенитизации. Быстрый нагрев может увеличить разницу температур между поверхностью и сердцевиной, тогда как ступенчатый нагрев или выдержка на этапе предварительного подогрева могут ее уменьшить. Однако это не делает медленный нагрев универсальным решением: длительное воздействие может изменить размер зерна, вызвать обезуглероживание, растворение карбидов или окисление, а приспособления могут продолжать ограничивать перемещение детали на протяжении всего цикла. Подходящий режим зависит от марки стали, толщины сечения, атмосферы печи и допустимого изменения размеров.
В обзоре 2022 года, опубликованном авторами в Journal of Materials Engineering and Performance, коробление описывается как результат взаимодействия теплообмена, фазового превращения, геометрии, толщины сечения, выбора закалочной среды и интенсивности закалки. Нагрев является первым звеном этой цепи. Неоднородное температурное поле при выходе из печи задает закалке неодинаковые исходные тепловые и механические условия.
Ограничения теплового расширения и геометрия детали
Свободный однородный стержень может расширяться без возникновения значительных внутренних напряжений. Реальные детали редко бывают свободными или однородными. Приспособление может зажимать фланец, поддерживать вал в двух точках или препятствовать радиальному перемещению кольца. Сила трения в зоне контакта может удерживать одну область на месте, пока другая расширяется. Соседний конструктивный элемент может выполнять функцию внутреннего ограничителя даже при отсутствии внешнего приспособления.
Геометрия концентрирует эти эффекты. Массивная бобышка, соединенная с тонкой стенкой, нагревается медленно и расширяется по иному графику. Ребро может ограничивать расширение плиты в одном направлении, вызывая изгиб, а не простое линейное увеличение размеров. Отверстия создают свободные поверхности и снижают локальную жесткость; ряд отверстий может привести к тому, что одна сторона детали будет нагреваться и расширяться иначе, чем другая. Шпоночные канавки, пазы, зубья, острые углы и резкие изменения сечения создают локальные температурные градиенты и концентрации напряжений. Деталь, выглядящая симметричной, все же может деформироваться, если ее масса распределена несимметрично или если точки опоры расположены несимметрично.
Длинные тонкие детали особенно чувствительны к небольшим различиям расширения вдоль противоположных поверхностей. Незначительное повышение температуры одной поверхности может вызвать кривизну еще до начала какого-либо фазового превращения. Кольца и диски могут изменить диаметр или потерять плоскостность, если их края и центральные части проходят разные температурные циклы. Крупные отливки и тяжелые поковки также могут содержать области, реагирующие настолько медленно, что они остаются холодными, в то время как тонкие выступы уже приближаются к диапазону температур аустенитизации.
Приспособления уменьшают перемещение, но одновременно передают нагрузку на деталь. Жесткий зажим может подавить один заметный вид деформации, одновременно увеличив запасенную энергию напряжений, которая высвобождается при снятии закрепления или во время закалки. Поэтому приспособление следует рассматривать как часть тепловой и механической системы, а не просто как устройство для удержания размеров. Акцент обзора 2022 года на геометрии и толщине сечения относится как к проектированию приспособлений, так и к самой стали.
Предшествующие напряжения, история литья и предшествующая обработка
Деталь, поступающая в печь, уже имеет определенную историю. Сварка оставляет напряжения от тепловой усадки и может создавать зону термического влияния, микроструктура и прочность которой отличаются от соответствующих характеристик основного металла. Ковка формирует направленную волокнистость, неравномерное охлаждение и возможные остаточные напряжения между интенсивно и слабо деформированными областями. Литье может приводить к неоднородной структуре зерна, ликвации, пористости, повреждениям от горячих трещин и остаточным напряжениям, возникающим при затвердевании и охлаждении. Холодная деформация повышает плотность дислокаций и запасает энергию, тогда как механическая обработка может удалить напряженный поверхностный слой и изменить баланс сил по сечению.
В технических исследованиях Университета Айовы, посвященных стальным отливкам, подчеркивается, что историю литья необходимо учитывать при прогнозировании конечных размеров и остаточных напряжений. Это положение применимо не только к отливкам: модель термической обработки, начинающая расчет со свободной от напряжений однородной заготовки, может не объяснить, почему реальная деталь изгибается. Министерство энергетики США также связывает тепловые и остаточные напряжения в стальных отливках с короблением, растрескиванием, ремонтом сваркой, повторной обработкой, размерными ошибками и снижением эксплуатационных характеристик.
Особого внимания заслуживает предшествующая механическая обработка. В издании Metallurgy of Heat Treatment, сохраненном в архиве материалов и данных Национального института стандартов и технологий, отмечается, что не снятые после закалки напряжения могут вызвать коробление при механической обработке, поскольку удаление материала нарушает равновесие остаточных напряжений. Тот же принцип может проявляться и при нагреве: поверхность, находящаяся под сжатием или растяжением, может реагировать иначе, чем внутренняя часть, а цикл нагрева способен выявить этот дисбаланс.
Снятие напряжений, нормализация, контролируемый предварительный нагрев или промежуточная механическая обработка могут снизить риск, однако ни один из этих методов автоматически не устраняет историю материала. Нагрев может высвобождать часть ранее возникших напряжений за счет возврата или пластического течения, одновременно создавая новые тепловые напряжения. К началу закалки деталь уже может содержать неоднородное температурное поле, измененную микроструктуру и неравномерное напряженное состояние. Эти условия помогают определить, приведет ли последующее превращение к безвредному изменению размеров, заметному короблению или растрескиванию.
4. Аустенитизация и металлургическое состояние перед закалкой
Закалка начинается не с погружения в масло, полимер, воду или газ. Она начинается с металлургического состояния, сформированного в процессе нагрева. Размер зерна аустенита, распределение углерода, растворённые легирующие элементы, исходная микроструктура, химическое состояние поверхности, равномерность температуры и температура различных сечений — всё это определяет момент начала превращения и величину деформации, которую может воспринять деталь. Поэтому состояние непосредственно перед закалкой определяет как последовательность превращений, так и напряжения, возникающие при охлаждении детали.
ASM International выделяет три источника остаточных напряжений при термической обработке стали: термические, структурные и закалочные напряжения (ASM Handbook, «Остаточные напряжения и деформация в закалённых и отпущенных сталях»). На практике эти категории перекрываются. Температурный градиент вызывает неравномерную усадку; градиент превращения добавляет локальное изменение объёма; возникающее несоответствие может привести к пластической деформации. Деталь может выйти из закалки с приемлемыми размерами, но при этом содержать достаточно неосвободившихся напряжений, чтобы деформироваться во время механической обработки, поскольку удаление материала изменяет баланс внутренних сил, как описано в работе Металлургия термической обработки, размещённой в архиве материалов и данных Национального института стандартов и технологий.
Формирование и гомогенизация аустенита
| Состояние аустенитизации | Вероятный металлургический результат | Следствие для деформации |
|---|---|---|
| Недостаточные нагрев или выдержка | Нерастворившиеся карбиды и местная неоднородность содержания углерода | Неоднородное превращение и деформация |
| Контролируемые нагрев и выдержка | Более однородное состояние аустенита | Более равномерная реакция на охлаждение |
| Чрезмерная температура или длительная выдержка | Укрупнение зерна аустенита | Изменение времени превращения и механической реакции |
Для доэвтектоидной стали нагрев выше соответствующей верхней критической температуры позволяет ферриту и перлиту превращаться в аустенит. В эвтектоидных и заэвтектоидных сталях исходные составляющие и требуемая температура отличаются, однако практическая задача остаётся той же: аустенит должен сформироваться при контролируемом распределении углерода и без чрезмерного роста зёрен. Аустенитизация — это не просто достижение заданной температуры печи. Поверхность может достичь целевой температуры, тогда как сердцевина всё ещё остаётся более холодной, особенно в детали большого сечения или детали с резкими изменениями толщины.
Для формирования состава аустенита, необходимого для последующего превращения, углерод должен раствориться из цементита и других карбидов. Если нагрев недостаточен или выдержка слишком коротка, сохраняются нерастворившиеся карбиды и локальные различия концентрации углерода. Если нагрев чрезмерен или продолжается слишком долго, зёрна аустенита могут укрупниться. Оба условия изменяют время превращения и механический отклик во время закалки. Крупнозернистый аустенит обычно позволяет продуктам превращения формироваться при иных условиях, чем мелкозернистый аустенит, а локальные различия состава означают, что соседние области могут начинать или завершать превращение неодновременно.
Гомогенизация касается не только химического состава, но и температуры. Фланец, основание зуба, отверстие и тонкий обод могут иметь разную тепловую историю в одной и той же загрузке печи. При закалке тонкая область обычно теряет тепло быстрее, тогда как внутренняя часть массивного сечения остаётся горячей и продолжает сжиматься позднее. В обзоре 2022 года, подготовленном авторами работы Остаточные напряжения и деформация при закалочном упрочнении сталей и опубликованном в Journal of Materials Engineering and Performance, подчёркивается взаимное влияние теплопередачи, фазового превращения, геометрии, толщины сечения, выбора закалочной среды и интенсивности закалки. Рассмотрение закалки как процесса с одной-единственной скоростью охлаждения скрывает градиенты, вызывающие деформацию.
Аустенит также сохраняет историю материала детали. Ликвационная неоднородность, возникшая при литье, волокнистость после ковки, термические циклы сварки, полосчатые структуры, а также предыдущие операции нормализации или закалки могут создавать области с различными размером зёрен или распределением карбидов. Отчёты Университета Айовы и Министерства энергетики США о стальном литье показывают, почему производственную историю необходимо учитывать при прогнозировании размеров: термические и остаточные напряжения, возникающие при нагреве и охлаждении, могут способствовать деформации, растрескиванию, доработке, ремонту сваркой и снижению эксплуатационных характеристик.
Химический состав сплава и прокаливаемость
Прокаливаемость Способность сечения стали образовывать мартенсит на заданную глубину при определённых условиях охлаждения.
Углерод влияет как на достижимую твёрдость мартенсита, так и на температуру и кинетику превращения. Легирующие элементы, такие как марганец, хром, молибден и никель, обычно изменяют характер превращения и могут повышать прокаливаемость, то есть способность более массивного сечения образовывать мартенсит при заданных условиях охлаждения по сравнению со сталью с меньшей прокаливаемостью. Прокаливаемость не равна твёрдости. Марка стали может обладать высокой прокаливаемостью, но для достижения заданной твёрдости требовать определённого содержания углерода и конкретных условий закалки.
Это различие важно с точки зрения напряжений. При объёмной закалке поверхность охлаждается первой и может превращаться в мартенсит, тогда как сердцевина остаётся аустенитной. Затем поверхность имеет тенденцию расширяться в ходе мартенситного превращения, в то время как сердцевина всё ещё может термически сжиматься. Последующее превращение сердцевины способно изменить или усилить сформировавшееся ранее напряжённое состояние. Итоговые остаточные напряжения зависят от последовательности процессов, ограничения деформации, пластического течения и деформаций превращения, а не только от твёрдости.
Химический состав сплава изменяет эту последовательность, влияя на температуры начала превращений, скорость превращений, стабильность карбидов и скорость охлаждения, необходимую для подавления диффузионных продуктов превращения. Поэтому он может изменять расположение перлита, бейнита, мартенсита или остаточного аустенита в пределах сечения. Геометрия также имеет значение. Одинаковые марка стали и номинальный режим термической обработки могут создавать разные картины напряжений в тонком кольце, валу с уступом и массивной отливке, поскольку условия отвода тепла и механического ограничения в них различаются.
Более интенсивная закалка не всегда является лучшим способом уменьшения деформации. Limited evidence
В работе ASM Основные принципы и рекомендации по проектированию термической обработки стали минимизация деформации и нежелательных остаточных напряжений названа одним из главных критериев проектирования термической обработки. Такое решение необходимо принимать с учётом прокаливаемости стали и толщины сечения детали. Повышение интенсивности закалки может способствовать более глубокому упрочнению, но также способно увеличить температурные градиенты и пластическую деформацию. Более медленная или равномерная закалка может уменьшить деформацию, однако привести к превращению сердцевины, отличающемуся от заданной микроструктурной цели. Универсального решения в виде «более интенсивной закалки» не существует.
Цементация, азотирование и градиенты глубины упрочнённого слоя
Поверхностная и химико-термическая обработка создают иную задачу по сравнению с объёмной закалкой, поскольку материал намеренно делают неоднородным. При цементации углерод проникает в поверхность при повышенной температуре, создавая градиент концентрации углерода от упрочнённого слоя к сердцевине. После аустенитизации и закалки слой и сердцевина могут иметь разные температуры превращения, разную прокаливаемость, различное содержание углерода в мартенсите, долю остаточного аустенита и деформации превращения. Поэтому глубина слоя — это не только профиль твёрдости, но и профиль деформаций и напряжений.
Сердцевина может превращаться позднее, чем высокоуглеродистый поверхностный слой, и эти две области взаимно ограничивают деформацию друг друга при усадке и превращении. Геометрия детали определяет, приведёт ли это взаимодействие к полезным сжимающим напряжениям на поверхности, нежелательным растягивающим напряжениям в другой области, изгибу, овальности или локальному растрескиванию. Окончательное шлифование может выявить или перераспределить эти напряжения. В International Journal of Materials and Product Technology микромасштабную пластическую деформацию, условия закалочной среды, поверхностную и химико-термическую закалку, а также окончательное шлифование называют факторами, влияющими на остаточные напряжения в закалённой стали (Часть II).
Азотирование отличается тем, что азот вводится в относительно низкотемпературном ферритном процессе с образованием азотсодержащих фаз и нитридов легирующих элементов, а не в результате того же механизма формирования цементированного и закалённого слоя, что используется при цементации. Его размерный эффект может быть меньше, чем при жёстком цикле цементации с последующей закалкой, однако это не означает автоматической размерной нейтральности. Толщину соединительного слоя, глубину диффузии, исходное состояние сердцевины, остаточные напряжения и локальную геометрию необходимо оценивать отдельно.[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
Вакуумная термическая обработка также требует отдельного анализа деформации. Вакуум изменяет поверхностные реакции, риск обезуглероживания, теплопередачу в печи, а также выбор давления и расхода газа при газовой закалке; однако он не устраняет температурные градиенты или деформации превращения. В отчёте Вустерского политехнического института деформация при закалке описывается как взаимосвязанная задача, включающая теплопередачу, фазовое превращение, напряжения, деформации и развитие микроструктуры. Это описание применимо к деталям, подвергаемым объёмной закалке, цементации, азотированию и вакуумной обработке. Металлургическое состояние перед охлаждением задаёт исходные условия; закалка лишь выявляет, как эти условия взаимодействуют с формой детали и ограничением деформации.
5. Закалка как сопряжённая задача теплообмена и превращений
Закалку часто описывают как этап быстрого охлаждения, превращающий аустенит в мартенсит. Это описание неполно. Стальная деталь охлаждается не с одинаковой скоростью по всему объёму и не превращается повсюду при одной и той же температуре или в один и тот же момент. Её окончательные размеры и распределение остаточных напряжений формируются в результате взаимодействия теплообмена, фазового превращения, упругого стеснения, пластического течения, геометрии, толщины сечения, предыстории материала и локальных условий воздействия закалочной среды.
В обзоре 2022 года «Остаточные напряжения и деформация при закалочном упрочнении сталей», опубликованном в Journal of Materials Engineering and Performance, эти переменные рассматриваются как взаимосвязанная система, а не как независимые параметры процесса. К такому же выводу приходит отчёт Worcester Polytechnic Institute Distortion and Residual Stress: закалочная деформация связывает между собой теплообмен, фазовое превращение, напряжения, деформации и эволюцию микроструктуры. Это важно, поскольку изменение одной переменной может улучшить один аспект процесса и одновременно ухудшить другой.
Различия в охлаждении поверхности и сердцевины
Когда нагретая стальная деталь погружается в закалочную среду, поверхность первой отдаёт тепло. Затем тепло перемещается от более горячей сердцевины к более холодной поверхности, поэтому температурное поле непрерывно изменяется по сечению. Тонкая кромка может приблизиться к температуре закалочной среды, тогда как центр толстого зубчатого колеса, вала, штампа или отливки всё ещё остаётся аустенитным. Чем больше толщина сечения, тем дольше сохраняется это различие.
Разность температур между поверхностью и сердцевиной вызывает термическую деформацию. Более холодная поверхность стремится сжаться, тогда как более горячий внутренний объём препятствует этому сжатию. При высокой температуре сталь обладает сравнительно низким пределом текучести, поэтому часть несоответствия может компенсироваться пластической деформацией. По мере снижения температуры способность материала к течению уменьшается, и напряжения могут закрепиться в детали. Возникающая деформация может проявляться в виде прогиба, овальности, скручивания или изменения диаметра отверстия; остаточные напряжения могут сохраняться даже тогда, когда измеренные размеры выглядят приемлемыми.
Превращение добавляет вторую, зависящую от времени деформацию. В углеродистой или низколегированной стали поверхность может превратиться из аустенита в мартенсит, пока сердцевина всё ещё остаётся горячим аустенитом. Мартенситное превращение обычно вызывает расширение, тогда как охлаждение непревратившегося аустенита приводит к термической усадке. Расширение поверхности на ранней стадии ограничивается сердцевиной. Позднее, когда превращается сердцевина, её расширение ограничивается уже превратившейся и более холодной наружной областью. В зависимости от марки стали, траектории охлаждения и температуры превращения каждой области напряжённое состояние в ходе закалки может изменять знак.
Вместо мартенсита может образоваться бейнит или перлит, если какая-либо область охлаждается слишком медленно или если сталь обладает недостаточной прокаливаемостью. Их деформации превращения и механические свойства отличаются от соответствующих характеристик мартенсита. Остаточный аустенит может вызвать дополнительное изменение размеров при последующем охлаждении, отпуске, эксплуатации или шлифовании. Поэтому два участка с одинаковой окончательной твёрдостью всё же могут иметь разные остаточные напряжения, если они прошли разные температурные и структурные траектории.
В обзоре International Journal of Materials and Product Technology неравномерные температурные градиенты названы одним из основных источников закалочной деформации. Это утверждение не следует сводить к формулировке «поверхность охлаждается быстрее». Важно, как изменяется градиент во времени и какое механическое стеснение он создаёт. И то и другое определяется геометрией. Острый угол имеет большую площадь поверхности на единицу объёма, чем центральная перемычка, тогда как глухое отверстие, шпоночный паз, тонкий фланец или прерывистая поверхность изменяют локальный доступ жидкости и характер теплообмена. Цементованный слой на малоуглеродистой стали, например цементованный компонент из SAE 8620, также превращается иначе, чем его низкоуглеродистая сердцевина. Сечение из AISI 4140, закаливаемое насквозь, представляет собой иную задачу теплообмена и превращений по сравнению с этой поверхностно упрочнённой деталью.
Жёсткость и равномерность закалки
| Тип закалочной среды | Общая характеристика процесса | Основная задача управления |
|---|---|---|
| Вода | Быстрый отвод тепла | Резкие градиенты и термический удар |
| Полимерный раствор | Характер охлаждения изменяется в зависимости от концентрации и перемешивания | Однородность концентрации и потока |
| Масло | В целом более медленное охлаждение | Температура, вязкость и циркуляция |
| Газ | Меньшая интенсивность при контролируемом направленном потоке | Давление, скорость и длительность воздействия |
| Расплавленная соль | Ступенчатая или контролируемая тепловая реакция | Состояние ванны и время переноса |
Жёсткость закалки характеризует способность системы охлаждения отводить тепло от стали. Анализ по Гроссману выражает интенсивность охлаждения параметром H, однако H не является универсальной материальной константой. Он зависит от закалочной среды, её температуры, перемешивания, состояния поверхности, ориентации детали и характера взаимодействия жидкости с поверхностью компонента. Закалка в воде, растворе полимера, масле, газе или расплавленной соли может давать совершенно разные кривые охлаждения, а одна и та же номинальная закалочная среда может вести себя по-разному в разных ваннах.
Более высокая жёсткость закалки увеличивает скорость охлаждения и может способствовать образованию мартенсита в сердцевине прокаливаемого сечения. Она также может увеличивать разность температур между поверхностью и сердцевиной, особенно при неравномерном доступе жидкости. Это способно повышать термические напряжения и деформацию. Однако более медленная закалка не является автоматически более безопасной: медленное охлаждение в некоторых областях может допустить образование перлита или бейнита, продлить период существования температурных различий и вызвать несоответствие превращений между соседними участками. Не существует универсального правила, согласно которому более жёсткая закалка всегда увеличивает или всегда уменьшает деформацию.
Имеет значение то, как вся кривая охлаждения взаимодействует со сталью и деталью. Сплав с высокой прокаливаемостью может достичь требуемого превращения сердцевины при умеренной закалке, тогда как марка с более низкой прокаливаемостью может потребовать более быстрого охлаждения. Жёсткая закалка может уменьшить деформацию в одной геометрии, сократив время, доступное для дифференциального охлаждения, но увеличить её в другой из-за создания большего мгновенного градиента или неравномерного кипения. В обзоре 2022 года в Journal of Materials Engineering and Performance деформация и остаточные напряжения прямо связываются с взаимодействием выбора закалочной среды, жёсткости закалки, геометрии, толщины сечения, теплообмена и фазового превращения.
Поэтому равномерность не менее важна, чем номинальная жёсткость закалки. Если одна сторона пластины омывается интенсивным потоком жидкости, а противоположная находится в застойной зоне, превращение на этих сторонах может происходить в разное время. В длинном валу могут возникать различные скорости охлаждения по длине из-за течения в ванне, приспособлений, краевых эффектов или различий в площади открытой поверхности. Слишком плотно уложенные детали могут экранировать друг друга. Корзины, стеллажи, маски и точки контакта способны создавать локальные различия в теплообмене, достаточно большие для изменения твёрдости и формы.[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
Остаточные напряжения не являются синонимом деформации. Деталь может сохранять значительные самоуравновешенные напряжения при незначительном непосредственном изменении размеров, тогда как другая деталь может заметно деформироваться, поскольку меньший дисбаланс напряжений вызывает пластическое течение. Это различие становится особенно важным при механической обработке. В издании Metallurgy of Heat Treatment, архивированном National Institute of Standards and Technology, отмечается, что не снятые закалочные напряжения могут вызвать коробление, когда удаление материала нарушает первоначальное равновесие напряжений. Прямолинейная после закалки деталь не обязательно свободна от напряжений.
Температура закалочной среды, её движение и характер кипения
Закалочная среда отводит тепло в несколько стадий, на которые существенно влияют температура и движение жидкости. В воде или масле горячая поверхность стали вначале может образовать паровую рубашку. На этой стадии плёночного кипения плёнка изолирует поверхность и может охлаждать её менее эффективно, чем ожидается. При разрушении парового слоя пузырьковое кипение способно отводить тепло значительно быстрее. При более низких температурах поверхности кипение ослабевает, и основным механизмом охлаждения становится конвекция.
Паровая плёнка редко бывает однородной вокруг реальной детали. Она может сохраняться на обращённой вверх поверхности, разрушаться у кромки или неравномерно прерываться вокруг угла. Эти локальные различия вызывают неравномерное охлаждение. Поэтому перемешивание может уменьшать деформацию, хотя часто оно повышает среднюю жёсткость закалки: движение разрушает паровые рубашки и улучшает равномерность. Однако чрезмерное или неправильно направленное перемешивание может создавать различные локальные поля течения и усиливать охлаждение одной грани сильнее, чем другой.
Температура закалочной среды изменяет вязкость, характер кипения, теплоёмкость и устойчивость паровой плёнки. Холодная вода может обеспечивать быстрый отвод тепла, но также создавать резкие градиенты и высокий уровень термического удара. Более тёплое масло обычно охлаждает медленнее, тогда как концентрация полимера изменяет как скорость охлаждения, так и переход между кипением и конвекцией. Газовая закалка менее интенсивна, но может обеспечивать контролируемый направленный поток при вакуумной термообработке. Корректное сравнение следует основывать на измеренных кривых охлаждения в соответствующих точках, а не только на названии закалочной среды.
Важны также конструкция ванны и перемещение детали. Вращение может выравнивать охлаждение по окружности цилиндрической детали, но неподходящая скорость вращения способна изменить удаление пара, не устранив различия по оси. Деталь, опускаемая в ванну постепенно, может получить иную температурную предысторию по сравнению с деталью, погружаемой целиком. Необходимо учитывать локальный доступ жидкости к отверстиям, зубьям, углублениям и контактирующим приспособлениям.
ASM International рассматривает термические, структурные и закалочные остаточные напряжения как различные составляющие в закалённых и отпущенных сталях, а в своих рекомендациях по проектированию термообработки называет минимизацию деформации и нежелательных остаточных напряжений основными критериями проектирования. Для соблюдения этих критериев необходимо контролировать весь цикл закалки: температурное поле от поверхности к сердцевине, время начала и степень превращения, реакцию напряжений и пластической деформации, а также пространственную равномерность отвода тепла. Закалка — это не одна скорость охлаждения. Это перемещающееся тепловое и металлургическое граничное условие, приложенное к стеснённому и изменяющемуся твёрдому телу.
6. Фазовые превращения и деформация, обусловленная превращением
Сталь охлаждается не как однородное упругое твердое тело. Во время закалки поверхность может пройти через интервал превращения, тогда как сердцевина остается аустенитной; позднее сердцевина превращается в условиях иного напряженного состояния и при другой скорости охлаждения. Поэтому каждый участок проходит собственный тепловой и металлургический путь. Итоговые размеры определяются совокупным воздействием тепловой усадки, деформации при фазовом превращении, упругих напряжений, пластического течения, геометрии и стеснения деформации.
ASM International разделяет остаточные напряжения после термической обработки на тепловую, превращенческую и закалочную составляющие. Эти категории помогают описывать механизмы, однако в реальной детали они не являются независимыми. Температурный градиент создает напряжение; это напряжение изменяет деформацию, сопровождающую превращение; превращенный участок изменяет свой объем и жесткость, после чего напряжения перераспределяются в соседнем материале. Поэтому в обзоре 2022 года, подготовленном авторами статьи Residual Stress and Distortion during Quench Hardening of Steels: A Review в журнале Journal of Materials Engineering and Performance, теплопередача, фазовое превращение, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки рассматриваются как взаимосвязанные переменные, а не как отдельные поправочные коэффициенты.
Начало и завершение превращения по сечению
Для аустенита, превращающегося при охлаждении, важные температуры не являются едиными значениями для всей детали. Это локальные события. Перлит начинает образовываться при локальной температуре начала перлитного превращения и формируется до достижения более низкой температуры; бейнит начинает образовываться при температуре начала бейнитного превращения, обычно обозначаемой , и формируется до температуры, близкой к . Мартенсит начинает образовываться при , а превращение продолжается по мере снижения температуры к температуре окончания мартенситного превращения . Химический состав сплава, размер зерна аустенита, содержание углерода, предшествующая обработка и скорость охлаждения смещают эти температуры и изменяют образующуюся долю фаз.
Поверхность тонкого сечения может достичь , в то время как центр толстого сечения все еще находится выше интервала образования бейнита или перлита. Например, в закаливаемой детали из AISI 4140 наружный слой может первым превратиться в мартенсит, приобретая деформацию превращения, тогда как горячая сердцевина продолжает испытывать тепловую усадку и остается сравнительно податливой. Когда сердцевина позднее превращается, ее деформацию ограничивает упрочненная оболочка. Поэтому одна и та же номинальная марка стали может содержать мартенсит у поверхности, бейнит или перлит внутри детали, где охлаждение происходило медленнее, а также различные остаточные напряжения в переходной зоне.
Диаграммы превращений показывают это соперничество во времени и температуре, а не только в зависимости от температуры. При непрерывном охлаждении путь превращения может обойти области образования перлита и бейнита, если охлаждение достаточно быстрое, однако толщина сечения и отвод тепла определяют, выполняется ли это условие по всему объему. Перемешивание, температура закалочной среды, образование паровой пленки, ориентация детали и локальная геометрия изменяют траекторию охлаждения. Острые углы, отверстия, тонкие перемычки и массивные приливы не охлаждаются одновременно.
«Начало превращения» также означает начало процесса, сопровождающегося деформацией, а не просто изменение, видимое на микрофотографии. До начала превращения аустенитная область может воспринимать тепловое напряжение упруго и пластически. Как только начинают образовываться феррит, цементит, бейнит или мартенсит, изменяются локальные модуль упругости, предел текучести, плотность и характер теплового расширения. Завершение превращения не означает, что все размерные изменения или развитие напряжений прекратились: температура может продолжать изменяться, в некоторых продуктах превращения может продолжаться перераспределение углерода, а непревратившийся аустенит может сохраняться.
Изменение объема и пластичность при фазовом превращении
Плотность продуктов превращения отличается от плотности аустенита, поэтому превращение изменяет объем. Знак и величина изменения зависят от состава и образующегося продукта. Мартенсит обычно имеет больший удельный объем, чем исходный аустенит, особенно при повышении содержания углерода, тогда как тепловая усадка при охлаждении действует в противоположном направлении. Бейнит и перлит также вызывают деформацию превращения, хотя их морфология, перераспределение углерода и температура превращения отличаются от соответствующих характеристик мартенсита.
Важен не один-единственный показатель свободного расширения. Небольшой образец, превращающийся равномерно, может изменить размер без изгиба. Реальная деталь превращается постепенно по сечению, поэтому один слой ограничивает деформацию другого. Если локальная деформация превращения превышает возможности упругой компенсации, возникает пластическая деформация. После возвращения детали к комнатной температуре в ней может сохраниться деформация, даже если итоговое среднее изменение объема кажется небольшим.
Пластичность превращения Пластическая деформация, облегчаемая фазовым превращением под действием приложенного или внутренне возникающего напряжения.
Пластичность при фазовом превращении — это дополнительная пластическая деформация, возникающая, когда фазовое превращение происходит под действием приложенного или внутреннего напряжения. При этом не требуется, чтобы напряжение было достаточно высоким для возникновения обычного пластического течения в непревратившемся аустените. Превращение изменяет деформационное поведение материала, а напряжение задает направление или величину возникающей деформации. Поэтому кольцо, пластина или зуб шестерни могут изгибаться, скручиваться или изменять диаметр по мере прохождения через них фронта превращения.
Этот механизм объясняет, почему остаточное напряжение и деформация связаны, но не идентичны. Остаточное напряжение — это самоуравновешенное поле напряжений, сохраняющееся после охлаждения и снятия нагрузки; деформация — это необратимое изменение формы или размеров. Напряжение может существовать при почти незаметной деформации, если геометрия и противодействующие области уравновешивают его. И наоборот, пластичность при фазовом превращении может преобразовать неоднородное внутреннее поле напряжений в коробление. В отчете Worcester Polytechnic Institute деформация при закалке описывается как взаимосвязанная задача, включающая теплопередачу, фазовое превращение, напряжение, деформацию и эволюцию микроструктуры. Это более точное описание, чем рассмотрение деформации исключительно как проблемы, связанной с закалочной средой.
Мартенсит, бейнит, перлит и остаточный аустенит
Мартенсит часто является крупнейшим отдельным источником деформации при закалке стали. Он образуется в результате бездиффузионного сдвигового превращения, поэтому углерод остается в пересыщенной объемно-центрированной тетрагональной структуре, а не медленно перераспределяется между ферритом и цементитом. Его образование вызывает быстрое увеличение объема и формообразующую деформацию. Поскольку мартенсит образуется в некотором интервале температур, а не одномоментно, разные части детали могут превращаться в различных условиях стеснения деформации. Твердый мартенситный слой, окружающий более мягкую сердцевину, особенно подвержен перераспределению напряжений.
Бейнит образуется при температурах ниже интервала образования перлита и выше интервала начала образования мартенсита, хотя точные интервалы зависят от химического состава сплава и истории охлаждения. Верхний и нижний бейнит имеют различную морфологию и характер деформации. Бейнитное превращение может вызывать значительное изменение размеров, особенно если оно происходит неоднородно в толстых или сложных сечениях. Оно может уменьшить долю мартенсита и изменить конечное распределение напряжений, но не устраняет деформацию превращения.
Перлит образуется в результате согласованного роста феррита и цементита при сравнительно высоких температурах превращения. Деформация при его образовании обычно компенсируется в течение более длительного периода, чем при образовании мартенсита, что дает больше возможностей для тепловой и пластической релаксации. Однако это не делает перлит несущественным с точки зрения размеров. Медленно охлаждаемая сердцевина, в которой образуется перлит, тогда как поверхность уже стала твердой, может создавать стеснение для оболочки, а возникающее напряжение впоследствии может высвобождаться при механической обработке.
Остаточный аустенит Аустенит, сохранившийся без превращения после охлаждения и способный позднее превращаться во время отпуска, эксплуатации, шлифования или хранения.
Остаточный аустенит — это аустенит, сохраняющийся ниже комнатной температуры, поскольку локальная температура не достигается либо углерод и легирующие элементы стабилизируют его. Высокоуглеродистые стали, цементованные слои и стали с высокой степенью легирования могут содержать значительное количество остаточного аустенита. Его присутствие влияет как на исходные размеры, так и на последующую стабильность размеров. Во время эксплуатации, отпуска, обработки при отрицательных температурах, шлифования или последующего нагружения остаточный аустенит может превращаться в мартенсит или другой продукт превращения. Такое последующее превращение может увеличить объем и изменить форму уже после завершения номинальной термической обработки.
Это запаздывающее изменение — одна из причин, по которым контроль размеров нельзя всегда ограничивать выходом детали из печи. Деталь может соответствовать первоначальным измерениям, но изменить размеры во время отпуска или чистового шлифования. В работе NIST Metallurgy of Heat Treatment отмечается, что не снятые закалочные напряжения могут вызывать коробление при механической обработке, когда удаление материала нарушает баланс остаточных напряжений. Поэтому рекомендации ASM по проектированию термической обработки определяют минимизацию деформации и нежелательных остаточных напряжений как основные критерии проектирования. Доли фаз, температуры превращений и остаточный аустенит необходимо рассматривать совместно с толщиной сечения и равномерностью закалки, а не добавлять в качестве последующих поправок.
7. Геометрия, толщина сечения и конструкция компонента
Геометрия определяет, насколько быстро тепло входит в стальной компонент и выходит из него, где начинается превращение и насколько каждая область может расширяться или сжиматься без ограничений. Одна и та же закалка, применённая к валу из AISI 4140 и к плите из AISI 4140 с рёбрами, бобышками и глухими отверстиями, не приведёт к одинаковому распределению напряжений. Марка стали, прокаливаемость, исходная микроструктура, скорость нагрева, режим аустенитизации и закалочная среда по-прежнему имеют значение, однако именно форма сечения определяет, как эти факторы распределяются по детали.
ASM International выделяет термические, структурные и закалочные остаточные напряжения как отдельные составляющие в закалённых и отпущенных сталях. В реальном компоненте они не остаются независимыми. Разность температур создаёт термическую деформацию; различие в превращениях добавляет деформацию превращения; окружающий материал ограничивает обе деформации, вызывая упругие напряжения, а когда локальное напряжение превышает сопротивление пластическому течению — пластическую деформацию. Поэтому в обзоре 2022 года, опубликованном в Journal of Materials Engineering and Performance, теплопередача, фазовые превращения, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки рассматриваются как взаимосвязанные факторы, а не как независимые исходные параметры.

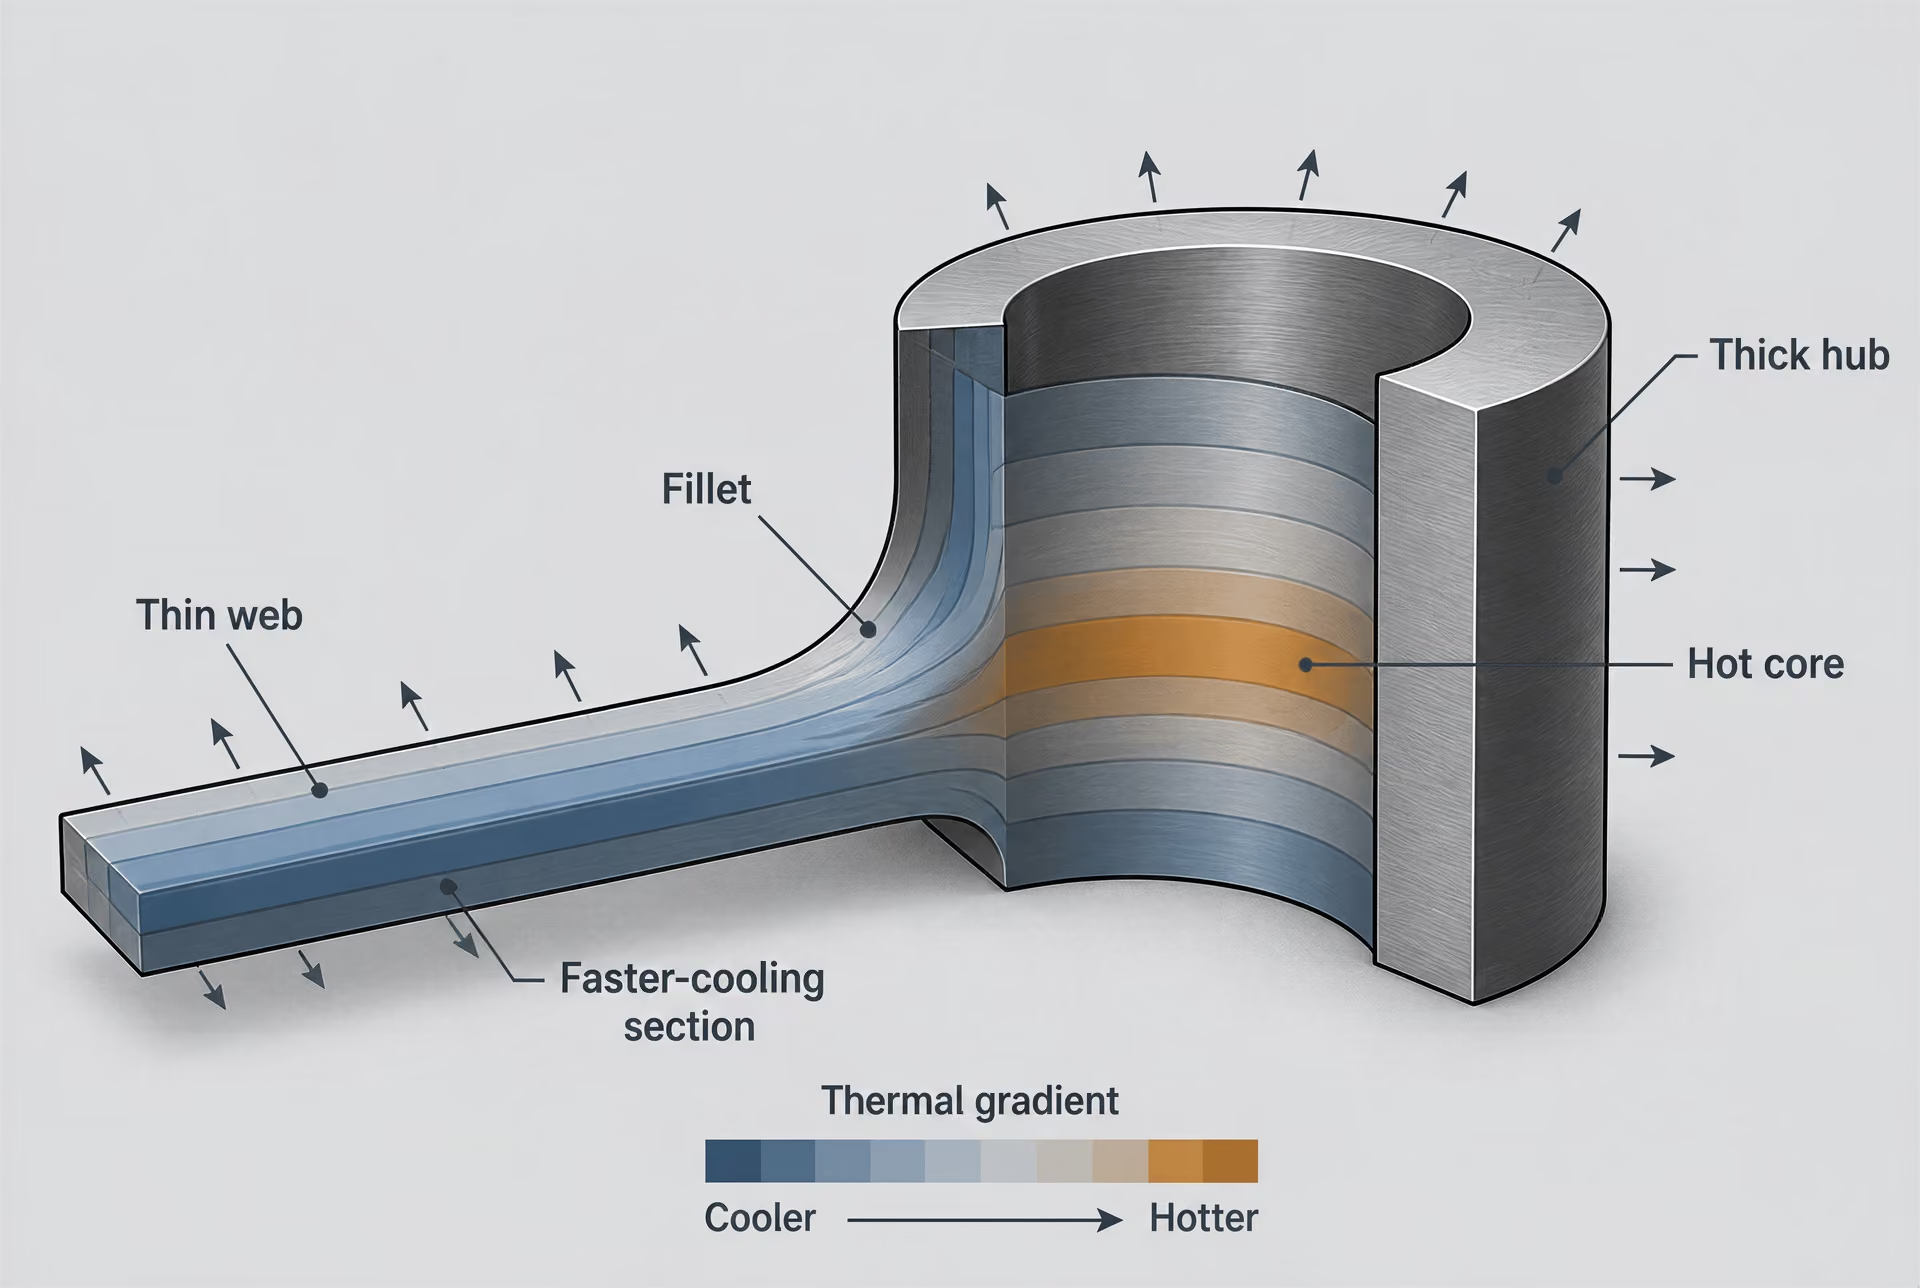
Переходы от толстого сечения к тонкому и тепловая масса
Толстая область содержит больше тепловой массы на единицу площади поверхности, чем тонкая. При нагреве тонкое сечение может первым достичь температуры аустенитизации, тогда как сердцевина толстого сечения остаётся более холодной. При закалке последовательность меняется иным образом: тонкая область быстро теряет тепло, тогда как толстая область сохраняет тепло и может продолжать превращаться уже после того, как тонкая область успела закалиться. Поэтому температурные циклы, продолжительность превращений, доли мартенсита и локальные изменения объёма в этих областях могут различаться.
Резкий уступ между бобышкой диаметром 40 мм и диском толщиной 10 мм является классической зоной ограничения деформации. Диск может сжиматься, пока бобышка остаётся горячей и увеличенной в размерах. Позднее бобышка сжимается и может вытянуть диск, придав ему другую форму. Если более толстая область превращается позже, её расширение или сжатие может изменить напряжённое состояние, сформировавшееся на первой стадии охлаждения. Результатом могут стать локальная текучесть, концентрация остаточных напряжений или изменение размеров, которое невозможно предсказать простым учётом равномерной усадки при закалке.
В конструкции следует отдавать предпочтение плавным переходам: большим радиусам галтелей, коническим дискам, плавно сопряжённым бобышкам и более равномерной толщине стенок. Плавный переход не устраняет температурные градиенты, но распределяет их на большей длине и уменьшает резкое ограничение деформации на границе участков. Если массивного сечения избежать невозможно, на чертеже следует обозначить переход как элемент, важный для термической обработки, а не просто как конструктивную деталь, связанную с механической обработкой. После этого при моделировании нагрева и закалки можно исследовать локальную температурную историю и историю фазовых превращений, а не рассматривать компонент как однородный блок.
Тот же принцип применим к деталям, подвергнутым цементации, азотированию и индукционной закалке. Твёрдый поверхностный слой над мягкой или медленно охлаждающейся сердцевиной создаёт ещё одно несоответствие, связанное с толщиной. Поверхностное упрочнение и упрочнение слоя изменяют расположение и величину остаточных напряжений, как обсуждается в частях I и II исследования, опубликованного в International Journal of Materials and Product Technology. Окончательное шлифование также может высвобождать или перераспределять эти напряжения. Архив материаловедческих данных National Institute of Standards and Technology в издании Metallurgy of Heat Treatment отмечает, что не снятые закалочные напряжения могут вызывать коробление при механической обработке, поскольку удаление материала изменяет баланс остаточных напряжений.
Поэтому при назначении припуска на механическую обработку конструкторы должны учитывать ограничения деформации, по возможности поддерживать тонкие участки во время обработки и назначать промежуточный отпуск или снятие напряжений, если этого требует последовательность технологических операций. Припуск не гарантирует отсутствия перемещений. Он лишь позволяет контролируемо исправить форму после основных операций, создающих напряжения.
Симметрия, неуравновешенность и виды коробления
Геометрически симметричная деталь обычно склонна к формированию более сбалансированных термических деформаций и деформаций превращения. Симметрия не гарантирует нулевую деформацию, поскольку баланс могут нарушить поток закалочной среды, приспособления, загрузка и история материала. Однако она устраняет один из основных источников неравномерного ограничения деформации. Несимметричный компонент охлаждается с разной скоростью на противоположных сторонах, и на одной стороне может раньше начаться превращение либо сформироваться иное соотношение мартенсита, бейнита или остаточного аустенита. Неравномерная деформация вызывает изгиб или кручение.
Плоская плита с одним массивным ребром может прогнуться в сторону ребра или от него, поскольку обе стороны проходят разные последовательности усадки. Вал с эксцентричным шпоночным пазом может изгибаться или скручиваться, поскольку сторона с пазом имеет меньшую массу и иную площадь охлаждаемой поверхности. Кольцо с неравномерной толщиной стенки может стать овальным вместо сохранения круглой формы. Если различия в теплообмене и превращениях меняются по длине, кольцо или вал могут также приобрести конусность. Это типичные виды деформации, но не универсальные результаты: направление и величина зависят от марки стали, прокаливаемости, размеров сечения, интенсивности закалки, перемешивания, ориентации и ограничений деформации.
Виды деформации
- Прогиб Кривизна вдоль оси пластины, прутка или вала.
- Скручивание Угловой поворот по длине.
- Овальность Нарушение круглой формы колец и цилиндрических деталей.
- Конусность Постепенное изменение размера по длине.
- Рост или усадка Изменение размеров вследствие превращения, теплового сжатия или высвобождения напряжений.
Распространённые изменения размеров имеют характерные геометрические проявления:
- Прогиб — это кривизна вдоль оси плиты, бруска или вала, часто связанная с неравномерной деформацией противоположных поверхностей.
- Кручение — это угловой поворот по длине, которому обычно способствуют несимметричные рёбра, шпонки, пазы или неравномерный доступ закалочной среды.
- Овальность — это потеря круглости колец и цилиндрических деталей при неравномерном окружном охлаждении или превращении.
- Конусность — это постепенное изменение размера по длине, вызванное изменением сечения, теплового потока или истории превращений.
- Рост может сопровождать превращение или поведение остаточного аустенита, тогда как усадка может быть результатом термического сжатия, деформации превращения и высвобождения напряжений при механической обработке.
Эти виды деформации могут сочетаться. Закалённое зубчатое колесо может увеличиться в одном направлении измерения, стать слегка овальным и приобрести осевое биение. Поэтому описание детали как имеющей «закалочную деформацию» менее полезно, чем указание измеренного вида деформации и его связи с геометрией, создавшей неравномерное ограничение.
В издании ASM Basic Principles and Design Guidelines for Heat Treating of Steel минимизация деформации и нежелательных остаточных напряжений отнесена к основным критериям проектирования термической обработки. Этот принцип предполагает сбалансированные поперечные сечения, центрированные элементы, равномерную опору и сходный доступ закалочной среды ко всем участкам компонента. Он также поддерживает проектирование базовых поверхностей и точек контроля с учётом предполагаемого вида деформации, а не исходя из предположения, что каждый размер изменится на одинаковую величину.
Отверстия, кромки, углы и резкие изменения сечения
С точки зрения теплопередачи отверстие не является пустяковой конструктивной деталью. Его внутренняя поверхность может охлаждаться с направления, отличного от направления охлаждения наружной поверхности, тогда как материал вокруг небольшого отверстия может обладать малой тепловой массой. Сквозное отверстие также может пропускать закалочную среду и создавать локальные различия в её потоке. Глухие отверстия ведут себя иначе, поскольку их донные части могут сохранять тепло и ограничивать движение жидкости. Близко расположенные отверстия оставляют тонкие перемычки, которые быстро охлаждаются и претерпевают превращение, тогда как окружающий массив материала остаётся более горячим и сильнее ограничивает деформацию.
Поэтому при проектировании термической обработки следует учитывать размер, расстояние между отверстиями, глубину и ориентацию отверстий. Если точность размеров имеет критическое значение, следует избегать размещения небольшого отверстия рядом с массивной бобышкой или резким внутренним уступом, если связанные с этим локальные напряжения и деформации не были оценены. Группу отверстий следует располагать настолько симметрично, насколько это допускает функциональное назначение детали. Для цементованных или азотированных компонентов заданная глубина упрочнённого слоя и непревратившаяся сердцевина создают ещё одно взаимодействие между геометрией и остаточными напряжениями.
Кромки и углы имеют высокое отношение площади поверхности к объёму и часто охлаждаются раньше широких поверхностей. На остром наружном углу может возникать крутой температурный градиент от кромки в глубину материала. Внутренний угол может сохранять тепло, ограничивать поток закалочной среды и одновременно концентрировать напряжения. Поэтому превращение в углу может происходить в иное время, чем на любой из прилегающих поверхностей. Острые кромки также имеют меньше материала, способного распределять деформацию, что при интенсивной закалке повышает вероятность локальной пластической деформации и образования трещин.
Большие радиусы и фаски уменьшают как термическую неоднородность, так и концентрацию механических напряжений. Их размеры следует назначать с учётом требований к механической обработке, усталостной прочности, нанесению покрытий и упрочнению; радиус, достаточный для механической обработки, всё же может оказаться слишком малым для интенсивной закалки. В International Journal of Materials and Product Technology неравномерные температурные градиенты названы одним из основных источников деформации при закалке, тогда как Worcester Polytechnic Institute описывает это явление как сопряжённое взаимодействие теплопередачи, фазового превращения, напряжений, деформаций и изменений микроструктуры. При проектировании компонента невозможно разделить эти процессы. Однако можно сделать их взаимодействие менее выраженным. U.S. Department of Energy и University of Iowa также связывают термические и остаточные напряжения в стальных отливках с деформацией, растрескиванием, повторной обработкой, ремонтом сваркой, размерными ошибками и снижением эксплуатационных характеристик. История литья, включая предшествующие термические циклы и локальные условия затвердевания, должна учитываться при прогнозировании окончательных размеров и остаточных напряжений.
8. Профили остаточных напряжений после закалки
Закалка не оставляет в стальной детали единственного значения остаточного напряжения. Она формирует трехмерное поле напряжений, которое изменяется от поверхности к сердцевине, вокруг углов, вдоль участков с изменением толщины, а также вблизи отверстий, шпоночных пазов, галтелей и прерывистых поверхностей. Итоговый профиль определяется конкурирующим воздействием термической усадки, деформации фазового превращения, упругого стеснения и локального пластического течения. ASM International разделяет эти составляющие на термические, трансформационные и остаточные напряжения упрочнения, хотя в течение одного и того же цикла нагрева и охлаждения соответствующие механизмы взаимодействуют (ASM International).
Остаточные напряжения и деформация связаны, но не идентичны. Деталь может сохранять значительные напряжения при незначительном изменении размеров, поскольку противоположно направленные деформации уравновешивают друг друга. И наоборот, поле умеренных напряжений может вызвать заметное коробление, если механическая обработка, шлифование или эксплуатационная нагрузка устраняют ограничение, поддерживавшее исходную стабильность формы.

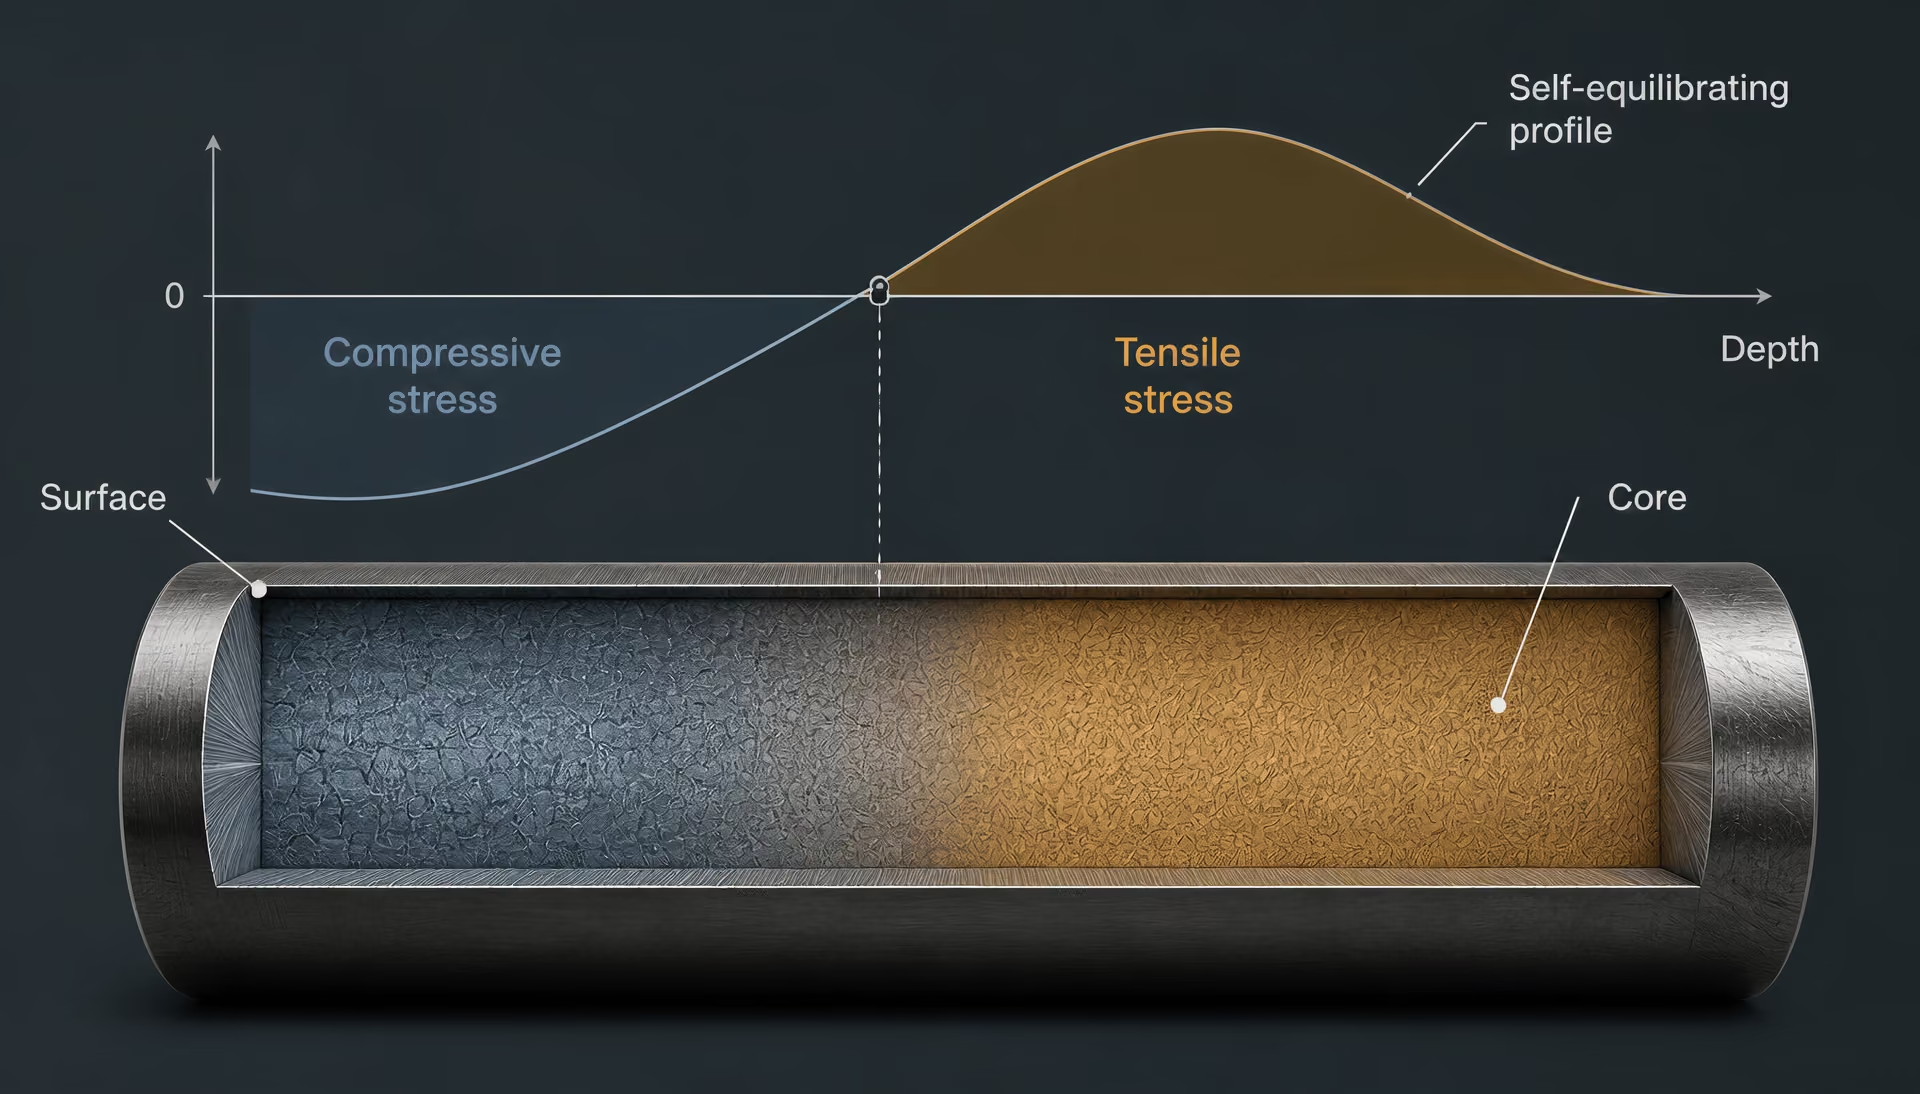
Распределение напряжений в поверхностном слое и сердцевине
| Последовательность охлаждения и превращения | Возможная конечная картина напряжений | Важные переменные |
|---|---|---|
| Поверхность сжимается первой; сердцевина остаётся горячей | На поверхности на ранней стадии могут возникать растягивающие напряжения | Градиент охлаждения и высокотемпературная текучесть |
| Сердцевина позднее сжимается или превращается | Могут сохраняться сжатие поверхности и растяжение сердцевины | Время превращения и ограничение деформации |
| Неравномерное охлаждение вокруг элемента | Смешанные локальные области растягивающих и сжимающих напряжений | Геометрия, доступ среды и толщина сечения |
Характерная картина, при которой поверхность закаленной стали находится в сжатии, а сердцевина — в растяжении, встречается часто, но не является универсальным правилом. На ранней стадии закалки поверхность охлаждается и сжимается, тогда как более горячий внутренний объем препятствует этой усадке. Поэтому в поверхностном слое могут возникнуть растягивающие напряжения, иногда превышающие предел текучести, в то время как сердцевина оказывается в сжатии. По мере продолжения охлаждения сердцевина сжимается и может претерпеть превращение уже после того, как поверхность значительно охладилась. В результате распределение напряжений может измениться на обратное: поверхность окажется в сжатии, а внутренний объем — в растяжении.
Мартенситное превращение усложняет эту последовательность. При превращении аустенита в мартенсит происходит расширение, величина которого зависит от содержания углерода, состава сплава, температуры превращения и доли превратившегося материала. Если поверхность превращается первой, ее расширение ограничивается расположенным под ней более холодным или еще аустенитным материалом. Если сердцевина превращается позднее, ее расширение может изменить напряженное состояние, уже сформировавшееся на поверхности. Бейнит, перлит, мартенсит и остаточный аустенит вносят различный вклад в деформацию превращения. Поэтому поверхность, охлаждающаяся достаточно быстро для образования мартенсита, может иметь профиль напряжений, отличный от профиля сердцевины, в которой образуется бейнит или смешанная структура.
Расположение растягивающих напряжений имеет большое значение, поскольку растяжение на поверхности тесно связано с зарождением трещин, тогда как сжимающие напряжения на поверхности могут замедлять раскрытие усталостных трещин. Однако растягивающая область может находиться под поверхностным слоем сжимающих напряжений, и измерение на поверхности ее не выявит. Рентгеновская дифракция обычно охватывает лишь небольшой объем вблизи поверхности; полученный результат характеризует этот слой, а не всю деталь. Нейтронная дифракция, синхротронные методы, послойное удаление материала, метод сверления отверстия и расчетные профили позволяют получить информацию на большей глубине, однако каждый из этих методов имеет собственное разрешение и основан на определенных допущениях.
Геометрия изменяет характер распределения напряжений. Тонкая стенка может охладиться и претерпеть превращение почти по всей толщине, тогда как массивная ступица, основание зуба или фланец дольше сохраняют горячую внутреннюю область. Углы и кромки отводят тепло через несколько поверхностей и могут превращаться раньше соседних участков материала. Поэтому резкий переход толщины сечения способен концентрировать как температурные градиенты, так и несоответствие деформаций превращения. В работе International Journal of Materials and Product Technology за 2005 год неравномерные температурные градиенты названы одним из основных источников деформации при закалке (Part I).
Температура закалочной среды, перемешивание, вязкость, смачивающая способность и локальное течение определяют скорость отвода тепла от каждой поверхности. Масло, вода, раствор полимера, расплавленная соль и газ создают различные режимы теплообмена во времени. Даже в одном баке закрытая или экранированная поверхность может охлаждаться медленнее открытой. Поэтому в обзоре 2022 года, опубликованном в Journal of Materials Engineering and Performance, теплообмен, фазовое превращение, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки рассматриваются как взаимосвязанные переменные, а не как независимые параметры управления (2022 review).
Самоуравновешивание и перераспределение напряжений
Свободная деталь после охлаждения не может сохранять результирующую неуравновешенную силу или момент. Остаточные напряжения должны удовлетворять условию самоуравновешивания по всему объему детали: растягивающие и сжимающие области должны уравновешиваться по силам, а их распределение — также по изгибающим моментам. Это не означает, что каждое локальное напряжение мало. Это означает, что высокому растягивающему напряжению в одном слое должно соответствовать компенсирующее сжатие в другом месте либо что полное трехмерное поле включает уравновешивающие напряжения в другом направлении.
Удаление материала изменяет это равновесие. В тексте Metallurgy of Heat Treatment, хранящемся в архиве Национального института стандартов и технологий, указывается, что не снятые закалочные напряжения могут вызывать коробление при механической обработке, поскольку удаление материала нарушает равновесие остаточных напряжений (NIST materials-data archive). Кольцо может разжаться после растачивания; плита — изогнуться после фрезерования одной стороны; закаленная шестерня — изменить форму во время окончательного шлифования. Это не новые напряжения, созданные одним лишь станком. Это видимое следствие высвобождения уже существовавшего поля напряжений.
Микромасштабная пластическая деформация играет центральную роль в этом перераспределении. Зерна и пакеты не превращаются одновременно и одинаковым образом. Различия в кристаллографической ориентации, локальной концентрации углерода, структуре зерен бывшего аустенита и ограничениях со стороны соседних фаз вызывают небольшие пластические деформации. В статье Part II в International Journal of Materials and Product Technology остаточные напряжения в закаленной стали частично связываются с этой микромасштабной пластической деформацией; также устанавливается ее связь с условиями закалки, поверхностным и слоистым упрочнением, а также окончательным шлифованием (Part II). Отпуск может уменьшить напряжения, обеспечивая протекание процессов возврата и ограниченной структурной перестройки, однако он не гарантирует получения детали, полностью свободной от напряжений.
Сквозная закалка по сравнению с поверхностным и слоистым упрочнением
Сквозная закалка обычно формирует поле напряжений по большей части или по всему сечению, если сечение достаточно мало, а сталь обладает достаточной прокаливаемостью. В низколегированной стали, такой как AISI 1045, вблизи поверхности может образоваться мартенсит, тогда как в центре толстого сечения сохраняются более мягкие продукты превращения. Сталь с более высокой прокаливаемостью, например AISI 4140, при той же номинальной закалке может превращаться на большую глубину, изменяя как профиль твердости, так и распределение деформаций превращения. Формирующийся профиль остаточных напряжений зависит от фактического сечения, режима аустенитизации, исходной микроструктуры и интенсивности закалки, а не только от обозначения марки.
Поверхностное упрочнение создает более резкий контраст свойств материала. При индукционной закалке поверхностный слой быстро нагревается, тогда как при цементации аустенит вблизи поверхности обогащается углеродом перед закалкой; при азотировании формируется твердый соединительный или диффузионный слой без такого же объемного маршрута превращения, как при цементации. В цементованной стали высокоуглеродистый слой может превращаться при более низкой температуре и сохранять некоторое количество аустенита, тогда как низкоуглеродистая сердцевина превращается иначе. Расширение слоя, ограничение со стороны сердцевины, остаточный аустенит и локальная пластичность могут привести к тому, что слой окажется в сжатии, растяжении или в состоянии со смешанным профилем — в зависимости от последовательности процессов и технологических условий. Поэтому с точки зрения напряжений поверхностное упрочнение — это не просто схема «твердое снаружи, мягкое внутри».
Однородность закалки особенно важна для цементованных шестерен, валов и деталей подшипников. Неравномерное охлаждение по окружности может вызвать асимметричную деформацию превращения и изгиб, даже если номинальная глубина слоя остается одинаковой. Окончательное шлифование может дополнительно изменить напряженное состояние поверхности под воздействием тепла и механических сил; чрезмерное шлифование способно вызвать растягивающие напряжения или нарушить равновесие сжимающих напряжений, сформировавшееся при закалке.
В документе ASM Basic Principles and Design Guidelines for Heat Treating of Steel минимизация деформации и нежелательных остаточных напряжений названа одним из основных критериев проектирования термической обработки (ASM International). Этот критерий требует рассматривать именно профиль напряжений. Министерство энергетики США связывает термические и остаточные напряжения в стальных отливках с деформацией, растрескиванием, повторной обработкой, ремонтом сваркой, размерными погрешностями и снижением эксплуатационных характеристик (DOE report). История получения отливки, как подчеркивается в работах Университета Айовы, также может влиять на исходную структуру и поле напряжений. Поэтому в отчете Worcester Polytechnic Institute деформация при закалке рассматривается как сопряженная проблема, включающая теплообмен, фазовое превращение, напряжения, деформации и эволюцию микроструктуры (WPI report). Измерение на поверхности — лишь одно наблюдение. Поведение детали определяется всем профилем.
9. Отпуск, снятие напряжений и последующая термообработка
Что изменяет отпуск и чего он не может гарантировать
Отпуск — это контролируемая повторная термическая обработка, выполняемая после закалки, обычно при температуре ниже нижней критической температуры . Его непосредственная цель — изменить мартенсит после закалки: перераспределить углерод, сформировать переходные карбиды или цементит, а также уменьшить тетрагональное искажение пересыщенной мартенситной решётки. С повышением температуры и увеличением продолжительности отпуска твёрдость обычно снижается, а вязкость и размерная стабильность улучшаются. Результат зависит от химического состава сплава, предшествующего режима аустенитизации, размера сечения, скорости охлаждения и доли остаточного аустенита.
Таким образом, отпуск изменяет как механические свойства, так и остаточные напряжения, однако он не является универсальным средством устранения деформаций. Деталь, вышедшая из закалки изогнутой, скрученной или овальной, может сохранить такую форму и после отпуска. Отпуск способен снять часть упругих напряжений и обеспечить ограниченную пластическую релаксацию, но он не может обратить каждое изменение формы, уже вызванное неравномерным охлаждением, деформацией превращения или локальным течением материала. Вал с различной долей мартенсита на поверхности и в сердцевине может продолжать изменять размеры во время отпуска; цементованный компонент может по-разному реагировать в поверхностном слое и сердцевине; остаточный аустенит может превращаться во время отпуска или последующей эксплуатации, вызывая дополнительное изменение объёма.
Это различие соответствует изложенному в главе ASM Handbook Остаточные напряжения и деформации в закалённых и отпущенных сталях, где термические, трансформационные и остаточные напряжения, обусловленные упрочнением, рассматриваются раздельно, хотя и действуют совместно. В обзоре 2022 года авторов статьи Остаточные напряжения и деформации при закалке сталей: обзор, опубликованной в Журнале инженерии материалов и эксплуатационных характеристик, аналогичным образом рассматриваются теплопередача, фазовые превращения, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки как взаимосвязанные переменные. Отпуск не может компенсировать неудовлетворительный характер закалки, неподходящее приспособление или резкий переход сечения.
Последующее термическое воздействие может вызвать новое изменение размеров. Второй отпуск, цикл снятия напряжений, азотирование, цементация, индукционная закалка, пайка твёрдым припоем, сварка или окончательное шлифование способны изменить температурное поле и соотношение фаз. Мартенсит может подвергнуться дальнейшему отпуску, остаточный аустенит — превратиться, а выделение карбидов — изменить локальный объём и предел текучести. Поэтому окончательный размер является результатом всей истории технологического процесса, а не просто размером, измеренным после закалки.
Термическое снятие напряжений
Термическое снятие напряжений уменьшает остаточные напряжения за счёт нагрева стали до температуры, при которой могут происходить локальное пластическое течение и зависящая от времени релаксация, без преднамеренной аустенитизации всей детали. Выбранная температура должна соответствовать требованиям к твёрдости, вязкости, глубине упрочнённого слоя, размерным допускам и металлургическому состоянию. Режим снятия напряжений, установленный для нормализованной низкоуглеродистой стали, нельзя без изменений переносить на закалённый и отпущенный инструмент, цементованную шестерню или азотированную деталь.
В труде Металлургия термической обработки, хранящемся в архиве данных о материалах Национального института стандартов и технологий, термическая обработка рассматривается как один из способов снижения остаточных напряжений; также указывается, что нескомпенсированные закалочные напряжения могут вызывать коробление при механической обработке. Механизм достаточно прост: нагрев снижает предел текучести, позволяя закрепившимся напряжениям релаксировать за счёт небольших пластических деформаций и течения, подобного ползучести. После этого охлаждение должно быть контролируемым. Если деталь нагревается неравномерно, выдерживается слишком короткое время или охлаждается с возникновением новой разности температур между поверхностью и сердцевиной, обработка может заменить одну картину напряжений другой.
Снятие напряжений также не гарантирует отсутствия деформаций. Сильно напряжённое кольцо может изменить круглость по мере релаксации поля напряжений, даже если обработка уменьшила движущую силу последующих перемещений. Отливка может реагировать в зависимости от истории затвердевания, толщины сечения, расположения прибыли и предшествующего ремонта сваркой. В отчёте Министерства энергетики США о стальных отливках нагревательные и закалочные напряжения связываются с деформацией, растрескиванием, повторной обработкой, ремонтом сваркой, размерными ошибками и снижением эксплуатационных характеристик; исследования Университета Айовы аналогичным образом подчёркивают, что история изготовления отливки должна учитываться при прогнозировании окончательных размеров и остаточных напряжений.
По этой причине термическое снятие напряжений следует планировать с учётом всей последовательности операций. Черновая механическая обработка до снятия напряжений может удалить напряжённый материал и выявить перемещение; снятие напряжений перед черновой обработкой способно уменьшить этот риск, однако сам цикл повторного нагрева может вызвать изменение размеров. Если этого требуют допуски, чистовую механическую обработку и шлифование следует выполнять после окончательной металлургической обработки. Детали с поверхностным и слоистым упрочнением требуют особого внимания, поскольку поверхностный слой, переходная зона и сердцевина имеют различный состав, температуры превращений и условия стеснения деформации.
Механическое снятие напряжений и правка
Механическое снятие напряжений изменяет форму или распределение напряжений за счёт приложения силы, а не преимущественно за счёт температуры. Правка прессом, роликовая правка, дробеструйное упрочнение, калибровка, чеканка и контролируемая холодная деформация позволяют исправить измеримый изгиб или биение. Эти методы действуют за счёт вывода выбранных областей за предел упругости, после чего упругое восстановление и пластическая деформация приближают деталь к требуемой геометрии.
Такая коррекция не устраняет напряжения полностью. Правка перераспределяет остаточные напряжения и может создать растягивающие напряжения на одной стороне сечения, сжимающие — на другой либо вызвать локальное течение материала вблизи опор и зон контакта. В закалённой стали чрезмерное усилие может привести к растрескиванию; в высокопрочной мартенситной структуре холодная правка способна снизить сопротивление разрушению. Горячая правка уменьшает требуемое усилие, но добавляет термический цикл, который может отпустить мартенсит, изменить состояние остаточного аустенита или создать новый температурный градиент. Поэтому допустимый метод зависит от марки стали, твёрдости, геометрии сечения и требований к контролю.
Механическая коррекция также может скрыть нестабильность детали, а не устранить её первопричину. Если при последующей обработке удаляется напряжённый поверхностный слой, скорректированный компонент может упруго вернуться или переместиться в другом направлении. В труде Металлургия термической обработки, размещённом NIST, специально описывается коробление при механической обработке, вызванное нарушением равновесия остаточных напряжений. Исследования, опубликованные в Международном журнале материалов и технологий производства, связывают остаточные напряжения в закалённой стали с микромасштабной пластической деформацией, а также с условиями закалки, поверхностным или слоистым упрочнением и окончательным шлифованием.
Поэтому рациональная последовательность предусматривает снижение предотвратимых напряжений при аустенитизации и закалке, своевременный отпуск, при необходимости — совместимую термическую обработку для снятия напряжений, затем черновую механическую обработку, измерение, правку только в рамках контролируемой процедуры и чистовую обработку или шлифование после окончательного термического воздействия. В Массачусетском политехническом институте Вустера деформация при закалке рассматривается как взаимосвязанная проблема, включающая теплопередачу, фазовые превращения, напряжения, деформации и эволюцию микроструктуры. Правку и снятие напряжений необходимо оценивать в рамках той же последовательности. При контролируемом выполнении они снижают риск; плохо контролируемые повторный нагрев, приложение усилия или удаление материала могут вызвать очередное изменение размеров.
10. Механическая Обработка, Шлифование и Высвобождение Скрытых Напряжений
Термическая Обработка не всегда обеспечивает окончательную фиксацию размеров Стальной Детали. Закалённая и отпущенная Деталь может пройти первоначальный контроль, а затем изменить форму или размеры при Точении, Фрезеровании, Сверлении или Шлифовании. Операция Резания не обязательно создаёт исходную Деформацию. Она может выявить дисбаланс Остаточных Напряжений, который уже присутствовал после Нагрева, Закалки, Превращения и Отпуска.
ASM International разделяет Остаточные Напряжения после Термической Обработки на Тепловую, Превращенческую и Закалочную составляющие (ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels). Эти Напряжения сосуществуют с Изменениями Размеров, вызванными Тепловой Усадкой, Фазовым Превращением и Локальной Пластической Деформацией. В Обзоре 2022 года, опубликованном в Journal of Materials Engineering and Performance, результат описывается как связанный Отклик, включающий Теплопередачу, Фазовое Превращение, Геометрию, Толщину Сечения, Выбор Закалочной Среды и Жёсткость Закалки (Обзор 2022 года). Механическая Обработка выполняется после этой Предыстории, а не на Заготовке, свободной от Напряжений.
Почему Механическая Обработка может выявить Деформацию после Термической Обработки
Обработанная Поверхность может выглядеть геометрически правильной, хотя внутри Детали сохраняются самоуравновешенные Внутренние Напряжения. Одна Область может находиться в состоянии Сжатия, а другая — в состоянии Растяжения, при этом противоположные Силы и Моменты уравновешиваются по всему Компоненту. Равновесие может сохраняться до тех пор, пока Режущий Инструмент не удалит одну из этих Областей.
Именно этот практический Механизм описан в Metallurgy of Heat Treatment: не снятые Напряжения Закалки могут вызвать Коробление при Механической Обработке, поскольку Удаление Материала нарушает равновесие Остаточных Напряжений (Архив данных о Материалах NIST). Пластина с Напряжением Растяжения у одной Поверхности и компенсирующим Напряжением Сжатия глубже внутри может изогнуться после удаления Напряжённого Поверхностного Слоя. Кольцо может стать овальным. Вал может изменить Прямолинейность после удаления Эксцентричного Слоя. Режущий Инструмент изменил Распределение Сил, и оставшийся Металл деформируется до установления нового Равновесия.
Степень Перемещения зависит не только от Величины Напряжения. Имеют значение Длина Детали, Толщина Стенки, Симметрия, Локальная Жёсткость, Переходы Сечений и Ориентация Поля Остаточных Напряжений. Толстый Фланец может ограничивать Перемещение, которое было бы очевидным в тонкой Стенке. Шпоночная Канавка или Поперечное Отверстие могут удалить Материал с одной стороны и создать Изгибающий Момент. Цементированный или Азотированный Слой может иметь иной Профиль Напряжений и Твёрдости по сравнению с Сердцевиной, поэтому прорезание Слоя изменяет как Механическое Равновесие, так и Локальный Путь Передачи Нагрузки.
История Термической Обработки также имеет значение. В Обзоре 2022 года и Отчёте Worcester Polytechnic Institute Деформация при Закалке описывается как связанный результат Теплопередачи, Фазового Превращения, Напряжения, Деформации и Эволюции Микроструктуры (Отчёт WPI). Поэтому две номинально идентичные Детали могут реагировать по-разному, если различались их предшествующие Ковка, Литьё, Холодная Обработка, Зеренная Структура, Скорость Нагрева или Перемешивание Закалочной Среды. Министерство энергетики США сообщает, что Тепловые и Остаточные Напряжения в Стальных Отливках могут способствовать Деформации, Растрескиванию, Повторной Обработке, Ремонту Сваркой, Ошибкам Размеров и снижению Эксплуатационных Характеристик (Отчёт DOE). История Литья не стирается последующей Механической Обработкой.
Удаление Материала и Перераспределение Напряжений
Припуск на Механическую Обработку создаёт некоторый запас для такой неопределённости, но не гарантирует отсутствия Перемещений. Припуск необходимо рассматривать вместе с ожидаемым Профилем Напряжений и последовательностью, в которой Поверхности становятся доступными для Обработки. Удаление большого количества Материала с одной стороны Термически Обработанной Детали может высвободить Изгиб или Скручивание; удаление сопоставимого количества Материала с противоположных сторон может уменьшить суммарный Дисбаланс, хотя одна лишь Симметрия не обеспечивает стабильности Размеров.
По этой причине Поэтапное Удаление Материала обычно рассматривается как Концепция Управления Размерами, а не как универсальная Рецептура. Черновая Обработка может удалить большую часть Припуска, оставив достаточно Материала для реакции Детали и последующей Операции, способной скорректировать её положение. Промежуточный Контроль затем позволяет выявить Перемещение до окончательного формирования Геометрии. Если после Черновой Обработки обнаруживаются значительные Изгиб или Радиальное Биение, непосредственное продолжение до Чистового Размера может лишь воспроизвести ошибку, оставив меньше возможностей для последующей Коррекции.
Стратегия Базирования должна соответствовать Функциональной Геометрии Детали и изменяющемуся Состоянию Напряжений. Если каждую Операцию выполнять относительно Поверхности, сместившейся во время Черновой Обработки, Деформация может передаваться последующим Элементам. И наоборот, изменение Баз без контроля взаимосвязи между ними может создать другую форму накопленной Погрешности. На Валу выбранная Ось, Посадочные Места Подшипников и Торцевые Поверхности могут требовать взаимного определения посредством Контроля, а не предположения об их неизменности. На Пластине после Черновой Обработки и снятия Напряжений может потребоваться повторная оценка Опорной Поверхности.
Таким образом, Контроль после Черновой Обработки является частью Логики Процесса, а не только окончательной Проверкой Качества. Прямолинейность, Плоскостность, Круглость, Параллельность, Радиальное Биение и Расположение Критических Элементов могут изменяться между Черновой Обработкой, Обработкой для Снятия Напряжений, ПолуЧистовой и Чистовой Обработкой. ASM указывает «минимизацию Деформации и нежелательных Остаточных Напряжений» как один из основных Критериев Проектирования Термической Обработки Стали (ASM Basic Principles and Design Guidelines for Heat Treating of Steel); Технология Механической Обработки не может компенсировать каждое неподходящее Состояние после Термической Обработки.
Операция Снятия Напряжений может уменьшить Перемещение, однако её Температура и Продолжительность должны соответствовать Марке Стали, требуемой Твёрдости, Состоянию после Отпуска и Поверхностной Обработке. Механическое Снятие Напряжений также может изменить Размеры. Ни один из этих Методов не следует считать способным удалить все Остаточные Напряжения.
Напряжения при Шлифовании и Целостность Поверхности
Объёмное остаточное напряжение Остаточное напряжение, распределённое на значительной глубине или в значительном объёме компонента, а не ограниченное тонким поверхностным слоем.
Шлифование создаёт отдельную проблему, поскольку его воздействие сосредоточено вблизи Поверхности. Объёмное Остаточное Напряжение относится к Напряжению, распределённому по значительной части Сечения и способному вызывать глобальные Изгиб, Скручивание или изменение Формы при Удалении Материала. Напряжение, вызванное Шлифованием, часто представляет собой поверхностный эффект небольшой глубины, возникающий вследствие Механической Деформации и Нагрева. Оба вида Напряжений могут существовать одновременно, но они не являются взаимозаменяемыми.
В Обзоре International Journal of Materials and Product Technology Остаточные Напряжения в Закалённой Стали связываются с Пластической Деформацией на Микроуровне; также рассматривается влияние Условий Закалки, Поверхностной и Слойной Закалки, а также Окончательного Шлифования (Часть I; Часть II). Шлифование может создавать Напряжение Растяжения вследствие Локального Нагрева с последующим Быстрым Охлаждением или Напряжение Сжатия вследствие интенсивного Механического Трения и Пластического Течения. Знак и Глубина Напряжения зависят от Характеристик Круга, Условий Контакта, Подачи Охлаждающей Жидкости, Съёма Припуска, а также Твёрдости и Микроструктуры Стали.
Чрезмерное Тепло при Шлифовании может нарушить Состояние после Отпуска, вызвать Прижог, размягчить отдельные Области или привести к Повторной Закалке и образованию Неотпущенного Мартенсита. Эти Изменения могут не вызвать заметного немедленного Коробления, однако способны снизить Усталостную Прочность или привести к последующему изменению Размеров. Поверхностные Трещины особенно опасны в тех случаях, когда Слой с Остаточным Напряжением Растяжения сочетается с Циклической Эксплуатационной Нагрузкой.
Обсуждение Окончательного Шлифования в Части II имеет ключевое значение для Управления Размерами: последняя Операция удаляет лишь небольшой Припуск, но формирует Функциональную Поверхность и всё же может изменить её Состояние Напряжений. Поэтому Окончательное Шлифование следует рассматривать как Контролируемую Чистовую Стадию с последующей Проверкой Геометрии и Целостности Поверхности. Деталь, соответствовавшая Размеру до Шлифования, не обязательно соответствует окончательному Состоянию. Окончательная Поверхность, расположенная под ней Термически Обработанная Структура и Поле Напряжений должны рассматриваться совместно.
11. Растрескивание, Доработка и Эксплуатационные Последствия
Термическая обработка может привести к тому, что в стальной детали одновременно возникнут размерная погрешность и поле остаточных напряжений. Эти явления связаны между собой, но не идентичны. Деформация описывает изменение формы или размеров; остаточное напряжение — это самоуравновешенное напряжение, сохраняющееся после снятия внешней тепловой или механической нагрузки. Деталь может быть визуально прямой, но содержать опасное растягивающее напряжение, тогда как другая деталь может быть деформированной, но иметь распределение остаточных напряжений, которое не создает непосредственной угрозы образования трещины.
Это различие имеет большое значение для стальных отливок, поскольку нагрев, охлаждение, история затвердевания, механическая обработка, сварка и эксплуатационные нагрузки в совокупности определяют конечное состояние детали. ASM International выделяет термические, структурные и закалочные остаточные напряжения как отдельные составляющие в закаленных и отпущенных сталях. В обзоре Totten и соавторов, опубликованном в 2022 году в Journal of Materials Engineering and Performance, деформация также описывается как результат взаимодействия теплопередачи, фазового превращения, геометрии, толщины сечения, выбора закалочной среды и интенсивности закалки. Ни одно единичное «закалочное напряжение» не объясняет все виды разрушения.
Когда остаточное напряжение становится фактором, приводящим к образованию трещины
Остаточное напряжение становится фактором, приводящим к образованию трещины, когда растягивающее напряжение концентрируется у дефекта или острого геометрического элемента и повышает локальный коэффициент интенсивности напряжений либо скорость высвобождения энергии. Запасенная энергия напряжений не обязательно должна быть значительной во всем объеме детали. Литейная пора, оксидная пленка, усадочная раковина, неметаллическое включение, несплавившийся участок, след механической обработки, шпоночный паз или резкое изменение сечения могут усилить локальное поле растягивающих напряжений. Затем приложенная растягивающая нагрузка складывается с ним. Деталь, успешно прошедшая контроль и термическую обработку, может впоследствии растрескаться, когда циклическая нагрузка, вибрация, давление или термические циклы обеспечат оставшуюся часть движущей силы разрушения.
Такое же взаимодействие характерно для водородного растрескивания. Водород может снижать когезионную прочность и способствовать локализованной пластичности, тогда как остаточное растягивающее напряжение помогает раскрытию трещины или поддерживает ее рост. Поэтому высокопрочные мартенситные стали, упрочненные поверхности, зоны термического влияния сварки, а также гальванопокрытые или подвергшиеся химическому воздействию детали чувствительны к совокупному состоянию, а не к остаточному напряжению как таковому. Сжимающий поверхностный слой может задержать раскрытие трещины, однако подпповерхностное растягивающее напряжение, повреждение от шлифования или уже существующий дефект по-прежнему могут определять разрушение.
Температура изменяет это соотношение. При повышенной эксплуатационной температуре релаксация напряжений и ползучесть могут уменьшить часть остаточных напряжений, однако различия в тепловом расширении способны создавать новые напряжения, а окисление или деградация микроструктуры — ослаблять сечение. При низкой температуре снижение вязкости разрушения может сделать дефект более опасным, даже если остаточное напряжение не увеличилось. Структурные превращения в процессе эксплуатации также могут изменять объем и жесткость. В отчете U.S. Department of Energy о стальных отливках тепловые и остаточные напряжения, возникающие при нагреве и закалке, связываются с растрескиванием, деформацией, доработкой, ремонтом сваркой и снижением эксплуатационных характеристик; практический вывод заключается в том, что при контроле и проектировании необходимо учитывать совокупность «напряжение — дефект — условия эксплуатации».
Остаточное напряжение может стать опасным и на этапе окончательной обработки. В издании Metallurgy of Heat Treatment, доступном в архиве материалов и данных National Institute of Standards and Technology, отмечается, что не снятые закалочные напряжения могут вызывать коробление при механической обработке, поскольку удаление материала нарушает исходное равновесие напряжений. Удаление материала с одной стороны сечения может неравномерно высвободить растягивающее или сжимающее напряжение. После этого трещина может появиться у вновь открывшегося дефекта, однако сама механическая обработка не обязательно создала исходное поле напряжений.
Деформация, ремонт сваркой и доработка
Деформация обычно становится причиной доработки еще до того, как приводит к разрушению. Покоробленная отливка может не пройти размерный контроль, неправильно сопрягаться с ответной деталью, иметь недостаточный припуск на механическую обработку или создавать неровную уплотнительную поверхность. После этого могут выполняться правка, местный нагрев, дополнительная механическая обработка, дробеструйное упрочнение, снятие напряжений или ремонт сваркой. Каждая такая операция вновь изменяет тепловую и механическую историю детали.
Ремонт сваркой не является нейтральным способом исправления. При сварке небольшой интенсивный источник тепла воздействует рядом с относительно холодной сталью, создавая новый температурный градиент, зону термического влияния, усадку при охлаждении и, возможно, твердые хрупкие микроструктуры. Если отливка уже содержит закалочные напряжения, ремонтный сварной шов может наложить растягивающее напряжение на участок с порами, включениями, усадочными дефектами или ранее возникшими трещинами. Поэтому контроль водорода, предварительный подогрев, температура между проходами, выбор присадочного металла, послесварочная термическая обработка и контроль имеют такое же значение, как и видимый профиль сварного шва.
Результаты Department of Energy и исследования University of Iowa, посвященные стальным отливкам, важны тем, что связывают конечную размерную точность с историей изготовления отливки. Последовательность затвердевания, локальная толщина сечения, конструкция литниково-питающей системы, ограничения при охлаждении, предшествующие термические циклы и последующая термическая обработка влияют как на исходное поле напряжений, так и на реакцию детали на последующую обработку. Прогноз, основанный только на конечной закалке, не может учитывать напряжения, унаследованные от процесса литья. В отчете Iowa специально подчеркивается необходимость учитывать историю литья при прогнозировании конечных размеров и остаточных напряжений.
Доработка может выявить и вторую проблему: деталь можно привести в пределы допусков чертежа, сохранив при этом неблагоприятное состояние напряжений. Интенсивное шлифование может удалить сжимающий поверхностный слой и открыть расположенный под ним материал с растягивающими напряжениями. Повторная местная правка может вызвать пластическую деформацию и снизить запас выносливости. Напротив, контролируемое снятие напряжений способно уменьшить риск деформации, однако чрезмерный или плохо контролируемый нагрев может изменить твердость, состояние после отпуска, глубину цементированного слоя, азотированные слои или размерное сопряжение. Поэтому в труде ASM Basic Principles and Design Guidelines for Heat Treating of Steel минимизация деформации и нежелательных остаточных напряжений рассматривается как основной критерий проектирования, а не как проблема контроля, которую следует исправлять в конце процесса.
Изменение размеров в процессе эксплуатации
Для отказа детали в выполнении своей функции необязательно наличие трещины. Нестабильность размеров может изменить предварительный натяг подшипника, боковой зазор в зубчатом зацеплении, соосность вала, зазор клапана, сжатие уплотнения или контактное давление. В прецизионном узле даже небольшое перемещение может вызвать задевание, утечку, неравномерное распределение нагрузки или ускоренный износ. Деталь остается конструктивно целой, однако ее эксплуатационные характеристики ухудшаются.
Такое перемещение может быть вызвано несколькими механизмами. Остаточное напряжение может релаксировать в процессе эксплуатации, что приводит к упругому восстановлению или перераспределению пластической деформации. Остаточный аустенит может превращаться в мартенсит, вызывая расширение; отпуск может уменьшать объем и твердость мартенсита; а термические циклы могут многократно проявлять различия между поверхностным слоем и сердцевиной. Цементированные, азотированные, закаленные токами высокой частоты и закаленные по всему сечению детали реагируют неодинаково, поскольку различаются градиенты состава, твердости, температуры превращения и остаточных напряжений.
Окончательное шлифование после термической обработки также может иметь значение. Исследования, опубликованные в International Journal of Materials and Product Technology, определяют неравномерные градиенты закалки как один из основных источников деформации и связывают остаточные напряжения с микромасштабной пластической деформацией, условиями закалки, поверхностным и объемным упрочнением, а также окончательным шлифованием. В отчете Worcester Polytechnic Institute та же проблема представлена как взаимосвязанное явление, включающее теплопередачу, фазовое превращение, напряжение, деформацию и изменение микроструктуры. Поэтому при подтверждении пригодности детали к эксплуатации необходимо оценивать не только зарождение трещин, но и изменение размеров. Прямая деталь без трещин на момент отгрузки не обязательно является стабильной деталью в эксплуатации.
12. Измерение деформации и остаточных напряжений
Контроль после термической обработки должен включать два различных вида документации: карту размеров, показывающую, как изменилось положение компонента, и характеристику напряжений, показывающую, какой упругий или пластический дисбаланс сохраняется внутри него. Деформация — это изменение формы или размера. Остаточное напряжение — это самоуравновешивающееся поле напряжений, сохраняющееся после исчезновения внешних нагрузок и температурных градиентов. Эти явления взаимосвязаны, но не взаимозаменяемы. Деталь может соответствовать допуску на размеры, сохраняя при этом растягивающие напряжения, которые впоследствии вызывают растрескивание, изменение формы при механической обработке или усталостное повреждение. И наоборот, визуально деформированная деталь могла претерпеть значительную деформацию превращения даже после релаксации значительной части остаточных напряжений.
ASM International выделяет термические, структурно-превращенческие и закалочные остаточные напряжения как самостоятельные составляющие в закалённых и отпущенных сталях. В опубликованном в 2022 году обзоре авторов работы Residual Stress and Distortion during Quench Hardening of Steels в журнале Journal of Materials Engineering and Performance результат описывается как взаимодействие теплообмена, фазового превращения, геометрии, толщины сечения, выбора закалочной среды и интенсивности закалки (doi:10.1007/s11665-022-06667-x). Поэтому измерения должны сохранять достаточно информации о детали и её температурной истории, чтобы отличать локальный размерный дефект от отклика, обусловленного всем процессом.

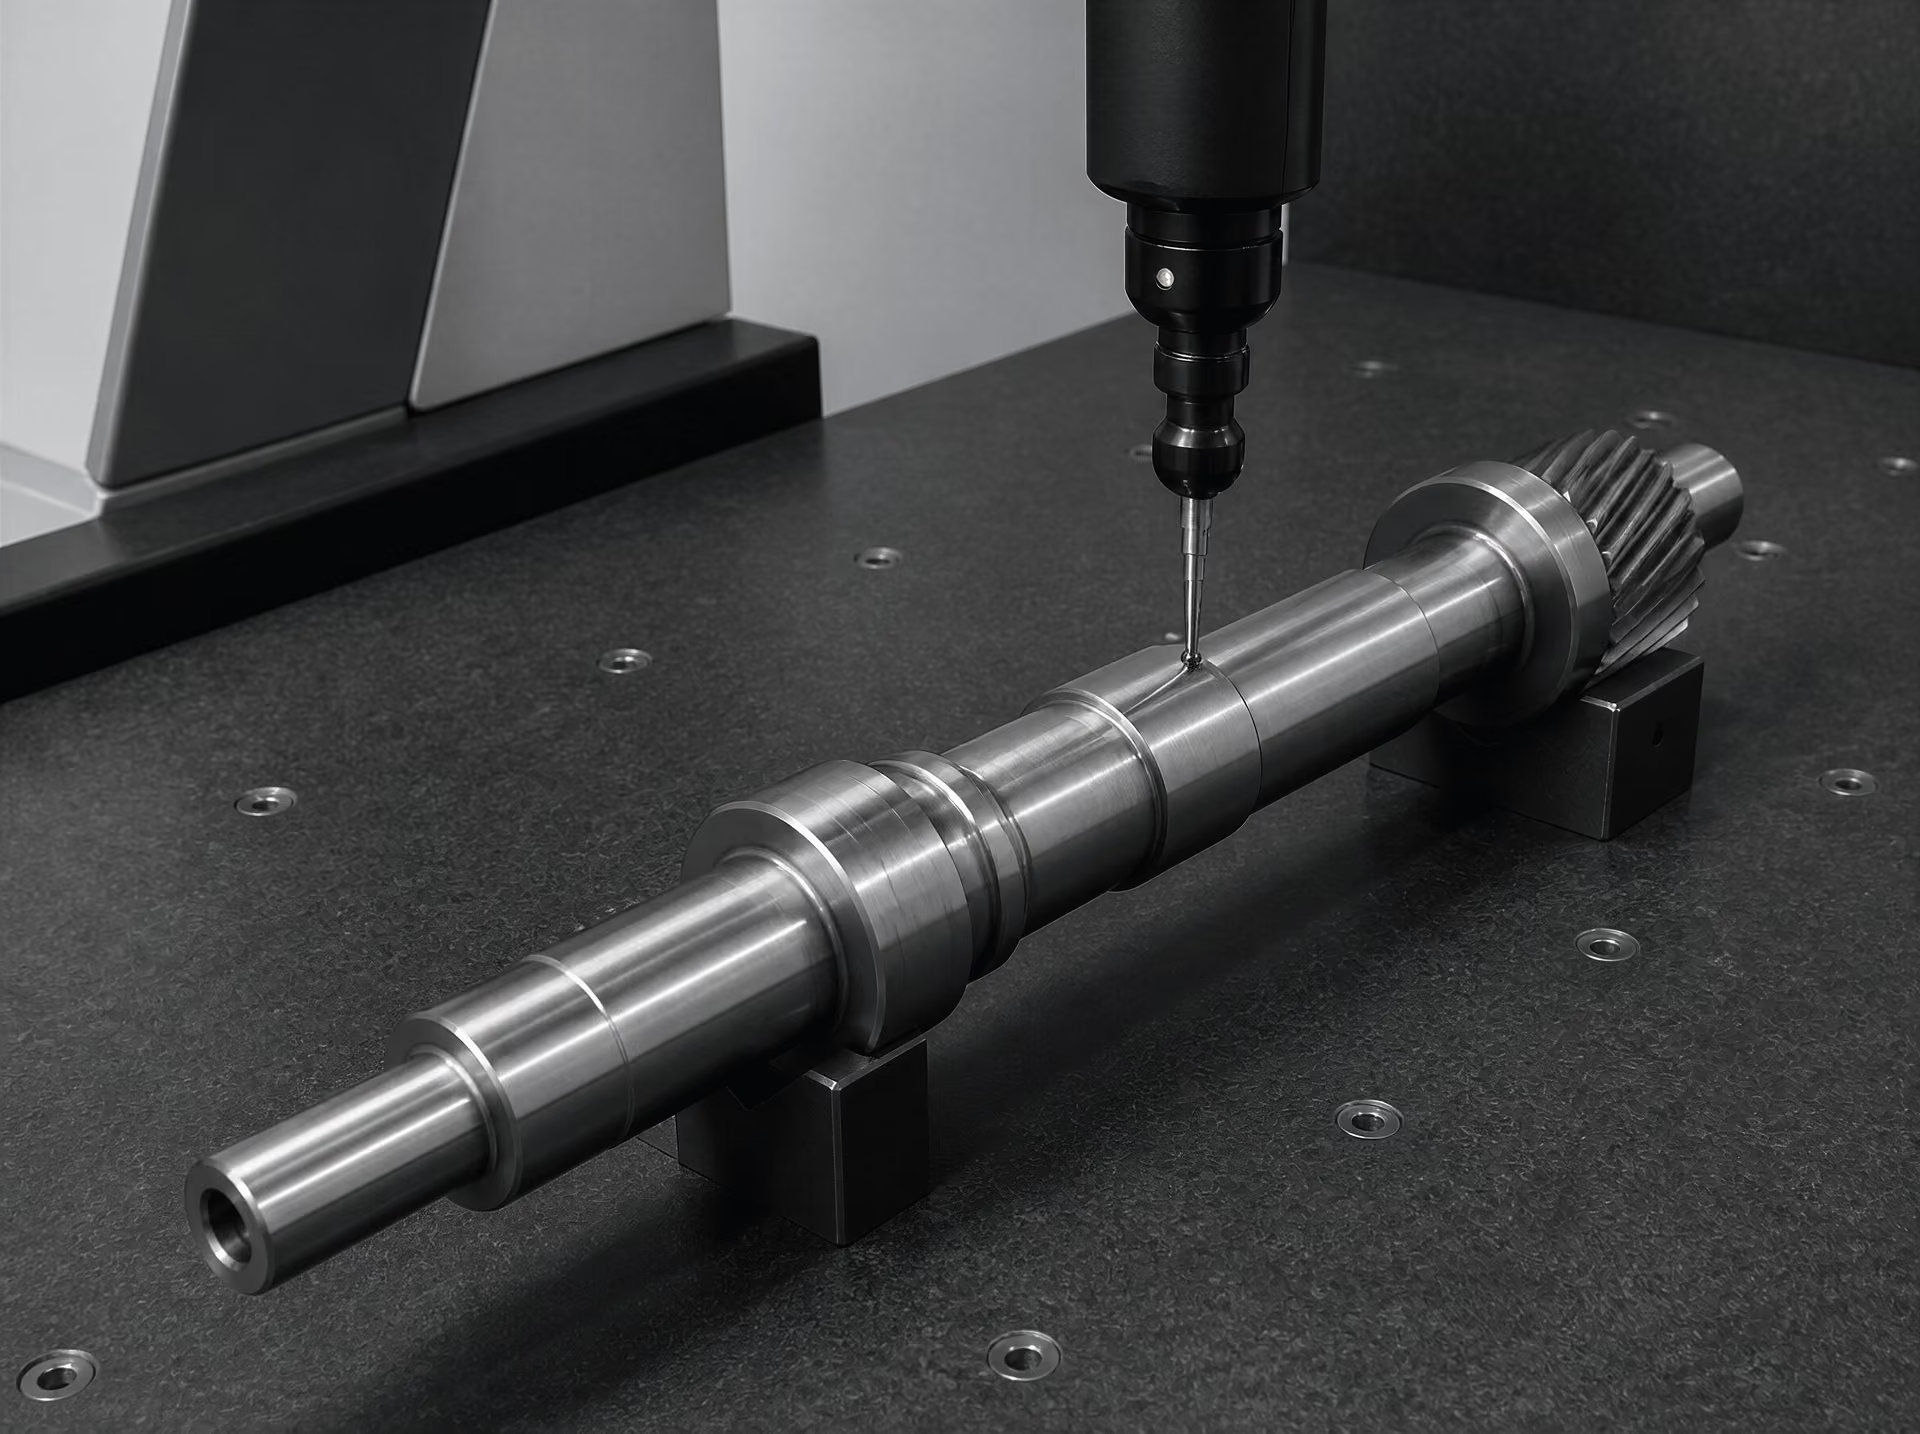
Контроль размеров и выбор баз
Содержательный контроль размеров начинается до нагрева. Необработанный компонент следует измерить, промаркировать и сфотографировать, зафиксировав его состояние материала и ориентацию. Полезная документация включает марку стали, номер плавки или партии, состояние после предшествующей механической обработки, обработку поверхности, ориентацию при установке в приспособлении, цикл в печи, время переноса, температуру и перемешивание закалочной среды, цикл отпуска, а также интервал между обработкой и контролем. В архиве материалов Национального института стандартов и технологий, в издании Metallurgy of Heat Treatment, отмечается, что не снятые закалочные напряжения могут привести к короблению при механической обработке, поскольку удаление материала изменяет баланс остаточных напряжений. Поэтому исходная документация до обработки не является необязательной, если после закалки выполняются окончательное шлифование или черновая механическая обработка.
Выбор баз определяет смысл каждого последующего результата. Базы следует связывать с функциональными поверхностями или стабильными геометрическими элементами, а не просто с наиболее удобной кромкой. Большая поверхность сама может прогнуться при закалке; использование её в качестве идеальной плоскости способно скрыть этот прогиб, поскольку координатная система будет следовать за дефектом. Для вала исходная ось вращения до обработки, шейки под подшипники и заданный торец могут определять систему отсчёта. Для пластины могут использоваться контролируемая плоскость и две взаимно перпендикулярные кромки, если не ожидается их неравномерное превращение. Приспособления должны ограничивать компонент лишь настолько, насколько необходимо для его定位. Чрезмерное зажатие при измерении может выровнять деформированную деталь и зафиксировать состояние в приспособлении вместо геометрии в свободном состоянии.
Координатно-измерительные машины позволяют построить карту расположения отверстий, отклонения профиля, параллельности, перпендикулярности, плоскостности и изменения положения оси. Облако точек информативнее нескольких максимальных показаний, поскольку оно показывает, является ли деформация общим изгибом, локальным подъёмом кромки, овальностью, кручением или изменением, сосредоточенным в зоне перехода от толстого сечения к тонкому. До и после обработки следует использовать одну и ту же систему координат и стратегию измерения. Важна температурная компенсация: стальной компонент, измеренный при разных температурах, может демонстрировать кажущееся изменение размеров, вызванное только тепловым расширением.
Для круглых деталей необходимо проверять круглость и цилиндричность на нескольких осевых сечениях. Измерение только одного диаметра может не выявить многолепестковость или искривление оси. Прямолинейность следует проверять по нескольким образующим и, если это имеет значение, вдоль нейтральной или функциональной оси. Кольцо может сохранить средний диаметр, одновременно став овальным; зубчатое колесо может сохранить межзубцовый шаг на одном радиусе, тогда как его обод приобретёт радиальное биение. Для сложных деталей полезно сравнение по сечениям: сопоставляют поперечные профили тонких стенок, ступиц, рёбер, галтелей и массивных участков, а затем сравнивают соответствующие сечения до и после обработки. Характер выявленных изменений часто указывает на температурный градиент или несоответствие деформаций превращения.
При контроле следует отличать деформацию в свободном состоянии от деформации, вызванной раскреплением, резанием или зажатием. Если компонент разрезают для металлографического исследования или измерения напряжений, его размеры необходимо зафиксировать до разреза и после каждого этапа раскрепления. История литья также может иметь значение. В отчётах Министерства энергетики США и Университета Айовы нагревательные и закалочные напряжения в стальных отливках связываются с деформацией, растрескиванием, повторной обработкой, ремонтом сваркой, размерными ошибками и снижением эксплуатационных характеристик; в работе Университета Айовы история литья непосредственно учитывается при прогнозировании окончательных размеров и напряжений.
Методы измерения остаточных напряжений
| Метод | Глубина или характер отбора | Основное ограничение |
|---|---|---|
| Рентгеновская дифракция | Приповерхностная деформация кристаллической решётки | Сама по себе не описывает поле напряжений в сердцевине |
| Метод сверления отверстия | Инкрементальный профиль на небольшой глубине | Полуразрушающий метод, зависящий от расчётной модели |
| Измерение контура или послойное разделение | Высвобождение напряжений посредством разреза | Разрушающий метод, чувствительный к эффектам резания |
| Нейтронная дифракция | Большее проникновение в глубину материала | Требует специализированного доступа и данных об эталонной решётке |
Рентгеновская дифракция (XRD) измеряет деформацию кристаллической решётки в приповерхностном слое по смещениям дифракционных пиков. С использованием соответствующих упругих констант и подходящей плоскости дифракции эти деформации преобразуются в напряжения. Метод в основном чувствителен к поверхности, поэтому он ценен для науглероженных слоёв, шлифованных поверхностей и закалённых поверхностных слоёв, но сам по себе не может описать поле напряжений в центре толстого сечения. На результат могут влиять шероховатость поверхности, кристаллографическая текстура, остаточный аустенит, обезуглероживание и выбранное излучение. Измерения следует выполнять в точках, выбранных по карте размеров: на выпуклой и вогнутой сторонах изгиба, возле галтелей, в тонких и толстых сечениях, а также по обоим главным направлениям.
Метод сверления отверстия является полуразрушающим. Небольшое отверстие вводят постепенно, одновременно регистрируя локальную упругую релаксацию тензодатчиками или оптическими методами. С помощью обратного расчёта оценивают исходное напряжение как функцию глубины. Этот метод исследует большую глубину, чем обычная XRD, но всё же остаётся приповерхностным; кроме того, расчёт предполагает заданную геометрию, упругий отклик и достаточно известное распределение напряжений. Отверстие возле кромки, галтели, сварного ремонта или резкого градиента твёрдости может нарушить эти предпосылки. Само отверстие также нарушает целостность детали, поэтому его расположение следует выбирать в зоне, где возникающее повреждение приемлемо.
Контурные измерения, распиливание и родственные разрушающие методы выявляют напряжения, позволяя связанному телу релаксировать. При контурном методе компонент разрезают по плоскости, измеряют вновь образованную поверхность, а затем с помощью упругой модели восстанавливают нормальное напряжение, вызвавшее это перемещение. Распиливание позволяет непосредственно выявить изгиб и раскрытие, однако разрез высвобождает трёхмерное поле напряжений и может потребовать поправок на деформацию при резании, пластичность и погрешность измерений. Эти методы эффективны для толстых сечений и сварных соединений, но не обеспечивают неразрушающий производственный контроль.
Нейтронная дифракция позволяет измерять деформацию кристаллической решётки на значительно большей глубине, чем XRD, поскольку нейтроны глубже проникают во многие стали. Она может картировать внутренние напряжения по сечению без разрезания компонента при условии соблюдения требований к доступу, измерительному объёму, текстуре, фазовому составу и эталонной решётке. Этот метод особенно полезен, когда результаты поверхностных измерений и реакция детали на механическую обработку указывают на заглублённый градиент напряжений. Не следует ожидать совпадения результатов нейтронной дифракции, XRD и сверления отверстия в одной и той же номинальной точке, если объёмы и глубины исследуемых зон несопоставимы.
Разделение погрешности процесса и погрешности измерений
Расхождение между двумя результатами контроля не доказывает автоматически, что термический процесс изменился. Погрешность измерений необходимо оценивать отдельно от вариации процесса. Повторите то же измерение, не перемещая компонент, затем снимите его с приспособления, установите заново и повторите измерение. Разница позволяет отделить повторяемость прибора от влияния повторного выбора баз, оператора и приспособления. Калиброванные образцы, прослеживаемое измерение температуры, аттестация измерительного щупа и документированная процедура выравнивания позволяют установить стабильность координатной системы.
Состояние поверхности часто становится источником ошибочной интерпретации. Окалина, оксид, обезуглероженный материал, прижоги от шлифования, упрочнённые дробью слои и шероховатость могут влиять как на контактное измерение размеров, так и на дифракцию. Измерения до и после очистки следует выполнять по установленной процедуре, фиксируя любое удаление припуска. Если после закалки выполняется шлифование, поверхность следует контролировать до шлифования и после каждого существенного этапа механической обработки. Изменение биения после удаления припуска может быть следствием высвобождения остаточных напряжений, а не новым дефектом закалки; изменение напряжения по данным XRD может отражать удаление напряжённого поверхностного слоя.
Симметрия является важным диагностическим признаком. Следует сравнивать эквивалентные точки на противоположных сторонах номинально симметричного компонента, но не следует бездумно усреднять их значения. Симметричный процесс должен давать симметричный результат; устойчивое одностороннее различие может указывать на неравномерное течение закалочной среды, контакт с приспособлением, загрузку печи или ранее существовавшую ошибку механической обработки. Градиенты напряжений также делают одноточечные показания ненадёжными. Необходимо картировать несколько глубин, ориентаций и геометрических зон, а затем сопоставлять полученную картину с твёрдостью, микроструктурой, содержанием остаточного аустенита и зарегистрированным температурным циклом. Вустерский политехнический институт описывает деформацию при закалке как взаимосвязанную задачу, включающую теплообмен, фазовое превращение, напряжение, деформацию и эволюцию микроструктуры. Система контроля должна столь же последовательно отделять эти эффекты от ошибок, внесённых непосредственно измерением.
13. Моделирование и моделирование искажений при термической обработке
Моделирование термической обработки — это не расчет скорости закалки с добавленной впоследствии поправкой на искажения. Достоверная модель прогнозирует взаимосвязанную эволюцию температуры, долей фаз, деформации, напряжений и геометрии в процессе нагрева, выдержки, закалки, отпуска, а иногда и механической обработки стали. Искажение — это изменение формы или размеров; остаточное напряжение — внутреннее напряжение, сохраняющееся после исчезновения внешних нагрузок и температурных градиентов. Это разные результаты одной и той же предыстории процесса. Деталь может обладать значительными остаточными напряжениями при незначительном видимом искажении либо заметно покоробиться после снятия напряжений механической обработкой.
ASM International выделяет термические, трансформационные и закалочные остаточные напряжения как различные составляющие в закаленных и отпущенных сталях. Термическое напряжение возникает из-за ограниченного расширения и сжатия. Трансформационное напряжение развивается, когда различные области превращаются при разных температурах и изменяют объем в разное время. Закалочное напряжение связано с механическим откликом изменяющейся микроструктуры, включая изменения предела текучести и пластического течения. Моделирование, в котором отсутствует какой-либо из этих механизмов, все еще может давать плавную температурную кривую, однако прогнозируемые размеры могут оказаться ошибочными.
Взаимосвязь тепловых, металлургических и механических процессов
Тепловое поле — это исходная точка, но не весь ответ. Расчетная программа должна учитывать теплопроводность внутри стали, излучение и конвекцию на открытых поверхностях, контактную теплопроводность в местах крепления, а также отвод тепла в закалочную жидкость. Теплообмен с поверхностью обычно задается температурно-зависимым граничным условием или коэффициентом теплоотдачи. Этот коэффициент изменяется при пузырьковом, пленочном и переходном кипении, а также при конвекции жидкости или пара. Он также зависит от перемешивания, ориентации детали, температуры закалочной среды, химического состава жидкости и локального состояния поверхности.
В обзоре 2022 года «Residual Stress and Distortion during Quench Hardening of Steels», опубликованном в Journal of Materials Engineering and Performance, подчеркивается, что теплообмен, фазовые превращения, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки взаимосвязаны. Однородная температура ванны не создает однородной истории охлаждения, если одна поверхность экранирована, в отверстии скапливается пар, а массивная ступица охлаждается медленнее тонкого обода. Статьи в International Journal of Materials and Product Technology, представленные в Частях I и II, также выделяют неоднородные тепловые градиенты как основной источник закалочных искажений и связывают остаточные напряжения с условиями закалки, поверхностным упрочнением и цементацией, а также с окончательным шлифованием.
Металлургическая модель преобразует температуру и состав в эволюцию фаз. Аустенит может превращаться в феррит, перлит, бейнит, мартенсит или остаточный аустенит в зависимости от локальной траектории охлаждения и прокаливаемости. Каждое превращение может вызывать трансформационную деформацию, включая объемную составляющую и, в некоторых моделях, зависящую от ориентации составляющую. Затем определяющая модель объединяет тепловую, трансформационную, упругую и пластическую деформации:
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
Это разложение представляет собой модельную схему, а не утверждение о независимом возникновении деформаций. Они взаимодействуют через напряженное состояние и зависящий от температуры предел текучести. Мартенситная область может сформироваться, пока окружающий аустенит еще горячий и податливый; последующее охлаждение может изменить локальное распределение напряжений на противоположное. Пластичность, индуцированная превращением, также может возникать, когда напряжение способствует превращению или трансформационная деформация стимулирует пластическое течение.
Поэтому механическая взаимосвязь должна включать зависящие от температуры и фазы модуль упругости, предел текучести, закон упрочнения, коэффициент Пуассона, трансформационную деформацию и, при необходимости, ползучесть или вязкопластический отклик. Ограничения, создаваемые приспособлениями, прессовыми штампами, сердечниками или соседними участками, необходимо представлять явно. Свободный стержень, зажатое кольцо и шестерня, установленная на приспособлении, будут иметь разные прогнозируемые искажения, даже если изготовлены из одной и той же стали и закаливаются в одной ванне.
Данные о материале и кинетика превращений
Данные о материале определяют, описывает ли моделирование конкретную марку или лишь некоторую обобщенную сталь. Необходимые исходные данные обычно включают химический состав, плотность, теплопроводность, удельную теплоемкость, излучательную способность, температуры фазовых превращений, скрытую теплоту, доли фаз, кинетику превращений, трансформационные деформации и механические свойства каждой релевантной фазы. Данные о прокаливаемости, такие как профиль Джомини или откалиброванные характеристики превращений при непрерывном охлаждении, помогают определить, образуется ли в сечении мартенсит либо смесь бейнита и перлита.
Кинетика должна соответствовать термическому циклу. Одних данных об изотермических превращениях может быть недостаточно для прогнозирования поведения поковки или отливки при непрерывном охлаждении. Модели, основанные на диаграммах «время–температура–превращение», диаграммах превращений при непрерывном охлаждении, соотношениях типа Койстинена–Марбургера либо откалиброванных конечно-элементных процедурах и моделях фазового поля, содержат различные допущения относительно зарождения, инкубационного периода, состава и структуры исходного аустенитного зерна. Градиенты углерода после цементации, градиенты азота после азотирования и ликвация, возникшая при литье, требуют пространственно изменяющихся исходных данных, а не единого состава, назначенного каждому элементу.
Архив материалов и данных National Institute of Standards and Technology предоставляет полезную информацию о термической обработке, однако архивные данные все равно необходимо сопоставлять с фактической маркой стали, размером сечения, состоянием поверхности и оборудованием. Опубликованные значения могли быть получены на образцах другой геометрии или при иных скоростях охлаждения. Модель, откалиброванную для закалки в масле, не следует без проверки переносить на раствор полимера, воду, газ или прерывистую закалку. Граничные условия закалки являются частью набора данных о материале и процессе.
Калибровка должна сопоставлять прогнозируемые температуры, доли фаз, твердость, размеры и напряжения с измерениями для заданного процесса. Термопары, инфракрасные измерения — где они практически осуществимы, — дилатометрия, измерения твердости по сечению, металлографический подсчет фаз, сканирование на координатно-измерительной машине, а также рентгеновская или нейтронная дифракция позволяют проверять различные составляющие модели. Калибровка искажений должна включать несколько характеристик: диаметр отверстия, плоскостность торца, радиальное биение, длину и угловое изменение. Совпадение одного конечного размера может скрывать компенсирующие ошибки в теплообмене и трансформационной деформации.
Чувствительность к размеру сетки имеет значение, поскольку тонкие стенки, острые галтели, шпоночные пазы, отверстия, переходы глубины упрочненного слоя и контактные области создают крутые градиенты. Более содержательным является уточнение сетки до тех пор, пока прогнозируемый конечный размер не будет изменяться лишь незначительно, а не однократный выбор визуально мелкой сетки. Граничные допущения требуют не меньшего внимания. Идеально симметричное охлаждение, абсолютно жесткие приспособления, постоянные коэффициенты теплоотдачи и опоры без трения могут давать упорядоченный результат, который печь в действительности не обеспечивает. В исследованиях чувствительности следует варьировать плотность сетки, коэффициенты теплоотдачи поверхности, жесткость приспособления, трение, начальную температуру и параметры кинетики фаз, чтобы определить, какие неопределенности контролируют результат.
История литья и прогнозирование конечных размеров
История литья и предшествующая обработка могут существенно влиять на расчётные конечные размеры и остаточные напряжения. Limited evidence
Для литой стали исходное состояние уже представляет собой результат тепловой и механической предыстории. Кристаллизация вызывает ликвацию, дендритную структуру, пористость, остаточные напряжения и неоднородную структуру зерна. Охлаждение после выбивки, удаление прибылей, черновая механическая обработка, ремонтная сварка и снятие напряжений могут изменить поле напряжений еще до начала упрочняющей обработки. U.S. Department of Energy сообщает, что термические и остаточные напряжения в стальных отливках могут способствовать искажениям, образованию трещин, переделке, ремонтной сварке, ошибкам размеров и снижению эксплуатационных характеристик. Модель, начинающая расчет с ненапряженного, однородного по составу блока при комнатной температуре, отбрасывает сведения, во многом определяющие последующий отклик.
В отчете University of Iowa отмечается то же самое применительно к прогнозированию: историю литья необходимо учитывать при оценке конечных размеров и остаточных напряжений. Для этого может потребоваться последовательная расчетная схема. Сначала моделирование литья прогнозирует кристаллизацию, охлаждение, усадку и остаточные напряжения; затем полученные поля температуры, фаз, состава и напряжений становятся исходным состоянием для аустенитизации и закалки. После этого может моделироваться черновая механическая обработка путем удаления элементов или изменения ограничений, за которой следует еще один расчет равновесного состояния. Такая последовательность учитывает перераспределение напряжений, которое невозможно описать одним этапом термической обработки.
Следовательно, окончательно прогнозируемая геометрия зависит от конкретного процесса. Она определяется загрузкой печи, временем аустенитизации, задержкой при переносе, движением закалочной жидкости, контактом с приспособлением, отпуском, охлаждением между операциями и историей материала. Моделирование не выдает абстрактное значение искажения, относящееся к «стали» независимо от этих условий. Оно прогнозирует отклик заданной геометрии, марки, исходного состояния, конфигурации оборудования и технологического графика.
Это различие также объясняет, почему моделирование должно поддерживать технологические испытания, а не заменять измерения. В отчете Worcester Polytechnic Institute закалочные искажения описываются как взаимосвязанная задача, включающая теплообмен, фазовые превращения, напряжения, деформации и изменения микроструктуры. Модель является достоверной, когда она воспроизводит измеренное поведение более чем одной детали или в более чем одном режиме, выявляет доминирующие факторы чувствительности и показывает, где остаточные напряжения будут высвобождаться при механической обработке. Поэтому рекомендации ASM по проектированию термической обработки рассматривают минимизацию искажений и нежелательных остаточных напряжений как основные критерии проектирования, а не как задачи последующей коррекции.
14. Стратегии управления короблением при разработке процесса и конструкции
Управление короблением следует строить на уменьшении несовместимых деформаций, а не на обещании полного отсутствия изменения размеров. При нагреве и закалке различные участки детали расширяются, сжимаются, претерпевают превращения и переходят в пластическое состояние в разное время. ASM International рассматривает термические, превращенческие и закалочные остаточные напряжения как отдельные факторы, хотя в реальной детали они развиваются одновременно. В обзоре 2022 года, опубликованном в Journal of Materials Engineering and Performance, коробление при закалке также описывается как результат взаимодействия теплообмена, фазовых превращений, геометрии, толщины сечения, выбора закалочной среды и интенсивности закалки.
Поэтому рациональный процесс должен ограничивать различия между соседними участками. Он не сводится лишь к выбору более быстродействующей закалочной среды или увеличению припуска на механическую обработку.
Конструирование для равномерного нагрева и охлаждения
Геометрия является первой переменной процесса. Массивные ступицы, соединённые с тонкими дисками, резкие уступы, острые шпоночные пазы, глухие отверстия и участки с неодинаковой толщиной стенки создают различные скорости нагрева и охлаждения. Они также вызывают локальное стеснение деформаций: один участок стремится сжаться, тогда как другой остаётся горячим и расширенным. Возникающие напряжения могут вызвать пластическую деформацию до образования мартенсита либо высвободиться позднее при перераспределении остаточных напряжений.
Упрощение формы уменьшает такую несовместимость деформаций. Там, где это допускается функциональной конструкцией, следует применять плавные переходы сечений, увеличенные радиусы сопряжений и более равномерную толщину стенки. Следует избегать резких изменений поперечного сечения вблизи посадочных мест под подшипники, зубьев шестерён и базирующих поверхностей. Переход, который на чертеже кажется незначительным, может существенно повлиять на результат закалки, поскольку тонкий участок способен достичь температуры начала мартенситного превращения, пока толстый участок ещё испытывает термическую усадку. В International Journal of Materials and Product Technology неравномерные температурные градиенты при закалке названы одним из основных источников коробления.
Нагрев всей загрузки также должен быть равномерным. Детали следует размещать с зазорами, обеспечивающими циркуляцию атмосферы печи вокруг них, а не укладывать плотно, в соприкосновении друг с другом. Тяжёлые корзины, штабелированные детали и экранированные поверхности могут локально замедлять нагрев. Предварительный подогрев полезен, когда в противном случае между поверхностью и сердцевиной возникла бы значительная разность температур, особенно для толстых, сложных или высоколегированных деталей. Ступенчатый цикл может уменьшить термический удар, однако предварительный подогрев не отменяет необходимости контролировать температуру аустенитизации и время выдержки. Чрезмерная выдержка может укрупнить зёрна аустенита, усилить окисление или обезуглероживание и изменить характер конечного превращения.
Равномерность охлаждения не менее важна, чем равномерность нагрева в печи. Закалочная среда должна достигать всех существенных поверхностей с близкой скоростью при контролируемых температуре, перемешивании и чистоте. Паровые оболочки, застойные зоны, перекрытые проходы и неравномерные схемы распыления создают локальные условия охлаждения. В результате рядом с твёрдой мартенситной поверхностью может оказаться участок, содержащий бейнит, перлит или остаточный аустенит, причём им будут соответствовать различные изменения объёма и различные состояния остаточных напряжений. Перемешивание закалочной среды должно удалять пар и обеспечивать воспроизводимый теплообмен, не заставляя тонкий элемент изгибаться под действием потока жидкости или нагрузок при обращении с деталью.
Припуски на механическую обработку должны учитывать такое поведение. Критические базы можно оставлять с достаточным количеством материала для чистовых операций после закалки и отпуска, однако не следует без разбора увеличивать припуски, поскольку это повышает тепловую массу и может увеличить различия между сечениями. Операция окончательного шлифования также требует внимания: исследование IJMPT, посвящённое закалённой стали, связывает остаточные напряжения с условиями закалки, поверхностной и слоистой закалкой, а также окончательным шлифованием.
Выбор прокаливаемости и условий закалки
Химический состав стали определяет, насколько быстро должно охлаждаться сечение, чтобы избежать диффузионных продуктов превращения и получить требуемую микроструктуру. Выбор следует основывать именно на прокаливаемости, а не только на номинальной твёрдости. Например, AISI 4140 обычно обладает большей прокаливаемостью, чем углеродистая сталь с сопоставимым содержанием углерода, поскольку хром и молибден задерживают превращение; AISI 52100 применяется для высокоуглеродистых подшипниковых деталей, но требует тщательного контроля аустенитизации и закалки, поскольку содержание карбидов и размер сечения влияют на характер превращения. Подходящая марка определяется требуемым распределением твёрдости, вязкостью, износостойкостью, размерами и эксплуатационными напряжениями.
Выбор стали с достаточной прокаливаемостью может позволить применять менее интенсивную закалку. Это уменьшает разность температур между поверхностью и сердцевиной и снижает термические напряжения, необходимые для формирования заданной структуры. Очень интенсивная закалка может обеспечить высокую поверхностную твёрдость, но одновременно увеличить коробление, риск образования трещин и остаточные напряжения, не улучшая требуемые свойства сердцевины. И наоборот, недостаточная интенсивность может привести к появлению мягких зон либо чрезмерного количества бейнита и перлита. Это металлургический компромисс, а не общая рекомендация в пользу масла, воды, полимера, газа или соли.
Концентрация закалочной среды, её температура, движение и техническое состояние должны быть заданы как переменные процесса. Охлаждающее действие полимерных растворов изменяется при изменении концентрации и интенсивности перемешивания; вязкость и температура масла влияют на циркуляцию и теплообмен; газовая закалка зависит от давления, скорости потока и степени обдува детали. Закалка в соли или ступенчатая закалка могут уменьшить температурный диапазон, в котором развиваются резкие термические градиенты, однако цикл всё равно должен обеспечивать требуемое превращение. В обзоре JMEP 2022 года подчёркивается, что выбор закалочной среды и интенсивность закалки нельзя рассматривать в отрыве от геометрии и толщины сечения.
Особой осторожности требуют процессы поверхностного и слоистого упрочнения. При цементации изменяется содержание углерода в приповерхностном слое, а следовательно, температура превращения, прокаливаемость и изменение объёма. При азотировании образуется упрочнённая соединительная или диффузионная зона, при этом объёмное превращение выражено значительно слабее, чем при цементации; однако коробление всё же может возникать из-за остаточных напряжений после предварительной обработки, нагрева, стеснения деформаций приспособлением и последующего шлифования. Вакуумная термическая обработка может улучшить контроль атмосферы, но сама по себе не обеспечивает равномерного охлаждения, если загрузка расположена неправильно или поток газа распределён неравномерно.
Отпуск следует проводить после закалки в пределах установленного технологического окна. Он снижает риск того, что неотпущенный мартенсит и закалочные напряжения сохранятся и позднее вызовут растрескивание или коробление. Если остаточные напряжения остаются недопустимыми, может быть целесообразна механическая или термическая релаксация напряжений при условии, что такая обработка не ухудшит твёрдость, глубину слоя, размерные допуски или состояние поверхности. В руководстве ASM по проектированию термической обработки минимизация коробления и нежелательных остаточных напряжений названа одним из основных критериев проектирования.
Приспособления, ориентация и последовательность операций
Приспособления должны ограничивать перемещение, не создавая нового сосредоточенного пути передачи нагрузки. Жёсткое зажатие детали, стремящейся сжаться, может заменить свободное коробление высокими остаточными напряжениями, локальным пластическим течением или растрескиванием. По возможности опоры следует располагать на прочных нефункциональных участках, а контактное давление должно оставаться стабильным при изменении температуры детали. Для тонких колец, пластин и валов могут потребоваться оправки, подвесные приспособления или направляющие опоры, однако приспособление должно позволять предусмотренную термическую усадку, а не полностью блокировать её.
Ориентация детали определяет как влияние силы тяжести, так и доступ закалочной среды к поверхности. Длинные валы можно подвешивать вертикально, чтобы ограничить прогиб, тогда как плоские пластины следует ориентировать так, чтобы не образовывались паровые карманы и обе стороны охлаждались сходным образом. Полости, зубья шестерён, пазы и отверстия следует направлять относительно потока так, чтобы избежать скопления пара или застоя жидкости. Ориентацию загрузки необходимо проверять в реальной корзине, поскольку соседние детали могут экранировать поверхности и изменять локальные скорости охлаждения.
Последовательность операций имеет такое же значение. Черновую обработку следует выполнять до термической обработки, оставляя контролируемый припуск, а затем проводить чистовую обработку или шлифование после закалки и отпуска, когда состояние остаточных напряжений уже известно. Для крупных отливок или поковок существенно предупреждение, приведённое в техническом отчёте штата Айова: история изготовления отливки влияет на конечные размеры и остаточные напряжения. Литая структура, предшествующие термические циклы, ремонтные сварки и неравномерные припуски могут сохраняться до термической обработки и изменять ожидаемую реакцию материала.
Снятие напряжений перед упрочнением может уменьшить напряжения после механической обработки и изготовления, которые в противном случае сложились бы с закалочными напряжениями. Последующая после закалки операция снятия напряжений способна снизить риск коробления у подходящих марок стали, однако универсальным средством она не является. В материале NIST Metallurgy of Heat Treatment отмечается, что не снятые после закалки напряжения могут вызвать коробление при механической обработке, когда удаление материала нарушает баланс остаточных напряжений. Поэтому технологический план должен предусматривать измерение критических размеров после каждой основной операции, а не только при окончательной инспекции.
Правильное сочетание геометрии, химического состава стали, прокаливаемости, размера сечения, требуемой микроструктуры, закалочной среды, приспособления, ориентации и режима снятия напряжений необходимо устанавливать для конкретной детали и оборудования. Моделирование может помочь связать теплообмен, фазовые превращения, напряжения, деформации и развитие микроструктуры, как описано Вустерским политехническим институтом, однако производственные испытания и измерение размеров остаются необходимыми, поскольку именно схема загрузки и история материала часто определяют, окажется ли прогнозируемая деформация совместимой с практическими условиями.
15. Соображения относительно марки, стандарта и спецификации процесса
Почему одна лишь марка стали не позволяет предсказать коробление
Марка стали определяет химический состав и, в некоторых стандартах, ограничения по механическим свойствам, чистоте, состоянию поставки или прокаливаемости. Однако она не задаёт окончательную форму детали после термической обработки. Две детали, изготовленные из стали одной и той же марки, могут претерпеть различные размерные изменения, поскольку их геометрия, толщина сечения, исходная микроструктура и последовательность механической обработки различаются.
Длинный тонкий вал, массивная ступица и тонкая пластина во время закалки проходят разную температурную историю. Их поверхности охлаждаются с иной скоростью по сравнению с сердцевиной, а углы, отверстия, шпоночные канавки и резкие изменения сечения концентрируют термические деформации и деформации превращения. Поэтому номинально однородная деталь может содержать области растягивающих и сжимающих остаточных напряжений, которые уравновешиваются внутри материала, но при удалении материала всё же вызывают изгиб, овальность или локальное перемещение.
Обозначение материала также не указывает эффективную прокаливаемость стали в условиях конкретного режима нагрева в печи и закалки. Химический состав сплава влияет на диаграмму превращения в зависимости от температуры и времени, но на неё также влияют размер зерна аустенита, исходное феррито-перлитное или бейнитное состояние, ликвация, распределение карбидов и предшествующая холодная деформация. Сталь одной и той же марки, поставленная в нормализованном состоянии, будет реагировать не в точности так же, как эта же марка в закалённом и отпущенном состоянии. История литья может дополнительно обусловить наличие пористости, ликвации и исходных напряжений; в технических работах University of Iowa по стальному литью подчёркивается, что эту историю необходимо учитывать при прогнозировании окончательных размеров и остаточных напряжений.
В обзоре 2022 года, опубликованном в Journal of Materials Engineering and Performance под названием «Остаточные напряжения и коробление при закалке сталей: обзор», результат описывается как взаимодействие между теплообменом, фазовым превращением, геометрией, толщиной сечения, выбором закалочной среды и интенсивностью закалки. Именно это является правильной инженерной системой координат. ASM International также разделяет термические остаточные напряжения, остаточные напряжения превращения и остаточные напряжения, связанные с закаливаемостью, в обсуждении закалённых и отпущенных сталей в ASM Handbook. Эти напряжения связаны с короблением: деформации превращения могут вызывать пластическое течение, тогда как температурные градиенты могут влиять на время и место образования мартенсита, бейнита или перлита.
Такое обозначение, как 42CrMo4 по EN 10083-3, или AISI 4140 согласно применимой спецификации ASTM или SAE, следует фиксировать точно в соответствии с нормативными документами, но не следует рассматривать его как гарантию отсутствия коробления. Неформальные названия и торговые обозначения могут скрывать различия в пределах химического состава, форме выпуска, состоянии поставки и требуемой прокаливаемости. Стандарт имеет значение, но фактический сертификат на материал — не меньшее.
Спецификации для закалки по всему сечению и поверхностного упрочнения
Требование к закалке по всему сечению должно содержать больше, чем просто указание «закалить и отпустить». В нём следует указать температуру аустенитизации или допустимый диапазон, способ нагрева, критерий выдержки, время переноса, закалочную среду, её перемешивание, температуру закалки, температуру отпуска, продолжительность отпуска, а также требуемую твёрдость или микроструктуру в заданных местах. Размер сечения должен указываться вместе с этим требованием, поскольку целевая твёрдость, измеренная вблизи поверхности, мало что говорит о состоянии центра крупного сечения.
Высокоуглеродистая или легированная сталь может образовать мартенсит по всему малому сечению, но в центре толстого сечения — лишь смешанную структуру. Это различие влияет как на изменение объёма, так и на развитие напряжений. Закалка, достаточно интенсивная для достижения требуемой твёрдости сердцевины, может увеличить перепады температуры между поверхностью и сердцевиной, риск образования трещин и коробление. Более мягкая или прерывистая закалка может уменьшить градиенты, но привести к несоответствию заданному диапазону превращения. Спецификация должна учитывать этот компромисс, а не возлагать ответственность на одно только обозначение марки стали.
Поверхностное упрочнение вносит дополнительные переменные. Цементация, карбонитрация, азотирование и индукционная закалка формируют упрочнённый слой над сердцевиной с иной структурой, поэтому следует задавать глубину слоя, состояние поверхности по содержанию углерода или азота, предельное содержание остаточного аустенита, твёрдость сердцевины и профиль переходной зоны. В публикациях International Journal of Materials and Product Technology поверхностное и слоевое упрочнение рассматриваются как факторы, способствующие возникновению остаточных напряжений, наряду с условиями закалки и окончательным шлифованием. Цементированная шестерня может деформироваться вследствие превращения в упрочнённом слое, превращения в сердцевине, геометрии зубьев и термического воздействия, связанного с цементацией, даже если её объёмная марка стали остаётся неизменной.
При индукционной или пламенной закалке частота, удельная мощность, скорость перемещения источника нагрева, перекрытие зон, схема распыления и исходная температура могут изменять нагреваемую зону и последовательность превращений. При азотировании требования к соединённому слою и твёрдость диффузионной зоны могут по-разному влиять на увеличение размеров по сравнению с мартенситным упрочнённым слоем. Важное значение имеет и остаточный аустенит: его последующее превращение в процессе эксплуатации, отпуска, шлифования или хранения может изменить размеры уже после первоначальной закалки.
Рекомендации ASM по проектированию термической обработки рассматривают минимизацию коробления и нежелательных остаточных напряжений как основные критерии проектирования, а не как вопросы контроля, которые следует решать только после обработки. В публикации IJMPT 2005 года неравномерные температурные градиенты рассматриваются как один из главных источников закалочного коробления. Поэтому геометрия, приспособления, схема загрузки, движение закалочной среды и ориентация детали должны быть отражены в спецификации процесса, если они влияют на равномерность охлаждения.
Фиксация полного состояния после термической обработки
Полезная запись связывает спецификацию материала с фактической тепловой и механической историей детали. Как минимум, в ней следует указать стандарт и обозначение марки, форму выпуска, номер плавки или отливки, состояние поставки, размер сечения и любые требования к прокаливаемости. Затем необходимо зафиксировать полный цикл: тип печи и атмосферу, схему загрузки, стадии предварительного нагрева, температуру аустенитизации, время выдержки при этой температуре, задержку при переносе, обозначение и концентрацию закалочной среды, температуру ванны, перемешивание или поток, способ прерывания закалки и режим отпуска.
В записи также следует определить критерии успешного результата. Расположение точек измерения твёрдости, микроструктура сердцевины и поверхности, глубина упрочнённого слоя, предельное содержание остаточного аустенита, прямолинейность, круглость, радиальное биение, плоскостность и допустимое изменение размеров должны поддаваться измерению в соответствии с установленными критериями. По возможности контроль до и после обработки следует выполнять относительно одних и тех же баз, поскольку смена баз может привести к смешению перемещений, вызванных термической обработкой, с погрешностью механической обработки.
Последовательность механической обработки также должна быть отражена в записи. В труде Metallurgy of Heat Treatment, архивированном National Institute of Standards and Technology, отмечается, что не снятые закалочные напряжения могут вызывать коробление, когда при механической обработке удаляется материал и нарушается баланс остаточных напряжений. Поэтому черновая обработка до закалки, снятие напряжений между операциями, припуск на шлифование и направление окончательного шлифования могут изменить наблюдаемый результат без какого-либо изменения марки стали или рецептуры закалки.
U.S. Department of Energy сообщает, что напряжения, возникающие при нагреве и закалке стальных отливок, могут способствовать короблению, образованию трещин, повторной обработке, ремонту сваркой, размерным ошибкам и снижению эксплуатационных характеристик. В отчёте Worcester Polytechnic Institute закалочное коробление аналогично рассматривается как взаимосвязанная проблема, включающая теплообмен, превращение, напряжения, деформации и развитие микроструктуры. Технологическая документация должна сохранять достаточно информации для сравнения этих переменных от одной загрузки к другой. Одного сертификата на марку стали для этого недостаточно.
16. Диагностическая схема анализа дефектов коробления
Дефект коробления следует рассматривать как проблему, связанную с историей технологического процесса, а не как доказательство того, что закалочная среда была слишком интенсивной. Окончательная форма детали одновременно фиксирует несколько событий: нагрев, тепловое расширение, фазовое превращение, пластическую деформацию, закалку, отпуск, механическую обработку и иногда шлифование. Остаточные напряжения и коробление взаимосвязаны, но не идентичны. Деталь может соответствовать допустимым размерам, сохраняя при этом опасные растягивающие напряжения, либо деформироваться после механической обработки, когда операция резания высвобождает ранее скрытое равновесие напряжений.
Первая задача — определить дефект с помощью измерений. Зафиксируйте величину и направление прогиба, угловое изменение, связанное с кручением, изменение размеров между базовыми элементами и расположение и ориентацию любых трещин. Описание с помощью линейки, например «вал погнулся», недостаточно. Измерьте радиальное биение в нескольких сечениях, составьте карту плоскостности по всей поверхности и установите, симметрична ли погрешность относительно оси детали. Сопоставьте состояния после закалки, после отпуска, после черновой механической обработки и после чистового шлифования, если такие записи имеются. Последовательность часто показывает, на каком этапе появился дефект.
Классификация прогиба, кручения, увеличения размеров и образования трещин
Прогиб представляет собой ошибку кривизны, которая обычно возникает, когда одна сторона пластины, вала, зуба или балки испытывает деформацию, вызванную тепловым расширением или превращением, отличающуюся от деформации противоположной стороны. Большое отношение диаметра к толщине, смещённая схема расположения отверстий, неравномерная глубина упрочнённого слоя или контакт с приспособлением могут придать этому дисбалансу определённое направление. Если при переворачивании детали прогиб меняет направление, это может указывать на влияние опор при измерении или силы тяжести; если же прогиб следует за одной и той же особенностью материала при любой ориентации, его причиной, вероятнее всего, являются металлургические или геометрические факторы.
Кручение имеет иную природу. Оно указывает на изменение деформации в продольном или окружном направлении. Винтовая деформация вала может быть вызвана асимметричным потоком закалочной среды, прерывистым контактом с приспособлением, неравномерной глубиной цементации или высвобождением крутильных напряжений во время превращения. Детали со шпоночными пазами, зубьями, шлицами или неравномерной толщиной стенок особенно чувствительны, поскольку распределение их массы изменяет локальную скорость охлаждения.
Увеличение или уменьшение размеров необходимо разделять на тепловую, превращенческую и связанную с механической обработкой составляющие. Образование аустенита обычно изменяет объём иначе, чем последующее образование мартенсита, бейнита или перлита, а итоговое изменение размеров зависит от содержания углерода, химического состава сплава, скорости охлаждения и количества остаточного аустенита. Поэтому к зубчатому колесу из цементированной стали SAE 8620 нельзя применять те же ожидания относительно размеров, что и к валу из стали AISI 4140, закаленному по всему сечению. Важен не просто результат «больше» или «меньше», а изменение каждого контролируемого размера и его связь с микроструктурой.
Образование трещин представляет собой отдельный класс отказов, хотя те же напряжения, которые вызывают коробление, могут способствовать появлению трещин. Закалочные трещины часто проходят по концентраторам напряжений, острым углам, шпоночным пазам, участкам с прижогами от шлифования или областям с высокой твёрдостью и низкой вязкостью. Межзеренное или сетчатое растрескивание может указывать на перегрев, чрезмерный рост зерна, повреждение при цементации или охрупчивание, а не только на чрезмерную интенсивность закалки. Зафиксируйте место зарождения трещины, её ориентацию и глубину, а также наличие связи с обезуглероживанием, остаточным аустенитом, карбидами или повреждением от шлифования. Магнитопорошковая дефектоскопия, капиллярный контроль, металлографические шлифы и исследование излома должны дать ответы на разные аспекты этого вопроса.
Прослеживание тепловой истории и истории фазовых превращений
После определения дефекта сопоставьте его с геометрией и распределением массы. Отметьте тонкие стенки, приливы, рёбра, отверстия, зубья, глухие полости, резкие переходы и массивные участки. Эти элементы определяют тепловой поток и могут вызывать локальные различия в температурах начала и окончания превращения. В обзоре 2022 года, подготовленном авторами статьи Residual Stress and Distortion during Quench Hardening of Steels: A Review в журнале Journal of Materials Engineering and Performance, теплопередача, фазовое превращение, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки описываются как взаимосвязанные переменные. Именно это взаимодействие должно направлять расследование.
До изменения режима закалки изучите записи по печи. Проверьте температуру загрузки, время выдержки, потенциал атмосферы, равномерность температуры в печи, расположение термопар, массу загрузки, схему размещения на поддоне и расстояния между деталями. Печь может соответствовать требованиям к равномерности температуры в пустой рабочей камере, тогда как при плотной загрузке в деталях возникают значительные различия температуры между отдельными деталями и между поверхностью и сердцевиной. Сопоставьте детали, находившиеся в верхней, центральной и периферийной частях загрузки. Если дефект возникает только в одном положении, это указывает скорее на особенности загрузки или движения среды, чем на универсальную реакцию материала.
Затем восстановите историю закалки. Зафиксируйте время переноса, температуру ванны или полимерной среды, интенсивность перемешивания или перемещения форсунок, ориентацию при погружении, расстояние между деталями, а также возможность образования паровых рубашек или застойных полостей. International Journal of Materials and Product Technology называет неравномерные температурные градиенты одним из основных источников закалочного коробления, а в сопутствующем обсуждении связывает остаточные напряжения с условиями закалки, поверхностным и слоистым упрочнением, а также окончательным шлифованием. Кривые охлаждения или инструментированные контрольные детали могут показать, охлаждалась ли поверхность быстро, пока сердцевина оставалась горячей, либо одна сторона получала более эффективную теплопередачу.
Проверьте результат металлографическими методами. Измерения твёрдости по сечению должны включать поверхность, подповерхностную зону и сердцевину, если размер сечения это позволяет. Исследуйте размер бывшего аустенитного зерна, распределение мартенсита или бейнита, остаточный аустенит, карбиды, обезуглероживание, глубину упрочнённого слоя и возможные мягкие полосы. Значение твёрдости в пределах спецификации не доказывает равномерность превращения. Например, для цементированного зубчатого колеса следует измерять глубину слоя на нескольких зубьях и по окружности, а не полагаться на одно сечение.
Измерение остаточных напряжений обоснованно, если изменение размеров после снятия материала, растрескивание, усталостные характеристики или повторное смещение при механической обработке невозможно объяснить только геометрией и твёрдостью. Рентгеновская дифракция позволяет охарактеризовать напряжения в приповерхностной зоне; метод сверления отверстия даёт профиль на небольшой глубине; нейтронные или синхротронные методы позволяют исследовать более глубокие области, если они доступны. Каждый результат необходимо интерпретировать с учётом глубины и направления измерения. Сжимающие напряжения на поверхности не исключают наличия растягивающих напряжений ниже упрочнённого слоя или в переходной зоне.
Корректирующие действия без слепого изменения одной переменной
Сопоставьте несколько дефектных и исправных деталей, а не только одну наиболее показательную деталь с отказом. Для каждой детали установите её положение в печи, номер плавки, предшествующий маршрут механической обработки, закалочную партию, цикл отпуска и результаты контроля. При необходимости изучите историю выплавки и литья стали: ликвация, пористость, степень предшествующей ковочной деформации, ремонтная сварка или неравномерное удаление припуска могут влиять как на тепловой поток, так и на поле остаточных напряжений. В отчётах Министерства энергетики США и Университета Айовы по стальному литью напряжения при нагреве и закалке связываются с короблением, растрескиванием, переделкой, ремонтом сваркой и эксплуатационными характеристиками; в них также подчёркивается, что история изготовления отливки должна учитываться при прогнозировании размеров.
Корректирующие действия должны изменять контролируемый набор переменных при сохранении сравнительной группы. Возможные меры включают улучшение симметрии загрузки, установку опор, не препятствующих превращению, изменение ориентации детали, совершенствование режима аустенитизации, применение подходящего предварительного подогрева, изменение интенсивности перемешивания или температуры закалочной среды, введение прерывистой закалки либо изменение режима отпуска. Ни один вариант нельзя выбирать только на основании данных о короблении; после этого необходимо проверить твёрдость, микроструктуру, наличие трещин и остаточные напряжения.
Изменение только интенсивности закалочной среды может привести к замене прогиба растрескиванием или уменьшить одну размерную погрешность, одновременно увеличив количество остаточного аустенита и последующее увеличение размеров. Более медленное охлаждение может уменьшить температурные градиенты, но привести к образованию более мягких продуктов превращения; более быстрое охлаждение может улучшить прокаливаемость, одновременно увеличив превращенческие напряжения. Как объясняется в отчёте Worcester Polytechnic Institute, закалочное коробление определяется взаимосвязью теплопередачи, фазового превращения, напряжений, деформации и эволюции микроструктуры. Поэтому обоснованная диагностика должна охватывать всю цепочку, после чего процесс следует изменять в том месте, где результаты указывают на определяющий дисбаланс.
17. Ключевые Различия и Распространённые Заблуждения
Искажение после термической обработки и остаточное напряжение связаны между собой, однако это не взаимозаменяемые описания одного и того же состояния. Деталь может демонстрировать незначительное измеримое изменение формы при сохранении значительных внутренних напряжений либо может деформироваться после механической обработки, хотя исходное напряжение не проявлялось на поверхности. Правильная оценка должна учитывать источники деформации: температурные градиенты, фазовые превращения, пластическую деформацию, геометрию, толщину сечения, историю материала и процесс закалки.
В издании ASM International Остаточные Напряжения и Искажения в Закалённых и Отпущенных Сталях термические, структурные и остаточные напряжения, связанные с закалкой, рассматриваются как различные факторы. В обзоре 2022 года «Остаточное Напряжение и Искажение при Закалке Сталей», опубликованном в Journal of Materials Engineering and Performance, аналогичным образом теплообмен, фазовое превращение, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки рассматриваются как взаимодействующие переменные, а не как изолированные причины.
Искажение не является синонимом остаточного напряжения
Искажение — это изменение размеров или геометрии детали: вал изгибается, кольцо становится овальным, на пластине возникает коробление в форме блюдца либо отверстие смещается относительно заданного положения. Остаточное напряжение — это поле внутренних напряжений, сохраняющееся после устранения внешних нагрузок и температурных перепадов. В одной области оно может быть растягивающим, а в другой — сжимающим, уравновешиваясь в пределах компонента без очевидного изменения его общих размеров.
Эти два состояния становятся взаимосвязанными, когда остаточное напряжение вызывает пластическую деформацию. Во время закалки поверхность охлаждается и сжимается прежде, чем более горячая сердцевина успевает сжаться вместе с ней. Если локальное напряжение превышает зависящий от температуры предел текучести, сохраняется остаточная деформация. Позднее мартенситное превращение вновь изменяет это равновесие, поскольку мартенсит занимает больший объём, чем исходный аустенит. Поэтому после закалки деталь может иметь одновременно изменённую форму и самоуравновешенное поле напряжений.
Результат измерения твёрдости не устраняет это различие. Цементированная шестерня из стали AISI 8620 может соответствовать заданной поверхностной твёрдости, сохраняя при этом погрешность изгиба, остаточный аустенит или опасный градиент напряжений в подповерхностной зоне. Вал из стали AISI 4140 может достичь требуемой твёрдости после закалки в масле и отпуска, но затем изменить форму при удалении шпоночного паза или припуска. В издании Металлургия Термической Обработки, сохранённом в архиве материалов и данных National Institute of Standards and Technology, конкретно описывается коробление во время механической обработки, возникающее при нарушении равновесия остаточных напряжений вследствие удаления материала.
Поверхностная рентгеновская дифракция или измерения методом сверления отверстия также имеют ограничения. Они характеризуют приповерхностную область, но не дают автоматически сведений о состоянии напряжений во всей сердцевине. При наличии у массивной поковки, отливки или цементированного компонента резкого градиента напряжений могут потребоваться нейтронная дифракция, контурный метод, послойное удаление материала либо подтверждённые расчётные модели процесса. Измеренное поверхностное значение может даже иметь знак, противоположный знаку напряжения в сердцевине.
Закалка не является единственным источником изменения размеров
Закалку часто считают причиной изменений размеров, поскольку при ней температура изменяется быстро, однако изменение размеров начинается ещё до поступления детали в закалочную среду. Нагрев может высвобождать напряжения, возникшие при механической обработке, изменять распределение карбидов и вызывать неравномерное расширение. Отливка может уже содержать остаточные напряжения, обусловленные затвердеванием, неравномерным охлаждением, горячими участками, прибылями, ремонтом сваркой или черновой механической обработкой. В отчётах U.S. Department of Energy и University of Iowa о стальных отливках эти термические и остаточные напряжения связываются с искажением, растрескиванием, повторной обработкой, ремонтом сваркой, размерными ошибками и снижением эксплуатационных характеристик. Поэтому история изготовления отливки должна учитываться при любом прогнозировании окончательных размеров.
Деформация при превращении не ограничивается мартенситом. Перлит, бейнит, феррит и мартенсит образуются в различных температурных диапазонах и имеют разные удельные объёмы. Пластичность превращения может проявляться, когда фазовое превращение протекает под нагрузкой, позволяя возникать деформации при напряжениях ниже обычного предела текучести. Остаточный аустенит впоследствии может превращаться во время отпуска, охлаждения, эксплуатации под нагрузкой или нагрева при шлифовании, вызывая дополнительное расширение или локальное изменение формы. В цементированных сталях, таких как AISI 52100 или AISI 8620, градиент содержания углерода изменяет прокаливаемость, температуры превращений, объёмную долю мартенсита и содержание остаточного аустенита в направлении от поверхности к сердцевине.
Геометрия определяет характер развития этих эффектов. Тонкая стенка охлаждается быстро, тогда как массивная ступица сохраняет высокую температуру; острый угол концентрирует тепловой поток и напряжение; отверстие изменяет площадь охлаждения и условия стеснения деформации в сечении. Важны интенсивность и равномерность закалки, но также температура закалочной среды, её движение, перемешивание, ориентация детали, плотность загрузки и поведение паровой плёнки. В обзоре 2022 года в Journal of Materials Engineering and Performance эти взаимодействия описываются непосредственно. В отчёте Worcester Polytechnic Institute искажение при закалке представлено как связанная задача, включающая теплообмен, фазовое превращение, напряжение, деформацию и развитие микроструктуры.
Механическая обработка и шлифование могут стать последующей стадией изменения размеров. Неравномерное удаление припуска высвобождает или перераспределяет напряжения, а при шлифовании при отсутствии надлежащего контроля тепла может образоваться тонкий термически изменённый слой и возникнуть напряжения, связанные с превращениями. В частях I и II публикации International Journal of Materials and Product Technology неравномерные температурные градиенты определяются как один из основных источников искажения при закалке; также рассматриваются состояние закалочной среды, поверхностная и цементационная закалка, остаточный аустенит и окончательное шлифование.
Снятие напряжений не гарантирует стабильность размеров
Отпуск снижает часть напряжений, возникших при закалке, и изменяет мартенситную структуру, но не устраняет все компоненты напряжений и не гарантирует сохранения неизменных размеров. Результат зависит от температуры и времени отпуска, равномерности нагрева и охлаждения, толщины сечения, химического состава сплава, предшествующего превращения и количества остаточного аустенита. Отпуск при низкой температуре может оставить значительный уровень напряжений; обработка при более высокой температуре может вызвать дополнительную релаксацию, выделение карбидов или превращение нестабильного аустенита.
Механическое снятие напряжений имеет аналогичное ограничение. Вибрационная обработка, растяжение или контролируемое термическое циклирование могут перераспределить напряжения, но не исправляют неподходящую геометрию, неоднородную микроструктуру или дефект отливки. Снятие напряжений также может выявить перемещение, которое ранее сдерживалось.
В издании ASM International Основные Принципы и Рекомендации по Проектированию Термической Обработки Стали минимизация искажения и нежелательных остаточных напряжений определяется как один из основных критериев проектирования, а не как результат, автоматически обеспечиваемый достижением требуемой твёрдости. Стабильность размеров требует контроля и проверки процесса: следует проводить измерения до и после термической обработки, контролировать критически важные элементы формы, учитывать последовательность механической обработки, при необходимости исследовать остаточный аустенит и выбирать методы измерения напряжений, отражающие глубину и геометрию детали. Профиль твёрдости является полезным свидетельством протекания превращения, но не подтверждает приемлемость всего поля напряжений или окончательной формы детали.
18. Справочные таблицы и практический контрольный перечень
Записи о термической обработке следует рассматривать как цепочку взаимосвязанных причин, а не как набор изолированных значений температуры нагрева и закалки. ASM International разделяет остаточные напряжения на термические, структурные и закалочные, тогда как в обзоре, опубликованном в 2022 году в Journal of Materials Engineering and Performance, теплопередача, фазовые превращения, геометрия, толщина сечения, выбор закалочной среды и интенсивность закалки описываются как взаимодействующие переменные. Поэтому деталь может соответствовать заданной твердости и при этом деформироваться во время механической обработки, шлифования или эксплуатации.
Таблица «механизм — признак»
| Механизм или условие | Вероятное наблюдение | Что проверить до установления причины |
|---|---|---|
| Неравномерное охлаждение поверхности, прерывистое перемешивание или различная локальная толщина сечения | Изгиб, скручивание, овальность, конусность или неравномерная коробоватость после закалки | Ориентацию детали, загрузку в приспособление, поток закалочной среды, поведение паровой пленки, резкие переходы, отверстия и переходы от тонких сечений к толстым |
| Тепловая усадка, происходящая до охлаждения сердцевины | Растягивающие напряжения на поверхности, сжимающие напряжения в сердцевине, изменение размеров или локальное пластическое течение | Историю изменения температуры по сечению, коэффициенты теплопередачи и наличие ограничения перемещений детали |
| Деформация превращения при образовании мартенсита, бейнита или перлита из аустенита | Увеличение размеров, усадка, изменение диаметра отверстия, длины или формы, не объясняемое только тепловой усадкой | Марку стали, содержание углерода и легирующих элементов, прокаливаемость, последовательность превращений, скорость охлаждения и температуры начала превращений |
| Различное время превращения в поверхностном слое и сердцевине | Изгиб, деформация в области уступов, градиенты остаточных напряжений или отсроченное перемещение при отпуске | Толщину сечения, глубину упрочненного слоя, микроструктуру сердцевины, остаточный аустенит и равномерность температуры |
| Высокая интенсивность закалки или чрезмерный перепад температур | Закалочные трещины, трещины в углах, шлифовальные трещины или внезапное разрушение при контроле | Тип и температуру закалочной среды, концентрацию, перемешивание, время переноса, чистоту детали и радиусы закругления углов |
| Перераспределение остаточных напряжений при удалении материала | Перемещение обработанной поверхности, смыкание или раскрытие отверстия либо изгиб детали, ранее имевшей прямолинейную форму | Количество материала, удаленного с каждой стороны, припуск на черновую обработку, операцию снятия напряжений и последовательность операций |
| Превращение остаточного аустенита после закалки | Отсроченное увеличение размеров, изменение твердости или перемещение при отпуске, обработке при отрицательной температуре либо эксплуатации | Конечную температуру закалки, содержание легирующих элементов, режим отпуска, содержание остаточного аустенита и истекшее время |
| Локальный нагрев при шлифовании или чрезмерное удаление припуска | Прижог отпуска, растягивающие напряжения на поверхности, шлифовальные трещины или конусность размеров | Характеристики круга, интервал правки, подачу СОЖ, время контакта, выхаживание и наличие признаков прижога |
| История литья, ковки, сварки или предшествующей механической обработки | Деформация, различающаяся у номинально одинаковых деталей | Исходную микроструктуру, ликвацию, неметаллические включения, предшествующее снятие напряжений, правку и сертификаты на материал |
Эта таблица служит диагностическим вспомогательным инструментом, но не заменяет металлографический анализ или измеренную температурную историю. Неравномерное охлаждение наиболее непосредственно указывает на коробление, деформация превращения — на увеличение размеров или изменение формы, а перераспределение остаточных напряжений — на перемещения при механической обработке. Чрезмерные термические напряжения или напряжения превращения повышают риск образования трещин, однако растрескивание также зависит от дефектов, геометрии, состояния поверхности и чувствительности стали к разрушению.
Контрольный перечень сведений о процессе
Основные сведения в технологической записи
- Материал Зафиксируйте точное обозначение, вид продукции, номер плавки или отливки, химический состав и предшествующее состояние.
- Геометрия Зафиксируйте толщину сечения, переходы, отверстия, галтели, базовые поверхности и припуск на механическую обработку.
- Нагрев Зафиксируйте печь, схему загрузки, атмосферу, стадии предварительного нагрева, скорость повышения температуры и состояние аустенитизации.
- Закалка Зафиксируйте среду, температуру, концентрацию или вязкость, перемешивание, ориентацию и задержку переноса.
- Финишная обработка Зафиксируйте отпуск, удаление припуска при механической обработке, условия шлифования и стадии контроля.
До выбора объяснения, связанного с термической обработкой, зафиксируйте состояние материала. Укажите обозначение точно в том виде, в котором оно предоставлено, например AISI 4140, ASTM A681 D2 или ASTM A295 52100, и запишите применимый стандарт на продукцию, номер плавки, химический анализ, исходное отожженное или нормализованное состояние, размер зерна, ликвацию, включения и предшествующую холодную деформацию. Одной номинальной марки недостаточно при сравнении результатов, полученных от разных поставщиков или по разным стандартам.
Для геометрии сохраните редакцию чертежа и измерьте общие размеры, толщины сечений, отношения длины к диаметру, толщину стенок, отверстия, шпоночные пазы, резьбы, галтели, канавки, острые углы, асимметрию, схему базирования и припуски на обработку. Укажите, была ли деталь до термической обработки кованой, прокатанной, литой, сварной или собранной. Технический отчет Университета Айовы о стальных отливках показывает, почему история литья должна учитываться при оценке окончательных размеров и остаточных напряжений.
Записи о нагреве должны включать идентификацию печи, статус калибровки, массу загрузки, схему загрузки, точки опирания, атмосферу или уровень вакуума, стадии предварительного нагрева, скорости повышения температуры, время восстановления температуры печи и, если возможно, результаты измерения температуры детали. Для аустенитизации зафиксируйте заданную температуру, время выдержки при этой температуре, расчетное или измеренное выравнивание температуры в сердцевине, углеродный потенциал, если он применим, химический состав атмосферы, состояние поверхности и то, предшествовали ли закалке цементация, карбонитрация, азотирование или вакуумная обработка.
В записях о закалке недостаточно указать только название среды. Зафиксируйте состав масла, воды, полимера, рассола, газа или соляной ванны; температуру закалочной среды; концентрацию или вязкость; скорость и направление перемешивания; равномерность потока; задержку при переносе; расположение загрузки; ориентацию при погружении; а также любые прерывания или задержки. В публикациях International Journal of Materials and Product Technology состояние закалочной среды, интенсивность закалки, поверхностная и объемная закалка, а также окончательное шлифование рассматриваются как факторы, имеющие значение для остаточных напряжений.
Для отпуска зафиксируйте время переноса от закалки, температуру отпуска, продолжительность выдержки при температуре детали, количество циклов, равномерность температуры в печи, способ охлаждения и любую криогенную обработку или стабилизационную выдержку. Измеряйте твердость в разных местах, а не полагайтесь только на одно показание с поверхности. Включите измерения размеров до термической обработки, после закалки, после отпуска, после черновой обработки, после чистовой обработки и после шлифования.
В записях о механической обработке должны быть указаны изменения баз, количество материала, удаленного на каждой операции, силы зажима, деформация от приспособления, траектория инструмента и время между черновой и чистовой обработкой. Записи о шлифовании должны включать тип круга, интервал правки, глубину врезания, скорость продольного перемещения, СОЖ, выхаживание и проверки температуры поверхности или наличия прижога. Контроль должен охватывать картирование твердости, размерные базы, прямолинейность, круглость, радиальное биение, поверхностные трещины, результаты магнитопорошкового или капиллярного контроля, содержание остаточного аустенита, если это имеет значение, и измерения остаточных напряжений, когда уровень риска оправдывает их проведение.
В исходных данных для моделирования должны быть указаны химический состав или марка стали, данные о фазовых превращениях, температурно-зависимые свойства, скрытая теплота, упругопластические определяющие соотношения, деформация превращения, кинетика превращений, прокаливаемость, исходная микроструктура, условия контакта, теплопередача в закалочной среде, перемешивание, ограничения со стороны приспособления, чувствительность к размеру сетки, а также фактическая геометрия печи и загрузки. Модель, в которой не учитывается деформация превращения, может правильно предсказывать охлаждение, но не учитывать основной источник изменения формы.
Вопросы для интерпретации опубликованных данных
Сначала выясните, какая сталь и в каком состоянии поставки или обработки исследовались. Под термином «инструментальная сталь» могут подразумеваться ASTM A681 D2, AISI H13 или другой материал с иной прокаливаемостью и характером превращений. Был ли образец тонкой пластиной, кольцом, зубчатым колесом, отливкой или кованым прутком? Толщина сечения и геометрия могут настолько изменить температурный градиент, что видимый эффект параметра закалки окажется противоположным.
Затем выясните, относится ли приведенная температура к температуре печи, поверхности или сердцевины. Измерялась ли интенсивность перемешивания закалочной среды или она лишь описывалась как «умеренная»? Контролировались ли концентрация, вязкость, температура ванны, время переноса и схема расположения загрузки? Без этих сведений численное значение деформации нельзя напрямую переносить на другой процесс.
Проверьте метод измерения и схему базирования. Указанное изменение длины может включать упругое распрямление, освобождение детали из приспособления, превращение остаточного аустенита или иной измерительный элемент, отличающийся от производственного чертежа. Установите, был ли результат получен после закалки, после отпуска, после механической обработки или после шлифования.
Наконец, отделяйте доказательства от рекомендаций. Результат, приведенный в обзоре 2022 года Residual Stress and Distortion during Quench Hardening of Steels, подтверждает необходимость рассматривать взаимосвязанные процессы; он не устанавливает универсальную интенсивность закалки или допустимую деформацию. Ни один численный предел деформации и ни один универсальный режим процесса нельзя переносить между деталями без проверки марки стали, стандарта, геометрии, оборудования и истории термической обработки.
Краткая справка: неравномерное охлаждение → коробление; деформация превращения → увеличение размеров или изменение формы; перераспределение остаточных напряжений → перемещения при механической обработке; чрезмерные термические напряжения или напряжения превращения → риск образования трещин. Эти взаимосвязи подтверждаются материалами ASM International, обзором 2022 года в Journal of Materials Engineering and Performance, отчетом Worcester Polytechnic Institute о сопряженных процессах теплопередачи и изменении микроструктуры, архивом данных о материалах National Institute of Standards and Technology и исследованиями в International Journal of Materials and Product Technology.
Источники
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf