




1. Isıl İşlem Distorsiyonu ve Kalıntı Gerilmenin Anlamı
Isıl işlem dizisi
- Isıtma Sıcaklık gradyanları farklı ısıl genleşme oluşturur ve erken plastik şekil değiştirmeye neden olabilir.
- Bekletme Östenit oluşur, karbon ve alaşım elementleri yeniden dağılır ve tane boyutu gelişir.
- Su verme Yüzeyden çekirdeğe soğuma farklılıkları, faz dönüşümü şekil değiştirmesi ve kısıtlanma ile birleşir.
- Menevişleme Martenzit değişir, gerilmenin bir bölümü gevşer ve kalıntı östenit dönüşmeye devam edebilir.
Isıl işlem, sertlikten çok daha fazlasını değiştirir. Isıtma, bekletme, su verme ve temperleme sırasında bir çelik parça; sıcaklık gradyanlarına, faz dönüşümlerine, hacim değişimlerine, elastik şekil değiştirmeye, plastik akmaya ve dayanım değişikliklerine maruz kalır. Bu nedenle nihai boyutları ve iç gerilme durumu yalnızca sıcaklık geçmişinden değil, birbiriyle bağlantılı termo-mekanik ve metalurjik bir süreçten ortaya çıkar.[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
İnce bir kenar, çekirdekten önce soğuyup dönüşebilir. Sementasyonla oluşturulmuş bir tabaka, düşük karbonlu iç kısımdan farklı miktarda büzülebilir. Bir döküm parça, fırına girmeden önce katılaşma nedeniyle gerilme içerebilir. Su verme ortamının hareketi, banyo sıcaklığı, parçanın yönelimi, kesit kalınlığı, alaşımın sertleşebilirliği ve hatta işleme sırası bile sonucu değiştirebilir. Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli derleme, ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, su verme ortamının seçimi ve su verme şiddeti arasındaki etkileşimleri bağımsız değişkenler olarak değil, belirleyici faktörler olarak tanımlamaktadır (2022 tarihli derleme).
Boyutsal distorsiyon ile iç gerilme arasındaki fark
Distorsiyon, bir parçanın şekil veya boyutlarında meydana gelen istenmeyen değişikliktir. Buna kemerleşme, eğilme, burulma, ovalleşme, koniklik, yerel büyüme veya büzülme ile düzlük ya da salgı değişiklikleri dahildir. Su verilmiş bir mil muz biçimini alırsa distorsiyona uğramıştır. Bir rulman bileziği, ortalama çapı çok az değişse bile dairesel biçimden oval biçime geçerse distorsiyona uğramıştır. Distorsiyon; boyutsal muayene, koordinat ölçümü, mastarlar veya işlem öncesi geometriyle karşılaştırma yoluyla tespit edilir.
Kalıntı gerilme, bu gerilmeyi oluşturan dış yük, sıcaklık farkı veya üretim işlemi sona erdikten sonra bir cismin içinde kalan gerilmedir. Bu gerilme kendi içinde dengededir: Bileşen, uygulanan bir yük olmaksızın toplam kuvvet ve moment dengesini sağlayabilsin diye çekme ve basma bölgeleri birlikte bulunur. Bir yüzey basma gerilmesi altındayken yüzey altı bölge çekme gerilmesi altında olabilir veya bunun tersi görülebilir. Bu gerilmeler önemli düzeyde kalırken bileşen düz görünebilir.
| Gerilme kaynağı | Temel neden | Tipik sonuç |
|---|---|---|
| Isıl | Eşit olmayan genleşme veya büzülme | Yüzey ve çekirdek gerilmesi, bükülme veya çarpılma |
| Dönüşümsel | Farklı faz değişimleri ve dönüşüm şekil değiştirmeleri | Büyüme, çekme, ovalite veya gerilme terslenmesi |
| Sertleşme | Yerel akma ve gelişen dayanım | Kalıcı şekil değiştirme, yeniden dağılım ve çatlama riski |
ASM International’ın “Residual Stresses and Distortion in Quenched and Tempered Steels” başlıklı bölümü, ısıl, dönüşümsel ve sertleşme kaynaklı kalıntı gerilmeleri birbirinden ayırır. Isıl kalıntı gerilme, soğuma sırasında farklı bölgelerin farklı miktarlarda büzülmesiyle gelişir. Dönüşümsel kalıntı gerilme, östenitin farklı zamanlarda ve farklı konumlarda martensit, bainit veya perlit gibi ürünlere dönüşmesiyle ortaya çıkar. Sertleşme kaynaklı kalıntı gerilme ise bu etkilerin çeliğin zaman içinde değişen dayanımı ve plastisitesiyle etkileşimini yansıtır. Gerçek bir parçada bu kategoriler birbiriyle örtüşür; ancak ayrım, boyutsal bir sorunun kaynağının belirlenmesine yardımcı olur (ASM International).
Bir bileşen, daha sonra parçayı hareket ettiren veya hasara uğratan ciddi bir iç gerilme alanını korurken boyutsal toleransları karşılayabilir. Strong evidence
Distorsiyon ve kalıntı gerilme çoğu zaman birlikte görülür, ancak birbirinin yerine kullanılamaz. Bir bileşen, önemli ölçüdeki plastik gevşemenin ardından nispeten sınırlı kilitlenmiş gerilmeyle birlikte görünür bir çarpılmaya sahip olabilir. Bunun tersine, boyutsal toleransları karşılarken şiddetli bir iç gerilme alanı taşıyabilir. İkinci durum tehlikelidir; çünkü daha sonraki talaşlı imalat, taşlama, kaynak, çalışma yükü veya termal çevrim, gerilmeyi serbest bırakabilir ya da yeniden dağıtabilir. National Institute of Standards and Technology malzeme verileri arşivinde korunan Metallurgy of Heat Treatment, giderilmemiş su verme gerilmelerinin işleme sırasında nasıl çarpılmaya yol açabileceğini açıklar: Malzeme kaldırılması, parçayı daha önce ölçülen biçiminde tutan dengeyi değiştirir (NIST malzeme verileri arşivi).
Bu nedenle su verme işleminden hemen sonra gerçekleştirilen bir nihai muayene, boyutsal kararlılığı tam olarak ortaya koymaz. Bir dişli, salgı kontrolünü geçebilir; ardından son taşlama sırasında hareket edebilir. Bir levha, yüzlerinden biri frezelenene kadar düz kalabilir. Sertleştirilmiş bir mil desteklenirken çok az değişiklik gösterebilir, ancak bağlantıları serbest bırakıldığında eğilebilir. Bir aşamadaki boyutsal doğruluk, gerilme durumunun zararsız olduğunun kanıtı değildir.
Bir parça boyutsal olarak doğru olduğu hâlde neden yüksek gerilmeli olabilir?
Bir parça, iç gerilmeler yüksek olsa bile işlem sırasında oluşan şekil değiştirmeler şekli, kısıtlamaları ve malzemenin tepkisiyle uyumluysa boyutsal olarak doğru kalır. Uzun ve düzgün bir çubuğun neredeyse simetrik biçimde ısıtılıp soğutulduğunu düşünelim. Yüzey ve çekirdek bölgelerinde zıt yönlü gerilmeler gelişebilir; ancak net eğilme momenti sıfıra yakın kalabilir. Çekme ve basma gerilmeleri kesit boyunca dengelenirken çubuk düz kalır.
Gerilme alanı eksenel simetriye sahip olduğunda halka veya disk biçimli bir parçada da benzer bir sonuç ortaya çıkabilir. Radyal ve çevresel gerilmeler malzeme içinde kilitli olsa bile bileşen, yuvarlaklığını koruyacak ölçüde düzgün biçimde genişleyebilir veya büzülebilir. Boyutsal ölçüm dış sonucu kaydeder; iç gerilme dağılımını doğrudan ortaya koymaz.
Bunun tersi de mümkündür. Bir taraf daha hızlı soğursa veya ince bir flanş kalın bir göbekten önce dönüşürse, uyumsuz şekil değiştirme eğilmeye ya da burulmaya yol açar. Gerilmenin bir bölümü plastik deformasyonla giderilir ve geride kalıcı bir şekil değişikliği bırakır. Bu nedenle nihai parça, başlangıçtaki gerilmenin büyük bölümü ortadan kalkmış olsa bile belirgin bir distorsiyon gösterebilir.
ASM’nin Basic Principles and Design Guidelines for Heat Treating of Steel adlı yayını, distorsiyonun ve istenmeyen kalıntı gerilmenin en aza indirilmesini ısıl işlem tasarımının temel ölçütleri arasında sayar. Bu ifade önemlidir: Yalnızca boyutsal değişimi azaltmak yeterli değildir. Şiddetli fikstürleme sayesinde parçayı düz tutan bir işlem, daha sonra çatlama, taşlama hasarı veya çalışma sırasında kararsızlık olarak ortaya çıkabilecek yüksek gerilmeler bırakabilir. U.S. Department of Energy de çelik dökümlerdeki ısıl ve kalıntı gerilmeleri distorsiyon, çatlama, yeniden işleme, kaynakla onarım, boyutsal hata ve çalışma performansında düşüşle ilişkilendirmektedir (DOE raporu).
Malzemenin geçmişi de başlangıç koşulunu değiştirir. Önceki dövme, döküm, kaynak, soğuk şekillendirme, işleme, sementasyon, nitrürleme veya gerilme giderme işlemleri; tane yapısını, sertliği, kalıntı gerilmeyi ve dönüşüm davranışını değiştirebilir. University of Iowa’nın çelik dökümler üzerindeki çalışmaları, nihai boyutlar ve kalıntı gerilmeler öngörülürken döküm geçmişinin de dikkate alınması gerektiğini vurgular. Bu nedenle gerilmesiz ve homojen bir mikroyapı varsayımıyla başlayan bir ısıl işlem simülasyonu, yanlış probleme kesin bir yanıt üretebilir.
Elastik şekil değiştirme, plastik şekil değiştirme ve kalıcı şekil değişikliği
Elastik şekil değiştirme Uygulanan gerilme kaldırıldığında, malzeme akma göstermemiş olmak koşuluyla geri kazanılan deformasyon.
Elastik şekil değiştirme, geri kazanılabilir deformasyondur. Gerilme ortadan kaldırıldığında malzeme önceki şekline geri döner. Su verme sırasında sıcaklık farkları ve dönüşüm şekil değiştirmeleri başlangıçta elastik gerilme oluşturur; ancak bu yalnızca yerel gerilme sıcaklığa bağlı akma dayanımının altında kaldığı sürece geçerlidir.
Plastik şekil değiştirme, yerel gerilme değişen akma dayanımını aştığında meydana gelen kalıcı deformasyondur. Sıcak çelik ısıtma sırasında kolayca akma gösterir; soğuyan ve dönüşen bölgeler deformasyona direnebilecek kadar dayanıklı hâle gelirken komşu bölgeler büzülmeye veya dönüşmeye devam edebilir. Akma dayanımı, ısıl genleşme katsayısı ve faz bileşimi işlem sırasında değiştiği için elastik ve plastik davranış arasındaki sınır parça boyunca sürekli hareket eder.[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
Kalıcı distorsiyon, plastik şekil değiştirmeler uzaysal olarak uyumsuz olduğunda ortaya çıkar. Her bölge eşit miktarda büzülseydi parça yalnızca küçülürdü. Bir bölge diğerinden daha fazla büzülür ve aradaki fark elastik olarak karşılanamazsa parça eğilir, burulur veya profilini değiştirir. Faz dönüşümleri de başka bir şekil değiştirme kaynağı ekler: Örneğin martensit oluşumu hacim artışını içerirken diğer dönüşümlerin zamanlaması ve büyüklüğü farklıdır. International Journal of Materials and Product Technology dergisinde 2005 yılında yayımlanan tartışma, düzgün olmayan ısıl gradyanları su verme distorsiyonunun başlıca kaynaklarından biri olarak tanımlar ve kalıntı gerilmeyi mikroskobik ölçekteki plastik deformasyon, su verme ortamı koşulları, yüzey ve tabaka sertleştirme ile son taşlama süreçleriyle ilişkilendirir (Bölüm I; Bölüm II).
Worcester Polytechnic Institute raporu da aynı noktayı ısı transferi, faz dönüşümü, gerilme, şekil değiştirme ve mikroyapısal değişimi içeren bağlantılı bir problem olarak ifade eder (WPI raporu). Bu, makalenin geri kalanı için yararlı başlangıç noktasıdır: Isıl işlem, çeliğe yalnızca bir sıcaklık programı uygulamaz. Isıl ve metalurjik şekil değiştirmelerden oluşan, sürekli hareket eden ve birbiriyle etkileşen bir alan yaratır; nihai boyutlar ise bu geçmişin görünür kalan kısmıdır.
2. Isıl İşlem Görmüş Çelikte Artık Gerilmenin Üç Temel Kaynağı
Artık gerilme, dış yükler ve sıcaklık gradyanları ortadan kaldırıldıktan sonra kalan gerilmedir. Distorsiyon ise boyutsal bir değişimdir: eğilme, ovalik, büyüme, büzülme, burulma veya düzlemsellikte değişim. Bu iki sonuç birbiriyle ilişkilidir, ancak aynı şey değildir. Bir Bileşen, boyutsal olarak doğru göründüğü hâlde yüksek artık gerilme taşıyabilir; ya da önceden dengelenmiş bir gerilme alanının malzeme kaldırılmasıyla serbest kalması nedeniyle talaşlı imalat sonrasında distorsiyona uğrayabilir.
ASM International, ısıl işlemden kaynaklanan artık gerilmeleri üç temel kaynağa ayırır: ısıl gerilme, dönüşüm gerilmesi ve sertleşme kaynaklı artık gerilme. Bu sınıflandırma yararlıdır; çünkü gerçek bir çelik Parçada aynı anda etkili olsalar da mekanizmalar birbirinden farklıdır. Bu nedenle “su verme gerilmesi” gibi bir ifade, olayların gerçek sırasını gizler. Isı transferi, faz dönüşümü, kesit kalınlığı, geometri, Alaşımın sertleşebilirliği, soğutucu seçimi ve malzemenin önceki geçmişi, belirli bir Konumda hangi mekanizmanın baskın olacağını birlikte belirler.

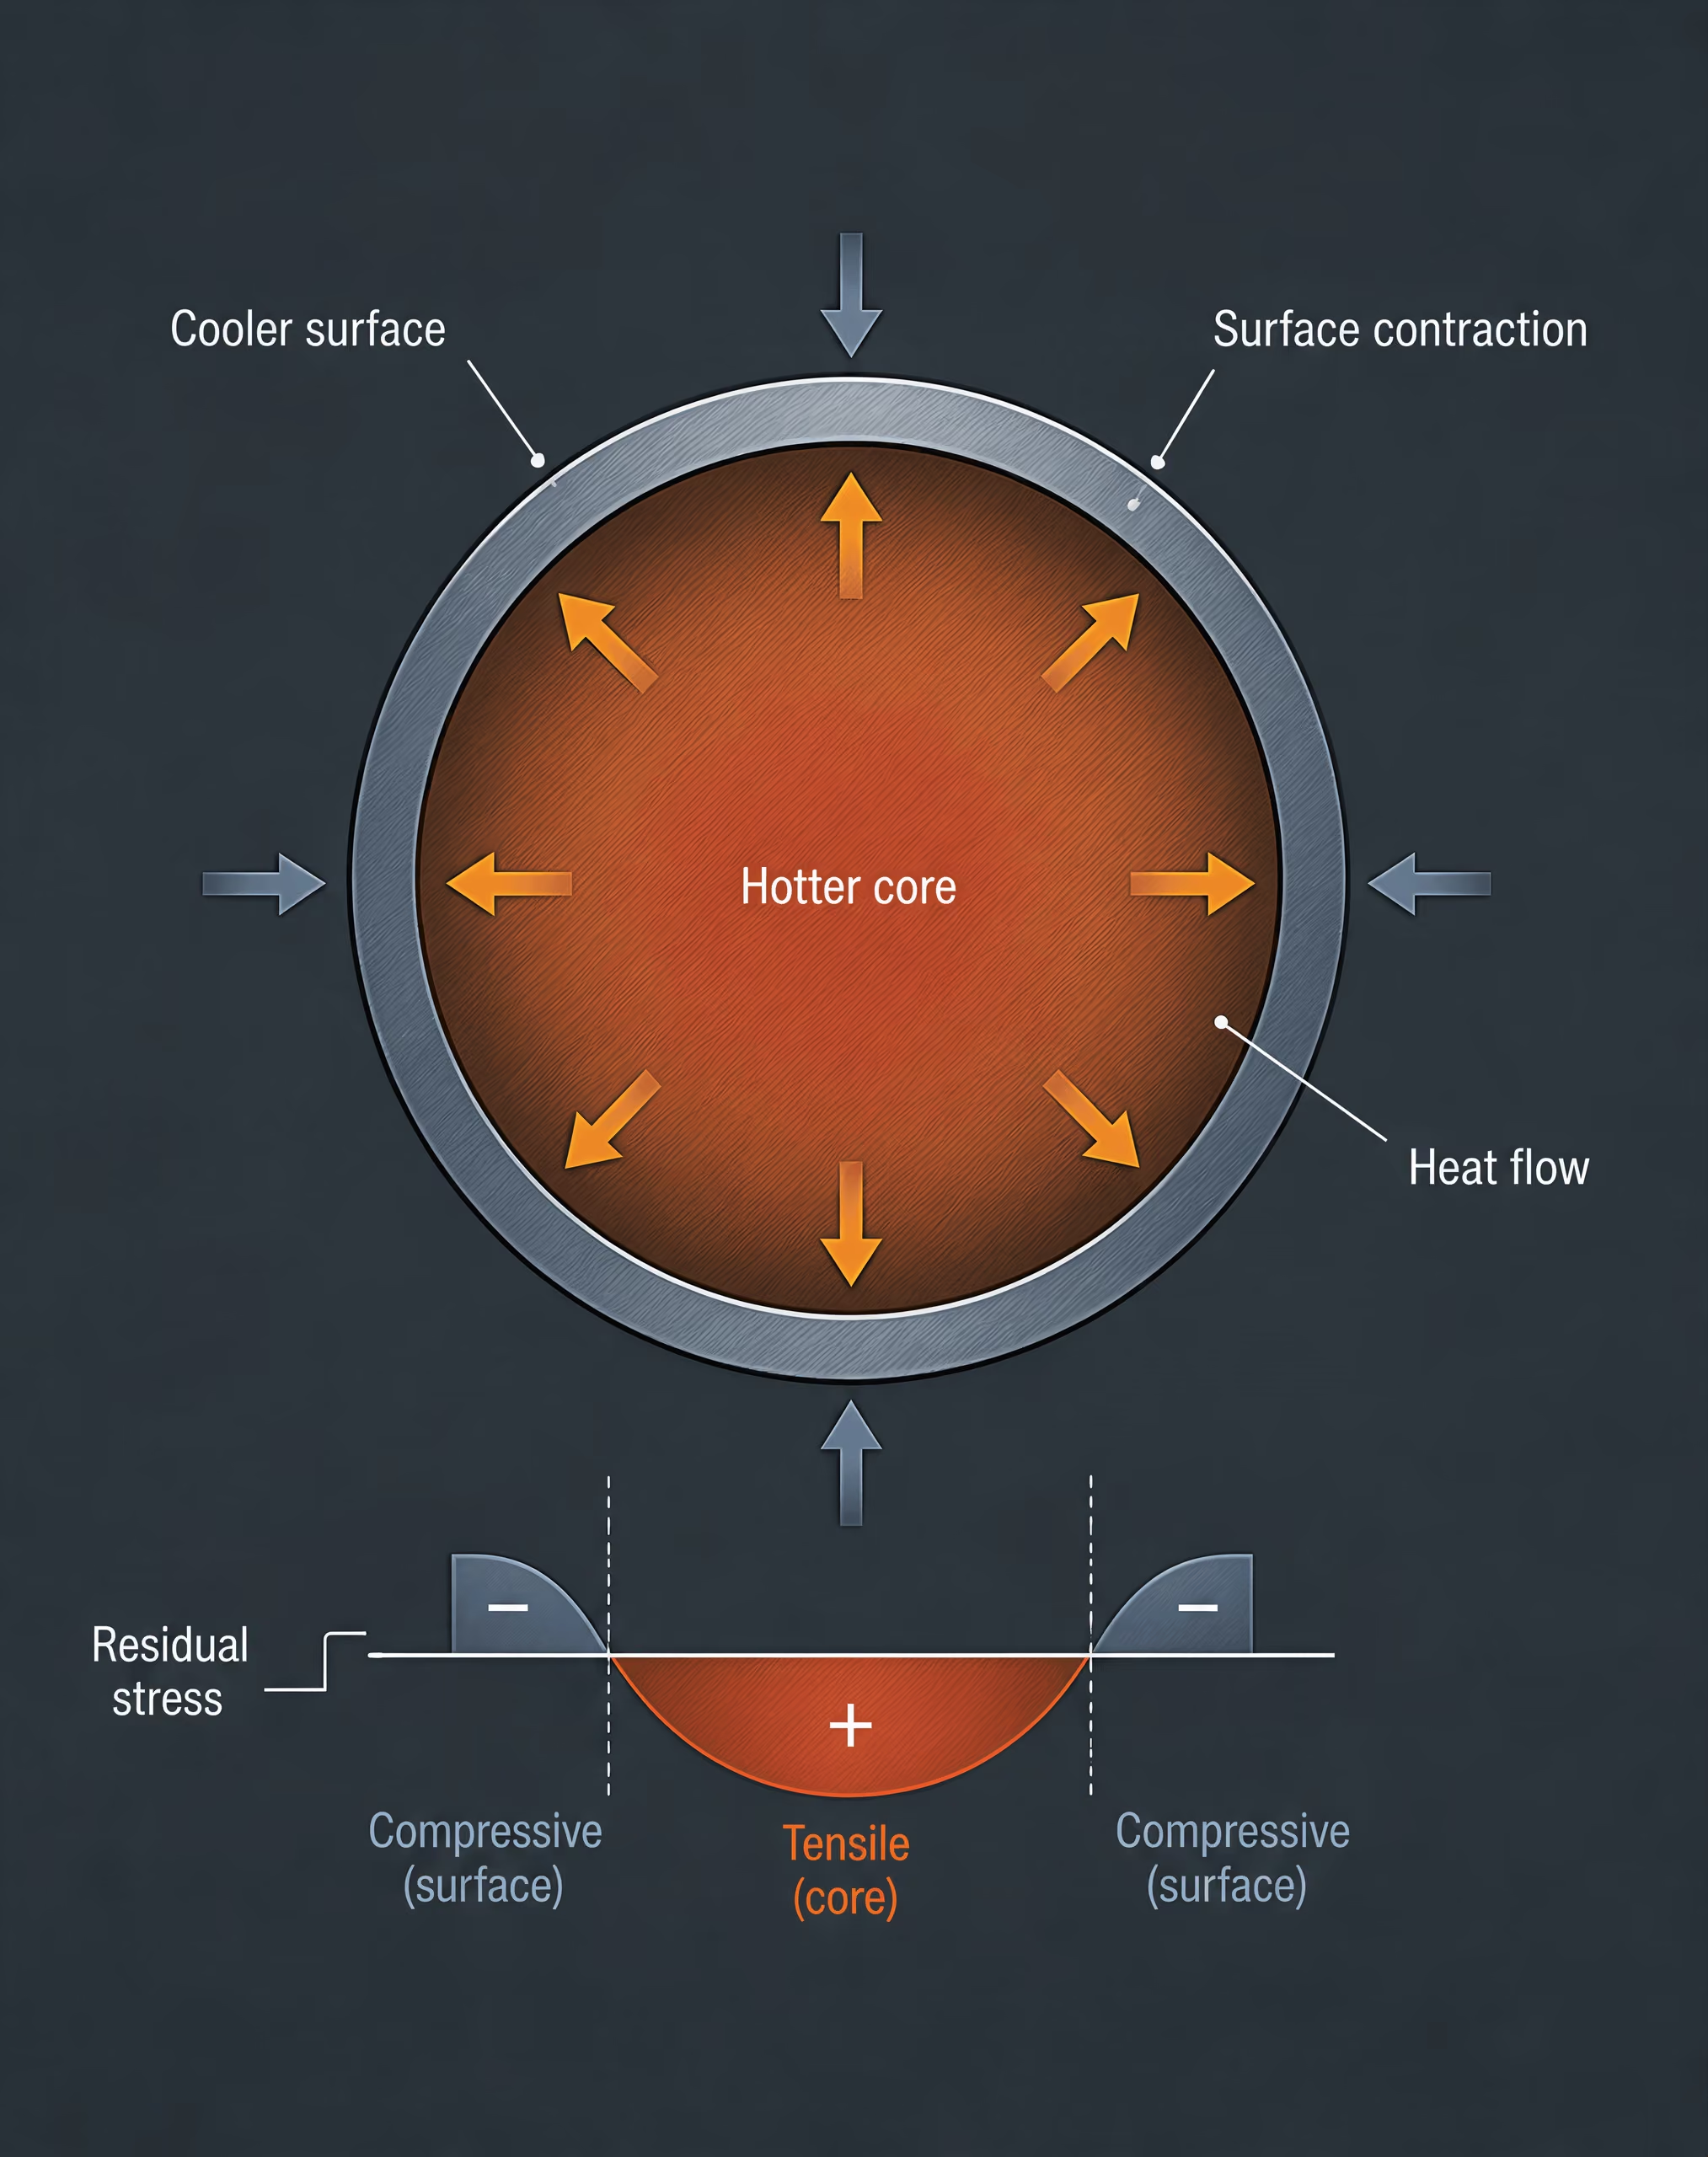
Isıl artık gerilme
Isıl artık gerilme, homojen olmayan ısıtma veya soğutma ile başlar. Çelik ısıtıldığında genleşir, soğutulduğunda ise büzülür; ancak bir Bileşenin her bölgesi aynı hızda sıcaklık değiştirmez. Yüzey önce tepki verir; çekirdek ise geriden gelir. İnce bir kenar, kalın bir göbek, keskin bir köşe ve delinmiş bir delik, birbirinden farklı sıcaklık geçmişleri geliştirir.
Soğuma sırasında sıcak iç bölge genleşmiş durumda kalma eğilimindeyken daha soğuk yüzey büzülür. Yüzey, daha sıcak çekirdek tarafından kısıtlanır ve bu nedenle basma gerilmesine girebilir; çekirdek ise çekme gerilmesi geliştirir. Yüzey, çekirdek zaten soğuduktan sonra soğuyup büzülürse gerilme dağılımı tersine dönebilir. Son işaret, “su verme” sözcüğüyle belirlenmez. Zaman sırasına, yerel geometriye, ısıl iletkenliğe, su verme şiddetine ve geçici süreç sırasında akmanın meydana gelip gelmediğine bağlıdır.
Isıtma, bunun tersine bir sıra oluşturabilir. Hızla ısıtılan bir yüzey, daha soğuk iç bölgeye karşı genleşmeye çalışır ve basma altında akabilir. Daha sonraki soğuma sırasında, plastik olarak değişmiş bu yüzey çekme yönünde artık gerilme bırakabilir. Fırın homojenliği, yükleme düzeni, Parçanın yönelimi ve fikstürlerle teması, su verme başlamadan önceki sıcaklık alanını etkiler.
ASM’nin Çeliklerin Isıl İşlemi İçin Temel İlkeler ve Tasarım Kılavuzları adlı yayını, distorsiyonun ve istenmeyen artık gerilmelerin en aza indirilmesini başlıca ısıl işlem tasarım ölçütleri arasında belirtir. Buradaki nokta pratiktir: ısıl gradyanlar yalnızca sıcaklık kontrolüyle ilgili bir konu değildir. Uyumsuz şekil değiştirmeler oluştururlar ve yerel gerilme sıcaklığa bağlı akma dayanımını aştığında bu şekil değiştirmeler kalıcı hâle gelebilir.
Su verme sırasındaki homojen olmayan ısıl gradyanlar, International Journal of Materials and Product Technology dergisinde su verme distorsiyonunun başlıca kaynaklarından biri olarak tanımlanır. Uzun ve narin bir mil, bir tarafı diğerinden daha hızlı soğuduğu için bükülebilir. Bir halka, dış ve iç yüzeyleri ısıyı farklı hızlarda değiş tokuş ettiği için oval hâle gelebilir. Bir levha, iki yüzeyi eşit olmayan hızlarda soğuduğunda çanaklaşabilir. Artık gerilme, birkaç milimetrelik bir mesafe içinde çekmeden basmaya kadar değişebilir; bu nedenle tek bir ortalama değer, çatlama riski veya sonraki talaşlı imalat sırasında oluşacak hareket hakkında çok az bilgi verir.
Dönüşüm kaynaklı artık gerilme
Dönüşüm kaynaklı artık gerilme, çeliğin kristal yapısını ve dolayısıyla hacmini ve mekanik tepkisini değiştirdiği durumlarda ortaya çıkar. Ostenitten soğuma sırasında bölgeler farklı sıcaklıklarda ferrit, perlit, beynit veya martenzite dönüşebilir. Martenzitik dönüşüm önemli bir dönüşüm şekil değiştirmesi oluşturur; boyutsal değişimin miktarı ve yönü ise karbon içeriğine, Alaşım elementlerine, kalıntı ostenite ve her bir bileşenin oranına da bağlıdır.
Su verilmiş bir Parçanın yüzeyi çoğu zaman çekirdekten önce soğur ve dönüşür. Yüzey martenzit oluştururken iç bölge hâlâ ostenitik ve nispeten uyum sağlayabilir durumdaysa yüzey genleşir. Daha sonra çekirdek dönüşür ve genleşir; ancak önceden sertleşmiş yüzey bu harekete direnç gösterir. Bunun sonucunda gerilme durumu su verme sırasında değişebilir. Başlangıçta çekme gerilmesi taşıyan bir yüzey, dönüşüm zamanlamasına ve kısıtlamaya bağlı olarak işlemi basma gerilmesiyle tamamlayabilir veya bunun tersi gerçekleşebilir.
Bu nedenle dönüşüm gerilmesi, homojen bir “martenzit genleşmesi” düzeltmesi olarak ele alınamaz. Dönüşüm şekil değiştirmesi yereldir ve çevredeki malzeme farklı bir sıcaklıkta, farklı bir faz oranında ve farklı bir akma dayanımında bulunabilir. Sertleştirilmiş bir tabakanın daha yumuşak bir çekirdek üzerindeki davranışı, baştan sona sertleşmiş bir kesitin davranışından farklıdır. Sementasyon uygulanmış, nitrürlenmiş ve indüksiyonla sertleştirilmiş Parçalarda da keskin mikroyapısal ve şekil değiştirme gradyanları gelişir. Kalıntı ostenit, temperleme, kullanım, taşlama veya depolama sırasında daha sonra dönüşebilir ve ilave boyutsal değişim ile gerilme gevşemesine neden olabilir.
Dönüşüm, dönüşüm plastisitesi yoluyla da gerilmeyi etkiler. Uygulanan veya iç kaynaklı bir gerilme altında, dönüşen bir bölge normal akma dayanımının altındaki gerilmelerde plastik olarak şekil değiştirebilir. Böylece dönüşüm, uygulanan şekil değiştirmenin bir bölümünü karşılar; ancak bunu başlangıçtaki şekli koruyacak şekilde yapması zorunlu değildir. Yerel dönüşüm plastisitesi; bükülmeye, ovaliğe ve doğruluktaki değişimlere katkıda bulunabilir.
Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli “Çeliklerin Su Verme ile Sertleştirilmesi Sırasında Artık Gerilme ve Distorsiyon: Bir Derleme” başlıklı inceleme, artık gerilme ve distorsiyonu ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, soğutucu seçimi ve su verme şiddetinin etkileşiminin sonuçları olarak tanımlar. Bu etkileşim merkezi öneme sahiptir. Daha hızlı bir soğutucu aynı anda ısıl gradyanı artırabilir, dönüşüm sırasını değiştirebilir ve daha sert bir yüzey oluşturabilir; bu etkileri sonradan birbirinden ayırmak zordur.
Sertleşme ve plastik deformasyon kaynaklı gerilme
Üçüncü kaynak, yerel akmanın, iş sertleşmesinin veya uyumlu deformasyonu engelleyen kısıtlamaların oluşturduğu gerilmedir. Çelik, ısıl işlem boyunca her yerde aynı dayanımda değildir. Akma dayanımı sıcaklık ve mikroyapıyla birlikte keskin biçimde değişir. Su verme sıcaklığındaki ostenit kolayca şekil değiştirebilirken yeni oluşmuş martenzit çok daha dayanıklı ve daha az sünektir. Bu nedenle bir kesit bir bölgede akabilirken başka bir bölgede elastik kalabilir.
Soğuma sırasında bir yüzey tabakasının büzülmeye çalıştığını, ancak daha sıcak bir çekirdek tarafından kısıtlandığını varsayalım. Yüzey, o andaki akma dayanımını aşarsa kalıcı plastik şekil değiştirmeye uğrar. Sıcaklık alanı daha sonra homojenleştiğinde elastik geri kazanım bu plastik şekil değiştirmeyi ortadan kaldıramaz. Geriye kalan elastik uyumsuzluk artık gerilmedir. Bir Bileşenin bir tarafı diğerinden daha fazla akarsa bu uyumsuzluk, gerilmenin yanı sıra distorsiyon olarak da ortaya çıkar.
Sertleşme, yerel farklılıkları kilitleyerek bu etkiyi artırır. Martenzitik bir tabaka, daha az sertleşmiş bir çekirdeğin büzülmesine direnebilir; yumuşak çekirdek şekil değiştirmenin bir bölümünü karşılayabilir, ancak devam eden soğuma ve dönüşüm gerilme dağılımını tersine çevirebilir. Su verme homojenliği, karıştırma, soğutucu sıcaklığı ve Parçanın yerleştirilmesi, görünüşte özdeş kesitlerin aynı şekilde sertleşip sertleşmeyeceğini belirler. Son taşlama, yerel ısıtma ve mekanik deformasyon yoluyla yüzeye yakın bölgede ek bir gerilme katmanı oluşturabilir.
International Journal of Materials and Product Technology, su verilmiş çeliklerdeki artık gerilmeleri mikroskobik ölçekteki plastik deformasyona bağlar ve soğutucu koşullarının, yüzey ve tabaka sertleştirmenin ve son taşlamanın etkilerini ele alır. Bu mekanizma, yüzeydeki gerilme ölçümlerinin çekirdeği temsil ettiği varsayımının neden geçerli olmadığını açıklar. Ayrıca gerilme giderme işleminin temperleme, ısıl işlem veya kontrollü mekanik yöntemlerle yapılmasının neden malzemenin mevcut durumu ve gerekli boyutlar dikkate alınarak seçilmesi gerektiğini de açıklar.
Bu üç kaynak sürekli olarak birbiriyle örtüşür. Isıl gerilme dönüşüm yolunu değiştirir; dönüşüm şekil değiştirmesi ısıl ve mekanik kısıtlamayı değiştirir; yerel akma ise her ikisini yeniden dağıtır. Döküm geçmişi, dövme şekil değiştirmesi, segregasyon, talaşlı imalat ve daha önce uygulanan normalizasyon veya tavlama, başlangıç koşulunu değiştirir. University of Iowa ve U.S. Department of Energy raporları, bu artık gerilmeleri distorsiyon, çatlama, yeniden işleme, kaynakla onarım, boyutsal hatalar ve düşen kullanım performansıyla ilişkilendirir. NIST malzeme verileri arşivi ayrıca giderilmemiş su verme gerilmesinin, malzeme kaldırılmasıyla başlangıçtaki dengenin bozulması durumunda talaşlı imalat sırasında çarpılmaya neden olabileceğini belirtir.
Bu nedenle geçerli bir değerlendirmede gerilmenin nerede çekme veya basma olduğunu, büyüklüğünün kesit boyunca nasıl değiştiğini ve bir Özellikten diğerine geçerken nasıl farklılaştığını sormak gerekir. Yanıt; yüzeyde, tabaka-çekirdek sınırında, orta kalınlıkta, delik içinde, radyüs bölgesinde ve uç yüzde farklı olabilir. “Su verme gerilmesi” bir proses etiketidir, mekanizma değildir.
3. Isıtma: Distorsiyon Riskinin İlk Aşaması
Distorsiyon, çelik bir bileşen su verme ortamına girdiğinde başlamaz. Parçanın farklı bölgeleri farklı sıcaklıklara ulaşıp farklı miktarlarda genleşmeye çalıştığı anda başlar. Bunun sonucunda oluşan gerilme elastik kalabilir veya yerel akma dayanımını aşarak kalıcı şekil değiştirmeye neden olabilir. Her iki durumda da ısıtma çevrimi, daha sonra dönüşüm ve su verme ile etkileşime girecek mekanik durumu belirler.
Artık gerilme ile distorsiyon birbiriyle ilişkilidir, ancak aynı şey değildir. Artık gerilme, dış yükler ve sıcaklık farkları ortadan kalktıktan sonra parçanın içinde kalan ve kendi içinde dengelenen gerilmedir. Distorsiyon ise boyutsal veya şekilsel bir değişimdir. Bir bileşen, belirgin bir çarpılma göstermeden önemli miktarda artık gerilme taşıyabilir; buna karşılık az miktarda yerel plastik şekil değiştirme, ölçülebilir bir bükülmeye veya dairesellik kaybına yol açabilir. ASM International, su verilmiş ve temperlenmiş çeliklerde ısıl, dönüşümsel ve sertleşme kaynaklı artık gerilmeleri ayrı katkılar olarak tanımlar ve distorsiyon ile istenmeyen artık gerilmenin en aza indirilmesini birincil ısıl işlem tasarım kriterleri olarak ele alır.
Fırında ısıtma sırasında sıcaklık gradyanları
Bir fırın, iş parçası ısıl açıdan henüz homojenlikten oldukça uzakken sabit bir ayar sıcaklığına sahip olabilir. Yüzey önce ısıyı absorbe eder; çekirdek ise ısının kesit boyunca iletilmesi gerektiğinden daha sonra tepki verir. İnce bir kenar, diş, nervür veya çıkıntı fırın sıcaklığına yaklaşırken kalın bir göbek ya da levha merkezi hâlâ görece soğuk olabilir. Sıcak bölge genleşmeye çalışır, ancak daha soğuk iç kısım bunu sınırlar. Bu durum, ısınma süresi boyunca değişen bir basma ve çekme gerilmesi dağılımı oluşturur.
Bu dağılım sabit değildir. Isıtmanın ilk aşamalarında daha sıcak yüzey genellikle daha soğuk çekirdek tarafından basma gerilmesine maruz bırakılırken çekirdek çekme gerilmesine maruz kalır. Sıcaklık cephesi içeri doğru ilerledikçe gerilme dağılımı değişir ve sıcaklık farkı yeterince büyükse yerel akma meydana gelebilir. Parça daha sonra sıcaklık bakımından dengelendiğinde, önceki plastik şekil değiştirmeler ortadan kalkmaz. Bunlar, su verme için başlangıç koşulunun bir parçası hâline gelir.
Bu nedenle, nihai östenitleme sıcaklığı aynı olsa bile ısıtma hızı önemlidir. Hızlı bir sıcaklık artışı yüzey ile çekirdek arasındaki sıcaklık farklarını artırabilir; kademeli ısıtma veya ön ısıtma bekletmesi ise bu farkları azaltabilir. Ancak bu durum yavaş ısıtmayı evrensel bir çözüm hâline getirmez: uzun süreli maruz kalma tane boyutunu, dekarbürizasyonu, karbür çözünmesini veya oksidasyonu değiştirebilir ve bağlama aparatları çevrim boyunca parçayı sınırlamayı sürdürebilir. Uygun program; çelik kalitesine, kesit kalınlığına, fırın atmosferine ve izin verilen boyutsal değişime bağlıdır.
Journal of Materials Engineering and Performance dergisinde yayımlanan ve yazarları tarafından 2022 yılında hazırlanan derleme, distorsiyonu ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, soğutucu seçimi ve su verme şiddeti arasındaki bir etkileşim olarak tanımlar. Isıtma, bu zincirin ilk halkasıdır. Fırından çıkışta homojen olmayan bir sıcaklık alanı, su verme işlemine eşit olmayan bir ısıl ve mekanik başlangıç koşulu sağlar.
Isıl genleşmenin sınırlandırılması ve bileşen geometrisi
Serbest ve homojen bir çubuk, önemli bir iç gerilme oluşturmadan genleşebilir. Gerçek bileşenler ise nadiren serbest veya homojendir. Bir bağlama aparatı flanşı sıkıştırabilir, bir mili iki noktadan destekleyebilir veya bir halkanın radyal yönde hareket etmesini önleyebilir. Temas sürtünmesi, bir bölgeyi yerinde tutarken başka bir bölgenin genleşmesine izin verebilir. Komşu bir geometrik özellik, harici bir bağlama aparatı bulunmasa bile içsel bir sınırlayıcı görevi görebilir.
Geometri bu etkileri yoğunlaştırır. İnce bir gövdeye bağlı kalın bir çıkıntı yavaş ısınır ve farklı bir zamanlamayla genleşir. Bir nervür, levhayı tek bir yönde sınırlayarak basit doğrusal büyüme yerine bükülmeye neden olabilir. Delikler serbest yüzeyler oluşturur ve yerel rijitliği azaltır; bir delik sırası, bileşenin bir tarafının diğer tarafa kıyasla farklı ısınıp genleşmesine neden olabilir. Kama kanalları, yuvalar, dişler, keskin köşeler ve ani kesit değişimleri yerel ısıl gradyanlar ve gerilme yığılmaları oluşturur. Simetrik görünümlü bir parça bile kütlesi asimetrikse veya destek noktaları simetrik biçimde düzenlenmemişse distorsiyona uğrayabilir.
Uzun ve narin bileşenler, karşılıklı yüzeyler boyunca genleşmedeki küçük farklara özellikle duyarlıdır. Bir yüzeyin biraz daha sıcak hâle gelmesi, herhangi bir faz dönüşümü meydana gelmeden önce eğriliğe neden olabilir. Halka ve disklerin kenarları ile merkezleri farklı sıcaklık geçmişlerini izlediğinde çapları değişebilir veya düzlemselliklerini kaybedebilir. Büyük dökümler ve ağır dövmeler de ince çıkıntılar östenitleme aralığına yaklaşmışken soğuk kalabilecek kadar yavaş tepki veren bölgeler içerebilir.
Bağlama aparatları hareketi azaltır, ancak aynı zamanda yüke parçaya aktarır. Rijit sıkıştırma, gözle görülen bir distorsiyon biçimini bastırırken boşaltma veya su verme sırasında açığa çıkan depolanmış gerilmeyi artırabilir. Bu nedenle bir bağlama aparatı yalnızca boyutları korumaya yarayan bir araç olarak değil, ısıl ve mekanik sistemin bir parçası olarak değerlendirilmelidir. 2022 tarihli derlemenin geometri ve kesit kalınlığına yaptığı vurgu, çeliğin kendisi kadar bağlama aparatı tasarımı için de geçerlidir.
Önceden mevcut gerilme, döküm geçmişi ve önceki işlemler
Fırına giren bileşenin zaten bir geçmişi vardır. Kaynak, ısıl büzülme gerilmeleri bırakır ve ana çelikten farklı mikroyapı ve dayanım özelliklerine sahip bir ısıdan etkilenmiş bölge oluşturabilir. Dövme işlemi yönlenmiş akış, eşit olmayan soğuma ve yoğun biçimde işlenmiş bölgeler ile daha az işlenmiş bölgeler arasında olası artık gerilme oluşturur. Döküm; homojen olmayan tane yapısı, segregasyon, gözeneklilik, sıcak yırtılma hasarı ve katılaşma ile soğumadan kaynaklanan artık gerilme bırakabilir. Soğuk şekillendirme dislokasyon yoğunluğunu artırır ve enerji depolar; talaşlı imalat ise gerilmeli bir yüzey tabakasını kaldırarak bir kesit boyunca kuvvetlerin dengesini değiştirebilir.
University of Iowa tarafından çelik dökümler üzerine yürütülen teknik çalışmalar, nihai boyutlar ve artık gerilmeler öngörülürken döküm geçmişinin de hesaba katılması gerektiğini vurgular. Bu nokta dökümlerin ötesine uzanır: gerilmesiz ve homojen bir taslakla başlayan bir ısıl işlem modeli, gerçek bir parçanın neden büküldüğünü gözden kaçırabilir. U.S. Department of Energy de çelik dökümlerdeki ısıl ve artık gerilmeleri distorsiyon, çatlama, kaynakla onarım, yeniden işleme, boyutsal hatalar ve düşük hizmet performansı ile ilişkilendirir.
Önceki talaşlı imalat özellikle dikkate alınmalıdır. National Institute of Standards and Technology malzeme verileri arşivinde korunan Metallurgy of Heat Treatment, giderilmemiş su verme gerilmelerinin, malzeme kaldırma işlemi artık gerilme dengesini bozduğu için talaşlı imalat sırasında çarpılmaya neden olabileceğini bildirir. Aynı ilke ısıtma sırasında da geçerli olabilir: basma veya çekme altındaki bir yüzey iç kısımdan farklı tepki verebilir ve fırın çevrimi bu dengesizliği açığa çıkarabilir.
Gerilme giderme, normalizasyon, kontrollü ön ısıtma veya ara bir talaşlı imalat aşaması riski azaltabilir; ancak bunların hiçbiri malzeme geçmişini kendiliğinden ortadan kaldırmaz. Isıtma, yeni bir ısıl gerilme oluştururken toparlanma veya plastik akma yoluyla önceki gerilmenin bir kısmını giderebilir. Su verme başladığında parça hâlihazırda homojen olmayan bir sıcaklık alanı, değişmiş bir mikroyapı ve eşit olmayan bir gerilme durumu içerebilir. Bu koşullar, sonraki dönüşümün zararsız bir boyutsal değişime, gözle görülür bir çarpılmaya veya çatlamaya yol açıp açmayacağını belirlemeye yardımcı olur.
4. Östenitleme ve Su Verme Öncesindeki Metalurjik Durum
Su verme; yağ, polimer, su veya gaz içine daldırmayla başlamaz. Isıtma sırasında oluşturulan metalurjik koşulla başlar. Östenit tane boyutu, karbon dağılımı, çözünmüş alaşım elementleri, başlangıç mikroyapısı, yüzey kimyası, sıcaklık homojenliği ve kesitin sıcaklığı; dönüşümün ne zaman başlayacağını ve parçanın ne ölçüde şekil değiştirmeyi tolere edebileceğini belirler. Bu nedenle su vermeden hemen önceki durum, hem dönüşüm dizisini hem de parça soğurken gelişen gerilmeleri yönetir.
ASM International, çeliğin ısıl işleminden kaynaklanan artık gerilmeye üç katkı sağlayan etken tanımlar: ısıl, dönüşüm kaynaklı ve sertleşme gerilmeleri (ASM Handbook, “Residual Stresses and Distortion in Quenched and Tempered Steels”). Uygulamada bu kategoriler birbiriyle örtüşür. Bir ısıl gradyan farklı miktarlarda büzülme oluşturur; bir dönüşüm gradyanı bölgesel hacim değişikliği ekler ve bunun sonucunda oluşan uyumsuzluk plastik deformasyonu tetikleyebilir. Bir parça su verme işleminden kabul edilebilir boyutlarla çıkabilir, ancak talaşlı imalat sırasında çarpılmasına yol açacak kadar giderilmemiş gerilme hâlâ içerebilir; çünkü malzemenin kaldırılması, Metallurgy of Heat Treatment adlı eserde National Institute of Standards and Technology malzeme verileri arşivinde açıklandığı üzere, iç kuvvetler arasındaki dengeyi değiştirir.
Östenit oluşumu ve homojenleşme
| Östenitleme koşulu | Olası metalurjik sonuç | Çarpılmaya etkisi |
|---|---|---|
| Yetersiz ısıtma veya bekletme | Çözünmemiş karbürler ve yerel karbon değişimi | Homojen olmayan dönüşüm ve şekil değiştirme |
| Kontrollü ısıtma ve bekletme | Daha homojen östenit koşulu | Daha tutarlı soğuma tepkisi |
| Aşırı sıcaklık veya uzun süreli maruz kalma | Östenit tanelerinin irileşmesi | Değişen dönüşüm zamanlaması ve mekanik tepki |
Ötektoid altı çeliklerde, ilgili üst kritik sıcaklığın üzerine ısıtma, ferrit ve perlitin östenite dönüşmesine veya östenite doğru dönüşmesine olanak tanır. Ötektoid ve ötektoid üstü çeliklerde başlangıç bileşenleri ve gerekli sıcaklık farklıdır; ancak aynı pratik sorun geçerliliğini korur: Östenit, kontrollü bir karbon dağılımıyla ve aşırı tane büyümesi olmadan oluşmalıdır. Östenitleme yalnızca fırın ayar sıcaklığına ulaşmaktan ibaret değildir. Özellikle kalın kesitli veya kalınlığında ani değişimler bulunan bir parçada, çekirdek hâlâ daha soğukken yüzey hedef sıcaklığa ulaşabilir.
Sonraki dönüşüm için gerekli östenitik bileşimi oluşturmak üzere karbonun sementitten ve diğer karbürlerden çözünmesi gerekir. Isıtma yetersizse veya bekletme süresi çok kısaysa çözünmemiş karbürler ve yerel karbon farklılıkları kalır. Isıtma aşırıysa veya çok uzun sürerse östenit taneleri irileşebilir. Her iki durum da dönüşüm zamanlamasını ve su verme sırasında mekanik tepkiyi değiştirir. İri östenit, dönüşüm ürünlerinin ince östenite kıyasla farklı koşullar altında oluşmasına genellikle olanak tanırken, yerel bileşim farklılıkları komşu bölgelerin dönüşüme aynı anda başlamamasına veya dönüşümü aynı anda tamamlamamasına neden olur.
Homojenleşme yalnızca kimyayla değil, sıcaklıkla da ilgilidir. Aynı fırın yükündeki bir flanş, diş dibi, delik ve ince kenar farklı ısıl geçmişlere sahip olabilir. Su verme sırasında ince bölge genellikle ısıyı daha hızlı kaybederken, ağır kesitin iç kısmı sıcak kalır ve daha sonra büzülmeye devam eder. Journal of Materials Engineering and Performance dergisinde yayımlanan Residual Stress and Distortion during Quench Hardening of Steels adlı çalışmanın yazarlarına ait 2022 tarihli derleme; ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, su verme ortamı seçimi ve su verme şiddetinin birbirleriyle etkileştiğini vurgular. Su vermeyi tek bir soğuma hızı değeri olarak ele almak, çarpılmaya neden olan gradyanları gizler.
Östenit, parçanın malzeme geçmişini de taşır. Önceki döküm segregasyonu, dövme akışı, kaynak ısıl çevrimleri, bantlı yapılar ve daha önceki normalizasyon veya sertleştirme işlemleri; farklı tane boyutlarına ya da karbür dağılımına sahip bölgeler oluşturabilir. University of Iowa ve U.S. Department of Energy tarafından çelik dökümler üzerine hazırlanan raporlar, üretim geçmişinin boyutsal öngörüye neden dâhil edilmesi gerektiğini gösterir: Isıtma ve soğutmadan kaynaklanan ısıl ve artık gerilmeler; çarpılmaya, çatlamaya, yeniden işleme, kaynakla onarıma ve hizmet performansının düşmesine katkıda bulunabilir.
Alaşım kimyası ve sertleşebilirlik
Sertleşebilirlik Belirli bir soğuma koşulu altında bir çelik kesitinin belirli bir derinliğe kadar martenzit oluşturma yeteneği.
Karbon, hem martenzitin ulaşabileceği sertliği hem de dönüşüm sıcaklığını ve kinetiğini etkiler. Mangan, krom, molibden ve nikel gibi alaşım elementleri genellikle dönüşüm davranışını değiştirir ve sertleşebilirliği artırabilir; başka bir deyişle, daha büyük bir kesit, belirli bir soğuma koşulunda sertleşebilirliği daha düşük bir çeliğe kıyasla martenzit oluşturabilir. Sertleşebilirlik sertlikle aynı şey değildir. Bir çelik kalitesi yüksek sertleşebilirliğe sahip olabilir; ancak belirli bir sertliğe ulaşmak için belirli bir karbon düzeyi ve su verme koşulu gerekebilir.
Bu ayrım gerilmeler açısından önemlidir. Kesit boyunca sertleştirme işleminde yüzey önce soğur ve çekirdek hâlâ östenitik durumdayken martenzite dönüşebilir. Ardından yüzey, martenzitik dönüşüm sırasında genleşme eğilimi gösterirken çekirdek ısıl olarak hâlâ büzülüyor olabilir. Çekirdeğin daha sonra gerçekleşen dönüşümü, önceki gerilme durumunu tersine çevirebilir veya güçlendirebilir. Nihai artık gerilme yalnızca sertliğe değil; dönüşüm dizisine, kısıtlamaya, plastik akmaya ve dönüşüm şekil değiştirmelerine bağlıdır.
Alaşım kimyası; dönüşüm başlangıç sıcaklıklarını, dönüşüm hızlarını, karbür kararlılığını ve difüzyon kontrollü ürünlerin oluşumunu engellemek için gereken soğuma hızını etkileyerek bu diziyi değiştirir. Bu nedenle bir kesit içinde perlit, beynit, martenzit veya kalıntı östenitin nerede oluşacağını değiştirebilir. Geometri de önemini korur. Aynı kalite ve nominal ısıl işlem, ısı çekimi ve mekanik kısıtlama koşulları farklı olduğu için ince bir halkada, omuzlu bir milde ve ağır bir dökümde farklı gerilme örüntüleri oluşturabilir.
Daha şiddetli bir su verme, çarpılmayı azaltmanın her zaman en iyi yolu değildir. Limited evidence
ASM’nin Basic Principles and Design Guidelines for Heat Treating of Steel adlı yayını, çarpılmanın ve istenmeyen artık gerilmenin en aza indirilmesini ısıl işlem tasarımının başlıca ölçütleri arasında sayar. Bu tasarım kararı, çeliğin sertleşebilirliği ile parçanın kesit kalınlığı birlikte dikkate alınarak verilmelidir. Su verme şiddetinin artırılması daha derin sertleşmeyi teşvik edebilir; ancak aynı zamanda ısıl gradyanları ve plastik şekil değiştirmeyi artırabilir. Daha yavaş veya daha homojen bir su verme, çarpılmayı azaltabilir; fakat çekirdekte, hedeflenen mikroyapısal amaçtan farklı bir dönüşüm bırakabilir. Evrensel bir “daha şiddetli su verme” çözümü yoktur.
Sementasyon, nitrürleme ve yüzey derinliği gradyanları
Yüzey ve tabaka işlemleri, malzeme kasıtlı olarak homojen olmayan hâle getirildiği için kesit boyunca sertleştirmeden farklı bir sorun oluşturur. Sementasyonda karbon, yüksek sıcaklıkta yüzeye girerek yüzey tabakasından çekirdeğe doğru bir karbon konsantrasyonu gradyanı oluşturur. Östenitleme ve su vermeden sonra yüzey tabakası ile çekirdek; farklı dönüşüm sıcaklıklarına, sertleşebilirlik tepkilerine, martenzitin karbon içeriklerine, kalıntı östenit oranlarına ve dönüşüm şekil değiştirmelerine sahip olabilir. Bu nedenle tabaka derinliği yalnızca bir sertlik profili değil, aynı zamanda bir şekil değiştirme ve gerilme profilidir.
Çekirdek, yüksek karbonlu yüzey tabakasına kıyasla daha geç dönüşebilir; bu iki bölge büzülür ve dönüşürken birbirlerini kısıtlar. Parçanın geometrisi, bu etkileşimin yararlı basma yüzey gerilmesi, başka bir bölgede istenmeyen çekme gerilmesi, eğilme, ovalleşme veya yerel çatlama oluşturup oluşturmayacağını belirler. Son taşlama, bu gerilmeleri açığa çıkarabilir veya yeniden dağıtabilir. International Journal of Materials and Product Technology, su verilmiş çelikte artık gerilmenin etkenleri arasında mikroskobik ölçekte plastik deformasyonu, su verme koşullarını, yüzey ve tabaka sertleştirmeyi ve son taşlamayı belirtir (Part II).
Nitrürleme farklıdır; çünkü azot, görece düşük sıcaklıklı ferritik bir işlemle verilir ve aynı sementasyonlu, su verilmiş yüzey tabakası mekanizmasına dayanmak yerine azot içeren fazlar ve alaşım nitrürleri oluşturur. Boyutsal tepkisi, şiddetli bir sementasyon ve su verme çevrimininkinden daha küçük olabilir; ancak otomatik olarak boyutsal açıdan etkisiz değildir. Bileşik tabaka kalınlığı, difüzyon derinliği, önceki çekirdek durumu, artık gerilme ve yerel geometri ayrı ayrı değerlendirilmelidir.[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
Vakumda ısıl işlem de ayrı bir çarpılma analizi gerektirir. Vakum; yüzey reaksiyonlarını, dekarbürizasyon riskini, fırındaki ısı transferini ve gazla su verme basıncı ile akışının seçimini değiştirir; ancak ısıl gradyanları veya dönüşüm şekil değiştirmesini ortadan kaldırmaz. Worcester Polytechnic Institute raporu, su verme çarpılmasını ısı transferi, faz dönüşümü, gerilme, şekil değiştirme ve mikroyapısal evrimin birlikte ele alındığı bir problem olarak tanımlar. Bu tanım, kesit boyunca sertleştirilen, sementasyon uygulanan, nitrürlenen ve vakumda işlenen parçaların tümü için geçerlidir. Soğutma öncesindeki metalurjik durum başlangıç koşullarını belirler; su verme işlemi ise yalnızca bu koşulların şekil ve kısıtlamayla nasıl etkileştiğini ortaya çıkarır.
5. Su Vermenin Birleştirilmiş Isı Transferi ve Dönüşüm Problemi Olarak Ele Alınması
Su verme işlemi çoğu zaman östeniti martensite dönüştüren hızlı bir soğutma adımı olarak tanımlanır. Ancak bu tanım eksiktir. Bir çelik parça her yerinde aynı hızla soğumaz ve her noktada aynı sıcaklıkta veya aynı anda dönüşüme uğramaz. Parçanın nihai boyutları ve kalıntı gerilme dağılımı; ısı transferi, faz dönüşümü, elastik kısıtlama, plastik akış, geometri, kesit kalınlığı, malzeme geçmişi ve yerel soğutucu ortam koşullarının etkileşimiyle oluşur.
Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli “Residual Stress and Distortion during Quench Hardening of Steels” başlıklı derleme, bu değişkenleri birbirinden bağımsız proses ayarları olarak değil, etkileşim hâlindeki bir sistem olarak ele alır. Aynı sonuç Worcester Polytechnic Institute tarafından hazırlanan Distortion and Residual Stress raporunda da ortaya konur: Su verme deformasyonu; ısı transferini, faz dönüşümünü, gerilmeyi, şekil değiştirmeyi ve mikroyapısal evrimi birbirine bağlar. Bu önemlidir; çünkü bir değişkenin değiştirilmesi, prosesin bir bölümünü iyileştirirken başka bir bölümünü kötüleştirebilir.
Yüzeyden çekirdeğe soğuma farklılıkları
Sıcak bir çelik bileşen soğutucu ortama girdiğinde, yüzey önce ısı kaybeder. Ardından ısı, daha sıcak çekirdekten daha soğuk yüzeye doğru akar; bu nedenle kesit boyunca sıcaklık alanı sürekli olarak değişir. İnce bir kenar soğutucu ortamın sıcaklığına yaklaşabilirken kalın bir dişlinin, milin, kalıbın veya döküm parçanın merkezi hâlâ östenitik durumda kalabilir. Kesit kalınlığı arttıkça bu ayrışma daha uzun süre devam eder.
Yüzey ile çekirdek arasındaki sıcaklık farkı, termal şekil değiştirme oluşturur. Soğuyan yüzey büzülmeye çalışırken daha sıcak iç bölge bu büzülmeye karşı koyar. Yüksek sıcaklıkta çeliğin akma dayanımı görece düşük olduğundan, uyumsuzluğun bir bölümü plastik deformasyonla karşılanabilir. Sıcaklık düştükçe malzemenin akma kabiliyeti azalır ve gerilmeler parça içinde kilitlenebilir. Ortaya çıkan deformasyon; eğilme, ovalleşme, burulma veya delik çapında değişim olarak görülebilir. Ölçülen boyutlar kabul edilebilir görünse bile kalıntı gerilme parça içinde kalabilir.
Dönüşüm, zamana bağlı ikinci bir şekil değiştirme bileşeni ekler. Sade karbonlu veya düşük alaşımlı bir çelikte yüzey, çekirdek hâlâ sıcak östenit durumundayken östenitten martensite dönüşebilir. Martensitik dönüşüm genel olarak genleşmeye yol açarken, dönüşmemiş östenitin soğuması termal büzülme oluşturur. Erken genleşen yüzey, çekirdek tarafından kısıtlanır. Daha sonra çekirdek dönüştüğünde, çekirdeğin genleşmesi zaten dönüşmüş ve daha soğuk olan dış bölge tarafından kısıtlanır. Çelik kalitesine, soğuma yoluna ve her bölgenin dönüştüğü sıcaklığa bağlı olarak gerilme durumu su verme sırasında işaret değiştirebilir.
Bir bölge çok yavaş soğursa veya çelik yeterli sertleşebilirliğe sahip değilse martensit yerine beynit ya da perlit oluşabilir. Bunların dönüşüm şekil değiştirmeleri ve mekanik özellikleri martensitten farklıdır. Kalıntı östenit, sonraki soğuma, temperleme, kullanım veya taşlama sırasında ilave bir boyutsal değişime yol açabilir. Bu nedenle, aynı nihai sertliğe sahip iki konum, farklı ısıl ve dönüşümsel yollardan geçmişlerse yine de farklı kalıntı gerilmelere sahip olabilir.
International Journal of Materials and Product Technology derlemesi, düzgün olmayan termal gradyanları su verme deformasyonunun başlıca kaynaklarından biri olarak tanımlar. Bu ifade yalnızca “yüzey daha hızlı soğur” şeklinde daraltılmamalıdır. Önemli olan, zaman içinde gelişen gradyan ve bununla ilişkili mekanik kısıtlamadır. Her ikisini de geometri kontrol eder. Keskin bir köşe, merkezi bir gövdeye kıyasla birim hacim başına daha fazla yüzey alanına sahiptir. Kör delik, kama kanalı, ince flanş veya kesintili bir yüzey ise yerel akışkan erişimini ve ısı akışını değiştirir. SAE 8620 gibi düşük karbonlu bir çelik üzerindeki sementasyonla oluşturulmuş yüzey tabakası da düşük karbonlu çekirdeğinden farklı şekilde dönüşür. Tam kesit sertleştirilmiş AISI 4140 kesiti, sementasyonla yüzeyi sertleştirilmiş bu parçadan farklı bir ısıl ve dönüşümsel problem oluşturur.
Su verme şiddeti ve su verme tekdüzeliği
| Su verme ortamı türü | Genel proses özelliği | Temel kontrol konusu |
|---|---|---|
| Su | Hızlı ısı çekilmesi | Keskin gradyanlar ve ısıl şok |
| Polimer çözeltisi | Soğuma davranışı konsantrasyona ve karıştırmaya göre değişir | Konsantrasyon ve akış homojenliği |
| Yağ | Genellikle daha yavaş soğuma | Sıcaklık, viskozite ve dolaşım |
| Gaz | Kontrollü yönlü akışla daha düşük şiddet | Basınç, hız ve maruz kalma |
| Erimiş tuz | Kademeli veya kontrollü ısıl tepki | Banyo koşulu ve aktarım zamanlaması |
Su verme şiddeti, bir soğutma sisteminin çelikten ısı uzaklaştırma kabiliyetini ifade eder. Grossmann analizi, soğutma şiddetini H parametresiyle ifade eder; ancak H evrensel bir malzeme sabiti değildir. Bu değer; soğutucu ortama, sıcaklığa, karıştırmaya, yüzey durumuna, parçanın yönelimine ve akışkan ile bileşen yüzeyi arasındaki ilişkiye bağlıdır. Su verme, polimer çözeltisi, yağ, gaz veya ergimiş tuz prosesi çok farklı soğuma eğrileri oluşturabilir. Aynı nominal soğutucu ortam bile farklı tanklarda farklı davranabilir.
Daha yüksek şiddet, soğuma hızını artırır ve sertleşebilir bir kesitin çekirdeğinde martensit oluşumunu teşvik edebilir. Ancak özellikle akışkan erişiminin eşit olmadığı durumlarda, yüzey ile çekirdek arasındaki sıcaklık farkını da artırabilir. Bu durum termal gerilmeyi ve deformasyonu yükseltebilir. Bununla birlikte, daha yavaş bir su verme işlemi otomatik olarak daha güvenli değildir: Yavaş soğuma bazı bölgelerde perlit veya beynit oluşumuna izin verebilir, sıcaklık farklarının mevcut olduğu süreyi uzatabilir ve komşu kesitler arasında dönüşüm uyumsuzlukları oluşturabilir. Daha şiddetli bir su vermenin deformasyonu her zaman artırdığı veya her zaman azalttığı yönünde evrensel bir kural yoktur.
Asıl soru, soğuma eğrisinin tamamının çelikle ve parçayla nasıl etkileştiğidir. Sertleşebilirliği yüksek bir alaşım, çekirdekte gerekli dönüşümü orta şiddette bir su verme işlemiyle gerçekleştirebilirken sertleşebilirliği daha düşük bir kalite daha hızlı soğutma gerektirebilir. Şiddetli bir su verme, diferansiyel soğuma için mevcut süreyi kısaltarak bir geometride deformasyonu azaltabilir; ancak daha büyük bir anlık gradyan oluşturarak veya düzgün olmayan kaynamaya neden olarak başka bir geometride deformasyonu artırabilir. 2022 tarihli Journal of Materials Engineering and Performance derlemesi, deformasyon ve kalıntı gerilmeyi özellikle soğutucu ortam seçimi, su verme şiddeti, geometri, kesit kalınlığı, ısı transferi ve faz dönüşümünün etkileşimiyle ilişkilendirir.
Bu nedenle tekdüzelik, nominal şiddet kadar önemlidir. Bir levhanın bir yüzü güçlü akışkan hareketine maruz kalırken karşı yüzü durgun bir bölgede kalırsa, iki yüz farklı zamanlarda dönüşebilir. Uzun bir mil boyunca tank akışı, fikstürler, uç etkileri veya açıkta kalan alanlardaki değişiklikler nedeniyle farklı soğuma hızları oluşabilir. Birbirine fazla yakın yerleştirilen parçalar birbirlerinin önünü kesebilir. Sepetler, raflar, maskeler ve temas noktaları, sertliği ve şekli değiştirecek kadar büyük yerel ısı transferi farklılıkları yaratabilir.[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
Kalıntı gerilme, deformasyonla eş anlamlı değildir. Bir parça, hemen fark edilebilir bir boyutsal değişiklik göstermeden önemli miktarda kendi içinde dengelenmiş gerilme taşıyabilir. Başka bir parça ise daha küçük bir gerilme dengesizliğinin plastik akış oluşturması nedeniyle gözle görülür biçimde deforme olabilir. Bu ayrım talaşlı imalat sırasında önem kazanır. National Institute of Standards and Technology tarafından arşivlenen Metallurgy of Heat Treatment, giderilmemiş su verme gerilmelerinin, malzeme kaldırmanın başlangıçtaki gerilme dengesini bozması hâlinde çarpılmaya neden olabileceğini bildirir. Su verme sonrasında düz kalan bir parça mutlaka gerilmesiz değildir.
Soğutucu ortam sıcaklığı, hareketi ve kaynama davranışı
Bir soğutucu ortam ısıyı birkaç aşama üzerinden uzaklaştırır ve bu aşamalar akışkan sıcaklığı ile hareketinden büyük ölçüde etkilenir. Su veya yağ içinde sıcak bir çelik yüzeyi başlangıçta bir buhar örtüsü oluşturabilir. Film kaynaması olarak adlandırılan bu aşama, yüzeyi yalıtır ve beklenenden daha düşük bir soğutma etkinliği oluşturabilir. Buhar tabakası çöktüğünde çekirdek kaynaması ısıyı çok daha hızlı uzaklaştırabilir. Yüzey sıcaklığının daha düşük olduğu aşamada kaynama azalır ve taşınım başlıca soğutma mekanizması hâline gelir.
Gerçek bir bileşenin çevresinde buhar filmi nadiren tekdüzedir. Yukarı bakan bir yüzeyde kalıcı olabilir, bir kenarın yakınında çökebilir veya bir köşenin çevresinde düzensiz biçimde kırılabilir. Bu yerel farklılıklar, düzgün olmayan soğumaya yol açar. Karıştırmanın, ortalama soğutma şiddetini çoğu zaman artırmasına rağmen deformasyonu azaltabilmesinin nedenlerinden biri budur: Hareket, buhar örtülerini parçalar ve tekdüzeliği iyileştirir. Bununla birlikte, aşırı veya uygun olmayan yönde uygulanan hareket farklı yerel akış alanları oluşturabilir ve bir yüzeydeki soğumayı diğerine kıyasla daha fazla yoğunlaştırabilir.
Soğutucu ortamın sıcaklığı; viskoziteyi, kaynama davranışını, ısı kapasitesini ve buhar filminin kararlılığını değiştirir. Soğuk su hızlı ısı çekimi sağlayabilir; ancak keskin gradyanlar ve yüksek termal şok da oluşturabilir. Daha sıcak yağ genellikle daha yavaş soğuturken, polimer konsantrasyonu hem soğuma hızını hem de kaynama ile taşınım arasındaki geçişi değiştirir. Gazla su verme daha düşük şiddetlidir; ancak vakumlu ısıl işlemde kontrollü ve yönlendirilmiş akış sağlayabilir. Doğru karşılaştırma yalnızca soğutucu ortamın adına göre değil, ilgili konumlardaki ölçülmüş soğuma eğrilerine göre yapılmalıdır.
Tank tasarımı ve parçanın hareketi de önemlidir. Döndürme, silindirik bir parçada çevresel soğumayı eşitleyebilir; ancak uygun olmayan bir dönme hızı, eksenel farklılıkları düzeltmeden buharın uzaklaştırılma biçimini değiştirebilir. Bir tanka kademeli olarak indirilen bir bileşen, bir kerede tamamen daldırılan bileşenden farklı bir ısıl geçmiş yaşayabilir. Deliklerin, dişlerin, girintilerin ve temas hâlindeki fikstürlerin çevresindeki yerel akışkan erişimi dikkate alınmalıdır.
ASM International, su verilmiş ve temperlenmiş çeliklerde termal, dönüşümsel ve sertleşmeye bağlı kalıntı gerilmeleri farklı katkılar olarak tanımlar. Ayrıca ısıl işlem tasarım kılavuzunda deformasyonun ve istenmeyen kalıntı gerilmelerin en aza indirilmesini başlıca tasarım ölçütleri arasında sayar. Bu ölçütlerin karşılanması, su verme dizisinin tamamının kontrol edilmesini gerektirir: yüzeyden çekirdeğe sıcaklık alanı, dönüşümün zamanlaması ve kapsamı, gerilme ile plastik şekil değiştirme tepkisi ve ısı uzaklaştırmanın uzaysal tekdüzeliği. Su verme işlemi tek bir soğuma hızı değildir. Kısıtlanmış ve değişim hâlindeki bir katıya uygulanan, hareketli bir termal ve metalurjik sınır koşuludur.
6. Faz Dönüşümleri ve Dönüşümün Neden Olduğu Gerinim
Çelik, homojen bir elastik katı olarak soğumaz. Su verme sırasında yüzey bir dönüşüm aralığından geçerken çekirdek östenitik kalabilir; daha sonra çekirdek, farklı bir gerilme durumu altında ve farklı bir soğuma hızında dönüşür. Bu nedenle her bölge kendi termal ve metalurjik yolunu izler. Ortaya çıkan boyutlar; termal büzülme, faz dönüşümü gerinimi, elastik gerilme, plastik akma, geometri ve kısıtlamanın birleşik etkileriyle belirlenir.
ASM International, ısıl işlem artık gerilmelerini termal, dönüşüm ve sertleşme katkılarına ayırır. Bu kategoriler mekanizmaları açıklamaya yardımcı olur, ancak gerçek bir bileşende birbirlerinden bağımsız değildir. Sıcaklık gradyanı gerilme oluşturur; bu gerilme, dönüşüme eşlik eden gerinimi değiştirir; dönüşen bölge hacmini ve rijitliğini değiştirir ve bunun sonucunda gerilme komşu malzemeye yeniden dağılır. Bu doğrultuda, Journal of Materials Engineering and Performance dergisinde yayımlanan Residual Stress and Distortion during Quench Hardening of Steels: A Review başlıklı ve yazarlar tarafından 2022 yılında hazırlanan derleme; ısı transferini, faz dönüşümünü, geometriyi, kesit kalınlığını, su verme ortamı seçimini ve su verme şiddetini ayrı düzeltme katsayıları olarak değil, etkileşim hâlindeki değişkenler olarak ele alır.
Kesit boyunca dönüşümün başlaması ve tamamlanması
Soğuma sırasında dönüşen östenit için önemli sıcaklıklar, parçanın tamamı için geçerli tekil değerler değildir. Bunlar yerel olaylardır. Perlit, yerel perlit başlangıç sıcaklığında oluşmaya başlar ve daha düşük bir sıcaklıkta tamamlanır; beynit, genellikle ile gösterilen beynit başlangıç sıcaklığında oluşmaya başlar ve civarında sona erer. Martensit sıcaklığında oluşmaya başlar ve sıcaklık martensit bitiş sıcaklığı olan ’ye doğru düştükçe oluşumu ilerler. Alaşım bileşimi, östenit tane boyutu, karbon içeriği, önceki işlem geçmişi ve soğuma hızı bu sıcaklıkları değiştirir ve oluşan faz oranını etkiler.
İnce bir kesitin yüzeyi sıcaklığına ulaşırken, kalın bir kesitin merkezi hâlâ beynit veya perlit aralığının üzerinde olabilir. Örneğin, su verilmiş bir AISI 4140 bileşeninde dış tabaka önce martensit oluşturabilir ve sıcak çekirdek hâlâ termal olarak büzülürken ve göreceli olarak daha uyumlu durumdayken dönüşüm gerinimi kazanabilir. Çekirdek daha sonra dönüştüğünde, sertleşmiş kabuk tarafından kısıtlanır. Bu nedenle aynı nominal çelik; yüzeyde martensit, daha yavaş soğuyan iç bölgede beynit veya perlit ve geçiş boyunca farklı artık gerilmelere sahip olabilir.
Dönüşüm diyagramları, bu rekabeti yalnızca sıcaklığa göre değil, zaman ve sıcaklık birlikte dikkate alınarak gösterir. Soğuma yeterince hızlıysa sürekli soğuma dönüşüm yolu perlit ve beyniti atlayabilir; ancak kesit kalınlığı ve ısı uzaklaştırma, bu koşulun her yerde geçerli olup olmadığını belirler. Karıştırma, su verme ortamının sıcaklığı, buhar filmi oluşumu, parçanın yönelimi ve yerel geometri soğuma yolunu değiştirir. Keskin köşeler, delikler, ince gövdeler ve kalın çıkıntılar aynı anda soğumaz.
“Dönüşümün başlaması” aynı zamanda yalnızca mikrografta görülen bir değişimin değil, gerinim oluşturan bir sürecin başlangıcını ifade eder. Dönüşümden önce östenitik bölge, termal gerilmeyi elastik ve plastik olarak taşıyabilir. Ferrit, sementit, beynit veya martensit oluşmaya başladığında yerel elastisite modülü, akma dayanımı, yoğunluk ve termal genleşme davranışı değişir. Dönüşümün tamamlanması, tüm boyutsal hareketin veya gerilme gelişiminin sona erdiği anlamına gelmez: sıcaklık değişmeye devam edebilir, bazı ürünlerde karbon yeniden dağılımı sürebilir ve dönüşmemiş östenit kalabilir.
Hacim değişimi ve dönüşüm plastisitesi
Ürün fazlarının yoğunluğu östenitin yoğunluğundan farklıdır; bu nedenle dönüşüm hacmi değiştirir. Değişimin yönü ve büyüklüğü bileşime ve ürüne bağlıdır. Özellikle karbon içeriği arttıkça martensitin özgül hacmi genellikle ana östenitin özgül hacminden daha büyüktür; buna karşılık soğuma sırasında termal büzülme ters yönde etki eder. Beynit ve perlit de dönüşüm gerinimleri oluşturur; ancak bunların morfolojisi, karbon bölüşümü ve dönüşüm sıcaklığı martensitten farklıdır.
Boyutsal açıdan önemli sonuç, tek bir serbest genleşme değeri değildir. Homojen biçimde dönüşen küçük bir numune, bükülme olmadan boyutunu değiştirebilir. Gerçek bir bileşen ise kesiti boyunca kademeli olarak dönüşür; dolayısıyla bir tabaka diğerini kısıtlar. Yerel dönüşüm gerinimi, mevcut elastik uyum kapasitesini aşarsa plastik deformasyon meydana gelir. Bu durumda bileşen oda sıcaklığına döndükten sonra bile distorsiyonu koruyabilir; nihai ortalama hacim değişimi sınırlı görünse dahi bu durum geçerlidir.
Dönüşüm plastisitesi Uygulanan veya iç kaynaklı gerilme altında bir faz dönüşümünün desteklediği plastik deformasyon.
Dönüşüm plastisitesi, bir faz dönüşümü uygulanan veya iç gerilme altındaki malzemede gerçekleşirken oluşan ilave plastik gerinimdir. Gerilmenin, dönüşmemiş östenitte normal plastik akmaya neden olacak kadar yüksek olması gerekmez. Dönüşüm, malzemenin deformasyon tepkisini değiştirir; gerilme ise ortaya çıkan gerinimin yönünü veya miktarını etkiler. Bu nedenle bir halka, plaka veya dişli dişi, dönüşüm cephesi içinden geçerken bükülebilir, burulabilir veya çapını değiştirebilir.
Bu mekanizma, artık gerilme ile distorsiyonun birbiriyle bağlantılı, ancak aynı şey olmadığını açıklar. Artık gerilme, soğuma ve yükün kaldırılmasından sonra kalan ve kendi içinde dengelenmiş bir gerilme alanıdır; distorsiyon ise şekil veya boyutlarda meydana gelen kalıcı değişikliktir. Geometri ve karşıt bölgeler gerilmeyi dengelediğinde, görünür distorsiyon çok az olsa bile gerilme mevcut olabilir. Buna karşılık dönüşüm plastisitesi, düzgün olmayan bir iç gerilme alanını çarpılmaya dönüştürebilir. Worcester Polytechnic Institute raporu, su verme distorsiyonunu ısı transferi, faz dönüşümü, gerilme, gerinim ve mikroyapısal gelişimi içeren bağlantılı bir problem olarak tanımlar. Bu açıklama, distorsiyonu yalnızca su verme ortamının bir problemi olarak ele almaktan daha doğrudur.
Martensit, beynit, perlit ve kalıntı östenit
Martensit, sertleştirilmiş çelikte su verme geriniminin çoğu zaman en büyük tek kaynağıdır. Difüzyonsuz bir kayma dönüşümüyle oluşur; bu nedenle karbon, ferrit ve sementit arasında yavaşça bölüşülmek yerine aşırı doymuş hacim merkezli tetragonal yapıda hapsolur. Martensit oluşumu hızlı bir hacim artışı ve şekil gerinimi meydana getirir. Martensit tek bir anda değil, bir sıcaklık aralığı boyunca oluştuğundan, bir bileşenin farklı kısımları farklı kısıtlama koşulları altında dönüşebilir. Daha yumuşak bir çekirdeği çevreleyen sert martensitik kabuk, özellikle gerilmenin yeniden dağılmasına yatkındır.
Beynit, perlit aralığının altındaki ve martensit başlangıç aralığının üzerindeki sıcaklıklarda oluşur; ancak kesin aralıklar alaşımın kimyasına ve soğuma geçmişine bağlıdır. Üst ve alt beynit farklı morfoloji ve gerinim davranışlarına sahiptir. Beynitik dönüşüm, özellikle kalın veya karmaşık kesitlerde düzgün olmayan biçimde gerçekleştiğinde önemli boyutsal değişim oluşturabilir. Martensit oranını azaltabilir ve nihai gerilme dağılımını değiştirebilir; ancak dönüşüm distorsiyonunu ortadan kaldırmaz.
Perlit, görece yüksek dönüşüm sıcaklıklarında ferrit ve sementitin eşgüdümlü büyümesiyle oluşur. Perlitin dönüşüm gerinimi genellikle martensit oluşumuna göre daha uzun bir süre içinde karşılanır; bu da daha fazla termal ve plastik gevşemeye olanak tanır. Ancak bu durum perliti boyutsal açıdan önemsiz hâle getirmez. Yüzey zaten sertleşmişken yavaş soğuyan bir çekirdeğin perlit oluşturması, kabuk üzerinde kısıtlama yaratabilir ve bunun sonucunda oluşan gerilme daha sonra talaşlı imalat sırasında serbest kalabilir.
Kalıntı östenit Soğumadan sonra dönüşmeden kalan ve menevişleme, kullanım, taşlama veya depolama sırasında daha sonra dönüşebilen östenit.
Kalıntı östenit, yerel sıcaklığına ulaşılmadığı veya karbon ve alaşım elementlerinin onu kararlı hâle getirdiği için oda sıcaklığının altında kalan östenittir. Yüksek karbonlu çelikler, sementasyonla sertleştirilmiş yüzey tabakaları ve yüksek oranda alaşımlandırılmış çelik türleri önemli miktarda kalıntı östenit içerebilir. Kalıntı östenitin varlığı hem başlangıçtaki boyutları hem de sonraki boyutsal kararlılığı değiştirir. Kullanım sırasında menevişleme, sıfır altı işlem, taşlama veya daha sonraki yükleme sonucunda kalıntı östenit martensite ya da başka bir ürüne dönüşebilir. Bu sonraki dönüşüm, nominal ısıl işlem tamamlandıktan sonra hacmi artırabilir ve şekli değiştirebilir.
Bu gecikmiş değişim, boyutsal kontrolün her zaman yalnızca fırın çıkışında yapılmakla sınırlandırılamamasının nedenlerinden biridir. Bir bileşen ilk ölçümü geçebilir, ancak menevişleme veya son taşlama sırasında hareket edebilir. NIST’in Metallurgy of Heat Treatment adlı çalışması, giderilmemiş su verme gerilmelerinin, malzeme kaldırma işlemi artık gerilme dengesini bozduğunda talaşlı imalat sırasında çarpılmaya neden olabileceğini belirtir. Bu nedenle ASM’nin ısıl işlem tasarım kılavuzu, distorsiyonun ve istenmeyen artık gerilmenin en aza indirilmesini başlıca tasarım ölçütleri arasında tanımlar. Faz oranları, dönüşüm sıcaklıkları ve kalıntı östenit; sonradan eklenecek düzeltmeler olarak değil, kesit kalınlığı ve su verme homojenliğiyle birlikte değerlendirilmelidir.
7. Geometri, Kesit Kalınlığı ve Parça Tasarımı
Geometri, ısının bir çelik parçaya ne kadar hızlı girdiğini ve parçadan ne kadar hızlı çıktığını, dönüşümün nerede başladığını ve her bölgenin kısıtlama olmaksızın ne ölçüde genleşip büzülebileceğini belirler. AISI 4140 çelikten bir mile uygulanan su verme işlemi ile kaburgaları, çıkıntıları ve kör delikleri bulunan AISI 4140 çelikten bir plakaya uygulanan aynı su verme işlemi aynı gerilme dağılımını oluşturmaz. Çelik kalitesi, sertleşebilirlik, başlangıç mikroyapısı, ısıtma hızı, östenitleştirme uygulaması ve soğutma ortamı hâlâ önemlidir; ancak bu değişkenlerin parça boyunca nasıl dağıldığını kesit şekli belirler.
ASM International, su verilmiş ve temperlenmiş çeliklerde ısıl, dönüşüm kaynaklı ve sertleşme kaynaklı artık gerilmeleri ayrı katkılar olarak tanımlar. Gerçek bir parçada bunlar birbirinden bağımsız kalmaz. Sıcaklık farkı ısıl şekil değiştirme oluşturur; dönüşüm farkı buna dönüşüm şekil değiştirmesi ekler; çevredeki malzeme her ikisini de kısıtlayarak elastik gerilme oluşturur ve yerel gerilme akma dayanımını aştığında plastik deformasyona yol açar. Bu nedenle Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli derleme; ısı transferini, faz dönüşümünü, geometriyi, kesit kalınlığını, soğutma ortamı seçimini ve su verme şiddetini bağımsız girdilerden ziyade etkileşim hâlindeki faktörler olarak ele alır.

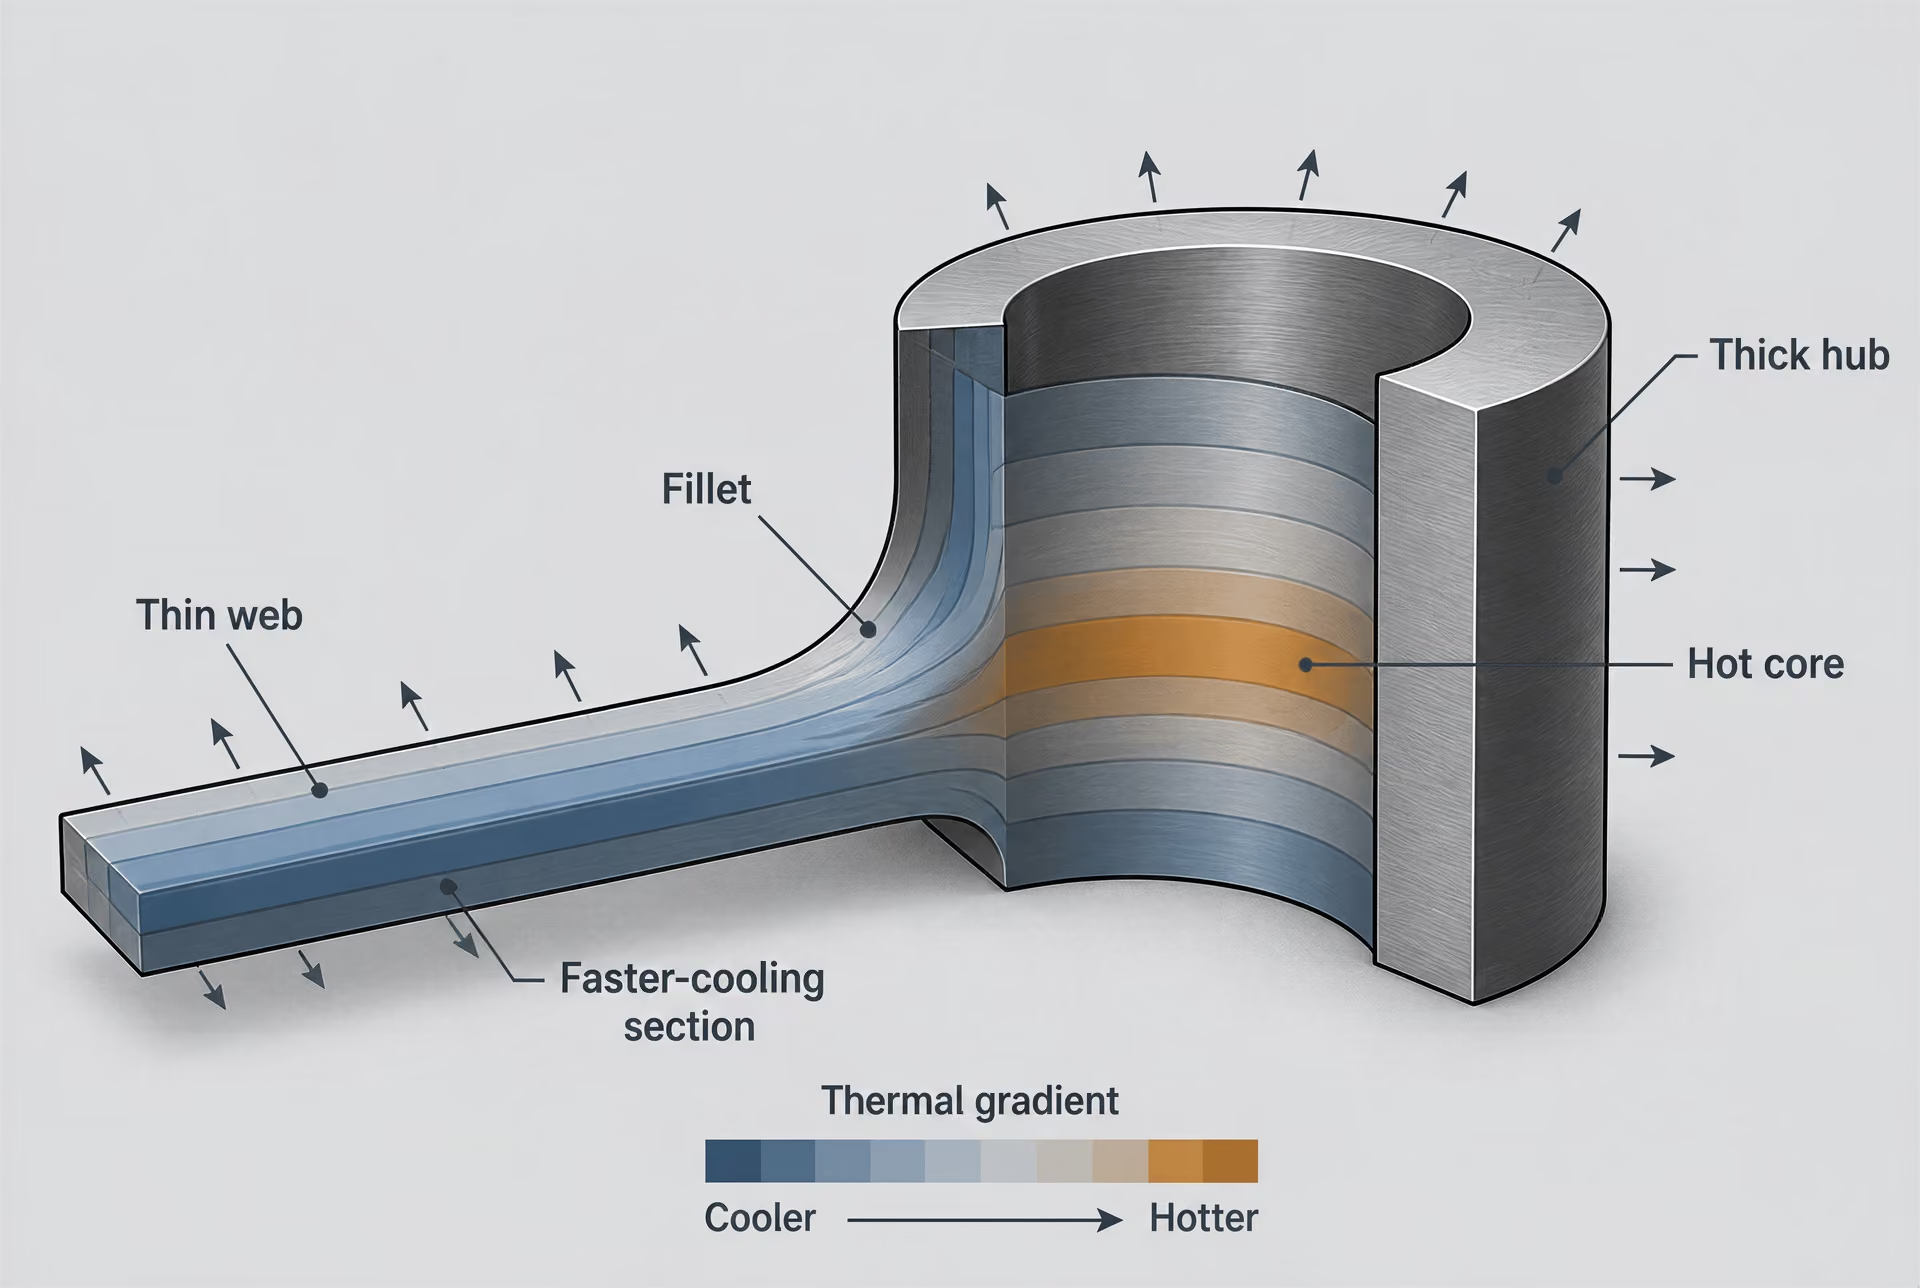
Kalından inceye geçişler ve ısıl kütle
Kalın bir bölge, birim yüzey alanı başına ince bir bölgeden daha fazla ısıl kütle içerir. Isıtma sırasında ince kesit östenitleştirme sıcaklığına önce ulaşabilirken, kalın kesitin çekirdeği daha soğuk kalabilir. Su verme sırasında ise sıra farklı bir biçimde tersine döner: ince bölge ısıyı hızla kaybederken, kalın bölge ısıyı korur ve ince bölge çoktan sertleşmiş olsa bile dönüşümünü sürdürür. Bunun sonucunda sıcaklık geçmişleri, dönüşüm süreleri, martensit oranları ve yerel hacim değişimleri birbirinden farklı olabilir.
40 mm’lik bir çıkıntı ile 10 mm’lik bir gövde arasındaki ani omuz, tipik bir kısıtlama bölgesidir. Gövde, çıkıntı hâlâ sıcak ve boyutsal olarak genleşmiş durumdayken büzülebilir. Daha sonra çıkıntı büzülür ve gövdeyi farklı bir şekle çekebilir. Kalın bölge daha sonra dönüşüme uğrarsa, bu bölgedeki genleşme veya büzülme soğumanın ilk aşamasında oluşmuş gerilme durumunu değiştirebilir. Sonuç; yerel akma, artık gerilme yığılması ya da düzgün su verme büzülmesi için basit bir pay bırakılarak öngörülemeyen boyutsal bir değişim olabilir.
Tasarımda kademeli geçişler tercih edilmelidir: geniş radyüsler, konik gövdeler, yumuşak geçişli çıkıntılar ve birbirine daha yakın, düzgün duvar kalınlıkları kullanılmalıdır. Kademeli bir değişim ısıl gradyanları ortadan kaldırmaz; ancak bunları daha geniş bir mesafeye yayar ve tek bir kesit sınırında oluşan keskin kısıtlamayı azaltır. Ağır bir kesitten kaçınılamadığı durumlarda, teknik resim bu geçişi yalnızca bir işleme detayı olarak değil, bir ısıl işlem özelliği olarak tanımlamalıdır. Böylece ısıtma ve su verme simülasyonlarında parça düzgün bir blok olarak ele alınmak yerine yerel sıcaklık ve faz dönüşümü geçmişi incelenebilir.
Aynı ilke sementasyonla sertleştirilmiş, nitrürlenmiş ve indüksiyonla sertleştirilmiş parçalar için de geçerlidir. Yumuşak veya yavaş soğuyan bir çekirdek üzerindeki sert bir tabaka, kalınlıkla ilişkili başka bir uyumsuzluk oluşturur. International Journal of Materials and Product Technology çalışmasının I. ve II. bölümlerinde ele alındığı üzere, yüzey ve tabaka sertleştirme artık gerilmenin konumunu ve büyüklüğünü değiştirir. Son taşlama işlemi de bu gerilmeleri serbest bırakabilir veya yeniden dağıtabilir. National Institute of Standards and Technology malzeme verileri arşivi, Metallurgy of Heat Treatment adlı kaynakta, giderilmemiş su verme gerilmelerinin işleme sırasında çarpılmaya neden olabileceğini belirtir; çünkü malzeme kaldırılması artık gerilme dengesini değiştirir.
Bu nedenle tasarımcılar işleme payını kısıtlamaları dikkate alarak bırakmalı, mümkün olduğunda işlem sırasında ince bölgeleri desteklemeli ve proses sıralaması gerektiriyorsa ara gerilme giderme veya temperleme işlemlerini belirtmelidir. İşleme payı, hareket etmeye karşı bir güvence değildir. Yalnızca başlıca gerilme oluşturan işlemlerden sonra kontrollü düzeltmeye olanak sağlar.
Simetri, dengesizlik ve çarpılma biçimleri
Geometrik olarak simetrik bir parça, daha dengeli ısıl ve dönüşüm kaynaklı şekil değiştirmeler geliştirme eğilimindedir. Simetri sıfır deformasyonu garanti etmez; çünkü su verme akışı, bağlama düzeni, yükleme ve malzeme geçmişi dengeyi bozabilir. Bununla birlikte simetri, eşit olmayan kısıtlamanın başlıca kaynaklarından birini ortadan kaldırır. Asimetrik bir parça karşılıklı taraflarda farklı hızlarda soğur ve bir taraf daha erken dönüşüme uğrayabilir ya da farklı bir martensit, beynit veya kalıntı östenit durumuna ulaşabilir. Eşit olmayan şekil değiştirme eğilme veya burulma oluşturur.
Tek bir ağır kaburgaya sahip düz bir plaka, iki tarafın farklı büzülme geçmişleri nedeniyle kaburgaya doğru veya kaburgadan uzağa doğru yaylanabilir. Eksantrik kama yuvasına sahip bir mil, kamalı tarafın daha az kütleye ve farklı bir soğuma yüzey alanına sahip olması nedeniyle eğilebilir veya burulabilir. Duvar kalınlığı eşit olmayan bir halka, dairesel kalmak yerine ovalleşebilir. Isıl ve dönüşüm kaynaklı farklılıklar uzunluk boyunca değişiyorsa halka veya mil aynı zamanda konikleşebilir. Bunlar tipik biçimlerdir; evrensel sonuçlar değildir. Yön ve büyüklük; çelik kalitesine, sertleşebilirliğe, kesit boyutlarına, su verme şiddetine, karıştırmaya, yönlenmeye ve kısıtlamaya bağlıdır.
Çarpılma biçimleri
- Eğrilik Bir levhanın, çubuğun veya mil ekseninin uzunluğu boyunca oluşan eğrilik.
- Burulma Uzunluk boyunca açısal dönme.
- Ovalite Halkalarda ve silindirik parçalarda daireselliğin kaybı.
- Koniklik Bir uzunluk boyunca boyutta ilerlemeli değişim.
- Büyüme veya çekme Dönüşümden, ısıl büzülmeden veya gerilmenin serbest kalmasından kaynaklanan boyutsal değişim.
Yaygın boyutsal değişimlerin belirgin geometrik ifadeleri vardır:
- Yaylanma, bir plakanın, çubuğun veya milin ekseni boyunca oluşan ve çoğunlukla karşılıklı yüzler arasındaki eşit olmayan şekil değiştirmeyle ilişkili eğriliktir.
- Burulma, uzunluk boyunca oluşan açısal dönmedir; asimetrik kaburgalar, kamalar, kanallar veya eşit olmayan su verme erişimi bu durumu genellikle artırır.
- Ovalleşme, çevresel soğumanın veya dönüşümün eşit olmaması sonucunda halka ve silindirik parçalarda daireselliğin kaybolmasıdır.
- Koniklik, değişen kesit, ısı akışı veya dönüşüm geçmişinin neden olduğu, uzunluk boyunca boyutta kademeli değişimdir.
- Büyüme, dönüşüm veya kalıntı östenit davranışına eşlik edebilir; büzülme ise ısıl büzülmeden, dönüşüm şekil değiştirmesinden ve işleme sırasında gerilmelerin serbest kalmasından kaynaklanabilir.
Bu biçimler bir arada görülebilir. Su verilmiş bir dişli, bir ölçüm doğrultusunda büyüyebilir, hafifçe ovalleşebilir ve eksenel salgı geliştirebilir. Parçayı yalnızca “su verme çarpılması” göstermiş olarak tanımlamak yerine, ölçülen biçimi belirlemek ve bunu eşit olmayan kısıtlamayı oluşturan geometriyle ilişkilendirmek daha yararlıdır.
ASM’nin Basic Principles and Design Guidelines for Heat Treating of Steel adlı yayını, çarpılmanın ve istenmeyen artık gerilmenin en aza indirilmesini çelik ısıl işlemi için başlıca tasarım ölçütleri arasında sayar. Bu ilke; dengeli kesitleri, merkezlenmiş özellikleri, düzgün desteği ve parça çevresinde benzer su verme erişimini destekler. Ayrıca her boyutun aynı miktarda hareket edeceğini varsaymak yerine, referans yüzeylerinin ve muayene noktalarının beklenen çarpılma biçimine göre tasarlanmasını gerektirir.
Delikler, kenarlar, köşeler ve keskin kesit değişimleri
Isı transferi açısından bir delik yalnızca boş bir detay değildir. Deliğin iç yüzeyi, dış yüzeyden farklı bir yönden soğuyabilir; küçük bir deliği çevreleyen malzeme ise düşük bir ısıl kütleye sahip olabilir. Bir geçiş deliği soğutma ortamının içeri girmesine ve yerel akış farklılıklarının oluşmasına da izin verebilir. Kör delikler farklı davranır; çünkü bu deliklerin uçları ısıyı koruyabilir ve akışkan hareketini kısıtlayabilir. Birbirine yakın delikler, hızla soğuyan ve dönüşüme uğrayan ince bağlantı kısımları bırakırken, çevredeki dolu bölge daha sıcak kalır ve daha fazla kısıtlamaya maruz kalır.
Bu nedenle ısıl işlem tasarımı sırasında delik boyutu, aralıkları, derinliği ve yönü dikkate alınmalıdır. Boyutsal doğruluğun kritik olduğu yerlerde, ortaya çıkabilecek yerel gerilme ve çarpılma değerlendirilmeden küçük bir delik ağır bir çıkıntının veya keskin bir iç omuzun yanına yerleştirilmemelidir. Delik deseni, işlevin izin verdiği ölçüde simetrik olarak düzenlenmelidir. Sementasyonla sertleştirilmiş veya nitrürlenmiş parçalarda, belirtilen tabaka derinliği ile dönüşüme uğramamış çekirdek, geometri ve artık gerilme arasındaki etkileşime başka bir boyut ekler.
Kenarlar ve köşeler, yüksek yüzey alanı/hacim oranına sahiptir ve çoğu zaman geniş yüzeylerden daha önce soğur. Keskin bir dış köşe, kenardan iç bölgeye doğru dik bir sıcaklık gradyanı geliştirebilir. İç köşe aynı anda ısıyı koruyabilir, soğutma ortamı akışını kısıtlayabilir ve gerilmeyi yoğunlaştırabilir. Bu nedenle köşe, kendisine komşu yüzeylerin her ikisinden farklı bir zamanda dönüşüme uğrayabilir. Keskin kenarlarda şekil değiştirmeyi dağıtacak daha az malzeme bulunduğundan, şiddetli su verme altında yerel plastik deformasyon ve çatlama olasılığı artar.
Geniş radyüsler ve pahlar hem ısıl süreksizliği hem de mekanik gerilme yığılmasını azaltır. Bunlar; işleme, yorulma, kaplama ve sertleştirme gereklilikleri dikkate alınarak boyutlandırılmalıdır. İşleme için yeterli olan bir radyüs, şiddetli bir su verme işlemi için yine de çok küçük olabilir. International Journal of Materials and Product Technology, düzgün olmayan ısıl gradyanları su verme çarpılmasının başlıca kaynaklarından biri olarak tanımlar; Worcester Polytechnic Institute ise bu olguyu eşlenik ısı transferi, faz dönüşümü, gerilme, şekil değiştirme ve mikroyapısal değişim olarak açıklar. Parça tasarımı bu olayları birbirinden ayıramaz. Ancak aralarındaki etkileşimin daha aşırı hâle gelmesini önleyebilir. U.S. Department of Energy ve University of Iowa da çelik dökümlerdeki ısıl ve artık gerilmeleri çarpılma, çatlama, yeniden işleme, kaynakla onarım, boyutsal hatalar ve düşük hizmet performansıyla ilişkilendirir. Nihai boyutlar ve artık gerilmeler öngörülürken, önceki ısıl çevrimler ve yerel katılaşma koşulları da dâhil olmak üzere döküm geçmişi hesaba katılmalıdır.
8. Su Verme Sonrası Artık Gerilme Profilleri
Su verme, çelik parçayı tek bir artık gerilme değeriyle bırakmaz. Yüzeyden çekirdeğe, köşelerin çevresinde, kesit kalınlığındaki değişimler boyunca ve deliklerin, kama kanallarının, radyüslerin ve süreksiz yüzeylerin yakınında değişen üç boyutlu bir gerilme alanı oluşturur. Nihai profil; birbirleriyle rekabet eden ısıl büzülme, faz dönüşümü şekil değiştirmesi, elastik kısıtlama ve yerel plastik akmanın sonucudur. ASM International, mekanizmalar aynı ısıtma ve soğutma çevrimi sırasında etkileşse de bu katkıları ısıl, dönüşüm kaynaklı ve sertleşme kaynaklı artık gerilmeler olarak sınıflandırır (ASM International).
Artık gerilme ile deformasyon ilişkili olmakla birlikte aynı şey değildir. Bir parça, karşıt şekil değiştirmelerin birbirini dengelemesi nedeniyle boyutsal değişim çok az olduğu hâlde önemli miktarda gerilme barındırabilir. Buna karşılık, başlangıçtaki şekli kararlı tutan kısıtlamanın talaşlı imalat, taşlama veya çalışma yükleriyle ortadan kalkması durumunda, mütevazı bir gerilme alanı bile fark edilir çarpılmaya yol açabilir.

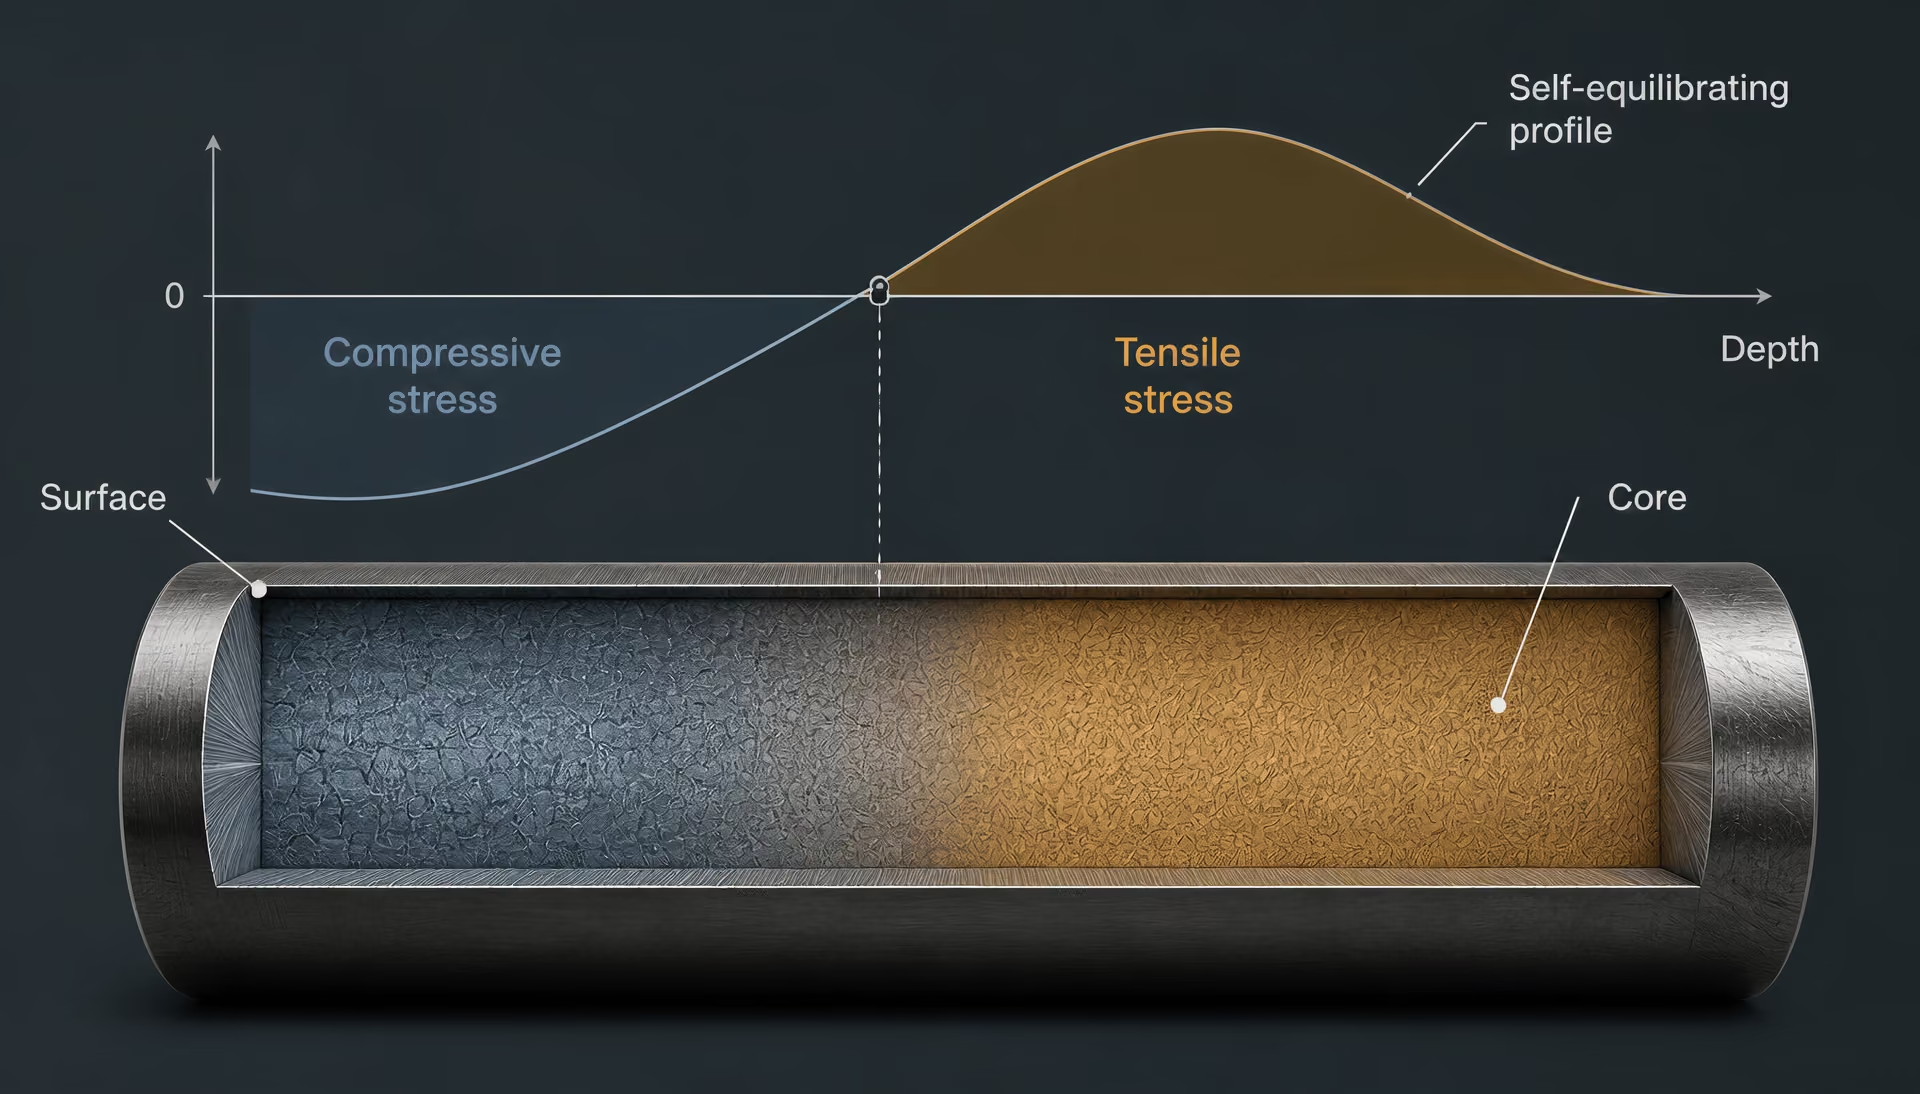
Yüzey ve çekirdek gerilme örüntüleri
| Soğuma ve dönüşüm dizisi | Olası son gerilme deseni | Önemli değişkenler |
|---|---|---|
| Yüzey önce büzülür; çekirdek sıcak kalır | Yüzeyde erken dönemde çekme gerilmesi oluşabilir | Soğuma gradyanı ve yüksek sıcaklıkta akma |
| Çekirdek daha sonra büzülür veya dönüşür | Yüzey basma gerilmesi ve çekirdek çekme gerilmesi kalabilir | Dönüşüm zamanlaması ve kısıtlanma |
| Bir özellik çevresinde eşit olmayan soğuma | Karışık yerel çekme ve basma bölgeleri | Geometri, akışkana erişim ve kesit kalınlığı |
Su verilmiş çeliğin yüzeyinin basma ve çekirdeğinin çekme gerilmesi altında olduğu bilinen örüntü yaygındır; ancak evrensel bir kural değildir. Su vermenin erken aşamasında yüzey soğur ve büzülürken, daha sıcak iç kısım bu büzülmeyi kısıtlar. Bu nedenle yüzey çekme gerilmesine, bazen akma dayanımını aşacak düzeyde, maruz kalabilirken çekirdek basma gerilmesi altına girebilir. Soğuma ilerledikçe çekirdek büzülür ve yüzey önemli ölçüde soğuduktan sonra dönüşüme uğrayabilir. Bunun sonucunda gerilme örüntüsü tersine dönebilir ve geriye basma gerilmeli bir yüzey ile çekme gerilmeli bir iç kısım kalabilir.
Martenzitik dönüşüm bu süreci karmaşıklaştırır. Östenit, martenzite dönüşürken genleşir; genleşme miktarı karbon içeriğine, alaşım bileşimine, dönüşüm sıcaklığına ve dönüşen fraksiyona bağlıdır. Yüzey önce dönüşürse, genleşmesi daha soğuk veya hâlâ östenitik olan altındaki malzeme tarafından kısıtlanır. Çekirdek daha sonra dönüşürse, çekirdeğin genleşmesi yüzeyde daha önce oluşmuş olan gerilme durumunu değiştirebilir. Beynit, perlit, martenzit ve kalıntı östenit, dönüşüm şekil değiştirmesine farklı katkılarda bulunur. Bu nedenle martenzit oluşturacak kadar hızlı soğuyan bir yüzeyin gerilme profili, beynit veya karışık bir yapı oluşturan çekirdeğin profilinden farklı olabilir.
Çekme gerilmesinin konumu önemlidir; çünkü yüzeydeki çekme gerilmesi çatlak başlangıcıyla güçlü biçimde ilişkilidir; yüzeydeki basma gerilmesi ise yorulma çatlaklarının açılmasını geciktirebilir. Bununla birlikte, çekme gerilmeli bir bölge basma gerilmeli yüzey tabakasının altında bulunabilir ve yüzey ölçümü bunu ortaya koymayabilir. X-ışını kırınımı genellikle yalnızca yüzeye yakın sığ bir hacmi örnekler; elde edilen sonuç, parçanın tamamını değil, bu tabakayı tanımlar. Nötron kırınımı, sinkrotron yöntemleri, kesitleme, delik delme ve modellenmiş profiller daha derin bölgeler hakkında bilgi sağlayabilir; ancak her yöntemin kendine özgü çözünürlük ve varsayımları vardır.
Geometri örüntüyü değiştirir. İnce bir gövde, kalınlığı boyunca neredeyse tamamen soğuyup dönüşebilirken kalın bir göbek, diş dibi veya flanş, daha uzun süre sıcak bir iç kısım barındırır. Köşeler ve kenarlar ısıyı birden fazla yüzey üzerinden kaybeder ve bitişik malzemeye göre daha erken dönüşebilir. Bu nedenle kesit kalınlığındaki keskin bir geçiş, hem ısıl gradyanları hem de dönüşüm uyumsuzluğunu yoğunlaştırabilir. 2005 tarihli International Journal of Materials and Product Technology çalışması, düzgün olmayan ısıl gradyanları su verme deformasyonunun başlıca kaynaklarından biri olarak tanımlar (Bölüm I).
Su verme ortamının sıcaklığı, karıştırma, viskozite, ıslatma davranışı ve yerel akış, ısının her yüzeyden ne kadar hızlı uzaklaşacağını belirler. Yağ, su, polimer çözeltisi, ergimiş tuz ve gaz, farklı ısı transferi geçmişleri oluşturur. Tek bir tank içinde bile, önündeki akış engellenmiş bir yüzey, açıkta kalan bir yüzeye göre daha yavaş soğuyabilir. Bu nedenle Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli derleme; ısı transferini, faz dönüşümünü, geometriyi, kesit kalınlığını, su verme ortamı seçimini ve su verme şiddetini birbirinden bağımsız kontroller olarak değil, etkileşim hâlindeki değişkenler olarak ele alır (2022 derlemesi).
Özdenge ve gerilmenin yeniden dağılması
Serbest bir parça, soğuma sonrasında net dengelenmemiş bir kuvvet veya momenti koruyamaz. Artık gerilmeler parça boyunca özdenge koşulunu sağlamalıdır: çekme ve basma bölgeleri kuvvet bakımından dengelenmeli, dağılımları aynı zamanda eğilme momentlerini de dengelemelidir. Bu, her yerel gerilmenin küçük olduğu anlamına gelmez. Yüksek çekme gerilmeli bir tabakanın başka bir yerde telafi edici basma gerilmesi gerektirdiği veya tam üç boyutlu alanın başka bir yönde dengeleyici gerilmeler içerdiği anlamına gelir.
Malzemenin uzaklaştırılması bu dengeyi değiştirir. National Institute of Standards and Technology tarafından arşivlenen Metallurgy of Heat Treatment metni, giderilmemiş su verme gerilmelerinin talaşlı imalat sırasında çarpılmaya neden olabileceğini; bunun sebebinin malzeme uzaklaştırmanın artık gerilme dengesini bozması olduğunu belirtir (NIST malzeme verileri arşivi). Bir halka, iç çap işlendikten sonra açılabilir; bir levha, yüzlerinden biri frezelendikten sonra eğilebilir; sertleştirilmiş bir dişli, son taşlama sırasında hareket edebilir. Bunlar yalnızca tezgâh tarafından oluşturulan yeni gerilmeler değildir. Mevcut bir alanın serbest bırakılmasının gözle görülebilir sonuçlarıdır.
Mikro ölçekteki plastik deformasyon bu yeniden dağılımın merkezindedir. Taneler ve paketler aynı anda veya aynı şekilde dönüşmez. Kristalografik yönlenmedeki, yerel karbon konsantrasyonundaki, önceki östenit tane yapısındaki ve komşu fazların kısıtlamasındaki farklılıklar küçük plastik şekil değiştirmeler oluşturur. International Journal of Materials and Product Technology dergisindeki Bölüm II makalesi, su verilmiş çelikteki artık gerilmeyi kısmen bu mikro ölçekteki plastik deformasyona bağlar ve sonucu su verme ortamı koşulları, yüzey ve sementasyonla sertleştirme ve son taşlama ile ilişkilendirir (Bölüm II). Menevişleme, toparlanmaya ve sınırlı yapısal uyuma izin vererek gerilmeyi azaltabilir; ancak gerilmesiz bir parça oluşacağını garanti etmez.
Bütün kesitte sertleştirme ile yüzey ve sementasyonla sertleştirme
Bütün kesitte sertleştirme, kesit yeterince küçük ve çeliğin sertleşebilirliği yeterli olduğu sürece, kesitin büyük bölümünde veya tamamında bir gerilme alanı oluşturma eğilimindedir. AISI 1045 gibi düşük alaşımlı bir kalite, kalın bir kesitte yüzeye yakın martenzit oluştururken merkeze doğru daha yumuşak dönüşüm ürünlerini koruyabilir. AISI 4140 gibi daha yüksek sertleşebilirliğe sahip bir kalite, aynı nominal su verme koşullarında daha derinlere kadar dönüşebilir; bu da hem sertlik profilini hem de dönüşüm şekil değiştirmesi dağılımını değiştirir. Ortaya çıkan artık gerilme profili yalnızca kalite tanımına değil, gerçek kesite, östenitleme uygulamasına, başlangıç mikroyapısına ve su verme şiddetine bağlıdır.
Yüzey sertleştirme daha keskin bir malzeme karşıtlığı oluşturur. İndüksiyonla sertleştirme bir yüzey tabakasını hızla ısıtırken, sementasyon su verme öncesinde yüzeye yakın östeniti karbon bakımından zenginleştirir; nitrürleme ise sementasyonla aynı hacimsel dönüşüm yolunu izlemeksizin sert bir bileşik veya difüzyon tabakası oluşturur. Sementasyon uygulanmış çelikte, yüksek karbonlu sementasyon tabakası daha düşük bir sıcaklıkta dönüşebilir ve bir miktar östenit koruyabilir; düşük karbonlu çekirdek ise farklı şekilde dönüşür. Tabakanın genleşmesi, çekirdeğin kısıtlaması, kalıntı östenit ve yerel plastiklik; zamanlamaya ve proses koşullarına bağlı olarak sementasyon tabakasında basma, çekme veya karma bir profil oluşturabilir. Bu nedenle yüzey sertleştirme, gerilme açısından yalnızca “dışı sert, içi yumuşak” şeklinde açıklanamaz.
Su vermenin düzgünlüğü, özellikle sementasyonla sertleştirilmiş dişliler, miller ve rulman bileşenleri için önemlidir. Bir çevre boyunca eşit olmayan soğuma, sementasyon tabakası derinliği nominal olarak aynı olsa bile asimetrik dönüşüm şekil değiştirmesi ve eğilme oluşturabilir. Son taşlama, ısıl ve mekanik etkiler yoluyla yüzeyin gerilme durumunu daha da değiştirebilir; aşırı taşlama, çekme gerilmesi oluşturabilir veya su verme sırasında oluşmuş basma dengesini serbest bırakabilir.
ASM’nin Basic Principles and Design Guidelines for Heat Treating of Steel adlı yayını, deformasyonun ve istenmeyen artık gerilmelerin en aza indirilmesini ısıl işlem tasarımının başlıca ölçütleri arasında sayar (ASM International). Bu ölçüt, profil temelli düşünmeyi gerektirir. U.S. Department of Energy, çelik dökümlerdeki ısıl ve artık gerilmeleri deformasyon, çatlama, yeniden işleme, kaynakla onarım, boyutsal hatalar ve çalışma performansının azalmasıyla ilişkilendirir (DOE raporu). University of Iowa çalışmalarında vurgulandığı üzere, döküm geçmişi başlangıç yapısını ve gerilme alanını da etkileyebilir. Bu nedenle Worcester Polytechnic Institute raporu, su verme deformasyonunu ısı transferi, faz dönüşümü, gerilme, şekil değiştirmesi ve mikroyapısal evrimi içeren eşleşmiş bir problem olarak ele alır (WPI raporu). Yüzeyden alınan bir ölçüm yalnızca tek bir gözlemdir. Bileşenin davranışı, profilin tamamına aittir.
9. Menevişleme, Gerilim Giderme ve Sonraki Isıl İşlem
Menevişlemenin değiştirdikleri ve garanti edemeyecekleri
Menevişleme, sertleştirme işleminden sonra, genellikle alt kritik sıcaklık olan 'in altında uygulanan kontrollü bir yeniden ısıtma işlemidir. Birincil amacı, su verme sonrasında oluşan martensiti değiştirmektir: karbon yeniden dağılır, geçiş karbürleri veya sementit oluşur ve aşırı doymuş martensitik kafes, tetragonal çarpıklığının bir bölümünü kaybeder. Menevişleme sıcaklığı ve süresi arttıkça sertlik genel olarak azalırken tokluk ve boyutsal kararlılık iyileşir. Tepki; alaşım kimyasına, önceki östenitleme uygulamasına, kesit boyutuna, soğuma hızına ve kalıntı östenit oranına bağlıdır.
Dolayısıyla menevişleme hem mekanik özellikleri hem de artık gerilmeyi değiştirir; ancak şekil bozulmasını her durumda ortadan kaldıran evrensel bir çözüm değildir. Su verme işleminden bükülmüş, burulmuş veya oval biçimde çıkan bir parça, menevişleme sonrasında da bu biçimini koruyabilir. Menevişleme, bir miktar elastik gerilmeyi giderebilir ve sınırlı plastik uyumlanmaya olanak tanıyabilir; ancak düzgün olmayan soğuma, dönüşüm gerinimi veya yerel akma sonucunda daha önce meydana gelmiş her şekil değişikliğini tersine çeviremez. Yüzeyinde ve çekirdeğinde farklı martensit oranlarına sahip bir mil, menevişleme sırasında boyut değiştirmeye devam edebilir; sementasyon uygulanmış bir bileşen, sementasyon tabakasında ve çekirdeğinde farklı tepki verebilir; ayrıca kalıntı östenit, menevişleme sırasında veya sonraki kullanımda dönüşerek ilave hacim değişimine yol açabilir.
Bu ayrım, Su Verilmiş ve Menevişlenmiş Çeliklerde Artık Gerilmeler ve Şekil Bozulması başlıklı ASM Handbook bölümündeki yaklaşımla uyumludur. Bu bölüm, ısıl, dönüşümsel ve sertleşme kaynaklı artık gerilmeleri birbirinden ayırırken bunların birlikte etkidiğini gösterir. Journal of Materials Engineering and Performance dergisinde yayımlanan, Çeliklerin Su Verme ile Sertleştirilmesi Sırasında Artık Gerilme ve Şekil Bozulması: Bir İnceleme başlıklı çalışmanın yazarları tarafından 2022'de yayımlanan derleme de ısı transferini, faz dönüşümünü, geometr iyi, kesit kalınlığını, soğutucu seçimini ve su verme şiddetini birbirleriyle etkileşen değişkenler olarak ele alır. Menevişleme; uygun olmayan bir su verme düzenini, elverişsiz bir fikstürü veya ani bir kesit geçişini telafi edemez.
Sonraki ısıl maruziyet, yeni boyutsal hareketler oluşturabilir. İkinci bir menevişleme, gerilim giderme çevrimi, nitrürleme, sementasyon, indüksiyonla sertleştirme, sert lehimleme, kaynak yapma veya son taşlama, sıcaklık alanını ve fazların dengesini değiştirebilir. Martensit daha ileri derecede menevişlenebilir, kalıntı östenit dönüşebilir ve karbür çökelmesi yerel hacmi ve akma dayanımını değiştirebilir. Bu nedenle nihai boyut, yalnızca su verme sonrasında ölçülen boyutun değil, proses geçmişinin bir sonucudur.
Isıl gerilim giderme
Isıl gerilim giderme, çeliğin tüm parçada kasıtlı olarak östenitleştirme yapılmadan yerel plastik akmanın ve zamana bağlı gevşemenin gerçekleşebileceği bir sıcaklığa ısıtılması yoluyla artık gerilmeyi azaltır. Seçilen sıcaklık; gerekli sertlik, tokluk, sementasyon tabakası derinliği, boyutsal tolerans ve metalurjik durumla uyumlu olmalıdır. Normalize edilmiş düşük karbonlu çelik için belirlenmiş bir gerilim giderme çevrimi, su verilmiş ve menevişlenmiş bir takıma, sementasyonlu bir dişliye veya nitrürlenmiş bir bileşene değişiklik yapılmadan uygulanamaz.
National Institute of Standards and Technology malzeme verileri arşivinde korunan Isıl İşlemin Metalurjisi adlı kaynak, ısıl işlemi artık gerilmeyi azaltma yöntemlerinden biri olarak tanımlar ve giderilmemiş su verme gerilmelerinin talaşlı imalat sırasında çarpılmaya yol açabileceği konusunda uyarır. Mekanizma basittir: ısıtma, akma dayanımını düşürerek kilitlenmiş gerilmelerin küçük plastik gerinimler ve sürünmeye benzer akma yoluyla gevşemesine olanak tanır. Daha sonra soğutma kontrollü biçimde gerçekleştirilmelidir. Parça düzgün olmayan biçimde ısıtılır, yeterince kısa süre tutulur veya yüzey ile çekirdek arasında yeni bir sıcaklık farkı oluşturacak şekilde soğutulursa işlem, bir gerilme dağılımını başka bir gerilme dağılımıyla değiştirebilir.
Gerilim giderme, sıfır şekil bozulmasını da garanti etmez. Gerilme alanı gevşerken, gerilim altında bulunan ağır biçimde yüklenmiş bir halka, işlem daha sonraki hareket için itici gücü azaltmış olsa bile yuvarlaklığını değiştirebilir. Bir döküm parçası; katılaşma geçmişine, kesit kalınlığına, besleyici konumuna ve önceki kaynak onarımına bağlı olarak tepki verebilir. U.S. Department of Energy tarafından yayımlanan çelik dökümlerine ilişkin bir rapor, ısıtma ve su verme gerilmelerini şekil bozulması, çatlama, yeniden işleme, kaynak onarımı, boyutsal hata ve hizmet performansında azalma ile ilişkilendirir; University of Iowa tarafından yürütülen çalışmalar da döküm geçmişinin nihai boyut ve artık gerilme tahminlerine dahil edilmesi gerektiğini vurgular.
Bu nedenle ısıl gerilim giderme, işlemlerin tamamını kapsayan dizi dikkate alınarak planlanmalıdır. Gerilim giderme öncesinde yapılan kaba talaşlı imalat, gerilimli malzemeyi uzaklaştırarak hareketi açığa çıkarabilir; kaba talaşlı imalattan önce gerilim giderme bu riski azaltabilir, ancak yeniden ısıtma çevriminin kendisi de boyutsal değişim oluşturabilir. Toleransın bunu gerektirdiği durumlarda hassas talaşlı imalat ve taşlama, nihai metalurjik işlemin ardından yapılmalıdır. Yüzeyi ve sementasyon tabakası sertleştirilmiş parçalar özel dikkat gerektirir; çünkü sementasyon tabakası, geçiş bölgesi ve çekirdek farklı bileşimlere, dönüşüm sıcaklıklarına ve kısıtlama koşullarına sahiptir.
Mekanik gerilim giderme ve doğrultma
Mekanik gerilim giderme, esas olarak sıcaklığa dayanmak yerine kuvvet uygulayarak şekli veya gerilme dağılımını değiştirir. Presle doğrultma, merdanelerle doğrultma, bilyalı dövme, ölçülendirme, kalıpta sıkıştırma ve kontrollü soğuk deformasyon, ölçülebilir bir eğriliği veya salgıyı düzeltebilir. Bu yöntemler, seçilmiş bölgeleri elastik sınırlarının ötesine iterek çalışır; böylece elastik geri toparlanma ve plastik gerinim, parçanın gerekli geometriye yaklaşmasını sağlar.
Bu düzeltme gerilmesiz değildir. Doğrultma, artık gerilmeyi yeniden dağıtır ve bir kesitin bir tarafında çekme gerilmesi, diğer tarafında basma gerilmesi ya da destek ve temas noktalarının yakınında yerel akma oluşturabilir. Sertleştirilmiş çelikte aşırı kuvvet çatlamaya neden olabilir; yüksek dayanımlı martensitik bir yapıda soğuk doğrultma kırılma direncini azaltabilir. Sıcak doğrultma gerekli kuvveti düşürür; ancak martensiti menevişleyebilen, kalıntı östeniti değiştirebilen veya yeni bir sıcaklık gradyanı oluşturabilen bir ısıl çevrim ekler. Bu nedenle izin verilebilir yöntem; kaliteye, sertliğe, kesit geometrisine ve muayene gereklerine bağlıdır.
Mekanik düzeltme, temel nedeni çözmek yerine kararsız bir parçayı gizleyebilir. Talaşlı imalat daha sonra gerilimli bir yüzey tabakasını uzaklaştırırsa düzeltilmiş bileşen elastik geri dönüş yapabilir veya farklı bir yönde hareket edebilir. NIST tarafından barındırılan Isıl İşlemin Metalurjisi adlı kaynak, artık gerilme dengesinin bozulmasının neden olduğu talaşlı imalat çarpılmasını özellikle açıklar. International Journal of Materials and Product Technology dergisindeki çalışmalar, su verilmiş çeliklerdeki artık gerilmeyi mikroskobik ölçekte plastik deformasyonla ve soğutucu koşulları, yüzey veya sementasyon tabakası sertleştirmesi ve son taşlama ile ilişkilendirir.
Bu nedenle uygun bir işlem sırası; östenitleme ve su verme sırasında önlenebilir gerilmeyi azaltmak, derhal menevişleme yapmak, gerektiğinde uyumlu bir ısıl gerilim giderme işlemi uygulamak, ardından kaba talaşlı imalat yapmak, ölçmek, yalnızca kontrollü bir prosedür çerçevesinde doğrultmak ve nihai ısıl maruziyetten sonra son talaşlı imalatı veya taşlamayı gerçekleştirmektir. Worcester Polytechnic Institute, su verme kaynaklı şekil bozulmasını ısı transferi, faz dönüşümü, gerilme, gerinim ve mikroyapısal evrimi içeren eşleşmiş bir problem olarak tanımlar. Doğrultma ve gerilim giderme de aynı işlem sırası içinde değerlendirilmelidir. Kontrollü uygulandıklarında riski azaltırlar; kötü kontrol edilen yeniden ısıtma, kuvvet uygulaması veya malzeme kaldırma ise bir sonraki boyutsal değişimi oluşturabilir.
10. Talaşlı İmalat, Taşlama ve Gizli Gerilimin Açığa Çıkması
Isıl işlem, çelik bir parçanın nihai boyutlarının her zaman sabit kalmasını sağlamaz. Su verilmiş ve temperlenmiş bir parça ilk kontrolden geçebilir, ancak ardından tornalama, frezeleme, delme veya taşlama sırasında hareket edebilir. Talaş kaldırma işlemi başlangıçtaki çarpılmayı mutlaka oluşturmuş değildir. Isıtma, su verme, dönüşüm ve temperleme sonrasında zaten mevcut olan bir artık gerilme dengesizliğini açığa çıkarmış olabilir.
ASM International, ısıl işlemden kaynaklanan artık gerilmeleri ısıl, dönüşümsel ve sertleşmeye bağlı katkılar olarak sınıflandırır (ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels). Bu gerilmeler; ısıl büzülme, faz dönüşümü ve yerel plastik deformasyonun neden olduğu boyutsal değişimlerle birlikte ortaya çıkar. 2022 tarihli Journal of Materials Engineering and Performance derlemesi, sonucu ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, soğutucu seçimi ve su verme şiddetini içeren bağlaşık bir tepki olarak tanımlar (2022 review). Talaşlı imalat, gerilmesiz bir taslak üzerinde değil, bu geçmişin ardından gerçekleştirilir.
Talaşlı imalat ısıl işlem kaynaklı çarpılmayı neden açığa çıkarabilir?
İşlenmiş bir yüzey geometrik olarak doğru görünebilir; ancak parça hâlâ kendi içinde dengelenen gerilmeler barındırabilir. Bir bölge basma, başka bir bölge çekme altında olabilir ve karşıt kuvvetler ile momentler tüm parça boyunca dengelenebilir. Kesici takım bu bölgelerden birini kaldırana kadar denge kararlı kalabilir.
Metallurgy of Heat Treatment adlı eserde açıklanan pratik mekanizma şudur: giderilmemiş su verme gerilmeleri, talaş kaldırma artık gerilme dengesini bozduğu için işleme sırasında çarpılmaya neden olabilir (NIST materials-data archive). Bir yüzeye yakın bölgede çekme gerilmesi, daha derinde ise bunu dengeleyen basma gerilmesi bulunan bir levha, gerilmeli yüzey kaldırıldıktan sonra bükülebilir. Bir halka ovalleşebilir. Bir mil, eksantrik bir tabaka kaldırıldıktan sonra doğruluğunu değiştirebilir. Kesici takım kuvvet dağılımını değiştirmiştir ve kalan metal yeni bir dengeye ulaşıncaya kadar deforme olur.
Hareket miktarı yalnızca gerilme büyüklüğüne bağlı değildir. Parça uzunluğu, et kalınlığı, simetri, yerel rijitlik, kesit geçişleri ve artık gerilme alanının yönelimi de önemlidir. Kalın bir flanş, ince bir gövdede açıkça görülecek bir hareketi sınırlayabilir. Bir kama kanalı veya çapraz delik, bir taraftan malzeme kaldırarak bir eğilme momenti oluşturabilir. Sementasyon uygulanmış veya nitrürlenmiş bir tabakanın gerilme ve sertlik profili çekirdekten farklı olabilir; dolayısıyla tabaka boyunca kesim yapılması hem mekanik dengeyi hem de yerel yük aktarım yolunu değiştirir.
Isıl işlem geçmişi de önem taşır. 2022 tarihli derleme ile Worcester Polytechnic Institute raporu, su verme çarpılmasını ısı transferi, faz dönüşümü, gerilme, gerinim ve mikroyapısal gelişimin bağlaşık sonucu olarak açıklar (WPI report). Bu nedenle, önceki dövme, döküm, soğuk şekillendirme, tane yapısı, ısıtma hızı veya su verme karıştırması farklıysa, nominal olarak özdeş iki parça farklı tepki verebilir. U.S. Department of Energy, çelik dökümlerdeki ısıl ve artık gerilmelerin çarpılmaya, çatlamaya, yeniden işlemeye, kaynakla onarıma, boyutsal hatalara ve kullanım performansında azalmaya katkıda bulunabileceğini bildirir (DOE report). Döküm geçmişi sonraki talaşlı imalatla ortadan kalkmaz.
Malzeme kaldırma ve gerilmenin yeniden dağılması
Talaş kaldırma payı bu belirsizlik için bir hareket alanı sağlar; ancak hareket etmeye karşı bir güvence değildir. Pay, beklenen gerilme profili ve yüzeylerin hangi sırayla açığa çıkarılacağı ile birlikte değerlendirilmelidir. Isıl işlem görmüş bir parçanın bir tarafından büyük miktarda malzeme kaldırılması eğilme veya burulmayı serbest bırakabilir; karşılıklı taraflardan benzer miktarlarda malzeme kaldırılması net dengesizliği azaltabilir. Bununla birlikte, yalnızca simetri boyutsal kararlılığı garanti etmez.
Bu nedenle, kademeli malzeme kaldırma genellikle evrensel bir reçeteden ziyade boyutsal kontrol yaklaşımı olarak ele alınır. Kaba işleme, parçanın tepki vermesi ve sonraki bir işlemin konumunu düzeltmesi için yeterli malzeme bırakarak payın büyük bölümünü kaldırabilir. Ardından yapılacak bir ara kontrol, nihai geometri kesinleştirilmeden önce oluşan hareketi belirleyebilir. Kaba işleme belirgin bir sehim veya salgı ortaya çıkarırsa, doğrudan bitmiş ölçüye devam etmek, daha az düzeltme kapasitesiyle hatayı yalnızca yeniden üretmek anlamına gelebilir.
Referans yüzey stratejisi, parçanın işlevsel geometrisini ve değişen gerilme durumunu izlemelidir. Kaba işleme sırasında hareket etmiş bir yüzeyi her işlem için referans almak, çarpılmayı sonraki özelliklere aktarabilir. Buna karşılık, aralarındaki ilişki kontrol edilmeden referans yüzeylerin değiştirilmesi, birikimli hatanın farklı bir biçimini oluşturabilir. Bir milde seçilen eksen, yatak yuvaları ve uç yüzeylerin sabit kaldığı varsayılmak yerine kontrol yoluyla birbiriyle ilişkilendirilmesi gerekebilir. Bir levhada, kaba işleme ve gerilme gevşemesinden sonra referans yüzeyin yeniden değerlendirilmesi gerekebilir.
Bu nedenle kaba işleme sonrasındaki kontrol, yalnızca nihai bir kalite kontrolü değil, proses mantığının bir parçasıdır. Doğruluk, düzlük, yuvarlaklık, paralellik, salgı ve kritik özelliklerin konumları; kaba işleme, gerilme giderme işlemi, yarı finiş ve finiş işlemleri arasında değişebilir. ASM, “çarpılmanın ve istenmeyen artık gerilmelerin en aza indirilmesini” çelik ısıl işlem tasarımının başlıca kriterlerinden biri olarak tanımlar (ASM Basic Principles and Design Guidelines for Heat Treating of Steel); talaşlı imalat uygulaması, uygun olmayan her ısıl işlem koşulunu telafi edemez.
Gerilme giderme işlemi hareketi azaltabilir; ancak işlem sıcaklığı ve süresi çelik kalitesi, sertlik gereksinimi, temperleme durumu ve yüzey işlemiyle uyumlu olmalıdır. Mekanik gerilme giderme de boyutları değiştirebilir. Her iki yöntemin de tüm artık gerilmeleri ortadan kaldırdığı varsayılmamalıdır.
Taşlama gerilmeleri ve yüzey bütünlüğü
Hacimsel artık gerilme Bir bileşenin sığ bir yüzey tabakasıyla sınırlı olmak yerine önemli bir derinliğine veya hacmine dağılmış artık gerilme.
Taşlama, etkileri yüzeye yakın bölgelerde yoğunlaştığı için ayrı bir sorun oluşturur. Hacimsel artık gerilme, kesitin önemli bir bölümü boyunca dağılmış olan ve malzeme kaldırıldığında genel eğilme, burulma veya şekil değişimi oluşturabilen gerilmeyi ifade eder. Taşlama kaynaklı gerilme ise çoğu zaman mekanik deformasyon ve ısının oluşturduğu sığ bir yüzey etkisidir. Bu iki gerilme birlikte bulunabilir; ancak birbirlerinin yerine kullanılamaz.
International Journal of Materials and Product Technology derlemesi, su verilmiş çeliklerdeki artık gerilmeleri mikroskobik ölçekteki plastik deformasyona bağlar ve soğutucu koşullarının, yüzey ve tabaka sertleştirmenin ve nihai taşlamanın etkisini ele alır (Part I; Part II). Taşlama, yerel ısınmanın ardından hızlı soğuma yoluyla çekme gerilmesi veya şiddetli mekanik sürtünme ve plastik akma yoluyla basma gerilmesi oluşturabilir. Gerilmenin işareti ve derinliği; taşın özelliklerine, temas koşullarına, soğutucu uygulamasına, kaldırılan talaş miktarına ve çeliğin sertliği ile mikroyapısına bağlıdır.
Aşırı taşlama ısısı temperlenmiş duruma zarar verebilir, taşlama yanığı oluşturabilir, belirli bölgeleri yumuşatabilir veya yeniden sertleşmiş ve temperlenmemiş martensit oluşumuna yol açabilir. Bu değişiklikler hemen belirgin bir çarpılmaya neden olmayabilir; ancak yorulma performansını düşürebilir veya daha sonra boyutsal değişime yol açabilir. Çekme yönündeki artık gerilme tabakası çevrimsel çalışma yüküyle birleştiğinde yüzey çatlakları özellikle tehlikelidir.
Part II’de nihai taşlamaya ilişkin açıklama, boyutsal kontrol açısından temel öneme sahiptir: Son işlem az miktarda malzeme kaldırır; ancak işlevsel yüzeyi belirler ve bu yüzeyin gerilme durumunu yine de değiştirebilir. Bu nedenle nihai taşlama, sonrasında geometri ve yüzey bütünlüğü kontrol edilerek gerçekleştirilen kontrollü bir finiş aşaması olarak ele alınmalıdır. Taşlama öncesinde ölçüyü karşılayan bir parça, nihai durumunu mutlaka karşılamış değildir. Nihai yüzey, bunun altındaki ısıl işlem görmüş yapı ve gerilme alanı birlikte değerlendirilmelidir.
11. Çatlama, Yeniden İşleme ve Kullanım Sonuçları
Isıl işlem, bir çelik bileşende hem boyutsal bir hata hem de depolanmış bir gerilme alanı bırakabilir. Bunlar birbiriyle ilişkilidir, ancak aynı şey değildir. Distorsiyon, şekil veya boyuttaki değişimi ifade eder; kalıntı gerilme ise dış ısıl veya mekanik yük kaldırıldıktan sonra kalan ve kendi içinde dengelenen gerilmeyi ifade eder. Bir parça görünürde düz olabilir, ancak hasar verici çekme gerilmesi içerebilir; başka bir parça ise çarpılmış olabilir, fakat hemen çatlama açısından kritik olmayan bir kalıntı gerilme dağılımına sahip olabilir.
Bu ayrım çelik dökümlerde önemlidir; çünkü ısıtma, soğutma, katılaşma geçmişi, talaşlı imalat, kaynak ve çalışma yükleri nihai durumu birlikte değiştirir. ASM International, su verilmiş ve temperlenmiş çeliklerde ısıl, dönüşüm kaynaklı ve sertleşme kaynaklı kalıntı gerilmeleri ayrı katkılar olarak tanımlar. Totten ve çalışma arkadaşlarının Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli incelemesi de distorsiyonu; ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, su verme ortamı seçimi ve su verme şiddetinin etkileşiminin bir sonucu olarak açıklar. Her arızayı açıklayan tek bir “su verme gerilmesi” yoktur.
Kalıntı gerilme ne zaman çatlamayı yönlendiren bir kuvvete dönüşür?
Çekme gerilmesi bir kusurda veya keskin bir geometrik özelliğin çevresinde yoğunlaştığında ve yerel gerilme şiddetini ya da enerji salım oranını artırdığında, kalıntı gerilme çatlamayı yönlendiren bir kuvvete dönüşür. Depolanmış gerilmenin tüm bileşen boyunca büyük olması gerekmez. Bir döküm gözenekliği, oksit filmi, çekinti boşluğu, metalik olmayan kalıntı, ergime eksikliği bölgesi, işleme izi, kama kanalı veya kesitteki ani değişim, yerel çekme alanını büyütebilir. Uygulanan çekme yükü de buna eklenir. Muayeneden ve ısıl işlemden geçen bir bileşen, çevrimli yükleme, titreşim, basınç veya ısıl çevrimler gerekli kalan itici kuvveti sağladığında daha sonra çatlayabilir.
Aynı etkileşim hidrojen destekli çatlama için de geçerlidir. Hidrojen, kohezyon dayanımını azaltabilir ve yerelleşmiş plastisiteyi teşvik edebilir; kalıntı çekme gerilmesi ise çatlağın açılmasına veya ilerlemesinin sürdürülmesine yardımcı olur. Bu nedenle yüksek dayanımlı martenzitik çelikler, sertleştirilmiş yüzeyler, kaynaktan etkilenmiş bölgeler ve elektrolizle kaplanmış ya da kimyasal etkilere maruz kalmış bileşenler, tek başına kalıntı gerilmeye değil, bu birleşik duruma duyarlıdır. Basma yönünde bir yüzey tabakası çatlağın açılmasını geciktirebilir; ancak yüzey altındaki çekme gerilmesi, taşlama hasarı veya önceden mevcut bir kusur yine de arızayı belirleyebilir.
Sıcaklık bu dengeyi değiştirir. Yüksek çalışma sıcaklığında gerilme gevşemesi ve sürünme, bazı kalıntı gerilmeleri azaltabilir; ancak ısıl genleşme farkları yeni gerilmeler oluşturabilir ve oksidasyon ya da mikroyapısal bozunma kesiti zayıflatabilir. Düşük sıcaklıkta ise kalıntı gerilme artmamış olsa bile azalan tokluk bir kusuru daha tehlikeli hâle getirebilir. Çalışma sırasında gerçekleşen dönüşüm de hacmi ve rijitliği değiştirebilir. U.S. Department of Energy tarafından yayımlanan çelik dökümlerle ilgili rapor, ısıtma ve su verme sırasında oluşan ısıl ve kalıntı gerilmeleri çatlama, distorsiyon, yeniden işleme, kaynakla onarım ve azalan çalışma performansıyla ilişkilendirir; bunun pratik anlamı şudur: muayene ve tasarım, gerilme-kusur-çalışma koşulu birleşimini dikkate almalıdır.
Kalıntı gerilme, son işlem sırasında da tehlikeli hâle gelebilir. National Institute of Standards and Technology malzeme verileri arşivi üzerinden erişilebilen Metallurgy of Heat Treatment, giderilmemiş su verme gerilmelerinin, malzeme kaldırılmasının başlangıçtaki gerilme dengesini bozması nedeniyle talaşlı imalat sırasında çarpılmaya yol açabileceğini belirtir. Bir kesitin bir tarafının kaldırılması, çekme veya basma gerilmesini düzensiz biçimde serbest bırakabilir. Daha sonra yeni açığa çıkan bir kusurda çatlak ortaya çıkabilir; ancak talaşlı imalat işlemi başlangıçtaki gerilme alanını mutlaka oluşturmuş değildir.
Distorsiyon, kaynakla onarım ve yeniden işleme
Distorsiyon çoğu zaman kırılmaya yol açmadan önce yeniden işlemeyi tetikler. Çarpılmış bir döküm, boyutsal muayeneden geçemeyebilir, eşleşen bir parçayla hizalanmayabilir, işleme payını aşabilir veya düzgün olmayan bir sızdırmazlık yüzeyi oluşturabilir. Bunu doğrultma, yerel ısıtma, ilave talaşlı imalat, bilyalı dövme, gerilim giderme veya kaynakla onarım izleyebilir. Her işlem, ısıl ve mekanik geçmişi yeniden değiştirir.
Kaynakla onarım nötr bir düzeltme değildir. Kaynak, görece soğuk çeliğin yanında küçük ve yoğun bir ısı kaynağı oluşturur; bunun sonucunda yeni bir ısıl gradyan, ısıdan etkilenmiş bir bölge, soğuma sırasında büzülme ve muhtemelen sert, gevrek mikroyapılar meydana gelir. Döküm zaten su verme gerilmesi içeriyorsa onarım kaynağı; gözeneklilik, kalıntılar, çekinti kusurları veya önceki çatlakların bulunduğu bir bölgeye çekme gerilmesi ekleyebilir. Bu nedenle hidrojen kontrolü, ön ısıtma, paso arası sıcaklık, ilave metal seçimi, kaynak sonrası ısıl işlem ve muayene, görünen kaynak profilinin kendisi kadar önemlidir.
Department of Energy bulguları ile University of Iowa’nın çelik dökümler üzerindeki çalışmaları önemlidir; çünkü nihai boyutsal doğruluğu döküm geçmişiyle ilişkilendirirler. Katılaşma sırası, yerel kesit kalınlığı, besleyici tasarımı, soğuma kısıtlamaları, önceki ısıl çevrimler ve sonraki ısıl işlem, hem başlangıçtaki gerilme alanını hem de sonraki işlemlere verilen tepkiyi etkiler. Yalnızca nihai su vermeye dayanan bir tahmin, dökümden miras kalan gerilmeleri hesaba katamaz. Iowa raporu, nihai boyutlar ve kalıntı gerilmeler tahmin edilirken döküm geçmişinin dâhil edilmesini özellikle vurgular.
Yeniden işleme ikinci bir sorunu da açığa çıkarabilir: Bir bileşen resim toleransı içine getirilebilir, ancak gerilme durumu hâlâ elverişsiz olabilir. Ağır taşlama, basma yönündeki bir yüzey tabakasını kaldırarak altındaki çekme gerilmeli malzemeyi açığa çıkarabilir. Tekrarlanan yerel doğrultma işlemleri plastik şekil değiştirmeye neden olabilir ve yorulma payını azaltabilir. Buna karşılık kontrollü gerilim giderme distorsiyon riskini azaltabilir; ancak aşırı veya kötü kontrol edilen ısıtma, sertliği, temperleme durumunu, sementasyon derinliğini, nitrürlenmiş tabakaları veya boyutsal uyumu değiştirebilir. Bu nedenle ASM’nin Basic Principles and Design Guidelines for Heat Treating of Steel adlı çalışması, distorsiyonun ve istenmeyen kalıntı gerilmenin en aza indirilmesini, işlemin sonunda düzeltilecek muayene sorunları olarak değil, başlıca tasarım ölçütleri olarak ele alır.
Çalışma sırasında boyutsal değişim
Bir bileşenin işlevini yitirmesi için çatlaması gerekmez. Boyutsal kararsızlık, yatak ön yükünü, dişli boşluğunu, mil hizalamasını, valf açıklığını, conta sıkışmasını veya temas basıncını değiştirebilir. Hassas bir montajda küçük bir hareket bile sürtünmeye, sızıntıya, yükün düzensiz paylaşılmasına veya hızlanmış aşınmaya yol açabilir. Parça yapısal bütünlüğünü korur, ancak çalışma performansı düşer.
Bu harekete çeşitli mekanizmalar neden olabilir. Kalıntı gerilme çalışma sırasında gevşeyerek elastik geri kazanıma veya plastik yeniden dağılıma izin verebilir. Tutulmuş östenit martenzite dönüşerek genleşmeye neden olabilir; temperleme martenzitik hacmi ve sertliği azaltabilir; ısıl çevrimler ise yüzey tabakası ile çekirdek arasındaki farkları tekrar tekrar etkili hâle getirebilir. Sementasyon uygulanmış, nitrürlenmiş, indüksiyonla sertleştirilmiş ve kesit boyunca sertleştirilmiş bölgeler aynı şekilde tepki vermez; çünkü bileşim, sertlik, dönüşüm sıcaklığı ve kalıntı gerilme gradyanları birbirinden farklıdır.
Isıl işlemden sonraki son taşlama da önem taşıyabilir. International Journal of Materials and Product Technology çalışmalarında düzgün olmayan su verme gradyanları başlıca distorsiyon kaynaklarından biri olarak tanımlanır ve kalıntı gerilme; mikroskobik ölçekte plastik şekil değiştirme, su verme koşulları, yüzey ve tabaka sertleştirme ile son taşlama arasında ilişkilendirilir. Worcester Polytechnic Institute raporu aynı sorunu, ısı transferi, faz dönüşümü, gerilme, şekil değiştirme ve mikroyapısal değişimin birbirine bağlı olduğu bir süreç olarak sunar. Bu nedenle çalışma yeterlilik değerlendirmesi, çatlak başlangıcının yanı sıra boyutsal sürüklenmeyi de ele almalıdır. Sevkiyat sırasında düz ve çatlaksız olan bir parça, işletme sırasında mutlaka kararlı bir parça değildir.
12. Distorsiyonun ve Artık Gerilmenin Ölçülmesi
Isıl işlem sonrasındaki inceleme, iki farklı kaydı bir araya getirmelidir: parçanın nasıl hareket ettiğini gösteren bir boyutsal harita ve içinde hangi elastik ya da plastik dengesizliğin kaldığını ortaya koyan bir gerilme karakterizasyonu. Distorsiyon, şekil veya boyuttaki değişikliktir. Artık gerilme, dış yükler ve sıcaklık gradyanları ortadan kalktıktan sonra kalan, kendi içinde dengelenen bir gerilme alanıdır. Bu iki olgu birbiriyle bağlantılıdır, ancak birbirinin yerine kullanılamaz. Bir parça boyutsal toleransı karşılayabilirken daha sonra çatlamaya, işleme sırasında hareket etmeye veya yorulma hasarına yol açabilecek çekme gerilmesi taşıyabilir. Bunun tersine, gözle görülür biçimde çarpılmış bir parça, artık gerilmesinin büyük bir kısmı gevşemiş olsa bile önemli ölçüde dönüşüm gerinimine maruz kalmış olabilir.
ASM International, su verilmiş ve temperlenmiş çeliklerde termal, dönüşüm kaynaklı ve sertleşme kaynaklı artık gerilmeleri farklı katkılar olarak tanımlar. Residual Stress and Distortion during Quench Hardening of Steels başlıklı çalışmanın yazarları tarafından Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli derleme, sonucu ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, soğutucu seçimi ve su verme şiddeti arasındaki etkileşim olarak açıklamaktadır (doi:10.1007/s11665-022-06667-x). Bu nedenle ölçüm, yerel bir boyutsal kusuru proses genelindeki bir tepkiden ayırt edebilmek için parça ve parçanın termal geçmişi hakkında yeterli bilgiyi korumalıdır.

Boyutsal inceleme ve referans seçimi
Denetim dizisi
- Başlangıç durumu İşlem görmemiş bileşeni, yönelimi, malzeme durumunu ve referans yüzeylerini ölçün ve kaydedin.
- İşlem sonrası ölçüm Aynı referans stratejisini kullanarak su verme ve menevişleme sonrasındaki boyutları karşılaştırın.
- İşleme aşaması ölçümü Gerilmenin serbest kalmasını belirlemek için kaba işleme sonrasında ve önemli miktarda malzeme kaldırıldıktan sonra inceleme yapın.
- Gerilme karakterizasyonu Derinliği ve yönü şüphelenilen gerilme gradyanına uyan bir yöntem kullanın.
Anlamlı bir boyutsal inceleme ısıtmadan önce başlar. İşlem görmemiş parça ölçülmeli, işaretlenmeli ve fotoğraflanmalı; malzeme durumu ile yönelimi kaydedilmelidir. Yararlı bir kayıt; çelik kalitesini, parti veya ergitme numarasını, önceki işleme durumunu, yüzey işlemini, fikstür yönelimini, fırın çevrimini, transfer süresini, soğutucu sıcaklığını ve karıştırma durumunu, temperleme çevrimini ve işlem ile inceleme arasındaki süreyi içermelidir. Metallurgy of Heat Treatment başlıklı National Institute of Standards and Technology malzeme verileri arşivi, giderilmemiş su verme gerilmelerinin işleme sırasında çarpılmaya yol açabileceği konusunda uyarır; çünkü malzemenin kaldırılması artık gerilme dengesini değiştirir. Bu nedenle su verme sonrasında son taşlama veya kaba işleme yapılacaksa işlem öncesi kayıt isteğe bağlı değildir.
Referans seçimi, daha sonra elde edilen her sonucun anlamını belirler. Referanslar yalnızca en uygun kenara değil, işlevsel yüzeylere veya kararlı geometrik özelliklere bağlanmalıdır. Geniş bir yüzey su verme sırasında kendisi de bombe yapabilir; bu yüzeyin kusursuz bir düzlem olarak kullanılması, koordinat sisteminin kusuru izlemesine neden olarak bombeyi gizleyebilir. Bir mil için işlem öncesindeki dönme ekseni, yatak muyluları ve belirlenmiş bir uç yüzeyi referans çerçevesini tanımlayabilir. Bir levha için, bu özelliklerin eşit olmayan biçimde dönüşmesi beklenmiyorsa, kontrollü bir düzlem ile birbirine dik iki kenar uygun olabilir. Fikstürler parçayı yalnızca konumlandırmaya yetecek kadar sınırlamalıdır. Ölçüm sırasında aşırı sıkıştırma, çarpılmış bir parçayı düzleştirerek serbest durumdaki geometri yerine fikstür durumunun raporlanmasına neden olabilir.
Koordinat ölçüm cihazları delik konumlarını, profil sapmasını, paralelliği, dikliği, düzlemselliği ve eksen konumundaki değişiklikleri haritalayabilir. Bir nokta bulutu, birkaç maksimum okumadan daha bilgilendiricidir; çünkü distorsiyonun genel bir eğilme, yerel kenar kalkması, ovalleşme, burulma veya kalından inceye geçiş bölgesinde yoğunlaşan bir değişiklik olup olmadığını ortaya koyar. İşlem öncesinde ve sonrasında aynı koordinat sistemi ve prob ölçüm stratejisi kullanılmalıdır. Sıcaklık telafisi önemlidir: farklı sıcaklıklarda ölçülen bir çelik parça, yalnızca termal genleşmeden kaynaklanan görünür bir boyut değişikliği gösterebilir.
Dairesel parçalar için birkaç eksenel istasyonda dairesellik ve silindiriklik kontrolleri yapılmalıdır. Yalnızca tek bir çapın ölçülmesi, loblaşmayı veya eğilmiş bir ekseni gözden kaçırabilir. Doğrusallık, birden fazla ana doğru boyunca ve ilgili durumlarda nötr ya da işlevsel eksen boyunca kontrol edilmelidir. Bir halka ortalama çapını korurken ovalleşebilir; bir dişli, tek bir yarıçapta dişten dişe aralığını korurken çemberinde salgı geliştirebilir. Kesit temelli karşılaştırma, karmaşık parçalar için yararlıdır: ince duvarlar, göbekler, nervürler, radyüsler ve kalın kesitlerden geçen enine profilleri karşılaştırın; ardından işlem öncesi ve sonrasındaki eşleşen kesitleri karşılaştırın. Ortaya çıkan desen çoğu zaman bir termal gradyana veya dönüşüm uyumsuzluğuna işaret eder.
İnceleme, serbest durumdaki distorsiyonu ayırma, kesme veya sıkıştırmadan kaynaklanan distorsiyondan ayırt etmelidir. Bir parça metalografik inceleme veya gerilme ölçümü için kesitleniyorsa boyutları kesimden önce ve her bir serbest bırakma adımından sonra kaydedilmelidir. Döküm geçmişi de önemli olabilir. U.S. Department of Energy ve University of Iowa raporları, çelik dökümlerdeki ısıtma ve su verme gerilmelerini distorsiyon, çatlama, yeniden işleme, kaynakla onarım, boyutsal hata ve düşük hizmet performansı ile ilişkilendirmektedir; Iowa çalışması, nihai boyutları ve gerilmeleri tahmin ederken özellikle döküm geçmişini de dikkate almaktadır.
Artık gerilme ölçüm yöntemleri
| Yöntem | Örnekleme derinliği veya niteliği | Temel sınırlama |
|---|---|---|
| X-ışını kırınımı | Yüzeye yakın kafes şekil değiştirmesi | Çekirdek gerilme alanını tek başına tanımlamaz |
| Delik delme | Kademeli sığ derinlik profili | Yarı tahribatlıdır ve modele bağlıdır |
| Kontur ölçümü veya kesitleme | Bir kesit yoluyla gerilmenin serbest kalması | Tahribatlıdır ve kesme etkilerine duyarlıdır |
| Nötron kırınımı | Daha büyük iç nüfuz derinliği | Özel erişim ve referans kafes verileri gerektirir |
X-ışını kırınımı (XRD), kırınım piklerindeki kaymaları gözlemleyerek yüzeye yakın kafes gerinimini ölçer. Uygun elastik sabitler ve uygun bir kırınım düzlemi kullanıldığında, bu gerinimler gerilmeye dönüştürülür. Yöntem genel olarak yüzeye duyarlıdır; bu nedenle sementasyon tabakaları, taşlanmış yüzeyler ve su verilmiş yüzey tabakaları için değerlidir, ancak tek başına kalın bir kesitin merkezindeki gerilme alanını tanımlayamaz. Yüzey pürüzlülüğü, kristalografik tekstür, kalıntı östenit, dekarbürizasyon ve seçilen radyasyon sonucu değiştirebilir. Ölçümler boyutsal haritadan seçilen konumlarda yapılmalıdır: bir bükülmenin dışbükey ve içbükey taraflarında, radyüslerin yakınında, ince ve kalın kesitlerde ve her iki asal yönde.
Delik delme, yarı tahribatlı bir yöntemdir. Gerinim ölçerler veya optik yöntemler yerel elastik gevşemeyi algılarken küçük bir delik kademeli olarak açılır. Ters çözüm hesabı, başlangıçtaki gerilmeyi derinliğin fonksiyonu olarak tahmin eder. Bu yöntem, normal XRD'den daha derinleri örnekler; ancak yine de yüzeye yakın bir tekniktir ve hesaplama, tanımlanmış bir geometriye, elastik tepkiye ve gerilme değişiminin yeterince bilinmesine dayanır. Bir kenarın, radyüsün, kaynakla onarılmış bölgenin veya keskin bir sertlik gradyanının yakınındaki delik bu varsayımları geçersiz kılabilir. Deliğin kendisi de parçayı kesintiye uğrattığından, konumu ortaya çıkacak hasarın kabul edilebilir olduğu bir yerden seçilmelidir.
Kontur ölçümü, kesit alma ve benzeri tahribatlı yöntemler, kısıtlanmış bir gövdenin gevşemesine izin vererek gerilmeyi ortaya çıkarır. Kontur yöntemlerinde parça bir düzlem boyunca kesilir, yeni açığa çıkan yüzey ölçülür ve bir elastik model, yer değiştirmeye neden olan normal gerilmeyi yeniden oluşturur. Kesit alma, eğilme ve açılma hareketlerini doğrudan ortaya çıkarabilir; ancak kesim, üç boyutlu bir gerilme alanını serbest bırakır ve kesim distorsiyonu, plastiklik ve ölçüm gürültüsü için düzeltmeler gerektirebilir. Bu yöntemler kalın kesitler ve kaynaklar için güçlüdür, ancak tahribatsız bir üretim kontrolü sağlamaz.
Nötron kırınımı, nötronlar birçok çeliğin içine XRD'ye kıyasla daha derin nüfuz edebildiği için kafes gerinimini önemli ölçüde daha büyük derinliklerde ölçebilir. Erişim, ölçüm hacmi, tekstür, faz ve referans kafesi gereklilikleri karşılandığı sürece, parçayı kesmeden bir kesit boyunca iç gerilmeleri haritalayabilir. Özellikle yüzey ölçümleri ve işleme tepkisi gömülü bir gerilme gradyanına işaret ettiğinde yararlıdır. Nötron kırınımı, XRD ve delik delme sonuçlarının, örnekledikleri hacimler ve derinlikler karşılaştırılabilir olmadıkça aynı nominal konumda birbiriyle uyuşması beklenmemelidir.
Proses hatasının ölçüm hatasından ayrılması
İki inceleme arasındaki uyumsuzluk, ısıl işlem prosesinin değiştiğini otomatik olarak kanıtlamaz. Ölçüm belirsizliği, proses değişkenliğinden ayrı olarak tahmin edilmelidir. Parçayı yerinden oynatmadan aynı ölçümü tekrarlayın; ardından parçayı çıkarıp yeniden takın ve ölçümü tekrar edin. Fark, cihazın tekrarlanabilirliğini referansın yeniden konumlandırılmasından ve operatör ya da fikstür etkilerinden ayırır. Kalibre edilmiş referans parçalar, izlenebilir sıcaklık ölçümü, prob yeterlilik kontrolü ve belgelenmiş bir hizalama rutini, koordinat sisteminin kararlı olup olmadığını ortaya koyar.
Yüzey durumu, yanlış yorumlamanın sık rastlanan bir kaynağıdır. Tufal, oksit, dekarbürize malzeme, taşlama yanıkları, bilyalı dövme tabakaları ve pürüzlülük hem boyutsal prob ölçümünü hem de kırınımı etkileyebilir. Tanımlanmış bir prosedür kapsamında temizleme öncesinde ve sonrasında ölçüm yapın ve kaldırılan her türlü stok malzemeyi kaydedin. Su verme sonrasında taşlama yapılıyorsa yüzeyi taşlamadan önce ve her önemli işleme aşamasından sonra inceleyin. Stok malzemenin kaldırılmasından sonra salgıda görülen bir değişiklik, yeni bir su verme kusurundan ziyade serbest kalan artık gerilmeden kaynaklanabilir; XRD gerilmesindeki bir değişiklik ise gerilmeli yüzey tabakasının kaldırılmasını yansıtabilir.
Simetri önemli bir tanı aracıdır. Nominal olarak simetrik bir parçanın karşılıklı taraflarındaki eşdeğer noktalar karşılaştırılmalıdır; ancak bu noktaların ortalaması gelişigüzel alınmamalıdır. Simetrik bir proses simetrik bir sonuç üretmelidir; kalıcı tek taraflı bir fark, soğutucu akışının, fikstür temasının, fırın yüklemesinin eşit olmadığını veya önceden mevcut bir işleme hatasını gösterebilir. Gerilme gradyanları da tek noktalı okumaları güvenilmez hâle getirir. Birden fazla derinliği, yönelimi ve geometrik bölgeyi haritalayın; ardından deseni sertlik, mikroyapı, kalıntı östenit içeriği ve kaydedilmiş termal çevrimle karşılaştırın. Worcester Polytechnic Institute, su verme distorsiyonunu ısı transferi, faz dönüşümü, gerilme, gerinim ve mikroyapısal evrimi içeren bağlantılı bir problem olarak tanımlamaktadır. Ölçüm sistemi de bu etkileri ölçümün kendisinin ortaya çıkardığı hatalardan ayırma konusunda aynı ölçüde titiz olmalıdır.
13. Isıl İşlem Kaynaklı Çarpılmanın Modellenmesi ve Simülasyonu
Isıl işlem simülasyonu, sonradan bir çarpılma düzeltmesi eklenmiş bir su verme hızı hesaplayıcısı değildir. Güvenilir bir model, çelik ısıtılırken, belirli bir sıcaklıkta bekletilirken, su verilirken, temperlenirken ve bazen işlenirken sıcaklık, faz oranları, şekinim, gerilme ve geometrinin birbiriyle bağlantılı olarak nasıl geliştiğini öngörür. Çarpılma, şekil veya boyutlardaki değişimdir; artık gerilme ise dış yükler ve sıcaklık gradyanları ortadan kalktıktan sonra kalan iç gerilmedir. Bunlar aynı proses geçmişinin farklı sonuçlarıdır. Bir parçada görünür çarpılma çok az olmasına rağmen önemli artık gerilme bulunabilir veya gerilmeler işleme sırasında serbest kaldıktan sonra belirgin bir eğilme ortaya çıkabilir.
ASM International, su verilmiş ve temperlenmiş çeliklerde ısıl, dönüşüm kaynaklı ve sertleşme kaynaklı artık gerilmeleri birbirinden farklı katkılar olarak tanımlar. Isıl gerilme, kısıtlanmış genleşme ve büzülmeden kaynaklanır. Dönüşüm gerilmesi, bölgeler farklı sıcaklıklarda dönüşüme uğradığında ve farklı zamanlarda hacim değiştirdiğinde gelişir. Sertleşme gerilmesi ise akma dayanımı ve plastik akıştaki değişiklikler dâhil olmak üzere, gelişen mikroyapının mekanik tepkisiyle ilişkilidir. Bu mekanizmalardan herhangi birini göz ardı eden bir simülasyon yine de düzgün bir sıcaklık eğrisi üretebilir; ancak öngörülen boyutlar hatalı olabilir.
Isıl, metalurjik ve mekanik bağlaşım
Isıl alan başlangıç noktasıdır, ancak yanıtın tamamı değildir. Çözücü; çelik içindeki ısı iletimini, açıkta kalan yüzeylerdeki ışınım ve taşınımı, fikstürlerdeki temas yoluyla ısı iletimini ve su verme akışkanına olan ısı aktarımını hesaplamalıdır. Yüzey ısı aktarımı genellikle sıcaklığa bağlı bir sınır koşulu veya ısı aktarım katsayısı ile ifade edilir. Bu katsayı film kaynaması, çekirdek kaynama, geçiş kaynaması ve sıvı veya buhar taşınımı sırasında değişir. Ayrıca karıştırma, parçanın yönelimi, su verme ortamının sıcaklığı, akışkanın kimyası ve yerel yüzey koşullarına bağlı olarak da değişir.
Journal of Materials Engineering and Performance dergisinde yayımlanan “Residual Stress and Distortion during Quench Hardening of Steels” başlıklı 2022 tarihli derleme; ısı aktarımının, faz dönüşümünün, geometrinin, kesit kalınlığının, su verme ortamının seçiminin ve su verme şiddetinin birbiriyle etkileştiğini vurgular. Bir yüzey korunuyorsa, bir delik buharı hapsediyorsa veya kalın bir göbek ince bir çemberden daha yavaş soğuyorsa, banyo sıcaklığı homojen olsa bile soğuma geçmişi homojen olmaz. International Journal of Materials and Product Technology dergisinde Bölüm I ve II’de yayımlanan makaleler de homojen olmayan ısıl gradyanları su verme çarpılmasının başlıca kaynaklarından biri olarak tanımlar ve artık gerilmeyi su verme koşulları, yüzey ve sementasyonla sertleştirme ve son taşlama ile ilişkilendirir.
Metalurjik model, sıcaklık ve bileşimi faz gelişimine dönüştürür. Östenit, yerel soğuma yoluna ve sertleşebilirliğe bağlı olarak ferrit, perlit, beynit, martenzit veya kalıntı östenite dönüşebilir. Her dönüşüm, hacimsel bir bileşen ve bazı modellerde yönelime bağlı bir bileşen dâhil olmak üzere dönüşüm şekinimine yol açabilir. Bünye modeli daha sonra ısıl şekinimi, dönüşüm şekinimini, elastik şekinimi ve plastik şekinimi birleştirir:
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
Bu ayrıştırma, şekinimlerin birbirinden bağımsız olarak meydana geldiği iddiasından ziyade bir modelleme çerçevesidir. Şekinimler, gerilme durumu ve sıcaklığa bağlı akma dayanımı üzerinden birbirleriyle etkileşir. Çevresindeki östenit hâlâ sıcak ve uyumlu durumdayken bir martenzitik bölge oluşabilir; sonraki soğuma yerel gerilme düzenini tersine çevirebilir. Gerilmenin dönüşümü desteklediği veya dönüşüm şekiniminin plastik akışı teşvik ettiği durumlarda dönüşüm kaynaklı plastiklik de meydana gelebilir.
Bu nedenle mekanik bağlaşım; sıcaklığa ve faza bağlı elastisite modülünü, akma gerilmesini, pekleşme davranışını, Poisson oranını, dönüşüm şekinimini ve gerekli olduğu durumlarda sünme veya viskoplastik tepkiyi içermelidir. Fikstürlerden, pres kalıplarından, maçalardan veya komşu kesitlerden kaynaklanan kısıtlamalar açıkça modellenmelidir. Serbest bir çubuk, bağlanmış bir halka ve bir fikstür üzerinde desteklenen dişli, aynı çelikten ve aynı su verme banyosundan geçmiş olsalar bile aynı çarpılmayı göstermez.
Malzeme verileri ve dönüşüm kinetiği
Malzeme verileri, simülasyonun belirli bir kaliteyi mi yoksa yalnızca genel bir çeli mi tanımladığını belirler. Gerekli girdiler genellikle kimyasal bileşimi, yoğunluğu, ısıl iletkenliği, özgül ısısı, emissiviteyi, faz dönüşüm sıcaklıklarını, gizli ısıyı, faz oranlarını, dönüşüm kinetiğini, dönüşüm şekinimlerini ve ilgili her faz için mekanik özellikleri içerir. Jominy profili veya kalibre edilmiş sürekli soğuma dönüşümü davranışı gibi sertleşebilirlik verileri, bir kesitin martenzit mi yoksa beynit ve perlit karışımı mı oluşturacağını belirlemeye yardımcı olabilir.
Kinetik, ısıl çevrimle uyumlu olmalıdır. Yalnızca izotermal dönüşüm verileri, sürekli soğutulan bir dövme parçasını veya dökümü öngörmek için yeterli olmayabilir. Zaman-sıcaklık-dönüşüm diyagramlarına, sürekli soğuma dönüşümü diyagramlarına, Koistinen–Marburger tipi martenzit bağıntılarına veya kalibre edilmiş faz alanı ve sonlu eleman rutinlerine dayanan modellerin her biri; çekirdeklenme, kuluçka, bileşim ve önceki östenit tane yapısı hakkında çeşitli varsayımlar içerir. Sementasyondan kaynaklanan karbon gradyanları, nitrürlemeden kaynaklanan azot gradyanları ve dökümden kaynaklanan segregasyon, her elemana atanan tek bir bileşim yerine uzaysal olarak değişen girdiler gerektirir.
National Institute of Standards and Technology malzeme verileri arşivi, ısıl işlem konusunda yararlı bir kaynak sağlar; ancak arşiv verileri yine de gerçek kalite, kesit boyutu, yüzey koşulu ve ekipmanla karşılaştırılarak kontrol edilmelidir. Yayımlanmış değerler farklı numune geometrileri veya soğuma hızları kullanılarak ölçülmüş olabilir. Yağda su verme için kalibre edilmiş bir model, polimer çözeltisine, suya, gaza veya kesintili su vermeye test edilmeden aktarılmamalıdır. Su verme sınır koşulu, malzeme-proses veri setinin bir parçasıdır.
Kalibrasyon kapsamında, belirli prosesten elde edilen ölçümlerle öngörülen sıcaklıklar, faz oranları, sertlik, boyutlar ve gerilmeler karşılaştırılmalıdır. Termokupllar, pratik olduğu durumlarda kızılötesi ölçümler, dilatometri, sertlik taramaları, metalografik faz sayımları, koordinat ölçüm cihazı taramaları ve X-ışını veya nötron kırınımı, modelin farklı bölümlerini test edebilir. Çarpılma kalibrasyonu birden fazla özelliği kapsamalıdır: delik çapı, yüzey düzlüğü, salgı, uzunluk ve açısal değişim. Tek bir nihai boyutun eşleştirilmesi, ısı aktarımı ve dönüşüm şekinimindeki telafi edici hataları gizleyebilir.
İnce duvarlar, keskin radyüsler, kama kanalları, delikler, sertleşme derinliği geçişleri ve temas bölgeleri dik gradyanlar oluşturduğu için ağ duyarlılığı önemlidir. Öngörülen nihai boyut yalnızca küçük ölçüde değişene kadar ağı inceltmek, bir kez görsel olarak ince bir ağ seçmekten daha anlamlıdır. Sınır varsayımları da aynı ölçüde dikkatle incelenmelidir. Kusursuz simetrik soğuma, tamamen rijit fikstürler, sabit ısı aktarım katsayıları ve sürtünmesiz destekler, fırının gerçekte oluşturmadığı düzenli bir sonuç meydana getirebilir. Duyarlılık çalışmaları; hangi belirsizliklerin sonucu kontrol ettiğini belirlemek üzere ağ yoğunluğunu, yüzey katsayılarını, fikstür rijitliğini, sürtünmeyi, başlangıç sıcaklığını ve faz kinetiği parametrelerini değiştirmelidir.
Döküm geçmişi ve nihai boyutların öngörülmesi
Döküm geçmişi ve önceki işlemler, öngörülen son boyutları ve artık gerilmeleri önemli ölçüde etkileyebilir. Limited evidence
Dökme çelikte başlangıç koşulu zaten bir ısıl ve mekanik geçmiş içerir. Katılaşma; segregasyon, dendritik yapı, gözeneklilik, artık gerilme ve homojen olmayan bir tane yapısı oluşturur. Döküm kalıbından çıkarma, besleyici ayırma, kaba işleme, kaynakla onarım ve gerilim giderme sonrasındaki soğuma, sertleştirme başlamadan önce gerilme alanını değiştirebilir. U.S. Department of Energy, çelik dökümlerdeki ısıl ve artık gerilmelerin çarpılmaya, çatlamaya, yeniden işlemeye, kaynakla onarıma, boyutsal hatalara ve hizmet performansında düşüşe katkıda bulunabileceğini bildirir. Gerilmesiz ve bileşim bakımından homojen bir bloğun oda sıcaklığında bulunduğu varsayımıyla başlayan bir model, sonraki davranışın büyük bölümünü kontrol eden kanıtları göz ardı etmiş olur.
University of Iowa raporu da aynı noktayı öngörü açısından vurgular: nihai boyutlar ve artık gerilmeler tahmin edilirken döküm geçmişi hesaba katılmalıdır. Bu, ardışık bir iş akışı gerektirebilir. Bir döküm simülasyonu önce katılaşmayı, soğumayı, çekmeyi ve artık gerilmeyi öngörür; ortaya çıkan sıcaklık, faz, bileşim ve gerilme alanları daha sonra östenitleme ve su verme için başlangıç durumu hâline gelir. Ardından kaba işleme, elemanların kaldırılması veya kısıtlamaların değiştirilmesi yoluyla modellenebilir ve bunu başka bir denge hesabı izleyebilir. Bu sıralama, tek bir ısıl işlem adımının yakalayamayacağı gerilme yeniden dağılımını ortaya koyar.
Sonuç olarak öngörülen nihai geometri prosese özgüdür. Geometri; fırın yüklemesine, östenitleme süresine, transfer gecikmesine, su verme akışkanının hareketine, fikstür temasına, temperlemeye, işlemler arasındaki soğumaya ve malzeme geçmişine bağlıdır. Simülasyon, bu koşullardan bağımsız olarak “çeli” temsil eden soyut bir çarpılma değeri üretmez. Tanımlanmış bir geometri, kalite, başlangıç durumu, ekipman kurulumu ve proses programının tepkisini öngörür.
Bu ayrım, simülasyonun ölçümün yerine geçmekten ziyade proses denemelerini desteklemesi gerektiğini de açıklar. Worcester Polytechnic Institute raporu, su verme çarpılmasını ısı aktarımı, faz dönüşümü, gerilme, şekinim ve mikroyapısal değişimi içeren bağlaşık bir problem olarak tanımlar. Model; birden fazla parça veya koşulda ölçülen davranışı yeniden ürettiğinde, başlıca duyarlılıkları ortaya koyduğunda ve işleme sırasında artık gerilmenin nerede serbest kalacağını gösterdiğinde güvenilirdir. Bu nedenle ASM’nin ısıl işlem tasarım kılavuzu, çarpılmayı ve istenmeyen artık gerilmeyi en aza indirmeyi proses sonrası düzeltmeler olarak değil, temel tasarım kriterleri olarak ele alır.
14. Çarpılmayı Kontrol Etmeye Yönelik Proses ve Tasarım Stratejileri
Çarpılma kontrolü, sıfır boyutsal değişim vaat etmek yerine uyumsuz gerinimleri azaltma etrafında düzenlenmelidir. Isıtma ve su verme sırasında bir parçanın farklı bölgeleri farklı zamanlarda genleşir, büzülür, dönüşüme uğrar ve akma gösterir. ASM International, termal, dönüşüm kaynaklı ve sertleşme kaynaklı kalıntı gerilmelerini ayrı katkılar olarak tanımlar; ancak bunlar gerçek bileşende birlikte gelişir. Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli derleme de su verme çarpılmasını ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, soğutma ortamı seçimi ve su verme şiddeti arasındaki etkileşim olarak açıklar.
Bu nedenle sağlam bir proses, komşu bölgeler arasındaki farklılıkları sınırlar. Yalnızca daha hızlı bir soğutma ortamı seçmez veya daha büyük bir işleme payı uygulamaz.
Üniform ısıtma ve soğutma için tasarım
Geometri, ilk proses değişkenidir. İnce göbeklere bağlanan kalın göbekler, ani omuzlar, keskin kama kanalları, kör delikler ve eşit olmayan duvar kesitleri farklı ısıtma ve soğutma hızları oluşturur. Ayrıca yerel kısıtlamalara yol açarlar: Bir bölge büzülmeye çalışırken diğer bölge sıcak ve genleşmiş durumda kalır. Ortaya çıkan gerilme, martenzit oluşmadan önce plastik deformasyona neden olabilir veya kalıntı gerilme yeniden dağıtıldığında daha sonra açığa çıkabilir.
Şeklin basitleştirilmesi bu uyumsuzlukları azaltır. İşlevsel tasarımın izin verdiği yerlerde kademeli kesit geçişleri, geniş radyüsler ve birbirine daha yakın üniform duvar kalınlıkları kullanın. Yatak yuvaları, dişliler veya konumlandırma yüzeylerinin yakınında kesitte ani değişikliklerden kaçının. Teknik resimde küçük görünen bir geçiş, su verme sırasında büyük bir etkiye sahip olabilir; çünkü ince bölge martenzit başlangıç sıcaklığına ulaşırken kalın bölge hâlâ termal büzülme geçiriyor olabilir. International Journal of Materials and Product Technology, su verme sırasında oluşan üniform olmayan termal gradyanları su verme çarpılmasının başlıca kaynaklarından biri olarak tanımlar.
Yük boyunca ısıtmanın da üniform olması gerekir. Parçalar, birbirine sıkıca temas edecek şekilde istiflenmek yerine fırın atmosferinin çevrelerinde dolaşabileceği biçimde aralıklı yerleştirilmelidir. Ağır sepetler, üst üste dizilmiş bileşenler ve korunan yüzeyler yerel ısınmayı geciktirebilir. Özellikle kalın, karmaşık veya yüksek alaşımlı parçalar için, aksi takdirde yüzey ile çekirdek arasında büyük bir sıcaklık farkı oluşacaksa ön ısıtma yararlıdır. Kademeli bir çevrim termal şoku azaltabilir; ancak ön ısıtma, östenitleme sıcaklığı ile bekletme süresinin kontrol edilmesi gereğini ortadan kaldırmaz. Aşırı maruz kalma östenit tanelerini büyütebilir, oksidasyonu veya dekarbürizasyonu artırabilir ve nihai dönüşüm davranışını değiştirebilir.
Soğutmanın üniform olması, fırın içindeki ısıtma kadar önemlidir. Soğutma ortamı, kontrollü sıcaklık, karıştırma ve temizlik koşulları altında ilgili tüm yüzeylere benzer hızda ulaşmalıdır. Buhar örtüleri, durgun bölgeler, tıkanmış geçişler ve eşit olmayan püskürtme desenleri yerel soğuma geçmişleri oluşturur. Bunun sonucu, bainit, perlit veya kalıntı östenit içeren bir bölgenin yanında sert martenzitik bir yüzey oluşması olabilir; buna farklı hacim değişimleri ve farklı kalıntı gerilme durumları eşlik eder. Su verme sırasında karıştırma, buharı uzaklaştırmalı ve tekrarlanabilir ısı transferi sağlamalı; ancak ince bir özelliğin akışkan veya elleçleme yükleri altında bükülmesine neden olmamalıdır.
İşleme payları bu davranışı yansıtmalıdır. Kritik referans yüzeyler, su verme ve temperleme sonrasında finisaj işlemleri için yeterli malzeme bırakılarak tasarlanabilir; ancak gereksiz işleme stoğu gelişigüzel eklenmemelidir, çünkü bu durum termal kütleyi artırır ve kesit farklılıklarını büyütebilir. Son taşlama işlemi de dikkate alınmalıdır: IJMPT çalışması, su verilmiş çelikte kalıntı gerilmeyi soğutma ortamı koşulları, yüzey ve sementasyonla sertleştirme ve son taşlama ile ilişkilendirmektedir.
Sertleşebilirlik ve su verme koşullarının seçilmesi
Çeliğin kimyasal bileşimi, gerekli mikroyapıyı elde etmek ve difüzyon kontrollü ürünlerden kaçınmak için bir kesitin ne kadar hızlı soğutulması gerektiğini belirler. Seçime yalnızca nominal sertlik değil, sertleşebilirlik yön vermelidir. Örneğin AISI 4140, krom ve molibden dönüşümü geciktirdiği için genellikle benzer karbon içeriğine sahip sade karbonlu bir çelikten daha yüksek sertleşebilirliğe sahiptir; AISI 52100, yüksek karbonlu rulman uygulamaları için seçilir, ancak karbür dağılımı ve kesit boyutu dönüşüm davranışını etkilediğinden östenitleme ve su verme işlemlerinin yakından kontrol edilmesi gerekir. Doğru kalite; gerekli sertlik profiline, tokluğa, aşınma direncine, boyutlara ve çalışma gerilmelerine bağlıdır.
Yeterli sertleşebilirliğe sahip bir çeliğin seçilmesi, daha düşük şiddetli bir su vermeye olanak sağlayabilir. Bu, yüzey ile çekirdek arasındaki sıcaklık farkını azaltır ve hedeflenen yapıyı oluşturmak için gerekli termal gerilmeyi düşürür. Çok şiddetli bir su verme yüksek yüzey sertliği sağlayabilir; ancak gerekli çekirdek özelliklerini iyileştirmeden çarpılmayı, çatlama riskini ve kalıntı gerilmeyi artırabilir. Buna karşılık, yetersiz şiddet yumuşak bölgelerin veya aşırı miktarda bainit ve perlitin kalmasına yol açabilir. Karar, yağ, su, polimer, gaz veya tuz için genel bir tercihten ziyade metalurjik bir uzlaşmadır.
Soğutma ortamının konsantrasyonu, sıcaklığı, hareketi ve bakımı proses değişkenleri olarak belirtilmelidir. Polimer çözeltileri, konsantrasyon ve karıştırma değiştikçe soğutma davranışını değiştirebilir; yağ viskozitesi ve sıcaklığı dolaşımı ve ısı transferini etkiler; gazla su verme ise basınca, hıza ve parçanın maruz kalma durumuna bağlıdır. Tuz banyosunda veya kademeli su verme, şiddetli termal gradyanların geliştiği sıcaklık aralığını azaltabilir; ancak çevrim yine de gerekli dönüşümü sağlamalıdır. 2022 tarihli JMEP derlemesi, soğutma ortamı seçiminin ve su verme şiddetinin geometri ile kesit kalınlığından ayrı değerlendirilemeyeceğini vurgular.
Yüzey ve sementasyonla sertleştirme yöntemleri özel dikkat gerektirir. Sementasyon, yüzeye yakın karbon içeriğini ve dolayısıyla dönüşüm sıcaklığını, sertleşebilirliği ve hacim değişimini değiştirir. Nitrürleme, sementasyona kıyasla çok daha az hacimsel dönüşümle sertleştirilmiş bir bileşik tabaka veya difüzyon bölgesi oluşturur; ancak çarpılma, önceki işleme gerilmelerinden, ısıtmadan, fikstür kısıtlamasından ve işlem sonrası taşlamadan yine de kaynaklanabilir. Vakumda ısıl işlem atmosfer kontrolünü iyileştirebilir; ancak yük düzenlemesi veya gaz akışı yetersizse otomatik olarak üniform soğutma sağlamaz.
Temperleme, belirtilen proses aralığı içinde su vermeyi takip etmelidir. Bu işlem, temperlenmemiş martenzitin ve su verme gerilmesinin daha sonra çatlama veya eğrilme için kullanılabilir durumda kalması riskini azaltır. Kalıntı gerilme kabul edilemez düzeyde kaldığında, işlemin sertliği, tabaka derinliğini, boyutsal toleransları veya yüzey durumunu olumsuz etkilememesi koşuluyla mekanik ya da termal gerilim giderme uygun olabilir. ASM’nin ısıl işlem tasarım kılavuzu, çarpılmanın ve istenmeyen kalıntı gerilmelerin en aza indirilmesini başlıca tasarım ölçütleri olarak tanımlar.
Fikstürler, yönlendirme ve proses sıralaması
Fikstürler, yeni ve yoğunlaşmış bir yük yolu oluşturmadan hareketi kısıtlamalıdır. Büzülmeye çalışan bir parçanın rijit biçimde sıkılması, serbest çarpılmanın yerini yüksek kalıntı gerilmeye, yerel akmaya veya çatlamaya bırakabilir. Destekler, mümkün olduğunda işlevsel olmayan ve dayanıklı bölgelere temas etmeli; parça sıcaklık değiştirirken temas basıncı tutarlı kalmalıdır. İnce halkalar, levhalar ve miller mandrellere, askılı fikstürlere veya kılavuzlu desteklere ihtiyaç duyabilir; ancak fikstür, amaçlanan termal büzülmeye tamamen kilitlemek yerine izin vermelidir.
Parçanın yönlendirilmesi hem yerçekimi etkilerini hem de soğutma ortamına erişimi kontrol eder. Uzun miller sarkmayı sınırlamak için dikey olarak asılabilir; düz levhalar ise buhar ceplerini önleyen ve her iki yüzün benzer şekilde soğumasına olanak tanıyan bir yönde konumlandırılabilir. Boşluklar, dişliler, kanallar ve delikler, hapsolmuş buhar veya durgun akışkan oluşmasını önleyecek şekilde akışa yönlendirilmelidir. Yükün yönlendirilmesi gerçek sepet içinde doğrulanmalıdır; çünkü komşu parçalar yüzeyleri gölgeleyebilir ve yerel soğuma hızlarını değiştirebilir.
Sıralama da aynı derecede önemlidir. Isıl işlemden önce kaba işleme yapın, kontrollü bir finisaj stoğu bırakın; ardından su verme ve temperleme sonrasında, kalıntı gerilme durumu bilindiğinde son işleme veya taşlama gerçekleştirin. Büyük dökümler veya dövme parçalar için Iowa teknik raporunun uyarısı önemlidir: Döküm geçmişi nihai boyutları ve kalıntı gerilmeleri etkiler. Katılaşma yapısı, önceki termal çevrimler, kaynak onarımları ve eşit olmayan stok miktarı ısıl işlem sonrasına taşınabilir ve öngörülen davranışı değiştirebilir.
Sertleştirme öncesinde gerilim giderme, aksi takdirde su verme gerilmeleriyle birleşecek olan işleme ve imalat gerilmelerini azaltabilir. Su verme sonrasında gerçekleştirilen bir gerilim giderme işlemi, uygun çeliklerde eğrilme riskini azaltabilir; ancak bu, her durumda geçerli bir çözüm değildir. NIST’in Metallurgy of Heat Treatment materyali, giderilmemiş su verme gerilmelerinin, malzeme kaldırma işlemi kalıntı gerilme dengesini bozduğunda işleme sırasında eğrilmeye neden olabileceğini kaydeder. Bu nedenle proses planı, yalnızca son kontrolde değil, her önemli işlemden sonra kritik boyutları ölçmelidir.
Geometri, çelik kimyası, sertleşebilirlik, kesit boyutu, gerekli mikroyapı, soğutma ortamı, fikstür, yönlendirme ve gerilim giderme programının doğru bileşimi, belirli parça ve ekipman için oluşturulmalıdır. Worcester Polytechnic Institute tarafından açıklandığı üzere modelleme; ısı transferi, faz dönüşümü, gerilme, gerinim ve mikroyapısal gelişim arasındaki bağlantıyı kurmaya yardımcı olabilir. Ancak yük düzenlemesi ve malzeme geçmişi, öngörülen gerinimin uygulamada uyumlu olup olmadığını çoğu zaman belirlediğinden, tesis denemeleri ve boyutsal ölçümler yine de gereklidir.
15. Kalite Sınıfı, Standart ve Proses Spesifikasyonlarına İlişkin Hususlar
Yalnızca kalite sınıfı tanımının çarpılmayı neden öngöremediği
Bir çelik kalite sınıfı, kimyasal bileşimi ve bazı standartlarda mekanik özellikler, temizlik, teslimat durumu veya sertleştirilebilirlik sınırlarını tanımlar. Ancak ısıl işlemden sonra bir parçanın nihai şeklini belirlemez. Aynı kalite sınıfından üretilen iki parçada; geometri, kesit kalınlığı, başlangıç mikroyapısı ve talaşlı imalat sırası farklı olduğundan, boyutsal değişimler de farklı gelişebilir.
Uzun ve narin bir mil, kalın bir göbek ve ince bir plaka, su verme sırasında aynı ısıl geçmişi yaşamaz. Yüzeyleri, çekirdeklerine göre farklı hızlarda soğur; köşeler, delikler, kama yuvaları ve ani kesit değişimleri ısıl ve dönüşüm kaynaklı şekil değiştirmeleri yoğunlaştırır. Bu nedenle nominal olarak homojen bir parça, malzeme kaldırıldığında eğilme, ovalite veya yerel hareket oluşturmaya devam ederken kendi içinde dengelenen çekme ve basma artık gerilmesi bölgeleri içerebilir.
Malzeme tanımı ayrıca belirli bir fırın ve su verme çevrimi altındaki çeliğin etkin sertleştirilebilirliğini de belirtmez. Alaşım kimyası, zaman-sıcaklık-dönüşüm davranışını etkiler; ancak östenit tane boyutu, başlangıçtaki ferrit-perlit veya beynitik durum, segregasyon, karbür dağılımı ve önceki soğuk şekillendirme de aynı derecede önemlidir. Normalize edilmiş durumda tedarik edilen bir kalite sınıfı, su verilmiş ve temperlenmiş durumda tedarik edilen aynı kalite sınıfıyla tam olarak aynı tepkiyi vermez. Döküm geçmişi gözeneklilik, segregasyon ve önceden mevcut gerilmeler oluşturabilir; University of Iowa tarafından çelik dökümler üzerine yürütülen teknik çalışmada, nihai boyutlar ve artık gerilmeler öngörülürken bu geçmişin hesaba katılması gerektiği vurgulanmaktadır.
2022 tarihli Journal of Materials Engineering and Performance derlemesi, “Residual Stress and Distortion during Quench Hardening of Steels: A Review”, sonucu ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, soğutucu seçimi ve su verme şiddeti arasındaki etkileşim olarak tanımlar. Doğru mühendislik çerçevesi budur. ASM International da temperlenmiş çeliklere ilişkin ASM Handbook açıklamasında ısıl, dönüşüm kaynaklı ve sertleşme kaynaklı artık gerilmeleri birbirinden ayırır. Bu gerilmeler çarpılmayla bağlantılıdır: dönüşüm kaynaklı şekil değiştirmeler plastik akışı tetikleyebilirken, ısıl gradyanlar martensit, beynit veya perlitin ne zaman ve nerede oluşacağını değiştirebilir.
EN 10083-3 kapsamındaki 42CrMo4 veya geçerli bir ASTM ya da SAE spesifikasyonu kapsamındaki AISI 4140 gibi bir tanım, belirtildiği şekliyle tam olarak kaydedilmelidir; ancak bu tanım bir çarpılma garantisi olarak değerlendirilmemelidir. Gayriresmî adlar ve ticari tanımlar; kimyasal bileşim sınırları, ürün biçimi, teslimat durumu ve gerekli sertleştirilebilirlik bakımından farklılıkları gizleyebilir. Standart önemlidir; gerçek malzeme sertifikası da aynı şekilde önem taşır.
Kütlesel sertleştirme ve yüzey sertleştirme spesifikasyonları
Kütlesel sertleştirme gerekliliği, yalnızca “sertleştir ve temperle” ifadesinden daha fazlasını belirtmelidir. Östenitleme sıcaklığını veya izin verilen aralığı, ısıtma yöntemini, bekletme esasını, transfer süresini, soğutucuyu, karıştırmayı, su verme sıcaklığını, temperleme sıcaklığını, temperleme süresini ve tanımlanmış konumlardaki gerekli sertlik veya mikroyapıyı belirlemelidir. Büyük bir kesitin merkezine yakın ölçülen sertlik hedefi, merkez bölge hakkında sınırlı bilgi verdiğinden, kesit boyutu da gereklilikle birlikte belirtilmelidir.
Yüksek karbonlu veya alaşımlı bir çelik, küçük bir kesit boyunca martensit oluşturabilir; ancak kalın bir kesitin merkezinde yalnızca karma bir yapı meydana getirebilir. Bu fark, hem hacim değişimini hem de gerilme oluşumunu değiştirir. Çekirdek sertliği hedefini karşılayacak kadar şiddetli bir su verme, yüzey ile çekirdek arasındaki sıcaklık gradyanlarını, çatlama riskini ve çarpılmayı artırabilir. Daha yumuşak veya kesintili bir su verme gradyanları azaltabilir; ancak belirtilen dönüşüm aralığının karşılanamamasına neden olabilir. Spesifikasyon, sorumluluğu kalite sınıfı adına yüklemek yerine bu ödünleşimi ele almalıdır.
Yüzey sertleştirme ilave değişkenler getirir. Sementasyon, karbonitrürleme, nitrürleme ve indüksiyonla sertleştirme, farklı bir çekirdek yapısı üzerinde sertleştirilmiş bir tabaka oluşturur. Bu nedenle sertleştirme tabakası derinliği, yüzeydeki karbon veya azot durumu, tutulmuş östenit sınırı, çekirdek sertliği ve geçiş profili belirtilmelidir. International Journal of Materials and Product Technology literatüründe yüzey ve tabaka sertleştirme; soğutucu koşulları ve son taşlamanın yanı sıra artık gerilmeye katkıda bulunan unsurlar olarak tanımlanmaktadır. Sementasyon uygulanmış bir dişli, kütlesel kalite sınıfı değişmemiş olsa bile tabaka dönüşümü, çekirdek dönüşümü, diş geometrisi ve sementasyonla ilişkili ısıl maruziyet nedeniyle çarpılabilir.
İndüksiyonla veya alevle sertleştirmede frekans, güç yoğunluğu, tarama hızı, bindirme, püskürtme düzeni ve başlangıç sıcaklığı, ısıtılan bölgeyi ve dönüşüm sırasını değiştirebilir. Nitrürlemede bileşik tabaka gerekliliği ve difüzyon bölgesi sertliği, boyutsal büyümeyi martensitik bir tabakadan farklı biçimde kontrol edebilir. Tutulmuş östenit de önemlidir: kullanım, temperleme, taşlama veya depolama sırasında gerçekleşen sonraki dönüşüm, ilk su verme işleminden sonra boyutları değiştirebilir.
ASM’nin ısıl işlem tasarım kılavuzu, çarpılmanın ve istenmeyen artık gerilmelerin en aza indirilmesini, yalnızca işlemden sonra ele alınacak muayene konuları olarak değil, başlıca tasarım kriterleri olarak tanımlar. IJMPT’nin 2005 tarihli çalışmasında düzgün olmayan ısıl gradyanlar, su verme çarpılmasının başlıca kaynaklarından biri olarak tanımlanmaktadır. Bu nedenle geometri, fikstürleme, yük düzeni, soğutucunun hareketi ve parçanın yönlendirilmesi, soğutma homojenliğini etkiledikleri durumlarda proses spesifikasyonunda yer almalıdır.
Tam ısıl işlem durumunun kaydedilmesi
Yararlı bir kayıt, malzeme spesifikasyonunu gerçek ısıl ve mekanik geçmişle ilişkilendirir. En azından standardı ve kalite sınıfı tanımını, ürün biçimini, ergitme veya döküm numarasını, tedarik durumunu, kesit boyutunu ve belirtilmiş herhangi bir sertleştirilebilirlik gerekliliğini tanımlamalıdır. Ardından çevrimin tamamı kaydedilmelidir: fırın tipi ve atmosferi, yükleme düzeni, ön ısıtma kademeleri, östenitleme sıcaklığı, sıcaklıkta bekleme süresi, transfer gecikmesi, soğutucunun kimliği ve konsantrasyonu, banyo sıcaklığı, karıştırma veya akış, kesintili su verme yöntemi ve temperleme programı.
Kayıt, başarının ne anlama geldiğini de tanımlamalıdır. Sertlik ölçüm konumları, çekirdek ve yüzey mikroyapısı, sertleştirme tabakası derinliği, tutulmuş östenit sınırı, doğruluk, yuvarlaklık, salgı, düzlük ve izin verilen boyutsal değişim, belirtilen kriterlere göre ölçülebilir olmalıdır. Mümkün olduğunda işlem öncesi ve sonrası muayenelerde aynı referans yüzeyleri kullanılmalıdır; çünkü referansların değiştirilmesi, ısıl işlem kaynaklı hareketi talaşlı imalat hatasıyla karıştırabilir.
Talaşlı imalat sırası da kayda dahil edilmelidir. National Institute of Standards and Technology tarafından arşivlenen Metallurgy of Heat Treatment, giderilmemiş su verme gerilmelerinin, talaşlı imalat malzeme kaldırarak artık gerilme dengesini bozduğunda çarpılmaya neden olabileceğini belirtir. Bu nedenle sertleştirme öncesi kaba talaşlı imalat, işlemler arasında gerilim giderme, taşlama payı ve son taşlama yönü; çelik kalite sınıfında veya su verme reçetesinde herhangi bir değişiklik olmaksızın gözlenen sonucu değiştirebilir.
U.S. Department of Energy, çelik dökümlerde ısıtma ve su verme gerilmelerinin çarpılmaya, çatlamaya, yeniden işlemeye, kaynakla onarıma, boyutsal hatalara ve kullanım performansının düşmesine katkıda bulunabileceğini bildirmektedir. Worcester Polytechnic Institute tarafından hazırlanan bir rapor da su verme çarpılmasını; ısı transferi, dönüşüm, gerilme, şekil değiştirme ve mikroyapısal evrimi içeren bağlantılı bir problem olarak ele almaktadır. Proses kayıtları, bu değişkenlerin bir yükten diğerine karşılaştırılabilmesi için yeterli bilgiyi korumalıdır. Tek başına bir kalite sınıfı sertifikası bunu sağlayamaz.
16. Çarpılma Kaynaklı Arızalar İçin Tanısal Bir Çerçeve
Bir çarpılma arızası, soğutma ortamının fazla şiddetli olduğunun kanıtı olarak değil, proses geçmişiyle ilgili bir sorun olarak ele alınmalıdır. Parçanın nihai şekli aynı anda birçok olayı kaydeder: ısıtma, termal genleşme, faz dönüşümü, plastik şekil değiştirme, su verme, menevişleme, talaşlı işleme ve bazen taşlama. Kalıntı gerilme ile çarpılma birbiriyle bağlantılıdır, ancak aynı şey değildir. Bir parça, tehlikeli bir çekme gerilmesini korurken boyutsal sınırını karşılayabilir veya kesme işlemi daha önce gizli kalmış bir gerilme dengesini serbest bıraktığında, talaşlı işlemeden sonra eğilebilir.
İlk görev, kusuru ölçümlerle tanımlamaktır. Eğilmenin miktarını ve yönünü, burulmayla ilişkili açısal değişimi, referans özellikleri arasındaki boyutsal değişimi ve varsa çatlağın konumunu ve yönelimini kaydedin. “Mil eğildi” gibi bir mastar tanımı yetersizdir. Salgıyı birkaç istasyonda ölçün, düzlemselliği tüm yüzey boyunca haritalayın ve hatanın parça merkez çizgisine göre simetrik olup olmadığını belirleyin. Bu kayıtlar mevcutsa su verilmiş, menevişlenmiş, kaba işlenmiş ve son taşlanmış durumları karşılaştırın. Sıralama, kusurun ne zaman ortaya çıktığını çoğu zaman gösterir.
Eğilme, burulma, büyüme ve çatlamanın sınıflandırılması
Eğilme, genellikle bir levhanın, milin, dişin veya kirişin bir tarafının karşı tarafına göre farklı bir termal ya da dönüşüm şekil değiştirmesi yaşamasıyla oluşan bir eğrilik hatasıdır. Çapın kalınlığa oranının büyük olması, delik düzeninin eksen dışı olması, sementasyon derinliğinin düzensizliği veya bir fikstürle temas bu dengesizliği yönlü hâle getirebilir. Parça ters çevrildiğinde yön değiştiren eğilme, ölçüm desteğini veya yerçekimini yansıtabilir; her konumda aynı malzeme özelliğini izleyen eğilmenin metalurjik veya geometrik olma olasılığı daha yüksektir.
Burulma farklıdır. Boyuna veya çevresel yön boyunca şekil değiştirmede bir değişim olduğunu gösterir. Bir mildeki helisel çarpılma; asimetrik soğutma akışından, bir fikstürle kesintili temastan, sementasyon derinliğinin düzgün olmamasından veya dönüşüm sırasında serbest kalan burulma gerilmesinden kaynaklanabilir. Kama kanallarına, dişlere, yivlere veya eşit olmayan et kalınlıklarına sahip parçalar özellikle hassastır; çünkü kütle dağılımları yerel soğuma hızını değiştirir.
Büyüme veya büzülme; termal, dönüşümsel ve talaşlı işlem bileşenlerine ayrılmalıdır. Östenit oluşumu genellikle sonraki martensit, beynit veya perlit oluşumundan farklı bir hacim değişimine yol açar ve net boyutsal değişim karbon içeriğine, alaşım kimyasına, soğuma hızına ve kalıntı östenite bağlıdır. Bu nedenle sementasyon uygulanmış bir SAE 8620 dişli, tamamen sertleştirilmiş bir AISI 4140 mil ile aynı boyutsal beklentiye göre değerlendirilemez. İlgili sonuç yalnızca “daha büyük” veya “daha küçük” değildir; kontrol edilen her boyuttaki değişim ve bunun mikroyapıyla ilişkisi önemlidir.
Çatlama, aynı gerilmeler çarpılmaya katkıda bulunabilse de ayrı bir arıza sınıfıdır. Su verme çatlakları çoğu zaman gerilme yığılmalarını, keskin köşeleri, kama kanallarını, taşlama yanıklarını veya yüksek sertlik ve düşük tokluk bulunan bölgeleri izler. Taneler arası veya ağ biçimli çatlaklar, yalnızca su verme şiddetinden ziyade aşırı ısınmaya, aşırı tane büyümesine, sementasyon hasarına veya gevrekleşmeye işaret edebilir. Çatlağın başlangıç noktasını, yönelimini ve derinliğini; ayrıca çatlağın dekarbürizasyon, kalıntı östenit, karbürler veya taşlama hasarıyla ilişkili olup olmadığını kaydedin. Manyetik parçacık muayenesi, penetrant muayenesi, metalografik kesitler ve kırılma incelemesi bu sorunun farklı bölümlerini yanıtlamalıdır.
Termal ve dönüşümsel geçmişin izlenmesi
Kusuru tanımladıktan sonra, onu geometri ve kütle dağılımıyla ilişkilendirin. İnce duvarları, göbekleri, nervürleri, delikleri, dişleri, kör boşlukları, keskin geçişleri ve kalın kesitleri işaretleyin. Bu özellikler ısı akışını belirler ve dönüşümün başlama ve tamamlanma aşamalarında yerel farklılıklar oluşturabilir. Çeliklerin Su Verilerek Sertleştirilmesi Sırasında Kalıntı Gerilme ve Çarpılma: Bir Derleme başlıklı ve yazarları tarafından Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli inceleme, ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, soğutma ortamı seçimi ve su verme şiddetini birbiriyle etkileşen değişkenler olarak tanımlar. İnceleme bu etkileşimi yönlendirmelidir.
Soğutmayı değiştirmeden önce fırın kayıtlarını gözden geçirin. Şarj sıcaklığını, bekletme süresini, atmosfer potansiyelini, fırın homojenliğini, termokupl konumunu, yük kütlesini, tabla düzenini ve parçalar arasındaki aralığı doğrulayın. Bir fırın boş hazne homojenliği gerekliliğini karşılarken, yoğun biçimde yerleştirilmiş bir yükte parçalar arasında ve yüzey ile çekirdek arasında önemli sıcaklık farkları oluşabilir. Yükün üst, orta ve kenar konumlarındaki parçaları karşılaştırın. Kusuru yalnızca tek bir konum oluşturuyorsa kanıt, genel bir malzeme tepkisinden ziyade yükleme veya akış sorununa işaret eder.
Ardından su verme işlemini yeniden oluşturun. Transfer süresini, banyo veya polimer sıcaklığını, karıştırma ya da nozül hareketini, daldırma yönelimini, parçalar arasındaki mesafeyi ve buhar örtülerinin veya hapsolmuş ceplerin oluşup oluşamayacağını kaydedin. International Journal of Materials and Product Technology, düzgün olmayan termal gradyanları su verme çarpılmasının başlıca kaynaklarından biri olarak tanımlar; bu dergideki ilgili tartışma ise kalıntı gerilmeyi soğutma ortamı koşulları, yüzey ve sementasyonla sertleştirme ve son taşlamayla ilişkilendirir. Soğuma eğrileri veya cihazlandırılmış tanık parçalar, yüzeyin hızla soğurken çekirdeğin sıcak kalıp kalmadığını ya da bir tarafın daha etkili ısı transferi alıp almadığını gösterebilir.
Sonucu metalurjik olarak doğrulayın. Kesit boyutunun izin verdiği durumlarda sertlik taramaları yüzeyi, yüzey altını ve çekirdeği kapsamalıdır. Ön östenit tane boyutunu, martensit veya beynit dağılımını, kalıntı östeniti, karbürleri, dekarbürizasyonu, sementasyon derinliğini ve varsa yumuşak bantları inceleyin. Spesifikasyon içindeki bir sertlik değeri, dönüşümün düzgün biçimde gerçekleştiğini kanıtlamaz. Örneğin sementasyon uygulanmış bir dişlide, tek bir kesite güvenmek yerine sementasyon derinliğini birkaç dişte ve çevre boyunca ölçün.
Boyutsal serbest kalma, çatlama, yorulma performansı veya tekrarlanan talaşlı işlem hareketi yalnızca geometri ve sertlikle açıklanamıyorsa kalıntı gerilme ölçümü yapılması gerekir. X-ışını kırınımı yüzeye yakın gerilmeyi karakterize edebilir; delik delme yöntemi sığ bir derinlik profili sağlar; mevcut olduğunda nötron veya senkrotron yöntemleri daha derin bölgeleri inceleyebilir. Her sonucu ölçüm derinliği ve yönüyle birlikte yorumlayın. Yüzeyde ölçülen basma gerilmesi değeri, sementasyon tabakasının altında veya bir geçiş bölgesinde çekme gerilmesi bulunmadığı anlamına gelmez.
Tek bir değişkeni körü körüne değiştirmeden düzeltici faaliyet
Yalnızca en çarpıcı arızayı değil, birden fazla başarısız ve başarılı parçayı karşılaştırın. Her parçayı fırındaki konumuyla, ısı numarasıyla, önceki talaşlı işlem rotasıyla, soğutma partisiyle, menevişleme çevrimiyle ve muayene sonucuyla eşleştirin. İlgili olduğunda çelik üretimi ve döküm geçmişini de gözden geçirin: segregasyon, gözeneklilik, önceki dövme redüksiyonu, kaynak onarımı veya düzensiz talaş kaldırma hem ısı akışını hem de kalıntı gerilme alanını etkileyebilir. U.S. Department of Energy ve University of Iowa tarafından çelik dökümler üzerine hazırlanan raporlar, ısıtma ve su verme gerilmelerini çarpılma, çatlama, yeniden işleme, kaynak onarımı ve hizmet performansıyla ilişkilendirir ve döküm geçmişinin boyutsal tahminlere dâhil edilmesi gerektiğini vurgular.
Düzeltici faaliyet, bir karşılaştırma grubunu korurken kontrollü bir değişken kümesini değiştirmelidir. Olası önlemler arasında yük simetrisinin iyileştirilmesi, dönüşümü kısıtlamayan desteklerin eklenmesi, parça yöneliminin değiştirilmesi, östenitleme uygulamasının iyileştirilmesi, uygun bir ön ısıtmanın uygulanması, karıştırmanın veya soğutma ortamı sıcaklığının değiştirilmesi, kesintili su verme uygulanması ya da menevişleme programının değiştirilmesi bulunur. Hiçbir seçenek yalnızca çarpılma verilerine göre seçilmemelidir; sonrasında sertlik, mikroyapı, çatlak muayenesi ve kalıntı gerilme de kontrol edilmelidir.
Yalnızca soğutma ortamı şiddetini değiştirmek, eğilmeyi çatlamayla takas edebilir veya bir boyutsal hatayı azaltırken kalıntı östeniti ve sonraki büyümeyi artırabilir. Daha yavaş soğuma termal gradyanları azaltabilir, ancak daha yumuşak dönüşüm ürünlerinin oluşmasına izin verebilir; daha hızlı soğuma sertleşebilirlik tepkisini iyileştirirken dönüşüm gerilmesini artırabilir. Worcester Polytechnic Institute raporunun açıkladığı gibi, su verme çarpılması ısı transferini, faz dönüşümünü, gerilmeyi, şekil değiştirmeyi ve mikroyapısal evrimi birbirine bağlar. Bu nedenle sağlam bir tanı, tüm zinciri izlemeli ve ardından kanıtın belirleyici dengesizliği gösterdiği noktada prosesi değiştirmelidir.
17. Temel Ayrımlar ve Yaygın Yanlış Anlamalar
Isıl işlem kaynaklı distorsiyon ile kalıntı gerilme birbiriyle ilişkilidir, ancak aynı durumun birbirinin yerine kullanılabilecek tanımları değildir. Bir parçada ölçülebilir şekil değişikliği çok az olabilirken önemli miktarda iç gerilme bulunabilir; ya da başlangıçtaki gerilme yüzeyde görünür olmadığı hâlde parça işleme sonrasında distorsiyona uğrayabilir. Doğru değerlendirme; şekil değiştirme kaynaklarını, yani ısıl gradyanları, faz dönüşümlerini, plastik deformasyonu, geometr iyi, kesit kalınlığını, malzeme geçmişini ve su verme prosesini izler.
ASM International’ın Suyla Sertleştirilmiş ve Menevişlenmiş Çeliklerde Kalıntı Gerilmeler ve Distorsiyon adlı yayını; ısıl, dönüşüm kaynaklı ve sertleşme kaynaklı kalıntı gerilmeleri birbirinden farklı katkılar olarak tanımlar. Journal of Materials Engineering and Performance dergisinde yayımlanan 2022 tarihli “Çeliklerin Su Verme ile Sertleştirilmesi Sırasında Kalıntı Gerilme ve Distorsiyon” başlıklı derleme de ısı transferini, faz dönüşümünü, geometriyi, kesit kalınlığını, su verme ortamı seçimini ve su verme şiddetini yalıtılmış nedenler olarak değil, birbiriyle etkileşen değişkenler olarak ele alır.
Distorsiyon, kalıntı gerilme ile eş anlamlı değildir
Distorsiyon, bir parçanın boyutlarında veya geometrisinde meydana gelen değişikliktir: bir mil bükülür, bir halka oval hâle gelir, bir levhada çanak biçimli çarpılma oluşur ya da bir delik amaçlanan konumundan kayar. Kalıntı gerilme ise dış yükler ve sıcaklık farkları ortadan kaldırıldıktan sonra kalan iç gerilme alanıdır. Bu gerilme, bir bölgede çekme, başka bir bölgede basma gerilmesi olabilir ve genel boyutlarda belirgin bir değişiklik oluşturmadan bileşen boyunca dengelenebilir.
Kalıntı gerilme plastik şekil değiştirmeye neden olduğunda bu iki durum birbirine bağlanır. Su verme sırasında yüzey, daha sıcak çekirdek onunla birlikte büzülebilmeden önce soğur ve büzülür. Yerel gerilme sıcaklığa bağlı akma dayanımını aşarsa kalıcı deformasyon meydana gelir. Daha sonra martensitik dönüşüm dengeyi yeniden değiştirir; çünkü martensit, ana östenitten daha fazla hacim kaplar. Bu nedenle bir parça, su verme işleminden hem değişmiş bir şekille hem de kendi içinde dengelenmiş bir gerilme alanıyla çıkabilir.
Sertlik sonucu bu ayrımı açıklığa kavuşturmaz. Sementasyon uygulanmış bir AISI 8620 dişli, belirtilen yüzey sertliğini sağlarken bile eğilme hatasına, kalıntı östenite veya zararlı bir yüzey altı gerilme gradyanına sahip olabilir. Bir AISI 4140 mili, yağda su verme ve menevişleme sonrasında gerekli sertliğe ulaşsa bile, kama yuvası veya işleme payı kaldırıldığında hareket edebilir. National Institute of Standards and Technology malzeme verileri arşivinde korunan Isıl İşlem Metalurjisi adlı eser, malzeme kaldırma işleminin kalıntı gerilme dengesini bozması durumunda işleme sırasında meydana gelen çarpılmayı özellikle açıklar.
Yüzey X-ışını kırınımı veya delik delme ölçümlerinin de sınırları vardır. Bu yöntemler, çekirdek boyunca gerilme durumunu kendiliğinden göstermeyen, yüzeye yakın bir bölgeyi tanımlar. Kalın bir dövme parçada, döküm parçasında veya sementasyon uygulanmış bileşende dik bir gerilme gradyanı bulunduğunda nötron kırınımı, kontur yöntemleri, kesitleme veya doğrulanmış proses modelleri gerekebilir. Ölçülen yüzey değeri, çekirdek değerinin işaretinin tam tersine bile sahip olabilir.
Boyutsal değişimin tek kaynağı su verme değildir
Sıcaklık değişimleri hızlı olduğu için çoğu zaman suç su vermeye atılır; ancak boyutsal değişim parça su verme ortamına girmeden önce başlar. Isıtma, işleme gerilmelerini giderebilir, karbür dağılımlarını değiştirebilir ve düzgün olmayan genleşmeye yol açabilir. Bir döküm parçası katılaşmadan, düzensiz soğumadan, sıcak noktalardan, besleyicilerden, kaynak onarımlarından veya kaba işlemeden kaynaklanan kalıntı gerilmeleri zaten içeriyor olabilir. U.S. Department of Energy ve University of Iowa tarafından hazırlanan çelik dökümlerine ilişkin raporlar, bu ısıl ve kalıntı gerilmeleri distorsiyon, çatlama, yeniden işleme, kaynak onarımı, boyutsal hatalar ve düşük servis performansı ile ilişkilendirir. Bu nedenle döküm geçmişi, nihai boyutlara ilişkin her türlü tahmine dâhil edilmelidir.
Dönüşüm şekil değiştirmesi martensit ile sınırlı değildir. Perlit, beynit, ferrit ve martensit farklı sıcaklık aralıklarında oluşur ve farklı özgül hacimlere sahiptir. Bir faz dönüşümü gerilme altında ilerlediğinde dönüşüm plastisitesi meydana gelebilir; bu durumda deformasyon, olağan akma dayanımının altındaki gerilmelerde gerçekleşebilir. Kalıntı östenit daha sonra menevişleme, soğutma, servis yüklemesi veya taşlama ısısı sırasında dönüşebilir ve ilave genleşmeye ya da yerel şekil değişikliğine neden olabilir. AISI 52100 veya AISI 8620 gibi sementasyon uygulanmış çeliklerde karbon gradyanı, yüzeyden çekirdeğe doğru sertleşebilirliği, dönüşüm sıcaklıklarını, martensit hacim oranını ve kalıntı östenit miktarını değiştirir.
Bu etkilerin nasıl gelişeceğini geometri kontrol eder. İnce bir gövde hızla soğurken ağır bir göbek sıcak kalır; keskin bir köşe ısı akışını ve gerilmeyi yoğunlaştırır; bir delik, kesit çevresindeki soğuma alanını ve kısıtlamayı değiştirir. Su verme şiddeti ve düzgünlüğü önemlidir; ancak su verme ortamının sıcaklığı, hareketi, çalkalama, parçanın yönelimi, yükleme yoğunluğu ve buhar filmi davranışı da önem taşır. 2022 tarihli Journal of Materials Engineering and Performance derlemesi bu etkileşimleri doğrudan açıklar. Worcester Polytechnic Institute raporu ise su verme distorsiyonunu ısı transferi, faz dönüşümü, gerilme, şekil değiştirme ve mikroyapısal gelişimi içeren birleşik bir problem olarak sunar.
İşleme ve taşlama, boyutsal değişimin daha sonraki bir aşamasını oluşturabilir. Eşit olmayan malzeme kaldırma, gerilmeyi açığa çıkarır veya yeniden dağıtır; ısı kontrol edilmezse taşlama, sığ bir ısıl etkilenmiş tabaka ve dönüşüm kaynaklı gerilme oluşturabilir. International Journal of Materials and Product Technology dergisinin I ve II. bölümleri, düzgün olmayan ısıl gradyanları su verme distorsiyonunun başlıca kaynaklarından biri olarak tanımlar ve su verme ortamı koşullarını, yüzey ve tabaka sertleştirmeyi, kalıntı östeniti ve son taşlama işlemini ele alır.
Gerilme giderme, boyutsal kararlılığı garanti etmez
Menevişleme, bazı su verme gerilmelerini azaltır ve martensitik yapıyı değiştirir; ancak her gerilme bileşenini ortadan kaldırmaz veya boyutların sabit kalacağını garanti etmez. Sonuç; menevişleme sıcaklığına, süresine, ısıtma ve soğutma düzgünlüğüne, kesit kalınlığına, alaşım kimyasına, önceki dönüşüme ve kalıntı östenit miktarına bağlıdır. Düşük sıcaklıkta menevişleme önemli miktarda gerilme bırakabilir; daha yüksek sıcaklıktaki bir işlem ise ilave toparlanmayı, karbür çökelmesini veya kararsız östenitin dönüşümünü tetikleyebilir.
Mekanik gerilme giderme de benzer bir sınırlamaya sahiptir. Titreşimli işlem, germe veya kontrollü ısıl çevrim, uygun olmayan bir geometriyi, düzensiz bir mikroyapıyı veya bir döküm kusurunu düzeltmeden gerilmeyi yeniden dağıtabilir. Gerilme giderme, daha önce kısıtlanmış olan hareketi de açığa çıkarabilir.
ASM International’ın Çeliğin Isıl İşlemi için Temel İlkeler ve Tasarım Kılavuzları adlı yayını, distorsiyonun ve istenmeyen kalıntı gerilmelerin en aza indirilmesini, sertlik şartının sağlanmasından kendiliğinden ortaya çıkan sonuçlar olarak değil, başlıca tasarım kriterleri olarak tanımlar. Boyutsal kararlılık, proses kontrolü ve doğrulama gerektirir: ısıl işlemden önce ve sonra ölçüm yapın, kritik biçim özelliklerini inceleyin, işleme sırasını dikkate alın, gerekli durumlarda kalıntı östeniti değerlendirin ve parçanın derinliğini ve geometrisini temsil eden gerilme ölçümlerini seçin. Sertlik profili, dönüşüm hakkında yararlı bir kanıttır; ancak gerilme alanının tamamının veya nihai şeklin kabul edilebilir olduğuna dair kanıt değildir.
18. Başvuru Tabloları ve Uygulama Kontrol Listesi
Isıl işlem kayıtları, birbirinden bağımsız fırın ve su verme değerleri olarak değil, nedenler zinciri olarak okunmalıdır. ASM International; ısıl, dönüşümsel ve sertleştirmeye bağlı kalıntı gerilmelerini birbirinden ayırırken, 2022 tarihli Journal of Materials Engineering and Performance derlemesi ısı transferi, faz dönüşümü, geometri, kesit kalınlığı, su verme ortamı seçimi ve su verme şiddetini birbirleriyle etkileşen değişkenler olarak açıklamaktadır. Bu nedenle bir parça sertlik hedefini karşılayabilir, ancak işleme, taşlama veya kullanım sırasında yine de hareket edebilir.
Mekanizmadan belirtiye tablo
| Mekanizma veya koşul | Olası gözlem | Nedeni belirlemeden önce kontrol edilmesi gerekenler |
|---|---|---|
| Eşit olmayan yüzey soğuması, kesintili karıştırma veya yerel kesit kalınlığındaki farklılık | Su verme sonrasında eğilme, burulma, ovalleşme, koniklik veya düzgün olmayan çarpılma | Parçanın yönü, raf üzerindeki yükleme düzeni, su verme ortamının akışı, buhar filmi davranışı, keskin geçişler, delikler ve ince kesitten kalın kesite geçişler |
| Çekirdeğin soğumasından önce meydana gelen ısıl büzülme | Çekme yüzey gerilmesi, basma çekirdek gerilmesi, boyutsal değişim veya yerel akma | Kesit boyunca sıcaklık geçmişi, ısı transfer katsayıları ve parçanın kısıtlanıp kısıtlanmadığı |
| Östenitten martensit, bainit veya perlit oluşumundan kaynaklanan dönüşüm şekil değiştirmesi | Yalnızca ısıl büzülmeyle açıklanamayan büyüme, küçülme, delik çapı değişimi, uzunluk değişimi veya şekil değişimi | Çelik kalitesi, karbon ve alaşım içeriği, sertleşebilirlik, dönüşüm sırası, soğuma hızı ve dönüşüm başlangıç sıcaklıkları |
| Yüzeyde ve çekirdekte farklı dönüşüm zamanları | Bükülme, omuzlar çevresinde çarpılma, kalıntı gerilmesi gradyanları veya menevişleme sırasında gecikmeli hareket | Kesit kalınlığı, sementasyon tabakası derinliği, çekirdek mikroyapısı, kalıntı östenit ve sıcaklık düzgünlüğü |
| Yüksek su verme şiddeti veya aşırı sıcaklık farkı | Su verme çatlakları, köşe çatlakları, taşlama çatlakları veya denetim sırasında ani kırılma | Su verme ortamının türü, sıcaklığı, konsantrasyonu, hareketi, transfer süresi, parçanın temizliği ve köşe yarıçapları |
| Malzeme kaldırma sırasında kalıntı gerilmesinin yeniden dağılımı | İşlenmiş yüzeyin hareket etmesi, bir deliğin kapanması veya açılması ya da daha önce düz olan parçanın eğilmesi | Her iki taraftan kaldırılan malzeme miktarı, kaba işleme payı, gerilim giderme işlemi ve operasyonların sırası |
| Su verme sonrasında kalıntı östenitin dönüşmesi | Gecikmeli boyutsal büyüme, sertlikte değişim veya menevişleme, sıfır altı işlem ya da kullanım sırasında hareket | Nihai su verme sıcaklığı, alaşım içeriği, menevişleme programı, kalıntı östenit ölçümü ve geçen süre |
| Yerel taşlama ısısı veya aşırı talaş kaldırma | Meneviş yanığı, çekme yüzey gerilmesi, taşlama çatlakları veya boyutsal koniklik | Taşın özellikleri, taş bileme işlemi, soğutucu beslemesi, temas süresi, kıvılcım kesilmesi ve yanık kontrolü |
| Döküm, dövme, kaynak veya önceki işleme geçmişi | Nominal olarak aynı parçalar arasında değişen çarpılma | Başlangıç mikroyapısı, segregasyon, inklüzyonlar, önceki gerilim giderme işlemi, doğrultma ve malzeme sertifikaları |
Bu tablo, metalografyanın veya ölçülmüş bir ısıl geçmişin yerine geçmeyen bir teşhis yardımcısıdır. Düzgün olmayan soğuma en doğrudan şekilde çarpılmaya, dönüşüm şekil değiştirmesi büyümeye veya şekil değişimine, kalıntı gerilmesinin yeniden dağılımı ise işleme sırasında harekete işaret eder. Aşırı ısıl veya dönüşümsel gerilme çatlama riskini artırır; ancak çatlama aynı zamanda kusurlara, geometriye, yüzey durumuna ve çeliğin kırılmaya duyarlılığına da bağlıdır.
Proses kayıtları kontrol listesi
Proses kayıtlarının temel unsurları
- Malzeme Kesin tanımı, ürün biçimini, ergitme veya döküm numarasını, kimyasal bileşimi ve önceki durumu kaydedin.
- Geometri Kesit kalınlığını, geçişleri, delikleri, radyüsleri, referans yüzeylerini ve işleme payını kaydedin.
- Isıtma Fırını, yük düzenini, atmosferi, ön ısıtma aşamalarını, sıcaklık artış hızını ve östenitleme koşulunu kaydedin.
- Su verme Ortamı, sıcaklığı, konsantrasyonu veya viskoziteyi, karıştırmayı, yönelimi ve aktarım gecikmesini kaydedin.
- Son işlemler Menevişlemeyi, işleme sırasında malzeme kaldırılmasını, taşlama koşullarını ve denetim aşamalarını kaydedin.
Bir ısıl işlem açıklaması seçmeden önce malzemenin durumunu kaydedin. AISI 4140, ASTM A681 D2 veya ASTM A295 52100 gibi tanımı, sağlandığı şekliyle eksiksiz olarak belirleyin ve geçerli ürün standardını, ergitme numarasını, kimyasal analizini, önceki tavlanmış veya normalize edilmiş durumunu, tane boyutunu, segregasyonu, inklüzyonları ve önceki soğuk şekillendirmeyi kaydedin. Farklı tedarikçilerden veya standartlardan elde edilen sonuçlar karşılaştırılırken yalnızca nominal kalite bilgisi yeterli değildir.
Geometri açısından teknik resim revizyonunu koruyun ve genel boyutları, kesit kalınlıklarını, uzunluk/çap oranlarını, et kalınlığını, delikleri, kama yuvalarını, dişleri, pah ve radyüsleri, kanalları, keskin köşeleri, asimetriyi, referans düzenini ve işleme payını ölçün. Parçanın ısıl işlemden önce dövülmüş, haddelenmiş, dökülmüş, kaynaklanmış veya monte edilmiş olup olmadığını belirtin. University of Iowa tarafından hazırlanan çelik dökümlerine ilişkin teknik rapor, döküm geçmişinin nihai boyut ve kalıntı gerilmesi değerlendirmesinde neden korunması gerektiğini göstermektedir.
Isıtma kayıtları; fırın kimliğini, kalibrasyon durumunu, yük kütlesini, yükleme düzenini, destek noktalarını, atmosferi veya vakum seviyesini, ön ısıtma kademelerini, ısıtma hızlarını, fırının yeniden toparlanma süresini ve mevcutsa parça sıcaklığı ölçümlerini içermelidir. Östenitleme için hedef sıcaklığı, bu sıcaklıkta bekleme süresini, çekirdek sıcaklığının tahmini veya ölçülmüş eşitlenme durumunu, uygulanabildiğinde karbon potansiyelini, atmosfer kimyasını, yüzey durumunu ve su verme işleminden önce sementasyon, karbonitrürleme, nitrürleme veya vakum işlemi uygulanıp uygulanmadığını kaydedin.
Su verme kayıtları, yalnızca ortamın adını içermekle yetinmemelidir. Yağ, su, polimer, salamura, gaz veya tuz banyosu bileşimini; su verme ortamının sıcaklığını; konsantrasyonunu veya viskozitesini; karıştırma hızını ve yönünü; akışın düzgünlüğünü; transfer gecikmesini; yük düzenini; daldırma yönünü ve herhangi bir kesinti ya da gecikmeyi kaydedin. International Journal of Materials and Product Technology dergisindeki çalışmalar, su verme ortamının durumunun, su verme şiddetinin, yüzey ve tabaka sertleştirmenin ve nihai taşlamanın kalıntı gerilmesi açısından önemli olduğunu ortaya koymaktadır.
Menevişleme için su verme işleminden sonraki transfer süresini, menevişleme sıcaklığını, parça sıcaklığında bekleme süresini, çevrim sayısını, fırın düzgünlüğünü, soğutma yöntemini ve kriyojenik veya stabilizasyon işlemlerini kaydedin. Sertliği yalnızca tek bir yüzey ölçümüne dayanmak yerine konuma göre ölçün. Isıl işlem öncesinde, su verme sonrasında, menevişleme sonrasında, kaba işleme sonrasında, son işlem sonrasında ve taşlama sonrasında boyutsal ölçümleri ekleyin.
İşleme kayıtlarında referans değişiklikleri, her operasyonda kaldırılan malzeme miktarını, bağlama kuvvetlerini, fikstür kaynaklı çarpılmayı, takım yolunu ve kaba işleme ile son işleme arasındaki süreyi belirtin. Taşlama kayıtları; taş türünü, bileme aralığını, ilerleme miktarını, ilerleme hızını, soğutucuyu, kıvılcım kesilmesini ve yüzey sıcaklığı veya yanık kontrollerini içermelidir. Denetim; sertlik haritalamasını, boyutsal referansları, doğruluğu, yuvarlaklığı, salgıyı, yüzey çatlaklarını, manyetik parçacık veya penetrant sonuçlarını, ilgili durumlarda kalıntı östeniti ve riskin gerektirdiği durumlarda kalıntı gerilmesi ölçümlerini kapsamalıdır.
Simülasyon girdileri; çelik kimyasını veya kalitesini, faz dönüşümü verilerini, sıcaklığa bağlı özellikleri, gizli ısıyı, elastik-plastik kurucu verileri, dönüşüm şekil değiştirmesini, dönüşüm kinetiğini, sertleşebilirliği, başlangıç mikroyapısını, temas koşullarını, su verme ortamının ısı transferi davranışını, karıştırmayı, fikstür kısıtlamasını, ağ duyarlılığını ve gerçek fırın ile yük geometrisini belirtmelidir. Dönüşüm şekil değiştirmesini göz ardı eden bir model soğumayı öngörebilir, ancak şekil değişiminin temel kaynağını gözden kaçırabilir.
Yayımlanmış verilerin yorumlanmasına yönelik sorular
Öncelikle hangi çeliğin ve hangi ürün durumunun test edildiğini sorun. “Takım çeliği” ifadesi ASTM A681 D2, AISI H13 veya farklı sertleşebilirlik ve dönüşüm davranışına sahip başka bir malzeme anlamına gelebilir. Numune ince bir kupon, halka, dişli, döküm parça veya dövme çubuk muydu? Kesit kalınlığı ve geometri, sıcaklık gradyanını su verme ayarının görünürdeki etkisini tersine çevirecek kadar değiştirebilir.
Daha sonra bildirilen sıcaklığın fırın sıcaklığı mı, yüzey sıcaklığı mı yoksa çekirdek sıcaklığı mı olduğunu sorun. Su verme ortamındaki karıştırma ölçülmüş müydü, yoksa yalnızca “orta düzeyde” olarak mı tanımlanmıştı? Konsantrasyon, viskozite, banyo sıcaklığı, transfer süresi ve yük düzeni kontrol altında tutulmuş muydu? Bu ayrıntılar olmadan sayısal bir çarpılma değeri başka koşullara doğrudan aktarılamaz.
Ölçüm yöntemini ve referans düzenini kontrol edin. Bildirilen uzunluk değişimi elastik geri yaylanmayı, fikstürün serbest kalmasını, kalıntı östenitin dönüşümünü veya üretim resmindekinden farklı bir ölçüm referansını içerebilir. Sonucun su verme sonrasında mı, menevişleme sonrasında mı, işleme sonrasında mı yoksa taşlama sonrasında mı alındığını belirleyin.
Son olarak kanıtı öneriden ayırın. 2022 tarihli Residual Stress and Distortion during Quench Hardening of Steels derlemesindeki bir sonuç, eşleştirilmiş proses yaklaşımını destekler; ancak evrensel bir su verme şiddeti veya kabul edilebilir çarpılma değeri oluşturmaz. Çelik kalitesi, standardı, geometrisi, ekipmanı ve ısıl işlem geçmişi doğrulanmadan hiçbir sayısal çarpılma sınırı veya evrensel proses ayarı parçalar arasında aktarılmamalıdır.
Kısa başvuru özeti: düzgün olmayan soğuma → çarpılma; dönüşüm şekil değiştirmesi → büyüme veya şekil değişimi; kalıntı gerilmesinin yeniden dağılımı → işleme sırasında hareket; aşırı ısıl veya dönüşümsel gerilme → çatlama riski. Bu bağlantılar ASM International, 2022 tarihli Journal of Materials Engineering and Performance derlemesi, Worcester Polytechnic Institute tarafından hazırlanan eşleştirilmiş ısı transferi ve mikroyapısal değişim raporu, National Institute of Standards and Technology malzeme verileri arşivi ve International Journal of Materials and Product Technology çalışmalarınca desteklenmektedir.
Kaynaklar
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf